




Mit jelent valójában a keménységátszámítás?
A keménységátszámítás a vizsgálati skálák közötti empirikus megfeleltetés. Nem változtatja meg az anyagot, nem reprodukálja az eredeti bemélyedést, és nem tár fel egy rejtett „valódi” keménységértéket. Ha egy acélt Brinell-módszerrel vizsgálnak, és az eredményt 210 HBW értékként adják meg, ez a szám egy meghatározott bemélyesztőből, erőből, terhelési időből és bemélyedésmérésből származik. Ha ugyanezt az eredményt egy átszámítási táblázat alapján körülbelül 21 HRC értékként adják meg, a Rockwell-vizsgálatot nem végezték el. A HRC-érték olyan kapcsolatból következtethető, amelyet összehasonlítható anyagok és vizsgálati feltételek alkalmazásával állapítottak meg.
Keménységi szakkifejezések
- HBW
- Volfrámkarbid golyóval mért Brinell-keménység.
- HRC
- Rockwell C-keménység gyémántkúppal és meghatározott terhelésekkel.
- HV
- Gyémántgúla-lenyomat átlói alapján számított Vickers-keménység.
- HL
- Leeb-féle dinamikus visszapattanó keménység.
Ez a különbségtétel azért fontos, mert a keménységi skálák egymással összefüggő, de eltérő válaszokat mérnek. A Brinell-keménység egy keményfémgolyó által létrehozott, viszonylag nagy bemélyedés átmérőjét használja. A Vickers-keménység gyémántgúlát alkalmaz, és a keménységet a terhelőerő, valamint a lenyomat két átlója alapján számítja ki. A Rockwell-keménység a meghatározott előterhelés és teljes terhelés mellett mérhető behatolási mélységet határozza meg; a HRC gyémánt kúpot és 150 kgf teljes terhelést használ. Ezek a számok nem egyetlen univerzális fizikai mennyiség különböző mértékegységei.
A mért keménység és az átszámított keménység
| Jelölés | Jelentés | Mérési módszer |
|---|---|---|
| 210 HBW 10/3000 | 210-es Brinell-keménység | 10 mm-es karbidgolyó, névlegesen 3000 kgf erő |
| 500 HV10 | 500-as Vickers-keménység | 10 kgf vizsgálati erő |
| 32 HRC | 32-es Rockwell C-keménység | Meghatározott Rockwell C-terhelések és gyémántkúp |
A mért érték az elvégzett tényleges vizsgálathoz kapcsolódik. A 210 HBW 10/3000 értéket megadó laboratóriumi jegyzőkönyv azonosítja a Brinell-skálát, a 10 mm-es keményfémgolyót és a 3000 kgf névleges erőt. Az „500 HV10” olyan Vickers-vizsgálatot jelöl, amelyet 10 kgf erővel végeztek. A „32 HRC” az adott skálára előírt feltételek mellett kapott Rockwell C-eredményt jelöli. A toldalékok és a vizsgálat részletei az eredmény részét képezik, nem opcionális díszítőelemek.
Az átszámított keménységet a közvetlenül mért skálától elkülönítve kell megadni. Strong evidence
Az átszámított értéket ekként kell megjelölni. Például a „210 HBW, körülbelül 21 HRC az ASTM E140-12 szerint” két külön tényt közöl: az első értéket megmérték, míg a másodikat egy elfogadott korreláció alapján olvasták ki vagy számították ki. Ha csak a „21 HRC” értéket adják meg, az a következtetett értéket közvetlenül mért értéknek tüntetheti fel, ami félrevezető lehet, amikor a felületi állapot, a keresztmetszet vastagsága vagy a skála kiválasztása befolyásolhatja az eredményt.[1] Standard Hardness Conversion Tables for Metals. ASTM International. ASTM International standard, 2012.
Az ASTM E140-12, Standard Hardness Conversion Tables for Metals című szabvány közelítő összefüggéseket ad meg a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-skálák között meghatározott fémek esetében. Táblázatai homogén szénacélokra, ötvözött acélokra és szerszámacélokra is kiterjednek, de egy acélkategória megléte nem teszi az összes anyagminőséget felcserélhetővé. Az ASTM szerint „az átszámításokat befolyásolja az ötvözés, a szemcseszerkezet és a hőkezelés” (ASTM International, 2012). Egy nemesített 4140 acél, egy normalizált AISI 1020 acél és egy hidegen alakított 301 rozsdamentes acél eltérő kapcsolatokat mutathat még akkor is, ha az egyik skálán mért értékeik hasonlóak.
A geometria azt is befolyásolja, hogy egy mérés érvényes-e, még mielőtt bármilyen átszámításra sor kerülne. Egy vékony lemeznél a Brinell- vagy Vickers-vizsgálat során a szemközti felület túlzott hatást gyakorolhat. Egy ívelt munkadarab módosult bemélyedést vagy helytelenül értelmezett Rockwell-behatolási mélységet eredményezhet. Egy élhez, másik bemélyedéshez, hegesztési varrathoz vagy dekarbonizálódott felülethez közel elhelyezett kis bemélyedés nem feltétlenül reprezentálja az ömlesztett anyagot. Az átszámítás nem javíthatja ki a rosszul megválasztott vagy érvénytelen vizsgálati helyet.
Átszámítási táblázatok, korrelációk és becslések
Az átszámítási táblázat a vizsgálati eredmények illesztett összefoglalása, amelyet általában anyagcsoport és keménységtartomány szerint osztanak fel. Nem a skálák közötti matematikai azonosságot fejezi ki. A táblázat létrehozásához használt tartományon belül a különböző skálákon mért értékek átlagos eltérése kicsi lehet; ezen a tartományon kívül azonban a hiba jelentősen megnőhet. A megadott tartományon belüli interpoláció általában jobban védhető, mint a tartományon túli extrapoláció.
Az egyenletek ugyanezt a kapcsolatot más formában adják meg. Egy korreláció korlátozott tartományban lehet lineáris, lehet polinomiális, vagy alapulhat egy adott acélpopulációra illesztett regresszión. Az együtthatók az adott populációt írják le. Nem állapítanak meg minden acélra érvényes fizikai törvényt. A szórás eredhet többek között a bemélyesztő geometriájából, a rugalmas visszaalakulásból, a képlékeny folyásból, az anizotrópiából, a felület-előkészítésből és a mikroszerkezet változásaiból.[2] Metallic materials—Conversion of hardness values. International Organization for Standardization. ISO standard, 2013.
Az ISO 18265 a közvetlen alkalmazhatóságot a pontosan vizsgált anyagra korlátozza, és a szakítószilárdság-becsléseket a legkevésbé megbízható eredményként rangsorolja. Strong evidence
Az ISO 18265:2013, Metallic materials—Conversion of hardness values című szabvány meghatározza a keménységi értékek skálák közötti átszámításának, valamint a szakítószilárdság becslésének alapelveit. Figyelmeztet arra, hogy „az átszámított értékek közvetlenül csak a vizsgált pontos anyagra alkalmazhatók”, és a szakítószilárdságra vonatkozó becsléseket a legkevésbé megbízható átszámításokként azonosítja (International Organization for Standardization, 2013). Ez a figyelmeztetés meghatározza a megbízhatóság helyes sorrendjét: a közvetlen keménységi eredmény a legmegbízhatóbb, egy másik keménységi skálára történő átszámítás kevésbé biztos, a szakítószilárdság becslése pedig még bizonytalanabb.[3] Empirical Rockwell–Brinell relationships. National Institute of Standards and Technology. NIST Journal of Research, 1929.
A régebbi, 1929-ben közzétett NIST-tanulmány az empirikus Rockwell–Brinell-kapcsolatokról megállapította, hogy az acél szakítószilárdsága kereskedelmi célokra gyakran megbecsülhető a Brinell-keménységből. A „kereskedelmi célokra” kitétel fontos megszorítás. Ez támogatja a szűrést, a folyamatellenőrzést és a hozzávetőleges anyag-összehasonlítást, de nem helyettesíti a szakítóvizsgálatot ott, ahol egy előírás, tervezési számítás, meghibásodásvizsgálat vagy átvételi döntés a folyáshatártól, a szakítószilárdságtól, a szakadási nyúlástól vagy a keresztmetszet-csökkenéstől függ.
A közelítő Hᵥ ≈ 3σUTS összefüggés csak egyes nagy szilárdságú, képlékeny fémes anyagokra alkalmazható. Limited evidence
Gyakran ismételt összefüggés, hogy egyes nagy szilárdságú, képlékeny fémes anyagok esetében Hᵥ ≈ 3σUTS, ha a keménységet kompatibilis feszültségegységben fejezik ki. A Materials Science and Engineering: A folyóiratban 2012-ben közzétett kutatás ezt a közelítést meghatározott anyagcsoportokhoz kapcsolta, és azt is kimutatta, hogy a keménység–szilárdság arány a mikroszerkezettől és a bemélyedés morfológiájától függ. Ezért a kifejezést anyagosztály-specifikus becslésként kell kezelni, nem pedig minden szénacélra vagy ötvözött acélra érvényes átszámítási szabályként.
Miért nem képviselhet egyetlen szám minden acélt?
| Anyagminőség vagy állapot | Miért térhet el az összefüggés |
|---|---|
| AISI 1045, melegen hengerelt | A lehűlés története és a szerkezet befolyásolja a választ |
| AISI 1045, normalizált | Finomabb ferrit–perlit szerkezet |
| AISI 1045, lágyított | Lágyabb, esetleg durvább szerkezet |
| AISI 1045, edzett és megeresztett | A martenzit és a megeresztési állapot határozza meg a választ |
| AISI 1045, felületedzett | A felület és a mag eltérő tulajdonságokkal rendelkezhet |
Az acélminőség a kémiai összetételt és az előírásokat írja le, nem pedig egyetlen mechanikai állapotot. Az AISI 1045 szállítható melegen hengerelt, normalizált, lágyított, edzett és megeresztett, illetve felületedzett állapotban. Mindegyik állapot megváltoztatja a fáziseloszlást, a szemcseméretet, a maradó feszültséget és az alakváltozási viselkedést. Ezért ugyanahhoz a névleges anyagminőséghez eltérő keménység–szilárdság kapcsolatok tartozhatnak. A cementált 8620 acél felületén végzett mérés martenzites kéregre utalhat, míg egy mélyebben végzett mérés kisebb széntartalmú magot jellemezhet; egyetlen átszámított szám nem képviselheti mindkét tartományt.[4] Hardness Tests and Hardness Number Conversions. SAE International. SAE technical report, 1967.
Az SAE Hardness Tests and Hardness Number Conversions című, 1967-es műszaki jelentése kimondja, hogy a pontos átszámításokat az adott acélösszetételre, hőkezelésre és munkadarabra kell kidolgozni, mivel a méret, a tömeg, az összetétel és a megmunkálás befolyásolja a kapcsolatot. Ez különösen fontos hegesztett szerkezetek, kovácsdarabok, hőhatásövezetek és jelentős hőmérséklet-gradiensekkel rendelkező alkatrészek esetében.
A Materials Today: Proceedings folyóiratban 2023-ban közölt kutatás általánosságban lineáris empirikus kapcsolatot talált a Brinell-keménység és a szakítószilárdsági paraméterek között történelmi és kortárs, ötvözetlen szerkezeti acélok esetében, nyers vagy normalizált állapotban. Ez az eredmény éppen azért hasznos, mert meghatározza az alkalmazhatóság határait. Érvényesítés nélkül nem szabad kiterjeszteni edzett és megeresztett szerszámacélra, kiválásosan keményített rozsdamentes acélra, bainites lemezre vagy erősen hidegen alakított termékre.
A gyakorlati szabály egyszerű: az átszámítás csak azon anyagcsalád, állapot, vizsgálati tartomány és geometria keretei között értelmezhető, amelyekre a kapcsolatot kidolgozták. Ha a döntés szakítószilárdsági tulajdonságoktól függ, szakítóvizsgálatot kell végezni. Ha átszámított keménységi értéket kell közölni, meg kell őrizni a közvetlenül mért skálát, meg kell adni az átszámítási szabványt vagy egyenletet, fel kell tüntetni az anyag állapotát és a tartományt, továbbá az eredményt közelítő értékként kell megjelölni.
Az acélhoz használt keménységi skálák
Dinamikus visszapattanó keménység Olyan keménység, amelyre a becslés a becsapódási és a visszapattanási sebesség arányából, nem pedig statikus lenyomatból történik.
Az acél keménységét többféle skálán adják meg, mivel nincs olyan vizsgálat, amely minden keresztmetszethez, felülethez vagy mikroszerkezethez megfelelő lenne. Az eredmény származhat nagy, statikus bemélyedésből, kis gyémántlenyomatból vagy dinamikus visszapattanási eseményből. Ezek a mérések definíció szerint nem felcserélhetők. A HRC-ként mért érték fizikailag nem ugyanaz a mennyiség, mint a HBW-ként megadott érték, még akkor sem, ha egy átszámítási táblázat hozzávetőlegesen azonos számértékeket rendel hozzájuk.
Skálaválasztási ellenőrzések
- Keménységtartomány Válasszon a várható acélkeménységhez illeszkedő skálát.
- Keresztmetszeti vastagság Győződjön meg arról, hogy az alkatrész hajlítás nélkül képes alátámasztani a lenyomatot.
- Felületi minőség A mélység- vagy optikai méréshez megfelelő felületet készítsen elő.
- Alátámasztás Merev, stabil alátétet használjon, és ellenőrizze a görbületet.
- Mikroszerkezet Vegye figyelembe a kéregzónákat, a hegesztési zónákat és a helyi gradienseket.
A skála kiválasztása a várható keménységtől, a keresztmetszet vastagságától, a felület minőségétől, a vizsgálati hely alatti alátámasztástól, valamint attól függ, hogy az acél tartalmaz-e lokális keménységi gradienseket cementálás, nitridálás, hegesztés vagy megeresztés következtében. Egy vékony alkatrész nagy bemélyesztő alatt meghajolhat vagy képlékenyen deformálódhat. A durva felület hibát okozhat kis mélységű mérés esetén. Ha a lenyomat túl nagy, egy mikroszkopikus kéreg a lágyabb maggal átlagolódhat.

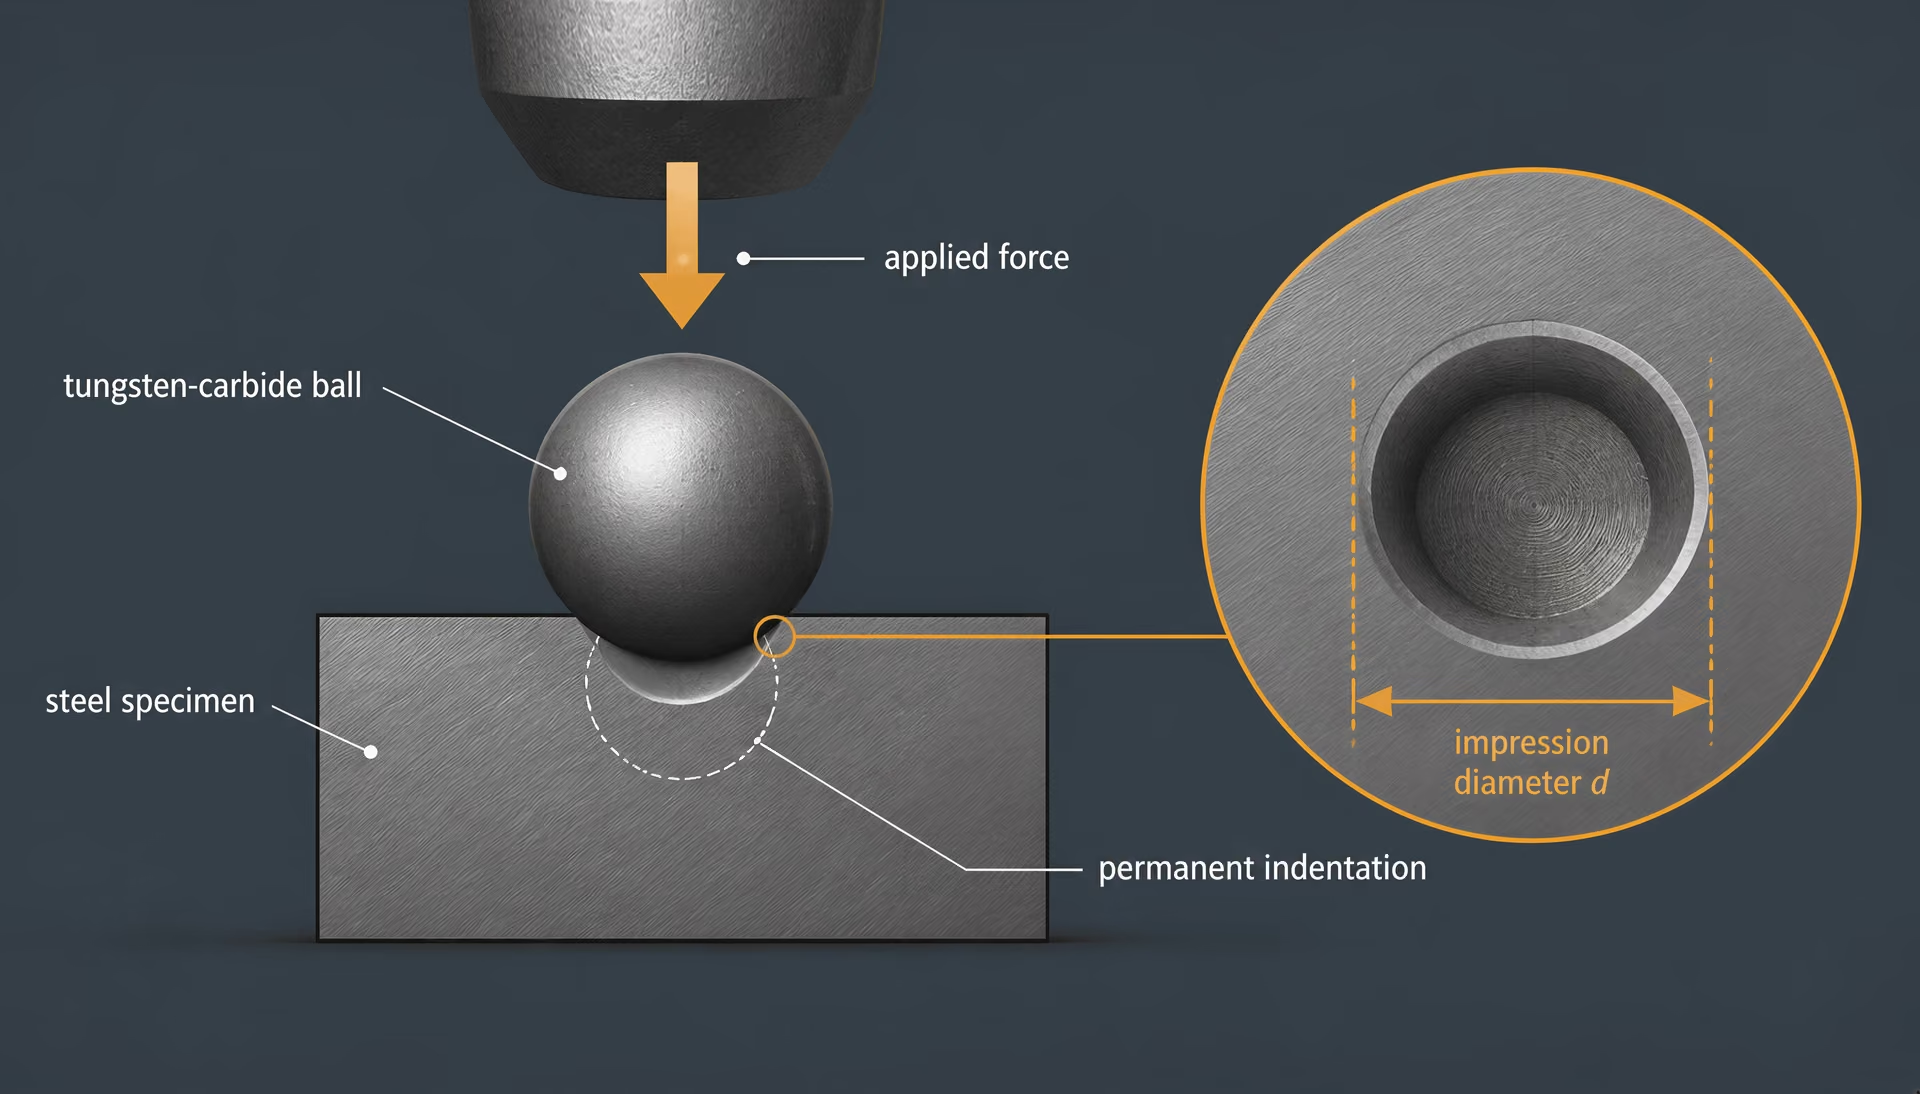
Brinell-keménység: HBW és nagy lenyomatok
| Módszer | Behatolótest vagy elv | Jellemző alkalmazás vagy korlátozás |
|---|---|---|
| Brinell | Karbidgolyó és a lenyomat mért átmérője | Nagy, reprezentatív keresztmetszetek |
| Rockwell | A behatolási mélység kis- és főterhelés alatt | Gyors gyártásközi ellenőrzések; érzékeny az alátámasztásra és a felület állapotára |
| Vickers | 136 fokos gyémántgúla és a mért átlók | Kis területek, hegesztések és keménységi vonalmenti mérések |
| Knoop | Megnyújtott gyémántlenyomat | Nagyon vékony rétegek és keskeny területek |
A Brinell-módszer során egy kemény golyót meghatározott erővel az acélba nyomnak, majd megmérik a maradó, megközelítőleg kör alakú lenyomat átmérőjét. A modern jelölés HBW, amelyben a W volfrám-karbid golyót jelöl. Egy teljes eredmény például így írható fel: 220 HBW 10/3000. Ez 220-as Brinell-keménységet jelent, amelyet 10 mm átmérőjű golyóval és névlegesen 3000 kgf erővel határoztak meg. A vizsgálatra az ASTM E10 szabvány vonatkozik; az ISO 6506 ugyanezt az alapvető módszert alkalmazza.
| Névleges erő | Körülmény |
|---|---|
| 500 kgf | Acélvizsgálatnál jellemző erő |
| 1500 kgf | Acélvizsgálatnál jellemző erő |
| 3000 kgf | Acélvizsgálatnál jellemző erő |
A gyakori Brinell-golyók átmérője 1, 2,5, 5 vagy 10 mm. Az alkalmazott erőt a golyó átmérőjének és az anyagnak a figyelembevételével választják meg; acélvizsgálatnál tipikusak az 500, 1500 és 3000 kgf értékek. A vizsgálógép a meghatározott időtartamig fenntartja az erőt, ezt követően a kezelő vagy az optikai rendszer megméri a lenyomat átmérőjét. A HBW-értéket az erőből, a golyó átmérőjéből és a lenyomat átmérőjéből számítják ki, nem pusztán a bemélyedés mélységéből.
A lenyomat nagy a Rockwell- vagy mikrokeménység-vizsgálatok során létrehozott lenyomatokhoz képest. Ez akkor előnyös, ha az acélban ferrit, perlit, bainit vagy megeresztett martenzit reprezentatív térfogaton belül oszlik el, mivel az eredmény több szemcse és kisebb lokális eltérések átlagát adja. Ez egyben korlátozást is jelent. Egy 10 mm-es golyó alkalmatlan lehet él közelében, vékony lemezen, hegesztési varrat mellett vagy sekélyen edzett kéregen keresztül végzett vizsgálathoz. A vizsgálati helynek megfelelő vastagsággal és merev alátámasztással kell rendelkeznie, hogy a próbadarab terhelés közben ne hajoljon meg és ne deformálódjon. A felületnek kellően síknak, valamint reve-, dekarbonizált rétegtől és mély megmunkálási nyomoktól mentesnek kell lennie.
A Brinell-vizsgálatot széles körben alkalmazzák öntvényeknél, kovácsdaraboknál, normalizált acéloknál és más olyan alkatrészeknél, amelyeknél fontos a nagy, reprezentatív térfogat vizsgálata. Kevésbé alkalmas nagyon kemény acélokhoz, ha fennáll a veszélye a golyó deformációjának, továbbá kis méretű kész alkatrészekhez és keskeny hőhatásövezetekhez. Kisebb golyó és kisebb erő alkalmazásával csökkenthető a lenyomat mérete, de ekkor a távolság, a vastagság és a felület-előkészítés szigorúbb ellenőrzése szükséges.
Rockwell-keménység: HRC, HRB és felületi skálák
A Rockwell-keménység a bemélyedési mélység maradó növekedését méri egy kisebb előterhelést, majd egy nagyobb főterhelést követően. Nem a lenyomat átmérőjét méri. A gép először 10 kgf előterhelést alkalmaz a referenciahelyzet meghatározásához, majd felviszi a főterhelést, ezt követően a kisebb terhelés megtartása mellett megszünteti a főterhelést, végül a maradó mélységet keménységi számmá alakítja át. A hagyományos Rockwell-skálákon egy keménységi pont a mélység 0,002 mm-es változásának felel meg.
A HRC 120 fokos gyémántkúpot, közismert nevén Brale-bemélyesztőt, valamint 150 kgf főterhelést alkalmaz. Keményebb acélokhoz, többek között edzett és megeresztett szerszámacélokhoz, valamint számos edzett ötvözött acélhoz használják. A HRB 1/16 hüvelykes volfrám-karbid vagy edzett acélgolyót és 100 kgf főterhelést alkalmaz, ezért lágyabb acélokhoz, lágyított kis széntartalmú acélminőségekhez, rézötvözetekhez és hasonló anyagokhoz alkalmas. Más hagyományos Rockwell-skálák eltérő golyókat vagy terheléseket használnak, ezért a betűjel alapvető fontosságú; a skála megjelölése nélküli „Rockwell 60” hiányos adat.
A Rockwell-eredmény gyorsan meghatározható, mivel a gép közvetlenül a mélységet olvassa le, és a kis lenyomat gyakran kevésbé látható nyomot hagy, mint a Brinell-vizsgálat. A kis érintkezési felület ugyanakkor érzékennyé teszi a vizsgálatot a felületi érdességre, a görbületre, a dekarbonizált rétegekre, valamint az egyes kemény vagy lágy alkotókra. A próbadarabnak elég vastagnak és merevnek kell lennie ahhoz, hogy ellenálljon az elmozdulásnak. Ha a mérést túl közel végzik egy élhez, másik lenyomathoz vagy az alátámasztás megszakadásához, az érték tévesen magas vagy alacsony lehet.
A felületi Rockwell-skálák ugyanazt a mélységalapú elvet alkalmazzák, de kisebb erőkkel, vékony keresztmetszetekhez, kis alkatrészekhez és felületi rétegekhez. A 3 kgf előterhelést a kiválasztott skálától és bemélyesztőtől függően 15, 30 vagy 45 kgf főterhelés követi. Az olyan jelölések, mint a 30N, 45N, 30T és 15T, a terhelést és a bemélyesztőcsaládot azonosítják; a skála jelölését pontosan kell megadni, és nem szabad egyszerűen hagyományos HRC- vagy HRB-jelöléssel helyettesíteni. A felületi vizsgálatok csökkentik annak kockázatát, hogy a bemélyesztő áthatoljon egy vékony edzett rétegen, vagy deformáljon egy könnyű keresztmetszetet, de ettől még nem adnak automatikusan pontosabb eredményt. A felületet továbbra is megfelelően elő kell készíteni, és a vizsgált réteg vastagságának elegendőnek kell lennie a lenyomat méretéhez képest.

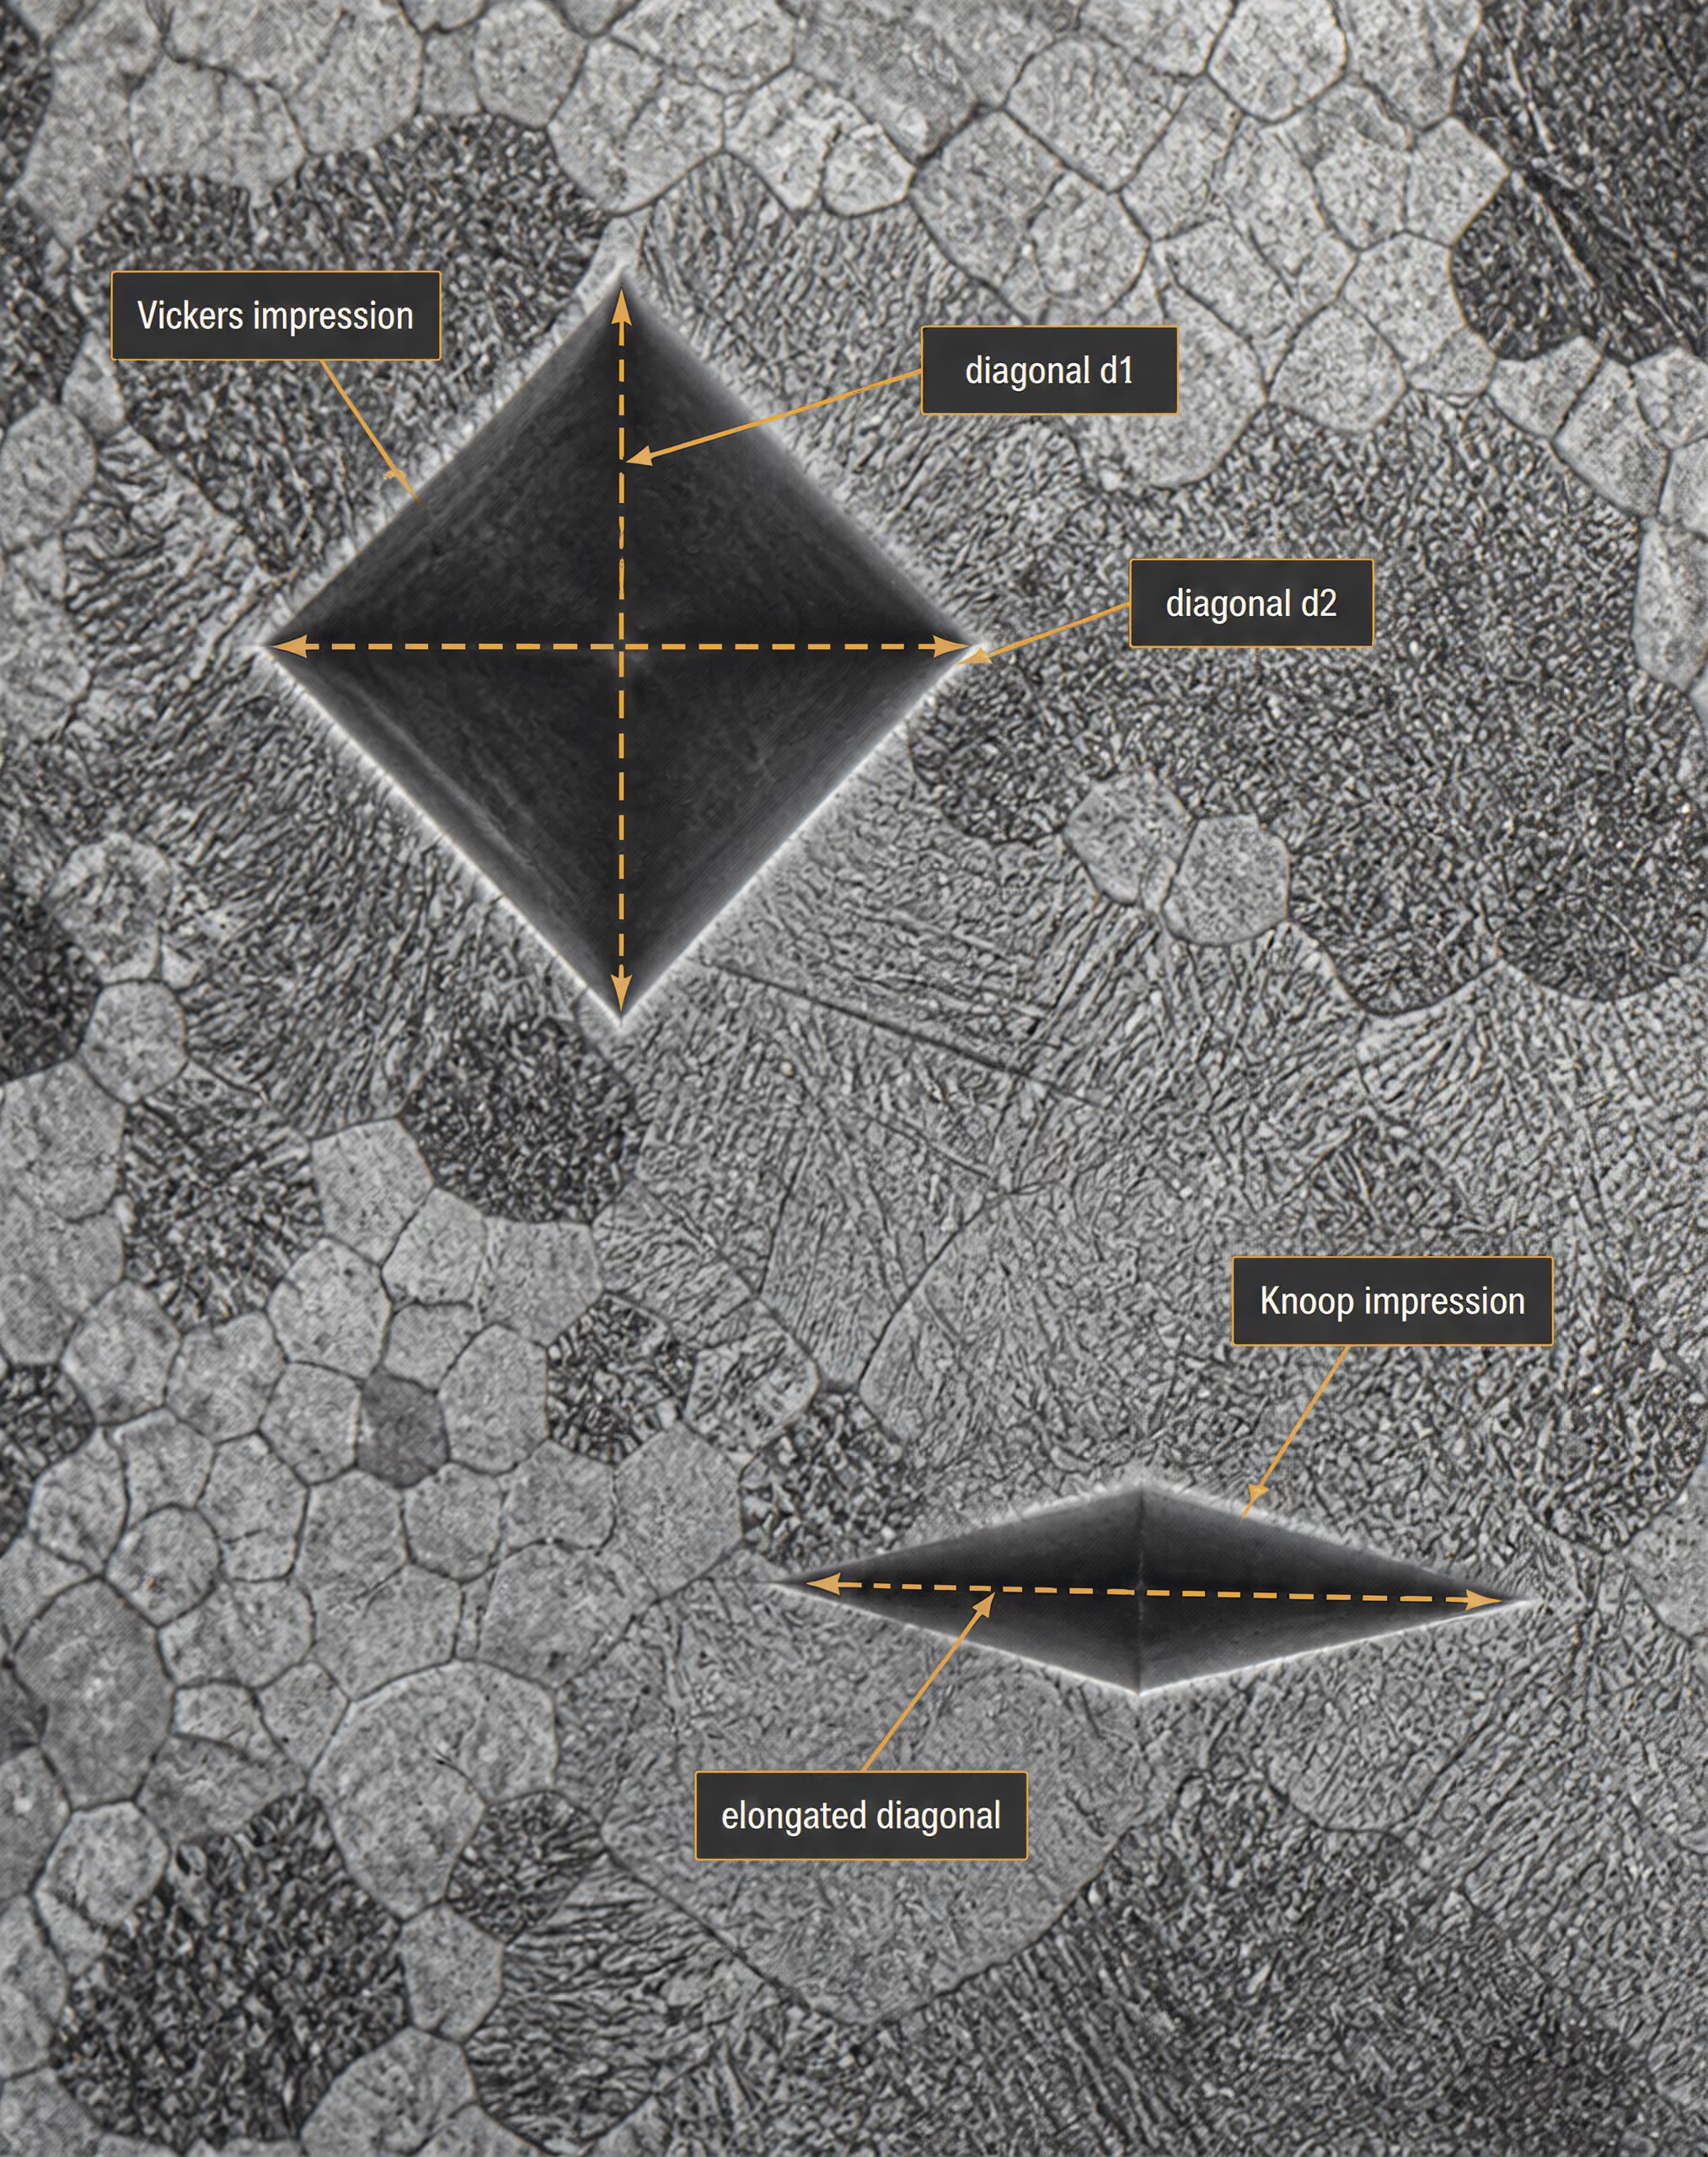
Vickers- és Knoop-mikrokeménység
A Vickers-módszer során egy négyzet alapú, gyémántból készült gúlát nyomnak a próbadarabba, amelynek szemközti lapjai 136 fokos szöget zárnak be egymással. Terhelésmentesítés után a kezelő optikailag megméri a maradó lenyomat két átlóját, majd kiszámítja a HV, azaz a Vickers-keménység értékét. A vizsgálati erők a néhány gramm-erős mikrokeménységi terheléstől a 100 kgf körüli hagyományos terhelésekig terjednek. Az olyan jelölés, mint a 600 HV 0.5, a keménységet és a 0,5 kgf vizsgálati erőt azonosítja.
Mivel a gyémánt a keménység acéloknál szokásos tartományában nem változtatja meg az alakját, a Vickers-módszer egyetlen bemélyesztő-geometriával alkalmazható lágy és nagyon kemény acélokra is. Értékes eljárás hegesztett keresztmetszetek, dekarbonizáció ellenőrzése, nitridált rétegek, cementált kérgek és lokális gradienseken keresztül végzett keménységprofilok vizsgálatára. A lenyomat jóval kisebb a Brinell-lenyomatnál, ezért polírozott felület-előkészítésre és gondos távolságtartásra van szükség. Nagyon kis terheléseknél a felületi érdesség, a rugalmas visszaalakulás, a mérési felbontás és az egyes fázisok számottevően befolyásolhatják az értéket. Az acélt szilárdan alá kell támasztani; egy vékony fólia vagy alá nem támasztott él meghajolhat, ahelyett hogy érvényes lenyomatot fogadna be.
A Knoop-mikrokeménység-vizsgálat szintén gyémántot alkalmaz, annak alakja azonban megnyújtott és aszimmetrikus. A lenyomat hosszú átlóját mérik, és így határozzák meg a Knoop-keménység értékét, amelynek szokásos jelölése HK. A Knoop-módszer különösen hasznos nagyon vékony bevonatok, kis kéregmélységek, valamint rideg vagy kis kiterjedésű tartományok vizsgálatára, mivel a lenyomat sekély és megnyújtott. Geometriája miatt az eredmény érzékeny a tájolásra, a felület-előkészítésre, a repedezésre és a mikroszerkezeti jellemzők irányára. A Knoop- és Vickers-értékeket nem szabad azonosnak tekinteni pusztán azért, mert mindkettő gyémántból készült bemélyesztőt használ.
Leeb- és Scleroscope-módszerek
A Leeb-keménység dinamikus visszapattanási módszerrel határozható meg, nem statikus bemélyesztéses vizsgálattal. Egy rugóval hajtott ütőtest, amelyet általában volfrám-karbid golyóval vagy más, meghatározott csúccsal szerelnek fel, a felületnek ütközik. A műszer méri az ütközési és a visszapattanási sebességet, majd azok aránya alapján Leeb-értéket, rendszerint HL-t ad meg. A keletkező érintkezési nyom kicsi, a mérési eredmény azonban erősen függ a felület minőségétől, a görbülettől, a tömegtől, a vastagságtól, az alátámasztástól és az ütés irányától. A Leeb-vizsgálatra az ASTM A956 szabvány vonatkozik.
A Leeb-módszer hasznos nagy kovácsdarabok, beépített gépek és olyan helyek vizsgálatára, ahol hagyományos asztali keménységvizsgáló nem helyezhető el. Az alkatrésznek nehéznek kell lennie, vagy merev alátámasztáshoz szorosan kell kapcsolódnia; ellenkező esetben a rezgés energiát nyel el, és csökkenti a visszapattanási értéket. A HL HRC-re, HBW-re vagy más skálára történő átszámítása a megfelelő ütőeszköztől, iránytól és anyagcsaládtól függ. Ez nem jelent közvetlen helyettesítést a statikus bemélyesztéses vizsgálat számára.
A Scleroscope-módszer szintén a visszapattanáson alapul. Egy gyémánthegyű kalapácsot rögzített magasságból ejtenek le egy függőleges csőben, majd megfigyelik vagy elektronikusan megmérik azt a magasságot, ameddig az acélfelületről visszapattan. Az eredményt Scleroscope-keménységi egységekben fejezik ki, amelyek szokásos jelölése HS. A Brinell- vagy Vickers-módszerrel ellentétben a keménységet nem mért maradó lenyomatból számítják ki. Ezért a felület tisztasága, a függőleges beállítás, a tömeg, az alátámasztás és az érdesség jelentősen befolyásolja az eredményt.
Az ASTM E140-12 hozzávetőleges összefüggéseket ad meg a HBW, HV, Rockwell, felületi Rockwell, Knoop, Scleroscope és Leeb értékek között meghatározott fémek, köztük homogén szénacélok, ötvözött acélok és szerszámacélok esetében. Az ASTM megállapítja, hogy az ötvözés, a szemcseszerkezet és a hőkezelés befolyásolja az átszámításokat. Az ISO 18265:2013 szintén meghatározza az átszámítás alapelveit, és figyelmeztet arra, hogy az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók; a szakítószilárdság becslései a legkevésbé megbízható átszámítások. Ezért a skálát úgy kell kiválasztani, hogy először érvényes mért érték álljon rendelkezésre. Az átszámított szám másodlagos bizonyíték, és nem helyettesíti a közvetlen vizsgálatot, ha az acél szilárdsága vagy az átvétel ennek eredményétől függ.
ASTM E140 és ISO 18265: Mit engednek meg a szabványok?
A keménységátváltási szabványok nem alakítják át az egyik vizsgálattal kapott eredményt egy másik módszerrel végzett, azzal egyenértékű mérési eredménnyé. A keménységi skálák közötti empirikus összefüggéseket biztosítják, rendszerint táblázatok formájában. A különbségtétel fontos: a mért értéket közvetlenül kapjuk meg, amikor egy meghatározott benyomótestet, erőt, terhelésidőt és eljárást alkalmazunk az alkatrészen; az átszámított értéket ebből a mérésből számítjuk; a becsült szakítószilárdság pedig a keménységből levont további következtetés. Minden egyes lépés növelheti a bizonytalanságot.
Az ASTM E140-12 alkalmazási területe
Az ASTM E140-12, Standard Hardness Conversion Tables for Metals című szabvány meghatározott fémek meghatározott keménységi skálái közötti közelítő összefüggéseket mutat be. Táblázatai tartalmaznak Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-értékeket. A dokumentum nem olyan általános egyenlet, amely minden keménységi skálát felcserélhetővé tesz. Olyan esetekben szolgál referenciaként, amikor az anyag és a vizsgálati körülmények az alkalmazandó táblázat alapjául szolgáló tapasztalati körbe esnek.
Acélok esetében a szabvány táblázatokat tartalmaz homogén szénacélokra, ötvözött acélokra és szerszámacélokra. A „homogén” megjelölés fontos. Egy kellően egyenletes acélhoz kidolgozott táblázatról nem feltételezhető, hogy leír egy cementált réteget, dekarbonizált felületet, hegesztési hőhatásövezetet, sávos hengerelt terméket vagy olyan alkatrészt, amelyben meredek keménységgradiens található. A benyomótest csak egy sekély réteget vizsgálhat, miközben a kért átszámítás hallgatólagosan azt feltételezi, hogy az alatta lévő anyag homogén.
Az ASTM International közvetlenül kijelenti, hogy „az átszámításokat befolyásolja az ötvözet, a szemcseszerkezet és a hőkezelés” (2012). Ezek a változók módosítják a benyomótest alatti deformációs viselkedést. Két acél Brinell-keménysége azonos lehet, miközben eltérő arányban tartalmaz ferritet, perlitet, bainitet, martenzitet vagy visszamaradt ausztenitet. Emiatt eltérő szakítószilárdságot, folyási viselkedést és más keménységi skálán eltérő eredményt adhatnak. Még egyetlen anyagminőségen belül sem szükségszerű, hogy a normalizált, edzett és megeresztett, lágyított, illetve hidegen alakított állapotok ugyanazt az átszámítási görbét kövessék.
A táblázatok a vizsgált keménységtartománytól is függenek. Egy táblázat középső tartományában végzett átszámítás nem tekinthető automatikusan megbízhatónak a felső vagy alsó határ közelében. Az extrapoláció nem helyettesítheti megengedett módon a táblázatban szereplő értéket. Ugyanígy nem célszerű Rockwell C-értéket Brinell-értékre átszámítani, ha a benyomás túl közel van egy élhez, egy másik benyomáshoz, egy alátámasztó felülethez vagy egy hegesztési határhoz. A szabályos numerikus kimenet nem javítja ki a nem megfelelő vizsgálatot.
A skála kiválasztása megelőzi az átszámítást. A Brinell-módszer gyakran hasznos viszonylag durva szemcséjű, heterogén vagy nagy keresztmetszetű acél esetében, mivel nagy méretű benyomása nagyobb térfogatot átlagol. A Vickers-módszer széles keménységtartomány lefedésére alkalmas, és kis terhelésekkel is alkalmazható, azonban a kis benyomások érzékenyebbek a felület-előkészítésre, a helyi fázisokra és a mérési felbontásra. A Rockwell-módszerek számos gyártásközi ellenőrzéshez gyorsak és praktikusak, míg a felületi Rockwell-skálák kisebb erőt és behatolást alkalmaznak vékonyabb keresztmetszetek vagy felületkezelt rétegek vizsgálatához. A Leeb- és Scleroscope-módszerek dinamikus vizsgálatok; leolvasásaikat erősen befolyásolja a tömeg, az alátámasztás, a vizsgálati irány, a felület állapota és a műszer kalibrálása.
Megbízhatósági sorrend
- Közvetlen keménységmérés A meghatározott vizsgálati módszerrel mért eredményt használja.
- Keménységátszámítás Másik keménységi skálára csak az alkalmazható anyag és tartomány keretein belül következtessen.
- Szakítószilárdság-becslés A további következtetést tekintse a legkevésbé megbízható eredménynek.
Az ASTM E140-12 nem szünteti meg ezeket a módszerek közötti különbségeket. Egy táblázat például megadhat egy közelítő összefüggést a HRC és a HB között, de nem állapíthatja meg, hogy egy adott alkatrészt megfelelően vizsgáltak-e, illetve hogy annak mikroszerkezete ahhoz a sokasághoz tartozik-e, amelyből az összefüggést levezették. A közölt eredménynek ezért meg kell őriznie az eredeti skálát és módszert. A „62 HRC, átszámítva körülbelül 700 HV-re” több információt közöl, mint a pusztán „700 HV” megadás, mivel az első érték mért, a második pedig következtetett érték.
Ugyanez az óvatosság szükséges akkor is, amikor a keménységből szakítószilárdságra következtetünk. Az empirikus Rockwell–Brinell-összefüggésekkel foglalkozó, 1929-ben közzétett NIST-tanulmány megállapította, hogy acél szakítószilárdsága kereskedelmi célokra gyakran megbecsülhető a Brinell-keménységből. Ez a megállapítás megfelelő acélsokaságon belül alátámasztja a gyakorlati becslést; nem bizonyítja azonban, hogy a szakítószilárdság a HB univerzális függvénye. A szakítóvizsgálat egy alakított próbatesten, töréssel kapcsolatos viselkedést mér, míg a benyomásos vizsgálat eltérő feszültségi állapotban kialakuló helyi képlékeny ellenállást mér.
Az ISO 18265:2013 alapelvei
Az ISO 18265:2013, Metallic materials—Conversion of hardness values című szabvány a keménységértékek skálák közötti átszámításának, valamint a szakítószilárdság becslésének alapelveit rögzíti. A szabvány az átszámítást az anyagtól, a keménységvizsgálati módszertől, az alkalmazható tartománytól és az összefüggés alapjául szolgáló bizonyítékoktól teszi függővé. Ezért inkább a felelősségteljes alkalmazás keretének tekinthető, mintsem annak állításának, hogy minden skála egyetlen rögzített matematikai egyenértékűséggel rendelkezik.
Az egyik alapvető korlátozás kifejezett: „Az átszámított értékek közvetlenül csak a ténylegesen vizsgált anyagra alkalmazhatók” (International Organization for Standardization, 2013). A gyakorlatban a „ténylegesen vizsgált anyag” többet jelent egy névleges anyagminőségnél, például ASTM A36, AISI 4140 vagy UNS S30400. Magában foglalja a vonatkozó határértékeken belüli összetételt, a termékformát, a szemcseszerkezetet, a felület állapotát, a hőkezelést, a korábbi alakváltozást és sok esetben a konkrét gyártástechnológiai útvonalat is. A 600 °C-on edzett és megeresztett 4140-es rúd nem tekinthető azonosnak egy 4140-es cementált fogaskerékfoggal vagy indukciósan edzett tengellyel pusztán azért, mert mindegyik ugyanazzal az alapanyagminőség-megjelöléssel rendelkezik.
Az ISO 18265:2013 a szakítószilárdság becslését a legkevésbé megbízható átszámítások közé sorolja. Ez a sorrend metallurgiai szempontból ésszerű. Két benyomásos keménységi skála közötti átszámítás is attól függ, hogy a különböző benyomótestek és terhelések miként hatnak ugyanarra az anyagra. A keménységről a végső szakítószilárdságra való áttérés további függőségeket vezet be, többek között az alakváltozási keményedés, a hibák, az anizotrópia, a próbatest-geometria és a törési viselkedés tekintetében. A keménységérték jelezheti a nem megfelelő hőkezelést, önmagában azonban nem bizonyíthatja az előírt szakítószilárdság-tartománynak való megfelelést, ha ez a tulajdonság tervezési vagy átvételi követelmény.
Egy gyakran ismételt összefüggés jól szemlélteti annak veszélyét, ha a bizonyítékból elhagyjuk a korlátozó feltételeket. A Materials Science and Engineering: A folyóiratban 2012-ben közzétett tanulmány egyes nagy szilárdságú, képlékeny fémes anyagokra a közelítő összefüggést azonosította. Itt a a keménységet kompatibilis feszültségegységben, a pedig a végső szakítószilárdságot jelöli. Az összefüggés meghatározott anyagosztályra vonatkozik, és nem valamennyi acélra érvényes törvény. Ugyanez a tanulmány arról számolt be, hogy a keménység/szilárdság arány az anyagosztálytól, a mikroszerkezettől és a benyomás morfológiájától függ. A háromszoros tényező alkalmazása öntöttvasra, lágyított, kis széntartalmú acélra, kiválásosan keményített rozsdamentes acélra és megeresztett martenzites szerszámacélra korlátozó feltételek nélkül nem lenne védhető.
Vannak szűkebb esetek, amelyekben egy empirikus összefüggés hasznos lehet. A történelmi és kortárs ötvözetlen szerkezeti acélokat vizsgáló, 2023-as tanulmány általában lineáris kapcsolatot talált a Brinell-keménység és a szakítószilárdsági jellemzők között nyers vagy normalizált állapotú acélok esetében. Ez az eredmény támogathat egy üzemspecifikus vagy termékcsaládra vonatkozó becslést, ha a vizsgált anyag az elemzett sokaságon belül marad. Nem indokolja azonban az összefüggés átvitelét edzett és megeresztett ötvözött acélra, hidegen húzott huzalra vagy hegesztett szerkezetre.
Közelítő táblázatok és anyagspecifikus kalibrálás
A szabványosított referenciatáblázat és a minősítési korreláció eltérő kérdésekre ad választ. Az ASTM E140-12 lényegében azt vizsgálja, hogy a szabványban meghatározott alkalmazási területen, meghatározott fémosztály esetében milyen közelítő keménységérték felelhet meg egy mért értéknek. A minősítési korreláció azt kérdezi, hogy milyen kapcsolatot igazoltak egy meghatározott acél, gyártástechnológiai útvonal, állapot és alkatrész esetében.
Például egy gyártó vagy laboratórium megvizsgálhat egy meghatározott gyártóművi útvonalról származó, normalizált 1045-ös acélt, illesztett próbatesteken megmérheti a Brinell-keménységet és a szakítószilárdságot, majd regressziót illeszthet a tényleges gyártási tartományra. Az így kapott egyenlet alkalmas lehet erre a 1045-ös állapotra, ha új tételekkel ellenőrzik, és bizonytalanságelemzés is alátámasztja. Nem alkalmazható automatikusan indukciósan edzett 1045-ös acélra, és nem helyettesítheti a szakítóvizsgálatokat akkor, amikor a szerződés közvetlenül írja elő a folyáshatárt vagy a végső szilárdságot.
Az SAE 1967-es műszaki jelentése, Hardness Tests and Hardness Number Conversions, gyakorlati szempontból fogalmazza meg ezt: pontos átszámításokat az adott acélösszetételre, hőkezelésre és alkatrészre kell kidolgozni, mivel a méret, a tömeg, az összetétel és a megmunkálás befolyásolja az összefüggést. Az alkatrész mérete és tömege különösen fontos a dinamikus módszereknél, valamint azoknál a vékony szelvényeknél, amelyek nem biztosítanak megfelelő alátámasztást. A felület-előkészítés, a görbület, a benyomások közötti távolság és az alátámasztás keménysége már az átszámítás megkísérlése előtt is módosíthatja a mért értéket.
A védhető vizsgálati jegyzőkönyv rögzíti a mért keménységet, a szabványt és a skálát, a vizsgálati erőt vagy terhelést, a benyomótestet, a mérési helyet, a felület állapotát, az anyagminőséget és a hőkezelési állapotot. Ha átszámított értékre van szükség, azt átszámított értékként kell megjelölni, és lehetőség szerint az ASTM E140-12 vagy az ISO 18265:2013 szabványhoz, valamint az alkalmazott táblázathoz vagy tartományhoz kell kötni. Ha a szakítószilárdságot becsülik, a jegyzőkönyvben meg kell adni az empirikus modellt, a kalibrálási sokaságot, a szórást és az alkalmazás korlátait.
Amikor az eredmény törés szempontjából kritikus szerkezetet, hőkezelési átvételt vagy a szakítószilárdsági tulajdonságokkal szembeni formális megfelelést érint, a közvetlen szakítóvizsgálat a megfelelő bizonyíték, kivéve, ha egy külön minősített eljárás igazolta a korrelációt. A keménység átszámítása értékes eszköz összehasonlításhoz és folyamatellenőrzéshez. Nem jelent azonban engedélyt arra, hogy egy kényelmesen használható számot univerzális helyettesítőként kezeljünk.
Miért változtatja meg az acélminőség és a kémiai összetétel az átszámítást?
A keménységi szám egy adott benyomótesttel, meghatározott terhelési ciklus mellett szembeni ellenállást írja le. Nem azonosítja az acél teljes szilárdságát, duktilitását, törési viselkedését vagy mikroszerkezetét. Két próbatest egyaránt mérhet 200 HBW értéket úgy, hogy ezt a keménységet teljesen eltérő ferrit-, perlit-, bainit-, martenzit-, karbid- és visszamaradt ausztenitmennyiségek révén éri el. Szakítószilárdságuk eltérhet egymástól, és egy másik keménységi skálán mért értékük sem feltétlenül egyezik meg az általános átszámítási táblázat által javasolt számmal.
Ez a különbség választja el egymástól a mért keménységet, az átszámított keménységet és a becsült szakítószilárdságot. A mért 200 HBW egy meghatározott Brinell-vizsgálat eredménye. Egy táblázatból kapott, például 92 HRB érték átszámított eredmény. Az ezek bármelyikéből következtetett szakítószilárdság további becslés, további bizonytalansággal. Az ASTM E140-12, Standard Hardness Conversion Tables for Metals hozzávetőleges összefüggéseket ad meg meghatározott fémekre és keménységi skálákra, az ASTM azonban egyértelműen kijelenti, hogy „az átszámításokat az ötvözet, a szemcseszerkezet és a hőkezelés befolyásolja” (ASTM International, 2012).
A szén, az ötvözőelemek és az átedzhetőség
A szén több, egymással összefüggő mechanizmuson keresztül változtatja meg az acél keménységét. Kis széntartalmú ferrites acélban a szén nagy része a ferritben marad, vagy viszonylag kis mennyiségű perlitet képez. A széntartalom növelése lassan hűtött szerkezetben általában növeli a perlit részarányát, és növeli a martenzit képződéséhez rendelkezésre álló szén mennyiségét edzés során. A martenzit sokkal keményebb a ferritnél, keménysége azonban erősen függ a széntartalmától és a megeresztési állapotától is. Ezért egy 0,40% C-tartalmú edzett acélhoz és egy 0,20% C-tartalmú edzett acélhoz nem rendelhető ugyanaz a szakítószilárdság–keménység összefüggés pusztán azért, mert a felületi mérés véletlenül hasonló értéket mutat.
Átedzhetőség Az acél azon képessége, hogy meghatározott hűtési feltételek mellett adott mélységig martenzitet alakítson ki; ez nem azonos a maximális keménységgel.
Az ötvözőelemek mind a jelen lévő fázisokat, mind azok kialakulásának folyamatát módosítják. A mangán, a króm, a molibdén és a nikkel késleltetheti a perlit- és bainitátalakulásokat, ezáltal növelheti az átedzhetőséget — vagyis azt a mélységet, ameddig az acél meghatározott hűtési sebesség mellett képes martenzitet kialakítani. Az AISI 1045 olyan keresztmetszetben, amely a felületén gyorsan hűl, kemény martenzites felületet és lágyabb ferrites-perlites magot képezhet. A krómmal és molibdénnel ötvözött AISI 4140 hasonló kezelés mellett nagyobb mélységig edződhet. Ha mindkét alkatrészt azonos névleges edzésnek vetik alá, keménységi gradienseik és szakítószilárdsági tulajdonságaik akkor is eltérhetnek, ha egyetlen helyi benyomás ugyanazt a HRC értéket adja.
A keménység és az átedzhetőség közötti különbség vastag keresztmetszetek esetében különösen fontos. Az átedzhetőség nem azt jelenti, hogy minden pont egyformán keménnyé válik; azt jelenti, hogy az acél hűlés közben ellenáll a diffúziós átalakulásnak. A keresztmetszet mérete, a hűtőközeg, a keverés és az alkatrész geometriája határozza meg a hűlési előzményeket. Az SAE 1967-es műszaki jelentése, a Hardness Tests and Hardness Number Conversions, ezért kimondja, hogy a pontos átszámításokat az adott acélösszetételre, hőkezelésre és alkatrészre kell kidolgozni, mivel a méret, a tömeg, az összetétel és a feldolgozás befolyásolja az összefüggést (SAE International, 1967).
A karbidok további eltérések forrását jelentik. A szerszám- vagy rozsdamentes acélok krómban gazdag karbidjai, egyes gyorsacél- vagy porkohászati minőségek vanádium-karbidjai, valamint a perlitben található vas-karbidok nem ugyanúgy lépnek kölcsönhatásba a benyomással, mint az egynemű martenzites mátrix. A nagy karbidtartalom növelheti a benyomással szembeni ellenállást, miközben csökkentheti a keménység és a mátrix szakítási alakváltozása közötti összefüggést. A visszamaradt ausztenit ellenkező jellegű problémát okozhat: egy próbatest edzés után nagy keménységet mutathat, azonban az üzem közbeni vagy köszörülés során bekövetkező további átalakulás megváltoztathatja méreteit és mért keménységét.
A megeresztési kezelés szintén fontos. A megeresztett martenzit, a bainit és a finom perlit átfedő keménységtartományokban helyezkedhet el, miközben folyáshatáruk és szakítószilárdságuk aránya, valamint törési viselkedésük eltérő lehet. A benyomás mérete, a maradó feszültség, a felkeményedés és az anizotrópia ezután egyaránt befolyásolja a leolvasást. Ugyanaz a névleges keménység nem jelent fáziselemzést.
Ötvözetlen szerkezeti acélok és kereskedelmi összefüggések
A keménység és a szilárdság közötti általános tendencia továbbra is hasznos lehet egy korlátozott acélcsaládon belül. A nyers vagy normalizált állapotú ötvözetlen szerkezeti acélok gyakran ferritet és perlitet tartalmaznak, amelyek részaránya a széntartalommal és a hűlési előzményekkel változik. A 2023-ban vizsgált történelmi és korszerű ötvözetlen szerkezeti acélok esetében az ilyen állapotokban általában lineáris empirikus összefüggést mutattak ki a Brinell-keménység és a szakítószilárdsági jellemzők között (Materials Today: Proceedings, 2023). Ez az eredmény megmagyarázza, hogy a Brinell-keménységen alapuló szilárdságbecslések miért működhetnek elfogadhatóan a közönséges szerkezeti acélok ellenőrzött csoportján belül.
| Anyagminőség | A keménységmérési eredmény ismertetett felhasználása |
|---|---|
| EN 10025-2 S275JR | Gyártásközi ellenőrzés vagy durva szűrővizsgálati becslés |
| EN 10025-2 S355JR | Gyártásközi ellenőrzés vagy durva szűrővizsgálati becslés |
Az összefüggés empirikus, nem fizikai törvény. Az olyan minőségeknél, mint az EN 10025-2 S275JR és az EN 10025-2 S355JR, a keménységmérés támogathatja a gyártásközi ellenőrzést vagy egy durva szűrőbecslést, ha ismert, hogy az anyag ötvözetlen vagy gyengén ötvözött szerkezeti acél, és a várt szállítási állapotban van. A mérés azonban nem igazolhatja a megadott folyáshatár- és szakítószilárdság-tartományoknak való megfelelést az előírt szakítóvizsgálat nélkül. A normalizálás finomítja a szemcseszerkezetet és megváltoztatja a ferrit–perlit egyensúlyt; a hengerlési előzmények és a szegregáció ezt követően ismét módosíthatják az eredményt.
Az NIST 1929-es, empirikus Rockwell–Brinell összefüggéseket vizsgáló tanulmánya szerint az acél szakítószilárdsága kereskedelmi célokra gyakran megbecsülhető Brinell-keménységből (NIST, 1929). A meghatározó korlát az „gyakran”. Az ilyen becslés hozzávetőleges korrelációra használható azon anyagpopuláción belül, amelyből levezették, de nem jelent engedélyt a szakítóvizsgálat helyettesítésére minden acélminőség esetében.
Az ISO 18265:2013 meghatározza a keménységi értékek skálák közötti átszámításának és a szakítószilárdság becslésének alapelveit, ugyanakkor figyelmeztet arra, hogy az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók, és a szakítószilárdság-becsléseket a legkevésbé megbízható átszámításokként azonosítja (ISO, 2013). Ezért a HBW-ről HRC-re vonatkozó táblázati értéket nem szabad úgy kezelni, mintha bizonyítaná, hogy az átszámított HRC érték ugyanolyan megbízhatósággal jelzi előre a szakítószilárdságot.
Szerszámacélok, rozsdamentes acélok és kizárt feltételezések
A szerszámacélok és a rozsdamentes acélok feltárják az általános szénacél-korrelációk korlátait. Az AISI D2 edzett és megeresztett mátrixban jelentős mennyiségű krómban gazdag karbidot tartalmazhat. Az AISI H13 melegmunka-szerszámacélként végzett kezelés után megeresztett ötvözött martenzitet tartalmazhat. Az AISI 420 rozsdamentes acél a viszonylag lágy, lágyított anyagtól az edzés és megeresztés után kialakuló kemény martenzites anyagig terjedő állapotokban fordulhat elő. Mindegyik állapot megváltoztatja a benyomással szembeni viselkedést, ezért egyiket sem szabad szénacélokra érvényes átszámítással értékelni pusztán azért, mert HRC vagy HV értéke ugyanabba a számtartományba esik.
Az ausztenites rozsdamentes acélok, például az AISI 304 és az AISI 316, eltérő problémát jelentenek. Lapközepes köbös rácsú mátrixuk a benyomás során erősen felkeményedhet, a hidegalakítás pedig egyes összetételekben alakváltozás indukálta martenzitet hozhat létre. A hidegalakítás után mért keménység ezért egyaránt tükrözi a kezdeti összetételt és a feldolgozási előzményeket. A ferrites, duplex, kiválásosan keményedő és martenzites rozsdamentes acélminőségek külön feltételezéseket igényelnek, mivel fázisegyensúlyuk és szilárdítási mechanizmusaik eltérnek.
A gyakran idézett Hᵥ ≈ 3σUTS közelítést egyes nagy szilárdságú, duktilis fémes anyagokra azonosították, azonban a Materials Science and Engineering: A folyóiratban 2012-ben megjelent tanulmány hangsúlyozza, hogy a keménység és a szilárdság aránya az anyagosztálytól, a mikroszerkezettől és a benyomás morfológiájától függ (Materials Science and Engineering: A, 2012). Ez nem univerzális acélkeménység–szilárdság átszámítás.
Közvetlen szakítóvizsgálatra továbbra is szükség van, ha a szakítószilárdsági tulajdonságok határozzák meg az átvételt, a tervezést vagy a törésértékelést, kivéve, ha jóváhagyott, minősített korreláció áll rendelkezésre. Strong evidence
A jelentéseknek ezért tartalmazniuk kell a mért skálát, a vizsgálati szabványt, az erő vagy a golyó megjelölését, ahol releváns, továbbá a mérés helyét és az anyag állapotát. Ha átszámított értéket közölnek, azt átszámított értékként kell megjelölni, és meg kell nevezni az irányadó táblázatot vagy szabványt. Ha a szakítószilárdságot becsülik, azt becslésként kell feltüntetni, és meg kell adni az ezt alátámasztó anyagtartományt. Amikor az átvétel, a tervezési megengedett értékek vagy a törésértékelés a szakítószilárdsági tulajdonságoktól függ, továbbra is közvetlen szakítóvizsgálat szükséges.
Hőkezelés és mikroszerkezet: a hibák fő forrásai
A hőkezelés minden keménység-összefüggésben elsőrendű változó. Nem kezelhető az acélminőség alá szúrt lábjegyzetként. Két, névleges kémiai összetételét tekintve azonos próbatest keménysége, szakítószilárdsága, duktilitása és benyomódással szembeni viselkedése jelentősen eltérhet lágyítás, normalizálás, edzés, megeresztés, cementálás, nitridálás vagy indukciós edzés után. Az állapotot figyelmen kívül hagyó keménység-átváltás fizikailag kevéssé megalapozott, mégis pontosnak tűnő számértéket eredményezhet.
Ez a megkülönböztetés azért fontos, mert gyakran három különböző mennyiséget kevernek össze. A mért keménység egy meghatározott vizsgálattal kapott eredmény, például 220 HBW vagy 62 HRC. Az átszámított keménység egy másik skálán megadott közelítő becslés, például a Vickers-keménységből következtetett Rockwell C-érték. A becsült szakítószilárdság további következtetés a keménységből, és kevésbé megbízható, mint a skálák közötti átszámítás. Az ASTM E140-12, Standard Hardness Conversion Tables for Metals hozzávetőleges összefüggéseket ad meg a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-skálák között meghatározott fémek, köztük homogén szénacélok, ötvözött acélok és szerszámacélok esetében. A szabvány azt is kimondja, hogy „az átszámításokat befolyásolja az ötvözet, a szemcseszerkezet és a hőkezelés”.
Az ISO 18265:2013 ugyanezt a korlátozást egyértelműen rögzíti. Meghatározza a keménységértékek skálák közötti átszámításának és a szakítószilárdság becslésének alapelveit, ugyanakkor kimondja, hogy az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók. A szabvány a szakítószilárdságra vonatkozó becsléseket a legkevésbé megbízható átszámításokként jelöli meg. Ezek a korlátozások különösen fontosak akkor, ha a mért felület nem reprezentálja a teljes keresztmetszetet.
Lágyított, normalizált, edzett és megeresztett állapot
Lágyított acélban a lassú hűtés általában viszonylag durva ferrit–perlit szerkezetet, vagy a forgácsoláshoz és alakításhoz kiválasztott más lágyított szerkezetet eredményez. Az ilyen állapotban végzett Brinell-benyomás viszonylag nagy térfogatot vizsgál, amely ferrit- és perlitterületeket tartalmaz. Az így kapott keménység gyakran ésszerűen jól követi a szakítószilárdságot az alacsony széntartalmú acélok szűk családján belül, de az összefüggés a széntartalommal, a perlit hányadával, a perlitterületek távolságával és a szemcsemérettel továbbra is változik. Egy alacsony széntartalmú, lágyított acél és egy nagyobb széntartalmú, lágyított acél vizsgálati felülete hasonló megjelenésű lehet, miközben szilárdság–keménység arányuk eltérő.
A normalizálás módosítja az összehasonlítást. A kritikus hőmérséklet-tartomány fölé történő hevítés, majd levegőn való hűtés rendszerint finomabb ferritet és perlitet eredményez, mint a lassú kemencehűtés. A szemcsefinomodás növelheti a folyáshatárt és a szakítószilárdságot anélkül, hogy a benyomódási keménység ugyanilyen arányban növekedne. A Materials Today: Proceedings folyóiratban 2023-ban megjelent, történelmi és korszerű ötvözetlen szerkezeti acélokat vizsgáló tanulmány általánosságban lineáris empirikus kapcsolatot talált a Brinell-keménység és a szakítószilárdsági paraméterek között nyers vagy normalizált állapotú acélok esetében. Ez az eredmény gyakorlati becslést tesz lehetővé a vizsgált sokaságon belül; nem jelenti azt, hogy az összefüggés átruházható edzett és megeresztett ötvözött acélra vagy felületkeményített alkatrészre.
Az edzés martenzitet hoz létre, gyakran visszamaradt ausztenittel és átalakulási feszültségekkel együtt. A keménység élesen megnőhet, mivel a benyomótest nagy szilárdságú, nyírással szemben ellenálló fázissal találkozik, de a szakítóviselkedés emellett a széntartalomtól, az előzetes ausztenitszemcse méretétől, a karbidok oldódásától, a visszamaradt ausztenittől és a repedésérzékenységtől is függ. Egy edzett SAE 1045 próbatest és egy edzett AISI 4140 próbatest egyaránt magas Rockwell C-értéket adhat, miközben szakítószilárdságuk és szívósságuk eltérő. Ötvözőelemeik módosítják az edzhetőséget és a megeresztési viselkedést; ezért azonos névleges HRC-értékük nem garantál azonos szakító tulajdonságokat.
A megeresztés lebontja vagy módosítja a martenzitet, csökkenti a maradó feszültséget és megváltoztatja a karbidok eloszlását. Az alacsony hőmérsékletű megeresztés a nagy keménység megtartása mellett csökkentheti az edzési feszültség egy részét. A magasabb hőmérsékletű megeresztés csökkenti a keménységet, ugyanakkor javíthatja a szívósságot, és az edzett állapotétól eltérő szilárdság–keménység kapcsolatot hozhat létre. Egy edzett és megeresztett AISI 4140 tengelyt például hasonló ötvözetű és állapotú anyagokra vonatkozó átszámítási adatokkal kell összehasonlítani, nem pedig egy általános szénacél-táblázattal. Még egyetlen acélminőségen belül is a megeresztési hőmérséklet és idő a keménység, a folyáshatár, a szakítószilárdság és a nyúlás különböző kombinációin keresztül mozgathatja az anyagot.
A NIST által vizsgált empirikus Rockwell–Brinell-összefüggésekről szóló, 1929-ben közzétett tanulmány szerint az acél szakítószilárdsága kereskedelmi célokra gyakran megbecsülhető a Brinell-keménységből. A „gyakran” a kulcsszó. Az eredmény egy empirikus sokaságot ír le, nem pedig olyan fizikai törvényt, amely a hőkezelés minden változtatása esetén érvényes marad. Az 1967-es SAE műszaki jelentés, a Hardness Tests and Hardness Number Conversions, szintén hangsúlyozta, hogy pontos átszámításokat az adott acélösszetételre, hőkezelésre és alkatrészre kell kidolgozni, mivel a méret, a tömeg, az összetétel és a feldolgozás egyaránt befolyásolja az összefüggést.
Felületkeményítés és keresztmetszeten belüli gradiensek
A cementálás, a nitridálás és az indukciós edzés még kevésbé tesz reprezentatívvá egyetlen keménységértéket. A cementálás szénnel dúsítja az alacsony széntartalmú acél felületét, majd edzés következik, amely kemény martenzites kérget hoz létre egy szívósabb, alacsonyabb széntartalmú mag felett. A felületen mért érték 60 HRC vagy magasabb lehet, miközben a mag jóval lágyabb. Ennek a felületi értéknek a szakítószilárdságra való átszámítása az egész alkatrészre nézve kategóriatévesztés: a vizsgálat a kérget méri, nem pedig a teherhordó keresztmetszetet homogén anyagként.
A nitridálás nitrogénnel dúsított diffúziós zónát, valamint a felület közelében vas-nitridokat, például ε-Fe₂–₃N-et és γ′-Fe₄N-et tartalmazó vegyületi réteget hoz létre. A réteg nagyon kemény és vékony lehet. A hagyományos Rockwell- vagy Brinell-vizsgálatok alkalmatlanok lehetnek, mivel behatolásuk és képlékeny zónájuk a kezelt tartomány alá is kiterjed; a keménységprofil meghatározásához gyakran mikro-Vickers- vagy Knoop-méréssorozatra van szükség. Még a mikrobemélyedéses mérési értéket is torzíthatja az alapanyag, ha a benyomódás mélysége túl nagy a rétegvastagsághoz képest.
Az indukciós edzés keményített martenzites zónát hoz létre, amelynek mélysége a frekvenciától, a teljesítménytől, a pásztázási sebességtől, a geometriától és az edzési körülményektől függ. A keménység a felülettől az átmeneti tartományon keresztül a lágyabb mag felé folyamatosan változik. A „62 HRC” érték hiányos, ha nem adják meg a mérési helyet és a mérési mélységet. Ugyanazon alkatrészen eltérő átszámítási eredmények adódhatnak a felületen, a tényleges kéregmélységnél és a magban.
Ezek a gradiensek a benyomódás geometriáját is befolyásolják. A kemény rétegen elhelyezett sekély benyomódást korlátozhatja az alatta lévő lágyabb anyag; a mélyebb benyomódás több tartomány hatását átlagolja. A felület görbülete, a keresztmetszet vastagsága, a szélétől való távolság és az alkatrész tömege módosíthatja a feszültségteret. Az ASTM E140-12 táblázatai a táblázatokban képviselt anyagtartományokra és vizsgálati körülményekre készültek, nem tetszőleges kéregkeményített profilokra. Az ISO 18265:2013 azon követelménye, miszerint az átszámítás közvetlenül csak a pontosan vizsgált anyagra alkalmazható, itt különösen releváns.
Szemcseszerkezet, fázisok és a benyomódás morfológiája
A keménység a benyomódással szembeni helyi ellenállás, nem pedig a szakítószilárdság közvetlen mérése. A benyomótest véges térfogatban hoz létre rugalmas és képlékeny alakváltozást. A szemcseméret, a kristálytani textúra, a fázishatárok, a zárványok, a karbidok és a maradó feszültségek mind befolyásolják ezt a térfogatot. A finom ferrit–perlit szerkezet más módon oszthatja el az alakváltozást, mint a durva perlit. A bainit, a martenzit, a ferrit, a visszamaradt ausztenit és a karbidban gazdag tartományok eltérő alakváltozási mechanizmusokon keresztül hasonló átlagos keménységértékeket eredményezhetnek.
A maradó nyomófeszültség növelheti a benyomódással szembeni látszólagos ellenállást, míg a maradó húzófeszültség csökkentheti azt, illetve elősegítheti a repedést. Ezért a köszörülési beégés, a dekarbonizáció, a szemcseszórásos felületkezelés és a forgácsolási károsodás megváltoztathatja a felületi mérési értéket anélkül, hogy a tömbi szakítószilárdság ugyanilyen arányban változna. A benyomódás elhelyezése szintén számít: egy nagy karbid felett, fázishatár közelében vagy egy korábbi benyomódás közelében elhelyezett lenyomat nem feltétlenül reprezentálja a mátrixot.
A benyomódás morfológiája további figyelmeztetést jelent. A Brinell- és Vickers-módszerek a maradó lenyomat méretén és alakján alapulnak; a Rockwell-módszerek a behatolási mélységen. A benyomódás körüli anyagfelhalmozódás miatt a tényleges érintkezési felület kisebb lehet, mint amit egy idealizált elemzés feltételez, míg az anyag besüllyedése nagyobb érintkezési felületet eredményez. Anizotrop, többfázisú vagy erősen alakváltozási keményedő acélokban ezek a hatások módosítják a keménység és az alakváltozási feszültség közötti kapcsolatot. A Materials Science and Engineering: A folyóiratban 2012-ben megjelent, szakmailag lektorált tanulmány szerint a keménység és a szilárdság aránya az anyagosztálytól, a mikroszerkezettől és a benyomódás morfológiájától függ. Egyes nagy szilárdságú, duktilis fémes anyagokra hozzávetőleges összefüggésként a Hᵥ ≈ 3σUTS kapcsolatot adta meg, ez azonban anyagosztály-specifikus, nem pedig univerzális acélokra vonatkozó egyenlet.
Ennek megfelelően egy jelentésben fel kell tüntetni az acélminőséget, a hőkezelési állapotot, a vizsgálati módszert, a skálát, a mérési helyet és minden, a kéregmélységre vonatkozó információt. Egy olyan mért érték, mint a 245 HBW, nem cserélhető fel egy olyan átszámított értékkel, mint a 23 HRC, és egyik sem tekinthető automatikusan becsült szakítószilárdságnak. Ha az átvétel, a törési kockázat vagy a szerkezeti tervezés a szakító tulajdonságoktól függ, a megfelelő eljárás a közvetlen szakítóvizsgálat vagy egy validált, acélminőségre és állapotra specifikus korreláció alkalmazása — nem pedig egy kényelmesen rendelkezésre álló keménységértékből végzett, kellően alá nem támasztott átszámítás.
Brinell-, Rockwell- és Vickers-átváltási összefüggések
A keménység-átváltási táblázatok nem teszik egymással felcserélhetővé a HBW, HRC és HV méréseket. Az egyik skálán mért érték alapján egy másik skálán becsült értéket adnak meg. Ez a különbségtétel azért fontos, mert az egyes módszerek eltérő benyomótestet, erőt, érintkezési geometriát és számítási eljárást alkalmaznak. Egy olyan Brinell-eredmény, mint a 220 HBW, viszonylag nagy benyomódás átmérőjének méréséből származik; a 220 HBW 21 HRC-re történő átváltása táblázati becslés, nem pedig egy második Rockwell-vizsgálat eredménye.
Az ASTM E140-12, Standard Hardness Conversion Tables for Metals hozzávetőleges összefüggéseket ad meg a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-skálák között meghatározott fémek esetében. Acélokra vonatkozó táblázatai homogén szénacélokat, ötvözött acélokat és szerszámacélokat tartalmaznak. Ez a minősítés fontos: az ASTM szerint „az átváltásokat befolyásolja az ötvözés, a szemcse szerkezete és a hőkezelés”. Az ISO 18265:2013 szintén meghatározza a keménységi skálák közötti átváltás, valamint a szakítószilárdság becslésének alapelveit, ugyanakkor kimondja, hogy az átváltott értékek közvetlenül csak a vizsgált, pontosan meghatározott anyagra alkalmazhatók. A táblázat ezért a megadott anyag és tartomány keretein belül támogatja az összehasonlítást; nem állapít meg fizikai azonosságot a keménységi számok között.
A HBW–HRC és HRC–HBW táblázatok értelmezése
Először azonosítani kell a tényleges vizsgálatot és annak teljes jelölését. A HBW volfrám-karbid golyóval mért Brinell-keménységet jelent; a golyó átmérőjét és az alkalmazott erőt is megadhatják, például így: 220 HBW 10/3000. A HRC Rockwell C keménységet jelent, amelyet a Rockwell-eljárás szerint rendszerint gyémántkúppal és 150 kgf teljes erővel határoznak meg. A puszta „HB” vagy „HR” jelölés műszaki jelentésben hiányos, mivel a golyó anyaga, átmérője, a Rockwell-skála és a vizsgálati erő befolyásolhatja az eredményt.
A 220 HBW HRC-re történő átváltásához meg kell keresni a 220 értéket az alkalmazandó ASTM E140-12 vagy ISO 18265:2013 táblázat HBW oszlopában, majd le kell olvasni a hozzá tartozó értéket a HRC oszlopból. Ha a sor 21 HRC-t ad meg, akkor a helyes jelentés körülbelül 21 HRC, 220 HBW értékből átszámítva, nem pedig egyszerűen „21 HRC”, mintha Rockwell C-vizsgálatot végeztek volna. A fordított átváltás ugyanezt a körültekintést igényli: a mért HRC-értékből kell kiindulni, ki kell választani a megfelelő acéltáblázatot, majd le kell olvasni a hozzá tartozó HBW-becslést. A fordított leolvasás nem feltétlenül adja vissza az eredeti számot, mivel a táblázati összefüggés kerekített lehet, és nem feltétlenül megfordítható egyenletből, hanem illesztett vagy empirikus összefüggésből származhat.
A szomszédos értékek nem pontosan ekvivalensek. Tegyük fel, hogy egy táblázat szerint 210 HBW értéke 19 HRC, 230 HBW értéke pedig 22 HRC. A mért 220 HBW e sorok közé esik, de ez nem jelenti azt, hogy egyidejűleg pontosan 20,5 HRC értékkel és fizikailag ellenőrzött Rockwell-értékkel rendelkezik. Lineáris interpolációval körülbelül 20,5 HRC adható meg jelentési célból, ha az irányadó szabvány az adott tartományban engedélyezi az interpolációt, azonban az eredmény továbbra is becslés marad, amelynek bizonytalansága magában foglalja az átváltási összefüggés szórását és az eredeti mérés bizonytalanságát.
Az anyagcsoportnak egyeznie kell a vizsgált darabbal. A martenzites szerkezetűre edzett és megeresztett 4140-es acél nem feltétlenül ugyanazt a HBW–HRC-összefüggést követi, mint a normalizált AISI 1020, a lágyított AISI 1045 vagy egy nagy széntartalmú szerszámacél. Ennek oka mechanikai, nem pusztán táblázati jellegű: a benyomódással szembeni válasz függ a folyáshatártól, a képlékeny alakváltozással járó keményedéstől, a karbidok eloszlásától, a visszamaradt ausztenittől, a szemcsemérettől, a maradó feszültségtől és a benyomódás környezetében kialakuló alakváltozástól. A SAE International 1967-es jelentése, a Hardness Tests and Hardness Number Conversions kimondja, hogy pontos átváltásokat az adott acélösszetételhez, hőkezeléshez és alkatrészhez kell kidolgozni, mivel a méret, a tömeg, az összetétel és a feldolgozás befolyásolja az összefüggést.
A Rockwell-vizsgálat gyors és kényelmes ismételt ellenőrzésekhez, azonban érzékeny lehet olyan körülményekre, amelyeket a nagy Brinell-benyomódás átlagol. A vékony szelvények meghajolhatnak, illetve lehetővé tehetik, hogy a benyomódás feszültségtere kölcsönhatásba lépjen az ellenkező felülettel. A nem megfelelően alátámasztott próbatest hamis eredményt adhat. A skála kiválasztása szintén fontos: ha HRB helyett HRC-t alkalmaznak, vagy a felületi Rockwell-skálát az erő és a benyomótest azonosítása nélkül használják, az összehasonlítás érvénytelen. A felületi reve, a dekarbonizáció, az érdesség, a görbület és a benyomódások közötti elégtelen távolság eltolhatja a leolvasott értéket. Az átszámított HRC-érték nem javít ki egy hibás HBW-mérést, és nem ellensúlyozza a nem megfelelő Rockwell-beállítást.
Mikor jelent hasznos kapcsolatot a Vickers-mérés?
A Vickers-keménységet HV jelöléssel adják meg, és szükség esetén a vizsgálati erőt is fel kell tüntetni. A módszer gyémántgúlát alkalmaz, és a keménységet a benyomódás két átlójából számítja ki. Geometriája révén egyetlen Rockwell-skálánál szélesebb keménységtartományban használható, valamint olyan esetekben is, amikor a Brinell-golyó túl nagy. A Vickers-benyomódás alkalmas lehet egy kis vastagságú edzett réteg, hegesztési varrat vagy hőhatásövezet, egyedi fázisterület, illetve vékony szelvény vizsgálatára, feltéve, hogy az erő, a felület-előkészítés, a benyomódások távolsága és az optikai mérés megfelel az irányadó módszer követelményeinek.
A Vickers-mérés kapcsolatot teremthet, amikor a HBW és a HRC között a skálák korlátai miatt nehéz közvetlen átváltást végezni. Például egy cementált réteg túl vékony lehet a hagyományos Brinell-benyomódáshoz, és instabil eredményt adhat szabványos Rockwell-vizsgálatnál, ha a benyomódás áthatol a rétegen. Kis erővel végzett Vickers-mérések sorozata megmutathatja a keménység gradiensét a felülettől a mag felé. Ez hasznosabb információ, mint egyetlen átszámított HRC-értéket hozzárendelni egy réteges szerkezethez. Ugyanez vonatkozik a hegesztési fémre és a hőhatásövezetekre, ahol néhány milliméteren belül többféle mikroszerkezet is jelen lehet.
A Vickers-mérés nem automatikusan pontosabb. Az átlók mérése érzékeny a felületi minőségre, az optikai felbontásra, a kezelő megítélésére, a feltorlódásra vagy besüllyedésre, valamint a választott erőre. A nagyon kis benyomódások felnagyítják a mérési hibát. Egy helyileg mért HV-érték továbbá egy karbidot, martenzitszigetet vagy dekarbonizált foltot is reprezentálhat, nem pedig azt a tömbi acélt, amelyet a Brinell-benyomódás mintavételez. A HV HRC-re vagy HBW-re történő átváltása ezért csak akkor értelmezhető, ha a táblázat kiterjed a vonatkozó acélcsoportra, keménységtartományra és vizsgálati-erőfeltételekre.
A keménységből a szilárdságra vonatkozó képletek még nagyobb körültekintést igényelnek. A Materials Science and Engineering: A folyóiratban 2012-ben megjelent tanulmány az egyes nagy szilárdságú, képlékeny fémes anyagokra hozzávetőleges összefüggésként az Hᵥ ≈ 3σUTS kapcsolatot azonosította, ugyanakkor kimutatta, hogy a keménység és a szilárdság aránya függ az anyagcsoporttól, a mikroszerkezettől és a benyomódás morfológiájától. Ez nem általános egyenlet szén- és ötvözött acélokra. Az ISO 18265:2013 a szakítószilárdság becslését a legkevésbé megbízható átváltások közé sorolja. Egy 1929-es NIST-tanulmány szerint az acél szakítószilárdsága kereskedelmi célokra gyakran megbecsülhető a Brinell-keménységből, ez azonban ellenőrzött empirikus becslést támaszt alá, nem pedig a szakítóvizsgálat univerzális helyettesítését.
Tartománykorlátok, interpoláció és folytonossági hiányok
Átváltást csak a táblázatban megadott keménységtartományon és anyagkategórián belül szabad alkalmazni. Ha egy táblázat 60 HRC-nél véget ér, a mért 64 HRC értéket nem szabad a legutolsó sorokból extrapolálni. Ha a vizsgált darab kiválással keményített rozsdamentes acél, miközben a táblázat homogén szén-, ötvözött- és szerszámacélokra vonatkozik, a leginkább hasonlónak tűnő sor kiválasztása nem teszi érvényessé az átváltást. Önmagában a szabványos anyagminőség-jelölés is elégtelen lehet: az azonos névleges összetétel mellett a normalizált, lágyított, edzett, megeresztett, cementált és hidegen alakított állapot eltérő összefüggéseket eredményezhet.
Interpoláció csak akkor fogadható el, ha azt a szabvány vagy egy jóváhagyott eljárás támogatja, és ha a környező értékek megfelelő, folytonos szakaszt alkotnak. Az eredményt interpolációként kell megjelölni, és olyan ésszerű kerekítést kell alkalmazni, amely nem sugall alá nem támasztott pontosságot. A Brinell-táblázatból származó 21,37 HRC megadása általában nagyobb bizonyosságot állít, mint amennyit a forrás biztosítani tud. Először a mért értéket kell közölni, majd az átszámított értéket és a hivatkozást, például: „220 HBW; az ASTM E140-12 szerint átszámítva körülbelül 21 HRC.”
Folytonossági hiányok jelentkezhetnek ott, ahol a táblázat anyagcsoportot, Rockwell-skálát, benyomótestet vagy keménységtartományt vált. Ezek az acélban bekövetkező hirtelen változás helyett a benyomódás mechanikájának átmeneteit is tükrözhetik. Ilyen határon nem szabad simítást végezni, és külön táblázatokból származó értékeket sem szabad átlagolni. Ha az elfogadás szakítószilárdsági tulajdonságoktól, a cementált réteg mélységétől, a hegesztés minősítésétől vagy egy meghatározott anyagállapottól függ, el kell végezni az előírt közvetlen vizsgálatot. Az átváltás összehasonlítási eszköz; nem bizonyítja, hogy az el nem végzett vizsgálat megfelelt volna.
A keménység és a szakítószilárdság: összefüggés, nem azonosság
A keménység és a szakítószilárdság azért áll kapcsolatban egymással, mert mindkettő függ a fém képlékeny alakváltozással szembeni ellenállásától, de nem felcserélhető anyagtulajdonságok. A keménységvizsgálat egyetlen helyen kis benyomódást hoz létre. A szakítóvizsgálat szabványosított próbatestet terhel egy sokkal nagyobb térfogaton keresztül egészen a folyásig, a képlékeny alakváltozásig és a törésig. A két vizsgálat ezért eltérő anyagtérfogatot vesz mintául, eltérő feszültségi állapotot hoz létre, és eltérő jellegű méréseket eredményez.
A keménység közvetlenül mérhető Vickers-, Brinell-, Rockwell-, Knoop- vagy más skálán. Az átszámított keménységértéket egy másik mért skálából, közzétett összefüggés alapján számítják ki. A becsült szakítószilárdság további lépést jelent: keménységből következtet egy szakítószilárdsági tulajdonságra. Minden egyes lépés újabb feltételezéseket és lehetséges hibát visz a folyamatba. A becsült szakítószilárdságot szakítóvizsgálati eredményként kezelni hibás jelentési gyakorlat, különösen akkor, ha a követelmény, a méretezési számítás vagy a meghibásodás vizsgálata a folyáshatártól, a szakítószilárdságtól vagy a szakadási nyúlástól függ.
Mit mér mechanikailag a keménység?
A keménység a lokalizált képlékeny alakváltozással szembeni ellenállás. Vickers-vizsgálat során egy gyémántgúlát meghatározott erővel a felületbe nyomnak, majd megmérik a lenyomat két átlóját. A Vickers-keménységszámot, , az alkalmazott erőből és a lenyomat vetített területéből számítják ki. Brinell-vizsgálatnál keményfémből készült golyót nyomnak az anyagba, és az erőt a keletkező lenyomat átmérőjével hozzák összefüggésbe. A Rockwell-vizsgálat ezzel szemben a behatolási mélységet méri meghatározott előterhelés és főterhelés mellett; az eredményt egy megadott skálán, például HRC vagy HRB formájában adják meg.
A behatolótest összetett, háromdimenziós feszültségteret hoz létre az érintkezési felület alatt. Ez nyomó-, nyíró- és húzókomponenseket is magában foglal, és a lenyomat környezetében lévő anyag jelentős képlékeny alakváltozást szenvedhet. A mért választ befolyásolja a felkeményedés, a rugalmas visszaalakulás, a súrlódás, a behatolótest geometriája, a felület előkészítése, valamint a képlékenyen deformálódott zóna mérete. A mérés továbbá közvetlenül a vizsgálati felület alatti anyagrészt jellemzi, nem feltétlenül egy teljes alkatrész átlagos tulajdonságait.
Ez a lokális jelleg magyarázza, hogy a keménység miért hasznos a gradiensek és a megmunkálási hatások ellenőrzésére. Egy edzett és megeresztett martenzites réteg, egy dekarbonizálódott felület, egy hegesztés hőhatásövezete vagy egy cementált kéreg olyan keménységértéket mutathat, amely jelentősen eltér a mag keménységétől. A lenyomatok közötti távolság, a széltől mért távolság, a próbatest vastagsága, a görbület és a felületi érdesség szintén torzíthatja az eredményt. A skála, a vizsgálati módszer, a terhelés és a vizsgálati feltétel megadása nélküli keménységszám hiányos. A „60” jelenthet 60 HRC-t, 60 HRB-t, 60 HRA-t vagy meghatározott terhelés mellett körülbelül 60 HV-t; ezek az értékek nem egyenértékűek.
A szakítószilárdság ezzel szemben az egytengelyű szakítóvizsgálat során elért maximális mérnöki feszültség. A próbatestet egy mérőhosszon keresztül húzzák, a megadott végső szakítószilárdságot, , pedig a maximális terhelés és a kezdeti keresztmetszeti terület hányadosaként számítják ki. A vizsgálat viszonylag nagy mérőhossztérfogatban követi nyomon az alakváltozást, és további tulajdonságokat is feltár, többek között a folyási viselkedést, az egyenletes nyúlást, a teljes nyúlást és a keresztmetszet-csökkenést. Egy keménységi lenyomat nem képes ezeket a szakító alakváltozására vonatkozó mérési adatokat szolgáltatni.
A különbség heterogén acél esetén különösen fontos. Egy felületi keménységvizsgálatot egy vékony, keményített réteg is meghatározhat akkor is, ha a mag kisebb szakítószilárdságú. Ezzel szemben egy durvaszemcsés tartomány, sávos mikrostruktúra, zárványok eloszlása vagy helyi hőkezelési eltérés másképpen befolyásolhat egy szakítópróbatestet, mint egy kis lenyomatot. A keménység és a szilárdság ellenőrzött gyártási családon belül együtt változhat, de ez empirikus eredmény, nem pedig definíció.
A hozzávetőleges összefüggés
Egy gyakran ismételt szabály szerint:
Ha a Vickers-keménységet és a szakítószilárdságot összeegyeztethető mértékegységekben adják meg, ez az összefüggés időnként hasznos lehet nagyságrendi, közelítő összehasonlításként. Például egy értékű anyaghoz ilyen összefüggés alapján körülbelül szakítószilárdság társítható. Ez a számítás nem anyagbizonyítvány, és nem szabad annak feltüntetni.
Az összefüggést bizonyos nagy szilárdságú, képlékeny fémes anyagok esetében azonosították. A Materials Science and Engineering: A folyóiratban 2012-ben közzétett tanulmány szerint a keménység és a szilárdság aránya az anyagosztálytól, a mikrostruktúrától és a lenyomat morfológiájától függ. Ezek a megszorítások meghatározóak. A hármas szorzó nem általános egyenlet valamennyi acélra, keménységi skálára vagy hőkezelésre. Nem lesz érvényes pusztán azért, mert a mért számot Vickers-keménységnek nevezik.
Mechanikai szempontból a közelítésnek van ésszerű alapja. A behatolótest alatt bekövetkező képlékeny alakváltozáshoz nagy jellemző folyási feszültség szükséges, miközben a szakítószilárdság az egytengelyű alakváltozás és az alakváltozási keményedés során elért feszültségszintet tükrözi. Egy korlátozott anyagosztályon belül, ahol állandó kapcsolat áll fenn a jellemző behatolási nyomás, a folyási feszültség és a szakítóválasz között, közel állandó arány alakulhat ki. Ha megváltozik az alakváltozás mechanizmusa vagy az alakváltozási keményedés viselkedése, az arány is megváltozik.
Ugyanaz az acélminőség különböző megmunkálási útvonalak után eltérhet a közelítéstől. A ferrit-perlit, a bainit, a megeresztett martenzit és az edzett martenzit terhelés alatti keményedése nem azonos módon megy végbe. A visszamaradt ausztenit, a karbidok eloszlása, a szemcseméret, a maradó feszültség és a korábbi alakváltozás egyaránt módosíthatja a lenyomat alakját és a szakítógörbét. Egy nagy széntartalmú szerszámacél, egy kis széntartalmú szerkezeti acél és egy ausztenites rozsdamentes acél hasonló névleges keménységértékek mellett is eltérő keménység–szakítószilárdság arányt mutathat.[5] Brinell hardness and tensile-strength relationship in unalloyed structural steels. Materials Today: Proceedings authors. Materials Today: Proceedings, 2023.
A közzétett empirikus munkák a korlátozott, meghatározott feltételekhez kötött alkalmazást támasztják alá, nem pedig az általános helyettesíthetőséget. A Materials Today: Proceedings folyóiratban 2023-ban közölt kutatás általában lineáris kapcsolatot talált a Brinell-keménység és a szakítószilárdsági paraméterek között történeti és kortárs, ötvözetlen szerkezeti acélok esetében, nyers vagy normalizált állapotban. Ez az eredmény erre az anyagpopulációra és erre az állapotra érvényes. Nem állapítja meg ugyanezt az összefüggést edzett és megeresztett ötvözött acélra, hidegen alakított lemezre, kéregedzett alkatrészekre vagy hegesztett szerkezetekre.
A mértékegységekkel kapcsolatban is körültekintés szükséges. A Vickers-keménységet hagyományosan dimenzió nélküli keménységszámként adják meg, noha kapcsolatban áll az egységnyi területre jutó erővel. A szakítószilárdságot rendszerint MPa-ban vagy N/mm²-ben adják meg. Mivel körülbelül , a keménységi konvenciók és az SI-rendszerbeli feszültségegységek gondatlan keverése csaknem egy nagyságrendnyi hibát okozhat. A megfelelő vizsgálati jelentés tartalmazza az egyenletet, a mértékegységeket, az anyagpopulációt és a bizonytalanságot.
Miért a szakítószilárdság becslései jelentik a legkevésbé megbízható átszámításokat?
A keménységi skálák közötti átszámítás és a szakítószilárdság becslése nem azonos feladat. Az ASTM E140-12, Fémek szabványos keménység-átváltási táblázatai, közelítő összefüggéseket ad meg a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-értékek között meghatározott fémek, köztük homogén szénacélok, ötvözött acélok és szerszámacélok esetében. Az ASTM International szerint „az átszámításokat befolyásolja az ötvözet, a szemcseszerkezet és a hőkezelés”. A táblázatok ezért meghatározott empirikus anyagpopulációkat írnak le; nem alakítanak át minden keménységértéket univerzális anyagtulajdonsággá.
Az ISO 18265:2013, Fémes anyagok — Keménységértékek átszámítása, meghatározza a keménységértékek skálák közötti átszámításának és a szakítószilárdság becslésének alapelveit. Arra is figyelmeztet, hogy „az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók”, és a szakítószilárdság becsléseit a legkevésbé megbízható átszámításokként azonosítja. Ez a sorrend a következtetési láncból adódik. A HRC HV-re történő átszámítása már feltételezi a két behatolási módszer közötti kapcsolatot. A becslése bármelyik értékből ezenfelül feltételezi a kapcsolatot a lokalizált behatolási képlékenység és a nagy térfogatot érintő egytengelyű alakváltozás között.
Az NIST által 1929-ben közzétett, Rockwell–Brinell összefüggéseket vizsgáló tanulmány megállapította, hogy az acél szakítószilárdsága kereskedelmi célokra gyakran megbecsülhető a Brinell-keménységből. Ez gyakorlati megfigyelés, nem pedig a fizikai azonosság kijelentése. Az, hogy „gyakran”, az acélpopulációtól, az állapottól és a megengedett hibától függ. Az NIST megfigyelése nem szünteti meg annak szükségességét, hogy az összefüggést az adott acélminőséghez és megmunkálási útvonalhoz tartozó szakítóvizsgálati adatokkal validálják.
Az SAE Keménységvizsgálatok és keménységszám-átváltások című, 1967-ben közzétett műszaki jelentése ugyanezt a korlátozást még egyértelműbben fogalmazta meg: pontos átszámításokat az adott acélösszetételhez, hőkezeléshez és alkatrészhez kell kidolgozni, mivel a méret, a tömeg, az összetétel és a megmunkálás befolyásolja az összefüggést. Egy vastag kovácsdarab, egy vékony szalag és egy kis hőkezelt csap eltérő korrelációkat eredményezhet akkor is, ha névleges anyagminőségük azonos. A geometria módosítja a lenyomat körüli kényszerállapotot, míg a tömeg és a keresztmetszeti méret befolyásolja a lehűlési sebességet, ezáltal a mikrostruktúrát is.
Átvételi döntésekhez a keménységből származtatott szakítószilárdságot becslésként kell megjelölni, és fel kell tüntetni mellette a mért skálát, a vizsgálati szabványt, a mérési helyet, az anyagminőséget, a hőkezelési állapotot, a kalibrációs anyagpopulációt és a várható bizonytalanságot. Ha egy rajz vagy anyagspecifikáció szakítószilárdságot ír elő, a megfelelő bizonyíték az alkalmazandó szabvány szerint elvégzett szakítóvizsgálat, nem pedig egy átszámított szám, amelyet azért választottak, mert közel áll a követelményhez. A keménység szűrésre, összehasonlításra és nyomon követésre alkalmas. Önmagában azonban nem bizonyíthatja egy acélalkatrész teljes szakítási viselkedését.
Geometria, méret, tömeg és a vizsgálat helye
A keménységi érték egy adott behatolótest által egy adott anyagtérfogat reakcióját írja le. Önmagában nem az összetételt jellemzi. Ugyanabból a hőkezelt acélból kivágott két próbadarab eltérő értékeket adhat, ha az egyik vékony, nem megfelelően alátámasztott, görbült, érdes, dekarburizált, vagy egy korábbi lenyomat közelében végzik rajta a mérést. A mért érték ezért akkor is megváltozhat, ha az ötvözet és a hőkezelés változatlan maradt.
Ezt minden átszámítás előtt figyelembe kell venni. Egy átszámítási táblázat egy érvényes Brinell-, Rockwell- vagy Vickers-mérést hozzávetőlegesen egy másik skálán kifejezett értékhez rendelhet; azonban nem képes kijavítani a hajlás, rezgés, felületi sérülés vagy nem megfelelő vizsgálati hely által torzított lenyomatot. Az SAE Hardness Tests and Hardness Number Conversions (1967) című műszaki jelentése külön hangsúlyozza, hogy a pontos összefüggéseket az adott acélösszetételhez, hőkezeléshez és alkatrészhez kell kidolgozni, mivel a méret, a tömeg, az összetétel és a feldolgozás hatással van az eredményre.
Minimális vastagság és széltávolság
A vizsgálandó darabnak olyan vastagnak kell lennie, hogy a lenyomat alatt kialakuló képlékeny alakváltozási zóna ne érje el az ellenkező felületet. Ha ez bekövetkezik, az alátámasztó anyag már nem ugyanúgy korlátozza a lenyomat kialakulását, mint egy tömör próbadarab esetében. A behatolótest mélyebbre hatolhat, vagy megváltozhat az érintkezés geometriája, ami a kellően vastag keresztmetszethez képest alacsonyabb vagy más módon torzított keménységi értéket eredményezhet. Az előírt minimális vastagság a keménységi skálától, a behatolótesttől, az alkalmazott erőtől és a keménységtartománytól függ; a felületi Rockwell-vizsgálathoz megfelelő vékony lemez nem feltétlenül alkalmas szabványos Rockwell- vagy Brinell-vizsgálatra.
A kis alkatrészek hasonló problémát okoznak. Egy kis tömegű alkatrész a vizsgálati erő hatására elmozdulhat, megdőlhet vagy rugalmasan deformálódhat. Már kis elmozdulás is megváltoztatja a behatolási mélységet a Rockwell-vizsgálat során, és befolyásolhatja a Brinell-vizsgálatban mért átmérőt. A befogókészülék szilárdnak tűnhet, miközben maga az alkatrész meghajlik. Különösen érzékenyek a vékony peremek, a keskeny bordák és az üreges keresztmetszetek falai.
A széltől való távolság szintén fontos. A túl közel a szélhez elhelyezett lenyomat körül kevesebb anyag áll rendelkezésre a képlékeny folyás ellenállására. Az anyag a szabad szél felé kidudorodhat, és a mért átló vagy lenyomatmélység eltérhet a korlátlan felületen létrejövő lenyomat viselkedésétől. Ugyanez vonatkozik a furatokra, hornyokra, reteszhornyokra és a hirtelen keresztmetszet-változásokra. Egy megmunkált horony mellett kapott érték nem tekinthető automatikusan a szomszédos sík terület jellemző értékének.
A közeli lenyomatok szintén zavarhatják egymást. Egy korábbi lenyomat képlékeny alakváltozása helyileg felkeményedett és elmozdult zónát hagy maga után. Ha a következő lenyomat túl közel helyezkedik el, annak mérete vagy mélysége megváltozhat. A távolsági követelmények az eljárástól és a keménységtől függnek, ezért nem egy kényelmes ökölszabálynak, hanem az alkalmazandó szabványnak kell irányadónak lennie. A túl közel egymáshoz elhelyezett mérések sorozata a jó ismételhetőség téves benyomását keltheti, mivel minden vizsgálat befolyásolja a következőt.
Alátámasztás, görbület és az alkatrész tömege
Az alátámasztó üllő a mérőrendszer része. A kemény, stabil és megfelelően felfekvő alátámasztás korlátozza az elmozdulást, és biztosítja a szabályozott lenyomathoz szükséges reakcióerőt. A rugalmas alátét, az alákerült reve, sorja, festékdarab vagy egyenetlen befogókészülék lehetővé teszi a helyi megsüllyedést. A behatolótest ekkor az acél, az alátámasztás és a közöttük lévő bármely anyag együttes reakcióját méri.
A rezgés hasonló hatást fejt ki. Prés, köszörű vagy szerszámgép közelében végzett vizsgálat megzavarhatja az erő alkalmazását vagy a mélység mérését. Könnyű alkatrész esetében a rezgést az alkatrész saját rugalmassága felerősítheti. Egy tömör blokkon és egy rugalmas befogókészülékre helyezett vékony alkatrészen kapott érték nem egyenértékű pusztán azért, mert mindkét mérés ugyanazon a Rockwell-skálán történt.
A görbület megváltoztatja az érintkezés geometriáját. Domború felületen a behatolótest a környező anyag kisebb részével érintkezik, mint sík felületen, és a felület a terhelés hatására elhajolhat. Homorú felületen a hozzáférés és a beállítás ugyanilyen problémás lehet. Fontos a görbületi sugár és a lenyomat méretének viszonya: egy nagy sugarú, sekély görbületnek csekély lehet a hatása, míg egy kis sugarú tengely vagy cső jelentős torzítást okozhat. A behatolótestnek a helyi felületre merőlegesnek kell lennie, nem csupán az egész alkatrészhez képest kell beállítva lennie.
A hengeres alkatrészeknél a mérési hely is kérdéseket vet fel. Egy tengely koronáján, annak oldala közelében vagy egy síkra munkált vizsgálati felületen végzett mérés eltérő kényszerfeltételeket tükrözhet. Ha a vizsgálathoz vizsgálati felületet munkálnak meg, annak eltávolítása eltérő mélységet tárhat fel, és az eredmény már nem feltétlenül a működő felületet jellemzi. A vizsgálati jegyzőkönyvben meg kell adni a mérés helyét, irányát, a keresztmetszet vastagságát és az alátámasztási feltételeket, hogy a későbbi mérések értelmesen összehasonlíthatók legyenek.
Ezek a korlátozások az átszámított keménység- és szilárdságbecslésekre fokozottan érvényesek. Az ASTM E140-12, Standard Hardness Conversion Tables for Metals című szabvány megadja a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-skálák közötti hozzávetőleges összefüggéseket meghatározott fémekre, többek között homogén szénacélokra, ötvözött acélokra és szerszámacélokra. Az ASTM kijelenti, hogy „az átszámításokat befolyásolja az ötvözőanyag, a szemcseszerkezet és a hőkezelés”. A geometria által okozott hiba nem szűnik meg attól, hogy a táblázat egy másik oszlopát választjuk.
Felület-előkészítés és dekarburizáció
A felület állapota már azelőtt megváltoztathatja az eredményt, hogy a behatolótest elérné a reprezentatív acélt. Az oxidreve, rozsda, bevonat, festék, megmunkálási nyomok és felületi érdesség zavarja a felfekvést, valamint a Brinell- vagy Vickers-lenyomat optikai mérését. Érdes felületen nehéz lehet egy kis lenyomat széleinek pontos meghatározása, míg egy laza oxiddarab a terhelés hatására összeroppanhat. Az előkészítési eljárásnak úgy kell eltávolítania a szennyeződéseket, hogy közben ne változtassa meg a vizsgált metallurgiai állapotot.
A köszörülés nem tekinthető automatikusan ártalmatlannak. Az erős köszörülés hőhatásövezetet, helyi megeresztést, maradó feszültséget vagy felületi felkeményedett réteget hozhat létre. A túlzott nyomás a felszínen a mélyebben fekvő anyagnál keményebb vagy lágyabb réteget alakíthat ki. A hűtés, a kis fogásmélység és az elegendő anyagleválasztás segít csökkenteni ezt a kockázatot, de a szükséges mélység az eljárástól és az alkatrésztől függ. A polírozott felület javíthatja az optikai mérést, miközben továbbra is sérült anyagot jellemezhet, ha az előkészítés túl agresszív volt.
A hőkezelés szándékos vagy véletlen keménységi gradienseket is létrehozhat. A cementált kéreg keményebb, mint az alacsony széntartalmú mag, és egy sekély lenyomat csak a kérget mérheti. Ahogy a lenyomat nagyobbá vagy mélyebbé válik, a lágyabb alapanyag egyre inkább befolyásolja az eredményt. Ilyenkor a homogén acélra vonatkozó átszámítás nem megfelelő. A dekarburizáció ellentétes hatású: dekarburizáló atmoszférában végzett hevítés eltávolíthatja a szenet a felületről, és lágy réteget hagyhat a keményebb acélon. A felületi keménységvizsgálat ezért akkor is a specifikáció nem teljesítését jelezheti, ha a belső anyag megfelel annak, illetve megfelelőnek tűnhet, ha a vizsgálati erő a rétegen túlra hatol.
A helyi mérések még nagyobb körültekintést igényelnek. A hegesztési fém, a beolvadási határ és a hőhatásövezet (HAZ) nagyon rövid távolságokon belül eltérő mikroszerkezeteket és keménységi gradienseket tartalmazhat. Egy hagyományos Brinell-lenyomat túl nagy lehet ahhoz, hogy egyetlen zónát elkülönítsen, míg a mikro-Vickers- vagy Knoop-vizsgálat felbonthatja a gradienst, de jobb előkészítést és a lenyomatok közötti távolság pontosabb szabályozását igényli. A jegyzőkönyvben fel kell tüntetni, hogy az érték a hegesztési fémből, a HAZ-ból, az érintetlen alapfémből vagy a beolvadási vonaltól meghatározott távolságból származik-e.
Az ISO 18265:2013 a keménységi skálák átszámításának és a szakítószilárdság becslésének alapelveit rögzíti, ugyanakkor kimondja, hogy az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók, és a szakítószilárdság becslését nevezi a legkevésbé megbízható átszámításnak. A NIST empirikus Rockwell–Brinell-összefüggéseit vizsgáló tanulmánya (1929) megállapította, hogy az acél szakítószilárdsága kereskedelmi célokra gyakran becsülhető a Brinell-keménységből; ez azonban nem teszi szakítóvizsgálattá egy görbült, dekarburizált alkatrész felületi mérését. A Materials Science and Engineering: A folyóiratban 2012-ben megjelent tanulmány egyes nagy szilárdságú, képlékeny fémekre megadta a hozzávetőleges összefüggést, ugyanakkor kimutatta, hogy az arány az anyagosztálytól, a mikroszerkezettől és a lenyomat morfológiájától függ. Először a geometriát és az előkészítést kell szabályozni. Ellenkező esetben az átszámítás látszólagos pontosságot kölcsönöz egy olyan mérésnek, amely valójában soha nem jellemezte a kívánt anyagtérfogatot.
Keménységi gradiensek, rétegmélység, valamint hegesztett vagy feldolgozott acélok
A keménység átszámítása különösen bizonytalanná válik, amikor a keménység néhány tized milliméteren belül változik. A cementált, nitridált, indukciósan edzett, lézerrel feldolgozott, hegesztett és additív gyártással előállított acélok egyetlen lenyomat méretén belül, illetve a rutinvizsgálatok során alkalmazott mérési távolságon belül több mikroszerkezeti tartományt is tartalmazhatnak. Ilyenkor a jelentett „átszámított szakítószilárdság” a homogenitás hamis benyomását keltheti. Lehet, hogy csak a vizsgált felületet írja le, egy két zóna által befolyásolt lenyomatra vonatkozik, vagy olyan átlagérték, amely elfedi a repedést, kopást vagy alakváltozást meghatározó tartományt.
Az ASTM E140-12, Standard Hardness Conversion Tables for Metals (2012) megközelítő összefüggéseket ad a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-skálák között meghatározott fémek, köztük homogén szénacélok, ötvözött acélok és szerszámacélok esetében. Az erre vonatkozó figyelmeztetés itt központi jelentőségű: „Az átszámításokat befolyásolja az ötvözés, a szemcseszerkezet és a hőkezelés.” Egy gradienshez egy további változó is társul: a hely. Az ISO 18265:2013 szerint az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók, míg a szakítószilárdság becslése az átszámítás legkevésbé megbízható típusa. Egy helyi keménységérték ezért hasznos lehet egy technológia ellenőrzésére, de nem tekinthető megalapozott becslésnek az alkatrész teljes keresztmetszetére jellemző szakítószilárdságra.

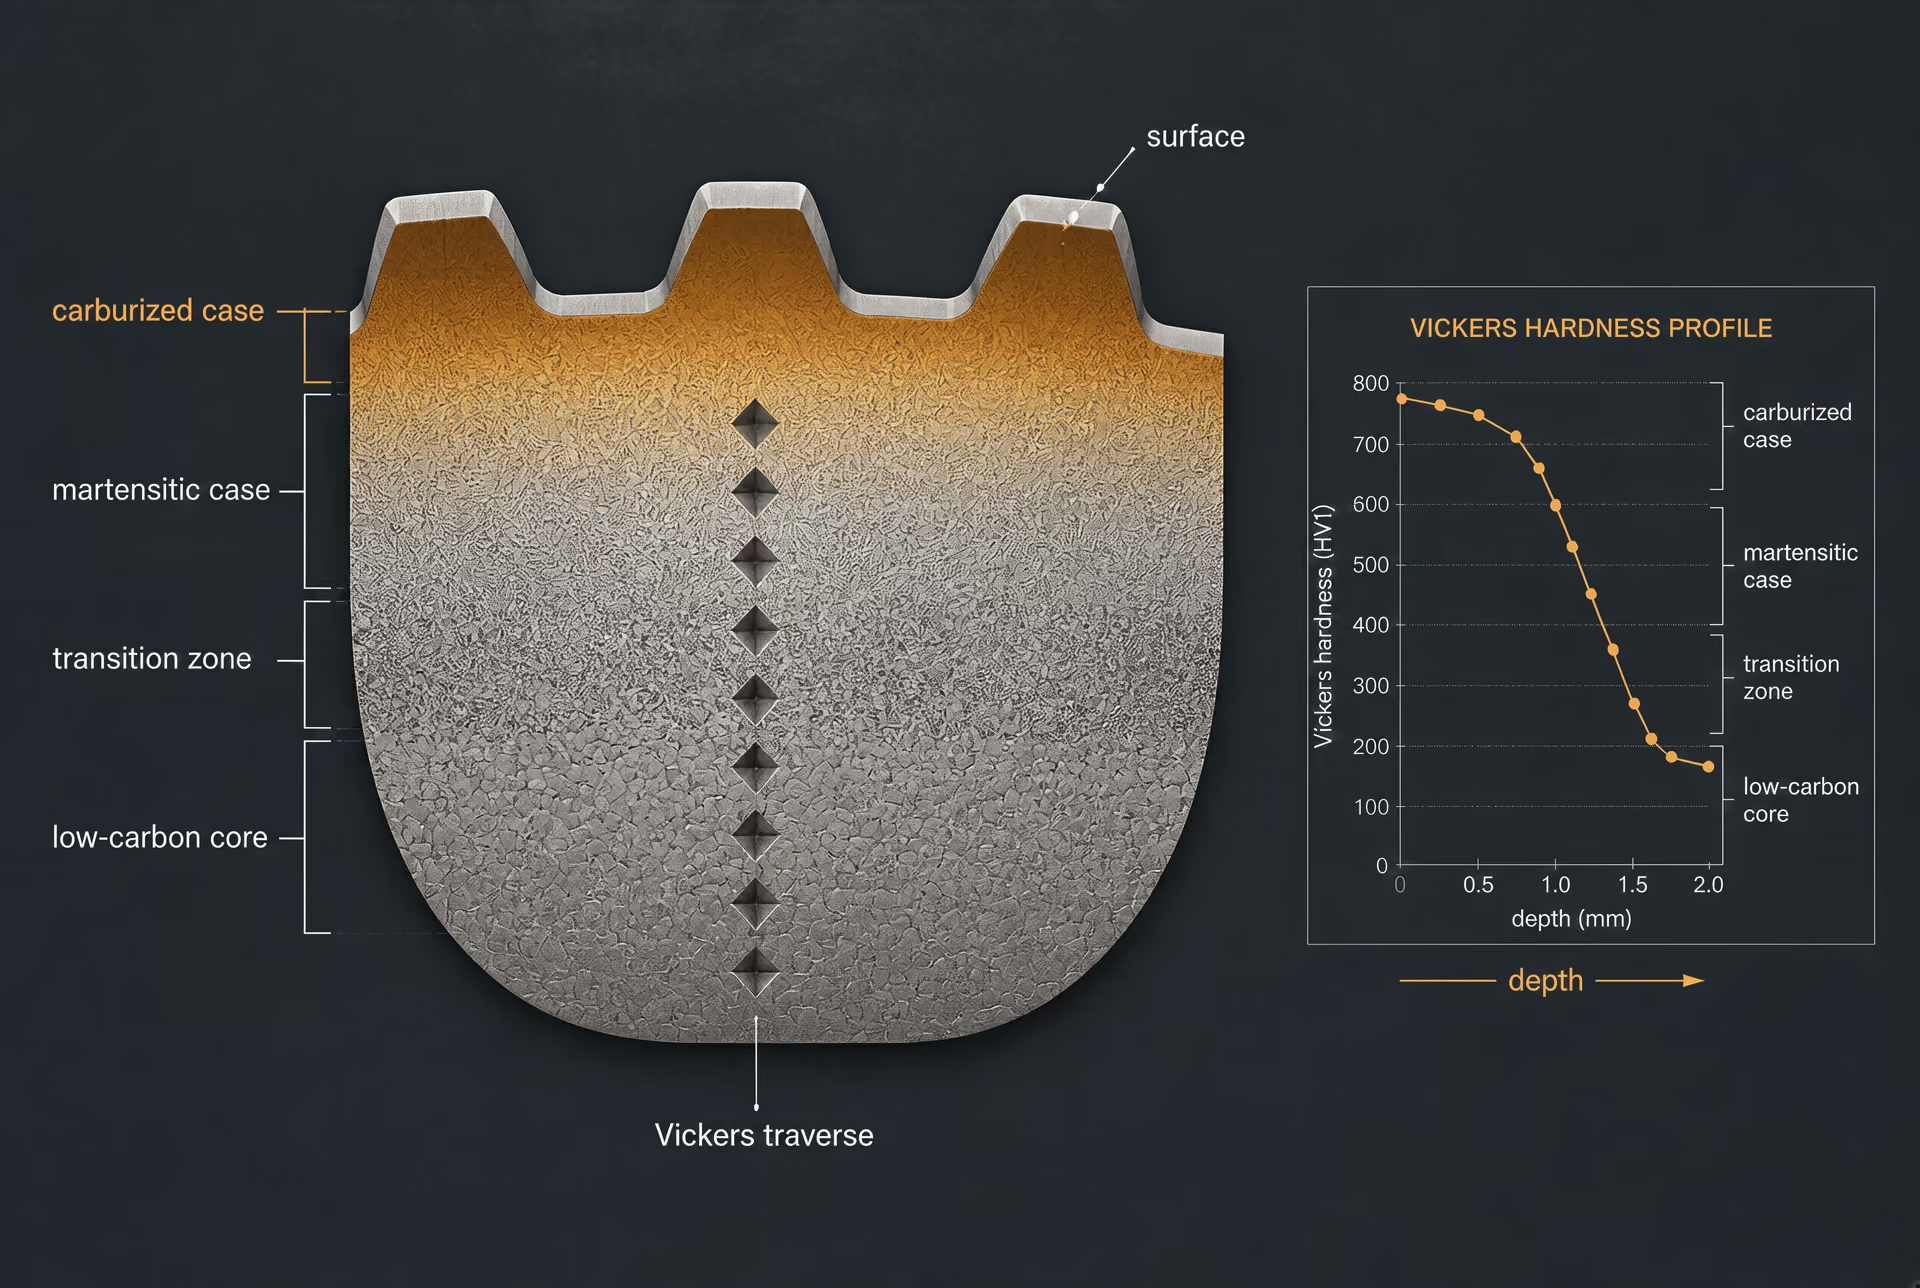
Cementált réteg keménységi profiljai
A cementálás szénnel dúsított felületet hoz létre, amely edzés után rendszerint nagy széntartalmú martenzitté alakul, miközben a kisebb széntartalmú mag eltérő edzhetőségi viselkedést és szívósságot mutat. A nitridálás vegyületiréteget és diffúziós zónát hoz létre, amelyek keménysége a mélységgel csökken; a profil az acél kémiai összetételétől, a nitridálási potenciáltól, a hőmérséklettől, az időtől és a korábbi megeresztéstől függ. Az indukciós edzésben egy átmeneti tartomány felett gyorsan edzett martenzites réteg alakul ki, amelyhez lágyabb mag kapcsolódik. A lézeres edzés vagy lézeres ötvözés még keskenyebb, szabálytalan alakú zónákat is létrehozhat, különösen akkor, ha a pásztázási átfedés, a hűtési sebesség vagy a felhígulás változik.
A felületi és a magkeménység eltérő kérdésekre ad választ. Egy felülethez közeli mérés igazolhatja, hogy a cementált réteg elérte-e az előírt keménységet, de nem helyettesítheti a kis széntartalmú mag szakítószilárdsági jellemzőit. Ezzel szemben a magon végzett mérés keveset mond a munkafelület érintkezési kifáradással vagy adhéziós kopással szembeni ellenállásáról. Egy vékony rétegen végzettetlenetlen Rockwell C-mérés különösen érzékeny az alapanyag hatására: a deformációs mező a keményített réteg alatt is kiterjed, ezért a lágyabb mag csökkentheti a látszólagos értéket. A túlzott felületi görbület, az elégtelen alátámasztás vagy a durva vegyületiréteg további hibákat okozhat.
A keménységi profilt rendszerint úgy készítik, hogy keresztmetszetet alakítanak ki, azt gondosan polírozzák, majd a felülettől mért, meghatározott mélységekben Vickers-lenyomatokat helyeznek el. A vizsgálati terhelésnek elég nagy lenyomatokat kell létrehoznia a megbízható méréshez, ugyanakkor elég kicsinek kell lennie ahhoz, hogy a gradienst fel lehessen bontani. A túl távol elhelyezett lenyomatok nem érzékelik az átmenetet; a túl közel elhelyezett lenyomatok pedig átfedő képlékeny alakváltozási mezőkön keresztül kölcsönhatásba lépnek egymással. Az ISO 6507-1 és az ASTM E384 követelményeket határoz meg a Vickers- és Knoop-vizsgálatokra, többek között a lenyomatok közötti távolságra, a szélekre és a mérésre vonatkozóan. Az alkalmazott szabványt és vizsgálati erőt rögzíteni kell, nem elegendő csupán „mikrokeménységként” megadni az eredményt.
A rétegmélység nem egyszerűen a legkeményebb pont mélysége. A tényleges rétegmélységet gyakran úgy határozzák meg, mint azt a mélységet, ahol a keménység egy meghatározott határértékre csökken, de ez a határérték a termékelőírástól, az acéltól és a vizsgálati módszertől függ. Egy érvényes jelentésnek azonosítania kell a felület-előkészítést, a vizsgálati erőt, a benyomótest típusát, a mélység kezdőpontját, a lenyomatok közötti távolságot, a keménységi skálát, valamint a tényleges rétegmélység meghatározásához alkalmazott kritériumot. A simának tűnő görbe nem szünteti meg a bizonytalanságot; a szóródás karbideloszlást, visszamaradt ausztenitet, helyi dekarbonizációt vagy a mérési felbontást is tükrözheti.

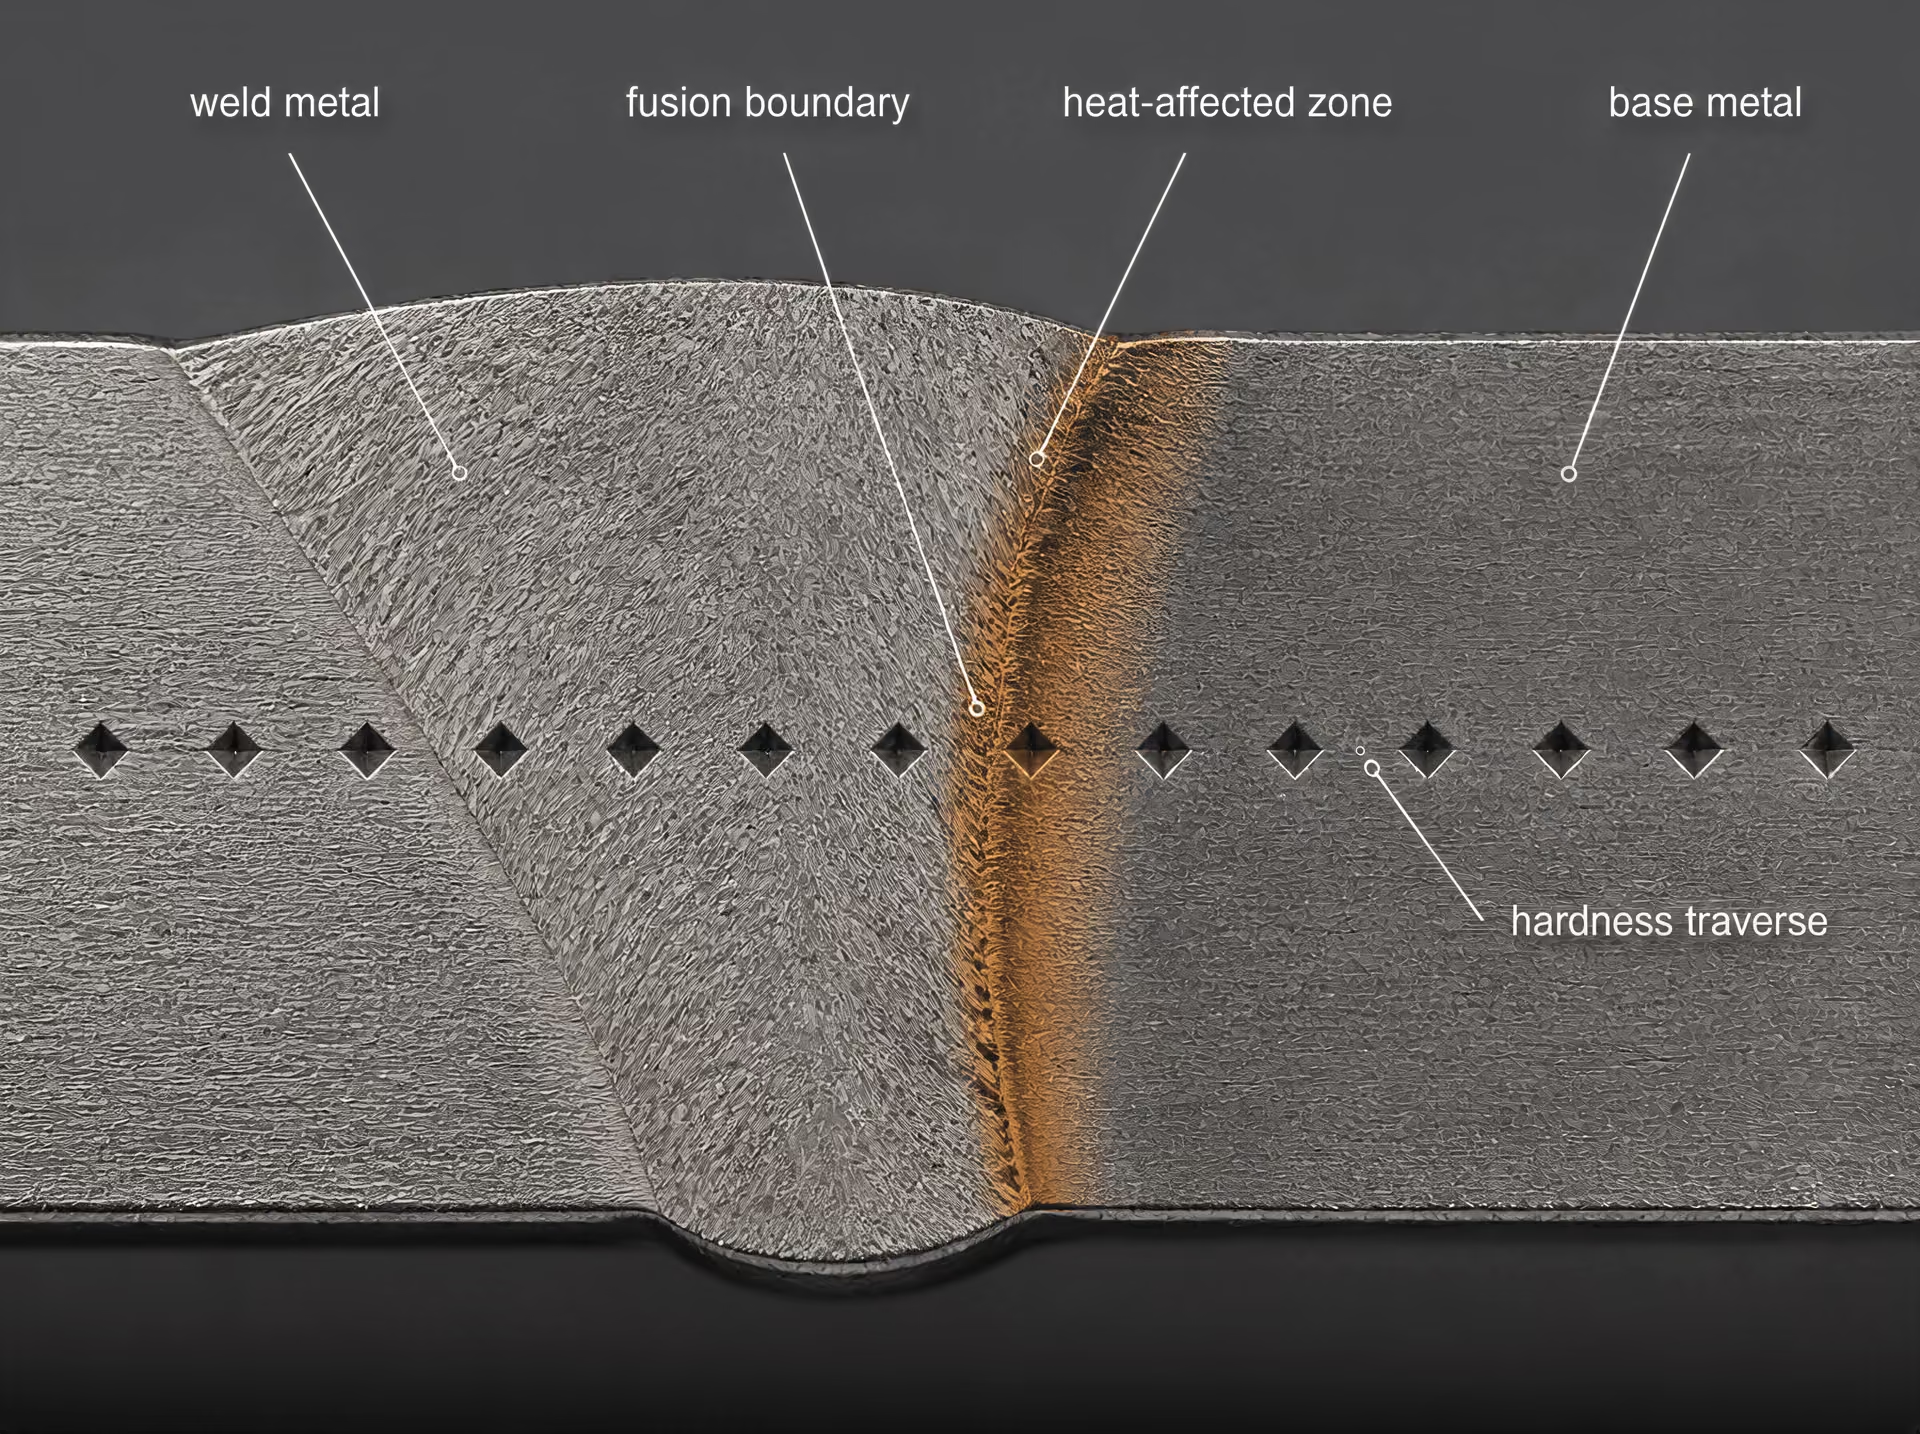
Hegvarratfém és hőhatásövezetek
A hegesztési keresztmetszet nem egyetlen anyag, hanem zónák sorozata. A beolvadási hegfém összetétele és megszilárdulási szerkezete eltérhet az alaplemezétől. Közvetlenül mellette helyezkedik el a hőhatásövezet (HAZ), amely durvaszemcsés, finomszemcsés, interkritikus és szubkritikus tartományokat is tartalmazhat. Szénacélokban és gyengén ötvözött acélokban a gyorsan lehűlt, durvaszemcsés HAZ kemény martenzitet vagy bainitet hozhat létre, míg a megeresztett vagy interkritikus tartomány lágyabb lehet, és érzékenyebb a helyi kilágyulásra. A hegvastagítás, a gyök, a beolvadási határ és az érintetlen alapfém egyaránt eltérő mérési értékeket eredményezhet.
A lenyomat helyzete meghatározó. A beolvadási határra középre helyezett lenyomat a hegfém és a HAZ vegyes deformációs mezőjét vizsgálhatja, ezért a kapott számérték nem rendelhető megbízhatóan egyik zónához sem. Az első lenyomatnak elég távol kell lennie a beolvadási vonaltól és a próbatest szélétől ahhoz, hogy megfeleljen az irányadó vizsgálati szabvány követelményeinek, ugyanakkor a mérési sornak elég közel kell elhelyezkednie ahhoz, hogy fel lehessen bontani a legkeskenyebb zónát is. Gyakorlati keménységtérkép dokumentált rácsot vagy mérési vonalat alkalmaz, a beolvadási határ és a keménységi átmenetek mentén kisebb, az egyenletes alapfémben pedig nagyobb távolságokkal. A pontos távolságot a kiválasztott módszernek és az elfogadási előírásnak kell meghatároznia; nem szabad kizárólag kényelmi szempontból megválasztani.
A hegfém keménységét gyakran technológiai ellenőrzés, a hidrogén okozta repedés kockázatának felmérése vagy egy minősített hegesztési eljárás igazolása céljából ellenőrzik. Ez a cél azonban nem teszi a vizsgálatot szakítóvizsgálattá. A HAZ nagy helyi keménysége martenzites szerkezetre és fokozott repedésérzékenységre utalhat, míg az alacsony érték túlemelegítésre vagy szilárdságvesztésre utalhat. Egyik eredmény sem határozza meg a teljes hegesztett kötés szakítószilárdságát. A kötés szilárdsága a hegesztési geometriától, a hibáktól, a maradó feszültségtől, a befogási viszonyoktól, a szívósságtól és a leggyengébb helyi tartománytól is függ.
Helyi keménység feltérképezése hamis átlagolás nélkül
A keménységtérképezésnek meg kell őriznie a mérési helyre vonatkozó információt, nem szabad minden mérési eredményt egyetlen átlagértékké összevonnia. A koordinátákat egy referenciafelülettől vagy a hegesztési középvonaltól kell rögzíteni, azonosítani kell a mikroszerkezeti zónát, továbbá meg kell jeleníteni az egyes értékeket vagy egy ábrázolt mélységi profilt. Az átlag elrejthet egy keskeny maximumot vagy minimumot: a lágy alapfémben végzett tíz mérés felülírhat két kritikus mérési eredményt egy rideg HAZ-ban. Ha átlagérték megadása szükséges, az átlag mellett a tartományt, a szórást, a mérések számát és a kizárási szabályokat is közölni kell.
Ugyanez az elv érvényes a lézerrel feldolgozott sávokra és az additív gyártással előállított acélokra is. Az olvadékmedence-határok, a réteghatárok, a pásztázási irányok váltakozása, a beolvadás hiányából eredő hibák, a porozitás és az újramelegített sávok irányfüggő keménységet okozhatnak. A felületi rácsos mérés elkerülheti a felszín alatti sávot; a keresztmetszeti vizsgálat pedig nem feltétlenül érzékeli a pásztázási útvonal menti változásokat. Ezért a méréseket – ha anizotrópia valószínűsíthető – egynél több irányban, a technológia geometriáját követve kell elvégezni.
Az elsődleges eredmény továbbra is a közvetlenül mért keménység. Az átszámított Brinell-, Rockwell- vagy Vickers-értéket átszámított értékként kell megjelölni, és hozzá kell kötni a megadott táblázathoz, az anyagállapothoz és a vizsgálat helyéhez. Az 1929-es NIST-vizsgálat megállapította, hogy az acél szakítószilárdsága kereskedelmi célokra gyakran becsülhető Brinell-keménységből, egy 2023-as vizsgálat pedig általában lineáris Brinell-összefüggést talált ötvözetlen szerkezeti acélok esetében, nyers vagy normalizált állapotban. Ezek az eredmények nem igazolják egy cementált réteg, HAZ vagy additív eljárással feldolgozott felület átszámítását a teljes anyag szakítószilárdságára. Még a Hᵥ ≈ 3σUTS közelítő összefüggés is, amelyről egy 2012-es, Materials Science and Engineering: A című tanulmány számolt be, csak bizonyos nagy szilárdságú, képlékeny fémes anyagokra alkalmazható, nem minden acélra vagy mikroszerkezetre. Ha a tervezés, az átvétel vagy a tönkremenetel értékelése a szakítószilárdsági jellemzőktől függ, reprezentatív anyagon szakítóvizsgálatot kell végezni.
Hogyan válasszunk átszámítást egy adott acélhoz?
A keménység átszámítását a mért eredménnyel kell kezdeni, nem pedig egy specifikáció által megkövetelt számmal. Az eredeti skálát pontosan rögzíteni kell — például 220 HBW, 32 HRC, 410 HV vagy 72 HRA — a vizsgálati módszerrel, a behatolótesttel, a vizsgálati erővel, a felület-előkészítéssel és a mérési hellyel együtt. A skála nélküli „keménység” hiányos információ. Az átszámított érték nem egy második mérés, hanem egy empirikus összefüggés alapján előállított becslés.
A minőség, a termékforma és az állapot azonosítása
Először a rendelkezésre álló dokumentáció által lehetővé tett legnagyobb pontossággal azonosítsa az acélt. Az olyan jelölések, mint az AISI 1045, ASTM A36, AISI 4140, ASTM A240 Type 304 vagy ASTM A681 W1, anyagcsaládot írnak le, de önmagukban nem határozzák meg a keménységi összefüggést. A specifikációs tartományon belüli kémiai összetétel módosíthatja a benyomódással szembeni viselkedést, és két, azonos névleges minőségű termék eltérő széneloszlással, szemcsemérettel, zárványtartalommal vagy visszamaradt fázisokkal rendelkezhet.
Rögzítse a termékformát: lemez, táblalemez, rúd, huzal, cső, kovácsdarab, öntvény, hegesztett szerkezet vagy forgácsolással megmunkált alkatrész. A vastagság és a helyi keresztmetszeti méret fontos, mivel a benyomódást elegendő anyagnak kell alátámasztania. Egy vastag 4140 acélból készült kovácsdarabon végzett Brinell-benyomódás nagyobb térfogatot mintáz, mint egy 1 mm vastag lemez felületéhez közeli Vickers-benyomódás. A két eredmény eltérő mikroszerkezeti tartományokat képviselhet, még akkor is, ha mindkettőt keménységszámként adják meg.
Az állapot ugyanilyen fontos. Adja meg, hogy az anyag lágyított, normalizált, edzett és megeresztett, kiválásosan kezelt, hidegen alakított, cementált, nitridált, indukciósan edzett vagy egyéb módon felületkezelt-e. Például a normalizált AISI 1045 és az edzett és megeresztett AISI 1045 eltérő ferrit–perlit- vagy martenzites szerkezettel, és ezért eltérő keménység–szakítószilárdság összefüggéssel rendelkezhet. Egy cementált AISI 8620 alkatrész felülete nagy keménységet mutathat, miközben a magja sokkal lágyabb marad. A homogén acélon alapuló átszámítás nem írja le megbízhatóan ezt a gradienst.
A dokumentációnak azt is azonosítania kell, hogy a vizsgálat köszörült, polírozott, dekarbonizálódott, oxidálódott, bevonattal ellátott vagy szemcseszórással keményített felületen történt-e. A felületi rétegek meghatározóak lehetnek egy sekély Vickers-, Knoop- vagy felületi Rockwell-vizsgálat eredményében. Ezzel szemben egy nagy Brinell-benyomódás átlagolhatja a felületi réteg és az alatta lévő mag hatását. Ha a mérési hely hegesztés, hőhatásövezet, él, furat vagy hajlítás közelében található, ezt a helyet az eredmény részeként kell rögzíteni.
Az ASTM E140-12, Standard Hardness Conversion Tables for Metals kimondja, hogy „az átszámításokat befolyásolja az ötvözet, a szemcseszerkezet és a hőkezelés” (ASTM International, 2012). Ez a figyelmeztetés kiválasztási szabály, nem csupán általános fenntartás. A homogén szénacélokra, ötvözött acélokra vagy szerszámacélokra vonatkozó táblázati értéket nem szabad automatikusan alkalmazni cementált rétegre, duplex mikroszerkezetre vagy hegesztési zónára.
Az eredeti és a célskála összehangolása
Ezután határozza meg, mit kíván kifejezni a célérték. A 32 HRC körülbelül 300 HBW értékre történő átszámítása skálák közötti összehasonlítás. A 32 HRC becsült szakítószilárdságra történő átszámítása ettől eltérő és kevésbé megbízható művelet. Az elsőt átszámított keménységként, a másodikat pedig becsült szakítószilárdságként kell megadni, feltüntetve annak alapját és korlátait.
Az átszámítási táblázat kiválasztása előtt, a geometriát és az anyagállapotot figyelembe véve válassza ki a vizsgálati skálát. Az ASTM E10 vagy ISO 6506-1 szerint meghatározott Brinell-vizsgálat gyakran alkalmas kellően vastag, viszonylag homogén acélhoz, mivel nagyobb benyomódása átlagolja a helyi eltéréseket. Nem megfelelő keskeny keresztmetszet, vékony fal, kis sugarú felület vagy élhez közeli felület esetén. Az ASTM E18 vagy ISO 6508-1 által lefedett Rockwell-skálák gyors eredményeket biztosítanak, de a választott skálának illeszkednie kell az anyag keménységéhez és vastagságához. A Rockwell C nem általános helyettesítője minden acélvizsgálatnak; a lágyabb acélokhoz Rockwell B lehet szükséges, míg vékony keresztmetszetekhez vagy sekély edzett rétegekhez felületi Rockwell-skála alkalmazása válhat szükségessé.
Az ASTM E384 vagy ISO 6507-1 szerinti Vickers-vizsgálat akkor hasznos, ha a rendelkezésre álló terület kicsi, vagy ha a keménységet egy cementálási mélységen vagy hegesztésen keresztül kell feltérképezni. A Knoop-vizsgálat előnyösebb lehet nagyon vékony rétegek vagy keskeny tartományok esetén, mivel megnyúlt benyomódása lehetővé teszi a lokalizált mérést. A hordozható Leeb-vizsgálat segítséget nyújthat olyan nagyméretű alkatrészeknél, amelyeket nem lehet állandó berendezéshez szállítani, azonban a felület állapota, az alkatrész tömege, görbülete, alátámasztása, a becsapódás iránya és a kalibrálás befolyásolja az eredményt. Ezért a Leeb–Rockwell átszámítást az engedélyezett Leeb-berendezéshez és az anyagcsoporthoz kell kötni, és nem szabad közvetlen Rockwell-vizsgálattal felcserélhetőnek tekinteni.
A benyomódási mechanika szintén korlátozza az összehasonlítást. Az egyes skálák eltérő alakú behatolótesteket és erőket alkalmaznak, amelyek különböző képlékeny zónákat hoznak létre. Az átszámítás csak olyan mértékben működik, amennyire a vizsgált acél hasonlóan viselkedik az összefüggés meghatározásához felhasznált anyagokhoz. Egy skála felső határához közeli nagy keménységérték nem feltétlenül számítható át megbízhatóan egy másik skálára, még akkor sem, ha mindkét leolvasás műszakilag a névleges tartományán belül van.
A keménység és a szakítószilárdság közötti összefüggés különösen feltételes. A Materials Science and Engineering: A folyóiratban megjelent, 2012-es tanulmány egyes nagy szilárdságú, duktilis fémes anyagokra megadta a hozzávetőleges összefüggést, ugyanakkor beszámolt arról is, hogy a keménység–szilárdság arány az anyagcsoporttól, a mikroszerkezettől és a benyomódás morfológiájától függ. Ez a kifejezés nem univerzális acél-egyenlet. Hasonlóképpen, egy történelmi és kortárs ötvözetlen szerkezeti acélokat vizsgáló, 2023-as tanulmány általában lineáris kapcsolatot talált a Brinell-keménység és a szakítószilárdsági paraméterek között nyers vagy normalizált állapotú acélok esetében. Ez a megállapítás nem igazolja ugyanezt az összefüggést edzett és megeresztett 4340, nitridált 4140 vagy martenzites szerszámacél esetén.
A szabvány alkalmazási területének és tartományának ellenőrzése
Az anyag azonosítása és a skálák kiválasztása után olvassa el az alkalmazandó szabvány alkalmazási területét és megjegyzéseit. Az ASTM E140-12 hozzávetőleges összefüggéseket ad meg a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-értékek között meghatározott fémek, köztük homogén szénacélok, ötvözött acélok és szerszámacélok esetében. A táblázatnak mind a releváns anyagkategóriát, mind a mért keménységtartományt le kell fednie. Ne extrapoláljon a végpontokon túl csupán azért, mert a számszerű tendencia folytonosnak tűnik.
Az ISO 18265:2013 meghatározza a keménységértékek skálák közötti átszámításának és a szakítószilárdság becslésének alapelveit. Kimondja, hogy az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók, és a szakítószilárdság becslését a legkevésbé megbízható átszámítások közé sorolja. Emiatt a minőség, az állapot és a termék előélete alapvető bizonyíték, amikor ISO-táblázatra hivatkoznak.
A közzétett táblázatok akkor a leginkább védhetők, ha az acél összetételét és metallurgiai jellemzőit tekintve hasonló a táblázat alapjául szolgáló anyagpopulációhoz, a vizsgálat jóval a megadott tartományon belül van, a próbatest geometriája megfelel az eredeti módszer követelményeinek, és az eredményt nem használják szakítószilárdsági tanúsítványként. A táblázatos átszámítás elegendő lehet folyamatfelügyelethez vagy előzetes összehasonlításhoz. Önmagában nem elegendő, ha egy szerződés, biztonsági értékelés vagy tervezési számítás folyáshatártól, végső szakítószilárdságtól vagy törési viselkedéstől függ.
Kritikus döntésekhez végezzen laboratóriumi korrelációt. Vizsgáljon reprezentatív darabokat — vagy ugyanabból az olvasztásból, termékformából, vastagságból és hőkezelési tételből származó szomszédos próbatesteket — az eredeti keménységvizsgálati módszerrel, valamint a kívánt célmódszerrel vagy szakítóvizsgálattal. A páros méréseknek le kell fedniük a tényleges üzemi tartományt, ismételt leolvasásokat kell tartalmazniuk, és az elemzést előrejelzési határokkal, nem pedig egyetlen illesztett egyenessel kell elvégezni. Az SAE Hardness Tests and Hardness Number Conversions című műszaki jelentése (1967) közvetlenül megfogalmazza a lényeget: a pontos átszámításokat az adott acélösszetételhez, hőkezeléshez és alkatrészhez kell kidolgozni, mivel a méret, a tömeg, az összetétel és a feldolgozás befolyásolja az összefüggést. Egy 1929-es NIST-tanulmány megállapította, hogy az acél szakítószilárdsága kereskedelmi célokra gyakran becsülhető Brinell-keménységből, ez azonban a gyakorlati becslést támasztja alá, nem egy univerzális törvényt.
Először mindig az eredeti mért értéket adja meg, ezt kövesse az átszámított érték, az alkalmazott táblázat vagy modell, az anyagállapot, valamint a bizonytalanság vagy a vonatkozó fenntartás. Például: „Mért érték: 32 HRC; hozzávetőlegesen 302 HBW az ASTM E140-12 ötvözött acélokra vonatkozó táblázata alapján, a táblázat tartományára és az anyagra vonatkozó korlátozások figyelembevételével.” Ha szakítószilárdságot következtetnek ki, azt kifejezetten becsült értékként kell megjelölni. Ha az adott tulajdonság az átvételt vagy a tervezést meghatározza, magát a szakítóvizsgálatot kell elvégezni.
Validálás, bizonytalanság és átvételi döntések
A keménységátváltás csak akkor védhető szakmailag, ha annak alapja hasonlít az értékelt anyaghoz. A releváns összehasonlítás nem egy elszigetelt keménységérték és egy táblázati érték között történik, hanem az azonos anyagminőségből, hőkezelésből, keresztmetszetméretből és gyártási előzményekből származó anyag mért keménysége és mért szakítószilárdsági viselkedése között. A normalizált lemezből kidolgozott átváltást nem szabad automatikusan alkalmazni edzett és megeresztett rúdra, hidegen alakított lemezre, cementált alkatrészekre vagy hegesztés által érintett anyagra, még akkor sem, ha a névleges kémiai anyagminőség azonos.
Páros vizsgálat és regresszió
A validálás reprezentatív anyagból származó páros próbatestekkel vagy páros vizsgálati helyekkel kezdődik. A keménységet a meghatározott módszerrel — például Brinell-, Rockwell- vagy Vickers-módszerrel — kell mérni, és a vonatkozó szakítóvizsgálati szabvány szerint szakítóvizsgálatokat kell végezni ugyanabból az olvasztásból, azonos termékformájú, azonos irányultságú, azonos vastagságtartományba eső és azonos feldolgozási úton előállított anyagon. A vizsgálati tervnek meg kell őriznie az üzemi szempontból lényeges állapotot: az edzett és megeresztett állapotú 42CrMo4 rúd nem reprezentálható megfelelően egy nem kapcsolódó, lágyított 42CrMo4 anyaggal, továbbá az ASTM A36 lemezt nem szabad egy nagyobb szilárdságú, normalizált szerkezeti anyagminőséggel összevonni pusztán azért, mert mindkettő szénacél.
A keménységmérési eljárást minden összefüggés illesztése előtt ellenőrzötté kell tenni. Rögzíteni kell a skálát, a behatolót, a vizsgálóerőt, a terhelés fenntartási idejét, a felület-előkészítést, a vizsgálati pontok távolságát, valamint az élektől vagy görbületektől való távolságot. Az ASTM E140-12, Standard Hardness Conversion Tables for Metals szabvány meghatározott fémekre — többek között homogén szénacélokra, ötvözött acélokra és szerszámacélokra — vonatkozó, közelítő összefüggéseket tartalmaz a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-keménységértékek között. Az ASTM kijelenti, hogy „az átváltásokat befolyásolja az ötvözés, a szemcseszerkezet és a hőkezelés”. Ez a kijelentés a táblázat korlátját jelenti, nem pedig jelentéktelen kiegészítést.
Előrejelzési intervallum Olyan intervallum, amely egy jövőbeli egyedi eredmény várható tartományát fejezi ki, és magában foglalja mind a modell bizonytalanságát, mind az anyagok közötti szóródást.
Ezt követően regresszióval lehet összekapcsolni a mért mennyiségeket. Az adatoktól függően korlátozott tartományban lineáris modell lehet megfelelő:
ahol a mért szakítószilárdság, pedig a megadott skálán mért keménység. Nemlineáris modellre, anyagminőség-specifikus modellre vagy különböző hőkezelésekhez külön modellekre lehet szükség. A modellt páros megfigyelésekre, nem pedig egy átváltási táblázatból kimásolt keménységértékekre kell illeszteni. Meg kell adni az olvasztások számát, az olvasztásonkénti próbatestek számát, a keménységtartományt, a szakítószilárdság-tartományt, az együtthatók becsléseit, a maradékok szórását, valamint az illesztett átlagra és az egyedi előrejelzésre vonatkozó konfidenciaintervallumokat.
A két intervallumtípus közötti különbség fontos. A becsült átlagos szakítószilárdság körüli konfidenciaintervallum a becsült átlagos összefüggés bizonytalanságát írja le. Az egyedi előrejelzési intervallum ezenfelül magában foglalja a próbatestek közötti szóródást is, ezért szélesebb. Az átvételi döntések egyedi anyagra, nem pedig egy elvont átlagra vonatkoznak. Ezért egy szűk regressziós egyenes mellett is előfordulhat, hogy az előrejelzési intervallum túl széles egy specifikációs határérték alátámasztásához.
A torzítást a szóródástól elkülönítve kell ellenőrizni. Ha az átváltott szakítószilárdság rendszeresen magasabb a közvetlen szakítóvizsgálatok eredményeinél, akkor az átváltás pozitív torzítást tartalmaz, és tévesen elfogadhat gyenge anyagot. A maradékokat a keménység, az olvasztás, a keresztmetszet vastagsága, az irányultság és a hőkezelési tétel szerint is össze kell hasonlítani. A maradékdiagram feltárhat görbületet, változó varianciát vagy egyetlen kemenceadaghoz kapcsolódó csoportosulást. Egyetlen teljes korrelációs együttható ezeket a hatásokat nem mutatja ki.
A kiugró értékeket vizsgálni kell, nem pedig automatikusan törölni. Egy szélsőséges eredmény oka lehet rosszul elhelyezett lenyomat, nem megfelelő felület-előkészítés, a szakítópróbatest hibája, átírási hiba, illetve valódi dúsulás vagy mikroszerkezeti változatosság. Kizárása csak dokumentált műszaki indokkal és — lehetőség szerint — ismételt vizsgálattal igazolható. Ellenkező esetben a kiugró érték annak az összefüggésnek a része, amelyet az átvételi eljárásnak el kell viselnie.
A korábbi vizsgálatok eredményei megmagyarázzák, miért működhetnek a korlátozott modellek. A Materials Today: Proceedings folyóiratban 2023-ban megjelent tanulmány általában lineáris empirikus összefüggést talált a Brinell-keménység és a szakítószilárdsági paraméterek között történelmi és kortárs, ötvözetlen szerkezeti acélok esetében, nyers vagy normalizált állapotban. Ez a megállapítás nem igazolja ugyanennek az egyenesnek az alkalmazását ötvözött, edzett és megeresztett, kiválásosan keményített, cementált vagy erősen hidegen alakított acélokra. Hasonlóképpen, egy 1929-es NIST-vizsgálat arról számolt be, hogy az acél szakítószilárdsága kereskedelmi célokra gyakran megbecsülhető Brinell-keménységből, de a szűréshez hasznos becslés nem egyetemes anyagtörvény.
Ismételhetőség, reprodukálhatóság és bizonytalanság
Az ismételhetőség azt a változékonyságot írja le, amikor ugyanaz a kezelő ugyanazzal a műszerrel és módszerrel, kellően hasonló helyeken, szigorúan ellenőrzött körülmények között végez méréseket. A reprodukálhatóság tágabb fogalom: magában foglalja a kezelő, a műszer, a laboratórium, a vizsgálati nap vagy a vizsgálati összeállítás változásait. Ezeket az összetevőket nem szabad összekeverni a keménység és a szilárdság közötti összefüggés szóródásával.
Öt ismételt Vickers-lenyomat például csekély változékonyságot mutathat, ami jó ismételhetőségre utal, miközben a névlegesen hasonló próbatestek közvetlen szakítóvizsgálati eredményei jelentősen eltérnek a ferrit-perlit távolsága, a martenzit megeresztése, a sávosság, a zárványok vagy a helyi dúsulás miatt. Ezzel szemben egy stabil anyag gyenge ismételhetőséget mutathat, ha a felület érdes, az alkatrész túl vékony, a lenyomat túl közel van egy élhez, vagy a behatoló, illetve az erő ellenőrzése hibás. Az első probléma elsősorban az átváltási modellhez, a második pedig főként a mérőrendszerhez tartozik.
A bizonytalansági költségvetésnek tartalmaznia kell a kalibrálást, a műszer felbontását, a kezelő és a laboratórium hatásait, a felület és a geometria hatásait, a mintavételt, valamint az empirikus összefüggés maradék változékonyságát. Az átváltott eredmény ezért nem egyszerűen „mért keménység ± műszerbizonytalanság”. Magából az átváltásból származó bizonytalanságot is tartalmaz. Az ISO 18265:2013 meghatározza a keménységértékek skálák közötti átváltásának és a szakítószilárdság becslésének alapelveit, ugyanakkor arra figyelmeztet, hogy „az átváltott értékek közvetlenül csak a vizsgált pontosan azonos anyagra alkalmazhatók”. A szakítószilárdság-becsléseket egyúttal a legkevésbé megbízható átváltások közé sorolja.
Az eredményt gyakran a mintavétel uralja. Egyetlen keménységlenyomat kis térfogatot vizsgál, míg egy szakítópróbatest sokkal nagyobb, és eltérő irányultságú térfogatot vesz mintául. Egyetlen kényelmesen hozzáférhető felületről származó több mérési érték nem reprezentál egy teljes kovácsdarabot, lemezt, hegesztett szerkezetet vagy tekercset. A mintavételnek ki kell terjednie azokra az olvasztásokra, helyekre, vastagságokra és irányultságokra, amelyeket a gyártási folyamat létrehozhat. Ha egy összefüggést kizárólag középvonalbeli anyagon validáltak, nem szabad azt hallgatólagosan felületedzett vagy dekarbonizált tartományokra is érvényesnek tekinteni.
Ugyanez az óvatosság vonatkozik az egyszerű képletekre is. A Materials Science and Engineering: A folyóiratban 2012-ben megjelent tanulmány egyes nagy szilárdságú, duktilis fémes anyagokra a közelítő összefüggést azonosította. A keménység és a szilárdság aránya mindazonáltal az anyagosztálytól, a mikroszerkezettől és a lenyomat geometriájától függ. Ha ezt a kifejezést általános acélképletként kezelik, akkor védhető bizonytalansági nyilatkozat nélkül is pontosnak látszó eredmény állhat elő.
Mikor alkalmatlan az átváltás átvételi célokra?
Az átváltás alkalmatlan, ha a specifikáció szakítószilárdságot ír elő, és az átváltást nem validálták a pontosan azonos termékre és állapotra. Amikor az átvétel folyáshatáron, szakítószilárdságon, nyúláson, kontrakción vagy más kapcsolódó szakítóvizsgálati jellemzőn alapul, a vonatkozó anyagszabvány szerint végzett közvetlen szakítóvizsgálatnak kell irányadónak lennie. Az átváltott érték támogathatja a folyamatellenőrzést, a szortírozást vagy a kivizsgálást, de nem helyettesítheti az átvételi vizsgálatot pusztán azért, mert a keménység mérése gyorsabb.
Különös óvatosság szükséges egy specifikációs határérték közelében. Tegyük fel, hogy egy anyagszabvány legalább szakítószilárdságot ír elő, és egy keménységtáblázat látszólag pontos ekvivalens értéket ad. A táblázat nem alakítja át ezt a minimumkövetelményt pontos keménységhatárértékké. A kerekítés, a modell torzítása, az előrejelzés bizonytalansága és a mintavételi változékonyság az anyagot a határérték egyik vagy másik oldalára helyezheti. Ezért a konvertált küszöbértéknél csekély mértékben magasabb keménységérték mellett is fennállhat annak jelentős valószínűsége, hogy az anyag nem teljesíti a közvetlen szakítóvizsgálati követelményt; a csekély mértékben alacsonyabb érték pedig nem bizonyítja szükségszerűen a megfelelőség hiányát.
A vonatkozó szabvány azt is meghatározza, hogy egyáltalán megengedett-e az átváltás. Az ISO 18265:2013 és az ASTM E140-12 alapelveket vagy táblázatos, közelítő összefüggéseket ad meg, nem pedig általános felhatalmazást arra, hogy az egyik vizsgálatot egy másikkal helyettesítsék. Az SAE 1967-es műszaki jelentése, Hardness Tests and Hardness Number Conversions, szintén hangsúlyozza, hogy a pontos átváltásokat az adott acélösszetételre, hőkezelésre és alkatrészre kell kidolgozni, mivel a méret, a tömeg, az összetétel és a feldolgozás befolyásolja az összefüggést.
Az átvételi eljárásokban meg kell határozni, hogy a közölt érték mért keménység, átváltott keménység vagy becsült szakítószilárdság. Ezeket a megnevezéseket nem szabad összevonni. Ha egy szűrési célú átváltás lehetséges nemmegfelelőséget jelez, el kell végezni az előírt közvetlen vizsgálatot vagy jóváhagyott kivizsgálást. Ha szakítóvizsgálati eredmények nem állnak rendelkezésre, az átváltást a forrásával, az anyaghatókörével, a bizonytalanságával és a korlátaival együtt kell közölni, nem pedig garantált szakítószilárdsági jellemzőként bemutatni.
Gyakori hibák a keménység-átváltási táblázatok használatában
A keménység-átváltási táblázatok csak akkor használhatók, ha a mért érték, az anyag, az állapot és a vizsgálati módszer a táblázat alapjául szolgáló tartományba és feltételek közé esik. Az átváltott eredmény nem egy második mérés. Ez egy empirikus összefüggésből származtatott becslés, amely általában nagyobb szórást mutat, ha az anyag vagy a vizsgálati körülmények eltérnek az összefüggés meghatározásához használtaktól.
Az ASTM E140-12, Fémek szabványos keménység-átváltási táblázatai, közelítő összefüggéseket ad meg a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-skálák között meghatározott fémek esetében. Hatálya magában foglalja a homogén szénacélokat, ötvözött acélokat és szerszámacélokat, a táblázatok azonban nem szüntetik meg az ezen anyagcsoportok közötti különbségeket. Az ASTM szerint „az átváltásokat befolyásolja az ötvözés, a szemcseszerkezet és a hőkezelés” (ASTM International, 2012). Az ISO 18265:2013 ugyanezt a gyakorlati szempontot emeli ki: az átváltott értékek közvetlenül csak a vizsgált konkrét anyagra alkalmazhatók, míg a szakítószilárdságra vonatkozó becslések jelentik az átváltás legkevésbé megbízható típusát (ISO, 2013).
Az egyenértékű számok felcserélhetőként való kezelése
Egy olyan táblázati bejegyzés, mint például a 40 HRC ≈ 375 HBW, nem jelenti azt, hogy a 40 HRC érték és a 375 HBW érték felcserélhető tények lennének. Az első egy gyémántkúppal, meghatározott előterheléssel és meghatározott főterheléssel végzett Rockwell C-mérés eredménye. A második egy keményfémgolyóval, meghatározott erővel és meghatározott lenyomatátmérővel kapott Brinell-érték. Ezek egymáshoz kapcsolódó becslések, nem pedig azonos megfigyelések.
Ez a különbségtétel fontos a vizsgálati nyilvántartásokban. Ha egy rajz 35–40 HRC értéket ír elő, akkor az erre a tartományra átszámított Brinell-eredmény támogathatja az előzetes szűrést, de nem feltétlenül teljesíti a kifejezetten Rockwell C-vizsgálatra megfogalmazott követelményt. Az átváltás elfedheti a lenyomatmélység, a helyi mikroszerkezet, a felület állapota vagy a vizsgálati szórás által okozott különbséget. Ha az előírt elfogadási módszer a Rockwell C-vizsgálat, akkor a közvetlen HRC-mérés a megfelelő bizonyíték.
Gyakori a fordított hiba is: a felhasználó a táblázat tartományán kívül HRC-értéket vált át HBW-értékre, majd az extrapolált számot úgy közli, mintha az szerepelne a táblázatban. Egy például 20 és 50 HRC között kalibrált összefüggést nem szabad megfontolás nélkül kiterjeszteni egy 62 HRC keménységű szerszámacél-felületre. Nagy keménységnél a lenyomatképződés mechanikája és a karbidfázisok mennyisége élesen megváltoztathatja az összefüggést. A táblázat végpontjai nem az anyagban érvényes pontos határok; a közzétett adatok vagy az ajánlott korreláció korlátait jelentik. A végponton éppen túli érték nem automatikusan érvénytelen, de az adott táblázat nem támasztja alá, ezért a tényleges keménységtartományhoz illeszkedő módszer szükséges.
Az eredeti mérést mindig láthatóan fel kell tüntetni. A „420 HBW, 44 HRC-re átszámítva” megfogalmazás lényegesen jobb annál, mint ha egyszerűen csak „44 HRC” szerepelne, mivel jelzi az olvasónak, hogy Rockwell-vizsgálat nem történt. A megfelelő vizsgálati nyilvántartás tartalmazza a mért skálát, az átszámított skálát, a vizsgálati szabványt, a mérési helyet, valamint az anyag vagy a hőkezelési állapot megjelölését.
Skálák, mértékegységek és behatolótest-feltételek keverése
A keménységjelölések vizsgálati információkat is tartalmaznak. A HRC, HRB és a felületi Rockwell-skálák nem ugyanazon Rockwell-szám felcserélhető változatai. A HRC gyémánt behatolótestet és 150 kgf főterhelést alkalmaz; a HRB általában golyó alakú behatolótestet és 100 kgf főterhelést használ. A felületi Rockwell-skálák kisebb erőket alkalmaznak, és saját jelöléseik vannak, például 30N vagy 30T. Az utótag elhagyása a nyomon követhető eredményt egyértelműtlen adattá változtathatja.
Ugyanez a figyelmeztetés vonatkozik a Brinell-jelölésre is. A HBW volfrám-karbid golyót azonosít, míg a régebbi nyilvántartásokban előfordulhatnak olyan HB vagy HBS jelölések, amelyek nem adnak ugyanilyen információt a behatolótestről. A Brinell-eredmény a golyó átmérőjétől, a vizsgálati erőtől, a terhelés tartási idejétől, valamint az erő és a lenyomatátmérő arányától is függ. Két „HB” formában rögzített érték nem feltétlenül azonos feltételek mellett keletkezett.
A Vickers-keménység, amelyet HV jelöléssel írnak, és amelynek jelölése gyakran a vizsgálati erőt is tartalmazza, szintén gyakori hibaforrás. A HV keménységi szám, nem pedig szakítószilárdsági érték. Az olyan állítás, mint hogy „a 650 HV keménységű acél szakítószilárdsága 650 MPa”, egymással össze nem függő mennyiségeket téveszt össze, és nagy mértékben hibás lehet. Egyes nagy szilárdságú, képlékeny fémes anyagok esetében kutatások az közelítő összefüggést azonosították, ugyanakkor ugyanez a tanulmány megállapította, hogy a keménység és a szilárdság aránya az anyagcsoporttól, a mikroszerkezettől és a lenyomat morfológiájától függ (Materials Science and Engineering: A, 2012). Ezért a kifejezés korlátozott érvényű empirikus közelítés, nem pedig átváltási törvény.
A mértékegységek újabb csapdát jelentenek. A Brinell-keménység nem feszültségérték, még akkor sem, ha numerikus definíciója erőt és felületet tartalmaz. A szakítószilárdságot MPa-ban vagy ksi-ben adhatják meg, míg a keménységi skálák dimenzió nélküli vizsgálati számok, amelyek jelentése skálánként eltér. A HBW alapján szakítószilárdságot becslő táblázatot becslésként kell azonosítani, és meg kell adni a forrását, valamint az anyagok tartományát, amelyre vonatkozik.
A geometria érvényteleníthet egyébként megfelelő skálát is. Egy vékony lemez hamisan magas vagy alacsony eredményt adhat, ha a lenyomat túl mély, vagy ha a megtámasztás nem megfelelő. Egy kis méretű alkatrész, görbült felület, keskeny él vagy helyileg edzett réteg nem feltétlenül biztosít elegendő anyagot a tervezett lenyomathoz. Az SAE Keménységvizsgálatok és keménységszám-átváltások című, 1967-es jelentése szerint a pontos átváltásokat az adott acélösszetételre, hőkezelésre és alkatrészre kell kidolgozni, mivel a méret, a tömeg, az összetétel és a gyártási eljárás befolyásolja az összefüggést.
Extrapolálás különböző anyagminőségekre vagy hőkezelésekre
A legveszélyesebb hiba nem számtani jellegű. Hanem a nem vizsgált anyaghelyettesítés: egy adott acélra meghatározott összefüggés alkalmazása egy másik acélra pusztán azért, mert mindkettőt „acélnak” nevezik.
Egy szénacélokra vonatkozó korreláció megfelelően működhet normalizált állapotú, ötvözetlen szénacél esetében, és alkalmazhatatlanná válhat nagy ötvözőtartalmú szerszámacél, kiválásosan keményedő rozsdamentes acél vagy cementált, kis széntartalmú acél esetében. Az AISI 1045, AISI D2, AISI H13, AISI 304 és AISI 17-4 PH nem rendelkezik azonos keménység–szilárdság összefüggéssel. Ötvözőtartalmuk, karbid- vagy kiválásos fázisaik, visszamaradt ausztenittartalmuk, szemcseméretük és alakváltozási viselkedésük egyaránt módosítja a benyomódással és a szakítással szembeni viselkedést.
A hőkezelés még egyetlen anyagminőségen belül is döntő lehet. Az edzett és megeresztett AISI 4140, a lágyított AISI 4140 és az indukciósan edzett AISI 4140 egy adott helyen azonos névleges tömbkeménységet mutathat, miközben eltérhet szilárdságeloszlásuk, maradó feszültségük és tönkremeneteli viselkedésük. A felületi keményítés különösen könnyen figyelmen kívül marad. A cementálás, a nitridálás, az indukciós edzés és a lézeres edzés kemény kérget hozhat létre lágyabb mag felett. Egy sekély Rockwell- vagy Vickers-lenyomat a kérget mérheti, míg egy nagyobb Brinell-lenyomat a magot is tartalmazhatja. Bármelyik eredmény átszámítása a mérési mélység és hely rögzítése nélkül hamis összehasonlítást eredményez.
Történelmi és korszerű, ötvözetlen szerkezeti acélokon végzett kutatás általában lineáris empirikus összefüggést talált a Brinell-keménység és a szakítószilárdsági paraméterek között nyers vagy normalizált állapotú acélok esetében (Materials Today: Proceedings, 2023). Ez az eredmény alátámasztja az összefüggés ellenőrzött alkalmazását egy meghatározott acélcsoporton belül; nem indokolja azonban az összefüggés átvitelét edzett szerszámacélra vagy rozsdamentes acélra. Egy 1929-es NIST-vizsgálat hasonlóképpen megállapította, hogy kereskedelmi célokra az acél szakítószilárdsága gyakran megbecsülhető a Brinell-keménységből, ugyanakkor az összefüggést empirikusnak, nem pedig univerzálisnak tekintette (NIST, 1929).
Ha a szakító tulajdonságok hatással vannak a tervezésre, a hegesztési minősítésre, a törésértékelésre vagy az elfogadásra, közvetlen szakítóvizsgálat vagy validált, konkrét anyagminőségre és állapotra vonatkozó korreláció szükséges. A táblázatnak a szakmai megítélést kell segítenie, nem pedig helyettesítenie azt a vizsgálatot, amelytől a tényleges döntés függ.
A keménység és az átszámított tulajdonságok helyes feltüntetése
A keménységi adatoknak először azt kell bemutatniuk, amit ténylegesen megmértek, és csak ezt követően az esetleges átszámítást. A skála, a módszer és a vizsgálati körülmények megadása nélküli keménységi érték hiányos: a „keménység 42” jelenthet 42 HRC, 42 HRB, 42 HV vagy 42 HBW értéket is, ezek azonban nem ugyanazt az anyagválaszt írják le. A jelentésnek azt is egyértelművé kell tennie, hogy az érték benyomódásos vizsgálatból, közzétett átszámítási táblázatból vagy empirikus szilárdsági összefüggésen alapuló becslésből származik-e.
Az eredeti vizsgálati eredményt kell elsőként rögzíteni
A jelentés első értékének az eredeti skálán és megjelöléssel megadott mérési eredménynek kell lennie. Például:
> Mért keménység: 58 HRC, ASTM E18, AISI 4140 acél, 540 °C-on edzve és megeresztve; vizsgálati hely: a sugár közepén, 10 mm-rel a megmunkált felület alatt; köszörült felület; kalibrált Rockwell-keménységmérő, 150 kgf főterhelés.
Ez a közlés egy Rockwell-vizsgálattal kapott eredményt azonosít. Nem helyettesíti hallgatólagosan az eredményt Brinell- vagy Vickers-értékkel. Ha több benyomást készítettek, az egyedi leolvasásokat vagy azok átlagát és terjedelmét is fel kell tüntetni, például: 58, 59, 58 HRC; átlag: 58,3 HRC, terjedelem: 1 HRC. A benyomások száma és egymástól való távolsága fontos lehet, ha az anyagban keménységi gradiens, durva szemcseszerkezet, dekarbonizáció vagy helyi hőkezelés van jelen.
Ahol lehetséges, a jelentésben az acélminőséget pontosan, az alkalmazandó anyagszabványban meghatározott módon kell megadni. A „4140” kevésbé pontos, mint a SAE J404 Grade 4140, a „rozsdamentes acél” pedig nem megfelelő minőségmegjelölés, ha az anyag UNS S30400, AISI 304 vagy más meghatározott megjelölés alá tartozik. Rögzíteni kell a hőkezelési állapotot is: lágyított, normalizált, edzett és megeresztett, cementált, nitridált vagy szállítási állapotú. A nitridált rétegben mért keménység nem tekinthető egyenértékűnek a maganyagban mért értékkel.
A geometriai adatokat is rögzíteni kell, mivel a vékony keresztmetszetek, kis alkatrészek, görbült felületek és kis tömegű próbatestek torzíthatják a benyomódásos vizsgálatok eredményeit. Fel kell tüntetni a vastagságot, az átmérőt, a széltől mért távolságot, valamint azt, hogy a vizsgálat sík vagy görbült felületen történt-e. A felület előkészítése szintén fontos. Meg kell adni a megmunkálást, a köszörülést, a polírozást, a bevonat eltávolítását, továbbá minden látható reve- vagy dekarbonizált réteget. A Rockwell-, Brinell-, Vickers-, Knoop- vagy Leeb-vizsgálat eredményének meg kell neveznie a műszert, vagy legalább a vizsgálati módszert, a terhelést, a behatolót és a vonatkozó szabványt.
A szabványt és az átszámítás alapját is meg kell adni
Az átszámított értéknek az eredeti mérési eredményt kell követnie, nem pedig helyettesítenie azt. Például:
> Mért érték: 58 HRC, ASTM E18. Átszámított érték: hozzávetőlegesen 615 HV Rockwell-egyenérték, az ASTM E140-12, [alkalmazandó táblázat] táblázata alapján, a meghatározott acéltartományra; az átszámítás közelítő érték, nem külön elvégzett Vickers-mérés.
A táblázat számát vagy az egyenletet rögzíteni kell, ha a forrás megadja. Ha az eredményt szoftver szolgáltatta, meg kell nevezni a szoftvert, az adatbázist, a verziót és a kiválasztott anyagkategóriát. A „615 HV-re átszámítva” megjelölés nem elegendő, mivel a különböző táblázatok eltérő eredményeket adhatnak, különösen a megadott tartományok határainak közelében.
Az ASTM E140-12, Standard Hardness Conversion Tables for Metals („Fémek szabványos keménységátszámítási táblázatai”) közelítő összefüggéseket ad meg a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-skálák között meghatározott fémekre, többek között homogén szénacélokra, ötvözött acélokra és szerszámacélokra. Az ASTM megállapítása szerint „az átszámításokat befolyásolja az ötvözőösszetétel, a szemcseszerkezet és a hőkezelés” (ASTM International, 2012). Ez a korlátozás az eredmény részét képezi. A rajzokon, vizsgálati nyilvántartásokban és tanúsítványokon ezt meg kell őrizni, nem pedig a bemutatás egyszerűsítése érdekében eltávolítani.
Az ISO 18265:2013 meghatározza a keménységi értékek skálák közötti átszámításának, valamint a szakítószilárdság becslésének alapelveit. Figyelmeztetése szigorúbb, mint amit sok rövid átszámítási táblázat sugall: az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók, a szakítószilárdság becslése pedig a legkevésbé megbízható átszámítás (International Organization for Standardization, 2013). Ezért a jelentésben kifejezetten meg kell nevezni az átszámítás alapját:
> Alap: ISO 18265:2013, acélokra vonatkozó átszámítási táblázat, közelítő érték; az alkalmazhatóság a vizsgált minőségre és állapotra korlátozva.
Az ASTM E140 és az ISO 18265 nem ad felhatalmazást minden skálakombináció átszámítására. Táblázataik anyagkategóriákat, tartományokat és vizsgálati módszerre vonatkozó korlátozásokat tartalmaznak. Az e korlátokon kívüli átszámítást nem támogatottként kell megjelölni vagy el kell hagyni.
A mért, az átszámított és a becsült értékeket el kell különíteni
| Megnevezés | Jelentés | Jelentési példa |
|---|---|---|
| Mért keménység | Az elvégzett keménységvizsgálat közvetlen eredménye | 225 HBW 10/3000, ASTM E10 |
| Átszámított keménység | Másik keménységi skálán következtetett közelítő érték | Körülbelül 22 HRC, ISO 18265:2013 |
| Becsült szakítószilárdság | Keménységből származó további következtetés | Körülbelül 760 MPa, csak becslés |
Három eltérő információtípust külön megjelöléssel kell használni:
> Mért keménység: 225 HBW 10/3000, ASTM E10. > Átszámított keménység: hozzávetőlegesen 22 HRC, ISO 18265:2013, alkalmazandó acéltáblázat. > Becsült szakítószilárdság: hozzávetőlegesen 760 MPa, empirikus keménység–szilárdság összefüggés alapján; szakítóvizsgálattal nem mért érték.
A harmadik értéket soha nem szabad szakítószilárdság: 760 MPa formában feltüntetni, kivéve, ha ezt szakítóvizsgálat eredményezte. Az ISO 18265 a szakítószilárdság becslését a legkevésbé megbízható átszámításként azonosítja. Az empirikus Rockwell–Brinell összefüggésekről szóló, 1929-ben közzétett NIST-tanulmány megállapította, hogy az acél szakítószilárdsága kereskedelmi célokra gyakran becsülhető a Brinell-keménységből, ez azonban empirikus gyakorlati megoldást ír le, nem pedig általános érvényű törvényt. Közvetlen szakítóvizsgálat továbbra is szükséges, ha egy méretezési számítás, anyagtanúsítás, meghibásodási vizsgálat vagy átvételi döntés a folyáshatáron, a szakítószilárdságon, a szakadási nyúláson vagy a keresztmetszet-csökkenésen alapul.
Egyes összefüggések csak meghatározott anyagosztályon belül használhatók. A Materials Science and Engineering: A folyóiratban 2012-ben megjelent tanulmány egyes nagy szilárdságú, duktilis fémes anyagokra a Hᵥ ≈ 3σUTS közelítő összefüggést azonosította. Az arány az anyagosztály, a mikroszerkezet és a benyomódás morfológiája szerint változik; ezért nem alkalmazható automatikusan ferrites-perlites ASTM A36, edzett és megeresztett SAE J404 Grade 4140, martenzites rozsdamentes acélra vagy nitridált felületre. Egy 2023-as, történelmi és kortárs ötvözetlen szerkezeti acélokat vizsgáló tanulmány általában lineáris empirikus összefüggést talált a Brinell-keménység és a szakítószilárdsági paraméterek között nyers vagy normalizált anyag esetében. Ez az eredmény nem állapítja meg ugyanezt az összefüggést edzett és megeresztett, hidegen alakított, cementált vagy kiválásosan keményített acélokra.
Egy teljes bejegyzés ezért a következőképpen hangozhat:
> Anyag: SAE J404 Grade 4140, 540 °C-on edzve és megeresztve; 40 mm-es rúd, vizsgálat a sugár közepén; köszörült felület. Mért érték: 31 HRC, ASTM E18, kalibrált Rockwell-keménységmérővel. Átszámított érték: hozzávetőlegesen 295 HBW, ASTM E140-12, alkalmazandó ötvözöttacél-táblázat; kizárólag közelítő érték. Becsült szakítószilárdság: hozzávetőlegesen [érték] MPa, [megnevezett egyenlet vagy táblázat] alapján; kizárólag becslés, nem szakítóvizsgálati eredmény.
Ez a formátum megőrzi a bizonyítékokat, a feltételezéseket és az átszámítás korlátait. Emellett lehetővé teszi, hogy egy későbbi felülvizsgáló eldöntse, szükség van-e közvetlen vizsgálatra, ahelyett hogy egy kényelmesen használható egyenértékű számot új mérési eredménynek tekintene.
Megalapozott kohászati összehasonlítások hamis pontosság nélkül
A keménység-átváltás félrevezetővé válik, ha a számértéket egy anyag azonosságaként kezelik, nem pedig egy adott acélállapoton, meghatározott vizsgálattal kapott eredményként. Egy ép, homogén keresztmetszeten mért Brinell-keménység ésszerűen korrelálhat a szakítószilárdsággal a normalizált acélok ellenőrzött családján belül. Ugyanaz a számszerű keménység egy nemesített acélminőségben vagy egy cementált alkatrész kérgében már nem ugyanazt jelenti.
Az ASTM E140-12, Standard Hardness Conversion Tables for Metals című szabvány megadja a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-skálák közötti hozzávetőleges összefüggéseket meghatározott fémekre, köztük homogén szénacélokra, ötvözött acélokra és szerszámacélokra. Az ASTM közvetlenül kijelenti, hogy „az átváltásokat befolyásolja az ötvözés, a szemcseszerkezet és a hőkezelés” (ASTM International, 2012). Ez a korlátozás az alábbi összehasonlítások mindegyikére vonatkozik.
Normalizált ötvözetlen szerkezeti acél
A normalizált ötvözetlen szerkezeti acél az az eset, amelyben a Brinell-keménység és a szilárdság közötti kapcsolat viszonylag koherens lehet. Vegyünk példaként egy ASTM A36 minőségű vagy egy EN 10025-2 szerinti, például S275JR minőségű acélt, feltéve, hogy az anyag ténylegesen normalizált vagy azzal egyenértékű, finomszemcsés állapotban van, és a vizsgált keresztmetszet kellően homogén. A normalizálás a kritikus hőmérséklet-tartomány fölé történő hevítéssel, majd levegőn történő hűtéssel finomítja és szabályosabbá teszi a ferrit–perlit szerkezetet. Nem teszi minden acélolvasztást azonossá, de csökkenti az állapot olyan változékonyságát, amely megnehezíti a keménység értelmezését.
Ebben az anyagcsoportban a Brinell-keménység a golyóbenyomat révén viszonylag nagy térfogatot vizsgál. Az eredmény ezért hatékonyabban átlagolja a ferrit, a perlit, a zárványok és a helyi ingadozások hatását, mint egy nagyon kis méretű mikrokeménység-benyomat. Ha a széntartalom, a mangántartalom, a szemcseméret, a vastagság és a gyártástörténet egy korlátozott anyagcsoporton belül marad, a növekvő Brinell-keménységet általában a folyáshatár és a szakítószilárdság növekedése kíséri. A Materials Today: Proceedings folyóiratban 2023-ban megjelent tanulmány általánosságban lineáris empirikus kapcsolatot talált a Brinell-keménység és a szakítószilárdsági paraméterek között történelmi és korszerű, nyers vagy normalizált állapotú ötvözetlen szerkezeti acélok esetében (Materials Today: Proceedings, 2023).
Az „általánosságban lineáris” kapcsolat nem jelent felhatalmazást arra, hogy egyetlen benyomatból garantált szakítószilárdságot számítsunk. Ez egy adott anyagcsoporthoz illesztett összefüggést ír le. Még S275JR vagy ASTM A36 esetén is módosíthatja az eredményt a lemezvastagság, a dezoxidálási gyakorlat, a foszfor- és kéntartalom, a hengerlési előzmény, valamint a helyi szegregáció. A hegesztési hőhatásövezetből származó keménységérték nem tekinthető egyenértékűnek az alaplemezből származó értékkel.
A Rockwell–Brinell empirikus összefüggéseit vizsgáló régebbi NIST-tanulmány olyan gyakorlati álláspontra jutott, amely ma is hasznos: acélok esetében a szakítószilárdság kereskedelmi célokra gyakran megbecsülhető a Brinell-keménységből, de a becslés empirikus, nem pedig egyetemes érvényű törvény (NIST, 1929). Így egy átváltási táblázat segíthet az anyag homogenitásának szűrővizsgálatában vagy a folyamatellenőrzésben, ha az acélcsalád és az állapot megfelel a táblázat alkalmazási körének. Nem helyettesítheti a szakítóvizsgálatot, ha meghatározott folyáshatár, szakítószilárdság, nyúlás vagy átvételi kritérium teljesülése a tét.
Nemesített ötvözött acél
A nemesített ötvözött acél még élesebben megmutatja az általános keménység-átváltás korlátait. Az SAE 4140 és az EN 10083-3 szerinti 42CrMo4 egyaránt króm-molibdén ötvözésű acélként írható le, keménységük és szilárdságuk közötti kapcsolat azonban erősen függ az ausztenitesítési gyakorlattól, az edzés intenzitásától, a megeresztési hőmérséklettől, a hőntartási időtől és a keresztmetszet méretétől. Ugyanazon névleges minőségen belül az edzett felület közelében megeresztett martenzit, közbenső helyen bainit és martenzit keveréke, egy nagy rúd középpontja felé pedig lágyabb átalakulási szerkezet alakulhat ki.
A megeresztési állapot azért fontos, mert a keménység és a szakítószilárdsági viselkedés a megeresztési tartomány egészében nem pontosan azonos arányban változik. Az alacsony hőmérsékleten megeresztett martenzit nagy keménységet őrizhet meg korlátozott szívósság mellett; a magasabb hőmérsékleten végzett megeresztés csökkenti a keménységet, miközben javítja a képlékenységet és mérsékli a maradó feszültségeket. A másodlagos keményedési reakciók, a karbidkiválás, a maradó ausztenit és a megeresztési ridegedés tovább zavarhatja az egyszerű, egyetlen számértéken alapuló összefüggést. A HRC-ről HB-re történő átváltás homogén próbatest esetén elfogadható lehet a skálák közelítő összehasonlítására, ám az így átszámított HB alapján becsült szakítószilárdság lényegesen nagyobb bizonytalanságot hordozhat.
A keresztmetszet mérete ugyanilyen fontos. Egy kis 42CrMo4 próbatest teljes keresztmetszetében átedződhet, míg egy ugyanilyen jelölésű, nagyméretű kovácsolt tengelyben keménységgradiens alakulhat ki, mivel a mag lassabban hűl le. Ha a felületen végzett vizsgálat eredményét a teljes keresztmetszetre vonatkoztatjuk, túlbecsülhetjük a mag szilárdságát. Az SAE műszaki jelentése, a Hardness Tests and Hardness Number Conversions kimondja, hogy pontos átváltásokat az adott acélösszetételhez, hőkezeléshez és alkatrészhez kell kidolgozni, mivel a méret, a tömeg, az összetétel és a feldolgozás befolyásolja az összefüggést (SAE International, 1967).
A Hᵥ ≈ 3σUTS hozzávetőleges összefüggés, amelyet egy 2012-es, a Materials Science and Engineering: A folyóiratban megjelent tanulmány egyes nagy szilárdságú, képlékeny fémes anyagokra közölt, jól szemlélteti annak veszélyét, ha egy hasznos korrelációt az eredeti anyagcsoportján túl is alkalmazunk. A tanulmány arról is beszámol, hogy a keménység és a szilárdság aránya az anyagcsoporttól, a mikroszerkezettől és a benyomat morfológiájától függ (Materials Science and Engineering: A, 2012). Ezt nem szabad általános szabályként alkalmazni minden 4140 állapotra, még kevésbé olyan átváltási láncra, amely több keménységi skálát kapcsol össze.
Felületkeményített acél lágy maggal
A cementált acélalkatrész esetében különösen kockázatos a keménységet a szakítószilárdság helyettesítőjeként használni. Vegyük példaként az SAE 8620 vagy az EN 10084 szerinti 20MnCr5 acélt cementálás, edzés és megeresztés után. A széndúsítás kemény martenzites kérget hoz létre, miközben az alacsony széntartalmú mag sokkal szívósabb és lényegesen lágyabb marad. Az alkatrésznek ezért nincs egyetlen olyan keménységértéke, amely a teljes mechanikai állapotát jellemezné.
A kérgen végzett Rockwell C mérés egy sekély felületi tartomány behatolással szembeni ellenállását adja meg. Keveset mond a mag folyáshatáráról, magjának szakítószilárdságáról, nyúlásáról vagy törési viselkedéséről. Ha a kéreg vékony a benyomat mélységéhez képest, vagy ha a vizsgálati terhelés eléri az átmeneti zónát, a mért értéket a lágy alapanyag csökkentheti. A felületi Rockwell- vagy Vickers-vizsgálat pontosabban jellemezheti a kérget, de továbbra is csak a vizsgált réteget, nem pedig az egész anyagot jellemzi. A mikrokeménységi pásztázások feltérképezhetik a keménységet a felülettől a mag felé; önmagukban azonban nem határozhatják meg a szakítófeszültség–alakváltozás görbét.
A különbség a mintavételt is érinti. Ha a Brinell-vizsgálat előtt leköszörüljük a kérget, értelmezhető magkeménységet kaphatunk, de az eredményt magmérésként kell jelenteni. Ha a kérget érintetlenül hagyjuk és a felületen végzünk mérést, kéregkeménységet kapunk. Ha bármelyik értéket „az alkatrész keménységének” nevezzük, elfedjük a tulajdonság gradiensét.
Az ISO 18265:2013 meghatározza a keménységértékek skálák közötti átváltásának és a szakítószilárdság becslésének alapelveit, ugyanakkor kimondja, hogy az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra érvényesek, és a szakítószilárdság becslését a legkevésbé megbízható átváltások közé sorolja (ISO, 2013). Egy cementált SAE 8620 fog nem azonos azzal a homogén anyaggal, amelyet egy szénacélokra vonatkozó átváltási táblázat képvisel. Ezért az ASTM E140-12 nem képes a kéreg HRC-értékét védhető, teljes keresztmetszetre vonatkozó szakítószilárdságértékké alakítani.
Tervezési vagy átvételi döntés esetén a helyes eljárás annak meghatározása, hogy mely tulajdonságot kívánjuk ellenőrizni: a kéregkeménységet, a hatásos kéregmélységet, a magkeménységet vagy a külön elkészített próbatesten meghatározott szakítószilárdsági tulajdonságokat. A közvetlen szakítóvizsgálat, a metallográfiai vizsgálat és a keménységmélységi profilozás különböző kérdésekre ad választ. Az átszámított számérték csak arra a szűk kérdésre ad választ, amelyet az alkalmazható, anyagspecifikus korreláció alátámaszt.
Gyakorlati referenciamunkafolyamat
A keménységátalakítást annak eldöntésével kell kezdeni, hogy valójában mely tulajdonságra van szükség. A mért keménységérték egy adott felület, mérési hely, behatolótest és vizsgálati erő hatására bekövetkező választ írja le. Az átszámított keménységérték egy másik keménységi skálán megadott becslés. A becsült szakítószilárdság további következtetés, és általában kevésbé megbízható, mint a keménységi skálák közötti átszámítás. Ezt a három eredményt nem szabad úgy közölni, mintha felcserélhetők lennének.
A vizsgálat előtt
A vizsgálat kiválasztása előtt határozza meg a mérnöki kérdést. Ha a követelmény a felületi kopásállóságra, a kéregmélységre, a helyi hőkezelési egyenletességre vagy egy gyártásellenőrzési értékre vonatkozik, akkor a keménység lehet a megfelelő közvetlenül mérhető tulajdonság. Ha a követelmény a folyáshatárra, a szakítószilárdságra, a nyúlásra, a törési viselkedésre vagy az anyagtanúsításra vonatkozik, akkor a keménység legfeljebb lehetséges szűrővizsgálatként alkalmazható. A szakítóvizsgálat a szakítással kapcsolatos tulajdonságok közvetlen mérési módszere.
Az acélminőséget és a termék állapotát a rendelkezésre álló feljegyzések által lehetővé tett legnagyobb pontossággal azonosítsa. A „szénacél” megnevezés nem elegendő. Jegyezze fel a jelölést, például az ASTM A36, SAE J403 1045, AISI 4140, ASTM A681 O1 vagy EN 1.2379 jelölést, továbbá a termék alakját, a keresztmetszet méretét, a hőkezelést, a megeresztési állapotot, a hidegalakítást és a felületkezelést. Az 540 °C-on edzett és megeresztett 4140 próbatest keménység–szilárdság összefüggése nem azonos az izzított 4140 anyagéval, még akkor sem, ha mindkettőt 4140-ként nevezik meg. A cementált felület, a dekarbonizált réteg, a hegesztési hőhatásövezet és a normalizált lemez külön-külön eltérő mérési tervet igényelhet.
A skálát a geometriának és a várható keménységnek megfelelően, ne pedig kényelmi szempontok alapján válassza ki. A Brinell-módszer számos nagyobb, viszonylag homogén keresztmetszet esetében hasznos, de a golyó benyomatához elegendő anyagvastagság, valamint a szélektől és a szomszédos benyomatoktól megfelelő távolság szükséges. A Rockwell-módszer gyorsabb és kisebb benyomatot hagy, míg a felületi Rockwell-skálák vékonyabb keresztmetszetekhez vagy sekélyen edzett rétegekhez alkalmasak. A Vickers- és Knoop-mikrokeménység kis tartományok, gradiensek és egyes fázisok felbontását teszi lehetővé, de ilyenkor a felület-előkészítés és a kezelő technikája fontosabbá válik. A Leeb- és a Scleroscope-módszer hordozható, és megfelelő helyszíni körülmények között hasznos, azonban a leolvasások erősen függenek a tömegtől, a megtámasztástól, a tájolástól, a felület állapotától és a műszer beállításától.
A benyomat létrehozása előtt olvassa el az alkalmazandó vizsgálati szabványt. Az ASTM E10 a Brinell-keménység vizsgálatát, az ASTM E18 a Rockwell-keménység vizsgálatát, az ASTM E384 pedig a mikrobehatolásos keménységvizsgálatot szabályozza; a rajz vagy az anyagszabvány a vonatkozó ISO-módszert is előírhatja. Az ASTM E140-12, Standard Hardness Conversion Tables for Metals című szabvány meghatározott fémekre, többek között homogén szénacélokra, ötvözött acélokra és szerszámacélokra, közelítő összefüggéseket tartalmaz a Brinell-, Vickers-, Rockwell-, felületi Rockwell-, Knoop-, Scleroscope- és Leeb-értékek között. Ez azonban nem teszi az egyik skálát a másik univerzálisan helyettesíthető megfelelőjévé.
Tervezze meg a próbatest előkészítését. A revét, rozsdát, festéket és sorját úgy távolítsa el, hogy a köszörülés vagy a túlzott polírozás ne változtassa meg a hőkezelt réteget. A vizsgálati felületnek síknak, tisztának és a választott módszerhez kellően simának kell lennie. A próbatestet szilárdan támassza alá. A behatolótest hatására meghajló vékony lemez megtévesztően alacsony leolvasást eredményezhet, míg egy görbült vagy nem megfelelően alátámasztott darab bármelyik irányba eltolhatja az eredményt.
A mérés során
Ellenőrizze a műszert az előírt etalonblokkokkal vagy ellenőrzési eljárással, és rögzítse a gép azonosítóját, a behatolótest típusát, az erőt, a terhelés fenntartási idejét, a hőmérsékletet és a vizsgálati helyet. Ne keverjen össze hallgatólagosan különböző skálákat vagy terheléseket. A „HRC” és a „HRB” különböző Rockwell-skálák, nem egymással felcserélhető jelölések; a „HV10” és a „HV0.2” eltérő vizsgálati erőket alkalmaz, és különböző mikroszerkezeti térfogatokat mintázhat.
A benyomatokat a vizsgálati szabványban előírt távolságban helyezze el a szélektől, furatoktól, hegesztési határvonalaktól és korábbi benyomatoktól. Kérgesített alkatrész esetében a felülettől mért távolságot térképezze fel, ahelyett hogy egyetlen kényelmes helyen végezne mérést. Szeparálódott, sávos vagy többfázisú acél esetében több benyomatra lehet szükség annak megkülönböztetéséhez, hogy valódi változékonyságról vagy a mérés szórásáról van-e szó.
Ismételje meg a méréseket. Egy homogén laboratóriumi próbatestnél három leolvasás elegendő lehet, míg egy hegesztett kötéshez, vékony bevonathoz, gradienshez vagy nagy kovácsdarabhoz nagyobb mérési rácsra lehet szükség. Egy kényelmetlen leolvasás dokumentált szabály nélküli elutasítása nem megfelelő gyakorlat. Közölje az egyedi értékeket, az átlagot, a terjedelmet vagy a szórást, valamint minden kizárást és annak okát. Ha az ismételt benyomatok jelentősen eltérnek, az átszámítás előtt vizsgálja meg a felület állapotát, a megtámasztást, a skálaválasztást, a mikroszerkezetet és a kezelő technikáját.
A mért eredménynek meg kell őriznie eredeti azonosítását: például 22 HRC, 235 HBW 2.5/187.5 vagy 310 HV10. Az átszámítást külön kell feltüntetni, például: „körülbelül 22 HRC, 235 HBW értékből ASTM E140-12 alapján átszámítva”. Ez megakadályozza, hogy a táblázatból származó értéket egy második mérésnek tekintsék.
Az átszámítás után
Olyan átszámítási táblázatot használjon, amely megfelel az acélcsaládnak és a mért tartománynak. Az ASTM E140-12 kimondja, hogy „az átszámításokat befolyásolja az ötvözés, a szemcseszerkezet és a hőkezelés” (ASTM International, 2012). Az ISO 18265:2013 meghatározza a keménységértékek skálák közötti átszámításának és a szakítószilárdság becslésének alapelveit, ugyanakkor kimondja, hogy az átszámított értékek közvetlenül csak a pontosan vizsgált anyagra alkalmazhatók; továbbá a szakítószilárdság-becsléseket a legkevésbé megbízható átszámításokként azonosítja (ISO, 2013). A megadott tartományon kívül eső táblázati értéket további tizedesjegyek nem teszik megbízhatóbbá.
A szakítószilárdság-becsléseket szűrővizsgálati eredményként kezelje. Egy 1929-es NIST-vizsgálat szerint az acél szakítószilárdsága kereskedelmi célokra gyakran becsülhető Brinell-keménységből, empirikus Rockwell–Brinell összefüggések alapján (NIST, 1929). Ez a megállapítás gyakorlati korrelációt támaszt alá, nem pedig univerzális törvényt. Az SAE 1967-es jelentése, a Hardness Tests and Hardness Number Conversions szintén kifejti, hogy a pontos átszámításokat az adott acélösszetételre, hőkezelésre és alkatrészre kell kidolgozni, mivel a méret, a tömeg, az összetétel és a feldolgozás befolyásolja az összefüggést.
A közelítő összefüggést egyes nagy szilárdságú, képlékeny fémes anyagokra vonatkozóan közölték, azonban a 2012-es Materials Science and Engineering: A tanulmány a keménység–szilárdság arányokat az anyagosztállyal, a mikroszerkezettel és a benyomat morfológiájával hozta összefüggésbe (Materials Science and Engineering: A, 2012). Ezért nem alkalmazható automatikusan ferrites–perlites lemezre, martenzites szerszámacélra, kiválásosan keményített rozsdamentes acélra vagy felületi kéregre. Hasonlóképpen, egy 2023-as tanulmány általában lineáris Brinell-keménység–szakítószilárdság összefüggést talált történelmi és korszerű, ötvözetlen szerkezeti acélokra nyers vagy normalizált állapotban, de nem minden ötvözött vagy hőkezelési állapotra (Materials Today: Proceedings, 2023).
Rögzítse a forrástáblázatot, a kiadást, az eredeti skálát, az átszámított skálát, az acél jelölését, az állapotot, a vizsgálati helyet, a leolvasások számát és a bizonytalanságot. Adja meg, hogy az érték mért, átszámított vagy becsült. Tüntesse fel az olyan korlátozásokat, mint a vékony keresztmetszet hatása, a felületi gradiensek, az ismeretlen hőkezelés, a kalibrálás állapota, valamint azt, hogy az acél kívül esik-e a forrásadatok tartományán.
Gyakorlati átszámítási munkafolyamat
- Határozza meg Azonosítsa, hogy a követelmény keménységre, kéregmélységre, szakítószilárdságra vagy más tulajdonságra vonatkozik-e.
- Azonosítsa Rögzítse az anyagminőséget, a termékformát, a keresztmetszeti méretet, a hőkezelést és a felület állapotát.
- Válassza ki Válasszon a geometriához és a várható keménységhez érvényes közvetlen keménységmérési módszert és skálát.
- Mérje meg Ellenőrizze a műszert, készítse elő a felületet, szabályozza a mérési pontok közötti távolságot, és ismételje meg a méréseket.
- Számítsa át Illeszkedő táblázatot vagy minősített modellt csak a megadott alkalmazási körén és tartományán belül használjon.
- Jelentse A mért, az átszámított és a becsült értékeket különítse el, és adja meg a bizonytalanságot.
- Terelje át Alkalmazzon közvetlen szakítóvizsgálatot, ha a tervezés, a tanúsítás vagy az átvétel a szakítószilárdsági tulajdonságoktól függ.
A mérnöki munkafolyamat tehát a következő: határozza meg a szükséges tulajdonságot; ahol lehetséges, válasszon érvényes közvetlen vizsgálatot; ellenőrizze az acélminőséget és az állapotot; készítse elő és támassza alá a próbatestet; végezzen ismételt méréseket; tekintse át a vonatkozó átszámítási szabványt; rögzítse a bizonytalanságot és a korlátozásokat; és térjen át közvetlen szakítóvizsgálatra, ha az eredmény a tervezést, a tanúsítást vagy az anyagátvételt befolyásolja.
Hivatkozások
- [1] Standard Hardness Conversion Tables for Metals. ASTM International standard, 2012. https://store.astm.org/e0140-12.html
- [2] Metallic materials—Conversion of hardness values. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [3] Empirical Rockwell–Brinell relationships. NIST Journal of Research, 1929. https://nvlpubs.nist.gov/nistpubs/jres/5/jresv5n1p19_A2b.pdf
- [4] Hardness Tests and Hardness Number Conversions. SAE technical report, 1967. https://books.google.com/books/about/Hardness_Tests_and_Hardness_Number_Conve.html?id=hRW4zwEACAAJ
- [5] Brinell hardness and tensile-strength relationship in unalloyed structural steels. Materials Today: Proceedings, 2023. https://www.sciencedirect.com/science/article/pii/S2352012423017897