




Was die Umrechnung von Härtewerten tatsächlich bedeutet
Die Umrechnung von Härtewerten ist eine empirische Zuordnung zwischen Prüfkalen. Sie verändert den Werkstoff nicht, reproduziert den ursprünglichen Eindruck nicht und liefert keinen verborgenen „wahren“ Härtewert. Wenn ein Stahl nach dem Brinell-Verfahren geprüft und mit 210 HBW angegeben wird, stammt diese Zahl aus einem definierten Eindringkörper, einer festgelegten Kraft, Einwirkdauer und Messung des Eindrucks. Wird dasselbe Ergebnis mithilfe einer Umrechnungstabelle als ungefähr 21 HRC angegeben, wurde die Rockwell-Prüfung nicht durchgeführt. Der HRC-Wert wird aus einer Beziehung abgeleitet, die anhand vergleichbarer Werkstoffe und Prüfbedingungen ermittelt wurde.
Härtebegriffe
- HBW
- Brinell-Härte, gemessen mit einer Hartmetallkugel aus Wolframkarbid.
- HRC
- Rockwell-C-Härte unter Verwendung eines Diamantkegels und festgelegter Kräfte.
- HV
- Vickers-Härte, berechnet aus den Diagonalen eines Diamantpyramiden-Eindrucks.
- HL
- Dynamische Rückprallhärte nach Leeb.
Diese Unterscheidung ist wichtig, weil Härteskalen verwandte, aber unterschiedliche Reaktionen messen. Bei der Brinell-Härte wird der Durchmesser eines relativ großen Eindrucks verwendet, der mit einer Hartmetallkugel erzeugt wurde. Bei der Vickers-Härte wird eine Diamantpyramide verwendet; die Härte wird aus der aufgebrachten Kraft und den beiden Diagonalen des Eindrucks berechnet. Die Rockwell-Härte bestimmt die Eindringtiefe unter festgelegten Vor- und Gesamtkräften; bei HRC wird ein Diamantkegel und eine Gesamtkraft von 150 kgf verwendet. Die Zahlen sind keine unterschiedlichen Einheiten ein und derselben universellen physikalischen Größe.
Gemessene Härte im Vergleich zur umgerechneten Härte
| Bezeichnung | Bedeutung | Messverfahren |
|---|---|---|
| 210 HBW 10/3000 | Brinell-Härte 210 | Hartmetallkugel mit 10 mm Durchmesser, Nennkraft 3000 kgf |
| 500 HV10 | Vickers-Härte 500 | Prüfkraft 10 kgf |
| 32 HRC | Rockwell-C-Härte 32 | Festgelegte Rockwell-C-Kräfte und Diamantkegel |
Ein gemessener Wert ist an die tatsächlich durchgeführte Prüfung gebunden. Ein Laborbericht mit der Angabe 210 HBW 10/3000 kennzeichnet die Brinell-Skala, eine Hartmetallkugel mit 10 mm Durchmesser und eine Nennkraft von 3000 kgf. „500 HV10“ bezeichnet eine Vickers-Prüfung mit einer Kraft von 10 kgf. „32 HRC“ bezeichnet ein nach den für diese Skala vorgeschriebenen Bedingungen ermitteltes Ergebnis der Rockwell-C-Prüfung. Die Suffixe und Prüfdetails sind Bestandteil des Ergebnisses und keine optionale Ausschmückung.
Umgerechnete Härte sollte getrennt von der direkt gemessenen Skala angegeben werden. Strong evidence
Ein umgerechneter Wert sollte als solcher gekennzeichnet werden. Beispielsweise vermittelt „210 HBW, ungefähr 21 HRC nach ASTM E140-12“ zwei getrennte Tatsachen: Der erste Wert wurde gemessen, während der zweite aus einer anerkannten Korrelation abgelesen oder berechnet wurde. Die ausschließliche Angabe „21 HRC“ kann den Eindruck erwecken, der abgeleitete Wert sei direkt gemessen worden. Das ist irreführend, wenn Oberflächenzustand, Werkstoffdicke oder die Auswahl der Skala das Ergebnis beeinflussen könnten.[1] Standard Hardness Conversion Tables for Metals. ASTM International. ASTM International standard, 2012.
ASTM E140-12, Standard-Härteumrechnungstabellen für Metalle, enthält ungefähre Beziehungen zwischen den Skalen Brinell, Vickers, Rockwell, oberflächliche Rockwell, Knoop, Scleroscope und Leeb für bestimmte Metalle. Die Tabellen umfassen homogene Kohlenstoffstähle, legierte Stähle und Werkzeugstähle; das Vorhandensein einer Stahlkategorie bedeutet jedoch nicht, dass jede Güte austauschbar ist. ASTM stellt fest: „Die Umrechnungen werden durch Legierung, Korngefüge und Wärmebehandlung beeinflusst“ (ASTM International, 2012). Ein vergüteter Stahl 4140, ein normalisierter Stahl AISI 1020 und ein kaltverformter nichtrostender Stahl 301 können unterschiedliche Beziehungen aufweisen, selbst wenn ihre Messwerte auf einer Skala ähnlich sind.
Die Geometrie beeinflusst bereits vor dem Versuch einer Umrechnung, ob eine Messung gültig ist. Bei einem dünnen Blech kann die gegenüberliegende Oberfläche eine Brinell- oder Vickers-Prüfung übermäßig beeinflussen. Ein gekrümmtes Bauteil kann zu einem veränderten Eindruck oder zu einer fehlerhaften Interpretation der Rockwell-Eindringtiefe führen. Ein kleiner Eindruck in der Nähe einer Kante, eines anderen Eindrucks, einer Schweißnaht oder einer entkohlten Oberfläche repräsentiert möglicherweise nicht den Grundwerkstoff. Eine Umrechnung kann eine schlecht ausgewählte oder ungültige Prüfstelle nicht korrigieren.
Umrechnungstabellen, Korrelationen und Schätzungen
Eine Umrechnungstabelle ist eine angepasste Zusammenfassung von Prüfergebnissen, die gewöhnlich nach Werkstoffgruppe und Härtebereich unterteilt ist. Sie stellt keine mathematische Identität zwischen den Skalen dar. Innerhalb des Bereichs, der zur Erstellung der Tabelle verwendet wurde, kann die durchschnittliche Differenz zwischen den gemessenen Skalen gering sein; außerhalb dieses Bereichs kann der Fehler stark zunehmen. Eine Interpolation innerhalb eines angegebenen Bereichs ist im Allgemeinen besser begründbar als eine Extrapolation über diesen Bereich hinaus.
Gleichungen stellen dieselbe Art von Beziehung in einer anderen Form dar. Eine Korrelation kann über einen begrenzten Bereich linear, polynomial oder auf einer Regression beruhen, die an eine bestimmte Gruppe von Stählen angepasst wurde. Die Koeffizienten beschreiben diese Gruppe. Sie stellen kein physikalisches Gesetz für alle Stähle auf. Streuungen können durch die Geometrie des Eindringkörpers, elastische Rückfederung, plastisches Fließen, Anisotropie, Oberflächenvorbereitung und Unterschiede im Gefüge entstehen.[2] Metallic materials—Conversion of hardness values. International Organization for Standardization. ISO standard, 2013.
ISO 18265 beschränkt die unmittelbare Anwendbarkeit umgerechneter Werte auf den exakt geprüften Werkstoff und stuft Schätzungen der Zugfestigkeit als am wenigsten zuverlässig ein. Strong evidence
ISO 18265:2013, Metallische Werkstoffe – Umwertung von Härtewerten, legt Grundsätze für die Umrechnung von Härtewerten zwischen Skalen sowie für die Schätzung der Zugfestigkeit fest. Die Norm warnt, dass „die umgerechneten Werte nur unmittelbar auf den exakt geprüften Werkstoff anwendbar sind“, und bezeichnet Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen (International Organization for Standardization, 2013). Diese Warnung legt die angemessene Rangfolge der Sicherheit fest: Ein direkt ermitteltes Härteergebnis ist am zuverlässigsten, eine Umrechnung in eine andere Härteskala ist weniger sicher und eine Schätzung der Zugfestigkeit ist nochmals weniger sicher.[3] Empirical Rockwell–Brinell relationships. National Institute of Standards and Technology. NIST Journal of Research, 1929.
Die ältere NIST-Studie zu empirischen Rockwell-Brinell-Beziehungen aus dem Jahr 1929 ergab, dass sich die Zugfestigkeit von Stahl für gewerbliche Zwecke häufig aus der Brinell-Härte schätzen ließ. „Gewerbliche Zwecke“ ist eine wichtige Einschränkung. Die Beziehung eignet sich für Screening, Prozesskontrollen und den ungefähren Werkstoffvergleich; sie ersetzt jedoch keine Zugprüfung, wenn eine Spezifikation, Konstruktionsberechnung, Schadensuntersuchung oder Abnahmeentscheidung von Streckgrenze, Zugfestigkeit, Bruchdehnung oder Brucheinschnürung abhängt.
Die ungefähre Beziehung Hᵥ ≈ 3σ_Zugfestigkeit gilt nur für einige hochfeste, duktile metallische Werkstoffe. Limited evidence
Eine häufig wiederholte Beziehung lautet Hᵥ ≈ 3σUTS für bestimmte hochfeste, duktile metallische Werkstoffe, wobei die Härte in einer kompatiblen Spannungseinheit angegeben wird. Eine 2012 in Materials Science and Engineering: A veröffentlichte Untersuchung brachte diese Näherung mit bestimmten Werkstoffklassen in Verbindung und zeigte außerdem, dass die Verhältnisse zwischen Härte und Festigkeit vom Gefüge und der Eindruckmorphologie abhängen. Der Ausdruck sollte daher als klassenbezogene Schätzung und nicht als Umrechnungsregel für jeden Kohlenstoff- oder legierten Stahl behandelt werden.
Warum eine einzige Zahl nicht jeden Stahl repräsentieren kann
| Werkstoffgüte oder Zustand | Warum der Zusammenhang abweichen kann |
|---|---|
| AISI 1045, warmgewalzt | Abkühlungsverlauf und Gefüge beeinflussen das Ansprechverhalten |
| AISI 1045, normalgeglüht | Feineres Ferrit-Perlit-Gefüge |
| AISI 1045, geglüht | Weicheres, möglicherweise gröberes Gefüge |
| AISI 1045, abgeschreckt und angelassen | Martensit und Anlasszustand bestimmen das Ansprechverhalten |
| AISI 1045, randschichtgehärtet | Randschicht und Kern können unterschiedliche Eigenschaften aufweisen |
Eine Stahlsorte beschreibt die chemische Zusammensetzung und die Spezifikation, nicht einen einzigen mechanischen Zustand. AISI 1045 kann warmgewalzt, normalisiert, geglüht, vergütet oder randschichtgehärtet geliefert werden. Jeder dieser Zustände verändert die Phasenverteilung, die Korngröße, die Eigenspannung und das Verformungsverhalten. Dieselbe Nennsorte kann daher unterschiedliche Beziehungen zwischen Härte und Festigkeit aufweisen. Ein Oberflächenmesswert an aufgekohltem 8620 kann eine martensitische Randschicht beschreiben, während ein tiefer liegender Messwert den kohlenstoffärmeren Kern beschreibt; eine einzige umgerechnete Zahl kann nicht beide Bereiche repräsentieren.[4] Hardness Tests and Hardness Number Conversions. SAE International. SAE technical report, 1967.
Der SAE-Technische Bericht Härteprüfungen und Umrechnungen von Härtezahlen (1967) stellt fest, dass präzise Umrechnungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, da Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen. Dies ist besonders relevant für Schweißkonstruktionen, Schmiedestücke, Wärmeeinflusszonen und Bauteile mit starken thermischen Gradienten.
Eine 2023 in Materials Today: Proceedings veröffentlichte Untersuchung stellte für historische und moderne unlegierte Baustähle im Rohzustand oder normalisierten Zustand eine im Allgemeinen lineare empirische Beziehung zwischen Brinell-Härte und Parametern der Zugfestigkeit fest. Dieses Ergebnis ist gerade deshalb nützlich, weil seine Grenzen angegeben werden. Es sollte nicht ohne Validierung auf vergüteten Werkzeugstahl, ausscheidungsgehärteten nichtrostenden Stahl, bainitisches Blech oder ein stark kaltverformtes Erzeugnis übertragen werden.
Die praktische Regel ist einfach: Eine Umrechnung ist nur innerhalb der Werkstofffamilie, des Zustands, des Prüfbereichs und der Geometrie sinnvoll, für die die Beziehung entwickelt wurde. Wenn eine Entscheidung von Zugfestigkeitseigenschaften abhängt, ist eine Zugprüfung durchzuführen. Muss ein umgerechneter Härtewert angegeben werden, sind die direkt gemessene Skala beizubehalten, die Umrechnungsnorm oder Gleichung zu nennen, der Werkstoffzustand und der Bereich anzugeben und das Ergebnis als ungefähr zu kennzeichnen.
Die für Stahl verwendeten Härteskalen
Dynamische Rückprallhärte Härte, die aus dem Verhältnis der Aufprall- und Rückprallgeschwindigkeiten abgeleitet wird und nicht aus einem statischen Eindruck.
Die Härte von Stahl wird auf mehreren Skalen angegeben, weil kein einzelnes Prüfverfahren für jeden Querschnitt, jede Oberfläche oder jedes Gefüge geeignet ist. Das Ergebnis kann aus einem großen statischen Eindruck, einem kleinen Diamanteindruck oder einem dynamischen Rückprallvorgang stammen. Diese Messungen sind definitionsgemäß nicht untereinander austauschbar. Ein als HRC gemessener Wert ist nicht dieselbe physikalische Größe wie ein als HBW angegebener Wert, selbst wenn eine Umrechnungstabelle ihnen annähernd gleichwertige Zahlen zuordnet.
Prüfungen zur Skalenwahl
- Härtebereich Wählen Sie eine Skala, die für die erwartete Stahlhärte geeignet ist.
- Querschnittsdicke Stellen Sie sicher, dass das Bauteil den Eindruck ohne Durchbiegung abstützen kann.
- Oberflächenbeschaffenheit Bereiten Sie eine für die Tiefen- oder optische Messung geeignete Oberfläche vor.
- Abstützung Verwenden Sie eine starre, stabile Unterlage und berücksichtigen Sie die Krümmung.
- Mikrostruktur Berücksichtigen Sie Randschichten, Schweißzonen und lokale Gradienten.
Die Auswahl der Skala hängt von der erwarteten Härte, der Werkstoffdicke, der Oberflächenbeschaffenheit, der Abstützung unterhalb der Prüfposition und davon ab, ob der Stahl örtliche Härtegradienten durch Aufkohlen, Nitrieren, Schweißen oder Anlassen aufweist. Ein dünnes Bauteil kann sich unter einem großen Eindringkörper verbiegen oder plastisch verformen. Eine raue Oberfläche kann bei einer Messung mit geringer Eindringtiefe zusätzliche Fehler verursachen. Eine mikroskopisch dünne Randschichthärtung kann mit ihrem weicheren Kern gemittelt werden, wenn der Eindruck zu groß ist.

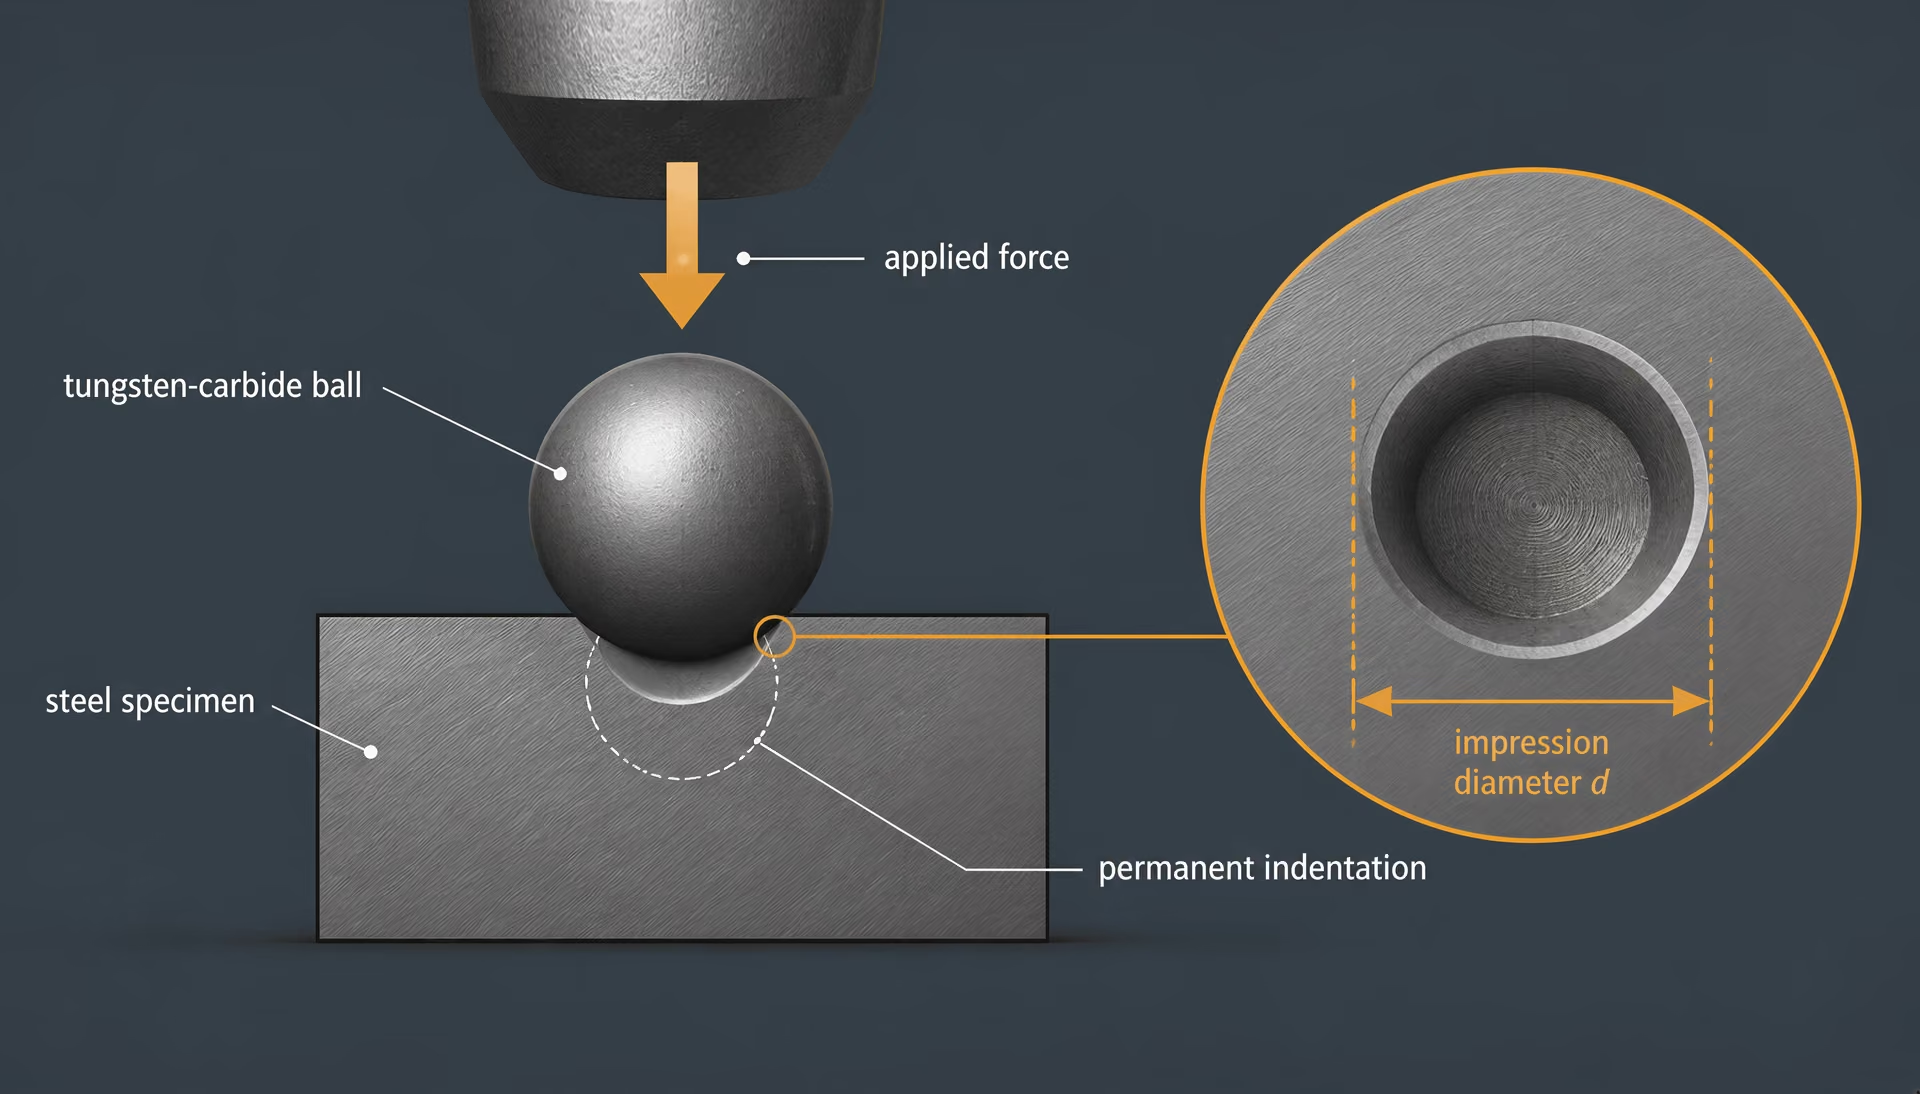
Brinell-Härte: HBW und große Eindrücke
| Verfahren | Eindringkörper oder Prinzip | Typische Anwendung oder Einschränkung |
|---|---|---|
| Brinell | Hartmetallkugel und gemessener Eindruckdurchmesser | Große, repräsentative Querschnitte |
| Rockwell | Eindringtiefe unter Vor- und Hauptkraft | Schnelle Fertigungsprüfungen; empfindlich gegenüber Abstützung und Oberflächenzustand |
| Vickers | Diamantpyramide mit einem Winkel von 136 Grad und gemessenen Diagonalen | Kleine Bereiche, Schweißnähte und Härteverläufe |
| Knoop | Verlängerter Diamanteindruck | Sehr dünne Schichten und schmale Bereiche |
Beim Brinell-Verfahren wird eine Hartmetallkugel mit einer festgelegten Kraft in den Stahl eingedrückt; anschließend wird der Durchmesser des bleibenden, annähernd kreisförmigen Eindrucks gemessen. Moderne Bezeichnungen verwenden HBW, wobei das W eine Wolframkarbidkugel kennzeichnet. Ein vollständiges Ergebnis kann beispielsweise als 220 HBW 10/3000 angegeben werden. Dies bedeutet eine Brinell-Härte von 220, ermittelt mit einer Kugel von 10 mm Durchmesser und einer nominellen Kraft von 3000 kgf. Die Prüfnorm ist ASTM E10; ISO 6506 verwendet dasselbe grundlegende Verfahren.
| Nennkraft | Zusammenhang |
|---|---|
| 500 kgf | Typische Prüfkraft für Stahl |
| 1500 kgf | Typische Prüfkraft für Stahl |
| 3000 kgf | Typische Prüfkraft für Stahl |
Übliche Brinellkugeln haben Durchmesser von 1, 2,5, 5 oder 10 mm. Die Prüfkraft wird unter Berücksichtigung des Kugeldurchmessers und des Werkstoffs ausgewählt; Kräfte wie 500, 1500 und 3000 kgf sind bei der Stahlprüfung typisch. Die Prüfmaschine hält die Kraft während einer festgelegten Einwirkdauer aufrecht. Danach misst der Prüfer oder ein optisches System den Eindruckdurchmesser. Der HBW-Wert wird aus der Kraft, dem Kugeldurchmesser und dem Eindruckdurchmesser berechnet, nicht allein aus der Eindringtiefe.
Der Eindruck ist im Vergleich zu den bei Rockwell- oder Mikrohärteprüfungen erzeugten Eindrücken groß. Dies ist nützlich, wenn der Stahl Ferrit, Perlit, Bainit oder angelassenen Martensit in einem repräsentativen Volumen verteilt enthält, weil das Ergebnis mehrere Körner und kleine örtliche Schwankungen mittelt. Es ist jedoch auch eine Einschränkung. Eine Kugel mit 10 mm Durchmesser kann in der Nähe einer Kante, auf einem dünnen Blech, neben einer Schweißnaht oder über einer flach ausgebildeten gehärteten Randschicht ungeeignet sein. Die Prüfposition muss eine ausreichende Dicke und eine steife Abstützung aufweisen, damit sich die Probe während der Belastung nicht durchbiegt oder verformt. Die Oberfläche muss ausreichend eben sowie frei von Zunder, Entkohlung und tiefen Bearbeitungsspuren sein.
Die Brinellprüfung wird häufig bei Gussteilen, Schmiedestücken, normalgeglühten Stählen und anderen Bauteilen eingesetzt, bei denen ein großes repräsentatives Volumen von Bedeutung ist. Sie ist für sehr harten Stahl weniger geeignet, wenn sich die Kugel verformen könnte, ebenso für kleine Fertigteile und schmale Wärmeeinflusszonen. Eine kleinere Kugel und eine geringere Kraft können den Eindruck verkleinern; dann sind jedoch die Abstände, die Dicke und die Oberflächenvorbereitung genauer zu kontrollieren.
Rockwell-Härte: HRC, HRB und oberflächennahe Skalen
Bei der Rockwell-Härte wird die bleibende Zunahme der Eindringtiefe unter einer Vorlast und anschließend einer Hauptlast gemessen. Der Eindruckdurchmesser wird nicht gemessen. Die Maschine bringt zunächst eine Vorlast von 10 kgf auf, um eine Referenzposition festzulegen, erhöht anschließend die Last auf die Hauptlast, entfernt die Hauptlast unter Beibehaltung der Vorlast und wandelt die verbleibende Eindringtiefe in eine Härtezahl um. Bei den gewöhnlichen Rockwell-Skalen entspricht ein Härtepunkt einer Änderung der Eindringtiefe von 0,002 mm.
HRC verwendet einen Diamantkegel mit einem Spitzenwinkel von 120 Grad, der allgemein als Brale-Eindringkörper bezeichnet wird, sowie eine Hauptlast von 150 kgf. Die Skala ist für härtere Stähle vorgesehen, darunter abgeschreckte und angelassene Werkzeugstähle sowie viele gehärtete legierte Stähle. HRB verwendet eine Kugel aus Wolframkarbid oder gehärtetem Stahl mit einem Durchmesser von 1/16 Zoll und einer Hauptlast von 100 kgf. Damit eignet sich die Skala für weichere Stähle, geglühte niedriggekohlte Stähle, Kupferlegierungen und ähnliche Werkstoffe. Bei anderen gewöhnlichen Rockwell-Skalen werden andere Kugeln oder Lasten verwendet; daher ist der Buchstabe entscheidend. „Rockwell 60“ ohne Angabe der Skala ist unvollständig.
Das Rockwell-Ergebnis liegt schnell vor, weil die Maschine die Tiefe direkt abliest. Außerdem hinterlässt der kleine Eindruck häufig eine weniger sichtbare Markierung als der Brinell-Eindruck. Diese kleine Kontaktfläche macht die Prüfung jedoch auch empfindlich gegenüber Oberflächenrauheit, Krümmung, entkohlten Schichten sowie einzelnen harten oder weichen Gefügebestandteilen. Die Probe muss ausreichend dick und steif sein, um einer Bewegung zu widerstehen. Eine Messung, die zu nahe an einer Kante, einem anderen Eindruck oder einer Unterbrechung der Abstützung vorgenommen wird, kann einen zu hohen oder zu niedrigen Wert ergeben.
Bei den oberflächennahen Rockwell-Skalen wird dasselbe Tiefenprinzip verwendet, jedoch mit geringeren Kräften für dünne Querschnitte, kleine Bauteile und Oberflächenschichten. Eine Vorlast von 3 kgf wird je nach ausgewählter Skala und Eindringkörper von einer Hauptlast von 15, 30 oder 45 kgf gefolgt. Bezeichnungen wie 30N, 45N, 30T und 15T kennzeichnen die Kraft und die Familie des Eindringkörpers; die Skalenbezeichnung muss genau angegeben werden und darf nicht durch das gewöhnliche HRC oder HRB ersetzt werden. Oberflächennahe Prüfungen verringern das Risiko, eine dünne gehärtete Schicht zu durchdringen oder einen dünnen Querschnitt zu verformen, liefern jedoch nicht automatisch ein genaueres Ergebnis. Die Oberfläche muss weiterhin geeignet vorbereitet sein, und die beeinflusste Tiefe muss im Verhältnis zum Eindruck ausreichend groß sein.

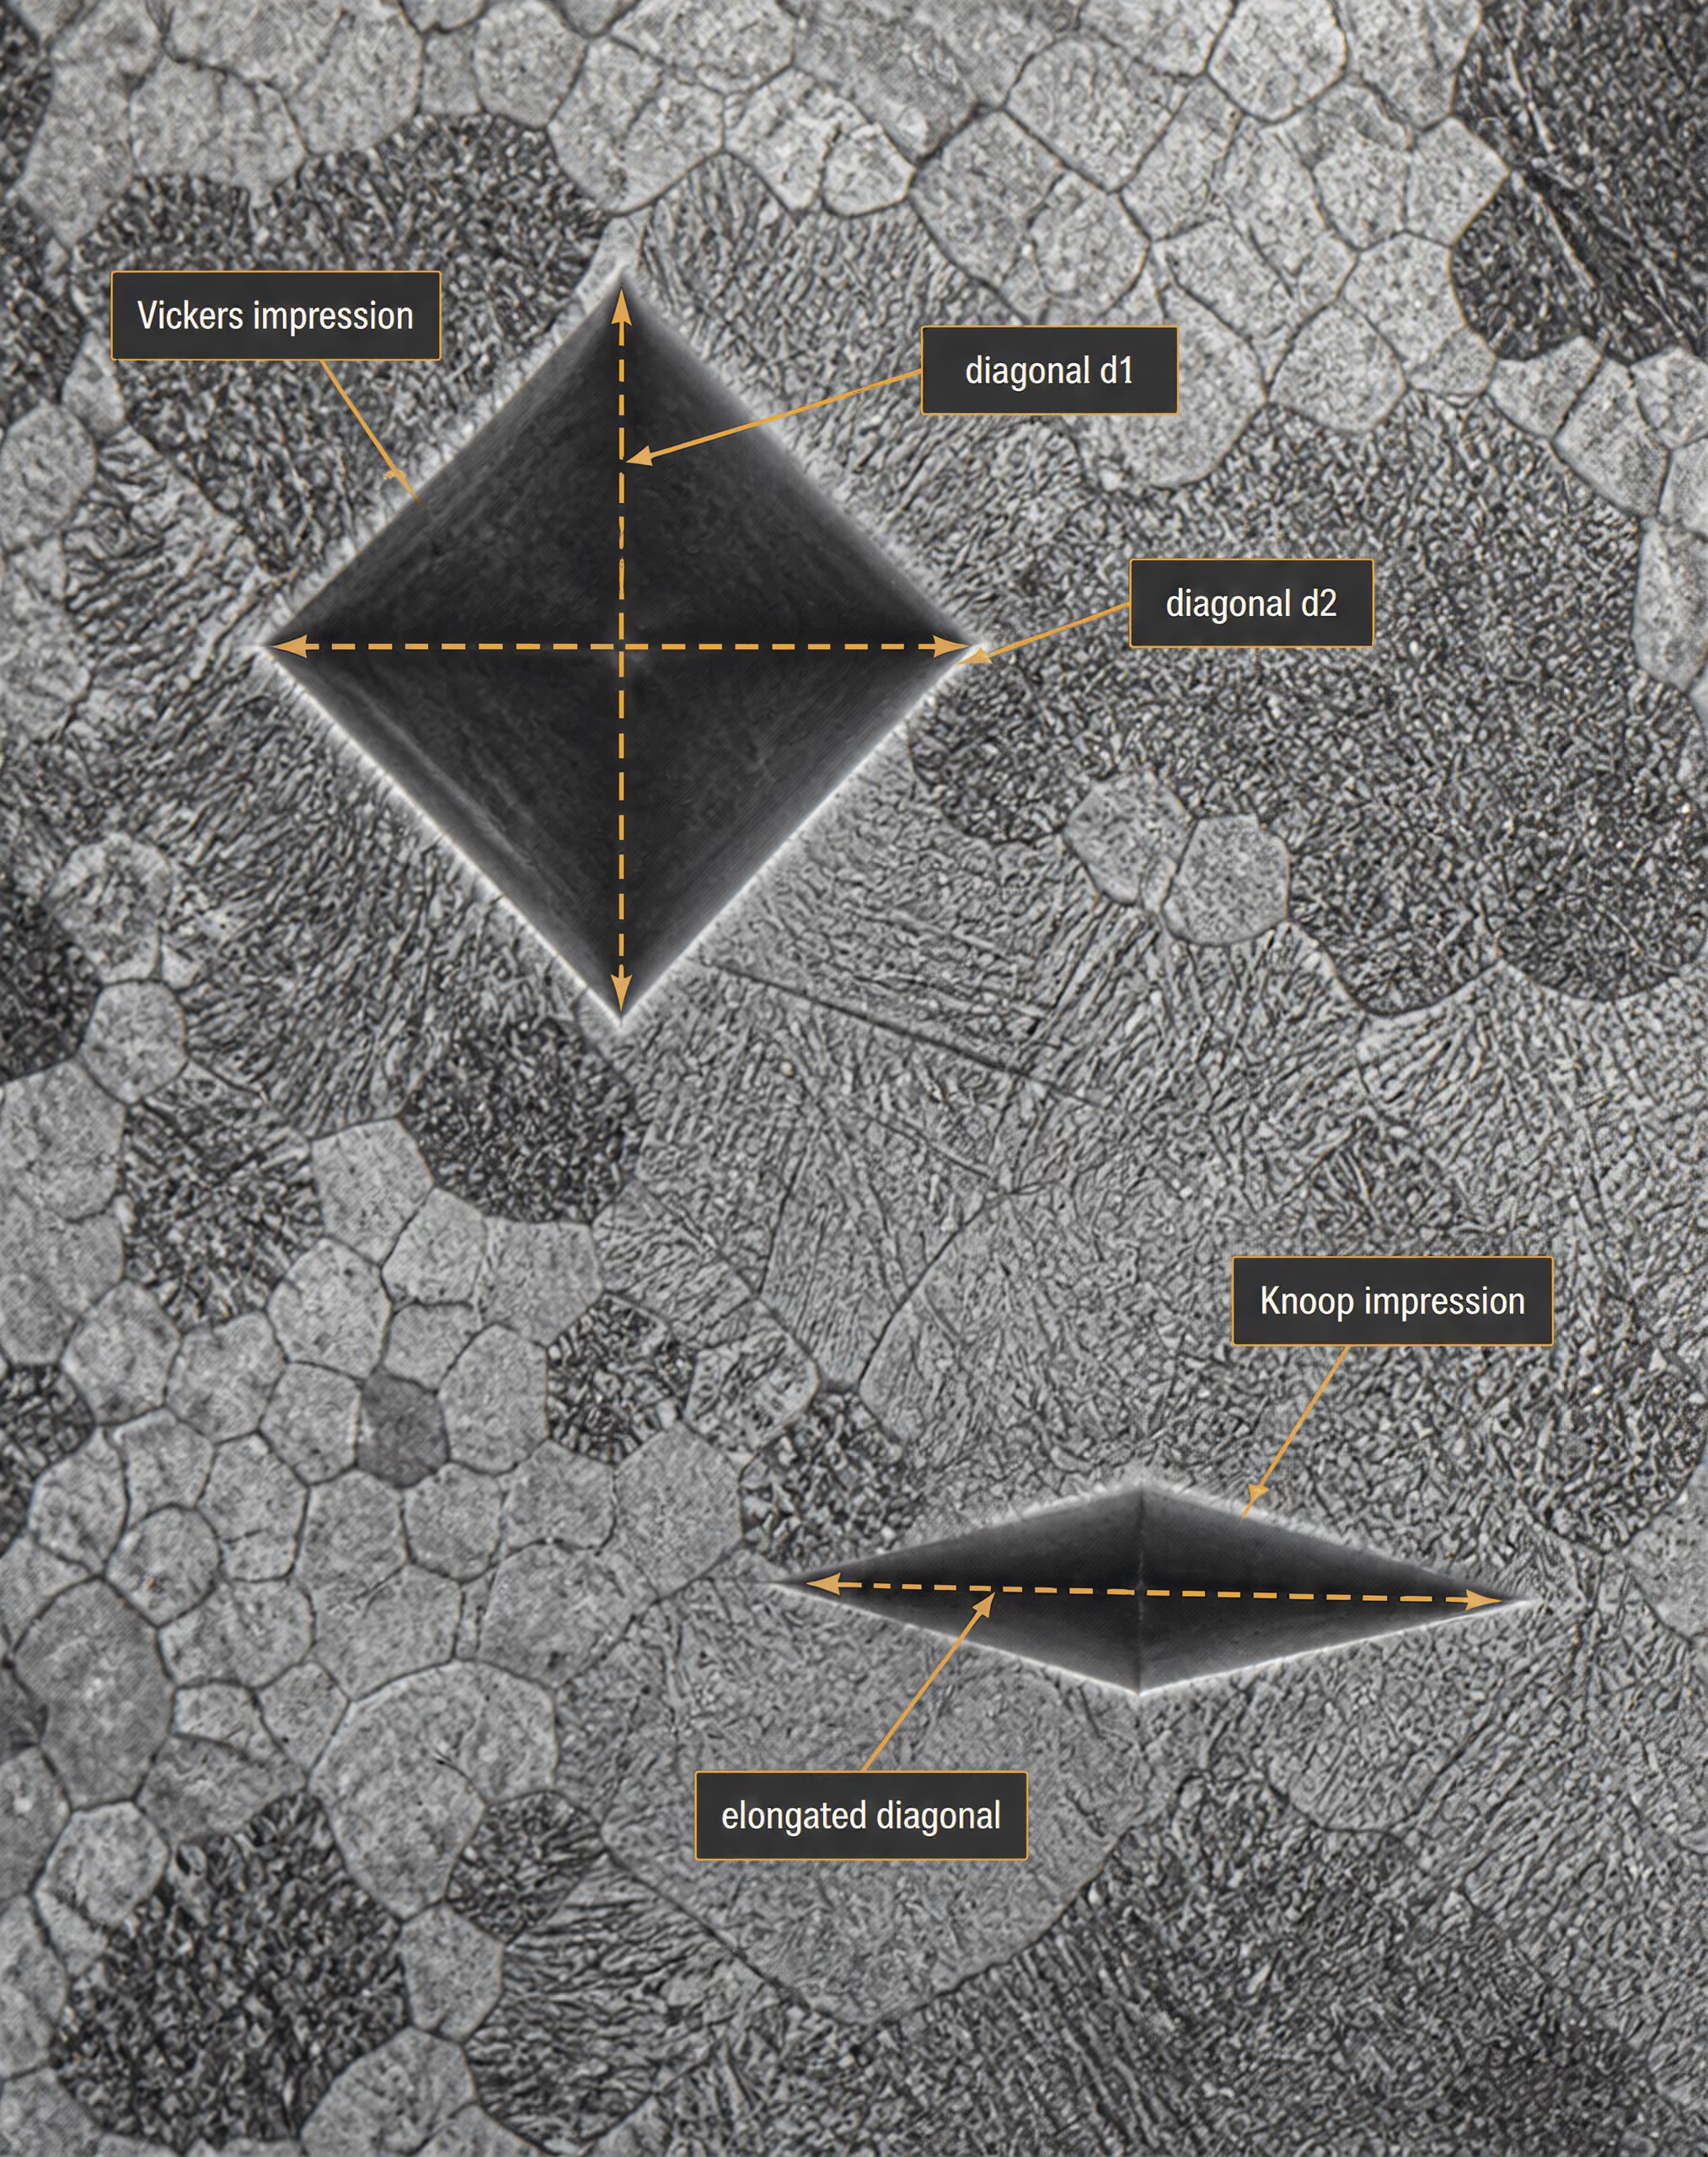
Vickers- und Knoop-Mikrohärte
Beim Vickers-Verfahren wird eine Diamantpyramide mit quadratischer Grundfläche und einem Winkel von 136 Grad zwischen gegenüberliegenden Flächen in die Probe gedrückt. Nach der Entlastung misst der Prüfer die beiden Diagonalen des bleibenden Eindrucks optisch und berechnet daraus HV, die Vickers-Härte. Die Prüfkräfte reichen von Mikrohärtelasten von wenigen Gramm-Kraft bis zu konventionellen Lasten von annähernd 100 kgf. Eine Bezeichnung wie 600 HV 0.5 kennzeichnet die Härte und die Prüfkraft von 0,5 kgf.
Da der Diamant seine Form im normalen Härtebereich von Stahl nicht verändert, können mit Vickers weiche und sehr harte Stähle mit derselben Geometrie des Eindringkörpers geprüft werden. Das Verfahren ist wertvoll für Schweißnahtquerschnitte, Untersuchungen auf Entkohlung, nitrierte Schichten, aufgekohlte Randschichten und Härteverläufe über örtliche Gradienten. Der Eindruck ist wesentlich kleiner als ein Brinell-Eindruck, weshalb eine polierte Vorbereitung und sorgfältige Einhaltung der Abstände erforderlich sind. Bei sehr niedrigen Kräften können Oberflächenrauheit, elastische Rückfederung, Messauflösung und einzelne Phasen die Zahl wesentlich beeinflussen. Der Stahl muss fest abgestützt sein; eine dünne Folie oder eine nicht abgestützte Kante kann sich verbiegen, anstatt einen gültigen Eindruck aufzunehmen.
Auch bei der Knoop-Mikrohärte wird ein Diamant verwendet, dessen Form jedoch langgestreckt und unsymmetrisch ist. Die lange Diagonale des Eindrucks wird gemessen, woraus sich ein Knoop-Härtewert ergibt, der üblicherweise als HK bezeichnet wird. Knoop eignet sich besonders für sehr dünne Beschichtungen, schmale Randschichttiefen sowie spröde oder kleine Bereiche, weil der Eindruck flach und langgestreckt ist. Aufgrund seiner Geometrie reagiert das Ergebnis empfindlich auf die Ausrichtung, die Oberflächenvorbereitung, Rissbildung und die Richtung von Gefügemerkmalen. Knoop- und Vickers-Werte dürfen nicht allein deshalb als identisch behandelt werden, weil bei beiden Verfahren Diamanteindringkörper verwendet werden.
Leeb- und Scleroscope-Verfahren
Die Leeb-Härte ist ein dynamisches Rückprallverfahren und keine statische Eindrückprüfung. Ein federbelasteter Schlagkörper, der gewöhnlich mit einer Kugel aus Wolframkarbid oder einer anderen festgelegten Spitze versehen ist, schlägt auf die Oberfläche. Das Gerät misst die Aufprall- und Rückprallgeschwindigkeit und gibt einen Leeb-Wert aus, üblicherweise HL, der auf deren Verhältnis basiert. Die entstehende Kontaktmarke ist klein, doch der Messwert hängt stark von der Oberflächenbeschaffenheit, der Krümmung, der Masse, der Dicke, der Abstützung und der Aufprallrichtung ab. ASTM A956 behandelt die Leeb-Prüfung.
Leeb eignet sich für große Schmiedestücke, installierte Maschinen und Positionen, an denen ein herkömmliches stationäres Prüfgerät nicht aufgestellt werden kann. Das Bauteil muss schwer sein oder fest an eine steife Abstützung gekoppelt werden; andernfalls absorbiert die Schwingung Energie und verringert den Rückprallwert. Die Umrechnung von HL in HRC, HBW oder eine andere Skala erfordert das passende Schlaggerät, die richtige Richtung und die richtige Werkstoffgruppe. Das Verfahren ist kein unmittelbarer Ersatz für eine statische Eindrückprüfung.
Auch das Scleroscope-Verfahren beruht auf dem Rückprallprinzip. Ein Diamanthammer wird in einem senkrechten Rohr aus einer festgelegten Höhe freigegeben. Anschließend wird die Höhe, bis zu der er von der Stahloberfläche zurückprallt, beobachtet oder elektronisch gemessen. Das Ergebnis wird in Scleroscope-Härteeinheiten angegeben, üblicherweise als HS. Anders als bei Brinell oder Vickers wird die Härte nicht aus einem gemessenen bleibenden Eindruck berechnet. Daher haben Oberflächenreinheit, vertikale Ausrichtung, Masse, Abstützung und Rauheit wesentlichen Einfluss.
ASTM E140-12 enthält annähernde Beziehungen zwischen HBW, HV, Rockwell, oberflächennahem Rockwell, Knoop, Scleroscope und Leeb für bestimmte Metalle, darunter homogene Kohlenstoffstähle, legierte Stähle und Werkzeugstähle. ASTM weist darauf hin, dass Legierung, Gefügestruktur und Wärmebehandlung die Umrechnungen beeinflussen. Auch ISO 18265:2013 legt Grundsätze für die Umrechnung fest und warnt, dass umgerechnete Werte nur unmittelbar für den exakt geprüften Werkstoff gelten; Schätzungen der Zugfestigkeit sind die am wenigsten zuverlässigen Umrechnungen. Die Auswahl der Skala sollte daher zunächst einen gültigen Messwert liefern. Eine umgerechnete Zahl ist ein nachrangiger Nachweis und kein Ersatz für eine direkte Prüfung, wenn die Festigkeit des Stahls oder die Abnahme davon abhängt.
ASTM E140 und ISO 18265: Was die Normen zulassen
Härteumrechnungsnormen wandeln ein Prüfergebnis nicht in eine gleichwertige Messung um, die mit einem anderen Verfahren durchgeführt wurde. Sie stellen empirische Beziehungen zwischen Härteskalen bereit, die gewöhnlich in Tabellen dargestellt werden. Diese Unterscheidung ist wichtig: Ein Messwert wird direkt ermittelt, indem ein festgelegter Eindringkörper, eine festgelegte Kraft, Verweilzeit und Vorgehensweise auf das Bauteil angewendet werden; ein umgerechneter Wert wird aus diesem Messwert berechnet; und eine geschätzte Zugfestigkeit ist eine weitergehende Schlussfolgerung aus der Härte. Jeder Schritt kann zusätzliche Unsicherheit verursachen.
Der Geltungsbereich von ASTM E140-12
ASTM E140-12, Standard-Härteumrechnungstabellen für Metalle, stellt Näherungsbeziehungen zwischen festgelegten Härteskalen für bestimmte Metalle dar. Die Tabellen umfassen Werte nach Brinell, Vickers, Rockwell, oberflächlichem Rockwell, Knoop, Scleroscope und Leeb. Das Dokument ist keine allgemeine Gleichung, die jede Härteskala austauschbar macht. Es dient als Referenz für Fälle, in denen das Material und die Prüfbedingungen innerhalb des Erfahrungsbereichs liegen, der durch die jeweils zutreffende Tabelle abgedeckt wird.
Für Stahl enthält die Norm Tabellen für homogene Kohlenstoffstähle, legierte Stähle und Werkzeugstähle. Der Begriff „homogen“ ist wichtig. Von einer Tabelle, die für einen hinreichend gleichmäßigen Stahl entwickelt wurde, kann nicht angenommen werden, dass sie einen aufgekohlten Rand, eine entkohlte Oberfläche, eine Wärmeeinflusszone einer Schweißnaht, ein gebändertes Walzerzeugnis oder ein Bauteil mit einem steilen Härtegradienten beschreibt. Der Eindringkörper erfasst möglicherweise nur einen oberflächennahen Bereich, während die angeforderte Umrechnung stillschweigend ein gleichmäßiges Material unterhalb dieses Bereichs voraussetzt.
ASTM International stellt ausdrücklich fest, dass „die Umrechnungen durch die Legierung, das Gefüge und die Wärmebehandlung beeinflusst werden“ (2012). Diese Variablen verändern das Verformungsverhalten unterhalb des Eindringkörpers. Zwei Stähle können dieselbe Brinell-Härte, jedoch unterschiedliche Anteile an Ferrit, Perlit, Bainit, Martensit oder Restaustenit aufweisen. Daher können sie unterschiedliche Zugfestigkeiten, Streckverhalten und Ergebnisse auf einer anderen Härteskala liefern. Selbst innerhalb einer einzigen Güte müssen normalisierte, vergütete, geglühte und kaltverformte Zustände nicht derselben Umrechnungskurve folgen.
Die Tabellen hängen außerdem vom abgedeckten Härtebereich ab. Eine Umrechnung nahe der Mitte einer Tabelle ist an deren oberer oder unterer Grenze nicht automatisch zuverlässig. Eine Extrapolation ist kein zulässiger Ersatz für einen Tabelleneintrag. Ebenso sollte ein Rockwell-C-Ergebnis nicht in Brinell umgerechnet werden, wenn der Eindruck zu nahe an einer Kante, einem anderen Eindruck, einer Auflagefläche oder einer Schweißnahtgrenze liegt. Ein sauber ausgegebenes Zahlen ergebnis korrigiert keine mangelhafte Prüfung.
Die Auswahl der Skala erfolgt vor der Umrechnung. Brinell ist häufig für relativ grobkörnigen, heterogenen oder dickwandigen Stahl geeignet, da der große Eindruck über ein größeres Volumen mittelt. Vickers deckt einen breiten Härtebereich ab und kann bei niedrigen Lasten angewendet werden; kleine Eindrücke reagieren jedoch empfindlicher auf die Oberflächenvorbereitung, lokale Gefügebestandteile und die Messauflösung. Rockwell-Verfahren sind für viele Prüfungen in der Produktion schnell und praktisch, während oberflächliche Rockwell-Skalen Kraft und Eindringtiefe für dünnere Querschnitte oder oberflächenbehandelte Schichten reduzieren. Leeb- und Scleroscope-Verfahren sind dynamische Prüfungen, deren Messwerte stark von Masse, Abstützung, Ausrichtung, Oberflächenzustand und Gerätekalibrierung abhängen.
Vertrauenswürdigkeitsfolge
- Direkte Härte Verwenden Sie das Messergebnis des festgelegten Prüfverfahrens.
- Härteumrechnung Leiten Sie eine andere Härteskala nur innerhalb des zutreffenden Werkstoffs und Bereichs ab.
- Schätzung der Zugfestigkeit Behandeln Sie diese zusätzliche Ableitung als das am wenigsten zuverlässige Ergebnis.
ASTM E140-12 beseitigt diese Verfahrensunterschiede nicht. Eine Tabelle kann beispielsweise eine ungefähre Beziehung zwischen HRC und HB angeben, sie kann jedoch weder feststellen, dass ein bestimmtes Bauteil korrekt geprüft wurde, noch dass sein Gefüge zu der Population gehört, aus der die Beziehung abgeleitet wurde. Das angegebene Ergebnis sollte daher die ursprüngliche Skala und das ursprüngliche Verfahren beibehalten. „62 HRC, umgerechnet in etwa 700 HV“ vermittelt mehr Informationen als die ausschließliche Angabe „700 HV“, da der erste Wert gemessen und der zweite abgeleitet ist.
Die gleiche Vorsicht gilt, wenn die Härte zur Abschätzung der Zugfestigkeit verwendet wird. Die 1929 veröffentlichte NIST-Studie zu empirischen Rockwell-Brinell-Beziehungen berichtete, dass sich die Zugfestigkeit von Stahl für industrielle Zwecke häufig aus der Brinell-Härte abschätzen lässt. Diese Feststellung unterstützt eine praktische Abschätzung innerhalb einer geeigneten Stahlpopulation; sie etabliert jedoch keine universelle Funktion der Zugfestigkeit in Abhängigkeit von HB. Die Zugprüfung misst das bruchbezogene Verhalten eines geformten Probekörpers, während die Eindringprüfung den lokal begrenzten plastischen Widerstand unter einem anderen Spannungszustand misst.
Die Grundsätze in ISO 18265:2013
ISO 18265:2013, Metallische Werkstoffe – Umrechnung von Härtewerten, legt Grundsätze für die Umrechnung von Härtewerten zwischen Skalen und für die Abschätzung der Zugfestigkeit fest. Die Norm behandelt die Umrechnung als abhängig vom Werkstoff, vom Härteprüfverfahren, vom zutreffenden Bereich und von den Belegen für die jeweilige Beziehung. Sie ist daher eher ein Rahmen für eine verantwortungsvolle Anwendung als eine Behauptung, dass alle Skalen einer einzigen festen mathematischen Gleichwertigkeit entsprechen.
Eine zentrale Einschränkung wird ausdrücklich genannt: „Die umgerechneten Werte sind nur auf den exakt geprüften Werkstoff unmittelbar anwendbar“ (International Organization for Standardization, 2013). In der Praxis umfasst „exakter Werkstoff“ mehr als eine nominelle Gütebezeichnung wie ASTM A36, AISI 4140 oder UNS S30400. Dazu gehören die Zusammensetzung innerhalb der maßgeblichen Grenzwerte, die Produktform, das Gefüge, der Oberflächenzustand, die Wärmebehandlung, eine vorausgegangene Verformung und – in vielen Fällen – der konkrete Herstellungsweg. Ein bei 600 °C vergüteter Stab aus 4140 ist nicht ohne Weiteres mit einem aufgekohlten Zahn eines Zahnrads aus 4140 oder einer induktionsgehärteten Welle austauschbar, nur weil alle dieselbe grundlegende Gütebezeichnung tragen.
ISO 18265:2013 weist außerdem Zugfestigkeitsabschätzungen als die am wenigsten zuverlässigen Umrechnungen aus. Diese Einstufung ist aus metallurgischer Sicht plausibel. Die Umrechnung zwischen zwei Eindringskalen hängt bereits davon ab, wie unterschiedliche Eindringkörper und Kräfte mit demselben Werkstoff wechselwirken. Der Übergang von der Härte zur Zugfestigkeit führt zu zusätzlichen Abhängigkeiten von der Verfestigung, den Fehlstellen, der Anisotropie, der Probekörpergeometrie und dem Bruchverhalten. Ein Härtewert kann zur Erkennung einer fehlerhaften Wärmebehandlung dienen; allein kann er jedoch nicht den Nachweis erbringen, dass ein festgelegter Zugfestigkeitsbereich eingehalten wird, wenn diese Eigenschaft eine Konstruktions- oder Abnahmeanforderung ist.
Eine häufig wiederholte Beziehung veranschaulicht die Gefahr, Qualifikationen aus den zugrunde liegenden Belegen zu entfernen. Eine Studie aus dem Jahr 2012 in Materials Science and Engineering: A ermittelte für einige hochfeste, duktile metallische Werkstoffe die ungefähre Beziehung . Dabei ist die in einer kompatiblen Spannungseinheit ausgedrückte Härte und die Zugfestigkeit. Die Beziehung ist werkstoffklassenspezifisch und kein allgemeines Gesetz für alle Stähle. Dieselbe Studie berichtete, dass Härte-Festigkeits-Verhältnisse von der Werkstoffklasse, dem Gefüge und der Eindringkörpergeometrie abhängen. Die Anwendung des Faktors drei auf Gusseisen, einen weichen geglühten niedriggekohlten Stahl, einen ausscheidungsgehärteten nichtrostenden Stahl und einen angelassenen martensitischen Werkzeugstahl wäre ohne entsprechende Einschränkung nicht vertretbar.
Es gibt eng begrenzte Fälle, in denen eine empirische Beziehung nützlich ist. Eine Studie aus dem Jahr 2023 über historische und moderne unlegierte Baustähle stellte für Stähle im Rohzustand oder im normalisierten Zustand einen im Allgemeinen linearen Zusammenhang zwischen der Brinell-Härte und Parametern der Zugfestigkeit fest. Dieses Ergebnis kann eine betriebsspezifische oder produktfamilienspezifische Abschätzung unterstützen, wenn der geprüfte Werkstoff innerhalb der untersuchten Population bleibt. Es rechtfertigt jedoch nicht die Übertragung der Geraden auf vergüteten legierten Stahl, kaltgezogenen Draht oder ein Schweißbauteil.
Näherungstabellen im Vergleich zur werkstoffspezifischen Kalibrierung
Eine standardisierte Referenztabelle und eine Qualifikationskorrelation beantworten unterschiedliche Fragen. ASTM E140-12 fragt im Wesentlichen, welcher ungefähre Härtewert einem Messwert für eine festgelegte Metallklasse unter den im Geltungsbereich der Norm genannten Bedingungen entsprechen kann. Eine Qualifikationskorrelation fragt, welche Beziehung für einen genau definierten Stahl, Herstellungsweg, Zustand und ein bestimmtes Bauteil nachgewiesen wurde.
Beispielsweise könnte ein Hersteller oder Labor normalisierten Stahl 1045 aus einem bestimmten Walzwerksweg prüfen, an abgestimmten Probekörpern die Brinell-Härte und die Zugfestigkeit messen und über den tatsächlichen Produktionsbereich eine Regression anpassen. Die daraus resultierende Gleichung kann für diesen Zustand von 1045 geeignet sein, wenn sie anhand neuer Lose überprüft und durch eine Unsicherheitsanalyse gestützt wird. Sie sollte nicht automatisch auf induktionsgehärteten Stahl 1045 angewendet werden und auch keine Zugprüfungen ersetzen, wenn ein Vertrag die Streckgrenze oder Zugfestigkeit unmittelbar vorgibt.
Der technische Bericht der SAE aus dem Jahr 1967, Härteprüfungen und Umrechnungen von Härtezahlen, formuliert diesen Punkt praxisbezogen: Präzise Umrechnungen müssen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden, da Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen. Bauteilgröße und Masse sind insbesondere für dynamische Verfahren sowie für dünne Querschnitte relevant, die keine ausreichende Abstützung bieten können. Oberflächenvorbereitung, Krümmung, Abstand zwischen den Eindrücken und Härte der Auflagefläche können den Messwert ebenfalls verändern, bevor überhaupt eine Umrechnung versucht wird.
Ein belastbarer Prüfbericht dokumentiert die gemessene Härte, Norm und Skala, Prüfkraft oder Prüflast, Eindringkörper, Messstelle, Oberflächenzustand, Werkstoffgüte und Wärmebehandlungszustand. Wenn ein umgerechneter Wert erforderlich ist, sollte er als umgerechnet gekennzeichnet und ASTM E140-12 oder ISO 18265:2013 zugeordnet werden, nach Möglichkeit einschließlich der verwendeten Tabelle oder des Bereichs. Wenn die Zugfestigkeit geschätzt wird, sollte der Bericht das empirische Modell, die Kalibrierpopulation, die Streuung und die Anwendungsgrenzen angeben.
Wenn das Ergebnis die Auslegung eines bruchkritischen Bauteils, die Freigabe einer Wärmebehandlung oder die formale Abnahme anhand von Zugeigenschaften beeinflusst, ist eine direkte Zugprüfung der geeignete Nachweis, sofern nicht ein gesondert qualifiziertes Verfahren die Korrelation festgelegt hat. Die Härteumrechnung ist für den Vergleich und die Prozessregelung wertvoll. Sie ist jedoch keine Erlaubnis, eine zweckmäßige Zahl als universellen Ersatz zu behandeln.
Warum sich Stahlgüte und chemische Zusammensetzung auf die Umrechnung auswirken
Eine Härtezahl beschreibt den Widerstand gegen einen bestimmten Eindringkörper unter einem bestimmten Belastungszyklus. Sie kennzeichnet nicht die vollständige Festigkeit, Duktilität, das Bruchverhalten oder das Gefüge des Stahls. Zwei Proben können beide 200 HBW messen, diesen Wert jedoch durch sehr unterschiedliche Anteile von Ferrit, Perlit, Bainit, Martensit, Karbiden und Restaustenit erreichen. Ihre Zugfestigkeiten können voneinander abweichen, und ihre Werte auf einer anderen Härteskala müssen nicht mit der von einer allgemeinen Umrechnungstabelle nahegelegten Zahl übereinstimmen.
Diese Unterscheidung trennt gemessene Härte von umgerechneter Härte und geschätzter Zugfestigkeit. Ein gemessener Wert von 200 HBW ist das Ergebnis einer definierten Brinell-Prüfung. Ein Wert wie 92 HRB, der einer Tabelle entnommen wurde, ist ein umgerechnetes Ergebnis. Eine aus einem dieser Werte abgeleitete Zugfestigkeit ist eine weitere Schätzung mit zusätzlicher Unsicherheit. ASTM E140-12, Standard-Härteumrechnungstabellen für Metalle, gibt Näherungsbeziehungen für bestimmte Metalle und Härteskalen an, doch ASTM erklärt ausdrücklich, dass „die Umrechnungen durch Legierung, Kornstruktur und Wärmebehandlung beeinflusst werden“ (ASTM International, 2012).
Kohlenstoff, Legierungselemente und Härtbarkeit
Kohlenstoff verändert die Härte von Stahl durch mehrere miteinander verknüpfte Mechanismen. In einem kohlenstoffarmen ferritischen Stahl verbleibt ein großer Teil des Kohlenstoffs im Ferrit oder bildet relativ geringe Mengen Perlit. Eine Erhöhung des Kohlenstoffgehalts steigert in einem langsam abgekühlten Gefüge im Allgemeinen den Perlitanteil und erhöht den für die Bildung von Martensit während des Abschreckens verfügbaren Kohlenstoffgehalt. Martensit ist wesentlich härter als Ferrit, seine Härte hängt jedoch ebenfalls stark von seinem Kohlenstoffgehalt und seinem Anlasszustand ab. Ein abgeschreckter Stahl mit 0,40 % C und ein abgeschreckter Stahl mit 0,20 % C können daher nicht allein deshalb derselben Beziehung zwischen Härte und Zugfestigkeit zugeordnet werden, weil ein Oberflächenmesswert zufällig ähnlich ist.
Härtbarkeit Die Fähigkeit eines Stahls, unter einer bestimmten Abkühlbedingung bis zu einer vorgegebenen Tiefe Martensit zu bilden; sie ist nicht mit der maximalen Härte gleichzusetzen.
Legierungselemente verändern sowohl die vorhandenen Phasen als auch den Weg, auf dem sie entstehen. Mangan, Chrom, Molybdän und Nickel können die Umwandlungen von Perlit und Bainit verzögern und dadurch die Härtbarkeit erhöhen – die Tiefe, bis zu der ein Stahl bei einer bestimmten Abkühlgeschwindigkeit Martensit entwickeln kann. AISI 1045 kann in einem Querschnitt, der an der Oberfläche schnell abkühlt, eine harte martensitische Oberfläche und einen weicheren ferritisch-perlitischen Kern ausbilden. AISI 4140 kann sich aufgrund seiner Zusätze von Chrom und Molybdän unter vergleichbarer Behandlung tiefer durchhärten. Wenn beide Bauteile demselben nominellen Abschrecken unterzogen werden, können ihre Härteverläufe und Zugfestigkeitseigenschaften unterschiedlich sein, selbst wenn eine lokale Eindrückung bei beiden denselben HRC-Wert ergibt.
Die Unterscheidung zwischen Härte und Härtbarkeit ist bei großen Querschnitten von Bedeutung. Härtbarkeit bedeutet nicht, dass jeder Punkt gleich hart wird; sie bedeutet, dass der Stahl während der Abkühlung einer diffusionsgesteuerten Umwandlung widersteht. Querschnittsgröße, Abschreckmedium, Bewegung des Abschreckmediums und Bauteilgeometrie bestimmen die Abkühlungsgeschichte. Der technische Bericht von SAE aus dem Jahr 1967, Härteprüfungen und Umrechnungen von Härtezahlen, stellt daher fest, dass präzise Umrechnungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, da Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen (SAE International, 1967).
Karbide stellen eine weitere Ursache für Abweichungen dar. Chromreiche Karbide in einem Werkzeug- oder nichtrostenden Stahl, Vanadiumkarbide in bestimmten Schnellarbeits- oder pulvermetallurgisch hergestellten Güten und Eisenkarbide im Perlit wirken bei einer Eindrückung nicht auf dieselbe Weise wie eine gleichmäßige martensitische Matrix. Ein hoher Karbidanteil kann den Eindringwiderstand erhöhen und zugleich die Beziehung zwischen Härte und Zugverformung der Matrix abschwächen. Restaustenit kann die umgekehrte Problematik verursachen: Eine Probe kann nach dem Abschrecken eine hohe Härte aufweisen, doch eine anschließende Umwandlung während des Einsatzes oder Schleifens kann ihre Abmessungen und ihre gemessene Härte verändern.
Auch die Anlassbehandlung ist von Bedeutung. Angelassener Martensit, Bainit und feiner Perlit können sich in überlappenden Härtebereichen befinden und dennoch unterschiedliche Verhältnisse von Streckgrenze zu Zugfestigkeit sowie unterschiedliches Bruchverhalten aufweisen. Anschließend beeinflussen Eindrückungsgröße, Eigenspannung, Kaltverfestigung und Anisotropie den Messwert. Dieselbe nominelle Härte ist keine Gefügeanalyse.
Unlegierte Baustähle und kommerzielle Korrelationen
Ein allgemeiner Trend zwischen Härte und Festigkeit kann innerhalb einer begrenzten Stahlfamilie dennoch nützlich sein. Unlegierte Baustähle im Rohzustand oder im normalisierten Zustand enthalten häufig Ferrit und Perlit, deren Anteile sich mit dem Kohlenstoffgehalt und der Abkühlungsgeschichte verändern. Untersuchungen historischer und moderner unlegierter Baustähle aus dem Jahr 2023 zeigten unter diesen Bedingungen eine im Allgemeinen lineare empirische Beziehung zwischen Brinell-Härte und Parametern der Zugfestigkeit (Materials Today: Proceedings, 2023). Das Ergebnis erklärt, warum brinellbasierte Festigkeitsschätzungen für eine kontrollierte Gruppe gewöhnlicher Baustähle hinreichend gut funktionieren können.
| Werkstoffgüte | Beschriebene Verwendung des Härteergebnisses |
|---|---|
| EN 10025-2 S275JR | Prozesskontrolle oder grobe Prüfschätzung |
| EN 10025-2 S355JR | Prozesskontrolle oder grobe Prüfschätzung |
Die Beziehung ist empirischer Natur und kein physikalisches Gesetz. Für Güten wie EN 10025-2 S275JR und EN 10025-2 S355JR kann ein Härtemesswert eine Prozesskontrolle oder eine grobe Screening-Schätzung unterstützen, wenn bekannt ist, dass es sich um einen unlegierten oder niedriglegierten Baustahl im erwarteten Lieferzustand handelt. Ohne die erforderliche Zugprüfung kann er jedoch nicht die Einhaltung der festgelegten Bereiche für Streckgrenze und Zugfestigkeit nachweisen. Durch Normalisieren wird das Korngefüge verfeinert und das Ferrit-Perlit-Gleichgewicht verändert; Walzgeschichte und Seigerungen können das Ergebnis erneut verändern.
Eine NIST-Studie aus dem Jahr 1929 zu empirischen Beziehungen zwischen Rockwell- und Brinell-Härte berichtete, dass die Zugfestigkeit von Stahl für kommerzielle Zwecke häufig aus der Brinell-Härte geschätzt werden kann (NIST, 1929). „Häufig“ ist dabei die maßgebliche Einschränkung. Eine solche Schätzung ist für eine ungefähre Korrelation innerhalb der Population nützlich, aus der sie abgeleitet wurde, jedoch keine Berechtigung, bei allen Stahlgüten eine Zugprüfung zu ersetzen.
ISO 18265:2013 legt Grundsätze für die Umrechnung von Härtewerten zwischen Skalen und für die Schätzung der Zugfestigkeit fest, warnt jedoch, dass umgerechnete Werte unmittelbar nur auf den exakt geprüften Werkstoff anwendbar sind, und bezeichnet Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen (ISO, 2013). Daher sollte ein Tabelleneintrag für HBW zu HRC nicht als Beleg dafür behandelt werden, dass der umgerechnete HRC-Wert die Zugfestigkeit mit gleicher Sicherheit vorhersagt.
Werkzeugstähle, nichtrostende Stähle und ausgeschlossene Annahmen
Werkzeugstähle und nichtrostende Stähle zeigen die Grenzen allgemeiner Korrelationen für Kohlenstoffstähle auf. AISI D2 kann in einer gehärteten und angelassenen Matrix einen beträchtlichen Anteil chromreicher Karbide enthalten. AISI H13 kann nach einer Wärmebehandlung für Warmarbeitswerkzeugstahl angelassenen legierten Martensit enthalten. Nichtrostender Stahl AISI 420 kann von relativ weichem geglühtem Material bis zu hartem martensitischem Material nach dem Abschrecken und Anlassen reichen. Jeder dieser Zustände verändert das Verhalten bei der Eindrückung, und keinem sollte eine Umrechnung für Kohlenstoffstahl zugewiesen werden, nur weil sein HRC- oder HV-Wert in denselben Zahlenbereich fällt.
Austenitische nichtrostende Stähle wie AISI 304 und AISI 316 stellen ein anderes Problem dar. Ihre kubisch-flächenzentrierte Matrix kann sich während der Eindrückung stark kaltverfestigen, und eine Kaltverformung kann bei bestimmten Zusammensetzungen umwandlungsinduzierten Martensit erzeugen. Eine nach der Kaltverformung gemessene Härte spiegelt daher sowohl die ursprüngliche Zusammensetzung als auch die Verarbeitungsgeschichte wider. Ferritische, Duplex-, ausscheidungshärtbare und martensitische nichtrostende Güten erfordern gesonderte Annahmen, da sich ihr Phasengleichgewicht und ihre Verfestigungsmechanismen unterscheiden.
Die häufig zitierte Näherung Hᵥ ≈ 3σUTS wurde für einige hochfesten, duktilen metallischen Werkstoffe ermittelt; eine Studie aus dem Jahr 2012 in Materials Science and Engineering: A betont jedoch, dass die Verhältnisse zwischen Härte und Festigkeit von Werkstoffklasse, Gefüge und Eindrückungsmorphologie abhängen (Materials Science and Engineering: A, 2012). Sie ist keine universelle Umrechnung für Stahl.
Eine direkte Zugprüfung bleibt erforderlich, wenn Zugfestigkeitseigenschaften die Abnahme, Auslegung oder Schadensbewertung bestimmen, sofern keine qualifizierte Korrelation genehmigt wurde. Strong evidence
Berichte sollten daher die gemessene Skala, die Prüfnorm, gegebenenfalls die Angabe von Prüfkraft oder Kugelbezeichnung, den Messort und den Werkstoffzustand nennen. Wird ein umgerechneter Wert angegeben, sollte er als umgerechnet gekennzeichnet und die maßgebliche Tabelle oder Norm genannt werden. Wird die Zugfestigkeit geschätzt, sollte dies als Schätzung gekennzeichnet und der sie stützende Werkstoffbereich angegeben werden. Wenn Abnahmen, Auslegungskennwerte oder eine Bruchbewertung von Zugfestigkeitseigenschaften abhängen, bleibt eine direkte Zugprüfung erforderlich.
Wärmebehandlung und Mikrostruktur: Die wichtigsten Fehlerquellen
Die Wärmebehandlung ist eine Variable erster Ordnung in jeder Härtebeziehung. Sie darf nicht als Fußnote unterhalb der Stahlsorte behandelt werden. Zwei Proben mit derselben nominellen chemischen Zusammensetzung können nach dem Weichglühen, Normalglühen, Abschrecken, Anlassen, Aufkohlen, Nitrieren oder Induktivhärten eine deutlich unterschiedliche Härte, Zugfestigkeit, Duktilität und Eindrückreaktion aufweisen. Eine Härteumrechnung, die den Zustand ignoriert, kann eine präzise wirkende Zahl mit geringer physikalischer Aussagekraft hervorbringen.
Diese Unterscheidung ist wichtig, weil häufig drei verschiedene Größen miteinander verwechselt werden. Die gemessene Härte ist das Ergebnis, das mit einer bestimmten Prüfung ermittelt wird, beispielsweise 220 HBW oder 62 HRC. Die umgerechnete Härte ist eine Näherung auf einer anderen Skala, beispielsweise ein aus der Vickers-Härte abgeleiteter Rockwell-C-Wert. Die geschätzte Zugfestigkeit ist eine weitergehende Ableitung aus der Härte und weniger zuverlässig als eine Skalenumrechnung. ASTM E140-12, Standard Hardness Conversion Tables for Metals, enthält für bestimmte Metalle, darunter homogene Kohlenstoff-, legierte und Werkzeugstähle, Näherungsbeziehungen zwischen den Skalen Brinell, Vickers, Rockwell, Superficial Rockwell, Knoop, Scleroscope und Leeb. Außerdem wird darin festgestellt, dass „die Umrechnungen durch die Legierung, das Gefüge und die Wärmebehandlung beeinflusst werden“.
ISO 18265:2013 macht dieselbe Einschränkung ausdrücklich. Die Norm legt Grundsätze für die Umrechnung von Härtewerten zwischen verschiedenen Skalen und für die Schätzung der Zugfestigkeit fest, erklärt jedoch, dass umgerechnete Werte unmittelbar nur auf den exakt geprüften Werkstoff anwendbar sind. Die Schätzwerte für die Zugfestigkeit werden als die am wenigsten zuverlässigen Umrechnungen bezeichnet. Diese Einschränkungen sind besonders wichtig, wenn die gemessene Oberfläche nicht den gesamten Querschnitt repräsentiert.
Geglühte, normalgeglühte, abgeschreckte und angelassene Zustände
Bei einem geglühten Stahl führt die langsame Abkühlung im Allgemeinen zu einem vergleichsweise groben Ferrit-Perlit-Gefüge oder zu einem anderen erweichten Gefüge, das für die Zerspanung und Umformung ausgewählt wurde. Ein Brinell-Eindruck in diesem Zustand erfasst ein vergleichsweise großes Volumen, das Ferrit- und Perlitkolonien enthält. Die daraus resultierende Härte korreliert innerhalb einer engen Gruppe niedriggekohlter Stähle häufig recht gut mit der Zugfestigkeit, doch die Beziehung verändert sich weiterhin mit dem Kohlenstoffgehalt, dem Perlitanteil, dem Kolonieabstand und der Korngröße. Ein niedriggekohlter geglühter Stahl und ein höhergekohlter geglühter Stahl können ähnlich aussehende Prüfoberflächen, aber unterschiedliche Verhältnisse von Festigkeit zu Härte aufweisen.
Das Normalglühen verändert den Vergleich. Das Erwärmen über den kritischen Temperaturbereich mit anschließender Luftabkühlung erzeugt gewöhnlich feineren Ferrit und Perlit als die langsame Ofenabkühlung. Die Kornfeinung kann die Streckgrenze und die Zugfestigkeit erhöhen, ohne eine entsprechend proportionale Zunahme der Eindrückhärte zu bewirken. Die Studie von 2023 in Materials Today: Proceedings über historische und moderne unlegierte Baustähle stellte für Stähle im Roh- oder normalgeglühten Zustand eine im Allgemeinen lineare empirische Beziehung zwischen der Brinell-Härte und Parametern der Zugfestigkeit fest. Dieses Ergebnis unterstützt eine praktische Schätzung innerhalb der untersuchten Population; es macht die Beziehung jedoch nicht auf vergüteten legierten Stahl oder ein randschichtgehärtetes Bauteil übertragbar.
Beim Abschrecken entsteht Martensit, häufig zusammen mit Restaustenit und Umwandlungsspannungen. Die Härte kann stark ansteigen, weil der Eindringkörper auf eine hochfeste, schubbeständige Phase trifft; das Zugverhalten hängt jedoch ebenfalls vom Kohlenstoffgehalt, der Austenitkorngröße vor der Umwandlung, der Karbidauflösung, dem Restaustenit und der Rissanfälligkeit ab. Eine abgeschreckte SAE 1045-Probe und eine abgeschreckte AISI 4140-Probe können beide einen hohen Rockwell-C-Wert aufweisen, sich jedoch hinsichtlich Zugfestigkeit und Zähigkeit unterscheiden. Ihre Legierungselemente verändern die Härtbarkeit und das Anlassverhalten; derselbe nominelle HRC-Wert garantiert daher nicht dieselben Zugeigenschaften.
Beim Anlassen wird Martensit zersetzt oder verändert, die Eigenspannung verringert und die Karbidverteilung verändert. Ein Anlassen bei niedriger Temperatur kann eine hohe Härte erhalten und zugleich einen Teil der Abschreckspannung abbauen. Ein Anlassen bei höherer Temperatur senkt die Härte, kann jedoch die Zähigkeit verbessern und eine Beziehung zwischen Festigkeit und Härte erzeugen, die sich von jener des abgeschreckten Zustands unterscheidet. Eine vergütete Welle aus AISI 4140 sollte beispielsweise mit Umrechnungsdaten für eine ähnliche Legierung und einen ähnlichen Zustand verglichen werden, nicht mit einer allgemeinen Tabelle für Kohlenstoffstahl. Selbst innerhalb einer Stahlsorte können Anlass-Temperatur und Anlass-Zeit das Material durch unterschiedliche Kombinationen aus Härte, Streckgrenze, Zugfestigkeit und Bruchdehnung führen.
Die 1929 veröffentlichte NIST-Studie über empirische Rockwell-Brinell-Beziehungen stellte fest, dass sich die Zugfestigkeit von Stahl für praktische Zwecke häufig aus der Brinell-Härte schätzen lässt. „Häufig“ ist dabei das entscheidende Wort. Das Ergebnis beschreibt eine empirische Population und kein physikalisches Gesetz, das jede Veränderung der Wärmebehandlung übersteht. Der technische SAE-Bericht von 1967, Hardness Tests and Hardness Number Conversions, betonte ebenfalls, dass präzise Umrechnungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, weil Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen.
Randschichthärtung und Gradienten über die Bauteildicke
Aufkohlen, Nitrieren und Induktivhärten machen einen einzelnen Härtewert noch weniger repräsentativ. Beim Aufkohlen wird die Oberfläche eines niedriggekohlten Stahls mit Kohlenstoff angereichert; anschließend wird abgeschreckt, um eine harte martensitische Randschicht über einem zäheren, kohlenstoffärmeren Kern zu bilden. Ein Oberflächenwert kann 60 HRC oder mehr betragen, während der Kern wesentlich weicher ist. Die Umrechnung dieses Oberflächenwerts in eine Zugfestigkeit für das gesamte Bauteil ist ein Kategorienfehler: Die Prüfung misst die Randschicht und nicht den lasttragenden Querschnitt als homogenen Werkstoff.
Beim Nitrieren entsteht eine stickstoffangereicherte Diffusionszone und in Oberflächennähe eine Verbindungsschicht, die Eisennitride wie ε-Fe₂–₃N und γ′-Fe₄N enthält. Die Schicht kann sehr hart und dünn sein. Herkömmliche Rockwell- oder Brinell-Prüfungen können ungeeignet sein, weil sich ihr Eindringbereich und ihre plastische Zone unterhalb der behandelten Region erstrecken; häufig ist ein Mikro-Vickers- oder Knoop-Härteverlauf erforderlich, um das Härteprofil aufzulösen. Selbst ein Mikroeindruckwert kann durch den Grundwerkstoff verfälscht werden, wenn der Eindruck im Verhältnis zur Schichtdicke zu tief ist.
Beim Induktivhärten entsteht eine gehärtete martensitische Zone, deren Tiefe von Frequenz, Leistung, Vorschubgeschwindigkeit, Geometrie und Abschreckbedingungen abhängt. Die Härte verändert sich kontinuierlich von der Oberfläche über die Übergangszone bis in den weicheren Kern. Ein angegebener Wert von „62 HRC“ ist unvollständig, sofern die Messstelle und die Messtiefe nicht genannt werden. Dasselbe Bauteil kann an der Oberfläche, in der wirksamen Randschichthärtetiefe und im Kern unterschiedliche Umrechnungen ergeben.
Diese Gradienten beeinflussen auch die Geometrie des Eindrucks. Ein flacher Eindruck auf einer harten Schicht kann durch den darunterliegenden weicheren Werkstoff begrenzt werden; ein tieferer Eindruck mittelt über mehrere Bereiche. Oberflächenkrümmung, Querschnittsdicke, Randabstand und Bauteilmasse können das Spannungsfeld verändern. Die Tabellen nach ASTM E140-12 sind für die in den Tabellen vertretenen Werkstoffbereiche und Prüfbedingungen bestimmt, nicht für beliebige randschichtgehärtete Profile. Die Forderung von ISO 18265:2013, dass eine Umrechnung unmittelbar nur auf den exakt geprüften Werkstoff anwendbar ist, ist hier besonders relevant.
Gefüge, Phasen und Morphologie des Eindrucks
Härte ist ein lokaler Widerstand gegen das Eindrücken und keine direkte Messung der Zugfestigkeit. Der Eindringkörper erzeugt in einem begrenzten Volumen elastische und plastische Verformung. Korngröße, kristallografische Textur, Phasengrenzen, Einschlüsse, Karbide und Eigenspannungen beeinflussen dieses Volumen. Ein feines Ferrit-Perlit-Gefüge kann die Verformung anders verteilen als grober Perlit. Bainit, Martensit, Ferrit, Restaustenit und karbidreiche Bereiche können durch unterschiedliche Verformungsmechanismen ähnliche durchschnittliche Härtewerte erzeugen.
Druckeigenspannungen können den scheinbaren Widerstand gegen das Eindrücken erhöhen, während Zugeigenspannungen ihn verringern oder die Rissbildung fördern können. Schleifbrand, Entkohlung, Kugelstrahlen und Bearbeitungsschäden können daher einen Oberflächenwert verändern, ohne die Zugfestigkeit des Grundwerkstoffs im gleichen Verhältnis zu verändern. Auch die Platzierung des Eindrucks ist von Bedeutung: Ein Eindruck über einem großen Karbid, in der Nähe einer Phasengrenze oder nahe einem vorherigen Eindruck repräsentiert möglicherweise nicht die Matrix.
Die Morphologie des Eindrucks liefert einen weiteren Warnhinweis. Die Verfahren nach Brinell und Vickers beruhen auf der Größe und Form eines bleibenden Eindrucks; die Rockwell-Verfahren beruhen auf der Eindringtiefe. Aufwölbungen um einen Eindruck können dazu führen, dass die Kontaktfläche kleiner ist, als eine idealisierte Analyse annimmt, während Einsenkungen sie vergrößern. In anisotropen, mehrphasigen oder stark kaltverfestigenden Stählen verändern diese Effekte die Beziehung zwischen Härte und Fließspannung. Eine von Fachgutachtern geprüfte Studie aus dem Jahr 2012 in Materials Science and Engineering: A berichtete, dass die Verhältnisse von Härte zu Festigkeit von der Werkstoffklasse, dem Gefüge und der Morphologie des Eindrucks abhängen. Sie identifizierte für einige hochfeste, duktile metallische Werkstoffe die Näherungsbeziehung Hᵥ ≈ 3σUTS; dieser Ausdruck ist jedoch werkstoffklassenspezifisch und keine universelle Gleichung für Stahl.
Dementsprechend sollte ein Bericht die Stahlsorte, den Wärmebehandlungszustand, das Prüfverfahren, die Skala, die Messstelle und sämtliche Angaben zur Randschichthärtetiefe nennen. Ein gemessener Wert wie 245 HBW ist nicht mit einem umgerechneten Wert wie 23 HRC gleichzusetzen, und keiner der beiden Werte ist automatisch eine geschätzte Zugfestigkeit. Wenn Abnahme, Bruchrisiko oder statische Auslegung von den Zugeigenschaften abhängen, ist eine direkte Zugprüfung oder eine validierte, spezifische Korrelation für Stahlsorte und Zustand erforderlich – keine nicht belegte Umrechnung aus einer bequem verfügbaren Härtezahl.
Umrechnungsbeziehungen zwischen Brinell-, Rockwell- und Vickers-Härte
Härteumrechnungstabellen machen HBW, HRC und HV nicht zu austauschbaren Messgrößen. Sie geben einen geschätzten Wert auf einer Skala aus einem gemessenen Wert auf einer anderen Skala an. Diese Unterscheidung ist wichtig, weil jedes Verfahren einen anderen Eindringkörper, eine andere Kraft, eine andere Kontaktgeometrie und ein anderes Berechnungsverfahren verwendet. Ein Brinell-Ergebnis wie 220 HBW wird anhand des Durchmessers eines vergleichsweise großen Eindrucks gemessen; 220 HBW, umgerechnet in 21 HRC, ist ein Tabellenwert und kein zweiter Rockwell-Test.
ASTM E140-12, Standard Hardness Conversion Tables for Metals, gibt ungefähre Beziehungen zwischen den Skalen für Brinell, Vickers, Rockwell, Superficial Rockwell, Knoop, Scleroscope und Leeb für bestimmte Metalle an. Die Stahltabellen umfassen homogene Kohlenstoffstähle, legierte Stähle und Werkzeugstähle. Die Einschränkung ist wichtig: ASTM erklärt, dass „die Umrechnungen durch die Legierung, das Gefüge und die Wärmebehandlung beeinflusst werden“. ISO 18265:2013 legt ebenfalls Grundsätze für die Umrechnung zwischen Härteskalen und für die Schätzung der Zugfestigkeit fest, erklärt jedoch, dass umgerechnete Werte nur unmittelbar für den exakt geprüften Werkstoff gelten. Eine Tabelle unterstützt daher den Vergleich innerhalb des angegebenen Werkstoffs und Bereichs; sie begründet keine physikalische Identität zwischen Härtezahlen.
Ablesen von HBW-zu-HRC- und HRC-zu-HBW-Tabellen
Zunächst sind die tatsächliche Prüfung und ihre vollständige Bezeichnung zu bestimmen. HBW bezeichnet die nach Brinell mit einer Hartmetallkugel gemessene Härte; Kugeldurchmesser und Prüfkraft können ebenfalls angegeben werden, beispielsweise als 220 HBW 10/3000. HRC bezeichnet die Rockwell-C-Härte, die nach dem Rockwell-Verfahren normalerweise mit einem Diamantkegel und einer Gesamtprüfkraft von 150 kgf ermittelt wird. Ein bloßes „HB“ oder „HR“ ist für die technische Berichterstattung unvollständig, da Kugelwerkstoff, Kugeldurchmesser, Rockwell-Skala und Prüfkraft das Ergebnis beeinflussen können.
Um 220 HBW in HRC umzurechnen, ist in der zutreffenden Tabelle nach ASTM E140-12 oder ISO 18265:2013 der Wert 220 in der HBW-Spalte zu suchen und anschließend der entsprechende Wert in der HRC-Spalte abzulesen. Wenn die Zeile 21 HRC angibt, lautet die korrekte Angabe ungefähr 21 HRC, umgerechnet aus 220 HBW, und nicht „21 HRC“, als wäre eine Rockwell-C-Prüfung durchgeführt worden. Für die umgekehrte Umrechnung gilt dieselbe Sorgfalt: Vom gemessenen HRC-Wert ausgehen, die richtige Stahltabelle auswählen und den entsprechenden HBW-Schätzwert ablesen. Die Rückwärtsumrechnung wird nicht notwendigerweise die ursprüngliche Zahl reproduzieren, da das tabellierte Verhältnis gerundet ist und möglicherweise auf einem angepassten oder empirischen Zusammenhang statt auf einer umkehrbaren Gleichung beruht.
Benachbarte Einträge sind keine exakten Äquivalente. Angenommen, eine Tabelle führt 210 HBW als 19 HRC und 230 HBW als 22 HRC auf. Ein gemessener Wert von 220 HBW liegt zwischen diesen Zeilen, besitzt jedoch nicht gleichzeitig eine präzise Härte von 20,5 HRC und einen physikalisch verifizierten Rockwell-Wert. Eine lineare Interpolation könnte ungefähr 20,5 HRC als Hilfswert für die Berichterstattung ergeben, sofern die maßgebliche Norm eine Interpolation in diesem Bereich zulässt. Das Ergebnis bleibt jedoch ein Schätzwert, dessen Unsicherheit sowohl die Streuung des Umrechnungszusammenhangs als auch die Unsicherheit der ursprünglichen Messung umfasst.
Die Werkstoffklasse muss zum Bauteil passen. Ein auf ein martensitisches Gefüge vergüteter Stahl 4140 folgt nicht notwendigerweise demselben HBW–HRC-Zusammenhang wie normalgeglühter AISI 1020, weichgeglühter AISI 1045 oder ein kohlenstoffreicher Werkzeugstahl. Der Grund ist mechanischer und nicht lediglich tabellarischer Natur: Das Verhalten beim Eindrücken hängt von Streckgrenze, Verfestigung, Karbidverteilung, Restaustenit, Korngröße, Eigenspannungen und der Verformung im Bereich des Eindrucks ab. Der Bericht von SAE International aus dem Jahr 1967, Hardness Tests and Hardness Number Conversions, stellt fest, dass präzise Umrechnungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, da Größe, Masse, Zusammensetzung und Verarbeitung den Zusammenhang beeinflussen.
Die Rockwell-Prüfung ist für wiederkehrende Kontrollen schnell und praktisch, kann jedoch empfindlich auf Bedingungen reagieren, die durch einen großen Brinell-Eindruck gemittelt werden. Dünne Querschnitte können sich durchbiegen oder zulassen, dass das Spannungsfeld des Eindrucks mit der gegenüberliegenden Oberfläche wechselwirkt. Ein unzureichend abgestützter Prüfkörper kann ein falsches Ergebnis liefern. Auch die Auswahl der Skala ist wichtig: Die Verwendung von HRC, wenn HRB geeignet wäre, oder die Anwendung einer Superficial-Rockwell-Skala, ohne deren Prüfkraft und Eindringkörper anzugeben, macht den Vergleich ungültig. Zunder, Entkohlung, Rauheit, Krümmung und ein unzureichender Abstand zwischen den Eindrücken können den Messwert verändern. Ein umgerechneter HRC-Wert kann keine fehlerhafte HBW-Messung korrigieren und auch eine ungeeignete Rockwell-Prüfanordnung nicht ausgleichen.
Wann Vickers eine nützliche Brücke bildet
Die Vickers-Härte, die als HV angegeben wird und bei Bedarf mit Angabe der Prüfkraft zu dokumentieren ist, verwendet eine Diamantpyramide und berechnet die Härte aus den beiden Diagonalen des Eindrucks. Ihre Geometrie macht sie über einen größeren Härtebereich als eine einzelne Rockwell-Skala hinweg sowie für Bedingungen geeignet, unter denen eine Brinell-Kugel zu groß wäre. Mit einem Vickers-Eindruck können eine kleine gehärtete Randschicht, ein Schweißgut oder eine Wärmeeinflusszone, ein einzelner Gefügebereich oder ein dünner Querschnitt untersucht werden, sofern Prüfkraft, Oberflächenvorbereitung, Abstand der Eindrücke und optische Messung dem maßgeblichen Verfahren entsprechen.
Vickers kann als Brücke dienen, wenn HBW und HRC durch die Grenzen der jeweiligen Skalen voneinander getrennt sind. So kann beispielsweise eine aufgekohlte Randschicht für einen herkömmlichen Brinell-Eindruck zu dünn sein und bei einer standardmäßigen Rockwell-Prüfung instabile Ergebnisse liefern, wenn der Eindruck über die Randschicht hinausreicht. Eine Vickers-Prüfreihe mit niedriger Prüfkraft kann den Härteverlauf von der Oberfläche bis zum Kern sichtbar machen. Diese Information ist nützlicher, als einer geschichteten Struktur eine einzelne umgerechnete HRC-Zahl zuzuordnen. Dasselbe gilt für Schweißgut und Wärmeeinflusszonen, in denen innerhalb weniger Millimeter mehrere Gefüge vorliegen können.
Vickers ist nicht automatisch genauer. Die Messung der Diagonalen wird durch Oberflächenbeschaffenheit, optische Auflösung, das Urteil des Prüfers, Aufwölbung oder Einsinken des Werkstoffs sowie durch die gewählte Prüfkraft beeinflusst. Bei sehr kleinen Eindrücken wird der Messfehler vergrößert. Ein lokal gemessener HV-Wert kann außerdem ein Karbid, eine Martensit-Insel oder eine entkohlte Stelle erfassen und nicht den Volumenstahl, der durch einen Brinell-Eindruck repräsentiert wird. Eine Umrechnung von HV in HRC oder HBW ist daher nur dann aussagekräftig, wenn die Tabelle die betreffende Stahlklasse, den relevanten Härtebereich und die Bedingungen der Prüfkraft abdeckt.
Formeln zur Umrechnung von Härte in Festigkeit erfordern noch größere Vorsicht. Eine Studie aus dem Jahr 2012 in Materials Science and Engineering: A identifizierte für einige hochfeste, duktile metallische Werkstoffe den ungefähren Zusammenhang Hᵥ ≈ 3σUTS, zeigte jedoch zugleich, dass das Verhältnis zwischen Härte und Festigkeit von Werkstoffklasse, Gefüge und Eindruckmorphologie abhängt. Dies ist keine allgemeingültige Gleichung für Kohlenstoff- und legierte Stähle. ISO 18265:2013 bezeichnet Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen. Eine NIST-Studie aus dem Jahr 1929 ergab, dass sich die Zugfestigkeit von Stahl für kommerzielle Zwecke häufig aus der Brinell-Härte schätzen lässt. Dieses Ergebnis stützt jedoch eine kontrollierte empirische Schätzung und keinen universellen Ersatz für eine Zugprüfung.
Bereichsgrenzen, Interpolation und Diskontinuitäten
Eine Umrechnung darf nur innerhalb des angegebenen Härtebereichs und der angegebenen Werkstoffkategorie der Tabelle verwendet werden. Endet eine Tabelle beispielsweise bei 60 HRC, darf ein gemessener Wert von 64 HRC nicht aus den letzten Zeilen extrapoliert werden. Handelt es sich bei dem Bauteil um einen ausscheidungsgehärteten nichtrostenden Stahl, während die Tabelle homogene Kohlenstoffstähle, legierte Stähle und Werkzeugstähle abdeckt, wird die Umrechnung nicht dadurch gültig, dass die ähnlichste Zeile ausgewählt wird. Auch eine Gütebezeichnung allein kann unzureichend sein: normalgeglühte, weichgeglühte, abgeschreckte, angelassene, aufgekohlte und kaltverformte Zustände können bei derselben Nennzusammensetzung zu unterschiedlichen Zusammenhängen führen.
Eine Interpolation ist nur zulässig, wenn die Norm oder ein genehmigtes Verfahren sie unterstützt und die benachbarten Einträge einen geeigneten kontinuierlichen Abschnitt bilden. Sie sollte als Interpolation gekennzeichnet und mit einer angemessenen Rundung angegeben werden, die keine nicht belegte Genauigkeit suggeriert. Die Angabe 21,37 HRC aus einer Brinell-Tabelle beansprucht im Allgemeinen eine größere Sicherheit, als die Quelle bieten kann. Zuerst ist der gemessene Wert anzugeben, anschließend der umgerechnete Wert und die Referenz, beispielsweise: „220 HBW; ungefähr 21 HRC, umgerechnet nach ASTM E140-12.“
Diskontinuitäten können auftreten, wenn eine Tabelle die Werkstoffklasse, die Rockwell-Skala, den Eindringkörper oder den Härtebereich wechselt. Sie können außerdem Übergänge in der Mechanik des Eindringens widerspiegeln und nicht eine abrupte Änderung im Stahl. Über eine solche Grenze darf nicht geglättet und es dürfen keine Werte aus getrennten Tabellen gemittelt werden. Wenn die Abnahme von den Zugeigenschaften, der Randschichthärtetiefe, der Schweißqualifikation oder einem festgelegten Gütezustand abhängt, ist die erforderliche direkte Prüfung durchzuführen. Eine Umrechnung ist ein Vergleichsinstrument; sie ist kein Beleg dafür, dass die nicht durchgeführte Prüfung bestanden worden wäre.
Härte und Zugfestigkeit: Ein Zusammenhang, keine Identität
Härte und Zugfestigkeit stehen miteinander in Beziehung, weil beide vom Widerstand eines Metalls gegen plastische Verformung abhängen. Sie sind jedoch keine austauschbaren Eigenschaften. Bei einer Härteprüfung wird an einer Stelle ein kleiner Eindruck erzeugt. Bei einer Zugprüfung wird ein genormter Prüfkörper über ein wesentlich größeres Volumen belastet, bis Streckbeginn, plastisches Fließen und Bruch auftreten. Die beiden Prüfungen erfassen daher unterschiedliche Werkstoffvolumina, erzeugen unterschiedliche Spannungszustände und liefern unterschiedliche Arten von Messgrößen.
Ein Härtewert kann direkt auf der Vickers-, Brinell-, Rockwell-, Knoop- oder einer anderen Skala gemessen werden. Ein umgerechneter Härtewert wird aus einer anderen gemessenen Skala anhand eines veröffentlichten Zusammenhangs berechnet. Eine geschätzte Zugfestigkeit ist ein weiterer Schritt: Aus der Härte wird eine Zugeigenschaft abgeleitet. Jeder Schritt fügt Annahmen und mögliche Fehler hinzu. Eine geschätzte Zugfestigkeit so zu behandeln, als wäre sie das Ergebnis einer Zugprüfung, ist insbesondere dann eine mangelhafte Berichterstattung, wenn eine Spezifikation, eine Konstruktionsberechnung oder eine Schadensuntersuchung von Streckgrenze, Zugfestigkeit oder Bruchdehnung abhängt.
Was die Härte mechanisch misst
Härte ist der Widerstand gegen eine lokal begrenzte plastische Verformung. Bei einer Vickers-Prüfung wird eine Diamantpyramide mit einer festgelegten Kraft in die Oberfläche gedrückt; anschließend werden die beiden Diagonalen des Eindrucks gemessen. Die Vickers-Härtezahl wird aus der aufgebrachten Kraft und der projizierten Fläche des Eindrucks berechnet. Bei einer Brinell-Prüfung wird eine Hartmetallkugel in das Material gedrückt, wobei die Kraft zum Durchmesser des entstandenen Eindrucks in Beziehung gesetzt wird. Bei der Rockwell-Prüfung wird dagegen die Eindringtiefe unter festgelegten Vor- und Hauptlasten gemessen; das Ergebnis wird auf einer bestimmten Skala wie HRC oder HRB angegeben.
Der Eindringkörper erzeugt unterhalb der Kontaktstelle ein komplexes dreidimensionales Spannungsfeld. Dieses umfasst Druck-, Scher- und Zugspannungsanteile, und das Material in der Nähe des Eindrucks kann eine starke plastische Dehnung erfahren. Das gemessene Verhalten wird durch Kaltverfestigung, elastische Rückfederung, Reibung, die Geometrie des Eindringkörpers, die Oberflächenvorbereitung und die Größe der plastisch verformten Zone beeinflusst. Es spiegelt außerdem das Material unmittelbar unterhalb der Prüfoberfläche wider und nicht notwendigerweise die durchschnittlichen Eigenschaften eines gesamten Bauteils.
Dieser lokale Charakter erklärt, warum die Härte zur Überprüfung von Gradienten und Verarbeitungseinflüssen geeignet ist. Eine abgeschreckte und angelassene martensitische Schicht, eine entkohlte Oberfläche, eine Wärmeeinflusszone einer Schweißnaht oder eine aufgekohlte Randschicht kann einen Härtewert aufweisen, der sich deutlich vom Kern unterscheidet. Auch der Abstand zwischen Eindrücken, der Abstand zum Rand, die Probendicke, die Krümmung und die Oberflächenrauheit können das Ergebnis verfälschen. Eine Härtezahl ohne Angabe ihrer Skala, des Prüfverfahrens, der Prüfkraft und des Zustands ist unvollständig. „60“ kann 60 HRC, 60 HRB, 60 HRA oder unter einer angegebenen Prüfkraft ungefähr 60 HV bedeuten; diese Werte sind nicht gleichwertig.
Die Zugfestigkeit ist dagegen die maximale technische Spannung, die während einer einachsigen Zugprüfung erreicht wird. Die Probe wird über eine Messlänge gezogen, und die angegebene Zugfestigkeit, , wird als Quotient aus der Höchstkraft und der ursprünglichen Querschnittsfläche berechnet. Die Prüfung erfasst die Verformung über ein relativ großes Messvolumen und liefert zusätzliche Eigenschaften, darunter das Streckgrenzenverhalten, die Gleichmaßdehnung, die Gesamtdehnung und die Brucheinschnürung. Ein Härteeindruck kann diese Messungen der Zugdehnung nicht liefern.
Der Unterschied ist bei heterogenem Stahl von Bedeutung. Eine Oberflächenhärteprüfung kann durch eine dünne gehärtete Schicht dominiert werden, selbst wenn der Kern eine geringere Zugfestigkeit aufweist. Umgekehrt können ein grobkörniger Bereich, ein gebändertes Gefüge, eine bestimmte Einschlussverteilung oder lokale Unterschiede in der Wärmebehandlung eine Zugprobe anders beeinflussen als ein kleiner Härteeindruck. Härte und Festigkeit können innerhalb einer kontrollierten Produktionsfamilie miteinander korrelieren; diese Korrelation ist jedoch ein empirisches Ergebnis und keine Definition.
Das ungefähre Verhältnis
Eine häufig wiederholte Faustregel lautet:
Wenn Vickers-Härte und Zugfestigkeit in kompatiblen Einheiten angegeben werden, kann diese Beziehung gelegentlich als grober Größenvergleich nützlich sein. Beispielsweise könnte ein Material mit im Rahmen einer solchen Beziehung mit einer Zugfestigkeit von etwa in Verbindung gebracht werden. Diese Berechnung ist kein Materialzeugnis und darf nicht als solches dargestellt werden.
Die Beziehung wurde für einige hochfeste, duktile metallische Werkstoffe festgestellt. Eine 2012 in Materials Science and Engineering: A veröffentlichte Studie berichtete, dass das Verhältnis von Härte zu Festigkeit von der Werkstoffklasse, dem Gefüge und der Eindruckmorphologie abhängt. Diese Einschränkungen sind entscheidend. Der Faktor drei ist keine allgemeingültige Gleichung für alle Stähle, alle Härteskalen oder alle Wärmebehandlungen. Er ist nicht allein deshalb gültig, weil der gemessene Wert als Vickers-Härte bezeichnet wird.
Aus mechanischer Sicht besitzt die Näherung eine plausible Grundlage. Die plastische Verformung unterhalb eines Eindringkörpers erfordert eine hohe repräsentative Fließspannung, während die Zugfestigkeit das während der einachsigen Verformung und der Verfestigung erreichte Spannungsniveau widerspiegelt. Innerhalb einer begrenzten Werkstoffklasse kann sich ein annähernd konstantes Verhältnis ergeben, wenn ein gleichbleibender Zusammenhang zwischen dem repräsentativen Eindringdruck, der Fließspannung und dem Zugverhalten besteht. Ändern sich der Verformungsmechanismus oder das Verfestigungsverhalten, ändert sich auch das Verhältnis.
Dieselbe Stahlsorte kann sich nach unterschiedlichen Verarbeitungsrouten von dieser Näherung entfernen. Ferrit-Perlit, Bainit, angelassener Martensit und abgeschreckter Martensit verfestigen sich unter Belastung nicht auf dieselbe Weise. Restaustenit, die Karbidverteilung, die Korngröße, Eigenspannungen und eine vorausgegangene Verformung können die Form des Eindrucks und die Zugkurve verändern. Ein kohlenstoffreicher Werkzeugstahl, ein kohlenstoffarmer Baustahl und ein austenitischer nichtrostender Stahl können selbst bei ähnlichen nominalen Härtewerten unterschiedliche Verhältnisse von Härte zu Zugfestigkeit aufweisen.[5] Brinell hardness and tensile-strength relationship in unalloyed structural steels. Materials Today: Proceedings authors. Materials Today: Proceedings, 2023.
Veröffentlichte empirische Arbeiten unterstützen eine begrenzte, zustandsbezogene Anwendung und keinen universellen Ersatz. Eine 2023 in Materials Today: Proceedings veröffentlichte Untersuchung stellte für historische und moderne unlegierte Baustähle im Roh- oder normalisierten Zustand einen im Allgemeinen linearen Zusammenhang zwischen Brinell-Härte und Zugfestigkeitsparametern fest. Dieses Ergebnis ist für diese Werkstoffpopulation und diesen Zustand nützlich. Es begründet jedoch nicht dieselbe Beziehung für vergüteten legierten Stahl, kaltverformtes Blech, einsatzgehärtete Bauteile oder Schweißkonstruktionen.
Auch bei den Einheiten ist Sorgfalt erforderlich. Die Vickers-Härte wird üblicherweise als dimensionslose Härtezahl angegeben, obwohl sie mit einer Kraft pro Fläche in Beziehung steht. Die Zugfestigkeit wird normalerweise in MPa oder N/mm² angegeben. Da ungefähr entspricht, kann eine unachtsame Vermischung von Härtekonventionen und SI-Spannungseinheiten einen Fehler von nahezu einer Größenordnung verursachen. Ein belastbarer Prüfbericht nennt die Gleichung, die Einheiten, die Werkstoffpopulation und die Unsicherheit.
Warum Schätzungen der Zugfestigkeit die unzuverlässigsten Umrechnungen sind
Die Umrechnung zwischen Härteskalen und die Schätzung der Zugfestigkeit sind nicht gleichwertige Aufgaben. ASTM E140-12, Standard-Härteumrechnungstabellen für Metalle, enthält für bestimmte Metalle, darunter homogene Kohlenstoff-, legierte und Werkzeugstähle, Näherungsbeziehungen zwischen Brinell-, Vickers-, Rockwell-, Superficial-Rockwell-, Knoop-, Scleroscope- und Leeb-Werten. ASTM International erklärt, dass „die Umrechnungen durch die Legierung, die Kornstruktur und die Wärmebehandlung beeinflusst werden“. Die Tabellen beschreiben daher festgelegte empirische Populationen; sie machen nicht jeden Härtewert zu einer universellen Werkstoffeigenschaft.
ISO 18265:2013, Metallische Werkstoffe – Umrechnung von Härtewerten, legt Grundsätze für die Umrechnung von Härtewerten zwischen Skalen und für die Schätzung der Zugfestigkeit fest. Die Norm warnt außerdem, dass „die umgerechneten Werte unmittelbar nur auf den exakt geprüften Werkstoff anwendbar sind“, und bezeichnet Schätzungen der Zugfestigkeit als die unzuverlässigsten Umrechnungen. Diese Einstufung ergibt sich aus der Schlussfolgerungskette. Bereits die Umrechnung von HRC in HV setzt einen Zusammenhang zwischen zwei Eindringverfahren voraus. Die Schätzung von aus einem der beiden Werte setzt zusätzlich einen Zusammenhang zwischen der lokal begrenzten plastischen Verformung beim Eindringen und der einachsigen Verformung eines großen Volumens voraus.
Die 1929 veröffentlichte NIST-Studie zu empirischen Rockwell-Brinell-Beziehungen stellte fest, dass sich die Zugfestigkeit von Stahl für kommerzielle Zwecke häufig aus der Brinell-Härte abschätzen lässt. Dies ist eine praktische Beobachtung und keine Erklärung einer physikalischen Identität. Die Bedeutung von „häufig“ hängt von der Stahlpopulation, dem Zustand und dem zulässigen Fehler ab. Die Beobachtung von NIST macht es nicht überflüssig, die Beziehung anhand von Zugdaten der betreffenden Stahlsorte und Verarbeitungsroute zu validieren.
Der 1967 veröffentlichte technische Bericht der SAE, Härteprüfungen und Umrechnungen von Härtezahlen, formulierte dieselbe Einschränkung noch deutlicher: Präzise Umrechnungen müssen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden, weil Größe, Masse, Zusammensetzung und Verarbeitung den Zusammenhang beeinflussen. Ein dickes Schmiedestück, ein dünnes Band und ein kleiner wärmebehandelter Bolzen können unterschiedliche Korrelationen ergeben, selbst wenn ihre nominalen Werkstoffsorten identisch sind. Die Geometrie verändert die Einspannung im Bereich des Eindrucks, während Masse und Querschnittsgröße die Abkühlgeschwindigkeit und damit das Gefüge beeinflussen.
Für Abnahmeentscheidungen sollte eine aus der Härte abgeleitete Zugfestigkeit als Schätzwert gekennzeichnet und zusammen mit der gemessenen Skala, der Prüfnorm, der Messstelle, der Werkstoffsorte, dem Wärmebehandlungszustand, der Kalibrierpopulation und der erwarteten Unsicherheit angegeben werden. Wenn eine Zeichnung oder Werkstoffspezifikation eine Zugfestigkeit fordert, ist der geeignete Nachweis eine nach der einschlägigen Norm durchgeführte Zugprüfung und nicht ein umgerechneter Wert, der ausgewählt wurde, weil er scheinbar nahe an der Anforderung liegt. Härte kann zur Vorauswahl, zum Vergleich und zur Überwachung dienen. Sie kann allein jedoch nicht das vollständige Zugverhalten eines Stahlbauteils nachweisen.
Geometrie, Größe, Masse und Prüfort
Ein Härtewert beschreibt die Reaktion eines bestimmten Materialvolumens unter einem bestimmten Eindringkörper. Er beschreibt nicht allein die Zusammensetzung. Zwei Proben, die aus demselben wärmebehandelten Stahl geschnitten wurden, können unterschiedliche Messwerte ergeben, wenn eine der Proben dünn, nur unzureichend abgestützt, gekrümmt, rau, entkohlt oder in der Nähe eines früheren Eindrucks gemessen worden ist. Der gemessene Wert kann sich daher ändern, obwohl sich die Legierung und die Wärmebehandlung nicht geändert haben.
Dies ist von Bedeutung, bevor überhaupt eine Umrechnung vorgenommen wird. Eine Umrechnungstabelle kann einen gültigen Brinell-, Rockwell- oder Vickers-Messwert einem Näherungswert auf einer anderen Skala zuordnen; sie kann jedoch keinen Eindruck korrigieren, der durch Biegung, Schwingungen, Oberflächenschäden oder einen ungeeigneten Prüfort verfälscht wurde. Der technische SAE-Bericht Hardness Tests and Hardness Number Conversions (1967) betont ausdrücklich, dass präzise Beziehungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, da Größe, Masse, Zusammensetzung und Verarbeitung das Ergebnis beeinflussen.
Mindestdicke und Randabstand
Das Prüfstück muss ausreichend dick sein, damit die Zone der plastischen Verformung unter dem Eindruck nicht die gegenüberliegende Oberfläche erreicht. Ist dies der Fall, begrenzt das Trägermaterial den Eindruck nicht mehr auf dieselbe Weise wie bei einem massiven Prüfstück. Der Eindringkörper kann tiefer eindringen, oder die Kontaktgeometrie kann sich ändern, wodurch ein Härtewert entsteht, der im Vergleich zu einem ausreichend dicken Querschnitt niedriger oder anderweitig verzerrt ist. Die zulässige Mindestdicke hängt von der Härteskala, dem Eindringkörper, der Prüfkraft und dem Härtebereich ab; ein dünnes Blech, das für die Oberflächen-Rockwell-Prüfung geeignet ist, muss nicht für die Standard-Rockwell- oder Brinell-Prüfung geeignet sein.
Kleine Bauteile verursachen ein ähnliches Problem. Ein Bauteil mit geringer Masse kann sich unter der Prüfkraft bewegen, neigen oder elastisch verformen. Bereits eine geringe Verschiebung verändert bei einer Rockwell-Prüfung die Eindringtiefe und kann bei einer Brinell-Prüfung die Messung des Eindruckdurchmessers beeinflussen. Die Vorrichtung kann zwar fest erscheinen, während sich das Bauteil selbst durchbiegt. Dünne Flansche, schmale Rippen und die Wände hohler Querschnitte reagieren besonders empfindlich.
Auch der Abstand von einem Rand ist von Bedeutung. Ein zu nahe an einem Rand gesetzter Eindruck verfügt über weniger umgebendes Material, das dem plastischen Fließen entgegenwirkt. Das Material kann sich zum freien Rand hin aufwölben, und die gemessene Diagonale oder Eindringtiefe kann vom Verhalten eines Eindrucks auf einer uneingeschränkten Oberfläche abweichen. Dasselbe Problem gilt für Bohrungen, Schlitze, Keilnuten und abrupte Querschnittsänderungen. Ein Messwert neben einer spanend bearbeiteten Nut ist nicht automatisch repräsentativ für den angrenzenden ebenen Bereich.
Auch benachbarte Eindrücke können sich gegenseitig beeinflussen. Die plastische Verformung eines früheren Eindrucks hinterlässt einen lokal verfestigten und verdrängten Bereich. Wenn der nächste Eindruck zu nahe liegt, können sich seine Größe oder Tiefe ändern. Die Abstandsanforderungen unterscheiden sich je nach Verfahren und Härte; daher muss die jeweils geltende Norm maßgeblich sein und nicht eine bequeme Faustregel. Eine Folge eng beieinanderliegender Messwerte kann einen falschen Eindruck von Wiederholbarkeit vermitteln, weil jede Prüfung die nächste beeinflusst.
Abstützung, Krümmung und Bauteilmasse
Der Auflagetisch ist Teil des Messsystems. Eine harte, stabile und ordnungsgemäß sitzende Abstützung begrenzt Bewegungen und liefert die für einen kontrollierten Eindruck erforderliche Gegenkraft. Eine nachgiebige Unterlage, eingeschlossene Zunderschicht, ein Grat, ein Farbsplitter oder eine unebene Vorrichtung ermöglichen ein lokales Setzen. Der Eindringkörper misst dann die gemeinsame Reaktion des Stahls, der Abstützung und jedes dazwischenliegenden Materials.
Schwingungen haben eine ähnliche Wirkung. Eine Prüfung neben einer Presse, einem Schleifgerät oder einer Werkzeugmaschine kann die Kraftaufbringung oder die Tiefenmessung stören. Bei einem leichten Bauteil können die Schwingungen durch die eigene Nachgiebigkeit des Bauteils verstärkt werden. Ein Messwert, der an einem massiven Block ermittelt wurde, und ein Messwert, der an einem dünnen, auf einer nachgiebigen Vorrichtung aufliegenden Bauteil ermittelt wurde, sind nicht allein deshalb gleichwertig, weil für beide dieselbe Rockwell-Skala verwendet wurde.
Eine Krümmung verändert die Kontaktgeometrie. Auf einer konvexen Oberfläche steht der Eindringkörper mit weniger umgebendem Material in Kontakt als auf einer ebenen Fläche, und die Oberfläche kann der Belastung ausweichen. Auf einer konkaven Oberfläche können Zugang und Ausrichtung gleichermaßen problematisch sein. Das Verhältnis des Krümmungsradius zur Größe des Eindrucks ist von Bedeutung: Eine breite, flache Krümmung kann nur geringe Auswirkungen haben, während eine Welle oder ein Rohr mit kleinem Radius eine erhebliche Verzerrung verursachen kann. Der Eindringkörper muss normal zur örtlichen Oberfläche ausgerichtet sein und darf nicht lediglich an der Gesamtausrichtung des Bauteils ausgerichtet werden.
Zylindrische Bauteile werfen ebenfalls Fragen hinsichtlich des Prüforts auf. Ein Messwert am Scheitel einer Welle, in der Nähe ihrer Seite oder auf einer abgeflachten Prüfauflage kann unterschiedliche Einspann- und Abstützbedingungen repräsentieren. Wird für die Prüfung eine Prüfauflage spanend hergestellt, kann durch ihren Abtrag eine andere Tiefe freigelegt werden, sodass sie möglicherweise nicht mehr die Funktionsoberfläche repräsentiert. Der Prüfbericht sollte den Prüfort, die Ausrichtung, die Querschnittsdicke und die Abstützbedingungen angeben, damit spätere Messwerte sinnvoll verglichen werden können.
Diese Einschränkungen gelten mit zusätzlicher Bedeutung für umgerechnete Härte- und Festigkeitsschätzungen. ASTM E140-12, Standard Hardness Conversion Tables for Metals, enthält für bestimmte Metalle, einschließlich homogener Kohlenstoff-, niedriglegierter und Werkzeugstähle, Näherungsbeziehungen zwischen den Skalen Brinell, Vickers, Rockwell, Oberflächen-Rockwell, Knoop, Scleroscope und Leeb. ASTM erklärt, dass „die Umrechnungen durch Legierung, Gefügestruktur und Wärmebehandlung beeinflusst werden“. Ein geometrisch bedingter Fehler wird nicht dadurch beseitigt, dass eine andere Spalte dieser Tabelle ausgewählt wird.
Oberflächenvorbereitung und Entkohlung
Der Oberflächenzustand kann das Ergebnis verändern, bevor der Eindringkörper den repräsentativen Stahl erreicht. Zunderschicht, Rost, Beschichtungen, Farbe, Bearbeitungsspuren und Oberflächenrauheit beeinträchtigen das Aufsetzen sowie die optische Messung eines Brinell- oder Vickers-Eindrucks. Eine raue Oberfläche kann es erschweren, die Ränder eines kleinen Eindrucks zu bestimmen, während ein loses Oxidteilchen unter der Belastung zusammenbrechen kann. Das Vorbereitungsverfahren muss Verunreinigungen entfernen, ohne den zu messenden metallurgischen Zustand zu verändern.
Schleifen ist nicht automatisch unschädlich. Starkes Schleifen kann eine wärmebeeinflusste Schicht, örtliches Anlassen, Eigenspannungen oder eine kaltverfestigte Randschicht erzeugen. Übermäßiger Druck kann eine Oberfläche erzeugen, die härter oder weicher ist als das darunterliegende Material. Kühlung, leichte Zustellungen und ein ausreichender Materialabtrag tragen dazu bei, dieses Risiko zu verringern; die erforderliche Tiefe hängt jedoch vom Verfahren und vom Bauteil ab. Eine polierte Oberfläche kann die optische Messung verbessern und dennoch beschädigtes Material repräsentieren, wenn die Vorbereitung zu aggressiv war.
Auch eine Wärmebehandlung kann beabsichtigte oder unbeabsichtigte Härtegradienten erzeugen. Eine aufgekohlte Randschicht ist härter als ihr kohlenstoffarmer Kern, und ein flacher Eindruck kann ausschließlich die Randschicht erfassen. Mit zunehmender Größe oder Tiefe des Eindrucks beginnt das weichere Grundmaterial, das Ergebnis zu beeinflussen. Eine auf homogenem Stahl beruhende Umrechnung ist dann ungeeignet. Die Entkohlung hat den gegenteiligen Effekt: Eine Erwärmung in einer entkohlenden Atmosphäre kann der Oberfläche Kohlenstoff entziehen und eine weiche Schicht über härterem Stahl hinterlassen. Eine Oberflächenhärteprüfung kann folglich eine Spezifikation nicht erfüllen, obwohl das Innere die Anforderungen erfüllt, oder akzeptabel erscheinen, wenn die Prüfkraft über die Schicht hinaus eindringt.
Örtliche Messungen erfordern noch größere Sorgfalt. Schweißgut, Schmelzgrenze und Wärmeeinflusszone können auf sehr kurzen Distanzen unterschiedliche Gefüge und Härtegradienten aufweisen. Ein herkömmlicher Brinell-Eindruck kann zu groß sein, um eine einzelne Zone abzugrenzen, während eine Mikro-Vickers- oder Knoop-Prüfung den Gradienten auflösen kann, jedoch eine bessere Vorbereitung und Kontrolle der Abstände erfordert. Der Prüfbericht sollte angeben, ob der Wert aus dem Schweißgut, der Wärmeeinflusszone (HAZ), dem unbeeinflussten Grundwerkstoff oder aus einem festgelegten Abstand von der Schmelzlinie stammt.
ISO 18265:2013 legt Grundsätze für die Umrechnung von Härteskalen und die Schätzung der Zugfestigkeit fest, erklärt jedoch, dass umgerechnete Werte unmittelbar nur für den exakt geprüften Werkstoff gelten, und bezeichnet Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen. Die NIST-Studie zu empirischen Rockwell-Brinell-Beziehungen (1929) kam zu dem Ergebnis, dass sich die Zugfestigkeit von Stahl für industrielle Zwecke häufig aus der Brinell-Härte schätzen lässt; daraus wird eine Oberflächenmessung an einem gekrümmten, entkohlten Bauteil jedoch keine Zugprüfung. Eine Studie aus dem Jahr 2012 in Materials Science and Engineering: A stellte für einige hochfeste, duktile Metalle die Näherungsbeziehung fest, zeigte jedoch zugleich, dass das Verhältnis von Werkstoffklasse, Gefüge und Eindruckmorphologie abhängt. Geometrie und Vorbereitung müssen zunächst kontrolliert werden. Andernfalls verleiht die Umrechnung einer Messung eine scheinbare Präzision, die das vorgesehene Materialvolumen nie repräsentiert hat.
Härtegradienten, Randschichthärtetiefe und geschweißter oder bearbeiteter Stahl
Eine Härteumrechnung wird besonders unsicher, wenn sich die Härte über wenige Zehntelmillimeter verändert. Einsatzgehärtete, nitrierte, induktionsgehärtete, laserbearbeitete, geschweißte und additiv gefertigte Stähle können innerhalb der Größe eines Eindrucks oder innerhalb des bei Routineprüfungen verwendeten Abstands mehrere mikrostrukturelle Bereiche enthalten. Eine angegebene „umgerechnete Zugfestigkeit“ vermittelt dann einen falschen Eindruck von Homogenität. Sie kann lediglich die geprüfte Oberfläche, einen von zwei Zonen beeinflussten Eindruck oder einen Mittelwert beschreiben, der den für Rissbildung, Verschleiß oder Verformung maßgeblichen Bereich verdeckt.
ASTM E140-12, Standard-Härteumwertungstabellen für Metalle (2012), enthält ungefähre Beziehungen zwischen den Skalen nach Brinell, Vickers, Rockwell, Oberflächen-Rockwell, Knoop, Scleroscope und Leeb für bestimmte Metalle, darunter homogene Kohlenstoffstähle, legierte Stähle und Werkzeugstähle. Der dortige Warnhinweis ist hier von zentraler Bedeutung: „Die Umrechnungen werden durch Legierung, Korngefüge und Wärmebehandlung beeinflusst.“ Ein Gradient fügt eine weitere Variable hinzu: den Ort. ISO 18265:2013 stellt fest, dass umgerechnete Werte nur unmittelbar auf den exakt geprüften Werkstoff anwendbar sind, während Schätzungen der Zugfestigkeit die unzuverlässigste Art der Umrechnung darstellen. Ein lokaler Härtewert kann daher für die Überprüfung eines Prozesses nützlich sein, ohne eine vertretbare Schätzung der Zugfestigkeit des Grundwerkstoffs eines Bauteils zu liefern.

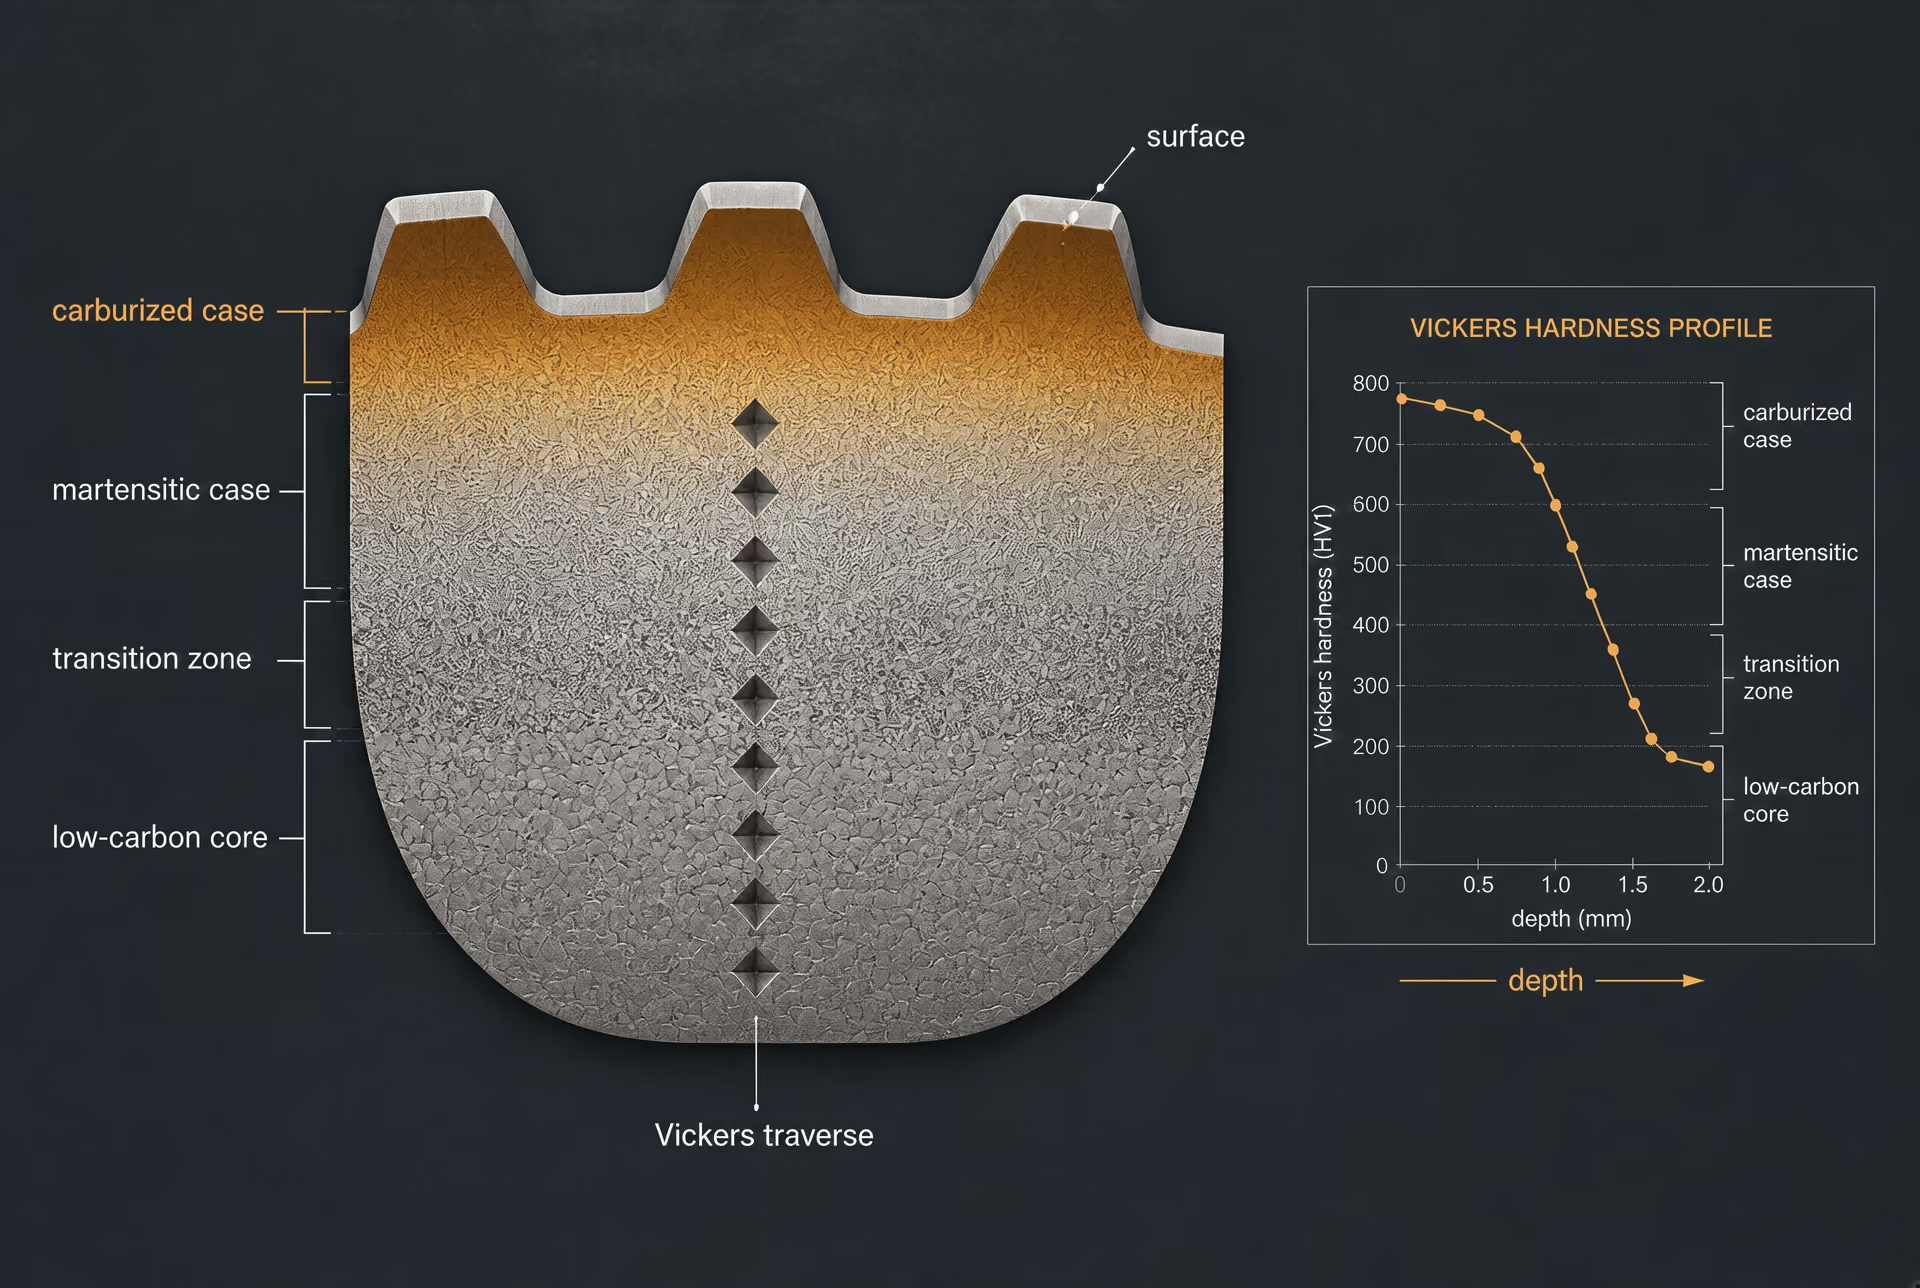
Einsatzhärtungsprofile
Beim Aufkohlen entsteht eine kohlenstoffangereicherte Oberfläche, die sich nach dem Abschrecken gewöhnlich in martensitischen Hochkohlenstoffstahl umwandelt, während der kohlenstoffärmere Kern ein anderes Härtbarkeitsverhalten und eine andere Zähigkeit beibehält. Beim Nitrieren entstehen eine Verbindungsschicht und eine Diffusionszone, deren Härte mit der Tiefe abnimmt; das Profil hängt von der chemischen Zusammensetzung des Stahls, dem Nitrierpotenzial, der Temperatur, der Zeit und dem vorausgegangenen Anlassen ab. Beim Induktionshärten entsteht über einer Übergangszone eine schnell abgeschreckte martensitische Randschicht sowie ein weicherer Kern. Laserhärten oder Laserlegieren kann noch schmalere, unregelmäßig geformte Zonen erzeugen, insbesondere wenn sich die Überlappung der Scanbahnen, die Abkühlgeschwindigkeit oder die Verdünnung verändert.
Oberflächenhärte und Kernhärte beantworten unterschiedliche Fragen. Eine Messung nahe der Oberfläche kann bestätigen, dass eine aufgekohlte Randschicht eine vorgegebene Härte erreicht hat, sie kann jedoch nicht stellvertretend für die Zugeigenschaften des kohlenstoffarmen Kerns stehen. Umgekehrt sagt eine Kernmessung wenig über den Widerstand gegen Wälzermüdung oder adhäsiven Verschleiß an der Arbeitsoberfläche aus. Ein einzelnes Ergebnis nach Rockwell C an einer dünnen Randschicht ist besonders anfällig für den Einfluss des Untergrunds: Das Verformungsfeld reicht unter die gehärtete Schicht, sodass der weichere Kern den scheinbaren Wert herabsetzen kann. Eine übermäßige Oberflächenkrümmung, eine unzureichende Auflage oder eine raue Verbindungsschicht können zusätzliche Fehler verursachen.
Ein Profil wird normalerweise erstellt, indem ein Querschnitt angefertigt, sorgfältig poliert und Vickers-Eindrücke in gemessenen Abständen von der Oberfläche eingebracht werden. Die Prüfkraft muss Eindrücke erzeugen, die groß genug für eine zuverlässige Messung, aber klein genug zur Auflösung des Gradienten sind. Zu weit voneinander entfernte Eindrücke übersehen den Übergangsbereich; zu dicht beieinander liegende Eindrücke beeinflussen sich durch überlappende plastische Verformungsfelder. ISO 6507-1 und ASTM E384 legen Anforderungen für Vickers- und Knoop-Prüfungen fest, einschließlich Grenzwerten hinsichtlich Abständen, Kanten und Messung. Die anzuwendende Norm und die Prüfkraft sollten dokumentiert werden, anstatt lediglich von „Mikrohärte“ zu sprechen.
Die Randschichthärtetiefe ist nicht einfach die Tiefe des härtesten Punkts. Eine wirksame Randschichthärtetiefe wird üblicherweise als die Tiefe definiert, bei der die Härte auf einen festgelegten Grenzwert abfällt; der Grenzwert hängt jedoch von der Produktspezifikation, dem Stahl und dem Verfahren ab. Ein gültiger Bericht sollte die Oberflächenvorbereitung, die Prüfkraft, den Eindringkörpertyp, den Ursprung der Tiefenmessung, den Abstand der Eindrücke, die Härteskala und das für die wirksame Tiefe verwendete Kriterium angeben. Eine glatt erscheinende Kurve beseitigt die Unsicherheit nicht; die Streuung kann die Verteilung von Karbiden, Restaustenit, lokale Entkohlung oder die Messauflösung widerspiegeln.

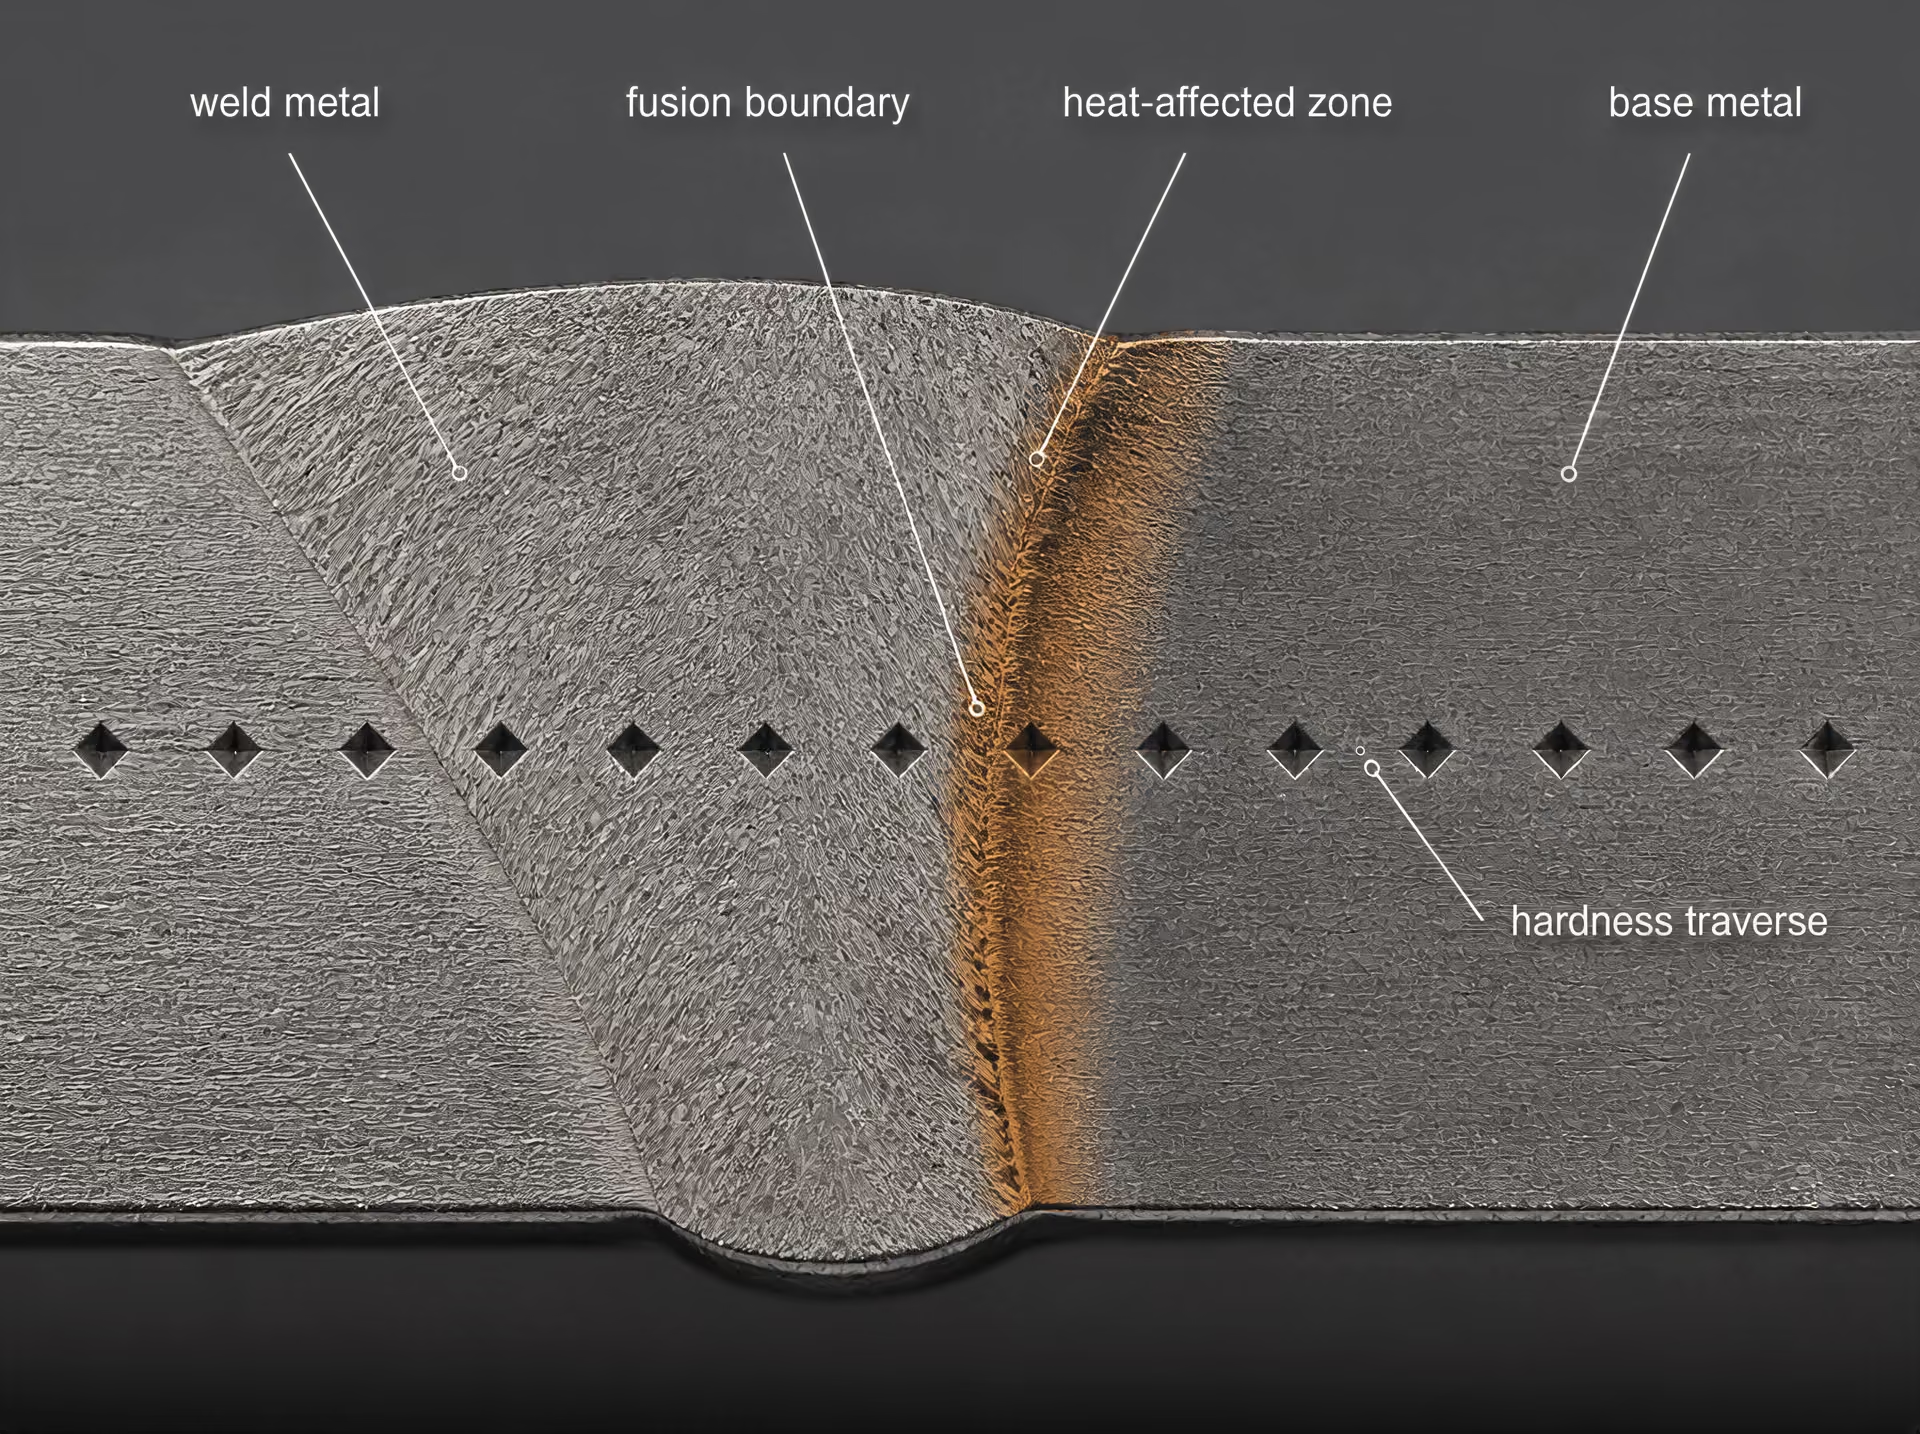
Schweißgut und Wärmeeinflusszonen
Ein Schweißquerschnitt besteht aus einer Abfolge von Zonen und nicht aus einem einzigen Werkstoff. Das Schweißgut einer Schmelzschweißung kann sich hinsichtlich Zusammensetzung und Erstarrungsgefüge vom Grundwerkstoff unterscheiden. Unmittelbar daneben kann die Wärmeeinflusszone (WEZ) grobkörnige, feinkörnige, interkritische und unterkritische Bereiche enthalten. Bei Kohlenstoffstählen und niedriglegierten Stählen kann eine schnell abgekühlte grobkörnige WEZ harten Martensit oder Bainit bilden, während ein angelassener oder interkritischer Bereich weicher und anfällig für lokale Erweichung sein kann. Schweißnahtüberhöhung, Schweißnahtwurzel, Schmelzgrenze und unbeeinflusster Grundwerkstoff können jeweils unterschiedliche Messwerte ergeben.
Die Lage des Eindrucks ist entscheidend. Ein auf der Schmelzgrenze zentrierter Eindruck kann ein gemischtes Verformungsfeld aus Schweißgut und WEZ erfassen, sodass sein Wert nicht zuverlässig einer der beiden Zonen zugeordnet werden kann. Der erste Eindruck muss weit genug von der Schmelzlinie und der Probenkante entfernt sein, um der maßgeblichen Prüfnorm zu entsprechen; gleichzeitig muss die Messreihe nahe genug beieinanderliegen, um die schmalste Zone aufzulösen. Eine praktische Kartierung verwendet ein dokumentiertes Raster oder einen Messweg mit geringeren Abständen über der Schmelzgrenze und an Härteübergängen als im homogenen Grundwerkstoff. Der genaue Abstand muss dem ausgewählten Verfahren und der Annahmespezifikation entsprechen; er sollte nicht allein aus Bequemlichkeit gewählt werden.
Die Schweißhärte wird häufig zur Prozessüberwachung, zur Bewertung des Risikos von Wasserstoffrissen oder zur Bestätigung einer qualifizierten Schweißanweisung geprüft. Dieser Zweck macht die Prüfung nicht zu einer Zugprüfung. Eine hohe lokale WEZ-Härte kann auf ein martensitisches Gefüge und eine erhöhte Rissanfälligkeit hinweisen, während ein niedriger Wert auf ein Überanlassen oder einen Festigkeitsverlust hindeuten kann. Keines der beiden Ergebnisse bestimmt die Zugfestigkeit der gesamten Schweißverbindung. Die Festigkeit der Verbindung hängt außerdem von der Schweißnahtgeometrie, Fehlern, Eigenspannungen, der Einspannung, der Zähigkeit und dem schwächsten lokalen Bereich ab.
Kartierung der lokalen Härte ohne falsche Mittelwertbildung
Bei der Härtekartierung sollte der Ort erhalten bleiben, anstatt jeden Messwert zu einem einzigen Mittelwert zusammenzufassen. Die Koordinaten sollten von einer Bezugsoberfläche oder der Schweißnahtmittellinie aus aufgezeichnet, die mikrostrukturelle Zone identifiziert und Einzelwerte oder ein dargestelltes Tiefenprofil angegeben werden. Der Mittelwert kann ein schmales Maximum oder Minimum verbergen: Zehn Messungen im weichen Grundwerkstoff können zwei kritische Messungen in einer spröden WEZ überdecken. Falls ein Mittelwert erforderlich ist, sollten daneben auch Bereich, Standardabweichung, Anzahl der Messungen und Ausschlussregeln angegeben werden.
Dasselbe Prinzip gilt für laserbearbeitete Spuren und additiv gefertigten Stahl. Schmelzbadgrenzen, Schichtgrenzen, Scanrotationen, Bindefehler, Porosität und erneut erwärmte Bänder können eine richtungsabhängige Härte hervorrufen. Ein Oberflächenraster kann ein unter der Oberfläche liegendes Band übersehen; ein Querschnitt kann Schwankungen entlang der Scanbahn verfehlen. Die Messungen sollten daher, wenn Anisotropie plausibel ist, der Prozessgeometrie in mehr als einer Richtung folgen.
Die direkt gemessene Härte bleibt das primäre Ergebnis. Ein umgerechneter Brinell-, Rockwell- oder Vickers-Wert sollte als umgerechnet gekennzeichnet und an die angegebene Tabelle, den Werkstoffzustand und den Prüfbereich gebunden werden. Die NIST-Studie von 1929 stellte fest, dass sich die Zugfestigkeit von Stahl für kommerzielle Zwecke häufig aus der Brinell-Härte schätzen ließ, und eine Studie aus dem Jahr 2023 stellte für unlegierte Baustähle im Roh- oder normalisierten Zustand eine allgemein lineare Brinell-Beziehung fest. Diese Ergebnisse bestätigen nicht die Umrechnung einer Randschicht, einer WEZ oder einer additiv bearbeiteten Oberfläche in die Zugfestigkeit des Grundwerkstoffs. Selbst die in einer Studie aus dem Jahr 2012 in Materials Science and Engineering: A angegebene Näherungsbeziehung Hᵥ ≈ 3σUTS gilt für bestimmte hochfeste, duktile metallische Werkstoffe, nicht für jeden Stahl oder jedes Gefüge. Wenn Konstruktion, Abnahme oder Schadensbewertung von den Zugeigenschaften abhängen, sollte eine Zugprüfung an repräsentativem Werkstoff durchgeführt werden.
Wie man eine Umrechnung für einen bestimmten Stahl auswählt
Eine Härteumrechnung sollte mit dem gemessenen Ergebnis beginnen, nicht mit der Zahl, die eine Spezifikation verlangt. Erfassen Sie die ursprüngliche Skala exakt – beispielsweise 220 HBW, 32 HRC, 410 HV oder 72 HRA – zusammen mit Prüfverfahren, Eindringkörper, Prüfkraft, Oberflächenvorbereitung und Messstelle. „Härte“ ohne Angabe der Skala ist eine unvollständige Information. Ein umgerechneter Wert ist keine zweite Messung, sondern eine Schätzung, die aus einer empirischen Beziehung hervorgeht.
Güte, Produktform und Zustand bestimmen
Bestimmen Sie zunächst den Stahl so genau, wie es die verfügbaren Unterlagen erlauben. Eine Bezeichnung wie AISI 1045, ASTM A36, AISI 4140, ASTM A240 Type 304 oder ASTM A681 W1 beschreibt eine Werkstofffamilie, legt jedoch für sich allein nicht die Beziehung zwischen den Härteskalen fest. Die chemische Zusammensetzung innerhalb eines Spezifikationsbereichs kann das Verhalten bei der Eindringprüfung verändern, und zwei Produkte derselben Nenngüte können unterschiedliche Kohlenstoffverteilungen, Korngrößen, Einschlüsse oder zurückgehaltene Phasen aufweisen.
Erfassen Sie die Produktform: Blech, Tafel, Stab, Draht, Rohr, Schmiedestück, Gussstück, Schweißkonstruktion oder bearbeitetes Bauteil. Dicke und örtliche Querschnittsgröße sind von Bedeutung, weil der Eindruck von ausreichend viel Material getragen werden muss. Ein Brinell-Eindruck in einem dicken Schmiedestück aus 4140-Stahl erfasst ein größeres Volumen als ein Vickers-Eindruck nahe der Oberfläche eines 1 mm dicken Blechs. Die beiden Ergebnisse stellen möglicherweise nicht denselben mikrostrukturellen Bereich dar, selbst wenn beide als Härtewerte angegeben werden.
Der Zustand ist ebenso wichtig. Geben Sie an, ob sich der Werkstoff im geglühten, normalisierten, vergüteten, ausscheidungsbehandelten, kaltverformten, aufgekohlten, nitrierten, induktiv gehärteten oder anderweitig oberflächenbehandelten Zustand befindet. Normalisierter AISI 1045 und vergüteter AISI 1045 können beispielsweise unterschiedliche Ferrit-Perlit- oder martensitische Gefüge und deshalb unterschiedliche Beziehungen zwischen Härte und Zugfestigkeit aufweisen. Ein aufgekohltes Bauteil aus AISI 8620 kann eine hohe Oberflächenhärte aufweisen, während sein Kern deutlich weicher bleibt. Eine auf homogenem Stahl beruhende Umrechnung ist keine zuverlässige Beschreibung eines solchen Härtegradienten.
Die Dokumentation sollte außerdem angeben, ob die Prüfung an einer geschliffenen, polierten, entkohlten, oxidierten, beschichteten oder kugelgestrahlten Oberfläche durchgeführt wurde. Oberflächenschichten können das Ergebnis einer flachen Vickers-, Knoop- oder oberflächennahen Rockwell-Prüfung maßgeblich bestimmen. Umgekehrt kann ein großer Brinell-Eindruck die Oberflächenschicht gemeinsam mit dem darunterliegenden Kern mitteln. Liegt die Messstelle in der Nähe einer Schweißnaht, einer Wärmeeinflusszone, einer Kante, einer Bohrung oder einer Biegung, muss diese Lage im Ergebnis angegeben werden.
ASTM E140-12, Standard-Härteumrechnungstabellen für Metalle, stellt fest, dass „die Umrechnungen durch Legierung, Gefügestruktur und Wärmebehandlung beeinflusst werden“ (ASTM International, 2012). Diese Warnung ist eine Auswahlregel und nicht lediglich eine allgemeine Einschränkung. Ein Tabelleneintrag für homogene Kohlenstoff-, Legierungs- oder Werkzeugstähle sollte nicht automatisch auf eine einsatzgehärtete Schicht, ein Duplexgefüge oder eine Schweißzone angewendet werden.
Ursprüngliche und Zielskalen aufeinander abstimmen
Bestimmen Sie als Nächstes, was der Zielwert aussagen soll. Die Umrechnung von 32 HRC in ungefähr 300 HBW ist ein Vergleich von Skala zu Skala. Die Umrechnung von 32 HRC in eine geschätzte Zugfestigkeit ist ein anderer und weniger zuverlässiger Vorgang. Der erste Wert sollte als umgerechnete Härte angegeben werden; der zweite als geschätzte Zugfestigkeit, jeweils mit Angabe der Grundlage und der Einschränkungen.
Wählen Sie die Prüfskala anhand der Geometrie und des Werkstoffzustands, bevor Sie eine Umrechnungstabelle auswählen. Die durch ASTM E10 oder ISO 6506-1 festgelegte Brinell-Prüfung eignet sich häufig für ausreichend dicke, relativ homogene Stähle, da ihr größerer Eindruck örtliche Schwankungen mittelt. Sie ist für einen schmalen Querschnitt, eine dünne Wand, einen kleinen Radius oder eine oberflächennahe Stelle in Kantennähe nur schlecht geeignet. Die durch ASTM E18 oder ISO 6508-1 abgedeckten Rockwell-Skalen liefern schnelle Ergebnisse, doch die gewählte Skala muss zur Härte und Dicke des Werkstoffs passen. Rockwell C ist kein allgemeiner Ersatz für jede Stahlprüfung; weichere Stähle können Rockwell B erfordern, während dünne Querschnitte oder flache gehärtete Schichten möglicherweise eine oberflächennahe Rockwell-Skala erfordern.
Die Vickers-Prüfung nach ASTM E384 oder ISO 6507-1 ist nützlich, wenn die verfügbare Fläche klein ist oder wenn die Härte über eine Einsatzhärtungstiefe oder durch eine Schweißnaht hindurch ermittelt werden muss. Die Knoop-Prüfung kann für sehr dünne Schichten oder schmale Bereiche vorzuziehen sein, weil ihr länglicher Eindruck eine örtlich begrenzte Messung ermöglicht. Eine tragbare Leeb-Prüfung kann bei großen Bauteilen hilfreich sein, die nicht zu einer stationären Prüfmaschine gebracht werden können. Oberflächenzustand, Bauteilmasse, Krümmung, Auflage, Aufschlagrichtung und Kalibrierung beeinflussen jedoch das Ergebnis. Eine Umrechnung von Leeb in Rockwell sollte daher an das zulässige Leeb-Gerät und die Werkstoffklasse gebunden werden und nicht als austauschbar mit einer direkten Rockwell-Prüfung gelten.
Auch die Eindringmechanik begrenzt den Vergleich. Verschiedene Skalen verwenden unterschiedliche Formen von Eindringkörpern und unterschiedliche Kräfte und erzeugen dadurch unterschiedliche plastische Zonen. Eine Umrechnung ist nur in dem Maß zuverlässig, in dem sich der geprüfte Stahl wie die Werkstoffe verhält, anhand derer die Beziehung ermittelt wurde. Ein hoher Härtewert nahe der oberen Grenze einer Skala lässt sich möglicherweise nicht zuverlässig in eine andere Skala umrechnen, selbst wenn beide Messwerte technisch innerhalb ihrer nominalen Bereiche liegen.
Die Beziehung zwischen Härte und Zugfestigkeit ist besonders stark von den Randbedingungen abhängig. Eine Studie aus dem Jahr 2012 in Materials Science and Engineering: A stellte für einige hochfeste, duktile metallische Werkstoffe die ungefähre Beziehung fest, berichtete jedoch auch, dass die Verhältnisse zwischen Härte und Festigkeit von der Werkstoffklasse, der Mikrostruktur und der Form des Eindrucks abhängen. Der Ausdruck ist keine universelle Gleichung für Stahl. Ebenso ergab eine Studie aus dem Jahr 2023 zu historischen und modernen unlegierten Baustählen eine im Allgemeinen lineare Beziehung zwischen Brinell-Härte und Zugfestigkeitsparametern für Stähle im Rohzustand oder normalisierten Zustand. Diese Feststellung begründet nicht dieselbe Beziehung für vergüteten 4340, nitrierten 4140 oder einen martensitischen Werkzeugstahl.
Anwendungsbereich und Bereich der Norm prüfen
Nachdem der Werkstoff bestimmt und die Skalen ausgewählt wurden, lesen Sie den Anwendungsbereich und die Anmerkungen der jeweils zutreffenden Norm. ASTM E140-12 enthält ungefähre Beziehungen zwischen Brinell-, Vickers-, Rockwell-, oberflächennahen Rockwell-, Knoop-, Scleroscope- und Leeb-Werten für bestimmte Metalle, darunter homogene Kohlenstoff-, Legierungs- und Werkzeugstähle. Die Tabelle muss sowohl die relevante Werkstoffkategorie als auch den gemessenen Härtebereich abdecken. Extrapolieren Sie nicht über deren Endpunkte hinaus, nur weil der numerische Verlauf glatt erscheint.
ISO 18265:2013 legt Grundsätze für die Umrechnung von Härtewerten zwischen verschiedenen Skalen sowie für die Schätzung der Zugfestigkeit fest. Sie erklärt, dass umgerechnete Werte nur für den exakt geprüften Werkstoff direkt anwendbar sind, und bezeichnet Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen. Daher sind Güte, Zustand und Herstellungsgeschichte des Produkts wesentliche Nachweise, wenn eine ISO-Tabelle angeführt wird.
Veröffentlichte Tabellen sind am überzeugendsten, wenn der Stahl hinsichtlich Zusammensetzung und Metallurgie der Population hinter der Tabelle ähnlich ist, die Prüfung deutlich innerhalb des angegebenen Bereichs liegt, die Probengeometrie dem ursprünglichen Verfahren entspricht und das Ergebnis nicht als Bescheinigung einer Zugfestigkeitseigenschaft verwendet wird. Eine Tabellenumrechnung kann für die Prozessüberwachung oder einen vorläufigen Vergleich ausreichend sein. Sie ist jedoch für sich allein nicht ausreichend, wenn ein Vertrag, eine Sicherheitsbewertung oder eine Auslegungsberechnung von Streckgrenze, Zugfestigkeit oder Bruchverhalten abhängt.
Für kritische Entscheidungen sollte eine Korrelation im Labor durchgeführt werden. Prüfen Sie repräsentative Stücke – oder benachbarte Proben aus derselben Schmelze, Produktform, Dicke und Wärmebehandlungslosen – mit dem ursprünglichen Härteprüfverfahren sowie mit dem gewünschten Zielverfahren oder einer Zugprüfung. Die Paarmessungen sollten den tatsächlichen Einsatzbereich abdecken, Wiederholungsmessungen einschließen und mit Prognosegrenzen statt mit einer einzigen angepassten Geraden ausgewertet werden. Der technische SAE-Bericht Härteprüfungen und Umrechnungen von Härtezahlen (1967) bringt den zentralen Punkt unmittelbar zum Ausdruck: Präzise Umrechnungen müssen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden, da Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen. Eine NIST-Studie aus dem Jahr 1929 ergab, dass sich die Zugfestigkeit von Stahl für kommerzielle Zwecke häufig aus der Brinell-Härte schätzen ließ. Dieses Ergebnis stützt jedoch eine praktische Schätzung und kein universelles Gesetz.
Geben Sie zuerst den ursprünglich gemessenen Wert an, gefolgt vom umgerechneten Wert, der verwendeten Tabelle oder dem verwendeten Modell, dem Werkstoffzustand sowie einer Unsicherheit oder Einschränkung. Beispiel: „Gemessen: 32 HRC; ungefähr 302 HBW unter Verwendung von ASTM E140-12 für legierten Stahl, vorbehaltlich des Gültigkeitsbereichs der Tabelle und der Einschränkungen hinsichtlich des Werkstoffs.“ Wenn die Zugfestigkeit abgeleitet wird, muss sie ausdrücklich als geschätzt bezeichnet werden. Wenn die Eigenschaft die Abnahme oder die Auslegung bestimmt, führen Sie die Zugprüfung selbst durch.
Validierung, Unsicherheit und Annahmeentscheidungen
Eine Härteumrechnung ist nur dann vertretbar, wenn ihre Grundlage dem zu bewertenden Werkstoff ähnelt. Der relevante Vergleich besteht nicht zwischen einer isolierten Härtezahl und einem Tabellenwert, sondern zwischen der gemessenen Härte und dem gemessenen Zugverhalten eines Werkstoffs mit derselben Güte, Wärmebehandlung, Querschnittsgröße und Herstellungsgeschichte. Eine aus normalisiertem Blech entwickelte Umrechnung sollte nicht automatisch auf vergüteten Stabstahl, kaltverformtes Blech, aufgekohlte Teile oder schweißbeeinflusstes Material angewendet werden, selbst wenn die nominelle chemische Güte identisch ist.
Paarprüfungen und Regression
Die Validierung beginnt mit gepaarten Probekörpern oder gepaarten Messstellen an repräsentativem Material. Die Härte ist mit dem festgelegten Verfahren – beispielsweise nach Brinell, Rockwell oder Vickers – zu messen, und Zugversuche sind gemäß der maßgeblichen Zugprüfnorm an Material durchzuführen, das aus derselben Schmelze, derselben Produktform, derselben Orientierung, demselben Dickenbereich und derselben Prozessroute stammt. Der Prüfplan sollte den für den Einsatz relevanten Zustand beibehalten: Ein Stab aus 42CrMo4 im vergüteten Zustand wird durch nicht zugehörigen geglühten 42CrMo4 nicht angemessen repräsentiert, und Blech aus ASTM A36 sollte nicht allein deshalb mit einer normalisierten Baustahlsorte höherer Festigkeit zusammengefasst werden, weil es sich bei beiden um Kohlenstoffstähle handelt.
Das Härteprüfverfahren muss kontrolliert werden, bevor irgendeine Beziehung angepasst wird. Aufzuzeichnen sind Skala, Eindringkörper, Prüfkraft, Einwirkdauer, Oberflächenvorbereitung, Prüfpunktabstände sowie der Abstand zu Kanten oder gekrümmten Bereichen. ASTM E140-12, Standard Hardness Conversion Tables for Metals, behandelt angenäherte Beziehungen zwischen Härtewerten nach Brinell, Vickers, Rockwell, oberflächlichem Rockwell, Knoop, Scleroscope und Leeb für bestimmte Metalle, darunter homogene Kohlenstoff-, legierte und Werkzeugstähle. ASTM stellt fest: „Die Umrechnungen werden durch Legierung, Gefügestruktur und Wärmebehandlung beeinflusst.“ Diese Aussage ist eine Einschränkung der Tabelle und keine geringfügige Zusatzbemerkung.
Prädiktionsintervall Ein Intervall, das den erwarteten Bereich für ein einzelnes zukünftiges Ergebnis angibt und sowohl die Modellunsicherheit als auch die Streuung zwischen Werkstoffen umfasst.
Anschließend kann eine Regression die gemessenen Größen miteinander in Beziehung setzen. Abhängig von den Daten kann über einen begrenzten Bereich ein lineares Modell geeignet sein:
wobei die gemessene Zugfestigkeit und die auf einer angegebenen Skala gemessene Härte bezeichnet. Ein nichtlineares Modell, ein gütespezifisches Modell oder separate Modelle für unterschiedliche Wärmebehandlungen können erforderlich sein. Das Modell sollte an gepaarten Beobachtungen angepasst werden, nicht an Härtewerten, die aus einer Umrechnungstabelle übernommen wurden. Anzugeben sind die Anzahl der Schmelzen, die Anzahl der Probekörper je Schmelze, der Härtebereich, der Zugfestigkeitsbereich, die Koeffizientenschätzungen, die Residualstandardabweichung sowie die Konfidenzintervalle für den angepassten Mittelwert und für eine Einzelvorhersage.
Der Unterschied zwischen diesen Intervallen ist wichtig. Ein Konfidenzintervall um die vorhergesagte mittlere Zugfestigkeit beschreibt die Unsicherheit der geschätzten durchschnittlichen Beziehung. Ein individuelles Prognoseintervall umfasst zusätzlich die Streuung von Probekörper zu Probekörper und ist daher breiter. Annahmeentscheidungen betreffen individuelles Material und nicht einen abstrakten Mittelwert. Eine enge Regressionsgerade kann daher mit einem Prognoseintervall einhergehen, das zu breit ist, um einen Spezifikationsgrenzwert zu stützen.
Die systematische Abweichung muss getrennt von der Streuung geprüft werden. Wenn die umgerechnete Zugfestigkeit durchgängig höher ist als die direkt ermittelten Zugergebnisse, weist die Umrechnung eine positive systematische Abweichung auf und kann dazu führen, dass zu schwaches Material fälschlich angenommen wird. Die Residuen sind über Härte, Schmelze, Querschnittsdicke, Orientierung und Wärmebehandlungslos hinweg zu vergleichen. Ein Residuen-Diagramm kann Krümmungen, eine veränderliche Varianz oder eine mit einer Ofencharge verbundene Gruppe von Werten erkennen lassen. Ein einzelner Gesamtkorrelationskoeffizient macht diese Effekte nicht sichtbar.
Ausreißer erfordern eine Untersuchung und keine automatische Löschung. Ein Extremwert kann durch eine falsch positionierte Eindrückung, eine unzureichende Oberflächenvorbereitung, einen Fehler am Zugprobekörper, einen Übertragungsfehler oder eine tatsächliche Seigerung und Gefügevariation verursacht worden sein. Ein Ausschluss ist nur mit einem dokumentierten technischen Grund und, soweit möglich, einer Wiederholungsprüfung gerechtfertigt. Andernfalls ist der Ausreißer Teil der Beziehung, der das Annahmeverfahren standhalten muss.
Die historischen Nachweise erklären, warum eingeschränkte Modelle funktionieren können. Eine Studie aus dem Jahr 2023 in Materials Today: Proceedings stellte für historische und moderne unlegierte Baustähle im Roh- oder normalisierten Zustand eine im Allgemeinen lineare empirische Beziehung zwischen Brinell-Härte und Zugfestigkeitsparametern fest. Diese Erkenntnis begründet nicht dieselbe Gerade für legierte, vergütete, ausscheidungsgehärtete, aufgekohlte oder stark kaltverformte Stähle. Ebenso berichtete eine NIST-Studie aus dem Jahr 1929, dass sich die Zugfestigkeit von Stahl für kommerzielle Zwecke häufig aus der Brinell-Härte abschätzen lässt; eine für die Vorprüfung nützliche Schätzung ist jedoch kein universelles Werkstoffgesetz.
Wiederholbarkeit, Vergleichbarkeit und Unsicherheit
Die Wiederholbarkeit beschreibt die Streuung, wenn derselbe Bediener dasselbe Gerät und Verfahren an hinreichend ähnlichen Messstellen unter eng kontrollierten Bedingungen verwendet. Die Vergleichbarkeit ist weiter gefasst: Sie umfasst Änderungen des Bedieners, des Geräts, des Labors, des Prüftags oder des Prüfaufbaus. Diese Komponenten dürfen nicht mit der Streuung der Beziehung zwischen Härte und Festigkeit verwechselt werden.
Beispielsweise können fünf wiederholte Vickers-Eindrückungen nur geringe Abweichungen zeigen und damit eine gute Wiederholbarkeit anzeigen, während die direkten Zugergebnisse nominell ähnlicher Probekörper aufgrund des Abstands der Ferrit-Perlit-Strukturen, des Anlassens von Martensit, der Bänderung, von Einschlüssen oder lokaler Seigerung erheblich streuen. Umgekehrt kann ein stabiler Werkstoff eine schlechte Wiederholbarkeit zeigen, weil die Oberfläche rau ist, das Teil zu dünn ist, die Eindrückung zu nahe an einer Kante liegt oder der Eindringkörper beziehungsweise die Kraftüberprüfung fehlerhaft ist. Das erste Problem gehört zum Umrechnungsmodell; das zweite betrifft hauptsächlich das Messsystem.
Ein Unsicherheitsbudget sollte Kalibrierung, Geräteauflösung, Einflüsse von Bediener und Labor, Oberflächen- und Geometrieeffekte, Probenahme sowie die Reststreuung der empirischen Beziehung umfassen. Ein umgerechneter Wert ist daher nicht einfach „gemessene Härte ± Geräteunsicherheit“. Er enthält auch die Unsicherheit der Umrechnung selbst. ISO 18265:2013 legt Grundsätze für die Umrechnung von Härtewerten zwischen Skalen und für die Schätzung der Zugfestigkeit fest, warnt jedoch: „Die umgerechneten Werte sind unmittelbar nur auf den exakt geprüften Werkstoff anwendbar.“ Außerdem werden Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen bezeichnet.
Die Probenahme bestimmt häufig maßgeblich das Ergebnis. Eine einzelne Härteeindrückung erfasst ein kleines Volumen, während ein Zugprobekörper ein wesentlich größeres und anders orientiertes Volumen erfasst. Mehrere Messungen von einer einzigen, bequem zugänglichen Oberfläche repräsentieren nicht ein gesamtes Schmiedestück, Blech, Schweißteil oder Coil. Die Probenahme sollte Schmelzen, Stellen, Dicken und Orientierungen abdecken, die durch den Herstellungsprozess entstehen können. Wenn eine Beziehung nur an Material auf der Mittellinie validiert wurde, sollte sie nicht stillschweigend für oberflächengehärtete oder entkohlte Bereiche maßgeblich sein.
Die gleiche Vorsicht gilt für einfache Formeln. Eine Studie aus dem Jahr 2012 in Materials Science and Engineering: A identifizierte für bestimmte hochfeste, duktile metallische Werkstoffe die angenäherte Beziehung . Das Verhältnis zwischen Härte und Festigkeit hängt jedoch weiterhin von der Werkstoffklasse, dem Gefüge und der Eindrückungsmorphologie ab. Wird dieser Ausdruck als allgemeine Stahlgleichung behandelt, kann dies zu einem präzise erscheinenden Ergebnis ohne vertretbare Unsicherheitsangabe führen.
Fälle, in denen eine Umrechnung für die Annahme ungeeignet ist
Eine Umrechnung ist ungeeignet, wenn die Spezifikation eine Zugfestigkeit fordert und die Umrechnung nicht für das exakte Produkt und den exakten Zustand validiert wurde. Direkte Zugprüfungen, die nach der maßgeblichen Werkstoffnorm durchgeführt werden, sollten immer dann maßgeblich sein, wenn die Annahme von Streckgrenze, Zugfestigkeit, Bruchdehnung, Brucheinschnürung oder einer verwandten Zugeigenschaft abhängt. Ein umgerechneter Wert kann die Prozessüberwachung, Sortierung oder Untersuchung unterstützen, sollte die Annahmeprüfung jedoch nicht ersetzen, nur weil die Härteprüfung schneller ist.
Besondere Vorsicht ist in der Nähe eines Spezifikationsgrenzwerts erforderlich. Angenommen, eine Werkstoffnorm fordert eine Mindestzugfestigkeit , und eine Härtetabelle liefert ein scheinbar exaktes Äquivalent. Die Tabelle wandelt diesen Mindestwert nicht in einen exakten Härtegrenzwert um. Rundung, systematische Modellabweichung, Prognoseunsicherheit und Streuung der Probenahme können dazu führen, dass Material die Grenze überschreitet oder unterschreitet. Ein Härtewert knapp über dem umgerechneten Schwellenwert kann daher mit einer erheblichen Wahrscheinlichkeit die direkte Zugfestigkeitsanforderung nicht erfüllen; ein Wert knapp darunter beweist dagegen möglicherweise kein Versagen.
Die maßgebliche Norm bestimmt außerdem, ob eine Umrechnung überhaupt zulässig ist. ISO 18265:2013 und ASTM E140-12 enthalten Grundsätze oder tabellierte angenäherte Beziehungen, jedoch keine pauschale Genehmigung, eine Prüfung durch eine andere zu ersetzen. Auch der technische Bericht Hardness Tests and Hardness Number Conversions der SAE aus dem Jahr 1967 betont, dass präzise Umrechnungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, da Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen.
Annahmeverfahren sollten festlegen, ob eine angegebene Zahl die gemessene Härte, die umgerechnete Härte oder die geschätzte Zugfestigkeit darstellt. Diese Bezeichnungen dürfen nicht zusammengefasst werden. Wenn eine Umrechnung für die Vorprüfung auf ein mögliches Versagen hinweist, ist die festgelegte direkte Prüfung oder eine genehmigte Untersuchung durchzuführen. Sind keine Zugergebnisse verfügbar, ist die Umrechnung mit ihrer Quelle, ihrem Geltungsbereich, ihrer Unsicherheit und ihren Einschränkungen anzugeben, anstatt sie als garantierte Zugeigenschaft darzustellen.
Häufige Fehler in Härte-Umrechnungstabellen
Härte-Umrechnungstabellen sind nur dann nützlich, wenn der gemessene Wert, der Werkstoff, der Zustand und das Prüfverfahren innerhalb der Grundlage der Tabelle liegen. Ein umgerechnetes Ergebnis ist keine zweite Messung. Es ist eine aus einer empirischen Beziehung abgeleitete Schätzung, die in der Regel eine größere Streuung aufweist, wenn der Werkstoff oder die Prüfbedingungen von denjenigen abweichen, unter denen die Beziehung ermittelt wurde.
ASTM E140-12, Standard-Härte-Umrechnungstabellen für Metalle, gibt ungefähre Beziehungen zwischen den Skalen Brinell, Vickers, Rockwell, Superficial Rockwell, Knoop, Scleroscope und Leeb für bestimmte Metalle an. Der Geltungsbereich umfasst homogene Kohlenstoffstähle, legierte Stähle und Werkzeugstähle, doch die Tabellen beseitigen die Unterschiede zwischen diesen Klassen nicht. ASTM erklärt: „Die Umrechnungen werden durch die Legierung, das Gefüge und die Wärmebehandlung beeinflusst“ (ASTM International, 2012). ISO 18265:2013 weist ebenfalls auf diesen praktischen Gesichtspunkt hin: Umgerechnete Werte gelten unmittelbar nur für den exakt geprüften Werkstoff, während Schätzungen der Zugfestigkeit die unzuverlässigste Art der Umrechnung darstellen (ISO, 2013).
Gleichwertige Zahlen als austauschbar behandeln
Ein Tabelleneintrag wie 40 HRC ≈ 375 HBW bedeutet nicht, dass ein Messwert von 40 HRC und ein Messwert von 375 HBW austauschbare Tatsachen sind. Der erste Wert ist ein gemessener Rockwell-C-Wert, der mit einem Diamantkegel, einer festgelegten Prüfvorkraft und einer festgelegten Hauptkraft ermittelt wurde. Der zweite Wert ist ein Brinell-Wert, der einem Hartmetallkugel-Eindringkörper, einer definierten Kraft und einem Eindruckdurchmesser zugeordnet ist. Es handelt sich um miteinander verbundene Schätzwerte, nicht um doppelte Beobachtungen.
Diese Unterscheidung ist für Prüfprotokolle von Bedeutung. Wenn eine Zeichnung 35–40 HRC fordert, kann ein auf diesen Bereich umgerechnetes Brinell-Ergebnis eine vorläufige Prüfung unterstützen, erfüllt jedoch nicht zwangsläufig eine Anforderung, die ausdrücklich für eine Rockwell-C-Prüfung formuliert wurde. Die Umrechnung kann einen Unterschied verbergen, der durch die Eindringtiefe, das lokale Gefüge, den Oberflächenzustand oder die Prüfstreuung verursacht wird. Wenn Rockwell C als festgelegtes Abnahmeverfahren vorgeschrieben ist, stellt eine direkte HRC-Messung den geeigneten Nachweis dar.
Der umgekehrte Fehler tritt ebenfalls häufig auf: Ein Benutzer rechnet HRC außerhalb des Tabellenbereichs in HBW um und gibt die extrapolierte Zahl so an, als wäre sie tabelliert. Eine Beziehung, die beispielsweise zwischen 20 und 50 HRC kalibriert wurde, sollte nicht ohne Weiteres auf eine Oberfläche aus Werkzeugstahl mit 62 HRC ausgedehnt werden. Bei hoher Härte können sich die Eindringmechanik und die Hartmetallverteilung so verändern, dass sich die Beziehung stark verschiebt. Die Tabellenendpunkte sind keine exakten Grenzen des Werkstoffs; sie stellen die Grenzen der veröffentlichten Daten oder der empfohlenen Korrelation dar. Ein Wert knapp außerhalb eines Endpunkts ist nicht automatisch ungültig, wird jedoch durch diese Tabelle nicht gestützt und erfordert ein Verfahren, das für den tatsächlichen Härtebereich geeignet ist.
Die ursprüngliche Messung muss sichtbar bleiben. „420 HBW, umgerechnet in 44 HRC“ ist wesentlich aussagekräftiger als die bloße Angabe „44 HRC“, da daraus hervorgeht, dass keine Rockwell-Prüfung durchgeführt wurde. Ein aussagekräftiges Protokoll enthält die gemessene Skala, die umgerechnete Skala, die Prüfnorm, den Messort sowie den Werkstoff- oder Wärmebehandlungszustand.
Skalen, Einheiten und Bedingungen des Eindringkörpers vermischen
Härtebezeichnungen enthalten Informationen über die Prüfung. HRC, HRB und die Superficial-Rockwell-Skalen sind keine austauschbaren Varianten einer einzigen Rockwell-Zahl. HRC verwendet einen Diamant-Eindringkörper und eine Hauptkraft von 150 kgf; HRB verwendet im Allgemeinen einen Kugel-Eindringkörper und eine Hauptkraft von 100 kgf. Superficial-Rockwell-Skalen verwenden geringere Kräfte und haben eigene Bezeichnungen, beispielsweise 30N oder 30T. Wird das Suffix weggelassen, kann ein rückverfolgbarer Messwert zu einem mehrdeutigen Ergebnis werden.
Die gleiche Warnung gilt für die Brinell-Bezeichnung. HBW kennzeichnet eine Wolframkarbidkugel, während ältere Aufzeichnungen möglicherweise die Konventionen HB oder HBS verwenden, die nicht dieselben Informationen über den Eindringkörper liefern. Ein Brinell-Ergebnis hängt außerdem vom Kugeldurchmesser, von der Prüfkraft, der Einwirkdauer und dem Verhältnis von Kraft zu Eindruckdurchmesser ab. Zwei Werte, die als „HB“ angegeben sind, wurden möglicherweise nicht unter gleichwertigen Bedingungen erzeugt.
Die Vickers-Härte, die als HV angegeben wird und bei der die Prüfkraft häufig Bestandteil der Bezeichnung ist, stellt eine weitere häufige Fehlerquelle dar. HV ist eine Härtezahl und kein Zugfestigkeitswert. Eine Aussage wie „Stahl mit 650 HV hat eine Zugfestigkeit von 650 MPa“ verwechselt voneinander unabhängige Größen und kann erheblich falsch sein. Für einige hochfeste, duktile metallische Werkstoffe hat die Forschung die ungefähre Beziehung ermittelt; dieselbe Studie berichtet jedoch, dass die Verhältnisse zwischen Härte und Festigkeit von der Werkstoffklasse, dem Gefüge und der Eindringmorphologie abhängen (Materials Science and Engineering: A, 2012). Der Ausdruck ist daher eine eingeschränkte empirische Näherung und kein Umrechnungsgesetz.
Einheiten stellen eine weitere Fehlerquelle dar. Die Brinell-Härte ist kein Spannungswert, auch wenn ihre numerische Definition Kraft und Fläche enthält. Die Zugfestigkeit kann in MPa oder ksi angegeben werden, während die Härteskalen dimensionslose Prüfzahlen mit skalenabhängigen Bedeutungen sind. Eine Tabelle, die die Zugfestigkeit aus HBW schätzt, muss als Schätzung gekennzeichnet werden; außerdem müssen ihre Quelle und ihr Werkstoffbereich angegeben werden.
Die Geometrie kann eine ansonsten geeignete Skala unbrauchbar machen. Bei einem dünnen Blech kann ein zu tiefer Eindruck oder eine unzureichende Abstützung zu einem zu hohen oder zu niedrigen Ergebnis führen. Ein kleines Bauteil, eine gekrümmte Oberfläche, eine schmale Kante oder eine örtlich gehärtete Schicht bietet möglicherweise nicht genügend Werkstoff für den vorgesehenen Eindruck. Der SAE-Bericht Härteprüfungen und Umrechnungen von Härtezahlen (1967) stellt fest, dass präzise Umrechnungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, da Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen.
Extrapolation über Stahlsorten oder Wärmebehandlungen hinweg
Der gefährlichste Fehler ist kein Rechenfehler. Es handelt sich um eine ungeprüfte Substitution des Werkstoffs: Eine für einen Stahl ermittelte Beziehung wird auf einen anderen Stahl angewendet, weil beide als „Stahl“ bezeichnet werden.
Eine Korrelation für Kohlenstoffstahl kann für eine unlegierte Kohlenstoffstahlsorte im normalisierten Zustand angemessen funktionieren, jedoch bei einem hochlegierten Werkzeugstahl, einem ausscheidungshärtenden nichtrostenden Stahl oder einem aufgekohlten kohlenstoffarmen Stahl versagen. AISI 1045, AISI D2, AISI H13, AISI 304 und AISI 17-4 PH weisen nicht dieselbe Beziehung zwischen Härte und Festigkeit auf. Ihr Legierungsgehalt, ihre Karbid- oder Ausscheidungsverteilung, ihr Restaustenit, ihre Korngröße und ihr Verformungsverhalten verändern sowohl das Eindringverhalten als auch das Zugverhalten.
Die Wärmebehandlung kann selbst innerhalb einer Stahlsorte entscheidend sein. Vergüteter AISI 4140, geglühter AISI 4140 und induktionsgehärteter AISI 4140 können an einer Stelle dieselbe nominelle Volumenhärte aufweisen und sich dennoch hinsichtlich Festigkeitsverteilung, Eigenspannung und Versagensverhalten unterscheiden. Eine Randschichthärtung wird besonders leicht übersehen. Aufkohlen, Nitrieren, Induktionshärten und Laserhärten können eine harte Randschicht über einem weicheren Kern erzeugen. Ein flacher Rockwell- oder Vickers-Eindruck kann die Randschicht messen; ein größerer Brinell-Eindruck kann den Kern mit erfassen. Wird eines der beiden Ergebnisse umgerechnet, ohne Tiefe und Messort zu dokumentieren, entsteht ein falscher Vergleich.
Untersuchungen an historischen und modernen unlegierten Baustählen stellten für Stähle im Rohzustand oder im normalisierten Zustand eine allgemein lineare empirische Beziehung zwischen der Brinell-Härte und Parametern der Zugfestigkeit fest (Materials Today: Proceedings, 2023). Diese Feststellung unterstützt eine kontrollierte Anwendung innerhalb einer genau definierten Stahlpopulation; sie rechtfertigt jedoch nicht die Übertragung der Geraden auf gehärteten Werkzeugstahl oder nichtrostenden Stahl. Eine NIST-Studie aus dem Jahr 1929 berichtete ebenfalls, dass sich die Zugfestigkeit von Stahl für kommerzielle Zwecke häufig aus der Brinell-Härte schätzen lässt, wobei die Beziehung als empirisch und nicht als universell behandelt wurde (NIST, 1929).
Wenn Festigkeitseigenschaften die Auslegung, die Schweißnahtqualifikation, die Bruchbewertung oder die Abnahme beeinflussen, ist eine direkte Zugprüfung oder eine validierte, stahlsorten- und zustandsspezifische Korrelation erforderlich. Die Tabelle sollte die Beurteilung unterstützen, nicht die Prüfung ersetzen, von der die betreffende Entscheidung tatsächlich abhängt.
Härte und umgerechnete Eigenschaften korrekt angeben
Härtedaten sollten zunächst zeigen, was tatsächlich gemessen wurde, bevor eine Umrechnung angegeben wird. Eine Härtezahl ohne Härteskala, Verfahren und Prüfbedingung ist unvollständig: „Härte 42“ kann 42 HRC, 42 HRB, 42 HV oder 42 HBW bedeuten, und diese Werte beschreiben nicht dieselbe Werkstoffreaktion. Im Bericht sollte außerdem eindeutig angegeben werden, ob die Zahl aus einer Eindringprüfung, einer veröffentlichten Umrechnungstabelle oder einer Schätzung auf Grundlage einer empirischen Festigkeitsbeziehung stammt.
Zuerst das ursprüngliche Prüfergebnis dokumentieren
Der erste Wert in einem Bericht sollte das gemessene Ergebnis in seiner ursprünglichen Skala und Bezeichnung sein. Zum Beispiel:
> Gemessene Härte: 58 HRC, ASTM E18, Stahl AISI 4140, bei 540 °C abgeschreckt und angelassen; Prüfstelle: halber Radius, 10 mm unterhalb der bearbeiteten Oberfläche; Oberfläche geschliffen; kalibriertes Rockwell-Härteprüfgerät, Hauptlast 150 kgf.
Diese Aussage kennzeichnet ein Ergebnis, das durch eine Rockwell-Prüfung ermittelt wurde. Das Ergebnis wird nicht stillschweigend durch einen Brinell- oder Vickers-Wert ersetzt. Wenn mehrere Eindrücke erzeugt wurden, sind die Einzelmesswerte oder deren Mittelwert und Spannweite anzugeben, beispielsweise 58, 59, 58 HRC; Mittelwert 58,3 HRC, Spannweite 1 HRC. Die Anzahl der Eindrücke und deren Abstand voneinander können von Bedeutung sein, wenn der Werkstoff einen Härtegradienten, ein grobes Gefüge, eine Entkohlung oder eine örtlich begrenzte Wärmebehandlung aufweist.
Der Bericht sollte die Stahlsorte möglichst genau entsprechend der jeweils anzuwendenden Werkstoffnorm bezeichnen. „4140“ ist weniger präzise als SAE J404 Grade 4140, und „rostfreier Stahl“ ist keine ausreichende Sortenbezeichnung, wenn es sich um UNS S30400, AISI 304 oder eine andere spezifizierte Bezeichnung handelt. Der Zustand nach der Wärmebehandlung ist zu dokumentieren: geglüht, normalisiert, abgeschreckt und angelassen, aufgekohlt, nitriert oder im Anlieferungszustand. Ein Härtewert aus einer nitrierten Randschicht ist nicht mit einem Wert aus dem Kern gleichzusetzen.
Die Geometrie gehört in die Dokumentation, da dünne Querschnitte, kleine Bauteile, gekrümmte Oberflächen und Proben mit geringer Masse die Ergebnisse der Eindringprüfung verfälschen können. Anzugeben sind Dicke, Durchmesser, Abstand von einer Kante sowie, ob die Prüfung an einer ebenen oder gekrümmten Oberfläche durchgeführt wurde. Auch die Oberflächenvorbereitung ist von Bedeutung. Zu dokumentieren sind Bearbeitung, Schleifen, Polieren, Entfernung von Beschichtungen sowie sichtbarer Zunder oder eine entkohlte Schicht. Bei einem Rockwell-, Brinell-, Vickers-, Knoop- oder Leeb-Ergebnis sollten das Gerät oder zumindest das Prüfverfahren, die Prüflast, der Eindringkörper und die maßgebliche Norm angegeben werden.
Norm und Grundlage der Umrechnung angeben
Ein umgerechneter Wert muss auf die ursprüngliche Messung folgen und darf sie nicht ersetzen. Zum Beispiel:
> Gemessen: 58 HRC, ASTM E18. Umgerechnet: ungefähr 615 HV als Rockwell-Äquivalent gemäß ASTM E140-12, Tabelle [zutreffende Tabelle], für den angegebenen Stahlbereich; die Umrechnung ist näherungsweise und stellt keine separate Vickers-Messung dar.
Die Tabellennummer oder Gleichung sollte dokumentiert werden, sofern die Quelle eine solche angibt. Wenn die Software das Ergebnis geliefert hat, sind die Software, die Datenbank, die Revisionsnummer und die ausgewählte Werkstoffkategorie anzugeben. „Umgerechnet in 615 HV“ ist unzureichend, da verschiedene Tabellen unterschiedliche Ergebnisse liefern können, insbesondere nahe den Grenzen ihrer angegebenen Gültigkeitsbereiche.
ASTM E140-12, Standardhärte-Umrechnungstabellen für Metalle, stellt für bestimmte Metalle, darunter homogene Kohlenstoff-, niedriglegierte und Werkzeugstähle, Näherungsbeziehungen zwischen Brinell-, Vickers-, Rockwell-, Superficial-Rockwell-, Knoop-, Scleroscope- und Leeb-Skalen bereit. ASTM weist darauf hin, dass „die Umrechnungen durch Legierung, Gefügestruktur und Wärmebehandlung beeinflusst werden“ (ASTM International, 2012). Diese Einschränkung ist Bestandteil des Ergebnisses. Sie sollte in Zeichnungen, Prüfaufzeichnungen und Zertifikaten beibehalten und nicht aus Gründen einer vereinfachten Darstellung entfernt werden.
ISO 18265:2013 legt Grundsätze für die Umrechnung von Härtewerten zwischen verschiedenen Skalen sowie für die Schätzung der Zugfestigkeit fest. Ihr Warnhinweis ist strenger, als viele kurzen Umrechnungstabellen vermuten lassen: Umgerechnete Werte gelten unmittelbar nur für den exakt geprüften Werkstoff, und Schätzungen der Zugfestigkeit sind die am wenigsten zuverlässigen Umrechnungen (International Organization for Standardization, 2013). Ein Bericht sollte daher die Grundlage der Umrechnung ausdrücklich benennen:
> Grundlage: ISO 18265:2013, Umrechnungstabelle für Stahl, Näherungswert; Anwendbarkeit auf die geprüfte Sorte und den geprüften Zustand beschränkt.
ASTM E140 und ISO 18265 berechtigen nicht dazu, jede beliebige Kombination von Härteskalen umzurechnen. Ihre Tabellen enthalten Werkstoffkategorien, Gültigkeitsbereiche und Einschränkungen hinsichtlich der Prüfverfahren. Eine Umrechnung außerhalb dieser Grenzen ist als nicht unterstützt zu kennzeichnen oder wegzulassen.
Gemessene, umgerechnete und geschätzte Werte voneinander trennen
| Bezeichnung | Bedeutung | Beispiel für die Berichterstattung |
|---|---|---|
| Gemessene Härte | Direktes Ergebnis der durchgeführten Härteprüfung | 225 HBW 10/3000, ASTM E10 |
| Umgerechnete Härte | Näherungswert, der auf einer anderen Härteskala abgeleitet wurde | Ungefähr 22 HRC, ISO 18265:2013 |
| Geschätzte Zugfestigkeit | Weitere Ableitung aus der Härte | Ungefähr 760 MPa, nur eine Schätzung |
Für drei unterschiedliche Arten von Informationen sind getrennte Bezeichnungen zu verwenden:
> Gemessene Härte: 225 HBW 10/3000, ASTM E10. > Umgerechnete Härte: ungefähr 22 HRC, ISO 18265:2013, zutreffende Stahltabelle. > Geschätzte Zugfestigkeit: ungefähr 760 MPa, empirische Härte-Festigkeits-Beziehung; nicht durch eine Zugprüfung gemessen.
Der dritte Wert darf niemals als Zugfestigkeit: 760 MPa angegeben werden, sofern er nicht durch eine Zugprüfung ermittelt wurde. ISO 18265 bezeichnet Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen. Die 1929 veröffentlichte NIST-Studie zu empirischen Rockwell-Brinell-Beziehungen ergab, dass sich die Zugfestigkeit von Stahl für gewerbliche Zwecke häufig aus der Brinell-Härte schätzen lässt. Dieses Ergebnis beschreibt jedoch eine empirische Näherung und kein allgemeingültiges Gesetz. Eine direkte Zugprüfung bleibt erforderlich, wenn eine Konstruktionsberechnung, eine Werkstoffzertifizierung, eine Schadensuntersuchung oder eine Abnahmeentscheidung von Streckgrenze, Zugfestigkeit, Dehnung oder Brucheinschnürung abhängt.
Einige Beziehungen sind nur innerhalb einer angegebenen Werkstoffklasse nützlich. Eine 2012 in Materials Science and Engineering: A veröffentlichte Studie identifizierte für bestimmte hochfeste, duktile metallische Werkstoffe die ungefähre Beziehung Hᵥ ≈ 3σUTS. Das Verhältnis verändert sich mit der Werkstoffklasse, dem Gefüge und der Eindringmorphologie; es sollte nicht automatisch auf ferritisch-perlitischen ASTM A36, abgeschreckten und angelassenen SAE J404 Grade 4140, martensitischen rostfreien Stahl oder eine nitrierte Oberfläche angewendet werden. Eine 2023 veröffentlichte Studie zu historischen und gegenwärtigen unlegierten Baustählen stellte bei unbearbeitetem oder normalisiertem Werkstoff eine im Allgemeinen lineare empirische Beziehung zwischen Brinell-Härte und Parametern der Zugfestigkeit fest. Dieses Ergebnis begründet jedoch nicht dieselbe Beziehung für abgeschreckten und angelassenen, kaltverformten, aufgekohlten oder ausscheidungsgehärteten Stahl.
Ein vollständiger Eintrag kann daher folgendermaßen lauten:
> Werkstoff: SAE J404 Grade 4140, bei 540 °C abgeschreckt und angelassen; Stab mit 40 mm Durchmesser, Prüfung am halben Radius; geschliffene Oberfläche. Gemessen: 31 HRC, ASTM E18, kalibriertes Rockwell-Härteprüfgerät. Umgerechnet: ungefähr 295 HBW, ASTM E140-12, zutreffende Tabelle für niedriglegierten Stahl; nur Näherungswert. Geschätzte Zugfestigkeit: ungefähr [Wert] MPa nach [benannte Gleichung oder Tabelle]; nur Schätzwert, kein Ergebnis einer Zugprüfung.
Dieses Format bewahrt die Nachweise, Annahmen und Grenzen der Umrechnung. Außerdem ermöglicht es einem späteren Prüfer, zu entscheiden, ob eine direkte Prüfung erforderlich ist, anstatt eine zweckmäßige Äquivalenzzahl fälschlich als neue Messung anzusehen.
Ausgearbeitete metallurgische Vergleiche ohne Scheingenauigkeit
Eine Härteumrechnung wird irreführend, wenn die Zahl als Werkstoffidentität und nicht als Ergebnis einer bestimmten Prüfung an einem Stahl in einem bestimmten Zustand behandelt wird. Ein an einem einwandfreien, homogenen Querschnitt gemessener Brinell-Wert kann innerhalb einer kontrollierten Gruppe normalisierter Stähle in angemessener Weise mit der Zugfestigkeit korrelieren. Dieselbe numerische Härte eines vergüteten Stahls oder der Randschicht eines einsatzgehärteten Bauteils hat nicht dieselbe Bedeutung.
ASTM E140-12, Standard Hardness Conversion Tables for Metals, stellt Näherungsbeziehungen zwischen den Skalen Brinell, Vickers, Rockwell, Oberflächen-Rockwell, Knoop, Scleroscope und Leeb für bestimmte Metalle bereit, darunter homogene Kohlenstoffstähle, niedriglegierte Stähle und Werkzeugstähle. ASTM erklärt ausdrücklich, dass „die Umrechnungen durch Legierung, Gefügestruktur und Wärmebehandlung beeinflusst werden“ (ASTM International, 2012). Diese Einschränkung gilt für jeden der nachfolgenden Vergleiche.
Normalisierter unlegierter Baustahl
Normalisierter unlegierter Baustahl ist der Fall, bei dem eine Beziehung zwischen Brinell-Härte und Festigkeit vergleichsweise schlüssig sein kann. Betrachtet werden kann beispielsweise ein Stahl wie ASTM A36 oder ein Stahl nach EN 10025-2 wie S275JR, vorausgesetzt, der Werkstoff liegt tatsächlich in einem normalisierten oder gleichwertigen feinkörnigen Zustand vor und der geprüfte Querschnitt ist ausreichend homogen. Durch das Normalisieren wird das Ferrit-Perlit-Gefüge durch Erwärmen über den kritischen Temperaturbereich und anschließendes Abkühlen an der Luft verfeinert und vereinheitlicht. Dadurch wird nicht jede Schmelze Stahl identisch, jedoch werden einige der Zustandsunterschiede verringert, die die Interpretation der Härte erschweren.
Bei dieser Werkstoffklasse erfasst die Brinell-Härteprüfung durch einen Kugelabdruck ein vergleichsweise großes Volumen. Das Ergebnis mittelt daher Ferrit, Perlit, Einschlüsse und örtliche Schwankungen wirksamer als ein sehr kleiner Mikrohärteeindruck. Wenn Kohlenstoffgehalt, Mangangehalt, Korngröße, Dicke und Verarbeitungsgeschichte innerhalb einer begrenzten Werkstoffpopulation bleiben, geht eine zunehmende Brinell-Härte im Allgemeinen mit einer zunehmenden Streckgrenze und Zugfestigkeit einher. Eine Studie aus dem Jahr 2023 in Materials Today: Proceedings stellte für historische und moderne unlegierte Baustähle im Rohzustand oder normalisierten Zustand eine im Allgemeinen lineare empirische Beziehung zwischen der Brinell-Härte und Parametern der Zugfestigkeit fest (Materials Today: Proceedings, 2023).
„Im Allgemeinen linear“ ist keine Erlaubnis, aus einem einzigen Eindruckswert einen garantierten Zugfestigkeitswert zu berechnen. Die Aussage beschreibt eine angepasste Beziehung für eine bestimmte Werkstoffgruppe. Selbst innerhalb von S275JR oder ASTM A36 können Unterschiede bei Blechdicke, Desoxidationspraxis, Phosphor- und Schwefelgehalt, Walzgeschichte und örtlicher Seigerung das Ergebnis verschieben. Ein Härtewert aus einer Wärmeeinflusszone einer Schweißnaht ist nicht mit einem Wert aus dem Grundwerkstoff gleichzusetzen.
Die ältere NIST-Studie zu empirischen Rockwell-Brinell-Beziehungen gelangte zu einer praktischen Einschätzung, die weiterhin nützlich ist: Die Zugfestigkeit von Stahl kann für kommerzielle Zwecke häufig aus der Brinell-Härte abgeschätzt werden, doch handelt es sich dabei um eine empirische und nicht um eine allgemeingültige Gesetzmäßigkeit (NIST, 1929). Eine Umrechnungstabelle kann somit zur Beurteilung der Werkstoffgleichmäßigkeit oder zur Prozessüberwachung beitragen, wenn die Stahlfamilie und der Werkstoffzustand mit der Tabelle übereinstimmen. Sie kann jedoch keine Zugprüfung ersetzen, wenn eine festgelegte Streckgrenze, Zugfestigkeit, Bruchdehnung oder ein Abnahmekriterium maßgeblich ist.
Vergüteter legierter Stahl
Ein vergüteter legierter Stahl zeigt die Schwächen einer allgemeinen Härteumrechnung besonders deutlich. SAE 4140 und EN 10083-3 42CrMo4 können beide als Chrom-Molybdän-Stähle beschrieben werden, doch ihre Beziehung zwischen Härte und Festigkeit hängt stark von der Austenitisierung, der Abschreckintensität, der Anlasstemperatur, der Haltezeit und der Querschnittsgröße ab. Derselbe Nennwerkstoff kann nahe einer abgeschreckten Oberfläche angelassenen Martensit, an einer mittleren Position ein gemischtes Bainit-Martensit-Gefüge und zur Mitte eines großen Stabes hin ein weicheres Umwandlungsgefüge aufweisen.
Der Anlasszustand ist von Bedeutung, weil sich Härte und Zugverhalten über den Anlassbereich hinweg nicht exakt im selben Verhältnis ändern. Niedrig angelassener Martensit kann bei begrenzter Zähigkeit eine hohe Härte behalten; höheres Anlassen senkt die Härte, verbessert jedoch die Duktilität und baut Eigenspannungen ab. Sekundärhärtungsreaktionen, Karbidausscheidungen, Restaustenit und Anlassversprödung können eine einfache Beziehung zwischen einer einzelnen Zahl und der Werkstoffeigenschaft zusätzlich stören. Eine Umrechnung von HRC in HB kann als Näherung zwischen Härteskalen für ein homogenes Prüfstück akzeptabel sein, während eine auf diesem umgerechneten HB-Wert basierende Schätzung der Zugfestigkeit mit erheblich größerer Unsicherheit behaftet sein kann.
Die Querschnittsgröße ist ebenso wichtig. Ein kleines Prüfstück aus 42CrMo4 kann über seinen gesamten Querschnitt durchhärten, während ein großer geschmiedeter Schaft derselben Bezeichnung aufgrund der langsameren Abkühlung im Kern einen Härtegradienten entwickeln kann. Wird die Oberfläche geprüft und dieses Ergebnis dem gesamten Querschnitt zugeordnet, kann die Kernfestigkeit überschätzt werden. Der technische SAE-Bericht Hardness Tests and Hardness Number Conversions stellt fest, dass präzise Umrechnungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, da Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen (SAE International, 1967).
Die in einer Studie aus dem Jahr 2012 in Materials Science and Engineering: A für einige hochfeste, duktile metallische Werkstoffe angegebene Näherungsbeziehung Hᵥ ≈ 3σUTS veranschaulicht die Gefahr, eine nützliche Korrelation über ihre Werkstoffklasse hinaus zu übertragen. Die Studie berichtet außerdem, dass die Verhältnisse zwischen Härte und Festigkeit von Werkstoffklasse, Mikrostruktur und Eindruckmorphologie abhängen (Materials Science and Engineering: A, 2012). Diese Beziehung sollte nicht als allgemeine Regel auf jeden Zustand von 4140 und erst recht nicht auf eine Umrechnungskette angewendet werden, die mehrere Härteskalen umfasst.
Oberflächengehärteter Stahl mit weichem Kern
Ein einsatzgehärtetes Stahlbauteil macht den Ersatz der Zugfestigkeit durch die Härte besonders unsicher. Als Beispiele können SAE 8620 oder EN 10084 20MnCr5 nach dem Aufkohlen, Abschrecken und Anlassen dienen. Die Kohlenstoffanreicherung erzeugt eine harte martensitische Randschicht, während der kohlenstoffarme Kern deutlich zäher und wesentlich weicher bleibt. Das Bauteil besitzt daher keine einzelne Härte, die seinen vollständigen mechanischen Zustand repräsentiert.
Eine Rockwell-C-Messung an der Randschicht gibt den Widerstand eines flachen Oberflächenbereichs an. Über die Streckgrenze des Kerns, die Zugfestigkeit des Kerns, die Bruchdehnung oder das Bruchverhalten sagt sie wenig aus. Ist die Randschicht im Verhältnis zur Eindrucktiefe dünn oder erreicht die Prüflast die Übergangszone, kann der gemessene Wert durch das weiche Substrat herabgesetzt werden. Eine Oberflächen-Rockwell-Prüfung oder eine Vickers-Prüfung kann die Randschicht besser auflösen, charakterisiert jedoch ebenfalls nur die geprüfte Schicht und nicht den gesamten Werkstoffquerschnitt. Mikrohärteverläufe können die Härte von der Oberfläche bis in den Kern abbilden; allein können sie jedoch keine Zugspannungs-Dehnungskurve bestimmen.
Der Unterschied wirkt sich auch auf die Probenahme aus. Wird die Randschicht vor einer Brinell-Prüfung durch Schleifen entfernt, kann dies eine aussagekräftige Kernhärte ergeben; das Ergebnis muss jedoch als Kernmessung angegeben werden. Wird die Randschicht belassen und eine Oberflächenmessung durchgeführt, ergibt sich ein Randschichtwert. Wird einer dieser Werte als „die Härte des Bauteils“ bezeichnet, bleibt der Eigenschaftsgradient verborgen.
ISO 18265:2013 legt Grundsätze für die Umrechnung von Härtewerten zwischen Skalen und für die Abschätzung der Zugfestigkeit fest, erklärt jedoch, dass umgerechnete Werte unmittelbar nur für den exakt geprüften Werkstoff gelten, und bezeichnet Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen (ISO, 2013). Ein aufgekohlter Zahn aus SAE 8620 ist nicht der exakt homogene Werkstoff, der durch eine Umrechnungstabelle für Kohlenstoffstähle repräsentiert wird. ASTM E140-12 kann daher seinen HRC-Wert der Randschicht nicht in einen belastbar begründeten Zugfestigkeitswert des gesamten Werkstoffquerschnitts umwandeln.
Für eine Konstruktions- oder Abnahmeentscheidung besteht die richtige Vorgehensweise darin, die zu überprüfende Eigenschaft festzulegen: Randschichthärte, wirksame Randschichthärtetiefe, Kernhärte oder Zugeigenschaften eines gesondert hergestellten Prüfstücks. Direkte Zugprüfung, metallografische Untersuchung und Härte-Tiefenprofilierung beantworten unterschiedliche Fragen. Eine umgerechnete Zahl beantwortet nur die eng begrenzte Frage, die durch die anwendbare werkstoffspezifische Korrelation gestützt wird.
Praktischer Referenzablauf
Die Umrechnung der Härte sollte mit einer Entscheidung darüber beginnen, welche Eigenschaft tatsächlich benötigt wird. Ein gemessener Härtewert beschreibt die Reaktion einer bestimmten Oberfläche, Messstelle, eines bestimmten Eindringkörpers und einer bestimmten Prüfkraft. Ein umgerechneter Härtewert ist eine Schätzung auf einer anderen Härteskala. Eine geschätzte Zugfestigkeit ist eine weitergehende Schlussfolgerung und in der Regel weniger zuverlässig als eine Umrechnung zwischen Härteskalen. Diese drei Ergebnisse sollten nicht so angegeben werden, als wären sie austauschbar.
Vor der Prüfung
Definieren Sie die technische Fragestellung, bevor Sie die Prüfung auswählen. Wenn eine Anforderung an den Verschleißwiderstand der Oberfläche, die Randschichttiefe, die lokale Gleichmäßigkeit der Wärmebehandlung oder einen Wert für die Produktionskontrolle besteht, kann die Härte die geeignete direkt zu bestimmende Eigenschaft sein. Wenn die Anforderung die Streckgrenze, die Zugfestigkeit, die Bruchdehnung, das Bruchverhalten oder eine Werkstoffzertifizierung betrifft, ist die Härte lediglich eine mögliche orientierende Messgröße. Eine Zugprüfung ist das direkte Verfahren zur Bestimmung von Zugeigenschaften.
Identifizieren Sie die Stahlsorte und den Zustand des Erzeugnisses so genau, wie es die Aufzeichnungen erlauben. „Kohlenstoffstahl“ ist nicht ausreichend. Erfassen Sie die Bezeichnung, beispielsweise ASTM A36, SAE J403 1045, AISI 4140, ASTM A681 O1 oder EN 1.2379, zusammen mit der Erzeugnisform, der Querschnittsgröße, der Wärmebehandlung, dem Anlasszustand, der Kaltverformung und der Oberflächenbehandlung. Eine bei 540 °C abgeschreckte und angelassene 4140-Probe weist nicht dieselbe Beziehung zwischen Härte und Festigkeit auf wie geglühter 4140-Stahl, auch wenn beide als 4140 bezeichnet werden. Eine aufgekohlte Oberfläche, eine entkohlte Schicht, eine Wärmeeinflusszone einer Schweißung und ein normalisiertes Blech können jeweils einen unterschiedlichen Messplan erfordern.
Wählen Sie die Skala anhand der Geometrie und der erwarteten Härte und nicht aus Gründen der Bequemlichkeit. Brinell ist für viele größere, relativ gleichmäßige Querschnitte geeignet; der Kugelabdruck benötigt jedoch eine ausreichende Werkstoffdicke sowie ausreichende Abstände zu Kanten oder benachbarten Abdrücken. Rockwell ist schneller und hinterlässt einen kleineren Abdruck, während die Superficial-Rockwell-Skalen für dünnere Querschnitte oder flache gehärtete Schichten geeignet sind. Mit der Vickers- und Knoop-Mikrohärte lassen sich kleine Bereiche, Gradienten und einzelne Phasen auflösen; dadurch werden jedoch die Oberflächenvorbereitung und die Vorgehensweise des Bedieners wichtiger. Leeb- und Scleroscope-Verfahren sind tragbar und unter geeigneten Bedingungen im Feldeinsatz nützlich, ihre Messwerte hängen jedoch stark von Masse, Auflage, Ausrichtung, Oberflächenzustand und Geräteeinstellung ab.
Lesen Sie die jeweils anwendbare Prüfnorm, bevor Sie den Abdruck erzeugen. ASTM E10 regelt die Brinell-Härteprüfung, ASTM E18 die Rockwell-Härteprüfung und ASTM E384 die Mikroeindruckhärteprüfung; in der Zeichnung oder Werkstoffnorm kann außerdem das einschlägige ISO-Verfahren festgelegt sein. ASTM E140-12, Standard Hardness Conversion Tables for Metals, enthält für bestimmte Metalle, darunter homogene Kohlenstoff-, legierte und Werkzeugstähle, Näherungsbeziehungen zwischen Brinell-, Vickers-, Rockwell-, Superficial-Rockwell-, Knoop-, Scleroscope- und Leeb-Werten. Die Norm macht jedoch keine Skala zu einem universell austauschbaren Ersatz für eine andere.
Planen Sie die Probenvorbereitung. Entfernen Sie Zunder, Rost, Lack und Grate, ohne die wärmebehandelte Schicht durch Schleifen oder übermäßiges Polieren zu verändern. Die Prüfoberfläche sollte eben, sauber und für das ausgewählte Verfahren ausreichend glatt sein. Stützen Sie die Probe fest ab. Ein dünnes Blech, das sich unter dem Eindringkörper durchbiegt, kann einen irreführend niedrigen Messwert ergeben, während ein gekrümmtes oder unzureichend abgestütztes Bauteil das Ergebnis in beide Richtungen verschieben kann.
Während der Messung
Überprüfen Sie das Gerät mit den erforderlichen Referenzblöcken oder nach dem vorgeschriebenen Prüfverfahren und erfassen Sie die Gerätekennung, den Eindringkörpertyp, die Kraft, die Haltezeit, die Temperatur und die Prüfstelle. Vermischen Sie Skalen oder Belastungen nicht stillschweigend. „HRC“ und „HRB“ sind unterschiedliche Rockwell-Skalen und keine austauschbaren Bezeichnungen; „HV10“ und „HV0.2“ verwenden unterschiedliche Prüfkräfte und können unterschiedliche mikrostrukturelle Volumina erfassen.
Setzen Sie die Abdrücke in den durch die Prüfnorm vorgeschriebenen Abständen zu Kanten, Bohrungen, Schweißgrenzen und vorherigen Abdrücken. Bei einem einsatzgehärteten Bauteil sollten Sie den Abstand von der Oberfläche erfassen, anstatt nur einen zweckmäßigen Einzelmesswert zu nehmen. Bei einem entmischten, gebänderten oder mehrphasigen Stahl können mehrere Abdrücke erforderlich sein, um tatsächliche Schwankungen von der Messstreuung zu unterscheiden.
Wiederholen Sie die Messungen. Drei Messwerte können für eine gleichmäßige Laborprobe ausreichend sein, während eine Schweißverbindung, eine dünne Beschichtung, ein Gradient oder ein großes Schmiedestück ein größeres Messraster erfordern kann. Einen unpraktischen Messwert ohne dokumentierte Regel zu verwerfen, ist keine gute Praxis. Geben Sie die Einzelwerte, den Mittelwert, die Spannweite oder Standardabweichung sowie sämtliche Ausschlüsse mit ihren Gründen an. Wenn sich die wiederholten Abdrücke wesentlich unterscheiden, untersuchen Sie zunächst den Oberflächenzustand, die Abstützung, die Wahl der Skala, die Mikrostruktur und die Vorgehensweise des Bedieners, bevor Sie eine Umrechnung vornehmen.
Der gemessene Wert sollte seine ursprüngliche Identität behalten, beispielsweise 22 HRC, 235 HBW 2.5/187.5 oder 310 HV10. Eine Umrechnung sollte separat angegeben werden, etwa als „ungefähr 22 HRC, umgerechnet aus 235 HBW nach ASTM E140-12“. Dadurch wird verhindert, dass ein Tabellenwert als zweite Messung missverstanden wird.
Nach der Umrechnung
Verwenden Sie eine Umrechnungstabelle, die zur Stahlfamilie und zum gemessenen Bereich passt. ASTM E140-12 stellt fest: „Die Umrechnungen werden durch die Legierung, das Gefüge und die Wärmebehandlung beeinflusst“ (ASTM International, 2012). ISO 18265:2013 legt Grundsätze für die Umrechnung von Härtewerten zwischen Skalen und für die Schätzung der Zugfestigkeit fest, erklärt jedoch, dass umgerechnete Werte unmittelbar nur auf den exakt geprüften Werkstoff anwendbar sind; außerdem werden Schätzungen der Zugfestigkeit als die am wenigsten zuverlässigen Umrechnungen ausgewiesen (ISO, 2013). Ein Tabellenwert außerhalb seines angegebenen Bereichs wird durch zusätzliche Dezimalstellen nicht verlässlicher.
Behandeln Sie Schätzungen der Zugfestigkeit als Ergebnisse einer orientierenden Prüfung. Eine NIST-Studie aus dem Jahr 1929 berichtete, dass sich die Zugfestigkeit von Stahl für kommerzielle Zwecke häufig aus der Brinell-Härte schätzen lässt, basierend auf empirischen Beziehungen zwischen Rockwell- und Brinell-Werten (NIST, 1929). Diese Feststellung stützt eine praktische Korrelation, jedoch kein universell gültiges Gesetz. Der SAE-Bericht von 1967, Hardness Tests and Hardness Number Conversions, erläutert ebenfalls, dass präzise Umrechnungen für die jeweilige Stahlzusammensetzung, Wärmebehandlung und das jeweilige Bauteil entwickelt werden müssen, da Größe, Masse, Zusammensetzung und Verarbeitung die Beziehung beeinflussen.
Die Näherungsbeziehung wurde für einige hochfeste, duktile metallische Werkstoffe berichtet; die Studie in Materials Science and Engineering: A aus dem Jahr 2012 brachte die Verhältnisse zwischen Härte und Festigkeit jedoch mit der Werkstoffklasse, der Mikrostruktur und der Eindruckmorphologie in Verbindung (Materials Science and Engineering: A, 2012). Sie darf nicht automatisch auf ferritisch-perlitisches Blech, martensitischen Werkzeugstahl, ausscheidungsgehärteten nichtrostenden Stahl oder eine Randschicht angewendet werden. Ebenso stellte eine Studie aus dem Jahr 2023 eine im Allgemeinen lineare Beziehung zwischen Brinell-Härte und Zugfestigkeit für historische und moderne unlegierte Baustähle im Rohzustand oder im normalisierten Zustand fest, jedoch nicht für jede Legierung oder jeden Wärmebehandlungszustand (Materials Today: Proceedings, 2023).
Dokumentieren Sie die Quellentabelle, die Ausgabe, die ursprüngliche Skala, die umgerechnete Skala, die Stahlbezeichnung, den Zustand, die Prüfstelle, die Anzahl der Messwerte und die Unsicherheit. Geben Sie an, ob es sich um einen gemessenen, umgerechneten oder geschätzten Wert handelt. Führen Sie Einschränkungen wie Einflüsse dünner Querschnitte, Oberflächengradienten, eine unbekannte Wärmebehandlung, den Kalibrierstatus und die Frage auf, ob der Stahl außerhalb der Quelldaten liegt.
Praktischer Ablauf der Umrechnung
- Festlegen Ermitteln Sie, ob Härte, Randschichthärtetiefe, Zugfestigkeit oder eine andere Eigenschaft gefordert ist.
- Erfassen Dokumentieren Sie Werkstoffgüte, Produktform, Querschnittsgröße, Wärmebehandlung und Oberflächenzustand.
- Auswählen Wählen Sie ein gültiges direktes Härteprüfverfahren und eine geeignete Skala für die Geometrie und die erwartete Härte.
- Messen Überprüfen Sie das Gerät, bereiten Sie die Oberfläche vor, kontrollieren Sie die Abstände und wiederholen Sie die Messungen.
- Umrechnen Verwenden Sie eine passende Tabelle oder ein qualifiziertes Modell nur innerhalb des angegebenen Geltungsbereichs und Bereichs.
- Berichten Trennen Sie gemessene, umgerechnete und geschätzte Werte und geben Sie die Unsicherheit an.
- Weiterleiten Verwenden Sie eine direkte Zugprüfung, wenn Konstruktion, Zertifizierung oder Abnahme von Zugfestigkeitseigenschaften abhängt.
Der technische Ablauf lautet daher: die erforderliche Eigenschaft definieren; nach Möglichkeit eine gültige direkte Prüfung auswählen; die Stahlsorte und den Zustand überprüfen; die Probe vorbereiten und abstützen; wiederholte Messungen durchführen; die einschlägige Umrechnungsnorm heranziehen; Unsicherheiten und Einschränkungen dokumentieren; und eine direkte Zugprüfung veranlassen, wenn das Ergebnis die Auslegung, Zertifizierung oder Werkstoffannahme beeinflusst.
Quellen
- [1] Standard Hardness Conversion Tables for Metals. ASTM International standard, 2012. https://store.astm.org/e0140-12.html
- [2] Metallic materials—Conversion of hardness values. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [3] Empirical Rockwell–Brinell relationships. NIST Journal of Research, 1929. https://nvlpubs.nist.gov/nistpubs/jres/5/jresv5n1p19_A2b.pdf
- [4] Hardness Tests and Hardness Number Conversions. SAE technical report, 1967. https://books.google.com/books/about/Hardness_Tests_and_Hardness_Number_Conve.html?id=hRW4zwEACAAJ
- [5] Brinell hardness and tensile-strength relationship in unalloyed structural steels. Materials Today: Proceedings, 2023. https://www.sciencedirect.com/science/article/pii/S2352012423017897