




Mit jelent az acélszemcse mérete?

Szemcsék, szemcsehatárok és krisztallográfiai orientáció
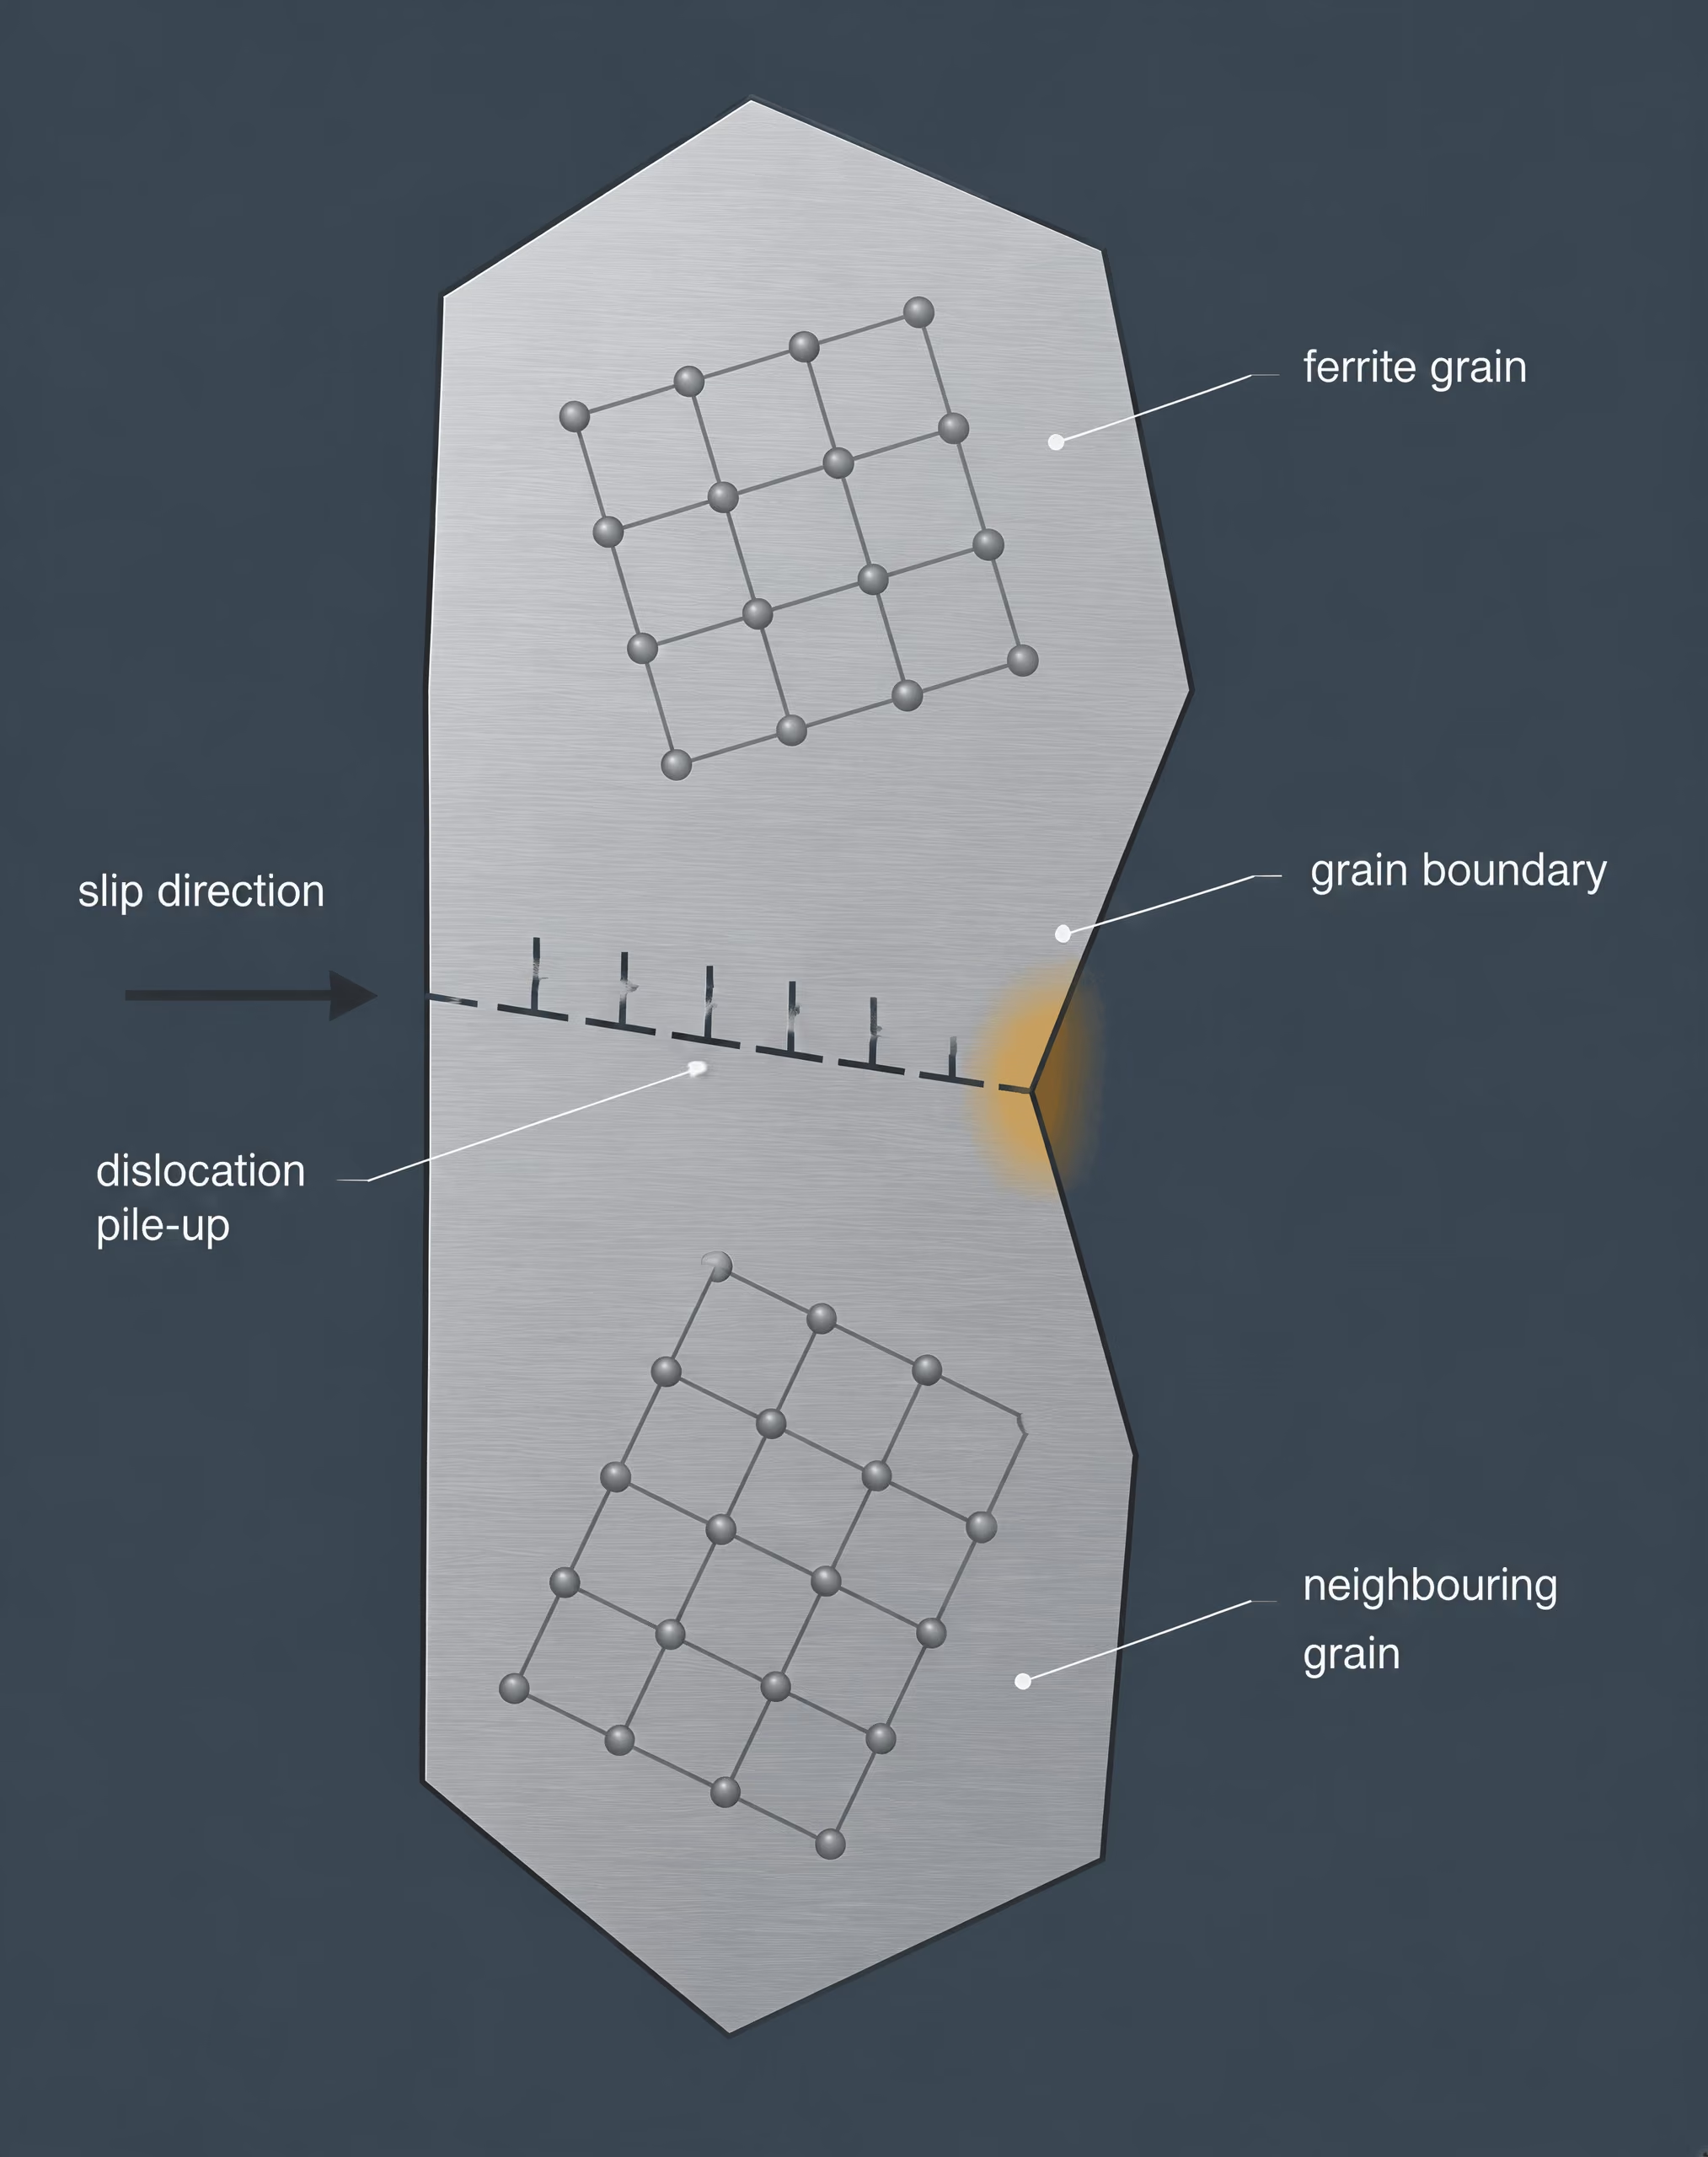
Szemcsehatár Az eltérő orientációjú szomszédos kristályok közötti átmeneti tartomány, ahol az atomelrendeződés, a kémiai összetétel, az energia és a diszlokációmozgással szembeni ellenállás eltérhet.
Az acélszemcse olyan tartomány, amelyen belül a kristályrács közös krisztallográfiai orientációval rendelkezik. Az atomok továbbra is a fázis szerkezetének megfelelően rendeződnek el — például térközepes köbös ferritként, lapközepes köbös ausztenitként vagy más fázisként —, a rács orientációja azonban egyik szemcséről a másikra változik. A szemcsehatár az eltérő orientációjú tartományok közötti határfelület. Nem egyszerűen látható vonal, hanem eltérő atomos elrendeződésű, energiájú és kémiai összetételű, valamint a diszlokációk mozgásával szemben eltérő ellenállást tanúsító átmeneti zóna.
Ez a megkülönböztetés azért fontos, mert a képlékeny alakváltozás krisztallográfiailag irányfüggő. A diszlokációk meghatározott csúszási rendszerekben mozognak a legkönnyebben, a szomszédos szemcsék pedig általában nem ugyanabban az irányban tartalmazzák ezeket a rendszereket. A szemcsehatár ezért megszakítja a csúszást, torlódásra vagy irányváltoztatásra kényszeríti a diszlokációkat, és növelheti a további folyás megindulásához szükséges feszültséget. A klasszikus Hall–Petch-összefüggés ezt a hozzájárulást közelítőleg a következőképpen fejezi ki:
ahol a folyáshatár, az egyéb szilárdságnövelő hozzájárulásokat jelöli, anyagfüggő állandó, pedig egy jellemző szemcseméret. A Cambridge-i Egyetem 2005-ös tárgyalása ugyanezt a függést az átlagos lineáris metszéspont-hosszal írja le, nem pedig szemrevételezéssel becsült átmérővel.
Az összefüggés hasznos, de nem olyan törvény, amely szerint minden egyre finomabb szemcseszerkezet korlátlanul erősebbé válik. Nagyon kis méreteknél a diszlokációk tárolása, a szemcsehatárok közvetítette alakváltozás, az oldott anyagok szegregációja, a fázisátalakulás és a textúra módosíthatja vagy felválthatja a klasszikus mechanizmust. Egy 1 mikrométeres szemcséket tartalmazó anyag nem jellemezhető megfelelően pusztán azzal, hogy „finomszemcsés”.
Mely szerkezeti egységet mérik?
- Ferritszemcse-méret
- A ferritszemcsék mérete, amely ferrites-perlites acélokban gyakran meghatározza a folyáshatárt.
- Ausztenitszemcse-méret
- Az ausztenites fázisban lévő acél szemcséinek mérete.
- Korábbi ausztenitszemcse-méret
- Az átalakulás után rekonstruált ausztenitszemcsék becsült mérete.
- Köteg- vagy blokkméret
- A martenzites vagy bainites acél szubstruktúrájának léptéke, amely a törést közvetlenebbül szabályozhatja, mint a korábbi ausztenitszemcse.
- Perlites kolóniaméret
- A ferrit–cementit-kolóniák mérete, amely befolyásolhatja a törést és az alakváltozást.
A ferritszemcse mérete gyakran a hagyományos ferrit-perlites acélok esetében alkalmazott mennyiség, mivel a képlékeny alakváltozás jelentős részét a ferrit hordozza, és annak határai erősen befolyásolják a folyást. Az ausztenitszemcse mérete az ausztenites fázisban, rendszerint emelt hőmérsékleten jelen lévő szemcsék méretét jelenti. Ha ezek a szemcsék hűtés közben átalakulnak, közvetlenül már nem feltétlenül láthatók. A metallográfusok ezt követően az átalakulás során visszamaradt jellemzők alapján rekonstruálják vagy következtetik ki a korábbi ausztenitszemcse méretét. A korábbi ausztenitszemcse-határok befolyásolhatják a bainit, a martenzit, a ferrit és a perlit elrendeződését, annak ellenére, hogy az eredeti ausztenit már eltűnt.
Ezek különböző mérések. A ferritszemcse átmérője nem helyettesíthető a korábbi ausztenitszemcse átmérőjével, és egyik sem feltétlenül azonos a törést meghatározó egység méretével. Martenzites acélban például egy korábbi ausztenitszemcse különböző orientációjú csomagokat, blokkokat és léceket tartalmaz. A hatékony hasadási vagy repedésmegállító egység ezért lehet blokk vagy csomag, nem pedig az egész korábbi ausztenitszemcse. Bainitban a csomagok és a részstruktúrák mérete szabályozhatja a repedésterjedést. Perlites acélban a ferrit–cementit kolóniák mérete és a lamellák közötti távolság legalább annyira fontos lehet, mint a ferritszemcse mérete.
Átlagos méret a méreteloszláshoz és a morfológiához képest
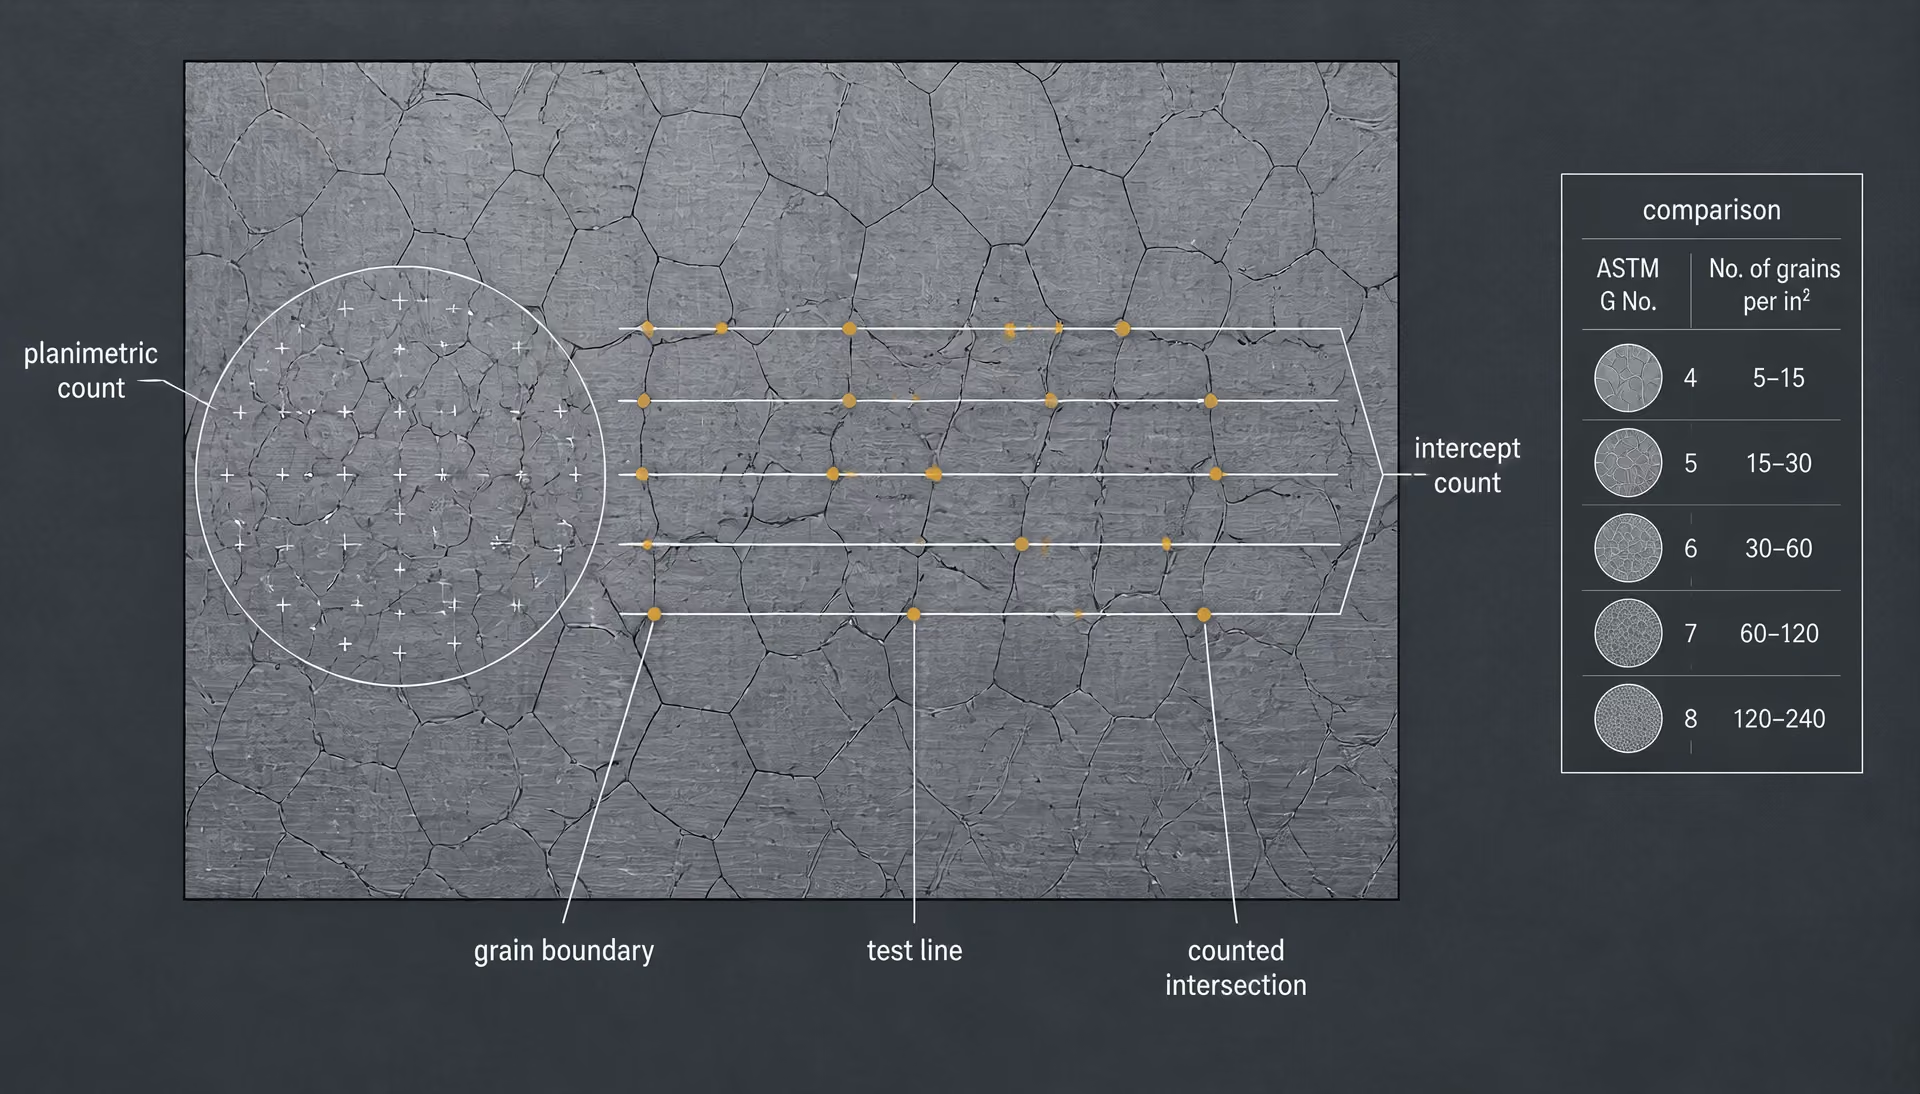
A „szemcseméret” ezért egy polikristályos szerkezet statisztikai leírása, nem pedig egyetlen látható jellemző. Az ASTM E112, Az átlagos szemcseméret meghatározásának szabványos vizsgálati módszerei, összehasonlító, síkbeli és metszéses eljárásokat ad meg az átlagos síkbeli szemcseméret meghatározására. A síkbeli módszer egy ismert területen belül megszámolja a szemcséket; a metszéses módszer a vizsgálati vonalak és a szemcsehatárok metszéseit számolja. Az ASTM-szemcseméretszámot az egységnyi területre eső szemcseszámból vagy a szemcsehatárok metszéseiből vezetik le.
Az átlag elfedi a változatosságot. Egy metszet sok 10 mikrométeres szemcsét és kisebb számú 100 mikrométeres szemcsét is tartalmazhat, miközben olyan átlagot ad, amely elfogadhatónak tűnik. Ezek a durva szemcsék azonban meghatározhatják a repedésindulást, a helyi alakváltozás-koncentrációt vagy a hasadási viselkedést. Egy eloszlás — beleértve annak szóródását, felső tartományát és térbeli elhelyezkedését — informatívabb lehet, mint a számtani átlag.
A forma ugyanolyan fontos. Az izometrikus szemcsék különböző irányokban hasonló méretűek, és rendszerint újrakristályosodás vagy jelentős izzítás után alakulnak ki. A megnyúlt szemcsék akkor jönnek létre, amikor a hengerlés, húzás, kovácsolás vagy más alakítás egy feldolgozási irányban megnyújtja a szerkezetet. Az oszlopos szemcsék elsősorban a hőmérséklet-gradiens irányában növekednek, például öntvényekben és egyes hegesztett fémekben. A duplex szerkezetek két különböző szemcseméret-populációt vagy morfológiát tartalmaznak, például durva- és finomszemcsés ferritet, ezért egyetlen átlaggal nem írhatók le hűen. A sávos szerkezetek meghatározott fázisokban vagy ötvözőelemekben feldúsult, váltakozó tartományokat tartalmaznak, amelyek gyakran a hengerlési irányhoz igazodnak. A keresztirányú metszeten mért „szemcseméret” ilyenkor jelentősen eltérhet a hosszirányban mérttől.
Ez az irányfüggés nem pusztán jelentéktelen mérési részlet. Egy 1 mikrométeres keresztirányú méretű megnyúlt szemcse a hengerlés irányában többször hosszabb lehet. A Japan Society of Mechanical Engineers által közölt, 2018-as tanulmányban ultrafinom, megnyúlt szemcséket tartalmazó kis széntartalmú acél esetében körülbelül 1,0 mikrométeres keresztirányú szemcseméretet mértek annál az állapotnál, amely a szilárdság, a duktilitás és a szívósság között a tanulmány szerint a legjobb egyensúlyt biztosította. Ha ezt a szerkezetet egyszerűen „1 mikrométeres szemcséjű acélnak” nevezzük, figyelmen kívül hagyjuk azt a geometriát, amely hozzájárult a viselkedés meghatározásához.
Ugyanez az óvatosság szükséges az ultrafinom átalakult szerkezetek esetében is. A Yonsei University 2014-es tanulmánya egy 0,3 és 2 mikrométer közötti szemcseméretű, metastabil ausztenites ötvözetet vizsgált. Közel 900 MPa szakítószilárdságot és közel 40%-os nyúlást mértek akkor, amikor az alakváltozás indukálta martenzites átalakulás további alakváltozási keményedést biztosított. Ez a duktilitás nem önmagában a szemcsefinomításból származott. A fázisstabilitástól és az alakváltozás közben végbemenő átalakulási mechanizmustól függött.
Miért nem teljes körű mikroszerkezeti leírás egy szemcseméret-szám?
A szemcseméret-szám keveset mond, ha nem adják meg a mért fázist, a metszet orientációját, a vizsgálati módszert és a morfológiát. Az ASTM-szemcseméretszámokat ezen információk nélkül nem szabad a mikrométerben megadott értékekkel felcserélhetőnek tekinteni. Két laboratórium ugyanazt a névleges ASTM-számot adhatja meg, miközben különböző fázisokat vizsgál, eltérő metszési irányokat használ, vagy olyan határokat hagy ki, amelyeket az egyik laboratórium beszámít, a másik pedig nem. Az elektron-visszaszórásos diffrakcióval végzett mérésekre közzétett ASTM E2627 az átlagos szemcsemérettel, a szemcseméret-eloszlásokkal és a teljesen újrakristályosodott polikristályos anyagok statisztikai jellemzőivel foglalkozik. Az EBSD az optikai felvételeken nem látható orientációs kapcsolatokat, részecskéket és textúrát is feltárhat, bár a határok meghatározásának kritériumait ebben az esetben is meg kell adni.
A szám továbbá nem azonosítja az acél fázisösszetételét vagy feldolgozási előéletét. Egy ferrit-perlites acélnak, egy edzett és megeresztett martenzites acélnak, valamint egy bainites acélnak hasonló mért metszésközei lehetnek, miközben szilárdságuk, szívósságuk és törési útjaik jelentősen eltérnek. A hidegalakítás megnyújthatja a szemcséket és tárolt energiát hozhat létre anélkül, hogy finomított, újrakristályosodott szerkezet alakulna ki. Az újramelegítés az átalakulás előtt durvíthatja az ausztenitet, egy későbbi átalakulás pedig finom csomagokat vagy léceket hozhat létre, amitől a végső szerkezet egy másik mérés szerint finomszemcsésnek tűnhet.
Ferrites-perlites acélokban a folyáshatár és az átmeneti hőmérséklet hozzávetőlegesen a ferritszemcse-átmérő négyzetgyökének reciprokával változik. Strong evidence
[1] NIST Special Publication 596. National Institute of Standards and Technology. NIST Special Publication, 1996.A Hall–Petch-viselkedés a folyáshatár és az átmeneti viselkedés irányadójaként a leghasznosabb a szokványos ferrites acélok esetében. Az 1996-ban közzétett NIST Special Publication 596 szerint a ferrit-perlites acélok folyáshatára és duktilis–rideg átmeneti hőmérséklete közelítőleg a ferritszemcse-átmérő reciprok négyzetgyökével változik. A szakítószilárdság kevésbé következetesen érzékeny a szemcseméretre, míg a nyúlás viszonylag érzéketlen. Az European Structural Engineering Design Programme szintén arról számol be, hogy a szemcseméret csökkentése növeli a folyáshatárt, és jelentősen csökkenti a duktilis–rideg átmeneti hőmérsékletet. Ezek a tendenciák alátámasztják a szemcsefinomítást, de nem indokolják a mikroszerkezetek kizárólag szemcseméret alapján történő rangsorolását.
A törés a hőmérséklettől és a terheléstől függően követheti a ferrithatárokat, a perlites kolóniákat, a martenzitblokkokat, a zárványokat, a szegregációs sávokat vagy a korábbi ausztenitszemcse-határokat. Az egyik acélban a csúszást a ferritszemcsék, egy másikban pedig a léc- vagy csomaghatárok szabályozhatják. A mérésnek ezért konkrét kérdésre kell választ adnia: melyik szerkezeti egységet számszerűsítjük, és melyik mechanizmus várhatóan meghatározza a vizsgált tulajdonságot?[2] Assessing the Quality of Received 4340 Steel for Production of NIST Charpy Reference Specimens. National Institute of Standards and Technology. NIST assessment report, 2001.
A NIST 4340-es acélra vonatkozó, 2001-es értékelése egyértelművé teszi a gyakorlati következményt. A Charpy-referenciadarabokhoz használt elfogadható olvasztási tételek szemcsemérete körülbelül 30–40 mikrométer volt, míg az elfogadhatatlan tételeké körülbelül 60–70 mikrométer. A mérés minőségértékelési jelzésként szolgált, önmagában azonban nem adott teljes körű magyarázatot. A szemcseméret azonosított egy jelentős feldolgozási különbséget, jelentősége azonban az ehhez kapcsolódó szívóssági válaszból és a hőkezelési előzményekből fakadt. Az acél szemcseméretének megalapozott leírásának ugyanezt kell tennie: közölni kell a statisztikai jellemzőt, majd meg kell adni a mögötte álló fázist, morfológiát, orientációt, eloszlást, valamint a törési vagy alakváltozási mechanizmust.

Hogyan méri az ASTM E112 a szemcseméretet?
Az ASTM E112, Standard Test Methods for Determining Average Grain Size (Átlagos szemcseméret meghatározására szolgáló szabványos vizsgálati módszerek) három fő megközelítéssel méri a fémes anyagok átlagos síkbeli szemcseméretét: összehasonlítással, planimetriai számlálással és metszethossz-méréssel. A szabvány nem rendel egyetlen fizikai átmérőt minden egyes szemcséhez. Eljárásokat biztosít arra, hogy egy előkészített metallográfiai képből statisztikai átlagot határozzanak meg, majd az eredményt ASTM szemcseméret-számként, átlagos metszethosszként vagy más megengedett formában fejezzék ki.
Ez a különbségtétel azért fontos, mert a valódi szemcsék nem azonos körök vagy kockák. A hengerlés megnyújthatja, a felület közelében ellapulhatnak, a kovácsolás deformálhatja őket, illetve több fázissal is keveredhetnek. A ferritszemcse, a korábbi ausztenitszemcse és a martenzitcsomag különböző szerkezeti jellemzők, még akkor is, ha egy képen a határaik hasonlónak tűnnek. A vizsgálati jelentésnek ezért meg kell adnia, hogy mely határt mérték, melyik fázist vizsgálták, milyen volt a próbatest orientációja, mekkora nagyítást alkalmaztak, és az ASTM E112 mely eljárását használták.
| Mintavételi tényező | Miért számít? | Jelentés |
|---|---|---|
| Metszetsík | A szemcsealak és a metszethosszak irányfüggők | Hosszirányú, keresztirányú vagy lemezvastagságon átmenő sík |
| Mezők kiválasztása | A durva vagy finom tartományok torzíthatják az átlagot | A mezők száma és elhelyezkedése |
| Nagyítás | Megváltozik a vizsgált próbatest által reprezentált terület | Nagyítás vagy kalibrált pásztázási méretek |
| Határmeghatározás | Különböző jellemzők számíthatók szemcsének | Fázis és a feltételnek megfelelő határ |
A vizsgálat reprezentatív mintavétellel kezdődik. A metszetet beágyazzák, csiszolják, polírozzák és maratják, hogy a mérendő határok láthatók legyenek túlzott elszíneződés, kiszakadás, karcolások vagy deformáció nélkül. A képnek elegendő számú szemcsét kell tartalmaznia a megfelelő átlag meghatározásához, és nem szabad kizárólag azért kiválasztani, mert szokatlanul durva vagy finom szerkezeti tartományt mutat. Hengerelt lemez esetén például a képek rendszerint hosszirányú, keresztirányú és lemezvastagságon átmenő síkokból származnak, mivel a szemcsealak ezek között jelentősen eltérhet. Ha egy hőkezelt acél ferritet és perlitet tartalmaz, az elemzőnek el kell döntenie, hogy a mérés ferritszemcsékre, korábbi ausztenitszemcsékre vagy egy másik, meghatározott populációra vonatkozik-e.
A nagyítás a mérés része, nem pedig dekoratív képbeállítás. A túl kicsi vizsgált látómező gyenge statisztikát eredményez; a túl kis nagyítás pedig elrejtheti a határokat. A határoknak a kiválasztott nagyítás mellett láthatónak kell lenniük, és a vizsgálatnak több, reprezentatív szerkezetet mutató látómezőre kell kiterjednie. Az ASTM E112 emellett előírja a vizsgálati határt metsző szemcsék figyelembevételét is. Planimetriai számlálásnál a részleges szemcséket meghatározott határszabály szerint kell kezelni, nem pedig egyszerűen figyelmen kívül hagyni. Metszésszámlálásnál a határ metszését az eljárás szerint kell megszámolni, miközben a vizsgálati vonal végeit következetesen kell kezelni.
Az összehasonlító módszer és az ASTM szemcseméret-szám
Az összehasonlító módszer során a vizsgálati mikrofotót a megadott nagyításon szabványos ASTM összehasonlító táblák mellé helyezik. A vizsgáló kiválasztja azt a táblamezőt, amely a leginkább hasonlít a próbatestre, és hozzárendeli a megfelelő ASTM szemcseméret-számot, amelyet hagyományosan -vel jelölnek. Az összehasonlító módszer gyors és hasznos rutinvizsgálatokhoz, de vizuális becslésen alapul. Kevésbé megbízható, ha a szemcsék erősen megnyúltak, ha a kép különböző szemcseméreteket tartalmaz, vagy ha a fáziskontraszt miatt egyes határok jobban láthatók, mint mások.
Az ASTM szemcseméret-szám logaritmikus. Nem mikrométerben megadott érték. Az ASTM E112 által alkalmazott hagyományos összefüggés szerint a 100×-os nagyításon egy négyzethüvelykre jutó szemcsék száma, , a értékkel a következőképpen függ össze:
Ezért értékének eggyel való növelése megkétszerezi a megadott összehasonlítási területen megszámlált szemcsék számát. A magasabb ASTM-szám tehát finomabb statisztikai szemcseszerkezetet jelez, míg az alacsonyabb szám durvább szemcsékre utal. A szám nem azt jelenti, hogy minden szemcse átmérője mikrométer, és egyedi mikrométerértékre sem alakítható át a mérési konvenció megadása és egy meghatározott morfológia feltételezése nélkül.
Például két acél összehasonlítás alapján egyaránt ASTM 8-as szemcseméretként jelenthető, miközben tényleges szemcsealakjuk eltér, mivel az egyik egyenlőtengelyű ferritet, a másik pedig hengerléssel létrehozott megnyúlt szemcséket tartalmaz. Átlagos lineáris metszethosszuk, mechanikai anizotrópiájuk és törési útvonalaik nem feltétlenül azonosak. Ezzel szemben a mikrométerben kifejezett metszethossz-eredményt nem szabad ASTM-számként újracímkézni, hacsak nem adják meg az alkalmazandó átszámítást és a feltételezéseket.
Az összehasonlító módszernek gyakorlati korlátja is van: a táblamezővel való egyezés függ a maratás minőségétől és a határok láthatóságától. A szemcsehatáron található sötét alkotóelem kisebbnek láttathatja a szemcséket, a halvány határok pedig nagyobbnak. Ha az eredmény átvételt, meghibásodáselemzést vagy technológiai döntést befolyásol, a számláláson alapuló módszer általában jobban nyomon követhető eredményt ad.
Planimetriai vagy Jeffries-eljárás
Planimetrikus számlálási sorrend
- A mérési mező meghatározása Helyezzünk rá egy vizsgálati kört, téglalapot vagy más ismert kiterjedésű régiót.
- A belső szemcsék megszámlálása Rögzítsük a vizsgálati területen teljes egészében elhelyezkedő szemcséket.
- A szegélyszabály alkalmazása Az előírt korrekcióval vegyük figyelembe a határt metsző szemcséket.
- A nagyítás korrekciója Alakítsuk át a képfelületet a ténylegesen reprezentált próbatestterületté.
- Az eredmény jelentése Adjuk meg a fázist, a mezőket, a nagyítást, az eljárást és a számított szemcseállományt.
A planimetriai eljárás, amelyet gyakran Jeffries-módszernek neveznek, egy ismert vizsgálati területen belül számolja meg a szemcséket. A mikrofotóra egy vizsgálati kört, téglalapot vagy más meghatározott tartományt helyeznek. Az elemző megszámolja a tartományon teljes egészében belül elhelyezkedő szemcséket, és az előírt módon kezeli a határ által metszett szemcséket. Az eredmény az egységnyi területre jutó szemcsék száma, , miután figyelembe vették a mikroszkóp nagyítását és a vizsgálati látómező által képviselt fizikai területet.
Elvi szinten a számítás egyszerű:
A tényleges terület a képen mért terület osztva a nagyítás négyzetével. Ha a képet 100×-osról 200×-osra nagyítják, ugyanaz a nyomtatott vagy megjelenített terület a próbatest területének csak egynegyedét képviseli, ezért a nagyítás korrekciója nem hagyható el. A Jeffries-féle számlálási tényezők vagy az ASTM E112-ben megadott egyenletek kényelmes módot biztosítanak a belső és határszemcsék figyelembevételére, valamint a számlálás ASTM szemcseméret-számmá alakítására.
A határkorrekció fontos. A vizsgálati határ által átmetszett szemcse csak részben jelenik meg a tartományban, azonban minden részleges szemcse elhagyása lefelé torzítaná a számlálást, különösen kis vizsgálati terület esetén. A Jeffries-eljárás meghatározott súlyozást vagy azzal egyenértékű számlálási szabályt alkalmaz annak biztosítására, hogy a határt metsző szemcsék várható hozzájárulása szerepeljen az eredményben. Az elemző nem alkalmazhat látómezőről látómezőre eltérő, saját korrekciót.
A planimetriai eredmény az egységnyi területre jutó szemcsék átlagos számát képviseli. Nem méri közvetlenül a szemcsék térfogatát, és nem ad teljes, háromdimenziós szemcseméret-eloszlást. Egy háromdimenziós szerkezeten átvezetett metszet a nagy szemcséket a széleik közelében, a kis szemcséket pedig a középpontjuk közelében metszheti, ezért a mért síkbeli populáció sztereológiai minta. Több látómező szükséges, különösen akkor, ha az újrakristályosodás nem teljes, vagy a rendellenes szemcsenövekedés kevert szerkezetet hozott létre.
A számlálás akkor a leginkább védhető, ha a határok folytonosak, és a mért fázis egyértelműen azonosítható. Ha a perlites kolóniák, a martenzitcsomagok, a karbidfilmek és a korábbi ausztenithatárok egyaránt láthatók, a vizsgálónak meg kell határoznia, hogy melyik hálózat minősül szemcsehatárnak. A pusztán „ASTM 8-as szám” formájában közölt eredmény elfedi ezt a döntést. A megfelelő dokumentációnak az ASTM E112-t, a planimetriai vagy Jeffries-eljárást, a fázist, a nagyítást, a metszet orientációját, a látómezők számát és a számított eredményt is meg kell adnia.
Metszethossz- vagy Heyn-eljárás
Átlagos lineáris metszethossz A tényleges vizsgálati vonal teljes hosszának és a figyelembe vehető szemcsehatár-metszések számának hányadosa.
A metszethossz-eljárás, más néven Heyn-módszer, a szemcseméretet a mikrostruktúrán átvezetett vonalak hosszából becsüli meg. A vizsgálathoz egyenes vonalak, kör vagy más meghatározott geometria alkalmazható. Minden alkalommal, amikor a vizsgálati vonal egy minősítő szemcsehatárt metsz, egy metszést kell rögzíteni. A teljes vizsgálati vonalhossz és a megszámolt metszések számának hányadosa adja az átlagos lineáris metszethosszt:
Itt a próbatesten belül elhelyezkedő vizsgálati vonal tényleges teljes hossza, pedig a szemcsehatár-metszések száma, az ASTM E112 által meghatározott végpont- és határszabályok alkalmazásával. Az egységnyi vonalhosszra jutó több határátmetszés kisebb átlagos metszethosszt és általában finomabb szerkezetet jelent.
A metszethossz-módszer ezért a határtávolságot átlagos síkbeli hosszskálává alakítja. Erősen megnyúlt szemcsék esetében gyakran előnyösebb a vizuális összehasonlításnál, mivel a vonal iránya feltárhatja az anizotrópiát. Egy hengerelt acélon a hosszirányban vezetett vonal átlagos metszethossza eltérhet a keresztirányban vezetett vonalétól. Közel egyenlőtengelyű szerkezet esetén több vonalirány átlagolása reprezentatívabb értéket ad. Megnyúlt szerkezetnél az irányt jelenteni kell, nem szabad egyetlen számban elrejteni.
A kör alakú vizsgálati vonal egy látómezőn belül több irányból is vehet mintát, de ez nem szünteti meg a megfelelő mintavétel szükségességét. Az elemzőnek elegendő számú vonalat és látómezőt kell alkalmaznia a véletlenszerű változékonyság csökkentéséhez, és kerülnie kell, hogy a vonalat előnyösen egy szokatlanul durva vagy finom tartományon vezesse át. Ha egy vonal hármas csomóponttal, érintő határral, nem egyértelmű határral vagy zárvánnyal találkozik, a számlálási szabályt következetesen kell alkalmazni. A töredezett vagy tévesen maratott határokat tartalmazó polírozott kép olyan, pontosnak tűnő számot eredményezhet, amely nem az acélt, hanem az előkészítés műtermékét írja le.
Az ASTM szemcseméret-számok a metszethossz-mérésekből az ASTM E112-ben meghatározott összefüggések és táblázatok alapján vezethetők le, de az átszámítás nem teszi a számot univerzális szemcseátmérővé. Az átlagos metszethossz, az egyenértékű szemcseátmérő és az ASTM egymással összefüggő statisztikai mennyiségeket ír le, nem pedig felcserélhető fizikai jellemzőket. A jelentésnek meg kell őriznie az elsődleges eredményt — például a megadott számú mikrométerben kifejezett átlagos metszethosszt — a levezetett ASTM-számmal és az alkalmazott módszerrel együtt.
Az ASTM E112 az átlagos síkbeli szemcseméret meghatározására irányul. Önmagában nem írja le a teljes szemcseméret-eloszlást, a kristálytani textúrát, a fázisfrakciót vagy a háromdimenziós morfológiát. Az elektronsugaras visszaszórási diffrakcióval vizsgált, teljesen átkristályosodott polikristályos anyagok esetében az ASTM E2627 az átlagos szemcsemérettel, az eloszlásokkal és a kapcsolódó statisztikai információkkal foglalkozik. Ez a megkülönböztetés megakadályozza, hogy egy diagramok összehasonlítását, egy Jeffries-féle számlálást, egy metszéspontmérést és egy EBSD-határtérképet úgy kezeljünk, mintha azonos méréseket eredményeznének.
EBSD, képelemzés és a modern szemcseméret-jellemzés
A szemcseméret mérése nem egyszerűen a mikroszkópos képen látható sötét területek megszámolását jelenti. A közölt érték attól függ, hogy mi tekintendő szemcsének, melyik fázist mérik, hogyan teszik láthatóvá a határokat, és mekkora területet mintáznak. A 2024-ben az ASTM International által felülvizsgált ASTM E112 szabvány az átlagos síkbeli szemcseméret meghatározására összehasonlító, planimetrikus és metszéses eljárásokat ismer el. Az ASTM szemcseméret-számát az egységnyi területre jutó szemcseszám vagy a szemcsehatár-metszések száma alapján számítják ki, nem pedig egy univerzális mikrométer-átváltásból rendelik hozzá közvetlenül. Ezért egy olyan érték, mint a 8-as ASTM szemcseméret-szám, csak akkor értelmezhető, ha megadják az alkalmazott eljárást, a próbatest orientációját, a fázist és a morfológiát.
A maratott optikai mikroszkópia továbbra is hasznos, mivel gyors, olcsó, és viszonylag nagy terület vizsgálatára alkalmas. Azt a szerkezetet mutatja, amelyet a metallurgus ténylegesen előkészített a vizsgálathoz: a ferrit, a perlit, a bainit, a martenzit, a zárványok, a deformációs sávok és a rendellenesen nagy szemcsék egyaránt befolyásolhatják a kontrasztot. Korlátot jelent azonban, hogy a maratással létrehozott vonal nem mindig kristálytani szemcsehatár. Egyes határok gyengén maródnak, miközben a fáziskontraszt olyan vonalakat hozhat létre, amelyeket a képelemző program határként értelmez. A túlmaratás összeolvaszthatja a szomszédos szemcséket, az elégtelen maratás pedig egyetlen szemcsét több sötét területre bonthat.
Az automatizált képelemzés egyértelmű kontraszt esetén javítja a megismételhetőséget. A küszöbölés, a watershed-szétválasztás, az élkeresés és a kézi korrekció segítségével a kép szemcseterületekké, ekvivalens átmérőkké, alakarányokká és méreteloszlásokká alakítható. A szoftver azonban azt a szegmentálást méri, amelyet megadnak neki. Ha az ausztenitszemcsék helyett perlitkolóniákat szegmentálnak, akkor az így kapott „szemcseméret” a kolóniákat jellemzi. Ha a megnyúlt ferritszemcséket területtel ekvivalens körökké redukálják, az érték elfedi a keresztirányú és hosszirányú méreteket, amelyek különböző deformációs mechanizmusokat határoznak meg.
| Technika | Elsődleges információ | Jellemző eredmény |
|---|---|---|
| Maratott optikai mikroszkópia | Látható fázis- és határkontraszt | Átlagos méret, morfológia, zárványok, sávosság |
| Automatizált képelemzés | Szegmentált képi jellemzők | Területek, ekvivalens átmérők, oldalarányok, eloszlások |
| EBSD | Helyi kristálytani orientáció | Szemcsék, orientációkülönbségi határok, textúra, fázisspecifikus statisztikák |
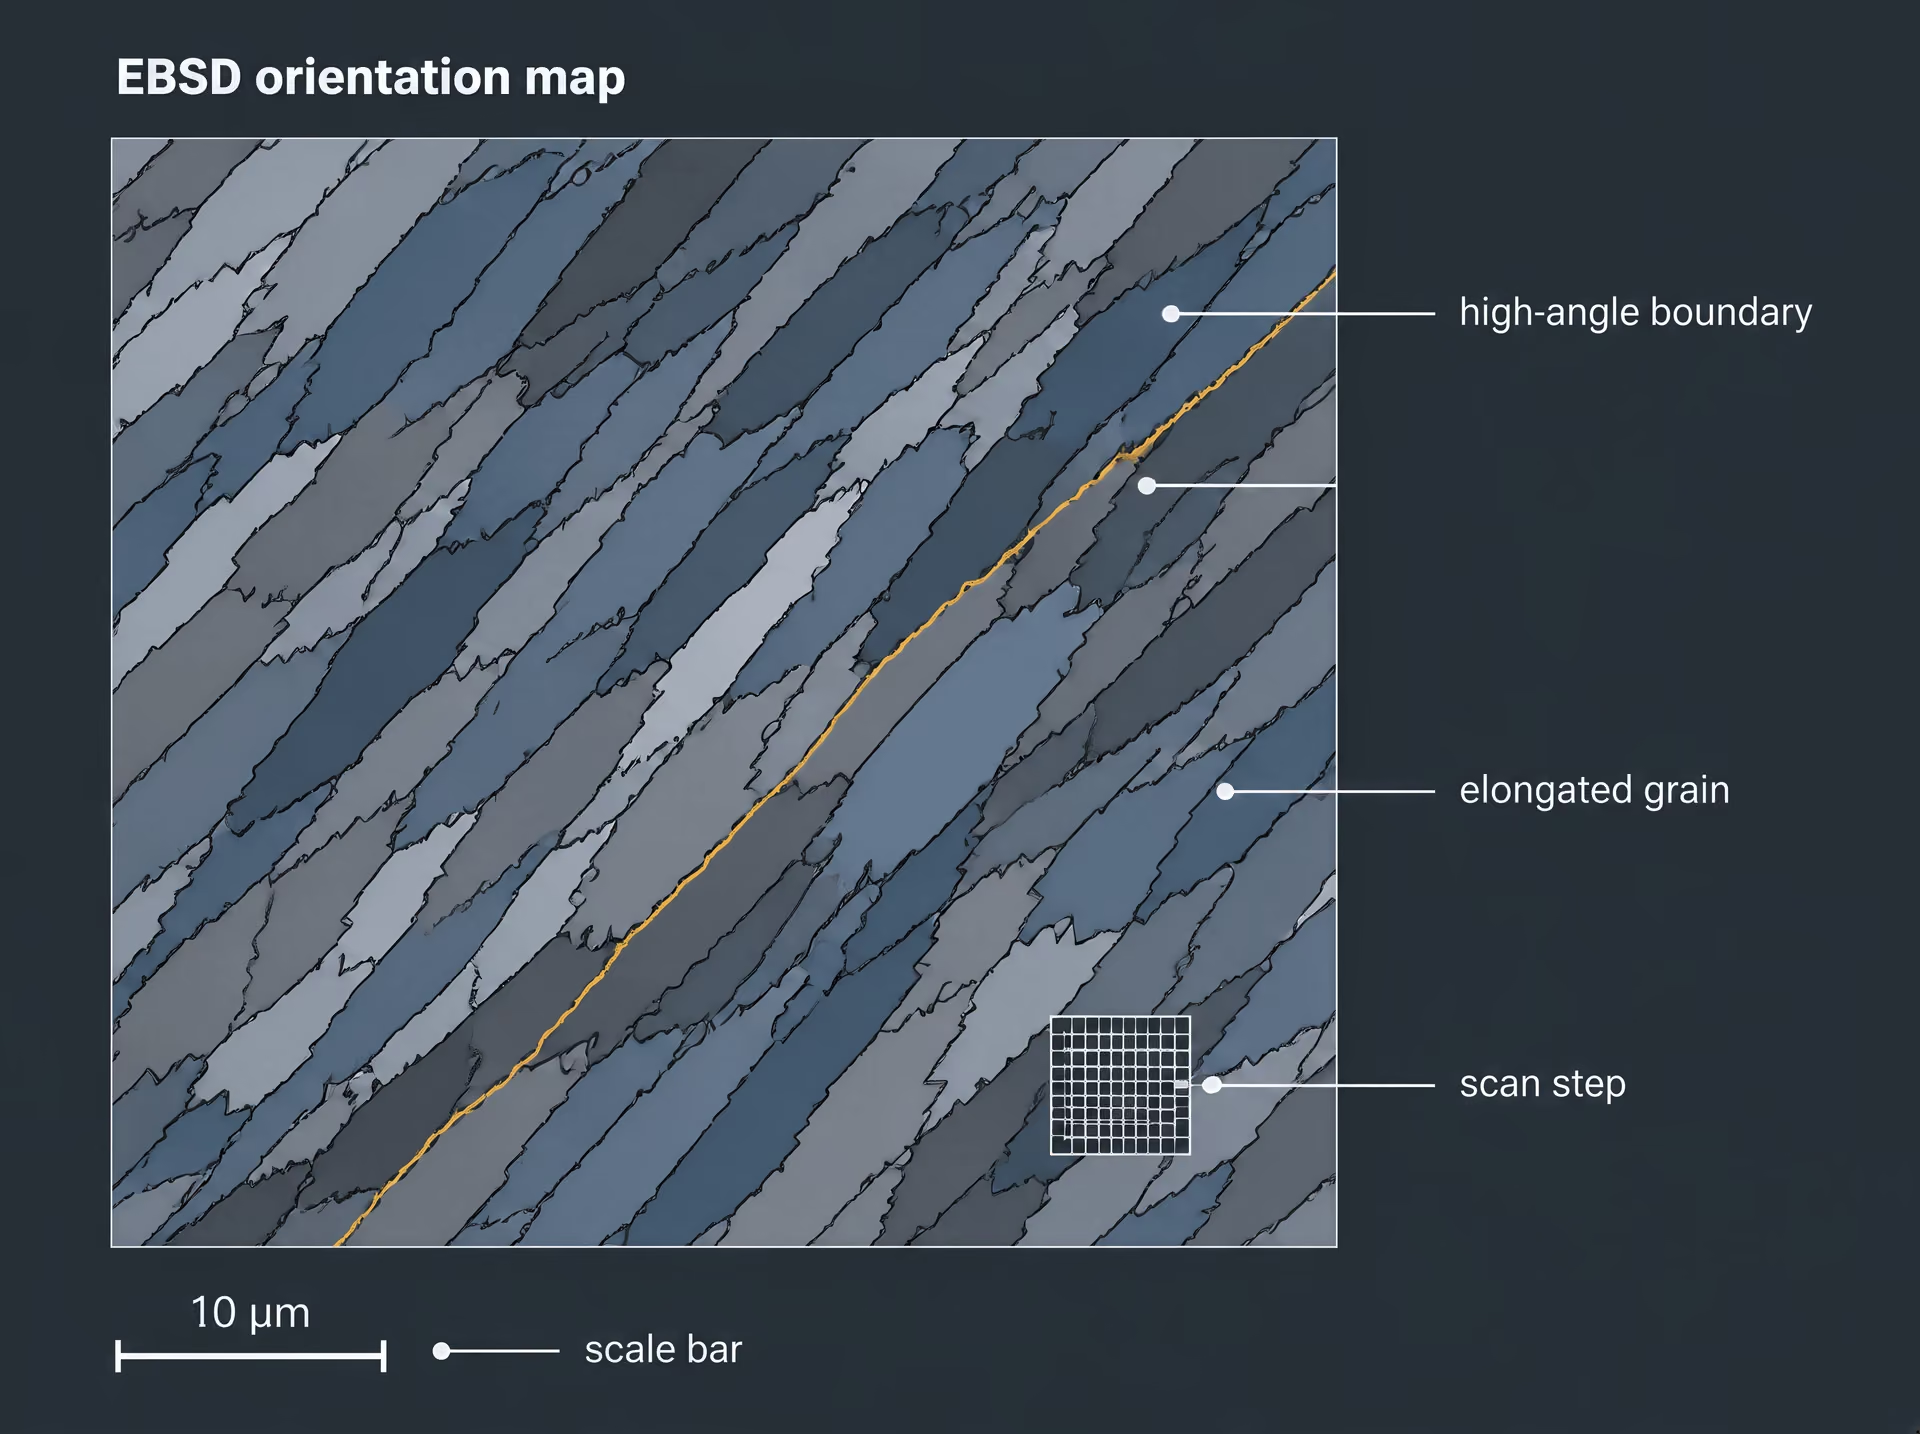
Az EBSD kristálytani információval egészíti ki a vizsgálatot. Az elektronszórásos visszaszórási diffrakció során egy fókuszált elektronsugár pásztázza a polírozott felületet, és olyan diffrakciós mintázatokat rögzít, amelyekből meghatározható a helyi kristályorientáció. Az eredmény orientációtérkép, nem pedig kizárólag a maratáson alapuló kép. A szomszédos mérési pontok szemcsékbe csoportosíthatók, ha orientációik egy kiválasztott dezorientációs tűrésen belül vannak. Ugyanebből a térképből meghatározható az átlagos szemcseméret, a szemcseméret-eloszlás, az alakarány, az orientációeloszlás, a határhosszak hányada és számos egyéb statisztikai jellemző.

ASTM E2627 és EBSD-orientációtérképezés
Az ASTM E2627-2017 szabvány a teljesen újrakristályosodott polikristályos anyagok átlagos szemcseméretének EBSD segítségével történő meghatározásával foglalkozik. Az eljárás a szemcseméret-eloszlásokat és a statisztikai információkat is tárgyalja. Ez a minősítés fontos. Az újrakristályosodott szerkezet olyan szemcsékből áll, amelyek orientációváltozások alapján elkülöníthetők, míg egy erősen deformált szerkezet szubszemcséket, cellákat, deformációs sávokat és folyamatosan változó rácsforgást tartalmazhat. Ha ugyanazt az egyetlen szemcseméret-számítást alkalmazzák mindkét szerkezetre, az félrevezető összehasonlításhoz vezethet.
Az EBSD-térkép diszkrét pixelekből vagy mérési pontokból épül fel. Ezért a lépésköz meghatározó változó. A túl nagy lépésköz miatt keskeny szemcsék maradhatnak észrevétlenül, és a vékony határrégiók felbontása is elégtelenné válhat; a túl kicsi lépésköz viszont növeli az adatgyűjtési időt, és előfordulhat, hogy a reprezentatív eloszlás meghatározásához túl kis területet fed le. Egy gyakorlati vizsgálatnak a legkisebb érdeklődésre számot tartó szemcséket szélességük mentén több mérési ponttal kell feloldania, valamint elegendő látómezőt kell mintáznia ahhoz, hogy a durva szemcsék, a szemcsecsoportosulások és a ritka rendellenes régiók is szerepeljenek benne. Ellenkező esetben a számított átlag több tizedesjegyre pontos lehet, miközben az acél leírására kevéssé alkalmas.[3] New ASTM Standard Covers Use of Electron Backscatter Diffraction to Measure Grain Size. ASTM International. ASTM International standard announcement, 2017.
A térképhez tisztítási szabályokra is szükség van. Az indexálatlan pixelek kitölthetők, eltávolíthatók, vagy a szomszédos orientációk alapján hozzárendelhetők. A kis, elszigetelt régiók zajként eltávolíthatók, ez a művelet azonban valódi ultrafinom szemcséket is törölhet. Ezért az ASTM E2627 szerinti mérésekben közölni kell a lépésközt, az indexálás minőségét, a tisztítási eljárásokat, a szemcse-rekonstrukciós tűrést, az elemzett területet és a szemcsék számát. E részletek nélkül két, „átlagos szemcseméretként” megjelölt EBSD-eredmény nem feltétlenül hasonlítható össze közvetlenül.
Az EBSD különösen hasznos olyan esetekben, amikor a szemcsemorfológia miatt egyetlen átmérő nem elegendő. Például egy kis széntartalmú acél ultrafinom, megnyúlt szemcseszerkezete esetén a keresztirányú szemcseméret megközelítheti az 1,0 mikrométert, miközben a szemcsék a hengerlési irányban ennél jóval messzebbre nyúlhatnak. Egy 2018-as tanulmány szerint ez a hozzávetőleg 1,0 mikrométeres keresztirányú méret biztosította a szilárdság, a képlékenység és a szívósság legerősebb egyensúlyát a vizsgált feldolgozási feltételek mellett. Ha csak a területtel ekvivalens átmérőt közölnék, az elfedné az irányfüggő szerkezetet.
A határ dezorientációja és a fázisspecifikus mérések
A kristálytani szemcsehatárt a szomszédos pontok közötti orientációkülönbség alapján azonosítják. A határ dezorientációja magában foglalja mind a szögkülönbséget, mind pedig — ahol ez releváns — a forgástengelyt. Az elemzők általában a körülbelül 15° alatti határokat kis szögű határoknak, a 15° felettieket pedig nagy szögű határoknak minősítik, ezek azonban elemzési konvenciók, nem a természet törvényei. Egy vizsgálat 2°-os minimális dezorientációt alkalmazhat az indexálási zaj elnyomására, majd a rekonstruált szemcséket 5°, 10° vagy 15°-os küszöbértékkel határozhatja meg. A küszöbérték megváltoztatása megváltoztatja a szemcseszámot és az átlagos méretet is.
A kis szögű határok gyakran a visszaalakulás vagy a deformáció során kialakult szubszemcséket választják el. A nagy szögű határok gyakrabban különítenek el egymástól különálló újrakristályosodott szemcséket, és a hagyományos szemcseméret-mérésben általában ezeket a határokat kívánják meghatározni. Ha minden orientációváltozást szemcsehatárnak tekintenének, egy visszaalakult ferritszemcsét számos szubszemcsére bontanának. Ha viszont csak a nagy szögű felületeket tekintenék határnak, ezeket a szubszemcséket egy nagyobb szülőrégióba egyesítenék. Mindkét számítás lehet belsőleg következetes, miközben a szerkezet eltérő szintjeit írja le.
A különbségtétel az átalakult acélok esetében még fontosabbá válik. A martenzitcsomagoknak, blokkoknak és korábbi ausztenitszemcséknek eltérő kristálytani és mechanikai jelentésük van. Egy EBSD-térkép a dezorientáció alapján azonosíthatja a csomag- vagy blokkhatárokat, míg egy maratott optikai kép nagyobb martenzites régiót mutathat anélkül, hogy e jellemzők bármelyikét feloldaná. Bainit, karbidmentes ferrit vagy kétfázisú acélok esetében az elemzőnek közölnie kell, hogy az eredmény ferritszemcsékre, ausztenitre, martenzitblokkokra vagy az egyetlen tűréshatáron belül csoportosított összes indexált régióra vonatkozik-e.
A fázisazonosítás az orientációtérképezéssel kombinálható, mivel az EBSD-mintázatok információt tartalmaznak a kristályszimmetriáról és a rácsszerkezetről. Megfelelő indexálással a ferrit, az ausztenit, a cementit és más fázisok elkülöníthetők a szemcse-statisztikák kiszámítása előtt. Ez megakadályozza, hogy egy fázishatárt szokásos szemcsehatárként számítsanak be, és lehetővé teszi a fázisspecifikus eredmények meghatározását, például a ferrit szemcseméretének mérését ferrites-perlites acélban. Az energiadiszperzív spektroszkópiából származó kémiai információ támogathatja a fázis-hozzárendelést, ha a kristályszerkezetek hasonló vagy csak gyengén megkülönböztethető mintázatokat eredményeznek, bár az EBSD-alapú fázisazonosítás továbbra is függ a mintázat minőségétől, a felület-előkészítéstől és az alkalmazott fáziskönyvtártól.
Amikor a hagyományos metallográfia és az EBSD eltérő eredményt ad
A maratott kép és az EBSD-térkép közötti eltérés nem jelenti automatikusan azt, hogy valamelyik módszer hibás. A módszerek különböző határokat mérhetnek. Az optikai elemzés a látható maratási vonalakat követheti, míg az EBSD egy orientációs küszöbértéket alkalmaz. Egy fázishatár optikailag kifejezett lehet, miközben egy egyfázisú EBSD-számításból kizárják. Ezzel szemben az EBSD egy optikailag homogén régiót kis szögű szubszemcsékre oszthat.
A mintavétel is okozhat eltérést. Egy optikai kép több négyzetmillimétert fedhet le, míg egy EBSD-vizsgálat csak néhány száz négyzetmikrométerre terjedhet ki. Emiatt a durva szemcsék, a sávos szerkezet és a helyi szegregáció az egyik eredményre sokkal nagyobb hatással lehet, mint a másikra. Ugyanez a probléma jelentkezik akkor is, ha az egyik módszer hosszirányú metszetet, a másik pedig keresztirányú metszetet vizsgál. Az ASTM E112 szerinti metszéses méréseket és az EBSD-szemcse-rekonstrukciókat nem szabad összehasonlítani a metszet orientációjának és a határdefiníciónak az egyeztetése nélkül.
Az előkészítés szintén fontos. A mechanikai polírozás deformált felületi réteget hagyhat vissza, amely gyengíti vagy torzítja az EBSD-mintázatokat. A megbízható indexáláshoz elektropolírozásra vagy gondosan szabályozott végső polírozásra lehet szükség. A maratás ezzel szemben olyan határokat is láthatóvá tehet, amelyek a polírozott EBSD-próbatesten nem láthatók, ugyanakkor a fáziskontrasztot is eltúlozhatja. Az automatizált optikai elemzés kisebb méretet adhat, mert a látható kolóniákat számolja; az EBSD pedig nagyobb ferritszemcseméretet jelezhet, mivel a kolóniahatárok nem rendelkeznek a kiválasztott kristálytani dezorientációval.
A gyakorlati megoldás az, hogy mind a módszert, mind a mért objektumot közlik: például „ferrit nagy szögű szemcsemérete EBSD-vel, 15°-os rekonstrukciós küszöbértékkel”, vagy „maratott optikai mikroszkópos felvételekből, az ASTM E112 szerint meghatározott metszéses szemcseméret”. Ez a pontosság a minőségértékelésben fontos. A NIST egy 2001-es értékelésben körülbelül 30–40 mikrométeres szemcseméretet állapított meg az elfogadható 4340-acél-olvasztatoknál, míg a nem elfogadható olvasztatoknál az érték megközelítette a 60–70 mikrométert, de ezek a számok azért értelmezhetők, mert a vizsgálatot és az összehasonlítást meghatározták. A szemcseméret a feldolgozási előzményekre vonatkozó bizonyíték, nem pedig önálló címke.
A Hall–Petch-hatás acélban
A Hall–Petch-hatás az acél szilárdságának általános növekedését írja le az átlagos szemcseméret csökkenésével. Klasszikus alakjában:
ahol a folyáshatár, a mátrixban a diszlokációmozgáshoz szükséges súrlódási feszültséget jelöli, a Hall–Petch-meredekség, pedig egy jellemző szemcseméret. A vizsgálattól függően lehet az átlagos síkbeli szemcseátmérő vagy a csiszolt metszeten mért átlagos lineáris metszékhossz. Az egyenlet ezért nem teljes anyagtörvény, hanem egy adott acélra, fázisszerkezetre, szemcsemorfológiára, hőmérsékletre és vizsgálati módszerre illesztett összefüggés.
A különbségtétel azért fontos, mert a „szemcseméret” statisztikai leírás, nem pedig egyetlen látható jellemző. Az ASTM E112:2024 szabvány összehasonlító, planimetriai és metszésszámlálási eljárásokat határoz meg az átlagos síkbeli szemcseméret mérésére. Az ASTM szemcseméret-számát egységnyi területre eső szemcseszámokból vagy szemcsehatár-metszésekből vezetik le; ez nem mikrométerben megadott érték, amely minősítés nélkül minden mérési módszer között átvihető lenne. A ferritszemcse átmérője, az átalakulási termékekből rekonstruált ausztenitszemcseméret és a megnyúlt szemcséken keresztirányban mért metszéshossz nem ugyanazt a geometriai mennyiséget írják le.

A szemcsehatárok mint a diszlokációcsúszás akadályai
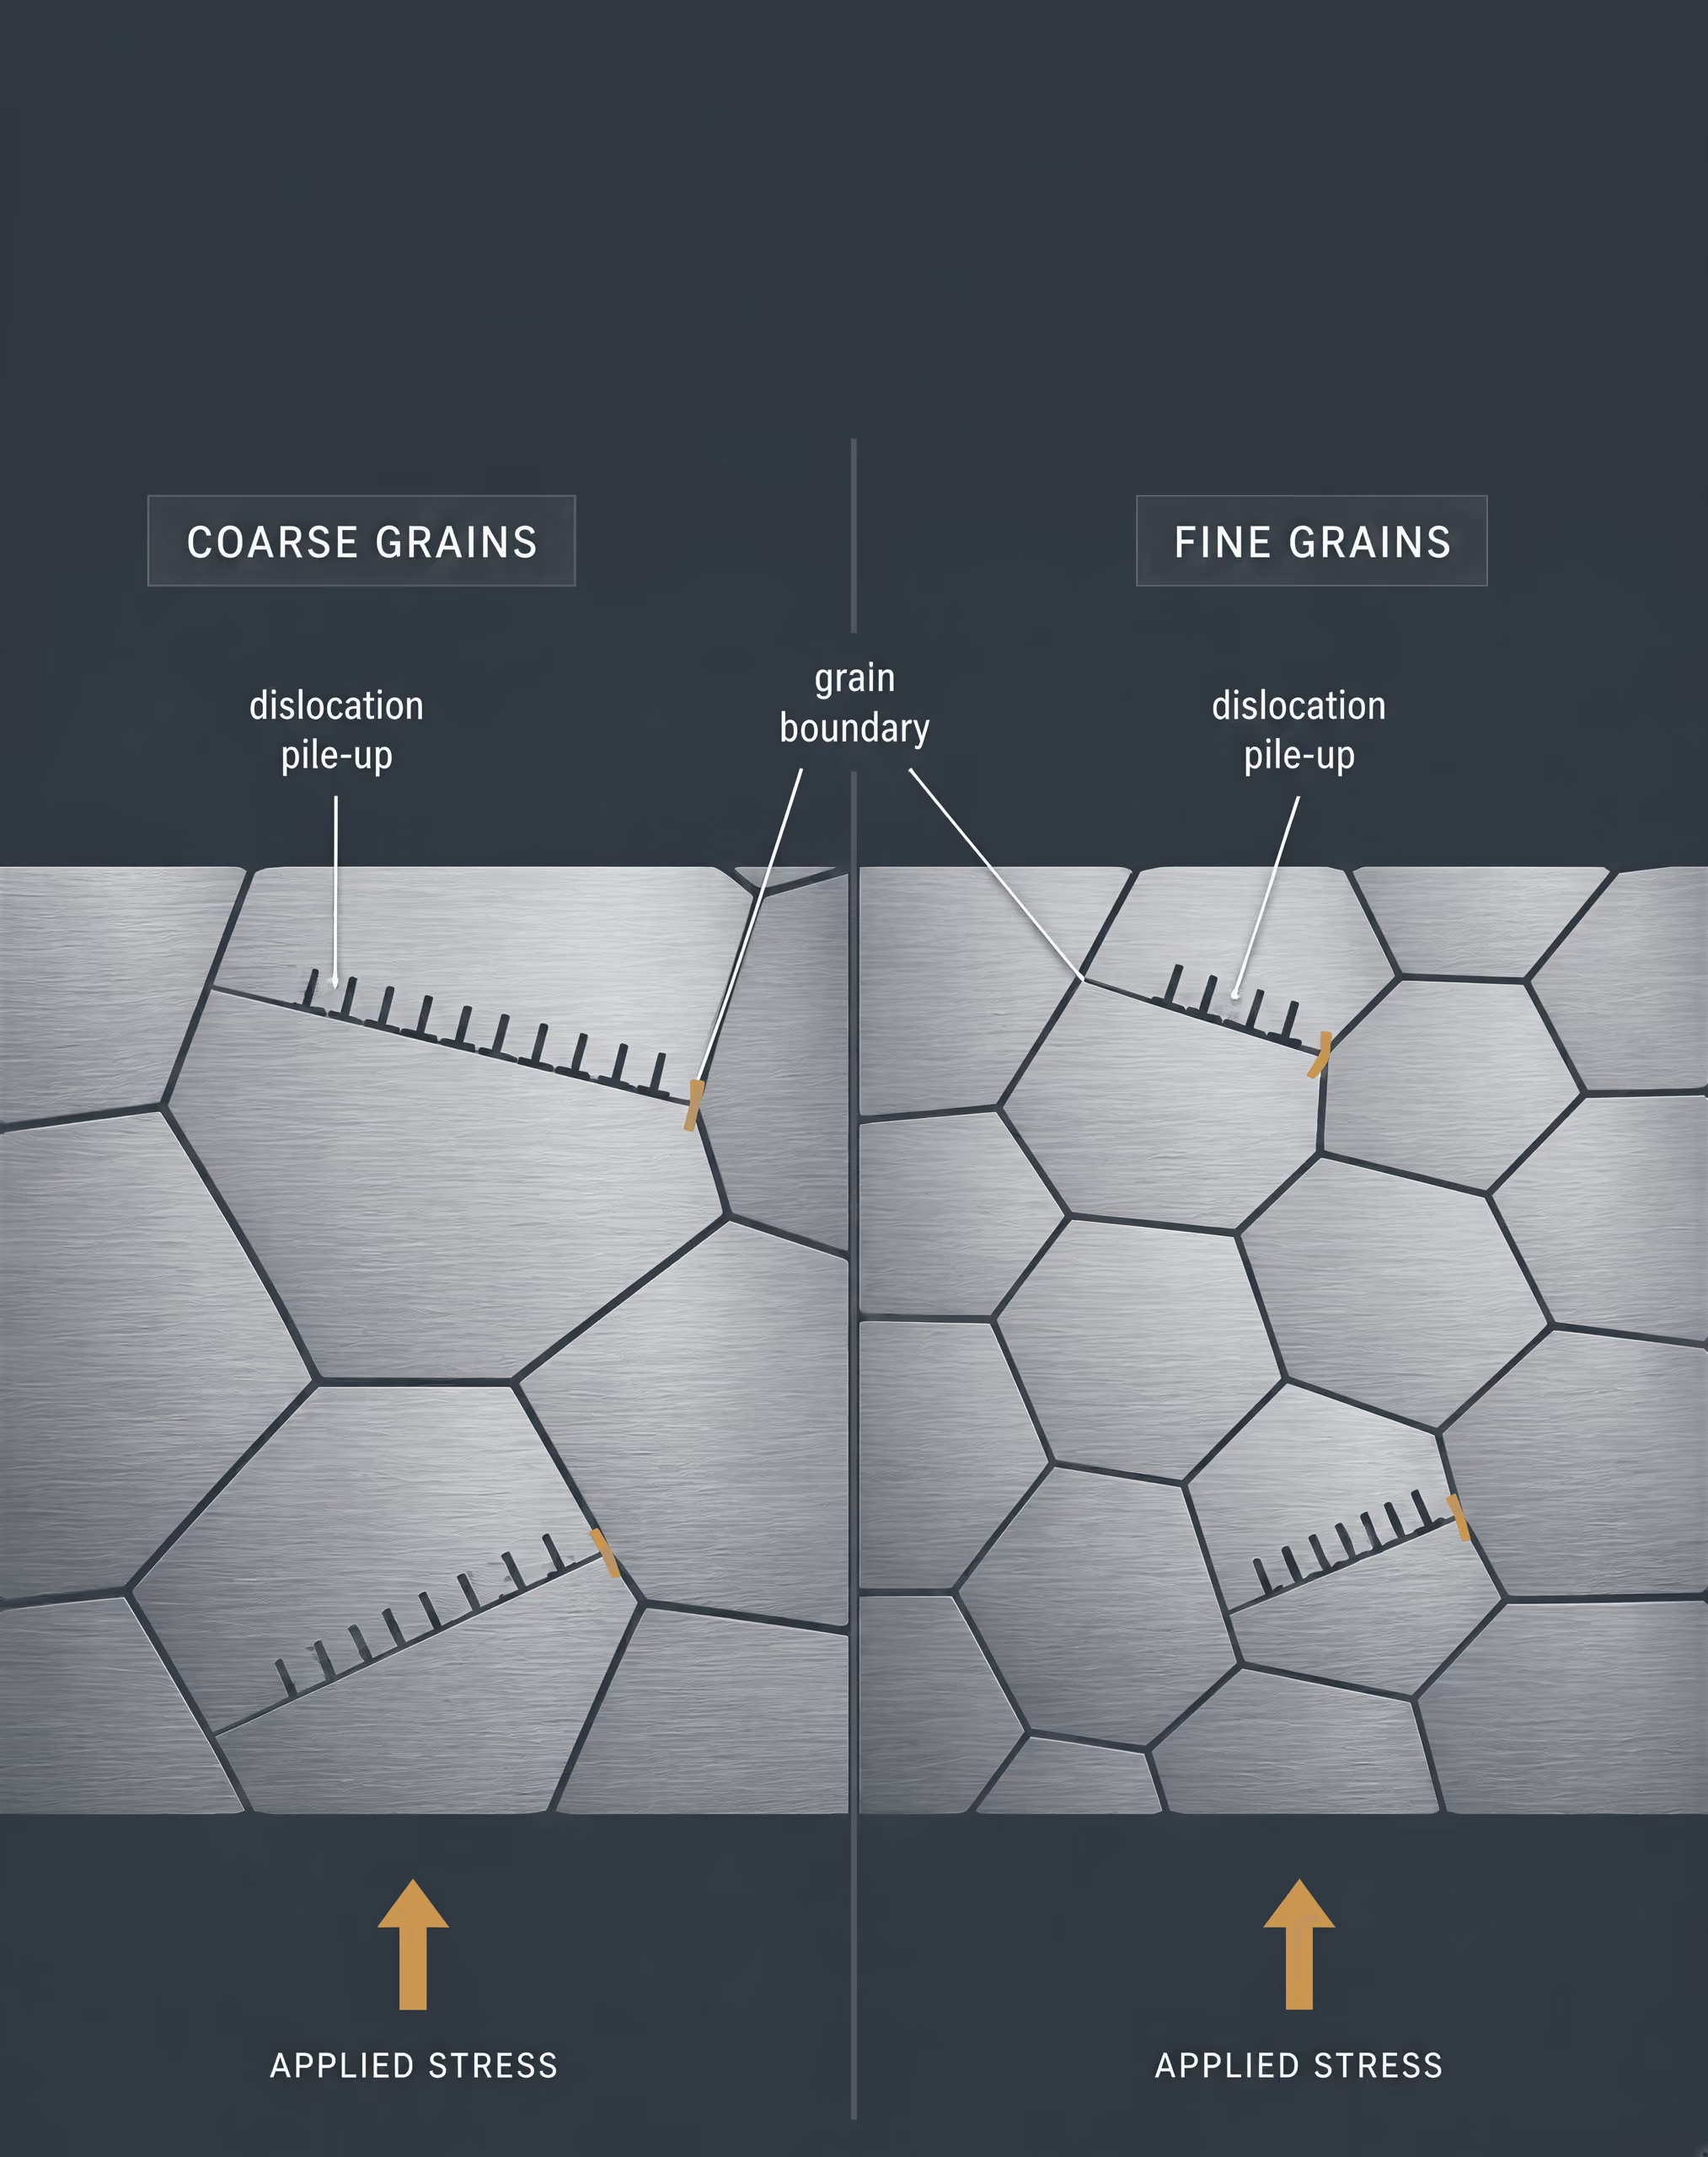
A ferrites acél képlékeny alakváltozása főként a kristálytani csúszórendszereken végbemenő diszlokációcsúszással történik. Az egyik szemcsén áthaladó diszlokáció szemcsehatárba ütközik, mielőtt továbbhaladhatna a következő szemcsébe. A szomszédos szemcse kristályorientációja általában eltérő, ezért a beérkező csúszósík és csúszásirány nem esik egybe a határ túloldalán található megfelelő rendszerrel. A határ szegregációt, kiválásokat, maradó alakváltozást vagy a fázisösszetétel változását is tartalmazhatja. Ezek a jellemzők megnehezítik az áthatolást.
Egy egyszerű modell diszlokációtorlódást alkalmaz. Több diszlokáció ugyanazon a csúszósíkon halad, majd a szemcsehatárnál feltorlódik. Az általuk együttesen létrehozott feszültségkoncentráció a torlódás fejénél hat. Ha ez a helyi feszültség elég nagyra nő, bekövetkezhet a diszlokációk átvitele a szomszédos szemcsébe, új diszlokációk képződése vagy a határ közelében kialakuló helyi alakváltozás. A kisebb szemcsékben kisebb távolság áll rendelkezésre a torlódás kialakulásához. Ezután nagyobb külső feszültség szükséges ahhoz, hogy a határnál elegendő koncentráció jöjjön létre, ami az inverz négyzetgyökös tendenciát eredményezi.
Ez a modell hasznos, de nem az egyetlen lehetséges mechanizmus. Nagyon kis szemcsékben a hagyományos torlódás csak néhány diszlokációt tartalmazhat, vagy egyet sem. A képlékenység ilyenkor függhet a határokról történő diszlokáció-kibocsátástól, a diszlokációk elnyelődésétől, a szemcseforgástól, a határcsúszástól vagy az ikerképződéses alakváltozástól. A szemcsehatár nem egyszerűen áthatolhatatlan fal. Jellege, kristálytani orientációkülönbsége, dőlése, kémiája és helyi feszültségállapota határozza meg, hogy gátolja, átengedi vagy létrehozza-e a képlékeny alakváltozás hordozóit.
A ferrites-perlites acélok akkor mutatják a klasszikus választ a legvilágosabban, amikor a ferritszemcseméretet úgy változtatják, hogy közben a széntartalom, a perlitfrakció, a kiválások, a textúra és a feldolgozási állapot szabályozott marad. Az NIST Special Publication 596 (1996) arról számolt be, hogy ilyen acélokban a folyáshatár és a képlékeny–rideg átmeneti hőmérséklet megközelítőleg a ferritszemcse-átmérő inverz négyzetgyökével változik. A szakítószilárdság szemcseméret-érzékenysége kevésbé következetes, míg a nyúlás viszonylag érzéketlen. Ez a különbség abból adódik, hogy a folyás helyi diszlokációmozgással kezdődik, míg a szakítószilárdság és a törési alakváltozás a felkeményedéstől, a perlit morfológiájától, a nyakképződéstől, a zárványoktól, a károsodás kialakulásától és a teljes fáziselrendeződéstől is függ.[4] Steel: Microstructure and Grain Refinement. European Structural Engineering Design Programme. ESDEP lecture material, 2000.
A törési tulajdonságokra gyakorolt előny jelentős lehet. A kisebb ferritszemcsék megszakítják a hasítási törési utakat, és megnehezítik a hasadási repedés terjedését. Az European Structural Engineering Design Programme 2000-ben közzétett anyaga szerint a szemcsefinomítás növeli a folyáshatárt, miközben jelentősen csökkenti a képlékeny–rideg átmeneti hőmérsékletet. Ez az eredmény különösen fontos az alacsony hőmérsékletnek kitett ferrites acélok esetében, ahol az átmeneti viselkedés kis mértékű eltolódása is megváltoztathatja a törési módot a képlékeny szakadásról hasadásos törésre.
Az inverz négyzetgyökös összefüggés
A tag azt jelenti, hogy a szilárdság nem a finomodással egyenes arányban növekszik. Ha a jellemző szemcseméretet -ről -re csökkentjük, az inverz négyzetgyök értékről értékre nő, vagyis kétszeresére. A szemcseméretből származó folyáshatár-hozzájárulás tehát megkétszereződik, de a teljes folyáshatár szükségszerűen nem kétszereződik meg, mivel a és az egyéb szilárdító hozzájárulások továbbra is jelen vannak.[5] Hall–Petch relationship. University of Cambridge. Phase Transformations materials notes, 2005.
A Cambridge-i Egyetem 2005-ös tárgyalása a klasszikus összefüggést az átlagos lineáris metszéshossz formájában adja meg. Gyakori alakja:
ahol az átlagos metszéshossz. Egyes vizsgálatok ehelyett átlagos szemcseátmérőt használnak. Ezek az alakok eltérő számszerű meredekségeket eredményezhetnek még akkor is, ha ugyanazt a mikroszerkezetet írják le, mivel a szemcsealak és a mérés iránya módosítja az átmérő és a metszéshossz közötti kapcsolatot.
A meredekség nem az acélra jellemző univerzális állandó. Értéke változik a ferrit összetételével, a szén- és nitrogéntartalommal, a helyettesítéses ötvözőkkel, a kiválásokkal, a diszlokációsűrűséggel, a szemcsehatárok jellegével, a textúrával és a hőmérséklettel. Attól is függ, hogy a mért jellemző az alsó folyáshatár, a felső folyáshatár, a 0,2%-os egyezményes folyáshatár vagy a feszültség–alakváltozás görbéjének valamely más, meghatározott pontja. A szakítóvizsgálat, a nyomóvizsgálat és a Charpy-féle átmeneti vizsgálat nem ugyanazt a helyi alakváltozási folyamatot vizsgálja.
A fázisösszetétel ugyanilyen fontos. Ferrites-perlites acélban a ferritszemcseméret szabályozhatja a folyás kezdetét, míg a perlitszemcsék, a lamellatávolság és a szemcsecsoportok orientációja a további keményedést és a törést befolyásolja. Bainites, martenzites, kétfázisú vagy megeresztett szerkezetekben a választott maratószerrel látható „szemcse” lehet korábbi ausztenitszemcse, szemcsecsomag, blokk vagy effektív csúszási hossz. Ha ezeket a ferritszemcse-átmérővel felcserélhetőnek tekintjük, félrevezető Hall–Petch-meredekséget rendelhetünk a nem megfelelő szerkezeti léptékhez.
A morfológia miatt egyetlen átlagérték különösen elégtelen lehet. A közel gömbölyű szemcsék akadályelrendeződése eltér a megnyúlt szemcsékétől. Egy hengerelt acélban a keresztirányú metszéshossz finom lehet, míg a hosszirányú metszéshossz jóval nagyobb, és emellett erős alakítási textúra is kialakulhat. A Japan Society of Mechanical Engineers 2018-ban közzétett tanulmánya szerint a jelentett szilárdság, képlékenység és szívósság közötti legjobb egyensúlyt mutató, ultrafinom megnyúlt szemcséket tartalmazó alacsony széntartalmú acélban a keresztirányú szemcseméret körülbelül volt. Ez az eredmény nem reprodukálható pusztán az „1 mikrométeres szemcseméret” megadásával; a megnyúltság, az irány, a fázisszerkezet és a feldolgozás története egyaránt a leírás részét képezi.
Az ultrafinomszemcsés ötvözetek azt is megmutatják, miért kell a klasszikus egyenest körültekintően alkalmazni. Egy 2014-es, a Yonsei University által végzett, – szemcseméretű metastabil ausztenites ötvözetet vizsgáló tanulmány mintegy szakítószilárdságról és közel 40%-os nyúlásról számolt be, miközben az alakváltozás indukálta martenzites átalakulás további alakváltozási felkeményedést biztosított. A mért szilárdság és képlékenység a szemcsefinomodás és az átalakulási viselkedés együttes eredménye volt, nem csupán a szemcseméret-tagé.
Mire képes és mire nem képes az összefüggés előrejelzése
A Hall–Petch-diagram akkor lehet hasznos, ha a próbatestek egyetlen, szabályozott mikroszerkezeti családhoz tartoznak. Ha a folyáshatárt a függvényében ábrázoljuk hasonló összetételű, fázisfrakciójú, textúrájú, hőkezelésű és vizsgálati hőmérsékletű ferrites acélok esetében, a meredekség és a tengelymetszet számszerűsítheti a szemcseméret hozzájárulását. Az illesztés ezután támogathatja a folyamat szabályozását, illetve megmagyarázhatja, hogy az egyik hőkezelési tétel miért más feszültségen folyik, mint a másik.
Önmagában azonban nem képes előre jelezni a szívósságot, a kifáradási élettartamot, a hegesztési teljesítményt vagy a szakítási nyúlást egymástól eltérő acélok között. Azt sem tudja meghatározni, hogy melyik mikroszerkezeti lépték szabályozza a törést. A hasadásos törés reagálhat a ferritszemcseméretre, míg a képlékeny szakadás erősebben függhet a zárványoktól és a részecskék közötti távolságtól. Átalakult acélban a meghatározó szerkezeti egységek a korábbi ausztenitszemcsék helyett szemcsecsomagok vagy blokkok lehetnek. Nagyon kis méreteknél a klasszikus levezetés torlódásalapja gyengül, és a tendencia ellaposodhat, megváltoztathatja a meredekségét vagy meg is fordulhat, amikor a határok által közvetített alakváltozás és az instabilitás fontossá válik.
A mérés minősége az előrejelzési probléma része. Az NIST 4340-es acélra vonatkozó, 2001-es értékelése mintegy – szemcseméretű, elfogadható hőkezelési tételeket különböztetett meg a körülbelül – szemcseméretű, nem elfogadható tételektől, megmutatva, hogy a szemcseméret vizsgálata feltárhatja a gyártási különbségeket. Ennek az összehasonlításnak azonban csak akkor van értelme, ha megadják a módszert, a helyet, a fázist és a morfológiát. Az ASTM E2627:2017 szabvány elektron-visszaszórásos diffrakciós eljárásokat is meghatároz az átlagos szemcseméret, a szemcseméret-eloszlások és a statisztikai információk mérésére teljesen újrakristályosodott polikristályos anyagokban. Az EBSD elkülönítheti az orientáció alapján definiált szemcséket a maratással látható régióktól, de ehhez is meg kell adni az orientációkülönbség kritériumait és a mintavételi eljárást.
A megalapozott értelmezés korlátozott, de erőteljes: a szemcsefinomítás gyakran növeli a folyáshatárt és javítja az alacsony hőmérsékletű töréssel szembeni ellenállást, különösen ferrites acélokban. A számszerű növekedés a vizsgált mikroszerkezeti családra vonatkozik. A Hall–Petch-együttható mért paraméter, nem pedig minden acélminőségre ráilleszthető, átvihető tervezési állandó.
A szemcseméret hatása a folyáshatárra és a keménységre
A szemcsefinomítás általában növeli a folyáshatárt, mivel a szemcsehatárok akadályozzák a diszlokációk mozgását. Az egyik ferritkristályon áthaladó diszlokációnak vagy egy eltérő orientációjú szomszédos kristályba kell továbbterjednie, vagy fel kell torlódnia a határon mindaddig, amíg az alkalmazott feszültség elég nagy nem lesz a csúszás folytatásához. A kisebb szemcsék adott távolságon belül több határt hoznak létre, ezáltal növelik a kiterjedt képlékeny folyáshoz szükséges feszültséget.
A klasszikus Hall–Petch-összefüggés ezt a hatást a következőképpen fejezi ki:
ahol a folyáshatár, az egyéb szilárdságnövelő hozzájárulásokat jelöli, a Hall–Petch-meredekség, pedig egy jellemző szemcseméret. A Cambridge-i Egyetem 2005-ös tárgyalása a szemcseméret hozzájárulását az átlagos lineáris metszethossz inverz négyzetgyökével adja meg. Az ASTM E112 nem egyetlen látható jellemző alapján határozza meg a szemcseméretet: összehasonlító, planimetriai és metszethossz-alapú eljárásai a síkbeli átlagos szemcseméretet szemcseszámokból vagy szemcsehatár-metszésekből vezetik le. A mért érték ezért függ az alkalmazott módszertől, a metszetsíktól, a vizsgált fázistól és a szemcsemorfológiától.
A keménység gyakran nő a szemcsefinomítással, mivel a bemélyedés létrehozása képlékeny folyást idéz elő, és ugyanazok az akadályok, amelyek növelik a folyáshatárt, a bemélyesztő alatt is ellenállnak ennek a folyásnak. Ez az összefüggés hasznos, de nem jogosít fel arra, hogy a keménységmérési eredményt közvetlen szemcseméret-mérésként kezeljük. Egy acél keményebbé válhat a szilárd oldatban lévő szén, martenzit, bainit, a perlit finomodása, karbidkiválás, visszamaradt ausztenit, a hidegalakításból származó diszlokációk vagy a fázisarány megváltozása miatt. A szemcseméret ezzel egyidejűleg szintén megváltozhatott, de a keménységnövekedés nem tulajdonítható automatikusan ennek.
Ferrites és kis széntartalmú acélok
A Hall–Petch-trend ferrites és kis széntartalmú acélokban a legszembetűnőbb, amikor a fázisösszetétel nagyjából összehasonlítható marad. A ferritben a kis széntartalom és az ötvözőadalékok miatt a diszlokációs csúszás jelentős deformációs mechanizmus marad, ezért a ferritszemcsehatárok láthatóan befolyásolják a folyás kezdetét. A ferrit durva szemcsékről finom szemcsékre történő finomítása rendszerint növeli a folyáshatárt, miközben csökkenti a képlékeny–rideg átmeneti hőmérsékletet is. Az European Structural Engineering Design Programme mindkét hatást kimutatta szerkezeti acélokban, bár az egyes változások mértéke az összetételtől, a zárványtartalomtól, a textúrától és a feldolgozás előzményeitől függ.
A NIST Special Publication 596 (1996) fontos különbséget tesz ferrites-perlites acélok esetében. A folyáshatár és az átmeneti hőmérséklet megközelítőleg a ferritszemcse-átmérő inverz négyzetgyökével változik, míg a szakítószilárdság kevésbé érzékeny a ferrit szemcseméretére, a szakadási nyúlás pedig viszonylag érzéketlen. Ez az eredmény megkérdőjelezi azt az elterjedt feltételezést, hogy minden szilárdsági jellemzőnek azonos mértékben kell reagálnia a finomításra. A folyás akkor kezdődik, amikor a mikroszerkezet elegendő térfogatrésze képes fenntartani a képlékeny folyást; a szemcsehatárok erősen befolyásolják ezt a küszöböt. A maximális szakítószilárdság később alakul ki, miután a jelentős diszlokációsokszorozódás, a deformációs keményedés, a nyakképződéshez kapcsolódó hatások, valamint esetenként a helyi fázisátalakulás már megváltoztatta a deformációs állapotot.
Egy kis széntartalmú ferrites acélban a kisebb ASTM szemcseméret-szám nem feltétlenül jelent arányos keménységnövekedést. Az ASTM szemcseméret-szám és a mikrométerben kifejezett átmérő csak a megadott számlálási konvención és a megközelítőleg izotengelyű morfológián keresztül áll kapcsolatban egymással. A sávos ferrites-perlites szerkezet, a megnyúlt ferrit vagy a vegyes szemcsenépesség hasonló átlagos metszethosszakat, de eltérő csúszási utakat és bemélyesztési válaszokat eredményezhet. A terhelés irányában mért szemcsehatár-sűrűség szintén eltérhet a polírozott keresztirányú metszeten látható sűrűségtől.
A különbségtétel a minőségértékelésben is fontos. Az 4340 acél gyártási olvasztásainak 2001-es vizsgálatában a NIST a Charpy-referenciadarabokhoz elfogadható olvasztásokat megközelítőleg 30–40 mikrométeres szemcseméretekkel, míg az elfogadhatatlan olvasztásokat körülbelül 60–70 mikrométeres szemcseméretekkel hozta összefüggésbe. Ez az összehasonlítás nem minden 4340 állapotra érvényes általános szilárdsági szabály; azt mutatja, hogy a szemcseméret feltárhat olyan feldolgozási különbséget, amely befolyásolja a törési viselkedést. Egy önmagában végzett keménységvizsgálat figyelmen kívül hagyhatná a durvább szerkezet jelentőségét, mivel a keménység a megeresztést, a szén eloszlását és a martenzites állapotot is tükrözi.
Mikróötvözött acélok és a kiválási kölcsönhatások
A mikróötvözött acélminőségekben a szemcsefinomítás ritkán hat önmagában. A nióbium, a titán és a vanádium karbonitrideket, például Nb(C,N)-t, TiN-t és V(C,N)-t képezhet. Ezek a részecskék újrahevítés és hengerlés közben rögzítik az ausztenitszemcsehatárokat, korlátozzák az újrakristályosodást, és az átalakulást követően elősegíthetik finom ferritszerkezet kialakulását. Egyes részecskék a ferritben is kiválnak, ahol akadályozzák a diszlokációkat, és kiválási szilárdítást biztosítanak.
A mért folyáshatár ezért kölcsönható hozzájárulások összege, nem pedig egy kis korrekcióval módosított szemcseméret-érték. Hasznos fogalmi kifejezés:
A tagok nem teljesen függetlenek egymástól. A finom ausztenitszemcseméretet létrehozó feldolgozás egyúttal növelheti az átalakulás során kialakuló diszlokációsűrűséget, módosíthatja a ferrit–perlit fázisarányokat, és megváltoztathatja a kiválás időzítését. Egy normalizált kis széntartalmú acél, egy termomechanikusan szabályozottan feldolgozott HSLA-acél és egy edzett és megeresztett 4340 acél hasonló mért szemcseméretekkel is rendelkezhet, mégis nagyon eltérő folyáshatárral és keménységgel, mivel fázisszerkezetük és hibahely-sűrűségük különbözik.
A kiválás a szemcseméret egyszerű értelmezését is félrevezetővé teheti. A durva TiN-részecskék hatékonyan rögzíthetik a határokat, ugyanakkor töréskiindulási helyként is viselkedhetnek. A finom Nb(C,N)-kiválások jelentősen növelhetik a szilárdságot, miközben a ferritszemcse mérete csaknem változatlan marad. Az átalakulás során vagy azt követően bekövetkező vanádiumkiválás további keménységnövekedést eredményezhet, ami nem bizonyítja további szemcsefinomítás megtörténtét. Ezzel szemben a túlöregítés durvítja a kiválásokat, és csökkenti a diszlokációkat gátló hatásukat, még akkor is, ha a szemcseszerkezet stabil marad.
Az ASTM E2627 (2017) az átlagos szemcseméret elektron-visszaszórásos diffrakcióval történő mérésével foglalkozik teljesen újrakristályosodott polikristályos anyagokban; ez magában foglalja a szemcseméret-eloszlásokat és a statisztikai információkat is. Az EBSD hatékonyabban képes elkülöníteni a populációkat, mint egyetlen optikai metszethossz-érték, de továbbra is megalapozott határszög-kritériumokat és fázisazonosítást igényel. Átalakult vagy erősen deformált acélban a „szemcse”, az alszemcse, a csomag, a blokk és a korábbi ausztenitszemcse nem felcserélhető szerkezeti egységek.
Miért nem követi a szakítószilárdság a szemcseméretet azonos módon?
| Tulajdonság | A szemcseméret jellemző érzékenysége ferrites-perlites acélokban | Egyéb meghatározó tényezők |
|---|---|---|
| Folyáshatár | Körülbelül a négyzetgyök reciprokával arányos érzékenység | Oldott anyaggal, kiválással és diszlokációkkal végbemenő szilárdítás |
| Átmeneti hőmérséklet | Körülbelül a négyzetgyök reciprokával arányos érzékenység | Zárványok, textúra, bemetszés és fázisösszetétel |
| Szakítószilárdság | Kevésbé következetes érzékenység | Alakváltozási keményedés, fáziselrendeződés és nyakképződés |
| Nyúlás | Viszonylag érzéketlen | Alakváltozási keményedés, károsodás, geometria és átalakulás |
A folyáshatár azt a feszültséget méri, amelynél a képlékeny deformáció megkezdődik; a maximális szakítószilárdság pedig a szakítóvizsgálat során fellépő legnagyobb mérnöki feszültséget jelenti. A szemcsehatárok erősen befolyásolják az első eseményt, a szakítószilárdság azonban a folyást követő deformációs keményedéstől is függ. A diszlokációk tárolása, az oldott atomok atmoszférái, a kiválások, a martenzitképződés, a perlit morfológiája, a bainites alszerkezet, a fázisarány és a kristálytani textúra a vizsgálat későbbi szakaszát meghatározó tényező lehet.
Ezért találta a NIST a szakítószilárdságot kevésbé szemcseméret-érzékenynek, mint a folyáshatárt ferrites-perlites acélokban. A finomítás jelentősen növelheti a folyáshatárt, miközben a maximális szakítószilárdság kisebb vagy következetlen változást mutat. A különbség különösen nagy lehet akkor, amikor a finom szemcsék csökkentik a rendelkezésre álló deformációs keményedési kapacitást, vagy amikor egy átalakult termék már önmagában erős akadályokat biztosít a diszlokációk mozgásával szemben.
Az ultrafinomszemcsés és metastabil acélok megmutatják, miért nem szabad egyetlen trendet sem kiterjeszteni a mechanizmus ellenőrzése nélkül. A Yonsei University egy metastabil ausztenites ötvözetben, 0,3–2 mikrométer közötti szemcseméretek mellett, közel 900 MPa-os szakítószilárdságról és mintegy 40%-os szakadási nyúlásról számolt be; a deformáció indukálta martenzites átalakulás további deformációs keményedést biztosított. Az eredményt tehát nem önmagukban a szemcsehatárok hozták létre. A Japan Society of Mechanical Engineers egy 2018-as vizsgálata kis széntartalmú, ultrafinom, megnyúlt szemcséjű acélt tanulmányozott; körülbelül 1,0 mikrométeres keresztirányú szemcseméret mellett kedvező szilárdság-, képlékenység- és szívósság-kombinációt mért, de az eredményhez a megnyúlt morfológia és a feldolgozási útvonal is hozzájárult.
A Hall–Petch-szilárdításnak szintén vannak korlátai. Nagyon kis méretekben a határok által közvetített képlékenység, a szemcseforgás, a diszlokációk kimerülése és a nem egyenletes deformáció miatt a klasszikus inverz négyzetgyökös összefüggés eltérhet a kísérleti eredményektől. A szokványos ferrites szerkezeti acélok esetében azonban a gyakorlati tanulság egyszerű: a finomítás rendszerint növeli a folyáshatárt, és gyakran a keménységet is, míg a szakítószilárdságot a teljes mikroszerkezet alapján, nem pedig kizárólag a szemcseméret alapján kell értelmezni.

Szemcseméret, szívósság és a képlékeny–rideg átmenet
A ridegtörés és a tényleges repedési utak
A ridegtörés gyors, csekély képlékenységgel járó tönkremeneteli mód. Ferrites acélban a repedés akkor haladhat át egy szemcsén, amikor a helyi húzófeszültség elegendő ahhoz, hogy az atomok egy kedvező kristálytani sík mentén elváljanak egymástól; térközepes köbös ferritben ez rendszerint a {100} család valamely síkja. A repedés nem tökéletesen egyenes mikroszkopikus csatornán halad. A szemcsehatároknál irányt változtat, több ágra válhat szét, és le is állhat, ha a következő szemcse kedvezőtlen orientációjú, vagy ha a ridegtöréshez nagyobb helyi feszültség szükséges.
A szemcsefinomítás két, egymással összefüggő módon nehezíti ezt a folyamatot. Először is, egy kisebb ferritszemcsén áthaladó repedés gyakrabban találkozik szemcsehatárokkal. Folytonos hasítási úthossza rövidebb, ezért a repedés csúcsán kialakuló feszültségkoncentráció ismételten újraeloszlik. Másodszor, a repedésnek adott makroszkopikus távolságon belül nagyobb számú krisztallográfiai orientációváltozáson kell áthaladnia. Az így létrejövő effektív repedési út kanyargósabb, mint a durva ferriten átvezető út, és növekszik a repedéseltérítés, a repedéselágazás, valamint a lokális képlékenység által elnyelt energia.
Ez nem jelenti azt, hogy minden szemcsehatár abszolút akadályt képez. Hasonló orientációjú szemcsék kedvező sorozata továbbra is elősegítheti a hasításos törést, miközben egy nagy szögű szemcsehatár, egy kemény másodlagos fázis vagy egy lokális feszültségkoncentráció megváltoztathatja az eredményt. A szemcsealak szintén fontos. Az izometrikus ferrit, a megnyúlt ferrit, a bainitos csomagok, a martenzitlécek és a ferrit–perlit kevert szerkezetek nem azonos repedési úthálózatot mutatnak, még akkor sem, ha az átlagos szemcseátmérő hasonló. A mért „szemcseméret” ezért csak a vizsgált fázissal, a mérési síkkal és a morfológiával együtt értelmezhető.
A hatás különösen fontos a ferrites acélokban, mivel hasításos töréssel szembeni ellenállásuk erősen hőmérsékletfüggő. Alacsony hőmérsékleten a diszlokációmozgás nehezebbé válik, és a bemetszésnél kialakuló képlékeny zóna kisebb lesz. A hasításos törés ekkor még azelőtt megindulhat, hogy a megfelelő képlékeny alakváltozás tompítaná a repedést. A kisebb ferritszemcsék növelik a hasításos törés megindításához szükséges feszültséget, és megszakítják a repedés terjedését, ezáltal a tönkremenetel nagyobb energiájú, képlékeny folyamat felé tolódik. Ez a metallurgiai alapja annak a közismert megfigyelésnek, hogy a szemcsefinomítás nem pusztán a szilárdságot növelheti, hanem a szívósságot is javíthatja.
Az átmeneti hőmérséklet és a Charpy-viselkedés
A képlékeny–rideg átmenet egy közönséges acélban nem egyetlen, éles átalakulási hőmérséklet. Olyan hőmérséklet-tartományról van szó, amelyben a Charpy V-bemetszéses ütőmunka az alacsony energiájú, hasításos törés által uralt szintről a nagyobb energiájú, képlékeny törési szintre változik. A megadott átmeneti hőmérséklet a választott kritériumtól függ: eltérő értékeket adhat egy rögzített elnyeltenergia-érték, a törési felület meghatározott százalékos aránya vagy a felső és alsó energiaszint középpontja.
Ferrit-perlites acélok esetében a szemcseméret hozzájárulását a folyáshatárhoz és az átmeneti hőmérséklethez gyakran a ferritszemcse-átmérő inverz négyzetgyökével fennálló kapcsolattal írják le. Az 1996-os NIST Special Publication 596 áttekintés szerint a folyáshatár és az átmeneti hőmérséklet általában hozzávetőlegesen a ferritszemcse-méret inverz négyzetgyökével változik, míg a szakítószilárdság érzékenysége a szemcseméretre kevésbé következetes, a nyúlás pedig viszonylag érzéketlen. A ferrit finomítása ezért rendszerint növeli a képlékeny folyás megindításához szükséges feszültséget, miközben csökkenti azt a hőmérsékletet, amelyen a hasításos törés uralkodóvá válik. A szilárdságnövekedés a Hall–Petch-összefüggés keretébe illeszkedik, amelyben a szemcseméret-tagot rendszerint az átlagos lineáris metszethossz inverz négyzetgyökével arányos formában írják fel.
A Charpy-viselkedés azonban nem közvetlen szemcseméret-vizsgálat. A bemetszés állapota meghatározó. Az éles V-bemetszés növeli a lokális triaxiális feszültséget, és korlátozza a törés előtt rendelkezésre álló képlékenység mértékét; a sérült, tompa vagy nem megfelelően megmunkált bemetszés megváltoztathatja a mért elnyelt energiát. A vizsgálati hőmérséklet, az ütőfej beállítása, a próbatest méretei és az alátámasztási feltételek szintén fontosak. Az ASTM E23 szabályozza a fémes anyagok ütővizsgálatát, de a vizsgálati módszernek való megfelelés nem szünteti meg a próbatesten belüli metallurgiai változókat.
Az orientáció jelentősen megváltoztathatja az eredményt. Hengerelt lemezben a zárványok, a megnyúlt szemcsék, a sávos perlit és a szegregált tartományok a hengerlési irányhoz igazodhatnak. A vastagságirányban terhelt próbatest ezért a hosszirányban vagy keresztirányban terhelttől eltérő határfelületekkel és hibákkal találkozhat. A repedés a zárványsorok vagy szegregációs sávok mentén terjedhet, így kisebb energiát eredményezhet, mint amilyenre az átlagos hosszirányú szemcseméret-mérés alapján számítani lehetne.
A zárványok üregképződési góchelyeket biztosítanak, és a hasításos törési front előtt kialakuló lokális feszültségeket is felerősíthetik. Erre jól ismert példa a kéntartalmú mangán-szulfid-zárvány, különösen akkor, ha a hengerlés során megnyúlt. A szén, a mangán, a foszfor és más oldott elemek eloszlása befolyásolja a ferrit szilárdságát, edzhetőségét és átmeneti viselkedését; a középvonali szegregáció a környező mátrixtól eltérő lokális fázisegyensúlyt hozhat létre. A perlitkolóniák mérete, a karbidmorfológia, a bainit, a martenzit, a visszamaradt ausztenit és a hegesztési hőhatásövezetek mind módosíthatják a Charpy-görbéket a névleges ferritszemcse-mérettől függetlenül.
Ezért a fázisegyensúly központi jelentőségű. A folytonos rideg alkotóelemet tartalmazó finomszemcsés ferritmátrix nem azonos az egyenletesen finomított ferrit–perlit acéllal. Egy edzett és megeresztett 4340 acél esetében például a viselkedést a megeresztett martenzit morfológiája, az előzetes ausztenitszemcse mérete, a karbideloszlás és a hőkezelési állapot határozza meg, nem pedig egy egyszerű ferritátmérő. A durva előzetes ausztenitszerkezet hosszú effektív törési utakat tehet lehetővé olyan csomagokon vagy tartományokon keresztül, amelyekben az orientáció krisztallográfiailag rokon, még akkor is, ha a végső mikroszerkezet finoman felosztottnak tűnik.
A Charpy-referenciapróbatestekhez használt gyártott 4340 acél 2001-es NIST-értékelése megmutatja, hogy a szemcseméret miért hasznos minőségértékelési támpont, de miért nem ad teljes magyarázatot. A referenciaanyag szempontjából elfogadhatónak ítélt olvasztások szemcsemérete megközelítőleg 30–40 mikrométer, míg az elfogadhatatlan olvasztásoké körülbelül 60–70 mikrométer volt. Ez a különbség metallurgiai szempontból jelentős: a durvább szemcséjű olvasztások mikroszerkezete kedvezőbb volt a hasításos törés szempontjából, és kevésbé volt alkalmas ütőigénybevételre. A vizsgálat azonban nem állapította meg, hogy a különbség egyedüli oka a szemcseméret lett volna. A kémiai összetétel, a tisztaság, a szegregáció, az ausztenitesítés története, a megeresztés és más mikroszerkezeti jellemzők együtt változhatnak az egyes olvasztások között.
Maga a mérés is elfedheti ezeket a különbségeket. A 2024-ben felülvizsgált ASTM E112 összehasonlító, síkbeli területmérési és metszéses eljárásokat határoz meg az átlagos síkbeli szemcseméret meghatározására; az ASTM-szemcseméret-számot egységnyi területre jutó szemcseszámokból vagy szemcsehatár-metszésekből vezetik le. Az ASTM-szemcseméret-számot nem szabad módszer és feltételezések megadása nélkül mechanikusan mikrométerértékre átszámítani. A 2017-ben közzétett ASTM E2627 a teljesen újrakristályosodott polikristályos anyagok elektron-visszaszórásos diffrakcióval történő mérésével foglalkozik, és átlagos méretet, eloszlásokat, valamint statisztikai információkat szolgáltathat. Az EBSD elkülönítheti a fázisokat, és feltárhat olyan orientációs kapcsolatokat, amelyeket egy polírozott optikai kép nem mutat meg, de ehhez is ésszerű határorientáció-eltérési kritériumokra és reprezentatív mintavételre van szükség.
Miért javíthatja a szemcsefinomítás egyszerre a szilárdságot és a szívósságot?
A szilárdságot és a szívósságot gyakran egymással versengő tulajdonságokként mutatják be, mivel számos szilárdítási módszer növeli a diszlokációmozgással szembeni akadályokat, miközben csökkenti a repedéscsúcsnál rendelkezésre álló képlékenységet. A szemcsefinomítás szokatlan ebből a szempontból: egyszerre növelheti a folyáshatárt és javíthatja a hasításos töréssel szembeni ellenállást. Minden szemcsehatár akadályozza a diszlokációcsúszást, létrehozva a folyáshatár Hall–Petch-féle növekedését; ugyanez a szemcsehatár-populáció megszakítja a hasításos repedést. A két hatás eltérő lokális mechanizmusokon keresztül érvényesül, de ugyanabból, a jellemző hossz csökkenéséből származó előnyt élvezi.
Az előnynek azonban korlátai vannak. A Hall–Petch-viselkedés közelítés, nem pedig minden mérettartományban és minden fázisban érvényes törvény. Nagyon kis méreteknél a diszlokációk tárolása, a határfelületek által közvetített alakváltozás, a textúra, a szegregáció és a fázisstabilitás megváltoztathatja a meredekséget, vagy érvénytelenítheti a hagyományos szemcseméret-korrelációt. Többfázisú acélokban a meghatározó hossz lehet martenzitcsomag, bainitblokk, perlitkolónia, léc vagy a zárványok közötti távolság, nem pedig a ferritszemcse átmérője. A túlzott finomítás nagy határfelületi területet, maradó feszültséget vagy instabil fázisokat is létrehozhat, ha a feldolgozási útvonalat nem szabályozzák megfelelően.
Egyes ultrafinomszemcsés eredmények megmutatják, miért kell a szemcseméretet az alakváltozási mechanizmussal együtt értelmezni. Egy 2014-es, a Yonsei University által végzett vizsgálatban egy 0,3–2 mikrométer közötti szemcseméretű, metastabil ausztenites ötvözet szakítószilárdsága megközelítette a 900 MPa-t, nyúlása pedig a 40%-ot. Az alakváltozás által kiváltott martenzites átalakulás további alakváltozási keményedést biztosított, ezért a képlékenység nem önmagában a finomítás eredménye volt. Hasonlóképpen, a Japan Society of Mechanical Engineers egy 2018-as vizsgálata ultrafinom, megnyúlt szemcséket tartalmazó kis széntartalmú acélon azt mutatta, hogy a szilárdság, a képlékenység és a szívósság legjobb egyensúlya körülbelül 1,0 mikrométeres keresztirányú szemcseméretnél alakult ki. Az eredményben a megnyúlt morfológia és a terhelési irány is szerepet játszott.
Hagyományos ferrites acélok esetében a gyakorlati cél nem a legkisebb mérhető szemcse. Hanem a ferrit, a perlit vagy más alkotóelemek szabályozott eloszlása, a káros zárványok alacsony mennyisége, a korlátozott szegregáció, a megfelelő textúra és olyan repedési út kialakítása, amely jelentős képlékeny munkát igényel. A finomítás rendszerint csökkenti az átmeneti hőmérsékletet, a mért Charpy-görbe azonban a teljes feldolgozási történetet rögzíti. A szemcseméret az egyik legerősebb támpontja — de nem a teljes diagnózis.
A képlékenységre, az egyenletes nyúlásra és a törési alakváltozásra gyakorolt hatások
Miért lehet a hagyományos nyúlás viszonylag érzéketlen?
A szemcsefinomítás megbízhatóbban növeli a folyáshatárt, mint a szakítással szembeni képlékenységet. Ez a különbség alapvető fontosságú a szakítóvizsgálati adatok értelmezésében. A klasszikus Hall–Petch-összefüggés a szilárdsághoz olyan szemcseméret-hozzájárulást rendel, amely megközelítőleg a közepes lineáris metszethossz inverz négyzetgyökével változik: ahogy csökken a ferritszemcsék mérete, a szemcsehatárok egyre több akadályt jelentenek a diszlokációk mozgásával szemben. Ezért a folyáshatár általában növekszik. A nyúlás azonban nem ugyanezt az egyszerű törvényt követi.
A National Institute of Standards and Technology ezt a különbséget a NIST Special Publication 596 (1996) című kiadványban is bemutatta. Ferrites-perlites acélokat ismertetett, amelyeknél a folyáshatár és a képlékeny–rideg átmeneti hőmérséklet megközelítőleg a ferritszemcse-átmérő inverz négyzetgyökével változik, miközben a szakítószilárdság kevésbé érzékeny, a nyúlás pedig viszonylag érzéketlen a ferritszemcse méretére. Ez a megfigyelés a vizsgált sajátos ferrites-perlites környezetre vonatkozik, nem minden acélmikroszerkezetre és nem a képlékenység minden meghatározására. Mindazonáltal elutasítja azt az elterjedt feltételezést, hogy a kisebb ASTM-szemcseméret-számnak — vagy a kisebb mért szemcseátmérőnek — szükségszerűen a százalékos nyúlás arányos csökkenését vagy növekedését kell eredményeznie.
A „képlékenység” jelentésekor többféle mérést kevernek össze. Az egyenletes nyúlás az a képlékeny alakváltozás, amely a diffúz nyakképződés kezdetéig halmozódik fel. A teljes nyúlás magában foglalja a lokalizált nyakat is, ezért függ a mérési hossztól, a keresztmetszettől, a felületi állapottól, az extenzométeres mérési módszertől és a végső törési folyamattól. A törési alakváltozás a tönkremenetelkor bekövetkező képlékeny alakváltozás lokális mérőszáma, és a nyakban kialakuló feszültségtriaxialitás erősen befolyásolja. Ezek a mennyiségek ugyanarra a finomítási kezelésre eltérően reagálhatnak.
A szemcseméret közvetetten fontos, mivel megváltoztatja a csúszáshoz szükséges feszültséget, és módosíthatja a képlékeny alakváltozás sorrendjét, a szakítóvizsgálati eredmény azonban függ a deformációs keményedéstől, az üregképződés kezdetétől, a károsodás növekedésétől, a fázisátalakulástól, a kristálytani textúrától, a zárványtartalomtól és a próbatest geometriájától is. Ferrites-perlites acélban például a perlites kolóniák mérete, a lamellák távolsága, a ferrit és a perlit szilárdságkülönbsége, valamint a zárványok eloszlása előbb meghatározhatja a károsodást, mint az átlagos ferritszemcseméret. A finomított ferritmátrix növelheti a folyáshatárt anélkül, hogy lényegesen megváltoztatná a nyakképződés előtt rendelkezésre álló alakváltozást, ha a deformációs keményedési jellemzői alig változnak.
A mérés további korlátot jelent. Az ASTM E112 (2024) az átlagos síkbeli szemcseméret meghatározására összehasonlító, planimetriai és metszéses eljárásokat engedélyez; az ASTM-szemcseméret-számot az egységnyi területre jutó szemcseszám vagy a szemcsehatárok metszetei alapján számítják ki. Ezek a módszerek statisztikai sokaságot írnak le, nem pedig egyetlen látható jellemzőt. A finomszemcsés ferriten mért érték nem kezelhető felcserélhetőként a megnyúlt bainiton, az átalakult auszteniten vagy a többfázisú szerkezeten mért értékkel. Ha nem adják meg a vizsgált fázist, a metszet irányát és az alkalmazott módszert, a szemcseméret és a nyúlás látszólagos kapcsolata összeférhetetlen mérések műterméke lehet.
Ugyanez az óvatosság érvényes a minőségértékelésre is. A Charpy-referenciapróbatestekhez használt 4340 acél 2001-es NIST-értékelésében az elfogadható öntési tételek szemcsemérete hozzávetőleg 30–40 mikrométer, míg az elfogadhatatlan tételeké körülbelül 60–70 mikrométer volt. Ez az összehasonlítás azt mutatja, hogy a durva szemcsék kedvezőtlen feldolgozási előzményekre utalhatnak, és ronthatják az ütőteljesítményt, különösen az átmeneti hőmérséklettel kapcsolatos viselkedésen keresztül. Nem bizonyítja azonban, hogy a százalékos nyúlás a mért szemcseátmérővel egyenes arányban változik.
A deformációs keményedés és az alakváltozási kompatibilitás
Az egyenletes nyúlást elsősorban az határozza meg, hogy az anyag képes-e a képlékeny alakváltozás növekedésével tovább keményedni. A legegyszerűbb megfogalmazás szerint a diffúz nyakképződés akkor kezdődik, amikor a folyási feszültség képlékeny alakváltozással való növekedési üteme már nem tudja ellensúlyozni a keresztmetszet csökkenése miatt növekvő valódi feszültséget. A kisebb szemcseméret növeli a kezdeti folyási feszültséget, az egyenletes nyúlást azonban a későbbi keményedési görbe határozza meg. A folyáshatárnál fennálló szilárdság és az alakváltozási kapacitás összefügg egymással, de nem azonos.
Ezért fontos a szemcsék és a fázisok közötti alakváltozási kompatibilitás. A szomszédos szemcsék eltérő orientációval és eltérő redukált nyírófeszültségekkel rendelkeznek, ezért a képlékeny alakváltozás nem oszlik el tökéletesen egyenletesen. A szemcsehatárok korlátozzák a csúszásátadást és lokális feszültségkoncentrációkat hoznak létre. A szemcsefinomítás lerövidíti azt a távolságot, amelyen belül a kompatibilitás hiányából származó alakváltozás felhalmozódhat, ez pedig csökkentheti bizonyos lokális alakváltozási koncentrációkat. A kimenetel ugyanakkor függ a textúrától, a szemcsehatárok jellegétől, a másodlagos fázisoktól, valamint a keményebb és lágyabb tartományok eloszlásától. Egy perlittel körülvett ferritszemcse nem ugyanúgy deformálódik, mint egy közel egyfázisú ötvözetben található ferritszemcse.
A károsodás egy második tönkremeneteli útvonalat jelent. A zárványok, karbidklaszterek, perlites kolóniák és fázishatárok mikroszkopikus üregek kialakulásának kiindulópontjai lehetnek. A képlékeny alakváltozás ezután növeli és összekapcsolja ezeket az üregeket; ennek ütemét a lokális feszültségtriaxialitás és a környező alakváltozási tér szabályozza. A finomabb szemcsék akadályozhatják bizonyos repedés- vagy üregnövekedési folyamatokat, de a gócképződési helyeket nem szüntetik meg. Ezért egy finom ferritszemcséjű, de kedvezőtlen zárványeloszlású acél kisebb törési alakváltozást mutathat, mint egy durvább szemcséjű, tisztább acél.
A textúra szintén megváltoztatja az eredményt. A feldolgozás megnyúlt szemcséket és előnyös kristálytani orientációkat hozhat létre, ezért a hengerlési, keresztirányú és vastagsági irányban mért válasz eltérhet még akkor is, ha a jelentett átlagos szemcseméret azonos. A Japan Society of Mechanical Engineers 2018-as, ultrafinom megnyúlt szemcséket tartalmazó kis széntartalmú acélról szóló tanulmánya a vizsgálatban a szilárdság, a képlékenység és a szívósság legjobb egyensúlyához körülbelül 1,0 mikrométeres keresztirányú szemcseméretet jelentett. A fontos változó nem pusztán egy mikrométerben kifejezett kis szám volt; a morfológia, az irányítottság és az ezekhez kapcsolódó feldolgozási előzmények egyaránt a mikroszerkezet részét képezték.
A törési alakváltozás különösen érzékeny a próbatest geometriájára. A sima szakítórudak, a bemetszett próbatestek és a síkalakváltozási konfigurációk eltérő triaxialitást hoznak létre. Egy sima próbatest a nyakban jelentős képlékeny alakváltozást halmozhat fel az üregek egyesülése előtt, míg egy bemetszés sokkal kisebb teljes nyúlás mellett is felgyorsíthatja a károsodást. A szemcsefinomítás javíthatja a hasadással szembeni ellenállást és csökkentheti a képlékeny–rideg átmeneti hőmérsékletet, amint azt az European Structural Engineering Design Programme 2000-ben közölte, miközben a sima szakítórudas próbatest nyúlása csak mérsékelten változik. A szívósságot és a szakítónyúlást nem szabad egymással helyettesíteni.
Az ultrafinomszemcsés kivétel[6] Effect of grain size on the uniform ductility of a bulk ultrafine-grained metastable austenitic alloy. Yonsei University researchers. Yonsei University research publication, 2014.
Az ultrafinomszemcsés, metastabil ausztenites acélok jól szemléltetik, miért nem általánosítható a ferrites-perlites acélokra vonatkozó hagyományos megfigyelés. A Yonsei University 2014-ben közzétett tanulmánya egy 0,3–2 mikrométer közötti szemcseméretű metastabil ausztenites ötvözetet vizsgált. A tanulmány mintegy 900 MPa-os szakítószilárdságot és körülbelül 40%-os nyúlást jelentett, amikor a deformáció indukálta martenzites átalakulás fokozta a deformációs keményedést. Ezek az értékek önmagukban a Hall–Petch-szilárdulással nem magyarázhatók.
A deformáció során az ausztenit fokozatosan martenzitté alakul. Az átalakulás a deformáció növekedésével növeli a folyási feszültséget, és a szakítóvizsgálat egy részében magas keményedési ütemet tarthat fenn. Ez késlelteti a diffúz nyakképződést, így a finomított szerkezethez kapcsolódó magas folyáshatár és szakítószilárdság ellenére jelentős egyenletes nyúlás válhat lehetővé. Az újonnan kialakuló martenzit a lokális fáziskontrasztot és az alakváltozás felosztásának módját is megváltoztatja, ezért a végső törési alakváltozás az átalakulás kinetikájától, az ausztenit stabilitásától, a textúrától és a károsodás fejlődésétől ugyanúgy függ, mint a szemcsemérettől.
A szemcsefinomítás ezt az átalakulási viselkedést is módosíthatja. A kisebb ausztenitszemcsék stabilabbak lehetnek az átalakulással szemben, mivel a szemcsehatárok befolyásolják a gócképződést és a mechanikai hajtóerőket; a pontos válasz az összetételtől és a termikus előzményektől függ. Következésképpen két, hasonló átlagos szemcseméretű próbatest eltérő egyenletes nyúlást mutathat, ha a visszamaradó ausztenit stabilitása vagy a fázisaránya különbözik.
A tanulság pontosan meghatározható: az ultrafinom szemcsék nagy szilárdsággal és nagy képlékenységgel járhatnak együtt, ha egy átalakulási mechanizmus további deformációs keményedést biztosít. E mechanizmus nélkül a szemcseméret egyszerű csökkentése növelheti a folyáshatárt, miközben az egyenletes nyúlás közel változatlan marad, vagy akár csökkenhet is. Az ASTM E2627 (2017) a teljesen újrakristályosodott polikristályos anyagok átlagos szemcseméretének, eloszlásainak és statisztikai információinak elektron-visszaszórásos diffrakcióval történő mérésével foglalkozik, de önmagában a szemcseméret-eloszlás nem képes meghatározni, hogy a tönkremenetelt a transzformáció indukálta képlékenység, a csúszás felosztása vagy az üregnövekedés szabályozza-e. A mechanikai értelmezésnek a mért morfológiát és fázisösszetételt kell követnie, nem pedig megelőznie azokat.
Hogyan változtatja meg az acél feldolgozása a szemcseméretet?
Az acél szemcsemérete az öntéskor még nem rögzített. Változik, amikor a folyékony acél megszilárdul, amikor a szilárd anyag deformálódik, valamint amikor a fázisok hevítés és hűtés közben átalakulnak. A mikroszkópos felvételen látható „szemcse” utalhat ausztenitre, ferritre, bainitkötegekre, martenzitkötegekre vagy elektron-visszaszórásos diffrakcióval (EBSD) azonosított kristálytani tartományokra. Ezek a mérések nem felcserélhetők egymással.
A 2024-ben felülvizsgált ASTM E112 szabvány összehasonlító, planimetrikus és metszéses eljárásokat határoz meg az átlagos síkbeli szemcseméret mérésére. Az ASTM szemcseméret-számát az egységnyi területre jutó szemcseszám vagy a szemcsehatárok metszéseinek száma alapján számítják ki; nem egyetlen látható kristály alapján határozzák meg. A szemcsék alakja legalább annyira fontos, mint az átlagos méret: a megnyúlt szemcsék, a duplex szerkezetek, a sávosság és a vegyes szemcsepopulációk azonos átlagértéket adhatnak, miközben eltérő mechanikai választ eredményeznek.
A megszilárdulás és az oszlopos szemcsék kialakulása
Az öntés során az acél magképződés és növekedés útján alakul folyadékból szilárd anyaggá. Kis szilárd kristályok akkor kezdenek kialakulni, amikor a folyadék megfelelő mértékben túlhűl, illetve amikor a zárványok és a kokilla felületei heterogén magképződési helyeket biztosítanak. Minden magképződménynek saját kristálytani orientációja van. Kialakulása után úgy növekszik, hogy a szilárd–folyadék határfelületen vas- és ötvözőatomokat épít be a folyadékból.
A hőmérséklet-gradiens szabályozza a létrejövő morfológiát. A kokilla falánál a gyors hőelvonás finomszemcsés lehűlési zónát hoz létre. Beljebb azok a szemcsék növekednek gyorsabban a versengő szemcséknél, amelyek növekedési iránya kedvezően igazodik a hőáramláshoz. Ezek hosszú, keskeny, oszlopos szemcsékké válnak, amelyek a bug, a bramma vagy a folyamatosan öntött szál közepe felé nyúlnak. A középső tartományban, ahol a hőmérséklet-gradiensek gyengébbek, és a folyadék túlhűlhet, ehelyett ekviaxiális szemcsék alakulhatnak ki. A végleges öntvény ezért lehűlési réteget, oszlopos zónát és központi ekviaxiális zónát is tartalmazhat.
Az oszlopos szemcsék irányfüggő tulajdonságokat hozhatnak létre, és hosszú utakat biztosíthatnak a szegregáció számára. A megszilárduló front előtt kiszoruló oldott ötvözőelemek feldúsulnak a visszamaradó folyadékban, ami kémiai sávosságot vagy dendritközi szegregációt eredményez. Ezért a mangán, a szén, a foszfor, a kén és az ötvözőadalékok eloszlása már a hengerlés megkezdése előtt is egyenetlen lehet. A dendritkarok távolsága szintén rögzíti a helyi hűlési körülményeket, de nem azonos a végleges szemcsemérettel.
A nagy oszlopos szemcsék nem maradnak meg automatikusan. Az újrahevítés, a kovácsolás és a hengerlés megszakíthatja folytonosságukat, diszlokációkat hozhat létre, és új szemcsék kialakulását idézheti elő. Az elégtelen deformáció azonban az öntött szerkezet maradványait hagyhatja vissza, miközben az újrahevítés a korábbi ausztenitszemcsék körül szemcsenövekedést okozhat. A megszilárdulás története az eredeti folyadék eltűnése után is sokáig felismerhető a textúrában, a szegregációban és a zárványok orientációjában.
A melegalakítás, az újrakristályosodás és a szemcsenövekedés
A hengerlés és a kovácsolás egyaránt a deformáció és a hőmérséklet révén módosítja a szemcseméretet. A képlékeny deformáció megnyújtja a meglévő szemcséket, növeli a diszlokációsűrűséget, és alakváltozási energiát tárol. Megfelelő hőmérsékleten ez a tárolt energia hajtóerőt biztosít az újrakristályosodáshoz: új, viszonylag alakváltozásmentes szemcsék csíráznak ki és növekednek a deformált szerkezetben.
A magképződés gyakran a korábbi szemcsehatárokon, nyírási sávokban vagy szokatlanul nagy diszlokációsűrűségű tartományokban kezdődik. A növekedés akkor megy végbe, amikor az új szemcse határa nagyobb tárolt energiájú anyagba vándorol. A nagyobb deformáció általában több magképződési helyet biztosít, ezért az újrakristályosodott szerkezet finomabbá válhat. A kisebb deformáció, az egyenetlen alakváltozás vagy a nem megfelelő befejező hőmérséklet tökéletlen újrakristályosodást, valamint durva és finom szemcsék keverékét eredményezheti.
A dinamikus újrakristályosodás a deformáció során megy végbe, amikor a regenerálódás és az új szemcsék kialakulása a megmunkálási hőmérsékleten zajlik. A statikus újrakristályosodás a terhelés megszüntetése után történik, miközben az acél még meleg. A szabályozott hengerlés kihasználja ezeket a különbségeket. Az ausztenit újrakristályosodási tartományán kívüli deformáció ellapítja és felosztja az ausztenitszemcséket, ezáltal növeli a ferrit magképződési helyeinek számát a hűtés során. A mikroötvözött acélminőségekben a nióbium-, titán- vagy vanádiumvegyületek korlátozzák az ausztenithatárok mozgását, és késleltetik az újrakristályosodást. A titán-nitrid (TiN), a nióbium-karbonitrid (Nb(C,N)) és a vanádium-karbonitrid (V(C,N)) részecskéi húzóerő kifejtésével rögzíthetik a határokat. A finom, egyenletesen eloszló részecskék hatékonyabban rögzítik a határokat, mint a durva részecskék.
A részecskék általi rögzítésnek vannak korlátai. A részecskék magas hőmérsékleten feloldódhatnak, éppen akkor szüntetve meg a korlátozó hatást, amikor a szemcsenövekedés a leggyorsabb. A durvult részecskék egységnyi térfogatra vetítve szintén kisebb rögzítőhatást fejtenek ki. Ha a forró acélt túl hosszú ideig vagy túl magas hőmérsékleten tartják, a határvándorlás csökkenti a teljes határfelületet, és a szemcsék durvulnak. Ennek eredményeként durva ausztenites szerkezet alakulhat ki még akkor is, ha a korábbi hengerlési program jelentős finomodást eredményezett.
A Hall–Petch-összefüggés magyarázatot ad arra, hogy a finomodás miért növeli gyakran a folyáshatárt: a szemcseméretből származó hozzájárulás megközelítőleg az átlagos lineáris metszethossz inverz négyzetgyökével arányos, amint azt a Cambridge-i Egyetem 2005-ben leírta. A határok akadályozzák a diszlokációk mozgását. Ez az összefüggés azonban nem korlátlan érvényű szabály. Ultrafinom szemcseméreteknél a határok által közvetített deformáció, a textúra, az oldott anyagok szegregációja, a regenerálódás és a fázisátalakulás megváltoztathatja a meredekséget, illetve érvénytelenné teheti az egyszerű extrapolációt. A Yonsei Egyetem által 2014-ben vizsgált metastabil ausztenites ötvözetben a 0,3–2 mikrométeres szemcsékhez közel 900 MPa szakítószilárdság és közel 40%-os nyúlás társult, részben azért, mert az alakváltozás indukálta martenzit további alakváltozási keményedést biztosított. Ezt a kombinációt önmagában a szemcseméret nem hozta létre.
A végső szerkezet anizotróp is lehet. Egy 2018-as tanulmány az ultrafinom, megnyúlt szemcséket tartalmazó, kis széntartalmú acélban körülbelül 1,0 mikrométeres keresztirányú szemcseméretet mért, és a megadott feldolgozási körülmények között kedvező egyensúlyt talált a szilárdság, a képlékenység és a szívósság között. A megnyúlt szemcséken keresztül mért metszethossz nem lesz azonos a hosszirányban mért metszethosszal.
Normalizálás, ausztenitesítés, edzés és megeresztés
A hőkezelés a fázisstabilitás, a határmozgékonyság és az átalakulási kinetika szabályozásán keresztül módosítja a szemcseméretet. Normalizáláskor az acélt a kritikus hőmérséklet fölé hevítik, hogy ausztenitessé váljon, majd álló levegőn lehűtik. Az ausztenit olyan szemcsemérettel alakul ki, amelyet a korábbi deformációs szerkezet, a magképződési helyek, a hevítési sebesség, a csúcshőmérséklet és a tartási idő határoz meg. Hűtéskor a ferrit és a perlit az ausztenithatárokon és az auszteniten belül képződik. A normalizálás ezért a durva, szabálytalan öntött szerkezetet egyenletesebb ferrites-perlites szerkezettel válthatja fel, a túl magas hőmérséklet vagy a túl hosszú tartás azonban durva korábbi ausztenitszemcséket és durva átalakulási termékeket hozhat létre.
Különösen fontos az ausztenitesítési hőmérséklet. A kritikus tartomány fölé éppen csak emelt hőmérsékleten számos ausztenitmag alakulhat ki a ferrit–perlit határfelületeiből és a fel nem oldódott karbidokból. Ha a hevítés jóval e tartomány fölé történik, nő a határmozgékonyság, és több karbid oldódik fel, ami lehetővé teszi a szemcsék növekedését. A hosszabb tartás hasonló hatással jár. Az 950 °C-on rövid ideig ausztenitesített acél és ugyanennek az acélnak az 1100 °C-on tartott állapota jelentősen eltérő korábbi ausztenitszemcse-méretet eredményezhet, még akkor is, ha később mindkettőt edzik.
Az edzés gátolja a diffúziós ferrit- és perlitalakulást, és martenzitet hozhat létre. A martenzit nem egyszerűen, egyetlen nagy szemcseként másolja le a korábbi ausztenitszemcsét. Minden korábbi ausztenitszemen belül kötegek, blokkok és lécek formájában alakul ki. Ezek a kötegek kristálytani kapcsolatban állnak az anyafázist képező ausztenittel, és eltérő orientációkülönbségű lécshatárokat tartalmaznak. Következésképpen egy durva korábbi ausztenitszemcse sokkal finomabb léc- vagy kötegméretet tartalmazhat, miközben a finom korábbi ausztenitszemcse általában korlátozza a köteg maximális méretét. A törés a hatékony köteg- vagy blokkméretre erősebben reagálhat, mint az eredeti ausztenit átmérőjére.
A közepes hűtési sebességek bainitet hozhatnak létre, amelynek kötegei és csomagjai egy további szerkezeti léptéket alkotnak. A ferrit átalakulása újabb léptéket hoz létre, amelyet az ausztenithatárokon, a zárványokon, a deformációs sávokban és a kiválásokon történő magképződés határoz meg. Így az „ausztenitszemcse-finomítás” nem azonos a „finom végső szemcsemérettel”: módosítja az átalakulás során rendelkezésre álló helyeket és távolságokat, de azt, hogy később mi alakul ki, a hűtési sebesség és az összetétel határozza meg.
A megeresztés során az edzett martenzitet az eutektoidos átalakulási hőmérséklet alá hevítik vissza. A szén kiválik a túltelített martenzitből, karbidok válnak ki és durvulnak, a feszültségek leépülnek, a lécshatárok pedig részlegesen regenerálódhatnak. A megeresztés általában inkább a keménységet és a szívósságot módosítja, mintsem a korábbi ausztenitszemcse méretét. Magas megeresztési hőmérsékleten vagy hosszú idő alatt azonban a karbidok durvulása és a szubstruktúra regenerálódása csökkenti a határok által biztosított szilárdítást.
A NIST 2001-ben arról számolt be, hogy a Charpy-referenciapéldányokhoz használt, elfogadható 4340-es acéltételek szemcsemérete megközelítőleg 30–40 mikrométer, míg az elfogadhatatlan tételeké körülbelül 60–70 mikrométer volt. Ez az összehasonlítás megmutatja, miért kell a feldolgozási nyilvántartásokat és a mikroszkópos vizsgálatokat együtt kezelni. A 2017-ben kiadott ASTM E2627 az átlagos szemcseméret, annak eloszlása és a statisztikai adatok EBSD-alapú meghatározását írja elő teljesen újrakristályosodott polikristályos anyagokban. Átalakult acél esetében a jelentésnek meg kell adnia, hogy korábbi ausztenitszemcséket, ferritszemcséket, kötegeket, blokkokat vagy léceket mértek-e, illetve mely módszer alapján határozták meg a határokat. Ezen információ nélkül az ASTM szemcseméret-szám vagy egy mikrométerben megadott érték elfedheti a tényleges feldolgozási előzményeket.
Szemcsemorfológia, irányfüggőség és anizotrópia
Közel izometrikus és megnyúlt szemcsék
A szemcseméret nem írja le teljes körűen a szemcseszerkezetet. Ez egy meghatározott metszetből, fázisból és mérési eljárással kapott statisztikai eredmény. Az ASTM E112:2024 szabvány összehasonlító, planimetriai és metszővonalas módszereket enged meg; az ASTM-szemcseméret-szám a területegységenkénti szemcseszámból vagy a szemcsehatárok metszéseiből származik. Ezek a módszerek átlagos síkbeli méretskálát írnak le, önmagukban azonban nem mondják meg, hogy a szemcsék nagyjából izometrikusak, lapítottak, oszloposak vagy valamely feldolgozási irány mentén megnyúltak-e.
Ez a különbség azért lényeges, mert két acél azonos névleges átlagos szemcseméret mellett is eltérően viselkedhet terhelés hatására. Izometrikus ferrites szerkezetben a bármely irányban meghúzott vizsgálóvonal nagyjából hasonló határtávolság-eloszlással találkozik. A megnyúlt szerkezet a vonal irányától függően eltérő metszethosszakat eredményez. A hosszanti tengellyel párhuzamos vonal viszonylag kevés határt metszhet, és nagy átlagos metszethosszt adhat; a merőleges vonal sok határt metszhet, és jóval kisebb értéket adhat. Ha csak egyetlen átlagot közölnek, ez a különbség rejtve maradhat.
A Hall–Petch-összefüggést gyakran a szilárdság szemcseméretből származó, -tel arányos hozzájárulásaként írják fel, ahol értékét rendszerint az átlagos lineáris metszethossz képviseli. A szemcsehatárok akadályozzák a diszlokációk mozgását, ezért a kisebb effektív metszethossz általában növeli a folyáshatárt. Az effektív szó fontos. A határok jellege, a kristálytani orientáció, a másodlagos fázisok, a kiválások, valamint az aktív csúszási vagy törési mechanizmus szintén meghatározza a viselkedést. A Hall–Petch-viselkedés ezért hasznos tendencia, nem pedig teljes körű konstitutív törvény.
A Japan Society of Mechanical Engineers által 2018-ban közzétett, kis széntartalmú acélról szóló tanulmány jól szemlélteti a mérési problémát. Az ultrafinom, megnyúlt szemcséket tartalmazó szerkezetben a keresztirányú szemcseméret megközelítőleg 1,0 mikrométer volt, és ez a keresztirányú érték kapcsolódott a jelentett szilárdság, alakíthatóság és szívósság egyensúlyához. A szám azért értelmezhető, mert a tanulmány megadta a mérés irányát. Ha a szerkezetet egyszerűen „1,0 mikrométeres szemcseméretűnek” neveznénk, elveszne a megnyúlt morfológiájára vonatkozó információ.
Az ultrafinom szemcsék a csúszás egyszerű akadályozása helyett a fázisátalakulással is kölcsönhatásba léphetnek. A Yonsei University kutatói 2014-ben egy metastabil ausztenites ötvözetben, 0,3–2 mikrométer közötti szemcseméretek mellett, közel 900 MPa szakítószilárdságot és közel 40%-os nyúlást jelentettek. A deformáció által kiváltott martenzites átalakulás további alakválási keményedést biztosított. Ez az eredmény nem vihető át közvetlenül ferrites-perlites acélra, amelyben a hasonló számszerű szemcseméret a szilárdság, az alakíthatóság és a szívósság eltérő egyensúlyát eredményezheti.
Hengerlési irány, keresztirány és vastagságirányú hatások
| Irány | Jelentés | Mérési következmény |
|---|---|---|
| RD | Elsődleges hengerlési vagy anyagáramlási irány | Elongált szemcséken keresztül hosszú metszethosszakat mutathat |
| TD | A lemez síkjában keresztirányú irány | Az elongált szemcséken keresztül gyakran rövidebb metszethosszakat mutat |
| ND | Lemezvastagságon átmenő vagy normális irány | Feltárhatja a felület és a középpont közötti gradienseket, valamint a szegregáció hatásait |
Hengerelt lemez esetében a hengerlési irány (RD) követi az anyag fő áramlási irányát, a keresztirány (TD) a lemez síkjában, arra keresztben helyezkedik el, a vastagságirány (ND, illetve normálirány) pedig merőleges a hengerlési síkra. A meleg- és hideghengerléses redukciók ellapíthatják a szemcséket, megnyújthatják a zárványokat és a szegregációs jellemzőket, valamint kristálytani textúrát hozhatnak létre. Az újrakristályosodás, a visszaalakulás, a fázisátalakulás és az ezt követő hőkezelés mérsékelheti vagy megőrizheti ezeket a hatásokat.
A szemcseméret mérésénél ezért meg kell adni mind a metszetet, mind a vizsgálóvonal irányát. Az RD-vel párhuzamosan és arra merőlegesen mért metszethosszak jelentősen eltérhetnek hengerelt vagy kovácsolt termék esetében. A vastagságirányú metszetek más eredményt mutathatnak, mivel a deformáció és a lehűlés a felülettől a közép felé nem egyenletes. A felületi rétegek másképpen kristályosodhatnak újra, mint a középső vastagsági tartomány, miközben a középvonalbeli szegregáció módosíthatja a fázisösszetételt és az átalakulási termékeket.
Ennek mechanikai következménye az anizotrópia. A folyáshatár, az egyenletes nyúlás, a hajlítási viselkedés és a Charpy-ütőmunka eltérhet az RD, TD és ND irányban vizsgált próbatestek között. A törés irányfüggően könnyebb utat követhet: a megnyúlt ferritszemcsék, az orientált zárványok, a gyenge határfelületek vagy a perlites kolóniák irányíthatják a mikropórusok koaleszcenciáját vagy a hasadást. A sok nagy szögű határt metsző repedés eltérülhet vagy tompulhat; az orientált alkotóelemek mentén haladó repedés kisebb eltéréssel terjedhet előre. A szemcsefinomítás általában csökkenti a képlékeny–rideg átmeneti hőmérsékletet, ennek mértéke azonban a repedéscsúcs képlékenységétől, a textúrától, a zárványok orientációjától és a törő fázistól függ.
A NIST Special Publication 596 (1996) arról számolt be, hogy ferrites-perlites acélokban a folyáshatár és az átmeneti hőmérséklet megközelítőleg a ferritszemcse-átmérő négyzetgyökének reciprokával változik. A szakítószilárdság kevésbé következetesen érzékeny a szemcseméretre, míg a nyúlás viszonylag érzéketlen. Ezért a kisebb mért szemcseméret nem garantálja minden szakítóvizsgálati tulajdonság arányos javulását. Az European Structural Engineering Design Programme szintén úgy írta le a szemcsefinomítást, mint amely növeli a folyáshatárt és jelentősen csökkenti az átmeneti hőmérsékletet, ezek az előnyök azonban továbbra is az iránytól és a törési mechanizmustól függenek.
Ugyanez az óvatosság érvényes az ASTM-szemcseméret-számokra is. Egy ASTM-szám nem alakítható át mikrométerben megadott értékké anélkül, hogy megadnánk, összehasonlító, planimetriai számlálásból vagy metszővonalas mérésből származik-e, továbbá azonosítanunk kell a vizsgált fázist és metszetet is. Az RD–TD felületi anyagra megadott átlag nem tekinthető automatikusan egyenértékűnek az ND-metszeten mért értékkel.
Sávosság, textúra és helyi szemcseméret-változás
A sávosság a rejtett változékonyság második forrása. A megszilárdulás során az ötvözőelemek, például a mangán és a szén, szegregálódhatnak. A hengerlés és az átalakulás ezt követően az összetételben eltérő tartományokat sávokba rendezheti, ami gyakran a hengerlési iránnyal párhuzamosan váltakozó, ferritben, perlitben, bainitban vagy martenzitben gazdag rétegeket eredményez. Az egyes sávok hasonló látszólagos méretű szemcséket tartalmazhatnak, miközben keménységük, fázisarányuk, széntartalmuk vagy határellenállásuk eltérő. Következésképpen egyetlen látómező félrevezető átlagot adhat.
A textúra az irányfüggőség egy másik formáját hozza létre. A szemcsék nem feltétlenül megnyúltak, kristálytani orientációjuk azonban a hengerlés, a húzás vagy az átalakulás hatására rendeződhet. Emiatt a csúszás egyes terhelési irányokban könnyebben aktiválódik, mint másokban. Az EBSD elkülönítheti a szemcsealakra és az orientációra vonatkozó információkat, azonosíthatja a különböző orientációjú határokat, és kimutathatja, hogy egy névlegesen finomszemcsés szerkezet tartalmaz-e erős preferált orientációt. Az ASTM E2627:2017 szabvány az átlagos szemcseméret EBSD-alapú meghatározásával foglalkozik teljesen újrakristályosodott polikristályos anyagokban, beleértve a szemcseméret-eloszlásokat és a statisztikai információkat; nem teszi azonban irrelevánssá a textúrát, és megfelelő értelmezés nélkül nem helyettesíti a részlegesen átalakult vagy erősen deformált tartományok vizsgálatát.
A helyi változékonyság gyakran fontosabb, mint az egész gyártóüzemre vonatkozó átlag. Egy lemez tartalmazhat finom felületi szemcséket, durvább középső szemcséket és a középvonal közelében szegregációs sávokat. Egy rúd külső, megmunkált zónát mutathat kevésbé deformált mag körül. A hegesztett kötésben találhatók a varratfém szemcséi, durvaszemcsés hőhatásövezet, finomszemcsés hőhatásövezet és érintetlen alapfém, amelyek mind eltérő hőelőzménnyel rendelkeznek. Ha csak az alaplemezt mérik, elkerülheti a figyelmet az a tartomány, ahol a repedés kiindul.
A NIST 4340 acélra vonatkozó, 2001-es értékelése szemlélteti, miért van minőségbiztosítási jelentősége a térbeli mintavételnek: a Charpy-referenciadarabokhoz elfogadható hőkezelési tételekben a szemcseméret megközelítőleg 30–40 mikrométer, míg a nem elfogadható tételekben körülbelül 60–70 mikrométer volt. Ezek az adatok csak a megadott módszerrel és anyagkörnyezettel együtt értelmezhetők. Egy megalapozott jelentésnek meg kell adnia a helyet, a fázist, a metszősíkot, az RD- vagy TD-irányú vonalorientációt, az eloszlást — nem csupán az átlagot —, valamint a sávosság vagy a textúra jelenlétét. A szemcsemorfológia a mérés része, nem pedig díszítő részlet.
Ultrafinomszemcsés és nanostrukturált acél: előnyök és korlátok
Mi változik a hagyományos szemcseméret-tartomány alatt?
Az adott vizsgálatban a körülbelül 1,0 mikrométeres keresztirányú szemcseméret biztosította a szilárdság, a képlékenység és a szívósság között közölt legjobb egyensúlyt. Preliminary evidence
Az „ultrafinomszemcsés” megjelöléshez nem tartozik egyetemes mikrométeres határérték. A megnevezés függ a vizsgálattól, a mért fázistól és a szemcseméret kiszámítására alkalmazott módszertől. A Yonsei University 2014-ben közzétett tanulmányában a térfogati ultrafinomszemcsés, metastabil ausztenites acél szemcséi 0,3 és 2 mikrométer közötti méretűek voltak. A Japan Society of Mechanical Engineers 2018-ban közzétett tanulmánya ultrafinom, megnyúlt szemcséket tartalmazó, kis széntartalmú acélt vizsgált, és körülbelül 1,0 mikrométeres keresztirányú szemcseméretet jelentett. Ezek hasznos műszaki példák, nem pedig olyan definíciók, amelyek minden acélra alkalmazhatók.
A „nanostrukturált” általában 1 mikrométernél kisebb, gyakran 100 nanométernél is kisebb szerkezeti egységeket jelöl, azonban a mért egység lehet ferritszemcse, martenzitcsomag, kristallit, alszemcse vagy cella. Ezek nem cserélhetők fel egymással. Egy transzmissziós elektronmikroszkópos felvétel nanoszkálájú kristallitokat mutathat egy nagyobb, korábbi ausztenitszemcsén belül, miközben egy elektron-visszaszórásos diffrakciós (EBSD) térkép más méretet adhat meg egy szemcsehatár-miszorientációs kritérium alkalmazása után. Ezért a mért fázis, a szemcsehatár definíciója, a metszet orientációja és a statisztikai módszer megadása nélküli szemcseméret-állítások a pontosság hamis benyomását kelthetik.
A 2024-ben felülvizsgált ASTM E112 szabvány összehasonlító, planimetriai és metszéses eljárásokat biztosít az átlagos síkbeli szemcseméret meghatározására. Az ASTM szemcseméret-számát egységnyi területre jutó szemcseszámokból vagy a szemcsehatárok metszéseiből vezetik le; ez nem közvetlenül mikrométerben megadott érték. A 2017-ben közzétett ASTM E2627 az átlagos szemcseméret EBSD-vel történő meghatározásával foglalkozik teljesen újrakristályosodott polikristályos anyagokban, beleértve a szemcseméret-eloszlásokat és a statisztikai információkat is. Az EBSD különösen hasznos megnyúlt szemcséket, deformációs sávokat vagy több, egymástól megkülönböztethető szemcsecsoportot tartalmazó acélok esetében, bár az eredmény továbbra is függ a pásztázás lépésméretétől és a szemcsehatár azonosítására használt szabályoktól.
Szubmikrométeres méreteknél meredeken nő a határfelületekhez kapcsolódó atomok aránya. A szemcsehatárok nagyobb térfogatot foglalnak el, és jellegük fontossá válik: a nagyszögű határok gátolhatják a csúszást, míg a kisszögű határok lehetővé tehetik a diszlokációk átrendeződését anélkül, hogy ugyanolyan erős akadályként működnének. Az oldott atomok, karbidok, oxidok, vakanciák és szegregálódott szennyezők felhalmozódhatnak ezeken a határfelületeken. A határhálózat ezt követően erősítheti az acélt, elősegítheti a diffúziót, vagy a repedés és a helyreállás előnyben részesített útvonalává válhat. A szemcsemorfológia szintén számít. Az egy mikrométeres, ekviaxiális szemcsék nem ugyanúgy deformálódnak, mint a hengerlési irányban orientált, egy mikrométeres megnyúlt szemcsék.
Szilárdítás, alakváltozási keményedés és stabilitás
A klasszikus Hall–Petch-összefüggés a szemcseméret szilárdsághoz való hozzájárulását megközelítőleg az átlagos lineáris metszethossz inverz négyzetgyökével arányosként fejezi ki, a University of Cambridge 2005-ös leírása szerint:
Itt egy mért szemcseméret, a képlékeny folyással szembeni egyéb ellenállást, pedig az anyagtól és az állapottól függő együtthatót jelöli. A szemcsehatárok megszakítják a diszlokációk mozgását, ezért a ferritszemcseméret csökkentése rendszerint növeli a folyáshatárt. A National Institute of Standards and Technology (NIST) 1996-ban kiadott Special Publication 596 kiadványa szerint a ferrites-perlites acélokban a folyáshatár és a képlékeny–rideg átmeneti hőmérséklet megközelítőleg a ferritszemcsék átmérőjének inverz négyzetgyökével változik. Az European Structural Engineering Design Programme hasonlóképpen arról számol be, hogy a finomítás növeli a folyáshatárt, és jelentősen csökkenti a képlékeny–rideg átmeneti hőmérsékletet.
A szakítószilárdságra gyakorolt hatás kevésbé következetes, a nyúlás pedig a hagyományos ferrites-perlites acélokban viszonylag érzéketlen a szemcseméretre. Ez a különbségtétel fontos. A kisebb ferritszemcse növelheti a képlékeny folyás megindításához szükséges feszültséget anélkül, hogy ezzel arányosan növelné az egyenletes nyúlást. A perlit lamellatávolsága, a cementit morfológiája, a diszlokációsűrűség, a textúra, a zárványok, valamint a bainit vagy martenzit jelenléte meghatározóbb lehet a szakítási viselkedés szempontjából.
Az ultrafinom szemcsék azt is megváltoztathatják, hogyan oszlik el az alakváltozás. A sok, egymáshoz közel elhelyezkedő határ miatt a diszlokációk rövid távolságokat tesznek meg, és kevésbé hatékonyan torlódhatnak fel, mint durva szemcsékben. A képlékenység magában foglalhatja a szemcsehatár-csúszást, a határvándorlást, a diszlokációk elnyelődését, a határfelületekről történő diszlokációkibocsátást és a szemcsetöredékek forgását. Ezek a folyamatok további alakváltozást tehetnek lehetővé, ugyanakkor csökkenthetik a hagyományos diszlokációtárolást is. A kisebb diszlokációtárolás egyes ultrafinomszemcsés ferrites acélokban gyengébb alakváltozási keményedést eredményezhet, ami korai nyakképződéshez vezethet még magas folyáshatár mellett is.
A metastabil ausztenit átalakulása az ultrafinom szemcséket körülbelül 900 MPa-os szakítószilárdsággal és körülbelül 40%-os nyúlással kombinálhatja. Limited evidence
A Yonsei University 2014-es eredménye megmutatja, miért nem ítélhető meg a szemcseméret a fázisösszetételtől elkülönítve. Egy 0,3–2 mikrométeres szemcséket tartalmazó metastabil ausztenites ötvözetben mintegy 900 MPa szakítószilárdságot és közel 40%-os nyúlást jelentettek. A szokatlanul kedvező kombináció azért alakult ki, mert az alakváltozás martenzites átalakulást idézett elő, és az ausztenit a szakítás során martenzitté alakulva további alakváltozási keményedést biztosított. Az eredmény azért kivételes, mert az átalakulási mechanizmus olyan keményedést biztosított, amelyet egy stabil ferrites szerkezet nem tudott volna nyújtani. Ezért nem használható egy azonos névleges szemcseméretű, hagyományos ferrites-perlites acél viselkedésének előrejelzésére.
A stabilitás újabb korlátot jelent. Az ultrafinom szerkezetek nagy mennyiségű tárolt energiát és nagy határfelületi területet tartalmaznak, ami termodinamikai hajtóerőt hoz létre a szemcsenövekedéshez. A melegítés helyreállást, határvándorlást, újrakristályosodást, a karbidok durvulását vagy fázisátalakulást okozhat. Ennek következtében gyorsan elveszhet a nagymértékű képlékeny alakváltozás, a gyors dermedés vagy a termomechanikai feldolgozás során elért szilárdság. Az oldott anyagok szegregációja és a finom kiválások rögzíthetik a határokat, a szennyezők azonban ridegíthetik is azokat. A hegesztés hőciklusai különösen fontosak: a hőhatásövezetben szemcsenövekedés és fázisváltozások mehetnek végbe akkor is, ha az alapacél megőrzi ultrafinom szerkezetét.
A Japan Society of Mechanical Engineers 2018-as tanulmánya szerint a megközelítőleg 1,0 mikrométeres keresztirányú szemcseméret biztosította a jelentett egyensúlyt a szilárdság, a képlékenység és a szívósság között az ultrafinom, megnyúlt szemcséket tartalmazó, kis széntartalmú acélban. Ez az eredmény egy gyakorlati szempontot is megerősít: a legkisebb mért érték nem automatikusan a leghasznosabb szerkezet. Az orientáció, az alakarány, a textúra, a fázisok eloszlása és a helyi alakváltozás-koncentráció egyaránt befolyásolja az eredményt.
Mikor válik bizonytalanná a Hall–Petch-összefüggés extrapolációja?
A Hall–Petch-viselkedés egy meghatározott mikroszerkezeti tartományban érvényes empirikus tendencia, nem pedig olyan törvény, amely korlátlan extrapolációt engedne meg a nulla szemcseméret felé. Kellően kis méreteknél a szokásos összefüggés mögött álló feltevések megbízhatatlanná válnak. Egy szemcse túl kevés diszlokációt tartalmazhat ahhoz, hogy hagyományos diszlokációtorlódás alakuljon ki, és a képlékeny folyás ehelyett határfelület-közvetített mechanizmusokon keresztül mehet végbe. A szemcsehatár-csúszás, a forgás, a diffúzió, a feszültség által elősegített határvándorlás és a határfelület-közvetített diszlokációkibocsátás megváltoztathatja, sőt akár meg is fordíthatja a várt meredekséget. A jelentett „inverz Hall–Petch”-viselkedés nem a nanostrukturált acél egyetemes tulajdonsága; függ a tisztaságtól, a határok jellegétől, a hőmérséklettől, az alakváltozási sebességtől, a textúrától és a szerkezet stabilitásától.
A második veszély az, ha a statisztikai átlagot tekintik a meghatározó hibaméretnek. A törés megindulhat a legnagyobb szemcsénél, egy karbidcsíknál, egy nemfémes zárványnál, egy gyenge határnál vagy egy martenzit–ferrit határfelületénél, nem pedig az átlagos szemcsénél. Ezért ultrafinom mátrix mellett is jelen lehetnek olyan helyileg durva régiók, amelyek meghatározzák a szívósságot vagy a kifáradást. Ugyanez a kérdés a minőségértékelésben is felmerül. A NIST 2001-ben arról számolt be, hogy a Charpy-referenciadarabokhoz használt, elfogadható 4340 acélolvasztások szemcsemérete megközelítőleg 30–40 mikrométer, míg az elfogadhatatlan olvasztásoké körülbelül 60–70 mikrométer volt. A mérés segített azonosítani a feldolgozás minőségét, de nem határozott meg minden 4340 acéltermékre vagy törési körülményre érvényes, egyetemes elfogadható méretet.
A nagyon finom szemcsék nem garantálják a jobb képlékenységet, szívósságot, hegeszthetőséget vagy üzemi stabilitást. Ferrites acélokban csökkenthetik az átmeneti hőmérsékletet, a ridegtöréssel szembeni ellenállást azonban továbbra is korlátozhatják a zárványok, a szegregáció, a textúra vagy a rideg fázisú hálózatok. Növelhetik a folyáshatárt, miközben csökkentik az alakváltozási keményedési képességet. Javíthatják a laboratóriumi szakítási eredményt, miközben hegesztés vagy üzemi igénybevétel során durvulnak. Ezért az érdemi összehasonlításhoz ismerni kell a fázisösszetételt, a szemcsemorfológiát, a mérési szabványt, a hőtörténetet és a törési mechanizmust — nem csupán egy kisebb, mikrométerben megadott számot.
Szemcseméret a hegesztési varratokban és a hőhatásövezetekben
Egy hegesztett kötésnek nincs egyetlen szemcsemérete. Tartalmaz az olvadt fémből kialakult ömledékzónát, a hőhatásövezetet (HAZ), amely nem olvadt meg, de egy vagy több hőcikluson ment keresztül, valamint az érintetlen alapanyagot. Mindegyik tartomány több fázist és több, értelmezhető hosszskálát tartalmazhat. Egy például ASTM 8-as szemcseméret-számúként megadott alapanyag-lemez önmagában keveset mond a durvaszemcsés HAZ korábbi ausztenitszemcse-méretéről vagy az átalakult hegesztett fém csomagméretéről.
A mérési probléma központi jelentőségű. Az ASTM E112 (2024) az átlagos síkbeli szemcseméret meghatározására összehasonlító, síkmérési és metszéses eljárásokat ír elő; az ASTM szemcseméret-számát az egységnyi területre jutó szemcseszám vagy a szemcsehatárok metszésszáma alapján számítják ki. Ezek az eljárások nem azonosítják automatikusan a fázist, a morfológiát vagy az átalakulási egységeket. Egy ferritszemcse, egy korábbi ausztenitszemcse, egy bainitos csomag és egy martenzitblokk ugyanazon a metszeten mind eltérő határokat hozhat létre.

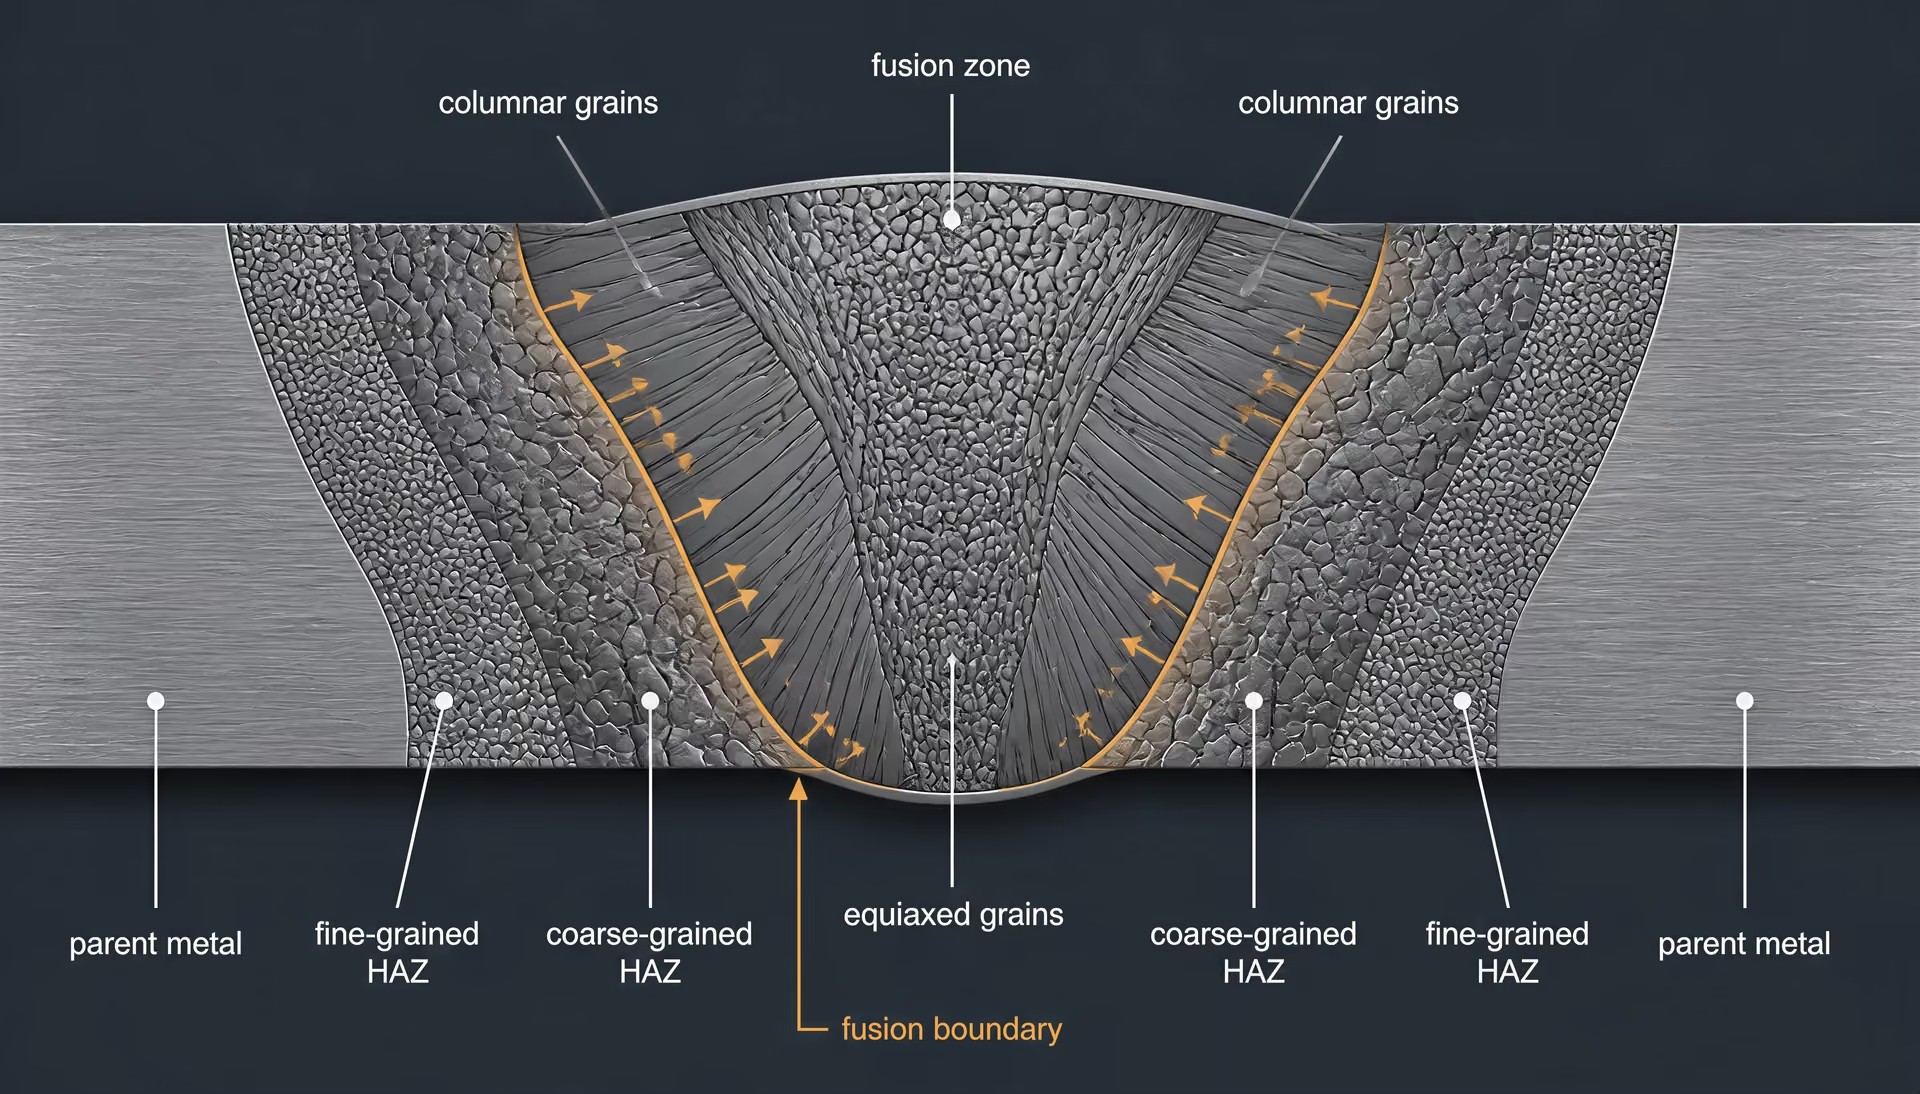
Az ömledékzóna megszilárdulási szerkezetei
Az ömledékzóna folyékony hegesztett fémként jön létre, majd az olvadatlan kötési él mentén szilárdul meg. Az olvadási határ közelében a meglévő ausztenit- vagy ferritszemcsék epitaxiális gócképződési helyként szolgálhatnak. A szemcsék ezután a határtól a maximális hőmérséklet-gradiens irányában növekednek, ami rendszerint oszlopos dendrites vagy sejtes szerkezeteket eredményez. A varrat középső tartományában, ahol a versengő növekedési frontok találkoznak, ekviaxiális szemcsék alakulhatnak ki, ha az aláhűlés és a gócképződési feltételek elegendő számú, egymástól független gócot tesznek lehetővé.
Ezt a szerkezetet nem kizárólag a hűlési sebesség határozza meg. A hegesztőáram, a hegesztési sebesség, a hőbevitel, a kötés befogása, a lemezvastagság, az ív hatásfoka és a rétegek közötti hőmérséklet módosítja a folyékony fürdő alakját és a helyi hőmérséklet-gradienst. A meredek gradiens irányított növekedést segít elő; a nagyobb aláhűléssel párosuló kisebb gradiens inkább az ekviaxiális megszilárdulást támogatja. Az ötvözet kémiai összetétele a megszilárdulási intervallumot, valamint a szén, a mangán, a szilícium, a króm, a nikkel, a molibdén, a nióbium, a titán és más elemek megoszlását egyaránt módosítja. A mikroszegregációban oldottanyagban gazdag dendritközi tartományok maradhatnak vissza, amelyek a dendritmagoktól eltérően alakulnak át.
A látható elsődleges megszilárdulási szemcsék ezért nem feltétlenül a végső ferritszemcsék. Hűlés közben az ausztenit poligonális ferritté, acikuláris ferritté, bainittá vagy martenzitté alakulhat. Kisötvözésű hegesztett fémben a megszilárdulás során kialakult ausztenitszemcse sok ferritegységet vagy bainitos csomagot tartalmazhat. Ezzel szemben egy optikai mikroszkópban finomszemcsésnek látszó varrat durva, korábbi ausztenitszemcséket is tartalmazhat, amelyeket finom átalakulási termékek osztanak fel. A „hegesztési szemcseméret” megadása a mért határ megnevezése nélkül nem egyértelmű.
A több hegesztési menet további bonyodalmat okoz. Egy későbbi menet az előző ömledékzóna egy részét újra felhevíti, és az egyik helyen finomítja vagy átalakítja annak szerkezetét, miközben egy másik helyet változatlanul hagy. Az újrahevített fém teljes átkristályosodás helyett interkritikus vagy szubkritikus megeresztésen mehet keresztül. A végső varratkeresztmetszet ezért egymást átfedő hőtörténeteket rögzít, nem pedig egyetlen hűlési görbét.
Durvaszemcsés és finomszemcsés hőhatásövezetek
A HAZ-t általában az acél átalakulási hőmérsékleteihez viszonyított csúcshőmérséklet alapján osztják fel. Közvetlenül az olvadási határ mellett a durvaszemcsés hőhatásövezet (CGHAZ) magas csúcshőmérsékletet ér el, amely gyakran jóval a felső kritikus hőmérséklet fölött van. A meglévő ausztenitszemcsék feloldódnak vagy megnőnek, és az olyan szemcsehatár-mozgást gátló részecskék, mint a nióbium-karbonitridek vagy a titán-karbonitridek, kellően súlyos hőciklus esetén feloldódhatnak. A magas hőmérsékleten töltött hosszú idő nagy korábbi ausztenitszemcséket eredményez.
A CGHAZ hűlés után nem feltétlenül tartalmaz durva ferritet. Korábbi ausztenitszemcséi finom bainittá vagy martenzitté alakulhatnak, amelyek csomagjai, blokkjai vagy lécei jóval kisebbek a kiindulási ausztenitszemcséknél. Ezek az átalakulási egységek közvetlenebbül meghatározhatják a repedési útvonalakat és a ridegtörési lapkákat, mint az eredeti ausztenithatár. Más acélokban a lassú hűlés ferrit és perlit kialakulását teszi lehetővé, így a végső szerkezet is láthatóan durva lesz. A hűlési sebesség, a szén-egyenérték, a lemezvastagság, a hőbevitel és az előmelegítés határozza meg, melyik kimenet következik be.
Az olvadási vonaltól távolabb a finomszemcsés hőhatásövezet (FGHAZ) alacsonyabb csúcshőmérsékletet ér el, amely általában az ausztenites átalakulási tartomány fölött van, de nem elég magas, illetve nem tart elég hosszú ideig ahhoz, hogy jelentős ausztenitszemcse-durvulás következzen be. Az új ausztenitszemcsék gyakrabban képződnek gócként, amit sokszor az oldatlan kiválások is elősegítenek, mivel korlátozzák a határok mozgását. Hűléskor ez a tartomány viszonylag finom ferrit-perlitet, bainitot vagy martenzitet eredményezhet. A CGHAZ és az FGHAZ közötti határ fokozatos, nem tökéletesen éles, mivel a csúcshőmérséklet és a hőntartási idő a távolsággal folyamatosan változik.
Az interkritikus HAZ-t az alsó és a felső kritikus hőmérséklet közötti tartományban hevítik. A mikroszerkezetnek csak egy része alakul át ausztenitté, ezért friss átalakulási termékek jönnek létre megeresztett vagy korábban átalakult tartományok mellett. Edzett és megeresztett acélokban ez a terület a megeresztés következtében veszthet szilárdságából; duplex vagy többfázisú acélokban helyi kemény martenzitszigetek alakulhatnak ki. A szubkritikus HAZ ausztenitesedés nélkül is áteshet megeresztésen, regenerálódáson vagy kiválási változásokon. Ezek a tartományok meghatározhatják a helyi meglágyulást vagy a repedésindulást akkor is, ha látható szemcseméretük alig változik.
Az újrahevítés különösen fontos a többmenetes hegesztésben. Egy második menet részleges vagy teljes újraaustenitesedéssel finomíthatja a korábbi CGHAZ szerkezetét, miközben az új menet közvetlen környezetén kívül eső tartomány csupán megeresztődik. Így ugyanaz a névlegesen azonos HAZ néhány milliméteren belül durva korábbi ausztenitszemcséket, finomított ferritet, átalakult szigeteket és meglágyult anyagot egyaránt tartalmazhat. A hőmérséklet-gradiensek miatt ezek a változások térben folytonosak, nem pedig a teljes kötésre jellemző egyetlen értéket alkotnak.
A Hall–Petch-értelmezés hegesztett fémekben
A klasszikus Hall–Petch-összefüggés a szilárdságnak a szemcseméretből eredő hozzájárulását hozzávetőlegesen a következőképpen fejezi ki:
ahol rendszerint átlagos lineáris metszéshosszt, pedig anyagfüggő együtthatót jelent. A Cambridge-i Egyetem (2005) ezt a reciprok négyzetgyökös alakot ismerteti. Hegesztett fémekben azonban döntő jelentőségű, hogy mit választunk -ként. Jelentheti a ferritszemcse átmérőjét, a korábbi ausztenit átlagos metszéshosszát, a bainitos csomag méretét vagy egy effektív átalakulási egység méretét. Ezek nem felcserélhetők.
Ferrit-perlites acélok esetében a NIST Special Publication 596 (1996) arról számol be, hogy a folyáshatár és a képlékeny–rideg átmeneti hőmérséklet megközelítőleg a ferritszemcse-átmérő reciprok négyzetgyökével változik. A szakítószilárdság kevésbé következetesen érzékeny a szemcseméretre, míg a nyúlás viszonylag érzéketlen. Az European Structural Engineering Design Programme útmutatása (2000) szintén kapcsolatot teremt a szemcsefinomítás, a nagyobb folyáshatár és a lényegesen alacsonyabb átmeneti hőmérséklet között. Hegesztett kötésben ezt az előnyt ellensúlyozhatják a kemény másodlagos fázisok, a szegregáció, a maradó feszültség, a hidrogén vagy a durva korábbi ausztenitváz.
A Hall–Petch-erősödésnek is vannak korlátai. Amikor az átalakulási egységek nagyon kicsivé válnak, a diszlokációk tárolása, a visszamaradt ausztenit, a martenzites átalakulás és a határfelületek szilárdsága legalább olyan fontos lehet, mint a szokásos ferrithatárok. A Yonsei Egyetem (2014) egy metastabil ausztenites ötvözetben, 0,3–2 mikrométeres szemcsékkel, mintegy 900 MPa szakítószilárdságról és közel 40%-os nyúlásról számolt be; az alakváltozás indukálta martenzites átalakulás fokozta az alakváltozási keményedést. Ez az eredmény nem vihető át közvetlenül ferrites hegesztett fémre. Hasonlóképpen, a Japan Society of Mechanical Engineers egyik tanulmánya (2018) kis széntartalmú acélban, ultrafinom, megnyúlt szemcsékkel, megközelítőleg 1,0 mikrométeres keresztirányú szemcseméretet, valamint a szilárdság, a képlékenység és a szívósság kedvező, mért egyensúlyát mutatta ki; a megnyúlt morfológia az eredmény része volt, nem pedig mellékes részlet.
Az EBSD a kristálytani dezorientáció feltérképezésével el tud különíteni néhányat ezek közül a léptékek közül. Az ASTM E2627 (2017) az átlagos szemcseméret, a szemcseméret-eloszlások és a statisztikai információk EBSD-vel történő meghatározásával foglalkozik teljesen újrakristályosodott polikristályos anyagokban, de a határkritériumokat továbbra is meg kell adni. Egy hegesztett kötés ezért fázisazonosítást, a metszet irányának rögzítését, a határ definícióját és helyspecifikus mintavételt igényel. Egyetlen, az alapanyagra megadott szemcseméretérték nem jellemzi megfelelően a kötést.
A szemcseméret mint a hő-, gyártási és minőség-ellenőrzési folyamatok mutatója
A szemcseméret alkalmazása az olvasztások összehasonlítására
A szemcseméret hasznos a minőség-ellenőrzésben, mert rögzíti az acél hő- és mechanikai előéletének egy részét. A durva szerkezet túl magas ausztenitesítési hőmérsékletre, hosszú hőntartásra, lassú hűtésre, elégtelen újrakristályosodási szabályozásra vagy eltérő termomechanikai gyártási útra utalhat. A finom szerkezet szabályozott hengerlés, normalizálás, gyorsabb átalakulás vagy olyan szemcsefinomító adalékok jelenlétének következménye lehet, mint a nióbium, a titán vagy a vanádium. A mérés önmagában nem azonosítja, hogy pontosan melyik esemény történt, de kimutathatja, hogy az azonos névleges minőségjelűként leírt két olvasztás nem azonos feldolgozási körülményeken ment keresztül.
A NIST által a Charpy-referencia-próbatestekhez vizsgált, beérkezett 4340 acél értékelése világos példát szolgáltat erre. A NIST 2001-es jelentésében megállapította, hogy a referencia-próbatestek gyártásához elfogadhatónak ítélt olvasztások mért szemcsemérete megközelítőleg 30–40 mikrométer, míg az elfogadhatatlan olvasztásoké körülbelül 60–70 mikrométer volt. Ez a különbség elegendőnek bizonyult az anyagcsoportok elkülönítésére az ütővizsgálatok minőségének vizsgálata során. Ezt nem szabad minden 4340 termékre érvényes, általános elfogadási határértékké alakítani: az eredmény egy meghatározott anyagra, hőkezelési állapotra, próbatest-alkalmazásra és mérési eljárásra vonatkozik.
A „szemcseméret” fogalmát is pontosan meg kell határozni az olvasztások összehasonlítása előtt. Az ASTM E112 (2024) az átlagos síkbeli szemcseméret meghatározására összehasonlító, planimetrikus és metszéspontos eljárásokat ír elő. Az ASTM szemcseméret-számát az egységnyi területre eső szemcseszám vagy a szemcsehatárok metszéspontjai alapján számítják ki; nem egyszerűen egy mikrofotóhoz rendelt címke. A vonalmetszéses módszerrel kapott mikrométerérték nem kezelhető automatikusan felcserélhetőként egy másik módszerrel meghatározott ASTM szemcseméret-számmal. A jelentésben fel kell tüntetni a módszert, a nagyítást vagy a pásztázási paramétereket, a metszet helyét, a vizsgálat irányát, a mért fázist, valamint azt, hogy az eredmény számtani átlag, eloszlás vagy kiválasztott látómezőre vonatkozó érték-e.
A morfológia félrevezetővé tehet egyetlen átlagértéket. A hengerelt lemez tartalmazhat megnyúlt szemcséket, sávos ferritet és perlitet, illetve a vastagságon át kialakuló gradienst. Ezért egy hosszirányú metszet eltérő metszethosszt mutathat, mint egy keresztirányú vagy rövid keresztirányú metszet. Az átalakult mikroszerkezet olyan csomagokat, blokkokat, léceket vagy korábbi ausztenitszemcséket tartalmazhat, amelyek határai nem minden tulajdonság szempontjából egyenértékűek. Ferrit-perlites acélban gyakran a ferritszemcsék átmérője a folyáshatár és az átmeneti hőmérséklet szempontjából releváns változó; a látszólagos perlitkolóniaméret mérése ehelyett más kérdésre adhat választ.
Az összehasonlítás alapját a Hall–Petch-összefüggés képezi. A szemcsehatárok akadályozzák a diszlokációk csúszását, ezért a folyáshatár általában nő, ahogy az átlagos szemcseméret vagy az átlagos lineáris metszethossz csökken, megközelítőleg reciprok négyzetgyökös függés szerint. A NIST Special Publication 596 (1996) szerint ferrit-perlites acélokban a folyáshatár és a duktilis–rideg átmeneti hőmérséklet megközelítőleg a ferritszemcse-átmérő reciprok négyzetgyökével változik. A szakítószilárdság kevésbé következetesen érzékeny a szemcseméretre, míg a nyúlás viszonylag érzéketlen. A szemcsefinomítás ezért javíthatja a szilárdság és a szívósság egyensúlyát, de az előny mértéke a kémiai összetételtől, a másodlagos fázisoktól, a textúrától és az aktív törési mechanizmustól függ.
A Hall–Petch-viselkedés nem korlátlanul érvényes szabály. Ultrafinom szerkezetekben a határok nemegyensúlyi állapotúak lehetnek, a deformáció erősen lokalizálódhat, és a szilárdságot vagy a képlékenységet más mechanizmusok szabályozhatják. A Yonsei University 2014-es tanulmánya egy metastabil ausztenites ötvözetben közel 900 MPa szakítószilárdságról és közel 40%-os nyúlásról számolt be 0,3–2 mikrométeres szemcseméretek mellett, ahol az alakváltozás által kiváltott martenzites átalakulás további alakváltozási keményedést biztosított. A Japan Society of Mechanical Engineers 2018-as, kis széntartalmú, ultrafinom megnyúlt szemcséket tartalmazó acélon végzett vizsgálata a szilárdság, a képlékenység és a szívósság legjobb egyensúlyához körülbelül 1,0 mikrométeres keresztirányú szemcseméretet jelzett. Ezek az eredmények nem vihetők át közvetlenül normalizált ferrit-perlites 4340 acélra.
Mintavételi tervek és elfogadási döntések
Minimális jelentési ellenőrzőlista
- Anyag Anyagminőség, olvasztat vagy tétel, valamint metallurgiai állapot.
- Feldolgozás Hőkezelés, redukciós ütemterv, hűtési sebesség és – ahol releváns – a hegesztés előzményei.
- Mért objektum Fázis, szemcsetípus, köteg, blokk, kolónia vagy más szerkezeti egység.
- Módszer ASTM E112, ASTM E2627, optikai elemzés vagy más megnevezett eljárás.
- Geometria Metszetsík, a vizsgálati vonal iránya és a morfológia.
- Statisztika A mezők vagy szemcsék száma, az átlag, a szóródás és az eloszlás.
A hasznos szemcseméret-eredmény mintavételi tervvel kezdődik, nem pedig a polírozott metszeten található legkedvezőbb látómező kiválasztásával. A mintáknak reprezentálniuk kell az olvasztást, a termék keresztmetszetét és a releváns feldolgozási helyeket. Lemez esetében ez megkövetelheti a felülethez közeli, a negyedvastagságnál és a középmetszetben található pozíciók vizsgálatát; rúd esetében a középső és a peremközeli helyek lehetnek szükségesek. Ha az anyagot ismert irányban vágták, kovácsolták, hengerelték vagy hőkezelték, akkor a vizsgált tulajdonságnak megfelelően hosszirányú, keresztirányú és rövid keresztirányú metszeteket kell kiválasztani.
Az ismételt látómezők szükségesek, mert a szemcseszerkezet térben változó. Minden helyen előnyösebb több, egymást nem átfedő látómező vizsgálata, mint egyetlen, kényelmi szempontok alapján kiválasztott látómezőé. Az elemzőnek rögzítenie kell az egyes látómezők értékéhez hozzájáruló szemcsék vagy metszéspontok számát, majd közölnie kell a látómezők és a metszetek közötti szóródást. A szóródás nélküli átlag elrejthet olyan kevert szerkezetet, amelyben az egyik terület finom, a másik pedig durva. A konfidenciaintervallumok vagy egy közölt ismételhetőségi becslés hasznosabbá teszi az eredményt az elfogadási döntéshez.
Az ASTM E112 támogatja ezt a statisztikai megközelítést, de nem szünteti meg a döntési szabály meghatározásának szükségességét. Egy előírás átlagértéket, a durvaszemcsés hányad maximális értékét, egyenletességi határértéket vagy egy referenciaábrával való egyezést írhat elő. Ezek eltérő követelmények. Ha egy olvasztás az előírt határérték közelébe esik, a minősített második elemző által végzett ismételt próba-előkészítés és mérés megalapozottabb lehet, mint az azonnali elfogadási vagy elutasítási döntés. A laboratóriumnak figyelembe kell vennie a polírozás minőségét, a maratási kontrasztot, a kezelői megítélést, valamint a véges számú szemcse megszámlálásához kapcsolódó bizonytalanságot is.
Az elektron-visszaszórásos diffrakció további információt nyújthat, amikor az optikai határok nehezen különíthetők el, vagy amikor a szerkezet erősen deformált. Az ASTM E2627 (2017) az átlagos szemcseméret EBSD-vel történő meghatározását tárgyalja teljesen újrakristályosodott polikristályos anyagokban, és magában foglalja a szemcseméret-eloszlásokat, valamint a statisztikai információkat. Az EBSD-eredmények továbbra is függnek a lépésmérettől, a tisztítási szabályoktól, a dezorientációs kritériumoktól, az indexelt terület hányadától és a szemcsehatár meghatározásától. Ezeket a beállításokat a közölt értéknek is tartalmaznia kell.
Az elfogadási döntéseket össze kell kapcsolni a méréssel és a termék rendeltetésével. A NIST 4340 acélra vonatkozó megállapítása alátámasztja a szemcseméret alkalmazását a Charpy-referencia-próbatestek gyártására szánt olvasztások egyik megkülönböztető jellemzőjeként. Nem indokolja azonban minden 40 mikrométernél nagyobb szemcseméretű acél elutasítását, illetve minden 40 mikrométernél kisebb szemcseméretű acél elfogadását. Az ütőszívósság, a keménység, a szakítószilárdsági tulajdonságok és a hőkezelési nyilvántartások továbbra is a döntés részét képezik.
A szemcseméret hatásának elkülönítése a kémiai összetételtől és a hibáktól
A durva vagy nem egyenletes szemcseszerkezet összefügghet a gyenge szívóssággal, de az összefüggés nem bizonyítja az ok-okozati kapcsolatot. Két olvasztás hasonló ferritszemcsemérettel és eltérő Charpy-energiával rendelkezhet, ha az egyik több oxigént, ként, foszfort vagy olyan ötvözőelemeket tartalmaz, amelyek módosítják az átalakulási és megeresztési viselkedést. A szén, a mangán, a nikkel, a króm és a molibdén befolyásolja a fázis-összetételt és az átedzhetőséget; a nióbium, a titán és a vanádium korlátozhatja az ausztenitszemcsék növekedését, miközben kiválásokat is képezhet. Ezért a kémiai összetételt a szemcsemérettel együtt kell ellenőrizni.
A zárványok és a szegregáció akkor is meghatározhatják a törési viselkedést, ha az átlagos szemcseméret elfogadhatónak tűnik. A mangán-szulfid-szálak, az oxidklaszterek, a középvonali szegregáció és a sávos alkotók helyi feszültségkoncentrációkat és előnyben részesített repedésterjedési útvonalakat hoznak létre. A polírozott metszetet meg kell vizsgálni ezekre a jellemzőkre, nem szabad pusztán szemcseméret-számmá redukálni. A fraktográfia megmutathatja, hogy egy Charpy- vagy szakítóvizsgálati törés zárványokat, hasadási felületeket, szemcsehatárok menti útvonalakat vagy duktilis gödröcskéket követett-e.
A mechanikai vizsgálatok biztosítják a szükséges ellenőrzést. A keménység feltárhat egy váratlan fázist vagy megeresztési állapotot; a szakítóvizsgálat elkülöníti a folyáshatár változásait a szakítószilárdság és a nyúlás változásaitól; a Charpy-vizsgálat közvetlenül méri az átmeneti viselkedést. A metallográfiának meg kell határoznia, hogy a mért szemcsék ferrithez, korábbi ausztenithez, martenzitcsomagokhoz, bainithez vagy más fázishoz tartoznak-e. Ha a kémiai összetételt, a zárványokat, a szegregációt, a fázis-összetételt és a mechanikai eredményeket nem együttesen vizsgálják, akkor a szemcseméret az egész feldolgozási előélet félrevezető helyettesítő mutatójává válik. Éppen itt ér véget az értéke: érzékeny mutató, nem pedig teljes körű diagnózis.
Az ASTM szemcseméret-számainak gyakori félreértelmezései
Miért jelent a magasabb ASTM-szám finomabb szemcséket?
Az ASTM szemcseméret-szám ellentétesen viszonyul a „nagy” és „kicsi” hétköznapi jelentéséhez. A magasabb szám egy meghatározott területen több szemcsét jelez, ezért finomabb átlagos szemcseszerkezetet jelent. Az ASTM E112:2024 az átlagos síkbeli szemcseméretet összehasonlításos, planimetriai vagy metszéses eljárással határozza meg. A planimetriai módszerben az elemző egy mért területen belül megszámolja a szemcséket; a metszéses módszerben a vizsgálati vonalak mentén megszámolja a szemcsehatárok metszéspontjait. A megadott ASTM-szám ezekből a számlálásokból származik, nem pedig egy mikroszkópos felvétel vizuális benyomásából.
A szabványos kapcsolat logaritmikus. Az ASTM szemcseméret-számokhoz általában társított összehasonlításos és planimetriai keretben a 100×-os nagyítás mellett egy négyzethüvelykre jutó szemcsék számát a következő összefüggés adja meg:
Itt az ASTM szemcseméret-száma, pedig a 100×-os nagyítás mellett egy négyzethüvelykre jutó szemcsék száma. A értékének eggyel történő növelése ezért megkétszerezi a számlált szemcsék számát ezen a referencia-területen. Az ASTM No. 8 nem egyszerűen „egy szemcseméret-osztállyal finomabb” az ASTM No. 7-nél lineáris értelemben; a referencia-területen mért szemcseszáma kétszer akkora. Az ASTM No. 10-hez tartozó szemcseszám négyszerese az ASTM No. 8 esetében mért értéknek.
Ennek a specifikációkban és a meghibásodások vizsgálatában is jelentősége van. Ha az ASTM No. 10-et az ASTM No. 7-nél „durvábbnak” nevezik, az megfordíthatja a hőkezelési eredmény jelentését. Ferrites-perlites acélokban a finomabb ferritszemcsék általában növelik a folyáshatárt és csökkentik a képlékeny–rideg átmeneti hőmérsékletet. A NIST Special Publication 596 (1996) ismerteti a folyáshatár és az átmeneti hőmérséklet hozzávetőleges, a ferritszemcse-átmérő inverz négyzetgyökétől való függését, miközben a szakítószilárdság érzékenysége a szemcseméretre kevésbé következetes, a nyúlás pedig viszonylag érzéketlen. Az European Structural Engineering Design Programme szintén arról számol be, hogy a szemcsefinomítás növeli a folyáshatárt, és jelentősen csökkenti az átmeneti hőmérsékletet.
A Hall–Petch-összefüggés magyarázza a szokásos tendenciát:
ahol megfelelő átlagos szemcseméretet vagy átlagos lineáris metszéshosszt jelenthet. A szemcsehatárok akadályozzák a diszlokációk mozgását, ezért a releváns távolság csökkenése általában növeli a folyáshoz szükséges feszültséget. Ez tendencia, nem pedig felhatalmazás arra, hogy minden magasabb ASTM-számot garantált javulásként kezeljünk. Átalakult acélokban a bainites vagy martenzites csomagok, lécek, blokkok, korábbi ausztenitszemcsék és a tényleges hasadási egységek erősebben meghatározhatják az alakváltozást vagy a törést, mint egyetlen optikai „szemcsemérés”. Nagyon kis méretskálán a Hall–Petch-viselkedés is eltérhet klasszikus formájától, amikor a határok közvetítette alakváltozás és más mechanizmusok fontossá válnak.
ASTM-szám és mikrométer
Az ASTM szemcseméret-szám szabványosított statisztikai jelölés; a mikrométerben megadott érték fizikai hosszúság. Csak a mérés alapjának meghatározása után állapítható meg közöttük kapcsolat. A értékéből számított becsült átlagos szemcseátmérő egy meghatározott ASTM-összefüggést, szemcsealakot, metszetgeometriát és a mért méret definícióját feltételezi. Ez nem jelenti azt, hogy egy ASTM No. 8 minőségű acél minden szemcséje azonos számú mikrométer méretű lenne.
Az ASTM E112 táblázatai és egyenletei egy meghatározott módszer esetében hozzávetőleges átlagos szemcseátmérőt vagy átlagos lineáris metszéshosszt adhatnak meg. Ezeket a becsléseket nem szabad automatikusan átváltani az összehasonlításos, planimetriai és metszéses eredmények között. A planimetriai eredmény a szemcse területét veszi figyelembe; a metszéses eredmény a vizsgálati vonalak mentén létrejövő határátmeneteket méri. A megnyúlt szemcsék, a kevert szemcseméretek, az ikerhatárok, a görbült határok és az abnormális szemcsenövekedés miatt a numerikus eredmények eltérhetnek akkor is, ha mindkét elemzést helyesen végezték el.
A nagyítást szintén körültekintően kell kezelni. Az ASTM-szám egy referencia-számlálási konvencióhoz kapcsolódik, míg a mikrométerben megadott becslés a képkalibrációtól és az elemző által kiválasztott mérettől függ. Egy hosszanti metszeten mért szemcse látszólagos mérete eltérhet ugyanannak a háromdimenziós szemcsepopulációnak a keresztirányú nézetben megfigyelt méretétől. Hengerelt lemezben például a szemcsék a hengerlés irányában megnyúlhatnak, a lemezvastagság irányában pedig összenyomódhatnak. Az „8 ASTM” megadása annak feltüntetése nélkül, hogy a próbatestet hosszirányban, keresztirányban vagy a vastagság irányában vizsgálták, olyan információt hagy el, amely megváltoztathatja az értelmezést.
A fázisösszetétel újabb buktatót jelent. A ferritszemcse-átmérő, a korábbi ausztenitszemcse-méret, a martenzitcsomag mérete és a tényleges hasadási szemcseméret nem felcserélhető mennyiségek. Az EBSD a határt például egy dezorientációs küszöbérték alapján határozhatja meg, míg egy maratott optikai metszet a kémiai támadás és a kontraszt alapján mutathat határt. Az ASTM E2627:2017 a teljesen újrakristályosodott polikristályos anyagok EBSD-alapú átlagos szemcseméretével, eloszlásaival és statisztikai adataival foglalkozik. Eredményét nem szabad automatikusan egyenértékűnek bemutatni az ASTM E112 szerinti optikai összehasonlításos számmal, különösen akkor, ha az anyag nem újrakristályosodott területeket vagy többféle kristálytani populációt tartalmaz.
Ezért az, hogy „az ASTM No. 8 körülbelül 20 mikrométernek felel meg”, legfeljebb rövidített becslésként értelmezhető, nem pedig általánosan érvényes azonosságként. A megadott mikrométerértéknek azonosítania kell a szabványos kapcsolatot, a mérési módszert, a fázist, a határkritériumot és a próbatest síkját.
Átlagos szemcseméret és a specifikációnak való megfelelés
A megadott átlag nem azonos annak bizonyítékával, hogy az anyag megfelel egy specifikációnak. Az átlagos szemcseméret egyetlen értékbe sűríti az eloszlást, és elrejtheti a durva szigeteket, a duplex szerkezeteket, a sávosságot vagy egy lokalizált hőhatásövezetet. Két próbatest átlagos szemcsemérete egyaránt lehet 40 mikrométer, miközben az egyik szűk eloszlású, a másik pedig nagyon finom és nagyon durva tartományokat is tartalmaz. A repedéssel szembeni ellenállásuknak nem szükségszerűen kell azonosnak lennie.
A NIST 4340 acélra vonatkozó, 2001-ben készült értékelése jól szemlélteti, miért hasznos ez a mérés a minőség-ellenőrzésben. A Charpy-vizsgálatokhoz használt, elfogadható hőkezelési tételek szemcsemérete körülbelül 30–40 mikrométer volt, míg az elfogadhatatlan tételeké körülbelül 60–70 mikrométer. Ezek az értékek a feldolgozási minőség különbségét írják le, de nem határoznak meg univerzális megfelelési vagy elutasítási küszöböt minden 4340 termékre, helyre vagy specifikációra. A megfelelőség a vonatkozó dokumentumtól, a mintavételi tervtől, az engedélyezett módszertől és az elfogadási kritériumtól függ.
A próbatest dokumentációjának ezért tartalmaznia kell az anyagminőséget és az állapotot, a hőkezelési tételt vagy gyártási tételt, a terméken belüli helyet, a metszet orientációját, az előkészítési módszert, a nagyítást, a szabványos eljárást, a mért fázist, a határdefiníciót, a vizsgált látómezők vagy vizsgálati vonalak számát, valamint az eredmények eloszlását. Ha EBSD-t alkalmaztak, akkor a lépésköz és a dezorientációs kritérium is fontos. Egyetlen polírozott mikroszkópos felvétel bizonyíték, nem pedig teljes körű szemcseméret-meghatározás.
Ugyanez az óvatosság szükséges az ultrafinom és az átalakult mikroszerkezetek esetében is. A Yonsei University egy 2014-ben közzétett tanulmánya egy metastabil ausztenites ötvözetben 0,3–2 mikrométeres szemcsékről számolt be; a szakítószilárdság megközelítette a 900 MPa-t, a nyúlás pedig a 40%-ot, amikor a deformáció által kiváltott martenzites átalakulás fokozta a deformációs keményedést. A Japan Society of Mechanical Engineers 2018-as tanulmánya szerint egy körülbelül 1,0 mikrométeres keresztirányú szemcseméret adta a legjobb jelentett szilárdság–képlékenység–szívósság egyensúlyt ultrafinom, megnyúlt szemcséket tartalmazó kis széntartalmú acélban. Egyik eredmény sem egyszerűsíthető arra, hogy „a legmagasabb ASTM-szám a legjobb”. A morfológia, a fázisstabilitás, a textúra és a törési mechanizmus határozza meg, mit jelent a mért méret.
Gyakorlati értelmezési keret az acél szemcseméretéhez
A kérdések, amelyeket az eredmények összehasonlítása előtt fel kell tenni
A szemcseméret értéke csak akkor értelmezhető, ha először rögzítjük a mérés körülményeit. Kezdjük az acélminőséggel és az állapottal: például AISI/SAE 4340, normalizált ferrites-perlites acél, edzett és megeresztett martenzites acél vagy termomechanikusan feldolgozott, kis széntartalmú acél. Rögzíteni kell a hőkezelést, a redukciós ütemtervet, az újrahevítési hőmérsékletet, a hűtési sebességet, valamint minden hegesztési vagy felületkezelési előzményt. Két azonos névleges acélminőségű minta különböző fázisarányokat, kiválási részecske-populációkat, diszlokációsűrűségeket és textúrákat tartalmazhat.
Ezután azt kell megvizsgálni, hogy a közölt „szemcse” valójában mit képvisel. Ferrites-perlites acélban a mért egység ferritszemcse lehet, miközben egy másik tulajdonságot a perlites kolóniák, a korábbi ausztenitszemcsék, illetve az átalakult mikroszerkezetben található packetek vagy blokkok határozhatnak meg. Martenzites acélban az optikai kép a független kristálytani szemcsék helyett packeteket vagy blokkokat mutathat. Ultrafinom szemcséjű ötvözetben a releváns méretskála egy elektron-visszaszórásos diffrakcióval (EBSD) mért, szubmikrométeres kristálytani szemcse lehet, nem pedig a fénymikroszkópban látható nagyobb képletelem.
A módszert is meg kell adni. Az ASTM E112:2024 szabvány összehasonlító, planimetrikus és metszéses eljárásokat határoz meg az átlagos síkbeli szemcseméret mérésére. Az ASTM-szemcseméretszámot az egységnyi területre jutó szemcseszámból vagy a szemcsehatárok metszéseiből vezetik le. A magasabb ASTM-szemcseméretszám általában finomabb szemcséket jelez, ez a szám azonban önmagában nem mikrométerben megadott érték. Nem hasonlítható össze közvetlenül egy közölt átlagos lineáris metszethosszal, ha nem ismert az eljárás, a határvonal definíciója, a vizsgált fázis és a morfológia.
Az ASTM E2627:2017 szabvány az átlagos szemcseméret EBSD-vel történő meghatározására vonatkozik teljesen újrakristályosodott polikristályos anyagokban, beleértve a szemcseméret-eloszlásokat és a statisztikai információkat is. Az EBSD-eredmények függnek a szögeltérés-kritériumtól, a tisztítási szabályoktól, a pásztázási lépésköztől és az indexálatlan pixelek kezelésétől. Ezek a részletek jelentősen módosíthatják a megszámolt populációt. Sávozott vagy megnyúlt szerkezet esetén szintén óvatosságra van szükség: a hosszirányú és keresztirányú metszethosszak eltérnek egymástól, ezért egyetlen skaláris „szemcseméret” jelentős anizotrópiát rejthet el.
Ezután következik a mintavételi hely és a vizsgálati irány meghatározása. Azonosítani kell, hogy lemezről, rúdról, kovácsdarabról, hegesztési zónából, hőhatásövezetből vagy felületi rétegből származik-e a minta, majd meg kell adni, hogy a metszet hosszirányú, keresztirányú vagy lemezvastagságon átmenő. Lehetőség szerint egynél több látómezőt kell vizsgálni. Egy lokális durvaszemcsés tartomány, sáv, zárványfüzér vagy újrakristályosodási gradiens reprezentálatlanná tehet egyetlen mikrofotót. Ne csupán a legfinomabb látómezőt jelentsük; az átlagot és a szóródást is közölni kell. Az eloszlás, a mérések száma, a konfidenciaintervallum vagy legalább a minimum- és maximumérték érzékelteti az olvasóval a mintavételi bizonytalanságot.
Az NIST 4340 acélra vonatkozó, 2001-es értékelése jól szemlélteti, miért minőségi kérdésről, nem pedig pusztán esztétikai kérdésről van szó: az NIST Charpy-referenciadarabjaihoz elfogadható olvasztások szemcsemérete megközelítőleg 30–40 mikrométer, míg az elfogadhatatlan olvasztásoké körülbelül 60–70 mikrométer volt. A különbség azért számított, mert a szemcsedurvulás módosította az ütési viselkedést és a referencianyag teljesítményét.
A mikroszerkezet összekapcsolása a kívánt tulajdonsággal
A szemcsemérettel rendszerint elsőként a folyáshatárt kell összekapcsolni. A klasszikus Hall–Petch-összefüggés a szemcseméret hozzájárulását közelítőleg a következőképpen írja le:
ahol az átlagos szemcseátmérő vagy sok értelmezésben az átlagos lineáris metszethossz. A szemcsehatárok akadályozzák a diszlokációk mozgását, ezért a releváns ferritszemcse-méret csökkenése rendszerint növeli a folyáshatárt. A University of Cambridge 2005-ös anyagtudományi jegyzetei ezt a fordított négyzetgyökös függést a Hall–Petch-összefüggés központi elemének tekintik.
Ez az összefüggés nem jelent általános érvényű ígéretet. Az egyik acélban a meghatározó egység a ferritszemcse-méret, míg egy másikban a hatásos packet- vagy blokkméret lehet. Az oldott elemek mennyisége, a kiválás, a textúra, a diszlokációsűrűség, a fázisarány és a maradó feszültség legalább akkora, vagy még nagyobb mértékben járulhat hozzá a tulajdonságokhoz, mint a határok közötti távolság. Elegendően kis méreteknél a szemcsehatárok által közvetített mechanizmusok, a helyreállás, a nyírás lokalizációja vagy a megváltozott alakváltozási módok csökkenthetik az egyszerű extrapoláció hasznosságát. A Hall–Petch-erősödés érvényességi tartománnyal rendelkező modell, nem pedig garancia arra, hogy a finomítás minden egyes lépése azonos mértékű szilárdságnövekedést eredményez.
Hagyományos ferrites-perlites acélok esetében az NIST Special Publication 596 (1996) arról számol be, hogy a folyáshatár és a rideg-duktilis átmeneti hőmérséklet megközelítőleg a ferritszemcse-átmérő fordított négyzetgyökével változik. A szakítószilárdság kevésbé következetesen érzékeny a szemcseméretre, a szakadási nyúlás pedig viszonylag érzéketlen. Ennek a megkülönböztetésnek kell irányítania az összehasonlítást. Ha a mérnöki követelmény a folyással szembeni ellenállás vagy az alacsony hőmérsékleti szívósság, a finomítás rendkívül értékes lehet. Ha a követelmény az egyenletes nyúlás, önmagában a kisebb szemcseméret csekély változást eredményezhet; ehelyett a munkakeményedés, a fázisátalakulás, a zárványok és a textúra lehet meghatározó.
A Charpy-átmeneti viselkedést külön kell kezelni. A finomabb ferritszemcsék rendszerint csökkentik a rideg-duktilis átmeneti hőmérsékletet, amint arról az European Structural Engineering Design Programme 2000-ben beszámolt, azonban a mért eltolódás a bemetszés geometriájától, a vizsgálati hőmérséklettől, a hasításos törési felületektől, a zárványoktól és a fázisösszetételtől is függ. Ne csupán egyetlen elnyeltenergia-értéket hasonlítsunk össze, hanem az átmeneti görbéket is. A fraktográfiai vizsgálatnak meg kell határoznia, hogy a törés hasításos, kvázi-hasításos, duktilis gödrös szakadásos, szemcsehatár menti vagy kevert mechanizmusú volt-e.[7] Study of low-carbon steel with ultrafine elongated grains. Japan Society of Mechanical Engineers researchers. Transactions of the Japan Society of Mechanical Engineers, 2018.
Az ultrafinom és az átalakult acélok még kevésbé teszik megbízhatóvá az egyszerű összehasonlításokat. A Yonsei University 2014-ben közzétett tanulmánya egy 0,3–2 mikrométeres szemcseméretű, metastabil ausztenites ötvözetről számolt be, amelynek szakítószilárdsága megközelítette a 900 MPa-t, szakadási nyúlása pedig a 40%-ot. A deformáció által kiváltott martenzites átalakulás további alakváltozási keményedést biztosított, ezért a duktilitás nem tulajdonítható kizárólag a szemcsefinomításnak. Hasonlóképpen, a Japan Society of Mechanical Engineers 2018-as tanulmánya, amely kis széntartalmú, ultrafinom, megnyúlt szemcséjű acélt vizsgált, a szilárdság, a duktilitás és a szívósság legjobb egyensúlyát körülbelül 1,0 mikrométeres keresztirányú szemcseméretnél jelezte. A keresztirányú méret volt döntő, nem pedig egy meghatározatlan átlag.
Műszaki hivatkozásokhoz használható jelentési ellenőrzőlista
A használható hivatkozásnak azonosítania kell a pontos acélmegjelölést és a metallurgiai állapotot, beleértve a hőkezelést vagy a termomechanikai feldolgozási útvonalat. Meg kell adnia, hogy a közölt egység ferrit, ausztenit, korábbi ausztenit, martenzitpacket, kristálytani szemcse, kolónia vagy más képletelem-e.
A mérési részben meg kell nevezni az ASTM E112 vagy az ASTM E2627 szabványt, ha alkalmazható, továbbá meg kell adni, hogy összehasonlító, planimetrikus, metszéses vagy EBSD-eljárást alkalmaztak-e, valamint közölni kell a fázishatárra vagy a szögeltérésre vonatkozó kritériumot. Az ASTM-szemcseméretszámot és az annak megfelelő, mikrométerben megadott értéket csak akkor szabad feltüntetni, ha az átszámítás és a módszer egyértelműen meghatározott.
Rögzíteni kell a metszet irányát, a mintavételi helyet, a látómezők számát, a nagyítást vagy az EBSD lépésközét, az átlagértéket, az eloszlást és a bizonytalanságot. Megnyúlt szemcsék esetében meg kell adni a hosszirányú és a keresztirányú méreteket. Egyetlen átlagérték nem elegendő, ha a populáció bimodális vagy erősen sávozott.
Végül a mikroszerkezetet a folyáshatárral, a szakítószilárdsággal, a szakadási nyúlással, a keménységgel és a Charpy-átmeneti viselkedéssel együtt kell értékelni, majd meg kell vizsgálni a törési megfigyeléseket és az olyan zavaró változókat, mint a zárványok, a textúra, a kiválás, a maradó feszültség, a hűtési előzmények és a fázisarány. A szemcsefinomítás nagy hatású metallurgiai beavatkozási lehetőség, értéke azonban a keresett tulajdonságtól, a terhelést vagy a repedést hordozó mechanizmustól, valamint a szerkezet mérésének módjától függ — nem önmagában a finomságtól.
Hivatkozások
- [1] NIST Special Publication 596. NIST Special Publication, 1996. https://nvlpubs.nist.gov/nistpubs/Legacy/SP/nbsspecialpublication596.pdf
- [2] Assessing the Quality of Received 4340 Steel for Production of NIST Charpy Reference Specimens. NIST assessment report, 2001. https://www.nist.gov/publications/assessing-quality-received-4340-steel-production-nist-charpy-reference-specimens
- [3] New ASTM Standard Covers Use of Electron Backscatter Diffraction to Measure Grain Size. ASTM International standard announcement, 2017. https://www.astm.org/news/press-releases/new-astm-standard-covers-use-electron-backscatter-diffraction-measure-grain-size
- [4] Steel: Microstructure and Grain Refinement. ESDEP lecture material, 2000. https://fgg-web.fgg.uni-lj.si/~/pmoze/ESDEP/master/wg02/l0100.htm
- [5] Hall–Petch relationship. Phase Transformations materials notes, 2005. https://www.phase-trans.msm.cam.ac.uk/2005/Graz3/Graz3.html
- [6] Effect of grain size on the uniform ductility of a bulk ultrafine-grained metastable austenitic alloy. Yonsei University research publication, 2014. https://yonsei.elsevierpure.com/en/publications/effect-of-grain-size-on-the-uniform-ductility-of-a-bulk-ultrafine/
- [7] Study of low-carbon steel with ultrafine elongated grains. Transactions of the Japan Society of Mechanical Engineers, 2018. https://www.jstage.jst.go.jp/article/transjsme/84/866/84_18-00237/_article/-char/en