




Ce que signifie la taille des grains de l’acier

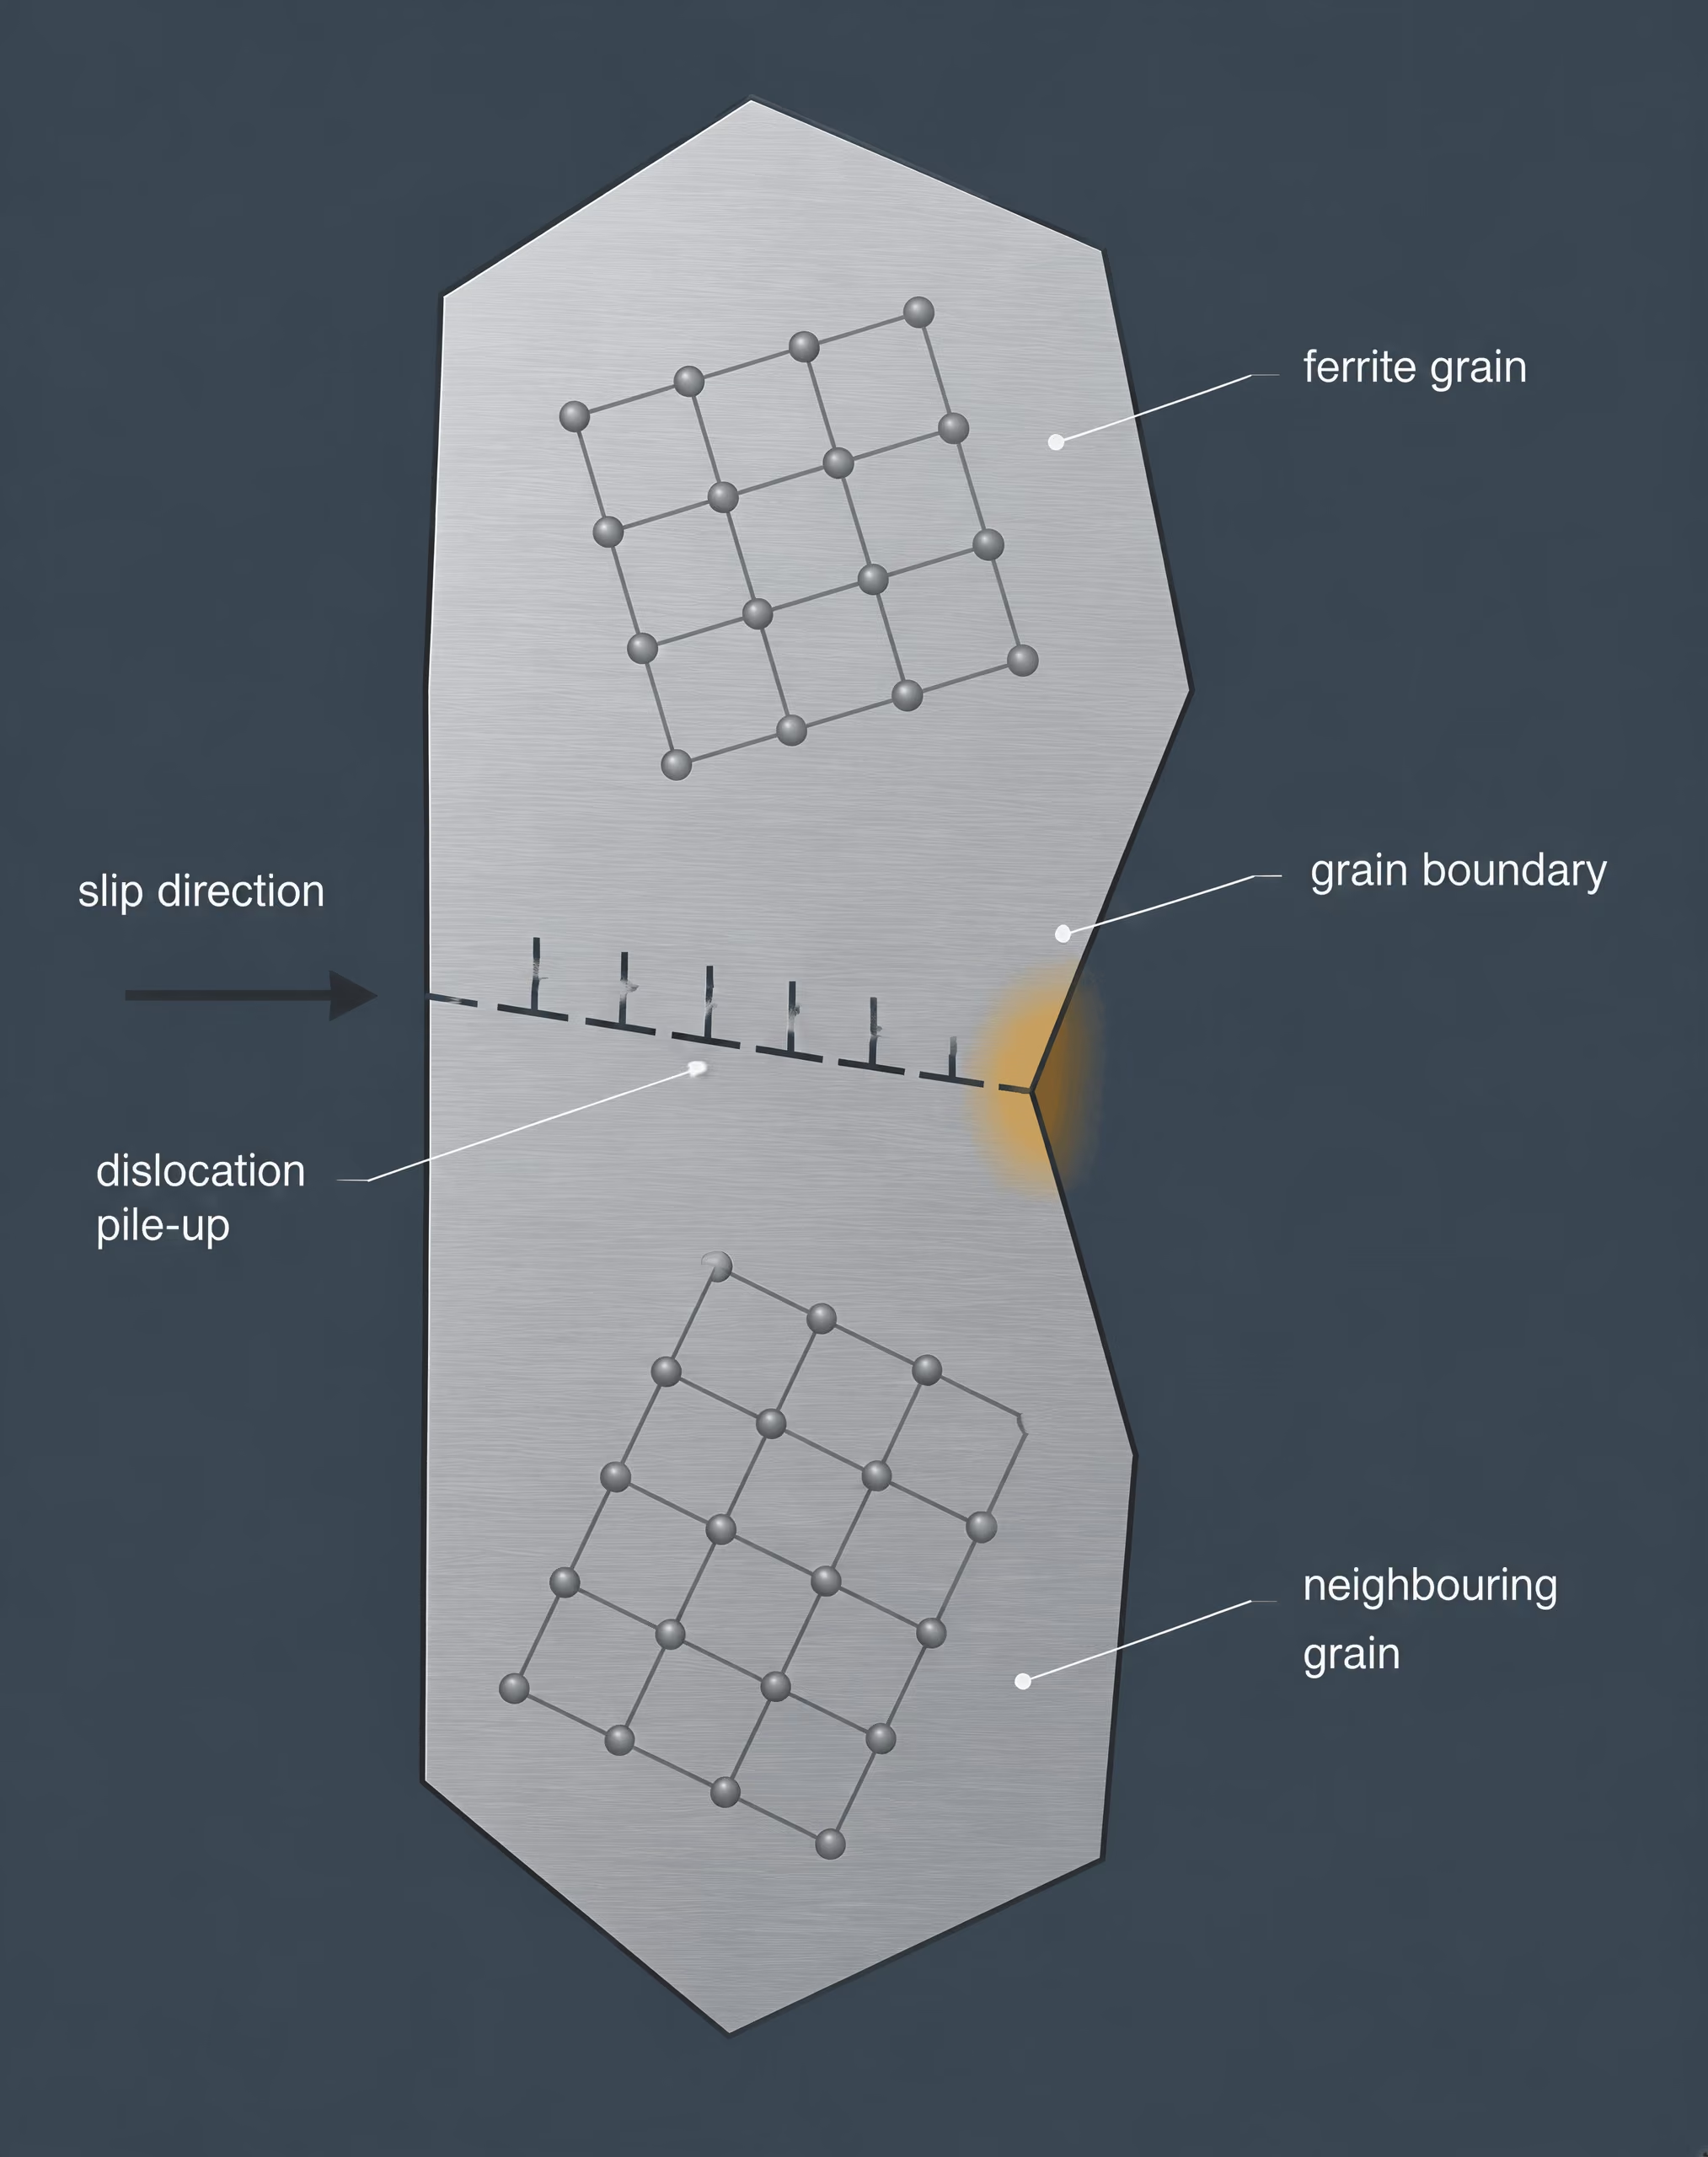
Grains, joints de grains et orientation cristallographique
Joint de grain Région de transition entre des cristaux adjacents d’orientations différentes, où l’agencement atomique, la chimie, l’énergie et la résistance au mouvement des dislocations peuvent différer.
Un grain d’acier est une région dans laquelle le réseau cristallin présente une orientation cristallographique commune. Les atomes restent disposés conformément à la structure de la phase — ferrite cubique centrée, austénite cubique à faces centrées ou autre phase —, mais l’orientation du réseau change d’un grain à l’autre. Un joint de grains est l’interface entre des régions présentant des orientations différentes. Il ne s’agit pas simplement d’une ligne visible, mais d’une zone de transition caractérisée par une organisation atomique, une énergie, une chimie et une résistance au mouvement des dislocations différentes.
Cette distinction est importante, car la déformation plastique est directionnelle du point de vue cristallographique. Les dislocations se déplacent plus facilement sur certains systèmes de glissement, et les grains voisins ne présentent généralement pas ces systèmes dans la même direction. Un joint interrompt donc le glissement, force les dislocations à s’empiler ou à changer de direction, et peut accroître la contrainte nécessaire à la poursuite de la plastification. La relation classique de Hall–Petch exprime approximativement cette contribution comme suit :
où est la limite d’élasticité, représente les autres contributions au durcissement, est une constante dépendant du matériau et une dimension caractéristique des grains. Le traitement publié par l’University of Cambridge en 2005 décrit cette même dépendance en utilisant l’interception linéaire moyenne plutôt qu’un diamètre estimé visuellement.
Cette relation est utile, mais il ne s’agit pas d’une loi selon laquelle toute structure à grains plus fins serait indéfiniment plus résistante. À de très petites dimensions, le stockage des dislocations, la déformation induite par les joints de grains, la ségrégation des solutés, la transformation de phase et la texture peuvent modifier ou remplacer le mécanisme classique. Un matériau contenant des grains de 1 micromètre n’est pas décrit de manière adéquate si l’on dit seulement qu’il est « à grains fins ».
Quelle unité structurale est mesurée ?
- Taille des grains de ferrite
- Taille des grains de ferrite, souvent pertinente pour la limite d’élasticité des aciers ferritiques-perlitiques.
- Taille des grains d’austénite
- Taille des grains présents lorsque l’acier se trouve dans la phase austénitique.
- Taille des grains d’austénite antérieure
- Taille déduite des grains d’austénite, reconstituée après transformation.
- Taille des paquets ou des blocs
- Échelle de sous-structure dans un acier martensitique ou bainitique, qui peut contrôler la rupture plus directement que le grain d’austénite antérieure.
- Taille des colonies de perlite
- Taille des colonies de ferrite–cémentite, qui peut influencer la rupture et la déformation.
La taille des grains de ferrite est souvent la grandeur utilisée dans les aciers ferritiques-perlitiques conventionnels, car la ferrite supporte une grande partie de la déformation plastique et ses joints influencent fortement la limite d’élasticité. La taille des grains d’austénite désigne les grains présents lorsque l’acier se trouve dans la phase austénitique, généralement à température élevée. Si ces grains se transforment pendant le refroidissement, ils peuvent ne plus être directement visibles. Les métallographes reconstituent ou déduisent alors la taille des anciens grains d’austénite à partir des caractéristiques laissées par la transformation. Les anciens joints de grains d’austénite peuvent influencer l’organisation de la bainite, de la martensite, de la ferrite et de la perlite, même si l’austénite initiale elle-même a disparu.
Il s’agit de mesures différentes. Le diamètre des grains de ferrite ne peut pas être substitué au diamètre des anciens grains d’austénite, et aucun des deux ne correspond nécessairement à la taille de l’unité qui contrôle la rupture. Dans un acier martensitique, par exemple, un ancien grain d’austénite contient des paquets, des blocs et des lattes présentant des orientations différentes. L’unité effective de clivage ou d’arrêt de fissure peut être un bloc ou un paquet plutôt que l’ensemble de l’ancien grain d’austénite. Dans la bainite, les dimensions des paquets et des sous-unités peuvent gouverner la propagation des fissures. Dans un acier perlitique, la taille des colonies ferrite–cémentite et l’espacement interlamellaire peuvent être aussi importants que la taille des grains de ferrite.
Taille moyenne, distribution des tailles et morphologie
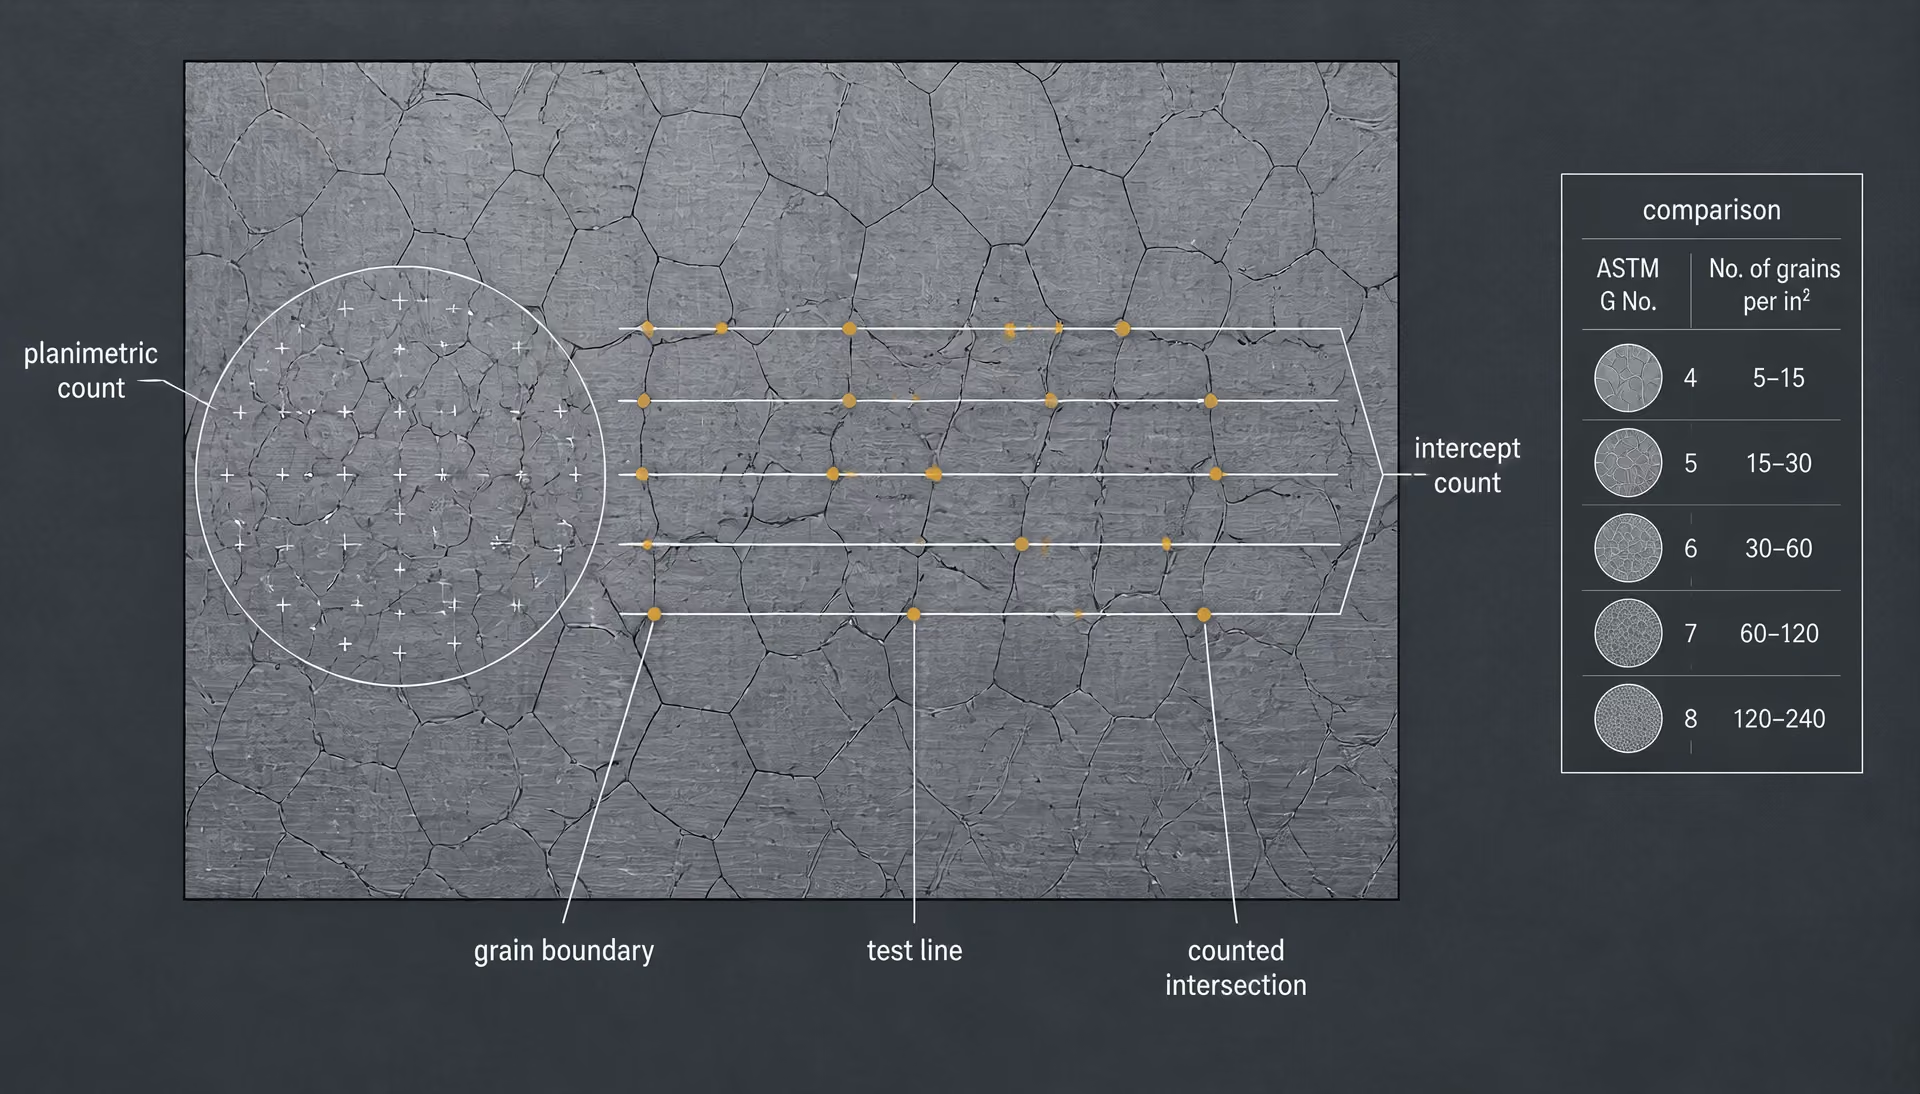
La « taille des grains » est donc une description statistique d’une structure polycristalline, et non une caractéristique visible unique. La norme ASTM E112, Méthodes d’essai normalisées pour la détermination de la taille moyenne des grains, propose des méthodes de comparaison, planimétrique et d’interception pour déterminer la taille moyenne des grains dans un plan. La méthode planimétrique consiste à compter les grains dans une surface connue ; la méthode par interception consiste à compter les intersections entre des lignes d’essai et les joints de grains. Le numéro de taille de grain ASTM est calculé à partir du nombre de grains par unité de surface ou du nombre d’intersections avec les joints de grains.
Une moyenne dissimule les variations. Une coupe peut contenir de nombreux grains de 10 micromètres et une population plus réduite de grains de 100 micromètres, tout en donnant une moyenne qui semble acceptable. Ces gros grains peuvent dominer l’amorçage des fissures, la concentration locale des déformations ou le comportement au clivage. Une distribution, y compris son étendue, sa queue supérieure et sa localisation spatiale, peut être plus informative que la moyenne arithmétique.
La forme est tout aussi importante. Les grains équiaxes présentent des dimensions similaires dans différentes directions et se forment généralement après une recristallisation ou un recuit important. Les grains allongés apparaissent lorsque le laminage, l’étirage, le forgeage ou une autre déformation étire la structure dans une direction de mise en forme. Les grains colonnaires croissent préférentiellement le long d’un gradient thermique, comme dans les pièces moulées et certains métaux de soudure. Les structures duplex contiennent deux populations ou morphologies de grains distinctes, telles que de la ferrite grossière et de la ferrite fine, et ne peuvent pas être représentées fidèlement par une seule moyenne. Les structures en bandes contiennent des régions alternées enrichies en certaines phases ou en certains éléments d’alliage, souvent alignées dans la direction de laminage. La « taille des grains » mesurée sur une coupe transversale peut alors différer fortement de celle mesurée longitudinalement.
Cette dépendance directionnelle n’est pas un simple détail de mesure. Un grain allongé présentant une dimension transversale de 1 micromètre peut être plusieurs fois plus long dans la direction de laminage. Dans une étude publiée en 2018 par la Japan Society of Mechanical Engineers, un acier à faible teneur en carbone contenant des grains ultrafins allongés présentait une taille de grain transversale d’environ 1,0 micromètre dans la condition offrant le meilleur compromis rapporté entre résistance, ductilité et ténacité. Qualifier simplement cette structure d’« acier à grains de 1 micromètre » omet la géométrie qui a contribué à déterminer son comportement.
La même prudence s’applique aux structures transformées ultrafines. Une étude de 2014 menée par la Yonsei University a examiné un alliage austénitique métastable présentant des tailles de grains comprises entre 0,3 et 2 micromètres. Des résistances à la traction proches de 900 MPa et des allongements proches de 40 % ont été rapportés lorsque la transformation martensitique induite par la déformation fournissait un écrouissage supplémentaire. Cette ductilité ne résultait pas du seul affinement des grains. Elle dépendait de la stabilité de la phase et du mécanisme de transformation pendant la déformation.
Pourquoi un nombre de taille de grain ne constitue pas une description microstructurale complète
Un nombre de taille de grain ne signifie pas grand-chose si la phase mesurée, l’orientation de la coupe, la méthode d’essai et la morphologie ne sont pas indiquées. Les numéros de taille de grain ASTM ne doivent pas être considérés comme interchangeables avec des valeurs en micromètres sans ces informations. Deux laboratoires peuvent communiquer le même numéro ASTM nominal tout en examinant des phases différentes, en utilisant des directions d’interception différentes ou en excluant des joints qu’un autre laboratoire compte. La norme ASTM E2627, publiée pour les mesures par diffraction des électrons rétrodiffusés, traite de la taille moyenne des grains, des distributions de tailles de grains et des informations statistiques dans les matériaux polycristallins entièrement recristallisés. L’EBSD peut également mettre en évidence les relations d’orientation, les sous-grains et la texture que les images optiques ne révèlent pas, bien que ses critères de définition des joints doivent eux aussi être précisés.
Ce nombre n’identifie pas non plus la constitution en phases de l’acier ni son historique de mise en œuvre. Un acier ferritique-perlitique, un acier martensitique trempé et revenu et un acier bainitique peuvent présenter des interceptions mesurées similaires, tout en ayant une résistance, une ténacité et des trajectoires de rupture très différentes. Une déformation à froid peut allonger les grains et créer de l’énergie emmagasinée sans produire une structure recristallisée affinée. Un traitement de réchauffage peut grossir l’austénite avant la transformation, tandis qu’une transformation ultérieure peut produire des paquets ou des lattes fins qui donnent à la structure finale un aspect fin selon une autre méthode de mesure.
Dans les aciers ferritiques-perlitiques, la limite d’élasticité et la température de transition varient approximativement selon l’inverse de la racine carrée du diamètre des grains de ferrite. Strong evidence
[1] NIST Special Publication 596. National Institute of Standards and Technology. NIST Special Publication, 1996.Le comportement de Hall–Petch constitue surtout un guide pour la limite d’élasticité et le comportement de transition des aciers ferritiques ordinaires. La publication spéciale 596 du NIST, parue en 1996, indique que la limite d’élasticité et la température de transition ductile-fragile des aciers ferritiques-perlitiques varient approximativement selon l’inverse de la racine carrée du diamètre des grains de ferrite. La résistance à la traction est moins systématiquement sensible à la taille des grains, tandis que l’allongement y est relativement peu sensible. Le European Structural Engineering Design Programme indique également que la réduction de la taille des grains augmente la limite d’élasticité et abaisse considérablement la température de transition ductile-fragile. Ces tendances plaident en faveur de l’affinement, mais elles ne justifient pas de classer les microstructures sur la seule base de la taille des grains.
Selon la température et le chargement, la rupture peut suivre les joints de ferrite, les colonies de perlite, les blocs de martensite, les inclusions, les bandes de ségrégation ou les anciens joints de grains d’austénite. Dans un acier, le glissement peut être contrôlé par les grains de ferrite et, dans un autre, par les joints de lattes ou de paquets. La mesure doit donc répondre à une question précise : quelle unité structurale est quantifiée et quel mécanisme est censé contrôler la propriété ?[2] Assessing the Quality of Received 4340 Steel for Production of NIST Charpy Reference Specimens. National Institute of Standards and Technology. NIST assessment report, 2001.
L’évaluation réalisée par le NIST en 2001 sur l’acier 4340 montre clairement la conséquence pratique. Les coulées acceptables utilisées pour les éprouvettes de référence Charpy présentaient des tailles de grains d’environ 30 à 40 micromètres, tandis que les coulées inacceptables présentaient des tailles d’environ 60 à 70 micromètres. La mesure servait d’indicateur d’évaluation de la qualité, et non d’explication complète à elle seule. La taille des grains révélait une différence significative de mise en œuvre, mais son importance provenait de la réponse associée en matière de ténacité et de l’historique du traitement thermique. Une description défendable de la taille des grains de l’acier doit procéder de la même manière : communiquer la statistique, puis identifier la phase, la morphologie, l’orientation, la distribution et le mécanisme de rupture ou de déformation qui la sous-tend.

Comment la norme ASTM E112 mesure la taille des grains
ASTM E112, Méthodes d’essai normalisées pour la détermination de la taille moyenne des grains, mesure la taille moyenne des grains dans le plan des matériaux métalliques selon trois approches principales : la comparaison, le comptage planimétrique et la mesure par interception. La norme n’attribue pas un diamètre physique unique à chaque grain. Elle fournit des procédures permettant d’obtenir une moyenne statistique à partir d’une image métallographique préparée, puis d’exprimer ce résultat sous la forme d’un indice ASTM de taille de grain, d’une longueur moyenne d’interception ou d’une autre forme autorisée.
Cette distinction est importante, car les grains réels ne sont pas des cercles ou des cubes identiques. Ils peuvent être allongés par le laminage, aplatis près d’une surface, déformés par le forgeage ou mélangés à plusieurs phases. Un grain de ferrite, un grain d’austénite préalable et un paquet de martensite sont des éléments structuraux différents, même lorsque leurs limites semblent similaires sur une image. Le rapport doit donc préciser quelle limite a été mesurée, quelle phase a été évaluée, l’orientation de l’éprouvette, le grossissement et la procédure ASTM E112 utilisée.
| Facteur d’échantillonnage | Pourquoi c’est important | Compte rendu |
|---|---|---|
| Plan de coupe | La forme des grains et les intersections varient selon la direction | Plan longitudinal, transversal ou suivant l’épaisseur |
| Sélection des champs | Les régions grossières ou fines peuvent fausser la moyenne | Nombre et emplacements des champs |
| Grossissement | La surface d’échantillon représentée change | Grossissement ou dimensions calibrées de la zone balayée |
| Définition des joints | Différents éléments peuvent être comptés comme des grains | Phase et joint répondant aux critères |
L’examen commence par un échantillonnage représentatif. La section est enrobée, rectifiée, polie et attaquée afin que les limites mesurées soient visibles sans taches excessives, arrachements, rayures ni déformation. L’image doit contenir suffisamment de grains pour permettre une moyenne significative et ne doit pas être sélectionnée uniquement parce qu’elle montre une zone exceptionnellement grossière ou fine. Pour une tôle laminée, par exemple, les images proviennent généralement de plans longitudinal, transversal et dans l’épaisseur, car la forme des grains peut différer fortement entre ces plans. Si un acier traité thermiquement contient de la ferrite et de la perlite, l’analyste doit déterminer si la mesure concerne les grains de ferrite, les grains d’austénite préalable ou une autre population définie.
Le grossissement fait partie intégrante de la mesure ; il ne s’agit pas d’un simple choix décoratif de réglage de l’image. Un champ trop petit fournit des statistiques médiocres ; un grossissement trop faible peut masquer les limites. Les limites doivent être visibles au grossissement choisi, et l’essai doit couvrir plusieurs champs dans lesquels la structure est représentative. ASTM E112 exige également de prêter attention aux grains qui intersectent la bordure d’essai. Lors d’un comptage planimétrique, les grains partiels sont traités selon une règle de bordure spécifiée plutôt que simplement ignorés. Lors d’un comptage par interceptions, une intersection avec une limite est comptée conformément à la procédure, tandis que les extrémités de la ligne d’essai doivent être traitées de manière cohérente.
Méthode par comparaison et indice ASTM de taille de grain
La méthode par comparaison consiste à placer la micrographie d’essai à côté de planches normalisées de comparaison ASTM, à un grossissement indiqué. L’opérateur sélectionne le champ de la planche qui ressemble le plus à l’éprouvette et lui attribue l’indice ASTM de taille de grain correspondant, traditionnellement noté . La méthode par comparaison est rapide et utile pour les contrôles courants, mais elle constitue une estimation visuelle. Elle devient moins fiable lorsque les grains sont fortement allongés, lorsque l’image contient des tailles de grains variées ou lorsque le contraste entre les phases rend certaines limites plus apparentes que d’autres.
L’indice ASTM de taille de grain est logarithmique. Il ne s’agit pas d’une valeur exprimée en micromètres. Selon la relation conventionnelle utilisée par ASTM E112, le nombre de grains par pouce carré à 100×, , est lié à par :
Ainsi, l’augmentation de d’une unité double le nombre de grains comptés dans la zone de comparaison spécifiée. Un indice ASTM plus élevé indique donc une structure granulaire statistiquement plus fine, tandis qu’un indice plus faible indique des grains plus grossiers. L’indice ne signifie pas que chaque grain possède un diamètre de micromètres et ne peut pas être converti en une valeur unique en micromètres sans préciser la convention de mesure et supposer une morphologie particulière.
Par exemple, deux aciers peuvent tous deux être indiqués comme présentant une taille de grain ASTM n° 8 par comparaison, alors que leurs formes de grains diffèrent, parce que l’un possède une ferrite équiaxe et l’autre des grains allongés produits par laminage. Leurs longueurs moyennes d’interception, leur anisotropie mécanique et leurs chemins de rupture peuvent ne pas être identiques. À l’inverse, un résultat d’interception exprimé en micromètres ne doit pas être rebaptisé indice ASTM sans que la conversion applicable et les hypothèses retenues soient indiquées.
La méthode par comparaison présente également une limite pratique : la correspondance avec la planche dépend de la qualité de l’attaque et de la visibilité des limites. Un constituant sombre situé à une limite de grain peut donner l’impression que les grains sont plus petits ; des limites peu visibles peuvent les faire paraître plus grands. Lorsque le résultat influe sur l’acceptation, l’analyse de défaillance ou une décision relative au procédé, une méthode fondée sur un comptage fournit généralement un résultat plus traçable.
Procédure planimétrique ou de Jeffries
Séquence de comptage planimétrique
- Définir le champ Superposer un cercle d’essai, un rectangle ou une autre région connue.
- Compter les grains intérieurs Consigner les grains entièrement contenus dans la zone d’essai.
- Appliquer la règle des bordures Inclure les grains intersectés par la bordure en appliquant la correction prescrite.
- Corriger en fonction du grossissement Convertir la surface de l’image en surface réelle de l’échantillon représentée.
- Consigner le résultat Indiquer la phase, les champs, le grossissement, la procédure et la population de grains calculée.
La procédure planimétrique, souvent appelée méthode de Jeffries, consiste à compter les grains contenus dans une zone d’essai connue. Un cercle, un rectangle ou une autre région définie est superposé à la micrographie. L’analyste compte les grains entièrement situés à l’intérieur de la région et applique le traitement prescrit aux grains intersectés par la bordure. Le résultat est un nombre de grains par unité de surface, , après correction du grossissement du microscope et de la surface physique représentée par le champ d’essai.
Conceptuellement, le calcul est simple :
La surface réelle correspond à la surface de l’image divisée par le carré du grossissement. Si l’image est agrandie de 100× à 200×, la même surface imprimée ou affichée représente un quart de la surface d’éprouvette ; la correction de grossissement ne peut donc pas être omise. Les facteurs de comptage de Jeffries ou les équations spécifiées par ASTM E112 offrent un moyen pratique de tenir compte des grains intérieurs et des grains de bordure et de convertir le comptage en indice ASTM de taille de grain.
La correction de bordure est importante. Un grain coupé par la limite de la zone d’essai n’est représenté que partiellement dans la région, mais omettre tous les grains partiels fausserait le comptage vers le bas, en particulier lorsque la zone d’essai est petite. La procédure de Jeffries utilise une pondération définie ou une règle de comptage équivalente afin d’inclure la contribution attendue des grains intersectés par la bordure. L’analyste ne doit pas appliquer une correction différente d’un champ à l’autre.
Le résultat planimétrique représente un nombre moyen de grains par unité de surface. Il ne mesure pas directement le volume des grains et ne fournit pas une distribution complète de la taille des grains en trois dimensions. Une section à travers une structure tridimensionnelle peut couper de gros grains près de leurs bords et de petits grains près de leurs centres ; la population plane mesurée constitue donc un échantillon stéréologique. Plusieurs champs sont nécessaires, en particulier lorsque la recristallisation est incomplète ou qu’une croissance anormale des grains a produit une structure mixte.
Le comptage est le plus défendable lorsque les limites sont continues et que la phase mesurée est clairement identifiée. Si des colonies de perlite, des paquets de martensite, des films de carbures et des limites d’austénite préalable sont tous visibles, l’opérateur doit définir quel réseau est considéré comme une limite de grain. Indiquer uniquement « ASTM n° 8 » dissimule cette décision. Un relevé approprié identifie ASTM E112, la procédure planimétrique ou de Jeffries, la phase, le grossissement, l’orientation de la section, le nombre de champs et le résultat calculé.
Procédure par interceptions ou de Heyn
Intersection linéaire moyenne Longueur totale réelle de la ligne d’essai divisée par le nombre d’intersections admissibles avec les joints de grain.
La procédure par interceptions, également appelée méthode de Heyn, estime la taille des grains à partir des longueurs de lignes tracées à travers la microstructure. L’essai peut utiliser des lignes droites, un cercle ou une autre géométrie définie. Chaque fois qu’une ligne d’essai traverse une limite de grain admissible, une interception est enregistrée. La longueur totale des lignes d’essai divisée par le nombre d’interceptions comptées donne la longueur moyenne d’interception linéaire :
Ici, est la longueur réelle totale de la ligne d’essai située dans l’éprouvette et est le nombre d’intersections avec les limites de grains, les règles relatives aux extrémités et aux limites étant appliquées conformément à ASTM E112. Un plus grand nombre d’intersections par unité de longueur signifie une interception moyenne plus petite et, en général, une structure plus fine.
La méthode par interceptions convertit donc l’espacement des limites en une échelle moyenne de longueur dans le plan. Elle est souvent préférable à une comparaison visuelle lorsque les grains sont allongés, car la direction des lignes peut révéler une anisotropie. Une ligne longitudinale traversant un acier laminé peut produire une interception moyenne différente de celle d’une ligne transversale. Pour une structure approximativement équiaxe, la moyenne de plusieurs directions de lignes fournit une valeur plus représentative. Pour une structure allongée, la direction doit être indiquée plutôt que masquée dans un nombre unique.
Une ligne d’essai circulaire peut échantillonner plusieurs directions dans un même champ, mais elle ne dispense pas d’un échantillonnage suffisant. L’analyste doit utiliser un nombre adéquat de lignes et de champs afin de réduire la variation aléatoire et éviter de placer une ligne préférentiellement dans une zone exceptionnellement grossière ou fine. Lorsqu’une ligne rencontre un point triple, une limite tangente, une limite indistincte ou une inclusion, la règle de comptage doit être appliquée de manière cohérente. Une image polie présentant des limites interrompues ou faussement révélées par l’attaque peut produire un nombre d’apparence précise qui décrit l’artéfact de préparation plutôt que l’acier.
Les indices ASTM de taille de grain peuvent être dérivés de mesures par interceptions au moyen des relations et des tableaux spécifiés dans ASTM E112, mais la conversion ne transforme pas cet indice en un diamètre universel de grain. La longueur moyenne d’interception, le diamètre équivalent de grain et selon ASTM décrivent des grandeurs statistiques apparentées, et non des caractéristiques physiques interchangeables. Le rapport doit conserver le résultat primaire, par exemple une longueur moyenne d’interception exprimée par un nombre donné de micromètres, ainsi que l’indice ASTM dérivé et la méthode utilisée.
ASTM E112 porte sur la taille moyenne des grains dans le plan. À elle seule, cette norme ne décrit pas l’ensemble de la distribution des tailles de grains, la texture cristallographique, la fraction de phase ni la morphologie tridimensionnelle. Pour les matériaux polycristallins entièrement recristallisés examinés par diffraction des électrons rétrodiffusés, ASTM E2627 traite de la taille moyenne des grains, des distributions et des informations statistiques associées. Cette distinction évite de considérer une comparaison à l’aide d’une charte, un comptage de Jeffries, une mesure par la méthode des intercepts et une cartographie des joints obtenue par EBSD comme s’ils produisaient des mesures identiques.
EBSD, analyse d’image et caractérisation moderne de la taille des grains
La mesure de la taille des grains ne consiste pas simplement à compter les régions sombres d’une micrographie. La valeur rapportée dépend de ce qui constitue un grain, de la phase mesurée, de la manière dont les joints sont révélés et de la surface échantillonnée. L’ASTM E112, révisée par ASTM International en 2024, reconnaît les méthodes comparative, planimétrique et des intercepts pour déterminer la taille moyenne des grains dans un plan. Le numéro de grosseur de grain ASTM est calculé à partir du nombre de grains par unité de surface ou des intercepts de joints de grains, et non attribué directement à partir d’une conversion universelle en micromètres. Ainsi, une valeur telle que le numéro de grosseur de grain ASTM 8 n’a de signification qu’à condition d’indiquer la méthode utilisée, l’orientation de l’éprouvette, la phase et la morphologie.
La microscopie optique après attaque chimique reste utile, car elle est rapide, peu coûteuse et permet de couvrir une surface relativement importante. Elle montre la structure qu’un métallurgiste a effectivement préparée pour l’examen : la ferrite, la perlite, la bainite, la martensite, les inclusions, les bandes de déformation et les grains anormaux peuvent tous influer sur le contraste. Sa limite tient au fait qu’une ligne révélée par attaque chimique ne correspond pas toujours à un joint de grain cristallographique. Certains joints sont faiblement attaqués, tandis que le contraste entre phases peut créer des lignes qu’un programme d’analyse d’image interprète comme des joints. Une attaque excessive peut fusionner des grains adjacents ; une attaque insuffisante peut diviser un même grain en plusieurs régions sombres.
L’analyse d’image automatisée améliore la répétabilité lorsque le contraste est net. Le seuillage, la séparation par ligne de partage des eaux, la détection des contours et la correction manuelle peuvent convertir une image en surfaces de grains, diamètres équivalents, rapports d’aspect et distributions de tailles. Toutefois, le logiciel mesure la segmentation qui lui est fournie. Si ce sont les colonies de perlite, et non les grains d’austénite antérieure, qui sont segmentées, la « taille de grain » obtenue décrit les colonies. Si des grains de ferrite allongés sont ramenés à des cercles de diamètre équivalent en surface, la valeur masque les dimensions transversale et longitudinale qui contrôlent des modes de déformation différents.
| Technique | Information principale | Résultat typique |
|---|---|---|
| Microscopie optique après attaque | Contraste visible des phases et des joints | Taille moyenne, morphologie, inclusions, structure en bandes |
| Analyse automatisée d’images | Éléments segmentés de l’image | Surfaces, diamètres équivalents, rapports d’aspect, distributions |
| Diffraction d’électrons rétrodiffusés | Orientation cristallographique locale | Grains, joints de désorientation, texture, statistiques propres à chaque phase |
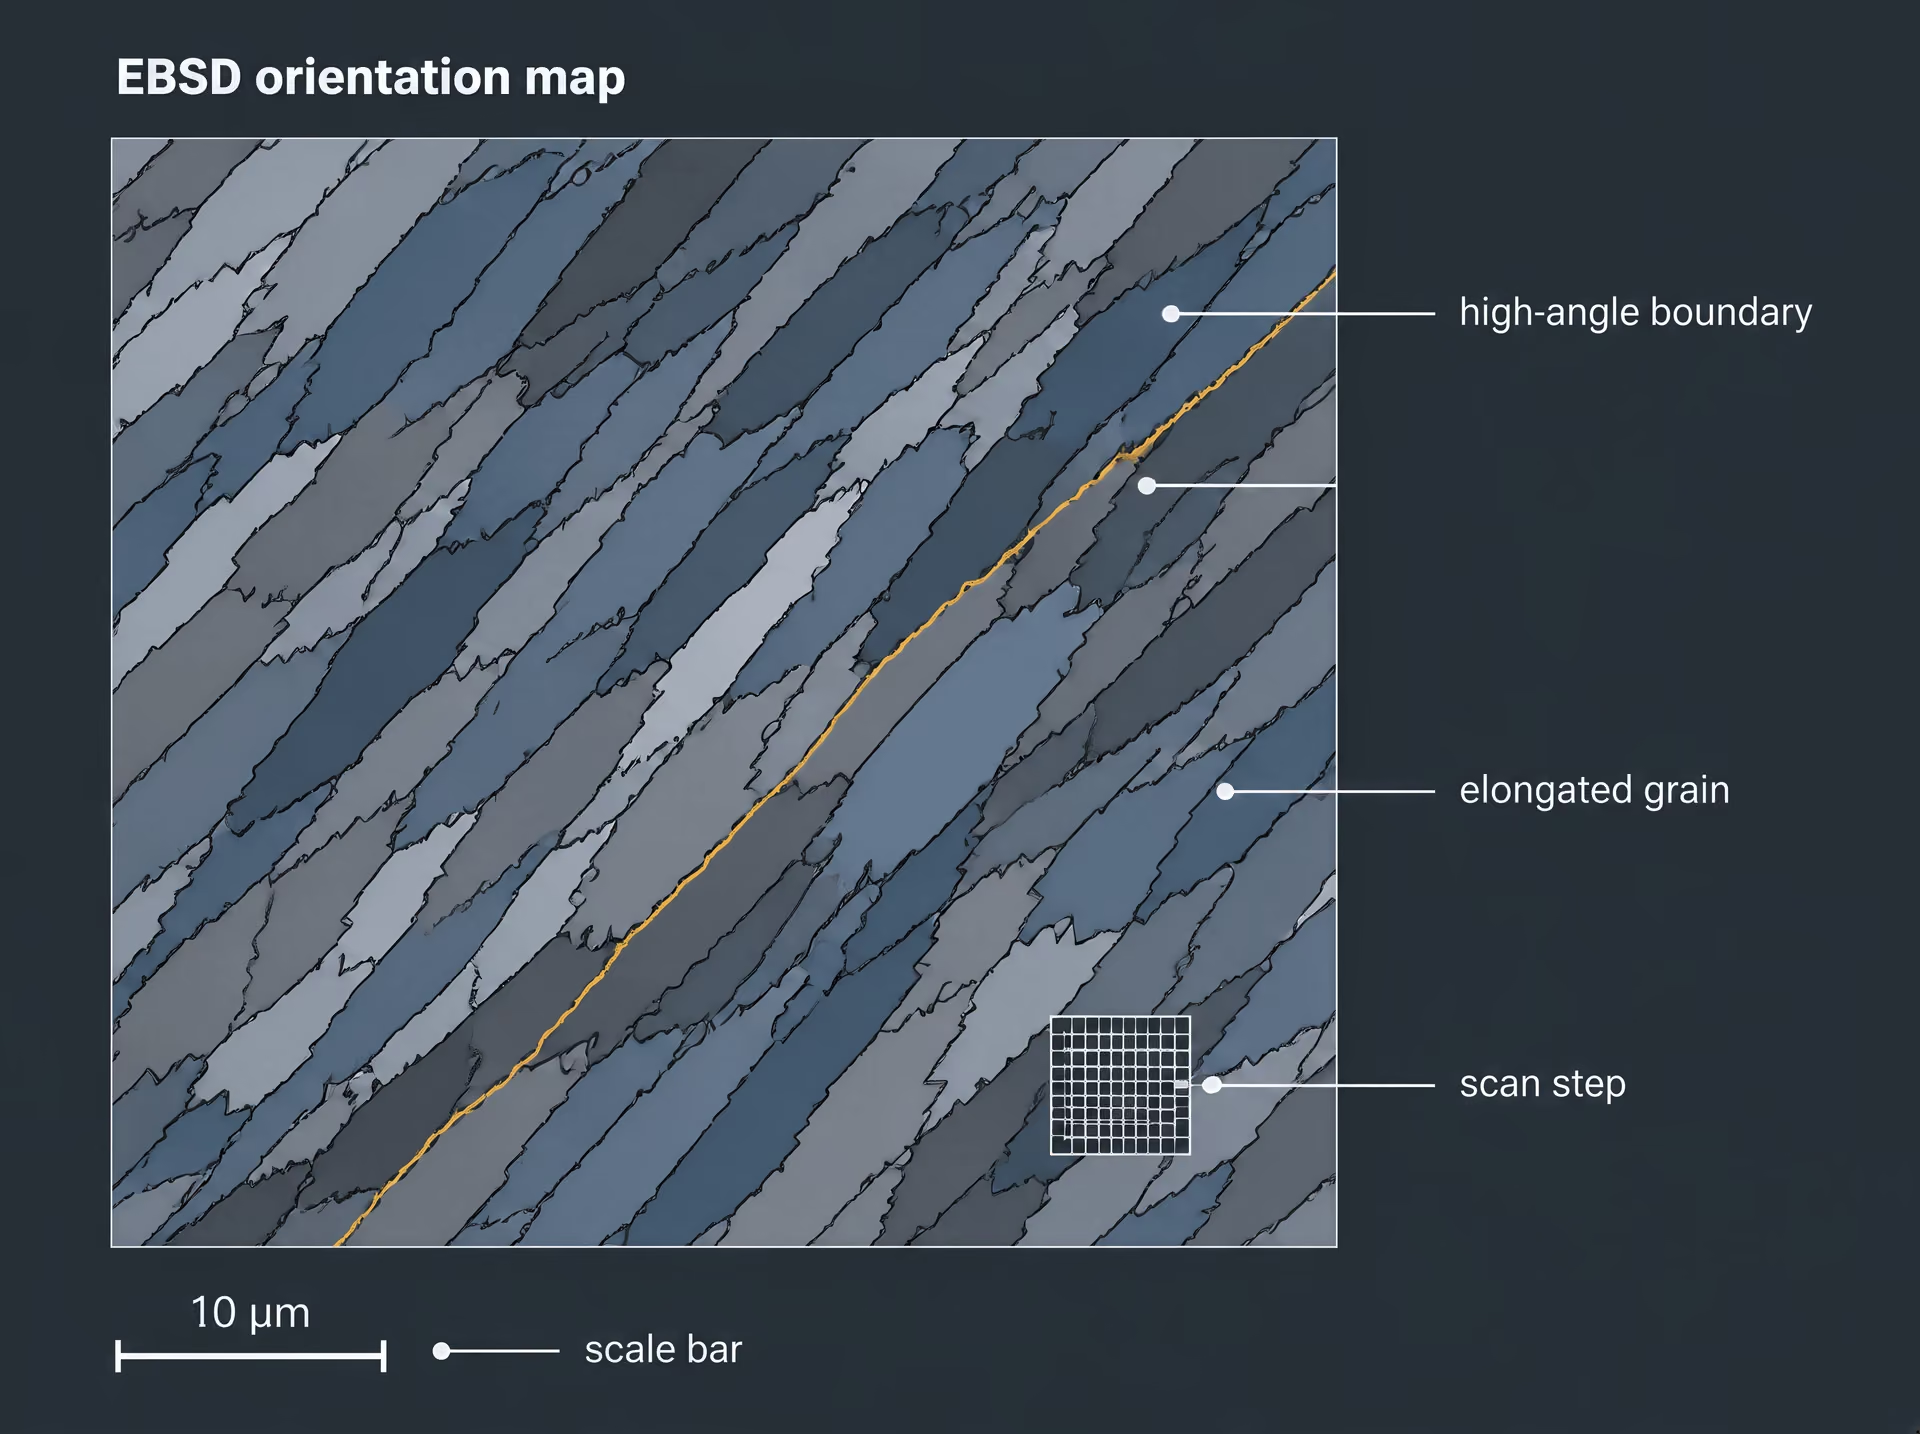
L’EBSD ajoute des informations cristallographiques. En diffraction des électrons rétrodiffusés, un faisceau d’électrons focalisé balaie une surface polie et enregistre des figures de diffraction à partir desquelles l’orientation cristalline locale est indexée. Le résultat est une cartographie d’orientations, plutôt qu’une image fondée uniquement sur l’attaque chimique. Les points de mesure voisins peuvent être regroupés en grains lorsque leurs orientations se situent dans une tolérance de désorientation sélectionnée. À partir de cette même cartographie, l’analyse peut fournir la taille moyenne des grains, les distributions de tailles de grains, les rapports d’aspect, les distributions d’orientations, les fractions de longueur des joints et d’autres mesures statistiques.

ASTM E2627 et cartographie des orientations par EBSD
L’ASTM E2627-2017 porte sur la détermination de la taille moyenne des grains par EBSD dans des matériaux polycristallins entièrement recristallisés. Cette pratique traite également des distributions de tailles de grains et des informations statistiques. Cette précision est importante. Une structure recristallisée contient des grains qui peuvent être séparés grâce aux variations d’orientation, tandis qu’une structure fortement déformée peut contenir des sous-grains, des cellules, des bandes de déformation et une rotation continue du réseau cristallin. Appliquer un même calcul de taille de grain aux deux structures peut conduire à une comparaison trompeuse.
Une cartographie EBSD est constituée de pixels discrets ou de points de mesure. Le pas de mesure est donc une variable déterminante. Un pas trop grand peut faire manquer des grains étroits et empêcher de résoudre les régions minces des joints ; un pas trop petit augmente la durée d’acquisition et peut couvrir une surface trop faible pour obtenir une distribution représentative. Une étude pratique doit résoudre les plus petits grains d’intérêt au moyen de plusieurs points de mesure répartis sur leur largeur et échantillonner suffisamment de champs pour inclure les gros grains, les amas et les rares régions anormales. Sinon, la moyenne calculée peut être précise à plusieurs décimales, tout en décrivant mal l’acier.[3] New ASTM Standard Covers Use of Electron Backscatter Diffraction to Measure Grain Size. ASTM International. ASTM International standard announcement, 2017.
La cartographie doit également être soumise à des règles de nettoyage. Les pixels non indexés peuvent être comblés, supprimés ou affectés à partir des orientations voisines. Les petites régions isolées peuvent être éliminées comme du bruit, mais cette opération peut supprimer de véritables grains ultrafins. Les mesures selon l’ASTM E2627 doivent donc indiquer le pas de mesure, la qualité de l’indexation, les procédures de nettoyage, la tolérance de reconstruction des grains, la surface analysée et le nombre de grains. Sans ces informations, deux résultats EBSD intitulés « taille moyenne des grains » peuvent ne pas être directement comparables.
L’EBSD est particulièrement utile lorsque la morphologie des grains rend inadéquate l’utilisation d’un diamètre unique. Une structure de grains ultrafins allongés dans un acier à faible teneur en carbone peut, par exemple, présenter une taille de grain transversale proche de 1,0 micromètre tout en s’étendant beaucoup plus loin dans la direction de laminage. Une étude publiée en 2018 a indiqué que cette dimension transversale d’environ 1,0 micromètre fournissait le meilleur compromis entre résistance, ductilité et ténacité dans les conditions de mise en œuvre étudiées. Le fait de rapporter uniquement un diamètre équivalent en surface masquerait la structure directionnelle.
Désorientation des joints et mesures spécifiques aux phases
Un joint de grain cristallographique est identifié par la différence d’orientation entre des points voisins. La désorientation du joint comprend à la fois la différence angulaire et, lorsque cela est pertinent, l’axe de rotation. Les analystes classent couramment les joints présentant une désorientation inférieure à environ 15° comme des joints à faible angle, et ceux présentant une désorientation supérieure à 15° comme des joints à grand angle, mais il s’agit de conventions d’analyse et non de lois de la nature. Une étude peut utiliser une désorientation minimale de 2° pour supprimer le bruit d’indexation, puis définir les grains reconstruits à l’aide d’un seuil de 5°, 10° ou 15°. La modification de ce seuil change le nombre de grains et la taille moyenne.
Les joints à faible angle séparent souvent des sous-grains formés au cours de la restauration ou de la déformation. Les joints à grand angle séparent plus couramment des grains recristallisés distincts et correspondent souvent aux joints visés par une mesure conventionnelle de la taille des grains. Considérer toute variation d’orientation comme un joint de grain diviserait un grain de ferrite restauré en nombreux sous-grains. À l’inverse, considérer uniquement les interfaces à grand angle comme des joints regrouperait ces sous-grains en une région parente plus grande. Les deux calculs peuvent être cohérents en interne tout en décrivant des niveaux structuraux différents.
Cette distinction devient plus importante dans les aciers transformés. Les paquets, les blocs de martensite et les grains d’austénite antérieure ont des significations cristallographiques et mécaniques différentes. Une cartographie EBSD peut identifier les joints de paquets ou de blocs en fonction de leur désorientation, tandis qu’une image optique après attaque peut montrer une région martensitique plus vaste sans résoudre l’une ou l’autre de ces caractéristiques. Dans la bainite, la ferrite sans carbures ou les aciers duplex, l’analyste doit préciser si le résultat concerne les grains de ferrite, l’austénite, les blocs martensitiques ou l’ensemble des régions indexées regroupées selon une même tolérance.
L’identification des phases peut être combinée à la cartographie des orientations, car les figures EBSD contiennent des informations sur la symétrie cristalline et la structure du réseau. Avec une indexation appropriée, la ferrite, l’austénite, la cémentite et d’autres phases peuvent être séparées avant le calcul des statistiques de grains. Cela empêche qu’un joint de phase soit compté comme un joint de grain ordinaire et permet d’obtenir des résultats spécifiques à chaque phase, tels que la taille des grains de ferrite dans un acier ferritique-perlitique. Les informations chimiques issues de la spectroscopie à dispersion d’énergie peuvent aider à attribuer les phases lorsque les structures cristallines produisent des figures similaires ou faiblement distinctes, bien que l’identification des phases par EBSD dépende toujours de la qualité des figures, de la préparation de la surface et de la bibliothèque de phases utilisée.
Lorsque la métallographie conventionnelle et l’EBSD sont en désaccord
Un désaccord entre une image après attaque et une cartographie EBSD ne signifie pas automatiquement qu’une des méthodes est erronée. Les méthodes peuvent mesurer des joints différents. L’analyse optique peut suivre les lignes d’attaque visibles, tandis que l’EBSD suit un seuil de désorientation. Un joint de phase peut être très marqué en microscopie optique, mais exclu d’un calcul EBSD portant sur une seule phase. À l’inverse, l’EBSD peut diviser une région visuellement homogène en sous-grains à faible angle.
L’échantillonnage peut constituer une seconde source de désaccord. Une image optique peut couvrir plusieurs millimètres carrés, tandis qu’un balayage EBSD peut couvrir quelques centaines de micromètres carrés. Les gros grains, la structure en bandes et la ségrégation locale ont alors une influence beaucoup plus importante sur un résultat que sur l’autre. Le même problème survient lorsqu’une méthode mesure une coupe longitudinale et l’autre une coupe transversale. Les mesures par intercepts selon l’ASTM E112 et les reconstructions de grains par EBSD ne doivent pas être comparées sans harmoniser l’orientation de la coupe et la définition des joints.
La préparation est également déterminante. Le polissage mécanique peut laisser une couche superficielle déformée qui affaiblit ou déforme les figures EBSD. Un polissage électrolytique ou un polissage final soigneusement contrôlé peut être nécessaire pour obtenir une indexation fiable. En revanche, l’attaque chimique peut révéler des joints invisibles sur une éprouvette EBSD polie, mais elle peut aussi exagérer le contraste entre phases. Une analyse optique automatisée peut rapporter une taille plus faible parce qu’elle compte les colonies visibles ; l’EBSD peut rapporter une taille de grain de ferrite plus élevée parce que les joints de colonies ne présentent pas la désorientation cristallographique sélectionnée.
En pratique, il faut rapporter à la fois la méthode et l’objet mesuré, par exemple : « taille des grains de ferrite à grand angle par EBSD, avec un seuil de reconstruction de 15° », ou « taille des grains déterminée par la méthode des intercepts sur des micrographies optiques après attaque, conformément à l’ASTM E112 ». Cette précision est importante pour l’évaluation de la qualité. Le NIST a fait état, lors d’une évaluation menée en 2001, de coulées acceptables d’acier 4340 présentant des tailles de grains d’environ 30 à 40 micromètres et de coulées non acceptables proches de 60 à 70 micromètres, mais ces nombres sont significatifs parce que l’examen et la comparaison étaient définis. La taille des grains constitue un indice de l’historique de transformation et de mise en œuvre, et non une désignation autonome.
L’effet Hall–Petch dans l’acier
L’effet Hall–Petch décrit l’augmentation courante de la résistance de l’acier lorsque la taille moyenne des grains diminue. Dans sa forme classique,
où est la limite d’élasticité, représente la contrainte de frottement nécessaire au mouvement des dislocations dans la matrice, est la pente de Hall–Petch et est une dimension caractéristique des grains. Selon l’étude, peut être le diamètre planaire moyen des grains ou l’intercept linéaire moyen mesuré sur une coupe polie. L’équation ne constitue donc pas une loi complète du matériau. Il s’agit d’une relation ajustée pour un acier, une structure de phases, une morphologie des grains, une température et une méthode d’essai définis.
Cette distinction est importante, car la « taille des grains » est une description statistique et non une caractéristique visible unique. La norme ASTM E112:2024 spécifie des méthodes de comparaison, planimétriques et par intercept pour déterminer la taille planaire moyenne des grains. Son indice de taille de grain ASTM est dérivé du nombre de grains par unité de surface ou des intercepts des joints de grains ; il ne s’agit pas d’une valeur en micromètres qui pourrait être transférée entre toutes les méthodes de mesure sans réserve. Le diamètre des grains de ferrite, la taille des grains d’austénite reconstituée à partir des produits de transformation et un intercept transversal à travers des grains allongés ne décrivent pas la même grandeur géométrique.

Les joints de grains comme obstacles au glissement des dislocations
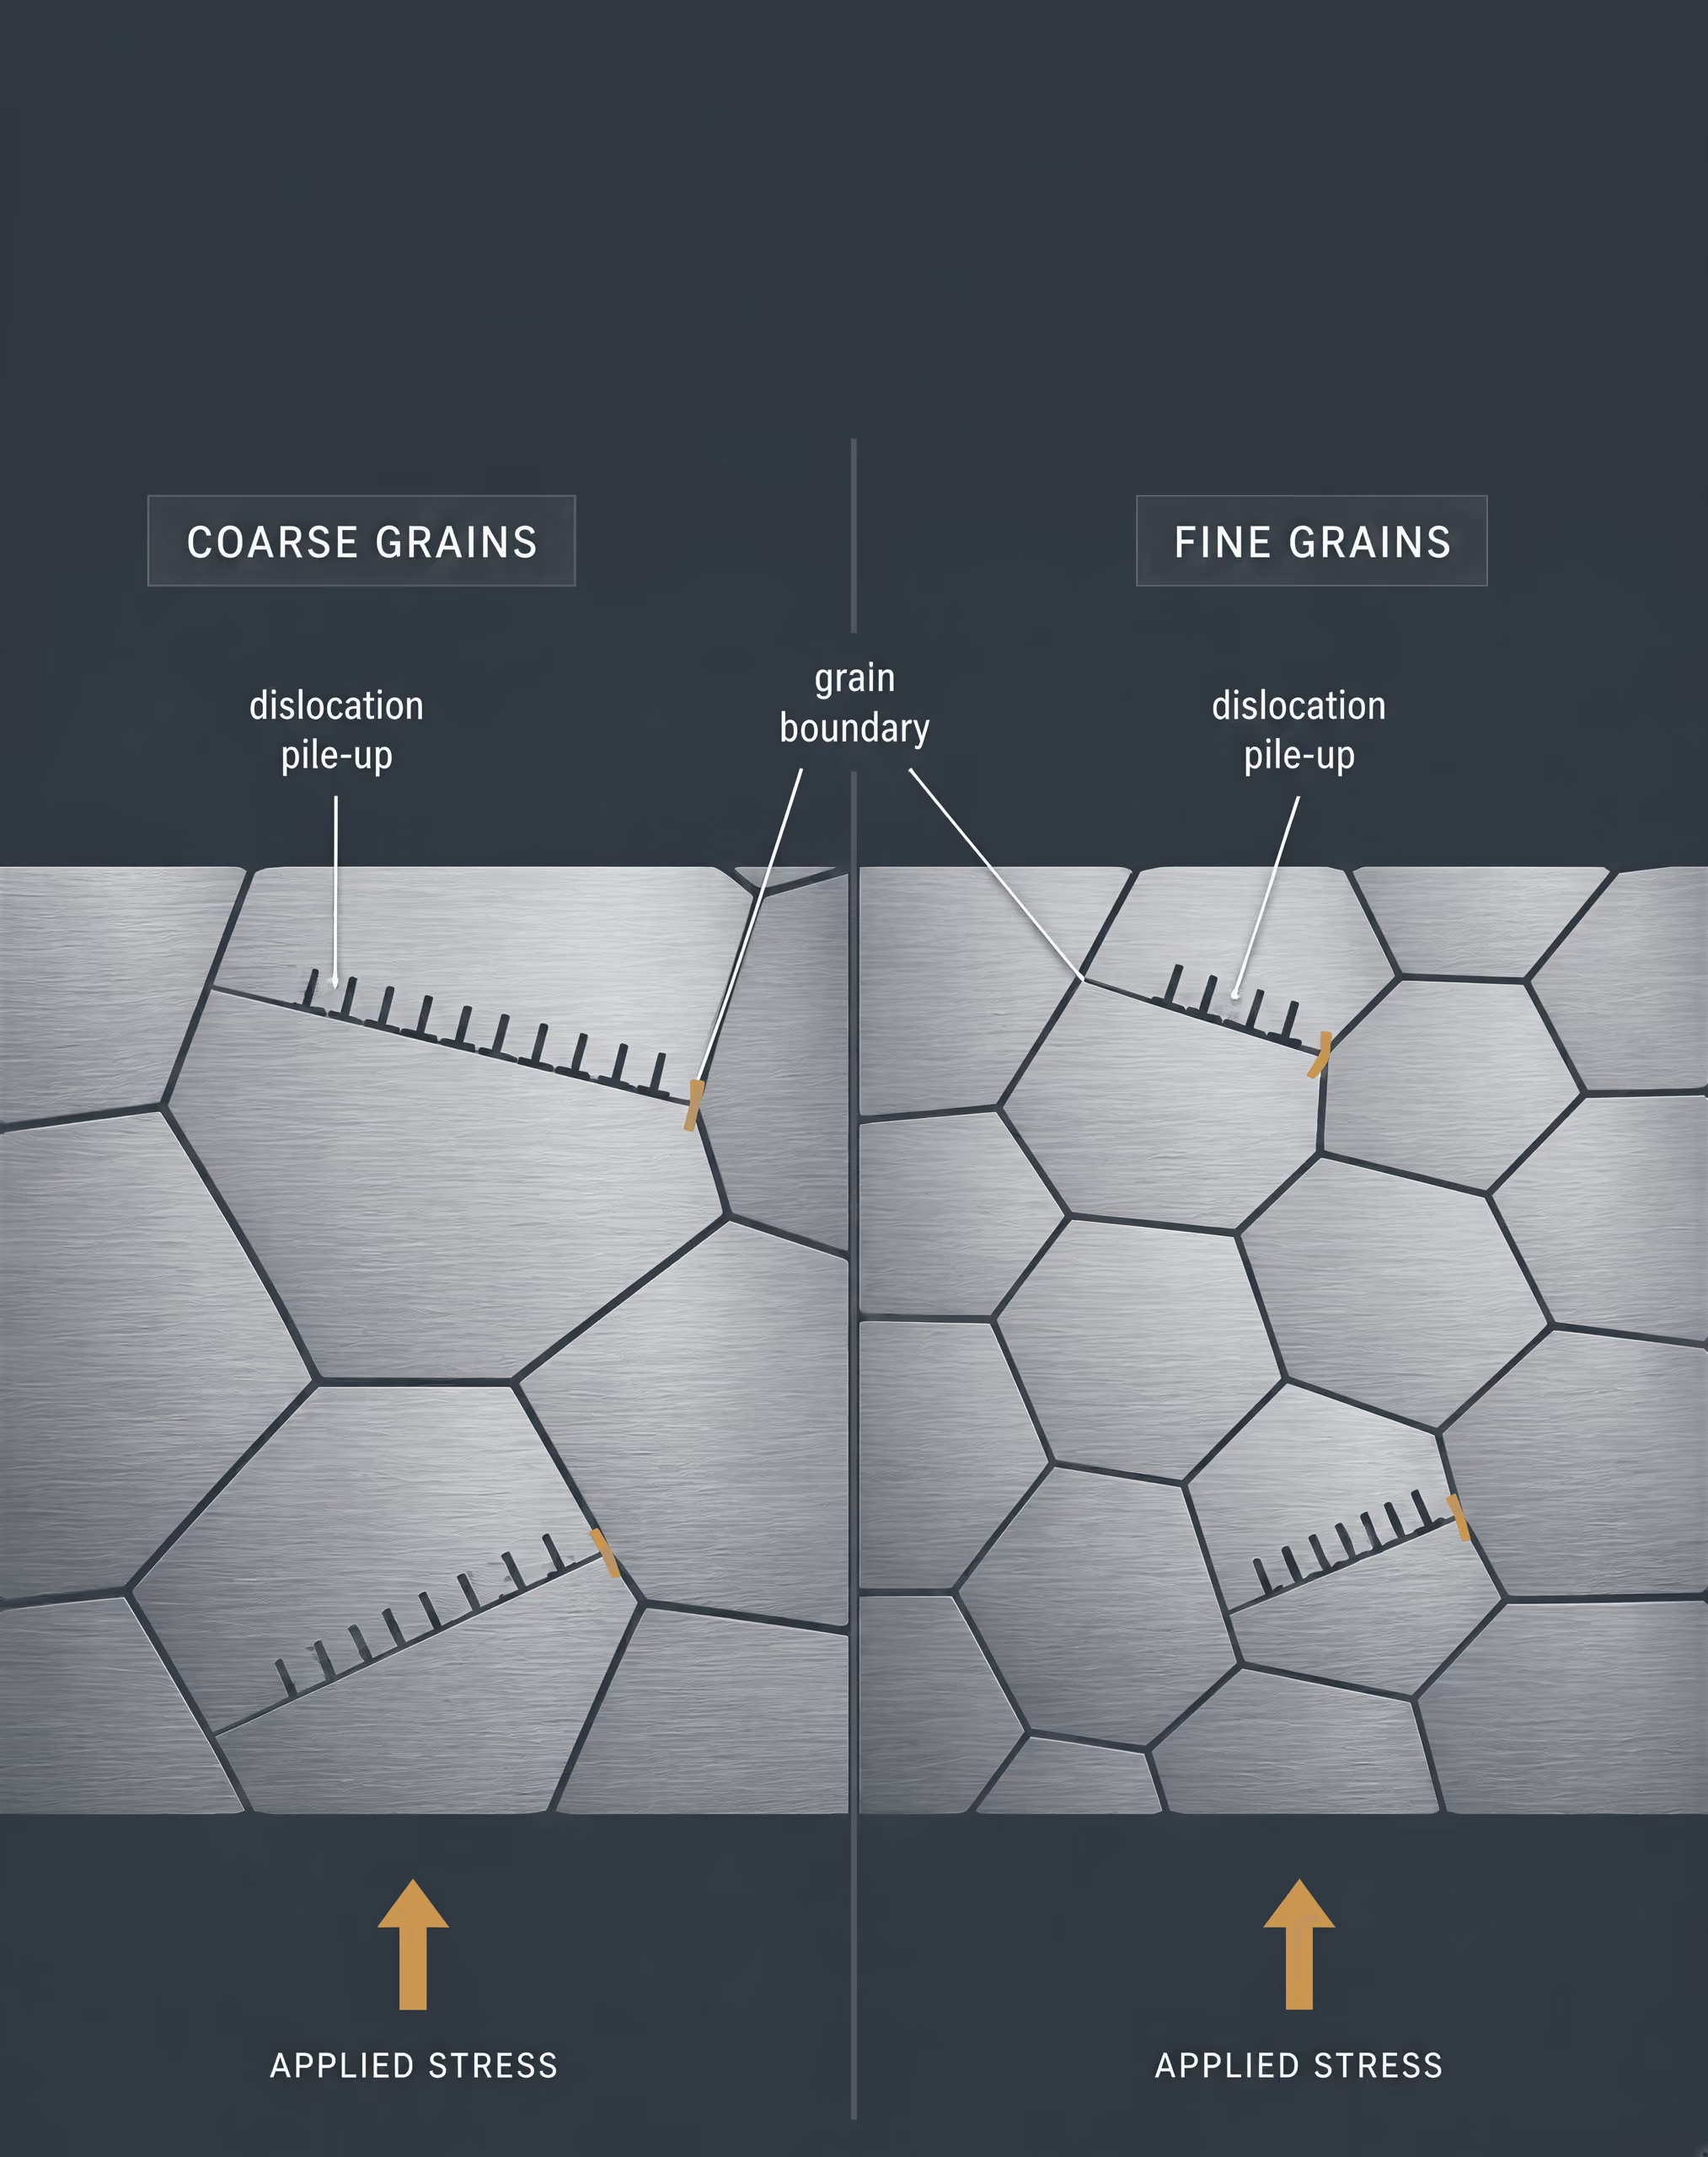
La déformation plastique de l’acier ferritique se produit principalement par glissement des dislocations sur des systèmes de glissement cristallographiques. Une dislocation qui se déplace à travers un grain rencontre un joint avant de pouvoir continuer dans le grain suivant. Le grain voisin possède généralement une orientation cristalline différente ; le plan et la direction de glissement incidents ne coïncident donc pas avec un système approprié de l’autre côté du joint. Le joint peut également contenir des ségrégations, des précipités, des déformations résiduelles ou une variation de la constitution de phase. Ces caractéristiques rendent la transmission plus difficile.
Une représentation simple fait appel à un empilement de dislocations. Plusieurs dislocations se déplacent sur le même plan de glissement et s’accumulent au niveau d’un joint de grains. Leur concentration de contrainte combinée agit à la tête de l’empilement. Si cette contrainte locale devient suffisamment élevée, une transmission des dislocations dans le grain adjacent, la nucléation d’une nouvelle dislocation ou une déformation locale près du joint peut se produire. Les grains plus petits offrent une distance moindre pour le développement d’un empilement. Une contrainte appliquée plus élevée est alors nécessaire pour produire une concentration suffisante au niveau du joint, ce qui donne la tendance en inverse de la racine carrée.
Cette représentation est utile, mais ce n’est pas le seul mécanisme. Dans les grains très petits, un empilement classique peut ne contenir que quelques dislocations, voire aucune. La plasticité peut alors dépendre de l’émission de dislocations à partir des joints, de l’absorption des dislocations, de la rotation des grains, du glissement des joints ou du maclage de déformation. Le joint n’est pas simplement une paroi impénétrable. Sa nature, sa désorientation cristallographique, son inclinaison, sa composition chimique et son état de contrainte local influencent le fait qu’il bloque, transmette ou génère des porteurs de plasticité.
Les aciers ferritiques-perlitiques présentent le plus clairement la réponse classique lorsque la taille des grains de ferrite varie tandis que la teneur en carbone, la fraction de perlite, les précipitations, la texture et l’état d’élaboration restent contrôlés. La publication spéciale 596 du NIST (1996) a indiqué que la limite d’élasticité et la température de transition ductile-fragile de tels aciers varient approximativement avec l’inverse de la racine carrée du diamètre des grains de ferrite. La résistance à la traction est moins systématiquement sensible à la taille des grains, tandis que l’allongement est relativement peu sensible. Cette différence s’explique par le fait que la limite d’élasticité commence avec le mouvement local des dislocations, alors que la résistance ultime à la traction et la déformation à la rupture dépendent également de l’écrouissage, de la morphologie de la perlite, de la striction, des inclusions, du développement de l’endommagement et de l’arrangement complet des phases.[4] Steel: Microstructure and Grain Refinement. European Structural Engineering Design Programme. ESDEP lecture material, 2000.
Le bénéfice en matière de rupture peut être considérable. Les grains de ferrite plus petits subdivisent les chemins de clivage et rendent plus difficile la propagation des fissures de clivage. Un document de l’European Structural Engineering Design Programme publié en 2000 décrit l’affinement des grains comme un mécanisme augmentant la limite d’élasticité tout en abaissant fortement la température de transition ductile-fragile. Ce résultat est particulièrement important pour les aciers ferritiques exposés à de basses températures, lorsqu’un faible déplacement du comportement de transition peut modifier le mode de rupture, en le faisant passer d’une déchirure ductile au clivage.
La relation en inverse de la racine carrée
Le terme signifie que la résistance n’augmente pas en proportion directe de l’affinement. Si la dimension pertinente des grains est réduite de à , l’inverse de la racine carrée passe de à , soit un facteur deux. La contribution de la taille des grains à la limite d’élasticité double donc, mais la limite d’élasticité totale ne double pas nécessairement, car et les autres contributions au durcissement restent présentes.[5] Hall–Petch relationship. University of Cambridge. Phase Transformations materials notes, 2005.
Le traitement de l’University of Cambridge publié en 2005 énonce la relation classique en termes d’intercept linéaire moyen. Une forme courante est
où est la longueur d’intercept moyenne. Certaines études utilisent plutôt un diamètre moyen des grains. Ces formes peuvent produire des pentes numériques différentes, même lorsqu’elles décrivent la même microstructure, car la forme des grains et la direction de mesure modifient la relation entre le diamètre et l’intercept.
La pente n’est pas une constante universelle pour l’acier. Elle varie avec la composition de la ferrite, les teneurs en carbone et en azote, les solutés de substitution, les précipitations, la densité de dislocations, la nature des joints de grains, la texture et la température. Elle dépend également du fait que la réponse mesurée soit la limite d’élasticité inférieure, la limite d’élasticité supérieure, la contrainte d’épreuve à 0,2 % ou un autre point défini de la courbe contrainte-déformation. Un essai de traction, un essai de compression et une mesure de transition Charpy ne sollicitent pas le même processus local de déformation.
La constitution de phase est tout aussi importante. Dans un acier ferritique-perlitique, la taille des grains de ferrite peut contrôler le début de la limite d’élasticité, tandis que les colonies de perlite, l’espacement lamellaire et l’orientation des colonies influencent l’écrouissage et la rupture ultérieurs. Dans les structures bainitiques, martensitiques, dual-phase ou revenues, le « grain » visible avec un réactif d’attaque donné peut être un ancien grain d’austénite, un paquet, un bloc ou une longueur de glissement effective. Les traiter comme interchangeables avec le diamètre des grains de ferrite peut attribuer une pente de Hall–Petch trompeuse à la mauvaise échelle structurale.
La morphologie peut rendre une valeur moyenne unique particulièrement inadéquate. Des grains équiaxes produisent une disposition d’obstacles différente de celle de grains allongés. Un acier laminé peut présenter un intercept transversal fin, mais un intercept longitudinal beaucoup plus grand, ainsi qu’une forte texture de déformation. Une étude de la Japan Society of Mechanical Engineers publiée en 2018 a constaté qu’un acier à faible teneur en carbone contenant des grains ultrafins allongés possédait une taille de grain transversale d’environ dans la combinaison optimale rapportée de résistance, de ductilité et de ténacité. Ce résultat ne peut pas être reproduit en indiquant seulement une « taille de grain de 1 micromètre » ; l’allongement, la direction, la structure de phases et l’historique d’élaboration font partie de la description.
Les alliages à grains ultrafins montrent également pourquoi il faut utiliser la droite classique avec prudence. Une étude de 2014 de la Yonsei University consacrée à un alliage austénitique métastable dont la taille des grains allait de à a rapporté des résistances à la traction proches de et des allongements proches de , la transformation martensitique induite par la déformation fournissant un écrouissage supplémentaire. La résistance et la ductilité mesurées résultaient de l’affinement des grains combiné au comportement de transformation, et non du seul terme lié à la taille des grains.
Ce que la relation peut et ne peut pas prédire
Un graphique de Hall–Petch peut être utile lorsque les éprouvettes appartiennent à une même famille microstructurale contrôlée. Si la limite d’élasticité est représentée en fonction de pour des aciers ferritiques de composition, de fraction de phases, de texture, de traitement thermique et de température d’essai comparables, la pente et l’ordonnée à l’origine peuvent quantifier la contribution de la taille des grains. L’ajustement peut alors contribuer au contrôle du procédé ou expliquer pourquoi une coulée atteint sa limite d’élasticité à une contrainte différente d’une autre.
Elle ne peut pas, à elle seule, prédire la ténacité, la durée de vie en fatigue, le comportement au soudage ou l’allongement à la traction pour des aciers sans lien microstructural. Elle ne peut pas non plus identifier l’échelle microstructurale qui contrôle la rupture. Le clivage peut répondre à la taille des grains de ferrite, tandis que la rupture ductile peut dépendre plus fortement des inclusions et de l’espacement des particules. Un acier transformé peut être contrôlé par les paquets ou les blocs plutôt que par les anciens grains d’austénite. Aux très petites tailles, le fondement de la dérivation classique fondé sur les empilements s’affaiblit, et la tendance peut s’aplatir, changer de pente ou s’inverser lorsque la déformation et l’instabilité médiées par les joints deviennent importantes.
La qualité de la mesure fait partie du problème de prédiction. L’évaluation du NIST réalisée en 2001 sur l’acier 4340 a distingué des coulées acceptables présentant des tailles de grains d’environ – de coulées inacceptables proches de –, montrant comment l’examen de la taille des grains peut révéler des différences de production. Cette comparaison n’a toutefois de sens qu’avec une méthode, une localisation, une phase et une morphologie précisées. La norme ASTM E2627:2017 ajoute des procédures par diffraction des électrons rétrodiffusés pour déterminer la taille moyenne des grains, leurs distributions et les informations statistiques dans les matériaux polycristallins entièrement recristallisés. L’EBSD peut distinguer les grains définis par leur orientation des régions révélées par attaque métallographique, mais elle exige toujours que soient déclarés les critères de désorientation et les choix d’échantillonnage.
L’interprétation défendable est limitée, mais puissante : l’affinement des grains augmente souvent la limite d’élasticité et améliore la résistance à la rupture à basse température, en particulier dans les aciers ferritiques. L’augmentation numérique appartient à la famille microstructurale étudiée. Un coefficient de Hall–Petch est un paramètre mesuré, et non une constante de conception transférable estampillée sur chaque nuance d’acier.
Effets de la taille des grains sur la limite d’élasticité et la dureté
L’affinement des grains augmente généralement la limite d’élasticité, car les joints de grains entravent le mouvement des dislocations. Une dislocation se déplaçant à travers un cristal de ferrite doit soit être transmise à un cristal voisin présentant une orientation différente, soit s’accumuler au niveau du joint jusqu’à ce que la contrainte appliquée soit suffisamment élevée pour permettre la poursuite du glissement. Des grains plus fins créent davantage de joints sur une distance donnée, ce qui augmente la contrainte nécessaire pour déclencher un écoulement plastique généralisé.
La relation classique de Hall–Petch exprime cet effet comme suit :
où est la limite d’élasticité, représente les autres contributions au durcissement, est la pente de Hall–Petch et une dimension caractéristique des grains. L’étude publiée par l’Université de Cambridge en 2005 décrit la contribution de la taille des grains en fonction de l’inverse de la racine carrée de l’interception linéaire moyenne. La norme ASTM E112 ne définit pas la taille des grains à partir d’une seule caractéristique visible : ses méthodes comparative, planimétrique et par intercepts déterminent une taille moyenne des grains dans le plan à partir du comptage des grains ou des intersections avec les joints de grains. La valeur mesurée dépend donc de la méthode, du plan de coupe, de la phase mesurée et de la morphologie des grains.
La dureté augmente souvent avec l’affinement, car l’indentation produit un écoulement plastique, et les mêmes obstacles qui augmentent la limite d’élasticité s’opposent à cet écoulement sous l’indenteur. Cette relation est utile, mais elle ne permet pas de considérer une mesure de dureté comme une mesure directe de la taille des grains. Un acier peut devenir plus dur en raison du carbone en solution solide, de la martensite, de la bainite, de l’affinement de la perlite, de la précipitation de carbures, de l’austénite retenue, des dislocations dues à l’écrouissage ou d’une modification de la fraction de phase. La taille des grains peut avoir changé simultanément, mais l’augmentation de dureté ne peut pas lui être automatiquement attribuée.
Aciers ferritiques et aciers à faible teneur en carbone
La tendance de Hall–Petch est la plus nette dans les aciers ferritiques et les aciers à faible teneur en carbone lorsque la constitution des phases reste globalement comparable. Dans la ferrite, la faible teneur en carbone et les additions d’alliage font du glissement des dislocations un mécanisme majeur de déformation ; les joints de grains de ferrite exercent donc une influence manifeste sur le début de la plastification. L’affinement de la ferrite, de grains grossiers à des grains fins, augmente couramment la limite d’élasticité tout en abaissant la température de transition ductile-fragile. Le European Structural Engineering Design Programme a signalé ces deux effets dans les aciers de construction, bien que l’ampleur de chacun dépende de la composition, de la teneur en inclusions, de la texture et de l’historique de transformation.
La publication spéciale 596 du NIST (1996) établit une distinction importante pour les aciers ferritiques-perlitiques. La limite d’élasticité et la température de transition varient approximativement avec l’inverse de la racine carrée du diamètre des grains de ferrite, tandis que la résistance à la traction est moins sensible à la taille des grains de ferrite et que l’allongement y est comparativement peu sensible. Cette constatation remet en question l’hypothèse courante selon laquelle toute mesure de résistance devrait réagir de manière identique à l’affinement. La plastification commence lorsqu’un volume suffisant de la microstructure peut supporter un écoulement plastique ; les joints de grains influencent fortement ce seuil. La résistance ultime à la traction est atteinte plus tard, après que la multiplication des dislocations, l’écrouissage, les effets liés à la striction et, parfois, une transformation locale de phase ont modifié l’état de déformation.
Dans un acier ferritique à faible teneur en carbone, un indice de grosseur de grain ASTM plus faible n’implique pas nécessairement une augmentation proportionnelle de la dureté. L’indice de grosseur de grain ASTM et le diamètre en micromètres ne sont liés que par la convention de comptage indiquée et par une morphologie approximativement équiaxe. Une structure ferrite-perlite en bandes, une ferrite allongée ou une population de grains mixte peuvent produire des interceptions moyennes similaires, mais des chemins de glissement et des réponses à l’indentation différents. La densité de joints de grains dans la direction du chargement peut également différer de celle observée sur une section transversale polie.
Cette distinction est importante pour l’évaluation de la qualité. Dans une étude menée en 2001 sur des coulées de production d’acier 4340, le NIST a associé les coulées acceptables destinées à des éprouvettes de référence Charpy à des tailles de grains d’environ 30–40 micromètres, tandis que les coulées non acceptables présentaient des tailles d’environ 60–70 micromètres. Cette comparaison ne constitue pas une règle universelle de résistance applicable à toutes les conditions de l’acier 4340 ; elle montre comment la taille des grains peut révéler une différence de transformation influençant le comportement à la rupture. Un essai de dureté seul pourrait ne pas mettre en évidence l’importance de la structure plus grossière, car la dureté reflète également le revenu, la répartition du carbone et l’état martensitique.
Aciers microalliés et interactions avec la précipitation
Dans les nuances microalliées, l’affinement des grains agit rarement seul. Le niobium, le titane et le vanadium peuvent former des carbonitrures tels que Nb(C,N), TiN et V(C,N). Ces particules ancrent les joints de grains de l’austénite pendant le réchauffage et le laminage, limitent la recristallisation et peuvent favoriser une structure de ferrite fine après la transformation. Certaines particules précipitent également au sein de la ferrite, où elles entravent les dislocations et apportent un durcissement par précipitation supplémentaire.
La limite d’élasticité mesurée est donc la somme de contributions interdépendantes plutôt qu’une valeur de taille de grains assortie d’une faible correction. Une expression conceptuelle utile est :
Les termes ne sont pas parfaitement indépendants. Une transformation produisant une taille fine des grains d’austénite peut également augmenter la densité de dislocations issue de la transformation, modifier les fractions de phases ferrite-perlite et changer le moment de la précipitation. Un acier à faible teneur en carbone normalisé, un acier HSLA élaboré par traitement thermomécanique contrôlé et un acier 4340 trempé et revenu peuvent présenter des dimensions de grains mesurées similaires, tout en ayant des limites d’élasticité et des duretés très différentes, car leurs structures de phases et leurs densités de défauts diffèrent.
La précipitation peut également compliquer une interprétation fondée uniquement sur la taille des grains. De grosses particules de TiN peuvent ancrer efficacement les joints, tout en servant de sites d’amorçage de rupture. De fins précipités de Nb(C,N) peuvent augmenter fortement la résistance tout en laissant la taille des grains de ferrite presque inchangée. La précipitation du vanadium pendant ou après la transformation peut entraîner une augmentation supplémentaire de la dureté, qui ne constitue pas la preuve d’un affinement additionnel. À l’inverse, le survieillissement grossit les précipités et réduit leur effet de blocage des dislocations, même lorsque la structure des grains reste stable.
La norme ASTM E2627 (2017) traite de la mesure de la taille moyenne des grains par diffraction des électrons rétrodiffusés dans des matériaux polycristallins entièrement recristallisés, notamment des distributions de tailles de grains et des informations statistiques. L’EBSD peut mieux séparer les populations qu’une seule valeur d’interception optique, mais elle exige néanmoins des critères défendables pour les angles des joints et l’identification des phases. Dans un acier transformé ou fortement déformé, les termes « grain », sous-grain, paquet, bloc et grain d’austénite antérieure ne désignent pas des unités structurales interchangeables.
Pourquoi la résistance à la traction ne suit pas la taille des grains de manière identique
| Propriété | Sensibilité typique à la taille des grains dans les aciers ferritiques-perlitiques | Autres facteurs déterminants |
|---|---|---|
| Limite d’élasticité | Sensibilité approximativement proportionnelle à l’inverse de la racine carrée | Renforcement par les solutés, les précipités et les dislocations |
| Température de transition | Sensibilité approximativement proportionnelle à l’inverse de la racine carrée | Inclusions, texture, entaille et constitution des phases |
| Résistance à la traction | Sensibilité moins constante | Écrouissage, agencement des phases et striction |
| Allongement | Sensibilité relativement faible | Écrouissage, endommagement, géométrie et transformation |
La limite d’élasticité mesure la contrainte à laquelle commence la déformation plastique ; la résistance ultime à la traction mesure la contrainte nominale maximale au cours d’un essai de traction. Les joints de grains influencent fortement le premier phénomène, mais la résistance à la traction dépend également de l’écrouissage après la limite d’élasticité. Le stockage des dislocations, les atmosphères de solutés, les précipités, la formation de martensite, la morphologie de la perlite, la sous-structure bainitique, la fraction de phase et la texture cristallographique peuvent dominer la partie ultérieure de l’essai.
C’est pourquoi le NIST a constaté que la résistance à la traction était moins sensible à la taille des grains que la limite d’élasticité dans les aciers ferritiques-perlitiques. L’affinement peut augmenter sensiblement la limite d’élasticité tout en entraînant une variation plus faible ou irrégulière de la résistance ultime à la traction. La différence peut être particulièrement importante lorsque les grains fins réduisent la capacité disponible d’écrouissage, ou lorsqu’un produit transformé fournit ses propres obstacles importants au mouvement des dislocations.
Les aciers à grains ultrafins et métastables montrent pourquoi aucune tendance unique ne doit être extrapolée sans vérifier le mécanisme. L’Université Yonsei a rapporté des résistances à la traction proches de 900 MPa et des allongements proches de 40 % dans un alliage austénitique métastable présentant des tailles de grains de 0,3 à 2 micromètres ; la transformation de l’austénite en martensite induite par la déformation apportait un écrouissage supplémentaire. Le résultat n’était donc pas produit par les seuls joints de grains. Une étude publiée en 2018 par la Japan Society of Mechanical Engineers sur un acier à faible teneur en carbone à grains ultrafins allongés a rapporté une taille de grains transversale d’environ 1,0 micromètre, ainsi qu’un compromis favorable entre résistance, ductilité et ténacité, mais la morphologie allongée et le procédé de transformation participaient à ce résultat.
Le durcissement de Hall–Petch présente également des limites. À très petites dimensions, la plasticité médiée par les joints, la rotation des grains, l’appauvrissement en dislocations et la déformation non uniforme peuvent entraîner un écart entre la relation classique en inverse de la racine carrée et les résultats expérimentaux. Pour les aciers de construction ferritiques ordinaires, la conclusion pratique reste toutefois simple : l’affinement augmente généralement la limite d’élasticité et souvent la dureté, tandis que la résistance à la traction doit être interprétée à partir de la microstructure complète, et non de la seule taille des grains.

Taille des grains, ténacité et transition ductile-fragile
Rupture par clivage et chemins de fissuration effectifs
La rupture par clivage est un mode de défaillance rapide caractérisé par une faible plasticité. Dans l’acier ferritique, une fissure peut progresser à travers un grain lorsque la contrainte locale de traction est suffisante pour séparer les atomes suivant un plan cristallographique favorable, généralement un plan de la famille {100} dans la ferrite cubique centrée. La fissure ne se propage pas dans un canal microscopique parfaitement rectiligne. Elle change de direction au niveau des joints de grains, peut se diviser en plusieurs branches et peut être arrêtée lorsque le grain suivant est défavorablement orienté ou exige une contrainte locale plus élevée pour permettre le clivage.
L’affinement des grains rend ce processus plus difficile de deux manières liées. Premièrement, une fissure traversant un grain de ferrite plus petit rencontre plus fréquemment des joints. Sa distance de clivage ininterrompue est plus courte, de sorte que la concentration des contraintes à l’extrémité de la fissure est redistribuée à plusieurs reprises. Deuxièmement, la fissure doit composer avec un plus grand nombre de changements d’orientation cristallographique sur une distance macroscopique donnée. Le trajet effectif de la fissure qui en résulte est plus tortueux que celui traversant une ferrite à gros grains, et l’énergie absorbée par la déviation de la fissure, sa ramification et la plasticité locale augmente.
Cela ne revient pas à dire que chaque joint constitue une barrière absolue. Une succession favorable de grains d’orientations similaires peut encore permettre le clivage, tandis qu’un joint à forte désorientation, une seconde phase dure ou une concentration locale des contraintes peut modifier le résultat. La forme des grains joue également un rôle. La ferrite équiaxe, la ferrite allongée, les paquets bainitiques, les lattes de martensite et les structures mixtes ferrite–perlite ne présentent pas la même géométrie de trajet de fissure, même lorsque le diamètre moyen des grains semble comparable. Une « taille de grain » mesurée n’a donc de signification qu’en association avec la phase mesurée, le plan de mesure et la morphologie.
L’effet est particulièrement important dans les aciers ferritiques, car leur résistance au clivage dépend fortement de la température. À basse température, le mouvement des dislocations devient plus difficile et la zone plastique au niveau d’une entaille diminue. Le clivage peut alors commencer avant qu’une déformation plastique suffisante n’émousse la fissure. Des grains de ferrite plus petits augmentent la contrainte nécessaire à l’amorçage du clivage et interrompent sa propagation, déplaçant la rupture vers un processus ductile à plus forte énergie. C’est le fondement métallurgique de l’observation bien connue selon laquelle l’affinement des grains peut améliorer la ténacité plutôt que simplement accroître la résistance.
Température de transition et comportement Charpy
La transition ductile-fragile ne correspond pas à une température unique et nettement définie dans un acier ordinaire. Il s’agit d’une plage de températures au sein de laquelle l’énergie d’impact Charpy sur éprouvette entaillée en V passe d’un palier à faible énergie dominé par le clivage à un palier ductile à plus forte énergie. La température de transition indiquée dépend du critère choisi : une énergie absorbée fixe, un pourcentage d’aspect de rupture ou le point médian entre les comportements des paliers supérieur et inférieur peuvent donner des valeurs différentes.
Pour les aciers ferrito-perlitiques, la contribution de la taille des grains à la fois à la limite d’élasticité et à la température de transition est souvent représentée par une relation en inverse de la racine carrée du diamètre des grains de ferrite. La revue publiée en 1996 dans la publication spéciale 596 du NIST indique que la limite d’élasticité et la température de transition varient généralement de manière approximativement proportionnelle à l’inverse de la racine carrée de la taille des grains de ferrite, tandis que la résistance à la traction est moins systématiquement sensible à la taille des grains et que l’allongement y est comparativement peu sensible. L’affinement de la ferrite tend donc à augmenter la contrainte nécessaire à l’écoulement plastique tout en abaissant la température à laquelle le clivage devient prédominant. L’augmentation de la résistance suit le cadre de Hall–Petch, le terme de taille des grains étant généralement écrit comme proportionnel à l’inverse de la racine carrée de l’interception linéaire moyenne.
Le comportement Charpy ne constitue toutefois pas un essai direct de taille des grains. L’état de l’entaille est déterminant. Une entaille en V acérée augmente la contrainte triaxiale locale et limite la quantité de plasticité disponible avant la rupture ; une entaille endommagée, émoussée ou usinée de manière incorrecte peut modifier l’énergie absorbée mesurée. La température d’essai, l’alignement du percuteur, les dimensions de l’éprouvette et les conditions d’appui jouent également un rôle. La norme ASTM E23 régit les essais d’impact des matériaux métalliques, mais la conformité à la méthode d’essai ne supprime pas les variables métallurgiques présentes dans l’éprouvette.
L’orientation peut modifier considérablement le résultat. Dans une tôle laminée, les inclusions, les grains allongés, la perlite en bandes et les régions ségrégées peuvent s’aligner avec la direction de laminage. Une éprouvette sollicitée dans le sens de l’épaisseur peut donc rencontrer une population d’interfaces et de défauts différente de celle rencontrée par une éprouvette sollicitée dans le sens longitudinal ou transversal. La fissure peut se propager le long de chapelets d’inclusions ou de bandes de ségrégation, produisant une énergie plus faible que celle attendue d’après une mesure moyenne de la taille des grains dans le sens longitudinal.
Les inclusions fournissent des sites de nucléation pour les cavités et peuvent également intensifier les contraintes locales en avant d’un front de clivage. Les inclusions de sulfure de manganèse contenant du soufre en sont un exemple bien connu, en particulier lorsqu’elles sont allongées au cours du laminage. Les distributions du carbone, du manganèse, du phosphore et d’autres solutés influencent la résistance de la ferrite, la trempabilité et le comportement de transition ; la ségrégation sur ligne centrale peut créer des équilibres de phases locaux différents de ceux de la matrice environnante. La taille des colonies de perlite, la morphologie des carbures, la bainite, la martensite, l’austénite retenue et les zones affectées thermiquement par le soudage peuvent toutes modifier les courbes Charpy indépendamment de la taille nominale des grains de ferrite.
L’équilibre des phases est donc essentiel. Une matrice de ferrite fine contenant un constituant fragile continu n’est pas équivalente à un acier ferrite–perlite uniformément affiné. Un acier 4340 trempé et revenu, par exemple, est régi par la morphologie de la martensite revenue, la taille des grains d’austénite primaire, la distribution des carbures et l’état du traitement thermique, plutôt que par un simple diamètre de ferrite. Une structure grossière d’austénite primaire peut permettre de longs trajets effectifs de rupture à travers des paquets ou des régions présentant des orientations cristallographiques apparentées, même lorsque la microstructure finale paraît finement subdivisée.
L’évaluation du NIST réalisée en 2001 sur un acier 4340 de production utilisé pour des éprouvettes de référence Charpy montre pourquoi la taille des grains est un indice utile pour évaluer la qualité, mais ne constitue pas une explication complète. Les coulées jugées acceptables pour le matériau de référence présentaient des tailles de grains d’environ 30 à 40 micromètres, tandis que celles jugées inacceptables présentaient des tailles d’environ 60 à 70 micromètres. Cette distinction est métallurgiquement significative : les coulées à gros grains possédaient une microstructure plus favorable au clivage et une aptitude moindre aux essais d’impact. Toutefois, l’étude n’a pas établi que la taille des grains était la seule cause de cette différence. La composition chimique, la propreté, la ségrégation, l’historique d’austénitisation, le revenu et d’autres caractéristiques microstructurales peuvent varier conjointement d’une coulée à l’autre.
La mesure elle-même peut masquer ces distinctions. La norme ASTM E112, révisée en 2024, spécifie des méthodes de comparaison, de planimétrie et d’interception pour déterminer la taille moyenne des grains dans un plan ; le numéro de taille de grain ASTM est dérivé du nombre de grains par unité de surface ou du nombre d’intersections avec les joints de grains. Un numéro de taille de grain ASTM ne doit pas être converti machinalement en une valeur en micromètres sans préciser la méthode et les hypothèses. La norme ASTM E2627, publiée en 2017, traite de la mesure par diffraction des électrons rétrodiffusés dans les matériaux polycristallins entièrement recristallisés et peut fournir une taille moyenne, des distributions et des informations statistiques. L’EBSD peut distinguer les phases et révéler des relations d’orientation qu’une image optique d’une surface polie ne permet pas d’observer, mais elle exige néanmoins des critères cohérents de désorientation des joints et un échantillonnage représentatif.
Pourquoi l’affinement peut améliorer simultanément la résistance et la ténacité
La résistance et la ténacité sont souvent présentées comme des propriétés antagonistes, car de nombreuses méthodes de durcissement accroissent les obstacles au mouvement des dislocations tout en réduisant la plasticité disponible à l’extrémité d’une fissure. L’affinement des grains est particulier : il peut augmenter la limite d’élasticité et améliorer simultanément la résistance au clivage. Chaque joint entrave le glissement des dislocations, produisant l’augmentation de la limite d’élasticité décrite par Hall–Petch ; cette même population de joints interrompt une fissure de clivage. Les deux effets reposent sur des mécanismes locaux différents, mais bénéficient de la même réduction de la longueur caractéristique.
L’avantage a toutefois ses limites. Le comportement de Hall–Petch est une approximation, et non une loi valable à toute échelle ou dans toutes les phases. À de très petites dimensions, le stockage des dislocations, la déformation médiée par les joints, la texture, la ségrégation et la stabilité des phases peuvent modifier la pente ou invalider une corrélation conventionnelle avec la taille des grains. Dans les aciers multiphasés, la longueur caractéristique déterminante peut être celle d’un paquet de martensite, d’un bloc de bainite, d’une colonie de perlite, d’une latte ou de l’espacement des inclusions, plutôt que le diamètre des grains de ferrite. Un affinement excessif peut également introduire une surface totale de joints élevée, des contraintes résiduelles ou des phases instables si la voie d’élaboration est mal maîtrisée.
Certains résultats obtenus sur des matériaux à grains ultrafins montrent pourquoi la taille des grains doit être interprétée en fonction du mécanisme de déformation. Une étude de l’université Yonsei publiée en 2014 sur un alliage austénitique métastable présentant des tailles de grains comprises entre 0,3 et 2 micromètres a rapporté des résistances à la traction proches de 900 MPa et des allongements proches de 40 %. La transformation martensitique induite par la déformation fournissait un écrouissage supplémentaire ; la ductilité n’était donc pas due au seul affinement. De même, une étude de la Japan Society of Mechanical Engineers publiée en 2018 sur un acier bas carbone à grains ultrafins allongés a fait état du meilleur compromis entre résistance, ductilité et ténacité pour une taille de grains transversale d’environ 1,0 micromètre. La morphologie allongée et la direction de sollicitation faisaient partie intégrante de ce résultat.
Pour les aciers ferritiques conventionnels, l’objectif pratique n’est pas d’obtenir le plus petit grain mesurable. Il consiste à maîtriser la distribution de la ferrite, de la perlite ou d’autres constituants, avec une faible teneur en inclusions nocives, une ségrégation limitée, une texture appropriée et un trajet de fissure exigeant un travail plastique important. L’affinement abaisse généralement la température de transition, mais la courbe Charpy mesurée enregistre l’ensemble de l’historique d’élaboration. La taille des grains est l’un de ses indices les plus révélateurs — mais elle ne constitue pas à elle seule tout le diagnostic.
Effets sur la ductilité, l’allongement uniforme et la déformation à la rupture
Pourquoi l’allongement conventionnel peut être relativement peu sensible
L’affinement des grains augmente plus systématiquement la limite d’élasticité qu’il n’augmente la ductilité en traction. Cette distinction est essentielle pour interpréter les données de traction. La relation classique de Hall–Petch attribue à la taille des grains une contribution à la résistance qui varie approximativement avec l’inverse de la racine carrée de l’interception linéaire moyenne : lorsque la dimension des grains de ferrite diminue, les joints de grains constituent davantage d’obstacles au mouvement des dislocations. La limite d’élasticité tend donc à augmenter. L’allongement ne suit pas la même loi simple.
Le National Institute of Standards and Technology a établi cette distinction dans la NIST Special Publication 596 (1996), en décrivant des aciers ferrito-perlitiques dans lesquels la limite d’élasticité et la température de transition ductile-fragile varient approximativement avec l’inverse de la racine carrée du diamètre des grains de ferrite, tandis que la résistance à la traction est moins sensible et que l’allongement est relativement peu sensible à la taille des grains de ferrite. Cette observation s’applique au contexte ferrito-perlitique particulier étudié, et non à toutes les microstructures d’acier ni à toutes les définitions de la ductilité. Elle réfute toutefois l’hypothèse courante selon laquelle un indice ASTM de grosseur de grain plus faible — ou un diamètre de grain mesuré plus petit — devrait nécessairement produire une perte ou un gain proportionnel du pourcentage d’allongement.
Plusieurs mesures sont mélangées lorsque la « ductilité » est rapportée. L’allongement uniforme correspond à la déformation plastique accumulée avant le début de la striction diffuse. L’allongement total comprend la striction localisée et dépend donc de la longueur utile, de la section transversale, de l’état de surface, de la méthode utilisée avec l’extensomètre et du processus final de rupture. La déformation à la rupture est une mesure locale de la déformation plastique au moment de la rupture et est fortement influencée par la triaxialité des contraintes dans la striction. Ces grandeurs peuvent réagir différemment à un même traitement d’affinement.
La taille des grains intervient indirectement, car elle modifie la contrainte nécessaire au glissement et peut changer la séquence de la déformation plastique, mais le résultat de traction dépend également de l’écrouissage, de la nucléation des cavités, de la croissance des dommages, de la transformation de phase, de la texture cristallographique, de la teneur en inclusions et de la géométrie de l’éprouvette. Dans un acier ferrito-perlitique, par exemple, la taille des colonies de perlite, l’espacement lamellaire, le contraste de résistance entre la ferrite et la perlite ainsi que la répartition des inclusions peuvent contrôler l’endommagement avant que la taille moyenne des grains de ferrite ne joue un rôle prépondérant. Une matrice de ferrite affinée peut augmenter la limite d’élasticité sans modifier sensiblement la déformation disponible avant la striction si sa réponse à l’écrouissage varie peu.
La mesure ajoute une autre limite. La norme ASTM E112 (2024) autorise les méthodes de comparaison, planimétrique et des interceptions pour déterminer la taille moyenne des grains dans un plan ; le numéro de taille de grain ASTM est calculé à partir du nombre de grains par unité de surface ou des interceptions de joints de grains. Ces méthodes décrivent une population statistique et non une caractéristique visible unique. Une valeur mesurée sur de la ferrite équiaxe ne peut pas être considérée comme interchangeable avec une valeur mesurée sur de la bainite allongée, de l’austénite transformée ou une structure multiphasée. Si la phase mesurée, l’orientation de la coupe et la méthode ne sont pas précisées, une relation apparente entre la taille des grains et l’allongement peut être un artefact dû à des mesures incompatibles.
La même prudence s’applique à l’évaluation de la qualité. Dans une évaluation réalisée en 2001 par le NIST sur un acier 4340 destiné à des éprouvettes de référence Charpy, les coulées acceptables présentaient des tailles de grains d’environ 30 à 40 micromètres, tandis que les coulées inacceptables présentaient des tailles d’environ 60 à 70 micromètres. Cette comparaison montre que les gros grains peuvent signaler un historique de mise en œuvre indésirable et dégrader les performances au choc, notamment par l’intermédiaire du comportement en température de transition. Elle n’établit pas que le pourcentage d’allongement varie directement proportionnellement au diamètre de grain mesuré.
Écrouissage et compatibilité de la déformation
L’allongement uniforme est principalement régi par la capacité du matériau à continuer de s’écrouir lorsque la déformation plastique augmente. Dans sa forme la plus simple, la striction diffuse commence lorsque le taux d’augmentation de la contrainte d’écoulement avec la déformation plastique ne peut plus compenser l’augmentation de la contrainte vraie due à la réduction de section. Une taille de grain plus fine augmente la contrainte d’écoulement initiale, mais l’allongement uniforme dépend de la courbe d’écrouissage ultérieure. La résistance à la limite d’élasticité et la capacité de déformation sont liées, mais non identiques.
C’est pourquoi la compatibilité de la déformation entre les grains et les phases est importante. Les grains voisins possèdent des orientations et des contraintes de cisaillement résolues différentes, de sorte que la déformation plastique n’est pas répartie de manière parfaitement uniforme. Les joints de grains limitent le transfert du glissement et créent des concentrations locales de contraintes. L’affinement réduit la distance sur laquelle une déformation incompatible peut s’accumuler, ce qui peut diminuer certaines concentrations locales de déformation. Toutefois, le résultat dépend de la texture, de la nature des joints, des secondes phases et de la répartition des régions plus dures et plus tendres. Un grain de ferrite entouré de perlite ne se déforme pas de la même manière qu’un grain de ferrite dans un alliage presque monophasé.
L’endommagement constitue une seconde voie vers la rupture. Les inclusions, les amas de carbures, les colonies de perlite et les interfaces entre phases peuvent provoquer la nucléation de cavités microscopiques. La déformation plastique agrandit ensuite ces cavités et les relie, la vitesse de ce processus étant contrôlée par la triaxialité locale des contraintes et par le champ de déformation environnant. Des grains plus fins peuvent entraver certains processus de croissance des fissures ou des cavités, mais ils ne suppriment pas les sites de nucléation. Un acier présentant une taille fine de grains de ferrite et une population d’inclusions défavorable peut donc présenter une déformation à la rupture plus faible qu’un acier à grains plus gros mais plus propre.
La texture modifie également le résultat. La mise en œuvre peut produire des grains allongés et des orientations cristallographiques préférentielles, de sorte que la réponse dans les directions de laminage, transverse et d’épaisseur peut différer même lorsque la taille moyenne des grains rapportée est identique. L’étude de la Japan Society of Mechanical Engineers (2018) consacrée à un acier bas carbone à grains ultrafins allongés a rapporté une taille de grain transverse d’environ 1,0 micromètre pour le meilleur compromis entre résistance, ductilité et ténacité dans le cadre de cette étude. La variable importante n’était pas simplement un petit nombre exprimé en micromètres ; la morphologie, la directionnalité et l’historique de mise en œuvre associé faisaient partie intégrante de la microstructure.
La déformation à la rupture est particulièrement sensible à la géométrie de l’éprouvette. Les éprouvettes de traction lisses, les éprouvettes entaillées et les configurations en déformation plane imposent des niveaux de triaxialité différents. Une éprouvette lisse peut accumuler une déformation plastique importante dans une striction avant la coalescence des cavités, tandis qu’une entaille peut accélérer l’endommagement à un niveau d’allongement global beaucoup plus faible. L’affinement des grains peut améliorer la résistance à la rupture par clivage et abaisser la température de transition ductile-fragile, comme l’a rapporté l’European Structural Engineering Design Programme en 2000, tout en ne produisant qu’une modification modeste de l’allongement d’une éprouvette lisse. La ténacité et l’allongement en traction ne doivent pas être substitués l’un à l’autre.
L’exception des grains ultrafins[6] Effect of grain size on the uniform ductility of a bulk ultrafine-grained metastable austenitic alloy. Yonsei University researchers. Yonsei University research publication, 2014.
Les aciers austénitiques métastables à grains ultrafins montrent pourquoi l’observation conventionnelle concernant les aciers ferrito-perlitiques ne peut pas être généralisée. Une étude de l’université Yonsei publiée en 2014 a examiné un alliage austénitique métastable dont la taille des grains variait de 0,3 à 2 micromètres. Elle a rapporté des résistances à la traction proches de 900 MPa ainsi que des allongements proches de 40 % lorsque la transformation martensitique induite par la déformation renforçait l’écrouissage. Ces valeurs ne s’expliquent pas par le seul durcissement de Hall–Petch.
Au cours de la déformation, l’austénite se transforme progressivement en martensite. La transformation augmente la contrainte d’écoulement à mesure que la déformation augmente et peut maintenir un taux d’écrouissage élevé pendant une partie de l’essai de traction. Cela retarde la striction diffuse et permet un allongement uniforme important malgré les valeurs élevées de la limite d’élasticité et de la résistance à la traction associées à la structure affinée. La martensite nouvellement formée modifie également le contraste local entre les phases et la manière dont la déformation se répartit ; la déformation finale à la rupture dépend donc de la cinétique de transformation, de la stabilité de l’austénite, de la texture et de l’évolution de l’endommagement, en plus de la taille des grains.
L’affinement des grains peut modifier ce comportement de transformation. Des grains d’austénite plus petits peuvent être plus stables vis-à-vis de la transformation, car les joints de grains influencent la nucléation et les forces motrices mécaniques ; la réponse exacte dépend de la composition et de l’historique thermique. Par conséquent, deux éprouvettes présentant des dimensions moyennes de grains similaires peuvent montrer des allongements uniformes différents si la stabilité de leur austénite résiduelle ou leur fraction de phase diffère.
La conclusion est spécifique : des grains ultrafins peuvent être associés à une résistance et à une ductilité élevées lorsqu’un mécanisme de transformation fournit un écrouissage supplémentaire. En l’absence de ce mécanisme, la simple réduction de la taille des grains peut augmenter la limite d’élasticité tout en laissant l’allongement uniforme pratiquement inchangé, voire en le réduisant. La norme ASTM E2627 (2017) traite de la mesure par diffraction des électrons rétrodiffusés de la taille moyenne des grains, de leurs distributions et des informations statistiques dans les matériaux polycristallins entièrement recristallisés, mais une distribution de tailles de grains à elle seule ne permet pas d’identifier si la plasticité induite par transformation, la répartition du glissement ou la croissance des cavités contrôle la rupture. L’interprétation mécanique doit découler de la morphologie et de la constitution de phases mesurées, et non les précéder.
Comment la transformation de l’acier modifie la taille des grains
La taille des grains de l’acier n’est pas fixée lors de la coulée. Elle évolue à mesure que l’acier liquide se solidifie, que le métal solide se déforme et que les phases se transforment pendant le chauffage et le refroidissement. Le « grain » observé sur une micrographie peut désigner de l’austénite, de la ferrite, des paquets de bainite, des paquets de martensite ou des régions cristallographiques identifiées par diffraction des électrons rétrodiffusés (EBSD). Ces mesures ne sont pas interchangeables.
La norme ASTM E112, révisée en 2024, définit des méthodes de comparaison, planimétrique et par interception pour mesurer la taille moyenne des grains dans un plan. L’indice de grosseur de grain ASTM est calculé à partir du nombre de grains par unité de surface ou du nombre d’intersections avec les joints de grains, et non attribué à partir d’un seul cristal visible. La forme des grains est aussi importante que leur taille moyenne : des grains allongés, des structures duplex, une texture en bandes et des populations de grains mixtes peuvent présenter la même valeur moyenne tout en produisant des réponses mécaniques différentes.
Solidification et formation de grains colonnaires
Lors de la coulée, l’acier passe de l’état liquide à l’état solide par nucléation et croissance. De petits cristaux solides se forment d’abord lorsque le liquide atteint un sous-refroidissement suffisant ou lorsque des inclusions et les surfaces du moule fournissent des sites de nucléation hétérogène. Chaque germe possède une orientation cristallographique. Une fois formé, il croît en incorporant des atomes de fer et d’éléments d’alliage au niveau de l’interface solide-liquide.
Le gradient de température contrôle la morphologie obtenue. Au niveau de la paroi du moule, une extraction rapide de la chaleur produit une fine zone de peau trempée. Plus à l’intérieur, les grains dont la direction de croissance est favorablement alignée sur le flux thermique progressent plus rapidement que les grains concurrents. Ils deviennent de longs grains colonnaires étroits qui s’étendent vers le centre d’un lingot, d’une brame ou d’un produit coulé en continu. Près du centre, là où les gradients thermiques s’affaiblissent et où le liquide peut être sous-refroidi, des grains équiaxes peuvent se former à la place. La pièce coulée finale peut donc contenir une couche de peau, une zone colonnaire et une zone équiaxe centrale.
Les grains colonnaires ne sont pas automatiquement conservés. Le réchauffage, le forgeage et le laminage peuvent rompre leur continuité, introduire des dislocations et générer de nouveaux grains. Toutefois, une déformation insuffisante peut laisser subsister des vestiges de la structure de coulée, tandis que le réchauffage peut entraîner la croissance de grains d’austénite antérieure autour de ces vestiges. L’histoire de la solidification reste visible dans la texture, la ségrégation et l’alignement des inclusions longtemps après la disparition du liquide initial.
Mise en forme à chaud, recristallisation et croissance des grains
Le laminage et le forgeage modifient la taille des grains par l’effet combiné de la déformation et de la température. La déformation plastique allonge les grains existants, augmente la densité de dislocations et emmagasine de l’énergie de déformation. À une température appropriée, cette énergie stockée provoque la recristallisation : de nouveaux grains, relativement exempts de déformation, nucl éent et croissent au sein de la structure déformée.
La nucléation commence souvent aux anciens joints de grains, dans les bandes de cisaillement ou dans les régions présentant une densité de dislocations exceptionnellement élevée. La croissance se produit lorsque le joint d’un nouveau grain migre vers un matériau possédant une énergie stockée plus élevée. Une déformation plus importante fournit généralement davantage de sites de nucléation ; la structure recristallisée peut donc devenir plus fine. Une déformation plus faible, une déformation hétérogène ou une température de finition inadaptée peuvent provoquer une recristallisation incomplète et produire un mélange de grains grossiers et fins.
La recristallisation dynamique se produit pendant la déformation, lorsque la restauration et la formation de nouveaux grains progressent à la température de travail. La recristallisation statique se produit après la suppression de la charge, tandis que l’acier reste chaud. Le laminage contrôlé exploite ces différences. La déformation dans la région de non-recristallisation de l’austénite aplatit et subdivise les grains d’austénite, augmentant ainsi le nombre de sites de nucléation de la ferrite pendant le refroidissement. Dans les nuances microalliées, les composés de niobium, de titane ou de vanadium limitent le déplacement des joints de grains de l’austénite et retardent la recristallisation. Les particules de nitrure de titane (TiN), de carbonitrure de niobium (Nb(C,N)) et de carbonitrure de vanadium (V(C,N)) peuvent bloquer les joints en exerçant une force de freinage. Les particules fines et bien dispersées bloquent les joints plus efficacement que les particules grossières.
Le blocage par les particules a toutefois ses limites. Les particules peuvent se dissoudre à haute température, supprimant la contrainte au moment même où la croissance des grains est la plus rapide. Les particules grossies exercent également un blocage moindre par unité de volume. Si l’acier chaud est maintenu trop longtemps ou à une température trop élevée, la migration des joints réduit la surface totale des joints et les grains grossissent. Il peut en résulter une structure austénitique grossière, même lorsque le programme de laminage antérieur avait produit un affinement important.
La relation de Hall–Petch explique pourquoi l’affinement augmente souvent la limite d’élasticité : la contribution de la taille des grains est approximativement proportionnelle à l’inverse de la racine carrée de l’interception linéaire moyenne, comme l’a décrit l’Université de Cambridge en 2005. Les joints entravent le mouvement des dislocations. Cette relation ne constitue pas une règle illimitée. Aux tailles ultrafines, la déformation contrôlée par les joints, la texture, la ségrégation des solutés, la restauration et la transformation de phase peuvent modifier la pente ou invalider une simple extrapolation. Dans un alliage austénitique métastable étudié par l’Université Yonsei en 2014, des grains mesurant de 0,3 à 2 micromètres étaient associés à des résistances à la traction proches de 900 MPa et à des allongements proches de 40 %, en partie parce que la martensite induite par la déformation apportait un écrouissage supplémentaire. La taille des grains, à elle seule, n’a pas produit cette combinaison.
La structure finale peut également être anisotrope. Une étude publiée en 2018 a rapporté, dans un acier à faible teneur en carbone présentant des grains allongés ultrafins, une taille de grain transversale d’environ 1,0 micromètre et a constaté un équilibre favorable entre résistance, ductilité et ténacité dans les conditions de transformation étudiées. Une interception mesurée à travers des grains allongés ne sera pas égale à une interception mesurée dans leur direction longitudinale.
Normalisation, austénitisation, trempe et revenu
Le traitement thermique modifie la taille des grains en contrôlant la stabilité des phases, la mobilité des joints et la cinétique des transformations. La normalisation consiste à chauffer l’acier au-dessus de la température critique afin de le transformer en austénite, puis à le refroidir à l’air calme. L’austénite se forme avec une taille déterminée par la structure de déformation antérieure, les sites de nucléation, la vitesse de chauffage, la température maximale et la durée de maintien. Lors du refroidissement, la ferrite et la perlite nucl éent aux joints de l’austénite et à l’intérieur de celle-ci. La normalisation peut donc remplacer une structure brute de coulée grossière et irrégulière par une structure ferritique-perlitique plus uniforme, mais une température ou une durée de maintien excessive peut produire de gros grains d’austénite antérieure et de gros produits de transformation.
La température d’austénitisation est particulièrement importante. Un chauffage juste au-dessus de la plage critique peut produire de nombreux germes d’austénite à partir des interfaces ferrite-perlite et des carbures non dissous. Un chauffage nettement supérieur à cette plage accroît la mobilité des joints et dissout davantage de carbures, ce qui permet aux grains de croître. Une durée de maintien plus longue produit un effet similaire. Un acier austénitisé à 950 °C pendant une courte durée et le même acier maintenu à 1 100 °C peuvent présenter des tailles de grains d’austénite antérieure très différentes, même si tous deux sont ensuite trempés.
La trempe inhibe la formation par diffusion de la ferrite et de la perlite et peut produire de la martensite. La martensite ne reproduit pas simplement le grain d’austénite antérieure sous la forme d’un seul gros grain. Elle se forme sous forme de paquets, de blocs et de lattes à l’intérieur de chaque grain d’austénite antérieure. Ces paquets présentent des relations cristallographiques avec l’austénite mère et contiennent des joints de lattes caractérisés par des désorientations différentes. Par conséquent, un gros grain d’austénite antérieure peut contenir une échelle de lattes ou de paquets beaucoup plus fine, tandis qu’un grain fin d’austénite antérieure limite généralement la taille maximale des paquets. La rupture peut être davantage influencée par la taille effective des paquets ou des blocs que par le diamètre initial de l’austénite.
Des vitesses de refroidissement intermédiaires peuvent produire de la bainite, dont les faisceaux et les paquets créent une autre échelle structurale. La transformation de la ferrite crée encore une autre échelle, régie par la nucléation aux joints de l’austénite, sur les inclusions, dans les bandes de déformation et sur les précipités. Ainsi, « l’affinement des grains d’austénite » n’est pas synonyme de « taille fine des grains finaux » ; il modifie les sites et les distances disponibles pendant la transformation, mais la vitesse de refroidissement et la composition déterminent ce qui se forme ensuite.
Le revenu réchauffe la martensite trempée à une température inférieure à la température de transformation eutectoïde. Le carbone quitte la martensite sursaturée, les carbures précipitent et grossissent, les contraintes se relâchent et les joints de lattes peuvent subir une restauration. Le revenu modifie généralement davantage la dureté et la ténacité que la taille des grains d’austénite antérieure. Toutefois, à des températures de revenu élevées ou pour des durées prolongées, le grossissement des carbures et la restauration de la sous-structure réduisent le durcissement dû aux joints.
En 2001, le NIST a indiqué que les chauffes acceptables d’acier 4340 utilisées pour les éprouvettes de référence Charpy présentaient des tailles de grains d’environ 30 à 40 micromètres, tandis que les chauffes non acceptables mesuraient environ 60 à 70 micromètres. Cette comparaison montre pourquoi les dossiers de transformation et la microscopie doivent être utilisés conjointement. La norme ASTM E2627, publiée en 2017, spécifie la détermination, fondée sur l’EBSD, de la taille moyenne des grains, des distributions et des informations statistiques dans les matériaux polycristallins entièrement recristallisés. Pour un acier transformé, le rapport doit préciser s’il a mesuré les grains d’austénite antérieure, les grains de ferrite, les paquets, les blocs ou les lattes, ainsi que la méthode utilisée pour définir les joints. Sans ces informations, un indice de grosseur de grain ASTM ou une valeur en micromètres peut dissimuler l’histoire réelle de la transformation.
Morphologie des grains, directionnalité et anisotropie
Grains équiaxes et grains allongés
La taille des grains ne constitue pas une description complète de la structure granulaire. Il s’agit d’un résultat statistique obtenu à partir d’une section, d’une phase et d’une procédure de mesure spécifiées. ASTM E112:2024 autorise les méthodes comparative, planimétrique et des intercepts ; l’indice de taille de grain ASTM est déterminé à partir du nombre de grains par unité de surface ou des intercepts des joints de grains. Ces méthodes décrivent une échelle planaire moyenne, mais n’indiquent pas à elles seules si les grains sont approximativement équiaxes, aplatis, colonnaires ou allongés dans une direction de mise en forme.
Cette distinction est importante, car deux aciers peuvent avoir la même taille moyenne nominale de grain et réagir différemment sous charge. Dans une structure ferritique équiaxe, une ligne d’essai tracée dans n’importe quelle direction rencontre une distribution globalement similaire des espacements entre joints. Une structure allongée produit des longueurs d’interception différentes selon l’orientation de la ligne. Une ligne parallèle à l’axe longitudinal peut traverser relativement peu de joints et enregistrer une longueur moyenne d’interception élevée ; une ligne perpendiculaire peut traverser de nombreux grains et enregistrer une valeur beaucoup plus faible. Le fait de ne rapporter qu’une seule moyenne peut masquer cette différence.
La relation de Hall–Petch est souvent formulée comme une contribution de la taille des grains à la résistance, proportionnelle à , où est généralement représenté par la longueur moyenne d’interception linéaire. Les joints de grains entravent le mouvement des dislocations ; ainsi, une longueur d’interception effective plus faible augmente généralement la limite d’élasticité. Le mot effective est important. La nature des joints, l’orientation cristallographique, les secondes phases, les précipités ainsi que le mécanisme actif de glissement ou de rupture contrôlent également le comportement. Le comportement de Hall–Petch constitue donc une tendance utile, et non une loi constitutive complète.
L’étude consacrée à un acier bas carbone, publiée par la Japan Society of Mechanical Engineers en 2018, illustre la question de la mesure. Sa structure à grains ultrafins allongés présentait une taille de grain transverse d’environ 1,0 micromètre, et cette valeur transverse était associée à l’équilibre rapporté entre résistance, ductilité et ténacité. Ce nombre est pertinent parce que l’étude précisait la direction dans laquelle il avait été mesuré. Décrire simplement la structure comme présentant une « taille de grain de 1,0 micromètre » reviendrait à perdre l’information relative à sa morphologie allongée.
Les grains ultrafins peuvent également interagir avec la transformation de phase, plutôt que simplement bloquer le glissement. En 2014, des chercheurs de Yonsei University ont rapporté des résistances à la traction proches de 900 MPa et des allongements proches de 40 % dans un alliage austénitique métastable dont la taille des grains variait de 0,3 à 2 micromètres. La transformation martensitique induite par la déformation apportait un écrouissage supplémentaire. Ce résultat ne peut pas être transposé directement à un acier ferritico-perlitique, dans lequel une taille de grain numériquement similaire peut produire un équilibre différent entre résistance, ductilité et ténacité.
Direction de laminage, direction transverse et effets dans l’épaisseur
| Direction | Signification | Conséquence pour la mesure |
|---|---|---|
| DL | Direction principale du laminage ou de l’écoulement du matériau | Peut présenter de longues intersections à travers des grains allongés |
| DT | Direction transversale dans le plan de la tôle | Présente souvent de plus courtes intersections à travers des grains allongés |
| DN | Direction suivant l’épaisseur ou direction normale | Peut révéler des gradients entre la surface et le centre ainsi que des effets de ségrégation |
Pour une tôle laminée, la direction de laminage (RD) suit l’écoulement principal du matériau, la direction transverse (TD) s’étend à travers la tôle dans son plan, et la direction dans l’épaisseur (ND, ou direction normale) est perpendiculaire au plan de laminage. La réduction à chaud et à froid peut aplatir les grains, étirer les inclusions et les zones de ségrégation, et produire une texture cristallographique. La recristallisation, la restauration, la transformation de phase et les traitements thermiques ultérieurs peuvent atténuer ou préserver ces effets.
Une mesure de la taille des grains devrait donc préciser à la fois la section et l’orientation de la ligne d’essai. Les intercepts mesurés parallèlement et perpendiculairement à la RD peuvent différer considérablement dans un produit laminé ou forgé. Les sections dans l’épaisseur peuvent donner un autre résultat, car la déformation et le refroidissement ne sont pas uniformes entre la surface et le centre. Les couches superficielles peuvent recristalliser différemment de la région située à mi-épaisseur, tandis que la ségrégation sur la ligne centrale peut modifier la constitution des phases et les produits de transformation.
La conséquence mécanique est l’anisotropie. La limite d’élasticité, l’allongement uniforme, le comportement au pliage et l’énergie d’impact Charpy peuvent différer entre des éprouvettes prélevées selon la RD, la TD et la ND. La rupture peut suivre un chemin plus favorable dans une direction donnée : des grains de ferrite allongés, des inclusions alignées, des interfaces faibles ou des colonies de perlite peuvent guider la coalescence des microvides ou la rupture par clivage. Une fissure traversant de nombreux joints à grand angle peut être déviée ou émoussée ; une fissure se propageant le long de constituants alignés peut avancer avec moins de déviation. L’affinement des grains abaisse généralement la température de transition ductile-fragile, mais son ampleur dépend de la plasticité en pointe de fissure, de la texture, de l’alignement des inclusions et de la phase qui se rompt.
La publication spéciale 596 de NIST (1996) rapportait que, dans les aciers ferritico-perlitiques, la limite d’élasticité et la température de transition varient approximativement avec l’inverse de la racine carrée du diamètre des grains de ferrite. La résistance à la traction est moins systématiquement sensible à la taille des grains, tandis que l’allongement y est relativement peu sensible. C’est pourquoi une taille de grain mesurée plus faible ne garantit pas une amélioration proportionnelle de toutes les propriétés en traction. Le European Structural Engineering Design Programme décrivait également l’affinement des grains comme augmentant la limite d’élasticité et abaissant sensiblement la température de transition, mais ces gains dépendent eux aussi de la direction et du mécanisme de rupture.
La même prudence s’applique aux indices de taille de grain ASTM. Un indice ASTM ne peut pas être converti en une valeur en micromètres sans préciser si cette valeur provient d’une comparaison, d’un comptage planimétrique ou d’une mesure par intercepts, et sans identifier la phase et la section examinées. Une moyenne rapportée pour un matériau de surface RD–TD n’est pas automatiquement équivalente à une valeur mesurée sur une section ND.
Bandes, texture et variation locale de la taille des grains
La formation de bandes ajoute une deuxième source de variation masquée. Lors de la solidification, des éléments d’alliage tels que le manganèse et le carbone peuvent ségréger. Le laminage et la transformation organisent ensuite les régions de composition distincte en bandes, produisant souvent des couches alternées riches en ferrite, perlite, bainite ou martensite, parallèles à la direction de laminage. Chaque bande peut contenir des grains d’une taille apparente similaire tout en différant par sa dureté, sa fraction de phase, sa teneur en carbone ou la résistance de ses joints. Un seul champ d’observation peut donc donner une moyenne trompeuse.
La texture produit une autre forme de directionnalité. Les grains peuvent ne pas être allongés, mais leurs orientations cristallographiques peuvent être alignées par laminage, étirage ou transformation. Le glissement s’active alors plus facilement dans certaines directions de sollicitation que dans d’autres. L’EBSD peut distinguer la forme des grains des informations d’orientation, identifier les joints présentant une désorientation et montrer si une structure nominalement fine possède une forte orientation préférentielle. ASTM E2627:2017 couvre la détermination, par EBSD, de la taille moyenne des grains dans les matériaux polycristallins entièrement recristallisés, y compris les distributions de taille de grain et les informations statistiques ; cette norme ne rend pas la texture négligeable et ne remplace pas l’examen des régions partiellement transformées ou fortement déformées sans une interprétation appropriée.
La variation locale est souvent plus importante que la moyenne à l’échelle de l’installation. Une tôle peut présenter des grains fins en surface, des grains plus grossiers au centre et des bandes de ségrégation près de la ligne centrale. Une barre peut présenter une zone périphérique écrouie autour d’un cœur moins déformé. Un cordon de soudure comprend des grains de la zone de fusion, une zone affectée thermiquement à gros grains, une zone affectée thermiquement à grains fins et un métal de base non affecté, chacun ayant subi une histoire thermique différente. Mesurer uniquement la tôle mère peut conduire à négliger la région où une fissure s’amorce.
L’évaluation menée par NIST en 2001 sur l’acier 4340 illustre l’intérêt de l’échantillonnage spatial pour l’assurance qualité : les coulées acceptables destinées aux éprouvettes de référence Charpy présentaient des tailles de grain d’environ 30–40 micromètres, tandis que les coulées non acceptables présentaient des valeurs d’environ 60–70 micromètres. Ces chiffres ne sont utiles qu’avec la méthode indiquée et le contexte matériau correspondant. Un rapport défendable devrait préciser l’emplacement, la phase, le plan de section, l’orientation de la ligne selon la RD ou la TD, la distribution — et pas seulement la moyenne — ainsi que la présence de bandes ou de texture. La morphologie des grains fait partie de la mesure ; ce n’est pas un détail décoratif.
Acier à grains ultrafins et nanostructuré : avantages et limites
Ce qui change en dessous de la plage conventionnelle de taille des grains
Une taille de grain transversale d’environ 1,0 micromètre a produit le meilleur équilibre rapporté entre résistance, ductilité et ténacité dans cette étude. Preliminary evidence
« À grains ultrafins » ne correspond pas à un seuil universel exprimé en micromètres. Cette désignation dépend de l’étude, de la phase mesurée et de la méthode utilisée pour calculer la taille des grains. Dans l’étude de l’Université Yonsei publiée en 2014, un acier austénitique métastable massif à grains ultrafins contenait des grains de 0,3 à 2 micromètres. Une étude de la Japan Society of Mechanical Engineers publiée en 2018 a examiné un acier bas carbone à grains allongés ultrafins et a indiqué une taille transversale des grains d’environ 1,0 micromètre. Il s’agit d’exemples techniques utiles, et non d’une définition applicable à tous les aciers.
« Nanostructuré » décrit généralement des unités structurales inférieures à 1 micromètre, souvent à 100 nanomètres, mais l’unité mesurée peut être un grain de ferrite, un paquet de martensite, un cristallite, un sous-grain ou une cellule. Ces unités ne sont pas interchangeables. Une image obtenue par microscopie électronique en transmission peut montrer des cristallites de taille nanométrique à l’intérieur d’un ancien grain d’austénite plus grand, tandis qu’une cartographie par diffraction des électrons rétrodiffusés (EBSD) peut indiquer une taille différente après application d’un critère de désorientation des joints. Les affirmations relatives à la taille des grains qui ne précisent ni la phase mesurée, ni la définition du joint, ni l’orientation de la coupe, ni la méthode statistique peuvent donc donner une fausse impression de précision.
L’ASTM E112, révisée en 2024, fournit des procédures par comparaison, planimétriques et par intercepts pour déterminer la taille moyenne des grains dans un plan. Le numéro de grosseur de grain ASTM est dérivé du nombre de grains par unité de surface ou du nombre d’intersections avec les joints de grains ; il ne constitue pas une indication directe en micromètres. L’ASTM E2627, publiée en 2017, porte sur la détermination par EBSD de la taille moyenne des grains dans les matériaux polycristallins entièrement recristallisés, y compris les distributions de tailles de grains et les informations statistiques. L’EBSD est particulièrement utile lorsqu’un acier contient des grains allongés, des bandes de déformation ou plusieurs populations distinctes, bien que le résultat dépende encore du pas de balayage et des règles utilisées pour identifier un joint.
À des dimensions submicrométriques, la proportion d’atomes associés aux interfaces augmente fortement. Les joints de grains occupent un volume plus important et leur nature devient déterminante : les joints à grand angle peuvent bloquer le glissement, tandis que les joints à faible angle peuvent permettre le réarrangement des dislocations sans constituer des barrières aussi efficaces. Les atomes de soluté, les carbures, les oxydes, les lacunes et les impuretés ségrégées peuvent s’accumuler à ces interfaces. Le réseau de joints peut alors renforcer l’acier, favoriser la diffusion ou devenir une voie privilégiée pour la fissuration et la restauration. La morphologie des grains est également importante. Des grains équiaxes d’un micromètre ne se déforment pas comme des grains allongés d’un micromètre orientés dans la direction du laminage.
Résistance, écrouissage et stabilité
La relation classique de Hall–Petch exprime la contribution de la taille des grains à la résistance comme étant approximativement proportionnelle à l’inverse de la racine carrée de l’intercept linéaire moyen, comme l’a décrit l’Université de Cambridge en 2005 :
Ici, est une dimension mesurée du grain, représente les autres résistances à l’écoulement plastique et est un coefficient dépendant du matériau et de son état. Les joints interrompent le mouvement des dislocations ; la réduction de la taille des grains de ferrite augmente donc généralement la limite d’élasticité. La publication spéciale 596 du National Institute of Standards and Technology (NIST), parue en 1996, indique que, dans les aciers ferritiques-perlitiques, la limite d’élasticité et la température de transition ductile-fragile varient approximativement avec l’inverse de la racine carrée du diamètre des grains de ferrite. L’European Structural Engineering Design Programme indique de même que l’affinement des grains augmente la limite d’élasticité et abaisse considérablement la température de transition ductile-fragile.
L’effet sur la résistance à la traction est moins constant, et l’allongement est relativement peu sensible à la taille des grains dans les aciers ferritiques-perlitiques ordinaires. Cette distinction est importante. Un grain de ferrite plus petit peut accroître la contrainte nécessaire pour amorcer l’écoulement plastique sans entraîner d’augmentation correspondante de l’allongement uniforme. L’espacement de la perlite, la morphologie de la cémentite, la densité de dislocations, la texture, les inclusions et la présence de bainite ou de martensite peuvent dominer le comportement en traction.
Les grains ultrafins peuvent également modifier la répartition de la déformation. Lorsque les joints sont nombreux et rapprochés, les dislocations parcourent de courtes distances et peuvent s’empiler moins efficacement que dans les gros grains. La plasticité peut faire intervenir le glissement aux joints de grains, la migration des joints, l’absorption des dislocations, leur émission depuis les interfaces et la rotation de fragments de grains. Ces processus peuvent permettre une déformation supplémentaire, mais ils peuvent aussi réduire l’accumulation conventionnelle des dislocations. Une accumulation moindre des dislocations entraîne un écrouissage plus faible dans certains aciers ferritiques à grains ultrafins, ce qui peut provoquer une striction précoce même lorsque la limite d’élasticité est élevée.
La transformation de l’austénite métastable peut combiner des grains ultrafins avec une résistance à la traction proche de 900 MPa et un allongement proche de 40 %. Limited evidence
Le résultat de l’Université Yonsei publié en 2014 montre pourquoi la taille des grains ne peut pas être évaluée indépendamment de la constitution des phases. Dans un alliage austénitique métastable contenant des grains de 0,3 à 2 micromètres, des résistances à la traction proches de 900 MPa et des allongements proches de 40 % ont été rapportés. Cette combinaison exceptionnellement favorable résultait du fait que la déformation induisait une transformation martensitique, ce qui ajoutait un écrouissage à mesure que l’austénite se transformait pendant la mise en charge en traction. Ce résultat est exceptionnel, car le mécanisme de transformation fournissait un écrouissage qu’une structure ferritique stable n’aurait pas apporté. Il ne doit pas être utilisé pour prédire le comportement d’un acier ferritique-perlitique conventionnel présentant la même taille nominale de grains.
La stabilité constitue une autre limite. Les structures ultrafines contiennent de grandes quantités d’énergie stockée et une importante surface de joints, ce qui crée une force motrice thermodynamique favorisant la croissance des grains. Le chauffage peut provoquer une restauration, la migration des joints, une recristallisation, un grossissement des carbures ou une transformation de phase. Il peut en résulter une perte rapide de la résistance obtenue par déformation plastique sévère, solidification rapide ou traitement thermomécanique. La ségrégation des solutés et les précipités fins peuvent immobiliser les joints, mais les impuretés peuvent également les fragiliser. Les cycles thermiques de soudage sont particulièrement importants : la zone affectée thermiquement peut subir une croissance des grains et des transformations de phase même lorsque l’acier de base conserve sa structure ultrafine.
L’étude de la Japan Society of Mechanical Engineers publiée en 2018 a établi qu’une taille transversale des grains d’environ 1,0 micromètre produisait, dans son acier bas carbone à grains allongés ultrafins, l’équilibre indiqué entre résistance, ductilité et ténacité. Ce résultat renforce une observation pratique : la valeur mesurée la plus faible n’est pas automatiquement celle qui correspond à la structure la plus utile. L’orientation, le rapport d’aspect, la texture, la répartition des phases et la concentration locale de la déformation interviennent tous dans le résultat.
Quand l’extrapolation de Hall–Petch devient hasardeuse
Le comportement de Hall–Petch est une tendance empirique observée dans une plage microstructurale définie, et non une loi autorisant une extrapolation illimitée vers une taille de grain nulle. À des dimensions suffisamment faibles, les hypothèses sous-jacentes à la relation habituelle deviennent peu fiables. Un grain peut contenir trop peu de dislocations pour qu’un empilement conventionnel se forme, et l’écoulement plastique peut plutôt s’effectuer par l’intermédiaire de mécanismes contrôlés par les interfaces. Le glissement aux joints de grains, la rotation, la diffusion, la migration des joints induite par la contrainte et l’émission de dislocations contrôlée par les interfaces peuvent modifier, voire inverser, la pente attendue. Le comportement dit « inverse de Hall–Petch » n’est pas une propriété universelle de l’acier nanostructuré ; il dépend de la pureté, de la nature des joints, de la température, de la vitesse de déformation, de la texture et de la stabilité de la structure.
Un deuxième risque consiste à considérer une moyenne statistique comme la taille du défaut déterminante. La rupture peut s’amorcer au niveau du plus gros grain, d’un alignement de carbures, d’une inclusion non métallique, d’un joint faible ou d’une interface martensite-ferrite, plutôt qu’au niveau du grain moyen. Une matrice ultrafine peut donc coexister avec des régions locales grossières qui déterminent la ténacité ou la tenue en fatigue. Le même problème se pose dans l’évaluation de la qualité. En 2001, le NIST a indiqué que les coulées acceptables d’acier 4340 utilisées pour les éprouvettes de référence Charpy présentaient des tailles de grains d’environ 30 à 40 micromètres, tandis que les coulées inacceptables présentaient des tailles d’environ 60 à 70 micromètres. La mesure a contribué à identifier la qualité du processus, mais elle n’a pas établi une taille universellement acceptable pour chaque produit en acier 4340 ni pour chaque condition de rupture.
Des grains très fins ne garantissent ni une ductilité, ni une ténacité, ni une soudabilité, ni une stabilité en service supérieures. Ils peuvent abaisser la température de transition dans les aciers ferritiques, mais la résistance à la rupture par clivage peut encore être limitée par les inclusions, la ségrégation, la texture ou des réseaux de constituants fragiles. Ils peuvent augmenter la limite d’élasticité tout en réduisant la capacité d’écrouissage. Ils peuvent améliorer le résultat d’un essai de traction en laboratoire tout en grossissant pendant le soudage ou l’exposition en service. Une comparaison pertinente exige donc de prendre en compte la constitution des phases, la morphologie des grains, la norme de mesure, l’historique thermique et le mécanisme de rupture, et pas seulement une valeur plus faible exprimée en micromètres.
Taille des grains dans les soudures et les zones affectées thermiquement
Un assemblage soudé ne présente pas une seule taille de grain. Il comprend une zone de fusion formée de métal fondu, une zone affectée thermiquement (ZAT) qui n’a jamais fondu mais a subi un ou plusieurs cycles thermiques, ainsi que le matériau de base non affecté. Chaque région peut contenir plusieurs phases et plusieurs échelles de longueur pertinentes. Ainsi, une tôle de base indiquée comme ayant un indice de grosseur de grain ASTM 8 renseigne peu sur la taille des grains d’austénite préalable dans sa ZAT à gros grains ou sur la taille des paquets dans un métal fondu transformé.
Le problème de la mesure est central. La norme ASTM E112 (2024) spécifie les méthodes de comparaison, planimétrique et des intersections pour déterminer la taille moyenne des grains dans un plan ; l’indice de grosseur de grain ASTM est calculé à partir du nombre de grains par unité de surface ou du nombre d’intersections avec les joints de grains. Ces méthodes n’identifient pas automatiquement la phase, la morphologie ou les unités de transformation. Un grain de ferrite, un grain d’austénite préalable, un paquet bainitique et un bloc de martensite peuvent tous produire des joints différents dans une même section.

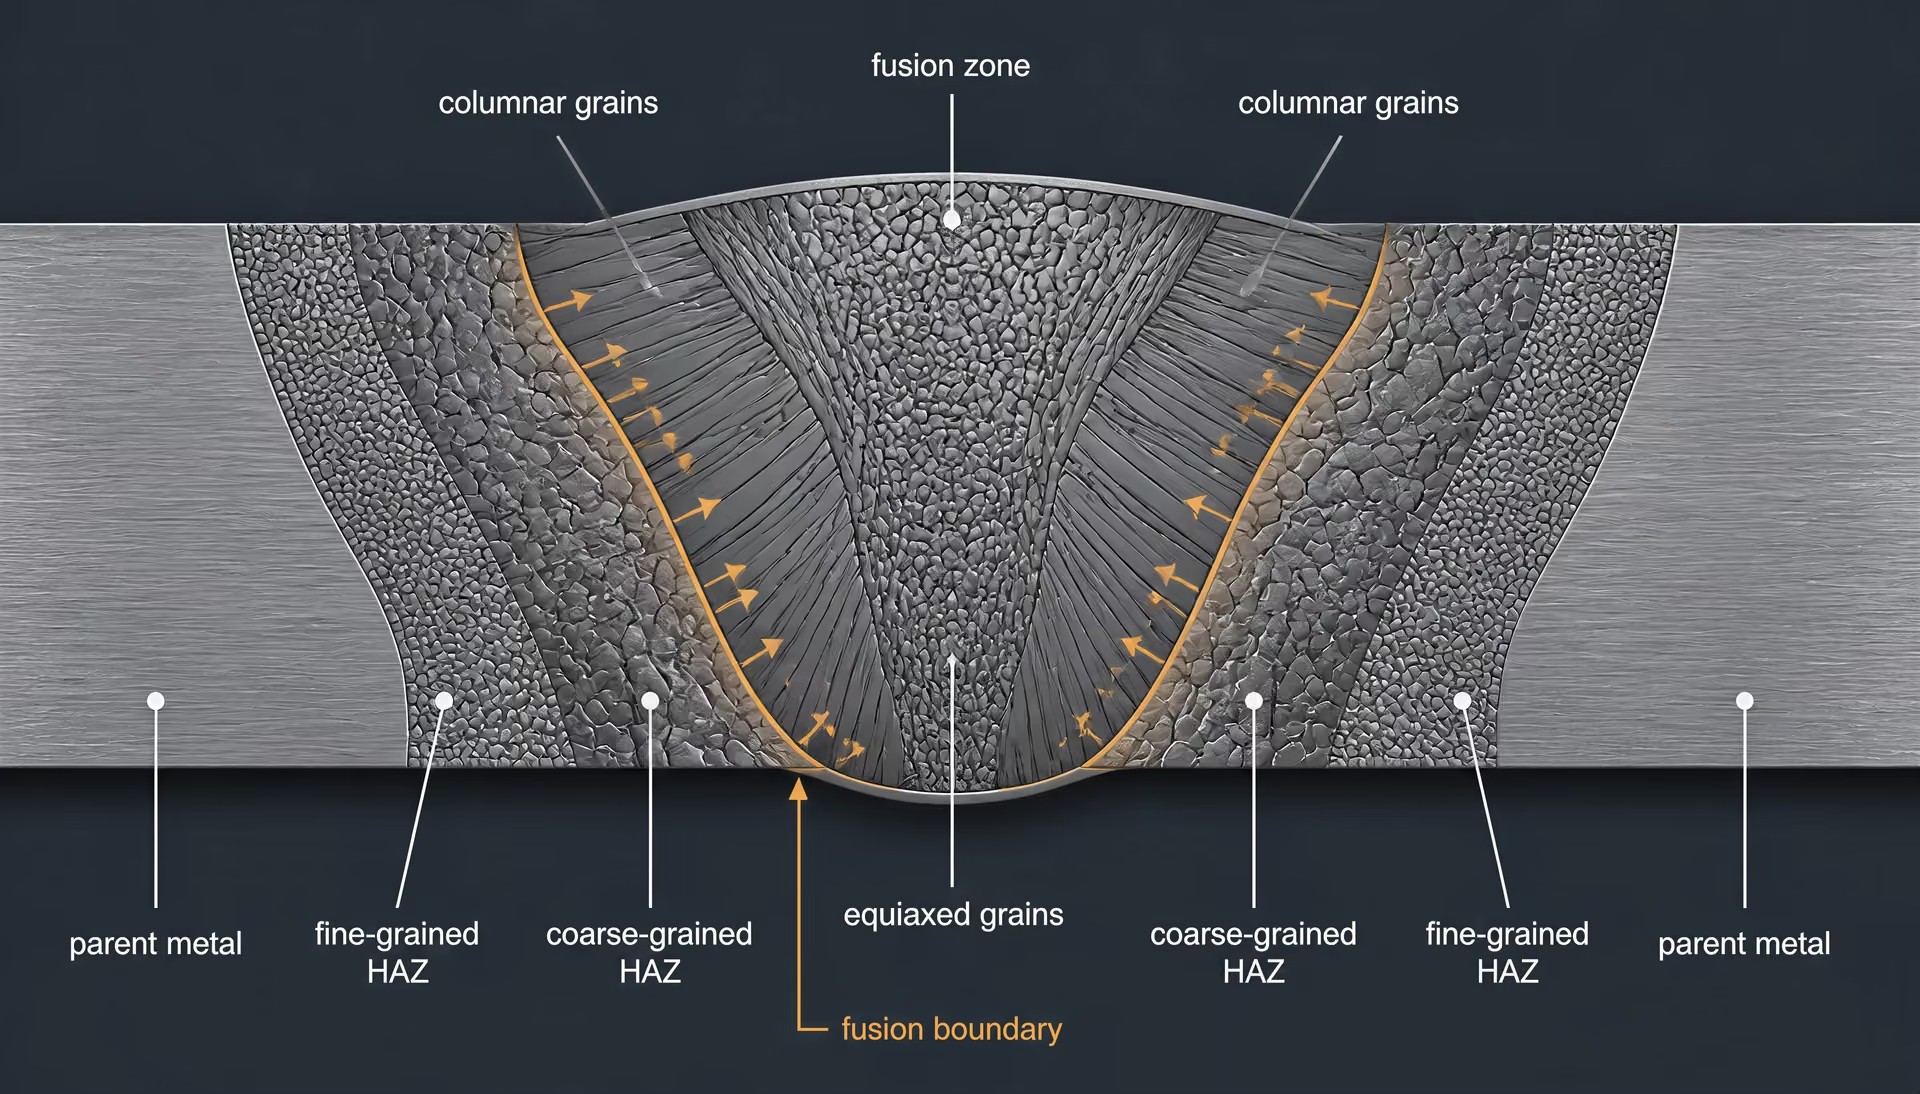
Structures de solidification de la zone de fusion
La zone de fusion commence sous la forme de métal fondu et se solidifie contre le bord non fondu de l’assemblage. À proximité de la ligne de fusion, les grains d’austénite ou de ferrite existants peuvent fournir des sites de germination épitaxiale. Les grains croissent ensuite en s’éloignant de la ligne de fusion, dans la direction du gradient thermique maximal, ce qui produit généralement des structures colonnaires dendritiques ou cellulaires. Dans la région centrale de la soudure, où les fronts de croissance concurrents se rencontrent, des grains équiaxes peuvent se former si le sous-refroidissement et les conditions d’inoculation permettent la formation d’un nombre suffisant de germes indépendants.
Cette structure n’est pas déterminée par la seule vitesse de refroidissement. Le courant de soudage, la vitesse d’avance, l’apport de chaleur, le bridage de l’assemblage, l’épaisseur de la tôle, le rendement de l’arc et la température entre passes modifient la forme du bain liquide ainsi que le gradient thermique local. Un gradient élevé favorise la croissance dirigée ; un gradient plus faible combiné à un sous-refroidissement plus important favorise une solidification davantage équiaxe. La composition de l’alliage modifie à la fois l’intervalle de solidification et la ségrégation du carbone, du manganèse, du silicium, du chrome, du nickel, du molybdène, du niobium, du titane et d’autres éléments. La micro ségrégation peut laisser des régions interdendritiques riches en soluté, qui se transforment différemment des cœurs des dendrites.
Les grains primaires de solidification visibles ne sont donc pas nécessairement les grains finaux de ferrite. Au refroidissement, l’austénite peut se transformer en ferrite polygonale, en ferrite aciculaire, en bainite ou en martensite. Dans un métal fondu faiblement allié, le grain d’austénite établi pendant la solidification peut contenir de nombreuses unités de ferrite ou de nombreux paquets bainitiques. Inversement, une soudure qui paraît fine au microscope optique peut contenir de gros grains d’austénite préalable subdivisés en produits de transformation fins. Indiquer une « taille de grain de la soudure » sans préciser le joint mesuré est ambigu.
Les passes de soudage multiples ajoutent une autre difficulté. Une passe ultérieure réchauffe une partie de la zone de fusion précédente, en affinant ou en transformant sa structure à un endroit tout en laissant une autre zone inchangée. Le métal réchauffé peut subir un revenu intercritique ou sous-critique plutôt qu’une recristallisation complète. Ainsi, la section transversale finale de la soudure enregistre des histoires thermiques qui se chevauchent, et non une seule courbe de refroidissement.
Zones affectées thermiquement à gros et à petits grains
La ZAT est généralement subdivisée en fonction de la température maximale atteinte par rapport aux températures de transformation de l’acier. Immédiatement adjacente à la ligne de fusion, la zone affectée thermiquement à gros grains (ZATGG) atteint une température maximale élevée, souvent largement supérieure à la température critique supérieure. Les grains d’austénite existants se dissolvent ou grossissent, et des particules de blocage telles que les carbonitrures de niobium ou de titane peuvent se dissoudre lorsque le cycle thermique est suffisamment sévère. Un séjour prolongé à haute température produit de gros grains d’austénite préalable.
La ZATGG ne contient pas nécessairement de ferrite grossière après refroidissement. Ses grains d’austénite préalable peuvent se transformer en bainite fine ou en martensite, dont les paquets, les blocs ou les lattes sont beaucoup plus petits que les grains d’austénite de départ. Ces unités de transformation peuvent contrôler plus directement les trajets de fissuration et les facettes de clivage que le joint d’austénite initial. Dans d’autres aciers, un refroidissement lent permet la formation de ferrite et de perlite, rendant également la structure finale visiblement grossière. La vitesse de refroidissement, le carbone équivalent, l’épaisseur de la tôle, l’apport de chaleur et le préchauffage déterminent le résultat.
Plus loin de la ligne de fusion, la zone affectée thermiquement à petits grains (ZATPG) atteint une température maximale plus faible, généralement supérieure à l’intervalle de transformation de l’austénite, mais insuffisante — ou maintenue pendant une durée trop courte — pour provoquer un grossissement important de l’austénite. De nouveaux grains d’austénite germent plus fréquemment, souvent avec l’aide de précipités non dissous qui limitent le déplacement des joints. Au refroidissement, cette région peut produire de la ferrite-perlite relativement fine, de la bainite ou de la martensite. La limite entre la ZATGG et la ZATPG est progressive plutôt que parfaitement nette, car la température maximale et la durée varient continûment avec la distance.
La ZAT intercritique est chauffée entre les températures critiques inférieure et supérieure. Seule une partie de la microstructure se transforme en austénite ; de nouveaux produits de transformation se forment donc à côté de régions revenues ou transformées antérieurement. Dans les aciers trempés et revenus, cette zone peut perdre de la résistance sous l’effet du revenu ; dans les aciers dual-phase ou multiphasés, elle peut développer des îlots locaux de martensite dure. Une ZAT sous-critique peut subir un revenu, une restauration ou des modifications de précipitation sans austénitisation. Ces régions peuvent gouverner l’adoucissement local ou l’amorçage des fissures, même lorsque leur taille de grain visible varie peu.
Le réchauffage est particulièrement important lors du soudage multipasse. Une deuxième passe peut affiner une ZATGG antérieure par réausténitisation partielle ou complète, tandis qu’une région située juste à l’extérieur de la nouvelle passe ne subit qu’un revenu. Une même ZAT nominale peut donc contenir, sur quelques millimètres, de gros grains d’austénite préalable, de la ferrite affinée, des îlots transformés et du matériau adouci. Les gradients thermiques rendent ces variations continues dans l’espace, et non représentables par une valeur unique pour l’ensemble de l’assemblage.
Interprétation de Hall–Petch dans le métal fondu
La relation classique de Hall–Petch exprime approximativement la contribution de la taille des grains à la résistance par
où représente généralement une intersection linéaire moyenne et est un coefficient dépendant du matériau. L’Université de Cambridge (2005) décrit cette forme en inverse de la racine carrée. Dans les métaux fondus, toutefois, le choix de est déterminant. Il peut désigner le diamètre des grains de ferrite, l’intersection avec les grains d’austénite préalable, la taille des paquets bainitiques ou une taille effective des unités de transformation. Ces grandeurs ne sont pas interchangeables.
Pour les aciers ferritiques-perlitiques, la publication spéciale 596 du NIST (1996) indique que la limite d’élasticité et la température de transition ductile-fragile varient approximativement avec l’inverse de la racine carrée du diamètre des grains de ferrite. La résistance à la traction est moins systématiquement sensible à la taille des grains, tandis que l’allongement y est relativement peu sensible. Les recommandations de l’European Structural Engineering Design Programme (2000) établissent également un lien entre l’affinement des grains, une limite d’élasticité plus élevée et une température de transition nettement plus basse. Dans une soudure, cet avantage peut être compensé par des secondes phases dures, la ségrégation, les contraintes résiduelles, l’hydrogène ou une structure grossière d’austénite préalable.
Le durcissement de Hall–Petch a également ses limites. Lorsque les unités de transformation deviennent très petites, le stockage des dislocations, l’austénite retenue, la transformation martensitique et la résistance des interfaces peuvent avoir autant d’importance que les joints ordinaires de ferrite. L’Université Yonsei (2014) a rapporté des résistances à la traction proches de 900 MPa et des allongements proches de 40 % dans un alliage austénitique métastable présentant des grains de 0,3 à 2 micromètres, dans lequel la transformation martensitique induite par la déformation renforçait l’écrouissage. Ce résultat ne peut pas être transposé directement à une soudure ferritique. De même, une étude de la Japan Society of Mechanical Engineers (2018) a rapporté une taille de grain transverse d’environ 1,0 micromètre dans un acier à faible teneur en carbone présentant des grains ultrafins allongés et un compromis favorable mesuré entre résistance, ductilité et ténacité ; la morphologie allongée faisait partie intégrante du résultat et ne constituait pas un détail secondaire.
L’EBSD peut distinguer certaines de ces échelles en cartographiant les désorientations cristallographiques. La norme ASTM E2627 (2017) couvre la détermination par EBSD de la taille moyenne des grains, de leur distribution et des informations statistiques dans les matériaux polycristallins entièrement recristallisés, mais les critères définissant les joints doivent néanmoins être indiqués. Un assemblage soudé exige donc l’identification des phases, l’orientation de la section, la définition des joints et un échantillonnage localisé. Une seule valeur de taille de grain du matériau de base ne peut pas le caractériser.
La taille des grains comme indicateur de la chaleur, du procédé et du contrôle qualité
Utiliser la taille des grains pour comparer les coulées
La taille des grains est utile pour le contrôle qualité, car elle enregistre une partie de l’historique thermique et mécanique d’un acier. Une structure à gros grains peut indiquer une température d’austénitisation excessive, un maintien prolongé, un refroidissement lent, un contrôle insuffisant de la recristallisation ou une voie thermomécanique différente. Une structure à grains fins peut résulter d’un laminage contrôlé, d’une normalisation, d’une transformation plus rapide ou d’ajouts d’affinage des grains tels que le niobium, le titane ou le vanadium. La mesure ne permet pas, à elle seule, d’identifier l’événement qui s’est produit, mais elle peut montrer que deux coulées décrites par la même nuance nominale n’ont pas subi un traitement équivalent.
L’évaluation par le NIST d’un acier 4340 réceptionné pour la fabrication d’éprouvettes de référence Charpy en fournit un exemple clair. Dans son rapport de 2001, le NIST a constaté que les coulées jugées acceptables pour la production d’éprouvettes de référence présentaient des tailles de grains mesurées d’environ 30–40 micromètres, tandis que les coulées inacceptables présentaient des valeurs d’environ 60–70 micromètres. Cette différence était suffisamment importante pour distinguer les populations de matériaux lors d’une investigation sur la qualité des essais d’impact. Elle ne doit pas être transformée en limite d’acceptation universelle pour tout produit en 4340 : le résultat concerne un matériau, une condition de traitement thermique, une application d’éprouvette et une procédure de mesure définis.
La « taille des grains » doit également avoir une signification définie avant de comparer les coulées. La norme ASTM E112 (2024) prévoit des méthodes par comparaison, planimétrique et par interception pour déterminer la taille moyenne des grains dans un plan. Le numéro de taille de grain ASTM est calculé à partir du nombre de grains par unité de surface ou du nombre d’interceptions des joints de grains ; il ne s’agit pas simplement d’une désignation associée à une micrographie. Une valeur en micromètres obtenue par la méthode des interceptions linéaires ne peut pas être considérée comme automatiquement interchangeable avec un numéro de taille de grain ASTM obtenu par une autre méthode. Le rapport doit préciser la méthode, le grossissement ou les paramètres de balayage, l’emplacement de la section, l’orientation, la phase mesurée, ainsi que le fait que le résultat corresponde à une moyenne arithmétique, à une distribution ou à la valeur d’un champ sélectionné.
La morphologie peut rendre une moyenne unique trompeuse. Une tôle laminée peut contenir des grains allongés, de la ferrite et de la perlite en bandes, ou un gradient dans le sens de l’épaisseur. Une section longitudinale peut donc présenter une longueur d’interception différente de celle d’une section transversale ou transversale courte. Une microstructure transformée peut contenir des paquets, des blocs, des lattes ou des grains d’austénite antérieure dont les joints ne sont pas équivalents pour toutes les propriétés. Dans un acier ferritique-perlitique, le diamètre des grains de ferrite est souvent la variable pertinente pour la limite d’élasticité et la température de transition ; mesurer à la place la taille apparente des colonies de perlite peut répondre à une question différente.
La raison fondamentale de cette comparaison est la relation de Hall–Petch. Les joints de grains entravent le glissement des dislocations ; la limite d’élasticité augmente donc généralement lorsque la taille moyenne des grains ou l’interception linéaire moyenne diminue, selon une dépendance approximative en inverse de la racine carrée. La publication spéciale 596 du NIST (1996) indique que, dans les aciers ferritiques-perlitiques, la limite d’élasticité et la température de transition ductile-fragile varient approximativement selon l’inverse de la racine carrée du diamètre des grains de ferrite. La résistance à la traction est moins systématiquement sensible à la taille des grains, tandis que l’allongement est relativement peu sensible. L’affinement des grains peut donc améliorer le compromis entre résistance et ténacité, mais l’ampleur du bénéfice dépend de la composition chimique, des secondes phases, de la texture et du mécanisme de rupture actif.
Le comportement de Hall–Petch n’est pas une règle illimitée. Dans les structures ultrafines, les joints peuvent être hors équilibre, la déformation peut être fortement localisée et d’autres mécanismes peuvent contrôler la résistance ou la ductilité. Une étude de l’université Yonsei publiée en 2014 a rapporté des résistances à la traction proches de 900 MPa et des allongements proches de 40 % dans un alliage austénitique métastable dont la taille des grains était comprise entre 0,3 et 2 micromètres, la transformation de la martensite induite par la déformation fournissant un écrouissage supplémentaire. Une étude de la Japan Society of Mechanical Engineers publiée en 2018 sur un acier bas carbone à grains allongés ultrafins a rapporté une taille de grains transversale d’environ 1,0 micromètre pour le meilleur compromis entre résistance, ductilité et ténacité. Ces résultats ne peuvent pas être transposés directement à un acier 4340 ferritique-perlitique normalisé.
Plans d’échantillonnage et décisions d’acceptation
Liste minimale des éléments à consigner
- Matériau Nuance, charge ou lot et état métallurgique.
- Transformation Traitement thermique, programme de réduction, vitesse de refroidissement et historique de soudage, le cas échéant.
- Objet mesuré Phase, type de grain, paquet, bloc, colonie ou autre unité structurale.
- Méthode ASTM E112, ASTM E2627, analyse optique ou autre procédure indiquée.
- Géométrie Plan de coupe, direction de la ligne d’essai et morphologie.
- Statistiques Nombre de champs ou de grains, moyenne, dispersion et distribution.
Un résultat utile concernant la taille des grains commence par un plan d’échantillonnage, et non par le champ le plus avantageux d’une section polie. Les échantillons doivent être représentatifs de la coulée, de la section du produit et des emplacements de traitement pertinents. Pour une tôle, cela peut nécessiter des positions proches de la surface, au quart de l’épaisseur et à mi-épaisseur ; pour une barre, des positions au centre et en périphérie peuvent être nécessaires. Si le matériau a été découpé, forgé, laminé ou traité thermiquement dans une direction connue, les sections longitudinale, transversale et transversale courte doivent être sélectionnées en fonction de la propriété évaluée.
Des champs répliqués sont nécessaires, car les structures granulaires varient spatialement. Plusieurs champs non superposés à chaque emplacement sont préférables à un seul champ choisi par commodité. L’analyste doit consigner le nombre de grains ou d’interceptions contribuant à chaque champ, puis rendre compte de la dispersion entre les champs et les sections. Une moyenne sans dispersion peut dissimuler une structure mixte dans laquelle une région est fine et une autre grossière. Des intervalles de confiance ou une estimation déclarée de la répétabilité rendent le résultat plus utile pour une décision d’acceptation.
La norme ASTM E112 prend en charge cette approche statistique, mais elle n’élimine pas la nécessité de définir la règle de décision. Une spécification peut exiger une valeur moyenne, une fraction maximale de grains grossiers, une limite d’uniformité ou une concordance avec une planche de référence. Il s’agit d’exigences différentes. Si une coulée se situe près de la limite, une nouvelle préparation et une nouvelle mesure effectuées par un second analyste qualifié peuvent être plus défendables qu’une décision immédiate d’acceptation ou de rejet. Le laboratoire doit également tenir compte de la qualité du polissage, du contraste après attaque, du jugement de l’opérateur et de l’incertitude associée au comptage d’un nombre fini de grains.
La diffraction des électrons rétrodiffusés peut apporter des informations supplémentaires lorsque les joints visibles en microscopie optique sont difficiles à distinguer ou lorsque la structure est fortement déformée. La norme ASTM E2627 (2017) couvre la détermination de la taille moyenne des grains par EBSD dans les matériaux polycristallins entièrement recristallisés et comprend les distributions de taille des grains ainsi que des informations statistiques. Les résultats EBSD dépendent néanmoins du pas de mesure, des règles de nettoyage, des critères de désorientation, de la fraction de surface indexée et de la définition d’un joint de grain. Ces paramètres doivent accompagner la valeur rapportée.
Les décisions d’acceptation doivent relier la mesure à la fonction du produit. Le résultat du NIST concernant le 4340 justifie l’utilisation de la taille des grains comme l’un des critères de distinction entre les coulées destinées aux éprouvettes de référence Charpy. Il ne justifie pas le rejet de tout acier dépassant 40 micromètres ni l’acceptation de tout acier inférieur à cette valeur. La ténacité à l’impact, la dureté, les propriétés de traction et les enregistrements de traitement thermique restent des éléments de la décision.
Distinguer les effets de la taille des grains de ceux de la composition chimique et des défauts
Une structure à gros grains ou non uniforme peut être corrélée à une faible ténacité, mais une corrélation ne constitue pas une preuve de causalité. Deux coulées peuvent présenter des tailles de grains de ferrite similaires et des énergies Charpy différentes parce que l’une contient davantage d’oxygène, de soufre, de phosphore ou d’éléments d’alliage qui modifient la réponse à la transformation et au revenu. Le carbone, le manganèse, le nickel, le chrome et le molybdène influencent la constitution des phases et la trempabilité ; le niobium, le titane et le vanadium peuvent limiter la croissance des grains d’austénite tout en formant des précipités. La composition chimique doit donc être vérifiée parallèlement à la taille des grains.
Les inclusions et la ségrégation peuvent dominer le comportement à la rupture même lorsque la taille moyenne des grains paraît acceptable. Les filaments de sulfure de manganèse, les amas d’oxydes, la ségrégation en ligne centrale et les constituants en bandes créent des concentrations locales de contraintes et des chemins préférentiels pour les fissures. Une section polie doit être examinée à la recherche de ces caractéristiques, plutôt que réduite à un nombre représentant la taille des grains. La fractographie peut montrer si une rupture Charpy ou de traction a suivi des inclusions, des facettes de clivage, des chemins intergranulaires ou des cupules ductiles.
Les essais mécaniques fournissent la vérification nécessaire. La dureté peut révéler une phase ou une condition de revenu inattendue ; l’essai de traction permet de distinguer les variations de la limite d’élasticité de celles de la résistance ultime et de l’allongement ; l’essai Charpy mesure directement le comportement de transition. La métallographie doit déterminer si les grains mesurés appartiennent à la ferrite, à l’austénite antérieure, à des paquets de martensite, à la bainite ou à une autre phase. Si la composition chimique, les inclusions, la ségrégation, la constitution des phases et les résultats mécaniques ne sont pas examinés conjointement, la taille des grains devient un indicateur indirect trompeur de l’ensemble de l’historique de traitement. C’est précisément là que s’arrête sa valeur : il s’agit d’un indicateur sensible, et non d’un diagnostic complet.
Interprétations courantes erronées des numéros ASTM de taille de grain
Pourquoi un numéro ASTM plus élevé signifie des grains plus fins
Le numéro ASTM de taille de grain évolue à l’inverse du sens courant des termes « grand » et « petit ». Un numéro plus élevé indique un plus grand nombre de grains dans une zone définie et, par conséquent, une structure granulaire moyenne plus fine. La norme ASTM E112:2024 détermine la taille moyenne des grains dans un plan par comparaison, par méthode planimétrique ou par méthode des intersections. Dans la méthode planimétrique, l’analyste compte les grains à l’intérieur d’une zone mesurée ; dans la méthode des intersections, il compte les intersections avec les joints de grains le long de lignes d’essai. Le numéro ASTM indiqué est calculé à partir de ces comptages, et non de l’impression visuelle produite par une micrographie.
La relation normalisée est logarithmique. Dans le cadre de comparaison et planimétrique couramment associé aux numéros ASTM de taille de grain, le nombre de grains par pouce carré à un grossissement de 100× est représenté par :
Ici, est le numéro ASTM de taille de grain et est le nombre de grains par pouce carré à 100×. Une augmentation de d’une unité double donc la population de grains comptée dans cette zone de référence. L’ASTM n° 8 n’est pas simplement « une classe de taille plus fine » que l’ASTM n° 7 au sens linéaire ; son nombre de grains de référence est deux fois plus élevé. L’ASTM n° 10 présente un nombre de grains quatre fois supérieur à celui associé à l’ASTM n° 8.
Cette inversion est importante dans les spécifications et les investigations de défaillance. Qualifier l’ASTM n° 10 de « plus grossier » que l’ASTM n° 7 peut inverser le sens d’un résultat de traitement thermique. Dans les aciers ferritiques-perlitiques, des grains de ferrite plus fins augmentent généralement la limite d’élasticité et abaissent la température de transition ductile-fragile. La publication spéciale 596 du NIST (1996) décrit la dépendance approximativement en inverse de la racine carrée de la limite d’élasticité et de la température de transition vis-à-vis du diamètre des grains de ferrite, tandis que la résistance à la traction est moins constamment sensible à la taille des grains et que l’allongement y est relativement peu sensible. Le European Structural Engineering Design Programme indique également que l’affinement des grains augmente la limite d’élasticité et abaisse considérablement la température de transition.
La relation de Hall–Petch explique la tendance habituelle :
où peut représenter une dimension moyenne appropriée du grain ou une intersection linéaire moyenne. Les joints de grains entravent le mouvement des dislocations ; la diminution de l’espacement pertinent augmente donc généralement la contrainte nécessaire à la déformation plastique. Il s’agit d’une tendance, et non d’une autorisation à considérer tout numéro ASTM plus élevé comme une amélioration garantie. Dans les aciers transformés, les paquets bainitiques ou martensitiques, les lattes, les blocs, les grains d’austénite primaire et les unités de clivage effectives peuvent contrôler la déformation ou la rupture plus fortement qu’une seule mesure optique du « grain ». À des échelles très petites, le comportement de Hall–Petch peut également s’écarter de sa forme classique lorsque la déformation régie par les joints et d’autres mécanismes deviennent importants.
Numéro ASTM par rapport aux micromètres
Un numéro ASTM de taille de grain est une désignation statistique normalisée ; une valeur en micromètres est une longueur physique. Ils ne sont liés qu’après définition de la base de mesure. La conversion de en un diamètre moyen estimé des grains suppose une relation ASTM particulière, une forme de grain, une géométrie de coupe et une définition de la dimension mesurée données. Elle ne signifie pas que chaque grain d’un acier ASTM n° 8 mesure le même nombre de micromètres.
Les tableaux et équations de l’ASTM E112 peuvent fournir un diamètre moyen approximatif des grains ou une intersection linéaire moyenne pour une méthode donnée. Ces estimations ne doivent pas être transposées sans précaution entre les résultats obtenus par comparaison, par méthode planimétrique et par méthode des intersections. Un résultat planimétrique pondère la surface des grains ; un résultat par intersections mesure les franchissements de joints le long de lignes d’essai. Des grains allongés, des tailles de grains mixtes, des macles, des joints incurvés et une croissance anormale des grains peuvent entraîner des résultats numériques différents, même lorsque les deux analyses sont correctement réalisées.
Le grossissement exige également de la prudence. Le numéro ASTM est lié à une convention de comptage de référence, tandis qu’une estimation en micromètres dépend de l’étalonnage de l’image et de la dimension choisie par l’analyste. Un grain mesuré sur une coupe longitudinale peut présenter une taille apparente différente de celle de la même population tridimensionnelle observée transversalement. Dans une tôle laminée, par exemple, les grains peuvent être allongés dans le sens du laminage et comprimés suivant l’épaisseur. Indiquer « ASTM 8 » sans préciser si l’éprouvette a été prélevée dans le sens longitudinal, transversal ou suivant l’épaisseur omet une information susceptible de modifier l’interprétation.
La constitution des phases constitue un autre piège. Le diamètre des grains de ferrite, la taille des grains d’austénite primaire, la taille des paquets de martensite et la taille effective des grains de clivage sont des grandeurs qui ne sont pas interchangeables. L’EBSD peut définir un joint à l’aide d’un seuil de désorientation, tandis qu’une coupe optique attaquée peut révéler un joint en fonction de l’attaque chimique et du contraste. La norme ASTM E2627:2017 traite de la taille moyenne des grains, des distributions et des informations statistiques obtenues par EBSD dans les matériaux polycristallins entièrement recristallisés. Son résultat ne doit pas être présenté comme automatiquement équivalent à un numéro ASTM E112 obtenu par comparaison optique, notamment lorsque le matériau contient des régions non recristallisées ou plusieurs populations cristallographiques.
Pour cette raison, l’affirmation selon laquelle « l’ASTM n° 8 équivaut approximativement à 20 micromètres » constitue au mieux une estimation abrégée, et non une identité universelle. La valeur en micromètres citée doit préciser la relation normalisée, la méthode de mesure, la phase, le critère de définition des joints et le plan de l’éprouvette.
Taille moyenne des grains et conformité aux spécifications
Une moyenne indiquée ne constitue pas en soi la preuve qu’un matériau satisfait à une spécification. La taille moyenne des grains réduit une distribution à une seule valeur et peut dissimuler des îlots grossiers, des structures duplex, une structure en bandes ou une zone affectée thermiquement localisée. Deux éprouvettes peuvent présenter une moyenne de 40 micromètres alors que l’une possède une distribution étroite et que l’autre contient à la fois des régions très fines et très grossières. Leur résistance à la propagation des fissures ne sera pas nécessairement identique.
L’évaluation réalisée par le NIST en 2001 sur l’acier 4340 illustre l’utilité de cette mesure pour le contrôle qualité. Les coulées acceptables utilisées pour les éprouvettes de référence Charpy présentaient des tailles de grains d’environ 30 à 40 micromètres, tandis que les coulées inacceptables mesuraient environ 60 à 70 micromètres. Ces valeurs décrivent une différence de qualité du procédé, mais n’établissent pas un seuil universel d’acceptation ou de rejet pour chaque produit, emplacement ou spécification concernant l’acier 4340. La conformité dépend du document applicable, du plan d’échantillonnage, de la méthode autorisée et du critère d’acceptation.
Le dossier de l’éprouvette doit donc préciser la nuance et l’état du matériau, la coulée ou le lot, l’emplacement dans le produit, l’orientation de la coupe, la méthode de préparation, le grossissement, la procédure normalisée, la phase mesurée, la définition des joints, le nombre de champs ou de lignes d’essai, ainsi que la distribution des résultats. Si l’EBSD a été utilisé, le pas de mesure et le critère de désorientation sont également importants. Une seule micrographie polie constitue un élément de preuve, et non une détermination complète de la taille des grains.
La même prudence s’applique aux microstructures ultrafines et transformées. Une étude de l’Université Yonsei publiée en 2014 a signalé des grains de 0,3 à 2 micromètres dans un alliage austénitique métastable, avec des résistances à la traction proches de 900 MPa et des allongements proches de 40 % lorsque la transformation martensitique induite par la déformation renforçait l’écrouissage. Une étude de la Japan Society of Mechanical Engineers publiée en 2018 a constaté qu’une taille de grains transversale d’environ 1,0 micromètre fournissait le meilleur compromis rapporté entre résistance, ductilité et ténacité dans un acier bas carbone à grains ultrafins allongés. Aucun de ces résultats ne peut être réduit à l’idée que « le numéro ASTM le plus élevé l’emporte ». La morphologie, la stabilité des phases, la texture et le mécanisme de rupture déterminent la signification de la taille mesurée.
Cadre pratique d’interprétation de la taille des grains de l’acier
Questions à poser avant de comparer les résultats
Une valeur de taille de grain n’a de signification qu’une fois son contexte de mesure défini. Commencez par la nuance et l’état métallurgique : par exemple, un acier AISI/SAE 4340, un acier ferritique-perlitique normalisé, un acier martensitique trempé et revenu, ou un acier bas carbone traité thermomécaniquement. Consignez le traitement thermique, le programme de réduction, la température de réchauffage, la vitesse de refroidissement, ainsi que tout historique de soudage ou de traitement de surface. Deux échantillons de même nuance nominale peuvent présenter des fractions de phases, des populations de précipités, des densités de dislocations et des textures différentes.
Demandez ensuite ce que représente réellement le « grain » indiqué. Dans un acier ferritique-perlitique, l’unité mesurée peut être le grain de ferrite, tandis que les colonies de perlite, les anciens grains d’austénite et les paquets ou blocs d’une microstructure transformée peuvent contrôler une autre propriété. Dans un acier martensitique, une image optique peut montrer des paquets ou des blocs plutôt que des grains cristallographiques indépendants. Dans un alliage à grains ultrafins, l’échelle pertinente peut être celle d’un grain cristallographique submicrométrique mesuré par diffraction des électrons rétrodiffusés (EBSD), et non celle de la structure plus grande visible au microscope optique.
La méthode doit être précisée. ASTM E112:2024 fournit des méthodes de comparaison, planimétrique et des intercepts pour déterminer la taille moyenne des grains dans un plan. Son numéro de grosseur de grain ASTM est dérivé du nombre de grains par unité de surface ou du nombre d’intersections avec les joints de grains. Un numéro de grosseur de grain ASTM plus élevé indique généralement des grains plus fins, mais ce nombre n’est pas en lui-même une valeur en micromètres. Il ne peut pas être comparé directement à un intercept linéaire moyen indiqué en l’absence d’informations sur la procédure, la définition des joints, la phase et la morphologie.
ASTM E2627:2017 concerne la détermination par EBSD de la taille moyenne des grains dans des matériaux polycristallins entièrement recristallisés, notamment des distributions de taille de grain et des informations statistiques. Les résultats EBSD dépendent du critère de désorientation angulaire, des règles de nettoyage, du pas de balayage et du traitement des pixels non indexés. Ces paramètres peuvent modifier considérablement la population comptée. Une structure en bandes ou allongée exige également de la prudence : les intercepts longitudinaux et transversaux seront différents, de sorte qu’une seule valeur scalaire de « taille de grain » peut dissimuler une forte anisotropie.
Viennent ensuite l’emplacement et l’orientation de l’échantillonnage. Indiquez s’il s’agit d’une tôle, d’une barre, d’une pièce forgée, d’une zone soudée, d’une zone affectée thermiquement ou d’une couche de surface, puis précisez si la coupe est longitudinale, transversale ou dans le sens de l’épaisseur. Lorsque cela est possible, examinez plusieurs champs. Une région localement à gros grains, une bande, une traînée d’inclusions ou un gradient de recristallisation peut rendre une micrographie unique non représentative. Indiquez la moyenne et la dispersion, et pas uniquement le champ présentant les grains les plus fins. Une distribution, le nombre de mesures, un intervalle de confiance ou, au minimum, les valeurs minimale et maximale donnent au lecteur une idée de l’incertitude d’échantillonnage.
L’évaluation menée par le NIST en 2001 sur l’acier 4340 montre pourquoi il s’agit d’une question de qualité plutôt que d’une simple question esthétique : les coulées acceptables pour les éprouvettes de référence Charpy du NIST présentaient des tailles de grain d’environ 30–40 micromètres, tandis que les coulées inacceptables présentaient des tailles d’environ 60–70 micromètres. Cette différence était importante, car le grossissement des grains modifiait le comportement au choc et les performances du matériau de référence.
Relier la microstructure à la propriété recherchée
La première propriété à mettre généralement en relation avec la taille des grains devrait être la limite d’élasticité. La relation classique de Hall–Petch exprime approximativement la contribution de la taille des grains comme suit :
où représente le diamètre moyen des grains ou, dans de nombreux traitements, l’intercept linéaire moyen. Les joints de grains entravent le mouvement des dislocations ; ainsi, la diminution de la dimension pertinente des grains de ferrite augmente généralement la limite d’élasticité. Les notes de cours de 2005 de l’Université de Cambridge sur les matériaux décrivent cette dépendance en inverse de la racine carrée comme la relation centrale de Hall–Petch.
Cette relation ne constitue pas une garantie universelle. L’unité structurale déterminante peut être la taille des grains de ferrite dans un acier et la taille effective des paquets ou des blocs dans un autre. La teneur en solutés, les précipitations, la texture, la densité de dislocations, la fraction de phases et les contraintes résiduelles peuvent contribuer autant, voire davantage, que l’espacement des joints. À des dimensions suffisamment faibles, les mécanismes contrôlés par les joints de grains, la restauration, la localisation du cisaillement ou la modification des modes de déformation peuvent réduire la pertinence d’une simple extrapolation. Le durcissement de Hall–Petch est un modèle ayant un domaine de validité, et non la garantie que chaque étape d’affinement produira le même accroissement de résistance.
Pour les aciers ferritiques-perlitiques classiques, la publication spéciale 596 du NIST (1996) indique que la limite d’élasticité et la température de transition ductile-fragile varient approximativement selon l’inverse de la racine carrée du diamètre des grains de ferrite. La résistance à la traction est moins systématiquement sensible à la taille des grains, et l’allongement y est relativement peu sensible. Cette distinction doit guider la comparaison. Si l’exigence d’ingénierie concerne la résistance à l’écoulement ou la ténacité à basse température, l’affinement peut être très avantageux. Si l’exigence concerne l’allongement uniforme, une réduction de la taille des grains à elle seule peut entraîner une variation limitée ; l’écrouissage, la transformation de phase, les inclusions et la texture peuvent alors dominer.
Le comportement de transition Charpy mérite un traitement distinct. Des grains de ferrite plus fins abaissent généralement la température de transition ductile-fragile, comme l’a rapporté l’European Structural Engineering Design Programme en 2000, mais le déplacement mesuré dépend également de la géométrie de l’entaille, de la température d’essai, des facettes de clivage, des inclusions et de la constitution des phases. Comparez les courbes de transition, et pas seulement une valeur unique d’énergie absorbée. La fractographie doit déterminer si la rupture relève du clivage, du quasi-clivage, d’une rupture ductile par cupules, d’une fissuration intergranulaire ou d’un mécanisme mixte.[7] Study of low-carbon steel with ultrafine elongated grains. Japan Society of Mechanical Engineers researchers. Transactions of the Japan Society of Mechanical Engineers, 2018.
Les aciers ultrafins et les aciers transformés rendent les comparaisons simples encore moins fiables. Une étude de l’Université Yonsei publiée en 2014 a décrit un alliage austénitique métastable présentant des tailles de grain de 0,3–2 micromètres, des résistances à la traction proches de 900 MPa et des allongements proches de 40 %. La transformation martensitique induite par la déformation fournissait un écrouissage supplémentaire ; la ductilité ne peut donc pas être attribuée au seul affinement des grains. De même, une étude de la Japan Society of Mechanical Engineers publiée en 2018 sur un acier bas carbone à grains ultrafins allongés a fait état du meilleur compromis entre résistance, ductilité et ténacité pour une taille de grain transversale d’environ 1,0 micromètre. C’est la dimension transversale, et non une moyenne non précisée, qui était déterminante.
Liste de contrôle pour la présentation de références techniques
Une référence exploitable doit identifier la désignation exacte de l’acier et son état métallurgique, notamment le traitement thermique ou la voie thermomécanique. Elle doit préciser si l’unité indiquée correspond à de la ferrite, de l’austénite, de l’ancienne austénite, à un paquet de martensite, à un grain cristallographique, à une colonie ou à une autre structure.
La section consacrée aux mesures doit citer ASTM E112 ou ASTM E2627, selon le cas, préciser s’il s’agit d’une méthode de comparaison, planimétrique, des intercepts ou d’une pratique EBSD, et indiquer le critère appliqué aux joints de phases ou à la désorientation. Indiquez le numéro de grosseur de grain ASTM ainsi que la mesure équivalente en micromètres uniquement lorsque la conversion et la méthode sont explicites.
Consignez l’orientation de la coupe, l’emplacement de l’échantillonnage, le nombre de champs, le grossissement ou le pas EBSD, la valeur moyenne, la distribution et l’incertitude. Pour les grains allongés, indiquez les dimensions longitudinale et transversale. Une seule moyenne est insuffisante lorsque la population est bimodale ou fortement structurée en bandes.
Enfin, mettez la microstructure en regard de la limite d’élasticité, de la résistance à la traction, de l’allongement, de la dureté et du comportement de transition Charpy, puis examinez les observations fractographiques et les variables confondantes telles que les inclusions, la texture, les précipitations, les contraintes résiduelles, l’historique du refroidissement et la fraction de phases. L’affinement des grains est un levier métallurgique puissant, mais sa valeur dépend de la propriété recherchée, du mécanisme qui supporte la charge ou qui gouverne la propagation de la fissure, et de la manière dont la structure a été mesurée — et non de la seule finesse des grains.
Références
- [1] NIST Special Publication 596. NIST Special Publication, 1996. https://nvlpubs.nist.gov/nistpubs/Legacy/SP/nbsspecialpublication596.pdf
- [2] Assessing the Quality of Received 4340 Steel for Production of NIST Charpy Reference Specimens. NIST assessment report, 2001. https://www.nist.gov/publications/assessing-quality-received-4340-steel-production-nist-charpy-reference-specimens
- [3] New ASTM Standard Covers Use of Electron Backscatter Diffraction to Measure Grain Size. ASTM International standard announcement, 2017. https://www.astm.org/news/press-releases/new-astm-standard-covers-use-electron-backscatter-diffraction-measure-grain-size
- [4] Steel: Microstructure and Grain Refinement. ESDEP lecture material, 2000. https://fgg-web.fgg.uni-lj.si/~/pmoze/ESDEP/master/wg02/l0100.htm
- [5] Hall–Petch relationship. Phase Transformations materials notes, 2005. https://www.phase-trans.msm.cam.ac.uk/2005/Graz3/Graz3.html
- [6] Effect of grain size on the uniform ductility of a bulk ultrafine-grained metastable austenitic alloy. Yonsei University research publication, 2014. https://yonsei.elsevierpure.com/en/publications/effect-of-grain-size-on-the-uniform-ductility-of-a-bulk-ultrafine/
- [7] Study of low-carbon steel with ultrafine elongated grains. Transactions of the Japan Society of Mechanical Engineers, 2018. https://www.jstage.jst.go.jp/article/transjsme/84/866/84_18-00237/_article/-char/en