




Mi a „mill test certificate”, és mi nem az?
A „mill test certificate” (MTC) általános iparági megnevezés, nem pedig egy világszerte azonos dokumentum neve. A beszállítótól, a joghatóságtól, a terméktől és a szerződéstől függően ugyanez a kifejezés megfelelőségi tanúsítványra, anyagvizsgálati jelentésre, gyártói ellenőrzési tanúsítványra vagy valamely megnevezett szabvány alapján kiállított ellenőrzési dokumentumra utalhat.
A dokumentum jelentését az alkalmazott keretrendszer határozza meg. Az ISO 10474:2013 az acél és acéltermékek vevők részére, a megrendelés követelményei szerint átadott ellenőrzési dokumentumainak típusait határozza meg. Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acéltermékek ellenőrzési dokumentumaira vonatkozó nemzetközi szabványként azonosítja, és az ISO 404:2013 szabványt az általános műszaki szállítási követelményekhez kapcsolódó szabványként sorolja fel. A brit szabványügyi keretrendszerben a BS EN 10204:2004 a fémtermékek ellenőrzési dokumentumaival foglalkozik, beleértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket, valamint a konkrét vagy nem konkrét ellenőrzésen alapuló tanúsítványokat.
Az MTC bizonyító ereje függ a dokumentumtípustól, a követelményektől, az ellenőrzési felelősségtől, a lefedett vizsgálati egységtől és a nyomonkövethetőségtől. Strong evidence
Ez a megkülönböztetés fontos. Egy MTC nem rendelkezik automatikusan meghatározott szintű bizonyító erővel pusztán azért, mert a címében szerepel a „tanúsítvány” szó. Bizonyító értéke attól függ, hogy milyen dokumentumtípust állítottak ki, mely követelményeket alkalmazták, ki végezte vagy vizsgálta felül az ellenőrzést, mely anyagra vagy vizsgálati egységre vonatkozik, valamint hogy a közölt eredmények visszakövethetők-e a szállított termékhez.

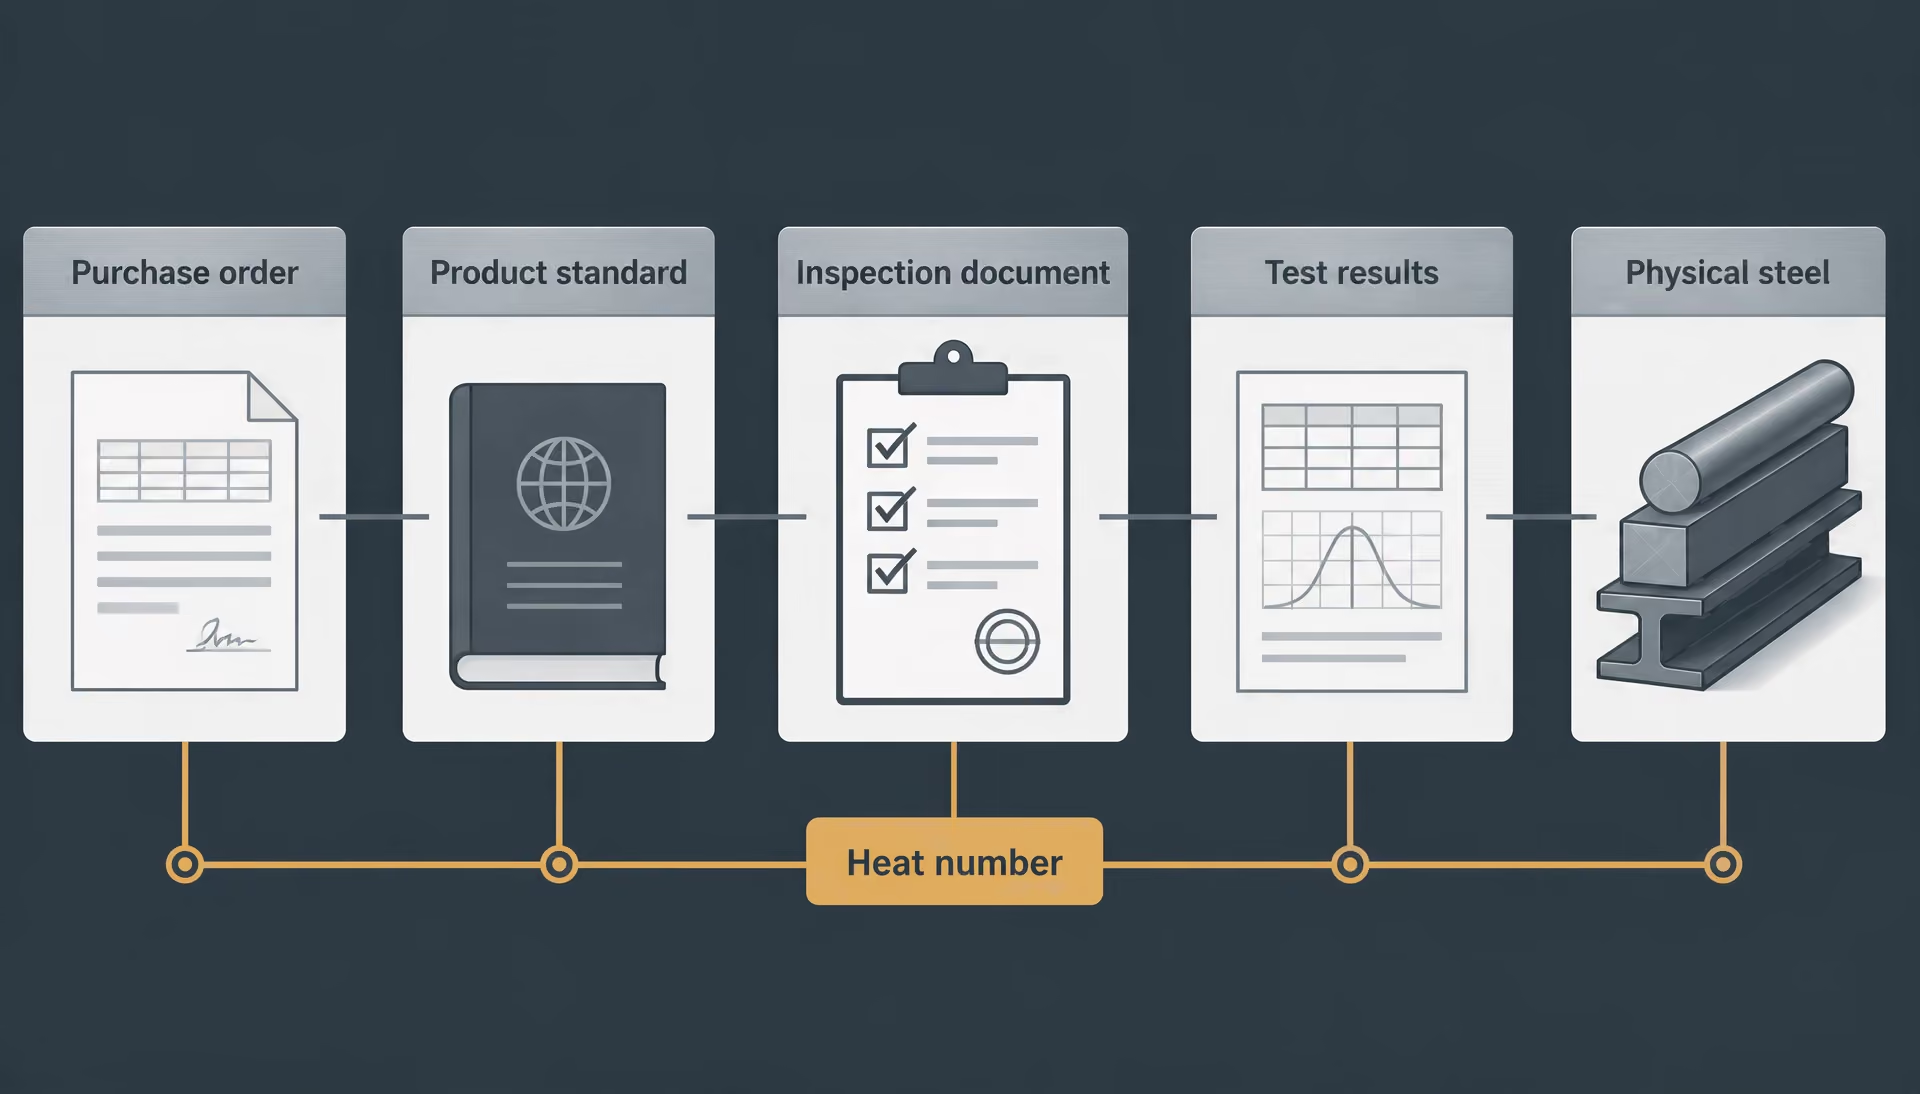
A dokumentum mint a megfelelőség bizonyítéka
Az MTC elsősorban annak dokumentált bizonyítéka, hogy egy meghatározott szállítmányt, tételt vagy vizsgálati egységet értékeltek a megadott követelményekhez képest. Ezek a követelmények magukban foglalhatják a kémiai összetétel tartományát, a szakítószilárdságot, a folyáshatárt, a nyúlást, az ütőmunkát, a keménységet, a méreteket, a tűréseket, a hőkezelést, a felületi állapotot, valamint a megrendelésben és a termékspecifikációban szereplő egyéb előírásokat.
A bizonyítékok láncolata
- A dokumentum azonosítja a terméket, az anyagminőséget, a méretet, a mennyiséget vagy az olvasztást.
- A megrendelés vagy a műszaki előírás meghatározza az alkalmazandó követelményeket.
- A gyártó vagy az ellenőrző szervezet megfelelőségi nyilatkozatot, ellenőrzési tevékenységet vagy vizsgálati eredményt közöl.
- A közölt bizonyítékot a dokumentumban azonosított anyaghoz rendelik.
A tanúsítványt ezért egymással összekapcsolt állítások láncolataként kell értelmezni:
- a dokumentum azonosítja a terméket, az anyagminőséget, a méretet, a mennyiséget vagy az öntetet;
- a megrendelés vagy a specifikáció meghatározza az alkalmazandó követelményeket;
- a gyártó vagy az ellenőrző szervezet megfelelőségi nyilatkozatot, ellenőrzési tevékenységet vagy vizsgálati eredményt közöl;
- a közölt bizonyítékot a dokumentumban azonosított anyaghoz rendelik.
Nyomonkövethetőség A tanúsítvány, az ahhoz tartozó ellenőrzési eredmények és az azonosítható fizikai acél közötti ellenőrzött kapcsolat, amelyet rendszerint az olvasztás-, öntés-, tétel-, lemez-, köteg- vagy sorozatazonosítók teremtenek meg.
A nyomonkövethetőség központi jelentőségű. Az öntetszám, az öntvényazonosító, a lemezszám, a kötegszám vagy más jelölés kapcsolja össze a tanúsítványt a fizikai anyaggal. Ha ez a kapcsolat hiányzik, módosított vagy nem egyértelmű, akkor egy helyesnek tűnő kémiai elemzés nem feltétlenül bizonyít bármit az éppen vizsgált konkrét lemezről, rúdról, csőről vagy idomacélról.
| EN 10204-típus | Ellenőrzési alap | Vizsgálati eredmények | A szállításhoz való kapcsolat |
|---|---|---|---|
| 2.1 | Megfelelőségi nyilatkozat | Nincsenek vizsgálati eredmények | A szállítmányról kijelentik, hogy megfelel a megállapodásnak |
| 2.2 | Nem egyedi ellenőrzés | Közölt eredmények | Az eredmények nem feltétlenül a szállított tételből származnak |
| 3.1 | Egyedi ellenőrzés | Közölt eredmények | Az eredmények a szállított termékekhez vagy a vonatkozó vizsgálati egységhez kapcsolódnak |
| 3.2 | Egyedi ellenőrzés kiegészítő hitelesítéssel | Közölt eredmények | A gyártó és a vevő vagy a kijelölt ellenőr hitelesíti a dokumentumot |
A dokumentumtípus azt is meghatározza, hogy milyen bizonyíték áll rendelkezésre. Az EN 10204 szerint a 2.1 típusú dokumentum szöveges formában kiállított megfelelőségi nyilatkozat, amely nem tartalmaz vizsgálati eredményeket, és megerősíti, hogy a szállítmány megfelel a megállapodásnak. Ez tehát nem egyenértékű az eredményeken alapuló vizsgálati tanúsítvánnyal. A 2.2 típusú dokumentum nem konkrét ellenőrzésből származó vizsgálati eredményeket közöl: a gyártó ugyanazon gyártási eljárással készült termékeken elvégzett ellenőrzés vizsgálati eredményeit szolgáltatja, de ezek nem feltétlenül a konkrét szállítmányra vonatkoznak. A 3.1 és 3.2 típusú dokumentumok konkrét ellenőrzést foglalnak magukban, vagyis az eredmények a szállított termékekhez vagy a vonatkozó vizsgálati egységhez kapcsolódnak; a 3.2 típushoz egy felhatalmazott ellenőrzési képviselő vagy más, megállapodás szerinti fél általi érvényesítés is társul.
Az alkalmazandó EN 10204- vagy ISO 10474-kiadásban továbbra is ellenőrizni kell a pontos megfogalmazást és a megengedett eljárásokat. A „3.1” jelölésű dokumentum csak akkor értelmezhető érdemben, ha egyértelmű azonosítója, aláírója, vizsgálati köre és a termékhez való kapcsolata.
Az MTC a vizsgálati értékeken kívül más adatokat is tartalmazhat. Az európai ellenőrzésidokumentum-keretrendszer meghatározza azokat az információkat, amelyek az EN 10204 szerinti dokumentumokban közölhetők, továbbá szabványosított megnevezéseket és kódszámokat biztosít a dokumentum egyes részeihez. Ennek megfelelően az ellenőrzést végző személynek nem csupán a kémiai összetételt bemutató táblázatot kell megvizsgálnia, hanem a termékmegnevezést, a megrendelés- vagy tételazonosítót, a mennyiséget, a hőkezelést, a vizsgálati egységet, a mintavétel irányát, a vizsgálati hőmérsékletet, a vizsgálati módszert, az elfogadási kritériumokat és a felhatalmazott aláírást is.
Miért nem jelent a tanúsítvány egyetemes minőségi garanciát?
A tanúsítvány a meghatározott követelményeknek való megfelelés bizonyítéka, nem pedig annak bizonyítéka, hogy az acél minden felhasználásra alkalmas, vagy hogy minden tulajdonságát megállapították. Ez két különböző kérdés.
| A tanúsítvány bizonyítékai | Amit alátámaszthat | Amit nem állapít meg automatikusan |
|---|---|---|
| Kémiai összetétel | Összetétel a megnevezett anyagminőség határértékeihez viszonyítva | Hegeszthetőség, korrózióállóság vagy kifáradási élettartam |
| Szakító- és folyáshatár-eredmények | A megadott próbatestre és állapotra vonatkozó mért szilárdság | Szilárdság későbbi gyártás vagy hőkezelés után |
| Ütőmunka | Szívósság a megadott hőmérsékleten és próbatest-feltételek mellett | Általános törési szívósság minden üzemeltetési feltétel mellett |
| Méretellenőrzés | Mért méretek a megadott tűrésekhez viszonyítva | Helyes geometria a későbbi feldolgozás után |
Először is, a tanúsítvány csak a megrendelés vagy a termékszabvány által előírt tulajdonságokról számolhat be. Egy olyan szénacéllemez-tanúsítvány, amely a széntartalmat, a mangántartalmat, a folyáshatárt és a szakítószilárdságot mutatja be, nem igazolja automatikusan a hidrogén okozta károsodással szembeni ellenállást, a kifáradási teljesítményt, az adott gyártási eljárás melletti hegeszthetőséget, a kiválasztott hőmérsékleten mért törési szívósságot vagy egy meghatározott vegyi környezetben tanúsított korróziós teljesítményt. Ha egy tulajdonságot nem írtak elő, nem vizsgáltak és nem közöltek, akkor a tanúsítványt nem szabad annak bizonyítékaként kezelni, hogy az adott tulajdonságot igazolták.
Másodszor, a dokumentumon alapuló megfelelőség nem jelent független ellenőrzést. A gyártó a megállapodás szerinti ellenőrzési alap alapján gyártói nyilatkozatot vagy jelentést állíthat ki. Ez a dokumentum lehet érvényes és megfelelően elkészített, miközben különbözik egy független laboratórium, a vevő ellenőre vagy egy bejelentett ellenőrző szervezet által végzett vizsgálattól. Amennyiben a megrendelés harmadik fél általi jelenlétet, a gyártói nyilvántartások felülvizsgálatát vagy 3.2 típusú dokumentumot ír elő, ezek az előírások az ellenőrzés külön szintjét jelentik. Ezek nem következnek pusztán az MTC általános megnevezéséből.
Az eredeti MTC nem állapítja meg egy alkatrész állapotát vagy teljesítményét a későbbi feldolgozás után. Strong evidence
Harmadszor, a tanúsítvány az anyagot a szállítási történetének egy meghatározott pontján írja le. A darabolás, fúrás, alakítás, hegesztés, hőkezelés, forgácsolás, horganyzás, pácolás vagy az üzemi környezetnek való kitettség megváltoztathatja a méreteket, a maradó feszültséget, a felületi állapotot vagy a metallurgiai tulajdonságokat. A normalizált lemezről kiállított tanúsítvány nem tanúsítja a gyártást követően elkészült hegesztett nyomástartó edény állapotát. Ugyanígy az öntvényről kiállított tanúsítvány sem tanúsítja egy olyan kész alkatrész teljesítményét, amelynek geometriája és feldolgozása eltér az eredeti termékétől.
Végül a tanúsítvány nem képes helyrehozni a nem megfelelő specifikációt. Az acélminőség-jelöléseket az irányadó szabványban szereplő formájuk szerint kell értelmezni. Az ASTM A6/A6M például általános követelményeket határoz meg hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakhoz használt lemezekre, míg az alkalmazandó ASTM-anyagspecifikáció biztosítja az anyagminőségre vonatkozó egyedi követelményeket. Az ASTM anyagvizsgálati jelentéseire vonatkozó követelmények a specifikációtól és a termékformától függően változnak, ideértve a lemezt, a táblalemezt, a szalagot, a csövet, a szerkezeti idomacélt és a kovácsdarabokat. Egy ASTM A36 lemezhez készített jelentésről nem feltételezhető, hogy megfelel egy ASTM A572 Grade 50 idomacélra, egy EN 10025-2 szerinti S355J2 lemezre vagy egy nyomástartóedény-acélminőségre vonatkozó követelményeknek pusztán azért, mert valamennyit informálisan szerkezeti acélként írják le.
Az MTC, a megrendelés és a termékszabvány kapcsolata
A megrendelés az összekötő dokumentum. Az ISO 10474:2013 kifejezetten a megrendelés követelményei köré építi az ellenőrzési dokumentumokat, ezért a tanúsítvány nem értékelhető a beszerzési specifikációtól, a rajzoktól, a műszaki szállítási feltételektől és a jóváhagyott ellenőrzési tervtől elszigetelten.
A termékszabvány meghatározza az adott anyagra és termékformára vonatkozó alapvető szabályokat: a kémiai határértékeket, a mechanikai tulajdonságokat, a mintavételt, a vizsgálati módszereket, a tűréseket, a szállítási állapotot és az elfogadási kritériumokat. A megrendelés hivatkozhat erre a szabványra, további követelményeket írhat elő, kiválaszthatja az ellenőrzési dokumentum típusát, vagy kiegészítő vizsgálatokat tehet kötelezővé. Meghatározhat továbbá konkrét hőkezelési állapotot, ütővizsgálati hőmérsékletet, felületi osztályt, ultrahangos vizsgálati szintet vagy nyomonkövethetőségi rendszert. A tanúsítványnak a követelmények együttesét kell tükröznie, nem csupán az anyagminőség megnevezését.
A termékforma különösen fontos. Az „S355” nem minden szállítási állapot vagy vizsgálati kötelezettség teljes körű leírása. Az alkalmazandó európai termékszabvány, a vastagsági tartomány, a szállítási állapot és az alsóbb anyagminőségi fokozat — például az S355JR, az S355J0 vagy az S355J2 — módosíthatja az előírt ütőmunkát és vizsgálati hőmérsékletet. Hasonlóképpen, egy ASTM-jelölés külön rendelkezéseket tartalmazhat lemezre, rúdra, csőre vagy kovácsdarabra. Az MTC-t a ténylegesen szállított termékformához kell igazítani.
Az ellenőrzés alapja meghatározza, hogyan szerezték meg a közölt bizonyítékot. A nem konkrét ellenőrzés alátámaszthatja a gyártó ugyanazon eljárással végzett termelésén alapuló nyilatkozatát, míg a konkrét ellenőrzés a vizsgálatot a szállított anyaghoz vagy a vizsgálati egységhez kapcsolja. Egyik ellenőrzési alap sem helyettesíti hallgatólagosan a másikat. A megrendelésben meg kell határozni, vagy érvényesen be kell építeni a megkövetelt dokumentumtípust.
Négy kérdés minden MTC esetében
- 1. Irányadó szabvány Melyik termékszabvány határozza meg az anyagkövetelményeket?
- 2. Megrendelés Mit írt elő a megrendelés és a műszaki szállítási feltételek?
- 3. Dokumentumtípus Melyik ellenőrzési dokumentumot állították ki?
- 4. Anyagkapcsolat Mely fizikai anyagra és vizsgálatokra terjed ki a dokumentum?
A megalapozott felülvizsgálat ezért négy kérdést tesz fel: Melyik szabvány irányadó a termékre? Mit írt elő a megrendelés? Milyen ellenőrzési dokumentumot állítottak ki? Mely fizikai anyagra és mely vizsgálatokra vonatkozik? Az MTC csak akkor nyújt hasznos bizonyítékot a megfelelőségre, ha ezekre a kérdésekre adott válaszok összhangban vannak. Továbbra is egy meghatározott keretrendszeren belüli bizonyíték marad — nem pedig a minőség, az üzemi alkalmasság vagy a további feldolgozást követő állapot egyetemes garanciája.
A szabványrendszer felépítése: ISO 10474, EN 10204 és ASTM-követelmények
| Keretrendszer | Elsődleges szerep | Tipikus hatókör |
|---|---|---|
| ISO 10474:2013 | Az acéltermékek ellenőrzési dokumentumainak osztályozása | Acél és acéltermékek |
| EN 10204:2004 | A fémtermékek ellenőrzési dokumentumainak osztályozása | Fémtermékek, beleértve az acélt is |
| ASTM termékelőírások | Az anyaghoz kapcsolódó műszaki és jelentési követelmények meghatározása | Termék- és anyagminőségfüggő |
| ISO 404:2013 | Kapcsolódó általános szállítási követelmények megadása | Acél és acéltermékek |
A gyári vizsgálati bizonyítvány jelentése nem pusztán a „gyári vizsgálati bizonyítvány” kifejezésből ered. Hitelességét a rajta feltüntetett dokumentumtípus, az acélra alkalmazott termékszabvány, a vizsgálat alapja, a megrendelésben előírt vizsgálatok, valamint a közölt eredmények és a szállított olvasztás, öntet, tétel vagy termék közötti kapcsolat adja. Az ISO 10474, az EN 10204 és az ASTM-előírások e rendszer egymást átfedő részeivel foglalkoznak, de nem alkotnak egyetlen, egymással felcserélhető szabálygyűjteményt.
A különbségtétel azért lényeges, mert egy dokumentum igazolhatja a megrendelésnek való megfelelést anélkül, hogy kémiai vagy mechanikai vizsgálati értékeket közölne. Egy másik dokumentum vizsgálati eredményeket tartalmazhat, miközben csak egy meghatározott mintára vagy tételre vonatkozik. Egyik dokumentum sem bizonyítja automatikusan azokat a tulajdonságokat, amelyeket az alkalmazandó termékszabvány nem írt elő.
ISO 10474:2013 és az acéltermékek vizsgálati dokumentumai
Az ISO 10474:2013, Acél és acéltermékek — Vizsgálati dokumentumok, kifejezetten az acél és acéltermékek vásárlói részére átadott dokumentumokkal foglalkozó nemzetközi szabvány. Az ISO megfogalmazása szerint a szabvány „meghatározza a megrendelés követelményei alapján az acéltermékek vásárlói részére átadott vizsgálati dokumentumok típusait” (International Organization for Standardization, 2013). Ez a megfogalmazás a megrendelést helyezi a dokumentumrendszer középpontjába. A szabvány azt osztályozza, hogy mit közöl a szállító; nem helyettesíti azt az acélminőségre vonatkozó szabványt, amely meghatározza a kémiai összetételt, a szilárdságot, a szívósságot, a méreteket vagy egyéb termékkövetelményeket.
Az ISO 10474:2013 a dokumentumokat mind tartalmuk, mind a vizsgálat forrása alapján megkülönbözteti. A 2.1 típusú dokumentum megfelelőségi nyilatkozat: a gyártó kijelenti, hogy a szállított termékek megfelelnek a megrendelésnek, de vizsgálati eredményeket nem tartalmaz. A 2.2 típusú dokumentum nem egyedi vizsgálatból származó eredményeket tartalmazó vizsgálati jelentés. A vizsgálatok ugyanazon gyártási eljárással előállított termékekre vonatkoznak, de a vizsgált anyag nem feltétlenül azonos a dokumentum által lefedett konkrét szállítmánnyal.
| Típus | Ellenőrzési alap | Hitelesítés vagy nyilatkozat |
|---|---|---|
| 2.1 | Nincsenek vizsgálati eredmények | A gyártó megfelelőségi nyilatkozata |
| 2.2 | Nem egyedi ellenőrzés | A gyártó vizsgálati jelentése |
| 3.1 | Egyedi ellenőrzés | A gyártó felhatalmazott ellenőrzési képviselője |
| 3.2 | Egyedi ellenőrzés | A gyártó és a vevő képviselője vagy a kijelölt ellenőr |
A különbség egyedi vizsgálat esetén még élesebbé válik. A 3.1 típusú dokumentum a szállított termékeken vagy a szállítmányhoz tartozó vizsgálati egységeken elvégzett vizsgálatok eredményeit tartalmazza, és a dokumentumot a gyártó meghatalmazott vizsgálati képviselője hitelesíti. A 3.2 típusú dokumentum esetében a gyártó képviselője mellett a vevő által kijelölt vizsgálati képviselő vagy a hivatalosan kijelölt ellenőr is hitelesíti a dokumentumot. A dokumentumtípus tehát információt ad az eredmény, a szállítmány és a jelentés jóváhagyásáért felelős személyek közötti kapcsolatról.
Ennek az információnak azonban megvannak a korlátai. Egy szerkezetiacél-szabvány szerint szállított lemezre kiállított 3.1 típusú bizonyítvány nem válik minden olyan hegesztés, csavar, bevonat, megmunkált jellemző vagy összeszerelt alkatrész bizonyítványává, amelyet később ebből a lemezből készítettek. A dokumentum az acéltermékre és a benne azonosított vizsgálatokra vonatkozó bizonyíték. A hőszám, a termékazonosítás, a méretek, a szállítási állapot és a vizsgálati egységre vonatkozó hivatkozások alapvető kapcsolatot teremtenek a dokumentum és az anyag között.
Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acél és acéltermékek vizsgálati dokumentumaira vonatkozó nemzetközi szabványként azonosítja. Ugyanennek a bizottságnak a katalógusa kapcsolódó szabványként az ISO 404:2013 szabványt, Acél és acéltermékek — Általános műszaki szállítási követelmények, is feltünteti. Az ISO 404 általános szállítási rendelkezésekkel foglalkozik, és nem szolgál univerzális bizonyítványformátumként. A szabvány megadhatja azt a tágabb műszaki szállítási keretet, amelyben a megrendelés előírja a vizsgálatot, a mintavételt, a jelölést, a dokumentációt és az átvételt.
BS EN 10204:2004 és fémtermékek
A BS EN 10204:2004, Fémtermékek — Vizsgálati dokumentumok típusai, az EN 10204:2004 európai szabvány brit átvétele. Alkalmazási területe szélesebb az acélnál: a fémtermékekre és a hozzájuk kiadott vizsgálati dokumentumokra terjed ki. A BSI szerint a szabvány a megfelelőségi nyilatkozatokra, a vizsgálati jelentésekre, valamint az egyedi vagy nem egyedi vizsgálaton alapuló bizonyítványokra terjed ki (BSI, 2004). Az acélbizonyítványok gyakran ezeket a megjelöléseket használják, de a rendszer nem korlátozódik az acélgyártásra.
A leggyakrabban félreértett megjelölés a 2.1 típus. Az EN 10204 szerint ez szöveges formában kiadott megfelelőségi bizonyítvány, amely vizsgálati eredményeket nem tartalmaz, és igazolja, hogy a szállítmány megfelel a megállapodásnak. Így érvényes vizsgálati dokumentum lehet annak ellenére, hogy nem tartalmaz szénértéket, folyáshatárt, szakítószilárdságot vagy ütővizsgálati eredményt. Ha minden bizonyítványt „vizsgálati bizonyítványnak” nevezünk, ez a különbség rejtve maradhat.
A 2.2 típus vizsgálati jelentés. Nem egyedi vizsgálatból származó eredményeket tartalmaz, vagyis a vizsgálatokat olyan termékeken végzik, amelyek nem feltétlenül részei a szállítmánynak, noha ugyanazon előírás és gyártási eljárás szerint készültek. Az ilyen eredmények megmutathatják, hogy a gyártási folyamat megfelelő anyagot eredményezett, de nem bizonyítják, hogy a vevő szállítmányának minden egyes darabját külön vizsgálták.
A 3.1 típus egyedi vizsgálaton alapuló vizsgálati bizonyítvány. A gyártó a szállítmányra vagy az ahhoz kapcsolódó vizsgálati egységekre vonatkozó vizsgálati eredményeket adja át, és a gyártási részlegtől független, meghatalmazott vizsgálati képviselő igazolja a dokumentumot. A 3.2 típus esetében a gyártó meghatalmazott képviselőjének és a vevő képviselőjének vagy egy kijelölt ellenőrnek is meg kell erősítenie a dokumentumot. A további aláírás nem hoz létre új kohászati adatokat; a vizsgálati és átvételi felelősségi láncot módosítja.
Az EN 10204 közös szókészletet is biztosít a kiadott dokumentum azonosításához, miközben az alkalmazandó termékszabvány határozza meg, mely vizsgálatokat kell elvégezni. Egy EN 10025-2 szerinti S355J2+N minőségre kiállított 3.1 típusú dokumentumot például az adott minőségre, termékformára, vastagságtartományra, szállítási állapotra és ütővizsgálati jelölésre vonatkozó követelményekkel együtt kell értelmezni. Önmagában a dokumentumtípus nem mondja meg, hogy az acél lemez, szelvény, rúd vagy más forma, és nem határozza meg a megengedett kémiai határértékeket sem.
Az európai vizsgálatidokumentum-rendszer azt az információt is meghatározza, amely közölhető, továbbá szabványosított megjelöléseket és kódszámokat biztosít a dokumentum egyes részeihez. A gyakorlatban ez támogatja a megrendelésszám, a termékleírás, a minőség, a méretek, az olvasztás azonosítása, a szállítási állapot, a vizsgálati eredmények és a hitelesítés egységes bemutatását. Nem teszi azonban a választható információkat kötelező vizsgálati követelménnyé. A szerződés szövege és a hivatkozott termékszabvány továbbra is meghatározó.
ASTM termékelőírások és az ASTM A6/A6M
| ASTM-hivatkozás | Szerep az MTC felülvizsgálatában |
|---|---|
| ASTM A6/A6M | A hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakra vonatkozó általános követelmények |
| ASTM A36/A36M | Szerkezeti szénacél előírása |
| ASTM A572/A572M | Nagy szilárdságú, gyengén ötvözött szerkezeti acél előírása |
| ASTM A992/A992M | Szerkezeti idomacélok előírása |
| ASTM A516/A516M | Nyomástartó edénylemezek előírása |
Az ASTM eltérő megközelítést alkalmaz. Az ASTM International általában nem ír elő egyetlen, valamennyi acéltermékre érvényes bizonyítványszerkezetet. Az anyagvizsgálati jelentésekre vonatkozó követelmények az alkalmazandó ASTM-előírástól és a termékformától függnek, ideértve a lemezt, a táblalemezt, a szalagot, a csövet, a szerkezeti szelvényeket és a kovácsdarabokat is (ASTM International, 2024). A vonatkozó előírás előírhat jelentést, meghatározhatja annak tartalmát, azonosíthatja a vizsgálatokat, rögzítheti a mintavételi szabályokat, és meghatározhatja, mikor köteles azt a szállító átadni. A megrendelés további követelményeket is előírhat, amennyiben azok összeegyeztethetők az irányadó előírással.
Az ASTM A6/A6M, Hengerelt szerkezeti acélrudakra, lemezekre, szelvényekre és szádfalakra vonatkozó általános követelmények szabványelőírása, az említett hengerelt szerkezeti termékekre vonatkozó általános követelményeket tartalmazza. Nem univerzális ASTM-gyári bizonyítványszabvány, és nem helyettesíti a minőségre vonatkozó előírást. A vevőnek vagy a mérnöknek az ASTM A6/A6M szabványt a kijelölt anyagszabvánnyal együtt kell olvasnia, például az ASTM A36/A36M szabvánnyal a szénacélból készült szerkezeti acél, az ASTM A572/A572M szabvánnyal a nagyszilárdságú, gyengén ötvözött szerkezeti acél, vagy az ASTM A992/A992M szabvánnyal a szerkezeti acélszelvények esetében.
A minőségi előírás határozza meg az anyagra vonatkozó szabályokat; az ASTM A6/A6M pedig az alkalmazási körébe tartozó esetekben közös követelményeket biztosít. Ezek a szabályok kiterjedhetnek a gyártásra, a méretekre és a megengedett eltérésekre, a szakító- és folyási tulajdonságokra, a hajlítóvizsgálatokra, az előírás esetén végzett ütővizsgálatra, a jelölésre, a javításra, az ismételt vizsgálatra és a tanúsításra. A bizonyítvány pontos tartalma továbbra is a termékformától és a megrendelésben hivatkozott pontoktól függ. Az ASTM A516/A516M nyomástartó edényekhez való lemez, az ASTM A106/A106M varrat nélküli szénacélcső, valamint az ASTM A182/A182M kovácsolt vagy hengerelt ötvözött és rozsdamentes acél karimái nem rendelkeznek azonos jelentési kötelezettségekkel pusztán azért, mert valamennyien acéltermékek.
Az ASTM-jelentések esetében a jelölések utótagjaira is gondosan oda kell figyelni. Az „A36” és az „A36M” az ASTM-jelölési rendszerben a hüvelyk-font, illetve az SI-mértékegységű változatot azonosítja; a megrendelésnek meg kell határoznia, melyik változat és mely kiegészítő követelmények alkalmazandók. A kémiai elemzés lehet olvasztási elemzés, miközben a készterméken végzett termékelemzés is előírható. A mechanikai eredmények egy próbatesthez, tételhez, olvasztáshoz vagy vastagságtartományhoz kapcsolódhatnak, nem pedig minden egyes darabhoz.
Lépésenkénti felülvizsgálati módszer
- 1. Keretrendszer Állapítsa meg, hogy a dokumentum EN 10204, ISO 10474, ASTM vagy más szerződéses keretrendszert alkalmaz-e.
- 2. Előírás Azonosítsa a termékelőírást és annak kiadását.
- 3. Termék Ellenőrizze a formát, az anyagminőséget, a méreteket és a szállítási állapotot.
- 4. Bizonyíték Hasonlítsa össze a közölt vizsgálatokat és nyilatkozatokat a megrendeléssel és az elfogadási záradékokkal.
A gyakorlati értelmezés ezért egymást követő lépésekből áll: azonosítani kell a dokumentumrendszert, azonosítani kell a termékelőírást, meg kell erősíteni a termékformát és a minőséget, majd össze kell vetni a közölt vizsgálatokat a megrendeléssel és az átvételi pontokkal. Az ISO 10474 és az EN 10204 azt írja le, hogy milyen típusú vizsgálati dokumentumot adtak ki. Az ASTM-előírások a saját rendszerükben határozzák meg az anyagspecifikus kötelezettségeket. Az ISO 404:2013 kapcsolódó általános szállítási követelményeket biztosít. E szabványok egyike sem garantálja önmagában a szállítmánnyal összefüggő valamennyi alkatrész minden tulajdonságát.
Az EN 10204 szerinti vizsgálatidokumentum-típusok
Az EN 10204 szabványt gyakran úgy kezelik, mintha egyetlen, univerzális „gyári vizsgálati bizonyítványt” határozna meg. Nem erről van szó. A szabvány a vizsgálati dokumentumok kategóriáit határozza meg, és mindegyik kategória eltérő kapcsolatot fejez ki a megrendelés, a leszállított termék és a vizsgálati bizonyíték között. A megjelölést ezért a dokumentum jelentésének részeként kell értelmezni, nem pedig cím mellett feltüntetett díszítő számként.
Az ISO 10474:2013 az acéltermékek vevők részére átadott vizsgálati dokumentumainak típusait határozza meg a megrendelés követelményei szerint. A brit szabványrendszerben a BS EN 10204:2004 a fémtermékek vizsgálati dokumentumaira vonatkozik, beleértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket, valamint a specifikus vagy nem specifikus vizsgálaton alapuló tanúsítványokat. Ezek a kategóriák dokumentációs bizonyítékot írnak le. Önmagukban azonban nem igazolják, hogy a tervezés, a gyártási folyamat vagy az üzemi körülmények szempontjából releváns valamennyi tulajdonságot vizsgálták.
A vonatkozó termékszabvány továbbra is fontos. Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acél és acéltermékek vizsgálati dokumentumaira vonatkozó nemzetközi szabványként azonosítja, és kapcsolódó szabványként felsorolja az ISO 404:2013 szabványt, amely az általános műszaki szállítási követelményekre vonatkozik. A termékszabványok ezután meghatározzák az egyes termékekre, minőségekre, méretekre, hőkezelésekre és vizsgálatokra vonatkozó követelményeket. Az ASTM hasonló elvet követ, bár az anyagvizsgálati jelentésekre vonatkozó követelményei acélszabványonként és termékformánként eltérnek. Az ASTM A6/A6M például az alakított szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakra vonatkozó általános követelményeket tartalmazza; nem helyettesíti az anyagra vonatkozó konkrét ASTM termékszabványt.

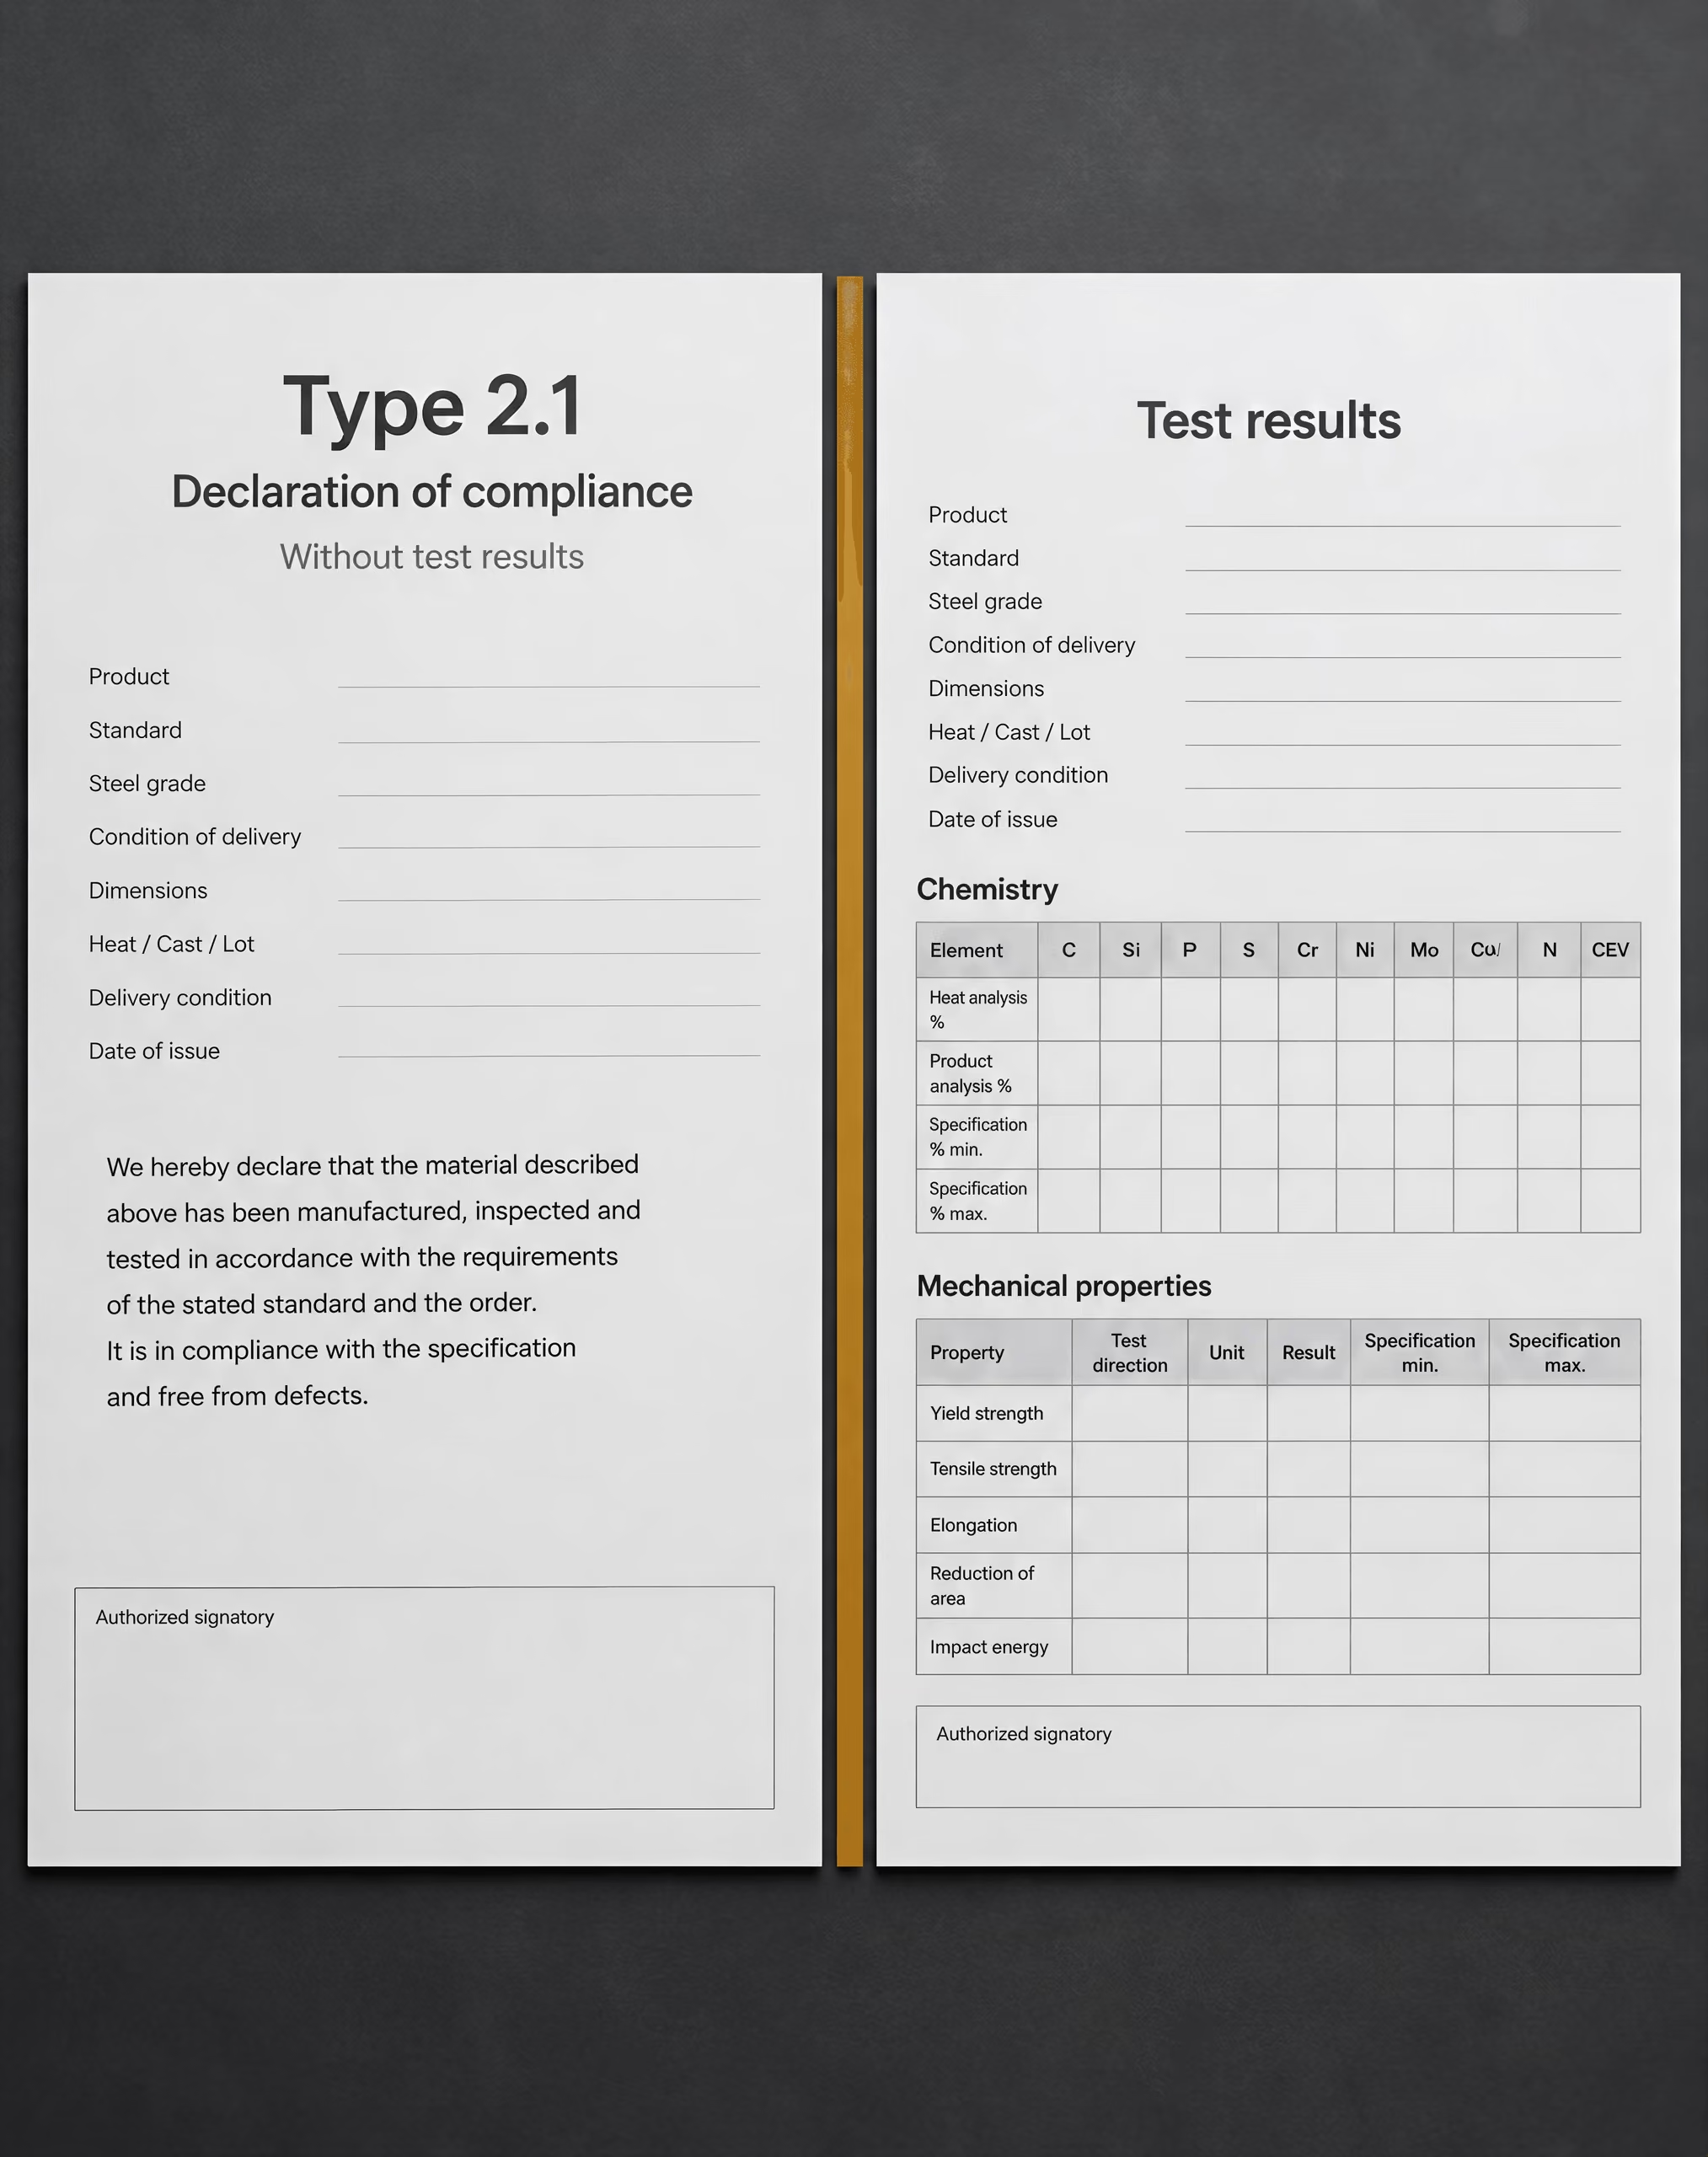
Megfelelőségi nyilatkozatok és a 2.1 típus
A megfelelőségi nyilatkozat egy korlátozott kérdésre ad választ: kijelenti-e a szállító, hogy a szállítmány megfelel a megállapodásnak? Nem feltétlenül tartalmaz kémiai elemzéseket, szakítószilárdsági eredményeket, ütőmunkaértékeket vagy méretmérési adatokat tartalmazó táblázatot.
Az EN 10204 szerinti 2.1-es típus megfelelőségi nyilatkozatot tartalmaz, de vizsgálati eredményeket nem. Strong evidence
Az EN 10204 szerint a 2.1 típus szöveges formában kiadott, vizsgálati eredményeket nem tartalmazó megfelelőségi tanúsítvány, amely megerősíti, hogy a szállítmány megfelel a megállapodásnak. Ennek gyakorlati következménye van. A 2.1 típusú dokumentum azonosíthatja a megrendelést, a terméket vagy az anyagminőséget, és kijelentheti a megfelelőséget, de a megjelölés nem garantálja, hogy számszerű vizsgálati adatok is szerepelnek majd az oldalon. Ha a vevő szénanalízist, folyáshatárt, szakítószilárdságot vagy Charpy-ütővizsgálati eredményt vár, önmagában a 2.1 típus nem bizonyítja, hogy ezeket az értékeket jelentették.
A „vizsgálati eredmények nélkül” kifejezés az a lényeges pont, amely a leggyakrabban elsikkad, amikor a dokumentumokat a mindennapi szóhasználatban gyári tanúsítványoknak nevezik. Egy aláírt nyilatkozat lehet hiteles és szabályosan kiállított úgy is, hogy nem tartalmaz mért értékeket. A szállító megrendeléssel kapcsolatos nyilatkozatát rögzíti; attól még nem válik laboratóriumi jelentéssé, hogy vállalati bélyegző szerepel rajta.
A megállapodást szintén pontosan meg kell határozni. Annak a nyilatkozatnak, hogy a szállítmány megfelel „a megrendelésnek”, csak a megrendelésbe beépített követelményekkel összefüggésben van jelentése. Ezek közé tartozhat az anyagminőség, a termékszabvány, a méretek, a szállítási állapot, a felületi követelmények, a vizsgálati osztály vagy a vevő további kikötései. Ha a megrendelés csak az anyagminőséget határozza meg, de nem ír elő konkrét vizsgálati dokumentumot, a 2.1 típusú nyilatkozat megfelelhet a dokumentációs követelménynek, miközben a címzett számára nem áll rendelkezésre jelentett vizsgálati adat.
A „certificate of compliance” megnevezésű dokumentumot nem szabad automatikusan 2.1 típusúként besorolni. A pontos EN 10204 szerinti megjelölést, a feltüntetett termékszabványt és a szerződéses követelményt együttesen kell ellenőrizni. A szállítók és a vevők időnként informális megnevezéseket, régi sablonokat vagy kevert terminológiát használnak. Az értelmezést a vonatkozó kiadás és a megrendelés szövege határozza meg.
A nyilatkozatokat el kell különíteni az anyagazonosítástól is. A nyilatkozat összekapcsolhatja a szállítmányt egy hőszámmal, öntvényszámmal, tétellel, mérettartománnyal vagy megrendelésszámmal, de ennek az összekapcsolásnak a nyomonkövethetőségi szintje és a szükséges információk a dokumentumtól és a megállapodástól függenek. Az a széles körű kijelentés, hogy „minden anyag megfelel”, nem értelmezhető annak bizonyítékaként, hogy minden egyes darabon, alkatrészen vagy megmunkált részen elvégeztek minden kért vizsgálatot.
Vizsgálati jelentések és vizsgálati tanúsítványok
A vizsgálati adatokat közlő dokumentumok többet fejeznek ki egy nyilatkozatnál, de a többletinformációnak is vannak határai. A vizsgálati jelentés rendszerint meghatározott vizsgálatok eredményeit mutatja be, míg a vizsgálati tanúsítvány a megfelelőségi információkat a vonatkozó EN 10204 szerinti kategóriában közölt vizsgálati vagy ellenőrzési eredményekkel egyesíti. Önmagában a megnevezés nem elegendő: az olvasónak meg kell határoznia, hogy mit vizsgáltak, mely követelménnyel szemben, milyen anyagon és milyen vizsgálati alapon.
A különbség látható a dokumentum tartalmában. Egy hasznos jelentés felsorolhatja a hő- vagy öntvényszámot, a termékleírást, az anyagminőséget, a specifikációt, a méreteket, a szállítási állapotot, a mintadarab vagy próbatest azonosítását, a vizsgálati módszert, a mért eredményt és az elfogadási követelményt. A kémiai elemzés feltüntetheti a szenet, a mangánt, a szilíciumot, a foszfort és a ként. A mechanikai eredmények között szerepelhet a folyáshatár, a szakítószilárdság, a nyúlás, a keménység vagy az ütőmunka. E bejegyzések egyikét sem szabad feltételezni, ha ténylegesen nem jelentették, illetve ha a hivatkozott specifikáció nem írta elő.
Az anyagminőség megjelölését is gondosan kell értelmezni. Az acélminőségek nem felcserélhetők pusztán azért, mert a nevük hasonlónak tűnik. Az EN 10025-2 szerinti, például S275JR és S355J2 minőségekre eltérő mechanikai- és ütővizsgálati követelmények vonatkoznak. Hasonlóképpen, az ASTM A36 és az ASTM A572/A572M Grade 50 különálló specifikációk, saját hatókörrel és követelményekkel. Egy kémiai összetételt közlő dokumentum nem tekinthető annak bizonyítékaként, hogy az anyag megfelel egy másik minőség mechanikai követelményeinek.
A termékformának szintén jelentősége van. A lemez, a táblalemez, a rúd, a szerkezeti idomacél, a cső, a vezetékcső és a kovácsdarab eltérő termékszabványok, mintavételi szabályok, megengedett eltérések és előírt vizsgálatok alá eshet. Az ASTM közzétett útmutatása szerint az anyagvizsgálati jelentésekre vonatkozó követelmények eltérnek az egyes acélszabványok és termékformák között, beleértve a lemezt, a táblalemezt, a szalagot, a csövet, a szerkezeti idomacélt és a kovácsdarabokat. Az ASTM A6/A6M általános követelményeket ad az alakított szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakra, de az alkalmazandó követelményeket továbbra is a konkrét anyagspecifikáció határozza meg.
A szállítási dokumentációban gyakran előforduló EN 10204 szerinti megjelölések közé tartozik a 2.2, a 3.1 és a 3.2 típus. Alkalmazásukat és megfogalmazásukat a vonatkozó kiadással és a megrendeléssel összhangban kell ellenőrizni. Általános használatban a 2.2 típus nem specifikus vizsgálaton alapuló vizsgálati jelentéshez, míg a 3.1 és a 3.2 típus vizsgálati tanúsítványhoz és specifikus vizsgálathoz kapcsolódik. A megjelölés nem az acélminőség rangsorolása. Azt az eljárást azonosítja, amelyen keresztül a megfelelőséget és az eredményeket dokumentálják.
Ez a különbségtétel megakadályoz egy gyakori hibát: annak feltételezését, hogy a 3.1 típus olyan tulajdonságok bizonyítéka, amelyeket valójában soha nem vizsgáltak. A 3.1 típusú dokumentum tartalmazhatja a megrendelés és a termékszabvány által előírt eredményeket, de nem tartalmaz automatikusan korrózióállóságra, hegeszthetőségre, kifáradási teljesítményre, törésállóságra vagy méretellenőrzésre vonatkozó adatokat, kivéve, ha ezek a kérdések a meghatározott követelmények és a jelentett vizsgálat részét képezik. A tanúsítvány azt bizonyítja, amit a meghatározott hatókörén belül állít.
Az acéltermékek vizsgálati dokumentumaira hivatkozott európai szabvány felsorolja azokat az információkat, amelyek az EN 10204 szerinti dokumentumokban közölhetők, és szabványosított megjelöléseket, valamint kódszámokat ad a dokumentum egyes részeihez. Ez strukturált értelmezési módszert tesz lehetővé. Először azonosítsa a dokumentum típusát, majd vizsgálja meg a megrendelésszámot, az anyagmegjelölést, a termékszabványt, a hő- vagy öntvényszámra való hivatkozást, a vizsgálati eredményeket, az elfogadási kritériumokat, valamint az aláírásokat vagy jóváhagyásokat. Az a vizsgálati eredmény, amelyhez nem tartozik vizsgálati módszer vagy elfogadási alap, gyengébb bizonyíték annál, mint amely egyértelműen mindkettőhöz kapcsolódik.
Specifikus és nem specifikus vizsgálat
A specifikus és a nem specifikus vizsgálat közötti különbség a jelentett vizsgálat és a tényleges szállítmány közötti kapcsolatra vonatkozik.
A nem specifikus vizsgálat olyan vizsgálati eredményeket használ, amelyeket nem feltétlenül a megrendelés alapján leszállított konkrét termékeken nyertek. Az eredmények származhatnak egy nagyobb gyártási tételből vagy a gyártó általános gyártásellenőrzési rendszerében végzett vizsgálatokból. Egy ilyen jelentés hasznos bizonyítékot szolgáltathat arra, hogy a gyártási folyamat vagy egy reprezentatív anyagcsoport a meghatározott követelményeknek megfelelő anyagot eredményezett, de nem hoz létre olyan közvetlen kapcsolatot, mint a kifejezetten a megrendelt szállítmányból származó eredmény.
A specifikus vizsgálat a megrendelés alapján szállított termékekhez kapcsolódik. A vizsgálati és ellenőrzési eredményeket az adott szállítmányra vonatkozóan állítják elő vagy igazolják, a vonatkozó szabvány, a megrendelés követelményei és a mintavételi szabályok alapján. Ezért központi jelentőségű a hőszám, az öntvényszám, a tétel, a darabazonosító vagy más nyomonkövethetőségi hivatkozás. A jelentett eredmény és a leszállított anyag közötti megbízható kapcsolat nélkül a „specifikus” szó gyakorlati jelentősége csekély.
A nyomonkövethetőség nem azonos a vizsgálattal. Egy hőszám összekapcsolhat egy lemezt a jelentett kémiai elemzéssel, de a tanúsítványnak továbbra is meg kell mutatnia, hogy az elemzést előírták-e, mely mintát képviseli, és hogy az eredmény megfelel-e a vonatkozó határértéknek. Ezzel szemben a jelentett szakítószilárdsági eredmény azonosítás szempontjából nem használható, ha a dokumentum nem kapcsolható össze a leszállított termékkel.
A BS EN 10204:2004 az ellenőrzési dokumentumokat a megfelelőségi nyilatkozatok, a vizsgálati jelentések, valamint a különleges vagy nem különleges ellenőrzésen alapuló tanúsítványok közötti különbségek alapján csoportosítja. A szabvány keretrendszere ezért egyszerre dokumentációs, szerződéses és bizonyító erejű. Nem helyettesíti az acélminőség szabványát, a vevői specifikációt vagy az átvételi eljárást.
| Felülvizsgálati kérdés | Megkeresendő bizonyíték |
|---|---|
| Milyen pontos típus van megnevezve? | EN 10204 vagy más dokumentummegjelölés |
| Mi határozza meg a megfelelőséget? | Megrendelés, termékszabvány és műszaki szállítási feltételek |
| Honnan származnak az eredmények? | Egyedi szállítási vagy nem egyedi gyártási alap |
| Mit vizsgáltak? | Kémiai összetétel, mechanikai, méret- és ellenőrzési hatókör |
A körültekintő felülvizsgálat négy rövid kérdésre keresi a választ. Pontosan melyik EN 10204 szerinti típust nevezik meg? Melyik megállapodás vagy termékszabvány határozza meg a megfelelőséget? A közölt eredmények a leszállított anyagra vonatkoznak, vagy nem különleges ellenőrzésből származnak? Mely tulajdonságokat vizsgálták ténylegesen?
A válaszok meghatározzák, hogy a dokumentum mire szolgálhat bizonyítékként. A 2.1 típusú megfelelőségi nyilatkozat vizsgálati eredmények nélküli, szöveges megfelelőségi nyilatkozatot támaszt alá. A számszerű értékeket tartalmazó jelentés csak az abban a jelentésben azonosított vizsgálatokra és anyagra vonatkozóan szolgál bizonyítékként. A különleges ellenőrzésen alapuló tanúsítvány szorosabb kapcsolatot biztosít a megrendelt szállítmánnyal, de továbbra is csak a benne meghatározott vizsgálati körön belül. Ha mindezeket a dokumentumokat „gyári vizsgálati tanúsítványnak” nevezzük, elfedjük ezeket a különbségeket; a megjelölés értelmezése ismét láthatóvá teszi őket.
Milyen információkat tartalmazhat egy MTC?
A gyártóművi vizsgálati bizonylat (MTC) nem egyetlen, általánosan rögzített formanyomtatvány. Tartalma az acélterméktől, az irányadó termékszabványtól, a megrendeléstől, a vizsgálati megállapodástól és a kiállított vizsgálati dokumentum típusától függ. Ezért egy szerkezeti lemezhez kiállított bizonylat más információkat tartalmazhat, mint egy nyomástartó edényhez készült kovácsdarabhoz, varrat nélküli csőhöz vagy betonacélhoz kiállított bizonylat.[1] Metallic products — Types of inspection documents. BSI. BSI standard catalogue, 2004.
A dokumentumokra vonatkozó keretrendszer elkülönül maguktól a kohászati követelményektől. Az ISO 10474:2013 az acélra és acéltermékekre vonatkozó, a megrendelők részére a megrendelés követelményei szerint átadott vizsgálati dokumentumok típusait határozza meg (ISO, 2013). A brit szabványügyi keretrendszerben a BS EN 10204:2004 a fémtermékek vizsgálati dokumentumaival foglalkozik, beleértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket, valamint az egyedi vagy nem egyedi vizsgálaton alapuló bizonylatokat (BSI, 2004). A szabvány azt határozza meg, hogy milyen típusú dokumentumot állítottak ki, és mit jelentenek az abban szereplő nyilatkozatok vagy vizsgálati eredmények; nem ír elő minden acélszállítmányhoz egyetlen azonos adatlapot.
Három információs osztály
- Azonosítás
- Mi a termék, és melyik szállítmányhoz, olvasztáshoz vagy tételhez tartozik.
- Eredmények
- Mit mért ténylegesen egy laboratórium vagy egy ellenőrzési művelet.
- Nyilatkozatok
- Mit erősít meg a szállító a megrendelésnek vagy az előírásnak való megfelelésről.
| Információs csoport | Példák |
|---|---|
| Azonosítás | Gyártó, anyagminőség, termékforma, méretek, mennyiség, olvasztás vagy tétel |
| Eredmények | Kémiai összetétel, folyáshatár, szakítószilárdság, nyúlás, ütőmunka, keménység |
| Nyilatkozatok | Megfelelőségi nyilatkozat, ellenőrzési alap és felhatalmazott jóváhagyás |
Hasznos értelmezési módszer az információkat három csoportba sorolni:
- Azonosítás: mi a termék, és melyik szállítmányhoz, olvasztathoz vagy tételhez tartozik.
- Eredmények: mit mért ténylegesen egy laboratórium vagy egy vizsgálati művelet.
- Nyilatkozatok: mit erősít meg a szállító a megrendelésnek vagy a specifikációnak való megfelelésről.
Ezek a kategóriák egymás mellett jelenhetnek meg, de nem azonos bizonyító erővel bírnak. A minőségjel az előírt anyagot azonosítja; önmagában nem szakítóvizsgálati eredmény. Az az állítás, hogy az anyag megfelel a megrendelésnek, szerződéses nyilatkozat; nem feltétlenül jelenti minden egyes alkatrész minden jellemzőjének dokumentált rögzítését.
A termékazonosság és a specifikáció
Az MTC első része rendszerint a tanúsított terméket azonosítja. Ez magában foglalhatja a gyártót, a termékleírást, az anyagminőséget, a termék alakját, a méreteket, a mennyiséget, a szállítási állapotot és az alkalmazandó szabványt. A „lemez”, „rúd”, „kovácsdarab”, „cső” és „szádpalló” megnevezések nem felcserélhetők: a termék alakja befolyásolja az alkalmazandó követelményeket, a mintavételi eljárásokat, a méreteket és az engedélyezett vizsgálatokat.
A bizonylaton szerepelhet például a S275JR megjelölés az EN 10025-2 szerint, a P355NH az EN 10028-3 szerint, vagy az AISI 304 egy alkalmazandó ASTM- vagy más specifikáció szerint. A megjelölést mindig a teljes hivatkozott szabvánnyal és annak kiadásával együtt kell értelmezni. Önmagában a minőség neve nem feltétlenül azonosítja a vastagsági határértékeket, a szállítási állapotot, az ütővizsgálat hőmérsékletét, a hőkezelési követelményeket vagy a kiegészítő követelményeket.
Az ASTM anyagvizsgálati jelentésére vonatkozó követelmények előírásonként és termékformánként változnak. Strong evidence
[2] ASTM material-test-report requirements. ASTM International. ASTM technical publication, 2024.ASTM szerinti anyagok esetében a bizonylat tartalmát általában az alkalmazandó specifikáció határozza meg. Az ASTM International szerint az anyagvizsgálati jelentésekre vonatkozó követelmények specifikációnként és termékformánként eltérnek, ideértve a lemezeket, a táblákat, a szalagokat, a csöveket, a szerkezeti profilokat és a kovácsdarabokat (ASTM International, 2024). Az ASTM A6/A6M például általános követelményeket határoz meg a hengerelt szerkezeti acélrudakra, lemezekre, profilokra és szádpallókra. Ettől még nem válik minden acéltermékhez kiállított MTC ASTM A6/A6M szerinti bizonylattá.
Az európai vizsgálati dokumentumok szabványosított információs mezőket és kódszámokat használhatnak. Az acéltermékek vizsgálati dokumentumaira hivatkozott európai szabvány felsorolja az EN 10204 szerinti dokumentumokban közölhető információkat, valamint szabványosított megjelöléseket és kódszámokat ad a dokumentum egyes részeihez (BSI, 2024). Ezek a kódok segítik az olyan információk rendszerezését, mint a termék, a megrendelés, a vizsgálati dokumentum és a vizsgálati adatok. Nem jelentik azt, hogy minden felsorolt mezőnek minden bizonylaton szerepelnie kell. A „közölhető” megfogalmazás fontos: a tényleges tartalmat továbbra is a megrendelés, a termékszabvány és a dokumentumtípus határozza meg.
A bizonylat az irányadó vizsgálati szintet, a kiegészítő követelményt vagy a műszaki szállítási feltételt is azonosíthatja. A megrendelő például az alapminőségen felül előírhat ütővizsgálatot, ultrahangos vizsgálatot, lemeztulajdonságokat a vastagság irányában vagy meghatározott hőkezelési állapotot. Ha ez a követelmény nem szerepel a megrendelésben és az alkalmazandó termékszabványban sem, annak hiánya az MTC-ből nem tekinthető automatikusan hibának.

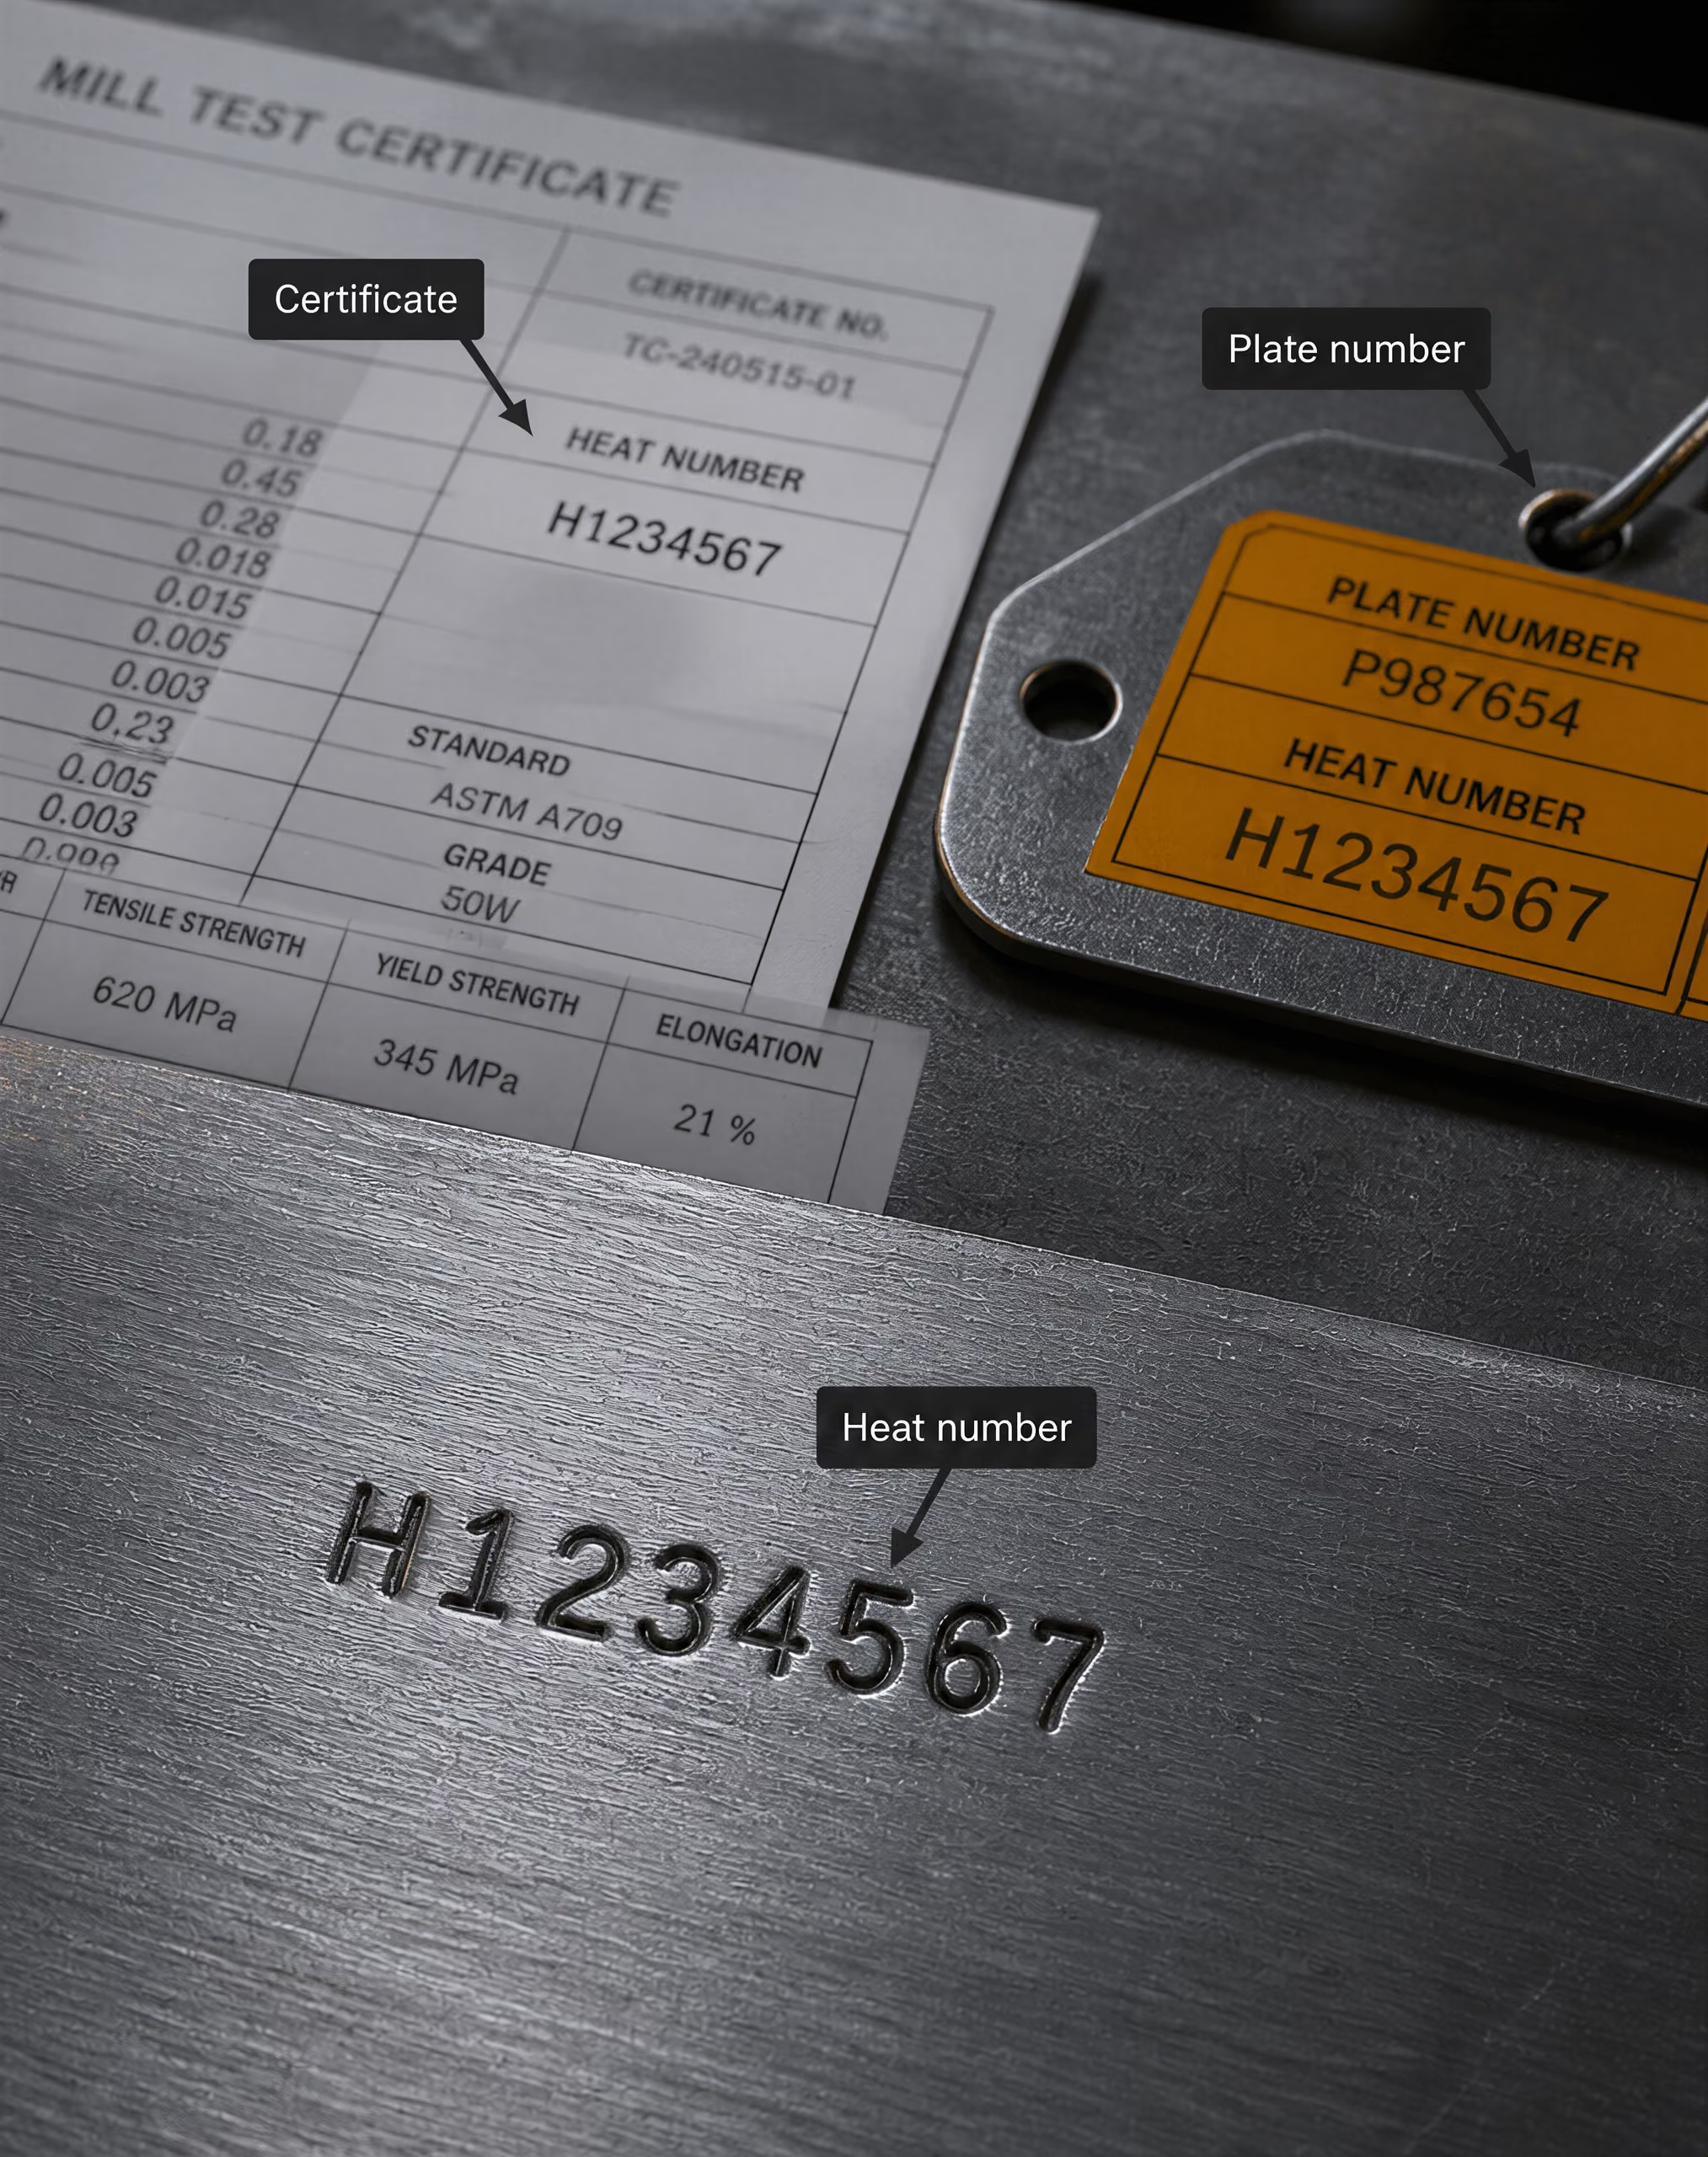
Az olvasztás, öntés, tétel és szállítmány hivatkozási adatai
Nyomonkövethetőségi azonosítók
- Olvasztási vagy öntési szám
- Tétel-, lot-, tekercs- vagy kötegszám
- Lemez-, termék- vagy sorozatszám
- Megrendelési és szállítólevél-hivatkozások
- Jelölések, függőcímkék, címkék vagy ellenőrzött elektronikus nyilvántartások
A nyomonkövethetőségi információk összekapcsolják az írásos dokumentációt a leszállított anyaggal. Gyakori hivatkozások a hőszám, az öntésszám, a tétel- vagy lot-szám, a tekercsszám, a lemezszám, a kötegszám, a sorozatszám, a megrendelésszám és a szállítólevél. Az alkalmazott terminológia a gyártási eljárástól és a termék típusától függően változik.
A hőszám általában egyetlen olvasztási műveletből származó, illetve egy olvasztás meghatározott részét képező acélt azonosít. Folyamatos öntésnél az öntésszámot az ingotgyártásból ismert megnevezés mellett vagy annak helyett használhatják. A tétel vagy lot ezt követően a feldolgozás, vizsgálat vagy kiszállítás céljából csoportosított anyagot jelölheti. Ezeket a kifejezéseket az irányadó szabvány ellenőrzése nélkül nem szabad szinonimaként kezelni.
A hivatkozás csak akkor hasznos, ha a lánc minden eleme folytonos marad. Az MTC-n szereplő számnak egyeznie kell a lemezen, címkén, kötegen, csövön, kovácsdarabon vagy csomagoláson található jelölésekkel, valamint a szállítási vagy vizsgálati dokumentációval. Ha egy szállítmány több olvasztásból származik, a bizonylat több hőszámot, továbbá mindegyikhez külön kémiai összetételi vagy mechanikai eredményeket tartalmazhat. Egyetlen eredmény nem feltétlenül vonatkozik automatikusan a szállítmány teljes anyagmennyiségére.
A nyomonkövethetőségnek is vannak korlátai. A hőszám egy alkatrészt összekapcsolhat a gyártási dokumentációval, de nem bizonyítja, hogy az alkatrészt megfelelően szerelték be, a megadott vastagságon belül maradt, később nem keverték össze más anyaggal, illetve hogy vágás, hegesztés vagy hőkezelés után megőrizte eredeti állapotát. A későbbi feldolgozás megváltoztathatja a releváns bizonyítékokat. Az alaplemezt tanúsító bizonylat nem tanúsítja minden egyes készre hegesztett szerkezet megfelelőségét.[3] Mill Test Certificates EN 10204. Flextech Hose. Technical document, 2024.
Ebben fontos szerepe van a dokumentum által lefedett vizsgálati szintnek. Az EN 10204 szerint a 2.1 típusú dokumentum olyan szöveges formában kiállított megfelelőségi bizonylat, amely vizsgálati eredmények nélkül erősíti meg, hogy a szállítmány megfelel a megállapodásnak (Flextech Hose, 2024). Azonosíthatja a megrendelést és a szállítmányt, de nem szabad úgy értelmezni, mintha mért olvadékkémiai vagy szakítószilárdsági tulajdonságok táblázata lenne. Az EN 10204 egyéb dokumentumtípusai vizsgálati eredményeket közölnek; az egyedi és a nem egyedi vizsgálat közötti különbség határozza meg, hogy a vizsgálatok az adott szállítmányra vagy egy szélesebb gyártási alapra vonatkoznak-e.
Kémiai, mechanikai és vizsgálati információk
Ha a megrendelés és a dokumentumtípus ezt előírja, az MTC olyan elemekre vonatkozó kémiai elemzést közölhet, mint a szén, a mangán, a szilícium, a foszfor, a kén, a króm, a nikkel, a molibdén, a réz, a nióbium, a vanádium, a titán, az alumínium, a nitrogén vagy a bór. A táblázat tartalmazhat olvadékanalízist, termékelemzést vagy mindkettőt. Ezek eltérő mérések. Az olvadékanalízis a gyártás során vett mintából meghatározott folyékony acél összetételét írja le; a termékelemzés a készterméket méri, és tükrözheti a szegregációt, a mintavétel helyét, valamint az analitikai eltéréseket.
A kémiai összetételi táblázatot a pontos termékszabványban és a minőségi állapotra vonatkozóan meghatározott határértékekkel kell összevetni. Egy elem feltüntetése a táblázatban nem jelenti azt, hogy a szabvány határértéket ír elő rá, ugyanakkor egy elem hiánya sem bizonyítja, hogy az nem volt jelen az acélban. Fontosak a mértékegységek, a tizedesjegyek száma, a megengedett eltérések és a megadott elemzési módszer egyaránt.
A mechanikai információk magukban foglalhatják a folyáshatárt, a szakítószilárdságot, a nyúlást, a kontrakciót, az ütőmunkát, a keménységet, a hajlítóvizsgálat eredményeit vagy más, termékspecifikus tulajdonságokat. A közölt érték csak a vizsgálati hőmérséklettel, a próbatest irányával, a próbatest helyével, a vastagságtartománnyal, a mértékegységekkel és a vizsgálati módszerrel együtt értelmezhető. A −20 °C-on mért Charpy-ütővizsgálati eredmény nem egyenértékű a szobahőmérsékleten mért eredménnyel. Hasonlóképpen, a hosszirányú szakítóvizsgálat eredményét nem szabad hallgatólagosan keresztirányú eredményként kezelni.
A vizsgálati információk tartalmazhatnak szemrevételezést, méretellenőrzést, ultrahangos vizsgálatot, radiográfiai vizsgálatot, mágnesporos vizsgálatot, folyadékbehatolásos vizsgálatot, tömörségvizsgálatot, szemcseméret-meghatározást vagy hőkezelési jegyzőkönyveket. A bizonylat feltüntetheti a tényleges mérési értékeket, a megfelelt/nem felelt meg nyilatkozatokat, a vizsgálati helyeket, az elfogadási osztályokat vagy külön jelentésekre való hivatkozásokat. Az, hogy egy terméket „ultrahanggal vizsgáltak”, önmagában nem ad információt a berendezés érzékenységéről, a letapogatás lefedettségéről vagy az elfogadási szintről.
Végül a megfelelőséget igazoló aláírást vagy nyilatkozatot a megnevezett dokumentumtípus keretében tett nyilatkozatként kell értelmezni. Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acélra és acéltermékekre vonatkozó vizsgálati dokumentumok nemzetközi szabványaként, az ISO 404:2013 szabványt pedig az általános műszaki szállítási követelményekhez kapcsolódó szabványként azonosítja (ISO/TC 17/SC 20, 2024). Az MTC ezért csak azokat a tulajdonságokat, vizsgálatokat és szerződéses megerősítéseket közli, amelyeket a hivatkozott szabványok és a megrendelés előírnak. Meghatározott hatókörű bizonyíték, nem pedig az üzemben lévő acél minden egyes darabja valamennyi tulajdonságának bizonyítéka.
A kémiai összetételre vonatkozó eredmények értelmezése túlzó következtetések nélkül
A kémiai összetételt tartalmazó táblázat azt mutatja, hogy egy mintában mit mértek meg. Önmagában azonban nem bizonyítja, hogy az acél használat közben meghatározott módon fog viselkedni. Jelentése négy, egymással összefüggő kérdéstől függ: melyik acélminőséget rendelték meg, mely termékszabvány vonatkozik rá, az adatok üstanalízisből vagy termékelemzésből származnak-e, valamint mely elemeket és határértékeket írja elő a szabvány.
Ez a különbségtétel azért fontos, mert a gyári vizsgálati tanúsítvány ellenőrzési dokumentum, nem pedig az anyag valamennyi tulajdonságára vonatkozó általános nyilatkozat. Az ISO 10474:2013 az acéltermékekhez, a megrendelés követelményei alapján kiadott ellenőrzési dokumentumtípusokat határozza meg. A BS EN 10204:2004 a megfelelőségi nyilatkozatokra, a vizsgálati jelentésekre és a meghatározott vagy nem meghatározott ellenőrzésen alapuló tanúsítványokra vonatkozik. Egy 2.1 típusú dokumentum például megerősíti, hogy a szállítmány megfelel a megállapodásnak, de nem tartalmaz vizsgálati eredményeket. Ezért a kémiai összetételt tartalmazó táblázatot először egy meghatározott vizsgálat bizonyítékaként kell értelmezni, egy meghatározott dokumentum- és specifikációs kereten belül.
Üstanalízis és termékelemzés
| Elemzéstípus | Mintaforrás | Amit képvisel |
|---|---|---|
| Olvasztáselemzés | Olvadt acél a gyártás során | A képviselt olvasztás összetétele |
| Termékelemzés | Késztermék vagy abból vett minta | A mintavételezett termék összetétele, a termékelemzésre vonatkozó szabályok szerint |
Az üstanalízis, amelyet számos acélszabványban csapolási analízisnek is neveznek, a gyártás során az olvadt acélból meghatározott kémiai összetétel. Egy üst egy ellenőrzött körülmények között előállított, meghatározott mennyiségű acélt jelent, és az üstszám a kémiai összetételt az abból származó öntvényhez, brammához, tuskóhoz vagy más termék-előállítási folyamathoz kapcsolja. A tanúsítványon feltüntetett értékek rendszerint tartalmazzák a szenet, a mangánt, a szilíciumot, a foszfort és a ként, továbbá – amennyiben a specifikáció előírja – olyan ötvözőelemeket, mint a króm, a nikkel, a molibdén, a réz, a vanádium, a nióbium, a titán, az alumínium, a bór vagy a nitrogén.
Az üstanalízis eredménye egy konkrét kérdésre ad választ: milyen összetételt mértek az adott üst által képviselt folyékony acélban? Ez nem feltétlenül jelenti azt, hogy közvetlenül minden, az üstből kivágott kész lemezen, rúdon vagy idomon is ezt az értéket mérték. A termék öntésen, újrahevítésen, hengerlésen, hűtésen és esetenként hőkezelésen megy keresztül. A szegregáció és a mintavétel helye kisebb eltéréseket okozhat az üsteredmény és a késztermékből vett minta eredménye között.
A termékelemzés a késztermék, illetve az abból vett minta kémiai elemzése. Az irányadó szabvány az üstanalízisre és a termékelemzésre külön határértékeket írhat elő. Ezek általában nem cserélhetők fel. A termékelemzés megengedett tartománya figyelembe veheti az olvadtacél-minta és a késztermék közötti várható eltérést, miközben továbbra is szabályozza a termék összetételét.
A tanúsítványnak ezért nem csupán számokat kell feltüntetnie, hanem az analízis típusát is meg kell jelölnie. A „C 0,18%” jelölés önmagában hiányos bizonyíték, ha az olvasó nem tudja, hogy üstanalízisről vagy termékelemzésről van-e szó, adott esetben melyik vizsgálati módszert alkalmazták, és mely határértékek érvényesek. A termékszabvány a mintavétel gyakoriságát, helyét és az elfogadási szabályokat is meghatározhatja. Egy termékelemzés egy vizsgálati egységet képviselhet; nem jelenti automatikusan azt, hogy minden egyes darabra vonatkozik, kivéve, ha a specifikáció és a megrendelés ezt a hatályt megállapítja.
A nyomonkövethetőség teremti meg az összekötő bizonyítékot. A tanúsítványon szereplő üstszámnak egyeznie kell az anyagon található jelöléssel, a kötegre vonatkozó nyilvántartással, a szállítási dokumentációval vagy az anyag egyéb ellenőrzött azonosításával. Ha ez a kapcsolat hiányzik, egy kémiailag hihető táblázat értéke korlátozott. Lehet, hogy továbbra is egy tételt ír le, de már nem bizonyítja egyértelműen, hogy a vizsgált anyag azonos a vizsgálat tárgyát képező anyaggal.
Az elemek határértékei és az acélminőségek jelölése
Egy acélminőség jele csak az irányadó specifikációval együtt értelmezhető. Az „S355” önmagában nem teljes megjelölés. Az EN 10025-2 szabványban az olyan jelölések, mint az S355JR és az S355J2, meghatározott szilárdsági és ütővizsgálati követelményekkel rendelkező szerkezeti acélokat azonosítanak, miközben az alkalmazandó határértékeket a teljes termékszabvány, a vastagságtartomány, a szállítási állapot és az alsóbb minőségi kategória határozza meg. A „J2” jelölés nem egy univerzális kémiai recept rövidítése; egy szabványban meghatározott jelölés része, amely többek között egy meghatározott hőmérsékleten végzett ütővizsgálatra vonatkozó követelményekhez kapcsolódik.
Ugyanez az óvatosság szükséges az ASTM-jelölések esetében is. Az ASTM A36/A36M a szénacélból készült szerkezeti acélokra vonatkozó követelményeket határozza meg, míg az ASTM A572/A572M a nagy szilárdságú, gyengén ötvözött szerkezeti acélokra vonatkozik, és olyan minőségeket is tartalmaz, mint a Grade 50. Egy táblázat nem értékelhető az értékeinek egy általános weboldalon szereplő tartománnyal vagy egy másik specifikáció követelményeivel való összevetése alapján. Az ASTM anyagvizsgálati jelentésekre vonatkozó követelményei a specifikációtól és a termék alakjától függően változnak. Az ASTM A6/A6M a hengerelt szerkezeti acélrudakra, lemezekre, idomokra és szádfalakra vonatkozó általános követelményeket tartalmazza, de nem helyettesíti az adott anyagspecifikáció követelményeit.
Az elemek határértékei lehetnek maximális vagy minimális értékek, tartományok, illetve feltételes követelmények. A foszfort és a ként gyakran maximális értékként szabályozzák, mert a túlzott mennyiségük befolyásolhatja a képlékenységet, a szívósságot vagy a hegesztéssel kapcsolatos viselkedést. A szén mennyisége a szilárdság, az edzhetőség és a hegesztési viselkedés szabályozása érdekében korlátozható. A mangán hozzájárulhat a szilárdsághoz, és segíthet ellensúlyozni a kén hatásait, jelentősége azonban a teljes összetételtől és a feldolgozás történetétől függ. A mikroötvöző adalékok, például a nióbium, a vanádium és a titán, befolyásolhatják a szemcsefinomodást és a kiválást, de egy kimutatott adalékanyag jelenléte önmagában nem határozza meg a végső mikroszerkezetet.
A maximális érték alatti eredmény nem automatikusan „jobb”. Az alacsonyabb széntartalom javíthatja egy adott acél hegesztési viselkedését, de azt, hogy az anyag megfelel-e, továbbra is a szilárdságra, a keménységre, a hőkezelésre és a termékszabvány követelményeire vonatkozó előírások határozzák meg. Hasonlóképpen, a nikkel vagy a króm jelenléte önmagában nem teszi az acélt korrózióálló ötvözetté. A 304 vagy 316L rozsdamentesacél-jelöléseket a vonatkozó termékspecifikációhoz és minőségrendszerhez kell kapcsolni; önmagában a kémiai összetétel táblázata nem bizonyítja az ellenállást egy adott vegyszerrel, hőmérséklettel, igénybevétellel vagy felületi állapottal szemben.
A kémiai összetétel önmagában nem állapíthatja meg az üzemeltetési teljesítményt vagy az összes mechanikai tulajdonságot. Limited evidence
A tanúsítvány olyan elemeket is feltüntethet, amelyek nem elsődleges elfogadási kritériumok. Jelenlétük szándékos ötvözést, maradéktartalmat, finomítási gyakorlatot vagy jelentési követelményt tükrözhet. Az olvasónak el kell különítenie az előírt határértékeket a tájékoztató jellegű eredményektől. A jelentett összetétel az összetételre vonatkozó bizonyíték, nem pedig a szakítószilárdság, az ütőszívósság, a kifáradási élettartam vagy a gyártás utáni viselkedés előrejelzése.
A szénegyenértékek és a hegeszthetőség összefüggései
Szén-egyenérték A keményedőképesség és a hegesztéssel összefüggő repedési kockázat becslésére használt számított összetételi mutató; a hegesztési szabályozás egyik szempontja, önmagában azonban nem minősíti megfeleltnek vagy nem megfelelőnek a hegeszthetőséget.
A szénegyenérték-számítások több elemet egy olyan indexben egyesítenek, amelyet az edzhetőség és a hegesztési kockázat értékelésére használnak. Az európai szerkezetiacél-gyakorlatban gyakran alkalmazott, a Nemzetközi Hegesztési Intézethez kapcsolódó szénegyenérték-képletet rendszerint a következőképpen írják fel:
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Az értékeket százalékban fejezik ki. Egy hipotetikus acél esetében, amely 0,18% C-t, 1,40% Mn-t, 0,25% Cr-t, 0,10% Mo-t, 0,02% V-t, 0,10% Ni-t és 0,20% Cu-t tartalmaz, a számítás eredménye megközelítőleg 0,43. Ez a szám segíthet az összetételek összehasonlításában, de nem jelent megfelelési vagy nemmegfelelési hegeszthetőségi eredményt, kivéve, ha az irányadó specifikáció, a hegesztési eljárás és az elfogadási kritérium ezt így határozza meg.
Bizonyos alkalmazásokhoz más képleteket használnak. A PCM-képlet például nagyobb hangsúlyt helyez az alacsony széntartalmú acélokra, és a szilícium, a mangán, a réz, a króm, a molibdén, a vanádium, a nikkel és a bór tagjait is tartalmazza. A kiválasztott képletnek összhangban kell állnia a műszaki követelménnyel. Az egyik képlet másikkal való helyettesítése félrevezető értékelést eredményezhet, különösen bórtartalmú vagy mikroötvözött acélok esetében.
A magasabb szénegyenérték általában a hidrogén okozta repedés nagyobb kockázatára, valamint az előmelegítés, a rétegek közötti hőmérséklet, a hőbevitel, a hozaganyag hidrogénszintje és a hűtési körülmények fokozott szabályozásának szükségességére utal. Nem bizonyítja azonban, hogy repedés fog kialakulni. A tényleges hegeszthetőség a lemez vagy idom vastagságától, a befogási viszonyoktól, a kötés kialakításától, a felület állapotától, a hidrogén szabályozásától, a hegesztési eljárástól, a hőkezeléstől és a környezeti feltételektől is függ. Az alacsony számított érték sem szünteti meg a minősített hegesztési eljárás szükségességét.
A kémiai összetétel önmagában egyik ilyen tulajdonságot sem állapítja meg: nem bizonyítja a Charpy-féle ütőszívósságot, a vastagságirányú képlékenységet, a korrózióállóságot, a keménységet, a hegesztési fémmel való kompatibilitást vagy a szállított termék mikroszerkezeti állapotát. Ezekhez a kérdésekhez a vonatkozó mechanikai vizsgálatokra, ütővizsgálatokra, korrózióállósági követelményekre, vizsgálati nyilvántartásokra, hőkezelési információkra és gyártásellenőrzési intézkedésekre van szükség.
Ezért a biztonságos értelmezés szűk és pontos. Először azonosítsa a dokumentum típusát és az ellenőrzés alapját. Ezután határozza meg a termék alakját, az irányadó specifikációt, az acélminőséget, a vastagságtartományt és az analízis típusát. Végül hasonlítsa össze minden jelentett elem értékét a megfelelő határértékekkel, és a szénegyenérték-számítást a hegesztési összefüggések részeként, ne pedig az üzemi teljesítmény garanciájaként kezelje.
A mechanikai vizsgálati eredmények értelmezése
| Közölt tulajdonság | Amit mér | Szükséges összefüggés |
|---|---|---|
| Folyáshatár vagy bizonyítási feszültség | A meghatározott maradó alakváltozás kezdete | Meghatározás, vastagság, mértékegységek és vizsgálati módszer |
| Szakítószilárdság | A törés előtti maximális mérnöki feszültség | Próbatest és az alkalmazandó anyagminőségi követelmény |
| Nyúlás | Törés utáni maradó megnyúlás | Mérési hossz és próbatest-geometria |
| Ütőmunka | A bemetszett próbatest által elnyelt energia | Hőmérséklet, irány, méret és átlagolási szabály |
A gyártóművi vizsgálati bizonyítványon szereplő mechanikai értékek nem jelentik önmagukban egyik acél másikkal szembeni rangsorolását. Ezeket az értékeket meghatározott próbatesteken, rögzített módszerrel, meghatározott hőmérsékleten mérik, majd az alkalmazandó termékszabvány elfogadási követelményei alapján értékelik. A 355 MPa folyáshatárról tanúsított lemez nem automatikusan „jobb”, mint az, amelynél 275 MPa értéket adtak meg. Az adatok különböző minőségekhez, vastagságtartományokhoz, termékformákhoz vagy vizsgálati feltételekhez tartozhatnak.
A dokumentum keretrendszere fontos, mielőtt az értékeket értelmeznénk. Az ISO 10474:2013 az acél és acéltermékek megrendelők részére átadott ellenőrzési dokumentumainak típusait határozza meg a megrendelés követelményei szerint. A BS EN 10204:2004 a megfelelőségi nyilatkozatokra, vizsgálati jelentésekre és a konkrét, illetve nem konkrét vizsgálaton alapuló bizonyítványokra vonatkozik. Az EN 10204 szerinti 2.1 típusú dokumentum szöveges megfelelőségi bizonyítvány vizsgálati eredmények nélkül; igazolja, hogy a szállítmány megfelel a megállapodásnak, de nem tartalmaz mért mechanikai tulajdonságokat. Az olyan dokumentumot, amely vizsgálati értékeket is közöl, szintén össze kell vetni a vonatkozó megrendeléssel, hőszámmal, termékkel és szabvánnyal.

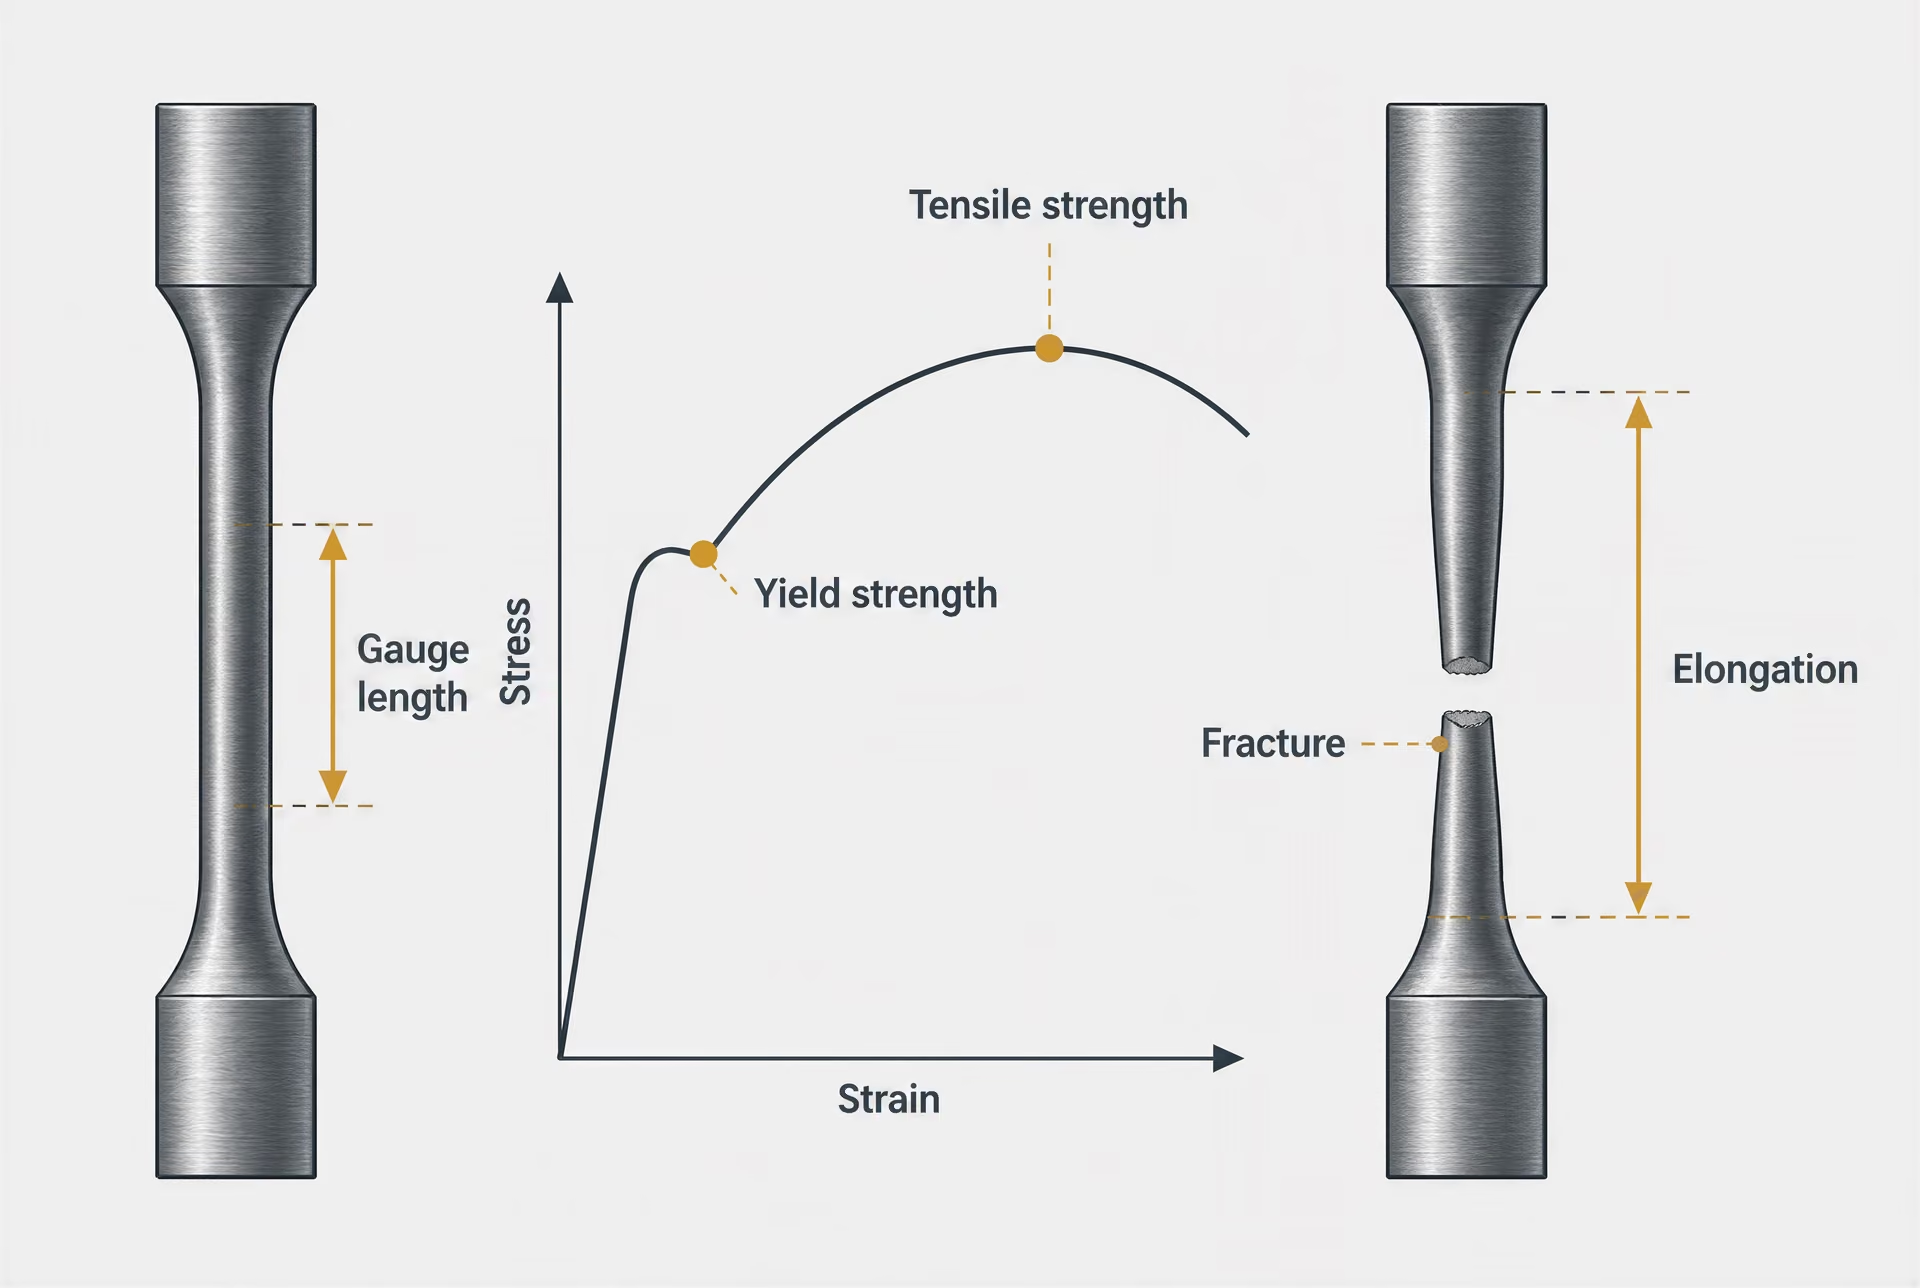
Folyáshatár, szakítószilárdság és nyúlás
A folyáshatár azt a feszültséget írja le, amelynél meghatározott mértékű maradó alakváltozás kezdődik, de pontos meghatározása az acéltól és a vizsgálati szabványtól függ. Egyes acéloknál jól megkülönböztethető felső és alsó folyáspont figyelhető meg. Más acéloknál nem, ezért a közölt érték általában egyezményes folyáshatár, például a 0,2%-os maradó alakváltozást létrehozó feszültség. A bizonyítvány ezért olyan jelöléseket tartalmazhat, mint a felső és alsó folyáshatárt jelölő „ReH” és „ReL”, illetve a 0,2%-os egyezményes folyáshatárt jelölő „Rp0.2”. Ezeket a jeleket nem szabad egymással felcserélhetőként kezelni.
Elsőként a mértékegységet kell ellenőrizni. A mechanikai vizsgálati bizonyítványokon általában MPa vagy N/mm² szerepel; ezek a mértékegységek számszerűen egyenértékűek. A 355 MPa érték tehát 355 N/mm², nem pedig 3 550 N/mm². Régebbi vagy USA-beli nyilvántartásokban ksi is előfordulhat; összehasonlítás előtt ilyenkor átváltás szükséges. A közölt érték emellett nem feltétlenül tipikus vizsgálati eredmény, hanem minimális követelmény is lehet. Ha egy acélminőségnél egy adott vastagságtartományra legalább 355 MPa folyáshatár szükséges, és a bizonyítvány 390 MPa értéket közöl, akkor a 390 MPa a mért eredmény, míg a 355 MPa az elfogadási határérték.
Mechanikai eredmények ellenőrzése
- Vastagság Illessze az eredményt az alkalmazandó vastagságtartományhoz.
- Irány Ellenőrizze a hosszirányú, keresztirányú vagy vastagságon átmenő irányt.
- Hőmérséklet Ellenőrizze az ütővizsgálat hőmérsékletét.
- Próbatest Ellenőrizze a méretet, a mérési hosszt és a vizsgálati módszert.
- Elfogadás Hasonlítsa össze az eredményt a megfelelő, anyagminőségre jellemző határértékkel.
A vastagság ezt a határértéket is módosíthatja. A szerkezeti szabványok gyakran csökkentik a vastagabb lemezekre megengedett minimális folyáshatárt vagy szakítószilárdságot, mert nagyobb keresztmetszeten nehezebb biztosítani az előírt tulajdonságokat. A bizonyítványt a vizsgált terméknél feltüntetett vastagság alapján kell értelmezni, nem pedig egy másik megrendelésből megjegyzett általános acélminőségi táblázat alapján.
A szakítószilárdságot, amelynek szokásos jele az „Rm”, a szakítóvizsgálat során a törés előtt elért legnagyobb műszaki feszültségként határozzák meg. Ez nem azonos a folyáshatárral. A kettő közötti különbség segít jellemezni a rendelkezésre álló képlékeny tartományt, de önmagában a nagyobb szakítószilárdság nem bizonyítja a jobb szerkezeti teljesítményt. Egy acél nagy szakítószilárdság mellett is rendelkezhet az adott alkalmazáshoz elégtelen nyúlással, hegeszthetőséggel, ütőszívóssággal vagy méretpontossággal.
A nyúlás a szakítópróbatest törést követő maradó megnyúlása, amelyet az eredeti mérési hossz százalékában fejeznek ki. A mérési hossz alapvető jelentőségű. Az eredmény szerepelhet A, A50, A80 vagy más jelöléssel, amely meghatározott próbatest-geometriához kapcsolódik. A rövid mérési hosszon meghatározott százalékos érték nem hasonlítható össze közvetlenül a hosszabb mérési hosszon mért értékkel, mivel a kontrakció helyi kialakulása befolyásolja a közölt megnyúlást. A próbatest lehet arányos vagy nem arányos, és az eredmény kiszámításának módját az alkalmazandó szabvány határozza meg.
A törés helye szintén fontos lehet. Ha a törés túl közel következik be a próbatest egyik végéhez, a vizsgálati szabályoktól függően az eredmény érvénytelen lehet, vagy ismételt vizsgálatra lehet szükség. Az a bizonyítvány, amely a folyáshatárt, a szakítószilárdságot és a nyúlást közli, de nem azonosítja a vizsgálati módszert, a próbatest irányát vagy a mérési hosszt, fontos értelmezési körülményeket hagy tisztázatlanul.
Az ASTM követelményei szabványonként és termékformánként eltérnek, így többek között a lemezekre, lapokra, szalagokra, csövekre, szerkezeti idomokra és kovácsdarabokra vonatkozóan is. Az ASTM A6/A6M a hengerelt szerkezeti acélrudakra, lemezekre, idomokra és szádfal-elemekre vonatkozó általános követelményeket határozza meg, de nem helyettesíti az adott acélminőségre irányadó anyagszabványt. Például az ASTM A36/A36M, az ASTM A572/A572M és az ASTM A516/A516M eltérő követelményeket ír elő, és különböző termékkategóriákra vagy üzemi feltételekre alkalmazandó. Az ASTM A6/A6M közös szabályokat adhat a méretekre, vizsgálatokra, mintavételre és tanúsításra, míg a termékszabvány tartalmazza az acélminőségre jellemző mechanikai határértékeket.
Ütővizsgálat és vizsgálati hőmérséklet
Az ütővizsgálat azt az energiát méri, amelyet a bemetszett próbatest gyors terhelési körülmények között bekövetkező törésekor elnyel. Az eredményt rendszerint Charpy V-bemetszéses vizsgálatból származó, joule-ban megadott elnyelt energiaként közlik, esetenként az oldalirányú tágulással vagy a nyírt törési felület százalékos arányával együtt. Ez meghatározott vizsgálati feltételek mellett mért szívóssági jellemző, nem pedig a szilárdság általános mérőszáma.
A hőmérséklet alapvető jelentőségű. A 20 °C-on kapott Charpy-eredmény nem tekinthető egyenértékűnek a −20 °C-on kapott eredménnyel. Sok acél kevesebb energiát nyel el a hőmérséklet csökkenésével, és egyes ferrites acélok egy adott hőmérséklet-tartományban kifejezett képlékeny–rideg átmenetet mutatnak. A bizonyítványnak ezért azonosítania kell a vizsgálati hőmérsékletet, a próbatest irányát, a bemetszés irányát és a próbatest méretét. A „27 J” önmagában, ezeknek az adatoknak a hiányában, alig értelmezhető. Az irányadó szabványtól függően lehet egyedi eredmény, több próbatest átlagértéke vagy minimális elfogadási érték.
Az ütővizsgálati követelmények egy próbatest-sorozatra vonatkozó átlagértékként, az egyes próbatestekre pedig megengedett minimális értékkel együtt is megadhatók. A vizsgált próbatestek számát és az átlagolás szabályát a termékszabványban kell ellenőrizni. A 42 J, 38 J és 31 J értékeket feltüntető bizonyítványt nem szabad úgy értékelni, hogy minden egyes értéket egyszerűen egy feltételezett 40 J követelménnyel hasonlítunk össze. Az alkalmazandó szabvány előírhat legalább 40 J átlagértéket úgy, hogy közben egy alacsonyabb egyedi eredményt megenged, de más szabályt is meghatározhat.
Nem minden acélminőségre vagy termékformára vonatkozik ütővizsgálati követelmény. Az, hogy a bizonyítvány nem tartalmaz Charpy-eredményt, nem bizonyítja a gyenge szívósságot, ahogyan a közölt Charpy-eredmény sem bizonyítja egy olyan szívóssági követelménynek való megfelelést, amelyet a megrendelés soha nem tartalmazott. A vizsgálat alapját képező előírások és a kiegészítő követelmények határozzák meg, hogy szükség volt-e ütővizsgálatra.
A vizsgálati hőmérsékletet az acélminőség jelölése vagy további szerződéses követelmény is meghatározhatja. A nyomástartó edényekhez használt lemezekre, a szerkezeti lemezekre és a csővezetékcsövekre vonatkozó szabványok eltérő hőmérsékleteket és elfogadási kritériumokat írhatnak elő. Az egyik anyag szobahőmérsékleten meghatározott ütővizsgálati eredményének összehasonlítása egy másik anyag fagypont alatti hőmérsékleten meghatározott eredményével legalább annyira a vizsgálati feltételek, mint maguknak az anyagoknak az összehasonlítása.
Vastagság, irány és a próbatest adatai
A vizsgált darabot pontosan azonosítani kell. A bizonyítvány feltüntetheti a hőszámot, a lemez- vagy tekercsszámot, a termékformát, a névleges vastagságot és a mintavételi helyet. Ezek az azonosítók kapcsolják össze az eredményt a dokumentum által képviselt anyaggal. Egy lemez érvényes vizsgálati eredménye nem bizonyítja automatikusan a szállítmány valamennyi lemezének tulajdonságait, kivéve, ha az alkalmazandó mintavételi és nyomonkövethetőségi szabályok lehetővé teszik ezt a kiterjesztést.
Az irányt gyakran hosszirányúként, keresztirányúként vagy vastagságirányúként adják meg. A hosszirányú szakítópróbatestet a fő hengerlési iránnyal párhuzamosan vágják ki, míg a keresztirányú próbatestet arra merőlegesen. A hengerlés irányfüggő különbségeket hozhat létre a szilárdság, a képlékenység és a szívósság tekintetében. A vastagságirányú vizsgálat a rövid keresztirányú irányban jellemzi a tulajdonságokat, és az előírás szerinti esetekben külön követelmények vonatkoznak rá. A keresztirányú és a hosszirányú Charpy-eredmény nem cserélhető fel.
A próbatest méretei szintén fontosak. A Charpy-próbatestek általában teljes méretűek vagy csökkentett méretűek, és a kisebb méretek rendszerint eltérő elfogadási elbírálást tesznek szükségessé. A szakítópróbatestek lehetnek kör vagy lapos keresztmetszetűek; méreteiket a termék vastagsága és a vizsgálati szabvány alapján választják meg. A bizonyítványnak lehetőség szerint azonosítania kell a módszert, például az acéltermékek mechanikai vizsgálatára vonatkozó ASTM A370, a szakítóvizsgálatra vonatkozó ASTM E8/E8M, illetve az előírt esetben az ISO 6892-1 szabványt. Ha a módszerek vagy a közlési szabályok eltérnek, továbbra is az irányadó termékszabvány a meghatározó.
Az eredményt mindig a hozzá tartozó határérték mellett kell értelmezni, nem pedig elszigetelten. Ellenőrizni kell a termékszabványt és az acélminőséget, a kiadást vagy a szerződéses módosítást, a vastagságtartományt, a mértékegységeket, a vizsgálati hőmérsékletet, a próbatest irányát, a próbatest méretét és a mintavétel azonosítóit. Az ASTM A6/A6M az előírt hengerelt szerkezeti termékekre vonatkozó általános követelményeket tartalmazza; nem teszi minden mechanikai eredményt összehasonlíthatóvá az összes ASTM szerinti acél esetében. Ugyanez a megközelítés alkalmazandó az EN és ISO dokumentumokra is. A gyártóművi bizonyítvány meghatározott követelmények alapján kiválasztott bizonyítékokat rögzít. Jelentését nem önmagukban a számok adják, hanem az ezen bizonyítékok, a vizsgált termék és az elfogadási feltételek közötti kapcsolat.
A termékformája megváltoztatja a tanúsítvány jelentését
| Termékforma | Lehetséges további vagy eltérő ellenőrzések |
|---|---|
| Lemez | Síkhengerelt anyag kémiai összetétele, szakítóvizsgálata, ütővizsgálata, méretei és felületi követelményei |
| Cső | Gyártási útvonal, hegesztési vagy hidrosztatikai vizsgálat és csőspecifikus vizsgálatok |
| Rúd | Keresztmetszeti geometria, egyenesség, felületi állapot és a próbatest helye |
| Kovácsdarab | Kovácsolási művelet, hőkezelés, keménység, szakítóvizsgálat és ellenőrzés |
| Tanúsítványforma | Amit nem állapíthat meg automatikusan |
|---|---|
| Lemez | Cső-, rúd- vagy kovácsdarabokra vonatkozó követelmények |
| Cső | Lemezspecifikus követelmények vagy szerkezeti idomacél-tulajdonságok |
| Rúd | Lemezméretekre, mintavételre vagy ütővizsgálatra vonatkozó követelmények |
| Kovácsdarab | Az előírt kovácsolási művelet, hőkezelés vagy ellenőrzés |
Az MTC egy meghatározott terméket ír le, nem pedig absztrakt értelemben vett acélkémiát. Ugyanaz a névleges anyagminőség készülhet lemez, cső, rúd vagy kovácsdarab formájában, azonban az egyes termékformákat eltérő termékszabvány, gyártási eljárás, mintavételi terv és elfogadási vizsgálati készlet szabályozhatja. Ezért az egyik termékformára kiállított tanúsítvány nem tekinthető automatikusan egy másik termékforma bizonyítékának.
Ez maguknak a szabványoknak a felépítéséből következik. Az ISO 10474:2013 az acéltermékek vásárlói részére, a megrendelés követelményei szerint átadandó vizsgálati dokumentumok típusait határozza meg. Nem teszi valamennyi tanúsítványt az ugyanabból az olvasztásból előállított összes anyagra vonatkozó, univerzális nyilatkozattá. A BS EN 10204:2004 hasonlóképpen foglalkozik a megfelelőségi nyilatkozatokkal, a vizsgálati jelentésekkel és a tanúsítványokkal, amelyek konkrét vagy nem konkrét vizsgálaton alapulnak. A dokumentumtípus azt határozza meg, hogyan állapították meg az információkat; a termékszabvány pedig azt, hogy mit kellett megállapítani.
Az ASTM anyagvizsgálati jelentésekre vonatkozó rendszere különösen világossá teszi ezt a különbséget. Az ASTM eltérő követelményeket határoz meg többek között a lemezek, a vékony lemezek, a szalagok, a csövek, a szerkezeti szelvények és a kovácsdarabok esetében. Az ASTM A6/A6M a hengerelt szerkezeti acélrudakra, lemezekre, szelvényekre és szádfalakra vonatkozó általános követelményeket tartalmazza, de nem minden acéltermékre érvényes általános termékszabvány. Az ASTM A6/A6M alapján elkészített jelentés kielégítheti a hengerelt szerkezeti termékhez elvárt dokumentáció egy részét, miközben keveset mondhat a csőre vagy kovácsolt alkatrészre vonatkozó követelményekről.
Lemez, vékony lemez, szalag és szerkezeti szelvény
A lemez, a vékony lemez és a szalag síkhengerelt termékek, azonban méretkategóriáik és az alkalmazandó követelményeik nem cserélhetők fel egymással. A vastagság, a szélesség, az él állapota, a hengerlési gyakorlat és a szállítási állapot meghatározhatja, hogy melyik szabvány alkalmazandó. Egy lemez tanúsítványa feltüntetheti az olvasztási elemzést, a szakítószilárdsági jellemzőket, a folyáshatárt, a nyúlást, az ütővizsgálati eredményeket és a méretadatokat, azonban az egyes eredmények jelentősége a megnevezett szabványtól és a megrendelt anyagminőségtől függ.
Az ASTM A36/A36M például a szénacélból készült szerkezeti acélra vonatkozik, többek között lemezek, szelvények és rudak formájában, az alkalmazott kiadás hatálya és követelményei szerint. Az ASTM A992/A992M a szerkezeti acél szelvényekre alkalmazandó. Az ASTM A992/A992M-et azonosító tanúsítvány nem egyszerűen az ASTM A36/A36M szerinti lemez alternatív tanúsítványa, még akkor sem, ha mindkét dokumentum hasonló szén-, mangán- és szakítószilárdsági értékeket tartalmaz. A szabványok eltérő követelményeket határoznak meg a termékre és annak tervezett szerkezeti besorolására vonatkozóan. A jelentésen szereplő megjelölés fontosabb, mint a kémiai összetétel felületes összehasonlítása.
Az ASTM A6/A6M jól szemlélteti, miért kell egy általános szabványt az anyagszabvánnyal együtt értelmezni. Általános követelményeket ad a hengerelt szerkezeti acélrudakra, lemezekre, szelvényekre és szádfalakra, beleértve a méreteket, tűréseket, próbatesteket, jelölést és tanúsítást érintő rendelkezéseket is. Nem szünteti meg a széles övű szelvény és a lemez közötti különbségeket. Keresztmetszeteik a hengerlés után eltérő módon hűlnek le, és a próbatestek kivételének helye is eltérhet. A lemez egy vizsgálati helyéről származó, jelentett szakítóvizsgálati eredmény nem képviselheti automatikusan a szerkezeti szelvény övében, gerincében vagy más kritikus keresztmetszetében fennálló tulajdonságokat.
A vékony lemez és a szalag gyakorlati problémákat is felvet. Ezeket tekercsben vagy darabolt hosszban szállíthatják, és a vizsgálatot az irányadó szabvány szerint tekercshez, tételhez vagy olvasztáshoz kapcsolhatják. A felületi állapot, a vastagságtartomány és a mintavétel gyakorisága módosíthatja az előírt vizsgálatokat. Egy vastag lemezről szóló jelentés ezért tartalmazhat ütővizsgálatot vagy vastagságon átmenő tulajdonságokra vonatkozó követelményeket, amelyek egy vékony szalag specifikációjában nem szerepelnek, míg egy szalagra vonatkozó dokumentum olyan vizsgálatokat jelenthet, amelyek nem igazolják a lemezre jellemző követelményeket.
Az olvasztási szám hasznos nyomonkövethetőségi adat, de nem oldja meg ezt a problémát. A terméket egy azonosított olvasztáshoz vagy gyártási egységhez kapcsolja. Nem alakítja át a lemezvizsgálatot szelvényvizsgálattá, és nem bizonyítja, hogy egy másik termék megfelelt a saját szállítási szabványának.
Cső, rúd és kovácsdarab
A cső gyártási eljárása gyakran lényegesen eltér a lemezgyártásétól. A varrat nélküli csövet tuskóból vagy üreges előgyártmányból lyukasztással és további megmunkálással állítják elő, míg a hegesztett csövet szalagból vagy lemezből alakítják ki, majd hosszanti vagy spirális hegesztéssel egyesítik. A csőre vonatkozó szabvány ezért olyan követelményeket írhat elő, mint a hegesztési varrat vizsgálata, a hidrosztatikai vagy roncsolásmentes vizsgálat, a lapítási, peremezési vagy hajlítóvizsgálat, a hidrosztatikai ellenőrzés, illetve a méretellenőrzés, amelyek nem szerepelnek a lemez tanúsítványán.
Az ASTM A36/A36M szerinti lemez kémiai összetételét és szakítószilárdsági tulajdonságait jelentő dokumentum nem igazolja az ASTM A106/A106M szerinti, magas hőmérsékletű szolgálatra szánt, varrat nélküli szénacélcsőnek való megfelelést. Ugyanígy nem igazolja az ASTM A53/A53M szerinti cső követelményeit sem, amelynél eltérhet a termékkategória, a gyártási módszer és a vizsgálatok köre. Még ha az acél ugyanabból az olvasztásból származik is, a cső megmunkálása és a csőspecifikus ellenőrzés továbbra is külön kérdés.
A rudak készülhetnek melegen hengerelve, hidegen megmunkálva vagy más módon feldolgozva, kör, négyzet, hatszög vagy lapos keresztmetszettel. A végső méretek és az állapot befolyásolják az egyenességet, a felületi minőséget, a tűréseket, valamint a mechanikai vizsgálati próbatestek helyét vagy orientációját. Egy lemezvizsgálati jelentés kielégítő folyáshatárt és nyúlást mutathat, de nem igazolja az eltérő szabvány szerint szállított rúd méret- vagy mechanikai követelményeit.
A kovácsdarabok még távolabb állnak a lemezre vonatkozó bizonyítékoktól. A kovácsolás az alakváltoztatás révén módosítja az anyag alakját és szálirányát, a kész alkatrészhez pedig hőkezelés, keménységvizsgálat, meghatározott helyekről vett szakítóvizsgálat, ultrahangos vizsgálat vagy kiegészítő vizsgálatok lehetnek szükségesek. Az ASTM A788/A788M a kovácsolt acéltermékek általános követelményeit tartalmazza, míg az egyes kovácsolási szabványok határozzák meg az alkalmazandó termékkövetelményeket. Az ASTM A182/A182M például a magas hőmérsékletű szolgálatra szánt, ötvözött és rozsdamentes acélból készült kovácsolt vagy hengerelt csőkarimákra, kovácsolt szerelvényekre és szelepekre vonatkozik. Egy lemezre kiállított MTC nem igazolhatja, hogy az ASTM A182/A182M szerint gyártott alkatrész a megkövetelt kovácsolási műveletben és hőkezelésben részesült, illetve hogy az előírt vizsgálatokat elvégezték rajta.
A tanúsítványnak azt is azonosítania kell, hogy a vizsgálatok a szállított termék tényleges eredményei, reprezentatív vizsgálati egység eredményei, vagy csupán annak kijelentései, hogy a szállítmány megfelel. Az EN 10204 szerint a 2.1 típusú dokumentum vizsgálati eredményeket nem tartalmazó, szöveges megfelelőségi tanúsítvány; azt igazolja, hogy a szállítmány megfelel a megállapodásnak. Nem értelmezhető laboratóriumi jelentésként pusztán azért, mert tanúsítványnak nevezik.
Miért nem cserélhetők fel önkényesen a termékszabványok?
A termékszabvány az anyagminőség kémiai összetételét a termék alakjára, gyártására, méreteire, hőkezelésére, mintavételére és vizsgálatára vonatkozó követelményekkel kapcsolja össze. Ha a termékformát eltávolítjuk ebből az összefüggésből, a jelentés egy része elveszik. Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acéltermékek vizsgálati dokumentumaira, az ISO 404:2013 szabványt pedig az általános műszaki szállítási követelményekre sorolja; egyik szabvány sem helyettesíti a megrendelésben megnevezett termékspecifikációt.
Ezért a felülvizsgálónak rögzített sorrendben kell elolvasnia az MTC-t: azonosítsa a termékformát, erősítse meg az irányadó szabványt és az anyagminőséget, ellenőrizze a megrendelt állapotot és méreteket, majd vizsgálja meg az olvasztás nyomonkövethetőségét, a vizsgálati egységet, a próbatest orientációját, a vizsgálati módszereket és a jelentett eredményeket. Egy ismerős anyagminőséget feltüntető lemeztanúsítvány még mindig nem megfelelő bizonyíték lehet cső, rúd vagy kovácsdarab esetében. Ezzel szemben egy csőtanúsítvány olyan vizsgálatokat is tartalmazhat, amelyek szerkezeti lemez szempontjából irrelevánsak.
A szerződés szövege további követelményeket írhat elő, de hallgatólagosan nem teheti egymással felcserélhetővé az össze nem illő szabványokat. Ha a megrendelés konkrét vizsgálatot ír elő, a dokumentumnak a jelentett eredményeket a szállított termékhez vagy egy meghatározott vizsgálati tételhez kell kapcsolnia. Ha nem konkrét vizsgálatot engedélyez, a jelentés ismertetheti a gyártási eredményeket anélkül, hogy bizonyítaná az adott szállítmányon elvégzett vizsgálatokat. A dokumentumtípusnak, a termékformának, a termékszabványnak és a vizsgálat alapjának összhangban kell állnia, mielőtt a tanúsítvány elfogadási döntést támaszthatna alá.
Nyomonkövethetőség: A dokumentum és az acél összekapcsolása
A gyártóművi vizsgálati tanúsítvány csak akkor bír jelentéssel, ha dokumentumazonosítói egy konkrét fizikai termékhez kapcsolhatók. Ez a kapcsolat a nyomonkövethetőség: az acélgyártási adag vagy öntés, az abból előállított termék, a gyártás során alkalmazott jelölések, az ellenőrzési feljegyzések, valamint a leszállított vagy beépített tétel közötti lánc. E lánc nélkül a kémiai összetételt és szakítóvizsgálati eredményeket tartalmazó oldal ugyan acélt írhat le, de nem bizonyítja, hogy az oldal az ellenőr előtt lévő lemezt, rudat, csövet vagy idomacélt írja le.
A dokumentumokra vonatkozó keretrendszer meghatározza, hogy mit közöl egy vizsgálati dokumentum; nem szünteti meg azonban az anyag azonosításának szükségességét. Az ISO 10474:2013 az acéltermékek vevői részére, a megrendelés követelményei szerint átadott vizsgálati dokumentumok típusait határozza meg. A BS EN 10204:2004 megfelelőségi nyilatkozatokra, vizsgálati jelentésekre és konkrét vagy nem konkrét vizsgálaton alapuló tanúsítványokra vonatkozik. Ezek a kategóriák befolyásolják a rendelkezésre álló bizonyítékokat. Egy jelöletlen alkatrészt azonban nem tesznek nyomonkövethetővé.
Az adag és az öntés azonosítása
Olvasztási szám A gyártó által hozzárendelt azonosító egy meghatározott olvasztási műveletből vagy olvasztásból származó acélhoz, amely az összetétel, a gyártási nyilvántartások és a szállított termékek összekapcsolására szolgál.
Az adagszám egyetlen acélgyártási művelet során előállított acélmennyiséget azonosít, illetve öntést, ha ezt a kifejezést a gyártó vagy a termékszabvány használja. A számot a gyártómű rendeli hozzá, és az megjelenik a tanúsítványon, a gyártási feljegyzésekben, továbbá – a termékre és a jelölésre vonatkozó követelményektől függően – magán az anyagon is. Az adagszámot öntési, tétel-, bramma-, lemez-, köteg-, előgyártmány- vagy tekercsszám is kísérheti. Ezek az azonosítók csak akkor tekinthetők felcserélhetőnek, ha a gyártómű feljegyzései bemutatják a közöttük fennálló kapcsolatot.
Az adagszám rendszerint kapcsolatot biztosít az üstanalízissel. Egy tanúsítvány egy megnevezett adaghoz megadhatja a szén, a mangán, a szilícium, a foszfor, a kén és az ötvözőelemek értékeit, miközben a mechanikai eredmények az adott adagból vagy egy meghatározott terméktételből vett vizsgálati mintához kapcsolódhatnak. Az, hogy a kémiai összetétel megfelel egy anyagminőségnek, nem bizonyítja, hogy egy konkrét lemez a jelentett adagból származik. Az azonosság és a vizsgálat érvényessége külön kérdés.
Például az EN 10025-2 szerinti „S355J2+N” jelöléssel ellátott lemez adagszámot, valamint lemez- vagy tételszámot viselhet. A tanúsítványnak a megrendelésben előírtak szerint meg kell adnia az alkalmazandó előírást, a szállítási állapotot, a méreteket vagy a termékleírást, továbbá a vonatkozó kémiai és mechanikai eredményeket. Egy „S355J2” tanúsítvány, amelyhez nem tartozik egyező adag- vagy tételazonosító, önmagában nem bizonyítja, hogy a megjelölt lemez a vizsgált termék. A jelölés is lényeges: a „+N” a vonatkozó termékszabvány szerinti normalizált vagy normalizáltan hengerelt szállítási állapotot írja le, nem pusztán azt az általános állítást, hogy az acél alkalmas szerkezeti célú felhasználásra.
Ugyanez az elv vonatkozik az ASTM szerinti termékekre is. Az ASTM A6/A6M a hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakra vonatkozó általános követelményeket határozza meg, a gyártási anyagvizsgálati jelentésekre vonatkozó követelmények azonban továbbra is az alkalmazandó acélszabványtól és a termék formájától függenek. Az ASTM követelményei eltérnek lemezek, táblák, szalagok, csövek, szerkezeti idomacélok és kovácsdarabok esetében. Az adagszámot ezért az anyagminőség előírásával, a termékszabvánnyal, a méretekkel, a szállítási állapottal és a megrendelt vizsgálatokkal együtt kell értelmezni.
A tanúsítvány egy adag vagy tétel reprezentatív vizsgálati próbatestének eredményeit is közölheti, nem feltétlenül minden egyes tétel eredményét. Ez akkor lehet érvényes, ha az irányadó szabvány és a megrendelés ezt lehetővé teszi. A vevőnek ekkor ismernie kell, hogy a minta milyen sokaságot képvisel. Egyetlen próbatest szakítóvizsgálati eredménye a meghatározott vizsgálati egységre vonatkozó bizonyíték, nem pedig automatikus mérés minden egyes alkatrész minden pontjának valamennyi tulajdonságára.
Jelölés, feljegyzések és a dokumentumok folytonossága
A nyomonkövethetőséget általában nem egyetlen dokumentummal, hanem egyeztetéssel ellenőrzik. Az ellenőr összeveti a tanúsítványon szereplő adagszámot, öntésszámot, termékszámot, anyagminőséget, méreteket és mennyiséget az anyagon található sablonos jelöléssel, festékjelöléssel, függőcímkével, címkével, vonalkóddal vagy elektronikus feljegyzéssel. A gyártási folyamat további feljegyzésekkel is kiegészülhet: öntéstől a brammáig vezetett naplóval, hengerlési sorrenddel, darabolási tervvel, vizsgálati jelentéssel, nemmegfelelőség-kezelési döntéssel, hőkezelési diagrammal vagy szállítási bizonylattal.
A dokumentum folytonosságának ellenőrzése
- Gyártás Egyeztesse az olvasztást vagy az öntést a bramma-, tuskó-, tekercs-, lemez- vagy terméknyilvántartásokkal.
- Jelölés Egyeztesse a tanúsítványt a fizikai sablonjelöléssel, függőcímkével, címkével vagy vonalkóddal.
- Feldolgozás Vigye tovább a kiindulási anyag azonosságát a darabolási, alakítási, hőkezelési vagy bevonási nyilvántartásokba.
- Kiszállítás Egyeztesse a tételt, a mennyiséget és az azonosítót a szállítási dokumentációval.
Az azonosítóknak megszakítás nélküli láncot kell alkotniuk. Egy tanúsítvány azonosíthatja a 7A42 adagot, egy gyártóművi lemezt a 18-as tételként, egy darabolási feljegyzést a 18-3-as lemezként, a szállítási címkét pedig a 18-3A csomagként. Minden változtatás csak akkor elfogadható, ha a feljegyzés megőrzi a szülő- és leszármazotti kapcsolatot. Ha egy kereskedő egy köteget feloszt, az új címkéknek meg kell őrizniük az eredeti adag- és tételhivatkozásokat, vagy olyan ellenőrzött nyilvántartásra kell hivatkozniuk, amely ezeket tartalmazza. A címkék nyilvántartott feljegyzés nélküli újraellátása hiányt okoz a láncban.
A dokumentum típusát ezzel egyidejűleg figyelembe kell venni. Az EN 10204 szerint a 2.1 típusú dokumentum vizsgálati eredmények nélküli, szöveges formában kiállított megfelelőségi tanúsítvány, amely megerősíti, hogy a szállítás megfelel a megállapodásnak. Nem kezelhető adaganalízisről szóló jelentésként pusztán azért, mert tanúsítványnak nevezik. A 2.2 típusú vizsgálati jelentés nem konkrét vizsgálatból származó eredményeket közöl, míg a 3.1 típusú vizsgálati tanúsítvány konkrét vizsgálat eredményeit tartalmazza, és azt a gyártó felhatalmazott vizsgálati képviselője hitelesíti. A pontos kötelezettségeket és terminológiát a megrendelésben megnevezett kiadás és termékszabvány alapján kell ellenőrizni.
A konkrét vizsgálat általában a szállított termékekhez vagy egy meghatározott vizsgálati egységhez kapcsolja a vizsgálatot; a nem konkrét vizsgálat olyan gyártási eredményeket használ, amelyek nem feltétlenül rendelhetők egyértelműen a szállítmányhoz. Egyik megoldás sem szünteti meg a jelölési követelményeket. Egy tökéletesen nyomonkövethető 2.2 típusú jelentés még mindig kevésbé termékspecifikus bizonyítékot szolgáltathat, mint egy 3.1 típusú tanúsítvány. Ezzel szemben egy nem egyező adagszámot tartalmazó 3.1 típusú dokumentum nem válik megbízhatóvá pusztán attól, hogy laboratóriumi adatokat tartalmaz.
A dokumentumok folytonossága magában foglalja a módosításokat és javításokat is. A javított tanúsítványnak azonosítania kell a hatályon kívül helyezett dokumentumot, a javítás okát, valamint az érintett adagot vagy tételt. A másolatoknak olvashatónak kell maradniuk, a kiegészítő jelentéseknek – például az ütőmunka-, keménység-, ultrahangos vagy hőkezelési eredményeknek – pedig ugyanazokat az azonosítókat kell tartalmazniuk, mint az elsődleges tanúsítványnak. Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acélra és acéltermékekre vonatkozó vizsgálati dokumentumok nemzetközi szabványaként azonosítja, és az ISO 404:2013 szabványt a kapcsolódó, általános műszaki szállítási követelményekre vonatkozó szabványként sorolja fel. A hivatkozott európai szabvány meghatározza továbbá az EN 10204 szerinti dokumentumokban közölhető információkat, valamint a dokumentumrészek szabványosított megnevezéseit és kódszámait. Ezek a struktúrák segítséget nyújtanak, de az alapul szolgáló feljegyzéseknek továbbra is összhangban kell lenniük.
A nyomonkövethetőség korlátai darabolás vagy gyártás után
A nyomonkövethetőség gyakran nehezebbé válik az eredeti termék megváltoztatását követően. A darabolás egy megjelölt lemezt sok darabra oszthat, amelyek közül egyesek elveszíthetik az adagszámot. A megoldás nem annak feltételezése, hogy minden darab továbbra is azonosítható marad, hanem a jelölés átvitele vagy ellenőrzött darabolási feljegyzés létrehozása még a szétválasztás előtt. A feljegyzésnek tartalmaznia kell az eredeti lemezt, minden leszármazott darabot, a méreteket, a mennyiséget és az esetleges későbbi utómunkálatokat.
A keverés más jellegű problémát okoz. Ha több adagból származó anyagot egyetlen, elkülönítés nélküli kötegbe helyeznek, a nyomonkövethetőség a köteg szintjére korlátozódhat, vagy teljesen megszűnhet. Egyetlen adagra vonatkozó tanúsítvány rendszerint nem igazolhat több adag jelöletlen keverékét. A bevonat elfedheti a jelöléseket, míg a szemcseszórás, a megmunkálás vagy a korrózió eltávolíthatja azokat. Maga a bevonat nem érvényteleníti az eredeti tanúsítványt, az azonosságot azonban előzetes bevonás előtti feljegyzésekkel, másodlagos jelölésekkel, fényképekkel vagy ellenőrzött nyilvántartással kell megőrizni.
A hőkezelés gondos értelmezést igényel. A normalizálás, az edzés és megeresztés, a feszültségmentesítés vagy más eljárás megváltoztathatja a mechanikai tulajdonságokat, és a megrendelés vagy a termékszabvány alapján új vizsgálatot tehet szükségessé. Az eredeti gyártóművi tanúsítvány továbbra is az acélt és annak eredeti szállítási állapotában mért eredményeit rögzíti; nem tanúsítja automatikusan a későbbi kezelés utáni tulajdonságokat. Az adaghoz és a tételhez kapcsolt kezelési diagram, valamint az előírt kezelés utáni vizsgálatok a bizonyítékokat kiegészítik, nem pedig törlik az eredeti feljegyzést.
A gyártás hegesztéseket, alakított szelvényeket, csavarozott szerkezeteket és megmunkált alkatrészeket hoz létre. Az alapanyagacél továbbra is nyomonkövethető maradhat, annak ellenére, hogy a kész szerkezet már nem ugyanúgy van megjelölve. A gyártási rajzoknak, a hegesztési térképeknek, az anyagkiutalási lapoknak és a vizsgálati feljegyzéseknek tovább kell vinniük az azonosságot. Ha egy szerkezetbe több eredeti adagból származó anyag kerül, a feljegyzéseknek be kell mutatniuk, hogy melyik alkatrész melyik adagból származik.
A nyomonkövethetőség ezért egy korlátozott, de alapvető kérdésre ad választ: hogyan kapcsolódik ez a fizikai tétel az anyag- és vizsgálati feljegyzésekhez? Nem bizonyítja minden tulajdonság, minden feldolgozási állapot vagy minden szerződéses követelmény teljesülését. E következtetésekhez a dokumentum típusának, a termékszabványnak, a megrendelés feltételeinek, a vizsgálatok körének és az azonosság láncának összhangban kell állnia.
Egyedi és nem egyedi vizsgálat
A gyári vizsgálati bizonyítványnak nincs egyetlen, rögzített bizonyító ereje. Jelentősége részben attól függ, hogy a feltüntetett vizsgálatot a megjelölt szállítmány anyagán vagy azonos gyártási feltételek mellett előállított más anyagon végezték-e el. A BS EN 10204:2004 és az ISO 10474:2013 dokumentációs keretet biztosít e különbségtételhez, de nem helyettesíti a termékszabványt, a megrendelést vagy a műszaki szállítási feltételeket.
A központi kérdés egyszerű:
> A feltüntetett eredmények a szállított anyaghoz tartoznak, vagy egy szélesebb gyártási alapból származó reprezentatív anyagot írnak le?
Erre a kérdésre még azelőtt választ kell adni, hogy a bizonyítványt a vegyi összetétel, a mechanikai teljesítmény, a hőkezelés vagy a méretmegfelelőség bizonyítékaként kezelnénk.

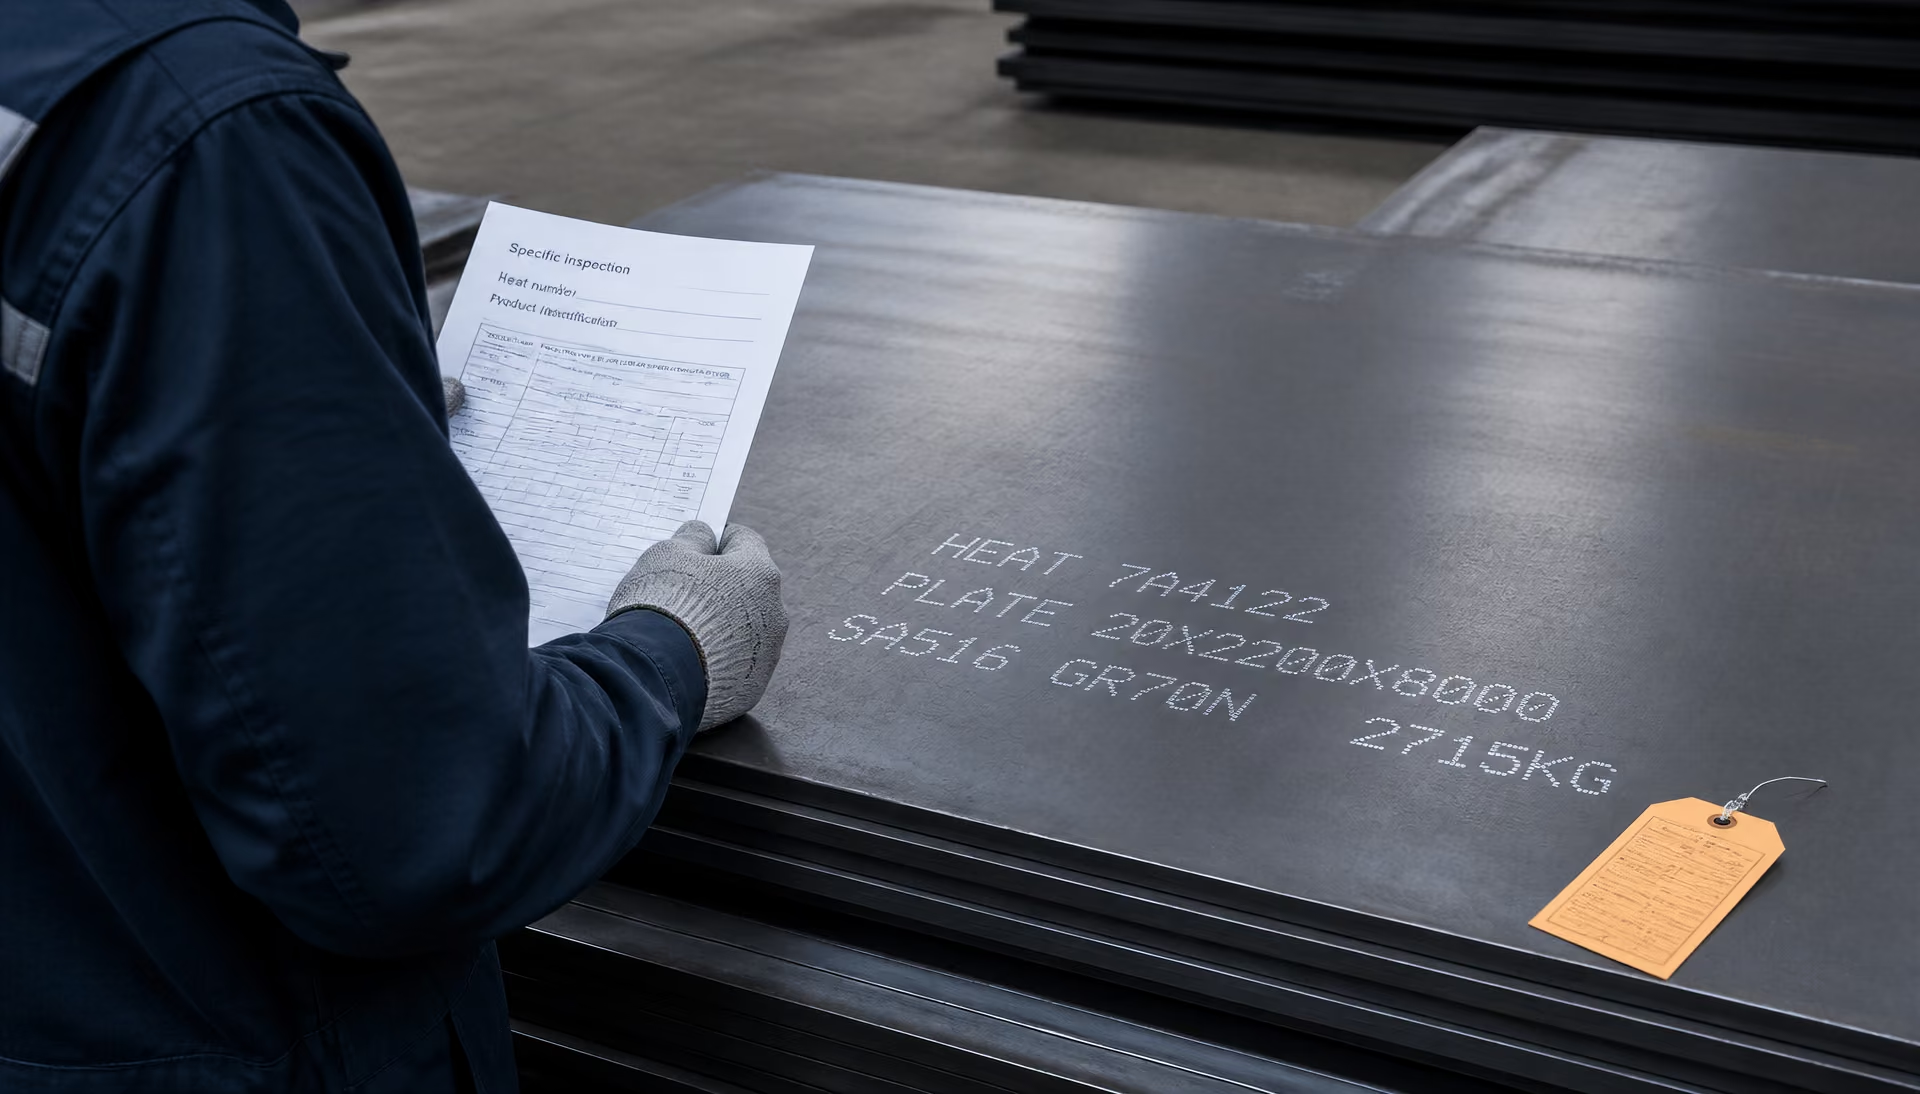
A szállítmányhoz kapcsolódó vizsgálat
| Ellenőrzési alap | Vizsgált anyag | Alátámasztott bizonyíték |
|---|---|---|
| Egyedi ellenőrzés | A szállított termékek vagy egy hozzájuk kapcsolódó, meghatározott vizsgálati egység | Szorosabb kapcsolat azonosított szállítmánnyal |
| Nem egyedi ellenőrzés | Összehasonlítható gyártási anyag, amely nem feltétlenül része a szállítmánynak | A gyártásra vagy a reprezentatív anyagra vonatkozó bizonyíték |
| Csak nyilatkozat | Nincsenek közölt vizsgálati eredmények | A szállító megállapodás szerinti nyilatkozata |
Az egyedi vizsgálatot a szállítandó termékeken vagy az ezeket az alkalmazandó termékszabvány, illetve a megrendelés szerint reprezentáló vizsgálati egységen végzik el. A vizsgálati eredmények ezért egy azonosított szállítmányhoz, tételhez, öntéshez, olvasztáshoz, gyártási egységhez vagy a termék más, meghatározott egységéhez kapcsolódnak. A pontos kapcsolat az irányadó előírástól és a nyomonkövethetőség rögzítésének módjától függ.
Az EN 10204 szerinti 3.1 típusú vizsgálati bizonyítvány erre a jól ismert példa. Egyedi vizsgálatból származó eredményeket közöl, és a gyártó termelési részlegétől független, felhatalmazott gyártói vizsgálati képviselő hitelesíti. A 3.2 típusú dokumentum szintén egyedi vizsgálatra vonatkozik, de az eredményeket mind a gyártó felhatalmazott képviselője, mind pedig a megrendelő képviselője vagy a megrendelő által kijelölt vizsgáló hitelesíti, ha a megrendelés ilyen eljárást ír elő.
A dokumentumot ennek ellenére gondosan kell értelmezni. Egy olvasztási szám egy lemezt egy acélöntéshez kapcsolhat, miközben egy próbatest a lemezek egy meghatározott csoportját, nem pedig minden egyes lemez minden négyzetcentiméterét reprezentálhatja. Egyetlen mintából származó szakítóvizsgálati eredmény nem jelenti azt, hogy a szakítóvizsgálatot minden helyen elvégezték. Ugyanígy a közölt ütőmunkaérték sem igazolja automatikusan a megfelelést olyan hőmérsékleten, orientációban vagy vastagságtartományban, amelyet nem vizsgáltak.
Az egyedi ellenőrzés erősíti az eredmények és a szállítmány közötti kapcsolatot, de továbbra is korlátozza a mintavétel, a vizsgálat hatóköre, a módszer és a nyomonkövethetőség. Limited evidence
Az egyedi vizsgálat közvetlen kapcsolatot biztosít a szállítmánnyal, de nem jelent korlátlan bizonyítékot.
A részleteket az alkalmazandó termékszabvány határozza meg. Az ASTM-követelmények jól szemléltetik, miért nem értelmezhető a bizonyítvány a megnevezett előírástól és a termék formájától elválasztva. Az ASTM A6/A6M a hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakra vonatkozó általános követelményeket tartalmazza, míg az egyes ASTM-előírások meghatározott minőségekre, termékekre és vizsgálatokra vonatkozó további követelményeket írnak elő. Az ASTM szerinti anyagvizsgálati jelentésekre vonatkozó követelmények eltérnek a lemezek, táblalemezek, szalagok, csövek, szerkezeti idomacélok és kovácsdarabok esetében. Egy ASTM A36/A36M szerinti szerkezeti acéllemez bizonyítványa nem értékelhető csövekre, kovácsdarabra vagy más acélminőségre vonatkozó követelmények alkalmazásával.
Ugyanez az elv érvényes az európai jelölésekre is. Az EN 10025-2 szerinti S355J2+N minőséget megjelölő jelentést össze kell vetni az adott termékszabvánnyal, a szállított termékformával, a vastagsággal, a szállítási állapottal és az esetleges további megrendelési követelményekkel. A jelölés egy acélminőséget és állapotot azonosít; önmagában nem mutatja meg, hogy mely vizsgálatokat végezték el, illetve hogy minden szerződéses követelményt szerepeltettek-e.
Nem egyedi gyártáson alapuló vizsgálat
A nem egyedi vizsgálat olyan termékeken kapott eredményeket használ, amelyek nem feltétlenül azonosak a szállított termékekkel, noha ugyanazon termékelőírás vagy gyártási követelmények szerint készültek. Az eredmények származhatnak összehasonlítható vizsgálati egységből, egy korábbi gyártási sorozatból vagy egy szélesebb anyagcsoportból. Megmutathatják, hogyan teljesített egy gyártási folyamat vagy egy terméktípus, de nem feltétlenül igazolják a dokumentumban azonosított konkrét szállítmány tulajdonságait.
Ez nem azonos a hibás anyaggal. Egy nem egyedi vizsgálati jelentés teljes mértékben megfelelő vegyi összetételi és mechanikai eredményeket tartalmazhat. Korlátja az azonosságra és a hatókörre vonatkozik, nem pedig a kohászati megfelelőség automatikus hiányára. A jelentés megválaszolhatja azt a kérdést, hogy „Milyen eredményeket kaptak az ezen előírás szerint gyártott reprezentatív anyagon?” Arra a kérdésre azonban nem feltétlenül ad választ, hogy „Milyen eredményeket kaptak pontosan ezen a szállítmányon?”
Az EN 10204 szerint a 2.2 típusú vizsgálati jelentés nem egyedi vizsgálaton alapul, és nem egyedi vizsgálatból származó eredményeket közöl. A 2.1 típusú dokumentum ettől eltérő irányban lép tovább: vizsgálati eredmények nélküli, szöveges megfelelőségi nyilatkozat, amely megerősíti, hogy a szállítmány megfelel a megállapodásnak. A numerikus eredmények hiánya a 2.1 típusú dokumentumban nem bizonyítja, hogy az acél megbukott a vizsgálaton; azt jelenti, hogy ez a dokumentumtípus nem közöl vizsgálati eredményeket.
Ez a különbségtétel fontos, amikor a dokumentumokat általánosan „MTC-ként” nevezik. Az elnevezés különböző dokumentumtípusokat rejthet. Az egyik dokumentum egy olvasztási számhoz kapcsolódó olvasztáselemzést, folyáshatárt, szakítószilárdságot, nyúlást és ütőmunkát tartalmazhat. Egy másik számszerű eredmények nélkül nyilatkozhat a megfelelőségről. Egy harmadik olyan gyártási anyag vizsgálati adatait közölheti, amelyet nem azonosítottak kifejezetten a szállítmány részeként. Ha mindhárom dokumentumot egyenértékűnek tekintjük, a dokumentumkategóriát félrevezető minőségi állítássá alakítjuk.
A nem egyedi adatoknak ettől még lehet legitim szerződéses szerepük. A megrendelés engedélyezheti a 2.2 típusú jelentést, vagy a termékszabvány meghatározhatja, mikor fogadható el a reprezentatív vizsgálat. Más esetekben a megrendelő egyedi vizsgálatot, a szállított olvasztásig visszavezethető nyomonkövethetőséget és az átvétel előtti további vizsgálatokat írhat elő. Az alkalmazandó szabvány korlátai között a megrendelés az irányadó.
Miért befolyásolja ez a bizonyító erőt?
Az egyedi vizsgálat rendszerint nagyobb bizonyító erővel bír az azonosított szállítmánnyal kapcsolatos kérdésekben, mivel a vizsgálati eredmények meghatározott kapcsolatban állnak vele. Ez azonban nem teszi a bizonyítványt tévedhetetlenné. Az eredmény továbbra is korlátozott a mintavétel, a vizsgálati módszer, a laboratórium szakmai alkalmassága, a vizsgálati gyakoriság, a termékszabvány és a nyomonkövetési lánc pontossága által.
A nem egyedi vizsgálat más jellegű bizonyítékot szolgáltat. Alátámaszthatja a gyártás vagy a reprezentatív anyag megfelelőségére vonatkozó állítást, de önmagában nem bizonyíthatja, hogy a szállítmány minden egyes darabja rendelkezik a közölt széntartalommal, folyáshatárral, ütőszívóssággal vagy hőkezelési állapottal. Ez különösen fontos akkor, ha az anyagot az eredeti gyártómű elhagyása után darabolták, keverték, feldolgozták vagy újra tanúsították. Egy későbbi dokumentumra átmásolt bizonyítvány nem hoz létre olyan nyomonkövethetőséget, amelyet eredetileg soha nem rögzítettek.[4] ISO/TC 17/SC 20 catalogue. International Organization for Standardization, ISO/TC 17/SC 20. ISO committee catalogue, 2024.
Az ISO 10474:2013 a megrendelés követelményei alapján meghatározza az acéltermékek megrendelők részére átadott vizsgálati dokumentumainak típusait. Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az ISO 404:2013 szabvánnyal együtt sorolja fel; ez utóbbi az általános műszaki szállítási követelményekkel foglalkozik. A BS EN 10204:2004 szintén a fémtermékek vizsgálati dokumentumaival foglalkozik, beleértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket, valamint az egyedi vagy nem egyedi vizsgálaton alapuló bizonyítványokat. Ezek a szabványok meghatározzák, hogy mit képvisel a dokumentum; azt azonban nem döntik el, hogy egy adott acélminőség alkalmas-e hídhoz, nyomástartó edényhez, hegesztett kötéshez vagy kifáradásnak kitett szerkezeti elemhez.
Az olvasónak ezért négy dolgot kell összevetnie: a dokumentum típusát, a megrendelés szövegét, a termékszabványt és a közölt nyomonkövethetőséget. Ezután meg kell vizsgálni a vizsgálatok körét. Ha a dokumentum csak a megfelelőséget állapítja meg, előfordulhat, hogy nincs ellenőrizhető vizsgálati érték. Ha nem egyedi eredményeket közöl, meg kell kérdezni, hogy az eredmények melyik gyártási csoportot reprezentálják. Ha egyedi eredményeket közöl, azonosítani kell a vizsgált egységet, és meg kell erősíteni, hogy a szállított anyag továbbra is kapcsolatban áll vele.
A bizonyítvány bizonyíték. Bizonyító ereje attól függ, hogy milyen kérdést teszünk fel, és milyen lánc kapcsolja össze a választ az előttünk lévő acéllal.
Hogyan különböznek az ASTM szerinti anyagvizsgálati jelentések az EN 10204 szerinti dokumentumoktól?
Egy ASTM szerinti anyagvizsgálati jelentés és egy EN 10204 szerinti vizsgálati dokumentum ugyanahhoz az acélszállítmányhoz is tartozhat, de nem ugyanazt a rendszert írják le. Az ASTM-követelmények rendszerint az alkalmazandó termékszabványban és az abban hivatkozott általános követelményekben jelennek meg. Ezzel szemben az EN 10204 a vevő részére átadott dokumentum típusát és azt az alapot osztályozza, amely szerint a vizsgálatot elvégezték.
Ez a megkülönböztetés azért fontos, mert egy dokumentumtípus önmagában nem határozza meg az acélminőséget, a kémiai összetételt, a mechanikai tulajdonságokat, a hőkezelési állapotot vagy az átvételi kritériumokat. Ezeket a megrendelés, az anyagszabvány és az előírt kiegészítő követelmények határozzák meg.
Termékszabványhoz kötött jelentéstétel
Az ASTM nem biztosít egyetlen olyan, minden acéltermékre azonos módon alkalmazható, univerzális anyagvizsgálati-jelentés-formátumot. Az ASTM International szerint az anyagvizsgálati jelentésekre vonatkozó követelmények eltérnek az egyes szabványok és termékformák, többek között a lemezek, a táblalemezek, a szalagok, a csövek, a szerkezeti idomacélok és a kovácsdarabok esetében. Ezért az alkalmazandó termékszabvány határozza meg, hogy a gyártónak milyen vizsgálatokat kell elvégeznie, és milyen információkat kell közölnie.
Például az ASTM A36/A36M a széntartalmú szerkezeti acélra vonatkozik, míg az ASTM A572/A572M a meghatározott folyáshatár-osztályokkal rendelkező, nagyszilárdságú, gyengén ötvözött szerkezeti acélt szabályozza. Az ASTM A240/A240M a nyomástartó edényekhez és általános alkalmazásokhoz használt króm- és króm-nikkel tartalmú rozsdamentes acél lemezeire, táblalemezeire és szalagjaira vonatkozik. Ezek a szabványok nem írnak elő azonos jelentéstételt, mivel nem azonos termékeket és tulajdonsághatárokat határoznak meg. Az ASTM A572/A572M Grade 50 szerinti jelentésnek például más szilárdsági követelményt kell igazolnia, mint az ASTM A36/A36M szerinti jelentésnek, míg egy ASTM A240/A240M szerinti jelentés tartalmazhat egy olyan ausztenites rozsdamentes acélminőséghez, mint a Type 304, illetve a UNS S30400 jelű minőséghez kapcsolódó kémiai és mechanikai követelményeket.
A termékforma szintén módosítja az alkalmazandó szabályokat. A lemezekre, rudakra, szerkezeti idomacélokra, csövekre és kovácsdarabokra külön ASTM-szabványok vonatkozhatnak akkor is, ha névleges kémiai összetételük hasonlónak tűnik. Az olvasztáselemzés nem helyettesíti az előírt termékelemzést, és egy szakítóvizsgálati eredményből nem következik automatikusan az ütőmunka, a keménység, a hegeszthetőség vagy a méretbeli megfelelőség igazolása. Minden egyes tulajdonságot az irányadó szabványnak, a megrendelésnek vagy a hivatkozott kiegészítő követelménynek kell előírnia.
A „gyári vizsgálati jelentés” (mill test report) kifejezés ezért gyakorlati megnevezés, nem pedig egyetlen, ASTM szerinti dokumentumkategória. Egy jelentés tartalmazhatja az olvasztási számot, az anyagminőséget, a méreteket, a kémiai elemzést, a szakítóvizsgálati eredményeket, a folyáshatárt és a szakadási nyúlást. Egy másik tartalmazhat ütővizsgálati eredményeket, keménységi értékeket, ultrahangos vizsgálatot, hidrosztatikai vizsgálatot vagy a hőkezelés részleteit. Egy eredmény hiánya nem feltétlenül jelenti azt, hogy az acél az adott vizsgálaton megbukott; jelentheti azt is, hogy az alkalmazandó szabvány vagy a megrendelés nem írta elő a vizsgálatot. Ezzel szemben a kizárólag közölt kémiai összetétel nem tekinthető bizonyítéknak arra, hogy az adott olvasztásból készült valamennyi alkatrész minden tulajdonsága megfelel.
A szerződéses szöveg további követelményeket írhat elő, de nem értelmezhető a hivatkozott ASTM-szabványtól elkülönítve. Ha a megrendelés az ASTM A6/A6M szabványt és az ASTM A572/A572M Grade 50 minőséget írja elő, akkor a minőség elfogadása szempontjából továbbra is az ASTM A572/A572M termékspecifikus követelményei a döntőek. Az ASTM A6/A6M olyan általános rendelkezéseket tartalmaz, amelyek ezek mellett alkalmazhatók; nem sorolja azonban valamennyi szerkezeti acélt egyetlen közös vizsgálati kategóriába.
Az ASTM A6/A6M mint általános követelményeket tartalmazó szabvány
Az ASTM A6/A6M szabványt gyakran teljes anyagszabványnak tekintik, mivel szerkezeti acélokra vonatkozó dokumentációban jelenik meg. Hatálya azonban szűkebb, és más szempontból hasznosabb: az ASTM International meghatározása szerint az ASTM A6/A6M a hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfal-elemekre vonatkozó általános követelményeket tartalmazza.
Ezek az általános követelmények olyan kérdésekre terjedhetnek ki, mint a méretek és tömeg megengedett eltérései, a gyártási minőség, a jelölés, a javítás, a vizsgálati módszerek, a mintavétel, a tanúsítás, valamint a csomagolással vagy a szállítással kapcsolatos részletek. Közös keretet biztosítanak több ASTM szerkezetiacél-szabvány szerint gyártott termék számára. Az ASTM A6/A6M önmagában nem határozza meg a jelentésben felsorolt valamennyi minőség kémiai összetételét és szilárdsági követelményeit.
A termékszabványt vele együtt kell értelmezni. Az ASTM A36/A36M az A36 szerkezeti acél követelményeit határozza meg; az ASTM A572/A572M a benne meghatározott minőségekre vonatkozó követelményeket rögzíti; más szabványok eltérő termékeket és minőségeket szabályoznak. Az ASTM A6/A6M meghatározhatja például, hogyan kell elvégezni a szakítóvizsgálatot, illetve hogyan kell alkalmazni egy mérettűrést, míg a termékszabvány írja elő a szükséges folyáshatárt, szakítószilárdságot, szakadási nyúlást vagy kémiai összetételt. Ez a felosztás magyarázza, hogy egy jelentésen szereplő A6/A6M-hivatkozás miért nem egyenértékű az anyagmegfelelőség teljes körű igazolásával.
Ez azt is megmagyarázza, hogy az azonos ASTM A6/A6M keretrendszert alkalmazó két jelentés miért tartalmazhat eltérő vizsgálati mezőket. Az ASTM A992/A992M szerint gyártott szerkezeti idomacélt nem pontosan ugyanúgy vizsgálják és jelentik, mint az ASTM A588/A588M szerint gyártott lemezt, noha mindkettő hengerelt szerkezeti termék lehet. A vastagság, a termékforma, a minőség és a kiegészítő követelmények módosíthatják az előírt vizsgálatokat.
A megalapozott felülvizsgálat ezért a pontos jelöléssel kezdődik, beleértve az évkiadást is, ha a megrendelés azt meghatározza, továbbá a minőséget vagy osztályt, a termékformát, a méreteket, az olvasztás- vagy tételazonosítást és az esetleges kiegészítő követelményeket. Ezután a felülvizsgálatot végző személy ellenőrzi, hogy a közölt eredmények megfelelnek-e ezeknek a követelményeknek. A „certificate” címmel ellátott dokumentum ezt a feladatot nem teszi szükségtelenné.
Az ASTM, az EN és az ISO terminológiájának összehangolása
Az EN 10204 elsősorban vizsgálati dokumentumokra vonatkozó szabvány, nem pedig acélminőségeket meghatározó termékszabvány. A BS EN 10204:2004 a fémtermékek vizsgálati dokumentumaira vonatkozik, beleértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket és a bizonylatokat, amelyek egyedi vagy nem egyedi vizsgálaton alapulnak. Az ISO 10474:2013 hasonló nemzetközi szerepet tölt be az acél és acéltermékek esetében; az ISO szerint a szabvány a megrendelés követelményei alapján meghatározza a vevők részére átadott vizsgálati dokumentumok típusait.
Az EN 10204 szerint a jelölés azonosítja a vizsgálat alapját és a dokumentum kapcsolatát a vizsgálati eredményekkel. A 2.1 típus szöveges, vizsgálati eredmények nélküli megfelelőségi nyilatkozat, amely igazolja, hogy a szállítás megfelel a megállapodásnak. A 2.2 típus nem egyedi vizsgálatból származó eredményeket tartalmazó vizsgálati jelentés: a vizsgálatokat olyan termékeken végzik, amelyeket nem feltétlenül az adott szállítmányban szállítanak. A 3.1 típus az egyedi vizsgálat eredményeit tartalmazza, és kapcsolatban áll a szállított termékekkel vagy vizsgálati egységekkel; hitelesítését a gyártó, a gyártási részlegtől független, felhatalmazott vizsgálati képviselője végzi. A 3.2 típus esetében ezt kiegészíti a vevő képviselőjének vagy hivatalosan kijelölt felügyelőnek a hitelesítése.
Ezeket a jelöléseket nem szabad úgy átültetni ASTM-terminológiába, mintha egyenértékűek lennének. A „3.1” nem jelöl acélminőséget, vizsgálati módszert vagy szilárdsági szintet. A vizsgálatra és a hitelesítésre vonatkozó információt ad. Az „ASTM A572/A572M Grade 50” ezzel szemben olyan termékszabványt és minőséget azonosít, amely meghatározott műszaki követelményekkel rendelkezik. Egy 3.1 típusú dokumentum igazolhatja az ASTM A572/A572M szabványnak való megfelelést, de a metallurgiai és mechanikai kritériumokat az ASTM-jelölés, míg a dokumentum besorolását az EN 10204 határozza meg.
Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acél és acéltermékek vizsgálati dokumentumaira vonatkozó nemzetközi szabványként azonosítja, és kapcsolódó szabványként felsorolja az általános műszaki szállítási követelményekre vonatkozó ISO 404:2013 szabványt. Az európai és ISO-terminológia ezért rendszerezheti a bizonyítékok bemutatásának módját, míg az ASTM-terminológia gyakran magában a termékszabványban és annak általános követelményeiben rögzíti a jelentéstételi kötelezettségeket.
A gyakorlati kérdés nem az, hogy egy ASTM-jelentés vagy egy EN 10204 szerinti bizonylat „erősebb”-e. Azt kell megvizsgálni, hogy a dokumentum azonosítja-e a megfelelő anyagot, megadja-e az irányadó szabványt, szükség esetén összekapcsolja-e az eredményeket a szállított olvasztással vagy tétellel, és tartalmazza-e a megrendelésben előírt vizsgálatokat. A nyomonkövethetőséget, a vizsgálatok körét és a szerződéses szöveget együtt kell értelmezni. Egy 2.1 típusú nyilatkozat szűk körű megállapodás esetén teljesítheti a követelményeket anélkül, hogy bármilyen vizsgálati értéket közölne; egy sok értéket tartalmazó ASTM-jelentés viszont továbbra is elégtelen lehet, ha nem megfelelő termékformára hivatkozik, vagy kihagy egy előírt kiegészítő vizsgálatot.
A megrendelés és a műszaki szállítási feltételek szerződéses szerepe
A gyártóművi vizsgálati bizonylatnak csak az azt előíró megrendelés keretében van jelentése. A dokumentum a meghatározott bizonyítékokat rögzíti; nem hoz létre követelményeket az acél gyártását követően, és nem állapít meg olyan tulajdonságokat, amelyekkel a megrendelés, a termékszabvány vagy a vizsgálati dokumentum nem foglalkozik. Ezért az EN 10025-2 szerint szállított S355J2+N lemezhez tartozó bizonylat nem cserélhető fel egy ASTM A572 Grade 50 szerkezeti szelvényekről készült jelentéssel, még akkor sem, ha mindkét dokumentum feltünteti a folyáshatárt, a szakítószilárdságot és a nyúlást. A minőségjel, a termék alakja, a szállítási állapot, a méretek, a hőkezelési állapot, a vizsgálati szint és az elfogadási szabályok határozzák meg, mit jelentenek ezek az értékek.
Ez a szerződéses szempont három, gyakran összevont kérdést is elválaszt egymástól. Először: milyen acélt rendeltek meg? Másodszor: milyen vizsgálati dokumentumot írtak elő? Harmadszor: megfelel-e a szállított anyag a megállapodás szerinti elfogadási kritériumoknak? A bizonylat a második kérdés egy részére adhat választ, és a harmadik kérdés szempontjából releváns bizonyítékot szolgáltathat, miközben keveset mond azokról a tulajdonságokról, amelyeket soha nem határoztak meg.
A megrendelés követelményei és a vizsgálati dokumentumok
Az ISO 10474:2013 az acél és acéltermékek vevők részére szállított vizsgálati dokumentumtípusait a megrendelés követelményei alapján határozza meg. Az International Organization for Standardization ezt közvetlenül a szabvány leírásában rögzíti (ISO, 2013). A megrendelés tehát nem háttérdokumentáció. Meghatározza, milyen dokumentumot kell kiállítani, ki végzi vagy hitelesíti a vizsgálatot, milyen vizsgálatokat kell jelenteni, és hogyan kapcsolható össze az anyag a vizsgálati eredményekkel.
A megrendelés megadhat egy acélminőséget, például az S275JR, S355J2 vagy 1.4301 minőséget, de önmagában a minőségjel nem elegendő. Azt is rögzítenie kell, hogy a termék lemez, rúd, melegen hengerelt szelvény, cső, huzal vagy más alakú termék; melyik termékszabvány alkalmazandó; mekkorák a névleges méretek; mi a szállítási állapot; valamint milyen kiegészítő követelmények vonatkoznak rá. Az S355J2+N lemezre és az S355J2+N szelvényekre ugyanaz a minőségjel vonatkozik, de eltérő méret- és termékkövetelmények szabályozhatják őket. Hasonlóképpen, az ASTM A36 lemezt sem annak feltételezésével kell értékelni, hogy minden ASTM-acéltermékre azonos vizsgálati kötelezettségek vonatkoznak.
A vizsgálat alapja lényeges. A nem egyedi vizsgálat olyan gyártásközi ellenőrzések eredményeit használja, amelyeket nem feltétlenül a szállított konkrét termékeken végeztek. Az egyedi vizsgálat a megrendelésben szereplő termékekhez kapcsolódik, rendszerint meghatározott mintavételi, vizsgálati és azonosítási eljárások révén. Az egyedi vizsgálaton alapuló dokumentum egy szakítóvizsgálatot, ütővizsgálatot vagy kémiai elemzést egy olvasztáshoz, öntethez, gyártási tételhez vagy terméktételhez kapcsolhat. Ez a nyomonkövethetőség egy meghatározott vizsgálati út bizonyítéka, nem pedig annak bizonyítéka, hogy az olvasztásból kivágott minden egyes alkatrészt külön vizsgáltak.
A BSI (2004) szerint a BS EN 10204:2004 a fémtermékek vizsgálati dokumentumaival foglalkozik, beleértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket, valamint az egyedi vagy nem egyedi vizsgálaton alapuló bizonylatokat. E keretrendszerben a 2.1 típusú dokumentum szöveges formában, vizsgálati eredmények nélkül kiadott megfelelőségi bizonylat, amely megerősíti, hogy a szállítmány megfelel a megállapodásnak. Nem értelmezhető kémiai elemzésként vagy mechanikai vizsgálati jelentésként. Egy numerikus eredményeket tartalmazó dokumentum hatályát is korlátozhatják az elvégzett vizsgálatok, a mintavételi terv és az értékeléshez használt szabvány.
A dokumentum típusát ezért mindig a tartalmával együtt kell értelmezni. A bizonylat tartalmazhatja a gyártó megfelelőségi nyilatkozatát, jelenthet nem egyedi vizsgálatból származó eredményeket, vagy bemutathatja az adott vizsgálati rend szerint hitelesített egyedi vizsgálati eredményeket. Megadhatja továbbá a gyártót, a vevőt, a megrendelés számát, a termék megjelölését, a méreteket, a mennyiséget, az olvasztási számot és a feladási adatokat. Ezek az adatok az azonosítást és a nyomonkövethetőséget segítik, de nem terjesztik ki automatikusan a bizonylat hatályát a hegeszthetőségre, a törési szívósságra, a fáradási teljesítményre, a korrózióállóságra vagy az üzemi viselkedésre.
Az ISO 404:2013 és az általános szállítási feltételek
Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acél- és acéltermékek vizsgálati dokumentumaira vonatkozó nemzetközi szabványként azonosítja, és az ISO 404:2013 szabványt az általános műszaki szállítási követelmények kapcsolódó szabványaként sorolja fel (ISO/TC 17/SC 20, 2024). A különbségtétel fontos. Az ISO 10474 a vevőnek átadott vizsgálati információk formájával és típusával foglalkozik. Az ISO 404:2013 az általános műszaki szállítási feltételeket határozza meg: azokat a tágabb szabályokat, amelyek szerint az acéltermékeket megrendelik, gyártják, vizsgálják és szállítják.
A műszaki szállítási feltétel meghatározhatja a termékszabvány alapértelmezett követelményeit, valamint azokat a pontokat, amelyeknél a megrendelés ezeket kiegészítheti vagy módosíthatja. Ezek közé tartozhat a kémiai összetétel, a meghatározott hőmérsékleten mért mechanikai tulajdonságok, az ütővizsgálat, a felületi állapot, a belső tömörség, a mérettűrések, a jelölés, a mintavétel és az ismételt vizsgálat. Meghatározhatja a vizsgálati szintet, illetve megjelölhet külön vizsgálati előírást is. A bizonylat ezen a rendszeren belüli megfelelőséget jelenti; nem helyettesíti magát a rendszert.
Egy Charpy-ütővizsgálati eredménynek például nincs teljes jelentése a vizsgálati hőmérséklet, a próbatest orientációja, adott esetben a próbatest mérete, a mintavétel helye és az elfogadási szabály nélkül. A megadott széntartalom csak az alkalmazandó termékelőírás és az elemzési módszer ismeretében értékelhető megfelelőségi szempontból. A folyáshatár a vastagságtól, a termék alakjától és a vizsgálat irányától függően változhat. A normalizált vagy normalizáló hengerléssel előállított szállítási állapot — amennyiben az alkalmazandó szabvány ezt megengedi, például a „+N” jelöléssel kifejezve — szintén metallurgiai szállítási állapotot ír le, nem pedig a későbbi gyártási teljesítményre vonatkozó általános garanciát.[5] ASTM A6/A6M general requirements. ASTM International. ASTM technical publication, 2024.
Az ASTM gyakorlata ugyanezt a szempontot a specifikációhoz kötött követelményeken keresztül érvényesíti. Az ASTM anyagvizsgálati jelentéseire vonatkozó követelmények az egyes acélspecifikációk és termékformák között eltérnek, ideértve a lemezeket, táblákat, szalagokat, csöveket, szerkezeti szelvényeket és kovácsdarabokat (ASTM International, 2024). Az ASTM A6/A6M az általános követelményeket határozza meg hengerelt szerkezeti acélrudak, lemezek, szelvények és szádfalak esetében. Nem helyettesíti az egyes ASTM-termékspecifikációk követelményeit. Az ASTM A6/A6M szerinti jelentést a minőségi specifikációval, a termékformával és a megrendelésbe beépített vevői követelményekkel együtt kell értelmezni.
Kiegészítő vizsgálatok, jelenléti jog és elfogadási megfogalmazások
A kiegészítő vizsgálatok csak akkor válnak szerződéses követelménnyé, ha a megrendelés, a hivatkozott szabvány vagy a megállapodás szerinti műszaki szállítási feltétel követelményként írja elő őket. A vevő előírhat kiegészítő ütővizsgálatot, vastagságirányú szakítóvizsgálatot, ultrahangos vizsgálatot, keménységvizsgálatot, a hegeszthetőséggel kapcsolatos kémiai határértékeket vagy sűrűbb mintavételt. A bizonylatnak azonosítania kell a vizsgálatot, a módszert, a mintát vagy a tételt, az eredményt és az elfogadási kritériumot. A „tested as required” („az előírás szerint vizsgálva”) jellegű megfogalmazás gyengébb annál a feljegyzésnél, amely megnevezi az alkalmazandó szabványpontot és közli az eredményt.
A jelenléti és vizsgálati megállítási pontokat ugyanilyen pontosan kell megfogalmazni. A „witness” azt jelentheti, hogy a vevőnek vagy az általa kijelölt ellenőrnek lehetősége van jelen lenni a vizsgálaton, míg a „review” jelentheti a vizsgálatot követő dokumentum-ellenőrzést. Egyik kifejezés sem ruházza át szükségszerűen a gyártás felelősségét, és egyik sem jelenti azt, hogy minden tulajdonságot megfigyeltek. A megrendelésnek rögzítenie kell, hogy a jelenlét kötelező-e, szükséges-e előzetes értesítés, mely vizsgálatokra vonatkozik a felszabadítási engedély, és mi történik akkor, ha az ellenőr nem jelenik meg.
Az elfogadási megfogalmazás határozza meg a jelentett eredmény joghatását. A „megfelel a megrendelésnek” meghatározott követelmények szerinti nyilatkozat; nem azt állítja, hogy az acél minden későbbi tervezési vagy gyártási folyamathoz alkalmas. A bizonylat támogathatja egy olvasztás vagy tétel felszabadítását, miközben a projektspecifikus elfogadást, a hegesztési eljárás minősítését és a gyártásellenőrzést későbbi ellenőrzésekre hagyja. Ha a megrendelés a feladás előtti vevői jóváhagyást írja elő, önmagában az aláírt bizonylat nem feltétlenül teljesíti ezt a feltételt.
A legmegbízhatóbb értelmezés a következő láncot követi: megrendelés, termékszabvány, műszaki szállítási feltételek, a vizsgálati dokumentum típusa, a vizsgálati és mintavételi rendelkezések, végül az elfogadás megfogalmazása. Ha a lánc bármely eleme hiányzik, egy ismerősnek tűnő gyártóművi bizonylat többet bizonyíthatónak láttathat, mint amennyit valójában bizonyít. Ez a korlátozás nem a dokumentum hibája. Annak a következménye, hogy a bizonylatot szabványok által meghatározott feljegyzésként, nem pedig általános minőségi garanciaként kezeljük.
Gyakori félreértelmezések és dokumentumkezelési hibák
A gyári vizsgálati tanúsítványt gyakran úgy olvassák, mintha a címe minden kérdést eldöntene: vizsgálták-e az acélt, ki vizsgálta, mely követelmények voltak érvényesek, és az eredmény elfogadható-e a tervezett alkatrészhez. Ez a megközelítés nem biztonságos. Az ISO 10474:2013 a megrendelőknek szállított acéltermékekhez kiadott ellenőrzési dokumentumtípusokat a megrendelés követelményei szerint határozza meg; nem tesz minden, a gyári vizsgálati tanúsítvány szavakat tartalmazó dokumentumot azonos bizonyító erejűvé.
A dokumentumot ezért a megrendeléssel, a termékszabvánnyal, az anyagminőség-jelöléssel, a termék formájával, az ellenőrzés alapjával és a nyomonkövethetőségi adatokkal együtt kell értelmezni. Egy tanúsítvány igazolhat egy szerződéses tényt, miközben egy másikról semmit sem mond. Azonosíthat egy olvasztást és közölheti a kémiai összetételt, miközben az ütővizsgálat eredményét nem tartalmazza. Kimondhatja, hogy a szállítmány megfelel a megrendelésnek anélkül, hogy bármilyen mért értéket rögzítene.
A 2.1 típus vizsgálati jegyzőkönyvként való kezelése
A legjelentősebb hiba, ha az EN 10204 szerinti 2.1 típusú dokumentumot vizsgálati jegyzőkönyvnek nevezik. A BS EN 10204:2004 itt megadott leírása szerint a 2.1 típus szöveges formában kiadott megfelelőségi tanúsítvány, vizsgálati eredmények nélkül. Azt igazolja, hogy a szállítmány megfelel a megállapodásnak. Ez nyilatkozat, nem pedig a szén-, mangán-, folyáshatár-, szakítószilárdság- vagy Charpy-ütőmunka mért értékeit tartalmazó táblázat.
A 2.1 típusú dokumentum teljes mértékben érvényes lehet olyan megrendelés esetén, amely csak megfelelőségi nyilatkozatot követel meg. Önmagában azonban nem bizonyítja, hogy egy adott olvasztás vagy tétel a feltüntetett kémiai és mechanikai értékeket eredményezte. Az „Megfelel az EN 10025-2 szabványnak” és a „folyáshatár = 355 MPa” eltérő típusú információt közöl. Az első egy megállapodással szembeni állítás; a második egy közölt mérési eredmény, amelynek jelentése továbbra is az alkalmazott vizsgálati módszertől, a próbatest irányától, a vastagsági tartománytól és a mintavételi szabályoktól függ.
Ez a megkülönböztetés a megfogalmazásban gyakori túlzásokat is megakadályozza. Az informálisan „MTC”-ként leírt dokumentum az EN 10204 szerint lehet 2.1, 2.2, 3.1 vagy 3.2 típusú. Ezek a megjelölések nem felcserélhetők. A 2.2 típus nem specifikus ellenőrzésen alapuló vizsgálati jegyzőkönyv, ami azt jelenti, hogy a vizsgálatokat nem feltétlenül a megrendelés alapján szállított termékeken végzik. A 3.1 típus specifikus vizsgálati eredményeket közöl, és a gyártó gyártási részlegétől független, felhatalmazott ellenőrzési képviselője adja ki. A 3.2 típushoz a gyártó képviselője mellett egy felhatalmazott vevői képviselő vagy más, közösen elfogadott ellenőr általi hitelesítés is társul.
A számot ennek ellenére magán a tényleges dokumentumon is ellenőrizni kell. Egy nyomtatvány fejlécében szerepelhet „3.1”, miközben az olvasztási szám, a vizsgálati módszer vagy az eredménymezők üresek. A szállító belső dokumentuma általános címként használhatja az „anyagvizsgálati tanúsítvány” megnevezést, még akkor is, ha a formális EN 10204 szerinti megjelölés hiányzik. A címke csupán megnevezés; a megjelölés, a tartalom és a szerződéses hivatkozás határozza meg, milyen bizonyíték áll rendelkezésre.
A tanúsítvány összetévesztése a harmadik fél általi ellenőrzéssel
A tanúsítvány nem jelent automatikusan független, harmadik fél által végzett igazolást. Az EN 10204 szerint az ellenőrzési dokumentumok specifikus vagy nem specifikus ellenőrzésen alapulhatnak, és a kiadásukért felelős szerepkörök dokumentumtípusonként eltérnek. A gyártó által kiadott 3.1 típusú tanúsítvány nem azonos a megállapodás szerinti vevői ellenőr vagy más külső fél által hitelesített 3.2 típusú tanúsítvánnyal. Egy dokumentum attól sem válik harmadik fél általi bizonyítékká, hogy aláírást, bélyegzőt, logót vagy olyan kifejezést tartalmaz, mint például az „jóváhagyva”.
A függetlenséget azonosítani kell, nem pedig kikövetkeztetni. Az értékelőnek meg kell kérdeznie, ki végezte az ellenőrzést, mely szervezet alkalmazta az adott személyt, az ellenőr rendelkezett-e a vonatkozó megrendelés szerinti felhatalmazással, és az ellenőrzés kiterjedt-e a ténylegesen szállított termékre. Egy kereskedő továbbíthatja a gyártó tanúsítványát anélkül, hogy ellenőrző szervvé válna. Egy laboratórium elvégezheti a szakítóvizsgálatot anélkül, hogy a teljes szállítmányt tanúsítaná. Az a tény, hogy egy ellenőr jelen volt egy méretellenőrzésnél, önmagában nem igazolja a kémiai összetételt, a hőkezelést vagy a hegesztés minőségét.
A „specifikus ellenőrzésnek” gyakorlati szempontból pontos következménye is van: a közölt eredmények kapcsolatban állnak a szállított termékekkel, rendszerint olvasztási szám, öntési szám, tételszám, lemezszám, kötegszám vagy más nyomonkövethetőségi hivatkozás révén. A nem specifikus ellenőrzés igazolhatja, hogy az adott gyártási folyamatból származó termelés megfelelt a követelményeknek, de nem feltétlenül bizonyítja, hogy minden szállított tételt a közölt próbadarab képviselt. Ez a különbség akkor fontos, amikor a vevő a tényleges alkatrészhez kapcsolt eredményeket követel meg, nem pedig egy gyártási csoportból származó bizonyítékot.
Az ASTM-dokumentumok ugyanilyen szigorú megközelítést igényelnek, még akkor is, ha az ASTM nem teszi minden anyagvizsgálati jegyzőkönyvre vonatkozó követelményt azonossá. Az ASTM International szerint a követelmények eltérnek az egyes acélszabványok és termékformák között, beleértve a lemezeket, a táblákat, a szalagokat, a csöveket, a szerkezeti idomacélokat és a kovácsdarabokat. Az ASTM A6/A6M például általános követelményeket határoz meg a hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakra; a vonatkozó termékszabvány további jelentési és vizsgálati követelményeket írhat elő, illetve módosíthatja azokat. Önmagában az ASTM A6/A6M-re való hivatkozás nem azonosítja az adott anyagminőséghez és termékhez előírt valamennyi vizsgálatot.
A változatok, a mértékegységek és a hiányos mezők figyelmen kívül hagyása
Egy műszakilag helyes eredmény is félreérthető, ha a dokumentumkezelés nem megfelelő. A termékszabvány kiadása lényeges, mivel a kémiai határértékek, a mechanikai követelmények, a kiegészítő vizsgálatok és az elfogadási szabályok kiadásonként változhatnak. Az „EN 10025-2” kiadási év vagy kiadás nélkül nem feltétlenül mutatja meg, mely követelmények vonatkoztak a megrendelésre. Az ISO 10474:2013 és az ISO 404:2013 kapcsolódó hivatkozások az ISO/TC 17/SC 20 katalógusában, de egyik sem helyettesíti a beszerzési szerződésben megnevezett termékszabványt.
A mértékegységekre ugyanilyen figyelmet kell fordítani. A 355-ös folyáshatárérték jelenthet MPa-t, N/mm²-t vagy más környezetben ksi-t; ezek nem értelmezhetők azonos módon. A 0-s hőmérséklet jelenthet 0 °C-ot vagy 0 °F-ot. A méretadatokhoz mértékegységek és tűrések szükségesek. A tizedesjel újabb hibát okozhat: a 0.25 és a 0,25 eltérő jelölésben ugyanazt az értéket jelentheti, míg a 25 huszonötöt jelenthet a 0.25 helyett, ha az átírás során elveszett a tizedesjel.
Az üres mezők nem sikertelen eredmények, nem nullaértékek és nem hallgatólagos megfelelőségek. Hiányzó információt jelentenek. Ha a tanúsítvány nem azonosítja az anyagminőséget, a termékformát, az olvasztási számot, a vastagságot, a mennyiséget, a mintavétel helyét, a próbatest irányát, a laboratóriumot, a vizsgálati módszert vagy az elfogadási kritériumot, akkor a közölt számérték nem feltétlenül rendelhető hozzá a vizsgált tételhez. A próbatest irányát nem tartalmazó szakítóvizsgálati eredmény nem megfelelő lehet ott, ahol a keresztirányú és a hosszirányú követelmények eltérnek. A hivatkozott olvasztási szám nélküli kémiai vizsgálati eredmény nem biztosít megbízható nyomonkövethetőséget.
A dokumentumkezelésnek ki kell terjednie a tanúsítvány számára, a változat állapotára, a kiadás dátumára, a kiadó szervezetre és minden hatályon kívül helyezett változatra. Az egymásnak ellentmondó példányokat az elfogadás előtt fel kell oldani: egy későbbi változat javíthat átírási hibát, módosíthat egy eredményt, vagy kizárólag az adminisztratív megfogalmazást változtathatja meg. Az értékelőnek meg kell őriznie az értékelt változatot, és rögzítenie kell, hogyan kapcsolta azt az anyaghoz.
A hasznos kérdés nem az, hogy „Van ennek az acélnak tanúsítványa?” Hanem az, hogy „Mit bizonyít ez az azonosított dokumentum, mely termékre, mely követelmények alapján, és milyen ellenőrzési és vizsgálati alapon?” Ez a kérdés megakadályozza, hogy egy nyilatkozatot vizsgálati jegyzőkönyvként, a gyártó nyilvántartását pedig független igazolásként kezeljék.
Az MTC műszaki felülvizsgálatának módszere
Az anyagvizsgálati bizonyítványt (MTC) ellenőrzött vizsgálati dokumentumként kell felülvizsgálni, nem pedig olyan általános nyilatkozatként, amely szerint az acélból készült minden alkatrész elfogadható. Jelentését a dokumentum típusa, a megrendelés, az acélminőség, a termék alakja, az irányadó szabvány, az ellenőrzés alapja és a ténylegesen feltüntetett vizsgálatok együttesen határozzák meg. Egy lemezhez kiállított bizonyítvány például nem igazolja automatikusan egy kovácsolt alkatrész megfelelőségét, még akkor sem, ha mindkettőt szénacélként írják le.
MTC-felülvizsgálati munkafolyamat
- 1. Azonosítás és hatókör Rögzítse a dokumentum számát, átdolgozását, kiállítóját, a terméket, a megrendelést és a dokumentumtípust.
- 2. Szabványok és eredmények Egyeztesse a kémiai összetételt, a mechanikai tulajdonságokat, a módszereket, a mértékegységeket és a határértékeket a pontos előírással.
- 3. Nyomonkövethetőség Egyeztesse az olvasztási, öntési, termék- és szállítási azonosítókat.
- 4. Eltérések Sorolja be a hiányzó, ellentmondó vagy nem egyező információkat, és kérjen tisztázást.
- 5. Eredmény Jelezze, hogy a megfelelőség dokumentált-e, tisztázás szükséges-e, vagy a követelmény nem bizonyított.
Az alábbi sorrend műszaki olvasási módszert jelent. Segítségével a felülvizsgálatot végző személy azonosíthatja, hogy mit állít a dokumentum, mit nem állít, valamint mely kérdésekben szükséges pontosítást kérni a beszállítótól, a gyártótól vagy a felelős mérnöktől. Ez nem tanúsítási eljárás, és nem helyettesíti a szerződést, a termékszabványt vagy az ellenőrző szervezet követelményeit.
Azonosítási és alkalmazási körre vonatkozó ellenőrzések
Kezdje magával a dokumentummal. Rögzítse a bizonyítvány számát, kiállítási dátumát, felülvizsgálati állapotát, a kiállító szervezetet és a dokumentum feltüntetett típusát. A megjelölés szerepelhet EN 10204 szerinti típusként, ASTM anyagvizsgálati jelentésként, analitikai bizonyítványként vagy a megrendelés által előírt más formában. Ezeket a megjelöléseket ne kezelje felcserélhetőként.
Az ISO 10474:2013 meghatározza az acél és az acéltermékek vevőinek átadott vizsgálati dokumentumok típusait a megrendelés követelményei szerint. Tárgya tehát a vizsgálati információk közlése, nem pedig valamennyi acélra érvényes, egységes vizsgálati rendszer. A BS EN 10204:2004 a fémtermékek vizsgálati dokumentumaival foglalkozik, ideértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket, valamint a specifikus vagy nem specifikus vizsgálaton alapuló bizonyítványokat. A dokumentum kategóriáját először meg kell határozni, és csak ezután szabad műszaki jelentőséget tulajdonítani a benne foglalt állításoknak.
Ez a megkülönböztetés fontos az EN 10204 szerinti 2.1 típusú dokumentum esetében. Az EN 10204 szerint a 2.1 típus szöveges formában kiállított, vizsgálati eredményeket nem tartalmazó megfelelőségi bizonyítvány, amely igazolja, hogy a szállítmány megfelel a megállapodásnak. Nem tartalmaz a szállított öntetre vonatkozó kémiai elemzési, szakítószilárdsági vagy ütőmunka-értékeket tartalmazó táblázatot. Aki mért eredményeket vár egy 2.1 típusú dokumentumtól, olyan funkciót kér számon rajta, amelyet annak típusa nem biztosít.
Ezután határozza meg a kereskedelmi és műszaki alkalmazási kört. Egyeztesse az MTC-t a megrendeléssel, a megrendelési tétellel, a szállítólevéllel és az anyagazonosítással. Rögzítse a gyártót, a termék megnevezését, a mennyiséget, a méreteket, az előírt felületi állapotot, valamint az esetleges kiegészítő követelményeket. A minőséget pontosan úgy kell feltüntetni, ahogyan az szerepel, például S355J2 az EN 10025-2 szerint, 1.4301 az EN 10088-2 szerint vagy ASTM A36, ha ez a szabvány alkalmazandó. Egyik megjelölést se alakítsa át hallgatólagosan egy másikká. A minőségek összehasonlítása hasznos lehet, de egy egyenértékű megjelölés nem jelenti automatikusan azt, hogy az a megrendelt minőség.
A termék alakja ugyanilyen fontos. Az „acél” nem elegendő leírás. Határozza meg, hogy a termék lemez, vékony lemez, szalag, rúd, szerkezeti idomacél, cső, zártszelvény, kovácsdarab, öntvény vagy más termékforma-e. Az ASTM International közlése szerint az anyagvizsgálati jelentéssel kapcsolatos követelmények eltérnek az egyes acélszabványok és termékformák között, beleértve a lemezeket, vékony lemezeket, szalagokat, csöveket, szerkezeti idomacélokat és kovácsdarabokat. Az ASTM A6/A6M például a hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakra vonatkozó általános követelményeket tartalmazza; nem helyettesíti az adott ASTM-termékszabványt vagy a megrendelés követelményeit.
Azonosítsa az irányadó szabványt és annak kiadását. Különítse el továbbá a termékszabványt a vizsgálati dokumentumokra vonatkozó szabványtól. Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt az acél és az acéltermékek vizsgálati dokumentumaira vonatkozó nemzetközi szabványként, az ISO 404:2013 szabványt pedig az általános műszaki szállítási követelményekhez kapcsolódó szabványként tartja nyilván. Ezek a dokumentumok a szállítási és vizsgálati információk keretét adják meg; önmagukban nem határozzák meg valamennyi minőség kémiai határértékeit vagy mechanikai tulajdonságait.
A szabványok és a vizsgálati eredmények ellenőrzése
Miután rögzítette az alkalmazási kört, állítson össze követelményjegyzéket az alkalmazandó termékszabvány és a megrendelés alapján. Minden feltüntetett tulajdonságnál jegyezze fel a követelményt, a vizsgálati módszert, a mintavételi feltételt, a mértékegységet és az eredményt. Ezzel elkerülhető, hogy egy ismerősnek tűnő bizonyítványt pusztán azért fogadjanak el, mert kémiai és mechanikai adatokat tartalmaz.
Kezdje a kémiai összetétellel. Ellenőrizze minden előírt elem értékét, a feltüntetett mértékegységeket, valamint az adott minőségre és termékformára érvényes határértékeket. A szén, a mangán, a szilícium, a foszfor és a kén releváns lehet szénacél vagy gyengén ötvözött acélminőség esetén; a króm, a nikkel, a molibdén, a nitrogén vagy más elemek rozsdamentes vagy ötvözött acél esetében lehetnek előírtak. A 0,018%-ként közölt eredmény nem ugyanaz a közlési forma, mint a 180 ppm, hacsak az átszámítást kifejezetten el nem végzik. Ellenőrizze, hogy a szabvány üstanalízist, termékanalízist vagy más vizsgálati alapot ír-e elő, mivel a mintavétel helye befolyásolhatja a megengedett határértékeket.
Ezután vizsgálja meg a mechanikai vizsgálatokat. Azonosítsa a folyáshatárt, a szakítószilárdságot, a nyúlást, a kontrakciót, a keménységet és – ahol alkalmazandó – az ütőmunkát. Ellenőrizze, hogy a folyáshatárt , vagy más meghatározott mérőszám formájában adták-e meg, továbbá ellenőrizze az ütővizsgálat vizsgálati hőmérsékletét és próbatest-tájolását. A −20 °C-on mért Charpy V-bemetszéses ütőmunka nem tekinthető egyenértékűnek a szobahőmérsékleten mért eredménnyel. A vizsgálati hőmérséklet, a próbatest iránya vagy a vizsgálati módszer nélkül megadott érték hiányos lehet, még akkor is, ha maga a szám megfelelőnek tűnik.
A vastagság és a termékforma módosíthatja a követelményt. A minimális folyáshatár a vastagságtól függően változhat, míg a nyúlási határértékek a mérési hossztól és a próbatest típusától függhetnek. Lemez esetében vesse össze a vastagságtartományt a gyártó által alkalmazott szabvány megfelelő sorával. Cső vagy kovácsdarab esetében az adott termékre vonatkozó követelményeket használja, ne egy közeli lemezspecifikációt. A méreteket és tűréseket szintén ellenőrizni kell a feltüntetett termékszabvány alapján, amennyiben ezek a megrendelés vizsgálati körébe tartoznak.
Különítse el a mért eredményeket a nyilatkozatoktól. A „megfelel a specifikációnak” kijelentés nyilatkozat. A „szén 0,16%, folyáshatár 355 MPa és Charpy ütőmunka −20 °C-on 48 J” sor mért vagy rögzített eredményeket közöl, a feltüntetett vizsgálati alapra is figyelemmel. Az első nem helyettesíti a másodikat. Ezzel szemben az eredménytáblázat sem bizonyítja, hogy minden szerződéses követelményt megvizsgáltak; csak azt igazolja, amit a táblázat és az azt alátámasztó hivatkozások azonosítanak.
Az eredmény értékelése előtt ellenőrizze a vizsgálati módszereket és a mértékegységeket. A szakítóvizsgálati eredményeket MPa-ban vagy N/mm²-ben adhatják meg, amelyek feszültség esetén számszerűen egyenértékűek, de az olyan keménységi skálák, mint a HBW, a HRC és a HV, nem cserélhetők fel. Ellenőrizze, hogy a bizonyítvány a termékszabvány által előírt módszerre, például a vonatkozó ISO-, EN- vagy ASTM-vizsgálati módszerre hivatkozik-e. Ha egy eredmény nem a várt formában szerepel, rögzítse a problémát, és feltételezésen alapuló átszámítás helyett kérjen pontosítást.
A nyomonkövethetőség és az eltérések felülvizsgálata
A nyomonkövethetőség kapcsolja össze a közölt eredményt a leszállított anyaggal. Keresse meg az MTC-n az öntetszámot, az olvasztási számot vagy más olvasztási azonosítót, majd hasonlítsa össze a terméken, a kötegjelölésen, a csomagolási jegyzéken és a szállítási nyilvántartásokban szereplő adatokkal. Ha a dokumentum lemez- vagy rúdsorozatszámot is tartalmaz, ezt az azonosítót is vonja be az összehasonlításba. A bizonyítványon feltüntetett helyes minőség önmagában nem elegendő, ha a fizikai termék nem kapcsolható össze a bizonyítvánnyal.
Vizsgálja felül a gyártót és az ellenőrzés alapját. Az EN 10204 szerint a specifikus vizsgálat a szállított termékeken vagy a szállítmányból származó vizsgálati egységeken elvégzett vizsgálatokra vonatkozik, a megrendelés és az alkalmazandó követelmények szerint. A nem specifikus vizsgálat olyan termékekből vagy vizsgálati egységekből származó eredményeket használ, amelyek nem feltétlenül képezik a konkrét szállítmány részét, a dokumentumtípus és a szabvány rendelkezéseinek megfelelően. Ez a különbség befolyásolja, hogy a közölt eredmény milyen közvetlenül képviseli a ténylegesen átvett anyagot.
Keresse a lánc megszakadásait: a termékjelölésből hiányzó öntetszámot, két, egymással ellentétes öntetszámot tartalmazó bizonyítványt, az azonosított öntethez képest túl nagy mennyiséget, illetve egy másik mérethez vagy termékformához kiállított bizonyítványt. Ellenőrizze a módosításokat és az ismétlődő bizonyítványszámokat. Hasonlítsa össze továbbá a feltüntetett gyártási eljárást – például a melegen hengerelt, normalizált vagy edzett és megeresztett állapotot – a megrendelésben előírt állapottal. A hőkezelés módosíthatja a folyáshatárt, a keménységet és a szívósságot, ezért nem pusztán adminisztratív részlet.
Az eltéréseket pontos megfogalmazással rögzítse. A „A kötegjelölésen szereplő öntetszám 74219; az MTC-ben 74291 szerepel” hasznos megfogalmazás. A „A bizonyítvány valószínűleg hibás” nem az. Minden problémát soroljon be az alábbiak egyikébe: azonosítási eltérés, hiányzó követelmény, mértékegység- vagy módszerprobléma, hiányos nyomonkövethetőség, egymásnak ellentmondó nyilatkozat vagy lehetséges nemmegfelelőség. Ne következtessen megfelelőségre egy közeli minőség, egy valószínűnek tűnő kémiai összetétel vagy a beszállító általános nyilatkozata alapján.
Végül a felülvizsgálat eredményét korlátozásokkal együtt fogalmazza meg: a dokumentumok összhangja alapján elfogadható, pontosítás szükséges, vagy a meghatározott követelménnyel szembeni megfelelőség nem igazolt. A „nem igazolt” gyakran a legpontosabb következtetés, amikor egy előírt vizsgálat hiányzik. Az ISO 10474:2013 és a BS EN 10204:2004 meghatározza, hogyan kell közölni a vizsgálati információkat; nem alakítanak azonban hiányos nyilvántartást olyan tulajdonságok bizonyítékává, amelyekről soha nem közöltek vizsgálati eredményt.
A gyári vizsgálati tanúsítványok korlátai az üzemi állapot értékelésében
A gyári vizsgálati tanúsítvány egy meghatározott anyagtranzakcióra vonatkozó bizonyíték, nem pedig az adott anyagból készült minden egyes termék tartós állapotjelentése. Hatókörét a dokumentum típusa, a megrendelés, a termékspecifikáció, az ellenőrzés alapja és a rögzített vizsgálatok határozzák meg. Az ISO 10474:2013 az acélok és acéltermékek vevők részére átadott vizsgálati dokumentumainak típusait a megrendelés követelményei szerint határozza meg. Ennek a megfogalmazásnak jelentősége van: a tanúsítvány azt közli, hogy egy azonosított szállítási megállapodás keretében mit írtak elő és mit ellenőriztek. Későbbi, a gyártással, beépítéssel vagy üzemi károsodással kapcsolatos kérdésekre azonban nem ad automatikusan választ.

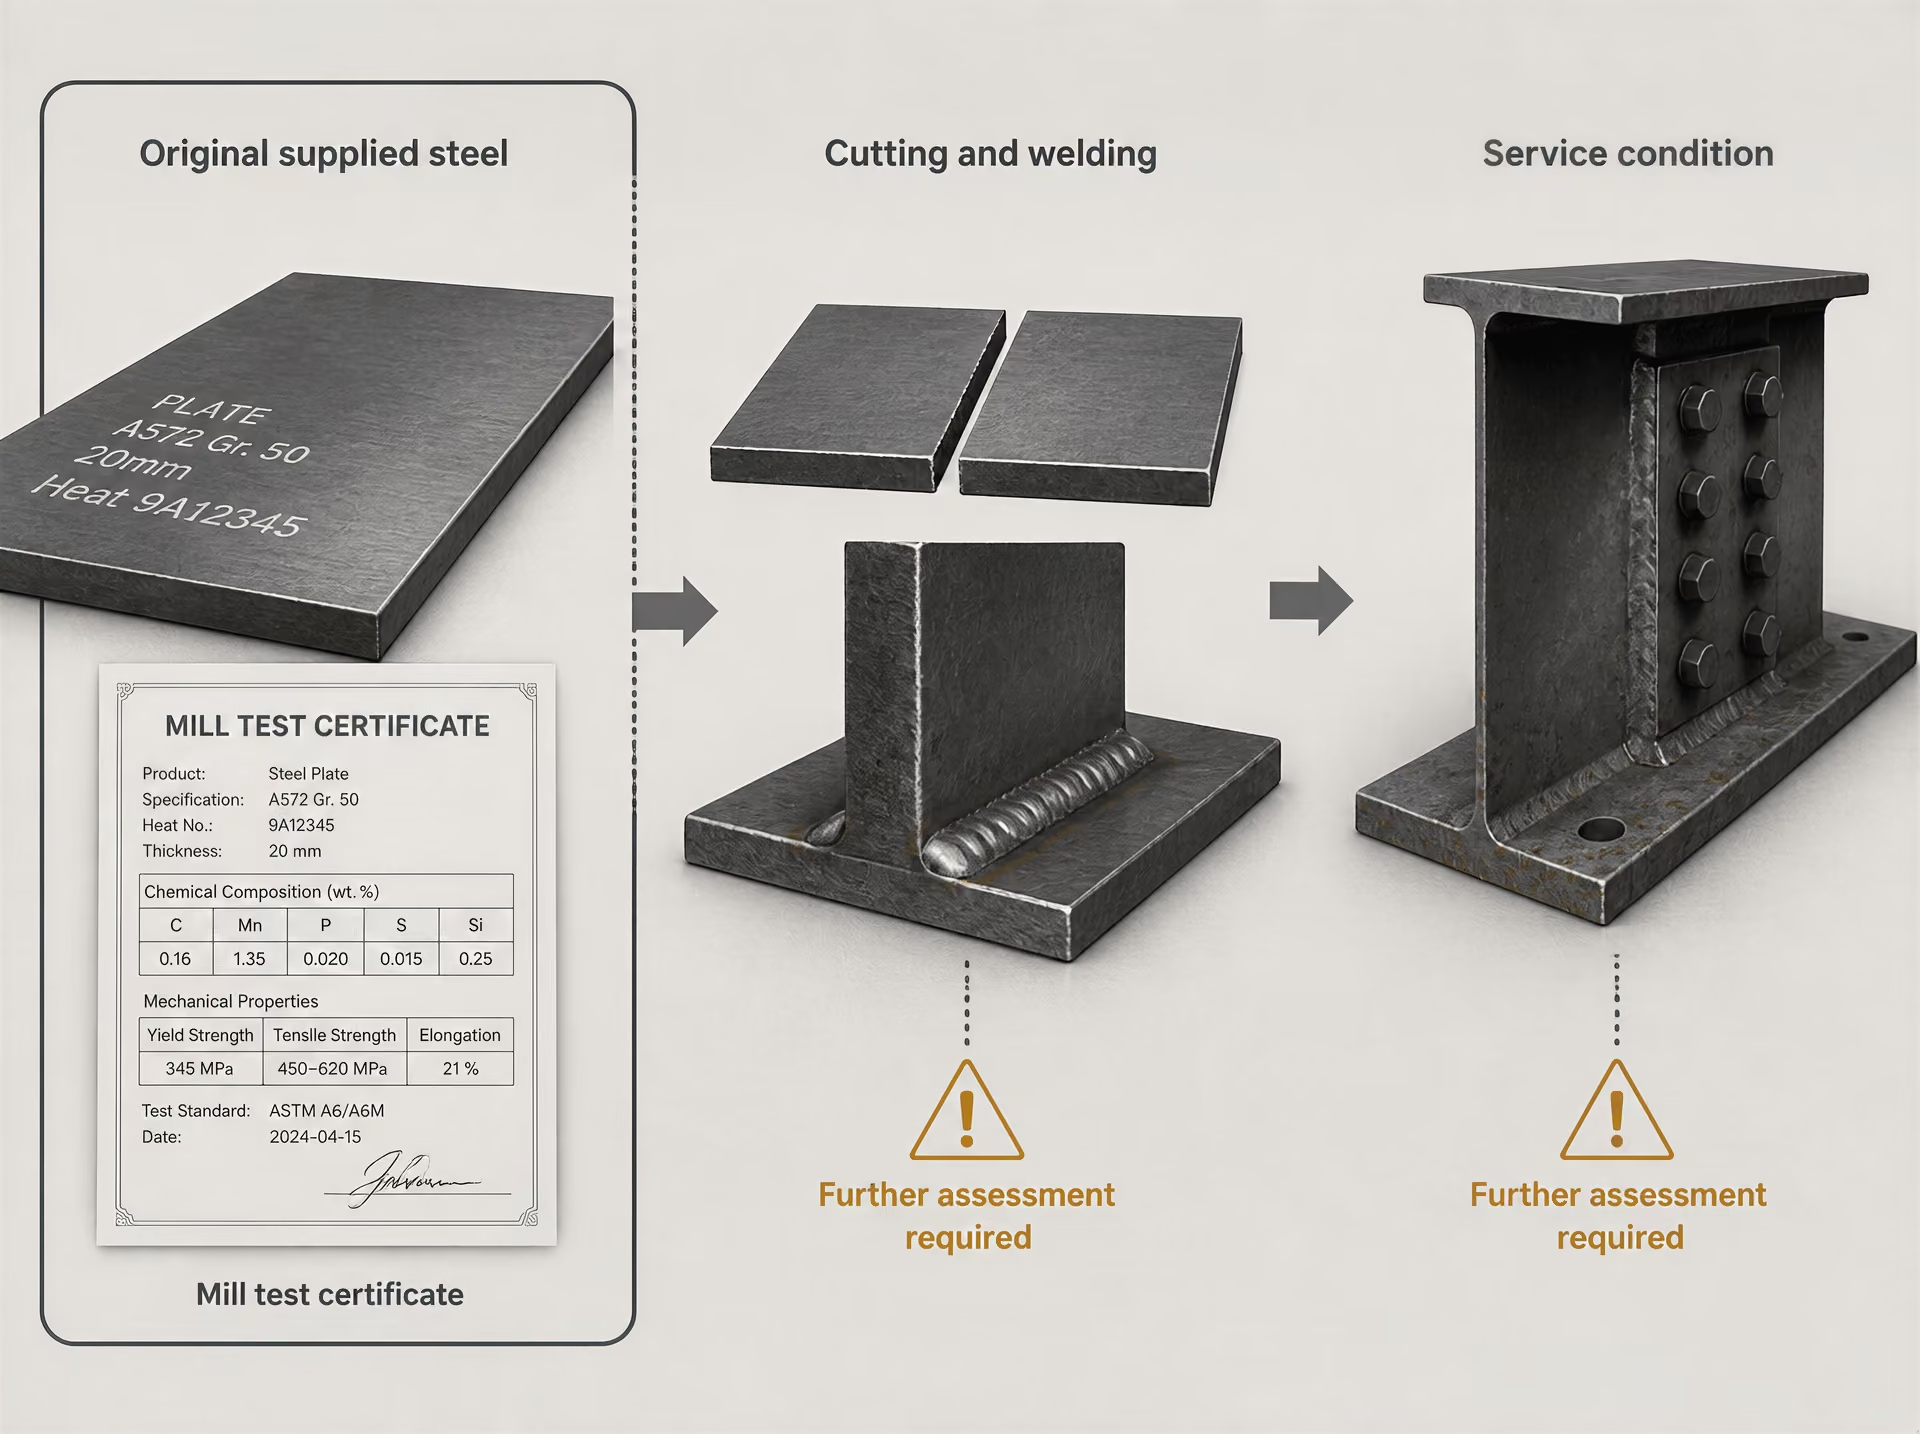
Mit állapíthat meg az eredeti dokumentum?
Egy MTC igazolhatja, hogy egy azonosított szállítmányt, olvasztást, öntetet vagy tételt úgy mutattak be, mint amely a gyártás vagy a szállítás időpontjában megfelelt a meghatározott követelményeknek. Az alkalmazandó szabványtól függően rögzítheti az acélminőséget, a termékformát, a méreteket, az olvasztási számot, az öntetelemzést, a mechanikai vizsgálati eredményeket, a hőkezelési állapotot, az ellenőrzési eredményeket és az alkalmazandó elfogadási kritériumokat. Ezek az adatok támogathatják egy lemez, rúd, idomacél vagy cső, valamint azon gyártási nyilvántartások közötti nyomonkövethetőséget, amelyekből a jelentett eredmények származnak.
A tanúsítvány bizonyító ereje elsősorban a dokumentum típusától függ. A BS EN 10204:2004 a fémtermékekre vonatkozó vizsgálati dokumentumokat tartalmazza, ideértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket, valamint a specifikus vagy nem specifikus ellenőrzésen alapuló tanúsítványokat. A 2.1 típusú dokumentum vizsgálati eredmények nélküli, szöveges formában kiadott megfelelőségi tanúsítvány; azt igazolja, hogy a szállítmány megfelel a megállapodásnak, de nem szolgáltat számszerű bizonyítékot a folyáshatárra, a szakítószilárdságra, a nyúlásra vagy az ütőmunkára vonatkozóan. Ezért a 2.1 típusú dokumentum teljes vizsgálati jelentésként való kezelése kategóriahiba.
A 2.2 típusú dokumentum nem specifikus ellenőrzésből származó eredményeket közöl. A vizsgálatok azonos eljárással gyártott termékekre vonatkozhatnak, de nem feltétlenül magára a szállított termékre. A 3.1 típusú tanúsítvány specifikus ellenőrzési eredményeket közöl, amelyek rendszerint a szállított termékhez vagy vizsgálati egységhez kapcsolódnak, és amelyeket a gyártó felhatalmazott ellenőrzési képviselője hitelesít. A 3.2 típusú tanúsítványhoz a vevő által kijelölt ellenőr vagy hivatalos ellenőr általi hitelesítés is társul. A pontos szerződéses megállapodást ennek ellenére továbbra is meg kell vizsgálni; önmagában a dokumentumszám nem azonosít minden vizsgálatot, mintavételi helyet vagy elfogadási szabályt.
A jelentett kémiai összetétel támogathatja a névleges összetétel és megfelelő nyomonkövethetőség mellett az anyagminőség lehetséges azonosságának értékelését. Például az EN 10025-2 szerint S355J2 minőségű lemez tanúsítványa közölheti a szén, a mangán, a szilícium, a foszfor, a kén és az ötvözőelemek mennyiségét, valamint a szakítószilárdsági jellemzőket és az előírt hőmérsékleten mért Charpy-ütőmunkát. Ez azonban nem bizonyítja, hogy minden kivágott alkatrész pontosan a jelentett átlagos összetétellel rendelkezik, és azt sem, hogy egy későbbi hegesztési zóna megőrzi az alaplemez tulajdonságait.
A mechanikai eredmények meghatározott próbatesteken végzett, előírt vizsgálatok eredményét rögzítik. A szakítóvizsgálati eredmény nem a hidegalakítást, feszültségmentesítést vagy tűzhatást követően közvetlenül a karima szilárdságát méri. A Charpy-vizsgálat eredménye nem jelent teljes törési szívóssági jellemzést. A vizsgálat iránya, a próbatest helye, a vastagság, a hőmérséklet és a mintavétel gyakorisága lényegesen befolyásolhatja az értelmezést.
Az ASTM követelményeit ugyanilyen módon kell értelmezni. Az ASTM anyagvizsgálati jelentésre vonatkozó követelményei az acélspecifikációtól és a termékformától függően változnak, ideértve a lemezeket, a táblalemezeket, a szalagokat, a csöveket, a szerkezeti idomacélokat és a kovácsdarabokat. Az ASTM A6/A6M a hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalakra vonatkozó általános követelményeket tartalmazza, de nem helyettesíti az adott termékspecifikáció követelményeit. Az ASTM A36/A36M, az ASTM A572/A572M Grade 50 vagy az ASTM A516/A516M Grade 70 alapján készített MTC csak a vonatkozó kiadással, termékformával, kiegészítő követelményekkel és megrendelési feltételekkel együtt értelmezhető.
Az eredeti dokumentum ezért alátámaszthat egy olyan következtetést, mint például: „Ez a nyomon követhető lemez a megadott ellenőrzési alap szerint megfelelt a meghatározott kémiai és mechanikai követelményeknek.” Ez korlátozott érvényű következtetés. Nem azonos azzal az állítással, hogy: „Ez a beépített alkatrész hibamentes, és további üzemi használatra alkalmas.”
Mit nem állapíthat meg feldolgozás vagy behatás után?
Miután az acélt felvágták, hengerelték, hajlították, hegesztették, megmunkálták, bevonták, javították vagy hőkezelték, állapota eltérhet az MTC által tanúsított állapottól. A gyártás és szerelés során maradó feszültség, deformáció, lemezes szakadás, hidrogén okozta repedés, bevágás, összeolvadási hiány, beolvadási hiány vagy megváltozott hőhatásövezet alakulhat ki. Az alapanyag tanúsítványa nem tanúsítja a hegesztési fém kémiai összetételét, a hegesztési eljárás minősítését, a hegesztő teljesítményét vagy a gyártási hibák hiányát.
A hőelőzmény különösen fontos. A normalizálás, az edzés és megeresztés, a feszültségmentesítés, az indukciós hevítés, a hegesztés vagy egy véletlen tűzeset megváltoztathatja a keménységet, a szilárdságot, a szívósságot és a mikroszerkezetet. Az EN 10083-3 szerinti, edzett és megeresztett 42CrMo4 anyagra kiállított tanúsítvány nem igazolja, hogy egy később javított tengely továbbra is az előírt megeresztett martenzites állapotban van. Hasonlóképpen, egy ASTM A572/A572M Grade 50 minőségű gerenda tanúsítványa nem igazolja a gerenda maradó szilárdságát hosszan tartó hevítés vagy helyi lánggal végzett egyengetés után.
Az üzemi igénybevétel külön bizonytalanságokat eredményez. Az általános korrózió csökkenti a keresztmetszet vastagságát; a lyukkorrózió helyi feszültségkoncentrációkat hoz létre; az erózió anyagot távolíthat el; a korróziós kifáradás pedig ciklikus terhelés mellett felgyorsíthatja a repedés növekedését. A hidrogénfelvétel hajlamos acélokban hozzájárulhat késleltetett repedések kialakulásához. Az alacsony hőmérsékleten végzett üzem csökkentheti a töréssel szembeni ellenállást, míg az ismételt terhelés kifáradási repedéseket hozhat létre akkor is, ha az eredeti szakító- és ütővizsgálati eredmények megfeleltek a specifikációnak. E feltételek egyikét sem zárja ki egy hiteles MTC.
A dokumentum továbbá nem állapíthatja meg a jelenlegi geometriát, beállítást, megtámasztási feltételeket, terhelési előzményeket vagy a kényszerítettséget. Egy alkatrészt túlterhelhettek, ütés érhetett, rezgésnek tehettek ki, hibásan szerelhettek össze, vagy a specifikációban nem számításba vett vegyszerek hatásának tehettek ki. A nyomonkövethetőség igazolhatja, hogy egy cserelemez a nyilvántartott olvasztásból származik, de nem bizonyítja, hogy a lemezt a tervezett helyre építették be, vagy hogy a későbbi javításokhoz kompatibilis hozaganyagokat használtak.
Ez a korlátozás akkor is érvényes, ha a tanúsítvány számos vizsgálati értéket tartalmaz. A vizsgálatokat meghatározott mintákon végzik, nem pedig minden egyes szállított alkatrész minden köbmilliméterén folyamatosan. A megfelelő eredmény csökkent egy adott bizonytalanságot, de nem szünteti meg a mintavételi korlátokat, a vizsgálati módszer korlátait vagy egy lokalizált hiba lehetőségét.
Mikor válik relevánssá a kiegészítő vizsgálat?
| Kérdés | Tipikus kiegészítő bizonyíték |
|---|---|
| Jelenlegi azonosság | Pozitív anyagazonosítás és nyomonkövethetőségi nyilvántartások |
| Felületi vagy belső károsodás | Szemrevételezéses, ultrahangos, radiográfiás, mágneses poros vagy penetrációs vizsgálat |
| Keresztmetszet-csökkenés | Vastagságtérképezés és méretellenőrzés |
| Hőhatás okozta módosulás | Keménységfelmérés, metallográfia vagy célzott mintavétel |
| Repedés vagy hátralévő élettartam | Repedésméret-meghatározás, törésmechanikai vagy kifáradási értékelés |
A kiegészítő vizsgálat akkor válik relevánssá, amikor a döntés a jelenlegi használhatóságra, a hátralévő élettartamra, a károsodási mechanizmusra vagy a gyártást követő megfelelőségre vonatkozik, nem pedig az eredeti szállítási állapotra. Az indokot jelentheti hiányzó vagy kétséges nyomonkövethetőségi kapcsolat, megmagyarázatlan repedés, rendellenes deformáció, korrózió, megváltozott üzemi hőmérséklet, üzemzavar vagy baleset, nem dokumentált javítás, illetve a tanúsítvány és az alkatrészen megfigyelt tulajdonságok közötti eltérés.
A vizsgálatnak a vonatkozó mérnöki tervezési szabványt, ellenőrzési tervet, biztonsági dokumentációt, jogszabályi követelményt vagy üzemi eljárást kell követnie. Ezek nem vezethetők le kizárólag az MTC-ből. Az illetékes értékelés a szemrevételezéses és méretellenőrzést kombinálhatja ultrahangos vizsgálattal, radiográfiával, mágnesporos vizsgálattal vagy penetrációs vizsgálattal; a módszereket az anyag, a geometria és a feltételezett folytonossági hiány alapján kell kiválasztani. A vastagságtérképezés számszerűsítheti a korróziót; a keménységfelmérés azonosíthatja a helyi hőhatás okozta változásokat; a helyszíni metallográfia segíthet a mikroszerkezeti károsodás értékelésében; a pozitív anyagazonosítás pedig ellenőrizheti, hogy a beépített ötvözet összhangban van-e a megadott anyagminőséggel.
Repedés vagy degradáció gyanúja esetén az értékelést végző szakembernek szüksége lehet a repedés méretének meghatározására, törésmechanikai elemzésre, kifáradási értékelésre, replikavizsgálatra, célzott mintavételre vagy laboratóriumi metallográfiára. További szakító-, ütő- vagy kémiai vizsgálat is indokolható lehet, azonban a próbatest szerkezetből való eltávolítása önmagában is mérnöki döntést igényel. Az eredményeket az alkatrész terhelési előzményeivel, hegesztési részleteivel, környezetével és az alkalmazandó elfogadási kritériumokkal összefüggésben kell értelmezni.
Az MTC ebben a folyamatban továbbra is hasznos. Kiindulási anyagazonosságot szolgáltat, rámutat a releváns specifikációra, azonosítja a lehetséges olvasztási és tételnyilvántartásokat, valamint segít a megfelelő vizsgálati módszerek kiválasztásában. Megfelelő szerepe megalapozó, nem pedig döntő: az eredeti ellenőrzési alapot dokumentálja, míg a kiegészítő vizsgálat állapítja meg, hogy a feldolgozott vagy behatásnak kitett alkatrész jelenleg megfelel-e a további használatát szabályozó követelményeknek.
Az MTC- és a vizsgálati dokumentumokkal kapcsolatos fogalmak jegyzéke
Ellenőrzési tanúsítvány Olyan ellenőrzött dokumentum, amely a dokumentumtípus, a megrendelés és a termékszabvány által meghatározott hatókörön belül megfelelőségi és ellenőrzési információkat közöl.
A gyári vizsgálati tanúsítvány (MTC) nem egyetlen, univerzális dokumentumkategória. Jelentését a rajta megnevezett vizsgálati dokumentumokra vonatkozó szabvány, a termékspecifikáció, a megrendelés, a vizsgálat alapja, valamint a ténylegesen benyújtott eredmények vagy nyilatkozatok határozzák meg. Az ISO 10474:2013 az acélra és acéltermékekre vonatkozó, a megrendelők részére a megrendelés követelményei szerint átadott vizsgálati dokumentumok típusait határozza meg. Ez a megfogalmazás fontos: a dokumentum a meghatározott követelményeknek való megfelelést rögzíti; nem garantálja automatikusan az anyagból gyártott minden egyes alkatrész minden tulajdonságát.
Az ISO/TC 17/SC 20 az ISO 10474:2013 szabványt jelöli meg az acél- és acéltermékek vizsgálati dokumentumaira vonatkozó nemzetközi szabványként. Kapcsolódó szabványként az ISO 404:2013 szabványt sorolja fel, amely az általános műszaki szállítási követelményekkel foglalkozik. A brit szabványrendszerben a BS EN 10204:2004 a fémtermékek vizsgálati dokumentumait szabályozza, beleértve a megfelelőségi nyilatkozatokat, a vizsgálati jelentéseket, valamint a konkrét vagy nem konkrét vizsgálaton alapuló tanúsítványokat.
Megfelelőségi tanúsítvány
A megfelelőségi tanúsítvány a szállító hivatalos nyilatkozata arról, hogy a szállított anyag megfelel a megállapodásnak. A „megállapodás” magában foglalhatja a megrendelést, a hivatkozott termékszabványt, a meghatározott anyagminőséget, a méreteket, a szállítási állapotot és minden további vizsgálati követelményt. A nyilatkozatot ezért ezekkel a dokumentumokkal összefüggésben kell értelmezni, és nem szabad önálló állításként kezelni arra vonatkozóan, hogy az acél bármely tervezett felhasználásra alkalmas.
Az EN 10204 rendszerében a 2.1 típusú dokumentum szöveges formában kiállított, vizsgálati eredményeket nem tartalmazó megfelelőségi tanúsítvány, amely megerősíti, hogy a szállítás megfelel a megállapodásnak. A 2.1 típusú dokumentum ezért nem kémiai elemzési jelentés és nem mechanikai vizsgálati jelentés. Nyilatkozatot közvetít. Ha a megrendelés olvasztáselemzést, szakítóvizsgálati jellemzőket, ütőmunkát vagy keménységi eredményeket ír elő, a 2.1 típusú dokumentum önmagában nem tartalmazza ezeket az eredményeket.
Ez a megkülönböztetés az MTC-terminológiában előforduló gyakori hibát is megelőzi. A szállító egy dokumentumot „tanúsítványnak” nevezhet, azonban azt, hogy a dokumentum ténylegesen mit közöl, a szabvány szerinti megjelölése, tartalma és a vizsgálat alapja határozza meg. Az első oldalon szereplő cím kevésbé informatív, mint a feltüntetett szabvány, a dokumentumtípus, az anyagazonosítás és a felsorolt igazoló adatok.
Vizsgálati jelentés és vizsgálati tanúsítvány
A vizsgálati jelentés a terméken, az azt reprezentáló mintákon vagy – amennyiben az alkalmazandó követelmények ezt lehetővé teszik – kapcsolódó gyártási anyagon elvégzett vizsgálatok eredményeit mutatja be. A jelentést a vizsgálati módszer, a próbatest iránya, a vizsgálati hőmérséklet, a mértékegységek, az elfogadási határértékek és az eredmények hatálya alá tartozó anyag alapján kell értékelni. Egy feltüntetett szakítószilárdsági értéknek például csak akkor van jelentése, ha ismert a meghatározott anyagminőség, a termékformája, a vastagsági tartomány és a vizsgálati feltételek.
A vizsgálati tanúsítvány a dokumentumtípus és a megrendelés által előírt mértékben közöl megfelelőségi és vizsgálati információkat. Az alkalmazandó rendszer függvényében tartalmazhatja a termék leírását, a mennyiséget, az öntés- vagy hőszámot, a kémiai összetételt, a mechanikai tulajdonságokat, a vizsgálati módszereket, a vizsgálati eredményeket és az arra jogosult személy általi hitelesítést. Ebből nem következik, hogy minden lehetséges vizsgálat szerepel benne. Az előírt tulajdonságokat az alkalmazandó acélszabvány határozza meg.
Az ASTM-követelmények jól szemléltetik, miért nem hagyható figyelmen kívül a termékforma. Az ASTM anyagvizsgálati jelentésekre vonatkozó követelményei eltérnek az egyes acélszabványok és termékformák – többek között a lemezek, a táblalemezek, a szalagok, a csövek, a szerkezeti idomacélok és a kovácsdarabok – esetében. Az ASTM A6/A6M az általános követelményeket határozza meg a hengerelt szerkezeti acélrudakra, lemezekre, idomacélokra és szádfalprofilokra, de nem helyettesíti az adott ASTM anyagminőségre vonatkozó szabványt. Egy szerkezeti lemezről kiállított jelentést ezért a vonatkozó anyagminőség-megjelöléssel és az ASTM A6/A6M megrendelésben vagy specifikációban azonosított kiadásával együtt kell értelmezni.
Ugyanez az elővigyázatosság érvényes a BS EN 10204:2004 vagy az ISO 10474:2013 alapján kiállított tanúsítványokra is. A dokumentumokra vonatkozó szabvány azt írja le, hogyan kell közölni a vizsgálati információkat; nem határozza meg egy adott anyagminőség metallurgiai követelményeit. A széntartalomra, az ötvözőelemek határértékeire, a folyáshatárra, az ütőteljesítményre és a hőkezelésre vonatkozó követelményeket az alkalmazandó anyagszabvány és a megrendelés tartalmazza.
Konkrét vizsgálat, nem konkrét vizsgálat és nyomonkövethetőség
A konkrét vizsgálat a szállítás előtt a szállított termékeken, illetve olyan vizsgálati egységeken elvégzett vizsgálat, amelyeknek a szállított termékek a részét képezik, így a közölt eredmények a szállítmányra vonatkoznak. Ennek értéke attól függ, hogy fennáll-e a vizsgálati eredmény és a kiszállított anyag közötti megszakítás nélküli kapcsolat. Ezt a kapcsolatot hőszám, öntésszám, termékazonosító, mintahivatkozás vagy más jóváhagyott jelölés biztosíthatja.
A nem konkrét vizsgálat olyan termékeken elvégzett vizsgálatok eredményeit használja, amelyek nem feltétlenül azonosak a szállított termékekkel, jóllehet ugyanazon gyártási eljárással és azonos feltételek mellett készültek. Az ilyen eredmények alátámaszthatják a megfelelőségi nyilatkozatot, de nem bizonyítják, hogy minden egyes szállított darabot külön vizsgáltak. A dokumentumot ezért a benne megadott vizsgálati alap alapján kell értelmezni, és nem szabad automatikusan darabonkénti vizsgálat bizonyítékának tekinteni.
A nyomonkövethetőség az anyag azonosságának és kapcsolódó nyilvántartásainak a szállítás teljes folyamán történő követhetőségét jelenti. MTC-környezetben ez általában a tanúsítványon szereplő hő- vagy öntésszám, anyagminőség, méretek, mennyiség és jelölések összevetését jelenti az anyaggal és a kapcsolódó szállítási nyilvántartásokkal. A nyomonkövethetőség az azonosság és a nyilvántartási kapcsolatok bizonyítéka, nem pedig annak bizonyítéka, hogy egy fel nem tüntetett tulajdonság megfelel valamely követelménynek.
Röviden: az ISO 10474:2013 és a BS EN 10204:2004 a vizsgálati dokumentumok típusait határozza meg; a 2.1 típusú dokumentum vizsgálati eredmények nélkül nyilatkozik a megfelelőségről; a vizsgálati jelentés meghatározott vizsgálati eredményeket rögzít; a vizsgálati tanúsítvány az alkalmazandó dokumentumtípus által előírt megfelelőségi és vizsgálati információkat közli; a konkrét vizsgálat az eredményeket a szállítmányhoz kapcsolja; a nem konkrét vizsgálat összehasonlítható gyártásra támaszkodik; a nyomonkövethetőség pedig a dokumentumot azonosítható anyaghoz kapcsolja. Az ISO 404:2013 az általános műszaki szállítási követelményekkel foglalkozik, míg az ASTM A6/A6M az előírt hengerelt szerkezetiacél-termékformákra vonatkozó általános követelményeket tartalmazza.
Hivatkozások
- [1] Metallic products — Types of inspection documents. BSI standard catalogue, 2004. https://knowledge.bsigroup.com/products/metallic-products-types-of-inspection-documents
- [2] ASTM material-test-report requirements. ASTM technical publication, 2024. https://store.astm.org/astm-tpt-736.html
- [3] Mill Test Certificates EN 10204. Technical document, 2024. https://www.flextechhose.co.uk/media/downloads/Mill_Test_Certificates_EN_10204.pdf
- [4] ISO/TC 17/SC 20 catalogue. ISO committee catalogue, 2024. https://www.iso.org/committee/46470/x/catalogue/
- [5] ASTM A6/A6M general requirements. ASTM technical publication, 2024. https://store.astm.org/astm-tpt-736.html