




Что такое сертификат заводских испытаний и чем он не является
«Сертификат заводских испытаний» (MTC) — это распространенное отраслевое обозначение, а не название одного документа, одинакового во всем мире. В зависимости от поставщика, юрисдикции, продукции и договора эта формулировка может обозначать сертификат соответствия, отчет об испытаниях материала, сертификат инспекционного контроля изготовителя или документ контроля, выданный в соответствии с конкретным стандартом.
Значение документа определяется применимой нормативной базой. ISO 10474:2013 устанавливает типы документов контроля, предоставляемых покупателям на сталь и стальные изделия в соответствии с требованиями заказа. ISO/TC 17/SC 20 называет ISO 10474:2013 международным стандартом для документов контроля стальной продукции и указывает ISO 404:2013 как связанный стандарт, устанавливающий общие технические требования к поставке. В системе британских стандартов BS EN 10204:2004 распространяется на документы контроля металлической продукции, включая декларации соответствия, отчеты об испытаниях и сертификаты, основанные на специальном или неспециальном контроле.
Доказательная ценность сертификата на материалы зависит от типа документа, требований, ответственности за инспекцию, охваченной испытательной единицы и прослеживаемости. Strong evidence
Это различие имеет значение. MTC не приобретает определенный уровень доказательной силы только потому, что его название содержит слово «сертификат». Его доказательная ценность зависит от того, какой тип документа был выдан, какие требования применялись, кто проводил или проверял контроль, какой материал или единица испытаний охватываются документом и можно ли проследить связь указанных результатов с поставленной продукцией.

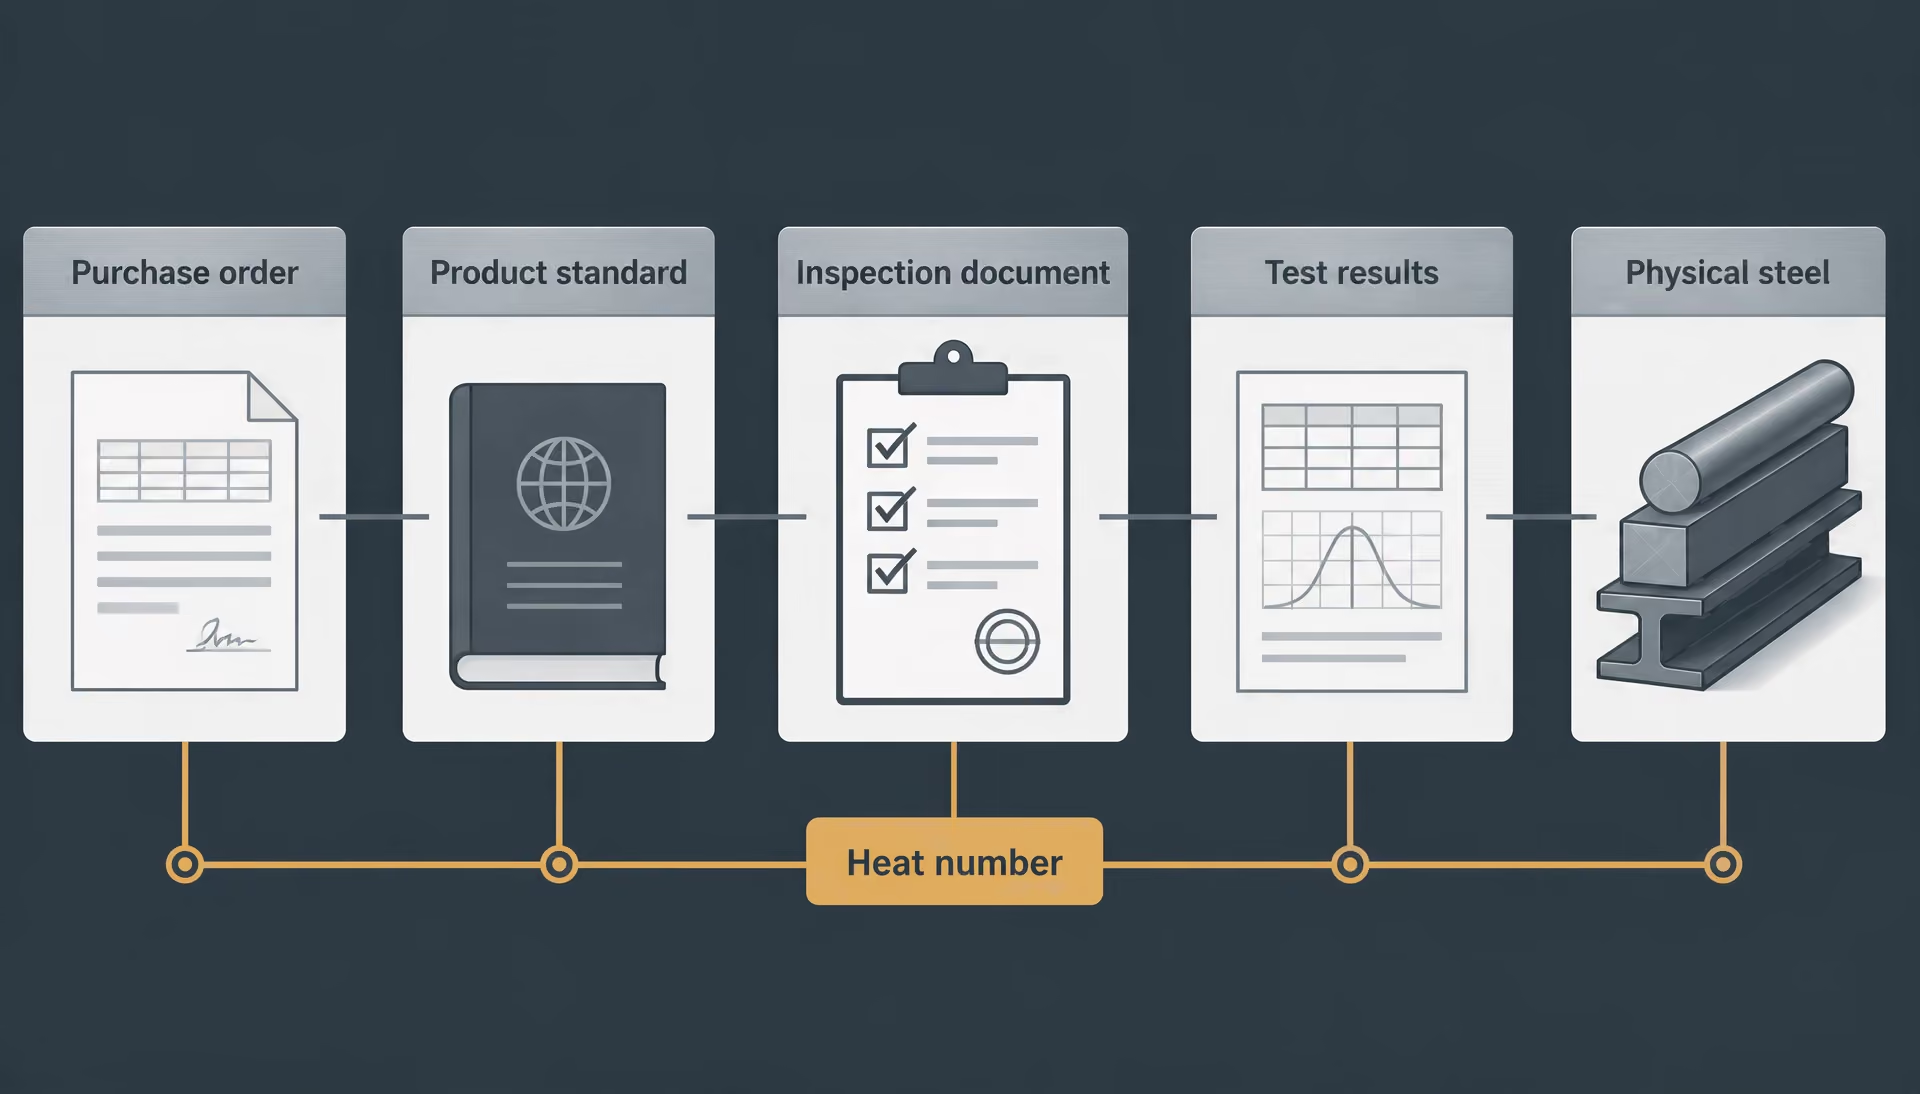
Документ как доказательство соответствия
MTC прежде всего является документальным подтверждением того, что указанная поставка, партия или единица испытаний были оценены на соответствие установленным требованиям. Эти требования могут включать диапазон химического состава, предел прочности при растяжении, предел текучести, относительное удлинение, ударную энергию, твердость, размеры, допуски, термическую обработку, состояние поверхности или иные положения заказа и спецификации на продукцию.
Цепочка доказательств
- Документ идентифицирует изделие, марку, размер, количество или плавку.
- Заказ или спецификация устанавливает применимые требования.
- Изготовитель или инспекционный орган представляет декларацию, сведения о проведённой инспекции или результаты испытаний.
- Представленные доказательства относятся к материалу, идентифицированному в документе.
Поэтому сертификат следует рассматривать как совокупность взаимосвязанных утверждений:
- документ идентифицирует продукцию, марку, размер, количество или плавку;
- заказ или спецификация устанавливает применимые требования;
- изготовитель или инспекционный орган сообщает о декларации, проведенном контроле или результате испытания;
- приведенные доказательства относятся к материалу, идентифицированному в документе.
Прослеживаемость Контролируемая связь между сертификатом, результатами его инспекции и идентифицируемой физической сталью, обычно устанавливаемая через обозначения плавки, литья, партии, листа, пакета или серийного номера.
Прослеживаемость имеет основополагающее значение. Номер плавки, номер слитка, номер листа, номер связки или другая маркировка связывает сертификат с физическим материалом. Если такая связь отсутствует, была изменена или является неоднозначной, корректно выглядящий анализ химического состава может ничего не доказывать в отношении конкретного листа, прутка, трубы или профиля, подвергаемого проверке.
| Тип по EN 10204 | Основание инспекции | Результаты испытаний | Связь с поставкой |
|---|---|---|---|
| 2.1 | Декларация о соответствии | Результаты испытаний отсутствуют | Указывается, что поставка соответствует соглашению |
| 2.2 | Неспециальная инспекция | Представленные результаты | Результаты не обязательно относятся к поставленной партии |
| 3.1 | Специальная инспекция | Представленные результаты | Результаты относятся к поставленным изделиям или соответствующей испытательной единице |
| 3.2 | Специальная инспекция с дополнительным подтверждением | Представленные результаты | Изготовитель и покупатель либо назначенный инспектор подтверждают документ |
Тип документа также определяет, какие доказательства в нем представлены. Согласно EN 10204, документ типа 2.1 представляет собой выданную в текстовой форме декларацию соответствия без результатов испытаний, подтверждающую, что поставка соответствует соглашению. Поэтому он не эквивалентен сертификату об испытаниях, основанному на результатах. Документ типа 2.2 содержит результаты неспециального контроля: изготовитель предоставляет результаты испытаний, проведенных на продукции, изготовленной по тому же производственному процессу, но не обязательно на конкретной поставке. Типы 3.1 и 3.2 предусматривают специальный контроль, то есть результаты относятся к поставленной продукции или соответствующей единице испытаний; тип 3.2 дополнительно предусматривает подтверждение уполномоченным представителем инспекционного органа или другой согласованной стороной.
При этом необходимо проверить точные формулировки и допустимые варианты в применимом издании EN 10204 или ISO 10474. Обозначение «3.1» имеет смысл только в том случае, если четко указаны идентификация документа, подписант, объем испытаний и связь с продукцией.
MTC может содержать не только значения результатов испытаний. Европейская система документов контроля определяет сведения, которые могут быть приведены в документах EN 10204, а также устанавливает стандартизированные обозначения и кодовые номера для разделов документов. Поэтому проверяющему может потребоваться изучить обозначение продукции, ссылку на заказ или позицию, количество, термическую обработку, единицу испытаний, направление отбора образцов, температуру испытания, метод испытания, критерии приемки и подпись уполномоченного лица, а не только таблицу химического состава.
Почему сертификат не является универсальной гарантией качества
Сертификат подтверждает соответствие установленным требованиям, но не доказывает пригодность стали для любого применения и не подтверждает установление всех ее свойств. Это разные вопросы.
| Доказательства в сертификате | Что они могут подтвердить | Что они автоматически не устанавливают |
|---|---|---|
| Химический состав | Соответствие состава установленным для указанной марки пределам | Свариваемость, коррозионную стойкость или усталостный ресурс |
| Результаты испытаний на растяжение и текучесть | Измеренную прочность для указанного образца и состояния | Прочность после последующего изготовления или термической обработки |
| Ударная энергия | Ударную вязкость при установленных температуре и условиях испытания образца | Общую трещиностойкость при любых условиях эксплуатации |
| Контроль размеров | Соответствие измеренных размеров установленным допускам | Правильную геометрию после последующей обработки |
Во-первых, в сертификате могут быть указаны только свойства, требуемые заказом или стандартом на продукцию. Сертификат на лист из углеродистой стали, в котором указаны содержание углерода, марганца, предел текучести и предел прочности при растяжении, автоматически не подтверждает стойкость к водородному повреждению, усталостные характеристики, свариваемость при определенной процедуре изготовления, трещиностойкость при выбранной температуре или коррозионные характеристики в указанной химической среде. Если свойство не было предусмотрено, проверено и отражено в документе, сертификат не следует рассматривать как доказательство его подтверждения.
Во-вторых, документальное подтверждение соответствия не является независимой проверкой. Завод может выдать декларацию изготовителя или отчет в соответствии с согласованной основой контроля. Такой документ может быть действительным и надлежащим образом оформленным, но при этом отличаться от испытаний, проведенных независимой лабораторией, инспектором покупателя или уполномоченным инспекционным органом. Если заказ предусматривает присутствие третьей стороны при испытаниях, проверку записей изготовителя или документ типа 3.2, эти требования устанавливают отдельный уровень инспекционного контроля. Они не возникают автоматически только из-за общего обозначения MTC.
Оригинальный сертификат на материалы не устанавливает состояние или эксплуатационные характеристики компонента после последующей обработки. Strong evidence
В-третьих, сертификат описывает состояние материала на определенном этапе его поставки. Резка, сверление, формовка, сварка, термическая обработка, механическая обработка, цинкование, травление или воздействие условий эксплуатации могут изменить размеры, остаточные напряжения, состояние поверхности или металлургические свойства. Сертификат на нормализованный лист не подтверждает состояние сварного сосуда, работающего под давлением, после изготовления. Аналогичным образом сертификат на плавку не подтверждает эксплуатационные характеристики готовой детали, если ее геометрия и технологическая обработка отличаются от исходной продукции.
Наконец, сертификат не может исправить неподходящую спецификацию. Обозначения марок стали следует толковать в соответствии с формулировками применимого стандарта. Например, ASTM A6/A6M устанавливает общие требования к катаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям, тогда как применимая спецификация ASTM на материал устанавливает требования для конкретной марки. Требования ASTM к отчетам об испытаниях материала различаются в зависимости от спецификации и формы продукции, включая лист, полосу, трубу, конструкционные профили и поковки. Нельзя исходить из того, что отчет, подготовленный для листа по ASTM A36, автоматически соответствует требованиям к профилю ASTM A572 Grade 50, листу EN 10025-2 S355J2 или стали для сосудов, работающих под давлением, только потому, что все они неофициально описываются как конструкционная сталь.
Взаимосвязь между MTC, заказом и стандартом на продукцию
Заказ является связующим документом. ISO 10474:2013 прямо рассматривает документы контроля в контексте требований заказа, поэтому сертификат нельзя оценивать в отрыве от спецификации закупки, чертежей, технических условий поставки и согласованного плана контроля.
Стандарт на продукцию устанавливает базовые правила для конкретного материала и его формы: предельные значения химического состава, механические свойства, порядок отбора образцов, методы испытаний, допуски, состояние поставки и критерии приемки. Заказ может принять этот стандарт, добавить требования, выбрать тип документа контроля или установить дополнительные испытания. Он также может предусматривать конкретное состояние после термической обработки, температуру испытания на удар, класс поверхности, уровень ультразвукового контроля или порядок обеспечения прослеживаемости. Сертификат должен отражать совокупность требований, а не только название марки.
Форма продукции имеет особое значение. Обозначение «S355» не является полным описанием всех условий поставки или обязательств по испытаниям. Применимый европейский стандарт на продукцию, диапазон толщины, состояние поставки и подмарка — например, S355JR, S355J0 или S355J2 — могут изменять требуемую ударную энергию и температуру испытания. Аналогичным образом, обозначение ASTM может содержать отдельные положения для листа, прутка, трубы или поковки. MTC необходимо сопоставлять с фактически поставленной формой продукции.
Основа контроля определяет способ получения представленных доказательств. Неспециальный контроль может подтверждать декларацию изготовителя, основанную на производстве по тому же процессу, тогда как специальный контроль связывает испытания с поставленным материалом или единицей испытаний. Ни одна из этих основ не заменяет другую автоматически. Требуемый тип документа должен быть указан в заказе или надлежащим образом включен в него посредством ссылки.
Четыре вопроса для каждого сертификата на материалы
- 1. Основополагающий стандарт Какой стандарт на продукцию определяет требования к материалу?
- 2. Заказ Что требовали заказ на закупку и технические условия поставки?
- 3. Тип документа Какой инспекционный документ был выдан?
- 4. Связь с материалом Какой физический материал и какие испытания охватывает документ?
Таким образом, при надлежащей проверке следует задать четыре вопроса: Какой стандарт регулирует данную продукцию? Что требовалось по заказу? Какой документ контроля был выдан? Какой физический материал и какие испытания он охватывает? Только после согласования ответов на эти вопросы MTC предоставляет полезное доказательство соответствия. Он остается доказательством в рамках определенной системы требований, а не универсальной гарантией качества, пригодности к эксплуатации или состояния после последующей обработки.
Архитектура стандартов: требования ISO 10474, EN 10204 и ASTM
| Система | Основная роль | Типичная область применения |
|---|---|---|
| ISO 10474:2013 | Классифицирует документы об инспекции стальной продукции | Сталь и стальная продукция |
| EN 10204:2004 | Классифицирует документы об инспекции металлической продукции | Металлическая продукция, включая сталь |
| Спецификации ASTM на продукцию | Определяют технические требования к материалу и требования к отчётности | Зависят от продукции и марки |
| ISO 404:2013 | Содержит соответствующие общие требования к поставке | Сталь и стальная продукция |
Сертификат заводских испытаний приобретает свое значение не только благодаря фразе «сертификат заводских испытаний». Его юридическая и техническая значимость определяется указанным в нем типом документа, стандартом на продукцию, примененным к стали, основанием для проведения контроля, испытаниями, требуемыми заказом, а также связью между заявленными результатами и поставленной плавкой, ковшом, партией или продукцией. ISO 10474, EN 10204 и спецификации ASTM регулируют пересекающиеся элементы этой системы, однако не образуют единого взаимозаменяемого свода правил.
Это различие имеет значение, поскольку один документ может подтверждать соответствие поставки заказу, не содержав при этом значений химического состава или механических характеристик. Другой документ может содержать результаты испытаний, относящиеся только к определенной пробе или партии. Ни один из этих документов автоматически не подтверждает свойства, которые не требовались применимым стандартом на продукцию.
ISO 10474:2013 и документы о контроле стальной продукции
ISO 10474:2013, Сталь и стальные изделия — Документы о контроле, является международным стандартом, специально посвященным документам, предоставляемым покупателям на сталь и стальные изделия. ISO указывает, что этот стандарт «определяет типы документов о контроле, предоставляемых покупателям на стальную продукцию в соответствии с требованиями заказа» (International Organization for Standardization, 2013). Такая формулировка ставит заказ в центр системы документации. Стандарт классифицирует информацию, которую поставщик сообщает покупателю; он не заменяет стандарт на марку стали, определяющий химический состав, прочность, ударную вязкость, размеры и другие требования к продукции.
ISO 10474:2013 различает документы как по их содержанию, так и по источнику контроля. Документ типа 2.1 представляет собой декларацию о соответствии: изготовитель заявляет, что поставленная продукция соответствует заказу, однако результаты испытаний не приводятся. Документ типа 2.2 является протоколом испытаний, содержащим результаты неспециального контроля. Испытания относятся к продукции, изготовленной в рамках того же производственного процесса, но испытанный материал не обязательно является частью именно той поставки, которая охватывается документом.
| Тип | Основание инспекции | Подтверждение или декларация |
|---|---|---|
| 2.1 | Результаты испытаний отсутствуют | Декларация изготовителя о соответствии |
| 2.2 | Неспециальная инспекция | Протокол испытаний изготовителя |
| 3.1 | Специальная инспекция | Уполномоченный представитель изготовителя по инспекции |
| 3.2 | Специальная инспекция | Изготовитель совместно с представителем покупателя или назначенным инспектором |
При специальном контроле это различие становится более существенным. В документе типа 3.1 приводятся результаты испытаний, проведенных на поставленной продукции или на контрольных единицах, относящихся к поставке; документ заверяется уполномоченным представителем изготовителя по контролю. Тип 3.2 предусматривает дополнительное заверение представителем по контролю, назначенным покупателем, либо официально назначенным инспектором наряду с представителем изготовителя. Таким образом, обозначение типа документа указывает на связь между результатом, поставкой и лицами, ответственными за подтверждение протокола.
Однако и такая информация имеет свои границы. Сертификат 3.1 на лист, поставленный по стандарту на конструкционную сталь, не становится сертификатом на каждый сварной шов, болт, защитное покрытие, обработанную поверхность или собранный компонент, изготовленные позднее из этого листа. Он является свидетельством, относящимся к стальной продукции и испытаниям, указанным в документе. Номер плавки, идентификация продукции, размеры, состояние поставки и ссылки на контрольные единицы являются необходимыми связующими элементами между документом и материалом.
ISO/TC 17/SC 20 указывает ISO 10474:2013 как международный стандарт для документов о контроле стали и стальных изделий. В каталоге того же комитета ISO 404:2013, Сталь и стальные изделия — Общие технические требования к поставке, обозначен как связанный стандарт. ISO 404 устанавливает общие положения поставки, а не универсальный формат сертификата. Он может обеспечивать более широкий технический контекст поставки, в рамках которого заказ определяет контроль, отбор проб, маркировку, документацию и приемку.
BS EN 10204:2004 и металлическая продукция
BS EN 10204:2004, Металлическая продукция — Типы документов о контроле, является британским национальным принятием европейского стандарта EN 10204:2004. Область его применения шире, чем сталь: он распространяется на металлическую продукцию и документы о контроле, выдаваемые на нее. BSI описывает этот стандарт как охватывающий декларации о соответствии, протоколы испытаний и сертификаты, основанные на специальном или неспециальном контроле (BSI, 2004). В сертификатах на сталь часто используются обозначения, установленные этим стандартом, однако его система не ограничивается сталеплавильным производством.
Наиболее часто неправильно понимаемым обозначением является тип 2.1. Согласно EN 10204, это сертификат о соответствии, оформленный в текстовой форме без результатов испытаний и подтверждающий, что поставка соответствует соглашению. Поэтому он может быть действительным документом о контроле, не содержав при этом значения содержания углерода, предела текучести, временного сопротивления или результата испытания на ударную вязкость. Называя каждый сертификат «сертификатом испытаний», можно скрыть это различие.
Тип 2.2 представляет собой протокол испытаний. Он включает результаты неспециального контроля, то есть испытания проводятся на продукции, которая не обязательно входит в состав поставки, хотя изготовлена по той же спецификации и с применением того же производственного процесса. Такие результаты могут свидетельствовать о том, что производственный процесс обеспечил получение соответствующего требованиям материала, однако они не подтверждают, что каждый предмет в поставке покупателя прошел индивидуальное испытание.
Тип 3.1 является сертификатом контроля, основанным на специальном контроле. Изготовитель предоставляет результаты испытаний поставки или контрольных единиц, связанных с ней, а уполномоченный представитель по контролю, независимый от производственного подразделения, подтверждает документ. Тип 3.2 требует подтверждения как уполномоченным представителем изготовителя, так и представителем покупателя или назначенным инспектором. Дополнительная подпись не создает новых металлургических данных; она изменяет цепочку контроля и приемки.
EN 10204 также предоставляет общую терминологию для идентификации передаваемого документа, тогда как применимый стандарт на продукцию определяет, какие испытания должны проводиться. Например, документ 3.1 на EN 10025-2 S355J2+N необходимо рассматривать с учетом требований к данной марке, форме продукции, диапазону толщин, состоянию поставки и обозначению испытания на ударную вязкость. Сам по себе тип документа не указывает, является ли сталь листом, профилем, прутком или продукцией другой формы, и не определяет допустимые пределы химического состава.
Европейская система документов о контроле также определяет информацию, которая может быть сообщена, и устанавливает стандартизированные обозначения и номера кодов для разделов документа. На практике это способствует единообразному представлению номера заказа, описания продукции, марки, размеров, идентификации плавки, состояния поставки, результатов испытаний и подтверждения документа. Она не превращает дополнительную информацию в обязательное требование к проведению испытаний. Решающее значение сохраняют формулировки договора и указанный стандарт на продукцию.
Спецификации ASTM на продукцию и ASTM A6/A6M
| Ссылка ASTM | Роль при проверке сертификата на материалы |
|---|---|
| ASTM A6/A6M | Общие требования к катаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям |
| ASTM A36/A36M | Спецификация на углеродистую конструкционную сталь |
| ASTM A572/A572M | Спецификация на высокопрочную низколегированную конструкционную сталь |
| ASTM A992/A992M | Спецификация на конструкционные стальные профили |
| ASTM A516/A516M | Спецификация на лист для сосудов под давлением |
ASTM применяет иной подход. ASTM International, как правило, не устанавливает единую структуру сертификата для всей стальной продукции. Требования к отчету об испытаниях материала зависят от применимой спецификации ASTM и формы продукции, включая лист, полосу, ленту, трубы, строительные профили и поковки (ASTM International, 2024). Соответствующая спецификация может требовать предоставления отчета, определять его содержание, устанавливать виды испытаний, правила отбора проб и указывать, когда поставщик обязан его предоставить. Заказ на поставку может устанавливать дополнительные требования при условии их совместимости с регулирующей спецификацией.
ASTM A6/A6M, Стандартная спецификация общих требований к горячекатаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям, устанавливает общие требования к этой горячекатаной конструкционной продукции. Это не универсальный стандарт ASTM на сертификаты заводских испытаний, и он не заменяет стандарт на марку стали. Покупатель или инженер должен рассматривать ASTM A6/A6M совместно с указанной спецификацией на материал, например ASTM A36/A36M для углеродистой конструкционной стали, ASTM A572/A572M для высокопрочной низколегированной конструкционной стали или ASTM A992/A992M для конструкционных профилей.
Спецификация на марку устанавливает требования к материалу, а ASTM A6/A6M содержит общие требования в тех случаях, когда он применим. Эти требования могут охватывать изготовление, размеры и допустимые отклонения, характеристики прочности и предела текучести, испытания на изгиб, испытания на ударную вязкость, если они предусмотрены, маркировку, исправление дефектов, повторные испытания и сертификацию. Точное содержание сертификата по-прежнему зависит от формы продукции и пунктов, на которые ссылается заказ. ASTM A516/A516M для листа сосудов, работающих под давлением, ASTM A106/A106M для бесшовных труб из углеродистой стали и ASTM A182/A182M для кованых или катаных фланцев из легированной и нержавеющей стали не имеют одинаковых обязательств по отчетности только потому, что все они являются стальной продукцией.
В отчетах ASTM также необходимо внимательно учитывать суффиксы обозначений. «A36» и «A36M» обозначают версии в дюйм-фунтовой системе и системе единиц SI соответственно в рамках системы обозначений ASTM; в заказе следует установить, какая версия и какие дополнительные требования применяются. Химический анализ может быть плавочным анализом, тогда как от готовой продукции может потребоваться анализ продукции. Результаты механических испытаний могут быть связаны с образцом для испытаний, партией, плавкой или диапазоном толщин, а не с каждым отдельным изделием.
Пошаговый метод проверки
- 1. Система требований Определите, использует ли документ EN 10204, ISO 10474, ASTM или другую договорную систему требований.
- 2. Спецификация Определите спецификацию на продукцию и её редакцию.
- 3. Продукция Подтвердите форму, марку, размеры и состояние поставки.
- 4. Доказательства Сопоставьте заявленные испытания и декларации с заказом и положениями о приёмке.
Поэтому на практике следует действовать последовательно: определить систему документации, установить стандарт на продукцию, подтвердить форму продукции и марку, а затем сопоставить заявленные испытания с требованиями заказа и пунктами приемки. ISO 10474 и EN 10204 описывают тип выданного документа о контроле. Спецификации ASTM определяют обязательства в отношении конкретного материала в рамках собственной системы. ISO 404:2013 устанавливает связанные с этим общие требования к поставке. Ни один из этих стандартов сам по себе не гарантирует наличие каждого свойства у каждого компонента, связанного с поставкой.
Типы документов о контроле по EN 10204
EN 10204 часто рассматривают так, будто он определяет единый универсальный «сертификат заводских испытаний». Это не так. Стандарт определяет категории документов контроля, и каждая категория отражает разное соотношение между заказом, поставленной продукцией и документальными свидетельствами результатов контроля. Поэтому обозначение следует воспринимать как часть смысла документа, а не как декоративный номер, напечатанный рядом с заголовком.
ISO 10474:2013 определяет типы документов контроля, предоставляемых покупателям на стальную продукцию в соответствии с требованиями заказа. В рамках британской системы стандартов BS EN 10204:2004 распространяется на документы контроля металлической продукции, включая декларации о соответствии, отчёты об испытаниях и сертификаты, основанные на специальном или неспециальном контроле. Эти категории описывают документальные свидетельства. Сами по себе они не устанавливают, что были испытаны все свойства, имеющие значение для конструкции, производственного процесса или условий эксплуатации.
Применимый стандарт на продукцию по-прежнему имеет большое значение. ISO/TC 17/SC 20 указывает ISO 10474:2013 как международный стандарт для документов контроля стали и стальной продукции и приводит ISO 404:2013 как связанный с ним стандарт общих технических требований к поставке. Затем стандарты на конкретную продукцию устанавливают требования к определённым изделиям, маркам, размерам, термической обработке и испытаниям. ASTM придерживается аналогичного принципа, хотя требования к отчётам об испытаниях материала различаются в зависимости от спецификации на сталь и формы продукции. Например, ASTM A6/A6M устанавливает общие требования к горячекатаным конструкционным стальным пруткам, плитам, профилям и шпунтовым сваям; он не заменяет конкретную спецификацию ASTM на продукцию, регулирующую данный материал.

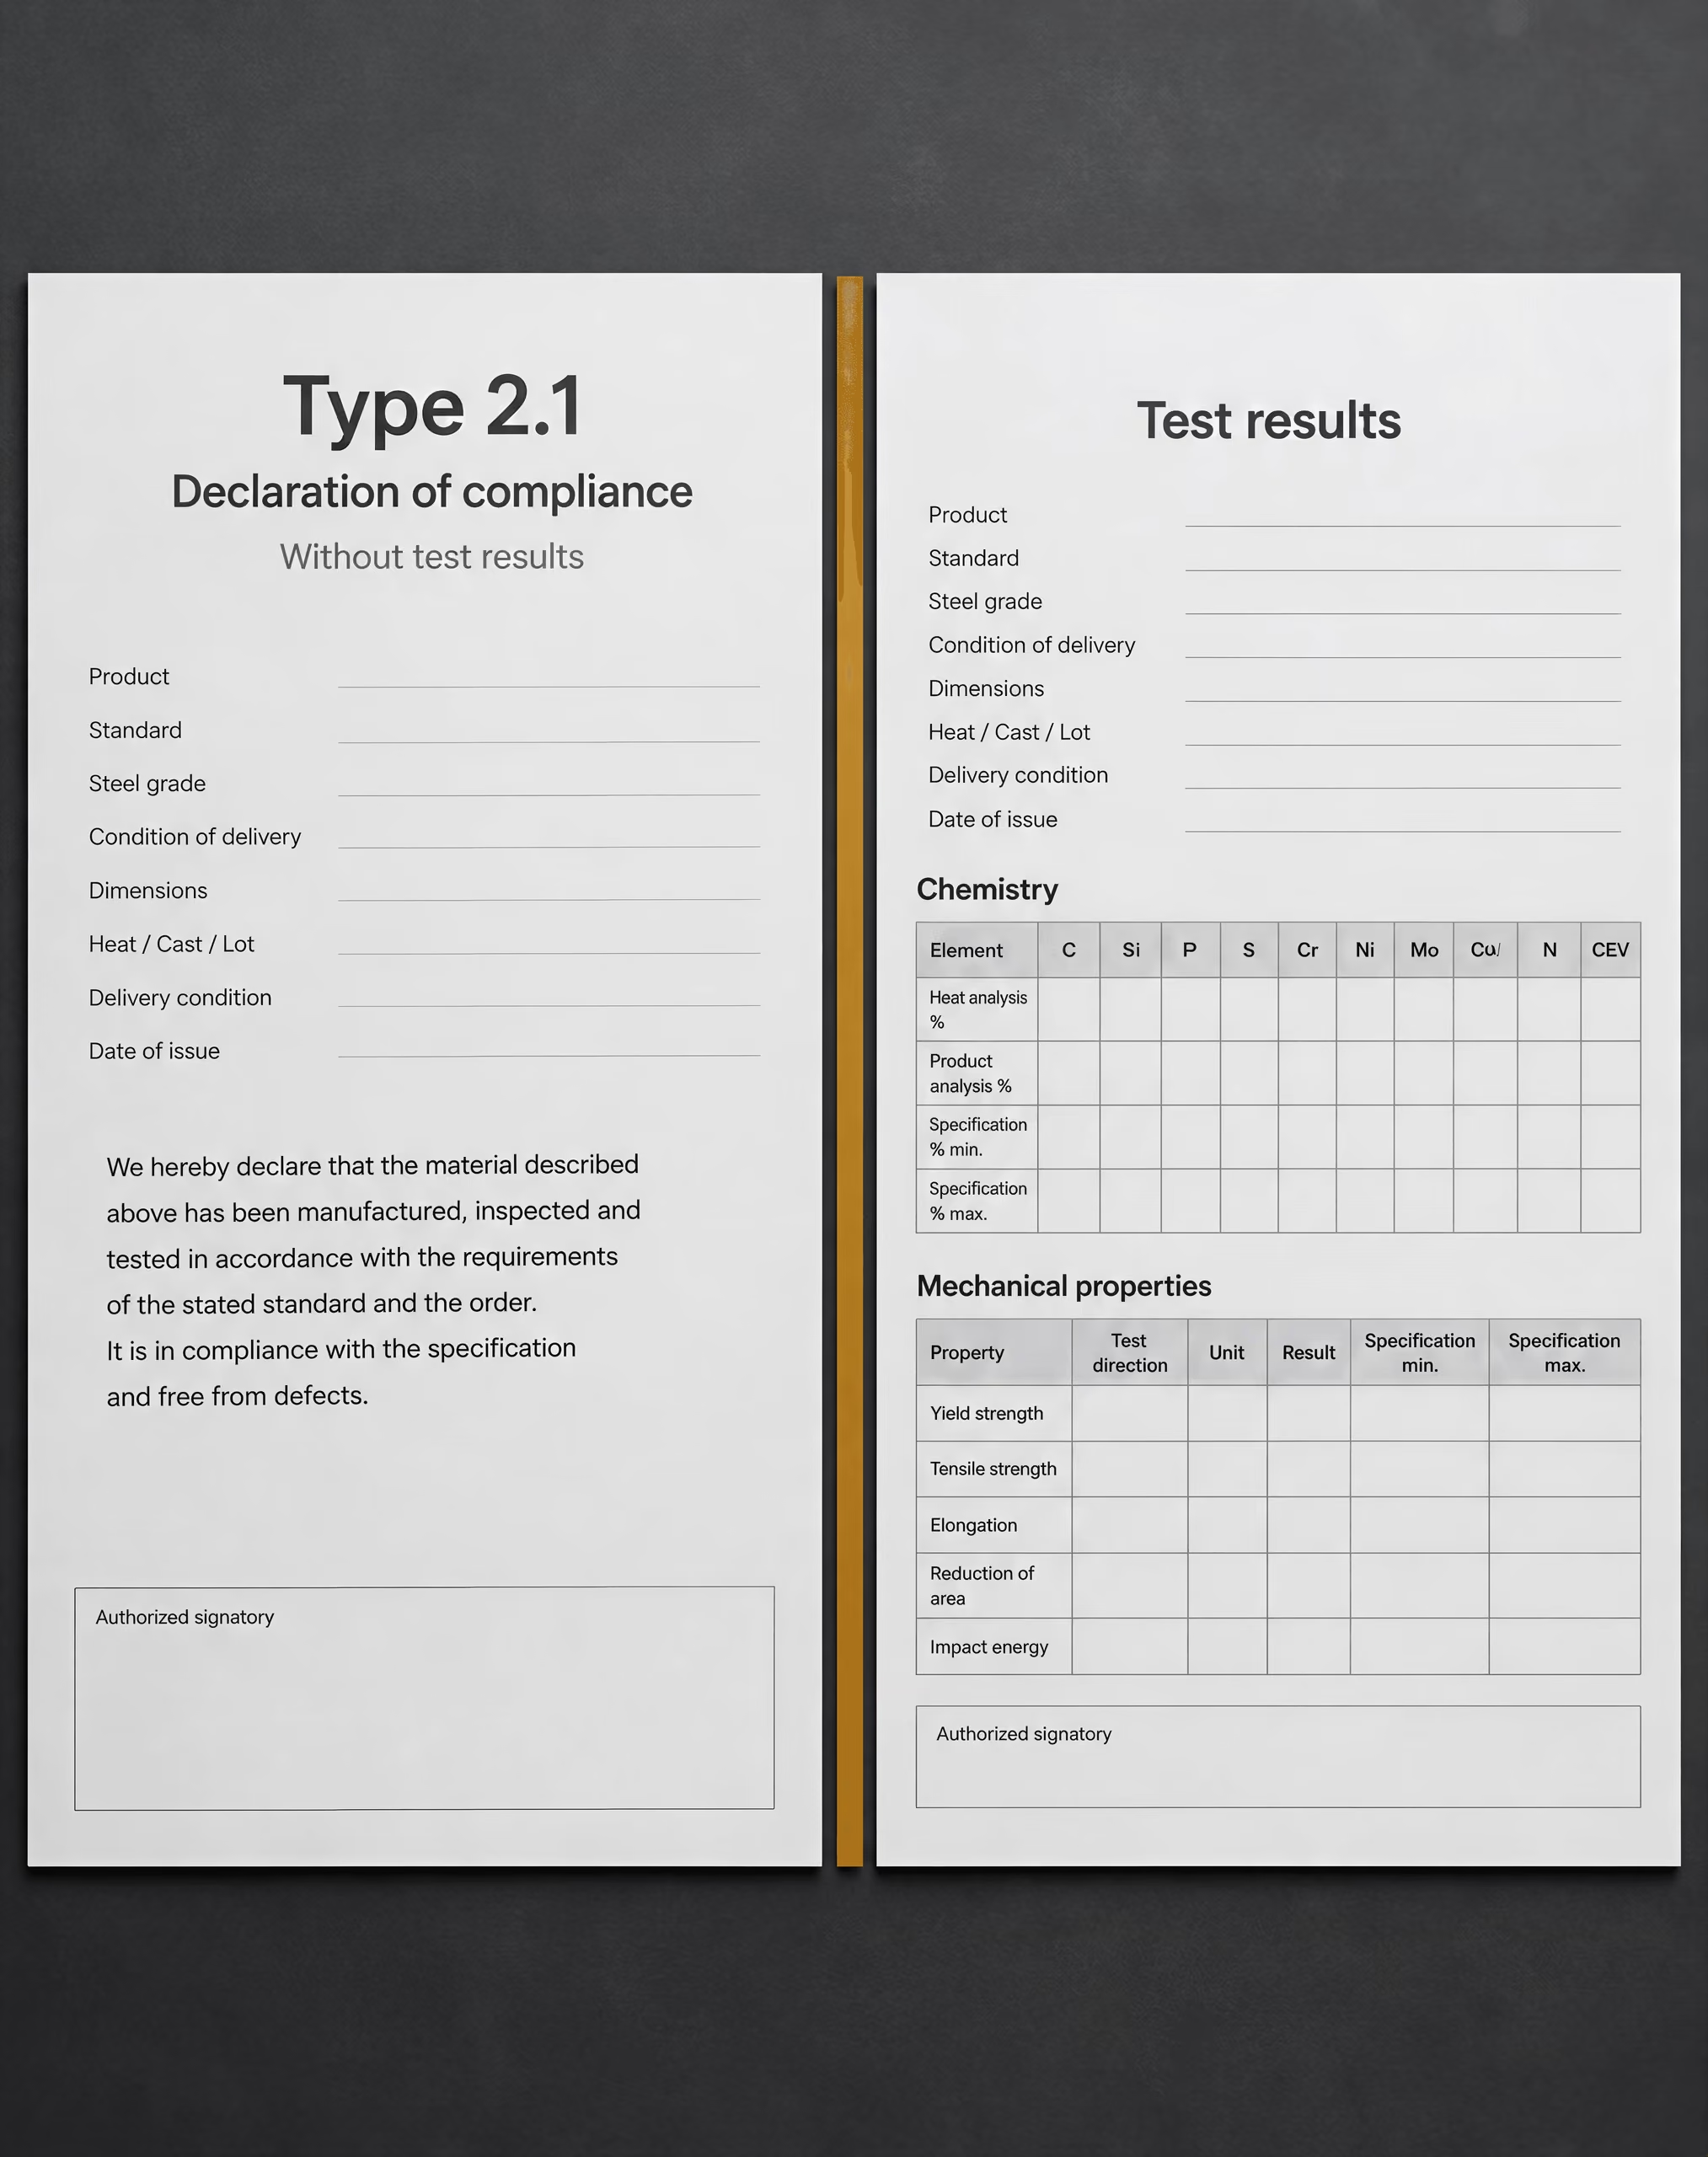
Декларации о соответствии и тип 2.1
Декларация о соответствии отвечает на ограниченный вопрос: заявляет ли поставщик, что поставка соответствует соглашению? Это не обязательно таблица результатов химического анализа, испытаний на растяжение, ударных испытаний или измерений размеров.
Документ EN 10204 типа 2.1 содержит декларацию о соответствии, но не содержит результатов испытаний. Strong evidence
Согласно EN 10204, тип 2.1 представляет собой сертификат соответствия, выданный в текстовой форме без результатов испытаний и подтверждающий, что поставка соответствует соглашению. Это определение имеет практическое следствие. Документ типа 2.1 может содержать сведения о заказе, продукции или марке и подтверждение соответствия, однако само обозначение не гарантирует наличия числовых данных испытаний на странице. Если покупатель ожидает результаты анализа углерода, предела текучести, временного сопротивления разрыву или ударных испытаний по Шарпи, один лишь тип 2.1 не доказывает, что такие значения были представлены.
Именно фраза «без результатов испытаний» чаще всего теряется из виду, когда в повседневной речи документы называют заводскими сертификатами. Подписанная декларация может быть подлинной и правильно оформленной, но при этом не содержать измеренных значений. Она фиксирует заявление поставщика относительно заказа; наличие печати компании само по себе не превращает её в лабораторный отчёт.
Соглашение также должно быть точно идентифицировано. Декларация о том, что поставка соответствует «заказу», имеет смысл только в отношении требований, включённых в этот заказ. К ним могут относиться марка материала, стандарт на продукцию, размеры, состояние поставки, требования к поверхности, класс контроля или дополнительные условия покупателя. Если в заказе указана только марка, но не требуется конкретный документ контроля, декларация типа 2.1 может удовлетворять документальному требованию, одновременно не предоставляя получателю никаких результатов испытаний для проверки.
Документ с заголовком «сертификат соответствия» не следует автоматически относить к типу 2.1. Необходимо совместно проверить точное обозначение согласно EN 10204, указанный стандарт на продукцию и договорное требование. Поставщики и заказчики иногда используют неофициальные названия, старые шаблоны или смешанную терминологию. Толкование определяется применимой редакцией стандарта и формулировкой заказа.
Декларации также необходимо отделять от идентификации материала. Декларация может связывать поставку с плавкой, варкой, партией, диапазоном размеров или номером заказа, однако объём прослеживаемости и сведения, необходимые для установления такой связи, зависят от документа и соглашения. Общее заявление о том, что «весь материал соответствует требованиям», нельзя рассматривать как доказательство того, что каждый отдельный элемент, компонент или обработанная деталь прошли каждое из запрошенных испытаний.
Отчёты об испытаниях и сертификаты контроля
Документы, содержащие данные испытаний, сообщают больше, чем декларация, однако и эта дополнительная информация имеет определённые границы. В отчёте об испытаниях обычно приводятся результаты заданных испытаний, тогда как сертификат контроля объединяет сведения о соответствии с представленными результатами контроля или испытаний в рамках соответствующей категории EN 10204. Одного названия недостаточно: необходимо установить, что именно испытывалось, какому требованию сопоставлялся результат, на каком материале проводилось испытание и на каком основании выполнялся контроль.
Различие видно по содержанию документа. Полезный отчёт может включать номер плавки или варки, описание продукции, марку, спецификацию, размеры, состояние поставки, идентификацию образца или образца для испытаний, метод испытания, измеренный результат и требование приемки. В химическом анализе могут быть указаны углерод, марганец, кремний, фосфор и сера. Механические результаты могут включать предел текучести, временное сопротивление разрыву, удлинение, твёрдость или ударную энергию. Ни один из этих показателей не следует подразумевать, если он фактически не указан или не требуется приведённой спецификацией.
Обозначение марки также требует внимательного прочтения. Марки стали не являются взаимозаменяемыми только потому, что их названия выглядят похожими. Марки S275JR и S355J2 по EN 10025-2 регулируются требованиями, различающимися по механическим свойствам и ударным испытаниям. ASTM A36 и ASTM A572/A572M Grade 50 также представляют собой разные спецификации со своими областью применения и требованиями. Документ, содержащий химический состав, нельзя рассматривать как доказательство соответствия механическим требованиям другой марки.
Важна и форма продукции. Плита, лист, пруток, конструкционный профиль, трубка, труба и поковка могут иметь разные стандарты на продукцию, правила отбора образцов, допустимые отклонения и обязательные испытания. В опубликованных руководствах ASTM указано, что требования к отчётам об испытаниях материала различаются в зависимости от спецификаций на сталь и форм продукции, включая плиты, листы, полосы, трубы, конструкционные профили и поковки. ASTM A6/A6M устанавливает общие требования к горячекатаным конструкционным стальным пруткам, плитам, профилям и шпунтовым сваям, но конкретная спецификация на материал по-прежнему определяет, какие требования применяются.
В документации на поставку часто встречаются обозначения EN 10204 типа 2.2, 3.1 и 3.2. Их применение и формулировки следует проверять по соответствующей редакции стандарта и заказу. В общем употреблении тип 2.2 связывают с отчётом об испытаниях, основанным на неспециальном контроле, а типы 3.1 и 3.2 — с сертификатами контроля и специальным контролем. Обозначение не является шкалой качества стали. Оно указывает документальный путь, посредством которого сообщаются соответствие и результаты.
Это различие предотвращает распространённую ошибку: считать тип 3.1 доказательством свойств, которые никогда не испытывались. Документ типа 3.1 может содержать результаты, требуемые заказом и стандартом на продукцию, однако он автоматически не включает коррозионную стойкость, свариваемость, усталостную прочность, трещиностойкость или проверку размеров, если эти вопросы не входят в установленные требования и документально оформленный контроль. Сертификат подтверждает то, что в нём указано, в пределах определённой области применения.
Указанный европейский стандарт на документы контроля стальной продукции перечисляет сведения, которые могут быть представлены в документах EN 10204, а также устанавливает стандартизированные обозначения и кодовые номера разделов документов. Это поддерживает структурированный метод чтения. Сначала определите тип документа; затем изучите номер заказа, обозначение материала, стандарт на продукцию, ссылку на плавку или варку, результаты контроля, критерии приемки и подписи или утверждения. Результат без указания метода испытания или основания для приемки является менее убедительным доказательством, чем результат, чётко связанный с обоими этими элементами.
Специальный и неспециальный контроль
Различие между специальным и неспециальным контролем связано с отношением между представленными результатами контроля и фактически поставленной продукцией.
При неспециальном контроле используются результаты, которые не обязательно получены на конкретной продукции, поставленной по данному заказу. Результаты могут относиться к более широкой производственной партии или к проверкам, проводимым в рамках общей системы производственного контроля изготовителя. Такой отчёт может служить полезным свидетельством того, что производственный процесс или представительская группа продукции обеспечили материал, соответствующий установленным требованиям, однако он не устанавливает такой же прямой связи, как результат, полученный непосредственно на продукции, поставленной по заказу.
Специальный контроль связан с продукцией, поставленной по данному заказу. Результаты контроля и испытаний получают или подтверждают для этой поставки с учётом применимого стандарта, требований заказа и правил отбора образцов. Поэтому центральное значение имеют номер плавки, номер варки, партия, идентификация отдельного изделия или другая ссылка на прослеживаемость. Без надёжной связи между представленным результатом и поставленным материалом слово «специальный» имеет небольшую практическую силу.
Прослеживаемость — не то же самое, что испытание. Номер плавки может связать плиту с представленным химическим анализом, однако в сертификате по-прежнему должно быть указано, требовался ли этот анализ, какой образец он представляет и соответствует ли результат применимому предельному значению. И наоборот, представленный результат испытания на растяжение не имеет ценности для идентификации, если документ нельзя связать с поставленной продукцией.
BS EN 10204:2004 классифицирует документы о контроле на основании следующих различий: декларации о соответствии, протоколы испытаний и сертификаты, выданные по результатам специального или неспециального контроля. Таким образом, эта система одновременно имеет документальный, договорный и доказательный характер. Она не заменяет стандарт на марку стали, спецификацию заказчика или процедуру приемки.
| Вопрос для проверки | Доказательство, которое необходимо найти |
|---|---|
| Какой точный тип указан? | Обозначение EN 10204 или другого документа |
| Что определяет соответствие? | Заказ, стандарт на продукцию и технические условия поставки |
| Откуда получены результаты? | Основание для конкретной поставки или неспециальное производственное основание |
| Что было испытано? | Область химических, механических, размерных испытаний и контроля |
Тщательный анализ начинается с четырех кратких вопросов. Какой именно тип EN 10204 указан? Какое соглашение или какой стандарт на продукцию определяет соответствие? Относятся ли приведенные результаты к поставленному материалу или получены в рамках неспециального контроля? Какие свойства фактически подвергались испытаниям?
Ответы определяют, что именно может подтверждать этот документ. Декларация о соответствии типа 2.1 подтверждает текстовое заявление о соответствии без результатов испытаний. Протокол с числовыми значениями подтверждает только испытания и материал, указанные в этом протоколе. Сертификат, выданный по результатам специального контроля, обеспечивает более тесную связь с заказанной поставкой, но по-прежнему только в пределах указанного объема испытаний. Если называть все эти документы «сертификатом заводских испытаний», различия между ними становятся неочевидными; обращение к указанному типу позволяет восстановить эти различия.
Какие сведения может содержать MTC
Сертификат заводских испытаний (MTC) не представляет собой единую, универсально установленную форму. Его содержание зависит от стального изделия, применимого стандарта на продукцию, заказа на поставку, порядка проведения инспекции и типа выданного инспекционного документа. Поэтому сертификат на конструкционный лист может содержать иные сведения, чем сертификат на поковку для сосуда, работающего под давлением, бесшовную трубу или арматурный стержень.[1] Metallic products — Types of inspection documents. BSI. BSI standard catalogue, 2004.
Система оформления документов отделена от собственно металлургических требований. ISO 10474:2013 определяет типы инспекционных документов, предоставляемых покупателям на сталь и стальные изделия в соответствии с требованиями заказа (ISO, 2013). В системе британских стандартов BS EN 10204:2004 охватывает инспекционные документы на металлическую продукцию, включая декларации о соответствии, протоколы испытаний и сертификаты, основанные на специальной или неспециальной инспекции (BSI, 2004). Стандарт сообщает пользователям, какой именно документ выдан и что представляют собой его декларации или результаты испытаний; он не устанавливает единую идентичную таблицу данных для каждой поставки стали.
Три класса информации
- Идентификация
- Что представляет собой продукция и к какой поставке, плавке или партии она относится.
- Результаты
- Что фактически измерила лаборатория или инспекционная служба.
- Декларации
- Что поставщик подтверждает в отношении соответствия заказу или спецификации.
| Группа информации | Примеры |
|---|---|
| Идентификация | Изготовитель, марка, форма изделия, размеры, количество, плавка или партия |
| Результаты | Химический состав, предел текучести, прочность при растяжении, относительное удлинение, ударная энергия, твёрдость |
| Декларации | Заявление о соответствии, основание инспекции и уполномоченное подтверждение |
Удобно разделять сведения на три категории:
- Идентификация: что представляет собой изделие и к какой поставке, плавке или партии оно относится.
- Результаты: что фактически измерила лаборатория или инспекционная служба.
- Декларации: что поставщик подтверждает в отношении соответствия заказу или спецификации.
Эти категории могут располагаться рядом, однако они не имеют одинаковой доказательной силы. Обозначение марки идентифицирует заданный материал; само по себе оно не является результатом испытания на растяжение. Заявление о соответствии материала заказу представляет собой договорную декларацию; оно не обязательно является протоколом каждой характеристики каждого компонента.
Идентификация продукции и спецификация
В первой части MTC обычно идентифицируется сертифицируемое изделие. Здесь могут указываться изготовитель, описание изделия, марка материала, форма изделия, размеры, количество, состояние поставки и применимый стандарт. «Лист», «пруток», «поковка», «труба» и «шпунтовая свая» — не взаимозаменяемые обозначения: форма изделия влияет на применимые требования, порядок отбора образцов, размеры и допустимые испытания.
В сертификате может быть указано обозначение, например S275JR по EN 10025-2, P355NH по EN 10028-3 или AISI 304 согласно применимой спецификации ASTM либо другой спецификации. Обозначение необходимо рассматривать вместе с полным названием указанного стандарта и его редакцией. Одного наименования марки может быть недостаточно для определения ограничений по толщине, состояния поставки, температуры испытания на удар, требований к термообработке или дополнительных требований.
Требования ASTM к протоколам испытаний материала различаются в зависимости от спецификации и формы изделия. Strong evidence
[2] ASTM material-test-report requirements. ASTM International. ASTM technical publication, 2024.Для материала ASTM содержание сертификата обычно определяется применимой спецификацией. ASTM International указывает, что требования к протоколам испытаний материала различаются в зависимости от спецификации и формы изделия, включая лист, тонколистовой прокат, полосу, трубу, конструкционные профили и поковки (ASTM International, 2024). Например, ASTM A6/A6M устанавливает общие требования к катаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям. Однако это не означает, что каждый MTC на любое стальное изделие должен быть сертификатом ASTM A6/A6M.
В европейских инспекционных документах могут использоваться стандартизированные поля информации и кодовые номера. Указанный европейский стандарт об инспекционных документах на стальную продукцию содержит перечень сведений, которые могут передаваться в документах по EN 10204, а также стандартизированные обозначения и кодовые номера для разделов документов (BSI, 2024). Эти коды помогают упорядочить такие сведения, как продукция, заказ, инспекционный документ и данные испытаний. Они не означают, что каждое перечисленное поле должно присутствовать в каждом сертификате. Формулировка «может быть указано» имеет важное значение: фактическое содержание по-прежнему определяется заказом, стандартом на продукцию и типом документа.
В сертификате также может быть указан установленный уровень инспекции, дополнительное требование или техническое состояние поставки. Например, покупатель может дополнительно к базовой марке указать испытания на удар, ультразвуковой контроль, свойства в направлении толщины или определенное состояние после термообработки. Если такое требование отсутствует в заказе и в применимом стандарте на продукцию, его отсутствие в MTC автоматически не является дефектом.

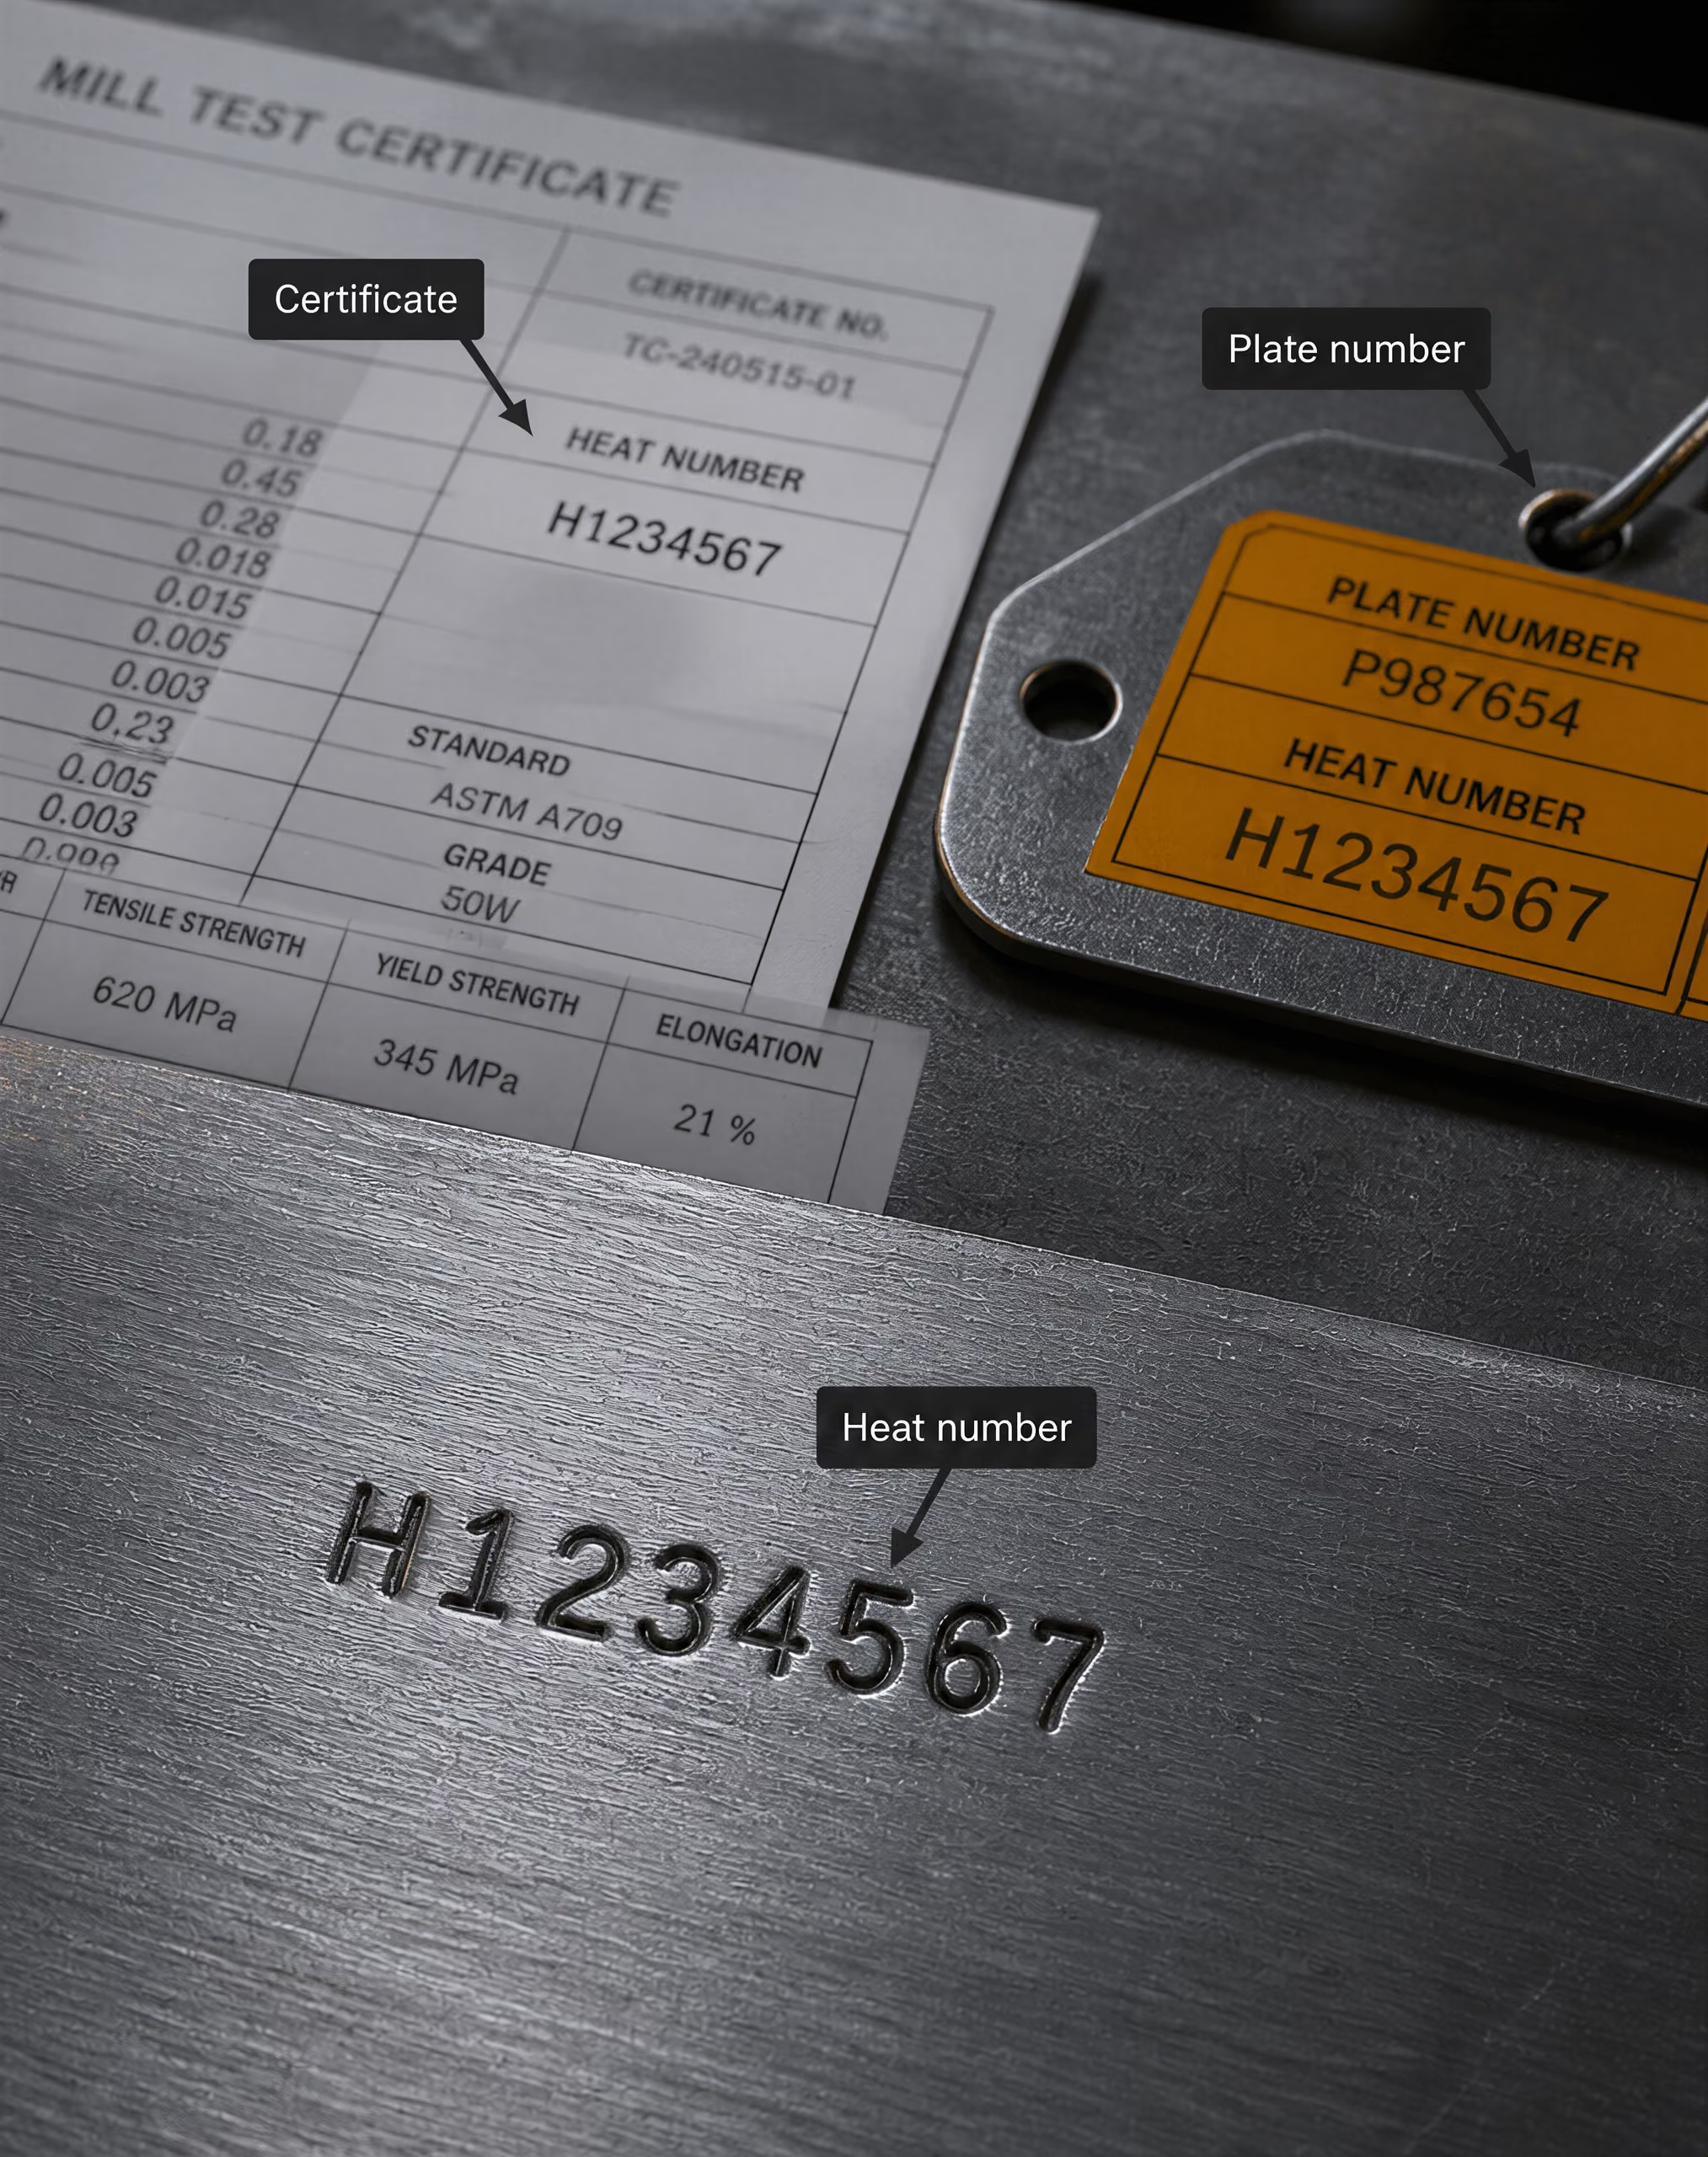
Ссылки на плавку, литьё, партию и поставку
Идентификаторы прослеживаемости
- Номер плавки или литья
- Номер партии, лота, рулона или пакета
- Номер листа, изделия или серийный номер
- Ссылки на заказ на закупку и товарно-транспортную накладную
- Маркировка, бирки, этикетки или контролируемые электронные записи
Сведения о прослеживаемости связывают документальную запись с поставленным материалом. Обычно указываются номер плавки, номер литья, номер партии или лота, номер рулона, номер листа, номер связки, серийный номер, номер заказа на поставку и номер товарно-транспортной накладной. Терминология различается в зависимости от способа производства и типа изделия.
Номер плавки обычно идентифицирует сталь, выплавленную за одну плавку или в рамках определенной части плавки. При непрерывной разливке может использоваться номер литья — самостоятельно или наряду с терминологией, характерной для производства слитков. Затем партия или лот могут обозначать материал, сгруппированный для обработки, испытаний или отгрузки. Эти термины не следует считать синонимами без проверки применимого стандарта.
Такая ссылка полезна только при сохранении непрерывной цепочки прослеживаемости. Номер в MTC должен соответствовать маркировке на листе, бирке, связке, трубе, поковке или упаковке, а также данным отгрузочных или инспекционных документов. Если поставка включает несколько плавок, в сертификате могут быть перечислены несколько номеров плавок и приведены отдельные результаты химического анализа или механических испытаний для каждой из них. Один результат не обязательно распространяется автоматически на весь материал поставки.
Прослеживаемость также имеет ограничения. Номер плавки может связать компонент с производственной документацией, но не доказывает, что компонент был правильно установлен, сохранил заданную толщину, не подвергся последующему смешению или сохранил первоначальное состояние после резки, сварки или термообработки. Последующая обработка может изменить релевантные доказательства. Сертификат на исходный лист не является сертификатом на каждую готовую сварную конструкцию.[3] Mill Test Certificates EN 10204. Flextech Hose. Technical document, 2024.
Здесь имеет значение уровень инспекции, указанный в документе. Согласно EN 10204, документ типа 2.1 представляет собой сертификат соответствия, выданный в текстовой форме без результатов испытаний и подтверждающий соответствие поставки соглашению (Flextech Hose, 2024). Он может идентифицировать заказ и поставку, однако его не следует рассматривать как таблицу измеренного химического состава плавки или механических свойств при растяжении. В других документах по EN 10204 приводятся результаты испытаний; при этом различие между специальной и неспециальной инспекцией определяет, относятся ли испытания к конкретной поставке или к более широкой производственной основе.
Химическая, механическая и инспекционная информация
Если это требуется заказом и типом документа, MTC может содержать результаты химического анализа таких элементов, как углерод, марганец, кремний, фосфор, сера, хром, никель, молибден, медь, ниобий, ванадий, титан, алюминий, азот или бор. В таблице может быть приведён анализ плавки, анализ готового изделия или оба вида анализа. Это разные измерения. Анализ плавки характеризует жидкую сталь, из которой в процессе производства была отобрана проба; анализ готового изделия измеряет состав готового материала и может отражать ликвацию, место отбора образца и аналитические вариации.
Химический состав следует сопоставлять с предельными значениями, установленными в точном стандарте на продукцию и для соответствующего состояния марки. Наличие элемента в таблице не означает, что стандарт устанавливает для него предельное значение, а отсутствие элемента не доказывает, что он отсутствовал в стали. Важны единицы измерения, количество десятичных знаков, допустимые отклонения и указанный метод анализа.
Механические сведения могут включать предел текучести, временное сопротивление разрыву, относительное удлинение, относительное сужение, ударную энергию, твёрдость, результаты испытаний на изгиб или другие свойства, специфичные для изделия. Сообщаемое значение имеет смысл только с указанием температуры испытания, ориентации образца, места отбора образца, диапазона толщины, единиц измерения и метода испытания. Результат испытания по Шарпи при −20 °C не эквивалентен результату при комнатной температуре. Аналогично, результат испытания на растяжение в продольном направлении не следует безоговорочно рассматривать как результат в поперечном направлении.
Инспекционные сведения могут включать визуальный контроль, проверку размеров, ультразвуковой контроль, радиографический контроль, магнитопорошковый контроль, капиллярный контроль, испытание на герметичность, оценку размера зерна или записи о термообработке. В сертификате могут быть указаны фактические показания, заключения «годен/не годен», места проведения испытаний, классы приемки или ссылки на отдельные отчёты. Формулировка «прошёл ультразвуковой контроль» сама по себе не сообщает о чувствительности оборудования, охвате сканирования или уровне приемки.
Наконец, подпись или заявление о соответствии должны рассматриваться как декларация в рамках указанного типа документа. ISO/TC 17/SC 20 указывает ISO 10474:2013 как международный стандарт на инспекционные документы для стали и стальных изделий, а ISO 404:2013 — как связанный с ним стандарт общих технических требований к поставке (ISO/TC 17/SC 20, 2024). Поэтому MTC сообщает только те свойства, результаты инспекции и договорные подтверждения, которые требуются указанными в нём стандартами и заказом. Это доказательство с определёнными границами применимости, а не подтверждение каждого свойства каждого фрагмента стали, находящегося в эксплуатации.
Как читать результаты химического состава, не делая чрезмерных выводов
Таблица химического состава показывает, что именно было измерено в образце. Сама по себе она не доказывает, что сталь будет вести себя определённым образом в эксплуатации. Её значение зависит от четырёх взаимосвязанных вопросов: какая марка стали была заказана, какой стандарт на продукцию регулирует её поставку, относятся ли приведённые показатели к плавочному или продуктовому анализу и какие элементы и предельные значения предусмотрены стандартом.
Это различие важно, поскольку сертификат заводских испытаний является инспекционным документом, а не общим заявлением обо всех свойствах материала. ISO 10474:2013 определяет типы инспекционных документов, предоставляемых для стальной продукции в соответствии с требованиями заказа. BS EN 10204:2004 регулирует декларации о соответствии, протоколы испытаний и сертификаты, основанные на конкретной или неконкретной инспекции. Например, документ типа 2.1 подтверждает соответствие поставки соглашению, но не содержит результатов испытаний. Поэтому таблицу химического состава следует прежде всего рассматривать как свидетельство проведения указанного испытания в рамках конкретного документа и системы нормативных требований.
Плавочный и продуктовый анализ
| Тип анализа | Источник образца | Что он представляет |
|---|---|---|
| Анализ плавки | Расплавленная сталь в процессе изготовления | Состав соответствующей плавки |
| Анализ продукции | Готовая продукция или взятый от неё образец | Состав исследованной продукции с учётом правил анализа продукции |
Плавочный анализ, который во многих спецификациях на сталь также называется ковшевым анализом, представляет собой химический состав, определённый по расплавленной стали в процессе производства. Плавка — это установленное количество стали, произведённое в контролируемых условиях; номер плавки связывает химический состав с полученным слитком, слябом, заготовкой или иным видом продукции. Значения, напечатанные в сертификате, обычно включают содержание углерода, марганца, кремния, фосфора и серы, а также легирующих элементов — хрома, никеля, молибдена, меди, ванадия, ниобия, титана, алюминия, бора или азота, если это предусмотрено спецификацией.
Результат плавочного анализа отвечает на конкретный вопрос: каков состав, измеренный в жидкой стали, представленной данной плавкой? Это не обязательно прямое измерение каждой готовой плиты, прутка или профиля, изготовленных из этой плавки. Продукция проходит литьё, повторный нагрев, прокатку, охлаждение и иногда термическую обработку. Ликвация и место отбора пробы могут обусловить небольшие различия между ковшевым результатом и результатом анализа образца, взятого от готовой продукции.
Продуктовый анализ — это химический анализ готовой продукции или образца, отобранного от неё. Применимый стандарт может устанавливать отдельные предельные значения для продуктового и плавочного анализа. Обычно они не являются взаимозаменяемыми. Допустимый диапазон для продуктового анализа может учитывать ожидаемые различия между пробой расплавленной стали и готовым изделием, одновременно обеспечивая контроль состава продукции.
Поэтому в сертификате должен быть указан тип анализа, а не просто приведены числовые значения. Результат с обозначением «C 0,18 %» является неполным свидетельством, если читателю неизвестно, относится ли он к плавочному или продуктовому анализу, какой метод испытания применялся, если это имеет значение, и какие предельные значения действуют. Стандарт на продукцию также может определять периодичность и место отбора проб, а также правила приёмки. Один результат продуктового анализа может представлять одну испытательную единицу; он не означает автоматически, что ему соответствует каждое изделие, если только стандарт и заказ не устанавливают такой охват.
Прослеживаемость является связующим доказательством. Номер плавки в сертификате должен соответствовать маркировке, данным упаковки, сопроводительной документации на поставку или иной контролируемой идентификации материала. Если эта связь отсутствует, химически правдоподобная таблица имеет ограниченную ценность. Она всё ещё может описывать партию, но уже не даёт ясного подтверждения того, что испытанный материал является материалом, находящимся на проверке.
Предельные значения элементов и обозначения марок
Обозначение марки имеет смысл только вместе с применимой спецификацией. «S355» само по себе не является полным описанием. В EN 10025-2 такие обозначения, как S355JR и S355J2, идентифицируют конструкционные стали с установленными требованиями к прочности и ударным испытаниям, тогда как полный стандарт на продукцию, диапазон толщин, состояние поставки и подкатегория определяют применимые предельные значения. Обозначение «J2» не является сокращённым обозначением универсального химического состава; оно входит в определяемое стандартом обозначение, связанное, в частности, с требованиями к ударным испытаниям при установленной температуре.
Такая же осторожность необходима при работе с обозначениями ASTM. ASTM A36/A36M устанавливает требования к углеродистой конструкционной стали, тогда как ASTM A572/A572M распространяется на высокопрочную низколегированную конструкционную сталь и включает такие марки, как Grade 50. Таблицу нельзя оценивать путём сравнения её значений с диапазоном, приведённым на общем веб-сайте, или с требованиями другой спецификации. Требования ASTM к отчётам об испытаниях материала различаются в зависимости от спецификации и формы продукции. ASTM A6/A6M устанавливает общие требования к катаным конструкционным пруткам, плитам, профилям и шпунтовым сваям, но не заменяет требования конкретной спецификации на материал.
Предельные значения для элементов могут быть максимальными, минимальными, диапазонными или условными. Фосфор и серу часто ограничивают максимальными значениями, поскольку их избыточное содержание может влиять на пластичность, вязкость или поведение при сварке. Содержание углерода может ограничиваться для контроля прочности, прокаливаемости и реакции на сварку. Марганец может способствовать повышению прочности и помогать компенсировать влияние серы, однако его значение зависит от остального состава и истории обработки. Микролегирующие добавки, такие как ниобий, ванадий и титан, могут влиять на измельчение зерна и выделение фаз, однако наличие указанной добавки не устанавливает конечную микроструктуру.
Значение ниже максимального предела не является автоматически «лучшим». Более низкое содержание углерода может улучшить свариваемость конкретной стали, но соответствие материала по-прежнему определяется требованиями к прочности, твёрдости, термической обработке и стандарту на продукцию. Аналогично, наличие никеля или хрома само по себе не превращает сталь в коррозионностойкий сплав. Обозначения нержавеющих сталей, такие как 304 или 316L, должны быть связаны с применимой спецификацией на продукцию и системой обозначения марок; одна лишь таблица химического состава не устанавливает стойкость в конкретной химической среде, при определённых температуре, напряжении или состоянии поверхности.
Один только химический состав не может установить эксплуатационные характеристики или все механические свойства. Limited evidence
В сертификате также могут быть указаны элементы, которые не являются основными критериями приёмки. Их наличие может отражать намеренное легирование, остаточное содержание, особенности рафинирования или требования к оформлению результатов. Читателю следует отделять обязательные предельные значения от информационных результатов. Указанный состав является свидетельством состава, а не прогнозом предела прочности при растяжении, ударной вязкости, усталостной долговечности или поведения после изготовления.
Углеродные эквиваленты и контекст свариваемости
Углеродный эквивалент Расчётный показатель состава, используемый для оценки прокаливаемости и риска образования трещин, связанных со сваркой; он служит ориентиром для мер контроля сварки, но сам по себе не является результатом проверки свариваемости по принципу «соответствует/не соответствует».
Расчёты углеродного эквивалента объединяют содержание нескольких элементов в индекс, используемый для оценки прокаливаемости и риска при сварке. В европейской практике для конструкционных сталей часто применяется углеродный эквивалент Международного института сварки, обычно записываемый следующим образом:
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Значения выражаются в процентах. Для гипотетической стали, содержащей 0,18 % C, 1,40 % Mn, 0,25 % Cr, 0,10 % Mo, 0,02 % V, 0,10 % Ni и 0,20 % Cu, расчёт даёт приблизительно 0,43. Это значение может помочь сравнить составы, но не является результатом приёмки или браковки по свариваемости, если только применимый стандарт, технология сварки и критерий приёмки прямо не устанавливают такое использование.
Для конкретных применений используются и другие формулы. Например, формула PCM придаёт большее значение низкоуглеродистым сталям и включает слагаемые для кремния, марганца, меди, хрома, молибдена, ванадия, никеля и бора. Выбранная формула должна соответствовать техническому требованию. Замена одной формулы другой может привести к ошибочной оценке, особенно для сталей, содержащих бор или микролегирующие элементы.
Более высокий углеродный эквивалент обычно указывает на повышенный риск водородного растрескивания и на более высокую необходимость контролировать предварительный подогрев, межслойную температуру, погонную энергию, уровень водорода в сварочных материалах и условия охлаждения. Однако он не доказывает, что растрескивание произойдёт. Фактическая свариваемость также зависит от толщины плиты или профиля, степени жёсткости закрепления, конструкции соединения, состояния поверхности, контроля водорода, процесса сварки, термической обработки и температуры окружающей среды. Низкое расчётное значение не отменяет необходимости в аттестованной технологии сварки.
Один лишь химический состав не устанавливает ни одного из следующих свойств: он не определяет ударную вязкость по Шарпи, пластичность в направлении толщины, коррозионную стойкость, твёрдость, совместимость наплавленного металла или микроструктурное состояние поставленной продукции. Для этого необходимы соответствующие механические и ударные испытания, требования к коррозии, записи о контроле, сведения о термической обработке и меры контроля при изготовлении.
Таким образом, безопасное толкование должно быть узким и точным. Сначала определите тип документа и основание для инспекции. Затем установите форму продукции, применимую спецификацию, марку, диапазон толщин и тип анализа. Наконец, сравните каждый указанный элемент с правильными предельными значениями и рассматривайте любой расчёт углеродного эквивалента как информацию о контексте сварки, а не как гарантию эксплуатационных характеристик.
Чтение результатов механических испытаний
| Заявленная характеристика | Что она измеряет | Необходимый контекст |
|---|---|---|
| Предел текучести или условный предел текучести | Начало заданной остаточной деформации | Определение, толщина, единицы измерения и метод испытания |
| Прочность при растяжении | Максимальное инженерное напряжение перед разрушением | Образец и применимое требование к марке |
| Относительное удлинение | Остаточное удлинение после разрушения | Расчётная длина и геометрия образца |
| Ударная энергия | Энергия, поглощённая образцом с надрезом | Температура, ориентация, размер и правило усреднения |
Механические показатели в сертификате о заводских испытаниях не являются самостоятельным рейтингом одной стали по отношению к другой. Это результаты измерений, выполненных на образцах определённого типа, по установленной методике, при установленной температуре и оценённых в соответствии с приёмочными требованиями применимой спецификации на продукцию. Листовой прокат с указанным пределом текучести 355 MPa не является автоматически «лучше» проката с указанным значением 275 MPa. Эти показатели могут относиться к разным маркам, диапазонам толщины, видам продукции или условиям испытаний.
До чтения числовых значений необходимо учитывать документальную основу. ISO 10474:2013 определяет типы документов о контроле, предоставляемых покупателям на сталь и стальную продукцию в соответствии с требованиями заказа. BS EN 10204:2004 распространяется на декларации соответствия, протоколы испытаний и сертификаты, основанные на специальном или неспециальном контроле. Документ типа 2.1 согласно EN 10204 представляет собой сертификат соответствия в текстовой форме без результатов испытаний; он подтверждает, что поставка соответствует соглашению, но не содержит измеренных механических свойств. Документ, в котором приведены результаты испытаний, всё равно необходимо сопоставить с соответствующими заказом, плавкой, продукцией и спецификацией.

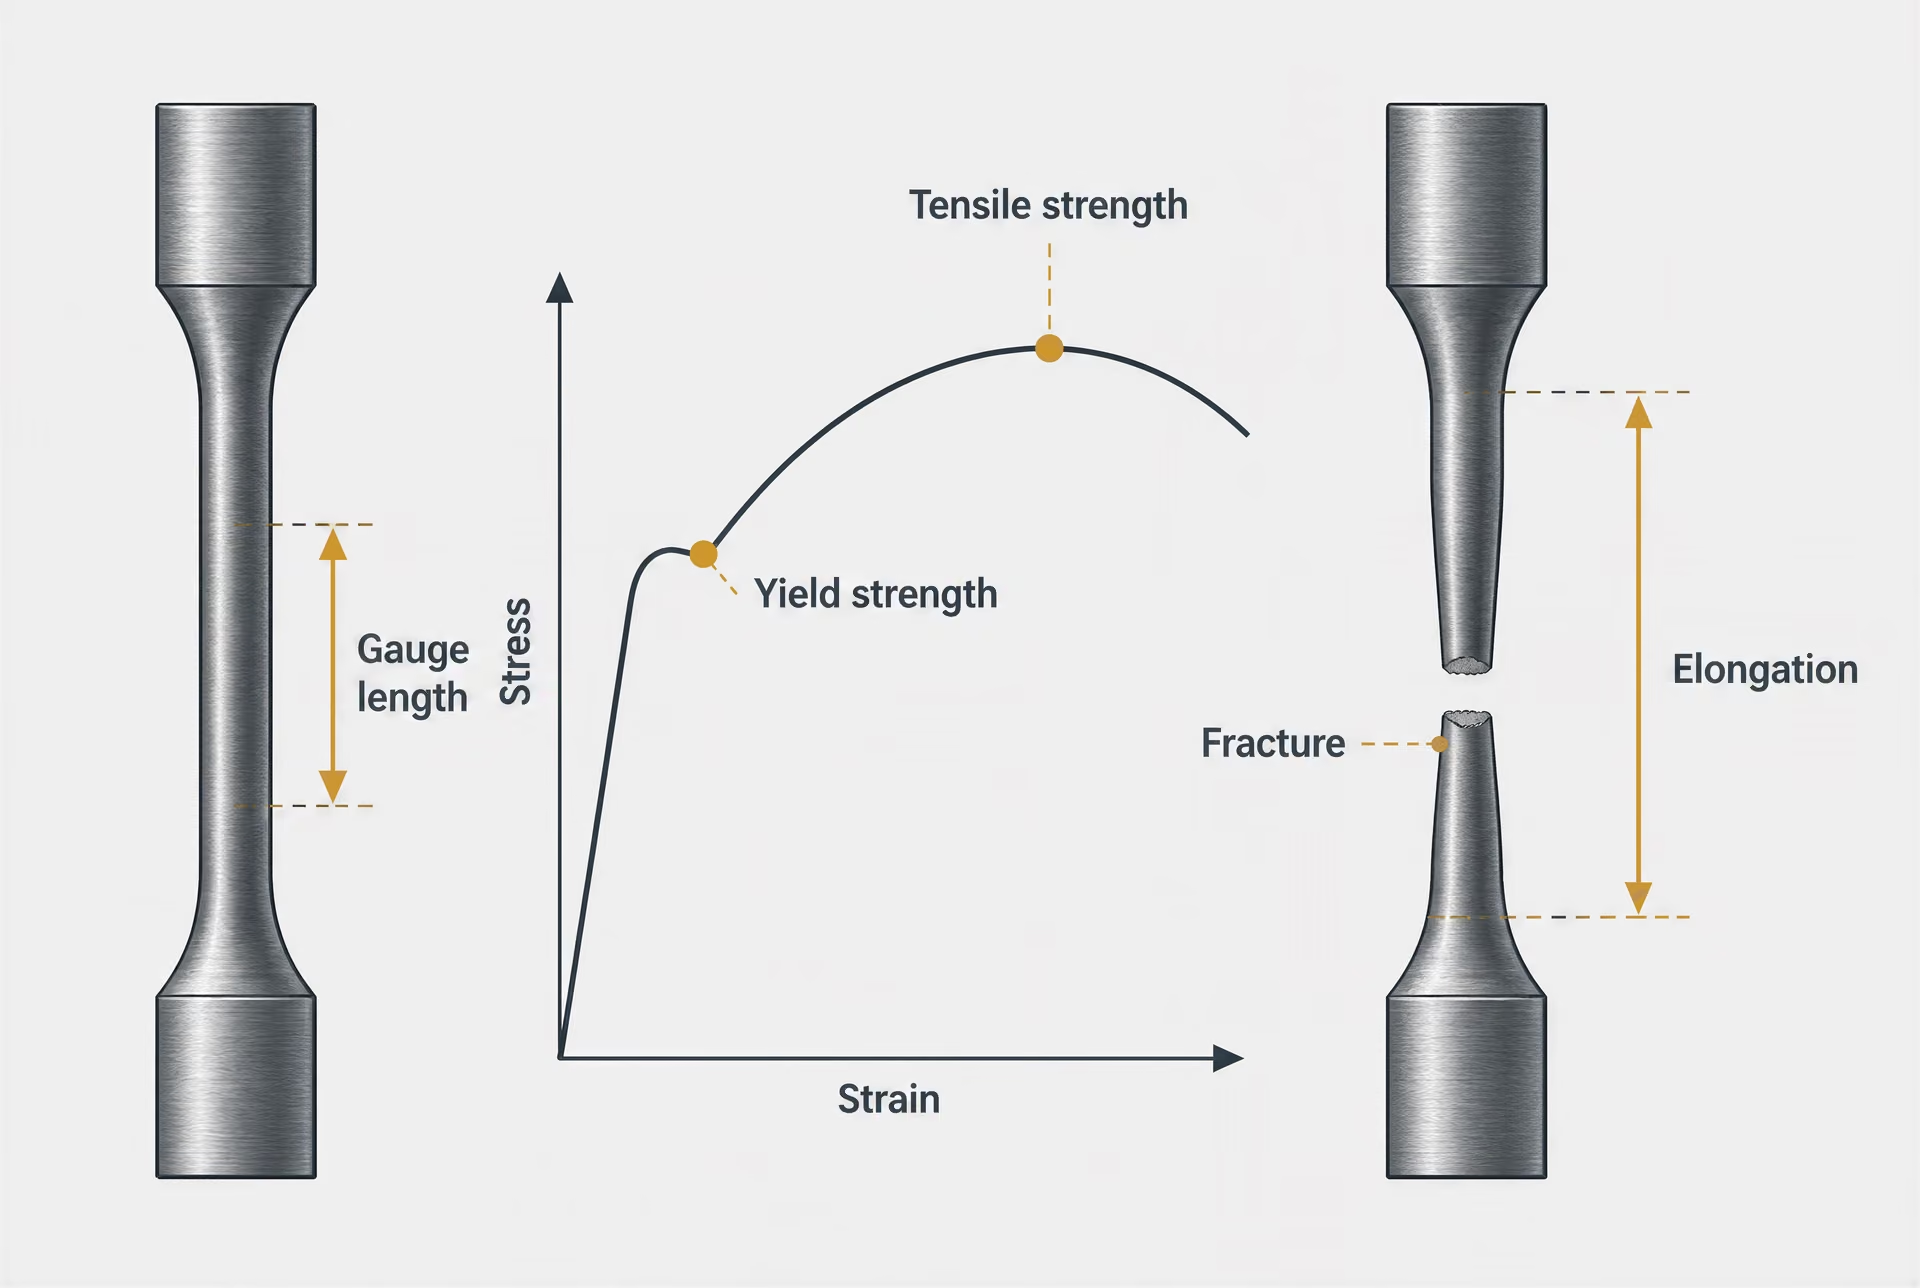
Предел текучести, предел прочности при растяжении и удлинение
Предел текучести характеризует напряжение, при котором начинается заданная величина остаточной деформации, однако его точное определение зависит от стали и стандарта испытаний. У некоторых сталей наблюдаются отчётливо выраженные верхний и нижний пределы текучести. У других они отсутствуют, поэтому указываемым показателем обычно является условный предел текучести — например, напряжение, вызывающее пластическую деформацию 0,2 %. Поэтому в сертификате могут встречаться обозначения «ReH» и «ReL» для верхнего и нижнего пределов текучести или «Rp0.2» для условного предела текучести при 0,2 %. Эти обозначения не следует считать взаимозаменяемыми.
Сначала необходимо проверить единицу измерения. В сертификатах механических испытаний обычно используются MPa или N/mm²; численно эти единицы эквивалентны. Поэтому результат 355 MPa соответствует 355 N/mm², а не 3 550 N/mm². В более старых документах или записях, составленных в США, может использоваться ksi; в таком случае перед сравнением требуется пересчёт. Указанное значение также может быть минимальным требованием, а не типичным результатом. Если для определённого диапазона толщины стандарт на марку устанавливает минимальный предел текучести 355 MPa, а в сертификате указано 390 MPa, то 390 MPa — это измеренный результат, а 355 MPa — приёмочный порог.
Проверка результатов механических испытаний
- Толщина Сопоставьте результат с применимым диапазоном толщины.
- Ориентация Подтвердите продольное, поперечное направление или направление по толщине.
- Температура Проверьте температуру испытания на удар.
- Образец Подтвердите размер, расчётную длину и метод испытания.
- Приёмка Сравните результат с правильным пределом, установленным для конкретной марки.
Толщина может влиять на этот порог. В спецификациях на конструкционные стали минимально допустимые значения предела текучести или предела прочности часто снижаются для более толстого листового проката, поскольку обеспечение требуемых свойств по всему сечению большей толщины затруднено. Сертификат следует сопоставлять с толщиной, указанной для испытанного изделия, а не с обобщённой таблицей для данной марки, запомненной по другому заказу.
Предел прочности при растяжении, обычно обозначаемый «Rm», — это максимальное условное напряжение, достигнутое во время испытания на растяжение до разрушения. Он не равен пределу текучести. Разница между этими показателями помогает охарактеризовать доступный диапазон пластической деформации, однако само по себе более высокое значение предела прочности не свидетельствует о лучших эксплуатационных характеристиках конструкции. Сталь может иметь высокий предел прочности при растяжении, но недостаточные удлинение, свариваемость, ударную вязкость или соответствие требованиям к размерам для конкретного применения.
Удлинение — это остаточное удлинение образца после разрушения, выраженное в процентах от первоначальной расчётной длины. Расчётная длина имеет принципиальное значение. Результаты могут обозначаться как A, A50, A80 или другим обозначением, связанным с определённой геометрией образца. Процент, измеренный на короткой расчётной длине, нельзя напрямую сравнивать с процентом, измеренным на более длинной расчётной длине, поскольку локализованное образование шейки влияет на зарегистрированное удлинение. Образец также может быть пропорциональным или непропорциональным, а применимый стандарт определяет порядок расчёта результата.
Место разрушения также может иметь значение. Разрушение слишком близко к концу образца может сделать результат недействительным или потребовать повторного испытания — в зависимости от правил испытаний. В сертификате, где указаны предел текучести, предел прочности при растяжении и удлинение, но не приведены методика испытаний, ориентация образца или расчётная длина, остаётся неуточнённым важный контекст.
Требования ASTM различаются в зависимости от спецификации и вида продукции, включая листовой прокат, лист, полосу, трубы, фасонный прокат и поковки. ASTM A6/A6M устанавливает общие требования к катаным конструкционным стальным пруткам, листам, фасонному прокату и шпунтовым сваям, но не заменяет спецификацию на материал, регулирующую конкретную марку. Например, ASTM A36/A36M, ASTM A572/A572M и ASTM A516/A516M устанавливают различные требования и применяются к разным категориям продукции или условиям эксплуатации. ASTM A6/A6M может устанавливать общие правила для размеров, испытаний, отбора образцов и сертификации, тогда как спецификация на продукцию содержит конкретные для марки предельные значения механических свойств.
Испытания на удар и температура испытаний
Испытание на удар определяет энергию, поглощённую при разрушении образца с надрезом в условиях быстрого нагружения. Результат обычно получают при испытании по Шарпи на образце с V-образным надрезом и выражают как поглощённую энергию в джоулях; иногда дополнительно указывают боковое расширение или процент волокнистого излома. Это показатель вязкости при определённых условиях испытаний, а не общий показатель прочности.
Температура имеет ключевое значение. Результат испытания по Шарпи при 20 °C нельзя считать эквивалентным результату при −20 °C. При понижении температуры многие стали поглощают меньше энергии, а у некоторых ферритных сталей в определённом диапазоне температур наблюдается выраженный переход от вязкого разрушения к хрупкому. Поэтому в сертификате должны быть указаны температура испытаний, ориентация образца, направление надреза и размер образца. Значение «27 J» мало что означает без этих сведений. В зависимости от применимой спецификации это может быть отдельный результат, среднее значение для нескольких образцов или минимальное приёмочное значение.
Требования к ударной вязкости могут задаваться как среднее значение для группы образцов с установленным минимальным допустимым значением для отдельного образца. Количество испытанных образцов и правило вычисления среднего значения необходимо проверять по стандарту на продукцию. Если в сертификате указаны три значения — 42 J, 38 J и 31 J, — их нельзя оценивать простым сравнением каждого значения с предполагаемым требованием 40 J. Применимый стандарт может требовать среднего значения не менее 40 J при допуске одного более низкого индивидуального результата либо устанавливать другое правило.
Не для каждой марки стали или каждого вида продукции предусмотрено требование к ударной вязкости. Отсутствие результата испытания по Шарпи в сертификате не доказывает низкую вязкость, так же как наличие такого результата не доказывает соответствие требованию к ударной вязкости, которое вообще не было включено в заказ. Необходимость проведения испытаний на удар определяется основанием для контроля и дополнительными требованиями.
Температура испытаний также может задаваться обозначением марки или дополнительным договорным требованием. Спецификации на листовой прокат для сосудов под давлением, конструкционный листовой прокат и трубную сталь для магистральных трубопроводов могут устанавливать разные температуры и приёмочные критерии. Сравнение результата испытания на удар при комнатной температуре для одного материала с результатом при отрицательной температуре для другого является сравнением не только материалов, но и условий испытаний.
Толщина, ориентация и характеристики образца
Испытанный элемент должен быть точно идентифицирован. В сертификате могут указываться номер плавки, номер листа или рулона, вид продукции, номинальная толщина и место отбора образца. Эти идентификаторы связывают результат с материалом, представленным документом. Действительный результат, полученный для одного листа, не подтверждает автоматически свойства каждого листа в поставке, если только применимые правила отбора образцов и прослеживаемости не допускают такого распространения.
Ориентация часто указывается как продольная, поперечная или по толщине. Продольный образец для испытания на растяжение вырезают параллельно основному направлению прокатки, а поперечный — поперёк него. Прокатка может приводить к различиям в прочности, пластичности и вязкости в разных направлениях. Испытания в направлении по толщине характеризуют свойства в направлении короткой поперечной оси и регулируются отдельными требованиями, если они установлены. Результаты испытания по Шарпи на поперечных и продольных образцах не являются взаимозаменяемыми.
Размеры образца также имеют значение. Образцы для испытания по Шарпи обычно бывают полноразмерными или уменьшенного сечения, причём для уменьшенных размеров, как правило, применяются другие правила приёмки. Образцы для испытания на растяжение могут быть круглыми или плоскими, а их размеры выбираются в зависимости от толщины продукции и стандарта испытаний. По возможности в сертификате должна быть указана методика, например ASTM A370 для механических испытаний стальной продукции, ASTM E8/E8M для испытаний на растяжение или ISO 6892-1, если применяется эта методика. При определении метода или правил представления результатов решающим остаётся применимый стандарт на продукцию.
Результат следует читать рядом с установленным для него пределом, а не рассматривать изолированно. Необходимо подтвердить стандарт на продукцию и марку, редакцию стандарта или договорную редакцию, диапазон толщины, единицы измерения, температуру испытаний, ориентацию и размер образца, а также идентификатор отбора образца. ASTM A6/A6M устанавливает общие требования к определённым видам катаной конструкционной продукции; он не делает каждый результат механических испытаний сопоставимым со всеми сталями по стандартам ASTM. Тот же принцип применяется к документам EN и ISO. Сертификат завода фиксирует отдельные подтверждающие данные, полученные в соответствии с установленными требованиями. Его смысл определяется взаимосвязью между этими данными, испытанной продукцией и условиями приёмки, а не одними числовыми значениями.
Форма изделия изменяет значение сертификата
| Форма изделия | Возможные дополнительные или отличающиеся меры контроля |
|---|---|
| Лист | Требования к химическому составу, растяжению, удару, размерам и поверхности для плоского проката |
| Труба | Способ изготовления, контроль сварного шва или гидростатическое испытание и специальные испытания труб |
| Пруток | Геометрия сечения, прямолинейность, состояние поверхности и место расположения образца |
| Поковка | Операция ковки, термическая обработка, твёрдость, испытание на растяжение и контроль |
| Форма сертификата | Что автоматически не может быть установлено |
|---|---|
| Лист | Требования к трубам, пруткам или поковкам |
| Труба | Требования, относящиеся к листу, или свойства конструкционных профилей |
| Пруток | Размеры листа, требования к отбору образцов или к ударным испытаниям |
| Поковка | Требуемая операция ковки, термическая обработка или контроль |
MTC описывает конкретное изделие, а не абстрактный химический состав стали. Одна и та же номинальная марка может быть изготовлена в виде листа, трубы, прутка или поковки, однако для каждой формы могут действовать отдельные спецификация на изделие, производственный маршрут, план отбора проб и набор приемочных испытаний. Поэтому сертификат на изделие одной формы нельзя автоматически рассматривать как доказательство соответствия изделия другой формы.
Это следует из структуры самих стандартов. ISO 10474:2013 определяет виды документов об инспекции, предоставляемых покупателям стальной продукции в соответствии с требованиями заказа. Этот стандарт не превращает каждый сертификат в универсальное заявление обо всей продукции, изготовленной из той же плавки. BS EN 10204:2004 также охватывает декларации о соответствии, протоколы испытаний и сертификаты, основанные на специальной или неспециальной инспекции. Вид документа указывает, каким образом была установлена информация; стандарт на изделие определяет, что именно должно было быть установлено.
Система оформления отчетов об испытаниях материалов ASTM особенно ясно показывает это различие. ASTM устанавливает различные требования к листу, тонкому листу, полосе, трубе, фасонным профилям и поковкам. ASTM A6/A6M содержит общие требования к горячекатаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям, но не является общей спецификацией для любой стальной продукции. Отчет, подготовленный в соответствии с ASTM A6/A6M, может удовлетворять части требований к документации для горячекатаного конструкционного изделия, но при этом почти ничего не говорить о требованиях, применимых к трубе или кованому компоненту.
Листы, тонкие листы, полосы и фасонные профили
Листы, тонкие листы и полосы относятся к плоскому прокату, однако их размерные категории и применимые требования нельзя считать взаимозаменяемыми. Толщина, ширина, состояние кромок, режим прокатки и состояние поставки могут определять, какая спецификация применяется. Сертификат на лист может содержать данные химического анализа плавки, механические свойства при растяжении, предел текучести, относительное удлинение, результаты испытаний на ударный изгиб и сведения о размерах, однако значение каждого результата зависит от указанного стандарта и заказанной марки.
Например, ASTM A36/A36M распространяется на углеродистую конструкционную сталь в таких формах, как листы, профили и прутки, с учетом области применения и требований использованной редакции стандарта. ASTM A992/A992M применяется к конструкционным стальным профилям. Сертификат с указанием ASTM A992/A992M не является просто альтернативным сертификатом на лист по ASTM A36/A36M, даже если в обоих документах приведены схожие значения содержания углерода, марганца и прочности при растяжении. Стандарты устанавливают различные требования к изделию и его предусмотренной конструкционной классификации. Обозначение в отчете имеет большее значение, чем поверхностное сравнение химического состава.
ASTM A6/A6M показывает, почему общий стандарт необходимо читать совместно со спецификацией на материал. Он устанавливает общие требования к горячекатаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям, включая положения, которые могут влиять на размеры, допуски, образцы для испытаний, маркировку и сертификацию. Он не устраняет различия между широкополочным профилем и листом. После прокатки их поперечные сечения охлаждаются по-разному, а места вырезки образцов могут различаться. Результат испытания на растяжение, полученный в месте отбора образца на листе, нельзя автоматически считать представительным для свойств полки, стенки или другого критического сечения конструкционного профиля.
Тонкие листы и полосы также создают практические сложности. Они могут поставляться в рулонах или мерных отрезках, причем испытания в соответствии с применимой спецификацией могут быть связаны с рулоном, партией или плавкой. Состояние поверхности, диапазон толщин и частота отбора проб могут изменять набор требуемых испытаний. Поэтому отчет на толстый лист может содержать испытания на ударный изгиб или требования по свойствам в направлении толщины, отсутствующие в спецификации на тонкую полосу, тогда как документ на полосу может включать результаты испытаний, которые не подтверждают требования, специфичные для листа.
Номер плавки обеспечивает полезную прослеживаемость, но не решает эту проблему. Он связывает изделие с идентифицированной плавкой или производственной единицей. Он не превращает испытание листа в испытание профиля и не доказывает, что другое изделие соответствовало собственной спецификации поставки.
Трубы, прутки и поковки
Производственный маршрут изготовления трубы часто существенно отличается от производства листа. Бесшовную трубу прошивают и обрабатывают из заготовки или полой заготовки, тогда как сварную трубу формуют из полосы или листа и соединяют продольным или спиральным сварным швом. Поэтому спецификация на трубу может требовать контроля сварных швов, гидростатических или неразрушающих испытаний, испытаний на сплющивание, раздачу, изгиб, гидростатической проверки или контроля размеров, которые отсутствуют в сертификате на лист.
Документ, содержащий данные о химическом составе и свойствах при растяжении листа по ASTM A36/A36M, не подтверждает соответствие бесшовной углеродистой стальной трубы для работы при высоких температурах требованиям ASTM A106/A106M. Он также не устанавливает соответствие требованиям ASTM A53/A53M для труб, поскольку категория изделия, способ изготовления и испытания могут отличаться. Даже если использована одна и та же плавка стали, обработка трубы и специальный контроль трубы остаются отдельными вопросами.
Прутки могут быть горячекатаными, холоднотянутыми или подвергнутыми иной обработке, приобретая круглое, квадратное, шестигранное или плоское сечение. Конечные размеры и состояние поставки влияют на прямолинейность, качество поверхности, допуски, а также на место и ориентацию образцов для механических испытаний. Отчет на лист может показывать удовлетворительные значения предела текучести и относительного удлинения, однако он не подтверждает выполнение требований к размерам или механическим свойствам прутка, поставленного по другой спецификации.
Поковки еще дальше отстоят от доказательств, основанных на испытаниях листа. Ковка изменяет форму и направление течения материала за счет деформации, а для готового компонента могут требоваться термическая обработка, испытания на твердость, испытания на растяжение образцов из определенных мест, ультразвуковой контроль или дополнительные испытания. ASTM A788/A788M устанавливает общие требования к стальным поковкам, тогда как отдельные спецификации на поковки определяют применимые требования к изделию. Например, ASTM A182/A182M распространяется на кованые или катаные фланцы труб, кованые фитинги и клапаны из легированной и нержавеющей стали для работы при высоких температурах. MTC на лист не может подтвердить, что компонент, изготовленный по ASTM A182/A182M, прошел требуемую ковку, термическую обработку или контроль.
В сертификате также должно быть указано, являются ли приведенные испытания фактическими результатами для поставленного изделия, результатами испытаний представительной контрольной единицы либо лишь декларацией соответствия поставки. Согласно EN 10204, документ типа 2.1 представляет собой сертификат соответствия в текстовой форме без результатов испытаний; он подтверждает, что поставка соответствует соглашению. Его нельзя считать лабораторным отчетом только потому, что он называется сертификатом.
Почему стандарты на изделия нельзя безоговорочно заменять друг другом
Стандарт на изделие объединяет требования к химическому составу марки с требованиями к форме, изготовлению, размерам, термической обработке, отбору проб и испытаниям. Исключение формы изделия из этой совокупности означает утрату части смысла. ISO/TC 17/SC 20 включает ISO 10474:2013 для документов об инспекции стальной продукции и ISO 404:2013 для общих технических требований к поставке; ни один из этих стандартов не заменяет стандарт на изделие, указанный в заказе.
Поэтому проверяющий должен анализировать MTC в установленной последовательности: определить форму изделия, подтвердить применимый стандарт и марку, проверить состояние поставки и размеры, а затем изучить прослеживаемость по плавке, контрольную единицу, ориентацию образца, методы испытаний и приведенные результаты. Сертификат на лист с известным наименованием марки все же может быть ненадлежащим доказательством для трубы, прутка или поковок. И наоборот, сертификат на трубу может содержать испытания, не имеющие отношения к конструкционному листу.
Условия договора могут устанавливать дополнительные требования, но не могут подразумеваемым образом сделать несовместимые стандарты взаимозаменяемыми. Если заказ требует специальной инспекции, документ должен связывать приведенные результаты с поставленным изделием или определенной инспекционной партией. Если допускается неспециальная инспекция, отчет может описывать результаты производственного контроля, не доказывая проведения испытаний именно для данной поставки. Вид документа, форма изделия, стандарт на изделие и основание для проведения инспекции должны согласовываться между собой, прежде чем сертификат сможет служить основанием для решения о приемке.
Прослеживаемость: связь документа со сталью
Сертификат заводских испытаний имеет значение только тогда, когда идентификаторы документа можно связать с конкретным физическим изделием. Эта связь и есть прослеживаемость: цепочка, объединяющая плавку или разливку стали, изготовленное из неё изделие, маркировку, нанесённую в процессе производства, записи об инспекции и изделие, поставленное или установленное на объекте. Без такой цепочки страница с результатами химического анализа и испытаний на растяжение может описывать сталь, но не подтверждает, что речь на этой странице идёт о плите, прутке, трубе или профиле, находящемся перед инспектором.
Система документации определяет, какую информацию сообщает документ об инспекции; она не устраняет необходимость идентификации материала. ISO 10474:2013 определяет виды документов об инспекции, предоставляемых покупателям стальной продукции в соответствии с требованиями заказа. BS EN 10204:2004 охватывает декларации о соответствии, протоколы испытаний и сертификаты, основанные на специальной или неспециальной инспекции. Эти категории влияют на доступные доказательства. Однако они не превращают немаркированный компонент в прослеживаемый.
Идентификация плавки и разливки
Номер плавки Идентификатор, присвоенный изготовителем стали определённой плавке, используемый для связывания состава, производственных записей и поставленных изделий.
Номер плавки идентифицирует количество стали, произведённое в рамках одной сталеплавильной операции, либо разливку, если этот термин используется производителем или стандартом на продукцию. Номер присваивается металлургическим предприятием и указывается в сертификате, производственных записях и, с учётом требований к продукции и маркировке, на самом материале. Он может сопровождаться номером разливки, партии, сляба, плиты, пакета, блюма или рулона. Эти идентификаторы не являются взаимозаменяемыми, если только записи металлургического предприятия не показывают взаимосвязь между ними.
Номер плавки обычно обеспечивает связь с ковшевым анализом. В сертификате могут быть приведены содержания углерода, марганца, кремния, фосфора, серы и легирующих элементов для указанной плавки, тогда как механические результаты могут относиться к образцу, отобранному из этой плавки или из определённой партии продукции. То, что химический состав соответствует марке, не доказывает принадлежность конкретной плиты к указанной плавке. Идентичность материала и достоверность результатов испытаний — это разные вопросы.
Например, плита с маркировкой «S355J2+N» по EN 10025-2 может иметь номер плавки и номер плиты или изделия. В сертификате должны быть указаны применимая спецификация, состояние поставки, размеры или описание продукции в соответствии с требованиями заказа, а также соответствующие результаты химического анализа и механических испытаний. Сертификат на «S355J2» без совпадающего номера плавки или идентификатора изделия сам по себе не может подтвердить, что маркированная плита является испытанным изделием. Обозначение также имеет значение: «+N» описывает нормализованное или нормализованно-прокатное состояние поставки согласно соответствующему стандарту на продукцию, а не просто общее утверждение о пригодности стали для конструкционного применения.
Тот же принцип применяется к продукции ASTM. ASTM A6/A6M устанавливает общие требования к горячекатаным конструкционным стальным пруткам, плитам, профилям и шпунтовым сваям, однако требования к отчёту об испытаниях материала по-прежнему зависят от применимой спецификации на сталь и формы изделия. Требования ASTM различаются для плит, листов, полос, труб, конструкционных профилей и поковок. Поэтому номер плавки необходимо рассматривать вместе со спецификацией марки, стандартом на продукцию, размерами, состоянием поставки и заказанными испытаниями.
В сертификате могут быть приведены результаты испытаний образца, представляющего плавку или партию, а не каждого отдельного изделия. Такая практика может быть допустимой, если это разрешено применимым стандартом и условиями заказа. В таком случае покупатель должен понимать, какую совокупность представляет образец. Результат испытания на растяжение одного образца является доказательством в отношении определённой испытательной единицы, но не автоматическим измерением каждого свойства в каждой точке каждого компонента.
Маркировка, записи и непрерывность документации
Прослеживаемость обычно проверяют посредством сверки, а не по одному документу. Инспектор сопоставляет номер плавки, номер разливки, номер изделия, марку, размеры и количество, указанные в сертификате, с трафаретной маркировкой, лакокрасочной маркировкой, биркой, этикеткой, штрихкодом или электронной записью, относящимися к материалу. Производственный маршрут может включать дополнительные записи: журнал соответствия разливки и сляба, порядок прокатки, план раскроя, отчёт об инспекции, решение по несоответствию, диаграмму термической обработки или отгрузочную накладную.
Проверка непрерывности документации
- Производство Сопоставьте плавку или литьё с записями о слябе, блюме, рулоне, листе или изделии.
- Маркировка Сопоставьте сертификат с физическим трафаретом, биркой, этикеткой или штрихкодом.
- Обработка Сохраните идентичность исходного материала в записях о резке, формовке, термической обработке или нанесении покрытия.
- Отгрузка Сопоставьте изделие, количество и идентификатор с документацией на поставку.
Идентификаторы должны образовывать непрерывную последовательность. В сертификате может быть указана плавка 7A42, на металлургическом предприятии плита может иметь номер изделия 18, в записи о раскрое — номер плиты 18-3, а на этикетке поставки — номер пакета 18-3A. Каждое изменение допустимо только в том случае, если запись сохраняет связь между исходным и производным объектом. Если складская организация разделяет пакет, новые этикетки должны сохранять исходные ссылки на плавку и изделие либо указывать на контролируемый реестр, в котором эти сведения сохранены. Перемаркировка без сохранения записи создаёт пробел в прослеживаемости.
Тип документа необходимо учитывать одновременно с этим. Согласно EN 10204, документ типа 2.1 представляет собой сертификат соответствия, оформленный в текстовой форме без результатов испытаний и подтверждающий соответствие поставки договорённости. Его нельзя считать отчётом по анализу плавки только потому, что он называется сертификатом. Протокол испытаний типа 2.2 содержит результаты неспециальной инспекции, тогда как сертификат об инспекции типа 3.1 сообщает результаты специальной инспекции и утверждается уполномоченным представителем изготовителя по инспекции. Конкретные обязательства и терминологию следует проверять по изданию стандарта и стандарту на продукцию, указанным в заказе.
Специальная инспекция, как правило, связывает испытания с поставленной продукцией или определённой испытательной единицей; при неспециальной инспекции используются результаты производственного контроля, которые могут быть не связаны однозначно с конкретной поставкой. Ни один из этих вариантов не отменяет требований к маркировке. Полностью прослеживаемый протокол типа 2.2 всё же может содержать меньше доказательств, относящихся непосредственно к продукции, чем сертификат типа 3.1. И наоборот, документ типа 3.1 с несовпадающим номером плавки не становится достоверным лишь потому, что в нём приведены лабораторные показатели.
Непрерывность документации также включает редакции и исправления. В исправленном сертификате следует указать заменяемый документ, причину исправления и затронутую плавку или изделие. Копии должны оставаться разборчивыми, а дополнительные отчёты — например, по испытаниям на ударный изгиб, твёрдость, ультразвуковому контролю или термической обработке — должны содержать те же идентификаторы, что и основной сертификат. ISO/TC 17/SC 20 указывает ISO 10474:2013 как международный стандарт для документов об инспекции стали и стальной продукции, а ISO 404:2013 — как связанный стандарт по общим техническим требованиям к поставке. Упомянутый европейский стандарт также определяет информацию, которая может передаваться в документах EN 10204, а также стандартизированные обозначения и кодовые номера разделов документа. Эти структуры помогают, но исходные записи по-прежнему должны согласовываться между собой.
Ограничения прослеживаемости после резки или изготовления
После изменения исходного изделия прослеживаемость часто усложняется. Резка может разделить одну маркированную плиту на множество частей, часть которых утрачивает номер плавки. Решение заключается не в предположении, что все части остаются идентифицируемыми, а в переносе маркировки или создании контролируемой записи о раскрое до разделения. В такой записи должны быть указаны исходная плита, каждая полученная часть, размеры, количество и любые последующие доработки.
Смешивание создаёт другую проблему. Если материал из нескольких плавок помещён в один неразделённый пакет, прослеживаемость может сохраниться только на уровне пакета либо быть полностью утрачена. Сертификат на одну плавку обычно не может подтверждать немаркированную смесь материалов из нескольких плавок. Покрытие может скрыть маркировку, а дробеструйная обработка, механическая обработка или коррозия — удалить её. Само по себе покрытие не аннулирует исходный сертификат, однако идентичность материала должна сохраняться посредством записей до нанесения покрытия, дублирующей маркировки, фотографий или контролируемого реестра.
Термическая обработка требует тщательной интерпретации. Нормализация, закалка и отпуск, снятие напряжений или другие виды обработки могут изменить механические свойства и потребовать новых испытаний согласно условиям заказа или стандарту на продукцию. Исходный сертификат металлургического предприятия по-прежнему фиксирует сталь и результаты испытаний в первоначальном состоянии поставки; он не сертифицирует автоматически свойства после последующей обработки. Диаграмма обработки, связанная с плавкой и изделием, вместе с требуемыми испытаниями после обработки расширяет доказательную базу, а не аннулирует исходную запись.
Изготовление включает сварные соединения, формованные профили, болтовые сборки и механически обработанные детали. Исходная сталь может оставаться прослеживаемой, даже если готовая сборка уже не имеет прежней маркировки. Производственные чертежи, схемы сварных соединений, ведомости распределения материалов и записи об инспекции должны обеспечивать перенос идентичности на последующие стадии. Если в одну сборку входят материалы из нескольких исходных плавок, в записях должно быть показано, какой компонент относится к какой плавке.
Таким образом, прослеживаемость отвечает на ограниченный, но важнейший вопрос: каким образом данное физическое изделие связано с записями о материале и инспекции? Она не доказывает каждое свойство, каждое условие обработки или выполнение каждого договорного требования. Для таких выводов необходимо, чтобы тип документа, стандарт на продукцию, условия заказа, объём испытаний и цепочка идентификации согласовывались между собой.
Специальный и неспециальный контроль
Сертификат заводских испытаний не имеет единственного заранее установленного доказательственного значения. Его значимость отчасти зависит от того, проводился ли указанный контроль материала в составе конкретной поставки или другого материала, изготовленного в тех же производственных условиях. BS EN 10204:2004 и ISO 10474:2013 устанавливают документальную основу для проведения такого различия, но не заменяют стандарт на продукцию, заказ на поставку или технические условия поставки.
Центральный вопрос прост:
> Относятся ли указанные результаты к поставленному материалу или они характеризуют представительный материал из более широкой производственной базы?
На этот вопрос следует ответить до того, как сертификат будет принят в качестве доказательства химического состава, механических свойств, термической обработки или соответствия размеров.

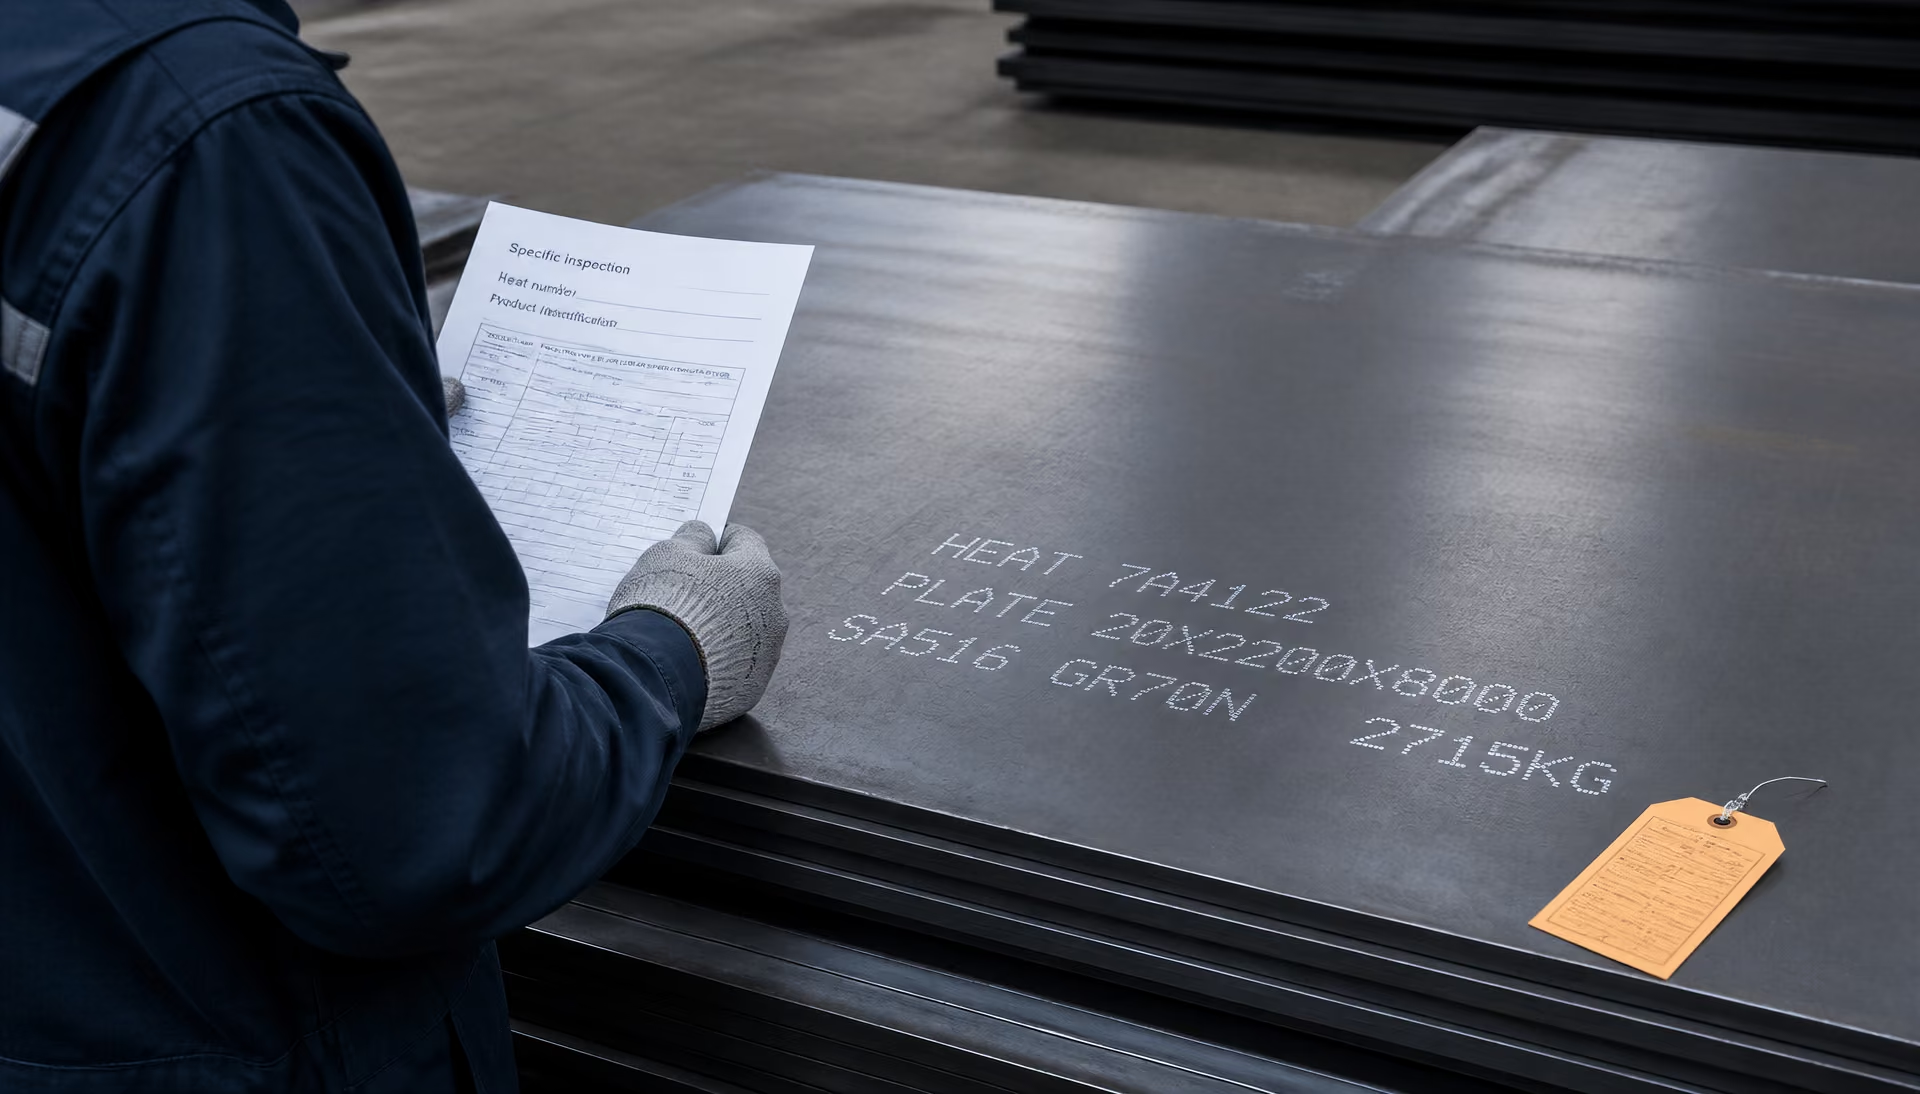
Контроль, связанный с поставкой
| Основание инспекции | Испытанный материал | Подтверждаемое доказательство |
|---|---|---|
| Специальная инспекция | Поставленные изделия или связанная с ними определённая испытательная единица | Более тесная связь с идентифицированной поставкой |
| Неспециальная инспекция | Сопоставимый материал производства, который не обязательно входит в поставку | Доказательство, относящееся к производству или представительному материалу |
| Только декларация | Заявленные результаты испытаний отсутствуют | Заявление поставщика о соответствии соглашению |
Специальный контроль проводится в отношении поставляемой продукции либо контрольной единицы, представляющей эту продукцию в соответствии с применимым стандартом на продукцию или заказом. Поэтому результаты испытаний связаны с идентифицированной поставкой, партией, плавкой, серией, лотом или иной определённой единицей продукции. Точная форма этой связи зависит от применяемой спецификации и способа документирования прослеживаемости.
Хорошо известным примером является сертификат о результатах специального контроля типа 3.1 по EN 10204. В нём указываются результаты специального контроля, а сам документ заверяется уполномоченным представителем изготовителя по контролю, независимым от производственного подразделения. Документ типа 3.2 также относится к специальному контролю, однако результаты заверяются как уполномоченным представителем изготовителя, так и представителем покупателя либо инспектором, назначенным покупателем, если заказ предусматривает такую процедуру.
Тем не менее документ необходимо внимательно изучать. Номер плавки может связывать лист с конкретной плавкой стали, тогда как образец для испытаний может представлять определённую группу листов, а не каждый квадратный сантиметр каждого листа. Результат испытания на растяжение, полученный на одном образце, не означает, что испытания на растяжение проводились в каждой точке. Аналогично, указанное значение ударной работы автоматически не подтверждает соответствие при температурах, ориентации образцов или диапазонах толщины, которые не подвергались испытаниям.
Специальная инспекция усиливает связь между результатами и поставкой, но по-прежнему ограничена отбором образцов, областью испытаний, методом и прослеживаемостью. Limited evidence
Специальный контроль обеспечивает прямую связь с поставкой, но не является неограниченным доказательством.
Детали определяются применимым стандартом на продукцию. Требования ASTM показывают, почему сертификат нельзя интерпретировать отдельно от указанной спецификации и формы продукции. ASTM A6/A6M устанавливает общие требования к катаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям, тогда как отдельные спецификации ASTM дополняют их требованиями к конкретным маркам, видам продукции и испытаниям. Требования к протоколам испытаний материала по ASTM различаются для листов, полос, труб, конструкционных профилей и поковок. Сертификат на конструкционный стальной лист по ASTM A36/A36M нельзя оценивать по требованиям, установленным для труб, поковок или другой марки стали.
Тот же принцип применяется к европейским обозначениям. Документ, в котором указана марка S355J2+N по EN 10025-2, необходимо сопоставить с этим стандартом на продукцию, поставленной формой продукции, толщиной, состоянием поставки и любыми дополнительными требованиями заказа. Обозначение указывает марку и состояние поставки, но само по себе не показывает, какие испытания проводились и были ли учтены все договорные требования.
Контроль на основе неспециального производства
При неспециальном контроле используются результаты, полученные на продукции, которая не обязательно является поставленной продукцией, хотя и была изготовлена в соответствии с той же спецификацией на продукцию или теми же производственными требованиями. Результаты могут быть получены на сопоставимой контрольной единице, в ходе предыдущего производственного цикла или для более широкой группы материала. Они могут показывать, как проявили себя производственный процесс или определённый вид продукции, но не обязательно подтверждают свойства конкретной поставки, указанной в документе.
Это не то же самое, что дефектный материал. В отчёте о неспециальном контроле могут быть приведены полностью удовлетворительные результаты химического анализа и механических испытаний. Ограничение касается идентичности и области применения доказательств, а не автоматически свидетельствует о неудовлетворительном состоянии металла. Такой отчёт может отвечать на вопрос: «Какие результаты были получены на представительном материале, изготовленном по этой спецификации?» Но он может не отвечать на вопрос: «Какие результаты были получены для этой конкретной поставки?»
Согласно EN 10204, протокол испытаний типа 2.2 основан на неспециальном контроле и содержит результаты неспециального контроля. Документ типа 2.1 идёт в другом направлении: это текстовая декларация о соответствии без результатов испытаний, подтверждающая соответствие поставки договорённости. Отсутствие числовых результатов в документе типа 2.1 не свидетельствует о том, что сталь не выдержала испытания; это означает, что данный тип документа не содержит результатов испытаний.
Такое различие имеет значение, когда документы без разбора называют «MTC». Это обозначение может скрывать разные типы документов. Один документ может содержать анализ плавки, предел текучести, временное сопротивление, относительное удлинение и ударную энергию, связанные с номером плавки. Другой может подтверждать соответствие без числовых результатов. Третий может содержать данные испытаний производственного материала, который конкретно не идентифицирован как часть поставки. Если считать все три документа равноценными, категория документа превращается в вводящее в заблуждение утверждение о качестве.
Неспециальные данные всё же могут иметь законное договорное значение. Заказ может разрешать предоставление отчёта типа 2.2, либо стандарт на продукцию может определять случаи, когда допускаются испытания представительного материала. В других случаях покупатель может потребовать специальный контроль, прослеживаемость до поставленной плавки и дополнительные испытания до приёмки. В пределах ограничений применимого стандарта решающим является содержание заказа.
Почему это различие влияет на доказательственную силу
Специальный контроль обычно имеет большую доказательственную силу при рассмотрении вопросов, относящихся к идентифицированной поставке, поскольку результаты испытаний имеют с ней определённую связь. Однако это не делает сертификат безошибочным. Результат по-прежнему ограничивается особенностями отбора образцов, методом испытаний, компетентностью лаборатории, периодичностью испытаний, стандартом на продукцию и точностью цепочки прослеживаемости.
Неспециальный контроль представляет собой другой вид доказательства. Он может подтверждать соответствие производства или представительного материала, но сам по себе не доказывает, что каждый элемент отгрузки имеет указанное содержание углерода, предел текучести, ударную вязкость или состояние термической обработки. Это особенно важно, если после выхода материала с первоначального металлургического предприятия его разрезали, смешивали, перерабатывали или повторно сертифицировали. Перенос сертификата в последующий документ не создаёт прослеживаемости, которая изначально не была зафиксирована.[4] ISO/TC 17/SC 20 catalogue. International Organization for Standardization, ISO/TC 17/SC 20. ISO committee catalogue, 2024.
ISO 10474:2013 определяет типы документов о результатах контроля, предоставляемых покупателям на стальную продукцию в соответствии с требованиями заказа. ISO/TC 17/SC 20 указывает ISO 10474:2013 наряду с ISO 404:2013, который устанавливает общие технические требования к поставке. BS EN 10204:2004 аналогичным образом распространяется на документы о результатах контроля металлической продукции, включая декларации о соответствии, протоколы испытаний и сертификаты, основанные на специальном или неспециальном контроле. Эти стандарты определяют, что представляет собой документ; они не решают, подходит ли конкретная марка для моста, сосуда под давлением, сварного соединения или компонента, работающего при циклических нагрузках.
Поэтому следует сопоставить четыре элемента: тип документа, формулировки заказа, стандарт на продукцию и указанную прослеживаемость. Затем необходимо изучить объём испытаний. Если в документе указано только соответствие, в нём может не быть числовых значений, подлежащих проверке. Если приведены результаты неспециального контроля, следует выяснить, какую производственную группу они представляют. Если приведены результаты специального контроля, необходимо установить, какая контрольная единица подвергалась испытаниям, и подтвердить, что поставленный материал по-прежнему связан с ней.
Сертификат является доказательством. Его сила зависит от поставленного вопроса и от цепочки, связывающей ответ со сталью, находящейся перед вами.
Чем отчеты об испытаниях материалов по ASTM отличаются от документов по EN 10204
Отчет об испытаниях материала по ASTM и инспекционный документ по EN 10204 могут сопровождать одну и ту же поставку стали, однако они описывают разные системы. Требования ASTM обычно включены в применимую спецификацию на продукцию и общие требования, на которые она ссылается. EN 10204, напротив, классифицирует вид документа, предоставляемого покупателю, и основу, на которой проводилась инспекция.
Это различие важно, поскольку сам по себе тип документа не устанавливает марку стали, химический состав, механические свойства, состояние после термической обработки или критерии приемки. Эти параметры определяются заказом, спецификацией на материал и любыми включенными дополнительными требованиями.
Отчетность в соответствии с конкретной спецификацией
ASTM не устанавливает единого универсального формата отчета об испытаниях материала, одинаково применимого ко всей стальной продукции. ASTM International указывает, что требования к отчетам об испытаниях материала различаются в зависимости от спецификаций и форм продукции, включая лист, тонкий лист, полосу, трубы, конструкционные профили и поковки. Поэтому именно применимая спецификация определяет, какие испытания обязан провести изготовитель и какую информацию необходимо отразить в отчете.
Например, ASTM A36/A36M распространяется на углеродистую конструкционную сталь, тогда как ASTM A572/A572M охватывает высокопрочную низколегированную конструкционную сталь с установленными классами по пределу текучести. ASTM A240/A240M применяется к листу, тонкому листу и полосе из хромистой и хромоникелевой нержавеющей стали для сосудов, работающих под давлением, и общего применения. Эти спецификации не требуют идентичной отчетности, поскольку они определяют разные виды продукции и разные предельные значения свойств. В отчете по ASTM A572/A572M Grade 50 может потребоваться подтвердить иное требование к прочности, чем в отчете по ASTM A36/A36M, тогда как отчет по ASTM A240/A240M может включать химический состав и механические требования, относящиеся к аустенитной нержавеющей стали, например Type 304, обозначаемой как UNS S30400.
Форма продукции также изменяет применимые правила. Лист, пруток, конструкционный профиль, труба и поковка могут охватываться отдельными спецификациями ASTM, даже если их номинальный химический состав выглядит сходным. Анализ плавки не заменяет требуемый анализ готовой продукции, а результат испытания на растяжение автоматически не подтверждает ударную вязкость, твердость, свариваемость или соответствие размеров. Каждое свойство должно быть предусмотрено регулирующей спецификацией, заказом на поставку или ссылочным дополнительным требованием.
Поэтому выражение «mill test report» является практическим обозначением, а не наименованием единого класса документов ASTM. Один отчет может содержать сведения о плавке, марке, размерах, химическом анализе, результатах испытания на растяжение, пределе текучести и относительном удлинении. Другой может включать результаты испытаний на ударный изгиб, твердость, ультразвуковой контроль, гидростатические испытания или сведения о термической обработке. Отсутствие какого-либо результата не обязательно означает, что сталь не выдержала это испытание; возможно, испытание не требовалось применимой спецификацией или заказом. И наоборот, один лишь указанный химический состав нельзя рассматривать как доказательство всех свойств каждого компонента, изготовленного из этой плавки.
Условия договора могут устанавливать дополнительные требования, однако их нельзя рассматривать в отрыве от указанной в ссылке спецификации ASTM. Если заказ предусматривает ASTM A6/A6M и ASTM A572/A572M Grade 50, требования к конкретной продукции, установленные в ASTM A572/A572M, сохраняют решающее значение для приемки по марке. ASTM A6/A6M содержит общие положения, которые могут применяться одновременно с ними; этот стандарт не превращает всю конструкционную сталь в единую категорию по испытаниям.
ASTM A6/A6M как стандарт общих требований
ASTM A6/A6M часто ошибочно принимают за полную спецификацию на материал, поскольку он указывается в документации на конструкционную сталь. Однако область его применения уже и имеет более конкретное назначение: ASTM International описывает ASTM A6/A6M как стандарт, устанавливающий общие требования к катаным конструкционным пруткам, листам, профилям и шпунтовым сваям.
Эти общие требования могут охватывать такие вопросы, как допустимые отклонения размеров и массы, качество изготовления, маркировка, ремонт, методы испытаний, отбор образцов, сертификация, а также детали, связанные с упаковкой или поставкой. Они создают общую основу для продукции, изготовленной по нескольким спецификациям ASTM на конструкционную сталь. Сам по себе ASTM A6/A6M не устанавливает химический состав и требования к прочности для каждой марки, указанной в отчете.
Его необходимо читать совместно со спецификацией на продукцию. ASTM A36/A36M устанавливает требования к конструкционной стали A36; ASTM A572/A572M устанавливает требования к указанным в нем маркам; другие стандарты распространяются на иные виды продукции и марки. ASTM A6/A6M может определять порядок проведения испытания на растяжение или применения допуска по размерам, тогда как спецификация на продукцию устанавливает требуемые значения предела текучести, прочности при растяжении, относительного удлинения или химического состава. Такое разделение объясняет, почему ссылка на A6/A6M в отчете не равнозначна полному подтверждению соответствия материала.
Оно также объясняет, почему два отчета, составленные в рамках одной и той же ASTM A6/A6M, могут содержать разные поля испытаний. Конструкционный профиль, изготовленный по ASTM A992/A992M, не испытывается и не отражается в отчете в точности так же, как лист, изготовленный по ASTM A588/A588M, несмотря на то что оба изделия могут относиться к катаной конструкционной продукции. Толщина, форма продукции, марка и дополнительные требования могут изменять перечень обязательных испытаний.
Поэтому обоснованная проверка начинается с точного обозначения, включая год издания, если заказ предусматривает конкретную редакцию, а также с указания марки или класса, формы продукции, размеров, идентификации плавки или партии и любых дополнительных требований. Затем проверяющий устанавливает, соответствуют ли отраженные результаты этим требованиям. Заголовок документа «сертификат» не отменяет необходимости такой проверки.
Согласование терминологии ASTM, EN и ISO
EN 10204 является прежде всего стандартом на инспекционные документы, а не спецификацией на марку стали. BS EN 10204:2004 распространяется на инспекционные документы для металлической продукции, включая декларации о соответствии, отчеты об испытаниях и сертификаты, основанные на специальной или неспециальной инспекции. ISO 10474:2013 выполняет сходную международную функцию для стали и стальной продукции; ISO указывает, что этот стандарт определяет виды инспекционных документов, предоставляемых покупателям в соответствии с требованиями заказа.
Согласно EN 10204, обозначение указывает основу инспекции и связь документа с результатами испытаний. Тип 2.1 представляет собой текстовую декларацию о соответствии без результатов испытаний, подтверждающую, что поставка соответствует соглашению. Тип 2.2 является отчетом об испытаниях, содержащим результаты неспециальной инспекции: испытания проводятся на продукции, которая не обязательно входит в конкретную поставку. Тип 3.1 содержит результаты специальной инспекции, связанные с поставленной продукцией или испытательными единицами, с подтверждением уполномоченным представителем изготовителя по инспекции, независимым от производственного подразделения. Тип 3.2 предусматривает дополнительное подтверждение представителем покупателя или официально назначенным инспектором.
Эти обозначения не следует переводить в термины ASTM так, будто они являются эквивалентными. «3.1» не обозначает марку стали, метод испытания или уровень прочности. Это обозначение сообщает определенные сведения об инспекции и подтверждении результатов. «ASTM A572/A572M Grade 50» идентифицирует спецификацию на продукцию и марку с установленными техническими требованиями. Документ типа 3.1 может подтверждать соответствие ASTM A572/A572M, однако обозначение ASTM определяет металлургические и механические критерии, тогда как EN 10204 классифицирует документ.
ISO/TC 17/SC 20 указывает ISO 10474:2013 как международный стандарт на инспекционные документы для стали и стальной продукции и приводит ISO 404:2013 как связанный с ним стандарт на общие технические условия поставки. Таким образом, европейская и ISO-терминология может определять порядок представления подтверждающих данных, тогда как терминология ASTM часто включает обязательства по отчетности непосредственно в стандарт на продукцию и его общие требования.
Практический вопрос заключается не в том, какой документ «сильнее» — отчет ASTM или сертификат EN 10204. Важно установить, идентифицирует ли документ правильный материал, указывает ли регулирующую спецификацию, связывает ли результаты с поставленной плавкой или партией, когда это требуется, и отражает ли испытания, предусмотренные заказом. Прослеживаемость, область испытаний и договорные формулировки необходимо рассматривать совместно. Декларация типа 2.1 может удовлетворять узким условиям соглашения, не содержа числовых значений результатов испытаний; отчет ASTM с большим количеством значений также может быть недостаточным, если в нем указана неправильная форма продукции или отсутствует требуемое дополнительное испытание.
Договорная роль заказа и технические условия поставки
Сертификат заводских испытаний имеет значение только в рамках заказа, на основании которого он был оформлен. В документе фиксируются предусмотренные требованиями доказательства; он не устанавливает требования после изготовления стали и не подтверждает свойства, которые не предусмотрены заказом, стандартом на продукцию или документом контроля. Поэтому сертификат на лист S355J2+N, поставленный по EN 10025-2, не является взаимозаменяемым с отчетом на конструкционные профили ASTM A572 Grade 50, даже если в обоих документах указаны предел текучести, предел прочности при растяжении и относительное удлинение. Обозначение марки, форма продукции, состояние поставки, размеры, состояние после термической обработки, уровень контроля и правила приемки определяют значение этих показателей.
Этот договорный аспект также позволяет разграничить три вопроса, которые часто объединяют. Во-первых, какая сталь была заказана? Во-вторых, какой документ контроля требовался? В-третьих, соответствует ли поставленный материал согласованным критериям приемки? Сертификат может ответить на часть второго вопроса и предоставить доказательства, относящиеся к третьему, но при этом мало что говорить о свойствах, которые никогда не были установлены.
Требования заказа и документы контроля
ISO 10474:2013 определяет виды документов контроля, предоставляемых покупателям на сталь и стальные изделия в соответствии с требованиями заказа. International Organization for Standardization прямо указывает это в описании стандарта (ISO, 2013). Поэтому заказ не является второстепенным оформительским документом. Он определяет, какой документ должен быть предоставлен, кто выполняет контроль или подтверждает его результаты, какие испытания отражаются в документе и каким образом материал связывается с полученными результатами.
В заказе может быть указана марка стали, например S275JR, S355J2 или 1.4301, однако одной марки недостаточно. В заказе также следует установить, является ли продукция листом, прутком, горячекатаным профилем, трубой, проволокой или изделием другой формы; какой стандарт на продукцию применяется; номинальные размеры; состояние поставки и любые дополнительные требования. На листы S355J2+N и профили S355J2 распространяется одно обозначение марки, но к ним могут применяться различные требования к размерам и продукции. Аналогично, лист ASTM A36 нельзя оценивать исходя из предположения, что ко всей стальной продукции ASTM предъявляются одинаковые обязательства по испытаниям.
Основание контроля имеет существенное значение. При неспециальном контроле используются результаты производственных проверок, которые не обязательно проводились на конкретных поставленных изделиях. Специальный контроль относится к продукции, включенной в заказ, и обычно осуществляется посредством установленных процедур отбора проб, испытаний и идентификации. Документ, основанный на специальном контроле, может связывать испытание на растяжение, ударное испытание или химический анализ с плавкой, разливом, партией или производственной партией продукции. Такая прослеживаемость является свидетельством проведения контроля по установленной процедуре, но не доказывает, что каждый компонент, вырезанный из данной плавки, прошел независимое испытание.
BS EN 10204:2004 распространяется на документы контроля металлической продукции, включая декларации о соответствии, протоколы испытаний и сертификаты, основанные на специальном или неспециальном контроле, согласно BSI (2004). В рамках этой системы документ типа 2.1 представляет собой документ о соответствии, оформленный в текстовой форме без результатов испытаний, в котором подтверждается, что поставка соответствует соглашению. Его нельзя рассматривать как химический анализ или протокол механических испытаний. Даже документ, содержащий числовые результаты, может быть ограничен проведенными испытаниями, планом отбора проб и стандартом, примененным для оценки результатов.
Поэтому номер документа необходимо рассматривать вместе с его содержанием. В сертификате может быть приведена декларация изготовителя, указаны результаты неспециального контроля или представлены результаты специального контроля, подтвержденные в рамках соответствующей процедуры контроля. В нем также могут быть указаны изготовитель, покупатель, номер заказа, обозначение продукции, размеры, количество, номер плавки и сведения об отгрузке. Эти данные обеспечивают идентификацию и прослеживаемость, но автоматически не распространяют действие сертификата на свариваемость, вязкость разрушения, усталостные характеристики, коррозионную стойкость или эксплуатационное поведение.
ISO 404:2013 и общие условия поставки
ISO/TC 17/SC 20 указывает ISO 10474:2013 как международный стандарт на документы контроля стали и стальной продукции и приводит ISO 404:2013 как связанный с ним стандарт на общие технические условия поставки (ISO/TC 17/SC 20, 2024). Это различие имеет существенное значение. ISO 10474 касается формы и вида информации о контроле, предоставляемой покупателю. ISO 404:2013 устанавливает общие технические условия поставки — более широкие правила, в соответствии с которыми стальная продукция заказывается, изготавливается, испытывается и поставляется.
Технические условия поставки могут определять требования, установленные стандартом на продукцию по умолчанию, а также положения, которые заказ может дополнить или изменить. К ним могут относиться химический состав, механические свойства при заданной температуре, ударные испытания, состояние поверхности, внутренняя сплошность, допуски на размеры, маркировка, отбор проб и повторные испытания. В них также может быть установлен уровень контроля или указан отдельный документ, регламентирующий контроль. Сертификат отражает соответствие в рамках этой системы; он не заменяет саму систему.
Например, результат ударного испытания по Шарпи не имеет полного смысла без указания температуры испытания, ориентации образца, размера образца, если это применимо, места отбора проб и правила приемки. Чтобы оценить соответствие указанного содержания углерода, необходимо знать применимую спецификацию на продукцию и метод анализа. Предел текучести может изменяться в зависимости от толщины, формы продукции и направления испытания. Нормализованное или нормализованно-прокатное состояние поставки, обозначаемое, например, символом «+N», если применимый стандарт это допускает, также описывает металлургическое состояние поставки, а не является универсальной гарантией последующих эксплуатационных характеристик при изготовлении.[5] ASTM A6/A6M general requirements. ASTM International. ASTM technical publication, 2024.
Практика ASTM демонстрирует тот же принцип посредством требований, установленных для конкретных спецификаций. Требования ASTM к отчетам об испытаниях материалов различаются в зависимости от спецификации на сталь и формы продукции, включая листы, полосы, трубы, конструкционные профили и поковки (ASTM International, 2024). ASTM A6/A6M устанавливает общие требования к катаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям. Он не заменяет требования конкретной спецификации ASTM на продукцию. Отчет по ASTM A6/A6M необходимо рассматривать вместе со спецификацией на марку, формой продукции и любыми требованиями покупателя, включенными в заказ.
Дополнительные испытания, присутствие при контроле и формулировки приемки
Дополнительные испытания становятся договорными требованиями только в том случае, если заказ, ссылка на стандарт или согласованные технические условия поставки делают их обязательными. Покупатель может потребовать дополнительных ударных испытаний, испытаний на растяжение в направлении толщины, ультразвукового контроля, измерения твердости, ограничений по химическому составу, связанных со свариваемостью, или более высокой частоты отбора проб. В сертификате должны быть указаны испытание, метод, образец или партия, результат и критерий приемки. Формулировка «испытано в соответствии с требованиями» слабее записи, в которой названы применимый пункт стандарта и полученный результат.
Формулировки, касающиеся присутствия при контроле и контрольных точек, требующих приостановки работ, должны быть столь же точными. Слово «присутствие» может означать, что покупатель или назначенный инспектор имеет возможность присутствовать при испытании, тогда как «проверка» может означать изучение документации после проведения испытаний. Ни одна из этих формулировок сама по себе не обязательно передает ответственность за изготовление и не означает, что были проконтролированы все свойства. В заказе следует указать, является ли присутствие обязательным, требуется ли предварительное уведомление, какие испытания подлежат разрешению на выпуск и что происходит, если инспектор не присутствует.
Формулировка приемки определяет юридическое значение указанного результата. Формулировка «соответствует заказу» представляет собой декларацию о соответствии установленным требованиям; она не означает, что сталь пригодна для любой последующей конструкции или технологического процесса. Сертификат может служить основанием для выпуска плавки или партии, одновременно оставляя приемку по требованиям конкретного проекта, аттестацию сварочной процедуры и контроль изготовления для последующих этапов. Если заказ требует одобрения покупателем до отгрузки, одного подписанного сертификата может быть недостаточно для выполнения этого условия.
Наиболее надежный подход к толкованию следует такой последовательности: заказ, стандарт на продукцию, технические условия поставки, вид документа контроля, положения об испытаниях и отборе проб, а затем формулировки приемки. Если исключить хотя бы одно звено, привычный на вид сертификат заводских испытаний может показаться доказательством большего, чем он подтверждает на самом деле. Это ограничение не является недостатком документа. Оно вытекает из того, что сертификат рассматривается как регламентированная стандартами запись, а не как универсальная гарантия качества.
Распространённые неправильные толкования и ошибки управления документами
Сертификат заводских испытаний часто читают так, будто его название само по себе отвечает на все вопросы: проводились ли испытания стали, кто их проводил, какие требования применялись и приемлем ли результат для предполагаемой детали. Такой подход небезопасен. ISO 10474:2013 определяет типы инспекционных документов, предоставляемых покупателям стальной продукции в соответствии с требованиями заказа; этот стандарт не превращает каждый документ с обозначением сертификат заводских испытаний в один и тот же вид доказательства.
Поэтому документ необходимо рассматривать вместе с заказом на поставку, стандартом на продукцию, обозначением марки, формой продукции, основанием для проведения инспекции и информацией о прослеживаемости. Сертификат может подтверждать один договорный факт, ничего не сообщая о другом. В нём может быть указана плавка и приведён химический состав, но отсутствовать результаты испытаний на ударный изгиб. В нём может быть заявлено соответствие заказу без указания какого-либо измеренного значения.
Принятие документа Type 2.1 за протокол испытаний
Наиболее существенная ошибка — называть документ EN 10204 Type 2.1 протоколом испытаний. Согласно приведённому описанию BS EN 10204:2004, Type 2.1 представляет собой сертификат соответствия, оформленный в текстовой форме без результатов испытаний. Он подтверждает, что поставка соответствует соглашению. Это декларация, а не таблица измеренных значений содержания углерода, марганца, предела текучести, временного сопротивления разрыву или энергии удара по Шарпи.
Документ Type 2.1 может быть полностью действительным для заказа, предусматривающего только декларацию соответствия. Однако сам по себе он не доказывает, что конкретная плавка или партия обеспечила указанные значения химического состава и механических свойств. Фразы «соответствует EN 10025-2» и «предел текучести = 355 MPa» передают информацию разного типа. Первая представляет собой утверждение о соответствии соглашению; вторая — сообщённый результат измерения, значение которого по-прежнему зависит от применяемого метода испытаний, ориентации образца, диапазона толщины и правил отбора образцов.
Это различие также предотвращает распространённое расширительное употребление терминов. Документ, который неофициально называют «MTC», может иметь обозначение Type 2.1, 2.2, 3.1 или 3.2 по EN 10204. Эти обозначения не взаимозаменяемы. Type 2.2 — это протокол испытаний, основанный на неспецифической инспекции, то есть испытания проводятся на продукции, которая не обязательно поставляется по данному заказу. Type 3.1 содержит результаты специфических испытаний и выдаётся уполномоченным представителем изготовителя по инспекции, независимым от производственного подразделения. Type 3.2 дополнительно предусматривает подтверждение со стороны уполномоченного представителя покупателя или другого согласованного инспектора наряду с представителем изготовителя.
При этом обозначение всё равно необходимо проверять по фактическому документу. В заголовке формы может быть указано «3.1», тогда как поля для номера плавки, метода испытаний или результатов остаются незаполненными. Внутренний документ поставщика может использовать общее название «сертификат испытаний материала», хотя формальное обозначение по EN 10204 в нём отсутствует. Название — это ярлык; вид имеющегося доказательства устанавливается обозначением, содержанием и ссылкой на договор.
Отождествление сертификата с инспекцией третьей стороной
Сертификат не является автоматически независимым подтверждением третьей стороной. Согласно EN 10204, инспекционные документы могут основываться на специфической или неспецифической инспекции, а функции лиц, выдающих документы, различаются в зависимости от их типа. Сертификат Type 3.1, выданный изготовителем, — не то же самое, что сертификат Type 3.2, подтверждённый согласованным инспектором покупателя или другой внешней стороной. Документ также не становится доказательством проверки третьей стороной лишь потому, что содержит подпись, печать, логотип или такую формулировку, как «одобрено».
Независимость необходимо устанавливать, а не предполагать. Проверяющий должен выяснить, кто проводил инспекцию, в какой организации работал этот специалист, был ли инспектор уполномочен в соответствии с действующим заказом и распространялась ли инспекция на фактически поставленную продукцию. Торговая компания может передать сертификат производителя, не становясь при этом инспекционной организацией. Лаборатория может провести испытание на растяжение, не сертифицируя всю поставку. Инспектор, присутствовавший при проверке размеров, тем самым не подтверждает химический состав, термическую обработку или качество сварных соединений.
Термин «специфическая инспекция» имеет также точное практическое значение: сообщённые результаты связаны с поставленной продукцией, обычно посредством номера плавки, номера партии, номера листа, номера связки или иной ссылки для обеспечения прослеживаемости. Неспецифическая инспекция может подтвердить, что продукция, изготовленная в рамках соответствующего производственного процесса, отвечала требованиям, но не обязательно доказывает, что каждый поставленный предмет представлен испытательным образцом, по которому получены указанные результаты. Это различие имеет значение, когда покупателю требуются результаты, относящиеся к фактической детали, а не доказательства по производственной группе.
Документы ASTM требуют такой же тщательности, хотя ASTM не устанавливает одинаковые требования к протоколам испытаний материала для всех случаев. ASTM International указывает, что требования различаются в зависимости от стандартов на сталь и форм продукции, включая лист, тонкий лист, полосу, трубу, фасонные профили и поковки. Например, ASTM A6/A6M устанавливает общие требования к горячекатаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям; соответствующий стандарт на конкретную продукцию может дополнять или изменять требования к отчётности и испытаниям. Одна лишь ссылка на ASTM A6/A6M не определяет все испытания, требуемые для конкретной марки и формы продукции.
Игнорирование редакций, единиц измерения и незаполненных полей
Даже технически корректный результат может быть неправильно истолкован, если управление документом организовано ненадлежащим образом. Редакция стандарта на продукцию имеет значение, поскольку пределы химического состава, требования к механическим свойствам, дополнительные испытания и правила приёмки могут изменяться от одной редакции к другой. Обозначение «EN 10025-2» без указания редакции может не показывать, какие требования применялись к заказу. ISO 10474:2013 и ISO 404:2013 являются связанными ссылочными документами в каталоге ISO/TC 17/SC 20, но ни один из них не заменяет стандарт на продукцию, указанный в договоре поставки.
Единицы измерения требуют не меньшей внимательности. Значение предела текучести 355 может означать MPa, N/mm² или, в другом контексте, ksi; это неравнозначные толкования. Температура 0 может означать 0 °C или 0 °F. Размеры необходимо указывать вместе с единицами измерения и допусками. Ещё одну ошибку могут вызвать десятичные разделители: 0.25 и 0,25 могут обозначать одно и то же значение в разных системах записи, тогда как 25 может означать двадцать пять, а не 0.25, если при переносе данных десятичный разделитель был утрачен.
Незаполненные поля — это не неудовлетворительные результаты, не нулевые значения и не подразумеваемое соответствие. Это отсутствующая информация. Если в сертификате не указаны марка материала, форма продукции, номер плавки, толщина, количество, место отбора образца, ориентация образца, лаборатория, метод испытаний или критерий приёмки, приведённое число может быть невозможно однозначно отнести к рассматриваемому изделию. Результат испытания на растяжение без указания направления образца может быть недостаточным, если требования для поперечного и продольного направлений различаются. Результат анализа химического состава без ссылки на плавку не может надёжно установить прослеживаемость.
Управление документами должно включать номер сертификата, статус редакции, дату выпуска, организацию, выдавшую документ, а также сведения о любой заменённой версии. Противоречащие друг другу копии необходимо сопоставить и разрешить до принятия документа: более поздняя редакция может исправлять ошибку переноса данных, изменять результат или менять только административную формулировку. Проверяющий должен сохранить оценённую версию и зафиксировать, каким образом она была сопоставлена с материалом.
Полезный вопрос звучит не так: «Есть ли у этой стали сертификат?» Правильный вопрос: «Что именно доказывает этот идентифицированный документ, для какой продукции, в отношении каких требований и на основании какой инспекции и испытаний?» Такой подход не позволяет принять декларацию за протокол испытаний, а запись производителя — за независимое подтверждение.
Метод технической проверки MTC
Сертификат заводских испытаний (MTC) следует рассматривать как документ контролируемой инспекции, а не как универсальное заявление о приемлемости каждой детали, изготовленной из данной стали. Его значение определяется типом документа, заказом на поставку, маркой стали, формой изделия, применяемой нормативной спецификацией, основанием для инспекции и фактически представленными результатами испытаний. Например, сертификат на листовой прокат не может автоматически подтвердить соответствие кованой детали, даже если оба изделия описаны как изготовленные из углеродистой стали.
Порядок проверки сертификата на материалы
- 1. Идентичность и область применения Зафиксируйте номер документа, редакцию, выдавшую организацию, продукцию, заказ и тип документа.
- 2. Стандарты и результаты Сопоставьте химический состав, механические свойства, методы, единицы измерения и пределы с точной спецификацией.
- 3. Прослеживаемость Сверьте идентификаторы плавки, литья, изделия и поставки.
- 4. Расхождения Классифицируйте отсутствующую, противоречивую или несоответствующую информацию и запросите разъяснение.
- 5. Итог Укажите, задокументировано ли соответствие, требуются ли разъяснения или требование не подтверждено.
Приведенная ниже последовательность представляет собой метод технического анализа. Она помогает проверяющему определить, что именно сказано в документе, о чем он не свидетельствует и какие вопросы требуют уточнения у поставщика, изготовителя или ответственного инженера. Это не является процедурой сертификации и не заменяет договор, стандарт на изделие или требования инспекционного органа.
Проверка идентификации и области применения
Начните с самого документа. Зафиксируйте номер сертификата, дату выпуска, статус редакции, выдавшую организацию и указанный тип документа. Обозначение может быть представлено как тип документа согласно EN 10204, отчет о заводских испытаниях материала по ASTM, сертификат анализа или иная форма, предусмотренная заказом. Не следует считать эти обозначения взаимозаменяемыми.
ISO 10474:2013 определяет типы инспекционных документов, предоставляемых покупателям на сталь и стальную продукцию в соответствии с требованиями заказа. Следовательно, предметом этого стандарта является передача инспекционной информации, а не единый универсальный режим испытаний для всей стали. BS EN 10204:2004 распространяется на инспекционные документы для металлической продукции, включая декларации о соответствии, отчеты об испытаниях и сертификаты, основанные на специальной или неспециальной инспекции. Категорию документа необходимо определить до того, как придавать его утверждениям технический вес.
Это различие важно для документа типа 2.1 согласно EN 10204. Согласно EN 10204, тип 2.1 представляет собой сертификат соответствия, оформленный в текстовой форме без результатов испытаний и подтверждающий, что поставка соответствует соглашению. Он не содержит таблицы химического анализа, механических характеристик при растяжении или значений ударной вязкости для поставленной плавки. Проверяющий, который ожидает получить измеренные результаты из документа типа 2.1, требует от документа выполнения функции, не предусмотренной его типом.
Далее определите коммерческую и техническую область применения. Сопоставьте MTC с заказом на поставку, позицией заказа, накладной на поставку и идентификацией материала. Зафиксируйте изготовителя, обозначение изделия, количество, размеры, состояние поверхности, если оно указано, а также любые дополнительные требования. Марка должна быть записана в точности так, как она указана, например S355J2 согласно EN 10025-2, 1.4301 согласно EN 10088-2 или ASTM A36, если применяется данная спецификация. Не следует безоговорочно заменять одно обозначение другим. Сопоставление марок может быть полезным, однако эквивалентное обозначение не является автоматически маркой, заказанной покупателем.
Форма изделия имеет такое же важное значение. Одного описания «сталь» недостаточно. Необходимо установить, является ли изделие листом, тонколистовым прокатом, полосой, прутком, конструкционным профилем, трубой, трубкой, поковкой, отливкой или изделием другой формы. ASTM International указывает, что требования к отчетам о заводских испытаниях материала различаются в зависимости от спецификации на сталь и формы изделия, включая листы, тонколистовой прокат, полосы, трубы, конструкционные профили и поковки. Например, ASTM A6/A6M устанавливает общие требования к катаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям; он не заменяет конкретную спецификацию ASTM на изделие или требования заказа.
Определите применяемый нормативный стандарт и его редакцию. Также отделяйте стандарт на изделие от стандарта на инспекционные документы. ISO/TC 17/SC 20 определяет ISO 10474:2013 как международный стандарт для инспекционных документов на сталь и стальную продукцию и указывает ISO 404:2013 как связанный стандарт по общим техническим условиям поставки. Эти документы устанавливают рамки для информации о поставке и инспекции; сами по себе они не определяют предельные значения химического состава или механические свойства для каждой марки.
Проверка стандартов и результатов испытаний
После определения области применения составьте перечень требований на основании применимого стандарта на изделие и заказа. Для каждого указанного свойства отметьте требование, метод испытаний, условия отбора образцов, единицу измерения и результат. Это не позволит принять сертификат только потому, что он содержит внешне знакомые данные о химическом составе и механических свойствах.
Начните с химического состава. Проверьте каждый требуемый элемент, указанные единицы измерения и применимые пределы для точной марки и формы изделия. Углерод, марганец, кремний, фосфор и сера могут иметь значение для углеродистой или низколегированной марки; для нержавеющей или легированной стали могут требоваться хром, никель, молибден, азот и другие элементы. Результат, указанный как 0,018 %, не является тем же представлением, что и 180 частей на миллион, если пересчет не выполнен явно. Проверьте, предусматривает ли стандарт анализ плавки, анализ готового изделия или другую основу, поскольку место отбора образца может влиять на допустимые пределы.
Затем изучите механические испытания. Определите предел текучести, предел прочности при растяжении, относительное удлинение, относительное сужение, твердость и ударную энергию, если они применимы. Убедитесь, указано ли значение текучести как , или другая определенная характеристика, и проверьте температуру испытания и ориентацию образца при испытании на удар. Энергию по Шарпи с V-образным надрезом при −20 °C нельзя считать эквивалентной результату, полученному при комнатной температуре. Значение без указания температуры испытания, направления вырезки образца или метода испытания может быть неполным, даже если само число выглядит приемлемым.
Толщина и форма изделия могут изменять требования. Минимальный предел текучести может зависеть от толщины, а требования к удлинению — от расчетной длины и типа образца. Для листа сопоставьте диапазон толщины со строкой таблицы стандарта, использованной изготовителем. Для трубы или поковки применяйте требования к соответствующему изделию, а не близкую по содержанию спецификацию на листовой прокат. Размеры и допуски также следует проверять по указанному стандарту на изделие, если они входят в область инспекции согласно заказу.
Отделяйте измеренные результаты от деклараций. Строка «соответствует спецификации» является декларацией. Строка «углерод 0,16 %, предел текучести 355 МПа и энергия удара по Шарпи 48 Дж при −20 °C» содержит измеренные или зарегистрированные результаты с учетом указанной основы испытаний. Первое не предоставляет второго. И наоборот, таблица результатов не доказывает, что были испытаны все требования договора; она подтверждает только то, что указано в таблице и связанных с ней ссылках.
Перед оценкой результата проверьте методы испытаний и единицы измерения. Результаты испытания на растяжение могут быть указаны в МПа или Н/мм² — для напряжения эти единицы численно эквивалентны, однако шкалы твердости, такие как HBW, HRC и HV, не являются взаимозаменяемыми. Убедитесь, что в сертификате указан метод, требуемый стандартом на изделие, например соответствующий метод испытаний ISO, EN или ASTM. Если результат представлен в формате, отличающемся от ожидаемого, зафиксируйте этот вопрос и запросите разъяснение, а не выполняйте пересчет по предположению.
Проверка прослеживаемости и расхождений
Прослеживаемость связывает указанный результат с поставленным материалом. Найдите номер плавки, номер ковша или другой идентификатор расплава в MTC, а затем сопоставьте его с маркировкой на изделии, бирке связки, упаковочным листом и документами поставки. Если в документе указан серийный номер листа или прутка, включите этот идентификатор в сопоставление. Правильной марки в сертификате недостаточно, если физическое изделие невозможно связать с сертификатом.
Проверьте изготовителя и основание для инспекции. Согласно EN 10204, специальная инспекция относится к испытаниям, выполненным на поставленных изделиях или на контрольных единицах из данной поставки в соответствии с заказом и применимыми требованиями. При неспециальной инспекции используются результаты для изделий или контрольных единиц, которые не обязательно входят в состав конкретной поставки, с учетом типа документа и положений стандарта. Это различие влияет на то, насколько непосредственно указанный результат характеризует полученный материал.
Ищите разрывы в цепочке прослеживаемости: отсутствие номера плавки в маркировке изделия, два сертификата с противоречащими друг другу номерами плавки, количество, превышающее объем идентифицированной плавки, или сертификат, выданный на другой размер либо другую форму изделия. Проверьте редакции документов и повторяющиеся номера сертификатов. Также сопоставьте указанную технологическую схему производства, если она приведена, например горячую прокатку, нормализацию или закалку и отпуск, с состоянием, требуемым заказом. Термическая обработка может изменять предел текучести, твердость и вязкость, поэтому она не является лишь административной деталью.
Фиксируйте расхождения точными формулировками. Запись «номер плавки на бирке связки — 74219; в MTC указано 74291» является полезной. Формулировка «сертификат кажется неправильным» — нет. Классифицируйте каждый вопрос как несоответствие идентификации, отсутствующее требование, проблему единиц измерения или метода, неполную прослеживаемость, противоречивую декларацию или возможное несоответствие. Не делайте вывод о соответствии на основании близкой марки, правдоподобного химического состава или общего заявления поставщика.
В завершение укажите результат проверки с обозначением ограничений: принято с точки зрения согласованности документов, требуется разъяснение или соответствие установленному требованию не подтверждено. Формулировка «соответствие не подтверждено» часто является наиболее точным выводом, если требуемое испытание отсутствует. ISO 10474:2013 и BS EN 10204:2004 определяют порядок передачи инспекционной информации; они не превращают неполную документацию в доказательство свойств, которые никогда не были указаны.
Ограничения сертификатов заводских испытаний при оценке пригодности в эксплуатации
Сертификат заводских испытаний содержит сведения об определённой поставке материала, а не является постоянным отчётом о состоянии каждого изделия, изготовленного из этого материала. Его содержание определяется типом документа, условиями заказа, спецификацией на продукцию, основанием для проведения контроля и зарегистрированными результатами испытаний. ISO 10474:2013 устанавливает типы контрольных документов, предоставляемых покупателям на сталь и стальную продукцию в соответствии с требованиями заказа. Эта формулировка имеет значение: сертификат сообщает, какие требования были предъявлены и подтверждены в рамках конкретной поставки. Он автоматически не отвечает на последующие вопросы об изготовлении, монтаже или повреждениях в процессе эксплуатации.

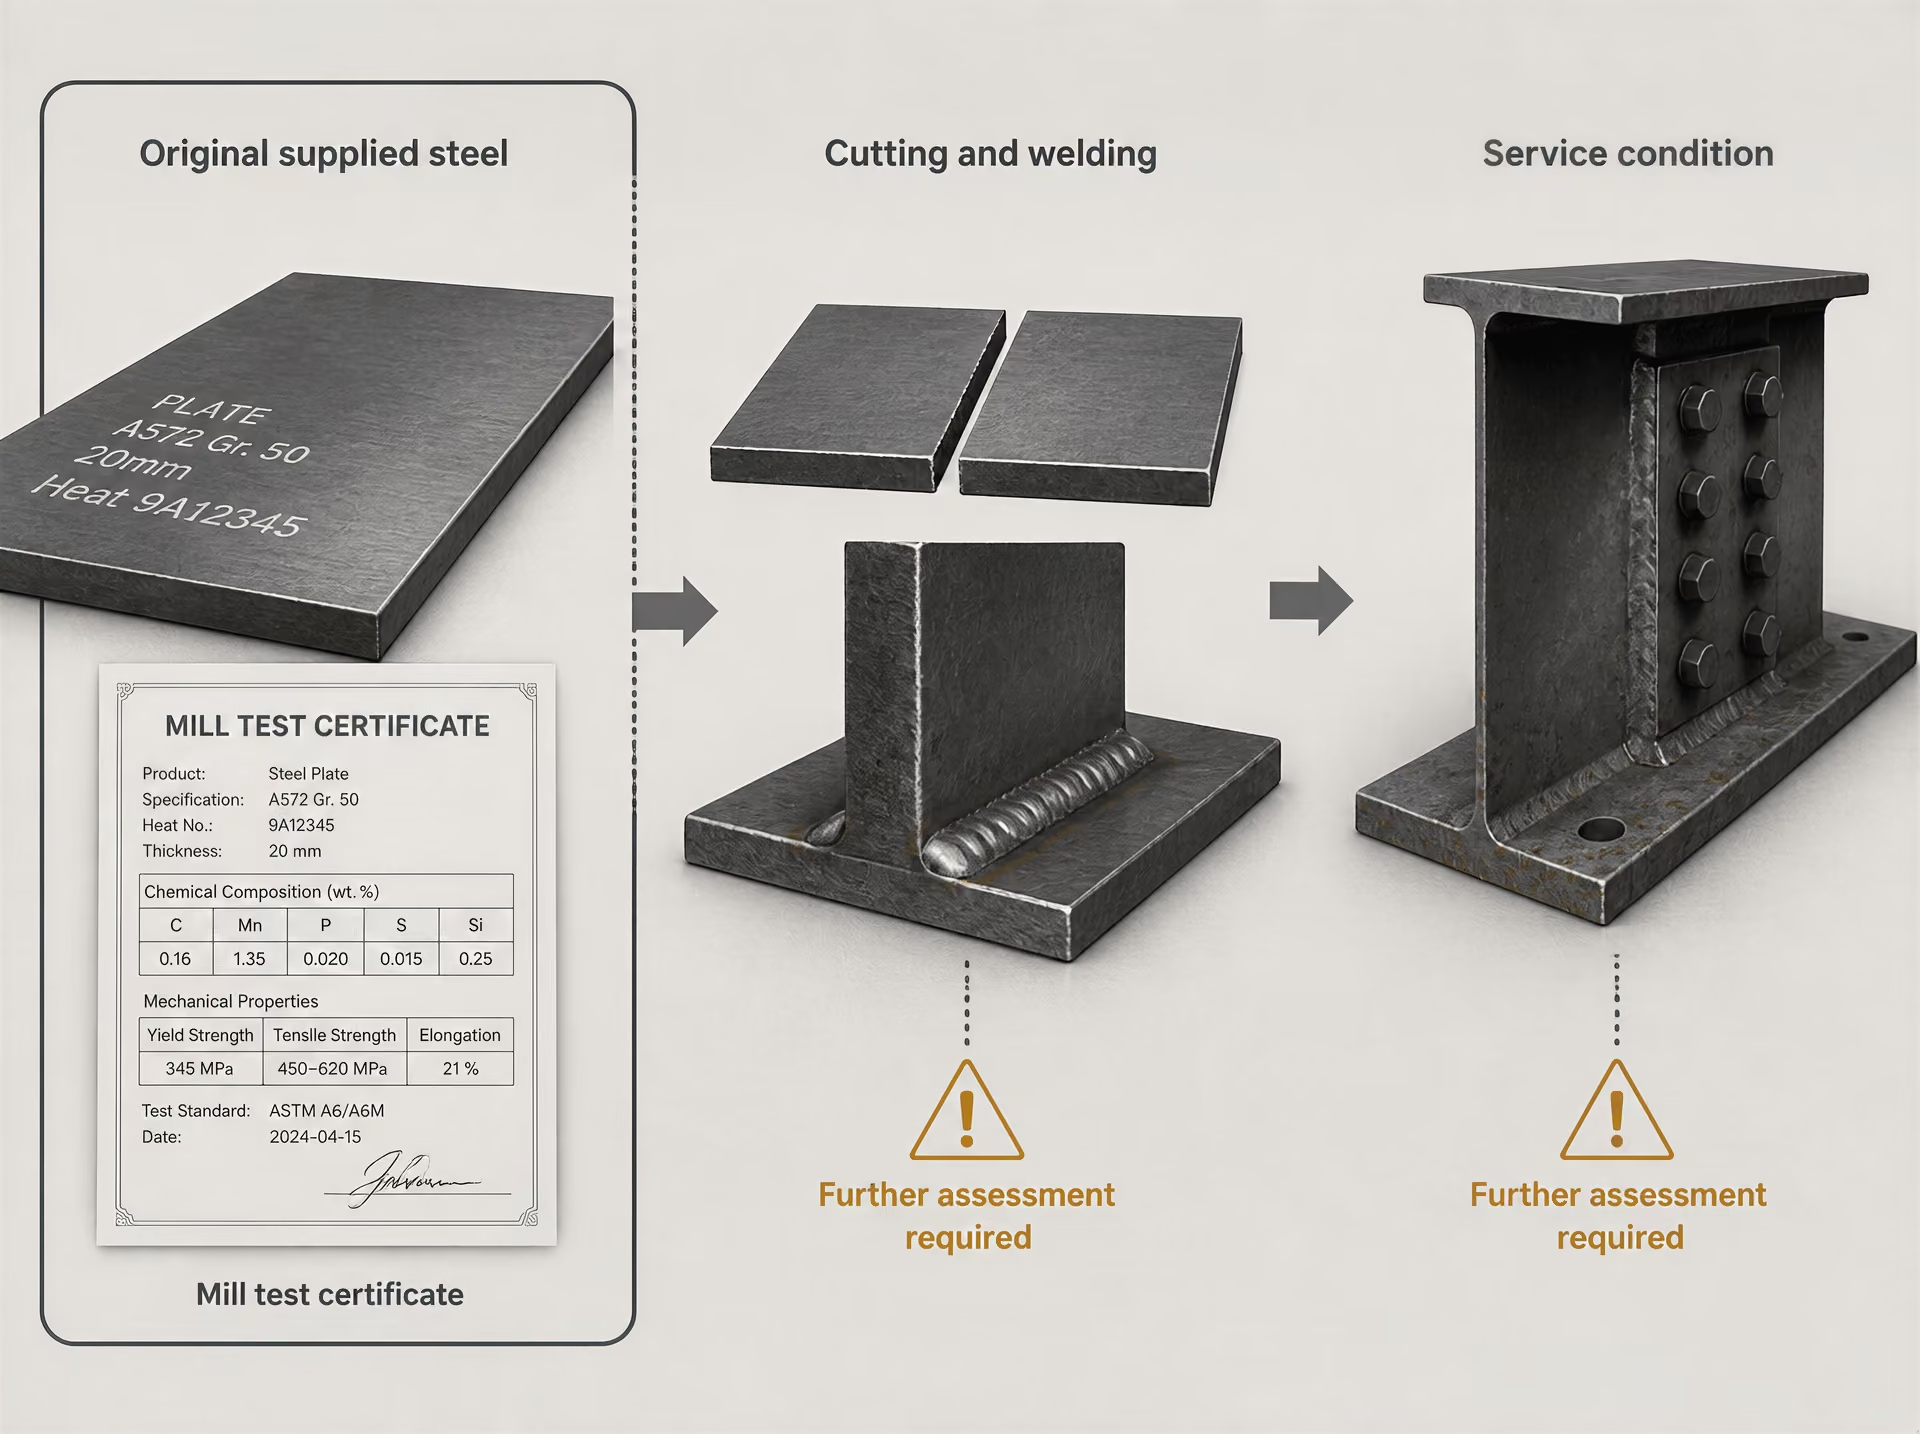
Что может подтвердить исходный документ
Сертификат заводских испытаний может подтвердить, что конкретная поставка, плавка, отливка или партия были заявлены как соответствующие установленным требованиям на стадии производства или поставки. В зависимости от применяемого стандарта в нём могут быть указаны марка стали, форма продукции, размеры, номер плавки, химический анализ плавки, результаты механических испытаний, состояние после термообработки, результаты контроля и применимые критерии приемки. Эти сведения могут обеспечивать прослеживаемость между листом, прутком, профилем или трубой и производственной документацией, на основании которой были получены указанные результаты.
Доказательная сила сертификата прежде всего зависит от его типа. BS EN 10204:2004 распространяется на контрольные документы для металлической продукции, включая декларации о соответствии, протоколы испытаний и сертификаты, основанные на специальном или неспециальном контроле. Документ типа 2.1 представляет собой сертификат соответствия, оформленный в текстовой форме без результатов испытаний; он подтверждает соответствие поставки соглашению, но не содержит численных данных о пределе текучести, временном сопротивлении, относительном удлинении или энергии удара. Поэтому рассмотрение документа типа 2.1 как полноценного протокола испытаний является ошибкой классификации.
Документ типа 2.2 содержит результаты неспециального контроля. Испытания могут относиться к продукции, изготовленной тем же технологическим процессом, но не обязательно к конкретному поставленному изделию. Сертификат типа 3.1 содержит результаты специального контроля, обычно связанные с поставленной продукцией или контрольной единицей и подтверждённые уполномоченным представителем службы контроля изготовителя. Тип 3.2 дополнительно предусматривает подтверждение инспектором, назначенным покупателем, либо официальным инспектором. При этом необходимо изучить конкретные договорные условия: один только номер документа не указывает, какие именно испытания были проведены, где находились образцы и какие правила приемки применялись.
Указанный химический состав может служить основанием для оценки номинального состава и при наличии надлежащей прослеживаемости — возможной идентификации марки стали. Например, сертификат на лист, изготовленный по EN 10025-2 из стали S355J2, может содержать данные о содержании углерода, марганца, кремния, фосфора, серы и легирующих элементов, а также механические характеристики при растяжении и энергию удара по Шарпи при установленной температуре. Однако он не доказывает, что каждый вырезанный компонент имеет абсолютно такой же средний состав, как указано в сертификате, или что зона последующего сварного шва сохраняет свойства основного металла листа.
Результаты механических испытаний устанавливают исход испытаний, проведённых на определённых образцах. Результат испытания на растяжение не является прямым измерением прочности фланца после холодной формовки, снятия напряжений или воздействия пожара. Результат испытания по Шарпи не представляет собой полной характеристики трещиностойкости. Направление испытания, расположение образца, толщина, температура и периодичность отбора образцов могут существенно влиять на интерпретацию результатов.
Требования ASTM следует рассматривать таким же образом. Требования ASTM к отчётам о результатах испытаний материала различаются в зависимости от спецификации на сталь и формы продукции, включая лист, полосу, ленту, трубы, конструкционные профили и поковки. ASTM A6/A6M устанавливает общие требования к катаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям, но не заменяет требования конкретной спецификации на продукцию. Сертификат заводских испытаний, оформленный по ASTM A36/A36M, ASTM A572/A572M Grade 50 или ASTM A516/A516M Grade 70, имеет значение только вместе с применяемой редакцией стандарта, формой продукции, дополнительными требованиями и условиями заказа.
Таким образом, исходный документ может поддерживать такой вывод: «Согласно указанным данным прослеживаемый лист соответствовал установленным химическим и механическим требованиям при заявленном основании для контроля». Это ограниченный вывод. Он не равнозначен утверждению: «Смонтированный компонент не имеет дефектов и пригоден для дальнейшей эксплуатации».
Что невозможно подтвердить после обработки или воздействия
После резки, прокатки, гибки, сварки, механической обработки, нанесения покрытия, ремонта или термообработки состояние стали может отличаться от состояния, указанного в сертификате заводских испытаний. Изготовление может привести к возникновению остаточных напряжений, деформации, ламеллярных разрывов, водородных трещин, подрезов, непроваров по сплавлению, непроваров по глубине или изменению зоны термического влияния. Сертификат на основной металл не может подтвердить химический состав металла шва, квалификацию сварочной процедуры, квалификацию сварщика или отсутствие дефектов изготовления.
Особое значение имеет термическая история. Нормализация, закалка и отпуск, снятие напряжений, индукционный нагрев, сварка или случайный пожар могут изменить твёрдость, прочность, вязкость и микроструктуру. Сертификат на сталь 42CrMo4 по EN 10083-3 в состоянии после закалки и отпуска не подтверждает, что после последующего ремонта вал по-прежнему имеет заданную структуру отпущенного мартенсита. Аналогично, сертификат на балку из стали ASTM A572/A572M Grade 50 не подтверждает остаточную прочность балки после длительного нагрева или местной правки пламенем.
Воздействие условий эксплуатации создаёт отдельные неопределённости. Равномерная коррозия уменьшает толщину сечения; язвенная коррозия создаёт локальные концентрации напряжений; эрозия приводит к удалению материала; коррозионная усталость может ускорять рост трещин при циклическом нагружении. Насыщение водородом может способствовать замедленному растрескиванию восприимчивых сталей. Низкотемпературная эксплуатация может снижать сопротивление разрушению, а повторное нагружение — приводить к образованию усталостных трещин даже в том случае, если исходные результаты испытаний на растяжение и удар соответствовали спецификации. Наличие подлинного сертификата заводских испытаний не опровергает ни одно из этих состояний.
Документ также не может подтвердить текущую геометрию, соосность, условия опирания, историю нагружения или степень закрепления. Компонент мог подвергаться перегрузке, удару, вибрации, неправильной сборке или воздействию химических веществ, не предусмотренных спецификацией. Прослеживаемость может показать, что заменяющий лист был изготовлен из зарегистрированной плавки, но не может подтвердить, что лист установлен в предусмотренном месте или что при последующем ремонте использовались совместимые сварочные материалы.
Это ограничение сохраняется даже в тех случаях, когда сертификат содержит большое количество численных результатов испытаний. Испытания проводят на определённых образцах, а не непрерывно на каждом кубическом миллиметре каждого поставленного компонента. Положительный результат снижает конкретную неопределённость, но не устраняет ограничения выборочного контроля, ограничения методов испытаний или возможность наличия локального дефекта.
Когда становится необходим дополнительный контроль
| Вопрос | Типичные дополнительные доказательства |
|---|---|
| Текущая идентичность | Документы о положительной идентификации материала и прослеживаемости |
| Поверхностное или внутреннее повреждение | Визуальный контроль, ультразвуковой контроль, радиография, магнитопорошковый контроль или капиллярный контроль |
| Уменьшение сечения | Картирование толщины и контроль размеров |
| Термическое воздействие | Измерения твёрдости, металлографический анализ или целенаправленный отбор образцов |
| Трещины или остаточный ресурс | Определение размеров трещин, механика разрушения или оценка усталостной прочности |
Дополнительный контроль становится необходимым, когда решение касается текущей пригодности, остаточного ресурса, механизма повреждения или соответствия требованиям после изготовления, а не исходного состояния при поставке. Основанием могут быть отсутствующая или сомнительная связь прослеживаемости, необъяснимая трещина, аномальная деформация, коррозия, изменение рабочей температуры, аварийное событие, не зарегистрированный ремонт или несоответствие между сертификатом и фактическими свойствами компонента.
Контроль следует проводить в соответствии с применяемым инженерным проектным кодексом, планом инспекций, обоснованием безопасности, нормативным требованием или производственной процедурой. Его нельзя определять только на основании сертификата заводских испытаний. Квалифицированная оценка может включать визуальный и размерный контроль в сочетании с ультразвуковой дефектоскопией, радиографией, магнитопорошковым контролем или капиллярным контролем — в зависимости от материала, геометрии и предполагаемого типа несплошности. Картирование толщины позволяет количественно оценить коррозию; измерения твёрдости помогают выявить локальные термические изменения; металлографические реплики могут способствовать оценке микроструктурных повреждений; а положительная идентификация материала позволяет проверить, соответствует ли установленный сплав заявленной марке.
При подозрении на трещины или деградацию специалисту может потребоваться определение размеров трещины, анализ механики разрушения, оценка усталостной долговечности, исследование реплик, целевой отбор образцов или лабораторная металлография. Дополнительные испытания на растяжение, удар или химический состав могут быть обоснованы, однако извлечение образца из конструкции само по себе является инженерным решением. Результаты необходимо интерпретировать с учётом истории напряжений в компоненте, особенностей сварных соединений, окружающей среды и применимых критериев приемки.
Сертификат заводских испытаний сохраняет полезность в этом процессе. Он предоставляет исходные сведения об идентичности материала, указывает соответствующую спецификацию, позволяет установить возможные записи о плавке и партии и помогает выбрать подходящие методы контроля. Его надлежащая роль является основополагающей, но не решающей: он документирует исходное основание для контроля, тогда как дополнительное обследование устанавливает, соответствует ли обработанный или подвергавшийся воздействию компонент требованиям, определяющим возможность его дальнейшей эксплуатации.
Глоссарий терминов, относящихся к MTC и инспекционной документации
Инспекционный сертификат Контролируемый документ, передающий сведения о соответствии и инспекции в пределах, определённых его типом, заказом и стандартом на продукцию.
Сертификат заводских испытаний (MTC) не является единой универсальной категорией документов. Его значение определяется указанным в нём стандартом на инспекционную документацию, спецификацией на продукцию, заказом на поставку, основанием для инспекции и фактически предоставленными результатами или декларациями. ISO 10474:2013 определяет типы инспекционных документов, предоставляемых покупателям на сталь и стальную продукцию в соответствии с требованиями заказа. Эта формулировка имеет существенное значение: документ фиксирует соответствие установленным требованиям; он не гарантирует автоматически каждое свойство каждой детали, изготовленной из данного материала.
ISO/TC 17/SC 20 указывает ISO 10474:2013 как международный стандарт на инспекционные документы для стали и стальной продукции. В качестве связанного стандарта для общих технических требований к поставке в нём указан ISO 404:2013. В рамках британской системы стандартов BS EN 10204:2004 распространяется на инспекционные документы для металлической продукции, включая декларации о соответствии, отчёты об испытаниях и сертификаты, основанные на специальной или неспециальной инспекции.
Сертификат соответствия
Сертификат соответствия представляет собой официальную декларацию поставщика о том, что поставленный материал соответствует соглашению. Под «соглашением» могут пониматься заказ на поставку, указанный стандарт на продукцию, установленная марка, размеры, состояние поставки и любые дополнительные требования к инспекции. Поэтому декларацию необходимо рассматривать в сопоставлении с этими документами, а не воспринимать как самостоятельное утверждение о пригодности стали для любого предполагаемого применения.
В рамках EN 10204 документ типа 2.1 представляет собой сертификат соответствия, оформленный в текстовой форме без результатов испытаний и подтверждающий, что поставка соответствует соглашению. Следовательно, тип 2.1 не является ни отчётом о химическом анализе, ни отчётом о механических испытаниях. Он содержит декларацию. Если заказ требует результатов анализа плавки, характеристик при растяжении, ударной энергии или твёрдости, один документ типа 2.1 таких результатов не содержит.
Это различие также позволяет избежать распространённой ошибки в терминологии MTC. Поставщик может назвать документ «сертификатом», однако его фактическое содержание определяется обозначением стандарта, типом документа, его содержанием и основанием для инспекции. Заголовок на первой странице менее информативен, чем указанный стандарт, тип документа, идентификация материала и перечисленные подтверждающие сведения.
Отчёт об испытаниях и инспекционный сертификат
Отчёт об испытаниях содержит результаты испытаний, проведённых на продукции, образцах, представляющих эту продукцию, либо, если применимые требования это допускают, на связанном с ней материале, изготовленном в рамках производства. При оценке отчёта следует учитывать метод испытания, направление вырезки образца, температуру испытания, единицы измерения, предельные значения приемки и материал, к которому относятся результаты. Например, указанное временное сопротивление разрыву имеет смысл только при известной марке материала, форме изделия, диапазоне толщин и условиях испытания.
Инспекционный сертификат содержит сведения о соответствии и результатах инспекции в объёме, установленном его типом и заказом. В зависимости от применимой нормативной системы он может включать описание продукции, количество, номер плавки или плавильной партии, химический состав, механические свойства, методы испытаний, результаты инспекции и уполномоченное подтверждение. Из этого не следует, что в нём присутствуют все возможные испытания. Требуемые свойства определяются применимой спецификацией на сталь.
Требования ASTM показывают, почему нельзя игнорировать форму продукции. Требования к отчётам о результатах испытаний материала различаются в разных спецификациях ASTM на сталь и для разных форм продукции, включая лист, полосу, ленту, трубы, фасонный прокат и поковки. ASTM A6/A6M устанавливает общие требования к горячекатаным конструкционным стальным пруткам, листам, фасонному прокату и шпунтовым сваям, однако не заменяет конкретную спецификацию ASTM на соответствующую марку. Поэтому отчёт на конструкционный лист необходимо рассматривать вместе с обозначением соответствующей марки и редакцией ASTM A6/A6M, указанными в заказе или спецификации.
Такая же осторожность необходима при рассмотрении сертификатов, выданных в соответствии с BS EN 10204:2004 или ISO 10474:2013. Стандарт на документ устанавливает порядок передачи инспекционной информации, но не формирует металлургические требования к определённой марке. Содержание углерода, предельные значения для легирующих элементов, предел текучести, характеристики ударной вязкости и требования к термической обработке устанавливаются применимым стандартом на материал и заказом.
Специальная инспекция, неспециальная инспекция и прослеживаемость
Специальная инспекция — это инспекция, проводимая до поставки на поставляемой продукции либо на испытательных единицах, частью которых является поставляемая продукция, таким образом, чтобы сообщаемые результаты относились к данной поставке. Её ценность зависит от непрерывной связи между результатом и отгруженным материалом. Такую связь могут обеспечивать номер плавки, номер плавильной партии, идентификатор продукции, ссылка на образец или другая утверждённая маркировка.
Неспециальная инспекция основана на результатах инспекции, проведённой на продукции, которая не обязательно является поставленной продукцией, хотя и была изготовлена с использованием того же производственного процесса и в тех же условиях. Такие результаты могут служить подтверждением декларации о соответствии, однако они не доказывают, что каждый поставленный элемент подвергался индивидуальному испытанию. Поэтому документ следует рассматривать с учётом указанного в нём основания для инспекции, а не исходить из предположения о поштучном испытании.
Прослеживаемость — это возможность отслеживать идентичность материала и соответствующие записи о нём на протяжении поставки. В контексте MTC это обычно означает сопоставление номера плавки или плавильной партии, марки, размеров, количества и маркировки, указанных в сертификате, с материалом и связанными с ним отгрузочными документами. Прослеживаемость подтверждает идентичность материала и связь между записями, но не доказывает соответствие неуказанного свойства определённому требованию.
Кратко: ISO 10474:2013 и BS EN 10204:2004 определяют типы инспекционных документов; документ типа 2.1 декларирует соответствие без результатов испытаний; отчёт об испытаниях фиксирует результаты установленных испытаний; инспекционный сертификат содержит сведения о соответствии и инспекции, требуемые применимым типом документа; специальная инспекция связывает результаты с конкретной поставкой; неспециальная инспекция основывается на сопоставимом производстве; а прослеживаемость связывает документ с идентифицируемым материалом. ISO 404:2013 рассматривает общие технические требования к поставке, тогда как ASTM A6/A6M устанавливает общие требования для указанных форм горячекатаной конструкционной стальной продукции.
Источники
- [1] Metallic products — Types of inspection documents. BSI standard catalogue, 2004. https://knowledge.bsigroup.com/products/metallic-products-types-of-inspection-documents
- [2] ASTM material-test-report requirements. ASTM technical publication, 2024. https://store.astm.org/astm-tpt-736.html
- [3] Mill Test Certificates EN 10204. Technical document, 2024. https://www.flextechhose.co.uk/media/downloads/Mill_Test_Certificates_EN_10204.pdf
- [4] ISO/TC 17/SC 20 catalogue. ISO committee catalogue, 2024. https://www.iso.org/committee/46470/x/catalogue/
- [5] ASTM A6/A6M general requirements. ASTM technical publication, 2024. https://store.astm.org/astm-tpt-736.html