




Mit jelent az acél kúszása és feszültség alatti törése?
A kúszás időfüggő alakváltozásként
Az acél kúszása emelt hőmérsékleten, alkalmazott terhelés hatására bekövetkező maradó, időfüggő alakváltozás. A meghatározó jellemző nem pusztán az, hogy az acél forró vagy nagy feszültségnek van kitéve, hanem az, hogy az alakváltozás az idő előrehaladtával tovább halmozódik, miközben a terhelés és a hőmérséklet kellően magas marad. Emiatt egy szerkezeti elem hossza, átmérője, falvastagsága vagy beállása akkor is megváltozhat, ha az alkalmazott feszültség a hagyományos szakítóvizsgálattal, rövid idő alatt meghatározott folyáshatár alatt marad.
Ez a különbség azért lényeges, mert a folyáshatárt általában percek alatt határozzák meg, míg a kúszási igénybevétellel járó üzemelés 10 000 vagy 100 000 órán át is tarthat. Egy olyan acél, amely rövid szakítóvizsgálat során alig vagy egyáltalán nem szenved maradó alakváltozást, terhelés alatt, évekkel később mérhető megnyúlást, helyi elvékonyodást vagy torzulást mutathat. Magas hőmérsékleten a diszlokációk mozgása, a diffúzió, a szemcsehatárok csúszása, valamint a kiválások növekedése vagy oldódása olyan alakváltozási mechanizmusokat tesz lehetővé, amelyek túl lassúak ahhoz, hogy egy hagyományos szobahőmérsékletű vizsgálatban megjelenjenek.
A kúszás legfontosabb fogalmai
- Elsődleges kúszás
- Az alakváltozás csökkenő alakváltozási sebességgel kezdődik, miközben az anyag keményedik.
- Másodlagos kúszás
- Az alakváltozás megközelítőleg állandó vagy minimális kúszási sebességgel folytatódik.
- Harmadlagos kúszás
- Az alakváltozási sebesség felgyorsul, miközben az üregképződés, a repedés, a keresztmetszet-vesztés vagy a metallurgiai degradáció csökkenti a teherbíró keresztmetszetet.
A kúszási görbe kialakulása
- Elsődleges kúszás Az alakváltozási sebesség csökken, ahogy kialakul az alakváltozási keményedés.
- Másodlagos kúszás A keményedés és a helyreállás egyensúlyi állapothoz közelít, és megfigyelhető a minimális kúszási sebesség.
- Harmadlagos kúszás A károsodás, a lokalizáció és a keresztmetszet-vesztés felgyorsítja az alakváltozást a törésig.
Egy tipikus kúszási görbének három szakasza van. Az elsődleges kúszás az alakváltozási sebesség csökkenésével kezdődik, ahogy az anyag keményedik. Ezt a másodlagos kúszás követi, amelyet közel állandó, illetve minimális kúszási sebesség jellemez. A harmadlagos kúszás során a folyamat felgyorsul, mivel a kavitáció, a repedések, a keresztmetszet-vesztés, a metallurgiai degradáció vagy más károsodás csökkenti a terhet viselő keresztmetszetet. A görbe alakja nem univerzális: formája a feszültségtől, a hőmérséklettől, a szemcseszerkezettől, a hőkezeléstől, a környezettől és a korábbi igénybevételtől függ.[1] ASTM E139-11(2018), Standard Test Methods for Conducting Creep, Creep-Rupture, and Stress-Rupture Tests of Metallic Materials. ASTM International. ASTM International standard, 2018. ASTM E139-11(2018)
Az ASTM International által kiadott ASTM E139-11(2018) a fémes anyagokra vonatkozó központi vizsgálati módszer-referencia. A szabvány kiterjed a kúszási vizsgálatok során az alakváltozás időfüggésének mérésére, valamint az állandó húzóerő és állandó hőmérséklet mellett végzett kúszási törési és feszültség alatti törési vizsgálatokban a törésig eltelt idő mérésére. A kúszási vizsgálat a törés előtt leállítható, így értékelhető az alakváltozás és a kúszási sebesség. Hasznos eredményei közé tartozik a teljes alakváltozás, a kúszási alakváltozás, az alakváltozási sebesség és a minimális kúszási sebesség.
A NIMS többféle termékformára, hőmérsékletre, feszültségre és törési élettartam-intervallumra vonatkozóan közöl adatokat a 91-es minőség kúszás alatti törési szilárdságáról. Strong evidence
A vizsgálat során maga a metallurgia is megváltozhat. A ferrites hőálló acélokban a karbidreakciók, a megeresztés, a rekonstrukció, a szilárdító részecskék durvulása és a martenzites szerkezet elvesztése módosíthatja a kúszási sebességet. A Grade 91, amelyet általában a 9Cr-1Mo-V-Nb acéllal hoznak összefüggésbe, jól szemlélteti, hogy önmagában a minőségjel nem határozza meg a hosszú távú viselkedést. A NIMS 2024-es Creep Data Sheet adatkészlete a Grade 91 minőségű csövekre, lemezekre és csőanyagokra vonatkozóan 450–725 °C hőmérsékleten és 30–450 MPa feszültség mellett végzett adatokat tartalmaz, és a kúszási törési szilárdságot 100, 1 000, 10 000 és 100 000 óránál adja meg. Ezek az időpontok jól mutatják a probléma léptékét: a releváns tulajdonság a kívánt üzemidővel együtt változik.
A kúszás kölcsönhatásba lép a ciklikus terheléssel is. K. Natesan Grade 91 ferrites acélról szóló, IAEA által közölt tárgyalása a ciklikus lágyulást, az alakváltozási sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást a kúszás–fáradás tervezésének tényezőiként azonosítja. Egy 2022-es, Wilshire-egyenletet és kontinuum-károsodásmechanikát alkalmazó tanulmány szerzői által kidolgozott modell célja a P91 kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és feszültség alatti törési élettartamának előrejelzése volt. A szerzők nevét a közzététel előtt a hivatkozott rekord alapján kell ellenőrizni; azok nem vezethetők le a modell leírásából.
A feszültség alatti törés mint a törésig eltelt idő
A feszültség alatti törés azt az időt jelenti, amely alatt egy próbatest vagy szerkezeti elem meghatározott hőmérsékleten, tartós feszültség hatására eltörik. Az eredmény a tönkremenetelig eltelt élettartam mérése, nem csupán hagyományos szakítószilárdsági érték. A feszültség alatti törésről készült jelentésben fel kell tüntetni az alkalmazott feszültséget, a hőmérsékletet, a törési időt, valamint – ahol releváns – a próbatest irányát és geometriáját, továbbá gyakran a mért megnyúlást és keresztmetszet-csökkenést is.
| Szempont | Kúszásvizsgálat | Feszültség alatti törésvizsgálat |
|---|---|---|
| Elsődleges megfigyelés | Az idő függvényében bekövetkező alakváltozás | A törésig szükséges idő |
| A próbatest kimenetele | A törés előtt leállítható | Rendszerint töréssel végződik |
| Hasznos eredmények | Teljes alakváltozás, kúszási alakváltozás, alakváltozási sebesség, minimális kúszási sebesség | Törési idő, nyúlás, keresztmetszet-csökkenés, törési hely |
A kúszási törés és a feszültség alatti törés kifejezések átfednek egymással, de eltérő megfigyelésekre helyezik a hangsúlyt. A kúszási vizsgálat középpontjában az alakváltozás időfüggése áll, függetlenül attól, hogy a próbatest eltörik-e. A feszültség alatti törési vizsgálat a törésig eltelt időt vizsgálja, bár a próbatest a tönkremenetel előtt rendszerint kúszást szenved. Az ASTM E139 ezeket a kapcsolódó eljárásokat egyetlen keretrendszerben kezeli.
A törési mód az eredmény részét képezi. A próbatest tönkremehet képlékeny túlterhelés következtében, jelentős nyakadás után; szemcsehatári repedések révén, amelyeket a szemcsehatári üregek kialakulása kísér; vagy egy környezeti támadás, illetve instabil mikroszerkezet által elősegített, ridegebb törési úton. Ezért két azonos törési idejű vizsgálat eltérő üzemi kockázatokat jelezhet, ha az egyik jelentős előzetes alakváltozást okoz, míg a másik a repedés kialakulása előtt viszonylag kevés figyelmeztető jelet ad.
A NIST a kúszási törési adatokat a magas hőmérsékleten üzemelő fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fontos csoportjaként azonosítja. A NIMS szisztematikusan gyűjtött adatokat tart fenn szénacélokra, gyengén ötvözött acélokra, magas krómtartalmú acélokra és ausztenites hőálló acélokra vonatkozóan. Az ilyen adatok támogatják az extrapolációt, az extrapoláció azonban nem helyettesíti az acél tényleges állapotának, hegesztési előzményeinek, feszültségi állapotának és korábbi kitettségének ellenőrzését.
Miért kell a hőmérsékletet és a tartós feszültséget együtt megadni?
A „magas hőmérsékletű szilárdság” meghatározás önmagában hiányos, ha nem tartalmazza a hőmérsékletet és a feszültséget, valamint az időalapot. Általában akár a hőmérséklet, akár a tartós feszültség növelése fokozza a kúszási sebességet és lerövidíti a törési élettartamot, a hatás azonban erősen függ az acélminőségtől, és nem ragadható meg egyetlen szobahőmérsékleti szilárdsági értékkel. Az a kijelentés, hogy „a Grade 91 magas hőmérsékleten 500 MPa értéket tart meg”, mérnöki szempontból értelmezhetetlen a hőmérséklet, az időtartam, a megengedett alakváltozás vagy károsodási határérték, valamint a vizsgálati alap megadása nélkül.
Az ASTM E139 állandó húzóerőt és állandó hőmérsékletet feltételez. A valós szerkezeti elemek ritkán tapasztalnak ilyen egyszerű terhelési előzményt. A nyomástartó edények, gőzvezetékek, gyűjtőcsövek, turbinakomponensek és reaktorkomponensek ismételten felmelegedhetnek és lehűlhetnek, indítási és leállítási tranziens folyamatoknak lehetnek kitéve, változó nyomást viselhetnek, illetve hőmérséklet-gradiensek és befogási feszültségek alakulhatnak ki bennük. Ezek a terhelési előzmények kúszás–fáradás kölcsönhatást, termikus feszültséget, feszültségrelaxációt, ratchetinget és változó mikroszerkezetet idéznek elő. Egy állandó hőmérsékleten felvett törési görbe önmagában nem képes leírni ezeket a hatásokat.[2] NUREG/CR-6150: Creep-Rupture Damage Modeling. U.S. Nuclear Regulatory Commission. U.S. Nuclear Regulatory Commission report, 1994. NUREG/CR-6150
A tervezési szabályok a vizsgálati adatokat megengedett feszültségekké, élettartamhányadokká, alakváltozási határértékekké vagy károsodásértékelésekké alakítják. Az ASME BPVC Section II, Part D tervezési anyagjellemzőket ad meg, míg az ASME BPVC Section III, Division 5 a magas hőmérsékletű reaktorkomponensek szerkezeti kialakítására vonatkozó szabályokat tartalmazza. Az Európai Unió 2014/68/EU irányelve előírja, hogy a nyomástartó berendezések esetében figyelembe kell venni a kúszással kapcsolatos anyagtulajdonságokat és az előírt határértékeket, ha a kúszás jelentős. Az Egyesült Államok Nuclear Regulatory Commission által 1994-ben kiadott NUREG/CR-6150 a Larson-Miller- és Manson-Haferd-paraméterekkel végzett kúszási törési károsodásmodellezést írja le, többek között szénacél és rozsdamentes acél anyagokra.
Ezek a paraméterek az adatok rendszerezésének módszerei, nem pedig olyan anyagállandók, amelyek megszüntetik a bizonytalanságot. A hosszú távú teljesítmény továbbra is függ a hőmérséklet előzményeitől, a tartós és ciklikus feszültségtől, az alakváltozási sebességtől, a törési mechanizmustól, a környezeti kitettségtől és a mikroszerkezeti stabilitástól. Ezért a kúszási alakváltozást és a feszültség alatti törési élettartamot külön kell megadni, majd azokat együtt kell értelmezni a tényleges üzemeltetési feltételek alapján.
A kúszási alakváltozás három szakasza
A kúszási vizsgálat során a próbatestben fellépő alakváltozást az eltelt idő függvényében rögzítik, miközben a próbatest tartós terhelés és emelt hőmérséklet hatása alatt marad. A jellegzetes eredmény egy felfelé görbülő alakváltozás–idő diagram: az alakváltozás kezdetben gyorsan növekszik, majd a sebesség közel állandóvá válik, végül a törés előtt az alakváltozás felgyorsul. Ez a háromszakaszos leírás hasznos, de nem olyan szabály, amelyet minden ötvözetnek, hőkezelésnek, próbatestnek vagy terhelési előzménynek követnie kell. Egyes vizsgálatok az elsődleges kúszás során érnek véget; másoknál csak rövid másodlagos szakasz figyelhető meg, vagy a folyamat közvetlenül a gyorsuló károsodási szakaszba lép át.
Az ASTM International ASTM E139-11(2018) szabványa a fémes anyagokon, állandó húzóerő és hőmérséklet mellett végzett kúszási vizsgálatokban az alakváltozás időfüggésének, valamint a kúszási törési és feszültség alatti törési vizsgálatokban a törésig eltelt időnek a mérési módszereit határozza meg. A kúszási görbe ezért többet ír le, mint a „magas hőmérsékleten mutatott szilárdság”. Rögzíti, hogy az anyag miként viseli a terhelést, hogyan változik belsőleg, és hogyan közelít a tönkremenetelhez.

Elsődleges kúszás és csökkenő alakváltozási sebesség
Az elsődleges kúszás akkor kezdődik, amikor az alkalmazott feszültség és hőmérséklet időfüggő képlékeny alakváltozást hoz létre. Az alakváltozási sebesség kezdetben viszonylag nagy, majd csökken. Ez a csökkenés általában az alakváltozási keményedést tükrözi: a diszlokációk felszaporodnak és kölcsönhatásba lépnek egymással, ami megnehezíti a további alakváltozást. Ezzel egyidejűleg a helyreállási folyamatok — például a diszlokációk átrendeződése és megsemmisülése — megkezdik a keményedés ellensúlyozását. A mért görbe e versengő mechanizmusok eredménye.
A kezdeti sebességet a terhelés alkalmazásának módja is befolyásolhatja. Az a próbatest, amelyet gyorsan hoznak a vizsgálati hőmérsékletre és erőszintre, eltérő kezdeti választ mutathat ahhoz képest, amelyet terhelés alatt melegítenek, mivel a hőtágulás, az átmeneti feszültség-átrendeződés és a mikroszerkezeti helyreállás módosítja a kiindulási állapotot. A kiválással keményített acélokban a részecskék kezdetben akadályozhatják a diszlokációk mozgását, majd a hőntartás során durvulhatnak vagy feloldódhatnak. A ferrites hőálló acélokban a megeresztett martenzit stabilitása, a karbidok eloszlása és a finomabb kiválások szabályozza, hogy az elsődleges kúszás milyen gyorsan alakul át egyenletesebb szakaszba.
Az elsődleges kúszás nem csupán a „tényleges” vizsgálat rövid bevezetője. A felhalmozódott alakváltozás fontos lehet szűk mérettűrésű alkatrészek esetén, a kezdeti sebesség pedig jelezheti, hogy az anyag termikusan öregedett-e, vagy nem megfelelő hőkezelést kapott. A Grade 91, vagyis a 9Cr-1Mo-V-Nb acél jól szemlélteti ezt: kúszási viselkedése nem csupán a névleges króm- és molibdéntartalmától függ, hanem a megeresztett martenzites szerkezet és a kiválások stabilitásától is. K. Natesan, az IAEA munkatársa, a Grade 91 ferrites acél kúszás–fáradás tervezéséről szóló tárgyalásokban többek között a ciklikus lágyulást, az alakváltozási sebességtől való függést, a termikus öregedést, a környezeti hatást és a mikroszerkezeti változást azonosította meghatározó tényezőként.
A görbe eltérhet a tankönyvi alaktól, ha a feszültség alacsony, a hőmérséklet változik, vagy az anyagban erőteljes szerkezeti helyreállás megy végbe. A csökkenő alakváltozási sebesség jellemző, de nem egyetemes.
Másodlagos kúszás és minimális kúszási sebesség
A másodlagos kúszás az a szakasz, amelyben az alakváltozási sebesség jelentős időintervallumon keresztül megközelítőleg állandó. A gyakorlatban a sebesség gyakran minimumot ér el, és nem marad tökéletesen állandó. Ez a minimális kúszási sebesség az ötvözetek és vizsgálati feltételek összehasonlításának egyik leghasznosabb mennyisége, mivel meghatározott mértéket ad az alakváltozásra abban az időszakban, amikor a keményedés és a helyreállás közelebb kerül az egyensúlyhoz.
Az összehasonlítás csak akkor értelmezhető, ha a vizsgálati változókat szabályozzák. A hőmérséklet, az alkalmazott feszültség, a próbatest orientációja, az előzetes hőkezelés, a szemcseméret, a mérőhossz és a légkör egyaránt módosíthatja a mért értéket. A hőmérséklet csekély változása is jelentős sebességváltozást okozhat, mivel a termikusan aktivált diffúzió és a diszlokációk mászása a hőmérséklettel felgyorsul. A feszültség az aktív alakváltozási mechanizmuson keresztül befolyásolja a sebességet; eltérő feszültségtartományokban a szemcsehatár-csúszás, a diszlokációs kúszás vagy a diffúzió által elősegített folyamatok válhatnak meghatározóvá.
A NIMS 2024. évi Creep Data Sheet adatbázisa szemlélteti, miért kell minden közölt értékhez a vizsgálati feltételeket is megadni. A Grade 91 adatkészlete 450–725 °C közötti hőmérsékletet és 30–450 MPa közötti feszültséget fed le, a kúszási törési szilárdságot pedig 100, 1 000, 10 000 és 100 000 órára adják meg. Ezek az intervallumok nem redukálhatók egyetlen, hőmérséklettől független szilárdsági számra. A NIMS szénacélokra, gyengén ötvözött acélokra, nagy krómtartalmú acélokra és ausztenites hőálló acélokra vonatkozó, szisztematikusan gyűjtött adatokat is fenntart.
A minimális kúszási sebesség a modellillesztéshez éppúgy hasznos, mint az anyagok összehasonlításához. Az Egyesült Államok Energiaügyi Minisztériumának Office of Scientific and Technical Information szervezetén keresztül ismertetett, 2022-es tanulmány a Wilshire-egyenleteket a kontinuumkárosodási mechanikával kombinálta a P91 acél kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és feszültség alatti törési élettartamának előrejelzésére. Az ilyen modellekhez azonban továbbra is szükség van a releváns feszültségeknél, hőmérsékleteken, termékformákon és mikroszerkezeti állapotok mellett nyert adatokra. A vizsgált tartományon messze túlmutató extrapoláció elrejtheti a mechanizmus változásait.
A próbatest geometriája ebben az összefüggésben is fontos. A mérőhossz befolyásolja a helyi alakváltozás átlagolását, míg az átmérő és a vállkialakítás hatással van a feszültségkoncentrációra és a hőáramlásra. Egy alkatrészben a többtengelyű feszültségállapot, a hegesztési maradó feszültség, a bemetszések és a belső nyomás a sima, egytengelyű próbatesten mért értéktől eltérő helyi kúszási sebességet eredményezhet.
Harmadlagos kúszás, a károsodás felhalmozódása és a törés
A harmadlagos kúszás akkor kezdődik, amikor az alakváltozási sebesség felgyorsul. A gyorsulás azt jelzi, hogy a próbatest elveszíti tényleges teherhordó keresztmetszetét, vagy romlik az alakváltozással szembeni belső ellenállása. A nyak kialakulása, a szemcsehatári üregképződés, a karbidok durvulása, a kiválások feloldódása, az oxidáció, a repedésképződés és a lokalizált alakváltozás külön-külön vagy együttesen is szerepet játszhat. Ahogy a tényleges keresztmetszet csökken, a helyi feszültség növekszik, még akkor is, ha a kívülről alkalmazott erő állandó marad. A görbe ekkor meredeken felfelé fordul, majd töréssel ér véget.
Ez a szakasz tehát károsodási jelzés, nem pedig a másodlagos kúszás egyszerűen felgyorsult változata. Egy alkatrész már a látható repedés megjelenése előtt is veszélyessé válhat, különösen akkor, ha a szemcsehatárokon üregek alakulnak ki, vagy ha a hegesztés hőhatásövezete meggyengül. A törési mód a feszültségállapottól, a hőmérséklettől, a szemcseszerkezettől, a környezettől és a behatási időtől függ. A sima húzópróbatestek gyakran lokalizált nyakképződéssel vagy szemcsehatári üregképződéssel mennek tönkre; a bemetszett vagy kényszerített alakváltozású térségekben nagy triaxialitás alakulhat ki, és a repedés növekedése jóval korábban megkezdődhet.
A feszültség alatti törés a törésig eltelt időre összpontosít, míg a kúszási vizsgálat az alakváltozást az idő függvényében vizsgálja. A két mérés összefügg, de eltérő mérnöki kérdésekre ad választ. A NIST a kúszási törési adatokat a magas hőmérsékleten alkalmazott fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja. Az Egyesült Államok Nukleáris Szabályozási Bizottságának NUREG/CR-6150 (1994) kiadványa a Larson–Miller- és Manson–Haferd-paraméterekkel végzett károsodásmodellezést ismerteti többek között szénacélra és rozsdamentes acélra, a paraméterezett görbék azonban továbbra is az alapul szolgáló adatoktól és törési mechanizmusoktól függenek.
A tervezési szabályoknak számolniuk kell ezzel a függőséggel. Az ASME BPVC Section II, Part D a tervezéshez használt anyagjellemzőket adja meg, míg az ASME Section III, Division 5 a magas hőmérsékletű reaktor-alkatrészek gyártási és szerkezeti szabályait tartalmazza. A 2014/68/EU irányelv előírja, hogy a kúszással kapcsolatos anyagtulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a nyomástartó berendezések tervezésében a kúszás jelentős szerepet játszik. Ezek a szabályok nem tekintik a törésig eltelt időt az üzemi teljesítmény teljes körű leírásának. Meghatározzák továbbá a megengedett feszültséget, alakváltozást, károsodást és élettartamot az előírt hőmérsékleti és terhelési előzmények mellett.
A harmadlagos kúszás vége nem mindig egyetlen, egyértelmű esemény. A termikus ciklusok fáradási repedéseket hozhatnak létre vagy erősíthetnek fel; az oxidáció kívülről csökkentheti a keresztmetszetet; a metallurgiai öregedés pedig az üzemelés során megváltoztathatja a meghatározó mechanizmust. A megbízható értékelés ezért a teljes görbét vizsgálja, meghatározza a minimális kúszási sebességet, elemzi a károsodás lefolyását, és ellenőrzi, hogy a vizsgálati próbatest reprezentálja-e az alkatrész geometriáját, feszültségállapotát, környezetét és mikroszerkezetét.
A magas hőmérsékletű alakváltozás metallurgiai mechanizmusai
A kúszás tartós feszültség és hőmérséklet hatására bekövetkező, időfüggő alakváltozás. Az ismerős alakváltozás–idő görbének három szakasza van, de ezek a szakaszok nem a természet különálló törvényei. A mikroszkopikus folyamatok változásának látható következményei. A primer kúszás általában csökkenő alakváltozási sebességet mutat, miközben a diszlokációk átrendeződnek és az anyag keményedik. A szekunder kúszás során a sebesség megközelítőleg állandó, amikor a keményedés és a regenerálódás egyensúlyban van. A tercier kúszás felgyorsul, amikor a nyakképződés, a porozitás, a szemcsehatár-kavitáció, a repedések és a keresztmetszet csökkenése mérséklik a terhet viselő felületet.
A feszültségtörési vizsgálat más kérdésre keresi a választ: mennyi ideig marad épen a próbatest a törés bekövetkezéséig? Az ASTM E139-11(2018) szabvány módszereket ír elő a fémes anyagokon végzett kúszási vizsgálatokban az időfüggő alakváltozás, valamint az állandó húzóerő és hőmérséklet mellett végzett kúszástörési és feszültségtörési vizsgálatokban a törésig eltelt idő mérésére. A törési idő ezért nem helyettesíti a kúszási görbét. Két olvasztás hasonló idő alatt érheti el a törést, miközben eltérő alakváltozást halmoz fel, vagy az egyik próbatest mérsékelt teljes alakváltozás után is tönkremehet, mert a károsodás a szemcsehatárokon lokalizálódott.

A diszlokációk mozgása és a regenerálódás
Diszlokációmászás Egy diszlokáció diffúzió által segített elmozdulása eredeti csúszási síkjából, amely lehetővé teszi a szokásos siklást akadályozó gátak megkerülését.
Azokon a hőmérsékleteken, amelyek alacsonyabbak annál a tartománynál, ahol a diffúzió jelentőssé válik, a képlékeny alakváltozást főként a diszlokációk csúszása szabályozza. Egy diszlokáció akkor mozdul el, amikor a redukált nyírófeszültség leküzdi a rács, az oldott atomok, a kiválások, az egyéb diszlokációk és a szubszemcsehatárok ellenállását. A hőmérséklet megváltoztatja ezt az egyensúlyt: a termikus aktiváció segíti a diszlokációt a rövid hatótávolságú akadályok leküzdésében, miközben a tartós feszültség biztosítja a folyamatos mozgás hajtóerejét.
Magasabb hőmérsékleten a diszlokációk a csúszás mellett mászással is mozoghatnak. A mászás során üres helyek diffundálnak a diszlokációvonalhoz vagy onnan el, lehetővé téve, hogy a diszlokáció elhagyja eredeti csúszási síkját és megkerüljön egy akadályt. Ez a folyamat számos acélban központi szerepet játszik a hatványtörvény szerinti kúszásban. A csúszást akadályozó kiválást a diszlokáció mászással megkerülheti; a diszlokációtorlódás szintén leépülhet, amikor az üres helyek lehetővé teszik az akadály mászással történő megkerülését. A mért kúszási sebesség ennek következtében függ a feszültségtől, a hőmérséklettől, az akadályok távolságától, az üres helyek mozgékonyságától és a folyamatosan változó diszlokációszerkezettől.
A regenerálódás eltávolítja az alakváltozás során kialakult keményedés egy részét. A diszlokációk megsemmisítik egymást, amikor ellentétes előjelű vonalak találkoznak, kisebb energiájú konfigurációkba rendeződnek, és poligonizáció révén szubszemcséket hoznak létre. Ezek a változások magyarázzák, hogy a primer kúszás miért lassulhat akkor is, amikor az alakváltozás folytatódik: az anyag kezdetben keményedik, majd a regenerálódás fokozatosan ellensúlyozza ezt a keményedést. Szekunder kúszáskor a diszlokációk sokszorozódása, csúszása, mászása és a regenerálódás közötti egyensúly közel állandó minimális kúszási sebességet eredményez.
Ez az egyensúly az üzemelés során nem állandó. A megeresztett martenzites Grade 91, amelyet a vonatkozó termék- és tervezési összefüggésekben P91-ként is jelölnek, finom léces szerkezetének és kiválásainak köszönheti kúszási ellenállását; ezek közé tartoznak a krómban gazdag MC karbidok és a nióbiumot, illetve vanádiumot tartalmazó MX-részecskék. A hőhatás durvítja vagy újraelosztja ezeket a részecskéket, módosítja a léc- és szubszemcseszerkezetet, és csökkentheti a diszlokációk mozgásával szembeni ellenállást. K. Natesan Grade 91-ről szóló IAEA-tanulmánya a ciklikus meglágyulást, az alakváltozási sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást a kúszás–fáradás értékelésének tervezési tényezői között azonosítja. A próbatest kezdeti szakítószilárdsága ezért önmagában keveset árul el a több ezer órát követően kialakuló hosszú távú minimális kúszási sebességről.
A függést gyakran Norton-típusú összefüggéssel ábrázolják, például \(\dot{\varepsilon}=A\sigma^n\exp(-Q/RT)\), amely szerint a kúszási sebesség a feszültséggel és a hőmérséklettel nő. Ez egy meghatározott mechanizmus- és ad 범위ben hasznos, de nem univerzális leírás. A feszültségkitevő, az aktiválási energia, sőt még az irányító mechanizmus is megváltozhat. A P91 2022-es, Wilshire-alapú kontinuumkárosodás-mechanikai tanulmánya ezt szemlélteti: az alakváltozás és a károsodás leírását egyesítve a kúszási alakváltozást, a minimális kúszási sebességet, a károsodást és a feszültségtörési élettartamot becsüli, ahelyett hogy a törési szilárdságot egyetlen állandóként kezelné.
| Mechanizmus | Diffúziós útvonal vagy folyamat | A leírt feltételek vagy hatás |
|---|---|---|
| Nabarro–Herring-féle kúszás | Diffúzió a kristályrácson keresztül | Az atomok a nyomási tartományokból a húzási tartományok felé mozognak. |
| Coble-féle kúszás | Diffúzió a szemcsehatárok mentén | A rövidebb határfelületi diffúziós útvonalak növelhetik az alakváltozást. |
| Szemcsehatár-csúszás | A szomszédos szemcsék egymáshoz viszonyított nyírása | Diffúzióval és diszlokációs aktivitással történő alkalmazkodást igényel. |
A diffúzió, a szemcsehatárok és a kavitáció
A diffúzió által elősegített alakváltozás a hőmérséklet emelkedésével egyre fontosabbá válik. Nabarro–Herring-féle kúszás esetén az atomok a kristályrácson keresztül a nyomás alatt álló tartományokból a húzás alatt álló tartományok felé diffundálnak. Coble-féle kúszás során a szemcsehatárok menti diffúzió rövidebb utat biztosít. Mindkét mechanizmust erősen befolyásolja a szemcseméret: a finomabb szemcsék nagyobb határfelületet és rövidebb diffúziós utakat biztosítanak, ami megfelelő körülmények között növelheti a diffúziós kúszást.
Szemcsehatár-üregképződés Mikroszkopikus üregek keletkezése, növekedése és összekapcsolódása a szemcsehatárok mentén, magas hőmérsékleten fennálló feszültség hatására.
A szemcsehatárok egyben a csúszás helyszínei is. A szomszédos szemcsék egymáshoz képest elnyíródhatnak, amikor a diffúzió és a diszlokációs aktivitás kiegyenlíti a csatlakozásaiknál fellépő inkompatibilitást. A szemcsehatár-csúszás különösen magas homologikus hőmérsékleten, kis vagy közepes feszültség, valamint finom szemcseméret mellett járul hozzá a kúszási alakváltozáshoz. Alkalmazkodás nélkül azonban nem folytatódhat korlátlanul, különben hézagok és átfedések alakulnának ki ott, ahol több határ találkozik. Ezt az alkalmazkodást a diszlokációk mászása és a diffúzió biztosítja.
Ugyanezek a határok a károsodás előnyben részesített helyeivé válhatnak. Az üres helyek és a szennyezők a feszültség alatt álló határfelületek felé vándorolnak, miközben a csúszás a hármas csomópontokban és a részecskéknél koncentrálja az alakváltozást. Kisméretű üregek alakulnak ki, növekednek, majd mikrorepedésekké kapcsolódnak össze. Ezt nevezik szemcsehatár-kavitációnak. A tercier kúszás akkor kezdődik, amikor az ilyen károsodás, a lokális nyakképződés és a repedésnövekedés annyira csökkenti a tényleges keresztmetszeti területet, hogy a makroszkopikus alakváltozási sebesség felgyorsul.
A kavitációt befolyásolja a feszültségi állapot, a szemcsehatárok szilárdsága, a részecskék eloszlása, az oxidáció és a korábbi termikus előélet. Egytengelyű laboratóriumi vizsgálat nem reprodukálja az összes üzemi körülményt: a többtengelyű kényszer gátolhatja vagy elősegítheti az üregek növekedését, az oxidáló atmoszféra pedig károsíthatja a felületet és módosíthatja a repedések terjedési útját. Az ASM International kúszási és feszültségtörési meghibásodásokról szóló elemzései ezért a környezetet, a metallurgiai instabilitást, a karbidreakciókat, a törési módot és a kúszás–fáradás kölcsönhatását a feszültség és a hőmérséklet mellett tárgyalják.
A NIMS rendszerezetten gyűjtött kúszási és törési adatokat biztosít szénacélokról, gyengén ötvözött acélokról, nagy krómtartalmú acélokról és ausztenites hőálló acélokról. A Grade 91 2024-es adatállománya 9Cr-1Mo-V-Nb acélból készült csövekre, lemezekre és csővezetékekre vonatkozik 450–725 °C és 30–450 MPa között, és 100, 1 000, 10 000, valamint 100 000 órára adja meg a kúszástörési szilárdságot. Ezek az időtartamok olyan mikroszerkezeti fejlődést tárnak fel, amelyet egy rövid idejű szakítóvizsgálat nem képes megragadni. A NIST szintén a kúszástörési adatokat a magas hőmérsékleten alkalmazott fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő kategóriájaként azonosítja.
A szemcseméret és a kristályszerkezet hatása
A szemcseméret megváltoztatja a szemcsén belüli és a határok által szabályozott alakváltozás közötti versengést. A durva szemcsék összesített szemcsehatár-felülete kisebb, ami általában mérsékli a határcsúszást és a diffúziós kúszást. Ezért teljesíthetnek jól a durva szemcséjű vagy irányítottan dermedt szerkezetek bizonyos magas hőmérsékletű alkalmazásokban. A finom szemcsék ugyanakkor alacsonyabb hőmérsékleten javíthatják a folyáshatárt a határerősítés révén, és elősegíthetik az egyenletes megeresztett martenzites szerkezet kialakulását. Az optimális szemcseméret az üzemi hőmérséklettől, a feszültségtől, a terhelési előélettől és a meghibásodási kritériumtól függ.
A kristályszerkezet szintén fontos. A ferrites és martenzites acélok térközepes köbös szerkezetűek, míg az ausztenites rozsdamentes acélok lapközepes köbös szerkezetűek. Csúszási rendszereik, diffúziós sebességük, réteghiba-energiájuk, fázisstabilitásuk és kiválási reakcióik eltérnek egymástól. Egy adott hőmérsékleten a diszlokációk csúszásának ellenálló acél tartós hőhatás során a regenerálódás vagy a fázisátalakulás következtében meglágyulhat. Az ASTM A1091/A1091M szerinti Grade C91 öntvények kivált részecskékkel stabilizált megeresztett martenzites vagy bainites szerkezetre támaszkodnak, de az előny csak akkor marad fenn, ha ez a részecskékkel erősített szerkezet az üzemelés során megőrződik.
Tervezéskor a mechanizmusváltozásokat nem szabad biztonságosan elrejteni egyetlen extrapolációs egyenletben. A NUREG/CR-6150 (1994) a Larson–Miller- és a Manson–Haferd-paraméteres módszereket ismerteti a szénacélt és rozsdamentes acélt is magában foglaló anyagok kúszástörési károsodásának modellezésére; ezek a módszerek rendszerezik az adatokat, de nem teszik szükségtelenné a szerkezet, a környezet, az alakváltozási korlátok és a törési mód ellenőrzését. Az ASME BPVC II. szakaszának D része a tervezéshez szükséges anyagtulajdonságokat adja meg, míg a III. szakasz 5. divíziója a magas hőmérsékletű reaktorkomponensek szerkezeti szabályait tartalmazza. Az Európai Unió 2014/68/EU irányelve szintén előírja, hogy a kúszással kapcsolatos tulajdonságokat és az előírt határértékeket figyelembe kell venni ott, ahol a kúszás jelentős szerepet játszik a nyomástartó berendezések tervezésében. A helyes értelmezés a görbét irányító mechanizmus feltárásával kezdődik, nem pedig egyetlen idézett „magas hőmérsékletű szilárdságértékkel”.
Hogyan változik az acél mikroszerkezete hosszan tartó igénybevétel során?
Egy acélalkatrész gyártáskor kialakult mikroszerkezete nem marad változatlanul fenn korlátlan ideig. A hőmérséklet és a feszültség a gyártást követően is folyamatosan elősegíti a diffúziót, a diszlokációk regenerálódását, a részecskék növekedését, a fázisátalakulást és a károsodás felhalmozódását. Ezért az átvételi vizsgálattal rögzített szerkezet jelentősen eltérhet attól a szerkezettől, amely 100 000 üzemóra után meghatározza a kúszási sebességet vagy a törést.

Ez a különbség központi jelentőségű a ferrites, kúszási szilárdságukban megerősített acélok esetében. Az ASTM E139-11(2018), amelyet az ASTM International adott ki, különválasztja a kúszási vizsgálat során az idő függvényében bekövetkező alakváltozás mérését a kúszási törési vagy feszültség alatti törési vizsgálatban a törésig eltelt idő mérésétől. Mindkét eredmény az igénybevétel során fennálló szerkezettől függ, nem csupán a kezdeti szakítószilárdságtól.
A 91-es minőség hosszú távú viselkedését nem önmagában a névleges kémiai összetétel, hanem a megeresztett martenzit, a kiválások stabilitása, a termékforma, a hőkezelés és az üzemi kitettség határozza meg. Strong evidence
Megeresztett martenzit és bainit ferrites acélokban
A 91-es minőség kúszási szilárdságához hozzájáruló jellemzők
- Megeresztett martenzit Nagy diszlokációsűrűségű mátrixot biztosít lemezke- vagy köteghatárokkal.
- M23C6-karbidok Rendszerint díszítik a korábbi ausztenitszemcse- és lemezkehatárokat.
- MX-részecskék A finom, vanádiumot és nióbiumot tartalmazó karbonitridek eloszlatva maradnak a lemezkékben.
- Határvonalak rögzítése A részecskék gátolják a határok és alhatárok helyreállását és elmozdulását.
A 91-es minőség jó példa erre. A megjelölés általában a 9Cr-1Mo-V-Nb ferrites ötvözetcsaládra utal, amelyet olyan termékszabványok szerint szállítanak, mint az ASTM A213, az ASTM A335, az ASTM A387 és az ezekhez kapcsolódó előírások; a pontos termékforma az egyes szabványokban van meghatározva. Ausztenitesítés, edzés vagy szabályozott hűtés, majd megeresztés után az ötvözet megeresztett martenzites szerkezetet alakít ki. Egyes ferrites, kúszási szilárdságukban megerősített acélok, köztük az ASTM A1091/A1091M szabvány hatálya alá tartozó C91 minőségű öntvények, az összetételtől és a hőelőzményektől függően megeresztett martenzites vagy bainites szerkezetet tartalmazhatnak.
A frissen megeresztett martenzit nagy diszlokációsűrűséget, finom léc- vagy csomaghatárokat, valamint karbid- vagy karbonitridrészecskék eloszlását tartalmazza. A bainit saját lécelrendezéssel és hibaszerkezettel rendelkezik, de tulajdonságai szintén nagymértékben függenek az átalakulási hőmérséklettől és az azt követő megeresztéstől. Ezek a jellemzők akadályozzák a diszlokációk mozgását és lassítják a kúszási alakváltozást. A szilárdságnövelést nem önmagukban, elszigetelt atomokként jelen lévő króm vagy molibdén biztosítja; az a mátrix, a határok, a diszlokációk és a kivált részecskék együttes hatásából ered.
A 91-es minőségben a krómban gazdag M23C6 karbidok rendszerint a korábbi ausztenitszemcse- és léchatárokat díszítik, miközben a vanádiumot és nióbiumot tartalmazó finom, MX-típusú karbonitridek szétszórva maradhatnak a lécekben. Az ASTM A1091/A1091M a C91 minőséget olyan megeresztett martenzites vagy bainites mikroszerkezetű anyagként írja le, amelyet kivált részecskék stabilizálnak, és ez a stabilizáció hozzájárul a kúszási törési szilárdsághoz. A részecskék rögzítik a szemcse- és alszemcsehatárokat, miközben a lécszerkezet akadályt képez a regenerálódással szemben.
Ez az ellenállás azonban átmeneti, nem abszolút jellegű. Üzemi hőmérsékleten a diszlokációk átrendeződnek és kioltják egymást, a lécek elveszítik eredeti határjellegüket, az alszemcsék pedig növekednek. A mátrix fokozatosan egy kisebb energiájú állapot felé közelít. Amint ez a regenerálódás előrehalad, a minimális kúszási sebesség növekedhet akkor is, ha az alkalmazott feszültség és a névleges hőmérséklet állandó marad. Ezért egy olyan hőkezelés, amely rövid távon kiváló szilárdságot eredményez, tartós igénybevétel után kevésbé hatékonnyá válhat.
A National Institute for Materials Science által 2024-ben közzétett NIMS Grade 91 adatállomány 450–725 °C hőmérséklet- és 30–450 MPa feszültségtartományt ölel fel. Az adatállomány a kúszási törési szilárdságot 100, 1 000, 10 000 és 100 000 óra után adja meg. Ezek az időtartamok nem felcserélhetők: egy részecskeeloszlás, amely egy 1 000 órás vizsgálat során stabilnak látszik, annyira durvulhat, hogy megváltoztatja a 100 000 órás eredményt.
Kiválás, durvulás és karbidreakciók
A kiválás csak akkor erősíti a ferrites acélokat, ha a részecskék mérete, távolsága, eloszlása és a mátrixszal alkotott határfelülete megfelelő. A nagyon finom MX-karbonitridek hosszú ideig hatékonyak maradhatnak, míg a nagyobb részecskék térfogategységenként kevesebb akadályt biztosítanak. A durvulás növeli a részecskék átlagos távolságát, és csökkenti a diszlokációk mozgásával szembeni ellenállást. Az anyag úgy is meglágyulhat, hogy közben nem jelenik meg olyan nyilvánvaló makroszkopikus jelenség, mint a felületi repedés.
A karbidreakciók további változásokat eredményeznek. Az M23C6 részecskék a határok mentén durvulhatnak, részlegesen feloldódhatnak, illetve elemeket cserélhetnek a ferrites mátrixszal. Új fázisok képződhetnek, amikor a molibdén, a volfrám vagy más ötvözőelemek tartós igénybevétel során túltelítetté válnak. A 91-es minőségben megfelelő körülmények között végzett öregítés során Laves-fázis kiválását is megfigyelték; kialakulása kezdetben hatással lehet a szilárdságra és az oldott elemek eloszlására, folyamatos növekedése azonban felhasználhatja a szilárdságnövelő elemeket, és elősegítheti a helyi ridegedést vagy meglágyulást. A pontos reakció az összetételtől, a korábbi hőkezeléstől, a hőmérséklettől, a feszültségtől és az igénybevétel időtartamától függ.
A részecskék stabilitása az alkatrészen belül is változik. A hegesztés hőhatásövezetei, az öntési szegregációs sávok, a szemcsehatár-régiók és a felületekhez közeli területek kezdetben eltérő kiváláseloszlással rendelkezhetnek. A C91 minőségű öntvényekben a dermedési szerkezet és a helyi kémiai összetétel különböző öregedési sebességgel öregedő régiókat hozhat létre. Egy hozzáférhető felületről származó, egyetlen keménységérték nem bizonyíthatja, hogy minden keresztmetszeti rész ugyanazon a metallurgiai változáson ment keresztül.
Az öregedett részecskék a törési viselkedést is módosíthatják. A durva határkarbidok és a regenerálódott léctszerkezet csökkentik a szemcsehatár-csúszással és az üregképződéssel szembeni ellenállást. Tartós feszültség alatt az üreshelyek és az alakváltozás a határokon koncentrálódhatnak, ahol a részecskék vagy zárványok körül üregek képződnek. A végső törés lehet transzgranuláris, intergranuláris vagy vegyes jellegű. Ezért a kiválásos keményítés és a feszültség alatti töréssel szembeni ellenállás összefüggő, de nem azonos tulajdonságok.
Termikus öregedés és metallurgiai instabilitás
A termikus öregedés magában foglalja a kizárólag a hőmérséklet által előidézett fokozatos szerkezeti változásokat, míg a kúszás ehhez feszültség által elősegített diffúziót, diszlokációmozgást és üregnövekedést is hozzáad. Az oxidáció, a felületi karburizáció, a dekarburizáció és a korrozív lerakódások tovább módosíthatják a felület közeli összetételt. Ezek a környezeti hatások meglágyult réteget vagy rideg oxidréteget hozhatnak létre még azelőtt, hogy az acél tömbi része hasonló mértékben öregedne.
A 91-es minőség különösen érzékeny a gyártási és üzemeltetési előzményekre. A nem megfelelő normalizálás vagy megeresztés túlzott mennyiségű delta-ferritet, nem kellően megeresztett martenzitet vagy nem megfelelő részecskeeloszlást hagyhat vissza. Üzem közben a ciklikus terhelés ciklikus meglágyulást okozhat, amelynek mértéke a nyúlási sebességtől és a hőmérséklettől függ. A Nemzetközi Atomenergia-ügynökségnél dolgozó K. Natesan a ciklikus meglágyulást, a nyúlási sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást a 91-es ferrites acél kúszás–fáradás tervezését befolyásoló tényezőként azonosítja.
Ezért a gyártáskor kiállított tanúsítvány önmagában nem határozhatja meg a hosszú távon megengedhető teljesítményt. A regenerálódás, a részecskék durvulása vagy a határkárosodás azonosításához szükség lehet metallográfiai vizsgálatra, keménységtérképezésre, replikavizsgálatokra, a hegesztések értékelésére és az üzemi igénybevétel nyilvántartására. A NIMS szisztematikusan gyűjtött kúszási és törési adatokat tart fenn szénacélokhoz, gyengén ötvözött acélokhoz, nagy krómtartalmú acélokhoz és ausztenites hőálló acélokhoz; a NIST a kúszási törési adatokat a magas hőmérsékleten üzemelő fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként írja le.
A tervezési szabályoknak figyelembe kell venniük a változó szerkezetet. Az ASME BPVC Section II, Part D tervezési anyagjellemzőket ad meg, míg az ASME Section III, Division 5 a magas hőmérsékletű reaktorkomponensek szerkezeti szabályaival foglalkozik. A 2014/68/EU irányelv előírja, hogy a kúszással kapcsolatos tulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a kúszás jelentős szerepet játszik a nyomástartó berendezés tervezésében. Az Egyesült Államok Nukleáris Szabályozási Bizottságának 1994-ben közzétett NUREG/CR-6150 kiadványa a Larson–Miller- és a Manson–Haferd-módszereket tárgyalja a kúszási törés okozta károsodás modellezésére. Az ilyen paraméterek rendszerezik a vizsgálati adatokat, de nem szüntetik meg annak szükségességét, hogy ellenőrizzék: az öregedett mikroszerkezet továbbra is összehasonlítható-e a vizsgált anyagéval.
Kúszásálló alkalmazásokban használt acélcsaládok
A National Institute for Materials Science (NIMS) Creep Data Sheet adatbázisa a hosszú távú adatokat négy gyakorlati acélcsoportba rendezi: szénacélok, gyengén ötvözött acélok, nagy krómtartalmú acélok és ausztenites hőálló acélok. Ezek a kategóriák különböző szilárdítási mechanizmusokat és fázisszerkezeteket tükröznek, nem pedig az „gyengétől az erősig” terjedő egyszerű skálát. Előfordulhat, hogy egy acél adott hőmérsékleten megőrzi szakítószilárdságát, mégis elfogadhatatlan alakváltozást halmoz fel; más esetben mérsékelt kúszási deformáció figyelhető meg, de a tönkremenetel környezet által elősegített vagy mikroszerkezetileg módosult törési mechanizmus révén következik be.
A kúszás tartós igénybevétel és hőmérséklet mellett bekövetkező, időfüggő alakváltozás. A feszültség alatti törés és a kúszástörés ezzel szemben elsősorban a törésig eltelt időt hangsúlyozza, noha a vizsgálatok és az adatok gyakran átfednek. Az ASTM E139-11(2018) meghatározza az állandó erő és állandó hőmérséklet mellett végzett kúszásvizsgálatok során az idő függvényében bekövetkező alakváltozás, valamint a törési vizsgálatokban a törésig eltelt idő mérésének módszereit. A különbségtétel azért fontos, mert egy szerkezet elérheti a megengedett alakváltozást még a törés bekövetkezése előtt, míg egy másik szerkezeti elem méretileg elfogadható maradhat egészen egy hirtelen szemcsehatár-törésig.
Szénacélok és gyengén ötvözött acélok
A szénacélok és a gyengén ötvözött acélok az NIMS adatbázisának alacsony ötvözőtartalmú végén helyezkednek el. Szerkezetük rendszerint ferritet tartalmaz perlittel, bainittel vagy a normalizálás és megeresztés során kialakuló megeresztett termékekkel. A molibdén, króm, mangán, valamint esetenként a vanádium vagy a nikkel hozzáadása módosítja az átalakulási viselkedést, a karbidfázisok mennyiségét és eloszlását, az átedzhetőséget, valamint a kilágyulással szembeni ellenállást. Az ilyen szerkezetekből származó szilárdítás közepesen magas hőmérsékleten hasznos, de a visszaalakulás, a karbidok durvulása és a diffúzió felgyorsulásával csökken.
A szénacél magas hőmérsékleten nem veszít minden felhasználhatóságából; korlátai a feszültségtől, a kitettség időtartamától, a keresztmetszet vastagságától és a megengedett alakváltozástól függenek. Az 1994-ben az U.S. Nuclear Regulatory Commission által közzétett NUREG/CR-6150 a kúszástörés okozta károsodás számítását ismerteti, többek között szénacélra és rozsdamentes acélra alkalmazott Larson-Miller- és Manson-Haferd-paraméterek felhasználásával. Az ilyen paraméterek extrapolációs eszközök, és nem helyettesítik a vizsgálati tartomány, a tönkremeneteli mód és az alkalmazandó tervezési szabályok ellenőrzését.
A gyengén ötvözött acélok a szilárdoldatos szilárdítás és a stabilabb karbideloszlás révén kiterjeszthetik a hasznos hőmérséklet-tartományt. Teljesítményük továbbra is nagymértékben függ a megeresztési állapottól. Egy normalizált és megeresztett lemez, egy edzett és megeresztett kovácsdarab, valamint egy eltérő hűtési előéletű varrat nélküli cső névleges anyagminőség-megjelölése azonos lehet, miközben az eredeti ausztenitszemcse-méretük, sávos szerkezetük, maradó feszültségeik és kiválási eloszlásuk eltérő. A hegesztés további változót jelent: a hőhatásövezet keménysége és karbidszerkezete eltérhet az alapfémtől, és ez a zóna meghatározhatja a hosszú távú alakváltozást vagy törést.
A gyártást követően az üzemeltetési előélet tovább folytatja a metallurgiai folyamatot. A hosszan tartó hevítés gömbösítheti a perlitet, durvíthatja a karbidokat, elősegítheti a grafitosodást az arra hajlamos szénacélokban, és csökkentheti a szilárdságot. Az ismételt indítások és leállítások nem pusztán egyenletes kúszást, hanem kúszás-fáradás okozta károsodást is előidéznek. A gőz, az égéstermékek, a hidrogén, a kén és az oxidáló gázok szintén módosíthatják a felületet, illetve olyan hibákat hozhatnak létre, amelyeket inert laboratóriumi vizsgálat nem mutat ki.
Nagy krómtartalmú ferrites és kúszási szilárdságnövelt acélok
A nagy krómtartalmú ferrites acélok a krómot az oxidációval szembeni ellenállás biztosítására, az ötvözőelemeket pedig az átalakulás szabályozására és a kiválásos szilárdításra használják. A hagyományos, 9–12% krómtartalmú minőségek és a kúszási szilárdságnövelt ferrites acélok megeresztett martenzites szerkezettel rendelkeznek, amely határfelületek és részecskék hierarchikus rendszerét tartalmazza. A 91-es minőség, amelyet a vonatkozó nyomástartóberendezés-specifikációkban cső esetén általában P91-ként, csőanyag esetén pedig T91-ként jelölnek, 9Cr-1Mo-V-Nb acél. Hosszú távú viselkedése a megeresztett martenzitlécek olyan szerkezetétől függ, amelyet krómban gazdag, általában M23C6-ként leírt karbidok, valamint vanádiumot és nióbiumot tartalmazó finom MX-karbonitrid-kiválások támasztanak alá.
Az NIMS 91-es minőségre vonatkozó adatkészlete jól szemlélteti, miért félrevezető egyetlen „magas hőmérsékleti szilárdság” érték. A nyilvántartások 450–725 °C közötti hőmérsékletre és 30–450 MPa közötti feszültségre terjednek ki, a kúszástörési szilárdságot pedig 100, 1 000, 10 000 és 100 000 órára adják meg (NIMS, 2024). A feszültségek sorrendje az idő és a hőmérséklet függvényében változhat, mivel a lécek visszaalakulnak, a kiválások durvulnak, a határfelületek pedig elveszítik diszlokációmozgással szembeni ellenállásukat. Kis feszültség és hosszú időtartam esetén ezek a változások meghatározóbbá válhatnak, mint a kezdeti, szobahőmérsékleten mért szilárdság.
A hőkezelés a 91-es minőség esetében nem jelentéktelen gyártási részlet. A normalizálás létrehozza a kiindulási martenzites szerkezetet, a megeresztés pedig szabályozza a keménységet, a maradó feszültséget és a kiválások kialakulását. A túlzott megeresztés, a helytelen ausztenitesítés vagy az elégtelen hűtés olyan szerkezetet eredményezhet, amely kívül esik a feltételezett anyagalapon. Különösen fontosak a javítóhegesztések és a gyártás során alkalmazott hőciklusok. A hőhatásövezet finomszemcsés része felgyorsult kúszást és IV. típusú repedést szenvedhet el még akkor is, ha az alaplemez vagy a cső megfelel a rövid távú specifikációnak.[3] Wilshire-equation and continuum-damage-mechanics study of P91 steel. Authors to be verified against the linked record. U.S. Department of Energy Office of Scientific and Technical Information record, 2022. U.S. Department of Energy Office of Scientific and Technical Information linked record
Az ASTM A1091/A1091M a nyomástartó részekhez használt, C91 minőségű, kúszási szilárdságnövelt ferrites ötvözött acélöntvényekre vonatkozik. A szabvány anyagkoncepciója kiválásokkal stabilizált, megeresztett martenzites vagy bainites szerkezeten alapul. Az öntés sajátos problémákat is felvet, többek között a szegregációt, a különböző keresztmetszeti részek eltérő hűlési viszonyait, a porozitást és a részecskeeloszlás helyi változásait. Ezért egy öntött szerkezet értékelése nem alapulhat kizárólag a névleges kémiai összetételen.
Az U.S. Department of Energy Office of Scientific and Technical Information által nyilvántartott, 2022-es tanulmány Wilshire-egyenleteket és kontinuumkárosodási mechanikát kombinált a P91 acél kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és feszültség alatti törési élettartamának előrejelzésére. Ez a megközelítés azt a gyakorlati igényt tükrözi, hogy több kimeneti jellemzőt egyidejűleg kell modellezni. K. Natesan Grade 91-ről szóló IAEA-értekezése szintén a ciklikus kilágyulást, a deformációs sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változásokat a kúszás-fáradásos tervezés változóiként azonosítja.
Ausztenites hőálló acélok
Az ausztenites hőálló acélok főként nikkellel stabilizált, lapközepes köbös kristályszerkezetű mátrixra támaszkodnak, miközben a króm oxidációval szembeni ellenállást biztosít. A gyakori nyomástartó- és erőművi acélcsaládok közé tartozik a 304H, a 316H, a 321H, a 347H, valamint a nagyobb ötvözőtartalmú minőségek, például a 310H, bár a pontos megjelölést és a megengedett alkalmazást a vonatkozó termék- és szerkezeti szabványok határozzák meg. Ausztenites fázisuk széles hőmérséklet-tartományban stabil marad, és csekély átalakulási hajlamuk alkalmassá teszi őket olyan alkalmazásokra, ahol a ferrites acélok fázisátalakulásokon mennének keresztül.
A kúszási szilárdságot a szilárdoldatos hatások és a kiválások biztosítják. A szén, a nitrogén, a nióbium, a titán és a szabályozott bórtartalom befolyásolhatja a karbidokat, a karbonitrideket és a szemcsehatárok viselkedését. A stabilizált minőségekben, például a 321H-ban és a 347H-ban, a titán vagy a nióbium megköti a szenet, azonban a kitettség így is előidézheti a karbidok újraeloszlását, az érzékenyített állapothoz kapcsolódó krómszegényedést, az arra hajlamos összetételekben a szigmafázis kialakulását, illetve a szemcsehatárok változását. A hidegalakítás növelheti a kezdeti szilárdságot, ugyanakkor fokozhatja a tárolt energia és az üzem közbeni újrakristályosodás kockázatát.
Az ausztenites acélok hőtágulása nagyobb, hővezető képessége pedig kisebb, mint a ferrites minőségeké. Ezek a tulajdonságok befolyásolják a hőfeszültséget, a kényszerítettséget, a hegesztési konstrukciót és a kúszás-fáradás kölcsönhatását. A termék alakja is fontos: a lemez, a vastaglemez, a cső, a rúd, a kovácsdarab és az öntvény eltérő hőelőéletet kap, ezért szemcseméretük vagy textúrájuk is különböző lehet. A hosszú üzemidő valamennyit tovább módosíthatja az öregedés, az oxidáció, a karburizáció, a nitridáció vagy a fémporlás révén.
A tervezés során a mért adatokat a meghatározó szabályrendszereken keresztül kell értelmezni, nem pedig pusztán az anyagminőség megnevezése alapján kiválasztani. A NIST a kúszástörési adatokat a magas hőmérsékleten üzemelő fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő kategóriájaként azonosítja. Az ASME BPVC Section II, Part D tervezési anyagtulajdonságokat biztosít, míg a Section III, Division 5 a magas hőmérsékletű reaktorkomponensek szerkezeti szabályait adja meg. Az Európai Unió 2014/68/EU irányelve hasonlóképpen előírja, hogy a kúszással kapcsolatos tulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a kúszás jelentős szerepet játszik. A hőmérséklet, a feszültség, az időtartam, a környezet, a gyártási állapot és az üzemeltetési előélet határozza meg, hogy az adatok mely része alkalmazható.
A Grade 91 és a P91: a bizonyítékok helyes értelmezése
A 9Cr-1Mo-V-Nb acélmegjelölések
| Megnevezés | Termékforma vagy felhasználás |
|---|---|
| T91 | Varrat nélküli ferrites és ausztenites ötvözött acélból készült kazán-, túlhevítő- és hőcserélőcsövek az ASTM A213 szabvány szerint |
| P91 | Varrat nélküli ferrites ötvözött acélból készült cső magas hőmérsékletű alkalmazásra az ASTM A335 szabvány szerint |
| 91-es minőség | Nyomástartó edényekhez használt lemez az ASTM A387 szabvány szerint |
| C91 | Kúszási szilárdsággal javított ferrites ötvözött acélöntvények nyomástartó alkatrészekhez az ASTM A1091/A1091M szabvány szerint |
A „Grade 91” a kúszással szemben megerősített ferrites acélok egy családját jelöli, nem pedig egyetlen, univerzális termékállapotot. A szokásos kémiai összetételt a 9Cr-1Mo-V-Nb jelölés írja le: hozzávetőleg 9% króm, molibdén, vanádium és nióbium, szabályozott nitrogén- és széntartalommal. Hasznos magas hőmérsékleti szilárdsága nem csupán a névleges kémiai összetételből ered. A megeresztett martenzites szerkezetben finom kiválások oszlanak el, köztük krómban gazdag karbidok, valamint MX-típusú vanádium–nióbium-karbonitridek. Ezek a részecskék gátolják a diszlokációk mozgását, miközben a léces szerkezet és annak határfelületei további ellenállást biztosítanak a kúszási alakváltozással szemben.
A megjelölés a termékszabványtól függően változik. Az ASTM A213 a T91 jelölést használja a varrat nélküli, ferrites és ausztenites ötvözöttacél-kazán-, túlhevítő- és hőcserélőcsövekre. Az ASTM A335 a P91 jelölést használja a magas hőmérsékletű alkalmazásra szánt, varrat nélküli ferrites ötvözöttacél-csövekre. Az ASTM A387 a nyomástartóedény-lemezek esetében a Grade 91 megjelölést alkalmazza. Az ASME anyagszabványai ezeket a jelöléseket SA-213 T91, SA-335 P91 és SA-387 Grade 91 formában is használhatják.
Ez a különbségtétel fontos. A „P91” általában csőterméket, illetve P91-ként gyártott és specifikált alkatrészt jelöl; nem jelenti automatikusan minden 9Cr-1Mo-V-Nb próbatest megjelölését. A „Grade 91” kifejezést gyakran tágabb anyagcsalád-megjelölésként használják, különösen lemezekkel, csövekkel, valamint normalizált és megeresztett acélokkal kapcsolatos tárgyalásokban. Az a vizsgálati jelentés, amely csupán a „Grade 91” megjelölést tartalmazza, még nem szolgáltat elegendő információt a P91 csővel való üzemi egyenértékűség megállapításához. A hőszám, a termékforma, a falvastagság, a gyártási eljárás, a hegesztési állapot, az ausztenitesítési hőkezelés, a megeresztési hőkezelés és a hegesztés utáni hőkezelés mind megváltoztathatja az eredményt.
Ugyanez az elővigyázatosság érvényes a C91 esetében is. Az ASTM A1091/A1091M a nyomástartó alkatrészekhez készült, C91 fokozatú, kúszással szemben megerősített ferrites ötvözöttacél-öntvényekre vonatkozik. A C91 nem egyszerűen a P91 másik írásmódja. A megszilárdulás öntészeti folyamata, a szegregáció, a keresztmetszet mérete és a hőkezelés eltérő bizonyítékalapot hoz létre, még akkor is, ha a kúszással szembeni szilárdság tervezett mechanizmusa kiválásokkal stabilizált, megeresztett martenzites vagy bainites szerkezetet foglal magában.
| Adatkészlet-jellemző | Jelentett lefedettség |
|---|---|
| Anyag | 9Cr-1Mo-V-Nb acél |
| Termékformák | Csövek, lemezek és csővezetékek |
| Hőmérséklet | 450–725 °C |
| Feszültség | 30–450 MPa |
| A törési élettartam jelentése | 100, 1 000, 10 000 és 100 000 óra |
Cső-, lemez- és csővezeték-adatok
A National Institute for Materials Science (NIMS) Creep Data Sheet adatbázisa hasznos központi esettanulmányt kínál, mivel rendszeresen gyűjtött, hosszú távú adatokat különít el a szénacélok, a kis ötvözőtartalmú acélok, a magas krómtartalmú acélok és az ausztenites hőálló acélok esetében. A 9Cr-1Mo-V-Nb steel 2024. évi adatkészlete csöveket, lemezeket és csővezetékeket tartalmaz. A vizsgált hőmérséklet-tartomány 450–725 °C, a feszültségtartomány pedig 30–450 MPa. A kúszási töréssel szembeni szilárdságot 100, 1 000, 10 000 és 100 000 óránál adják meg.
Ezek a jelentési időintervallumok nem négy felcserélhető „szilárdságértéket” jelentenek. Mindegyik egy időfüggő, a feszültség, a hőmérséklet, az alakváltozás és a törés közötti kapcsolat megfigyelt vagy extrapolált pontját képviseli. Az a feszültség, amelyet az anyag 100 órán át elvisel, 100 000 óránál már elfogadhatatlan lehet. Állandó feszültség mellett a hőmérséklet növelése felgyorsítja az alakváltozást és a károsodást; állandó hőmérsékleten a feszültség csökkentése nagyságrendekkel módosíthatja a várható törési időt. Az NIMS ezért nem egyetlen Grade 91-minősítést, hanem a bizonyítékok egy terét szolgáltatja.
A kúszás és a feszültség alatti törés közötti különbségtételnek egyértelműnek kell maradnia. Az ASTM International által kiadott ASTM E139-11(2018) szabvány a kúszási vizsgálatok során az idő függvényében bekövetkező alakváltozás, valamint az állandó húzóerő és hőmérséklet mellett végzett kúszási törési és feszültségtörési vizsgálatok során a törésig eltelt idő mérési módszereit határozza meg. A kúszási vizsgálat a nyúlást helyezheti előtérbe, beleértve a minimális kúszási sebességet, valamint az elsődleges kúszásból a másodlagos és harmadlagos kúszásba való átmenetet. A törési vizsgálat a törésig eltelt időre, a nyúlásra, a keresztmetszet-csökkenésre és a törés helyére összpontosít. Egy anyag elfogadható törési élettartamot mutathat úgy is, hogy a törés előtt elfogadhatatlan mértékű alakváltozás halmozódik fel benne. Ezzel szemben egy alkatrész úgy is túllépheti az alakváltozási határértéket, hogy közben még nem közelítette meg a húzótörést.
A NIST a kúszási törési adatokat a magas hőmérsékleten vizsgált fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fontos kategóriájaként azonosítja. Ezért az NIMS időintervallumait a vizsgálati meghatározások, a próbatestek méretei, a hőkezelés és a tönkremeneteli kritériumok figyelembevételével kell értelmezni. Ezek nem helyettesítik a tervezési szabályzatok megengedett feszültségeket tartalmazó táblázatait.
A cső-, lemez- és csővezeték-eredményeket nem szabad gondolkodás nélkül összevonni. A csöveket gyakran lyukasztással, extrudálással vagy hidegalakítással, majd oldó hőkezeléssel és megeresztéssel gyártják; alakváltozási előzményeik és falvastagságukon belüli gradienseik eltérhetnek a melegen hengerelt lemezekétől. A csővezeték lehet varrat nélküli vagy hegesztett, eltérő maradó feszültségekkel, geometriával és vizsgálati követelményekkel. A lemezre saját hengerlési textúra, lemezvastagságon át fennálló változékonyság és keresztmetszetiméret-hatás jellemző. Még ha mindhárom termék megfelel is a névleges Grade 91 kémiai összetételnek, az előzetes ausztenitszemcse-méret, a martenzites lécek elrendeződése, a kiválások mennyisége és az impuritások eloszlása eltérhet.
A próbatest orientációja szintén számít. Egy hosszirányú csőpróbatest nem feltétlenül reprezentál egy keresztirányú lemezpróbatestet, miközben egy kis laboratóriumi minta nem biztos, hogy reprodukálja egy vastag nyomástartó alkatrész hőelőéletét. A hegesztett fémhez és a hőhatásövezetekhez külön bizonyítékokra van szükség. A IV. típusú repedés, amely egyes Grade 91 hegesztett szerkezetekben a finomszemcsés hőhatásövezet széle közelében alakul ki, akkor is meghatározhatja az üzemi élettartamot, ha az alapfém kúszási töréssel szembeni szilárdsága megfelelő.
Miért befolyásolja az eredményeket a termékforma és a hőkezelés?
A Grade 91 a gondosan szabályozott, normalizált és megeresztett állapotra épül. A normalizálás kialakítja az előzetes ausztenitszerkezetet; a megeresztés részben megszünteti a feszültségeket, és létrehozza azt a karbid- és karbonitrid-populációt, amely a hosszú távú szilárdságot biztosítja. A túlzott megeresztés durvíthatja a kiválásokat, és csökkentheti a kúszással szembeni ellenállást. Az elégtelen megeresztés túlzott keménységet és maradó feszültséget hagyhat vissza, továbbá növelheti a repedésre való hajlamot. Ezért a vonatkozó hőmérsékletnek, hőntartási időnek, hűtési sebességnek és falvastagságnak minden komoly összehasonlításban a fokozatmegjelölés mellett kell szerepelnie.
A hosszú ideig tartó igénybevétel szintén megváltoztatja a szerkezetet. A karbidreakciók, a kiválások durvulása, a lécek regenerálódása, a termikus öregedés, a ciklikus meglágyulás és a környezeti hatások egyaránt módosítják a minimális kúszási sebességet és a törési élettartamot. K. Natesan Grade 91 kúszás–fáradás tervezésével kapcsolatos IAEA-tanulmánya a deformációs sebességfüggést, a ciklikus meglágyulást, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változásokat egymással kölcsönható tényezőkként azonosítja. Egy állandó terhelés melletti törési görbe nem képes mindezeket maradéktalanul leírni.
Az U.S. Department of Energy által 2022-ben közölt, Wilshire-alapú kontinuumkárosodás-mechanikai tanulmány jól szemlélteti a modellezés problémáját: modellje a Wilshire-egyenleteket kontinuumkárosodás-mechanikával kombinálja a P91 acél kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és feszültség alatti törési élettartamának előrejelzésére. Egy ilyen modell informatívabb annál, mint amikor a törési pontokra egyetlen egyenest illesztenek, de továbbra is függ az anyagállapottól és a megfelelő kalibrációs adatoktól. Az U.S. Nuclear Regulatory Commission NUREG/CR-6150 (1994) kiadványában a kúszási törési károsodás modellezésével kapcsolatban tárgyalt Larson–Miller- és Manson–Haferd-paraméteres módszerek szintén hasznos mérnöki formákba sűrítik a hőmérséklet–idő viselkedést; nem szüntetik meg azonban az extrapoláció bizonytalanságát.
Végső soron a tervezési szabályok határozzák meg, hogyan válik a laboratóriumi bizonyíték megengedett feszültséggé vagy élettartam-határértékké. Az ASME BPVC Section II, Part D a tervezéshez szükséges anyagtulajdonságokat adja meg, míg az ASME Section III, Division 5 a magas hőmérsékletű reaktoralkatrészek gyártási szabályaival foglalkozik. A 2014/68/EU irányelv előírja, hogy a kúszással kapcsolatos tulajdonságokat és az előírt határértékeket figyelembe kell venni ott, ahol a kúszás jelentős szerepet játszik a nyomástartó berendezések tervezésében. A védhető kérdés ezért nem az, hogy „Milyen szilárd a Grade 91?”, hanem az, hogy: melyik termékről van szó, milyen hőkezelt állapotban, milyen hőmérsékleten és feszültség mellett, mennyi ideig, mely alakváltozási és törési kritérium alapján, és mely tervezési szabályok szerint értelmezve?
Kúszásvizsgálat az ASTM E139 szerint
Az ASTM International által közzétett ASTM E139-11(2018) szabvány eljárásokat határoz meg a fémes anyagok tartós húzóterhelés és emelt hőmérséklet mellett bekövetkező időfüggő alakváltozásának meghatározására. A szabvány kúszási törés- és feszültségtörés-vizsgálatokra is kiterjed, amelyeknél a fő eredmény a törésig eltelt idő. A vizsgálat ezért szabályozott anyagválaszt ad, nem pedig egyetemes „magas hőmérsékleti szilárdságértéket”.

Ez a különbségtétel fontos. A kúszásvizsgálat megmutathatja, hogy a próbatest milyen gyorsan nyúlik meg, hogy alakváltozási sebessége csökken-e vagy növekszik, valamint azt, hogy mikor következik be a törés. Nem garantálja azonban, hogy egy nyomástartó edény, cső, öntvény, hegesztett szerkezet vagy turbinakomponens ugyanennyi ideig üzemben marad. Az üzemi körülmények többtengelyű feszültséget, hőmérséklet-gradienseket, hegesztési maradó feszültséget, oxidációt, korróziót, rezgést, terhelési ciklusokat, indítási és leállítási tranziens jelenségeket, valamint helyi geometriai feszültségkoncentrációkat foglalhatnak magukban. Az ASTM E139 fontos változókat szabályoz, de nem képes egy működő komponens minden jellemzőjét reprodukálni.
A vizsgálati próbatest, a terhelés és a hőmérséklet szabályozása
A vizsgálat egy meghatározott termékformából, orientációból, olvasztásból és anyagállapotból kivett, megmunkált húzópróbatesttel kezdődik. A próbatest átmérőjét vagy vastagságát, mérőhosszát, felületi minőségét és az esetleges hőkezelést rögzíteni kell, mivel ezek a részletek mind az alakváltozást, mind a törést befolyásolják. Egy Grade 91 cső, lemez és csővezeték eltérő korábbi feldolgozással, textúrával, falvastagsággal és mikroszerkezettel rendelkezhet akkor is, ha mindegyiket 9Cr-1Mo-V-Nb acélként azonosítják. Az egyik termékformából származó eredményeket metallurgiai és tervezési indoklás nélkül nem szabad egy másik formára alkalmazni.
A próbatestet olyan kúszásvizsgáló berendezésbe szerelik, amely tartós húzóerőt fejt ki. Az ASTM E139 állandó húzóerő és hőmérséklet mellett végzett vizsgálatokat ír le; a jelentett névleges feszültséget a meghatározott kezdeti keresztmetszet és az alkalmazott erő alapján számítják ki. A gépnek az erőt nem szándékos relaxáció, lökésszerű terhelés vagy jelentős excentricitás nélkül kell fenntartania. A beállítás pontossága kritikus. A húzóterhelésre ráterhelődő hajlítás a mérőszakasz egyik oldalán felgyorsíthatja az alakváltozást, és félrevezetően rövid törési időt eredményezhet.
A hőmérséklet szabályozása ugyanilyen fontos. A mérőhosszt kemence veszi körül, miközben kalibrált hőelemek figyelik a próbatest vagy annak közvetlen környezetének hőmérsékletét. A vizsgálati jelentésnek meg kell adnia a célhőmérsékletet, a mért hőmérsékletet, a hőmérséklet-tűrést, a hőelemek helyét, az adott esetben releváns felfűtési sebességet, valamint azt az időpontot, amikor a próbatest elérte a vizsgálati állapotot. Néhány fokos eltérés is megváltoztathatja a diffúziót, a regenerálódást, a kiválások stabilitását és a kúszási sebességet, különösen hosszú idejű kitettség során. A mérőhossz menti hőmérséklet-egyenletességet igazolni kell, nem pedig feltételezni. A meleg és a hideg vég olyan nem egyenletes feszültség–hőmérséklet-előzményt hoz létre, amelyet a névleges vizsgálati hőmérséklet nem képvisel.
A megadott feszültség és hőmérséklet határozza meg az eredményt. A NIMS 2024. évi Grade 91 Creep Data Sheet adatkészlete jól szemlélteti ezt: a 9Cr-1Mo-V-Nb acélra 450–725 °C közötti hőmérsékleten és 30–450 MPa közötti feszültségen terjed ki, a kúszási törési szilárdságot pedig 100, 1 000, 10 000 és 100 000 órára adja meg. Ezek az értékek egy meghatározott ötvözetcsalád, termékállapot, feszültségtartomány, hőmérséklet-tartomány és vizsgálati módszer strukturált leképezését jelentik. Nem egyetlen Grade 91-anyagjellemzőt jelentenek.
Az alakváltozás mérése és a törésig eltelt idő rögzítése
Kúszásvizsgálat során a megnyúlást az idő függvényében rögzítik. Az így kapott görbe rendszerint elsődleges kúszási szakaszt tartalmaz, amelyben az alakváltozási sebesség csökken; másodlagos vagy állandósult kúszást, amelyben a sebesség viszonylag stabil; valamint harmadlagos kúszást, amelyben a károsodás és a felgyorsuló alakváltozás megelőzi a törést. E szakaszok határai nem rögzített anyagállandók. A feszültséggel, a hőmérséklettel, a próbatest állapotával, a környezettel és az alkalmazott mérési módszerrel együtt változnak.
Az extenzométer a mérőhossz megnyúlását méri, rendszerint a próbatesthez csatlakoztatott rudak vagy más érintkező elemek segítségével. A mérőhosszát, felbontását, kalibrálását, hőmérséklet-tartományát, rögzítési módját és eltávolításának időpontját dokumentálni kell. Egyes hosszú időtartamú vizsgálatok során az extenzométert a harmadlagos alakváltozás vagy a törés előtt eltávolítják a műszer védelme érdekében. Ilyen esetben a jelentésnek azonosítania kell a mérési gyakorlat változását, és meg kell különböztetnie a közvetlenül mért alakváltozást az olyan későbbi megfigyelésektől, mint a végső nyúlás.
Az adatrekordnak meg kell őriznie az eltelt időt, a megnyúlást vagy alakváltozást, az erőt, a próbatest hőmérsékletét, valamint a releváns műszerállapotot. A mintavételi időközöknek alkalmasnak kell lenniük a kezdeti tranziens rögzítésére anélkül, hogy több ezer órán át kezelhetetlenné tennék az adatrekordot. A görbéből meghatározott egyetlen minimális kúszási sebesség kevésbé informatív, mint maga a görbe, különösen akkor, ha az anyag hosszú elsődleges szakaszt vagy hirtelen fellépő harmadlagos szakaszt mutat.
Kúszási törés- vagy feszültségtörés-vizsgálat esetén a törésig eltelt időt a törés helyével és módjával együtt rögzítik. A „törési élettartam” nem azonos a megengedett üzemi élettartammal. A próbatest tönkremehet lokalizált nyakképződés, belső üregképződés, szemcsehatár menti repedezés, oxidáció által elősegített repedezés vagy olyan mechanizmusok kombinációja miatt, amelyek eltérnek a komponens várható tönkremeneteli módjától. A végső nyúlás, a keresztmetszet-csökkenés, a törési felület megjelenése és a metallográfiai megfigyelések segítenek meghatározni, hogy mit jelent a rögzített időérték.
Ezért azonosítja a NIST a kúszási törési adatokat a magas hőmérsékleten alkalmazott fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként, miközben a tervezési szabályok további értelmezést igényelnek. Az ASME BPVC Section II, Part D tervezési anyagjellemzőket ad meg, az ASME Section III, Division 5 pedig a magas hőmérsékletű reaktorok építési szabályaival foglalkozik. Az Európai Unió 2014/68/EU irányelve hasonlóképpen előírja, hogy a kúszással kapcsolatos tulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a kúszás jelentős tényező a nyomástartó berendezés tervezésében.
Ismételhetőség, megszakítások és adatminőség
Az ismételhetőség nem merül ki abban, hogy két próbatestet azonos névleges feszültségen és hőmérsékleten vizsgálunk. A próbatesteknek összehasonlítható anyagból kell származniuk, azonos előkészítésben kell részesülniük, és egyenértékű terhelési, illetve felfűtési előzményt kell átélniük. A szemcseméret, a megeresztés, a kiválási részecskék állománya, a dekarbonizáció, a korábbi hidegalakítás vagy a hegesztési hely eltérései valós szórást okozhatnak. Az ASTM A1091/A1091M szabvány hatálya alá tartozó Grade C91 öntvények esetében például megeresztett martenzites vagy bainites szerkezetre és stabilizáló kivált részecskékre van szükség; a feldolgozás kisebb változásai is módosíthatják a hosszú távú szilárdságot.
Minden megszakítást rögzíteni kell. Áramkimaradás, kemence-túllövés, az extenzométer eltávolítása, erőcsökkenés, hőelemcsere, a gép leállítása vagy ideiglenes tehermentesítés megváltoztathatja az alakváltozás előzményeit. A jelentésnek meg kell adnia az esemény dátumát és időtartamát, a megszakítás előtti és utáni feszültséget és hőmérsékletet, a megszakítás okát, valamint azt, hogy a vizsgálatot folytatták-e. Az újraindított vizsgálat nem tekinthető automatikusan egyenértékűnek a megszakítás nélküli kitettséggel.
A minőségellenőrzés során az erő-, hőmérséklet-, alakváltozás- és időcsatornákat össze kell vetni hiányok vagy valószínűtlen ugrások keresése céljából. A próbatestet a tönkremenetel után meg kell vizsgálni, és az ASTM E139 szabványtól való eltéréseket fel kell tüntetni, nem pedig lábjegyzetben elrejteni. A hosszú távú extrapoláció szintén körültekintést igényel. A NUREG/CR-6150 a Larson-Miller- és Manson-Haferd-paraméteres módszereket tárgyalja a kúszási törés okozta károsodás modellezésére, de az ilyen paraméterek csak a vizsgálati adatokat foglalják össze; nem szüntetik meg a mikroszerkezeti öregedésből, a környezeti támadásból vagy a változó üzemi feszültségből eredő bizonytalanságot. Egy 2022-ben közzétett, P91 acélra vonatkozó Wilshire- és kontinuumkárosodás-mechanikai tanulmány a kúszási alakváltozás, a minimális kúszási sebesség, a károsodás és a feszültségtörési élettartam előrejelzésére törekedett, bemutatva, hogy az alakváltozást és a törést miért kell külön kezelni.
Az ASTM E139 szerinti eredményből levonható, védhető következtetés feltételes: ez a próbatest, ebben az anyagállapotban, ezen a megadott húzófeszültségen és ezen a mért hőmérsékleten, az alkalmazott eljárást követve, ezt az alakváltozási előzményt vagy törési időt eredményezte. Minden ennél szélesebb körű következtetéshez további vizsgálatokból származó bizonyíték és alkalmazható tervezési szabály szükséges.
A kúszási görbéktől a tervezési feszültségig
A minimális kúszási sebesség és a törési szilárdság
| Acélcsoport | A cikkben megadott jellemzők |
|---|---|
| Szénacélok | Perlites, bainites vagy megeresztett termékeket tartalmazó ferrites szerkezetek; a szilárdság csökken, ahogy a helyreállás és a diffúzió felgyorsul. |
| Gyengén ötvözött acélok | Az ötvözőelemek módosítják az átalakulási viselkedést, a karbidok mennyiségét, az edzhetőséget és a meglágyulással szembeni ellenállást. |
| Nagy krómtartalmú ferrites acélok | A megeresztett martenzites szerkezetek a határokat és a kiválásokat használják fel a kúszással szembeni ellenálláshoz. |
| Ausztenites hőálló acélok | A lapközepes köbös rácsú mátrixok a nikkel stabilizáló hatására, a króm oxidációval szembeni ellenállására és a kiválásra támaszkodnak. |
A kúszási görbe a fajtalakulást az idő függvényében ábrázolja meghatározott hőmérsékleten és alkalmazott feszültség mellett. Ismert elsődleges, másodlagos és harmadlagos szakaszai hasznos leírást adnak, de nem felcserélhető tervezési jellemzők. A minimális kúszási sebesség, amelyet rendszerint a viszonylag állandósult másodlagos szakaszban mérnek, azt jelzi, hogy egy szerkezeti elem milyen gyorsan halmoz fel maradó alakváltozást. A kúszási törési szilárdság ezzel szemben azt a feszültséget írja le, amely meghatározott időtartam után törést okoz. Ezért egy acél elfogadható törési élettartammal rendelkezhet úgy, hogy közben túl nagy alakváltozást halmoz fel, vagy alacsony minimális kúszási sebességet mutathat, mégis idő előtti törést szenvedhet hibák, környezeti károsodás vagy instabil mikroszerkezet miatt.
Az ASTM International ASTM E139-11(2018) szabványa meghatározza e különbségek vizsgálati kereteit. A szabvány kiterjed a kúszási vizsgálatok során az alakváltozás időfüggésének mérésére, valamint a fémes anyagokon, állandó húzóerő és hőmérséklet mellett végzett kúszási törési és feszültségtörési vizsgálatokban a törésig eltelt idő mérésére. A vizsgálati eredmény nem egyszerűen „magas hőmérsékleti szilárdság”. Olyan pont vagy görbe, amely a hőmérséklethez, a feszültséghez, a próbatest geometriájához, az anyagállapothoz és az eltelt időhöz kötődik.
Egy olyan anyag esetében, mint a Grade 91, ezek a megkötések lényegesek. A National Institute for Materials Science (NIMS) Creep Data Sheet adatbázisa szénacélokra, gyengén ötvözött acélokra, nagy krómtartalmú acélokra és ausztenites hőálló acélokra vonatkozó, rendszeresen gyűjtött eredményeket tartalmaz. A Grade 91 adatkészlete 9Cr-1Mo-V-Nb acélból készült csövekre, lemezekre és csővezetékekre terjed ki 450–725 °C hőmérsékleten és 30–450 MPa feszültségtartományban; a kúszási törési szilárdságot 100, 1 000, 10 000 és 100 000 órára adják meg (NIMS, 2024). Ez a négy időtartam jól mutatja, hogy egy 100 órás vizsgálathoz megfelelő feszültség nem vihető át gondolkodás nélkül egy 100 000 órás üzemi élettartamra.
A kúszási görbe alakja olyan mechanizmusokat is feltár, amelyeket egyetlen törési pont elrejt. A megeresztett martenzites Grade 91 finom eloszlású kivált részecskéktől és stabil szubstruktúrától függ. A helyreállás, a karbid- vagy nitridreakciók, a termikus öregedés, a ciklikus lágyulás és a korábbi gyártási előzmények üzem közben megváltoztathatják a minimális kúszási sebességet. Az ASTM A1091/A1091M például a nyomástartó részekhez használt, Grade C91 jelű, kúszási szilárdsággal javított ferrites ötvözött acélöntvényekre vonatkozó előírásokat határoz meg; megeresztett martenzites vagy bainites mikroszerkezetét olyan kivált részecskék stabilizálják, amelyek növelik a kúszási törési szilárdságot. Ez az előny feltételes. A részecskék durvulása és a szubstruktúra helyreállása hosszú idejű igénybevétel során csökkentheti ezt a hatást.
Az U.S. Department of Energy Office of Scientific and Technical Information által közölt, Wilshire-alapú kontinuum-károsodásmechanikai tanulmány a P91 acél esetében hasznosabb modellezési célt szemléltet: a kúszási alakváltozás, a minimális kúszási sebesség, a károsodás és a feszültségtörési élettartam együttes előrejelzését. Egy ilyen modell informatívabb, mint önmagában a törési élettartam illesztése, de továbbra is validálni kell a vonatkozó ömledékre, termékformára, feszültségtartományra, hőmérsékletre és terhelési előzményekre vonatkozóan. K. Natesan Grade 91 kúszás–fáradás tervezéséről szóló, IAEA által közölt tárgyalása szintén olyan változókként azonosítja a deformációs sebesség függését, a termikus öregedést, a környezeti hatásokat, a ciklikus lágyulást és a mikroszerkezeti változást, amelyek módosíthatják az üzemi viselkedést.
A megengedett feszültség és az időfüggő kritériumok
A tervezési feszültséget úgy választják meg, hogy a számított szerkezeti igénybevételeket több anyaghatárértékkel hasonlítják össze, nem pedig úgy, hogy egy szakítószilárdsági táblázatból kiolvasnak egyetlen számot. Emelt hőmérsékleten egy szabályzat korlátozhatja a feszültséget a megengedett teljes alakváltozás, a minimális kúszási sebesség, a törési élettartam, a folyáshatár vagy a próbaterhelési határ, a fáradási károsodás, a helyi instabilitás, illetve valamely időfüggő anyagtulajdonság előírt hányada alapján. A mértékadó érték változhat a hőmérséklettel és a tervezett élettartammal.
Egy vékonyfalú nyomástartó edény jól szemlélteti a különbséget. Ha a membránfeszültség elég alacsony ahhoz, hogy elkerülhető legyen a közvetlen folyás, de túl nagy kúszási alakváltozást okoz, akkor a mérettűrések, a szelepek beállítása vagy a falvékonyodás már jóval a törés előtt elfogadhatatlanná válhat. Ezzel szemben egy vastag falú rész teljesítheti az alakváltozási határértéket, miközben a törésvizsgálatot egy bemetszés, egy hegesztési hőhatásövezet vagy egy többtengelyű feszültségi állapot határozza meg. A kihajlás és a képlékeny instabilitás szintén meghatározóvá válhat, mielőtt akár a kúszási alakváltozási, akár a törési kritérium teljesülne.
Az Európai Unió 2014/68/EU irányelve, a Pressure Equipment Directive, előírja, hogy a kúszással kapcsolatos anyagtulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a kúszás jelentős szerepet játszik a nyomástartó berendezés tervezésében. A releváns kérdés ezért nem pusztán az, hogy egy anyagminőséget hőállónak neveznek-e. A tervezőnek meg kell határoznia, hogy mely ferrites vagy ausztenites acélokra vonatkozó adatok alkalmazhatók, milyen hőmérséklet és időtartam a mértékadó, valamint hogy a megfelelőségértékelési és tervezési eljárásnak mely tönkremeneteli módokat kell kezelnie.
Az ASME ezt a feladatot szabályzat-specifikus előírásokra és táblázatos anyagtulajdonságokra bízza, nem pedig a laboratóriumi görbék korlátlan extrapolációjára. Az ASME BPVC Section II, Part D tervezési anyagtulajdonságokat ad meg, míg az ASME BPVC Section III, Division 5 a magas hőmérsékletű reaktorkomponensek gyártási szabályait tartalmazza. Ezek a keretrendszerek határértékeket írhatnak elő a megengedett feszültség, a kúszási alakváltozás, a fáradás, a kúszás–fáradás kölcsönhatása, az üzemidő és a károsodás felhalmozódása alapján. Értékeik nem helyettesíthetők egymással szabályzatok között: az egyik szabály szerint számított megengedett feszültség nem válik automatikusan elfogadhatóvá a Pressure Equipment Directive vagy egy nukleáris létesítményekre vonatkozó gyártási szabályzat szerint.
A NIST a kúszási törési adatokat a magas hőmérsékleten működő fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja. Ezért értékesek az olyan adatbázisok, mint az NIMS: minden eredményhez megőrzik a hozzá tartozó időt, hőmérsékletet, feszültséget, termékformát és anyagmegjelölést. Nem szüntetik meg a mérnöki megítélés szükségességét. Láthatóvá teszik annak alapját.
Biztonsági tartalékok és az extrapoláció korlátai
A biztonsági tartalék nem egy vizsgálat után alkalmazott, univerzális százalékérték. Tükrözi az anyagszórásból, a hőmérsékletmérésből, a feszültségelemzésből, a hegesztés minőségéből, a környezeti hatásokból, a terhelési előzményekből és az egyes tönkremeneteli módok következményeiből eredő bizonytalanságot. A szabályzatok ezeket a bizonytalanságokat előírt tervezési értékekké, csökkentési tényezőkké, élettartamhányadokká vagy különálló határértékekké alakítják. Egy szerkezetnek mind a túlzott alakváltozással, mind a töréssel szemben szüksége lehet tartalékra, és a kisebb megengedett feszültség lesz a mértékadó.
Egy minősített adatkészleten belüli interpoláció viszonylag jól védhető. Ha a Grade 91 eredményei közrefogják a szükséges feszültséget, hőmérsékletet és időtartamot, továbbá a próbatestek reprezentálják a szerkezeti elem termékformáját és hőkezelését, akkor a közeli megfigyelések közötti érték becslését alátámaszthatják a megfigyelt trendek. Mindemellett a szórási sávok és a szabályzati eljárások ekkor is fontosak.
Az extrapoláció más jellegű. A 100 000 órás törési élettartam előrejelzése egy 1 000 órás vizsgálatból feltételezi, hogy ugyanazok az alakváltozási és károsodási mechanizmusok további két nagyságrenden keresztül is fennmaradnak. Ez a feltételezés meghiúsulhat, ha a kivált részecskék durvulnak, az oxidáció felgyorsul, vagy új törési mód alakul ki. Az U.S. Nuclear Regulatory Commission NUREG/CR-6150 (1994) kiadványában szénacélokra és rozsdamentes acélokra tárgyalt Larson-Miller- és Manson-Haferd-paraméterek hasznos korrelációkat biztosítanak, de fizikailag nem jogosítanak fel a mechanizmusváltozások figyelmen kívül hagyására.
A vizsgált hőmérséklet-tartományon túl illesztett görbe szintén kockázatos. A hőmérséklet változása olyan diffúziós, helyreállási, fázisátalakulási vagy környezeti reakciókat aktiválhat, amelyek a vizsgálat során nem voltak jelen. A hosszú távú előrejelzéseket ezért olyan vizsgálatokkal kell megalapozni, amelyek megközelítik a tervezett üzemidőt, és mikroszerkezeti vizsgálattal, hegesztési adatokkal, valamint rendszeres ellenőrzéssel kell alátámasztani. A tervezési feszültség csak akkor tekinthető hitelesnek, ha idő-, hőmérséklet-, alakváltozási, törési és szabályzati korlátai egyaránt megfelelnek az üzemi problémának.
Hosszú távú adatok extrapolációja és paraméteres módszerek
A hosszú távú kúszástervezés gyakran olyan előrejelzést igényel, amely túlnyúlik a rendelkezésre álló vizsgálatok időtartamán. Előfordulhat, hogy egy alkatrész várható üzemideje 100 000 óra, miközben a vizsgálati adatsor mindössze néhány, 1 000 vagy 10 000 óránál kapott eredményt tartalmaz. A paraméteres módszerek ezt a hiányt úgy kezelik, hogy a hőmérsékletet és az időt egyetlen empirikus mennyiséggé sűrítik, lehetővé téve a több hőmérsékleten kapott törési adatok együttes illesztését. Nem hoznak létre új megfigyeléseket. Olyan extrapolációt biztosítanak, amelynek megbízhatósága a vizsgálati tartománytól, az anyag állapotától, a feszültségtartománytól és az alakváltozási mechanizmus folyamatos érvényességétől függ.
Ez a különbségtétel azért fontos, mert a kúszás és a feszültség alatti törés egymással összefüggő, de eltérő mérések. Az ASTM International által kiadott ASTM E139-11(2018) szabvány a kúszásvizsgálatok során az idő függvényében bekövetkező alakváltozást, továbbá az állandó húzóerő és hőmérséklet mellett végzett kúszásos törési és feszültségtörési vizsgálatokban a törésig eltelt időt tárgyalja. Egy törési élettartamgörbe ezért önmagában nem írhatja le az alakváltozás felhalmozódását, a minimális kúszási sebességet, a tercier károsodást vagy a törés előtt elért alakváltozási határt.
Larson–Miller-paraméter Empirikus hőmérséklet–idő paraméter, amelyet a kúszás alatti törési adatok rendezésére gyakran a P_LM = T(C + log10 t_r) alakban írnak fel.
Az Egyesült Államok Nukleáris Szabályozási Bizottsága által 1994-ben kiadott NUREG/CR-6150 a kúszásos törés okozta károsodás modellezését ismerteti Larson–Miller- és Manson–Haferd-paraméterekkel, többek között szénacélok és rozsdamentes acélok esetében. Ezek empirikus görbe-összevonási eljárások. Eredményük támogathatja a mérnöki számításokat, de továbbra is ahhoz az anyaghoz és vizsgálati sokasághoz kell kötődniük, amelyből az illesztett állandókat meghatározták.
Larson–Miller-paraméteres módszerek
A Larson–Miller-paramétert általában a következőképpen írják fel:
ahol az abszolút hőmérséklet, a törésig eltelt idő, pedig egy illesztett anyagállandó. A hőmérséklet kelvinben vagy Rankine-fokban adható meg, feltéve, hogy ugyanazt a mértékegységrendszert következetesen alkalmazzák. A paramétert ezután a feszültséggel hozzák összefüggésbe, gyakran polinom, szakaszos illesztés vagy táblázatos tervezési görbe segítségével.
A módszer abból indul ki, hogy egy adott feszültségnél a hőmérséklet és a törési idő azon kombinációi, amelyek a azonos értékét adják, hasonló törési viselkedéssel járnak. Ez a feltevés kényelmes, de nem metallurgiai törvényszerűség. A állandó nem univerzális „acélra”; az ötvözettől, a hőkezeléstől, a feszültségtartománytól, az illesztési eljárástól és esetenként a kiválasztott hőmérséklet-intervallumtól is függ. Egyetlen -értékkel illesztett görbe rendezettnek tűnhet, miközben egy másik érték lényegesen eltérő hosszú távú előrejelzést eredményez.
Ezért a kalibrációt egyértelműen meg kell adni. A National Institute for Materials Science (NIMS) szisztematikusan gyűjtött kúszási és törési adatokat közöl szénacélokra, gyengén ötvözött acélokra, nagy krómtartalmú acélokra és ausztenites hőálló acélokra. A 2024. évi Grade 91 adatkészlet 9Cr-1Mo-V-Nb acélból készült csövekre, lemezekre és csővezetékekre vonatkozik, 450–725 °C hőmérsékleten és 30–450 MPa feszültségnél, a kúszásos törési szilárdságot pedig 100, 1 000, 10 000 és 100 000 órára adja meg. Ezek a megadott időtartamok különösen fontosak: a 100 000 órára illesztett érték nem egyenértékű egy tényleges, 100 000 órás megfigyeléssel. Ha a vonatkozó termékformára, hőmérsékletre, feszültségre és hőkezelésre rendelkezésre áll a 100 000 órás pont, akkor az rögzíti az extrapolációt. Ha nem áll rendelkezésre, az előrejelzés továbbra is modellfüggő marad.
Manson–Haferd-paraméter Illesztett referencia-hőmérsékletet és időértékeket használó empirikus paraméter a különböző hőmérsékleteken mért élettartamadatok rendezésére.
A Larson–Miller-illesztés gyakran könnyebben egyesíti a különböző hőmérsékleten kapott adatokat, mint amennyire feltárja a mechanizmus változásait. Rövidebb időtartamoknál a diszlokációmozgás lehet meghatározó; hosszabb időtartamoknál a csapadékos részecskék durvulása, a szemcsehatár menti üregképződés, az oxidáció vagy a helyreállódás szabályozhatja az élettartamot. A Grade 91 jól szemlélteti ezt a problémát. Megeresztett martenzites szerkezete finom csapadékos részecskék és stabil alszerkezet révén nagyobb kúszási szilárdságot biztosít, a termikus öregedés és a csapadékos részecskék fejlődése azonban csökkentheti ezt az ellenállást. Egyetlen sima görbe nem képes jelezni, hogy mikor következik be ilyen változás.
Manson–Haferd-paraméteres módszerek
A Manson–Haferd-paramétert általában a következő alakban adják meg:
| Előrejelzési módszer | A rendezett vagy előre jelzett fő mennyiség | Fő korlátozás |
|---|---|---|
| Larson–Miller | Hőmérséklet, idő és törési viselkedés | Elrejtheti az alakváltozási vagy törési mechanizmus változásait. |
| Manson–Haferd | Hőmérséklet és törési idő illesztett referenciaértékeken keresztül | Az állandók az adatkészlettől és a regressziós alaktól függenek. |
| Wilshire-féle módszer és kontinuumkárosodási mechanika | Kúszási alakváltozás, minimális kúszási sebesség, károsodás és feszültség alatti törési élettartam | Kalibrálást és validálást igényel a releváns anyagállapotra és üzemi tartományra. |
ahol és a törési élettartamra vonatkozó trendek látszólagos metszéspontjához kapcsolódó illesztett állandók. A Larson–Miller-módszerrel ellentétben ez a módszer nem ír elő rögzített additív állandót a kifejezésben. Az illesztett referencia-hőmérsékletet és referencia-időt úgy választják meg, hogy a különböző hőmérsékleten kapott adatok egy használható feszültség–paraméter összefüggésre essenek.
A Manson–Haferd-illesztés egyes adatkészleteknél jobban teljesíthet, mint a Larson–Miller-illesztés, különösen akkor, ha a hőmérsékletfüggést egy rögzített érték nem írja le megfelelően. Mindazonáltal ez is abból indul ki, hogy ugyanaz az összefüggés a mért tartományon kívül is érvényes marad. A és által jelzett látszólagos metszéspont statisztikai konstrukció, és nem feltétlenül jelent fizikai pontot az ötvözet viselkedésében. A kiválasztott vizsgálatok, a feszültségtartomány vagy a regressziós forma megváltoztatása elmozdíthatja ezeket az állandókat, és módosíthatja az előre jelzett élettartamot.
Egyik paraméteres módszer sem jelzi előre közvetlenül a teljes kúszási görbét. Elsősorban a törésig eltelt időt, rendszerint a -t, rendezi egy adott feszültség és hőmérséklet mellett. A tervezési értékeléshez emellett szükség van a megengedett feszültségre, a felhalmozódott károsodásra, az alakváltozási határértékekre, valamint – ahol releváns – a kúszás–fáradás kölcsönhatására is. A NIST a kúszásos törési adatokat a magas hőmérsékleten üzemelő fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja. Az U.S. Department of Energy Office of Scientific and Technical Information által 2022-ben közölt, Wilshire-modellen alapuló kontinuumkárosodás-mechanikai tanulmány szélesebb megközelítést alkalmaz P91 acélra: a Wilshire-egyenleteket kontinuumkárosodás-mechanikával kombinálja a kúszási alakváltozás, a minimális kúszási sebesség, a károsodás és a feszültségtörési élettartam előrejelzésére. Ez a megközelítés olyan mennyiségekkel is foglalkozik, amelyeket egy kizárólag törési adatokon alapuló paraméter nem képes szolgáltatni, de továbbra is kalibrációs adatoktól és az anyagállapot feltételezéseitől függ.
Modellbizonytalanság és metallurgiai törések
Egy sima illesztett görbe jelentős bizonytalanságot rejthet el. A logaritmikus ábrázolás összenyomja az időbeli különbségeket, a regresszió pedig rendezettnek tüntetheti fel a szóródó eredményeket. A görbe áthaladhat az adatkészlet középpontján, miközben nem követi a nyomástartó berendezésekhez vagy nukleáris komponensekhez szükséges alsó határértékű viselkedést. A szórást nem csupán a mérési hiba okozza, hanem a hőmérsékletenként eltérő kémiai összetétel, a korábbi feldolgozás, a próbatest mérete, a felületi állapot, az oxidáció, a hegesztési előzmények és a vizsgálat beállítása is.
A fő veszélyt a metallurgiai törés jelenti: a deformációt vagy a törési folyamatot szabályozó mechanizmus olyan megváltozása, amely érvényteleníti az illesztett összefüggést. Ilyen lehet többek között a karbidreakció, a csapadékos részecskék durvulása, a martenzites lécszerkezet elvesztése, a szemcsehatár menti üregképződés, a fázisátalakulás, a ciklikus meglágyulás vagy a környezeti támadás. K. Natesan Grade 91-gyel kapcsolatos, IAEA keretében végzett munkája a ciklikus meglágyulást, a deformációsebesség-függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást a kúszás–fáradás tervezésének jelentős tényezőiként azonosítja. Az ezeket figyelmen kívül hagyó hosszú távú extrapoláció látszólag pontos lehet, miközben mechanizmusát tekintve téves.
A tervezési szabályok korlátokat állapítanak meg e bizonytalanság körül. Az ASME BPVC Section II, Part D tervezési anyagjellemzőket ad meg, míg az ASME Section III, Division 5 a magas hőmérsékletű reaktorkomponensek gyártási és szerkezeti szabályaival foglalkozik. A 2014/68/EU irányelv előírja, hogy a kúszással kapcsolatos tulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a kúszás jelentős szerepet játszik a nyomástartó berendezés tervezésében. Ezeket a szabályokat nem szabad minősítés nélküli paraméteres illesztéssel helyettesíteni. A Larson–Miller- vagy Manson–Haferd-eredmények egy tervezési döntés bizonyítékai, nem pedig 100 000 óránál végzett közvetlen megfigyelések, kivéve, ha az ilyen vizsgálatokat ténylegesen befejezték.
Károsodási mechanizmusok és a modern törés-előrejelzés
A kúszás és a feszültség alatti törés egymással összefüggő, de különböző kimeneteleket ír le. A kúszás tartós feszültség és hőmérséklet hatására bekövetkező, időfüggő alakváltozás; a feszültség alatti törés ezzel szemben a törésig eltelt időt hangsúlyozza. Egy megbízható előrejelzési módszernek össze kell kapcsolnia e két jelenséget, nem pedig elszigetelt számként kell kezelnie a törésig eltelt élettartamot. Az ASTM E139-11(2018) szabvány meghatározza a vizsgálati kereteket a fémes anyagokon végzett kúszásvizsgálatok során az idő függvényében bekövetkező alakváltozás, valamint az állandó húzóerő és hőmérséklet mellett végzett kúszás-törés és feszültség alatti törési vizsgálatok során a törésig eltelt idő méréséhez.
Folytonos közegű károsodási változók
A folytonos közegű károsodásmechanika egy vagy több belső változóval írja le a mikroszerkezeti állapot eloszlásszerű romlását. Egy gyakori skaláris változó, a , a kezdetben ép anyag esetén nulla értéktől a töréskor megközelített egy értékig terjed. Ez nem az üregek vagy repedések számának közvetlen mérőszáma. Ehelyett számított állapotváltozó, amely az effektív teherbíró keresztmetszet, a merevség vagy a kúszással szembeni ellenállás csökkenését képviselheti.
Az effektív feszültség fogalma jól szemlélteti ezt a megközelítést. Ha a névleges feszültség , akkor egy károsodott keresztmetszethez olyan effektív feszültség rendelhető, mint
Ahogy a növekszik, a megmaradó anyag nagyobb feszültséget visel, ami felgyorsítja a kúszási alakváltozást és a károsodás felhalmozódását. Ezért egy modell összekapcsolhat egy alakváltozási törvényt,
\[ \dot{\varepsilon}_c=f(\sigma_\mathrm{eff},T,\text{mikroszerkezet}), \]
egy károsodásfejlődési törvénnyel,
\[ \dot{D}=g(\sigma_\mathrm{eff},T,\dot{\varepsilon}_c,\text{állapotváltozók}). \]
A pontos egyenletek eltérőek lehetnek. Egyes megfogalmazások a károsodást a szemcsehatárokon kialakuló üregek növekedéséhez kapcsolják; mások a felhalmozódott kúszási alakváltozást, a feszültségtriaxialitást vagy egy fenomenológiai sebességtörvényt alkalmaznak. Egy skaláris változó ugyanakkor elfedheti az elszigetelt üregek, az összekapcsolódott üregek, a szemcsén áthaladó repedés, valamint az oxidáció által elősegített törés közötti fontos különbségeket. Ez a korlátozás lényeges, amikor egy szerkezet többtengelyű feszültségnek, hegesztési hőhatásövezetnek vagy ciklikus terhelésnek van kitéve.
A fizikai értelmezést továbbra is az anyaghoz kell kötni. A Grade 91 ferrites acélban a megeresztett martenzit, a korábbi ausztenitszemcsék határai, valamint az olyan kiválások, mint az MC karbidok és az MX karbonitridek, szabályozzák a kezdeti kúszási választ. A hőterhelés durvíthatja vagy átrendezheti a kiválásokat, csökkentheti az alszemcsék szilárdságát és elősegítheti a visszaalakulást. K. Natesan Grade 91 acél kúszás–fáradás tervezésével foglalkozó IAEA-munkája a ciklikus lágyulást, az alakváltozási sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást releváns változókként azonosítja. Egy stabil laboratóriumi anyagon kalibrált károsodási paraméter nem vihető át egyszerűen egy öregedett hegesztésre vagy gőzoxidációnak kitett szerkezeti elemre.
Wilshire-alapú előrejelzés P91 acélra
Az U.S. Department of Energy Office of Scientific and Technical Information által nyilvántartott, 2022-es tanulmány hasznos példát nyújt: a Wilshire-egyenleteket folytonos közegű károsodásmechanikával kapcsolja össze a P91 acél kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és feszültség alatti törési élettartamának előrejelzésére. A hivatkozott rekordnak a közzététel előtt tartalmaznia kell a tanulmány szerzőinek nevét; a neveket nem szabad másodlagos hivatkozások alapján kikövetkeztetni.
A Wilshire-típusú összefüggéseket gyakran normalizált feszültség és egy aktiválási hőmérsékleti tag alkalmazásával fejezik ki. Egyszerűsített formában egy paraméter a normalizált feszültséget a törési időhöz vagy a minimális kúszási sebességhez kapcsolhatja egy hőmérsékletfüggő exponenciális függvényen keresztül. A Larson–Miller-diagramon végzett egyetlen egyenes illesztéssel ellentétben a Wilshire-keretrendszer arra törekszik, hogy megőrizze a feszültségnek az anyag szilárdsági skálájához viszonyított értéke és az alakváltozást szabályozó, termikusan aktivált folyamatok közötti kapcsolatot. A folytonos közegű károsodási komponens ezt követően változó anyagállapotot biztosít a számításban, ahelyett hogy azt feltételezné: a próbatest a hirtelen bekövetkező végső törésig változatlan marad.
Ez a különbség fontos a P91 esetében. Az acél hosszú időn át mérsékelt alakváltozást mutathat, amelyet a visszaalakulás, a kiválások fejlődése, az üregképződés és a lokális feszültségkoncentráció előrehaladtával felgyorsuló alakváltozás követ. Egy olyan modell, amely csak a végső törésig eltelt időt jelzi előre, illeszkedhet egy vizsgálati táblázathoz, miközben nem írja le a deformáció történetét, a minimális kúszási sebességet vagy a harmadlagos kúszás kezdetét. Az egyesített megközelítés ezzel szemben négy megfigyelhető mennyiség közötti összhangra törekszik: a kúszási görbére, a minimális kúszási sebességre, a károsodási változó növekedésére és a végső törésig eltelt időre.
A rendelkezésre álló NIMS Grade 91 adatbázis igényes kalibrációs tartományt biztosít ehhez a feladathoz. A 9Cr-1Mo-V-Nb acélra vonatkozó adatai 450–725 °C hőmérsékletet és 30–450 MPa feszültséget fednek le, a kúszás-törési szilárdságot pedig 100, 1 000, 10 000 és 100 000 órára adják meg. A NIMS szisztematikusan gyűjtött adatokat tart fenn szénacélokról, ötvözetlen és gyengén ötvözött acélokról, magas krómtartalmú acélokról, valamint ausztenites hőálló acélokról is. Ezek az adatok nem csereszabatosak: a P91-re illesztett összefüggést nem szabad minden magas krómtartalmú acélra érvényes általános törvényként bemutatni, még kevésbé az ASTM A1091/A1091M Grade C91 öntvényekre. A Grade C91 öntvények kiválási részecskék által stabilizált, megeresztett martenzites vagy bainites szerkezetűek, azonban az öntési lépték, a szegregáció és a falvastagság módosíthatja a károsodás kialakulását.
A minimális kúszási sebesség, a károsodás és a törési élettartam összekapcsolása
A minimális kúszási sebességet gyakran kényelmes korrelációs változóként kezelik, mivel viszonylag könnyen meghatározható egy kúszási görbéből. Ennél azonban többet jelent, ugyanakkor nem teljes értékű károsodási mérőszám. A növekvő minimális kúszási sebesség a visszaalakulás vagy a kiválások leromlása következtében fellépő gyengülésre utalhat, ugyanakkor két, hasonló minimális sebességet mutató próbatest később eltérő mechanizmusok révén mehet tönkre. Az egyikben szemcsehatári üregek alakulhatnak ki, a másikban pedig oxidáció, hegesztési varratra lokalizálódó repedés vagy az alakváltozási mechanizmus megváltozása okozhat meghibásodást.
Egy kapcsolt modell a minimális kúszási sebességet a belső állapothoz kapcsolódó megfigyelhető mennyiségként használja. Az elsődleges kúszás során a sebesség általában csökken, ahogy az anyag keményedik. A másodlagos kúszás során alacsony vagy csaknem állandó értéket ér el. A harmadlagos kúszás során a károsodás és a lokalizáció a sebesség növekedését idézi elő. Ha a konstitutív és károsodási törvények reprodukálják ezeket a szakaszokat, az egyenletek integrálásával előre jelezhető a törésig eltelt idő, ahelyett hogy azt utólag, pusztán illesztéssel határoznák meg.
Ez az előrejelzés továbbra is a bizonyítékoktól függ. A NIST a kúszás-törési adatokat a magas hőmérsékleten alkalmazott fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja, miközben az ASM International Creep and Stress Rupture Failures és Design for High-Temperature Applications című fejezetei hangsúlyozzák az alakváltozási mechanizmusokat, a törést, a környezeti hatásokat, a metallurgiai instabilitást, az öregedést, a karbidreakciókat és a kúszás–fáradás kölcsönhatását. A NUREG/CR-6150 bemutatja, miként támogathatják a Larson–Miller- és Manson–Haferd-paraméterek a károsodásmodellezést, a paraméterezett görbék azonban empirikus összefoglalók maradnak, ha feltételezéseiket nem vizsgálják változó mikroszerkezetek és terheléstörténetek mellett.
Egy modell csak annyira hiteles, amennyire a kalibrációs adatai, az érvényesítési tartománya, a bizonytalanság kezelése és az üzemi mikroszerkezet reprezentációja. A 10 000 órás vizsgálatokról 100 000 órára történő extrapoláció nem indokolt automatikusan; ahogy az sem, ha állandó hőmérsékletről és feszültségről nyomásciklusra extrapolálnak. Az ASME BPVC Section II, Part D tervezési anyagtulajdonságokat biztosít, a Section III, Division 5 pedig a magas hőmérsékletű reaktorkomponensek szerkezeti kialakítására vonatkozó szabályokat határozza meg. Az Európai Unió 2014/68/EU irányelve hasonlóképpen megköveteli a kúszással kapcsolatos tulajdonságok és az előírt határértékek figyelembevételét, amikor a kúszás szabályozza a nyomástartó berendezés tervezését. Ezek a szabályok nem változtatják az illesztett egyenletet anyagtörvénnyé. Olyan határokat biztosítanak, amelyeken belül a vizsgálati adatoknak, a károsodási feltételezéseknek, a biztonsági tényezőknek és az ellenőrzési stratégiának továbbra is védhetőnek kell maradniuk.
Kúszás–fáradás kölcsönhatása és hőciklizálás
Egy alkatrészt a gyakorlatban ritkán ér az a konvencionális kúszási vizsgálatban feltételezett állandó húzóerő és állandó hőmérséklet. A gőzvezetékek környezeti hőmérsékletről felmelegszenek, üzemi hőmérsékleten maradnak, nyomásváltozásokon mennek keresztül, majd ismét lehűlnek. A reaktorkomponensek teljesítményfelfutásoknak, leállásoknak, üzemanyag-átrakási leállásoknak és helyi hősokkoknak lehetnek kitéve. Minden esemény megváltoztatja mind a feszültséget, mind az alakváltozási sebességet. Az állandó terhelés melletti kúszási görbe ezért szükséges adatokat szolgáltat, de önmagában nem jelzi előre az élettartamot indítások, leállások, terhelésváltozások vagy hőciklizálás esetén.
Az ASTM International ASTM E139-11(2018) szabványa módszereket határoz meg az idő függvényében bekövetkező alakváltozás mérésére kúszási vizsgálatokban, valamint a törésig eltelt idő meghatározására kúszásos-törési és feszültség alatti törési vizsgálatokban, állandó húzóerő és hőmérséklet mellett. Ez a szabályozott feltétel éppen azért hasznos, mert elkülönítetten vizsgálja az anyag válaszát. Nem írja le minden üzemi igénybevétel történetét. A NIMS adatai közvetve ugyanezt támasztják alá: a Grade 91 adatkészlet 450–725 °C hőmérséklet- és 30–450 MPa feszültségtartományt ölel fel, a törési szilárdságot pedig 100, 1 000, 10 000 és 100 000 óránál adja meg. E pontok közötti interpoláció nem helyettesítheti a tranziens alakváltozás, a hőmérséklet-gradiensek, a tartási időszakok és a ciklusszám értékelését.
Tartási idők és ciklikus lágyulás
Egy hőciklus rendszerint egy fáradást előidéző alakváltozás-megfordulást és egy kúszást előidéző tartási időt foglal magában. Melegítés közben a gátolt hőtágulás nyomófeszültséget hozhat létre; lehűléskor ugyanez a gátlás húzófeszültséget eredményezhet. Ha a hőmérséklet a tranziens után is magas marad, a feszültség kúszás révén relaxálódik. Az így kialakuló hiszterézishurok ciklusról ciklusra változik.
A Grade 91, amelyet a megfelelő termék- és szerkezeti összefüggésekben P91, illetve 9Cr-1Mo-V-Nb acél néven is jelölnek, alakváltozásvezérelt körülmények között jellemzően ciklikus lágyulást mutat. Kezdeti, megeresztett martenzites szilárdsága csökken, amikor az ismételt képlékeny alakváltozás átrendezi a diszlokációkat, és megváltozik a lécszerkezet. A lágyult anyag adott alakváltozási tartományt kisebb feszültségnél ér el, ez azonban nem jelenti azt, hogy a károsodás megszűnt. A tartási idő alatti feszültségrelaxáció növelheti a felhalmozódó inelasztikus alakváltozást, miközben a korábbi ausztenitszemcse-határokon, valamint a lécek vagy csomagok határain kialakuló üregesedés az állítólag nyugodt ciklusszakaszban is folytatódhat.
A tartási időnek két ellentétes hatása van. Relaxáció révén csökkentheti a húzófeszültség amplitúdóját, ezáltal mérsékelve a tisztán fáradási eredetű komponenst. Ugyanakkor lehetővé teszi a kúszási alakváltozás, az oxidáció, a diffúzió és az üregnövekedés folytatódását. A húzó tartás gyakran károsabb, mint a nyomó tartás, mivel a szemcsehatári üregek megnyílásának és az oxidáció által elősegített repedésnek kedvez a húzóterhelés. A hatás a hőmérséklettől, az alakváltozási tartománytól, a környezettől, a felület állapotától és az előző ciklustól függ; az „óránkénti ciklus” jellegű univerzális átszámítás nem védhető.
A kúszás–fáradás kölcsönhatását ezért nem lehet úgy igazolni, hogy összeadjuk egy önállóan mért fáradási élettartamot és egy önállóan mért kúszásos-törési élettartamot. Lineáris károsodási összeg — például egy fáradási hányad és egy kúszási hányad összege — csak akkor alkalmazható, ha kalibrálási tartományát, a ciklus definícióját, a tartási idő kezelését és a törési kritériumot az adott anyagra és üzemi igénybevétel-történetre validálták. Ellenkező esetben elrejtheti a kölcsönhatási tagokat. A fáradási repedés friss fémet tehet ki az oxidációnak, miközben a kúszás a feszültségi állapottól és a hőmérséklettől függően tompíthatja, kiélezheti vagy elágaztathatja a repedést.
A K. Natesan nevéhez kapcsolódó IAEA-anyag a ciklikus lágyulást, az alakváltozási sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást a Grade 91 konkrét tervezési tényezőiként azonosítja. Ezek a tényezők összekapcsolódnak, nem pedig egymástól független korrekciós tényezők. Egy hosszú tartási idő megváltoztathatja azt a mikroszerkezetet, amely a következő gyors alakváltozás-megfordulást szabályozza.
Az alakváltozási sebességtől való függés és a termikus tranziensek
A képlékeny és kúszási válasz erősen függ attól, milyen gyorsan hozzák létre az alakváltozást. Nagy alakváltozási sebességnél a deformáció jelentős részét a diszlokációk hordozzák, mielőtt a diffúzióvezérelt kúszás képes lenne azt befogadni. Kis sebességnél a kúszás már magában a felfutás során is hozzájárul az alakváltozáshoz. Következésképpen ugyanaz a teljes alakváltozási tartomány eltérő csúcsfeszültségeket, inelasztikus alakváltozásokat és repedésterjedési sebességeket eredményezhet.
A termikus tranziensek további nehézséget jelentenek: a hőmérséklet a falvastagságon keresztül ritkán egyenletes. A forró belső és a hűvösebb külső felület a falvastagságon át hőalakváltozási eltérést hoz létre, míg a hegesztések, a hajlítások, a csatlakozások és a vastag szelvények helyi gátlást okoznak. A tömegben mérsékeltnek tűnő hőmérséklet-változás súlyos helyi ciklust hozhat létre. A gyors melegítés a felületet nyomásba, a belső részt pedig húzásba hozhatja; a gyors lehűlés ezt az elrendezést megfordíthatja. A feszültség ezután képlékenység és kúszás révén újra eloszlik, ezért egy rugalmas hőfeszültség-becslés hosszú tartási idő alatt félrevezetővé válhat.
A hőmérséklet az anyagszerkezetet is megváltoztatja. A megeresztett martenzites lécszerkezet regenerálódása, az MX karbonitridek durvulása vagy oldódása, az MC karbidok átalakulása, valamint intermetallikus fázisok kialakulása csökkentheti a kúszási szilárdságot vagy módosíthatja a duktilitást. A termikus öregedés akkor is megváltoztathatja a választ, ha az alkalmazott feszültség nem változik. A hegesztés hőhatásövezetei a nemesfémtől eltérően öregedhetnek, ami helyi alakváltozás-koncentrációt és idő előtti repedést hozhat létre.
A környezet is részt vesz a mechanizmusban. A gőzoxidáció felhasználhatja a krómban gazdag védőoxidrétegeket, és olyan oxidrétegeket hozhat létre, amelyek ciklikus igénybevétel során megrepedeznek vagy leválnak. A levegőoxidáció, a szennyeződések, valamint a nátriumot vagy ólmot tartalmazó hűtőközeg-környezetek módosíthatják a repedés keletkezését és terjedését. A felületi oxid nem pusztán esztétikai réteg, ha az alkatrészt ismételten alakváltozásra kényszerítik.
Egy modellnek ezért követnie kell a hőmérséklet időbeli történetét, a feszültség- vagy alakváltozás-történetet, az inelasztikus alakváltozási sebességet, a tartási időt és a folyamatosan fejlődő belső károsodást. Az Egyesült Államok Energiaügyi Minisztériumának Tudományos és Műszaki Információs Hivatala által 2022-ben közölt, Wilshire-alapú kontinuumkárosodás-mechanikai tanulmány a Wilshire-egyenleteket kontinuumkárosodás-mechanikával ötvözi a P91 kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és feszültség alatti törési élettartamának előrejelzésére. Értéke módszertani jellegű: az alakváltozást és a törést egymással összefüggő, folyamatosan fejlődő állapotokként kezeli, nem pedig egyetlen elszigetelt törési számként. A szerzők nevét publikálás előtt a hivatkozott rekord alapján kell ellenőrizni, nem pedig kikövetkeztetni.
A Grade 91 tervezési nehézségei
A Grade 91 magas hőmérsékletű szilárdságát króm, molibdén, vanádium, nióbium, nitrogén és szabályozott széntartalom által támogatott, megeresztett martenzites mikroszerkezetének köszönheti. Ez a szerkezet érzékeny a hőkezelésre, a hegesztésre, a gyártás során bekövetkező alakváltozásra és az üzemi igénybevételre. A normalizálás és a megeresztés kisebb eltérései is jelentős különbségeket okozhatnak a kúszási teljesítményben. A leggyengébb tartomány nem feltétlenül az alaplemez vagy az alapcső, hanem lehet hegesztési fém, finomszemcsés hőhatásövezet vagy interkritikus hőhatásövezet.
A tervezőknek különbséget kell tenniük az anyagjelölés és a megengedett szerkezeti előírások között is. Az ASTM A1091/A1091M szabvány a nyomástartó részekhez alkalmazott, C91 jelű, kúszási szilárdságnövelt ferrites ötvözött acélöntvényekre vonatkozik; megeresztett martenzites vagy bainites szerkezetét kivált részecskék erősítik és stabilizálják. Ez a jelölés önmagában nem határozza meg automatikusan minden Grade 91 cső, lemez, vezeték, hegesztés vagy öntvény ciklikus üzemi viselkedését.
Az ASME BPVC Section II, Part D tervezési anyagtulajdonságokat ad meg, míg az ASME BPVC Section III, Division 5 a magas hőmérsékletű reaktorkomponensekre vonatkozó szerkezeti előírásokat tartalmazza. Az Európai Unió 2014/68/EU irányelve előírja, hogy a kúszással kapcsolatos tulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a kúszás jelentős szerepet játszik a nyomástartó berendezés tervezésében. Az Egyesült Államok Nukleáris Szabályozási Bizottsága által 1994-ben kiadott NUREG/CR-6150 olyan kúszásos-törési károsodási modelleket ismertet, amelyek Larson-Miller- és Manson-Haferd-paramétereket alkalmaznak többek között szénacélokra és rozsdamentes acélokra. Az ilyen paraméterek összegzik a hosszú távú vizsgálati adatokat; nem teszik szükségtelenné a tranziens alakváltozás és a kölcsönhatás értékelését.
A Grade 91 megalapozott értékelésének figyelembe kell vennie a hőciklizálást, a ciklikus lágyulást, a hegesztési helyet, az alakváltozási sebességet, az öregedést, a környezetet és a választott törési szabályt. A törési görbe bizonyíték. Nem az alkatrész élettartama.
Törési módok és meghibásodásvizsgálat
A kúszási törés nem egyetlen megjelenési forma vagy mechanizmus eredménye. Egy szerkezeti elem meghibásodhat a lassú alakváltozás hosszú időn át tartó felhalmozódása után, rövidebb ideig tartó feszültségtörési igénybevételt követően, vagy ismételt termikus és mechanikai ciklusok során fellépő kúszás–fáradás kölcsönhatás következtében. A törési felület a végső szakaszról ad képet, a környező mikrostruktúra azonban gyakran a korábban kialakult károsodást rögzíti. Az ASM International ezért a kúszásos és feszültségtöréses meghibásodások értékelésekor nem pusztán a „magas hőmérsékletre” vezeti vissza a meghibásodást, hanem figyelembe veszi az alakváltozási mechanizmusokat, a feszültség- és hőmérsékletfüggést, a törési morfológiát, a környezeti hatásokat, a metallurgiai instabilitást, az öregedést, a karbidreakciókat és a károsodás felhalmozódását is.
Az ASTM E139-11(2018) elkülöníti az érintett méréseket: a kúszásvizsgálat állandó húzóerő és hőmérséklet mellett az alakváltozást követi az idő függvényében, míg a kúszási törés- és feszültségtörés-vizsgálatok meghatározott körülmények között elsősorban a törésig eltelt időt vizsgálják. Ez a különbségtétel a meghibásodásvizsgálat során lényeges. Egy 10 000 üzemóra után eltört próbatest önmagában nem árulja el, hogy a minimális kúszási sebessége szokatlanul nagy volt-e, bekövetkezett-e késői felgyorsulás, vagy egy helyi hiba határozta-e meg a meghibásodást.
Transzgranuláris és intergranuláris törés
A transzgranuláris törés a szemcséken halad keresztül. Emelt hőmérsékleten kialakulhat a szemcséken belül koncentrálódó képlékeny folyás, karbidrepedés, oxidáció által elősegített repedés, illetve ismételt termikus és mechanikai ciklusok következtében. A törési felületen megjelenhetnek a mikropórusok egyesüléséből származó gödröcskék, hasadásszerű törési lapok, illetve vegyes morfológia. A transzgranuláris felület nem bizonyítja a túlterhelést: egy kúszás által károsított szerkezeti elemben jelentős szemcsén belüli alakváltozás halmozódhat fel, mielőtt a végső repedés gyorsan továbbterjed.
Az intergranuláris törés a szemcsehatárok mentén halad, és szorosan összefügg a szemcsehatár-csúszással, az üreshely-diffúzióval, a határok gyengülésével és az üregek kialakulásával. Tartós feszültség hatására a fő húzási irányra merőleges vagy ahhoz ferde szemcsehatárok képesek felvenni a helyi alakváltozást. Ha a határ menti részecskék, a szegregálódott szennyezők, az oxidáció vagy a kiválások csökkent mennyisége mérsékli a kohéziót, a kis üregek könnyebben alakulnak ki. Ezek az üregek növekednek, a szemcsehatár mentén összekapcsolódnak, majd olyan repedési utat hoznak létre, amely számos szemcsén keresztül terjedhet.
A megkülönböztetés hasznos, de nem abszolút érvényű. A repedés egy szemcsehatáron indulhat, áthaladhat egy szemcsén, majd visszatérhet egy másik szemcsehatárhoz. A hegesztési hőhatásövezetek, az öntött struktúrák, a zárványok és az üzemelés során megváltozott területek gyakran vegyes, transzgranuláris–intergranuláris törést eredményeznek. A ferrites Grade 91, illetve P91 további nehézséget jelent: megeresztett martenzites szerkezete a kúszási szilárdsághoz finom kiváláseloszlást igényel, a termikus öregedés és a kedvezőtlen kiválásfejlődés azonban csökkentheti a szemcsehatár-károsodással szembeni ellenállást. A NIMS 2024. évi Grade 91 adatbázisa 9Cr-1Mo-V-Nb acélból készült csövekre, lemezekre és csővezetékekre vonatkozó adatokat tartalmaz 450–725 °C és 30–450 MPa tartományban; a törési szilárdságot 100, 1 000, 10 000 és 100 000 órára adja meg. A törés értelmezését az ilyen adatokon belül a releváns hőmérséklethez, feszültséghez, termékformához és hőkezeléshez kell kötni, nem csupán az anyagminőség nevéhez.
Üregek, nyakképződés és repedéskezdemény
A kúszási üregek kezdetben általában mikroszkopikus méretűek. A diffúzió és a szemcsehatár-csúszás az üreshelyeket a terhelt határok felé mozgatja, miközben a zárványok és a kiválások határfelületei kedvező helyet biztosítanak a magképződéshez. A terhelés folytatódásával a szomszédos üregek növekednek és egyesülnek. A megmaradó anyaghíd nagyobb terhelést visz, ami helyi alakváltozás-koncentrációt hoz létre. Ez a pozitív visszacsatolás károsodott sávot, makroszkopikus repedést, végül pedig keresztmetszet-vesztést eredményez.
Ugyanez a folyamat játszódhat le hegesztési varratlábnál, felületi oxid alatt, egy zárvány mellett, illetve olyan geometriai átmenetnél, ahol nagy a háromtengelyű feszültségi állapot. A végső törést megelőzheti helyi nyakképződés, bár a diffúz kúszási alakváltozás miatt a szerkezeti elem csak mérsékelten deformáltnak tűnhet. Vékony keresztmetszetekben az oxidáció vagy a korrózió eltávolítja a terhet viselő fémet, és növeli a tényleges feszültséget a megmaradó keresztmetszetben. Ennek következtében a névlegesen elfogadható üzemi feszültség helyileg károsító feszültséggé válhat.
A törési felületen gödröcskék, szemcsehatár menti lapok, oxidációs termékek vagy keskeny végső túlterhelési zóna jelenhet meg. Önmagában egyik jelenség sem elegendő. A vizsgálatot végző szakembernek fel kell térképeznie az üregek sűrűségét és méretét a töréstől távolabb eső területeken is, meg kell mérnie a falvastagságot, és meg kell határoznia, hogy a károsodás igazodik-e a fő feszültségirányhoz. A hegesztés közelében vagy a korábbi ausztenites szemcsehatárok mentén koncentrálódó üregek más előzményekre utalnak, mint az egyenletes képlékeny elvékonyodás.
A feszültségtörténet ugyanilyen fontos. A Grade 91 esetében ciklikus meglágyulás, alakváltozási sebességfüggés, termikus öregedés, környezeti hatások és mikrostrukturális változások is felléphetnek; ezeket K. Natesan az IAEA kúszás–fáradás tervezésével kapcsolatos munkájában is azonosította. Egy állandó terhelésű kúszási modell ezért félrevezetően írhat le egy olyan szerkezeti elemet, amely indítások, leállások, rezgések vagy termikus gradiensek hatásának van kitéve. A 2022-ben ismertetett, Wilshire-alapú kontinuum-károsodásmechanikai vizsgálat a Wilshire-egyenleteket károsodásmechanikával kombinálja a P91 kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és feszültségtörési élettartamának előrejelzésére. Az ilyen modellek informatívabbak annál, mint amikor a meghibásodási mechanizmust a törési felület utolsó néhány millimétere alapján határozzák meg.
Üzemelés utáni metallográfiai bizonyítékok
A megbízható vizsgálat a nyilvántartások áttekintésével kezdődik: anyagminőség és hőkezelés, üzemi hőmérséklet, nyomás, terhelés, tranziens állapotok, tartási időszakok és bármilyen rendellenes üzemállapot. A tényleges fémhőmérsékletet kell megerősíteni, nem csupán a vezérlőtermi kijelzést. Meg kell határozni, hogy változott-e a feszültség nyomásingadozások, termikus gátlás, elvékonyodás vagy alakváltozás következtében. Ezt követően meg kell határozni a törés helyét a hegesztésekhez, hajlításokhoz, csatlakozásokhoz, alátámasztásokhoz, korrózióhoz és szigeteléshez viszonyítva.
A törési felületet először kis nagyítású módszerekkel kell megvizsgálni, a lerakódásokat meg kell őrizni, és kerülni kell az olyan tisztítást, amely eltávolíthatja az oxidációra vagy korrózióra utaló bizonyítékokat. Ezután a törés kiindulási helyén, valamint a látszólag érintetlen anyagon keresztül keresztmetszeteket kell készíteni. Az optikai mikroszkópia és a pásztázó elektronmikroszkópia feltárhatja az üregeket, a szemcsehatárok szétválását, az oxid behatolását, a zárványokat, a nyakképződést és a törési módot. A keménységtérképezés, a méretmérések és a kémiai elemzés segítséget nyújt a megeresztés, a túlmelegedés, a dekarbonizáció vagy a szennyeződés azonosításához. Grade 91 esetében jellemezni kell a korábbi ausztenites szemcseszerkezetet, a martenzites lécszerkezet állapotát, az M23C6 karbidokat és az MX kiválásokat; a túlmerevítés, a durvulás vagy a kiválások stabilitásának elvesztése magyarázatot adhat a csökkent kúszási szilárdságra.
A megfigyelt károsodást össze kell vetni a minősített kúszási és törési adatokkal. A NIMS szisztematikusan gyűjtött adatokat biztosít szénacélokra, gyengén ötvözött acélokra, nagy krómtartalmú acélokra és ausztenites hőálló acélokra, míg a NIST a kúszási törési adatokat az emelt hőmérsékleten üzemelő fémek értékeléséhez szükséges fontos információk egyik fő csoportjaként azonosítja. Az U.S. NRC NUREG/CR-6150 (1994) kiadványban szén- és rozsdamentes acélokra tárgyalt Larson–Miller- vagy Manson–Haferd-összefüggések támogathatják az élettartam-értékelést, de nem helyettesíthetik az anyagspecifikus bizonyítékokat. A tervezési szabályok szintén fontosak: az ASME BPVC Section II, Part D tervezési anyagjellemzőket biztosít, a Section III, Division 5 pedig a magas hőmérsékletű reaktorok szerkezeti kialakításával foglalkozik; a 2014/68/EU irányelv kúszási jellemzőket és előírt határértékeket követel meg ott, ahol a kúszás jelentős szerepet játszik. A szemrevételezéses megjelenés elindítja a vizsgálatot. Nem zárja le.
Környezeti hatások magas hőmérsékleten
A kúszásállóság nem tekinthető elszigetelt anyagtulajdonságnak, amikor az acél gőzben, égéstermékekben, reaktorhűtő közegekben vagy korrozív lerakódások jelenlétében üzemel. A tiszta laboratóriumi levegőben vizsgált próbatest megőrizheti polírozott felületét és teljes keresztmetszetét, miközben az üzemben lévő szerkezet fémet veszíthet, oxidrepedések alakulhatnak ki benne, hidrogént nyelhet el, vagy olyan helyi kémiai viszonyoknak lehet kitéve, amelyek mind az alakváltozást, mind a törést módosítják. A mért kúszási sebesség és törési élettartam így a mérnöki problémának csak egy részét írja le.
Oxidáció és keresztmetszet-csökkenés
Magas hőmérsékleten az acél oxigénnel és vízgőzzel reagálva oxidrétegeket képez. Az ötvözet összetételétől és a hőmérséklettől függően ezek tartalmazhatnak vas-oxidokat, krómban gazdag oxidokat vagy nagyobb védőképességű vegyes oxidrétegeket. Az oxidréteg nem egyszerűen passzív bevonat. Hőciklusok során megrepedezhet, rezgés hatására leválhat, és friss fémfelületet tárhat fel. Az ismétlődő oxidáció és leválás csökkenti a csövek, vezetékek, gyűjtőcsövek és nyomástartó edények falvastagságát.
Ez a geometriai változás növeli a megmaradó fém által viselt tényleges feszültséget. Az eredeti falvastagságból számított névleges feszültség ezért az üzemidő későbbi szakaszában alábecsülheti a tényleges feszültséget. A helyi anyagvesztés veszélyesebb az egyenletes elvékonyodásnál, mivel a gödrök, barázdák és az oxidréteg törési vagy leválási területei feszültségkoncentrációt okoznak, valamint helyet biztosítanak kúszási üregek vagy kifáradási repedések kialakulásához. Már a keresztmetszet mérsékelt átlagos csökkenése is a helyi törési élettartam jóval nagyobb mértékű csökkenését idézheti elő.
Az oxidáció azt a felületet is megváltoztatja, ahonnan a repedések kiindulnak. A felülethez kapcsolódó hibák kialakulhatnak az oxid–fém határfelületen, a szemcsehatárokon, amelyeket az oxidréteg leválása szabaddá tett, vagy olyan lerakódások alatt, amelyek differenciális levegőztetést idéznek elő. Az acél és az oxid eltérő hőtágulása további feszültségeket hoz létre az indítás és a leállítás során. Ferrites acélokban az oxidált felület közelében kialakuló krómszegényedés csökkentheti a későbbi korrózióval szembeni ellenállást, és módosíthatja a helyi mikroszerkezetet. Ausztenites hőálló acélokban az oxidréteg növekedése, valamint a karburizáció vagy dekarburizáció megváltoztathatja a felületközeli mechanikai viselkedést.
Az alakváltozás és a törés megkülönböztetése továbbra is fontos. Az ASTM E139-11(2018), amelyet az ASTM International adott ki, a kúszásvizsgálatok során az idő függvényében bekövetkező alakváltozás, valamint az állandó húzóerő és hőmérséklet mellett végzett kúszás-törési és feszültségtörési vizsgálatokban a törésig eltelt idő mérési módszereit határozza meg. Egy ilyen vizsgálat meghatározhatja az anyag minimális kúszási sebességét vagy törési élettartamát, de automatikusan nem foglalja magában a többéves üzemi kitettség következtében kialakuló falvesztést és oxidréteg-károsodást.
Az ASM Handbook Design for High-Temperature Applications című fejezete ezért tárgyalja a környezeti hatásokat a feszültség, a hőmérséklet, a metallurgiai instabilitás és a károsodási mechanizmusok mellett. Az a tervezési számítás, amely oxidációs vagy anyagvesztési értékelés nélkül, az eredeti keresztmetszetre alkalmazza a laboratóriumi törési görbét, nem feltétlenül konzervatív.
Korrózió által elősegített károsodás
A korrózió a szokásos oxidációtól eltérő mechanizmusokon keresztül is felgyorsíthatja a magas hőmérsékleten bekövetkező tönkremenetelt. A gőzoxidáció, a kéntartalmú égési gázok által okozott szulfidáció, a karburizáció, a fémpor-képződés, a nitridáció és az olvadt sók okozta támadás egyaránt módosíthatja a felületi és a felszín alatti szerkezetet. A meghatározó reakció a gáz összetételétől, a hőmérséklettől, az áramlástól, a nyomástól, a lerakódás kémiájától és a kitettség időtartamától függ.
A szulfidáció különösen káros ott, ahol a kéntartalmú tüzelőanyagok vagy lerakódások vas- vagy krómszulfidokat képeznek. Ezek a termékek kevésbé védőképességűek lehetnek, mint a krómban gazdag oxidok, és felhasználhatják azokat az ötvözőelemeket, amelyek a stabil oxidréteg kialakulásához szükségesek. A vanádiumot, nátriumot, káliumot vagy kloridokat tartalmazó olvadt lerakódások feloldhatják a védő oxidokat, és gyorsan előrehaladó helyi támadást idézhetnek elő. Égési rendszerekben ezért egy csőben egyidejűleg jelentkezhet a belső nyomásból eredő kúszás és a tűztéri környezet által okozott külső anyagvesztés.
A korrózió által elősegített repedés megváltoztatja a tönkremenetel sorrendjét. Egy gödör vagy szemcsehatár menti barázda növeli a helyi feszültséget, miközben a korrozív környezet gyengíti a repedés csúcsát, vagy eltávolítja az anyagot az újonnan szabaddá váló felületekről. Tartós terhelés alatt ez a kúszási üregek, az oxidáció és a repedésnövekedés közötti kölcsönhatáshoz vezethet, nem pedig egyetlen, önálló mechanizmus működéséhez. A korrózió során keletkező hidrogén bejuthat az acélba, és erre érzékeny körülmények között csökkentheti a képlékenységet, bár a hatás mértéke erősen függ az ötvözettől, a hőmérséklettől, a hidrogén aktivitásától és a mikroszerkezettől.
A mikroszerkezeti stabilitás továbbra is fontos. A Grade 91 acél, más jelöléssel 9Cr-1Mo-V-Nb, kúszási szilárdságát megeresztett martenzites szerkezetének és stabil kiválásainak köszönheti. A termikus öregedés, a ciklikus lágyulás, a kiválások változásai és a környezeti támadás együttesen is hathatnak. A NIMS 2024-es Grade 91 Creep Data Sheet kiadványa 450–725 °C közötti hőmérsékleten és 30–450 MPa közötti feszültségen vizsgált csövekre, lemezekre és vezetékekre vonatkozó adatokat tartalmaz; a törési szilárdságot 100, 1 000, 10 000 és 100 000 óra után adja meg. Ezek az adatok értékesek, de a gőzoxidációnak vagy korrozív lerakódásoknak kitett Grade 91 szerkezeti elem esetében továbbra is szükség van a falvastagság-csökkenés és a felületi károsodás értékelésére.
A vizsgálati adatok környezetfüggő értelmezése
A laboratóriumi adatokat össze kell hangolni a tervezés során figyelembe vett környezettel. A NIMS rendszeresen gyűjt kúszási és törési eredményeket szénacélokra, gyengén ötvözött acélokra, nagy krómtartalmú acélokra és ausztenites hőálló acélokra; a NIST a kúszás-törési adatokat a magas hőmérsékleten üzemelő fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő kategóriájaként azonosítja. Egyik adatbázis sem végez automatikusan környezeti korrekciót.
Az ASM tervezési útmutatása ezért két védhető megközelítést támogat: az anyag vizsgálatát az üzemi körülmények szempontjából releváns kémiai környezetben, vagy tiszta környezetben mért mechanikai adatok alkalmazását az oxidációra, korrózióra, keresztmetszet-csökkenésre és repedésnövekedésre vonatkozó, külön igazolt modellel együtt. A kitettségi vizsgálatoknak szükség esetén reprodukálniuk kell a gőznyomást, az égési gáz összetételét, a lerakódásokat, a hőciklusokat és a felület állapotát. Az utólagos metallográfiai vizsgálat elengedhetetlen, ha a környezet megváltoztathatja a törés kiindulását.
Hosszú időtartamokra történő extrapoláció esetén a korlátozás súlyos. Egy laboratóriumi levegőben végzett, 10 000 órás törési eredmény önmagában nem igazolhatja egy nedves gőzben vagy szulfidáló gázban üzemelő szerkezeti elem 100 000 órás élettartamát. A P91 acélon végzett Wilshire- és kontinuum-károsodásmechanikai tanulmány a kúszási alakváltozást, a minimális kúszási sebességet, a károsodást és a feszültségtörési élettartamot becsüli, de a környezeti károsodást is figyelembe kell venni, ha az lényegesen hozzájárul a tönkremenetelhez. A NUREG/CR-6150 Larson–Miller- és Manson–Haferd-módszerei hasonlóképpen hőmérséklet–idő összefüggéseket írnak le; nem szüntetik meg a korrózió és az oxidáció külön értékelésének szükségességét.
A tervezési szabályok ezt a különbséget tükrözik. Az ASME BPVC Section II, Part D tervezési anyagtulajdonságokat biztosít, míg az ASME BPVC Section III, Division 5 a magas hőmérsékletű reaktor-komponensek gyártásával foglalkozik. A Directive 2014/68/EU előírja a kúszással kapcsolatos tulajdonságok és a meghatározott határértékek figyelembevételét, ha a kúszás jelentős szerepet játszik a nyomástartó berendezés tervezésében. Ezeket a szabályokat nem szabad úgy értelmezni, hogy engedélyezik az üzemi kémiai környezet figyelmen kívül hagyását. A környezeti kitettséget be kell építeni a vizsgálati programba, a károsodási modellbe, illetve konzervatív ellenőrzési és hátralévő élettartam-számításba.
Kódexek, szabályozások és a megengedett feszültség jelentése
A magas hőmérsékleten alkalmazható megengedett feszültség nem egyszerűen egy acél szakítószilárdságának biztonsági tényezővel való elosztása. Ez a szabályzatban meghatározott tervezési érték, amely kiválasztott anyagadatokból, hőmérsékleti határértékekből, szerkezeti feltételezésekből, gyártási követelményekből, az üzemelés időtartamából és a megengedett károsodási mechanizmusokból származik. Egy adott érték rövid időtartam esetén a folyást, meghatározott időszak alatt a kúszási deformációt, illetve meghatározott élettartamra a kúszási törést korlátozhatja. Ezek különböző ellenőrzések.
Az ASTM E139-11(2018) elkülöníti az alapul szolgáló méréseket. A szabvány a kúszási vizsgálatok során bekövetkező, idő függvényében változó deformációval, valamint az állandó húzóerő és hőmérséklet mellett tartott fémes anyagok kúszási törési és feszültségtörési vizsgálataiban mért törésig eltelt idővel foglalkozik. Az így kapott görbék bizonyítékul szolgálnak, de nem válnak automatikusan tervezési határértékekké. A NIST a kúszási törési adatokat a magas hőmérsékleten alkalmazott fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja, míg az ASM Handbook ismerteti az extrapolációt megnehezítő mechanizmusokat: a diffúziót, a diszlokációk mozgását, a szemcsehatárok károsodását, a környezeti hatásokat, a metallurgiai instabilitást, az öregedést, a karbidreakciókat és a kúszás–fáradás kölcsönhatását.
A szabályzat ezután a kiválasztott bizonyítékokat szabályokká alakítja. A laboratóriumi görbe által jelzettnél alacsonyabb feszültséget is előírhat, mivel a tervezés során figyelembe kell venni a szórást, a hegesztéseket, az alakítást, az ellenőrzést, a gyártási tűréseket, az átmeneti üzemállapotokat és a hosszú távú extrapoláció bizonytalanságát. Ezzel szemben egy szabályzat szerinti érték nem jelzi előre egy adott edény, cső, gyűjtőcső vagy reaktorkomponens pontos hátralévő élettartamát. A megfelelőség igazolja, hogy a meghatározott tervezés és gyártás megfelel az alkalmazandó szabályoknak; nem helyettesíti az állapotértékelést, az üzemeltetési előzmények elemzését vagy a komponensspecifikus élettartam-értékelést.
Az Európai Unió 2014/68/EU nyomástartó berendezésekről szóló irányelve
Az Európai Unió 2014/68/EU nyomástartó berendezésekről szóló irányelve megállapítja az Európai Unió piacán forgalomba hozott nyomástartó berendezésekre és szerelvényegyüttesekre vonatkozó alapvető biztonsági követelményeket. Szerepe szabályozási jellegű. Nem egyetlen kúszási adatbázisként és nem is a hátralévő élettartam előrejelzésére szolgáló univerzális egyenletként működik.
Az olyan hőmérséklet- és feszültségtartományban üzemelő berendezések esetében, ahol a kúszás jelentős, az irányelv előírja, hogy a tervező vegye figyelembe a kúszással kapcsolatos anyagtulajdonságokat és az előírt határértékeket. Az I. melléklet a megengedett feszültségekkel foglalkozik, és megfelelő anyagadatokat ír elő ferrites és ausztenites acélokhoz, beleértve a kúszási szilárdság, illetve adott esetben a törési szilárdság figyelembevételét. A tervezésnek meg kell akadályoznia az elfogadhatatlan deformációt vagy törést a tervezett üzemelési időszak alatt. Ennek a megfogalmazásnak jelentősége van: a követelmény a berendezés tervezési feltételeihez, élettartamához, anyagaihoz és a meghibásodás következményeihez kapcsolódik, nem ahhoz az általános kijelentéshez, hogy egy anyagminőség „magas hőmérsékletű acél”.
Az irányelv az anyagkiválasztást a gyártással és a megfelelőségértékeléssel is összekapcsolja. Egy nyomástartó alkatrészhez szükség lehet megfelelő anyagdokumentációra, nyomonkövethetőségre, hegesztés-ellenőrzésre, hőkezelési jegyzőkönyvekre és vizsgálatokra. A szobahőmérsékleten mért folyáshatár alapján végzett kúszási számítás nem felelne meg a követelmény céljának. Magas hőmérsékleten a tervezőnek olyan feszültséghatárokra lehet szüksége, amelyek a kúszási sebességen, a kúszási törési szilárdságon vagy ezen tulajdonságok előírt hányadán alapulnak, a helyi feszültségek és a geometriai megszakítások ellenőrzésével együtt.
A NIMS szemlélteti az alapul szolgáló bizonyítékok nagyságrendjét. A 2024. évi Creep Data Sheet adatbázisa szisztematikusan gyűjtött adatokat tartalmaz szénacélokról, gyengén ötvözött acélokról, magas krómtartalmú acélokról és ausztenites hőálló acélokról. A Grade 91 adatkészlet 9Cr-1Mo-V-Nb acélból készült csövekre, lemezekre és vezetékekre vonatkozik 450–725 °C hőmérsékleten és 30–450 MPa feszültségnél; a kúszási törési szilárdságot 100, 1 000, 10 000 és 100 000 órára adják meg. Ezek az időintervallumok jól mutatják, miért félrevezető egyetlen „kúszási szilárdság” megadása. Egy 100 órán át fennmaradó feszültség nem feltétlenül elégít ki egy 100 000 órás tervezési követelményt.
ASME BPVC II. szakasz, D. rész
Az ASME BPVC II. szakaszának D. része elsősorban anyagtulajdonságokat és megengedett feszültségeket tartalmazó referencia az ASME kazán- és nyomástartóedény-szabályzatán belül. Táblázatos tervezési feszültségeket, anyagspecifikációkat, feszültség–hőmérséklet adatokat, fizikai tulajdonságokat és az anyagokra vonatkozó kapcsolódó határértékeket biztosít a szerkezeti szabályzat más részeiben elfogadott anyagokhoz. Önmagában nem határozza meg minden nyomáshatároló szerkezet teljes gyártási eljárását.
A táblázatban szereplő érték szabályzati módszertan eredménye, nem pedig egyetlen vizsgálati görbe közvetlen leolvasása. A hőmérséklettől és az anyagtól függően a meghatározó alap lehet a folyáshatár, a szakítószilárdság, a kúszási sebesség vagy az időfüggő törési szilárdság. Az alkalmazandó szerkezeti szakasz határozza meg, hogyan kell ezt az értéket felhasználni, beleértve a geometriára, a kötési helyekre, a hegesztésekre, a vizsgálatokra, a nyomáspróbára és a gyártásra vonatkozó szabályokat. A mérnököknek ezért pontosan össze kell hangolniuk az anyagspecifikációt és a termékformát. A lemez, a vezeték, a cső, a kovácsdarab, az öntvény és a hegesztési fém különböző megengedett értékekkel rendelkezhet akkor is, ha névleges kémiai összetételük hasonló és ugyanahhoz az anyagminőséghez tartozik.
A Grade 91 jól szemlélteti, miért fontos a termék állapota. Temperált martenzites szövetszerkezete szabályozott normalizálási és megeresztési hőkezeléstől függ, míg a vanádium–nióbium-karbonitridek és más kiválások elősegítik a kúszási deformációval szembeni ellenállást. A termikus öregedés, a nem megfelelő hőkezelés, a hegesztés és a hosszan tartó igénybevétel megváltoztathatja ezt a szerkezetet. Az ASME BPVC II. szakaszának D. részében táblázatba foglalt feszültségérték nem tanúsítja, hogy egy üzemelő Grade 91 komponens megőrizte eredeti szövetszerkezetét vagy hátralévő élettartamát.
A hosszú távú adatok extrapolációs módszert is igényelnek. Az Egyesült Államok Nukleáris Szabályozási Bizottsága által 1994-ben kiadott NUREG/CR-6150 a kúszási törési károsodás modellezését ismerteti, többek között szénacélokra és rozsdamentes acélokra alkalmazott Larson–Miller- és Manson–Haferd-paraméterek felhasználásával. Az ilyen paraméterek lehetővé teszik a vizsgálati adatok rendszerezését a feszültség, a hőmérséklet és a törésig eltelt idő függvényében, de továbbra is érvényességi tartománnyal rendelkező modellek maradnak. A P91 acélon végzett, 2022-es, Wilshire-alapú kontinuumkárosodás-mechanikai vizsgálat ennél tovább megy: a Wilshire-egyenleteket károsodásmechanikával kombinálva előre jelzi a kúszási deformációt, a minimális kúszási sebességet, a károsodást és a feszültség okozta törés élettartamát. Az ilyen modell támogatja az értékelést; nem változtatja a hiányos adatokat bizonyossággá.
ASME BPVC III. szakasz, 5. divízió
Az ASME BPVC III. szakaszának 5. divíziója a magas hőmérsékleten üzemelő reaktorkomponensek szerkezeti kialakításával és gyártásával foglalkozik. Tárgya nem pusztán az anyagszilárdság táblázatos megadása. Olyan komponensekre vonatkozó szabályokat tartalmaz, amelyek magas hőmérsékletű üzemi körülményeknek vannak kitéve, ahol a kúszás, a fáradás, a kúszás–fáradás kölcsönhatása, a ratcheting, a hőmérséklet-gradiensek és az időfüggő károsodás üzem közben kölcsönhatásba léphetnek.
Az ASME BPVC III. szakaszának 5. divízióját az alkalmazandó anyagkövetelményekkel és tulajdonságadatokkal együtt kell értelmezni, beleértve adott esetben az ASME BPVC II. szakaszának D. részén keresztül biztosított tervezési értékeket. A szerkezeti szabályok meghatározzák, hogyan kell a tervezőknek értékelniük a hőmérsékletfüggő feszültségeket, a ciklikus terhelési előzményeket, a nyúláshatárokat, a hegesztéseket, az inelasztikus elemzést és a felhalmozódó károsodást. Egy reaktorkomponensnél az indítási és leállítási ciklusok éveken át fennálló hőmérséklet- és nyomásterhelésre rakódhatnak rá; egy kizárólag feszültségtörésen alapuló számítás nem ragadná meg ezt a terhelési előzményt.
K. Natesan IAEA-előadása a ciklikus lágyulást, a deformációs sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást a Grade 91 ferrites acél kúszás–fáradás tervezésének fontos tényezőiként azonosítja. Ezek az aggályok magyarázzák, miért lehet szükség egy komponens felügyeletére vagy újbóli értékelésére az üzemelést követően még akkor is, ha az megfelel egy megengedettfeszültség-számításnak. A számított tartalék a meghatározott tervezési alapkoncepcióhoz tartozik.
Ez a megkülönböztetés a központi szabály. Az anyagadatok meghatározott vizsgálatok során tanúsított viselkedést írnak le. A szerkezeti szabályzatok előírják, hogyan kell ezeket az adatokat a tervezőknek és a gyártóknak felhasználniuk. A szabályozások jogilag kikényszeríthető biztonsági követelményeket és megfelelőségi kötelezettségeket állapítanak meg. Egyikük sem — sem külön-külön, sem együtt — jelzi előre minden egyes komponens hátralévő élettartamát. A hiteles élettartam-értékelésnek a szabályzati alapot össze kell kapcsolnia a tényleges hőmérséklet- és feszültségtörténetekkel, a hegesztési és vizsgálati nyilvántartásokkal, a mért deformációval, a metallurgiai állapottal, a környezeti kitettséggel, valamint olyan meghibásodási mód elemzésével, amely megkülönbözteti a kúszási deformációt a kúszási töréstől.
A hátralévő élettartam értékeléséhez szükséges minimális adatok
- Anyagazonosítás Rögzíteni kell a minőséget, a specifikációt, az olvasztási számot, a termékformát és a hőkezelést.
- Üzemtörténet Össze kell gyűjteni a fémhőmérsékleteket, a gradienseket, a nyomást, a terhelésváltozásokat, az indításokat, a leállásokat és a védelmi lekapcsolásokat.
- Állapotra vonatkozó bizonyítékok Fel kell térképezni a falvastagságot, a repedéseket, az alakváltozást, a keménységet, az oxidációt, a replikákat és a hegesztési helyeket.
- Meghibásodási kritérium El kell különíteni a megengedett alakváltozást, a szivárgás vagy instabilitás határát, valamint a törési végpontokat.
Elöregedett acélalkatrészek hátralévő élettartamának értékelése
Vizsgálati adatok és üzemeltetési előzmények
A hátralévő élettartam nem egy acélminőség rögzített tulajdonsága. Egy adott alkatrészre, igénybevételi előzményekre, hőmérsékleti előzményekre, geometriára, környezetre és tönkremeneteli kritériumra vonatkozó becslés. Ezért a megbízható értékelésnek az üzemeltetési nyilvántartással kell kezdődnie, nem pedig egy kézikönyvben szereplő törési görbével.
| Vizsgálati módszer | Az általa szolgáltatható bizonyíték |
|---|---|
| Ultrahangos falvastagságmérés | Falvastagság-veszteség és helyi elvékonyodás |
| Felületi repedésvizsgálat | A felülethez kapcsolódó repedések és a repedések eloszlása |
| Replikás metallográfia | Üregek, helyreállás, a kiválások fejlődése és kúszási repedések |
| Keménységtérképezés | A megeresztéssel, helyreállással, hidegalakítással vagy a helyi hegesztési állapottal kapcsolatos változások |
| Fraktográfia és metallográfia | Törési mód, üregek összekapcsolódása, oxidáció és a károsodás eredete |
A nyilvántartásnak tartalmaznia kell az anyagjelölést, a hőkezelést, a termékformát, a falvastagságot, a hegesztési eljárást, a hozaganyagot, a hegesztés utáni hőkezelést, valamint minden korábbi javítás adatait. A „Grade 91” megjelölés önmagában nem elegendő: a cső, a lemez, a varratfém és a hőhatásövezet eltérő kúszási viselkedést mutathat. A NIMS 2024. évi Creep Data Sheet adatbázisa jól szemlélteti a rendelkezésre álló bizonyítékok körét. A Grade 91 adatai 9Cr-1Mo-V-Nb acélból készült csövekre, lemezekre és vezetékekre terjednek ki 450–725 °C hőmérsékleten és 30–450 MPa feszültségnél; a kúszásos törési szilárdságot 100, 1 000, 10 000 és 100 000 órára adják meg. Ezek vizsgálati pontok, nem pedig annak előrejelzései, hogy minden Grade 91 alkatrész 100 000 órán át üzemben marad.
A hőmérsékleti előzményekhez nem elegendő a tervezési maximális hőmérséklet ismerete. A rögzített fémhőmérsékletek, a hőmérséklet-gradiensek, az égő- vagy áramlás-eloszlás egyenetlenségei, a szigetelés változásai és a túlmelegedési időszakok módosíthatják az eredményt. Egy rövid idejű hőmérséklet-túllépés az egyik alkatrészben csekély hatással lehet a felhalmozódott alakváltozásra, miközben egy másikban felgyorsíthatja az oxidációt, a kiválások durvulását vagy a helyi károsodást. Az indítások, leállások, terhelésváltozások, nyomásciklusok és védelmi lekapcsolások szintén fontosak, mivel a kúszás–fáradás kölcsönhatása tranziens üzemállapotok során koncentrálhatja a károsodást.

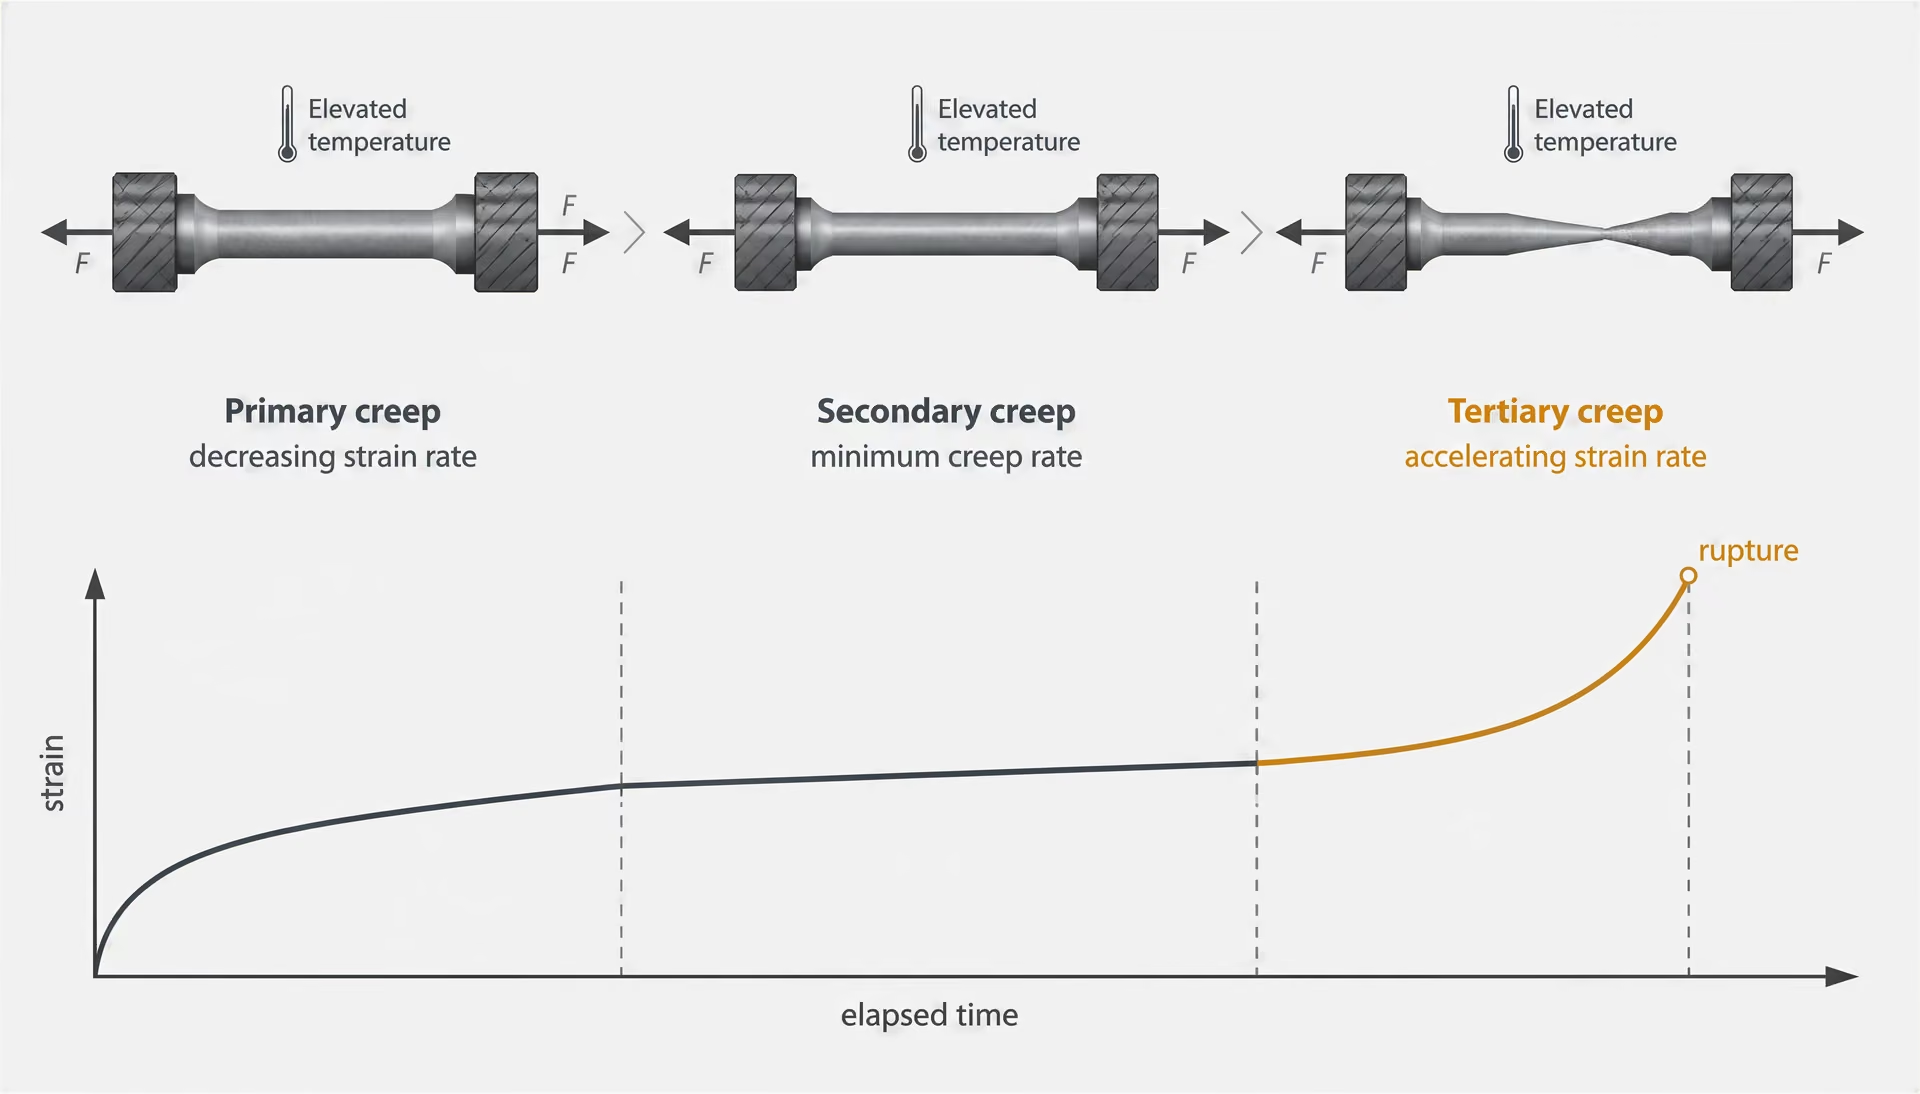
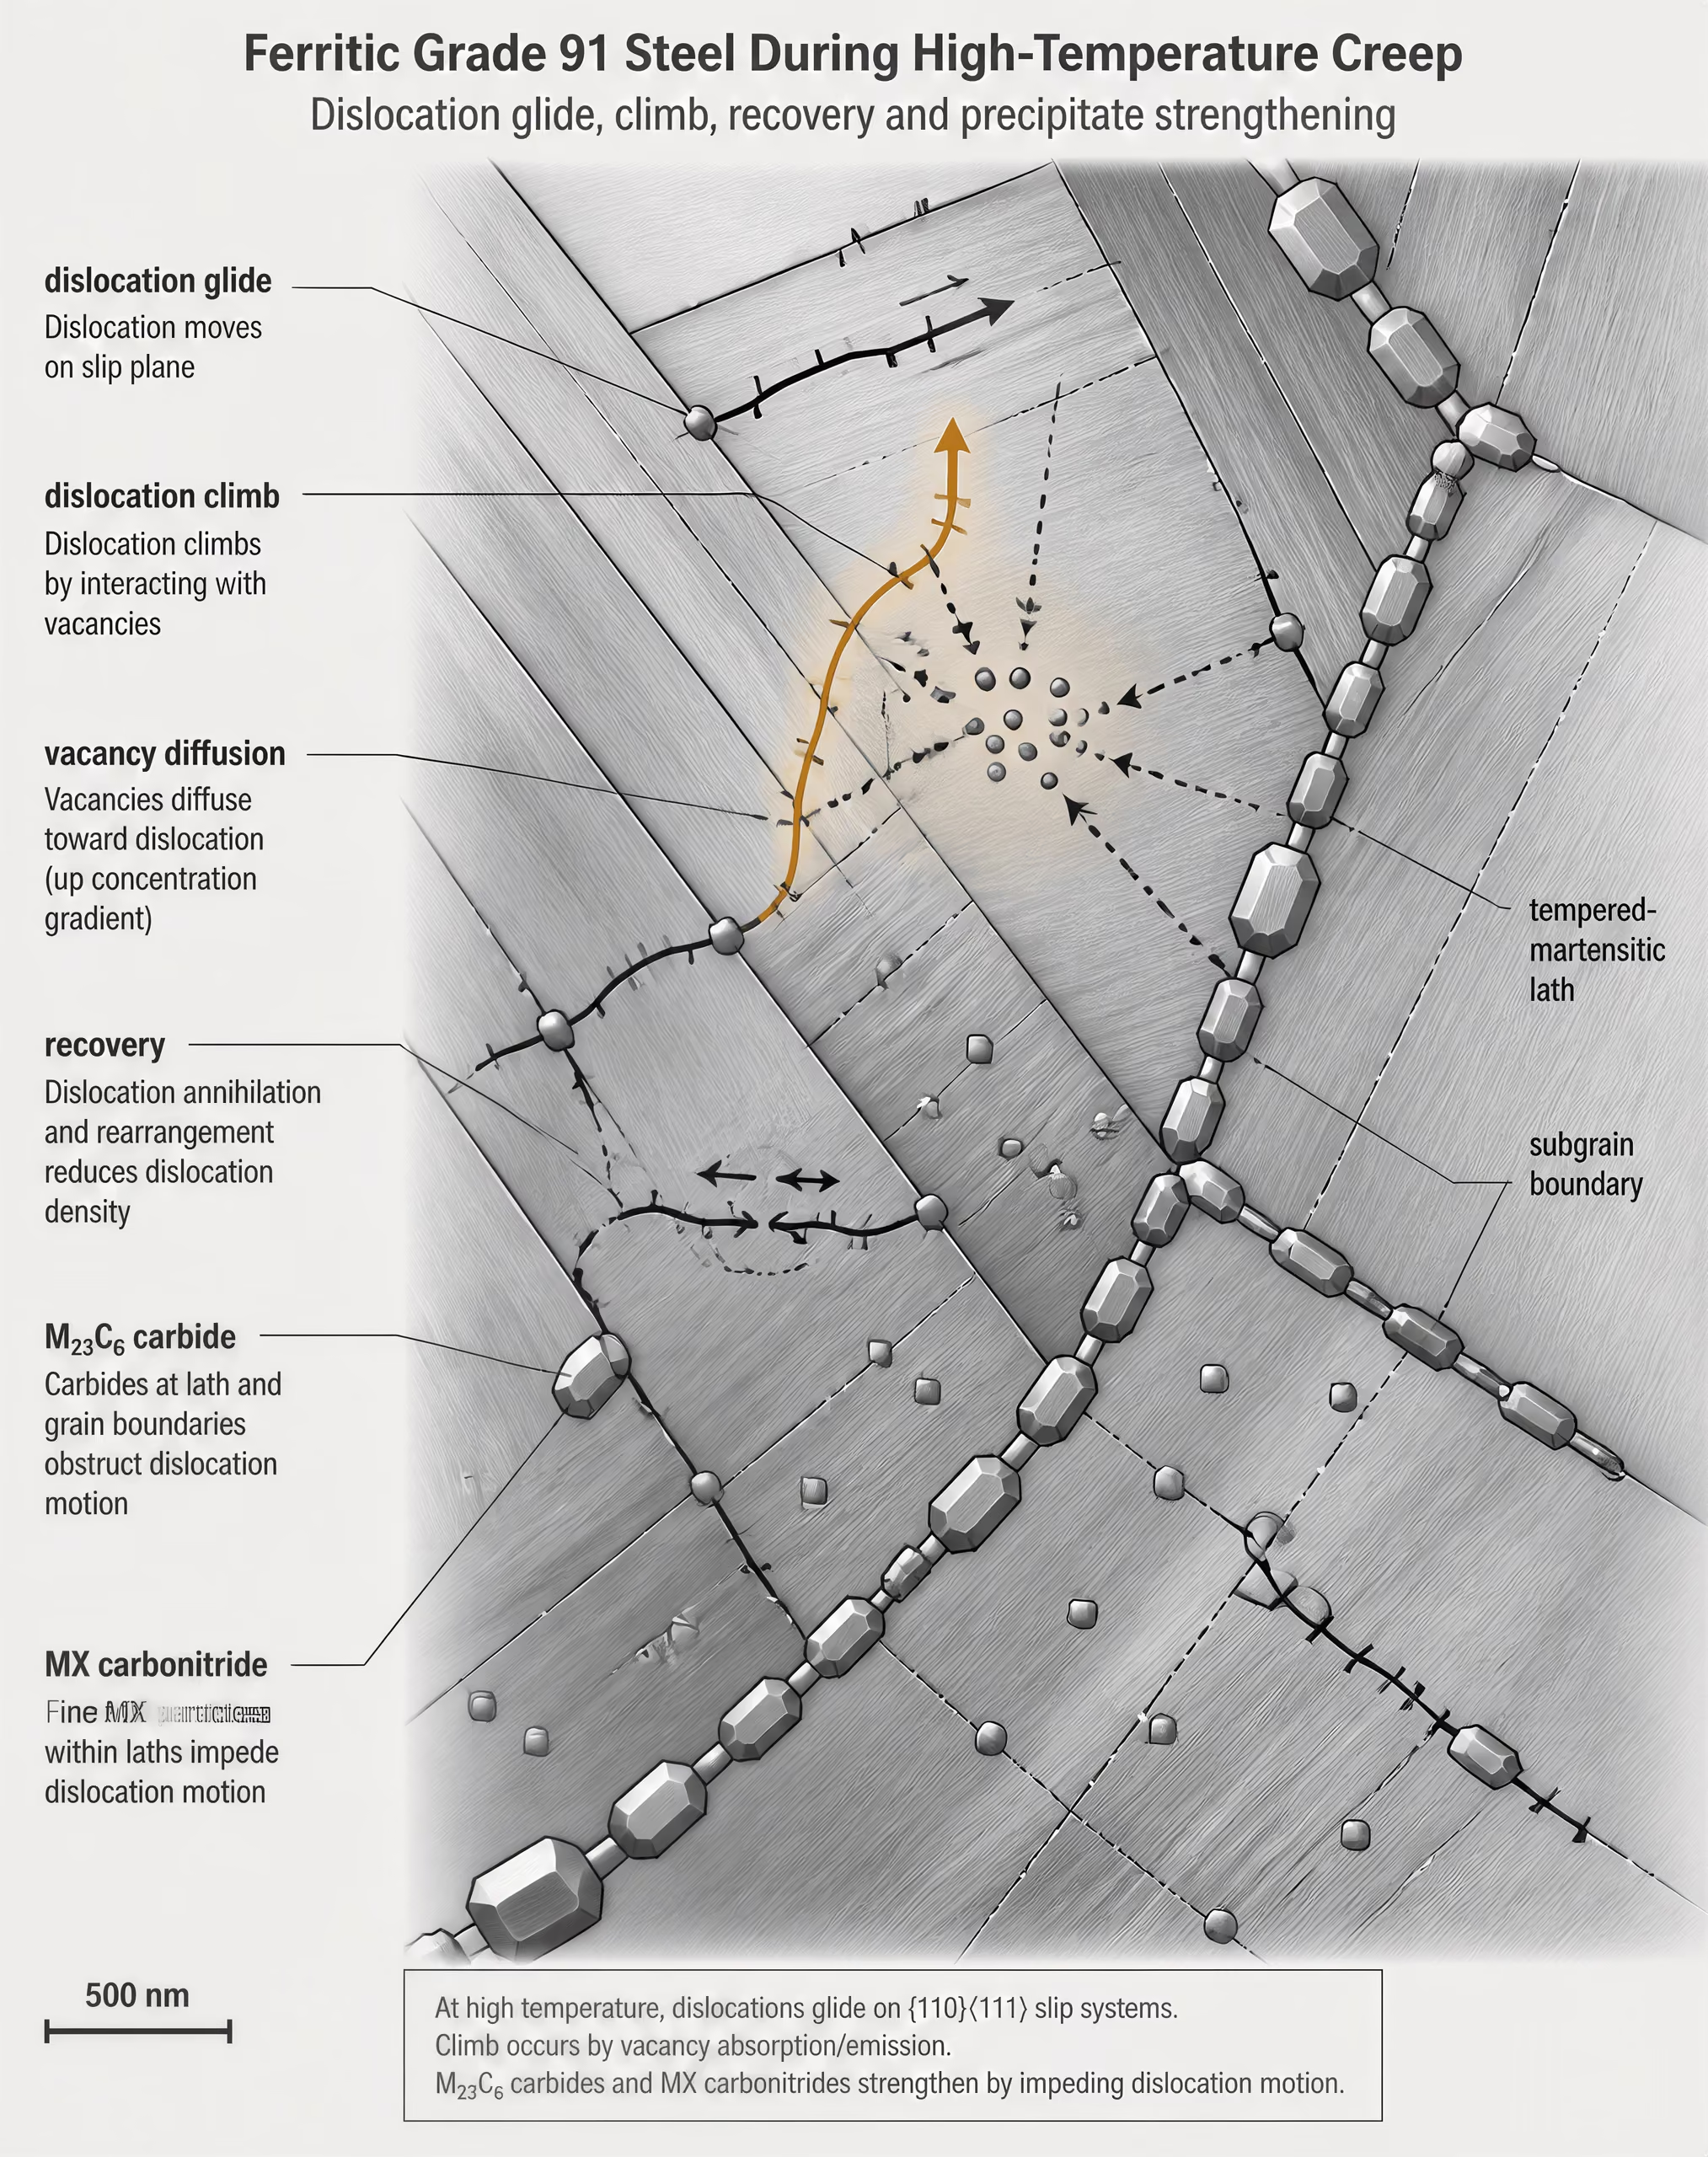
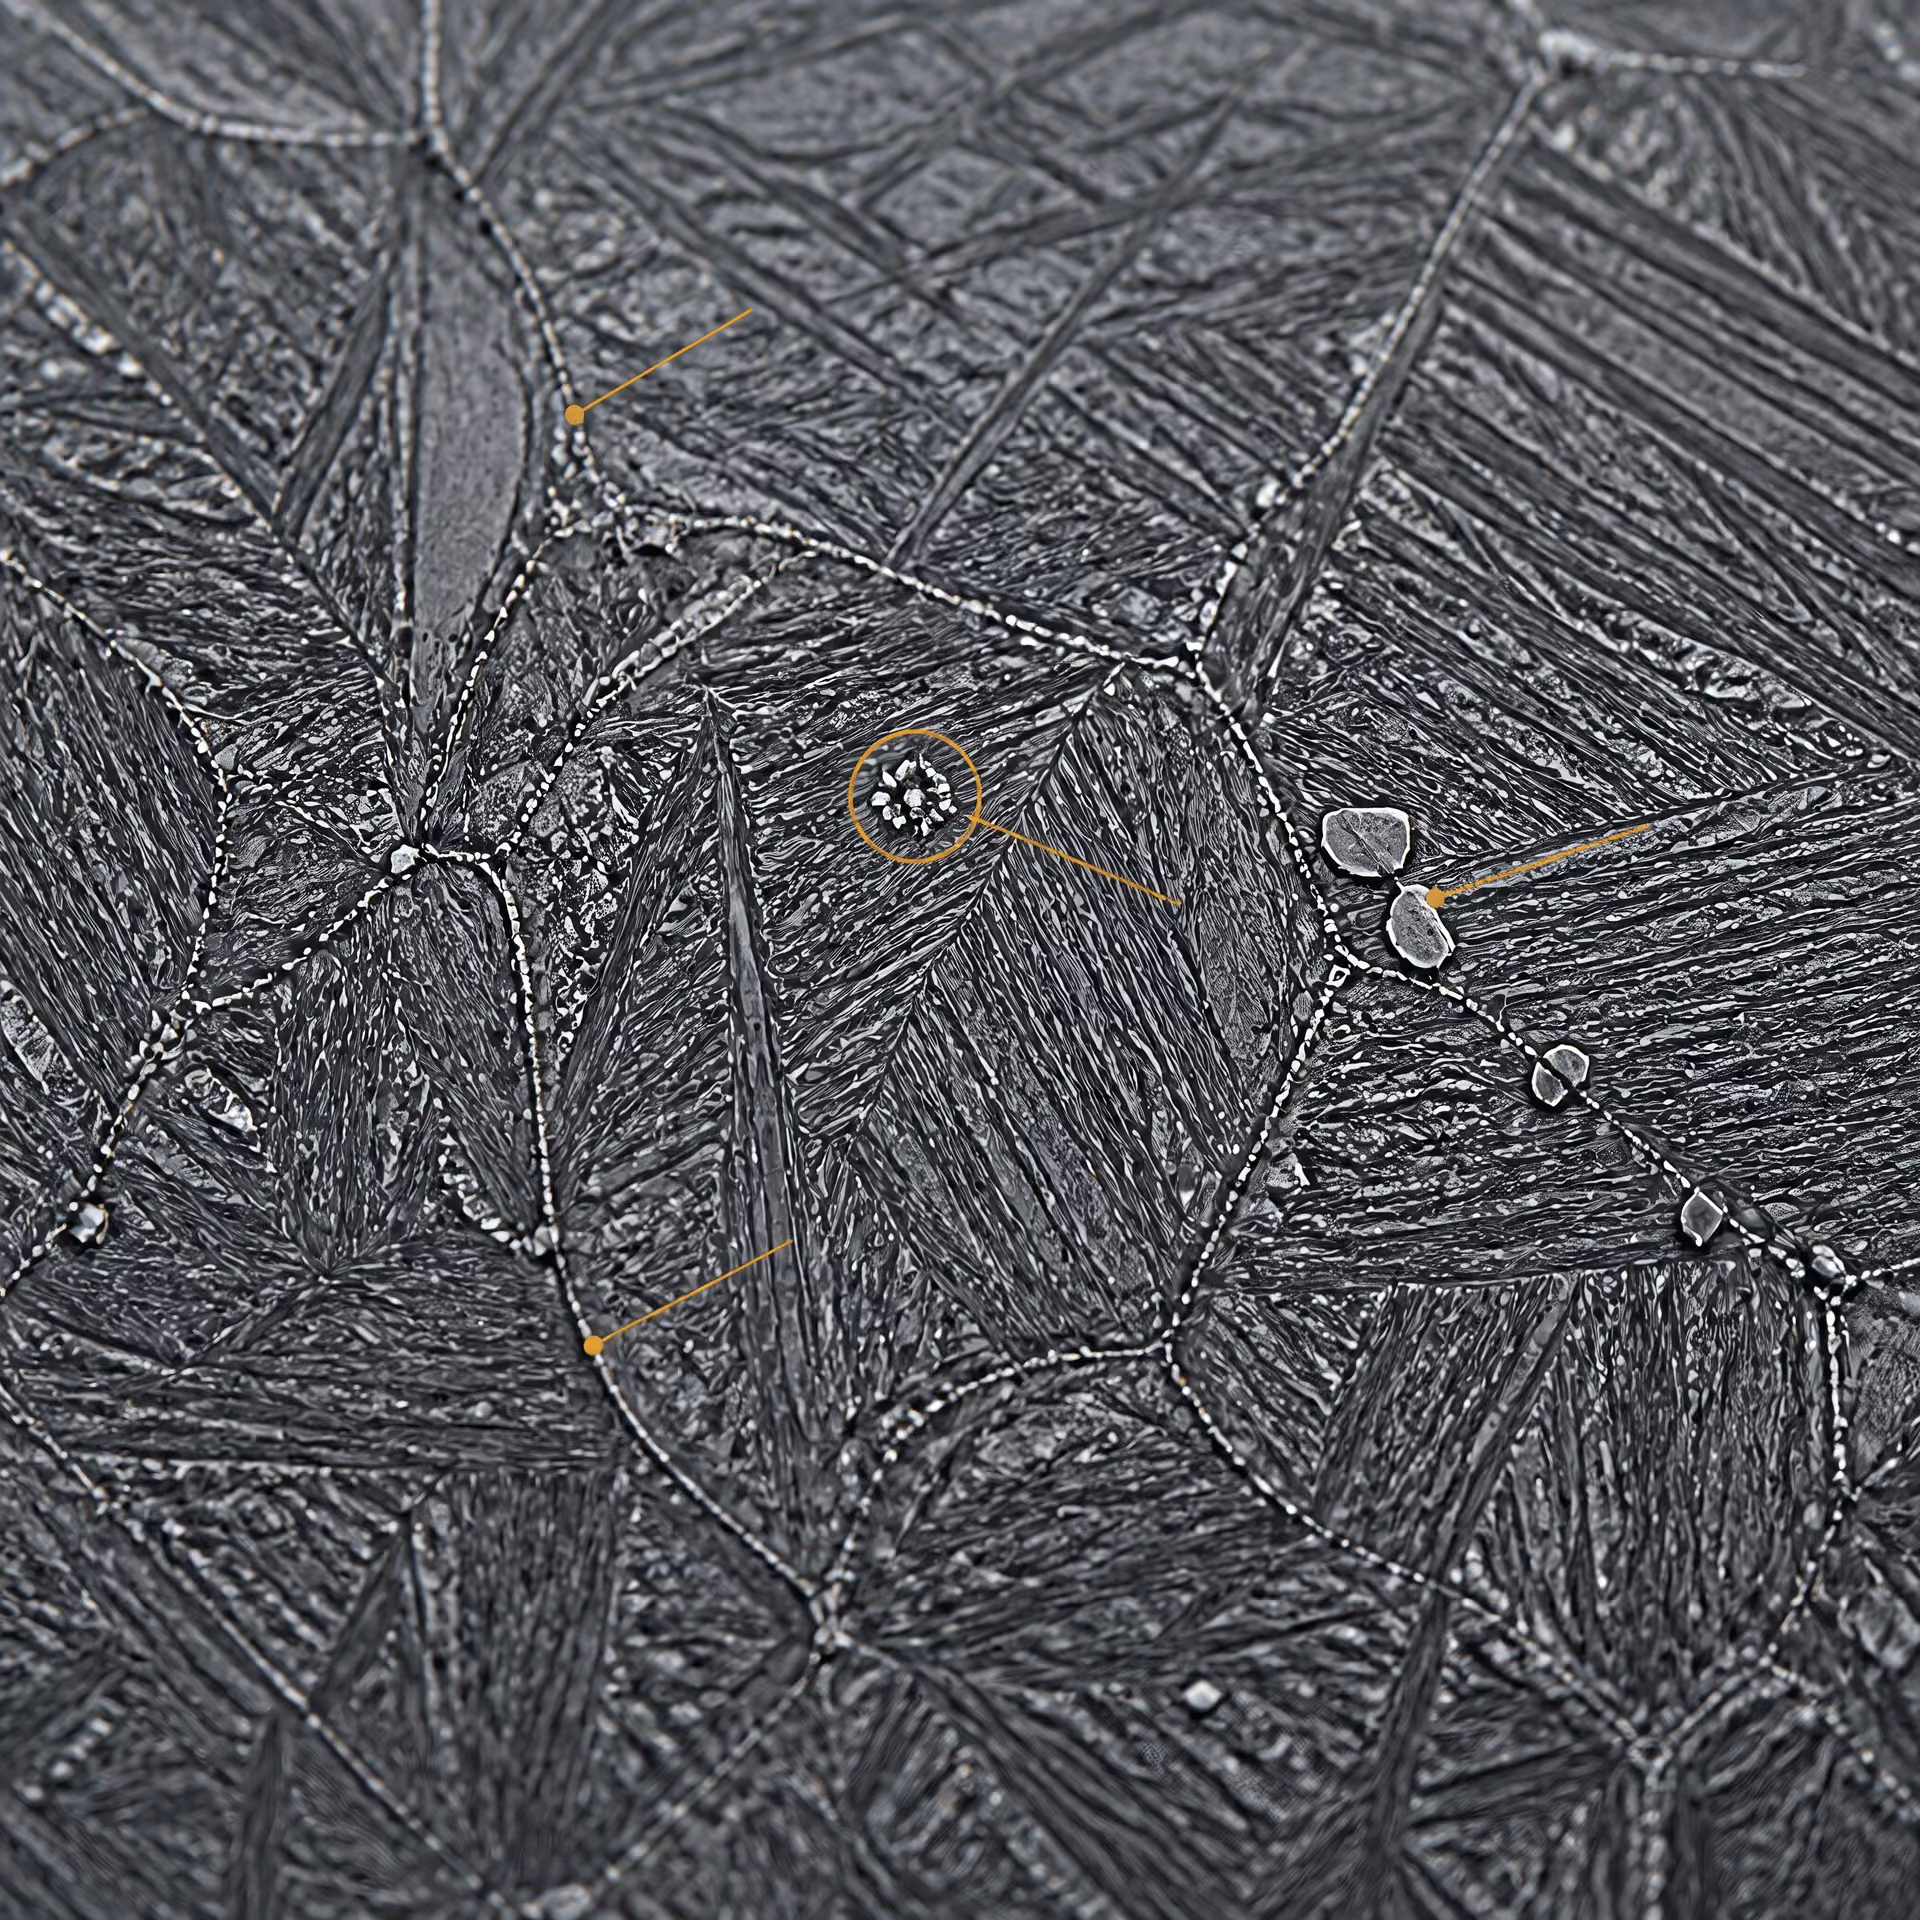
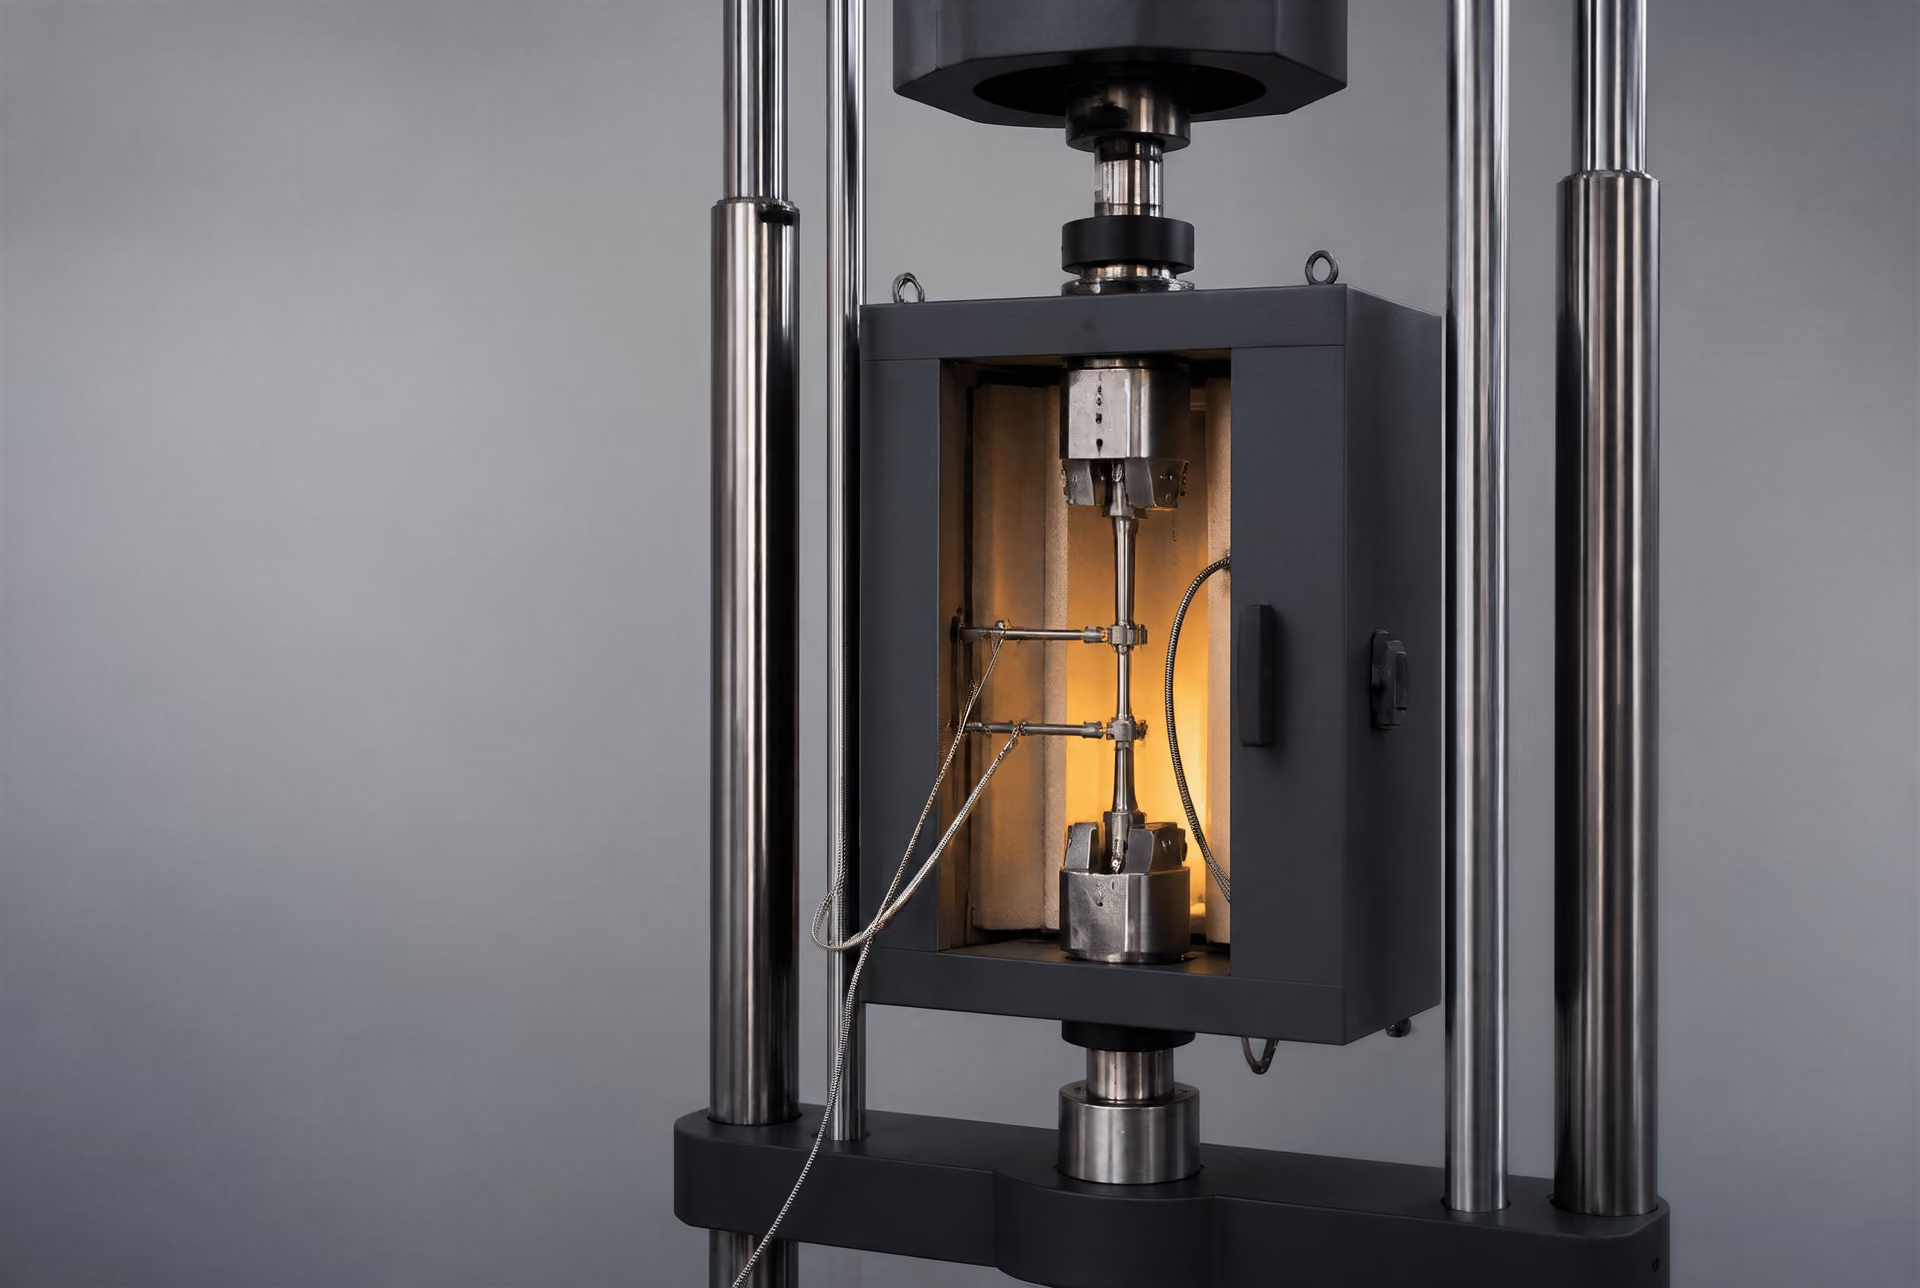
A feszültségi előzményeknek tartalmazniuk kell az állandó nyomásból eredő feszültséget, a tömegből és a korlátozásokból származó terheléseket, a hőfeszültséget, a hajlítást, a csonkterheléseket, a megtámasztások elmozdulását, valamint a varratkoronák, csatlakozások, furatok és vastagságátmenetek környezetében kialakuló helyi feszültségeket. A nyomás önmagában ritkán írja le a legnagyobb feszültséget. A méretfelvételek feltárhatják a felhalmozódott alakváltozást: az átmérő növekedését, a kidudorodást, az elhajlást, a falelvékonyodást, a maradó megnyúlást és a beállás változásait. Az állandó méret nem bizonyítja, hogy nincs károsodás, a méretváltozás növekvő üteme viszont közvetlen bizonyíték arra, hogy az alakváltozás folytatódik.
A vizsgálati eredményeket ezt követően a tényleges terhelési úthoz kell hozzárendelni. Az ultrahangos falvastagságmérések, a felületi repedésvizsgálatok, a radiográfia, a fázisvezérelt tömbös vizsgálati módszerek, az oxidréteg-mérések, a keménységfelmérések és a replikás metallográfia eltérő kérdésekre adnak választ. Egy falvastagság-veszteségen alapuló számítás nem képes figyelembe venni a varratnál fellépő kúszásos üregképződést, hacsak azt külön nem mutatják ki. Hasonlóképpen, egy repedésre utaló jelzés már azelőtt meghatározhatja az üzemalkalmasságot, hogy az általános kúszási alakváltozás naggyá válna.
A replikás metallográfia azonosíthatja az üzemi károsodást, de önmagukban az elszigetelt üregek nem alkalmasak a hátralévő élettartam megállapítására. Limited evidence
Az értékelésnek három végállapotot kell megkülönböztetnie: a megengedett alakváltozást, a szivárgást vagy instabilitást, valamint a törést. A feszültség alatti törés vizsgálata a törésig eltelt időre irányul; a kúszás értékelése ugyanakkor a törés előtti alakváltozás sebességére és mértékére is kiterjed. Az ASTM E139-11(2018), amelyet az ASTM International tett közzé, állandó húzóerő és hőmérséklet mellett végzett vizsgálatokat határoz meg az időfüggő alakváltozás mérésére kúszási vizsgálatokban, valamint a törésig eltelt idő mérésére kúszásos törési és feszültség alatti törési vizsgálatokban. Az a hátralévő élettartamra vonatkozó számítás, amely a törési időt úgy használja, mintha az alakváltozási határérték lenne, nem a megfelelő kérdésre ad választ.
Replikás metallográfia és keménységi bizonyítékok
A replikák gyakorlati lehetőséget biztosítanak a felületi mikroszerkezeti változások vizsgálatára anélkül, hogy nagy mintát kellene eltávolítani. A megfelelően elkészített és azonosított replikák kimutathatják a karbidok változását, a martenzit vagy bainit felépülését, a kiválások durvulását, a szemcsehatárok üregeit és a kúszási repedéseket. A helyszín legalább annyira fontos, mint maga a kép. Az alapfémből, a varratfémből és a hőhatásövezetből származó replikákat nem szabad felcserélhetőként kezelni, mivel a hőmérsékleti előzmények és a kiválási reakciók eltérnek.
A Grade 91 ferrites acél esetében a hosszú idejű üzemelés a megeresztett martenzites szerkezet hatékonyságát csökkentheti a felépülés, a kiválások változásai és az alszemcse-stabilitás elvesztése révén. K. Natesan kúszás–fáradás tervezésével foglalkozó IAEA-anyaga a ciklikus lágyulást, az alakváltozási sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változásokat releváns tényezőkként azonosítja. Az elszigetelt üregeket mutató replika helyi károsodás bizonyítéka, de önmagában nem adja meg a hátralévő élettartamot. Erősebb bizonyítékot jelent az üregsűrűség, az üregek alakja és iránya, a repedésekkel való összekapcsolódás, az érintett terület, valamint a leállások között megfigyelhető tendencia.
A keménység hasonlóképpen hasznos, de korlátozott információt nyújt. A keménység csökkenése alátámaszthatja a megeresztésre, a felépülésre vagy a hőterhelésre vonatkozó következtetéseket; a helyi növekedés kemény varratrégióra, nem megeresztett martenzitre, hidegalakításra vagy javításból eredő állapotra utalhat. A keménység alapján nem határozható meg egyértelműen a kúszási alakváltozás vagy a törési élettartam. A mérési eredményeket lehetőség szerint össze kell vetni a dokumentált gyártási értékekkel, a közeli, károsodást nem mutató anyaggal, valamint ugyanazon alkatrész eredményeivel.
A mikroszerkezeti értelmezés során a környezeti eredetű károsodást is figyelembe kell venni. Az oxidáció, a karburizáció, a dekarburizáció, a hidrogénhatások és a korróziós elvékonyodás egyaránt megváltoztathatják a mért keresztmetszetet és a törési mechanizmust. Az ASTM A1091/A1091M például a nyomástartó részekhez használt, C91 osztályú, kúszási szilárdság-növelt ferrites ötvözött acélöntvényekre vonatkozik; megeresztett martenzites vagy bainites szerkezetüket kivált részecskék stabilizálják. Ez a leírás nem teszi a C91 öntött acélra vonatkozó bizonyítékokat felcserélhetővé a kovácsolt Grade 91 acélra vonatkozó bizonyítékokkal.
A leállások közötti hasznos összehasonlítás során ugyanazokat a helyeket, nagyítást, előkészítési módszert, keménységmérési módszert és képméretarányt kell rögzíteni. Az ismételt vizsgálatok megmutathatják, hogy az üregek stabilak maradnak-e, szaporodnak-e, vagy repedésekké kapcsolódnak össze. Egy veszélyes feltételezésre is rávilágíthatnak: a látszólag ép alapfém egyidejűleg együtt létezhet károsodott hegesztési hőhatásövezettel.
Összevetés kúszási károsodási modellekkel
A modellek a vizsgálati és üzemeltetési nyilvántartásokat becsléssé alakítják, de nem helyettesítik a bizonytalanság mérnöki megítélését. Az első feladat az anyagadatok kiválasztása úgy, hogy azok megfeleljenek a minőségnek, a termékformának, a hegesztési állapotnak, a hőmérséklet-tartománynak, a feszültségi állapotnak és a környezetnek. A NIMS szisztematikusan gyűjtött kúszási és törési adatokat biztosít szénacélokra, gyengén ötvözött acélokra, nagy krómtartalmú acélokra és ausztenites hőálló acélokra. A NIST a kúszásos törési adatokat a magas hőmérsékleten működő fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja.
Az Egyesült Államok Nukleáris Szabályozási Bizottsága által 1994-ben kiadott NUREG/CR-6150 a kúszásos törés okozta károsodás modellezését ismerteti, többek között szénacélra és rozsdamentes acélra alkalmazott Larson-Miller- és Manson-Haferd-paraméterek segítségével. Az ilyen paraméteres módszerek alkalmasak lehetnek a vizsgálati adatok interpolációjára és rendszerezésére, de a hőmérséklet, a feszültség, a mikroszerkezet vagy az idő jelentős változásain át történő extrapoláció döntő jelentőségű lehet. Ezeket egy meghatározott adattartományon belüli bizonyítékként kell kezelni, nem pedig univerzális élettartam-előrejelzésként.
Egy számítás integrálhatja a károsodást változó üzemállapotok mellett, összehasonlíthatja a becsült alakváltozást a mért méretváltozással, és megvizsgálhatja a helyi feszültségre és hőmérsékletre vonatkozó alternatív feltételezéseket. Az Egyesült Államok Energiaügyi Minisztériumának Office of Scientific and Technical Information szervezete által 2022-ben közölt, Wilshire-modellre épülő kontinuum-károsodásmechanikai tanulmány a Wilshire-egyenleteket kontinuum-károsodásmechanikával kombinálja a P91 acél kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és feszültség alatti törési élettartamának előrejelzésére. A közzététel előtt a tanulmány szerzőinek nevét a hivatkozott nyilvántartás alapján kell ellenőrizni, nem pedig kikövetkeztetni. Eredményei továbbra is egy modellt és egy adatkészletet írnak le, nem pedig minden P91 hegesztés vagy üzemeltetési előzmény viselkedését.
Ellenőrzőlista a kúszási adatok összehasonlításához
- Anyag Minőség, specifikáció, termékforma, hőkezelés, olvasztás és orientáció.
- Terhelés Alkalmazott feszültség, a feszültség meghatározása, a terhelési módszer és a geometria.
- Hőmérséklet A próbatest vagy a mérőszakasz hőmérséklete, a szabályozási tűrés és a gradiensek.
- Mérés Az alakváltozás mérési módszere, a mérőhossz, a megszakítások és a vizsgálat időtartama.
- Eredmény Törési állapot, törési hely, törési mód és az alakváltozás története.
A modellezett alakváltozás és a mért kidudorodás közötti egyezés biztató, de nem igazolja automatikusan a törési élettartamot. Az eltérés helytelenül megadott hőmérsékletre, alulbecsült helyi feszültségre, anyagváltozékonyságra, a hegesztés károsodására vagy eltérő károsodási mechanizmusra utalhat. A megbízható értékelésnek be kell mutatnia ezeket a versengő magyarázatokat, és azt is, hogyan változik a becsült intervallum alkalmazásuk esetén.
A tervezési és szabályozási előírások meghatározzák, hogyan kell értelmezni a bizonyítékokat. Az ASME BPVC Section II, Part D anyagtulajdonságokat ad meg, míg az ASME Section III, Division 5 a magas hőmérsékletű reaktorkomponensek gyártási és szerkezeti szabályaival foglalkozik. A 2014/68/EU irányelv előírja, hogy a kúszással kapcsolatos tulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a kúszás jelentős szerepet játszik a nyomástartó berendezés tervezésében. Ezek az előírások korlátozzák az értékelés kereteit; a vizsgálat eredményét azonban nem alakítják garantált üzemidőértékké. A védhető eredmény olyan dokumentált tartomány, amely a megfigyelt állapothoz, a hiteles terhelési előzményekhez, az anyagra vonatkozó bizonyítékokhoz, valamint egy meghatározott törési vagy alakváltozási határértékhez kapcsolódik.
Hogyan hasonlítsuk össze a kúszási adatokat félreértelmezés nélkül?
A kúszási görbe nem anyagállandó. Egy adott próbatest válaszát mutatja, amely egy meghatározott termékből és hőadagból származik, és amelyet meghatározott hőmérsékleten, feszültségen és időtartamig vizsgáltak. Két görbe összehasonlítása előtt rögzíteni kell a teljes vizsgálati feltételrendszert: az acélminőséget és a vonatkozó előírást, a termékformát, a hőkezelést, a próbatest orientációját, a mérőhossz méreteit, az alkalmazott feszültséget és annak számítási módját, a vizsgálati hőmérsékletet és a szabályozási tűrést, a légkört, az alakváltozásmérés módszerét, a vizsgálat időtartamát, valamint azt, hogy a próbatest eltört-e.
Ez a megkülönböztetés azért fontos, mert a kúszás tartós terhelés és hőmérséklet hatására bekövetkező, időfüggő alakváltozás, míg a feszültség okozta törés vizsgálata elsősorban a törésig eltelt időre összpontosít. Az ASTM E139-11(2018), amelyet az ASTM International adott ki, a kúszási vizsgálatok során az idő függvényében bekövetkező alakváltozás, valamint az állandó húzóerő és hőmérséklet mellett végzett kúszásos törési és feszültségtörési vizsgálatokban a törésig eltelt idő mérését szabályozza. Egy törési élettartam-görbe ezért nem adhat választ a megengedett alakváltozásra vonatkozó kérdésre, ha nem állnak rendelkezésre kiegészítő alakváltozási adatok. Egy rövid idejű kúszási vizsgálatból pedig nem lehet megbízható, 100 000 órás üzemi határértéket meghatározni.
A feszültség-, hőmérséklet- és törésiidő-tengelyek
A görbék látszólagos sorrendjének értelmezése előtt mindkét tengelyt olvassuk le. A törési adatokat rendszerint a feszültség és a törésig eltelt idő függvényében ábrázolják rögzített hőmérsékleten, de az ábrázolás lehet lineáris, logaritmikus, vagy Larson–Miller- vagy Manson–Haferd-paraméteren keresztül transzformált. Egy görbe, amely az egyik ábrán csaknem egyenesnek tűnik, egy másik ábrán megváltoztathatja a meredekségét, különösen akkor, amikor az uralkodó mechanizmus a diszlokációs kúszásról diffúzió által elősegített alakváltozásra, szemcsehatár-károsodásra vagy a kiválások instabilitására változik.
A feszültséget szintén pontosan meg kell határozni. A névleges mérnöki feszültség, a valódi feszültség, valamint az eredeti vagy a változó keresztmetszeti területből számított feszültség nem tekinthető felcserélhetőnek jelentős alakváltozással járó vizsgálatok során. A hőmérséklet ugyanolyan fontos. Már néhány tíz Celsius-foknyi eltérés is jelentős változást okozhat a törési élettartamban, miközben egy vastag próbatesten belüli hőmérséklet-gradiens félrevezető átlagértéket eredményezhet. Fel kell jegyezni, hogy a közölt hőmérséklet a kemence, a próbatest vagy a mérőhossz hőmérséklete-e.
A National Institute for Materials Science (NIMS) Grade 91 adatbázisa jól szemlélteti az összehasonlítás nehézségének nagyságrendjét. A 9Cr-1Mo-V-Nb acélra vonatkozó adatok 450–725 °C hőmérséklet- és 30–450 MPa feszültségtartományt fednek le, a kúszásos törési szilárdságot pedig 100, 1 000, 10 000 és 100 000 óránál közlik. Ez a négy időpont nem tekinthető a „magas hőmérsékleti szilárdság” felcserélhető mérőszámának. Egy acél 100 óránál még nagy feszültséget viselhet el, 100 000 óránál azonban élettartama meredeken csökkenhet, ha mikroszerkezete durvul, vagy kiválásai elveszítik hatékonyságukat.
A hosszú idejű értékeket gyakran rövidebb vizsgálatokból, illesztett egyenletek segítségével becsülik. Az 1994-ben az U.S. Nuclear Regulatory Commission által kiadott NUREG/CR-6150 ismerteti a Larson–Miller- és a Manson–Haferd-megközelítéseket szénacélokra és rozsdamentes acélokra. Az ilyen paraméterek interpolációs eszközök; nem jogosítanak fel a károsodási mechanizmus változásainak figyelmen kívül hagyására. 2022-ben P91 acélra olyan modellt közöltek, amely a Wilshire-egyenleteket kontinuumkárosodási mechanikával kombinálja a kúszási alakváltozás, a minimális kúszási sebesség, a károsodás és a feszültségtörési élettartam előrejelzésére. Ennek célja több mint egyetlen egyenes vonalú extrapoláció leképezése.
Szórás, cenzorált vizsgálatok és hőadagonkénti eltérések
A kúszási adatok szórnak, mert az acélok hőadagonként eltérnek, és mert a szemcseméret, az előzetes ausztenitszemcsék szerkezete, a karbidok eloszlása, a kiválások mennyisége, a megeresztés és a hidegalakítás kis különbségei is módosíthatják mind az alakváltozási sebességet, mind a törési módot. A Grade 91 egyértelmű példa erre: megeresztett martenzites szerkezete a normalizálás és a megeresztés gyakorlatától függ, a hosszú idejű igénybevétel pedig megváltoztathatja a léces szerkezetet és a kiválásokat. Az International Atomic Energy Agency munkatársa, K. Natesan, a ciklikus meglágyulást, a nyúlási sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változásokat a Grade 91 kúszás–fáradás tervezésének fontos tényezőiként azonosította.
Az a vizsgálat, amely során nem következett be törés, nem sikertelen adatpont. Ez cenzorált megfigyelés: a próbatest legalább a vizsgálat megszakításáig fennmaradt, de a tényleges törési élettartama ismeretlen. A megszakított vizsgálatokat külön kell megjelölni a tényleges törési eredményektől. A kizárólag eltört próbatestekre illesztett görbe alábecsülheti a túlélést, míg ha minden megszakított vizsgálatot úgy kezelünk, mintha a leállítás időpontjában eltört volna, az az élettartam alábecsléséhez vezethet. A megszakítás okát is közölni kell — a berendezés meghibásodása, a tervezett eltávolítás, az oxidáció, a szivárgás vagy az előre tervezett ellenőrzés eltérő következményekkel járhat.
Ne tévesszük össze az átlagos trendet a tervezési értékkel. Az adathalmaz középpontján áthaladó regresszió a vizsgált populáció várható viselkedését írja le; nem ad meg biztonságosan megengedhető feszültséget. A tervezési szabályok alkalmazhatnak alsó határhoz illesztett görbéket, szórási tényezőket, minimális tulajdonságokra vonatkozó követelményeket, károsodási hányadokat, illetve a teljes alakváltozásra és a törési élettartamra vonatkozó korlátokat. A NIST a kúszásos törési adatokat a magas hőmérsékleten üzemelő fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja. Az ASME BPVC Section II, Part D tervezési anyagtulajdonságokat ad meg, míg az ASME Section III, Division 5 a magas hőmérsékletű reaktorok alkatrészeire vonatkozó szerkezeti szabályokat tartalmazza. A 2014/68/EU irányelv szintén megköveteli a kúszással kapcsolatos tulajdonságok és az előírt határértékek figyelembevételét, ha a kúszás jelentős szerepet játszik a nyomástartó berendezés tervezésében.
Csövek, lemezek, öntvények és hegesztési varratok összehasonlítása
A termékforma az anyagleírás része. A csövek, lemezek és csővezetékek eltérő alakítási mértékkel, hőkezeléssel, falhelyzettel és mintavételi iránnyal készülhetnek. Egy hosszirányú csőpróbatest nem feltétlenül képvisel egy keresztirányú lemezpróbatestet. A vastagság hatással van a lehűlési sebességre, ezáltal a szemcseméretre és a kiváláseloszlásra is. A felületi állapot és a dekarbonizáció szintén aránytalanul nagy hatást gyakorolhat egy kis méretű törési próbatestre.
Az öntvények még nagyobb körültekintést igényelnek. Az ASTM A1091/A1091M a nyomástartó részekhez használt, Grade C91 kúszási szilárdságát növelt ferrites ötvözött acélöntvényekre vonatkozik. Megeresztett martenzites vagy bainites mikroszerkezetüket kivált részecskék stabilizálják, az öntési szegregáció, a porozitás, a keresztmetszeti vastagság és a helyi dermedési szerkezet azonban olyan eltéréseket hoz létre, amelyek pusztán a minőségi megjelölés alapján nem hasonlíthatók össze. A „C91” öntvényadatokat nem szabad közvetlenül a képlékenyen alakított Grade 91 csövek adataival szembeállítani a specifikáció, a feldolgozás, a hőkezelés és a mintavételi hely ellenőrzése nélkül.
A hegesztett szerkezetek több különálló anyagi tartományt adnak: hegesztési fém, összeolvadási határ, durvaszemcsés hőhatásövezet, finomszemcsés vagy interkritikus hőhatásövezet, valamint az érintetlen alapfém. A törést a leggyengébb tartomány határozhatja meg akkor is, ha az alapfém görbéje kedvezőnek tűnik. Ezért az eredményhez a hegesztési eljárást, a hegesztés utáni hőkezelést, a javítási előzményeket, a maradó feszültséget és a próbatest bemetszésének helyét is fel kell tüntetni.
Végül utasítsunk el két könnyen alkalmazható, de hibás egyszerűsítést. A szobahőmérsékleti szakítószilárdság nem jelzi előre a hosszú távú kúszási teljesítményt, és egyetlen rövid idejű törési eredmény nem alapozza meg az üzemi sorrendet. Először azonosítsuk az egyező feszültséget, hőmérsékletet, időskálát, termékformát, orientációt, kezelést és törési helyet. Csak ezt követően használható a görbe tervezési célokra.
Gyakori hibák a magas hőmérsékletű acélok kiválasztásában és elemzésében
A kúszási szilárdság egyetlen számként való kezelése
Egy acélnak nincs egyetlen, általánosan érvényes „magas hőmérsékletű szilárdsága”. A megengedett feszültség függ a hőmérséklettől, a kitettség időtartamától, a feszültségi állapottól, az alakváltozási határtól, a termékformától, a mikroszerkezettől, a környezettől és a vizsgált tönkremeneteli módtól. Egy rövid idejű szakítóvizsgálati eredmény leírhatja a gyors terheléssel szembeni ellenállást 600 °C-on, de nem helyettesítheti a méretstabilitás értékelését ugyanazon a hőmérsékleten, 100 000 órán keresztül.
A kúszási tervezésnek idő- és hőmérsékletfüggő, termékspecifikus bizonyítékokra kell támaszkodnia egyetlen magas hőmérsékleti szilárdsági érték helyett. Strong evidence
A kúszás és a tartós terhelés alatti törés egymással összefüggő, de különböző mérések. A kúszás a tartós terhelés hatására bekövetkező, időfüggő alakváltozással foglalkozik; a tartós terhelés alatti törés vizsgálata a törésig eltelt időt rögzíti. Az ASTM E139-11(2018), az ASTM International vizsgálati szabványa, e célokat elkülöníti: a kúszásvizsgálatokban az alakváltozást az idő függvényében, míg a kúszási törési és a tartós terhelés alatti törési vizsgálatokban az állandó húzóerő és hőmérséklet mellett bekövetkező törésig eltelt időt vizsgálja. Ezért egy alkatrész a tervezési követelménynek a túlzott alakváltozás, a lokális instabilitás, a szivárgás vagy a hézag elvesztése miatt is megfelelhetetlenné válhat, még azelőtt, hogy egy törési próbatest eltörne.
A Grade 91-re vonatkozó NIMS-adatkészlet jól szemlélteti, miért félrevezető egyetlen értékre támaszkodni. A 9Cr-1Mo-V-Nb acélból készült csövek, lemezek és vezetékek esetében az adatbázis 450 és 725 °C közötti hőmérsékletet, valamint 30 és 450 MPa közötti feszültséget fed le, és 100, 1 000, 10 000, illetve 100 000 órára vonatkozó törési szilárdságokat közöl. Ezek nem egyetlen szilárdsági táblázat egymással felcserélhető pontjai. A feszültség–hőmérséklet–idő térben meghatározott felületet írják le, és a releváns pontnak összhangban kell lennie az üzemi előzményekkel. A NIMS szisztematikusan gyűjtött adatokat is fenntart szénacélokról, gyengén ötvözött, nagy krómtartalmú és ausztenites hőálló acélokról; a NIST a kúszási törési adatokat a megemelt hőmérsékleten alkalmazott fémek értékeléséhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja.
A Grade 91 egy másik gyakori hibára is rávilágít: arra a feltételezésre, hogy minden termékforma azonosan viselkedik. A csövek, lemezek, vezetékek, kovácsdarabok, hegesztési fémek és hőhatásövezetek eltérhetnek a korábbi ausztenitszemcse-méret, a megeresztési állapot, a kiválási részecskék populációja, a maradó feszültség és a gyártási előzmények tekintetében. A P91 megeresztett martenzites acél, amelynek kúszással szembeni ellenállása erősen függ lemezes szerkezetétől és kiválásaitól. Az ASTM A1091/A1091M Grade C91 szabvány a nyomástartó alkatrészek öntvényeire vonatkozik, amelyekben a megeresztett martenzites vagy bainites mikroszerkezetet kivált részecskék stabilizálják. A „Grade 91” megjelölés önmagában nem elegendő egy értékeléshez; számít az előírás, a termékforma, a hőkezelés, a hegesztési állapot és a nyomon követhető vizsgálati adat.
Az egyetlen számra épülő megközelítés helyett idő- és hőmérsékletfüggő anyagmodellt kell alkalmazni, amelyet termékspecifikus adatok támasztanak alá. A tervezési értékeket ezt követően a mértékadó szabályokból kell meghatározni, nem pedig egy kedvezőnek tűnő szakítószilárdsági értékből újraszámítani. Az ASME BPVC Section II, Part D tervezési célú anyagtulajdonságokat ad meg, míg az ASME BPVC Section III, Division 5 a magas hőmérsékletű reaktorkomponensek szerkezeti kialakítására vonatkozó szabályokat tartalmazza. Ha a nyomástartó berendezésekben a kúszás jelentős, a 2014/68/EU irányelv előírja, hogy a ferrites és ausztenites acélok kúszással kapcsolatos tulajdonságait és az előírt határértékeket figyelembe kell venni.
Az idő és a tranziens folyamatok figyelmen kívül hagyása
Az állandó hőmérsékleten és állandó terhelés mellett végzett vizsgálat hasznos, de az üzemi berendezések ritkán tapasztalnak ilyen előzményeket. A kazánok, gyűjtők, reaktorkomponensek és gőzvezetékek indítási, leállítási és terhelésváltozási folyamatokon, hőrétegződésen, rezgésen és időszakos túlterheléseken mennek keresztül. Ezek az események módosítják a feszültség- és alakváltozási sebességet, hőmérséklet-gradienseket hoznak létre, és a kúszásra kifáradást szuperponálhatnak.
A tranziens folyamatok figyelmen kívül hagyolása különösen veszélyes a Grade 91 esetében. K. Natesan IAEA-anyaga a kúszás–kifáradás alapú tervezésről a ciklikus meglágyulást, az alakváltozási sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást a ferrites Grade 91 fontos tényezőiként azonosítja. A kizárólag állandósult kúszáson alapuló számítás nem feltétlenül veszi észre a tartási szakasz alatti relaxációt, a gyors hőmérsékletváltozás során kialakuló képlékeny alakváltozást vagy a meglágyult tartomány terhelésfelvételéből eredő károsodás-felhalmozódást.
A termikus öregedés az üzemelés során szintén módosítja az anyagot. A megeresztett martenzites acélok elveszíthetik diszlokációs szerkezetüket, a kiválások durvulhatnak vagy átalakulhatnak, és a hegesztések közelében lokalizált károsodás alakulhat ki. A karbidreakciók és a környezeti hatások okozta támadás csökkentheti az ellenállást a névleges minőségjel változása nélkül is. Az ASM International Creep and Stress Rupture Failures és Design for High-Temperature Applications című fejezetei ezeket a mechanizmusokat az alakváltozási sebesség, a törési mód, a metallurgiai instabilitás, a környezeti hatások és a kúszás–kifáradás kölcsönhatása mellett tárgyalják. Ezek nem a később, egy alapvető feszültség-ellenőrzés után alkalmazandó fakultatív korrekciók.
Az elemzésnek reprodukálnia kell a tényleges hőmérséklet–feszültség előzményt, az üzemelést releváns tartási szakaszokra és tranziens folyamatokra kell felosztania, valamint elfogadott károsodási vagy alakváltozási módszert kell alkalmaznia. Törési értékeléshez kumulatív károsodásszámítások lehetnek megfelelőek, ha feltételezéseik illeszkednek az anyaghoz és a terhelési előzményekhez. Az 1994-ben az U.S. Nuclear Regulatory Commission által kiadott NUREG/CR-6150 a szénacélok és rozsdamentes acélok kúszási törési károsodásának modellezését ismerteti Larson-Miller- és Manson-Haferd-paraméterek alkalmazásával. Ezek a paraméterek rendszerezik az adatokat; nem teszik szükségtelenné az alakváltozás-felhalmozódás, a hegesztési hatások, a ciklikus terhelés és az öregedés vizsgálatát.
A bizonyítékok által alá nem támasztott extrapoláció
A hosszú élettartamok igénye agresszív görbeillesztésre ösztönöz. Néhány, néhány ezer órán át tartó vizsgálat eredményeire Larson-Miller-összefüggést illesztenek, majd az összefüggést több évtizedre kiterjesztik, mintha a meghatározó mechanizmus nem változhatna. Ez feltételezés, nem mérési eredmény.
A hosszú távú extrapoláció megbízhatatlanná válik, amikor a kiválásos folyamatok, a helyreállódás, a szemcsehatár menti üregképződés, az oxidáció vagy más károsodási folyamat kezdi meghatározni a viselkedést. A rövid időtartamú törési adatokra jól illeszkedő görbe helytelen meredekséget jelezhet, amikor az anyag másik viselkedési tartományba lép. A NIMS Grade 91 sorozata ezért közöl 100 000 órás időintervallumokra vonatkozó adatokat: az élettartam értékeléséhez az állított üzemidőhöz közeli időskálán szükséges adatokkal rendelkezni, nem csupán egy tetszetős egyenlettel.
A védhető extrapoláció során ellenőrizni kell a maradékokat, a hőmérséklet- és feszültségtartomány lefedettségét, a termékformát, a törést nem szenvedett vizsgálatok cenzorálását, valamint azt, hogy az illesztett mechanizmus fizikailag továbbra is hihető-e. Az eredményeket össze kell hasonlítani független olvasztásokból származó és hosszabb időtartamú vizsgálati eredményekkel. A P91-re vonatkozó, 2022-es, Wilshire-alapú kontinuumkárosodás-mechanikai tanulmány a Wilshire-egyenleteket kontinuumkárosodási mechanikával kombinálja a kúszási alakváltozás, a minimális kúszási sebesség, a károsodás és a tartós terhelés alatti törési élettartam előrejelzésére. Ez informatívabb, mint önmagában a törésig eltelt idő illesztése, de a tanulmány szerzőit és a pontos rekordot publikálás előtt ellenőrizni kell az U.S. Department of Energy OSTI-bejegyzésével összevetve.
A gyakorlati szabály szigorú: illesztett görbét soha nem szabad a bizonyított hőmérséklet-, feszültség-, mikroszerkezeti és időtartományán kívülre kiterjeszteni a bizonytalanság és a mechanizmus felülvizsgálata nélkül. Ha kevés a bizonyíték, a konzervatív szabványos értékek, az alkatrészek monitorozása, a replikametallográfia és a vizsgálatokon alapuló élettartam-értékelés előnyösebb a hamis pontosságnál. Egy hat tizedesjeggyel megadott szám is puszta spekuláció, ha az anyagállapot vagy a tönkremeneteli mechanizmus megváltozott.
Hivatkozási keretrendszer az acél kúszásával és tartós szilárdságával kapcsolatos vizsgálatokhoz
A kúszás és a tartós szilárdság vizsgálata egymáshoz kapcsolódó, de különböző területek. A kúszás tartós terhelés és emelt hőmérséklet hatására bekövetkező, időfüggő alakváltozás; a tartós szilárdság pedig a meghatározott feszültség és hőmérséklet mellett a törésig eltelt időt helyezi a középpontba. Ezért egy hiteles nyilvántartásnak többre van szüksége egyetlen „magas hőmérsékleti szilárdság” értéknél. Össze kell kapcsolnia a vizsgálati módszert, az anyag állapotát, az alakváltozás történetét, a törés kimenetelét és az eredmény értelmezéséhez alkalmazott tervezési szabályt.
ASTM, ASM, NIMS és NIST források
Az ASTM International által közzétett ASTM E139-11(2018) az állandó húzóerőnek és hőmérsékletnek kitett fémes anyagokra vonatkozó elsődleges vizsgálati módszerreferencia. A szabvány kiterjed a kúszási vizsgálatok során az alakváltozás idő függvényében történő mérésére, valamint a kúszási törési és tartós szilárdsági vizsgálatokban a törésig eltelt idő mérésére. A szabvány nem alakít át minden eredményt tervezési megengedett értékké. Meghatározza, hogyan kell a kísérletet elvégezni és jelenteni, beleértve az összehasonlíthatóságot meghatározó próbatest- és vizsgálati körülményeket.
Az ASM International biztosítja azt a kohászati magyarázatot, amelyet egy vizsgálati szabvány önmagában nem tud megadni. Az ASM Handbook „Creep and Stress Rupture Failures” és „Design for High-Temperature Applications” című fejezetei tárgyalják az alakváltozási mechanizmusokat, a feszültség és a hőmérséklet hatását, a törési módokat, a környezeti károsodást, a kohászati instabilitást, az öregedést, a karbidreakciókat, a kúszás–fáradás kölcsönhatását, valamint a kúszási törésen alapuló tervezés analitikai módszereit. Ezek a fejezetek különösen hasznosak, amikor egy eredmény az expozíciós idővel változik, például a kiválások durvulása, a martenzit megeresztődése, a szemcsék fejlődése vagy az oxidáció miatt megváltozik a tényleges keresztmetszet.
Az NIMS rendszeresebb adatforrást biztosít. A National Institute for Materials Science Creep Data Sheet adatbázisa szénacélokat, gyengén ötvözött acélokat, magas krómtartalmú acélokat és ausztenites hőálló acélokat tartalmaz. A 2024-es Grade 91 adatkészlet 9Cr-1Mo-V-Nb acélból készült csövekre, lemezekre és csővezetékekre vonatkozik 450–725 °C és 30–450 MPa között. A kúszási törési szilárdságot 100, 1 000, 10 000 és 100 000 órára adják meg. Ez a tartomány megmutatja, miért lehet félrevezető az időalap nélkül közölt érték: ugyanazon anyagminőség hasznosítható feszültségszintje 1 000 és 100 000 óránál lényegesen eltérhet.
Az anyagminőség-jelöléseket szintén pontosan kell használni. Az ASTM A1091/A1091M a nyomástartó részekhez használt, Grade C91 minőségű, kúszási szilárdságában javított ferrites ötvözött acélöntvényekre vonatkozik. Megeresztett martenzites vagy bainites szerkezetét kivált részecskék stabilizálják, amelyek növelik a kúszási törési szilárdságot, de a jelölés nem teszi szükségtelenné az öntési állapot, a hőkezelés, a falvastagság és az üzemi expozíció dokumentálását.
A NIST a kúszási törési adatokat a magas hőmérsékleten végzett fémértékelésekhez szükséges mechanikai tulajdonságokra vonatkozó információk egyik fő csoportjaként azonosítja. Az adatforrásokra vonatkozó útmutatása a szerkesztők számára azért értékes, mert az egyes görbéket a nyomon követhető anyagtulajdonsági bizonyítékok átfogóbb problémájába helyezi, ahelyett hogy egy adatbázis-bejegyzést önmagában magától értetődőnek tekintene.
Az U.S. Department of Energy Office of Scientific and Technical Information által nyilvántartott, 2022-es tanulmány a Wilshire-egyenleteket kontinuumkárosodási mechanikával kombinálja a P91 acél kúszási alakváltozásának, minimális kúszási sebességének, károsodásának és tartós szilárdsági élettartamának előrejelzésére. A hivatkozott rekordot közzététel előtt ellenőrizni kell a tanulmány szerzőinek pontos neve tekintetében; azok nem következtethetők ki másodlagos hivatkozásból.
ASME, EU, IAEA és NRC források
A tervezési szabályzatok határozzák meg, hogyan válnak a vizsgálati adatok megengedett feszültségekké, határértékekké vagy károsodásértékelésekké. Az Európai Unió 2014/68/EU irányelve, a nyomástartó berendezésekről szóló irányelv előírja, hogy a kúszással kapcsolatos anyagtulajdonságokat és az előírt határértékeket figyelembe kell venni, ha a kúszás jelentős szerepet játszik a nyomástartó berendezés tervezésében. Ferrites és ausztenites acélok esetében a megengedett feszültségeknek a vonatkozó hosszú távú anyagviselkedést kell tükrözniük, nem csupán a rövid idejű szakítószilárdságot.
Az ASME BPVC Section II, Part D tervezési anyagtulajdonságokat tartalmaz, beleértve a szabályzati számításokban alkalmazott értékeket. Az ASME BPVC Section III, Division 5 a magas hőmérsékletű reaktorkomponensek gyártási szabályaival foglalkozik, ahol az időfüggő alakváltozás, a kúszás–fáradás kölcsönhatása és az öregedés meghatározhatja a komponens élettartamát. A jelentésben meg kell adni az alkalmazott kiadást és alfejezetet, mivel a szabályzati értékek és értékelési eljárások kiadásonként vagy joghatóságonként nem cserélhetők fel.
A K. Natesan által készített, Grade 91 ferrites acélról szóló IAEA-anyag a ciklikus meglágyulást, a deformációs sebességtől való függést, a termikus öregedést, a környezeti hatásokat és a mikroszerkezeti változást a kúszás–fáradás tervezésének tényezőiként azonosítja. A Grade 91 nem értékelhető kizárólag monoton kúszási adatok alapján, ha az üzemi körülmények ismételt indításokat, leállásokat, hőmérséklet-gradienseket vagy terhelési ciklusokat foglalnak magukban.
A károsodásszámításokhoz az U.S. Nuclear Regulatory Commission NUREG/CR-6150 (1994) ismerteti a Larson-Miller- és Manson-Haferd-paraméterekkel végzett kúszási törési károsodásmodellezést, többek között szénacélok és rozsdamentes acélok esetében. Ezek a paraméterek extrapolációs eszközök, nem fizikai állandók. Érvényességük a forrásadatok tartományától, az illesztett feszültség–hőmérséklet-kapcsolattól, a tönkremenetel definíciójától és a hosszú időtartamú előrejelzésekbe vetett bizalomtól függ.
Mit kell tartalmaznia egy műszakilag védhető nyilvántartásnak?
A védhető nyilvántartás a pontos anyagminőség-jelöléssel és szabvánnyal kezdődik, és ahol releváns, a szabvány felülvizsgálatát is meg kell adni: például a Grade 91, a P91 vagy az ASTM A1091/A1091M Grade C91 nem felcserélhető megnevezések. Rögzíteni kell a termék alakját — cső, lemez, csővezeték, kovácsdarab vagy öntvény —, továbbá a hőszámot, az orientációt, a méreteket, a szemcseállapotot, a szállítási állapotot és a teljes hőkezelést.
A vizsgálati bejegyzésben fel kell tüntetni az alkalmazott feszültséget, a feszültség típusát, a hőmérsékletet, a közeget, a próbatest geometriáját, a terhelési módszert, a vizsgálat időtartamát, a megszakításokat és a kalibrálási gyakorlatot. A teljes, alakváltozás–idő adatsort meg kell őrizni, nem csupán a minimális kúszási sebességet vagy a töréskori nyúlást. Meg kell adni, hogy bekövetkezett-e törés, mikor történt, hol alakult ki a törés, és megfigyeltek-e nyak kialakulását, üregképződést, oxidációt, repedést vagy más károsodást.
Végül azonosítani kell az alkalmazott extrapolációs vagy károsodási modellt, annak illesztett paramétereit, az adatok korlátait, a bizonytalanság kezelését, valamint a kohászati stabilitásra és a környezeti expozícióra vonatkozó valamennyi feltételezést. Meg kell nevezni az alkalmazandó szabályzatot vagy irányelvet, annak kiadását, a tervezési hőmérsékletet, a tervezett élettartamot, a megengedettfeszültség-alapot és a kúszás–fáradás értékelési eljárását. E bejegyzések nélkül a jelentett „kúszási szilárdság” olyan adatpont, amely elszakad azoktól a körülményektől, amelyek jelentést adnak neki.
Hivatkozások
- [1] ASTM E139-11(2018), Standard Test Methods for Conducting Creep, Creep-Rupture, and Stress-Rupture Tests of Metallic Materials. ASTM International standard, 2018. ASTM E139-11(2018)
- [2] NUREG/CR-6150: Creep-Rupture Damage Modeling. U.S. Nuclear Regulatory Commission report, 1994. NUREG/CR-6150
- [3] Wilshire-equation and continuum-damage-mechanics study of P91 steel. U.S. Department of Energy Office of Scientific and Technical Information record, 2022. U.S. Department of Energy Office of Scientific and Technical Information linked record