




Significato dello scorrimento viscoso e della rottura per tensione nell’acciaio
Lo scorrimento viscoso come deformazione dipendente dal tempo
Lo scorrimento viscoso dell’acciaio è una deformazione permanente e dipendente dal tempo che si verifica sotto un carico applicato a temperatura elevata. L’aspetto distintivo non è semplicemente che l’acciaio sia caldo o fortemente sollecitato; è che la deformazione continua ad accumularsi nel tempo mentre il carico e la temperatura rimangono sufficientemente elevati. Un componente può quindi modificare la propria lunghezza, il diametro, lo spessore della parete o l’allineamento anche quando la tensione applicata rimane inferiore al carico di snervamento a breve termine misurato in una normale prova di trazione.
Questa distinzione è importante perché il carico di snervamento viene solitamente determinato nell’arco di pochi minuti, mentre il servizio in condizioni di scorrimento viscoso può durare 10.000 o 100.000 ore. Un acciaio che durante una breve prova di trazione presenta una deformazione permanente minima o nulla può comunque subire un allungamento misurabile, un assottigliamento locale o una distorsione dopo anni sotto carico. A temperatura elevata, il movimento delle dislocazioni, la diffusione, lo scorrimento dei bordi di grano e la crescita o dissoluzione dei precipitati consentono meccanismi di deformazione troppo lenti per manifestarsi in una prova convenzionale a temperatura ambiente.
Termini fondamentali dello scorrimento viscoso
- Scorrimento viscoso primario
- La deformazione inizia con una velocità di deformazione decrescente man mano che il materiale si incrudisce.
- Scorrimento viscoso secondario
- La deformazione procede a una velocità di scorrimento viscoso approssimativamente costante o minima.
- Scorrimento viscoso terziario
- La velocità di deformazione aumenta man mano che la cavitazione, la fessurazione, la riduzione della sezione o il degrado metallurgico riducono l’area portante.
Sviluppo della curva di scorrimento viscoso
- Scorrimento viscoso primario La velocità di deformazione diminuisce con lo sviluppo dell’incrudimento da deformazione.
- Scorrimento viscoso secondario L’incrudimento e il recupero tendono all’equilibrio e si osserva la velocità minima di scorrimento viscoso.
- Scorrimento viscoso terziario Il danneggiamento, la localizzazione e la riduzione della sezione accelerano la deformazione fino alla rottura.
Una curva tipica di scorrimento viscoso presenta tre stadi. Lo scorrimento viscoso primario inizia con una diminuzione della velocità di deformazione mentre il materiale si incrudisce. Segue lo scorrimento viscoso secondario, caratterizzato da una velocità di scorrimento approssimativamente costante, o minima. Lo scorrimento viscoso terziario accelera quando la cavitazione, la fessurazione, la riduzione della sezione resistente, il degrado metallurgico o altri danni riducono l’area portante. La curva non ha una forma universale: il suo andamento dipende dalla tensione, dalla temperatura, dalla struttura dei grani, dal trattamento termico, dall’ambiente e dall’esposizione precedente.[1] ASTM E139-11(2018), Standard Test Methods for Conducting Creep, Creep-Rupture, and Stress-Rupture Tests of Metallic Materials. ASTM International. ASTM International standard, 2018. ASTM E139-11(2018)
La norma ASTM E139-11(2018), pubblicata da ASTM International, costituisce il principale riferimento per i metodi di prova applicabili ai materiali metallici. Essa riguarda la misurazione della deformazione in funzione del tempo nelle prove di scorrimento viscoso e la misurazione del tempo alla frattura nelle prove di rottura per scorrimento viscoso e di rottura per tensione, effettuate a forza di trazione e temperatura costanti. Una prova di scorrimento viscoso può essere interrotta prima della frattura, in modo da poter valutare la deformazione e la velocità di scorrimento. Tra i risultati utili figurano la deformazione totale, la deformazione da scorrimento viscoso, la velocità di deformazione e la velocità minima di scorrimento viscoso.
NIMS riporta la resistenza alla rottura per scorrimento viscoso del grado 91 per molteplici forme di prodotto, temperature, tensioni e intervalli di durata fino alla rottura. Strong evidence
La metallurgia può cambiare durante la prova stessa. Negli acciai ferritici resistenti al calore, le reazioni dei carburi, il rinvenimento, il recupero, l’ingrossamento delle particelle di rinforzo e la perdita della struttura martensitica possono modificare la velocità di scorrimento viscoso. Il Grade 91, comunemente associato all’acciaio 9Cr-1Mo-V-Nb, dimostra perché il solo nome di una qualità non definisca il comportamento a lungo termine. Il dataset Creep Data Sheet 2024 di NIMS comprende tubi, piastre e tubazioni in Grade 91, nell’intervallo da 450 a 725 °C e da 30 a 450 MPa, e riporta la resistenza alla rottura per scorrimento viscoso a 100, 1.000, 10.000 e 100.000 ore. Questi intervalli temporali mostrano l’entità del problema: la proprietà rilevante cambia in funzione della vita utile richiesta.
Lo scorrimento viscoso interagisce anche con i carichi ciclici. La trattazione di K. Natesan sull’acciaio ferritico Grade 91, pubblicata dall’IAEA, identifica l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come fattori rilevanti nella progettazione a fatica da scorrimento viscoso. Un modello sviluppato dagli autori di uno studio del 2022 basato sull’equazione di Wilshire e sulla meccanica del danno continuo era destinato a prevedere la deformazione da scorrimento viscoso, la velocità minima di scorrimento viscoso, il danno e la vita a rottura per tensione del P91. I nomi degli autori devono essere verificati nel record collegato prima della pubblicazione; non devono essere dedotti dalla descrizione del modello.
La rottura per tensione come tempo alla frattura
La rottura per tensione descrive il tempo necessario affinché un provino o un componente si fratturi sotto una tensione mantenuta a una temperatura specificata. Il risultato è una misura della vita fino al cedimento, non semplicemente della resistenza a trazione convenzionale. Un rapporto di prova di rottura per tensione dovrebbe indicare la tensione applicata, la temperatura, il tempo alla rottura, l’orientamento e la geometria del provino, se pertinenti, e spesso anche l’allungamento misurato e la riduzione di area.
| Aspetto | Prova di scorrimento viscoso | Prova di rottura sotto sforzo |
|---|---|---|
| Osservazione principale | Deformazione in funzione del tempo | Tempo necessario prima della frattura |
| Esito del provino | Può essere interrotta prima della frattura | Normalmente termina con la frattura |
| Risultati utili | Deformazione totale, deformazione da scorrimento viscoso, velocità di deformazione, velocità minima di scorrimento viscoso | Tempo alla rottura, allungamento, riduzione dell’area, posizione della frattura |
I termini rottura per scorrimento viscoso e rottura per tensione si sovrappongono, ma pongono l’accento su osservazioni diverse. Le prove di scorrimento viscoso si concentrano sulla deformazione in funzione del tempo, indipendentemente dal fatto che il provino si rompa o meno. Le prove di rottura per tensione si concentrano invece sulla durata che precede la frattura, sebbene il provino normalmente subisca scorrimento viscoso prima del cedimento. La norma ASTM E139 considera queste procedure correlate all’interno di un unico quadro.
La modalità di frattura fa parte del risultato. Un provino può cedere per sovraccarico duttile dopo una considerevole strizione, per fessurazione intergranulare associata a cavità sui bordi di grano oppure lungo un percorso più fragile favorito da un attacco ambientale o da una microstruttura instabile. Due prove con lo stesso tempo alla rottura possono quindi implicare rischi diversi in esercizio se una produce una notevole deformazione preliminare e l’altra lascia un preavviso relativamente ridotto prima della fessurazione.
NIST identifica i dati di rottura per scorrimento viscoso come una delle principali categorie di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata. NIMS conserva dati raccolti sistematicamente relativi ad acciai resistenti al calore al carbonio, bassolegati, ad alto contenuto di cromo e austenitici. Tali dati supportano l’estrapolazione, ma l’estrapolazione non sostituisce la verifica delle condizioni effettive dell’acciaio, della storia di saldatura, dello stato tensionale e della storia di esposizione.
Perché temperatura e tensione mantenuta devono essere indicate insieme
La dicitura «resistenza ad alta temperatura» è incompleta se non comprende sia la temperatura sia la tensione, oltre a una base temporale. L’aumento della temperatura o della tensione mantenuta generalmente incrementa la velocità di scorrimento viscoso e riduce la vita alla rottura, ma l’effetto dipende fortemente dalla qualità dell’acciaio e non è rappresentato da un unico valore di resistenza a temperatura ambiente. Un’affermazione come «il Grade 91 mantiene 500 MPa ad alta temperatura» non ha significato ingegneristico senza indicare la temperatura, la durata, la deformazione ammissibile o il limite di danno e la base della prova.
La norma ASTM E139 presuppone una forza di trazione costante e una temperatura costante. I componenti reali raramente seguono una storia così semplice. Recipienti a pressione, tubazioni del vapore, collettori, parti di turbine e componenti di reattori possono riscaldarsi e raffreddarsi ripetutamente, essere soggetti a transitori di avviamento e arresto, sopportare pressioni variabili oppure sviluppare gradienti termici e tensioni dovute ai vincoli. Queste condizioni introducono l’interazione tra scorrimento viscoso e fatica, la tensione termica, il rilassamento, il ratcheting e modifiche microstrutturali. Una curva di rottura a temperatura costante non può descrivere da sola tali effetti.[2] NUREG/CR-6150: Creep-Rupture Damage Modeling. U.S. Nuclear Regulatory Commission. U.S. Nuclear Regulatory Commission report, 1994. NUREG/CR-6150
Le regole di progettazione trasformano i dati delle prove in tensioni ammissibili, frazioni di vita, limiti di deformazione o valutazioni del danno. ASME BPVC Section II, Part D fornisce le proprietà dei materiali di progetto, mentre ASME BPVC Section III, Division 5 tratta le regole di costruzione per i componenti di reattori ad alta temperatura. La Direttiva 2014/68/EU dell’Unione Europea richiede che, per le apparecchiature a pressione, si considerino le proprietà dei materiali correlate allo scorrimento viscoso e i limiti prescritti quando tale fenomeno è significativo. NUREG/CR-6150, pubblicato dalla U.S. Nuclear Regulatory Commission nel 1994, descrive la modellazione del danno da rottura per scorrimento viscoso mediante i parametri di Larson-Miller e Manson-Haferd per materiali tra cui l’acciaio al carbonio e l’acciaio inossidabile.
Questi parametri sono metodi per organizzare i dati, non costanti del materiale in grado di eliminare l’incertezza. Le prestazioni a lungo termine dipendono ancora dalla storia della temperatura, dalla tensione mantenuta e ciclica, dalla velocità di deformazione, dal meccanismo di frattura, dall’esposizione ambientale e dalla stabilità microstrutturale. Per questo motivo, la deformazione da scorrimento viscoso e la vita a rottura per tensione devono essere riportate separatamente e poi interpretate congiuntamente in relazione alle effettive condizioni di esercizio.
Le tre fasi della deformazione da creep
Una prova di creep registra la deformazione in funzione del tempo trascorso mentre un provino rimane sottoposto a un carico costante e a una temperatura elevata. Il risultato tipico è un diagramma deformazione–tempo con curvatura verso l’alto: la deformazione aumenta rapidamente all’inizio, la velocità diventa poi quasi costante e, prima della frattura, la deformazione accelera. Questa descrizione in tre fasi è utile, ma non è una regola che ogni lega, trattamento termico, provino o storia di carico debba necessariamente seguire. Alcune prove terminano durante il creep primario; altre mostrano soltanto una breve regione secondaria oppure passano direttamente alla fase di danneggiamento accelerato.
Lo standard ASTM International ASTM E139-11(2018) specifica i metodi per misurare la deformazione in funzione del tempo nelle prove di creep e il tempo alla frattura nelle prove di creep-rupture e stress-rupture su materiali metallici sottoposti a forza di trazione e temperatura costanti. Una curva di creep descrive quindi qualcosa di più della semplice “resistenza alle alte temperature”. Registra il modo in cui il materiale sostiene il carico, modifica internamente la propria struttura e si avvicina al cedimento.

Creep primario e velocità di deformazione decrescente
Il creep primario inizia quando la tensione applicata e la temperatura producono una deformazione plastica dipendente dal tempo. La velocità di deformazione è inizialmente relativamente elevata e poi diminuisce. Questa riduzione riflette comunemente l’incrudimento: le dislocazioni si moltiplicano e interagiscono, rendendo più difficile la deformazione ulteriore. Allo stesso tempo, processi di recupero come il riarrangiamento e l’annichilazione delle dislocazioni iniziano a contrastare l’incrudimento. La curva misurata è il risultato di questi meccanismi concorrenti.
La velocità iniziale può essere influenzata anche dalle modalità di applicazione del carico. Un provino portato rapidamente alla temperatura e alla forza di prova può mostrare una risposta iniziale diversa da quella di un provino riscaldato sotto carico, poiché l’espansione termica, la ridistribuzione transitoria delle tensioni e il recupero microstrutturale modificano la condizione iniziale. Negli acciai induriti per precipitazione, le particelle possono ostacolare inizialmente il movimento delle dislocazioni, per poi ingrossarsi o dissolversi durante l’esposizione. Negli acciai ferritici resistenti al calore, la stabilità della martensite rinvenuta, delle popolazioni di carburi e dei precipitati più fini determina la rapidità con cui il creep primario passa a un regime più stabile.
Il creep primario non è semplicemente una breve introduzione alla prova “vera”. La deformazione accumulata può essere importante in un componente soggetto a tolleranze dimensionali ristrette, e la velocità iniziale può rivelare se il materiale è stato sottoposto a invecchiamento termico o a un trattamento termico inadeguato. Il Grade 91, un acciaio 9Cr-1Mo-V-Nb, illustra questo aspetto: la sua risposta al creep dipende dalla stabilità della struttura martensitica rinvenuta e dei precipitati, non soltanto dai suoi tenori nominali di cromo e molibdeno. L’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, l’esposizione ambientale e la trasformazione microstrutturale sono tra i fattori individuati da K. Natesan dell’IAEA nelle discussioni sulla progettazione a creep-fatica per l’acciaio ferritico Grade 91.
La curva può discostarsi dalla forma descritta nei manuali quando la tensione è bassa, la temperatura varia oppure il materiale è soggetto a un forte recupero strutturale. Una velocità di deformazione decrescente è usuale, ma non universale.
Creep secondario e velocità minima di creep
Il creep secondario è la porzione in cui la velocità di deformazione rimane approssimativamente costante per un intervallo significativo. Nella pratica, la velocità raggiunge spesso un minimo invece di rimanere perfettamente costante. Questa velocità minima di creep è una delle grandezze più utili per confrontare leghe e condizioni di prova, poiché fornisce una misura definita della deformazione durante il periodo in cui incrudimento e recupero sono più prossimi all’equilibrio.
Il confronto è significativo soltanto quando le variabili di prova sono controllate. Temperatura, tensione applicata, orientamento del provino, trattamento termico precedente, dimensione dei grani, lunghezza utile e atmosfera possono modificare il valore misurato. Una piccola variazione della temperatura può produrre una grande variazione della velocità, poiché la diffusione attivata termicamente e l’arrampicamento delle dislocazioni accelerano con l’aumentare della temperatura. La tensione influenza la velocità attraverso il meccanismo di deformazione attivo; a diversi intervalli di tensione possono predominare lo scorrimento ai bordi di grano, il creep per dislocazioni o processi assistiti dalla diffusione.
Il database Creep Data Sheet 2024 di NIMS dimostra perché le condizioni debbano accompagnare qualsiasi valore citato. Il suo insieme di dati sul Grade 91 copre l’intervallo da 450 a 725 °C e da 30 a 450 MPa, con la resistenza al creep-rupture riportata a 100, 1.000, 10.000 e 100.000 ore. Questi intervalli non possono essere ridotti a un unico valore di resistenza indipendente dalla temperatura. NIMS mantiene inoltre dati raccolti sistematicamente per acciai al carbonio, bassolegati, ad alto contenuto di cromo e austenitici resistenti al calore.
La velocità minima di creep è utile sia per l’adattamento dei modelli sia per il confronto tra materiali. Uno studio del 2022, riportato attraverso l’Office of Scientific and Technical Information del U.S. Department of Energy, ha combinato le equazioni di Wilshire con la meccanica del danno continuo per prevedere la deformazione da creep, la velocità minima di creep, il danneggiamento e la vita a stress-rupture dell’acciaio P91. Tali modelli richiedono comunque dati relativi a tensioni, temperature, forme dei prodotti e condizioni microstrutturali pertinenti. Un’estrapolazione molto oltre l’intervallo sottoposto a prova può nascondere cambiamenti del meccanismo.
La geometria del provino è importante in questo contesto. La lunghezza utile influisce sul modo in cui la deformazione locale viene mediata, mentre il diametro e la configurazione delle spalle influenzano la concentrazione delle tensioni e il flusso termico. In un componente, la tensione multiassiale, le tensioni residue di saldatura, gli intagli e la pressione interna possono produrre una velocità locale di creep diversa da quella misurata in un provino liscio sottoposto a carico uniassiale.
Creep terziario, accumulo del danno e rottura
Il creep terziario inizia quando la velocità di deformazione accelera. L’accelerazione indica che il provino sta perdendo area portante effettiva oppure che la sua resistenza interna alla deformazione si sta deteriorando. La strizione, la cavitazione ai bordi di grano, l’ingrossamento dei carburi, la dissoluzione dei precipitati, l’ossidazione, la fessurazione e la deformazione localizzata possono agire separatamente o congiuntamente. Quando la sezione effettiva si riduce, la tensione locale aumenta anche se la forza applicata esternamente rimane costante. La curva si piega quindi bruscamente verso l’alto e termina con la rottura.
Questa fase è quindi un segnale di danneggiamento, non semplicemente una versione più rapida del creep secondario. Un componente può diventare non sicuro prima che compaia una cricca visibile, soprattutto quando si formano cavità ai bordi di grano o quando una zona termicamente alterata dalla saldatura si indebolisce. La modalità di frattura dipende dallo stato di tensione, dalla temperatura, dalla struttura dei grani, dall’ambiente e dal tempo di esposizione. I provini lisci sottoposti a trazione spesso cedono per strizione localizzata o cavitazione intergranulare; le regioni intagliate o vincolate possono essere soggette a un’elevata triassialità e a una crescita delle cricche molto più precoce.
Lo stress-rupture si concentra sul tempo alla frattura, mentre le prove di creep pongono l’accento sulla deformazione in funzione del tempo. Le due misurazioni sono correlate, ma rispondono a domande ingegneristiche diverse. NIST identifica i dati di creep-rupture come una classe importante di informazioni sulle proprietà meccaniche necessarie per valutare i metalli ad alta temperatura. Il documento NUREG/CR-6150 (1994) della U.S. Nuclear Regulatory Commission descrive la modellazione del danno mediante i parametri di Larson–Miller e Manson–Haferd per materiali tra cui l’acciaio al carbonio e l’acciaio inossidabile, ma le curve parametrizzate rimangono dipendenti dai dati e dai meccanismi di cedimento sottostanti.
Le regole di progettazione devono tenere conto di tale dipendenza. ASME BPVC Section II, Part D fornisce le proprietà dei materiali di progetto, mentre ASME Section III, Division 5 contiene le regole di costruzione per i componenti di reattori ad alta temperatura. La Direttiva 2014/68/EU richiede che le proprietà dei materiali correlate al creep e i limiti prescritti siano presi in considerazione quando il creep è rilevante nella progettazione delle attrezzature a pressione. Queste regole non considerano il tempo alla rottura una descrizione completa delle prestazioni in servizio. Esse limitano inoltre la tensione ammissibile, la deformazione, il danneggiamento e la vita utile in presenza di specifiche storie di temperatura e di carico.
La conclusione del creep terziario non è sempre un unico evento netto. I cicli termici possono sovrapporre cricche di fatica; l’ossidazione può ridurre esternamente la sezione; e l’invecchiamento metallurgico può modificare il meccanismo dominante durante l’esercizio. Una valutazione affidabile deve quindi esaminare l’intera curva, identificare la velocità minima di creep, analizzare il percorso del danneggiamento e verificare se il provino rappresenti la geometria, lo stato di tensione, l’ambiente e la microstruttura del componente.
Meccanismi metallurgici alla base della deformazione ad alta temperatura
Il creep è una deformazione dipendente dal tempo che si verifica sotto sollecitazione e temperatura costanti. La familiare curva deformazione–tempo presenta tre stadi, ma questi stadi non sono leggi della natura separate. Sono il risultato visibile del mutamento dei processi microscopici. Il creep primario mostra generalmente una velocità di deformazione decrescente, mentre le dislocazioni si riordinano e il materiale si incrudisce. Il creep secondario presenta una velocità approssimativamente costante quando incrudimento e recupero si bilanciano. Il creep terziario accelera quando la strizione, la porosità, la cavitazione ai bordi di grano, la fessurazione e la riduzione della sezione diminuiscono l’area portante.
La prova di rottura sotto sforzo pone una domanda diversa: per quanto tempo il provino sopravvive prima della frattura? La norma ASTM E139-11(2018) specifica i metodi per misurare la deformazione nel tempo nelle prove di creep e il tempo alla frattura nelle prove di creep-rupture e stress-rupture per materiali metallici mantenuti sotto forza di trazione e temperatura costanti. Il tempo alla rottura non costituisce quindi un sostituto della curva di creep. Due colate possono raggiungere la frattura in tempi simili accumulando però deformazioni diverse, oppure una di esse può rompersi dopo una deformazione complessiva modesta perché il danno si è localizzato ai bordi di grano.

Movimento delle dislocazioni e recupero
Salita delle dislocazioni Movimento assistito dalla diffusione di una dislocazione fuori dal suo piano di scorrimento originario, che le consente di aggirare gli ostacoli che bloccano il normale scorrimento.
A temperature inferiori all’intervallo in cui la diffusione diventa importante, la deformazione plastica è governata principalmente dallo scorrimento delle dislocazioni. Una dislocazione si muove quando la tensione di taglio risolta supera la resistenza opposta dal reticolo, dagli atomi di soluto, dai precipitati, dalle altre dislocazioni e dai bordi dei sottograni. La temperatura modifica questo equilibrio: l’attivazione termica aiuta una dislocazione a superare gli ostacoli a corto raggio, mentre la sollecitazione mantenuta fornisce la forza motrice per il movimento continuo.
A temperature più elevate, le dislocazioni possono anche arrampicarsi, oltre che scorrere. L’arrampicamento richiede la diffusione di vacanze verso la linea di dislocazione o a partire da essa, consentendole di uscire dal piano di scorrimento originario e aggirare un ostacolo. Questo processo è fondamentale per il creep secondo una legge di potenza in molti acciai. Un precipitato che blocca lo scorrimento può essere aggirato mediante arrampicamento; anche un accumulo di dislocazioni può rilassarsi quando le vacanze consentono l’arrampicamento attorno a un ostacolo. La velocità di creep misurata dipende pertanto dalla sollecitazione, dalla temperatura, dalla distanza tra gli ostacoli, dalla mobilità delle vacanze e dall’evoluzione della struttura delle dislocazioni.
Il recupero riduce parte dell’incrudimento prodotto dalla deformazione. Le dislocazioni si annichilano quando linee di segno opposto si incontrano, si riordinano in configurazioni a energia più bassa e formano sottograni attraverso la poligonizzazione. Questi cambiamenti spiegano perché il creep primario possa rallentare anche mentre la deformazione continua: il materiale inizialmente si incrudisce, poi il recupero compensa progressivamente tale incrudimento. Nel creep secondario, l’equilibrio tra moltiplicazione, scorrimento e arrampicamento delle dislocazioni e recupero produce una velocità minima di creep pressoché costante.
Tale equilibrio non rimane invariato durante l’esercizio. Il Grade 91 martensitico rinvenuto, designato anche come P91 nei pertinenti contesti relativi ai prodotti e alla progettazione, ottiene la propria resistenza al creep da una struttura fine a lamelle e da precipitati, inclusi carburi MC ricchi di cromo e particelle MX contenenti niobio e vanadio. L’esposizione termica ingrossa o ridistribuisce queste particelle, modifica le strutture a lamelle e dei sottograni e può ridurre la resistenza al movimento delle dislocazioni. La discussione di K. Natesan presso l’IAEA sul Grade 91 identifica l’ammorbidimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come fattori progettuali nella valutazione del creep-fatica. La resistenza iniziale a trazione di un provino, pertanto, dice di per sé ben poco sulla sua velocità minima di creep a lungo termine dopo migliaia di ore.
La dipendenza è spesso rappresentata mediante una relazione di tipo Norton, come \(\dot{\varepsilon}=A\sigma^n\exp(-Q/RT)\), nella quale la velocità di creep aumenta con la sollecitazione e la temperatura. Essa è utile entro un determinato intervallo di meccanismi e di dati, ma non costituisce una descrizione universale. L’esponente della sollecitazione, l’energia di attivazione e persino il meccanismo dominante possono cambiare. Lo studio del 2022 basato su Wilshire e sulla meccanica del danno continuo per il P91 illustra questo punto combinando descrizioni della deformazione e del danno per prevedere la deformazione di creep, la velocità minima di creep, il danno e la durata alla rottura sotto sforzo, invece di trattare la resistenza alla rottura come una singola costante.
| Meccanismo | Percorso o azione di diffusione | Condizioni o effetto descritto |
|---|---|---|
| Scorrimento viscoso di Nabarro–Herring | Diffusione attraverso il reticolo cristallino | Gli atomi si spostano dalle regioni in compressione verso le regioni in trazione. |
| Scorrimento viscoso di Coble | Diffusione lungo i bordi di grano | Percorsi di diffusione più brevi lungo i bordi possono aumentare la deformazione. |
| Scorrimento dei bordi di grano | Taglio relativo dei grani adiacenti | Richiede un accomodamento mediante diffusione e attività delle dislocazioni. |
Diffusione, bordi di grano e cavitazione
La deformazione assistita dalla diffusione diventa sempre più importante all’aumentare della temperatura. Nel creep di Nabarro–Herring, gli atomi diffondono attraverso il reticolo cristallino dalle regioni sottoposte a compressione verso quelle sottoposte a trazione. Nel creep di Coble, la diffusione lungo i bordi di grano offre un percorso più breve. Entrambi i meccanismi sono fortemente influenzati dalla dimensione dei grani: i grani più fini offrono una maggiore area di bordo e distanze di diffusione più brevi, il che può aumentare il creep diffusivo in condizioni adeguate.
Cavitazione ai bordi di grano Nucleazione, crescita e collegamento di vuoti microscopici lungo i bordi di grano sotto tensione ad alta temperatura.
I bordi di grano sono anche sedi di scorrimento relativo. I grani adiacenti possono deformarsi a taglio l’uno rispetto all’altro quando la diffusione e l’attività delle dislocazioni accomodano l’incompatibilità nei punti di giunzione. Lo scorrimento ai bordi di grano contribuisce alla deformazione di creep soprattutto ad alta temperatura omologa, sotto sollecitazioni basse o moderate e con dimensioni dei grani ridotte. Non può procedere indefinitamente senza un meccanismo di accomodamento; in caso contrario, nei punti in cui convergono più bordi si formerebbero vuoti e sovrapposizioni. L’arrampicamento delle dislocazioni e la diffusione forniscono tale accomodamento.
Gli stessi bordi possono diventare le sedi preferenziali del danno. Le vacanze e le impurità migrano verso le interfacce sottoposte a sollecitazione, mentre lo scorrimento concentra la deformazione nei punti tripli e in corrispondenza delle particelle. Piccoli vuoti si formano, crescono e si collegano formando microcricche. Questo fenomeno è la cavitazione ai bordi di grano. Il creep terziario inizia quando tale danno, la strizione locale e la crescita delle cricche riducono sufficientemente l’area efficace della sezione trasversale da accelerare la velocità di deformazione macroscopica.
La cavitazione è influenzata dallo stato di sollecitazione, dalla resistenza dei bordi di grano, dalla distribuzione delle particelle, dall’ossidazione e dalla precedente storia termica. Una prova di laboratorio monoassiale non riproduce ogni condizione di esercizio: il vincolo multiassiale può inibire o favorire la crescita dei vuoti, mentre un’atmosfera ossidante può danneggiare la superficie e modificare i percorsi delle cricche. Le discussioni di ASM International sui cedimenti per creep e per rottura sotto sforzo considerano quindi l’ambiente, l’instabilità metallurgica, le reazioni dei carburi, il modo di frattura e l’interazione creep-fatica insieme alla sollecitazione e alla temperatura.
NIMS fornisce dati sul creep e sulla rottura raccolti sistematicamente per acciai al carbonio, basso-legati, ad alto contenuto di cromo e austenitici resistenti al calore. Il suo dataset del 2024 sul Grade 91 comprende tubi, piastre e tubazioni in acciaio 9Cr-1Mo-V-Nb, nell’intervallo da 450 a 725 °C e da 30 a 450 MPa, e riporta la resistenza alla rottura per creep a 100, 1.000, 10.000 e 100.000 ore. Tali intervalli temporali evidenziano l’evoluzione microstrutturale che una prova di trazione di breve durata non può rilevare. Anche NIST identifica i dati sulla rottura per creep come una categoria importante di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata.
Influenza della dimensione dei grani e della struttura cristallografica
La dimensione dei grani modifica la competizione tra deformazione intragranulare e deformazione controllata dai bordi. I grani grossolani contengono una minore area totale di bordo di grano, riducendo in genere lo scorrimento ai bordi e il creep diffusivo. Per questo motivo, le strutture a grani grossolani o solidificate direzionalmente possono offrire buone prestazioni in alcune applicazioni ad alta temperatura. I grani fini, tuttavia, possono migliorare la resistenza allo snervamento alle temperature più basse attraverso il rafforzamento ai bordi e possono contribuire a produrre una struttura martensitica rinvenuta uniforme. La dimensione dei grani preferibile dipende dalla temperatura di esercizio, dalla sollecitazione, dalla storia di carico e dal criterio di cedimento.
Anche la struttura cristallina è importante. Gli acciai ferritici e martensitici hanno strutture cubiche a corpo centrato, mentre gli acciai inossidabili austenitici hanno strutture cubiche a facce centrate. I loro sistemi di scorrimento, le velocità di diffusione, le energie di difetto di impilamento, la stabilità delle fasi e le reazioni dei precipitati sono differenti. Un acciaio che resiste allo scorrimento delle dislocazioni a una determinata temperatura può ammorbidirsi attraverso il recupero o la trasformazione di fase durante un’esposizione prolungata. I getti di Grade C91 conformi ad ASTM A1091/A1091M si basano su strutture martensitiche rinvenute o bainitiche stabilizzate da particelle precipitate, ma il beneficio dipende dal mantenimento di tale struttura rinforzata dalle particelle durante l’esercizio.
Ai fini della progettazione, i cambiamenti di meccanismo non possono essere incorporati in modo sicuro in un’unica equazione di estrapolazione. NUREG/CR-6150 (1994) descrive i metodi dei parametri di Larson–Miller e Manson–Haferd per la modellazione del danno da rottura per creep in materiali tra cui acciaio al carbonio e acciaio inossidabile; questi metodi organizzano i dati, ma non eliminano la necessità di verificare la struttura, l’ambiente, i limiti di deformazione e il modo di frattura. ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre Section III, Division 5 stabilisce le regole costruttive per i componenti di reattori ad alta temperatura. Analogamente, la Direttiva 2014/68/EU dell’Unione Europea richiede che le proprietà correlate al creep e i limiti prescritti siano presi in considerazione quando il creep è significativo nella progettazione delle attrezzature a pressione. La corretta interpretazione parte dal meccanismo che controlla la curva, non da una singola “resistenza ad alta temperatura” citata isolatamente.
Come cambia la microstruttura dell’acciaio durante una lunga esposizione
Un componente in acciaio non conserva indefinitamente la microstruttura ottenuta durante la fabbricazione. Dopo la fabbricazione, temperatura e tensione continuano a determinare diffusione, recupero delle dislocazioni, crescita delle particelle, trasformazioni di fase e accumulo del danno. La struttura rilevata da una prova di accettazione può quindi differire sostanzialmente dalla struttura che controlla la velocità di scorrimento viscoso o la frattura dopo 100.000 ore di servizio.

Questa distinzione è fondamentale per gli acciai ferritici ad elevata resistenza allo scorrimento viscoso. ASTM E139-11(2018), pubblicata da ASTM International, distingue la misurazione della deformazione nel tempo durante una prova di scorrimento viscoso dalla misurazione del tempo alla frattura durante una prova di rottura per scorrimento viscoso o di rottura sotto tensione. Entrambi i risultati dipendono dalla struttura presente durante l’esposizione, non soltanto dalla resistenza iniziale a trazione.
Il comportamento a lungo termine del grado 91 dipende dalla martensite rinvenuta, dalla stabilità dei precipitati, dalla forma del prodotto, dal trattamento termico e dall’esposizione in servizio, non soltanto dalla composizione chimica nominale. Strong evidence
Martensite rinvenuta e bainite negli acciai ferritici
Caratteristiche che contribuiscono alla resistenza allo scorrimento viscoso del grado 91
- Martensite rinvenuta Fornisce una matrice ad alta densità di dislocazioni con bordi di lamelle o pacchetti.
- Carburi M23C6 Decorano comunemente i bordi dei grani di austenite precedente e delle lamelle.
- Particelle MX I fini carbonitruri contenenti vanadio e niobio rimangono dispersi all’interno delle lamelle.
- Ancoraggio dei bordi Le particelle ostacolano il recupero e il movimento dei bordi e dei sottobordi.
Il Grado 91 costituisce un esempio utile. La designazione si riferisce comunemente alla famiglia di leghe ferritiche 9Cr-1Mo-V-Nb, fornita in norme di prodotto quali ASTM A213, ASTM A335, ASTM A387 e specifiche correlate, nelle quali la forma esatta del prodotto è indicata dalla singola norma. Dopo austenitizzazione, tempra o raffreddamento controllato e rinvenimento, la lega sviluppa una struttura martensitica rinvenuta. Alcuni acciai ferritici ad elevata resistenza allo scorrimento viscoso, compresi i getti di Grado C91 disciplinati da ASTM A1091/A1091M, possono contenere strutture martensitiche rinvenute o bainitiche in funzione della composizione e della storia termica.
La martensite appena rinvenuta contiene un’elevata densità di dislocazioni, sottili bordi di lamelle o pacchetti e una distribuzione di particelle di carburi o carbonitruri. La bainite presenta una propria disposizione a lamelle e una propria struttura dei difetti, ma dipende anch’essa fortemente dalla temperatura di trasformazione e dal successivo rinvenimento. Queste caratteristiche ostacolano il movimento delle dislocazioni e rallentano la deformazione per scorrimento viscoso. Il rafforzamento non è fornito dal cromo o dal molibdeno considerati come semplici atomi isolati; deriva dall’effetto combinato della matrice, dei bordi, delle dislocazioni e delle particelle precipitate.
Nel Grado 91, i carburi M23C6 ricchi di cromo decorano comunemente i bordi dei grani di austenite preesistente e delle lamelle, mentre fini carbonitruri di tipo MX contenenti vanadio e niobio possono rimanere dispersi all’interno delle lamelle. ASTM A1091/A1091M descrive il Grado C91 come caratterizzato da una microstruttura martensitica rinvenuta o bainitica stabilizzata da particelle precipitate, la cui stabilizzazione contribuisce alla resistenza alla rottura per scorrimento viscoso. Le particelle fissano i bordi dei grani e i sottobordi, mentre la struttura a lamelle fornisce barriere al recupero.
Questa resistenza è temporanea, non assoluta. Alla temperatura di esercizio, le dislocazioni si riordinano e si annichilano, le lamelle perdono le caratteristiche originarie dei loro bordi e i sottograni crescono. La matrice si avvicina gradualmente a una configurazione a energia più bassa. Con il procedere di questo recupero, la velocità minima di scorrimento viscoso può aumentare anche quando la tensione applicata e la temperatura nominale rimangono costanti. Un trattamento termico che produce un’eccellente resistenza a breve termine può quindi diventare meno efficace dopo un’esposizione prolungata.
Il dataset del Grado 91 di NIMS, pubblicato dal National Institute for Materials Science nel 2024, copre l’intervallo da 450 a 725 °C e da 30 a 450 MPa. Riporta la resistenza alla rottura per scorrimento viscoso a 100, 1.000, 10.000 e 100.000 ore. Questi intervalli temporali non sono intercambiabili: una popolazione di particelle che appare stabile durante una prova di 1.000 ore può ingrossarsi a sufficienza da modificare il risultato a 100.000 ore.
Precipitazione, ingrossamento e reazioni dei carburi
La precipitazione rafforza gli acciai ferritici soltanto quando le particelle presentano dimensioni, spaziatura, distribuzione e interfaccia con la matrice adeguate. I carbonitruri MX molto fini possono rimanere efficaci per lunghi periodi, mentre le particelle più grandi forniscono un numero inferiore di ostacoli per unità di volume. L’ingrossamento aumenta la spaziatura media tra le particelle e riduce la resistenza al movimento delle dislocazioni. Il materiale può rammollirsi senza perdere caratteristiche macroscopiche evidenti, come le cricche superficiali.
Le reazioni dei carburi aggiungono un ulteriore livello di trasformazione. Le particelle M23C6 possono ingrossarsi lungo i bordi, dissolversi parzialmente o scambiare elementi con la matrice ferritica. Nuove fasi possono formarsi quando elementi quali molibdeno, tungsteno o altri elementi di lega raggiungono condizioni di sovrasaturazione durante un’esposizione prolungata. Nel Grado 91, è stata segnalata la precipitazione della fase di Laves durante l’invecchiamento in condizioni adeguate; la sua formazione può inizialmente influire sulla resistenza e sulla distribuzione dei soluti, ma la crescita continua può consumare gli elementi rafforzanti e favorire un infragilimento o un rammollimento localizzato. La reazione esatta dipende dalla composizione, dal trattamento termico precedente, dalla temperatura, dalla tensione e dalla durata dell’esposizione.
La stabilità delle particelle varia inoltre all’interno del componente. Le zone termicamente alterate dei saldati, le bande di segregazione dei getti, le regioni dei bordi di grano e le aree vicine alle superfici possono presentare inizialmente distribuzioni diverse dei precipitati. Nei getti di Grado C91, la struttura di solidificazione e la composizione locale possono produrre regioni che invecchiano a velocità differenti. Un singolo valore di durezza misurato su una superficie accessibile non può dimostrare che ogni sezione abbia subito la stessa trasformazione metallurgica.
Le particelle invecchiate possono modificare anche il comportamento alla frattura. I carburi grossolani sui bordi e le strutture a lamelle recuperate riducono la resistenza allo scorrimento lungo i bordi di grano e alla formazione di cavità. Sotto una tensione mantenuta, le vacanze e la deformazione possono concentrarsi sui bordi, dove le cavità nucleano attorno a particelle o inclusioni. La rottura finale può essere transgranulare, intergranulare o mista. Pertanto, l’incrudimento per precipitazione e la resistenza alla rottura sotto tensione sono proprietà correlate, ma non identiche.
Invecchiamento termico e instabilità metallurgica
L’invecchiamento termico comprende le trasformazioni strutturali graduali causate dalla sola temperatura, mentre lo scorrimento viscoso aggiunge diffusione assistita dalla tensione, movimento delle dislocazioni e crescita delle cavità. Ossidazione, carburazione, decarburazione e depositi corrosivi possono modificare ulteriormente la composizione in prossimità della superficie. Questi effetti ambientali possono creare uno strato rammollito o una scaglia fragile prima che l’acciaio nella massa abbia subito un invecchiamento equivalente.
Il Grado 91 è particolarmente sensibile alla storia di fabbricazione e di esercizio. Una normalizzazione o un rinvenimento non corretti possono lasciare una quantità eccessiva di ferrite delta, martensite rinvenuta in misura insufficiente o una popolazione di precipitati non idonea. Durante l’esercizio, il carico ciclico può produrre rammollimento ciclico e la risposta dipende dalla velocità di deformazione e dalla temperatura. K. Natesan dell’IAEA identifica il rammollimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e la trasformazione microstrutturale come fattori nella progettazione a fatica da scorrimento viscoso per l’acciaio ferritico Grado 91.
Per questo motivo, un certificato relativo allo stato di fabbricazione non può da solo definire le prestazioni ammissibili a lungo termine. Possono essere necessari un esame metallografico, una mappatura della durezza, misurazioni mediante repliche metallografiche, una valutazione delle saldature e i registri dell’esposizione in esercizio per identificare il recupero, l’ingrossamento delle particelle o il danneggiamento dei bordi. NIMS conserva dati raccolti sistematicamente sullo scorrimento viscoso e sulla rottura per acciai al carbonio, basso-legati, ad alto contenuto di cromo e austenitici resistenti al calore; NIST descrive i dati di rottura per scorrimento viscoso come una categoria importante di informazioni sulle proprietà meccaniche per la valutazione dei metalli ad alta temperatura.
Le regole di progettazione devono tenere conto della trasformazione della struttura. ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre ASME Section III, Division 5 tratta le regole costruttive per i componenti di reattori ad alta temperatura. La Direttiva 2014/68/EU richiede che, quando lo scorrimento viscoso è significativo nella progettazione delle attrezzature a pressione, siano considerate le proprietà relative allo scorrimento viscoso e i limiti prescritti. NUREG/CR-6150 della U.S. Nuclear Regulatory Commission, pubblicato nel 1994, tratta i metodi di Larson-Miller e Manson-Haferd per la modellazione del danno da rottura per scorrimento viscoso. Tali parametri organizzano i dati di prova; non eliminano la necessità di verificare se la microstruttura invecchiata rimanga comparabile a quella del materiale sottoposto a prova.
Famiglie di acciai impiegate in condizioni di servizio resistenti allo scorrimento viscoso
Il National Institute for Materials Science (NIMS) organizza i dati a lungo termine del proprio Creep Data Sheet in quattro raggruppamenti pratici di acciai: acciai al carbonio, acciai basso-legati, acciai ad alto contenuto di cromo e acciai austenitici resistenti al calore. Queste categorie riflettono diversi meccanismi di rafforzamento e strutture di fase, non una semplice scala da debole a resistente. Un acciaio può conservare la resistenza a trazione a una determinata temperatura e tuttavia accumulare una deformazione inaccettabile, oppure può mostrare una deformazione da scorrimento viscoso modesta ma rompersi secondo un meccanismo di frattura assistito dall’ambiente o alterato microstrutturalmente.
Lo scorrimento viscoso è una deformazione dipendente dal tempo sotto l’azione combinata di una tensione e di una temperatura mantenute costanti. La rottura per tensione e la rottura per scorrimento viscoso pongono invece l’accento sul tempo necessario alla frattura, sebbene le prove e i dati spesso si sovrappongano. La norma ASTM E139-11(2018) specifica i metodi per misurare la deformazione nel tempo nelle prove di scorrimento viscoso a forza e temperatura costanti, nonché il tempo alla frattura nelle prove di rottura. La distinzione è importante perché un progetto può raggiungere la deformazione ammissibile prima della rottura, mentre un altro componente può rimanere dimensionalmente accettabile fino a una brusca rottura intergranulare.
Acciai al carbonio e basso-legati
Gli acciai al carbonio e gli acciai basso-legati occupano l’estremo a minor contenuto di lega del database NIMS. Le loro strutture contengono comunemente ferrite con perlite, bainite o prodotti rinvenuti formatisi durante la normalizzazione e il rinvenimento. Le aggiunte di molibdeno, cromo, manganese e, talvolta, vanadio o nichel modificano la trasformazione, la popolazione dei carburi, la temprabilità e la resistenza all’addolcimento. Il rafforzamento ottenibile da queste strutture è utile a temperature moderatamente elevate, ma diminuisce all’aumentare della velocità di recupero, dell’ingrossamento dei carburi e della diffusione.
L’acciaio al carbonio non perde ogni utilità alle alte temperature; i suoi limiti dipendono dalla tensione, dal tempo di esposizione, dallo spessore della sezione e dalla deformazione ammessa. NUREG/CR-6150, pubblicato dalla U.S. Nuclear Regulatory Commission nel 1994, descrive i calcoli del danneggiamento da rottura per scorrimento viscoso utilizzando i parametri di Larson-Miller e Manson-Haferd per materiali comprendenti acciaio al carbonio e acciaio inossidabile. Tali parametri sono strumenti di estrapolazione e non sostituiscono la verifica dell’intervallo di prova, del modo di cedimento e delle regole di progettazione applicabili.
Gli acciai basso-legati possono estendere l’intervallo di temperatura utile mediante il rafforzamento per soluzione solida e distribuzioni di carburi più stabili. Le loro prestazioni dipendono comunque fortemente dalle condizioni di rinvenimento. Una lamiera normalizzata e rinvenuta, un forgiato bonificato e un tubo senza saldatura con una diversa storia di raffreddamento possono condividere una designazione nominale di qualità, pur presentando diverse dimensioni dei grani di austenite preesistente, bandeggiamento, tensioni residue e distribuzioni dei precipitati. La saldatura introduce un’ulteriore variabile: la zona termicamente alterata può avere durezza e struttura dei carburi diverse da quelle del metallo base e può controllare la deformazione o la rottura a lungo termine.
La storia di servizio prosegue il processo metallurgico dopo la fabbricazione. Un riscaldamento prolungato può sferoidizzare la perlite, ingrossare i carburi, favorire la grafitizzazione negli acciai al carbonio suscettibili e ridurre la resistenza. Avviamenti e arresti ripetuti provocano un danneggiamento da interazione scorrimento viscoso-fatica, anziché soltanto scorrimento viscoso stazionario. Anche il vapore, i prodotti della combustione, l’idrogeno, lo zolfo e i gas ossidanti possono modificare la superficie e introdurre difetti non rappresentati da una prova di laboratorio inerte.
Acciai ferritici ad alto contenuto di cromo e acciai ferritici a resistenza allo scorrimento viscoso migliorata
Gli acciai ferritici ad alto contenuto di cromo utilizzano il cromo per la resistenza all’ossidazione e aggiunte di elementi di lega per il controllo delle trasformazioni e il rafforzamento per precipitazione. I gradi convenzionali al 9–12% di cromo e gli acciai ferritici a resistenza allo scorrimento viscoso migliorata presentano strutture martensitiche rinvenute contenenti una gerarchia di bordi e particelle. Il Grade 91, comunemente designato come P91 per le tubazioni e T91 per i tubi nelle specifiche applicabili alle apparecchiature in pressione, è un acciaio 9Cr-1Mo-V-Nb. Il suo comportamento a lungo termine dipende da una struttura a listelli di martensite rinvenuta, sostenuta da carburi ricchi di cromo, comunemente descritti come M23C6, e da fini precipitati di carbonitruro MX contenenti vanadio e niobio.
Il dataset NIMS relativo al Grade 91 illustra perché un singolo valore di “resistenza alle alte temperature” possa risultare fuorviante. I dati coprono l’intervallo da 450 a 725 °C e da 30 a 450 MPa, con la resistenza alla rottura per scorrimento viscoso riportata a 100, 1.000, 10.000 e 100.000 ore (NIMS, 2024). La classificazione delle tensioni può cambiare con il tempo e la temperatura perché i listelli subiscono recupero, i precipitati si ingrossano e i bordi perdono la capacità di opporsi al moto delle dislocazioni. A bassa tensione e lunga durata, tali cambiamenti possono prevalere sulla resistenza iniziale a temperatura ambiente.
Il trattamento termico non è un dettaglio secondario della produzione per il Grade 91. La normalizzazione stabilisce la struttura martensitica iniziale; il rinvenimento controlla durezza, tensioni residue e sviluppo dei precipitati. Un rinvenimento eccessivo, un’austenitizzazione non corretta o un raffreddamento insufficiente possono produrre una struttura diversa da quella assunta per il materiale di riferimento. Le riparazioni mediante saldatura e i cicli termici di fabbricazione sono particolarmente importanti. La regione a grano fine della zona termicamente alterata può essere soggetta a scorrimento viscoso accelerato e a fessurazione di Tipo IV, anche quando la lamiera o il tubo di base soddisfa la specifica a breve termine.[3] Wilshire-equation and continuum-damage-mechanics study of P91 steel. Authors to be verified against the linked record. U.S. Department of Energy Office of Scientific and Technical Information record, 2022. U.S. Department of Energy Office of Scientific and Technical Information linked record
La norma ASTM A1091/A1091M riguarda i getti in acciaio ferritico basso-legato di Grade C91 a resistenza allo scorrimento viscoso migliorata, destinati a parti contenenti pressione. Il concetto di materiale della norma dipende da una struttura martensitica rinvenuta o bainitica stabilizzata da particelle precipitate. La colata introduce problematiche proprie, tra cui segregazione, differenze di raffreddamento da una sezione all’altra, porosità e variazioni locali nella distribuzione delle particelle. Un componente ottenuto per colata, pertanto, non può essere valutato sulla sola base della composizione chimica nominale.
Uno studio del 2022 registrato dall’Office of Scientific and Technical Information del U.S. Department of Energy ha combinato le equazioni di Wilshire con la meccanica del danneggiamento continuo per prevedere la deformazione da scorrimento viscoso, la velocità minima di scorrimento viscoso, il danneggiamento e la vita a rottura per tensione nell’acciaio P91. Tale approccio riflette la necessità pratica di modellare contemporaneamente diversi risultati. La trattazione di K. Natesan sul Grade 91, pubblicata dall’IAEA, individua inoltre l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come variabili nella progettazione a interazione scorrimento viscoso-fatica.
Acciai austenitici resistenti al calore
Gli acciai austenitici resistenti al calore si basano su una matrice cubica a facce centrate, stabilizzata principalmente dal nichel, mentre il cromo fornisce resistenza all’ossidazione. Tra le famiglie comuni per apparecchiature in pressione e impianti di produzione dell’energia figurano 304H, 316H, 321H, 347H e gradi a più alto contenuto di lega come 310H, sebbene le norme applicabili al prodotto e alla costruzione determinino la designazione esatta e l’uso ammissibile. La loro fase austenitica rimane stabile in un ampio intervallo di temperature e la ridotta tendenza alla trasformazione ne favorisce l’impiego in condizioni nelle quali gli acciai ferritici subirebbero cambiamenti correlati alla fase.
La resistenza allo scorrimento viscoso deriva dagli effetti della soluzione solida e dalla precipitazione. Carbonio, azoto, niobio, titanio e boro controllato possono influenzare carburi, carbonitruri e comportamento dei bordi di grano. Nei gradi stabilizzati come 321H e 347H, il titanio o il niobio lega il carbonio; tuttavia, l’esposizione può comunque produrre redistribuzione dei carburi, impoverimento di cromo correlato alla sensibilizzazione, fase sigma nelle composizioni suscettibili o modifiche dei bordi di grano. La deformazione a freddo può aumentare la resistenza iniziale, accrescendo però l’energia immagazzinata e il rischio di ricristallizzazione durante il servizio.
Gli acciai austenitici presentano inoltre una maggiore dilatazione termica e una minore conducibilità termica rispetto ai gradi ferritici. Queste proprietà influenzano le tensioni termiche, i vincoli, la progettazione delle saldature e l’interazione scorrimento viscoso-fatica. La forma del prodotto è importante: lamiera sottile, lamiera, tubo, barra, forgiato e getto subiscono storie termiche diverse e possono presentare differenti dimensioni dei grani o tessiture cristallografiche. Un lungo servizio può modificarli ulteriormente attraverso invecchiamento, ossidazione, carburazione, nitrurazione o polverizzazione metallica.
Ai fini della progettazione, i dati misurati devono essere interpretati secondo le norme applicabili, anziché essere selezionati in base alla sola designazione del grado. NIST identifica i dati di rottura per scorrimento viscoso come una delle principali categorie di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata. ASME BPVC Section II, Part D fornisce le proprietà dei materiali di progetto, mentre Section III, Division 5 stabilisce le regole di costruzione per i componenti di reattori ad alta temperatura. Anche la Direttiva 2014/68/EU dell’Unione europea richiede che, quando lo scorrimento viscoso è significativo, siano considerate le proprietà correlate a tale fenomeno e i limiti prescritti. Temperatura, tensione, durata, ambiente, condizioni di fabbricazione e storia di servizio determinano quale parte dei dati sia applicabile.
Grade 91 e P91: interpretare correttamente le evidenze
Designazioni dell’acciaio 9Cr-1Mo-V-Nb
| Designazione | Forma del prodotto o impiego |
|---|---|
| T91 | Tubi senza saldatura in acciaio legato ferritico e austenitico per caldaie, surriscaldatori e scambiatori di calore secondo ASTM A213 |
| P91 | Tubazione senza saldatura in acciaio legato ferritico per servizio ad alta temperatura secondo ASTM A335 |
| Grado 91 | Lamiera per recipienti a pressione secondo ASTM A387 |
| C91 | Getti in acciaio legato ferritico con resistenza allo scorrimento viscoso migliorata per parti contenenti pressione secondo ASTM A1091/A1091M |
“Grade 91” identifica una famiglia di acciai ferritici con resistenza al creep migliorata, non una condizione universale del prodotto. La composizione chimica usuale è descritta come 9Cr-1Mo-V-Nb: circa il 9% di cromo, molibdeno, vanadio e niobio, con aggiunte controllate di azoto e carbonio. La sua utile resistenza alle alte temperature deriva da fattori che vanno oltre la composizione nominale. La struttura martensitica rinvenuta contiene una distribuzione fine di precipitati, tra cui carburi ricchi di cromo e carbonitruri di vanadio e niobio di tipo MX. Queste particelle ostacolano il movimento delle dislocazioni, mentre la struttura a lamelle e i relativi bordi forniscono un’ulteriore resistenza alla deformazione per creep.
La designazione cambia in base alla norma di prodotto. ASTM A213 utilizza T91 per i tubi senza saldatura in acciaio legato ferritico e austenitico destinati a caldaie, surriscaldatori e scambiatori di calore. ASTM A335 utilizza P91 per i tubi senza saldatura in acciaio legato ferritico destinati a servizi ad alta temperatura. ASTM A387 utilizza Grade 91 per le lamiere destinate ai recipienti a pressione. Le specifiche dei materiali ASME possono riprodurre queste designazioni come SA-213 T91, SA-335 P91 e SA-387 Grade 91.
Questa distinzione è importante. “P91” descrive comunemente un prodotto tubolare, o un componente fabbricato e specificato come P91; non descrive automaticamente ogni campione di 9Cr-1Mo-V-Nb. “Grade 91” è spesso utilizzato come descrizione più ampia della famiglia di materiali, in particolare nelle discussioni relative a lamiere, tubi e acciai normalizzati e rinvenuti. Un rapporto di prova che riporti soltanto “Grade 91” non ha ancora fornito informazioni sufficienti per stabilire l’equivalenza con un tubo P91 in servizio. Il numero di colata, la forma del prodotto, lo spessore della parete, il ciclo di fabbricazione, la condizione della saldatura, il trattamento di austenitizzazione, il trattamento di rinvenimento e il trattamento termico post-saldatura possono modificare tutti il risultato.
La stessa cautela si applica a C91. ASTM A1091/A1091M riguarda i getti in acciaio legato ferritico con resistenza al creep migliorata di Grade C91, destinati a parti contenenti pressione. C91 non è semplicemente un altro modo di scrivere P91. La solidificazione del getto, la segregazione, le dimensioni della sezione e il trattamento termico costituiscono una base di evidenze diversa, anche quando il meccanismo previsto di resistenza al creep implica una struttura martensitica o bainitica rinvenuta, stabilizzata da particelle precipitate.
| Attributo del set di dati | Copertura riportata |
|---|---|
| Materiale | Acciaio 9Cr-1Mo-V-Nb |
| Forme di prodotto | Tubi, lamiere e tubazioni |
| Temperatura | Da 450 a 725 °C |
| Tensione | Da 30 a 450 MPa |
| Indicazione della durata fino alla rottura | 100, 1.000, 10.000 e 100.000 ore |
Dati relativi a tubi, lamiere e condotte
Il database Creep Data Sheet del National Institute for Materials Science (NIMS) costituisce un utile riferimento centrale, poiché separa sistematicamente i dati a lungo termine raccolti per acciai resistenti al calore al carbonio, basso-legati, ad alto contenuto di cromo e austenitici. Il suo dataset del 2024 per l’acciaio 9Cr-1Mo-V-Nb comprende tubi, lamiere e condotte. L’intervallo di temperatura testato è compreso tra 450 e 725 °C, mentre l’intervallo di sforzo è compreso tra 30 e 450 MPa. La resistenza alla rottura per creep è riportata a 100, 1.000, 10.000 e 100.000 ore.
Questi intervalli temporali non sono quattro “valori di resistenza” intercambiabili. Ciascuno rappresenta una posizione estrapolata o osservata su una relazione dipendente dal tempo tra sforzo, temperatura, deformazione e frattura. Uno sforzo al quale il materiale resiste per 100 ore può essere inaccettabile a 100.000 ore. A sforzo costante, l’aumento della temperatura accelera la deformazione e il danneggiamento; a temperatura costante, la riduzione dello sforzo può modificare di diversi ordini di grandezza il tempo previsto alla rottura. Il NIMS fornisce pertanto un insieme di evidenze, non una singola classificazione di Grade 91.
La distinzione tra creep e rottura sotto sforzo deve rimanere chiara. ASTM E139-11(2018), emanata da ASTM International, specifica i metodi per misurare la deformazione in funzione del tempo nelle prove di creep e il tempo alla frattura nelle prove di rottura per creep e di rottura sotto sforzo, in condizioni di forza di trazione e temperatura costanti. Una prova di creep può concentrarsi sulla deformazione, compresa la velocità minima di creep e la transizione dal creep primario a quello secondario e terziario. Una prova di rottura si concentra sul tempo alla frattura, sull’allungamento, sulla riduzione della sezione e sulla posizione della frattura. Un materiale può mostrare una durata alla rottura accettabile accumulando tuttavia una quantità inaccettabile di deformazione prima della rottura. Al contrario, un componente può superare il limite di deformazione senza avvicinarsi alla frattura per trazione.
NIST identifica i dati di rottura per creep come una delle principali categorie di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata. Per questo motivo, gli intervalli del NIMS devono essere interpretati tenendo conto delle definizioni delle prove, delle dimensioni dei provini, del trattamento termico e dei criteri di cedimento. Essi non sostituiscono le tabelle degli sforzi ammissibili previste dai codici di progettazione.
I risultati relativi a tubi, lamiere e condotte non devono essere combinati senza un’attenta valutazione. I tubi sono spesso prodotti mediante foratura a caldo, estrusione o lavorazione a freddo, seguite da trattamento di solubilizzazione e rinvenimento; la loro storia deformativa e i gradienti di spessore della parete possono differire da quelli delle lamiere laminate a caldo. Le condotte possono essere senza saldatura o saldate, con diversi livelli di tensioni residue, geometrie e requisiti d’ispezione. Le lamiere presentano una propria tessitura di laminazione, variazioni attraverso lo spessore ed effetti legati alle dimensioni della sezione. Anche quando tutti e tre i prodotti soddisfano una composizione chimica nominale di Grade 91, la dimensione dei grani di austenite preesistente, la disposizione delle lamelle martensitiche, la popolazione di precipitati e la distribuzione delle impurità possono differire.
Anche l’orientamento del provino è importante. Un provino longitudinale ricavato da un tubo non rappresenta necessariamente un provino trasversale ricavato da una lamiera, mentre un piccolo campione di laboratorio potrebbe non riprodurre la storia termica di un componente a pressione di grande spessore. Il metallo di saldatura e le zone termicamente alterate richiedono evidenze separate. La criccatura di Tipo IV, che in alcuni giunti saldati di Grade 91 si sviluppa in prossimità del bordo della zona termicamente alterata a grana fine, può determinare la durata in servizio anche quando il metallo base presenta una resistenza alla rottura per creep soddisfacente.
Perché la forma del prodotto e il trattamento termico influenzano i risultati
Grade 91 dipende da una condizione normalizzata e rinvenuta attentamente controllata. La normalizzazione forma la struttura dell’austenite preesistente; il rinvenimento allevia alcune tensioni e stabilisce la popolazione di carburi e carbonitruri che sostiene la resistenza a lungo termine. Un rinvenimento eccessivo può ingrossare i precipitati e ridurre la resistenza al creep. Un rinvenimento insufficiente può lasciare una durezza eccessiva, tensioni residue e una maggiore suscettibilità alla criccatura. La temperatura pertinente, il tempo di mantenimento, la velocità di raffreddamento e lo spessore della sezione devono quindi essere indicati insieme alla designazione del grado in qualsiasi confronto serio.
Anche l’esposizione prolungata modifica la struttura. Le reazioni dei carburi, l’ingrossamento dei precipitati, il recupero delle lamelle, l’invecchiamento termico, l’addolcimento ciclico e gli effetti ambientali modificano sia la velocità minima di creep sia la durata alla rottura. La discussione di K. Natesan presso l’IAEA sulla progettazione a creep-fatica di Grade 91 identifica la dipendenza dalla velocità di deformazione, l’addolcimento ciclico, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come fattori interagenti. Una curva di rottura a carico costante non può descriverli tutti.
Lo studio basato sul modello di Wilshire e sulla meccanica del danno continuo, pubblicato nel 2022 dal U.S. Department of Energy, illustra il problema della modellazione: il suo modello combina le equazioni di Wilshire con la meccanica del danno continuo per prevedere la deformazione per creep, la velocità minima di creep, il danneggiamento e la durata alla rottura sotto sforzo dell’acciaio P91. Un modello di questo tipo è più informativo dell’adattamento di un’unica retta ai punti di rottura, ma dipende comunque dalla condizione del materiale e da dati di calibrazione validi. Anche i metodi dei parametri di Larson-Miller e Manson-Haferd, discussi per la modellazione del danneggiamento da rottura per creep nella pubblicazione U.S. Nuclear Regulatory Commission NUREG/CR-6150 (1994), comprimono il comportamento temperatura-tempo in forme ingegneristiche utili; non eliminano l’incertezza dell’estrapolazione.
Sono infine le regole di progettazione a determinare come le evidenze di laboratorio si traducano in uno sforzo ammissibile o in un limite di durata. ASME BPVC Section II, Part D fornisce le proprietà progettuali dei materiali, mentre ASME Section III, Division 5 disciplina le regole di costruzione per i componenti di reattori ad alta temperatura. La Direttiva 2014/68/UE richiede che le proprietà correlate al creep e i limiti prescritti siano considerati quando il creep è rilevante nella progettazione di attrezzature a pressione. La domanda corretta non è quindi “Quanto è resistente Grade 91?”, bensì: quale prodotto, in quale condizione di trattamento termico, a quale temperatura e a quale sforzo, per quanto tempo, secondo quale criterio di deformazione e frattura, e interpretato in base a quali regole di progettazione?
Prova di scorrimento viscoso secondo ASTM E139
ASTM E139-11(2018), pubblicata da ASTM International, stabilisce le procedure per determinare la deformazione dipendente dal tempo dei materiali metallici sottoposti a carico di trazione sostenuto e a temperatura elevata. La norma comprende anche le prove di rottura per scorrimento viscoso e di rottura sotto sforzo, nelle quali il risultato principale è il tempo trascorso prima della frattura. La prova fornisce pertanto una risposta controllata del materiale, non un valore universale di «resistenza alle alte temperature».

Questa distinzione è importante. Una prova di scorrimento viscoso può mostrare con quale rapidità un provino si allunga, se la sua velocità di deformazione diminuisce o aumenta e quando si verifica la frattura. Non garantisce che un recipiente a pressione, un tubo, un getto, una saldatura o un componente di turbina resistano per lo stesso periodo. Le condizioni di esercizio possono includere tensioni multiassiali, gradienti termici, tensioni residue di saldatura, ossidazione, corrosione, vibrazioni, cicli di carico, transitori di avviamento e arresto e concentrazioni geometriche locali. ASTM E139 controlla variabili importanti, ma non può riprodurre ogni caratteristica di un componente in esercizio.
Provino, carico e controllo della temperatura
La prova inizia con un provino di trazione lavorato a macchina, ricavato da una forma di prodotto, un orientamento, una colata e una condizione definiti. Diametro o spessore, lunghezza calibrata, finitura superficiale ed eventuale trattamento termico devono essere registrati, poiché questi dettagli influenzano sia la deformazione sia la frattura. Un tubo, una lamiera e un prodotto tubolare di Grade 91 possono presentare lavorazioni precedenti, tessitura, spessore della parete e microstruttura differenti, anche quando sono tutti identificati come acciaio 9Cr-1Mo-V-Nb. I risultati ottenuti su una forma non devono essere trasferiti a un’altra senza una giustificazione metallurgica e progettuale.
Il provino viene installato in un telaio per prove di scorrimento viscoso che applica una forza di trazione sostenuta. ASTM E139 descrive prove condotte a forza di trazione e temperatura costanti; la tensione nominale riportata viene calcolata in base all’area iniziale specificata della sezione trasversale e alla forza applicata. La macchina deve mantenere la forza senza rilassamento involontario, carichi d’urto o eccentricità rilevante. L’allineamento è fondamentale. La flessione sovrapposta alla trazione può accelerare la deformazione su un lato della sezione calibrata e produrre un tempo di rottura falsamente breve.
Anche il controllo della temperatura è altrettanto importante. Un forno circonda la lunghezza calibrata, mentre termocoppie calibrate monitorano il provino o le sue immediate vicinanze. Il rapporto di prova dovrebbe identificare la temperatura obiettivo, la temperatura misurata, la tolleranza di temperatura, la posizione delle termocoppie, la velocità di riscaldamento ove pertinente e il momento in cui il provino ha raggiunto la condizione di prova. Pochi gradi possono modificare la diffusione, il recupero, la stabilità dei precipitati e la velocità di scorrimento viscoso, soprattutto durante esposizioni prolungate. L’uniformità della temperatura lungo la lunghezza calibrata deve essere dimostrata, non presunta. Un’estremità calda e un’estremità fredda creano una storia non uniforme di tensione e temperatura, che non è rappresentata dalla temperatura nominale di prova.
La tensione e la temperatura dichiarate definiscono il risultato. Il dataset NIMS 2024 Grade 91 Creep Data Sheet illustra questo punto: comprende acciaio 9Cr-1Mo-V-Nb da 450 a 725 °C e da 30 a 450 MPa, con la resistenza alla rottura per scorrimento viscoso riportata a 100, 1.000, 10.000 e 100.000 ore. Questi valori costituiscono una mappa strutturata di una specifica famiglia di leghe, di una determinata condizione del prodotto, di un intervallo di tensione, di un intervallo di temperatura e di un metodo di prova. Non rappresentano un’unica proprietà del Grade 91.
Misurazione della deformazione e registrazione del tempo alla frattura
In una prova di scorrimento viscoso, l’allungamento viene registrato in funzione del tempo. La curva risultante comprende comunemente lo scorrimento viscoso primario, nel quale la velocità di deformazione diminuisce; lo scorrimento viscoso secondario o stazionario, nel quale la velocità è relativamente stabile; e lo scorrimento viscoso terziario, nel quale il danneggiamento e l’accelerazione della deformazione precedono la frattura. I confini tra queste fasi non sono costanti intrinseche fisse del materiale. Variano in funzione della tensione, della temperatura, della condizione del provino, dell’ambiente e del metodo di misurazione scelto.
Un estensometro misura l’allungamento della lunghezza calibrata, generalmente mediante aste o altri elementi a contatto collegati al provino. La sua lunghezza di misura, risoluzione, calibrazione, capacità di operare alla temperatura di prova, modalità di fissaggio e momento di rimozione devono essere documentati. In alcune prove di lunga durata, l’estensometro viene rimosso prima della deformazione terziaria o della frattura per proteggere lo strumento. In tal caso, il rapporto deve identificare il cambiamento nella pratica di misurazione e distinguere la deformazione misurata direttamente dalle osservazioni successive, come l’allungamento finale.
La registrazione dei dati dovrebbe conservare il tempo trascorso, l’allungamento o la deformazione, la forza, la temperatura del provino e lo stato degli strumenti pertinenti. Gli intervalli di campionamento devono consentire di rilevare il transitorio iniziale senza creare una registrazione ingestibile nell’arco di migliaia di ore. Un singolo valore della velocità minima di scorrimento viscoso estratto da una curva è meno informativo della curva stessa, soprattutto quando il materiale presenta una lunga fase primaria o una fase terziaria improvvisa.
Per una prova di rottura per scorrimento viscoso o di rottura sotto sforzo, il tempo alla frattura viene registrato insieme alla posizione e alla modalità della frattura. La «durata fino alla rottura» non equivale alla vita utile ammissibile. Un provino può cedere per strizione localizzata, cavitazione interna, criccatura intergranulare, criccatura assistita dall’ossidazione o una combinazione di meccanismi diversa da quella prevista per il componente. L’allungamento finale, la riduzione di area, l’aspetto della frattura e le osservazioni metallografiche contribuiscono a stabilire che cosa rappresenti il tempo registrato.
Per questo motivo, NIST identifica i dati di rottura per scorrimento viscoso come una delle principali categorie di informazioni sulle proprietà meccaniche per la valutazione dei metalli a temperatura elevata, mentre le regole di progettazione richiedono un’ulteriore interpretazione. ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre ASME Section III, Division 5 tratta le regole di costruzione dei reattori ad alta temperatura. Anche la Direttiva 2014/68/EU dell’Unione Europea richiede che le proprietà correlate allo scorrimento viscoso e i limiti prescritti siano presi in considerazione quando lo scorrimento viscoso è significativo nella progettazione di apparecchiature a pressione.
Ripetibilità, interruzioni e qualità dei dati
La ripetibilità dipende da più fattori che dall’esecuzione di due prove su provini sottoposti alla stessa tensione nominale e alla stessa temperatura. I provini dovrebbero provenire da materiale comparabile, ricevere la stessa preparazione e sperimentare storie equivalenti di carico e riscaldamento. Differenze nella dimensione dei grani, nel rinvenimento, nella popolazione dei precipitati, nella decarburazione, nella precedente deformazione a freddo o nella posizione della saldatura possono produrre una dispersione reale. I getti di Grade C91 contemplati da ASTM A1091/A1091M, per esempio, dipendono da una struttura martensitica rinvenuta o bainitica e da particelle precipitate stabilizzanti; piccole variazioni nella lavorazione possono modificare la resistenza a lungo termine.
Ogni interruzione richiede una registrazione. Un’interruzione dell’alimentazione elettrica, un superamento della temperatura del forno, la rimozione dell’estensometro, una diminuzione della forza, la sostituzione di una termocoppia, l’arresto della macchina o uno scarico temporaneo possono modificare la storia della deformazione. Il rapporto dovrebbe indicare la data e la durata, la tensione e la temperatura prima e dopo l’evento, il motivo dell’interruzione e se la prova sia stata ripresa. Una prova riavviata non è automaticamente equivalente a un’esposizione ininterrotta.
Il controllo qualità dovrebbe confrontare i canali relativi a forza, temperatura, deformazione e tempo trascorso per individuare lacune o variazioni implausibili. Il provino dovrebbe essere esaminato dopo la rottura e le deviazioni da ASTM E139 dovrebbero essere dichiarate, anziché nascoste in una nota a piè di pagina. Anche l’estrapolazione a lungo termine richiede prudenza. NUREG/CR-6150 tratta i metodi dei parametri di Larson-Miller e Manson-Haferd per la modellazione del danneggiamento da rottura per scorrimento viscoso, ma tali parametri riassumono i dati di prova; non eliminano l’incertezza relativa all’invecchiamento microstrutturale, all’attacco ambientale o alla variazione della tensione di esercizio. Uno studio di Wilshire e della meccanica del danneggiamento continuo pubblicato nel 2022 per l’acciaio P91 ha cercato di prevedere la deformazione da scorrimento viscoso, la velocità minima di scorrimento viscoso, il danneggiamento e la durata fino alla rottura sotto sforzo, mostrando perché deformazione e frattura richiedano trattamenti distinti.
L’affermazione sostenibile derivante da un risultato ASTM E139 è condizionata: questo provino, in questa condizione del materiale, ha sostenuto questa determinata tensione di trazione alla temperatura misurata indicata, seguendo questa procedura, e ha prodotto questa storia di deformazione o questo tempo di rottura. Qualsiasi conclusione più ampia richiede prove provenienti da ulteriori test e una regola di progettazione applicabile.
Dalle Curve di Creep alla Tensione di Progetto
Velocità Minima di Creep e Resistenza alla Rottura
| Raggruppamento degli acciai | Caratteristiche indicate nell’articolo |
|---|---|
| Acciai al carbonio | Strutture ferritiche con prodotti perlitici, bainitici o rinvenuti; la resistenza diminuisce con l’accelerazione del recupero e della diffusione. |
| Acciai bassolegati | Le aggiunte di lega modificano il comportamento di trasformazione, le popolazioni di carburi, la temprabilità e la resistenza all’addolcimento. |
| Acciai ferritici ad alto cromo | Le strutture martensitiche rinvenute utilizzano bordi e precipitati per la resistenza allo scorrimento viscoso. |
| Acciai austenitici resistenti al calore | Le matrici cubiche a facce centrate dipendono dalla stabilizzazione mediante nichel, dalla resistenza all’ossidazione conferita dal cromo e dalla precipitazione. |
Una curva di creep registra la deformazione in funzione del tempo a una temperatura e sotto una tensione applicata specificate. I suoi familiari stadi primario, secondario e terziario sono descrizioni utili, ma non costituiscono proprietà di progetto intercambiabili. La velocità minima di creep, generalmente misurata durante lo stadio secondario relativamente stazionario, indica la rapidità con cui un componente accumula deformazione permanente. La resistenza al creep-rupture descrive invece la tensione che provoca la frattura dopo una durata prestabilita. Un acciaio può quindi avere una durata accettabile prima della rottura pur accumulando una deformazione eccessiva, oppure mostrare una bassa velocità minima di creep e tuttavia subire una rottura prematura a causa di difetti, attacco ambientale o una microstruttura instabile.
Lo standard ASTM International ASTM E139-11(2018) stabilisce il quadro di riferimento per queste distinzioni. Esso riguarda la misurazione della deformazione in funzione del tempo nelle prove di creep e la misurazione del tempo alla frattura nelle prove di creep-rupture e stress-rupture per materiali metallici mantenuti a forza di trazione e temperatura costanti. Il risultato della prova non è semplicemente una “resistenza alle alte temperature”. È un punto, o una curva, associato a temperatura, tensione, geometria del provino, stato del materiale e tempo trascorso.
Per un materiale come il Grade 91, queste precisazioni sono importanti. La banca dati Creep Data Sheet del National Institute for Materials Science (NIMS) contiene risultati raccolti sistematicamente per acciai resistenti al calore al carbonio, basso-legati, ad alto contenuto di cromo e austenitici. Il relativo dataset sul Grade 91 comprende tubi, piastre e tubazioni in acciaio 9Cr-1Mo-V-Nb da 450 a 725 °C e da 30 a 450 MPa, con la resistenza al creep-rupture riportata a 100, 1.000, 10.000 e 100.000 ore (NIMS, 2024). Queste quattro durate mostrano perché una tensione adatta a una prova di 100 ore non possa essere trasferita automaticamente a una vita di impianto di 100.000 ore.
Anche la forma della curva di creep rivela meccanismi che un singolo punto di rottura nasconde. Il Grade 91 martensitico rinvenuto dipende da una distribuzione fine di particelle precipitate e da una sottostruttura stabile. Il recupero, le reazioni di carburi o nitruri, l’invecchiamento termico, l’addolcimento ciclico e la precedente storia di fabbricazione possono modificare la velocità minima di creep durante l’esercizio. La norma ASTM A1091/A1091M, per esempio, specifica getti in acciaio legato ferritico di tipo C91, con resistenza al creep incrementata, destinati a parti contenenti pressione; la sua microstruttura martensitica rinvenuta o bainitica è stabilizzata da particelle precipitate che aumentano la resistenza al creep-rupture. Tale beneficio è condizionato. L’ingrossamento delle particelle e il recupero della sottostruttura possono ridurlo durante una lunga esposizione.
Lo studio di meccanica del danno continuo basato sul modello di Wilshire, presentato attraverso l’Office of Scientific and Technical Information del U.S. Department of Energy, illustra un obiettivo di modellazione più utile per l’acciaio P91: prevedere simultaneamente la deformazione da creep, la velocità minima di creep, il danno e la vita a stress-rupture. Un modello di questo tipo è più informativo rispetto al solo adattamento della vita a rottura, sebbene richieda comunque una validazione rispetto alla colata, alla forma del prodotto, all’intervallo di tensioni, alla temperatura e alla storia di carico pertinenti. Anche l’analisi di K. Natesan dell’IAEA sulla progettazione a creep-fatigue del Grade 91 identifica la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali, l’addolcimento ciclico e le modifiche microstrutturali come variabili capaci di alterare il comportamento in esercizio.
Tensione Ammissibile e Criteri Dipendenti dal Tempo
La tensione di progetto viene selezionata confrontando le sollecitazioni calcolate nel componente con diversi limiti del materiale, non leggendo un unico valore da una tabella della resistenza a trazione. A temperatura elevata, un codice può limitare la tensione in funzione della deformazione totale ammissibile, della velocità minima di creep, della vita a rottura, della resistenza allo snervamento o alla prova, del danno a fatica, dell’instabilità locale o di una frazione prescritta di una proprietà del materiale dipendente dal tempo. Il valore determinante può cambiare con la temperatura e con la vita di progetto.
Un recipiente in pressione a parete sottile illustra la differenza. Se la tensione di membrana è sufficientemente bassa da evitare lo snervamento immediato, ma produce una deformazione da creep eccessiva, le tolleranze dimensionali, l’allineamento delle valvole o la riduzione dello spessore della parete possono diventare inaccettabili molto prima della rottura. Al contrario, una sezione spessa può soddisfare un limite di deformazione mentre un intaglio, una zona termicamente alterata dalla saldatura o uno stato di tensione multiassiale determina la valutazione della frattura. Anche l’instabilità per imbozzamento e l’instabilità plastica possono diventare determinanti prima del raggiungimento di un criterio basato sulla deformazione da creep o sulla rottura.
La Direttiva 2014/68/EU dell’Unione Europea, la Direttiva sulle apparecchiature a pressione, richiede che le proprietà dei materiali correlate al creep e i limiti prescritti siano presi in considerazione quando il creep è significativo nella progettazione di apparecchiature a pressione. La questione rilevante non è quindi soltanto se un grado sia classificato come resistente al calore. Il progettista deve stabilire quali dati relativi agli acciai ferritici o austenitici siano applicabili, quali temperatura e durata siano determinanti e quali modalità di cedimento debbano essere considerate dalla procedura di conformità e di progettazione.
ASME assegna questo compito a regole specifiche del codice e a proprietà tabulate, anziché lasciarlo a un’estrapolazione non vincolata delle curve di laboratorio. ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre ASME BPVC Section III, Division 5 contiene le regole costruttive per i componenti di reattori ad alta temperatura. Questi quadri normativi possono imporre limiti basati sulla tensione ammissibile, sulla deformazione da creep, sulla fatica, sull’interazione creep-fatigue, sulla durata di esercizio e sull’accumulo del danno. I loro valori non devono essere trasferiti da un codice all’altro: una tensione ammissibile calcolata secondo una regola non è automaticamente accettabile ai sensi della Direttiva sulle apparecchiature a pressione o di un codice di costruzione nucleare.
NIST identifica i dati di creep-rupture come una delle principali categorie di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata. Per questo le banche dati come NIMS sono preziose: conservano il tempo, la temperatura, la tensione, la forma del prodotto e la designazione del materiale associati a ciascun risultato. Non eliminano il giudizio ingegneristico. Rendono visibile la base su cui tale giudizio si fonda.
Margini di Sicurezza e Limiti dell’Estrapolazione
Un margine di sicurezza non è una percentuale universale da applicare dopo una prova. Riflette l’incertezza relativa alla dispersione dei risultati del materiale, alla misurazione della temperatura, all’analisi delle tensioni, alla qualità delle saldature, all’esposizione ambientale, alla storia di carico e alle conseguenze di ciascuna modalità di cedimento. I codici traducono tali incertezze in valori di progetto prescritti, fattori di riduzione, frazioni di vita o limiti distinti. Un componente può richiedere un margine sia contro la deformazione eccessiva sia contro la rottura, con la tensione ammissibile più bassa a determinare il progetto.
L’interpolazione all’interno di un dataset qualificato è relativamente più difendibile. Se i risultati per il Grade 91 delimitano la tensione, la temperatura e la durata richieste, e i provini rappresentano la forma del prodotto e il trattamento termico del componente, la stima di un valore compreso tra osservazioni vicine può essere supportata dalle tendenze osservate. Anche in questo caso, tuttavia, sono importanti le bande di dispersione e le procedure del codice.
L’estrapolazione è diversa. Prevedere una vita a rottura di 100.000 ore a partire da una prova di 1.000 ore presuppone che gli stessi meccanismi di deformazione e danno continuino per altri due ordini di grandezza. Tale presupposto può venir meno quando i precipitati si ingrossano, l’ossidazione accelera o si sviluppa una nuova modalità di frattura. I parametri di Larson-Miller e Manson-Haferd, discussi per l’acciaio al carbonio e l’acciaio inossidabile nel documento NUREG/CR-6150 (1994) della U.S. Nuclear Regulatory Commission, forniscono correlazioni utili, ma non autorizzano dal punto di vista fisico a ignorare i cambiamenti dei meccanismi.
Anche una curva adattata oltre l’intervallo di temperatura sottoposto a prova è rischiosa. Gli spostamenti di temperatura possono attivare diffusione, recupero, trasformazioni di fase o reazioni ambientali assenti durante la prova. Le previsioni a lungo termine dovrebbero pertanto essere ancorate a prove che si avvicinino alla durata di esercizio prevista e supportate da esami microstrutturali, dati sulle saldature e ispezioni periodiche. La tensione di progetto è credibile solo quando i suoi limiti relativi a tempo, temperatura, deformazione, frattura e codice corrispondono tutti al problema di esercizio.
Estrappolazione dei dati a lungo termine e metodi parametrici
La progettazione a lungo termine nei confronti del creep richiede spesso una previsione oltre la durata delle prove disponibili. Ci si può aspettare che un componente operi per 100.000 ore, mentre il rapporto di prova contiene soltanto pochi risultati a 1.000 o 10.000 ore. I metodi parametrici affrontano questo divario comprimendo la temperatura e il tempo in un’unica grandezza empirica, consentendo di adattare congiuntamente i dati di rottura ottenuti a diverse temperature. Essi non creano nuove osservazioni. Forniscono un’estrapolazione la cui affidabilità dipende dall’intervallo di prova, dallo stato del materiale, dall’intervallo di tensione e dalla validità continuativa del meccanismo di deformazione.
Questa distinzione è importante perché il creep e la rottura per tensione sono misurazioni correlate ma differenti. ASTM E139-11(2018), pubblicata da ASTM International, tratta la deformazione in funzione del tempo nelle prove di creep e il tempo alla frattura nelle prove di creep-rupture e stress-rupture, eseguite a forza di trazione e temperatura costanti. Una curva della vita a rottura, pertanto, non può descrivere da sola l’accumulo di deformazione, la velocità minima di creep, il danneggiamento terziario o il limite di deformazione raggiunto prima della frattura.
Parametro di Larson–Miller Parametro empirico temperatura–tempo, comunemente scritto come P_LM = T(C + log10 t_r), per organizzare i dati di rottura per scorrimento viscoso.
NUREG/CR-6150, pubblicato dalla U.S. Nuclear Regulatory Commission nel 1994, descrive la modellazione del danneggiamento da creep-rupture mediante i parametri di Larson-Miller e Manson-Haferd per materiali tra cui l’acciaio al carbonio e l’acciaio inossidabile. Questi metodi sono procedure empiriche di collasso delle curve. I loro risultati possono supportare i calcoli ingegneristici, ma devono rimanere riferiti al materiale e alla popolazione di prove da cui sono state ricavate le costanti di adattamento.
Metodi basati sul parametro di Larson-Miller
Il parametro di Larson-Miller è comunemente scritto come
dove è la temperatura assoluta, è il tempo alla rottura e è una costante del materiale ottenuta mediante adattamento. La temperatura può essere espressa in kelvin o in gradi Rankine, purché si utilizzi coerentemente lo stesso sistema di unità. Il parametro viene quindi correlato alla tensione, spesso mediante un polinomio, un adattamento a tratti o una curva di progetto tabulata.
Il metodo presuppone che le combinazioni di temperatura e tempo alla rottura che producono lo stesso valore di presentino un comportamento alla rottura comparabile a una determinata tensione. Tale presupposto è conveniente, ma non costituisce una legge metallurgica. La costante non è universale per l’“acciaio”; varia in funzione della lega, del trattamento termico, dell’intervallo di tensione, della procedura di adattamento e talvolta dell’intervallo di temperatura selezionato. Una curva adattata con un determinato valore di può apparire regolare, mentre un valore diverso può fornire una previsione sostanzialmente diversa per i tempi lunghi.
La calibrazione deve pertanto essere dichiarata esplicitamente. Il National Institute for Materials Science (NIMS) pubblica dati raccolti sistematicamente sul creep e sulla rottura di acciai al carbonio, bassolegati, ad alto tenore di cromo e austenitici resistenti al calore. Il dataset 2024 del Grade 91 comprende tubi, lamiere e condotte in acciaio 9Cr-1Mo-V-Nb, da 450 a 725 °C e da 30 a 450 MPa, con la resistenza al creep-rupture riportata a 100, 1.000, 10.000 e 100.000 ore. Tali durate riportate sono particolarmente importanti: un valore adattato a 100.000 ore non equivale a un’osservazione effettiva a 100.000 ore. Se il punto a 100.000 ore esiste per la forma di prodotto, la temperatura, la tensione e il trattamento termico pertinenti, esso costituisce un ancoraggio per l’estrapolazione. In caso contrario, la previsione resta dipendente dal modello.
Parametro di Manson–Haferd Parametro empirico che utilizza valori di temperatura e tempo di riferimento adattati per organizzare i dati della durata fino alla rottura a diverse temperature.
L’adattamento di Larson-Miller tende inoltre a combinare più facilmente i dati a diverse temperature di quanto non evidenzi i cambiamenti di meccanismo. Nei tempi più brevi può predominare il moto delle dislocazioni; nei tempi più lunghi la vita può essere controllata dall’ingrossamento dei precipitati, dalla cavitazione ai bordi di grano, dall’ossidazione o dal recupero. Il Grade 91 illustra il problema. La sua struttura martensitica rinvenuta acquista resistenza al creep grazie a precipitati fini e a una sottostruttura stabile, ma l’invecchiamento termico e l’evoluzione dei precipitati possono ridurre tale resistenza. Una singola linea regolare non può indicare quando si verifica un cambiamento di questo tipo.
Metodi basati sul parametro di Manson-Haferd
Il parametro di Manson-Haferd è comunemente espresso come
| Metodo di previsione | Principale grandezza organizzata o prevista | Principale limitazione |
|---|---|---|
| Larson–Miller | Temperatura, tempo e comportamento alla rottura | Può celare variazioni nel meccanismo di deformazione o di frattura. |
| Manson–Haferd | Temperatura e tempo alla rottura attraverso valori di riferimento adattati | Le costanti dipendono dal set di dati e dalla forma della regressione. |
| Wilshire più meccanica del danneggiamento continuo | Deformazione da scorrimento viscoso, velocità minima di scorrimento viscoso, danneggiamento e durata fino alla rottura sotto sforzo | Richiede calibrazione e convalida per lo stato materiale e l’intervallo di servizio pertinenti. |
dove e sono costanti ottenute mediante adattamento, associate all’intersezione apparente degli andamenti della vita a rottura. A differenza del metodo di Larson-Miller, questo metodo non impone una costante additiva fissa all’interno dell’espressione . La temperatura di riferimento e il tempo di riferimento ottenuti mediante adattamento vengono selezionati in modo che i dati a diverse temperature collassino su una relazione utile tra tensione e parametro.
L’adattamento di Manson-Haferd può fornire risultati migliori rispetto a quello di Larson-Miller per alcuni dataset, in particolare quando la dipendenza dalla temperatura non è rappresentata adeguatamente da un valore fisso di . Esso presuppone comunque che la stessa relazione resti valida al di fuori dell’intervallo misurato. L’intersezione apparente rappresentata da e è una costruzione statistica e non necessariamente un punto fisico nel comportamento della lega. La modifica delle prove selezionate, dell’intervallo di tensione o della forma della regressione può spostare tali costanti e alterare la vita prevista.
Nessuno dei due metodi parametrici prevede direttamente l’intera curva di creep. Essi organizzano principalmente il tempo alla rottura, generalmente , a una tensione e una temperatura determinate. Una valutazione progettuale richiede inoltre la tensione ammissibile, il danneggiamento accumulato, i limiti di deformazione e, ove pertinente, l’interazione creep-fatica. NIST identifica i dati di creep-rupture come una delle principali categorie di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata. Lo studio sulla meccanica del danneggiamento continuo basata su Wilshire, presentato nel 2022 attraverso l’Office of Scientific and Technical Information del U.S. Department of Energy, adotta un approccio più ampio per l’acciaio P91, combinando le equazioni di Wilshire con la meccanica del danneggiamento continuo per prevedere la deformazione da creep, la velocità minima di creep, il danneggiamento e la vita a stress-rupture. Tale approccio tratta grandezze che un parametro basato esclusivamente sulla rottura non può fornire, ma dipende comunque dai dati di calibrazione e dalle ipotesi sullo stato del materiale.
Incertezza del modello e discontinuità metallurgiche
Una linea adattata regolare può nascondere un’incertezza elevata. La rappresentazione logaritmica comprime le differenze temporali e la regressione può far apparire regolari risultati dispersi. La linea può passare per il centro del dataset pur non rappresentando il comportamento al limite inferiore necessario per apparecchiature a pressione o componenti nucleari. La dispersione deriva dalla composizione chimica da colata a colata, dai processi precedenti, dalle dimensioni del provino, dalle condizioni superficiali, dall’ossidazione, dalla storia di saldatura e dall’allineamento della prova, non soltanto dall’errore di misura.
Il pericolo principale è costituito da una discontinuità metallurgica: un cambiamento nel processo di deformazione o frattura che controlla la velocità e invalida la relazione adattata. Tra gli esempi figurano la reazione dei carburi, l’ingrossamento dei precipitati, la perdita della struttura a lamelle martensitiche, la cavitazione ai bordi di grano, la trasformazione di fase, l’addolcimento ciclico o l’attacco ambientale. Il lavoro di K. Natesan presso IAEA sul Grade 91 individua l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come fattori significativi nella progettazione a creep-fatica. Un’estrapolazione a lungo termine che li ignori può apparire precisa, ma risultare errata nel meccanismo.
Le regole di progetto pongono limiti a questa incertezza. ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre ASME Section III, Division 5 tratta le regole di costruzione per i componenti di reattori ad alta temperatura. La Directive 2014/68/EU richiede che, nei casi in cui il creep sia significativo nella progettazione di apparecchiature a pressione, vengano considerate le proprietà correlate al creep e i limiti prescritti. Tali regole non devono essere sostituite da un adattamento parametrico privo di qualificazioni. I risultati di Larson-Miller o Manson-Haferd costituiscono elementi a supporto di una decisione progettuale, non osservazioni dirette a 100.000 ore, a meno che tali prove non siano state effettivamente completate.
Meccanismi del danno e previsione moderna della rottura
Il creep e la rottura sotto sforzo descrivono risultati correlati, ma differenti. Il creep è una deformazione dipendente dal tempo che si verifica sotto tensione e temperatura costanti; la rottura sotto sforzo pone l’accento sul tempo trascorso prima della frattura. Un metodo di previsione valido deve collegare questi fenomeni, invece di trattare la durata fino alla rottura come un numero isolato. La norma ASTM E139-11(2018) stabilisce il quadro di prova per misurare la deformazione nel tempo nelle prove di creep e il tempo alla frattura nelle prove di creep-rottura e di rottura sotto sforzo su materiali metallici mantenuti a forza di trazione e temperatura costanti.
Variabili continue del danno
La meccanica del danno continuo rappresenta il deterioramento microstrutturale distribuito mediante una o più variabili interne. Una comune variabile scalare, , varia da zero per un materiale inizialmente integro fino ad avvicinarsi a uno alla rottura. Non costituisce una misurazione diretta del numero di cavità o cricche. È invece una variabile di stato calcolata, che può rappresentare riduzioni dell’area efficace portante, della rigidezza o della resistenza al creep.
Il concetto di tensione efficace illustra questo approccio. Se la tensione nominale è , a una sezione danneggiata può essere assegnata una tensione efficace quale
All’aumentare di , il materiale rimanente sopporta una tensione maggiore, accelerando la deformazione da creep e l’accumulo del danno. Un modello può quindi accoppiare una legge di deformazione,
\[ \dot{\varepsilon}_c=f(\sigma_\mathrm{eff},T,\text{microstruttura}), \]
con una legge di evoluzione del danno,
\[ \dot{D}=g(\sigma_\mathrm{eff},T,\dot{\varepsilon}_c,\text{variabili di stato}). \]
Le equazioni esatte variano. Alcune formulazioni associano il danno alla crescita delle cavità ai bordi di grano; altre utilizzano la deformazione da creep accumulata, la triassialità dello stato di tensione o una legge fenomenologica della velocità. Una variabile scalare può inoltre celare importanti differenze tra cavità isolate, cavità collegate, criccatura transgranulare e frattura assistita dall’ossidazione. Tale limitazione è rilevante quando un componente è soggetto a tensione multiassiale, zone termicamente alterate dalla saldatura o carico ciclico.
L’interpretazione fisica deve rimanere legata al materiale. Nell’acciaio ferritico di grado 91, la martensite rinvenuta, i bordi dei grani di austenite preesistente e precipitati quali i carburi MC e i carbonitruri MX controllano la risposta iniziale al creep. L’esposizione termica può ingrossare o ridistribuire i precipitati, ridurre la resistenza dei sottograni e favorire il recupero. Il lavoro di K. Natesan dell’IAEA sulla progettazione a creep-fatica del grado 91 identifica come variabili rilevanti l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e la variazione microstrutturale. Un parametro di danno calibrato su materiale di laboratorio stabile non può essere trasferito semplicemente a una saldatura invecchiata o a un componente esposto all’ossidazione in presenza di vapore.
Previsione basata su Wilshire per il P91
Uno studio del 2022 registrato dall’Office of Scientific and Technical Information del U.S. Department of Energy fornisce un esempio utile: combina le equazioni di Wilshire con la meccanica del danno continuo per prevedere la deformazione da creep, la velocità minima di creep, il danno e la durata fino alla rottura sotto sforzo dell’acciaio P91. La scheda collegata dovrebbe riportare i nomi degli autori dello studio prima della pubblicazione; i nomi non devono essere dedotti da citazioni secondarie.
Le relazioni di tipo Wilshire sono spesso espresse utilizzando la tensione normalizzata e un termine di temperatura di attivazione. In forma semplificata, un parametro può mettere in relazione la tensione normalizzata con il tempo alla rottura o con la velocità minima di creep attraverso una funzione esponenziale dipendente dalla temperatura. A differenza di un singolo adattamento lineare su un diagramma di Larson–Miller, il quadro di Wilshire tenta di preservare il collegamento tra la tensione relativa a una scala di resistenza del materiale e i processi termicamente attivati che controllano la deformazione. La componente di danno continuo conferisce quindi al calcolo uno stato del materiale variabile, invece di assumere che il provino rimanga invariato fino a una frattura finale improvvisa.
Questa distinzione è importante per il P91. L’acciaio può mostrare un lungo periodo di deformazione modesta, seguito da una deformazione accelerata mentre procedono il recupero, l’evoluzione dei precipitati, la formazione di cavità e la concentrazione locale delle tensioni. Un modello che preveda soltanto il tempo finale alla rottura può concordare con una tabella di risultati di prova, ma non cogliere la storia della deformazione, la velocità minima di creep o l’inizio del creep terziario. L’approccio combinato mira invece alla coerenza tra quattro grandezze osservabili: la curva di creep, la velocità minima di creep, la crescita di una variabile di danno e il tempo finale alla rottura.
Il database NIMS disponibile sul grado 91 offre a questo compito uno spazio di calibrazione impegnativo. I dati relativi all’acciaio 9Cr-1Mo-V-Nb coprono temperature da 450 a 725 °C e tensioni da 30 a 450 MPa, con la resistenza alla creep-rottura riportata a 100, 1.000, 10.000 e 100.000 ore. NIMS mantiene inoltre dati raccolti sistematicamente per acciai al carbonio, basso-legati, ad alto contenuto di cromo e austenitici resistenti al calore. Tali dati non sono intercambiabili: un adattamento per il P91 non deve essere presentato come una legge generale per ogni acciaio ad alto contenuto di cromo, tanto meno per i getti ASTM A1091/A1091M di grado C91. I getti di grado C91 presentano una struttura martensitica rinvenuta o bainitica stabilizzata da particelle precipitate, ma la scala propria dei getti, la segregazione e le dimensioni della sezione possono modificare lo sviluppo del danno.
Accoppiamento tra velocità minima di creep, danno e durata fino alla rottura
La velocità minima di creep è spesso trattata come una variabile di correlazione pratica perché è relativamente facile da estrarre da una curva di creep. È qualcosa di più, ma qualcosa di meno di una misurazione completa del danno. Un aumento della velocità minima di creep può indicare un indebolimento dovuto al recupero o al degrado dei precipitati; tuttavia, due provini con velocità minime simili possono successivamente rompersi secondo meccanismi differenti. Uno può sviluppare cavità ai bordi di grano; l’altro può subire ossidazione, criccatura localizzata nella saldatura o una variazione del meccanismo di deformazione.
Un modello accoppiato utilizza la velocità minima di creep come grandezza osservabile collegata allo stato interno. Durante il creep primario, la velocità generalmente diminuisce man mano che il materiale si incrudisce. Nel creep secondario raggiunge un valore basso o quasi stabile. Durante il creep terziario, il danno e la localizzazione provocano un aumento della velocità. Se le leggi costitutive e quelle del danno riproducono queste fasi, l’integrazione delle equazioni può produrre un tempo previsto alla rottura, anziché limitarsi ad adattare a posteriori il tempo alla rottura.
Tale previsione dipende comunque dalle evidenze disponibili. NIST identifica i dati di creep-rottura come una categoria fondamentale di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata, mentre i capitoli di ASM International su Creep and Stress Rupture Failures e Design for High-Temperature Applications sottolineano i meccanismi di deformazione, la frattura, gli effetti ambientali, l’instabilità metallurgica, l’invecchiamento, le reazioni dei carburi e l’interazione tra creep e fatica. NUREG/CR-6150 mostra come i parametri di Larson–Miller e Manson–Haferd possano sostenere la modellazione del danno, ma le curve parametrizzate rimangono sintesi empiriche finché le loro ipotesi non vengono verificate rispetto a microstrutture e storie di carico variabili.
La credibilità di un modello dipende dalla qualità dei dati di calibrazione, dall’intervallo di validazione, dal trattamento dell’incertezza e dalla rappresentazione della microstruttura in condizioni di esercizio. L’estrapolazione da prove di 10.000 ore a 100.000 ore non è automaticamente giustificata; né lo è l’estrapolazione da temperatura e tensione costanti a un ciclo di pressione. ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre Section III, Division 5 stabilisce le regole costruttive per i componenti di reattori ad alta temperatura. Analogamente, la Direttiva 2014/68/EU dell’Unione Europea richiede proprietà correlate al creep e limiti prescritti quando il creep governa la progettazione di attrezzature a pressione. Queste regole non trasformano un’equazione adattata in una legge del materiale. Definiscono il perimetro entro il quale i dati di prova, le ipotesi sul danno, i coefficienti di sicurezza e la strategia di ispezione devono rimanere difendibili.
Interazione tra scorrimento viscoso e fatica e cicli termici
Un componente raramente è sottoposto alla forza di trazione costante e alla temperatura costante ipotizzate da una prova convenzionale di scorrimento viscoso. Le tubazioni del vapore si riscaldano dalle condizioni ambientali, mantengono la temperatura di esercizio, subiscono variazioni di pressione e si raffreddano nuovamente. I componenti dei reattori possono essere soggetti a rampe di potenza, arresti, fermi per rifornimento e shock termici locali. Ogni evento modifica sia la tensione sia la velocità di deformazione. Una curva di scorrimento viscoso a carico costante fornisce quindi dati necessari, ma da sola non predice la vita utile in presenza di avviamenti, arresti, variazioni di carico o cicli termici.
La norma ASTM International ASTM E139-11(2018) definisce i metodi per misurare la deformazione in funzione del tempo nelle prove di scorrimento viscoso e il tempo alla frattura nelle prove di rottura per scorrimento viscoso e di rottura sotto tensione, a forza di trazione e temperatura costanti. Tale condizione controllata è utile proprio perché isola la risposta del materiale. Non costituisce una descrizione di ogni storia di esercizio. I dati NIMS evidenziano indirettamente lo stesso punto: il dataset relativo al Grade 91 copre temperature da 450 a 725 °C e tensioni da 30 a 450 MPa, con la resistenza alla rottura riportata a 100, 1.000, 10.000 e 100.000 ore. L’interpolazione tra questi punti non può sostituire una valutazione della deformazione transitoria, dei gradienti termici, dei periodi di mantenimento e del numero di cicli.
Tempi di mantenimento e rammollimento ciclico
Un ciclo termico combina solitamente un’inversione di deformazione che produce fatica con un periodo di mantenimento che produce scorrimento viscoso. Durante il riscaldamento, l’espansione vincolata può generare una tensione di compressione; durante il raffreddamento, lo stesso vincolo può produrre una tensione di trazione. Se la temperatura rimane elevata dopo il transitorio, la tensione si rilassa attraverso lo scorrimento viscoso. Di conseguenza, il ciclo di isteresi non rimane invariato da un ciclo all’altro.
Il Grade 91, designato anche come acciaio P91 o 9Cr-1Mo-V-Nb nei contesti appropriati relativi ai prodotti e alla costruzione, mostra comunemente un rammollimento ciclico in condizioni di deformazione controllata. La sua resistenza iniziale martensitica rinvenuta diminuisce quando la deformazione plastica ripetuta riorganizza le dislocazioni e la struttura a lamelle subisce modifiche. Un materiale rammollito raggiunge un determinato intervallo di deformazione a una tensione inferiore, ma ciò non significa che il danneggiamento sia scomparso. Il rilassamento della tensione durante un periodo di mantenimento può aumentare la deformazione anelastica accumulata, mentre la cavitazione ai bordi dei grani di austenite preesistente e ai confini delle lamelle o dei pacchetti può proseguire durante la parte apparentemente tranquilla del ciclo.
Il tempo di mantenimento produce due effetti contrapposti. Può ridurre l’ampiezza della tensione di trazione mediante rilassamento, diminuendo la componente puramente dovuta alla fatica. Consente inoltre alla deformazione da scorrimento viscoso, all’ossidazione, alla diffusione e alla crescita delle cavità di proseguire. Un mantenimento in trazione è spesso più dannoso di un mantenimento in compressione, perché l’apertura delle cavità ai bordi dei grani e la criccatura assistita dall’ossidazione sono favorite durante il carico di trazione. L’effetto dipende dalla temperatura, dall’intervallo di deformazione, dall’atmosfera, dalle condizioni superficiali e dal ciclo precedente; una conversione universale in “ore per ciclo” non è giustificabile.
L’interazione tra scorrimento viscoso e fatica non è quindi dimostrata sommando una vita a fatica misurata indipendentemente a una vita di rottura per scorrimento viscoso misurata anch’essa indipendentemente. Una somma lineare dei danneggiamenti, come una frazione di fatica più una frazione di scorrimento viscoso, può essere utilizzata solo quando il suo intervallo di calibrazione, la definizione del ciclo, il trattamento dei periodi di mantenimento e il criterio di cedimento siano stati validati per il materiale e la storia di esercizio considerati. In caso contrario, può nascondere i termini di interazione. La criccatura per fatica può esporre all’ossidazione metallo fresco, mentre lo scorrimento viscoso può smussare, acuire o ramificare una cricca in funzione dello stato di tensione e della temperatura.
Il materiale dell’IAEA associato a K. Natesan identifica il rammollimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come specifici fattori di progettazione per il Grade 91. Tali fattori sono accoppiati, non costituiscono caselle di correzione separate. Un lungo periodo di mantenimento può modificare la microstruttura che controlla la successiva rapida inversione di deformazione.
Dipendenza dalla velocità di deformazione e transitori termici
La risposta plastica e quella di scorrimento viscoso dipendono fortemente dalla rapidità con cui viene imposta la deformazione. A velocità di deformazione elevata, le dislocazioni sostengono gran parte della deformazione prima che lo scorrimento viscoso controllato dalla diffusione possa accomodarla. A velocità bassa, lo scorrimento viscoso contribuisce già durante la rampa. Di conseguenza, lo stesso intervallo di deformazione totale può produrre tensioni di picco, deformazioni anelastiche e velocità di crescita delle cricche differenti.
I transitori termici aggiungono un’ulteriore complicazione: la temperatura è raramente uniforme attraverso lo spessore di una parete. Una superficie interna calda e una superficie esterna più fredda creano una differenza di deformazione termica attraverso lo spessore, mentre saldature, curve, attacchi e sezioni spesse producono vincoli locali. Una variazione di temperatura che appare modesta nel volume del componente può generare un ciclo locale severo. Un riscaldamento rapido può porre la superficie in compressione e l’interno in trazione; un raffreddamento rapido può invertire tale configurazione. Si verifica quindi una ridistribuzione delle tensioni attraverso la plasticità e lo scorrimento viscoso, per cui una stima elastica della tensione termica può diventare fuorviante durante un lungo periodo di mantenimento.
La temperatura modifica anche la struttura del materiale. Il recupero della rete di lamelle martensitiche rinvenute, l’ingrossamento o la dissoluzione dei carbonitruri MX, l’evoluzione dei carburi MC e la formazione di fasi intermetalliche possono ridurre la resistenza allo scorrimento viscoso o alterare la duttilità. L’invecchiamento termico può modificare la risposta anche quando la tensione applicata rimane invariata. Le zone termicamente alterate dalla saldatura possono invecchiare in modo diverso dal metallo base, creando concentrazioni locali di deformazione e criccatura prematura.
Anche l’ambiente partecipa al meccanismo. L’ossidazione in presenza di vapore può consumare gli strati protettivi ricchi di cromo e produrre strati di ossido che si incrinano o si sfaldano durante i cicli. L’ossidazione in aria, le impurità e gli ambienti con refrigeranti contenenti sodio o piombo possono alterare l’innesco e la propagazione delle cricche. L’ossido superficiale non è semplicemente uno strato estetico quando il componente è sottoposto ripetutamente a deformazione.
Un modello deve quindi tenere traccia della storia della temperatura, della storia della tensione o della deformazione, della velocità di deformazione anelastica, della durata dei periodi di mantenimento e dell’evoluzione del danneggiamento interno. Lo studio basato su Wilshire e sulla meccanica del danneggiamento continuo, pubblicato nel 2022 attraverso l’Office of Scientific and Technical Information del U.S. Department of Energy, combina le equazioni di Wilshire con la meccanica del danneggiamento continuo per prevedere la deformazione da scorrimento viscoso, la velocità minima di scorrimento viscoso, il danneggiamento e la vita a rottura sotto tensione del P91. Il suo valore è metodologico: la deformazione e la rottura sono trattate come stati evolutivi correlati, anziché come un unico valore isolato di rottura. I nomi degli autori devono essere verificati nel record collegato prima della pubblicazione, anziché essere dedotti.
Complicazioni nella progettazione del Grade 91
Il Grade 91 ottiene la propria resistenza alle alte temperature da una microstruttura martensitica rinvenuta, sostenuta da cromo, molibdeno, vanadio, niobio, azoto e aggiunte controllate di carbonio. Tale struttura è sensibile al trattamento termico, alla saldatura, alla deformazione di fabbricazione e all’esposizione in esercizio. Piccole deviazioni nella normalizzazione e nel rinvenimento possono produrre grandi differenze nelle prestazioni a scorrimento viscoso. La regione più debole può essere un metallo di saldatura, una zona termicamente alterata a grana fine o una zona termicamente alterata intercritica, anziché la lamiera o il tubo di base.
I progettisti devono inoltre distinguere la designazione del materiale dalle regole costruttive applicabili. ASTM A1091/A1091M riguarda i getti in acciaio legato ferritico di Grade C91, con resistenza allo scorrimento viscoso migliorata, destinati a parti contenenti pressione; la sua struttura martensitica rinvenuta o bainitica è rinforzata e stabilizzata da particelle precipitate. Tale designazione non stabilisce automaticamente il comportamento di ogni tubo, lamiera, tubazione, saldatura o getto di Grade 91 in condizioni di esercizio ciclico.
ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre ASME BPVC Section III, Division 5 fornisce le regole costruttive per i componenti dei reattori ad alta temperatura. La Direttiva 2014/68/EU dell’Unione Europea richiede che le proprietà correlate allo scorrimento viscoso e i limiti prescritti siano presi in considerazione quando lo scorrimento viscoso è significativo nella progettazione delle attrezzature a pressione. NUREG/CR-6150, pubblicato dalla U.S. Nuclear Regulatory Commission nel 1994, descrive modelli di danneggiamento per rottura da scorrimento viscoso che utilizzano i parametri di Larson-Miller e Manson-Haferd per materiali tra cui acciai al carbonio e acciai inossidabili. Tali parametri sintetizzano dati di prova a lungo termine; non eliminano la necessità di valutare la deformazione transitoria e l’interazione.
Per il Grade 91, una valutazione difendibile deve tenere conto dei cicli termici, del rammollimento ciclico, della posizione della saldatura, della velocità di deformazione, dell’invecchiamento, dell’ambiente e della regola di cedimento selezionata. Una curva di rottura è un dato probatorio. Non è la vita utile del componente.
Modalità di frattura e analisi dei cedimenti
La frattura per scorrimento viscoso non presenta un unico aspetto né deriva da un unico meccanismo. Un componente può cedere dopo un lungo periodo di lento accumulo della deformazione, dopo un’esposizione più breve alla rottura sotto tensione oppure per interazione tra scorrimento viscoso e fatica durante cicli termici e meccanici ripetuti. La superficie di frattura registra lo stadio finale, ma la microstruttura circostante spesso conserva le tracce del danno precedente. Per questo, l’analisi di ASM International dei cedimenti per scorrimento viscoso e per rottura sotto tensione prende in considerazione i meccanismi di deformazione, la dipendenza da tensione e temperatura, la morfologia della frattura, gli effetti ambientali, l’instabilità metallurgica, l’invecchiamento, le reazioni dei carburi e l’accumulo del danno, invece di attribuire il cedimento alla sola “alta temperatura”.
ASTM E139-11(2018) distingue le misurazioni coinvolte: una prova di scorrimento viscoso segue la deformazione in funzione del tempo a forza di trazione e temperatura costanti, mentre le prove di rottura per scorrimento viscoso e di rottura sotto tensione si concentrano sul tempo alla frattura in condizioni specificate. Questa distinzione è importante durante un’analisi. Il fatto che un provino si sia fratturato dopo 10.000 ore non rivela di per sé se la sua velocità minima di scorrimento viscoso fosse insolitamente elevata, se si sia verificata un’accelerazione tardiva o se un difetto locale abbia controllato il cedimento.
Rottura transgranulare e intergranulare
La rottura transgranulare attraversa i grani. A temperatura elevata, può derivare da un flusso plastico concentrato all’interno dei grani, dalla fessurazione dei carburi, dalla fessurazione assistita dagli ossidi o da cicli termici e meccanici ripetuti. La frattura può presentare impronte derivanti dalla coalescenza dei microvuoti, faccette simili a quelle di una frattura per clivaggio oppure una morfologia mista. Una superficie transgranulare non costituisce una prova di sovraccarico: un componente danneggiato dallo scorrimento viscoso può accumulare una notevole deformazione intragranulare prima che la cricca finale avanzi rapidamente.
La rottura intergranulare segue i bordi di grano ed è fortemente associata allo scorrimento dei bordi di grano, alla diffusione delle vacanze, all’indebolimento dei bordi e alla formazione di cavità. In presenza di una tensione sostenuta, i bordi perpendicolari o obliqui rispetto alla direzione principale di trazione possono accomodare la deformazione locale. Se le particelle sui bordi, le impurità segregate, l’ossidazione o una popolazione impoverita di precipitati riducono la coesione, le piccole cavità si formano più facilmente. Tali cavità si ingrandiscono, si collegano lungo il bordo e producono un percorso di criccatura che può estendersi attraverso numerosi grani.
La distinzione è utile, ma non assoluta. Una cricca può iniziare su un bordo di grano, attraversare un grano e ritornare a un altro bordo. Le zone termicamente alterate dalla saldatura, le strutture di getto, le inclusioni e le regioni modificate dall’esposizione in esercizio producono comunemente fratture miste transgranulari-intergranulari. L’acciaio ferritico di grado 91, o P91, aggiunge un’ulteriore complicazione: la sua struttura martensitica rinvenuta dipende da una distribuzione fine di precipitati per garantire la resistenza allo scorrimento viscoso, ma l’invecchiamento termico e un’evoluzione sfavorevole dei precipitati possono ridurre la resistenza al danneggiamento dei bordi. Il database NIMS del 2024 sul grado 91 comprende tubi, piastre e condotte in acciaio 9Cr-1Mo-V-Nb, a temperature comprese tra 450 e 725 °C e tensioni tra 30 e 450 MPa, con la resistenza alla rottura riportata a 100, 1.000, 10.000 e 100.000 ore. L’interpretazione di una frattura deve essere correlata alla temperatura, alla tensione, alla forma del prodotto e al trattamento termico pertinenti all’interno di tali dati, non semplicemente al nome del grado.
Cavità, strizione e innesco delle cricche
Le cavità da scorrimento viscoso sono generalmente microscopiche all’inizio. La diffusione e lo scorrimento dei bordi di grano convogliano le vacanze verso i bordi sollecitati, mentre le inclusioni e le interfacce con i precipitati forniscono siti favorevoli per la nucleazione. Con il protrarsi dell’esposizione, le cavità adiacenti crescono e coalescono. Il legamento residuo sostiene un carico maggiore, creando una concentrazione locale della deformazione. Questo meccanismo di retroazione positiva produce una banda danneggiata, una cricca macroscopica e, infine, una perdita di sezione.
La stessa sequenza può verificarsi al piede di una saldatura, sotto un ossido superficiale, accanto a un’inclusione o in corrispondenza di una transizione geometrica caratterizzata da un’elevata tensione triassiale. La strizione locale può precedere la rottura finale, sebbene una deformazione diffusa da scorrimento viscoso possa far apparire il componente soltanto moderatamente deformato. Nelle sezioni sottili, l’ossidazione o la corrosione asportano metallo portante e aumentano la tensione effettiva nella sezione residua. Di conseguenza, una tensione di esercizio nominalmente accettabile può trasformarsi localmente in una tensione dannosa.
Una superficie di frattura può mostrare impronte, faccette di bordo, prodotti di ossidazione o una stretta zona finale di sovraccarico. Nessuno di questi elementi è sufficiente da solo. L’analista dovrebbe mappare la densità e le dimensioni delle cavità lontano dalla frattura, misurare lo spessore della parete e determinare se il danno è allineato con la tensione principale. Cavità concentrate in prossimità di una saldatura o lungo i bordi dei grani di austenite preesistente indicano una storia diversa rispetto a un assottigliamento duttile uniforme.
Anche la storia delle sollecitazioni è altrettanto importante. Il grado 91 può essere soggetto ad addolcimento ciclico, dipendenza dalla velocità di deformazione, invecchiamento termico, effetti ambientali e modifiche microstrutturali: fattori individuati da K. Natesan nel lavoro dell’IAEA sulla progettazione a fatica e scorrimento viscoso. Un modello di scorrimento viscoso a carico costante può quindi rappresentare in modo errato un componente sottoposto ad avviamenti, arresti, vibrazioni o gradienti termici. Lo studio del 2022 basato su Wilshire e sulla meccanica del continuo del danno combina le equazioni di Wilshire con la meccanica del danno per prevedere la deformazione da scorrimento viscoso, la velocità minima di scorrimento viscoso, il danno e la vita alla rottura sotto tensione del P91. Tali modelli sono più informativi dell’assegnazione di un meccanismo di cedimento sulla base degli ultimi pochi millimetri della superficie di frattura.
Evidenze metallografiche dopo l’esposizione in esercizio
Un’analisi affidabile inizia dalla documentazione: grado del metallo e trattamento termico, temperatura di esercizio, pressione, carico, transitori, periodi di mantenimento ed eventuali condizioni anomale. Occorre confermare la temperatura effettiva del metallo, non soltanto quella indicata dalla sala di controllo. È necessario determinare se la tensione sia cambiata a causa di escursioni di pressione, vincoli termici, assottigliamento o deformazione. Si deve quindi localizzare la frattura rispetto a saldature, curve, attacchi, supporti, fenomeni di corrosione e isolamento.
La frattura deve essere esaminata innanzitutto con metodi a basso ingrandimento; i depositi devono essere preservati ed è necessario evitare pulizie che possano rimuovere le tracce di ossidazione o corrosione. Successivamente si devono preparare sezioni trasversali attraverso l’origine e attraverso materiale apparentemente non alterato. La microscopia ottica e la microscopia elettronica a scansione possono rivelare cavità, separazione dei bordi, penetrazione degli ossidi, inclusioni, strizione e modalità di frattura. La mappatura della durezza, le misurazioni dimensionali e l’analisi chimica contribuiscono a identificare rinvenimento, surriscaldamento, decarburazione o contaminazione. Nel grado 91, occorre caratterizzare la struttura dei grani di austenite preesistente, lo stato delle lamelle martensitiche, i carburi M23C6 e i precipitati MX; un sovrarinvenimento, l’ingrossamento o la perdita di stabilità dei precipitati possono spiegare la riduzione della resistenza allo scorrimento viscoso.
Il danno osservato deve essere confrontato con dati qualificati di scorrimento viscoso e di rottura. NIMS fornisce dati raccolti sistematicamente per acciai al carbonio, basso-legati, ad alto contenuto di cromo e austenitici resistenti al calore, mentre NIST identifica i dati di rottura per scorrimento viscoso come una classe importante di informazioni per la valutazione dei metalli a temperatura elevata. Le correlazioni di Larson-Miller o Manson-Haferd, discusse per gli acciai al carbonio e inossidabili nella pubblicazione U.S. NRC NUREG/CR-6150 (1994), possono supportare la valutazione della vita, ma non devono sostituire le evidenze specifiche del materiale. Anche le regole di progettazione sono importanti: ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre Section III, Division 5 riguarda la costruzione di reattori ad alta temperatura; la Direttiva 2014/68/EU richiede proprietà di scorrimento viscoso e limiti prescritti nei casi in cui tale fenomeno sia significativo. L’aspetto visivo avvia l’analisi. Non la conclude.
Effetti ambientali alle alte temperature
La resistenza al creep non è una proprietà del materiale isolata quando l’acciaio opera in presenza di vapore, prodotti della combustione, refrigeranti per reattori o depositi corrosivi. Un provino testato in aria di laboratorio pulita può conservare una superficie lucidata e l’intera area della sezione trasversale, mentre un componente in servizio può perdere metallo, sviluppare cricche nell’ossido, assorbire idrogeno o essere soggetto a una chimica locale che modifica sia la deformazione sia la frattura. Il tasso di creep misurato e la vita a rottura descrivono quindi soltanto una parte del problema ingegneristico.
Ossidazione e perdita di sezione
Alle alte temperature, l’acciaio reagisce con l’ossigeno e il vapore acqueo formando strati di ossido. A seconda della composizione della lega e della temperatura, questi possono includere ossidi di ferro, ossidi ricchi di cromo o scaglie miste più protettive. Lo strato di ossido non è semplicemente un rivestimento passivo. Può fessurarsi durante i cicli termici, distaccarsi sotto l’azione delle vibrazioni ed esporre metallo fresco. L’ossidazione e il distacco ripetuti riducono lo spessore delle pareti di tubi, condotte, collettori e recipienti a pressione.
Questa variazione geometrica aumenta la tensione effettiva sostenuta dal metallo residuo. Una tensione nominale calcolata sulla base dello spessore originale della parete può quindi sottostimare la tensione nella fase avanzata del servizio. Il consumo locale è più pericoloso dell’assottigliamento uniforme, perché vaiolature, solchi e zone di rottura dello strato di ossido concentrano le tensioni e forniscono siti per cavità da creep o cricche da fatica. Anche una perdita media di sezione modesta può causare una riduzione molto più significativa della vita locale a rottura.
L’ossidazione modifica inoltre la superficie dalla quale hanno origine le cricche. Difetti connessi alla superficie possono formarsi alle interfacce ossido-metallo, ai bordi dei grani esposti dal distacco dello strato di ossido o sotto depositi che generano aerazione differenziale. Le differenze di espansione termica tra acciaio e ossido impongono tensioni aggiuntive durante l’avviamento e l’arresto. Negli acciai ferritici, l’impoverimento di cromo in prossimità di una superficie ossidata può ridurre la resistenza alla corrosione successiva e modificare la microstruttura locale. Negli acciai austenitici resistenti al calore, la crescita dell’ossido e la carburazione o decarburazione possono modificare la risposta meccanica degli strati prossimi alla superficie.
La distinzione tra deformazione e frattura rimane importante. La norma ASTM E139-11(2018), emanata da ASTM International, specifica i metodi per misurare la deformazione in funzione del tempo nelle prove di creep e il tempo alla frattura nelle prove di creep-rupture e stress-rupture, a forza di trazione e temperatura costanti. Una prova di questo tipo può stabilire il tasso minimo di creep o la vita a rottura di un materiale, ma non include automaticamente la perdita di spessore e il danneggiamento dello strato di ossido prodotti da anni di esposizione in impianto.
Il capitolo dell’ASM Handbook dedicato alla Design for High-Temperature Applications tratta per questo motivo gli effetti ambientali insieme a tensione, temperatura, instabilità metallurgica e meccanismi di danneggiamento. Un calcolo di progetto che applichi una curva di rottura ottenuta in laboratorio alla sezione originale, senza una valutazione dell’ossidazione o del consumo, può risultare non conservativo.
Danneggiamento assistito dalla corrosione
La corrosione può accelerare il cedimento alle alte temperature attraverso meccanismi distinti dalla normale ossidazione. L’ossidazione in presenza di vapore, la solfidazione dovuta a gas di combustione contenenti zolfo, la carburazione, la metal dusting, la nitrurazione e l’attacco da sali fusi possono modificare ciascuna la struttura superficiale e quella subsuperficiale. La reazione dominante dipende dalla composizione del gas, dalla temperatura, dal flusso, dalla pressione, dalla chimica dei depositi e dal tempo di esposizione.
La solfidazione è particolarmente dannosa quando combustibili o depositi contenenti zolfo producono solfuri di ferro o di cromo. Questi prodotti possono essere meno protettivi degli ossidi ricchi di cromo e consumare gli elementi di lega necessari alla stabilità dello strato di ossido. Depositi fusi contenenti vanadio, sodio, potassio o cloruri possono dissolvere gli ossidi protettivi e generare un attacco localizzato a rapida propagazione. Nei sistemi di combustione, un tubo può quindi essere soggetto sia al creep dovuto alla pressione interna sia al consumo esterno causato dall’ambiente sul lato fiamma.
La criccatura assistita dalla corrosione modifica la sequenza del cedimento. Una vaiolatura o un solco intergranulare aumenta la tensione locale, mentre l’ambiente corrosivo indebolisce l’apice della cricca o rimuove materiale dalle superfici appena esposte. Sotto carico prolungato, ciò può produrre un’interazione tra cavità da creep, ossidazione e propagazione della cricca, anziché un singolo meccanismo. L’idrogeno generato dalla corrosione può penetrare nell’acciaio e ridurre la duttilità in condizioni suscettibili, sebbene l’entità dell’effetto dipenda fortemente dalla lega, dalla temperatura, dall’attività dell’idrogeno e dalla microstruttura.
La stabilità microstrutturale rimane importante. L’acciaio di grado 91, designato anche come 9Cr-1Mo-V-Nb, dipende da una struttura martensitica rinvenuta e da precipitati stabili per la resistenza al creep. L’invecchiamento termico, l’addolcimento ciclico, le variazioni nella precipitazione e l’attacco ambientale possono agire congiuntamente. La scheda dati sul creep del grado 91 pubblicata da NIMS nel 2024 comprende tubi, piastre e condotte nell’intervallo da 450 a 725 °C e da 30 a 450 MPa, con la resistenza a rottura riportata a 100, 1.000, 10.000 e 100.000 ore. Questi dati sono preziosi, ma un componente in grado 91 esposto all’ossidazione in presenza di vapore o a depositi corrosivi richiede comunque una valutazione della perdita di spessore e del danneggiamento superficiale.
Interpretazione dei dati di prova in funzione dell’ambiente
I dati di laboratorio dovrebbero essere correlati all’ambiente rappresentato dal progetto. NIMS raccoglie sistematicamente risultati di creep e di rottura per acciai al carbonio, bassolegati, ad alto contenuto di cromo e austenitici resistenti al calore; NIST identifica i dati di creep-rupture come una delle principali classi di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata. Nessuno dei due database applica automaticamente una correzione ambientale.
La guida progettuale ASM sostiene pertanto uno dei due approcci difendibili: sottoporre il materiale a prova in condizioni chimiche pertinenti al servizio oppure utilizzare dati meccanici ottenuti in ambiente pulito insieme a un modello separatamente giustificato per ossidazione, corrosione, perdita di sezione e propagazione delle cricche. Le prove di esposizione possono dover riprodurre la pressione del vapore, la composizione dei gas di combustione, i depositi, i cicli termici e le condizioni superficiali. La metallografia post-prova è essenziale quando l’ambiente può modificare l’innesco della frattura.
Per le estrapolazioni a lungo termine, la limitazione è grave. Un risultato di rottura a 10.000 ore ottenuto in aria di laboratorio non può, da solo, convalidare una vita del componente di 100.000 ore in vapore umido o in un gas solfidante. Lo studio sul grado P91 basato sui metodi di Wilshire e della meccanica del danno continuo prevede la deformazione da creep, il tasso minimo di creep, il danneggiamento e la vita a rottura sotto tensione, ma il danneggiamento ambientale deve essere rappresentato se contribuisce in misura sostanziale al cedimento. Analogamente, i metodi di Larson-Miller e Manson-Haferd riportati in NUREG/CR-6150 descrivono le relazioni temperatura-tempo; non eliminano la necessità di valutare separatamente corrosione e ossidazione.
Le norme di progetto riflettono questa distinzione. ASME BPVC Section II, Part D fornisce le proprietà dei materiali da utilizzare nel progetto, mentre ASME BPVC Section III, Division 5 tratta la costruzione dei componenti di reattori ad alta temperatura. La Direttiva 2014/68/EU richiede le proprietà correlate al creep e i limiti prescritti quando il creep è significativo nella progettazione di attrezzature a pressione. Queste norme non devono essere interpretate come un’autorizzazione a ignorare la chimica dell’ambiente di servizio. L’esposizione ambientale deve essere inclusa nel programma di prove, nel modello di danneggiamento oppure in un calcolo conservativo delle ispezioni e della vita residua.
Codici, Regolamenti e Significato della Tensione Ammissibile
Una tensione ammissibile a temperatura elevata non è semplicemente la resistenza a trazione di un acciaio divisa per un coefficiente di sicurezza. È un valore di progetto definito dai codici, derivato da dati selezionati sui materiali, limiti di temperatura, ipotesi costruttive, requisiti di fabbricazione, durata di esercizio e meccanismi di danneggiamento consentiti. Un valore può governare lo snervamento per una breve durata, la deformazione per scorrimento viscoso (creep) in un periodo specificato oppure la rottura per scorrimento viscoso a una vita utile specificata. Si tratta di verifiche diverse.
ASTM E139-11(2018) distingue le misurazioni alla base. La norma riguarda la deformazione in funzione del tempo nelle prove di creep e il tempo alla frattura nelle prove di rottura per creep e di rottura sotto sforzo, eseguite su materiali metallici mantenuti a forza di trazione e temperatura costanti. Le curve risultanti costituiscono evidenze sperimentali, non limiti di progetto automatici. NIST identifica i dati sulla rottura per creep come una delle principali categorie di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata, mentre l’ASM Handbook tratta i meccanismi che rendono difficile l’estrapolazione: diffusione, movimento delle dislocazioni, danneggiamento dei bordi di grano, attacco ambientale, instabilità metallurgica, invecchiamento, reazioni dei carburi e interazione tra creep e fatica.
Un codice converte quindi le evidenze selezionate in regole. Può imporre una tensione inferiore a quella suggerita da una curva di laboratorio, poiché il progetto deve tenere conto della dispersione dei dati, delle saldature, delle operazioni di formatura, delle ispezioni, delle tolleranze di fabbricazione, del funzionamento transitorio e dell’incertezza nell’estrapolazione a lungo termine. Al contrario, un valore di codice non prevede la vita residua esatta di un particolare recipiente, tubo, collettore o componente di reattore. La conformità dimostra che il progetto e la costruzione specificati soddisfano le regole applicabili; non sostituisce la valutazione delle condizioni, l’analisi della storia operativa o una valutazione della vita specifica del componente.
Direttiva 2014/68/EU dell’Unione Europea sulle Attrezzature a Pressione
La Direttiva 2014/68/EU dell’Unione Europea sulle attrezzature a pressione stabilisce i requisiti essenziali di sicurezza per le attrezzature a pressione e gli insiemi immessi sul mercato europeo. Il suo ruolo è normativo. Non funziona come un unico database sul creep né come un’equazione universale per la previsione della vita residua.
Per le attrezzature che operano in un intervallo di temperatura e tensione nel quale il creep è significativo, la direttiva impone al progettista di considerare le proprietà dei materiali correlate al creep e i limiti prescritti. L’Allegato I tratta le tensioni ammissibili e richiede dati appropriati sui materiali per gli acciai ferritici e austenitici, includendo la considerazione della resistenza al creep e, ove pertinente, della resistenza alla rottura. Il progetto deve impedire deformazioni o rotture inaccettabili durante il periodo di esercizio previsto. Questa formulazione è importante: il requisito è legato alle condizioni di progetto dell’attrezzatura, alla vita utile, ai materiali e alle conseguenze del cedimento, non all’affermazione generica che un determinato grado sia un “acciaio per alte temperature”.
La direttiva collega inoltre la selezione dei materiali alla fabbricazione e alla valutazione della conformità. Un componente a pressione può richiedere una documentazione idonea dei materiali, la tracciabilità, controlli delle saldature, registrazioni dei trattamenti termici e ispezioni. Un calcolo del creep eseguito utilizzando la resistenza allo snervamento a temperatura ambiente non rispetterebbe lo scopo del requisito. A temperatura elevata, il progettista può dover utilizzare limiti di tensione basati sulla velocità di creep, sulla resistenza alla rottura per creep o su una frazione prescritta di tali proprietà, insieme a verifiche delle tensioni locali e delle discontinuità.
NIMS illustra l’ampiezza delle evidenze alla base di tali valutazioni. Il suo database Creep Data Sheet del 2024 contiene dati raccolti sistematicamente per acciai al carbonio, bassolegati, ad alto contenuto di cromo e austenitici resistenti al calore. Il dataset del Grade 91 riguarda tubi, piastre e tubazioni in acciaio 9Cr-1Mo-V-Nb, nell’intervallo da 450 a 725 °C e da 30 a 450 MPa, con la resistenza alla rottura per creep riportata a 100, 1.000, 10.000 e 100.000 ore. Tali intervalli mostrano perché un unico valore di “resistenza al creep” possa essere fuorviante. Una tensione che resiste per 100 ore potrebbe non soddisfare un requisito di progetto per 100.000 ore.
ASME BPVC Section II, Part D
ASME BPVC Section II, Part D è principalmente un riferimento per le proprietà dei materiali e le tensioni ammissibili nell’ambito dell’ASME Boiler and Pressure Vessel Code. Fornisce tensioni di progetto tabulate, specifiche dei materiali, informazioni tensione–temperatura, proprietà fisiche e limiti correlati per i materiali accettati in altre sezioni del codice costruttivo. Non definisce, di per sé, la procedura costruttiva completa per ogni involucro a pressione.
Il valore tabulato è il risultato della metodologia del codice, non la lettura diretta di un’unica curva di prova. A seconda della temperatura e del materiale, la base determinante può includere la resistenza allo snervamento, la resistenza a trazione, la velocità di creep o la resistenza alla rottura dipendente dal tempo. La sezione costruttiva applicabile stabilisce come utilizzare tale valore, comprese le regole relative a geometria, giunti, saldature, esami, prove di pressione e fabbricazione. Gli ingegneri devono pertanto associare con precisione la specifica del materiale e la forma del prodotto. Piastre, tubazioni, tubi, forgiati, getti e metallo di saldatura possono avere valori ammessi diversi anche quando la loro composizione chimica nominale è simile a quella dello stesso grado.
Il Grade 91 dimostra perché la condizione del prodotto sia importante. La sua microstruttura martensitica rinvenuta dipende da un trattamento controllato di normalizzazione e rinvenimento, mentre i carbonitruri di vanadio–niobio e altri precipitati contribuiscono a contrastare la deformazione per creep. L’invecchiamento termico, un trattamento termico inadeguato, la saldatura e l’esposizione prolungata possono modificare tale struttura. Una tensione tabulata nella Section II, Part D non certifica che un componente Grade 91 in servizio conservi la microstruttura originaria o la vita residua originaria.
I dati a lungo termine richiedono inoltre un metodo di estrapolazione. NUREG/CR-6150, pubblicato dalla U.S. Nuclear Regulatory Commission nel 1994, descrive la modellazione del danneggiamento da rottura per creep utilizzando i parametri di Larson–Miller e Manson–Haferd per materiali tra cui l’acciaio al carbonio e l’acciaio inossidabile. Tali parametri possono organizzare i dati di prova in funzione della tensione, della temperatura e del tempo alla rottura, ma rimangono modelli con un determinato intervallo di validità. Lo studio del 2022 sull’acciaio P91, basato su Wilshire e sulla meccanica del danneggiamento continuo, si spinge oltre combinando le equazioni di Wilshire con la meccanica del danneggiamento per prevedere la deformazione per creep, la velocità minima di creep, il danneggiamento e la vita a rottura sotto sforzo. Un modello di questo tipo supporta la valutazione; non trasforma dati scarsi in certezza.
ASME BPVC Section III, Division 5
ASME BPVC Section III, Division 5 riguarda la costruzione di componenti di reattori operanti ad alta temperatura. Il suo oggetto non è semplicemente la tabulazione della resistenza dei materiali. Essa fornisce regole per componenti esposti a condizioni di esercizio a temperatura elevata, nelle quali durante il funzionamento possono interagire creep, fatica, interazione tra creep e fatica, fenomeni di ratcheting, gradienti termici e danneggiamento dipendente dal tempo.
La Section III, Division 5 deve essere letta insieme ai requisiti applicabili per i materiali e ai dati sulle proprietà, compresi, ove pertinenti, i valori di progetto forniti tramite ASME BPVC Section II, Part D. Le regole costruttive determinano il modo in cui i progettisti valutano le tensioni dipendenti dalla temperatura, le storie cicliche, i limiti di deformazione, le saldature, l’analisi anelastica e il danneggiamento cumulativo. Un componente di reattore può essere sottoposto a cicli di avviamento e arresto sovrapposti ad anni di temperatura e pressione sostenute; un calcolo basato esclusivamente sulla rottura sotto sforzo non rappresenterebbe tale storia.
La presentazione dell’IAEA a cura di K. Natesan identifica l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come fattori importanti nella progettazione a fatica–creep dell’acciaio ferritico Grade 91. Queste problematiche spiegano perché un componente possa soddisfare un calcolo della tensione ammissibile e tuttavia richiedere sorveglianza o una nuova valutazione dopo il servizio. Il margine calcolato appartiene alla base di progetto definita.
Questa distinzione costituisce la regola fondamentale. I dati sui materiali descrivono il comportamento in prove specificate. I codici costruttivi prescrivono il modo in cui progettisti e fabbricanti devono utilizzare tali dati. I regolamenti stabiliscono requisiti di sicurezza legalmente cogenti e obblighi di conformità. Nessuno dei tre, singolarmente o congiuntamente, prevede la vita residua di ogni singolo componente. Una valutazione credibile della vita utile deve integrare la base normativa con le effettive storie di temperatura e tensione, i registri delle saldature e delle ispezioni, le deformazioni misurate, lo stato metallurgico, l’esposizione ambientale e un’analisi dei modi di cedimento che distingua la deformazione per creep dalla rottura per creep.
Dati minimi per la valutazione della vita residua
- Identità del materiale Registrare grado, specifica, numero di colata, forma del prodotto e trattamento termico.
- Storia operativa Raccogliere temperature del metallo, gradienti, pressione, variazioni di carico, avviamenti, arresti e interventi di protezione.
- Evidenze dello stato Mappare spessore, cricche, deformazione, durezza, ossidazione, repliche metallografiche e posizioni delle saldature.
- Criterio di cedimento Separare deformazione ammissibile, perdita o instabilità e condizioni terminali di rottura.
Valutazione della vita residua di componenti in acciaio invecchiati
Dati di ispezione e storia di esercizio
La vita residua non è una proprietà fissa di un grado di acciaio. È una stima riferita a un particolare componente, alla storia delle sollecitazioni, alla storia delle temperature, alla geometria, all’ambiente e al criterio di cedimento. Una valutazione utile inizia quindi dal registro di esercizio, anziché da una curva di rottura ricavata da un manuale.
| Metodo di ispezione | Evidenza che può fornire |
|---|---|
| Misurazione ultrasonica dello spessore | Perdita di spessore della parete e assottigliamento locale |
| Esame delle cricche superficiali | Fessurazione connessa alla superficie e distribuzione delle cricche |
| Metallografia su replica | Cavità, recupero, evoluzione dei precipitati e cricche da scorrimento viscoso |
| Mappatura della durezza | Variazioni associate a rinvenimento, recupero, incrudimento a freddo o stato locale della saldatura |
| Frattografia e metallografia | Modalità di frattura, collegamento delle cavità, ossidazione e origine del danneggiamento |
Il registro dovrebbe definire la designazione del materiale, il trattamento termico, la forma del prodotto, lo spessore della parete, il procedimento di saldatura, il metallo d’apporto, il trattamento termico post-saldatura e l’eventuale storia delle riparazioni. “Grade 91” non è sufficiente di per sé: tubi, lamiere, condotte, metallo saldato e zona termicamente alterata possono presentare comportamenti di creep differenti. Il database Creep Data Sheet di NIMS del 2024 illustra l’ampiezza delle evidenze disponibili. I dati relativi al Grade 91 comprendono tubi, lamiere e condotte in acciaio 9Cr-1Mo-V-Nb, a temperature comprese tra 450 e 725 °C e a sollecitazioni comprese tra 30 e 450 MPa, con la resistenza a rottura per creep riportata a 100, 1.000, 10.000 e 100.000 ore. Tali condizioni sono punti di prova, non una previsione secondo cui ogni componente in Grade 91 sopravvivrà 100.000 ore.
La storia delle temperature richiede più di una temperatura massima di progetto. Le temperature del metallo registrate, i gradienti termici, la distribuzione non uniforme dei bruciatori o del flusso, le modifiche all’isolamento e i periodi di surriscaldamento possono modificare il risultato. Una breve escursione può avere scarso effetto sulla deformazione accumulata in un componente, ma accelerare l’ossidazione, l’ingrossamento dei precipitati o il danneggiamento locale in un altro. Anche gli avviamenti, gli arresti, le variazioni di carico, i cicli di pressione e gli interventi di protezione sono rilevanti, poiché l’interazione creep-fatica può concentrare il danno durante i transitori.

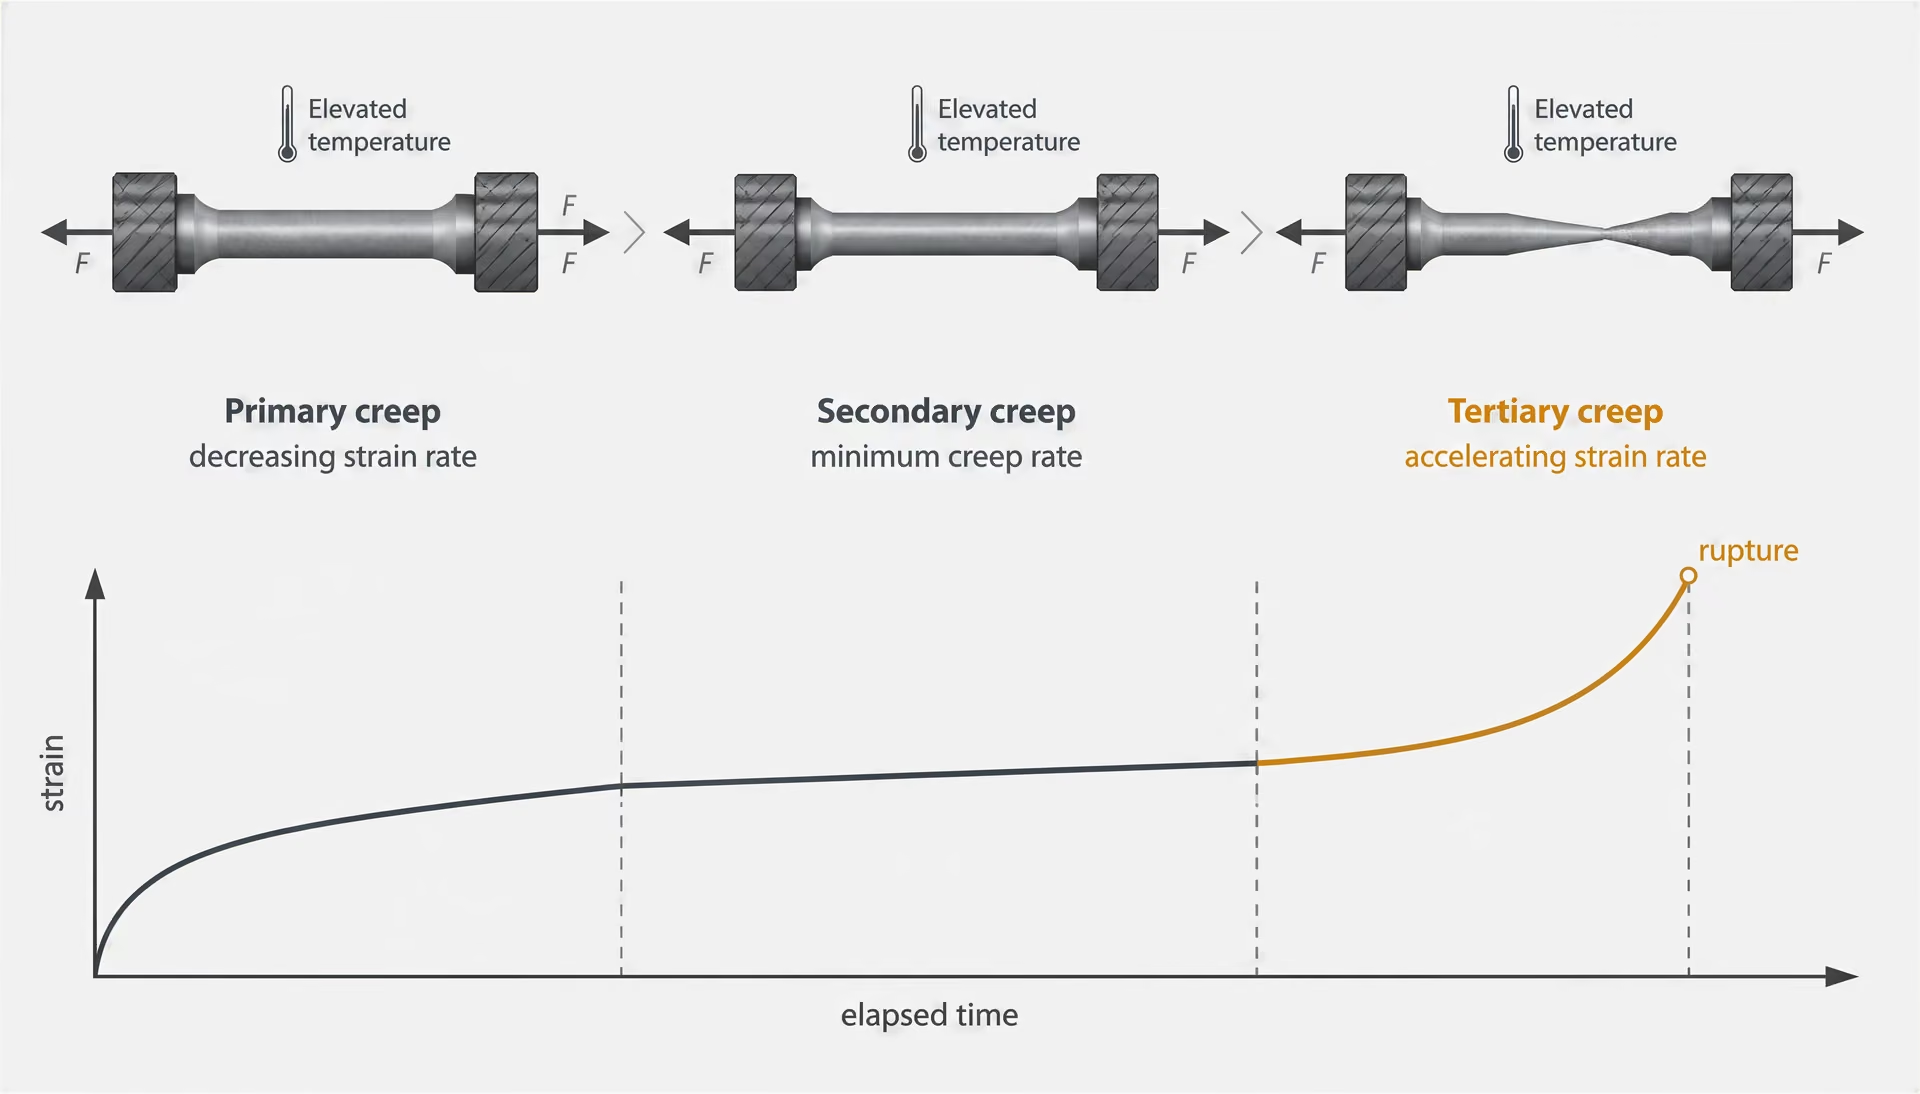
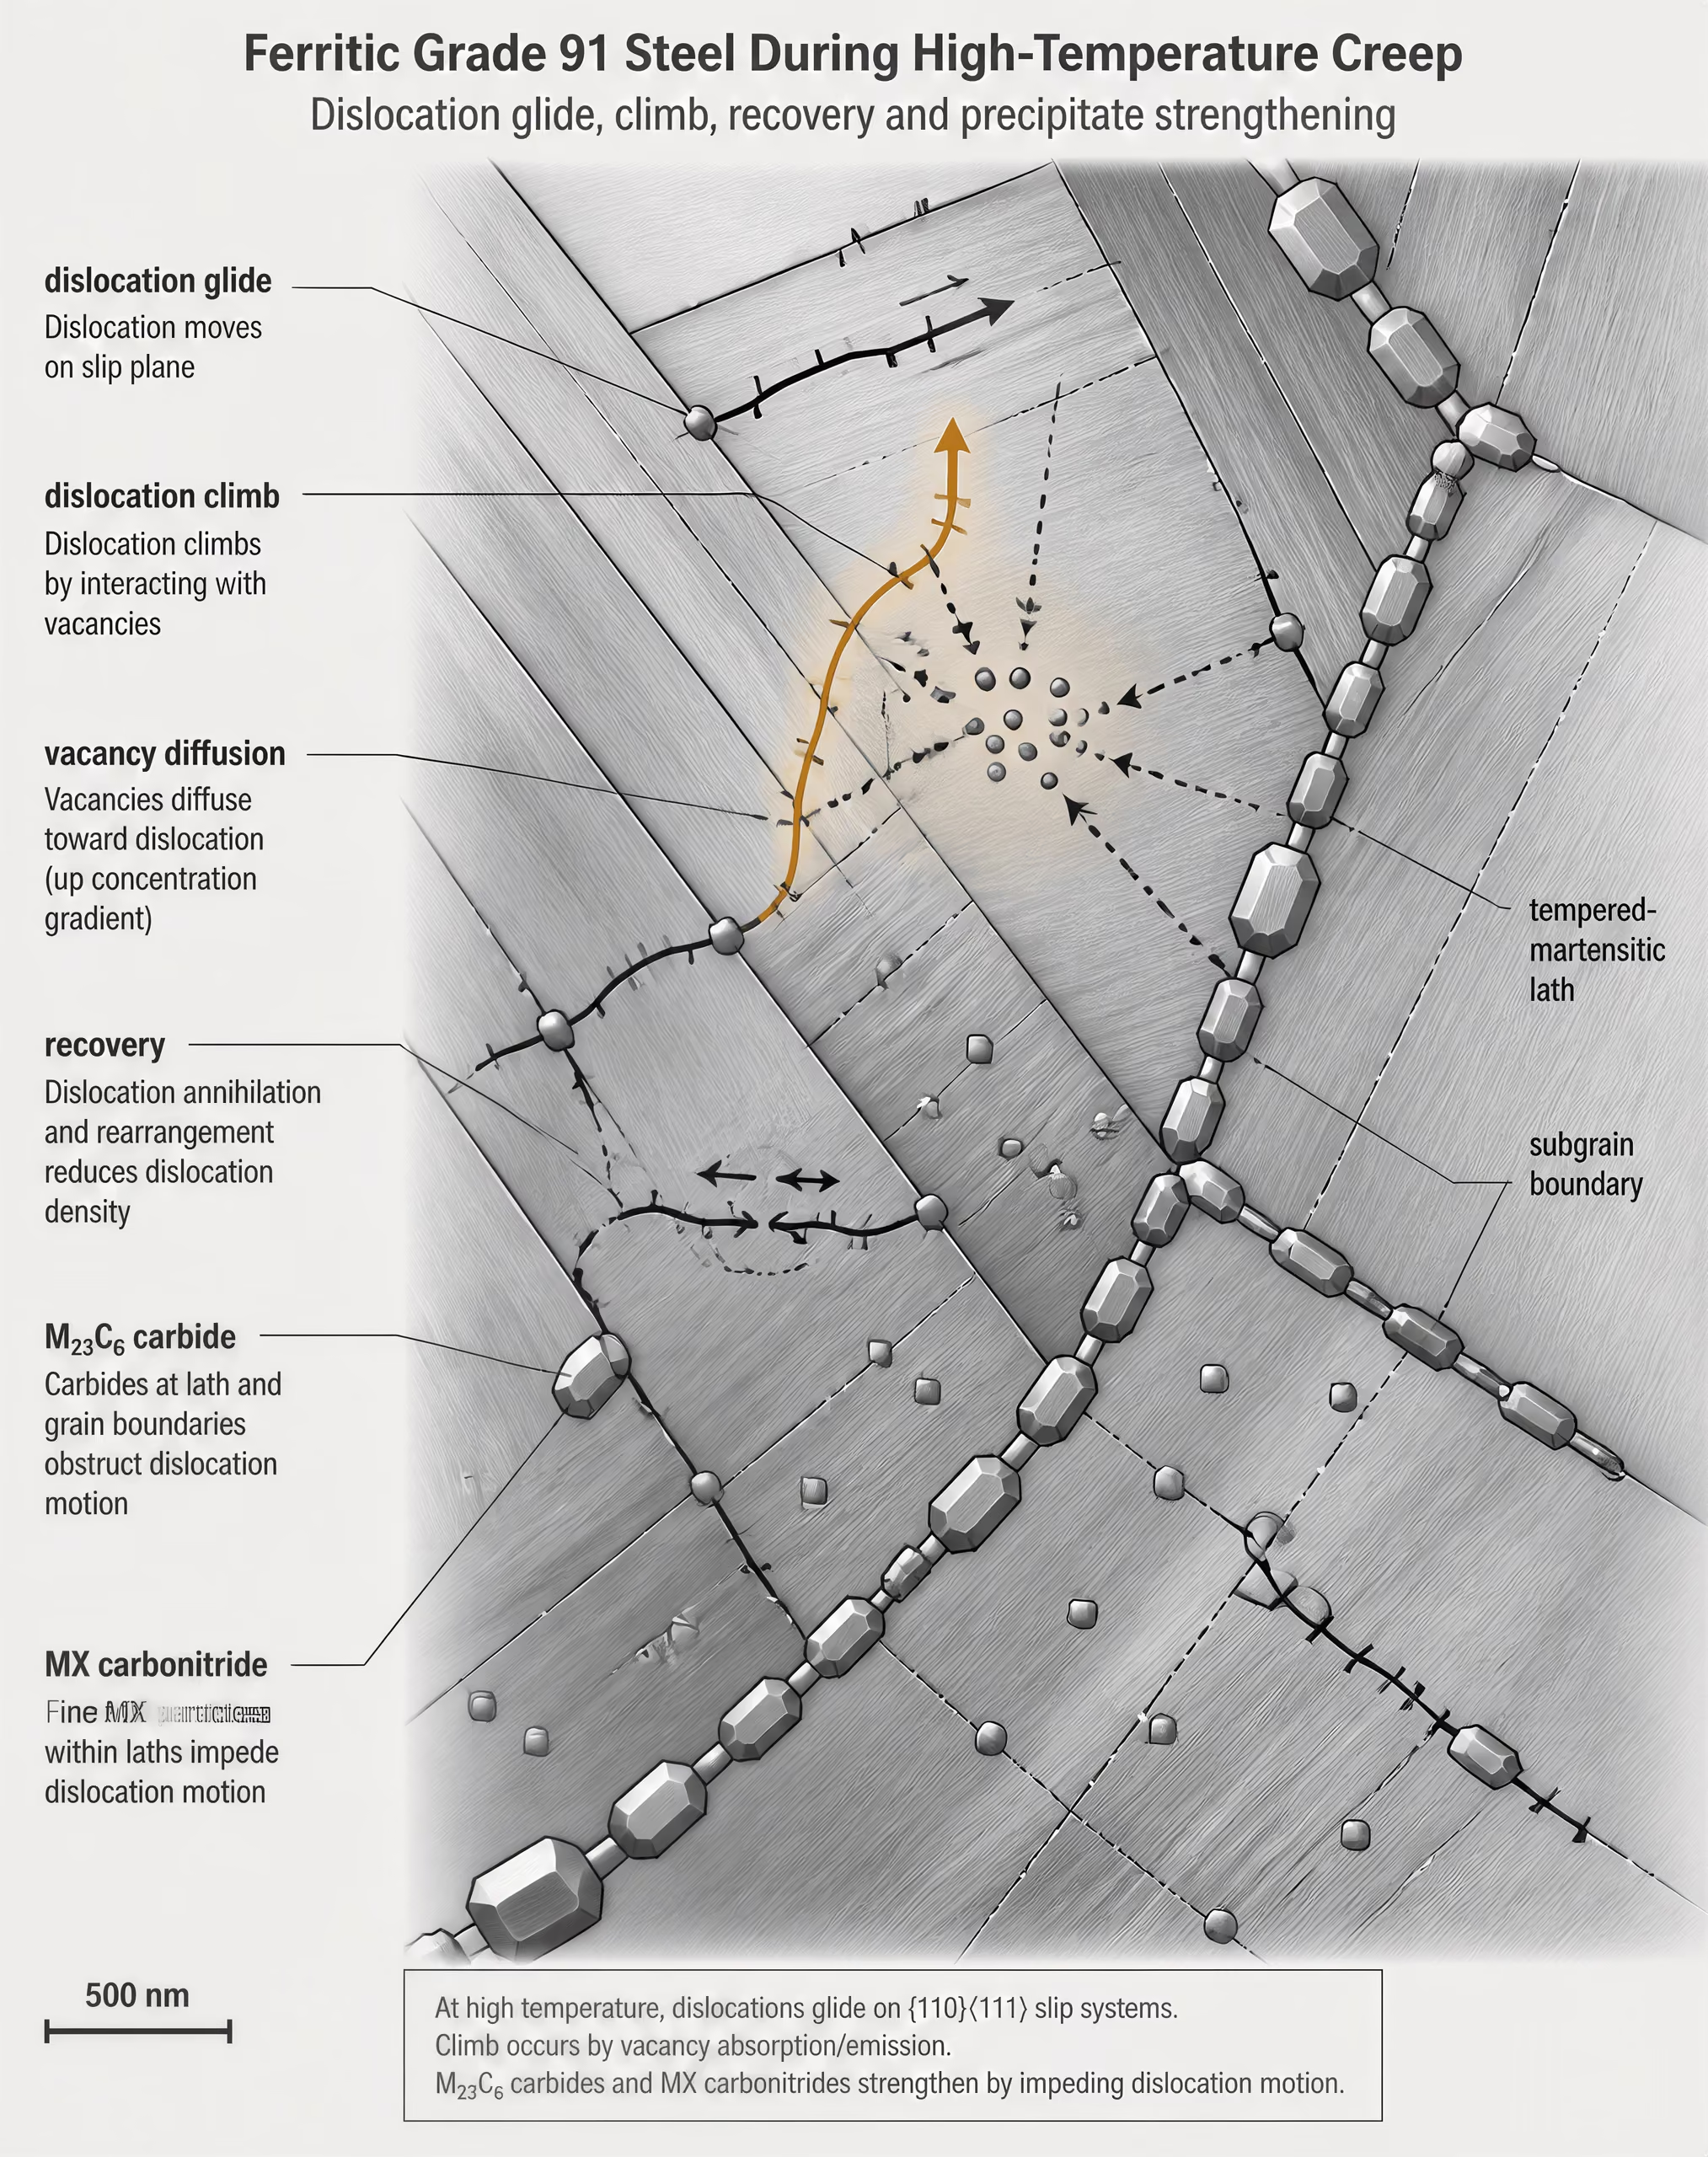
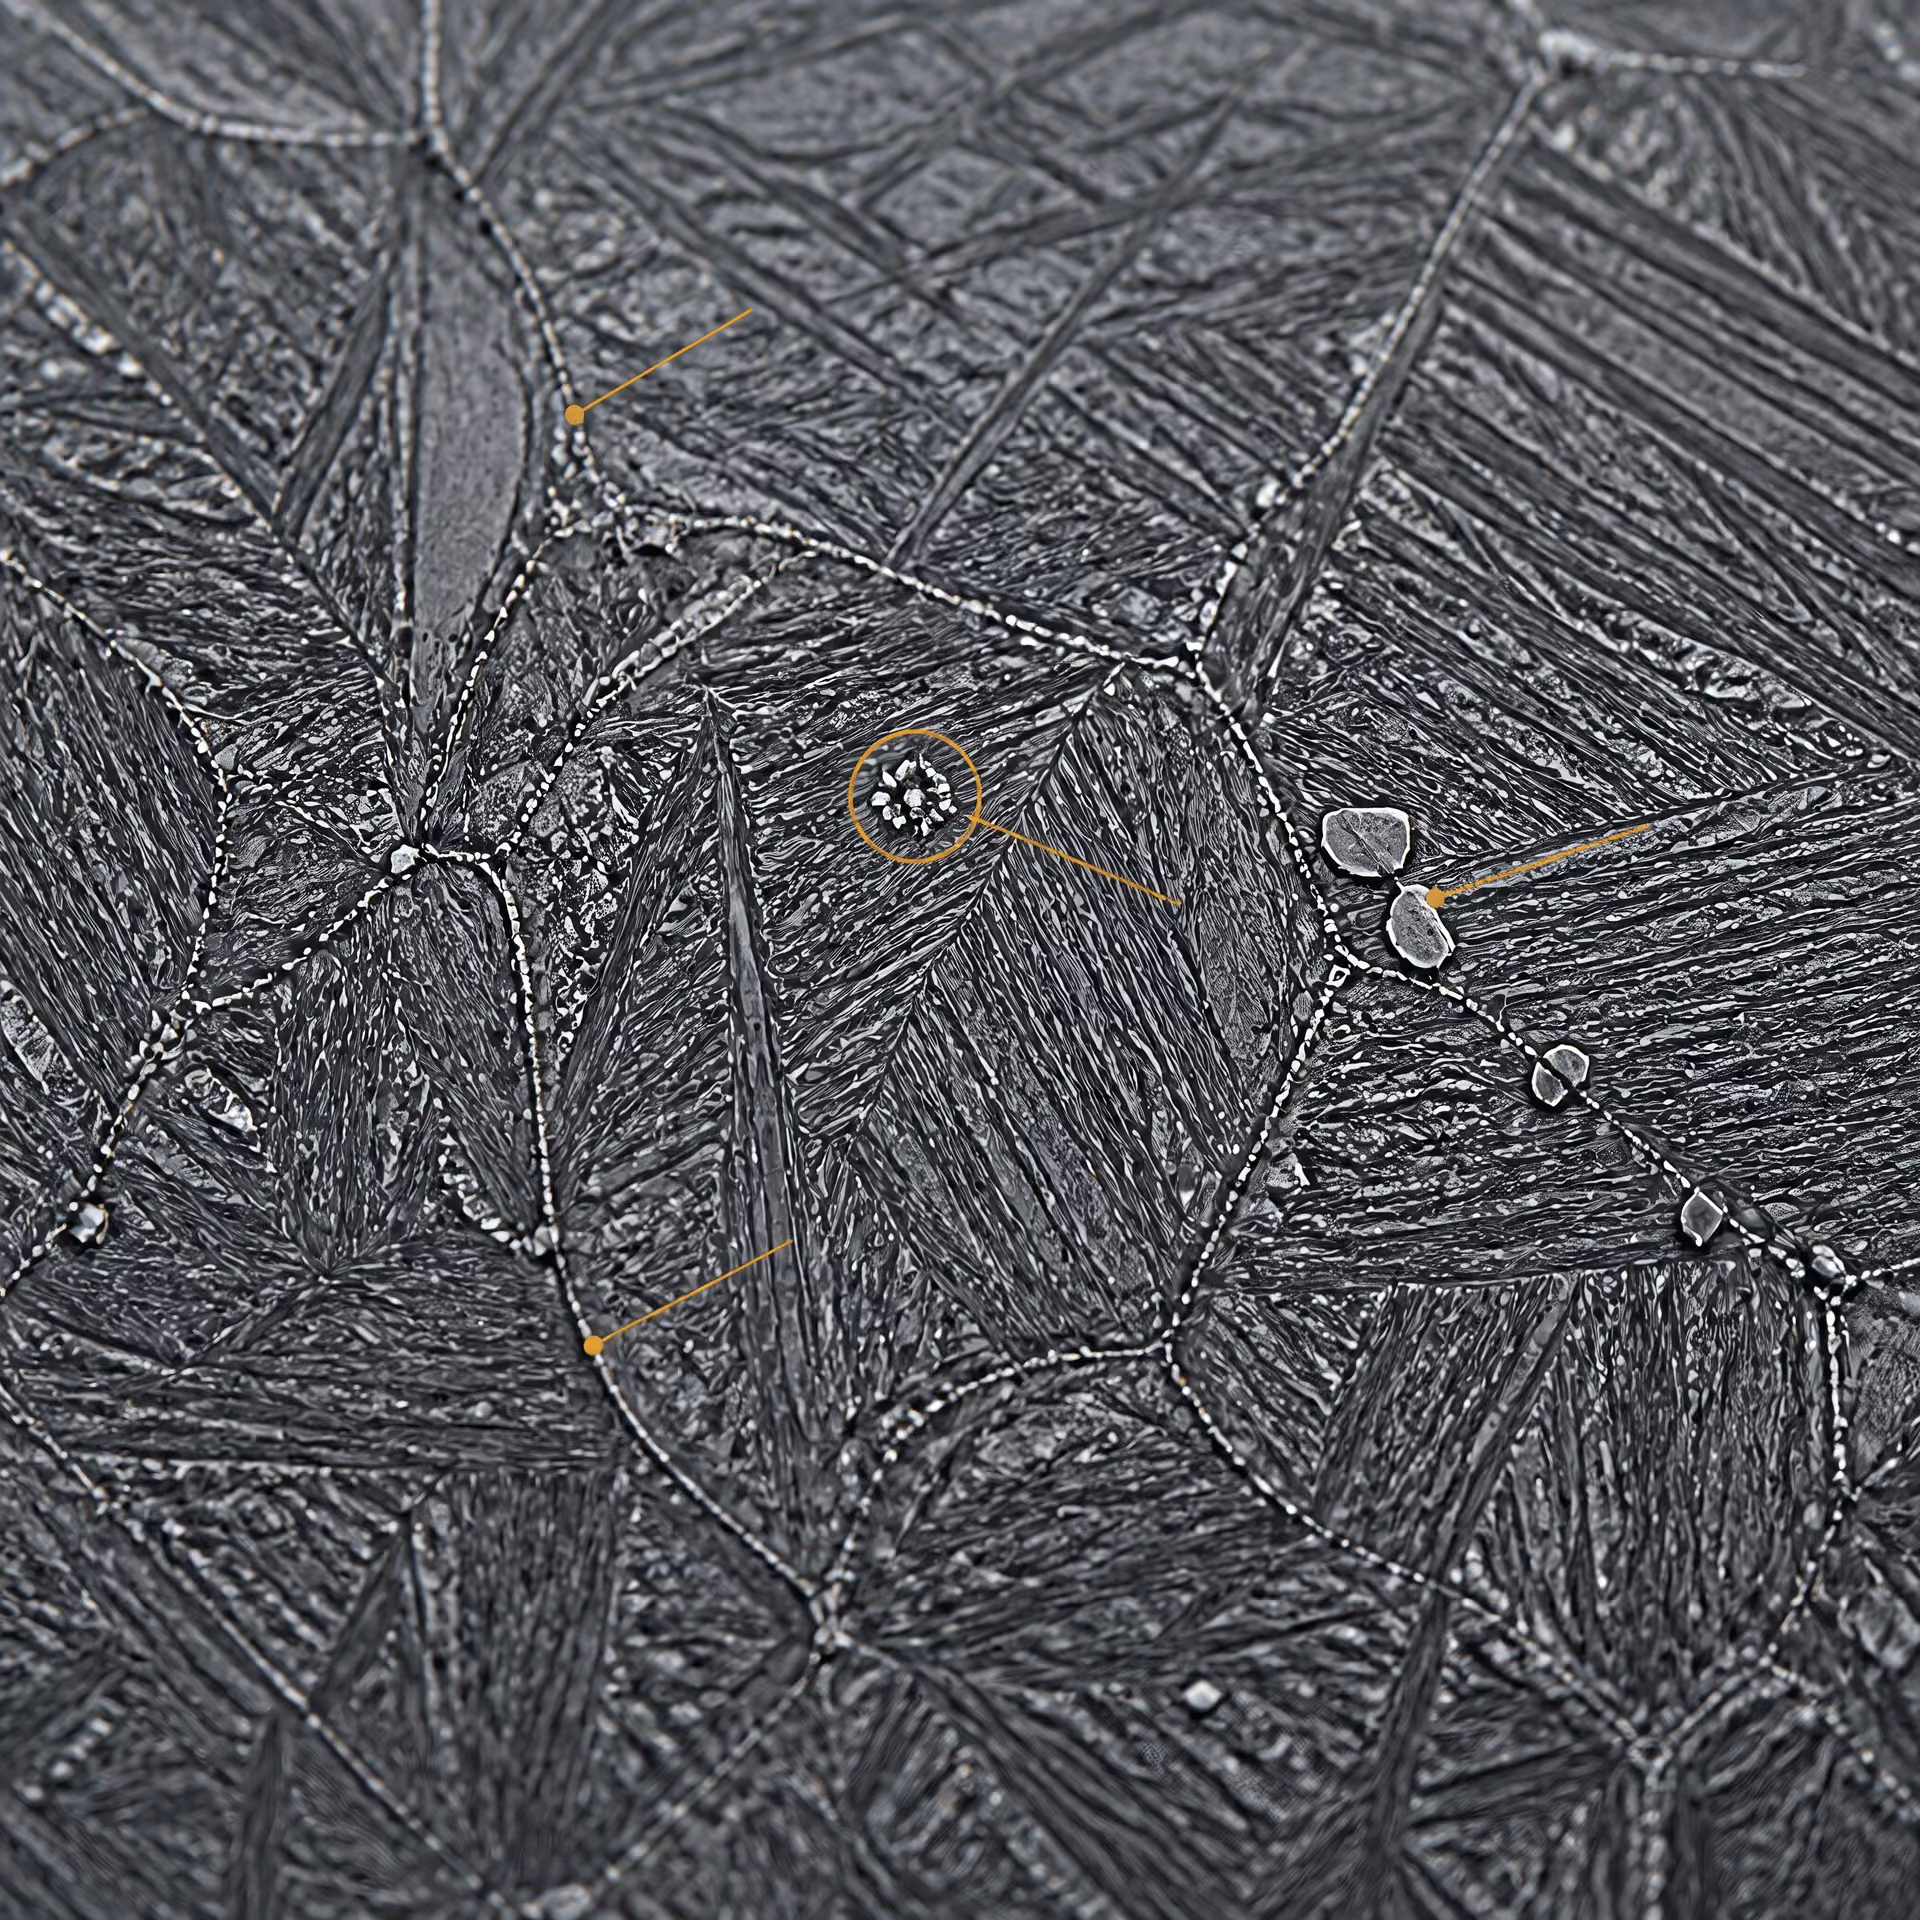
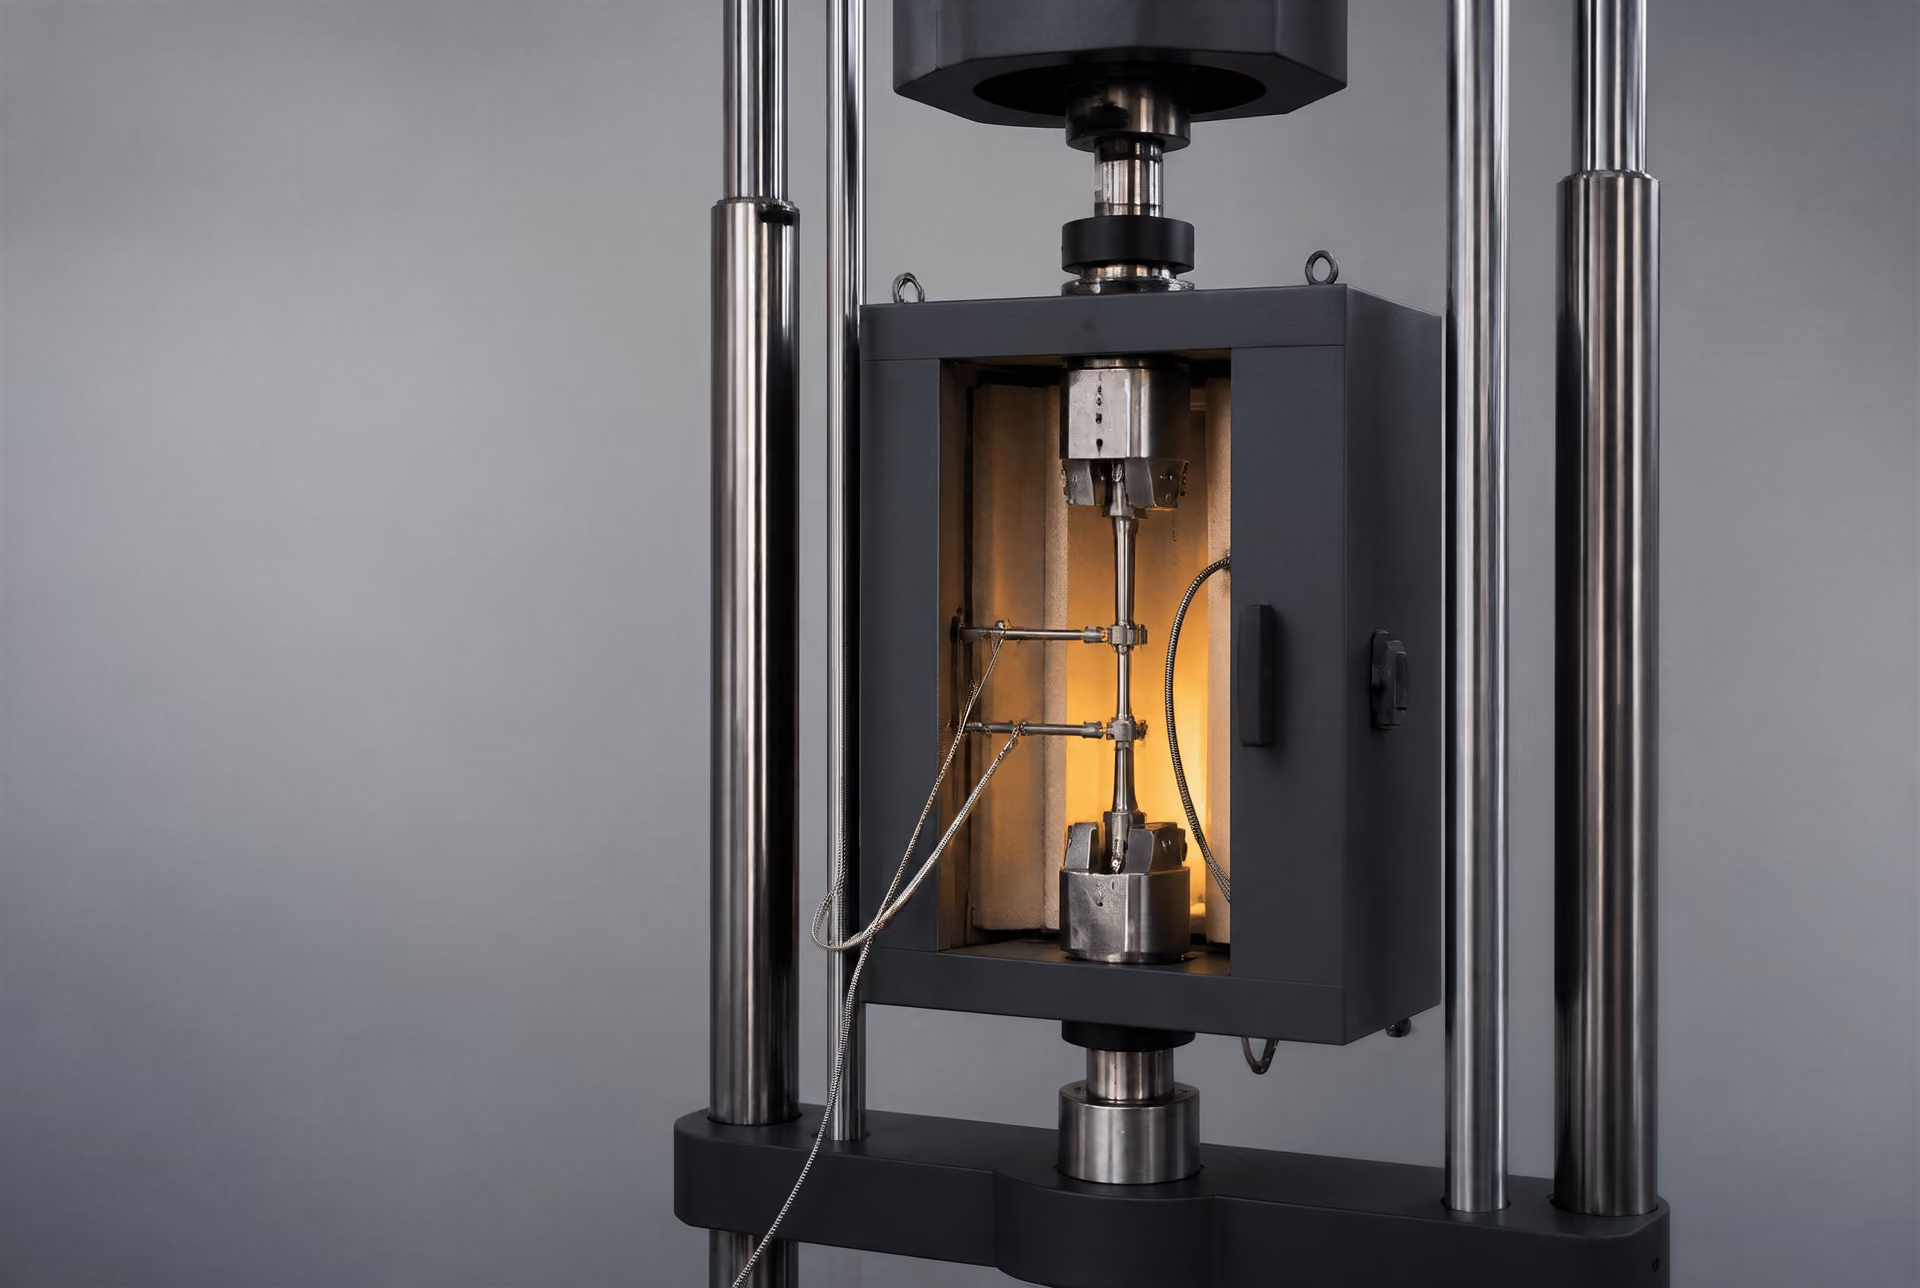
La storia delle sollecitazioni dovrebbe includere la sollecitazione dovuta alla pressione mantenuta, i carichi derivanti dal peso e dai vincoli, le sollecitazioni termiche, la flessione, i carichi sugli ugelli, gli spostamenti dei supporti e le sollecitazioni locali intorno ai piedi delle saldature, agli attacchi, ai fori e alle transizioni di spessore. La sola pressione raramente descrive la sollecitazione massima. I dati dimensionali possono rivelare la risposta accumulata: aumento del diametro, rigonfiamento, incurvamento, assottigliamento, distorsione, allungamento permanente e variazioni dell’allineamento. Una dimensione stabile non dimostra l’assenza di danni, ma un tasso dimensionale crescente è un’evidenza diretta della prosecuzione della deformazione.
I risultati delle ispezioni devono quindi essere correlati all’effettivo percorso di carico. Le misurazioni ultrasoniche dello spessore, gli esami delle cricche superficiali, la radiografia, i metodi a schiera fasata, le misurazioni degli ossidi, le indagini di durezza e la metallografia su replica rispondono a domande differenti. Un calcolo della perdita di spessore della parete non può tenere conto della cavitazione da creep in una saldatura, a meno che tale cavitazione non venga rilevata separatamente. Analogamente, un’indicazione di cricca può determinare l’idoneità al servizio prima che la deformazione generale da creep diventi rilevante.
La metallografia su replica può identificare il danneggiamento in servizio, ma le sole cavità isolate non possono stabilire la vita residua. Limited evidence
La valutazione dovrebbe distinguere tre esiti: deformazione ammissibile, perdita o instabilità e rottura. La rottura per tensione riguarda il tempo fino alla frattura; la valutazione del creep riguarda anche la velocità e l’entità della deformazione prima della frattura. ASTM E139-11(2018), pubblicata da ASTM International, definisce le prove a forza di trazione e temperatura costanti per misurare la deformazione nel tempo nelle prove di creep e il tempo fino alla frattura nelle prove di creep-rupture e stress-rupture. Un calcolo della vita residua che utilizzi il tempo di rottura come se fosse un limite di deformazione risponde alla domanda sbagliata.
Metallografia su replica ed evidenze di durezza
Le repliche offrono un metodo pratico per esaminare le variazioni microstrutturali superficiali senza prelevare un campione di grandi dimensioni. Repliche preparate e indicizzate correttamente possono evidenziare l’evoluzione dei carburi, il rinvenimento o il recupero della martensite o della bainite, l’ingrossamento dei precipitati, le cavità ai bordi di grano e le cricche da creep. La posizione è importante quanto l’immagine. Le repliche del metallo base, del metallo saldato e della zona termicamente alterata non dovrebbero essere considerate intercambiabili, poiché le storie termiche e le reazioni di precipitazione sono differenti.
Nel caso dell’acciaio ferritico Grade 91, una lunga esposizione può ridurre l’efficacia della struttura martensitica rinvenuta attraverso il recupero, le variazioni dei precipitati e la perdita di stabilità dei sottograni. Il materiale dell’IAEA di K. Natesan sulla progettazione a creep-fatica identifica l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le variazioni microstrutturali come fattori rilevanti. Una replica che evidenzi cavità isolate costituisce un’evidenza di danno locale, ma non fornisce di per sé un valore della vita residua. La densità e la forma delle cavità, il loro allineamento, il collegamento tra le cricche, l’area interessata e l’andamento tra una fermata e l’altra forniscono evidenze più solide.
Anche la durezza è utile, ma presenta dei limiti. Una diminuzione della durezza può corroborare l’evidenza di rinvenimento, recupero o esposizione termica; un aumento locale può indicare una regione saldata dura, martensite non rinvenuta, incrudimento o una condizione conseguente a una riparazione. La durezza non può determinare in modo univoco la deformazione da creep o la vita a rottura. Ove possibile, dovrebbe essere confrontata con i valori di fabbricazione documentati, con il materiale adiacente non interessato e con i risultati ottenuti sullo stesso componente.
L’interpretazione microstrutturale deve considerare anche i danni ambientali. L’ossidazione, la carburazione, la decarburazione, gli effetti dell’idrogeno e l’assottigliamento per corrosione possono modificare sia la sezione misurata sia il meccanismo di frattura. ASTM A1091/A1091M, per esempio, riguarda i getti in acciaio legato ferritico Grade C91 con resistenza al creep incrementata, destinati a parti contenenti pressione; la loro struttura martensitica rinvenuta o bainitica è stabilizzata da particelle precipitate. Questa descrizione non rende intercambiabili le evidenze relative a getti in Grade C91 e quelle relative a prodotti lavorati in Grade 91.
Un confronto utile tra le fermate registra gli stessi punti, l’ingrandimento, il metodo di preparazione, il metodo di misura della durezza e la scala delle immagini. Evidenze ripetute possono mostrare se le cavità sono stabili, se aumentano o se si collegano formando cricche. Possono inoltre rivelare un’ipotesi pericolosa: un metallo base apparentemente integro può coesistere con una zona termicamente alterata della saldatura degradata.
Riconciliazione con i modelli di danno da creep
I modelli trasformano i dati di ispezione e i registri di esercizio in una stima, ma non sostituiscono il giudizio ingegneristico sull’incertezza. Il primo compito consiste nel selezionare dati sui materiali coerenti con il grado, la forma del prodotto, la condizione della saldatura, l’intervallo di temperatura, lo stato di sollecitazione e l’ambiente. NIMS fornisce dati raccolti sistematicamente sul creep e sulla rottura relativi ad acciai al carbonio, basso-legati, ad alto contenuto di cromo e austenitici resistenti al calore. NIST identifica i dati di creep-rupture come una delle principali categorie di informazioni sulle proprietà meccaniche necessarie per valutare i metalli ad alta temperatura.
NUREG/CR-6150, pubblicato dalla U.S. Nuclear Regulatory Commission nel 1994, descrive la modellazione del danno da creep-rupture utilizzando i parametri di Larson-Miller e Manson-Haferd per materiali tra cui acciaio al carbonio e acciaio inossidabile. Tali metodi basati sui parametri possono interpolare e organizzare i dati di prova, ma l’estrapolazione in presenza di variazioni ampie di temperatura, sollecitazione, microstruttura o tempo può essere determinante. Dovrebbero essere trattati come evidenze all’interno di un intervallo di dati definito, non come previsioni universali della vita utile.
Un calcolo può integrare il danno in condizioni variabili, confrontare la deformazione prevista con la variazione dimensionale misurata e verificare ipotesi alternative per la sollecitazione e la temperatura locali. Lo studio di meccanica del danno continuo basato su Wilshire, riportato nel 2022 dall’Office of Scientific and Technical Information del U.S. Department of Energy, combina le equazioni di Wilshire con la meccanica del danno continuo per prevedere la deformazione da creep, la velocità minima di creep, il danno e la vita a rottura sotto sollecitazione per l’acciaio P91. Prima della pubblicazione, i nomi degli autori dello studio dovrebbero essere verificati nel record collegato, anziché essere dedotti. I suoi risultati descrivono comunque un modello e un insieme di dati, non ogni saldatura in P91 o ogni storia di esercizio.
Elenco di controllo per il confronto dei dati di scorrimento viscoso
- Materiale Grado, specifica, forma del prodotto, trattamento termico, colata e orientamento.
- Carico Tensione applicata, definizione della tensione, metodo di carico e geometria.
- Temperatura Temperatura del provino o del tratto utile, tolleranza di regolazione e gradienti.
- Misurazione Metodo di misura della deformazione, lunghezza utile, interruzioni e durata della prova.
- Esito Stato della rottura, posizione della frattura, modalità di frattura e storia della deformazione.
La concordanza tra la deformazione modellata e il rigonfiamento misurato è incoraggiante, ma non convalida automaticamente la vita a rottura. Una discrepanza può indicare una temperatura errata, una sollecitazione locale sottostimata, la variabilità del materiale, il degrado della saldatura o un diverso meccanismo di danno. Una valutazione solida riporta queste spiegazioni alternative e mostra come cambia l’intervallo stimato quando esse vengono applicate.
Le regole progettuali e normative definiscono il modo in cui le evidenze devono essere interpretate. ASME BPVC Section II, Part D fornisce le proprietà dei materiali, mentre ASME Section III, Division 5 tratta le regole di costruzione per i componenti di reattori ad alta temperatura. La Direttiva 2014/68/EU richiede che, nei casi in cui il creep sia significativo nella progettazione delle attrezzature a pressione, vengano considerate le proprietà relative al creep e i limiti prescritti. Tali regole circoscrivono la valutazione; non trasformano un’ispezione in un valore garantito della vita utile. Il risultato difendibile è un intervallo documentato, collegato alla condizione osservata, a storie di carico credibili, alle evidenze relative al materiale e a un limite dichiarato di frattura o deformazione.
Come confrontare i dati di creep senza interpretarli erroneamente
Una curva di creep non è una costante del materiale. È la risposta di un particolare provino, prelevato da uno specifico prodotto e da una specifica colata, sottoposto a prova a una temperatura e a una tensione definite per una durata stabilita. Prima di confrontare due curve, registrare integralmente le condizioni di prova: grado e specifica dell’acciaio, forma del prodotto, trattamento termico, orientamento del provino, dimensioni del tratto utile, tensione applicata e modalità di calcolo, temperatura di prova e relativa tolleranza di controllo, atmosfera, metodo di misurazione della deformazione, durata della prova e indicazione dell’eventuale rottura del provino.
Questa distinzione è importante perché il creep è una deformazione dipendente dal tempo sotto carico e temperatura costanti, mentre la rottura sotto sforzo si concentra principalmente sul tempo alla frattura. ASTM E139-11(2018), pubblicata da ASTM International, disciplina la misurazione della deformazione in funzione del tempo nelle prove di creep e la misurazione del tempo alla frattura nelle prove di rottura per creep e di rottura sotto sforzo, condotte a forza di trazione e temperatura costanti. Una curva della durata a rottura non può quindi rispondere a una domanda sulla deformazione ammissibile se non sono disponibili anche dati sulla deformazione. Allo stesso modo, una prova di creep di breve durata non può stabilire un limite di esercizio credibile di 100.000 ore.
Assi della tensione, della temperatura e del tempo alla rottura
Leggere entrambi gli assi prima di valutare la graduatoria apparente delle curve. I dati di rottura sono comunemente rappresentati riportando la tensione in funzione del tempo alla rottura a temperature fisse, ma la rappresentazione può essere lineare, logaritmica oppure trasformata mediante un parametro quale Larson–Miller o Manson–Haferd. Una curva che appare quasi rettilinea in un grafico può cambiare pendenza in un altro, soprattutto quando il meccanismo dominante passa dal creep per dislocazione alla deformazione assistita dalla diffusione, al danneggiamento dei bordi di grano o all’instabilità dei precipitati.
Anche la tensione deve essere definita con precisione. La tensione nominale ingegneristica, la tensione vera e la tensione calcolata sulla base dell’area originale o dell’area variabile della sezione trasversale non sono intercambiabili durante prove caratterizzate da una deformazione significativa. La temperatura è altrettanto importante. Una differenza di appena alcune decine di gradi può provocare una grande variazione della durata a rottura, mentre un gradiente di temperatura attraverso un provino spesso può produrre una media fuorviante. Registrare se la temperatura indicata è quella del forno, del provino o del tratto utile.
Il dataset dell’NIMS relativo al Grado 91 illustra l’entità del problema del confronto. I dati dell’acciaio 9Cr-1Mo-V-Nb coprono l’intervallo da 450 a 725 °C e da 30 a 450 MPa, con la resistenza alla rottura per creep riportata a 100, 1.000, 10.000 e 100.000 ore. Questi quattro punti temporali non sono misure intercambiabili della “resistenza alle alte temperature”. Un acciaio può mantenere una tensione elevata a 100 ore, ma subire un calo marcato a 100.000 ore se la sua microstruttura si ingrossa o se i suoi precipitati perdono efficacia.
I valori relativi a tempi lunghi sono spesso stimati a partire da prove più brevi mediante equazioni adattate ai dati. NUREG/CR-6150, pubblicato dalla U.S. Nuclear Regulatory Commission nel 1994, descrive gli approcci di Larson–Miller e Manson–Haferd per gli acciai al carbonio e inossidabili. Tali parametri sono strumenti di interpolazione, non autorizzano a ignorare i cambiamenti del meccanismo di danneggiamento. Nel 2022 è stato pubblicato, per l’acciaio P91, un modello che combina le equazioni di Wilshire con la meccanica del danneggiamento continuo per prevedere la deformazione da creep, la velocità minima di creep, il danneggiamento e la durata alla rottura sotto sforzo. Il suo scopo è rappresentare qualcosa di più di una singola estrapolazione lineare.
Dispersione dei dati, prove censurate e variazioni tra colate
I dati di creep presentano dispersione perché gli acciai differiscono da una colata all’altra e perché piccole differenze nella dimensione dei grani, nella struttura dei grani di austenite precedente, nella distribuzione dei carburi, nella popolazione dei precipitati, nel rinvenimento e nella deformazione a freddo possono modificare sia la velocità di deformazione sia il modo di frattura. Il Grado 91 ne è un esempio evidente: la sua struttura martensitica rinvenuta dipende dalle modalità di normalizzazione e rinvenimento, mentre l’esposizione prolungata può modificare la struttura a lamelle e i precipitati. K. Natesan dell’International Atomic Energy Agency ha individuato l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come fattori importanti nella progettazione a fatica da creep del Grado 91.
Una prova che non si è conclusa con una frattura non è un punto dati fallito. È un’osservazione censurata: il provino è sopravvissuto almeno fino al momento dell’interruzione, ma la sua durata finale alla rottura è sconosciuta. Contrassegnare separatamente le prove interrotte e i risultati di rottura effettiva. Una curva adattata utilizzando esclusivamente i provini rotti può sottostimare la sopravvivenza, mentre trattare ogni prova interrotta come se il provino si fosse rotto al momento dell’arresto può sottostimare la durata. Riportare anche il motivo dell’interruzione: un guasto dell’apparecchiatura, la rimozione programmata, l’ossidazione, una perdita o un’ispezione pianificata possono avere implicazioni diverse.
Non confondere una tendenza media con un valore di progetto. Una regressione che attraversa il centro di un dataset descrive il comportamento atteso della popolazione sottoposta a prova; non fornisce una tensione ammissibile sicura. Le regole di progettazione possono applicare adattamenti al limite inferiore, fattori di dispersione, requisiti minimi delle proprietà, frazioni di danneggiamento o limiti sulla deformazione totale e sulla durata alla rottura. NIST identifica i dati di rottura per creep come una classe importante di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata. ASME BPVC Section II, Part D fornisce le proprietà dei materiali per la progettazione, mentre ASME Section III, Division 5 tratta le regole costruttive per i componenti di reattori operanti ad alta temperatura. Anche la Direttiva 2014/68/UE richiede proprietà correlate al creep e limiti prescritti quando il creep è significativo nella progettazione di attrezzature a pressione.
Confronti tra tubi, lamiere, condotte, getti e saldature
La forma del prodotto fa parte della descrizione del materiale. Tubi, lamiere e condotte possono essere sottoposti a rapporti di riduzione, trattamenti termici, posizioni nello spessore e direzioni di campionamento differenti. Un provino longitudinale ricavato da un tubo non rappresenta necessariamente un provino trasversale ricavato da una lamiera. Lo spessore influenza la velocità di raffreddamento e quindi la dimensione dei grani e la distribuzione dei precipitati. Anche le condizioni superficiali e la decarburazione possono influenzare in modo sproporzionato un piccolo provino per prove di rottura.
I getti richiedono una cautela ancora maggiore. ASTM A1091/A1091M riguarda i getti in acciaio legato ferritico di Grado C91, con resistenza al creep migliorata, destinati a parti contenenti pressione. La loro microstruttura martensitica o bainitica rinvenuta è stabilizzata da particelle precipitate, ma la segregazione nei getti, la porosità, lo spessore della sezione e la struttura locale di solidificazione generano differenze che non possono essere valutate sulla base del solo nome del grado. I dati relativi ai getti “C91” non dovrebbero essere confrontati direttamente con i dati relativi a tubi lavorati di Grado 91 senza verificare la specifica, il processo di lavorazione, il trattamento termico e la posizione di campionamento.
I componenti saldati aggiungono diverse popolazioni distinte: metallo di saldatura, linea di fusione, zona termicamente alterata a grani grossolani, zona termicamente alterata a grani fini o intercritica e metallo base non alterato. La regione più debole può controllare la rottura anche quando la curva del metallo base appare favorevole. La procedura di saldatura, il trattamento termico post-saldatura, la storia delle riparazioni, la tensione residua e la posizione dell’intaglio nel provino devono quindi accompagnare il risultato.
Infine, evitare due scorciatoie allettanti. La resistenza a trazione a temperatura ambiente non predice le prestazioni a lungo termine in condizioni di creep, e un singolo risultato di rottura di breve durata non stabilisce una graduatoria di comportamento in esercizio. Confrontare innanzitutto tensione, temperatura, scala temporale, forma del prodotto, orientamento, trattamento e posizione della rottura corrispondenti. Solo in seguito si dovrebbe utilizzare una curva per la progettazione.
Errori comuni nella selezione e nell’analisi degli acciai per alte temperature
Trattare la resistenza al creep come un unico valore
Un acciaio non possiede una “resistenza alle alte temperature” universale. La tensione ammissibile dipende dalla temperatura, dal tempo di esposizione, dallo stato tensionale, dal limite di deformazione, dalla forma del prodotto, dalla microstruttura, dall’ambiente e dal modo di cedimento oggetto della valutazione. Un risultato di trazione a breve termine può descrivere la resistenza a un carico applicato rapidamente a 600 °C, ma non può sostituire la valutazione della stabilità dimensionale per 100.000 ore alla stessa temperatura.
La progettazione contro lo scorrimento viscoso dovrebbe utilizzare dati specifici del prodotto e dipendenti dal tempo e dalla temperatura, anziché un unico valore di resistenza ad alta temperatura. Strong evidence
Il creep e la rottura per tensione sono misurazioni correlate, ma differenti. Il creep riguarda la deformazione dipendente dal tempo sotto carico costante; la rottura per tensione registra il tempo alla frattura. ASTM E139-11(2018), la norma di prova di ASTM International, distingue questi scopi considerando, nelle prove di creep, la deformazione in funzione del tempo e, nelle prove di rottura per creep e di rottura per tensione, il tempo alla frattura sotto forza di trazione e temperatura costanti. Un componente può quindi non soddisfare i requisiti di progetto a causa di una deformazione eccessiva, di un’instabilità locale, di una perdita o di una riduzione del gioco prima che un provino di rottura giunga alla frattura.
Il dataset NIMS relativo al Grado 91 illustra perché un singolo valore possa essere fuorviante. Per tubi, lamiere e condotte in acciaio 9Cr-1Mo-V-Nb, la banca dati copre temperature da 450 a 725 °C e tensioni da 30 a 450 MPa, con resistenze alla rottura riportate a 100, 1.000, 10.000 e 100.000 ore. Questi valori non sono punti intercambiabili di un’unica tabella della resistenza. Descrivono una superficie nello spazio tensione-temperatura-tempo, e il punto pertinente deve corrispondere alla storia di esercizio. NIMS mantiene inoltre dati raccolti sistematicamente per acciai al carbonio, basso-legati, ad alto contenuto di cromo e austenitici resistenti al calore; NIST identifica i dati di rottura per creep come una delle principali categorie di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata.
Il Grado 91 evidenzia un altro errore frequente: presumere che ogni forma di prodotto si comporti in modo identico. Tubi, lamiere, condotte, forgiati, metallo saldato e zone termicamente alterate possono differire per dimensione dei grani di austenite preesistente, condizioni di rinvenimento, popolazione di precipitati, tensioni residue e storia di lavorazione. Il P91 è un acciaio martensitico rinvenuto la cui resistenza al creep dipende fortemente dalla struttura a lamelle e dai precipitati. ASTM A1091/A1091M Grado C91 riguarda i getti per componenti a contenimento di pressione, nei quali una microstruttura martensitica rinvenuta o bainitica viene stabilizzata da particelle precipitate. La sola indicazione “Grado 91” non fornisce informazioni sufficienti per una valutazione; sono importanti la specifica, la forma del prodotto, il trattamento termico, le condizioni della saldatura e dati di prova tracciabili.
L’alternativa all’approccio basato su un singolo valore è un modello del materiale dipendente dal tempo e dalla temperatura, supportato da dati specifici del prodotto. I valori di progetto devono quindi essere ricavati dalle norme applicabili, non ricostruiti a partire da un dato allettante di resistenza a trazione. ASME BPVC Section II, Part D fornisce le proprietà di progetto dei materiali, mentre ASME BPVC Section III, Division 5 stabilisce le regole costruttive per i componenti di reattori ad alta temperatura. Quando il creep è significativo nelle apparecchiature in pressione, la Direttiva 2014/68/EU richiede che siano prese in considerazione le proprietà correlate al creep e i limiti prescritti per gli acciai ferritici e austenitici.
Ignorare il tempo e i transitori
Una prova a temperatura e carico costanti è utile, ma i componenti degli impianti raramente sperimentano una storia di questo tipo. Caldaie, collettori, componenti di reattori e tubazioni del vapore sono sottoposti ad avviamenti, arresti, variazioni di carico, stratificazione termica, vibrazioni e sovraccarichi occasionali. Questi eventi modificano le tensioni e le velocità di deformazione, producono gradienti termici e possono sovrapporre la fatica al creep.
Ignorare i transitori è particolarmente pericoloso per il Grado 91. Il materiale dell’IAEA di K. Natesan sulla progettazione a creep-fatica identifica l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come fattori importanti nel Grado 91 ferritico. Un calcolo basato soltanto sul creep stazionario può non rilevare il rilassamento durante una fase di mantenimento, la deformazione plastica durante una rapida variazione di temperatura o il danno accumulato quando una regione ammorbidita assorbe una quota maggiore del carico.
Anche l’invecchiamento termico modifica il materiale durante l’esercizio. Gli acciai martensitici rinvenuti possono perdere la struttura delle dislocazioni, ingrossare o trasformare i precipitati e sviluppare danni localizzati in prossimità delle saldature. Le reazioni dei carburi e l’attacco ambientale possono ridurre la resistenza senza alcuna variazione della designazione nominale del grado. I capitoli di ASM International su Creep and Stress Rupture Failures e Design for High-Temperature Applications collocano questi meccanismi accanto alla velocità di deformazione, al modo di frattura, all’instabilità metallurgica, agli effetti ambientali e all’interazione creep-fatica. Non si tratta di correzioni facoltative da applicare dopo una verifica di base delle tensioni.
L’analisi dovrebbe riprodurre l’effettiva storia di temperatura e tensione, suddividere l’esercizio nelle fasi di mantenimento e nei transitori pertinenti e utilizzare un metodo accettato per la valutazione del danno o della deformazione. Per la valutazione della rottura, i calcoli del danno cumulativo possono essere appropriati quando le loro ipotesi sono compatibili con il materiale e con la storia di carico. NUREG/CR-6150, pubblicato dalla U.S. Nuclear Regulatory Commission nel 1994, descrive la modellazione del danno da rottura per creep utilizzando i parametri di Larson-Miller e Manson-Haferd per acciai al carbonio e inossidabili. Questi parametri organizzano i dati; non eliminano la necessità di esaminare l’accumulo di deformazione, gli effetti delle saldature, i carichi ciclici e l’invecchiamento.
Estrarre dati oltre i limiti delle evidenze
Le lunghe durate di esercizio incoraggiano il fitting aggressivo delle curve. Un numero limitato di prove della durata di alcune migliaia di ore viene adattato a una relazione di Larson-Miller, quindi esteso a diversi decenni come se il meccanismo dominante non potesse cambiare. Si tratta di un’ipotesi, non di una misurazione.
L’estrapolazione a lungo termine diventa inaffidabile quando precipitazione, recupero, cavitazione ai bordi di grano, ossidazione o un altro processo di danneggiamento inizia a controllare il comportamento. Una curva che si adatta ai dati di rottura di breve durata può prevedere una pendenza errata quando il materiale entra in un regime diverso. Per questo la serie NIMS relativa al Grado 91 raggiunge intervalli di rilevamento fino a 100.000 ore: la valutazione della vita utile richiede dati prossimi alla scala temporale dichiarata, non soltanto un’equazione elegante.
Un’estrapolazione difendibile verifica i residui, l’intervallo di temperature e tensioni considerato, la forma del prodotto, la censura delle prove non giunte a rottura e il permanere della credibilità fisica del meccanismo adattato. Dovrebbe essere confrontata con colate indipendenti e con risultati di maggiore durata. Lo studio del 2022 basato su Wilshire e sulla meccanica del danno continuo relativo al P91 combina le equazioni di Wilshire con la meccanica del danno continuo per prevedere la deformazione da creep, la velocità minima di creep, il danno e la vita a rottura per tensione. Ciò è più informativo del semplice adattamento del tempo alla rottura, ma gli autori e il record bibliografico esatto dovrebbero essere verificati rispetto alla voce OSTI del U.S. Department of Energy prima della pubblicazione.
La regola pratica è rigorosa: non estendere mai una curva adattata al di fuori dell’intervallo dimostrato di temperatura, tensione, microstruttura e tempo senza dichiarare un’incertezza e condurre una verifica del meccanismo. Quando le evidenze sono scarse, è preferibile ricorrere ai valori conservativi delle norme, al monitoraggio dei componenti, alla metallografia su repliche e alla valutazione della vita utile basata sulle ispezioni, anziché a una falsa precisione. Un numero con sei cifre decimali rimane una speculazione se lo stato del materiale o il meccanismo di cedimento è cambiato.
Quadro di riferimento per lo scorrimento viscoso e la rottura per tensione degli acciai
Lo scorrimento viscoso e la rottura per tensione sono fenomeni correlati, ma distinti. Lo scorrimento viscoso è una deformazione dipendente dal tempo sotto carico sostenuto e a temperatura elevata; la rottura per tensione pone invece l’accento sul tempo trascorso prima della frattura sotto una tensione e a una temperatura specificate. Un registro attendibile richiede pertanto più di un singolo valore di “resistenza alle alte temperature”. Deve collegare il metodo di prova, lo stato del materiale, la storia deformativa, l’esito della frattura e la regola di progettazione utilizzata per interpretare il risultato.
Fonti ASTM, ASM, NIMS e NIST
ASTM E139-11(2018), pubblicata da ASTM International, è il principale riferimento per i metodi di prova applicabili ai materiali metallici sottoposti a forza di trazione e temperatura costanti. Essa riguarda la misurazione della deformazione in funzione del tempo nelle prove di scorrimento viscoso e la misurazione del tempo alla frattura nelle prove di rottura per scorrimento viscoso e di rottura per tensione. La norma non trasforma ogni risultato in un valore ammissibile di progetto. Stabilisce come condurre e riportare l’esperimento, comprese le condizioni del provino e della prova che determinano la comparabilità.
ASM International fornisce la spiegazione metallurgica che uno standard di prova, da solo, non può offrire. I capitoli dell’ASM Handbook dedicati a “Creep and Stress Rupture Failures” e “Design for High-Temperature Applications” discutono i meccanismi di deformazione, gli effetti della tensione e della temperatura, i modi di frattura, l’attacco ambientale, l’instabilità metallurgica, l’invecchiamento, le reazioni dei carburi, l’interazione tra scorrimento viscoso e fatica e i metodi analitici per la progettazione a rottura per scorrimento viscoso. Questi capitoli sono particolarmente utili quando un risultato cambia con il tempo di esposizione perché i precipitati si ingrossano, la martensite si rinviene, i grani evolvono o l’ossidazione modifica la sezione resistente effettiva.
NIMS fornisce una fonte di dati più sistematica. Il database Creep Data Sheet del National Institute for Materials Science comprende acciai al carbonio, basso-legati, ad alto contenuto di cromo e austenitici resistenti al calore. Il dataset Grade 91 del 2024 riguarda tubi, piastre e condotte in acciaio 9Cr-1Mo-V-Nb, nell’intervallo da 450 a 725 °C e da 30 a 450 MPa. La resistenza alla rottura per scorrimento viscoso è riportata a 100, 1.000, 10.000 e 100.000 ore. Questo intervallo mostra perché un valore citato senza una base temporale possa essere fuorviante: lo stesso grado può presentare livelli di tensione utilizzabili sostanzialmente diversi a 1.000 e a 100.000 ore.
Anche le designazioni dei gradi devono essere mantenute precise. ASTM A1091/A1091M riguarda i getti in acciaio legato ferritico di grado C91, rinforzato per la resistenza allo scorrimento viscoso, destinati a componenti contenenti pressione. La sua struttura martensitica rinvenuta o bainitica è stabilizzata da particelle precipitate che aumentano la resistenza alla rottura per scorrimento viscoso, ma la designazione non elimina la necessità di documentare lo stato del getto, il trattamento termico, lo spessore della sezione e l’esposizione in servizio.
NIST identifica i dati sulla rottura per scorrimento viscoso come una classe importante di informazioni sulle proprietà meccaniche necessarie per valutare i metalli a temperatura elevata. Le sue indicazioni sulle fonti dei dati sono preziose per i redattori perché collocano le singole curve nel quadro più ampio della disponibilità di evidenze tracciabili sulle proprietà dei materiali, invece di trattare una voce di database come autoesplicativa.
Uno studio del 2022, registrato dall’Office of Scientific and Technical Information del U.S. Department of Energy, combina le equazioni di Wilshire con la meccanica del danno continuo per prevedere la deformazione da scorrimento viscoso, la velocità minima di scorrimento viscoso, il danno e la vita a rottura per tensione dell’acciaio P91. Prima della pubblicazione, il record collegato dovrebbe essere verificato per accertare i nomi esatti degli autori dello studio; tali nomi non devono essere desunti da una citazione secondaria.
Fonti ASME, UE, IAEA e NRC
I codici di progettazione determinano come i dati di prova si trasformino in tensioni ammissibili, limiti o valutazioni del danno. La Direttiva 2014/68/UE dell’Unione europea, la Direttiva sulle apparecchiature a pressione, richiede che le proprietà dei materiali correlate allo scorrimento viscoso e i limiti prescritti siano presi in considerazione quando lo scorrimento viscoso è significativo nella progettazione di apparecchiature a pressione. Per gli acciai ferritici e austenitici, le tensioni ammissibili devono riflettere il comportamento applicabile del materiale a lungo termine, non soltanto la resistenza a trazione di breve durata.
ASME BPVC Section II, Part D fornisce le proprietà dei materiali utilizzate nella progettazione, compresi i valori impiegati nei calcoli secondo codice. ASME BPVC Section III, Division 5 tratta le regole di costruzione per i componenti di reattori operanti ad alta temperatura, nei quali la deformazione dipendente dal tempo, l’interazione tra scorrimento viscoso e fatica e l’invecchiamento possono determinare la vita del componente. Un rapporto dovrebbe identificare l’edizione e la sottosezione applicate, poiché i valori di codice e le procedure di valutazione non sono intercambiabili tra edizioni o giurisdizioni diverse.
Il documento IAEA di K. Natesan sull’acciaio ferritico Grade 91 identifica l’addolcimento ciclico, la dipendenza dalla velocità di deformazione, l’invecchiamento termico, gli effetti ambientali e le modifiche microstrutturali come fattori rilevanti nella progettazione a fatica e scorrimento viscoso. Grade 91 non può essere valutato esclusivamente sulla base di dati di scorrimento viscoso monotono quando il servizio comprende avviamenti e arresti ripetuti, gradienti termici o cicli di carico.
Per i calcoli del danno, il documento U.S. Nuclear Regulatory Commission NUREG/CR-6150 (1994) descrive la modellazione del danno da rottura per scorrimento viscoso mediante i parametri di Larson-Miller e Manson-Haferd per materiali comprendenti acciaio al carbonio e acciaio inossidabile. Questi parametri sono strumenti di estrapolazione, non costanti fisiche. La loro validità dipende dall’intervallo dei dati di origine, dalla relazione tensione-temperatura interpolata, dalla definizione di cedimento e dal livello di affidamento riposto nelle previsioni di lunga durata.
Contenuti di un registro tecnico difendibile
Un registro difendibile inizia con la designazione esatta del grado e della norma, compresa, ove pertinente, la revisione: per esempio, Grade 91, P91 e ASTM A1091/A1091M Grade C91 non sono designazioni intercambiabili. Occorre registrare la forma del prodotto — tubo, piastra, condotta, forgiato o getto — insieme al numero di colata, all’orientamento, alle dimensioni, allo stato dei grani, allo stato di fornitura e al trattamento termico completo.
La scheda della prova dovrebbe indicare la tensione applicata, il tipo di tensione, la temperatura, l’atmosfera, la geometria del provino, il metodo di applicazione del carico, la durata della prova, le interruzioni e la procedura di calibrazione. Occorre conservare il registro completo deformazione-tempo, non soltanto la velocità minima di scorrimento viscoso o l’allungamento alla frattura. Deve essere specificato se si è verificata la rottura, quando si è verificata, dove si è formata la frattura e se sono stati osservati strizione, cavitazione, ossidazione, fessurazione o altri fenomeni di danneggiamento.
Infine, occorre identificare il modello di estrapolazione o di danno, i relativi parametri interpolati, i limiti dei dati, il trattamento dell’incertezza e ogni ipotesi sulla stabilità metallurgica e sull’esposizione ambientale. Devono essere indicati il codice o la direttiva applicabile, l’edizione, la temperatura di progetto, la vita di progetto, la base per la determinazione della tensione ammissibile e la procedura relativa all’interazione tra scorrimento viscoso e fatica. In assenza di queste informazioni, una “resistenza allo scorrimento viscoso” riportata è un dato svincolato dalle condizioni che gli conferiscono significato.
Riferimenti
- [1] ASTM E139-11(2018), Standard Test Methods for Conducting Creep, Creep-Rupture, and Stress-Rupture Tests of Metallic Materials. ASTM International standard, 2018. ASTM E139-11(2018)
- [2] NUREG/CR-6150: Creep-Rupture Damage Modeling. U.S. Nuclear Regulatory Commission report, 1994. NUREG/CR-6150
- [3] Wilshire-equation and continuum-damage-mechanics study of P91 steel. U.S. Department of Energy Office of Scientific and Technical Information record, 2022. U.S. Department of Energy Office of Scientific and Technical Information linked record