




Çelikte Sünme ve Gerilme Kopmasının Anlamı
Zamana bağlı deformasyon olarak sünme
Çelikte sünme, yüksek sıcaklıkta uygulanan bir yük altında meydana gelen kalıcı, zamana bağlı deformasyondur. Belirleyici özellik yalnızca çeliğin sıcak veya yüksek gerilme altında olması değildir; yük ve sıcaklık yeterince ağır koşullarda sabit kalırken şekil değiştirmenin zamanla birikmeye devam etmesidir. Bu nedenle bir bileşen, uygulanan gerilme sıradan bir çekme deneyinde ölçülen kısa süreli akma dayanımının altında kalsa bile uzunluğunu, çapını, et kalınlığını veya hizasını değiştirebilir.
Bu ayrım önemlidir; çünkü akma dayanımı genellikle dakikalar içinde belirlenirken sünme hizmeti 10.000 veya 100.000 saat sürebilir. Kısa süreli bir çekme deneyinde çok az ya da hiç kalıcı deformasyona uğramayan bir çelik, yük altında yıllar geçirdikten sonra ölçülebilir uzama, yerel incelme veya şekil bozukluğu yaşayabilir. Yüksek sıcaklıkta dislokasyon hareketi, difüzyon, tane sınırı kayması ve çökeltilerin büyümesi veya çözünmesi, geleneksel oda sıcaklığı deneyinde ortaya çıkamayacak kadar yavaş olan deformasyon mekanizmalarını mümkün kılar.
Temel sünme terimleri
- Birincil sünme
- Malzeme pekleştikçe deformasyon, azalan bir şekil değiştirme hızıyla başlar.
- İkincil sünme
- Şekil değiştirme, yaklaşık sabit veya en düşük sünme hızıyla ilerler.
- Üçüncül sünme
- Boşluk oluşumu, çatlama, kesit kaybı veya metalürjik bozunma yük taşıyan alanı azalttıkça şekil değiştirme hızı artar.
Sünme eğrisinin gelişimi
- Birincil sünme Pekleşme geliştikçe şekil değiştirme hızı azalır.
- İkincil sünme Pekleşme ve toparlanma dengeye yaklaşır ve en düşük sünme hızı gözlenir.
- Üçüncül sünme Hasar, yerelleşme ve kesit kaybı, kopma gerçekleşene kadar deformasyonu hızlandırır.
Tipik bir sünme eğrisinin üç aşaması vardır. Birincil sünme, malzeme pekleştikçe azalan bir şekil değiştirme hızıyla başlar. Bunu, yaklaşık olarak sabit veya minimum bir sünme hızının görüldüğü ikincil sünme izler. Boşluk oluşumu, çatlama, kesit kaybı, metalurjik bozulma veya diğer hasar türleri yük taşıyan alanı azalttıkça üçüncül sünme hızlanır. Eğrinin şekli evrensel değildir; gerilmeye, sıcaklığa, tane yapısına, ısıl işleme, çevreye ve önceki maruziyete bağlıdır.[1] ASTM E139-11(2018), Standard Test Methods for Conducting Creep, Creep-Rupture, and Stress-Rupture Tests of Metallic Materials. ASTM International. ASTM International standard, 2018. ASTM E139-11(2018)
ASTM International tarafından yayımlanan ASTM E139-11(2018), metalik malzemeler için temel deney yöntemi referansını sağlar. Standart, sünme deneylerinde deformasyonun zamanın bir fonksiyonu olarak ölçülmesini ve sabit çekme kuvveti ile sabit sıcaklık altında sünme-kopma ve gerilme-kopması deneylerinde kopmaya kadar geçen sürenin ölçülmesini kapsar. Bir sünme deneyi, numune kopmadan önce durdurularak şekil değiştirme ve sünme hızının değerlendirilmesine olanak tanıyabilir. Yararlı çıktılar arasında toplam şekil değiştirme, sünme şekil değiştirmesi, şekil değiştirme hızı ve minimum sünme hızı bulunur.
NIMS, 91 kalite çeliğinin sünme-kopma dayanımını birden çok ürün biçimi, sıcaklık, gerilme ve kopma ömrü aralığı için raporlar. Strong evidence
Metalurjik yapı deneyin kendisi sırasında değişebilir. Ferritik ısıya dayanıklı çeliklerde karbür reaksiyonları, temperleme, toparlanma, dayanım sağlayan parçacıkların kabalaşması ve martenzitik yapının kaybı sünme hızını değiştirebilir. Yaygın olarak 9Cr-1Mo-V-Nb çeliğiyle ilişkilendirilen Grade 91, yalnızca kalite adının uzun süreli davranışı tanımlamadığını gösterir. NIMS’in 2024 tarihli Creep Data Sheet veri kümesi, 450–725 °C ve 30–450 MPa aralığında Grade 91 tüpleri, levhaları ve borularını kapsamakta; 100, 1.000, 10.000 ve 100.000 saat için sünme-kopma dayanımını bildirmektedir. Bu zaman noktaları sorunun ölçeğini ortaya koyar: ilgili özellik, talep edilen hizmet ömrüyle birlikte değişir.
Sünme, çevrimsel yüklemeyle de etkileşir. K. Natesan’ın ferritik Grade 91 çeliği hakkındaki IAEA değerlendirmesi; çevrimsel yumuşamayı, şekil değiştirme hızı bağımlılığını, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi sünme-yorulma tasarımındaki etkenler olarak tanımlar. 2022 tarihli Wilshire denklemi ve sürekli hasar mekaniği çalışmasının yazarları tarafından geliştirilen bir model, P91 sünme deformasyonunu, minimum sünme hızını, hasarı ve gerilme-kopması ömrünü öngörmek üzere tasarlanmıştır. Yazar adları yayımlanmadan önce bağlantılı kayıtla doğrulanmalıdır; model açıklamasından hareketle çıkarılmamalıdır.
Kopmaya kadar geçen süre olarak gerilme kopması
Gerilme kopması, belirli bir sıcaklıkta sürekli bir gerilme altında bir numunenin veya bileşenin kopması için gereken süreyi ifade eder. Sonuç, yalnızca geleneksel bir çekme dayanımı değil, kopmaya kadar geçen ömrün ölçümüdür. Bir gerilme-kopması raporunda uygulanan gerilme, sıcaklık, kopma süresi, ilgili durumlarda numunenin yönlenmesi ve geometrisi; çoğu zaman ayrıca ölçülen uzama ve kesit daralması belirtilmelidir.
| Özellik | Sünme deneyi | Gerilme altında kopma deneyi |
|---|---|---|
| Birincil gözlem | Zamana bağlı deformasyon | Kopmadan önce gereken süre |
| Numune sonucu | Kopmadan önce durdurulabilir | Normalde kopmayla sonuçlanır |
| Yararlı çıktılar | Toplam şekil değiştirme, sünme şekil değiştirmesi, şekil değiştirme hızı, en düşük sünme hızı | Kopma süresi, uzama, kesit daralması, kopma konumu |
Sünme kopması ve gerilme kopması terimleri örtüşür; ancak farklı gözlemleri vurgular. Sünme deneyleri, numunenin kopup kopmamasından bağımsız olarak deformasyonun zamana karşı değişimine odaklanır. Gerilme-kopması deneyleri ise numune normalde kopmadan önce sünmeye uğrasa da kopmaya kadar geçen süreye odaklanır. ASTM E139, birbiriyle ilişkili bu prosedürleri tek bir çerçeve içinde ele alır.
Kopma şekli de sonucun bir parçasıdır. Bir numune, önemli ölçüde boyun vermenin ardından sünek aşırı yüklenme nedeniyle; tane sınırı boşluklarıyla ilişkili taneler arası çatlama nedeniyle veya çevresel saldırının ya da kararsız bir mikroyapının teşvik ettiği daha gevrek bir yol üzerinden kopabilir. Bu nedenle aynı kopma süresine sahip iki deney, farklı hizmet risklerine işaret edebilir: deneylerden biri öncesinde büyük deformasyon oluştururken diğeri çatlama öncesinde görece az uyarı sağlayabilir.
NIST, yüksek sıcaklıkta metalleri değerlendirmek için gereken mekanik özellik bilgilerinin başlıca sınıflarından biri olarak sünme-kopma verilerini tanımlar. NIMS; karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış verileri muhafaza eder. Bu tür veriler ekstrapolasyonu destekler; ancak ekstrapolasyon, gerçek çelik durumunun, kaynak geçmişinin, gerilme durumunun ve maruziyet geçmişinin kontrol edilmesinin yerine geçmez.
Sıcaklık ve sürekli gerilme neden birlikte belirtilmelidir?
“Yüksek sıcaklık dayanımı” ifadesi, zaman temelinin yanı sıra hem sıcaklığı hem de gerilmeyi içermediği sürece eksiktir. Sıcaklığın veya sürekli gerilmenin artırılması genel olarak sünme hızını yükseltir ve kopma ömrünü kısaltır; ancak etki büyük ölçüde kaliteye bağlıdır ve tek bir oda sıcaklığı dayanım değeriyle açıklanamaz. “Grade 91 yüksek sıcaklıkta 500 MPa değerini korur” şeklindeki bir ifade; sıcaklık, süre, izin verilen şekil değiştirme veya hasar sınırı ve deney temeli belirtilmeden mühendislik açısından anlam taşımaz.
ASTM E139, sabit çekme kuvveti ve sabit sıcaklık varsayar. Gerçek bileşenler nadiren bu kadar basit bir geçmiş yaşar. Basınçlı kaplar, buhar boru hatları, kollektörler, türbin parçaları ve reaktör bileşenleri tekrar tekrar ısınıp soğuyabilir; ilk çalıştırma ve durdurma geçişleri yaşayabilir; değişken basınç taşıyabilir veya termal gradyanlar ve kısıtlanma gerilmeleri geliştirebilir. Bu geçmişler sünme-yorulma etkileşimini, termal gerilmeyi, gevşemeyi, çevrimsel ilerlemeyi ve değişen mikroyapıyı ortaya çıkarır. Sabit sıcaklıktaki bir kopma eğrisi, bu etkileri tek başına açıklayamaz.[2] NUREG/CR-6150: Creep-Rupture Damage Modeling. U.S. Nuclear Regulatory Commission. U.S. Nuclear Regulatory Commission report, 1994. NUREG/CR-6150
Tasarım kuralları, deney verilerini izin verilen gerilmelere, ömür oranlarına, şekil değiştirme sınırlarına veya hasar değerlendirmelerine dönüştürür. ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlarken ASME BPVC Section III, Division 5 yüksek sıcaklık reaktör bileşenleri için yapım kurallarını ele alır. Avrupa Birliği’nin 2014/68/EU Direktifi, sünmenin önemli olduğu durumlarda basınçlı ekipman için sünmeyle ilişkili malzeme özelliklerinin ve öngörülen sınırların dikkate alınmasını gerektirir. ABD Nükleer Düzenleme Komisyonu tarafından 1994 yılında yayımlanan NUREG/CR-6150, karbon çeliği ve paslanmaz çelik dâhil malzemeler için Larson-Miller ve Manson-Haferd parametreleriyle sünme-kopma hasarı modellemesini açıklar.
Bu parametreler verileri düzenleme yöntemleridir; belirsizliği ortadan kaldıran malzeme sabitleri değildir. Uzun süreli performans yine de sıcaklık geçmişine, sürekli ve çevrimsel gerilmeye, deformasyon hızına, kopma mekanizmasına, çevresel maruziyete ve mikroyapısal kararlılığa bağlıdır. Bu nedenle sünme şekil değiştirmesi ile gerilme-kopması ömrü ayrı ayrı raporlanmalı, ardından gerçek hizmet koşulları açısından birlikte yorumlanmalıdır.
Sünme Deformasyonunun Üç Aşaması
Bir sünme testi, numune sürekli yük ve yüksek sıcaklık altında tutulurken geçen zamana karşı şekil değiştirmeyi kaydeder. Elde edilen tipik sonuç, yukarı doğru kıvrılan bir şekil değiştirme–zaman grafiğidir: şekil değiştirme başlangıçta hızla artar, ardından hız yaklaşık olarak sabit hâle gelir ve kopmadan önce deformasyon hızlanır. Bu üç aşamalı açıklama yararlıdır; ancak her alaşımın, ısıl işlemin, numunenin veya yükleme geçmişinin mutlaka bu davranışı izlemesi bir kural değildir. Bazı testler birincil sünme sırasında sona erer; bazıları yalnızca kısa bir ikincil bölge gösterir veya doğrudan hasarın hızlandığı aşamaya geçer.
ASTM International’ın ASTM E139-11(2018) standardı, sabit çekme kuvveti ve sıcaklık altında metalik malzemeler üzerinde gerçekleştirilen sünme testlerinde deformasyonun zamana bağlı olarak ve sünme-kopma ile gerilme-kopma testlerinde kopmaya kadar geçen sürenin ölçülmesine ilişkin yöntemleri belirler. Dolayısıyla bir sünme eğrisi, yalnızca “yüksek sıcaklık dayanımını” açıklamaz. Malzemenin yükü nasıl taşıdığını, iç yapısının nasıl değiştiğini ve kopmaya nasıl yaklaştığını kaydeder.

Birincil sünme ve azalan şekil değiştirme hızı
Birincil sünme, uygulanan gerilme ve sıcaklığın zamana bağlı plastik deformasyona yol açmasıyla başlar. Şekil değiştirme hızı başlangıçta görece yüksektir, ardından azalır. Bu azalma çoğunlukla pekleşmeyi yansıtır: dislokasyonlar çoğalır ve birbirleriyle etkileşime girerek daha ileri deformasyonu zorlaştırır. Aynı zamanda dislokasyonların yeniden düzenlenmesi ve yok olması gibi toparlanma süreçleri, pekleşmenin etkisini dengelemeye başlar. Ölçülen eğri, bu birbiriyle rekabet eden mekanizmaların sonucudur.
Başlangıç hızı, yükleme uygulamasından da etkilenebilir. Test sıcaklığına ve kuvvetine hızla getirilen bir numune, yük altında ısıtılan bir numuneden farklı bir erken dönem tepkisi gösterebilir; bunun nedeni ısıl genleşmenin, geçici gerilme yeniden dağılımının ve mikroyapısal toparlanmanın başlangıç koşulunu değiştirmesidir. Çökelme ile dayanımı artırılmış çeliklerde parçacıklar önce dislokasyon hareketini engelleyebilir, ardından maruz kalma sırasında kabalaşabilir veya çözünebilir. Ferritik ısıya dayanıklı çeliklerde temperlenmiş martenzitin kararlılığı, karbür dağılımları ve daha ince çökeltiler, birincil sünmenin daha kararlı bir rejime ne kadar hızlı dönüştüğünü belirler.
Birincil sünme, “asıl” testten önce gelen kısa bir ön bölümden ibaret değildir. Biriken şekil değiştirme, boyutsal toleransın sıkı olduğu bir bileşende önem taşıyabilir; erken dönem hızı ise malzemenin termal olarak yaşlanıp yaşlanmadığını veya uygun olmayan bir ısıl işlem görüp görmediğini ortaya koyabilir. %9 Cr–1 Mo–V–Nb çeliği olan Grade 91 bu durumu açıkça gösterir: sünme tepkisi yalnızca nominal krom ve molibden içeriğine değil, temperlenmiş martenzitik yapısının ve çökeltilerinin kararlılığına da bağlıdır. Çevrimsel yumuşama, şekil değiştirme hızı bağımlılığı, termal yaşlanma, çevresel maruz kalma ve mikroyapısal değişim, IAEA’dan K. Natesan’ın Grade 91 ferritik çeliği için sünme-yorulma tasarımı tartışmalarında belirttiği faktörler arasındadır.
Gerilme düşük olduğunda, sıcaklık değiştiğinde veya malzeme güçlü bir yapısal toparlanma geçirdiğinde eğri ders kitaplarında gösterilen biçimden sapabilir. Azalan şekil değiştirme hızı yaygındır, ancak evrensel değildir.
İkincil sünme ve minimum sünme hızı
İkincil sünme, şekil değiştirme hızının önemli bir zaman aralığı boyunca yaklaşık olarak sabit kaldığı bölümdür. Uygulamada hız çoğu zaman tamamen yatay kalmak yerine bir minimuma ulaşır. Bu minimum sünme hızı, alaşımları ve test koşullarını karşılaştırmak için en yararlı büyüklüklerden biridir; çünkü pekleşme ile toparlanmanın birbirine daha yakın bir denge içinde olduğu dönemdeki deformasyonun tanımlı bir ölçüsünü sağlar.
Karşılaştırma ancak test değişkenleri kontrol edildiğinde anlamlıdır. Sıcaklık, uygulanan gerilme, numune yönlenmesi, önceki ısıl işlem, tane boyutu, ölçü boyu ve atmosfer, ölçülen değeri değiştirebilir. Sıcaklıktaki küçük bir değişiklik, termal olarak etkinleşen difüzyon ve dislokasyon tırmanması sıcaklıkla hızlandığı için hızda büyük bir değişikliğe yol açabilir. Gerilme, etkin deformasyon mekanizması üzerinden hızı etkiler; farklı gerilme aralıklarında tane sınırı kayması, dislokasyon sünmesi veya difüzyon destekli süreçler baskın hâle gelebilir.
NIMS’in 2024 tarihli Creep Data Sheet veri tabanı, verilen herhangi bir değere test koşullarının neden eşlik etmesi gerektiğini gösterir. Grade 91 veri seti 450–725 °C ve 30–450 MPa aralıklarını kapsar; sünme-kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için raporlanmıştır. Bu aralıklar, sıcaklıktan bağımsız tek bir dayanım sayısına indirgenemez. NIMS ayrıca karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış verileri de muhafaza eder.
Minimum sünme hızı, malzeme karşılaştırmasının yanı sıra model uydurma amacıyla da yararlıdır. U.S. Department of Energy’nin Office of Scientific and Technical Information birimi aracılığıyla bildirilen 2022 tarihli bir çalışmada, P91 çeliğinde sünme deformasyonunu, minimum sünme hızını, hasarı ve gerilme-kopma ömrünü tahmin etmek için Wilshire denklemleri süreklilik hasar mekaniğiyle birleştirilmiştir. Bununla birlikte bu tür modeller, ilgili gerilme, sıcaklık, ürün biçimi ve mikroyapısal koşullardan elde edilen verilere ihtiyaç duyar. Test edilen aralığın çok ötesine yapılan ekstrapolasyon, mekanizmadaki değişimleri gizleyebilir.
Numune geometrisi de burada önemlidir. Ölçü boyu, yerel şekil değiştirmenin nasıl ortalandığını etkilerken çap ve omuz tasarımı gerilme yığılmasını ve ısı akışını etkiler. Bir bileşende çok eksenli gerilme, kaynak artık gerilmesi, çentikler ve iç basınç, düzgün tek eksenli bir kupon numunesinde ölçülenden farklı bir yerel sünme hızı oluşturabilir.
Üçüncül sünme, hasar birikimi ve kopma
Üçüncül sünme, şekil değiştirme hızının artmaya başladığı zaman başlar. Bu hızlanma, numunenin etkin yük taşıma alanını kaybettiğine veya deformasyona karşı iç direncinin azaldığına işaret eder. Boyun verme, tane sınırı boşluk oluşumu, karbür kabalaşması, çökeltilerin çözünmesi, oksidasyon, çatlama ve yerel deformasyon ayrı ayrı veya birlikte etkili olabilir. Etkin kesit küçüldükçe, dışarıdan uygulanan kuvvet sabit kalsa bile yerel gerilme artar. Bunun sonucunda eğri keskin biçimde yukarı döner ve kopma ile sona erer.
Bu nedenle bu aşama, ikincil sünmenin yalnızca daha hızlı bir biçimi değil, bir hasar göstergesidir. Özellikle tane sınırlarında boşluklar oluştuğunda veya kaynak ısının etkilediği bölge zayıfladığında, görünür bir çatlak ortaya çıkmadan önce bile bir bileşen güvenli olmaktan çıkabilir. Kırılma biçimi; gerilme durumuna, sıcaklığa, tane yapısına, çevreye ve maruz kalma süresine bağlıdır. Düzgün çekme numuneleri çoğu zaman yerel boyun verme veya taneler arası boşluk oluşumu yoluyla kopar; çentikli ya da kısıtlanmış bölgelerde ise yüksek üç eksenli gerilme durumu ve çok daha erken çatlak ilerlemesi görülebilir.
Gerilme-kopma, kopmaya kadar geçen süreye odaklanırken sünme testi zamana bağlı deformasyonu vurgular. Bu iki ölçüm birbiriyle ilişkilidir, ancak farklı mühendislik sorularına yanıt verir. NIST, yüksek sıcaklıkta metalleri değerlendirmek için gereken başlıca mekanik özellik bilgisi sınıflarından biri olarak sünme-kopma verilerini tanımlar. U.S. Nuclear Regulatory Commission’ın NUREG/CR-6150 (1994) belgesi, karbon çeliği ve paslanmaz çelik dâhil malzemeler için Larson–Miller ve Manson–Haferd parametreleriyle hasar modellemesini açıklar; ancak parametreleştirilmiş eğriler, kendilerinin dayandığı verilere ve kırılma mekanizmalarına bağlı kalmaya devam eder.
Tasarım kuralları bu bağımlılığı hesaba katmalıdır. ASME BPVC Section II, Part D tasarımda kullanılacak malzeme özelliklerini sağlarken ASME Section III, Division 5 yüksek sıcaklık reaktör bileşenleri için yapım kurallarını içerir. Directive 2014/68/EU, basınçlı ekipman tasarımında sünmenin önemli olduğu durumlarda sünmeyle ilgili malzeme özelliklerinin ve öngörülen sınırların dikkate alınmasını zorunlu kılar. Bu kurallar, kopma süresini hizmet performansının eksiksiz bir açıklaması olarak ele almaz. Ayrıca belirli sıcaklık ve yükleme geçmişleri altında izin verilen gerilmeyi, deformasyonu, hasarı ve ömrü sınırlar.
Üçüncül sünmenin sonu her zaman tek ve açık bir olay değildir. Termal çevrimler yorulma çatlaklarını üst üste bindirebilir; oksidasyon kesiti dışarıdan azaltabilir; metalürjik yaşlanma ise hizmet sırasında baskın mekanizmayı değiştirebilir. Bu nedenle güvenilir bir değerlendirme, eğrinin tamamını incelemeli, minimum sünme hızını belirlemeli, hasar yolunu değerlendirmeli ve test numunesinin bileşenin geometrisini, gerilme durumunu, çevresini ve mikroyapısını temsil edip etmediğini kontrol etmelidir.
Yüksek Sıcaklık Deformasyonunun Metalurjik Mekanizmaları
Sünme, sürekli gerilme ve sıcaklık altında zamana bağlı deformasyondur. Bilinen gerinim–zaman eğrisi üç aşamadan oluşur; ancak bu aşamalar doğanın birbirinden ayrı yasaları değildir. Bunlar, mikroskobik süreçlerin değişmesinin gözle görülebilir sonucudur. Birincil sünmede, dislokasyonlar yeniden düzenlenip malzeme pekleşirken gerinim hızı genellikle azalır. İkincil sünmede, pekleşme ile toparlanmanın dengelenmesi sonucunda hız yaklaşık olarak sabit kalır. Üçüncül sünmede ise boyun oluşumu, gözeneklilik, tane sınırı kavitasyonu, çatlama ve kesit kaybı yük taşıyan alanı azalttığı için sünme hızlanır.
Gerilme kopması farklı bir soru sorar: numune kırılmadan önce ne kadar süre dayanır? ASTM E139-11(2018), sabit çekme kuvveti ve sıcaklık altında tutulan metalik malzemelerde sünme deneyleri sırasında deformasyonun zamanla ölçülmesi ile sünme-kopma ve gerilme-kopma deneylerinde kırılma zamanının belirlenmesine yönelik yöntemleri tanımlar. Bu nedenle kopma süresi, bir sünme eğrisinin yerine geçmez. İki ergitme partisi benzer sürelerde kırılmaya ulaşırken farklı miktarlarda gerinim biriktirebilir veya hasar tane sınırlarında yerelleştiği için biri toplam gerinim mütevazı düzeydeyken kopabilir.

Dislokasyon hareketi ve toparlanma
Dislokasyon tırmanması Bir dislokasyonun, difüzyonun yardımıyla özgün kayma düzleminden hareket ederek sıradan kaymayı engelleyen engelleri aşmasını sağlayan süreç.
Difüzyonun önemli hâle geldiği aralığın altındaki sıcaklıklarda plastik gerinim esas olarak dislokasyon kayması tarafından belirlenir. Bir dislokasyon, çözümlenmiş kayma gerilmesi kafesin, çözünen atomların, çökeltilerin, diğer dislokasyonların ve alt tane sınırlarının gösterdiği direnci aştığında hareket eder. Sıcaklık bu dengeyi değiştirir: termal aktivasyon, dislokasyonun kısa menzilli engelleri aşmasına yardımcı olurken sürekli gerilme, hareketin devamı için itici kuvvet sağlar.
Daha yüksek sıcaklıklarda dislokasyonlar kaymanın yanı sıra tırmanabilir. Tırmanma, boşlukların dislokasyon çizgisine doğru veya çizgiden uzağa difüzyonunu gerektirir; bu sayede dislokasyon özgün kayma düzleminden çıkarak bir engeli aşabilir. Bu süreç, birçok çelikte güç yasasına uyan sünmenin merkezinde yer alır. Kaymayı engelleyen bir çökelti tırmanma yoluyla aşılabilir; boşluklar bir engelin çevresinden tırmanmaya izin verdiğinde dislokasyon yığılması da gevşeyebilir. Dolayısıyla ölçülen sünme hızı; gerilmeye, sıcaklığa, engeller arasındaki mesafeye, boşluk hareketliliğine ve zamanla gelişen dislokasyon yapısına bağlıdır.
Toparlanma, deformasyonun oluşturduğu pekleşmenin bir bölümünü ortadan kaldırır. Zıt işaretli çizgiler karşılaştığında dislokasyonlar yok olur, daha düşük enerjili konfigürasyonlar oluşturacak şekilde yeniden düzenlenir ve poligonlaşma yoluyla alt taneler meydana gelir. Bu değişiklikler, deformasyon devam ederken birincil sünmenin neden yavaşlayabildiğini açıklar: malzeme başlangıçta pekleşir, ardından toparlanma bu pekleşmeyi giderek dengeler. İkincil sünmede dislokasyon çoğalması, kayma, tırmanma ve toparlanma arasındaki denge, yaklaşık olarak sabit bir minimum sünme hızı oluşturur.
Bu denge, kullanım sırasında sabit kalmaz. İlgili ürün ve tasarım bağlamlarında P91 olarak da adlandırılan temperlenmiş martenzitik Grade 91, ince çıta yapısı ve krom açısından zengin MC karbürleri ile niyobyum ve vanadyum içeren MX parçacıkları dâhil olmak üzere çökeltiler sayesinde sünme direnci kazanır. Isıl maruziyet bu parçacıkların kabalaşmasına veya yeniden dağılmasına neden olur, çıta ve alt tane yapılarını değiştirir ve dislokasyon hareketine karşı direnci azaltabilir. K. Natesan’ın Grade 91 hakkındaki IAEA değerlendirmesi; çevrimsel yumuşamayı, gerinim hızı bağımlılığını, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi sünme-yorulması değerlendirmesinde tasarım faktörleri olarak tanımlar. Bu nedenle bir numunenin başlangıç çekme dayanımı, tek başına, binlerce saatlik kullanım sonrasındaki uzun süreli minimum sünme hızı hakkında çok az bilgi verir.
Bu bağımlılık çoğu zaman \(\dot{\varepsilon}=A\sigma^n\exp(-Q/RT)\) gibi Norton tipi bir bağıntıyla ifade edilir; burada sünme hızı gerilme ve sıcaklıkla birlikte artar. Bu bağıntı, evrensel bir tanımlama olarak değil, belirli bir mekanizma ve veri aralığı için kullanışlıdır. Gerilme üssü, aktivasyon enerjisi ve hatta baskın mekanizma değişebilir. P91 üzerine 2022 tarihli Wilshire tabanlı sürekli hasar mekaniği çalışması, kopma dayanımını tek bir sabit olarak ele almak yerine sünme gerinimini, minimum sünme hızını, hasarı ve gerilme-kopma ömrünü tahmin etmek için deformasyon ve hasar tanımlarını birleştirerek bu noktayı ortaya koyar.
| Mekanizma | Difüzyon yolu veya eylemi | Açıklanan koşullar veya etki |
|---|---|---|
| Nabarro–Herring sünmesi | Kristal örgü içinden difüzyon | Atomlar basma bölgelerinden çekme bölgelerine hareket eder. |
| Coble sünmesi | Tane sınırları boyunca difüzyon | Daha kısa sınır difüzyonu yolları deformasyonu artırabilir. |
| Tane sınırı kayması | Komşu tanelerin birbirine göre kayma hareketi | Difüzyon ve dislokasyon etkinliğiyle uyumlandırma gerektirir. |
Difüzyon, tane sınırları ve kavitasyon
Difüzyon destekli deformasyon, sıcaklık arttıkça giderek daha önemli hâle gelir. Nabarro–Herring sünmesinde atomlar, kristal kafesi içinden basma altındaki bölgelerden çekme altındaki bölgelere doğru difüze olur. Coble sünmesinde ise tane sınırları boyunca gerçekleşen difüzyon daha kısa bir yol sağlar. Her iki mekanizma da tane boyutundan güçlü biçimde etkilenir: daha ince taneler daha geniş bir sınır alanı ve daha kısa difüzyon mesafeleri sunar; bu da uygun koşullarda difüzyon sünmesini artırabilir.
Tane sınırı boşluk oluşumu Yüksek sıcaklık gerilmesi altında tane sınırları boyunca mikroskobik boşlukların çekirdeklenmesi, büyümesi ve birleşmesi.
Tane sınırları aynı zamanda kayma bölgeleridir. Komşu taneler, birleşim yerlerindeki uyumsuzluk difüzyon ve dislokasyon etkinliğiyle giderildiğinde birbirlerine göre kayabilir. Tane sınırı kayması, özellikle yüksek homolog sıcaklıkta, düşük ila orta düzeyde gerilmede ve ince tane boyutunda sünme gerinimine katkıda bulunur. Uyum sağlanmaksızın sonsuza kadar devam edemez; aksi takdirde birkaç sınırın birleştiği yerlerde boşluklar ve üst üste binmeler oluşur. Dislokasyon tırmanması ve difüzyon bu uyumu sağlar.
Aynı sınırlar hasar için tercih edilen bölgeler hâline de gelebilir. Boşluklar ve safsızlıklar gerilme altındaki arayüzlere doğru göç ederken kayma, üçlü birleşim noktalarında ve parçacıklarda gerinimi yoğunlaştırır. Küçük boşluklar oluşur, büyür ve birleşerek mikroçatlaklar meydana getirir. Bu süreç tane sınırı kavitasyonudur. Bu tür hasar, yerel boyun oluşumu ve çatlak büyümesi etkin kesit alanını makroskobik gerinim hızını hızlandıracak kadar azalttığında üçüncül sünme başlar.
Kavitasyon; gerilme durumundan, tane sınırı dayanımından, parçacık dağılımından, oksidasyondan ve önceki ısıl geçmişten etkilenir. Tek eksenli bir laboratuvar deneyi, her kullanım koşulunu yeniden oluşturmaz: çok eksenli kısıtlama boşluk büyümesini baskılayabilir veya teşvik edebilir; oksitleyici bir atmosfer ise yüzeye zarar verebilir ve çatlak yollarını değiştirebilir. Bu nedenle ASM International’ın sünme ve gerilme-kopma hasarlarına ilişkin değerlendirmeleri, gerilme ve sıcaklığın yanı sıra çevreyi, metalurjik kararsızlığı, karbür reaksiyonlarını, kırılma biçimini ve sünme-yorulması etkileşimini de ele alır.
NIMS, karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış sünme ve kopma verileri sağlar. 2024 tarihli Grade 91 veri seti, 450–725 °C ve 30–450 MPa aralığında 9Cr-1Mo-V-Nb çelik borularını, levhalarını ve boru malzemelerini kapsar; 100, 1.000, 10.000 ve 100.000 saatlik sürelerde sünme-kopma dayanımını raporlar. Bu zaman aralıkları, kısa süreli bir çekme deneyinin yakalayamayacağı mikroyapısal gelişimi ortaya çıkarır. NIST de yüksek sıcaklıkta metalleri değerlendirmek için gerekli başlıca mekanik özellik bilgisi sınıflarından biri olarak sünme-kopma verilerini tanımlar.
Tane boyutunun ve kristalografik yapının etkisi
Tane boyutu, tane içi deformasyon ile sınır kontrollü deformasyon arasındaki rekabeti değiştirir. İri taneler daha az toplam tane sınırı alanı içerir; bu da genellikle sınır kaymasını ve difüzyon sünmesini azaltır. İri taneli veya yönlendirilmiş katılaşmış yapıların bazı yüksek sıcaklık uygulamalarında iyi performans gösterebilmesinin nedeni budur. Bununla birlikte ince taneler, daha düşük sıcaklıklarda sınır pekleşmesi yoluyla akma dayanımını artırabilir ve homojen bir temperlenmiş martenzitik yapının oluşmasına yardımcı olabilir. Tercih edilen tane boyutu; kullanım sıcaklığına, gerilmeye, yükleme geçmişine ve hasar ölçütüne bağlıdır.
Kristal yapısı da önemlidir. Ferritik ve martenzitik çelikler hacim merkezli kübik yapılara, östenitik paslanmaz çelikler ise yüzey merkezli kübik yapılara sahiptir. Bunların kayma sistemleri, difüzyon hızları, istif hatası enerjileri, faz kararlılıkları ve çökelti reaksiyonları birbirinden farklıdır. Bir sıcaklıkta dislokasyon kaymasına direnç gösteren bir çelik, uzun süreli maruziyet sırasında toparlanma veya faz dönüşümü yoluyla yumuşayabilir. ASTM A1091/A1091M kapsamındaki Grade C91 dökümleri, çökelmiş parçacıklarla kararlı hâle getirilen temperlenmiş martenzitik veya beynitik yapılara dayanır; ancak bu fayda, kullanım sırasında parçacıklarla pekiştirilmiş yapının korunmasına bağlıdır.
Tasarım açısından mekanizma değişimleri tek bir ekstrapolasyon denkleminin içine güvenli biçimde gizlenemez. NUREG/CR-6150 (1994), karbon çeliği ve paslanmaz çelik dâhil malzemelerde sünme-kopma hasarının modellenmesi için Larson–Miller ve Manson–Haferd parametre yöntemlerini açıklar; bu yöntemler verileri düzenler, ancak yapı, çevre, gerinim sınırları ve kırılma biçiminin kontrol edilmesi gereğini ortadan kaldırmaz. ASME BPVC Section II, Part D tasarım malzemesi özelliklerini sağlarken Section III, Division 5 yüksek sıcaklık reaktör bileşenleri için yapım kurallarını verir. Avrupa Birliği’nin Directive 2014/68/EU düzenlemesi de basınçlı ekipman tasarımında sünmenin önemli olduğu durumlarda sünmeyle ilişkili özelliklerin ve öngörülen sınırların dikkate alınmasını gerektirir. Doğru yorum, tek bir alıntılanmış “yüksek sıcaklık dayanımı” ile değil, eğriyi kontrol eden mekanizmayla başlar.
Uzun Süreli Maruziyet Sırasında Çelik Mikroyapısı Nasıl Değişir?
Bir çelik bileşen, üretim sırasında oluşan mikroyapısını süresiz olarak korumaz. Sıcaklık ve gerilme, imalat sonrasında da difüzyonu, dislokasyon toparlanmasını, parçacık büyümesini, faz dönüşümünü ve hasar birikimini sürdürür. Bu nedenle, bir kabul testinde kaydedilen yapı, hizmette 100.000 saat geçtikten sonra sürünme hızını veya kırılmayı kontrol eden yapıdan önemli ölçüde farklı olabilir.

Bu ayrım, sürünme dayanımı geliştirilmiş ferritik çelikler açısından temeldir. ASTM International tarafından yayımlanan ASTM E139-11(2018), bir sürünme testinde zamana bağlı deformasyon ölçümünü, sürünme-kopma veya gerilme-kopması testinde kopmaya kadar geçen sürenin ölçümünden ayırır. Her iki sonuç da yalnızca başlangıç çekme dayanımına değil, maruziyet sırasında mevcut olan yapıya bağlıdır.
91 kalite çeliğinin uzun vadeli davranışı yalnızca nominal kimyaya değil; temperlenmiş martenzite, çökelti kararlılığına, ürün biçimine, ısıl işleme ve hizmet maruziyetine bağlıdır. Strong evidence
Ferritik çeliklerde temperlenmiş martenzit ve bainit
91 kalite çeliğinin sünme dayanımına katkıda bulunan özellikler
- Temperlenmiş martenzit Çıta veya paket sınırlarına sahip, yüksek dislokasyon yoğunluklu bir matris sağlar.
- M23C6 karbürleri Genellikle önceki östenit tane ve çıta sınırlarını süsler.
- MX parçacıkları Vanadyum ve niyobyum içeren ince karbonitrürler çıtalar içinde dağılmış olarak kalır.
- Sınırların iğnelenmesi Parçacıklar, sınırların ve alt sınırların toparlanmasına ve hareketine direnç gösterir.
Grade 91 yararlı bir örnektir. Bu adlandırma genellikle 9Cr-1Mo-V-Nb ferritik alaşım ailesini ifade eder; alaşım, ASTM A213, ASTM A335, ASTM A387 ve ilgili spesifikasyonlar gibi ürün standartlarında, kesin ürün biçimi her standartta belirtilerek tedarik edilir. Östenitleştirme, su verme veya kontrollü soğutma ve temperleme sonrasında alaşım, temperlenmiş martenzitik bir yapı geliştirir. ASTM A1091/A1091M kapsamında bulunan Grade C91 dökümleri de dâhil olmak üzere bazı sürünme dayanımı geliştirilmiş ferritik çelikler, bileşime ve ısıl geçmişe bağlı olarak temperlenmiş martenzitik veya bainitik yapılar içerebilir.
Yeni temperlenmiş martenzit, yüksek dislokasyon yoğunluğu, ince lata veya paket sınırları ve karbür ya da karbonitrür parçacıklarının dağılımını içerir. Bainit kendine özgü bir lata düzenine ve kusur yapısına sahiptir; ancak dönüşüm sıcaklığına ve sonraki temperlemeye de güçlü biçimde bağlıdır. Bu özellikler dislokasyon hareketini engeller ve sürünme deformasyonunu yavaşlatır. Dayanım artışı, yalnızca yalıtılmış atomlar hâlindeki krom veya molibdenden kaynaklanmaz; matrisin, sınırların, dislokasyonların ve çökelmiş parçacıkların birleşik etkisinden doğar.
Grade 91'de krom bakımından zengin M23C6 karbürleri genellikle önceki östenit tane ve lata sınırlarını süslerken, vanadyum ve niyobyum içeren ince MX tipi karbonitrürler latalar içinde dağılmış hâlde kalabilir. ASTM A1091/A1091M, Grade C91'i, çökelmiş parçacıklar tarafından stabilize edilen temperlenmiş martenzitik veya bainitik bir mikroyapıya sahip olarak tanımlar; bu stabilizasyon, sürünme-kopma dayanımına katkıda bulunur. Parçacıklar, sınırları ve alt sınırları sabitlerken lata yapısı toparlanmaya karşı bariyerler oluşturur.
Bu direnç mutlak değil, geçicidir. Hizmet sıcaklığında dislokasyonlar yeniden düzenlenir ve yok olur, latalar özgün sınır karakterlerini kaybeder ve alt taneler büyür. Matris, kademeli olarak daha düşük enerjili bir yapıya yaklaşır. Bu toparlanma ilerledikçe, uygulanan gerilme ve nominal sıcaklık sabit kalsa bile minimum sürünme hızı artabilir. Bu nedenle kısa vadede mükemmel dayanım sağlayan bir ısıl işlem, uzun süreli maruziyetten sonra daha az etkili hâle gelebilir.
Ulusal Malzeme Bilimi Enstitüsü tarafından 2024'te bildirilen NIMS Grade 91 veri seti, 450–725 °C ve 30–450 MPa aralıklarını kapsar. Veri setinde 100, 1.000, 10.000 ve 100.000 saatlik sürünme-kopma dayanımları raporlanır. Bu zaman aralıkları birbirinin yerine kullanılamaz: 1.000 saatlik bir test sırasında kararlı görünen parçacık topluluğu, 100.000 saatlik sonucu değiştirecek ölçüde kabalaşabilir.
Çökelme, kabalaşma ve karbür reaksiyonları
Çökelme, ferritik çelikleri yalnızca parçacıkların uygun boyuta, aralığa, dağılıma ve matrisle uygun bir ara yüzeye sahip olması durumunda güçlendirir. Çok ince MX karbonitrürleri uzun süreler boyunca etkili kalabilirken daha büyük parçacıklar, birim hacim başına daha az engel sağlar. Kabalaşma, ortalama parçacık aralığını artırır ve dislokasyon hareketine karşı direnci azaltır. Malzeme, yüzey çatlaması gibi belirgin bir makroskopik özelliği kaybetmeden yumuşayabilir.
Karbür reaksiyonları da başka bir değişim katmanı ekler. M23C6 parçacıkları sınırlar boyunca kabalaşabilir, kısmen çözünebilir veya ferritik matrisle element alışverişinde bulunabilir. Molibden, tungsten veya diğer alaşım ilaveleri gibi elementler uzun süreli maruziyet sırasında aşırı doygun hâle geldiğinde yeni fazlar oluşabilir. Grade 91'de, uygun koşullar altında yaşlanma sırasında Laves fazı çökelmesi raporlanmıştır; bu fazın oluşumu başlangıçta dayanımı ve çözünen element dağılımını etkileyebilir, ancak devam eden büyüme güçlendirici elementleri tüketebilir ve yerel gevrekleşmeyi veya yumuşamayı teşvik edebilir. Kesin reaksiyon; bileşime, önceki ısıl işleme, sıcaklığa, gerilmeye ve maruziyet süresine bağlıdır.
Parçacıkların kararlılığı bileşen boyunca da değişir. Kaynak ısısından etkilenen bölgeler, döküm segregasyon bantları, tane sınırı bölgeleri ve yüzeylere yakın alanlar başlangıçta farklı çökelti dağılımlarına sahip olabilir. Grade C91 dökümlerinde katılaşma yapısı ve yerel kimyasal bileşim, farklı hızlarda yaşlanan bölgeler oluşturabilir. Erişilebilir bir yüzeyden alınan tek bir sertlik değeri, her kesitin aynı metalurjik değişime maruz kaldığını kanıtlayamaz.
Yaşlanmış parçacıklar kırılma davranışını da değiştirebilir. İri sınır karbürleri ve toparlanmış lata yapıları, tane sınırı kaymasına ve boşluk oluşumuna karşı direnci azaltır. Sürekli gerilme altında boşluklar ve deformasyon, parçacıkların veya kalıntıların çevresinde boşlukların çekirdeklendiği sınır bölgelerinde yoğunlaşabilir. Nihai kırılma taneler arası, taneler içi veya karma olabilir. Bu nedenle çökelme sertleşmesi ile gerilme-kopması direnci ilişkili olmakla birlikte aynı özellikler değildir.
Isıl yaşlanma ve metalurjik kararsızlık
Isıl yaşlanma, yalnızca sıcaklığın neden olduğu kademeli yapısal değişimleri kapsarken sürünme; gerilme destekli difüzyonu, dislokasyon hareketini ve boşluk büyümesini de ekler. Oksidasyon, karbürleşme, dekarbürleşme ve korozif birikintiler yüzeye yakın bileşimi daha da değiştirebilir. Bu çevresel etkiler, çeliğin kütlesi eşdeğer ölçüde yaşlanmadan önce yumuşamış bir tabaka veya gevrek bir tufal oluşturabilir.
Grade 91, imalat ve hizmet geçmişine karşı özellikle duyarlıdır. Hatalı normalizasyon veya temperleme; aşırı miktarda delta ferrit, yeterince temperlenmemiş martenzit veya uygun olmayan bir çökelti topluluğu bırakabilir. Hizmet sırasında çevrimli yükleme, çevrimli yumuşamaya yol açabilir ve tepki, şekil değiştirme hızına ve sıcaklığa bağlıdır. IAEA'dan K. Natesan, Grade 91 ferritik çeliği için sürünme-yorulma tasarımında çevrimli yumuşamayı, şekil değiştirme hızı bağımlılığını, ısıl yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi etkenler arasında sayar.
Bu nedenle, imalat sırasında düzenlenen bir sertifika tek başına uzun vadeli izin verilebilir performansı tanımlayamaz. Toparlanmayı, parçacık kabalaşmasını veya sınır hasarını belirlemek için metalografik inceleme, sertlik haritalaması, replik ölçümleri, kaynak değerlendirmesi ve hizmet maruziyeti kayıtları gerekebilir. NIMS; karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çeliklere ilişkin sistematik olarak toplanmış sürünme ve kopma verilerini muhafaza eder. NIST ise sürünme-kopma verilerini, yüksek sıcaklıkta metallerin değerlendirilmesi için önemli bir mekanik özellik bilgisi sınıfı olarak tanımlar.
Tasarım kuralları, değişen yapıyı hesaba katmalıdır. ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlarken ASME Section III, Division 5 yüksek sıcaklıklı reaktör bileşenleri için yapım kurallarını ele alır. Directive 2014/68/EU, basınçlı ekipman tasarımında sürünmenin önemli olduğu durumlarda sürünmeyle ilişkili özelliklerin ve öngörülen sınırların dikkate alınmasını gerektirir. Amerika Birleşik Devletleri Nükleer Düzenleme Komisyonu'nun 1994'te yayımladığı NUREG/CR-6150, sürünme-kopması hasar modellemesi için Larson-Miller ve Manson-Haferd yöntemlerini ele alır. Bu tür parametreler test verilerini düzenler; ancak yaşlanmış mikroyapının test edilen malzemeyle karşılaştırılabilir durumda kalıp kalmadığının kontrol edilmesi gereğini ortadan kaldırmaz.
Sünmeye Dayanıklı Hizmette Kullanılan Çelik Aileleri
National Institute for Materials Science (NIMS) Sünme Veri Sayfası, uzun süreli verileri dört pratik çelik grubunda düzenler: karbon çelikleri, düşük alaşımlı çelikler, yüksek kromlu çelikler ve östenitik ısıya dayanıklı çelikler. Bu kategoriler, zayıftan güçlüye doğru basit bir ölçeği değil, farklı pekleşme mekanizmalarını ve faz yapılarını yansıtır. Bir çelik belirli bir sıcaklıkta çekme dayanımını koruyabilir, ancak kabul edilemez bir şekil değiştirme biriktirebilir; başka bir çelik ise sınırlı sünme deformasyonu gösterirken çevrenin desteklediği veya mikroyapısal olarak değişmiş bir kırılma mekanizmasıyla hasara uğrayabilir.
Sünme, sürekli gerilme ve sıcaklık altında zamana bağlı deformasyondur. Gerilme kopması ve sünme kopması ise bunun yerine kırılmaya kadar geçen süreyi vurgular; ancak deneyler ve veriler çoğu zaman örtüşür. ASTM E139-11(2018), sabit kuvvetli ve sabit sıcaklıklı sünme deneylerinde zamana bağlı deformasyonun ve kopma deneylerinde kırılmaya kadar geçen sürenin ölçülmesine yönelik yöntemleri belirtir. Bu ayrım önemlidir; çünkü bir tasarım kopmadan önce izin verilen şekil değiştirmeye ulaşabilirken, başka bir bileşen ani bir tane sınırı kopmasına kadar boyutsal olarak kabul edilebilir durumda kalabilir.
Karbon ve düşük alaşımlı çelikler
Karbon çelikleri ve düşük alaşımlı çelikler, NIMS veri tabanının düşük alaşımlı ucunda yer alır. Bu çeliklerin yapıları genellikle normalleştirme ve temperleme sırasında oluşan perlit, beynit veya temperlenmiş ürünlerle birlikte ferrit içerir. Molibden, krom, mangan ve bazen vanadyum veya nikel ilaveleri; dönüşüm davranışını, karbür dağılımını, sertleşebilirliği ve yumuşamaya karşı direnci değiştirir. Bu yapılardan sağlanan pekleşme, orta derecede yüksek sıcaklıklarda yararlıdır; ancak toparlanma, karbür kabalaşması ve difüzyon hızlandıkça azalır.
Karbon çeliği sıcaklık altında tüm yararlılığını kaybetmez; sınırları gerilmeye, maruz kalma süresine, kesit kalınlığına ve izin verilen deformasyona bağlıdır. U.S. Nuclear Regulatory Commission tarafından 1994 yılında yayımlanan NUREG/CR-6150, karbon çeliği ve paslanmaz çelik dahil malzemeler için Larson-Miller ve Manson-Haferd parametrelerini kullanarak sünme-kopma hasarı hesaplamalarını açıklar. Bu tür parametreler ekstrapolasyon araçlarıdır; deney aralığının, hasar mekanizmasının ve geçerli tasarım kurallarının kontrol edilmesinin yerini tutmaz.
Düşük alaşımlı çelikler, katı çözelti pekleşmesi ve daha kararlı karbür dağılımları sayesinde kullanılabilir sıcaklık aralığını genişletebilir. Bununla birlikte performansları temperleme koşuluna büyük ölçüde bağlı kalır. Normalleştirilmiş ve temperlenmiş bir levha, su verilmiş ve temperlenmiş bir dövme parça ve farklı bir soğuma geçmişine sahip dikişsiz bir boru, nominal olarak aynı kalite tanımını taşıyabilir; ancak önceki östenit tane boyutları, bantlaşma, artık gerilmeler ve çökelti dağılımları farklı olabilir. Kaynak işlemi de başka bir değişken ekler: ısıdan etkilenen bölgenin sertliği ve karbür yapısı ana metalinkinden farklı olabilir ve uzun süreli deformasyonu veya kopmayı bu bölge belirleyebilir.
Hizmet geçmişi, imalattan sonra metalurjik süreci sürdürür. Uzun süreli ısıtma, perliti küreselleştirebilir, karbürleri kabalaştırabilir, buna yatkın karbon çeliklerinde grafitleşmeyi teşvik edebilir ve dayanımı azaltabilir. Tekrarlanan devreye alma ve devreden çıkarma işlemleri, yalnızca kararlı sünme yerine sünme-yorulma hasarına yol açar. Buhar, yanma ürünleri, hidrojen, kükürt ve oksitleyici gazlar da yüzeyi değiştirebilir ve inert bir laboratuvar deneyinde temsil edilmeyen kusurlar oluşturabilir.
Yüksek kromlu ferritik ve sünme dayanımı geliştirilmiş çelikler
Yüksek kromlu ferritik çelikler, oksidasyon direnci için kromdan; dönüşüm kontrolü ve çökelme pekleşmesi için ise alaşım ilavelerinden yararlanır. Geleneksel %9–12 kromlu kaliteler ile sünme dayanımı geliştirilmiş ferritik çelikler, sınırlar ve parçacıklardan oluşan bir hiyerarşi içeren temperlenmiş martenzitik yapılara sahiptir. İlgili basınçlı ekipman spesifikasyonlarında boru için genellikle P91, tüp için ise T91 olarak tanımlanan Grade 91, 9Cr-1Mo-V-Nb çeliğidir. Bu çeliğin uzun süreli davranışı; kromca zengin, genellikle M23C6 olarak tanımlanan karbürler ile vanadyum ve niyobyum içeren ince MX karbonitrür çökeltileri tarafından desteklenen temperlenmiş martenzit latası yapısına bağlıdır.
NIMS Grade 91 veri seti, tek bir “yüksek sıcaklık dayanımı” sayısının neden yanıltıcı olduğunu gösterir. Kayıtlar 450–725 °C ve 30–450 MPa aralıklarını kapsar; sünme-kopma dayanımı ise 100, 1.000, 10.000 ve 100.000 saat için raporlanmıştır (NIMS, 2024). Gerilme sıralaması zaman ve sıcaklıkla değişebilir; çünkü latalar toparlanır, çökeltiler kabalaşır ve sınırlar dislokasyon hareketine karşı koyma yeteneklerini kaybeder. Düşük gerilme ve uzun süre koşullarında bu değişimler, başlangıçtaki oda sıcaklığı dayanımına baskın gelebilir.
Grade 91 için ısıl işlem, üretimdeki önemsiz bir ayrıntı değildir. Normalleştirme, martenzitik başlangıç yapısını oluşturur; temperleme ise sertliği, artık gerilmeyi ve çökelti gelişimini kontrol eder. Aşırı temperleme, hatalı östenitleme veya yetersiz soğutma, varsayılan malzeme temelinin dışında kalan bir yapı oluşturabilir. Kaynak onarımları ve imalat sırasında uygulanan ısıl çevrimler özellikle önemlidir. Isıdan etkilenen bölgenin ince taneli kısmı, ana levha veya boru kısa süreli spesifikasyonları karşılıyor olsa bile, hızlanmış sünmeye ve Tip IV çatlamasına maruz kalabilir.[3] Wilshire-equation and continuum-damage-mechanics study of P91 steel. Authors to be verified against the linked record. U.S. Department of Energy Office of Scientific and Technical Information record, 2022. U.S. Department of Energy Office of Scientific and Technical Information linked record
ASTM A1091/A1091M, basınç taşıyan parçalar için Grade C91 sünme dayanımı geliştirilmiş ferritik alaşımlı çelik dökümleri ele alır. Standardın malzeme kavramı, çökelmiş parçacıklarla stabilize edilmiş temperlenmiş martenzitik veya beynitik bir yapıya dayanır. Döküm işlemi; segregasyon, kesitten kesite değişen soğuma koşulları, gözeneklilik ve parçacık dağılımındaki yerel farklılıklar dahil olmak üzere kendine özgü sorunlar yaratır. Bu nedenle döküm bir bileşen yalnızca nominal kimyasal bileşim esas alınarak değerlendirilemez.
U.S. Department of Energy Office of Scientific and Technical Information tarafından kayda geçirilen 2022 tarihli bir çalışma, P91 çeliğinde sünme deformasyonunu, minimum sünme hızını, hasarı ve gerilme-kopma ömrünü tahmin etmek için Wilshire denklemlerini sürekli ortam hasar mekaniğiyle birleştirmiştir. Bu yaklaşım, pratikte birden fazla çıktının aynı anda modellenmesi gereğini yansıtır. K. Natesan’ın IAEA bünyesindeki Grade 91 değerlendirmesi de sünme-yorulma tasarımında çevrimsel yumuşamayı, şekil değiştirme hızı bağımlılığını, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi değişkenler olarak tanımlar.
Östenitik ısıya dayanıklı çelikler
Östenitik ısıya dayanıklı çelikler, esas olarak nikel tarafından stabilize edilen yüzey merkezli kübik bir matrise dayanır; krom ise oksidasyon direnci sağlar. Yaygın basınç ve enerji santrali aileleri arasında 304H, 316H, 321H, 347H ve 310H gibi daha yüksek alaşımlı kaliteler bulunur; ancak geçerli ürün ve imalat standartları kesin tanımı ve izin verilen kullanımı belirler. Östenitik faz geniş bir sıcaklık aralığında kararlı kalır ve düşük dönüşüm eğilimi, ferritik çeliklerin fazla ilişkili değişimlere uğrayacağı hizmet koşullarını destekler.
Sünme dayanımı, katı çözelti etkilerinden ve çökelmeden kaynaklanır. Karbon, azot, niyobyum, titanyum ve kontrollü bor; karbürleri, karbonitrürleri ve tane sınırı davranışını etkileyebilir. 321H ve 347H gibi stabilize edilmiş kalitelerde titanyum veya niyobyum karbonu bağlar; ancak maruz kalma koşulları yine de karbürlerin yeniden dağılmasına, duyarlanmaya bağlı krom tükenmesine, yatkın bileşimlerde sigma fazına veya tane sınırı değişimlerine yol açabilir. Soğuk şekillendirme başlangıç dayanımını artırabilir; ancak aynı zamanda hizmet sırasında depolanmış enerjiyi ve yeniden kristalleşme riskini yükseltir.
Östenitik çelikler ayrıca ferritik kalitelere göre daha yüksek ısıl genleşmeye ve daha düşük ısıl iletkenliğe sahiptir. Bu özellikler, ısıl gerilmeyi, kısıtlanma koşullarını, kaynak tasarımını ve sünme-yorulma etkileşimini etkiler. Ürün biçimi önemlidir: sac, levha, tüp, çubuk, dövme parça ve döküm farklı ısıl geçmişlere maruz kalır ve farklı tane boyutlarına veya tekstürlere sahip olabilir. Uzun süreli hizmet; yaşlanma, oksidasyon, karbürleşme, nitrürleşme veya metal tozlaşması yoluyla bunların tümünü daha da değiştirebilir.
Tasarım açısından ölçülmüş veriler, kalite adına göre seçilmek yerine, geçerli kurallar çerçevesinde yorumlanmalıdır. NIST, sünme-kopma verilerini yüksek sıcaklıkta metalleri değerlendirmek için gereken mekanik özellik bilgilerinin başlıca kategorilerinden biri olarak tanımlar. ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlarken, Section III, Division 5 yüksek sıcaklıklı reaktör bileşenleri için imalat kurallarını verir. European Union’ın 2014/68/EU Direktifi de sünmenin önemli olduğu durumlarda sünmeyle ilgili özelliklerin ve öngörülen sınırların dikkate alınmasını gerektirir. Hangi veri bölümünün geçerli olduğunu sıcaklık, gerilme, süre, ortam, imalat koşulu ve hizmet geçmişi belirler.
Grade 91 ve P91: Kanıtları Doğru Okumak
9Cr-1Mo-V-Nb çelik tanımları
| Tanımlama | Ürün biçimi veya kullanım |
|---|---|
| T91 | ASTM A213 kapsamında dikişsiz ferritik ve östenitik alaşımlı çelik kazan, kızdırıcı ve ısı eşanjörü tüpleri |
| P91 | ASTM A335 kapsamında yüksek sıcaklık hizmeti için dikişsiz ferritik alaşımlı çelik boru |
| 91 kalite çeliği | ASTM A387 kapsamında basınçlı kap levhası |
| C91 | ASTM A1091/A1091M kapsamında basınç taşıyan parçalar için sünme dayanımı artırılmış ferritik alaşımlı çelik dökümler |
“Grade 91”, tek bir evrensel ürün durumunu değil, sürünme dayanımı geliştirilmiş bir ferritik çelik ailesini tanımlar. Genel kimyasal bileşim 9Cr-1Mo-V-Nb olarak ifade edilir: yaklaşık %9 kromun yanı sıra molibden, vanadyum ve niyobyum ile kontrollü miktarlarda azot ve karbon içerir. Yüksek sıcaklıktaki yararlı dayanımı yalnızca nominal kimyasal bileşiminden kaynaklanmaz. Temperlenmiş martenzitik yapı, kromca zengin karbürler ile MX tipi vanadyum-niyobyum karbonitrürleri de içeren ince dağılmış çökeltiler barındırır. Bu parçacıklar dislokasyon hareketine direnç gösterirken lata yapısı ve sınırları da sürünme deformasyonuna karşı ek direnç sağlar.
Tanımlama, ürün standardına göre değişir. ASTM A213, dikişsiz ferritik ve östenitik alaşımlı çelik kazan, kızdırıcı ve ısı eşanjörü tüpleri için T91 kullanır. ASTM A335, yüksek sıcaklık hizmeti için tasarlanmış dikişsiz ferritik alaşımlı çelik borular için P91 kullanır. ASTM A387, basınçlı kap levhaları için Grade 91 tanımını kullanır. ASME malzeme spesifikasyonları bu tanımları SA-213 T91, SA-335 P91 ve SA-387 Grade 91 şeklinde tekrarlayabilir.
Bu ayrım önemlidir. “P91” genellikle bir boru ürününü veya P91 olarak üretilmiş ve spesifiye edilmiş bir bileşeni tanımlar; otomatik olarak her 9Cr-1Mo-V-Nb numunesini tanımlamaz. “Grade 91” özellikle levha, tüp ve normalize edilmiş ve temperlenmiş çelikle ilgili tartışmalarda daha geniş bir malzeme ailesi tanımı olarak kullanılır. Yalnızca “Grade 91” ifadesini içeren bir test raporu, henüz hizmetteki bir P91 borusuyla eşdeğerliği ortaya koymak için yeterli bilgi sağlamaz. Isı numarası, ürün biçimi, et kalınlığı, üretim yöntemi, kaynak durumu, östenitleme işlemi, temperleme işlemi ve kaynak sonrası ısıl işlem, sonuçların tümünü değiştirebilir.
Aynı dikkat C91 için de geçerlidir. ASTM A1091/A1091M, basınç taşıyan parçalarda kullanılmak üzere Grade C91 sürünme dayanımı geliştirilmiş ferritik alaşımlı çelik dökümleri kapsar. C91, P91’in yalnızca başka bir yazım biçimi değildir. Döküm katılaşması, segregasyon, kesit boyutu ve ısıl işlem; amaçlanan sürünme dayanımı mekanizması, çökelmiş parçacıklarla stabilize edilmiş temperlenmiş martenzitik veya beynitik bir yapı içerse bile, farklı bir kanıt temeli oluşturur.
| Veri kümesi niteliği | Bildirilen kapsam |
|---|---|
| Malzeme | 9Cr-1Mo-V-Nb çeliği |
| Ürün biçimleri | Borular, levhalar ve tüpler |
| Sıcaklık | 450 ila 725 °C |
| Gerilme | 30 ila 450 MPa |
| Kopma ömrü raporlaması | 100, 1.000, 10.000 ve 100.000 saat |
Tüp, levha ve boru verileri
National Institute for Materials Science (NIMS) Creep Data Sheet veri tabanı, karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çeliklere ilişkin uzun dönemli verileri sistematik olarak birbirinden ayırdığı için yararlı bir temel örnek sunar. 9Cr-1Mo-V-Nb steel için 2024 veri seti tüpleri, levhaları ve boruları içerir. Test edilen sıcaklık aralığı 450 ila 725 °C, gerilme aralığı ise 30 ila 450 MPa’dır. Sürünme-kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için raporlanır.
Bu raporlama aralıkları birbiriyle değiştirilebilir dört “dayanım değeri” değildir. Her biri; gerilme, sıcaklık, deformasyon ve kırılma arasındaki zamana bağlı ilişkinin gözlemlenmiş veya ekstrapole edilmiş bir konumunu temsil eder. 100 saat boyunca dayanabilen bir gerilme, 100.000 saat için kabul edilemez olabilir. Sabit bir gerilmede sıcaklığın artırılması deformasyonu ve hasarı hızlandırır; sabit bir sıcaklıkta gerilmenin azaltılması ise beklenen kopma süresini büyüklük mertebeleri düzeyinde değiştirebilir. Bu nedenle NIMS, tek bir Grade 91 derecelendirmesi değil, bir kanıt alanı sunar.
Sürünme ile gerilme kopması arasındaki ayrım açık tutulmalıdır. ASTM International tarafından yayımlanan ASTM E139-11(2018), sürünme deneylerinde deformasyonun zamana bağlı olarak ve sabit çekme kuvveti ile sıcaklık altında sürünme-kopma ve gerilme-kopması deneylerinde kırılma süresinin ölçülmesine ilişkin yöntemleri belirtir. Bir sürünme deneyi; minimum sürünme hızı ile birincil sürünmeden ikincil ve üçüncül sürünmeye geçiş dâhil olmak üzere gerinime vurgu yapabilir. Kopma deneyi ise kırılma süresini, uzamayı, kesit daralmasını ve kırılma konumunu öne çıkarır. Bir malzeme, kopmadan önce kabul edilemez miktarda gerinim biriktirirken kabul edilebilir bir kopma ömrü gösterebilir. Bunun tersine, bir bileşen çekme kırılmasına yaklaşmadan bir deformasyon sınırını aşarak hizmet dışı kalabilir.
NIST, yüksek sıcaklıkta metalleri değerlendirmek için gereken başlıca mekanik özellik bilgisi sınıflarından biri olarak sürünme-kopma verilerini tanımlar. Bu nedenle NIMS aralıkları; test tanımları, numune boyutları, ısıl işlem ve hasar kriterleri dikkate alınarak okunmalıdır. Bunlar, bir tasarım kodunun izin verilen gerilme tablolarının yerine geçmez.
Tüp, levha ve boru sonuçları gelişigüzel biçimde birleştirilmemelidir. Tüp çoğunlukla delme, ekstrüzyon veya soğuk şekillendirmenin ardından çözeltiye alma işlemi ve temperleme yoluyla üretilir; deformasyon geçmişi ve et kalınlığı gradyanları, sıcak haddelenmiş levhanınkilerden farklı olabilir. Boru dikişsiz veya kaynaklı olabilir ve farklı artık gerilmelere, geometriye ve muayene gerekliliklerine sahip olabilir. Levhanın kendine özgü hadde dokusu, kalınlık boyunca değişimleri ve kesit boyutuna bağlı etkileri vardır. Üçü de nominal Grade 91 kimyasal bileşimini karşılasa bile, eski östenit tane boyutu, martenzitik lata düzeni, çökelti popülasyonu ve safsızlık dağılımı farklı olabilir.
Numune yönelimi de önemlidir. Boyuna bir tüp numunesi, enine bir levha numunesini zorunlu olarak temsil etmez; küçük bir laboratuvar numunesi de kalın bir basınç bileşeninin ısıl geçmişini yeniden oluşturmayabilir. Kaynak metali ve ısıdan etkilenmiş bölgeler için ayrı kanıtlar gereklidir. Bazı Grade 91 kaynaklı parçalarda ince taneli ısıdan etkilenmiş bölgenin kenarına yakın gelişen Tip IV çatlakları, ana metalin yeterli sürünme-kopma dayanımına sahip olduğu durumlarda bile hizmet ömrünü belirleyebilir.
Ürün biçimi ve ısıl işlem sonuçları neden etkiler?
Grade 91, dikkatle kontrol edilmiş normalize edilmiş ve temperlenmiş bir duruma bağlıdır. Normalizasyon, eski östenit yapısını oluşturur; temperleme ise gerilmelerin bir bölümünü giderir ve uzun dönemli dayanımı destekleyen karbür ve karbonitrür popülasyonunu oluşturur. Aşırı temperleme çökeltileri kabalaştırabilir ve sürünmeye karşı direnci azaltabilir. Yetersiz temperleme ise aşırı sertlik, artık gerilme ve çatlamaya yatkınlık bırakabilir. Bu nedenle ilgili sıcaklık, bekletme süresi, soğuma hızı ve kesit kalınlığı, ciddi bir karşılaştırmada kalite tanımının yanında yer almalıdır.
Uzun süreli maruziyet de yapıyı değiştirir. Karbür reaksiyonları, çökeltilerin kabalaşması, lataların toparlanması, termal yaşlanma, çevrimsel yumuşama ve çevresel etkiler hem minimum sürünme hızını hem de kopma ömrünü değiştirir. K. Natesan’ın IAEA tarafından yayımlanan Grade 91 sürünme-yorulma tasarımına ilişkin değerlendirmesi; gerinim hızı bağımlılığını, çevrimsel yumuşamayı, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi birbirleriyle etkileşen faktörler olarak tanımlar. Sabit yük altındaki bir kopma eğrisi, bunların her birini kapsayamaz.
U.S. Department of Energy tarafından 2022’de raporlanan Wilshire tabanlı sürekli hasar mekaniği çalışması, modelleme sorununu örneklendirir: çalışmanın modeli, P91 steel için sürünme deformasyonunu, minimum sürünme hızını, hasarı ve gerilme-kopması ömrünü tahmin etmek amacıyla Wilshire denklemlerini sürekli hasar mekaniğiyle birleştirir. Böyle bir model, kopma noktalarından geçen tek bir doğruyu uydurmaktan daha bilgilendiricidir; ancak yine de malzeme durumuna ve geçerli kalibrasyon verilerine bağlıdır. U.S. Nuclear Regulatory Commission NUREG/CR-6150 (1994) kapsamında sürünme-kopması hasar modellemesi için ele alınan Larson-Miller ve Manson-Haferd parametre yöntemleri de sıcaklık-zaman davranışını yararlı mühendislik biçimlerine sıkıştırır; ancak ekstrapolasyondaki belirsizliği ortadan kaldırmaz.
Tasarım kuralları, laboratuvar kanıtlarının nihayetinde nasıl izin verilen bir gerilmeye veya ömür sınırına dönüştürüleceğine karar verir. ASME BPVC Section II, Part D tasarımda kullanılacak malzeme özelliklerini sağlarken ASME Section III, Division 5 yüksek sıcaklıklı reaktör bileşenlerine ilişkin yapım kurallarını ele alır. Directive 2014/68/EU, basınçlı ekipman tasarımında sürünmenin önemli olduğu durumlarda sürünmeyle ilgili özelliklerin ve öngörülen sınırların dikkate alınmasını gerektirir. Bu nedenle savunulabilir soru “Grade 91 ne kadar dayanıklıdır?” değildir. Soru şudur: hangi ürün, hangi ısıl işlem görmüş durumda, hangi sıcaklık ve gerilmede, ne kadar süreyle, hangi deformasyon ve kırılma kriteri altında ve hangi tasarım kuralları kullanılarak yorumlanmıştır?
ASTM E139 Kapsamında Sünme Deneyi
ASTM International tarafından yayımlanan ASTM E139-11(2018), sürekli çekme yükü ve yüksek sıcaklık altında metalik malzemelerin zamana bağlı deformasyonunu belirlemeye yönelik prosedürleri oluşturur. Standart ayrıca, temel sonucun kopma gerçekleşmeden önce geçen süre olduğu sünme-kopma ve gerilme-kopması deneylerini de kapsar. Bu nedenle deney, kontrollü bir malzeme tepkisi sağlar; evrensel bir “yüksek sıcaklık dayanımı” değeri sağlamaz.

Bu ayrım önemlidir. Bir sünme deneyi, numunenin ne kadar hızlı uzadığını, deformasyon hızının azalıp azalmadığını veya arttığını ve kopmanın ne zaman gerçekleştiğini gösterebilir. Ancak bir basınçlı kabın, borunun, döküm parçanın, kaynaklı birleşimin veya türbin bileşeninin aynı süre boyunca hizmette kalacağını garanti etmez. Hizmet koşulları; çok eksenli gerilme, sıcaklık gradyanları, kaynaktan kaynaklanan artık gerilme, oksidasyon, korozyon, titreşim, yük çevrimleri, devreye alma ve devreden çıkarma geçici rejimleri ve yerel geometrik gerilme yığılmalarını içerebilir. ASTM E139 önemli değişkenleri kontrol eder; ancak çalışan bir bileşenin her özelliğini yeniden oluşturamaz.
Deney numunesi, yük ve sıcaklık kontrolü
Deney, tanımlanmış bir ürün biçiminden, yönelimden, ergitmeden ve malzeme durumundan alınan işlenmiş bir çekme numunesiyle başlar. Çap veya kalınlık, ölçü boyu, yüzey kalitesi ve uygulanan her türlü ısıl işlem kaydedilmelidir; çünkü bu ayrıntılar hem deformasyonu hem de kopmayı etkiler. Grade 91 tüp, levha ve boru; bunların tümü 9Cr-1Mo-V-Nb çeliği olarak tanımlansa bile farklı önceki işlem geçmişlerine, tekstüre, et kalınlığına ve mikroyapıya sahip olabilir. Bir biçimden elde edilen sonuçlar, metalurjik ve tasarımsal gerekçelendirme olmadan başka bir biçime aktarılmamalıdır.
Numune, sürekli bir çekme kuvveti uygulayan bir sünme deney düzeneğine yerleştirilir. ASTM E139, sabit çekme kuvveti ve sıcaklık altında gerçekleştirilen deneyleri açıklar; bildirilen nominal gerilme, belirtilen başlangıç kesit alanı ve uygulanan kuvvet kullanılarak hesaplanır. Makine, istenmeyen gevşeme, darbe yüklemesi veya önemli eksantriklik meydana gelmeden kuvveti koruyabilmelidir. Hizalama kritik öneme sahiptir. Çekmeye eklenen eğilme, ölçü bölgesinin bir tarafındaki deformasyonu hızlandırabilir ve yanıltıcı biçimde kısa bir kopma süresine yol açabilir.
Sıcaklık kontrolü de aynı derecede önemlidir. Bir fırın ölçü boyunu çevrelerken kalibre edilmiş termokupllar numuneyi veya numunenin hemen çevresini izler. Deney raporu; hedef sıcaklığı, ölçülen sıcaklığı, sıcaklık toleransını, termokupl konumlarını, ilgili olduğu durumlarda ısıtma hızını ve numunenin deney koşuluna ulaştığı zamanı belirtmelidir. Özellikle uzun süreli maruziyetlerde birkaç derecelik fark; difüzyonu, toparlanmayı, çökelti kararlılığını ve sünme hızını değiştirebilir. Ölçü boyu boyunca sıcaklık düzgünlüğü varsayılmamalı, gösterilmelidir. Sıcak uç ile soğuk uç, nominal deney sıcaklığının temsil etmediği düzgün olmayan bir gerilme-sıcaklık geçmişi oluşturur.
Belirtilen gerilme ve sıcaklık, sonucu tanımlar. NIMS’in 2024 tarihli Grade 91 Creep Data Sheet veri kümesi bu noktayı göstermektedir: veri kümesi, 450–725 °C ve 30–450 MPa aralığındaki 9Cr-1Mo-V-Nb çeliğini kapsar; sünme-kopma dayanımı ise 100, 1.000, 10.000 ve 100.000 saat için bildirilmiştir. Bu değerler belirli bir alaşım ailesinin, ürün durumunun, gerilme aralığının, sıcaklık aralığının ve deney yönteminin yapılandırılmış bir haritasıdır. Bunlar tek bir Grade 91 özelliği değildir.
Birim uzama ölçümü ve kopmaya kadar geçen süre kayıtları
Bir sünme deneyinde uzama, zamana bağlı olarak kaydedilir. Ortaya çıkan eğri genellikle deformasyon hızının azaldığı birincil sünmeyi; hızın nispeten kararlı olduğu ikincil veya kararlı durum sünmesini; hasar ve hızlanan deformasyonun kopmadan önce ortaya çıktığı üçüncül sünmeyi içerir. Bu aşamalar arasındaki sınırlar sabit malzeme sabitleri değildir. Gerilme, sıcaklık, numune durumu, çevre ve seçilen ölçüm yöntemine bağlı olarak değişirler.
Bir ekstansometre, genellikle numuneye bağlanan çubuklar veya diğer temas elemanları aracılığıyla ölçü boyundaki uzamayı ölçer. Ekstansometrenin ölçü boyu, çözünürlüğü, kalibrasyonu, sıcaklık kapasitesi, bağlama yöntemi ve çıkarılma noktası belgelenmelidir. Bazı uzun süreli deneylerde, cihazı korumak amacıyla ekstansometre üçüncül deformasyondan veya kopmadan önce çıkarılır. Böyle bir durumda rapor, ölçüm uygulamasındaki değişikliği belirtmeli ve doğrudan ölçülen birim uzamayı son uzama gibi daha sonraki gözlemlerden ayırmalıdır.
Veri kaydı; geçen süreyi, uzamayı veya birim uzamayı, kuvveti, numune sıcaklığını ve ilgili cihaz durumunu korumalıdır. Örnekleme aralıkları, binlerce saat boyunca yönetilemez bir kayıt oluşturmadan erken geçici rejimi yakalayacak şekilde belirlenmelidir. Bir eğriden çıkarılan tek bir minimum sünme hızı, özellikle malzeme uzun bir birincil aşama veya ani bir üçüncül aşama gösteriyorsa, eğrinin kendisinden daha az bilgilendiricidir.
Bir sünme-kopma veya gerilme-kopması deneyinde, kopma yeri ve biçimiyle birlikte kopmaya kadar geçen süre kaydedilir. “Kopma ömrü”, izin verilen hizmet ömrüyle aynı değildir. Bir numune; yerel boyun verme, iç kavitasyon, taneler arası çatlama, oksidasyon destekli çatlama veya beklenen bileşen kopma biçiminden farklı bir mekanizmalar bileşimi nedeniyle kopabilir. Son uzama, kesit daralması, kopma görünümü ve metalografik gözlemler, kaydedilen sürenin neyi temsil ettiğinin belirlenmesine yardımcı olur.
NIST’in, yüksek sıcaklıkta metallerin değerlendirilmesi için sünme-kopma verilerini başlıca mekanik özellik bilgisi sınıflarından biri olarak tanımlamasının; tasarım kurallarının ise daha ileri yorumlama gerektirmesinin nedeni budur. ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlar; ASME Section III, Division 5 ise yüksek sıcaklıklı reaktörlerin imalat kurallarını ele alır. Avrupa Birliği’nin 2014/68/EU Direktifi de basınçlı ekipman tasarımında sünmenin önemli olduğu durumlarda sünmeyle ilişkili özelliklerin ve öngörülen sınırların dikkate alınmasını gerektirir.
Tekrarlanabilirlik, kesintiler ve veri kalitesi
Tekrarlanabilirlik, aynı nominal gerilme ve sıcaklıkta iki numunenin denenmesinden daha fazlasına bağlıdır. Numuneler karşılaştırılabilir malzemeden alınmalı, aynı hazırlık işleminden geçirilmeli ve eşdeğer yükleme ve ısıtma geçmişlerine maruz bırakılmalıdır. Tane boyutu, temperleme, çökelti topluluğu, dekarbürizasyon, önceki soğuk şekillendirme veya kaynak konumundaki farklılıklar gerçek saçılmaya neden olabilir. Örneğin ASTM A1091/A1091M kapsamında yer alan Grade C91 dökümleri, temperlenmiş martenzitik veya beynitik bir yapıya ve stabilize edici çökelmiş parçacıklara bağlıdır; işlemedeki küçük değişiklikler uzun süreli dayanımı değiştirebilir.
Her kesinti kayda geçirilmelidir. Güç kaybı, fırın sıcaklığının aşırı yükselmesi, ekstansometrenin çıkarılması, kuvvet düşüşü, termokuplun değiştirilmesi, makinenin durdurulması veya geçici olarak yükün kaldırılması deformasyon geçmişini değiştirebilir. Rapor; tarihi ve süreyi, olaydan önceki ve sonraki gerilme ve sıcaklığı, kesintinin nedenini ve deneyin yeniden başlatılıp başlatılmadığını belirtmelidir. Yeniden başlatılan bir deney, kesintisiz bir maruziyetle otomatik olarak eşdeğer değildir.
Kalite incelemesinde kuvvet, sıcaklık, birim uzama ve geçen süre kanalları; boşluklar veya makul olmayan sıçramalar açısından karşılaştırılmalıdır. Numune kopma sonrasında incelenmeli ve ASTM E139’dan sapmalar dipnota gizlenmek yerine belirtilmelidir. Uzun süreli ekstrapolasyon da ihtiyatla yapılmalıdır. NUREG/CR-6150, sünme-kopma hasarı modellemesi için Larson-Miller ve Manson-Haferd parametre yöntemlerini ele alır; ancak bu tür parametreler deney verilerini özetler ve mikroyapısal yaşlanma, çevresel saldırı veya değişen hizmet gerilmesindeki belirsizliği ortadan kaldırmaz. 2022’de P91 çeliği için bildirilen bir Wilshire ve sürekli hasar mekaniği çalışması; sünme deformasyonunu, minimum sünme hızını, hasarı ve gerilme-kopması ömrünü öngörmeye çalışmıştır. Bu durum, deformasyon ve kopmanın neden ayrı ayrı ele alınması gerektiğini göstermektedir.
ASTM E139 sonucundan savunulabilir biçimde çıkarılabilecek ifade koşulludur: Bu numune, bu malzeme durumunda, bu ölçülen sıcaklıkta ve bu prosedür izlenerek, belirtilen çekme gerilmesini taşımış ve bu deformasyon geçmişini veya kopma süresini ortaya koymuştur. Bundan daha geniş herhangi bir sonuç, ilave deneylerden ve uygulanabilir bir tasarım kuralından elde edilen kanıtları gerektirir.
Sünme Eğrilerinden Tasarım Gerilmesine
Minimum sünme hızı ve kopma dayanımı
| Çelik gruplaması | Makalede belirtilen özellikler |
|---|---|
| Karbon çelikleri | Perlit, beynit veya temperlenmiş ürünler içeren ferritik yapılar; toparlanma ve difüzyon hızlandıkça dayanım azalır. |
| Düşük alaşımlı çelikler | Alaşım ilaveleri dönüşüm davranışını, karbür topluluklarını, sertleşebilirliği ve yumuşamaya direnci değiştirir. |
| Yüksek kromlu ferritik çelikler | Temperlenmiş martenzitik yapılar, sünme direnci için sınırları ve çökeltileri kullanır. |
| Östenitik ısıya dayanıklı çelikler | Yüzey merkezli kübik matrisler nikel ile kararlılığa, kromun oksidasyon direncine ve çökelmeye dayanır. |
Bir sünme eğrisi, belirli bir sıcaklıkta ve uygulanan gerilme altında şekil değiştirmeyi zamana karşı kaydeder. Eğrinin iyi bilinen birincil, ikincil ve üçüncül aşamaları yararlı tanımlamalardır; ancak bunlar tasarım açısından birbirinin yerine geçebilen özellikler değildir. Genellikle görece kararlı ikincil aşamada ölçülen minimum sünme hızı, bir bileşenin kalıcı şekil değiştirmeyi ne kadar hızlı biriktirdiğini gösterir. Buna karşılık sünme-kopma dayanımı, belirtilen bir süre sonunda kopmaya yol açan gerilmeyi tanımlar. Bu nedenle bir çelik, kabul edilebilir bir kopma ömrüne sahipken aşırı miktarda şekil değiştirme biriktirebilir veya düşük bir minimum sünme hızına sahip olmasına rağmen kusurlar, çevresel etkiler ya da kararsız bir mikroyapı nedeniyle erken kopmaya uğrayabilir.
ASTM International’ın ASTM E139-11(2018) standardı, bu ayrımlar için deney çerçevesini belirler. Standart, sabit çekme kuvveti ve sıcaklık altında tutulan metalik malzemeler üzerinde yapılan sünme deneylerinde şekil değiştirmenin zamanın bir fonksiyonu olarak ölçülmesini ve sünme-kopma ile gerilme-kopması deneylerinde kopmaya kadar geçen sürenin ölçülmesini kapsar. Deney sonucu basitçe “yüksek sıcaklık dayanımı” değildir. Bu sonuç; sıcaklığa, gerilmeye, numune geometrisine, malzeme durumuna ve geçen zamana bağlı bir nokta veya eğridir.
Grade 91 gibi bir malzeme söz konusu olduğunda bu nitelikler önem taşır. National Institute for Materials Science (NIMS) Creep Data Sheet veri tabanı; karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış sonuçları içerir. Grade 91 veri kümesi, 450–725 °C ve 30–450 MPa aralığında 9Cr-1Mo-V-Nb çeliğinden üretilmiş boru, levha ve tüpleri kapsar; sünme-kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için raporlanmıştır (NIMS, 2024). Bu dört süre, 100 saatlik bir deney için uygun olan bir gerilmenin 100.000 saatlik tesis ömrüne neden gelişigüzel aktarılmaması gerektiğini gösterir.
Sünme eğrisinin şekli, tek bir kopma noktasının gizlediği mekanizmaları da ortaya çıkarır. Temperlenmiş martenzitik Grade 91, çökelmiş parçacıkların ince bir dağılımına ve kararlı bir alt yapıya bağlıdır. Geri kazanım, karbür veya nitrür reaksiyonları, ısıl yaşlanma, çevrimsel yumuşama ve önceki imalat geçmişi, hizmet sırasında minimum sünme hızını değiştirebilir. Örneğin ASTM A1091/A1091M, basınç taşıyan parçalar için Grade C91 sünme dayanımı geliştirilmiş ferritik alaşımlı çelik dökümleri belirtir; bu malzemenin temperlenmiş martenzitik veya beynitik mikroyapısı, sünme-kopma dayanımını artıran çökelmiş parçacıklarla kararlı hâle getirilir. Ancak bu fayda koşullara bağlıdır. Parçacıkların irileşmesi ve alt yapının geri kazanımı, uzun süreli maruziyet sırasında bu faydayı azaltabilir.
U.S. Department of Energy’nin Office of Scientific and Technical Information birimi aracılığıyla yayımlanan Wilshire temelli sürekli hasar mekaniği çalışması, P91 çeliği için daha yararlı bir modelleme hedefini ortaya koyar: sünme şekil değiştirmesini, minimum sünme hızını, hasarı ve gerilme-kopması ömrünü birlikte öngörmek. Böyle bir model, yalnızca kopma ömrüne uyumlandırma yapmaktan daha fazla bilgi sağlar; ancak yine de ilgili ergitme, ürün biçimi, gerilme aralığı, sıcaklık ve yükleme geçmişine karşı doğrulama gerektirir. K. Natesan’ın Grade 91 sünme-yorulması tasarımına ilişkin IAEA değerlendirmesi de şekil değiştirme hızı bağımlılığını, ısıl yaşlanmayı, çevresel etkileri, çevrimsel yumuşamayı ve mikroyapısal değişimi hizmet davranışını değiştirebilecek değişkenler olarak tanımlar.
İzin verilen gerilme ve zamana bağlı ölçütler
Tasarım gerilmesi, tek bir çekme dayanımı tablosundan bir sayı okunarak değil, hesaplanan bileşen taleplerinin çeşitli malzeme sınırlarıyla karşılaştırılması yoluyla seçilir. Yüksek sıcaklıkta bir kod; gerilmeyi izin verilen toplam şekil değiştirmeye, minimum sünme hızına, kopma ömrüne, akma veya kanıt dayanımına, yorulma hasarına, yerel kararsızlığa ya da zamana bağlı bir malzeme özelliğinin belirlenmiş bir oranına göre sınırlayabilir. Kontrol edici değer, sıcaklıkla ve tasarım ömrüyle değişebilir.
İnce cidarlı bir basınçlı kap bu farkı gösterir. Membran gerilmesi ani akmayı önleyecek kadar düşük olsa bile aşırı sünme şekil değiştirmesi; boyutsal toleransların, vana hizalamasının veya cidar incelmesinin kopmadan çok önce kabul edilemez hâle gelmesine yol açabilir. Buna karşılık kalın bir kesit, bir şekil değiştirme sınırını karşılayabilirken bir çentik, kaynak ısınının etkilediği bölge veya çok eksenli bir gerilme durumu kopma değerlendirmesini belirleyebilir. Burkulma ve plastik kararsızlık da bir sünme-şekil-değiştirmesi veya kopma ölçütüne ulaşılmadan önce kontrol edici olabilir.
European Union’ın Pressure Equipment Directive olarak bilinen 2014/68/EU Direktifi, basınçlı ekipman tasarımında sünmenin önemli olduğu durumlarda sünmeyle ilişkili malzeme özelliklerinin ve belirlenmiş sınırların dikkate alınmasını gerektirir. Bu nedenle ilgili soru yalnızca bir kalite sınıfının ısıya dayanıklı olarak etiketlenip etiketlenmediği değildir. Tasarımcı; hangi ferritik veya östenitik çelik verilerinin geçerli olduğunu, hangi sıcaklık ve sürenin belirleyici olduğunu ve uygunluk ile tasarım prosedürünün hangi hasar türlerini ele alması gerektiğini ortaya koymalıdır.
ASME, bu çalışmayı laboratuvar eğrilerinin sınırsız ekstrapolasyonuna bırakmak yerine koda özgü kurallara ve tablolaştırılmış özelliklere bağlar. ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlarken ASME BPVC Section III, Division 5 yüksek sıcaklık reaktör bileşenleri için imalat kurallarını içerir. Bu çerçeveler; izin verilen gerilme, sünme şekil değiştirmesi, yorulma, sünme-yorulması etkileşimi, hizmet süresi ve hasar birikimine dayalı sınırlar getirebilir. Bu değerler kodlar arasında birbirinin yerine kullanılmamalıdır: bir kurala göre hesaplanan izin verilen gerilme, Pressure Equipment Directive veya bir nükleer imalat kodu kapsamında otomatik olarak kabul edilebilir değildir.
NIST, yüksek sıcaklıkta metalleri değerlendirmek için gereken başlıca mekanik özellik bilgisi sınıflarından biri olarak sünme-kopma verilerini tanımlar. NIMS gibi veri tabanlarının değeri de buradan kaynaklanır: bu veri tabanları her sonuçla ilişkili zamanı, sıcaklığı, gerilmeyi, ürün biçimini ve malzeme tanımını korur. Mühendislik yargısının yerini almazlar. Bu yargının dayanağını görünür kılarlar.
Güvenlik payları ve ekstrapolasyon sınırları
Bir güvenlik payı, deneyden sonra uygulanan evrensel bir yüzde değildir. Malzeme saçılımındaki, sıcaklık ölçümündeki, gerilme analizindeki, kaynak kalitesindeki, çevresel maruziyetteki ve yükleme geçmişindeki belirsizlikleri ve her bir hasar türünün sonuçlarını yansıtır. Kodlar bu belirsizlikleri belirlenmiş tasarım değerlerine, azaltma katsayılarına, ömür kesirlerine veya ayrı sınırlara dönüştürür. Bir bileşen hem aşırı şekil değiştirmeye hem de kopmaya karşı pay gerektirebilir; bu durumda izin verilen daha düşük gerilme belirleyici olur.
Nitelikli bir veri kümesi içindeki enterpolasyon, karşılaştırmalı olarak daha savunulabilir bir yaklaşımdır. Grade 91 sonuçları gerekli gerilme, sıcaklık ve süreyi kapsıyorsa ve numuneler bileşenin ürün biçimini ve ısıl işlemini temsil ediyorsa, yakındaki gözlemler arasındaki bir değerin tahmin edilmesi gözlenen eğilimlerle desteklenebilir. Bununla birlikte saçılım bantları ve kod prosedürleri yine önem taşır.
Ekstrapolasyon farklıdır. 1.000 saatlik bir deneyden 100.000 saatlik kopma ömrünü öngörmek, aynı şekil değiştirme ve hasar mekanizmalarının iki ek büyüklük mertebesi boyunca devam ettiğini varsayar. Çökeltiler irileştiğinde, oksidasyon hızlandığında veya yeni bir kopma türü geliştiğinde bu varsayım geçerliliğini yitirebilir. U.S. Nuclear Regulatory Commission NUREG/CR-6150 (1994) belgesinde karbon çeliği ve paslanmaz çelik için ele alınan Larson-Miller ve Manson-Haferd parametreleri yararlı bağıntılar sağlar; ancak mekanizma değişikliklerini göz ardı etmek için fiziksel bir izin oluşturmaz.
Deneyle sınanan sıcaklık aralığının ötesinde uydurulan bir eğri de risklidir. Sıcaklıktaki değişimler, deneyde bulunmayan difüzyon, geri kazanım, faz dönüşümü veya çevresel reaksiyonları etkinleştirebilir. Bu nedenle uzun vadeli öngörüler, amaçlanan hizmet süresine yaklaşan deneylerle temellendirilmeli ve mikroyapı incelemesi, kaynak verileri ve periyodik denetimlerle desteklenmelidir. Tasarım gerilmesi ancak zaman, sıcaklık, şekil değiştirme, kopma ve kod sınırlarının tümü hizmet problemine karşılık geldiğinde güvenilir kabul edilebilir.
Uzun Vadeli Verilerin Ekstrapolasyonu ve Parametre Yöntemleri
Uzun vadeli sürünme tasarımı çoğu zaman mevcut deneylerin süresini aşan bir öngörü gerektirir. Bir bileşenin 100.000 saat çalışması beklenebilirken deney kayıtları yalnızca 1.000 veya 10.000 saatte elde edilmiş birkaç sonuç içerebilir. Parametre yöntemleri, sıcaklık ve zamanı tek bir ampirik büyüklükte birleştirerek bu boşluğu ele alır ve farklı sıcaklıklardaki kopma verilerinin birlikte uydurulmasına olanak tanır. Bu yöntemler yeni gözlemler oluşturmaz. Güvenilirliği deney aralığına, malzemenin durumuna, gerilme aralığına ve deformasyon mekanizmasının geçerliliğini sürdürmesine bağlı olan bir ekstrapolasyon sağlar.
Bu ayrım önemlidir; çünkü sürünme ve gerilme kopması birbiriyle ilişkili olmakla birlikte farklı ölçümlerdir. ASTM E139-11(2018), ASTM International tarafından yayımlanmış olup sürünme deneylerinde zamana bağlı deformasyonu ve sabit çekme kuvveti ile sıcaklık altında gerçekleştirilen sürünme-kopma ve gerilme-kopması deneylerinde kopmaya kadar geçen süreyi kapsar. Bu nedenle bir kopma ömrü eğrisi tek başına birim şekil değiştirme birikimini, minimum sürünme hızını, üçüncül hasarı veya kopma öncesinde ulaşılan birim şekil değiştirme sınırını açıklayamaz.
Larson–Miller parametresi Sünme-kopma verilerini düzenlemek için yaygın olarak P_LM = T(C + log10 t_r) şeklinde yazılan ampirik sıcaklık-zaman parametresi.
1994 yılında ABD Nükleer Düzenleme Komisyonu tarafından yayımlanan NUREG/CR-6150, karbon çeliği ve paslanmaz çelik dâhil olmak üzere çeşitli malzemeler için Larson-Miller ve Manson-Haferd parametreleriyle sürünme-kopma hasarı modellemesini açıklar. Bu yöntemler, ampirik eğri çakıştırma prosedürleridir. Çıktıları mühendislik hesaplamalarını destekleyebilir; ancak uydurulan sabitlerin elde edildiği malzeme ve deney popülasyonuyla bağlantılı kalmalıdır.
Larson-Miller parametre yöntemleri
Larson-Miller parametresi genellikle şu şekilde yazılır:
Burada mutlak sıcaklık, kopma süresi ve uydurulmuş bir malzeme sabitidir. Aynı birim sistemi tutarlı biçimde kullanıldığı sürece sıcaklık kelvin veya derece Rankine cinsinden ifade edilebilir. Daha sonra parametre, çoğu zaman bir polinom, parçalı bir uyum veya tablo hâlindeki bir tasarım eğrisi aracılığıyla gerilmeyle ilişkilendirilir.
Yöntem, belirli bir gerilmede aynı değerini veren sıcaklık ve kopma süresi bileşimlerinin karşılaştırılabilir kopma davranışına sahip olduğunu varsayar. Bu varsayım kullanışlıdır; ancak metalurjik bir yasa değildir. sabiti “çelik” için evrensel değildir; alaşıma, ısıl işleme, gerilme aralığına, uydurma prosedürüne ve kimi zaman seçilen sıcaklık aralığına göre değişir. Bir değeriyle uydurulan eğri düzenli görünebilirken farklı bir değer, uzun süreli öngörüyü önemli ölçüde değiştirebilir.
Bu nedenle kalibrasyon açıkça belirtilmelidir. Ulusal Malzeme Bilimi Enstitüsü (NIMS), karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış sürünme ve kopma verileri yayımlar. Enstitünün 2024 tarihli Grade 91 veri kümesi, 450–725 °C ve 30–450 MPa aralığında 9Cr-1Mo-V-Nb çeliğinden üretilmiş borular, levhalar ve tüpleri kapsar; ayrıca 100, 1.000, 10.000 ve 100.000 saat için sürünme-kopma dayanımını bildirir. Bildirilen bu süreler özellikle önemlidir: 100.000 saat için uydurulmuş bir değer, gerçekte 100.000 saatlik bir gözlemle eşdeğer değildir. İlgili ürün şekli, sıcaklık, gerilme ve ısıl işlem için 100.000 saatlik nokta mevcutsa ekstrapolasyonu temellendirir. Mevcut değilse öngörü model bağımlılığını korur.
Manson–Haferd parametresi Farklı sıcaklıklardaki kopma ömrü verilerini düzenlemek için uydurulmuş referans sıcaklığı ve zaman değerlerini kullanan ampirik parametre.
Larson-Miller uydurması, mekanizmadaki değişimleri ortaya koymaktan çok farklı sıcaklıklardaki verileri birleştirme eğilimindedir. Daha kısa sürelerde dislokasyon hareketi baskın olabilirken daha uzun sürelerde çökelti kabalaşması, tane sınırı kavitasyonu, oksidasyon veya toparlanma ömrü kontrol edebilir. Grade 91 bu sorunu açıkça gösterir. Temperlenmiş martenzitik yapısı, ince çökeltiler ve kararlı bir alt yapı sayesinde sürünme dayanımı kazanır; ancak termal yaşlanma ve çökeltilerin evrimi bu direnci azaltabilir. Tek bir düzgün çizgi, böyle bir değişimin ne zaman meydana geldiğini gösteremez.
Manson-Haferd parametre yöntemleri
Manson-Haferd parametresi genellikle şu şekilde ifade edilir:
| Tahmin yöntemi | Düzenlenen veya tahmin edilen ana büyüklük | Başlıca sınırlama |
|---|---|---|
| Larson–Miller | Sıcaklık, zaman ve kopma davranışı | Deformasyon veya kopma mekanizmasındaki değişimleri gizleyebilir. |
| Manson–Haferd | Uydurulmuş referans değerleri üzerinden sıcaklık ve kopma süresi | Sabitler, veri kümesine ve regresyon biçimine bağlıdır. |
| Wilshire ve sürekli hasar mekaniği | Sünme deformasyonu, en düşük sünme hızı, hasar ve gerilme altında kopma ömrü | İlgili malzeme durumu ve hizmet aralığı için kalibrasyon ve doğrulama gerektirir. |
Burada ve , kopma ömrü eğilimlerinin görünür kesişimiyle ilişkili uydurulmuş sabitlerdir. Larson-Miller yönteminin aksine bu yöntem, ifadesinin içinde sabit bir toplamsal sabit dayatmaz. Uydurulan referans sıcaklığı ve referans süresi, farklı sıcaklıklardaki verilerin kullanışlı bir gerilme-parametre ilişkisi üzerinde çakışmasını sağlayacak şekilde seçilir.
Manson-Haferd uydurması, bazı veri kümelerinde, özellikle sıcaklığa bağımlılığın sabit bir değeriyle iyi temsil edilmediği durumlarda, Larson-Miller uydurmasından daha iyi performans gösterebilir. Bununla birlikte ölçülen aralığın dışında da aynı ilişkinin geçerli kaldığını varsayar. ve ile temsil edilen görünür kesişim, istatistiksel bir kurgudur ve alaşımın davranışındaki fiziksel bir noktayı zorunlu olarak göstermez. Seçilen deneylerin, gerilme aralığının veya regresyon biçiminin değiştirilmesi bu sabitlerin değerini değiştirebilir ve öngörülen ömrü etkileyebilir.
Her iki parametre yöntemi de tam sürünme eğrisini doğrudan öngörmez. Bu yöntemler esas olarak seçilmiş bir gerilme ve sıcaklıkta kopma süresini, genellikle , düzenler. Bir tasarım değerlendirmesi ayrıca izin verilebilir gerilmeyi, birikmiş hasarı, deformasyon sınırlarını ve uygun olduğu durumlarda sürünme-yorulma etkileşimini gerektirir. NIST, yüksek sıcaklıkta metalleri değerlendirmek için gereken başlıca mekanik özellik bilgisi sınıflarından biri olarak sürünme-kopma verilerini tanımlar. ABD Enerji Bakanlığı Bilimsel ve Teknik Bilgi Ofisi tarafından 2022 yılında bildirilen Wilshire temelli sürekli hasar mekaniği çalışması, P91 çeliği için daha kapsamlı bir yaklaşım izler; Wilshire denklemlerini sürekli hasar mekaniğiyle birleştirerek sürünme deformasyonunu, minimum sürünme hızını, hasarı ve gerilme-kopması ömrünü öngörür. Bu yaklaşım, yalnızca kopma parametresinin sağlayamayacağı büyüklükleri ele alır; ancak yine de kalibrasyon verilerine ve malzeme durumuna ilişkin varsayımlara bağlıdır.
Model belirsizliği ve metalurjik kırılmalar
Düzgün bir uydurma eğrisi büyük belirsizlikleri gizleyebilir. Logaritmik grafik oluşturma zaman farklarını sıkıştırır ve regresyon, dağınık sonuçların düzenli görünmesine neden olabilir. Eğri veri kümesinin merkezinden geçerken basınç ekipmanı veya nükleer bileşenler için gerekli olan alt sınır davranışını gözden kaçırabilir. Dağılım yalnızca ölçüm hatasından kaynaklanmaz; ısıl işlemden ısıl işleme kimyasal bileşim farklılıkları, önceki işlemler, numune boyutu, yüzey durumu, oksidasyon, kaynak geçmişi ve deney hizalaması da buna katkıda bulunur.
Başlıca tehlike, metalurjik bir kırılmadır: uydurulmuş ilişkiyi geçersiz kılan, hız belirleyici deformasyon veya kırılma sürecindeki değişimdir. Örnekler arasında karbür reaksiyonu, çökelti kabalaşması, martenzitik lata yapısının kaybı, tane sınırı kavitasyonu, faz dönüşümü, çevrimsel yumuşama veya çevresel saldırı bulunur. K. Natesan’ın Grade 91 üzerine IAEA çalışması, sürünme-yorulma tasarımında çevrimsel yumuşamayı, birim şekil değiştirme hızı bağımlılığını, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi önemli faktörler olarak tanımlar. Bunları göz ardı eden uzun vadeli bir ekstrapolasyon görünüşte kesin, ancak mekanizma bakımından hatalı olabilir.
Tasarım kuralları bu belirsizliğin sınırlarını belirler. ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlarken ASME Section III, Division 5 yüksek sıcaklık reaktör bileşenleri için yapım kurallarını ele alır. Directive 2014/68/EU, basınç ekipmanı tasarımında sürünmenin önemli olduğu durumlarda sürünmeyle ilişkili özelliklerin ve öngörülen sınırların dikkate alınmasını gerektirir. Bu kurallar, koşulsuz bir parametre uydurmasıyla değiştirilmemelidir. Larson-Miller veya Manson-Haferd sonuçları, 100.000 saatte bu tür deneyler gerçekten tamamlanmadıkça, 100.000 saatteki doğrudan gözlemler değil, bir tasarım kararına ilişkin kanıtlardır.
Hasar Mekaniği ve Modern Kopma Öngörüsü
Sürünme ve gerilme altında kopma, birbiriyle ilişkili ancak farklı sonuçları tanımlar. Sürünme, sürekli gerilme ve sıcaklık altında zamana bağlı deformasyondur; gerilme altında kopma ise kırılmadan önce geçen süreyi vurgular. Güvenilir bir öngörü yöntemi, kopma ömrünü yalıtılmış bir sayı olarak ele almak yerine bu iki olguyu birbirine bağlamalıdır. ASTM E139-11(2018), sabit çekme kuvveti ve sıcaklık altında tutulan metalik malzemelerde sürünme deneylerinde zamanla deformasyonun, sürünme-kopma ve gerilme altında kopma deneylerinde ise kopmaya kadar geçen sürenin ölçülmesine yönelik test çerçevesini belirler.
Süreklilik hasarı değişkenleri
Süreklilik hasarı mekaniği, dağılmış mikroyapısal bozulmayı bir veya daha fazla iç değişkenle temsil eder. Yaygın bir skaler değişken olan , başlangıçta sağlam malzeme için sıfırdan başlar ve kopma anında bire yaklaşır. Bu değişken, boşlukların veya çatlakların sayısının doğrudan ölçümü değildir. Bunun yerine etkin yük taşıyan alandaki, rijitlikteki veya sürünmeye karşı dirençteki azalmaları temsil edebilen, hesaplanmış bir durum değişkenidir.
Etkin gerilme kavramı bu yaklaşımı açıklar. Nominal gerilme ise hasar görmüş bir kesite aşağıdaki gibi bir etkin gerilme atanabilir:
arttıkça kalan malzeme daha fazla gerilme taşır; bu da sürünme şekil değiştirmesini ve hasar birikimini hızlandırır. Dolayısıyla bir model, deformasyon yasasını
\[ \dot{\varepsilon}_c=f(\sigma_\mathrm{eff},T,\text{mikroyapı}), \]
bir hasar gelişim yasasıyla
\[ \dot{D}=g(\sigma_\mathrm{eff},T,\dot{\varepsilon}_c,\text{durum değişkenleri}) \]
birlikte ele alabilir.
Kesin denklemler değişiklik gösterir. Bazı formülasyonlar hasarı tane sınırı boşluklarının büyümesiyle ilişkilendirir; diğerleri birikmiş sürünme şekil değiştirmesini, gerilme üç eksenliliğini veya fenomenolojik bir hız yasasını kullanır. Skaler bir değişken, birbirinden yalıtılmış boşluklar, bağlantılı boşluklar, taneler arası çatlama ve oksidasyon destekli kırılma arasındaki önemli ayrımları da gizleyebilir. Bir bileşen çok eksenli gerilme, kaynak ısınının etkilediği bölgeler veya çevrimli yükleme yaşadığında bu sınırlama önem kazanır.
Fiziksel yorum malzemeyle bağlantılı kalmalıdır. Grade 91 ferritik çeliğinde temperlenmiş martenzit, önceki östenit tane sınırları ve MC karbürleri ile MX karbonitrürleri gibi çökeltiler, erken sürünme davranışını kontrol eder. Isıl maruziyet, çökeltilerin irileşmesine veya yeniden dağılmasına, alt tane dayanımının azalmasına ve toparlanmanın teşvik edilmesine neden olabilir. K. Natesan’ın Grade 91 sürünme-yorulma tasarımı konusundaki IAEA çalışması; çevrimli yumuşamayı, şekil değiştirme hızı bağımlılığını, ısıl yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi ilgili değişkenler olarak tanımlar. Kararlı laboratuvar malzemesi üzerinde kalibre edilmiş bir hasar parametresi, yaşlanmış bir kaynağa veya buhar oksidasyonuna maruz kalmış bir bileşene doğrudan aktarılamaz.
P91 için Wilshire tabanlı öngörü
U.S. Department of Energy’s Office of Scientific and Technical Information tarafından kayda alınan 2022 tarihli bir çalışma yararlı bir örnek sunar: Bu çalışma, P91 çeliğinde sürünme deformasyonunu, minimum sürünme hızını, hasarı ve gerilme altında kopma ömrünü öngörmek için Wilshire denklemlerini süreklilik hasarı mekaniğiyle birleştirir. Bağlantılı kayıt, çalışma yayımlanmadan önce yazar adlarını sağlamalıdır; adlar ikincil atıflardan çıkarılmamalıdır.
Wilshire tipi ilişkiler çoğunlukla normalize edilmiş gerilme ve aktivasyon sıcaklığı terimi kullanılarak ifade edilir. Basitleştirilmiş biçimde bir parametre, normalize edilmiş gerilmeyi, sıcaklığa bağlı üstel bir fonksiyon aracılığıyla kopma süresi veya minimum sürünme hızıyla ilişkilendirebilir. Larson–Miller grafiğindeki tek bir doğru uyumundan farklı olarak Wilshire çerçevesi, gerilmenin malzemenin dayanım ölçeğine göreli değerini, deformasyonu kontrol eden termal olarak etkinleşmiş süreçlerle bağlantılı tutmaya çalışır. Ardından süreklilik hasarı bileşeni, numunenin ani nihai kırılmaya kadar değişmeden kaldığını varsaymak yerine, hesaplamaya değişen bir malzeme durumu kazandırır.
Bu ayrım P91 için önemlidir. Toparlanma, çökelti gelişimi, boşluk oluşumu ve yerel gerilme yoğunlaşması ilerledikçe çelik, uzun süre boyunca sınırlı şekil değiştirme gösterdikten sonra hızlanmış deformasyona geçebilir. Yalnızca nihai kopma süresini öngören bir model, bir deney tablosuyla uyum sağlayabilir; ancak şekil değiştirme geçmişini, minimum sürünme hızını veya üçüncül sürünmenin başlangıcını gözden kaçırabilir. Birleşik yaklaşım bunun yerine dört gözlenebilir arasında tutarlılık sağlamayı amaçlar: sürünme eğrisi, minimum sürünme hızı, hasar değişkeninin gelişimi ve nihai kopma süresi.
Mevcut NIMS Grade 91 veritabanı, bu görev için zorlu bir kalibrasyon alanı sunar. Veritabanındaki 9Cr-1Mo-V-Nb çeliğine ilişkin kayıtlar 450–725 °C ve 30–450 MPa aralıklarını kapsar; sürünme-kopma dayanımı ise 100, 1.000, 10.000 ve 100.000 saat için bildirilmiştir. NIMS ayrıca karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış verileri muhafaza eder. Bu kayıtlar birbirinin yerine kullanılamaz: P91 için yapılan bir uyum, her yüksek kromlu çelik için genel bir yasa olarak, hele ASTM A1091/A1091M Grade C91 dökümleri için hiç sunulmamalıdır. Grade C91 dökümleri, çökelmiş parçacıklarla stabilize edilmiş temperlenmiş martenzitik veya beynitik bir yapı kullanır; ancak döküm ölçeği, segregasyon ve kesit boyutu hasarın gelişimini değiştirebilir.
Minimum sürünme hızı, hasar ve kopma ömrünün birbirine bağlanması
Minimum sürünme hızı, sürünme eğrisinden elde edilmesi görece kolay olduğundan çoğu zaman uygun bir korelasyon değişkeni olarak değerlendirilir. Bununla birlikte, bu değişken bundan daha fazlasıdır; ancak eksiksiz bir hasar ölçümü değildir. Artan minimum sürünme hızı, toparlanma veya çökelti bozunması yoluyla zayıflamaya işaret edebilir; ancak benzer minimum hızlara sahip iki numune daha sonra farklı mekanizmalarla kopabilir. Numunelerden biri tane sınırı boşlukları geliştirebilir; diğeri ise oksidasyona, kaynak bölgesine özgü çatlamaya veya deformasyon mekanizmasındaki bir değişime maruz kalabilir.
Birleşik model, minimum sürünme hızını iç durumla bağlantılı bir gözlenebilir olarak kullanır. Birincil sürünme sırasında malzeme pekleştikçe hız genellikle azalır. İkincil sürünmede düşük veya neredeyse kararlı bir değere ulaşır. Üçüncül sürünme sırasında hasar ve yerelleşme, hızın artmasına neden olur. Yapısal ve hasar yasaları bu aşamaları yeniden üretebiliyorsa, denklemlerin integrasyonu, kopma süresini sonradan yalnızca uyarlamak yerine öngörülen bir kopma süresi sağlayabilir.
Bununla birlikte bu öngörü kanıtlara bağlıdır. NIST, yüksek sıcaklıkta metalleri değerlendirmek için gerekli mekanik özellik bilgilerinin başlıca sınıflarından biri olarak sürünme-kopma verilerini tanımlar. ASM International’ın Creep and Stress Rupture Failures ve Design for High-Temperature Applications bölümleri ise deformasyon mekanizmalarını, kırılmayı, çevresel etkileri, metalürjik kararsızlığı, yaşlanmayı, karbür reaksiyonlarını ve sürünme-yorulma etkileşimini vurgular. NUREG/CR-6150, Larson–Miller ve Manson–Haferd parametrelerinin hasar modellemesini nasıl destekleyebileceğini gösterir; ancak parametreleştirilmiş eğriler, varsayımları değişen mikroyapılar ve yükleme geçmişleri karşısında sınanmadıkça ampirik özetler olarak kalır.
Bir model yalnızca kalibrasyon verileri, doğrulama aralığı, belirsizlik yaklaşımı ve çalışma mikroyapısının temsili ölçüsünde güvenilirdir. 10.000 saatlik deneylerden 100.000 saate ekstrapolasyon yapılması kendiliğinden gerekçelendirilmiş sayılmaz; sabit sıcaklık ve gerilmeden bir basınç çevrimine ekstrapolasyon yapılması da aynı şekilde gerekçelendirilemez. ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlar; Section III, Division 5 ise yüksek sıcaklıklı reaktör bileşenleri için yapım kurallarını belirler. European Union’ın Directive 2014/68/EU düzenlemesi de sürünmenin basınçlı ekipman tasarımını belirlediği durumlarda sürünmeyle ilgili özellikleri ve öngörülen sınırları gerektirir. Bu kurallar, uyarlanmış bir denklemi malzeme yasasına dönüştürmez. Bunlar; deney verilerinin, hasar varsayımlarının, güvenlik katsayılarının ve muayene stratejisinin savunulabilir kalması gereken sınırları belirler.
Sürünme-Yorulma Etkileşimi ve Termal Çevrim
Bir Bileşen, geleneksel bir Sürünme Deneyinde varsayılan sabit çekme Kuvvetine ve sabit Sıcaklığa nadiren maruz kalır. Buhar Boruları ortam Koşullarından itibaren ısınır, işletme Sıcaklığında tutulur, Basınç değiştirir ve yeniden soğur. Reaktör Bileşenleri güç artışlarına, devre dışı kalmalara, yakıt ikmali duruşlarına ve yerel termal şoklara maruz kalabilir. Her Olay, hem Gerilme hem de Deformasyon Hızını değiştirir. Bu nedenle sabit Yük altındaki Sürünme Eğrisi gerekli kanıtı sağlar; ancak ilk çalıştırmalar, duruşlar, Yük değişimleri veya termal çevrimler altındaki Ömrü tek başına öngöremez.
ASTM International’ın ASTM E139-11(2018) standardı, sabit çekme Kuvveti ve Sıcaklık altında gerçekleştirilen Sürünme Deneylerinde Deformasyonun Zamanın bir fonksiyonu olarak ölçülmesine ve Sürünme-Kopma ile Gerilme-Kopması Deneylerinde Kopmaya kadar geçen Sürenin belirlenmesine yönelik Yöntemleri tanımlar. Bu kontrollü Koşul, bir Malzeme tepkisini yalıtması bakımından özellikle yararlıdır. Ancak her türlü işletme Geçmişinin tanımı değildir. NIMS Verileri de aynı noktayı dolaylı olarak ortaya koyar: Grade 91 Veri Kümesi 450–725 °C ve 30–450 MPa aralığını kapsar; Kopma Dayanımı 100, 1.000, 10.000 ve 100.000 Saat için raporlanmıştır. Bu Noktalar arasında enterpolasyon yapmak; geçici Deformasyonun, termal Gradyanların, bekletme Sürelerinin ve Çevrim Sayısının değerlendirilmesinin yerini tutamaz.
Bekletme süreleri ve çevrimsel yumuşama
Bir termal Çevrim genellikle, yorulma oluşturan bir Deformasyon tersinmesi ile Sürünme oluşturan bir bekletme Süresini bir araya getirir. Isınma sırasında, kısıtlanmış genleşme basma Gerilmesi oluşturabilir; soğuma sırasında ise aynı kısıtlama çekme Gerilmesine yol açabilir. Geçici olaydan sonra Sıcaklık yüksek kalırsa Gerilme Sürünme yoluyla gevşer. Bunun sonucunda oluşan histerezis Döngüsü, bir Çevrimden diğerine sabit kalmaz.
Uygun Ürün ve imalat Bağlamlarında P91 veya 9Cr-1Mo-V-Nb çeliği olarak da adlandırılan Grade 91, Deformasyon kontrollü Koşullarda genellikle çevrimsel yumuşama gösterir. Tekrarlanan plastik Deformasyon dislokasyonları yeniden düzenledikçe ve lata Yapısı değiştikçe, başlangıçtaki temperlenmiş martenzitik Dayanımı azalır. Yumuşamış bir Malzeme, belirli bir Deformasyon Aralığına daha düşük bir Gerilmede ulaşır; ancak bu, Hasarın ortadan kalktığı anlamına gelmez. Bekletme sırasında Gerilme gevşemesi, birikmiş elastik olmayan Deformasyonu artırabilir; ayrıca önceki östenit Tane Sınırlarında ve lata veya paket Sınırlarında boşluk oluşumu, Çevrimin görünüşte sakin bölümünde de devam edebilir.
Bekletme Süresinin birbiriyle rekabet eden iki etkisi vardır. Gevşeme yoluyla çekme Gerilmesi genliğini azaltarak salt yorulma Bileşenini düşürebilir. Bunun yanı sıra Sürünme Deformasyonunun, oksidasyonun, difüzyonun ve boşluk büyümesinin ilerlemesine olanak tanır. Çekme bekletmesi, çoğu zaman basma bekletmesinden daha fazla Hasar verir; çünkü Tane Sınırı boşluklarının açılması ve oksidasyon destekli çatlamanın çekme Yüklemesi sırasında gerçekleşmesi daha olasıdır. Etki; Sıcaklığa, Deformasyon Aralığına, atmosfere, yüzey Durumuna ve önceki Çevrime bağlıdır; evrensel bir “Çevrim başına Saat” dönüşümü savunulamaz.
Dolayısıyla Sürünme-Yorulma etkileşimi, bağımsız olarak ölçülmüş bir yorulma Ömrünün bağımsız olarak ölçülmüş bir Sürünme-Kopma Ömrüne eklenmesiyle kanıtlanmış olmaz. Yorulma Kesri ile Sürünme Kısmının toplamı gibi doğrusal bir Hasar toplamı, yalnızca kalibrasyon aralığı, Çevrim tanımı, bekletme uygulaması ve Kopma Ölçütü Malzeme ile işletme Geçmişi için doğrulanmışsa kullanılabilir. Aksi takdirde bu yaklaşım, etkileşim terimlerini gizleyebilir. Yorulma çatlakları taze Metali oksidasyona maruz bırakabilir; Sürünme ise Gerilme Durumuna ve Sıcaklığa bağlı olarak bir çatlağın ucunu köreltebilir, keskinleştirebilir veya çatallanmasına yol açabilir.
K. Natesan ile ilişkili IAEA Malzemesi, çevrimsel yumuşamayı, Deformasyon Hızı bağımlılığını, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi Grade 91 için belirli Tasarım Etkenleri olarak tanımlar. Bu Etkenler birbirinden bağımsız düzeltme Kutuları değil, birbirine bağlı Etkenlerdir. Uzun bir bekletme, bir sonraki hızlı Deformasyon tersinmesini kontrol eden mikroyapıyı değiştirebilir.
Deformasyon hızı bağımlılığı ve termal geçici olaylar
Plastik ve Sürünme tepkisi, Deformasyonun ne kadar hızlı uygulandığına güçlü biçimde bağlıdır. Yüksek bir Deformasyon Hızında, difüzyon kontrollü Sürünme buna olanak bulmadan önce Deformasyonun büyük bir bölümünü dislokasyonlar taşır. Düşük bir Hızda ise Sürünme, rampa sırasında katkıda bulunur. Sonuç olarak aynı toplam Deformasyon Aralığı, farklı tepe Gerilmeleri, elastik olmayan Deformasyonları ve çatlak büyüme Hızlarını doğurabilir.
Termal geçici olaylar başka bir güçlük daha yaratır: Sıcaklık bir Duvar boyunca nadiren uniformdur. Sıcak bir iç yüzey ile daha soğuk bir dış yüzey, Kalınlık boyunca termal Deformasyon uyumsuzluğu oluştururken Kaynaklar, dirsekler, eklentiler ve kalın Kesitler yerel kısıtlamaya yol açar. Kütle genelinde ılımlı görünen bir Sıcaklık değişimi, yerel olarak şiddetli bir Çevrim oluşturabilir. Hızlı ısıtma, yüzeyi basmaya ve iç bölgeyi çekmeye maruz bırakabilir; hızlı soğuma ise bu Düzeni tersine çevirebilir. Gerilmenin yeniden dağılması daha sonra plastisite ve Sürünme yoluyla gerçekleşir; bu nedenle elastik termal Gerilme tahmini, uzun bir bekletme sırasında yanıltıcı hale gelebilir.
Sıcaklık, Malzeme Yapısını da değiştirir. Temperlenmiş martenzitik lata Ağının toparlanması, MX karbonitrürlerinin irileşmesi veya çözünmesi, MC karbürlerinin gelişimi ve intermetalik Fazların oluşumu, Sürünme Dayanımını azaltabilir veya sünekliği değiştirebilir. Uygulanan Gerilme değişmeden kalsa bile termal yaşlanma Tepkiyi değiştirebilir. Kaynakların ısıdan etkilenen Bölgeleri, ana Metalden farklı yaşlanabilir ve böylece yerel Deformasyon yoğunlaşması ile erken çatlamaya neden olabilir.
Çevre de mekanizmaya katılır. Buhar oksidasyonu, krom bakımından zengin koruyucu pulları tüketebilir ve Çevrim sırasında çatlayabilen veya parçalanabilen oksit Tabakaları oluşturabilir. Hava oksidasyonu, safsızlıklar ve sodyum veya kurşun içeren soğutucu Ortamları, çatlak başlatma ve ilerlemesini değiştirebilir. Bileşen tekrarlı olarak Deforme edildiğinde, yüzey oksidi yalnızca kozmetik bir Tabaka değildir.
Bu nedenle bir Model; Sıcaklık Geçmişini, Gerilme veya Deformasyon Geçmişini, elastik olmayan Deformasyon Hızını, bekletme Süresini ve gelişen iç Hasarı izlemelidir. 2022 yılında U.S. Department of Energy Office of Scientific and Technical Information üzerinden bildirilen Wilshire tabanlı sürekli Hasar Mekaniği çalışması, P91’in Sürünme Deformasyonunu, minimum Sürünme Hızını, Hasarı ve Gerilme-Kopma Ömrünü öngörmek için Wilshire Denklemlerini sürekli Hasar Mekaniği ile birleştirir. Çalışmanın değeri metodolojiktir: Deformasyon ve Kopma, tek ve yalıtılmış bir Kopma Sayısı olarak değil, birlikte gelişen Durumlar olarak ele alınır. Yazarların İsimleri, yayımdan önce bağlantılı Kayıtla karşılaştırılarak doğrulanmalıdır; İsimler tahmin edilmemelidir.
Grade 91 için tasarım güçlükleri
Grade 91, yüksek Sıcaklık Dayanımını krom, molibden, vanadyum, niyobyum, azot ve kontrollü karbon İlâveleriyle desteklenen temperlenmiş martenzitik bir mikroyapıdan elde eder. Bu Yapı, ısıl işlem, Kaynak, imalat Deformasyonu ve işletme Maruziyetine duyarlıdır. Normalleştirme ve temperleme işlemlerindeki küçük sapmalar, Sürünme Performansında büyük farklılıklar oluşturabilir. En zayıf Bölge ana Levha veya Boru değil; bir Kaynak Metali, ince taneli ısıdan etkilenen Bölge veya interkritik ısıdan etkilenen Bölge olabilir.
Tasarımcılar, Malzeme tanımı ile izin verilen imalat Kurallarını da birbirinden ayırmalıdır. ASTM A1091/A1091M, Basınç taşıyan Parçalar için Grade C91 Sürünme Dayanımı artırılmış ferritik alaşımlı Çelik Dökümleri kapsar; bu Dökümlerin temperlenmiş martenzitik veya beynitik Yapısı çökelmiş Parçacıklarla güçlendirilir ve kararlı hale getirilir. Bu tanım, her Grade 91 Tüpünün, Levhasının, Borusunun, Kaynağının veya Dökümünün çevrimsel işletme altındaki davranışını otomatik olarak ortaya koymaz.
ASME BPVC Section II, Part D tasarım Malzeme Özelliklerini sağlarken ASME BPVC Section III, Division 5 yüksek Sıcaklıklı Reaktör Bileşenleri için imalat Kurallarını sunar. Avrupa Birliği’nin Directive 2014/68/EU düzenlemesi, Basınçlı Ekipman tasarımında Sürünmenin önemli olduğu durumlarda Sürünmeyle ilgili Özelliklerin ve öngörülen Sınırların dikkate alınmasını gerektirir. U.S. Nuclear Regulatory Commission tarafından 1994 yılında yayımlanan NUREG/CR-6150, karbon Çeliği ve paslanmaz Çelik dâhil Malzemeler için Larson-Miller ve Manson-Haferd Parametrelerini kullanan Sürünme-Kopma Hasarı Modellerini açıklar. Bu Parametreler uzun süreli Deney Verilerini özetler; ancak geçici Deformasyonun ve etkileşimin değerlendirilmesi gereğini ortadan kaldırmaz.
Grade 91 için savunulabilir bir değerlendirme; termal Çevrimleri, çevrimsel yumuşamayı, Kaynak Konumunu, Deformasyon Hızını, yaşlanmayı, Çevreyi ve seçilen Kopma Kuralını dikkate almalıdır. Bir Kopma Eğrisi kanıttır. Bileşenin Ömrü değildir.
Kırılma Modları ve Hasar İncelemesi
Sürünme kırılması tek bir görünüm veya mekanizmadan ibaret değildir. Bir parça, uzun süre boyunca yavaş gerinim birikiminin ardından, daha kısa süreli bir gerilme-kopma maruziyeti sonrasında ya da tekrarlanan ısıl ve mekanik çevrimler sırasında sürünme-yorulma etkileşimi yoluyla hasara uğrayabilir. Kırılma yüzeyi son aşamayı kaydeder; ancak çevredeki mikroyapı çoğu zaman daha önceki hasarı da kaydeder. Bu nedenle ASM International’ın sürünme ve gerilme-kopması hasarlarına yaklaşımı, hasarı yalnızca “yüksek sıcaklığa” bağlamak yerine deformasyon mekanizmalarını, gerilme ve sıcaklığa bağlılığı, kırılma morfolojisini, çevresel etkileri, metalurjik kararsızlığı, yaşlanmayı, karbür reaksiyonlarını ve hasar birikimini dikkate alır.
ASTM E139-11(2018), ilgili ölçümleri birbirinden ayırır: sürünme testi, sabit çekme kuvveti ve sıcaklık altında deformasyonu zamanın bir fonksiyonu olarak izler; sürünme-kopma ve gerilme-kopması testleri ise belirlenmiş koşullar altında kırılmaya kadar geçen süreyi vurgular. İnceleme sırasında bu ayrım önemlidir. 10.000 saat sonunda kırılan bir numune, tek başına minimum sürünme hızının olağandışı derecede yüksek olup olmadığını, son aşamada bir hızlanma meydana gelip gelmediğini veya hasarı yerel bir kusurun kontrol edip etmediğini ortaya koymaz.
Taneler içi ve taneler arası kopma
Taneler içi kopma tanelerin içinden ilerler. Yüksek sıcaklıkta bu kopma, taneler içinde yoğunlaşan plastik akıştan, karbür çatlamasından, oksit destekli çatlamadan veya tekrarlanan ısıl ve mekanik çevrimlerden kaynaklanabilir. Kırılma yüzeyinde mikrokavite birleşmesinden kaynaklanan çukurcuklar, klivaj benzeri fasetler veya karma bir morfoloji görülebilir. Taneler içi bir yüzey aşırı yüklemenin kanıtı değildir: sürünme hasarı görmüş bir parça, son çatlak hızla ilerlemeden önce tane içinde önemli miktarda gerinim biriktirebilir.
Taneler arası kopma tane sınırlarını izler ve tane sınırı kayması, boşluk difüzyonu, sınırların zayıflaması ve kavite oluşumuyla güçlü biçimde ilişkilidir. Sürekli gerilme altında, başlıca çekme yönüne dik veya eğik tane sınırları yerel gerinimi karşılayabilir. Sınır parçacıkları, segregasyon gösteren safsızlıklar, oksidasyon veya çökelti popülasyonunun azalması kohezyonu düşürürse küçük kaviteler daha kolay oluşur. Bu kaviteler büyür, sınır boyunca birleşir ve çok sayıda tanenin içinden ilerleyebilen bir çatlak yolu oluşturur.
Bu ayrım yararlı olmakla birlikte mutlak değildir. Bir çatlak tane sınırında başlayabilir, bir taneyi geçebilir ve başka bir tane sınırına dönebilir. Kaynakların ısıdan etkilenen bölgeleri, döküm yapıları, inklüzyonlar ve servis maruziyetiyle değişime uğramış bölgeler çoğunlukla karma taneler içi-taneler arası kırılma oluşturur. Ferritik Grade 91 veya P91, ek bir karmaşıklık getirir: temperlenmiş martenzitik yapısı, sürünme dayanımı için ince bir çökelti dağılımına bağlıdır; ancak ısıl yaşlanma ve elverişsiz çökelti evrimi, tane sınırı hasarına karşı direnci azaltabilir. NIMS’in 2024 tarihli Grade 91 veri tabanı, 450–725 °C ve 30–450 MPa aralıklarında 9Cr-1Mo-V-Nb çelik borularını, levhalarını ve tüplerini kapsar; kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için raporlanmıştır. Kırılmanın yorumlanması yalnızca kalite adına değil, bu tür veriler içindeki ilgili sıcaklığa, gerilmeye, ürün biçimine ve ısıl işleme dayandırılmalıdır.
Kaviteler, boyun verme ve çatlak başlangıcı
Sürünme kaviteleri başlangıçta genellikle mikroskobik boyuttadır. Difüzyon ve tane sınırı kayması, boşlukları gerilme altındaki sınırlara doğru yönlendirirken inklüzyonlar ve çökelti ara yüzeyleri elverişli çekirdeklenme bölgeleri sağlar. Maruziyet sürdükçe komşu kaviteler büyür ve birleşir. Geriye kalan taşıyıcı ligaman daha fazla yük taşır ve yerel gerinim yoğunlaşması oluşturur. Bu pozitif geri besleme, hasarlı bir bant, makroskobik bir çatlak ve nihayetinde kesit kaybı meydana getirir.
Aynı dizi, bir kaynak ayağında, yüzey oksidinin altında, bir inklüzyonun yanında veya üç eksenli gerilmenin yüksek olduğu bir geometrik geçiş bölgesinde de meydana gelebilir. Son kopmadan önce yerel boyun verme görülebilir; ancak yaygın sürünme gerinimi, parçanın yalnızca orta derecede deformasyona uğramış gibi görünmesine neden olabilir. İnce kesitlerde oksidasyon veya korozyon yük taşıyan metali uzaklaştırır ve geriye kalan kesitteki gerçek gerilmeyi artırır. Bunun sonucunda, nominal olarak kabul edilebilir bir işletme gerilmesi yerel olarak hasar oluşturan bir gerilmeye dönüşebilir.
Bir kırılma yüzeyinde çukurcuklar, sınır fasetleri, oksidasyon ürünleri veya dar bir son aşırı yük bölgesi görülebilir. Bunların hiçbiri tek başına yeterli değildir. İncelemeyi yapan kişi, kırılma yüzeyinden uzaklaştıkça kavite yoğunluğunu ve boyutunu haritalamalı, et kalınlığını ölçmeli ve hasarın başlıca gerilme yönüyle hizalanıp hizalanmadığını belirlemelidir. Bir kaynak yakınında veya önceki östenit tane sınırları boyunca yoğunlaşan kaviteler, homojen sünek incelmeden farklı bir hasar geçmişine işaret eder.
Gerilme geçmişi de aynı derecede önemlidir. Grade 91; K. Natesan’ın sürünme-yorulma tasarımı üzerine IAEA çalışmasında belirttiği etkenler olan çevrimsel yumuşamaya, gerinim hızına bağlılığa, ısıl yaşlanmaya, çevresel etkilere ve mikroyapısal değişime maruz kalabilir. Bu nedenle sabit yükte bir sürünme modeli, devreye alma, devreden çıkarma, titreşim veya ısıl gradyanlara maruz kalan bir parçayı yanlış temsil edebilir. 2022’de bildirilen Wilshire tabanlı sürekli hasar mekaniği çalışması, P91 sürünme deformasyonunu, minimum sürünme hızını, hasarı ve gerilme-kopması ömrünü tahmin etmek için Wilshire denklemlerini hasar mekaniğiyle birleştirir. Bu tür modeller, bir hasar mekanizmasını kırılma yüzeyinin son birkaç milimetresine bakarak belirlemekten daha bilgilendiricidir.
Servis maruziyeti sonrasında metalografik kanıtlar
Sağlam bir inceleme kayıtlarla başlar: metal kalitesi ve ısıl işlem, işletme sıcaklığı, basınç, yük, geçici rejimler, bekleme süreleri ve herhangi bir anormal işletme koşulu. Yalnızca kontrol odasındaki değeri değil, gerçek metal sıcaklığını da doğrulayın. Basınç dalgalanmaları, ısıl kısıtlama, incelme veya distorsiyon nedeniyle gerilmenin değişip değişmediğini belirleyin. Ardından kırılmanın kaynaklara, kıvrımlara, eklentilere, mesnetlere, korozyona ve yalıtıma göre konumunu saptayın.
Önce kırılmayı düşük büyütmeli yöntemlerle inceleyin, birikintileri koruyun ve oksidasyon ya da korozyon kanıtlarını ortadan kaldırabilecek temizlik işlemlerinden kaçının. Daha sonra başlangıç bölgesinden ve görünüşte etkilenmemiş malzemeden geçen kesitler hazırlanmalıdır. Optik mikroskopi ve taramalı elektron mikroskopisi; kaviteleri, sınır ayrılmasını, oksit nüfuzunu, inklüzyonları, boyun vermeyi ve kırılma modunu ortaya çıkarabilir. Sertlik haritalaması, boyutsal ölçümler ve kimyasal analiz; temperleme, aşırı ısınma, dekarbürizasyon veya kirlenmeyi belirlemeye yardımcı olur. Grade 91 için önceki östenit tane yapısını, martenzitik lataların durumunu, M23C6 karbürlerini ve MX çökeltilerini karakterize edin; aşırı temperleme, irileşme veya çökelti kararlılığının kaybı, azalmış sürünme dayanımını açıklayabilir.
Gözlenen hasarı doğrulanmış sürünme ve kopma verileriyle karşılaştırın. NIMS; karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış veriler sağlar; NIST ise sürünme-kopma verilerini yüksek sıcaklıkta metallerin değerlendirilmesine yönelik başlıca bilgi sınıflarından biri olarak tanımlar. U.S. NRC NUREG/CR-6150 (1994) içinde karbonlu ve paslanmaz çelikler için ele alınan Larson-Miller veya Manson-Haferd korelasyonları, ömür değerlendirmesini destekleyebilir; ancak malzemeye özgü kanıtların yerini almamalıdır. Tasarım kuralları da önemlidir: ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlar ve Section III, Division 5 yüksek sıcaklık reaktörlerinin yapımını ele alır; Directive 2014/68/EU ise sürünmenin önemli olduğu durumlarda sürünme özelliklerini ve öngörülen sınırları zorunlu kılar. Görsel görünüm incelemeyi başlatır. Ancak onu tamamlamaz.
Yüksek Sıcaklıkta Çevresel Etkiler
Çelik buhar, yanma ürünleri, reaktör soğutucuları veya korozif birikintiler içinde çalıştığında sünme direnci yalıtılmış bir malzeme özelliği değildir. Temiz laboratuvar havasında test edilen bir numune cilalı yüzeyini ve tam kesit alanını koruyabilir; oysa hizmetteki bir bileşen metal kaybedebilir, oksit çatlakları geliştirebilir, hidrojen absorbe edebilir veya hem deformasyonu hem de kırılmayı değiştiren yerel bir kimyasal ortamın etkisine maruz kalabilir. Bu durumda ölçülen sünme hızı ve kopma ömrü, mühendislik probleminin yalnızca bir bölümünü tanımlar.
Oksidasyon ve kesit kaybı
Yüksek sıcaklıkta çelik, oksit tabakaları oluşturmak üzere oksijen ve su buharıyla tepkimeye girer. Alaşım bileşimine ve sıcaklığa bağlı olarak bu tabakalar demir oksitleri, krom bakımından zengin oksitleri veya daha koruyucu karma oksit katmanlarını içerebilir. Oksit tabakası yalnızca pasif bir kaplama değildir. Isıl çevrim sırasında çatlayabilir, titreşim altında parçalanıp yüzeyden ayrılabilir ve taze metali açığa çıkarabilir. Tekrarlanan oksidasyon ve parçalanma, tüplerin, boruların, kolektörlerin ve basınçlı kapların cidar kalınlığını azaltır.
Bu geometrik değişim, geriye kalan metalin taşıdığı gerçek gerilmeyi artırır. Bu nedenle başlangıçtaki cidar kalınlığı kullanılarak hesaplanan nominal gerilme, hizmetin ileri aşamalarındaki gerilmeyi olduğundan düşük gösterebilir. Yerel metal kaybı, düzgün incelmeden daha tehlikelidir; çünkü çukurlar, oluklar ve oksit tabakasının kırıldığı bölgeler gerilmeyi yoğunlaştırır ve sünme boşluklarının veya yorulma çatlaklarının oluşabileceği bölgeler sağlar. Ortalama kesit kaybı mütevazı düzeyde olsa bile yerel kopma ömründe çok daha büyük bir azalmaya yol açabilir.
Oksidasyon, çatlakların başladığı yüzeyi de değiştirir. Yüzeye bağlı kusurlar, oksit-metal ara yüzeylerinde, oksit tabakasının ayrılmasıyla açığa çıkan tane sınırlarında veya farklı havalanma oluşturan birikintilerin altında meydana gelebilir. Çelik ile oksit arasındaki ısıl genleşme farkları, devreye alma ve devreden çıkarma sırasında ilave gerilmeler oluşturur. Ferritik çeliklerde oksitlenmiş yüzeyin yakınında krom tükenmesi, sonraki korozyona karşı direnci azaltabilir ve yerel mikroyapıyı değiştirebilir. Östenitik ısıya dayanıklı çeliklerde oksit büyümesi ile karbürleşme veya dekarbürleşme, yüzeye yakın bölgenin mekanik tepkisini değiştirebilir.
Deformasyon ile kırılma arasındaki ayrım önemini korur. ASTM E139-11(2018), ASTM International tarafından yayımlanmış olup sabit çekme kuvveti ve sıcaklık altında gerçekleştirilen sünme testlerinde deformasyonun zamana bağlı olarak ve sünme-kopma ile gerilme-kopma testlerinde kırılmaya kadar geçen sürenin ölçülmesine yönelik yöntemleri belirtir. Böyle bir test, bir malzemenin minimum sünme hızını veya kopma ömrünü belirleyebilir; ancak yıllarca süren tesis maruziyetinin neden olduğu cidar kaybını ve oksit hasarını kendiliğinden içermez.
ASM Handbook’un Yüksek Sıcaklık Uygulamaları için Tasarım bölümünde çevresel etkiler; gerilme, sıcaklık, metalurjik kararsızlık ve hasar mekanizmalarıyla birlikte ele alınır. Bu nedenle, oksidasyon veya metal kaybı değerlendirmesi yapılmadan laboratuvar kopma eğrisini başlangıçtaki kesite uygulayan bir tasarım hesabı, güvenlik yönünden yetersiz kalabilir.
Korozyon destekli hasar
Korozyon, yüksek sıcaklıktaki hasarı sıradan oksidasyondan farklı mekanizmalar yoluyla hızlandırabilir. Buhar oksidasyonu, kükürt içeren yanma gazlarından kaynaklanan sülfidasyon, karbürleşme, metal tozlaşması, nitrürleşme ve erimiş tuz saldırısı, yüzey ile yüzey altı yapısını ayrı ayrı değiştirebilir. Baskın reaksiyon; gaz bileşimine, sıcaklığa, akışa, basınca, birikinti kimyasına ve maruziyet süresine bağlıdır.
Sülfidasyon, kükürt içeren yakıtların veya birikintilerin demir ya da krom sülfürleri oluşturduğu durumlarda özellikle hasar vericidir. Bu ürünler, krom bakımından zengin oksitlere göre daha az koruyucu olabilir ve oksit tabakasının kararlılığı için gerekli alaşım elementlerini tüketebilir. Vanadyum, sodyum, potasyum veya klorürler içeren erimiş birikintiler, koruyucu oksitleri çözebilir ve hızla ilerleyen yerel saldırı oluşturabilir. Bu nedenle yanma sistemlerinde bir tüp, iç basınçtan kaynaklanan sünmenin yanı sıra yangın tarafındaki ortamın neden olduğu dış metal kaybına da maruz kalabilir.
Korozyon destekli çatlak oluşumu, hasarın ilerleme sırasını değiştirir. Bir çukur veya taneler arası oluk yerel gerilmeyi artırırken korozif ortam çatlak ucunu zayıflatabilir ya da yeni açığa çıkan yüzeylerden malzeme uzaklaştırabilir. Sabit yük altında bu durum, tek bir mekanizma yerine sünme boşlukları, oksidasyon ve çatlak ilerlemesi arasında bir etkileşime yol açabilir. Korozyon sonucunda oluşan hidrojen çeliğe girebilir ve hassas koşullarda sünekliği azaltabilir; ancak etkinin derecesi alaşıma, sıcaklığa, hidrojen aktivitesine ve mikroyapıya güçlü biçimde bağlıdır.
Mikroyapısal kararlılık da önemini korur. 9Cr-1Mo-V-Nb olarak da adlandırılan Grade 91 çeliği, sünme dayanımı için temperlenmiş martenzitik yapıya ve kararlı çökeltilere bağlıdır. Isıl yaşlanma, çevrimsel yumuşama, çökelti değişimleri ve çevresel saldırı birlikte etkili olabilir. NIMS’in 2024 tarihli Grade 91 Creep Data Sheet dokümanı, 450–725 °C ve 30–450 MPa aralığında tüpler, levhalar ve borular için veriler sunmakta; kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için raporlanmaktadır. Bu veriler değerlidir; ancak buhar oksidasyonuna veya korozif birikintilere maruz kalan bir Grade 91 bileşeni için yine de kalınlık kaybı ve yüzey hasarının değerlendirilmesi gerekir.
Test verilerinin ortama bağlı yorumlanması
Laboratuvar verileri, tasarımda temsil edilen ortamla uyumlu olmalıdır. NIMS; karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çeliklere ilişkin sünme ve kopma sonuçlarını sistematik olarak toplar; NIST ise sünme-kopma verilerini, yüksek sıcaklıkta metalleri değerlendirmek için gerekli başlıca mekanik özellik bilgisi sınıflarından biri olarak tanımlar. Ancak hiçbir veri tabanı çevresel düzeltmeyi otomatik olarak yapmaz.
Bu nedenle ASM tasarım kılavuzu, savunulabilir iki yaklaşımdan birini destekler: malzemeyi hizmet koşullarıyla ilgili kimyasal ortam altında test etmek veya temiz ortamda elde edilen mekanik verileri oksidasyon, korozyon, kesit kaybı ve çatlak ilerlemesine ilişkin ayrıca gerekçelendirilmiş bir modelle birlikte kullanmak. Maruziyet testlerinin buhar basıncını, yanma gazı bileşimini, birikintileri, ısıl çevrimi ve yüzey durumunu yeniden oluşturması gerekebilir. Ortamın kırılma başlangıcını değiştirebildiği durumlarda test sonrası metalografik inceleme zorunludur.
Uzun süreli ekstrapolasyonlarda sınırlama ciddi boyuttadır. Laboratuvar havasında elde edilen 10.000 saatlik bir kopma sonucu, tek başına ıslak buhar veya sülfitleyici gaz içinde çalışan bir bileşenin 100.000 saatlik ömrünü doğrulayamaz. P91 çeliği üzerine yapılan Wilshire ve süreklilik hasar mekaniği çalışması; sünme deformasyonunu, minimum sünme hızını, hasarı ve gerilme-kopma ömrünü öngörmektedir; ancak çevresel hasar arızaya maddi ölçüde katkıda bulunuyorsa modelde temsil edilmelidir. NUREG/CR-6150’deki Larson-Miller ve Manson-Haferd yöntemleri de sıcaklık-zaman ilişkilerini tanımlar; bunlar korozyon ve oksidasyonun ayrıca değerlendirilmesi gereğini ortadan kaldırmaz.
Tasarım kuralları bu ayrımı yansıtır. ASME BPVC Section II, Part D tasarımda kullanılacak malzeme özelliklerini sağlarken ASME BPVC Section III, Division 5 yüksek sıcaklık reaktör bileşenlerinin imalatını ele alır. Directive 2014/68/EU, basınçlı ekipman tasarımında sünmenin önemli olduğu durumlarda sünmeyle ilişkili özellikleri ve öngörülen sınırları zorunlu kılar. Bu kurallar, hizmet ortamının kimyasının göz ardı edilmesine izin verildiği şeklinde yorumlanmamalıdır. Çevresel maruziyet; test programında, hasar modelinde veya muhafazakâr bir muayene ve kalan ömür hesabında dikkate alınmalıdır.
Kodlar, Yönetmelikler ve İzin Verilen Gerilmenin Anlamı
Yüksek sıcaklıktaki izin verilen gerilme, bir çeliğin çekme dayanımının basitçe bir emniyet katsayısına bölünmesiyle elde edilmez. Bu değer; seçilmiş malzeme verilerinden, sıcaklık sınırlarından, imalat varsayımlarından, üretim gerekliliklerinden, hizmet süresinden ve izin verilen hasar mekanizmalarından türetilen, kodlarla tanımlanmış bir tasarım değeridir. Bir değer, kısa süreli hizmette akmayı, belirli bir dönem boyunca sürünme deformasyonunu veya belirli bir hizmet ömründeki sürünme kopmasını kontrol edebilir. Bunlar farklı kontrollerdir.
ASTM E139-11(2018), temel ölçümleri birbirinden ayırır. Standart; sabit çekme kuvveti ve sıcaklık altında tutulan metalik malzemeler için sürünme deneylerinde zamana bağlı deformasyonu, ayrıca sürünme-kopma ve gerilme-kopması deneylerinde kırılmaya kadar geçen süreyi kapsar. Elde edilen eğriler kanıttır; ancak otomatik olarak tasarım sınırı oluşturmaz. NIST, yüksek sıcaklıkta metalleri değerlendirmek için gereken başlıca mekanik özellik bilgisi sınıflarından biri olarak sürünme-kopma verilerini tanımlar. ASM Handbook ise ekstrapolasyonu güçleştiren mekanizmaları ele alır: difüzyon, dislokasyon hareketi, tane sınırı hasarı, çevresel saldırı, metalürjik kararsızlık, yaşlanma, karbür reaksiyonları ve sürünme-yorulma etkileşimi.
Bir kod daha sonra seçilmiş kanıtları kurallara dönüştürür. Tasarım; veri saçılımını, kaynakları, şekillendirmeyi, muayeneyi, imalat toleranslarını, geçici çalışma koşullarını ve uzun süreli ekstrapolasyondaki belirsizliği hesaba katmak zorunda olduğundan, kod laboratuvar eğrisinin gösterdiğinden daha düşük bir gerilme dayatabilir. Buna karşılık, bir kod değeri belirli bir kabın, borunun, kollektörün veya reaktör bileşeninin tam kalan ömrünü öngörmez. Uygunluk, belirtilen tasarım ve imalatın uygulanabilir kuralları karşıladığını gösterir; bu, durum değerlendirmesinin, işletme geçmişi analizinin veya bileşene özgü ömür değerlendirmesinin yerine geçmez.
AB Basınçlı Ekipman Direktifi 2014/68/EU
Avrupa Birliği’nin Basınçlı Ekipman Direktifi 2014/68/EU, Avrupa pazarına sunulan basınçlı ekipman ve donanımlar için temel güvenlik gerekliliklerini belirler. Rolü düzenleyicidir. Tek bir sürünme veri tabanı veya kalan ömrü tahmin etmeye yönelik evrensel bir denklem olarak işlev görmez.
Sürünmenin önemli olduğu sıcaklık ve gerilme aralıklarında çalışan ekipmanlar için direktif, tasarımcının sürünmeyle ilişkili malzeme özelliklerini ve öngörülen sınırları dikkate almasını gerektirir. Ek I, izin verilen gerilmeleri ele alır ve ferritik ve östenitik çelikler için sürünme dayanımının ve uygun olduğu durumlarda kopma dayanımının dikkate alınması da dâhil olmak üzere uygun malzeme verilerini zorunlu kılar. Tasarım, öngörülen hizmet süresi boyunca kabul edilemez deformasyonu veya kopmayı önlemelidir. Bu ifade önemlidir: gereklilik, bir kalite sınıfının genel olarak “yüksek sıcaklık çeliği” olduğu yönündeki ifadeye değil, ekipmanın tasarım koşullarına, hizmet ömrüne, malzemelerine ve arıza sonuçlarına bağlıdır.
Direktif ayrıca malzeme seçimini imalat ve uygunluk değerlendirmesiyle ilişkilendirir. Bir basınçlı parça için uygun malzeme belgeleri, izlenebilirlik, kaynak kontrolleri, ısıl işlem kayıtları ve muayene gerekebilir. Oda sıcaklığındaki akma dayanımı kullanılarak yapılan bir sürünme hesabı, gerekliliğin amacını karşılamaz. Yüksek sıcaklıkta tasarımcının; sürünme hızı, sürünme-kopma dayanımı veya bu özelliklerin öngörülen bir oranına dayalı gerilme sınırlarının yanı sıra yerel gerilmeler ve süreksizlikler için kontroller yapması gerekebilir.
NIMS, temel kanıtların ölçeğini gösterir. 2024 tarihli Creep Data Sheet veri tabanı, karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış verileri içerir. Grade 91 veri kümesi, 450–725 °C ve 30–450 MPa aralığındaki 9Cr-1Mo-V-Nb çeliğinden üretilmiş tüpler, levhalar ve boruları kapsar; sürünme-kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için raporlanır. Bu aralıklar, tek bir “sürünme dayanımı” sayısının neden yanıltıcı olduğunu gösterir. 100 saat dayanan bir gerilme, 100.000 saatlik tasarım gerekliliğini karşılamayabilir.
ASME BPVC Section II, Part D
ASME BPVC Section II, Part D, öncelikle ASME Boiler and Pressure Vessel Code kapsamında bir malzeme özellikleri ve izin verilen gerilmeler referansıdır. İmalat kodunun başka bölümlerinde kabul edilen malzemeler için tablolanmış tasarım gerilmeleri, malzeme spesifikasyonları, gerilme–sıcaklık bilgileri, fiziksel özellikler ve ilgili sınırları sağlar. Ancak tek başına her basınç sınırı için eksiksiz imalat prosedürünü tanımlamaz.
Tablolanmış değer, tek bir deney eğrisinin doğrudan okunmasından değil, kod metodolojisinden elde edilir. Sıcaklığa ve malzemeye bağlı olarak belirleyici temel; akma dayanımını, çekme dayanımını, sürünme hızını veya zamana bağlı kopma dayanımını içerebilir. Uygulanabilir imalat bölümü, bu değerin nasıl kullanılacağını belirler; buna geometri, birleşimler, kaynaklar, muayene, basınç testleri ve imalat kuralları da dâhildir. Bu nedenle mühendisler malzeme spesifikasyonu ile ürün biçimini tam olarak eşleştirmelidir. Levha, boru, tüp, dövme parça, döküm parça ve kaynak metali, nominal kimyasal bileşimleri aynı kalite sınıfına benziyor olsa bile farklı izin verilen değerlere sahip olabilir.
Grade 91, ürün durumunun neden önemli olduğunu gösterir. Temperlenmiş martenzitik mikroyapısı, kontrollü bir normalizasyon ve temperleme işlemine bağlıdır; vanadyum–niyobyum karbonitrürleri ve diğer çökeltiler ise sürünme deformasyonuna karşı dirence katkıda bulunur. Isıl yaşlanma, uygunsuz ısıl işlem, kaynak ve uzun süreli maruziyet bu yapıyı değiştirebilir. Tablolanmış Section II, Part D gerilmesi, hizmetteki bir Grade 91 bileşeninin başlangıçtaki mikroyapısını veya kalan ömrünü koruduğunu belgelemez.
Uzun süreli veriler ayrıca bir ekstrapolasyon yöntemi gerektirir. ABD Nükleer Düzenleme Komisyonu tarafından 1994 yılında yayımlanan NUREG/CR-6150, karbon çeliği ve paslanmaz çelik dâhil malzemeler için Larson–Miller ve Manson–Haferd parametrelerini kullanarak sürünme-kopma hasarı modellemesini açıklar. Bu tür parametreler, gerilme, sıcaklık ve kopma süresi boyunca elde edilen deney verilerini düzenleyebilir; ancak bunlar geçerlilik aralığı olan modellerdir. P91 çeliği üzerine 2022 tarihli Wilshire tabanlı sürekli hasar mekaniği çalışması, Wilshire denklemlerini hasar mekaniğiyle birleştirerek sürünme deformasyonunu, minimum sürünme hızını, hasarı ve gerilme-kopması ömrünü tahmin etme konusunda daha ileri gider. Bu tür bir model değerlendirmeyi destekler; seyrek verileri kesinliğe dönüştürmez.
ASME BPVC Section III, Division 5
ASME BPVC Section III, Division 5, yüksek sıcaklıklı reaktör bileşenlerinin imalatını ele alır. Konusu yalnızca malzeme dayanımının tablolanması değildir. Sürünme, yorulma, sürünme-yorulma etkileşimi, kademeli plastikleşme, ısıl gradyanlar ve zamana bağlı hasarın işletme sırasında birbiriyle etkileşebildiği yüksek sıcaklık hizmetine maruz bileşenler için kurallar sağlar.
Section III, Division 5; uygulanabilir olduğu durumlarda ASME BPVC Section II, Part D aracılığıyla sağlanan tasarım değerleri de dâhil olmak üzere, uygulanabilir malzeme gereklilikleri ve özellik verileriyle birlikte okunmalıdır. İmalat kuralları, tasarımcıların sıcaklığa bağlı gerilmeleri, çevrimsel geçmişleri, şekil değiştirme sınırlarını, kaynakları, elastik olmayan analizi ve birikimli hasarı nasıl değerlendireceğini belirler. Bir reaktör bileşeni, yıllarca süren sabit sıcaklık ve basınç koşullarının üzerine binen devreye alma ve devreden çıkarma çevrimlerine maruz kalabilir; yalnızca gerilme-kopması hesabı bu geçmişi yansıtmaz.
K. Natesan’ın IAEA sunumu; Grade 91 ferritik çeliğinin sürünme-yorulma tasarımında çevrimsel yumuşamayı, şekil değiştirme hızı bağımlılığını, ısıl yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi önemli etkenler olarak tanımlar. Bu hususlar, bir bileşenin izin verilen gerilme hesabını karşılayabilmesine rağmen hizmet sonrasında gözetim veya yeniden değerlendirme gerektirebilmesinin nedenini açıklar. Hesaplanan güvenlik payı, tanımlanmış tasarım esasına aittir.
Kalan ömür değerlendirmesi için asgari girdiler
- Malzeme kimliği Kaliteyi, spesifikasyonu, ısı numarasını, ürün biçimini ve ısıl işlemi kaydedin.
- İşletme geçmişi Metal sıcaklıklarını, sıcaklık gradyanlarını, basıncı, yük değişimlerini, çalıştırmaları, durdurmaları ve koruma amaçlı devre dışı kalmaları toplayın.
- Durum kanıtları Kalınlığı, çatlakları, deformasyonu, sertliği, oksidasyonu, replikleri ve kaynak konumlarını haritalandırın.
- Hasar ölçütü İzin verilen deformasyon, sızıntı veya kararsızlık ve kopma sonlanma noktalarını birbirinden ayırın.
Bu ayrım temel kuraldır. Malzeme verileri, belirli deneyler altındaki davranışı tanımlar. İmalat kodları, tasarımcıların ve imalatçıların bu verileri nasıl kullanması gerektiğini öngörür. Yönetmelikler, yasal olarak uygulanabilir güvenlik gerekliliklerini ve uygunluk yükümlülüklerini belirler. Bu üç unsurdan hiçbiri, tek başına veya birlikte, her bir bileşenin kalan ömrünü öngöremez. Güvenilir bir ömür değerlendirmesi; kod temelini gerçek sıcaklık ve gerilme geçmişleriyle, kaynak ve muayene kayıtlarıyla, ölçülmüş deformasyonla, metalürjik durumla, çevresel maruziyetle ve sürünme deformasyonunu sürünme kopmasından ayıran bir arıza modu analiziyle birleştirmelidir.
Yaşlanmış Çelik Bileşenlerin Kalan Ömür Değerlendirmesi
Muayene Verileri ve Hizmet Geçmişi
| Muayene yöntemi | Sağlayabileceği kanıt |
|---|---|
| Ultrasonik kalınlık ölçümü | Duvar kalınlığı kaybı ve yerel aşınma |
| Yüzey çatlağı incelemesi | Yüzeye bağlantılı çatlaklar ve çatlak dağılımı |
| Replik metalografisi | Boşluklar, toparlanma, çökelti gelişimi ve sünme çatlakları |
| Sertlik haritalaması | Temperleme, toparlanma, soğuk şekillendirme veya yerel kaynak durumuyla ilişkili değişimler |
| Fraktografi ve metalografi | Kopma biçimi, boşlukların birleşmesi, oksidasyon ve hasarın başlangıç noktası |
Kalan ömür, bir çelik kalitesinin sabit bir özelliği değildir. Belirli bir bileşen, gerilme geçmişi, sıcaklık geçmişi, geometri, ortam ve hasar kriteri için yapılan bir tahmindir. Bu nedenle yararlı bir değerlendirme, el kitabındaki kopma eğrisinden ziyade işletme kayıtlarıyla başlamalıdır.
Kayıtlar; malzeme tanımını, ısıl işlemi, ürün biçimini, et kalınlığını, kaynak prosedürünü, ilave metali, kaynak sonrası ısıl işlemi ve varsa onarım geçmişini ortaya koymalıdır. “Grade 91” tek başına yeterli değildir: boru, levha, tüp, kaynak metali ve ısıdan etkilenmiş bölge farklı sünme davranışları gösterebilir. NIMS’in 2024 Creep Data Sheet veritabanı, mevcut kanıtların kapsamını göstermektedir. Grade 91 verileri, 450–725 °C ve 30–450 MPa aralığında 9Cr-1Mo-V-Nb çelik tüplerini, levhalarını ve borularını kapsamakta; sünme-kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için raporlanmaktadır. Bu koşullar test noktalarıdır; her Grade 91 bileşeninin 100.000 saat dayanacağına ilişkin bir öngörü değildir.

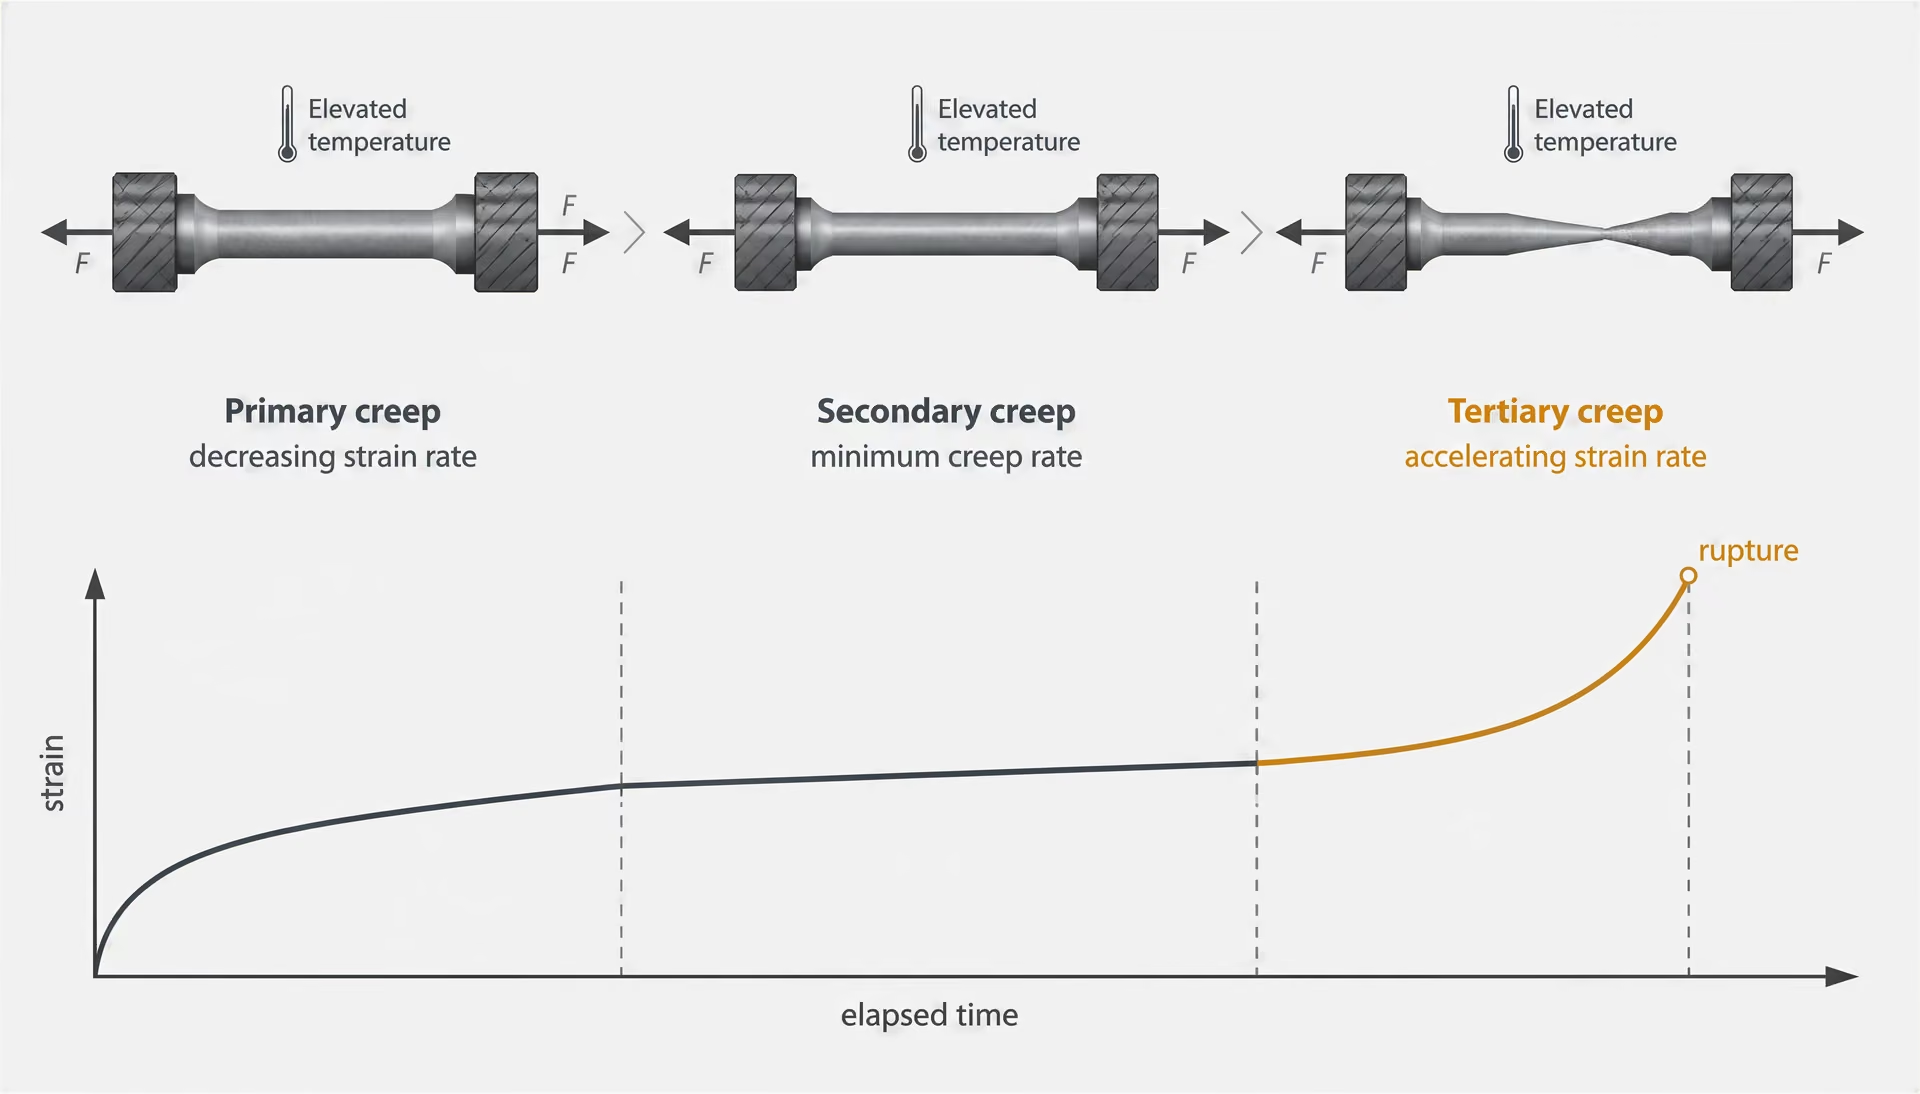
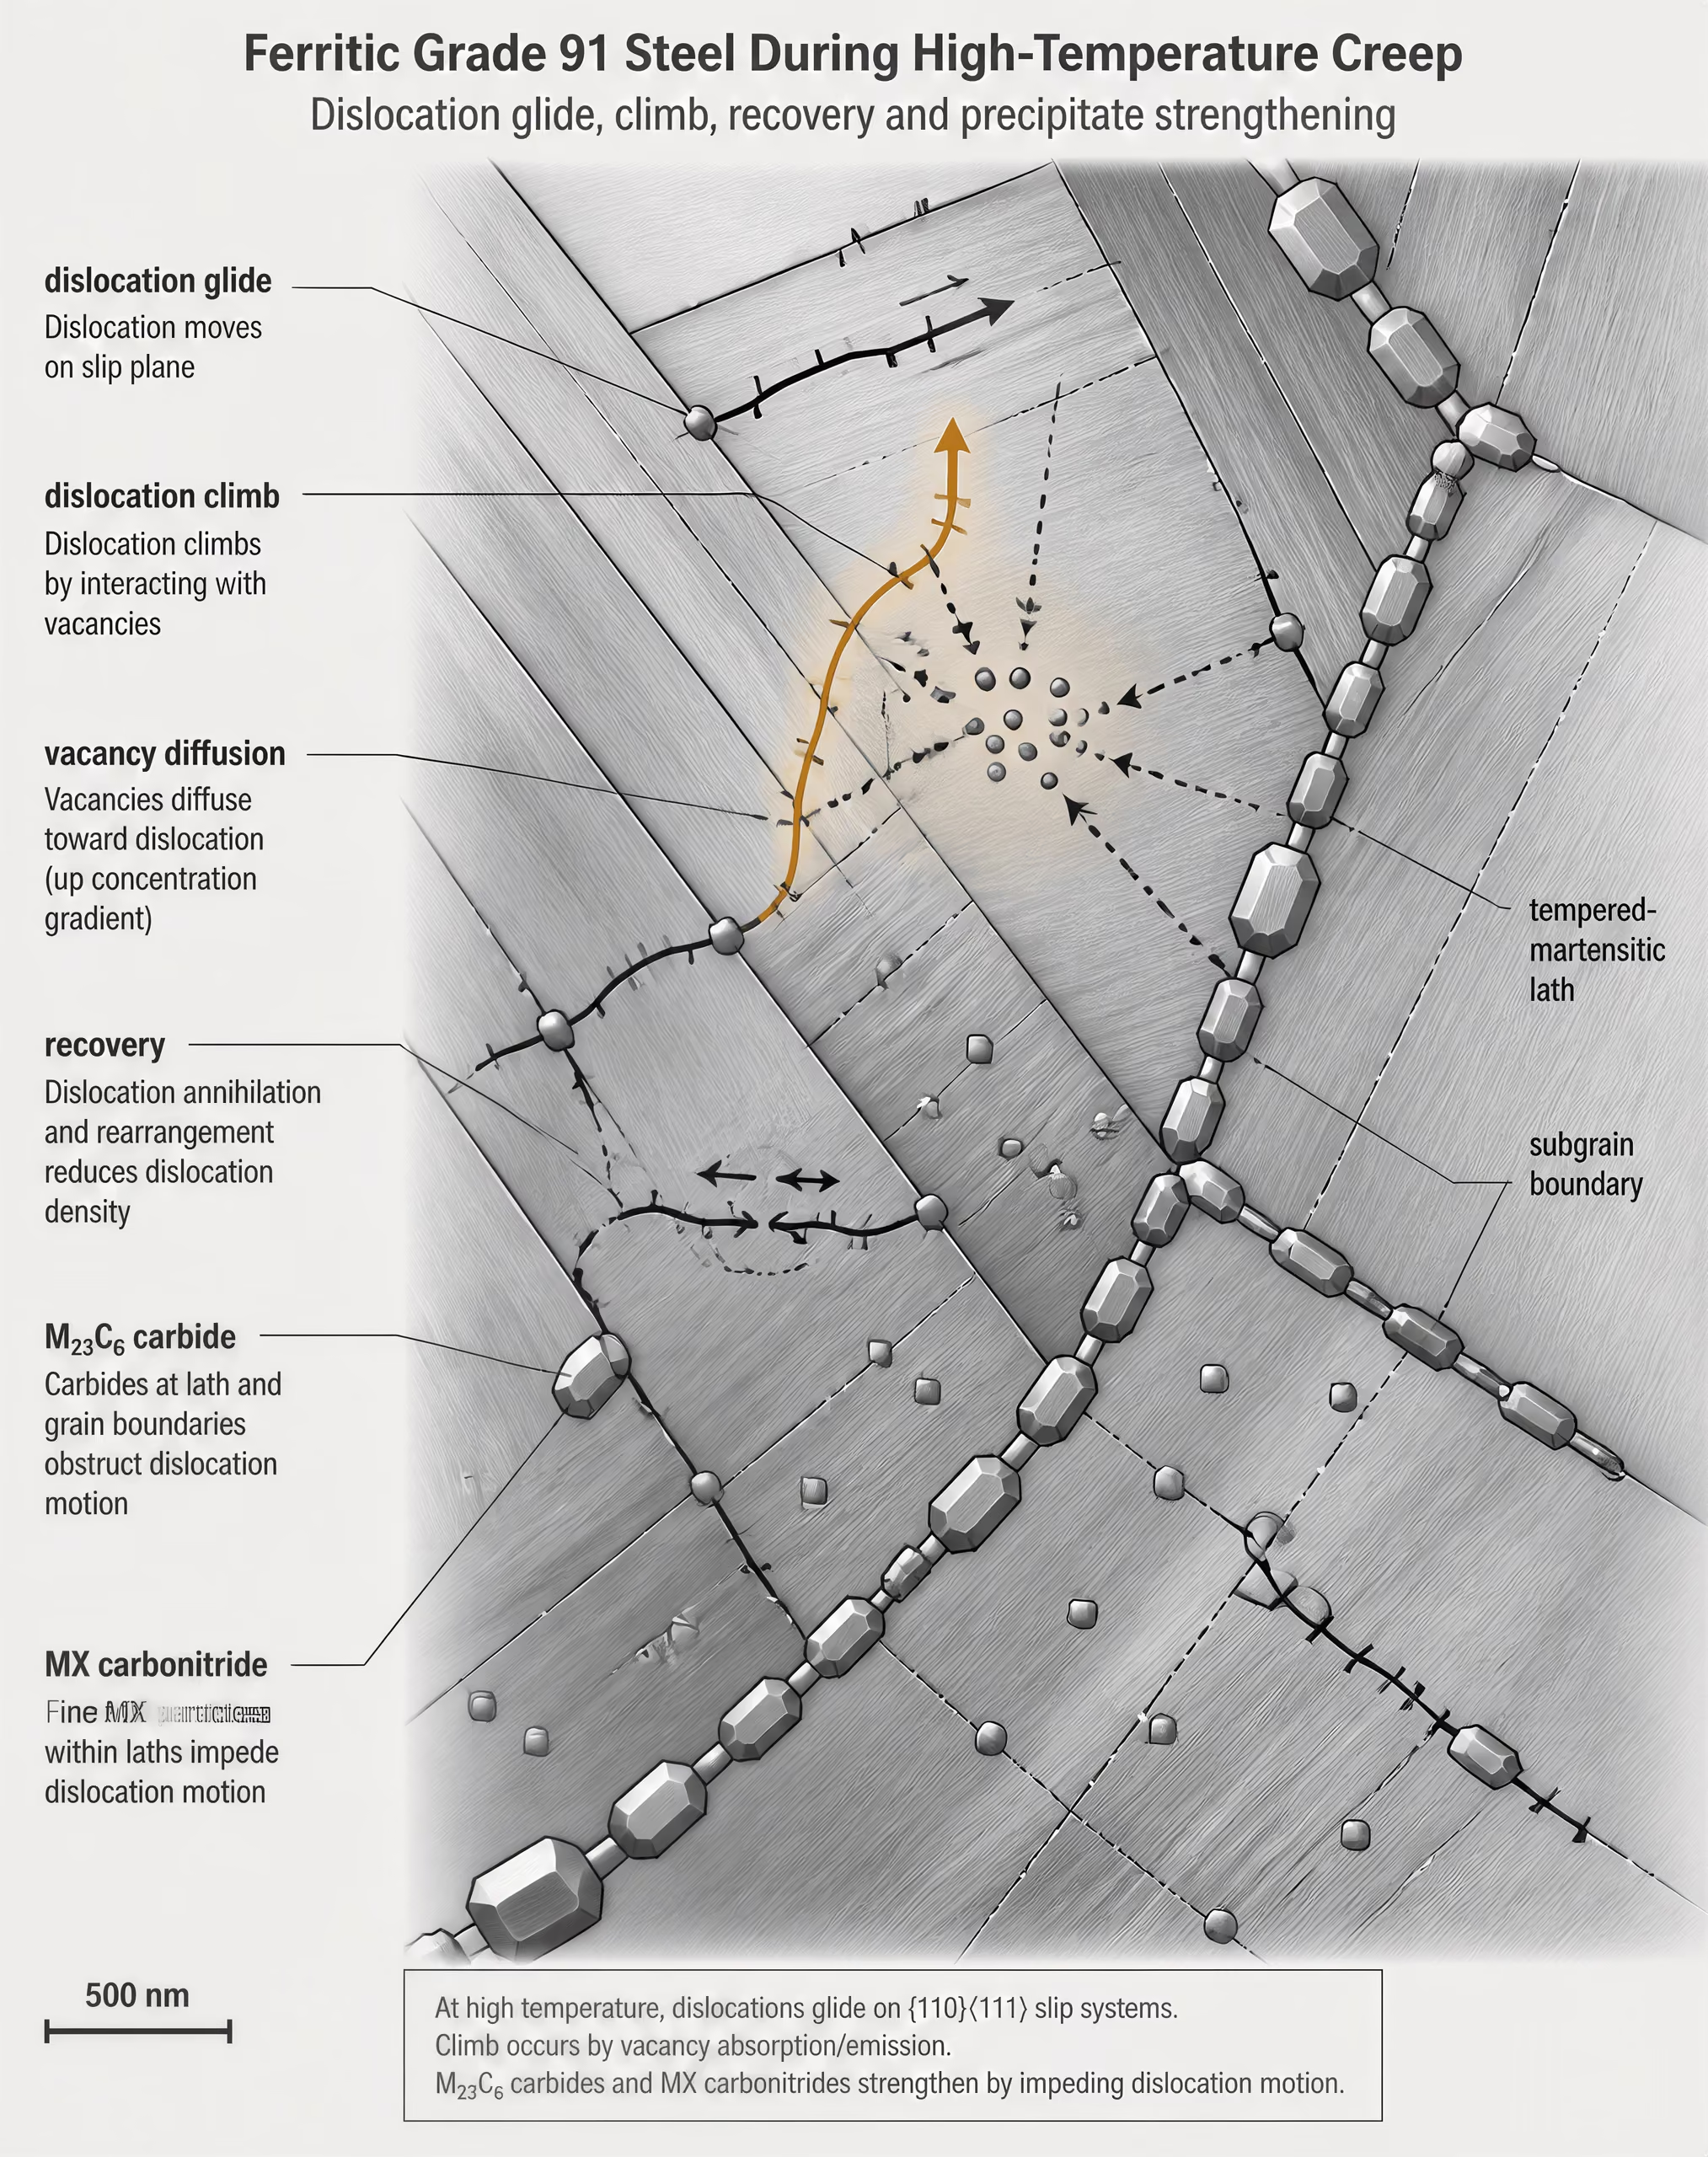
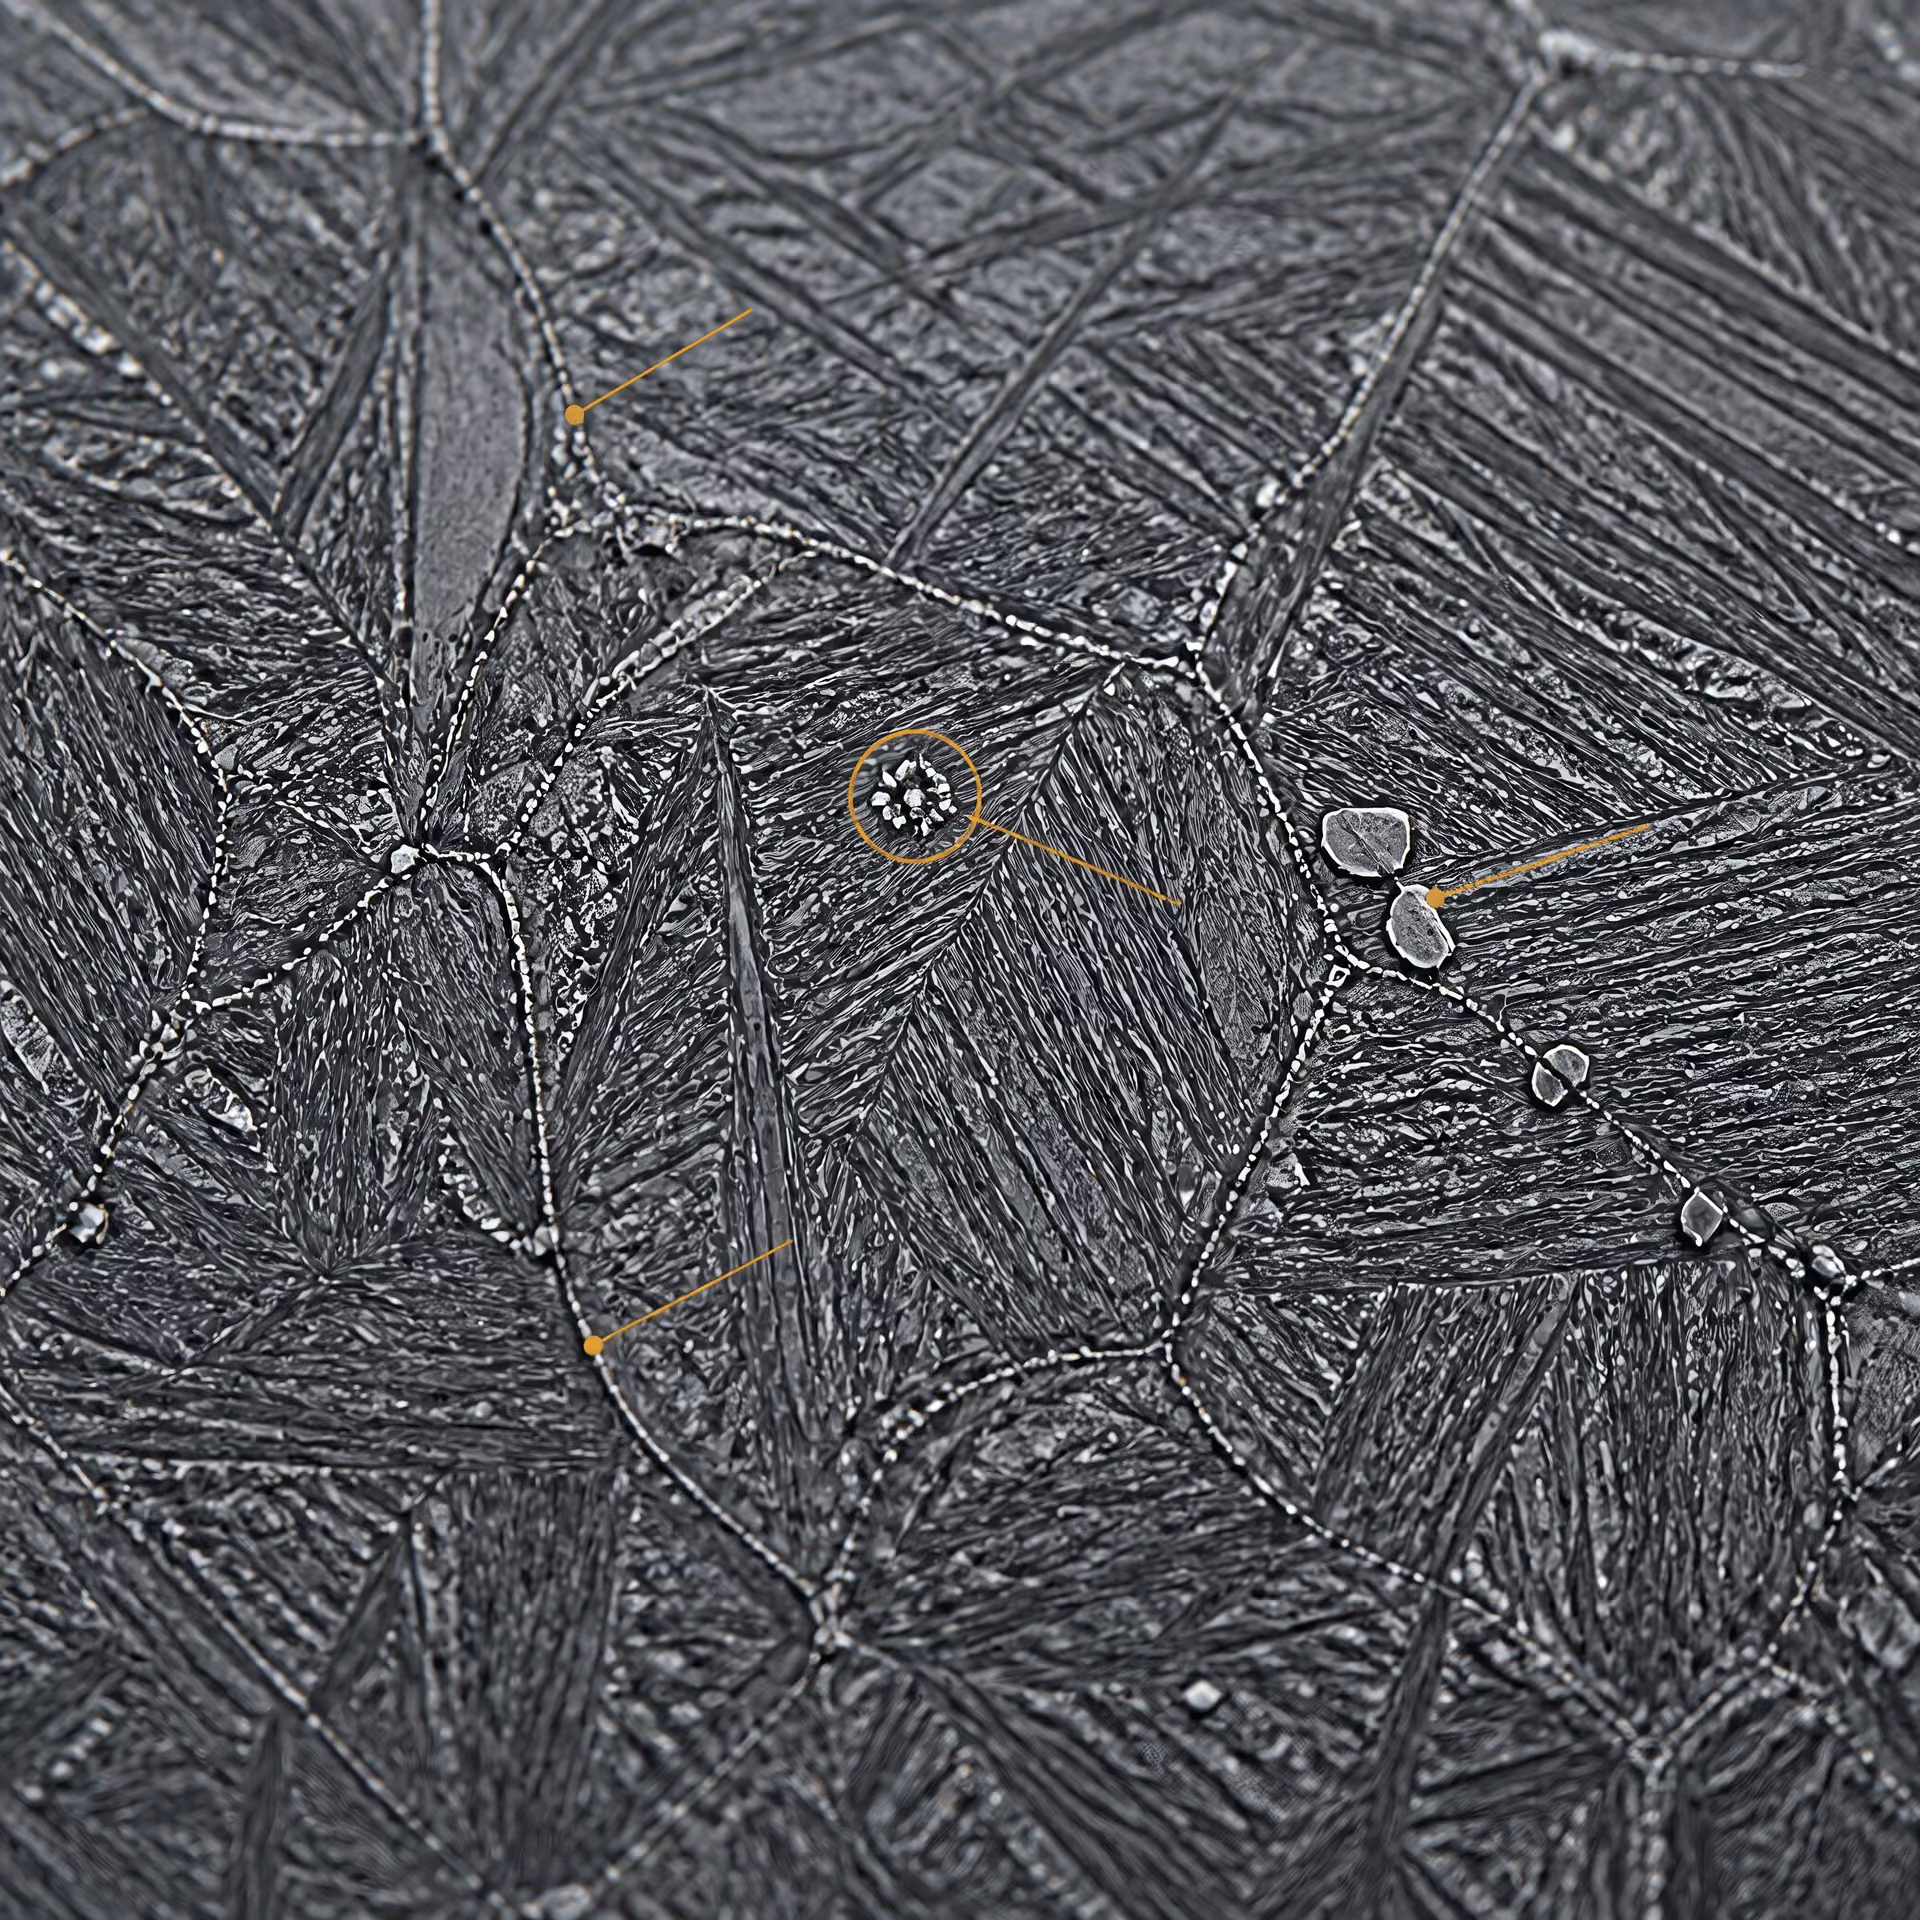
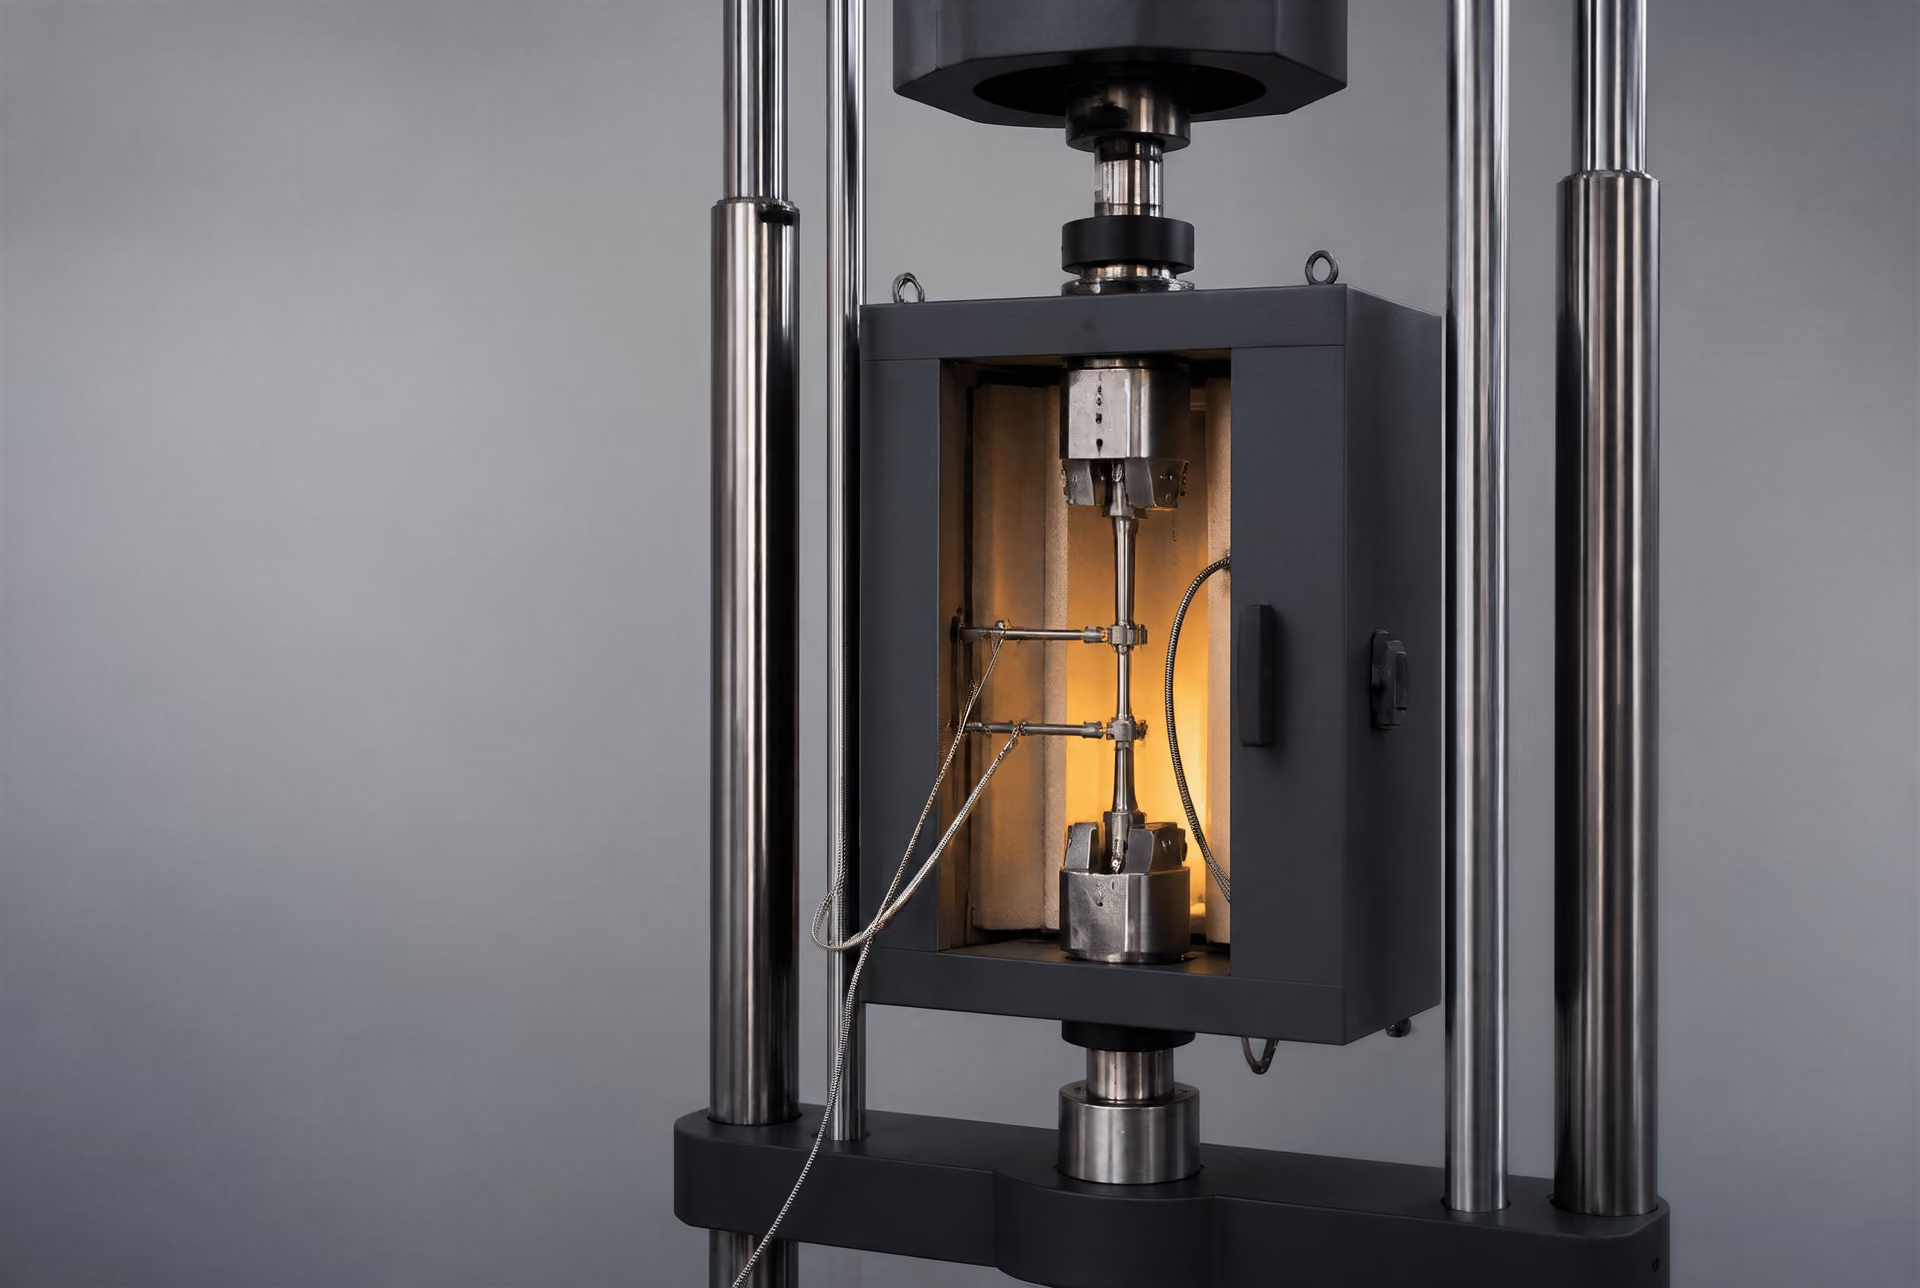
Sıcaklık geçmişi, yalnızca tasarım maksimum sıcaklığından ibaret değildir. Kaydedilmiş metal sıcaklıkları, sıcaklık gradyanları, brülör veya akış dağılımındaki düzensizlikler, yalıtım değişiklikleri ve aşırı ısınma dönemleri sonucu değiştirebilir. Kısa süreli bir sapma, bir bileşende birikmiş şekil değiştirme üzerinde çok az etki yaratırken diğerinde oksidasyonu, çökeltilerin irileşmesini veya yerel hasarı hızlandırabilir. Devreye alma, devreden çıkarma, yük değişiklikleri, basınç çevrimleri ve açmalar da önemlidir; çünkü sünme-yorulma etkileşimi geçici rejimlerde hasarı yoğunlaştırabilir.
Gerilme geçmişi; sürekli basınç gerilmesini, ağırlık ve kısıtlama yüklerini, ısıl gerilmeyi, eğilmeyi, nozul yüklerini, destek yer değiştirmesini ve kaynak ayakları, bağlantılar, delikler ve kalınlık geçişleri çevresindeki yerel gerilmeleri içermelidir. En yüksek gerilmeyi yalnızca basınç nadiren tanımlar. Boyutsal kayıtlar birikmiş davranışı ortaya koyabilir: çap artışı, şişme, eğilme, incelme, şekil bozukluğu, kalıcı uzama ve hizadaki değişiklikler. Bir boyutun sabit kalması herhangi bir hasar bulunmadığını kanıtlamaz; ancak boyutsal değişim hızındaki artış, deformasyonun devam ettiğine ilişkin doğrudan kanıttır.
Replik metalografisi hizmet kaynaklı hasarı belirleyebilir; ancak tek başına yalıtılmış boşluklar kalan ömrü ortaya koyamaz. Limited evidence
Daha sonra muayene bulguları gerçek yük aktarım yolu ile ilişkilendirilmelidir. Ultrasonik kalınlık ölçümleri, yüzey çatlağı muayeneleri, radyografi, faz dizili yöntemler, oksit ölçümleri, sertlik taramaları ve replika metalografisi farklı sorulara yanıt verir. Bir et kalınlığı kaybı hesabı, kavite oluşumu ayrıca tespit edilmediği sürece bir kaynakta sünme kavitasyonunu hesaba katamaz. Benzer şekilde, genel sünme şekil değiştirmesi büyük bir düzeye ulaşmadan önce bir çatlak göstergesi hizmete uygunluğu belirleyebilir.
Değerlendirme üç son noktayı birbirinden ayırmalıdır: izin verilen deformasyon, sızıntı veya kararsızlık ve kopma. Gerilme kopması, kırılmaya kadar geçen süreyle ilgilidir; sünme değerlendirmesi ise kırılmadan önceki deformasyonun hızı ve miktarıyla da ilgilenir. ASTM International tarafından yayımlanan ASTM E139-11(2018), sünme deneylerinde zamana bağlı deformasyonun, sünme-kopma ve gerilme-kopması deneylerinde ise kırılmaya kadar geçen sürenin ölçülmesi için sabit çekme kuvveti ve sıcaklık altında yapılan deneyleri tanımlar. Kopma süresini deformasyon sınırıymış gibi kullanan bir kalan ömür hesabı yanlış soruyu yanıtlar.
Replika Metalografisi ve Sertlik Kanıtı
Replikalar, büyük bir numune çıkarmadan yüzey mikroyapısındaki değişimi incelemek için pratik bir yöntem sağlar. Uygun şekilde hazırlanmış ve konumu kaydedilmiş replikalar; karbür gelişimini, martenzit veya beynit geri kazanımını, çökeltilerin irileşmesini, tane sınırı kavitelerini ve sünme çatlaklarını gösterebilir. Görüntü kadar konum da önemlidir. Ana metalden, kaynak metalinden ve ısıdan etkilenmiş bölgeden alınan replikalar birbirinin yerine kullanılmamalıdır; çünkü ısıl geçmişler ve çökelme tepkimeleri farklıdır.
Grade 91 ferritik çeliğinde uzun süreli maruziyet, geri kazanım, çökelti değişiklikleri ve alt tane kararlılığının kaybı yoluyla temperlenmiş martenzitik yapının etkinliğini azaltabilir. K. Natesan’ın IAEA tarafından yayımlanan sünme-yorulma tasarımı konusundaki çalışması; çevrimsel yumuşamayı, şekil değiştirme hızı bağımlılığını, ısıl yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi ilgili etkenler olarak tanımlar. İzole kaviteler gösteren bir replika, yerel hasarın kanıtıdır; ancak tek başına kalan ömür sayısı vermez. Kavite yoğunluğu, şekli, hizalanması, çatlaklarla birleşmesi, etkilenen alan ve duruşlar arasındaki eğilim daha güçlü kanıt sağlar.
Sertlik de benzer şekilde yararlı olmakla birlikte sınırlıdır. Sertlikteki düşüş, temperlenme, geri kazanım veya ısıl maruziyet kanıtını destekleyebilir; yerel artış ise sert bir kaynak bölgesine, temperlenmemiş martenzite, soğuk şekillendirmeye veya bir onarım durumuna işaret edebilir. Sertlik, sünme şekil değiştirmesini veya kopma ömrünü tek başına belirleyemez. Mümkün olduğunda belgelenmiş imalat değerleriyle, yakındaki etkilenmemiş malzemeyle ve aynı bileşenden elde edilen sonuçlarla karşılaştırılmalıdır.
Mikroyapısal yorumda çevresel hasar da dikkate alınmalıdır. Oksidasyon, karbürleşme, dekarbürizasyon, hidrojen etkileri ve korozyona bağlı incelme, hem ölçülen kesiti hem de kırılma mekanizmasını değiştirebilir. Örneğin ASTM A1091/A1091M, basınç taşıyan parçalar için Grade C91 sünme dayanımı geliştirilmiş ferritik alaşımlı çelik dökümleri kapsar; bu malzemenin temperlenmiş martenzitik veya beynitik yapısı çökelmiş parçacıklarla kararlı hâle getirilir. Bu tanım, döküm Grade C91 kanıtlarını dövme Grade 91 kanıtlarıyla birbirinin yerine kullanılabilir hâle getirmez.
Yararlı bir duruş karşılaştırmasında aynı konumlar, büyütme, hazırlama yöntemi, sertlik yöntemi ve görüntü ölçeği kaydedilir. Yinelenen kanıtlar, kavitelerin kararlı mı kaldığını, çoğalıp çoğalmadığını veya çatlaklarla birleşip birleşmediğini gösterebilir. Ayrıca tehlikeli bir varsayımı da açığa çıkarabilir: görünüşte sağlam ana metal, bozulmuş bir kaynak ısıdan etkilenmiş bölgesiyle birlikte bulunabilir.
Sünme Hasarı Modelleriyle Uzlaştırma
Modeller, muayene ve işletme kayıtlarını bir tahmine dönüştürür; ancak belirsizlik konusundaki mühendislik yargısının yerini almaz. İlk görev; kaliteyi, ürün biçimini, kaynak durumunu, sıcaklık aralığını, gerilme durumunu ve ortamı karşılayan malzeme verilerini seçmektir. NIMS; karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış sünme ve kopma verileri sağlar. NIST, sünme-kopma verilerini, metallerin yüksek sıcaklıkta değerlendirilmesi için gerekli başlıca mekanik özellik bilgisi sınıflarından biri olarak tanımlar.
ABD Nükleer Düzenleme Komisyonu tarafından 1994 yılında yayımlanan NUREG/CR-6150, karbon çeliği ve paslanmaz çelik dâhil malzemeler için Larson-Miller ve Manson-Haferd parametrelerini kullanarak sünme-kopma hasarı modellemesini açıklar. Bu tür parametre yöntemleri test verilerini enterpole edebilir ve düzenleyebilir; ancak sıcaklıkta, gerilmede, mikroyapıda veya zamanda meydana gelen büyük değişimler üzerindeki ekstrapolasyon belirleyici olabilir. Bunlar evrensel ömür tahminleri olarak değil, tanımlanmış bir veri aralığı içindeki kanıtlar olarak ele alınmalıdır.
Sünme verilerini karşılaştırma kontrol listesi
- Malzeme Kalite, spesifikasyon, ürün biçimi, ısıl işlem, ısı ve yönlenme.
- Yükleme Uygulanan gerilme, gerilme tanımı, yükleme yöntemi ve geometri.
- Sıcaklık Numune veya ölçüm bölgesi sıcaklığı, kontrol toleransı ve gradyanlar.
- Ölçüm Şekil değiştirme yöntemi, ölçüm boyu, kesintiler ve deney süresi.
- Sonuç Kopma durumu, kopma konumu, kopma biçimi ve deformasyon geçmişi.
Bir hesaplama, değişen koşullar altındaki hasarı integre edebilir, öngörülen şekil değiştirmeyi ölçülen boyutsal değişimle karşılaştırabilir ve yerel gerilme ile sıcaklık için alternatif varsayımları sınayabilir. ABD Enerji Bakanlığı Bilimsel ve Teknik Bilgi Ofisi tarafından 2022 yılında bildirilen Wilshire tabanlı sürekli hasar mekaniği çalışması, P91 çeliği için sünme deformasyonunu, minimum sünme hızını, hasarı ve gerilme-kopması ömrünü öngörmek üzere Wilshire denklemlerini sürekli hasar mekaniğiyle birleştirir. Yayımlanmadan önce, çalışmanın yazar adları bağlantılı kayıttan doğrulanmalı, çıkarım yoluyla belirlenmemelidir. Çalışmanın sonuçları yine de her P91 kaynağını veya her hizmet geçmişini değil, bir modeli ve veri kümesini tanımlar.
Modelle hesaplanan şekil değiştirme ile ölçülen şişme arasındaki uyum cesaret vericidir; ancak kopma ömrünü otomatik olarak doğrulamaz. Uyumsuzluk; yanlış bir sıcaklığa, olduğundan düşük tahmin edilmiş yerel gerilmeye, malzeme değişkenliğine, kaynak bozulmasına veya farklı bir hasar mekanizmasına işaret edebilir. Sağlam bir değerlendirme, bu rakip açıklamaları raporlamalı ve bunlar uygulandığında tahmin edilen aralığın nasıl değiştiğini göstermelidir.
Tasarım ve düzenleyici kurallar, kanıtların nasıl yorumlanacağını belirler. ASME BPVC Section II, Part D malzeme özelliklerini sağlarken ASME Section III, Division 5 yüksek sıcaklıklı reaktör bileşenleri için imalat kurallarını ele alır. Directive 2014/68/EU, basınçlı ekipman tasarımında sünmenin önemli olduğu durumlarda sünmeyle ilgili özelliklerin ve öngörülen sınırların dikkate alınmasını zorunlu kılar. Bu kurallar değerlendirmeyi sınırlar; ancak bir muayeneyi garantili bir hizmet ömrü değerine dönüştürmez. Savunulabilir sonuç; gözlenen duruma, güvenilir yükleme geçmişlerine, malzeme kanıtlarına ve belirtilmiş bir kırılma veya deformasyon sınırına dayandırılmış, belgelenmiş bir aralıktır.
Sürünme Verilerini Yanlış Yorumlamadan Karşılaştırma
Bir sürünme eğrisi bir malzeme sabiti değildir. Belirli bir üründen ve belirli bir ergitmeden alınan, belirli bir numunenin; belirtilen sıcaklık ve gerilme altında, belirtilen süre boyunca yapılan deneyde verdiği yanıttır. İki eğriyi karşılaştırmadan önce deney koşullarının tamamını kaydedin: çelik kalitesi ve spesifikasyonu, ürün biçimi, ısıl işlem, numune yönlenmesi, ölçü boyu boyutları, uygulanan gerilme ve bunun nasıl hesaplandığı, deney sıcaklığı ve kontrol toleransı, atmosfer, şekil değiştirme ölçüm yöntemi, deney süresi ve numunenin kırılıp kırılmadığı.
Bu ayrım önemlidir; çünkü sürünme, sürekli yük ve sıcaklık altındaki zamana bağlı deformasyondur; gerilme altında kopma ise esas olarak kopmaya kadar geçen süreye odaklanır. ASTM International tarafından yayımlanan ASTM E139-11(2018), sürünme deneylerinde deformasyonun zamanın bir fonksiyonu olarak ve sürünme-kopma ile gerilme-kopma deneylerinde sabit çekme kuvveti ve sıcaklık altında kopmaya kadar geçen sürenin ölçülmesini kapsar. Bu nedenle bir kopma ömrü eğrisi, eşlik eden deformasyon verileri mevcut değilse izin verilebilir şekil değiştirme hakkındaki bir soruyu yanıtlayamaz. Aynı şekilde, kısa süreli bir sürünme deneyi de güvenilir bir 100.000 saatlik hizmet sınırı oluşturamaz.
Gerilme, sıcaklık ve kopma süresi eksenleri
Eğrilerin görünürdeki sıralamasını değerlendirmeden önce her iki ekseni de okuyun. Kopma verileri genellikle sabit sıcaklıklarda gerilme ile kopma süresinin fonksiyonu olarak çizilir; ancak gösterim doğrusal, logaritmik olabilir veya Larson–Miller ya da Manson–Haferd gibi bir parametre kullanılarak dönüştürülebilir. Özellikle hâkim mekanizma dislokasyon sürünmesinden difüzyon destekli deformasyona, tane sınırı hasarına veya çökelti kararsızlığına değiştiğinde, bir grafikte neredeyse düz görünen bir eğri başka bir grafikte eğimini değiştirebilir.
Gerilme de kesin olarak tanımlanmalıdır. Önemli deformasyon içeren deneyler sırasında nominal mühendislik gerilmesi, gerçek gerilme ve başlangıç ya da değişen kesit alanından hesaplanan gerilme birbirinin yerine kullanılamaz. Sıcaklık da aynı derecede önemlidir. Yalnızca birkaç on derecelik bir fark kopma ömründe büyük bir değişime yol açabilir; kalın bir numune boyunca oluşan sıcaklık gradyanı ise yanıltıcı bir ortalama değer üretebilir. Bildirilen sıcaklığın fırın, numune veya ölçü boyu sıcaklığı olup olmadığını kaydedin.
National Institute for Materials Science (NIMS) Grade 91 veri seti, karşılaştırma sorununun boyutunu göstermektedir. Bu 9Cr-1Mo-V-Nb çeliğine ait veriler 450–725 °C ve 30–450 MPa aralığını kapsamakta; sürünme-kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için bildirilmektedir. Bu dört zaman noktası “yüksek sıcaklık dayanımı”nın birbirinin yerine geçebilen ölçüleri değildir. Bir çelik 100 saatte yüksek bir gerilmeyi koruyabilir, ancak mikroyapısı kabalaşır veya çökeltileri etkinliğini kaybederse 100.000 saatte keskin bir düşüş gösterebilir.
Uzun süreli değerler çoğu zaman daha kısa süreli deneylerden, uydurulmuş denklemler kullanılarak tahmin edilir. U.S. Nuclear Regulatory Commission tarafından 1994 yılında yayımlanan NUREG/CR-6150, karbon ve paslanmaz çelikler için Larson–Miller ve Manson–Haferd yaklaşımlarını açıklamaktadır. Bu tür parametreler interpolasyon araçlarıdır; hasar mekanizmasındaki değişiklikleri göz ardı etme izni vermezler. 2022 yılında P91 çeliği için, sürünme deformasyonunu, minimum sürünme hızını, hasarı ve gerilme altında kopma ömrünü tahmin etmek amacıyla Wilshire denklemlerini sürekli hasar mekaniğiyle birleştiren bir model bildirilmiştir. Bu modelin amacı, tek bir doğru üzerinde yapılan ekstrapolasyondan fazlasını temsil etmektir.
Saçılım, sansürlü deneyler ve ergitmeden ergitmeye değişkenlik
Sürünme verilerinde saçılım görülür; çünkü çelikler ergitmeler arasında farklılık gösterir ve tane boyutu, önceki östenit tane yapısı, karbür dağılımı, çökelti popülasyonu, temperleme ve soğuk şekillendirme gibi küçük farklılıklar hem deformasyon hızını hem de kırılma biçimini değiştirebilir. Grade 91 bunun açık bir örneğidir: temperlenmiş martenzitik yapısı normalleştirme ve temperleme uygulamasına bağlıdır; uzun süreli maruziyet ise çıta yapısını ve çökeltileri değiştirebilir. International Atomic Energy Agency’den K. Natesan, Grade 91 sürünme-yorulması tasarımında çevrimsel yumuşamayı, şekil değiştirme hızı bağımlılığını, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi önemli etkenler olarak tanımlamıştır.
Kırılmamış bir deney, başarısız bir veri noktası değildir. Bu, sansürlü bir gözlemdir: numune en azından deneyin kesildiği ana kadar dayanmıştır, ancak nihai kopma ömrü bilinmemektedir. Kesintiye uğratılmış deneyleri gerçek kopma sonuçlarından ayrı olarak işaretleyin. Yalnızca kopmuş numunelere uydurulan bir eğri dayanımı olduğundan düşük gösterebilir; buna karşılık kesintiye uğratılmış her deneyi, sanki durdurma anında kopmuş gibi değerlendirmek ömrü olduğundan kısa gösterebilir. Kesintinin nedenini de bildirin—ekipman arızası, planlı çıkarma, oksidasyon, sızıntı veya planlanmış bir inceleme farklı sonuçlara işaret edebilir.
Ortalama eğilimi tasarım değeriyle karıştırmayın. Bir veri setinin merkezinden geçen regresyon, deney yapılan popülasyon için beklenen davranışı tanımlar; güvenli bir izin verilebilir gerilme sağlamaz. Tasarım kuralları alt sınır uydurmaları, saçılım katsayıları, minimum özellik gereklilikleri, hasar oranları veya toplam şekil değiştirme ve kopma ömrü sınırları uygulayabilir. NIST, yüksek sıcaklıkta metalleri değerlendirmek için gereken önemli mekanik özellik bilgisi sınıflarından biri olarak sürünme-kopma verilerini tanımlamaktadır. ASME BPVC Section II, Part D tasarım malzeme özelliklerini sağlarken ASME Section III, Division 5 yüksek sıcaklıklı reaktör bileşenleri için imalat kurallarını ele alır. Directive 2014/68/EU de basınçlı ekipman tasarımında sürünmenin önemli olduğu durumlarda sürünmeyle ilişkili özellikleri ve öngörülen sınırları gerektirir.
Boru, levha, tüp, döküm ve kaynak karşılaştırmaları
Ürün biçimi, malzeme tanımının bir parçasıdır. Tüp, levha ve boru için farklı redüksiyon oranları, ısıl işlemler, et kalınlığı konumları ve numune alma yönleri kullanılabilir. Boyuna tüp numunesi, enine levha numunesini mutlaka temsil etmez. Kalınlık, soğuma hızını ve dolayısıyla tane boyutunu ve çökelti dağılımını etkiler. Yüzey durumu ve dekarbürizasyon da küçük bir kopma numunesini orantısız biçimde etkileyebilir.
Dökümler daha da büyük dikkat gerektirir. ASTM A1091/A1091M, basınç taşıyan parçalar için Grade C91 sürünme dayanımı geliştirilmiş ferritik alaşımlı çelik dökümleri kapsar. Temperlenmiş martenzitik veya beynitik mikroyapısı çökelmiş parçacıklarla kararlı hâle getirilir; ancak döküm segregasyonu, gözeneklilik, kesit kalınlığı ve yerel katılaşma yapısı, yalnızca kalite adına dayanarak yapılamayacak karşılaştırmalar doğurur. Spesifikasyon, işleme, ısıl işlem ve numune alma konumu kontrol edilmeden “C91” döküm verileri doğrudan işlenmiş Grade 91 tüp verileriyle karşılaştırılmamalıdır.
Kaynaklı bileşenlerde birkaç farklı bölge bulunur: kaynak metali, ergime sınırı, iri taneli ısıdan etkilenmiş bölge, ince taneli veya interkritik ısıdan etkilenmiş bölge ve etkilenmemiş ana metal. Ana metal eğrisi olumlu görünse bile kopmayı en zayıf bölge belirleyebilir. Bu nedenle kaynak prosedürü, kaynak sonrası ısıl işlem, onarım geçmişi, artık gerilme ve numune çentiğinin konumu sonuçla birlikte verilmelidir.
Son olarak iki kolay kestirme yöntemi reddedin. Oda sıcaklığındaki çekme dayanımı uzun süreli sürünme performansını öngörmez ve tek bir kısa süreli kopma sonucu hizmet koşullarındaki sıralamayı belirlemez. Önce gerilmeyi, sıcaklığı, zaman ölçeğini, ürün biçimini, yönlenmeyi, işlemi ve kırılma konumunu eşleştirin. Bir eğri ancak bundan sonra tasarım amacıyla kullanılmalıdır.
Yüksek Sıcaklıkta Çelik Seçimi ve Analizinde Yaygın Hatalar
Sürünme dayanımını tek bir sayı olarak değerlendirmek
Sünme tasarımında, tek bir yüksek sıcaklık dayanım sayısı yerine zamana ve sıcaklığa bağlı, ürüne özgü kanıtlar kullanılmalıdır. Strong evidence
Bir çeliğin evrensel bir “yüksek sıcaklık dayanımı” yoktur. İzin verilen gerilme; sıcaklığa, maruz kalma süresine, gerilme durumuna, şekil değiştirme sınırına, ürün biçimine, mikroyapıya, çevre koşullarına ve değerlendirilen hasar mekanizmasına bağlıdır. Kısa süreli bir çekme sonucu, 600 °C’deki hızlı yüklemeye karşı direnci tanımlayabilir; ancak aynı sıcaklıkta 100.000 saat boyunca boyutsal kararlılığın göstergesi olarak kullanılamaz.
Sürünme ve gerilme altında kopma, ilişkili olmakla birlikte farklı ölçümlerdir. Sürünme, sürekli yük altındaki zamana bağlı şekil değiştirmeyi ifade eder; gerilme altında kopma ise kopmaya kadar geçen süreyi kaydeder. ASTM International’ın deney standardı olan ASTM E139-11(2018), sürünme deneylerinde zamana bağlı deformasyonu, sabit çekme kuvveti ve sıcaklık altında sürünme-kopma ve gerilme-kopma deneylerinde ise kopmaya kadar geçen süreyi ele alarak bu amaçları birbirinden ayırır. Bu nedenle bir bileşen, kopma numunesi kopmadan önce aşırı şekil değiştirme, yerel kararsızlık, sızıntı veya boşluk kaybı nedeniyle tasarım gerekliliğini karşılayamaz hâle gelebilir.
NIMS Grade 91 veri seti, tek bir değerin neden yanıltıcı olduğunu gösterir. 9Cr-1Mo-V-Nb çelik boruları, levhaları ve tüpleri için veri tabanı 450–725 °C ve 30–450 MPa aralığını kapsar; 100, 1.000, 10.000 ve 100.000 saat için bildirilen kopma dayanımları içerir. Bunlar tek bir dayanım tablosundaki birbirinin yerine geçebilecek noktalar değildir. Gerilme-sıcaklık-zaman uzayındaki bir yüzeyi tanımlarlar ve ilgili nokta, hizmet geçmişiyle eşleşmelidir. NIMS ayrıca karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikler için sistematik olarak toplanmış verileri muhafaza eder; NIST ise yüksek sıcaklıkta metalleri değerlendirmek için gereken başlıca mekanik özellik bilgileri arasında sürünme-kopma verilerini tanımlar.
Grade 91 başka bir yaygın hatayı da ortaya koyar: her ürün biçiminin aynı şekilde davrandığını varsaymak. Boru, levha, tüp, dövme parça, kaynak metali ve ısıdan etkilenmiş bölgeler; önceki östenit tane boyutu, menevişleme koşulu, çökelti dağılımı, artık gerilme ve üretim geçmişi bakımından farklılık gösterebilir. P91, sürünme direnci lamelli yapısına ve çökeltilerine güçlü biçimde bağlı olan menevişlenmiş martenzitik bir çeliktir. ASTM A1091/A1091M Grade C91, çökelmiş parçacıklarla kararlı hâle getirilen menevişlenmiş martenzitik veya beynitik mikroyapıya sahip, basınç taşıyan parçalar için dökümleri kapsar. Bir değerlendirme için “Grade 91” bilgisi yeterli değildir; spesifikasyon, ürün biçimi, ısıl işlem, kaynak durumu ve izlenebilir deney verileri önem taşır.
Tek sayı yaklaşımının yerini, ürüne özgü verilerle desteklenen zamana ve sıcaklığa bağlı bir malzeme modeli almalıdır. Tasarım değerleri daha sonra cazip görünen bir çekme dayanımı değerinden yeniden türetilmemeli, geçerli kurallardan alınmalıdır. ASME BPVC Section II, Part D tasarımda kullanılacak malzeme özelliklerini sağlarken ASME BPVC Section III, Division 5 yüksek sıcaklıkta çalışan reaktör bileşenleri için yapım kurallarını verir. Basınçlı ekipmanda sürünmenin önemli olduğu durumlarda Directive 2014/68/EU, ferritik ve östenitik çelikler için sürünmeyle ilişkili özelliklerin ve öngörülen sınırların dikkate alınmasını gerektirir.
Zamanı ve geçici rejimleri göz ardı etmek
Sabit sıcaklık ve sabit yük altında yapılan bir deney yararlıdır; ancak tesis bileşenleri nadiren böyle bir geçmiş yaşar. Kazanlar, kollektörler, reaktör bileşenleri ve buhar boruları devreye alma, devreden çıkarma, yük değişimleri, termal tabakalaşma, titreşim ve zaman zaman meydana gelen aşırı yüklemelere maruz kalır. Bu olaylar gerilme ve şekil değiştirme hızlarını değiştirir, sıcaklık gradyanları oluşturur ve sürünme üzerine yorulma etkisi bindirebilir.
Geçici rejimlerin göz ardı edilmesi Grade 91 için özellikle tehlikelidir. K. Natesan’ın sürünme-yorulma tasarımına ilişkin IAEA materyali; çevrimsel yumuşamayı, şekil değiştirme hızına bağımlılığı, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi ferritik Grade 91 için önemli etkenler olarak tanımlar. Yalnızca kararlı durum sürünmesine dayanan bir hesaplama, bekleme sırasında gerilme gevşemesini, hızlı bir sıcaklık değişimi sırasında oluşan plastik şekil değiştirmeyi veya yumuşamış bir bölgenin yükü üzerine çekmesiyle biriken hasarı gözden kaçırabilir.
Termal yaşlanma da hizmet sırasında malzemeyi değiştirir. Menevişlenmiş martenzitik çelikler dislokasyon yapılarını kaybedebilir, çökeltileri kabalaşabilir veya dönüşebilir ve kaynakların yakınında yerel hasar geliştirebilir. Karbür tepkimeleri ve çevresel saldırı, nominal kalite tanımında herhangi bir değişiklik olmaksızın direnci azaltabilir. ASM International’ın Creep and Stress Rupture Failures ve Design for High-Temperature Applications bölümleri, bu mekanizmaları deformasyon hızı, kopma biçimi, metalurjik kararsızlık, çevresel etkiler ve sürünme-yorulma etkileşimiyle birlikte ele alır. Bunlar, temel bir gerilme kontrolünden sonra uygulanan isteğe bağlı düzeltmeler değildir.
Analiz, gerçek sıcaklık-gerilme geçmişini yeniden üretmeli, işletmeyi ilgili bekleme ve geçici rejimlere ayırmalı ve kabul görmüş bir hasar veya şekil değiştirme yöntemi kullanmalıdır. Kopma değerlendirmesinde, varsayımları malzeme ve yükleme geçmişine uygun olduğunda kümülatif hasar hesapları kullanılabilir. ABD Nükleer Düzenleme Komisyonu tarafından 1994’te yayımlanan NUREG/CR-6150, karbonlu ve paslanmaz çelikler için Larson-Miller ve Manson-Haferd parametrelerini kullanarak sürünme-kopma hasarı modellemesini açıklar. Bu parametreler verileri düzenler; ancak şekil değiştirme birikimini, kaynak etkilerini, çevrimsel yüklemeyi ve yaşlanmayı inceleme gereğini ortadan kaldırmaz.
Kanıtların ötesine ekstrapolasyon yapmak
Uzun hizmet ömürleri, agresif eğri uydurma eğilimini artırır. Birkaç bin saat süren az sayıda deney, Larson-Miller bağıntısıyla uydurulur ve ardından geçerli mekanizmanın değişemeyeceği varsayımıyla birkaç on yıla uzatılır. Bu bir ölçüm değil, bir varsayımdır.
Çökelme, toparlanma, tane sınırı boşluk oluşumu, oksidasyon veya başka bir hasar süreci davranışı kontrol etmeye başladığında uzun vadeli ekstrapolasyon güvenilirliğini yitirir. Kısa süreli kopma verilerine iyi uyan bir eğri, malzeme farklı bir rejime girdiğinde yanlış bir eğim öngörebilir. NIMS Grade 91 serisi bu nedenle 100.000 saatlik raporlama aralıklarına ulaşır: hizmet ömrü değerlendirmesi, yalnızca düzgün görünen bir denkleme değil, iddia edilen zaman ölçeğine yakın verilere ihtiyaç duyar.
Savunulabilir bir ekstrapolasyon; artık değerleri, sıcaklık ve gerilme kapsamını, ürün biçimini, kopmamış deneylerin sansürlenmesini ve uydurulan mekanizmanın fiziksel açıdan hâlâ inandırıcı olup olmadığını kontrol eder. Ayrıca bağımsız ergitmelerden elde edilen verilerle ve daha uzun süreli sonuçlarla karşılaştırılmalıdır. P91 üzerine 2022 tarihli Wilshire tabanlı sürekli hasar mekaniği çalışması, sürünme deformasyonunu, minimum sürünme hızını, hasarı ve gerilme altında kopma ömrünü öngörmek için Wilshire denklemlerini sürekli hasar mekaniğiyle birleştirir. Bu yaklaşım, yalnızca kopma süresini uydurmaktan daha bilgilendiricidir; ancak yayımlanmadan önce yazarlar ve tam kayıt, ABD Enerji Bakanlığı OSTI kaydıyla doğrulanmalıdır.
Pratik kural kesindir: Uydurulmuş bir eğriyi, açıkça belirtilmiş bir belirsizlik ve mekanizma incelemesi olmadan, kanıtlanmış sıcaklık, gerilme, mikroyapı ve zaman aralığının dışına asla taşımayın. Kanıtların yetersiz olduğu durumlarda, sahte kesinlik yaratmaktansa muhafazakâr kod değerleri, bileşen izleme, replika metalografisi ve incelemeye dayalı ömür değerlendirmesi tercih edilmelidir. Malzeme durumu veya hasar mekanizması değişmişse, altı ondalık basamakla yazılmış bir sayı bile hâlâ spekülasyondur.
Çelik Sünmesi ve Gerilme-Kopması Çalışmaları için Referans Çerçevesi
Sünme ve gerilme kopması birbiriyle ilişkili olmakla birlikte farklı konulardır. Sünme, sürekli yük ve yüksek sıcaklık altında zamana bağlı deformasyondur; gerilme kopması ise belirli bir gerilme ve sıcaklık altında kırılmaya kadar geçen süreyi vurgular. Bu nedenle güvenilir bir kayıt, tek bir “yüksek sıcaklık dayanımı” değerinden daha fazlasını gerektirir. Kayıt; test yöntemini, malzeme durumunu, deformasyon geçmişini, kırılma sonucunu ve sonucu yorumlamak için kullanılan tasarım kuralını birbirine bağlamalıdır.
ASTM, ASM, NIMS ve NIST kaynakları
ASTM International tarafından yayımlanan ASTM E139-11(2018), sabit çekme kuvveti ve sıcaklığa maruz bırakılan metalik malzemeler için temel test yöntemi referansıdır. Standart, sünme testlerinde zamana bağlı deformasyonun ve sünme-kopma ile gerilme-kopması testlerinde kırılmaya kadar geçen sürenin ölçülmesini kapsar. Standart, her sonucu otomatik olarak tasarımda kullanılabilir bir izin verilen değere dönüştürmez. Deneyin nasıl yürütüleceğini ve raporlanacağını; karşılaştırılabilirliği belirleyen numune ve test koşulları da dâhil olmak üzere ortaya koyar.
ASM International, bir test standardının tek başına sağlayamayacağı metalurjik açıklamayı sunar. ASM Handbook’un “Creep and Stress Rupture Failures” ve “Design for High-Temperature Applications” bölümleri; deformasyon mekanizmalarını, gerilme ve sıcaklık etkilerini, kırılma türlerini, çevresel saldırıyı, metalurjik kararsızlığı, yaşlanmayı, karbür tepkimelerini, sünme-yorulma etkileşimini ve sünme-kopma tasarımına yönelik analitik yöntemleri ele alır. Bu bölümler, çökeltilerin kabalaşması, martenzitin temperlenmesi, tanelerin evrimleşmesi veya oksidasyonun etkin kesiti değiştirmesi nedeniyle bir sonucun maruz kalma süresiyle değiştiği durumlarda özellikle yararlıdır.
NIMS daha sistematik bir veri kaynağı sağlar. National Institute for Materials Science Creep Data Sheet veri tabanı; karbonlu, düşük alaşımlı, yüksek kromlu ve östenitik ısıya dayanıklı çelikleri içerir. 2024 tarihli Grade 91 veri kümesi, 450 ila 725 °C ve 30 ila 450 MPa aralığında 9Cr-1Mo-V-Nb çelikten tüpler, levhalar ve boruları kapsar. Sünme-kopma dayanımı 100, 1.000, 10.000 ve 100.000 saat için raporlanır. Bu aralık, zaman temeli belirtilmeden aktarılan bir değerin neden yanıltıcı olabileceğini gösterir: aynı kalite, 1.000 ve 100.000 saatte kullanılabilir gerilme düzeyleri bakımından önemli ölçüde farklılık gösterebilir.
Kalite tanımları da kesin biçimde korunmalıdır. ASTM A1091/A1091M, basınç taşıyan parçalar için Grade C91 sünme dayanımı geliştirilmiş ferritik alaşımlı çelik dökümleri kapsar. Temperlenmiş martenzitik veya beynitik yapısı, sünme-kopma dayanımını artıran çökelmiş parçacıklarla stabilize edilir; ancak bu tanım, döküm durumunun, ısıl işlemin, kesit kalınlığının ve servis koşullarına maruz kalmanın belgelenmesi gereğini ortadan kaldırmaz.
NIST, sünme-kopma verilerini yüksek sıcaklıkta metalleri değerlendirmek için gereken başlıca mekanik özellik bilgisi sınıflarından biri olarak tanımlar. Veri kaynağına ilişkin kılavuzu, editörler için değerlidir; çünkü tek bir veri tabanı girdisini kendi kendini açıklayan bir bilgi olarak ele almak yerine, münferit eğrileri izlenebilir malzeme özelliği kanıtının daha geniş bağlamına yerleştirir.
U.S. Department of Energy Office of Scientific and Technical Information tarafından kayda alınan 2022 tarihli bir çalışma, P91 çeliği için sünme deformasyonunu, minimum sünme hızını, hasarı ve gerilme-kopması ömrünü öngörmek amacıyla Wilshire denklemlerini sürekli ortam hasar mekaniğiyle birleştirir. Yayına alınmadan önce bağlantılı kaydın çalışmadaki yazar adlarının kesin biçimi açısından kontrol edilmesi gerekir; bu adlar ikincil bir atıftan hareketle çıkarılmamalıdır.
ASME, EU, IAEA ve NRC kaynakları
Tasarım kodları, test verilerinin izin verilen gerilmelere, sınırlara veya hasar değerlendirmelerine nasıl dönüştürüleceğini belirler. European Union’ın Pressure Equipment Directive’i olan Directive 2014/68/EU, basınçlı ekipman tasarımında sünmenin önemli olduğu durumlarda sünmeyle ilişkili malzeme özelliklerinin ve öngörülen sınırların dikkate alınmasını gerektirir. Ferritik ve östenitik çeliklerde izin verilen gerilmeler yalnızca kısa süreli çekme dayanımını değil, geçerli uzun süreli malzeme davranışını da yansıtmalıdır.
ASME BPVC Section II, Part D, kod hesaplamalarında kullanılan değerler de dâhil olmak üzere tasarım malzeme özelliklerini sağlar. ASME BPVC Section III, Division 5, zamana bağlı deformasyonun, sünme-yorulma etkileşiminin ve yaşlanmanın bileşen ömrünü belirleyebildiği yüksek sıcaklıklı reaktör bileşenlerine yönelik imalat kurallarını ele alır. Bir rapor, uygulanan baskıyı ve alt bölümü belirtmelidir; çünkü kod değerleri ve değerlendirme prosedürleri farklı baskılar veya yargı alanları arasında birbirinin yerine kullanılamaz.
K. Natesan tarafından hazırlanan Grade 91 ferritik çeliğine ilişkin IAEA materyali; çevrimsel yumuşamayı, şekil değiştirme hızı bağımlılığını, termal yaşlanmayı, çevresel etkileri ve mikroyapısal değişimi sünme-yorulma tasarımındaki etkenler olarak tanımlar. Servis koşulları tekrarlanan devreye alma, devreden çıkarma, termal gradyanlar veya yük çevrimleri içerdiğinde Grade 91 yalnızca monotonik sünme verileriyle değerlendirilemez.
Hasar hesaplamaları bakımından U.S. Nuclear Regulatory Commission’ın NUREG/CR-6150 (1994) belgesi, karbon çeliği ve paslanmaz çelik de dâhil olmak üzere çeşitli malzemeler için Larson-Miller ve Manson-Haferd parametreleriyle sünme-kopma hasarı modellemesini açıklar. Bu parametreler fiziksel sabitler değil, ekstrapolasyon araçlarıdır. Geçerlilikleri; kaynak verilerinin aralığına, uydurulan gerilme-sıcaklık ilişkisine, başarısızlık tanımına ve uzun süreli öngörülere duyulan güvene bağlıdır.
Savunulabilir bir teknik kaydın içermesi gerekenler
Savunulabilir bir kayıt, gerektiğinde revizyonu da belirtilmiş kesin kalite tanımı ve standartla başlar: örneğin Grade 91, P91 veya ASTM A1091/A1091M Grade C91 birbirinin yerine kullanılabilecek tanımlar değildir. Ürün biçimini (tüp, levha, boru, dövme veya döküm) ısı numarası, yönlenme, boyutlar, tane yapısı, teslimat durumu ve eksiksiz ısıl işlem bilgileriyle birlikte kaydedin.
Test kaydı; uygulanan gerilmeyi, gerilme türünü, sıcaklığı, atmosferi, numune geometrisini, yükleme yöntemini, test süresini, kesintileri ve kalibrasyon uygulamasını belirtmelidir. Yalnızca minimum sünme hızını veya kopma uzamasını değil, gerinim-zaman kaydının tamamını koruyun. Kopmanın gerçekleşip gerçekleşmediğini, gerçekleştiyse ne zaman meydana geldiğini, kırılmanın nerede oluştuğunu ve boyun verme, boşluk oluşumu, oksidasyon, çatlama veya başka bir hasarın gözlenip gözlenmediğini belirtin.
Son olarak ekstrapolasyon veya hasar modelini, modele uydurulan parametreleri, veri sınırlarını, belirsizliğin ele alınış biçimini ve metalurjik kararlılık ile çevresel maruziyete ilişkin tüm varsayımları tanımlayın. Geçerli kodu veya direktifi, baskıyı, tasarım sıcaklığını, tasarım ömrünü, izin verilen gerilme temelini ve sünme-yorulma prosedürünü belirtin. Bu kayıtlar olmadan raporlanan bir “sünme dayanımı”, kendisine anlam kazandıran koşullardan kopuk bir veri noktasından ibaret kalır.
Kaynaklar
- [1] ASTM E139-11(2018), Standard Test Methods for Conducting Creep, Creep-Rupture, and Stress-Rupture Tests of Metallic Materials. ASTM International standard, 2018. ASTM E139-11(2018)
- [2] NUREG/CR-6150: Creep-Rupture Damage Modeling. U.S. Nuclear Regulatory Commission report, 1994. NUREG/CR-6150
- [3] Wilshire-equation and continuum-damage-mechanics study of P91 steel. U.S. Department of Energy Office of Scientific and Technical Information record, 2022. U.S. Department of Energy Office of Scientific and Technical Information linked record