

焼入性は硬さではない
鋼は表面では硬くても、深部まで硬化しているとは限らない。この点を理解することが、ジョミニー試験の結果を正しく読み取る鍵となる。硬さとは、材料が圧子の押込み、またはその他の規定された形態の変形に抵抗する性質であり、ロックウェル硬さ、ブリネル硬さ、ビッカース硬さなどの方法で測定される。これに対して焼入性は、所定のオーステナイト化および焼入れ処理によって定められた冷却履歴が生じたとき、鋼がどの程度の深さまで、またどの程度均一に硬さを発現するかを表す。
この区別が重要なのは、硬さが特定の位置における測定された状態であるのに対し、焼入性は断面を通じた材料の応答を表すからである。表面から得られた単一のロックウェルCスケール硬さの値だけでは、その値を生じさせた冷却速度、表面下の組織、または部品中心部に残る硬さを特定できない。鋼を単に「硬い」と呼ぶだけでは、これらの疑問に答えられない。したがって本稿では、硬さと焼入性を交換可能な性質として扱うのではなく、ASTM A255およびASM Internationalで用いられている用語を使用する。
ASTM A255およびASM Internationalで用いられる定義
ASTM A255-20は、焼入性を「焼入れしたときに鋼が硬化する深さ」と定義している。この定義は簡潔だが、重要な語は 深さ である。焼入性は、試験成績書に記載された硬さの数値の別名ではない。焼入れ中に、表面から内部へ硬化がどこまで浸透するかに関わる性質である。
| 規格 | 試験片形状 | 試験原理 |
|---|---|---|
| ASTM A255-20 | 直径1 inchの円柱棒 | 一端を焼入れし、増加する距離ごとに硬さを測定する |
| ISO 642:2024 | 直径25 mm、長さ100 mm以上 | 鋼の端部焼入れ試験。距離に基づいて硬さを測定する |
ジョミニ焼入性曲線 標準化された試験片の水焼入れ端からの距離の関数として、測定硬さを示すグラフ。
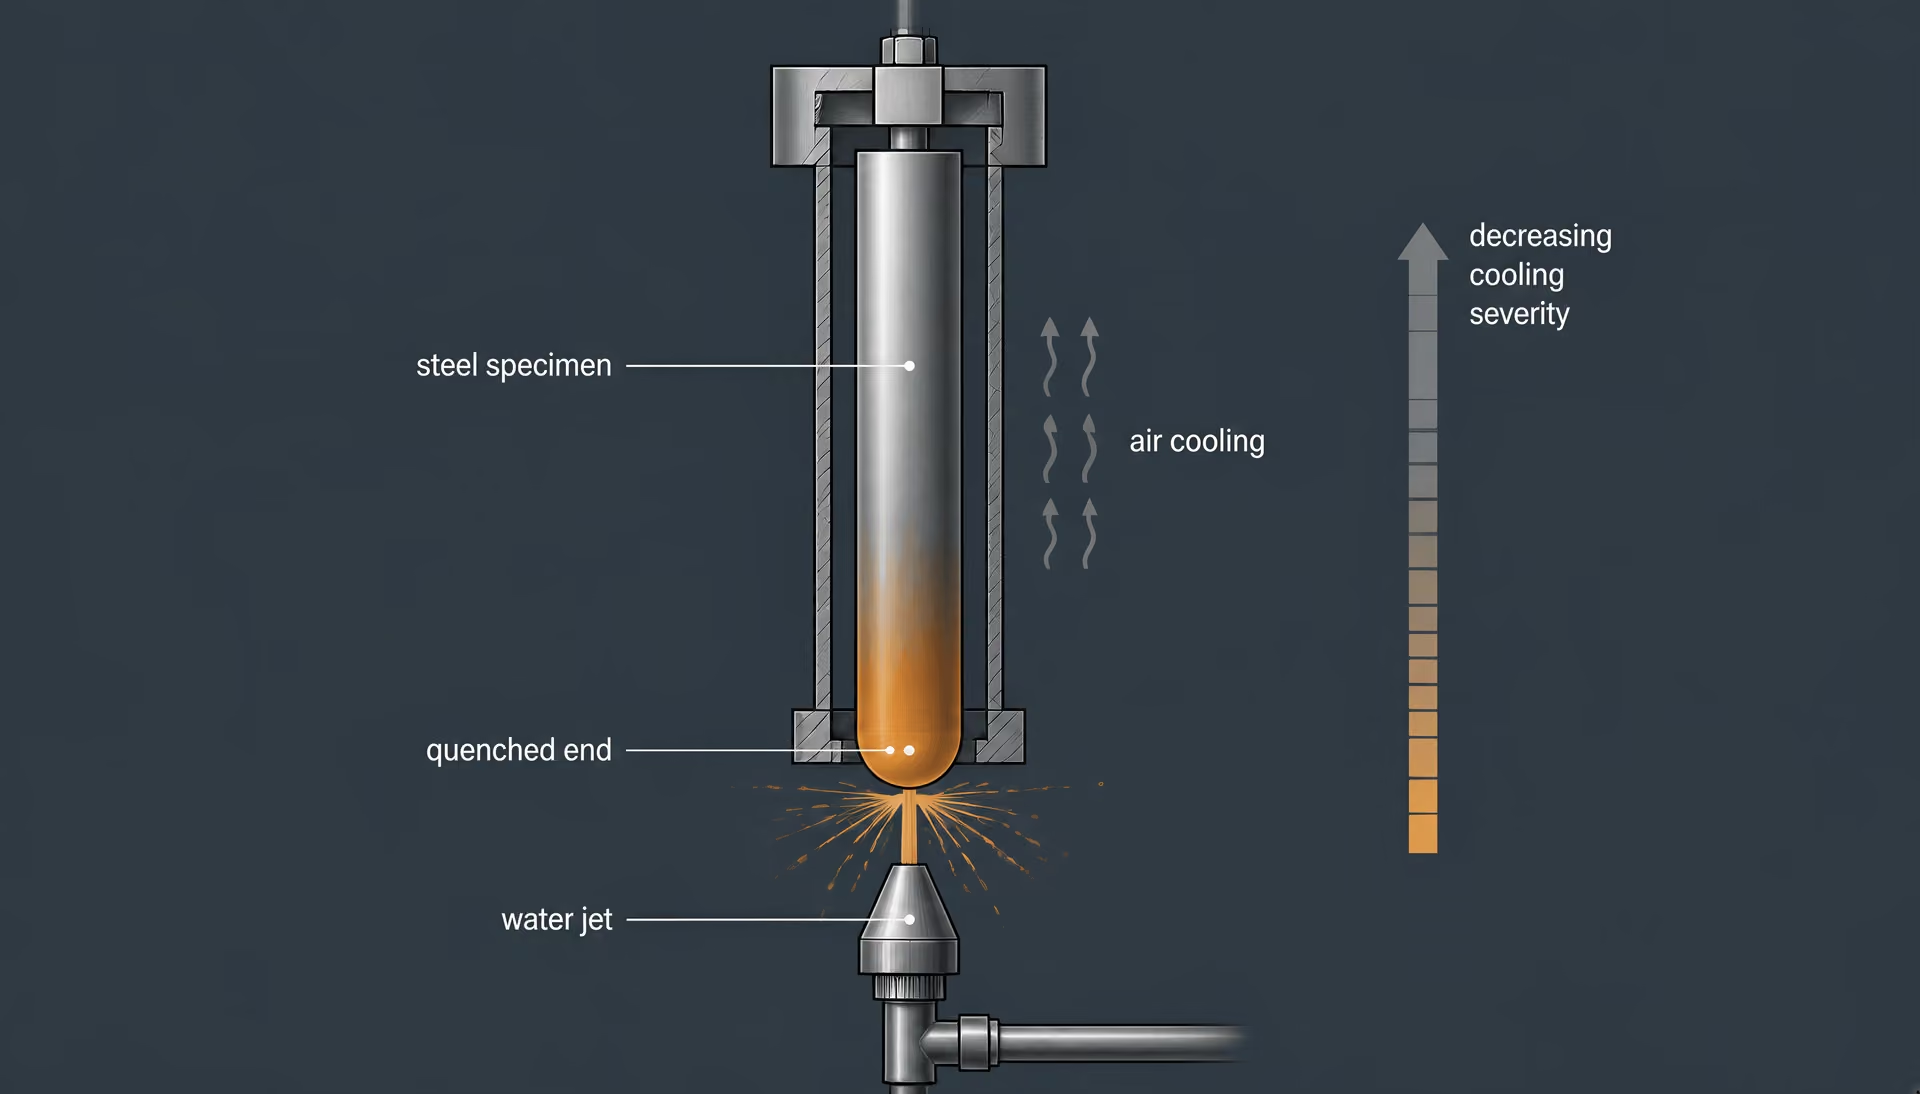
同じ規格は、定量的な端面焼入れ試験、すなわちジョミニー試験も規定している。試験片は直径1インチの円柱棒である。規定されたオーステナイト化条件まで加熱した後、一端を制御された水ジェットで焼き入れる。その後、焼入れ端からの距離を増加させながら硬さを測定する。得られた硬さと距離の関係を示すグラフが、ジョミニー焼入性曲線である。
ISO 642:2024は、直径25 mm、長さ100 mm以上の試験片を用いる鋼の端面焼入性試験を規定している。寸法はASTMの規定に近いが、単なる略式の言い換えではない。結果には、試験片、加熱方法、焼入れ装置、測定位置、および報告方法を定めた規格と版を対応付けなければならない。そうでなければ、「ジョミニー硬さ」という表現は、再現可能な試験を特定しないまま、単なる数値を表すことになり得る。
ASM Internationalは、より広い冶金学的意味を示している。同団体の1990年の炭素鋼および低合金鋼に関する章では、焼入性を焼入れによって生じる硬さの深さおよび分布を支配する性質と説明している。またASMは、鋼の化学成分とオーステナイト結晶粒度を、焼入性に影響する主要因子として挙げている。炭素含有量はマルテンサイトから得られる硬さに影響し、合金元素の添加は、冷却中にマルテンサイト生成と競合する変態を遅らせることがある。オーステナイト結晶粒度も変態挙動を変化させる。これらの因子は熱履歴を介して作用するのであり、焼入性を固定された硬さの値に変えるものではない。
硬い鋼でも焼入性が限定される理由
焼入れ後の表面が同じ高い硬さを示す2つの試験片を考えてみよう。この観察から分かるのは、表面領域がそれらの測定値を生じ得る組織および状態に到達したということだけである。両方の試験片が同じ深さまで硬化したことを示すものではない。
通常の焼入れでは、表面が最も速く冷却される。鋼の焼入性が限定的であれば、表面は主としてマルテンサイトに変態する一方、より内部の領域はゆっくり冷却され、ベイナイト、パーライト、その他の変態生成物などの混合組織を形成することがある。これらの領域の硬さは、表面より大幅に低くなり得る。そのため、小さな実験室用試験片は完全に硬化したように見えても、同じ溶解材から作られた大型部品では、内部から熱が逃げる速度が遅いため、中心部がより軟らかくなることがある。
これが、硬さと焼入性が異なる工学的問題に答える理由である。硬さ試験が問うのは、「この位置は、規定された圧子にどの程度抵抗するか」である。焼入性試験が問うのは、「この規定された冷却条件において、焼入れ表面からの距離に伴って硬さがどのように変化するか」である。前者は一つの位置で満たされても、後者は低いままであり得る。
鋼の化学成分は、この違いを示している。炭素はマルテンサイトの最高硬さに強く影響するが、表面で高い硬さが得られる可能性があっても、深部まで硬化するとは限らない。反対に、拡散変態を遅らせる合金元素は、特定の位置における硬さが炭素含有量と局所的な組織に左右される場合でも、焼入れ表面からより遠い位置で鋼がマルテンサイトを形成することを可能にする。結晶粒度、焼入れ前の熱処理、試験片の大きさ、焼入れの激しさも、観測される結果に影響する。したがって焼入性は、鋼種に付された孤立したラベルではなく、条件下における鋼の応答である。
表面の硬さ測定値は、脱炭、スケール、研削損傷、残留オーステナイト、または不適切な測定位置によって生じた不均一性を隠していることもある。そのような測定値は、その表面については有効であっても、断面全体にわたる硬さ分布の証拠としては役に立たない場合がある。
焼入れ後の硬さの深さと分布
ジョミニー試験では、1本の試験片に制御された範囲の冷却速度を生じさせる。イリノイ大学の手順では、円柱状試験片をオーステナイト化温度まで加熱し、一端を水ジェットで焼き入れ、その端部からの距離を増加させながら硬さを測定する。ケンブリッジ大学はその物理的原理を説明している。すなわち、焼入れ端は水中で直接冷却される一方、残りの部分は空気中で冷却されるため、棒の長さ方向に連続的な冷却速度の範囲が生じる。
試験片の焼入れ端付近の硬さが同程度であっても、緩やかな低下と急激な低下は異なる焼入性応答を表す。 Strong evidence
したがって、焼入れ端からの距離は、異なる冷却履歴を実用的にサンプリングする手段となる。端部付近では冷却速度が大きく、硬さが高くなることがある。より遠い位置では冷却が遅くなり、マルテンサイト以外の変態生成物がより多くなるにつれて、曲線が低下することがある。曲線の形状と位置は、試験条件下における硬さの分布を表す。最初の測定点で両試験片の硬さが同程度であっても、緩やかな低下は急激な低下とは異なる応答を示す。
ジョミニー曲線は、あらゆる実部品の硬さ分布を直接再現するものではない。部品は、異なる直径、形状、表面状態、オーステナイト化サイクル、攪拌条件、または焼入剤を有する可能性がある。端面焼入れ治具内の円柱からの熱抽出は、歯車の歯、軸、板、または角部からの熱抽出と同一ではない。この曲線は、標準化された比較および工程設計への入力であって、あらゆる断面寸法について普遍的に保証するものではない。
また、この曲線は、考えられるすべての冷却速度における硬さを、無限の精度で測定するものでもない。その意味は、試験手順と、規定された距離における硬さを正確に測定することに依存する。そのためMaterials Education Foundationは、ジョミニー試験を、焼入れ端からの距離を増加させながら硬さを測定し、鋼の焼入性を求める試験と説明している。
硬さと焼入性は異なる特性であり、表面硬さだけで焼入性曲線を代替することはできない。 Strong evidence
[1] Standard Test Methods for Determining Hardenability of Steel. ASTM International. ASTM International standard, 2020.正しい結論は明確である。硬さは試験した位置における抵抗性を報告し、焼入性は規定された焼入れによって生じる硬さの深さと分布を報告する。ASTM A255-20、ISO 642:2024、およびASM Internationalは、この区別を維持している。表面硬さだけで焼入性曲線を代用することはできない。
ジョミニー端部焼入れ試験が測定するもの
ジョミニー試験は、鋼に一つの硬さの数値を割り当て、その数値を焼入れ性と呼ぶものではない。この試験では、制御された範囲の冷却条件を経験した試験片に沿って、硬さがどのように変化するかを測定する。その結果として得られるのが焼入れ性曲線であり、焼入れ端からの距離に対して硬さをプロットしたものである。
この区別は重要である。硬さとは、特定の位置が押込みや変形に抵抗する性質である。焼入れ性とは、焼入れ中に鋼が所定の深さまで硬さを発現する能力である。ASTM A255-20は、焼入れ性を「焼入れしたときに鋼が硬化する深さ」と定義し、直径1インチの円柱状試験片を用いる定量的な端部焼入れ、すなわちジョミニー試験を規定している。ISO 642:2024は、直径25 mm、長さ100 mm以上の鋼製端部焼入れ試験片を規定している。このわずかな寸法差は、二つの規格に示された要件の違いを反映したものであり、焼入れ性の意味が異なることを示すものではない。
この試験では、一つの鋼片の中に異なる冷却履歴が生じる。焼入れ端は最も厳しい冷却を受け、そこから離れた位置ほど、冷却速度は段階的に低下する。この条件下で鋼が容易にマルテンサイトを生成する場合、高い硬さが棒に沿ってより遠くまで及ぶ。より遠い領域で十分なマルテンサイトが生成する前に変態が始まる場合、距離に伴って硬さはより急速に低下する。したがって、この曲線は、厳しい焼入れによって発現した硬さだけでなく、鋼がその応答を維持できる距離も示している。

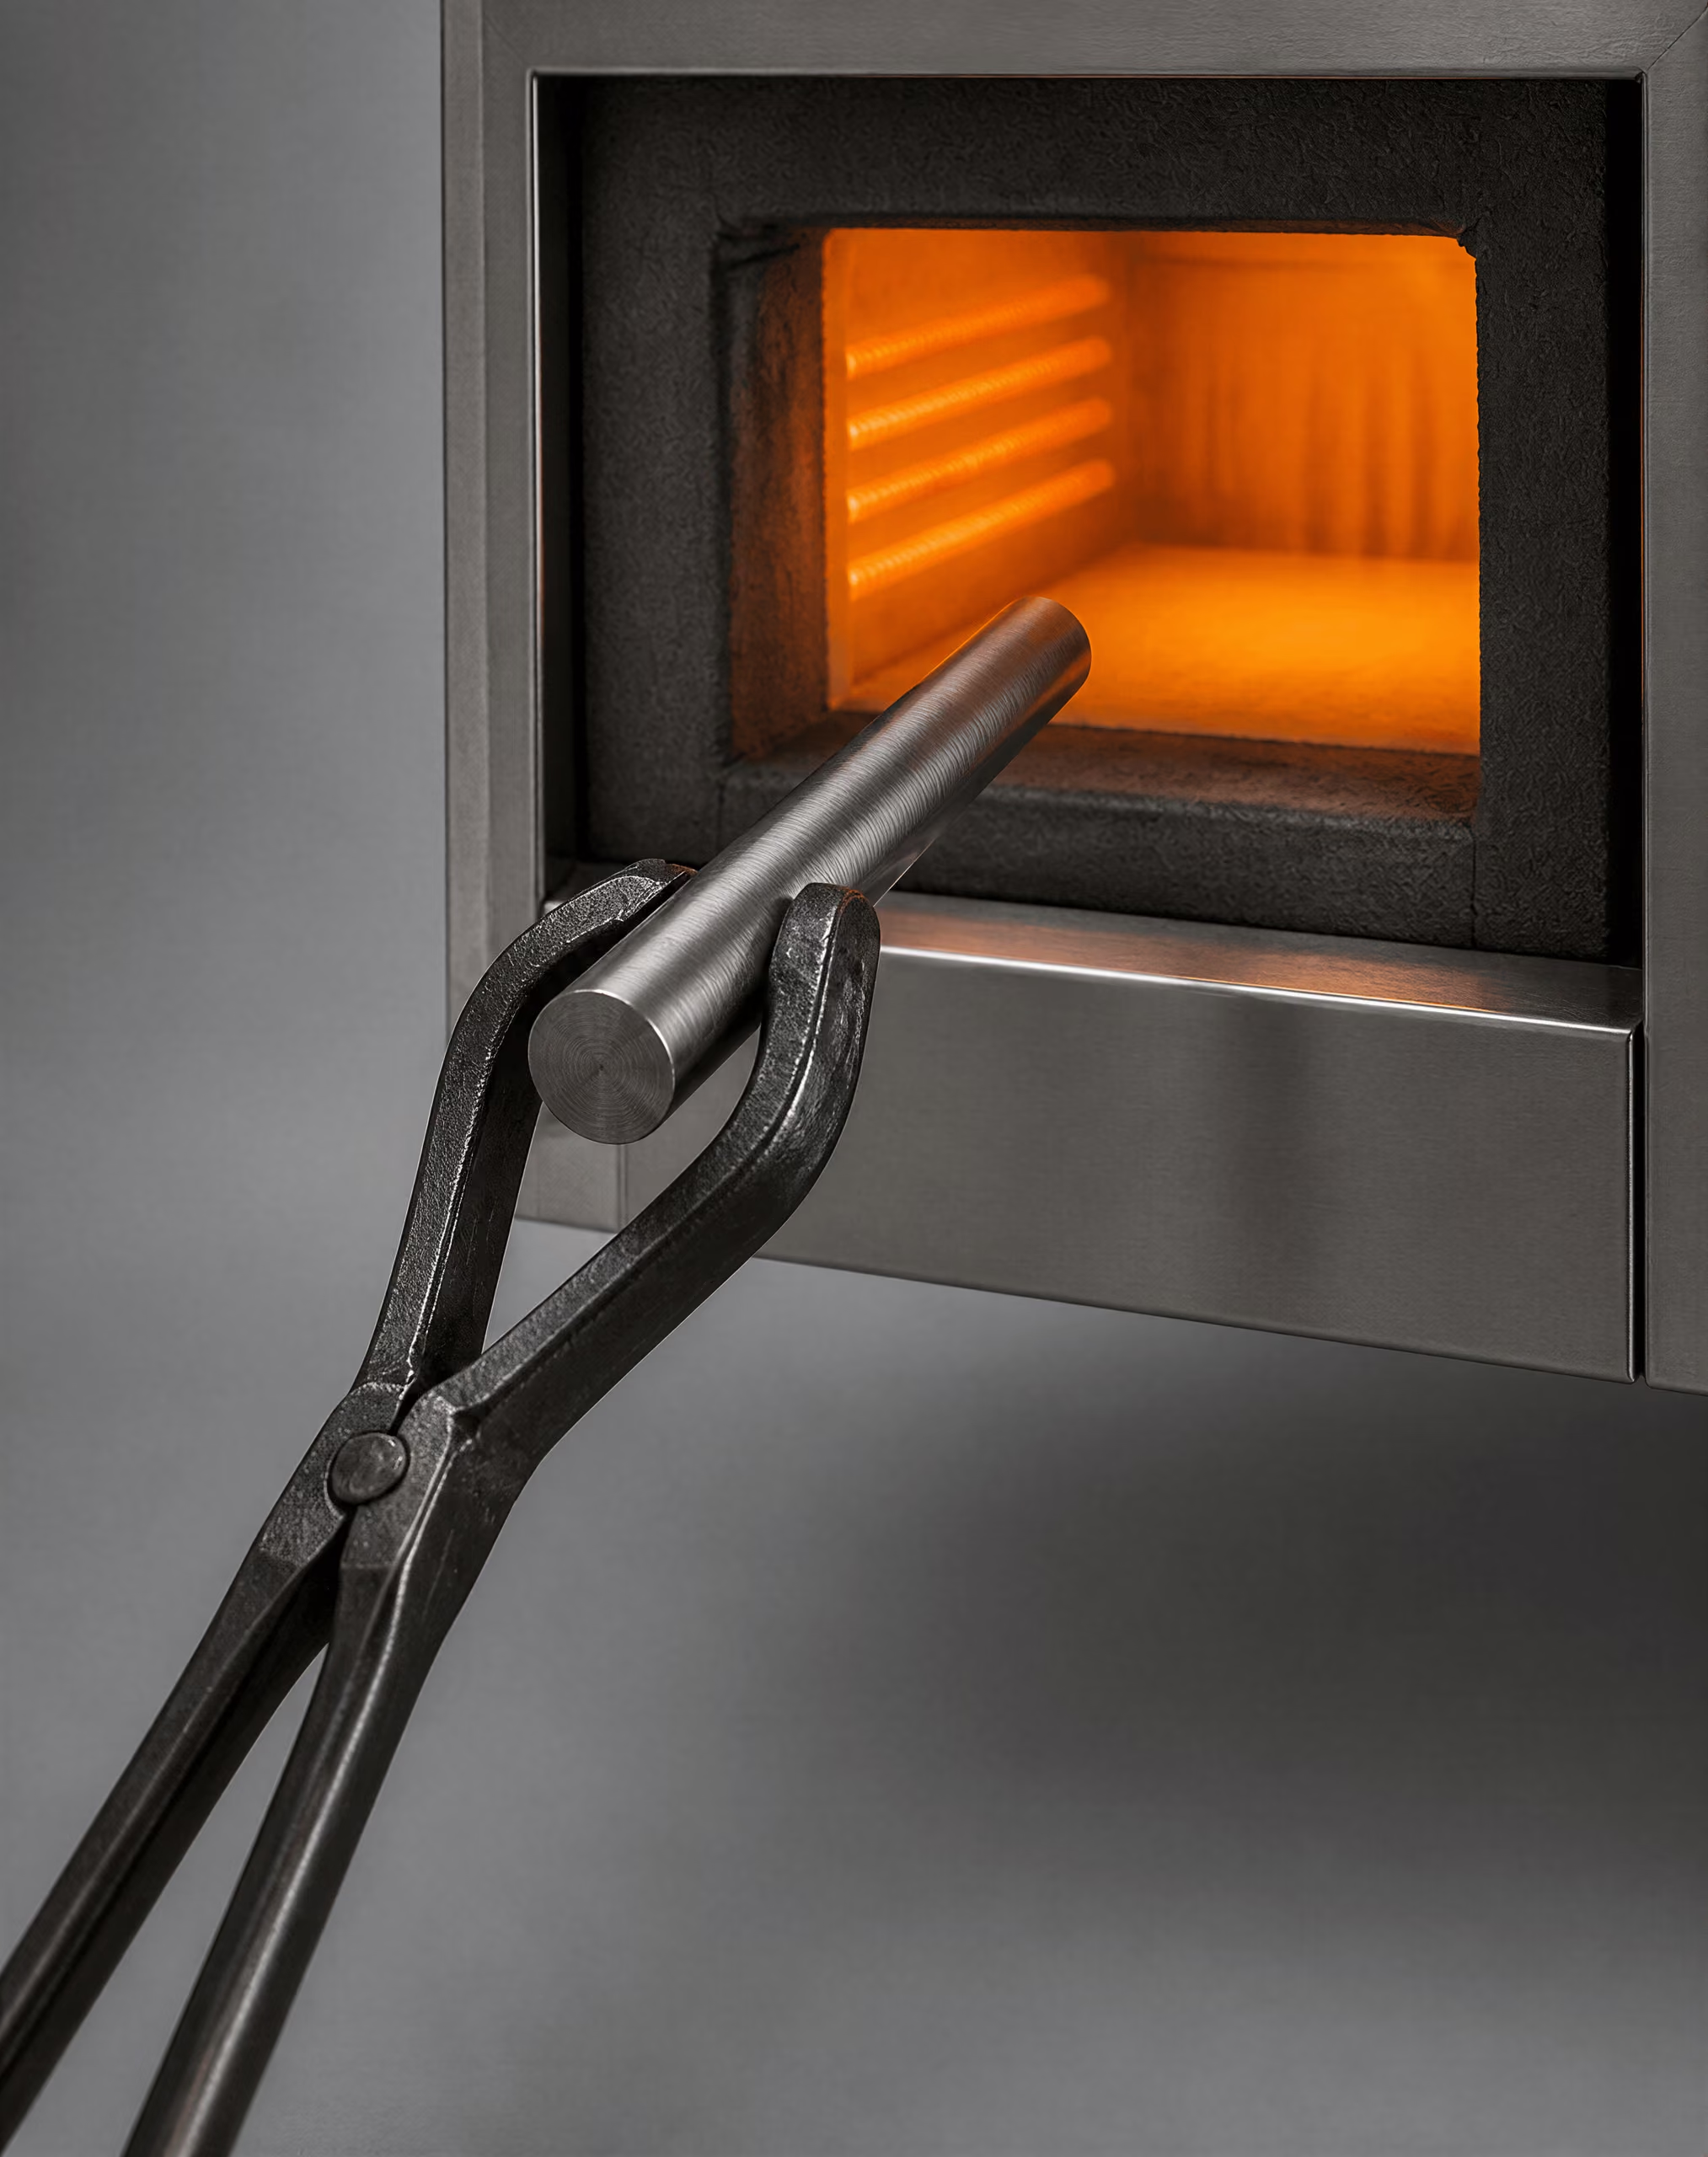
円柱状試験片のオーステナイト化
ジョミニ試験の手順
- オーステナイト化 円柱試験片を規定のオーステナイト化条件まで加熱する。
- 位置決め 試験片を端部焼入れ治具に設置する。
- 焼入れ 残りの部分を空気中で冷却しながら、一端に制御された水流を当てる。
- 測定 焼入れ端からの距離を増加させながら硬さを記録する。
- プロット 硬さを距離に対してプロットし、焼入性曲線を得る。
| 段階 | 熱的または物理的状態 | 試験における目的 |
|---|---|---|
| オーステナイト化 | 試験片をオーステナイト状態になるまで加熱する | 定義された初期組織を形成する |
| 端部焼入れ | 一端に制御された水流を当てる | 最も厳しい冷却条件を形成する |
| 空冷 | 残りの部分を直接水噴霧せずに冷却する | 距離に伴って段階的に遅くなる冷却を形成する |
| 硬さ測定 | 準備した測定線に沿って読み取る | 冷却勾配に対する応答を記録する |
オーステナイト化 焼入れ前に初期組織をオーステナイトにするため、鋼を規定の温度範囲まで加熱すること。
手順は、機械加工した円柱状試験片から始まる。イリノイ大学のMaterials Technology and Innovation Laboratoryは、この工程を、試験片をオーステナイト化温度まで加熱し、一端に水噴流を当て、その端部から距離を増加させながら硬さを測定し、硬さを距離に対してプロットするものとして説明している。オーステナイト化によって、出発時の組織はオーステナイトへ変化する。オーステナイトは、焼入れ生成物が形成される高温相である。加熱温度と保持時間は、鋼種および手順に応じて選定されるものであり、相互に置き換え可能な細部ではない。
この準備段階によって、冷却応答を測定するための初期状態が定められる。炭素含有量、合金元素の添加、初期組織、オーステナイト粒径は、いずれも試験片が炉を出た後の挙動に影響を及ぼし得る。ASM Internationalは、1990年に発表した鋼の硬さおよび焼入れ性に関する解説において、鋼の組成とオーステナイト粒径を焼入れ性に対する主要な影響因子として挙げている。不適切なオーステナイト化処理の後に実施した試験では、その試験片について有効な硬さの測定値が得られる場合がある。しかし、その値が必ずしも鋼種に規定された焼入れ性を代表するとは限らない。
また、水噴流を適用する前に試験片を取り扱う際には、その熱履歴が制御されるようにしなければならない。目的は、あらゆる工業的な焼入れ形状を再現することではない。定義されたオーステナイト状態から試験片を開始させ、既知の端部焼入れ配置にさらすことで、再現性のある比較を行うことである。そのため、ジョミニー試験の結果は、試験条件、材料記号、および規格と併せて扱う必要がある。その文脈を欠いた曲線は、不完全な証拠である。
試験片が円柱状であるのは、再現性のある形状にすることで、試験ごとの温度応答および変態応答を比較しやすくするためである。ASTM A255-20は試験片の直径を1インチと規定している一方、ISO 642:2024は直径25 mm、長さ100 mm以上と規定している。これらの寸法は、実際に用いたものとして報告すべきであり、黙って混在させて一般的な「標準ジョミニーバー」として扱うべきではない。

一端の水焼入れ
オーステナイト化した試験片を装置内に配置すると、一端に制御された水噴流が当たる。イリノイ大学の説明では、この水噴流が焼入れ操作の中心的な要素とされている。2012年に公開されたケンブリッジの材料科学教育資料は、その物理的な結果を、一端を水焼入れし、棒の残りの部分を空気中で冷却するものとして説明している。
噴流を受ける端部は、最も厳しい冷却を経験する。その領域では熱が急速に除去されるため、温度がマルテンサイト域に達する前に、オーステナイトがフェライト、パーライト、その他の比較的ゆっくり形成される生成物へ変態するために利用できる時間が短くなる。したがって、鋼の組成および初期オーステナイト状態によっては、焼入れ端でより多くのマルテンサイトが形成され得る。測定される硬さは高くなる可能性があるが、その単一の値は、この特定の冷却履歴のうち最も厳しい部分を受けた一箇所の応答にすぎない。
試験片の残りの部分には、直接水が噴射されない。露出表面から熱を失うとともに、焼入れ端へ向かう熱伝導によって熱を失い、さらに周囲の空気とも熱交換を行う。その結果、冷却速度は端部より低くなる。ただし、正確な冷却速度は、位置、試験片形状、水の状態、温度、表面状態、鋼の熱的性質などに依存する。この試験では、円柱全体に一様な冷却速度を与えるわけではない。
この配置は、ジョミニー試験が特殊な治具を用いた単なる硬さ試験ではない理由も説明している。通常の硬さ試験では、選択した一箇所から一つの値を得ることがある。これに対し端部焼入れ試験では、異なる熱履歴を持つ一連の位置を意図的に作り、それらの硬さ応答を比較する。Materials Education Foundationは、この方法を、焼入れ端からの距離を増加させながら硬さを測定し、鋼の焼入れ性を求めるものとして説明している。
試験片に沿った冷却速度勾配の形成
主要な測定対象は、水焼入れ端からの距離である。その端部の直近では、冷却が最も厳しい。そこから離れるにつれて冷却は段階的に緩やかになり、ケンブリッジが説明するように、棒に沿って連続的な冷却速度の範囲が生じる。したがって、一つの試験片によって、端部付近の厳しい水焼入れ応答から、より遠い位置の緩やかな空冷応答まで、多数の焼入れ条件を表すことができる。
冷却後、焼入れ端からの距離を増加させながら硬さを測定する。これらの測定値を距離に対してプロットすると、ジョミニー焼入れ性曲線が得られる。緩やかに低下する曲線は、端部から遠い位置でも相当な硬さが維持されることを示す。急激に低下する曲線は、硬さが厳しい焼入れ領域の近傍に限られることを示す。この曲線は、定義された冷却配置によって生じた硬さの分布を表すものであり、焼入れによって生じる硬さの深さと分布を支配する性質として焼入れ性を定義した、炭素鋼および低合金鋼に関するASMの章の説明とも一致する。
この曲線だけで、あらゆる部品の各位置における硬さが示されるわけではない。厚い歯車、板、軸、棒には、それぞれ独自の表面から中心部までの温度勾配があり、焼入れ媒体や撹拌条件もジョミニー試験の配置とは異なる可能性がある。ジョミニー距離を実際の部品の予想応答に換算するには、適切な相関関係または別途の熱処理解析が必要である。また、曲線によって組成やオーステナイト粒径の影響がなくなるわけでもない。これらの因子は、そもそも曲線の形状を決定する要因である。
したがって、試験片と手順を管理すれば、ジョミニー試験によって鋼種間または熱処理条件間の比較が可能になる。この試験は、規定された端部焼入れ履歴の下で、鋼の硬さ応答がどこまで及ぶかを示すことができる。しかし、一つの押込み値を焼入れ性の完全な説明へと変えることはできない。有用な結果は、硬さと距離の関係であり、試験片寸法、オーステナイト化処理、水焼入れ条件、硬さ試験方法、および適用規格と結び付けて解釈される。
試験片の形状と試験規格
ジョミニー試験の結果は、試験片、加熱サイクル、焼入れ装置、硬さ測定、および報告方法が明らかな場合にのみ意味を持つ。この試験は、その手順から切り離された材料定数を生み出すものではない。定められた熱履歴に対して、特定の鋼製試験片がどのように応答するかを記録するものであり、測定される硬さは焼入れ端からの距離が増すにつれて変化する。
この区別が重要なのは、硬さと焼入れ性が異なる問いに答えるからである。硬さとは、規定された試験方法により、特定の位置で測定される抵抗である。焼入れ性とは、鋼を焼入れしたときに得られる硬さの深さおよび分布である。ASTM A255-20は、これを「焼入れしたときに鋼が硬化する深さ」と定義している。したがって、ジョミニー曲線には一つの硬さの数値よりも多くの情報が必要である。すなわち、焼入れ端からの距離と、冷却勾配を生じさせた条件が必要となる。
ASTM A255と1インチ試験片
ASTM A255-20、鋼の焼入れ性を決定するための標準試験方法は、直径1インチの円柱状試験片を用いる定量的な端面焼入れ試験、すなわちジョミニー試験を規定している。この寸法は、試験棒を大まかに説明するためのものではない。試験方法の一部であり、端面焼入れの前、最中、および後における試験片の熱応答に影響を及ぼす。
通常の手順では、まず円柱状試験片を所定のオーステナイト化温度まで加熱する。次に試験片を試験装置に設置し、一端に水流を当てる。焼入れ端は最も速く冷却され、そこから遠い位置ほど直接的な冷却を受けにくくなるため、異なる条件で冷却される。冷却後、焼入れ端からの距離を順次増加させながら硬さを測定し、その測定値をプロットして焼入れ性曲線を作成する。イリノイ大学のMaterials Technology and Innovation Laboratoryは、この手順を、円柱状試験片をオーステナイト化温度まで加熱し、水流で一端を焼入れし、試験片に沿って硬さを測定するものとして説明している。
この形状によって、単一の冷却速度ではなく、制御された範囲が形成される。ケンブリッジ大学が説明しているように、一端は水冷される一方、残りの部分は空気中で冷却されるため、棒の長さ方向に連続的な冷却速度の範囲が生じる。その結果、冷却の厳しさが距離とともに低下するにつれて、鋼が硬い変態生成物を形成する能力をどこまで保持するかが曲線に示される。
硬さが急激に低下する場合、その鋼は焼入れ端の近傍でのみ強く硬化することを示している可能性がある。より平坦な曲線は、試験条件下で焼入れ端から遠い位置でも硬さが保持されることを示す。いずれの観察結果も、あらゆる部品について普遍的に成り立つ記述に置き換えてはならない。実際の部品には、異なる直径、形状、炉内での熱履歴、移送時間、および焼入れ媒体がある。ジョミニー曲線は応答を標準化して比較するためのものであり、あらゆる形状に対する直接的な硬さマップではない。
材料を鋼種記号で特定する場合にも、ASTM A255は重要である。炭素鋼または低合金鋼について報告された結果には、鋼種、該当する場合は溶鋼または試料の識別情報、試験記録上必要であれば試験片の採取方向、および適用した試験方法の版を明記すべきである。ASM Internationalが指摘しているように、鋼の化学成分とオーステナイト結晶粒度は焼入れ性に影響を及ぼす主要因である。したがって、曲線は試験対象となった材料だけでなく、その試験前の熱的状態にも結び付いている。
ISO 642:2024と直径25 mm、長さ100 mm以上の試験片
ISO 642:2024、鋼―端面焼入れによる焼入れ性試験(ジョミニー試験)は、直径25 mm、長さ100 mm以上の試験片を規定している。この形状はASTMの配置に類似しているが、「類似している」ことは「同一である」ことを意味しない。直径25 mmは、1インチ、すなわち25.4 mmより約0.4 mm小さい。この差は小さく見えるかもしれないが、規格に基づく試験は、外観上の類似性ではなく、規定された寸法と手順によって定義される。
ISOの規定では、試験片の最小長さも定められている。試験片は長さ100 mm以上でなければならない。直径と長さは、加熱、設置、端面焼入れ、表面調整、硬さ試験、および結果の表示に関する要求事項と併せて解釈する必要がある。試験室は、任意の棒材を水流の下に置いて硬さをプロットするだけでは、ISO 642:2024への適合を証明できない。結果を規定するのは、方法全体である。
これは、データを試験室間で移転したり、公表された曲線と比較したりする場合に特に重要である。二つの記録がいずれも「ジョミニー」という語を使用していても、一方がISO 642:2024を、他方がASTM A255-20を示していることがある。公称上の試験原理は同じである。すなわち、加熱した鋼製試験片の一端を焼入れし、焼入れ端から徐々に離れた位置で硬さを測定する。しかし、曲線を直接同等のものとして扱う前に、寸法および手順に関する要求事項を確認しなければならない。
ISOの試験片に最小長さが定められていることも、試験片の寸法が単独の数値ではない理由を示している。意図された冷却応答の範囲と測定位置を確保するため、焼入れ端の先に十分な材料が必要である。長さ、端部の状態、治具、水の供給、またはタイミングを変更すると、熱履歴が変化する可能性がある。その場合、測定された曲線が示すのは変更後の試験であり、必ずしもISO 642:2024で規定された応答ではない。
規格と試験片寸法を混同してはならない理由
ASTM A255とISO 642:2024は密接に関連する端面焼入れ試験を記述しているが、規格を特定せず、曖昧な「ジョミニー値」にまとめてはならない。ASTMの方法は、直径1インチの円柱状試験片を規定している。ISO 642:2024は、直径25 mm、長さ100 mm以上の試験片を規定している。これらは根拠のある寸法要件であり、相互に置き換え可能な呼称ではない。
| 報告欄 | 記録する情報 |
|---|---|
| 材料の識別情報 | 鋼種、適用規格、溶解番号または鋳造番号、製品形状、および試験片識別情報 |
| 熱サイクル | 加熱方法、オーステナイト化温度、保持時間、雰囲気、および移送時間 |
| 試験片および規格 | 規格名および版、実測寸法、端部の準備、および逸脱事項 |
| 焼入れ | 焼入れ端、水の状態、ノズルまたは噴流の詳細、位置合わせ、および時間 |
| 硬さデータ | 硬さ尺度、測定機器、表面準備、測定距離、実測値、および曲線 |
| 合否判定の根拠 | 適用図面、製品規格、顧客要求、または記述のみの情報であること |
したがって、適切な報告書には、規格および版、試験片寸法、鋼材の識別情報、オーステナイト化条件、焼入れの詳細、硬さ尺度、測定距離、ならびに得られた曲線またはデータ表を記載すべきである。試験室が規定された寸法または手順を変更した場合は、完全適合を示唆するのではなく、変更試験としてその試験を特定すべきである。
この報告上の規律により、硬さの単一の数値を焼入れ性と取り違えるという、よくある誤りを防ぐことができる。10 mm、20 mm、またはその他の距離における硬さの測定値は、応答曲線上の一つの点を示すものである。それによって、硬化の全深さまたは分布が明らかになるわけではない。Materials Education Foundationは、ジョミニー試験を、焼入れ端からの距離を順次増加させながら硬さを測定し、鋼の焼入れ性を決定する試験として説明している。複数の測定位置は、この方法の中心的な要素である。
規格は結果の一部である。規格がなければ、「ジョミニー硬さ」という表現からは、どの試験片形状、冷却配置、試料調製、および測定規則が用いられたのかが分からない。規格を明示すれば、曲線には定義された意味が与えられ、適切な注意を払ったうえで比較できる。
焼入れ端からの距離と焼入性曲線まで
ジョミニー試験では、1個の焼入れ試験片から、さまざまな位置における硬さの測定値を得ることができます。重要な変数は、単にある1か所で鋼がどの程度硬くなるかではありません。焼入れ端からの距離が増すにつれて局所的な冷却速度が遅くなるとき、測定された硬さがどのように変化するかが重要です。
ASTM A255-20は、焼入れしたときに鋼が硬化する深さを焼入性と定義しています。その定量的な端面焼入れ方法では、直径1インチの円柱状試験片を使用します(ASTM International, 2020)。ISO 642:2024は、端面焼入れ試験用として、直径25 mm、長さ100 mm以上の鋼製試験片を規定しています(International Organization for Standardization, 2024)。これらの寸法は近いものの、すべての試験について交換可能な記述として扱うべきではありません。適用する規格が、試験片、加熱、焼入れ、硬さ測定方法、および報告要件を規定します。
試験は、円柱状試験片を規定のオーステナイト化温度まで加熱することから始まります。次に、一端を水噴流にさらし、棒材の残りの部分は空気中で冷却します。University of Illinoisは、この一連の工程をジョミニー手順の基本として説明しています(University of Illinois Materials Technology and Innovation Laboratory, 2024)。焼入れ端では熱が最も速く失われるため、最も厳しい冷却を受けます。棒材に沿って焼入れ端から離れるほど、冷却は段階的に緩やかになります。University of Cambridgeは、この配置によって試験片に沿って連続的な冷却速度の範囲が生じると説明しています(University of Cambridge, 2012)。

硬さ測定面の準備
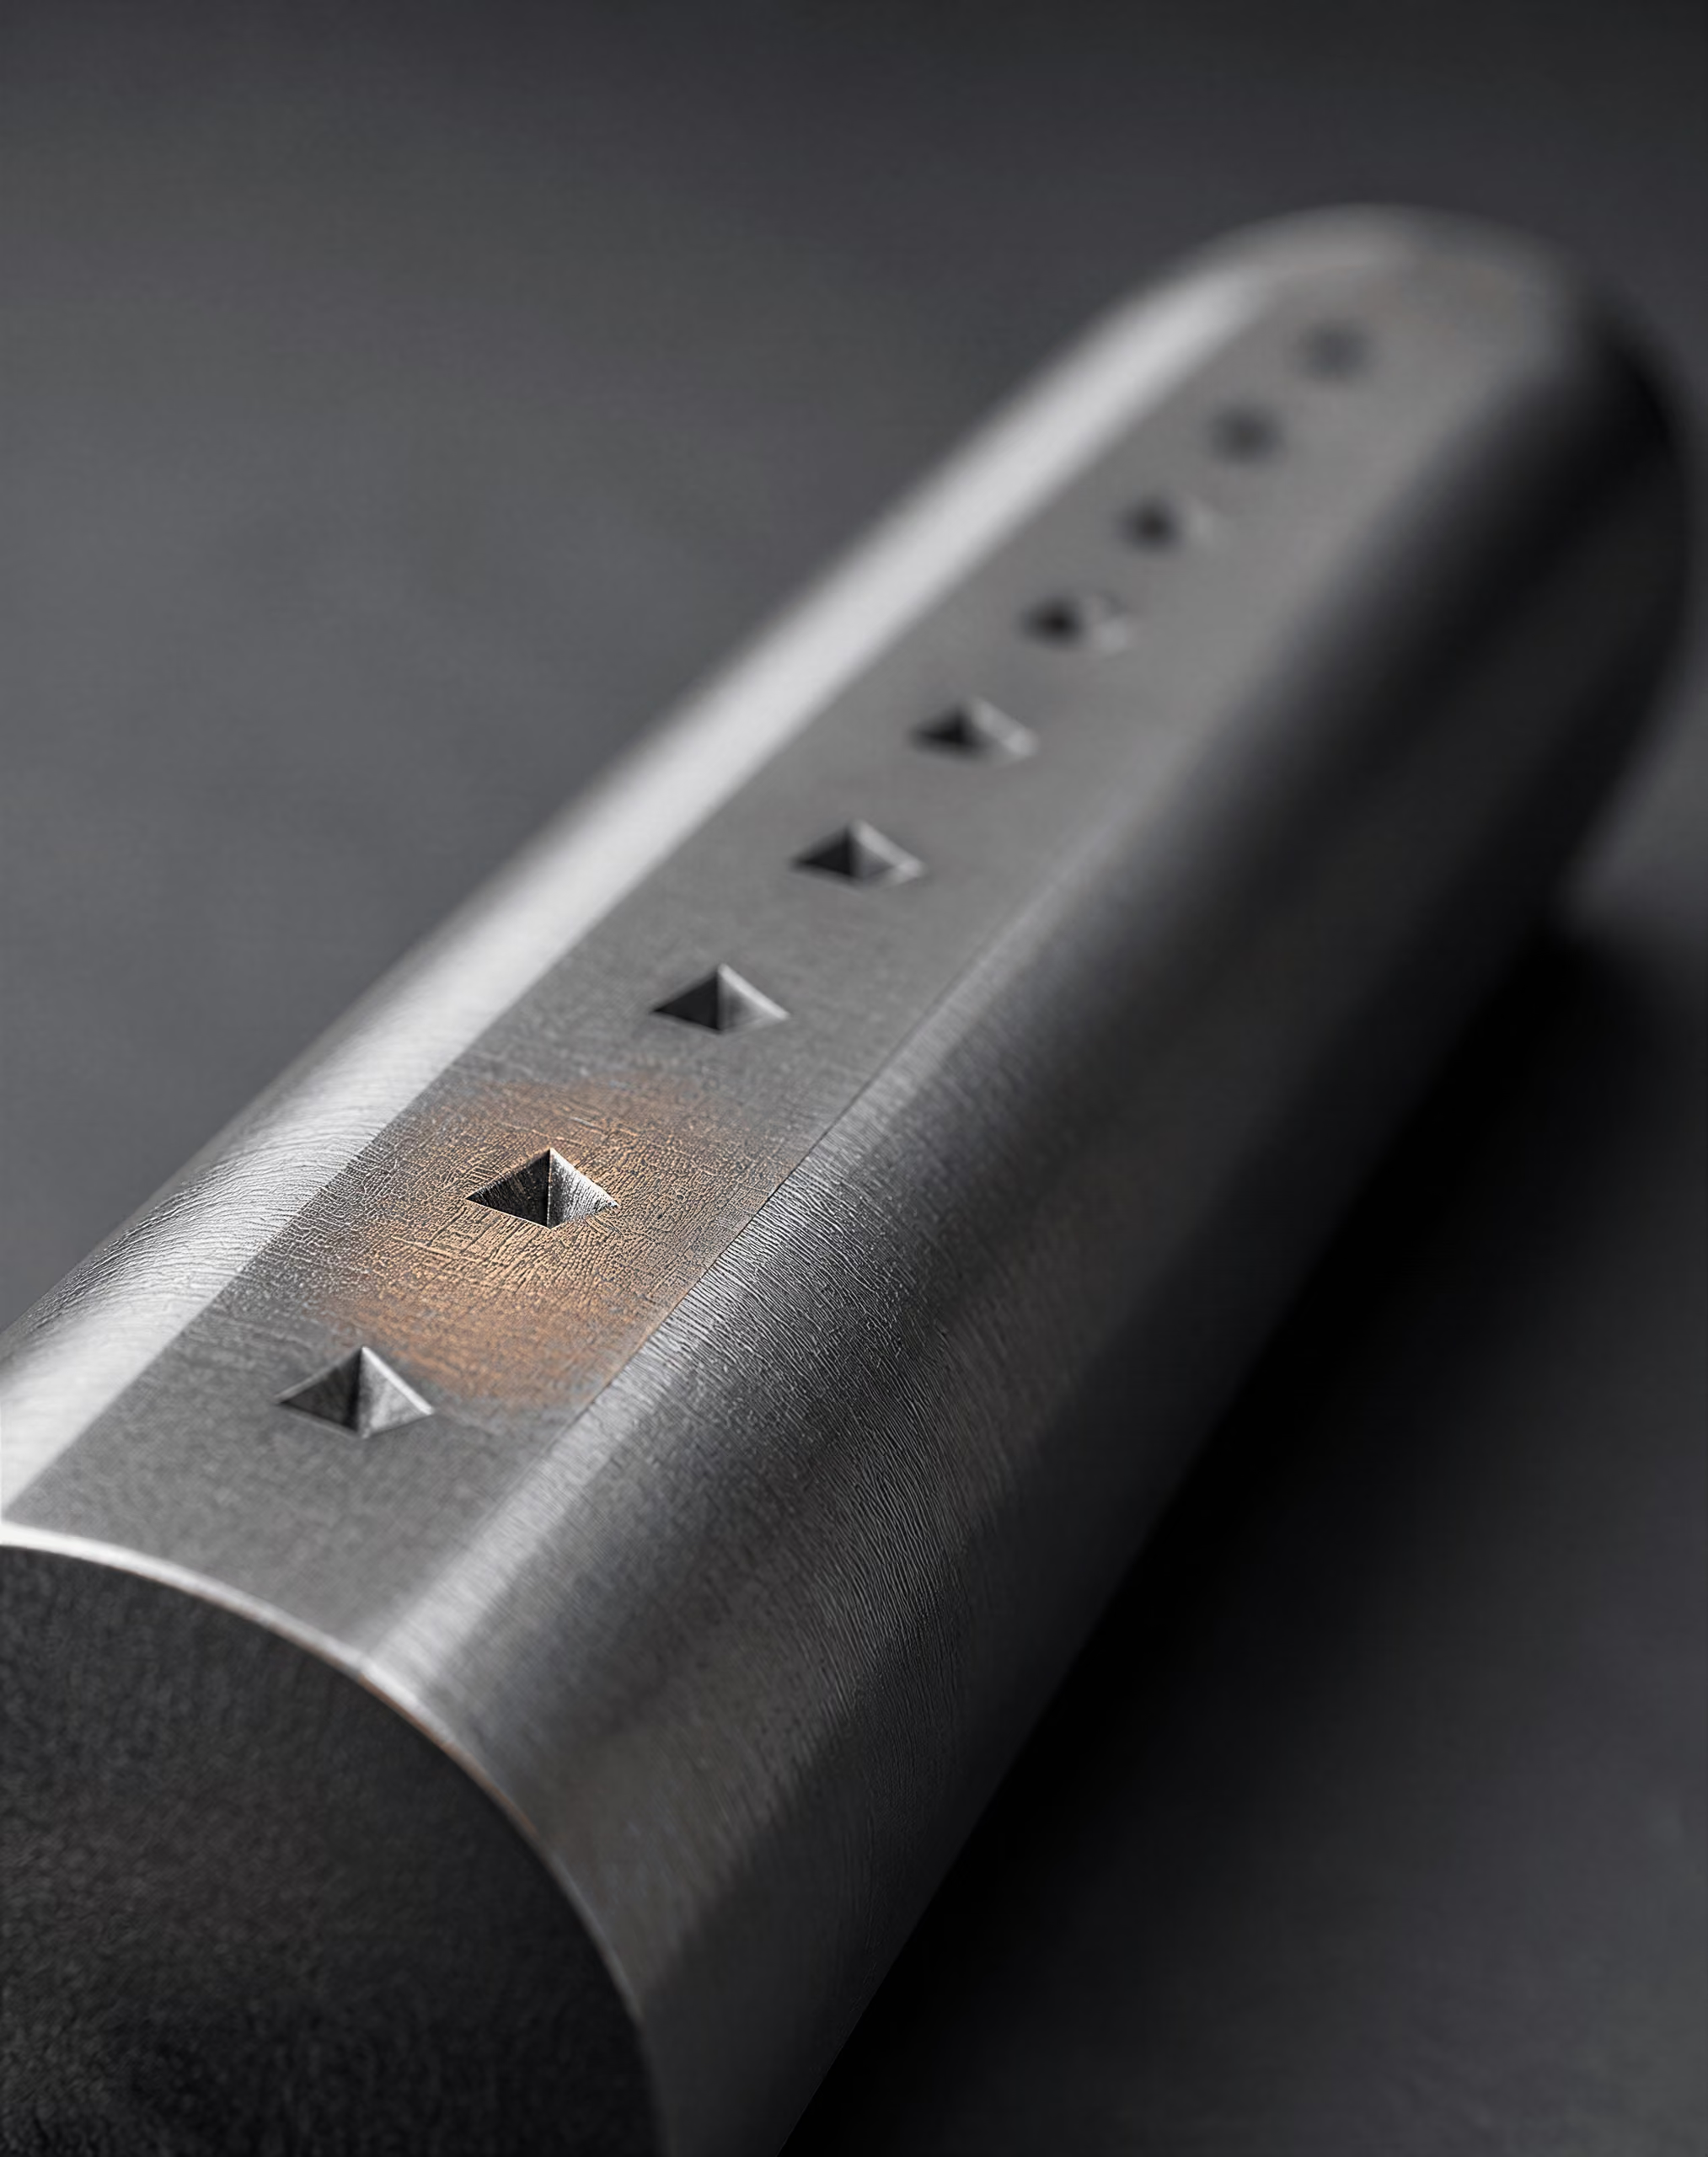
スケール、脱炭した材料、粗い加工痕、または不均一な酸化皮膜で覆われた表面では、硬さを信頼性高く測定できません。試験片が規定の焼入れを完了し、取り扱いに十分な温度まで冷却された後、読み取りに使用する表面を準備します。これにより、圧子が変質または損傷した材料ではなく、健全な鋼に接触するようにします。
焼入れ端そのものだけが重要な位置ではありません。測定面は焼入れ端から長手方向に延びており、既知の距離で硬さを測定できます。したがって、表面処理では棒材に沿って、適度に平坦で清浄な帯状の面を作る必要があります。研削または機械加工によってスケールと、加熱の影響を受けた表面近傍の層を除去します。一方、仕上げを適切に管理することで、溝、うねり、または過大な研削熱による誤差を抑えます。表面処理によって新たな熱的影響を生じさせたり、意図した試験片形状や測定位置が変わるほど多くの材料を除去したりしてはなりません。
仕上げ方法、硬さ尺度、測定間隔、および報告形式の詳細は、選択した試験規格に従います。ASTM A255-20とISO 642:2024を安易に混在させてはなりません。ASTMの要求事項に従う試験所はASTMが規定する方法で試験片を準備・測定し、ISO試験ではISO 642に従う必要があります。重要なのは外観ではなく、手順上の整合性です。スケール上または脱炭した鋼に硬さ圧痕を付けると、その下にある焼入れ鋼ではなく、表面の状態を示す結果になる可能性があります。
また、硬さ測定値が互いに独立したものとなるよう、表面には十分な幅と、圧痕間の適切な間隔が必要です。互いに近すぎる位置、端部に近すぎる位置、または明らかに欠陥のある領域に圧痕を付けると、結果が歪む可能性があります。表面が湾曲していたり、仕上げが不十分であったりすると、圧子が正しく接触しないことがあります。これらの理由から、ジョミニー試験は棒材上の任意の場所で行う略式の硬さ確認ではなく、管理された測定手順なのです。
距離を増加させながら硬さを測定する
測定面の準備が整ったら、水冷焼入れ端からの距離を順次増加させながら、複数の位置で硬さを記録します。最初の測定値は、試験中で最も厳しい条件で冷却された鋼を示します。その後の測定値は、より緩やかに冷却された位置を示します。距離は試験片に沿って焼入れ端から測定し、各測定値を正確な位置と対応づけます。
Materials Education Foundationは、ジョミニー試験を、鋼の焼入性を求めるために焼入れ端からの距離を増加させながら硬さを測定する試験として説明しています(Materials Education Foundation, 2024)。この表現は本質的な違いを捉えています。試験が問うのは、単に「この鋼はどの程度硬いか」ではありません。「規定された試験片に沿って冷却条件が変化するとき、鋼の硬さ応答はどのように変化するか」を問うものです。
硬さ尺度を明示しなければなりません。多くの鋼のジョミニー試験結果では、材料がその尺度に対して十分に硬い場合、ロックウェルCで硬さを報告します。ただし、使用する規格と測定範囲によって、認められる方法が決まります。尺度を伴わない数値は不完全です。「52」はHRC、別のロックウェル尺度、または別の硬さ測定方法を指す可能性があり、これらの値を同じ特性を示すものとして比較することはできません。
焼入れ端付近の単一の測定値は、ある厳しい冷却条件下で達成された硬さを示すことがあります。しかし、その硬さがどこまで続くかを示すものではありません。同様に、端部から離れた位置で測定した硬さは、より遅い冷却を反映する可能性がありますが、それだけで高硬さから低硬さまでの全体的な遷移を表すことはできません。焼入性は単一の硬さ値ではなく、応答の分布です。
ASM International(1990)によれば、鋼の化学成分とオーステナイト結晶粒径は、この応答に影響を及ぼす主要因子です。炭素は変態組織が到達可能な硬さに影響し、合金元素と結晶粒径は、競合する変態に必要な冷却条件に影響します。ジョミニー曲線は、規定された試験履歴のもとで、これらの因子が組み合わさった結果を記録します。この曲線だけで化学成分または結晶粒径を個別に分離して評価することはできません。
焼入れ端からの距離に対して硬さをプロットする
硬さを縦軸に、焼入れ端からの距離を横軸にプロットすると、測定値は焼入性曲線になります。縦軸には、該当する場合にはHRCなど、硬さ尺度を明記する必要があります。横軸には距離の単位と基準点を明記しなければなりません。ゼロは水冷焼入れ端を示し、距離が増すほど冷却は段階的に緩やかになります。
ジョミニ曲線の読み方
- 曲線の高さ 指定された冷却条件の近傍で得られる硬さを示す。
- 曲線の傾き 冷却が穏やかになるにつれて、硬さがどれだけ速く低下するかを示す。
- 曲線の持続性 焼入れ端からどの程度の距離まで硬さが高く維持されるかを示す。
- 曲線のばらつき 測定変動、試験片の準備上の問題、または材料のばらつきを示す可能性がある。
曲線は通常、焼入れ端に最も近い位置で測定された硬さから始まり、棒材に沿った硬さ応答をたどります。急激な低下は、短い距離の間に硬さが大きく低下することを意味します。実用上は、この試験片の比較的限られた部分でしか、鋼が高い焼入れ硬さを保持しないことを示します。より緩やかな低下は、焼入れ端から離れても測定硬さが高く維持されることを意味し、ジョミニー冷却勾配のもとでより大きな硬化深さを示します。最初の測定点だけでなく、曲線の形状も重要です。
曲線は、選択した1つの値に置き換えるのではなく、実際に測定した値から作成すべきです。繰返し試験、許容される近似方法、測定の不確かさ、およびASTM A255-20またはISO 642:2024の報告規則によって、最終結果の示し方が決まります。滑らかな線は傾向を示すのに役立ちますが、ばらついた測定値を隠したり、測定が裏付けていない精度を示唆したりしてはなりません。
ジョミニー曲線は、規定された端面焼入れ履歴に対する応答です。同じ要求事項のもとで試験した鋼を比較し、距離に伴う硬さの変化を示すことができます。しかし、それだけで、特定の槽で焼入れした厚い歯車、板、軸、または鋳物の正確な硬さ分布を予測することはできません。部品形状、撹拌、焼入れ剤、移送時間、オーステナイト化方法、および初期組織によって冷却履歴は変化します。したがって、この曲線は規定された試験条件下での焼入性を示す証拠であり、単一部品の熱処理解析に代わるものではありません。
冷却速度、変態、そして曲線の意味
棒材に沿って連続的に変化する冷却条件
ジョミニー試験片は、一端から他端まで一様な焼入れ強度を受けるわけではない。冷却条件には勾配が生じる。標準化された試験では、円柱状の鋼製試験片をまずオーステナイト化温度まで加熱し、その後、一端に水流を当て、試験片の残りの部分は空気中で冷却する。University of Illinois Materials Technology and Innovation Laboratoryは、この一連の操作を基本的なジョミニー手順として説明している(2024年)。水冷された端部では熱が急速に失われる一方、そこから離れた位置では直接的な冷却が弱くなり、主として試験片内部および周囲の空気との間で熱交換が行われる。
University of Cambridgeが試験の説明(2012年)で示しているように、この配置によって棒材に沿って冷却条件が連続的に変化する。正確な冷却履歴は距離だけで決まるわけではない。試験片の形状、初期温度、水流の配置、焼入れ条件、露出表面、鋼の熱的性質にも左右される。したがって、距離は試験において管理された位置を示すものであり、すべての試験片やすべての製造部品に適用できる単一の冷却速度へ普遍的に換算できるものではない。
寸法は方法の一部であり、付随的な細部ではない。ASTM A255-20は、直径1インチの円柱状試験片を用いる定量的な端部焼入れ試験を規定している。ISO 642:2024は、直径25 mm、長さ100 mm以上の試験片を規定している。結果を比較する際には、これらの規格の呼称と寸法を安易に混同してはならない。形状や手順の変更によって熱流が変化し、その結果、変態応答も変わる可能性があるためである。ジョミニー曲線は、それが作成された規格および試験条件との関係においてのみ意味を持つ。
また、棒材は単純な「表面対中心」の冷却パターンを示す小型部品でもない。油、水、ポリマー溶液、またはガス中で焼入れされる部品では、その形状と表面での熱伝達によって決まる空間的な冷却場が形成される。一方、ジョミニー試験片は、再現性のある実験室内の冷却勾配を提供する。1回の試験で多くの冷却の厳しさを調べられるが、あらゆる部品形状を再現するものではない。
この区別が重要なのは、焼入性が定義された熱履歴に対する応答だからである。ASTM A255-20は、焼入性を「焼入れを行ったときに鋼が硬化する深さ」と定義している。炭素鋼および低合金鋼に関するASMの章では、同じ性質を、焼入れによって生じる硬さの深さおよび分布を支配するものとして説明している(ASM International, 1990)。いずれの定義も、焼入れ前または焼入れ後の鋼の硬さの数値を焼入性とするものではない。
焼入れ中のオーステナイト変態
選択したオーステナイト化処理が鋼種およびその状態に適切であれば、加熱によって初期組織はオーステナイトへ変化する。その後の焼入れでは、オーステナイトが冷却される際にどの変態が起こり得るかが、各位置で熱がどの程度速く、または遅く除去されるかによって決まる。重要なのは、試験片が単にどの程度低温になるかではない。材料が低温側の変態条件に達するまでに、拡散変態生成物が形成され得る温度範囲にオーステナイトがどの程度の時間とどまるかが重要である。
水冷端部では、冷却履歴によって、そうでなければフェライト、パーライト、またはベイナイト組織を生じさせる変態が抑制される可能性がある。その結果、さらに冷却が進むと、オーステナイトのより大きな割合がマルテンサイトへ変態できる。焼入れ端部から離れるほど冷却の厳しさが低下するため、競合する変態が開始する機会が増える。すると、最終組織には異なる変態生成物の混合組織が含まれる可能性があり、それに応じて硬さが低下することがある。曲線はこの変化を記録するが、それだけで各構成相を特定したり、相分率を示したりするものではない。
この点を慎重に扱う必要がある。硬さの測定値から完全な変態図を確立することはできず、同じ装置および同じ条件について冷却速度を別途求めていない限り、ジョミニー曲線を冷却速度の直接的な一覧として読むこともできない。曲線は間接的な記録である。すなわち、各距離はその試験における特定の熱的応答に対応し、測定された硬さは、その応答によって形成されたミクロ組織を反映する。
組成は、冷却中に変態が遅延するか、または進行するかを左右する。炭素はマルテンサイトが到達し得る硬さに強く影響し、合金元素は変態挙動を変化させ、焼入れによって硬いマルテンサイト組織が形成される深さを増加させることがある。オーステナイト結晶粒径も重要である。ASMは、鋼の組成とオーステナイト結晶粒径を焼入性に影響する主要因子として挙げている(ASM International, 1990)。旧オーステナイト結晶粒径が大きくなると、核生成条件および変態速度論が変化する可能性がある。そのため、名目上は同じ鋼種の2つの試験片であっても、熱履歴や結晶粒組織が異なれば、異なる曲線を示すことがある。
したがって、この試験が測定するのは、特定の材料状態における応答であり、抽象的な鋼種表示そのものではない。オーステナイト化温度、保持時間、前加工、結晶粒径、表面状態、焼入れの詳細条件はすべて、オーステナイトがどのような組織へ変化するかに影響する。ある状態で得られた結果を、その鋼種表示に属するすべての熱処理が同じ曲線を生じる証拠として扱ってはならない。
距離によって硬さが変化する理由
距離によって硬さが変化するのは、距離によって冷却履歴が変わり、その冷却履歴によって最終的なミクロ組織が変化するためである。焼入れ端部の近くでは、試験片から熱が最も厳しく奪われる。そこから離れるほど、熱は棒材内部に長くとどまり、異なる条件で放散される。そのため、形成される組織は、端部付近のほぼマルテンサイト主体の材料から、冷却の厳しさが低い位置における、より軟らかい変態生成物を含む混合組織まで変化し得る。正確な遷移は鋼種および材料状態に依存するため、一般的な図から推測してはならず、測定する必要がある。
| 因子 | 主な影響 | 解釈上の注意 |
|---|---|---|
| 炭素含有量 | 得られるマルテンサイト硬さに大きく影響する | 硬さの潜在能力が高くても、深い硬化が保証されるわけではない |
| 合金元素の添加 | フェライト、パーライト、またはベイナイト変態を遅らせることがある | 効果は全体の組成および状態によって異なる |
| オーステナイト粒度 | 変態の核生成および速度論を変化させる | 粗粒は焼入性を高めることがあるが、靭性を低下させる可能性がある |
| 断面寸法および形状 | 部品内の局所的な冷却速度を変化させる | ジョミニ距離は部品上の位置を直接示すものではない |
炭素含有量は測定値に寄与するが、曲線全体を説明するものではない。マルテンサイトの硬さは炭素に強く依存するため、硬化応答がそれ以外の点で同程度であっても、炭素含有量の異なる2種類の鋼は異なる硬さレベルを示す可能性がある。逆に、合金化、結晶粒径、清浄度、またはオーステナイト化条件によって変態挙動が変化すれば、炭素含有量が同程度の鋼でも、同じジョミニー距離において異なる硬さを示すことがある。
測定値は、硬さ試験方法および試験準備にも依存する。表面脱炭、粗さ、位置合わせ、圧痕間の間隔、測定スケール、局所的な欠陥によって、結果が歪められる可能性がある。通常、焼入れ端部から順次異なる距離で測定を行う。その際、あらかじめ長手方向に平坦面を作製するか、その他の規定された測定面を準備し、その後、硬さを距離に対してプロットする。Materials Education Foundationはこの基本的な解釈を説明しており、焼入性を求めるために、焼入れ端部から距離を増加させながら硬さを測定するとしている(2024年)。
したがって、プロットされた線は鋼全体の硬さを直接評価したものではない。それは、ジョミニー試験における熱勾配の下での硬さ応答を示すマップである。焼入れ端部から遠く離れた位置でも比較的高い値を示す場合、その鋼が、端部で経験した冷却よりも厳しさの低い冷却条件下でも硬化応答を維持したことを示している。急激な低下は、冷却の厳しさが低下するにつれてミクロ組織が軟化することを示す。これらは応答曲線の形状および位置に関する記述であり、単独の硬さ数値に基づく普遍的な順位付けではない。
部品技術者は、この曲線を用いて、鋼の冷却応答を部品内で想定される冷却条件と比較できる。ただし、そのためには断面寸法、形状、焼入れ媒体、熱処理方法を考慮しなければならない。ジョミニー試験の結果は、部品が対応する各位置で同一の硬さになることを証明するものではない。それは、冷却の厳しさが低下するにつれて鋼がどのように変態するかについて、管理された条件下で得られた証拠を提供する。このことが曲線の意味であり、焼入性を硬さとは別の概念として扱わなければならない理由である。
化学成分とオーステナイト結晶粒度
焼入性は硬さの同義語ではない。ASTM A255-20では、焼入性を「焼入れ時に鋼が硬化する深さ」と定義している。一方、ASM Handbookでは、焼入れによって生じる硬さの深さと分布を決定する性質として説明している。ある鋼は、焼入れ面の近傍では高い硬さに達しても、内部に向かうにつれて急速に硬さを失うことがある。別の鋼は、表面硬さが同程度でありながら、焼入れ面からより遠い位置までマルテンサイト、したがって実用的な硬さを維持することがある。
この違いは、ジョミニー端面焼入試験によって明確になる。ASTM A255-20では、直径1インチの円柱状試験片を規定している。ISO 642:2024では、直径25 mm、長さ100 mm以上の試験片を規定している。結果を比較する際、寸法は相互に置き換え可能な細部ではない。試験片は規定されたオーステナイト化条件まで加熱され、垂直に懸架された後、一端を水噴流によって焼き入れされる。イリノイ大学は、焼入れ端からの距離を順次増加させて硬さを測定すると説明している。また、ケンブリッジ大学は、水冷された端部と空冷される残りの部分によって、棒の長さ方向に連続的な冷却速度の範囲が生じると説明している。硬さを距離に対してプロットしたグラフが、ジョミニー焼入性曲線である。
この曲線は、化学成分、初期の熱履歴、試験片の形状、オーステナイト化処理、および付与された冷却パターンに対する応答である。これは、試験条件から切り離された単一の材料定数ではない。ASM Internationalは、鋼の化学成分とオーステナイト結晶粒度を、焼入性に影響する主要因子として挙げている。これらの因子は異なる機構を通じて作用するため、「その鋼はどの程度硬いのか」という一つの問いに集約してはならない。
鋼の化学成分の役割
焼入性 定義された焼入れ中に、鋼がより深い位置まで硬さを発現し、保持する能力。最高硬さとは異なる。
化学成分は主として、冷却中にオーステナイトが変態する温度と速度を変化させることによって焼入性に影響する。マンガン、クロム、ニッケル、モリブデンなどの合金元素は、オーステナイトからフェライト、パーライト、またはベイナイトへの変態を遅らせることができる。これらの変態がより長時間側へ移行すると、焼入れ中に断面のより大きな部分がそれらの変態を回避し、代わりにマルテンサイトを形成できる。その結果、冷却速度と鋼の炭素含有量がマルテンサイト形成を許容する限り、より深い硬さ分布が得られる。
炭素もこの関係に関与するが、その役割は区別して考える必要がある。炭素は、マルテンサイトが到達可能な硬さに大きく寄与する。これに対して合金元素の添加は、変態速度論を変化させ、したがって断面全体で拡散変態生成物を抑制するために必要な冷却速度を変える点で、特に重要である。炭素も変態挙動を変化させるため、この区分は絶対的なものではなく、重点の置き方に関する区別である。「合金量が多いほど鋼は硬くなる」という表現は粗雑すぎる。より正確には、合金含有量によって、所定の冷却履歴が深部でマルテンサイトを生成しやすくなる一方、炭素は、焼戻しや組織などの因子とともに、そのマルテンサイトが到達可能な硬さを主に決定するといえる。
したがって、化学成分は正確な鋼種、規格、および適用される呼称によって特定しなければならない。例えば「4140」はクロム・モリブデン合金鋼の鋼種呼称を指すが、報告された結果には、該当する製品規格、化学成分の許容限界、熱処理、および試験方法がなお必要である。鋼種名によって、許容される化学成分範囲がなくなるわけではない。同じ呼称に属する二つの溶解は、それらの限界値の範囲内で異なる位置を占める可能性があり、炭素または合金元素の含有量の小さな変化でも変態挙動が変化することがある。「低合金鋼」は有用な鋼種群の説明ではあるが、二つのジョミニー曲線を比較するために十分な化学的定義ではない。
同じ注意は、炭素鋼と肌焼鋼にも当てはまる。普通炭素鋼とニッケル・クロム・モリブデン鋼は、焼入れ端で同程度の硬さを示しても、硬さの低下勾配や、硬さが維持される距離は異なることがある。逆に、高炭素の化学成分は表面近傍で高い硬さを生じさせても、大きな断面を深く硬化させることができない場合がある。曲線は、試験した冷却条件に対する証拠を示すが、呼称上の鋼種だけでは示さない。
また、ジョミニー試験の結果をあらゆる部品形状に直接適用することもできない。円柱棒、板、および複雑な鍛造品は、それぞれ異なる方法で熱を失う。断面寸法、表面状態、焼入剤の撹拌、および角部の存在によって、局所的な冷却履歴は変化する。グロスマン焼入性解析などの工学的方法は、材料の応答を焼入れの強さおよび断面形状と関連付けることができるが、ジョミニー曲線だけでは、任意の部品のあらゆる位置における硬さを示すことはできない。
炭素含有量と到達可能なマルテンサイト硬さ
マルテンサイトは、拡散変態を防止または制限するのに十分な速さでオーステナイトを冷却したときに形成される。しかし、そのマルテンサイトの硬さは、焼入れ前にオーステナイトへ固溶している炭素に大きく依存する。有用な炭素含有量の範囲では、炭素含有量を増加させると、一般に未焼戻しマルテンサイトの到達可能な硬さが上昇する。これは、炭素がマルテンサイト格子をひずませ、変形に対する抵抗を増大させるためである。これは硬さに関する効果であって、炭素含有量を焼入性の完全な指標として用いてよいことを意味するものではない。
低炭素鋼は、適切な冷却履歴の下では断面全体を硬化できても、高炭素鋼より最大硬さが低いことがある。高炭素鋼はジョミニー試験の端部で非常に高い硬さを示しても、その化学成分がパーライト、フェライト、またはベイナイトの形成を十分に遅らせない場合、距離とともに硬さが急激に低下することがある。低炭素合金鋼は、硬さの上限は低くても、焼入れ端からより遠い位置までその硬さを維持することがある。これらは異なる結果である。すなわち、到達可能なマルテンサイト硬さと硬化深さの違いである。
炭素は、オーステナイト化中のオーステナイトの量と安定性にも影響する。炭素が十分に固溶していなければ、オーステナイトの化学成分は公称のバルク化学成分と異なる。過剰な固溶が起こると、結晶粒成長などの変化が続いて生じる可能性がある。そのため、測定された曲線は化学成分だけでなく、選択されたオーステナイト化温度と保持方法も反映する。焼入れ後には、焼戻しによってさらに硬さが変化する。したがって、焼戻し後の硬さ分布を、両者が同じ状態を表すかのように、焼入れ直後のジョミニー曲線と比較してはならない。
このため、水焼入れ端部の硬さ数値だけでは証拠として不十分である。それは局所的なマルテンサイトの化学成分から得られる硬さを示す可能性はあるが、硬さがどの程度急速に低下するか、混合組織がどこから始まるか、あるいは大きな断面のどの程度が硬化できるかは示さない。重要な測定値は、距離に依存する曲線である。
焼入性に対するオーステナイト結晶粒度の影響
旧オーステナイト結晶粒度は、フェライトやパーライトなどの変態生成物が一般にオーステナイト結晶粒界で核生成するため、焼入性に影響する。粗大なオーステナイト結晶粒では、単位体積当たりの結晶粒界面積が小さくなり、核生成可能な部位の数が減少する。その結果、冷却中の拡散変態が遅れる傾向がある。この遅れによって、より低い冷却速度でもマルテンサイトが形成され得るため、粗大な旧オーステナイト結晶粒度は、測定される焼入性を高めることがある。
しかし、この効果は無条件の改善ではない。結晶粒成長は靭性を低下させ、寸法挙動を変化させる可能性がある。また、焼入れ深さの見かけ上の増加につながる場合でも、過度な結晶粒粗大化は許容できないことがある。微細結晶粒は通常、拡散変態を早期に促進するが、より良好な靭性と、より安定した機械的性能をもたらすことがある。適切な選択は、一つのジョミニー距離を最大化することではなく、部品、熱処理、および要求される特性によって決まる。
結晶粒度は、旧熱処理履歴を伴わずに曲線を比較できない理由も説明する。同じ規格から切り出した二つの試験片でも、一方が焼ならしされ、もう一方がより高いオーステナイト化温度で長時間保持されていた場合、または加熱・冷却方法によって異なる旧オーステナイト結晶粒度が生じた場合には、異なる結果を示す可能性がある。炭化物、未固溶の合金元素に富む粒子、および偏析も、焼入れ中に利用可能なオーステナイトの化学成分にさらに影響することがある。したがって、試験報告書には、化学成分と併せて、オーステナイト化温度、保持時間、試験片の状態、および測定手順を記載すべきである。
これらの変数が管理されているとき、ジョミニー曲線は意味を持つ。化学成分は、とりわけ変態速度論が冷却にどのように応答するかを決定し、炭素は形成されるマルテンサイトの硬さを設定するのに寄与し、オーステナイト結晶粒度は競合する変態の開始しやすさを変化させる。これらを総合することで、焼入性が硬さのラベルではなく、測定された応答である理由が説明できる。鋼種、結晶粒度、初期処理、試験片寸法、および試験規格が明確に管理されていれば、この曲線は妥当な比較を裏付けることができる。これらがなければ、硬さの数値やラベルのない曲線は、まさにこの試験が防ごうとしている混同を招く。
炭素鋼、低合金鋼、および鋼種間の比較
炭素鋼の焼入れに対する応答
炭素鋼の焼入れ性は一律ではない。その挙動は、炭素含有量、旧オーステナイト結晶粒径、断面寸法、オーステナイト化条件、および焼入れの苛酷度に左右される。炭素含有量は、マルテンサイトが到達し得る硬さに大きく影響するが、この事実だけでは、特定の鋼が焼入れ面からどの深さまで硬化するかは決まらない。小さな試験片では表面が高い硬さに達しても、大きな断面では内部の冷却が遅くなるため、中心部にフェライト、パーライト、またはベイナイトが残ることがある。
この区別は、1990年に発行されたASMの章、Hardenability of Carbon and Low-Alloy Steels(炭素鋼および低合金鋼の焼入れ性)において中心的な位置を占めている。同章では、焼入れ性を、焼入れによって生じる硬さの深さおよび分布を支配する性質と定義しており、ある一箇所で測定された最高硬さとは区別している。ASTM A255-20もこれに近い表現を用い、焼入れ性を「焼入れしたときに鋼が硬化する深さ」と定義している(ASTM International, 2020)。したがって、硬さは指定された位置における観測値であり、焼入れ性は材料内部における応答の分布を表す。
普通炭素鋼では、鋼の組織および熱処理条件に左右されるものの、炭素含有量を増やすと、完全マルテンサイト組織となった領域で得られる硬さは一般に高くなる。しかし、炭素含有量の高い鋼種ほど、どのような焼入れ条件でも、より深く、またはより均一に硬化するとは限らない。炭素はオーステナイトの変態挙動にも影響し、鋼種が広義に「炭素鋼」と分類される場合でも、マンガンや残留元素によって応答が変化することがある。実際の化学成分範囲が重要である。
ジョミニー端面焼入れ試験によって、この空間的な応答を可視化できる。イリノイ大学のMaterials Technology and Innovation Laboratoryの説明によれば、円柱状試験片を規定のオーステナイト化温度まで加熱し、一端に水噴流を当てて焼入れする(University of Illinois, 2024)。その後、焼入れ端から距離を順次変えて硬さを測定する。得られた硬さと距離の関係を示す曲線がジョミニー曲線である。
この曲線が得られるのは、試験片が全長にわたって一様な冷却速度で冷却されるわけではないからである。ケンブリッジ大学の材料変態に関する資料では、一端を水冷し、それ以外の部分を空冷することで、棒の長さ方向に連続的な冷却速度の範囲が生じると説明している(University of Cambridge, 2012)。噴流に近い部分ではオーステナイトが最も苛酷な冷却を受け、遠ざかるにつれて冷却速度は低下する。距離とともに硬さが急激に低下する炭素鋼は、焼入れ端からさらに離れた位置でも同程度の硬さを維持する鋼とは、焼入れ性の応答が異なる。たとえ両者が焼入れ端で同じ硬さを示していてもである。
試験結果には、試験片の形状および手順を常に付記しなければならない。ASTM A255-20は、定量的な端面焼入れ試験に直径1インチの円柱状試験片を規定している。ISO 642:2024は、鋼の端面焼入れ試験について、直径25 mm、長さ100 mm以上の試験片を規定している。これらの寸法は近いものの、両者を同一の規格として黙って扱うべきではない。オーステナイト化温度、保持時間、炉内雰囲気、移送時間、水温、噴流の状態、硬さ尺度、測定間隔、および表面調製は、いずれも報告される曲線に影響を及ぼし得る。
低合金元素の添加と通し焼入れの応答
低合金元素の添加は、主として冷却中にマルテンサイト形成と競合する変態を遅らせることによって、焼入れ性を変化させる。マンガン、クロム、モリブデン、ニッケルは、フェライト、パーライト、ベイナイトの生成温度および生成時期を変化させ得る。これらの変態が遅延すれば、冷却速度の遅い内部であってもマルテンサイト変態域に到達できる場合がある。これが、多くの合金鋼で中心部まで焼入れが進みやすくなる冶金学的な根拠である。
ただし、これは単純な「合金元素が多いほど硬さが高くなる」という規則ではない。合金元素は、異なる機構を通じて、焼入れ性、炭化物の生成、焼戻し応答、残留オーステナイト、および最終組織の硬さに影響し得る。例えば、クロムとモリブデンは炭化物の種類や分布に関与し、変態速度論に影響を与えることがある。ニッケルは、強力な炭化物形成元素とまったく同じ作用を示すことなく、変態挙動を変化させる。マンガンは焼入れ性を高め得るが、その効果は、炭素、硫黄の管理、前加工、およびその他の成分との関係で考慮しなければならない。ホウ素は、適切な冶金学的状態で存在すれば、少量の添加でも焼入れ性に大きな効果を及ぼすことがある。しかし、その効果は、炭素、窒素、チタンまたはアルミニウムの添加・管理、および加工履歴に依存する。
ASMは、鋼の化学成分とオーステナイト結晶粒径を、焼入れ性に影響する主要因子として挙げている(ASM International, 1990)。結晶粒径が重要なのは、旧オーステナイト結晶粒が大きいほど、一部の拡散変態生成物が核生成するための粒界面積が小さくなるからである。ただし、結晶粒の粗大化は無条件に有利な改善ではない。靭性や寸法挙動を損なう可能性があるため、測定曲線だけに基づく比較では、意図する熱処理が異なる場合に不十分となることがある。
「通し焼入れ」という用語も、同様に慎重に扱う必要がある。これは、鋼製部品のすべての断面が均一にマルテンサイト化することを意味しない。ジョミニー曲線は、冷却速度の勾配に対する標準化された応答を示すものであり、あらゆる直径、形状、攪拌条件、または焼入れ剤に対する直接的な予測ではない。工学的手法では、断面寸法および冷却特性との関係とともにジョミニー試験データを用いることがあるが、予測結果は依然として、その手法の前提条件に拘束される。水焼入れした棒材、油焼入れした歯車、およびポリマー焼入れした板材が、単一の普遍的な冷却履歴を共有するわけではない。
また、ジョミニー端部で高い硬さが得られたからといって、深い焼入れが証明されるわけでもない。端部は最も苛酷な冷却にさらされるため、少し離れた位置で硬さが急激に低下する鋼であっても、端部ではマルテンサイトが生成することがある。逆に、測定硬さが低い場合でも、それは炭素含有量、焼戻し、残留オーステナイト、または複数相の混在を反映している可能性があり、焼入れ性の低さだけを示すとは限らない。測定結果は、熱処理および組織と併せて解釈しなければならない。
なぜ鋼種記号は試験データの代わりにならないのか
鋼種記号は、規格、呼び成分、または化学成分範囲を示すものであり、測定済みのジョミニー曲線を提供するものではない。「炭素鋼」と「低合金鋼」を比較するだけでは、焼入れ性についての主張を裏付けるには範囲が広すぎる。名称の付いた鋼種同士を比較する場合でさえ、規定どおりの正確な鋼種記号、適用される規格、溶鋼または製品の化学成分、および試験材料の状態が必要である。
妥当性のある比較では、少なくとも次の5項目を特定すべきである。すなわち、鋼種記号および適用規格、関連する合金元素と残留元素を含む測定済みの化学成分範囲、オーステナイト化温度と保持処理、焼入れ装置および媒体、ならびに測定方法と硬さ尺度である。また、その結果がASTM A255、ISO 642、その他の定義された手順、または工場固有の試験のいずれによるものかも明記すべきである。直径1インチのASTM試験片から得た曲線を、呼び試験片寸法が類似しているからといって、自動的にISO 642の結果であるかのように提示してはならない。
製造上のばらつきも、鋼種記号によって確定できる内容をさらに限定する。同じ鋼種記号で販売される2つの溶鋼であっても、許容された化学成分範囲内で差が生じる可能性がある。結晶粒径、鍛造比、焼ならし履歴、脱炭、およびオーステナイト化条件の違いによって、測定される応答は変化し得る。したがって、公表された呼び成分は背景情報を与えるものではあるが、特定の焼入れ性曲線の証明にはならない。
Materials Education Foundationは、ジョミニー法について、焼入れ端から距離を順次変えて硬さを測定し、鋼の焼入れ性を求める方法であると説明している(Materials Education Foundation, 2024)。この表現は、試験の適用範囲を適切に示している。すなわち、この試験が測定するのは、定義された冷却速度の勾配によって生じた硬さの応答である。試験によって鋼種名が普遍的な性能順位に変わるわけではなく、冷却条件や形状が異なる場合に、断面固有の検証に取って代わるものでもない。
したがって、妥当な鋼種比較では、「どの条件で、どのような応答が測定されたのか」と問うべきである。単に、どの鋼種記号がより硬いとされているのかを問うだけでは不十分である。焼入れ性に関係するのは、前者の問いだけである。
ジョミニー曲線の読み方と比較方法
ジョミニー曲線とは、鋼試験片の焼入れ端からの距離に対して、測定した硬さをプロットしたものです。通常、横軸は水冷された端部から始まり、空冷される反対側の端部に向かって進みます。縦軸は、ロックウェルCスケール(HRC)、ロックウェルBスケール(HRB)、ビッカース硬さ(HV)など、指定された硬さスケールで表されます。この曲線は、単一の硬さ評価としてではなく、管理された冷却条件の範囲に対する鋼の応答を記録したものとして読み取ります。
ASTM A255-20は、焼入れ時に鋼が硬化する深さとして焼入性を定義し、直径1インチの円柱試験片を用いる定量的な端面焼入試験を規定しています。ISO 642:2024は、直径25 mm、長さ100 mm以上の試験片を規定しています。これらの寸法は近いものの、規格が当然に相互互換であるとは限りません。試験には、適用される文書の規定が適用されます。
焼入れ端付近における曲線の高さ
曲線の左側、すなわち焼入れ端側の部分は、試験における最も強い冷却条件の下で得られた硬さを示します。この部分の値が高いことは、特定のオーステナイト化および水焼入れの方法において、試験材料が表面付近で硬い変態生成物を形成したことを示します。しかし、それだけで高い焼入性が立証されるわけではありません。
この区別が重要なのは、炭素含有量がマルテンサイトの硬さに強く影響する一方で、焼入性は、冷却中にパーライトやベイナイトなどへの変態がどの程度抑制されやすいかにも依存するためです。2種類の鋼が焼入れ端の近くで同程度の硬さに達しても、試験片のさらに離れた位置では大きく異なる場合があります。硬さが緩やかに低下する鋼は、より遅い冷却下でも硬い組織を保持しており、そのため、この試験ではより大きな硬化深さを示します。
焼入れ端の値は、単純な鋼種固有の特性ではない条件によっても影響を受けます。オーステナイト化温度と保持時間は、オーステナイトの状態に影響します。ASM Internationalが1990年に鋼の硬さと焼入性について報告したように、オーステナイト結晶粒径は焼入性に影響する主要因子であり、過度な結晶粒成長によって曲線が変化することがあります。表面脱炭、酸化、研削損傷、水ジェットの位置ずれ、または縁に近すぎる位置に硬さの圧痕を付けることによって、最初の測定値が歪む場合もあります。
したがって、曲線がより高い位置から始まるからといって、自動的に「より焼入性が高い」と表現すべきではありません。端部での焼入れ直後の硬さが高い、焼入性が高い、またはその両方である可能性があります。これらの影響を区別するために必要な根拠は、プロファイル全体から得られます。
曲線の高さは、局所的な硬さ応答が問題となる場合には依然として有用です。例えば、仕様書によって、指定されたジョミニー距離における最低硬さが要求されることがあります。この要求は受入れ基準であり、曲線が何を意味するかについての一般的な定義ではありません。測定値が合格するかどうかは、適用される材料規格または製品仕様によって判断されなければなりません。
曲線形状と距離に伴う硬さの保持
ジョミニー曲線の中心的な特徴は、距離の増加に伴って硬さが低下する速度です。イリノイ大学材料技術・イノベーション研究所が説明する手順では、円柱試験片をオーステナイト化温度まで加熱し、一端を水ジェットで焼入れし、距離を増加させながら硬さを測定して、その結果をプロットします。ケンブリッジ大学は、これによってプロファイルが形成される理由を説明しています。焼入れ端は急速に冷却される一方、そこから離れた位置ほど空気中で徐々に遅く冷却されるためです。
急な下降勾配は、短い距離で硬さが失われることを意味します。その鋼は、急冷からより遅い冷却への変化に強く応答します。より平坦な曲線は、焼入れ端から離れた位置でも硬さが保持されることを意味します。実際の冶金学的には、後者の応答は、端部よりも緩やかな冷却下であっても、試験片のより深い範囲が硬い組織に変態できることを示します。
曲線は必ずしも直線になるとは限りません。端部近くで急激に低下した後、中間領域で平坦になったり、異なる冷却速度で生じる変態に対応して勾配が変化したりすることがあります。短い平坦部に続いて低下し、その後再び平坦になる曲線は、単一の「平均焼入性」値に還元するのではなく、一連の応答として読み取るべきです。曲線形状は、化学組成、オーステナイト結晶粒径、初期組織、および試験に用いた熱履歴を反映します。ASMの1990年の炭素鋼および低合金鋼に関する章では、焼入性を、焼入れによって生じる硬さの深さと分布を支配する性質として説明しています。そのため、プロファイル全体が重要になります。
ある距離で曲線がより高い位置にある場合、その試験条件下でより多くの硬さを保持していることを意味します。しかし、製造部品のすべての断面がその硬さになることを証明するものではありません。実際の部品には、異なる形状、質量、表面状態、冷却経路があります。ジョミニー試験結果から部品の応答を予測するには、定義された冷却モデル、またはグロスマン解析などの方法による換算が必要です。目視による比較だけでは、その換算は行えません。
また、曲線が高いからといって、その鋼種があらゆる用途で普遍的に優れているわけでもありません。設計では、硬さ、靭性、変形抑制、溶接性、焼戻し応答の特定の組合せが必要になる場合があります。ジョミニー試験が扱うのは、定義された一つの焼入れ履歴に対する一つの応答です。完成部品を対象とする機械試験や仕様書に取って代わるものではありません。
曲線を比較する際は、対応する距離と対応する硬さスケールを比較してください。HRCでプロットされた曲線を、適切で明示された換算方法なしに、HVでプロットされた曲線と数値的に順位付けすることはできません。硬さ換算は、特に異なる組織間では、厳密な物理的同一性を示すものではありません。また、プロット時の表示方法も重要です。直線で結んだ測定点、近似曲線、補間表では、同じ測定結果でも異なる形で示される可能性があります。
ばらつき、再現性、および比較条件
実際のジョミニー試験データにはばらつきが含まれます。ばらつきの一部は硬さ測定に由来しますが、試験片の調製や熱処理条件によって、より大きな差が生じることがあります。端面には意図した水ジェットが当たらなければならず、試験片は正しく中心に配置されなければなりません。また、硬さ測定トラックは、脱炭層や粗い表面を残さないように調製する必要があります。測定間隔と結果の報告は、適用される手順に従わなければなりません。
単一の不規則な測定点を、冶金学上の新たな発見として扱うべきではありません。まず、その点が予想される測定再現性の範囲外にあるか、圧痕間隔が適切であったか、試験片表面または硬さスケールが正しかったかを確認してください。同じ曲線形状の変化を示す繰返し試験の方が、孤立した一つの高値または低値の測定結果よりも重みを持ちます。
意味のある比較には、同じ公称鋼種 designation の試験片を試験するだけでは不十分です。同じ規格、試験片寸法、表面調製、オーステナイト化温度、保持方法、移送時間、焼入れ装置、硬さスケール、測定位置、および報告方法を用いてください。ASTM A255-20は直径1インチの試験片を規定する一方、ISO 642:2024は直径25 mm、最小長さ100 mmの試験片を規定しています。これらの規格に基づいて得られた結果は、その旨を表示すべきであり、暗黙のうちに統合してはなりません。
鋼の試験前の状態も考慮しなければなりません。化学組成は重要ですが、加熱中に形成されたオーステナイト結晶粒径も同様に重要です。ある熱処理から得られた研究室の曲線を、オーステナイト化方法が異なる場合に、同じ designation のすべての溶鋼に当てはまると仮定することはできません。このため、曲線を再掲する際には、その試験条件も併記すべきです。
最後に、解釈と規格適合性を分けて考えてください。曲線を読むことで、硬さが急速に低下すること、焼入れ端から離れた位置でも硬さが保持されること、または繰返し試験にばらつきがあることを示せます。しかし、許容範囲、最低値、サンプリング要件、および受入れ判定を規定できるのは、適用される仕様書だけです。ジョミニー曲線は、定義された条件下における焼入性の証拠であって、単独での製品推奨、鋼種の順位付け、または材料に付随する受入れ要求事項の代替ではありません。
ジョミニー試験、グロスマン試験、および空冷焼入性試験
焼入性は、硬さと同じ性質ではない。ASTM A255-20は、焼入性を「焼入れしたときに鋼が硬化する深さ」と定義している。一方、硬さとは、特定の試験方法により、特定の位置で測定される抵抗である。ある鋼は表面硬さが高くても、表面下のごく浅い範囲しか硬化しないことがある。別の鋼は、表面で同程度の硬さに達し、その硬さを断面のさらに深い位置まで維持することがある。
| 方法 | 熱履歴 | 主な用途 | 得られない情報 |
|---|---|---|---|
| ジョミニ端部焼入れ | 端部を水焼入れし、残りを空冷する | 硬さと距離の関係 | すべての部品の正確な硬さ分布 |
| グロスマン解析 | 定義された焼入れ強度と断面寸法を組み合わせる | 材料の応答を形状および焼入れ強度と関連付ける | 試験棒に沿った硬さの直接測定 |
| 空冷焼入性試験 | 規定された空冷条件 | 空冷下での応答を評価する | 水端部焼入れ曲線の代替 |
ASMハンドブックでは、ジョミニー試験、グロスマン試験、および空冷焼入性試験を、この応答を調べるための関連する方法として扱っているが、互換可能な試験とはしていない。それぞれ異なる熱履歴を与える。ジョミニー試験では、1本の試験片に沿って、冷却速度の制御された範囲を作る。グロスマン解析では、鋼の応答を焼入剤の冷却能および部材寸法と関連付ける。空冷焼入性試験では、指定された冷却媒体が空気である場合に何が起こるかを調べる。ある方法で得られた結果を、定められた換算またはモデルなしに、別の方法の結果で代用することはできない。
ジョミニー端面焼入れ法
ジョミニー端面焼入れ試験は、1本の円柱状試験片から焼入性曲線を得るための標準化された方法である。ASTM A255-20は、定量的な端面焼入れ試験用として、直径1インチの円柱状試験片を規定している。ISO 642:2024は、直径25 mm、長さ100 mm以上の鋼製試験片を規定している。これらの寸法は実用上近いものの、両規格はそれぞれ独自の試験片の準備、加熱、焼入れ、硬さ測定、および報告に関する要求事項を持つ別個の文書である。
基本的な手順は明快である。機械加工した試験片を規定のオーステナイト化温度まで加熱し、所定の熱的条件に達するのに十分な時間保持した後、治具へ移す。一端に水流を当てる。イリノイ大学のMaterials Technology and Innovation Laboratoryは、2024年のジョミニー試験手順において、この加熱および一端への散水焼入れの手順を説明している。冷却後、通常は試験片に沿って平面を加工し、焼入れ端からの距離を順次増やしながら硬さを測定する。
この試験の価値は、その物理的原理にある。焼入れ端では最も強い冷却が生じる一方、そこから離れる位置では、間接的に、また一部は空気によって冷却されるため、冷却速度は次第に低下する。ケンブリッジ大学は、この配置によって棒に沿って連続的な冷却速度の範囲が生じると説明している。したがって、硬さを距離に対してプロットすると、冷却速度の低下に伴って鋼の測定硬さがどのように変化するかが示される。
焼入れ端の近傍では、硬さは炭素含有量に強く依存し、またオーステナイトがパーライトやベイナイトなどの軟らかい生成物ではなく、マルテンサイトへ変態するかどうかにも大きく左右される。端部から離れるほど、冷却が遅いときの拡散変態を遅らせるため、合金元素およびオーステナイト粒径が重要になる。ASM Internationalは、1990年に硬さと焼入性を扱った資料の中で、鋼の組成とオーステナイト粒径を焼入性に対する主要な影響因子として示している。
曲線が結果であり、単一の硬さ数値が結果なのではない。その形状から、鋼が所定の硬さ応答をどの程度の深さまで維持するかを示すことはできるが、実際の各種部材における硬さ分布を直接示すものではない。棒、歯車、板、または鍛造品には、それぞれ固有の直径、形状、表面状態、オーステナイト化履歴、および冷却経路がある。また、ジョミニー試験片には、厚肉部品の全域では再現されない、特殊な一次元の温度勾配が存在する。
ジョミニー曲線だけで、部品が油、水、ポリマー、または空気中で中心まで完全に硬化することを立証することはできない。また、焼入れ端で得られた硬さ値だけで、その鋼の焼入性全体を表すこともできない。曲線は、対象とする断面寸法および焼入れ履歴を考慮して解釈しなければならない。
グロスマン臨界直径解析
グロスマン解析が扱うのは、別の工学的な問いである。すなわち、鋼の変態応答、断面の寸法、および焼入れの冷却能がどのように組み合わさって、硬化深さを決定するのかという問題である。この解析では、しばしば混同される二つの概念を区別する。鋼には固有の硬化応答がある一方、焼入剤と部品形状は熱が除去される速度を制御する。
グロスマンH因子 焼入れ強度を表すために用いるパラメータであり、表面の熱伝達と断面寸法および鋼の硬化応答を関連付ける。
この方法では、通常グロスマンの 係数で表される焼入れの冷却能を用いて、表面における熱伝達の有効性を表す。冷却能の高い焼入れは、冷却能の低い焼入れよりも速く熱を抽出する。ただし、実際の結果は、撹拌、温度、蒸気膜の挙動、表面状態、および部品の形状にも依存する。グロスマン解析では、次にこの冷却能を断面寸法および限界的な硬化条件と関連付ける。
理想臨界直径とは、理想化された焼入れ条件下で、規定された中心部の状態に到達する仮想的な丸棒の直径である。実用臨界直径は、選択した焼入れの冷却能を部品に適用したものである。これらの用語は、ジョミニー距離の別名ではない。ジョミニー距離は試験棒に沿った位置であるのに対し、臨界直径は、焼入れの冷却能と鋼の応答を解析して得られる断面寸法に関する結果である。
ジョミニー試験データは、グロスマン計算または図表における鋼の応答の入力値となり得るが、その計算には形状および熱伝達に関する仮定が加わる。したがって、同じ溶解鋼から製造された2つの部品でも、寸法または焼入れ条件が異なれば、硬化する深さは異なる可能性がある。同じ鋼でも、異なる 値の下では異なる臨界直径を示し得る。このように、グロスマン解析は、実験室で得られた応答と、特定の焼入れ状況との間をつなぐものであり、独立した硬さ試験ではない。
空冷焼入性試験
空冷焼入性試験では、ジョミニー試験の水流を作用させたり、グロスマンの焼入れ冷却能の値を割り当てたりするのではなく、空冷下における鋼の挙動を調べる。試験片を規定の手順でオーステナイト化し、炉から取り出した後、試験条件下で空気中冷却する。その後、方法の要求に応じて、硬さ、組織、または断面を通じた硬さの変化を測定する。
この違いは重要である。「空冷硬化」は、鋼が寸法に関係なく一定の硬さを持つことを意味しない。静止空気、強制空気、および制御雰囲気中での冷却では、熱伝達条件が異なる。小さな試験片は相当量のマルテンサイトが生成するほど速く冷却されることがある一方、大きな断面の中心部はよりゆっくり冷却され、異なる変態生成物の混合組織を形成する。炉の温度、試験片の寸法、支持方法、空気の流れ、および表面状態はいずれも、測定される応答に影響を及ぼし得る。
したがって、空冷焼入性の結果は、規定された空冷履歴の下での挙動を示すものである。連続した端部から端部までの冷却勾配を同じように形成するものではないため、ジョミニー曲線に取って代わるものではない。また、焼入れの冷却能とさまざまな断面寸法との関係を、それだけで表すものではないため、グロスマン解析に取って代わるものでもない。3つの方法は互いに近接した問いに答えるが、それぞれの出力が持つ意味は異なる。
ASMの1990年の炭素鋼および低合金鋼に関する章では、焼入性を、焼入れによって生じる硬さの深さと分布を支配する性質と定義している。この表現が実務上の試金石となる。単に一点がどれほど硬くなるかではなく、規定された熱履歴の後に硬さがどのように分布するかを問うべきである。
ジョミニー曲線から実部品へ
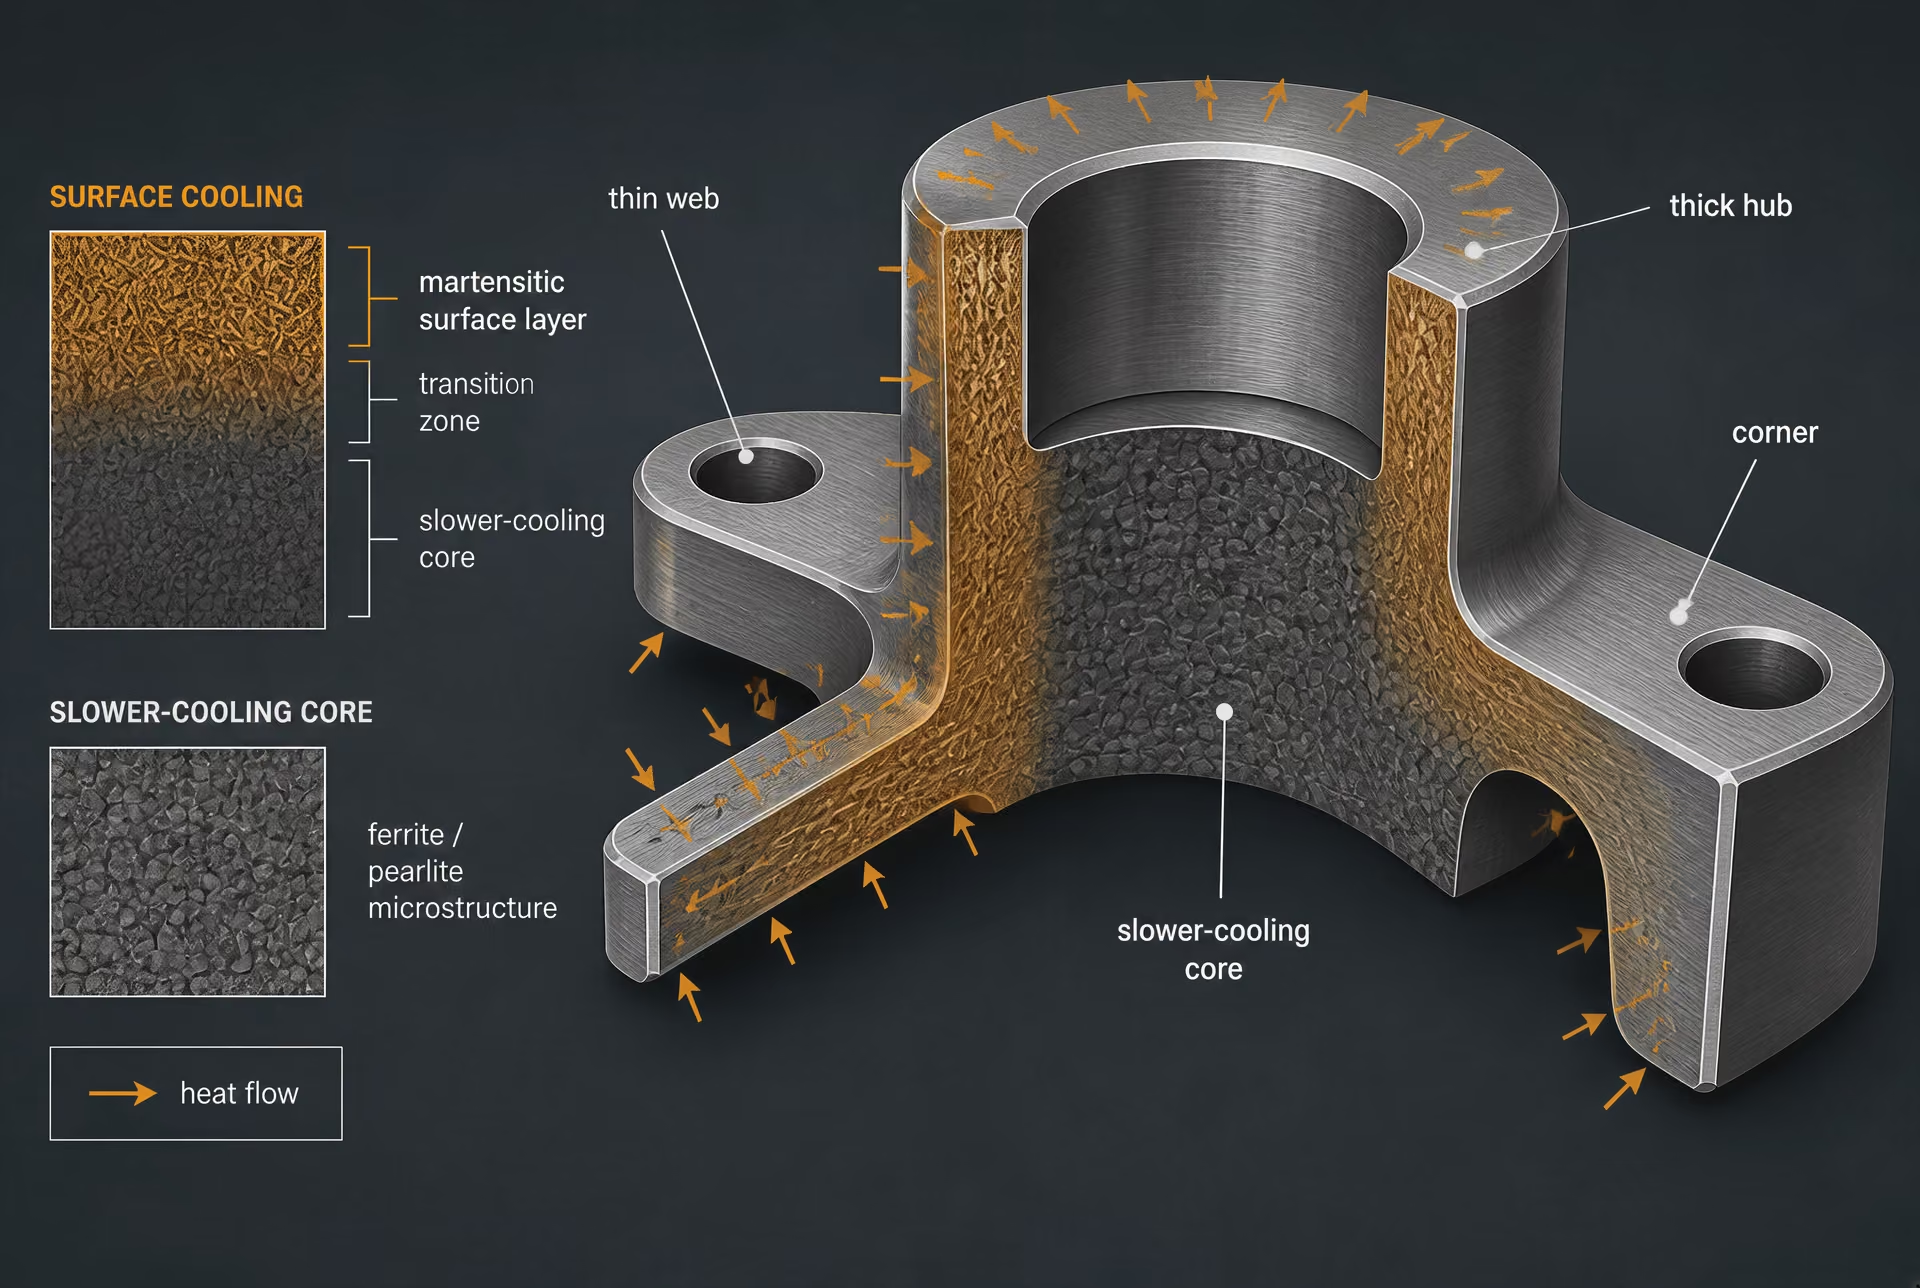
ジョミニー曲線は、制御された一つの冷却条件に対する鋼の応答を示すものである。追加の解析なしに、完成部品のあらゆる位置における硬さを予測するものではない。この違いが重要なのは、標準試験片が小さく単純な形状で、規定された方法で冷却されるのに対し、実部品には薄いエッジ、厚いボス、穴、角部、変化する表面状態、さらに冷却速度が大きく異なる領域が存在し得るためである。
ASTM A255-20は、焼入れしたときに鋼が硬化する深さとして焼入性を定義している。同規格の定量的な端面焼入れ試験では、直径1インチの円筒試験片を用いる。ISO 642:2024は、直径25 mm、長さ100 mm以上の鋼製端面焼入れ試験片を規定している。これらの寸法と規定された試験条件によって、溶解、鋼種、または加工条件の間で再現性のある比較が可能になるが、試験片が機械部品の縮尺模型になるわけではない。
イリノイ大学材料技術・イノベーション研究所が説明する手順では、試験片をオーステナイト化温度まで加熱し、一端に水噴流を当てて焼入れする。その後、焼入れ端からの距離を順次変えながら硬さを測定する。こうして得られる硬さと距離の関係を示すプロットがジョミニー曲線である。ケンブリッジ大学の説明によれば、水冷される端部と空冷される残りの部分によって、棒材の長手方向に連続的な冷却速度の範囲が生じる。したがって、各位置は同一試験片内における異なる熱的応答を表している。
この応答は有用であるが、慎重に実部品へ適用しなければならない。

断面厚さと熱勾配
部品の断面厚さは、変態が始まる前に内部から外部へ放出しなければならない熱量を左右する。薄肉部では表面までの距離が短いため、断面の大部分が急速に冷却され得る。一方、厚いボス、軸、フランジ、または歯車素材では中心部に熱が残りやすい。表面がマルテンサイト変態温度域を通過する間に、中心部はベイナイト、パーライト、またはフェライトが生成するのに十分なほどゆっくり冷却されることがある。どの組織が形成されるかは、成分と実際の熱サイクルによって決まる。
ジョミニー試験片にも熱勾配は存在するが、それは意図的に設定された長手方向の勾配である。焼入れ端は直接的な冷却が最も強く、そこから離れる位置ほど段階的に遅く冷却される。実部品では通常、複数の方向に熱勾配が生じる。熱は中心部から表面へ半径方向に、端部へ軸方向に、また隣接する形状へ向かって流れることがある。角部では複数の面を通じて熱が失われる可能性がある。内側の穴は内部からの冷却経路を変化させることがあり、治具との接触は局所的に熱流を妨げたり、別の放熱経路を与えたりする。
この違いにより、断面寸法は単純な寸法補正以上の意味を持つ。外表面からの距離が同じ二つの位置でも、一方が角部の近くにあり、もう一方が厚い断面の中心にある場合、異なる冷却履歴を受ける可能性がある。例えば円柱状棒材の中心は、同じ鋼種であるというだけで、表面近くの点と等価にはならない。また、大型部品の中心がジョミニー曲線の遠い端部によって自動的に表されるわけでもない。部品の形状が熱流場を決定し、焼入れがその熱流場から熱を奪う速度を決定する。
成分とオーステナイト結晶粒径は、引き続き重要な初期変数である。ASM Internationalは、これらの両方を焼入性に対する主要な影響因子として挙げている。オーステナイト化温度、保持時間、初期組織、結晶粒成長も、焼入れに対して示される変態応答を変化させ得る。したがって、ある熱処理条件で得られたジョミニー試験結果を部品に適用する際、その結果を当該条件から切り離して扱ってはならない。
表面状態は、さらに別の問題を加える。スケール、脱炭、加工痕、皮膜、残留物は、鋼と焼入れ剤との接触状態を変化させる可能性がある。脱炭した表面では、母材の鋼が大きく異なる応答を示す場合でも、測定硬さが低くなることがある。粗い表面や汚染された表面では、焼入れ中に蒸気を保持したり、液体との接触を低下させたりする可能性がある。そのため、このような層を機械加工で除去した後に測定した硬さは、焼入れ直後の表面を直接測定した硬さと異なることがある。
焼入れ媒体と焼入れ冷却能
ジョミニー装置における水は、「急速焼入れ」を表す一般的な記号ではない。焼入れ端部での熱伝達に影響するため、水噴流の流量、温度、圧力、方向、露出面積は管理されている。試験片の反対側の部分は空気中で冷却される。一方、生産部品は、撹拌された水、ポリマー溶液、油、溶融塩、またはその他の媒体に浸漬されることがあり、それぞれ異なる冷却経路を生じさせる。
焼入れ冷却能とは、基準条件と比較した場合に、焼入れシステムが熱を抽出する能力を表す。これは媒体に依存するが、撹拌状態、液温、循環、部品の向き、蒸気膜の挙動、露出表面積と体積の比にも左右される。大型部品の周囲に静止した液体がある場合、小型部品の周囲を流動する液体に比べて、熱を除去する効果が大幅に低くなることがある。同じ槽内であっても、強い流れに面した表面は、流れから遮られた表面とは異なる速度で冷却され得る。
撹拌は、熱い鋼の周囲に蒸気膜が形成される可能性がある焼入れ初期段階において、特に重要である。液体を動かすことで蒸気膜が分断され、より冷たい液体との接触が更新されることがある。しかし、部品を炉からゆっくり移送すると、意図した焼入れが始まる前から冷却が始まる。したがって、移送時間は単なる取扱い上の細部ではなく、熱履歴の一部である。移送時間が不明な遅延を含む場合、名目上同一の焼入れであっても、ジョミニー試験条件との比較は困難になる。
媒体は、同一部品内に局所的な差を生じさせることもある。縦置きの軸は、横置きの軸とは異なるように液体を排出する可能性がある。止まり穴では蒸気が閉じ込められることがある。狭い流路では流れが制限され、大きな平面では持続的な蒸気膜が形成されることがある。こうした影響によって、単一のジョミニー曲線では明らかにできない硬さのばらつきが生じる可能性がある。
このため、選択した距離におけるジョミニー硬さが特定の値である鋼に対しても、距離だけを根拠に、部品の硬さを保証値として割り当てることはできない。曲線は、既知の冷却条件範囲に対して材料がどのように応答するかを示すものである。部品内のある位置における冷却速度を規定するものでも、対応するジョミニー位置と同じ組織がその位置に形成されることを示すものでもない。
実験室での応答と部品内の位置との関連付け
実務上の問いは、「この鋼種の硬さはどれくらいか」ではない。「この位置はどのような冷却履歴を受け、その履歴のもとで鋼はどのような硬さと組織を生じるのか」である。ジョミニー曲線はその答えの一部を与える。部品評価では、残りの部分を補わなければならない。
技術者は通常、断面形状と焼入れ方法から局所的な冷却条件を推定し、その条件を標準化された焼入性データと比較するか、Grossman法のような断面寸法法を用いる。比較に際しては、材料の応答と工程の結果との違いを維持しなければならない。ジョミニーデータは前者を記述し、計算または測定された冷却経路が、それを後者へ結び付ける。
個別に注意を要する部品位置
- 厚肉のハブおよび軸 中心部に熱が残り、より軟らかい変態生成物が生じる可能性がある。
- 薄肉ウェブ 断面全体が硬化するほど急速に冷却される可能性がある。
- 角部およびフィレット 複数の表面から放熱し、隣接する材料とは異なる冷却挙動を示すことがある。
- 止まり穴および凹部 流体の移動を妨げ、局所的な焼入れ強度を低下させる可能性がある。
各位置は個別に検討すべきである。厚い軸の表面は、ほぼマルテンサイトになるほど急速に冷却される一方、中心部では混合組織と低い硬さが生じることがある。薄いウェブは断面全体が硬化しても、近くのボスは硬化しない場合がある。フィレットは隣接する本体より速く冷却されることがある一方、ねじ部の凹部や止まり穴では、液体の移動が制限されるため、より遅く冷却されることがある。これらの予測を確認するには、硬さ分布測定、金属組織試料、熱電対、または妥当性が検証された熱伝達計算が必要になる場合がある。
関係する位置は、仕様によっても定義される。図面では、表面、指定深さ、または基準断面の中心における硬さが要求されることがある。これらは異なる受入れ判定位置である。測定しやすい露出面だけを測定すると、軟らかい中心部や局所的に過硬化したエッジを見落とす可能性がある。
したがって、ジョミニー曲線は比較用の材料応答ツールであり、部品内のすべての位置が特定の硬さに達することを保証するものではない。ASTM A255-20およびISO 642:2024は、試験片の形状と冷却条件を管理することによって、試験の再現性を確保している。その結果を責任を持って適用するには、データを部品の断面厚さ、形状、表面状態、移送時間、焼入れ媒体、撹拌状態、局所的な熱履歴と照合する必要がある。硬さの数値は、それを生じさせた冷却経路も理解されて初めて意味を持つ。
よくある誤解と報告上の誤り
焼入性を硬さと同じものとみなす
硬さと焼入性は関連していますが、同じ特性ではありません。硬さは、材料が押込みに抵抗する性質であり、通常はロックウェル、ブリネル、またはビッカース試験による測定値として報告されます。焼入性は、規定された焼入れを行った際に、鋼がどの程度の深さまで、またどの程度均一に、マルテンサイトまたはその他の硬い変態組織を生成できるかを示します。ASTM A255-20は、焼入性を「焼入れしたときに鋼が硬化する深さ」と定義しています(ASTM International, 2020)。この定義が対象とするのは断面を通じた応答であり、ある一箇所から得た一つの硬さの数値ではありません。
この区別が重要なのは、炭素含有量がマルテンサイトが到達し得る硬さに大きく影響する一方、合金元素とオーステナイト結晶粒径が、そのマルテンサイトを生成するために必要な冷却の厳しさに大きく影響するためです。ASM Internationalは、鋼の化学成分とオーステナイト結晶粒径を焼入性に影響する主要因として挙げています(ASM International, 1990)。高炭素鋼は、焼入れ端の近傍では非常に高い硬さを示しても、そこから少し離れただけで硬さが急激に低下することがあります。一方、低炭素合金鋼は、最大硬さは低くても、焼入れ表面からより遠い位置まで実用的な硬さを維持することがあります。端部硬さが高いというだけで前者の鋼を「より焼入性が高い」と呼ぶのは、硬さの到達可能性と硬化深さを混同することになります。
同じ誤りは、最大値だけを報告する場合にも現れます。「ジョミニー硬さ:62 HRC」という記載は、焼入れ端からの距離が示されていない限り、焼入性の結果を表しません。距離が示されていたとしても、その数値は応答曲線上の一つの点にすぎません。ジョミニー試験では、焼入れ端からの距離を増加させながら硬さを測定し、その結果得られる硬さと距離の関係を示すグラフが焼入性曲線となります(Materials Education Foundation, 2024)。この曲線は、局所的な冷却速度が次第に緩やかになるにつれて、鋼がどのように応答するかを示します。
したがって、焼入れ端から遠い位置で得られた低い値を解釈する際には、炭素含有量を考慮しなければなりません。端部近傍の60 HRCから、所定の距離で35 HRCへ低下した場合でも、それが中炭素鋼の場合と低炭素鋼の場合とでは意味が同じではありません。解釈は、測定領域にマルテンサイト、ベイナイト、パーライト、またはそれらの混合組織のいずれが含まれているか、さらに使用した硬さ尺度にも左右されます。一つの硬さの数値だけでは、変態したミクロ組織を特定することも、要求される硬さが維持される深さを確定することもできません。
焼入れ端が鋼全体を代表すると仮定する
焼入れ端はジョミニー試験片の中で最も急速に冷却される部分であり、棒全体の代表的な平均ではありません。標準的な配置では、一端に水流を当て、残りの部分は空気中で冷却します。これにより、試験片に沿って連続的な冷却速度の範囲が形成され、端部では厳しい冷却となり、そこから距離が増すにつれて次第に緩やかな冷却になります。University of Cambridgeは、この勾配を試験の物理的基礎として説明しています(2012)。また、University of Illinoisの手順では、円柱状試験片をオーステナイト化温度まで加熱し、一端を水流で焼入れした後、距離を増加させながら硬さを測定します(2024)。
この配置は端部を有用な基準点にしますが、その意味には限界があります。端部は、試験における最も高い冷却の厳しさを示す基準点となり、通常、準備された測定線上で最高の硬さを示します。しかし、大型の実製品断面が同じ深さまで硬化することを証明するものではありません。断面寸法、部品形状、表面状態、炉内処理、移送時間、焼入剤の撹拌、および実際の冷却履歴は、ジョミニー試験の条件とは異なる可能性があります。ジョミニー曲線は、材料の制御された応答を示すものであり、あらゆる部品に適用できる直接的な硬さ分布図ではありません。
また、端部硬さが高いからといって、深い焼入性が証明されるわけでもありません。鋼の内部が緩やかな冷却によってより軟らかい生成物へ変態する場合でも、端部は硬い組織を生成するのに十分な速さで冷却されることがあります。深い焼入性を示す証拠は、冷却が緩やかになるにつれて、曲線がどのような形状を示し、硬さをどの程度維持するかにあります。すなわち、冷却の厳しさが低下しても、所定の距離で硬さが維持されることが重要です。対象とする距離を明確にし、要求される硬さの基準を定義しなければなりません。
反対の誤りもよく見られます。端部から遠い位置で硬さが低いからといって、それが自動的に鋼の品質不良や試験失敗の証拠になるわけではありません。その値は、鋼の炭素含有量、オーステナイト結晶粒径、合金元素含有量、オーステナイト化処理、またはその位置での軟らかい混合組織の生成を反映している可能性があります。ASMは、炭素鋼および低合金鋼について、焼入性を焼入れによって生じる硬さの深さと分布を支配する性質として定義しています(ASM International, 1990)。ここで重要なのは「分布」という語です。試験片に沿った変化こそが結果であり、無視すべき望ましくない複雑さではありません。
ジョミニ曲線は、適切な冷却モデル、断面寸法法、または妥当性が確認された相関関係と組み合わせた場合に限り、部品の推定を裏付けることができる。 Limited evidence
ジョミニー曲線は、試験手順の下での相対的な硬化応答を明らかにできます。しかし、それだけで、油、ポリマー、ガス、またはその他の媒体で焼入れした部品の最終的な硬さ分布を確定することはできません。ジョミニー試験の結果を部品の推定硬さに変換するには、明示された方法と、形状および冷却に関する仮定が必要です。
規格と試験条件を示さずに結果を報告する
試験規格と試験条件を伴わないジョミニー試験の結果は不完全です。「10 mm位置のジョミニー硬さ」という記載だけでは、信頼できる比較に必要な情報が不足しています。報告書には、試験片の形状、オーステナイト化処理、焼入れ配置、硬さ測定方法、および距離の定義も示す必要があります。
ASTM A255-20は、直径1インチの円柱状試験片を用いる端面焼入れ試験を規定しています(ASTM International, 2020)。ISO 642:2024は、直径25 mm、長さ100 mm以上の鋼製端面焼入れ試験片を規定しています(International Organization for Standardization, 2024)。これらの寸法は直径が近いものの、両方の手順がジョミニー試験と呼ばれているというだけで相互に代替できるわけではありません。報告書では、「標準ジョミニー」のように単一の手順しか存在しないかのような表現を用いるのではなく、ASTM A255-20やISO 642:2024など、適用した規格を明記すべきです。
熱処理についても報告しなければなりません。これには、鋼種の記号、試験片の状態、オーステナイト化温度、保持時間、該当する場合は炉内雰囲気、および焼入れまでの移送時間が含まれます。水流の配置、水温または規定範囲、ノズルの状態、および焼入れ時間は、冷却履歴に影響する可能性があります。試験が記載された規格から逸脱している場合、その逸脱内容を結果に記載する必要があります。
硬さデータにも同等の精度が求められます。測定値がHRC、HRB、HBW、HV、またはその他の尺度のいずれであるかを明記し、必要に応じて使用した装置または方法を特定し、硬さ測定線の間隔と仕上げ状態を記録します。「端部から10 mm」という記載は、試験片上の不特定の位置ではなく、規定された表面に沿って焼入れ面から測定した距離を意味するものでなければなりません。規格が特定の研削代、平面、または測定線を定めている場合、その詳細も保持すべきです。
最後に、最高値だけでなく、曲線全体または距離と硬さの個々の組合せを報告します。利用可能な場合は、試験片の識別情報と鋼の化学成分または鋼種の記号も含めます。再現性と妥当性を備えた記載例は、次のようになります。「直径1インチの試験片を用い、規定温度でオーステナイト化し、一端を水焼入れした後、標準距離でHRCを測定するASTM A255-20準拠のジョミニー端面焼入性試験を実施した。」これらの条件がなければ、その数値は、焼入性に意味を与える冷却履歴から切り離された一つの硬さ観測値にすぎません。
焼入性試験結果の指定および記録方法
焼入性試験結果は、鋼種、試験片、熱サイクル、焼入れ、測定方法、および報告形式が一体として特定されている場合にのみ意味を持つ。これらの情報を伴わない硬さ値は、ある一つの測定条件を示すにすぎず、その鋼がどの程度深く、また均一に硬化できるかを明らかにするものではない。ASTM A255-20では、焼入性を「焼入れしたときに鋼が硬化する深さ」と定義している。一方、ASMの炭素鋼および低合金鋼に関する章では、焼入性を「焼入れによって生じる硬さの深さおよび分布を支配する性質」と説明している。したがって、記録には、焼入れ端部付近で得られた最高値だけでなく、試験履歴全体を保存しなければならない。
必要な材料および熱処理の識別情報
結果の文書化
- 材料を識別する 鋼種、適用規格、溶解番号または鋳造番号、製品形状、および試験片識別情報を記録する。
- 試験前の状態を記録する 鍛造、圧延、焼ならし、焼なまし、またはその他の事前処理を記載する。
- オーステナイト化を記録する 炉の方式、目標温度、実際の温度範囲、均熱時間、および雰囲気を記録する。
- 焼入れを記録する 試験片寸法、水噴流の配置、移送時間、および逸脱事項を記録する。
- 硬さデータを記録する 単位、硬さ尺度、測定機器、および準備の詳細とともに、距離と硬さの全組合せを列挙する。
- 合否判定を明記する 測定結果と、適用される規格または図面の要求事項を分けて記載する。
購入書類、材料証明書、または適用される仕様書に記載された材料記号を、そのまま正確に記載することから始める。鋼種、規格、ヒート番号または鋳造番号、製品形状、および試験片識別情報を記録する。例えば、適用される要求事項が ASTM A193/A193M Grade B7、EN 10083-3:2006 42CrMo4、またはその他の指定材料記号で定められている場合、「AISI 4140」だけでは不十分なことがある。正式な材料記号を現場で使用する略称に置き換えてはならない。試験前に材料が焼ならし、焼なまし、鍛造、圧延、その他の加工を受けている場合は、その状態を記載し、関連する事前熱処理を特定する。
ヒート番号は、焼入性が化学成分および試験前の冶金履歴に依存するため、特に重要である。ASM Internationalは、鋼の化学成分およびオーステナイト結晶粒度を、焼入性に影響を及ぼす主要因子として挙げている。したがって、報告書では、可能な場合、ジョミニー試験片を化学分析結果または認証済みヒート記録に関連付けるべきである。そこには、適用される仕様で管理される炭素および合金元素を含める。結晶粒度を測定した場合は、その方法と結果を記録する。測定していない場合は、オーステナイト結晶粒組織が既知であるかのような記載をしてはならない。
解釈に影響する場合は、製品内における試験片の方向および採取位置を特定する。棒材の中心部、表面試料、鍛造部、および圧延部は、同一の熱履歴または加工履歴を示さない可能性がある。試験片を供給された製品から直接機械加工したのか、それとも同一ヒートから別途製作したのかを記録する。
オーステナイト化の記録には、炉または加熱方法、目標温度、実際の温度範囲、保持時間、および保持時間の基準(例えば、試験片が所定温度に到達してからの時間)を記載しなければならない。酸化、脱炭、および浸炭が硬さ分布を変化させる可能性があるため、使用した炉内雰囲気または保護方法も含める。試験片を予熱済みの炉に装入したのか、炉とともに加熱したのかを記録し、目視で確認できるスケールまたは表面損傷があれば記載する。これらの詳細は、焼入れ端部で特に重要である。そこでは、わずかな脱炭層によって最初の硬さ測定値が歪む可能性がある。
規格、形状、および焼入れの詳細
すべての報告書に、試験規格およびその版を記載する。ASTM A255-20は、直径1インチの円柱状試験片を用いる定量的端部焼入れ試験、すなわちジョミニー試験を規定している。ISO 642:2024は、直径25 mm、長さ100 mm以上の鋼製端部焼入れ試験片を規定している。これらの寸法指定は実用上近いものの、相互に置き換え可能な指示ではない。報告書には、ASTM A255-20、ISO 642:2024、またはこれらのいずれかに基づく顧客手順もしくは国家手順のどれに従ったかを記載するべきである。
試験片の寸法は、直径、長さ、端部加工、面取り、および焼入れ面の状態を含め、実測値として記録する。寸法が指定された規格と異なる場合は、規格適合結果として提示する前に、その逸脱を記録する。複数の試験片を試験した場合は、試験片番号も特定し、各曲線を区別する。黙って平均化してはならない。
冷却履歴を再現できる程度に、焼入れ装置の構成を記載しなければならない。University of Illinoisの手順では、円柱状試験片をオーステナイト化温度まで加熱し、一端に水ジェットを当てて焼入れする。University of Cambridgeは、この配置によって有用な分布が得られる理由を説明している。すなわち、焼入れ端部は急速に冷却され、残りの部分は空気中で冷却されるため、棒材の長さ方向に連続的な冷却速度範囲が生じる。どちらの端部を焼入れしたか、試験片をどのように支持したか、水源および水の状態を記載する。ノズルまたはオリフィスの情報、ジェット温度、指定されている場合は水圧または流量、ジェットの位置合わせ、およびノズルと試験片端部との距離を記録する。また、炉から取り出してから水焼入れを開始するまでの時間も記録する。
結果を単に「水焼入れ」と記載してはならない。水温、流量の安定性、ジェット形状、試験片の位置、および移送遅れは、冷却応答を変化させる可能性がある。試験前に装置の状態を確認したかどうか、また中断、水の跳ね返り、位置ずれ、または異常な冷却事象が発生したかどうかを報告書に記載する。逸脱があったからといって、必ずしも試験不合格になるわけではないが、結果を評価する者が確認できるようにしなければならない。
熱サイクルおよび焼入れの記録は、一意の試験番号によって材料識別情報と関連付けるべきである。この関連付けにより、結果を表計算ファイルや証明書に転記した際に、曲線が熱処理条件から切り離されることを防止できる。
硬さデータ、曲線の表示、およびトレーサビリティ
焼入れ後は、硬さ試験方法、硬さ尺度、試験機、圧子、荷重、校正状態、および試験面の前処理を特定する。測定値がロックウェルC、ロックウェルB、ビッカース、またはその他の認められた尺度のいずれによるものかを報告書に記載しなければならない。「硬さ」だけでは不完全である。特に受入れ判定に使用する場合は、試験機の識別情報および検証状態を記録する。
ジョミニー法では、焼入れ端部からの距離を増加させながら硬さを測定する。Materials Education Foundationは、この距離に依存する応答を、鋼の焼入性を決定する基礎として説明している。距離ゼロの基準点、測定側の前処理、およびすべての測定位置を記載する。距離には単位を付し、一般的なテンプレートから推定せず、実測値として報告する。試験前に表面を研削または機械加工した場合は、除去量および加工方向を記録する。
平滑化または近似した曲線を示す前に、生の測定値を表形式で提示する。有用な表には、試験片番号、焼入れ端部からの距離、硬さ値、硬さ尺度、反復測定値、算出した場合の平均値、および備考を含める。対向する側面または複数の測定トラックを測定した場合は、それぞれのトラックを特定する。平均値だけを報告して、ばらつきを隠してはならない。曲線では、縦軸に硬さ、横軸に焼入れ端部からの距離を示し、キャプションに単位、尺度、試験片識別情報、試験規格、および硬さ尺度を記載する。補間、曲線近似、または硬さ尺度間の換算を行った場合は、その方法を記載し、元の測定値を保存する。
曲線は、記録された端部焼入れ履歴によって生じた硬さ応答を示すものである。それだけで、特定の製造部品における硬さを確定したり、微細組織を保証したり、異なる焼入れ、断面寸法、または焼戻し処理後の性能を予測したりするものではない。化学成分、オーステナイト結晶粒度、試験片形状、移送時間、および焼入れ条件は、いずれも解釈に影響する。焼入れ端部で測定した値であっても、単一の硬さ値によって距離と硬さの記録を代替することはできない。
最後に、受入れ判定基準を測定結果とは別に特定する。ASTM A255-20およびISO 642:2024は試験の枠組みを示すものであり、曲線または表形式の値が合格するかどうかは、適用される材料仕様、図面、購入要求事項、または顧客文書によって決まる。該当する場合、報告書にはその要求事項および改訂版を引用しなければならない。受入れ限度が指定されていない場合は、その結果が記述的なものであることを明記し、最低硬さ、最大距離、鋼種の順位、または合否判定を勝手に設定してはならない。元の試験機ファイル、校正記録、熱処理ログ、必要に応じた試験片写真、生データ表、作成した曲線、操作者の識別情報、試験日、および逸脱事項を、同一の追跡可能な試験番号の下で保存する。
ジョミニー法の限界
ジョミニー端面焼入れ試験は、管理された条件下で比較を行う試験であり、あらゆる焼入れ操作を小型化したものではない。ASTM A255-20は焼入性を「焼入れしたときに鋼が硬化する深さ」と定義し、定量的な端面焼入れ試験用として、直径1インチの円柱状試験片を規定している(ASTM International, 2020)。ISO 642:2024は、直径25 mm、長さ100 mm以上の試験片を規定している(International Organization for Standardization, 2024)。これらの寸法、オーステナイト化処理、水噴流の配置、および硬さ測定手順は、試験結果の一部を構成する。これらを変更すれば、得られる応答も変化し得る。
したがって、ジョミニー曲線が答えるのは、明確に定義された問いである。すなわち、所定の熱履歴を経た標準試験片について、一端からの距離に応じて硬さがどのように変化するか、という問いである。この試験は、鋼が「どの程度硬いか」を示す、形状に依存しない単一の数値を与えるものではない。また、実際の製造部品が同じ硬さ分布を示すことを保証するものでもない。
一次元冷却で表現できること
試験ではまず、円柱状試験片を規定のオーステナイト化温度まで加熱する。次に、一端を水噴流で焼入れし、その間、棒材の残りの部分は空気中で冷却する。University of Illinoisは、この一連の過程を試験の基礎として説明している(University of Illinois Materials Technology and Innovation Laboratory, 2024)。また、University of Cambridgeは、この方法によって棒材に沿って連続的な冷却速度の範囲が形成されると説明している(University of Cambridge, 2012)。焼入れ端の近傍では熱が急速に除去される。そこから離れるほど、熱は冷却された端部に向かって熱伝導し、さらに露出表面から放散しなければならないため、冷却速度は段階的に低下する。
この配置が有用なのは、単一の試験片で多様な冷却強度を調べられるためである。得られた硬さと距離の関係曲線は、焼入れ端から離れた位置でも、ある鋼種がマルテンサイト硬さを維持するかどうかを示すことができる。そのような位置では、ベイナイト、またはフェライトとパーライトなどの変態生成物が生じやすくなる。また、この曲線は単一の硬さ測定値ではなく、応答の分布を示す。このため、遠方位置で硬さが低いことを、焼入れ前の鋼が「軟らかかった」証拠と解釈することはできない。それは、拡散変態を抑制するには局所的な冷却速度が不十分であったことを示している可能性がある。
一次元の熱場は近似である。実際の部品は複数の表面を通じて冷却され、角部、穴、段差、キー溝、接触界面などを有する場合があり、さらに姿勢によって変化する撹拌の影響を受けることもある。部品の中心部が高温のままである一方、表面ではすでに変態が進行していることもある。熱流は半径方向、軸方向、または非常に強い三次元性を示し得る。ジョミニー試験片には、このような部品固有の境界条件は存在しない。
また、この試験は、油、ポリマー、水溶液、ガス、または中断焼入れにおける正確な冷却履歴を再現するものでもない。一端に向けられた水噴流は特定の境界条件を課すものであり、槽、スプレー、加圧ガス、または段階焼入れを普遍的に代替するものではない。手順を一定に保てば、この曲線によって、溶解単位、化学成分、およびオーステナイト結晶粒の状態を比較できる。しかし、棒材に沿った距離を部品内の位置に直接換算するには、熱解析または妥当性が検証された相関関係が必要である。
化学成分とオーステナイト結晶粒径は大きな影響を及ぼす。ASMは、これらの両方を焼入性に対する主要な影響因子として挙げている(ASM International, 1990)。したがって、ジョミニー試験の結果は、試験片のそれ以前の加工履歴、オーステナイト化中の結晶粒成長、および鋼の実際の化学成分にも左右される。鋼種記号だけでは、これらの変数を排除できない。
準備および測定に対する感度
ジョミニー法は、単純に見える試験の中に、多くの冶金学的判断を集約している。試験片は規定の寸法および表面状態を備え、均一に加熱され、意図したオーステナイト状態に到達し、焼入れ装置へ速やかに移されなければならない。遅延、脱炭、酸化、不適切な炉温、または保持時間の変更は、水噴流が開始される前であっても変態応答を変化させる可能性がある。
焼入れ後の表面処理も同様に重要である。硬さは通常、焼入れ端から距離を順次増加させながら、準備した平坦面または機械加工した測定面で測定する。研削によって表面が過熱された場合、スケールが残っている場合、または圧痕が以前の圧痕や端部に近すぎる位置に付けられた場合、測定値は鋼内部の状態を表さない可能性がある。測定方法も重要である。Rockwell、Vickers、またはその他の硬さ尺度は、規格の要求事項および適用可能な換算限界を考慮せずに、安易に置き換えることはできない。
曲線の勾配が急な部分では、小さな誤差が特に明瞭に現れる。距離のわずかな誤差によって、硬さの値が誤った冷却位置に対応付けられることがある。また、圧痕測定のばらつきによって、ほぼ平坦な領域が傾斜しているように見えることもある。最高硬さだけ、または一つの距離における値だけを報告すると、この方法を有用にしている分布情報が失われる。Materials Education Foundationは、焼入れ端からの距離を順次増加させて硬さを測定し、焼入性を求める試験としてこの方法を説明している(Materials Education Foundation, 2024)。複数の測定値は付加的な飾りではなく、根拠そのものである。
曲線には文脈も必要である。報告書には、使用した規格、試験片寸法、オーステナイト化条件、焼入れ媒体およびその配置、硬さ尺度、測定位置、ならびに手順からの逸脱事項を記載すべきである。ASTM A255-20に基づいて作成された曲線と、ISO 642:2024に基づいて作成された曲線を比較することが妥当なのは、関連する条件および報告上の慣行が同等であることを確認した後に限られる場合がある。その情報を伴わない「ジョミニー値」は不完全である。
別の評価方法が必要となる場合
技術的な問いが、鋼の焼入性と焼入れ強度の相互作用に関係する場合には、Grossman解析が適している。この解析では、鋼固有の応答と、指定された焼入れ環境の冷却強度を組み合わせる。冷却強度は多くの場合、係数で表され、特定の形状における硬さまたは変態深さを推定する。ジョミニー曲線は、それ自体の試験片に沿った応答を記述するものであるのに対し、Grossman解析は焼入れおよび形状のモデルを加える。ただし、ジョミニー試験の結果を製造部品の直接測定値に変えるものではない。
空冷焼入性試験は、別の問題を扱う。静止空気または強制空気中で硬化することを意図した鋼では、空冷試験によって、その冷却経路で生じる硬さおよび組織を確認できる。その結果は、水による端面焼入れ曲線と互換ではない。試験片が異なる熱履歴および表面の熱伝達条件を経験するためである。選択は実際の工程に基づいて行うべきである。
炉への装入状態、移送時間、撹拌、マスキング、治具、変形制御、または焼入れの中断が結果に影響し得る場合には、工程試験が必要になる。代表的な部品を用いた試験によって、標準棒材では明らかにできない影響を把握できる場合がある。その場合でも、硬さは設計上の要求事項に関連付けられた位置で測定すべきであり、マルテンサイトをベイナイト、フェライト、パーライト、または焼戻し組織と識別するために、金属組織学的検査が必要になることもある。
重要部品については、部品固有の認定が必要である。クランクシャフト、歯車、軸、または厚板では、熱電対、硬さ分布測定、組織確認、残留応力または変形の測定、および実際の製造を代表する焼入れの反復が必要になる場合がある。ジョミニー試験は、共通の手順の下で鋼を比較するうえで依然として価値がある。しかし、それは標準化された応答に関する証拠であって、妥当性確認を免除するものではない。
参考文献
- [1] Standard Test Methods for Determining Hardenability of Steel. ASTM International standard, 2020. https://store.astm.org/a0255-20.html