




قابلية التقسية ليست هي الصلادة
يمكن أن يكون الفولاذ صلداً عند سطحه من دون أن يتقسى بعمق. وتُعد هذه العبارة مفتاح قراءة نتيجة اختبار جوميني قراءة صحيحة. الصلادة هي مقاومة المادة للانغراز أو لشكل آخر محدد من التشوه، وتُقاس بطريقة مثل روكويل أو برينل أو فيكرز. أما قابلية التقسية فهي مختلفة؛ إذ تصف مدى تطور الصلادة في الفولاذ، ومدى تجانس هذا التطور، عندما تؤدي معالجة محددة للأوستنة والتبريد السريع إلى تاريخ تبريد محدد.
تكمن أهمية هذا التمييز في أن الصلادة تمثل حالة مقاسة في موضع معين، في حين تصف قابلية التقسية استجابة المادة عبر مقطع. فقيمة واحدة على مقياس روكويل C مأخوذة من السطح لا تحدد معدل التبريد الذي أنتجها، ولا البنية المجهرية الموجودة أسفلها، ولا الصلادة المتبقية عند مركز القطعة. ووصف الفولاذ بأنه «صلد» ببساطة يترك هذه الأسئلة بلا إجابة. ولذلك تستخدم هذه المقالة المصطلحات الواردة لدى ASTM A255 وASM International بدلاً من اعتبار الصلادة وقابلية التقسية خاصيتين مترادفتين.
التعريفات المستخدمة لدى ASTM A255 وASM International
يعرّف ASTM A255-20 قابلية التقسية بأنها «العمق الذي يتقسى إليه الفولاذ عند تبريده سريعاً». والتعريف موجز، لكن كلمته المهمة هي العمق. فقابلية التقسية ليست اسماً آخر لرقم الصلادة الوارد في شهادة الاختبار، بل تتعلق بنفاذ التقسية من السطح باتجاه الداخل أثناء التبريد السريع.
| المعيار | هندسة العينة | مبدأ الاختبار |
|---|---|---|
| ASTM A255-20 | قضيب أسطواني قطره 1 inch | يُخمَد أحد الطرفين، وتُقاس الصلادة على مسافات متزايدة |
| ISO 642:2024 | قطرها 25 mm؛ وطولها 100 mm على الأقل | اختبار إخماد طرف الفولاذ مع قياسات الصلادة المستندة إلى المسافة |
منحنى قابلية التقسية بطريقة جوميني رسم بياني يوضح الصلادة المقاسة بدلالة المسافة من الطرف المُخمَد بالماء لعينة معيارية.
ويحدد المعيار نفسه اختبار التبريد النهائي الكمي، أو اختبار جوميني. وعينة الاختبار فيه قضيب أسطواني قطره 1 بوصة. وبعد تسخينه إلى حالة الأوستنة المحددة، يُبرَّد أحد طرفيه سريعاً بواسطة نفاثة ماء مضبوطة. ثم تُقاس الصلادة على مسافات متزايدة من الطرف المبرَّد سريعاً. ويُسمى المخطط الناتج الذي يربط الصلادة بالمسافة منحنى قابلية التقسية لجوميني.
ويحدد ISO 642:2024 اختبار قابلية التقسية بالتبريد النهائي للفولاذ باستخدام قطعة اختبار قطرها 25 مم وطولها 100 مم على الأقل. وهذه الأبعاد قريبة من مواصفة ASTM، لكنها ليست مجرد إعادة صياغة عابرة لها. ويجب ربط النتيجة بالمعيار وإصداره اللذين حددا عينة الاختبار، وممارسة التسخين، وترتيب التبريد، ومواضع القياس، وطريقة الإبلاغ. وإلا فقد يصف مصطلح «صلادة جوميني» رقماً من دون تحديد اختبار قابل لإعادة الإنتاج.
وتقدم ASM International المعنى الفلزي الأوسع. ففي فصلها الصادر عام 1990 عن الفولاذ الكربوني والفولاذ منخفض السبيكة، تصف قابلية التقسية بأنها الخاصية التي تتحكم في عمق وتوزيع الصلادة الناتجة عن التبريد السريع. كما تحدد ASM تركيب الفولاذ وحجم حبيبات الأوستنيت بوصفهما عاملين أساسيين يؤثران في قابلية التقسية. ويؤثر محتوى الكربون في الصلادة التي يمكن الحصول عليها من المارتنسيت، في حين يمكن للإضافات السبيكية أن تؤخر التحولات التي تنافس تكوّن المارتنسيت أثناء التبريد. كما يغير حجم حبيبات الأوستنيت سلوك التحول. وتعمل هذه العوامل من خلال التاريخ الحراري؛ لكنها لا تحول قابلية التقسية إلى قيمة صلادة ثابتة.
لماذا قد يكون الفولاذ الصلد محدود قابلية التقسية
لنتأمل عينتين تظهر أسطحهما المبرَّدة سريعاً الصلادة العالية نفسها. لا تثبت هذه الملاحظة إلا أن المناطق السطحية وصلَت إلى بنية مجهرية وحالة قادرتين على إنتاج هاتين القراءتين. لكنها لا تثبت أن العينتين كلتيهما تقستا إلى العمق نفسه.
يبرد السطح بأسرع معدل أثناء التبريد السريع التقليدي. فإذا كانت قابلية التقسية في الفولاذ محدودة، فقد يتحول السطح في معظمه إلى مارتنسيت، بينما تبرد المناطق الأبعد إلى الداخل ببطء أكبر، فتتكون فيها مخاليط مثل البينيت أو البرليت أو نواتج تحول أخرى. ويمكن أن تكون صلادة هذه المناطق أقل بكثير من صلادة السطح. ولذلك قد تبدو عينة مختبرية صغيرة متصلدة بالكامل، في حين يطور مكوّن أكبر مصنوع من الصهرة نفسها قلباً أكثر ليونة، لأن الحرارة تتخلص من داخله بمعدل أقل.
ولهذا تجيب الصلادة وقابلية التقسية عن سؤالين هندسيين مختلفين. فاختبار الصلادة يسأل: «ما مقدار مقاومة هذا الموضع للغاطس المحدد؟» أما اختبار قابلية التقسية فيسأل: «كيف تتغير الصلادة مع المسافة من سطح مبرَّد سريعاً، في ظل ترتيب التبريد المحدد هذا؟» ويمكن تحقيق الإجابة عن السؤال الأول عند نقطة واحدة، بينما تظل الإجابة عن السؤال الثاني ضعيفة.
ويوضح التركيب الكيميائي للفولاذ هذا الفرق. فالكربون يؤثر بقوة في الصلادة القصوى للمارتنسيت، لكن ارتفاع الصلادة السطحية المحتملة لا يضمن التقسية العميقة. وعلى العكس، قد تتيح عناصر السبيكة التي تؤخر التحولات الانتشارية للفولاذ تكوين المارتنسيت على مسافة أبعد من السطح المبرَّد سريعاً، حتى عندما تعتمد الصلادة عند أي موضع معين على محتوى الكربون والبنية المجهرية المحلية. كما يؤثر حجم الحبيبات، والمعالجة الحرارية السابقة، وحجم العينة، وشدة التبريد السريع في النتيجة المرصودة. ومن ثم فإن قابلية التقسية استجابة للفولاذ في ظل ظروف معينة، وليست تسمية منفردة ملحقة بدرجة فولاذية.
وقد تخفي قراءة الصلادة السطحية أيضاً عدم التجانس الناجم عن نزع الكربون، أو القشور، أو أضرار الجلخ، أو الأوستنيت المحتجز، أو اختيار موضع قياس غير مناسب. وقد تكون هذه القراءة صحيحة بالنسبة إلى ذلك السطح، ومع ذلك تكون عديمة الفائدة بوصفها دليلاً على توزيع الصلادة عبر المقطع.
عمق وتوزيع الصلادة بعد التبريد السريع
ينشئ اختبار جوميني نطاقاً مضبوطاً من معدلات التبريد في عينة واحدة. ويسخن إجراء جامعة إلينوي عينة أسطوانية إلى درجة حرارة الأوستنة الخاصة بها، ثم يبرّد أحد طرفيها سريعاً بواسطة نفاثة ماء، ويقيس الصلادة على مسافات متزايدة من ذلك الطرف. وتشرح جامعة كامبريدج الأساس الفيزيائي لذلك: إذ يبرد الطرف المبرَّد سريعاً مباشرة في الماء، بينما يبرد الجزء المتبقي في الهواء، مما ينتج نطاقاً متصلاً من معدلات التبريد على امتداد القضيب.
يمثل الانخفاض التدريجي والانخفاض الحاد استجابتين مختلفتين لقابلية التقسية، حتى عندما تكون للعَيّنات صلادة متقاربة قرب الطرف. Strong evidence
ولذلك تعمل المسافة من الطرف المبرَّد سريعاً بوصفها وسيلة عملية لأخذ عينات من تواريخ تبريد مختلفة. فبالقرب من الطرف يكون معدل التبريد شديداً، وقد تكون الصلادة مرتفعة. وكلما ابتعدنا، أصبح التبريد أبطأ، وقد ينخفض المنحنى مع زيادة بروز نواتج التحول الأخرى غير المارتنسيت. ويصف شكل المنحنى وموضعه توزيع الصلادة في ظل ظروف الاختبار. ويشير الانخفاض التدريجي إلى استجابة مختلفة عن الانخفاض الحاد، حتى لو كانت صلادة العينتين متشابهة عند نقطة القياس الأولى.
لا يعيد منحنى جوميني مباشرة إنتاج منحنى الصلادة لكل مكوّن حقيقي. فقد يختلف قطر المكوّن، أو هندسته، أو حالة سطحه، أو دورة الأوستنة الخاصة به، أو مستوى التحريك، أو وسط التبريد السريع المستخدم. كما أن استخلاص الحرارة من أسطوانة في جهاز التبريد النهائي لا يماثل استخلاصها من سن ترس، أو عمود، أو صفيحة، أو زاوية. فالمنحنى أداة مقارنة موحدة ومدخل لتصميم العملية، وليس ضماناً عاماً لكل حجم مقطع.
ولا يقيس المنحنى الصلادة عند كل معدل تبريد ممكن بدقة غير محدودة. إذ يعتمد معناه على إجراء الاختبار وعلى دقة قياسات الصلادة عند المسافات المحددة. ولذلك تصف مؤسسة تعليم المواد اختبار جوميني بأنه قياس الصلادة على مسافات متزايدة من طرف مبرَّد سريعاً لتحديد قابلية تقسية الفولاذ.
الصلادة وقابلية التقسية خاصيتان مختلفتان، ولا يمكن للصلادة السطحية وحدها أن تحل محل منحنى قابلية التقسية. Strong evidence
[1] Standard Test Methods for Determining Hardenability of Steel. ASTM International. ASTM International standard, 2020.والاستنتاج الصحيح محدد: فالصلادة تُبلغ عن مقاومة في موضع خضع للاختبار؛ أما قابلية التقسية فتُبلغ عن عمق وتوزيع الصلادة الناتجة عن تبريد سريع محدد. ويحافظ كل من ASTM A255-20 وISO 642:2024 وASM International على هذا التمييز. ولا يمكن للصلادة السطحية وحدها أن تحل محل منحنى قابلية التقسية.
ما الذي يقيسه اختبار التبريد النهائي لجوميني؟
لا يُسند اختبار جوميني رقم صلادة واحدًا إلى الفولاذ ثم يطلق على ذلك الرقم اسم قابلية التصلد. بل يقيس كيفية تغيّر الصلادة على طول عينة تعرضت لنطاق مضبوط من ظروف التبريد. والنتيجة هي منحنى قابلية التصلد: صلادة مرسومة مقابل المسافة من الطرف المُبرَّد بالتبريد المفاجئ.
ويكتسب هذا التمييز أهمية كبيرة. فالصلادة هي مقاومة موضع معين للمسافة البادئة أو للتشوه. أما قابلية التصلد فهي قدرة الفولاذ على اكتساب الصلادة إلى عمق معين أثناء التبريد المفاجئ. يعرّف المعيار ASTM A255-20 قابلية التصلد بأنها «العمق الذي يتصلد إليه الفولاذ عند تبريده تبريدًا مفاجئًا»، ويحدد اختبار التبريد النهائي الكمي، أو اختبار جوميني، باستخدام عينة أسطوانية قطرها 1 بوصة. ويحدد المعيار ISO 642:2024 قطعة اختبار فولاذية للتبريد النهائي قطرها 25 mm وطولها 100 mm على الأقل. ويعكس الفرق الصغير في الأبعاد المتطلبات المحددة في معيارين مختلفين، وليس معنيين مختلفين لقابلية التصلد.
ينشئ الاختبار تواريخ تبريد مختلفة في قطعة واحدة من الفولاذ. إذ يبرد طرفها المُبرَّد بالتبريد المفاجئ بأشد صورة، بينما تبرد المواضع الأبعد عنه بمعدلات تنخفض تدريجيًا. فإذا كوّن الفولاذ المارتنسيت بسهولة في ظل تلك الظروف، امتدت الصلادة العالية لمسافة أكبر على طول القضيب. أما إذا بدأ التحول قبل أن تتمكن المناطق الأبعد من تكوين كمية كبيرة من المارتنسيت، فإن الصلادة تنخفض بسرعة أكبر مع المسافة. ولذلك يوضح المنحنى كلًا من الصلادة المتحققة تحت تبريد مفاجئ شديد والمسافة التي يستطيع الفولاذ خلالها الاحتفاظ بهذه الاستجابة.

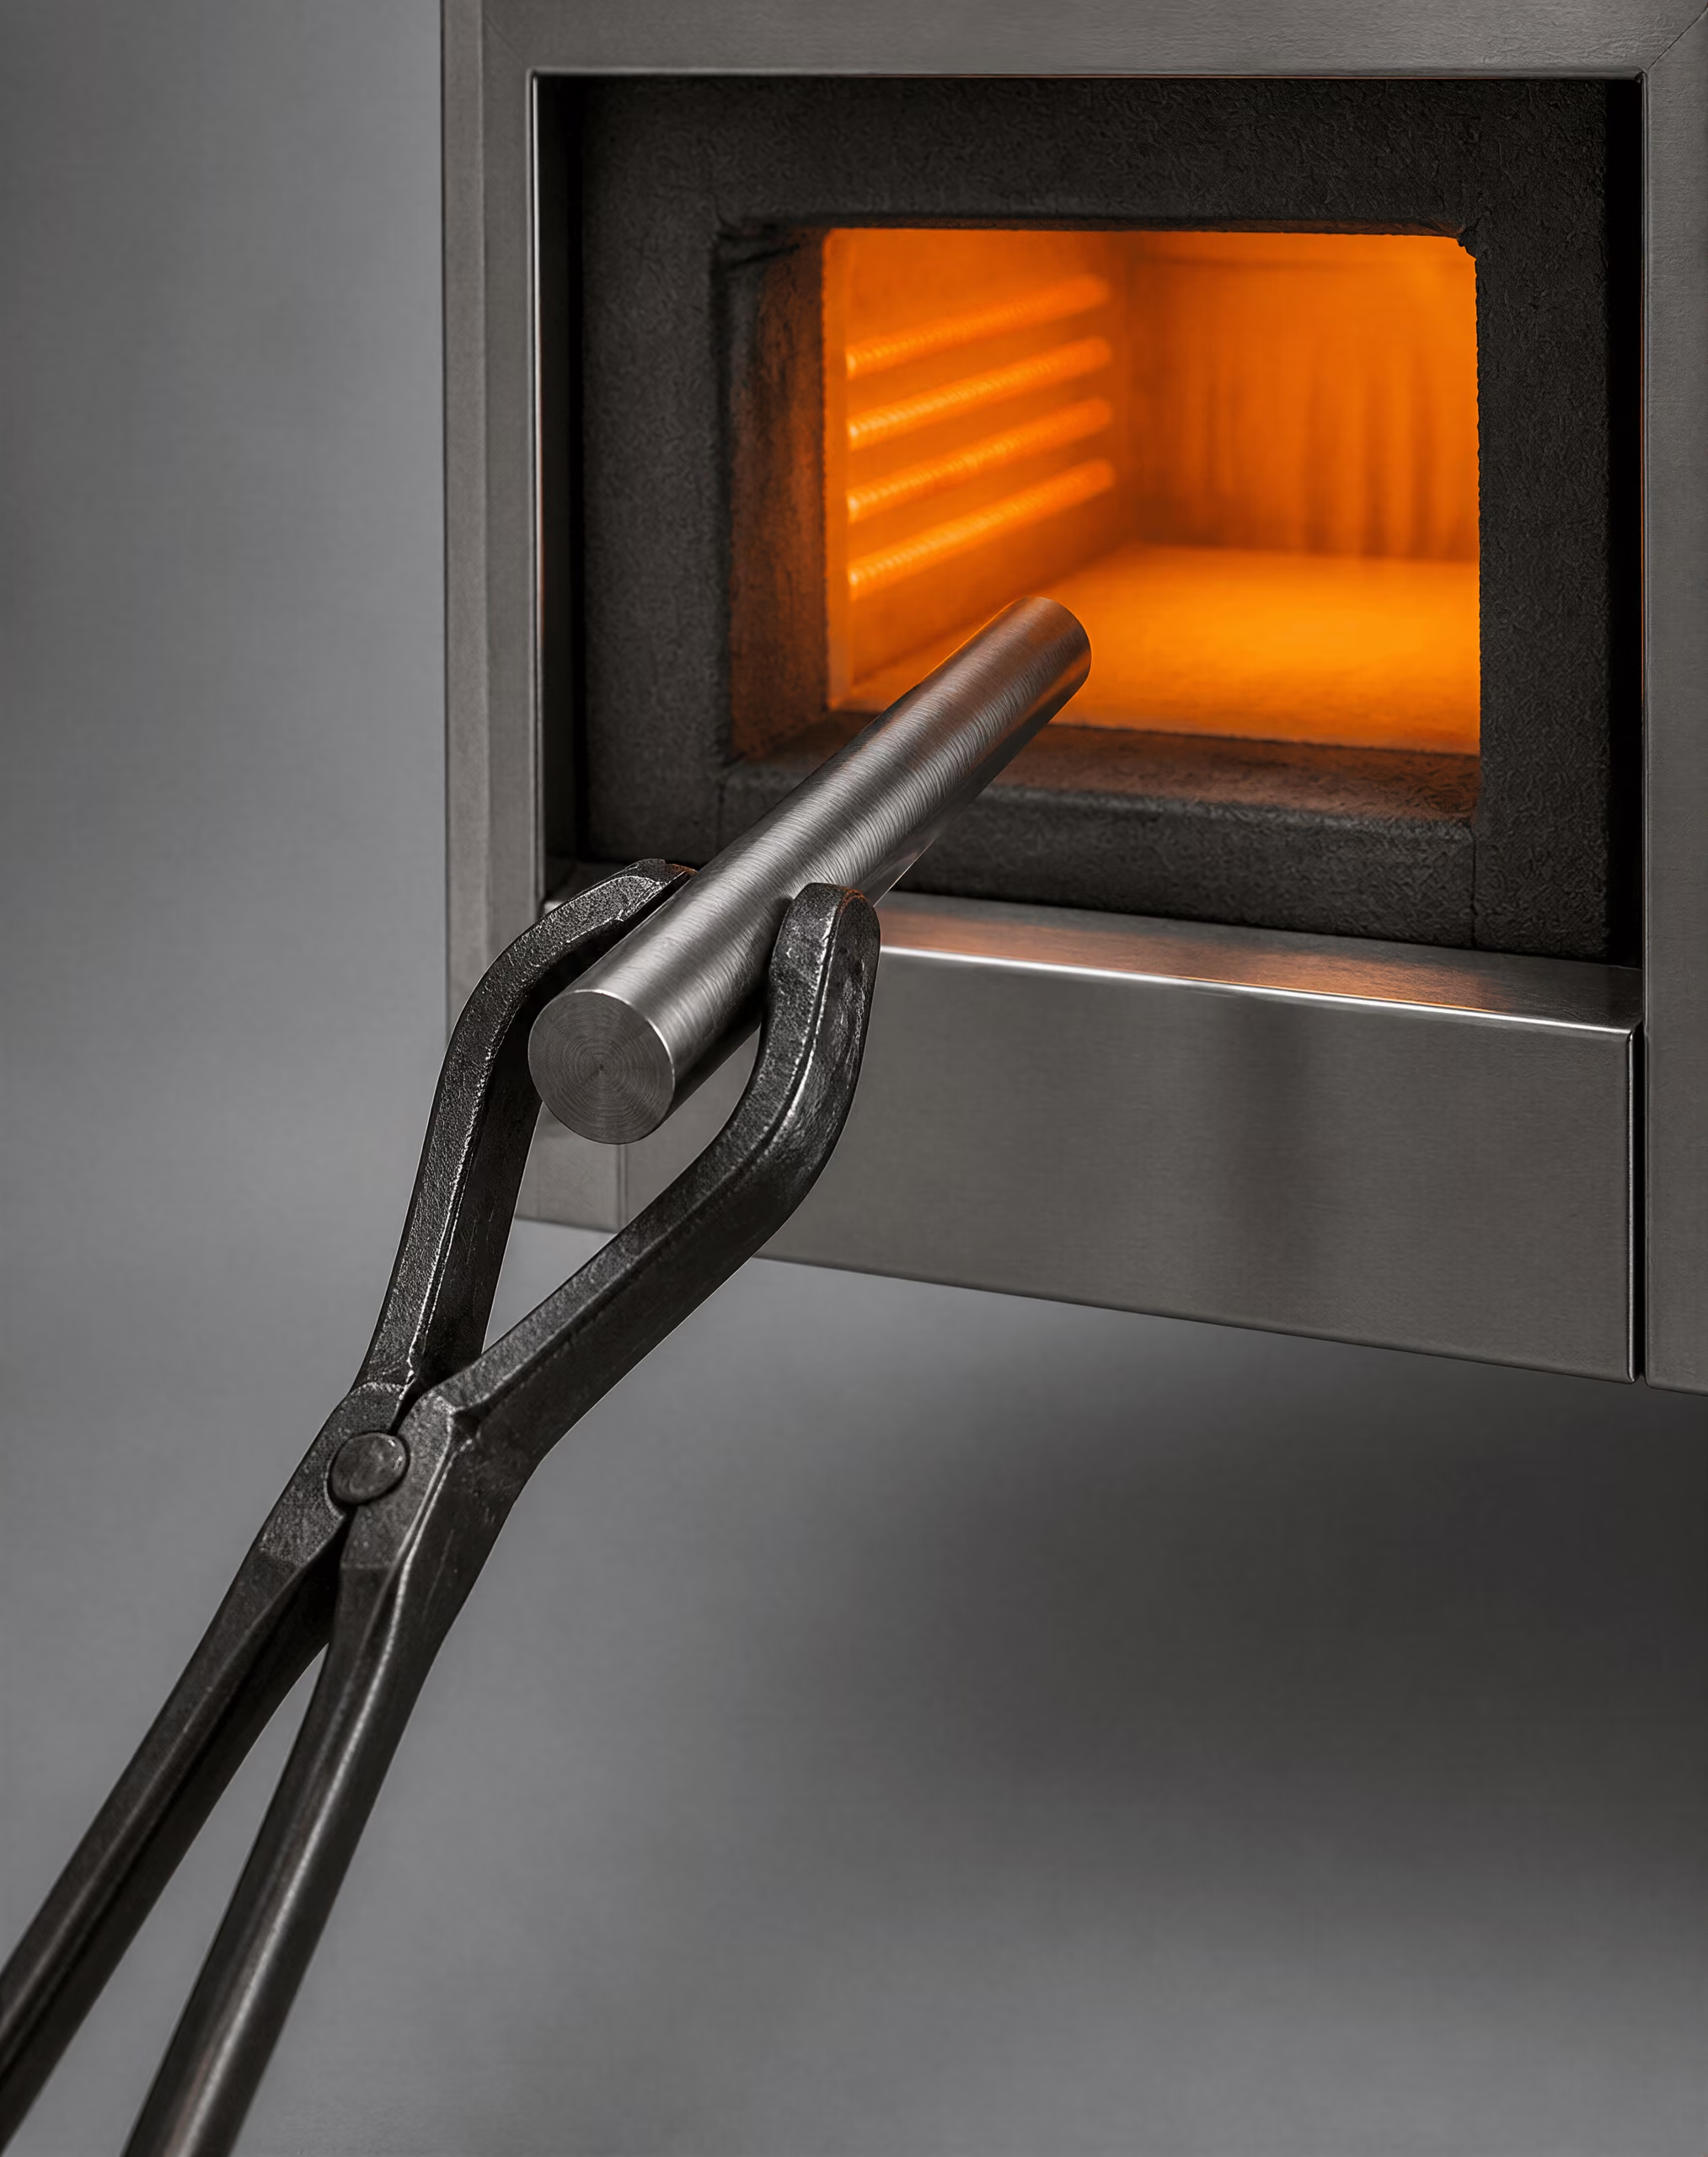
إجراء الأوستنة للعينة الأسطوانية
تسلسل اختبار جوميني
- إجراء الأوستنة سخّن العينة الأسطوانية إلى حالة الأوستنة المحددة.
- تحديد الموضع ضع العينة في جهاز تثبيت إخماد الطرف.
- الإخماد طبّق نفاثة ماء مضبوطة على أحد الطرفين، بينما يبرد الجزء المتبقي في الهواء.
- القياس سجّل الصلادة على مسافات متزايدة من الطرف المُخمَد.
- الرسم البياني ارسم الصلادة مقابل المسافة للحصول على منحنى قابلية التقسية.
| المرحلة | الحالة الحرارية أو الفيزيائية | الغرض في الاختبار |
|---|---|---|
| الأوستنة | تُسخّن العينة إلى الحالة الأوستنيتية | إنشاء بنية ابتدائية محددة |
| إخماد الطرف | يتلقى أحد الطرفين نفاثة ماء مضبوطة | إنشاء أشد حالة تبريد |
| التبريد بالهواء | يبرد الجزء المتبقي دون رش مباشر بالماء | إنشاء تبريد أبطأ تدريجياً مع زيادة المسافة |
| قياس الصلادة | تُؤخذ القراءات على طول المسار المُحضَّر | تسجيل الاستجابة لتدرج التبريد |
الأوستنة تسخين الفولاذ إلى نطاق درجات حرارة محدد بحيث تصبح البنية الابتدائية أوستنيتاً قبل الإخماد.
يبدأ الإجراء بقطعة اختبار أسطوانية مُشغَّلة آليًا. ويصف مختبر تكنولوجيا وابتكار المواد في جامعة إلينوي التسلسلَ على النحو التالي: تسخين العينة إلى درجة حرارة الأوستنة، وتوجيه نفاثة ماء إلى أحد طرفيها، وقياس الصلادة عند مسافات متزايدة من ذلك الطرف، ثم رسم الصلادة مقابل المسافة. وتغيّر الأوستنة البنية الابتدائية إلى الأوستينيت، وهو الطور مرتفع الحرارة الذي تتكوّن منه نواتج التبريد المفاجئ. وتُختار درجة حرارة التسخين وزمن المكوث وفقًا للفولاذ والإجراء؛ وهما ليسا تفصيلين قابلين للتبادل.
تحدد هذه المرحلة التحضيرية الحالة التي ستُقاس انطلاقًا منها استجابة التبريد. ويمكن أن يؤثر محتوى الكربون، والإضافات السبائكية، والبنية المجهرية السابقة، وحجم حبيبات الأوستينيت، جميعًا في ما يحدث بعد خروج العينة من الفرن. وقد حددت ASM International تركيب الفولاذ وحجم حبيبات الأوستينيت باعتبارهما من التأثيرات الأساسية في قابلية التصلد، وذلك في معالجتها لعام 1990 لصلادة الفولاذ وقابلية تصلده. وقد يعطي الاختبار المُجرى بعد معالجة أوستنة غير مناسبة قراءة صلادة صحيحة لتلك العينة، لكنه لا يمثل بالضرورة قابلية التصلد المحددة للدرجة الفولاذية.
ويجب أيضًا التعامل مع العينة بطريقة تضمن ضبط تاريخها الحراري قبل تطبيق نفاثة الماء. فالغرض ليس إعادة إنتاج كل هندسات التبريد المفاجئ الصناعية، بل إنشاء مقارنة قابلة للتكرار تبدأ فيها العينة من حالة أوستنيتية محددة، ثم تتعرض لترتيب معروف للتبريد النهائي. ولهذا تُقرن نتيجة جوميني بظروف الاختبار، وتعيين المادة، والمعيار المستخدم. أما المنحنى من دون هذا السياق فهو دليل ناقص.
وتكون قطعة الاختبار أسطوانية لأن الشكل القابل للتكرار يجعل مقارنة استجابة الحرارة والتحول من اختبار إلى آخر أكثر سهولة. وينص ASTM A255-20 على أن يكون قطر العينة 1 بوصة، بينما ينص ISO 642:2024 على قطر قدره 25 mm وطول لا يقل عن 100 mm. وينبغي الإبلاغ عن هذه الأبعاد كما استُخدمت، لا دمجها ضمنيًا في عبارة عامة مثل «قضيب جوميني قياسي».

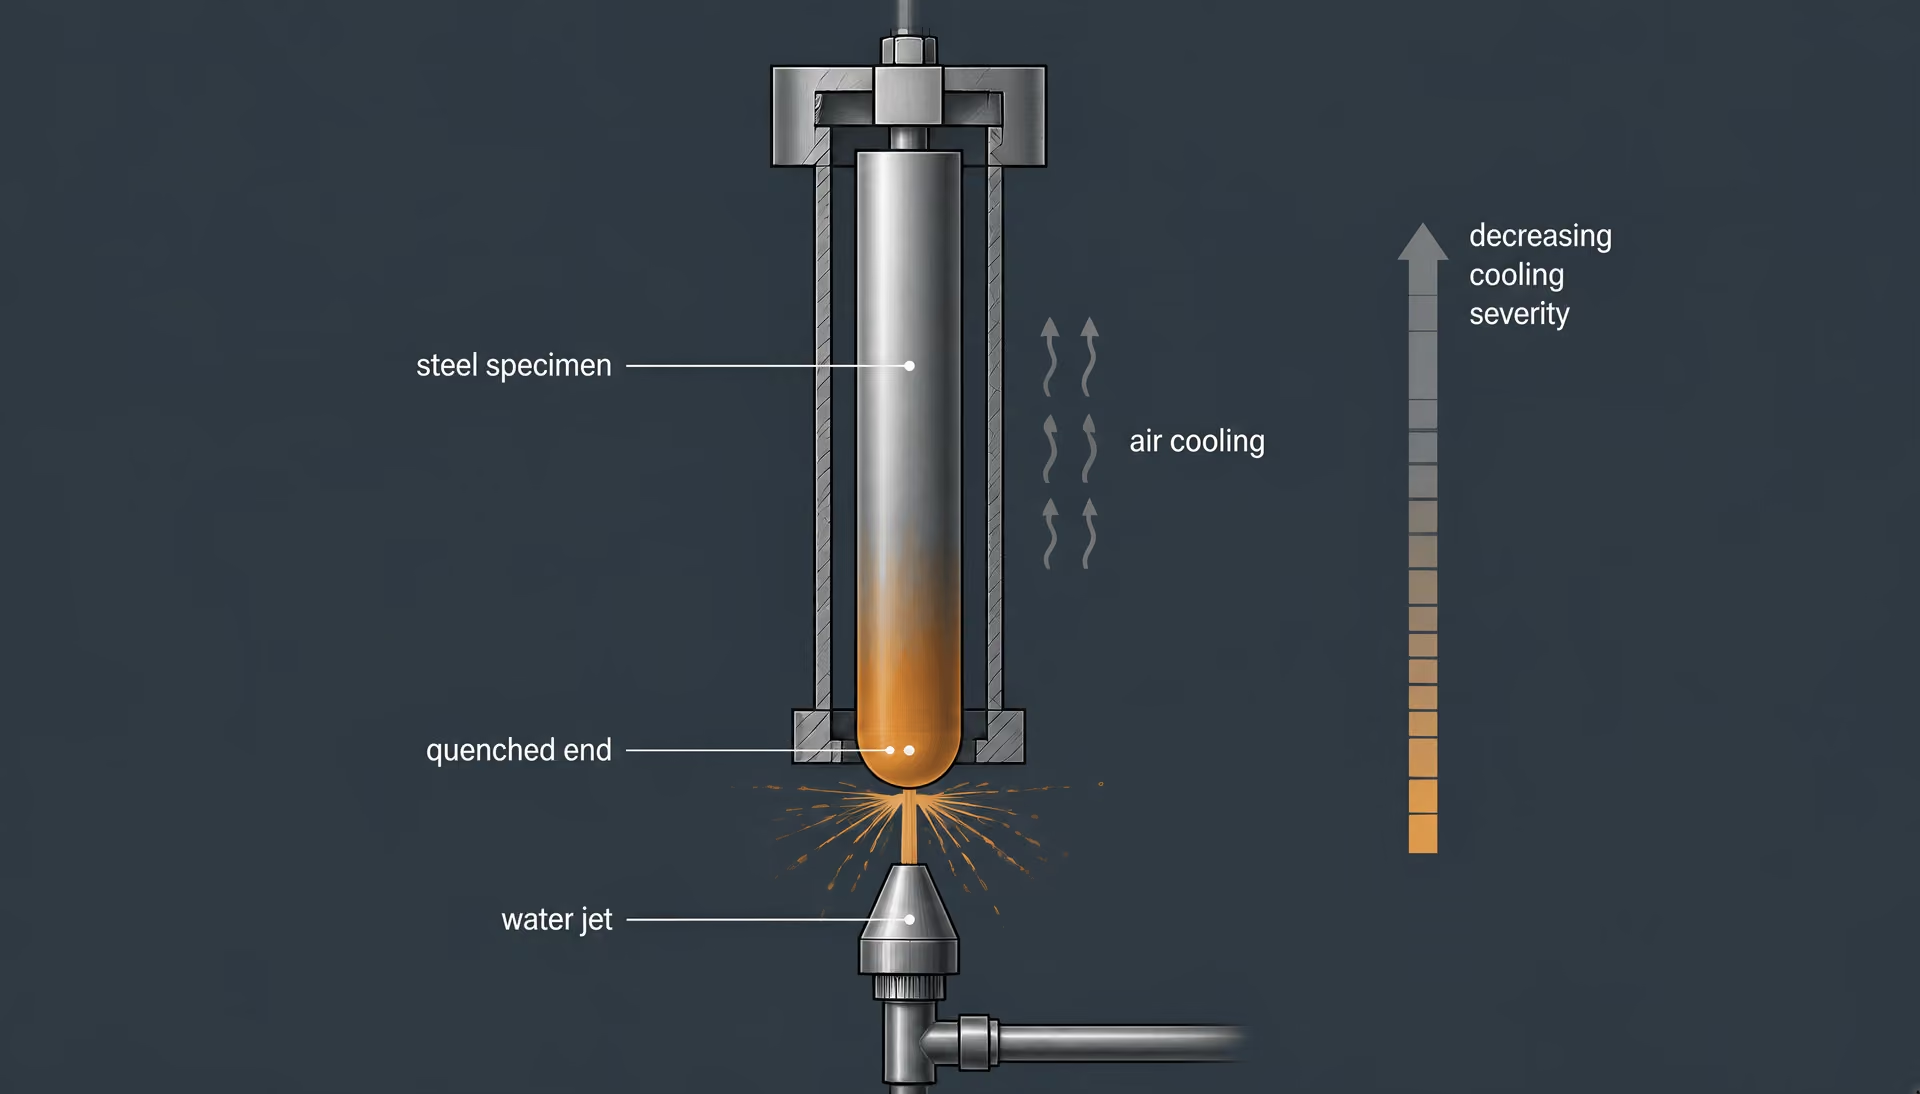
تبريد أحد الطرفين بالماء تبريدًا مفاجئًا
بعد وضع العينة المؤوستنة في الجهاز، تصطدم المياه بأحد طرفيها على هيئة نفاثة مضبوطة. ويحدد وصف جامعة إلينوي نفاثة الماء هذه بوصفها عملية التبريد المفاجئ الأساسية. أما المورد التعليمي لعلوم المواد في كامبريدج، المنشور عام 2012، فيوضح النتيجة الفيزيائية: يُبرَّد أحد الطرفين بالماء تبريدًا مفاجئًا، بينما يبرد باقي القضيب في الهواء.
يتعرض الطرف الواقع تحت النفاثة لأشد تبريد. فتغادر الحرارة تلك المنطقة بسرعة، مما يقلل الزمن المتاح لتحول الأوستينيت إلى الفيريت أو البرليت أو غيرهما من النواتج الأبطأ تكوّنًا قبل أن تصل درجة الحرارة إلى نطاق تكوّن المارتنسيت. ولذلك يمكن أن تتكوّن نسبة أكبر من المارتنسيت عند الطرف المُبرَّد بالتبريد المفاجئ، رهناً بتركيب الفولاذ وحالته الأوستنيتية السابقة. وقد تكون صلادته المقاسة مرتفعة، لكن تلك القيمة المنفردة لا تمثل إلا الاستجابة عند موضع واحد، في الجزء الأشد من تاريخ التبريد الخاص هذا.
ولا تُرش العينة بأكملها مباشرة. فهي تفقد الحرارة عبر أسطحها المكشوفة وبالتوصيل نحو الطرف المُبرَّد بالتبريد المفاجئ، وتتبادل الحرارة أيضًا مع الهواء المحيط. وبناءً على ذلك، يكون معدل تبريدها أقل من المعدل عند الطرف، مع أن المعدل الدقيق يعتمد على الموضع، وهندسة العينة، وظروف الماء، ودرجة الحرارة، وحالة السطح، والخواص الحرارية للفولاذ. ولا يفرض الاختبار معدل تبريد موحدًا واحدًا على الأسطوانة بأكملها.
ويوضح هذا الترتيب أيضًا سبب عدم كون اختبار جوميني مجرد اختبار صلادة مزودًا بتركيبة تثبيت خاصة. فقد يعطي اختبار الصلادة التقليدي قيمة واحدة من موضع مختار. أما اختبار التبريد النهائي فيُنتج عمدًا سلسلة من المواضع ذات التواريخ الحرارية المختلفة، ثم يقارن استجابات الصلادة لديها. وتصف مؤسسة تعليم المواد الطريقة بهذه المصطلحات: تُقاس الصلادة عند مسافات متزايدة من الطرف المُبرَّد بالتبريد المفاجئ لتحديد قابلية تصلد الفولاذ.
إنشاء تدرج في معدل التبريد على طول قطعة الاختبار
المقياس الأساسي هو المسافة من الطرف المُبرَّد بالماء تبريدًا مفاجئًا. فعند ذلك الطرف مباشرة يكون التبريد أشد ما يمكن. ومع الابتعاد عنه يصبح التبريد أقل شدة تدريجيًا، مما ينتج نطاقًا متصلًا من معدلات التبريد على طول القضيب، كما يوضح مصدر كامبريدج. وهكذا تمثل عينة واحدة ظروف تبريد مفاجئ متعددة، بدءًا من استجابة التبريد المائي الشديد قرب الطرف، وصولًا إلى استجابات التبريد الأبطأ في الهواء على مسافات أبعد.
وبعد التبريد، تُقاس الصلادة عند مسافات متزايدة من الطرف المُبرَّد بالتبريد المفاجئ. وتُرسم تلك القراءات مقابل المسافة، فينتج منحنى قابلية التصلد لجوميني. ويدل المنحنى الذي ينخفض ببطء على استمرار صلادة كبيرة بعيدًا عن الطرف، بينما يدل الانخفاض الحاد على انحصار الصلادة بالقرب من منطقة التبريد الشديد. ويصف المنحنى توزيع الصلادة الناتج عن ترتيب التبريد المحدد هذا، وهو ما يتوافق مع فصل ASM المتعلق بالفولاذ الكربوني والفولاذ منخفض السبائك، الذي يعرّف قابلية التصلد بأنها الخاصية التي تتحكم في عمق وتوزيع الصلادة الناتجة عن التبريد المفاجئ.
ولا يحدد المنحنى، بمفرده، صلادة كل مكوّن محتمل. فالترس السميك أو اللوح أو العمود أو القضيب يمتلك تدرجات خاصة به في درجة الحرارة من السطح إلى المركز، وقد يختلف وسط التبريد المفاجئ فيه وشدة تحريكه عن ترتيب جوميني. ويتطلب تحويل مسافة جوميني إلى استجابة متوقعة لمكوّن استخدام علاقات ارتباط مناسبة أو إجراء تحليل مستقل للمعالجة الحرارية. كما أن المنحنى لا يلغي تأثيرات التركيب أو حجم حبيبات الأوستينيت؛ فهذه العوامل تساعد أصلًا في تحديد شكل المنحنى.
وبذلك يمكن لاختبار جوميني أن يقارن بين أنواع الفولاذ أو ظروف المعالجة الحرارية عندما تكون العينات والإجراءات مضبوطة. ويمكنه إظهار مدى امتداد استجابة صلادة الفولاذ في ظل تاريخ التبريد النهائي المحدد. لكنه لا يستطيع تحويل قيمة مسافة بادئة واحدة إلى وصف كامل لقابلية التصلد. والنتيجة المفيدة هي العلاقة بين الصلادة والمسافة، مقترنة بأبعاد العينة، ومعالجة الأوستنة، وظروف التبريد بالماء، وطريقة قياس الصلادة، والمعيار المنطبق.
هندسة العينة ومعايير الاختبار
لا تكون نتيجة جوميني ذات معنى إلا عند معرفة العينة، ودورة التسخين، وترتيب التبريد، وقياسات الصلادة، وطريقة إعداد التقرير. فالاختبار لا ينتج ثابتًا ماديًا منفصلًا عن إجراءاته، بل يسجل كيفية استجابة عينة فولاذ معينة لتاريخ حراري محدد، مع تغير الصلادة المقاسة كلما زادت المسافة من الطرف المُبرَّد.
ويكتسب هذا التمييز أهمية لأن الصلادة وقابلية التصلد تجيبان عن سؤالين مختلفين. فالصلادة هي المقاومة المقاسة في موضع معين باستخدام طريقة اختبار محددة. أما قابلية التصلد فهي عمق الصلادة وتوزيعها الناتجان عند تبريد الفولاذ تبريدًا مفاجئًا. ويعرّفها ASTM A255-20 بأنها «العمق الذي يتصلد إليه الفولاذ عند تبريده تبريدًا مفاجئًا». ولذلك يحتاج منحنى جوميني إلى معلومات أكثر من رقم صلادة واحد؛ إذ يحتاج إلى المسافة من الطرف المُبرَّد وإلى الظروف التي أنشأت تدرج التبريد.
ASTM A255 والعينة ذات البوصة الواحدة
يحدد ASTM A255-20، طرق الاختبار القياسية لتحديد قابلية تصلد الفولاذ، اختبار التبريد الطرفي الكمي، أو اختبار جوميني، باستخدام عينة أسطوانية قطرها بوصة واحدة. وهذا البعد ليس مجرد وصف عابر لقضيب اختبار، بل هو جزء من طريقة الاختبار ويؤثر في الاستجابة الحرارية للعينة قبل التبريد الطرفي وأثناءه وبعده.
يبدأ الإجراء المعتاد بتسخين العينة الأسطوانية إلى درجة حرارة الأوستنة المطلوبة. ثم توضع في جهاز الاختبار، وتلامس نفاثة ماء أحد طرفيها. يبرد الطرف المُبرَّد بأعلى معدل، بينما تتلقى المواضع الأبعد تبريدًا مباشرًا أقل، ولذلك تبرد في ظروف مختلفة. وبعد التبريد، تُقاس الصلادة على مسافات متزايدة من الطرف المُبرَّد، وتُرسم تلك القراءات لتكوين منحنى قابلية التصلد. ويصف مختبر تكنولوجيا المواد والابتكار في جامعة إلينوي هذا التسلسل بأنه تسخين عينة أسطوانية إلى درجة حرارة الأوستنة، ثم تبريد أحد طرفيها بنفاثة ماء، وقياس الصلادة على امتداد العينة.
وتنشئ الهندسة نطاقًا مضبوطًا بدلًا من معدل تبريد واحد. وكما تشرح جامعة كامبريدج، يُبرَّد أحد الطرفين بالماء تبريدًا مفاجئًا، بينما يبرد الجزء المتبقي في الهواء، مما ينتج نطاقًا متصلًا من معدلات التبريد على طول القضيب. ومن ثم يوضح المنحنى مدى احتفاظ الفولاذ بقدرته على تكوين نواتج تحول صلبة مع انخفاض شدة التبريد كلما زادت المسافة.
وقد يشير الانخفاض الحاد في الصلادة إلى أن الفولاذ يتصلد بقوة بالقرب من الطرف المُبرَّد فقط. أما المنحنى الأكثر استواءً فيشير إلى احتفاظه بالصلادة على مسافة أبعد من ذلك الطرف في ظل ظروف الاختبار. ولا ينبغي تحويل أي من الملاحظتين إلى بيان عام ينطبق على كل مكوّن محتمل. فالقطع الفعلية لها أقطار وأشكال، وتواريخ حرارية في الأفران، وأزمنة نقل، ووسائط تبريد مختلفة. ومنحنى جوميني هو مقارنة معيارية للاستجابة، وليس خريطة مباشرة للصلادة لكل هندسة.
ويكتسب ASTM A255 أهمية أيضًا عند تعريف المادة باستخدام تسمية درجة. وينبغي أن تحدد النتيجة المبلَّغ عنها لفولاذ كربوني أو فولاذ منخفض السبيكة الدرجة، وهوية الصهيرة أو العينة عند الاقتضاء، واتجاه العينة إذا كان ذا صلة بسجل الاختبار، وإصدار الطريقة المعتمد. وكما تشير ASM International، فإن تركيب الفولاذ وحجم حبيبات الأوستنيت من العوامل الأساسية المؤثرة في قابلية التصلد. ولذلك يرتبط المنحنى بالمادة المختبرة وبحالتهـا الحرارية السابقة معًا.
ISO 642:2024 وقطعة الاختبار ذات القطر 25 مم والطول الذي لا يقل عن 100 مم
يحدد ISO 642:2024، الفولاذ—اختبار قابلية التصلد بالتبريد الطرفي (اختبار جوميني)، قطعة اختبار قطرها 25 مم وطولها لا يقل عن 100 مم. وتشبه هذه الهندسة ترتيب ASTM، لكن كلمة «مشابه» لا تعني «مطابقًا». فقطر 25 مم أصغر بنحو 0.4 مم من البوصة الواحدة، أي 25.4 مم. وقد يبدو هذا الفرق طفيفًا، إلا أن الاختبار القائم على معيار يتحدد بأبعاده وإجراءاته المنصوص عليها، لا بالتشابه البصري.
كما تحدد تسمية ISO طولًا أدنى؛ إذ يجب ألا يقل طول قطعة الاختبار عن 100 مم. ويجب قراءة القطر والطول بالاقتران مع المتطلبات الخاصة بالتسخين، والوضع، والتبريد الطرفي، وإعداد السطح، واختبار الصلادة، وعرض النتائج. ولا يمكن لمختبر أن يثبت المطابقة لـ ISO 642:2024 بمجرد وضع أي قضيب تحت نفاثة ماء ورسم الصلادة. فالطريقة بأكملها هي التي تحكم النتيجة.
وتتضح أهمية ذلك بوجه خاص عند نقل البيانات بين المختبرات أو مقارنتها بالمنحنيات المنشورة. فقد يستخدم سجلان معًا كلمة «جوميني»، بينما يحدد أحدهما ISO 642:2024 ويحدد الآخر ASTM A255-20. ومبدأ الاختبار الاسمي واحد: تُبرَّد قطعة فولاذ مسخنة تبريدًا مفاجئًا عند أحد طرفيها، وتُقاس الصلادة على مسافات متزايدة تدريجيًا. ومع ذلك، يجب التحقق من المتطلبات البُعدية والإجرائية قبل اعتبار المنحنيين متكافئين مباشرة.
كما يوضح الحد الأدنى لطول قطعة اختبار ISO سبب عدم كون بُعد العينة رقمًا معزولًا. فلا بد من وجود مادة كافية بعد الطرف المُبرَّد لتوفير نطاق الاستجابة للتبريد ومواضع القياس المقصودة. وقد يؤدي تغيير الطول، أو حالة الطرف، أو جهاز التثبيت، أو إمداد الماء، أو التوقيت إلى تغيير التاريخ الحراري. وعندئذ يصف المنحنى المقاس الاختبار المعدَّل، وليس بالضرورة الاستجابة المحددة في ISO 642:2024.
لماذا يجب عدم الخلط بين المعايير وأبعاد العينة
يصف كل من ASTM A255 وISO 642:2024 اختبارات تبريد طرفي مترابطة إلى حد كبير، لكن ينبغي ذكر المعيار بدل اختزالهما في «قيمة جوميني» غير محددة. إذ تحدد طريقة ASTM عينة أسطوانية قطرها بوصة واحدة، بينما يحدد ISO 642:2024 قطعة اختبار قطرها 25 مم وطولها لا يقل عن 100 مم. وهذه متطلبات بُعدية محددة، وليست تسميات قابلة للتبادل.
| حقل التقرير | المعلومات الواجب تسجيلها |
|---|---|
| هوية المادة | الدرجة، والمواصفة الحاكمة، ورقم الصهيرة أو السبكة، وشكل المنتج، وتعريف العينة |
| الدورة الحرارية | طريقة التسخين، ودرجة حرارة الأوستنة، وزمن المكوث، والجو، وزمن النقل |
| العينة والمعيار | المعيار المسمى وإصداره، والأبعاد المقاسة، وتجهيز الطرف، وأي انحرافات |
| الإخماد | الطرف المُخمَد، وحالة الماء، وتفاصيل الفوهة أو النفاثة، والمحاذاة، والمدة |
| بيانات الصلادة | المقياس، والجهاز، وتحضير السطح، ومسافات القياس، والقراءات الخام، والمنحنى |
| أساس القبول | الرسم المعني، أو مواصفة المنتج، أو متطلبات العميل، أو بيان أن النتائج وصفية فقط |
ولذلك ينبغي أن يذكر التقرير السليم المعيار وإصداره، وأبعاد العينة، وتعريف الفولاذ، وظروف الأوستنة، وتفاصيل التبريد، ومقياس الصلادة، ومسافات القياس، والمنحنى الناتج أو جدول البيانات. وإذا عدّل المختبر بُعدًا أو إجراءً مطلوبًا، فينبغي أن يعرّف الاختبار بأنه معدَّل، بدل الإيحاء بتحقيق المطابقة التامة.
ويمنع هذا الانضباط في إعداد التقارير خطأً شائعًا، هو إسناد قيمة صلادة واحدة إلى قابلية التصلد. فقراءة الصلادة عند 10 مم أو 20 مم أو أي مسافة أخرى تصف نقطة واحدة على منحنى الاستجابة، ولا تثبت العمق الكامل للتصلد أو توزيعه. وتصف مؤسسة تعليم المواد اختبار جوميني بأنه قياس الصلادة على مسافات متزايدة من طرف مُبرَّد لتحديد قابلية تصلد الفولاذ؛ وتُعد مواضع القياس المتعددة عنصرًا محوريًا في الطريقة.
والمعيار جزء من النتيجة. فمن دونه، تترك عبارة «صلادة جوميني» أسئلة بلا إجابة حول هندسة العينة، وترتيب التبريد، والإعداد، وقواعد القياس المستخدمة. أما عند تحديد المعيار، فيصبح للمنحنى معنى محدد، ويمكن مقارنته مع توخي الحذر المناسب.
من مسافة التبريد السريع إلى منحنى قابلية التقسية
يحوّل اختبار جوميني عينة واحدة مبرَّدة سريعًا إلى مجموعة من قياسات الصلادة. ولا يتمثل المتغير الأساسي في مدى صلادة الفولاذ عند موضع واحد فحسب، بل في كيفية تغير الصلادة المقاسة مع انخفاض معدل التبريد الموضعي كلما زادت المسافة من الطرف المبرَّد سريعًا.
يعرّف المعيار ASTM A255-20 قابلية التقسية بأنها العمق الذي يتصلّب إليه الفولاذ عند تبريده سريعًا. وتستخدم طريقته الكمية للتبريد من الطرف عينة أسطوانية قطرها بوصة واحدة (ASTM International، 2020). ويحدد المعيار ISO 642:2024 قطعة اختبار فولاذية قطرها 25 مم وطولها 100 مم على الأقل لاختبار التبريد من الطرف (المنظمة الدولية للتوحيد القياسي، 2024). وهذه الأبعاد متقاربة، لكن لا ينبغي التعامل معها بوصفها أوصافًا قابلة للتبادل لكل اختبار. فالمعيار المعمول به هو الذي يحدد العينة، والتسخين، والتبريد السريع، وطريقة قياس الصلادة، ومتطلبات إعداد التقرير.
يبدأ الاختبار بتسخين القطعة الأسطوانية إلى درجة حرارة الأوستنة المحددة. ثم يُعرَّض أحد طرفيها لنفاث ماء، بينما يبرد الجزء المتبقي من القضيب في الهواء. وتصف جامعة إلينوي هذا التسلسل بأنه أساس إجراء جوميني (مختبر تكنولوجيا المواد والابتكار بجامعة إلينوي، 2024). وبما أن الطرف المبرَّد سريعًا يفقد الحرارة بأسرع معدل، فإنه يتعرض لأشد تبريد. ويصبح التبريد أقل شدة تدريجيًا كلما اتجهنا بعيدًا على طول القضيب. وتصف جامعة كامبريدج هذا الترتيب بأنه ينتج نطاقًا مستمرًا من معدلات التبريد على طول العينة (جامعة كامبريدج، 2012).

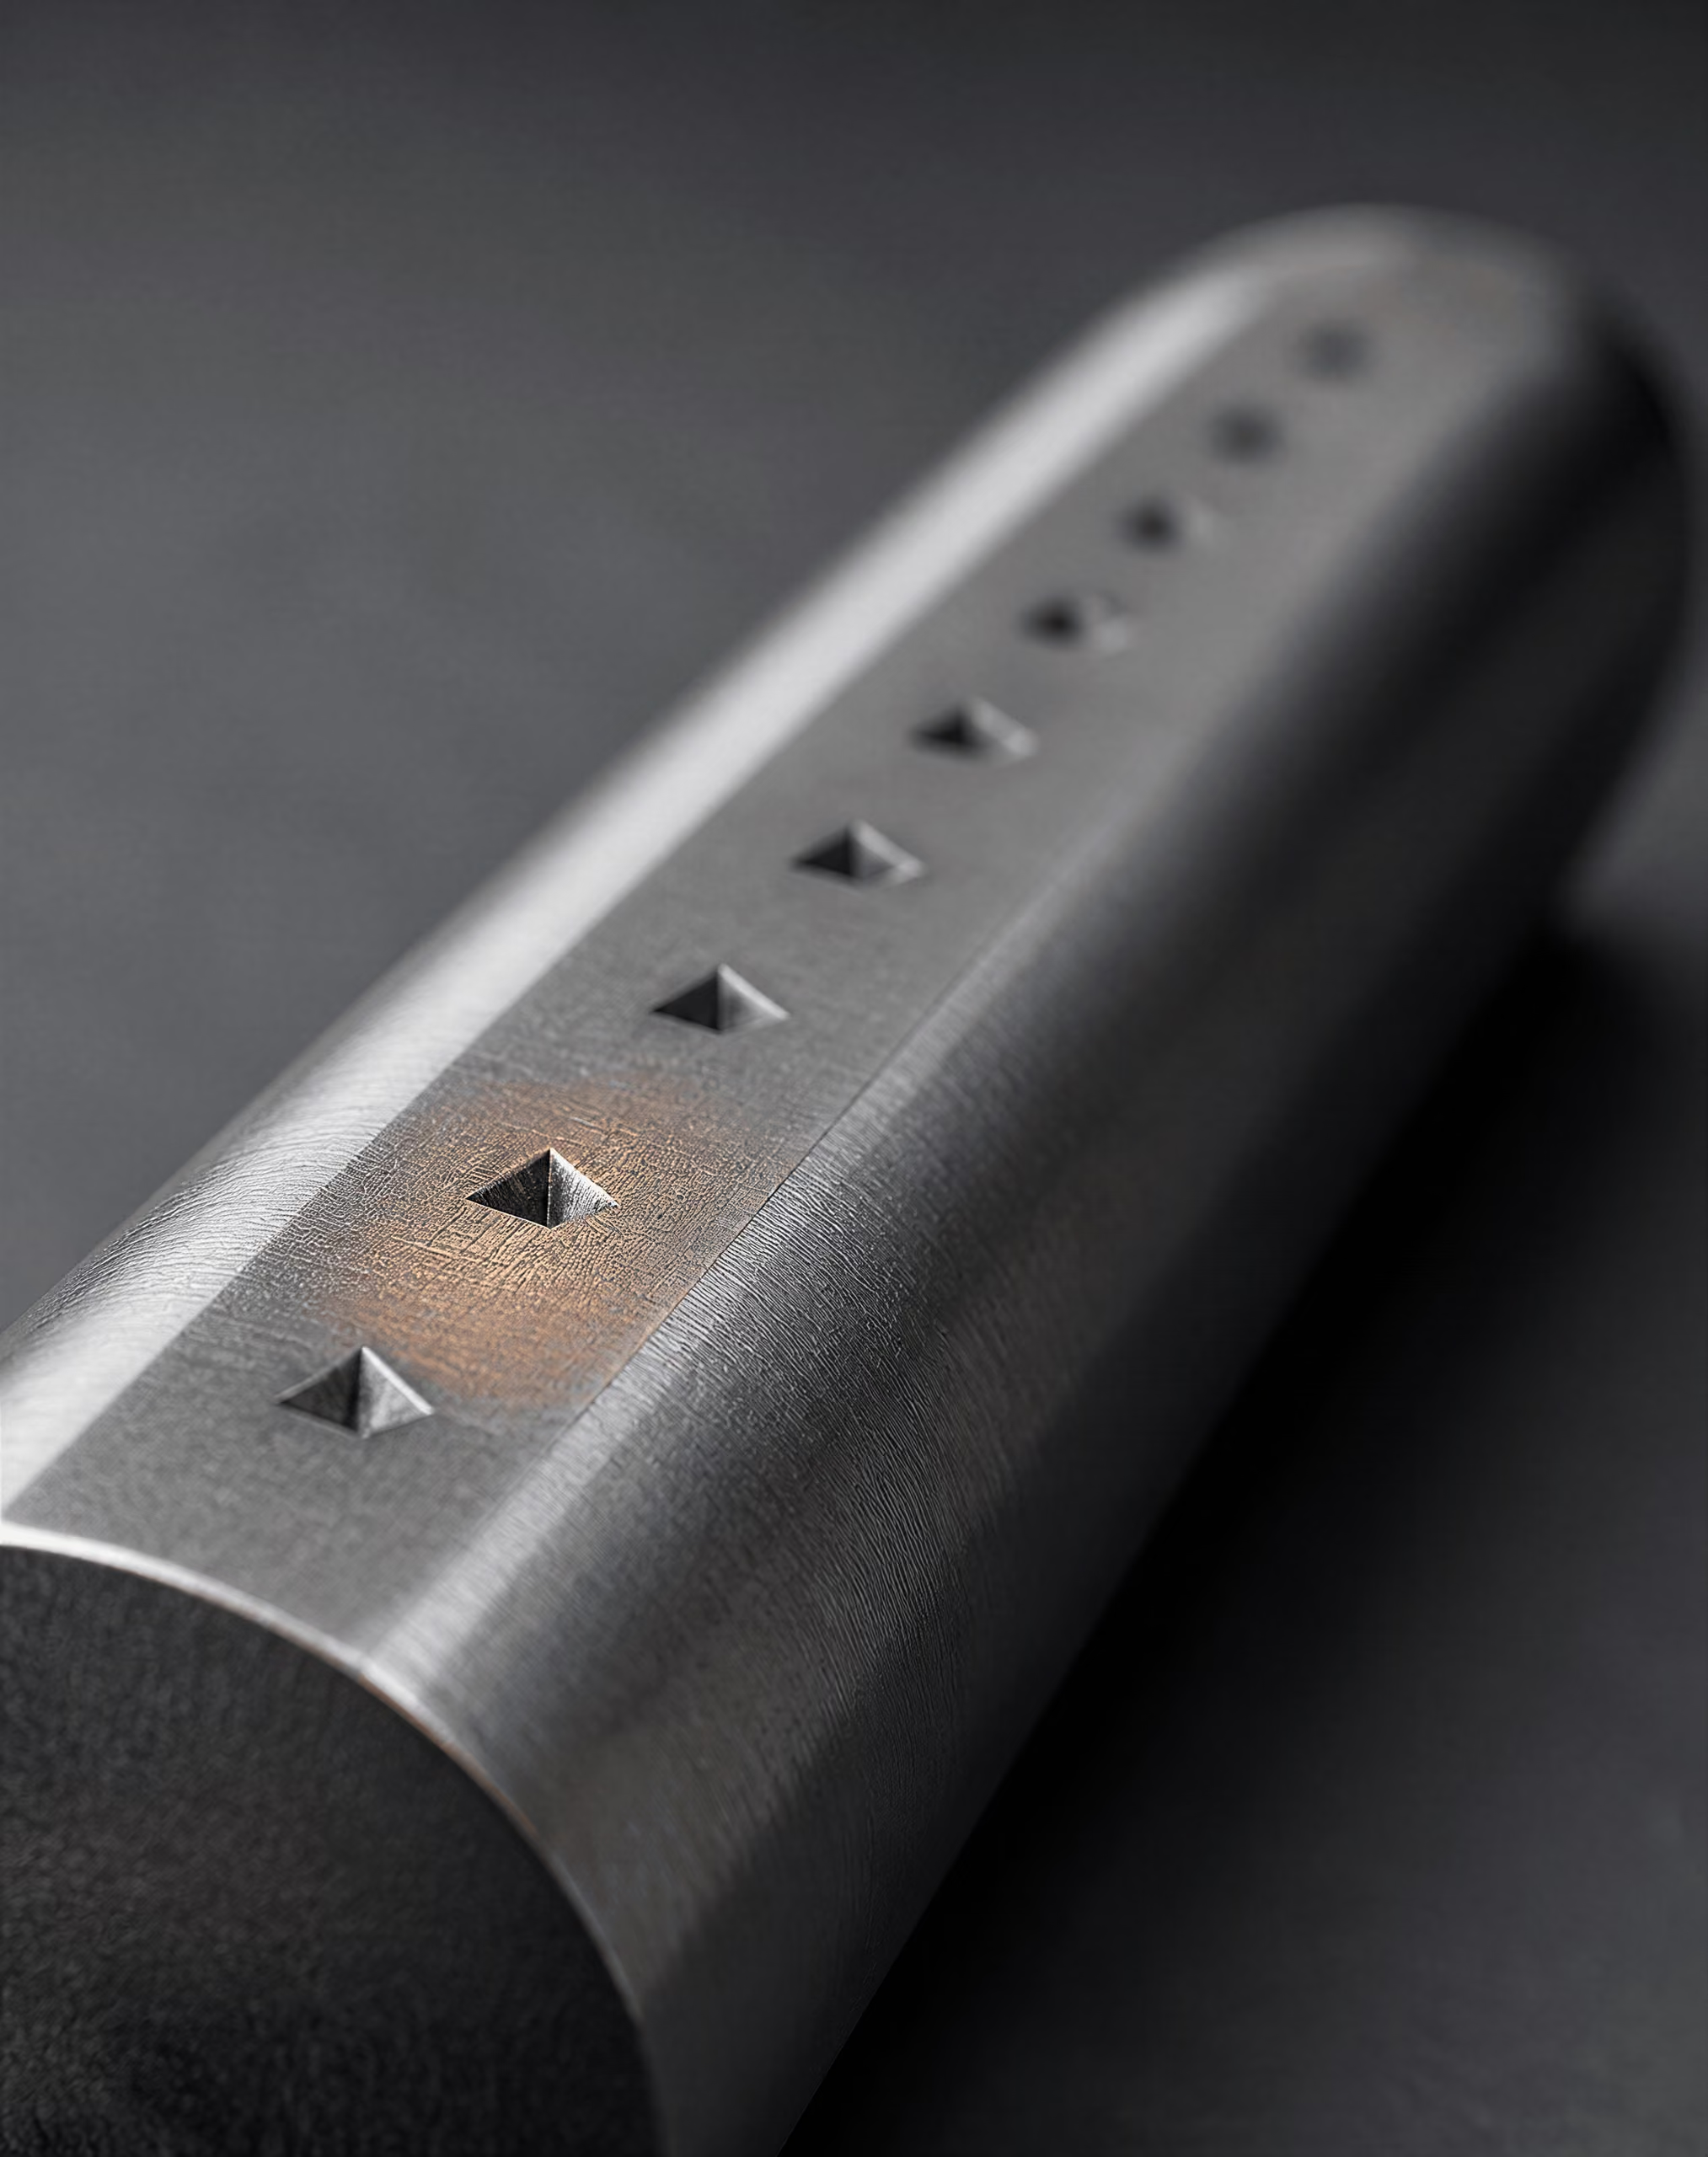
إعداد أسطح قياس الصلادة
لا يمكن قياس الصلادة بصورة موثوقة على سطح تغطيه القشور، أو مادة منزوعة الكربون، أو آثار تشغيل خشنة، أو طبقة أكسيد غير متساوية. وبعد إتمام العينة عملية التبريد السريع المحددة وتبريدها بما يكفي للتعامل معها، يُجهَّز السطح المستخدم للقراءات بحيث تلامس أداة الاختراق فولاذًا سليمًا، لا مادة متغيرة أو متضررة.
وليس الطرف المبرَّد سريعًا هو الموضع الوحيد ذي الصلة. فسطح القياس يمتد طوليًا انطلاقًا من ذلك الطرف، مما يتيح أخذ قراءات الصلادة عند مسافات معلومة. ولذلك يجب أن ينتج عن إعداد السطح شريط نظيف ومستوٍ إلى حد معقول على طول القضيب. ويزيل التجليخ أو التشغيل القشور والطبقة القريبة من السطح المتأثرة بالتسخين، بينما تحدّ الإنهاءات المنضبطة من الأخطاء الناجمة عن الأخاديد أو التموج أو حرارة التجليخ المفرطة. وينبغي ألا يسبب الإعداد تأثيرًا حراريًا جديدًا، أو يزيل قدرًا كبيرًا من المادة بحيث تتغير هندسة العينة المقصودة ومواضع القياس.
وتندرج ممارسة الإنهاء الدقيقة، ومقياس الصلادة، والمسافات الفاصلة، وصيغة إعداد التقرير ضمن متطلبات معيار الاختبار المختار. ولا ينبغي الخلط اعتباطيًا بين ASTM A255-20 وISO 642:2024: فعلى المختبر الذي يتبع متطلبات ASTM أن يجهز العينة ويقيسها وفقًا لما يحدده ASTM، في حين ينبغي لاختبار ISO أن يتبع ISO 642. فالمسألة إجرائية وليست تجميلية. وقد تسجل بصمة صلادة أُجريت على قشور أو فولاذ منزوع الكربون حالة ذلك السطح بدلًا من حالة الفولاذ المبرَّد سريعًا الموجود تحته.
ويحتاج السطح أيضًا إلى عرض كافٍ ومسافات مناسبة بين البصمات حتى تظل قراءات الصلادة مستقلة. فالبصمات الموضوعة متقاربة جدًا، أو قريبة جدًا من حافة، أو على منطقة معيبة بوضوح، يمكن أن تشوّه النتيجة. وإذا كان السطح منحنيًا أو سيئ الإنهاء، فقد لا تستقر أداة الاختراق بصورة صحيحة. ولهذه الأسباب، فإن نتيجة اختبار جوميني هي سلسلة قياسات مضبوطة، وليست فحصًا غير رسمي للصلادة يُجرى في أي موضع على القضيب.
قياس الصلادة عند مسافات متزايدة
بعد تجهيز سطح القياس، تُسجَّل الصلادة عند سلسلة من المسافات المتزايدة من الطرف المبرَّد بالماء. وتمثل القراءة الأولى فولاذًا برد في أشد ظروف التبريد في الاختبار. أما القراءات اللاحقة فتمثل مواضع بردت ببطء أكبر. وتُقاس المسافة من الطرف المبرَّد سريعًا على طول العينة، وتُقرن كل قراءة بموضعها الدقيق.
تصف مؤسسة تعليم المواد اختبار جوميني بأنه قياس الصلادة عند مسافات متزايدة من طرف مبرَّد سريعًا لتحديد قابلية تقسية الفولاذ (مؤسسة تعليم المواد، 2024). وتلخص هذه الصياغة التمييز الأساسي: فالاختبار لا يسأل فقط: «ما مدى صلادة هذا الفولاذ؟» بل يسأل: «كيف تتغير استجابة الفولاذ للصلادة مع تغير حالة التبريد على طول عينة محددة؟»
ويجب تحديد مقياس الصلادة. ففي كثير من نتائج جوميني الخاصة بالفولاذ، تُبلَّغ الصلادة باستخدام مقياس Rockwell C عندما تكون المادة صلبة بما يكفي لاستخدام هذا المقياس، لكن المعيار المختار ونطاق القياس هما اللذان يحددان الطريقة المسموح بها. وتكون القيمة التي لا يرافقها مقياسها غير مكتملة. فقد تشير القيمة «52» إلى HRC، أو إلى مقياس Rockwell آخر، أو إلى طريقة مختلفة لقياس الصلادة، ولا يمكن مقارنة هذه القيم كما لو أنها تصف الخاصية نفسها.
قد تُظهر قراءة واحدة قرب الطرف المبرَّد سريعًا الصلادة المتحققة في ظل حالة تبريد شديدة واحدة. لكنها لا تحدد مدى امتداد تلك الصلادة. وبالمثل، قد تعكس قراءة مأخوذة بعيدًا عن الطرف تبريدًا أبطأ، لكنها لا تستطيع وحدها وصف الانتقال الكامل من الصلادة المرتفعة إلى الصلادة المنخفضة. فقابلية التقسية توزيع للاستجابة، وليست رقمًا واحدًا للصلادة.
تُعد كيمياء الفولاذ وحجم حبيبات الأوستنيت من المؤثرات الأساسية في هذه الاستجابة، وفقًا لـ ASM International (1990). ويؤثر الكربون في الصلادة الممكن بلوغها في البنية المتحولة، بينما تؤثر عناصر السبيكة وحجم الحبيبات في ظروف التبريد اللازمة للتحولات المتنافسة. ويسجل منحنى جوميني النتيجة المجمعة لهذه العوامل في ظل تاريخ الاختبار المحدد. ولا يعزل المنحنى التركيب أو حجم الحبيبات كلٌّ على حدة.
رسم الصلادة مقابل المسافة من الطرف المبرَّد سريعًا
تصبح القراءات منحنى لقابلية التقسية عندما تُرسم الصلادة على المحور الرأسي مقابل المسافة من الطرف المبرَّد سريعًا على المحور الأفقي. ويجب أن يوضح المحور الرأسي مقياس الصلادة، مثل HRC عند انطباقه. كما يجب أن يوضح المحور الأفقي وحدات المسافة ونقطة المرجع: فالصفر هو الطرف المبرَّد بالماء، وزيادة المسافة تعني تبريدًا أقل شدة تدريجيًا.
كيفية قراءة منحنى جوميني
- ارتفاع المنحنى يوضح الصلادة الناتجة بالقرب من حالة تبريد محددة.
- انحدار المنحنى يوضح مدى سرعة انخفاض الصلادة مع انخفاض شدة التبريد.
- استمرار المنحنى يوضح مدى بقاء الصلادة مرتفعة بعيداً عن الطرف المُخمَد.
- تشتت المنحنى قد يشير إلى تفاوت القياس أو مشكلات التحضير أو تفاوت المادة.
يبدأ المنحنى عادةً بالصلادة المقاسة عند أقرب موضع إلى الطرف المبرَّد سريعًا، ثم يتتبع استجابة الصلادة على طول القضيب. ويعني الانخفاض الحاد أن الصلادة تنخفض انخفاضًا كبيرًا خلال مسافة قصيرة. وعمليًا، لا يحتفظ الفولاذ بصلادته العالية الناتجة عن التبريد السريع إلا عبر جزء محدود نسبيًا من عينة الاختبار هذه. أما الانخفاض الأكثر تدرجًا فيعني أن الصلادة المقاسة تظل أعلى بعيدًا عن الطرف المبرَّد سريعًا، مما يدل على عمق تقسية أكبر في ظل تدرج التبريد الخاص باختبار جوميني. ويكتسب شكل المنحنى أهمية لا تقل عن أهمية النقطة الأولى.
وينبغي رسم المنحنى انطلاقًا من القياسات المرصودة، لا استبداله بقيمة واحدة مختارة. وتحدد الاختبارات المكررة، وطرائق الملاءمة المسموح بها، وعدم اليقين في القياس، وقواعد إعداد التقارير في ASTM A255-20 أو ISO 642:2024 كيفية عرض النتيجة النهائية. وقد يساعد الخط الأملس في إظهار الاتجاه، لكنه يجب ألا يخفي تشتت القراءات أو يوحي بدرجة من الدقة لا تدعمها القياسات.
يمثل منحنى جوميني استجابة لتاريخ محدد للتبريد من الطرف. ويمكنه مقارنة أنواع الفولاذ المختبرة وفق المتطلبات نفسها، وإظهار كيفية تغير الصلادة مع المسافة. لكنه لا يستطيع، بمفرده، التنبؤ بالتوزيع الدقيق للصلادة في ترس سميك أو لوح أو عمود أو مسبوكة جرى تبريدها سريعًا في حوض معين. فهندسة المكوّن، والتحريك، ووسط التبريد، وزمن النقل، وممارسة الأوستنة، والبنية المجهرية الابتدائية، كلها تغير تاريخ التبريد. ولذلك فإن المنحنى دليل على قابلية التقسية في ظل شروط الاختبار المحددة، وليس بديلًا عن تحليل المعالجة الحرارية لمكوّن واحد.
معدل التبريد والتحول ومعنى المنحنى
ظروف التبريد المستمر على طول القضيب
لا تتعرض عينة جوميني لشدة تبريد واحدة من طرف إلى آخر، بل تتعرض لتدرج مستمر. في الاختبار المعياري، تُسخَّن عينة فولاذية أسطوانية أولًا إلى درجة حرارة الأوستنة، ثم يُعرَّض أحد طرفيها لنفاثة ماء، بينما يبرد باقي العينة في الهواء. يصف مختبر تكنولوجيا المواد والابتكار في جامعة إلينوي هذا التسلسل بأنه إجراء جوميني الأساسي (2024). يفقد الطرف المبرَّد بالماء الحرارة بسرعة، في حين تتلقى المواضع الأبعد تبريدًا مباشرًا أقل، وتتبادل الحرارة أساسًا عبر العينة والهواء المحيط.
وينشئ هذا الترتيب نطاقًا مستمرًا من ظروف التبريد على طول القضيب، كما توضح جامعة كامبريدج في عرضها للاختبار (2012). ولا يتحدد تاريخ التبريد الدقيق بالمسافة وحدها، بل يعتمد أيضًا على هندسة العينة، ودرجة الحرارة الابتدائية، وترتيب نفاثة الماء، وحالة التبريد، والأسطح المعرضة، والخواص الحرارية للفولاذ. ولذلك تمثل المسافة موضعًا مضبوطًا في الاختبار، وليست تحويلًا عالميًا إلى معدل تبريد واحد ينطبق على كل عينة أو كل مكوّن إنتاجي.
وتُعد الأبعاد جزءًا من الطريقة، وليست تفاصيل عرضية. يحدد المعيار ASTM A255-20 اختبار التبريد النهائي الكمي باستخدام عينة أسطوانية قطرها بوصة واحدة. أما ISO 642:2024 فيحدد قطعة اختبار قطرها 25 مم وطولها 100 مم على الأقل. ولا ينبغي خلط هذه التسميات والأبعاد بصورة عفوية عند مقارنة النتائج، لأن تغير الهندسة أو الإجراء يمكن أن يغير تدفق الحرارة، ومن ثم استجابة التحول. ولا يكتسب منحنى جوميني معناه إلا بالارتباط بالمعيار وظروف الاختبار التي أُنتج في ظلها.
كما أن القضيب ليس مكوّنًا مصغرًا ذا نمط تبريد بسيط من قبيل «السطح مقابل المركز». فالمكوّن الذي يُبرَّد سريعًا في الزيت أو الماء أو محلول البوليمر أو الغاز يطوّر مجالًا مكانيًا للتبريد تحكمه شكله وانتقال الحرارة عند أسطحه. أما عينة جوميني فتقدم بدلًا من ذلك تدرجًا مختبريًا قابلًا للتكرار. وهي تستعين باختبار واحد لأخذ عينات من درجات متعددة لشدة التبريد، لكنها لا تحاكي كل هندسات المكونات.
ويكتسب هذا التمييز أهمية لأن قابلية التصلد تمثل استجابة لتاريخ حراري محدد. ويعرّف ASTM A255-20 قابلية التصلد بأنها العمق الذي يتصلد إليه الفولاذ عند تبريده سريعًا. ويصف فصل ASM عن الفولاذ الكربوني والفولاذ منخفض السبائك الخاصية نفسها بأنها العامل الذي يحكم عمق الصلادة وتوزيعها الناتجين عن التبريد السريع (ASM International، 1990). ولا يذكر أي من التعريفين أن قابلية التصلد هي قيمة صلادة الفولاذ قبل التبريد السريع أو بعده.
تحول الأوستنيت أثناء التبريد السريع
يحوّل التسخين البنية الابتدائية إلى أوستنيت، شريطة أن تكون معالجة الأوستنة المختارة مناسبة للدرجة والحالة. ثم يزيل التبريد السريع الحرارة بسرعة كافية، أو ببطء كافٍ في موضع معين، بما يحدد التحولات التي يمكن أن تحدث أثناء تبرد الأوستنيت. والسؤال الحاسم ليس ببساطة مدى انخفاض درجة حرارة العينة، بل المدة التي يظل فيها الأوستنيت ضمن نطاقات حرارية يمكن أن تتشكل فيها نواتج التحول الانتشاري قبل أن تبلغ المادة ظروف التحول عند درجات الحرارة المنخفضة.
عند الطرف المبرَّد بالماء، قد يؤدي تاريخ التبريد إلى كبح التحولات التي كانت ستنتج الفريت أو البرليت أو المكونات البينيتية، مما يسمح بتحول نسبة أكبر من الأوستنيت إلى مارتنسيت عند مواصلة التبريد. وعلى مسافة أبعد من الطرف المبرَّد، يتيح المسار الحراري الأقل شدة للتحولات المتنافسة فرصة أكبر للبدء. وقد تحتوي البنية النهائية حينئذٍ على مزيج مختلف من نواتج التحول، ويمكن أن تنخفض صلادتها تبعًا لذلك. ويسجل المنحنى هذا التغير، لكنه لا يحدد بمفرده كل مكوّن ولا يعطي كسرًا حجميًا للأطوار.
وهذا التحفظ ضروري. فقراءة الصلادة لا يمكنها تحديد مخطط تحول كامل، كما لا يمكن قراءة منحنى جوميني بوصفه قائمة مباشرة بمعدلات التبريد ما لم تُحدَّد تلك المعدلات بصورة مستقلة للجهاز والظروف نفسيهما. فالمنحنى سجل غير مباشر: تقابل كل مسافة استجابة حرارية معينة في ذلك الاختبار، وتعكس الصلادة المقاسة البنية المجهرية الناتجة عن تلك الاستجابة.
ويتحكم التركيب في مدى سهولة تأخير التحولات أو السماح بها أثناء التبريد. ويؤثر الكربون بقوة في الصلادة التي يمكن أن يحققها المارتنسيت، بينما تستطيع عناصر السبائك تغيير سلوك التحول وزيادة العمق الذي ينتج فيه التبريد السريع بنية مارتنسيتية صلبة. كما أن حجم حبيبات الأوستنيت مهم أيضًا. ويحدد ASM تركيب الفولاذ وحجم حبيبات الأوستنيت بوصفهما عاملين أساسيين يؤثران في قابلية التصلد (ASM International، 1990). ويمكن لكبر حجم حبيبات الأوستنيت السابق أن يغير ظروف التنوي وحركية التحول، ولذلك قد تنتج عينتان من الدرجة الاسمية نفسها منحنيين مختلفين إذا اختلف تاريخهما الحراري أو بنيتهما الحبيبية.
ومن ثم يقيس الاختبار استجابة حالة مادية معينة، لا تسمية مجردة لدرجة فولاذية. فدرجة حرارة الأوستنة، وزمن التثبيت، والمعالجة السابقة، وحجم الحبيبات، وحالة السطح، وتفاصيل التبريد السريع، كلها تؤثر في ما يتحول إليه الأوستنيت. ولا ينبغي اعتبار نتيجة حالة واحدة دليلًا على أن كل معالجة حرارية لهذه التسمية ستنتج المنحنى نفسه.
سبب تغير الصلادة مع المسافة
تتغير الصلادة مع المسافة لأن المسافة تغير تاريخ التبريد، وتاريخ التبريد يغير البنية المجهرية الناتجة. وبالقرب من الطرف المبرَّد سريعًا، تفقد العينة الحرارة بأكبر شدة. أما على مسافة أبعد، فتبقى الحرارة في القضيب مدة أطول وتخرج في ظروف مختلفة. ولذلك يمكن أن تتراوح البنى الناتجة من مادة يغلب عليها المارتنسيت بالقرب من الطرف إلى خلطات تحتوي على نواتج تحول أكثر ليونة في المواضع التي بردت بحدة أقل. ويعتمد الانتقال الدقيق على الدرجة والحالة؛ وينبغي قياسه لا اختراعه انطلاقًا من مخطط عام.
| العامل | التأثير الرئيسي | تنبيه تفسيري |
|---|---|---|
| محتوى الكربون | يؤثر بقوة في الصلادة المارتنسيتية الممكن بلوغها | لا تضمن قابلية الصلادة الأعلى تقسية أعمق |
| الإضافات السبائكية | يمكن أن تؤخر تحولات الفريت أو البرليت أو البينيت | يتوقف التأثير على التركيب والحالة الكاملين |
| حجم حبيبات الأوستنيت | يغير تنوي التحول وحركيته | قد تزيد الحبيبات الخشنة قابلية التقسية، لكنها قد تقلل المتانة |
| حجم المقطع وهندسته | يغيران معدلات التبريد الموضعية في المكوّن | مسافة جوميني ليست موضعاً مباشراً داخل المكوّن |
يسهم محتوى الكربون في القيمة المقاسة، لكنه لا يفسر المنحنى بأكمله. إذ تعتمد صلادة المارتنسيت اعتمادًا كبيرًا على الكربون، ولذلك قد يُظهر فولاذان يختلفان في محتوى الكربون مستويين مختلفين من الصلادة حتى لو كانت استجابتهما للتقسية متشابهة من نواحٍ أخرى. وعلى العكس، يمكن لفولاذين متقاربين في محتوى الكربون أن يُظهرا صلادة مختلفة عند مسافة جوميني نفسها عندما يغير تكوين السبائك أو حجم الحبيبات أو النظافة المعدنية أو أسلوب الأوستنة سلوك التحول.
كما تعتمد القيمة المقاسة على طريقة قياس الصلادة وإعداد الاختبار. فقد يؤدي نزع الكربون من السطح، أو الخشونة، أو سوء المحاذاة، أو التباعد بين الانطباعات، أو مقياس القياس، أو العيوب الموضعية إلى تشويه النتيجة. ويُجرى الاختبار عادةً عند مسافات متتابعة من الطرف المبرَّد سريعًا، بعد إعداد سطح قياس مسطح طولي أو سطح آخر محدد، ثم تُرسم الصلادة مقابل المسافة. وتصف مؤسسة تعليم المواد هذا التفسير الأساسي: تُقاس الصلادة عند مسافات متزايدة من الطرف المبرَّد سريعًا لتحديد قابلية التصلد (2024).
وعليه، فإن الخط المرسوم ليس تصنيفًا مباشرًا لصلادة الفولاذ بأكمله، بل خريطة لاستجابة الصلادة تحت تدرج جوميني الحراري. وتشير قيمة مرتفعة نسبيًا بعيدًا عن الطرف المبرَّد سريعًا إلى أن الفولاذ احتفظ باستجابة للتقسية في ظل حالة تبريد أقل شدة من تلك التي تعرض لها الطرف. ويشير الانخفاض السريع إلى أن البنية المجهرية تصبح أكثر ليونة مع انخفاض شدة التبريد. وتتعلق هذه العبارات بشكل منحنى الاستجابة وموضعه، لا بترتيب عالمي يستند إلى قيمة صلادة منفردة ومعزولة.
ويمكن لمهندس المكونات استخدام المنحنى لمقارنة استجابة فولاذ للتبريد بظروف التبريد المتوقعة في جزء ما، ولكن بعد مراعاة حجم المقطع والهندسة ووسط التبريد وممارسات المعالجة الحرارية. ولا تثبت نتيجة جوميني أن المكوّن ستكون له صلادة مطابقة عند كل موضع مناظر. فهي تقدم دليلًا مضبوطًا على كيفية تحول الفولاذ مع انخفاض شدة التبريد. وهذا هو معنى المنحنى، ولهذا يجب إبقاء قابلية التصلد منفصلة عن الصلادة.
التركيب وحجم حبيبات الأوستنيت
قابلية التقسية ليست مرادفًا للصلادة. يعرّف ASTM A255-20 قابلية التقسية بأنها العمق الذي تتصلد إليه الفولاذ عند التبريد السريع، بينما يصفها دليل ASM بأنها الخاصية التي تتحكم في عمق وتوزيع الصلادة الناتجة عن التبريد السريع. قد يحقق فولاذ ما صلادة مرتفعة بالقرب من سطحه المبرَّد سريعًا، ثم يفقد الصلادة بسرعة باتجاه الداخل. وقد يُظهر فولاذ آخر صلادة سطحية مماثلة، مع احتفاظه بالـمارتنسيت، ومن ثم بالصلادة المفيدة، على مسافة أبعد من السطح المبرَّد سريعًا.
يتضح هذا الفرق في اختبار التبريد النهائي لجوميني. يحدد ASTM A255-20 عينة أسطوانية قطرها بوصة واحدة؛ بينما يحدد ISO 642:2024 قطعة اختبار قطرها 25 mm وطولها 100 mm على الأقل. ولا تُعد الأبعاد تفاصيل قابلة للتبادل عند مقارنة النتائج. تُسخّن العينة إلى حالة الأوستنة المحددة لها، وتُعلّق رأسيًا، ثم تُبرَّد سريعًا عند أحد طرفيها بواسطة نفاثة ماء. وتصف جامعة إلينوي قياسات الصلادة المأخوذة على مسافات متزايدة من ذلك الطرف المبرَّد سريعًا، بينما توضح جامعة كامبريدج أن الطرف المبرَّد بالماء والجزء المتبقي المبرَّد بالهواء ينشئان نطاقًا مستمرًا من معدلات التبريد على طول القضيب. ويُسمّى الرسم البياني للصلادة مقابل المسافة منحنى قابلية التقسية لجوميني.
يستجيب المنحنى للتركيب، والتاريخ الحراري السابق، وهندسة العينة، ومعالجة الأوستنة، ونمط التبريد المفروض. وهو ليس ثابتًا ماديًا واحدًا منفصلًا عن ظروف الاختبار. وتحدد ASM International تركيب الفولاذ وحجم حبيبات الأوستنيت باعتبارهما عاملين أساسيين يؤثران في قابلية التقسية. وتعمل هذه العوامل بآليات مختلفة، ولا ينبغي اختزالها في السؤال الواحد: «ما مدى صلادة الفولاذ؟»
دور تركيب الفولاذ
قابلية التقسية قدرة الفولاذ على تكوين الصلادة والاحتفاظ بها إلى عمق أكبر أثناء إخماد محدد؛ وهي تختلف عن الصلادة القصوى.
يؤثر التركيب في قابلية التقسية أساسًا من خلال تغيير درجات الحرارة والمعدلات التي يتحول عندها الأوستنيت أثناء التبريد. ويمكن لعناصر السبك مثل المنغنيز والكروم والنيكل والموليبدينوم أن تؤخر تحولات الأوستنيت إلى الفريت أو البرليت أو البينيت. ومع انتقال هذه التحولات إلى أزمنة أطول، يمكن لجزء أكبر من المقطع أن يتجنبها أثناء التبريد السريع، وأن يتشكل بدلًا منها على هيئة مارتنسيت. وتكون النتيجة منحنى صلادة أعمق، شريطة أن يسمح معدل التبريد ومحتوى الكربون في الفولاذ بتكوّن المارتنسيت.
يسهم الكربون في هذه الصورة، لكن يجب التمييز بين أدواره. فهو يسهم بقوة في الصلادة التي يمكن للمارتنسيت بلوغها. أما إضافات السبك، فعلى النقيض، فتكتسب أهمية خاصة في تغيير حركية التحول، ومن ثم في تغيير معدل التبريد اللازم لقمع نواتج التحول الانتشاري عبر المقطع. ويغير الكربون أيضًا سلوك التحول، لذلك فالفصل بين الدورين ليس مطلقًا؛ بل هو تمييز في موضع التركيز. والقول إن «زيادة السبك تعني فولاذًا أصلب» تبسيط مفرط. والأدق هو أن محتوى عناصر السبك يمكن أن يجعل تاريخ تبريد معين أكثر قدرة على إنتاج المارتنسيت في العمق، في حين يحدد الكربون إلى حد كبير الصلادة القابلة للتحقيق لذلك المارتنسيت، إلى جانب عوامل مثل المراجعة والبنية المجهرية.
لذلك يجب تحديد التركيب وفق الدرجة الدقيقة، والمواصفة، والتعيين المعمول به. فعلى سبيل المثال، يشير «4140» إلى تعيين لفولاذ سبائكي من الكروم والموليبدينوم، لكن النتيجة المبلّغ عنها لا تزال تتطلب مواصفة المنتج ذات الصلة، وحدود التركيب الكيميائي، والمعالجة الحرارية، وطريقة الاختبار. ولا يلغي اسم الدرجة نطاقات التركيب المسموح بها. وقد تشغل صهرتان ضمن التعيين نفسه موضعين مختلفين داخل تلك الحدود، كما يمكن للتغيرات الصغيرة في محتوى الكربون أو عناصر السبك أن تغير سلوك التحول. ويُعد «الفولاذ منخفض السبك» وصفًا مفيدًا لعائلة من الفولاذ، لكنه ليس تعريفًا كيميائيًا كافيًا لمقارنة منحنيي جوميني.
وينطبق التحذير نفسه على فولاذ الكربون ودرجات فولاذ التقسية السطحية. فقد يكون لفولاذ كربوني عادي وفولاذ من النيكل والكروم والموليبدينوم صلادة متشابهة عند الطرف المبرَّد سريعًا، لكن بمنحدرات مختلفة ومسافات مختلفة للاحتفاظ بالصلادة. وعلى العكس، قد ينتج تركيب عالي الكربون صلادة سطحية مرتفعة من دون أن يتصلد بعمق في مقطع كبير. ويقدم المنحنى الدليل على حالة التبريد المختبرة؛ أما الدرجة الاسمية وحدها فلا تقدم ذلك.
كما لا يمكن نقل نتيجة جوميني مباشرة إلى كل شكل من أشكال المكونات. فالقضيب الأسطواني واللوح والمطروقة المعقدة تفقد الحرارة بطرق مختلفة. ويغير حجم المقطع، وحالة السطح، وتحريك مادة التبريد، ووجود الزوايا، التاريخ المحلي للتبريد. ويمكن لتحليل قابلية التقسية وفق غروسمان وغيره من الأساليب الهندسية أن يربط استجابة المادة بشدة التبريد وهندسة المقطع، لكن منحنى جوميني بمفرده لا يحدد الصلادة عند كل موضع في جزء ذي شكل اعتباطي.
محتوى الكربون والصلادة المارتنسيتية القابلة للتحقيق
يتشكل المارتنسيت عندما يُبرَّد الأوستنيت بسرعة كافية لمنع التحول الانتشاري أو الحد منه، لكن صلادة ذلك المارتنسيت تعتمد بدرجة كبيرة على الكربون المنحل في الأوستنيت قبل التبريد السريع. ويؤدي ازدياد الكربون عمومًا إلى رفع الصلادة المارتنسيتية غير المراجعة القابلة للتحقيق ضمن نطاق الكربون المفيد، لأن الكربون يشوه شبكة المارتنسيت ويزيد مقاومة التشوه. وهذا تأثير في الصلادة، وليس مبررًا لاستخدام محتوى الكربون مقياسًا كاملًا لقابلية التقسية.
يمكن لفولاذ منخفض الكربون أن يتصلد عبر مقطع كامل في ظل تاريخ تبريد مناسب، ومع ذلك يُظهر صلادة قصوى أقل من فولاذ أعلى كربونًا. وقد يُظهر الفولاذ الأعلى كربونًا طرف جوميني شديد الصلادة، لكنه يشهد انخفاضًا حادًا في الصلادة مع المسافة إذا لم يؤخر تركيبه تكوّن البرليت أو الفريت أو البينيت بدرجة كافية. وقد يُظهر الفولاذ السبائكي منخفض الكربون حدًا أعلى للصلادة أقل، لكنه يحتفظ بهذه الصلادة على مسافة أبعد من الطرف المبرَّد سريعًا. وهذه نتائج مختلفة: الصلادة المارتنسيتية القابلة للتحقيق في مقابل عمق التقسية.
ويؤثر الكربون أيضًا في كمية الأوستنيت واستقراره أثناء الأوستنة. فإذا لم يَنحلّ الكربون بدرجة كافية، اختلف تركيب الأوستنيت عن التركيب الاسمي للكتلة؛ وإذا حدث انحلال مفرط، فقد يتبعه نمو للحبيبات وتغيرات أخرى. وبالتالي يعكس المنحنى المقاس درجة حرارة الأوستنة المختارة وممارسة الإبقاء عندها، وليس الكيمياء وحدها. وبعد التبريد السريع، تغيّر المراجعة الصلادةَ بدرجة إضافية، لذلك لا ينبغي مقارنة منحنى صلادة بعد المراجعة بمنحنى جوميني في حالة التبريد السريع كما لو أن كليهما يمثل الحالة نفسها.
ومن ثم فإن رقم الصلادة عند الطرف المبرَّد بالماء غير كافٍ بوصفه دليلًا. فقد يشير إلى الصلادة المتاحة من تركيب المارتنسيت المحلي، لكنه لا يبين مدى سرعة انخفاض الصلادة، أو الموضع الذي تبدأ فيه البنى المجهرية المختلطة، أو مقدار الجزء الذي يمكن أن يتصلد من مقطع أكبر. والمنحنى المعتمد على المسافة هو القياس ذي الصلة.
حجم حبيبات الأوستنيت بوصفه عاملًا مؤثرًا في قابلية التقسية
يؤثر حجم حبيبات الأوستنيت السابق في قابلية التقسية، لأن نواتج التحول مثل الفريت والبرليت تتنوى عادةً عند حدود حبيبات الأوستنيت. وتوفر حبيبات الأوستنيت الخشنة مساحة أقل لحدود الحبيبات لكل وحدة حجم، مما يقلل عدد مواقع التنوي المحتملة ويميل إلى تأخير التحول الانتشاري أثناء التبريد. وقد يسمح هذا التأخير بتكوّن المارتنسيت عند معدل تبريد أقل، ولذلك يمكن لحجم حبيبات الأوستنيت السابق الأكبر أن يزيد قابلية التقسية المقاسة.
لكن هذا التأثير ليس تحسينًا بلا ثمن. فقد يقلل نمو الحبيبات من المتانة ويغير السلوك الأبعادي، وقد يكون حجم الحبيبات المفرط غير مقبول حتى عندما يزيد عمق التقسية الظاهري. وعادةً ما تعزز الحبيبات الدقيقة حدوث التحول الانتشاري في وقت أبكر، لكنها قد توفر متانة أفضل وأداءً ميكانيكيًا أكثر استقرارًا. ويعتمد الاختيار المفيد على المكوّن والمعالجة الحرارية والخواص المطلوبة، لا على تعظيم مسافة جوميني واحدة.
ويساعد حجم الحبيبات أيضًا في تفسير سبب عدم إمكانية مقارنة المنحنيات من دون معرفة تاريخ معالجتها الحرارية السابق. فقد تعطي عينتان مقطوعتان من المواصفة نفسها نتائج مختلفة إذا كانت إحداهما قد عُولجت بالتطبيع، أو أُبقيت الأخرى مدة أطول عند درجة حرارة أوستنة أعلى، أو أدت ممارسة التسخين والتبريد إلى أحجام مختلفة لحبيبات الأوستنيت السابق. ويمكن للكربيدات، والجسيمات الغنية بعناصر السبك غير المنحلة، والانفصال الكيميائي، أن تؤثر بدرجة إضافية في تركيب الأوستنيت المتاح أثناء التبريد السريع. لذلك ينبغي أن يحدد تقرير الاختبار درجة حرارة الأوستنة، وزمن الإبقاء، وحالة العينة، وإجراء القياس، إلى جانب التركيب الكيميائي.
يكون منحنى جوميني ذا معنى عندما تكون هذه المتغيرات مضبوطة. فالتركيب يحدد، ضمن أمور أخرى، كيفية استجابة حركية التحول للتبريد؛ ويساعد الكربون في تحديد صلادة المارتنسيت المتشكل؛ بينما يغير حجم حبيبات الأوستنيت سهولة بدء التحولات المنافسة. وتفسر هذه العوامل مجتمعةً سبب كون قابلية التقسية استجابة مقاسة، لا مجرد تسمية للصلادة. وعندما تكون الدرجة، وحجم الحبيبات، والمعالجة السابقة، وأبعاد العينة، ومواصفة الاختبار محددة بوضوح، يمكن للمنحنى أن يدعم مقارنة قابلة للدفاع عنها. أما من دونها، فإن قيمة صلادة أو منحنى غير موسوم يدعو إلى الالتباس نفسه الذي يهدف الاختبار إلى منعه.
الفولاذ الكربوني، والفولاذ منخفض السبيكة، ومقارنات الدرجات
استجابة الفولاذ الكربوني للتقسية بالتبريد
لا يمتلك الفولاذ الكربوني استجابة واحدة ثابتة لقابلية التصلد. فسلوكه يعتمد على محتوى الكربون، وحجم حبيبات الأوستينيت السابقة، وحجم المقطع، وممارسات الأوستنة، وشدة التبريد. يؤثر محتوى الكربون بقوة في الصلادة التي يمكن أن يبلغها المارتنسيت، لكن هذه الحقيقة وحدها لا تحدد مدى تصلد فولاذ معين بدءًا من سطح مقسّى بالتبريد. فقد تطور عينة صغيرة صلادة سطحية عالية، بينما يحتفظ مقطع أكبر بالفيريت أو البرليت أو البينيت باتجاه مركزه، لأن الجزء الداخلي يبرد ببطء أكبر.
ويمثل هذا التمييز محورًا أساسيًا في فصل ASM المعنون قابلية تصلد الفولاذ الكربوني والفولاذ منخفض السبيكة، والمنشور عام 1990. ويعرّف الفصل قابلية التصلد بأنها الخاصية التي تتحكم في عمق الصلادة وتوزيعها الناتجين عن التبريد، وليس الصلادة القصوى المقاسة في موضع واحد. ويستخدم ASTM A255-20 صياغة وثيقة الصلة، إذ يعرّف قابلية التصلد بأنها «العمق الذي يتصلب إليه الفولاذ عند تبريده» (ASTM International، 2020). ولذلك فإن الصلادة قيمة مقاسة عند نقطة محددة، في حين تصف قابلية التصلد نمط الاستجابة عبر المادة.
في الفولاذ الكربوني غير السبائكي، تؤدي زيادة الكربون عمومًا إلى رفع الصلادة الممكن بلوغها في المناطق المارتنسيتية بالكامل، مع مراعاة البنية المجهرية للفولاذ والمعالجة الحرارية. ولا يترتب على ذلك أن كل درجة ذات محتوى كربوني أعلى ستنتج منطقة متصلدة أعمق أو أكثر تجانسًا تحت كل ظروف التبريد. كما يؤثر الكربون في سلوك تحولات الأوستينيت، في حين قد تغيّر المنغنيز والعناصر المتبقية الاستجابة حتى عندما توصف الدرجة على نحو عام بأنها «فولاذ كربوني». ولذلك فإن نطاق التركيب الكيميائي الفعلي مهم.
ويجعل اختبار التقسية الطرفية لجوميني هذه الاستجابة المكانية مرئية. وكما يصفه مختبر تكنولوجيا المواد والابتكار في جامعة إلينوي، تُسخّن عينة أسطوانية إلى درجة الأوستنة المحددة لها، ثم يُبرّد أحد طرفيها بنفاثة ماء (جامعة إلينوي، 2024). بعد ذلك تُقاس الصلادة على مسافات متزايدة من الطرف المبرّد. والمنحنى الناتج الذي يربط الصلادة بالمسافة هو منحنى جوميني.
يوجد هذا المنحنى لأن العينة لا تبرد بمعدل موحد في جميع أجزائها. ويوضح المصدر التعليمي لتحولات المواد في جامعة كامبريدج أن تبريد أحد الطرفين بالماء وتبريد بقية الجزء بالهواء ينتجان نطاقًا مستمرًا من معدلات التبريد على طول القضيب (جامعة كامبريدج، 2012). وبالقرب من النفاثة يتعرض الأوستينيت لأشد تبريد، بينما ينخفض معدل التبريد كلما زادت المسافة. ويكون للفولاذ الكربوني الذي تنخفض صلادته بسرعة مع المسافة استجابة مختلفة من حيث قابلية التصلد عن فولاذ يحافظ على صلادة مماثلة لمسافة أبعد على طول العينة، حتى إذا أظهرت العينتان الصلادة نفسها عند الطرف المبرّد.
ويجب أن تبقى هندسة الاختبار وإجراءاته مرتبطين بالنتيجة. إذ يحدد ASTM A255-20 عينة أسطوانية قطرها بوصة واحدة لاختبار التقسية الطرفية الكمي. ويحدد ISO 642:2024 قطعة اختبار قطرها 25 مم وطولها 100 مم على الأقل لاختبار التقسية الطرفية للفولاذ. وهذه الأبعاد متقاربة، لكن لا ينبغي معاملتها ضمنيًا على أنها مواصفات قابلة للاستبدال. فدرجة الأوستنة، وزمن المكوث، وجو الفرن، وزمن النقل، ودرجة حرارة الماء، وحالة النفاثة، ومقياس الصلادة، وتباعد القياسات، وإعداد السطح، كلها عوامل قد تؤثر في المنحنى المبلّغ عنه.
إضافات السبائك منخفضة التركيز والاستجابة للتصلد عبر المقطع
تغيّر إضافات السبائك منخفضة التركيز قابلية التصلد أساسًا من خلال تأخير التحولات التي تنافس تكوّن المارتنسيت أثناء التبريد. ويمكن للمنغنيز والكروم والموليبدينوم والنيكل أن تغيّر درجة الحرارة وتوقيت تكوّن الفيريت والبرليت والبينيت. ومع تأجيل هذه التحولات، قد يظل الجزء الداخلي الذي يبرد ببطء قادرًا على بلوغ نطاق تكوّن المارتنسيت. وهذا هو الأساس الفلزي للاستجابة الأعلى للتصلد عبر المقطع في كثير من أنواع الفولاذ السبائكي.
ولا تتمثل المسألة في قاعدة بسيطة من نوع «كلما زادت السبيكة زادت الصلادة». فقد تؤثر عناصر السبيك في قابلية التصلد، وتكوّن الكربيدات، والاستجابة للمراجعة، والأوستينيت المحتجز، وصلادة البنية المجهرية النهائية من خلال آليات مختلفة. فعلى سبيل المثال، قد يشارك الكروم والموليبدينوم في تجمعات الكربيدات ويؤثرا في حركية التحولات؛ بينما يغير النيكل سلوك التحول من دون أن يتصرف بالطريقة نفسها تمامًا التي يتصرف بها عنصر قوي مكوّن للكربيدات. ويمكن للمنغنيز أن يزيد قابلية التصلد، لكن يجب النظر إلى تأثيره بالاقتران مع الكربون، والتحكم في الكبريت، والمعالجة السابقة، وبقية التركيب. وقد يكون للإضافات الصغيرة من البورون تأثير كبير في قابلية التصلد عندما تكون موجودة في الحالة الفلزية الصحيحة، إلا أن النتيجة تعتمد على الكربون والنيتروجين وممارسات استخدام التيتانيوم أو الألومنيوم وتاريخ المعالجة.
وتحدد ASM تركيب الفولاذ وحجم حبيبات الأوستينيت بوصفهما عاملين أساسيين يؤثران في قابلية التصلد (ASM International، 1990). وتكمن أهمية حجم الحبيبات في أن حبيبات الأوستينيت السابقة الأكبر توفر مساحة أقل لحدود الحبيبات اللازمة لبدء تنوي بعض نواتج التحول الانتشاري. غير أن نمو الحبيبات ليس تحسينًا بلا مقابل؛ إذ قد يضر بالمتانة والسلوك الأبعادي. لذلك قد تظل المقارنة القائمة على منحنى مقاس فقط غير مكتملة إذا اختلفت المعالجة الحرارية المقصودة.
ويحتاج مصطلح «التصلد عبر المقطع» إلى القدر نفسه من الدقة. فهو لا يعني أن كل مقطع عرضي لجزء فولاذي سيصبح مارتنسيتياً بصورة متجانسة. إذ يقدم منحنى جوميني استجابة معيارية لتدرج من معدلات التبريد، وليس تنبؤًا مباشرًا لكل قطر أو هندسة أو حالة تحريك أو مادة تبريد. وقد تستخدم الأساليب الهندسية بيانات جوميني مع علاقات حجم المقطع والتبريد، لكن النتيجة المتنبأ بها تظل مرتبطة بالافتراضات التي تقوم عليها تلك الأساليب. فالقضيب المبرّد بالماء، والترس المبرّد بالزيت، واللوح المبرّد بالبوليمر، لا تشترك في تاريخ تبريد عالمي واحد.
كما أن ارتفاع قيمة الصلادة عند طرف جوميني لا يثبت التصلد العميق. فالطرف معرض لأشد تبريد، وقد يتكوّن فيه المارتنسيت حتى في فولاذ تنخفض صلادته بسرعة على مسافة قصيرة من الطرف. وعلى العكس، قد تعكس الصلادة المقاسة الأقل محتوى الكربون أو المراجعة أو الأوستينيت المحتجز أو مزيجًا من الأطوار، وليس ضعف قابلية التصلد وحده. ولذلك يجب تفسير القياس في ضوء المعالجة الحرارية والبنية المجهرية.
لماذا لا تغني تسميات الدرجات عن بيانات الاختبار
تحدد التسمية مواصفة أو تركيبًا اسميًا أو نطاقًا كيميائيًا، لكنها لا تقدم منحنى جوميني مقاسًا. وتُعد مقارنة «الفولاذ الكربوني» بـ«الفولاذ منخفض السبيكة» واسعة جدًا بحيث لا تدعم ادعاءً بشأن قابلية التصلد. وحتى المقارنات بين الدرجات المسماة تتطلب التسمية الفعلية كما هي محددة بدقة، والمواصفة المنطبقة عليها، وتركيب الصهرة أو المنتج، وحالة مادة الاختبار.
وينبغي أن تحدد المقارنة القابلة للدفاع عنها خمسة عناصر على الأقل: تسمية الفولاذ والمواصفة الحاكمة؛ ونطاق التركيب الكيميائي المقاس، بما في ذلك عناصر السبيك والعناصر المتبقية ذات الصلة؛ ودرجة الأوستنة ومعالجة المكوث؛ ومعدات التبريد ووسطه؛ وطريقة القياس ومقياس الصلادة. كما ينبغي أن تذكر ما إذا كانت النتيجة مستمدة من ASTM A255 أو ISO 642 أو إجراء محدد آخر أو اختبار خاص بالمصنع. ولا ينبغي عرض منحنى مستخرج من عينة ASTM قطرها بوصة واحدة كما لو كان تلقائيًا نتيجة وفق ISO 642، رغم تشابه الأبعاد الاسمية لقطعة الاختبار.
ويحد التباين الإنتاجي أيضًا مما يمكن للتسمية أن تثبته. فقد تختلف صهرتان تباعان تحت التسمية نفسها ضمن نطاق التركيب الكيميائي المسموح به. كما يمكن للاختلافات في حجم الحبيبات، ومقدار الاختزال بالتطريق، وتاريخ التطبيع، وإزالة الكربون، وممارسة الأوستنة أن تغير الاستجابة المقاسة. ولذلك يوفر التركيب الاسمي المنشور سياقًا، لا إثباتًا لمنحنى قابلية تصلد محدد.
وتصف مؤسسة تعليم المواد طريقة جوميني بأنها قياس الصلادة على مسافات متزايدة من طرف مبرّد لتحديد قابلية تصلد الفولاذ (مؤسسة تعليم المواد، 2024). وتلخص هذه الصياغة الحد الصحيح للاختبار: فهو يقيس استجابة للصلادة ناتجة عن تدرج تبريد محدد. ولا يحول اسم الدرجة إلى تصنيف عالمي للأداء، ولا يغني عن التحقق الخاص بالمقطع عندما تختلف ظروف التبريد أو الهندسة.
ولذلك تسأل المقارنة السليمة بين الدرجات: «ما الاستجابة التي قيسَت، وتحت أي ظروف؟» ولا تقتصر على السؤال عن التسمية التي يُفترض أنها أكثر صلادة. فالسؤال الأول وحده يتناول قابلية التصلد.
قراءة منحنيات جوميني ومقارنتها
منحنى جوميني هو رسم بياني للصلادة المقاسة مقابل المسافة من الطرف المروي لعينة فولاذية. يبدأ المحور الأفقي عادةً عند الطرف المبرَّد بالماء ويمتد باتجاه الطرف المبرَّد بالهواء؛ أما المحور الرأسي فيعرض الصلادة وفق مقياس محدد، مثل روكويل C (HRC)، أو روكويل B (HRB)، أو صلادة فيكرز (HV). ينبغي قراءة المنحنى باعتباره سجلًا لاستجابة الفولاذ لنطاق مضبوط من ظروف التبريد، لا باعتباره قيمة صلادة واحدة.
يعرّف ASTM A255-20 قابلية التصلد بأنها العمق الذي يتصلد إليه الفولاذ عند التبريد السريع، ويحدد اختبار التبريد الطرفي الكمي باستخدام عينة أسطوانية قطرها بوصة واحدة. ويحدد ISO 642:2024 قطعة اختبار قطرها 25 مم وطولها لا يقل عن 100 مم. وهذه الأبعاد متقاربة، إلا أنه لا يجوز افتراض أن المعيارين قابلان للتبادل. فالوثيقة المعمول بها هي التي تتحكم في الاختبار.
ارتفاع المنحنى بالقرب من الطرف المروي
يُظهر الجزء الأيسر من المنحنى، أي الجزء القريب من الطرف المروي، الصلادة الناتجة في ظل أشد ظروف التبريد قسوة في الاختبار. وتشير القيمة المرتفعة في هذه المنطقة إلى أن المادة المختبرة كوّنت ناتج تحول صلبًا بالقرب من السطح في ظل ممارسة الأوستنة والتبريد بالماء المعينة. لكنها لا تثبت، بمفردها، ارتفاع قابلية التصلد.
وتكتسب هذه التفرقة أهمية لأن محتوى الكربون يؤثر تأثيرًا قويًا في صلادة المارتنسيت، في حين تعتمد قابلية التصلد أيضًا على مدى سهولة تثبيط التحولات مثل البرليت أو البينايت أثناء التبريد. فقد يصل فولاذان إلى صلادة متشابهة بالقرب من الطرف المروي، ثم يتباعدان بدرجة كبيرة على مسافة أبعد على طول العينة. أما الفولاذ الذي تنخفض صلادته ببطء، فقد احتفظ ببنية مجهرية صلبة في ظل تبريد أبطأ، ولذلك يُظهر عمق تصلد أكبر في هذا الاختبار.
وقد تتأثر قيمة الطرف المروي أيضًا بظروف لا تمثل ببساطة خاصية للدرجة. فدرجة حرارة الأوستنة وزمن التثبيت يؤثران في حالة الأوستنيت. ويُعد حجم حبيبات الأوستنيت عاملًا أساسيًا يؤثر في قابلية التصلد، كما أفادت ASM International في تناولها لصلادة الفولاذ وقابلية تصلده عام 1990، كما أن النمو المفرط للحبيبات قد يغير شكل المنحنى. ويمكن لنزع الكربون السطحي، أو الأكسدة، أو أضرار التجليخ، أو عدم المحاذاة الصحيحة لنفاثة الماء، أو وضع انطباع الصلادة قريبًا جدًا من الحافة، أن يشوّه القراءات الأولى.
ولهذا السبب، لا ينبغي وصف المنحنى الذي يبدأ بقيمة أعلى تلقائيًا بأنه «أكثر قابلية للتصلد». فقد تكون له صلادة أكبر بعد التبريد السريع عند الطرف، أو قابلية تصلد أكبر، أو كلاهما. ويقدم باقي المظهر البياني الأدلة اللازمة للفصل بين هذه التأثيرات.
ومع ذلك، يمكن أن يكون ارتفاع المنحنى مفيدًا عندما يتعلق السؤال بالاستجابة الموضعية للصلادة. فعلى سبيل المثال، قد يفرض أحد المواصفات حدًا أدنى للصلادة عند مسافة جوميني محددة. وهذا الشرط معيار قبول، وليس تعريفًا عامًا لمعنى المنحنى. ويجب أن يستند تحديد اجتياز القيمة المقاسة إلى مواصفة المادة أو المنتج المعمول بها.
شكل المنحنى والاحتفاظ بالصلادة مع المسافة
السمة المركزية لمنحنى جوميني هي معدل فقدان الصلادة مع زيادة المسافة. ويصف الإجراء الذي يورده مختبر تكنولوجيا المواد والابتكار في جامعة إلينوي تسخين عينة أسطوانية إلى درجة حرارة الأوستنة، وتبريد أحد طرفيها بنفاثة ماء، وقياس الصلادة عند مسافات متزايدة، ثم رسم النتائج. وتوضح جامعة كامبريدج سبب إنتاج ذلك لمظهر بياني: إذ يبرد الطرف المروي بسرعة، بينما تبرد المواضع الأبعد تدريجيًا بمعدل أبطأ في الهواء.
ويعني الانحدار الهابط الحاد فقدان الصلادة خلال مسافة قصيرة. ويستجيب ذلك الفولاذ بقوة للتغير من التبريد السريع إلى التبريد الأبطأ. أما المنحنى الأكثر تسطحًا فيعني الاحتفاظ بالصلادة لمسافة أبعد من الطرف المروي. ومن الناحية الفلزية العملية، تشير الاستجابة الأخيرة إلى أن عمقًا أكبر من العينة يمكن أن يتحول إلى بنية صلبة في ظل تبريد أقل شدة من التبريد الموجود عند الطرف.
ولا يلزم أن يكون المنحنى خطًا مستقيمًا. فقد يهبط بشدة بالقرب من الطرف، ثم يتسطح عبر منطقة وسطى، أو يُظهر تغيرًا في الانحدار مرتبطًا بحدوث تحولات عند معدلات تبريد مختلفة. وينبغي قراءة منصة قصيرة تتبعها حالة انخفاض ثم تسطح ثانٍ باعتبارها سلسلة من الاستجابات، لا اختزالها في رقم واحد يمثل «متوسط قابلية التصلد». ويعكس الشكل التركيب، وحجم حبيبات الأوستنيت، والبنية المجهرية السابقة، والتاريخ الحراري المستخدم في الاختبار. ويصف فصل ASM لعام 1990 عن الفولاذ الكربوني والفولاذ منخفض السبيكة قابلية التصلد بأنها العامل الذي يتحكم في عمق وتوزيع الصلادة الناتجة عن التبريد السريع، ولذلك فإن المظهر البياني بأكمله مهم.
ويكون الفولاذ الذي يظل منحناه أعلى عند مسافة معينة قد احتفظ بصلادة أكبر في ظل شرط الاختبار المذكور. لكن ذلك لا يثبت أن كل جزء من مكوّن إنتاجي حقيقي سيملك تلك الصلادة. فالمكوّن الحقيقي له هندسة وكتلة وحالة سطح ومسار تبريد مختلفة. ويتطلب تحويل نتيجة جوميني إلى استجابة متوقعة للمكوّن نموذج تبريد محددًا أو طريقة مثل تحليل غروسمان؛ إذ لا تستطيع المقارنة البصرية وحدها توفير هذا التحويل.
كما أن ارتفاع المنحنى لا يجعل الدرجة مفضلة على نحو شامل. فقد يتطلب التصميم مجموعة محددة من الصلادة والمتانة والتحكم في التشوه وقابلية اللحام والاستجابة للمراجعة. ويعالج اختبار جوميني استجابة واحدة لتاريخ تبريد سريع محدد. ولا يحل محل الاختبارات الميكانيكية أو المواصفة التي تحكم الجزء النهائي.
وعند مقارنة المنحنيات، تجب مقارنة المسافات المتناظرة ومقاييس الصلادة المتناظرة. فلا يمكن ترتيب منحنى مرسوم بوحدة HRC عدديًا مقابل منحنى مرسوم بوحدة HV من دون طريقة تحويل مناسبة ومعلنة. فتحويلات الصلادة ليست هويات فيزيائية دقيقة، ولا سيما عند اختلاف البنى المجهرية. كما أن أسلوب عرض النتائج المرسومة مهم أيضًا: فقد تعرض النقاط الموصولة بخطوط مستقيمة، والمنحنى الملائم، والجدول المستوفى، القياسات نفسها بطرق مختلفة.
التشتت وقابلية التكرار وظروف المقارنة
تتضمن بيانات جوميني الحقيقية قدرًا من التشتت. وينشأ بعض التباين من قياس الصلادة، إلا أن فروقًا أكبر قد تنتج عن إعداد العينة والممارسة الحرارية. فيجب أن تتلقى السطح الطرفية نفاثة الماء المقصودة، وأن تكون العينة متمركزة بصورة صحيحة، وأن يُجهز مسار الصلادة من دون ترك مادة منزوعة الكربون أو سطح خشن. كما يجب توزيع القياسات والإبلاغ عنها وفقًا للإجراء الحاكم.
ولا ينبغي التعامل مع نقطة شاذة واحدة باعتبارها اكتشافًا فلزيًا. بل يجب أولًا التحقق مما إذا كانت النقطة تقع خارج قابلية التكرار المتوقعة للقياس، وما إذا كانت المسافة بين الانطباعات كافية، وما إذا كان سطح العينة أو مقياس الصلادة صحيحًا. وتحمل الاختبارات المتكررة التي تُظهر التغير نفسه في شكل المنحنى وزنًا أكبر من قراءة واحدة مرتفعة أو منخفضة معزولة.
وتتطلب المقارنة ذات المعنى أكثر من اختبار عينات تحمل التعيين الاسمي نفسه للدرجة. فينبغي استخدام المعيار نفسه، وأبعاد العينة نفسها، وإعداد السطح نفسه، ودرجة حرارة الأوستنة نفسها، وممارسة التثبيت نفسها، وزمن النقل نفسه، وترتيب التبريد السريع نفسه، ومقياس الصلادة نفسه، ومواضع القياس نفسها، وأسلوب الإبلاغ نفسه. ويحدد ASTM A255-20 عينة قطرها بوصة واحدة، في حين يحدد ISO 642:2024 قطرًا قدره 25 مم وطولًا أدنى قدره 100 مم؛ ولذلك ينبغي وسم النتائج الناتجة وفق هذين المعيارين وفقًا لذلك، بدل دمجها بصمت.
كما يجب مراعاة الحالة السابقة للفولاذ. فالتركيب مهم، وكذلك حجم حبيبات الأوستنيت المتكون أثناء التسخين. ولا يجوز افتراض أن منحنى مختبريًا ناتجًا عن معالجة حرارية واحدة يمثل كل صهرات الدرجة نفسها إذا اختلفت ممارسة الأوستنة. وهذا أحد أسباب ضرورة إرفاق المنحنى بظروف الاختبار أينما أُعيد إنتاجه.
وأخيرًا، يجب الفصل بين التفسير والامتثال. فقد تُظهر قراءة المنحنى أن الصلادة تنخفض بسرعة، أو أن الصلادة تُحتفظ بها لمسافة أبعد من الطرف المروي، أو أن الاختبارات المتكررة متشتتة. لكن المواصفة المعمول بها وحدها هي التي يمكنها تحديد النطاق المسموح، والقيمة الدنيا، ومتطلبات أخذ العينات، وقرار القبول. ومنحنى جوميني دليل على قابلية التصلد في ظل ظروف محددة، وليس توصية مستقلة بشأن المنتج، أو ترتيبًا للدرجات، أو بديلًا عن متطلبات القبول المرتبطة بالمادة.
اختبارات جوميني وغروسمان وقابلية التصلد بالهواء
قابلية التصلد ليست الخاصية نفسها التي تعبّر عنها الصلادة. يعرّف المعيار ASTM A255-20 قابلية التصلد بأنها «العمق الذي يتصلّب إليه الفولاذ عند إخماده»، في حين أن الصلادة هي المقاومة المقاسة في موضع محدد وباستخدام طريقة اختبار محددة. قد يُظهر فولاذ ما صلادة سطحية عالية، لكنه لا يتصلّب إلا لمسافة قصيرة تحت السطح. وقد يبلغ فولاذ آخر صلادة سطحية مماثلة ويحافظ على تلك الصلادة لمسافة أكبر بكثير داخل المقطع.
| الطريقة | التاريخ الحراري | الاستخدام الأساسي | ما لا توفره الطريقة |
|---|---|---|---|
| إخماد طرف جوميني | طرف مُخمَد بالماء؛ ويبرد الجزء المتبقي في الهواء | الاستجابة المتمثلة في الصلادة مقابل المسافة | مخطط الصلادة الدقيق لكل مكوّن |
| تحليل غروسمان | شدة إخماد محددة مقترنة بحجم المقطع | ربط استجابة المادة بالهندسة وشدة الإخماد | قياس مباشر للصلادة على طول قضيب اختبار |
| اختبار قابلية التقسية بالهواء | حالة تبريد بالهواء محددة | تقييم الاستجابة في ظل التبريد بالهواء | بديل عن منحنى إخماد الطرف بالماء |
يتعامل دليل ASM مع اختبارات جوميني وغروسمان وقابلية التصلد بالهواء بوصفها طرائق مترابطة لفحص هذه الاستجابة، وليس بوصفها اختبارات قابلة للاستبدال فيما بينها. إذ يفرض كل اختبار تاريخًا حراريًا مختلفًا. ينشئ اختبار جوميني نطاقًا مضبوطًا من معدلات التبريد على طول عينة واحدة؛ ويربط تحليل غروسمان بين استجابة الفولاذ وشدة الإخماد وحجم المكوّن؛ أما اختبار قابلية التصلد بالهواء فيبحث فيما يحدث عندما يكون وسط التبريد المحدد هو الهواء. ولا يجوز استبدال نتيجة إحدى الطرائق بنتيجة طريقة أخرى من دون تحويل أو نموذج محدد.
طريقة الإخماد الطرفي لجوميني
يُعد اختبار الإخماد الطرفي لجوميني طريقة معيارية للحصول على منحنى قابلية التصلد من عينة أسطوانية واحدة. يحدد ASTM A255-20 عينة أسطوانية بقطر بوصة واحدة لاختبار الإخماد الطرفي الكمي. ويحدد ISO 642:2024 قطعة اختبار فولاذية قطرها 25 مم وطولها 100 مم على الأقل. وهذه الأبعاد متقاربة من الناحية العملية، إلا أن المعيارين يظلان وثيقتين منفصلتين، ولكل منهما متطلباته الخاصة المتعلقة بتحضير العينة والتسخين والإخماد وقياس الصلادة وإعداد التقارير.
التسلسل الأساسي مباشر. تُسخّن عينة مشغّلة آليًا إلى درجة حرارة الأوستنة المحددة، وتُحفظ عندها مدة كافية لتحقيق الحالة الحرارية المقررة، ثم تُنقل إلى جهاز التثبيت. وتضرب نفاثة ماء أحد طرفيها. يصف مختبر تكنولوجيا وابتكار المواد في جامعة إلينوي هذا التسلسل الخاص بالتسخين والإخماد بالماء من طرف واحد في إجراء جوميني لعام 2024. وبعد التبريد، يُجهّز عادةً سطح مستوٍ على امتداد العينة، ثم تُؤخذ قراءات الصلادة على مسافات متزايدة من الطرف المُخمَد.
تمنح الفيزياء هذا الاختبار قيمته. يتعرض الطرف المُخمَد لأشد تبريد، بينما تتلقى المواضع الأبعد تبريدًا أقل سرعة تدريجيًا، لأنها تُبرَّد بصورة غير مباشرة وبفعل الهواء جزئيًا. وتوضح جامعة كامبريدج أن هذا الترتيب ينتج نطاقًا مستمرًا من معدلات التبريد على طول القضيب. ولذلك يبيّن رسم الصلادة مقابل المسافة كيف تتغير استجابة الفولاذ المقاسة للصلادة مع انخفاض معدل التبريد.
بالقرب من الطرف المُخمَد، تعتمد الصلادة بدرجة كبيرة على محتوى الكربون وعلى ما إذا كان الأوستنيت يتحول إلى مارتنسيت بدلًا من نواتج أكثر ليونة مثل البرليت أو البينايت. وعلى مسافة أبعد من الطرف، تصبح عناصر السبك وحجم حبيبات الأوستنيت مهمين، لأنهما يؤخران التحولات الانتشارية أثناء التبريد الأبطأ. وقد حددت ASM International تركيب الفولاذ وحجم حبيبات الأوستنيت بوصفهما عاملين أساسيين يؤثران في قابلية التصلد، وذلك في معالجتها للصلادة وقابلية التصلد عام 1990.
المنحنى هو النتيجة، وليس رقم صلادة واحدًا. ويمكن لشكل المنحنى أن يشير إلى مدى محافظة الفولاذ على استجابة صلادة معينة، لكنه لا يحدد مباشرةً توزيع الصلادة في كل مكوّن حقيقي. فالقضيب أو الترس أو اللوح أو المطروقة لها أقطارها وهندستها وحالة سطحها وتاريخ أوستنتتها ومسار تبريدها الخاص. كما أن عينة جوميني لها تدرج حراري خاص أحادي البعد لا يتكرر في كل موضع من جزء سميك.
لا يمكن لمنحنى جوميني، بمفرده، أن يثبت أن مكوّنًا ما سيتصلّب بالكامل حتى مركزه في الزيت أو الماء أو البوليمر أو الهواء. كما لا يمكن لقيمة صلادة مأخوذة من الطرف المُخمَد أن تصف قابلية التصلد الكاملة للفولاذ. ويجب تفسير المنحنى مع أخذ حجم المقطع المقصود وتاريخ الإخماد في الحسبان.
تحليل القطر الحرج لغروسمان
يعالج تحليل غروسمان سؤالًا هندسيًا مختلفًا: كيف تتضافر استجابة تحوّل الفولاذ وحجم المقطع وشدة الإخماد لتحديد عمق التصلد؟ ويفصل التحليل بين فكرتين يكثر الخلط بينهما. فللفولاذ استجابة تصلد جوهرية، في حين يتحكم سائل الإخماد وهندسة المكوّن في سرعة إزالة الحرارة.
معامل شدة الإخماد H لغروسمان معامل يُستخدم لتمثيل شدة الإخماد، ويربط انتقال الحرارة السطحي بحجم المقطع واستجابة الفولاذ للتقسية.
تستخدم الطريقة شدة الإخماد، التي يُعبَّر عنها عادةً بعامل لغروسمان، لوصف فعالية انتقال الحرارة عند السطح. ويستخلص الإخماد الأشد الحرارة بسرعة أكبر من الإخماد الأقل شدة، مع أن النتيجة الفعلية تعتمد أيضًا على التحريك ودرجة الحرارة وسلوك الغشاء البخاري وحالة السطح وشكل المكوّن. ثم يربط تحليل غروسمان هذه الشدة بحجم المقطع وبحالة تصلد حدّية.
القطر الحرج المثالي هو قطر قضيب دائري افتراضي يبلغ حالة محددة عند مركزه في ظل إخماد مثالي مفترض. أما القطر الحرج الفعلي فيطبّق شدة الإخماد المختارة على المكوّن. ولا تمثل هذه المصطلحات أسماء بديلة لمسافة جوميني. فمسافة جوميني هي موضع على طول قضيب الاختبار، في حين أن القطر الحرج هو نتيجة مرتبطة بحجم المقطع، تُستخلص من خلال تحليل شدة الإخماد واستجابة الفولاذ.
يمكن لبيانات جوميني أن توفر مدخل استجابة الفولاذ لحسابات أو مخططات غروسمان، إلا أن الحساب يضيف افتراضات تتعلق بالهندسة وانتقال الحرارة. وبالتالي، يمكن لمكوّنين مصنوعين من نفس صُهارة الفولاذ أن يتصلّبا إلى أعماق مختلفة إذا اختلف حجماهما أو اختلفت عمليات إخمادهما. كما يمكن للفولاذ نفسه أن يعطي أقطارًا حرجة مختلفة عند قيم مختلفة للعامل . ولذلك يُعد تحليل غروسمان جسرًا بين الاستجابة المختبرية وحالة إخماد محددة، وليس اختبار صلادة مستقلًا.
اختبار قابلية التصلد بالهواء
يفحص اختبار قابلية التصلد بالهواء سلوك الفولاذ أثناء التبريد بالهواء، بدلًا من فرض نفاثة ماء جوميني أو إسناد قيمة لشدة إخماد غروسمان. وتُؤستن العينة وفق الإجراء المحدد، ثم تُخرج من الفرن وتُبرَّد في الهواء وفق شروط الاختبار. وبعد ذلك تُقاس الصلادة أو البنية المجهرية أو تغير الصلادة عبر المقطع، بحسب ما تتطلبه الطريقة.
وتكتسب هذه التفرقة أهمية لأن «التصلد بالهواء» لا يعني أن للفولاذ صلادة ثابتة مستقلة عن الحجم. فالتبريد في الهواء الساكن والهواء القسري والجو المضبوط ينتج شروطًا مختلفة لانتقال الحرارة. وقد تبرد عينة صغيرة بسرعة تكفي لتكوين كمية كبيرة من المارتنسيت، بينما يبرد مركز مقطع أكبر ببطء أكبر، فتتكون فيه خلطة مختلفة من نواتج التحول. ويمكن أن تؤثر درجة حرارة الفرن وأبعاد العينة ووسائل إسنادها وتدفق الهواء وحالة السطح جميعًا في الاستجابة المقاسة.
ومن ثم، تصف نتيجة قابلية التصلد بالهواء السلوك في ظل تاريخ التبريد بالهواء المحدد. وهي لا تحل محل منحنى جوميني، لأنها لا تنشئ التدرج المستمر نفسه في التبريد من طرف إلى طرف. كما أنها لا تحل محل تحليل غروسمان، لأنها لا تعبّر بمفردها عن العلاقة بين شدة الإخماد ونطاق من أحجام المقاطع. وتجيب الطرائق الثلاث عن أسئلة متجاورة، لكن مخرجاتها تحتفظ بمعانٍ مختلفة.
يعرّف فصل ASM لعام 1990 بشأن الفولاذ الكربوني والفولاذ منخفض السبك قابلية التصلد بأنها الخاصية التي تحكم عمق وتوزيع الصلادة الناتجة عن الإخماد. وهذه الصياغة هي الاختبار العملي: ينبغي السؤال عن كيفية توزع الصلادة بعد تاريخ حراري محدد، لا عن مدى صلادة نقطة واحدة فحسب.
من منحنى جوميني إلى مكوّن فعلي
يصف منحنى جوميني استجابة فولاذ لترتيب تبريد مضبوط واحد. ولا يتنبأ بالصلادة عند كل نقطة في مكوّن نهائي من دون إجراء تحليل إضافي. وتكمن أهمية هذا التمييز في أن عيّنة الاختبار القياسية صغيرة وبسيطة وتُبرَّد بطريقة محددة، في حين قد يحتوي المكوّن على حواف رقيقة، ومواضع سميكة، وثقوب، وزوايا، وظروف سطحية متغيرة، ومناطق تبرد بمعدلات مختلفة جداً.
يعرّف المعيار ASTM A255-20 قابلية التصلد بأنها العمق الذي يتصلد إليه الفولاذ عند إخماده. ويستخدم اختبار التبريد النهائي الكمي فيه عيّنة أسطوانية قطرها 1 بوصة. أما ISO 642:2024 فيحدد عيّنة اختبار فولاذية للتبريد النهائي بقطر 25 mm وطول لا يقل عن 100 mm. وتؤدي هذه الأبعاد وظروف الاختبار المحددة إلى إنشاء مقارنة قابلة للتكرار بين الصبات، أو الدرجات، أو ظروف المعالجة؛ لكنها لا تجعل العيّنة نموذجاً مصغراً لمكوّن ميكانيكي.
في الإجراء الذي يصفه مختبر تكنولوجيا وابتكار المواد في جامعة إلينوي، تُسخَّن العيّنة إلى درجة حرارة الأوستنة، ثم يُخمَد أحد طرفيها بنفاثة ماء. بعد ذلك تُقاس الصلادة على مسافات متزايدة من الطرف المُخمَد. ويكون الناتج هو مخطط الصلادة مقابل المسافة، أي منحنى جوميني. وكما توضح جامعة كامبريدج، فإن الطرف المُبرَّد بالماء والجزء المتبقي المُبرَّد بالهواء ينتجان نطاقاً مستمراً من معدلات التبريد على طول القضيب. ولذلك يمثل كل موضع استجابة حرارية مختلفة داخل العيّنة نفسها.
وتُعد هذه الاستجابة مفيدة، لكن يجب ترجمتها بعناية.

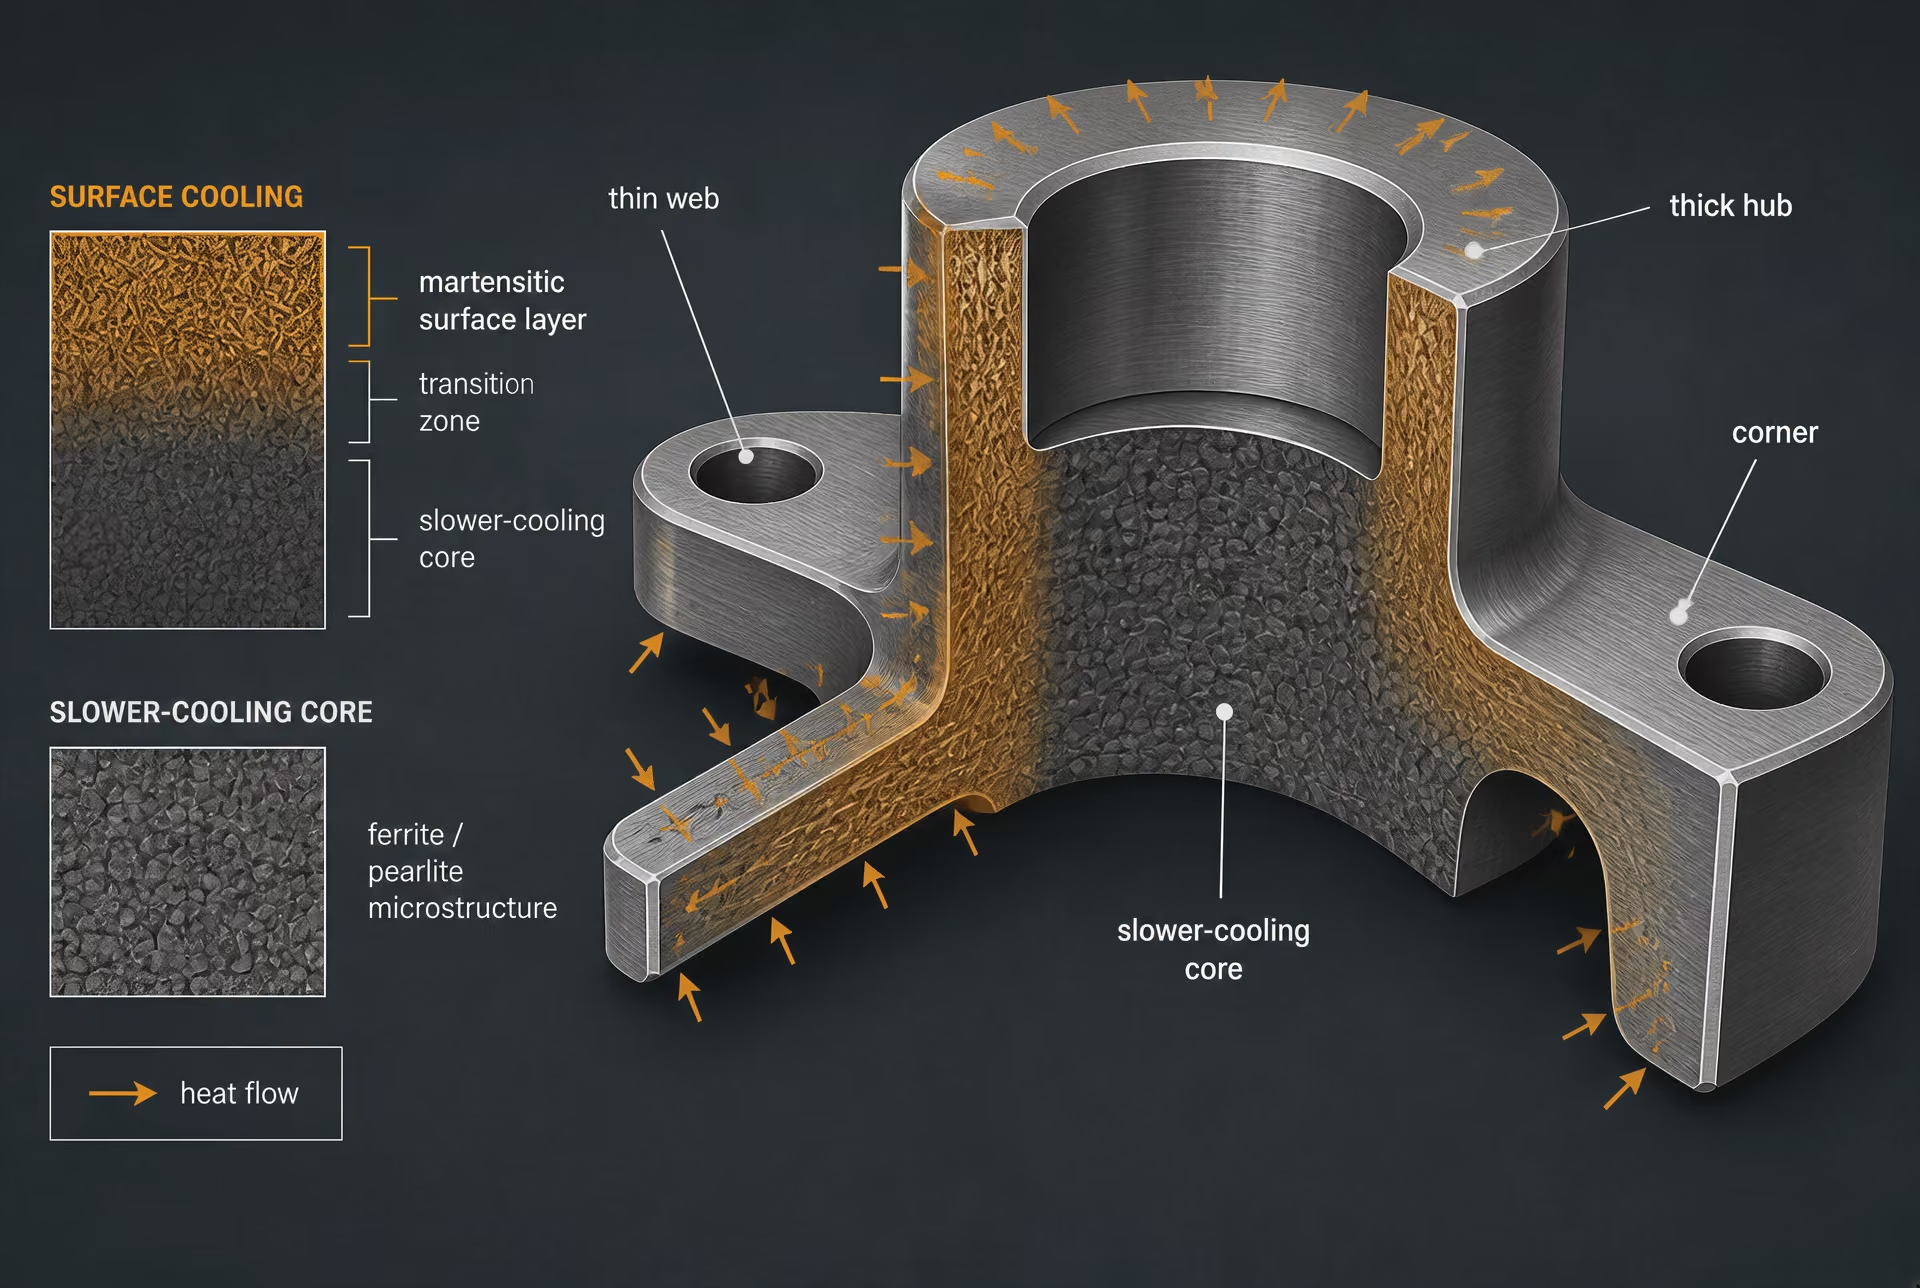
سُمك المقطع والتدرجات الحرارية
يتحكم سُمك مقطع المكوّن في مقدار الحرارة التي يجب أن تغادر داخله قبل بدء التحول. فللجدار الرقيق مسار قصير إلى السطح، ويمكنه أن يبرد بسرعة عبر جزء كبير من مقطعه. أما البروز السميك، أو العمود، أو الحافة، أو كتلة الترس، فيحتفظ بالحرارة عند مركزه؛ وقد يمر السطح عبر نطاق التحول المارتنسيتي، في حين يبرد القلب ببطء كافٍ لتكوين البينيت أو البرليت أو الفيريت، تبعاً للتركيب والدورة الحرارية الفعلية.
يحتوي قضيب جوميني أيضاً على تدرج حراري، لكنه تدرج طولي مرتب عمداً. يتلقى الطرف المُخمَد أقوى تبريد مباشر، بينما تبرد المواضع الأبعد عنه تدريجياً بمعدلات أبطأ. أما المكوّن الفعلي فعادةً ما يحتوي على تدرجات في أكثر من اتجاه واحد. فقد تنتقل الحرارة شعاعياً من القلب إلى السطح، ومحورياً نحو أحد الأطراف، وعبر السمات المجاورة. ويمكن للزاوية أن تفقد الحرارة عبر عدة أوجه. كما يمكن للثقب أن يغيّر مسار التبريد من الداخل، في حين قد يؤدي التلامس مع أداة تثبيت إلى تقييد انتقال الحرارة موضعياً أو إلى توفير مصرف حراري إضافي.
ويجعل هذا الاختلاف حجم المقطع أكثر من مجرد تصحيح أبعادي بسيط. فقد تتعرض نقطتان تقعان على المسافة نفسها من سطح خارجي لتاريخي تبريد مختلفين إذا كانت إحداهما قريبة من زاوية والأخرى في مركز مقطع سميك. فعلى سبيل المثال، لا يعادل مركز قضيب أسطواني نقطة قريبة من السطح لمجرد أن كليهما من الدرجة الفولاذية نفسها. كما أن مركز مكوّن كبير لا يمثله تلقائياً الطرف البعيد من منحنى جوميني. إذ تحدد هندسة المكوّن مجال تدفق الحرارة، بينما يحدد الإخماد مدى سرعة فقدان هذا المجال للحرارة.
ويظل التركيب وحجم حبيبات الأوستنيت متغيرين مهمين في البداية. وتحدد ASM International كليهما بوصفهما من التأثيرات الأساسية في قابلية التصلد. كما يمكن لدرجة حرارة الأوستنة، وزمن المكوث، والبنية المجهرية السابقة، ونمو الحبيبات أن تغيّر استجابة التحول التي يتعرض لها الفولاذ أثناء الإخماد. ولذلك لا ينبغي فصل نتيجة جوميني الناتجة عن حالة معالجة حرارية معينة عن تلك الحالة عند تطبيقها على مكوّن.
وتضيف حالة السطح تعقيداً آخر. فقد يغيّر القشر، ونزع الكربون، وآثار التشغيل الآلي، والطلاءات، والبقايا التلامس بين الفولاذ ومائع الإخماد. وقد يُظهر السطح منزوع الكربون صلادة مقاسة أقل، حتى عندما تكون استجابة الفولاذ الموجود تحته مختلفة بدرجة كبيرة. كما يمكن للسطح الخشن أو الملوث أن يحتجز البخار أو يقلل تلامس السائل أثناء الإخماد. ولذلك قد تختلف الصلادة المقاسة بعد إزالة هذه الطبقة بالتشغيل الآلي عن الصلادة المقاسة مباشرة على السطح بعد الإخماد.
مائع الإخماد وشدة الإخماد
لا يُعد الماء في جهاز جوميني رمزاً عاماً لـ«الإخماد السريع». إذ يجري ضبط تدفق النفاثة ودرجة حرارتها وضغطها ومحاذاتها والمساحة المعرضة لها، لأنها تؤثر في انتقال الحرارة عند الطرف المُخمَد. أما الأجزاء المقابلة من العيّنة فتبرد في الهواء. وقد يُغمَر المكوّن الإنتاجي بدلاً من ذلك في ماء متحرك، أو محلول بوليمري، أو زيت، أو ملح منصهر، أو مائع آخر، وينتج كل منها مسار تبريد مختلفاً.
تصف شدة الإخماد قدرة نظام الإخماد على استخلاص الحرارة مقارنةً بظرف مرجعي. وهي تعتمد على المائع، وكذلك على التحريك، ودرجة حرارة المائع، ودورانه، واتجاه الجزء، وسلوك غشاء البخار، ونسبة السطح المعرض إلى الحجم. فقد يزيل سائل ساكن يحيط بجزء كبير الحرارة بفاعلية أقل بكثير من سائل متحرك يحيط بجزء صغير. وحتى في الحوض نفسه، قد تبرد الأسطح المواجهة لتدفق قوي بصورة مختلفة عن الأسطح المحجوبة.
ويكتسب التحريك أهمية خاصة خلال المرحلة المبكرة من الإخماد، عندما قد يتشكل غلاف بخاري حول الفولاذ الساخن. إذ يمكن للحركة أن تفكك ذلك الغلاف وتجدد التلامس مع السائل الأبرد. ولكن إذا نُقل الجزء ببطء من الفرن، فإنه يبدأ بالتبريد قبل بدء الإخماد المقصود. ولذلك فإن زمن النقل جزء من التاريخ الحراري، وليس مجرد تفصيل من تفاصيل المناولة. ويجعل التأخير غير المعروف المدةَ عمليةَ إخماد متماثلة اسمياً أمراً يصعب مقارنته بظروف جوميني.
وقد يُحدث المائع أيضاً فروقاً موضعية داخل الجزء نفسه. فقد يصرف عمود رأسي السائل بطريقة مختلفة عن عمود أفقي. وقد يحبس الثقب غير النافذ البخار. كما يمكن للقنوات الضيقة أن تقيد التدفق، في حين قد تولّد الأوجه المسطحة الكبيرة أغشية بخارية مستمرة. وقد تسبب هذه التأثيرات تشتتاً في الصلادة لا يستطيع منحنى جوميني واحد إظهاره.
ولهذا السبب، لا يمكن إسناد صلادة مضمونة لمكوّن اعتماداً على المسافة وحدها، حتى إذا كان للفولاذ صلادة جوميني معينة عند مسافة مختارة. فالمنحنى يوضح كيفية استجابة المادة لنطاق معروف من ظروف التبريد. لكنه لا يحدد معدل التبريد عند موضع معين في المكوّن، ولا يثبت أن ذلك الموضع سيكوّن البنية المجهرية نفسها التي يقابلها موضع جوميني المناظر.
ربط الاستجابة المختبرية بمواضع المكوّن
السؤال العملي ليس: «ما صلادة هذه الدرجة؟» بل: «ما التاريخ الحراري الذي سيتلقاه هذا الموضع، وما الصلادة والبنية المجهرية اللتان ينتجهما الفولاذ في ظل ذلك التاريخ؟» يوفّر منحنى جوميني جزءاً من الإجابة، بينما يجب أن يوفر تقييم المكوّن الجزء المتبقي.
يقدّر المهندسون عادةً ظروف التبريد الموضعية انطلاقاً من هندسة المقطع وممارسة الإخماد، ثم يقارنون تلك الظروف ببيانات قابلية التصلد المعيارية، أو يستخدمون طريقة لحجم المقطع مثل منهج Grossman. ويجب أن تحافظ المقارنة على التمييز بين استجابة المادة ونتيجة العملية. فبيانات جوميني تصف الأولى، بينما يربط مسار التبريد المحسوب أو المقاس بينها وبين الثانية.
مواضع المكوّن التي تتطلب عناية منفصلة
- المحاور والمراكز السميكة قد تحتفظ بالحرارة في المركز وتكوّن نواتج تحول أكثر ليونة.
- الشبكات الرقيقة قد تبرد بسرعة تكفي لتقسية المقطع بأكمله.
- الزوايا والأنصاف الدائرية قد تفقد الحرارة عبر أسطح متعددة وتبرد بطريقة مختلفة عن المادة المجاورة.
- الثقوب العمياء والتجاويف قد تقيّد حركة السائل وتقلل شدة الإخماد الموضعية.
وينبغي النظر في المواضع بصورة منفردة. فقد يبرد سطح عمود سميك بسرعة كافية ليصبح مارتنسيتياً في معظمه، بينما يطوّر مركزه بنية مختلطة وصلادة أقل. وقد يتصلد الجسر الرقيق عبر كامل مقطعه، في حين لا يتصلد البروز القريب منه بالقدر نفسه. كما قد تبرد الوصلة المنحنية بسرعة أكبر من الجسم المجاور، بينما يبرد التجويف الملولب أو الثقب غير النافذ ببطء أكبر بسبب تقييد حركة المائع. وقد تكون هناك حاجة إلى قياسات متدرجة للصلادة، أو عينات ميتالوجرافية، أو مزدوجات حرارية، أو حسابات معتمدة لانتقال الحرارة للتحقق من هذه التنبؤات.
كما يتحدد الموضع ذي الصلة بالمواصفة. فقد يتطلب الرسم الصلادة عند السطح، أو عند عمق محدد، أو عند مركز مقطع مرجعي. وهذه نقاط قبول مختلفة. وقد يؤدي القياس على الوجه الخارجي الأسهل وصولاً فقط إلى إغفال قلب لين أو حافة مفرطة الصلادة في موضع محدد.
وعليه، فإن منحنى جوميني أداة مقارنة لاستجابة المادة، وليس ضماناً بأن كل موضع في الجزء سيبلغ صلادة معينة. ويجعل ASTM A255-20 وISO 642:2024 الاختبار قابلاً للتكرار من خلال ضبط هندسة العيّنة وظروف التبريد. أما تطبيق نتيجته بمسؤولية فيتطلب مواءمة تلك البيانات مع سُمك مقطع المكوّن، وهندسته، وحالة سطحه، وزمن نقله، ومائع الإخماد، والتحريك، وتاريخه الحراري الموضعي. ولا يصبح رقم الصلادة ذا معنى إلا عند فهم مسار التبريد الذي أنتجه أيضاً.
سوء الفهم الشائع وأخطاء الإبلاغ
اعتبار قابلية التصلد مماثلة للصلادة
ترتبط الصلادة بقابلية التصلد، لكنهما ليستا الخاصية نفسها. فالصلادة هي مقاومة مادة ما للانغراز، ويُعبَّر عنها عادةً بنتيجة قياس روكويل أو برينل أو فيكرز. أما قابلية التصلد فتصف مدى قدرة الفولاذ، وبأي قدر من الاتساق، على تكوين بنى مارتنسيتية أو بنى متحولة صلبة أخرى أثناء تبريد محدد. ويعرّف المعيار ASTM A255-20 قابلية التصلد بأنها «العمق الذي يتصلد إليه الفولاذ عند تبريده بالتقسية» (ASTM International، 2020). ويتعلق هذا التعريف بالاستجابة عبر المقطع، وليس برقم صلادة واحد مأخوذ من موضع واحد.
وتكتسب هذه التفرقة أهميتها لأن محتوى الكربون يؤثر بقوة في الصلادة التي يمكن أن يبلغها المارتنسيت، في حين يؤثر كل من عناصر السبك وحجم حبيبات الأوستنيت بقوة في شدة التبريد اللازمة لتكوين ذلك المارتنسيت. وتحدد ASM International تركيب الفولاذ وحجم حبيبات الأوستنيت بوصفهما من المؤثرات الأساسية في قابلية التصلد (ASM International، 1990). فقد يُظهر فولاذ عالي الكربون صلادة مرتفعة جداً بالقرب من الطرف المبرّد بالتقسية، ثم يفقد الصلادة بسرعة على مسافة قصيرة منه. وقد يُظهر فولاذ سبائكي منخفض الكربون صلادة قصوى أقل، لكنه يحتفظ بصلادة مفيدة على مسافة أبعد من السطح المبرّد بالتقسية. ووصف الفولاذ الأول بأنه «أكثر قابلية للتصلد» لمجرد أن صلادته عند الطرف أعلى، يخلط بين قابلية الوصول إلى صلادة مرتفعة وعمق التصلد.
ويظهر الخطأ نفسه عندما يورد التقرير قيمة قصوى فقط. فعبارة «صلادة جوميني: 62 HRC» لا تصف نتيجة لقابلية التصلد ما لم تُذكر المسافة من الطرف المبرّد بالتقسية. وحتى عندئذ، لا يمثل الرقم سوى نقطة واحدة على منحنى استجابة. يقيس اختبار جوميني الصلادة عند مسافات متزايدة من الطرف المبرّد بالتقسية، ويُعد مخطط الصلادة مقابل المسافة الناتج منحنى قابلية التصلد، وفقاً لما توضحه Materials Education Foundation (2024). ويبين المنحنى كيفية استجابة الفولاذ عندما تصبح سرعة التبريد المحلية أقل شدة.
ولذلك يجب أخذ محتوى الكربون في الاعتبار عند تفسير قيمة منخفضة على مسافة أبعد من الطرف. فهبوط الصلادة من 60 HRC بالقرب من الطرف إلى 35 HRC عند مسافة محددة لا يحمل المعنى نفسه في فولاذ متوسط الكربون كما يحمله في فولاذ منخفض الكربون. كما يعتمد التفسير على ما إذا كانت المنطقة المقاسة تحتوي على مارتنسيت أو بينيت أو بيرليت أو مزيجاً منها، وعلى مقياس الصلادة المستخدم. ولا يمكن لقيمة صلادة واحدة تحديد البنية المجهرية المتحولة أو إثبات العمق الذي تُحافَظ عنده على الصلادة المطلوبة.
افتراض أن الطرف المبرّد بالتقسية يمثل الفولاذ بأكمله
يُعد الطرف المبرّد بالتقسية الجزء الأسرع تبريداً من عينة جوميني، وليس متوسطاً ممثلاً للقضيب بأكمله. وفي الترتيب القياسي، يتعرض أحد الطرفين لنفاثة ماء، بينما يبرد الجزء المتبقي في الهواء. وينشئ ذلك نطاقاً مستمراً من سرعات التبريد على طول العينة، يبدأ بالتبريد الشديد عند الطرف ويتدرج إلى تبريد أبطأ مع زيادة المسافة. وتصف جامعة كامبريدج هذا التدرج بأنه الأساس الفيزيائي للاختبار (2012)، في حين يحدد إجراء جامعة إلينوي تسخين عينة أسطوانية إلى درجة حرارة الأوستنة، وتبريد أحد طرفيها بنفاثة ماء، وقياس الصلادة عند مسافات متزايدة (2024).
ويجعل هذا الترتيب الطرف مفيداً، لكنه محدود الدلالة. فهو يوفر نقطة مرجعية لأعلى شدة تبريد في الاختبار، وينتج عادةً أعلى صلادة على طول مسار القياس المُعَدّ. لكنه لا يثبت أن مقطعاً إنتاجياً كبيراً سيتصلد إلى العمق نفسه. فقد يختلف حجم المقطع، وهندسة الجزء، وحالة السطح، وممارسات الفرن، وزمن النقل، وتحريك سائل التبريد، وتاريخ التبريد الفعلي، جميعها عن إعداد اختبار جوميني. ومن ثم فإن منحنى جوميني يمثل استجابة مضبوطة للمادة، وليس خريطة صلادة مباشرة لكل مكوّن محتمل.
كما أن ارتفاع الصلادة عند الطرف لا يثبت قابلية التصلد العميق. فقد يبرد الطرف بسرعة كافية لتكوين بنية صلبة، حتى في فولاذ تتحول أجزاؤه الداخلية إلى نواتج أكثر ليونة أثناء التبريد الأبطأ. ويأتي الدليل على قابلية التصلد العميق من شكل المنحنى واستمراره: أي من بقاء الصلادة عند مسافة محددة مع انخفاض شدة التبريد. ويجب تحديد المسافة المعنية وتعريف معيار الصلادة المطلوب.
والخطأ المعاكس شائع أيضاً. فالصلادة المنخفضة على مسافة أبعد من الطرف لا تمثل تلقائياً دليلاً على رداءة الفولاذ أو فشل الاختبار. فقد تعكس مستوى الكربون في الفولاذ، أو حجم حبيبات الأوستنيت، أو محتوى عناصر السبك، أو معاملة الأوستنة، أو تكوّن مزيج أكثر ليونة في ذلك الموضع. وتعرّف معالجة ASM للفولاذ الكربوني ومنخفض السبك قابلية التصلد بأنها العامل الذي يحكم عمق الصلادة الناتجة عن التبريد بالتقسية وتوزيعها (ASM International، 1990). وكلمة «التوزيع» مهمة هنا: فالتغير على طول العينة هو النتيجة، وليس تعقيداً غير مرغوب فيه ينبغي تجاهله.
لا يمكن لمنحنى جوميني أن يدعم تقديرات المكوّن إلا عند دمجه مع نموذج تبريد مناسب أو طريقة لحجم المقطع أو علاقة ارتباط مُثبتة. Limited evidence
يمكن لمنحنى جوميني تحديد الاستجابة التقسية المقارنة في ظل إجراء الاختبار. لكنه لا يستطيع، بمفرده، تحديد ملف الصلادة النهائي لجزء بُرّد بالتقسية في الزيت أو البوليمر أو الغاز أو أي وسط آخر. ويتطلب تحويل نتيجة جوميني إلى صلادة مقدّرة للمكوّن اتباع طريقة معلنة وافتراضات تتعلق بالهندسة والتبريد.
الإبلاغ عن نتيجة من دون ذكر المعيار وظروف الاختبار
تكون نتيجة جوميني ناقصة إذا لم يُذكر معيار الاختبار وظروفه. فالتسمية «صلادة جوميني عند 10 mm» لا توفر معلومات كافية لإجراء مقارنة موثوقة، ما لم يحدد التقرير أيضاً هندسة العينة، ومعاملة الأوستنة، وترتيب التبريد، وطريقة قياس الصلادة، ومرجعية المسافة.
يحدد ASTM A255-20 اختبار التبريد الطرفي باستخدام عينة أسطوانية قطرها 1 بوصة (ASTM International، 2020). ويحدد ISO 642:2024 عينة اختبار فولاذية للتبريد الطرفي قطرها 25 mm وطولها 100 mm على الأقل (International Organization for Standardization، 2024). وهذه الأبعاد متقاربة في القطر، لكنها ليست قابلة للتبادل لمجرد أن الإجرائين يُسميان اختبارَي جوميني. وينبغي أن يذكر التقرير المعيار الحاكم، مثل ASTM A255-20 أو ISO 642:2024، بدلاً من استخدام عبارة «جوميني القياسي» كما لو أن إجراءً واحداً فقط موجود.
ويجب الإبلاغ عن المعالجة الحرارية أيضاً. ويشمل ذلك تصنيف الفولاذ، وحالة العينة، ودرجة حرارة الأوستنة، وزمن التثبيت، وجو الفرن عند الاقتضاء، وزمن النقل إلى التبريد بالتقسية. وقد يؤثر ترتيب نفاثة الماء، ودرجة حرارة الماء أو نطاقها المحدد، وحالة الفوهة، ومدة التبريد بالتقسية، في تاريخ التبريد. وإذا خالف الاختبار المعيار المذكور، فينبغي إدراج ذلك الانحراف ضمن النتيجة.
وتتطلب بيانات الصلادة الدرجة نفسها من الدقة. فيجب بيان ما إذا كانت القياسات وفق HRC أو HRB أو HBW أو HV أو مقياس آخر؛ وتحديد الجهاز أو الطريقة عند الحاجة؛ وتسجيل المسافات وتجهيز مسار قياس الصلادة. وينبغي أن تعني عبارة «10 mm من الطرف» مسافة مقاسة من الوجه المبرّد بالتقسية على طول السطح المحدد، لا موضعاً غير محدد على العينة. وإذا حدد أحد المعايير سماحية جَلخ أو سطحاً مستوياً أو خط قياس معيناً، فينبغي الاحتفاظ بهذه التفاصيل.
وأخيراً، ينبغي الإبلاغ عن المنحنى كاملاً أو عن أزواج المسافة–الصلادة الفردية، لا عن أعلى قراءة فقط. ويجب إدراج تعريف العينة وكيمياء الفولاذ أو تصنيف الدرجة عند توفرهما. ويمكن أن ترد صياغة قابلة للدفاع عنها على النحو الآتي: «اختُبرت قابلية التصلد بالتبريد الطرفي وفق ASTM A255-20 على عينة قطرها 1 بوصة، أُوستنت عند درجة الحرارة المحددة، وبُرّد أحد طرفيها بالتقسية بالماء، وقيسَت الصلادة بوحدة HRC عند المسافات القياسية». ومن دون هذه الظروف، يكون الرقم مجرد ملاحظة للصلادة منفصلة عن تاريخ التبريد الذي يمنح قابلية التصلد معناها.
كيفية تحديد نتيجة قابلية التصلد وتوثيقها
لا تكون نتيجة قابلية التصلد ذات معنى إلا عند تحديد الفولاذ، والعينة، والدورة الحرارية، والتبريد المفاجئ، وطريقة القياس، وصيغة إعداد التقرير معًا. فالصلادة المقاسة من دون هذه المعلومات تصف حالة واحدة جرى قياسها، ولا تثبت مدى عمق أو انتظام قابلية الفولاذ للتصلد. يعرّف المعيار ASTM A255-20 قابلية التصلد بأنها العمق الذي يتصلد إليه الفولاذ عند تبريده تبريدًا مفاجئًا، في حين يصفها فصل ASM الخاص بالفولاذ الكربوني وسبائك الفولاذ منخفضة السبيكة بأنها الخاصية التي تتحكم في عمق وتوزيع الصلادة الناتجة عن التبريد المفاجئ. ولذلك ينبغي أن يحفظ السجل التاريخ الكامل للاختبار، لا أعلى قيمة تم الحصول عليها قرب الطرف المبرّد فقط.
هوية المادة والمعالجة الحرارية المطلوبة
توثيق النتيجة
- حدّد المادة سجّل الدرجة والمعيار الحاكم ورقم الصهيرة أو السبكة وشكل المنتج وهوية العينة.
- سجّل الحالة السابقة اذكر التشكيل بالطرق أو الدرفلة أو التطبيع أو التلدين أو أي معالجة سابقة أخرى.
- سجّل الأوستنة وثّق طريقة الفرن ودرجة الحرارة المستهدفة والنطاق الفعلي وزمن المكوث والجو.
- سجّل الإخماد وثّق أبعاد العينة وترتيب نفاثة الماء وزمن النقل وأي انحراف.
- سجّل بيانات الصلادة أدرج كل زوج من المسافة والصلادة مع الوحدات والمقياس والجهاز وتفاصيل التحضير.
- اذكر أساس القبول افصل النتائج المقاسة عن متطلبات المواصفة أو الرسم المنطبقة.
ابدأ بتعيين المادة تمامًا كما يرد في وثيقة الشراء أو شهادة المادة أو المواصفة المعتمدة. سجّل الدرجة، والمعيار، ورقم الصهرة أو السبكة، وشكل المنتج، وتعريف العينة. فعلى سبيل المثال، قد لا يكون ذكر «AISI 4140» وحده كافيًا إذا كان المتطلب الحاكم مكتوبًا بصيغة ASTM A193/A193M Grade B7 أو EN 10083-3:2006 42CrMo4 أو بتعيين آخر محدد. لا تستبدل التعيين الرسمي باختصار مستخدم في موقع العمل. وإذا كانت المادة قد خضعت للتطبيع أو التخمير أو التطريق أو الدرفلة أو أي معالجة أخرى قبل الاختبار، فاذكر حالتها وحدد أي معالجة حرارية سابقة ذات صلة.
يكتسب رقم الصهرة أهمية خاصة لأن قابلية التصلد تعتمد على التركيب والتاريخ الفلزي السابق. وتحدد ASM International تركيب الفولاذ وحجم حبيبات الأوستنيت بوصفهما عاملين أساسيين يؤثران في قابلية التصلد. ولذلك ينبغي أن يربط التقرير عينة جوميني بالتحليل الكيميائي أو بسجل الصهرة المعتمد، حيثما كان متاحًا، بما في ذلك الكربون وعناصر السبك التي تتحكم فيها المواصفة المعتمدة. وإذا تم قياس حجم الحبيبات، فسجّل الطريقة والنتيجة؛ وإذا لم يُقَس، فلا توحِ بأن بنية الأوستنيت معروفة.
حدّد اتجاه العينة وموقعها داخل المنتج عندما تؤثر هذه التفاصيل في تفسير النتائج. فقد لا يمثل مركز القضيب، أو عينة السطح، أو مقطع مطروق، أو مقطع مدرفل التاريخ الحراري أو تاريخ التشوه نفسه. سجّل ما إذا كانت العينة قد شُغّلت مباشرة من المنتج المورّد أو أُنتجت بصورة منفصلة من الصهرة نفسها.
يجب أن يوضح سجل الأوستنة الفرن أو طريقة التسخين، ودرجة الحرارة المستهدفة، ونطاق درجة الحرارة الفعلي، وزمن المكوث، والأساس المستخدم لتحديد زمن المكوث، مثل احتساب الزمن بعد وصول العينة إلى درجة الحرارة المحددة. أدرج جو الفرن أو وسيلة الحماية المستخدمة، لأن الأكسدة ونزع الكربون والكربنة قد تغير منحنى الصلادة. وسجّل ما إذا كانت العينة قد وُضعت في فرن مسخن مسبقًا أو سُخنت مع الفرن، مع تدوين أي قشور أو أضرار سطحية ظاهرة. وتكتسب هذه التفاصيل أهمية عند الطرف المبرّد، حيث يمكن لطبقة صغيرة منزوعة الكربون أن تشوه قراءات الصلادة الأولى.
المعيار والهندسة وتفاصيل التبريد المفاجئ
اذكر معيار الاختبار وإصداره في كل تقرير. يحدد ASTM A255-20 اختبار التبريد الطرفي الكمي، أو اختبار جوميني، باستخدام عينة أسطوانية قطرها 1 بوصة. أما ISO 642:2024 فيحدد قطعة اختبار فولاذية للتبريد الطرفي قطرها 25 mm وطولها 100 mm على الأقل. ورغم تقارب هذه التعيينات من حيث الحجم العملي، فإنها ليست تعليمات قابلة للاستبدال. وينبغي أن يوضح التقرير ما إذا كان العمل قد اتبع ASTM A255-20 أو ISO 642:2024 أو إجراءً صادرًا عن عميل أو جهة وطنية ومشتقًا من أحدهما.
سجّل أبعاد العينة كما قِيست فعليًا، بما في ذلك القطر والطول وتجهيز الطرف والشطفات وحالة الوجه المبرّد. وإذا اختلفت الأبعاد عن تلك المحددة في المعيار المذكور، فوثّق الانحراف قبل عرض النتيجة على أنها متوافقة مع المعيار. وينبغي للتقرير أيضًا أن يحدد رقم العينة، وأن يميز كل منحنى عند اختبار عدة عينات، بدلًا من حساب متوسطها ضمنيًا.
يجب وصف ترتيب التبريد المفاجئ بما يكفي لإعادة بناء تاريخ التبريد. يعمل إجراء جامعة إلينوي على تسخين عينة أسطوانية إلى درجة حرارة الأوستنة ثم تبريد أحد طرفيها المفاجئ بواسطة نفاثة ماء. وتوضح جامعة كامبريدج سبب إنتاج هذا الترتيب لمنحنى مفيد: إذ يبرد الطرف المبرّد بسرعة، بينما يبرد الجزء المتبقي في الهواء، مما ينشئ نطاقًا مستمرًا من معدلات التبريد على طول القضيب. اذكر أي طرف خضع للتبريد المفاجئ، وكيف دُعمت العينة، ومصدر الماء وحالته. وسجّل درجة حرارة النفاثة، ومعلومات الفوهة أو الفتحة، وضغط الماء أو معدل تدفقه حيثما كان ذلك محددًا، ومحاذاة النفاثة، والمسافة بين الفوهة وطرف العينة. كما سجّل الزمن بين إخراج العينة من الفرن وبدء التبريد بالماء.
لا تصف النتيجة بعبارة «مُبرّد بالماء» فقط. إذ يمكن لدرجة حرارة الماء، واستقرار التدفق، وشكل النفاثة، وموضع العينة، وزمن النقل أن تغير استجابة التبريد. وينبغي للتقرير أن يحدد ما إذا كان ترتيب الاختبار قد فُحص قبل الاختبار، وأن يذكر وقوع أي انقطاع أو تناثر للماء أو سوء محاذاة أو حادث تبريد غير اعتيادي. ولا يعني الانحراف تلقائيًا فشل الاختبار، لكنه يجب أن يكون ظاهرًا لكل من يقيّم النتيجة.
ينبغي ربط الدورة الحرارية وسجل التبريد بهوية المادة من خلال رقم اختبار فريد. ويمنع هذا الربط فصل المنحنى عن ظروف المعالجة الحرارية الخاصة به عند نسخ النتائج إلى جدول بيانات أو شهادة.
بيانات الصلادة وعرض المنحنى وقابلية التتبع
بعد التبريد المفاجئ، حدّد طريقة الصلادة، والمقياس، والجهاز، والنافذ، والحمل، وحالة المعايرة، وتجهيز سطح الاختبار. ويجب أن يوضح التقرير ما إذا كانت القراءات قد أُخذت بمقياس روكويل C أو روكويل B أو فيكرز أو أي مقياس آخر مسموح به؛ فكلمة «الصلادة» وحدها غير مكتملة. سجّل تعريف الجهاز وحالة التحقق منه، ولا سيما عندما تُستخدم النتائج للقبول.
تقيس طريقة جوميني الصلادة على مسافات متزايدة من الطرف المبرّد. وتصف مؤسسة تعليم المواد هذه الاستجابة المعتمدة على المسافة بأنها الأساس لتحديد قابلية الفولاذ للتصلد. حدّد النقطة المرجعية للمسافة صفر، وتجهيز جانب القياس، وكل موضع من مواضع القياس. وينبغي أن تتضمن المسافات وحدات القياس وأن تُ reported كما قِيست، لا أن تُستنتج من نموذج عام. وإذا جرى تجليخ السطح أو تشغيله قبل الاختبار، فسجّل مقدار المادة المزالة واتجاه التجهيز.
اعرض القراءات الأولية في جدول قبل تقديم أي منحنى ممهد أو ملائم. ويتضمن الجدول المفيد رقم العينة، والمسافة من الطرف المبرّد، وقيمة الصلادة، ومقياس الصلادة، والقراءات المكررة، والمتوسط عند حسابه، والملاحظات. وإذا قِيست الجهتان المتقابلتان أو مسارات متعددة، فحدّد كل مسار. لا تُخفِ التشتت بالإبلاغ عن المتوسط فقط. وينبغي أن يرسم المنحنى الصلادة على المحور الرأسي والمسافة من الطرف المبرّد على المحور الأفقي، مع بيان الوحدات والمقياس وهوية العينة ومعيار الاختبار ومقياس الصلادة في التعليق التوضيحي. وإذا استُخدم الاستيفاء أو ملاءمة المنحنى أو التحويل بين مقاييس الصلادة، فاذكر الطريقة واحتفظ بالقراءات الأصلية.
يوضح المنحنى استجابة الصلادة الناتجة عن تاريخ التبريد الطرفي الموثق. لكنه لا يثبت بحد ذاته الصلادة في مكوّن إنتاجي معين، ولا يضمن بنية مجهرية معينة، ولا يتنبأ بالأداء بعد استخدام تبريد مختلف أو مقاس مقطع مختلف أو معالجة مراجعة مختلفة. ويؤثر كل من التركيب، وحجم حبيبات الأوستنيت، وهندسة العينة، وزمن النقل، وظروف التبريد في تفسير النتائج. ولا يمكن لقيمة صلادة واحدة، حتى لو أُخذت عند الطرف المبرّد، أن تحل محل سجل المسافة مقابل الصلادة.
وأخيرًا، حدّد معيار القبول بصورة منفصلة عن النتيجة المقاسة. يوفر كل من ASTM A255-20 وISO 642:2024 إطارًا للاختبار؛ أما مواصفة المادة المعتمدة أو الرسم الهندسي أو متطلب الشراء أو وثيقة العميل فهي التي تحدد ما إذا كان المنحنى أو القيمة الجدولية مقبولًا. ويجب أن يقتبس التقرير ذلك المتطلب وإصداره عند الاقتضاء. وإذا لم يُحدد حد للقبول، فاذكر أن النتيجة وصفية، ولا تستحدث حدًا أدنى للصلادة أو مسافة قصوى أو ترتيبًا للدرجات أو استنتاجًا بالنجاح أو الفشل. واحتفظ بملف الجهاز الأصلي، وسجل المعايرة، وسجل المعالجة الحرارية، وصور العينة عند صلتها بالموضوع، والجدول الأولي، والمنحنى المرسوم، وهوية المشغّل، وتاريخ الاختبار، والانحرافات، جميعها تحت رقم الاختبار القابل للتتبع نفسه.
حدود طريقة جوميني
يُعد اختبار التبريد النهائي بجهاز جوميني مقارنةً مضبوطة، وليس نسخةً مصغّرة من كل عملية إخماد. يعرّف المعيار ASTM A255-20 قابلية التصلد بأنها «العمق الذي يتصلد إليه الفولاذ عند إخماده»، ويحدد عينة أسطوانية قطرها بوصة واحدة لاختبار التبريد النهائي الكمي (ASTM International، 2020). ويحدد المعيار ISO 642:2024 قطعة اختبار قطرها 25 مم وطولها 100 مم على الأقل (International Organization for Standardization، 2024). وتُعد هذه الأبعاد، ومعالجة التسخين إلى الأوستنيت، وترتيب نفاث الماء، وإجراء قياس الصلادة، جميعها جزءًا من النتيجة. فإذا تغيرت، فقد تتغير الاستجابة.
لذلك يجيب منحنى جوميني عن سؤال محدد: كيف تتغير الصلادة مع المسافة من أحد طرفي عينة قياسية بعد تاريخ حراري محدد؟ وهو لا يعطي رقمًا واحدًا مستقلًا عن الشكل الهندسي يعبّر عن مدى «صلادة» الفولاذ. كما أنه لا يضمن أن يطوّر جزءٌ إنتاجيٌّ توزيع الصلادة نفسه.
ما يمكن أن يمثله التبريد أحادي البعد
يبدأ الاختبار بتسخين العينة الأسطوانية إلى درجة حرارة تكوين الأوستنيت المحددة لها. ثم يُخمد أحد طرفيها بنفاث ماء، بينما يبرد باقي القضيب في الهواء. وتصف جامعة إلينوي هذا التسلسل بأنه أساس الاختبار (مختبر تكنولوجيا وابتكار المواد بجامعة إلينوي، 2024)؛ وتوضح جامعة كامبريدج أنه يُنشئ نطاقًا مستمرًا من معدلات التبريد على طول القضيب (جامعة كامبريدج، 2012). وبالقرب من الطرف المُخمَد، تُزال الحرارة بسرعة. أما على مسافة أبعد، فيتعين أن تنتقل الحرارة بالتوصيل نحو الطرف المبرد وأن تتسرب من السطح المكشوف، ولذلك ينخفض معدل التبريد تدريجيًا.
ويفيد هذا الترتيب لأنه يتيح لعينة واحدة تمثيل العديد من درجات شدة التبريد. ويمكن لمنحنى الصلادة مقابل المسافة الناتج أن يوضح ما إذا كانت رتبة فولاذية تحتفظ بصلادة مارتنسيتية على مسافة أبعد من الطرف المُخمَد، حيث تصبح نواتج التحول مثل البينيت أو الفريت والبرليت أكثر احتمالًا. كما يوضح توزيع الاستجابة بدلًا من قراءة صلادة واحدة. ولهذا لا يمكن تفسير انخفاض الصلادة عند موضع بعيد على أنه دليل على أن الفولاذ كان «لينًا» قبل الإخماد؛ فقد يشير ذلك إلى أن معدل التبريد الموضعي لم يكن كافيًا لكبح التحول الانتشاري.
يمثل المجال الحراري أحادي البعد تقريبًا. إذ يبرد المكوّن الحقيقي عبر عدة أسطح، وقد يحتوي على زوايا أو ثقوب أو أكتاف أو مجاري مفاتيح أو أسطح تماس، كما قد يتعرض لتحريك يختلف باختلاف الاتجاه. وقد يظل مركزه ساخنًا في حين يكون سطحه قد بدأ بالتحول بالفعل. ويمكن أن يكون انتقال الحرارة شعاعيًا أو محوريًا أو ثلاثي الأبعاد بدرجة كبيرة. ولا تتوافر في قضيب جوميني أي من شروط الحدود الخاصة بهذه المكوّنات.
كما أن الاختبار لا يعيد إنتاج تاريخ التبريد الدقيق لعملية إخماد بالزيت أو البوليمر أو المحلول الملحي أو الغاز أو الإخماد المتقطع. فنفاث الماء الموجه إلى أحد الطرفين يفرض شرطًا حدوديًا معينًا؛ وليس بديلًا عامًا عن حوض أو رذاذ أو غاز مضغوط أو إخماد على مراحل. ويمكن للمنحنى أن يقارن بين مصهورات فولاذية وتركيبات وظروف حبيبات أوستنيت، عندما يُحافَظ على ثبات الإجراء، إلا أن تحويل المسافة على طول القضيب مباشرةً إلى موضع في المكوّن يتطلب تحليلًا حراريًا أو علاقة ارتباط مُعتمدة.
ويؤثر التركيب وحجم حبيبات الأوستنيت تأثيرًا قويًا. وتحدد ASM أن كليهما من المؤثرات الأساسية في قابلية التصلد (ASM International، 1990). وبالتالي، تتأثر نتيجة جوميني أيضًا بالمعالجة السابقة للعينة، ونمو الحبيبات أثناء التسخين إلى الأوستنيت، والتركيب الكيميائي الفعلي للفولاذ. ولا يؤدي تصنيف الرتبة وحده إلى إلغاء هذه المتغيرات.
الحساسية للتحضير والقياس
تضغط طريقة جوميني العديد من القرارات الفلزية في اختبار يبدو بسيطًا. فيجب أن تكون للعينة الأبعاد وحالة السطح المحددتان، وأن تُسخن بالتساوي، وأن تبلغ الحالة الأوستنيتية المستهدفة، وأن تُنقل سريعًا إلى جهاز الإخماد. ويمكن للتأخيرات، ونزع الكربون، والأكسدة، وعدم صحة درجة حرارة الفرن، أو تغيير زمن التمسك، أن تغيّر استجابة التحول قبل بدء نفاث الماء حتى.
ويكتسب تحضير السطح بعد الإخماد أهمية مماثلة. وتُؤخذ قراءات الصلادة عادةً عند مسافات متزايدة من الطرف المُخمَد على مسار مستوٍ مُحضّر أو مُشغَّل آليًا. فإذا أدى التجليخ إلى تسخين مفرط للسطح، أو بقيت القشور، أو وُضع أثر الغرس قريبًا جدًا من أثر سابق أو من حافة، فقد لا تمثل القيمة المقاسة الفولاذ الموجود أسفل السطح. كما أن طريقة القراءة مهمة؛ فلا يجوز استبدال مقاييس روكويل أو فيكرز أو غيرها بصورة عفوية من دون مراعاة متطلبات المعيار وحدود التحويل المنطبقة.
وتصبح الأخطاء الصغيرة واضحة بصورة خاصة بالقرب من جزء شديد الانحدار من المنحنى. فقد يربط خطأ طفيف في المسافة قيمة الصلادة بموضع تبريد غير صحيح، في حين يمكن للتشتت في قياسات آثار الغرس أن يجعل منطقة شبه مستوية تبدو مائلة. ويؤدي الإبلاغ عن أعلى صلادة فقط، أو عن القيمة عند مسافة واحدة فقط، إلى إهمال التوزيع الذي يجعل الطريقة مفيدة. وتصف مؤسسة تعليم المواد الاختبار بأنه قياس الصلادة عند مسافات متزايدة من الطرف المُخمَد لتحديد قابلية التصلد (Materials Education Foundation، 2024). فالقراءات المتعددة ليست تفصيلًا تجميليًا اختياريًا؛ بل هي الدليل.
ويحتاج المنحنى أيضًا إلى سياق. وينبغي أن يحدد التقرير المعيار المستخدم، وأبعاد العينة، وظروف التسخين إلى الأوستنيت، ووسط الإخماد وترتيبه، ومقياس الصلادة، ومواضع القياس، وأي انحرافات عن الإجراء. وقد تكون مقارنة منحنى أُنتج وفق ASTM A255-20 بمنحنى أُنتج وفق ISO 642:2024 معقولة فقط بعد التأكد من تكافؤ الظروف ذات الصلة وأعراف إعداد التقارير. أما «قيمة جوميني» من دون هذه المعلومات فهي غير مكتملة.
متى تكون هناك حاجة إلى طريقة تقييم أخرى
يكون تحليل غروسمان مناسبًا عندما يتعلق السؤال الهندسي بالتفاعل بين قابلية تصلد الفولاذ وشدة الإخماد. فهو يجمع بين الاستجابة الذاتية للفولاذ وشدة التبريد لبيئة إخماد محددة، التي يُعبَّر عنها غالبًا بعامل ، لتقدير الصلادة أو عمق التحول في شكل هندسي معين. ويصف منحنى جوميني الاستجابة على طول عينته الخاصة؛ أما تحليل غروسمان فيضيف نموذجًا للإخماد والشكل الهندسي. لكنه لا يحوّل نتيجة جوميني إلى قياس مباشر لجزء إنتاجي.
ويتناول اختبار قابلية التصلد بالهواء مشكلة مختلفة. فبالنسبة إلى أنواع الفولاذ المصممة للتصلد في الهواء الساكن أو القسري، يمكن لاختبار التبريد بالهواء أن يوضح الصلادة والبنية المجهرية الناتجتين عن مسار التبريد هذا. ولا يمكن استبدال ناتجه مباشرةً بمنحنى التبريد النهائي بالماء، لأن العينة تتعرض لتاريخ حراري مختلف وظرف مختلف لانتقال الحرارة عند السطح. وينبغي أن يستند الاختيار إلى العملية الفعلية.
وتصبح تجارب العملية ضرورية عندما يمكن أن يؤثر تحميل الفرن، أو زمن النقل، أو التحريك، أو الحجب، أو التجهيزات، أو التحكم في التشوه، أو انقطاع الإخماد، في النتيجة. ويمكن لتجربة تستخدم أجزاءً ممثلة أن تكشف تأثيرات لا يستطيع قضيب قياسي كشفها. وحتى في هذه الحالة، ينبغي قياس الصلادة في مواضع مرتبطة بمتطلب التصميم، وقد يلزم إجراء فحص ميتالوغرافي للتمييز بين المارتنسيت والبينيت والفريت والبرليت أو البنى المراجَعة.
وبالنسبة إلى المكوّنات الحرجة، ينبغي أن يكون التأهيل خاصًا بالمكوّن. فقد يتطلب عمود المرفق أو الترس أو العمود أو اللوح السميك استخدام مزدوجات حرارية، ومسح صلادة، وفحوصًا للبنية المجهرية، وقياسات للإجهادات المتبقية أو التشوه، وعمليات إخماد متكررة ممثلة للإنتاج. ويظل اختبار جوميني ذا قيمة في مقارنة أنواع الفولاذ وفق إجراء مشترك، لكنه يقدم دليلًا على استجابة قياسية، وليس إعفاءً من التحقق.
المراجع
- [1] Standard Test Methods for Determining Hardenability of Steel. ASTM International standard, 2020. https://store.astm.org/a0255-20.html