




Прокаливаемость — это не твёрдость
Сталь может быть твёрдой на поверхности, не прокаливаясь на большую глубину. Это утверждение является ключом к правильной интерпретации результата испытания Джомини. Твёрдость — это сопротивление материала вдавливанию или другой определённой форме деформации, измеряемое такими методами, как Роквелл, Бринелль или Виккерс. Прокаливаемость — другое понятие: она характеризует глубину и равномерность формирования твёрдости в стали, когда заданные аустенитизация и закалка создают определённую историю охлаждения.
Это различие важно, поскольку твёрдость представляет собой измеренное состояние в конкретном месте, тогда как прокаливаемость описывает реакцию материала по всему сечению. Одно значение твёрдости по Роквеллу C, полученное на поверхности, не позволяет определить скорость охлаждения, которая его сформировала, микроструктуру ниже поверхности или твёрдость, сохраняющуюся в центре детали. Простое утверждение, что сталь является «твёрдой», оставляет эти вопросы без ответа. Поэтому в данной статье используется терминология ASTM A255 и ASM International, а твёрдость и прокаливаемость не рассматриваются как взаимозаменяемые свойства.
Определения, используемые в ASTM A255 и ASM International
ASTM A255-20 определяет прокаливаемость как «глубину, на которую сталь закаливается». Определение краткое, но его ключевое слово — глубина. Прокаливаемость — это не второе название значения твёрдости в протоколе испытаний. Она связана с проникновением закалки от поверхности к внутренним слоям во время охлаждения.
| Стандарт | Геометрия образца | Принцип испытания |
|---|---|---|
| ASTM A255-20 | Цилиндрический стержень диаметром 1 inch | Один торец охлаждают, а твердость измеряют на возрастающих расстояниях от него |
| ISO 642:2024 | Диаметр 25 mm; длина не менее 100 mm | Испытание стали торцевым охлаждением с измерением твердости в зависимости от расстояния |
Кривая прокаливаемости по Жомини График, показывающий измеренную твердость как функцию расстояния от торца стандартизованного образца, охлаждаемого водой.
Тот же стандарт устанавливает количественное испытание торцевой закалкой, или испытание Джомини. Его образец представляет собой цилиндрический стержень диаметром 1 дюйм. После нагрева до предписанного состояния аустенитизации один конец охлаждают регулируемой струёй воды. Затем измеряют твёрдость на постепенно увеличивающихся расстояниях от закалённого конца. Полученная зависимость твёрдости от расстояния представляет собой кривую прокаливаемости Джомини.
ISO 642:2024 устанавливает испытание прокаливаемости стали торцевой закалкой с использованием образца диаметром 25 мм и длиной не менее 100 мм. Эти размеры близки к требованиям ASTM, но не являются их простым неофициальным повторением. Результат должен быть связан со стандартом и его редакцией, в которых определены образец, режим нагрева, схема закалки, места измерений и метод представления результатов. В противном случае выражение «твёрдость по Джомини» может обозначать число, не позволяя идентифицировать воспроизводимое испытание.
ASM International предлагает более широкое металлургическое толкование. В своей главе 1990 года, посвящённой углеродистым и низколегированным сталям, организация описывает прокаливаемость как свойство, определяющее глубину и распределение твёрдости, получаемой при закалке. ASM также указывает химический состав стали и размер аустенитного зерна как основные факторы, влияющие на прокаливаемость. Содержание углерода влияет на твёрдость, достижимую за счёт мартенсита, тогда как легирующие добавки могут замедлять превращения, конкурирующие с образованием мартенсита во время охлаждения. Размер аустенитного зерна также изменяет характер превращений. Эти факторы действуют через тепловую историю; они не превращают прокаливаемость в фиксированное значение твёрдости.
Почему твёрдая сталь может обладать ограниченной прокаливаемостью
Рассмотрим два образца, закалённые поверхности которых демонстрируют одинаковую высокую твёрдость. Это наблюдение лишь показывает, что поверхностные области достигли микроструктуры и состояния, способных дать такие показания. Оно не доказывает, что оба образца закалились на одинаковую глубину.
При обычной закалке поверхность охлаждается быстрее всего. Если прокаливаемость стали ограничена, поверхность может преимущественно превратиться в мартенсит, тогда как расположенные глубже области охлаждаются медленнее и образуют такие смеси, как бейнит, перлит или другие продукты превращения. Твёрдость этих областей может быть значительно ниже поверхностной. Поэтому небольшой лабораторный образец может казаться полностью твёрдым, тогда как более крупная деталь из той же плавки приобретает более мягкую сердцевину, поскольку тепло из её внутренних областей отводится медленнее.
Именно поэтому твёрдость и прокаливаемость отвечают на разные инженерные вопросы. Испытание на твёрдость задаёт вопрос: «Насколько это место сопротивляется воздействию заданного индентора?» Испытание на прокаливаемость задаёт вопрос: «Как изменяется твёрдость с расстоянием от закалённой поверхности при заданной схеме охлаждения?» На первый вопрос можно получить удовлетворительный ответ в одной точке, тогда как второй при этом может иметь неблагоприятный результат.
Химический состав стали демонстрирует это различие. Углерод оказывает сильное влияние на максимальную твёрдость мартенсита, однако высокий потенциальный уровень поверхностной твёрдости не гарантирует глубокой закалки. И наоборот, легирующие элементы, замедляющие диффузионные превращения, могут позволить стали образовать мартенсит на большем расстоянии от закалённой поверхности, даже если твёрдость в конкретном месте зависит от содержания углерода и локальной микроструктуры. На наблюдаемый результат также влияют размер зерна, предшествующая термическая обработка, размер образца и интенсивность закалки. Таким образом, прокаливаемость — это реакция стали в определённых условиях, а не изолированная характеристика, прикреплённая к определённой марке.
Показание твёрдости на поверхности также может скрывать неоднородность, вызванную обезуглероживанием, окалиной, повреждением при шлифовании, остаточным аустенитом или неподходящим местом измерения. Такое показание может быть достоверным для данной поверхности и одновременно совершенно непригодным в качестве свидетельства распределения твёрдости по сечению.
Глубина и распределение твёрдости после закалки
Испытание Джомини создаёт в одном образце контролируемый диапазон скоростей охлаждения. В методике Иллинойсского университета цилиндрический образец нагревают до температуры аустенитизации, один его конец охлаждают струёй воды, а твёрдость измеряют на постепенно увеличивающихся расстояниях от этого конца. Кембриджский университет объясняет физическую основу метода: закалённый конец непосредственно охлаждается водой, тогда как остальная часть охлаждается на воздухе, что создаёт непрерывный диапазон скоростей охлаждения вдоль стержня.
Плавное и резкое снижение твердости отражают различную реакцию прокаливаемости, даже если образцы имеют сходную твердость вблизи торца. Strong evidence
Таким образом, расстояние от закалённого конца служит практическим способом исследовать различные истории охлаждения. Вблизи конца скорость охлаждения высока, и твёрдость может быть большой. Дальше от конца охлаждение происходит медленнее, и кривая может снижаться по мере того, как продукты превращения, отличные от мартенсита, становятся более преобладающими. Форма и положение кривой описывают распределение твёрдости в условиях испытания. Постепенное снижение указывает на иную реакцию, чем резкое падение, даже если твёрдость обоих образцов в первой точке измерения схожа.
Кривая Джомини не воспроизводит напрямую профиль твёрдости каждой реальной детали. Деталь может иметь другой диаметр, геометрию, состояние поверхности, цикл аустенитизации, интенсивность перемешивания или закалочную среду. Отвод тепла от цилиндра в приспособлении для торцевой закалки не идентичен отводу тепла от зуба шестерни, вала, пластины или углового участка. Кривая является стандартизированным инструментом сравнения и исходными данными для проектирования процесса, а не универсальной гарантией свойств при любом размере сечения.
Кривая также не измеряет твёрдость при всех возможных скоростях охлаждения с неограниченной точностью. Её значение зависит от методики испытания и точности измерений твёрдости на заданных расстояниях. Поэтому Materials Education Foundation описывает испытание Джомини как измерение твёрдости на постепенно увеличивающихся расстояниях от закалённого конца для определения прокаливаемости стали.
Твердость и прокаливаемость — разные свойства, поэтому одной поверхностной твердостью нельзя заменить кривую прокаливаемости. Strong evidence
[1] Standard Test Methods for Determining Hardenability of Steel. ASTM International. ASTM International standard, 2020.Правильный вывод должен быть конкретным: твёрдость характеризует сопротивление в испытанном месте; прокаливаемость характеризует глубину и распределение твёрдости, получаемой при заданной закалке. ASTM A255-20, ISO 642:2024 и ASM International сохраняют это различие. Одна лишь поверхностная твёрдость не может заменить кривую прокаливаемости.
Что измеряет испытание Джомини с торцевой закалкой
Испытание Джомини не присваивает стали одно значение твердости и не называет это значение ее закаливаемостью. Оно измеряет изменение твердости вдоль образца, испытавшего контролируемый диапазон условий охлаждения. Результатом является кривая закаливаемости: зависимость твердости от расстояния до закаленного торца.
Это различие имеет существенное значение. Твердость — это сопротивление конкретного участка вдавливанию или деформации. Закаливаемость — это способность стали приобретать заданную твердость на определенную глубину при закалке. ASTM A255-20 определяет закаливаемость как «глубину, на которую сталь закаливается при охлаждении» и устанавливает количественное испытание с торцевой закалкой, или испытание Джомини, с использованием цилиндрического образца диаметром 1 дюйм. ISO 642:2024 устанавливает стальной образец для испытания с торцевой закалкой диаметром 25 мм и длиной не менее 100 мм. Небольшое различие в размерах отражает заявленные требования двух стандартов, а не два разных значения термина «закаливаемость».
Испытание создает различные истории охлаждения в одном куске стали. Его закаленный торец охлаждается наиболее интенсивно, тогда как расположенные дальше участки охлаждаются с постепенно уменьшающимися скоростями. Если при таких условиях сталь легко образует мартенсит, высокая твердость распространяется дальше вдоль стержня. Если превращение начинается до того, как удаленные участки успевают образовать значительную долю мартенсита, твердость быстрее снижается с увеличением расстояния. Поэтому кривая показывает как твердость, развившуюся при интенсивной закалке, так и расстояние, на котором сталь способна сохранять такую реакцию.

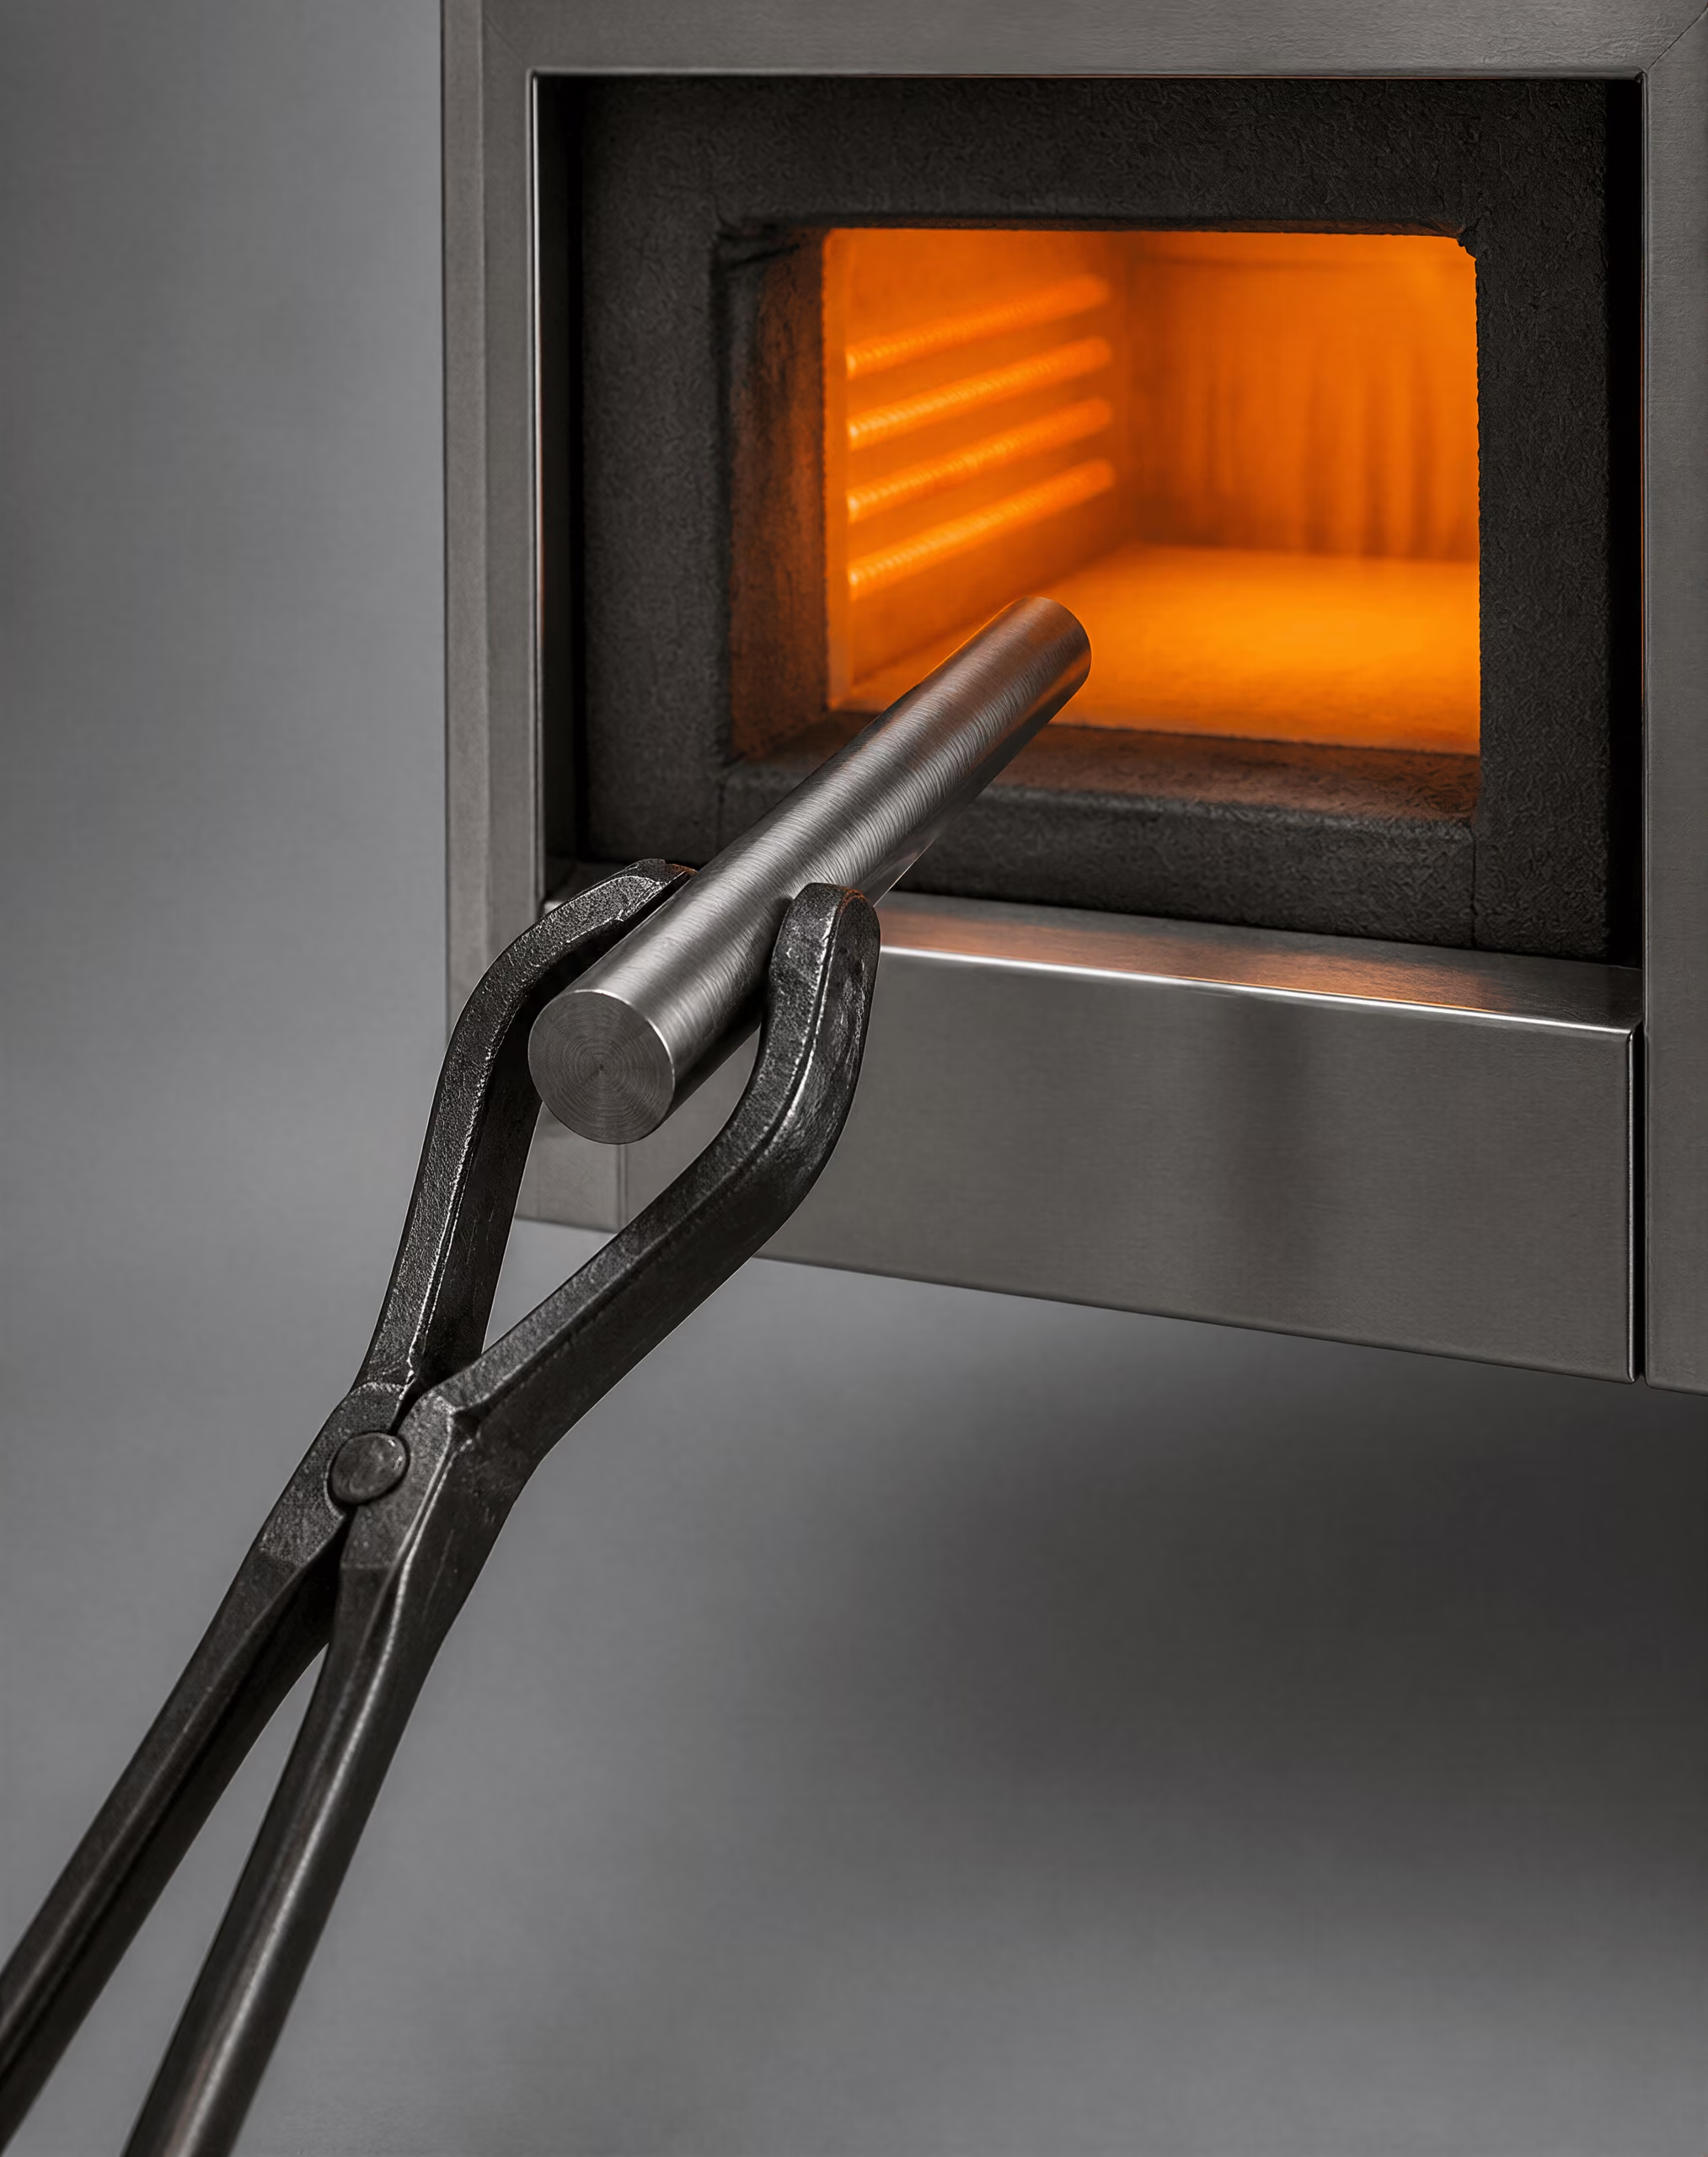
Аустенитизация цилиндрического образца
Последовательность испытания по Жомини
- Аустенитизация Нагреть цилиндрический образец до заданных условий аустенитизации.
- Установка Установить образец в приспособление для торцевого охлаждения.
- Закалка Подать регулируемую струю воды на один торец, тогда как остальная часть образца охлаждается на воздухе.
- Измерение Зафиксировать твердость на возрастающих расстояниях от охлаждаемого торца.
- Построение графика Построить зависимость твердости от расстояния, чтобы получить кривую прокаливаемости.
| Этап | Тепловое или физическое состояние | Назначение в испытании |
|---|---|---|
| Аустенитизация | Образец нагрет до аустенитного состояния | Формирование заданной исходной структуры |
| Торцевое охлаждение | На один торец подается регулируемая струя воды | Создание наиболее интенсивного режима охлаждения |
| Охлаждение на воздухе | Остальная часть охлаждается без непосредственного распыления воды | Формирование постепенно замедляющегося охлаждения по мере удаления от торца |
| Измерение твердости | Показания снимаются вдоль подготовленной дорожки | Регистрация отклика на градиент охлаждения |
Аустенитизация Нагрев стали до заданного диапазона температур, при котором перед закалкой исходная структура превращается в аустенит.
Процедура начинается с механически обработанного цилиндрического образца. Лаборатория материаловедения, технологий и инноваций Университета Иллинойса описывает последовательность следующим образом: образец нагревают до температуры аустенитизации, подают струю воды на один торец, измеряют твердость на возрастающих расстояниях от этого торца и строят график зависимости твердости от расстояния. Аустенитизация преобразует исходную структуру в аустенит — высокотемпературную фазу, из которой образуются продукты закалки. Температуру нагрева и время выдержки выбирают с учетом марки стали и процедуры; это не взаимозаменяемые детали.
Этот этап подготовки устанавливает состояние, относительно которого будет измеряться реакция на охлаждение. Содержание углерода, легирующие добавки, исходная микроструктура и размер зерна аустенита могут влиять на процессы, происходящие после извлечения образца из печи. ASM International в своей работе 1990 года, посвященной твердости и закаливаемости сталей, выделила химический состав стали и размер зерна аустенита как основные факторы, влияющие на закаливаемость. Испытание, выполненное после неподходящей аустенитизации, может дать достоверное показание твердости для данного образца, однако это показание не обязательно отражает установленную закаливаемость данной марки стали.
С образцом также необходимо обращаться таким образом, чтобы до подачи струи воды его тепловая история оставалась контролируемой. Цель состоит не в воспроизведении каждой промышленной геометрии закалки, а в создании воспроизводимого сравнения, при котором образец начинает испытание из определенного аустенитного состояния, а затем подвергается воздействию известной схемы торцевой закалки. Поэтому результат испытания Джомини следует рассматривать вместе с условиями испытания, обозначением материала и применимым стандартом. Кривая без этого контекста представляет собой неполное свидетельство.
Образец имеет цилиндрическую форму, поскольку воспроизводимая геометрия облегчает сопоставление температурной реакции и реакции превращения от одного испытания к другому. В ASTM A255-20 диаметр образца установлен равным 1 дюйму, тогда как ISO 642:2024 устанавливает диаметр 25 мм и длину не менее 100 мм. Эти размеры следует указывать такими, какими они были использованы; их нельзя без пояснений объединять в обобщенное понятие «стандартный стержень Джомини».

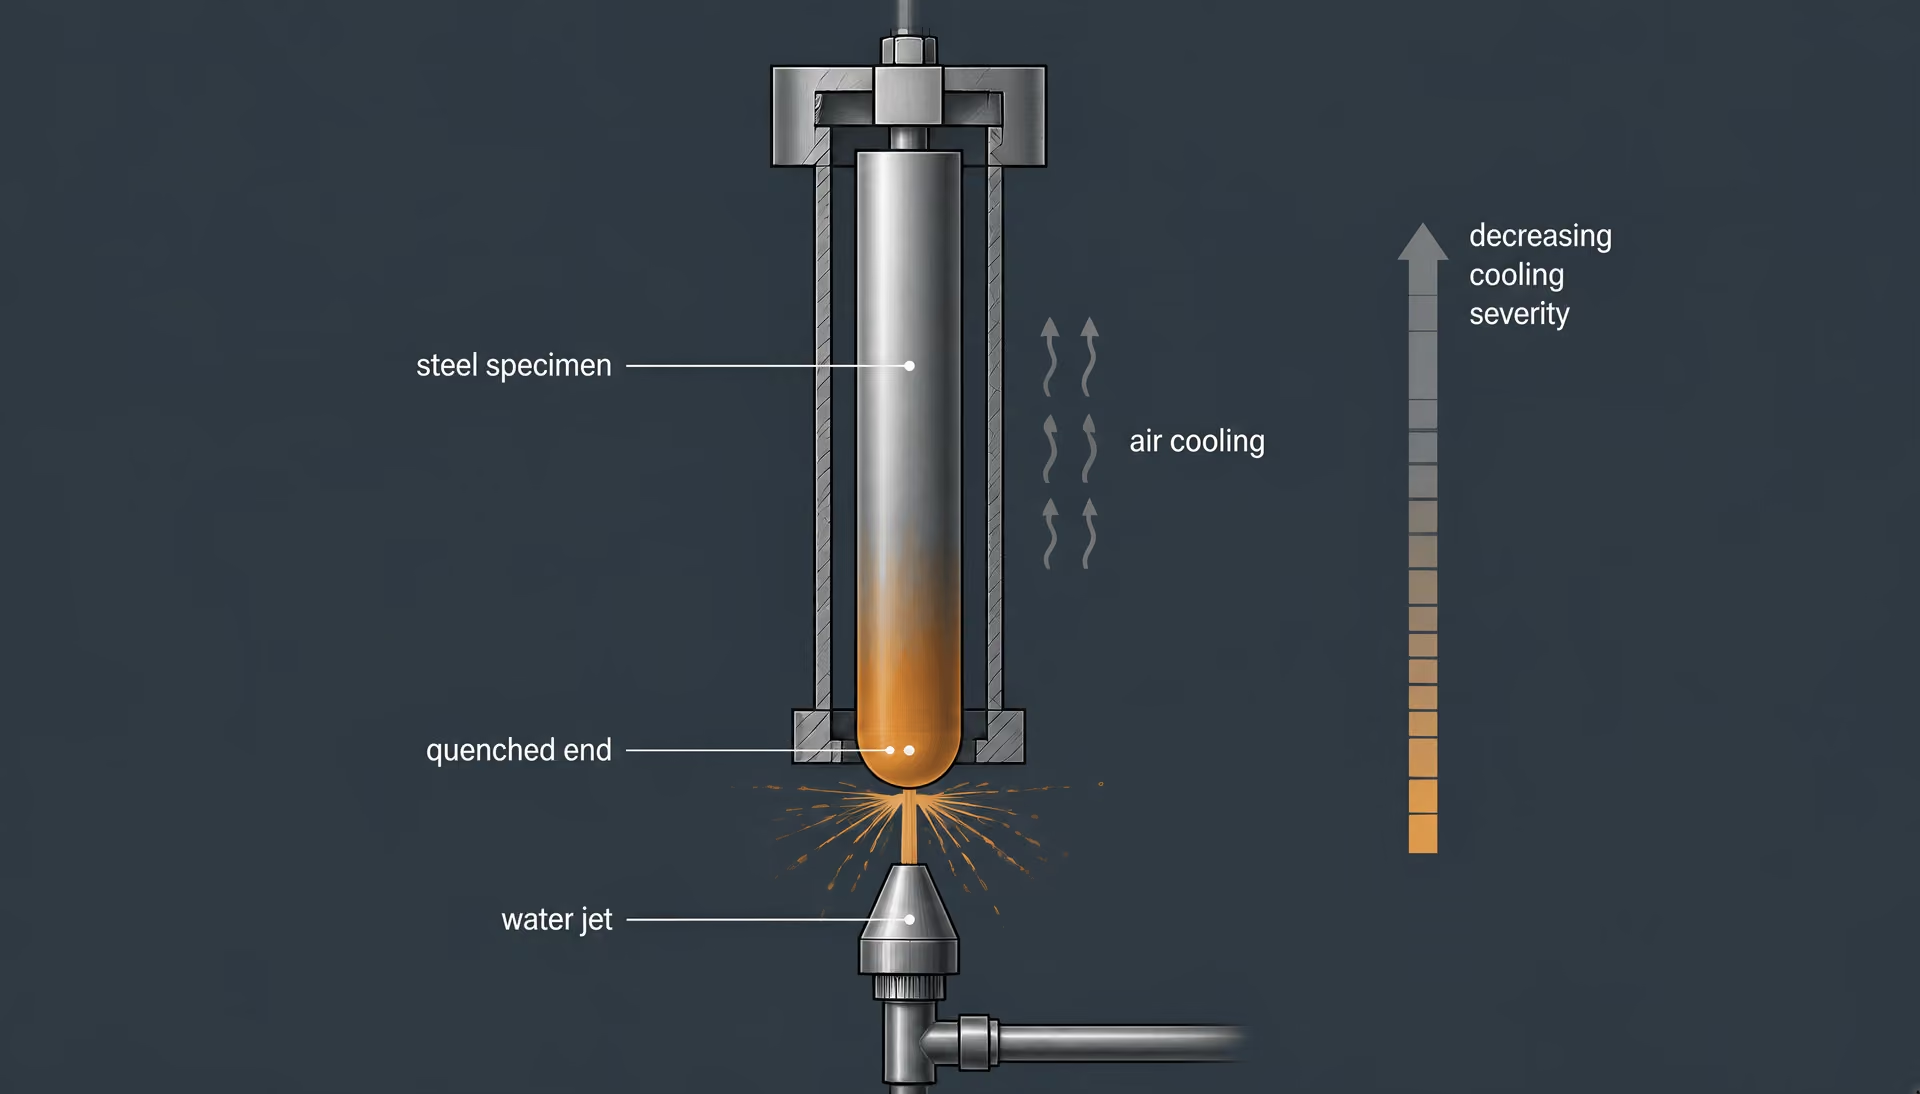
Закалка одного торца водой
После размещения аустенизированного образца в установке вода подается на один торец в виде регулируемой струи. В описании Университета Иллинойса эта струя воды названа определяющим действием при закалке. Учебный ресурс Кембриджского университета по материаловедению, опубликованный в 2012 году, объясняет физический результат: один торец закаливается водой, тогда как остальная часть стержня охлаждается на воздухе.
Участок под струей испытывает наиболее интенсивное охлаждение. Тепло быстро отводится из этой области, сокращая время, доступное для превращения аустенита в феррит, перлит или другие продукты, образующиеся медленнее, до достижения температуры мартенситного превращения. Поэтому на закаленном торце может образоваться большая доля мартенсита — с учетом химического состава стали и исходного состояния аустенита. Измеренная твердость здесь может быть высокой, однако это единичное значение отражает реакцию только в одном месте при наиболее интенсивном участке данной конкретной истории охлаждения.
Остальная часть образца непосредственно не орошается. Она теряет тепло через открытые поверхности и за счет теплопроводности в направлении закаленного торца, одновременно обмениваясь теплом с окружающим воздухом. Поэтому ее скорость охлаждения ниже, чем у торца, хотя точная скорость зависит от положения, геометрии образца, условий подачи воды, температуры, состояния поверхности и теплофизических свойств стали. Испытание не создает единой равномерной скорости охлаждения по всему цилиндру.
Эта схема также объясняет, почему испытание Джомини не является обычным испытанием твердости со специальным приспособлением. Обычное испытание твердости может дать одно значение для выбранного участка. Испытание с торцевой закалкой намеренно создает ряд участков с различными историями охлаждения, после чего сопоставляются их реакции по твердости. Materials Education Foundation описывает метод именно в таких терминах: твердость измеряют на возрастающих расстояниях от закаленного торца, чтобы определить закаливаемость стали.
Формирование градиента скорости охлаждения вдоль образца
Ключевым измеряемым параметром является расстояние от закаленного водой торца. Непосредственно у этого торца охлаждение наиболее интенсивно. По мере удаления от него интенсивность охлаждения постепенно уменьшается, создавая вдоль стержня непрерывный диапазон скоростей охлаждения, как объясняется в материалах Кембриджского университета. Таким образом, один образец представляет множество условий закалки: от реакции на интенсивную водяную закалку вблизи торца до реакции на более медленное охлаждение на воздухе на удаленных участках.
После охлаждения измерения твердости выполняют на возрастающих расстояниях от закаленного торца. Эти значения наносят на график в зависимости от расстояния, получая кривую закаливаемости Джомини. Пологая нисходящая кривая указывает, что значительная твердость сохраняется на большем расстоянии от торца; крутое падение показывает, что высокая твердость ограничена участками, расположенными ближе к зоне интенсивной закалки. Кривая описывает распределение твердости, сформированное данной определенной схемой охлаждения, что соответствует определению закаливаемости, приведенному в главе ASM о углеродистых и низколегированных сталях: это свойство, определяющее глубину и распределение твердости, образующейся при закалке.
Сама по себе кривая не указывает твердость каждой возможной детали. У массивной шестерни, плиты, вала или стержня имеются собственные температурные градиенты от поверхности к центру, а закалочная среда и ее перемешивание могут отличаться от условий испытания Джомини. Пересчет расстояния Джомини в ожидаемую реакцию детали требует применения соответствующих корреляций или проведения отдельного анализа термической обработки. Кривая также не устраняет влияния химического состава или размера зерна аустенита. Эти факторы, в частности, определяют саму форму кривой.
Таким образом, испытание Джомини позволяет сравнивать стали или режимы термической обработки, если образцы и процедуры контролируются. Оно показывает, насколько далеко распространяется реакция стали по твердости при предписанной истории торцевой закалки. Однако оно не может превратить одно значение, полученное при вдавливании, в полное описание закаливаемости. Полезным результатом является зависимость между твердостью и расстоянием, связанная с размерами образца, режимом аустенитизации, условиями водяной закалки, методом измерения твердости и применимым стандартом.
Геометрия Образца и Стандарты Испытаний
Результат Испытания Джомини имеет смысл только в том случае, если известны Образец, Цикл Нагрева, Условия Закалки, Измерения Твердости и Метод Представления Результатов. Испытание не дает Материальную Константу, оторванную от его Процедуры. Оно показывает, как конкретный Образец Стали реагирует на заданную Тепловую Историю, причем измеренная Твердость изменяется по мере увеличения Расстояния от Закаленного Торца.
Это Различие важно, поскольку Твердость и Прокаливаемость отвечают на разные вопросы. Твердость — это Сопротивление, измеренное в определенной точке с использованием указанного Метода Испытания. Прокаливаемость — это Глубина и Распределение Твердости, получаемые при Закалке Стали. ASTM A255-20 определяет ее как «глубину, на которую Сталь закаливается при Закалке». Поэтому для Кривой Прокаливаемости Джомини требуется больше, чем одно значение Твердости: необходимо знать Расстояние от Закаленного Торца и Условия, создавшие Градиент Охлаждения.
ASTM A255 и Образец диаметром 1 дюйм
ASTM A255-20, Стандартные Методы Испытаний для Определения Прокаливаемости Стали, устанавливает количественное Испытание Торцевой Закалкой, или Испытание Джомини, с использованием Цилиндрического Образца диаметром 1 дюйм. Этот Размер не является неформальным описанием Испытательного Бруска. Он представляет собой часть Метода Испытания и влияет на Тепловую Реакцию Образца до, во время и после Торцевой Закалки.
Обычная Процедура начинается с Нагрева Цилиндрического Образца до требуемой Температуры Аустенитизации. Затем Образец устанавливают в Испытательное Приспособление, и на один его Торец направляют Струю Воды. Закаленный Торец охлаждается наиболее быстро; участки, расположенные дальше от него, получают менее интенсивное непосредственное Охлаждение и поэтому охлаждаются в иных условиях. После Охлаждения Твердость измеряют на возрастающих Расстояниях от Закаленного Торца, а полученные значения наносят на график, формируя Кривую Прокаливаемости. Лаборатория Материаловедения, Технологий и Инноваций Университета Иллинойса описывает эту последовательность как Нагрев Цилиндрического Образца до Температуры Аустенитизации, Закалку одного Торца Струей Воды и Измерение Твердости вдоль Образца.
Геометрия создает контролируемый диапазон, а не одну Скорость Охлаждения. Как объясняет Кембриджский Университет, один Торец подвергается Закалке Водой, тогда как остальная часть охлаждается на Воздухе, создавая непрерывный диапазон Скоростей Охлаждения вдоль Бруска. Поэтому Кривая показывает, насколько далеко Сталь сохраняет способность образовывать Твердые Продукты Превращения по мере снижения Интенсивности Охлаждения с увеличением Расстояния.
Резкое падение Твердости может указывать на то, что Сталь интенсивно закаливается только вблизи Закаленного Торца. Более пологая Кривая показывает, что при данных Условиях Испытания Твердость сохраняется на большем Расстоянии от этого Торца. Ни одно из этих наблюдений не следует превращать в универсальное утверждение о любой возможной Детали. Реальные Детали имеют другие Диаметры, Формы, Историю Нагрева в Печи, Время Переноса и Закалочные Среды. Кривая Джомини представляет собой Стандартизированное Сравнение Реакции, а не прямую Карту Твердости для любой Геометрии.
ASTM A255 имеет значение и в тех случаях, когда Материал идентифицируется Обозначением Марки. В Отчете о Результатах для Углеродистой или Низколегированной Стали следует указывать Марку, Номер Плавки или Идентификацию Образца, если это применимо, Ориентацию Образца, если она имеет значение для Протокола Испытания, а также действующую Редакцию Стандарта. Как отмечает ASM International, Состав Стали и Размер Аустенитного Зерна являются основными Факторами, влияющими на Прокаливаемость. Поэтому Кривая связана как с испытанным Материалом, так и с его предшествующим Тепловым Состоянием.
ISO 642:2024 и Испытательный Образец диаметром 25 мм и длиной не менее 100 мм
ISO 642:2024, Сталь — Испытание на Прокаливаемость Торцевой Закалкой (Испытание Джомини), устанавливает Испытательный Образец диаметром 25 мм и длиной не менее 100 мм. Эта Геометрия напоминает Конфигурацию ASTM, однако «похожий» не означает «идентичный». Диаметр 25 мм примерно на 0,4 мм меньше 1 дюйма, то есть 25,4 мм. Такое Различие может показаться незначительным, однако Испытание по Стандарту определяется указанными Размерами и Процедурами, а не внешним сходством.
Обозначение ISO также устанавливает Минимальную Длину: длина Испытательного Образца должна составлять не менее 100 мм. Диаметр и Длина рассматриваются совместно с Требованиями к Нагреву, Установке, Торцевой Закалке, Подготовке Поверхности, Испытанию на Твердость и Представлению Результатов. Лаборатория не может подтвердить соответствие ISO 642:2024, просто поместив любой Брусок под Струю Воды и построив график Твердости. Результат регулируется всей Процедурой, установленной Стандартом.
Это особенно важно при передаче Данных между Лабораториями или их Сопоставлении с опубликованными Кривыми. В двух Протоколах может использоваться слово «Джомини», однако в одном может быть указан ISO 642:2024, а в другом — ASTM A255-20. Их Основной Принцип Испытания одинаков: нагретый Стальной Образец закаливают с одного Торца и измеряют Твердость на постепенно увеличивающихся Расстояниях. Тем не менее перед тем, как считать Кривые непосредственно эквивалентными, необходимо проверить их Размерные и Процедурные Требования.
Минимальная Длина Испытательного Образца ISO также показывает, почему Размер Образца не является изолированным Числом. За Закаленным Торцом должно оставаться достаточно Материала, чтобы обеспечить предусмотренный диапазон Реакции на Охлаждение и Положений Измерения. Изменение Длины, Состояния Торца, Приспособления, Подачи Воды или Времени может изменить Тепловую Историю. В таком случае измеренная Кривая описывает измененное Испытание, а не обязательно Реакцию, предусмотренную ISO 642:2024.
Почему нельзя смешивать Стандарты и Размеры Образца
ASTM A255 и ISO 642:2024 описывают близкие по сути Испытания Торцевой Закалкой, однако Стандарты следует называть конкретно, а не объединять в неопределенное понятие «Значение Джомини». Метод ASTM устанавливает Цилиндрический Образец диаметром 1 дюйм. ISO 642:2024 устанавливает Испытательный Образец диаметром 25 мм и длиной не менее 100 мм. Это Обоснованные Требования к Размерам, а не взаимозаменяемые Обозначения.
| Поле отчета | Информация для регистрации |
|---|---|
| Идентификация материала | Марка, нормативный документ, номер плавки или отливки, форма изделия и идентификация образца |
| Термический цикл | Метод нагрева, температура аустенитизации, время выдержки, атмосфера и время переноса |
| Образец и стандарт | Наименование стандарта и его редакция, измеренные размеры, подготовка торца и отклонения |
| Закалка | Охлаждаемый торец, состояние воды, сведения о сопле или струе, выравнивание и продолжительность |
| Данные о твердости | Шкала, прибор, подготовка поверхности, расстояния измерений, исходные показания и кривая |
| Основание приемки | Применимый чертеж, спецификация изделия, требование заказчика или статус исключительно описательного результата |
Поэтому в надлежащем Отчете следует указывать Стандарт и его Редакцию, Размеры Образца, Идентификацию Стали, Условия Аустенитизации, Детали Закалки, Шкалу Твердости, Расстояния Измерений и полученную Кривую либо Таблицу Данных. Если Лаборатория изменяет установленный Размер или Процедуру, в Отчете следует указать, что Испытание было модифицировано, а не создавать впечатление о точном соответствии Стандарту.
Такая Дисциплина Представления Результатов предотвращает распространенную Ошибку: присвоение одного значения Твердости Прокаливаемости. Показание Твердости на Расстоянии 10 мм, 20 мм или любом другом Расстоянии описывает одну точку Кривой Реакции. Оно не устанавливает всю Глубину или Распределение Закалки. Фонд Образования в Области Материалов описывает Испытание Джомини как Измерение Твердости на возрастающих Расстояниях от Закаленного Торца для определения Прокаливаемости Стали; множественность Положений Измерения является центральной частью Метода.
Стандарт является частью Результата. Без него выражение «Твердость по Джомини» не дает ответа на вопрос, какие Геометрия Образца, Схема Охлаждения, Правила Подготовки и Правила Измерения использовались. Если Стандарт указан, Кривая приобретает определенное значение и может сопоставляться с другими Кривыми с необходимой осторожностью.
От расстояния от закаленного конца до кривой прокаливаемости
Испытание по Джомини позволяет получить по одному закаленному образцу ряд значений твердости. Ключевой переменной является не просто твердость стали в одной точке, а то, как измеренная твердость изменяется по мере снижения местной скорости охлаждения с увеличением расстояния от закаленного конца.
ASTM A255-20 определяет прокаливаемость как глубину, на которую сталь закаливается при закалке. В его количественном методе торцевой закалки используется цилиндрический образец диаметром 1 дюйм (ASTM International, 2020). ISO 642:2024 устанавливает для испытания торцевой закалкой стальной образец диаметром 25 мм и длиной не менее 100 мм (International Organization for Standardization, 2024). Эти размеры близки, но их не следует рассматривать как взаимозаменяемые описания любого испытания. Применимый стандарт определяет требования к образцу, нагреву, закалке, методу измерения твердости и представлению результатов.
Испытание начинается с нагрева цилиндрического образца до заданной температуры аустенитизации. Затем один конец подвергают воздействию струи воды, а остальная часть образца охлаждается на воздухе. University of Illinois описывает эту последовательность как основу процедуры Джомини (University of Illinois Materials Technology and Innovation Laboratory, 2024). Поскольку закаленный конец теряет тепло быстрее всего, он испытывает наиболее интенсивное охлаждение. По мере удаления от этого конца охлаждение постепенно становится менее интенсивным. University of Cambridge описывает такую схему как обеспечивающую непрерывный диапазон скоростей охлаждения вдоль образца (University of Cambridge, 2012).

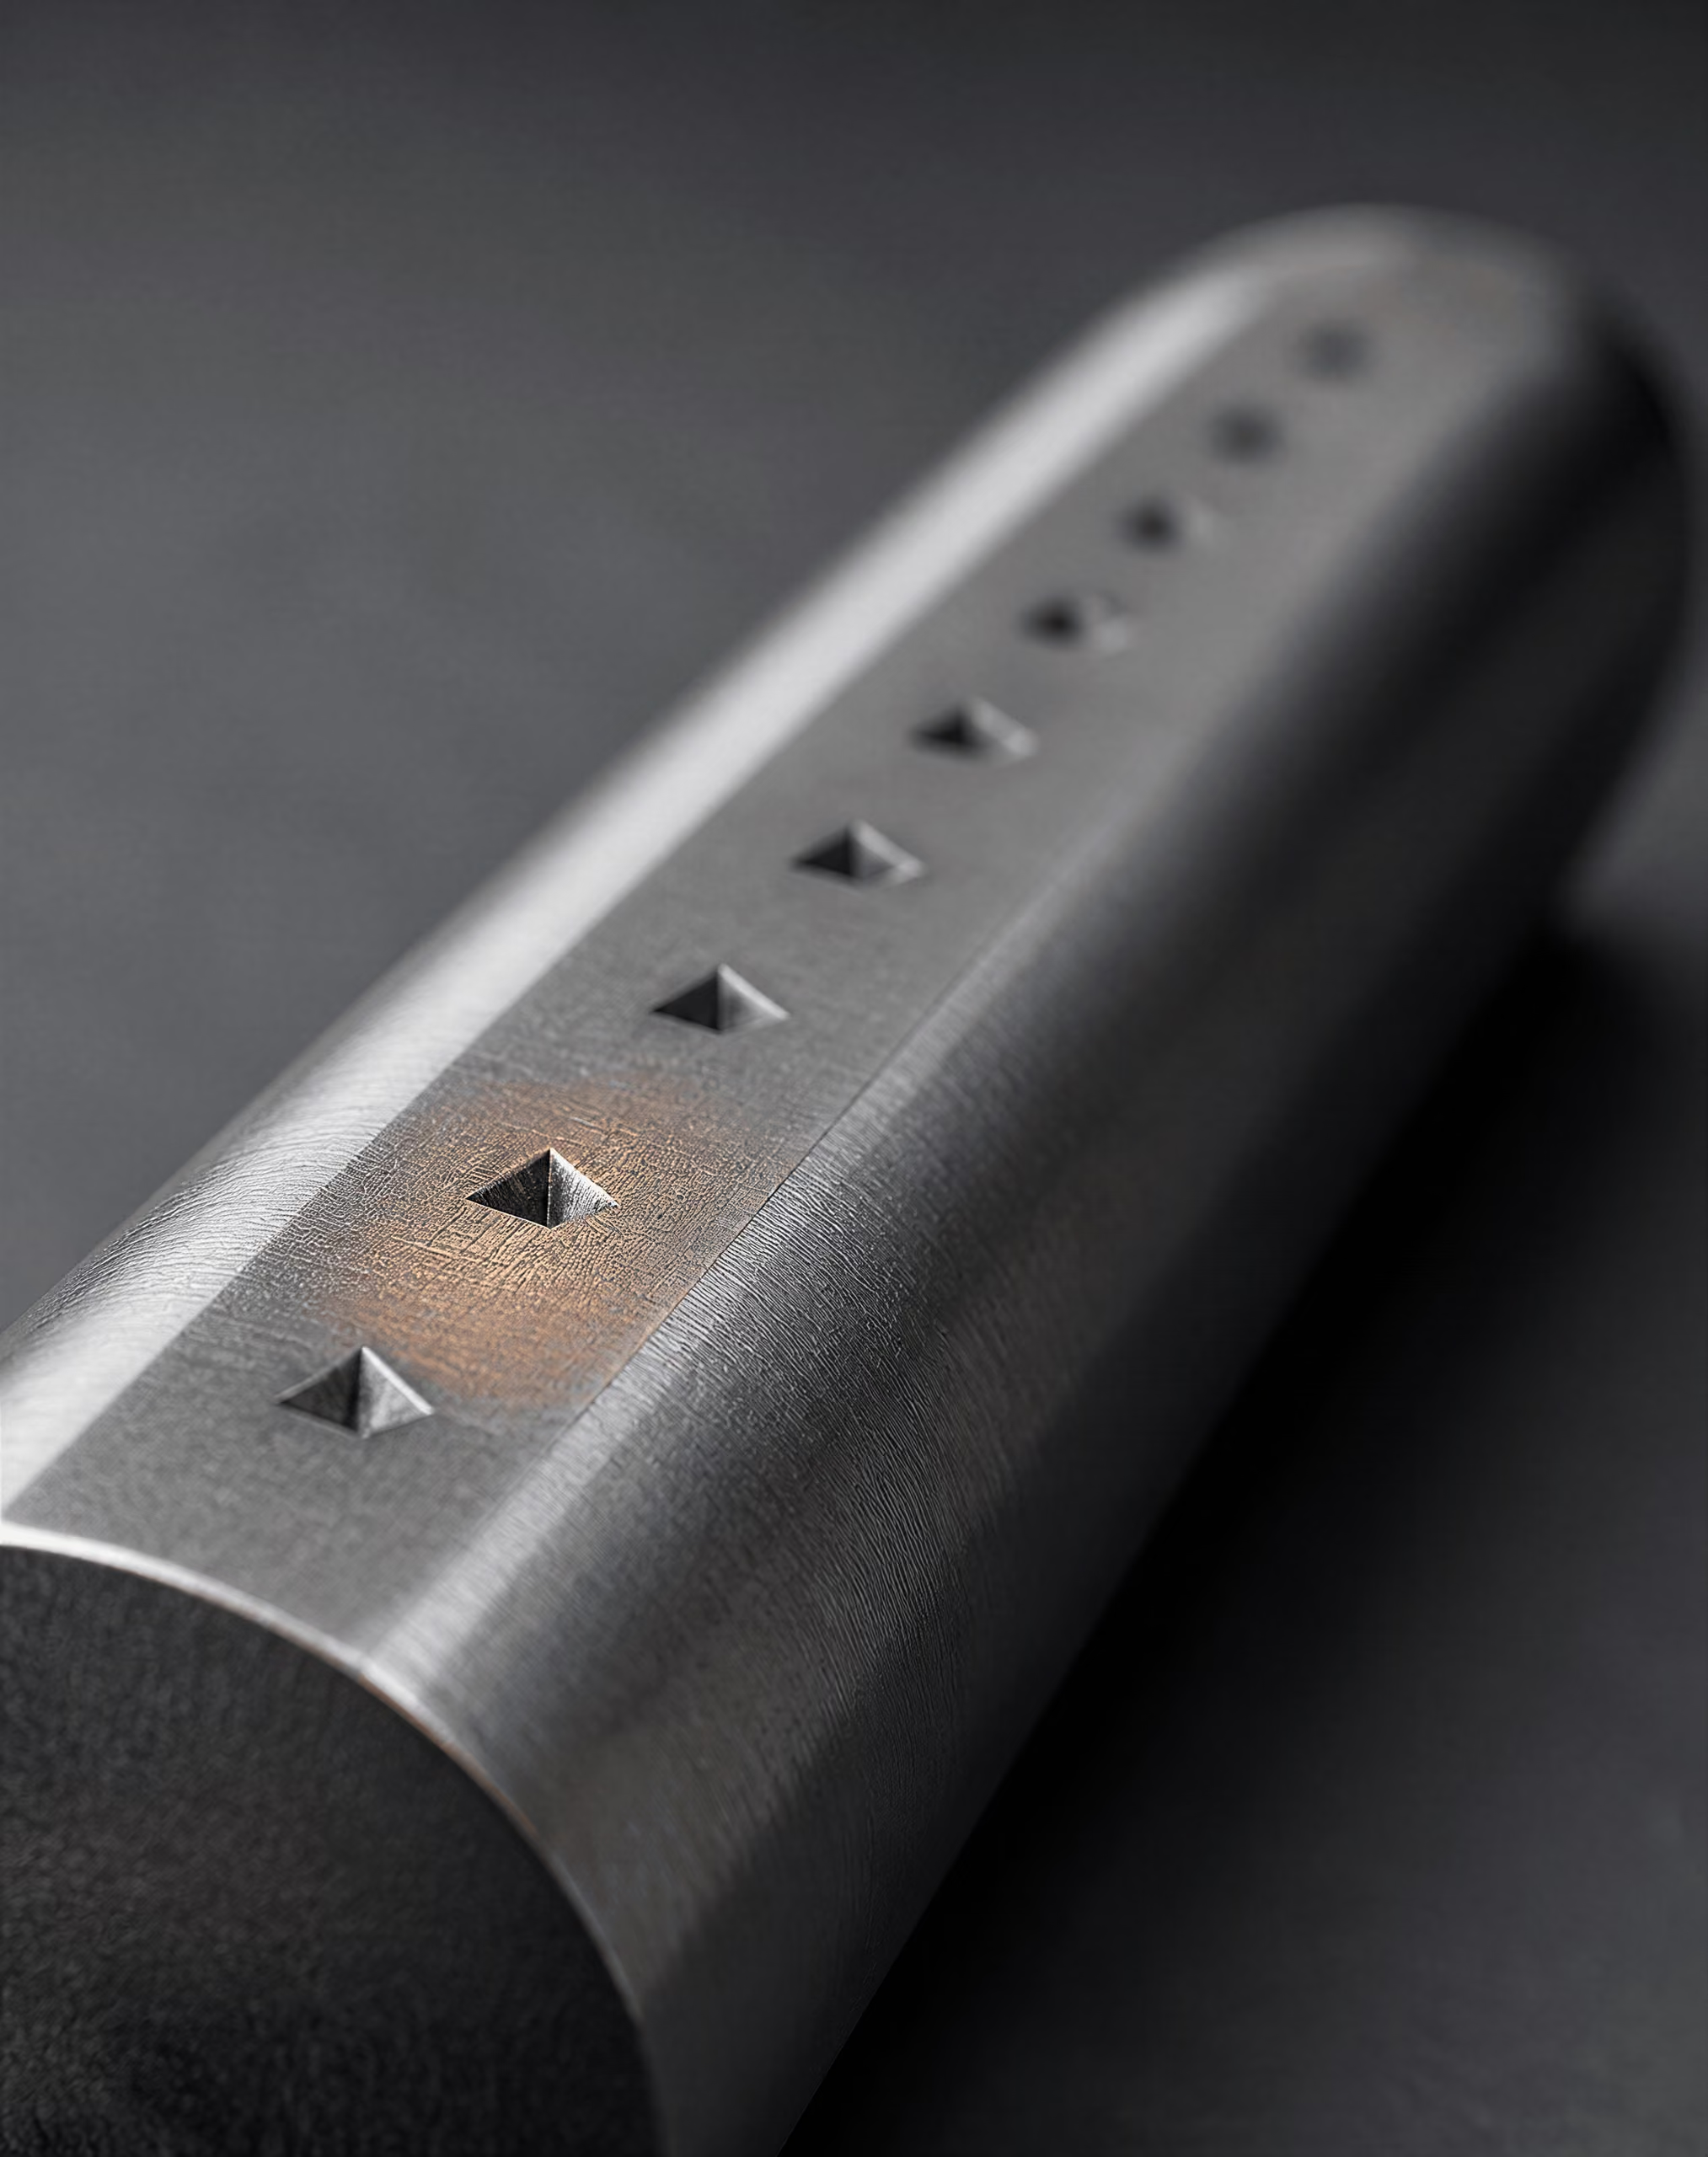
Подготовка поверхностей для измерения твердости
Твердость нельзя надежно измерить на поверхности, покрытой окалиной, обезуглероженным материалом, грубыми следами механической обработки или неравномерным слоем оксидов. После завершения предписанной закалки и охлаждения образца до температуры, безопасной для работы с ним, поверхность, используемую для измерений, подготавливают таким образом, чтобы индентор контактировал с неповрежденной сталью, а не с измененным или поврежденным материалом.
Сам закаленный конец не является единственным значимым участком. Измерительная поверхность проходит вдоль образца от этого конца, что позволяет выполнять измерения твердости на известных расстояниях. Поэтому подготовка поверхности должна обеспечивать достаточно плоскую и чистую полосу вдоль образца. Шлифование или механическая обработка удаляют окалину и приповерхностный слой, измененный нагревом, а контролируемая чистовая обработка ограничивает ошибки, вызванные канавками, волнистостью или чрезмерным нагревом при шлифовании. Подготовка не должна создавать нового теплового воздействия или удалять настолько много материала, чтобы изменилась заданная геометрия образца и положения точек измерения.
Конкретные требования к чистовой обработке, шкале твердости, шагу измерений и формату представления результатов устанавливаются выбранным стандартом испытания. ASTM A255-20 и ISO 642:2024 не следует бездумно смешивать: лаборатория, работающая по требованиям ASTM, должна подготавливать и измерять образец в соответствии с ASTM, тогда как испытание по ISO должно проводиться согласно ISO 642. Речь идет о соблюдении процедуры, а не о внешнем виде поверхности. Отпечаток твердости, нанесенный на окалину или обезуглероженную сталь, может отражать состояние этой поверхности, а не закаленной стали под ней.
Поверхность также должна иметь достаточную ширину и необходимые расстояния между отпечатками, чтобы результаты измерений твердости оставались независимыми. Отпечатки, расположенные слишком близко друг к другу, слишком близко к краю или на явно дефектном участке, могут искажать результат. Если поверхность имеет кривизну или плохо обработана, индентор может установиться неправильно. Поэтому результат испытания по Джомини представляет собой контролируемую последовательность измерений, а не неформальную проверку твердости в произвольной точке образца.
Измерение твердости на возрастающих расстояниях
После подготовки измерительной поверхности твердость регистрируют в ряде точек, расположенных на возрастающих расстояниях от закаленного водой конца. Первое измерение характеризует сталь, охлаждавшуюся в наиболее интенсивных условиях испытания. Последующие измерения относятся к участкам, охлаждавшимся медленнее. Расстояние измеряют от закаленного конца вдоль образца, и каждому результату сопоставляют его точное положение.
Materials Education Foundation описывает испытание по Джомини как измерение твердости на возрастающих расстояниях от закаленного конца для определения прокаливаемости стали (Materials Education Foundation, 2024). Эта формулировка отражает основное различие: испытание ставит вопрос не только «Насколько тверда эта сталь?», но и «Как изменяется реакция стали по твердости при изменении условий охлаждения вдоль образца с заданной геометрией?»
Шкала твердости должна быть указана. Для многих результатов испытания по Джомини твердость выражают по шкале Rockwell C, если материал достаточно тверд для применения этой шкалы, однако допустимый метод определяется выбранным стандартом и измеренным диапазоном. Значение без указания шкалы является неполным. Значение «52» может относиться к HRC, к другой шкале Rockwell или к иному методу измерения твердости; такие значения нельзя сравнивать так, будто они характеризуют одно и то же свойство.
Единичное измерение вблизи закаленного конца может показать твердость, достигнутую при одном интенсивном режиме охлаждения. Оно не устанавливает, на какую глубину сохраняется эта твердость. Аналогично, измерение твердости на большем расстоянии от конца может отражать более медленное охлаждение, но само по себе не описывает полный переход от высокой твердости к низкой. Прокаливаемость представляет собой распределение реакции материала, а не одно значение твердости.
Согласно ASM International (1990), основными факторами, влияющими на эту реакцию, являются химический состав стали и размер аустенитного зерна. Углерод влияет на достижимую твердость образующейся структуры, тогда как легирующие элементы и размер зерна влияют на условия охлаждения, необходимые для протекания конкурирующих превращений. Кривая Джомини фиксирует совокупный результат этих факторов при заданной последовательности испытания. Сама по себе она не позволяет раздельно определить влияние состава или размера зерна.
Построение графика зависимости твердости от расстояния от закаленного конца
Кривая прокаливаемости получается, когда твердость откладывают по вертикальной оси, а расстояние от закаленного конца — по горизонтальной. На вертикальной оси должна быть указана шкала твердости, например HRC, если она применима. На горизонтальной оси должны быть указаны единицы измерения расстояния и исходная точка: ноль соответствует закаленному водой концу, а увеличение расстояния означает постепенно менее интенсивное охлаждение.
Как читать кривую Жомини
- Высота кривой Показывает твердость, полученную при заданной интенсивности охлаждения.
- Наклон кривой Показывает, насколько быстро снижается твердость при уменьшении интенсивности охлаждения.
- Сохранение уровня кривой Показывает, на каком расстоянии от охлаждаемого торца твердость остается повышенной.
- Разброс значений кривой Может указывать на вариации измерений, проблемы подготовки или неоднородность материала.
Обычно кривая начинается со значения твердости, измеренного ближе всего к закаленному концу, и затем отображает изменение твердости вдоль образца. Резкое падение означает, что твердость существенно снижается на небольшом расстоянии. С практической точки зрения это означает, что сталь сохраняет высокую твердость после закалки лишь на относительно ограниченной части данного образца. Более плавное снижение означает, что измеренная твердость остается повышенной на большем расстоянии от закаленного конца, что указывает на большую глубину закалки в условиях градиента охлаждения при испытании по Джомини. Форма кривой не менее важна, чем ее первая точка.
Кривую следует строить по результатам фактических измерений, а не заменять их одним выбранным значением. Повторные испытания, допустимые методы аппроксимации, неопределенность измерений и правила представления результатов, установленные ASTM A255-20 или ISO 642:2024, определяют способ оформления итогового результата. Сглаженная линия может помочь показать тенденцию, но она не должна скрывать разброс значений или создавать впечатление точности, не подтверждаемой измерениями.
Кривая Джомини является реакцией на заданную историю торцевой закалки. Она позволяет сравнивать стали, испытанные по одинаковым требованиям, и показывать изменение твердости с расстоянием. Однако сама по себе она не может предсказать точный профиль твердости в толстой шестерне, плите, валу или отливке, закаленных в конкретной емкости. Геометрия детали, перемешивание, закалочная среда, время переноса, режим аустенитизации и исходная микроструктура изменяют историю охлаждения. Поэтому кривая является свидетельством прокаливаемости в условиях заданного испытания, но не заменяет анализ термической обработки конкретной детали.
Скорость охлаждения, превращения и значение кривой
Непрерывно изменяющиеся условия охлаждения вдоль образца
Образец Джомини испытывает не одну и ту же интенсивность закалки по всей длине. Он испытывает градиент. В стандартизированном испытании цилиндрический стальной образец сначала нагревают до температуры аустенитизации, затем один его торец подвергают воздействию водяной струи, тогда как остальная часть образца охлаждается на воздухе. Лаборатория материаловедения, технологий и инноваций Университета Иллинойса описывает эту последовательность как основную процедуру испытания Джомини (2024). Охлаждаемый водой торец быстро теряет тепло; участки, расположенные дальше от него, получают меньше непосредственного охлаждения и обмениваются теплом главным образом через сам образец и окружающий воздух.
Такая схема создает непрерывный диапазон условий охлаждения вдоль образца, как объясняет Кембриджский университет в своем описании испытания (2012). Точная история охлаждения определяется не только расстоянием. Она также зависит от геометрии образца, начальной температуры, устройства водяной струи, состояния закалочной среды, открытых поверхностей и теплофизических свойств стали. Поэтому расстояние представляет собой контролируемое положение в испытании, а не универсальное преобразование в одну скорость охлаждения, применимую к каждому образцу или каждой производственной детали.
Размеры являются частью методики, а не второстепенными деталями. ASTM A255-20 устанавливает количественное испытание торцевой закалкой с использованием цилиндрического образца диаметром 1 дюйм. ISO 642:2024 устанавливает образец диаметром 25 мм и длиной не менее 100 мм. При сравнении результатов не следует безоговорочно смешивать эти обозначения и размеры, поскольку изменение геометрии или процедуры может изменить тепловой поток и, следовательно, характер превращений. Кривая Джомини имеет смысл только в связи со стандартом и условиями испытания, при которых она была получена.
Образец также не является миниатюрной деталью с простой схемой охлаждения «поверхность — центр». В детали, закаленной в масле, воде, полимерном растворе или газе, формируется пространственное поле охлаждения, определяемое ее формой и теплообменом на поверхностях. Образец Джомини вместо этого создает воспроизводимый лабораторный градиент. В одном испытании он позволяет исследовать множество значений интенсивности охлаждения, но не воспроизводит геометрию каждой возможной детали.
Это различие важно, поскольку прокаливаемость является реакцией на определенную термическую историю. ASTM A255-20 определяет ее как глубину, на которую сталь закаливается при закалке. В главе ASM, посвященной углеродистым и низколегированным сталям, это же свойство описывается как определяющее глубину и распределение твердости, возникающей в результате закалки (ASM International, 1990). Ни в одном из этих определений не говорится, что прокаливаемость — это числовое значение твердости стали до или после закалки.
Превращение аустенита при закалке
Нагрев переводит исходную структуру в аустенит при условии, что выбранная обработка аустенитизацией соответствует марке и состоянию стали. Затем закалка отводит тепло достаточно быстро или, в определенном положении, достаточно медленно, чтобы определить, какие превращения могут происходить при охлаждении аустенита. Ключевой вопрос заключается не просто в том, насколько низкой становится температура образца. Важно, как долго аустенит остается в диапазонах температур, где могут формироваться диффузионные продукты, прежде чем материал достигнет условий превращения при более низкой температуре.
У торца, закаленного водой, история охлаждения может подавлять превращения, которые в иных условиях привели бы к образованию феррита, перлита или бейнитных составляющих, позволяя большей доле аустенита при дальнейшем охлаждении превратиться в мартенсит. Дальше от закаленного торца менее интенсивный температурный путь дает конкурирующим превращениям больше возможностей начаться. В результате конечная структура может содержать другую смесь продуктов превращения, а ее твердость может соответственно снизиться. Кривая фиксирует это изменение, но сама по себе не определяет каждую составляющую и не дает долей фаз.
Такое ограничение имеет принципиальное значение. Показание твердости не позволяет установить полную диаграмму превращений, а кривую Джомини нельзя рассматривать как прямой перечень скоростей охлаждения, если эти скорости не были отдельно определены для того же оборудования и тех же условий. Кривая представляет собой косвенную запись: каждому расстоянию соответствует определенная термическая реакция в данном испытании, а измеренная твердость отражает микроструктуру, сформировавшуюся в результате этой реакции.
Состав определяет, насколько легко превращения задерживаются или протекают при охлаждении. Углерод в значительной степени влияет на твердость, которой может достичь мартенсит, тогда как легирующие элементы могут изменять характер превращений и увеличивать глубину, на которую закалка формирует твердую мартенситную структуру. Важен также размер аустенитного зерна. ASM указывает состав стали и размер аустенитного зерна как основные факторы, влияющие на прокаливаемость (ASM International, 1990). Более крупное исходное аустенитное зерно может изменить условия зародышеобразования и кинетику превращений, поэтому два образца одной номинальной марки могут дать разные кривые, если их термическая история или зеренная структура различаются.
Таким образом, испытание измеряет реакцию материала в конкретном состоянии, а не абстрактной марки стали. Температура аустенитизации, время выдержки, предшествующая обработка, размер зерна, состояние поверхности и особенности закалки — все это влияет на то, во что превращается аустенит. Результат, полученный для одного состояния материала, не следует считать доказательством того, что любая термическая обработка стали с тем же обозначением даст такую же кривую.
Почему твердость изменяется с расстоянием
Твердость изменяется с расстоянием, потому что расстояние изменяет историю охлаждения, а история охлаждения изменяет формирующуюся микроструктуру. Вблизи закаленного торца образец теряет тепло наиболее интенсивно. Дальше от торца тепло дольше сохраняется в образце и отводится в иных условиях. Поэтому получающиеся структуры могут изменяться от преимущественно мартенситного материала у торца до смесей, содержащих более мягкие продукты превращения, в участках, охлаждавшихся менее интенсивно. Точное положение перехода зависит от марки и состояния материала; его следует измерять, а не выводить из обобщенной диаграммы.
| Фактор | Основное влияние | Предупреждение при интерпретации |
|---|---|---|
| Содержание углерода | Сильно влияет на достижимую мартенситную твердость | Более высокий потенциал твердости не гарантирует большей глубины закалки |
| Легирующие добавки | Могут замедлять превращения феррита, перлита или бейнита | Эффект зависит от полного химического состава и состояния материала |
| Размер зерна аустенита | Изменяет зарождение и кинетику превращений | Крупное зерно может повышать прокаливаемость, но снижать вязкость |
| Размер сечения и геометрия | Изменяют локальные скорости охлаждения в детали | Расстояние по Жомини не является прямым аналогом положения в детали |
Содержание углерода влияет на измеряемое значение, но не объясняет всю кривую. Твердость мартенсита сильно зависит от углерода, поэтому две стали с различным содержанием углерода могут иметь разные уровни твердости даже при в остальном сходной реакции на закалку. И наоборот, стали с сопоставимым содержанием углерода могут демонстрировать разную твердость на одном и том же расстоянии Джомини, если легирование, размер зерна, чистота металла или режим аустенитизации изменяют характер превращений.
Измеряемое значение также зависит от метода определения твердости и подготовки образца. Обезуглероживание поверхности, шероховатость, соосность, расстояние между отпечатками, используемая шкала и локальные дефекты могут искажать результат. Обычно испытание проводят в последовательных точках на различных расстояниях от закаленного торца после подготовки продольной плоской или иной предусмотренной методикой измерительной поверхности, а затем строят зависимость твердости от расстояния. Фонд образования в области материаловедения описывает такую базовую интерпретацию следующим образом: твердость измеряют на возрастающих расстояниях от закаленного торца для определения прокаливаемости (2024).
Таким образом, построенная линия не является непосредственной оценкой твердости всей стали. Это карта реакции твердости в условиях температурного градиента, создаваемого при испытании Джомини. Относительно высокое значение далеко от закаленного торца указывает, что сталь сохранила способность к упрочнению при менее интенсивном охлаждении, чем у торца. Быстрое снижение показывает, что при уменьшении интенсивности охлаждения микроструктура становится мягче. Эти утверждения относятся к форме и положению кривой реакции, а не к универсальному ранжированию на основе одного изолированного значения твердости.
Инженер по проектированию деталей может использовать кривую для сравнения реакции стали на охлаждение с ожидаемыми условиями охлаждения в детали, но только после учета размера сечения, геометрии, закалочной среды и режима термической обработки. Результат испытания Джомини не доказывает, что деталь будет иметь одинаковую твердость во всех соответствующих положениях. Он предоставляет контролируемые данные о том, как сталь превращается при снижении интенсивности охлаждения. В этом и заключается значение кривой, и именно поэтому прокаливаемость необходимо отличать от твердости.
Химический состав и размер зерна аустенита
Прокаливаемость не является синонимом твёрдости. ASTM A255-20 определяет прокаливаемость как глубину, на которую сталь закаливается при охлаждении, тогда как в ASM Handbook она описывается как свойство, определяющее глубину и распределение твёрдости, достигаемые при закалке. Сталь может приобретать высокую твёрдость вблизи закалённой поверхности, но быстро терять её по мере удаления вглубь. Другая сталь может демонстрировать аналогичную твёрдость на поверхности, сохраняя мартенсит и, следовательно, практически значимую твёрдость на большем расстоянии от закалённой поверхности.
Различие становится очевидным при испытании на торцевую закаливаемость по Джомини. ASTM A255-20 устанавливает цилиндрический образец диаметром 1 дюйм; ISO 642:2024 предусматривает образец диаметром 25 мм и длиной не менее 100 мм. При сравнении результатов эти размеры нельзя считать взаимозаменяемыми деталями. Образец нагревают до заданного состояния аустенитизации, подвешивают вертикально и охлаждают с одного торца струёй воды. Университет Иллинойса описывает измерения твёрдости, выполняемые на возрастающих расстояниях от закалённого торца, тогда как Кембриджский университет объясняет, что охлаждаемый водой торец и остальная часть образца, охлаждаемая на воздухе, создают вдоль стержня непрерывный диапазон скоростей охлаждения. График зависимости твёрдости от расстояния представляет собой кривую прокаливаемости по Джомини.
Кривая является откликом на химический состав, предшествующую термическую историю, геометрию образца, режим аустенитизации и заданный характер охлаждения. Это не единая материальная константа, существующая независимо от условий испытания. ASM International относит химический состав стали и размер зерна аустенита к основным факторам, влияющим на прокаливаемость. Эти факторы действуют посредством различных механизмов, и их не следует сводить к одному вопросу: «Насколько твёрдой является сталь?»
Роль химического состава стали
Прокаливаемость Способность стали при заданной закалке развивать и сохранять твердость на большей глубине; это свойство отличается от максимальной твердости.
Химический состав влияет на прокаливаемость главным образом посредством изменения температур и скоростей, при которых аустенит превращается при охлаждении. Легирующие элементы, такие как марганец, хром, никель и молибден, могут задерживать превращения аустенита в феррит, перлит или бейнит. Если эти превращения смещаются в область более длительных времён, большая часть поперечного сечения может избежать их при закалке и вместо этого превратиться в мартенсит. В результате формируется более глубокий профиль твёрдости — при условии, что скорость охлаждения и содержание углерода в стали позволяют образоваться мартенситу.
Углерод участвует в этом процессе, однако его роли необходимо разграничивать. Он в значительной степени определяет твёрдость, которой может достичь мартенсит. Легирующие добавки, напротив, особенно важны для изменения кинетики превращений и, следовательно, скорости охлаждения, необходимой для подавления диффузионных превращений по всему сечению. Углерод также изменяет характер превращений, поэтому это разделение не является абсолютным; оно отражает лишь различие в акцентах. Утверждение, что «большее содержание легирующих элементов означает более твёрдую сталь», чрезмерно упрощает ситуацию. Более точная формулировка состоит в том, что содержание легирующих элементов может сделать заданную историю охлаждения более благоприятной для образования мартенсита на глубине, тогда как углерод в значительной мере определяет достижимую твёрдость этого мартенсита наряду с такими факторами, как отпуск и микроструктура.
Поэтому химический состав необходимо идентифицировать по точной марке, спецификации и применимому обозначению. Например, «4140» — это обозначение хромомолибденовой легированной стали, однако для представленного результата всё равно требуются соответствующие спецификация на изделие, пределы химического состава, термическая обработка и метод испытания. Название марки не отменяет допустимые диапазоны состава. Две плавки одной и той же марки могут занимать различные положения в пределах этих диапазонов, а небольшие изменения содержания углерода или легирующих элементов способны изменить характер превращений. «Низколегированная сталь» — полезное обозначение группы, но недостаточно точное химическое определение для сравнения двух кривых Джомини.
Такая же осторожность необходима при рассмотрении углеродистых сталей и марок для цементации. Чисто углеродистая сталь и никель-хромомолибденовая сталь могут иметь сходную твёрдость на закалённом торце, но различные наклоны кривых и различные расстояния, на которых сохраняется твёрдость. И наоборот, высокоуглеродистый состав может обеспечить высокую твёрдость вблизи поверхности, не обеспечивая глубокой прокаливаемости в крупном сечении. Кривая даёт данные для исследованного режима охлаждения; одной номинальной марки для этого недостаточно.
Результат испытания по Джомини также нельзя напрямую переносить на детали любой формы. Цилиндрический стержень, плита и поковка сложной формы отводят тепло по-разному. Размер сечения, состояние поверхности, перемешивание закалочной среды и наличие углов изменяют локальную историю охлаждения. Анализ прокаливаемости по Гроссману и другие инженерные методы позволяют связать отклик материала с жёсткостью закалки и геометрией сечения, однако сама по себе кривая Джомини не определяет твёрдость в каждой точке произвольной детали.
Содержание углерода и достижимая твёрдость мартенсита
Мартенсит образуется, когда аустенит охлаждается достаточно быстро, чтобы предотвратить или ограничить диффузионное превращение, однако твёрдость этого мартенсита в значительной степени зависит от углерода, растворённого в аустените перед закалкой. Повышение содержания углерода обычно увеличивает достижимую твёрдость отпущенного мартенсита в практически используемом диапазоне содержания углерода, поскольку углерод искажает кристаллическую решётку мартенсита и повышает сопротивление деформации. Это эффект, связанный с твёрдостью, а не основание использовать содержание углерода как полную характеристику прокаливаемости.
Низкоуглеродистая сталь может прокалиться по всему сечению при подходящей истории охлаждения и при этом иметь меньшую максимальную твёрдость, чем высокоуглеродистая сталь. Высокоуглеродистая сталь может демонстрировать очень высокую твёрдость на торце Джомини, но быстро терять её с увеличением расстояния, если её состав недостаточно задерживает образование перлита, феррита или бейнита. Низкоуглеродистая легированная сталь может иметь более низкий предел твёрдости, но сохранять эту твёрдость на большем расстоянии от закалённого торца. Это различные результаты: достижимая твёрдость мартенсита и глубина прокаливаемости.
Углерод также влияет на количество и стабильность аустенита при аустенитизации. Если углерод растворён недостаточно, состав аустенита отличается от номинального объёмного состава; если растворение происходит чрезмерно, могут последовать рост зерна и другие изменения. Поэтому измеренная кривая отражает выбранную температуру аустенитизации и практику выдержки, а не только химический состав. После закалки отпуск дополнительно изменяет твёрдость, поэтому профиль твёрдости после отпуска нельзя сравнивать с кривой Джомини для закалённого состояния так, как если бы оба результата характеризовали одно и то же состояние материала.
Таким образом, число твёрдости на торце, охлаждённом водой, представляет собой неполное свидетельство. Оно может указывать на твёрдость, доступную для локального мартенситного состава, но не показывает, насколько быстро снижается твёрдость, где начинается образование смешанных микроструктур или какая часть крупного сечения может прокалиться. Значимой измеряемой характеристикой является кривая зависимости от расстояния.
Размер зерна аустенита как фактор, влияющий на прокаливаемость
Размер предшествующего аустенитного зерна влияет на прокаливаемость, поскольку такие продукты превращения, как феррит и перлит, обычно зарождаются на границах зёрен аустенита. Более крупные зёрна аустенита обеспечивают меньшую площадь границ зёрен на единицу объёма, уменьшая число потенциальных центров зарождения и способствуя задержке диффузионного превращения при охлаждении. Эта задержка может позволить образоваться мартенситу при меньшей скорости охлаждения, поэтому более крупный размер предшествующего аустенитного зерна способен повысить измеренную прокаливаемость.
Такое влияние не является безусловным улучшением. Рост зерна может снизить вязкость разрушения и изменить размерную стабильность, а чрезмерный размер зерна может оказаться неприемлемым даже в том случае, если он увеличивает кажущуюся глубину прокаливаемости. Мелкое зерно обычно способствует более раннему диффузионному превращению, но может обеспечивать лучшую вязкость и более стабильные механические характеристики. Оптимальный выбор зависит от детали, термической обработки и требуемых свойств, а не от максимизации одного расстояния по Джомини.
Размер зерна также объясняет, почему кривые нельзя сравнивать без учёта предшествующей термической обработки. Два образца, вырезанные из материала одной спецификации, могут дать различные результаты, если один из них подвергался нормализации, другой дольше выдерживался при более высокой температуре аустенитизации или режимы нагрева и охлаждения сформировали различные размеры предшествующего аустенитного зерна. Карбиды, нерастворившиеся частицы, обогащённые легирующими элементами, и ликвация могут дополнительно влиять на состав аустенита, имеющегося при закалке. Поэтому в отчёте об испытании наряду с химическим составом следует указывать температуру аустенитизации, время выдержки, состояние образца и методику измерений.
Кривая Джомини имеет смысл, когда эти переменные контролируются. Химический состав определяет, помимо прочего, реакцию кинетики превращений на охлаждение; углерод способствует формированию твёрдости образующегося мартенсита; размер зерна аустенита изменяет лёгкость, с которой начинаются конкурирующие превращения. В совокупности это объясняет, почему прокаливаемость является измеряемым откликом, а не обозначением твёрдости. Если марка, размер зерна, предшествующая обработка, размеры образца и стандарт испытания чётко зафиксированы, кривая может служить основанием для обоснованного сравнения. Без этих данных значение твёрдости или кривая без обозначений создают именно ту путаницу, которую данное испытание призвано предотвратить.
Углеродистые стали, низколегированные стали и сравнение марок
Поведение углеродистой стали при закалке
Углеродистая сталь не имеет одной фиксированной характеристики прокаливаемости. Ее поведение зависит от содержания углерода, размера зерна исходного аустенита, размера сечения, режима аустенитизации и интенсивности закалки. Содержание углерода значительно влияет на твердость, которой может достичь мартенсит, однако само по себе это не определяет, насколько глубоко данная сталь будет прокаливаться от закаленной поверхности. Небольшой образец может приобрести высокую поверхностную твердость, тогда как в более крупном сечении в направлении к центру сохраняются феррит, перлит или бейнит, поскольку внутренняя часть охлаждается медленнее.
Это различие является центральным положением главы ASM Прокаливаемость углеродистых и низколегированных сталей, опубликованной в 1990 году. В главе прокаливаемость определяется как свойство, характеризующее глубину и распределение твердости, получаемые при закалке, а не максимальную твердость, измеренную в одной точке. ASTM A255-20 использует близкую формулировку, определяя прокаливаемость как «глубину, на которую сталь закаливается при закалке» (ASTM International, 2020). Таким образом, твердость представляет собой наблюдаемое значение в заданной точке, а прокаливаемость описывает характер изменения свойств по объему материала.
В нелегированной углеродистой стали повышение содержания углерода обычно увеличивает достижимую твердость полностью мартенситных областей с учетом микроструктуры стали и термической обработки. Однако из этого не следует, что каждая марка с более высоким содержанием углерода будет при любой закалке обеспечивать более глубокую или более однородную закаленную зону. Углерод также влияет на превращения аустенита, тогда как марганец и остаточные элементы могут изменять характеристики превращения, даже если сталь в целом обозначается как «углеродистая». Важен фактический диапазон химического состава.
Испытание на торцевую закаливаемость по методу Джомини делает это пространственное изменение наглядным. Как описывает Лаборатория технологии и инноваций в области материалов Университета Иллинойса, цилиндрический образец нагревают до заданной температуры аустенитизации, после чего один его торец закаливают струей воды (University of Illinois, 2024). Затем твердость измеряют на возрастающих расстояниях от закаленного торца. Полученная зависимость твердости от расстояния представляет собой кривую Джомини.
Кривая возникает потому, что образец охлаждается не с одной равномерной скоростью. Ресурс Кембриджского университета по превращениям материалов объясняет, что охлаждение водой с одного торца и охлаждение на воздухе остальной части образца создают вдоль стержня непрерывный диапазон скоростей охлаждения (University of Cambridge, 2012). Вблизи струи аустенит испытывает наиболее интенсивное охлаждение; дальше от торца скорость охлаждения уменьшается. Углеродистая сталь, твердость которой резко падает с увеличением расстояния, имеет иную характеристику прокаливаемости, чем сталь, сохраняющая близкую твердость на большем протяжении образца, даже если обе стали демонстрируют одинаковую твердость у закаленного торца.
Геометрия образца и методика испытания должны рассматриваться вместе с результатом. ASTM A255-20 устанавливает для количественного испытания на торцевую закаливаемость цилиндрический образец диаметром 1 дюйм. ISO 642:2024 устанавливает для испытания стали на торцевую закаливаемость образец диаметром 25 мм и длиной не менее 100 мм. Эти размеры близки, однако их не следует без оговорок считать взаимозаменяемыми требованиями. Температура аустенитизации, время выдержки, атмосфера печи, время переноса образца, температура воды, состояние струи, шкала твердости, шаг измерений и подготовка поверхности — все эти факторы могут влиять на получаемую кривую.
Влияние легирующих добавок и прокаливаемость по всему сечению
Низколегирующие добавки изменяют прокаливаемость главным образом за счет замедления превращений, конкурирующих с образованием мартенсита при охлаждении. Марганец, хром, молибден и никель могут изменять температуру и кинетику образования феррита, перлита и бейнита. Если эти превращения отодвигаются по времени, медленно охлаждающаяся внутренняя часть сечения все еще может достичь мартенситного интервала. В этом заключается металлургическая основа более высокой прокаливаемости по всему сечению, характерной для многих легированных сталей.
Однако это не простое правило «больше легирующих элементов — больше твердость». Легирующие элементы могут посредством различных механизмов влиять на прокаливаемость, образование карбидов, отпуск, содержание остаточного аустенита и твердость конечной микроструктуры. Например, хром и молибден могут участвовать в формировании карбидных фаз и влиять на кинетику превращений; никель изменяет характер превращений, но действует не совсем так же, как сильный карбидообразующий элемент. Марганец может повышать прокаливаемость, однако его влияние необходимо рассматривать с учетом содержания углерода, контроля серы, предшествующей обработки и остального состава. Небольшие добавки бора могут существенно повышать прокаливаемость, если бор находится в надлежащем металлургическом состоянии, но результат зависит от содержания углерода и азота, практики легирования титаном или алюминием, а также от истории обработки.
ASM указывает, что состав стали и размер зерна аустенита являются основными факторами, влияющими на прокаливаемость (ASM International, 1990). Размер зерна имеет значение, поскольку более крупные зерна исходного аустенита предоставляют меньшую площадь границ зерен для зарождения некоторых продуктов диффузионных превращений. Однако укрупнение зерна не является безусловным преимуществом: оно может ухудшать вязкость и стабильность размеров. Поэтому сравнение, основанное только на измеренной кривой, все равно может быть неполным, если предполагаемые режимы термической обработки различаются.
Термин «прокаливаемость по всему сечению» также требует осторожного употребления. Он не означает, что каждое поперечное сечение стальной детали станет однородно мартенситным. Кривая Джомини характеризует стандартизированную реакцию на градиент скоростей охлаждения, а не дает прямого прогноза для любого диаметра, любой геометрии, условий перемешивания или закалочной среды. В инженерных методах данные Джомини могут использоваться совместно с зависимостями, учитывающими размер сечения и охлаждение, однако прогнозируемый результат по-прежнему связан с допущениями, лежащими в основе этих методов. Пруток, закаленный в воде, шестерня, закаленная в масле, и плита, закаленная в полимерной среде, не имеют единой универсальной истории охлаждения.
Высокое значение твердости у торца образца Джомини также не доказывает глубокую прокаливаемость. Торец подвергается наиболее интенсивному охлаждению и может превратиться в мартенсит даже в стали, твердость которой быстро снижается на небольшом расстоянии от торца. И наоборот, более низкая измеренная твердость может быть обусловлена содержанием углерода, отпуском, остаточным аустенитом или смесью фаз, а не только недостаточной прокаливаемостью. Результат необходимо интерпретировать с учетом термической обработки и микроструктуры.
Почему обозначение марки не заменяет данные испытаний
Обозначение указывает на стандарт, номинальный состав или диапазон химического состава, но не предоставляет измеренную кривую Джомини. Сравнение «углеродистой стали» с «низколегированной сталью» является слишком общим основанием для вывода о прокаливаемости. Даже при сравнении конкретных марок необходимо точно указать обозначение в соответствии с нормативными требованиями, применимый стандарт, химический состав плавки или изделия и состояние испытуемого материала.
Обоснованное сравнение должно включать как минимум пять элементов: обозначение стали и применимый стандарт; измеренный диапазон химического состава, включая соответствующие легирующие и остаточные элементы; температуру аустенитизации и режим выдержки; испытательное оборудование и среду; метод измерения и шкалу твердости. Также следует указать, получен ли результат по ASTM A255, ISO 642, другой установленной процедуре или в ходе специального заводского испытания. Кривую, полученную на образце диаметром 1 дюйм по ASTM, не следует представлять как результат по ISO 642, автоматически эквивалентный ему, несмотря на близость номинальных размеров образцов.
Производственная вариабельность дополнительно ограничивает то, что можно установить по обозначению марки. Две плавки, реализуемые под одним и тем же обозначением, могут различаться в пределах допустимого диапазона химического состава. Различия в размере зерна, степени ковочной деформации, истории нормализации, обезуглероживании и режиме аустенитизации могут изменять измеряемую характеристику. Поэтому опубликованный номинальный состав дает контекст, но не доказывает наличие конкретной кривой прокаливаемости.
Фонд образования в области материалов описывает метод Джомини как измерение твердости на возрастающих расстояниях от закаленного торца для определения прокаливаемости стали (Materials Education Foundation, 2024). Эта формулировка правильно определяет пределы метода: он измеряет реакцию по твердости, возникающую при заданном градиенте охлаждения. Метод не превращает название марки в универсальный рейтинг эксплуатационных свойств и не заменяет проверку, учитывающую конкретное сечение, если условия охлаждения или геометрия отличаются.
Поэтому корректное сравнение марок должно отвечать на вопрос: «Какая характеристика была измерена и при каких условиях?» Недостаточно спрашивать только о том, какая марка якобы имеет большую твердость. Лишь первый вопрос относится к прокаливаемости.
Чтение и сравнение кривых Джомини
Кривая Джомини представляет собой график зависимости измеренной твёрдости от расстояния до закалённого конца образца стали. Горизонтальная ось обычно начинается у конца, охлаждаемого водой, и направляется к концу, охлаждаемому воздухом; вертикальная ось показывает твёрдость по заданной шкале, например по Роквеллу C (HRC), по Роквеллу B (HRB) или твёрдость по Виккерсу (HV). Кривую следует рассматривать как отображение реакции стали на контролируемый диапазон условий охлаждения, а не как единичную характеристику твёрдости.
ASTM A255-20 определяет прокаливаемость как глубину, на которую сталь упрочняется при закалке, и устанавливает количественное испытание торцевой закалкой цилиндрического образца диаметром 1 дюйм. ISO 642:2024 устанавливает образец диаметром 25 мм и длиной не менее 100 мм. Эти размеры близки, однако не следует считать стандарты взаимозаменяемыми без дополнительных оснований. Испытание проводится в соответствии с применимым нормативным документом.
Высота кривой вблизи закалённого конца
Левая часть кривой, соответствующая закалённому концу, показывает твёрдость, полученную в условиях наиболее интенсивного охлаждения в данном испытании. Высокое значение указывает на то, что вблизи поверхности исследуемого материала при применённых условиях аустенитизации и закалки водой образовался твёрдый продукт превращения. Само по себе это не устанавливает высокой прокаливаемости.
Это различие имеет большое значение, поскольку содержание углерода сильно влияет на твёрдость мартенсита, тогда как прокаливаемость также зависит от того, насколько легко при охлаждении подавляются такие превращения, как образование перлита или бейнита. Две стали могут достигать сходной твёрдости вблизи закалённого конца, но существенно различаться дальше по длине образца. Сталь, у которой твёрдость снижается медленно, сохраняет твёрдую микроструктуру при более медленном охлаждении и поэтому демонстрирует большую глубину закалки в данном испытании.
На значение у закалённого конца также могут влиять условия, которые не являются исключительно свойствами марки стали. Температура аустенитизации и время выдержки влияют на состояние аустенита. Размер зерна аустенита — один из основных факторов, влияющих на прокаливаемость, как указывалось в работе ASM International 1990 года, посвящённой твёрдости и прокаливаемости стали; чрезмерный рост зерна может изменить кривую. Поверхностное обезуглероживание, окисление, повреждение при шлифовании, неправильное выравнивание водяной струи или отпечаток при измерении твёрдости, расположенный слишком близко к кромке, могут исказить первые результаты.
По этой причине кривую, начинающуюся с более высокого значения, не следует автоматически описывать как свидетельство «большей прокаливаемости». Она может характеризоваться большей твёрдостью после закалки у конца, большей прокаливаемостью или сочетанием обоих факторов. Остальная часть профиля даёт необходимые сведения для разграничения этих эффектов.
Высота кривой может быть полезна, если рассматривается локальная реакция твёрдости. Например, спецификация может устанавливать минимальную твёрдость на заданном расстоянии по Джомини. Такое требование является критерием приёмки, а не общим определением значения кривой. Соответствие измеренного значения требованиям должно оцениваться на основании применимой спецификации на материал или изделие.
Форма кривой и сохранение твёрдости с увеличением расстояния
Главной особенностью кривой Джомини является скорость снижения твёрдости по мере увеличения расстояния. В процедуре, описанной Лабораторией технологии и инноваций в области материалов Иллинойсского университета, цилиндрический образец нагревают до температуры аустенитизации, один его конец охлаждают водяной струёй, затем измеряют твёрдость на возрастающих расстояниях и строят график результатов. Кембриджский университет объясняет формирование такого профиля следующим образом: закалённый конец охлаждается быстро, тогда как расположенные дальше участки постепенно охлаждаются в воздухе медленнее.
Крутой нисходящий участок означает, что твёрдость теряется на небольшом расстоянии. Такая сталь сильно реагирует на переход от быстрого к более медленному охлаждению. Более пологая кривая означает, что твёрдость сохраняется дальше от закалённого конца. С практической металлургической точки зрения это указывает на то, что большая глубина образца может превратиться в твёрдую структуру при менее интенсивном охлаждении, чем у конца образца.
Кривая не обязана быть прямой линией. Она может резко снижаться вблизи конца, выравниваться в средней области или демонстрировать изменение наклона, связанное с превращениями, происходящими при различных скоростях охлаждения. Короткий участок плато, за которым следуют снижение и второе выравнивание, следует рассматривать как последовательность реакций, а не сводить к одному показателю «средней прокаливаемости». Форма кривой отражает состав, размер зерна аустенита, исходную микроструктуру и тепловую историю, использованную при испытании. В главе ASM, посвящённой углеродистым и низколегированным сталям и опубликованной в 1990 году, прокаливаемость описывается как фактор, определяющий глубину и распределение твёрдости, возникающей при закалке; именно поэтому важен весь профиль.
Кривая, остающаяся выше на заданном расстоянии, показывает, что в данных условиях испытания сохранилось больше твёрдости. Это не доказывает, что каждый участок промышленной детали будет иметь такую же твёрдость. Реальная деталь имеет другую геометрию, массу, состояние поверхности и траекторию охлаждения. Пересчёт результата испытания по Джомини в прогнозируемую реакцию детали требует заданной модели охлаждения или такого метода, как анализ Гроссмана; одно лишь визуальное сравнение не позволяет выполнить этот пересчёт.
Более высокая кривая также не делает марку стали универсально предпочтительной. Конструкция может требовать определённого сочетания твёрдости, вязкости, контроля деформации, свариваемости и реакции на отпуск. Испытание Джомини характеризует одну реакцию на один заданный режим закалки. Оно не заменяет механических испытаний или спецификацию, регламентирующую готовую деталь.
При сравнении кривых следует сопоставлять соответствующие расстояния и соответствующие шкалы твёрдости. Кривую, построенную в HRC, нельзя численно сравнивать с кривой, построенной в HV, без надлежащего и явно указанного метода пересчёта. Пересчёт твёрдости не является точным физическим тождеством, особенно для разных микроструктур. Имеет значение и способ представления результатов: точки, соединённые прямыми линиями, аппроксимированная кривая и интерполированная таблица могут по-разному отображать одни и те же измерения.
Разброс, воспроизводимость и условия сравнения
Реальные данные испытания Джомини содержат разброс. Некоторая часть вариации связана с измерением твёрдости, но более существенные различия могут возникать из-за подготовки образца и теплового режима. Торцевая поверхность должна получать предназначенную для неё водяную струю, образец необходимо правильно центрировать, а дорожку измерения твёрдости следует подготовить так, чтобы на ней не осталось обезуглероженного материала или шероховатой поверхности. Расстояния между измерениями и представление результатов должны соответствовать применяемой процедуре.
Единичную аномальную точку не следует принимать за открытие металлургической закономерности. Сначала нужно проверить, выходит ли эта точка за пределы ожидаемой повторяемости измерений, достаточным ли было расстояние между отпечатками и правильно ли выбраны состояние поверхности образца и шкала твёрдости. Повторные испытания, показывающие одинаковое изменение формы кривой, имеют большее доказательное значение, чем единичный высокий или низкий результат.
Для содержательного сравнения недостаточно испытывать образцы с одинаковым номинальным обозначением марки. Необходимо использовать один и тот же стандарт, одинаковые размеры образца, подготовку поверхности, температуру аустенитизации, режим выдержки, время переноса, схему закалки, шкалу твёрдости, места измерений и способ представления результатов. ASTM A255-20 устанавливает образец диаметром 1 дюйм, тогда как ISO 642:2024 устанавливает диаметр 25 мм и минимальную длину 100 мм; результаты, полученные по этим стандартам, следует маркировать соответствующим образом, а не объединять без указания различий.
Следует также учитывать исходное состояние стали. Важен не только состав, но и размер зерна аустенита, сформировавшийся при нагреве. Нельзя считать, что лабораторная кривая после одной термической обработки представляет каждую плавку стали той же марки, если режим аустенитизации различался. Именно поэтому при воспроизведении кривой следует указывать условия испытания.
Наконец, необходимо отделять интерпретацию от оценки соответствия требованиям. Чтение кривой может показать, что твёрдость быстро снижается, сохраняется дальше от закалённого конца или имеет разброс при повторных испытаниях. Только применимая спецификация может устанавливать допустимый диапазон, минимальное значение, требования к отбору образцов и решение о приёмке. Кривая Джомини является свидетельством прокаливаемости в заданных условиях, но не самостоятельной рекомендацией по применению изделия, рейтингом марок или заменой требований к приёмке, установленных для данного материала.
Испытания Джомини, Гроссмана и прокаливаемости при охлаждении на воздухе
Прокаливаемость не является тем же свойством, что и твердость. Стандарт ASTM A255-20 определяет прокаливаемость как «глубину, на которую сталь закаливается при закалке», тогда как твердость — это сопротивление, измеренное в определенном месте по определенной методике испытания. Сталь может демонстрировать высокую поверхностную твердость, но закаливаться лишь на небольшую глубину ниже поверхности. Другая сталь может достигать аналогичной твердости на поверхности и сохранять эту твердость значительно глубже по сечению.
| Метод | Тепловая история | Основное применение | Что этот метод не обеспечивает |
|---|---|---|---|
| Торцевое охлаждение по Жомини | Охлаждаемый водой торец; остальная часть охлаждается на воздухе | Зависимость твердости от расстояния | Точный профиль твердости каждой детали |
| Анализ Гроссмана | Заданная интенсивность закалки в сочетании с размером сечения | Связь реакции материала с геометрией и интенсивностью закалки | Прямое измерение твердости вдоль испытательного стержня |
| Испытание на прокаливаемость при охлаждении на воздухе | Заданный режим охлаждения на воздухе | Оценка реакции при охлаждении на воздухе | Замена кривой торцевого охлаждения водой |
В ASM Handbook испытания Джомини, Гроссмана и прокаливаемости при охлаждении на воздухе рассматриваются как взаимосвязанные методы изучения этой характеристики, а не как взаимозаменяемые испытания. Каждый метод задает отличающуюся температурную историю. Испытание Джомини создает на одном образце контролируемый диапазон скоростей охлаждения; анализ Гроссмана связывает реакцию стали с интенсивностью закалки и размером детали; испытание прокаливаемости при охлаждении на воздухе показывает, что происходит при использовании воздуха в качестве заданной охлаждающей среды. Результат одного метода нельзя подменять результатом другого без установленной зависимости пересчета или модели.
Метод торцевой закалки Джомини
Испытание торцевой закалкой Джомини — это стандартизированный способ получения кривой прокаливаемости по одному цилиндрическому образцу. ASTM A255-20 устанавливает для количественного испытания торцевой закалкой цилиндрический образец диаметром 1 дюйм. ISO 642:2024 устанавливает стальной образец диаметром 25 мм и длиной не менее 100 мм. С практической точки зрения эти размеры близки, однако стандарты остаются отдельными документами со своими требованиями к подготовке, нагреву, закалке, измерению твердости и представлению результатов.
Основная последовательность операций проста. Обработанный образец нагревают до заданной температуры аустенитизации, выдерживают достаточно долго для достижения предписанного теплового состояния, а затем переносят в приспособление. На один из торцов направляют струю воды. Лаборатория Materials Technology and Innovation Laboratory Иллинойсского университета описывает эту последовательность нагрева и закалки одного торца водой в своей процедуре испытания Джомини 2024 года. После охлаждения вдоль образца обычно подготавливают плоскую площадку, а затем измеряют твердость на возрастающих расстояниях от закаленного торца.
Физика процесса и определяет ценность испытания. Закаленный торец испытывает наиболее интенсивное охлаждение, тогда как расположенные дальше от него участки охлаждаются постепенно медленнее, поскольку охлаждение происходит косвенно и частично за счет воздуха. Кембриджский университет объясняет, что такая схема создает вдоль стержня непрерывный диапазон скоростей охлаждения. Поэтому график зависимости твердости от расстояния показывает, как изменяется измеренная реакция стали по твердости при снижении скорости охлаждения.
Вблизи закаленного торца твердость сильно зависит от содержания углерода и от того, превращается ли аустенит в мартенсит, а не в более мягкие продукты, такие как перлит или бейнит. На большем расстоянии от торца важную роль начинают играть легирующие элементы и размер аустенитного зерна, поскольку они задерживают диффузионные превращения при более медленном охлаждении. В своей работе 1990 года, посвященной твердости и прокаливаемости, ASM International назвала состав стали и размер аустенитного зерна основными факторами, влияющими на прокаливаемость.
Кривая является результатом испытания, а не единственным числом твердости. Ее форма может показывать, насколько далеко сталь сохраняет заданную характеристику твердости, однако сама по себе она не определяет непосредственно распределение твердости в каждой реальной детали. Стержень, зубчатое колесо, плита или поковка имеют собственные диаметр, геометрию, состояние поверхности, историю аустенитизации и режим охлаждения. Образец Джомини также характеризуется особым одномерным температурным градиентом, который не воспроизводится во всех точках массивной детали.
Кривая Джомини сама по себе не может подтвердить, что деталь полностью прокалится до центра в масле, воде, полимере или воздухе. Равным образом значение твердости, полученное на закаленном торце, не может характеризовать полную прокаливаемость стали. Кривую необходимо интерпретировать с учетом предполагаемого размера сечения и режима закалки.
Анализ критического диаметра по Гроссману
Анализ Гроссмана рассматривает другой инженерный вопрос: как совместное действие реакции стали на превращения, размера сечения и интенсивности закалки определяет глубину закалки? Этот анализ разделяет два понятия, которые часто смешивают. Сталь обладает собственной способностью к упрочнению, тогда как охлаждающая среда и геометрия детали определяют скорость отвода тепла.
Коэффициент H Гроссмана Параметр, используемый для представления интенсивности закалки и связывающий теплоотдачу с поверхности с размером сечения и реакцией стали на закалку.
В методе используется интенсивность закалки, обычно выражаемая коэффициентом Гроссмана, для описания эффективности теплообмена на поверхности. Более интенсивная закалка отводит тепло быстрее, чем менее интенсивная, хотя фактический результат также зависит от перемешивания, температуры, поведения паровой пленки, состояния поверхности и формы детали. Затем анализ Гроссмана связывает эту интенсивность с размером сечения и предельным условием закалки.
Идеальный критический диаметр — это диаметр гипотетического круглого стержня, который достиг бы заданного состояния в центре при идеализированной закалке. Фактический критический диаметр учитывает выбранную интенсивность закалки для данной детали. Эти термины не являются альтернативными названиями расстояния Джомини. Расстояние Джомини — это положение на испытательном стержне; критический диаметр — это результат, относящийся к размеру сечения и полученный посредством анализа интенсивности закалки и реакции стали.
Данные Джомини могут использоваться как исходные данные о реакции стали для расчетов или диаграмм Гроссмана, однако расчет добавляет предположения о геометрии и теплообмене. Поэтому две детали, изготовленные из одной и той же плавки стали, могут закаливаться на разную глубину, если их размеры или режимы закалки различаются. Одна и та же сталь также может давать разные критические диаметры при различных значениях . Таким образом, анализ Гроссмана служит связующим звеном между лабораторной реакцией материала и заданными условиями закалки, а не самостоятельным испытанием твердости.
Испытания прокаливаемости при охлаждении на воздухе
Испытание прокаливаемости при охлаждении на воздухе исследует поведение стали при охлаждении воздухом, не применяя струю воды в испытании Джомини и не задавая значение интенсивности закалки по Гроссману. Образец аустенизируют в соответствии с установленной процедурой, извлекают из печи и охлаждают на воздухе в заданных условиях испытания. Затем, в зависимости от требований метода, измеряют твердость, микроструктуру или изменение твердости по сечению.
Это различие существенно, поскольку «воздушная закалка» не означает, что сталь обладает фиксированной твердостью, не зависящей от размера. Охлаждение в неподвижном воздухе, принудительном воздушном потоке и контролируемой атмосфере создает разные условия теплообмена. Небольшой образец может охлаждаться достаточно быстро для образования значительной доли мартенсита, тогда как центр более крупного сечения охлаждается медленнее и образует другую смесь продуктов превращения. На измеряемую реакцию могут влиять температура печи, размеры образца, опоры, воздушный поток и состояние поверхности.
Таким образом, результат испытания прокаливаемости при охлаждении на воздухе описывает поведение материала в условиях указанной температурной истории охлаждения воздухом. Он не заменяет кривую Джомини, поскольку не создает такого же непрерывного градиента охлаждения от торца к торцу. Он также не заменяет анализ Гроссмана, поскольку сам по себе не выражает взаимосвязь между интенсивностью закалки и диапазоном размеров сечения. Эти три метода отвечают на близкие вопросы, однако результаты каждого из них сохраняют различный смысл.
В главе ASM, посвященной углеродистым и низколегированным сталям, опубликованной в 1990 году, прокаливаемость определяется как свойство, от которого зависят глубина и распределение твердости, формируемые при закалке. Именно это определение имеет практическое значение: следует выяснять, как распределяется твердость после заданной температурной истории, а не только насколько высокой становится твердость в одной точке.
От кривой Джомини к реальному Компоненту
Кривая Джомини описывает реакцию Стали на один контролируемый режим охлаждения. Она не позволяет без дополнительного анализа предсказать Твёрдость в каждой точке готового Компонента. Это различие существенно, поскольку стандартный Образец мал, прост по форме и охлаждается предписанным способом, тогда как Компонент может иметь тонкие Кромки, массивные Ступицы, Отверстия, Углы, изменяющиеся условия на Поверхности и Участки, охлаждающиеся с совершенно разной скоростью.
ASTM A255-20 определяет Прокаливаемость как глубину, на которую Сталь упрочняется при Закалке. Количественная методика торцевой Закалки предусматривает использование цилиндрического Образца диаметром 1 дюйм. ISO 642:2024 устанавливает требования к Образцу для торцевой Закалки Стали диаметром 25 мм и длиной не менее 100 мм. Эти размеры и предписанные условия Испытания обеспечивают воспроизводимое сравнение между Плавками, Марками Стали или условиями Обработки; они не превращают Образец в масштабную модель машинной Детали.
В соответствии с процедурой, описанной Лабораторией технологии и инноваций в области материалов Университета Иллинойса, Образец нагревают до температуры аустенитизации, а один его конец охлаждают струёй Воды. Затем Твёрдость измеряют на возрастающих расстояниях от охлаждённого конца. Полученная зависимость Твёрдости от расстояния представляет собой кривую Джомини. Как объясняет Кембриджский Университет, охлаждаемый Водой конец и остальная часть Образца, охлаждаемая на Воздухе, создают вдоль стержня непрерывный диапазон скоростей охлаждения. Поэтому каждое положение представляет собой различную термическую реакцию в пределах одного и того же Образца.
Эта реакция полезна, но при её интерпретации необходимо соблюдать осторожность.

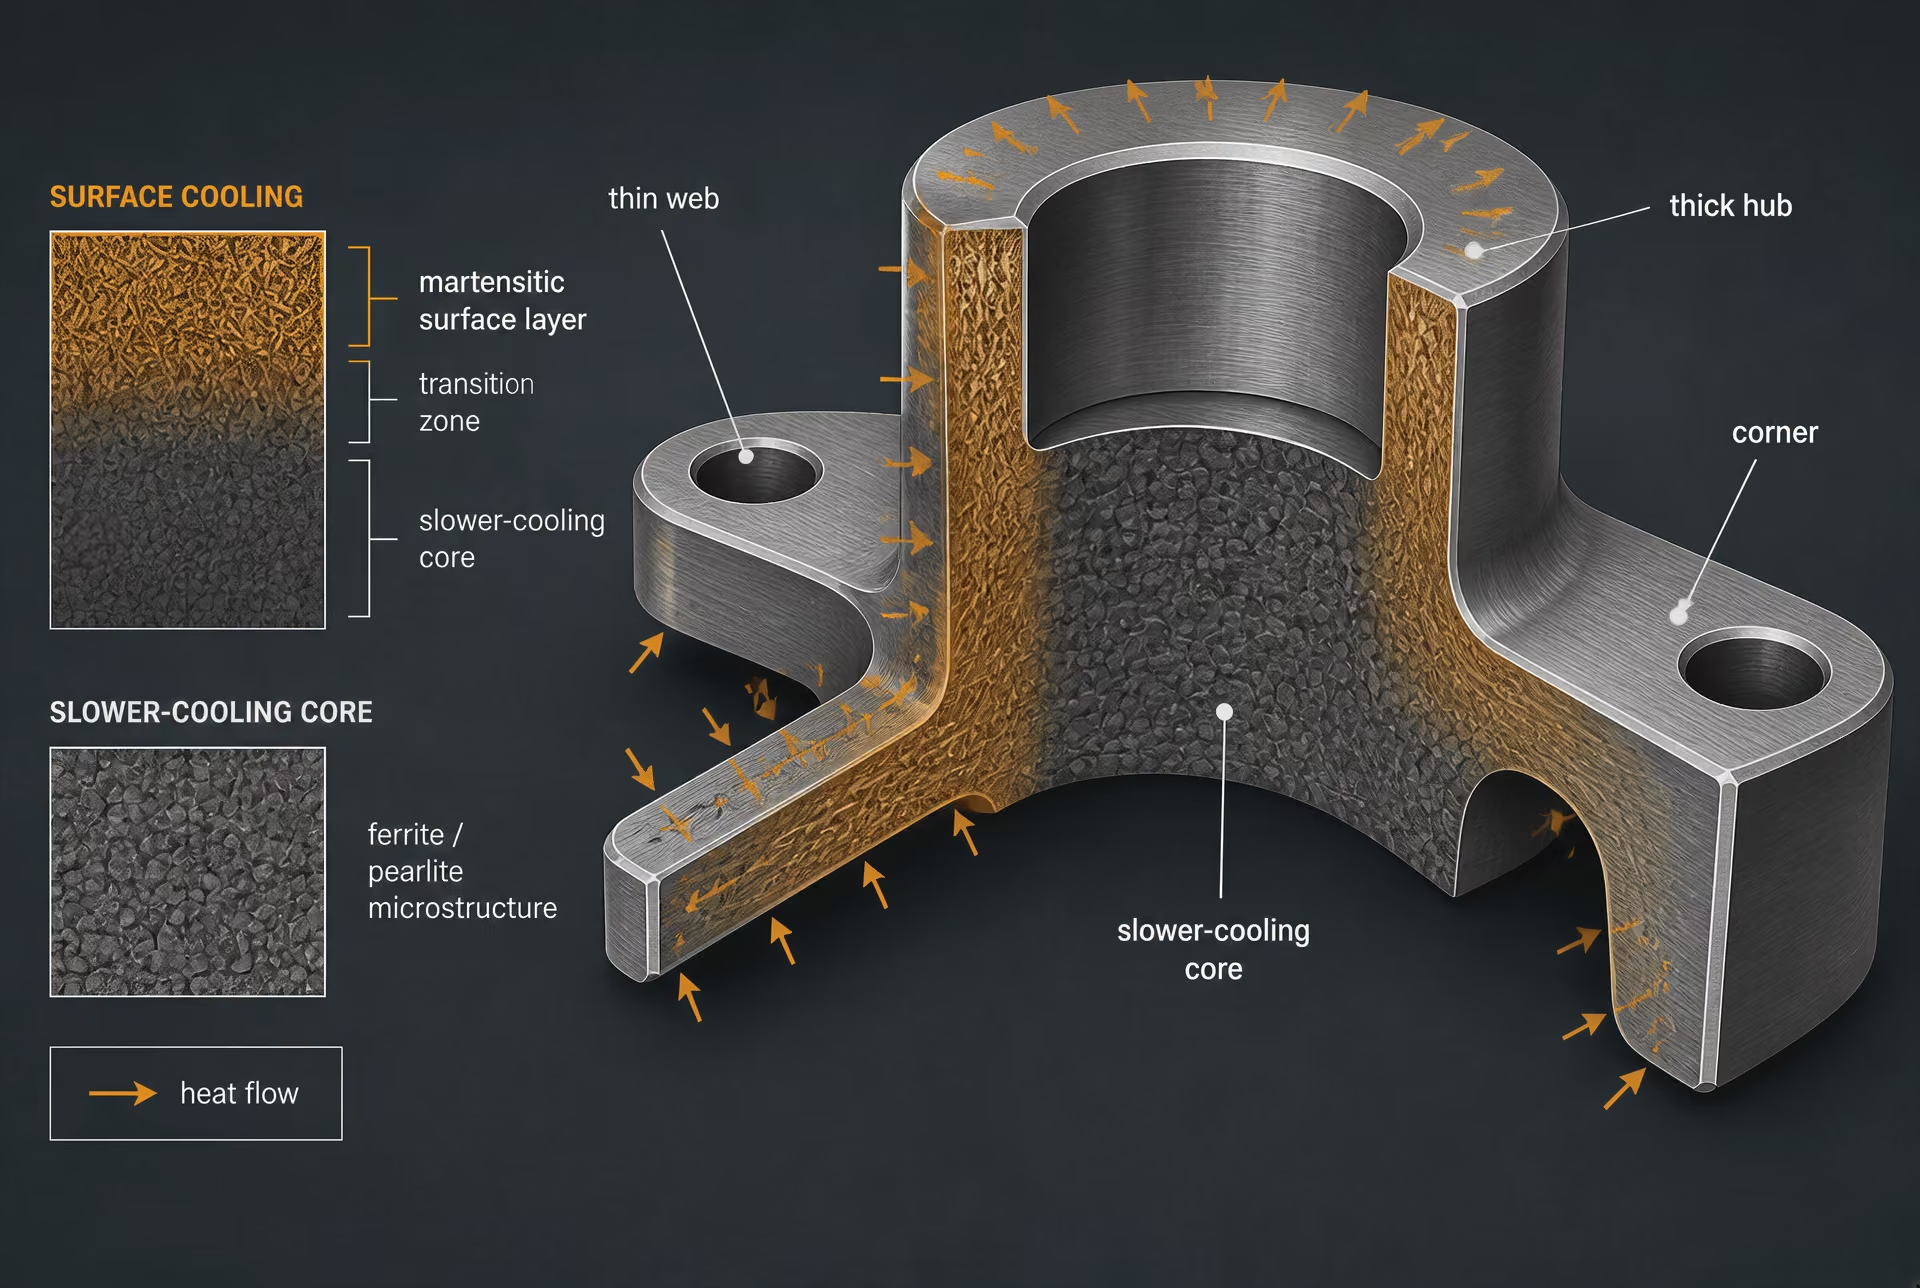
Толщина сечения и температурные градиенты
Толщина сечения Компонента определяет, какое количество Тепла должно выйти из его внутренней части до начала превращения. Тонкая стенка имеет короткий путь до Поверхности и может быстро охлаждаться на значительной части своего сечения. Массивная Бобышка, Вал, Фланец или Заготовка Шестерни сохраняет Тепло в центре; Поверхность может пройти диапазон температур мартенситного превращения, тогда как Сердцевина будет охлаждаться достаточно медленно для образования Бейнитa, Перлита или Феррита — в зависимости от состава и фактического термического цикла.
Стержень Джомини также имеет температурный градиент, но это специально сформированный продольный градиент. Охлаждаемый конец подвергается наиболее интенсивному непосредственному охлаждению, тогда как расположенные дальше от него участки охлаждаются постепенно медленнее. Реальный Компонент обычно имеет градиенты более чем в одном направлении. Тепло может распространяться радиально от Сердцевины к Поверхности, аксиально к торцу и через соседние элементы. Угол может отдавать Тепло через несколько граней. Отверстие может изменять путь охлаждения с внутренней стороны, а контакт с Оснасткой может локально ограничивать отвод Тепла или обеспечивать дополнительный Теплоотвод.
Это различие делает размер сечения не просто параметром для внесения размерной поправки. Два участка, находящиеся на одинаковом расстоянии от внешней Поверхности, могут иметь различную историю охлаждения, если один расположен рядом с Углом, а другой — в центре массивного сечения. Например, центр цилиндрического Стержня не эквивалентен точке, расположенной близко к Поверхности, лишь потому, что оба участка выполнены из Стали одной и той же Марки. Равным образом, центр крупного Компонента не обязательно представлен дальним концом кривой Джомини. Геометрия Компонента определяет поле теплопереноса, а Закалка определяет, насколько быстро это поле теряет Тепло.
Состав и размер аустенитного Зерна остаются важными исходными переменными. ASM International указывает, что оба параметра относятся к основным факторам, влияющим на Прокаливаемость. Температура аустенитизации, время выдержки, исходная Микроструктура и рост Зерна также могут изменять реакцию на Превращение, которая реализуется при Закалке. Следовательно, результат испытания по Джомини, полученный для одного режима Термической Обработки, нельзя отделять от этого режима при его применении к Компоненту.
Состояние Поверхности создаёт дополнительное осложнение. Окалина, обезуглероживание, следы Механической Обработки, Покрытия и остаточные Загрязнения могут изменять контакт между Сталью и Закалочной Средой. Обезуглероженная Поверхность может демонстрировать более низкую измеренную Твёрдость, даже если расположенная под ней Сталь имеет существенно иную реакцию. Шероховатая или загрязнённая Поверхность может удерживать пар или уменьшать контакт с Жидкостью во время Закалки. Поэтому Твёрдость, измеренная после удаления такого слоя Механической Обработкой, может отличаться от Твёрдости, непосредственно измеренной на Поверхности после Закалки.
Закалочная среда и интенсивность закалки
Вода в установке Джомини не является универсальным обозначением «быстрой Закалки». Расход, температура, давление и соосность струи, а также площадь обдуваемой Поверхности контролируются, поскольку они влияют на Теплопередачу у охлаждаемого конца. Противоположные участки Образца охлаждаются на Воздухе. Производственный Компонент, напротив, может быть погружён в перемешиваемую Воду, раствор Полимера, Масло, Расплавленную Соль или другую Среду; каждая из них формирует отличный путь охлаждения.
Интенсивность Закалки описывает способность Закалочной Системы отводить Тепло относительно эталонного условия. Она зависит от Среды, а также от Перемешивания, температуры Жидкости, циркуляции, ориентации Детали, поведения паровой Плёнки и отношения площади открытой Поверхности к объёму. Неподвижная Жидкость вокруг крупной Детали может отводить Тепло значительно менее эффективно, чем движущаяся Жидкость вокруг небольшой Детали. Даже в одной Ванне Поверхности, обращённые к интенсивному потоку, могут охлаждаться иначе, чем экранированные Поверхности.
Перемешивание особенно важно на начальной стадии Закалки, когда вокруг горячей Стали может образоваться паровая Оболочка. Движение может разрушить эту Оболочку и возобновить контакт с более холодной Жидкостью. Однако если Деталь медленно перемещается из Печи, она начинает охлаждаться ещё до начала предусмотренной Закалки. Поэтому время Переноса является частью термической истории, а не просто технологической деталью обращения с Деталью. Задержка неизвестной продолжительности затрудняет сравнение номинально одинаковой Закалки с условиями Испытания по Джомини.
Среда также может вызывать локальные различия внутри одной Детали. Вертикальный Вал может отводить Жидкость иначе, чем горизонтальный. В глухом Отверстии может задерживаться Пар. Узкие Каналы могут ограничивать поток, тогда как большие плоские Поверхности могут способствовать устойчивому образованию паровых Плёнок. Эти эффекты способны вызывать разброс Твёрдости, который невозможно выявить с помощью одной кривой Джомини.
По этой причине Стали с определённой Твёрдостью по Джомини на выбранном расстоянии нельзя назначать гарантированную Твёрдость Компонента, основываясь только на расстоянии. Кривая показывает, как Материал реагирует на известный диапазон условий охлаждения. Она не определяет скорость охлаждения в конкретной точке Компонента и не устанавливает, что в этой точке сформируется такая же Микроструктура, как в соответствующем положении Образца Джомини.
Связь лабораторной реакции с участками Компонента
Практический вопрос состоит не в том, «какова Твёрдость этой Марки Стали?», а в следующем: «Какую историю охлаждения получит данный участок и какие Твёрдость и Микроструктуру сформирует Сталь при такой истории?» Кривая Джомини даёт часть ответа. Остальные данные должна предоставить оценка Компонента.
Инженеры обычно оценивают локальные условия охлаждения по геометрии сечения и практике Закалки, а затем сопоставляют их со стандартизированными данными о Прокаливаемости или используют метод определения характеристик по размеру сечения, например подход Гроссмана. При таком сопоставлении необходимо сохранять различие между реакцией Материала и результатом Процесса. Данные Джомини описывают первое; рассчитанный или измеренный путь охлаждения связывает его со вторым.
Участки детали, требующие отдельного внимания
- Толстые ступицы и валы Могут сохранять тепло в центре и образовывать более мягкие продукты превращения.
- Тонкие стенки Могут охлаждаться достаточно быстро для закалки по всему сечению.
- Углы и галтели Могут отдавать тепло через несколько поверхностей и охлаждаться иначе, чем соседний материал.
- Глухие отверстия и выемки Могут ограничивать движение жидкости и снижать локальную интенсивность закалки.
Каждый участок следует рассматривать отдельно. Поверхность массивного Вала может охлаждаться достаточно быстро для формирования преимущественно Мартенситной Структуры, тогда как в его центре сформируется смешанная Структура с более низкой Твёрдостью. Тонкая Стенка может прокалиться по всему сечению, тогда как расположенная рядом Ступица — нет. Галтель может охлаждаться быстрее прилегающего тела, а Резьбовая Выемка или глухое Отверстие — медленнее из-за ограниченного движения Жидкости. Для проверки таких прогнозов могут потребоваться измерения Твёрдости по сечению, Металлографические Образцы, Термопары или подтверждённые расчёты Теплопередачи.
Релевантное положение также определяется Спецификацией. На Чертеже может быть задана Твёрдость на Поверхности, на определённой глубине или в центре контрольного сечения. Это разные точки Приёмки. Измерение только на наиболее доступной открытой Поверхности может не выявить мягкую Сердцевину или локально слишком твёрдую Кромку.
Таким образом, кривая Джомини является инструментом сравнительной оценки реакции Материала, а не гарантией достижения определённой Твёрдости в каждой точке Детали. ASTM A255-20 и ISO 642:2024 обеспечивают воспроизводимость Испытания за счёт контроля геометрии Образца и условий охлаждения. Ответственное применение его результата требует сопоставления этих данных с толщиной сечения Компонента, его геометрией, состоянием Поверхности, временем Переноса, Закалочной Средой, Перемешиванием и локальной термической историей. Численное значение Твёрдости приобретает смысл только тогда, когда понятен и путь охлаждения, сформировавший это значение.
Распространённые неправильные толкования и ошибки при представлении результатов
Приравнивание прокаливаемости к твёрдости
Твёрдость и прокаливаемость связаны между собой, но не являются одним и тем же свойством. Твёрдость — это сопротивление материала вдавливанию; обычно её определяют по результатам измерений по Роквеллу, Бринеллю или Виккерсу. Прокаливаемость характеризует глубину и равномерность, с которыми сталь способна формировать мартенситную или иную твёрдую структуру при заданной закалке. В стандарте ASTM A255-20 прокаливаемость определяется как «глубина, на которую сталь закаливается при закалке» (ASTM International, 2020). Это определение относится к изменению свойств по сечению, а не к одному значению твёрдости, полученному в одной точке.
Это различие важно, поскольку содержание углерода существенно влияет на твёрдость, которой может достичь мартенсит, тогда как легирование и размер зерна аустенита существенно влияют на требуемую интенсивность охлаждения для образования этого мартенсита. ASM International указывает, что состав стали и размер зерна аустенита являются основными факторами, влияющими на прокаливаемость (ASM International, 1990). Высокоуглеродистая сталь может демонстрировать очень высокую твёрдость вблизи закаливаемого торца, но быстро терять её на небольшом расстоянии от него. Низкоуглеродистая легированная сталь может иметь более низкую максимальную твёрдость, но сохранять практически полезную твёрдость на большем расстоянии от закалённой поверхности. Называть первую сталь «более прокаливаемой» только потому, что её твёрдость на торце выше, означает смешивать потенциальную твёрдость с глубиной закалки.
Та же ошибка возникает, когда в отчёте приводится только максимальное значение. Показатель «твёрдость по Джомини: 62 HRC» не описывает результат испытания на прокаливаемость, если не указано расстояние от закаливаемого торца. Даже в этом случае число представляет собой лишь одну точку кривой отклика. Испытание по Джомини измеряет твёрдость на возрастающих расстояниях от закаливаемого торца, а полученный график зависимости твёрдости от расстояния является кривой прокаливаемости, как описывает Materials Education Foundation (2024). Кривая показывает реакцию стали по мере уменьшения интенсивности местного охлаждения.
Поэтому при интерпретации низкого значения на удалении от торца необходимо учитывать содержание углерода. Падение твёрдости с 60 HRC вблизи торца до 35 HRC на заданном расстоянии имеет различное значение для среднеуглеродистой и низкоуглеродистой стали. Интерпретация также зависит от того, содержит ли измеряемая область мартенсит, бейнит, перлит или их смесь, а также от использованной шкалы твёрдости. Одно значение твёрдости не позволяет определить образовавшуюся микроструктуру или установить глубину, на которой сохраняется требуемая твёрдость.
Предположение, что закаливаемый торец характеризует всю сталь
Закаливаемый торец — это наиболее интенсивно охлаждаемая часть образца для испытания по Джомини, а не репрезентативное среднее значение для всего прутка. При стандартной схеме один торец подвергается воздействию водяной струи, тогда как остальная часть охлаждается на воздухе. В результате вдоль образца возникает непрерывный диапазон скоростей охлаждения: от интенсивного охлаждения на торце до постепенно замедляющегося охлаждения по мере увеличения расстояния. University of Cambridge описывает этот градиент как физическую основу испытания (2012), а методика University of Illinois предусматривает нагрев цилиндрического образца до температуры аустенитизации, закалку одного торца водяной струёй и измерение твёрдости на возрастающих расстояниях (2024).
Такая схема делает торец полезной, но ограниченной точкой отсчёта. Он служит ориентиром для наибольшей интенсивности охлаждения в рамках испытания и обычно обеспечивает наибольшую твёрдость вдоль подготовленной измерительной дорожки. Однако это не доказывает, что крупное производственное сечение закалится на ту же глубину. Размер сечения, геометрия детали, состояние поверхности, режим работы печи, время переноса, перемешивание закалочной среды и фактическая история охлаждения могут отличаться от условий испытания по Джомини. Кривая Джомини характеризует контролируемую реакцию материала, а не является непосредственной картой твёрдости для любой возможной детали.
Высокая твёрдость на торце также не доказывает глубокую прокаливаемость. Торец может охлаждаться достаточно быстро для образования твёрдой структуры даже в стали, в которой внутренние области при более медленном охлаждении превращались бы в более мягкие продукты превращения. Свидетельством глубокой прокаливаемости служат форма и устойчивость кривой: сохранение твёрдости на заданном расстоянии по мере снижения интенсивности охлаждения. Необходимо указать соответствующее расстояние и определить требуемый критерий твёрдости.
Распространена и противоположная ошибка. Низкая твёрдость на удалении от торца не является автоматически свидетельством низкого качества стали или неудачного испытания. Она может быть обусловлена содержанием углерода в стали, размером зерна аустенита, содержанием легирующих элементов, режимом аустенитизации или образованием в данной области более мягкой смеси структур. В работе ASM, посвящённой углеродистым и низколегированным сталям, прокаливаемость определяется как характеристика, регулирующая глубину и распределение твёрдости, формирующейся при закалке (ASM International, 1990). Слово «распределение» здесь является ключевым: изменение свойств вдоль образца — это сам результат испытания, а не нежелательное осложнение, которым можно пренебречь.
Кривая Жомини может использоваться для оценки свойств детали только в сочетании с подходящей моделью охлаждения, методом учета размера сечения или подтвержденной корреляцией. Limited evidence
Кривая Джомини может характеризовать сравнительную способность стали к упрочнению в рамках данной методики испытания. Однако сама по себе она не позволяет установить окончательный профиль твёрдости детали, закалённой в масле, полимере, газе или другой среде. Пересчёт результата испытания по Джомини в оценочную твёрдость детали требует указанной методики и допущений относительно геометрии и охлаждения.
Представление результата без указания стандарта и условий испытания
Результат испытания по Джомини без указания стандарта и условий испытания является неполным. Обозначение «твёрдость по Джомини на расстоянии 10 мм» содержит недостаточно информации для надёжного сравнения, если в отчёте также не указаны геометрия образца, режим аустенитизации, схема закалки, метод измерения твёрдости и способ отсчёта расстояния.
ASTM A255-20 устанавливает торцевое закалочное испытание с использованием цилиндрического образца диаметром 1 дюйм (ASTM International, 2020). ISO 642:2024 устанавливает стальной образец для торцевой закалки диаметром 25 мм и длиной не менее 100 мм (International Organization for Standardization, 2024). Эти размеры близки по диаметру, но не являются взаимозаменяемыми лишь потому, что обе процедуры называются испытаниями по Джомини. В отчёте следует указывать применяемый стандарт, например ASTM A255-20 или ISO 642:2024, а не использовать выражение «стандартный Джомини», как если бы существовала только одна процедура.
Необходимо также указывать режим термической обработки. Он включает марку стали, исходное состояние образца, температуру аустенитизации, время выдержки, атмосферу печи, если это имеет значение, и время переноса к месту закалки. Схема подачи водяной струи, температура воды или заданный диапазон температур, состояние сопла и продолжительность закалки могут влиять на историю охлаждения. Если испытание отличается от указанного стандарта, это отклонение должно быть отражено в результатах.
Данные о твёрдости требуют такой же точности. Следует указать, проводились ли измерения по шкале HRC, HRB, HBW, HV или другой шкале; при необходимости идентифицировать прибор или метод; а также зафиксировать шаг между измерениями и подготовку измерительной дорожки. Формулировка «10 мм от торца» должна означать расстояние, измеренное от закалённой поверхности вдоль указанной поверхности образца, а не неопределённое положение на образце. Если стандарт устанавливает конкретный припуск на шлифование, плоскую площадку или линию измерений, эти сведения следует сохранить.
Наконец, необходимо приводить полную кривую или отдельные пары значений «расстояние — твёрдость», а не только наибольшее показание. По возможности следует указывать идентификацию образца и химический состав стали или обозначение её марки. Обоснованная формулировка может выглядеть так: «Прокаливаемость при торцевой закалке по Джомини определена согласно ASTM A255-20 на образце диаметром 1 дюйм; образец аустенитизирован при заданной температуре, закален водой с одного торца, а твёрдость измерена по шкале HRC на стандартных расстояниях». Без указания этих условий числовое значение остаётся наблюдением твёрдости, оторванным от истории охлаждения, которая и придаёт прокаливаемости её смысл.
Как указывать и документировать результат определения прокаливаемости
Результат определения прокаливаемости имеет смысл только в том случае, если одновременно указаны марка стали, образец, термический цикл, закалка, метод измерения и формат представления результатов. Числовое значение твёрдости без этой информации описывает одно измеренное состояние, но не устанавливает, насколько глубоко и равномерно может закаливаться сталь. ASTM A255-20 определяет прокаливаемость как глубину, на которую сталь закаливается при закалке, тогда как глава ASM, посвящённая углеродистым и низколегированным сталям, описывает её как свойство, определяющее глубину и распределение твёрдости, получаемые при закалке. Поэтому протокол должен сохранять полную историю испытания, а не только максимальное значение, полученное вблизи закаливаемого торца.
Обязательные сведения о материале и термической обработке
Документирование результата
- Идентифицируйте материал Укажите марку, применимый стандарт, номер плавки или отливки, форму изделия и обозначение образца.
- Зафиксируйте исходное состояние Укажите ковку, прокатку, нормализацию, отжиг или другую предшествующую обработку.
- Зафиксируйте аустенитизацию Укажите метод нагрева в печи, заданную температуру, фактический диапазон, время выдержки и атмосферу.
- Зафиксируйте закалку Задокументируйте размеры образца, схему подачи водяной струи, время переноса и любые отклонения.
- Зафиксируйте данные о твердости Перечислите каждую пару «расстояние — твердость» с указанием единиц измерения, шкалы, прибора и сведений о подготовке.
- Укажите соответствие требованиям Отделяйте измеренные результаты от требований применимой спецификации или чертежа.
Начинайте с обозначения материала в точности так, как оно указано в документе на закупку, сертификате на материал или применяемой нормативной спецификации. Указывайте марку, стандарт, плавку или номер плавки, вид продукции и обозначение образца. Например, одного обозначения «AISI 4140» может быть недостаточно, если определяющее требование сформулировано как ASTM A193/A193M Grade B7, EN 10083-3:2006 42CrMo4 или другое установленное обозначение. Не заменяйте официальное обозначение производственным сокращением. Если перед испытанием материал подвергался нормализации, отжигу, ковке, прокатке или иной обработке, укажите это состояние и приведите сведения о предшествующей термической обработке, если они имеют значение.
Плавочный номер имеет особое значение, поскольку прокаливаемость зависит от химического состава и предшествующей металлургической истории. ASM International указывает химический состав стали и размер аустенитного зерна как основные факторы, влияющие на прокаливаемость. Поэтому в протоколе следует связать образец Джомини с результатами химического анализа или сертифицированными данными по плавке, если они доступны, включая содержание углерода и легирующих элементов, нормируемых применяемой спецификацией. Если размер зерна измерялся, укажите метод и результат; если измерение не проводилось, не создавайте впечатления, будто структура аустенитного зерна известна.
Укажите ориентацию образца и его положение в изделии, если эти сведения влияют на интерпретацию. Центральная часть прутка, поверхностная проба, кованое сечение и прокатанное сечение могут иметь различную историю нагрева и деформации. Зафиксируйте, был ли образец непосредственно изготовлен из поставленного изделия или изготовлен отдельно из той же плавки.
В записи об аустенитизации должны быть указаны печь или способ нагрева, заданная температура, фактический диапазон температур, время выдержки и основание для определения времени выдержки, например время после достижения образцом заданной температуры. Укажите атмосферу в печи или использованную защиту, поскольку окисление, обезуглероживание и науглероживание могут изменить профиль твёрдости. Зафиксируйте, помещался ли образец в предварительно нагретую печь или нагревался вместе с печью, и отметьте наличие видимой окалины или повреждений поверхности. Эти сведения особенно важны для закаливаемого торца, где небольшой обезуглероженный слой может исказить первые показания твёрдости.
Стандарт, геометрия и сведения о закалке
В каждом протоколе указывайте стандарт испытания и его редакцию. ASTM A255-20 устанавливает количественное торцевое закалочное испытание, или испытание Джомини, с использованием цилиндрического образца диаметром 1 дюйм. ISO 642:2024 устанавливает образец для торцевого закалочного испытания стали диаметром 25 мм и длиной не менее 100 мм. Хотя эти размеры близки с практической точки зрения, данные обозначения не являются взаимозаменяемыми инструкциями. В протоколе следует указать, выполнялась ли работа по ASTM A255-20, ISO 642:2024 либо по процедуре заказчика или национальной процедуре, разработанной на основе одного из этих стандартов.
Записывайте фактически измеренные размеры образца, включая диаметр, длину, подготовку торца, фаски и состояние закаливаемой поверхности. Если размеры отличаются от размеров, установленных указанным стандартом, зафиксируйте отклонение до представления результата как соответствующего стандарту. В протоколе также следует указать номер образца, а при испытании нескольких образцов — различать каждую кривую, не выполняя их молчаливое усреднение.
Схема закалки должна быть описана настолько подробно, чтобы можно было восстановить историю охлаждения. В процедуре Иллинойсского университета цилиндрический образец нагревают до температуры аустенитизации и закаливают один торец струёй воды. Кембриджский университет объясняет, почему такая схема формирует полезный профиль: закаливаемый торец охлаждается быстро, тогда как остальная часть образца охлаждается на воздухе, создавая непрерывный диапазон скоростей охлаждения вдоль стержня. Укажите, какой торец подвергался закалке, как поддерживался образец, а также источник и состояние воды. Зафиксируйте температуру струи, сведения о сопле или отверстии, давление или расход воды, если они нормируются, выравнивание струи и расстояние между соплом и торцом образца. Также укажите время между извлечением образца из печи и началом водяной закалки.
Не описывайте результат только как «закалка в воде». Температура воды, стабильность расхода, форма струи, положение образца и задержка при переносе могут изменить реакцию на охлаждение. В протоколе следует указать, проверялась ли схема перед испытанием, а также имели ли место перебои, разбрызгивание, смещение или нештатное событие охлаждения. Отклонение не обязательно означает неудовлетворительный результат испытания, однако оно должно быть очевидным для каждого, кто оценивает результат.
Записи о термическом цикле и закалке должны быть связаны с идентификацией материала посредством уникального номера испытания. Такая связь предотвращает отделение кривой от условий термической обработки при переносе результатов в электронную таблицу или сертификат.
Данные о твёрдости, представление кривой и прослеживаемость
После закалки укажите метод измерения твёрдости, шкалу, прибор, индентор, нагрузку, статус калибровки и подготовку поверхности для испытания. В протоколе должно быть указано, выполнялись ли измерения по шкале Роквелла C, Роквелла B, Виккерса или по другой разрешённой шкале; одного слова «твёрдость» недостаточно. Зафиксируйте идентификацию прибора и статус его поверки или верификации, особенно если результаты используются для приёмки.
Метод Джомини предусматривает измерение твёрдости на увеличивающихся расстояниях от закаливаемого торца. Фонд Materials Education Foundation описывает эту зависимость от расстояния как основу определения прокаливаемости стали. Укажите исходную точку для отсчёта расстояния, способ подготовки стороны измерения и каждое место измерения. Расстояния должны быть указаны с единицами измерения и приведены по фактическим данным, а не выведены из типового шаблона. Если перед испытанием поверхность шлифовалась или обрабатывалась механически, укажите величину снятого слоя и направление обработки.
Представляйте исходные показания в таблице до построения сглаженной или аппроксимированной кривой. Полезная таблица включает номер образца, расстояние от закаливаемого торца, значение твёрдости, шкалу твёрдости, результаты повторных измерений, рассчитанное среднее значение и примечания. Если измерения выполнялись на противоположных сторонах или по нескольким дорожкам, идентифицируйте каждую дорожку. Не скрывайте разброс, сообщая только среднее значение. На графике по вертикальной оси должна быть отложена твёрдость, а по горизонтальной — расстояние от закаливаемого торца; в подписи к графику необходимо указать единицы измерения, масштаб, идентификацию образца, стандарт испытания и шкалу твёрдости. Если применялись интерполяция, аппроксимация кривой или перевод между шкалами твёрдости, укажите метод и сохраните исходные показания.
Кривая показывает реакцию по твёрдости, сформированную документированной историей торцевой закалки. Сама по себе она не устанавливает твёрдость конкретной производственной детали, не гарантирует определённую микроструктуру и не позволяет прогнозировать эксплуатационные характеристики после другой закалки, при иной толщине сечения или другой обработке отпуском. На интерпретацию влияют химический состав, размер аустенитного зерна, геометрия образца, время переноса и условия закалки. Одно значение твёрдости, даже измеренное на закаливаемом торце, не может заменить запись зависимости твёрдости от расстояния.
Наконец, отдельно укажите критерий приёмки и отделите его от измеренного результата. ASTM A255-20 и ISO 642:2024 устанавливают порядок проведения испытания; соответствующая спецификация на материал, чертёж, требование к закупке или документ заказчика определяет, соответствует ли требованиям кривая или табличное значение. В протоколе необходимо привести это требование и, если применимо, его редакцию. Если предельное значение приёмки не задано, укажите, что результат носит описательный характер, и не вводите самостоятельно минимальную твёрдость, максимальное расстояние, ранжирование марок или вывод о соответствии/несоответствии. Храните исходный файл прибора, запись о калибровке, журнал термической обработки, фотографии образца, если они имеют значение, исходную таблицу, построенную кривую, данные об операторе, дату испытания и сведения об отклонениях под одним и тем же прослеживаемым номером испытания.
Ограничения метода Джомини
Торцевое испытание на закаливаемость по методу Джомини представляет собой контролируемое сравнение, а не уменьшенную модель любой закалочной операции. В стандарте ASTM A255-20 закаливаемость определяется как «глубина, на которую закаливается сталь при закалке», а для количественного торцевого испытания на закаливаемость устанавливается цилиндрический образец диаметром 1 дюйм (ASTM International, 2020). Стандарт ISO 642:2024 устанавливает образец диаметром 25 мм и длиной не менее 100 мм (International Organization for Standardization, 2024). Эти размеры, режим аустенитизации, параметры подачи водяной струи и процедура измерения твердости являются частью результата. При их изменении может измениться и полученная характеристика.
Таким образом, кривая Джомини отвечает на конкретный вопрос: как изменяется твердость с расстоянием от одного торца стандартного образца после заданной термической обработки? Она не дает единственного, не зависящего от геометрии значения того, «насколько тверда» сталь. Она также не гарантирует, что в производственной детали сформируется такой же профиль твердости.
Что может показать одномерное охлаждение
Испытание начинается с нагрева цилиндрического образца до заданной температуры аустенитизации. Затем один торец закаливают водяной струей, тогда как остальная часть стержня охлаждается на воздухе. Университет Иллинойса описывает эту последовательность как основу испытания (University of Illinois Materials Technology and Innovation Laboratory, 2024); Кембриджский университет объясняет, что она создает непрерывный диапазон скоростей охлаждения вдоль стержня (University of Cambridge, 2012). Вблизи закаливаемого торца тепло отводится быстро. На большем расстоянии тепло должно передаваться теплопроводностью к охлаждаемому торцу и отводиться с открытой поверхности, поэтому скорость охлаждения постепенно уменьшается.
Такая схема полезна тем, что один образец позволяет исследовать множество условий охлаждения. Полученная кривая зависимости твердости от расстояния показывает, сохраняет ли марка стали мартенситную твердость на большем расстоянии от закаливаемого торца, где возрастает вероятность образования таких продуктов превращения, как бейнит или феррит и перлит. Она также показывает распределение характеристик, а не только одно значение твердости. Поэтому низкую твердость на удаленной от торца позиции нельзя интерпретировать как доказательство того, что сталь была «мягкой» до закалки; это может указывать на недостаточную локальную скорость охлаждения для подавления диффузионного превращения.
Одномерное температурное поле является приближением. Реальная деталь охлаждается через несколько поверхностей, может иметь углы, отверстия, уступы, шпоночные пазы или контактные поверхности, а также испытывать перемешивание закалочной среды, зависящее от ориентации. Ее сердцевина может оставаться горячей, когда на поверхности уже начинается превращение. Тепловой поток может быть радиальным, осевым или выраженно трехмерным. У стержня Джомини отсутствуют все эти специфические для детали граничные условия.
Испытание также не воспроизводит точную историю охлаждения в масле, полимере, рассоле, газе или при прерывистой закалке. Водяная струя, направленная на один торец, создает определенное граничное условие; она не является универсальной заменой ванны, распыления, газа под давлением или ступенчатой закалки. Кривая позволяет сравнивать плавки, химический состав и состояние аустенитного зерна при неизменной процедуре, однако прямое преобразование расстояния вдоль стержня в координату детали требует теплового анализа или валидированной корреляции.
Химический состав и размер аустенитного зерна имеют большое значение. ASM указывает их как два основных фактора, влияющих на закаливаемость (ASM International, 1990). Следовательно, результат испытания по методу Джомини также зависит от предшествующей обработки образца, роста зерна при аустенитизации и фактического химического состава стали. Одно обозначение марки не устраняет влияние этих переменных.
Чувствительность к подготовке и измерениям
Метод Джомини объединяет множество металлургических решений в испытании, которое выглядит простым. Образец должен иметь заданные размеры и состояние поверхности, равномерно нагреваться, достичь требуемого аустенитного состояния и быть без промедления перенесен в закалочное приспособление. Задержки, обезуглероживание, окисление, неправильная температура печи или измененная продолжительность выдержки могут изменить характер превращения еще до начала подачи водяной струи.
Подготовка поверхности после закалки имеет не меньшее значение. Обычно измерения твердости выполняют на возрастающих расстояниях от закаливаемого торца по подготовленной плоской или механически обработанной дорожке. Если при шлифовании поверхность перегревается, если на ней остается окалина или если отпечаток расположен слишком близко к предыдущему отпечатку либо к краю, измеренное значение может не отражать свойства основного металла. Важен и метод измерения: шкалы Роквелла, Виккерса и другие нельзя произвольно заменять друг другом без учета требований стандарта и применимых пределов пересчета.
Небольшие погрешности особенно заметны на крутом участке кривой. Незначительная ошибка в определении расстояния может связать значение твердости с неправильной позицией охлаждения, а разброс результатов измерения отпечатков способен создать видимость наклона у практически плоского участка. Представление только максимальной твердости или только значения на одном расстоянии исключает распределение характеристик, благодаря которому метод является полезным. Фонд образования в области материаловедения описывает испытание как измерение твердости на возрастающих расстояниях от закаливаемого торца для определения закаливаемости (Materials Education Foundation, 2024). Множественные измерения — не необязательное дополнение, а доказательная основа метода.
Кривая также нуждается в контексте. В отчете следует указать использованный стандарт, размеры образца, условия аустенитизации, закалочную среду и схему ее подачи, шкалу твердости, положения точек измерения и любые отклонения от процедуры. Сравнение кривой, полученной по ASTM A255-20, с кривой, полученной по ISO 642:2024, допустимо только после подтверждения эквивалентности соответствующих условий и правил представления результатов. Термин «значение Джомини» без этой информации является неполным.
Когда требуется другой метод оценки
Анализ Гроссмана применяют, если инженерная задача связана с взаимодействием закаливаемости стали и интенсивности охлаждения. Он объединяет внутреннюю реакцию стали с интенсивностью охлаждения заданной закалочной среды, часто выражаемой через коэффициент , чтобы оценить твердость или глубину превращения для конкретной геометрии. Кривая Джомини описывает реакцию вдоль собственного образца; анализ Гроссмана добавляет модель закалки и геометрии. Он не превращает результат испытания по методу Джомини в прямое измерение характеристик производственной детали.
Испытание на закаливаемость при охлаждении на воздухе решает другую задачу. Для сталей, предназначенных для закалки в спокойном или принудительно движущемся воздухе, испытание с охлаждением на воздухе позволяет определить твердость и микроструктуру, формирующиеся при таком пути охлаждения. Его результат нельзя напрямую сопоставлять с кривой торцевой закалки в воде, поскольку образец испытывает другую термическую историю и другие условия теплообмена на поверхности. Выбор метода должен соответствовать фактическому процессу.
Технологические испытания становятся необходимыми, если на результат могут влиять загрузка печи, время переноса, перемешивание среды, экранирование, приспособления, контроль деформации или прерывание закалки. Испытание с использованием деталей, репрезентативных для изделия, может выявить эффекты, которые стандартный стержень показать не способен. Даже в этом случае твердость следует измерять в местах, связанных с требованиями конструкции, а для различения мартенсита, бейнита, феррита, перлита и отпущенных структур может потребоваться металлографическое исследование.
Для ответственных деталей квалификация должна проводиться с учетом конкретной детали. Для коленчатого вала, зубчатого колеса, вала или толстой плиты могут потребоваться термопары, измерения твердости по профилю, контроль микроструктуры, измерения остаточных напряжений или деформации и повторные закалки в условиях, репрезентативных для производства. Испытание по методу Джомини остается ценным инструментом сравнения сталей при единой процедуре, но оно дает сведения о стандартизированной реакции, а не освобождает от валидации.
Источники
- [1] Standard Test Methods for Determining Hardenability of Steel. ASTM International standard, 2020. https://store.astm.org/a0255-20.html