




Co oznacza równoważność specyfikacji stali
Równoważność specyfikacji stali jest kontrolowanym porównaniem, a nie twierdzeniem, że dwie nazwy gatunków oznaczają to samo. Specyfikacja określa więcej niż skład chemiczny. Może ustanawiać wymagania dotyczące postaci wyrobu, zakresu wymiarów, obróbki cieplnej, stanu dostawy, właściwości mechanicznych, dopuszczalnych odchyłek, kontroli, badań, znakowania i zastosowania. Dwie stale mogą wykazywać podobieństwo w tabeli składu chemicznego, a mimo to dawać różne wyniki inżynierskie, ponieważ specyfikacje nakładają odmienne wymagania w innych obszarach.
| Informacje zawarte w oznaczeniu | Co może wskazywać | Czego nie ustanawia |
|---|---|---|
| Zastosowanie | Zastosowanie konstrukcyjne, na zbiorniki ciśnieniowe, łożyska lub jako stal nierdzewna | Zgodność właściwości eksploatacyjnych |
| Właściwość mechaniczna | Poziom wytrzymałości lub klasa udarności | Wszystkie wymagania mechaniczne |
| Właściwość chemiczna | Przybliżony skład lub rodzina stopowa | Pełne ograniczenia składu chemicznego |
| Tożsamość specyfikacji | Nazwa gatunku kontrolowana przez normę | Automatyczne zatwierdzenie zamiany |
Rozróżnienie to ma znaczenie, ponieważ oznaczenia stali kodują informacje, nie tworząc jednak automatycznego prawa do zamiany materiału. ISO/TS 4949:2016 ustanawia zasady nazewnictwa stali z użyciem liter i cyfr reprezentujących zastosowanie lub główną właściwość mechaniczną, fizyczną albo chemiczną. Oznaczenie może zatem identyfikować stal konstrukcyjną, stal na zbiorniki ciśnieniowe, stal łożyskową, stal nierdzewną albo stal o określonym poziomie wytrzymałości. Samo oznaczenie nie potwierdza jednak zgodności udarności, spawalności, tolerancji wymiarowych, obróbki cieplnej, certyfikacji ani właściwości użytkowych w eksploatacji.
System klasyfikacji określony w ISO/DIS 4948-1 ilustruje to samo ograniczenie. Klasyfikuje on stale według składu chemicznego jako stale niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe są traktowane jako podklasa stali niskostopowych, natomiast stale nierdzewne jako podklasa stali wysokostopowych. Klasy te zapewniają użyteczne ukierunkowanie techniczne. Nie oznaczają jednak, że każdy gatunek niskostopowy można stosować zamiennie z innym gatunkiem niskostopowym ani że każdy gatunek stali nierdzewnej jest równoważny innemu gatunkowi stali nierdzewnej.
Równoważność, porównywalność i zamiana materiału
Cztery terminy stosowane przy podejmowaniu decyzji o równoważności
- Porównywalność
- Opublikowane wymagania można przeanalizować i wykazują one wystarczające podobieństwo do określonego celu.
- Równoważność
- Odpowiednie wymagania są dostatecznie zbieżne, aby uzasadnić określone porównanie techniczne.
- Zamiana
- Proponuje się zastąpienie jednego materiału innym w projekcie, zamówieniu zakupowym lub procedurze wytwarzania.
- Formalne zatwierdzenie
- Upoważniona jednostka projektowa, zakupowa, klasyfikacyjna, regulacyjna lub normalizacyjna akceptuje zmianę.
Porównywalność jest najmniej wymagającym z głównych terminów. Dwie specyfikacje są porównywalne, gdy ich opublikowane wymagania można zestawić ze sobą i gdy wykazują one wystarczające podobieństwo dla określonego celu. Porównanie może obejmować zawartość węgla, manganu, krzemu, fosforu, siarki, dodatków stopowych, wytrzymałość na rozciąganie, granicę plastyczności, wydłużenie, twardość i inne określone właściwości. Może również wskazywać istotne różnice.
Porównywalny gatunek może mieć inny zakres składu chemicznego. Na przykład jedna specyfikacja może dopuszczać szerszy limit zawartości węgla, odmiennie określać pierwiastki resztkowe albo wymagać obecności boru, niobu, wanadu lub tytanu, podczas gdy druga tego nie wymaga. Nawet niewielka różnica może wpływać na hartowność, zachowanie strefy wpływu ciepła podczas spawania, umocnienie wydzieleniowe, odporność na korozję lub reakcję na obróbkę cieplną. Zgodna nominalna zawartość węgla nie rozstrzyga tych kwestii.
Równoważność jest silniejszym wnioskiem technicznym. Oznacza, że porównywane materiały spełniają odpowiednie wymagania w stopniu uzasadniającym konkretne porównanie inżynierskie. Sformułowanie to musi zatem zostać doprecyzowane: równoważne pod względem jakiej postaci wyrobu, grubości, stanu, metody badania i zastosowania? Gatunek blachy może być porównywalny z innym gatunkiem blachy, ale nie ze specyfikacją dotyczącą pręta, rury, odkuwki lub drutu. Wyrobu normalizowanego i odpuszczanego nie można automatycznie uznać za równoważny wyrobowi walcowanemu na gorąco tylko dlatego, że oba wykazują podobną wytrzymałość na rozciąganie w temperaturze pokojowej.
Stale określone w różnych normach należy zasadniczo traktować jako porównywalne, a nie jako ściśle równoważne. Strong evidence
[3] Handbook of Comparative World Steel Standards, 5th Edition. ASTM International. ASTM International reference handbook, 2024.Handbook of Comparative World Steel Standards, wydany przez ASTM International, 5. wydanie (2024), porównuje ponad 6100 gatunków stali według ponad 450 norm, w tym dokumentów ASTM, ASME, EN, DIN, ISO, JIS, SAE, API i CSA. Zgodnie z opisaną metodologią stale pochodzące z różnych norm są zasadniczo porównywalne, a nie ściśle równoważne, ponieważ limity składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić. To sformułowanie ma istotne znaczenie. Tabela porównawcza często wskazuje gatunek powiązany technicznie, a nie wydaje certyfikatu potwierdzającego, że obie specyfikacje nakładają identyczne obowiązki.[4] Worldwide Guide to Equivalent Irons and Steels, 5th Edition. ASM International. ASM International reference guide, 2024.
Worldwide Guide to Equivalent Irons and Steels wydany przez ASM International, 5. wydanie (2024), zawiera ponad 30 000 oznaczeń żelaza i stali. Hasła obejmują numery specyfikacji, składy chemiczne, postaci wyrobów, stany dostawy, wytrzymałość na rozciąganie i granicę plastyczności, wydłużenie oraz wartości twardości. Zakres tych danych pokazuje, czego wymaga rzetelne porównanie: nie tylko numeru gatunku, lecz także warunków związanych z tym gatunkiem.
Zamiana materiału jest decyzją inżynierską i umowną. Ma miejsce wtedy, gdy materiał określony w projekcie, zamówieniu, procedurze wytwarzania lub instrukcji konserwacji zostaje zastąpiony materiałem zidentyfikowanym według innej specyfikacji. Zamiana może być dopuszczalna, ale wymaga określonej podstawy. Strona odpowiedzialna musi ustalić, że materiał zastępczy spełnia wymagania nadrzędne i nie powoduje niedopuszczalnej zmiany zachowania podczas wytwarzania lub eksploatacji.
Ocena ta może być prosta w przypadku ograniczonego zastosowania, które nie ma krytycznego znaczenia dla bezpieczeństwa, albo wymagająca w przypadku elementu ciśnieniowego, konstrukcji spawanej, elementu wirującego, zastosowania kriogenicznego lub morskiego. Weryfikacja może wymagać sprawdzenia certyfikatów, dodatkowej analizy chemicznej, badań udarności, badań twardości, kwalifikowania technologii spawania, weryfikacji wymiarów lub wykonania nowych obliczeń projektowych. Wskazany odpowiednik stanowi podstawę do analizy. Nie zastępuje samej analizy.
Dlaczego odsyłacz porównawczy nie jest zatwierdzeniem[5] Stahlschlüssel reference data. Stahlschlüssel. Stahlschlüssel online product information, 2024.
Tabele odsyłaczy porównawczych są użyteczne, ponieważ międzynarodowe nazewnictwo stali jest obszerne i niespójne. Stahlschlüssel podaje dane porównawcze dla ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców. Taka skala sprawia, że mapowanie jest konieczne, ale jednocześnie pokazuje, dlaczego pojedynczy wiersz tabeli nie może mieć znaczenia formalnego zatwierdzenia. Zmapowane oznaczenie może wskazywać najbliższy gatunek, oznaczenie historyczne, krajowe przyjęcie normy albo materiał o podobnym typowym składzie chemicznym. Relacje te nie są tożsame.
Odsyłacz porównawczy zwykle odpowiada na pytanie: „Które gatunki należy przeanalizować jako możliwe odpowiedniki?”. Nie musi natomiast odpowiadać na pytanie: „Czy materiał ten można zastosować zgodnie z obowiązującymi wymaganiami projektowymi?”. Rozróżnienie to jest szczególnie istotne, gdy specyfikacje materiału wyjściowego i jego odpowiednika stosują odmienne definicje wyrobu lub reżimy badań.[6] Analysis of Foreign and Domestic Material Specifications for Ship Components. U.S. Government Publishing Office. U.S. government report, 1998.
Amerykański raport rządowy Analysis of Foreign and Domestic Material Specifications for Ship Components (1998) ocenia równoważność materiałów poprzez porównanie składu chemicznego, właściwości mechanicznych, wymiarów i wymagań dotyczących wyrobu. Takie podejście odrzuca pogląd, że sam skład chemiczny dowodzi równoważności. Wymiary mogą wpływać na właściwości przekroju i tolerancje wytwarzania. Wymagania dotyczące wyrobu mogą określać stan powierzchni, czystość, obróbkę cieplną, ograniczenia dotyczące napraw, identyfikowalność, kontrolę i badania odbiorcze. Właściwości mechaniczne mogą być określane dla różnych grubości wyrobu, temperatur, kierunków lub miejsc badania, przez co pozornie podobne wartości mogą nie nadawać się do bezpośredniego porównania.
Metody badań również mogą zmieniać wynik. Granica plastyczności podana z zastosowaniem jednej metody nie jest automatycznie równoważna pod względem znaczenia wartości uzyskanej inną metodą. Wymagania dotyczące udarności Charpy’ego mogą różnić się pod względem orientacji próbki, położenia karbu, temperatury badania i kryterium akceptacji. Przeliczanie twardości ma charakter przybliżony i nie może zastępować określonego badania, gdy twardość jest obowiązkową właściwością odbiorczą.
ASTM A400 stanowi użyteczny przykład zależności między oznaczeniami gatunków a wymaganiami. Norma porządkuje pręty stalowe według gatunku i zastosowania, określa wymagania dotyczące składu chemicznego i właściwości mechanicznych oraz opisuje zależności między oznaczeniami SAE-AISI a gatunkami stali typu ASTM H. Zależność ta pomaga użytkownikom identyfikować powiązane oznaczenia, jednak w odniesieniu do materiału nadal obowiązują właściwe wymagania ASTM. Nazwa SAE-AISI nie stanowi ogólnego zezwolenia na dostawę wyrobu ASTM bez spełnienia wymagań specyfikacji ASTM, zamówionego stanu, wymiarów i badań.
Formalne zatwierdzenie jest odrębną czynnością. Może zostać wydane przez jednostkę uprawnioną do zatwierdzania projektu, nabywcę, towarzystwo klasyfikacyjne, organ regulacyjny, jednostkę notyfikowaną lub inną organizację wskazaną w dokumentach nadrzędnych. Zatwierdzenie może wymagać udokumentowanego porównania, badań kwalifikacyjnych, weryfikacji świadectw hutniczych albo akceptacji określonego wytopu lub partii. Poradnik, baza danych, dokument huty ani internetowy odsyłacz porównawczy nie dokonuje takiego zatwierdzenia, chyba że właściwy organ wyraźnie nadał mu taki status.
Rola specyfikacji nadrzędnej
Specyfikacja nadrzędna określa, które różnice mają znaczenie i kto może je zaakceptować. Może nią być norma materiałowa, taka jak ASTM A516/A516M, przepisy dotyczące urządzeń lub projektowania, krajowa norma budowlana, umowna specyfikacja zakupu, przepis towarzystwa klasyfikacyjnego dla konstrukcji morskich albo wymaganie organu regulacyjnego. Ta sama para gatunków stali może zostać zaakceptowana do jednego zastosowania po przeprowadzeniu oceny, a do innego uznana za niedopuszczalną, ponieważ dokumenty nadrzędne ustanawiają odmienne współczynniki bezpieczeństwa, wymagania dotyczące badań, identyfikowalności lub procedur zatwierdzania.
Kolejność weryfikacji
- Postać wyrobu Określ, czy jest to blacha, arkusz, pręt, rura, przewód rurowy, odkuwka, odlew, drut lub inna postać.
- Stan dostawy Odnotuj stan normalizowany, ulepszony cieplnie, przesycony, ciągniony na zimno, walcowany na gorąco lub inny stan.
- Wymiary Odnotuj grubość, średnicę, grubość ścianki, wymiar przekroju i obowiązujące tolerancje.
- Właściwości i badania Porównaj skład chemiczny, wytrzymałość, wydłużenie, twardość, właściwości udarowe, sposób pobierania próbek i zasady odbioru.
- Uprawnienie Określ inżyniera, nabywcę, jednostkę normalizacyjną, organ regulacyjny lub inną stronę upoważnioną do zaakceptowania zamiany.
Przed porównaniem oznaczeń gatunków należy zapoznać się z dokumentem nadrzędnym. Najpierw należy określić wymaganą postać wyrobu: blacha gruba, blacha cienka, pręt, rura, przewód rurowy, odkuwka, odlew, drut lub inny wyrób. Następnie należy określić wymagany stan dostawy, taki jak stan normalizowany, hartowany i odpuszczany, przesycanie, ciągniony na zimno lub walcowany. Należy odnotować dopuszczalne wymiary oraz zakres grubości, ponieważ wymagania mechaniczne i obróbka cieplna mogą zależeć od wymiaru.
Następnie należy porównać obowiązkowe wartości graniczne składu chemicznego oraz wymagane właściwości mechaniczne, w tym granicę plastyczności, wytrzymałość na rozciąganie, wydłużenie, przewężenie, twardość oraz właściwości udarowe, jeżeli zostały określone. Należy sprawdzić temperaturę badania, orientację próbki, miejsce pobrania próbki, częstotliwość badań, zasady wykonywania badań powtórnych oraz kryteria akceptacji. Jeżeli ma to znaczenie dla danego zastosowania, należy również przeanalizować wymagania dotyczące spawania, formowania, korozji, zmęczenia, pękania oraz temperatury.
Na koniec należy ustalić, kto jest uprawniony do podjęcia decyzji. Przepisy projektowe mogą zabraniać zamiany bez przeprowadzenia oceny inżynierskiej; umowa może wymagać zgody nabywcy; organ regulacyjny może wymagać formalnego zatwierdzenia odstępstwa; albo odpowiedzialny inżynier może być zobowiązany do udokumentowania podstaw technicznych. Do czasu zakończenia tego procesu określenie „równoważny” należy traktować jako wynik porównania lub status kandydata, a nie jako zgodę na zastąpienie określonego gatunku stali.
Dlaczego oznaczenia gatunków stali nie są wzajemnie równoważne w różnych systemach norm
Oznaczenie gatunku stali nie stanowi uniwersalnej identyfikacji materiału. Jest ono odniesieniem w ramach określonego systemu specyfikacji, w którym gatunek jest powiązany z postacią wyrobu, jego grubością lub średnicą, stanem dostawy, technologią wytwarzania, zasadami badań oraz dopuszczalnym składem chemicznym. Handbook of Comparative World Steel Standards, 5. wydanie (2024), opublikowany przez ASTM International, formułuje zasadę nadrzędną wprost: stale wytwarzane zgodnie z różnymi normami są zasadniczo porównywalne, a nie ściśle równoważne, ponieważ dopuszczalne granice składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić.
To rozróżnienie ma znaczenie. Porównywalność oznacza, że dwie stale mogą mieścić się w podobnym zakresie właściwości technicznych. Równoważność wymaga dokładniejszego porównania z odpowiednimi wymaganiami. Zastąpienie jest decyzją inżynierską, zgodnie z którą określony materiał może zostać zastosowany zamiast materiału wskazanego w zdefiniowanym zastosowaniu. Formalne zatwierdzenie ma jeszcze większą moc: pochodzi od odpowiedzialnego organu projektowego, nabywcy, jednostki odpowiedzialnej za przepisy techniczne lub systemu regulacyjnego. Tabela odpowiedników może pomóc w podjęciu pierwszej z tych ocen, lecz sama w sobie nie może udzielić trzech pozostałych.
Skala opublikowanych danych porównawczych pokazuje, dlaczego sama nazwa gatunku jest niewystarczająca. Piąte wydanie publikacji ASTM porównuje ponad 6100 gatunków stali w ramach ponad 450 norm, natomiast Worldwide Guide to Equivalent Irons and Steels, 5. wydanie (2024), opublikowane przez ASM International, zawiera ponad 30 000 oznaczeń wraz z numerami specyfikacji, składem chemicznym, postacią wyrobu, stanem dostawy, wytrzymałością na rozciąganie i granicą plastyczności, wydłużeniem oraz twardością. Stahlschlüssel podaje dane dotyczące odpowiedników dla ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców. Liczby te opisują możliwość przyporządkowania, a nie automatyczną zamienność.
Różne wartości graniczne dla tego samego pierwiastka
Dwie specyfikacje mogą podawać podobną nominalną zawartość węgla, chromu, niklu lub molibdenu, a jednocześnie dopuszczać istotnie różne zakresy. Różnica może dotyczyć wartości maksymalnej, limitu zawartości pierwiastków resztkowych, wymagania zależnego od grubości lub zasady mającej zastosowanie wyłącznie do określonej postaci wyrobu.
Węgiel dobrze ilustruje ten problem. Gatunek o nominalnej zawartości węgla wynoszącej około 0,20% może mieć w jednej specyfikacji wartość maksymalną 0,21%, a w innej 0,23% lub 0,25%. Ta niewielka zmiana liczbowa może wpływać na spawalność, hartowność, reakcję na obróbkę cieplną oraz równoważnik węgla stosowany do kontroli spawania. Tabela składu chemicznego pokazująca „C ≈ 0,20%” ukrywa wartości graniczne decydujące o produkcji.
W przypadku stali odpornych na korozję zawartość chromu i niklu również wymaga ostrożności. ASTM A240 Type 304 i EN 1.4301, w praktyce EN często oznaczany jako X5CrNi18-10, są często porównywane, ponieważ obie stale są austenitycznymi nierdzewnymi stalami chromowo-niklowymi. Mimo to w odpowiednich wydaniach norm należy nadal sprawdzić określone zakresy, wymagania dotyczące wyrobów oraz postanowienia dotyczące kontroli. ASTM A240 Type 316 i EN 1.4401, w praktyce często oznaczany jako X5CrNiMo17-12-2, zawierają dodatek molibdenu, lecz sama obecność molibdenu nie potwierdza identycznej odporności na korozję wżerową, identycznej historii obróbki cieplnej ani identycznych kryteriów odbioru. Rzeczywiste właściwości zależą również od stanu powierzchni, wtrąceń, spawania, kontroli uczulenia oraz środowiska pracy.
Zawartość składników stopowych może wpływać nie tylko na odporność korozyjną. Nikiel zmienia hartowność i udarność w niskiej temperaturze; chrom wpływa na hartowność, odporność na utlenianie i powstawanie węglików; molibden może poprawiać odporność na odpuszczanie oraz odporność na korozję lokalną. Skutek zależy od pełnego składu chemicznego i mikrostruktury. Zgodność zawartości jednego, a nawet kilku głównych pierwiastków nie dowodzi zgodności równowagi fazowej ani właściwości mechanicznych.
ISO/TS 4949:2016 określa zasady tworzenia nazw stali przy użyciu liter i liczb reprezentujących zastosowanie oraz główne właściwości mechaniczne, fizyczne lub chemiczne. Takie oznaczenie zawiera określone informacje, lecz nie stanowi świadectwa, że inne oznaczenie ma identyczne wartości graniczne. ISO 4948-1 klasyfikuje stale według składu chemicznego jako niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe traktuje jako podklasę stali niskostopowych, a stale nierdzewne jako podklasę stali wysokostopowych. Klasyfikacja ustanawia kategorię. Nie usuwa jednak różnic występujących na poziomie specyfikacji w obrębie tej kategorii.
Różne metody badań i zasady odbioru
Wartości właściwości mechanicznych mają znaczenie wyłącznie w połączeniu z warunkami badania. Granica plastyczności może być podawana na podstawie określonej granicy plastyczności, umownej granicy plastyczności przy odkształceniu 0,2% lub innej zdefiniowanej metody. Wytrzymałość na rozciąganie i wydłużenie mogą zależeć od orientacji próbki, długości pomiarowej, grubości wyrobu oraz od tego, czy próbkę pobrano w kierunku wzdłużnym, czy poprzecznym. Tabela umieszczająca dwie wartości w sąsiednich kolumnach może zatem porównywać pomiary wykonane według różnych metod.
Szczególne znaczenie ma grubość. W wielu specyfikacjach konstrukcyjnych wymagana granica plastyczności zmniejsza się wraz ze wzrostem grubości blachy, co odzwierciedla wpływ wytwarzania i chłodzenia. Gatunek wymieniony jako mający minimalną granicę plastyczności 275 MPa może mieć tę wartość wyłącznie w określonym przedziale grubości i stanie dostawy. Ten sam nominalny gatunek w przypadku grubszej blachy, pręta lub kształtownika może podlegać innemu wymaganiu. ASTM A36 i EN 10025-2 S275JR są często umieszczane na listach odpowiedników, lecz ich skład chemiczny, zasady dotyczące grubości, wymagania dotyczące badań udarności oraz wymagania dotyczące wyrobów nie są identyczne. Uznanie tych oznaczeń za zamienne bez sprawdzenia rzeczywistej postaci i stanu wyrobu jest niepoprawne z technicznego punktu widzenia.
Udarność stanowi kolejną istotną różnicę. „JR” w oznaczeniu S275JR wskazuje wymaganie dotyczące udarności określanej metodą Charpy’ego z karbem V w określonej temperaturze badania, zgodnie z odpowiednią specyfikacją EN. Konstrukcyjny gatunek ASTM, dla którego nie ustanowiono takiego samego wymagania dotyczącego udarności, nie staje się równoważny tylko dlatego, że jego nominalne zakresy granicy plastyczności i wytrzymałości na rozciąganie wydają się zbliżone. I odwrotnie, materiał może spełniać wymagania dotyczące wytrzymałości, lecz nie mieć potwierdzonej udarności w niskiej temperaturze wymaganej w projekcie.
Zasady odbioru określają również sposób interpretacji wyników. Jedna specyfikacja może wymagać, aby każdy wytop spełniał limit składu chemicznego, i dopuszczać powtórne badanie na określonych warunkach; inna może ustanawiać limity analizy wyrobu różniące się od limitów analizy wytopowej. Częstotliwość pobierania próbek, miejsce pobrania próbki, kierunek badania, zasady powtórnych badań, reguły zaokrąglania oraz dopuszczalne naprawy lub limity dotyczące stanu powierzchni mogą wpływać na to, czy partia zostanie zaakceptowana.
ASTM A400, która porządkuje pręty stalowe według gatunku i zastosowania, pokazuje potrzebę jednoczesnego odczytywania wymagań dotyczących składu chemicznego i właściwości. Opisuje ona również zależności między oznaczeniami SAE-AISI a gatunkami stali ASTM H, lecz zależności te nie eliminują konieczności weryfikacji określonego zakresu hartowności, wymiarów wyrobu, obróbki cieplnej i wymagań dotyczących badań. Oznaczenie pręta powiązane z określonym zakresem H nie jest automatycznie zamienne z podobnie nazwanym gatunkiem stali niestopowej lub stopowej.
Różny zakres normy i różne kategorie wyrobów
Norma może obejmować blachy, arkusze, pręty, rury, odkuwki, druty, odlewy lub wyroby przeznaczone na zbiorniki ciśnieniowe, a każda z tych kategorii może podlegać innym wymaganiom dotyczącym wytwarzania i badań. Określenie „ten sam gatunek” w odniesieniu do różnych postaci wyrobu może oznaczać jedynie wspólne oznaczenie chemiczne. Nie oznacza ono, że blacha walcowana na gorąco oraz pręt ulepszany cieplnie mają taką samą mikrostrukturę, naprężenia własne, tolerancje wymiarowe lub właściwości mechaniczne.
Stan dostawy stanowi część definicji materiału. Wyroby w stanie wyżarzonym, normalizowanym, normalizowanym i odpuszczonym, ulepszanym cieplnie, przesyconym, ciągnionym na zimno lub utwardzanym wydzieleniowo mogą mieć zbliżony skład chemiczny, lecz różnie zachowywać się w eksploatacji. Pręta dostarczonego w stanie ciągnionym na zimno nie można traktować jako równoważnego prętowi o tym samym nominalnym składzie chemicznym, dostarczonemu w stanie wyżarzonym, jeżeli nie uwzględniono wymaganych właściwości i technologii przetwarzania.
Wymiary wyrobu nakładają dalsze ograniczenia. Grubość blachy, średnica pręta, grubość ścianki, wielkość przekroju oraz wymagania dotyczące płaskości lub prostoliniowości mogą określać zarówno dopuszczalny skład chemiczny, jak i wymagane badania. Tolerancje wymiarowe mogą być równie ważne jak skład chemiczny, gdy element zależy od określonego pasowania, wskaźnika wytrzymałości przekroju, naddatku na korozję lub naddatku na obróbkę skrawaniem.
Równoważność materiałów wymaga łącznego porównania składu chemicznego, właściwości, wymiarów i wymagań dotyczących wyrobu. Strong evidence
Opublikowany w 1998 r. raport rządu USA Analysis of Foreign and Domestic Material Specifications for Ship Components ocenia równoważność materiałów poprzez porównanie składu chemicznego, właściwości mechanicznych, wymiarów oraz wymagań dotyczących wyrobów. Metoda ta jest bardziej wymagająca niż porównywanie samych nazw gatunków, ponieważ elementy konstrukcji statków zależą również od spawalności, podatności na formowanie, kontroli oraz akceptacji zgodnie z przepisami projektowymi. Stal dopuszczalna jako ogólna blacha konstrukcyjna może nie spełniać wymagań dla zastosowania morskiego, elementu ciśnieniowego, konstrukcji narażonej na zmęczenie lub zastosowania kriogenicznego.
W związku z tym odniesienie porównawcze powinno wskazywać dokładną specyfikację, wydanie normy, kategorię wyrobu, wymiary, stan dostawy, wartości graniczne składu chemicznego, badania mechaniczne, wymagania dodatkowe oraz przepisy dotyczące zastosowania. Dopiero po dokładnym uzgodnieniu tych elementów inżynier może rozważyć zastąpienie materiału, przy czym wszelkie wymagane zatwierdzenie nabywcy lub organu regulacyjnego pozostaje odrębne od samego porównania.
Jak oznaczenia stali kodują informacje

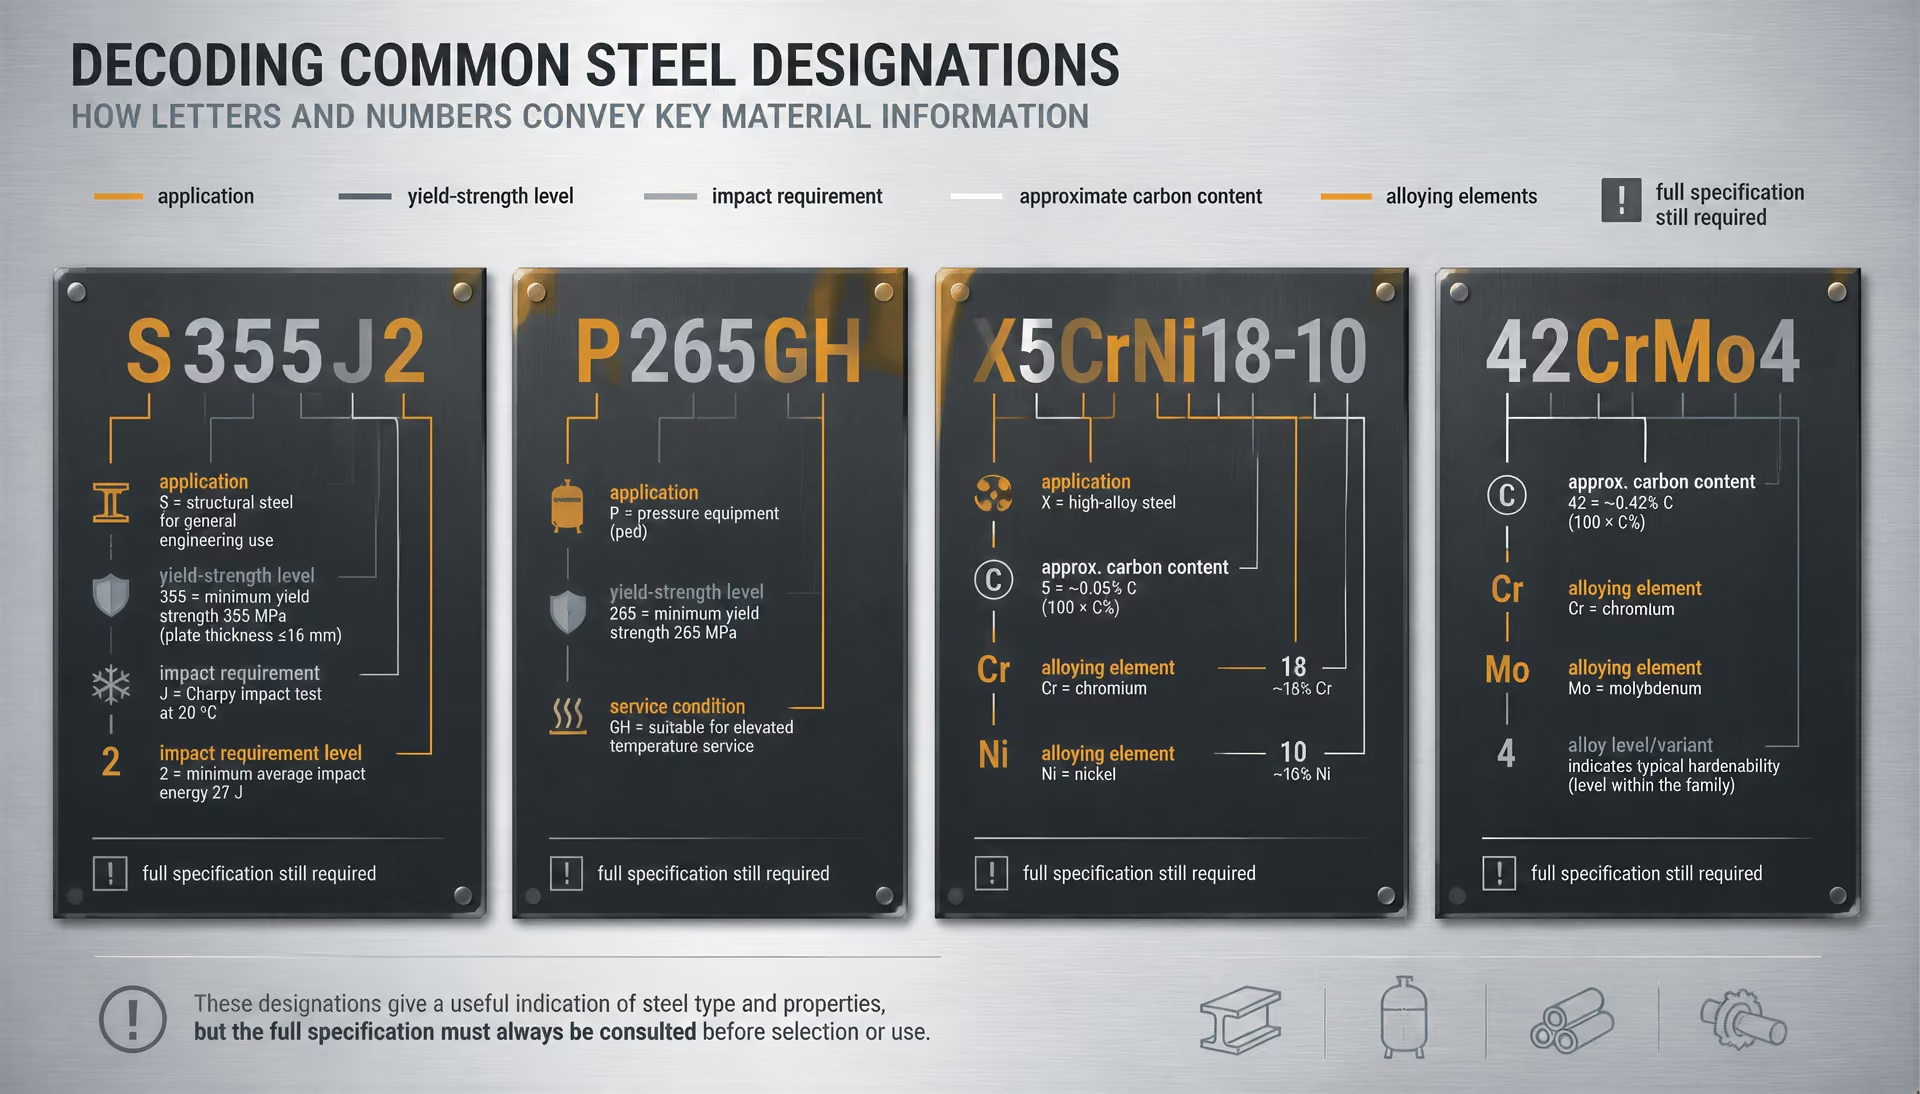
Symbole i liczby według ISO/TS 4949:2016
Oznaczenie stali jest kodem informacyjnym, a nie jedynie etykietą. Norma ISO/TS 4949:2016 określa zasady nadawania nazw gatunkom stali znormalizowanym na poziomie międzynarodowym, wykorzystując symbole literowe i liczby identyfikujące zastosowanie lub główną właściwość mechaniczną, fizyczną albo chemiczną. Oznaczenie przekazuje zatem czytelnikowi wstępny opis przeznaczenia stali lub jej cechy definiującej, natomiast właściwa norma wyrobu określa wartości graniczne i warunki badań, które sprawiają, że opis ten jest użyteczny.
Kod odczytuje się zgodnie z właściwym systemem oznaczeń. Nie jest to uniwersalny wzór, w którym każda litera ma takie samo znaczenie w każdej normie.
| Oznaczenie | Zakodowana informacja | Informacje nadal wymagające pełnej specyfikacji |
|---|---|---|
| S355J2 | Stal konstrukcyjna; określony minimalny poziom granicy plastyczności; wymaganie dotyczące udarności | Skład chemiczny, postać wyrobu, grubość, stan dostawy, badania, certyfikacja |
| P265GH | Stal przeznaczona do zastosowań ciśnieniowych; poziom granicy plastyczności; wymagania dotyczące podwyższonej temperatury | Norma dotycząca zbiorników ciśnieniowych, właściwości zależne od grubości, obróbka cieplna, badania |
| X5CrNi18-10 | Stal wysokostopowa; przybliżona zawartość węgla, chromu i niklu | Pełny skład chemiczny, postać wyrobu, stan, kontrola i kryteria odbioru |
| 42CrMo4 | Przybliżona rodzina stopowa węgla oraz chromu i molibdenu | Postać wyrobu, obróbka cieplna, wymiary i wymagania mechaniczne |
Oznaczenia europejskie pokazują, jak działa ten system. W oznaczeniu S355J2 litera S identyfikuje stal konstrukcyjną, 355 odnosi się do określonej minimalnej granicy plastyczności w MPa dla podanego zakresu grubości, a J2 wskazuje wymaganie dotyczące udarności wynoszące 27 J w temperaturze −20 °C zgodnie z EN 10025-2. Nazwa przekazuje informacje o zastosowaniu i głównej właściwości mechanicznej. Sama w sobie nie określa jednak wszystkich dopuszczalnych poziomów węgla, manganu, siarki, fosforu, pierwiastków resztkowych ani dodatków stopowych.
W oznaczeniu P265GH litera P identyfikuje stal przeznaczoną do zastosowań ciśnieniowych, a 265 wskazuje określony poziom minimalnej granicy plastyczności zgodnie z odpowiednią normą wyrobu. Przyrostek GH odnosi się do wymagań związanych z pracą w podwyższonej temperaturze. Znaki te nie zastępują normy dotyczącej urządzeń ciśnieniowych, która określa skład chemiczny, stan dostawy, badania, właściwości zależne od grubości oraz inne wymagania.
Oznaczenia oparte na składzie chemicznym stosują inną logikę. X5CrNi18-10 identyfikuje stal wysokostopową: X sygnalizuje, że układ stopowy ma kluczowe znaczenie dla oznaczenia, 5 wskazuje przybliżoną zawartość węgla wynoszącą 0,05%, a CrNi18-10 identyfikuje zawartość chromu i niklu wynoszącą odpowiednio około 18% i 10%. Jest to powszechnie stosowane oznaczenie austenitycznej stali nierdzewnej, zwykle określanej zgodnie z EN 10088-1 i powiązanymi normami wyrobu. Liczby są nominalnymi wartościami oznaczenia, a nie pełną analizą chemiczną ani gwarancją, że dwa wyroby opatrzone podobnymi symbolami mają identyczne wartości graniczne.
Oznaczenie 42CrMo4 również pokazuje tę różnicę. Jego znaki wskazują stal stopową o przybliżonej zawartości węgla wynoszącej 0,42% oraz z dodatkiem chromu i molibdenu, przy czym końcowa liczba należy do właściwej konwencji oznaczania stali stopowych. Nazwa gatunku nie informuje, czy materiał jest dostarczany w postaci pręta, blachy, wsadu do odkuwek lub innego wyrobu, ani nie określa, czy jest on wyżarzony, normalizowany, hartowany i odpuszczany lub podlega określonej klasie kontroli.
ISO/TS 4949:2016 dopuszcza odnoszenie znaków oznaczenia do głównych właściwości mechanicznych, fizycznych lub chemicznych. Ta funkcja informacyjna jest użyteczna właśnie dlatego, że pozwala zawrzeć dużą ilość znaczenia technicznego w krótkiej nazwie. Stwarza jednak również ryzyko: czytelnicy mogą pomylić skróconą identyfikację z kompletną specyfikacją.
Klasyfikacja związana z ISO/DIS 4948-1 dzieli stale według składu chemicznego na stale niestopowe, niskostopowe i wysokostopowe. Stale mikrostopowe traktuje się jako podklasę stali niskostopowych, natomiast stale nierdzewne jako podklasę stali wysokostopowych. Klasyfikacja ta pomaga porządkować rodziny materiałów, ale nie przesądza o wzajemnej zamienności wyrobów należących do tej samej rodziny. Dwa gatunki stali niskostopowej mogą znacznie różnić się hartownością, spawalnością, udarnością, reakcją na obróbkę cieplną oraz dopuszczalnym wymiarem przekroju.
Nazewnictwo oparte na zastosowaniu i właściwościach
Niektóre nazwy stali rozpoczynają się od określenia zastosowania eksploatacyjnego. Pierwsza litera może identyfikować przeznaczenie konstrukcyjne, ciśnieniowe, rurociągowe lub inne, po czym następuje liczba związana z wymaganiem mechanicznym. S275, S355 i P355 są przykładami nazw, w których zastosowanie i poziom wytrzymałości są wyraźnie uwidocznione. Podobna logika występuje w normach dotyczących stali zbrojeniowej, stali łożyskowej, blach kotłowych i stali na rury przewodowe, chociaż dokładne symbole i przyrostki są określane przez poszczególne normy.
Inne oznaczenia kładą nacisk na skład chemiczny. Stale węglowe, takie jak C22, C35 i C45, wykorzystują liczbę związaną z zawartością węgla, ogólnie wyrażoną jako przybliżona stukrotność procentowej zawartości węgla w odpowiednim europejskim systemie nazewnictwa. Oznaczenia stali stopowych dodają następnie symbole takie jak Cr, Ni, Mo lub Mn. W oznaczeniu X5CrNi18-10 pierwiastki stopowe i ich przybliżone zawartości mają kluczowe znaczenie; w oznaczeniu C35E oznaczenie stali węglowej uzupełnia symbol jakości, którego znaczenie zależy od właściwej normy.
Nazwy oparte na właściwościach mechanicznych mogą być równie szczegółowe, nie zawierając kompletnej informacji chemicznej. S355J2 przekazuje klasę granicy plastyczności i wymaganie dotyczące udarności, lecz dwa wyroby S355J2 mogą nadal podlegać różnym wymaganiom, gdy są dostarczane jako blacha, kształtownik walcowany na gorąco, kształtownik zamknięty lub wyrób w innej postaci. Grubość może zmieniać określoną granicę plastyczności. Stan dostawy, taki jak normalizowany, walcowany normalizująco lub walcowany termomechanicznie, może wpływać na wymagane właściwości i mające zastosowanie badania.
Oznaczenie może również współistnieć z krajowym lub branżowym systemem numeracji. ASTM A36 jest oznaczeniem specyfikacji i gatunku w systemie ASTM, a nie skrótem składu chemicznego w stylu ISO. SAE-AISI 4140 identyfikuje rodzinę składów stali stopowych chromowo-molibdenowych, podczas gdy specyfikacja ASTM może nakładać dodatkowe wymagania dotyczące określonego pręta, blachy, odkuwki lub wyrobu poddanego obróbce cieplnej. ASTM A400 opisuje zależności między oznaczeniami SAE-AISI a gatunkami stali H według ASTM, a także porządkuje pręty według gatunku i zastosowania, uwzględniając wymagania chemiczne i mechaniczne. Zależność ta ma charakter informacyjny; nie oznacza, że każde odpowiadające sobie oznaczenie staje się zatwierdzonym zamiennikiem.
Skala tych systemów nazewnictwa pokazuje, dlaczego pojedyncza nazwa nie może rozstrzygnąć kwestii równoważności. Handbook of Comparative World Steel Standards, 5. wydanie (2024), opublikowany przez ASTM International, porównuje ponad 6100 gatunków stali w ponad 450 normach, w tym dokumentach ASTM, ASME, EN, DIN, ISO, JIS, SAE, API i CSA. Worldwide Guide to Equivalent Irons and Steels, 5. wydanie (2024), opublikowany przez ASM International, zawiera ponad 30 000 oznaczeń wraz z numerami specyfikacji, składami chemicznymi, postaciami wyrobów, stanami dostawy, wytrzymałością na rozciąganie i granicą plastyczności, wydłużeniem oraz twardością. Stahlschlüssel przedstawia dane porównawcze dla ponad 95 000 norm i marek stali pochodzących z około 300 hut i dostawców. Odwzorowanie na taką skalę stanowi dowód korespondencji między nazwami a zbiorami danych, a nie automatyczne zatwierdzenie inżynierskie.
Dlaczego nazwy należy odczytywać w połączeniu z pełną specyfikacją
Oznaczenie może pomóc w porównaniu, ale nie może go przeprowadzić w całości. Pełna specyfikacja określa warunki, w których nazwana stal występuje jako wyrób zgodny z wymaganiami. Warunki te zwykle obejmują postać wyrobu, wymiary nominalne, stan obróbki cieplnej lub dostawy, wartości graniczne składu chemicznego, właściwości na rozciąganie i granicę plastyczności, wydłużenie, badania udarności, twardość, wymagania dotyczące ziarna lub mikrostruktury, dopuszczalne wady powierzchniowe lub wewnętrzne, dokumenty kontroli oraz zasady pobierania próbek.
Ma to znaczenie, ponieważ nazwa gatunku może pozostać niezmieniona, podczas gdy wymagane właściwości zmieniają się w zależności od grubości lub postaci wyrobu. Blacha i pręt noszące powiązane nazwy gatunków mogą charakteryzować się różnymi sposobami walcowania, przebiegiem chłodzenia, tabelami właściwości mechanicznych i badaniami odbiorczymi. Nie można zakładać normalizowanego stanu dostawy na podstawie oznaczenia, które identyfikuje wyłącznie skład chemiczny. Nie można również uznać zgodności składu za dowód równoważnej spawalności, jeżeli różnią się wartości graniczne równoważnika węgla, wymagania dotyczące czystości metalurgicznej lub przebieg obróbki cieplnej.
Amerykański raport rządowy z 1998 r. Analysis of Foreign and Domestic Material Specifications for Ship Components ocenia równoważność materiałów poprzez porównanie składu chemicznego, właściwości mechanicznych, wymiarów i wymagań dotyczących wyrobu. Takie podejście jest bardziej rygorystyczne niż dopasowanie nazwy gatunku. Metodyka porównawcza ASTM International z 2024 r. również stwierdza, że stale pochodzące z różnych norm są zasadniczo porównywalne, a nie ściśle równoważne, ponieważ wartości graniczne składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić.
W związku z tym porównywalność oznacza, że dwie specyfikacje mają wystarczająco wiele wspólnych cech, aby można było przeprowadzić ocenę techniczną. Zamienność wymaga potwierdzenia, że proponowany materiał spełnia wymagania projektowe, wykonawcze, badawcze i kodeksowe dotyczące konkretnego elementu. Formalne zatwierdzenie może dodatkowo wymagać akceptacji zmiany przez inżyniera, nabywcę, towarzystwo klasyfikacyjne, organ regulacyjny lub instytucję uprawnioną do zatwierdzania zgodności z kodeksem. Oznaczenie jest punktem wyjścia. Specyfikacja stanowi rozstrzygający dowód.
Skład chemiczny: pierwsze porównanie, nie ostatnie
Zamienność Udokumentowana możliwość zastosowania jednego materiału zamiast innego w określonym zakresie wyrobu, projektu, eksploatacji i zatwierdzenia.
Zgodność składu chemicznego jest niezbędna w przypadku wielu porównań stali, ale nie ustanawia ich zamienności. Dwie specyfikacje mogą nadawać podobne nazwy stalom o różnych wartościach granicznych, postaciach wyrobu, obróbce cieplnej, zakresach grubości lub wymaganych właściwościach. Handbook of Comparative World Steel Standards, wydanie 5. (2024), opublikowany przez ASTM International, porównuje ponad 6100 gatunków stali w ramach ponad 450 norm i stwierdza, że stale objęte różnymi normami są na ogół porównywalne, a nie ściśle równoważne. Przyczyna jest bezpośrednia: wartości graniczne składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić.
ISO/TS 4949:2016 również pokazuje, dlaczego oznaczenie należy traktować jako informację, a nie zatwierdzenie. Jego symbole literowe i liczby odnoszą się do zastosowania, właściwości mechanicznych, właściwości fizycznych lub właściwości chemicznych, jednak oznaczenie nie eliminuje konieczności zapoznania się ze specyfikacją. ISO 4948-1 dzieli stale na niestopowe, niskostopowe i wysokostopowe na podstawie składu chemicznego; stale mikrostopowe należą do stali niskostopowych, natomiast stale nierdzewne — do stali wysokostopowych. Klasyfikacja nie stanowi deklaracji, że dwa gatunki mogą się wzajemnie zastępować.
Analiza wytopowa i analiza wyrobu
Analiza wytopowa Skład chemiczny deklarowany dla ciekłej stali z określonego wytopu, zazwyczaj przed późniejszym przetwarzaniem wyrobu.
Analiza wyrobu Analiza chemiczna przeprowadzana na gotowym wyrobie stalowym, z uwzględnieniem tolerancji określonych dla analizy wyrobu.
Pierwszym metodycznym krokiem jest ustalenie, którą analizę określa dana specyfikacja. Analiza wytopowa, nazywana w wielu normach również analizą kadziową, przedstawia skład ciekłej stali wyprodukowanej w jednym wytopie. Zwykle jest to deklarowany przez producenta skład chemiczny przed odlewaniem, a następnie walcowaniem lub kuciem. Analiza wyrobu polega na badaniu gotowego wyrobu i dopuszcza odchylenia od wartości wytopowej, ponieważ na wynik wpływają segregacja, miejsce pobrania próbki oraz zmienność analityczna.
Te wartości graniczne nie są wzajemnie zamienne. Gatunek może określać maksymalną zawartość węgla na podstawie analizy wytopowej i dopuszczać odrębną, zwykle skorygowaną, wartość maksymalną na podstawie analizy wyrobu. Inna specyfikacja może określać zakres zawartości pierwiastka stopowego, wyłącznie wartość maksymalną albo nie określać żadnej wartości granicznej. „0,20% węgla” może zatem oznaczać nominalną wartość gatunku, maksymalną wartość dla wytopu, wartość graniczną dla analizy wyrobu albo jedynie liczbę związaną z oznaczeniem. Porównanie musi uwzględniać podstawę pomiaru, a nie tylko samą liczbę.
Na tym etapie znaczenie ma również postać wyrobu. Blachy grube, pręty, blachy cienkie, rury, odkuwki i wyroby odlewane mogą mieć odrębne tabele składu chemicznego w ramach tej samej rodziny nazw gatunków. Norma może określać bardziej rygorystyczne wartości graniczne dla blach grubych niż dla prętów albo definiować inną dopuszczalną zawartość resztkową dla materiału przeznaczonego na zbiorniki ciśnieniowe. Grubość i wymiar przekroju mogą również wpływać na wymagany stan dostawy i badania właściwości mechanicznych, nawet gdy tabela składu chemicznego wygląda identycznie.
Należy odnotować każdy określony pierwiastek, jego minimalną lub maksymalną zawartość, rodzaj obowiązującej analizy, jednostki oraz postać wyrobu. Trzeba uwzględnić przypisy. Wymaganie „krzem 0,15–0,35%” różni się pod względem merytorycznym od „krzem, maksymalnie 0,35%”, ponieważ pierwsze określa zarówno dolną, jak i górną granicę składu. Zakres zawartości niobu, wanadu, tytanu lub boru może wskazywać na celowe mikrostopowanie; sama wartość maksymalna może jedynie ograniczać przypadkowy dodatek.
Równoważnik węgla i wpływ pierwiastków stopowych
Węgiel ma kluczowy wpływ na hartowność, wytrzymałość, spawalność oraz ilość węgla dostępnego do tworzenia węglików. Wyższa zawartość węgla może sprzyjać uzyskaniu większej wytrzymałości w stanie walcowanym lub po obróbce cieplnej, ale może również zwiększać ryzyko powstania twardej, kruchej strefy wpływu ciepła podczas spawania. Gatunek o niższej zawartości węgla nie jest automatycznie równoważny gatunkowi o wyższej zawartości węgla tylko dlatego, że oba spełniają wymaganie dotyczące wytrzymałości na rozciąganie w jednym zakresie grubości.
Mangan przyczynia się do umocnienia roztworowego i zwiększenia hartowności oraz łączy się z siarką, tworząc wtrącenia siarczku manganu. Krzem działa jako odtleniacz i przyczynia się do zwiększenia wytrzymałości; nadmierna lub odmiennie kontrolowana zawartość krzemu może wpływać na udarność, stan powierzchni i technologię spawania. Chrom zwiększa hartowność oraz sprzyja tworzeniu węglików i odporność na utlenianie lub korozję. Nikiel poprawia udarność, szczególnie w niskiej temperaturze, a także przyczynia się do zwiększenia hartowności i odporności na korozję. Molibden zwiększa hartowność i może poprawiać odporność na zmiękczanie podczas odpuszczania, wpływając jednocześnie na udział węglików i zachowanie materiału w wysokiej temperaturze.
Niob, wanad i tytan są pierwiastkami mikrostopowymi. W kontrolowanych ilościach tworzą węglikoazotki, które ograniczają rozrost ziaren austenitu oraz wpływają na rekrystalizację, umocnienie wydzieleniowe i końcową wielkość ziarna. Ich działanie zależy od rozpuszczania, harmonogramu walcowania, chłodzenia i obróbki cieplnej, dlatego taki sam nominalny dodatek nie gwarantuje uzyskania takiej samej mikrostruktury. Bor może silnie zwiększać hartowność przy bardzo małych, kontrolowanych dodatkach, ale jego działanie zależy od dostępnego azotu oraz od pierwiastków, takich jak tytan, które chronią bor przed tworzeniem nieaktywnych związków.
Siarka na ogół poprawia skrawalność poprzez tworzenie wtrąceń siarczkowych, jednak wtrącenia te mogą zmniejszać plastyczność poprzeczną, udarność i odporność na wady typu rozwarstwienia lamelarnego. Fosfor umacnia ferryt i może poprawiać niektóre właściwości korozyjne, ale wyższa jego zawartość zazwyczaj pogarsza udarność i zwiększa podatność na segregację. Azot przyczynia się do umocnienia roztworowego i może tworzyć azotki z glinem, tytanem, wanadem lub niobem. Jego wpływ na starzenie odkształceniowe, udarność i spawalność zależy od pozostałych składników stali oraz historii jej przetwarzania.
Równoważnik węgla Obliczany wskaźnik szacujący wpływ pierwiastków stopowych na hartowność i ryzyko pękania związanego ze spawaniem.
Obliczenia równoważnika węgla stanowią użyteczną wstępną ocenę spawalności, a nie świadectwo zamienności. Znany równoważnik węgla IIW jest zwykle zapisywany następująco:
przy czym zawartość pierwiastków wyraża się w procentach masowych. W innych specyfikacjach lub procedurach spawania stosuje się wzory takie jak , w których odmiennie uwzględnia się wpływ węgla, krzemu, manganu, chromu, molibdenu, miedzi, niklu, wanadu i boru. W porównaniu należy określić zastosowany wzór oraz podstawę składu chemicznego. Dwie stale mogą mieć podobne wartości CEV, a jednocześnie różnić się zawartością azotu, wydzielaniem faz mikrostopowych, kontrolą kształtu wtrąceń siarczkowych, udarnością lub stanem dostawy. Z drugiej strony niewielka różnica równoważnika węgla może mieć duże znaczenie w sytuacji, gdy temperatura podgrzewania wstępnego, energia liniowa, stopień skrępowania lub grubość złącza są ściśle kontrolowane.
Pierwiastki resztkowe i dopuszczalne zakresy
Pierwiastki resztkowe nie są w praktyce koniecznie przypadkowe, ale często pochodzą z surowców, złomu, żelazostopów, materiałów ogniotrwałych lub procesu wytapiania, a nie są celowo określane jako główne dodatki stopowe. Miedź, nikiel, chrom, molibden, cyna, arsen i antymon mogą podlegać ograniczeniom indywidualnym lub łącznym. Specyfikacja, która dopuszcza każdy pierwiastek do określonej wartości maksymalnej, nie jest równoważna specyfikacji nakładającej bardziej rygorystyczne ograniczenie łącznej zawartości pierwiastków resztkowych.
Miedź może przyczyniać się do odporności na korozję atmosferyczną, ale w przypadku braku odpowiedniej kontroli zawartości niklu i parametrów procesu może sprzyjać kruchości na gorąco podczas ponownego nagrzewania. Cyna, arsen i antymon mogą nasilać zagrożenia związane z kruchością na gorąco lub kruchością odpuszczania w określonych warunkach metalurgicznych. Chrom, nikiel i molibden mogą być celowymi dodatkami stopowymi w jednym gatunku, a pierwiastkami resztkowymi w innym; ich znaczenie metalurgiczne zależy od całkowitej zawartości, a nie od przypisanej im nazwy.
Dopuszczalne zakresy ujawniają również założenia dotyczące wytwarzania i właściwości użytkowych. Maksymalna zawartość glinu może służyć kontroli odtleniania lub modyfikacji wtrąceń. Wymaganie dotyczące glinu rozpuszczalnego różni się od wymagania dotyczącego glinu całkowitego. Ograniczenia zawartości wapnia mogą wspierać kontrolę kształtu wtrąceń, natomiast ograniczenia zawartości tlenu lub wodoru mogą odnosić się do czystości metalurgicznej lub zapobiegania powstawaniu wad. Szczegóły te mogą wpływać na trwałość zmęczeniową, jakość ultradźwiękową, spawalność i zachowanie podczas pękania, nie zmieniając nazwy gatunku.
Porównanie powinno zatem przedstawiać obie tabele składu chemicznego obok siebie i oznaczać każdą różnicę: wartość minimalną, maksymalną, zakres, analizę wytopową, analizę wyrobu, pierwiastek resztkowy, dodatek celowy oraz mającą zastosowanie postać wyrobu. ASTM A400 ilustruje takie podejście oparte na normach, porządkując pręty według gatunku i zastosowania oraz odnosząc oznaczenia SAE-AISI do gatunków stali ASTM H; zależność ta nadal zależy od określonych wymagań dotyczących składu i właściwości. Worldwide Guide to Equivalent Irons and Steels, wydanie 5. (2024), opublikowany przez ASM International, zawiera ponad 30 000 oznaczeń wraz ze składem, postacią wyrobu, stanem dostawy i danymi mechanicznymi. Stahlschlüssel rejestruje ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców. Skala ta potwierdza wartość mapowania oznaczeń, a nie automatycznego zatwierdzania.
Po porównaniu składu chemicznego wynik należy sklasyfikować z zachowaniem ostrożności: jako porównywalny, potencjalnie zamienny po przeprowadzeniu weryfikacji albo formalnie zatwierdzony na podstawie obowiązującego kodeksu. Skład chemiczny jest pierwszym porównaniem. Nie jest ostatnim.
Wykorzystanie normy ISO 4948-1 do klasyfikacji rodziny materiałów
ISO 4948-1 stanowi pierwszy filtr przy porównywaniu stali: skład chemiczny. Klasyfikuje stale jako niestopowe, niskostopowe lub wysokostopowe, zgodnie z pierwiastkami stopowymi i określonymi dla nich limitami. Klasyfikacja ta jest użyteczna, ponieważ umieszcza gatunek w szerokiej rodzinie metalurgicznej, zanim inżynierowie porównają normy wyrobu. Nie ustanawia jednak równoważności.
Rodzina materiałów nie jest klasą właściwości użytkowych. Dwa gatunki mogą należeć do tej samej kategorii według ISO 4948-1, a jednocześnie różnić się zawartością węgla, limitami dodatków stopowych, rozdrobnieniem ziarna, czystością, obróbką cieplną, wymiarem przekroju i wymaganymi badaniami. Różnice te mogą zmieniać granicę plastyczności, wytrzymałość na rozciąganie, udarność, spawalność, odporność korozyjną, skrawalność lub reakcję na hartowanie. Zgodność rodziny chemicznej wspiera zatem porównanie, ale nie upoważnia do zamiany materiału.
ISO/TS 4949:2016 odnosi się do powiązanego zagadnienia z innej strony. Ustanawia zasady oznaczania stali za pomocą liter i liczb reprezentujących zastosowanie albo główną właściwość mechaniczną, fizyczną lub chemiczną. Oznaczenie może zawierać użyteczne informacje, ale nadal jest skrótem systemu specyfikacji. Nie stanowi świadectwa, że inny gatunek o podobnych symbolach ma takie same właściwości lub status kwalifikacji.
Stale niestopowe, niskostopowe i wysokostopowe
Zgodnie z ISO 4948-1 stale niestopowe definiuje się na podstawie limitów składu, które nie kwalifikują ich do kategorii stali stopowych. Nie oznacza to, że zawierają wyłącznie żelazo i węgiel. Mogą występować w nich mangan, krzem, siarka, fosfor oraz dodatki resztkowe lub celowo kontrolowane. Klasyfikacja oznacza, że określona zawartość pierwiastków stopowych pozostaje poniżej limitów stosowanych do definiowania stali niskostopowych lub wysokostopowych.
Stale niskostopowe zawierają dodatki stopowe przekraczające limity dla stali niestopowych, lecz nie osiągają progu dla stali wysokostopowych. Chrom, nikiel, molibden, mangan, wanad, niob, tytan i bor mogą wpływać na przemiany fazowe, hartowność, wytrzymałość, udarność lub spawalność. Efekt zależy od ilości, wzajemnego oddziaływania, historii przetwarzania i końcowej mikrostruktury. Określenie „niskostopowe” obejmuje zatem szeroki zakres wyrobów, a nie jeden przewidywalny poziom właściwości.
Stale wysokostopowe zawierają co najmniej jeden pierwiastek stopowy w ilości równej odpowiedniemu limitowi dla stali wysokostopowych według ISO 4948-1 lub go przekraczającej. Kategoria ta obejmuje stale projektowane do wymagających zastosowań związanych z odpornością na korozję, wysoką temperaturę, zużycie lub wymaganiami magnetycznymi, lecz sama kategoria nie wskazuje, którą z tych funkcji pełni dana stal. Gatunek wysokostopowy przeznaczony do pracy w podwyższonej temperaturze może mieć inny profil obróbki cieplnej i udarności niż gatunek odporny na korozję, nawet jeśli oba spełniają tę samą szeroką klasyfikację składu.
Praktyczne znaczenie staje się jasne przy porównywaniu norm. Gatunek ASTM, gatunek EN i gatunek JIS mogą być sklasyfikowane jako stale niskostopowe, a mimo to jedna specyfikacja może wymagać dostawy w stanie hartowanym i odpuszczonym, inna w stanie normalizowanym, a jeszcze inna określonego zakresu twardości. Ich nominalny skład chemiczny może się pokrywać, podczas gdy wymagania mechaniczne będą różne. Amerykański raport rządowy Analysis of Foreign and Domestic Material Specifications for Ship Components wykorzystywał skład chemiczny, właściwości mechaniczne, wymiary i wymagania dotyczące wyrobu przy ocenie równoważności. ISO 4948-1 dostarcza tylko pierwszego z tych elementów.
Handbook of Comparative World Steel Standards, 5. wydanie (2024), opublikowany przez ASTM International, porównuje ponad 6100 gatunków stali w ramach ponad 450 norm, w tym dokumentów ASTM, ASME, EN, DIN, ISO, JIS, SAE, API i CSA. Zgodnie z przedstawioną w nim metodologią stale pochodzące z różnych norm są zasadniczo porównywalne, a nie ściśle równoważne, ponieważ mogą różnić się zarówno limitami składu chemicznego, jak i wymaganiami dotyczącymi właściwości mechanicznych. To rozróżnienie powinno kierować każdym porównaniem według ISO 4948-1.
Stale mikrostopowe jako podklasa stali niskostopowych
Stale mikrostopowe traktuje się jako podklasę stali niskostopowych. Ich dodatki definiujące występują w niewielkich ilościach, lecz mają istotne znaczenie dla przetwarzania i struktury. Typowymi przykładami są niob, wanad i tytan. Mogą one tworzyć węglikoazotki, ograniczać rozrost ziaren austenitu i przyczyniać się do umocnienia wydzieleniowego; uzyskane właściwości zależą od temperatury ponownego nagrzewania, harmonogramu walcowania, szybkości chłodzenia i późniejszego procesu wytwarzania.
Określenie dwóch gatunków jako „mikrostopowych” nie dowodzi, że zastosowano w nich taki sam proces walcowania kontrolowanego ani taki sam mechanizm umocnienia. Stal konstrukcyjna zawierająca niob i stal na rury zawierająca wanad mogą mieć różne limity spawalności, temperatury badań udarności, zakresy grubości i warunki dostawy. Równoważnik węgla należy również obliczać na podstawie rzeczywistego określonego składu, a nie wyprowadzać z oznaczenia rodziny materiału. Niewielka różnica w zawartości węgla, manganu lub dodatków stopowych może zmienić wymagania dotyczące podgrzewania wstępnego i ryzyko pękania wodorowego.
Znaczenie ma również postać wyrobu. Blachy, pręty, odkuwki, kształtowniki zamknięte i rury przewodowe mogą wykorzystywać zbliżone składy chemiczne, lecz różne postanowienia dotyczące anizotropii, rozwarstwienia lamelarnego, orientacji ziaren, stanu powierzchni, badań ultradźwiękowych lub właściwości w kierunku poprzez grubość. Klasyfikacja jako stal mikrostopowa nie może ustanowić tych wymagań.
ASTM A400 pokazuje, dlaczego konwersja oznaczenia na oznaczenie jest niewystarczająca. Norma porządkuje pręty stalowe według gatunku i zastosowania, podaje wymagania dotyczące składu chemicznego i właściwości mechanicznych oraz opisuje zależności między oznaczeniami SAE-AISI a gatunkami stali H według ASTM. Takie zależności pomagają w identyfikacji, jednak właściwa specyfikacja prętów, zakres wymiarów, obróbka cieplna i wymagania dotyczące badań nadal decydują o porównaniu inżynierskim.
Stale nierdzewne jako podklasa stali wysokostopowych
Stale nierdzewne traktuje się jako podklasę stali wysokostopowych. Ich system odporności na korozję opiera się przede wszystkim na chromie; klasyfikacje stali nierdzewnych zwykle wymagają co najmniej 10,5% chromu masowo, natomiast ISO 4948-1 uwzględnia również odpowiedni warunek dotyczący zawartości węgla przy identyfikacji tej podklasy. Nikiel, molibden, azot, mangan, miedź, tytan i niob modyfikują następnie równowagę fazową, pasywację, odporność na wżery, spawalność i odporność na uczulenie.
Stale austenityczne, ferrytyczne, martenzytyczne, duplex oraz stale nierdzewne utwardzane wydzieleniowo mogą zatem należeć do tej samej rodziny stali nierdzewnych, a jednocześnie wykazywać zdecydowanie różne zachowanie. Oznaczenia takiego jak „304” nie należy traktować jako zamiennego z „316” wyłącznie dlatego, że oba gatunki są stalami nierdzewnymi. Molibden w gatunku 316 zmienia odporność na korozję wżerową powodowaną przez chlorki, lecz normy wyrobu mogą również różnić się limitami zawartości węgla i azotu, wymaganiami dotyczącymi wyżarzania, badaniami korozyjnymi, właściwościami przy rozciąganiu oraz dopuszczalnymi postaciami wyrobu. Podobnie przyrostek oznaczający niską zawartość węgla lub gatunek stabilizowany może wpływać na spawanie i odporność na korozję międzykrystaliczną, nie zmieniając szerokiego oznaczenia rodziny.
Skala opublikowanych danych korelacyjnych pokazuje, dlaczego klasyfikacja musi pozostać punktem wyjścia. Worldwide Guide to Equivalent Irons and Steels, 5. wydanie (2024), opublikowany przez ASM International, zawiera ponad 30 000 oznaczeń wraz z numerami specyfikacji, składami chemicznymi, postaciami wyrobu, warunkami dostawy, wytrzymałością na rozciąganie i granicą plastyczności, wydłużeniem oraz wartościami twardości. Stahlschlüssel podaje dane dla ponad 95 000 norm i gatunków stali pochodzących od około 300 hut i dostawców. Mapowanie oznaczeń na taką skalę jest użyteczne, lecz odwzorowane oznaczenie nie jest automatycznie zatwierdzonym zamiennikiem pod względem inżynierskim.
Zanim dwa spokrewnione materiały według ISO 4948-1 zostaną uznane za równoważne, należy porównać wszystkie mające zastosowanie wymagania: postać wyrobu i wymiary, stan dostawy, obróbkę cieplną, wartości graniczne wytrzymałości na rozciąganie i granicy plastyczności, wydłużenie, udarność, twardość, ograniczenia dotyczące procedury spawania, badania korozyjne lub badania w warunkach oddziaływania środowiska, kontrolę, certyfikację oraz kwalifikację właściwą dla danego zastosowania. Jeżeli choć jeden element pozostaje niezweryfikowany, uzasadniony wniosek może brzmieć „ta sama rodzina materiałów” lub „potencjalnie porównywalne”, a nie „zamienne”.
Właściwości mechaniczne i problem dopasowywania liczb
Porównanie wzajemne staje się niebezpieczne, gdy traktuje jedną zgodną wartość liczbową jako dowód, że dwie stale są zamienne. Właściwości mechaniczne powstają w wyniku określonego połączenia składu chemicznego, procesu przetwarzania, postaci wyrobu, wymiarów, obróbki cieplnej i procedury badania. Liczba podana w tabeli jest wynikiem tego połączenia, a nie niezależnym dowodem tożsamości gatunku.
Skala problemu porównawczego jest znaczna. Handbook of Comparative World Steel Standards, 5. wydanie (2024), opublikowany przez ASTM International, porównuje ponad 6100 gatunków stali w ramach ponad 450 norm, w tym dokumentów ASTM, ASME, EN, DIN, ISO, JIS, SAE, API i CSA. Worldwide Guide to Equivalent Irons and Steels, 5. wydanie (2024), opublikowany przez ASM International, zawiera ponad 30 000 oznaczeń wraz z numerami specyfikacji, składami, postaciami wyrobu, warunkami dostawy, wytrzymałością na rozciąganie i granicą plastyczności, wydłużeniem oraz twardością. Liczby te opisują rozmiar zadania referencyjnego; nie oznaczają, że każde odwzorowane oznaczenie jest zatwierdzonym zamiennikiem.
| Pole porównania | Co należy uzgodnić |
|---|---|
| Wytrzymałość na rozciąganie | Postać wyrobu, grubość lub przekrój, stan dostawy, metoda badania i kierunek pobrania próbki |
| Granica plastyczności | Te same zmienne oraz określona definicja granicy plastyczności, na przykład górna granica plastyczności lub naprężenie umowne |
| Wydłużenie | Długość pomiarowa, geometria próbki, postać wyrobu, grubość, kierunek pobrania próbki i metoda badania |
| Twardość | Skala badania, obciążenie, miejsce pomiaru, stan powierzchni i zasada przeliczania |
| Udarność | Rodzaj badania, orientacja próbki, temperatura badania, geometria karbu i kryterium odbioru |
Użyteczna tabela porównawcza wymaga zatem czegoś więcej niż kolumn zatytułowanych „Gatunek A” i „Gatunek B”. Dla każdej stali zapis powinien określać normę i gatunek, postać wyrobu, grubość lub przekrój, stan dostawy, orientację próbki, metodę badania, wytrzymałość na rozciąganie, granicę plastyczności, wydłużenie, twardość oraz wszelkie wymagania dotyczące udarności. Pola należy porównywać na tej samej podstawie:
| Pole porównania | Elementy, które należy ujednolicić |
|---|---|
| Wytrzymałość na rozciąganie | Postać wyrobu, grubość lub przekrój, stan dostawy, metoda badania oraz kierunek pobrania próbki |
| Granica plastyczności | Te same zmienne, a ponadto określoną definicję granicy plastyczności, taką jak górna granica plastyczności lub naprężenie dowodowe |
| Wydłużenie | Długość pomiarowa, geometria próbki, postać wyrobu, grubość, kierunek oraz metoda badania |
| Twardość | Skala badania, obciążenie, miejsce pomiaru, stan powierzchni oraz zasada przeliczania |
| Udarność | Rodzaj badania, orientacja próbki, temperatura badania, geometria karbu oraz kryterium akceptacji |
Jeżeli jedna specyfikacja podaje wartość minimalną, a druga wartość typową, liczby te nie stanowią równoważnego dowodu. Minimalna wytrzymałość na rozciąganie jest gwarantowaną dolną granicą w ramach specyfikacji; typowy wynik hutniczy nie określa ani dopuszczalnego zakresu, ani wymagania dotyczącego odbioru. Wartości zmierzonej na blasze nie można automatycznie zastosować do pręta, odkuwki, blachy cienkiej ani wyrobu spawanego wykonanego z tego samego nominalnego gatunku.
Granica plastyczności i wytrzymałość na rozciąganie
Granica plastyczności wyznacza początek określonego trwałego odkształcenia, natomiast wytrzymałość na rozciąganie jest najwyższym naprężeniem inżynierskim osiągniętym podczas próby rozciągania. Parametry te odpowiadają na różne pytania projektowe. Jedna stal może odpowiadać innej stali pod względem wytrzymałości na rozciąganie, a jednocześnie mieć niższą granicę plastyczności, inny stosunek granicy plastyczności do wytrzymałości na rozciąganie lub mniejszy zapas odporności na trwałe odkształcenie.
Nawet „granica plastyczności” nie zawsze oznacza tę samą wielkość. Norma może określać górną granicę plastyczności, dolną granicę plastyczności albo naprężenie dowodowe przy 0,2% wydłużenia plastycznym, powszechnie zapisywane jako . Materiały wykazujące wyraźną granicę plastyczności mogą dawać inną zgłaszaną wartość niż materiały oceniane metodą naprężenia dowodowego. Porównanie określonej wartości w dokumencie EN z wartością przy przesunięciu o 0,2% w dokumencie ASTM wymaga sprawdzenia definicji i norm badań, zanim liczby zostaną umieszczone w tej samej kolumnie.
Grubość jest często czynnikiem decydującym. Specyfikacje konstrukcyjne zazwyczaj zmniejszają minimalną granicę plastyczności wraz ze wzrostem grubości blachy, ponieważ wymagane właściwości w kierunku przez grubość oraz reakcja na walcowanie i chłodzenie zmieniają się wraz z wymiarem przekroju. Oznaczenie takie jak S355 nie określa jednej uniwersalnej wartości granicy plastyczności dla każdego wyrobu i każdej grubości. Tabele normy EN 10025-2 przypisują wymagania mechaniczne do grubości wyrobu, a odpowiedni stan dostawy może być normalizowany, normalizowany walcowany lub walcowany termomechanicznie, zależnie od przyrostka oznaczenia gatunku i specyfikacji wyrobu. ASTM A572/A572M Grade 50 również określa wymagania powiązane z postacią wyrobu i jego wymiarami. Zgodność liczbowa przy grubości 10 mm nie dowodzi zgodności przy grubości 75 mm.
Znaczenie ma również sama próba rozciągania. ASTM E8/E8M i EN ISO 6892-1 określają procedury, wymiary próbek, szybkości odkształcania oraz zasady raportowania, jednak specyfikacje wykorzystujące te metody mogą ustanawiać różne zasady odbioru. Świadectwo wykazujące granicę plastyczności 355 MPa i wytrzymałość na rozciąganie 510 MPa stanowi dowód dotyczący tej próbki badanej w ramach danego stanu dostawy. Nie jest ono ogólnym przelicznikiem dla każdej stali noszącej podobne oznaczenie.
Wydłużenie, twardość i udarność
Wydłużenie jest szczególnie łatwe do błędnego porównania, ponieważ jego wartość procentowa zależy od długości pomiarowej i geometrii próbki. „Wydłużenie 22%” ma niewielkie znaczenie, jeżeli źródło nie podaje, czy wynik uzyskano na próbce proporcjonalnej, przy stałej długości pomiarowej, na próbce paskowej czy w innej dopuszczonej konfiguracji. Krótka długość pomiarowa może dawać inny wynik procentowy niż długa, ponieważ lokalne przewężenie zajmuje inną część mierzonej długości. Na wynik wpływają również szerokość, grubość, stan krawędzi oraz orientacja próbki.
Postać wyrobu zmienia sposób interpretacji. W przypadku blach cienkich i taśm jedna specyfikacja może wymagać próbek poprzecznych lub wzdłużnych, podczas gdy dla blach grubych lub prętów może określać inny kierunek. Wartość wydłużenia w kierunku wzdłużnym nie może po prostu zastąpić wymagania dotyczącego kierunku poprzecznego. Nie można też traktować wartości uzyskanej przed formowaniem jako gwarantowanego wydłużenia elementu giętego na zimno, ponieważ formowanie zmienia lokalne odkształcenie i może wpływać na późniejsze zachowanie podczas pękania.
Twardość nie zastępuje próby rozciągania. Wartości Brinella, Rockwella i Vickersa uzyskuje się przy użyciu różnych układów wgłębników, obciążeń i skal. Tabele przeliczeniowe mają charakter empiryczny i są ograniczone zastosowaniem; nie wyrażają tożsamości chemicznej ani mechanicznej. Odwęglenie powierzchni, zgorzelina, chropowatość, miejscowa obróbka cieplna oraz położenie odcisku mogą zmienić wynik. Dwie stale mogą mieć twardość 200 HBW, a jednocześnie różnić się zachowaniem w zakresie granicy plastyczności, wydłużeniem, właściwościami w strefie oddziaływania cieplnego spawania lub udarnością. Jeżeli jedna specyfikacja podaje twardość jako zakres, a druga wytrzymałość na rozciąganie jako wartość minimalną, wymagania te powinny pozostać rozdzielne, zamiast być traktowane jako zamienne na podstawie tabeli przeliczeniowej.
Udarność stwarza kolejny obszar ryzyka. Energia udarności Charpy’ego z karbem V zależy od temperatury, orientacji próbki, kierunku karbu, wielkości próbki oraz normy badania. Wymaganie 27 J przy −20 °C nie jest równoważne wymaganiu 27 J w temperaturze pokojowej. Próbki „wzdłużne” i „poprzeczne” mogą dawać istotnie różne wartości w przypadku blach walcowanych, ponieważ wtrącenia, segregacja i tekstura walcowania zależą od kierunku. Udarność może być również wymagana tylko dla określonej grubości lub stanu dostawy. Stal spełniająca limity wytrzymałości na rozciąganie i twardości może mimo to nie spełnić wymagania dotyczącego udarności w niskiej temperaturze.
Różnice te wyjaśniają, dlaczego samo oznaczenie nie może rozstrzygnąć tej kwestii. ISO/TS 4949:2016 określa zasady nadawania nazw stalom za pomocą symboli i liczb reprezentujących zastosowanie oraz główne właściwości mechaniczne, fizyczne lub chemiczne. Oznaczenie koduje informacje, ale nie poświadcza identycznych wymagań dotyczących wyrobu. ISO 4948-1 klasyfikuje stale według składu chemicznego jako niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe są podklasą stali niskostopowych, a stale nierdzewne — podklasą stali wysokostopowych. Klasyfikacje te nie eliminują konieczności porównania postanowień dotyczących właściwości mechanicznych.
Grubość, kierunek badania i pobieranie próbek
Zgłoszony wynik zależy również od miejsca i sposobu pobrania próbki. Specyfikacja dotycząca blachy może wymagać pobrania próbek z określonej odległości poniżej powierzchni, z konkretnego końca lub po zdefiniowanej obróbce cieplnej. Specyfikacje dotyczące prętów mogą rozróżniać właściwości w osi i przy powierzchni. W przypadku odkuwek próbki mogą być wymagane z reprezentatywnych przedłużeń technologicznych lub z określonych stref. Badanie przeprowadzone na cienkim obszarze nie może potwierdzać właściwości w całej grubości ciężkiego przekroju.
Orientacja jest czymś więcej niż szczegółem raportowania. Walcowanie wydłuża wtrącenia i powoduje anizotropię, dlatego właściwości w kierunku wzdłużnym, poprzecznym i przez grubość mogą się różnić. W zastosowaniach wrażliwych na rozwarstwienie w wyniku pękania lamelarnego wymaganie dotyczące przewężenia w kierunku przez grubość może mieć znaczenie nawet wtedy, gdy zwykłe wartości z próby rozciągania są zgodne. Konstrukcja spawana wiąże się z kolejnym zestawem pytań: właściwości metalu rodzimego nie potwierdzają udarności strefy wpływu ciepła, wytrzymałości metalu spoiny ani właściwości po spawaniu.
Znaczenie ma również częstotliwość pobierania próbek. Jedna specyfikacja może wymagać jednej próby rozciągania na wytop i zakres grubości, a inna — badań dla partii, blachy, kręgu lub partii poddanej obróbce cieplnej. Pojedyncze zgodne świadectwo nie może zniwelować różnicy w planie pobierania próbek. Z tego względu dokument rządu USA z 1998 r. Analysis of Foreign and Domestic Material Specifications for Ship Components ocenia równoważność łącznie na podstawie składu chemicznego, właściwości mechanicznych, wymiarów i wymagań dotyczących wyrobu. Takie podejście jest bardziej uzasadnione niż dopasowywanie nazw gatunków lub pojedynczych wartości wytrzymałości.
Metodyka ASTM z 5. wydania stwierdza, że stale pochodzące z różnych norm są na ogół porównywalne, a nie ściśle równoważne, ponieważ granice składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić. ASTM A400 podobnie porządkuje pręty według gatunku i zastosowania, podaje wymagania dotyczące składu i właściwości mechanicznych oraz opisuje zależności między oznaczeniami SAE-AISI a gatunkami stali ASTM H, nie przekształcając każdej takiej zależności w zatwierdzenie. Dane Stahlschlüssel z 2024 r. obejmują ponad 95 000 norm i marek stali pochodzących z około 300 hut i dostawców, co pokazuje, jak rozbudowane może stać się mapowanie oznaczeń. Mapowanie jest punktem wyjścia. Formalne zastąpienie jednego materiału innym nadal wymaga pełnego porównania właściwości, wymiarów, badań i zastosowania, a następnie uzyskania wszelkich zatwierdzeń wymaganych przez obowiązujący kod projektowy lub specyfikację nabywcy.
Postać wyrobu, stan dostawy i obróbka cieplna
Oznaczenie stali nie opisuje wyłącznie jej składu chemicznego. Może identyfikować normę wyrobu, klasę wytrzymałości, zamierzone zastosowanie lub zakres składu, jednak na właściwości gotowego materiału wpływają również jego postać oraz historia cieplna. Blacha, pręt, rura, odkuwka i odlew wykonane ze stali o podobnym składzie chemicznym mogą mieć różną strukturę ziarnistą, rozkład segregacji, populację wad, wymiary i właściwości mechaniczne. Z tego względu, w miarę możliwości, porównanie powinno dotyczyć tej samej postaci wyrobu i tego samego stanu dostawy.
Blacha gruba, blacha cienka, pręt, rura, odkuwka i odlew
Blacha gruba i blacha cienka są wyrobami walcowanymi, jednak ich historie wytwarzania nie są identyczne. Grubość wpływa na uzyskane podczas walcowania odkształcenie, szybkość chłodzenia po ostatnim przepuście oraz odległość, na której musi rozchodzić się ciepło podczas późniejszej obróbki. Cienka blacha może szybko ostygnąć na całej grubości, podczas gdy gruba blacha może długo utrzymywać gorący rdzeń po ostygnięciu powierzchni. Różnice te wpływają na wielkość ziaren, rozmieszczenie ferrytu i perlitu, naprężenia własne oraz udarność w kierunku grubości.
Określenia „blacha gruba” i „blacha cienka” mają również znaczenie zależne od danej specyfikacji, zwykle oparte na grubości, mimo że granica między nimi nie jest uniwersalna. Gatunku wymienionego dla blachy grubej nie należy automatycznie traktować jako tego samego materiału, gdy jest dostarczany jako blacha cienka zgodnie z inną normą. Wymagania dotyczące granicy plastyczności lub udarności, zależne od grubości, mogą się zmieniać, a obowiązujące miejsce pobrania próbki może zostać przesunięte z powierzchni lub jednej czwartej grubości do innej określonej pozycji.
Wyroby prętowe są powszechnie walcowane na gorąco, ciągnione na zimno, łuszczone, toczone lub szlifowane. Każda z tych metod zmienia wymiary i stan powierzchni. Ciągnienie na zimno może zwiększać granicę plastyczności wskutek umocnienia odkształceniowego, jednocześnie zmniejszając wydłużenie; obróbka skrawaniem usuwa materiał z powierzchni, ale nie przywraca pierwotnego stanu naprężeń po walcowaniu na gorąco. Na przykład ASTM A400 porządkuje pręty stalowe według gatunku i zastosowania oraz wiąże oznaczenia SAE-AISI z gatunkami stali H według ASTM. Taka zależność stanowi odniesienie normowe, a nie zgodę na zastąpienie jednego wyrobu prętowego innym bez sprawdzenia właściwego stanu dostawy i wymagań mechanicznych.
Rury wprowadzają dodatkowe zmienne. Rura bez szwu jest przebijana i wydłużana z litego wsadu, natomiast rura ze szwem jest formowana z taśmy lub blachy i łączona wzdłuż szwu. Obróbkę cieplną można stosować do całej rury, do obszaru szwu albo nie stosować jej wcale — zależnie od specyfikacji. Zgodność składu chemicznego bezszwowej rury ciśnieniowej i spawanej rury konstrukcyjnej nie rozstrzyga kwestii jakości szwu, badań spłaszczania lub rozszerzania, prób hydrostatycznych, przebiegu włókien ani dopuszczalnego naprężenia eksploatacyjnego.
Odkuwki poddaje się odkształceniu w matrycach lub prasach, często przy kontrolowanym kierunku płynięcia materiału. Może to zwiększać odporność na określone rodzaje zmęczenia i pękania, jednak właściwości mogą różnić się w kierunku wzdłużnym, poprzecznym i stycznym. Dla elementu kutego można również określić stopień przekucia, przesycanie, hartowanie, odpuszczanie lub badanie ultradźwiękowe, podczas gdy specyfikacja pręta może nie zawierać równoważnych wymagań. Pręt o tym samym nominalnym gatunku nie jest zatem automatycznie zamiennikiem odkuwki.
Odlew należy rozpatrywać odrębnie. Krzepnięcie powoduje powstawanie struktury dendrytycznej, segregację, ryzyko jam skurczowych i możliwość występowania wtrąceń, które są ograniczane lub redystrybuowane podczas dalszego przetwarzania. Gatunki odlewnicze mogą korzystać z systemów oznaczeń powiązanych z gatunkami przerabianymi plastycznie, jednak normy dotyczące odlewów często nakładają własne wymagania w zakresie obróbki cieplnej, spawania naprawczego, badań radiograficznych, badań magnetyczno-proszkowych lub prób ciśnieniowych. Odlewniczego gatunku stali nierdzewnej, takiego jak ASTM A351 CF8M, nie należy utożsamiać z przerabianą plastycznie stalą UNS S31600 wyłącznie dlatego, że oba materiały wiąże się z rodziną składów 18Cr–12Ni–2Mo. Proces wytwarzania nadal stanowi część tożsamości materiału.
W amerykańskim badaniu rządowym z 1998 r., Analysis of Foreign and Domestic Material Specifications for Ship Components, podczas oceny równoważności uwzględniano wymiary i wymagania dotyczące wyrobu obok składu chemicznego oraz właściwości mechanicznych. Takie podejście ma istotne znaczenie: postać wyrobu nie jest jedynie przypisem opisowym.

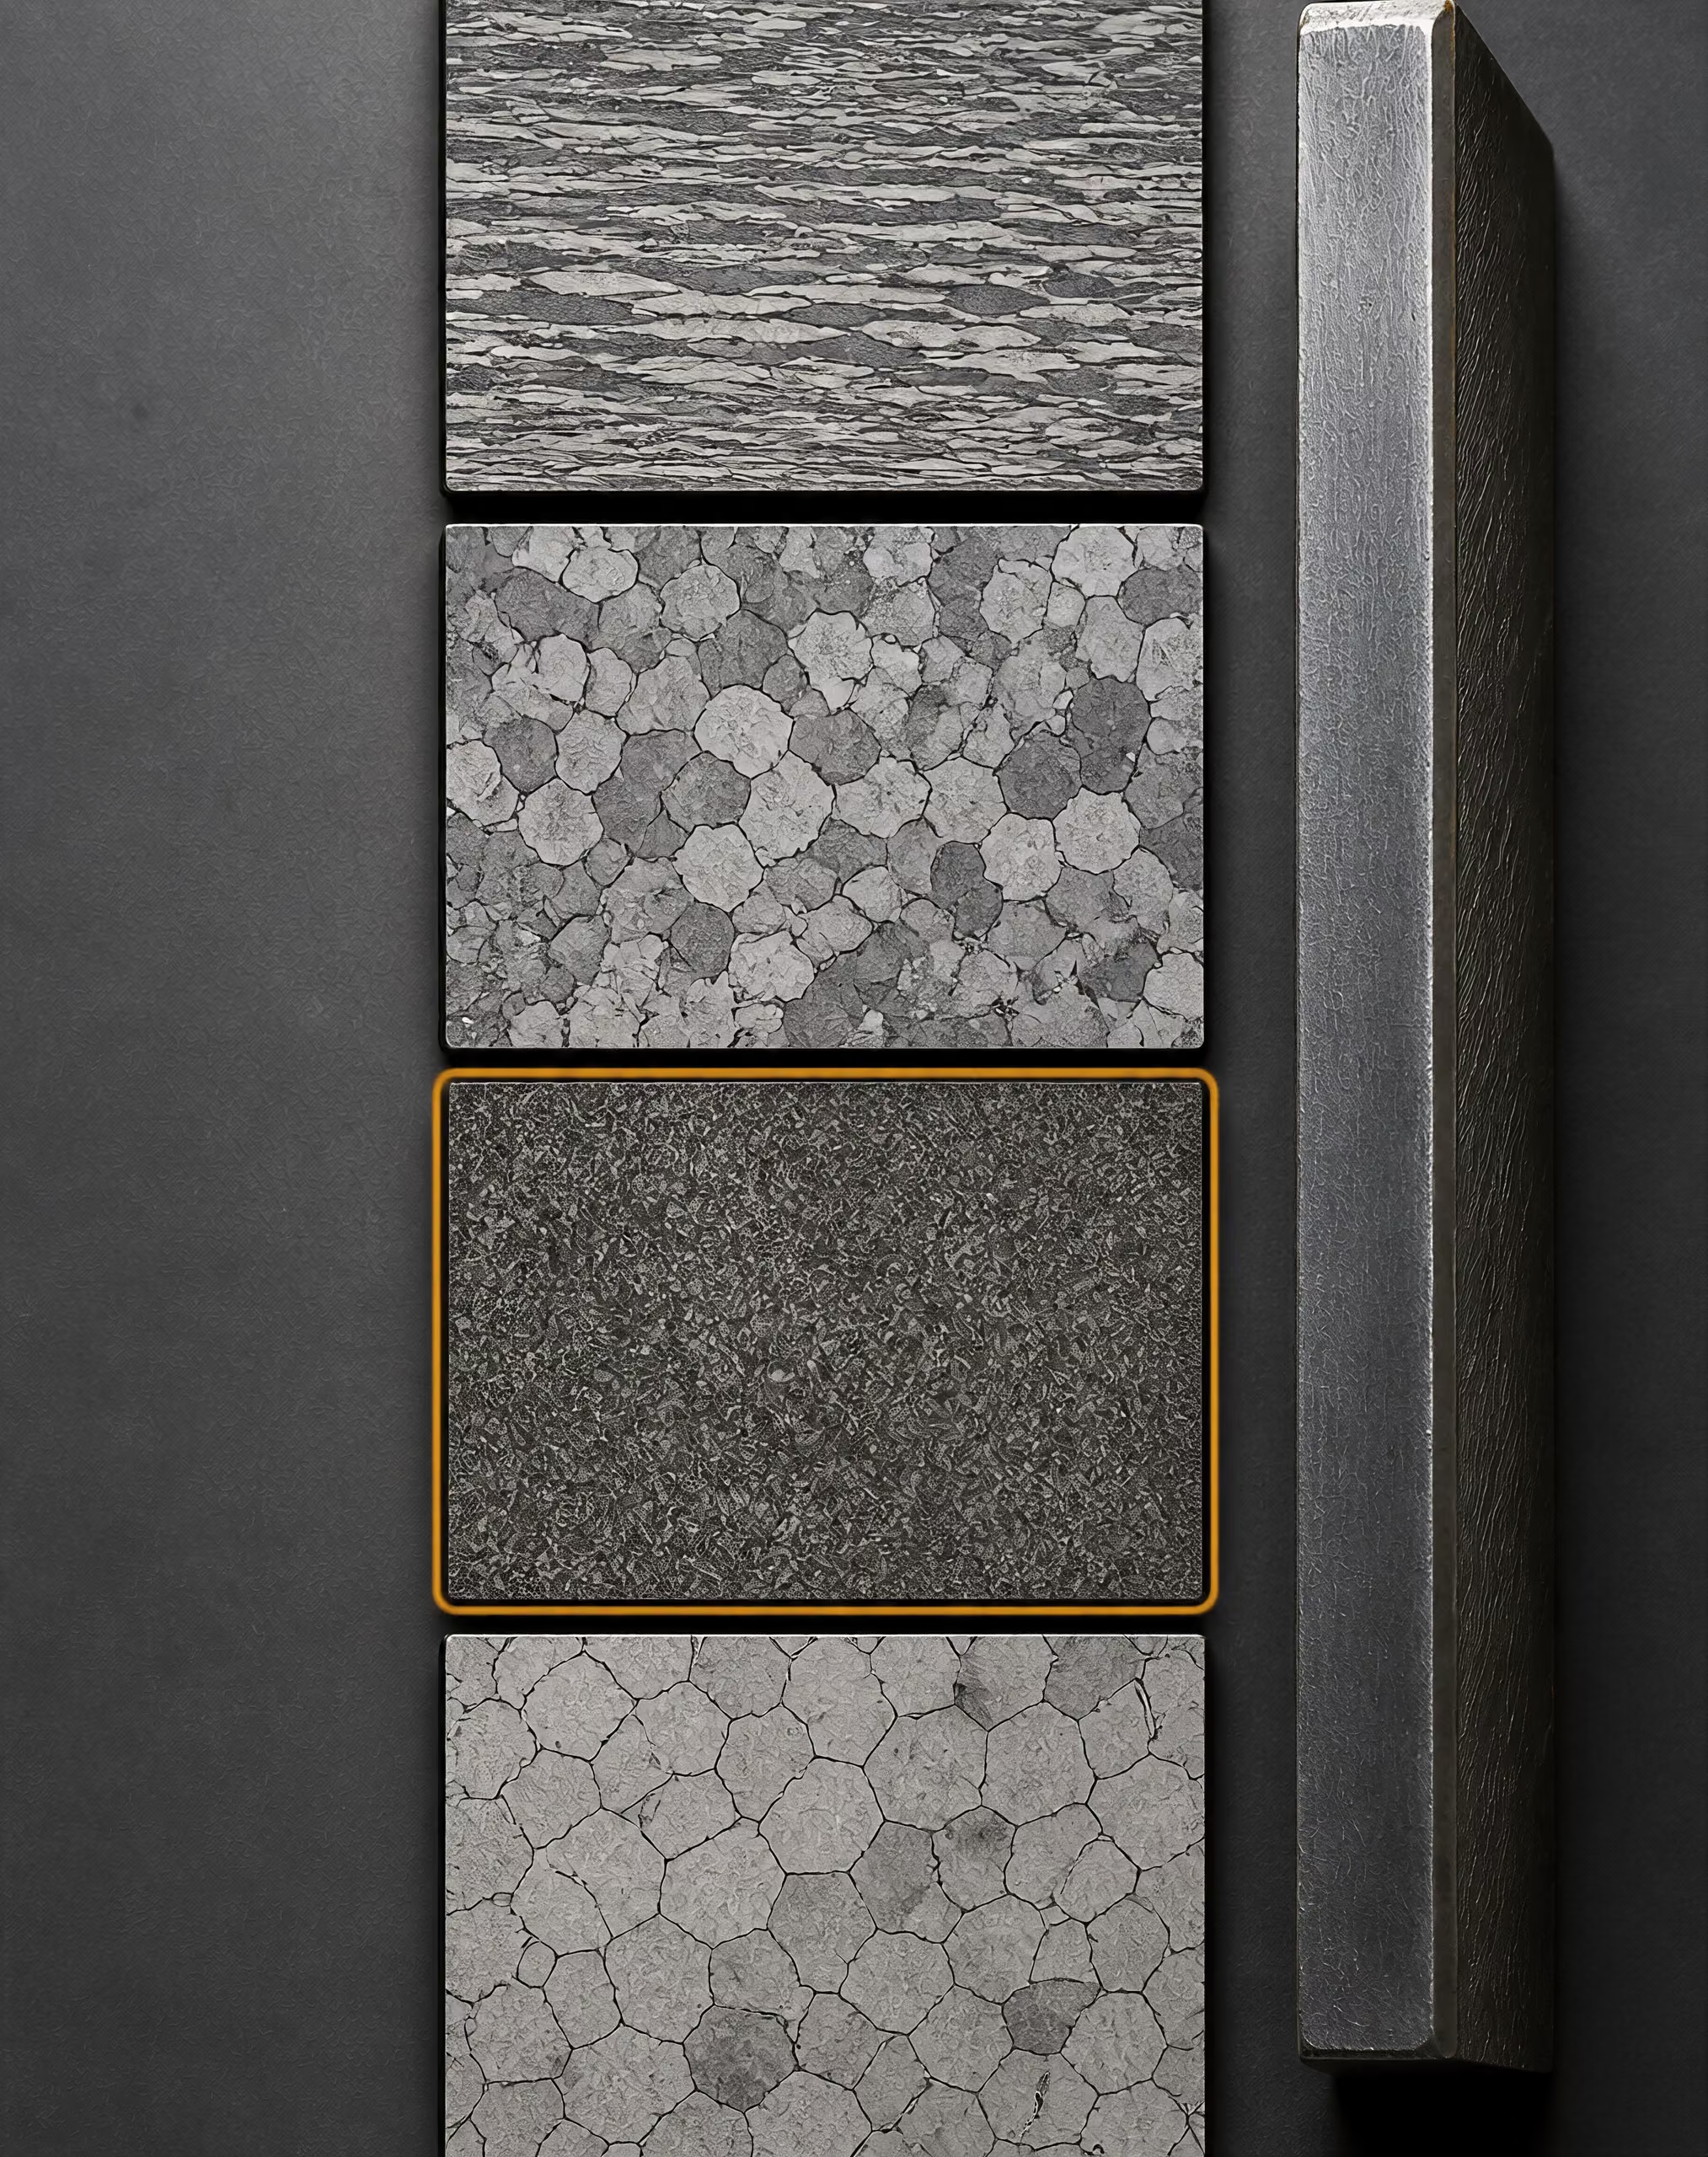
Stan po walcowaniu, stan normalizowany, stan hartowany i odpuszczony oraz stan wyżarzony
Określenie „po walcowaniu” opisuje materiał dostarczony po walcowaniu, bez ogólnej obróbki normalizującej, chyba że norma stanowi inaczej. Nie identyfikuje ono jednej uniwersalnej mikrostruktury. Znaczenie mają temperatura końca walcowania, harmonogram odkształceń, przyspieszone chłodzenie, grubość blachy oraz praktyka walcowni. Dwie blachy w stanie po walcowaniu, o podobnej zawartości węgla i manganu, mogą wykazywać różną granicę plastyczności i udarność, ponieważ ich harmonogramy walcowania doprowadziły do powstania ziaren ferrytu o różnej wielkości lub różnych produktów przemiany.
Stal normalizowana jest nagrzewana powyżej zakresu przemiany, a następnie chłodzona w powietrzu. Obróbka ta na ogół rozdrabnia i ujednorodnia strukturę w porównaniu z niekontrolowanym stanem po walcowaniu na gorąco, jednak wynik nadal zależy od grubości przekroju, temperatury austenityzowania, czasu wytrzymania i środowiska chłodzenia. Określenia „walcowana normalizująco” lub „walcowana termomechanicznie” mogą oznaczać kontrolowany proces, a nie późniejszy cykl normalizowania w piecu. Terminy te należy interpretować zgodnie z ich brzmieniem w obowiązującej normie.
Stal hartowana i odpuszczona nie jest definiowana wyłącznie przez skład chemiczny. Hartowanie tworzy twardą, często martenzytyczną strukturę; odpuszczanie zmniejsza kruchość oraz dostosowuje wytrzymałość i udarność. Uzyskane właściwości zależą od ośrodka hartowniczego, jego ruchu, czasu transportu, sposobu austenityzowania, temperatury odpuszczania i wymiaru przekroju. Pręt o średnicy 25 mm i odkuwka o grubości 150 mm wykonane z tego samego gatunku mogą mieć różne przemiany w rdzeniu, ponieważ większy przekrój chłodzi się wolniej. Twardość powierzchni może być taka sama, podczas gdy udarność rdzenia lub wytrzymałość na rozciąganie będą różne.
Wyżarzanie zwykle zmniejsza twardość i usuwa część naprężeń własnych, jednak stosuje się kilka rodzajów wyżarzania, w tym wyżarzanie zupełne, wyżarzanie zmiękczające, wyżarzanie na sferoidyzację oraz odprężanie. Sferoidyzowana stal narzędziowa o dużej zawartości węgla jest przygotowywana do obróbki skrawaniem lub formowania; element odprężony nie musiał zostać poddany takiej samej przemianie jak wyrób całkowicie wyżarzony. Dlatego określenie „wyżarzony” należy zawsze wiązać z definicją zawartą w normie i świadectwie.
Stan dostawy może być również określony przez producenta. Specyfikacja może dopuszczać dostawę w stanie wykończonym na gorąco, normalizowanym, normalizowanym i odpuszczonym albo hartowanym i odpuszczonym, przy czym dla każdej metody mogą obowiązywać inne tablice właściwości. Samo stwierdzenie „dostarczony po obróbce cieplnej” nie stanowi wystarczającego dowodu, chyba że odnotowano rodzaj obróbki i wymagania odbiorcze.
Kiedy ta sama nazwa gatunku zmienia znaczenie w zależności od stanu
Ta sama nazwa gatunku może wskazywać na różne zachowanie inżynierskie, gdy odnosi się do różnych postaci wyrobu lub stanów. AISI 4140 w postaci pręta wyżarzonego nie jest w zastosowaniu równoważna stali AISI 4140 hartowanej i odpuszczonej, przeznaczonej na wał, mimo że oznaczenie składu pozostaje niezmienione. Wyrób wyżarzony może mieć znacznie niższą granicę plastyczności i twardość, podczas gdy obrobiony cieplnie wał może mieć określoną wytrzymałość na rozciąganie, temperaturę odpuszczania i zakres twardości. Odkuwka 4140 może dodatkowo podlegać wymaganiom dotyczącym kierunkowego płynięcia materiału i badań ultradźwiękowych, których nie zawiera specyfikacja pręta.
Ten sam problem występuje w przypadku gatunków konstrukcyjnych. „S355” identyfikuje rodzinę europejskich stali konstrukcyjnych określonych w normach takich jak EN 10025, jednak przyrostek i stan wyrobu dostarczonego zawierają istotne informacje. S355JR, S355J0 i S355J2 różnią się przede wszystkim określoną temperaturą badania udarności metodą Charpy’ego oraz wymaganiami dotyczącymi pochłoniętej energii; wyroby normalizowane lub walcowane termomechanicznie mogą podlegać innym częściom normy. Zapis „odpowiednik S355” bez podania dokładnego oznaczenia, normy wyrobu, zakresu grubości i stanu dostawy usuwa informacje niezbędne do porównania.
ISO/TS 4949:2016 ustanawia zasady nazewnictwa stali z użyciem symboli i liczb reprezentujących zastosowanie oraz główne właściwości mechaniczne, fizyczne lub chemiczne. Oznaczenie koduje zatem określone informacje, ale nie jest świadectwem zamienności. ISO 4948-1 klasyfikuje stale według składu jako niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe traktuje jako podklasę stali niskostopowych, a stale nierdzewne jako podklasę stali wysokostopowych. Żadna z tych klasyfikacji nie określa, czy dwa wyroby były walcowane, kute, odlewane lub obrabiane cieplnie w taki sam sposób.
Skala opublikowanych danych porównawczych pokazuje, dlaczego zgodność nazwy jest tylko punktem wyjścia. Handbook of Comparative World Steel Standards ASTM International z 2024 r., wydanie 5., porównuje ponad 6100 gatunków stali w ramach ponad 450 norm. Worldwide Guide to Equivalent Irons and Steels ASM International z 2024 r., wydanie 5., obejmuje ponad 30 000 oznaczeń wraz z danymi dotyczącymi postaci wyrobów, stanów dostawy, wytrzymałości, wydłużenia i twardości. Stahlschlüssel podaje dane dla ponad 95 000 norm i gatunków pochodzących od około 300 hut i dostawców. Publikacje te odwzorowują zależności; nie sprawiają jednak, że każda wskazana para staje się zatwierdzonym zamiennikiem.
Kontrola postaci wyrobu
- Blacha Sprawdź grubość, historię walcowania i chłodzenia, płaskość, stan powierzchni oraz wymagania dotyczące właściwości w kierunku grubości.
- Pręt Sprawdź średnicę, sposób wykańczania, prostoliniowość, twardość i stan obróbki cieplnej.
- Rura lub przewód rurowy Sprawdź, czy wyrób wykonano bez szwu czy ze szwem, grubość ścianki, badanie hydrostatyczne oraz próby spłaszczania lub rozszerzania kielichowego.
- Odkuwka Sprawdź stopień przekucia, właściwości kierunkowe, obróbkę cieplną i badanie ultradźwiękowe.
- Odlew Sprawdź wady związane z krzepnięciem, zasady napraw spawalniczych, obróbkę cieplną i kontrolę odlewu.
Praktyczna zasada jest rygorystyczna: porównuj blachę z blachą, pręt z prętem, rurę z rurą, odkuwkę z odkuwką, a odlew z odlewem, a następnie dopasuj stan dostawy, wymiary, badania i wymagane właściwości. Metodyka porównawcza ASTM stwierdza, że stale z różnych norm są na ogół porównywalne, a nie ściśle równoważne, ponieważ mogą różnić się granicami składu i wymaganiami dotyczącymi właściwości mechanicznych. Nazwa gatunku może rozpocząć analizę. Nie może jej zakończyć.
Co norma ASTM A400 ujawnia o relacjach między gatunkami
ASTM A400 stanowi użyteczną korektę wobec prostego dopasowywania nazw gatunków. Jej przedmiotem nie jest uniwersalny wykaz wzajemnie zamiennych stali, lecz przewodnik doboru prętów stalowych, który łączy gatunek, zamierzone zastosowanie, skład chemiczny, hartowność i właściwości mechaniczne. Ta struktura ma znaczenie, ponieważ oznaczenie może wskazywać na przynależność do tej samej rodziny, ale nie dowodzi, że jeden materiał może zastąpić inny w rysunku technicznym, elemencie ciśnieniowym, wale, kole zębatym lub elemencie poddanym obróbce cieplnej.
Organizacja według gatunku i zastosowania
ASTM A400 organizuje stale prętowe zgodnie z pracą, jaką mają wykonywać. Podział ten rozróżnia między innymi pręty ze stali węglowej ogólnego przeznaczenia, stale stopowe przeznaczone do uzyskiwania większej wytrzymałości, gatunki do nawęglania oraz stale dobierane ze względu na hartowność lub określone reakcje na obróbkę cieplną. Gatunek pojawia się zatem w kontekście technicznym, a nie jako wyizolowana nazwa.
Takie podejście ujawnia częsty błąd w tabelach korelacyjnych. Tabela może umieszczać SAE-AISI 4140 obok oznaczenia ASTM H4140 i sugerować, że oba wpisy są identyczne. Relacja ta jest użyteczna, ale nie eliminuje konieczności przeanalizowania właściwej specyfikacji wyrobu, stanu obróbki cieplnej, zakresu wymiarowego i badań odbiorczych. Pręt 4140 dostarczony w stanie wyżarzonym nie pełni tej samej funkcji metalurgicznej co element 4140 w stanie ulepszonym cieplnie, mimo że nazwa gatunku pozostaje niezmieniona.
Również słowo „pręt” ma ograniczenia techniczne. ASTM A400 dotyczy prętów stalowych, podczas gdy inna specyfikacja może obejmować odkuwki, blachy, drut, elementy złączne lub rury bez szwu. Postać wyrobu wpływa na stopień przerobu walcowniczego, segregację, stan powierzchni, tolerancje wymiarowe, dopuszczalne nieciągłości oraz przebieg obróbki cieplnej. Samo dopasowanie składu chemicznego gatunku prętów i gatunku odkuwek nie może ustanowić porównywalności.
Grupowanie według zastosowania pomaga również rozróżnić cztery różne wnioski. Dwa gatunki mogą być porównywalne, ponieważ mieszczą się w podobnym zakresie składu chemicznego i właściwości mechanicznych. Mogą być kandydatami do korelacji wymagającej oceny inżynierskiej. Mogą być zamienne dopiero po zaakceptowaniu zmiany przez nabywcę, projektanta lub jednostkę certyfikującą. Formalne zatwierdzenie jest odrębną decyzją regulowaną przez obowiązujący rysunek, kod, umowę lub właściwy organ regulacyjny. ASTM A400 dostarcza uporządkowanych informacji technicznych; nie udziela pozwolenia na pomijanie tych mechanizmów kontroli.
Jest to zgodne z metodyką opisaną w Handbook of Comparative World Steel Standards firmy ASTM International, wydanie 5. (2024). Podręcznik porównuje ponad 6100 stali w ramach ponad 450 norm, jednak jego metoda traktuje stale z różnych norm jako zasadniczo porównywalne, a nie ściśle równoważne. Wymagania dotyczące ograniczeń składu chemicznego i właściwości mechanicznych mogą się różnić, nawet gdy gatunki mają podobne nazwy.
Wymagania dotyczące składu chemicznego i właściwości mechanicznych
ASTM A400 przedstawia skład chemiczny jako zakres wymagań, a nie jako pojedynczą analizę identyfikacyjną. Węgiel, mangan, krzem, chrom, nikiel, molibden i inne pierwiastki wpływają na hartowność, przebieg przemian, wytrzymałość, ciągliwość, spawalność i reakcję na obróbkę cieplną. Niewielkie różnice przy wartościach granicznych mogą mieć znaczenie, szczególnie w przypadku grubych przekrojów lub gdy wymagany jest określony profil twardości.
Rozważmy nominalnie 0,40-procentową stopową stal o zawartości węgla, taką jak SAE-AISI 4140. Chrom i molibden zwiększają hartowność w porównaniu z gatunkiem stali niestopowej, takim jak SAE-AISI 1040, lecz porównanie nadal zależy od rzeczywistych wartości granicznych, wymiaru wyrobu i obróbki cieplnej. Ten sam nominalny skład chemiczny może prowadzić do uzyskania różnej wytrzymałości na rozciąganie, granicy plastyczności, wydłużenia i twardości, gdy materiał jest dostarczany w stanie wyżarzonym, normalizowanym, hartowanym i odpuszczonym lub w innym dopuszczonym stanie.
Wymagania mechaniczne są zatem częścią relacji między gatunkami. Korelacja powinna uwzględniać, czy oba dokumenty określają takie same lub zgodne minimalne wartości granicy plastyczności, wytrzymałości na rozciąganie, wydłużenia, przewężenia, udarności i twardości. Należy również sprawdzić, w jaki sposób wartości te są mierzone, dla jakiej wielkości przekroju, w którym kierunku i po jakiej obróbce cieplnej. Wymaganie dotyczące rozciągania określone dla małej próbki nie pozwala automatycznie przewidzieć właściwości w całym przekroju dużego pręta.
Specyfikacja wyrobu może wprowadzać wymagania nieobecne w ogólnym oznaczeniu gatunku. Mogą one obejmować badania ultradźwiękowe, badania magnetyczno-proszkowe, jakość powierzchni, ograniczenia odwęglenia, praktykę trawienia makro, wielkość ziarna, ocenę wtrąceń, prostoliniowość, tolerancje średnicy lub grubości oraz badania dodatkowe. Równie ważny jest stan dostawy. „4140” identyfikuje rodzinę składu chemicznego; nie określa, czy pręt jest wyżarzony, normalizowany, hartowany i odpuszczony, wykańczany na zimno ani czy dostarczono go z twardością określoną przez nabywcę.
Rządowy dokument Stanów Zjednoczonych z 1998 r. Analysis of Foreign and Domestic Material Specifications for Ship Components wskazuje na to bezpośrednio, oceniając równoważność na podstawie składu chemicznego, właściwości mechanicznych, wymiarów i wymagań dotyczących wyrobu. Te cztery kategorie zapobiegają uznaniu pozornie zbliżonego składu chemicznego za zatwierdzony zamiennik.
Publikacje referencyjne pokazują, dlaczego taka dyscyplina jest konieczna. Worldwide Guide to Equivalent Irons and Steels firmy ASM International, wydanie 5. (2024), obejmuje ponad 30 000 oznaczeń wraz z numerami specyfikacji, składami chemicznymi, postaciami wyrobów, stanami dostawy, wytrzymałością na rozciąganie i granicą plastyczności, wydłużeniem oraz wartościami twardości. Ilość danych świadczy o skali problemu, a nie dowodzi, że każda wymieniona relacja dopuszcza zamianę.
Oznaczenia SAE-AISI i gatunki stali typu H według ASTM
Oznaczenia SAE-AISI zasadniczo informują o nominalnej rodzinie stali stopowej i przybliżonym składzie chemicznym. W czterocyfrowym oznaczeniu, takim jak 1045, dwie pierwsze cyfry wskazują główną rodzinę stopową, a dwie ostatnie — przybliżoną zawartość węgla w setnych częściach procenta. Oznaczenie ma wartość informacyjną, ale nie stanowi kompletnego wymagania zakupowego. Samo w sobie nie określa wymiarów wyrobu, stanu powierzchni, obróbki cieplnej, badań, tolerancji ani gwarantowanych właściwości mechanicznych.
Hartowność Zdolność stali do przekształcenia się w określoną strukturę zahartowaną na określoną głębokość podczas hartowania; różni się od zmierzonej twardości wgłębnej w jednym miejscu.
Gatunki stali typu H według ASTM wprowadzają do porównania relację dotyczącą hartowności. Oznaczenie H, takie jak H4140, jeżeli jest wymienione w odpowiednich ramach ASTM, sygnalizuje, że wymagania dotyczące hartowności stanowią część definicji gatunku lub systemu zamawiania. Hartowność nie jest tym samym co twardość. Twardość opisuje odporność na wciskanie w badanym miejscu; hartowność opisuje, jak głęboko stal może ulec przemianie w martenzyt lub osiągnąć określoną twardość podczas hartowania. Na wynik wpływają wymiar przekroju, ośrodek hartowniczy, sposób austenityzowania oraz położenie miejsca badania.
To rozróżnienie wyjaśnia, dlaczego SAE-AISI 4140 i pozycja ASTM H4140 nie mogą być traktowane jako automatycznie zamienne. Zakresy składu chemicznego mogą się pokrywać, podczas gdy zakres hartowności, dopuszczalna analiza, metoda badania i wymagania dotyczące stanu dostawy mogą być różne. Prawidłowe porównanie musi potwierdzić, że materiał spełnia wymagany zakres hartowności, a także wymagania dotyczące składu chemicznego i właściwości mechanicznych określone w nadrzędnej specyfikacji.
ISO/TS 4949:2016 podobnie definiuje nazwy stali za pomocą liter i cyfr reprezentujących zastosowanie oraz główne właściwości mechaniczne, fizyczne lub chemiczne. Oznaczenie koduje informacje; nie ustanawia zamienności. ISO 4948-1 klasyfikuje stale według składu chemicznego jako niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe traktuje jako podklasę stali niskostopowych, a stale nierdzewne jako podklasę stali wysokostopowych. Klasyfikacja pomaga umieścić gatunek w odpowiednim kontekście, ale nie zastępuje wymagań dotyczących konkretnego wyrobu.
Dane Stahlschlüssel z 2024 r. obejmują ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców. Takie mapowanie jest wartościowe przy wyszukiwaniu potencjalnych relacji. Nadal pozostaje jednak punktem wyjścia. Główna lekcja płynąca z ASTM A400 jest bardziej rygorystyczna: przed uznaniem dwóch stali za równoważne należy porównać pełną definicję materiału — gatunek, skład chemiczny, hartowność, postać pręta, wymiary, stan dostawy, właściwości, badania i zastosowanie.
Jak korzystać z podręczników korelacji bez wyciągania nadmiernych wniosków
Tabela korelacji jest punktem wyjścia do analizy technicznej, a nie świadectwem zamienności. Znaczenie terminów ma tu zasadnicze znaczenie. Równoważność oznacza, że dwie specyfikacje spełniają te same istotne wymagania dla określonego wyrobu i zastosowania. Porównywalność oznacza, że ich wymagania lub typowe gatunki są wystarczająco zbliżone, aby uzasadniać dalszą weryfikację. Zastąpienie jest decyzją inżynierską lub zakupową dotyczącą konkretnego elementu. Formalne zatwierdzenie pochodzi od organu wskazanego w obowiązującej specyfikacji, normie projektowej, umowie, przepisach towarzystwa klasyfikacyjnego lub procedurze regulacyjnej.
Decyzje te często sprowadza się do jednego słowa: „równoważny”. W tym miejscu zaczynają się błędy. Oznaczenie może wskazywać na podobny skład chemiczny, podczas gdy obie normy określają różne wartości graniczne wytrzymałości na rozciąganie, warunki obróbki cieplnej, zakresy grubości, badania udarności lub zasady kontroli. Podręcznik może wskazać technicznie prawdopodobny odpowiednik, ale nie może usunąć tych różnic.
Podręcznik porównawczych norm światowych ASTM
Handbook of Comparative World Steel Standards, 5. wydanie, opublikowany przez ASTM International, jest cenny między innymi dlatego, że nie uznaje zgodności nazwy gatunku za wystarczający dowód. Wydanie z 2024 roku porównuje ponad 6100 gatunków stali ujętych w ponad 450 normach, w tym w dokumentach ASTM, ASME, EN, DIN, ISO, JIS, SAE, API i CSA. Jednym z deklarowanych celów podręcznika jest wyjaśnienie kryteriów określania porównywalności stali pochodzących z różnych systemów.
Ta skala sprawia, że podręcznik jest narzędziem wstępnej selekcji, a nie prostym słownikiem tłumaczeniowym. Czytelnik może znaleźć stal określoną według jednego krajowego lub branżowego systemu, zidentyfikować powiązane oznaczenia, a następnie przeanalizować wymagania potwierdzające porównanie lub je ograniczające. Porównanie może obejmować wartości graniczne składu chemicznego, właściwości mechaniczne, postać wyrobu lub przewidziane zastosowanie określone w normie. Wynikiem jest zazwyczaj relacja techniczna, a nie zgoda na zastąpienie jednego materiału innym.
Metodyka ASTM wyraźnie rozróżnia te pojęcia: stale objęte różnymi normami są na ogół porównywalne, a nie ściśle równoważne, ponieważ wartości graniczne składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić. Rozważmy oznaczenie stali węglowej lub niskostopowej na pręty, występujące obok gatunku SAE-AISI. Taka relacja nie dowodzi, że blachy, odkuwki, druty i pręty wykonane zgodnie z odpowiednimi dokumentami mają taki sam stan dostawy ani takie same właściwości użytkowe. Nie potwierdza również, że materiał poddany obróbce cieplnej według jednej normy spełnia wymagania dotyczące procesu określone w drugiej normie.
ASTM A400 pokazuje, dlaczego kontekst normy musi pozostać widoczny. Norma porządkuje pręty stalowe według gatunku i zastosowania, określa wymagania dotyczące składu chemicznego i właściwości mechanicznych oraz opisuje relacje między oznaczeniami SAE-AISI a gatunkami stali H według ASTM. Oznaczenie H odnosi się do wymagań dotyczących hartowności i nie powinno być odczytywane jako uniwersalne stwierdzenie, że dana stal jest zamienna z każdym przypadkiem stali o odpowiadającym jej składzie chemicznym SAE-AISI. O faktycznym porównaniu nadal decydują wymiary wyrobu, zakres hartowności, badania i obróbka cieplna.
Praktyczna metoda analizy powinna być zatem sekwencyjna. Najpierw należy określić dokładny gatunek i wydanie normy. Następnie trzeba potwierdzić postać wyrobu i jego wymiary. Kolejnym krokiem jest porównanie składu chemicznego, stanu dostawy, wymagań dotyczących wytrzymałości na rozciąganie i granicy plastyczności, wydłużenia, twardości, udarności, częstotliwości badań oraz wymagań dodatkowych. Dopiero wtedy odpowiedzialny inżynier powinien rozważyć, czy proponowany materiał może zostać przedstawiony do zatwierdzenia jako zamienny.
Worldwide Guide to Equivalent Irons and Steels ASM
Worldwide Guide to Equivalent Irons and Steels, 5. wydanie, opublikowany przez ASM International, służy innemu, choć powiązanemu celowi. Wydanie z 2024 roku obejmuje ponad 30 000 oznaczeń żeliwa i stali. Poszczególne wpisy łączą oznaczenia z numerami specyfikacji oraz polami technicznymi, takimi jak skład chemiczny, postać wyrobu, stan dostawy, wytrzymałość na rozciąganie, granica plastyczności, wydłużenie i twardość.
Tak szeroki zakres jest szczególnie przydatny, gdy projekt obejmuje dokumenty z kilku krajów lub branż. Wyszukiwanie oznaczenia może ujawnić, że znana nazwa gatunku ma kilka krajowych odmian, że dany wpis dotyczy wyłącznie prętów albo że opublikowane dane dotyczące właściwości zmieniają się wraz z wymiarem i stanem wyrobu. Może również ujawnić brakujące informacje. Jeżeli dla jednego kandydata podano stan normalizowany, a drugi wymieniono wyłącznie na podstawie składu chemicznego, wpisy te nie uzasadniają bezpośredniego zastąpienia.
Słowo „equivalent” w tytule należy odczytywać w kontekście bazy danych o charakterze referencyjnym. Opisuje ono skatalogowaną relację między oznaczeniami i nie uchyla obowiązywania samych specyfikacji. Obecność dwóch gatunków w tej samej tabeli nie może potwierdzać spawalności, odporności na pękanie, trwałości zmęczeniowej, odporności korozyjnej ani przydatności do elementu utrzymującego ciśnienie lub elementu o znaczeniu krytycznym dla bezpieczeństwa.
Skład chemiczny jest szczególnie częstym źródłem nadmiernych wniosków. ISO/TS 4949:2016 określa zasady tworzenia nazw stali za pomocą liter i liczb reprezentujących zastosowanie oraz główne właściwości mechaniczne, fizyczne lub chemiczne. Oznaczenie koduje zatem pewne informacje, ale nie obejmuje wszystkich wymagań decydujących o właściwościach eksploatacyjnych. ISO 4948-1 klasyfikuje stale według składu chemicznego jako niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe traktuje jako podklasę stali niskostopowych, natomiast stale nierdzewne jako podklasę stali wysokostopowych. Klasyfikacje te ułatwiają porządkowanie materiałów, ale nie czynią dwóch gatunków zamiennymi.
Na przykład dwie stale niskostopowe mogą zawierać zasadniczo podobne ilości węgla, chromu i molibdenu, a jednocześnie różnić się kontrolą zawartości boru, dodatkami udoskonalającymi ziarno, wymaganiami dotyczącymi czystości, wymaganiami odpuszczania lub postanowieniami dotyczącymi badań udarności. Ich nazwy mogą wyglądać podobnie. Ich zatwierdzone zastosowania nie muszą być takie same.
Stahlschlüssel i skala mapowania oznaczeń
Stahlschlüssel pokazuje, jak rozległy staje się problem oznaczeń, gdy jednocześnie uwzględnia się normy krajowe, nazwy historyczne, oznaczenia handlowe i gatunki producentów. Dane referencyjne z 2024 roku obejmują ponad 95 000 norm oraz marek stali pochodzących od około 300 hut i dostawców. Jest to rozbudowany system mapowania, lecz skali nie należy mylić z walidacją inżynierską.
Wpis może wskazywać, że dane oznaczenie jest powiązane z inną normą, marką lub rodziną materiałów. Może pomóc w rozszyfrowaniu niemieckiego numeru materiału, odnalezieniu starszego oznaczenia lub ustaleniu miejsca danego gatunku w szerszej klasyfikacji. Nie musi jednak wykazywać, że oba wpisy dotyczą tych samych wymiarów wyrobu, tej samej technologii wytwarzania, tych samych wymagań certyfikacyjnych ani takich samych gwarantowanych właściwości mechanicznych. Korelacja marki nie jest automatycznie korelacją specyfikacji.
Rozróżnienie to ma szczególne znaczenie w przypadku oznaczeń europejskich. Numer lub nazwa może identyfikować rodzinę składów chemicznych, normę wyrobu albo gatunek producenta, lecz dokument nadrzędny może nakładać wymagania, których nie zawiera skrócone oznaczenie. Stan dostawy — na przykład stan normalizowany, stan po hartowaniu i odpuszczaniu lub stan wyżarzony — może znacząco zmienić wytrzymałość i udarność. Grubość blachy może zmienić minimalną granicę plastyczności. Średnica pręta może wpływać na hartowność i wyniki próby rozciągania. Skutków tych nie rozstrzyga samo znalezienie podobnego wpisu w tabeli.
Amerykański raport rządowy Analysis of Foreign and Domestic Material Specifications for Ship Components stanowi użyteczny model zdyscyplinowanego porównania. Opublikowany w 1998 roku, ocenia równoważność materiałów poprzez porównanie składu chemicznego, właściwości mechanicznych, wymiarów i wymagań dotyczących wyrobu określonych w specyfikacjach zagranicznych i krajowych. Taki zakres jest znamienny: skład chemiczny stanowi tylko jedną część oceny. W przypadku elementu okrętowego znaczenie mogą mieć również geometria wyrobu, właściwości udarowe, badania nieniszczące, certyfikacja, procedury spawania i identyfikowalność.
Wpis w podręczniku powinien zatem prowadzić do sporządzenia dokumentacji weryfikacyjnej. Należy odnotować oznaczenie źródłowe, dokładną normę i jej wydanie, postać wyrobu, zakres wymiarów, stan dostawy, wartości graniczne składu chemicznego, wymagania mechaniczne, postanowienia dotyczące badań oraz wszelkie ograniczenia zastosowania. Pozycje przedstawione jako wartości typowe, a nie wymagane wartości graniczne, należy wyraźnie oznaczyć. Jeżeli brakuje wymaganego pola, porównanie jest niekompletne.
Prawidłowym wnioskiem może być „porównywalny do dalszej oceny”, a nie „równoważny”. Formalne zastąpienie nadal należy do właściwego organu projektowego lub procedury zatwierdzającej wskazanej w dokumentach nadrzędnych. Podręczniki korelacji przyspieszają i usprawniają tę analizę, ale sama obecność materiału w bazie danych nie stanowi zatwierdzenia.
Metoda krok po kroku określania porównywalności
Rzetelne porównanie stali należy rozpocząć od specyfikacji, a nie od nazwy gatunku. „S355”, „AISI 4140”, „1.4301” i „ASTM A36” identyfikują systemy materiałowe, lecz samo oznaczenie nie ustanawia możliwości zastąpienia jednego wyrobu innym. ISO/TS 4949:2016 określa zasady tworzenia nazw stali za pomocą liter i liczb reprezentujących zastosowanie, właściwości mechaniczne, właściwości fizyczne lub właściwości chemiczne. Symbole te przekazują określone informacje, ale nie stanowią zatwierdzenia zamienności.
Ta sama ostrożność dotyczy klasyfikacji. ISO/DIS 4948-1 dzieli stale według składu chemicznego na grupy stali niestopowych, niskostopowych i wysokostopowych. Stale mikrostopowe traktuje jako podklasę stali niskostopowych, natomiast stale nierdzewne jako podklasę stali wysokostopowych. Kategorie te pomagają uporządkować porównanie, ale nie odpowiadają na pytanie, czy blacha, pręt, rura, odkuwka lub gotowy element spełnia wymagania specyfikacji docelowej.
Zidentyfikuj dokładne specyfikacje źródłową i docelową
Najpierw należy odnotować kompletną specyfikację źródłową. Obejmuje to jednostkę wydającą dokument, numer specyfikacji, gatunek lub oznaczenie, postać wyrobu, obowiązujące wymiary oraz wydanie lub wersję po zmianach. „Blacha ASTM A572 Grade 50” nie stanowi wystarczającego zapisu, jeżeli nie są znane wydanie dokumentu, zakres grubości, wymagania dodatkowe lub stan dostawy. Ten sam gatunek może podlegać innym wymaganiom po wprowadzeniu zmiany, a norma wyrobu może zawierać odrębne zasady dotyczące blach, prętów, arkuszy lub kształtowników konstrukcyjnych.
Taki sam zapis należy sporządzić dla specyfikacji docelowej. Należy określić, czy proponowane działanie stanowi porównanie techniczne, zamianę materiału czy wniosek o formalne zatwierdzenie. Są to różne decyzje. Równoważność oznacza, że odpowiednie wymagania są wystarczająco zbieżne dla określonego celu. Porównywalność oznacza, że materiały można ocenić względem siebie, chociaż pozostają między nimi różnice. Zamiana materiału jest decyzją inżynierską lub kontraktową o zastosowaniu jednego materiału zamiast innego. Formalne zatwierdzenie należy do właściwego organu odpowiedzialnego za projekt, nabywcy, organu regulacyjnego, towarzystwa klasyfikacyjnego lub innej jednostki zatwierdzającej.
Przed analizą składu chemicznego należy określić postać wyrobu. Oznaczenia dotyczącego pręta nie można automatycznie przenieść na blachę, a rury wykończonej na gorąco nie można automatycznie oceniać według specyfikacji dotyczącej rury ciągnionej na zimno. Należy odnotować, czy wyrób jest blachą, arkuszem, taśmą, prętem, drutem, przewodem rurowym, rurą, odkuwką, odlewem czy gotowym wyrobem spawanym. Należy wskazać grubość nominalną, średnicę, grubość ścianki, szerokość, długość i kształt. Wymagania mechaniczne często zmieniają się wraz z wymiarem przekroju, ponieważ zmieniają się szybkość chłodzenia, obróbka cieplna i miejsce pobrania próbki.
Równie istotny jest stan dostawy. Należy zapisać, czy materiał jest walcowany bez dalszej obróbki, normalizowany, normalizowany i odpuszczany, hartowany i odpuszczany, wyżarzany, poddany obróbce przesycającej, przerobiony na zimno czy dostarczony w innym określonym stanie. Zgodność składu chemicznego stali normalizowanej ze stalą hartowaną i odpuszczaną nie eliminuje różnic w mikrostrukturze ani wytrzymałości.
Następnie należy zidentyfikować nadrzędne dokumenty dotyczące badań i odbioru. Należy odnotować świadectwa hutnicze, numery wytopów, sprawozdania z badań, świadectwa kontroli oraz wydanie każdej przywołanej metody badawczej, jeżeli zostało podane. Tabela powiązań oparta wyłącznie na oznaczeniu lub tabeli katalogowej stanowi niepełny dowód. Handbook of Comparative World Steel Standards, 5th Edition, opublikowany przez ASTM International w 2024 r., porównuje ponad 6100 gatunków stali według ponad 450 norm, w tym ASTM, ASME, EN, DIN, ISO, JIS, SAE, API i CSA. Skala tego opracowania jest użyteczna, jednak jego metodologia również wskazuje, że stale określone według różnych norm są zasadniczo porównywalne, a nie ściśle równoważne, ponieważ granice składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić.
Zbudowanie macierzy wymagań punkt po punkcie
Należy zastosować osobny wiersz dla każdego wymagania, które może wpływać na odbiór. W jednej kolumnie należy umieścić specyfikację źródłową, w drugiej specyfikację docelową, a następnie dodać kolumny dotyczące dowodów, różnicy, konsekwencji i sposobu rozstrzygnięcia. Nie należy łączyć wielu wymagań w jeden ogólny werdykt „podobne” lub „niepodobne”.
Analizę należy rozpocząć od składu chemicznego. Należy porównać każdy określony pierwiastek i jego wartość graniczną: węgiel, mangan, krzem, fosfor, siarkę, chrom, nikiel, molibden, wanad, miedź, azot, bor, aluminium, tytan, niob oraz wszelkie limity dotyczące pierwiastków resztkowych. Należy sprawdzić, czy limity dotyczą analizy wytopowej, analizy wyrobu czy obu tych analiz. Szerszy limit siarki, brak limitu boru lub inny wzór równoważnika węgla mogą wpływać na spawalność, hartowność, udarność i podatność na pękanie, nawet gdy nazwy głównych gatunków wydają się powiązane.
Skład chemiczny należy również analizować w powiązaniu z postacią wyrobu i grubością. Pręt i blacha mogą mieć taki sam skład nominalny, ale różne tolerancje analizy wyrobu. Stan o wysokiej wytrzymałości może zależeć od dodatków mikrostopowych lub walcowania kontrolowanego, które nie są widoczne w skróconym oznaczeniu gatunku. ASTM A400, która porządkuje pręty stalowe według gatunku i zastosowania, opisuje również zależności między oznaczeniami SAE-AISI a gatunkami stali ASTM H. Zależność ta jest pomocą przy mapowaniu oznaczeń, lecz nie stanowi dowodu, że wszystkie wymagania dotyczące przetwarzania, badań i stanu dostawy są zbieżne.
Następnie należy porównać właściwości mechaniczne dla rzeczywistego wymiaru i stanu materiału. Należy wpisać określoną minimalną granicę plastyczności, wytrzymałość na rozciąganie, wydłużenie, przewężenie, twardość, energię udarności, wymagania dotyczące zginania oraz, w stosownych przypadkach, limity związane ze zmęczeniem. Należy odnotować kierunek badania, rodzaj próbki, długość pomiarową, temperaturę, miejsce pobrania próbki i dopuszczalne badania powtórne. Materiał nominalnie wytrzymalszy może mimo to nie spełnić wymagania docelowego, jeżeli jego wartość udarności Charpy’ego, wydłużenie lub właściwość w kierunku poprzez grubość są niższe.
Metody badań wymagają odrębnych wierszy. Należy porównać normy badań rozciągania, skale twardości, procedury badań udarności, kąty prób zginania, badania nieniszczące, klasy badań ultradźwiękowych, wymagania radiograficzne, badania makrotrawienia, limity wielkości ziarna, oceny czystości i kryteria metalograficzne. Wpis „zbadano” nie jest wystarczający. W przypadku badania Charpy’ego według ASTM E23 należy porównać na przykład wymiary próbki, orientację karbu, temperaturę badania i zasadę odbioru, a nie tylko numer metody.
W tej samej macierzy należy odnotować wymagania dotyczące powierzchni i wymiarów. Należy uwzględnić tolerancje grubości i średnicy, płaskość, prostoliniowość, owalność, stan krawędzi, limity nieciągłości powierzchni, naddatek na obróbkę, stan zgorzeliny oraz ograniczenia dotyczące napraw. Materiał może spełniać wymagania dotyczące składu chemicznego i wytrzymałości na rozciąganie, a mimo to nie spełniać tolerancji wymiarowej lub wymaganego stanu powierzchni określonego w dokumencie docelowym.
Wymagania dodatkowe należy wyraźnie wyszczególnić. Mogą one obejmować odgazowanie próżniowe, praktykę wytwarzania stali drobnoziarnistej, stal uspokojoną, badania ultradźwiękowe, badania właściwości w kierunku poprzez grubość, badania udarności w określonej temperaturze, ograniczenie zawartości pierwiastków resztkowych, szczególną czystość, kontrolę spawalności, identyfikowalność, zapisy obróbki cieplnej lub kontrolę przez stronę trzecią. Jeżeli wymagania nie określono w specyfikacji źródłowej, należy wpisać „nie określono”, a nie „uznano za równoważne”.
Ostatnie wiersze powinny opisywać warunki eksploatacji. Należy określić temperaturę projektową, ciśnienie, środowisko korozyjne, narażenie na wodór, zużycie, obciążenia cykliczne, promieniowanie, oddziaływanie ognia, procedurę spawania, operację kształtowania oraz przewidywany okres eksploatacji. Amerykański raport rządowy z 1998 r. Analysis of Foreign and Domestic Material Specifications for Ship Components ocenia równoważność materiałów na podstawie składu chemicznego, właściwości mechanicznych, wymiarów i wymagań dotyczących wyrobu. Podejście to jest prawidłowe, ponieważ to funkcja elementu decyduje o znaczeniu poszczególnych różnic. Stal odpowiednia na statycznie obciążony wspornik wewnątrz budynku może być nieodpowiednia na niskotemperaturową granicę ciśnieniową lub spawaną konstrukcję morską.
Każdą różnicę należy rozstrzygnąć na podstawie dowodów. Dopuszczalne dowody mogą obejmować certyfikowane dane wyrobu, nowe badanie, ocenę metalurgiczną, analizę spawalności, ponowne obliczenia projektowe lub pisemną zgodę organu odpowiedzialnego za dany element. Nigdy nie należy uśredniać dwóch limitów składu chemicznego ani traktować wyższej z dwóch wartości wytrzymałości jako wspólnego wymagania. Nierozstrzygnięta komórka pozostaje nierozstrzygnięta.
Klasyfikacja wyniku jako porównywalnego, warunkowego lub niedopuszczalnego
Wynik należy sklasyfikować dopiero po uzupełnieniu całej macierzy. Porównywalne oznacza, że materiał źródłowy i docelowy spełniają odpowiednie wymagania dotyczące określonej postaci wyrobu, wymiarów, stanu dostawy, badań i warunków eksploatacji, a żadna istotna różnica nie pozostaje niewyjaśniona. Klasyfikacja ta nadal nie oznacza automatycznego zezwolenia na zamianę materiału. Stanowi zapis porównania technicznego.
Warunkowe oznacza, że materiały są wystarczająco zbliżone, aby uzasadnić dalsze działania inżynierskie lub dokumentacyjne, lecz co najmniej jedna różnica wymaga nadzorowania. Typowe warunki obejmują inną temperaturę badania udarności, brak badania ultradźwiękowego, węższy zakres wyrobów źródłowych, inny stan obróbki cieplnej lub skład chemiczny wymagający oceny spawalności. Warunek należy sformułować precyzyjnie, wskazać podmiot zobowiązany do jego rozstrzygnięcia oraz określić wymagane dowody. Sformułowanie „z zastrzeżeniem zatwierdzenia” jest zbyt ogólne, chyba że zostaną wskazane podmiot zatwierdzający i podstawa akceptacji.
Niedopuszczalne oznacza, że krytycznego wymagania nie spełniono, jego wartość jest niższa od wymaganej, materiał wykracza poza dopuszczalny zakres postaci wyrobu lub wymiarów, nie jest poparty wynikami badań albo jest niezgodny z warunkami eksploatacji. Niższa określona granica plastyczności, niewystarczająca udarność w niskiej temperaturze, nieodpowiedni stan dostawy, niedopuszczalny pierwiastek lub brak badania granicy ciśnieniowej mogą uzasadniać taki wynik, nawet gdy nazwy gatunków są często wzajemnie przywoływane.
Publikacje referencyjne pomagają wyszukiwać kandydatów, lecz nie eliminują tego procesu decyzyjnego. Worldwide Guide to Equivalent Irons and Steels, 5th Edition, wydany przez ASM International, zawiera ponad 30 000 oznaczeń wraz z numerami specyfikacji, składami chemicznymi, postaciami wyrobów, stanami dostawy, danymi dotyczącymi wytrzymałości, wydłużenia i twardości. Stahlschlüssel podaje dane powiązań dla ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców. Liczby te pokazują skalę mapowania oznaczeń, a nie stanowią automatycznej zgody inżynierskiej.
Dokumentacja audytowa powinna zachowywać dokumenty źródłowe, daty wydań, macierz, dowody z badań, nierozstrzygnięte różnice, założenia oraz końcową klasyfikację. Jeżeli dowody ulegną zmianie, klasyfikację należy ponownie rozpatrzyć. Taka dyscyplina odróżnia identyfikowalną ocenę porównywalności od wygodnego, lecz niebezpiecznego dopasowania opartego wyłącznie na nazwie gatunku.
Wymiary, badania i wymagania dotyczące wyrobu
Porównanie krzyżowe gatunków stali jest niepełne, dopóki nie uwzględnia wyrobu, którego wymagania dana specyfikacja rzeczywiście określa. Ten sam nominalny gatunek może być dostarczany jako blacha, pręt, rura, odkuwka lub taśma w kręgu, przy czym dla każdej z tych postaci obowiązują inne zasady dotyczące wymiarów, warunków dostawy, badań oraz dopuszczalnych odchyłek. Zgodność składu chemicznego nie eliminuje tych różnic.
Rządowy raport Stanów Zjednoczonych Analysis of Foreign and Domestic Material Specifications for Ship Components bezpośrednio wskazuje na tę kwestię. Zastosowana w nim metoda oceny równoważności porównuje skład chemiczny i właściwości mechaniczne wraz z wymiarami oraz wymaganiami dotyczącymi wyrobu. Taka struktura ma znaczenie, ponieważ element konstrukcji statku nie jest wykonany z abstrakcyjnego oznaczenia gatunku, lecz z wyrobu o określonej postaci, wymiarach, stanie dostawy i dokumentacji kontrolnej. Oznaczenie może identyfikować rodzinę stali, ale nie dowodzi, że jeden wyrób może zastąpić inny.
Tolerancje wymiarowe i dopuszczalne odchyłki
Wymiary są wymaganiem inżynierskim, a nie szczegółem administracyjnym. Specyfikacja blachy może określać grubość, szerokość, długość, płaskość, stan krawędzi oraz dopuszczalne odchyłki od kąta prostego. Specyfikacja pręta może określać średnicę lub wymiary przekroju, prostoliniowość, promień naroża oraz stan końców. Wymagania dotyczące rur i przewodów rurowych obejmują dodatkowo średnicę zewnętrzną, grubość ścianki, owalność, mimośrodowość, a niekiedy także dopuszczalny stan spoin lub szwów. W przypadku odkuwek mogą obowiązywać wymiary wynikające z rysunku oraz naddatki na obróbkę, zamiast tabeli wymiarowej stosowanej dla wyrobów walcowanych.
Dopuszczalne odchyłki mogą wpływać zarówno na dopasowanie, jak i na właściwości użytkowe. Jeżeli jedna norma dopuszcza większe ujemne odchylenie grubości niż druga, blacha o nominalnie identycznej grubości może mieć mniejszy przekrój netto, niż zakłada projekt. Cieńsza ścianka może zmienić odporność na wyboczenie, naprężenia zmęczeniowe, objętość spoiny oraz naddatek na korozję. Z kolei bardziej rygorystyczne wymaganie wymiarowe może wymagać dodatkowego przetwarzania i kontroli, których nie obejmuje porównywany gatunek.
Grubość oddziałuje również na właściwości mechaniczne. Wiele norm przypisuje różne wymagania dotyczące granicy plastyczności, wytrzymałości na rozciąganie, wydłużenia lub udarności poszczególnym zakresom grubości. Oznaczenie takie jak S355J2 według EN 10025-2 identyfikuje stal konstrukcyjną o określonych właściwościach wytrzymałościowych i udarności, ale nie ustanawia równoważności z każdym materiałem sprzedawanym pod oznaczeniem zawierającym „355” lub „J2”. Nadal muszą być zgodne postać wyrobu, zakres grubości, stan dostawy i właściwa norma wymiarowa. Ta sama ostrożność dotyczy gatunków ASTM, których wymagania zmieniają się zależnie od rodzaju wyrobu lub wymiaru przekroju.
Stan powierzchni stanowi kolejną możliwą granicę rozdzielającą wymagania. Jedna specyfikacja może dopuszczać typową zgorzelinę walcowniczą i płytkie nieciągłości powierzchniowe, pod warunkiem przestrzegania zasad naprawy; inna może wymagać odkamieniania, usuwania wad lub określonej klasy powierzchni. Wymagania te wpływają na powłoki, przygotowanie do spawania, zachowanie zmęczeniowe oraz ilość materiału dostępną po usunięciu wad.
Publikacje zawierające tabele porównawcze pomagają identyfikować potencjalne odpowiedniki, ale ich zakresu nie należy utożsamiać z zatwierdzeniem. Handbook of Comparative World Steel Standards, 5. wydanie (2024), opublikowany przez ASTM International, porównuje ponad 6100 gatunków stali według ponad 450 norm. Worldwide Guide to Equivalent Irons and Steels, 5. wydanie (2024), wydany przez ASM International, obejmuje ponad 30 000 oznaczeń wraz z informacjami o postaciach wyrobów, warunkach dostawy, wytrzymałości, wydłużeniu i twardości. Stahlschlüssel przedstawia dane dotyczące ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców. Liczby te pokazują skalę mapowania oznaczeń. Nie oznaczają jednak, że każda para oznaczeń ma identyczne tolerancje ani że może być zastępowana bez przeprowadzenia analizy.
Wymagania dotyczące kontroli i certyfikacji
Wymagania dotyczące kontroli mogą się różnić nawet wtedy, gdy deklarowany skład chemiczny i wartości wytrzymałości na rozciąganie są zbliżone. Istotne pytania obejmują częstotliwość wykonywania badania, to, czy badanie reprezentuje wytop, odlew, blachę, partię czy pojedynczy wyrób, a także to, czy próbkę pobiera się z określonego miejsca i w określonej orientacji. Próbka do rozciągania pobrana w kierunku wzdłużnym z blachy nie dostarcza takich samych informacji jak próbka poprzeczna pobrana z określonej odległości od powierzchni. Właściwości w kierunku grubości, jeżeli są wymagane, wymagają własnego kierunku badania i odrębnych kryteriów akceptacji.
Jedna specyfikacja może wymagać jednego badania rozciągania na wytop i zakres grubości, podczas gdy inna wymaga badań dla każdej partii lub każdej blachy. Jedna może dopuszczać powtórzenie badania po pierwszym wyniku negatywnym, a inna może ustanawiać odmienne zasady dotyczące nieważnych próbek, zamiany wyników lub pobierania próbek metodami statystycznymi. Nie są to zamienne decyzje administracyjne. Określają one, z jaką pewnością uzyskany wynik reprezentuje dostarczony materiał.
Należy również porównać dokumenty certyfikacyjne. Certyfikat materiałowy może identyfikować numer odlewu, wymiary wyrobu, stan obróbki cieplnej, analizę chemiczną, wyniki badań mechanicznych, normę badania oraz właściwą specyfikację. Zgodnie z EN 10204 dokument kontroli, taki jak certyfikat 3.1, różni się od dokumentu 3.2 rolą wystawiającej go lub zatwierdzającej strony. Wymaganie zakupowe może dodatkowo obejmować możliwość prześledzenia pochodzenia elementu do wytopu, niezależną kontrolę, udział przedstawiciela towarzystwa klasyfikacyjnego w charakterze świadka lub przechowywanie zapisów z badań. Certyfikat zawierający znaną nazwę gatunku nie spełnia innego wymagania dotyczącego dokumentacji tylko dlatego, że podane wartości wydają się podobne.
Stan dostawy jest częścią dokumentacji certyfikacyjnej. Stany „po walcowaniu”, normalizowany, walcowany normalizująco, ulepszony cieplnie, przesycony i utwardzony wydzieleniowo mogą prowadzić do powstania różnych mikrostruktur i właściwości. Gatunek poddany obróbce cieplnej, dostarczony w niewłaściwym stanie, nie odzyskuje zgodności na podstawie korzystnego wyniku analizy chemicznej. Certyfikat hutniczy nie dowodzi również zgodności z tolerancjami wymiarowymi, chyba że tolerancje te zostały zmierzone i zaraportowane zgodnie z właściwą normą wyrobu.
Badania nieniszczące, udarność, czystość i badania dodatkowe
O możliwości technicznego zastosowania odpowiednika często decydują badania dodatkowe. Badania nieniszczące mogą być obowiązkowe według jednej specyfikacji, a według innej — opcjonalne, wymagane przez zamawiającego lub nieprzewidziane. Badanie ultradźwiękowe blachy może wykrywać rozwarstwienia wewnętrzne, ale należy określić metodę, zakres skanowania, reflektory odniesienia, poziom czułości, miejsce badania i klasę akceptacji. Wymagania dotyczące badań radiograficznych, magnetyczno-proszkowych, penetracyjnych lub wiroprądowych również zależą od postaci wyrobu i kategorii wady. Określenie „badany ultradźwiękowo” nie stanowi kompletnego stwierdzenia równoważności.
Ten sam problem dotyczy badań udarności. Znaczenie mają temperatura, orientacja próbki, geometria karbu, miejsce pobrania próbki, liczba próbek oraz minimalna energia pochłonięta. Wyników próby Charpy’ego z karbem V w temperaturze −20°C nie można uznać za równoważne wynikom w temperaturze 0°C tylko dlatego, że obie specyfikacje używają słowa „udarność”. Niektóre zasady określają minimalną wartość średnią i minimalną wartość pojedynczą, podczas gdy inne dopuszczają określoną sekwencję badań powtórnych. Korekty temperatury zależne od grubości mogą dodatkowo zmieniać wymaganie.
Wymagania dotyczące czystości mogą odnosić się do wtrąceń niemetalicznych, makrostruktury, segregacji, płatków wodorowych lub jednorodności wewnętrznej. Stal może spełniać ograniczenia zawartości siarki i fosforu, a jednocześnie nie spełniać określonej klasy oceny wtrąceń lub ultradźwiękowej klasy jakości. Odgazowanie próżniowe, obróbka wapniowa, przetop elektrożużlowy i inne środki kontroli procesu produkcyjnego nie powinny być wywodzone z samej nazwy gatunku, chyba że wymaga ich specyfikacja, a certyfikat potwierdza ich spełnienie.
Badania dodatkowe mogą obejmować badanie rozciągania w kierunku grubości, pomiar twardości, próbę zginania, kontrolę spawalności, badania podatności na pękanie wywołane wodorem, badania korozyjne, określenie wielkości ziarna lub badanie metalograficzne. Mogą być wymagane przez zamówienie, przepis projektowy, regułę klasyfikacyjną lub warunki eksploatacji, a nie przez samo podstawowe oznaczenie gatunku.
ISO/TS 4949:2016 określa nazwy stali za pomocą symboli i liczb odnoszących się do zastosowania oraz głównych właściwości mechanicznych, fizycznych lub chemicznych. ISO 4948-1 klasyfikuje stale według składu jako niestopowe, niskostopowe i wysokostopowe; stale mikrostopowe należą do grupy stali niskostopowych, natomiast stale nierdzewne stanowią podklasę stali wysokostopowych. Systemy te porządkują informacje, ale nie poświadczają zamienności wyrobów. Metodyka porównawcza ASTM z 2024 roku również stwierdza, że stale objęte różnymi normami są na ogół porównywalne, a nie ściśle równoważne, ponieważ mogą różnić się limitami składu i wymaganiami dotyczącymi właściwości mechanicznych.
Dlatego rzetelna ocena równoważności musi obejmować kompletne wymagania dotyczące wyrobu: postać, wymiary, tolerancje, stan dostawy, plan pobierania próbek, miejsce badania, wartości graniczne akceptacji, badania NDT, wymagania dotyczące udarności i czystości, badania dodatkowe oraz certyfikację. Jeżeli którakolwiek z tych kwestii pozostaje nierozstrzygnięta, właściwym określeniem jest porównywalność lub proponowane zastąpienie, a nie potwierdzona równoważność ani formalne zatwierdzenie.
Spawalność, udarność, odporność korozyjna i właściwości eksploatacyjne
Tabela porównawcza nie może potwierdzić właściwości eksploatacyjnych. Może wskazywać, że dwa gatunki mają podobną zawartość węgla, manganu i chromu oraz zbliżoną wytrzymałość na rozciąganie i granicę plastyczności, jednak podobieństwo to nie dowodzi, że jeden z nich może zastąpić drugi w elemencie spawanym, pracującym w niskiej temperaturze, w środowisku korozyjnym, pod ciśnieniem lub przy obciążeniach cyklicznych. Właściwa specyfikacja może ustanawiać odmienne ograniczenia dotyczące pierwiastków resztkowych, równoważnika węgla, badań udarności, obróbki cieplnej, grubości blachy, kwalifikowania technologii spawania lub kontroli.
To rozróżnienie ma znaczenie, ponieważ główne źródła porównawcze dotyczące stali są narzędziami do identyfikacji i mapowania, a nie uniwersalnymi zatwierdzeniami możliwości zastąpienia materiału. Handbook of Comparative World Steel Standards, wydanie 5. (2024), opublikowany przez ASTM International, porównuje ponad 6100 gatunków stali według ponad 450 norm, natomiast Worldwide Guide to Equivalent Irons and Steels, wydanie 5. (2024), opublikowany przez ASM International, zawiera ponad 30 000 oznaczeń. Stahlschlüssel przedstawia dane korelacyjne dotyczące ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców. Skala tych opracowań pokazuje wartość danych identyfikacyjnych, ale nie dowodzi, że każdy zmapowany gatunek ma taką samą spawalność lub taki sam zakres warunków eksploatacji.
ISO/TS 4949:2016 definiuje nazwy stali za pomocą symboli i liczb reprezentujących zastosowanie oraz główne właściwości mechaniczne, fizyczne lub chemiczne. Oznaczenie koduje zatem informacje, ale nie poświadcza zamienności. Podobnie ISO 4948-1 klasyfikuje stale na podstawie składu chemicznego jako stale niestopowe, niskostopowe lub wysokostopowe, przy czym stale mikrostopowe traktuje jako podklasę stali niskostopowych, a stale nierdzewne jako podklasę stali wysokostopowych. Kategorie te nie wyjaśniają, jak zachowa się konkretna strefa wpływu ciepła, w jaki sposób pęknięcie zainicjuje się w karbie ani jak podczas eksploatacji rozwinie się dany mechanizm korozji.

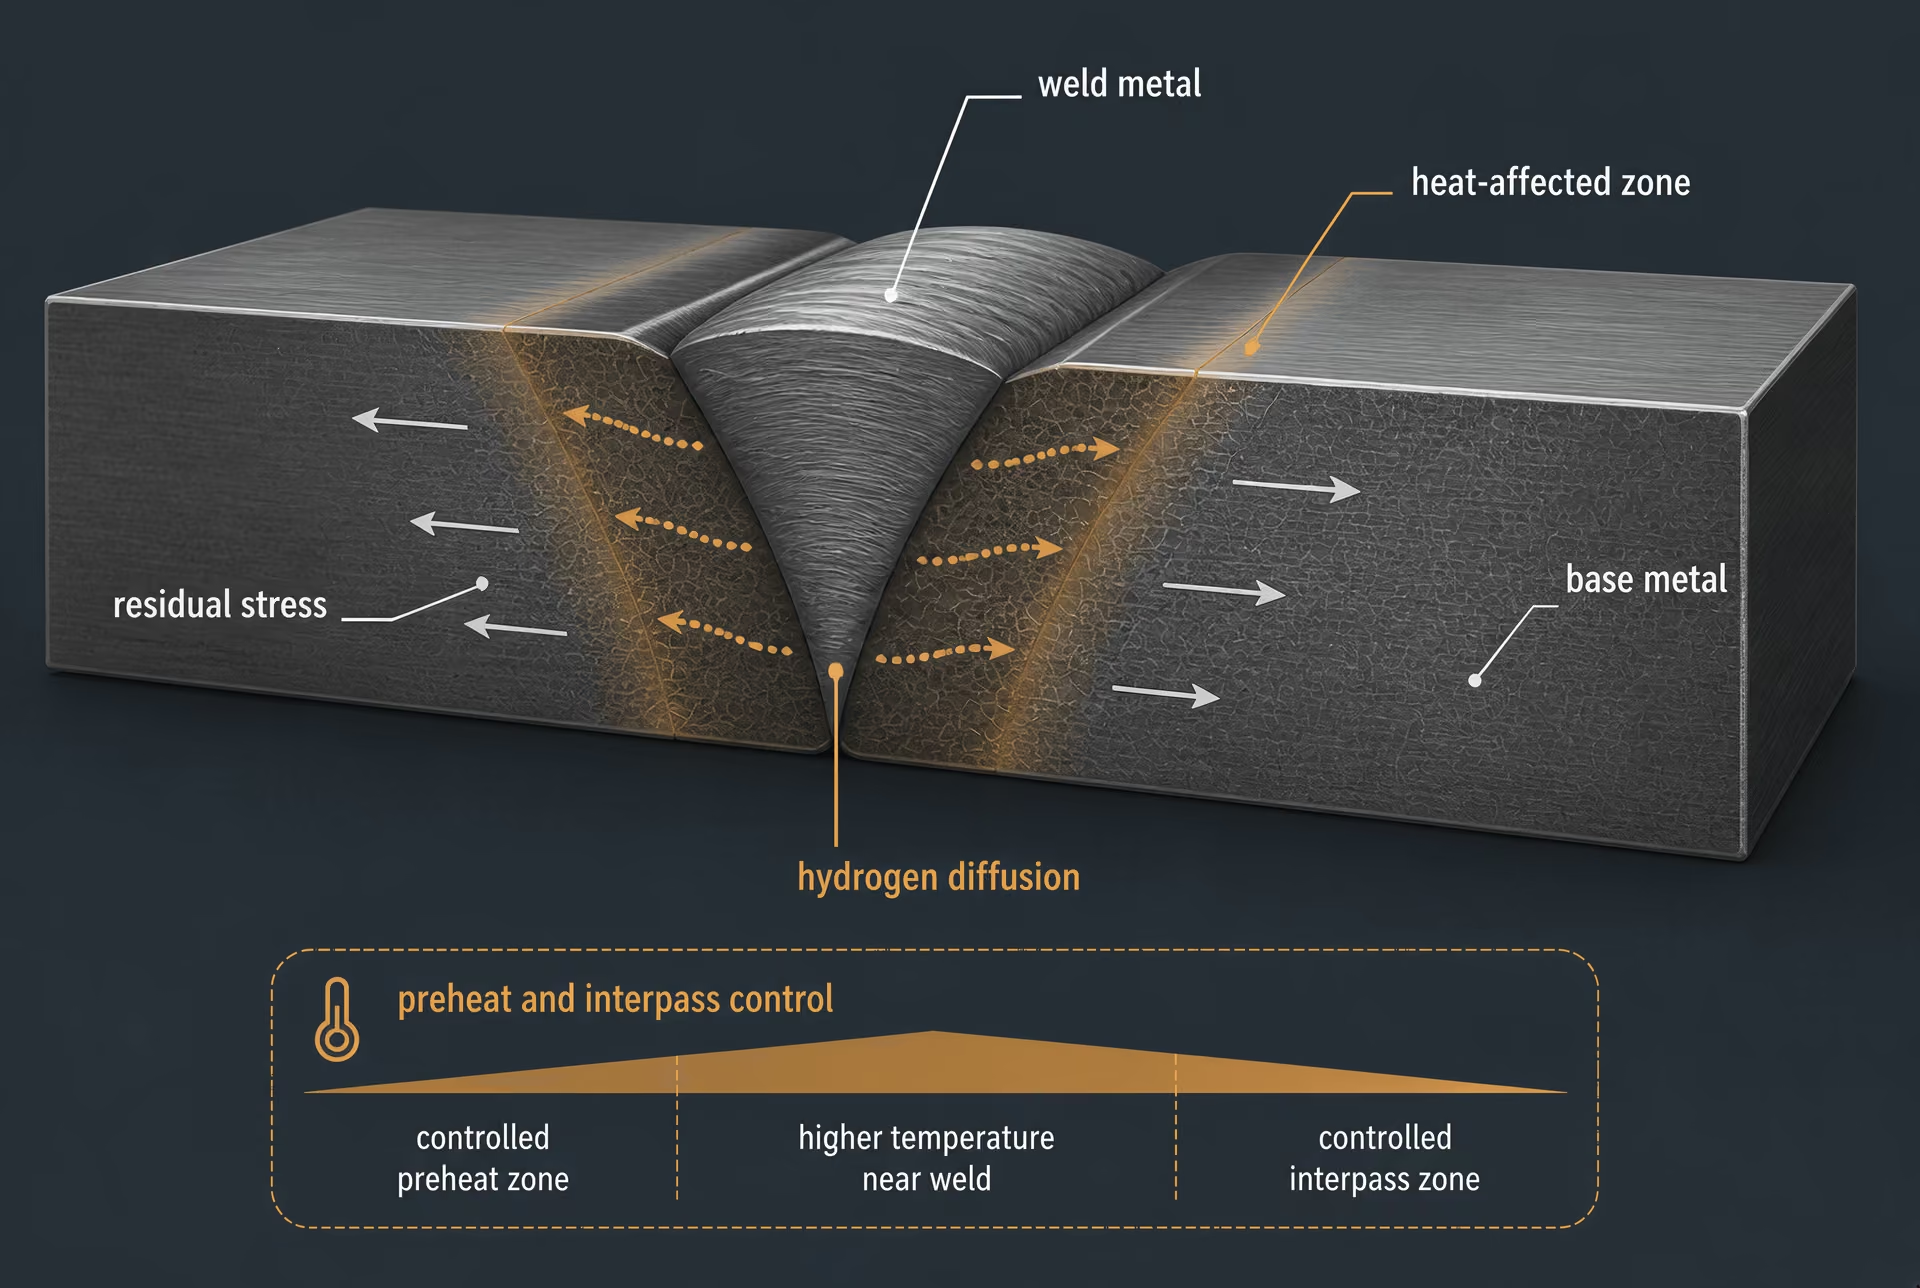
Kwalifikowanie procedury spawania i kontrola wodoru
Spawalność zależy od czegoś więcej niż nominalna zawartość węgla. Obliczenia równoważnika węgla stanowią metodę wstępnej oceny hartowności i ryzyka pęknięć zimnych, lecz wynik zależy od zastosowanego równania oraz uwzględnionych pierwiastków. Powszechnie stosowany wzór IIW ma postać:
Inna metoda kontrolna, taka jak równoważnik węgla oparty na spawalności, stosuje mniejsze współczynniki wagowe dla pierwiastków stopowych i może prowadzić do innej oceny. Dwie stale o podobnej wytrzymałości na rozciąganie mogą zatem wymagać różnych parametrów podgrzewania wstępnego lub kontroli temperatury międzyściegowej, jeżeli różnią się dopuszczalnymi zawartościami węgla, manganu, chromu, molibdenu, wanadu, niklu, miedzi lub boru.
Obliczenie nie jest procedurą spawania. Na powstawanie pęknięć wpływają również grubość blachy, stopień utwierdzenia, energia liniowa, geometria złącza, temperatura otoczenia, zawartość wodoru dyfundującego w materiale dodatkowym oraz szybkość chłodzenia. Grube, silnie utwierdzone złącze wykonane z blachy o większej hartowności może tworzyć twarde obszary martenzytyczne w strefie wpływu ciepła. Jeżeli do tego obszaru wniknie wodór dyfundujący, gdy występują naprężenia własne rozciągające, po kilku godzinach od spawania może wystąpić wspomagane wodorem pękanie zimne. Oznaczenie gatunku o niższej wytrzymałości, odpowiadające materiałowi podstawowemu, nie eliminuje tego ryzyka.
Kontrolę wodoru należy zatem sprawdzić względem właściwego kodeksu wykonawczego oraz protokołu kwalifikowania procedury. Do istotnych środków kontroli mogą należeć elektrody niskowodorowe, szczelne przechowywanie materiałów dodatkowych, kontrolowane wygrzewanie, suche powierzchnie złącza, podgrzewanie wstępne, ograniczenia temperatury międzyściegowej, ograniczenia energii łuku oraz odroczona kontrola. W przypadku niektórych konstrukcji o wysokim stopniu utwierdzenia można wymagać wygrzewania po spawaniu w celu uwolnienia wodoru. Środków tych nie można wywnioskować z samej nazwy gatunku.
Kwalifikowanie procedury ustala również więcej niż tylko to, czy można wykonać napoinę lub spoinę. Może ono kwalifikować zakresy grup materiałów podstawowych, grubości, pozycji spawania, procesów, materiałów dodatkowych, energii liniowych oraz obróbki cieplnej po spawaniu. Procedura zakwalifikowana dla jednej postaci wyrobu lub zakresu grubości może nie obejmować innej. ASTM A400 porządkuje na przykład pręty stalowe według gatunku i zastosowania oraz wiąże oznaczenia SAE-AISI z gatunkami stali H według ASTM; sama norma nie kwalifikuje jednak procedury spawania blachy, rury, odkuwki ani zespołu utrzymującego ciśnienie.
Decyzja o zastąpieniu materiału powinna uwzględniać rzeczywistą postać wyrobu i stan dostawy, a następnie potwierdzać zgodność procedury spawania z nadrzędną normą wykonawczą. Blacha normalizowana, blacha ulepszana cieplnie, blacha walcowana termomechanicznie oraz pręt w stanie wyżarzonym mogą mieć podobną wytrzymałość w temperaturze pokojowej, a jednocześnie różnie reagować w strefie wpływu ciepła. „Ta sama rodzina gatunków” to za mało.
Udarność i odporność na pękanie
Wytrzymałość nie jest udarnością. Wartości wytrzymałości na rozciąganie i granicy plastyczności opisują odporność na odkształcenie plastyczne w określonym badaniu, podczas gdy udarność mierzy energię pochłoniętą podczas szybkiego pękania próbki z karbem. Odporność na pękanie zależy również od rozmiaru pęknięcia, więzów w wierzchołku pęknięcia, szybkości obciążania, temperatury, grubości, naprężeń własnych oraz odporności materiału na stabilny wzrost pęknięcia.
Wymagania dotyczące próby udarności Charpy’ego z karbem V są szczególnie ważne, gdy element może pracować w niskiej temperaturze lub pod obciążeniem dynamicznym. Wymagana temperatura badania, pochłonięta energia, orientacja próbki, miejsce pobrania oraz liczba ważnych wyników mogą różnić się w poszczególnych specyfikacjach. Gatunek z minimalną energią 27 J w temperaturze −20 °C nie jest automatycznie równoważny gatunkowi badanemu w temperaturze +20 °C, nawet jeżeli oba gatunki mają taką samą nominalną granicę plastyczności. Pojedynczy wynik próby udarności w temperaturze pokojowej nie może potwierdzić właściwości w minimalnej temperaturze projektowej.
Grubość może zmieniać wynik zarówno przez wpływ więzów, jak i właściwości w kierunku grubości. Duże blachy mogą mieć mniejszą udarność w obszarze środkowym niż w pobliżu powierzchni, a wtrącenia lub segregacja mogą tworzyć miejsca inicjacji pęknięć. Ryzyko rozwarstwienia lamelarnego zależy również od zawartości siarki, morfologii wtrąceń, grubości blachy, konstrukcji złącza oraz odkształcenia skurczowego spoiny. Specyfikacja wymagająca przewężenia w kierunku grubości dotyczy innego problemu niż specyfikacja wymagająca wyłącznie wzdłużnych badań Charpy’ego.
Ocena pękania może wymagać określenia odporności na pękanie w warunkach odkształcenia płaskiego, przemieszczenia rozwarcia wierzchołka pęknięcia albo całki J, a nie tylko energii Charpy’ego. Badań tych nie można wzajemnie zastępować. Materiał może spełniać wymaganie dotyczące próby Charpy’ego, a jednocześnie nie spełniać kryterium mechaniki pękania dla dużej, silnie skrępowanej konstrukcji zawierającej znaną wadę. I odwrotnie, wysoka wartość energii Charpy’ego nie kompensuje niezakwalifikowanej spoiny z wadami braku wtopienia.
O decyzji decyduje stan naprężenia. Cienki, lekko utwierdzony wspornik obciążony statycznie ma inne ryzyko pękania niż grubościenny zbiornik ciśnieniowy, element statku, wysięgnik dźwigu lub rurociąg poddawany naprężeniom cyklicznym i działaniu niskiej temperatury. Opracowanie rządu USA z 1998 r. Analysis of Foreign and Domestic Material Specifications for Ship Components oceniało równoważność na podstawie składu chemicznego, właściwości mechanicznych, wymiarów i wymagań dotyczących wyrobu. Takie podejście jest bardziej uzasadnione niż dopasowywanie oznaczeń, ponieważ wymiary, badania i wymagania dotyczące wyrobu wpływają na rzeczywisty stan konstrukcji.
Metodyka porównawcza ASTM z 2024 r. stwierdza, że stale objęte różnymi normami są zasadniczo porównywalne, a nie ściśle równoważne, ponieważ granice składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić. Udarność jest jednym z powodów. Korelacja oznaczeń może wskazać materiał kandydujący do przeglądu, lecz nie może zwolnić z badań udarności, oceny pękania ani zatwierdzenia przez kodeks projektowy.
Korozja i praca w podwyższonej temperaturze
Odporność korozyjna jest determinowana przez środowisko i mechanizm korozji, a nie przez podobieństwo wytrzymałości. Korozja atmosferyczna, korozja wżerowa, korozja szczelinowa, korozja galwaniczna, korozja erozyjna, korozja naprężeniowa, uszkodzenia wodorowe oraz zmęczenie korozyjne stawiają różne wymagania materiałowe. Woda zawierająca chlorki może powodować miejscową korozję wżerową stali nierdzewnej, która zachowuje się odpowiednio w suchej atmosferze. Mokry siarkowodór może powodować pękanie naprężeniowe siarczkowe elementu o wysokiej wytrzymałości. Dwutlenek węgla w płynach złożowych może powodować korozję wewnętrzną stali węglowych i niskostopowych. Każdy przypadek wymaga odrębnej oceny.
Zawartość chromu pokazuje, dlaczego przybliżony skład chemiczny może wprowadzać w błąd. Stal zawierająca ilość chromu wystarczającą do spełnienia wymagania dla stali niskostopowej nie jest automatycznie równoważna austenitycznej stali nierdzewnej, takiej jak ASTM A240 Type 316L. Na zachowanie korozyjne tej ostatniej wpływają również nikiel, molibden, kontrola zawartości węgla, mikrostruktura, stan powierzchni, spawanie i pasywacja. Uczulenie podczas niewłaściwego oddziaływania cieplnego może zubożyć obszary przy granicach ziaren w chrom i zwiększyć ryzyko korozji międzykrystalicznej, nawet gdy certyfikowany skład chemiczny całego materiału wydaje się właściwy.
Spawanie zmienia odporność korozyjną. Energia liniowa i cykle cieplne mogą prowadzić do powstawania stref uczulonych, obszarów zubożonych w chrom, faz twardych lub obszarów metalu spoiny i materiału podstawowego o różnych właściwościach galwanicznych. Obróbka po spawaniu, czystość spoiny, trawienie, pasywacja, powłoka i kontrola mogą stanowić obowiązkowe elementy systemu ochrony przed korozją. Zastąpiony gatunek o podobnych procentowych zawartościach chromu i niklu może mimo to wymagać innego materiału dodatkowego lub innej obróbki po spawaniu.
Praca w podwyższonej temperaturze wprowadza dalsze różnice. Wraz ze wzrostem temperatury granica plastyczności maleje, natomiast decydujące znaczenie mogą uzyskać pełzanie, wytrzymałość na pękanie przy długotrwałym obciążeniu, utlenianie, zmęczenie cieplne i niestabilność fazowa. Normalizowana stal węglowa oraz stal chromowo-molibdenowa na zbiorniki ciśnieniowe mogą mieć porównywalne właściwości na rozciąganie w temperaturze pokojowej, lecz zupełnie różne naprężenia dopuszczalne i trwałość pełzaniową w temperaturze 500 °C. Długotrwała ekspozycja może, zależnie od składu, naprężeń, atmosfery i czasu, powodować wydzielanie węglików, kruchość odpuszczania, grafityzację, odwęglenie lub atak wodorowy.
Walidacja przydatności eksploatacyjnej musi zatem obejmować zakres temperatury projektowej, ciśnienie, skład chemiczny środowiska, aktywność tlenu i wodoru, historię obciążeń cyklicznych, grubość ścianki, metodę kontroli oraz skutki awarii. Porównanie specyfikacji pozwala ustalić, czy dwa materiały mają wystarczająco wiele udokumentowanych wspólnych cech, aby zasługiwać na ocenę techniczną. Walidacja przydatności eksploatacyjnej odpowiada na pytanie, czy proponowany materiał, spoina, obróbka cieplna, wymiary i system kontroli pozostaną bezpieczne w rzeczywistych warunkach działania mechanizmów uszkodzeń. Są to odrębne decyzje, których nie można połączyć na podstawie zgodności samej nazwy gatunku.
Typowe błędy w ocenie równoważności i dlaczego prowadzą do błędnych wniosków
Tabele korelacyjne często sprowadzają złożoną ocenę inżynierską do jednego wiersza: jeden gatunek po lewej, drugi po prawej i znak równości między nimi. Taki format jest wygodny, lecz znak równości zazwyczaj sugeruje więcej, niż uzasadniają dostępne dowody. Stal może być porównywalna z innym gatunkiem dla określonej postaci wyrobu i stanu dostawy, nie będąc jednocześnie wzajemnie zamienna w przypadku każdego zamówienia, obliczeń, procedury spawania, granicy ciśnieniowej ani zastosowania o krytycznym znaczeniu dla bezpieczeństwa.
Handbook of Comparative World Steel Standards, wydanie 5. (2024), opublikowany przez ASTM International, porównuje ponad 6100 gatunków stali według ponad 450 norm. W jego metodologii stwierdzono, że stale objęte różnymi normami są na ogół porównywalne, a nie ściśle równoważne, ponieważ mogą różnić się zakresami składu chemicznego i wymaganiami dotyczącymi właściwości mechanicznych. To rozróżnienie powinno decydować o sposobie odczytywania każdej tabeli korelacyjnej.
Uznawanie podobnych numerów gatunków za identyczne
Numer gatunku nie jest uniwersalnym identyfikatorem materiału. Oznaczenia „1045”, „C45” i „S45C” mogą wskazywać na stale średniowęglowe o zasadniczo podobnym przeznaczeniu, lecz należą do różnych systemów oznaczeń i specyfikacji. Należy osobno sprawdzić ograniczenia dotyczące składu chemicznego, postaci wyrobu, obróbki cieplnej, zasad kontroli oraz wymagań mechanicznych.
Ten sam problem występuje w przypadku gatunków konstrukcyjnych. EN 10025-2 S235JR i ASTM A36 są często umieszczane w tym samym wierszu równoważności, ponieważ ich minimalne poziomy granicy plastyczności i wytrzymałości na rozciąganie są dla niektórych wyrobów zasadniczo porównywalne. Nie oznacza to jednak, że blacha S235JR jest blachą ASTM A36. Normy różnią się limitami składu chemicznego, oznaczeniem próby udarności, tolerancjami wymiarowymi, warunkami dostawy oraz wymaganiami dotyczącymi certyfikacji. Samo oznaczenie „JR” zawiera informację o badaniu udarności Charpy’ego w określonej temperaturze; nie jest ozdobnym przyrostkiem.
Numery gatunków mogą również ukrywać ograniczenia związane z postacią wyrobu. Oznaczenia SAE-AISI 4140, EN 42CrMo4 i inne oznaczenia stali chromowo-molibdenowych są często ze sobą korelowane, jednak specyfikacja pręta, blachy i wyrobu kutego może nakładać różne wymagania. Pręt normalizowany nie jest automatycznie równoważny odkuwce ulepszanej cieplnie tylko dlatego, że oba wyroby należą do tej samej nominalnej rodziny stopowej.
ASTM A400 pokazuje, dlaczego nazwy gatunków wymagają odpowiedniego kontekstu. Norma porządkuje pręty stalowe według gatunku i zastosowania oraz opisuje zależności między oznaczeniami SAE-AISI a gatunkami stali H według ASTM. Zależność ta ułatwia identyfikację, lecz nie znosi odrębnych wymagań związanych ze specyfikacją ASTM, zakresem analizy wytopowej ani pasmem hartowności. Oznaczenie gatunku H może określać limity hartowności, podczas gdy zwykłe oznaczenie składu chemicznego może tego nie zapewniać.
Skala opublikowanych zestawień nie rozwiązuje tego problemu, lecz dodatkowo go uwidacznia. Worldwide Guide to Equivalent Irons and Steels, wydanie 5. (2024), opublikowany przez ASM International, zawiera ponad 30 000 oznaczeń wraz z numerami specyfikacji, składem chemicznym, postaciami wyrobu, warunkami dostawy, wytrzymałością, wydłużeniem i twardością. Stahlschlüssel przedstawia dane dotyczące ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców. Takie bazy danych odwzorowują nazwy i wymagania; nie sprawiają jednak, że każda para zestawionych materiałów staje się kwalifikowaną zamianą inżynierską.
Porównywanie wyłącznie nominalnego składu chemicznego
Zgodność składu chemicznego jest dowodem porównywalności, a nie potwierdzeniem równoważności. Tabela porównująca wyłącznie zawartość węgla, manganu, chromu i niklu pomija mechanizmy, za pomocą których specyfikacja kontroluje rzeczywiste właściwości użytkowe. Ograniczenia dotyczące fosforu, siarki, miedzi, azotu, boru, pierwiastków resztkowych i dodatków mikrostopowych mogą wpływać na spawalność, udarność, odporność korozyjną, hartowność oraz reakcję na obróbkę cieplną.
ISO/DIS 4948-1 klasyfikuje stale na podstawie składu chemicznego jako niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe traktuje jako podklasę stali niskostopowych, natomiast stale nierdzewne jako podklasę stali wysokostopowych. Klasyfikacja ta opisuje rodziny chemiczne. Nie oznacza, że dwie stale należące do tej samej rodziny będą identycznie zachowywać się podczas eksploatacji.
Znaczenie mogą mieć nawet niewielkie różnice, gdy dana właściwość zależy od sposobu przetwarzania. Dodatki wanadu lub niobu mogą rozdrabniać ziarno albo zwiększać umocnienie wydzieleniowe. Bor może zmieniać hartowność przy bardzo małych stężeniach. Siarka może poprawiać skrawalność, jednocześnie zmniejszając ciągliwość lub udarność w kierunku poprzecznym, o ile jej zawartość nie jest kontrolowana i modyfikowana. Tabela składu chemicznego nie pokazuje, czy dostarczony wyrób został normalizowany, zahartowany i odpuszczony, wyżarzony ujednorodniająco, ciągniony na zimno ani dostarczony w innym stanie.
Również pojedyncza wartość wytrzymałości na rozciąganie nie jest wystarczająca. Wytrzymałość na rozciąganie stanowi tylko jeden element zestawu właściwości określonych w specyfikacji. Istotne mogą być także granica plastyczności, wydłużenie, przewężenie, energia udarności, twardość, zachowanie podczas zginania, właściwości zmęczeniowe oraz właściwości w kierunku grubości. Stal spełniająca minimalne wymaganie dotyczące wytrzymałości na rozciąganie może nadal nie spełniać wymagań dotyczących granicy plastyczności, próby Charpy’ego, twardości lub spawalności.
Grubość dodatkowo zmienia wynik porównania. W wielu specyfikacjach minimalna granica plastyczności zmniejsza się wraz ze wzrostem grubości blachy lub przekroju, ponieważ chłodzenie i uzyskanie jednorodnej mikrostruktury w całym przekroju stają się trudniejsze. Blacha o grubości 12 mm i blacha o grubości 100 mm, noszące to samo oznaczenie gatunku, mogą zatem mieć różne określone właściwości. Na wynik mogą również wpływać obróbka cieplna, wielkość przekroju i kierunek badania. Każda tabela podająca jedną wartość wytrzymałości bez określenia grubości i kierunku badania sprzyja pozornej zgodności.
Amerykański raport rządowy z 1998 r. Analysis of Foreign and Domestic Material Specifications for Ship Components stosuje bardziej uzasadnione kryterium: skład chemiczny, właściwości mechaniczne, wymiary i wymagania dotyczące wyrobu są porównywane łącznie. Takie podejście ma znaczenie, ponieważ element konstrukcji statku podlega pełnej specyfikacji, a nie jedynie podobieństwu do określonej rodziny stopów.
Pomijanie wydania normy, postaci wyrobu lub stanu dostawy
Specyfikacja jest dokumentem podlegającym zmianom. Oznaczenie ASTM, EN, DIN, JIS lub API może w późniejszym wydaniu obejmować zmienione limity składu chemicznego, zmienione zasady badań, nowe wymagania dodatkowe albo status normy zastąpionej. Korelacja, która nie podaje wydania normy, może porównywać aktualny gatunek z nieaktualnym wymaganiem i przedstawiać wynik jako ponadczasowy.
Postać wyrobu jest równie decydująca. „Blacha”, „arkusz”, „pręt”, „drut”, „rura”, „odkuwka” i „odlew” nie są nazwami wzajemnie zamiennymi. Każda z tych postaci może mieć odmienne procesy wytwarzania, tolerancje, wymagania dotyczące powierzchni, zasady pobierania próbek i badania mechaniczne. Blachy konstrukcyjnej ASTM A36 nie można traktować jako pręta A36 tylko dlatego, że zastosowano tę samą nazwę gatunku. Podobnie specyfikacja rury może wymagać badania hydrostatycznego lub próby spłaszczania, podczas gdy specyfikacja blachy takich wymagań nie zawiera.
Stan dostawy musi być wyraźnie odnotowany. Wyroby wyżarzane, normalizowane, normalizowane i odpuszczane, hartowane i odpuszczane, przerabiane na zimno, przesycone lub utwardzane wydzieleniowo mogą mieć to samo oznaczenie podstawowe, lecz bardzo różne profile wytrzymałości, twardości, ciągliwości i naprężeń własnych. Zastąpienie jednego stanu innym może zmienić skrawalność, granice formowania, zachowanie strefy wpływu ciepła podczas spawania oraz stabilność wymiarową.
Marka producenta lub dostawcy jest kolejnym częstym źródłem nieporozumień. Nazwa handlowa może identyfikować gatunek zastrzeżony, technologię przetwarzania albo rodzinę wyrobów; nie jest automatycznie specyfikacją ASTM, EN ani ISO. Z kolei oznaczenie specyfikacji określa wymagania, a nie wyrób konkretnej huty sprzedawany pod daną marką. Oba oznaczenia mogą występować razem na certyfikacie, lecz odpowiadają na różne pytania.
Właściwy wniosek z korelacji jest zatem ograniczony: materiały są porównywalne w określonych warunkach albo proponowana zamiana wymaga weryfikacji. Oznaczenie materiału koduje informacje zgodnie z zasadami takimi jak ISO/TS 4949:2016, której symbole i liczby przedstawiają zastosowanie oraz główne właściwości mechaniczne, fizyczne lub chemiczne. Nie stanowi ono zatwierdzenia. Formalna zamiana nadal wymaga udziału odpowiedzialnego inżyniera, uwzględnienia specyfikacji nabywcy, obowiązującego kodeksu, zapisów z badań, wymiarów, warunków eksploatacji oraz ewentualnej akceptacji klienta lub organu regulacyjnego. Zgodna nazwa rozpoczyna porównanie; nigdy go nie kończy.
Jak dokumentować uzasadnioną decyzję dotyczącą równoważności
Decyzja dotycząca równoważności stali jest tak wiarygodna, jak dokumentacja, która ją uzasadnia. Nazwa gatunku, tabela korelacyjna lub podobny nominalny skład chemiczny mogą wskazać materiał kandydujący do porównania; żaden z tych elementów nie dowodzi, że materiał może być używany bez ograniczeń. Decyzja musi określać, co porównano, według których wydań specyfikacji, dla jakiego wyrobu i warunków eksploatacji oraz jakie różnice pozostały nierozstrzygnięte.
Wniosek powinien również posługiwać się właściwym terminem. Porównywalność oznacza, że dwie stale mają wystarczająco podobne właściwości dla określonego celu. Równoważność jest węższą oceną inżynierską odnoszącą się do zdefiniowanych wymagań. Zamiana oznacza zgodę na zastosowanie jednego materiału zamiast innego w konkretnym przypadku projektowym lub zakupowym. Formalne zatwierdzenie oznacza akceptację wydaną przez odpowiedzialnego właściciela, projektanta, towarzystwo klasyfikacyjne, organ regulacyjny lub inną właściwą jednostkę. Terminów tych nie należy traktować jako wzajemnie zamiennych.
Dokumentacja porównania
Rozpocznij od kontrolnego arkusza identyfikacyjnego. Zapisz dokładne oznaczenie, numer specyfikacji, gatunek, klasę, typ, postać wyrobu, zakres wymiarów oraz stan dostawy dla każdego materiału. Samo „S355” nie wystarcza: dokumentacja powinna wskazywać właściwy dokument, taki jak EN 10025-2, jego wydanie, podoznaczenie gatunku, zakres grubości oraz stan dostawy. Ta sama zasada dotyczy oznaczeń ASTM A36, ASTM A572 Grade 50, ASTM A516 Grade 70, SAE J404 1045, JIS G4051 S45C oraz wszelkich innych analizowanych oznaczeń. Należy uwzględnić jednostkę wydającą dokument, datę publikacji, zmiany, przywołane normy oraz datę dostępu do specyfikacji.
Dołącz źródłowe zapisy, a nie tylko przepisane wartości. Mogą one obejmować świadectwo materiałowe, analizę wytopową, analizę wyrobu, sprawozdanie z badań mechanicznych, zapis obróbki cieplnej, świadectwo kontroli, sprawozdanie z badań nieniszczących, kontrolę wymiarową oraz identyfikację w hucie lub laboratorium. Świadectwo powinno być identyfikowalne względem numeru wytopu, wyrobu, wymiaru i ocenianego stanu dostawy. Jeżeli świadectwo podaje wyłącznie nominalny gatunek i nie zawiera wyników badań, ograniczenie to należy odnotować w dokumentacji.
Skład chemiczny należy rejestrować w sposób umożliwiający rzeczywiste porównanie wartości granicznych. Należy wyszczególnić zawartość węgla, manganu, krzemu, fosforu, siarki, chromu, niklu, molibdenu, miedzi, azotu, boru, wanadu, niobu, tytanu oraz każdego innego pierwiastka kontrolowanego wymaganego przez którąkolwiek ze specyfikacji. Należy wskazać, czy każda wartość stanowi maksimum, minimum, zakres, limit pierwiastków resztkowych, limit dla analizy wyrobu czy limit dla analizy wytopowej. Limity równoważnika węgla, wymagania dotyczące kontroli wtrąceń, wymagania dotyczące rozdrobnienia ziarna oraz ograniczenia zawartości pierwiastków resztkowych mogą wpływać na spawalność i zachowanie podczas eksploatacji, nawet gdy główne pierwiastki stopowe wydają się podobne.
Wyniki badań mechanicznych wymagają takiej samej staranności. Należy zapisać granicę plastyczności, umowną granicę plastyczności, jeżeli ma zastosowanie, wytrzymałość na rozciąganie, wydłużenie, przewężenie, energię udarności, twardość oraz temperaturę badania. Należy podać orientację próbki, typ próbki, długość pomiarową, metodę badania, miejsce pobrania próbki, grubość lub średnicę oraz podstawę oceny zgodności. Podana wytrzymałość na rozciąganie bez wskazania zakresu grubości lub kierunku badania jest informacją niepełną. Wynik uzyskany w temperaturze pokojowej nie może automatycznie spełniać wymagań specyfikacji nakazującej badanie udarności Charpy’ego w temperaturze poniżej zera.
Wymiary i postać wyrobu należy ujmować jako odrębne pozycje, a nie jako szczegóły drugorzędne. Należy porównywać blachę z blachą, pręt z prętem, rurę z rurą, odkuwkę z odkuwką, a wyrób odlewany z wyrobem odlewanym. Należy zapisać grubość, średnicę, grubość ścianki, szerokość, długość, tolerancje, prostoliniowość, płaskość, stan powierzchni oraz dopuszczalne nieciągłości. Zgodność składu chemicznego blachy walcowanej na gorąco i pręta ciągnionego na zimno nie potwierdza równoważności, ponieważ różnią się historią kształtowania, naprężeniami własnymi, strukturą ziarnową oraz wymaganiami wymiarowymi.
Obróbkę cieplną i stan dostawy należy określić jednoznacznie: walcowany, normalizowany, normalizowany i odpuszczany, hartowany i odpuszczany, wyżarzany, przesycony, utwardzany wydzieleniowo, ciągniony na zimno lub w innym określonym stanie. Jeżeli dane te są dostępne, należy określić cykl pracy pieca, metodę chłodzenia, zakres odpuszczania oraz wszelkie dopuszczalne odchylenia. Porównanie powinno również obejmować wymagania dotyczące badań, w tym częstotliwość badań, miejsce pobierania próbek, zasady badań powtórnych, badania ultradźwiękowe lub radiograficzne, kontrolę powierzchni, próby hydrostatyczne, badania spawalności oraz wymagania dotyczące identyfikowalności.
Macierz porównawcza powinna zestawiać te zapisy. Każdy wiersz powinien identyfikować jedno wymaganie; sąsiednie kolumny powinny przedstawiać wymaganie źródłowe, dowody dotyczące materiału kandydującego, status zgodności oraz komentarz techniczny. Każdy wiersz należy oznaczyć jako spełnia, nie spełnia, nie określono, nie wykazano albo nie dotyczy. Nie należy ukrywać braku wartości pod określeniem „równoważny”. Macierz powinna rozróżniać rzeczywisty wynik badania od wymagania, którego świadectwo jedynie nie adresuje.
Skala opublikowanych informacji porównawczych wyjaśnia, dlaczego ten proces jest konieczny. Handbook of Comparative World Steel Standards, 5th Edition (2024), wydany przez ASTM International, porównuje ponad 6100 gatunków stali w ramach ponad 450 norm, w tym dokumentów ASTM, ASME, EN, DIN, ISO, JIS, SAE, API i CSA. Worldwide Guide to Equivalent Irons and Steels, 5th Edition (2024), wydany przez ASM International, zawiera ponad 30 000 oznaczeń wraz z informacjami o numerach specyfikacji, składzie chemicznym, postaciach wyrobu, stanach dostawy, wytrzymałości, wydłużeniu i twardości. Stahlschlüssel podaje dane dotyczące ponad 95 000 norm i marek stali związanych z około 300 hutami i dostawcami. Zasoby te stanowią wartościowy punkt wyjścia, lecz zawarte w nich przyporządkowania nie zastępują zatwierdzenia właściwego dla konkretnego projektu.
Wyjątki i nierozstrzygnięte luki
Każdą różnicę należy sklasyfikować, a nie ukrywać w ogólnym stwierdzeniu. Różnica w składzie chemicznym może wpływać na spawalność, hartowność, odporność korozyjną, udarność lub reakcję na obróbkę cieplną. Różnica we właściwościach mechanicznych może dotyczyć wyłącznie jednego zakresu grubości albo wskazywać, że materiał kandydujący nie może spełnić założeń projektowych. Brak badania udarności nie jest równoznaczny z niezaliczeniem badania udarności, lecz żaden z tych stanów nie uzasadnia nieograniczonego wniosku.
Nadrzędne wyjątki należy ująć w odrębnym rejestrze. Dla każdego z nich należy wskazać wymaganie, dostępne dowody, konsekwencję, proponowane działanie kontrolne, osobę odpowiedzialną oraz wymaganą dokumentację zamykającą. Działania kontrolne mogą obejmować dodatkowe badania, ograniczenie grubości, zmianę instrukcji technologicznej spawania, obniżenie naprężenia dopuszczalnego, wykonanie próbki kwalifikacyjnej, ocenę korozji lub wykluczenie z określonego zastosowania. Działanie kontrolne musi być uzasadnione technicznie; odstępstwo nie może przekształcić nieweryfikowanej właściwości w właściwość zweryfikowaną.
Założenia dotyczące eksploatacji należy zapisać. W stosownych przypadkach należy uwzględnić temperaturę projektową, ciśnienie, stan naprężenia, oddziaływanie zmęczeniowe, wymaganie dotyczące odporności na pękanie, środowisko korozyjne, narażenie na wodór, warunki pożarowe, konfigurację złącza spawanego, operacje kształtowania, częstotliwość kontroli oraz zakładany okres eksploatacji. Porównanie dopuszczalne dla nieobciążonego wspornika pracującego w temperaturze otoczenia może być niedopuszczalne dla elementu ciśnieniowego, konstrukcji kriogenicznej, elementu dźwignicowego lub spawanej konstrukcji obciążonej zmęczeniowo.
ISO/TS 4949:2016 określa zasady tworzenia nazw stali przy użyciu symboli i liczb reprezentujących zastosowanie oraz podstawowe właściwości mechaniczne, fizyczne lub chemiczne. Oznaczenie zawiera zatem użyteczne informacje, lecz nie ustanawia zamienności. Podobnie ISO/DIS 4948-1 klasyfikuje stale według składu chemicznego jako niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe traktuje jako podklasę stali niskostopowych, a stale nierdzewne jako podklasę stali wysokostopowych. Taka klasyfikacja nie rozstrzyga kwestii postaci wyrobu, przetwarzania, badań ani właściwości eksploatacyjnych.
Końcowe stwierdzenie techniczne powinno określać zakres wniosku: „porównywalny dla blachy normalizowanej o grubości do 40 mm w warunkach eksploatacji w temperaturze otoczenia” albo „dopuszczalny jako zamiennik wyłącznie po przeprowadzeniu uzupełniających badań udarności Charpy’ego i kwalifikacji technologii spawania”. Nie powinno ono ograniczać się do stwierdzenia, że gatunki są równoważne. Metodyka porównawcza ASTM wskazuje, że stale pochodzące z różnych norm są na ogół porównywalne, a nie ściśle równoważne, ponieważ limity składu chemicznego i wymagania dotyczące właściwości mechanicznych mogą się różnić.
Zatwierdzenie przez inżynierię i organy regulacyjne
Dokumentacja powinna wskazywać osobę podejmującą decyzję wraz z jej rolą i zakresem uprawnień. Odpowiedzialny inżynier materiałowy powinien zweryfikować metalurgię, dowody z badań, obróbkę cieplną, wpływ na spawanie oraz macierz porównawczą. Osoba odpowiedzialna za projekt powinna potwierdzić, że wymiary, wytrzymałość, udarność, założenia zmęczeniowe i naprężenia dopuszczalne pozostają prawidłowe. Inżynier spawalnik powinien zatwierdzić każdą zmianę wpływającą na kwalifikację technologii, materiały dodatkowe, temperaturę podgrzewania wstępnego, temperaturę międzyściegową lub kontrolę wodoru.
Jeżeli element podlega przepisom regulowanego kodeksu, należy zaangażować właściwy organ kodeksowy. W zależności od zastosowania może to obejmować inżyniera urządzeń ciśnieniowych, organ właściwy do spraw przepisów budowlanych, towarzystwo klasyfikacyjne, organ lotniczy, jednostkę notyfikowaną lub inspektora rządowego. Raport rządu Stanów Zjednoczonych Analysis of Foreign and Domestic Material Specifications for Ship Components (1998) ocenia równoważność materiałów na podstawie składu chemicznego, właściwości mechanicznych, wymiarów i wymagań dotyczących wyrobu; podejście to pokazuje, dlaczego przegląd regulacyjny nie może opierać się wyłącznie na zgodności nazwy gatunku.
Podpisy powinny wskazywać osobę, organizację, kwalifikacje lub przekazane uprawnienia, datę, rewizję dokumentu oraz status decyzji. Należy odnotować, czy rozstrzygnięcie stanowi zatwierdzoną równoważność w określonym zakresie, warunkową zamianę, wyłącznie porównywalność, odrzuconą zamianę czy oczekiwanie na dowody. Każda późniejsza zmiana wydania specyfikacji, wymiaru wyrobu, obróbki cieplnej, świadectwa dostawcy, temperatury projektowej lub warunków eksploatacji powinna uruchamiać ponowny przegląd.
Wniosek możliwy do obrony powinien być konkretny, w razie potrzeby warunkowy i możliwy do prześledzenia. Określa, co potwierdzają dowody — oraz gdzie kończy się ich znaczenie.
Praktyczne ramy porównania typowych oznaczeń stali
Użyteczne porównanie rozpoczyna się od kontrolowanego zapisu porównawczego, a nie od listy nazw oddzielonych znakami równości. Każdy materiał kandydujący należy wprowadzić wraz z organizacją wydającą dokument, numerem specyfikacji, oznaczeniem gatunku, postacią wyrobu, zakresem wymiarów, stanem dostawy, limitami składu chemicznego, wymaganiami mechanicznymi, zasadami badań oraz przewidzianym zastosowaniem. Informacje nieznane należy nadal oznaczać jako „nie ustalono”. Nie należy zastępować ich wartością przyjętą na podstawie założenia.
To rozróżnienie ma znaczenie, ponieważ Handbook of Comparative World Steel Standards ASTM International, wydanie 5. (2024), porównuje ponad 6100 gatunków stali według ponad 450 norm, jednocześnie wskazując, że stale objęte różnymi normami są zasadniczo porównywalne, a nie ściśle równoważne. Worldwide Guide to Equivalent Irons and Steels ASM International, wydanie 5. (2024), zawiera ponad 30 000 oznaczeń, w tym numery specyfikacji, składy chemiczne, postacie wyrobów, stany dostawy, wytrzymałość na rozciąganie i granicę plastyczności, wydłużenie oraz twardość. Te publikacje referencyjne wspierają analizę; żadna z nich nie zamienia każdego odsyłacza między normami w zgodę na zamianę materiału.
Porównanie prętów z węglowej stali lub stali niskostopowej
Rozważmy hipotetyczne zapytanie dotyczące pręta okrągłego, w którym stal węglowa została określona w jednym dokumencie jako SAE J403 1045, w innym jako JIS G 4051 S45C, a w trzecim jako EN 10083-2 C45E. Nazwy te sugerują użyteczny punkt wyjścia do porównania. Nie potwierdzają jednak, że pręty są wzajemnie zamienne.
W pierwszej kolejności dokumentacja powinna zachować oznaczenie dokładnie w formie, w jakiej zostało zapisane:
| Pole | Kandydat A | Kandydat B | Kandydat C |
|---|---|---|---|
| Dokument odniesienia | SAE J403 | JIS G 4051 | EN 10083-2 |
| Gatunek | 1045 | S45C | C45E |
| Postać wyrobu | pręt — zweryfikować | stal do zastosowań konstrukcyjnych maszyn — zweryfikować zakres dotyczący prętów | pręt — zweryfikować |
| Wymiary | wpisać średnicę lub przekrój | wpisać średnicę lub przekrój | wpisać średnicę lub przekrój |
| Stan dostawy | wpisać: walcowany na gorąco, normalizowany, hartowany i odpuszczany lub inny stan | to samo | to samo |
| Skład chemiczny | przepisać wartości graniczne z tabeli | przepisać wartości graniczne z tabeli | przepisać wartości graniczne z tabeli |
| Wymagania mechaniczne | przepisać wymagania dotyczące danego wymiaru i stanu dostawy | przepisać wymagania dotyczące danego wymiaru i stanu dostawy | przepisać wymagania dotyczące danego wymiaru i stanu dostawy |
| Badania i odbiór | wpisać wymagane badania i zasady pobierania próbek | wpisać wymagane badania i zasady pobierania próbek | wpisać wymagane badania i zasady pobierania próbek |
Odniesienie do ASTM może występować jako ASTM A29/A29M Grade 1045, jeżeli specyfikacja ta została przywołana w zamówieniu lub dokumencie materiałowym. Należy je zapisać oddzielnie od SAE J403 1045. ASTM A29/A29M określa wymagania ogólne dotyczące prętów ze stali węglowych i stopowych, natomiast SAE J403 określa wymagania dotyczące składu chemicznego stali węglowych i stopowych. Wspólne oznaczenie „1045” wskazuje zatem na zależność między systemami oznaczeń, a nie na jeden kompletny zestaw wymagań materiałowych.
ASTM A400 jest również istotna jako metoda odniesienia, ponieważ porządkuje pręty stalowe według gatunku i zastosowania oraz opisuje zależności między oznaczeniami SAE-AISI a gatunkami stali H według ASTM. Nie eliminuje to konieczności sprawdzenia właściwej specyfikacji wyrobu ASTM, gatunku, wymiaru, stanu obróbki cieplnej oraz wymagań dotyczących certyfikacji.
Porównanie składu chemicznego powinno obejmować wartości graniczne zawartości węgla, manganu, krzemu, fosforu i siarki, a także wszelkich pierwiastków resztkowych lub opcjonalnych. Nominalna zawartość węgla w pobliżu 0,45% nie jest wystarczająca. Maksymalna zawartość fosforu i siarki może się różnić; zakresy zawartości manganu mogą być odmienne; ponadto jedna specyfikacja może wymagać analizy wytopowej, podczas gdy inna kontroluje również analizę wyrobu. W porównaniu należy odnotować, czy dana wartość graniczna dotyczy analizy ciekłego metalu lub wytopu, analizy wyrobu, czy obu rodzajów analizy.
Właściwości mechaniczne wymagają takiej samej dokładności. Granica plastyczności, wytrzymałość na rozciąganie, wydłużenie, przewężenie i twardość mogą się zmieniać w zależności od średnicy oraz stanu dostawy. Pręt normalizowany i pręt hartowany oraz odpuszczany nie są tym samym wyrobem technicznym tylko dlatego, że oba mają oznaczenie gatunku stali węglowej. Jeżeli jedna specyfikacja podaje wymagania dotyczące wytrzymałości na rozciąganie, a inna wartości graniczne twardości, brakującej właściwości nie można wywnioskować z tabeli katalogowej.
| Wynik oceny | Znaczenie | Dozwolony następny krok |
|---|---|---|
| Porównywalne | Wymagania wykazują użyteczną zależność techniczną w określonym zakresie | Udokumentuj porównanie i oceń środki kontroli zastosowania |
| Warunkowe | Pozostają różnice, lecz mogą być kontrolowane | Uzyskaj określone badania, przeglądy lub zatwierdzenia |
| Niedopuszczalne | Brakuje wymagania krytycznego, jest ono mniej rygorystyczne, wykracza poza zakres lub jest niezgodne | Nie dokonuj zamiany |
| Formalnie zatwierdzone | Upoważniona jednostka zaakceptowała zmianę | Stosuj wyłącznie w określonym zakresie i warunkach |
Wstępny wniosek powinien zatem brzmieć: „Zidentyfikowano zależność między oznaczeniami; skład chemiczny i zakres zastosowania dotyczący prętów wymagają porównania; równoważność właściwości mechanicznych nie została ustalona; zamiana materiału nie jest zatwierdzona”. Formalne stwierdzenie równoważności wymagałoby wskazania specyfikacji nadrzędnej, rzeczywistego wymiaru, stanu dostawy, wyników badań, jeżeli są wymagane, oraz zatwierdzenia przez właściwy organ odpowiedzialny za projekt lub jakość.
Dodatkową pułapką jest umieszczenie obok kandydatów będących prętami wyrobu o niepowiązanej postaci. API Specification 5L X52 jest oznaczeniem stali na rury przewodowe, a CSA G40.21 350W oznaczeniem stali konstrukcyjnej. Ich pojawienie się w wynikach wyszukiwania nie oznacza, że którykolwiek z tych materiałów jest odpowiednikiem pręta 1045, S45C lub C45E. Postać wyrobu i zastosowanie wykluczają porównanie jeszcze przed analizą składu chemicznego.
Porównanie stali stopowej lub nierdzewnej
Drugi schemat może dotyczyć austenitycznych kandydatów ze stali nierdzewnej oznaczonych jako ASTM A276 Type 316, EN 10088-3 X5CrNiMo17-12-2, ISO 15510 X5CrNiMo17-12-2, JIS G 4303 SUS316, a także — jeżeli dana specyfikacja rzeczywiście ma zastosowanie — odpowiedniego odniesienia DIN. Wpis DIN musi odtwarzać aktualny dokument i oznaczenie stosowane w projekcie; stary numer DIN lub nieformalne oznaczenie „DIN 316” nie stanowi wystarczającego dowodu.
Dokumentacja powinna rozróżniać gatunek stali nierdzewnej od wymagań dotyczących wyrobu. ASTM A276 dotyczy prętów i kształtowników ze stali nierdzewnej, natomiast EN 10088-3 określa techniczne warunki dostawy półwyrobów, prętów, walcówki, drutu, kształtowników i wyrobów o jasnej powierzchni ze stali nierdzewnych odpornych na korozję. Płyta, rura bez szwu, element kuty i pręt wykończony na zimno mogą należeć do tej samej rodziny gatunków, lecz nadal podlegać różnym normom i badaniom.
ISO/TS 4949:2016 wyjaśnia, w jaki sposób międzynarodowo znormalizowane oznaczenia stali wykorzystują litery i liczby do przedstawienia zastosowania oraz głównych właściwości mechanicznych, fizycznych lub chemicznych. Informacja ta pomaga odczytać oznaczenie X5CrNiMo17-12-2: wskazuje ono na oznaczenie wysokostopowej stali nierdzewnej i sygnalizuje przybliżone cechy składu w ramach systemu nazewnictwa. Nie stwierdza jednak, że materiał spełnia wymagania ASTM A276 Type 316, ma te same wymiary wyrobu ani przeszedł te same badania.
ISO/DIS 4948-1 klasyfikuje stale według składu chemicznego jako stale niestopowe, niskostopowe lub wysokostopowe; stale mikrostopowe traktuje jako podklasę stali niskostopowych, a stale nierdzewne jako podklasę stali wysokostopowych. Klasyfikacja nie jest regułą zamiany. W przypadku porównania stali nierdzewnych arkusz składu chemicznego powinien zawierać przepisane wartości graniczne zawartości chromu, niklu, molibdenu, węgla, manganu, krzemu, fosforu, siarki i azotu, a następnie wskazywać, czy norma określa analizę wytopową, analizę wyrobu, czy oba rodzaje analizy.
Kolejne kontrole dotyczą stanu dostawy i właściwości użytkowych. Pręt przesycony, pręt umocniony przez zgniot oraz pręt o jasnej powierzchni mogą podlegać różnym wymaganiom dotyczącym wytrzymałości, twardości, tolerancji wymiarowych i prostoliniowości. Odporności korozyjnej również nie można sprowadzać do samej obecności molibdenu. O rzeczywistym zastosowaniu mogą decydować stan powierzchni, badania korozji międzykrystalicznej, wymagania dotyczące pasywacji, kontrola spawalności oraz dokumentacja obróbki cieplnej.
Kontrolowany wpis może brzmieć: „Oznaczenia wskazują na gatunki stali nierdzewnych należące do powiązanej rodziny składu chemicznego. Właściwe normy dotyczące wyrobu, wartości graniczne składu chemicznego, stan dostawy, wymiary, wymagania mechaniczne i badania korozyjne wymagają dalszego dopasowania”. Jest to porównanie możliwe do obrony. Stwierdzenie „316 = X5CrNiMo17-12-2” nim nie jest.
Jak zastosowanie wpływa na wniosek
Te same dwa zapisy mogą prowadzić do różnych wniosków po zmianie zastosowania. Obrabiany wał może wymagać określonej tolerancji wymiarowej pręta, skrawalności, twardości, odporności zmęczeniowej i wskazanego stanu obróbki cieplnej. Element będący częścią granicy ciśnieniowej może wymagać badania udarności, procedur spawania, ciągliwości w określonej temperaturze, identyfikowalności oraz zatwierdzenia regulacyjnego. Element konstrukcyjny może podlegać wymaganiom dotyczącym charakterystyk przekroju, spawalności, granicy plastyczności, wymagań zależnych od grubości oraz CSA G40.21 350W lub innej obowiązującej specyfikacji konstrukcyjnej.
Amerykański raport rządowy Analysis of Foreign and Domestic Material Specifications for Ship Components (1998) wykorzystuje cztery główne obszary porównania: skład chemiczny, właściwości mechaniczne, wymiary i wymagania dotyczące wyrobu. Jego metoda pokazuje, dlaczego zastosowania nie można traktować jako kwestii dodawanej dopiero na końcu. Materiał, który wydaje się porównywalny w tabeli składu chemicznego, może nie spełnić wymagań, ponieważ różnią się jego wymiary, system kontroli, wymagania dotyczące udarności lub dopuszczalna metoda wytwarzania.
W przypadku rurociągu API Specification 5L X52 należy oceniać jako rurę zgodnie z właściwymi wymaganiami dotyczącymi wyrobu i zakupu, a nie jako ogólną stal niskostopową. W przypadku zbiornika ciśnieniowego oznaczenie ASTM, ASME, EN lub CSA może wymagać formalnej akceptacji zgodnie z odpowiednim kodeksem, nawet jeśli wartości z badań wydają się korzystne. W przypadku pręta zamiennego w maszynie, której nie dotyczą krytyczne wymagania bezpieczeństwa, inżynier może zaakceptować porównywalność po przeanalizowaniu składu chemicznego, stanu dostawy, wymiarów i zweryfikowanych danych mechanicznych. Nadal będzie to udokumentowana decyzja o zamianie materiału, a nie dowód uniwersalnej równoważności.
Klasyfikacja końcowa powinna posługiwać się precyzyjnymi terminami: równoważny — wyłącznie gdy właściwy organ i wymagania uzasadniają takie stwierdzenie; porównywalny — gdy dokumentacja wskazuje na technicznie powiązany materiał, lecz pozostają różnice; zamiana dopuszczalna — wyłącznie po dokonaniu przeglądu i uzyskaniu zatwierdzenia właściwego dla danego zastosowania; oraz nieporównywalny — gdy nie zgadzają się postać wyrobu, zakres specyfikacji lub zasadnicze wymagania. Bazy danych z odsyłaczami między normami, w tym dane Stahlschlüssel obejmujące ponad 95 000 norm i marek stali pochodzących od około 300 hut i dostawców, są cennym narzędziem do wyszukiwania kandydatów. Stanowią one punkt wyjścia do weryfikacji, a nie zatwierdzenie inżynierskie.
Tabele porównawcze i ograniczenia tej wiki
Co powinna zawierać użyteczna tabela równoważności
Stalowa tabela porównawcza jest użyteczna tylko wtedy, gdy przedstawia warunki leżące u podstaw porównania. Sama nazwa gatunku w jednej kolumnie i podobna nazwa w drugiej to za mało. Na przykład „C45”, „1045” i „S45C” mogą wskazywać na spokrewnione stale średniowęglowe, ale oznaczenia te wynikają z różnych systemów i same w sobie nie potwierdzają, że materiały można wzajemnie stosować w określonym elemencie.
Każdy wpis powinien podawać oznaczenie dokładnie w taki sposób, w jaki zapisuje je właściwa norma, wraz z przedrostkami, przyrostkami, łącznikami i symbolami stanu. Należy wskazać pełny numer normy i jej wydanie, a nie tylko „ASTM”, „EN” lub „JIS”. Wpis powinien również określać postać wyrobu: pręt, blachę grubą, blachę cienką, rurę, przewód rurowy, odkuwkę, drut, odlew lub inny zdefiniowany wyrób. Ograniczenia składu chemicznego dotyczące pręta nie mogą być automatycznie stosowane do blachy grubej, a wymagania dotyczące blachy nie mogą być automatycznie stosowane do odkuwki poddanej obróbce cieplnej.
Stan dostawy należy przedstawiać w tym samym kontekście. Wyroby walcowane na gorąco, normalizowane, hartowane i odpuszczane, wyżarzane, ciągnione na zimno oraz utwardzane wydzieleniowo mogą mieć istotnie różne właściwości, nawet gdy ich nominalny skład jest zbliżony. Tabela powinna podawać obowiązujący zakres grubości lub średnicy, ponieważ minimalna granica plastyczności, wytrzymałość na rozciąganie, wydłużenie, energia udaru i twardość mogą zmieniać się w zależności od wymiaru przekroju lub przebiegu obróbki cieplnej.
Dane dotyczące właściwości mechanicznych muszą być powiązane z kierunkiem badania, stanem próbki, temperaturą i wymiarami wyrobu, jeżeli specyfikacja określa takie ograniczenia. Skład chemiczny powinien rozróżniać analizę wytopową od analizy wyrobu oraz przedstawiać pierwiastki objęte istotnymi ograniczeniami, takie jak węgiel, mangan, chrom, nikiel, molibden, bor, azot, siarka i fosfor. Uwaga, że jeden gatunek ma „podobny skład chemiczny”, ukrywa właśnie te różnice, które mogą decydować o spawalności, hartowności, odporności na korozję lub zachowaniu w eksploatacji.
Badania i wymagania dodatkowe są równie ważne. Tabela powinna wskazywać wymagania dotyczące prób rozciągania, zginania, udarności, twardości, badań ultradźwiękowych, badań magnetyczno-proszkowych, trawienia makrostruktury, czystości, wielkości ziarna oraz korozji międzykrystalicznej, jeżeli mają zastosowanie. Certyfikacja, identyfikowalność, zapisy obróbki cieplnej, badania nieniszczące oraz ograniczenia dotyczące spawania naprawczego mogą decydować o akceptacji nawet wtedy, gdy skład chemiczny i wartości wytrzymałości na rozciąganie się pokrywają.
Tabela potrzebuje również pola określającego status kwalifikacji. „Porównywalny” oznacza, że opublikowane wymagania wskazują na użyteczną zależność techniczną. Określenie „równoważny” powinno być zarezerwowane dla sytuacji, w której określona metoda porównania potwierdza wymagane właściwości w zdefiniowanym zakresie. „Zamiana” oznacza, że właściwy organ dopuścił jeden materiał zamiast innego dla konkretnego wymagania projektowego lub zakupowego. „Zatwierdzona alternatywa” oznacza formalne zezwolenie na podstawie obowiązującego kodeksu, umowy, rysunku lub procesu regulacyjnego. Nie są to określenia wymienne.
Skala opublikowanych zestawień wyjaśnia, dlaczego tabela porównawcza może wspierać badania, nie stając się jednocześnie zatwierdzeniem. Handbook of Comparative World Steel Standards, 5th Edition (2024), wydany przez ASTM International, porównuje ponad 6100 gatunków stali według ponad 450 norm, w tym dokumentów ASTM, ASME, EN, DIN, ISO, JIS, SAE, API i CSA. Worldwide Guide to Equivalent Irons and Steels, 5th Edition (2024), wydany przez ASM International, zawiera ponad 30 000 oznaczeń żeliw i stali, wraz z numerami specyfikacji, składami, postaciami wyrobów, stanami dostawy, wytrzymałością na rozciąganie i granicą plastyczności, wydłużeniem oraz twardością. Stahlschlüssel przedstawia dane porównawcze dla ponad 95 000 norm i gatunków stali pochodzących od około 300 hut i dostawców. Liczby te opisują zakres mapowania oznaczeń, a nie uniwersalne zezwolenie na zamianę materiałów.
ASTM A400 stanowi użyteczny przykład źródła, które podaje więcej niż same nazwy. Norma porządkuje pręty stalowe według gatunku i zastosowania, określa wymagania dotyczące składu i właściwości mechanicznych oraz wyjaśnia zależności między oznaczeniami SAE-AISI a gatunkami stali ASTM H. Jednak także w tym przypadku zależność należy odczytywać w ramach określonych wymagań dotyczących wyrobu i właściwości.
Jak prawidłowo cytować normy
Cytat powinien umożliwiać innemu Czytelnikowi odnalezienie dokładnego wymagania. Należy co najmniej podać organizację wydającą dokument, oznaczenie normy, tytuł, jeżeli jest przydatny, wydanie lub rok oraz punkt, tabelę albo załącznik stanowiący podstawę danego twierdzenia. „Zgodnie z normami EN dotyczącymi stali” nie jest wystarczającym cytowaniem. „EN 10083-3:2006, tabela 3” jest znacznie lepszym odwołaniem, pod warunkiem że przywołano wydanie rzeczywiście wykorzystane.
Kontrola wydania ma znaczenie, ponieważ zmieniają się ograniczenia składu chemicznego, zasady badań, tolerancje wymiarowe i systemy oznaczeń. Nowsze wydanie może wycofać gatunek, zmienić stan dostawy, zaktualizować metodę badania albo przenieść wymaganie z tabeli normatywnej do załącznika informacyjnego. Historyczne świadectwa materiałowe mogą również odnosić się do wydania, które nie jest już aktualne. Cytat powinien zatem rozróżniać wydanie mające zastosowanie do produkcji od wydania wykorzystanego do porównania.
ISO/TS 4949:2016 ustanawia zasady oznaczania stali za pomocą symboli literowych i liczb reprezentujących zastosowanie oraz główne właściwości mechaniczne, fizyczne lub chemiczne. Informacje te są wartościowe, ale oznaczenie jest zakodowanym opisem, a nie świadectwem zamienności. Liczba może wskazywać nominalny skład lub klasę wytrzymałości, nie potwierdzając zgodności tolerancji wyrobu, wymagań dotyczących udarności, czystości ani kontroli obróbki cieplnej.
Klasyfikację chemiczną należy cytować z taką samą starannością. ISO/DIS 4948-1 oraz opublikowany kontekst klasyfikacji ISO 4948-1 dzielą stale według składu chemicznego na stale niestopowe, niskostopowe i wysokostopowe. Stale mikrostopowe są traktowane jako podklasa stali niskostopowych, natomiast stale nierdzewne jako podklasa stali wysokostopowych. Kategorie te pomagają uporządkować porównanie, lecz nie zastępują specyfikacji gatunku.
Metodyka opisana w podręczniku porównawczym ASTM stwierdza, że stale pochodzące z różnych norm są zasadniczo porównywalne, a nie ściśle równoważne, ponieważ ograniczenia składu i wymagania dotyczące właściwości mechanicznych mogą się różnić. Rządowy dokument Stanów Zjednoczonych z 1998 r. Analysis of Foreign and Domestic Material Specifications for Ship Components podchodzi do tego praktycznego zagadnienia z innej strony: jego porównanie obejmuje skład chemiczny, właściwości mechaniczne, wymiary i wymagania dotyczące wyrobu. Odpowiedzialne cytowanie powinno zachowywać ten zakres, zamiast odwoływać się wyłącznie do tabeli składu chemicznego.
Kiedy Czytelnicy muszą skonsultować dokument nadrzędny
Podręcznik, baza danych, świadectwo producenta lub wpis w wiki są pomocami badawczymi. Nie stanowią dokumentu nadrzędnego. Czytelnicy muszą skonsultować dokument nadrzędny za każdym razem, gdy materiał jest określany, odbierany, certyfikowany, spawany, poddawany obróbce cieplnej, naprawiany lub instalowany w zastosowaniu krytycznym pod względem bezpieczeństwa albo podlegającym kodeksowi.
Dokumentem nadrzędnym może być norma materiałowa, kodeks konstrukcyjny, przepisy dotyczące zbiorników ciśnieniowych, przepisy towarzystwa klasyfikacyjnego, specyfikacja zakupu, zatwierdzony rysunek, umowa lub wymaganie regulacyjne. Określa on dopuszczalną postać wyrobu, zakres wymiarowy, stan dostawy, badania, znakowanie, certyfikację i kryteria odbioru. Jeżeli dwa dokumenty są sprzeczne, właściwa umowa lub organ decyduje, które wymaganie ma zastosowanie; sama tabela porównawcza nie może rozstrzygnąć tego konfliktu.
Formalna zamiana zwykle wymaga przeglądu przeprowadzonego przez Inżyniera odpowiedzialnego za projekt albo przez inny organ wskazany w obowiązujących przepisach. Taki przegląd może wymagać sprawdzenia wytrzymałości projektowej, zmęczenia, odporności na pękanie, kwalifikacji technologii spawania, obróbki cieplnej, naddatku korozyjnego, zachowania podczas formowania, kontroli i identyfikowalności. Gatunek, który spełnia wymagania porównania wytrzymałości na rozciąganie, może nadal nie spełniać wymagania dotyczącego udarności w określonej temperaturze albo nie mieć wymaganej ścieżki zatwierdzenia.
Tabele porównawcze i bazy danych są pomocami badawczymi, natomiast właściwa specyfikacja i upoważniony proces zatwierdzania decydują o akceptacji. Strong evidence
Ramy redakcyjne tej wiki są zatem zwięzłe: każde zestawienie porównawcze musi podawać dokładny zapis oznaczenia, numer normy, wydanie, postać wyrobu i status kwalifikacji; musi określać zależność jako porównywalną, równoważną, stanowiącą zamianę albo formalnie zatwierdzoną; oraz musi oddzielać opublikowane dane badawcze od organu uprawnionego do akceptacji. Wpisy w podręcznikach i bazach danych wspierają badania. Dokument nadrzędny oraz uprawniony przegląd inżynierski decydują o akceptacji.
Źródła
- [1] ISO/TS 4949:2016. ISO technical specification, 2016. https://www.iso.org/standard/67751.html
- [2] ISO 4948-1 classification. ISO classification standard, 2016. https://www.iso.org/obp/ui/?_escaped_fragment_=iso%3Astd%3Aiso%3A4948%3A-1%3Adis%3Aed-2%3Av1%3Aen
- [3] Handbook of Comparative World Steel Standards, 5th Edition. ASTM International reference handbook, 2024. https://store.astm.org/ds67d-eb.html
- [4] Worldwide Guide to Equivalent Irons and Steels, 5th Edition. ASM International reference guide, 2024. https://www.asminternational.org/results/-/journal_content/56/05121G/PUBLICATION/
- [5] Stahlschlüssel reference data. Stahlschlüssel online product information, 2024. https://www.stahlschluessel.de/en/products/book/content.aspx
- [6] Analysis of Foreign and Domestic Material Specifications for Ship Components. U.S. government report, 1998. https://www.govinfo.gov/content/pkg/GOVPUB-C13-04b9cc95e9c58dfbe3775f3e9d9e8996/pdf/GOVPUB-C13-04b9cc95e9c58dfbe3775f3e9d9e8996.pdf