




Что означает эквивалентность спецификаций на сталь
Эквивалентность спецификаций на сталь представляет собой контролируемое сравнение, а не утверждение о том, что два обозначения марок имеют одинаковое значение. Спецификация определяет не только химический состав. Она может устанавливать требования к форме изделия, диапазону размеров, термической обработке, состоянию поставки, механическим свойствам, допустимым отклонениям, контролю, испытаниям, маркировке и применению. Две стали могут быть похожи в таблице химического состава и при этом давать разные инженерные результаты, поскольку их спецификации устанавливают различные требования в других отношениях.
| Сведения, содержащиеся в обозначении | Что оно может указывать | Чего оно не устанавливает |
|---|---|---|
| Применение | Конструкционное, для сосудов под давлением, подшипниковое или коррозионностойкое | Соответствие эксплуатационных характеристик |
| Механическая характеристика | Уровень прочности или класс ударной вязкости | Все механические требования |
| Химическая характеристика | Примерный состав или семейство сплава | Полные пределы химического состава |
| Идентификация спецификации | Наименование марки, регулируемое стандартом | Автоматическое одобрение замены |
Это различие имеет значение, поскольку обозначения сталей кодируют определённую информацию, но не создают автоматического права на замену. ISO/TS 4949:2016 устанавливает правила обозначения сталей с использованием букв и цифр, представляющих область применения либо основную механическую, физическую или химическую характеристику. Поэтому обозначение может идентифицировать конструкционную сталь, сталь для сосудов, работающих под давлением, подшипниковую сталь, нержавеющую сталь или сталь с заданным уровнем прочности. Само по себе оно не подтверждает соответствие ударной вязкости, свариваемости, размерных допусков, термической обработки, сертификации или эксплуатационных характеристик.
Система классификации, приведённая в ISO/DIS 4948-1, демонстрирует то же ограничение. Она классифицирует стали по химическому составу как нелегированные, низколегированные или высоколегированные; микролегированные стали рассматриваются как подкласс низколегированных сталей, а нержавеющие стали — как подкласс высоколегированных сталей. Такие классы дают полезную техническую ориентацию. Однако они не делают взаимозаменяемыми любые низколегированные марки и не означают эквивалентность любой нержавеющей марки другой нержавеющей марке.
Эквивалентность, сопоставимость и замена
Четыре термина, используемые при принятии решений об эквивалентности
- Сопоставимость
- Опубликованные требования можно изучить и установить их достаточное сходство для указанной цели.
- Эквивалентность
- Соответствующие требования достаточно близки, чтобы обосновать определённое инженерное сравнение.
- Замена
- Предлагается использовать один материал вместо другого в конструкции, заказе на поставку или производственной процедуре.
- Формальное одобрение
- Уполномоченная проектная, закупочная, классификационная, регулирующая или нормотворческая организация принимает изменение.
Сопоставимость — наименее строгое из основных понятий. Две спецификации являются сопоставимыми, когда их опубликованные требования можно сравнить между собой и они демонстрируют достаточное сходство для определённой цели. Сравнение может охватывать содержание углерода, марганца, кремния, фосфора, серы, легирующих добавок, предел прочности при растяжении, предел текучести, удлинение, твёрдость и другие установленные характеристики. Оно также может выявить важные различия.
Сопоставимая марка может иметь иной диапазон химического состава. Например, одна спецификация может допускать более широкий предел содержания углерода, по-другому устанавливать требования к остаточным элементам или требовать наличия бора, ниобия, ванадия или титана, тогда как другая этого не предусматривает. Даже небольшое различие может повлиять на прокаливаемость, поведение зоны термического влияния при сварке, дисперсионное упрочнение, коррозионную стойкость или реакцию на термическую обработку. Совпадение номинального содержания углерода не решает этих вопросов.
Эквивалентность — более сильный технический вывод. Она означает, что сравниваемые материалы соответствуют применимым требованиям в степени, достаточной для конкретного инженерного сравнения. Поэтому это понятие необходимо уточнять: эквивалентны для какой формы изделия, толщины, состояния, метода испытаний и области применения? Марка листовой стали может быть сопоставима с другой маркой листовой стали, но не со спецификацией на пруток, трубу, поковку или проволоку. Изделие в нормализованном и отпущенном состоянии нельзя автоматически считать эквивалентным изделию в горячекатаном состоянии лишь потому, что оба имеют сходный предел прочности при растяжении при комнатной температуре.
Стали, изготовленные по разным стандартам, как правило, следует рассматривать как сопоставимые, а не как строго эквивалентные. Strong evidence
[3] Handbook of Comparative World Steel Standards, 5th Edition. ASTM International. ASTM International reference handbook, 2024.В Handbook of Comparative World Steel Standards, 5-е издание (2024), выпущенном ASTM International, сопоставляются более 6100 сталей по более чем 450 стандартам, включая документы ASTM, ASME, EN, DIN, ISO, JIS, SAE, API и CSA. Согласно изложенной в нём методике, стали, изготовленные по различным стандартам, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку пределы химического состава и требования к механическим свойствам могут различаться. Эта формулировка важна. Справочная таблица часто указывает на технически родственную марку, а не выдаёт сертификат о том, что две спецификации предусматривают идентичные обязательства.[4] Worldwide Guide to Equivalent Irons and Steels, 5th Edition. ASM International. ASM International reference guide, 2024.
В Worldwide Guide to Equivalent Irons and Steels, 5-е издание (2024), выпущенном ASM International, зарегистрировано более 30 000 обозначений чугунов и сталей. Записи включают номера спецификаций, химический состав, формы изделий, состояния поставки, пределы прочности при растяжении и текучести, удлинение и значения твёрдости. Объём этих данных показывает, что необходимо для серьёзного сравнения: не просто номер марки, а также условия, связанные с этой маркой.
Замена является инженерным и договорным решением. Она происходит, когда материал, указанный в проекте, заказе на поставку, технологической инструкции по изготовлению или инструкции по техническому обслуживанию, заменяется материалом, идентифицированным по другой спецификации. Замена может быть приемлемой, но для неё необходимо установить обоснование. Ответственная сторона должна подтвердить, что заменяющий материал соответствует определяющим требованиям и не вносит недопустимых изменений в технологические или эксплуатационные характеристики.
Такая оценка может быть простой для ограниченного применения, не связанного с безопасностью, или сложной для элементов, образующих границу давления, сварных конструкций, вращающихся компонентов, криогенной эксплуатации или морского применения. Проверка может потребовать изучения сертификатов, дополнительного химического анализа, испытаний на ударный изгиб, испытаний на твёрдость, аттестации процедуры сварки, проверки размеров или нового расчёта конструкции. Указанный в справочнике аналог является основанием для изучения. Он не заменяет само исследование.
Почему перекрёстная ссылка не является одобрением[5] Stahlschlüssel reference data. Stahlschlüssel. Stahlschlüssel online product information, 2024.
Таблицы перекрёстных соответствий полезны, поскольку международная номенклатура сталей обширна и непоследовательна. Stahlschlüssel содержит данные о перекрёстных соответствиях для более чем 95 000 стандартов и марок сталей примерно 300 сталеплавильных предприятий и поставщиков. Такой масштаб делает необходимым сопоставление, но одновременно показывает, почему одна строка таблицы не может иметь значение официального одобрения. Сопоставленное обозначение может указывать на ближайшую марку, историческое обозначение, национальную адаптацию или материал с похожим типичным химическим составом. Эти взаимосвязи не являются идентичными.
Обычно перекрёстная ссылка отвечает на вопрос: «Какие марки следует рассмотреть в качестве возможных аналогов?» Но она не обязательно отвечает на вопрос: «Можно ли применять этот материал в соответствии с действующими проектными требованиями?» Это различие особенно важно, если исходная спецификация и спецификация аналога используют различные определения изделия или режимы испытаний.[6] Analysis of Foreign and Domestic Material Specifications for Ship Components. U.S. Government Publishing Office. U.S. government report, 1998.
В правительственном отчёте США Analysis of Foreign and Domestic Material Specifications for Ship Components (1998) эквивалентность материалов оценивается путём сравнения химического состава, механических свойств, размеров и требований к изделию. Данная методика отвергает представление о том, что одного химического состава достаточно для доказательства эквивалентности. Размеры могут влиять на характеристики сечения и производственные допуски. Требования к изделию могут определять состояние поверхности, чистоту, термическую обработку, допустимые пределы ремонта, прослеживаемость, контроль и приёмочные испытания. Механические свойства могут устанавливаться для изделий различной толщины, при разных температурах, ориентациях или в разных местах отбора образцов, из-за чего внешне сходные значения могут оказаться непригодными для прямого сравнения.
Методы испытаний также могут изменить результат. Предел текучести, определённый одним методом, не обязательно имеет то же значение с точки зрения интерпретации, что и показатель, полученный по другому методу. Требования к ударной вязкости по Шарпи могут различаться по ориентации образца, расположению надреза, температуре испытания и правилу приёмки. Пересчёт твёрдости является приближённым и не может заменить установленное испытание, если твёрдость является обязательной приёмочной характеристикой.
ASTM A400 даёт полезный пример взаимосвязи между обозначениями марок и требованиями. В этом стандарте стальные прутки систематизируются по маркам и областям применения, устанавливаются требования к химическому составу и механическим свойствам, а также описываются взаимосвязи между обозначениями SAE-AISI и марками сталей ASTM H. Такая взаимосвязь помогает пользователям выявлять родственные обозначения, но применимые требования ASTM по-прежнему определяют соответствие материала. Обозначение SAE-AISI не является общим разрешением поставлять изделие по ASTM без соблюдения требований спецификации ASTM, заказанного состояния, размеров и испытаний.
Официальное одобрение является отдельным действием. Оно может быть выдано проектной организацией, заказчиком, классификационным обществом, регулирующим органом, нотифицированным органом или другой организацией, указанной в регулирующих документах. Для одобрения может потребоваться документированное сравнение, квалификационные испытания, проверка заводских сертификатов или приёмка конкретной плавки либо партии. Справочник, база данных, документ производителя или перекрёстная ссылка в интернете не осуществляют такое действие, если только соответствующий уполномоченный орган прямо не наделяет их таким статусом.
Роль определяющей спецификации
Определяющая спецификация устанавливает, какие различия имеют значение и кто вправе их принять. Это может быть стандарт на материал, например ASTM A516/A516M, нормативный документ по оборудованию или проектированию, национальный строительный стандарт, договорная спецификация на поставку, правило морского классификационного общества или требование регулирующего органа. Одна и та же пара сталей может быть приемлемой для одного применения после проверки и неприемлемой для другого, поскольку определяющие документы устанавливают различные коэффициенты запаса прочности, требования к испытаниям, прослеживаемости или процедурам одобрения.
Порядок проверки
- Форма изделия Установите, является ли изделие листом, полосой, прутком, трубкой, трубой, поковкой, отливкой, проволокой или изделием другой формы.
- Состояние поставки Зафиксируйте нормализованное, закалённое и отпущенное, растворённое отжигом, холоднотянутое, горячекатаное или иное состояние.
- Размеры Зафиксируйте толщину, диаметр, толщину стенки, размер сечения и применимые допуски.
- Свойства и испытания Сравните химический состав, прочность, относительное удлинение, твёрдость, ударные характеристики, отбор образцов и правила приёмки.
- Полномочия Установите инженера, заказчика, нормотворческую организацию, регулирующий орган или другую сторону, уполномоченную принимать замену.
Перед сравнением обозначений марок следует ознакомиться с основополагающим нормативным документом. Сначала определите требуемую форму изделия: лист, полоса, пруток, труба, профильная труба, поковка, отливка, проволока или другой вид продукции. Затем определите установленное состояние поставки, например нормализованное, закалённое и отпущенное, отожжённое на твёрдый раствор, холоднотянутое или после прокатки. Зафиксируйте допустимые размеры и диапазон толщин, поскольку требования к механическим свойствам и режим термической обработки могут зависеть от размера.
Затем сравните обязательные пределы химического состава и требуемые механические свойства, включая предел текучести, предел прочности при растяжении, относительное удлинение, относительное сужение, твёрдость и ударные характеристики, если они установлены. Проверьте температуру испытаний, ориентацию образцов, место отбора проб, периодичность испытаний, правила проведения повторных испытаний и предельные значения приемки. Если это обусловлено областью применения, изучите требования к сварке, формоизменению, коррозионной стойкости, усталостной прочности, разрушению и рабочей температуре.
Наконец, определите полномочия по принятию решения. Нормы проектирования могут запрещать замену без инженерной экспертизы; договор может требовать согласования с заказчиком; регулирующий орган может потребовать официального оформления отступления; либо ответственный инженер должен документально обосновать техническую допустимость. До завершения этой процедуры термин «эквивалентный» следует рассматривать как результат сравнения или статус кандидата, а не как разрешение заменить указанную марку стали.
Почему марки стали не переводятся однозначно из одного стандарта в другой
Обозначение стали не является универсальной идентификацией материала. Это ссылка внутри определённой системы нормативных документов, где марка связана с формой изделия, толщиной или диаметром, состоянием поставки, способом изготовления, правилами испытаний и допустимым химическим составом. В Handbook of Comparative World Steel Standards («Справочник по сопоставлению мировых стандартов на стали») ASTM International, 5-е издание (2024), этот основополагающий принцип сформулирован непосредственно: стали, изготовленные по различным стандартам, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку пределы химического состава и требования к механическим свойствам могут различаться.
Это различие имеет существенное значение. Сопоставимость означает, что две стали могут находиться в сходном техническом диапазоне. Эквивалентность требует более точного соответствия применимым требованиям. Замена — это инженерное решение о том, что заданный материал может быть заменён в определённой области применения. Формальное одобрение имеет ещё больший вес: оно исходит от ответственного органа по проектированию, заказчика, органа, отвечающего за нормативный кодекс, или регулирующей системы. Таблица перекрёстных соответствий может поддержать первое заключение, но сама по себе не даёт оснований для последних трёх решений.
Масштаб опубликованных данных о сопоставлении показывает, почему одного названия марки недостаточно. 5-е издание ASTM сопоставляет более 6 100 марок стали в рамках свыше 450 стандартов, тогда как Worldwide Guide to Equivalent Irons and Steels («Всемирный справочник эквивалентных чугунов и сталей») ASM International, 5-е издание (2024), содержит более 30 000 обозначений с номерами спецификаций, химическим составом, формой изделия, состоянием поставки, пределами прочности и текучести, относительным удлинением и твёрдостью. Stahlschlüssel приводит данные о перекрёстных соответствиях для более чем 95 000 стандартов и марок стали приблизительно от 300 сталеплавильных предприятий и поставщиков. Эти цифры описывают соответствия, а не автоматическую взаимозаменяемость.
Различные пределы содержания одного и того же элемента
В двух спецификациях могут быть указаны сходные номинальные содержания углерода, хрома, никеля или молибдена, однако допустимые диапазоны могут существенно различаться. Различие может проявляться в максимальном значении, ограничении по остаточному элементу, требовании, зависящем от толщины, или правиле, применимом только к определённой форме изделия.
Углерод наглядно демонстрирует эту проблему. Для марки с номинальным содержанием углерода около 0,20 % в одной спецификации максимальное значение может составлять 0,21 %, а в другой — 0,23 % или 0,25 %. Такое, на первый взгляд небольшое, числовое различие может влиять на свариваемость, прокаливаемость, реакцию на термическую обработку и углеродный эквивалент, используемый для контроля сварки. Таблица химического состава, в которой указано «C ≈ 0,20 %», скрывает пределы, определяющие производство.
При работе с коррозионностойкими сталями такой же осторожности требуют хром и никель. ASTM A240 Type 304 и EN 1.4301, обычно обозначаемая в соответствии с практикой EN как X5CrNi18-10, часто сопоставляются, поскольку обе относятся к аустенитным хромоникелевым нержавеющим сталям. Однако их установленные диапазоны, требования к продукции и положения об инспекции всё равно необходимо проверять по применимым редакциям документов. ASTM A240 Type 316 и EN 1.4401, обычно обозначаемая как X5CrNiMo17-12-2, содержат молибден, но само наличие молибдена не устанавливает идентичную стойкость к питтинговой коррозии, идентичную историю термической обработки или идентичные критерии приёмки. Фактические эксплуатационные характеристики также зависят от состояния поверхности, включений, сварки, контроля сенсибилизации и условий эксплуатации.
Содержание легирующих элементов может влиять не только на коррозионное поведение. Никель изменяет прокаливаемость и ударную вязкость при низких температурах; хром влияет на прокаливаемость, стойкость к окислению и образование карбидов; молибден может повышать сопротивление отпуску и стойкость к локальной коррозии. Эффект зависит от полного химического состава и микроструктуры. Совпадение по одному или даже нескольким ключевым элементам не доказывает совпадения фазового состава или механического поведения.
ISO/TS 4949:2016 устанавливает правила обозначения сталей с помощью букв и цифр, отражающих назначение, а также основные механические, физические или химические характеристики. Такое обозначение содержит определённую информацию, но не является сертификатом того, что другое обозначение имеет те же пределы. ISO 4948-1 классифицирует стали по химическому составу как нелегированные, низколегированные или высоколегированные; микролегированные стали рассматриваются как подкласс низколегированных сталей, а нержавеющие стали — как подкласс высоколегированных сталей. Классификация устанавливает категорию. Она не устраняет различия между отдельными спецификациями внутри этой категории.
Различные методы испытаний и правила приёмки
Значения механических свойств имеют смысл только с учётом условий их определения. Предел текучести может указываться по определённой площадке текучести, условному пределу текучести при остаточной деформации 0,2 % или по другому установленному методу. На предел прочности и относительное удлинение могут влиять ориентация образца, длина рабочей части, толщина изделия, а также то, вырезан ли образец в продольном или поперечном направлении. Поэтому таблица, помещающая два значения в соседние столбцы, может фактически сопоставлять неодинаковые измерения.
Особенно важна толщина. Во многих стандартах на строительные стали требуемый предел текучести снижается с увеличением толщины листа, что отражает влияние особенностей производства и охлаждения. Для марки, указанной с минимальным пределом текучести 275 МПа, это значение может действовать только в пределах установленного диапазона толщин и состояния поставки. Та же номинальная марка в более толстом листе, прутке или профиле может иметь иное требование. ASTM A36 и EN 10025-2 S275JR часто включают в перечни перекрёстных соответствий, однако их химический состав, правила для различных толщин, требования к испытаниям на ударный изгиб и требования к продукции не идентичны. Считать эти обозначения взаимозаменяемыми без проверки фактической формы изделия и состояния поставки технически необоснованно.
Ударная вязкость представляет собой ещё одну границу между материалами. Обозначение «JR» в S275JR указывает на требование к ударному испытанию по Шарпи с V-образным надрезом при заданной температуре испытания в соответствии с применимой спецификацией EN. Строительная марка ASTM, для которой не установлено такое же требование к ударной вязкости, не становится эквивалентной лишь потому, что её номинальные диапазоны предела текучести и предела прочности близки. И наоборот, материал может соответствовать сопоставлению по прочности, но не иметь подтверждения низкотемпературной ударной вязкости, требуемого проектом.
Правила приёмки также определяют, как интерпретируются результаты. Одна спецификация может требовать соответствия химическому пределу для каждой плавки и допускать повторные испытания при установленных условиях; другая может устанавливать пределы анализа готового изделия, отличающиеся от пределов анализа ковшевой пробы. Частота отбора проб, место вырезки образца, направление испытания, положения о повторных испытаниях, правила округления, а также допустимые пределы ремонта или состояния поверхности — всё это может повлиять на то, пройдёт ли партия приёмку.
ASTM A400, систематизирующий прутки по маркам и назначению, демонстрирует необходимость изучать как требования к химическому составу, так и требования к свойствам. Он также описывает взаимосвязи между обозначениями SAE-AISI и марками сталей ASTM H, однако эти взаимосвязи не отменяют необходимости проверять установленный диапазон прокаливаемости, размер изделия, термическую обработку и требования к испытаниям. Обозначение прутка, связанное с определённым диапазоном H, не становится автоматически взаимозаменяемым с аналогично названной маркой углеродистой или легированной стали.
Различные области применения и категории продукции
Стандарт может распространяться на лист, полосу, пруток, трубу, поковки, проволоку, отливки или изделия для сосудов, работающих под давлением, причём для каждой категории могут устанавливаться различные требования к изготовлению и испытаниям. «Одинаковая марка» для разных форм изделия может означать лишь наличие общего химического обозначения. Это не означает, что горячекатаный лист и закалённый и отпущенный пруток имеют одинаковую микроструктуру, остаточные напряжения, размерные допуски или механические свойства.
Состояние поставки является частью определения материала. Отожжённые, нормализованные, нормализованные и отпущенные, закалённые и отпущенные, гомогенизационно-отожжённые, холоднотянутые и дисперсионно-твердеющие изделия могут иметь сходный химический состав, но по-разному вести себя в эксплуатации. Пруток, поставленный в холоднотянутом состоянии, нельзя считать эквивалентным прутку с тем же номинальным химическим составом, поставленному в отожжённом состоянии, если не учтены требуемые свойства и технологический маршрут.
Дополнительные ограничения связаны с размерами изделия. Толщина листа, диаметр прутка, толщина стенки, размер профиля, а также требования к плоскостности или прямолинейности могут определять как допустимый химический состав, так и необходимые испытания. Размерные допуски могут быть столь же важны, как и состав, если деталь должна соответствовать заданной посадке, моменту сопротивления сечения, припуску на коррозию или припуску на механическую обработку.
Эквивалентность материалов требует совместного сравнения химического состава, свойств, размеров и требований к изделию. Strong evidence
В правительственном отчёте США 1998 года Analysis of Foreign and Domestic Material Specifications for Ship Components («Анализ зарубежных и отечественных спецификаций на материалы для судовых компонентов») эквивалентность материалов оценивается путём сопоставления химического состава, механических свойств, размеров и требований к продукции. Этот метод более требователен, чем сопоставление названий марок, поскольку для судовых компонентов также имеют значение свариваемость, формуемость, контроль и соответствие требованиям проектного кодекса. Сталь, приемлемая в качестве обычного конструкционного листа, может не соответствовать требованиям для морских конструкций, элементов, ограничивающих давление, конструкций, работающих в условиях усталости, или криогенных применений.
Следовательно, перекрёстное соответствие должно указывать точную спецификацию, редакцию документа, категорию продукции, размеры, состояние поставки, пределы химического состава, механические испытания, дополнительные требования и применимый кодекс. Только после достаточно близкого совпадения этих параметров инженер может рассматривать возможность замены, причём любое необходимое одобрение со стороны заказчика или регулирующего органа остаётся отдельным вопросом и не является частью самого сопоставления.
Как обозначения сталей кодируют информацию

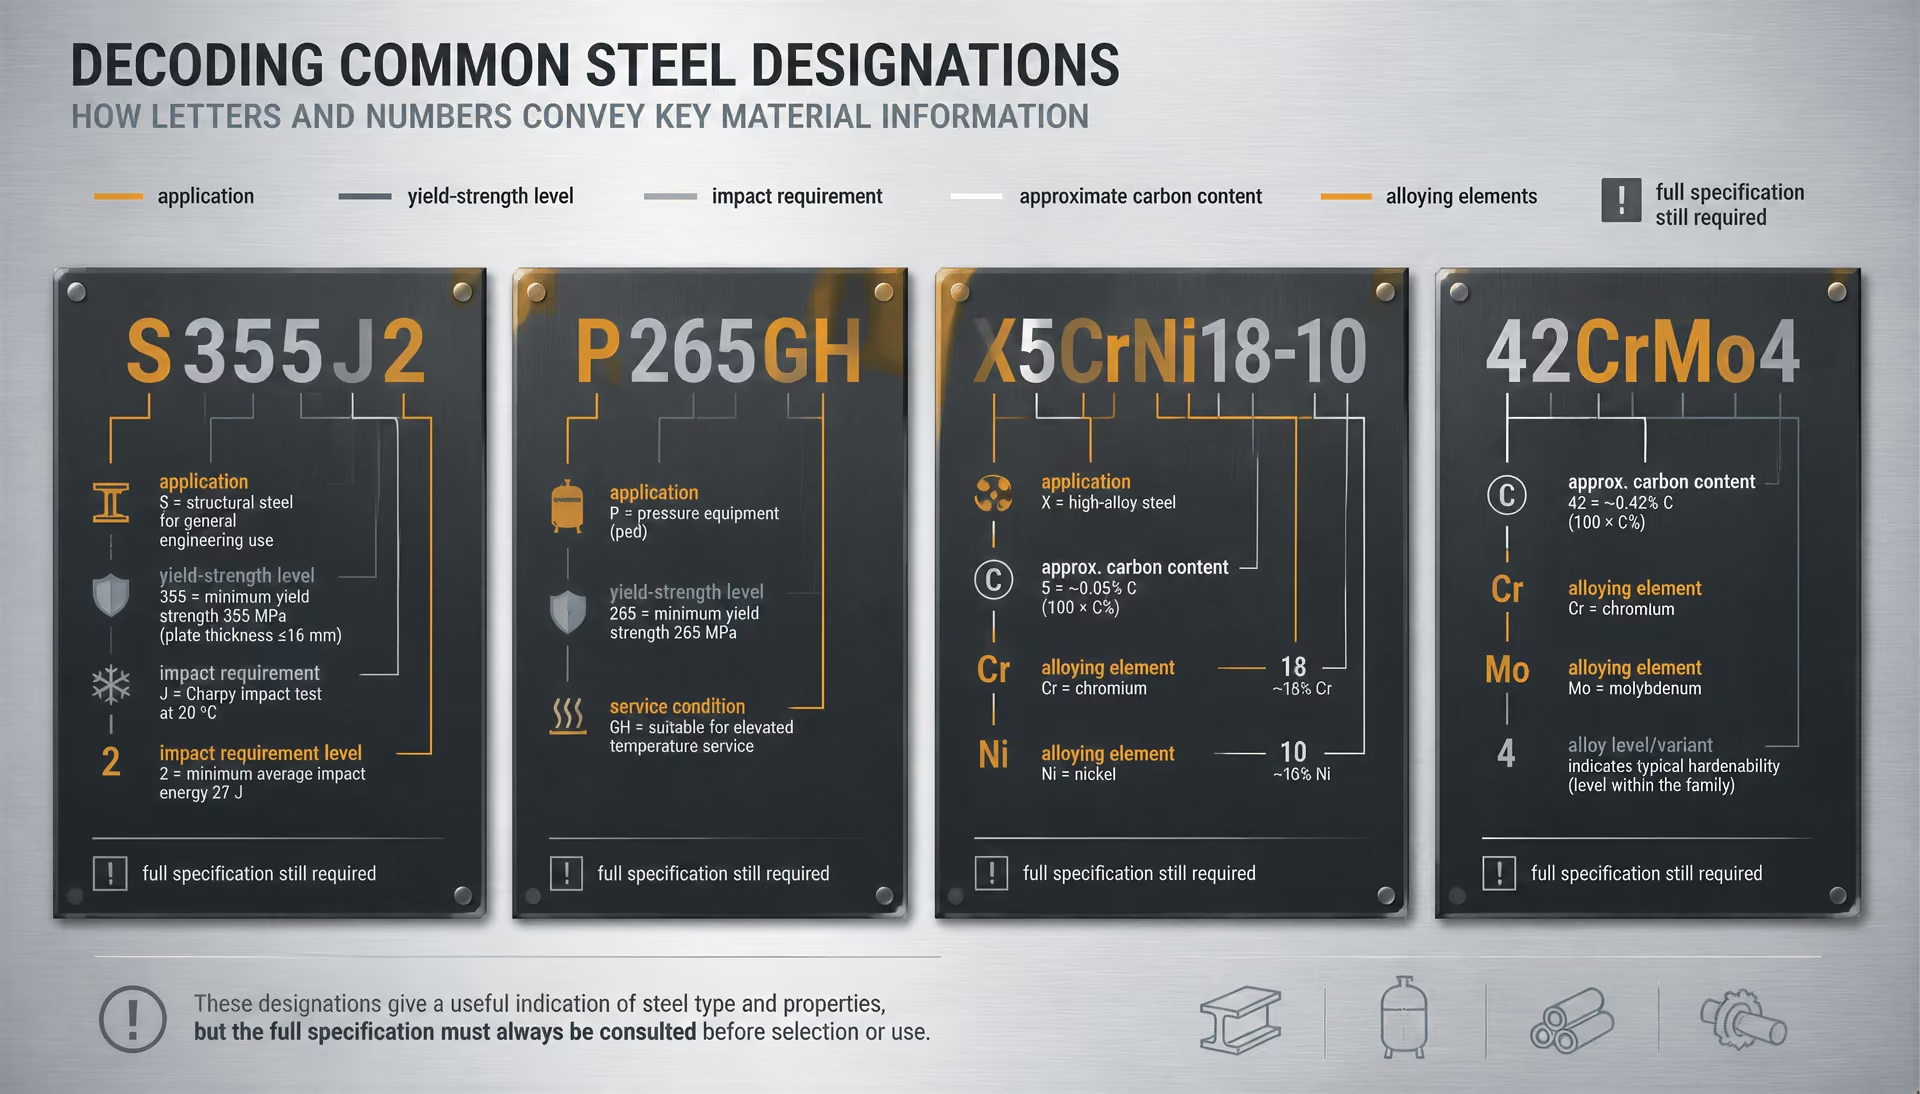
Символы и цифры по ISO/TS 4949:2016
Обозначение стали — это информационный код, а не просто наименование. ISO/TS 4949:2016 устанавливает правила обозначения международно стандартизированных марок стали с помощью буквенных символов и цифр, которые указывают на область применения либо на основную механическую, физическую или химическую характеристику. Поэтому обозначение дает читателю первоначальное представление о предполагаемой функции стали или о ее определяющем свойстве, тогда как соответствующий стандарт на продукцию устанавливает пределы и условия испытаний, делающие это описание практически применимым.
Код читают в соответствии с системой обозначений, к которой он относится. Это не универсальная формула, в которой каждая буква имеет одинаковое значение во всех стандартах.
| Обозначение | Закодированные сведения | Сведения, для которых по-прежнему необходима полная спецификация |
|---|---|---|
| S355J2 | Конструкционная сталь; установленный минимальный уровень предела текучести; требование к ударной вязкости | Химический состав, форма изделия, толщина, состояние поставки, испытания, сертификация |
| P265GH | Сталь для работы под давлением; уровень предела текучести; требования при повышенной температуре | Стандарт для сосудов под давлением, свойства при заданной толщине, термическая обработка, испытания |
| X5CrNi18-10 | Высоколегированная сталь; примерные уровни содержания углерода, хрома и никеля | Полный химический состав, форма изделия, состояние, контроль и приёмка |
| 42CrMo4 | Примерное семейство углеродисто-хромомолибденовых сплавов | Форма изделия, термическая обработка, размеры и механические требования |
Европейские обозначения наглядно показывают, как работает эта система. В S355J2 буква S обозначает конструкционную сталь, 355 относится к установленному минимальному пределу текучести в МПа для указанного диапазона толщины, а J2 указывает на требование к ударной вязкости: 27 Дж при −20 °C согласно EN 10025-2. Наименование передает сведения о применении и об основном механическом свойстве. Само по себе оно не устанавливает все допустимые содержания углерода, марганца, серы, фосфора, остаточных элементов или легирующих добавок.
В P265GH буква P обозначает сталь для работы под давлением, а 265 указывает на установленный минимальный уровень предела текучести в соответствии с применимым стандартом на продукцию. Суффикс GH связан с требованиями, предъявляемыми к эксплуатации при повышенных температурах. Эти символы не заменяют стандарт на сосуды, работающие под давлением, который определяет химический состав, состояние поставки, испытания, свойства, зависящие от толщины, и другие требования.
Обозначения, основанные на химическом составе, используют иную логику. X5CrNi18-10 обозначает высоколегированную сталь: X показывает, что система легирования является центральным элементом обозначения, 5 указывает на приблизительное содержание углерода 0,05 %, а CrNi18-10 — на приблизительное содержание хрома и никеля 18 % и 10 % соответственно. Это принятое обозначение аустенитной нержавеющей стали, обычно устанавливаемое в EN 10088-1 и связанных с ним стандартах на продукцию. Эти цифры являются номинальными значениями в обозначении, а не полным химическим анализом и не гарантируют, что два изделия с похожими символами имеют одинаковые предельные значения.
42CrMo4 также иллюстрирует это различие. Его символы указывают на легированную сталь с приблизительным содержанием углерода 0,42 % и добавками хрома и молибдена, причем последняя цифра относится к соответствующей системе обозначений легированных сталей. Наименование марки не показывает, поставляется ли материал в виде прутка, листа, заготовки для поковки или другой продукции, а также не устанавливает, является ли он отожженным, нормализованным, закаленным и отпущенным либо подвергается определенному классу контроля.
ISO/TS 4949:2016 допускает, чтобы символы обозначения ссылались на основные механические, физические или химические характеристики. Такая информационная функция полезна именно потому, что позволяет сжато передать большой объем технического смысла в коротком наименовании. Однако она создает и риск: читатель может принять сокращенное обозначение за полную спецификацию.
Классификация, связанная с ISO/DIS 4948-1, разделяет стали по химическому составу на нелегированные, низколегированные и высоколегированные. Микролегированные стали рассматриваются как подкласс низколегированных, а нержавеющие стали — как подкласс высоколегированных. Эта классификация помогает систематизировать семейства материалов, но не определяет взаимозаменяемость продукции внутри одного семейства. Две низколегированные марки могут существенно различаться по прокаливаемости, свариваемости, вязкости, реакции на термическую обработку и допустимому размеру сечения.
Обозначения по применению и свойствам
Некоторые наименования стали начинаются с указания области эксплуатации. Первая буква может обозначать конструкционное применение, работу под давлением, трубопроводную сталь или иное назначение, а следующая за ней цифра связана с механическим требованием. S275, S355 и P355 являются примерами наименований, в которых явно отражены назначение и уровень прочности. Сходная логика используется в стандартах на арматурную сталь, подшипниковую сталь, котельный лист и трубопроводы, хотя конкретные символы и суффиксы устанавливаются каждым стандартом отдельно.
Другие обозначения акцентируют химический состав. Углеродистые стали, такие как C22, C35 и C45, используют число, связанное с содержанием углерода и, как правило, выражающее приблизительное процентное содержание углерода, умноженное на сто, в соответствующей европейской системе обозначений. В обозначения легированных сталей затем добавляются символы, например Cr, Ni, Mo или Mn. В X5CrNi18-10 легирующие элементы и их приблизительное содержание являются центральными; в C35E обозначение углеродистой стали дополнено символом качества, значение которого зависит от применимого стандарта.
Наименования, основанные на механических свойствах, могут быть столь же конкретными, не являясь при этом полным описанием химического состава. S355J2 сообщает о классе предела текучести и требовании к ударной вязкости, однако к двум изделиям S355J2 могут применяться разные требования в зависимости от того, поставляются ли они в виде листа, горячекатаного профиля, полого профиля или продукции другой формы. Толщина может изменять установленный предел текучести. Состояние поставки — например, нормализованное, нормализованное после прокатки или термомеханически прокатанное — может влиять на требуемые свойства и применимые испытания.
Обозначение также может сосуществовать с национальной или отраслевой системой нумерации. Например, ASTM A36 — это обозначение спецификации и марки в системе ASTM, а не химическое сокращение в стиле ISO. SAE-AISI 4140 обозначает семейство составов хромомолибденовых легированных сталей, тогда как спецификация ASTM может устанавливать дополнительные требования к конкретному прутку, листу, поковке или термически обработанному изделию. ASTM A400 описывает взаимосвязи между обозначениями SAE-AISI и марками H-сталей ASTM, одновременно систематизируя прутки по марке и назначению; при этом учитываются как химические, так и механические требования. Такая взаимосвязь носит информационный характер и не превращает каждое соответствующее обозначение в одобренный заменитель.
Масштаб этих систем обозначений показывает, почему одно наименование не может само по себе решить вопрос эквивалентности. В Handbook of Comparative World Steel Standards, 5-е издание (2024), выпущенном ASTM International, сопоставляются более 6100 марок стали в рамках свыше 450 стандартов, включая документы ASTM, ASME, EN, DIN, ISO, JIS, SAE, API и CSA. В Worldwide Guide to Equivalent Irons and Steels, 5-е издание (2024), выпущенном ASM International, приведены более 30 000 обозначений наряду с номерами спецификаций, составами, формами продукции, состояниями поставки, пределами прочности и текучести, относительным удлинением и твердостью. Stahlschlüssel предоставляет перекрестные данные по более чем 95 000 стандартов и марок стали примерно 300 сталеплавильных предприятий и поставщиков. Сопоставление в таком масштабе свидетельствует о соответствии между наименованиями и наборами данных, но не является автоматическим инженерным одобрением.
Почему наименования необходимо рассматривать вместе с полной спецификацией
Обозначение может служить основой для сравнения, но не может заменить его полностью. Полная спецификация определяет условия, при которых сталь с данным наименованием считается соответствующей требованиям продукцией. К таким условиям обычно относятся форма продукции, номинальные размеры, состояние после термической обработки или состояние поставки, химические пределы, пределы прочности и текучести, относительное удлинение, испытания на удар, твердость, требования к зерну или микроструктуре, допустимые поверхностные или внутренние дефекты, документы о контроле и правила отбора образцов.
Это важно, поскольку наименование марки может оставаться неизменным, тогда как требуемые свойства меняются в зависимости от толщины или формы продукции. Лист и пруток с родственными обозначениями марок могут иметь различные режимы прокатки, историю охлаждения, таблицы механических свойств и приемочные испытания. Нормализованное состояние поставки нельзя предполагать на основании обозначения, которое указывает только на состав. Равенство химического состава также не подтверждает эквивалентную свариваемость, если различаются пределы по углеродному эквиваленту, требования к чистоте или история термической обработки.
В правительственном отчете США Analysis of Foreign and Domestic Material Specifications for Ship Components (1998) эквивалентность материалов оценивается путем сопоставления химического состава, механических свойств, размеров и требований к продукции. Такой подход значительно строже, чем сравнение наименований марок. Аналогичная методика ASTM International, изложенная в сравнительном издании 2024 года, также указывает, что стали из разных стандартов обычно являются сопоставимыми, а не строго эквивалентными, поскольку пределы химического состава и требования к механическим свойствам могут различаться.
Таким образом, сопоставимость означает, что две спецификации обладают достаточным количеством общих характеристик для проведения технической оценки. Замена требует подтверждения того, что предлагаемый материал соответствует требованиям к проектированию, изготовлению, испытаниям и нормам для конкретного компонента. Формальное одобрение может дополнительно потребовать принятия такого изменения инженером, заказчиком, классификационным обществом, регулирующим органом или организацией, ответственной за применение соответствующего свода норм. Обозначение — это исходная точка отсчета. Спецификация — определяющее доказательство.
Химический состав: первое, но не последнее сравнение
Взаимозаменяемость Документально подтверждённая возможность использовать один материал вместо другого в пределах установленной области применения к изделию, конструкции, условиям эксплуатации и одобрению.
Соответствие химического состава необходимо для многих сравнений сталей, но само по себе не устанавливает взаимозаменяемость. Две спецификации могут использовать сходные наименования для сталей с различающимися предельными значениями, формами продукции, режимами термической обработки, диапазонами толщины или требуемыми свойствами. В Handbook of Comparative World Steel Standards, 5-е издание (2024), ASTM International сопоставляет более 6100 марок сталей по более чем 450 стандартам и указывает, что стали из разных стандартов, как правило, являются сопоставимыми, а не строго эквивалентными. Причина очевидна: предельные значения состава и требования к механическим свойствам могут различаться.
ISO/TS 4949:2016 также показывает, почему обозначение следует рассматривать как информационный элемент, а не как одобрение. Его буквенные символы и цифры обозначают область применения, механические характеристики, физические характеристики или химические характеристики, однако обозначение не отменяет необходимости изучить спецификацию. ISO 4948-1 разделяет стали по химическому составу на нелегированные, низколегированные и высоколегированные; микролегированные стали относятся к низколегированным, а нержавеющие стали — к высоколегированным. Классификация не является заявлением о том, что две марки могут заменять друг друга.
Плавочный анализ и анализ готового продукта
Плавочный анализ Химический состав, заявленный для жидкой стали конкретной плавки, обычно до последующей обработки изделия.
Анализ готового изделия Химический анализ, выполненный для готового стального изделия с учётом допусков, установленных для анализа готового изделия.
Первый последовательный шаг — определить, какой именно анализ контролирует спецификация. Плавочный анализ, также называемый во многих стандартах ковшевым анализом, характеризует жидкую сталь, выплавленную в рамках одной плавки. Обычно это заявленный изготовителем химический состав до разливки и последующей прокатки или ковки. При анализе готового продукта исследуют готовое изделие; при этом допускаются отклонения от значений плавочного анализа, поскольку на результат влияют ликвация, место отбора пробы и аналитическая погрешность.
Эти предельные значения не являются взаимозаменяемыми. Для одной марки может быть задано максимальное содержание углерода по плавочному анализу и отдельно установлено, обычно с корректировкой, максимальное содержание по анализу готового продукта. В другой спецификации для легирующего элемента может быть указан диапазон, только максимальное значение или вообще не установлено предельное значение. Поэтому «0,20 % углерода» может означать номинальное значение для марки, максимальное значение по плавочному анализу, предельное значение по анализу готового продукта или просто число, связанное с обозначением. При сравнении необходимо фиксировать основу анализа, а не только число.
На этом этапе имеет значение форма продукции. Для листов, прутков, полос, труб, поковок и литых изделий в рамках одного семейства наименований марок могут существовать отдельные таблицы химического состава. Стандарт может устанавливать более жесткие пределы для листа, чем для прутка, или определять иное допустимое содержание остаточных элементов для материала сосудов, работающих под давлением. Толщина и размер поперечного сечения также могут влиять на требуемое состояние поставки и механические испытания, даже если таблица химического состава выглядит одинаково.
Следует записать каждый указанный элемент, его минимальное или максимальное содержание, применимый вид анализа, единицы измерения и форму продукции. Необходимо включить сноски. Требование «кремний 0,15–0,35 %» существенно отличается от требования «кремний, не более 0,35 %», поскольку первое устанавливает как нижний, так и верхний предел состава. Диапазон для ниобия, ванадия, титана или бора может указывать на намеренное микролегирование; одно лишь максимальное значение может только ограничивать случайную добавку.
Углеродный эквивалент и влияние легирующих элементов
Углерод оказывает существенное влияние на прокаливаемость, прочность, свариваемость и количество углерода, доступного для образования карбидов. Более высокое содержание углерода может обеспечивать более высокую прочность в состоянии после прокатки или термической обработки, однако оно также может повышать риск образования твердой хрупкой зоны термического влияния при сварке. Марка с более низким содержанием углерода не становится автоматически эквивалентной марке с более высоким содержанием углерода лишь потому, что обе достигают заданного значения прочности при растяжении в одном диапазоне толщины.
Марганец способствует твердорастворному упрочнению и повышает прокаливаемость, а также взаимодействует с серой с образованием сульфидных включений марганца. Кремний действует как раскислитель и способствует повышению прочности; избыточное или иным образом регулируемое содержание кремния может влиять на вязкость, состояние поверхности и технологию сварки. Хром повышает прокаливаемость и способствует образованию карбидов, а также сопротивлению окислению или коррозии. Никель способствует повышению вязкости, особенно при низких температурах, и влияет на прокаливаемость и коррозионную стойкость. Молибден повышает прокаливаемость и может улучшать сопротивление отпускному разупрочнению, одновременно влияя на количество карбидов и поведение при высоких температурах.
Ниобий, ванадий и титан являются микролегирующими элементами. В регулируемых количествах они образуют карбонитриды, которые ограничивают рост зерна аустенита и влияют на рекристаллизацию, дисперсионное упрочнение и конечный размер зерна. Их воздействие зависит от растворения, режима прокатки, охлаждения и термической обработки, поэтому одинаковая номинальная добавка не гарантирует одинаковую микроструктуру. Бор может значительно повышать прокаливаемость даже при очень малых контролируемых добавках, однако его действие зависит от наличия азота и таких элементов, как титан, которые препятствуют образованию бором неактивных соединений.
Сера обычно улучшает обрабатываемость резанием за счет образования сульфидных включений, однако эти включения могут снижать пластичность в поперечном направлении, вязкость и сопротивление дефектам ламеллярного типа. Фосфор упрочняет феррит и может улучшать некоторые характеристики коррозионного поведения, но повышенное содержание обычно ухудшает вязкость и повышает чувствительность к ликвации. Азот способствует твердорастворному упрочнению и может образовывать нитриды с алюминием, титаном, ванадием или ниобием. Его влияние на деформационное старение, вязкость и свариваемость зависит от остальных компонентов стали и истории ее обработки.
Углеродный эквивалент Расчётный индекс, оценивающий влияние легирующих элементов на прокаливаемость и риск образования трещин, связанных со сваркой.
Расчеты углеродного эквивалента дают полезную предварительную оценку свариваемости, но не являются сертификатом взаимозаменяемости. Распространенный углеродный эквивалент IIW обычно записывается следующим образом:
при этом содержание элементов выражается в массовых процентах. В других спецификациях или процедурах сварки применяются такие формулы, как , в которых содержание углерода, кремния, марганца, хрома, молибдена, меди, никеля, ванадия и бора учитывается с иными весовыми коэффициентами. При сравнении необходимо указать использованные формулу и основу химического состава. Две стали могут иметь близкие значения CEV, но различаться по содержанию азота, выделению микролегирующих фаз, контролю формы сульфидов, вязкости или состоянию поставки. И наоборот, небольшое различие углеродного эквивалента может иметь большое значение, если температура предварительного подогрева, погонная энергия, степень жесткости закрепления или толщина соединения жестко ограничены.
Остаточные элементы и допустимые диапазоны
Остаточные элементы не обязательно являются случайными в практическом смысле, однако часто попадают в сталь из исходных материалов, лома, ферросплавов, огнеупоров или в результате процесса плавки, а не вводятся намеренно как основные легирующие добавки. Медь, никель, хром, молибден, олово, мышьяк и сурьма могут ограничиваться по отдельности или в совокупности. Спецификация, допускающая для каждого элемента установленное максимальное содержание, не эквивалентна спецификации, устанавливающей более жесткое суммарное ограничение для остаточных элементов.
Медь может повышать сопротивление атмосферной коррозии, но при повторном нагреве способна способствовать красноломкости, если ее содержание не контролируется с учетом соответствующего количества никеля и параметров обработки. Олово, мышьяк и сурьма могут усиливать опасность красноломкости или отпускной хрупкости при определенных металлургических условиях. Хром, никель и молибден в одной марке могут быть намеренными легирующими элементами, а в другой — остаточными; их металлургическое значение определяется общим содержанием, а не присвоенной им категорией.
Допустимые диапазоны также отражают предположения о производстве и эксплуатационных характеристиках. Максимальное содержание алюминия может регулировать раскисление или модифицирование включений. Требование к растворимому алюминию отличается от требования к общему алюминию. Ограничения по кальцию могут способствовать контролю формы включений, а ограничения по кислороду или водороду могут быть связаны с чистотой металла или предотвращением дефектов. Эти детали способны влиять на усталостные характеристики, качество при ультразвуковом контроле, свариваемость и характер разрушения, не изменяя наименования марки.
Поэтому следует расположить две таблицы химического состава рядом и отметить каждое различие: минимальное значение, максимальное значение, диапазон, плавочный анализ, анализ готового продукта, остаточный элемент, намеренную добавку и применимую форму продукции. ASTM A400 демонстрирует такой основанный на стандартах подход, группируя прутки по марке и области применения и соотнося обозначения SAE-AISI с марками сталей ASTM H; при этом взаимосвязь все равно зависит от установленных требований к составу и свойствам. В Worldwide Guide to Equivalent Irons and Steels, 5-е издание (2024), ASM International приводит более 30 000 обозначений с данными о составе, форме продукции, состоянии поставки и механических характеристиках. Stahlschlüssel содержит сведения более чем о 95 000 стандартах и марках стали примерно 300 сталеплавильных предприятий и поставщиков. Такой масштаб подтверждает ценность сопоставления обозначений, но не означает автоматического одобрения.
После сравнения химического состава результат следует тщательно классифицировать: сопоставимая, потенциально взаимозаменяемая при условии проверки или официально одобренная в соответствии с применимым нормативным кодексом. Химический состав — это первое сравнение. Но не последнее.
Использование ISO 4948-1 для классификации семейства материалов
ISO 4948-1 предоставляет первый критерий при сравнении сталей: химический состав. Он классифицирует стали как нелегированные, низколегированные или высоколегированные в соответствии с легирующими элементами и установленными для них предельными значениями. Такая классификация полезна, поскольку позволяет отнести марку к широкому металлургическому семейству до того, как инженеры начнут сопоставлять стандарты на продукцию. Однако она не устанавливает эквивалентность.
Семейство материалов не является классом эксплуатационных характеристик. Две марки могут относиться к одной и той же категории ISO 4948-1, но различаться содержанием углерода, пределами содержания легирующих элементов, степенью измельчения зерна, чистотой, термической обработкой, размером сечения и обязательными испытаниями. Эти различия могут влиять на предел текучести, прочность при растяжении, ударную вязкость, свариваемость, коррозионное поведение, обрабатываемость резанием или реакцию на закалку. Поэтому совпадение по химическому семейству служит основанием для сравнения, но не дает разрешения на замену.
ISO/TS 4949:2016 рассматривает близкий вопрос с другой стороны. Этот стандарт устанавливает правила обозначения сталей с использованием букв и цифр, отражающих область применения либо основной механический, физический или химический признак. Обозначение может содержать полезную информацию, однако оно остается сокращенной формой представления системы спецификаций. Оно не является сертификатом того, что другая марка с похожими символами обладает теми же свойствами или имеет тот же квалификационный статус.
Нелегированные, низколегированные и высоколегированные стали
В соответствии с ISO 4948-1 нелегированные стали определяются пределами состава, которые не позволяют отнести их к категориям легированных сталей. Это не означает, что они содержат только железо и углерод. В них могут присутствовать марганец, кремний, сера, фосфор, а также остаточные или намеренно регулируемые добавки. Классификация означает, что установленное содержание легирующих элементов остается ниже пределов, используемых для определения низколегированной или высоколегированной стали.
Низколегированные стали содержат легирующие добавки выше пределов для нелегированных сталей, но не достигают порога высоколегированных сталей. Хром, никель, молибден, марганец, ванадий, ниобий, титан и бор могут влиять на превращения, прокаливаемость, прочность, вязкость или свариваемость. Эффект зависит от количества элемента, взаимодействия между элементами, истории обработки и конечной микроструктуры. Поэтому понятие «низколегированная» охватывает широкий спектр продукции, а не один заранее определенный уровень свойств.
Высокოლегированные стали содержат по меньшей мере один легирующий элемент в количестве, равном соответствующему пределу для высоколегированных сталей по ISO 4948-1 или превышающем его. К этой категории относятся стали, предназначенные для эксплуатации в условиях повышенных требований к коррозионной стойкости, жаростойкости, износостойкости или магнитным характеристикам, однако сама категория не указывает, для какой именно из этих функций предназначена сталь. Высоколегированная марка для эксплуатации при повышенной температуре может иметь иной профиль термической обработки и вязкости, чем коррозионностойкая марка, даже если обе соответствуют одной широкой классификации по составу.
Практическое следствие особенно очевидно при сравнении стандартов. Марка ASTM, марка EN и марка JIS могут быть классифицированы как низколегированные стали, однако одна спецификация может требовать поставки в закаленном и отпущенном состоянии, другая — в нормализованном состоянии, а третья — определенного диапазона твердости. Их номинальный химический состав может совпадать, тогда как механические требования — нет. В правительственном отчете США Analysis of Foreign and Domestic Material Specifications for Ship Components при оценке эквивалентности использовались химический состав, механические свойства, размеры и требования к продукции. ISO 4948-1 предоставляет только первый из этих элементов.
В издании ASTM International Handbook of Comparative World Steel Standards, 5-е издание (2024), сравниваются более 6 100 сталей по более чем 450 стандартам, включая документы ASTM, ASME, EN, DIN, ISO, JIS, SAE, API и CSA. В методологии указано, что стали из разных стандартов, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку могут различаться как пределы химического состава, так и требования к механическим свойствам. Это различие должно определять любой анализ на основе ISO 4948-1.
Микролегированные стали как подкласс низколегированных сталей
Микролегированные стали рассматриваются как подкласс низколегированных сталей. Их характерные добавки содержатся в небольших количествах, но существенно влияют на обработку и структуру. Типичными примерами являются ниобий, ванадий и титан. Они могут образовывать карбонитриды, препятствовать росту зерна аустенита и обеспечивать дисперсионное упрочнение; получаемые свойства зависят от температуры повторного нагрева, режима прокатки, скорости охлаждения и последующей обработки.
Само по себе отнесение двух марок к микролегированным не доказывает, что для них применялась одинаковая контролируемая прокатка или одинаковый механизм упрочнения. Конструкционная сталь с добавкой ниобия и трубная сталь с добавкой ванадия могут иметь разные ограничения по свариваемости, температуры испытаний на удар, диапазоны толщин и состояния поставки. Эквивалент углерода также необходимо рассчитывать по фактическому установленному составу, а не выводить из обозначения семейства. Небольшое различие в содержании углерода, марганца или легирующих добавок может изменить требования к предварительному подогреву и риск водородного растрескивания.
Форма продукции также имеет значение. Для листа, прутка, поковок, полых профилей и трубопроводных труб могут использоваться близкие химические составы, но при этом действовать разные требования в отношении анизотропии, слоистого разрушения, ориентации зерен, состояния поверхности, ультразвукового контроля или свойств в направлении толщины. Классификация как микролегированной стали не может установить эти требования.
ASTM A400 показывает, почему простого преобразования одного обозначения в другое недостаточно. Этот стандарт систематизирует стальные прутки по марке и назначению, устанавливает требования к химическому составу и механическим свойствам, а также описывает взаимосвязи между обозначениями SAE-AISI и марками сталей ASTM H. Такие взаимосвязи помогают идентификации, однако применимая спецификация на пруток, диапазон размеров, термическая обработка и требования к испытаниям по-прежнему определяют инженерное сравнение.
Нержавеющие стали как подкласс высоколегированных сталей
Нержавеющие стали рассматриваются как подкласс высоколегированных сталей. Их система коррозионной стойкости основана главным образом на хроме; в классификациях нержавеющих сталей обычно требуется не менее 10,5 % хрома по массе, тогда как ISO 4948-1 при определении этого подкласса также использует соответствующее условие по содержанию углерода. Никель, молибден, азот, марганец, медь, титан и ниобий затем изменяют фазовый баланс, пассивацию, стойкость к питтинговой коррозии, свариваемость и сопротивление сенсибилизации.
Поэтому аустенитные, ферритные, мартенситные, дуплексные и дисперсионно-твердеющие нержавеющие стали могут относиться к одному семейству нержавеющих сталей, но иметь существенно различное поведение. Обозначение, такое как «304», не следует считать взаимозаменяемым с «316» лишь потому, что обе марки являются нержавеющими сталями. Молибден в 316 повышает стойкость к питтинговой коррозии, вызываемой хлоридами, однако стандарты на продукцию могут также различаться по ограничениям содержания углерода и азота, требованиям к отжигу, коррозионным испытаниям, свойствам при растяжении и разрешенным формам продукции. Аналогичным образом, суффикс, указывающий на низкое содержание углерода, или стабилизированная марка могут влиять на свариваемость и стойкость к межкристаллитной коррозии, не изменяя широкого обозначения семейства.
Масштаб опубликованных данных о перекрестных соответствиях показывает, почему классификация должна оставаться лишь отправной точкой. В издании ASM International Worldwide Guide to Equivalent Irons and Steels, 5-е издание (2024), приведены более 30 000 обозначений с номерами спецификаций, химическими составами, формами продукции, состояниями поставки, значениями прочности при растяжении и предела текучести, относительным удлинением и твердостью. Stahlschlüssel содержит данные более чем о 95 000 стандартах и марках стали примерно 300 сталеплавильных предприятий и поставщиков. Сопоставление обозначений в таком масштабе полезно, но сопоставленная марка автоматически не становится одобренной для инженерной замены.
Прежде чем называть двух родственников по ISO 4948-1 эквивалентными, следует сопоставить все применимые требования: форму продукции и размеры, состояние поставки, термическую обработку, пределы прочности при растяжении и предела текучести, относительное удлинение, ударную вязкость, твердость, ограничения по процедуре сварки, коррозионные испытания или испытания в условиях воздействия среды, контроль, сертификацию и квалификацию для конкретного применения. Если хотя бы один параметр остается непроверенным, обоснованным выводом может быть «то же семейство материалов» или «потенциально сопоставимые», но не «взаимозаменяемые».
Механические свойства и проблема совпадения числовых значений
Перекрестное сопоставление становится небезопасным, когда совпадение одного числового значения принимается за доказательство взаимозаменяемости двух сталей. Механические свойства формируются конкретным сочетанием химического состава, технологии обработки, формы продукции, размеров, термической обработки и процедуры испытания. Число, указанное в таблице, является результатом этого сочетания, а не независимым удостоверением идентичности марки.
Масштаб задачи сравнения значителен. В издании ASTM International Handbook of Comparative World Steel Standards, 5-е издание (2024), сравниваются более 6 100 сталей по более чем 450 стандартам, включая документы ASTM, ASME, EN, DIN, ISO, JIS, SAE, API и CSA. В издании ASM International Worldwide Guide to Equivalent Irons and Steels, 5-е издание (2024), приведены более 30 000 обозначений с номерами спецификаций, составами, формами продукции, состояниями поставки, значениями прочности при растяжении и предела текучести, относительным удлинением и твердостью. Эти цифры характеризуют объем справочной работы; они не означают, что каждая сопоставленная марка является одобренной заменой.
| Поле сравнения | Что должно быть согласовано |
|---|---|
| Предел прочности при растяжении | Форма изделия, толщина или размер сечения, состояние поставки, метод испытания и направление вырезки образца |
| Предел текучести | Те же переменные, а также установленное определение предела текучести, например верхний предел текучести или условный предел текучести |
| Относительное удлинение | Расчётная длина, геометрия образца, форма изделия, толщина, направление и метод испытания |
| Твёрдость | Шкала испытания, нагрузка, место измерения, состояние поверхности и правило пересчёта |
| Ударная вязкость | Тип испытания, ориентация образца, температура испытания, геометрия надреза и критерий приёмки |
Поэтому полезная сравнительная таблица должна содержать больше, чем столбцы с заголовками «Марка A» и «Марка B». Для каждой стали необходимо указать стандарт и марку, форму продукции, толщину или размер сечения, состояние поставки, ориентацию образца, метод испытания, прочность при растяжении, предел текучести, относительное удлинение, твердость и любые требования к вязкости. Показатели следует сопоставлять на одинаковой основе:
| Поле сравнения | Что необходимо согласовать |
|---|---|
| Предел прочности при растяжении | Форма изделия, толщина или сечение, состояние поставки, метод испытания и направление расположения образца |
| Предел текучести | Те же переменные, а также заданное определение предела текучести, например верхний предел текучести или условный предел текучести |
| Относительное удлинение | Расчётная длина, геометрия образца, форма изделия, толщина, направление и метод испытания |
| Твёрдость | Шкала испытания, нагрузка, место измерения, состояние поверхности и правило пересчёта |
| Ударная вязкость | Тип испытания, ориентация образца, температура испытания, геометрия надреза и критерий приёмки |
Если одна спецификация устанавливает минимальное значение, а другая приводит типичное значение, эти показатели не являются эквивалентными доказательствами. Минимальный предел прочности при растяжении представляет собой гарантированную нижнюю границу в соответствии со спецификацией; типичный результат прокатки не описывает ни допустимый диапазон, ни обязательное условие приёмки. Значение, измеренное для плиты, нельзя автоматически применять к прутку, поковке, листу или сварному изделию, изготовленному из той же номинальной марки.
Предел текучести и предел прочности при растяжении
Предел текучести обозначает начало заданной остаточной деформации, тогда как предел прочности при растяжении представляет собой наибольшее инженерное напряжение, достигнутое во время испытания на растяжение. Они отвечают на разные конструкторские вопросы. Одна сталь может соответствовать другой по пределу прочности при растяжении, но иметь более низкий предел текучести, иное соотношение предела текучести и предела прочности или меньший запас до возникновения остаточной деформации.
Даже «предел текучести» не всегда означает один и тот же показатель. Стандарт может устанавливать верхний предел текучести, нижний предел текучести или условный предел текучести при пластическом удлинении 0,2 %, обычно обозначаемый как . Материалы с выраженной площадкой текучести могут давать значение, отличное от значения, полученного для материалов, оцениваемых методом условного предела текучести. Сопоставление заданного значения в документе EN со значением, определённым методом смещения на 0,2 %, в документе ASTM требует предварительной проверки определений и стандартов испытаний, прежде чем помещать эти показатели в один столбец.
Толщина часто имеет решающее значение. Строительные спецификации обычно снижают минимальный предел текучести при увеличении толщины плиты, поскольку требуемые свойства по толщине и реакция материала на прокатку и охлаждение изменяются с увеличением размера сечения. Обозначение, такое как S355, не устанавливает одного универсального значения предела текучести для каждого изделия и каждой толщины. В таблицах EN 10025-2 механические требования назначаются в зависимости от толщины изделия, а соответствующее состояние поставки может быть нормализованным, нормализованным после прокатки или термомеханически прокатанным — в зависимости от суффикса марки и спецификации изделия. ASTM A572/A572M Grade 50 также устанавливает требования с учётом формы изделия и его размеров. Численное совпадение при толщине 10 мм не подтверждает совпадение при толщине 75 мм.
Имеет значение и само испытание на растяжение. ASTM E8/E8M и EN ISO 6892-1 устанавливают процедуры, размеры образцов, скорости деформации и правила представления результатов, однако спецификации, использующие эти методы, могут устанавливать различные правила приёмки. Сертификат, содержащий предел текучести 355 МПа и предел прочности при растяжении 510 МПа, представляет собой свидетельство о результатах испытания данного образца при условиях данной поставки. Это не является общим пересчётом для каждой стали с аналогичным обозначением.
Относительное удлинение, твёрдость и ударная вязкость
Относительное удлинение особенно легко сравнить неправильно, поскольку его процентное значение зависит от расчётной длины и геометрии образца. «Удлинение 22 %» имеет ограниченное значение, если источник не указывает, был ли результат получен на пропорциональном образце, образце с фиксированной расчётной длиной, полосовом образце или образце другой разрешённой конфигурации. При короткой расчётной длине может быть получен другой процент, чем при длинной, поскольку локализованная шейка занимает различную долю измеряемой длины. На результат также влияют ширина, толщина, состояние кромок и ориентация образца.
Форма изделия меняет интерпретацию результата. Для листа и полосы одна спецификация может предусматривать поперечные или продольные образцы, тогда как для плиты или прутка может быть предписано другое направление. Значение продольного удлинения нельзя просто использовать вместо требования к поперечному удлинению. Равным образом, значение, полученное до формоизменения, нельзя считать гарантированным удлинением холодногнутого компонента, поскольку формоизменение изменяет локальную деформацию и может повлиять на последующее разрушение.
Твёрдость не заменяет испытание на растяжение. При измерении по Бринеллю, Роквеллу и Виккерсу используются различные системы инденторов, нагрузки и шкалы. Таблицы пересчёта являются эмпирическими и имеют ограничения; они не устанавливают химического или механического тождества. Обезуглероживание поверхности, окалина, шероховатость, локальная термическая обработка и место нанесения отпечатка могут изменить результат. Две стали могут иметь одинаковую твёрдость 200 HBW, но различаться по поведению при текучести, относительному удлинению, свойствам в зоне термического влияния сварки или ударной вязкости. Если одна спецификация устанавливает диапазон твёрдости, а другая — минимальный предел прочности при растяжении, эти требования следует сохранять раздельно, а не считать взаимозаменяемыми на основании таблицы пересчёта.
Ударная вязкость создаёт ещё одну возможность для ошибочного сравнения. Работа удара при испытании по Шарпи с V-образным надрезом зависит от температуры, ориентации образца, направления надреза, размера образца и стандарта испытания. Требование 27 Дж при −20 °C не эквивалентно требованию 27 Дж при комнатной температуре. Образцы, вырезанные в продольном и поперечном направлениях, могут давать существенно разные значения в прокатанной плите, поскольку включения, ликвация и текстура прокатки зависят от направления. Ударная вязкость также может требоваться только для определённой толщины или состояния поставки. Сталь, соответствующая ограничениям по пределу прочности при растяжении и твёрдости, всё же может не удовлетворять требованию по ударной вязкости при низкой температуре.
Именно эти различия объясняют, почему одно обозначение не может само по себе решить вопрос. ISO/TS 4949:2016 устанавливает правила обозначения сталей с использованием символов и чисел, отражающих область применения и основные механические, физические или химические характеристики. Обозначение содержит определённую информацию, но не удостоверяет идентичность требований к изделиям. ISO 4948-1 классифицирует стали по химическому составу как нелегированные, низколегированные или высоколегированные; микролегированные стали являются подклассом низколегированных сталей, а нержавеющие стали — подклассом высоколегированных сталей. Эти классификации не устраняют необходимость сопоставления положений о механических свойствах.
Толщина, направление испытания и отбор образцов
Полученный результат также зависит от того, где и каким образом был отобран образец. Спецификация на плиту может требовать отбора образцов на заданном расстоянии от поверхности, с определённого конца или после установленной термической обработки. В спецификациях на прутки может различаться поведение материала в центре и у поверхности. Для поковок может требоваться отбор образцов из репрезентативных технологических прибыльных частей или из заданных зон. Испытание, выполненное на участке небольшой толщины, не может подтвердить свойства по всей толщине массивного сечения.
Ориентация — это не просто деталь представления результатов. При прокатке включения вытягиваются, а материал приобретает анизотропию, поэтому свойства в продольном, поперечном направлениях и по толщине могут различаться. Для применений, чувствительных к ламеллярному растрескиванию, требование по относительному сужению в направлении толщины может иметь значение даже при совпадении обычных показателей растяжения. Сварные конструкции добавляют ещё ряд вопросов: свойства основного металла не определяют ударную вязкость зоны термического влияния, прочность металла шва или эксплуатационные характеристики после сварки.
Имеет значение и частота отбора образцов. Одна спецификация может требовать проведения одного испытания на растяжение для каждой плавки и диапазона толщин, тогда как другая может предусматривать испытания для каждой партии, плиты, рулона или партии после термической обработки. Один сертификат соответствия не может устранить различие в плане отбора образцов. Поэтому в подготовленном правительством США в 1998 году документе Analysis of Foreign and Domestic Material Specifications for Ship Components эквивалентность оценивается комплексно — по химическому составу, механическим свойствам, размерам и требованиям к изделию. Такой подход более обоснован, чем сопоставление названий марок или отдельных значений прочности.
Методика ASTM, изложенная в 5-м издании, указывает, что стали, соответствующие разным стандартам, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку пределы химического состава и требования к механическим свойствам могут различаться. ASTM A400 аналогичным образом систематизирует прутки по марке и назначению, устанавливает требования к составу и механическим свойствам и описывает взаимосвязи между обозначениями SAE-AISI и марками сталей ASTM H, не превращая каждую такую взаимосвязь в официальное разрешение на замену. Данные Stahlschlüssel за 2024 год охватывают более 95 000 стандартов и марок сталей примерно от 300 сталеплавильных предприятий и поставщиков, демонстрируя масштаб, которого может достигать сопоставление обозначений. Сопоставление — это отправная точка. Формальная замена по-прежнему требует полного сравнения свойств, размеров, методов испытаний и области применения, а также получения всех согласований, предусмотренных применяемым расчётным кодексом или спецификацией заказчика.
Форма изделия, состояние поставки и термическая обработка
Обозначение стали описывает не только химический состав. Оно может указывать на стандарт на изделие, класс прочности, предполагаемое применение или диапазон состава, однако конечные свойства материала также определяются его формой и термической историей. Плита, пруток, труба, поковка и отливка, изготовленные из стали с близким химическим составом, могут иметь различную структуру зерна, характер сегрегации, совокупность дефектов, размеры и механические свойства. Поэтому, когда это возможно, сравнение следует проводить в пределах одной и той же формы изделия и одинакового состояния поставки.
Плита, лист, пруток, труба, поковка и литое изделие
Плита и лист являются прокатными изделиями, однако история их изготовления не идентична. Толщина влияет на степень обжатия при прокатке, скорость охлаждения после последнего прохода и расстояние, на которое должно распространяться тепло при последующей обработке. Тонкий лист может быстро охладиться по всей толщине, тогда как массивная плита может сохранять горячую сердцевину ещё долго после охлаждения поверхности. Эти различия влияют на размер зерна, распределение феррита и перлита, остаточные напряжения и ударную вязкость по толщине.
Термины «плита» и «лист» также имеют значения, установленные конкретными спецификациями, обычно основанные на толщине, хотя граница между ними не является универсальной. Марку, указанную для плит, не следует автоматически считать тем же материалом, если он поставляется как лист по другому стандарту. Могут измениться требования к пределу текучести или ударной вязкости, зависящие от толщины, а применяемое место испытания может быть перенесено с поверхности или четверти толщины на другую установленную позицию.
Прутки обычно получают горячей прокаткой, холодным волочением, обдиркой, токарной обработкой или шлифованием. Каждый из этих способов изменяет размеры и состояние поверхности. Холодное волочение может повысить предел текучести за счёт деформационного упрочнения, одновременно снизив удлинение; механическая обработка удаляет поверхностный слой, но не восстанавливает исходное напряжённое состояние после горячей прокатки. Например, ASTM A400 классифицирует стальные прутки по марке и применению и устанавливает взаимосвязь между обозначениями SAE-AISI и марками H-сталей ASTM. Такая взаимосвязь является справочной информацией по спецификации, а не разрешением заменять одно прутковое изделие другим без проверки соответствующего состояния поставки и механических требований.
Трубы вносят дополнительные переменные. Бесшовную трубу получают прошивкой и вытяжкой сплошной заготовки, тогда как сварную трубу формируют из полосы или листа и соединяют продольным швом. Термическая обработка может применяться ко всей трубе, только к зоне сварного шва или не применяться вовсе — в зависимости от спецификации. Совпадение химического состава бесшовной напорной трубы и сварной конструкционной трубы не решает вопросы качества сварного шва, испытаний на сплющивание или раздачу, гидростатических испытаний, характера течения металла, а также допустимого рабочего напряжения.
Поковки подвергаются деформации в штампах или прессах, часто с контролируемым направлением течения металла. Это может повысить сопротивление определённым видам усталостного разрушения и разрушения при распространении трещин, однако свойства могут различаться в продольном, поперечном и тангенциальном направлениях. Для покованной детали также могут быть установлены требования к степени уковки, растворяющей обработке, закалке, отпуску или ультразвуковому контролю, которых нет в спецификации на пруток. Поэтому пруток той же номинальной марки не является автоматически заменой поковке.
Литые изделия необходимо рассматривать отдельно. Кристаллизация формирует дендритную структуру, сегрегацию, риск усадочных дефектов и возможные неметаллические включения, которые последующая обработка уменьшает или перераспределяет. Для литых марок могут использоваться системы обозначений, связанные с марками деформируемых сталей, однако стандарты на отливки обычно устанавливают собственные требования к термической обработке, ремонтной сварке, радиографическому и магнитопорошковому контролю или испытаниям давлением. Литую нержавеющую марку, такую как ASTM A351 CF8M, не следует приравнивать к деформируемой стали UNS S31600 только на том основании, что обе связаны с семейством составов 18Cr–12Ni–2Mo. Способ изготовления остаётся частью идентификации материала.
В исследовании правительства США 1998 года Analysis of Foreign and Domestic Material Specifications for Ship Components при оценке эквивалентности размеры и требования к изделию рассматривались наряду с химическим составом и механическими свойствами. Этот подход имеет принципиальное значение: форма изделия — не второстепенная примечательная характеристика.

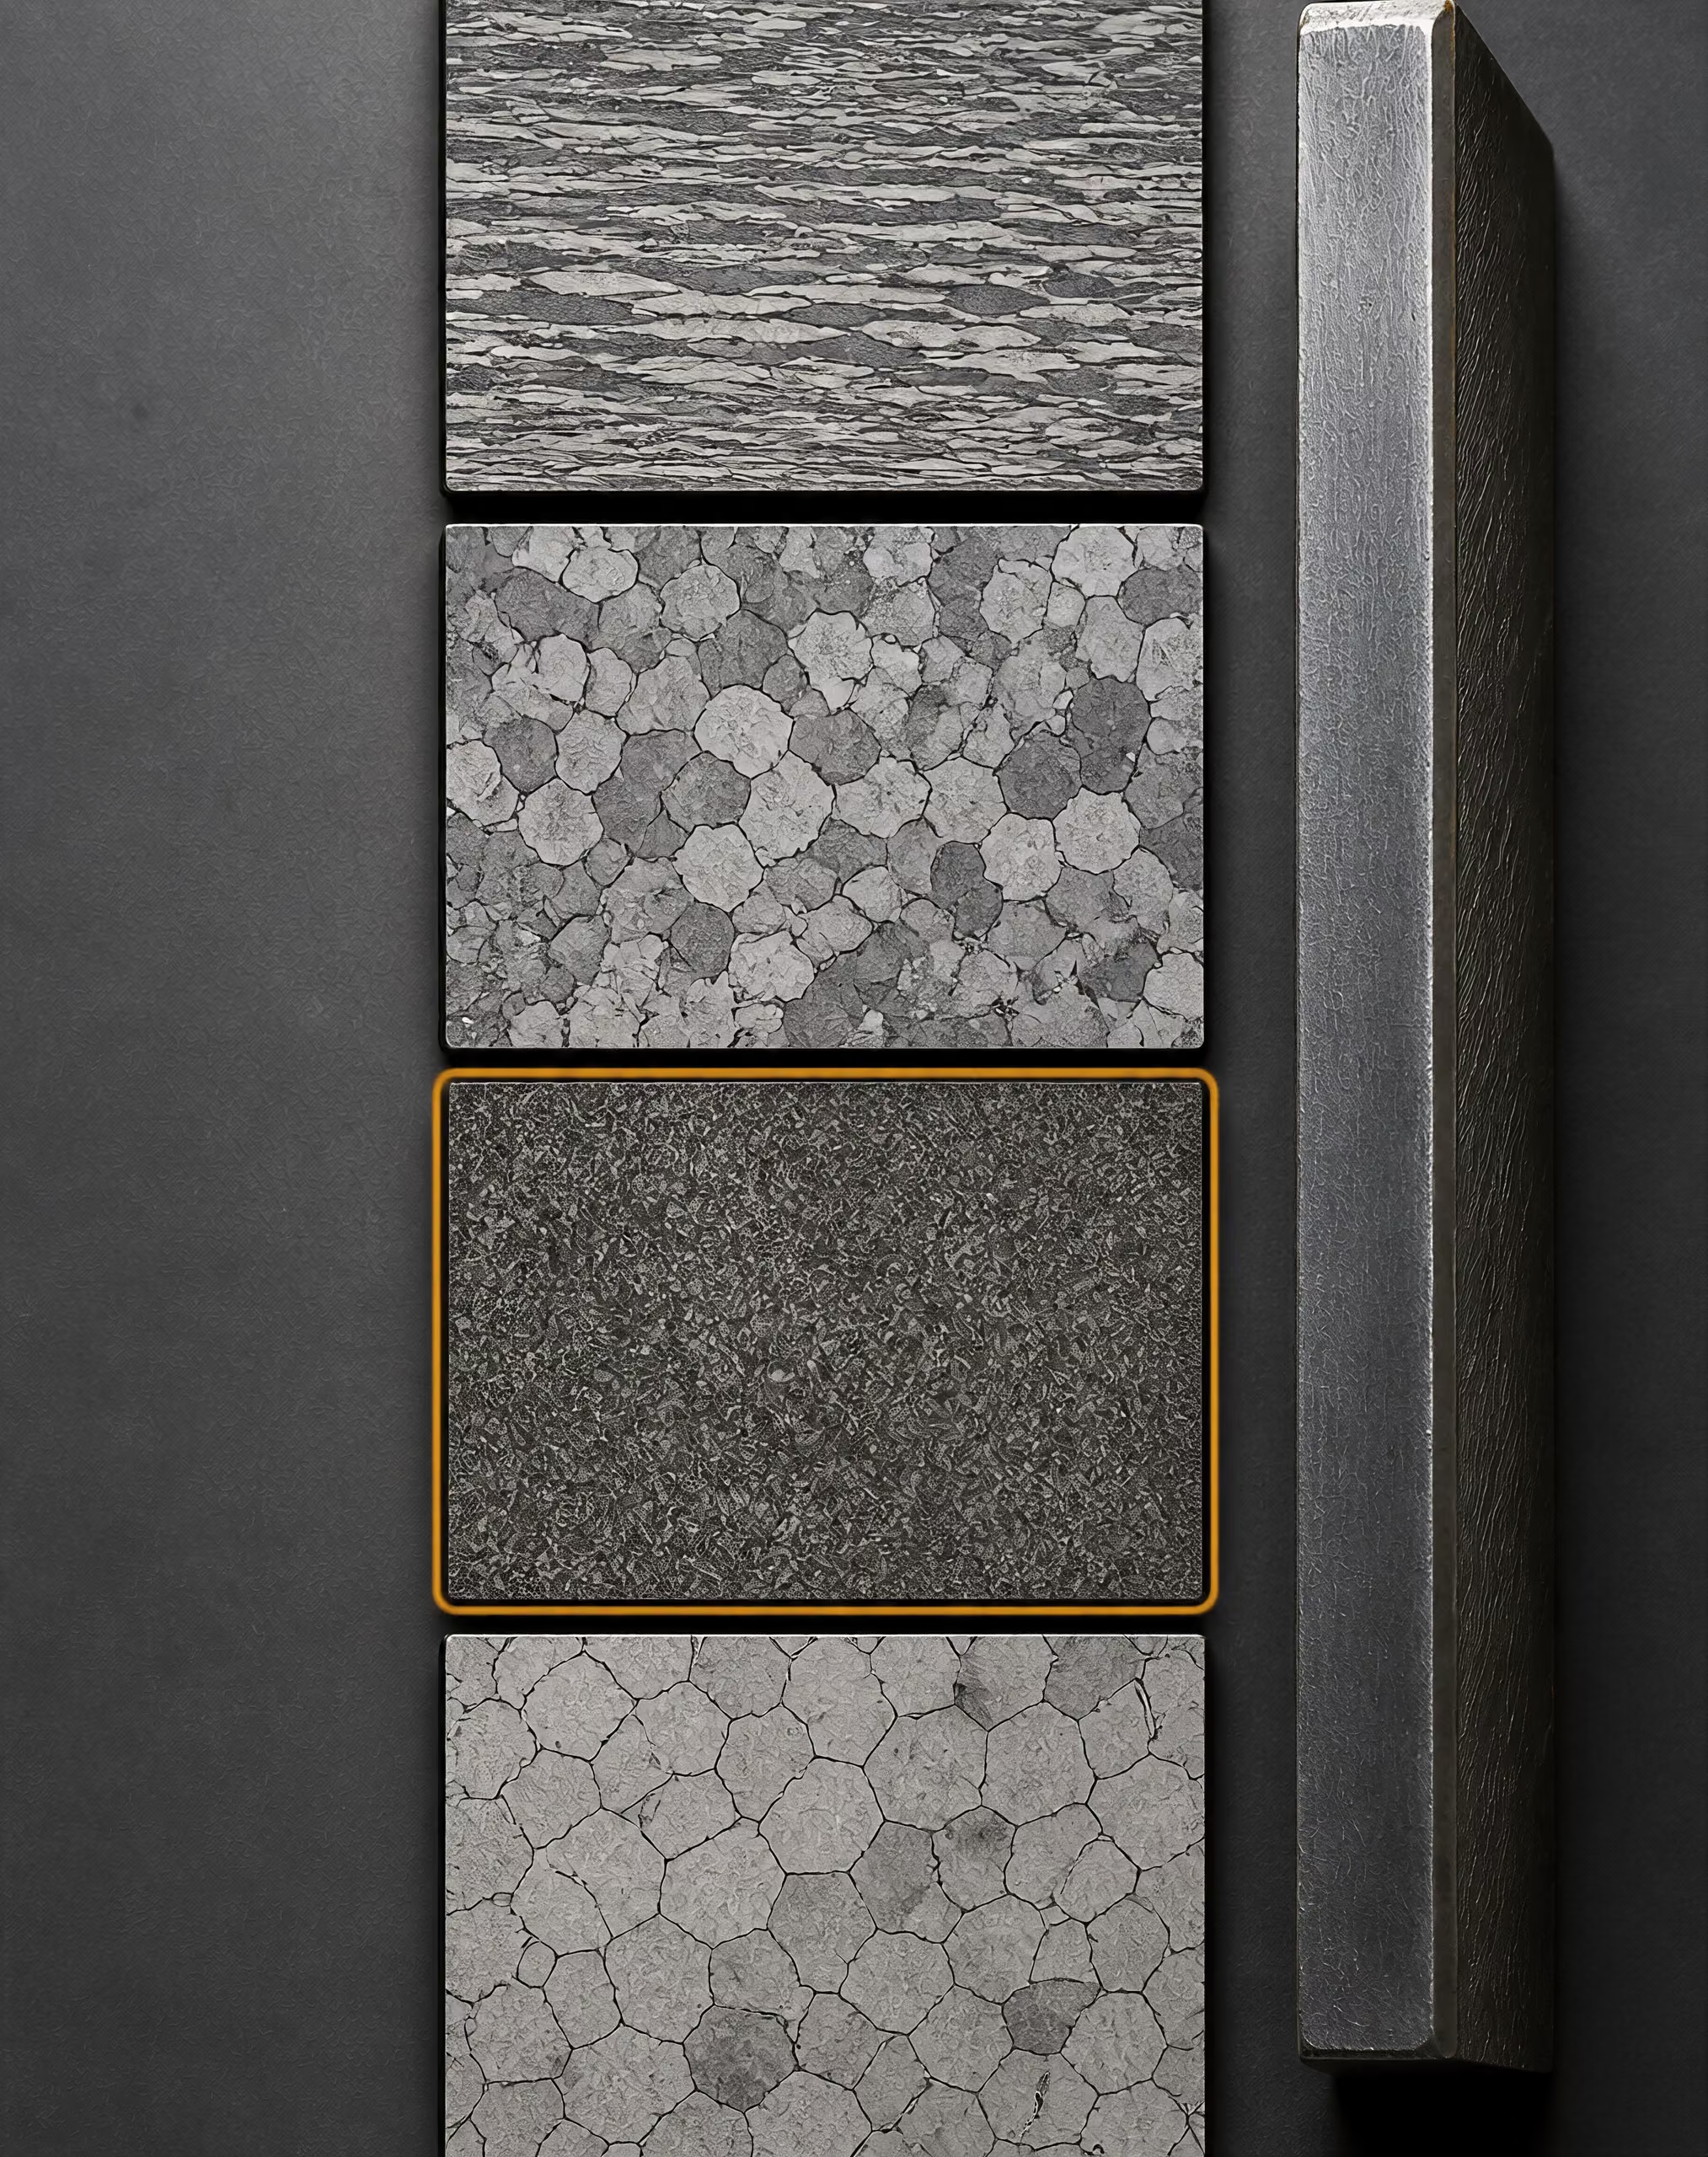
Состояния после прокатки, нормализации, закалки и отпуска, а также отжига
Термин «после прокатки» обозначает материал, поставленный после прокатки без общей нормализующей обработки, если иное не предусмотрено спецификацией. Он не указывает на одну универсальную микроструктуру. Имеют значение температура окончания прокатки, режим обжатий, ускоренное охлаждение, толщина плиты и практика конкретного прокатного стана. Две плиты после прокатки с близким содержанием углерода и марганца могут иметь различные предел текучести и ударную вязкость, поскольку режимы прокатки сформировали различный размер зёрен феррита или разные продукты превращения.
Нормализованную сталь нагревают выше интервала превращений и охлаждают на воздухе. По сравнению с неконтролируемым состоянием после горячей прокатки такая обработка обычно измельчает и гомогенизирует структуру, однако результат по-прежнему зависит от толщины сечения, температуры аустенитизации, времени выдержки и условий охлаждения. Термины «нормализованная прокатка» или «термомеханическая прокатка» могут обозначать контролируемый процесс, а не последующий цикл нормализации в печи. Эти термины следует толковать в том виде, в каком они приведены в применяемом стандарте.
Сталь после закалки и отпуска определяется не только химическим составом. Закалка формирует твёрдую, часто мартенситную структуру; отпуск снижает хрупкость и регулирует прочность и вязкость. Достигнутые свойства зависят от закалочной среды, её перемешивания, времени переноса, режима аустенитизации, температуры отпуска и размера сечения. Пруток диаметром 25 мм и поковка сечением 150 мм одной и той же марки могут иметь различные превращения в сердцевине, поскольку более массивное сечение охлаждается медленнее. Твёрдость поверхности может совпадать, тогда как вязкость сердцевины или прочность при растяжении — нет.
Отжиг обычно снижает твёрдость и уменьшает часть остаточных напряжений, однако существует несколько разновидностей отжига, включая полный отжиг, технологический отжиг, сфероидизирующий отжиг и снятие напряжений. Высокоуглеродистую инструментальную сталь после сфероидизирующего отжига подготавливают к механической обработке или формованию; компонент после снятия напряжений не обязательно претерпел такое же превращение, как изделие после полного отжига. Поэтому слово «отожжённый» следует соотносить с определением в стандарте и сертификате.
Состояние поставки также может определяться изготовителем. Спецификация может допускать поставку в горячекатаном, нормализованном, нормализованном и отпущенном или закалённом и отпущенном состоянии, причём для каждого способа могут устанавливаться отдельные таблицы свойств. Формулировка «поставляется после термической обработки» недостаточна, если режим обработки и требования к приемке не зафиксированы.
Когда одна и та же марка имеет разное значение в зависимости от состояния
Одна и та же марка может соответствовать различному поведению изделия в эксплуатации, если она относится к разным формам или состояниям. Отожжённый пруток из AISI 4140 не эквивалентен по эксплуатационным свойствам стали AISI 4140 в закалённом и отпущенном состоянии, предназначенной для вала, хотя обозначение состава остаётся тем же. Отожжённое изделие может иметь значительно более низкие предел текучести и твёрдость, тогда как для обработанного вала могут быть установлены требования к прочности при растяжении, температуре отпуска и пределам твёрдости. Для поковки из стали 4140 могут дополнительно предъявляться требования к направлению течения металла и ультразвуковому контролю, отсутствующие в спецификации на пруток.
Та же проблема возникает с конструкционными марками. Обозначение «S355» указывает на семейство европейских конструкционных сталей по таким стандартам, как EN 10025, однако суффикс и состояние изделия содержат важную информацию. S355JR, S355J0 и S355J2 различаются главным образом установленной температурой испытания на ударный изгиб по Шарпи и требованиями к поглощённой энергии; для нормализованных или термомеханически прокатанных изделий могут применяться различные части стандарта. Запись «эквивалент S355» без указания точного обозначения, стандарта на изделие, диапазона толщины и состояния поставки исключает информацию, необходимую для сравнения.
ISO/TS 4949:2016 устанавливает правила обозначения сталей с использованием символов и чисел, отражающих назначение и основные механические, физические или химические характеристики. Таким образом, обозначение кодирует определённую информацию, но не является сертификатом взаимозаменяемости. ISO 4948-1 классифицирует стали по составу как нелегированные, низколегированные или высоколегированные; микролегированные стали рассматриваются как подкласс низколегированных, а нержавеющие стали — как подкласс высоколегированных. Ни одна из этих классификаций не определяет, были ли два изделия прокатаны, выкованы, отлиты или термически обработаны одинаковым образом.
Масштаб опубликованных данных о взаимных соответствиях показывает, почему совпадение названий является лишь отправной точкой. Издание ASTM International 2024 года Handbook of Comparative World Steel Standards, 5-е издание, сопоставляет более 6 100 сталей по более чем 450 стандартам. Издание ASM International 2024 года Worldwide Guide to Equivalent Irons and Steels, 5-е издание, содержит более 30 000 обозначений с данными о формах изделий, состояниях поставки, прочности, удлинении и твёрдости. Stahlschlüssel приводит данные более чем по 95 000 стандартов и марок примерно от 300 металлургических предприятий и поставщиков. Эти справочники отображают взаимосвязи, но не превращают каждую найденную пару в одобренную замену.
Проверка формы изделия
- Лист Проверьте толщину, историю прокатки и охлаждения, плоскостность, состояние поверхности и требования к свойствам по толщине.
- Пруток Проверьте диаметр, способ окончательной обработки, прямолинейность, твёрдость и состояние после термической обработки.
- Трубка или труба Проверьте бесшовное или сварное изготовление, толщину стенки, гидростатические испытания, а также испытания на сплющивание или раздачу.
- Поковка Проверьте степень укова, направленные свойства, термическую обработку и ультразвуковой контроль.
- Отливка Проверьте дефекты, связанные с затвердеванием, правила ремонтной сварки, термическую обработку и контроль отливки.
Практическое правило является строгим: сравнивать плиту следует с плитой, пруток с прутком, трубу с трубой, поковку с поковкой, а литое изделие с литым изделием; затем необходимо сопоставить состояние поставки, размеры, методы испытаний и требуемые свойства. Сравнительная методика ASTM указывает, что стали по разным стандартам обычно являются сопоставимыми, а не строго эквивалентными, поскольку пределы химического состава и требования к механическим свойствам могут различаться. Название марки может стать началом исследования. Завершить его только по названию нельзя.
Что ASTM A400 показывает о взаимосвязях между марками
ASTM A400 представляет собой полезное средство для корректировки упрощённого сопоставления названий марок. Его предметом является не универсальный перечень взаимозаменяемых сталей, а руководство по выбору стальных прутков, связывающее марку, предполагаемое применение, химический состав, прокаливаемость и механические свойства. Такая структура важна, поскольку обозначение может указывать на принадлежность к одному семейству, но не доказывает, что один материал может заменить другой в чертеже, детали, работающей под давлением, валу, зубчатом колесе или компоненте после термической обработки.
Организация марок и областей применения
ASTM A400 организует прутковые стали в соответствии с работой, которую они должны выполнять. В этой классификации выделяются такие области применения, как углеродистые стали для прутков общего назначения, легированные стали повышенной прочности, цементуемые марки, а также стали, выбираемые по прокаливаемости или определённому характеру реакции на термическую обработку. Поэтому марка рассматривается в техническом контексте, а не как изолированное название.
Такой подход выявляет распространённую ошибку в таблицах соответствий. В таблице SAE-AISI 4140 может быть поставлена рядом с обозначением ASTM H4140 с намёком на идентичность этих двух позиций. Связь между ними полезна, однако она не отменяет необходимости изучить применимую спецификацию на продукцию, состояние после термической обработки, диапазон размеров и приёмочные испытания. Пруток 4140, поставленный в отожжённом состоянии, выполняет иную металлургическую функцию, чем компонент 4140 после закалки и отпуска, хотя обозначение марки остаётся неизменным.
Слово «пруток» также имеет технические ограничения. ASTM A400 касается стальных прутков, тогда как другая спецификация может распространяться на поковки, лист, проволоку, крепёжные изделия или бесшовные трубы. Форма продукции влияет на степень обжатия при прокатке, ликвацию, состояние поверхности, размерные допуски, допустимые несплошности и режим термической обработки. Совпадение химического состава прутковой и поковочной марок само по себе не может установить их сопоставимость.
Группировка по областям применения также помогает различать четыре разных вывода. Две марки могут быть сопоставимыми, поскольку находятся в близком диапазоне химического состава и механических свойств. Они могут быть кандидатами для перекрёстного сопоставления при инженерной проверке. Их взаимозаменяемость может быть допустима только после того, как заказчик, проектировщик или орган по сертификации одобрит изменение. Формальное утверждение представляет собой отдельное решение, регулируемое соответствующим чертежом, нормативным кодексом, договором или регулирующим органом. ASTM A400 предоставляет систематизированную техническую информацию, но не даёт разрешения обходить эти средства контроля.
Это согласуется с методологией, описанной в Handbook of Comparative World Steel Standards Международной организации ASTM, 5-е издание (2024). В справочнике сопоставляются более 6100 сталей по более чем 450 стандартам, однако его методика рассматривает стали из разных стандартов как в целом сопоставимые, а не строго эквивалентные. Предельные значения химического состава и требования к механическим свойствам могут различаться даже в тех случаях, когда марки имеют сходные названия.
Требования к составу и механическим свойствам
ASTM A400 представляет состав как совокупность диапазонов требований, а не как единичный анализ, идентифицирующий марку. Углерод, марганец, кремний, хром, никель, молибден и другие элементы влияют на прокаливаемость, характер превращений, прочность, вязкость, свариваемость и реакцию на термическую обработку. Небольшие различия в предельных значениях могут иметь значение, особенно в толстых сечениях или при необходимости получения заданного профиля твёрдости.
Рассмотрим легированную сталь с номинальным содержанием углерода 0,40 %, например SAE-AISI 4140. По сравнению с нелегированной углеродистой маркой, такой как SAE-AISI 1040, хром и молибден повышают прокаливаемость, однако сравнение по-прежнему зависит от фактических предельных значений, размера продукции и термической обработки. Один и тот же номинальный химический состав может приводить к различным значениям временного сопротивления, предела текучести, относительного удлинения и твёрдости, если сталь поставляется в отожжённом, нормализованном состоянии, после закалки и отпуска или в другом разрешённом состоянии.
Следовательно, механические требования являются частью взаимосвязи между марками. При перекрёстном сопоставлении следует выяснить, устанавливают ли оба документа одинаковые или совместимые минимальные значения предела текучести, временного сопротивления, относительного удлинения, относительного сужения, ударной вязкости и твёрдости. Необходимо также установить, каким образом измеряются эти величины, для какого размера сечения, в каком направлении и после какой термической обработки. Требование к прочности при растяжении для небольшого образца автоматически не предсказывает характеристики по всему сечению крупного прутка.
Спецификация на продукцию может устанавливать требования, отсутствующие в общем обозначении марки. К ним могут относиться ультразвуковой контроль, магнитопорошковая дефектоскопия, качество поверхности, ограничения по обезуглероживанию, требования к макротравлению, размеру зерна, оценке неметаллических включений, прямолинейности, допускам на диаметр или толщину, а также дополнительные испытания. Состояние поставки имеет не меньшее значение. «4140» идентифицирует семейство по химическому составу, но не указывает, является ли пруток отожжённым, нормализованным, закалённым и отпущенным, холоднообработанным либо поставленным с твёрдостью, заданной заказчиком.
В правительственном документе США Analysis of Foreign and Domestic Material Specifications for Ship Components (1998) этот аспект сформулирован непосредственно: эквивалентность оценивается по химическому составу, механическим свойствам, размерам и требованиям к продукции. Эти четыре категории не позволяют принять внешне близкое совпадение химического состава за одобренную замену.
Справочные издания показывают, почему необходима такая дисциплина. В Worldwide Guide to Equivalent Irons and Steels ASM International, 5-е издание (2024), приведены более 30 000 обозначений с номерами спецификаций, составами, формами продукции, состояниями поставки, значениями временного сопротивления и предела текучести, относительного удлинения и твёрдости. Объём этих данных свидетельствует о масштабе проблемы, но не доказывает, что каждая указанная взаимосвязь допускает замену.
Обозначения SAE-AISI и марки сталей ASTM с обозначением H
Обозначения SAE-AISI обычно передают номинальное семейство легированной стали и приблизительный химический состав. В четырёхзначном обозначении, таком как 1045, первые две цифры указывают основное семейство легирования, а последние две — приблизительное содержание углерода в сотых долях процента. Обозначение информативно, но не является полным требованием к закупке. Само по себе оно не определяет размеры продукции, состояние поверхности, термическую обработку, испытания, допуски или гарантированный механический результат.
Прокаливаемость Способность стали при закалке превращаться в заданную закалённую структуру на определённую глубину; она отличается от измеренной методом вдавливания твёрдости в одной точке.
Марки сталей ASTM с обозначением H добавляют к сравнению взаимосвязь с прокаливаемостью. Обозначение H, например H4140, если оно приведено в применимой системе ASTM, указывает, что требования к прокаливаемости являются частью определения марки или системы заказа. Прокаливаемость не равнозначна твёрдости. Твёрдость характеризует сопротивление вдавливанию в проверяемой точке; прокаливаемость характеризует глубину, на которую сталь может превратиться в мартенсит или достичь заданной твёрдости при закалке. На результат влияют размер сечения, закалочная среда, режим аустенитизации и место проведения испытания.
Это различие объясняет, почему SAE-AISI 4140 и позицию ASTM H4140 нельзя считать автоматически взаимозаменяемыми. Диапазоны химического состава могут перекрываться, тогда как диапазоны прокаливаемости, допустимый анализ, метод испытания и требования к поставке могут различаться. Корректное сравнение должно подтвердить, что материал соответствует требуемому диапазону прокаливаемости, а также требованиям к составу и механическим свойствам, установленным регулирующей спецификацией.
ISO/TS 4949:2016 аналогичным образом определяет наименования сталей с помощью букв и цифр, представляющих область применения и основные механические, физические или химические характеристики. Обозначение кодирует информацию, но не устанавливает взаимозаменяемость. ISO 4948-1 классифицирует стали по химическому составу как нелегированные, низколегированные или высоколегированные; микролегированные стали рассматриваются как подгруппа низколегированных, а нержавеющие стали — как подгруппа высоколегированных. Классификация помогает определить место марки в общей системе, но не заменяет требований, относящихся к конкретной продукции.
Данные Stahlschlüssel за 2024 год охватывают более 95 000 стандартов и марок стали примерно 300 металлургических предприятий и поставщиков. Такое отображение связей ценно для поиска возможных соответствий. Однако оно остаётся лишь отправной точкой. Главный вывод ASTM A400 более строг: прежде чем называть две стали эквивалентными, необходимо сопоставить полное определение материала — марку, химический состав, прокаливаемость, форму прутка, размеры, состояние поставки, свойства, испытания и область применения.
Как читать справочники перекрёстных соответствий, не делая необоснованных выводов
Таблица перекрёстных соответствий — это отправная точка для технической проверки, а не сертификат взаимозаменяемости. Термины имеют значение. Эквивалентность означает, что две спецификации соответствуют одним и тем же применимым требованиям для определённых изделия и услуги. Сопоставимость означает, что их требования или типовые марки достаточно близки, чтобы обосновать дальнейшую проверку. Замена — это инженерное или закупочное решение в отношении конкретного компонента. Официальное одобрение выдаётся органом, указанным в применяемой спецификации, проектном кодексе, договоре, правилах классификационного общества или нормативной процедуре.
Такие решения часто сводят к одному слову: «эквивалентный». Именно здесь начинаются ошибки. Обозначение может указывать на сходный химический состав, в то время как два стандарта устанавливают разные пределы прочности при растяжении, условия термической обработки, диапазоны толщины, требования к испытаниям на удар или правила контроля. Справочник может выявить технически правдоподобный аналог, но не может устранить эти различия.
Справочник ASTM по сопоставлению мировых стандартов
Handbook of Comparative World Steel Standards, 5-е издание, выпущенное ASTM International, ценен отчасти потому, что не рассматривает совпадение названий марок как достаточное доказательство. Издание 2024 года сопоставляет более 6100 марок стали в рамках более 450 стандартов, включая документы ASTM, ASME, EN, DIN, ISO, JIS, SAE, API и CSA. В заявленные цели справочника входит объяснение критериев определения сопоставимости сталей из различных систем.
Такой масштаб превращает справочник скорее в инструмент предварительного отбора, чем в простой переводной словарь. Читатель может найти сталь, заданную в рамках одной национальной или отраслевой системы, выявить связанные обозначения, а затем изучить требования, подтверждающие такое сопоставление или ограничивающие его. Сопоставление может касаться пределов химического состава, механических свойств, формы изделия или предусмотренной стандартом области применения. Результатом обычно является техническая взаимосвязь, а не разрешение заменить один материал другим.
Методология ASTM прямо подчёркивает это различие: стали, охватываемые разными стандартами, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку пределы химического состава и требования к механическим свойствам могут различаться. Рассмотрим обозначение углеродистой или низколегированной стали для прутка, приведённое рядом с маркой SAE-AISI. Такая связь не доказывает, что лист, поковки, проволока и пруток, изготовленные по соответствующим документам, имеют одинаковое состояние поставки или эксплуатационные характеристики. Она также не подтверждает, что термическая обработка по одному стандарту соответствует требуемому процессу по другому стандарту.
ASTM A400 показывает, почему контекст стандарта должен сохраняться. Он систематизирует стальные прутки по марке и применению, устанавливает требования к химическому составу и механическим свойствам, а также описывает взаимосвязи между обозначениями SAE-AISI и марками H-сталей ASTM. Обозначение H относится к требованиям по прокаливаемости и не должно интерпретироваться как универсальное утверждение о том, что соответствующая сталь взаимозаменяема с каждым случаем применения стали с соответствующим химическим составом SAE-AISI. Фактическое сопоставление по-прежнему определяется размером изделия, диапазоном прокаливаемости, испытаниями и термической обработкой.
Поэтому практический метод чтения должен быть последовательным. Сначала необходимо определить точную марку и редакцию стандарта. Затем подтвердить форму изделия и его размеры. После этого следует сопоставить химический состав, состояние поставки, требования к прочности при растяжении и пределу текучести, относительное удлинение, твёрдость, требования к ударным испытаниям, периодичность испытаний и дополнительные требования. И только после этого ответственный инженер может рассматривать вопрос о передаче материала-кандидата на процедуру замены или утверждения.
Worldwide Guide to Equivalent Irons and Steels компании ASM
Worldwide Guide to Equivalent Irons and Steels, 5-е издание, выпущенное ASM International, выполняет иную, но связанную с этим задачу. В издании 2024 года зарегистрировано более 30 000 обозначений чугунов и сталей. Записи связывают обозначения с номерами спецификаций и техническими характеристиками, такими как химический состав, форма изделия, состояние поставки, прочность при растяжении, предел текучести, относительное удлинение и твёрдость.
Такой широкий охват особенно полезен, когда проект содержит документы из нескольких стран или отраслей. Поиск обозначения может показать, что знакомое название марки имеет несколько национальных вариантов, что одна запись относится только к прутку или что опубликованные данные о свойствах меняются в зависимости от размера изделия и его состояния. Он также может выявить отсутствие информации. Если для одного кандидата указано нормализованное состояние, а для другого приведён только химический состав, эти записи не обосновывают прямую замену.
Слово «эквивалентный» в названии следует понимать в контексте справочной базы данных. Оно описывает каталогизированную взаимосвязь между обозначениями, но не отменяет сами спецификации. Наличие двух марок в одной таблице не может подтвердить свариваемость, трещиностойкость, усталостные характеристики, коррозионную стойкость или пригодность для детали, работающей под давлением либо относящейся к ответственным элементам безопасности.
Химический состав особенно часто становится источником необоснованных выводов. ISO/TS 4949:2016 устанавливает правила обозначения сталей с помощью букв и цифр, отражающих назначение и основные механические, физические или химические характеристики. Поэтому обозначение кодирует определённую информацию, но не содержит всех требований, определяющих эксплуатационные характеристики. ISO 4948-1 классифицирует стали по составу как нелегированные, низколегированные или высоколегированные; микролегированные стали рассматриваются как подкласс низколегированных, а нержавеющие стали — как подкласс высоколегированных. Эти классификации помогают систематизировать материалы, но не делают две марки взаимозаменяемыми.
Например, две низколегированные стали могут содержать в целом сходные количества углерода, хрома и молибдена, но различаться по контролю содержания бора, добавкам для измельчения зерна, ограничениям по чистоте, требованиям к отпуску или положениям об испытаниях на удар. Их названия могут выглядеть похожими. Однако разрешённые области применения могут различаться.
Stahlschlüssel и масштаб сопоставления обозначений
Stahlschlüssel демонстрирует, насколько масштабной становится проблема сопоставления, если рассматривать одновременно национальные стандарты, исторические названия, торговые обозначения и марки производителей. Справочные данные за 2024 год охватывают более 95 000 стандартов и марок стали примерно от 300 металлургических предприятий и поставщиков. Это обширная система соответствий, однако масштаб не следует путать с инженерной валидацией.
Запись может показать, что определённое обозначение связано с другим стандартом, маркой или семейством материалов. Она может помочь расшифровать немецкий номер материала, найти устаревшее обозначение или определить место марки в более широкой классификации. Но она не обязательно показывает, что две записи имеют одинаковые размеры изделия, технологический маршрут производства, требования к сертификации или гарантии механических свойств. Перекрёстная ссылка на марки не является автоматически перекрёстной ссылкой на спецификации.
Это различие особенно важно для европейских обозначений. Номер или название могут указывать на семейство химического состава, стандарт на изделие или марку производителя, однако основной нормативный документ может устанавливать требования, отсутствующие в кратком обозначении. Состояние поставки — например, нормализованное, закалённое и отпущенное или отожжённое — может существенно изменять прочность и вязкость. Увеличение толщины листа может изменить минимальный предел текучести. Диаметр прутка может влиять на прокаливаемость и результаты испытаний на растяжение. Эти эффекты не устраняются поиском похожей записи в таблице.
Правительственный отчёт США Analysis of Foreign and Domestic Material Specifications for Ship Components представляет полезную модель дисциплинированного сопоставления. Опубликованный в 1998 году, он оценивает эквивалентность материалов путём сравнения химического состава, механических свойств, размеров и требований к изделиям в зарубежных и отечественных спецификациях. Такое сочетание показательно: химический состав — лишь одна часть оценки. Для судового компонента также могут иметь значение геометрия изделия, характеристики при ударе, неразрушающий контроль, сертификация, технологии сварки и прослеживаемость.
Поэтому запись в справочнике должна приводить к оформлению документа о проверке. Следует зафиксировать исходное обозначение, точный стандарт и его редакцию, форму изделия, диапазон размеров, состояние поставки, пределы химического состава, механические требования, положения об испытаниях и любые ограничения по применению. Значения, являющиеся типичными, а не обязательными предельными показателями, следует пометить отдельно. Если требуемые сведения отсутствуют, сопоставление является неполным.
Правильным выводом может быть «сопоставимо для дальнейшего рассмотрения», а не «эквивалентно». Официальная замена по-прежнему относится к компетенции ответственного органа проектирования или процедуры утверждения, указанной в применяемых документах. Справочники перекрёстных соответствий делают такую проверку более быстрой и информированной; наличие материала в базе данных не означает получения разрешения.
Пошаговый метод определения сопоставимости
Обоснованное сопоставление сталей начинается со спецификации, а не с названия марки. «S355», «AISI 4140», «1.4301» и «ASTM A36» идентифицируют системы материалов, но само по себе обозначение не устанавливает, что одно изделие может заменить другое. ISO/TS 4949:2016 определяет правила обозначения сталей с помощью букв и цифр, отражающих назначение, механические, физические или химические характеристики. Эти символы передают информацию, но не являются утверждением о взаимозаменяемости.
Такая же осторожность необходима при классификации. ISO/DIS 4948-1 подразделяет стали по химическому составу на нелегированные, низколегированные и высоколегированные группы. Микролегированные стали рассматриваются как подкласс низколегированных, а нержавеющие стали — как подкласс высоколегированных. Такие категории помогают организовать сопоставление, но не отвечают на вопрос, соответствует ли лист, пруток, труба, поковка или готовый компонент требованиям спецификации, на которую предполагается замена.
Определите точные исходную и целевую спецификации
Сначала зафиксируйте полное обозначение исходной спецификации. Это означает указание организации, выпустившей документ, номера спецификации, марки или обозначения, формы изделия, применимых размеров и редакции или пересмотра документа. Запись «лист ASTM A572 Grade 50» недостаточна, если остаются неизвестными редакция документа, диапазон толщин, дополнительные требования или состояние поставки. После пересмотра одна и та же марка может иметь иные требования, а стандарт на продукцию может содержать отдельные правила для листа, прутка, полосы или конструкционных профилей.
Аналогичную запись составьте для спецификации назначения. Укажите, является ли предлагаемое действие техническим сравнением, заменой материала или запросом на официальное утверждение. Это разные решения. Эквивалентность означает, что соответствующие требования достаточно близки для указанного назначения. Сопоставимость означает, что материалы можно оценивать друг относительно друга, хотя различия между ними сохраняются. Замена материала — это инженерное или договорное решение использовать один материал вместо другого. Официальное утверждение относится к компетенции ответственного проектировщика, заказчика, регулирующего органа, классификационного общества или другой утверждающей организации.
До изучения химического состава зафиксируйте форму изделия. Обозначение прутка нельзя автоматически переносить на лист, а трубу горячей отделки нельзя автоматически оценивать по спецификации на холоднотянутую трубу. Укажите, является ли изделие листом, тонколистовым прокатом, полосой, прутком, проволокой, трубой, поковкой, отливкой или готовым сварным изделием. Отметьте номинальную толщину, диаметр, толщину стенки, ширину, длину и форму. Механические требования часто изменяются в зависимости от размера сечения, поскольку меняются скорость охлаждения, термическая обработка и место отбора образца.
Состояние поставки имеет такое же значение. Зафиксируйте, является ли материал прокатанным без последующей термической обработки, нормализованным, нормализованным и отпущенным, закаленным и отпущенным, отожженным, подвергнутым растворной обработке, нагартованным или поставляемым в другом установленном состоянии. Совпадение химического состава нормализованной стали и стали, закаленной и отпущенной, не устраняет различий в микроструктуре или прочности.
Затем определите основные документы по испытаниям и приемке. Зафиксируйте сертификаты завода-изготовителя, номера плавок, протоколы испытаний, сертификаты инспекции и редакции всех указанных ссылочных методов. Перекрестная ссылка, основанная только на обозначении или каталожной таблице, является неполным доказательством. В Handbook of Comparative World Steel Standards 5-го издания ASTM International, опубликованном в 2024 году, сопоставляются более 6100 марок стали по более чем 450 стандартам, включая ASTM, ASME, EN, DIN, ISO, JIS, SAE, API и CSA. Такой масштаб полезен, однако в методике также указано, что стали из разных стандартов, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку пределы состава и требования к механическим свойствам могут различаться.
Составьте матрицу требований по каждому пункту
Используйте одну строку для каждого требования, которое может повлиять на приемку. В одном столбце укажите исходную спецификацию, в другом — спецификацию назначения; добавьте столбцы для доказательств, различий, последствий и способа устранения расхождения. Не объединяйте несколько требований в одно суждение «сходно» или «несходно».
Начните с химического состава. Сопоставьте каждый установленный элемент и его предельное значение: углерод, марганец, кремний, фосфор, серу, хром, никель, молибден, ванадий, медь, азот, бор, алюминий, титан, ниобий и любые ограничения по остаточным элементам. Проверьте, относятся ли пределы к анализу плавки, анализу готового изделия или к обоим видам анализа. Более широкий предел по сере, отсутствие ограничения по бору или иная формула углеродного эквивалента могут влиять на свариваемость, прокаливаемость, вязкость и склонность к образованию трещин, даже если основные обозначения марок выглядят связанными.
Химический состав необходимо также рассматривать с учетом формы изделия и толщины. Пруток и лист могут иметь одинаковый номинальный состав, но разные допуски при анализе готового изделия. Высокопрочное состояние может зависеть от микролегирующих добавок или контролируемой прокатки, которые не отражены в кратком обозначении марки. ASTM A400, систематизирующий стальные прутки по маркам и областям применения, также описывает взаимосвязи между обозначениями SAE-AISI и марками H-сталей ASTM. Такая взаимосвязь служит инструментом сопоставления, но не доказывает совпадение всех требований к обработке, испытаниям и состоянию поставки.
Затем сопоставьте механические свойства при фактических размерах и состоянии материала. Внесите установленные минимальные значения предела текучести, временного сопротивления, относительного удлинения, относительного сужения, твердости, ударной энергии, требования к изгибу и, где применимо, ограничения, связанные с усталостью. Зафиксируйте направление испытания, тип образца, расчетную длину, температуру, место отбора образца и допустимые повторные испытания. Материал с номинально более высокой прочностью все же может не соответствовать требованиям назначения, если его ударная вязкость по Шарпи, относительное удлинение или свойства в направлении толщины ниже требуемых.
Методы испытаний следует выносить в отдельные строки. Сопоставьте стандарты испытаний на растяжение, шкалы твердости, процедуры испытаний на удар, углы испытаний на изгиб, неразрушающий контроль, классы ультразвукового контроля, требования к радиографическому контролю, испытания макротравлением, ограничения по размеру зерна, показатели чистоты и металлографические критерии. Запись «испытано» недостаточна. Например, испытания по Шарпи согласно ASTM E23 необходимо сопоставлять по размерам образца, ориентации надреза, температуре испытания и правилу приемки, а не только по номеру метода.
Требования к поверхности и размерам также внесите в ту же матрицу. Включите допуски по толщине и диаметру, плоскостность, прямолинейность, овальность, состояние кромок, ограничения по поверхностным несплошностям, припуск на механическую обработку, состояние окалины и ограничения на исправление дефектов. Материал может соответствовать требованиям к химическому составу и пределу прочности, но не соответствовать допуску на размеры или состоянию поверхности, установленным документом назначения.
Явно укажите дополнительные требования. К ним могут относиться вакуумная дегазация, практика получения мелкозернистой стали, раскисленная сталь, ультразвуковой контроль, испытания свойств в направлении толщины, испытания на удар при заданной температуре, ограничения по остаточным элементам, специальные требования к чистоте, контроль свариваемости, прослеживаемость, записи о термической обработке или инспекция третьей стороной. Если требование отсутствует в исходной спецификации, внесите запись «не установлено», а не «предполагается эквивалентным».
В последних строках опишите условия эксплуатации. Укажите расчетную температуру, давление, коррозионную среду, воздействие водорода, износ, циклическое нагружение, радиационное воздействие, воздействие огня, сварочную процедуру, операцию формообразования и ожидаемый срок службы. В отчете правительства США Analysis of Foreign and Domestic Material Specifications for Ship Components за 1998 год эквивалентность материалов оценивается по химическому составу, механическим свойствам, размерам и требованиям к продукции. Такой подход обоснован, поскольку именно функция компонента определяет, какие различия имеют значение. Сталь, приемлемая для статически нагруженного кронштейна внутри помещения, может оказаться непригодной для границы давления, работающей при низкой температуре, или для сварной морской конструкции.
Каждое различие устраняйте на основании доказательств. Приемлемыми доказательствами могут быть сертифицированные данные на изделие, новое испытание, металлургическая оценка, анализ свариваемости, перерасчет конструкции или письменное утверждение органа, ответственного за данный компонент. Никогда не усредняйте два предельных значения состава и не рассматривайте более высокое из двух значений прочности как общее требование. Ячейка без разрешения расхождения остается неразрешенной.
Классифицируйте результат как сопоставимый, условный или неприемлемый
Классифицируйте результат только после заполнения всей матрицы. Сопоставимый означает, что исходный материал и материал назначения соответствуют релевантным требованиям для указанной формы изделия, размеров, состояния поставки, методов испытаний и условий эксплуатации, и ни одно существенное различие не осталось без объяснения. Такая классификация все же не дает автоматического разрешения на замену. Она фиксирует результат технического сравнения.
Условный означает, что материалы достаточно близки для дальнейших инженерных или документальных действий, однако одно или несколько различий требуют контроля. Типичные условия включают различную температуру испытания на удар, отсутствие ультразвукового контроля, более узкий диапазон размеров исходного изделия, иное состояние после термической обработки или химический состав, требующий анализа свариваемости. Сформулируйте условие точно, укажите, кто должен его разрешить, и определите требуемые доказательства. Формулировка «при условии утверждения» слишком расплывчата, если не указаны утверждающая сторона и основание приемки.
Неприемлемый означает, что критическое требование отсутствует, ниже требуемого уровня, не соответствует допустимой форме или диапазону размеров изделия, не подтверждено испытаниями либо несовместимо с условиями эксплуатации. Более низкий установленный предел текучести, недостаточная вязкость при низкой температуре, неподходящее состояние поставки, запрещенный элемент или отсутствие контроля границы давления могут быть основанием для такого результата, даже если названия марок часто приводятся в перекрестных ссылках.
Справочные издания помогают находить подходящие варианты, но не отменяют этот процесс принятия решения. В Worldwide Guide to Equivalent Irons and Steels 5-го издания ASM International приведены более 30 000 обозначений с номерами спецификаций, составами, формами изделий, состояниями поставки, данными о прочности, относительном удлинении и твердости. В Stahlschlüssel приведены данные перекрестных ссылок более чем для 95 000 стандартов и марок стали примерно 300 металлургических заводов и поставщиков. Эти цифры демонстрируют масштаб сопоставления обозначений, но не означают автоматического инженерного утверждения.
В аудиторской записи необходимо сохранять исходные документы, даты редакций, матрицу, доказательства испытаний, неразрешенные различия, допущения и итоговую классификацию. Если доказательства изменятся, классификацию необходимо пересмотреть. Такая дисциплина отличает прослеживаемую оценку сопоставимости от удобного, но небезопасного сопоставления только по названию марки.
Размеры, испытания и требования к продукции
Сопоставление марок стали является неполным, если оно не учитывает продукцию, на которую фактически распространяется спецификация. Одна и та же номинальная марка может поставляться в виде листа, прутка, трубы, поковки или рулонного проката, при этом для каждой формы действуют разные правила в отношении размеров, состояния поставки, требований к испытаниям и допустимых отклонений. Совпадение химического состава не устраняет этих различий.
В правительственном отчёте США Analysis of Foreign and Domestic Material Specifications for Ship Components это положение сформулировано непосредственно. Методика определения эквивалентности сопоставляет химический состав и механические свойства одновременно с размерами и требованиями к продукции. Такая структура имеет значение, поскольку судовой компонент изготавливается не из абстрактного обозначения марки, а из продукции определённой формы, размера и состояния, сопровождаемой установленной документацией по контролю. Обозначение может идентифицировать семейство сталей, но не доказывает, что одна продукция может заменить другую.
Допуски на размеры и допустимые отклонения
Размеры являются инженерным требованием, а не формальной деталью. Спецификация на лист может устанавливать толщину, ширину, длину, плоскостность, состояние кромок и предельное отклонение от прямоугольности. Спецификация на пруток может устанавливать диаметр или размеры поперечного сечения, прямолинейность, радиус углов и состояние торцов. Требования к трубам добавляют наружный диаметр, толщину стенки, овальность, эксцентриситет, а иногда и допустимое состояние сварного шва или линии соединения. Для поковок определяющими могут быть размеры по чертежу и припуски на механическую обработку, а не таблица размеров, применяемая к прокатной продукции.
Допустимые отклонения могут влиять как на сопряжение деталей, так и на эксплуатационные характеристики. Если один стандарт допускает большее отрицательное отклонение по толщине, чем другой, фактическое поперечное сечение номинально идентичного листа может оказаться меньше, чем предполагается расчётом. Уменьшение толщины стенки способно изменить сопротивление потере устойчивости, усталостные напряжения, объём сварного металла и коррозионный припуск. И наоборот, более жёсткое требование к размерам может потребовать дополнительной обработки и контроля, которые для сопоставляемой марки не предусмотрены.
Толщина также взаимодействует с механическими свойствами. Многие стандарты устанавливают различные требования к пределу текучести, пределу прочности, относительному удлинению или ударным характеристикам для разных диапазонов толщины. Обозначение S355J2 по EN 10025-2 идентифицирует конструкционную сталь с установленными характеристиками прочности и ударной вязкости, однако не подтверждает её эквивалентность любой продукции, выпускаемой под маркой, содержащей «355» или «J2». Форма продукции, диапазон толщины, состояние поставки и применимый стандарт на размеры также должны совпадать. То же предостережение относится к маркам ASTM, требования к которым изменяются в зависимости от вида продукции или размера сечения.
Состояние поверхности является ещё одним возможным различием. Одна спецификация может допускать обычную окалину прокатного производства и неглубокие поверхностные дефекты при условии соблюдения правил их устранения; другая может требовать удаления окалины, зачистки или соответствия установленному классу поверхности. Эти требования влияют на нанесение покрытий, подготовку к сварке, усталостные характеристики и количество материала, остающееся после удаления дефектов.
Справочники по сопоставлению марок помогают выявлять возможные варианты, но их назначение не следует принимать за утверждение пригодности к применению. В Handbook of Comparative World Steel Standards, 5-м издании (2024), опубликованном ASTM International, сопоставляются более 6100 сталей по более чем 450 стандартам. В Worldwide Guide to Equivalent Irons and Steels, 5-м издании (2024), опубликованном ASM International, приведено более 30 000 обозначений с информацией о формах продукции, состояниях поставки, прочности, относительном удлинении и твёрдости. Stahlschlüssel содержит сведения более чем о 95 000 стандартах и марках стали примерно 300 сталеплавильных предприятий и поставщиков. Эти показатели демонстрируют масштаб сопоставления обозначений. Они не означают, что каждая сопоставленная пара имеет идентичные допуски или может использоваться взаимозаменяемо без проверки.
Требования к контролю и сертификации
Требования к контролю могут различаться даже при близких значениях химического состава и прочности при растяжении. Важны, в частности, следующие вопросы: как часто проводится испытание, относится ли его результат к плавке, разливке, листу, партии или отдельному изделию, а также отбирается ли образец из установленного места и в установленном направлении. Образец для испытания на растяжение, вырезанный в продольном направлении из листа, не даёт тех же сведений, что и поперечный образец, отобранный на установленном расстоянии от поверхности. Свойства в направлении толщины, если они требуются, нуждаются в отдельном направлении испытания и собственных критериях приемки.
Одна спецификация может требовать одного испытания на растяжение для каждой плавки и диапазона толщины, тогда как другая — испытаний для каждой партии или каждого листа. Одна из них может разрешать повторное испытание после первоначального неудовлетворительного результата, а другая — устанавливать иные правила для недействительных образцов, перестановки результатов или статистической выборки. Это не взаимозаменяемые административные решения. Они определяют, насколько уверенно зарегистрированный результат характеризует поставленный материал.
Необходимо также сопоставлять документы о сертификации. Сертификат на материал может содержать номер разливки, размеры продукции, состояние после термической обработки, результаты химического анализа, механические результаты, стандарт испытаний и применимую спецификацию. Согласно EN 10204, документ о контроле, такой как сертификат 3.1, отличается от документа 3.2 ролью выдающей или подтверждающей стороны. В заказе дополнительно могут требоваться прослеживаемость от компонента до плавки, независимый контроль, присутствие представителя классификационного общества при испытаниях или хранение протоколов испытаний. Сертификат с привычным обозначением марки не удовлетворяет иному требованию к документации только потому, что приведённые в нём числовые значения выглядят похожими.
Состояние поставки является частью сертификационной документации. Состояния «после прокатки», нормализованное, нормализованное после прокатки, закалённое и отпущенное, растворённое отожжённое и дисперсионно-твёрдеющее могут обеспечивать различную микроструктуру и разные свойства. Поставка термообработанной марки в неправильном состоянии не становится соответствующей требованиям благодаря благоприятным результатам анализа химического состава. Равно как и сертификат производителя не подтверждает соблюдение допусков на размеры, если эти допуски не были измерены и отражены в документации согласно применимому стандарту на конкретный вид продукции.
Неразрушающий контроль, ударная вязкость, чистота и дополнительные испытания
Дополнительные испытания часто определяют, пригодно ли сопоставление с технической точки зрения. Неразрушающий контроль может быть обязательным для одной спецификации и необязательным, проводимым по требованию покупателя или вовсе отсутствующим для другой. Ультразвуковой контроль листа может выявлять внутренние расслоения, однако должны быть указаны метод, охват сканирования, эталонные отражатели, уровень чувствительности, зона контроля и класс приемки. Требования к радиографическому, магнитопорошковому, капиллярному или вихретоковому контролю также зависят от формы продукции и категории дефекта. Формулировка «прошёл ультразвуковой контроль» не является полным утверждением об эквивалентности.
Та же проблема возникает при испытаниях на ударную вязкость. Имеют значение температура, ориентация образца, геометрия надреза, место отбора образца, количество образцов и минимальная поглощённая энергия. Результаты испытаний по Шарпи на образцах с V-образным надрезом при −20 °C нельзя считать эквивалентными результатам при 0 °C только потому, что в обеих спецификациях используется слово «ударный». Одни правила устанавливают среднее минимальное значение и минимальное значение для отдельного образца, другие допускают определённую последовательность повторных испытаний. Поправки к температуре в зависимости от толщины могут дополнительно изменять требование.
Требования к чистоте могут относиться к неметаллическим включениям, макроструктуре, ликвации, водородным флокенам или внутренней сплошности. Сталь может соответствовать ограничениям по сере и фосфору, но не отвечать установленной оценке включений или классу качества по ультразвуку. Вакуумная дегазация, обработка кальцием, электрошлаковый переплав и другие меры производственного контроля не должны предполагаться на основании одного обозначения марки, если только они не требуются спецификацией и соблюдение этих требований не подтверждено сертификатом.
Дополнительные испытания могут включать испытание на растяжение в направлении толщины, определение твёрдости, испытание на изгиб, контроль свариваемости, испытание на стойкость к водородному растрескиванию, коррозионные испытания, определение размера зерна или металлографическое исследование. Их проведение может быть предусмотрено заказом, расчётным кодексом, правилами классификационного общества или условиями эксплуатации, а не основным обозначением марки.
ISO/TS 4949:2016 определяет наименования сталей с использованием символов и чисел, указывающих назначение и основные механические, физические или химические характеристики. ISO 4948-1 классифицирует стали по химическому составу как нелегированные, низколегированные и высоколегированные; микролегированные стали относятся к низколегированной группе, а нержавеющие стали являются подклассом высоколегированных сталей. Эти системы упорядочивают информацию, но не удостоверяют взаимозаменяемость продукции. Сопоставительная методика ASTM, опубликованная в 2024 году, также указывает, что стали, изготовленные по различным стандартам, обычно являются сопоставимыми, а не строго эквивалентными, поскольку ограничения по составу и требования к механическим свойствам могут различаться.
Следовательно, полноценная проверка эквивалентности должна охватывать все требования к продукции: форму, размеры, допуски, состояние, план отбора образцов, место проведения испытания, предельные значения приемки, неразрушающий контроль, требования к ударной вязкости и чистоте, дополнительные испытания и сертификацию. Если какой-либо из этих вопросов остаётся нерешённым, правильнее говорить о сопоставимости или предлагаемой замене, а не о доказанной эквивалентности или официальном утверждении.
Свариваемость, вязкость, коррозия и эксплуатационные характеристики
Таблица сопоставления марок не может подтвердить эксплуатационные характеристики. Она может показывать, что две марки имеют близкие значения содержания углерода, марганца, хрома, предела прочности и предела текучести, однако это сходство не доказывает, что одна из них может заменить другую в сварной, низкотемпературной, коррозионной, работающей под давлением или подвергающейся циклическим нагрузкам конструкции. Применимая спецификация может устанавливать различные ограничения по остаточным элементам, углеродному эквиваленту, испытаниям на ударную вязкость, термической обработке, толщине листа, аттестации сварочной процедуры или контролю.
Это различие имеет значение, поскольку основные справочные издания по сталям являются инструментами сопоставления, а не универсальными разрешениями на замену. Handbook of Comparative World Steel Standards ASTM International, 5-е издание (2024), сопоставляет более 6 100 марок сталей, охватывающих более 450 стандартов, тогда как Worldwide Guide to Equivalent Irons and Steels ASM International, 5-е издание (2024), содержит более 30 000 обозначений. Издание Stahlschlüssel приводит перекрёстные справочные данные по более чем 95 000 стандартов и марок сталей примерно от 300 сталеплавильных предприятий и поставщиков. Масштаб этих работ демонстрирует ценность идентификационных данных, но не означает, что каждая сопоставленная марка обладает одинаковой свариваемостью или одинаковым диапазоном допустимых условий эксплуатации.
ISO/TS 4949:2016 определяет наименования сталей с помощью символов и чисел, отражающих назначение, а также основные механические, физические или химические характеристики. Следовательно, обозначение кодирует информацию, но не удостоверяет взаимозаменяемость. Аналогично, ISO 4948-1 классифицирует стали по химическому составу как нелегированные, низколегированные или высоколегированные; при этом микролегированные стали рассматриваются как подкатегория низколегированных, а нержавеющие стали — как подкатегория высоколегированных. Эти категории не позволяют определить, как будет вести себя конкретная зона термического влияния, как зародится трещина у надреза или как в процессе эксплуатации будет развиваться механизм коррозии.

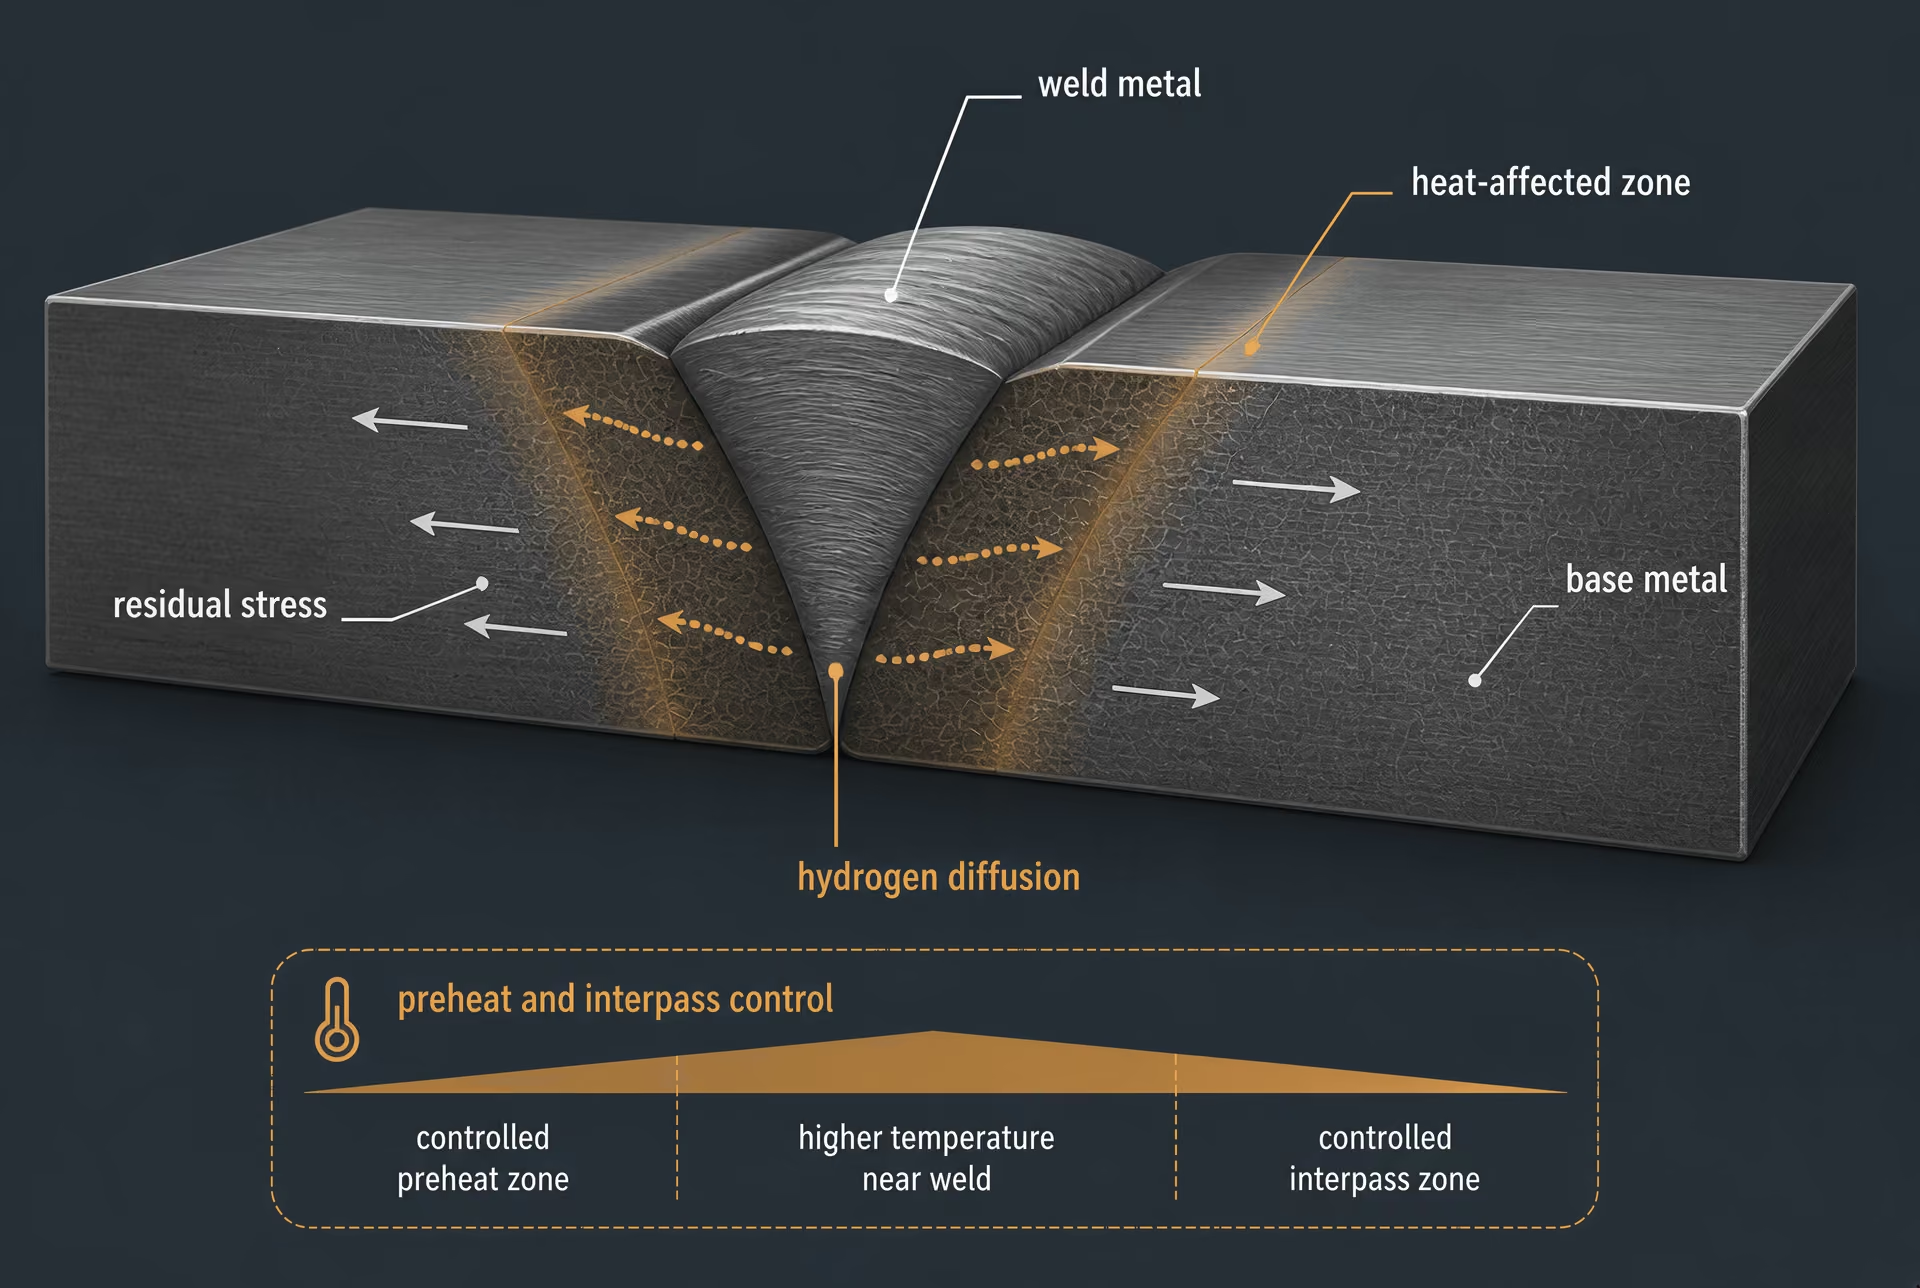
Аттестация сварочной процедуры и контроль водорода
Свариваемость зависит не только от номинального содержания углерода. Расчёт углеродного эквивалента даёт предварительную оценку прокаливаемости и риска образования холодных трещин, однако результат зависит от используемого уравнения и учитываемых элементов. Обычно применяемое выражение IIW имеет вид:
Другой метод контроля, например углеродный эквивалент по свариваемости, использует меньшие весовые коэффициенты для легирующих элементов и может дать другую оценку. Поэтому для двух сталей с близким пределом прочности могут потребоваться разные требования к предварительному подогреву или контролю температуры между проходами, если различаются предельные содержания углерода, марганца, хрома, молибдена, ванадия, никеля, меди или бора.
Расчёт не является сварочной процедурой. На образование трещин также влияют толщина листа, степень закрепления, погонная энергия, геометрия соединения, температура окружающей среды, диффузионно-подвижный водород в сварочных материалах и скорость охлаждения. В толстом соединении с высокой степенью закрепления, выполненном из листа с повышенной прокаливаемостью, в зоне термического влияния могут образоваться твёрдые мартенситные области. Если в эту область поступает диффузионно-подвижный водород при наличии остаточных растягивающих напряжений, через несколько часов после сварки могут возникнуть водородно-ассистированные холодные трещины. Обозначение соответствующей стали с более низкой прочностью само по себе не устраняет этот риск.
Поэтому контроль водорода необходимо проверять на соответствие применимому производственному кодексу и протоколу аттестации сварочной процедуры. К соответствующим мерам контроля могут относиться использование электродов с низким содержанием водорода, хранение сварочных материалов в герметичной упаковке, контролируемая прокалка, сухие поверхности соединения, предварительный подогрев, ограничения температуры между проходами, ограничения погонной энергии и отложенный контроль. Для некоторых конструкций с высокой степенью закрепления может предписываться выдержка после сварки для выхода водорода. Эти меры нельзя вывести из одного только обозначения марки стали.
Аттестация процедуры также устанавливает не только возможность выполнения сварного шва. Она может определять диапазон квалифицированных групп основных металлов, толщин, положений сварки, процессов, присадочных материалов, погонных энергий и послесварочной термической обработки. Процедура, аттестованная для одной формы изделия или диапазона толщин, может не распространяться на другую. Например, ASTM A400 систематизирует стальные прутки по марке и назначению и связывает обозначения SAE-AISI с марками H-сталей ASTM; сам по себе этот стандарт не аттестует сварочную процедуру для листа, трубы, поковки или узла, работающего под давлением.
При принятии решения о замене необходимо сопоставить фактическую форму изделия и состояние поставки, а затем проверить сварочную процедуру на соответствие применяемому стандарту изготовления. Нормализованный лист, закалённый и отпущенный лист, лист термомеханически контролируемой прокатки и отожжённый пруток могут иметь близкую прочность при комнатной температуре, но по-разному вести себя в зоне термического влияния. Формулировки «одна и та же группа марок» недостаточно.
Ударная вязкость и сопротивление разрушению
Прочность не равна вязкости. Значения временного сопротивления и предела текучести характеризуют сопротивление пластической деформации при заданном испытании, тогда как ударная вязкость измеряет энергию, поглощённую при быстром разрушении образца с надрезом. Сопротивление разрушению также зависит от размера трещины, стеснённости деформации у вершины трещины, скорости нагружения, температуры, толщины, остаточных напряжений и сопротивления материала стабильному росту трещины.
Требования к испытаниям по Шарпи на образцах с V-образным надрезом особенно важны, когда компонент может подвергаться воздействию низких температур или динамических нагрузок. Температура испытания, поглощённая энергия, ориентация образца, место отбора и количество действительных испытаний могут различаться в разных спецификациях. Сталь с минимальной требуемой энергией 27 Дж при −20 °C не является автоматически эквивалентной стали, испытанной при +20 °C, даже если обе марки имеют одинаковый номинальный предел текучести. Единственный результат ударного испытания при комнатной температуре не может подтвердить работоспособность при минимальной расчётной температуре.
Толщина может изменить результат из-за стеснённости деформации и свойств в направлении толщины. В крупных листах вязкость в центральной области может быть ниже, чем у поверхности, а неметаллические включения или ликвация могут служить местами зарождения трещин. Риск ламеллярных трещин также зависит от содержания серы, морфологии включений, толщины листа, конструкции соединения и деформации усадки сварного шва. Спецификация, требующая определения относительного сужения в направлении толщины, решает другую задачу, чем спецификация, требующая только продольных испытаний по Шарпи.
Оценка разрушения может потребовать определения трещиностойкости при плоской деформации, перемещения раскрытия вершины трещины или интеграла J, а не только измерения энергии по Шарпи. Эти испытания не являются взаимозаменяемыми. Материал может соответствовать требованию по Шарпи, но не удовлетворять критерию механики разрушения для крупной конструкции с высокой степенью стеснения, содержащей известный дефект. И наоборот, высокая энергия удара не компенсирует неаттестованный сварной шов с дефектами несплавления.
Решение определяется напряжённым состоянием. Тонкий кронштейн с малой степенью закрепления, работающий при статической нагрузке, имеет иной риск разрушения, чем толстостенный сосуд под давлением, судовой компонент, стрела крана или трубопровод, подвергающиеся циклическим напряжениям и низкой температуре. В исследовании правительства США 1998 года Analysis of Foreign and Domestic Material Specifications for Ship Components эквивалентность оценивалась по химическому составу, механическим свойствам, размерам и требованиям к изделию. Такой подход более обоснован, чем сопоставление обозначений, поскольку размеры, испытания и требования к изделию влияют на фактическое состояние конструкции.
Методика сравнительного анализа ASTM, опубликованная в 2024 году, указывает, что стали из разных стандартов обычно являются сопоставимыми, а не строго эквивалентными, поскольку предельные значения химического состава и требования к механическим свойствам могут различаться. Вязкость — одна из причин этого. Перекрёстное сопоставление обозначений может выявить кандидата для рассмотрения, но не отменяет испытаний на ударную вязкость, оценки разрушения или утверждения по проектному кодексу.
Коррозия и эксплуатация при повышенных температурах
Коррозионные характеристики определяются средой и механизмом повреждения, а не сходством прочности. Атмосферная коррозия, питтинговая коррозия, щелевая коррозия, гальваническое разрушение, эрозионно-коррозионное воздействие, коррозионное растрескивание под напряжением, водородное повреждение и коррозионная усталость предъявляют к материалам разные требования. Вода, содержащая хлориды, может вызывать локальную питтинговую коррозию нержавеющей стали, которая удовлетворительно работает в сухой атмосфере. Влажный сероводород может вызвать сульфидное растрескивание под напряжением в высокопрочном компоненте. Углекислый газ в добываемых флюидах может вызывать внутреннюю коррозию углеродистых и низколегированных сталей. Каждый случай требует отдельной оценки.
Содержание хрома показывает, почему приблизительное сопоставление химического состава может вводить в заблуждение. Сталь, содержащая достаточно хрома для соответствия требованиям к низколегированной стали, автоматически не становится эквивалентной аустенитной нержавеющей стали, такой как ASTM A240 Type 316L. Коррозионное поведение последней также зависит от содержания никеля и молибдена, контроля углерода, микроструктуры, состояния поверхности, сварки и пассивации. Сенсибилизация при неподходящем термическом воздействии может привести к обеднению хромом областей у границ зёрен и повысить риск межкристаллитной коррозии, даже если подтверждённый объёмный химический состав выглядит приемлемым.
Сварка изменяет коррозионную стойкость. Погонная энергия и термические циклы могут приводить к образованию сенсибилизированных зон, обеднённых хромом областей, твёрдых фаз или гальванически различающихся участков металла шва и основного металла. Послесварочная обработка, чистота сварного шва, травление, пассивация, нанесение покрытия и контроль могут быть обязательными элементами системы защиты от коррозии. Для заменённой марки со сходными процентными содержаниями хрома и никеля всё же могут потребоваться другой присадочный материал или другая послесварочная обработка.
Повышенная температура создаёт дополнительные различия. С повышением температуры предел текучести снижается, а определяющими факторами могут стать ползучесть, длительная прочность, окисление, термическая усталость и нестабильность фаз. Нормализованная углеродистая сталь и хромомолибденовая сталь для сосудов под давлением могут иметь близкие механические свойства при комнатной температуре, но существенно различаться по допустимым напряжениям и длительности работы до разрушения от ползучести при 500 °C. Длительное воздействие может привести к выделению карбидов, отпускной хрупкости, графитизации, обезуглероживанию или водородной коррозии — в зависимости от состава, напряжений, атмосферы и времени.
Поэтому при подтверждении пригодности к эксплуатации необходимо анализировать диапазон расчётных температур, давление, химический состав среды, активность кислорода и водорода, историю циклических нагрузок, толщину стенки, метод контроля и последствия отказа. Сопоставление спецификаций отвечает на вопрос, обладают ли два материала достаточным количеством документально подтверждённых общих характеристик, чтобы направить их на техническое рассмотрение. Подтверждение пригодности к эксплуатации отвечает на другой вопрос: останутся ли предлагаемый материал, сварной шов, термическая обработка, размеры и система контроля безопасными при фактических механизмах повреждения. Это разные решения, и совпадающее обозначение марки не может объединить их.
Распространённые ошибки при установлении эквивалентности и причины их несостоятельности
Таблицы перекрёстных соответствий часто сводят сложное инженерное суждение к одной строке: одна марка слева, другая справа и знак равенства между ними. Такой формат удобен, однако символ равенства обычно утверждает больше, чем подтверждают имеющиеся данные. Одна сталь может быть сопоставима с другой маркой для указанной формы изделия и состояния поставки, но при этом не быть взаимозаменяемой при любом заказе, расчёте, выполнении сварочных работ, проектировании границы давления или применении, критичном с точки зрения безопасности.
В Handbook of Comparative World Steel Standards, 5-м издании (2024) ASTM International сопоставляются более 6100 марок сталей, охватываемых более чем 450 стандартами. Согласно изложенной в нём методике, стали, изготовленные по разным стандартам, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку пределы химического состава и требования к механическим свойствам могут различаться. Именно это различие должно определять, как следует читать любую таблицу перекрёстных соответствий.
Приравнивание похожих номеров марок
Номер марки не является универсальным идентификатором материала. Обозначения «1045», «C45» и «S45C» могут указывать на среднеуглеродистые стали с в целом схожими предполагаемыми областями применения, однако они относятся к разным системам обозначений и нормативным требованиям. Предельные значения химического состава, формы изделий, положения по термообработке, правила контроля и требования к механическим свойствам необходимо проверять отдельно.
Та же проблема возникает со строительными марками стали. EN 10025-2 S235JR и ASTM A36 часто помещают в одну строку таблицы эквивалентности, поскольку для некоторых изделий их минимальные пределы текучести и прочности при растяжении в целом сопоставимы. Однако это не превращает лист S235JR в лист ASTM A36. Стандарты различаются по предельным значениям химического состава, обозначению испытания на ударный изгиб, допускам на размеры, состояниям поставки и требованиям к сертификации. Сам суффикс «JR» содержит информацию об испытании на ударный изгиб по Шарпи при установленной температуре; это не декоративный элемент обозначения.
Номера марок могут также скрывать границу между формами изделий. SAE-AISI 4140, EN 42CrMo4 и другие обозначения хромомолибденовых сталей часто сопоставляют между собой, однако спецификация на пруток, спецификация на лист и спецификация на кованое изделие могут устанавливать разные требования. Нормализованный пруток не становится автоматически эквивалентным закалённой и отпущенной поковке лишь потому, что оба изделия относятся к одному номинальному семейству сплавов.
ASTM A400 показывает, почему названия марок необходимо рассматривать в контексте. Этот стандарт систематизирует стальные прутки по маркам и областям применения и описывает взаимосвязи между обозначениями SAE-AISI и марками H-сталей ASTM. Такая взаимосвязь помогает идентифицировать материал, но не отменяет отдельных требований, установленных спецификацией ASTM, диапазоном химического состава по анализу плавки или полосой прокаливаемости. Обозначение H-марки может устанавливать пределы прокаливаемости, тогда как простое обозначение химического состава может их не устанавливать.
Масштаб опубликованных соответствий скорее подчёркивает эту проблему, чем решает её. В Worldwide Guide to Equivalent Irons and Steels, 5-м издании (2024), ASM International приведены более 30 000 обозначений с номерами спецификаций, данными о химическом составе, формах изделий, состояниях поставки, прочности, относительном удлинении и твёрдости. В Stahlschlüssel представлены данные более чем по 95 000 стандартам и маркам сталей примерно 300 сталеплавильных предприятий и поставщиков. Такие базы данных сопоставляют названия и требования, но не превращают каждую найденную пару в квалифицированную инженерную замену.
Сравнение только номинального химического состава
Совпадение химического состава свидетельствует о сопоставимости, но не доказывает эквивалентность. Таблица, в которой сравниваются только углерод, марганец, хром и никель, не учитывает механизмы, с помощью которых спецификация контролирует фактические эксплуатационные характеристики. Ограничения по фосфору, сере, меди, азоту, бору, остаточным элементам и микролегирующим добавкам могут влиять на свариваемость, вязкость, коррозионное поведение, прокаливаемость и реакцию на термообработку.
ISO/DIS 4948-1 классифицирует стали по составу как нелегированные, низколегированные или высоколегированные; микролегированные стали рассматриваются как подкласс низколегированных сталей, а нержавеющие стали — как подкласс высоколегированных сталей. Эта классификация описывает химические семейства. Она не означает, что две стали из одного семейства будут одинаково вести себя в эксплуатации.
Даже небольшие различия имеют значение, если свойство зависит от технологии обработки. Добавки ванадия или ниобия могут измельчать зерно или повышать дисперсионное упрочнение. Бор способен изменять прокаливаемость даже при очень низких концентрациях. Сера может улучшать обрабатываемость резанием, одновременно снижая пластичность или вязкость в поперечном направлении, если её содержание и модифицирование не контролируются. Таблица химического состава не показывает, была ли поставленная продукция нормализована, закалена и отпущена, подвергнута растворному отжигу, холодному волочению или поставлена в другом состоянии.
Недостаточно и одного значения временного сопротивления. Предел прочности при растяжении является лишь одной составляющей набора свойств, установленного спецификацией. Могут иметь значение предел текучести, относительное удлинение, относительное сужение, энергия удара, твёрдость, результаты испытания на изгиб, усталостные характеристики и свойства в направлении толщины. Сталь, соответствующая минимальному требованию по пределу прочности, всё ещё может не соответствовать требованиям по пределу текучести, испытанию по Шарпи, твёрдости или свариваемости.
Толщина дополнительно изменяет результаты сравнения. Во многих спецификациях минимальный предел текучести уменьшается с увеличением толщины листа или профиля, поскольку при охлаждении становится сложнее обеспечить однородность микроструктуры по всему сечению. Поэтому лист толщиной 12 мм и лист толщиной 100 мм с одним и тем же обозначением марки могут иметь разные установленные свойства. На результат также могут влиять термообработка, размер сечения и ориентация образца при испытании. Любая таблица, в которой приводится одно значение прочности без указания толщины и направления испытания, создаёт предпосылки для ложного соответствия.
В правительственном отчёте США 1998 года Analysis of Foreign and Domestic Material Specifications for Ship Components используется более обоснованный подход: химический состав, механические свойства, размеры и требования к изделию сравниваются одновременно. Это важно, поскольку требования к судовой детали определяются полной спецификацией, а не сходством с определённым семейством сплавов.
Игнорирование редакции стандарта, формы изделия или состояния поставки
Спецификация является изменяющимся документом. В обозначении ASTM, EN, DIN, JIS или API в последующих редакциях могут появиться пересмотренные пределы химического состава, изменённые положения об испытаниях, новые дополнительные требования или указание на замену документа. Если в таблице перекрёстных соответствий не указана редакция, в ней можно сопоставить действующую марку с устаревшим требованием и представить результат как неизменный во времени.
Форма изделия имеет столь же решающее значение. «Лист», «полоса», «пруток», «проволока», «труба», «поковка» и «отливка» — не взаимозаменяемые обозначения. Для каждой формы могут устанавливаться разные технологические маршруты изготовления, допуски, требования к поверхности, правила отбора образцов и механические испытания. Конструкционный лист ASTM A36 нельзя считать прутком A36 лишь потому, что обозначение марки совпадает. Аналогично, спецификация на трубы может предусматривать гидростатическое испытание или испытание на сплющивание, тогда как спецификация на лист этого не предусматривает.
Состояние поставки необходимо указывать явно. Отожжённые, нормализованные, нормализованные и отпущенные, закалённые и отпущенные, нагартованные, подвергнутые растворной обработке или дисперсионному твердению изделия могут иметь одно и то же базовое обозначение, но существенно различаться по прочности, твёрдости, пластичности и распределению остаточных напряжений. Замена одного состояния другим может изменить обрабатываемость, предельные возможности формообразования, характеристики зоны термического влияния при сварке и размерную стабильность.
Ещё одним частым источником путаницы является торговая марка производителя или поставщика. Торговое название может обозначать запатентованную марку, технологический маршрут или семейство изделий; оно не является автоматически спецификацией ASTM, EN или ISO. И наоборот, обозначение спецификации определяет требования, а не продукцию конкретного металлургического предприятия. Оба обозначения могут присутствовать в одном сертификате, однако они отвечают на разные вопросы.
Таким образом, вывод из таблицы перекрёстных соответствий должен быть ограниченным: материалы сопоставимы в указанных условиях либо предлагаемая замена требует рассмотрения. Обозначение материала кодирует информацию в соответствии с такими правилами, как ISO/TS 4949:2016, где символы и цифры отражают назначение и основные механические, физические или химические характеристики. Оно не является разрешением на применение. Для официальной замены по-прежнему необходимы решение ответственного инженера, спецификация заказчика, применимый нормативный кодекс, протоколы испытаний, размеры, условия эксплуатации, а также согласование с заказчиком или регулирующим органом, если оно требуется. Совпавшее название начинает сравнение, но никогда его не завершает.
Как документировать обоснованное решение об эквивалентности
Решение об эквивалентности стали настолько надёжно, насколько надёжен документ, подтверждающий его. Название марки, таблица перекрёстных соответствий или схожий номинальный состав могут определить кандидата для сравнения, но ни один из этих факторов не доказывает, что материал можно использовать без ограничений. В решении необходимо указать, что именно сравнивалось, какие редакции спецификаций применялись, для какого изделия и условий эксплуатации проводилось сравнение, а также какие различия остаются неурегулированными.
В выводе также следует использовать правильный термин. Сопоставимость означает, что две стали обладают достаточно сходными характеристиками для определённой цели. Эквивалентность — это более узкое инженерное суждение, связанное с установленными требованиями. Замена означает разрешение использовать один материал вместо другого в конкретном проекте или закупочном случае. Официальное утверждение — это принятие, выданное ответственным владельцем, проектировщиком, классификационным обществом, регулирующим органом или иным уполномоченным органом. Эти термины не следует считать взаимозаменяемыми.
Досье сравнения
Начните с контролируемого идентификационного листа. Для каждого материала укажите точное обозначение, номер спецификации, марку, класс, тип, форму изделия, диапазон размеров и состояние поставки. Обозначения «S355» недостаточно: в досье должны быть указаны применимый документ, например EN 10025-2, его редакция, дополнительное обозначение марки, диапазон толщины и состояние поставки. Такой же порядок следует применять к ASTM A36, ASTM A572 Grade 50, ASTM A516 Grade 70, SAE J404 1045, JIS G4051 S45C и любому другому рассматриваемому обозначению. Укажите выпускающую организацию, дату публикации, изменения, ссылочные стандарты и дату, на которую была проверена спецификация.
Прикладывайте исходные записи, а не только переписанные значения. К ним могут относиться сертификат на материал, анализ плавки, анализ продукции, отчет о механических испытаниях, запись о термической обработке, сертификат контроля, отчет о неразрушающем контроле, результаты контроля размеров, а также документы металлургического предприятия или лаборатории, подтверждающие идентификацию. Сертификат должен обеспечивать прослеживаемость до номера плавки, изделия, размера и состояния поставки, являющихся предметом оценки. Если в сертификате указана только номинальная марка без результатов испытаний, это ограничение должно быть отражено в досье.
Химический состав необходимо регистрировать таким образом, чтобы обеспечить фактическое сопоставление предельных значений. Укажите содержание углерода, марганца, кремния, фосфора, серы, хрома, никеля, молибдена, меди, азота, бора, ванадия, ниобия, титана и каждого другого контролируемого элемента, предусмотренного любой из спецификаций. Для каждого значения укажите, является ли оно максимальным, минимальным, диапазоном, ограничением для остаточного содержания, пределом анализа продукции или пределом анализа плавки. Ограничения по углеродному эквиваленту, контролю неметаллических включений, требованиям к измельчению зерна и остаточным элементам могут влиять на свариваемость и эксплуатационное поведение, даже если основные легирующие элементы выглядят сходными.
Результаты механических испытаний требуют такой же тщательности. Укажите предел текучести, условный предел текучести, если применимо, временное сопротивление, относительное удлинение, относительное сужение, ударную энергию, твердость и температуру испытания. Укажите ориентацию образца, тип образца, расчетную длину, метод испытания, место отбора, толщину или диаметр и основу приемки. Указание временного сопротивления без диапазона толщины или направления испытания является неполным. Результат, полученный при комнатной температуре, не может автоматически считаться соответствующим спецификации, требующей испытания на удар по Шарпи при отрицательной температуре.
Размеры и форма изделия должны указываться отдельно, а не рассматриваться как второстепенные сведения. Сопоставляйте лист с листом, пруток с прутком, трубу с трубой, поковку с поковкой, а литое изделие с литым изделием. Укажите толщину, диаметр, толщину стенки, ширину, длину, допуски, прямолинейность, плоскостность, состояние поверхности и допустимые несплошности. Совпадение химического состава горячекатаного листа и холоднотянутого прутка не устанавливает эквивалентность, поскольку различаются история формоизменения, остаточные напряжения, структура зерна и требования к размерам.
Термическая обработка и состояние поставки должны быть указаны явно: горячекатаное состояние, нормализованное состояние, нормализованное и отпущенное состояние, закаленное и отпущенное состояние, отожженное состояние, состояние после растворяющей обработки, состояние после дисперсионного твердения, холоднотянутое состояние или другое определенное состояние. Если такие данные доступны, укажите цикл нагрева в печи, способ охлаждения, диапазон отпуска и любое допускаемое отклонение. В ходе сопоставления также следует учитывать требования к испытаниям, включая периодичность, место отбора образцов, правила повторных испытаний, ультразвуковой или радиографический контроль, контроль поверхности, гидростатические испытания, испытания на свариваемость и требования к прослеживаемости.
Матрица сопоставления должна объединять эти записи. В каждой строке следует указывать одно требование; в соседних столбцах — исходное требование, подтверждающие данные по рассматриваемому материалу, статус соответствия и технический комментарий. Для каждой строки следует использовать одну из отметок: соответствует, не соответствует, не установлено, не подтверждено или не применимо. Не скрывайте отсутствующее значение под обозначением «эквивалентно». Матрица должна различать фактический результат испытания и требование, которое сертификат лишь не рассматривает.
Масштаб опубликованной информации о взаимных соответствиях объясняет необходимость такого процесса. Handbook of Comparative World Steel Standards ASTM International, 5-е издание (2024), сопоставляет более 6 100 сталей по более чем 450 стандартам, включая документы ASTM, ASME, EN, DIN, ISO, JIS, SAE, API и CSA. Worldwide Guide to Equivalent Irons and Steels ASM International, 5-е издание (2024), содержит более 30 000 обозначений и сведения о номерах спецификаций, химическом составе, формах изделий, состояниях поставки, прочности, удлинении и твердости. Stahlschlüssel приводит данные более чем по 95 000 стандартам и маркам стали, связанным примерно с 300 металлургическими предприятиями и поставщиками. Эти ресурсы являются ценными отправными точками, однако приведенные в них соответствия не заменяют утверждение применимости для конкретного проекта.
Исключения и нерешенные вопросы
Каждое различие следует классифицировать, а не скрывать в общей формулировке. Различие в химическом составе может влиять на свариваемость, прокаливаемость, коррозионную стойкость, вязкость или реакцию на термическую обработку. Различие в механических свойствах может ограничиваться одним диапазоном толщины либо указывать на то, что рассматриваемый материал не способен удовлетворить расчетной основе. Отсутствие испытания на удар не равнозначно неудовлетворительному результату такого испытания, однако ни одно из этих обстоятельств не позволяет сделать неограниченный вывод.
Перечислите определяющие исключения в отдельном реестре. Для каждого укажите требование, имеющиеся подтверждающие данные, последствие, предлагаемую меру контроля, ответственное лицо и необходимые подтверждения закрытия вопроса. Меры контроля могут включать дополнительные испытания, ограничение толщины, пересмотр процедуры сварки, снижение допускаемого напряжения, изготовление квалификационной сварной пробы, оценку коррозии или исключение материала для определенного вида эксплуатации. Мера контроля должна иметь техническое обоснование; отступление от требования не может превратить непроверенное свойство в подтвержденное.
Допущения, связанные с эксплуатацией, должны быть зафиксированы письменно. При необходимости укажите расчетную температуру, давление, режим напряжений, воздействие циклической усталости, требования к трещиностойкости, коррозионную среду, воздействие водорода, условия пожара, конфигурацию сварного соединения, операции формоизменения, интервал контроля и предполагаемый срок службы. Сопоставление, приемлемое для ненагруженного кронштейна при температуре окружающей среды, может оказаться неприемлемым для границы давления, криогенной конструкции, грузоподъемного элемента или сварной конструкции, работающей при усталостных нагрузках.
ISO/TS 4949:2016 устанавливает правила обозначения сталей с использованием символов и чисел, отражающих область применения и основные механические, физические или химические характеристики. Поэтому обозначение содержит полезную информацию, но не устанавливает взаимозаменяемость. Аналогичным образом, ISO/DIS 4948-1 классифицирует стали по химическому составу как нелегированные, низколегированные или высоколегированные; микролегированные стали рассматриваются как подкласс низколегированных сталей, а нержавеющие стали — как подкласс высоколегированных сталей. Такая классификация не решает вопросов, связанных с формой изделия, технологией изготовления, испытаниями или эксплуатационными характеристиками.
В окончательном техническом заключении следует определить границы вывода: «сопоставимы для нормализованного листа толщиной до 40 мм при эксплуатации в условиях окружающей температуры» или «допустимы в качестве замены только после дополнительных испытаний на удар по Шарпи и квалификации процедуры сварки». Не следует ограничиваться формулировкой о том, что марки являются эквивалентными. Методика сравнительного анализа ASTM указывает, что стали, изготовленные по разным стандартам, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку ограничения по химическому составу и требования к механическим свойствам могут различаться.
Инженерное и нормативное утверждение
В досье следует указать лицо, принимающее решение, с указанием его должности и полномочий. Ответственный инженер по материалам должен проверить металлургию, результаты испытаний, термическую обработку, последствия для сварки и матрицу сопоставления. Ответственный за проектирование должен подтвердить сохранение действительности размеров, прочностных характеристик, вязкости, допущений по усталости и допускаемых напряжений. Инженер по сварке должен утвердить любое изменение, затрагивающее аттестацию процедуры, сварочные материалы, предварительный подогрев, температуру между проходами или контроль содержания водорода.
Если изделие подпадает под действие регулируемого нормативного документа, необходимо привлечь орган или специалиста, ответственного за применение этого документа. В зависимости от области применения это может быть инженер по оборудованию, работающему под давлением, орган строительного надзора, морское классификационное общество, авиационный орган, нотифицированный орган или государственный инспектор. Правительственный отчет США Analysis of Foreign and Domestic Material Specifications for Ship Components (1998) оценивает эквивалентность материалов по химическому составу, механическим свойствам, размерам и требованиям к продукции; этот подход показывает, почему нормативная проверка не может основываться только на совпадении обозначений марок.
Подписи должны содержать сведения о лице, организации, квалификации или делегированных полномочиях, дате, редакции документа и статусе решения. Зафиксируйте, является ли принятое решение утвержденной эквивалентностью в установленной области применения, условной заменой, подтверждением только сопоставимости, отклоненной заменой или решением, ожидающим предоставления подтверждающих данных. Любое последующее изменение редакции спецификации, размера изделия, термической обработки, сертификата поставщика, расчетной температуры или режима эксплуатации должно инициировать повторное рассмотрение.
Обоснованный вывод должен быть конкретным, при необходимости — условным, и пригодным для аудита. В нем указывается, что подтверждают имеющиеся данные, а также граница их применимости.
Практическая методика сопоставления распространенных обозначений сталей
Полезное сопоставление начинается с контролируемой записи сравнения, а не со списка названий, разделенных знаками равенства. Для каждого рассматриваемого материала следует указать выпускающую организацию, номер спецификации, обозначение марки, форму изделия, диапазон размеров, состояние поставки, предельные значения химического состава, механические требования, правила испытаний и предполагаемое применение. Неизвестные сведения следует отмечать как «не установлено». Их нельзя заполнять предполагаемым значением.
Это различие имеет значение, поскольку в Handbook of Comparative World Steel Standards Международной организации ASTM, 5-е издание (2024), сопоставляются более 6 100 марок стали по более чем 450 стандартам, при этом указывается, что стали, произведённые по разным стандартам, как правило, являются сопоставимыми, но не строго эквивалентными. В Worldwide Guide to Equivalent Irons and Steels Международной организации ASM, 5-е издание (2024), зафиксировано более 30 000 обозначений, включая номера спецификаций, химический состав, формы изделий, условия поставки, пределы прочности и текучести, относительное удлинение и твёрдость. Эти справочные издания поддерживают проведение анализа, однако ни одно из них не превращает каждую перекрёстную ссылку в разрешение на замену.
Сопоставление углеродного или низколегированного прутка
Рассмотрим гипотетический запрос по круглому прутку, в котором углеродистая сталь в одном документе обозначена как SAE J403 1045, в другом — как JIS G 4051 S45C, а в третьем — как EN 10083-2 C45E. Эти наименования позволяют начать полезное сопоставление. Однако они не подтверждают взаимозаменяемость прутков.
В записи сначала следует точно сохранить обозначение в том виде, в каком оно приведено:
| Поле | Вариант A | Вариант B | Вариант C |
|---|---|---|---|
| Нормативный документ | SAE J403 | JIS G 4051 | EN 10083-2 |
| Марка | 1045 | S45C | C45E |
| Форма изделия | пруток — проверить | сталь для конструкций машин — проверить применимость к прутку | пруток — проверить |
| Размер | указать диаметр или размеры поперечного сечения | указать диаметр или размеры поперечного сечения | указать диаметр или размеры поперечного сечения |
| Условия поставки | указать состояние после прокатки, нормализации, закалки и отпуска либо иное состояние | то же | то же |
| Химический состав | переписать предельные значения из таблицы | переписать предельные значения из таблицы | переписать предельные значения из таблицы |
| Механические требования | переписать применимые требования с учётом размера и состояния | переписать применимые требования с учётом размера и состояния | переписать применимые требования с учётом размера и состояния |
| Испытания и приёмка | указать требуемые испытания и отбор проб | указать требуемые испытания и отбор проб | указать требуемые испытания и отбор проб |
Ссылка на ASTM может выглядеть как ASTM A29/A29M Grade 1045, если в заказе или документе на материал используется эта спецификация. Её необходимо регистрировать отдельно от SAE J403 1045. ASTM A29/A29M устанавливает общие требования к пруткам из углеродистых и легированных сталей, тогда как SAE J403 устанавливает требования к химическому составу углеродистых и легированных сталей. Поэтому общее обозначение «1045» указывает на связь между системами обозначений, но не на единый полный набор требований к материалу.
ASTM A400 также имеет значение как справочный метод, поскольку в нём прутки классифицируются по марке и применению, а также описываются связи между обозначениями SAE-AISI и марками H-стали ASTM. Однако это не отменяет необходимости проверить фактическую спецификацию на изделие ASTM, марку, размер, состояние после термической обработки и требования к сертификации.
При сопоставлении химического состава следует проверить предельные значения содержания углерода, марганца, кремния, фосфора и серы, а также любых остаточных или факультативных элементов. Номинального содержания углерода около 0,45 % недостаточно. Максимальные значения фосфора и серы могут различаться; диапазоны содержания марганца также могут различаться; кроме того, одна спецификация может устанавливать требования к плавочному анализу, тогда как другая дополнительно контролирует анализ готового изделия. В сопоставлении необходимо указать, относится ли предельное значение к анализу ковшевой пробы или плавки, к анализу готового изделия либо к обоим видам анализа.
Механические свойства требуют такой же тщательности. Предел текучести, предел прочности, относительное удлинение, относительное сужение и твёрдость могут зависеть от диаметра и состояния поставки. Нормализованный пруток и пруток после закалки и отпуска не являются одним и тем же техническим изделием только потому, что оба имеют обозначение углеродистой стали. Если одна спецификация устанавливает требования по пределу прочности, а другая — предельные значения твёрдости, отсутствующее свойство нельзя вывести из таблицы каталога.
| Результат | Значение | Допустимый следующий шаг |
|---|---|---|
| Сопоставимы | Требования демонстрируют полезную техническую взаимосвязь в установленной области | Задокументировать сравнение и оценить меры контроля применения |
| Условно сопоставимы | Различия сохраняются, но могут контролироваться | Получить предусмотренные испытания, заключения или одобрения |
| Неприемлемы | Критическое требование отсутствует, имеет более низкий уровень, выходит за пределы области или несовместимо | Не выполнять замену |
| Формально одобрены | Уполномоченная организация приняла изменение | Использовать только в пределах заявленной области и при указанных условиях |
Таким образом, предварительный вывод должен иметь следующую формулировку: «Связь между обозначениями установлена; химический состав и область применения к пруткам требуют сопоставления; механическая эквивалентность не установлена; замена не разрешена». Для официального вывода об эквивалентности необходимы применимая спецификация, фактический размер, состояние материала, результаты испытаний, если они требуются, а также одобрение ответственного представителя проектной или службы качества.
Дополнительная ошибка может возникнуть при включении в один ряд с кандидатами-прутками изделия, не относящегося к ним. API Specification 5L X52 — это обозначение стали для трубопроводов, а CSA G40.21 350W — обозначение конструкционной стали. Их наличие в результатах поиска не делает ни одну из этих сталей эквивалентной прутку 1045, S45C или C45E. Форма изделия и область применения исключают такое сопоставление ещё до рассмотрения химического состава.
Сопоставление легированной или нержавеющей стали
Второй шаблон может использоваться для анализа аустенитных нержавеющих сталей, зарегистрированных как ASTM A276 Type 316, EN 10088-3 X5CrNiMo17-12-2, ISO 15510 X5CrNiMo17-12-2, JIS G 4303 SUS316, а также, если соответствующая спецификация действительно применяется, с аналогичной ссылкой на DIN. В записи по DIN необходимо привести действующий документ и обозначение, используемые в проекте; старый номер DIN или неофициальная маркировка «DIN 316» не являются достаточным подтверждением.
В записи следует отделять марку нержавеющей стали от требований к изделию. ASTM A276 распространяется на прутки и профили из нержавеющей стали, тогда как EN 10088-3 устанавливает технические условия поставки полуфабрикатов, прутков, катанки, проволоки, профилей и калиброванных изделий из коррозионностойких нержавеющих сталей. Плита, бесшовная труба, кованая деталь и холоднотянутый пруток могут относиться к одному семейству марок, но при этом подпадать под разные стандарты и разные требования к испытаниям.
ISO/TS 4949:2016 разъясняет, каким образом в международно стандартизованных обозначениях сталей буквы и цифры отражают назначение, а также основные механические, физические или химические характеристики. Эти сведения помогают расшифровать X5CrNiMo17-12-2: обозначение указывает на высоколегированную нержавеющую сталь и отражает приблизительные особенности состава в рамках данной системы наименований. Однако оно не подтверждает соответствие материала ASTM A276 Type 316, наличие тех же размеров изделия или прохождение тех же испытаний.
ISO/DIS 4948-1 классифицирует стали по химическому составу как нелегированные, низколегированные или высоколегированные; микролегированные стали рассматриваются как подкласс низколегированных, а нержавеющие стали — как подкласс высоколегированных. Классификация не является правилом замены. При сопоставлении нержавеющих сталей в рабочую таблицу следует внести предельные значения содержания хрома, никеля, молибдена, углерода, марганца, кремния, фосфора, серы и азота, а затем определить, устанавливает ли стандарт требования к плавочному анализу, анализу готового изделия либо к обоим видам анализа.
Следующие проверки должны касаться состояния материала и эксплуатационных характеристик. Пруток после растворяющего отжига, нагартованный пруток и калиброванный пруток могут иметь разные требования к прочности, твёрдости, допускам на размеры и прямолинейности. Коррозионные свойства также нельзя сводить лишь к наличию молибдена. Фактическое применение могут определять качество поверхности, испытания на межкристаллитную коррозию, требования к пассивации, контроль свариваемости и записи о термической обработке.
Контролируемая запись может содержать следующую формулировку: «Обозначения указывают на марки нержавеющей стали, относящиеся к близкому семейству составов. Соответствующие стандарты на изделие, пределы химического состава, состояние, размеры, механические требования и испытания на коррозионную стойкость ещё должны быть сопоставлены». Это обоснованное сопоставление. Формулировка «316 равно X5CrNiMo17-12-2» таковым не является.
Как вывод меняется в зависимости от применения
Одни и те же две записи могут привести к разным выводам при изменении области применения. Для обработанного вала могут потребоваться допуск на размеры прутка, обрабатываемость, твёрдость, усталостная прочность и заданное состояние после термической обработки. Для элемента границы давления могут потребоваться испытания на ударный изгиб, процедуры сварки, вязкость при установленной температуре, прослеживаемость и разрешение регулирующего органа. Для конструкционного элемента определяющими могут быть характеристики поперечного сечения, свариваемость, предел текучести, требования с учётом толщины и CSA G40.21 350W либо другая применимая конструкционная спецификация.
В правительственном отчёте США Analysis of Foreign and Domestic Material Specifications for Ship Components (1998) используются четыре основные области сопоставления: химический состав, механические свойства, размеры и требования к изделию. Этот метод показывает, почему область применения нельзя добавлять лишь на заключительном этапе. Материал, который выглядит сопоставимым по таблице химического состава, может не пройти проверку из-за отличий в размерах, режиме контроля, требованиях к вязкости или допустимом способе изготовления.
Для трубопровода API Specification 5L X52 необходимо оценивать как трубную сталь с учётом применимых требований к изделию и закупке, а не как универсальную низколегированную сталь. Для сосуда под давлением обозначение ASTM, ASME, EN или CSA может требовать официального принятия в соответствии с нормами, даже если значения испытаний выглядят благоприятно. Для замены прутка в машине, не относящейся к критически важным с точки зрения безопасности, инженер может принять сопоставимость после проверки состава, состояния, размеров и подтверждённых механических данных. Но и в этом случае речь идёт о документированном решении о замене, а не о доказательстве универсальной эквивалентности.
В итоговой классификации следует использовать точные термины: эквивалентный — только если ответственная организация и требования подтверждают такую формулировку; сопоставимый — если документы указывают на технически родственный материал, но различия сохраняются; замена допустима — только после анализа и утверждения с учётом конкретного применения; несопоставимый — если не совпадают форма изделия, область действия спецификации или существенные требования. Базы перекрёстных ссылок, включая данные Stahlschlüssel, охватывающие более 95 000 стандартов и марок стали примерно от 300 сталеплавильных предприятий и поставщиков, ценны для поиска возможных кандидатов. Однако это исходные источники для проверки, а не инженерные разрешения.
Справочные таблицы и ограничения этой вики
Что должна содержать полезная таблица эквивалентности
Таблица перекрёстных ссылок на марки сталей полезна только тогда, когда в ней указаны условия, лежащие в основе сопоставления. Одного названия марки в одном столбце и похожего названия в другом недостаточно. Например, «C45», «1045» и «S45C» могут указывать на родственные среднеуглеродистые стали, однако эти обозначения возникли в рамках разных систем и сами по себе не подтверждают, что материалы можно взаимозаменять в конкретной детали.
В каждой записи обозначение должно быть приведено в точности так, как оно записано в соответствующем стандарте, включая префиксы, суффиксы, дефисы и символы состояния поставки. Следует указывать полный номер и редакцию стандарта, а не только «ASTM», «EN» или «JIS». В записи также должна быть указана форма продукции: пруток, лист, толстолистовой прокат, труба, трубопроводная труба, поковка, проволока, отливка или другая определённая форма изделия. Ограничение по химическому составу для прутка нельзя автоматически применять к листу, а требование к листу — к термообработанной поковке.
Состояние поставки также должно быть отражено. Прокатанные без дополнительной обработки, нормализованные, закалённые и отпущенные, отожжённые, холоднотянутые и дисперсионно-твёрдеющие изделия могут обладать существенно разными свойствами даже при близком номинальном составе. В таблице следует указывать применимый диапазон толщины или диаметра, поскольку минимальные значения предела текучести, временного сопротивления, относительного удлинения, ударной энергии и твёрдости могут изменяться в зависимости от размера сечения или режима термообработки.
Данные о механических свойствах должны быть привязаны к направлению испытания, состоянию образца, температуре и размерам изделия, если спецификация устанавливает такие ограничения. В химическом составе следует различать плавочный анализ и анализ готовой продукции, а также указывать элементы с существенными ограничениями, такие как углерод, марганец, хром, никель, молибден, бор, азот, сера и фосфор. Примечание о том, что у двух марок «сходный химический состав», скрывает именно те различия, которые могут определять свариваемость, прокаливаемость, коррозионную стойкость или эксплуатационные характеристики.
Не менее важны требования к испытаниям и дополнительные требования. В таблице следует указывать требования к испытаниям на растяжение, изгиб, удар, твёрдость, ультразвуковой и магнитопорошковый контроль, макротравление, чистоту металла, размер зерна и стойкость к межкристаллитной коррозии, если они применимы. Сертификация, прослеживаемость, записи о термообработке, неразрушающий контроль и ограничения на ремонтную сварку могут определять приемку даже в тех случаях, когда химический состав и значения прочности совпадают.
В таблице также необходимо поле квалификационного статуса. Термин «сопоставимая» означает, что опубликованные требования показывают полезную техническую взаимосвязь. Термин «эквивалентная» следует использовать только в том случае, если установленный метод сопоставления подтверждает наличие требуемых характеристик в определённой области применения. «Замена» означает, что ответственное уполномоченное лицо разрешило использовать один материал вместо другого для конкретного проектного или закупочного требования. «Одобренная альтернатива» означает официальное разрешение, выданное в соответствии с применимым нормативным документом, договором, чертежом или регуляторной процедурой. Эти обозначения не являются взаимозаменяемыми.
Масштаб опубликованных сопоставлений объясняет, почему перекрёстная таблица может поддерживать исследовательскую работу, но не превращается в разрешение на замену. Handbook of Comparative World Steel Standards Международного общества ASTM, 5-е издание (2024), сопоставляет более 6 100 марок сталей по более чем 450 стандартам, включая документы ASTM, ASME, EN, DIN, ISO, JIS, SAE, API и CSA. В Worldwide Guide to Equivalent Irons and Steels Международной организации ASM, 5-е издание (2024), приведены более 30 000 обозначений чугунов и сталей с указанием номеров спецификаций, составов, форм продукции, состояний поставки, пределов прочности и текучести, относительного удлинения и твёрдости. Stahlschlüssel публикует данные о соответствии более чем 95 000 стандартов и марок сталей примерно 300 металлургических предприятий и поставщиков. Эти цифры характеризуют широту сопоставления обозначений, но не означают универсального разрешения на замену.
ASTM A400 служит полезным примером источника, содержащего не только названия. В нём стальные прутки систематизированы по марке и области применения, приведены требования к химическому составу и механическим свойствам, а также разъяснены взаимосвязи между обозначениями SAE-AISI и марками H-стали ASTM. Однако и в этом случае взаимосвязь необходимо рассматривать с учётом установленных требований к продукции и её свойствам.
Как правильно ссылаться на стандарты
Ссылка должна позволять другому читателю найти конкретное требование. Как минимум следует указать организацию, выпустившую документ, обозначение стандарта, его название, если оно необходимо для идентификации, редакцию или год издания, а также пункт, таблицу или приложение, подтверждающие утверждение. Формулировка «согласно стандартам EN на стали» не является достаточной ссылкой. Формулировка «EN 10083-3:2006, таблица 3» существенно лучше, при условии что указана именно та редакция, которая фактически использовалась.
Контроль редакции имеет важное значение, поскольку ограничения по химическому составу, правила испытаний, размерные допуски и системы обозначений меняются. В более поздней редакции марка может быть исключена, состояние поставки может быть изменено, метод испытаний пересмотрен, а требование перенесено из нормативной таблицы в информационное приложение. Исторические сертификаты на материалы также могут ссылаться на редакцию, которая больше не является действующей. Поэтому в ссылке следует различать редакцию, применимую при изготовлении, и редакцию, использованную для сопоставления.
ISO/TS 4949:2016 устанавливает правила обозначения сталей с помощью буквенных символов и чисел, отражающих назначение и основные механические, физические или химические характеристики. Эти сведения ценны, однако обозначение представляет собой закодированное описание, а не сертификат взаимозаменяемости. Число может указывать номинальный состав или класс прочности, но не подтверждает совпадение допусков на продукцию, требований к ударной вязкости, чистоте металла или контролю термообработки.
Классификацию по химическому составу также необходимо цитировать с такой же тщательностью. ISO/DIS 4948-1 и опубликованный контекст классификации ISO 4948-1 подразделяют стали по химическому составу на нелегированные, низколегированные и высоколегированные. Микролегированные стали рассматриваются как подкласс низколегированных сталей, а нержавеющие стали — как подкласс высоколегированных сталей. Такие категории помогают упорядочить сопоставление, но не заменяют спецификацию конкретной марки.
Методология сравнительного справочника ASTM указывает, что стали из разных стандартов, как правило, являются сопоставимыми, а не строго эквивалентными, поскольку ограничения по составу и требования к механическим свойствам могут различаться. В правительственном документе США Analysis of Foreign and Domestic Material Specifications for Ship Components («Анализ зарубежных и отечественных спецификаций на материалы для судовых компонентов») 1998 года этот практический вопрос рассматривается с другой стороны: сопоставление охватывает химический состав, механические свойства, размеры и требования к продукции. Ответственная ссылка должна сохранять эту широту, а не ограничиваться одной таблицей химического состава.
Когда читатели должны обращаться к применимому нормативному документу
Справочник, база данных, сертификат изготовителя или запись в вики являются вспомогательными исследовательскими источниками. Они не заменяют нормативный документ, имеющий преимущественную силу. Читатели должны обращаться к применимому нормативному документу всякий раз, когда материал указывается, принимается, сертифицируется, сваривается, подвергается термообработке, ремонтируется или устанавливается в конструкции, критичной с точки зрения безопасности либо регулируемой нормативными требованиями.
Таким документом может быть стандарт на материал, строительные нормы, правила для сосудов под давлением, правила классификационного общества, закупочная спецификация, утверждённый чертёж, договор или нормативное требование. Он определяет допустимую форму продукции, размерный диапазон, состояние поставки, испытания, маркировку, сертификацию и критерии приемки. Если два документа противоречат друг другу, применимый договор или уполномоченный орган определяет, какое требование имеет преимущественную силу; таблица перекрёстных ссылок не может разрешить такой конфликт сама по себе.
Формальная замена обычно требует рассмотрения инженером, ответственным за проект, или иным уполномоченным лицом, указанным в применимых правилах. Такая проверка может включать оценку расчётной прочности, усталости, трещиностойкости, аттестации сварочной процедуры, термообработки, припуска на коррозию, поведения при формоизменении, контроля и прослеживаемости. Марка, соответствующая требованиям сравнительного испытания на растяжение, всё ещё может не удовлетворять требованию по ударной вязкости при заданной температуре или не иметь необходимого пути официального одобрения.
Справочные таблицы и базы данных являются вспомогательными средствами исследования, тогда как регулирующая спецификация и уполномоченный процесс одобрения определяют условия приёмки. Strong evidence
Таким образом, редакционная политика этой вики проста: каждая перекрёстная ссылка должна содержать точное написание обозначения, номер стандарта, редакцию, форму продукции и квалификационный статус; взаимосвязь должна быть обозначена как сопоставимая, эквивалентная, допускающая замену или формально одобренная; опубликованные исследовательские данные необходимо отделять от полномочий по приемке. Записи в справочниках и базах данных поддерживают исследовательскую работу. Применимая спецификация и рассмотрение уполномоченным инженером определяют возможность приемки.
Источники
- [1] ISO/TS 4949:2016. ISO technical specification, 2016. https://www.iso.org/standard/67751.html
- [2] ISO 4948-1 classification. ISO classification standard, 2016. https://www.iso.org/obp/ui/?_escaped_fragment_=iso%3Astd%3Aiso%3A4948%3A-1%3Adis%3Aed-2%3Av1%3Aen
- [3] Handbook of Comparative World Steel Standards, 5th Edition. ASTM International reference handbook, 2024. https://store.astm.org/ds67d-eb.html
- [4] Worldwide Guide to Equivalent Irons and Steels, 5th Edition. ASM International reference guide, 2024. https://www.asminternational.org/results/-/journal_content/56/05121G/PUBLICATION/
- [5] Stahlschlüssel reference data. Stahlschlüssel online product information, 2024. https://www.stahlschluessel.de/en/products/book/content.aspx
- [6] Analysis of Foreign and Domestic Material Specifications for Ship Components. U.S. government report, 1998. https://www.govinfo.gov/content/pkg/GOVPUB-C13-04b9cc95e9c58dfbe3775f3e9d9e8996/pdf/GOVPUB-C13-04b9cc95e9c58dfbe3775f3e9d9e8996.pdf