




Çelik Bileşimi ve Mekanik Özellikler Tablosu Nasıl Okunur?
Bir çelik tablosu, spesifikasyon değil, başvuru kaynağıdır. Tablonun satırları normalde bir ürün standardına, boyutsal aralığa, üretim yöntemine, ısıl işlem koşuluna ve deney yöntemine ait olan bilgileri özetler. AISI 4140, 304 veya S355 gibi bir gösterim, bir çelik ailesini ya da kalite tanımını belirtir; ancak tek başına, tedarik edilen bir ürüne uygulanan tüm kimyasal sınırları veya mekanik gereklilikleri ortaya koymaz.
| Tanım veya standart | Ürün kapsamı | Kapsam neden önemlidir |
|---|---|---|
| ASTM A240 | Krom ve krom-nikel paslanmaz çelik levha, sac ve şerit | Ürüne özgü kimyasal bileşim, mekanik, boyutsal ve deney kuralları |
| ASTM A276 | Paslanmaz çelik çubuklar ve profiller | Gereklilikler A240 ile otomatik olarak aynı değildir |
| S355 | Avrupa yapısal çelik kalite tanımı | Uygulanabilir Avrupa standardı ürün standardı, ürün gerekliliklerini belirler |
Öncelikle geçerli belge dikkate alınmalıdır. ASTM A240, basınçlı kaplar ve genel uygulamalar için kromlu ve krom-nikelli paslanmaz çelik levha, sac ve şeritleri kapsar; ASTM A276 ise paslanmaz çelik çubukları ve profilleri kapsar. Her iki standartta da 304 olarak tanımlanan kaliteler bulunabilir; ancak ürün biçimi, izin verilen üretim durumu, boyut kuralları ve deney hükümleri aynı değildir. Benzer şekilde, Avrupa yapısal ürün standardı kapsamındaki S355, bağlamdan bağımsız bir malzeme kimliği değildir. Uygulanabilir EN ürün standardı; levha, profil, içi boş profil veya diğer ürün biçimleri için gereklilikleri belirler.
Asgari kapsam alanları
- Standart Geçerli belgeyi ve baskısını belirtin.
- Ürün biçimi Levha, sac, şerit, çubuk, profil, boru, dövme parça veya başka bir biçim olduğunu belirleyin.
- Koşul Malzemenin tavlanmış, normalize edilmiş, su verilmiş ve temperlenmiş, çözelti tavlaması uygulanmış, soğuk işlenmiş veya başka bir koşulda tedarik edilmiş olduğunu belirtin.
- Boyut Kalınlığı, çapı, et kalınlığını veya kesit aralığını kaydedin.
- Deney temeli Birimleri, yönü, sıcaklığı, yöntemi ve kabul ölçütlerini ekleyin.
Bu nedenle kullanışlı bir tablonun kapsamı açıkça belirtilmelidir. Tabloda standart, kalite tanımı, ürün biçimi, teslimat durumu, kalınlık veya profil boyutu, birimler, deney yönü ve kabul kriterleri belirtilmelidir. Bu alanlar olmadan bir satır ön karşılaştırmayı destekleyebilir; ancak uygunluğu kanıtlayamaz.

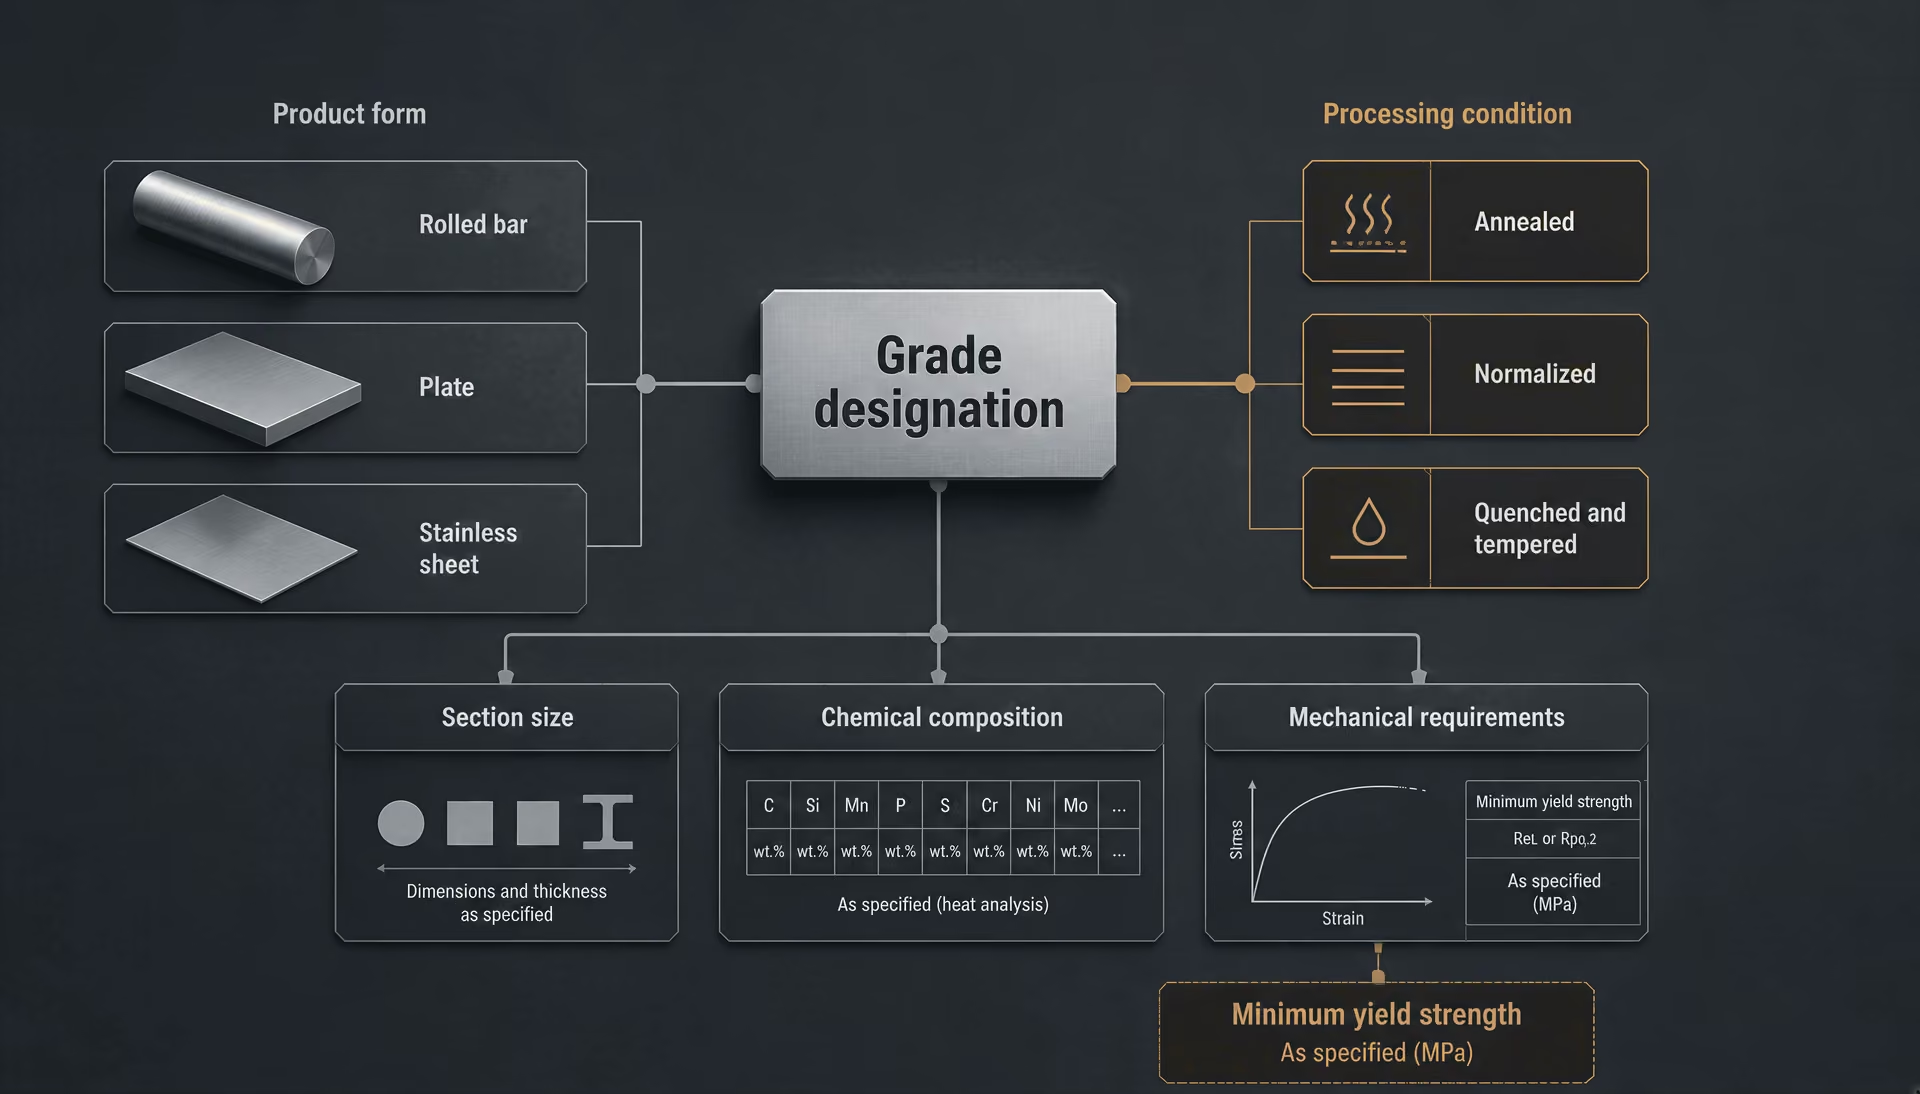
Bir kalite satırı gerçekte neyi temsil eder?
Bir kalite satırı, bir spesifikasyon sisteminin tanımlanmış bir bölümünü temsil eder. En azından bir kalite tanımını kimyasal bileşimle ve bir veya daha fazla özellik gerekliliğiyle ilişkilendirir. İyi hazırlanmış bir tabloda değerlerin sıcak haddelenmiş çubuğa, normalize edilmiş levhaya, su verilmiş ve temperlenmiş alaşımlı çeliğe, çözelti tavlaması yapılmış paslanmaz çeliğe veya başka bir duruma uygulanıp uygulanmadığı da belirtilir.
ASTM A400, çelik çubuk seçimini kalite, kimyasal bileşim, işlem koşulu, kesit boyutu ve istenen asgari akma dayanımıyla ilişkilendirir. Strong evidence
[1] Standard Practice for Steel Bars, Selection Guide, Composition, and Mechanical Properties. ASTM International. ASTM standard.Çelik Çubuklar için Standart Uygulama, Seçim Kılavuzu, Bileşim ve Mekanik Özellikler başlıklı ASTM A400, bu noktayı özellikle açık biçimde ortaya koyar. Tablolar hâlindeki kılavuz, çelik çubuğu seçimini kalite, kimyasal bileşim, işleme durumu, kesit boyutu ve istenen minimum akma dayanımıyla ilişkilendirir. Dolayısıyla bir satır yalnızca “4140’ın özellikleri” değildir. Bu satır, belirli bir çubuk ürünü bağlamı için hazırlanmış bir kılavuzdur; dayanım, çeliğin nasıl işlendiğinden ve kesit boyutundan etkilenir.
| Ürün biçimi | Olası koşul | Etkilenen özellikler |
|---|---|---|
| Levha | Normalize edilmiş | Sertlik, dayanım, süneklik ve tokluk |
| Levha | Normalize edilmiş ve temperlenmiş | Dayanım ve tokluk dengesi |
| Levha | Su verilmiş ve temperlenmiş | Sertlik, akma dayanımı, çekme dayanımı ve süneklik |
| Çubuk | Tavlanmış veya soğuk çekilmiş | Sertlik, dayanım ve süneklik |
Aynı tanım, başka bir ürün spesifikasyonunda farklı gereklilikler taşıyabilir. Bir levha normalize edilmiş, normalize edilip temperlenmiş veya su verilmiş ve temperlenmiş durumda tedarik edilebilir. Bir çubuk tavlanmış ya da soğuk çekilmiş olabilir. Bu durumlar, ergitme analizi aynı kalite sınırları içinde kalsa bile sertliği, akma dayanımını, çekme dayanımını ve sünekliği değiştirir.
Boyutlar da gerekliliğin kimliğinin bir parçasıdır. Yapısal çeliklerde, kesit boyunca soğuma hızları ve dönüşüm koşulları farklı olduğundan, daha büyük kalınlıklarda minimum akma dayanımları genellikle daha düşüktür. Eurocode 3, EN 1993-1-1 Bölüm 3.2.6, S235, S275, S355, S420, S450 ve S460 için tasarım malzeme özelliklerini listeler; ancak bu değerler Eurocode çerçevesine ve kalınlığa bağlı hükümlerine bağlı tasarım girdileridir. Bu değerler genel amaçlı bir tabloya aktarılıp evrensel çekme deneyi sonuçları gibi sunulmamalıdır.
Deney yönü de başka bir sınırdır. Haddelenmiş levha, haddeleme yönüne enine ve boyuna doğrultularda farklı dayanım, uzama, kesit daralması ve tokluk gösterebilir. Yönü belirtilmeyen bir mekanik özellik satırı, yalnızca boyuna veya yalnızca enine yönde geçerli olan bir gerekliliği gizleyebilir. Özellikle darbe enerjisi bakımından sıcaklık da önem taşıyabilir.
ASTM standartları; karbonlu, yapısal, paslanmaz, ferritik, östenitik ve alaşımlı çeliklerin kimyasal, mekanik, metalurjik ve diğer malzeme özelliklerini kapsar. Bu kapsam genişliği, kısa bir kalite etiketinin eksiksiz bir malzeme tanımı olarak değerlendirilmemesi gerektiğini gösterir.
Bileşim sınırları ile raporlanan analizler arasındaki fark
Ergitme analizi Belirli bir çelik ergitmesinin veya potasının bileşimini temsil etmesi amaçlanan kimyasal analiz.
Kimyasal bileşim tabloları genellikle garanti edilmiş bir analizi değil, sınırları gösterir. Bir spesifikasyonda örneğin karbon için maksimum %0,08, mangan için maksimum %2,00 veya krom için belirlenmiş minimum ve maksimum değerler verilebilir. Bunlar, genellikle kütle yüzdesi olarak raporlanan kabul sınırlarıdır. Her ergitmenin aralığın orta noktasını içerdiği anlamına gelmez.
Bir fabrika deney sertifikasında karbon %0,045, mangan %1,52 ve krom %18,20 gibi bir ergitme analizi raporlanabilir. Bu değerler, standardın numune alma ve analiz kurallarına tabi olarak, deneyi yapılan ergitmeyi tanımlar. Bunlar spesifikasyon sınırlarının yerine geçmez. Buna karşılık, örnek niteliğindeki bir tabloda izin verilen aralık %0,17–0,23 iken bir kalite için karbon %0,20 olarak gösterilebilir. Bu tek değer genel bir fikir vermek açısından yararlıdır; ancak uygunluğu belirleyemez.
Alaşım elementleri ve artık elementler bakımından bu ayrım özellikle önemlidir. Fosfor ve kükürt için maksimum sınırlar bulunabilir; silisyum ve mangan için aralıklar verilebilir; azot, bakır, niyobyum, titanyum veya diğer elementler kaliteye ve ürün standardına bağlı olarak kontrol edilebilir. Değerleri yuvarlayan, farklı baskıları birleştiren veya isteğe bağlı elementleri çıkaran bir karşılaştırma tablosu, gerçekte olmayan bir eşdeğerlik izlenimi yaratabilir.
Örneğin SSINA, ASTM ürün spesifikasyonlarının kapsadığı östenitik paslanmaz çelik kaliteleri için ağırlık yüzdesi cinsinden bileşim tabloları ve belirtilmiş mekanik özellikler yayımlar. Böyle bir tablo, yalnızca atıfta bulunulan ASTM spesifikasyonu ve ürün biçimi korunuyorsa yararlıdır. Nickel Institute de kimyasal bileşimi, mekanik özellikleri, fiziksel özellikleri ve spesifikasyonları tablolar hâlinde birbirinden ayırır. Bu özellik sınıflarını ayrı tutmak, bir kimyasal bileşim değerinin performans garantisi sanılmasını önler.
Karşılaştırmalı tablolar daha da dikkatli kullanılmalıdır. Dünya Çelik Standartları Karşılaştırma El Kitabı, uluslararası tanımlama sistemleri arasındaki kimyasal bileşimler ve mekanik özellikler için ayrı tablolar sunar. Bu ayrım yerindedir: benzer adlar veya yaklaşık bileşimler, iki kalitenin aynı işleme kurallarına, tokluk gerekliliklerine, temizlik hükümlerine ya da mekanik minimumlara sahip olduğunu kanıtlamaz. “Eşdeğer”, yalnızca kimyasal bileşim sütununda benzer anlamına değil, belirtilen kullanım ve standart bakımından eşdeğer anlamına gelmelidir.
Belirtilmiş özellikler ile tipik özellikler arasındaki fark
Belirtilmiş bir özellik, sözleşmeye veya standarda dayalı bir gerekliliktir. Bir ürün spesifikasyonu minimum akma dayanımını 355 MPa olarak öngörüyorsa, deneyle belirlenen değer bu eşik değerinin altındaysa, standart geçerli bir istisna veya yeniden deney prosedürü sağlamadığı sürece gereklilik karşılanmamış olur. Maksimum sertlik belirtilmişse, bu sınırın üzerindeki raporlanmış bir değer de aynı şekilde önemlidir.
Tipik bir özellik, temsil niteliğinde bilgidir ve belirtilmiş bir minimum veya maksimum değerin yerini tutmaz. Strong evidence
Tipik özellik ise farklıdır. Bu, genellikle belirli bir ısıl işlem ve numune yönüyle ilişkilendirilen, gözlemlenmiş, temsili veya yaygın olarak yayımlanan bir değerdir. Bir durumun tipik çekme dayanımı 700 MPa olabilirken spesifikasyon yalnızca 655 MPa minimum değer öngörebilir. Tipik değer, mühendislerin davranışı tahmin etmesine yardımcı olur; ancak minimum gerekliliği 700 MPa’a yükseltmez.[2] Mechanical Properties of Carbon and Alloy Steels. ASM International. ASM Metals Handbook.
Bu fark kritiktir; çünkü dayanım yalnızca kimyasal bileşimle belirlenmez. ASM International, karbonlu ve alaşımlı çeliklerin özelliklerinin kimyasal bileşim, işleme ve mikroyapının birlikte etkisiyle ortaya çıktığını belirtir. Su verme hızı, temperleme sıcaklığı, tane boyutu, önceki deformasyon ve kesit kalınlığı; aynı kimyasal kalite içinde sertliği, tokluğu, akma dayanımını ve uzamayı değiştirebilir.
| Etiket | Anlam |
|---|---|
| Maksimum | Üst kabul sınırı |
| Minimum | Alt kabul sınırı |
| Aralık | İzin verilen alt ve üst sınırlar |
| Tipik | Temsilî veya yaygın olarak gözlemlenen değer |
| Nominal | Tanım veya hedef değer |
| Tasarım değeri | Bir tasarım kuralları çerçevesi içinde atanan değer |
| Raporlanmış analiz | Belirtilen bir numuneden ölçülen kimyasal bileşim |
Bir tablo her değeri açıkça maksimum, minimum, aralık, tipik, nominal, tasarım değeri veya raporlanmış analiz olarak etiketlemelidir. Ayrıca uygun olduğu durumlarda deney standardını, numune konumunu, yönünü, sıcaklığı ve teslimat durumunu da belirtmelidir. Yapısal profiller ve levhalar için American Institute of Steel Construction, ASTM ürün spesifikasyonlarının genellikle hem kimyasal bileşim hem de mekanik özellik gerekliliklerini içerdiğini belirtir; bu iki kategoriden hiçbiri güvenli biçimde diğerinin yerine kullanılamaz.
Editöryal kural basittir: kopyalanmış bir tabloyu hiçbir zaman uygulanabilir standardın yerine kullanmayın. Tabloyu bir kaliteyi bulmak ve değişkenleri anlamak için kullanın. Ardından uygunluk veya mühendislik özellikleri hakkında karar vermeden önce geçerli spesifikasyonu, ürün biçimini, durumu, boyutları, baskıyı ve deney gerekliliklerini doğrulayın.
Çelik Tanımlamalarının ve Standartlarının Yapısı
ASTM ve ASME tanımlama mantığı
Bir çelik tanımlaması, malzemenin eksiksiz kimliği değildir. Belirli bir standartlar sistemi içindeki adresidir. Örneğin ASTM A36, karbonlu yapı çeliğine ilişkin bir spesifikasyonu tanımlar; ancak bu spesifikasyon addan fazlasını düzenler: izin verilen ürün biçimlerini, kimyasal sınırları, çekme ve akma dayanımı gerekliliklerini, deney yöntemlerini, teslim koşullarını ve bazen ek gereklilikleri belirler. ASTM A572/A572M Grade 50, belirtilmiş asgari akma dayanımına sahip yüksek dayanımlı düşük alaşımlı yapı çeliğini ifade eder; ancak uygulanabilir sınırlar ve deney hükümleri yine spesifikasyonun kapsadığı ürüne bağlıdır.
ASTM sistemi genel olarak bir harfi, bir seri numarasını ve gerektiğinde bir kaliteyi, tipi, sınıfı veya ek tanımlamayı bir araya getirir. Harf, genel konu alanını belirtir: “A” demir esaslı malzemeleri kapsarken, numara belirli bir spesifikasyonu tanımlar. Bu nedenle “A36” ve “A572”, evrensel nitelikte iki kimyasal reçete değildir. Bunlar spesifikasyon kimlikleridir. “Grade 50”, A572/A572M içindeki bir dayanım sınıfını ifade eder; her çelik ürününe değişiklik yapılmadan aktarılabilecek bağımsız bir kalite değildir.
Bu ayrım ASTM A400, Çelik Çubuklar İçin Standart Uygulama, Seçim Kılavuzu, Bileşim ve Mekanik Özellikler standardında açıkça görülür. Tablolar, çubuk kalitelerini kimyasal bileşim, işlem koşulu, kesit boyutu ve istenen asgari akma dayanımıyla ilişkilendirir. Bu düzenleme, tek bir satırın eksiksiz bir satın alma veya tasarım gerekliliği olarak okunmaması gerektiğine işaret eder. Sıcak haddelenmiş, normalize edilmiş, su verilmiş ve temperlenmiş veya soğuk işlenmiş durumdaki 4140 tipi bir alaşım; dayanım, sertlik ve süneklik bakımından önemli ölçüde farklı sonuçlar gösterebilir. Isıl işlemden sonra daha büyük kesitler, küçük kesitlerle aynı kesit boyunca özellikleri elde etmekte de başarısız olabilir.
ASTM çelik standartları karbonlu, yapısal, paslanmaz, ferritik, östenitik ve alaşımlı çelikleri kapsar ve kimyasal, mekanik, metalurjik ve diğer malzeme özelliklerini belirleyebilir. AISC, profiller ve levhalara ilişkin yapı çeliği spesifikasyonlarının genel olarak hem bileşim gerekliliklerini hem de mekanik özellik gerekliliklerini içerdiğini açıklar. Tablolardan hiçbiri diğerinin yerini tutmaz. Kimyasal bileşim, hangi alaşım elementlerine ve kalıntı elementlere izin verildiğini kontrol eder; mekanik gereklilikler ise tedarik edilen ürünün deneylerde hangi sonuçları sağlaması gerektiğini belirler.
ASME tanımlamaları çoğu zaman ikinci bir kontrol katmanını ortaya koyar. ASME Boiler and Pressure Vessel Code içinde bir ASTM spesifikasyonu, A516/A516M yerine, basınçlı kap levhası için SA-516/SA-516M örneğinde olduğu gibi “SA” ön ekiyle görünebilir. Bu ön ek, ASME kod sistemi içindeki kabulü gösterir; ancak atıfta bulunulan spesifikasyonun, baskının, ürün biçiminin, kalitenin, ısıl işlemin veya ek gerekliliklerin önemini ortadan kaldırmaz. Metrik ve geleneksel birimler esasındaki sürümler de farklı gereklilikler veya sipariş kuralları içerebilir. Bu nedenle “SA-516 Grade 70”, geçerli kod ve baskı kontrol edilmeden “A516 Grade 70” olarak adlandırılan herhangi bir levhayla değiştirilebilecek, bağlamdan bağımsız bir kimlik değildir.
Kimyasal bileşimden özelliğe doğrudan geçiş yaklaşımı metalurjik açıdan da geçerli değildir. ASM International, karbonlu ve alaşımlı çeliklerin özelliklerinin bileşim, işlem ve mikroyapının ortak etkileriyle ortaya çıktığını belirtir. Karbon içeriği, mangan, krom, nikel, molibden ve bor; sertleşebilirliği ve faz dönüşümlerini etkiler; ancak haddeleme redüksiyonu, soğuma hızı, temperleme, tane boyutu ve kesit kalınlığı oluşan yapıyı değiştirir. Bir bileşim tablosu, bir ergitmenin belirli bir sınır içinde olup olmadığını gösterebilir. Ancak tek başına akma dayanımını, darbe tokluğunu, sertliği veya kaynaklanabilirliği kanıtlayamaz.
S235 ve S355 gibi Avrupa tanımlamaları
Avrupa yapı çeliği tanımlamaları farklı bir bilgi kümesini kodlar. EN sistemi kapsamında S235 ve S355 içindeki “S” harfi yapı çeliğini belirtirken, sayı, tanımlanmış bir ürün ve kalınlık aralığı için nominal asgari akma dayanımını megapaskal cinsinden gösterir. Bu sayı, kimyasal eşdeğerlik kodu değildir. S355, S355 işaretini taşıyan her ürünün sabit bir karbon, mangan, silisyum veya alaşım içeriğine sahip olduğu anlamına gelmez.
Ek tanımlama önemlidir. EN 10025 ürün standartlarında S235JR, S355J2 ve S355K2 gibi tanımlamalar darbe tokluğu kategorilerini içerir. “JR”, “J0”, “J2” ve “K2”, farklı Charpy V-çentik darbe gerekliliklerine ve deney sıcaklıklarına karşılık gelir. İlgili ürün standartlarında “N” veya “NL”, normalize edilmiş ya da normalize haddelenmiş teslim sınıflarını belirtebilir. Tanımlamanın eksiksiz ek tanımlama olmadan verilmesi, düşük sıcaklık performansını ve işlem koşulunu kontrol eden bilgilerin atlanmasına yol açabilir.
Kalınlık da belirtilen dayanımın anlamını değiştirir. EN gereklilikleri genellikle farklı asgari akma değerlerini kalınlık aralıklarına göre belirler; dolayısıyla S355 ile ilişkilendirilen 355 MPa değeri, her levha kalınlığı veya profil için mutlaka gerekli akma dayanımı değildir. EN 10025-2 gibi ürün standartları sıcak haddelenmiş alaşımsız yapı çeliklerini düzenlerken, diğer EN standartları içi boş kesitleri, dövmeleri, bağlantı elemanlarını veya paslanmaz ürünleri ele alır. Ürün standardı, kimliğin bir parçasıdır.
SteelConstruction.info, Avrupa yapı çeliği tanımlama sistemini kimyasal bileşimi ve mekanik özellikleri düzenleyen standartlardan ayırır. Eurocode 3 ise EN 1993-1-1, Bölüm 3.2.6 aracılığıyla tasarım malzeme özelliklerini ortaya koyar. Tablosunda S235, S275, S355, S420, S450 ve S460 yer alır; ancak bunlar Eurocode çerçevesine bağlı tasarım değerleridir ve haddehane sertifikasının veya uygulanabilir EN ürün standardının yerine geçmez. Bir tasarım tablosu ile bir malzeme kabul tablosu farklı sorulara yanıt verir.[4] Composition and Properties. Specialty Steel Industry of North America. SSINA technical resources.
Paslanmaz çelik tanımlamaları da aynı ilkeyi başka bir açıdan gösterir. “304”, farklı sistemlerde kullanılan bir aile tanımlamasını ifade edebilirken, ASTM A240 Type 304; levha, sac ve şerit için ürüne özgü gereklilikleri kapsar. SSINA, ASTM ürün spesifikasyonlarının kapsadığı östenitik paslanmaz kalite sınıfları için hem ağırlıkça yüzde bileşim sınırlarını hem de belirtilmiş mekanik özellikleri sunar. Kimyasal bileşim satırı ile çekme özellikleri satırı, ürün biçimi ve koşuluyla birlikte okunmalıdır.
Ulusal ve uluslararası eşdeğerlik iddiaları
Karşılaştırma tabloları, birbiriyle ilişkili kalitelerin belirlenmesi açısından yararlıdır. Ancak bunlar birbirinin yerine kullanılabilirlik sertifikası değildir. Handbook of Comparative World Steel Standards, uluslararası tanımlama sistemleri arasındaki kimyasal bileşim karşılaştırmalarını, mekanik özellik karşılaştırmalarından ayrı olarak ele alır. Bu ayrım zorunludur: iki kalite karbon, krom, nikel veya molibden bakımından benzer aralıklara sahip olabilirken akma dayanımı, darbe deneyi, ısıl işlem, boyutsal sınırlar veya muayene kuralları bakımından farklılık gösterebilir.
ASTM A36’yı EN S235JR’nin yanında gösteren bir tablo, nominal dayanım ve yaygın yapısal kullanım temelinde pratik bir kalite ailesi ilişkisini ortaya koyuyor olabilir. Ancak bu, her A36 ürününün her S235JR gerekliliğini karşıladığını veya iki kaliteden herhangi birinin diğerinin tokluk, kalınlık, kimyasal bileşim ya da teslim hükümlerini sağladığını kanıtlamaz. Aynı temkin ASTM A572 Grade 50 ve S355 için de geçerlidir. Nominal dayanım düzeyleri ilişkilidir; ancak kalite numaraları, eşleşen kaynaklanabilirlik, darbe performansı, kalınlık sınırları veya sertifikasyon gerekliliklerini ortaya koymaz.
Nickel Institute tabloları bu nedenle kimyasal bileşimi, mekanik özellikleri, fiziksel özellikleri ve spesifikasyonları ayrı kategorilerde sunar. Engineering ToolBox’ın karbon, krom, mangan, molibden, nikel, fosfor, kükürt ve silisyuma ilişkin temsili karşılaştırmaları, genel alaşım ailelerinin belirlenmesine yardımcı olabilir; ancak temsili değerler, kontrol edici spesifikasyon sınırları değildir. Outokumpu’nun paslanmaz çelik el kitabı, SSINA tabloları ve Metallus’un pratik verileri de benzer bir başvuru işlevi görür.
| Karşılaştırma alanı | Neden gereklidir |
|---|---|
| Her iki standart ve baskıları | Standart sistemleri ve revizyonlar farklı gereklilikler getirebilir |
| Tam tanım | Son ekler tokluk veya teslim sınıflarını belirtebilir |
| Ürün biçimi | Levha, çubuk, sac, boru, dövme parça ve profil standartları farklıdır |
| Kalınlık veya kesit boyutu | Asgari özellikler boyutlara göre değişebilir |
| Teslim koşulu | Isıl işlem ve soğuk işlem özellikleri değiştirir |
| Yön ve sıcaklık | Mekanik ve darbe sonuçları deney yönelimine ve sıcaklığa bağlıdır |
Savunulabilir bir eşdeğerlik iddiası; her iki standardı, eksiksiz tanımlamayı, ürün biçimini, kalınlığı veya kesit boyutunu, teslim koşulunu, deney yönünü, sıcaklık gerekliliklerini ve uygulanabilir baskıyı belirtmelidir. Bunlardan herhangi biri eksikse “eşdeğer” ifadesi, “ilk karşılaştırma için benzer” şeklinde okunmalı; bir malzemenin diğeriyle değiştirilmesine izin olarak değerlendirilmemelidir.
Kimyasal Bileşim Tabloları: Elementler ve İşlevleri
Kimyasal bileşim tabloları normalde her elementi kütlece yüzde olarak bildirir; bu değerler genellikle wt.% veya yalnızca % şeklinde yazılır. C 0,20 gibi bir değer, karbonun çeliğin kütlesinin %0,20’sini oluşturduğu anlamına gelir. Tabloda bir maksimum, minimum veya izin verilen bir aralık verilebilir. Bu ayrım önemlidir: “P 0,040 max” ifadesi, “Mn 0,80–1,20” ile aynı gereklilik değildir; ayrıca bu değerlerin hiçbiri, çeliği ürün standardından bağımsız olarak tek başına tanımlamaz.
Bileşim tabloları ile mekanik özellik tabloları farklı soruları yanıtlar. Kimyasal bileşim tabloları, ergitmede hangi elementlerin bulunabileceğini tanımlar; mekanik özellik tabloları ise belirli bir ürün ve deney koşulu için akma dayanımı, çekme dayanımı, uzama, sertlik veya darbe enerjisi gibi sonuçları bildirir. ASTM A400, Standard Practice for Steel Bars, Selection Guide, Composition, and Mechanical Properties, kalite, bileşim, işlem koşulu, kesit boyutu ve istenen minimum akma dayanımı arasındaki bağlantıyı kesin biçimde kurar; çünkü yalnızca kimyasal bileşim, garanti edilmiş bir mekanik sonucu belirleyemez. ASM Metals Handbook da karbonlu ve alaşımlı çeliklerin özelliklerini bileşim, işlem ve mikroyapının ortak etkilerine bağlar.
Engineering ToolBox, karbon, krom, mangan, molibden, nikel, fosfor, kükürt ve silisyum dâhil olmak üzere çelik kaliteleri için temsili ağırlıkça yüzde karşılaştırmaları sunar. Böyle bir tablo, genel kimyasal farklılıkları görmek açısından yararlıdır; ancak yürürlükteki ASTM, EN, ISO veya diğer ürün spesifikasyonlarının yerini almamalıdır. Östenitik paslanmaz çelikler için SSINA tabloları, Outokumpu Stainless Steel Handbook ve Metallus’un Practical Data for Metallurgists yayını daha fazla spesifikasyon odaklı veya kalite odaklı veri sağlar; yine de bunların sınırlamaları, her kaynağın belirttiği kapsam içinde geçerliliğini korur.
Karbon, mangan, silisyum, fosfor ve kükürt
Karbon, sıradan karbonlu ve alaşımlı çeliklerde arayer katı çözelti pekleşmesinin başlıca elementidir. Karbon miktarının artırılması genellikle sertliği, çekme dayanımını ve su verme ile menevişleme sonrasında elde edilebilen dayanımı yükseltir. Ayrıca sertleşebilirliği belirli ölçüde artırır; ancak alaşım elementleri ve kesit boyutu sertleşme derinliğini güçlü biçimde etkiler. Bunun karşılığında süneklik azalır, kaynaklanabilirlik düşer ve gevrek ısıdan etkilenmiş bölge yapılarının oluşumuna duyarlılık artar. Paslanmaz çeliklerde karbon, kromla birleşerek krom karbür oluşturabilir; bu karbürler genellikle Cr23C6 gibi bileşiklerle ifade edilir. Tane sınırlarında çökelme, kromca fakir bölgeler oluşturarak yerel korozyon direncini düşürebilir.
Kalite gösterimindeki sayı bir karbon seviyesine işaret edebilir; ancak bu, evrensel bir kimlik değildir. AISI 1045, ASTM A576 1045 çubuğu ve benzer bir 1045 gösterimiyle satılan başka bir ürünün izin verilen kimyasal bileşimi, boyutları, ısıl işlemi veya mekanik gereklilikleri farklı olabilir. Belirleyici olan kısa kalite etiketi değil, ürün spesifikasyonudur.
Mangan, katı çözelti etkileri yoluyla ferriti pekleştirir ve kükürtle birleşerek mangan sülfür inklüzyonları oluşturur. Bu durum karbonlu çeliklerde önemlidir; çünkü mangan, sıcak gevreklik oluşturabilen demir sülfürün zararlı etkisini azaltır. Mangan ayrıca sertleşebilirliği artırır ve ısıl işlem sonrasında daha yüksek dayanım elde edilmesine katkıda bulunabilir. Aşırı miktarda veya kötü kontrol edilmiş mangan; tokluğu, segregasyonu, kaynaklanabilirliği ve faz kararlılığını etkileyebilir. Yüksek manganlı östenitik çeliklerdeki rolü daha belirgindir: Mangan, östeniti kararlı hâle getirmeye yardımcı olur ve dönüşüm ile deformasyon davranışını değiştirebilir.
Silisyum, çelik üretimi sırasında yaygın olarak deoksidasyon amacıyla eklenir. Ferriti pekleştirir ve belirli uygulamalarda oksidasyon direncini iyileştirebilir; ancak daha yüksek silisyum miktarı tokluğu düşürebilir veya kaynak ve şekillendirme işlemlerini güçleştirebilir. Silisyum, elektrik çeliklerinde de önemlidir; elektriksel özdirenci artırarak girdap akımı kayıplarını azaltır. Genel bir mühendislik tablosu silisyumu küçük miktarda bulunan bir bileşen olarak gösterebilir; buna karşılık belirli bir spesifikasyon, işlem, manyetik performans veya kaynaklanabilirlik gereklilikleri nedeniyle daha dar bir aralık öngörebilir.
Fosfor genellikle safsızlık olarak kontrol edilir. Katı çözelti pekleşmesi yoluyla dayanımı ve sertliği artırabilir; ancak yüksek fosfor miktarı genellikle sünekliği ve tokluğu azaltır ve özellikle elverişsiz ısıl veya segregasyon koşullarında gevrekleşmeye yol açabilir. Kükürt, özellikle mangan sülfür olmak üzere sülfür inklüzyonları oluşturarak işlenebilirliği iyileştirir; ancak bu inklüzyonlar enine sünekliği, yorulma direncini ve kalınlık yönündeki tokluğu azaltabilir. Bu nedenle otomat çeliklerinde, basınçlı kaplarda, yapı çeliklerinde veya zorlu kaynaklı ürünlerde kısıtlanacak kükürt seviyelerine izin verilir. Bileşim tablosu izin verilen miktarı kaydeder; ancak tek başına inklüzyonların şeklini, dağılımını veya ortaya çıkan mekanik davranışı açıklamaz.
Krom, nikel, molibden ve azot
Krom sertleşebilirliği artırır, karbür oluşumunu destekler ve oksidasyona ve sulu korozyona karşı direnci iyileştirir. Paslanmaz çelik kalite gösterimleri, koruyucu ve kromca zengin bir oksit filmi oluşturmak için yeterli krom miktarını gerektirir; ancak gerekli performans yalnızca toplam krom miktarına bağlı değildir. Karbon, azot, molibden, yüzey durumu, kaynak geçmişi ve hizmet ortamının tümü önemlidir. Krom ferriti kararlı hâle getirebilir; krom karbürleri veya intermetalik fazlar ise çevrelerindeki matriksten krom çekerek yerel korozyon direncini azaltabilir.
Nikel östeniti kararlı hâle getirir ve özellikle düşük sıcaklıkta tokluğu genellikle iyileştirir. Östenitik paslanmaz çeliklerde nikel, yüzey merkezli kübik östenitik yapının korunmasına yardımcı olur; alaşımlı çeliklerde ise krom veya molibdenle aynı karbür oluşturma eğilimini göstermeden sertleşebilirliğe ve tokluğa katkıda bulunur. Bu nedenle nikel miktarı faz dengesini, manyetik tepkiyi, dönüşüm davranışını ve korozyon performansını etkiler. Birçok östenitik paslanmaz çelik için kullanılan tanıdık “18-8” ifadesi, yaklaşık bir krom-nikel ailesini belirtir; ASTM A240 gibi bir spesifikasyonun veya SSINA ya da Outokumpu tarafından listelenen kesin kalite sınırlarının yerini tutmaz.
Molibden sertleşebilirliği artırır ve meneviş yumuşamasına karşı direnci iyileştirir. Paslanmaz çeliklerde, özellikle klorür içeren ortamlarda çukurcuk ve aralık korozyonuna karşı direnci önemli ölçüde artırır. Ayrıca karbür ve intermetalik faz oluşumunu etkiler. Bir el kitabındaki tabloda çekme özellikleri birbirine yakın görünse bile, molibden içeren bir kalite, nominal olarak benzer ancak molibden içermeyen bir kaliteyle eşdeğer kabul edilemez.
Azot, güçlü bir östenit kararlaştırıcı ve katı çözelti pekleştiricisidir. Kontrollü ilaveler, bazı paslanmaz çeliklerde akma dayanımını artırabilir ve çukurcuklanma direncini iyileştirebilir. İşlem veya kalite için aşırı azot; gözenekliliğe, nitrür oluşumuna veya elverişsiz faz dengesine neden olabilir. Dubleks paslanmaz çeliklerde azot, işlem sonrasında hedeflenen ferrit-östenit oranının korunmasına yardımcı olur; bu nedenle listelenen maksimum ve minimum değerler, dekoratif kimyasal bileşim değerleri değil, işlevsel gerekliliklerdir.
Artık elementler, mikroalaşımlama ve denge gereklilikleri
Artık elementler; ham maddelerden, fırın uygulamalarından, refrakterlerden veya alaşım ilavelerinden kaynaklanır ve her zaman kasıtlı başlıca bileşenler değildir. Bakır, kalay, kobalt, antimon, kurşun ve vanadyum, kalite tanımının merkezinde yer almasalar bile tabloda bulunabilir. Bakır, belirli yapı çeliklerinde atmosferik korozyon direncini iyileştirebilir; kalay ve antimon ise sıcak gevreklik veya meneviş gevrekliği sorunlarına katkıda bulunabilir. Kurşun işlenebilirliği iyileştirebilir; ancak inklüzyon davranışını ve kaynakla ilgili hususları değiştirir. Etki; konsantrasyona, ısıl geçmişe ve diğer elementlerle etkileşimlere bağlıdır.
Mikroalaşım ilaveleri küçük miktarlarda yapılır, ancak etkileri büyüktür. Niyobyum, vanadyum ve titanyum; östenit tane büyümesini sınırlayan, çökelme pekleşmesi oluşturan ve kontrollü haddeleme sırasında yeniden kristalleşmeyi değiştiren karbonitrürler oluşturur. %0,03 Nb içeren bir çelik, benzer nominal dayanıma sahip olup yalnızca karbon ve mangan içeren bir çelikle kimyasal olarak birbirinin yerine kullanılamaz. Elde edilen faydanın düzeyi; nihai tane boyutunu, çökeltilerin çözünme durumunu, haddeleme programını, soğuma hızını ve sonraki ısıl işlemi belirler.
Denge gereklilikleri de aynı derecede önemlidir. Paslanmaz çelik tabloları, östenitik, ferritik veya dubleks faz kararlılığını korumak amacıyla krom, nikel, molibden veya azotu belirlenmiş aralıklar içinde zorunlu kılarken karbonu sınırlayabilir. Alaşımlı çelik spesifikasyonları, eser miktardaki bir ilave sertleşebilirliği iyileştirebildiği için borun yalnızca dar bir aralık içinde bulunmasını gerektirebilir; buna karşılık aşırı bor istenmeyen bileşikler oluşturur. Artık bakır, nikel, krom ve molibden de kasıtlı ilaveler olmasalar bile sertleşebilirliği etkileyebilir.
Nickel Institute, alaşım tablolarında kimyasal, mekanik, fiziksel ve spesifikasyon verilerini birbirinden ayırır; bu iyi bir uygulamadır. Handbook of Comparative World Steel Standards da uluslararası kalite gösterimleri arasındaki kimyasal bileşim karşılaştırmalarını mekanik özellik karşılaştırmalarından ayrı tutar. Eurocode 3, EN 1993-1-1’in 3.2.6 Bölümü uyarınca S235, S275, S355, S420, S450 ve S460 için tasarım özelliklerini listeler; ancak bunlar bir kimyasal bileşim aralığının evrensel sonuçları değil, tasarım standardına ait değerlerdir. Ürün biçimi, kalınlık, teslim koşulu, deney yönü ve ısıl işlem gerekli sonucu değiştirebilir. Bileşim tablosu bir kimyasal pencereyi tanımlar. Spesifikasyonun geri kalan kısmı olmadan dayanımı, tokluğu, kaynaklanabilirliği, korozyon performansını veya faz dengesini belgelemez.
Kimyasal Bileşim Neden Tek Başına Mekanik Özellikleri Belirlemez?
Bir kimyasal bileşim tablosu hangi elementlerin bulunduğunu ve bunların hangi sınırlar içinde olduğunu bildirir. Ancak çeliğin tüm fiziksel geçmişini göstermez. Karbon, mangan, silisyum, krom, nikel, molibden, vanadyum, niyobyum, titanyum, fosfor, kükürt ve diğer elementler sertleşebilirliği, faz kararlılığını, katı çözelti sertleşmesini, karbür oluşumunu ve dönüşüm davranışını etkiler; ancak bu etkiler sıcaklığa, deformasyona, soğumaya ve kesit boyutuna bağlıdır.
Bu ayrım, ASM Metals Handbook’un karbon ve alaşımlı çeliklere ilişkin yaklaşımının merkezinde yer alır. ASM, bu çeliklerin özelliklerinin kimyasal bileşim, işlem ve mikroyapının ortak etkileri sonucunda ortaya çıktığını belirtir. Bu nedenle bir kalite tanımı; çekme dayanımı, akma dayanımı, uzama, sertlik ve tokluk değerlerinden oluşan evrensel ve tek bir seti değil, bir spesifikasyon içindeki kontrollü bir aralığı tanımlar.
ASTM A400, Standard Practice for Steel Bars, Selection Guide, Composition, and Mechanical Properties, bu noktayı doğrudan ortaya koyar. Standardın tablolarındaki yönlendirmeler, çelik çubukların seçiminde kaliteyi, kimyasal bileşimi, işlem durumunu, kesit boyutunu ve istenen minimum akma dayanımını dikkate alır. Tek başına bir bileşim girdisi bu işlevleri yerine getiremez. ASTM ürün standartları da karbonlu, yapı, paslanmaz, ferritik, östenitik ve alaşımlı çelikler için kimyasal, mekanik, metalurjik ve diğer malzeme gerekliliklerini ayrı ayrı ele alır. AISC de yapı ürünleri açısından aynı ayrımı yapar: Çelik profiller ve levhalara ilişkin ASTM spesifikasyonları genel olarak hem kimyasal bileşim hem de mekanik özellik gerekliliklerini içerir.

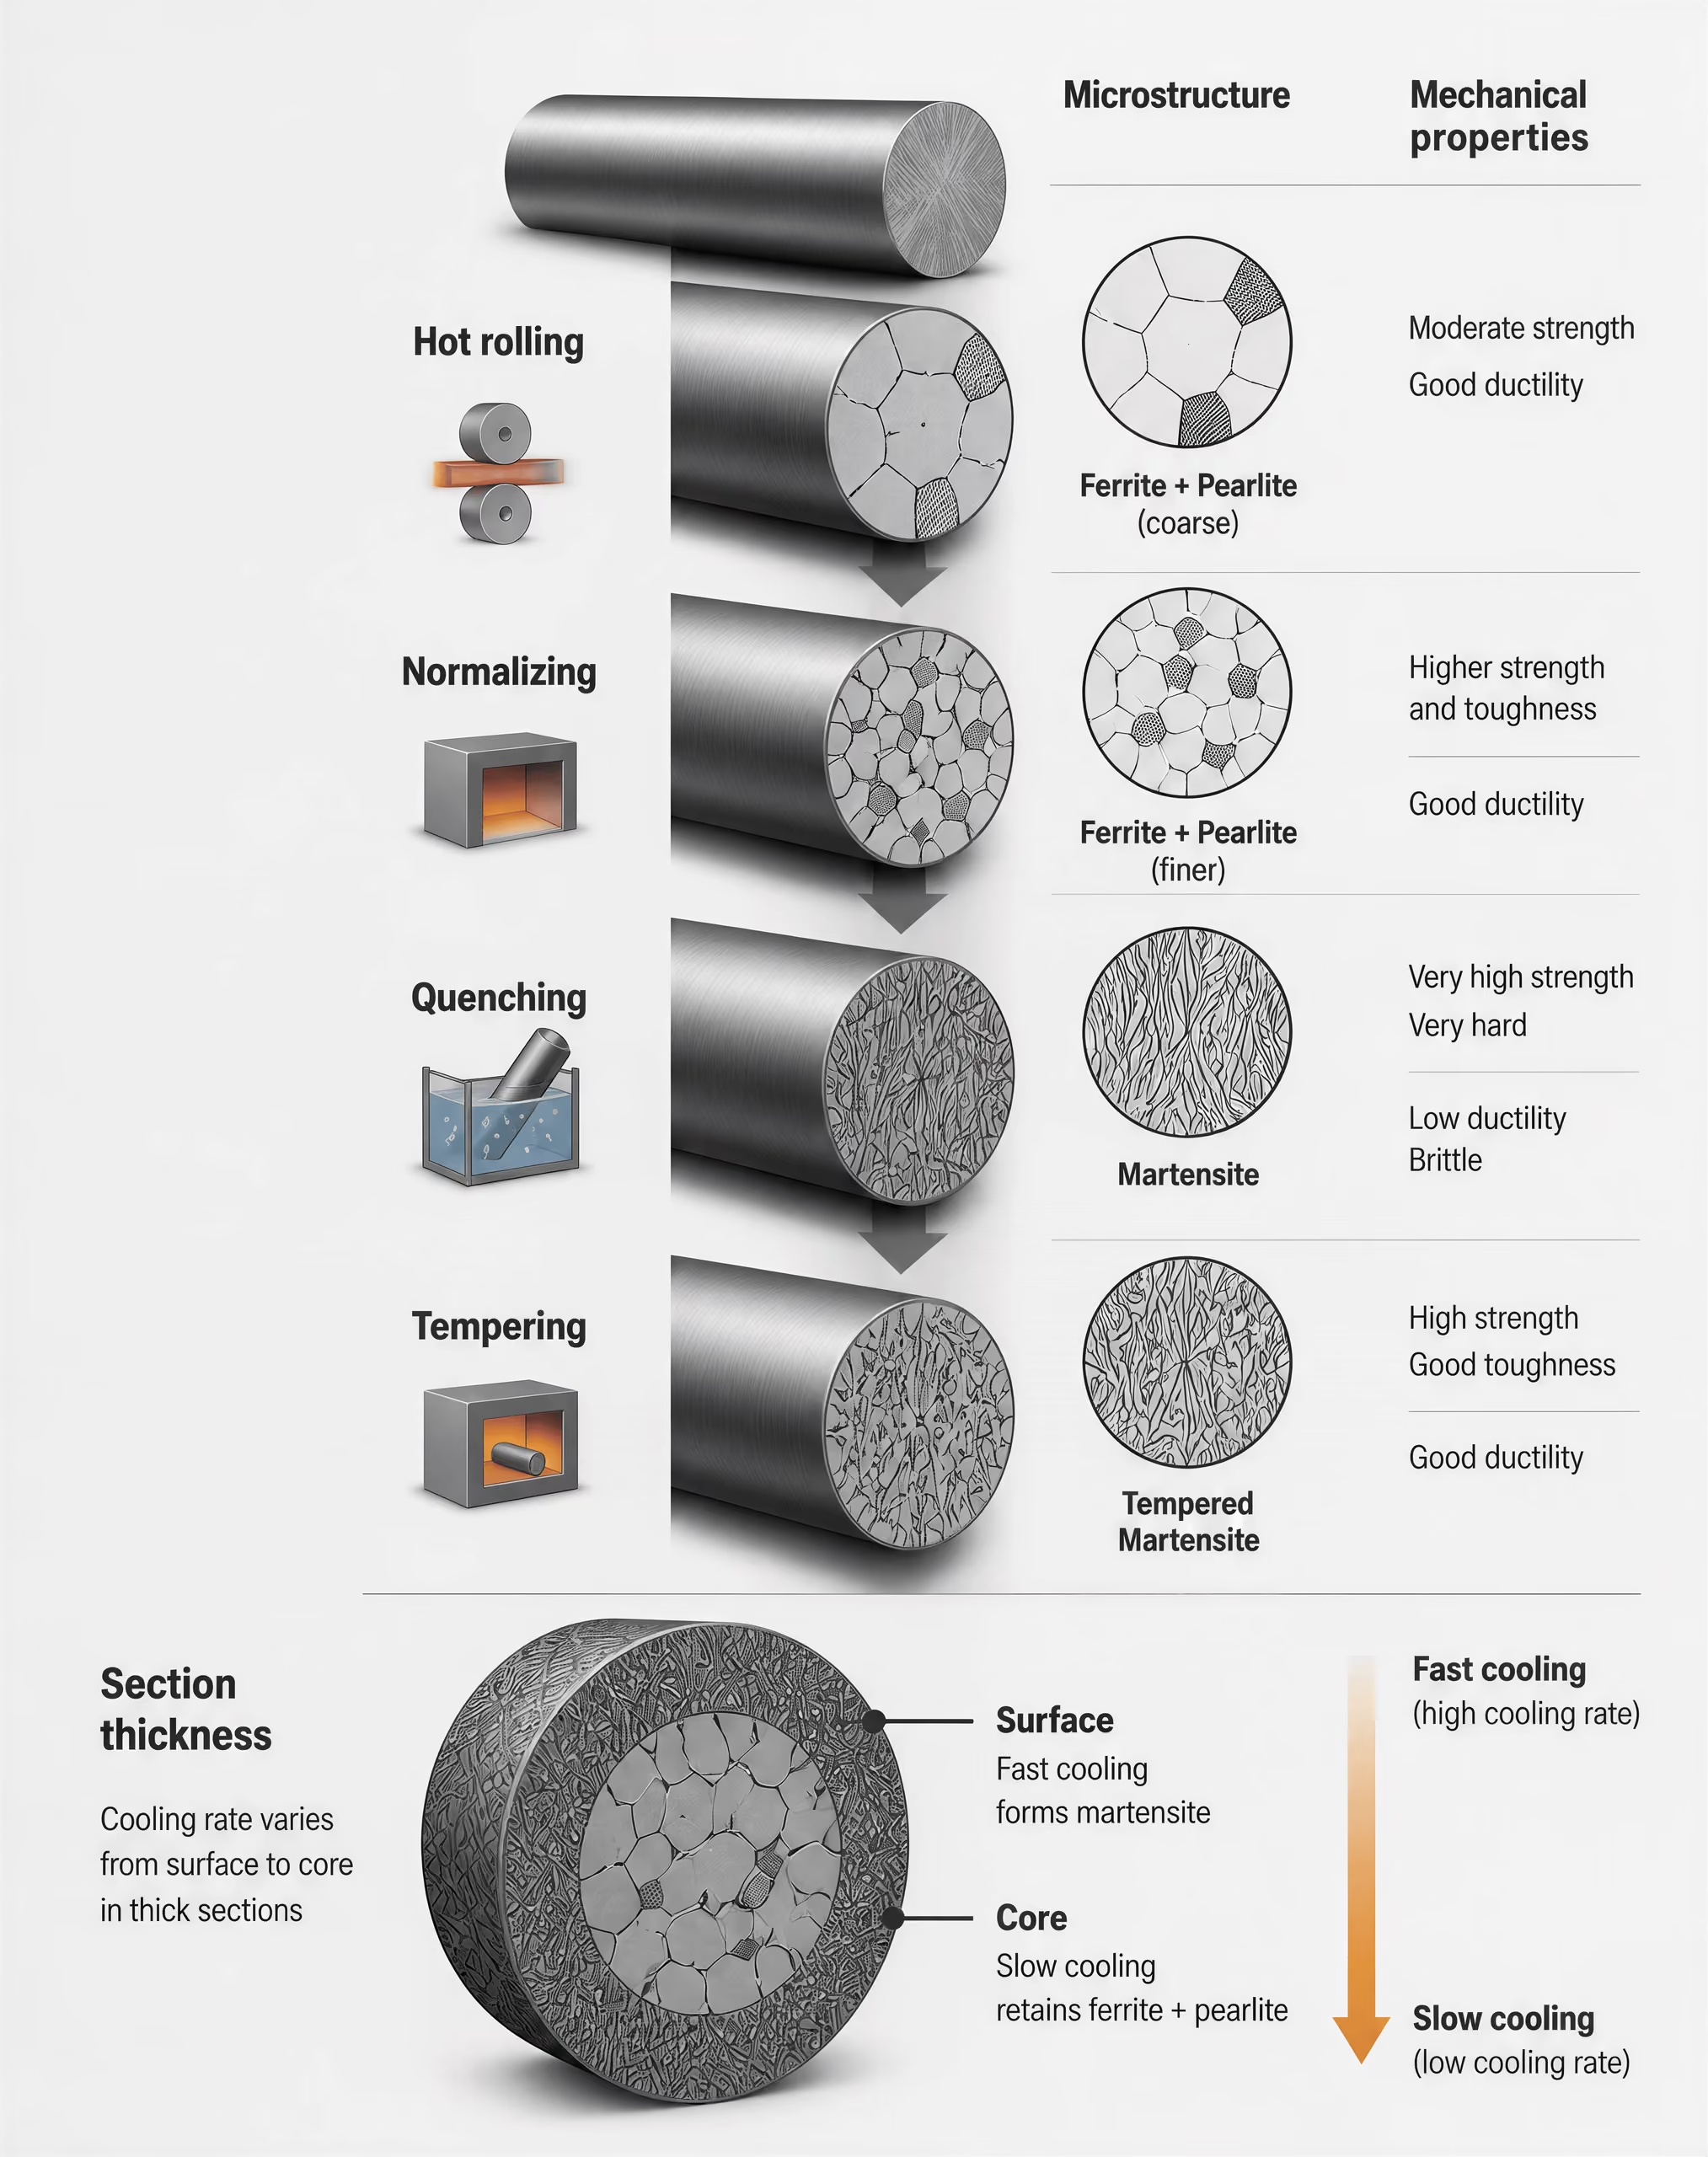
İşlem geçmişi ve termomekanik işlem
Aynı kütlesel bileşim, farklı üretim yollarından sonra büyük ölçüde farklı özellikler ortaya çıkarabilir. Haddeleme yalnızca bir kütüğün levhaya, çubuğa veya profile dönüştürülme yöntemi değildir. Sıcak haddeleme östeniti deforme eder, döküm yapısını parçalar, inklüzyon morfolojisini değiştirir ve finisaj sıcaklığı ile redüksiyon programı kontrol edildiğinde taneleri inceltebilir. Geleneksel finisaj sıcaklıklarının altında gerçekleştirilen kontrollü haddeleme, soğuma sonrasında ince ferrit oluşumunu teşvik edebilir. Bunun sonucunda, aynı kimyasal bileşime sahip ancak daha az kontrollü bir programa tabi tutulmuş malzemeye kıyasla daha yüksek akma dayanımına ve daha iyi tokluğa sahip bir ürün elde edilebilir.
Dövme işlemi de iç yapıyı değiştirir. Büyük döküm taneleri ve segregasyon bantları deformasyonla parçalanabilir; dövme sıcaklığı ve redüksiyon miktarı ise yeniden kristalleşmeyi ve tane incelmesini belirler. Pota analizleri aynı olan iki dövme parçası, birine daha büyük bir redüksiyon uygulanmışsa veya farklı bir son dövme sıcaklığı kullanılmışsa aynı özelliklere sahip olmayabilir.
Basitleştirilmiş bir ısıl işlem dizisi
- Normalizasyon Östenit dönüşüm aralığının üzerinde ısıtın ve havada soğutun.
- Tavlama Daha yumuşak bir yapı oluşturmak için daha yavaş soğutma uygulayın.
- Su verme Difüzyonlu dönüşümü bastırmak ve sertleşebilirliğin izin verdiği yerlerde martenzit oluşturmak için hızla soğutun.
- Temperleme Dayanım, sertlik, süneklik ve tokluğu ayarlamak için su verilmiş çeliği yeniden ısıtın.
Isıl işlem daha da büyük farklılıklar yaratır. Normalizasyon, çeliği östenitik dönüşüm aralığının üzerine ısıtıp ardından havada soğutur ve birçok karbonlu ve düşük alaşımlı çelikte nispeten incelmiş bir ferrit-perlit yapısı oluşturur. Tavlama genellikle daha yavaş soğuma kullanır; bu da daha iri perlitli, daha yumuşak ve daha düşük sertlikte bir yapının oluşmasını sağlar. Su verme, difüzyon kontrollü dönüşümü baskılar ve sert, aşırı doymuş bir faz olan martenziti oluşturabilir. Su verilmiş çelik, gevrekliği azaltmak ve dayanım, sertlik, süneklik ve tokluk arasındaki dengeyi ayarlamak amacıyla genellikle temperlenir. Temperleme sıcaklığı ve süresi önemlidir; düşük sıcaklıkta temperleme ile yüksek sıcaklıkta temperleme, aynı özellik dengesini sağlamaz.
Sertleşebilirlik Çeliğin soğuma sırasında belirli bir derinliğe kadar sert dönüşüm ürünleri oluşturma kapasitesi; tek bir konumda ölçülen sertlikten farklıdır.
Soğuma hızı, fırın programından daha fazla etkene bağlıdır. Kesit kalınlığı ısı çekilmesini kontrol eder; bu nedenle kalın bir çubuğun yüzeyi merkezinden çok daha hızlı soğuyabilir. İnce bir levha, aynı bileşime sahip ağır bir kesitin merkezi ise soğuma hızı yeterince yüksek olduğunda beynit, martenzit veya karma dönüşüm ürünleri oluşturabilirken, neredeyse tamamen ferrit ve perlite dönüşebilir. Sertleşebilirlik, bir çeliğin kesit boyunca sert dönüşüm ürünleri oluşturma kapasitesini ifade eder; tek bir deney numunesinin sertliğiyle aynı şey değildir.
Termomekanik işlem, son kimyasal bileşim tablosunun ortaya koyamayacağı özellikler de sağlayabilir. Bir çelik niyobyum, vanadyum veya titanyum ile mikroalaşımlandırılmış olabilir; ancak bu elementlerin dayanımı artırıcı katkısı, çözeltide kalıp kalmadıklarına, yeniden ısıtma sırasında karbonitrür oluşturup oluşturmadıklarına veya kontrollü soğuma sırasında çökelip çökelmediklerine bağlıdır. İşlem geçmişi, malzeme kimliğinin bir parçasıdır.
Kimyasal bileşim ile özellikler arasındaki bağlantı olarak mikroyapı
Mekanik deneyler, periyodik tablodaki bileşimin tek başına gösterdiği bir özelliği değil, ortaya çıkan mikroyapının tepkisini ölçer. Akma dayanımı, dislokasyonların hareketine karşı direnci yansıtır. Çekme dayanımı, plastik akış sırasında deformasyona direnmeye devam eden mekanizmalara ve boyun vermenin başlamasına bağlıdır. Uzama, malzemenin kırılmadan önce ne ölçüde düzgün biçimde deforme olabildiğine bağlıdır. Sertlik, yerel plastik deformasyona karşı direnci gösterir. Tokluk ise deney sıcaklığı, yükleme hızı, çentik durumu ve deney yönü de dâhil olmak üzere çatlak başlatma ve ilerlemesine bağlıdır.
Mikroyapı, bu tepkileri kimyasal bileşimle ilişkilendirir. Katı çözelti hâlindeki karbon ferriti güçlendirir; ancak fazla karbon, ısıl yola bağlı olarak perlit, sementit veya martenzit de oluşturabilir. Mangan ve nikel dönüşüm davranışını değiştirir ve sertleşebilirliği artırabilir ya da östeniti kararlı hâle getirebilir. Krom ve molibden, sertleşebilirliği ve karbür oluşumunu etkiler. Silisyum ferriti güçlendirir ve deoksidasyonu etkiler. Bu etkiler koşula bağlıdır; bir bileşim tablosundan doğrudan okunabilecek, toplamsal sabitler değildir.
Örneğin, östenitten yavaşça soğutulan düşük karbonlu bir çelik ferrit ve perlit içerebilir ve yararlı bir süneklikle birlikte orta düzeyde dayanım gösterebilir. Aynı nominal karbon düzeyi, sertleşebilirliğin elverdiği koşullarda su verme sonrasında martenzit veya beynit içerebilir ve genellikle daha düşük temperlenmemiş toklukla birlikte çok daha yüksek sertlik ve dayanım gösterebilir. Temperleme, karbonun yeniden dağılmasına ve karbür çökelmesine izin vererek martenziti yeniden değiştirir. Nihai özellikler; östenitleme sıcaklığı, bekletme süresi, su verme ortamı, kesit boyutu ve temperleme programı da dâhil olmak üzere tüm işlem dizisine bağlıdır.
Dönüşüm ürünleri tek bir bileşen içinde de farklılık gösterebilir. Yüzey bölgeleri çekirdekten daha sert hâle gelebilir ve kaynak ısısından etkilenen bölgelerde ana levhadan veya kaynak metalinden farklı mikroyapılar oluşabilir. Tek bir konumdan elde edilen bildirilen bir çekme değeri, otomatik olarak her konumu veya yönü temsil edemez.
Tane boyutu, faz dengesi ve çökeltiler
Tane boyutu, kimyasal bileşimin dayanımı veya tokluğu bağımsız olarak sağlayamamasının doğrudan bir nedenidir. İnce ferrit taneleri, genel olarak tane sınırı sertleşmesi yoluyla akma dayanımını artırır ve klivaj kırılmasına karşı direnci iyileştirebilir. İri taneler, ölçülen sonuç faz dağılımına, inklüzyonlara ve deney yönüne de bağlı olmakla birlikte, genellikle düşük sıcaklıktaki darbe tokluğunu azaltır. Tane incelmesi; kontrollü haddeleme, normalizasyon veya östenit tane büyümesini sınırlayan mikroalaşım çökelmesi yoluyla sağlanabilir.
Faz dengesi de aynı derecede önemlidir. Ferrit görece yumuşak ve sünektir; perlit daha dayanımlı ancak daha az sünektir; beynit ve martenzit yüksek dayanım sağlayabilir, ancak bunların tokluğu morfoloji ve temperlemeye bağlıdır. Kalıntı östenit, kullanım veya deney sırasında dönüşerek boyutsal kararlılığı ve deformasyon davranışını değiştirebilir. Bir kimyasal bileşim tablosu karbon ve alaşım elementlerinin sınırlarını belirtebilir; ancak işlem ve metalografik bilgi olmadan, nihai çeliğin %20 perlit, beynitik bir matris veya temperlenmiş martenzit içerip içermediğini gösteremez.
Çökeltiler başka bir değişken daha oluşturur. İnce niyobyum, vanadyum veya titanyum karbonitrürleri östenit tane sınırlarını sabitleyebilir ve dönüşüm sonrasında ferriti güçlendirebilir. Bunların boyutu, sayısal yoğunluğu, bileşimi ve dağılımı yeniden ısıtma, deformasyon ve soğumaya bağlıdır. İri çökeltiler dayanımı çok az artırırken çatlak başlatma bölgeleri olarak işlev görebilir. Paslanmaz çeliklerde tane sınırlarındaki krom karbürleri, kütlesel krom analizi kalite sınırını karşılasa bile yerel korozyon direncini azaltabilir.
SSINA tablolarının, ASTM ürün spesifikasyonlarının kapsadığı östenitik paslanmaz çelik kaliteleri için ağırlık yüzdesi cinsinden bileşim ile belirtilmiş mekanik özellikleri birlikte vermesinin nedeni budur; tek bir tabloyu diğerinin yerine koymazlar. Nickel Institute de kimyasal, mekanik, fiziksel ve spesifikasyona ilişkin verileri ayrı özellik sınıfları olarak sunar. Eurocode 3, EN 1993-1-1’in 3.2.6 Bölümü kapsamında S235, S275, S355, S420, S450 ve S460 için tasarım özelliklerini listeler; bunlar geçerli tasarım standardına, ürün kategorisine, kalınlığa ve tasarım kullanımına bağlı değerlerdir.
Handbook of Comparative World Steel Standards içinde yer alanlar da dâhil olmak üzere karşılaştırmalı tablolar, uluslararası kalite tanımları arasındaki yaklaşık ilişkileri gösterebilir; ancak eşdeğerlik oluşturmaz. Engineering ToolBox tarafından yayımlananlar gibi temsili bileşim karşılaştırmaları yönlendirme açısından yararlıdır; buna karşılık kontrol sınırları ve mekanik gereklilikler, ilgili ürün spesifikasyonundan alınmalıdır. Yetkili standart, ürün biçimi, kalınlık, ısıl işlem, deney yönü ve deney yöntemi, bildirilen bir değerin ne anlama geldiğini belirler. Açıklama kimyasal bileşimle başlar; ancak orada sona ermez.
Mekanik Özellik Tabloları: Sütunlar Ne Anlama Gelir?
Bir mekanik özellik tablosu, kimyasal bileşim tablosunun ikinci bir versiyonu değildir. Belirli bir ürünün tanımlanmış bir deneyde nasıl davranmasının beklendiğini veya nasıl davranması gerektiğini bildirir. Sonuç; çelik kalitesine, ürün biçimine, ısıl işleme, kesit boyutuna, kalınlığa, numune alma konumuna, deney yönüne, sıcaklığa ve geçerli standarda bağlıdır.
Bu ayrım önemlidir; çünkü bir kalite adı, malzemenin tam kimliği değildir. ASTM A400, Çelik Çubuklar için Standart Uygulama, Seçim Kılavuzu, Bileşim ve Mekanik Özellikler, çubuk çeliğine ilişkin bilgileri kaliteye, bileşime, işlem durumuna, kesit boyutuna ve istenen asgari akma dayanımına göre düzenler. Bu nedenle aynı nominal kalite, ürün biçimi veya boyutları değiştiğinde farklı özellik gereklilikleriyle karşımıza çıkabilir. Bir kalite adının yanında, ürün spesifikasyonunu belirtmeden tek bir dayanım değeri veren tablo, genel yönlendirme açısından yararlı olabilir; ancak bağlayıcı bir spesifikasyon değildir.
ASTM çelik standartları; karbon, yapı, paslanmaz, ferritik, östenitik ve alaşımlı çelikler için kimyasal, mekanik, metalurjik ve diğer malzeme gerekliliklerini kapsar. AISC de yapı çeliği profilleri ve levhaları için spesifikasyonların genel olarak hem kimyasal bileşim hem de mekanik özellik gerekliliklerini içerdiğini açıklar. Bu iki sütun grubu farklı sorulara yanıt verir: Kimya, hangi elementlerin bulunabileceğini sınırlar; mekanik deneyler ise tedarik edilen ürünün tepkisini doğrular.
Akma dayanımı ve çekme dayanımı
Akma dayanımı, bir deney numunesinin belirlenmiş kalıcı plastik deformasyona uğramaya başladığı gerilmedir. Bazı çeliklerde gerilme–şekil değiştirme eğrisi, belirgin bir üst ve alt akma noktası gösterir. Diğerlerinde standart, genellikle %0,2 kalıcı birim şekil değişimine yol açan gerilme olan kanıt gerilmesini kullanır; bu değer birçok Avrupa standardında olarak yazılır veya ilgili ASTM yöntemi uyarınca akma dayanımı olarak raporlanır. Kesin tanım, deney standardından ve ürün spesifikasyonundan alınmalıdır.
Bir tablodaki asgari akma dayanımı, her çelik parçasının göstereceği bir değer için öngörü değil, bir gerekliliktir. ASTM A572/A572M, belirtilen bir kalite, kalınlık aralığı ve ürün biçimi için asgari akma dayanımı belirliyorsa, uygunluk gösteren bir deney sonucu, belirtilen prosedür kapsamında bu değere eşit veya daha yüksek olmalıdır. Gerçekte ölçülen akma dayanımı daha yüksek olabilir. Bu değer; ergitme partisine, kalınlığa, haddeleme redüksiyonuna, soğuma hızına, numune alma konumuna ve deney yönüne göre değişebilir. Asgari değeri, ölçülmüş özellikmiş gibi raporlamak bu ayrımı ortadan kaldırır.
Çekme dayanımı veya diğer adıyla nihai çekme dayanımı, bir çekme deneyi sırasında ulaşılan en yüksek mühendislik gerilmesidir. Uygulanan en büyük yükün, numunenin başlangıçtaki enine kesit alanına bölünmesiyle hesaplanır. En yüksek yükten sonra yerel boyun verme meydana gelebilir ve malzeme kırılıncaya kadar şekil değiştirmeye devam etse bile mühendislik gerilmesi düşebilir.
Nihai çekme dayanımı, tasarım dayanımıyla aynı değildir. Yapısal tasarım değeri, geçerli tasarım yönetmeliği aracılığıyla türetilir; bu süreçte dayanım katsayıları, kısmi katsayılar, burkulma kuralları, birleşim hükümleri ve kalınlığa bağlı sınırlar uygulanabilir. Eurocode 3, EN 1993-1-1 Bölüm 3.2.6, S235, S275, S355, S420, S450 ve S460 için tasarım malzeme özelliklerini listeler. Bu değerler bir tasarım çerçevesine aittir; genel bir “çekme dayanımı” sütununa kopyalanmamalı veya doğrudan deney sonuçları olarak değerlendirilmemelidir.
Deneyin kendisi de koşullar belirler. ASTM E8/E8M ve ISO 6892-1; numune geometrisi, ölçü boyu, yükleme hızı, şekil değiştirme ölçümü ve hesaplama gibi ayrıntıları belirtir. Levha, çubuk, boru ve dövme ürünler için izin verilen numune konumları ve yönleri farklı olabilir. Özellikle kalıntılar, tekstür ve bantlı mikroyapıların yönsel farklılıklar oluşturduğu haddelenmiş ürünlerde boyuna ve enine sonuçlar birbirinin yerine kullanılamaz.
Sonucu yalnızca kimyasal bileşim belirleyemez. ASM International’ın Metals Handbook yayını, karbon ve alaşımlı çeliklerin özelliklerini kimyasal bileşim, işlem ve mikroyapının ortak etkileri olarak açıklar. Karbon, manganez, krom, nikel, molibden ve diğer elementler sertleşebilirliği ve faz oluşumunu etkiler; ancak haddeleme, su verme, temperleme, normalizasyon, çökelme ve soğuma geçmişi, bu potansiyelin nasıl ortaya çıktığını belirler.
Uzama, kesit daralması ve süneklik
Uzama, kırılmadan önceki plastik uzamayı ölçer. Genellikle yüzde olarak raporlanır:
Ölçü boyu Uzamanın ölçüldüğü, çekme deneyi numunesi üzerinde işaretlenmiş başlangıç boyu.
Burada , başlangıçtaki ölçü boyu; ise kırılmadan sonraki ölçü boyudur. Kırılmış parçalar birbirine dikkatlice oturtulur. Bu sayı yalnızca ölçü boyu ve numune tipiyle birlikte anlamlıdır. “%20 uzama” olarak bildirilen bir sonuç, orantılı bir ölçü boyunun mu, 50 mm ölçü boyunun mu, küçültülmüş bir numunenin mi yoksa başka bir konfigürasyonun mu kullanıldığını göstermez.
Bu nedenle, çelikler benzer olsa bile farklı standartlardan elde edilen uzama değerleri birbiriyle tutarsız görünebilir. Daha kısa ölçü boyları, yerel boyun vermenin daha büyük katkısını yakalama eğilimindedir ve daha uzun ölçü boylarına kıyasla daha yüksek bir yüzde üretebilir. Ürün kalınlığı da kullanılabilir numune geometrisini ve kimi zaman belirtilen asgari uzamayı etkiler. Bu nedenle tablolar, uzamayı evrensel bir kalite sabiti olarak sunmak yerine deney tanımını ve ölçü boyunu korumalıdır.
Kesit daralması, kırılma konumundaki enine kesit alanı kaybını ölçer:
Burada , başlangıçtaki alan; ise en küçük son alandır. Kesit daralması, özellikle yerel plastik deformasyona duyarlıdır ve uzamadan farklı bilgiler sağlar. Bir çelikte kesit daralması önemli düzeyde olurken uzama farklılık gösterebilir; çünkü bu iki ölçüm düzgün birim şekil değiştirmeye, boyun vermeye, numune geometrisine ve kırılma konumuna farklı biçimlerde tepki verir.
Her iki ölçüm de sünekliğin göstergesidir; ancak süneklik tek bir malzeme sabiti değildir. Süneklik; belirli bir gerilme durumu, sıcaklık, şekil değiştirme hızı ve geometri altında çatlamadan plastik şekil değiştirmeyi sürdürebilme yeteneğini kapsar. Bir çekme uzaması sonucu, hidrojen çatlamasına, bükme çatlamasına, kaynak ısınınca etkilenen bölge çatlamasına veya çentik altındaki kırılmaya karşı direnci ortaya koyamaz. Yüksek uzama da otomatik olarak yüksek tokluğa işaret etmez.
SSINA’nın östenitik paslanmaz çelik kalitelerine ilişkin tabloları, doğru biçimi gösterir: ağırlıkça yüzde olarak bileşim, ilgili ASTM ürün spesifikasyonları kapsamındaki belirtilmiş mekanik özelliklerden ayrı sunulur. Nickel Institute de kimyasal bileşimi, mekanik özellikleri, fiziksel özellikleri ve spesifikasyon verilerini birbirinden ayırır. Karşılaştırmalı bir tablo bu kategorileri birbirini izleyen sayfalarda verebilir; ancak yan yana bulunmaları, bunların birbirinin yerine kullanılabileceği anlamına gelmez.
Sertlik, darbe tokluğu ve yorulmayla ilgili veriler
Sertlik, yerel plastik deformasyona karşı dirençtir ve genellikle Brinell, Rockwell, Vickers veya Knoop yöntemleriyle ölçülür. HBW 190, 90 HRB veya 210 HV gibi bir değer; skala, batıcı uç, uygulanan kuvvet ve deney standardı belirtilmeden eksiktir. ASTM E10 Brinell sertliğini, ASTM E18 Rockwell sertliğini ve ASTM E384 mikroindentasyon sertliğini kapsar. Yüzey durumu, eğrilik, dekarbürizasyon, kaplama ve yerel mikroyapı ölçüm değerini değiştirebilir.
Sertlikten çekme dayanımına dönüşümler fizik yasaları değil, korelasyonlardır. Genellikle belirli çelik aileleri ve sertlik aralıkları için geliştirilirler. Bir dönüşüm; östenitik paslanmaz çelik, yüksek oranda alaşımlanmış takım çeliği, sementasyonla sertleştirilmiş malzeme, kaynak metali veya sertlik gradyanı belirgin olan bir ürün için uygun olmayabilir. Çekme dayanımı kabul veya tasarım açısından belirleyici olduğunda, ASTM dönüşüm tabloları belirtilen çekme deneyinin yerini almamalıdır.
Darbe enerjisi, genellikle ASTM E23 veya eşdeğer bir standarda göre Charpy V-çentik deneyiyle, çentikli bir numunenin ani kırılma sırasında soğurduğu enerjiyi ölçer. Bildirilen değer; numune yönüne, çentik geometrisine, sıcaklığa, boyutlara ve deney prosedürüne bağlıdır. −20 °C’de 27 J gibi bir Charpy sonucu, söz konusu deney koşulunu tanımlar; evrensel bir tokluk sabiti değildir.
Darbe enerjisi, kırılma tokluğundan da ayrılmalıdır. Genellikle , veya ilgili bir parametre olarak bildirilen kırılma tokluğu; tanımlanmış bir numune geometrisi, kalınlık, yükleme modu ve kısıtlama koşulu altında çatlak ucunun ilerlemeye karşı direncini karakterize eder. Charpy enerjisi malzeme taraması ve kalite kontrolünü destekleyebilir; ancak düzlem şekil değiştirme kırılma tokluğu değeriyle doğrudan ikame edilemez.
Yorulma verileri, tekrarlı veya değişken gerilme altındaki davranışı tanımlar. Bir S–N eğrisi, gerilme genliğini kırılmaya kadar geçen çevrim sayısıyla ilişkilendirirken, bir çatlak ilerleme eğrisi genellikle ASTM E647’de olduğu gibi değerini gerilme şiddeti faktörü aralığı ile ilişkilendirir. Sonuçlar; gerilme oranına, frekansa, yüzey kalitesine, artık gerilmeye, çevreye, numune boyutuna, çentik koşuluna ve kırılma tanımına bağlıdır. Bu nedenle, bir tabloda yer alan tek bir yorulma dayanımı, bu koşullar belirtilmediği sürece anlamsızdır.
Handbook of Comparative World Steel Standards, bu nedenle kimyasal bileşim karşılaştırmalarını mekanik özellik karşılaştırmalarından ayrı tutar. Standartlar arası kalite eşleştirmeleri, amaçlanan kimyasal bileşimin benzer olduğunu gösterebilir; ancak aynı akma dayanımını, darbe performansını, yorulma davranışını veya kabul gerekliliklerini kanıtlamaz. Sorumlu bir tablo; geçerli standardı, ürün biçimini, kalınlık veya kesit aralığını, deney yöntemini, yönü, sıcaklığı ve her bir değerin asgari gereklilik, ölçülmüş sonuç, tipik değer veya tasarım parametresi olup olmadığını belirtir.
Kesit Ölçüsü, Kalınlık, Ürün Biçimi ve Deney Yönü
Bir çelik kalite adı, sabit tek bir mekanik özellikler kümesini tanımlamaz. Gerekli akma dayanımı, çekme dayanımı, uzama, darbe enerjisi, sertlik ve izin verilen değişim; kalınlığa, kesit ölçüsüne, ürün biçimine, ısıl işleme ve deney yönüne bağlı olabilir. Bu nedenle kimyasal analizi yaklaşık olarak doğru olsa bile, bu nitelikleri belirtmeden “AISI 4140” veya “S355” veren bir tablo eksiktir.
Kalınlığa bağlı dayanım gereklilikleri
Kalınlık, bir çelik ürünün ısıl geçmişini değiştirir. İnce bir levha haddeleme veya normalleştirme sonrasında hızla soğur; ağır bir dövme parça ya da kalın bir levha ise daha yavaş soğuyarak farklı faz dönüşümlerine, tane büyümesine ve segregasyon etkilerine olanak tanır. Sonuçta, pota analizi aynı bileşim sınırları içinde kalsa bile ortaya çıkan mikroyapı dayanımı ve tokluğu değiştirebilir. ASM International, karbon çelikleri ve alaşımlı çeliklerin özelliklerini kimyasal bileşim, işleme ve mikroyapının ortak sonucu olarak açıklar. Kimya, spesifikasyonun yalnızca bir bölümüdür.
Bu nedenle birçok ürün standardı, kalınlık arttıkça belirtilen asgari akma dayanımını düşürür. Bunun nedeni yalnızca geometrik değildir. Kalın bir kesitin homojen biçimde soğutulması daha zordur; ayrıca kesitin merkezi, yüzeyle aynı tane incelmesine veya dönüşüme maruz kalmayabilir. Bu nedenle her kalınlık için tek bir akma dayanımı değeri veren bir tablo, ağır malzeme için gerekliliği olduğundan yüksek gösterebilir veya boyut kategorileri arasındaki farkları olduğundan düşük gösterebilir.
Eurocode 3, EN 1993-1-1, Bölüm 3.2.6’da S235, S275, S355, S420, S450 ve S460 için verilen tasarım özellikleri tablosu aracılığıyla bu noktayı gösterir. Tabloda verilen nominal akma dayanımı nominal kalınlığa bağlıdır ve kalınlık arttıkça daha düşük değerler uygulanır. Dolayısıyla “S355”, her ürünün ve her kalınlığın 355 MPa tasarım akma dayanımına sahip olduğu anlamına gelmez. Bu gösterim, geçerli bir Avrupa standardı içindeki bir sınıfı tanımlar; hangi değerin uygulanacağını ise kalınlık belirler.
Aynı dikkat ASTM ürünleri için de geçerlidir. ASTM A400, Çelik Çubuklar İçin Standart Uygulama: Seçim Kılavuzu, Bileşim ve Mekanik Özellikler, kaliteye, kimyasal bileşime, işleme durumuna, kesit ölçüsüne ve istenen asgari akma dayanımına göre çubuk seçimi için kılavuz sunar. Bu yapı önemlidir. Bir kalite girdisinin, çubuğun tavlanmış, normalleştirilmiş, su verilmiş ve temperlenmiş veya listelenen başka bir durumda tedarik edilip edilmediği ve ilgili çapın ya da eşdeğer kesit ölçüsünün bilinmemesi hâlinde tam bir malzeme spesifikasyonu olmadığını gösterir.
Bu nedenle bir mekanik özellikler tablosu, kaynak standardında basılı olan kalınlık veya ölçü aralığını korumalıdır. Birden çok aralığı tek bir “tipik” değerle değiştirmek tabloyu okumayı kolaylaştırır, ancak spesifikasyona bağlılığı azaltır.
Çubuklar, levhalar, profiller, dövme parçalar ve sac
| Ürün biçimi | Üretim veya tedarik özelliği | Değerler neden otomatik olarak aktarılmamalıdır |
|---|---|---|
| Çubuk | Sıcak haddelenmiş, soğuk bitirilmiş veya işlenmiş | Gereklilikler çapa, yüzey durumuna ve koşula göre değişebilir |
| Levha | Kalınlığa bağlı soğumaya sahip haddelenmiş ürün | Dayanım ve tokluk kalınlığa ve yöne göre değişebilir |
| Sac | Sıcak haddelenmiş veya soğuk indirgenmiş ürün | Temper ve şekillendirme koşulu özellikleri belirleyebilir |
| Dövme parça | Yönlenmiş akışa sahip şekillendirilmiş stok | Dövme oranı ve ısıl işlem sonucu etkiler |
| Bağlantı elemanı | Soğuk baş verme, dişler ve kanıtlama yükü gereklilikleri | Bağlantı elemanı şartnamesi ek mekanik kurallar getirebilir |
Ürün biçimi, yalnızca görünüşe ilişkin bir etiket değildir. Farklı bir üretim yöntemini tanımlar; bu yöntem de tane akışını, yüzey durumunu, artık gerilmeyi, inklüzyon dağılımını ve elde edilebilir mekanik özellikleri belirler.
Çubuklar genellikle sıcak haddeleme, soğuk finisaj veya daha büyük haddelenmiş stoktan talaşlı imalat yoluyla üretilir. Bunlara ilişkin gereklilikler çapa, genişliğe veya kesit alanına göre düzenlenebilir. ASTM A400 bu açıdan özellikle yararlıdır; çubuk kalitelerini yalnızca kimyasal bileşim adları olarak sunmaz, bileşim ve asgari akma dayanımı kılavuzunu işleme durumu ve kesit ölçüsüyle ilişkilendirir. Tavlanmış durumdaki bir 4140 çubuğa, yalnızca her ikisi de nominal olarak benzer miktarlarda krom, molibden, karbon ve mangan içeriyor diye, su verilmiş ve temperlenmiş durumdaki 4140 çubukla aynı dayanım değerleri atanamaz.
Levhalar ve yapı profilleri farklı haddeleme uygulamalarını izler. AISC, yapısal çelik profilleri ve levhaları için ASTM spesifikasyonlarının genel olarak hem kimyasal bileşim hem de mekanik özellik gerekliliklerini içerdiğini açıklar. Örneğin ASTM A572/A572M, levha, profil ve çubuk gibi ürünlerde yüksek dayanımlı düşük alaşımlı yapısal çeliği kapsar; ancak uygulanacak gereklilikler yine de satın alma spesifikasyonunda yazılı ürün ve kalite gösterimine bağlıdır. Haddelenmiş bir yapısal profil için listelenen bir değer, aynı nominal kaliteye sahip kalın bir levhaya otomatik olarak aktarılamaz.
Sacın kendine özgü şekillendirme ve yüzey gereklilikleri vardır. Soğuk haddelenmiş sacın mekanik özellikleri temper derecesi, şekillendirme kalitesi veya bake-hardening durumu tarafından belirlenebilirken, sıcak haddelenmiş sac ayrı bir spesifikasyona ve kalınlık aralığına tabi olabilir. “Paslanmaz çelik 304” ifadesi de tek başına yetersizdir: ASTM A240/A240M kapsamındaki levha, sac ve şerit gereklilikleri, ASTM A276/A276M kapsamındaki çubuk gereklilikleriyle veya ASTM A182/A182M kapsamındaki dövme bileşen gereklilikleriyle birbirinin yerine kullanılamaz. SSINA tabloları, ASTM ürün spesifikasyonlarının kapsadığı östenitik paslanmaz çelik kaliteleri için ağırlıkça yüzde bileşimi belirtilmiş mekanik özelliklerle eşleştirir; ancak bu özellikler yine de ilgili ürün standardına bağlıdır.
Dövme parçalar başka bir ayrım daha ortaya koyar. Dövme deformasyonu taneleri inceltebilir ve yönlü bir akış oluşturabilir; nihai ısıl işlem de levha veya çubuk için kullanılan ısıl işlemden ayrı olarak belirtilebilir. Bağlantı elemanları ise soğuk baş verme, diş geometrisi, kanıt yükü ve ısıl işlem dâhil olmak üzere daha fazla koşul getirir. Bir karbon çeliği veya alaşımlı çelik kimyası tablosu makul bir eşleşme gösterebilir; ancak bağlantı elemanı spesifikasyonu, genel bir çubuk standardında bulunmayan mekanik gereklilikler getirebilir.
Karşılaştırmalı başvuru kaynaklarının dikkatle okunması bu nedenle önemlidir. Karşılaştırmalı Dünya Çelik Standartları El Kitabı, uluslararası gösterim sistemleri arasındaki kimyasal bileşim karşılaştırmalarını mekanik özellik karşılaştırmalarından ayrı tutar. İki gösterim arasındaki kimyasal eşleşme, bunların ürün standartlarının, kalınlık aralıklarının, ısıl işlemlerinin veya deney gerekliliklerinin eşdeğer olduğunu kanıtlamaz.

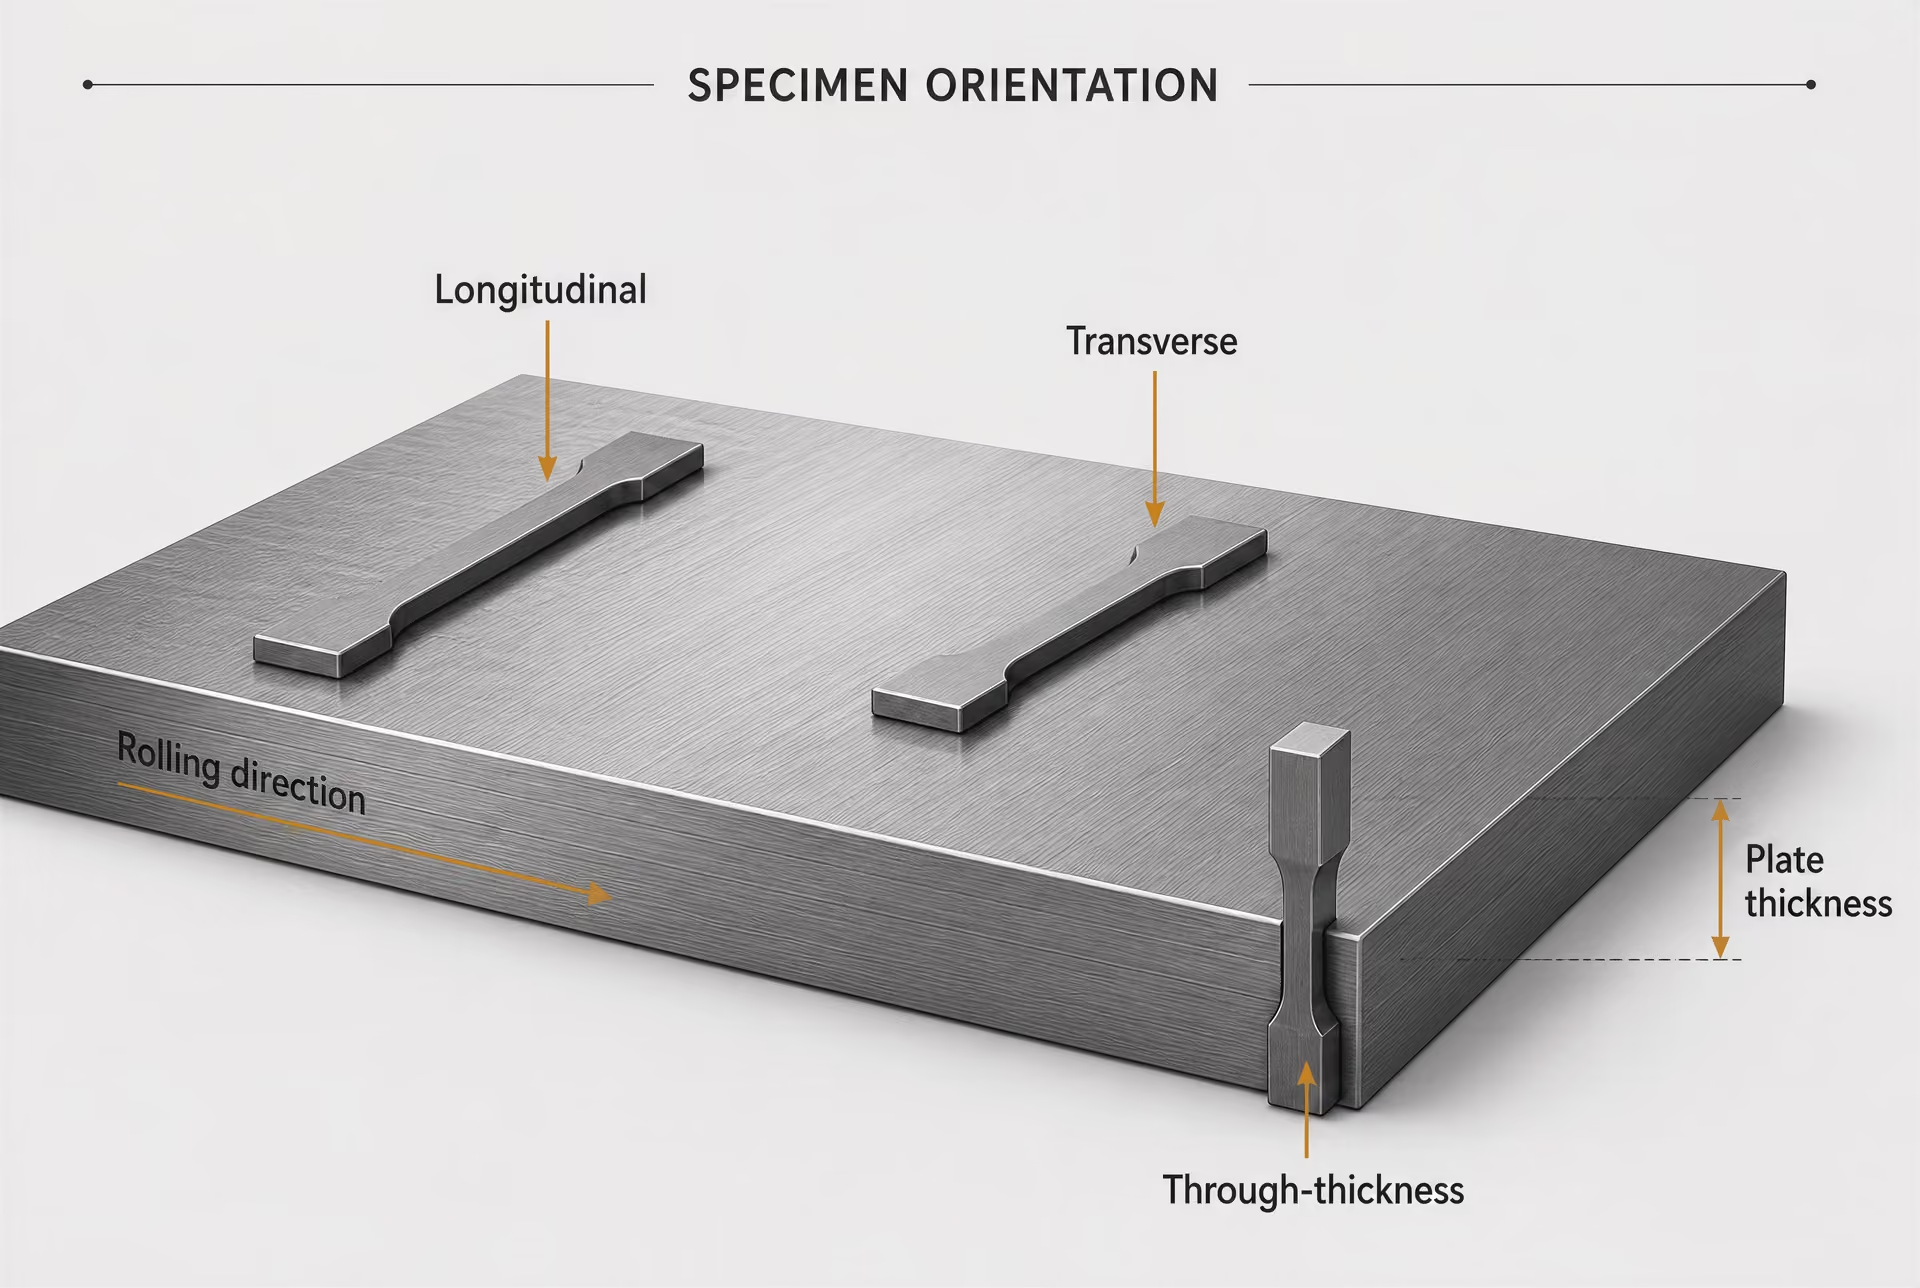
Boyuna, enine ve kalınlık yönündeki davranış
Deney yönleri
- Boyuna
- Ana haddeleme veya çekme yönüne paralel.
- Enine
- Ürün düzlemi boyunca ve genellikle ana haddeleme yönüne dik.
- Kalınlık boyunca
- Levhanın veya benzer bir ürünün kısa enine yönü boyunca.
Haddeleme, taneleri uzatır, inklüzyonları hizalar ve segregasyonu yeniden dağıtır. Bunun sonucunda bir levha veya çubuk; uzunluğu boyunca, genişliği boyunca ve kalınlığı yönünde farklı özellikler gösterebilir. Boyuna yön genellikle ana haddeleme veya ekstrüzyon yönüne paraleldir; enine yön, ürün düzleminde buna diktir; kalınlık yönündeki deney ise kısa-enine yönden numune alır.
Çekme dayanımı yönler arasında ılımlı ölçüde farklılık gösterebilir; ancak uzama, kesit daralması, darbe tokluğu ve kırılma görünümü daha belirgin biçimde farklılaşabilir. Örneğin uzamış mangan sülfür inklüzyonları, kısa-enine yönde zayıf yollar oluşturabilir. Kalın levha ayrıca merkez hattı segregasyonuna veya lameller yırtılmaya karşı direncin azalmasına maruz kalabilir; lameller yırtılma, levha kalınlığı boyunca oluşan çekme gerinimiyle ilişkili bir hasar türüdür.
Boyuna bir çekme sonucu, enine sünekliği garanti ediyormuş gibi raporlanmamalıdır. Aynı şekilde, bir yönde ölçülen Charpy darbe değeri, standardın numune alma ve çentik yönlendirme kuralları kontrol edilmeden başka bir yöne aktarılmamalıdır. Ürün standartları çoğu zaman numunelerin boyuna mı yoksa enine mi olacağını, nereden alınacağını ve kalınlığın izin verilen yönlendirmeyi nasıl etkilediğini belirtir. Bu ayrıntılar, raporlanan uzamayı, tokluğu ve anizotropiyi değiştirebilir.
Uygulanacak pratik kural doğrudan şudur: kaliteyi, geçerli standardı, ürün biçimini, kalınlığı veya kesit ölçüsünü, işleme durumunu ve deney yönünü birlikte kaydedin. Bu tanımlama zinciri olmadan bir bileşim tablosu kimyasal açıdan bilgilendirici olabilir; ancak beraberindeki mekanik özellik değeri farklı bir çelik ürününe ait olabilir.
Karbon ve Alaşımlı Çeliklerin Karşılaştırma Tablolarındaki Yeri
Bir çelik tablosu çeşitli soruları yanıtlayabilir; ancak aynı sütunla bunu yapamaz. Kimyasal bileşim tablosu; karbon, mangan, silisyum, krom, nikel, molibden, fosfor ve kükürt gibi elementler için sınırları veya aralıkları gösterir. Sertleşebilirlik tablosu, bir çeliğin su verilmiş yüzeyin altında ne kadar derinliğe kadar sertlik geliştirebileceğini açıklar. Mekanik özellikler tablosu ise belirtilmiş veya test edilmiş akma dayanımı, çekme dayanımı, uzama, sertlik, darbe enerjisi ya da yorulma verilerini sunar. Bu işlevlerin birbirine karıştırılması, kalite karşılaştırma sayfalarının hatalı sınırlar sunmasının yaygın nedenlerinden biridir.
Yalnızca kalite tanımı konuyu açıklığa kavuşturmaz. ASTM A400, Standard Practice for Steel Bars, Selection Guide, Composition, and Mechanical Properties, çubuk çeliklerini kalite, kimyasal bileşim, işlem durumu, kesit boyutu ve istenen minimum akma dayanımına göre düzenler. Bu yapı, bir kalite adının tam bir malzeme kimliği olarak değerlendirilmemesi gerektiğini gösterir. Bir tablo kimyasal bileşimi doğru biçimde karşılaştırırken, listelenen dayanım değeri farklı bir ürün biçimi, ısıl işlem, çap veya kalınlık için geçerli olduğundan yanlış dayanım da atayabilir.
Karbon çeliği bileşim aralıkları
Karbon çelikleri genellikle karbon içeriği ve diğer alaşım elementlerinin nispeten küçük miktarları temelinde sınıflandırılır. Bir karşılaştırma tablosunda düşük karbonlu bir kalite yaklaşık %0,05–0,25 ağırlıkça C, orta karbonlu bir kalite yaklaşık %0,25–0,60 ağırlıkça C ve yüksek karbonlu bir kalite ise kabaca %0,60 ağırlıkça C’nin üzerinde görünebilir. Bunlar sınıflandırma aralıklarıdır; evrensel spesifikasyon sınırları değildir. Sınır değerler teknik kaynaklara, ulusal sistemlere, ürün standartlarına ve tarihsel kullanıma göre değişir.
Engineering ToolBox’ın karşılaştırma tablosu, temsili çelik kalitelerini karbon, krom, mangan, molibden, nikel, fosfor, kükürt ve silisyumun ağırlık yüzdelerini kullanarak yan yana getirir. Bu tablo, geniş kimyasal ilişkileri görmek açısından yararlıdır: sade karbon çeliği genellikle kasıtlı olarak eklenmiş çok az krom, nikel veya molibden içerirken, düşük alaşımlı çelik bu elementlerden birinin veya birkaçının kontrollü ilavelerini içerir. Ancak bu tablo, bir satın alma spesifikasyonu veya ısıl işlem sertifikası için belirleyici kimyasal bileşim olarak kopyalanmamalıdır. Temsili değerler tipik bir kalite ailesini gösterir; bir standart ise izin verilen aralığı, maksimumu, minimumu veya artık element sınırını belirtir.
“Karbon çeliği” ifadesi bile karbonun kontrol edilen tek element olduğu anlamına gelmez. Mangan dayanımı ve sertleşebilirliği etkiler, silisyum deoksidasyon ve dayanım artırma amacıyla kullanılabilir; fosfor ve kükürt ise aşırı miktarları tokluğu, sünekliği, kaynaklanabilirliği veya sıcak işlem davranışını olumsuz etkileyebileceğinden genellikle sınırlandırılır. Hangi sınırların uygulanacağı, ilgili ASTM, EN, JIS veya diğer ürün spesifikasyonları tarafından belirlenir. ASTM çelik standartları; karbon, yapı, paslanmaz, ferritik, östenitik ve alaşımlı çeliklerde kimyasal, mekanik, metalürjik ve malzeme gerekliliklerini kapsar. Bu nedenle tanım, yalnızca onu yöneten standart ve ürün kategorisi içinde anlam taşır.
Karbon içeriği de doğrudan garanti edilmiş bir çekme dayanımına dönüştürülemez. Aynı nominal kimyasal bileşim; sıcak haddeleme, normalleştirme, su verme ve temperleme, tavlama veya soğuk işlem sonrasında farklı özellikler ortaya çıkarabilir. ASM International, karbon ve alaşımlı çeliklerin özelliklerini kimyasal bileşim, işlem ve mikroyapının birleşik sonucu olarak açıklar. Tane boyutu, perlit aralığı, martenzit oranı, karbür dağılımı, artık gerilme ve temperleme durumu; kalite etiketi değişmeden ölçülen sonucu değiştirebilir.
Düşük alaşımlı çeliklerde dayanım artırma ve sertleşebilirlik
Düşük alaşımlı çeliklerde, karbon–mangan temelinin ötesinde kontrollü ilaveler kullanılarak dayanım, sertleşebilirlik, tokluk, temperleme direnci, aşınma davranışı veya yüksek sıcaklık performansı değiştirilir. “Düşük alaşımlı” bir sınıflandırma tanımıdır; belirli bir dayanım seviyesinin garantisi değildir. %0,30 C içeren krom-molibdenli bir çelik ile normalleştirilmiş yapı çeliği bir alaşım tablosunda birlikte yer alabilir; ancak bunlar farklı amaçlar için spesifiye edilir ve test edilir.
Dayanım çeşitli mekanizmalar yoluyla artabilir. Alaşım elementleri tane boyutunu inceltebilir, katı çözeltiyle dayanımı artırabilir, karbür veya nitrür oluşturabilir ya da soğutma sonrasında daha yüksek miktarda martenzit oluşmasına olanak sağlayabilir. Bu mekanizmaların gerçekten gelişip gelişmeyeceğini işlem koşulları belirler. Su verilmiş ve temperlenmiş 4140 tipi bir çelik, tavlanmış durumdaki aynı kimyasal bileşime göre çok daha yüksek dayanım ve sertliğe sahip olabilir; normalleştirilmiş durum ise süneklik ve tokluk arasında farklı bir denge sağlayabilir.
Sertleşebilirlik, sertlikle aynı şey değildir. Sertlik, belirli bir konumda veya test yüzeyinde ölçülen direnci ifade eder. Sertleşebilirlik ise soğutma sırasında çeliğin belirli bir derinliğe kadar sert dönüşüm ürünleri oluşturma kapasitesidir. Metallus’un Practical Data for Metallurgists adlı yayını, standart çelikleri kimyasal bileşimler, sertleşebilirlik bilgileri ve boyutsal toleranslarla birlikte sunarak bu verilerin neden ayrı tablo alanlarında yer alması gerektiğini gösterir. Örneğin Jominy uçtan su verme eğrisi, sertliği su verilen uçtan uzaklığın bir fonksiyonu olarak gösterir; ancak tek başına bitmiş bir çubuğun akma dayanımını belgelemez.
Kesit boyutu önemlidir; çünkü kalın bir çubuğun merkezi yüzeyine göre daha yavaş soğur. 25 mm’lik bir kesit için yeterli sertleşebilirliğe sahip bir çelik, 100 mm’lik bir kesit boyunca aynı dönüşmüş yapıyı elde edemeyebilir. Su verme ortamı, karıştırma, fırın uygulaması, önceki östenit tane boyutu ve temperleme de sonucu etkiler. Bu nedenle koşul, kesit boyutu ve test konumu belirtilmeden “tipik sertlik” veren bir tablo, garanti edilmiş bir özellik değil, karşılaştırma verisi sunar.
Mekanik özellik gereklilikleri ürün spesifikasyonu tarafından kontrol edilir. AISC, yapı profilleri ve levhaları için ASTM spesifikasyonlarının genel olarak hem kimyasal bileşim hem de mekanik özellik gerekliliklerini içerdiğini açıklar. Bu gereklilikler minimum akma dayanımı, çekme dayanımı, uzama ve bazen darbe tokluğunu kapsayabilir. Gerekli değer kalınlığa göre değişebilir. Eurocode 3, EN 1993-1-1 Bölüm 3.2.6; S235, S275, S355, S420, S450 ve S460 için tasarım malzeme özelliklerini listeler. Bunlar ilgili yapı çeliği tanımına bağlı tasarım standardı değerleridir; başka bir yerde benzer bir numara taşıyan her çeliğin evrensel özellikleri değildir.
Krom, nikel, molibden ve manganın rolü
Krom, sertleşebilirliği artırır ve karbür oluşumuna, aşınma direncine, oksidasyon direncine ve korozyon direncine katkıda bulunabilir. Miktar ve metalürjik durum önemlidir. Düşük alaşımlı, su verilmiş ve temperlenmiş bir çelikteki sınırlı krom ilavesi, bu çeliği paslanmaz bir kaliteye eşdeğer kılmaz. Paslanmaz çelik sınıflandırmaları; belirtilen korozyona dayanıklı yapıyı desteklemek için yeterli kromun yanı sıra ilgili karbon ve diğer element sınırlarını da gerektirir.[5] Properties of Some Metals and Alloys. Nickel Institute. Nickel Institute technical guide.
Nikel, özellikle düşük sıcaklıklarda, sertleşebilirliği ve tokluğu artırır; uygun bileşimlerde östenitik yapıları destekler. Nikel alaşımlı düşük sıcaklık çeliklerinde ve östenitik paslanmaz çeliklerde önemlidir; ancak tek başına bulunması bu kategorilerden herhangi birini belirlemez. Nickel Institute, tablo biçimindeki başvuru kaynağında kimyasal bileşimi, mekanik özellikleri, fiziksel özellikleri ve spesifikasyonları birbirinden ayırır. Bu, söz konusu kanıt türlerini ayrı tutmak için yararlı bir modeldir.
Molibden sertleşebilirliği artırır ve temperleme sırasında dayanımın korunmasına yardımcı olur. Ayrıca belirli temper gevrekleşmesi risklerini azaltabilir ve yüksek sıcaklık performansını destekleyebilir. Krom-molibdenli çeliklerde etkisi, karşılaştırma tablosunda yazılı tek bir yüzdeye değil; karbon düzeyine, krom içeriğine, ısıl işleme ve kesit boyutuna bağlıdır.
Mangan, karbon ve düşük alaşımlı çeliklerde yaygın olarak bulunur. Katı çözeltiyle dayanım artışına katkıda bulunur, zararlı demir sülfür etkilerini azaltmak üzere kükürtle birleşir ve sertleşebilirliği artırır. Bununla birlikte aşırı miktarı kaynaklanabilirliği ve dönüşüm davranışını etkileyebilir. Bu nedenle belirtilen aralığı karbon, kükürt, silisyum ve işlem koşuluyla birlikte değerlendirilmelidir.
Handbook of Comparative World Steel Standards, uluslararası tanım sistemleri genelinde kimyasal bileşimlere ilişkin karşılaştırma tablolarını mekanik özelliklere ilişkin tablolardan ayrı tutar. Bu ayrım esastır. Benzer bir tanım yararlı bir bileşim karşılaştırmasına işaret edebilir; ancak akma dayanımı, tokluk, sertleşebilirlik veya ısıl işlem tepkisinin eşdeğer olduğunu kanıtlamaz. Bildirilen sayının ne anlama geldiğini belirleyen unsurlar; yürürlükteki standart, ürün biçimi, kalınlık, teslimat durumu, test yönü ve belirtilen test yöntemidir.
Paslanmaz Çeliğin Bileşimi ve Özellik Tabloları
Paslanmaz çelik tablosu, yalnızca kapsamı açıkça belirtildiğinde yararlıdır. Örneğin “304 paslanmaz çelik” yaygın olarak tanınan bir alaşım ailesini tanımlar; ancak bu ifade tek başına malzemenin sac, levha, çubuk, boru, dövme parça veya ASTM A240, ASTM A276, ASTM A479, ASTM A213 ya da başka bir spesifikasyon kapsamında tedarik edilen bir ürün olup olmadığını belirtmez. Bu standartlar farklı ürün gereklilikleri, ısıl işlem kuralları, boyutlar, test hükümleri ve mekanik özellik sınırları öngörebilir.
Bu ayrım, bileşim tablosu ile özellik tablosunu birbirinden ayırır. Bileşim tablosu; krom, nikel, karbon, manganez, silisyum, molibden, fosfor, kükürt ve azot gibi elementler için izin verilen ağırlıkça yüzde aralıklarını gösterir. Mekanik özellik tablosu ise belirli bir ürün ve koşul için minimum çekme dayanımı, akma dayanımı, uzama veya sertlik gibi değerleri bildirir. ASTM A400, çelik çubuklar bakımından daha genel bir noktayı ortaya koyar: seçim; kaliteye, kimyasal bileşime, işlenme koşuluna, kesit boyutuna ve gerekli minimum akma dayanımına bağlıdır. Dolayısıyla bir kalite adı, tam bir malzeme spesifikasyonu değil, bir tanımlama ipucudur.
SSINA, ASTM ürün spesifikasyonları kapsamındaki östenitik paslanmaz çelik kaliteleri için bileşim tabloları ve belirtilmiş mekanik özellikler yayımlar. Outokumpu Paslanmaz Çelik El Kitabı da kalite kimyasını mekanik ve fiziksel verilerden ayrı olarak ele alır. Bu kaynaklar değerlidir; çünkü tablo temelli bir karşılaştırmanın sınırlarını gösterir: kimyasal bileşim bir alaşım ailesini tanımlayabilirken, özellik gerekliliği belirli bir ürün standardına ve teslim koşuluna aittir.
Östenitik, ferritik, martenzitik ve diğer paslanmaz çelik aileleri
304, 304L, 316, 316L, 321, 347 ve 310S dâhil östenitik paslanmaz çelikler, genel olarak krom-nikel veya krom-nikel-molibden bileşimleri ve oda sıcaklığındaki östenitik mikroyapılarıyla tanımlanır. Bunlar normalde martenzitik kalitelerde olduğu gibi su verme yoluyla sertleştirilmez. Bununla birlikte, özellikle sac ve şerit ürünlerde soğuk işlem nedeniyle dayanımları önemli ölçüde değişebilir.
430 ve 409 gibi ferritik kaliteler, esas olarak az miktarda veya kasıtlı olarak eklenmiş hiç nikel içermeyen krom çelikleridir. Hacim merkezli kübik ferritik yapıları; manyetik tepkiyi, kaynaklanabilirliği, tokluğu ve şekillendirme davranışını etkiler. 410, 420 ve 440C dâhil martenzitik kaliteler, östenitleştirme ve su vermeye tepki verecek miktarda karbon ve alaşım elementi içerir. Sertlikleri ve dayanımları ısıl işleme güçlü biçimde bağlıdır; bu nedenle yalnızca nominal kimyasal bileşimi gösteren bir tablo, teslim edilen malzemeyi temsil edemez.
Diğer aileler arasında 17-4 PH gibi çökelme sertleşmeli kaliteler, 2205 gibi dubleks kaliteler ve 2507 gibi süperdubleks kaliteler bulunur. Dubleks paslanmaz çelikler ferritik ve östenitik fazları bir arada bulundurur; faz dengesi kimyasal bileşime, çözelti tavına, soğutmaya ve ürün kalınlığına bağlıdır. Bu nedenle, geçerli ürün spesifikasyonunu ve ısıl işlemi belirtmeyen bir “2205” tablosu, önemli bir metalurjik gerekliliği gizleyebilir.
Tanımlama sistemleri de birbirinden farklıdır. ASTM ve UNS referanslarında 304 genellikle UNS S30400, 316 ise UNS S31600 olarak tanımlanırken, düşük karbonlu varyantlar 304L, UNS S30403 ve 316L, UNS S31603 şeklindedir. X5CrNi18-10 ve X2CrNiMo17-12-2 gibi Avrupa tanımları bunlarla ilişkilidir; ancak her ASTM ürün tanımıyla otomatik olarak birbirinin yerine kullanılamaz. Dünya Çelik Standartlarının Karşılaştırmalı El Kitabı bu nedenle karşılaştırmalı kimyasal bileşim ve mekanik özellik tablolarını ayrı tutar. Benzer adlar, sınırların aynı olduğunu göstermez.
Krom, nikel, molibden, karbon ve azot
Krom, ince ve krom bakımından zengin bir pasif film oluşumunu desteklediği için paslanmaz çeliğin ayırt edici alaşım elementidir. Bir bileşim tablosu minimum krom içeriğini gösterebilir; ancak korozyon performansı yüzey durumuna, ortama, ısıl işleme, kalıntılara, kaynak bölgelerine ve klorürlere veya asitlere maruz kalmaya da bağlıdır. Korozyon direnci, akma dayanımı veya uzama gibi tek bir mekanik özellik değildir ve test yöntemi ile maruz kalma koşulu belirtilmeden çekme dayanımıyla aynı sütunda sunulmamalıdır.
Nikel östeniti stabilize eder ve faz dengesini, tokluğu, sünekliği ve iş sertleşmesi davranışını etkiler. Nominal olarak benzer iki östenitik kalite, farklı nikel sınırlarına sahip olabilir; bu da şekillendirme veya kaynak sırasında farklı kararlılıklara yol açar. Molibden, klorür içeren birçok ortamda lokal korozyona karşı direnci artırır. Bu nedenle 316 ve 304, her ikisi de östenitik krom-nikel paslanmaz çelik olduğu için birbirinin yerine kullanılamaz; 316 kontrollü miktarda molibden içerirken 304 için aynı molibden gerekliliği bulunmaz.
Karbon hem kimyasal hem de metalurjik açıdan önemlidir. 304L ve 316L gibi “L” kalitelerinde, standart karbonlu karşılıklarına kıyasla maksimum karbon sınırlandırılır. Daha düşük karbon içeriği, kaynak sırasında krom karbürü çökelmesi ve bunun sonucunda ortaya çıkabilecek taneler arası korozyon riskini azaltır; ancak nihai sonuç yine de kaynak uygulamasına, kesit kalınlığına, ısıl geçmişe ve kaynak sonrası işleme bağlıdır. Stabilize kaliteler başka bir ayrım oluşturur: 321, karbonu bağlamak ve belirli koşullarda duyarlılık riskini azaltmak için titanyum; 347 ise kolumbiyum (niyobyum) kullanır.
Azot, tesadüfi bir safsızlık olarak değerlendirilmek yerine kasıtlı olarak kontrol edilebilir. Azot, östenitik paslanmaz çeliği güçlendirir ve dubleks kalitelerde korozyon direncine ve faz dengesine katkıda bulunur. Yalnızca krom ve nikeli karşılaştıran bir tablo, iki kalite arasındaki anlamlı bir farkı gözden kaçırabilir. Karbon, azot, molibden ve stabilize edici ilaveler, benzer görünen tanımların farklı dayanım, kaynaklanabilirlik veya korozyon testi gerekliliklerine sahip olmasının nedeni olabilir.
Engineering ToolBox tarafından yayımlananlar dâhil temsili karşılaştırma tabloları; karbon, krom, manganez, molibden, nikel, fosfor, kükürt ve silisyumdaki genel eğilimleri göstermeye yardımcı olabilir. Ancak bunlar, geçerli spesifikasyonun yerini tutmaz. ASTM A240’ta izin verilen aralık, ASTM A276’daki veya eşdeğer bir EN ürün standardındaki aralıktan farklı olabilir.
Östenitik paslanmaz çelik kaliteleri için spesifikasyon gereklilikleri
Östenitik bir kalite için eksiksiz bir tablo en azından standardı, ürün biçimini, kaliteyi, ısıl işlem koşulunu, kalınlık veya kesit aralığını, test yönünü ve uygulanabilir test yöntemini belirtmelidir. ASTM A240, basınçlı kaplar ve genel uygulamalar için krom ve krom-nikel paslanmaz çelik levha, sac ve şeritleri kapsar; ASTM A276 paslanmaz çelik çubukları ve profilleri; ASTM A479 basınçlı kaplar ve genel uygulamalar için çubukları ve profilleri; ASTM A213 ise dikişsiz ferritik ve östenitik alaşımlı çelik kazan, kızdırıcı, ısı eşanjörü ve kondenser borularını kapsar. Aynı kalite tanımının bu belgelerde yer alması, her mekanik gerekliliğin aynı olduğu anlamına gelmez.
Östenitik spesifikasyonlarda genellikle minimum çekme dayanımı, minimum akma dayanımı ve minimum uzama belirtilir; ancak bu değerler belirtilen ürüne ve kalınlığa aittir. Soğuk haddelenmiş şerit, deformasyon nedeniyle tavlanmış levhadan daha yüksek dayanım gösterebilir. Çubuk özellikleri çapa ve ısıl işleme göre değişebilir. Haddeleme veya çekme sonucunda anizotropi oluştuğunda test yönü önem kazanabilir. Sertlik sınırları, çekme testinin yerine geçmekten ziyade onu tamamlayabilir.
ASTM ürün standartları, kimyasal bileşim ve çekme testinin ötesinde; uygulanabildiği durumlarda çözelti tavı, su verme, tane boyutu, taneler arası korozyon testi, hidrostatik veya tahribatsız muayene ve boyut toleranslarına ilişkin gereklilikler de getirir. AISC, ASTM yapısal çelik spesifikasyonlarının genel olarak hem kimyasal bileşim hem de mekanik özellik gereklilikleri içerdiğini belirtir; aynı ilke paslanmaz çelik ürünleri için de geçerlidir, ancak münferit gereklilikler ürün standardına bağlıdır.
Nickel Institute, alaşım referanslarını ayrı kimyasal, mekanik, fiziksel ve spesifikasyon tabloları halinde düzenler. Bu düzenleme, bir kaliteye tek ve evrensel bir çekme dayanımı veya korozyon derecesi atamaktan daha güvenilirdir. ASTM, SSINA ve Outokumpu verileri spesifikasyonla bağlantılı bilgiler olarak okunmalıdır: kimyasal bileşim izin verilen alaşımı tanımlarken, işleme ve mikroyapı teslim edilen davranışın büyük bölümünü belirler. Bu bağlantıları göz ardı eden bir tablo düzenli görünebilir; ancak yeterli bir malzeme kaydı değildir.
Yapı Çeliği Tabloları ve Tasarım Değerleri
Yapı çeliği tabloları çoğu zaman S235, S275, S355, S420, S450 ve S460 sınıflarını dayanım bakımından düzenli bir ilerleme içinde gösterir. Bu sunum yararlıdır, ancak eksiktir. Gösterim, bir standartlar sistemi içindeki yapı çeliği sınıfını tanımlar; tek başına evrensel bir kimyasal analiz, ürün biçimi, ısıl işlem, kalınlık aralığı veya sertifikalı test sonucu tanımlamaz.
Eurocode 3 malzeme tablosu bir tasarım malzemesi referansıdır; tedarik veya kimya tablosu değildir. Değerleri EN 1993-1-1, Bölüm 3.2.6 ile ilişkilidir ve ilgili ürün standardıyla birlikte okunmalıdır. Bir levha, sıcak haddelenmiş profil, içi boş profil, dövme bileşen ve bağlantı elemanı, farklı gerekliliklere tabi olmakla birlikte birbiriyle ilişkili gösterimler taşıyabilir.
S235, S275, S355, S420, S450 ve S460
Bu Avrupa gösterimlerindeki “S” harfi yapı çeliğini ifade ederken, onu izleyen sayı geleneksel olarak, belirtilen bir referans kalınlık için —genellikle 16 mm’ye kadar olan malzemelerde— nominal minimum akma dayanımını megapaskal cinsinden belirtir. Buna göre S235, 235 MPa’yı; S275, 275 MPa’yı; S355 ise 355 MPa’yı ifade eder. S420, S450 ve S460 da benzer şekilde sırasıyla 420, 450 ve 460 MPa nominal akma dayanımı düzeylerini gösterir.
Bu sayılar tüm kalınlıklarda sabit değildir. Kalınlık arttıkça belirtilen minimum akma dayanımı düşebilir; bunun nedeni, daha kalın ürünlerin imalat sırasında farklı şekilde soğuması ve kalınlık doğrultusundaki özelliklerinin daha elverişsiz olabilmesidir. EN 1993-1-1 tasarım tablosunda 16 mm’ye kadar olan malzeme için nominal değerler sırasıyla 235, 275, 355, 420, 450 ve 460 MPa’dır. İzin verilen tasarım değeri, daha büyük kalınlık aralıklarında azalır. Örneğin, 16 mm’den büyük ve 40 mm’ye kadar olan kalınlıklar için yaygın olarak kullanılan değerler S235 için yaklaşık 225 MPa, S275 için 265 MPa, S355 için 345 MPa, S420 için 400 MPa, S450 için 430 MPa ve S460 için 440 MPa’dır. Kesin değer, interpolasyon yoluyla çıkarılmamalı; uygulanabilir tablodan ve malzeme standardından alınmalıdır.
Çekme dayanımı ayrı bir gerekliliktir. Bu sınıflarla ilişkilendirilen temsili minimum-maksimum aralıklar; S235 için yaklaşık 360–510 MPa, S275 için 370–530 MPa, S355 için 470–630 MPa, S420 için 520–680 MPa, S450 için 550–720 MPa ve S460 için 540–720 MPa arasındadır. Ancak bu aralıklar ürün tipine, kalınlığa ve teslim koşuluna bağlıdır. Aralıklar birbiriyle örtüşür. S460, yalnızca çekme dayanımının S355’ten 105 MPa daha yüksek olmasıyla tanımlanmaz; aynı şekilde, S355 aralığının üst sınırına yakın bir test sonucu da bu malzemeyi S460 yapmaz.
Ekler de bilgi taşır. S355JR, S355J0 ve S355J2 gibi gösterimler, test sıcaklığı ve soğurulan enerjiyle ilişkili darbe tokluğu gerekliliklerini içerir. S355N veya S355M gibi gösterimler, EN 10025 ailesi kapsamındaki teslim koşullarını belirtir. Bu nedenle eki bulunmayan bir gösterim; tokluk, işleme yöntemi ve spesifikasyona uygunluk bakımından ayırt edilmesi gereken bilgileri içermeyebilir.
Kimyasal bileşim önemini korur, ancak tablonun tamamını açıklamaz. ASTM A400, Çelik Çubuklar için Standart Uygulama, Seçim Kılavuzu, Bileşim ve Mekanik Özellikler, seçimi kalite, kimyasal bileşim, işleme koşulu, kesit boyutu ve istenen minimum akma dayanımına göre düzenler. Bu yapı, temel noktayı ortaya koyar: bileşim ve dayanım birbiriyle ilişkilidir, ancak birbirinin yerine kullanılabilecek alanlar değildir. ASM International, karbon ve alaşımlı çeliklerin özelliklerinin kimyasal bileşim, işleme ve mikroyapının birleşik etkilerinden kaynaklandığını belirtir. Karbon içeriği, mangan, silisyum, alaşım ilaveleri, tane inceltme, haddeleme geçmişi, soğuma ve kaynak ısıl çevrimlerinin tümü bildirilen sonucu etkileyebilir.
Malzeme özellikleri ve tasarım dayanımı
Bir malzeme özelliği, çelik için ölçülen veya belirtilen bir karakteristiktir. Akma dayanımı, nihai çekme dayanımı, uzama, darbe enerjisi ve kimyasal sınırlar bu kategoriye girer. Tasarım dayanımı ise tasarım standardının güvenlik katsayılarını, kesit kurallarını, burkulma modellerini, stabilite sınırlarını ve diğer koşulları uygulamasından sonra bu özelliklerden hesaplanır.
Çekme etkisindeki bir kesit için basitleştirilmiş bir Eurocode ifadesi, akma dayanımını aşağıdaki şekilde kullanabilir:
Burada ilgili alanı, kalınlığa bağlı akma dayanımını ve Ulusal Ek’te belirtilen kısmi katsayıyı ifade eder. Bu, çekme testinin sonucu değildir. Belirli bir tasarım kodu kapsamında, belirli bir göçme modeli için atanmış bir dayanımdır.
Basınç ve eğilme için ilave kontroller gerekir. Yerel levha narinliği, tam brüt alanın plastik dayanıma ulaşmasını engelleyebilir. Eleman burkulması, narinlik ve burkulma eğrisine dayalı bir azaltma katsayısı getirir. Yanal burulmalı burkulma, çeliğin akma dayanımı yüksek olsa bile bir kiriş için belirleyici olabilir. Kaynaklı birleşimlerde kaynak metali, ısıdan etkilenmiş bölgeler, net kesitler ve uygulama kalitesi için ayrı kontroller gerekebilir.
Bu ayrım, daha yüksek kalite sınıfının her tasarım kapasitesinde otomatik olarak orantılı artış sağlamadığını da açıklar. Euler tipi burkulmanın belirleyici olduğu bir kolon, geometrik narinliği kontrol edici olmaya devam ediyorsa S355’ten S460’a geçişten çok az yarar sağlayabilir. Cıvata deliği net alanı veya blok yırtılması tarafından belirlenen bir birleşim, akma gösteren brüt kesitle aynı oranda fayda sağlamayabilir. Tasarım dayanımı yalnızca kalite sınıfı etiketine değil, elemana ve göçme biçimine aittir.
EN 1993-1-1 ve ürün standardı bağlamı
EN 1993-1-1, çelik yapıların tasarımı için genel kuralları sağlar ve Bölüm 3.2.6’da yaygın olarak kullanılan yapı çeliği sınıfları için nominal malzeme özelliklerini verir. İmalatı, kimyasal bileşimi, toleransları, testleri, teslim koşulunu ve belgelendirmeyi kontrol eden ürün standardının yerine geçmez.
Yapı ürünleri bakımından EN 10025 serisi merkezi öneme sahiptir. EN 10025-2 alaşımsız yapı çeliklerini; EN 10025-3 normalize edilmiş veya normalize haddelenmiş, kaynaklanabilir ince taneli yapı çeliklerini; EN 10025-4 termomekanik haddelenmiş, kaynaklanabilir ince taneli çelikleri kapsar. Diğer ürün standartları ise içi boş profilleri, soğuk şekillendirilmiş ürünleri ve paslanmaz yapı ürünlerini düzenler. Gösterim, ürün biçimi ve standartla birlikte okunmalıdır. SteelConstruction.info da Avrupa yapı çeliği sınıflarını, bunların kimyasal ve mekanik gerekliliklerini düzenleyen standartlarla ilişkilendirerek bu yapıyı yansıtır.
Bu nedenle karbon, mangan, fosfor, kükürt, silisyum, krom, nikel veya molibdeni gösteren bir kimya tablosu, mekanik özellikler tablosunun yerine geçmez. Mekanik özellikler tablosu da eksiksiz bir satın alma spesifikasyonu değildir. AISC, ASTM yapı çeliği spesifikasyonlarına ilişkin açıklamalarında aynı ayrımı yapar: profiller ve levhalara ilişkin gereklilikler genel olarak hem kimyasal bileşim hem de mekanik özellik hükümlerini içerir. ASTM standartları da karbon, yapı, paslanmaz, ferritik, östenitik ve alaşımlı çelikleri; farklı test ve kabul kurallarına sahip spesifikasyonlar altında birbirinden ayırır.
Nickel Institute, SSINA, Engineering ToolBox ve karşılaştırmalı çelik standardı el kitaplarından alınan referans tabloları, farklı sistemlerdeki kalite sınıflarını düzenlemeye yardımcı olabilir; ancak bu tablolardaki girdiler, bağlayıcı sınırlar yerine temsili, kısaltılmış veya karşılaştırmalı olabilir. Geçerli belge; belirtilen ürün ve kalınlık için, belirtilen baskıdaki, atıf yapılan ürün standardıdır. S355’in, imalat ve tasarım bağlamından kopuk bir etiket olmaktan çıkıp belirli bir malzeme hâline geldiği düzey budur.
Seçim ve Yorumlama İçin Model Olarak ASTM A400
ASTM A400, Çelik Çubuklar İçin Standart Uygulama: Seçim Kılavuzu, Bileşim ve Mekanik Özellikler, yararlı bir modeldir; çünkü bir çelik kalitesini kendi içinde tamamlanmış bir malzeme kimliği olarak ele almaz. Tabloları, popüler çelik çizelgelerinde çoğu zaman birbirinden ayrılan veya hiç yer verilmeyen çeşitli koşulları bir araya getirir: kalite tanımı, kimyasal bileşim, işlem durumu, kesit boyutu ve istenen minimum akma dayanımı.
Bu yapı önemlidir. Kimyasal bileşim tablosu tek bir soruyu yanıtlar: kalite için hangi elementler ve hangi sınırlar içinde belirtilmiştir? Mekanik özellikler tablosu ise başka bir soruyu yanıtlar: belirtilen test ve ürün koşulları altında hangi dayanım, sertlik, süneklik veya tokluk gereklidir? ASTM A400 bu soruları seçim problemiyle yan yana koyar, ancak aralarındaki ayrımları ortadan kaldırmaz.
AISI veya ASTM kalite adları seçenekleri daraltabilir, ancak tedarik edilen bir çubuğa ilişkin tüm gereklilikleri belirlemez. Uygulanabilir ürün standardı yine belirleyicidir. Belirtilen boyut aralığı, ısıl işlem, yüzey durumu, numune alma konumu, test yönü ve kabul kriterleri de aynı şekilde önemlidir. Bu nedenle aynı nominal kalite, ürün biçimi veya kesit boyutu değiştiğinde farklı izin verilen özelliklerle karşımıza çıkabilir.
Gerekli akma dayanımına göre kalite seçimi
Akma dayanımı, genel bir kalite çizelgesinden kopyalanacak bir sayı olarak değil, bir seçim girdisi olarak ele alınmalıdır. ASTM A400, aday çelik çubukları istenen minimum akma dayanımına göre düzenlerken, bu adaylarla ilişkili kimyasal bileşimleri ve işlem yollarını da gösterir. Bu yaklaşım, değerlerin nasıl elde edildiğini açıklamadan kaliteleri “düşük dayanım”dan “yüksek dayanım”a sıralamaktan daha bilgilendiricidir.
Gerekli minimum akma dayanımı öncelikle bir performans eşiği oluşturur. Ancak tek başına kaliteyi belirlemez. Birden fazla kalite bu eşiği karşılayabilir; fakat karbon, manganez, krom, nikel, molibden veya diğer alaşım elementleri bakımından farklılık gösterebilir. Bu farklılıklar sertleşebilirliği, kaynaklanabilirliği, ısıl işleme yanıtı, kesit boyutu kapasitesini ve kimi durumlarda tokluğu etkiler. ASM International’ın Metals Handbook adlı kaynağı, karbon çelikleri ve alaşımlı çeliklerin özelliklerini kimyasal bileşim, işlem ve mikroyapının birleşik etkilerine bağlar. Kimya, özelliklerin nedenlerinden biridir; bir özellik gerekliliğinin yerine geçmez.
Bu ayrım yapı çeliklerine ilişkin kaynaklarda da görülür. Eurocode 3 tasarım tabloları, EN 1993-1-1 Madde 3.2.6 kapsamında S235, S275, S355, S420, S450 ve S460 kalitelerini tasarım malzeme özellikleriyle birlikte tanımlar. Bu tasarım değerleri söz konusu tasarım çerçevesine aittir; bir çizelge benzer akma dayanımı değerleri gösteriyor diye bunlar otomatik olarak bir ASTM çubuk kalitesine aktarılmamalıdır. “S355”, belirli bir ürün ve standart bağlamına sahip bir EN tanımıdır. Yakınında listelenen her çeliğe eşdeğer, evrensel bir kimyasal veya mekanik kimlik değildir.
Bir seçim tablosu, akma dayanımı ile diğer gereklilikler arasındaki ödünleşimi ortaya koyabilir. Alaşımlama veya ısıl işlem yoluyla dayanımın artırılması; uzamayı, işlenebilirliği, kaynak prosedürü gerekliliklerini veya düşük sıcaklıktaki performansı değiştirebilir. Küçük çaplı, su verilmiş ve temperlenmiş bir çubukta 690 MPa minimum akma dayanımı hedefini karşılayan bir kalite, çok daha büyük bir kesitte aynı değeri sağlamayabilir. Ayrıca aynı nominal tanıma sahip normalize edilmiş bir ürünle birbirinin yerine kullanılamayabilir.
Raporlanan akma değeri de bir test esasına dayanmalıdır. Belirtilen minimum akma dayanımı, standarda bağlı olarak akma noktasıyla veya belirli bir ofset yöntemiyle belirlenebilir. Ölçü uzunluğu, numune yönelimi ve numune alma konumu raporlanan sonucu etkileyebilir. Bu ayrıntıları vermeden “akma dayanımı” sunan bir tablo, sayısal değeri doğru şekilde aktarılsa bile eksiktir.
İşlem durumu ve kesit boyutu
İşlem, kimya ile mekanik özellikler arasındaki köprüdür. Sıcak haddeleme, normalizasyon, tavlama, su verme ve temperleme, soğuk bitirme ve gerilim giderme işlemleri, aynı ergitme kimyasından farklı mikroyapılar oluşturur. Soğuma hızı da önemlidir. Küçük bir çubuk ısısını büyük bir çubuğa göre daha hızlı kaybeder; bu nedenle soğuma sırasında farklı bir dönüşüm yapısı geliştirebilir. Ağır bir kesitin merkezi, yüzeyinden daha yavaş soğuyacak veya farklı bir ısıl işlem programı gerektirecek kadar yumuşak kalabilir.
ASTM A400, tek bir kalite için tek bir dayanım değeri sunmak yerine seçimi işlem durumu ve kesit boyutuyla ilişkilendirerek bu konuyu pratik hale getirir. Bir çubuk tablosu sıcak haddelenmiş malzemeyi su verilmiş ve temperlenmiş malzemeden ayırabilir veya minimum akma değerlerini belirlemeden önce çap aralıklarını ayrı olarak sınıflandırabilir. Bunun nedeni editoryal değil, metalürjiktir. Karbon ve alaşım içeriği sertleşebilirliği etkiler; ancak sertleşebilirlik, her kesitin her konumunda aynı sertlik veya dayanımın elde edileceği anlamına gelmez.
Kalınlık ve çap, belirleyici minimum değeri de değiştirebilir. Ürün standartları, büyük kesitlerin homojen biçimde dönüştürülmesi daha zor olduğundan ve çekirdeklerinde daha düşük özellikler görülebildiğinden, mekanik gereklilikleri genellikle boyuta göre ayırır. Bir bileşim tablosu bu sınırlamayı ortaya koyamaz. Boyut sütunu göz ardı edilirse mekanik bir tablo da doğru yorumlanamaz.
Fiilî kabul gerekliliğini ürün standardı belirler. ASTM A400 bir seçim uygulamasıdır; ASTM ürün standardı ise belirli bir ürüne ilişkin gereklilikleri tanımlar. ASTM standartları karbon, yapı, paslanmaz, ferritik, östenitik ve alaşımlı çelikler için kimyasal, mekanik, metalürjik ve diğer malzeme gerekliliklerini kapsar. AISC de yapısal çelik profilleri ve levhaları için ASTM standartlarının genellikle hem kimyasal bileşim hem de mekanik özellik gerekliliklerini içerdiğini açıklar. Bu nedenle mühendislik kararlarında kullanılan herhangi bir tablo girdisine, kesin standart, revizyon, ek gereklilikler ve satın alma tanımı eşlik etmelidir.
Paslanmaz çelik kaynakları da aynı ayrımı gösterir. SSINA tabloları, ASTM ürün standartları kapsamındaki östenitik paslanmaz çelik kaliteleri için ağırlık yüzdesi cinsinden bileşimi ve belirtilen mekanik özellikleri verir. Nickel Institute ise kimyasal, mekanik, fiziksel ve standart verilerini ayrı bilgi sınıfları olarak sunar. Bu biçimler tam da şu nedenle yararlıdır: tek başına nikel, krom veya karbon yüzdesinin hizmet koşullarındaki davranışın tamamını öngördüğü izlenimini vermezler.
Bir seçim kılavuzunu yanlış kullanmadan kullanmak
Bir seçim kılavuzu adayları düzenleyebilir, iki kalitenin neden birbirinin yerine kullanılamayacağını ortaya koyabilir ve dayanımın işlem veya kesit boyutuna bağlı olduğu noktaları gösterebilir. Mühendisin gerekli minimum akma dayanımından makul kalite adaylarından oluşan kısa bir listeye geçmesine, ardından kimyayı, sertleşebilirliği, sünekliği ve işlem durumunu karşılaştırmasına yardımcı olabilir. Aynı zamanda yanlış eşdeğerliklere karşı bir uyarıdır. Dünya Çelik Standartlarının Karşılaştırmalı El Kitabı, bu nedenle karşılaştırmalı kimyasal bileşim tablolarını karşılaştırmalı mekanik özellik tablolarından ayrı tutar: Tanımlar arasındaki örtüşme, standartların eşdeğer olduğunu kanıtlamaz.
Bir kılavuz, geçerli ürün standardının yerini alamaz. Bir ergitmenin uygunluğunu belgelendiremez, haddehane test raporunu doğrulayamaz, test edilmemiş bir parçanın gerçek özelliklerini belirleyemez veya kaynağında belirtilen boyut, durum, yönelim, sıcaklık ve test yönteminin dışındaki performansı garanti edemez. Engineering ToolBox’ın karbon, krom, manganez, molibden, nikel, fosfor, kükürt ve silisyum listeleri gibi temsili karşılaştırma tabloları genel yönlendirme açısından yararlıdır; ancak bağlayıcı sınırların yerine geçmez. Aynı dikkat, el kitapları, tedarikçi çizelgeleri ve standartlar arası kalite listeleri için de geçerlidir.
Bu nedenle doğru sıra basit, ancak katıdır: ürün biçimini ve standardı tanımlayın; gerekli minimum özellikleri belirtin; izin verilen boyut ve işlem durumunu belirleyin; kimyayı ve ek gereklilikleri kontrol edin; ardından tedarik edilen malzemeyi uygulanabilir sertifikalara ve testlere göre doğrulayın. ASTM A400 seçim adımına yardımcı olur. Kullanıcı adına şartname oluşturma, üretim veya kabul adımlarını gerçekleştirmez.
ASTM, EN ve Diğer Sistemlerde Kaliteler Nasıl Karşılaştırılır?
Bir kalite adı, malzemenin kimliğini değil, başlangıç noktasını ifade eder. ASTM, EN, JIS, GB, ISO ve diğer sistemler, farklı ürün standartları kapsamında tanımlamalar yapar ve bu standartlar kimyasal bileşimi, dayanımı, tokluğu, ısıl işlemi, boyutları, deneyleri ve izin verilen imalat yöntemlerini belirleyebilir. Bu nedenle “S355”, “A572 Grade 50” ve “AISI 1045”, bir karşılaştırma tablosunda aynı satırda yer alıyor diye birbirinin yerine kullanılabilir etiketler olarak kabul edilemez.
Dünya Çelik Standartlarının Karşılaştırmalı El Kitabı bu ayrımı pratik hâle getirir: dövme ve döküm alaşımlı çeliklere ilişkin karşılaştırma tablolarında kimyasal bileşimler ile mekanik özellikler birbirinden ayrılır. Bu ayrım yalnızca editoryal bir tercih değildir. Kimyasal bileşim; karbon, mangan, krom, nikel, fosfor ve kükürt gibi elementlere ilişkin sınırları tanımlar; mekanik özellikler tablosu ise belirlenmiş işleme ve deney koşulları altındaki sonuçları bildirir. Bunlar birbiriyle ilişkili veri kümeleridir, ancak birbirlerinin yerine geçmezler.
İki tanım arasındaki benzer kimyasal bileşim; ürün standartlarının, işlem kurallarının, tokluk gerekliliklerinin veya mekanik asgari değerlerin aynı olduğunu kanıtlamaz. Strong evidence
Kimyasal benzerlik, şartname eşdeğerliği anlamına gelmez
Bir kimyasal bileşim tablosu, iki kalitenin benzer bir bileşim aralığında bulunduğunu gösterebilir. Ancak tek başına bu durum, kalitelerin aynı ürün şartnamesini karşıladığını veya kullanım sırasında aynı performansı gösterdiğini kanıtlayamaz.
Karbonlu ve düşük alaşımlı yapı çeliklerini ele alalım. ASTM A572/A572M Grade 50 ile EN 10025-2 S355, bazı ürün biçimleri ve kalınlıklar için nominal asgari akma dayanımları benzer bir aralıkta olduğundan sıklıkla karşılaştırılır. Bununla birlikte, bu kalite sistemleri kimyasal sınırlar, ürün kategorileri, tokluk tanımları, teslim koşulları, boyut kuralları ve deney hükümleri bakımından farklılık gösterir. Yalnızca karbon, mangan, fosfor ve kükürdü listeleyen bir tablo bu farklılıkları gizler.
Aynı sorun paslanmaz çelikte de görülür. “304” ifadesi bir AISI tanımlamasını, belirli bir ürün şartnamesi kapsamındaki Type 304 gibi bir ASTM ürün kalitesini veya X5CrNi18-10 ile ilişkilendirilen 1.4301 gibi bir Avrupa tanımlamasını ifade edebilir. Bu referanslar yaygın kullanımda örtüşse de belirleyici gereklilikler ürün standardına bağlıdır. SSINA, ASTM ürün şartnameleri kapsamındaki östenitik paslanmaz çelik kaliteleri için ağırlıkça yüzde bileşim tablolarını, belirtilmiş mekanik özelliklerden ayrı olarak sunar. Bu biçim, bir bileşim aralığının eksiksiz teslim koşulu sanılmasını doğru biçimde önler.
ASTM A400, Çelik Çubuklar İçin Standart Uygulama: Seçim Kılavuzu, Bileşim ve Mekanik Özellikler, basitleştirilmiş kalite tablolarına karşı yararlı bir uyarıdır. Bu standart; kaliteye, bileşime, işleme koşuluna, kesit boyutuna ve istenen asgari akma dayanımına göre seçim kılavuzu sunar. Bir çubuk tanımlaması, bu eşlik eden değişkenler olmadan aynı anlamı taşımaz. Soğuk çekme, tavlama, normalizasyon, su verme ve temperleme veya sıcak haddeleme, birbiriyle yakından ilişkili kimyasal bileşimlerden önemli ölçüde farklı dayanım ve süneklik değerleri elde edilmesine yol açabilir.
ASM’nin karbonlu ve alaşımlı çeliklere ilişkin açıklaması, metalürjik nedeni ortaya koyar: özellikler, kimyasal bileşimin, işlemenin ve mikroyapının birlikte etkisi sonucunda oluşur. Karbon içeriği sertliği ve sertleşebilirliği etkileyebilir; ancak akma dayanımını, darbe tokluğunu, yorulma dayanımını, uzamayı veya artık gerilmeyi tek başına ve benzersiz biçimde belirlemez. Tane boyutu, soğuma hızı, dönüşüm ürünleri, temperleme, inklüzyon içeriği ve önceki deformasyon da önem taşır.
Kimyasal karşılaştırmalar yine de yararlıdır. Belirgin uyumsuzlukları saptayabilir, bir kalitenin düşük karbonlu veya krom içeren bir kalite olup olmadığını ortaya koyabilir ve kaynaklanabilirliği ya da korozyon direncini etkileyen elementler için ön eleme sağlayabilirler. Bununla birlikte, ilgili ürün standardı ve baskısı her kalite için yanında gösterilerek kimyasal bileşim tablosunda yer almalıdırlar. Engineering ToolBox tarafından yayımlanan temsili bir karşılaştırma, bağlayıcı bir şartname sınırı değildir.
Eşleştirilmiş koşullarda mekanik özelliklerin karşılaştırılması
Mekanik değerler ancak deney ve tedarik koşulları uyumlu hâle getirildikten sonra karşılaştırılabilir. En azından ürün biçimi, geçerli standart ve baskısı, teslim koşulu, kalınlık veya kesit boyutu, deney yönü, deney sıcaklığı, deney yöntemi ve gerekli özellik türü kaydedilmelidir.
İlk olarak ürün biçimi belirlenmelidir. Levha, sıcak haddelenmiş çubuk, tel, boru, dövme ürün ve yapı profili, bir tanımlama benzer görünse bile farklı standartlara tabi olabilir. Karbonlu yapı çeliği için ASTM A36/A36M, sıcak işlenmiş alaşımlı ve karbonlu çelik çubuklar için ASTM A29/A29M ve paslanmaz çelik çubuklar için ASTM A276/A276M birbirinin yerine kullanılabilecek belgeler değildir. Bu standartlardaki mekanik özellik tabloları farklı ürünleri kapsar ve farklı numune alma veya ısıl işlem koşulları öngörebilir.
Kalınlık ve kesit boyutu, gerekli asgari değeri değiştirebilir. EN yapı çeliği tablolarında S235, S275, S355, S420, S450 ve S460 gibi kaliteler için akma dayanımı gerekliliği, ilgili ürün ve tasarım hükümleri kapsamında kalınlık aralıklarına bağlıdır. Eurocode 3, EN 1993-1-1, Bölüm 3.2.6 ise yapı çeliği için tasarım malzeme özelliklerini verir; bu tasarım değerleri, genel bir kalite tablosundan alınarak doğrudan aktarılmış çekme deneyi sonuçları değildir. Oda sıcaklığında boyuna yönde deneye tabi tutulan bir levha, enine yönde deneye tabi tutulan kalın bir kesitle veya yüksek sıcaklık tasarımı için düzeltilmiş bir değerle kendiliğinden karşılaştırılamaz.
Teslim koşulu da belirtilmelidir. “Normalize edilmiş”, “termomekanik haddelenmiş”, “su verilmiş ve temperlenmiş”, “tavlanmış” ve “haddeleme sonrası durumda” ifadeleri farklı metalürjik durumları tanımlar. ASTM ve EN standartları, aynı geniş kalite ailesine farklı ekler, sınıflar veya koşul gereklilikleri bağlayabilir. Su verilmiş ve temperlenmiş bir çubuk için listelenen asgari çekme dayanımı, her ikisi de nominal olarak aynı alaşım tanımlamasını taşıyor diye tavlanmış bir çubuğu temsil etmek üzere kullanılamaz.
Deney yöntemi bildirilen sayıyı etkiler. Akma dayanımı, belirgin akma noktası veya %0,2 plastik şekil değiştirmedeki kanıt gerilmesi anlamına gelebilir. Uzama, ölçü uzunluğuna ve numune geometrisine bağlıdır. Charpy darbe enerjisi; çentik yönüne, deney sıcaklığına, numune boyutuna ve raporlama kurallarına bağlıdır. Sertlik dönüşümü de koşullara bağlıdır; dönüştürülmüş Rockwell, Brinell veya Vickers değeri, geçerli dönüşüm standardı dikkate alınmadan doğrudan deney sonucuyla eşdeğer kabul edilemez.
Kalite karşılaştırma kontrol listesi
- 1 Ürün biçimini ve tam ürün şartnamesini belirleyin.
- 2 Geçerli standardı, baskıyı, kaliteyi, sınıfı, tipi ve ek gereklilikleri kaydedin.
- 3 Kimyasal bileşim sınırlarını geçerli belgeden çıkarın.
- 4 Teslim koşulunu, boyutu, kalınlığı, çapı, et kalınlığını veya kesit boyutunu kaydedin.
- 5 Deney yönünü, numune geometrisini, sıcaklığı ve yöntemi eşleştirin.
- 6 Aynı mekanik gerekliliği, aynı mekanik gereklilikle karşılaştırın.
- 7 Kaynaklanabilirlik, tokluk, korozyon, yorulma ve boyutsal gereklilikleri ayrı ayrı kontrol edin.
- 8 Amaçlanan tasarım kurallarının önerilen malzemeyi tanıdığını doğrulayın.
Bu nedenle savunulabilir bir karşılaştırma iş akışı aşağıdaki sırayı izlemelidir:
1. Ürün biçimini ve kesin ürün şartnamesini belirleyin. 2. Geçerli standardı, baskıyı, kaliteyi, sınıfı, tipi ve ek gereklilikleri kaydedin. 3. Kimyasal bileşim sınırlarını genel bir tanımlama tablosundan değil, ilgili belgeden çıkarın. 4. Teslim koşulunu, ısıl işlemi, kalınlığı, çapı, et kalınlığını veya kesit boyutunu kaydedin. 5. Deney yönünü, numune geometrisini, deney sıcaklığını ve deney yöntemini eşleştirin. 6. Aynı mekanik gerekliliği karşılaştırın: akma dayanımını akma dayanımıyla, çekme dayanımını çekme dayanımıyla ve darbe enerjisini darbe enerjisiyle. 7. Kaynaklanabilirlik, tokluk, korozyon, yorulma ve boyutsal gereklilikleri ayrı ayrı kontrol edin. 8. Kullanılması amaçlanan tasarım kodunun önerilen malzemeyi tanıdığını doğrulayın.
Nickel Institute tabloları, kimyasal, mekanik, fiziksel ve şartname verilerini birbirinden ayırarak bu disiplinli düzenlemeyi örneklendirir. Çelik referansları için de benzer bir yapı kullanılmalıdır: kimyasal bileşim bir tabloda, mekanik gereklilikler başka bir tabloda verilmeli ve yeterlilik notları her ikisinin yanında gösterilmelidir.
Çapraz referans tablolarının sınırları
Çapraz referans tabloları ön eleme araçlarıdır. Aday kaliteleri bulmak, benzer alaşım içeriğine sahip aileleri belirlemek ve daha ayrıntılı inceleme gerektiren standartları tespit etmek için yararlıdırlar. Ancak bire bir ikameye izin vermezler.
Bir tablo, birden fazla baskıyı tek bir satırda birleştirebilir, ürün biçimini belirtmeyebilir, azami sınır yerine tipik bir bileşim verebilir veya farklı bir kalınlık aralığından alınmış mekanik bir değeri gösterebilir. Ayrıca ulusal bir tanımlamayı ürün standardıyla karıştırabilir. Örneğin “AISI 1045”, yaygın biçimde tanınan bir karbonlu çelik bileşimini tanımlar; ancak tek başına belirli bir çubuk, levha, dövme ürün, ısıl işlem koşulu veya tasarım uygulaması için gerekenleri tanımlamaz.
Çapraz referanstan çıkarılacak doğru sonuç koşulludur: listelenen kalite, adı belirtilmiş bir standart ve koşul kapsamında teknik inceleme için aday olabilir. İkame işlemi; malzeme şartnamesi, muayene sertifikası, tasarım kodu, imalat prosedürü ve kullanım koşullarıyla doğrulanmalıdır. Benzer kimyasal bileşim, yakınlığın kanıtıdır; eşdeğerliğin kanıtı değildir. Ortak bir numara veya tanıdık bir ad, bu doğrulamanın yerini tutamaz.
Test, Numune Alma ve Bildirilen Bir Değerin Anlamı
Bir çelik masa, bir özelliği tek başına bildirmez. Belirli bir numune üzerinde, belirtilen koşullar altında gerçekleştirilen tanımlanmış bir kimyasal analiz veya mekanik testin sonucunu bildirir ve bu sonuç bir kabul kuralına göre değerlendirilir. Bu unsurlardan herhangi biri çıkarıldığında, sayının anlamı değişebilir.
Bu nedenle bir kalite tanımı, malzemenin eksiksiz kimliği olarak kullanılamaz. ASTM A400, Çelik Çubuklar için Standart Uygulama, Seçim Kılavuzu, Kimyasal Bileşim ve Mekanik Özellikler, çubuklara ilişkin bilgileri kalite, kimyasal bileşim, işlem koşulu, kesit boyutu ve istenen minimum akma dayanımına göre düzenler. Bu yapı, sınırlamayı açıkça ortaya koyar: Ürün biçimi, boyutu, ısıl işlemi veya geçerli spesifikasyonu değiştiğinde, aynı nominal kalite farklı şekilde yorumlanabilir.
Döküm analizi ve ürün analizi
Bir dökümün veya pota analizinin amacı, belirli bir ergitme işlemiyle elde edilen sıvı çeliğin kimyasal bileşimini tanımlamaktır. Üretici, numuneyi normal olarak çelik üretimi sırasında, malzeme külçelere veya sürekli döküm ürünlerine dökülmeden önce alır. Bildirilen değerler, söz konusu dökümü bir bütün olarak temsil edecek şekilde tasarlanır. Bunlar, bitmiş levhanın, çubuğun, dövme parçanın veya borunun doğrudan ölçümü olmak zorunda değildir.
Ürün analizi, imal edilmiş üründen alınan malzeme üzerinde gerçekleştirilir. Bu nedenle numune alma konumunu, katılaşma sırasındaki segregasyonu, yüzey durumunu, talaşlı imalatı ve yerel kimyasal değişkenliği yansıtabilir. Ürün analizi sınırı, pota analizi sınırından farklı olabilir; çünkü iki analiz farklı sorulara yanıt verir: Fırında hangi bileşim üretildi ve tedarik edilen ürünün numune alınan konumunda hangi bileşim mevcut?
Bu ayrım, özellikle sınırları dar olan elementler açısından önemlidir. Karbon, kükürt, fosfor, azot ve krom, nikel, molibden ve vanadyum gibi alaşım elementleri birkaç ondalık basamakla bildirilebilir; ancak gösterilen hassasiyet, eşdeğer doğruluğu garanti etmez. %0,018 kükürt sonucu ile %0,020 sınırı arasındaki değerlendirme, yine de uygulanabilir standardın belirlediği analiz yöntemine, kalibrasyona, numune hazırlamaya ve yuvarlama kuralına bağlıdır.
Bir bileşim tablosu, 304 paslanmaz çelik için yaklaşık krom veya nikel içeriği gibi tek bir temsili değer gösterebilir. Buna karşılık SSINA, ASTM ürün spesifikasyonlarının kapsadığı östenitik paslanmaz çelik kaliteleri için ağırlık yüzdesi bileşim aralıklarını ve belirtilen mekanik özellikleri sunar. İkincisi spesifikasyon gereklilikleridir; birincisi ise yararlı bir karşılaştırma olabilir. Bunlar birbirinin yerine kullanılabilecek bilgiler olarak değerlendirilmemelidir.
Aynı dikkat, UNS, EN, JIS ve ASTM tanımlarını yan yana sütunlarda veren karşılaştırmalı tablolar için de geçerlidir. Handbook of Comparative World Steel Standards, kimyasal bileşimler için karşılaştırmalı tabloları mekanik özellikler için olanlardan ayırır; çünkü kimyasal benzerlik, aynı işleme gerekliliklerini, ürün biçimlerini, test yöntemlerini veya kabul kriterlerini kanıtlamaz. “Eşdeğer”, çoğu zaman sınırlı bir karşılaştırma için kullanılan kısa bir ifadedir; bir malzemenin her standarda göre her koşulda diğerinin yerine kullanılabileceğinin kanıtı değildir.
Maksimum, bir üst sınırdır. Minimum, bir alt sınırdır. Aralık, her iki sınıra da sahiptir. Belirtilen nominal veya tipik bileşim, izin verilen bir kabul aralığını tanımlamaksızın beklenen uygulamayı açıklayabilir. Bu kategoriler bir tabloda birbirinden ayrı tutulmalıdır.
Çekme ve sertlik testi koşulları
Mekanik özellikler, bileşim değerlerine kıyasla test tanımına daha da bağımlıdır. Çekme dayanımı, akma dayanımı, uzama, kesit daralması ve sertlik; belirli bir prosedür altında belirli bir deney numunesinin verdiği yanıtı tanımlar. Bunlar, aynı kalite tanımını taşıyan her parçanın sahip olduğu sabitler değildir.
İlk olarak numune alma konumu gelir. Deney numunesi, yüzeyin altında öngörülen belirli bir mesafeden, bir çubuğun merkezinden, levhanın kalınlığı boyunca veya ürünün belirlenmiş bir ucundan alınabilir. Soğuma hızı, segregasyon, dekarbürizasyon ve sonraki ısıl işlem kesit boyunca değiştiği için yüzeyden alınan bir numune, merkezden alınan bir numuneden farklı özellikler gösterebilir. Haddelenmiş bir üründe test konumu, numunenin levhanın veya çubuğun başını, gövdesini ya da kuyruğunu temsil edip etmediğini de belirleyebilir.
Yönlenme sonucu değiştirir. Boyuna numune, başlıca haddeleme veya çekme yönüyle hizalanır; enine numune ise bu yöne dik olarak alınır. Haddeleme, taneleri ve inklüzyonları uzatırken dövme ve çekme, mikroyapıyı başka şekillerde değiştirir. Bu nedenle boyuna uzama, enine akma dayanımı ve kalınlık yönündeki süneklik, tek bir evrensel özelliğin alternatif adları değildir.
Ölçü boyu da önemlidir. Her iki değer de yüzde olarak bildirilse bile, kısa bir ölçü boyu üzerinden ölçülen uzama, daha uzun bir ölçü boyu üzerinden ölçülen uzamayla doğrudan karşılaştırılamaz. Kopma sırasında boyun verme bölgesel olarak gerçekleştiğinden, toplam uzamanın ölçü boyuna atfedilen oranı numune geometrisine göre değişir. Numune boyutları ve test standardı belirtilmeden bir uzama değerinin tablodan kopyalanması, temel bilgileri eksik bırakır.
Test sıcaklığı da başka bir sınır koşuludur. Dayanım ve süneklik, oda sıcaklığı ile sıfırın altındaki veya yüksek sıcaklıktaki bir test arasında önemli ölçüde değişebilir. Yükleme hızı, ekstansometre yöntemi, akma noktası tanımı ve hesaplama kuralı da bildirilen sonucu etkileyebilir. “Akma dayanımı”, geçerli standarda bağlı olarak bir akma noktası veya belirli bir ofsete karşılık gelen kanıt gerilimi anlamına gelebilir.
Sertlik değerleri de aynı titizliği gerektirir. Brinell, Rockwell ve Vickers sayıları farklı batıcı uçlar, yükler, bekleme süreleri ve dönüşüm uygulamaları kullanır. Rockwell B değeri, Rockwell C değeriyle sessizce karşılaştırılamaz; sertlik dönüşüm tablosu da dönüştürülmüş sayıyı doğrudan bir ölçüme dönüştürmez. Yüzey pürüzlülüğü, eğrilik, tufal, numune kalınlığı ve yerel mikroyapı, batma işlemini etkileyebilir.
American Institute of Steel Construction’ın açıkladığı üzere, yapısal çelik profilleri ve levhaları için ASTM spesifikasyonları genel olarak hem kimyasal bileşim hem de mekanik özellik gerekliliklerini içerir. Bu iki gereklilik grubu birlikte işler. Kimya, bileşim sınırlarını tanımlar; testler ise tedarik edilen ürünün, belirtilen işlemden sonra, gerekli performansı karşılayıp karşılamadığını doğrular.
Kabul değerleri, ortalamalar ve dağılım
Belirtilen minimum, kabul edilen bir sonucun karşılaması veya aşması gereken eşiktir. Belirtilen maksimum, aşılmaması gereken üst sınırdır. Belirtilen aralık her iki koşulu da getirir. Bunların hiçbiri ortalama değildir.
Tek bir test sonucu, bir numuneye veya bir test konumuna aittir. Ortalama, birden fazla sonucu birleştirir; ancak ortalama alma kuralı ürün standardı tarafından sınırlandırılabilir. Bazı standartlar her bir sonucu ayrı ayrı değerlendirir; diğerleri, tanımlanmış koşullar altında yeniden teste, ortalama almaya veya geçersiz bir numunenin yerine başka bir numune kullanılmasına izin verir. Bu nedenle bir malzemenin ortalama çekme dayanımı listelenen minimum değerin üzerinde olabilirken tek bir sonuç, bireysel sonuç gerekliliğini karşılamayabilir.
Dağılım, kendiliğinden düşük kaliteli malzemenin kanıtı değildir. Olağan mikroyapısal değişkenlikten, numunenin yerleştirilmesinden, cihazın tekrarlanabilirliğinden, operatör tekniğinden ve ölçüm belirsizliğinden kaynaklanabilir. Bildirilen 500 MPa sonucu, test yöntemi ve cihazın sonlu bir çözünürlüğe sahip olduğu dikkate alınmadan kesin bir fiziksel sınır olarak okunmamalıdır. Belirsizlik bir kabul sınırını ortadan kaldırmaz; ancak bu sınıra yakın değerlerin gelişigüzel yuvarlama yerine standardın öngördüğü karar kuralına göre değerlendirilmesi gerektiğini açıklar.
Bu ayrım tasarım tablolarında görülebilir. Eurocode 3, EN 1993-1-1, Bölüm 3.2.6 kapsamında S235, S275, S355, S420, S450 ve S460 için tasarım malzeme özelliklerini listeler. Bunlar, ilgili yönetim çerçevesi içinde yapısal tasarım için belirlenmiş değerlerdir; S tanımını taşıyan her ürün için geçerli evrensel çekme testi sonuçları değildir. ASTM A400 de minimum akma dayanımını çubuk boyutu ve işlem koşuluyla ilişkilendirir.
Bu nedenle bir tablo değeri, yönteminden ve kabul kuralından ayrı düşünülemez. İki girdiyi karşılaştırmadan önce her birinin döküm analizi mi yoksa ürün analizi mi, tipik bir değer mi yoksa spesifikasyon sınırı mı, ortalama mı yoksa bireysel sonuç mu olduğunu ve çekme veya sertlik ölçümünün aynı sıcaklıkta, yönde, ölçü boyunda, numune alma konumunda ve ürün koşulunda yapılıp yapılmadığını belirleyin. Bu bilgiler olmadan sayısal kesinlik, karşılaştırılabilirlik konusunda yanlış bir izlenim yaratabilir.
Çelik Özellik Tablolarındaki Yaygın Hatalar
Bir çelik tablosu, farklı standartlara, ürün biçimlerine veya test koşullarına ait değerleri fark ettirmeden bir araya getirirken otoritatif görünebilir. İlk soru “Kalite nedir?” değil, “Bu sayı hangi belgeyi ve hangi durumu temsil ediyor?” olmalıdır. Kimyasal bileşim tabloları, elementler için genellikle kütlece yüzde olarak sınırları veya aralıkları belirtir. Mekanik özellik tabloları ise akma dayanımı, çekme dayanımı, uzama, sertlik, darbe enerjisi veya yorulma dayanımı gibi gereklilikleri ya da ölçülmüş sonuçları bildirir. Bu iki tablo türü birbiriyle ilişkilidir, ancak birbirlerinin yerine kullanılamaz.
ASTM A400, Çelik Çubuklar İçin Standart Uygulama, Seçim Kılavuzu, Bileşim ve Mekanik Özellikler, bu noktayı doğrudan vurgular: bir çelik çubuğun seçimi; kaliteyi, kimyasal bileşimi, işlem durumunu, kesit boyutunu ve istenen asgari akma dayanımını kapsar. Bu nitelikler belirtilmeden verilen bir kalite bilgisi eksiktir.
Nominal, tipik, asgari ve azami değerlerin karıştırılması
En yaygın hata, statüleri belirtilmeden birbirinden farklı değerleri bitişik sütunlara yerleştirmektir. “Nominal”, “tipik”, “asgari” ve “azami” aynı tür bilgiyi ifade etmez.
Nominal bileşim, bir hedef veya tanımlama değeridir. Bir tablo, orta karbonlu bir çelik için yaklaşık %0,40 karbon gösterebilir; ancak geçerli ürün standardı, %0,37–0,44 C gibi bir aralığa izin verebilir ve manganez, fosfor, kükürt, silisyum veya artık elementler için ayrı sınırlar getirebilir. Azami değer, uygunluğun sınırıdır; beklenen bir analiz sonucu değildir. Asgari çekme dayanımı da bir sınırdır; her parçanın göstereceği dayanım değildir.
Statüsü gizli olan tipik değerler özellikle tehlikelidir. Bir üretici, el kitabı veya laboratuvar, normalize edilmiş malzeme için temsili bir akma dayanımı bildirebilirken bir standart, belirli bir kalınlık ve teslim koşulu için yalnızca asgari bir değer öngörebilir. Temsili sonuç karşılaştırma açısından yararlı olabilir, ancak kabul gerekliliğinin yerini alamaz. Bir tablonun bir kalite için “akma dayanımı: 355 MPa” ifadesini kullanması ve 355 MPa’nın asgari değer mi, nominal tasarım değeri mi, yoksa tipik test sonucu mu olduğunu belirtmemesi, yanlış bir sonuca davetiye çıkarır.
Birimler de aynı sorunun ikinci bir biçimini oluşturur. Akma veya çekme dayanımı olduğu belirtilmeden verilen “dayanım ksi” ifadesi kusurludur; “sertlik 220” ifadesi de aynı ölçüde eksiktir, çünkü 220 HBW, 220 HV ve 220 HRC çok farklı anlamlara gelir. Uzama için ölçü boyu belirtilmelidir; bu boy genellikle 5.65√A veya inç esaslı olarak tanımlanmış belirli bir ölçü boyudur. Charpy darbe enerjisi için test sıcaklığı, numune yönelimi, numune boyutu ve çoğu zaman numune sayısı gerekir. Yuvarlama, uygunluk sınırlarını da gizleyebilir. Bildirilen %0,20 karbon değeri %0,195’i, %0,204’ü veya izin verilen geniş bir aralığı temsil edebilir; bu nedenle yuvarlanmış bir karşılaştırma, spesifikasyon sınırı olarak değerlendirilmemelidir.
Tablo, her bir girdinin gerekli asgari değer, izin verilen azami değer, bileşim aralığı, nominal hedef veya tipik ölçülmüş değer olup olmadığını belirtmelidir. Belirtmiyorsa okuyucu, sayının kabul kararlarında kullanılamayacağını varsaymalıdır.
Değerlerin farklı ürün standartları arasında kopyalanması
Bir tanımlama, standartlar arasında tekrarlanabilir; ancak bu durum aynı gereklilikleri taşıdığı anlamına gelmez. ASTM A36 çelik levha, çubuk ve yapısal profiller, tanımlama bilindik olduğu için otomatik olarak tek bir ortak tabloya tabi değildir. Ürün spesifikasyonları farklı kimyasal bileşim sınırları, kalınlık kuralları, test hükümleri, tedarik koşulları ve mekanik gereklilikler belirleyebilir.
AISC, yapısal çelik profilleri ve levhaları için ASTM spesifikasyonlarının genel olarak hem kimyasal bileşim gerekliliklerini hem de mekanik özellik gerekliliklerini içerdiğini açıklar. Bu gereklilikler, ilgili ASTM ürün spesifikasyonuna aittir. Bir belgeden kimyasal bileşim satırının, başka bir belgeden dayanım satırının kopyalanması, gerçekte hiçbir standardın tanımlamadığı bir malzeme oluşturabilir.
Kalınlık, sıkça gözden kaçırılan bir unsurdur. Levha veya kesit kalınlığı arttıkça soğuma hızı, segregasyon ve kalınlık boyunca mikroyapı değişebildiğinden akma ve çekme gereklilikleri değişebilir. Bu nedenle S355 için tek bir akma dayanımı değeri gösteren tablo, geçerli standardı ve kalınlık aralığını belirtmediği sürece eksiktir. Eurocode 3, EN 1993-1-1 Bölüm 3.2.6 kapsamında S235, S275, S355, S420, S450 ve S460 için tasarım malzeme özelliklerini listeler; ancak bunlar tasarım standardına ait değerlerdir ve her değerin ASTM, JIS veya haddehane sertifikası tablosuna kopyalanmasına izin vermez.
Aynı dikkat paslanmaz çelik için de geçerlidir. SSINA, ASTM ürün spesifikasyonları kapsamındaki östenitik kaliteler için ağırlıkça yüzde cinsinden bileşimleri ve belirtilmiş mekanik özellikleri sunar. Kimyasal bileşim ve dayanım değerleri, ilgili ürün biçimine ve ASTM belgesine bağlı tutulmalıdır. Sac için verilen bir bileşim satırı otomatik olarak çubuk, dövme ürün, tel veya döküm ürün için geçerli olamaz.
Standartlar arası karşılaştırma daha da büyük bir titizlik gerektirir. Dünya Çelik Standartlarının Karşılaştırmalı El Kitabı, uluslararası tanımlama sistemleri arasındaki kimyasal bileşimler ve mekanik özellikler için karşılaştırmalı tabloları birbirinden ayırır. Bu ayrım önemlidir: benzer adlar, ilişkili kimyasal bileşime işaret edebilir; ancak aynı işlem, tokluk, kaynaklanabilirlik, boyut aralığı veya sertifikasyon gerekliliklerinin bulunduğunu kanıtlamaz. Engineering ToolBox tarzı temsili karşılaştırmalar, bir kalitenin diğerine göre daha fazla krom veya nikel içerdiğini göstermeye yardımcı olabilir; ancak bağlayıcı sınırları ortaya koymaz.
Kopyalanmış bir değeri kabul etmeden önce standart numarasını, baskısını, ürün biçimini, teslim durumunu, kalınlık veya çap aralığını, test yönünü, test sıcaklığını ve birim sistemini kaydedin. Bu unsurlardan herhangi biri eksikse sayı, doğrulanmış bir gereklilik değil, daha ileri inceleme için bir başlangıç noktasıdır.
Kalite adlarını eksiksiz malzeme spesifikasyonları olarak değerlendirmek
“304”, “A36”, “S355” ve “4140”, bir çelik parçasının eksiksiz tanımları değil, tanımlamalardır. Anlamları, onları tanımlayan belgeye ve tedarik edilen ürüne bağlıdır. Tek bir tanımlama içinde bile tavlanmış, normalize edilmiş, su verilmiş ve temperlenmiş, soğuk işlenmiş ve haddeleme sonrası durumlar farklı özellikler ortaya çıkarabilir.
ASM International, karbon ve alaşımlı çelik özelliklerinin kimyasal bileşim, işlem ve mikroyapının ortak etkilerinden kaynaklandığını belirtir. Yalnızca kimyasal bileşim, tek bir akma dayanımını, sertlik değerini, darbe değerini veya uzamayı öngöremez. Benzer karbon ve krom içeriklerine sahip iki ergitme ürünü; tane boyutu, temperleme sıcaklığı, redüksiyon oranı, inklüzyonlar veya soğuma geçmişi nedeniyle farklılık gösterebilir.
“4140: %0,40 C, %1,0 Cr, %1,0 Mn, %0,25 Mo” ifadesini veren bir tablo, yaklaşık bileşim açısından yararlı olabilir; ancak malzemenin tavlanmış mı yoksa su verilmiş ve temperlenmiş mi olduğunu, ayrıca çubuk, levha, boru veya bitmiş bir parça olup olmadığını belirtmez. Benzer şekilde “304 paslanmaz çelik” ifadesi, girdinin ASTM A240 levhasına, ASTM A276 çubuğuna veya başka bir ürün spesifikasyonuna mı ait olduğunu göstermez. Geçerli belge farklı mekanik testler veya ilave gereklilikler öngörebilir.
Güncelliğini yitirmiş baskılar başka bir tuzak oluşturur. Standartlar kimyasal bileşim sınırlarını, test yöntemlerini, terminolojiyi, kalınlık aralıklarını ve atıfta bulunulan belgeleri revize eder. Özenle hazırlanmış bir tablo, eski bir baskıyı korurken değerlerini güncelmiş gibi sunabilir. Her tabloda standardın tanımlaması, baskısı veya revizyonu ve kontrol tarihi gösterilmelidir. Ayrıca bir değerin spesifikasyon gerekliliği mi, tasarım değeri mi, yoksa bir el kitabından alınmış tipik özellik mi olduğu belirtilmelidir.
Nickel Institute, tablo sunumlarında kimyasal, mekanik, fiziksel ve spesifikasyon verilerini birbirinden ayırır; bu ayrım yararlı bir modeldir. Güvenilir bir çelik tablosu bu kategorileri ayrı tutar, tüm birimleri ve test koşullarını belirtir, yuvarlanmış veya temsili değerleri işaretler ve her gerekliliği geçerli standardına bağlar. Bu bağlam olmadan, biçimlendirmedeki kesinlik yalnızca hatanın fark edilmesini zorlaştırır.
Güvenilir Çelik Tabloları İçin Bir Referans-Viki Şablonu
Güvenilir bir çelik tablosu, bir değere otorite kazandıran belgeyi tanımlamalıdır. Yalnızca kalite tanımı yeterli değildir. “S355”, “304”, “AISI 4140” veya “ASTM A36” ilişkili malzeme ailelerine işaret edebilir; ancak belirli bir tablodaki tanımın ne anlama geldiğini uygulanabilir ürün standardı, ürün biçimi, teslimat koşulu, boyutlar ve deney gereklilikleri belirler.
ASTM A400, Standard Practice for Steel Bars, Selection Guide, Composition, and Mechanical Properties, bu sorunu açıkça ortaya koyar. Tablolar hâlinde sunulan kılavuz; kaliteyi, kimyasal bileşimi, işleme koşulunu, kesit boyutunu ve istenen asgari akma dayanımını dikkate alır. Bir çubuk tablosunun levha tablosuna kopyalanması yalnızca eksik değildir; yanlış gereklilikleri yanlış ürüne atayabilir. AISC de yapısal çelik profilleri ve levhaları için ASTM spesifikasyonlarının genellikle hem kimyasal bileşim gerekliliklerini hem de mekanik özellik gerekliliklerini içerdiğini açıklar. Bu iki gereklilik grubu, farklılaştırılmamış tek bir “çelik özellikleri” tablosunda birleştirilmemelidir.
Bileşim tabloları için gerekli alanlar
Her bileşim tablosu, geçerli belgede yazıldığı şekliyle tam kalite tanımıyla ve ardından ürün biçimiyle başlamalıdır. Örnekler arasında “ASTM A240 Type 304 plate”, “ASTM A276 Type 316 bar”, “EN 10025-2 S355JR plate” veya “SAE J403 4140” bulunur. Tek başına “304 stainless steel” bir arama etiketidir; eksiksiz bir spesifikasyon değildir.
Geçerli standart kendi alanında gösterilmelidir. Gerekliliği etkilediği durumlarda baskı veya revizyon bilgilerini ekleyin ve atıf yapılan belgenin bir malzeme spesifikasyonu, bir tanımlama standardı, bir karşılaştırma el kitabı veya bilgilendirici bir veri sayfası olup olmadığını belirtin. ASTM A400, çubuk çelikler için bir kılavuzdur; listelenen bir kaliteden üretilen her ürünü kontrol ediyormuş gibi sunulmamalıdır. Avrupa yapısal çelikleri için EN 10025-2 ile ilgili tasarım standardının rolleri farklıdır. Karşılaştırmalı bir tanımlama listesi, kontrol edici değil karşılaştırmalı olarak etiketlenmelidir.
Bildirilen her elementi birimiyle birlikte listeleyin. Ağırlık yüzdesi wt.% veya kütle kesri olarak yazılmalı, çıkarıma bırakılmamalıdır. Yararlı bir başlık şu şekilde olabilir: “C, wt.% maximum”, “Mn, wt.%”, “P, wt.% maximum”, “S, wt.% maximum”, “Cr, wt.%”, “Ni, wt.%”, “Mo, wt.%” ve “N, wt.% maximum”. Maksimum, minimum, aralık, kalıntı ve bakiye değerlerini birbirinden ayırın. “Fe—balance”, listelenmeyen tüm elementlere sınırsız şekilde izin verildiği anlamına gelmez.
Tablo, ürün koşulunu ve kimyasal bileşim gerekliliğine bağlı boyut veya kalınlık aralığını belirtmelidir. Bazı standartlar ürünler genelinde aynı ısı analizini uygularken, diğerleri ısı analizini ürün analizinden ayırır. Editoryal not, hangisinin gösterildiğini belirtmelidir. Bir standart bir elemente yalnızca ilave olarak izin veriyor veya onu kalıntı olarak bildiriyorsa, bu durum değerin yanında yer almalıdır.
Temsili karşılaştırmaları spesifikasyon sınırlarına dönüştürmeyin. Örneğin Engineering ToolBox, kaliteleri karbon, krom, mangan, molibden, nikel, fosfor, kükürt ve silisyum için temsili ağırlık yüzdesi değerleri kullanarak karşılaştırır. Böyle bir tablo genel bileşim ilişkilerini gösterebilir; ancak ASTM, EN, JIS, SAE veya başka bir ürün standardındaki kontrol edici sınırların yerini tutamaz. Handbook of Comparative World Steel Standards da tanımlama sistemleri genelinde karşılaştırmalı kimya tablolarını mekanik özellik tablolarından ayırır; bu ayrım korunmalıdır.
Bu nedenle bir bileşim tablosu kaydı şu alanları gerektirir: kalite tanımı; ürün biçimi; geçerli standart; baskı veya revizyon; ısı veya ürün analizi; kimyasal element; değer; birim; sınır türü; koşul; boyut veya kalınlık aralığı; izin verilen ilaveler veya kalıntı durumu; ve kaynak bağlantısı. Bir değer editoryal bir karşılaştırmaysa, “specified” yerine “representative” olarak işaretleyin.
Mekanik özellik tabloları için gerekli alanlar
Mekanik özellikler, bileşimden daha fazla bağlam gerektirir. Tablo, her sayının belirtilmiş, yani bir standart gerekliliği, yoksa tipik, yani gözlemlenmiş veya yayımlanmış temsili bir değer olup olmadığını belirtmelidir. Belirtilmiş asgari akma dayanımı tipik akma dayanımıyla birbirinin yerine kullanılamaz; bunların hiçbiri otomatik olarak tasarım dayanımı değildir.
Özelliği kesin olarak tanımlayın. “Dayanım” çok belirsizdir. Uygun sembol yararlı olduğunda kullanılarak akma dayanımı, proof stress, çekme dayanımı, uzama, kesit daralması, sertlik, darbe enerjisi, yorulma dayanımı veya kırılma tokluğu belirtilmelidir: , , veya . Uzamanın 50 mm, 80 mm veya başka bir ölçü uzunluğu üzerinden ölçülüp ölçülmediğini belirtin. Sertlik ölçeğini—HBW, HRC, HV—belirtin ve farklı ölçekleri kaynaksız tek bir sıralamada birleştirmeyin.
Ürün biçimi ve geçerli standart yine zorunludur. ASTM A36 levhası için hazırlanmış bir tablo, ASTM A36 çubuğuna sessizce uygulanamaz; EN 10025-2 S355JR için verilen bir değer de otomatik olarak S355J2 için geçerli değildir. Haddeleme hâlinde, normalize edilmiş, normalize haddelenmiş, su verilmiş ve temperlenmiş, tavlanmış, çözelti tavlaması uygulanmış veya soğuk işlenmiş gibi teslimat koşullarını ekleyin. Nominal kalite değişmeden kalırken ısıl işlem dayanımı ve sünekliği değiştirebilir.
Gereklilikle ilişkili boyut veya kalınlık aralığını kaydedin. Yapısal çeliklerde akma dayanımı genellikle kalınlığa göre değişir; bu nedenle S235, S275, S355, S420, S450 veya S460 yanında tek bir değer verilmesi yanıltıcı olabilir. Eurocode 3 malzeme özellikleri tabloları, EN 1993-1-1, Bölüm 3.2.6 kapsamında tasarım özelliklerini tanımlar; bu değerler evrensel bir haddehane sertifikası tablosuna değil, bir tasarım çerçevesine aittir.
Deney yönü açıkça belirtilmelidir: boyuna, enine, kısa enine, kalınlık yönünde veya belirtilmemiş. ASTM E8/E8M çekme deneyi, ASTM E23 Charpy darbe deneyi, ASTM E18 Rockwell sertlik deneyi veya uygulanabilir EN yöntemi gibi deney yöntemini ve baskısını ekleyin. Kaynak bunları belirtiyorsa numune yönelimini, deney sıcaklığını ve numune alma konumunu da ekleyin. −20 °C’deki bir Charpy değeri, niteliği belirtilmemiş oda sıcaklığındaki bir darbe değeriyle karşılaştırılamaz.
Mekanik verileri fiziksel özelliklerden ayırın. Nickel Institute; kimyasal bileşimi, mekanik özellikleri, fiziksel özellikleri ve spesifikasyonları farklı veri sınıfları olarak düzenler. Bu düzenleme; yoğunluk, elastisite modülü, ısıl genleşme, elektriksel özdirenç ve ısıl iletkenliğin dayanım gereklilikleriyle karıştırılmasını önler. Tasarım değerleri dördüncü bir tabloyu hak eder. Bunlar geçerli bir tasarım standardına, güvenlik formatına, maruziyet varsayımlarına, burkulma kurallarına ve bazen sıcaklığa bağlıdır.
Bir mekanik özellik kaydı şunları içermelidir: kalite; ürün biçimi; standart ve baskı; koşul; boyut veya kalınlık; özellik tanımı; değer ve birim; belirtilmiş veya tipik durumu; deney yönü; deney sıcaklığı; deney yöntemi ve baskısı; numune ayrıntıları; ve kaynak bağlantısı. Bir değer dönüştürülmüş, ortalaması alınmış, yuvarlanmış veya ikincil bir kaynaktan alınmışsa, bu durum için açık bir uyarı ekleyin.
Atıf, revizyon ve izlenebilirlik uygulaması
Her satır veya sıkı biçimde gruplanmış blok, yalnızca bir ana sayfaya atıf yapmak yerine kaynağına bağlantı vermelidir. Belge başlığını, madde veya tablo numarasını, baskıyı, erişim tarihini ve sayfa veya bölüm konumunu kaydedin. Bir viki editörü, “S355, 355 MPa” değerini, bu değeri ortaya çıkaran kesin kalınlık aralığına ve maddeye kadar izleyebilmelidir.
Revizyon geçmişini görünür tutun. ASTM, EN, JIS, SAE veya bir kuruluşun el kitabı değiştiğinde, önceki değeri baskısıyla birlikte koruyun; açıklama yapmadan üzerine yazmayın. Bir kaynağın güncel, yürürlükten kaldırılmış, bilgilendirici veya ikincil bir aktarım olup olmadığını belirtin. Örneğin SSINA’nın östenitik paslanmaz çelik tabloları, ASTM ürün spesifikasyonlarının kapsadığı kaliteler için ağırlık yüzdesi bileşimlerini ve belirtilmiş mekanik özellikleri sunar; yine de tablo, her girdiyi hangi ASTM spesifikasyonunun kontrol ettiğini belirtmelidir.
Yalnızca kimyasal bileşime dayanarak dayanım çıkarımı yapmayın. ASM International, karbon ve alaşımlı çelik özelliklerinin bileşim, işleme ve mikroyapının birleşik etkilerinden kaynaklandığını belirtir. Daha yüksek karbon değeri, bir ısıl işlem altında sertliği artırırken kaynaklanabilirliği veya darbe tokluğunu azaltabilir; krom ve nikelin etkileri de faz dengesi ile işleme geçmişine bağlıdır.
Tekrarlanabilir editoryal ve mühendislik şablonu şöyledir:
Kalite tanımı | Ürün biçimi | Geçerli standart ve baskı | Koşul | Boyut veya kalınlık aralığı | Kimya veya özellik sınıfı | Element veya tanımlanmış özellik | Değer ve birim | Sınır türü veya belirtilmiş/tipik durumu | Deney yönü | Deney yöntemi ve baskısı | Sıcaklık veya numune koşulu | Kaynak, madde ve revizyon notu.
Kimyasal bileşim, mekanik özellikler, fiziksel özellikler ve tasarım değerleri için ayrı tablolar yayımlayın. Kaynak bağlantılarını ve açık uyarıları her tablonun yanında verin ve atıf yapılan standart açıkça kontrol edici kılmadıkça, standartlar arası her karşılaştırmayı kontrol edici olmayan karşılaştırma olarak etiketleyin.
Kaynaklar
- [1] Standard Practice for Steel Bars, Selection Guide, Composition, and Mechanical Properties. ASTM standard. https://store.astm.org/a0400-69r12.html
- [2] Mechanical Properties of Carbon and Alloy Steels. ASM Metals Handbook. https://dl.asminternational.org/handbooks/edited-volume/49/chapter-abstract/613530/Mechanical-Properties-of-Carbon-and-Alloy-Steels
- [3] General Content and Format of ASTM Standard Specifications for Steel Products. AISC Engineering FAQ. https://www.aisc.org/aisc/solutions-center/engineering-faqs/10-general-content-and-format-of-astm-standard-specifications-for-steel-products/
- [4] Composition and Properties. SSINA technical resources. https://www.ssina.com/education/technical-resources/composition-properties/
- [5] Properties of Some Metals and Alloys. Nickel Institute technical guide. https://nickelinstitute.org/en/resources/technical-guides/properties-of-some-metals-and-alloys-297/