




1. Was gilt als Legierungselement in Stahl?
Stahl als Eisen-Kohlenstoff-Legierung
Die World Steel Association definiert Stahl als eine Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von weniger als 2 %. Diese Grenze ist nützlich, bedeutet jedoch nicht, dass Kohlenstoff das einzige Element ist, das das Verhalten von Stahl bestimmt. Handelsüblicher Stahl enthält außerdem häufig Mangan, Silizium, Phosphor, Schwefel und Sauerstoff sowie zusätzliche Elemente, die entweder beim Erschmelzen gezielt zugesetzt werden oder aus Rohstoffen, Schrott, feuerfesten Werkstoffen und dem Verarbeitungsprozess zurückbleiben.
Kohlenstoff besetzt Zwischengitterplätze im Kristallgitter des Eisens. Seine Atome sind wesentlich kleiner als Eisenatome und passen daher in die Zwischenräume zwischen den Eisenatomen, anstatt diese zu ersetzen. Bereits eine moderate Kohlenstoffkonzentration kann das Phasengefüge und die Härte von Stahl verändern, weil Kohlenstoff Austenit stabilisiert, sich mit Eisen und anderen Elementen zu Karbiden verbindet und die Menge sowie die Verteilung von Perlit, Bainit, Martensit und Ferrit steuert, die während der Abkühlung entstehen.
| Element- oder Atomtyp | Gitterposition | Typischer metallurgischer Effekt |
|---|---|---|
| Kohlenstoff | Zwischengitterplätze | Verfestigung und Steuerung der Phasenstabilität |
| Stickstoff | Zwischengitterplätze | Verfestigung und Stabilisierung des Austenits |
| Mangan | Substitutionsplätze | Mischkristallverfestigung und Härtbarkeit |
| Nickel | Substitutionsplätze | Stabilisierung des Austenits und Zähigkeit bei niedrigen Temperaturen |
| Chrom | Substitutionsplätze | Härtbarkeit, Oxidationsbeständigkeit und Passivierung |
Die meisten metallischen Legierungselemente treten dagegen auf Substitutionsplätzen in das Eisen ein: Ein Eisenatom im Gitter wird durch ein Atom aus Mangan, Nickel, Chrom oder einem anderen Element ersetzt. Dieser Austausch verzerrt das Gitter und behindert die Bewegung von Versetzungen, wodurch eine Mischkristallverfestigung auf Substitutionsplätzen entsteht. Steeluniversity erläutert, dass das Ausmaß dieses Effekts von Atomgröße, Kompressibilität, chemischer Wertigkeit und Elektronegativität abhängt und nicht einfach vom Massenanteil des Elements. Dieselbe Konzentration kann daher in verschiedenen Matrixphasen unterschiedliche Verfestigungs- oder Umwandlungseffekte hervorrufen.
Wirkungsweisen von Legierungselementen
- Mischkristall Atome bleiben in der Matrix verteilt und verzerren das Gitter.
- Ausscheidung Karbid-, Nitrid- oder Karbonitridpartikel behindern die Versetzungsbewegung.
- Kornsteuerung Partikel und Verformung beeinflussen das Kornwachstum und die Rekristallisation.
- Umwandlungssteuerung Elemente verändern die Phasenstabilität, die Umwandlungstemperaturen und die Umwandlungskinetik.
Diese Unterscheidung ist nicht absolut. Stickstoff, Bor und Wasserstoff sind kleine Zwischengitteratome, während Elemente wie Titan, Niob und Vanadium in einer Phase auf Substitutionsplätzen gelöst sein und später aus der Lösung in Form von Karbiden, Nitriden oder Karbonitriden ausgeschieden werden können. Ein Legierungselement kann Stahl somit zunächst durch Mischkristallbildung, anschließend durch Ausscheidung und schließlich durch seinen Einfluss auf die Phasenumwandlung verändern.
Das Modul von Steeluniversity zu chemischen Elementen in unlegierten Kohlenstoffstählen nennt Silizium, Mangan, Schwefel, Phosphor, Aluminium, Kupfer, Zinn, Chrom, Nickel und Molybdän als Elemente, die Eigenschaften oder die Verarbeitung beeinflussen. Ihr Vorhandensein führt nicht bei jedem Stahl zum gleichen Ergebnis. Mangan kann zur Mischkristallverfestigung und Härtbarkeit beitragen und gleichzeitig Schwefel als Mangansulfid binden. Silizium kann Ferrit verfestigen und als Desoxidationsmittel wirken, doch ein übermäßiger Siliziumgehalt kann die Duktilität und die Phasenumwandlung beeinflussen. Schwefel kann durch die Bildung von Sulfiden die Zerspanbarkeit verbessern, während längliche Mangansulfid-Einschlüsse die Querzähigkeit und die Ermüdungsfestigkeit verringern können.
Chrom, Nickel und Vanadium zeigen, warum einem Element keine universelle Funktion zugeordnet werden kann. Chrom erhöht im Allgemeinen die Härtbarkeit und kann die Beständigkeit gegen Hochtemperaturangriff, Oxidation und Korrosion verbessern. Nickel verfestigt ferritischen Stahl und trägt dazu bei, die Zähigkeit bei Temperaturen unter dem Gefrierpunkt zu erhalten. Vanadium kann feine Vanadiumkarbid- oder Vanadiumkarbonitridteilchen bilden, wodurch die Festigkeit erhöht und die Korngröße beeinflusst wird. Das Ergebnis hängt davon ab, ob das Element in Lösung bleibt, eine zweite Phase bildet, die Umwandlungstemperaturen verändert oder mit Kohlenstoff und Stickstoff wechselwirkt.
Gezielte Zusätze, Restelemente und Verunreinigungen
Ein Legierungselement wird üblicherweise anhand seines metallurgischen Zwecks und nicht aufgrund seines bloßen Nachweises identifiziert. Stahlhersteller setzen Mangan zu, um das Verhalten von Schwefel und die Härtbarkeit anzupassen, Aluminium, um gelösten Sauerstoff zu entfernen und die Korngröße zu steuern, oder Molybdän, um die Härtbarkeit und die Beständigkeit gegen ein anlassbedingtes Weichwerden zu verändern. In einer mikrolegierten Güte können sehr geringe Zusätze von Niob, Titan oder Vanadium die Rekristallisation steuern oder eine Ausscheidungsverfestigung bewirken. Es handelt sich um gezielte Zusätze, weil Zusammensetzung und Prozess auf ihre jeweiligen Wirkungen abgestimmt werden.
Restelemente sind etwas anderes. Kupfer, Nickel, Chrom, Zinn und Molybdän können aus recyceltem Stahl oder anderen Einsatzstoffen in eine Schmelze gelangen, ohne dass sie für den primären Auslegungszweck des Produkts zugesetzt wurden. Ein Restelement ist nicht zwangsläufig unschädlich. Kupfer und Zinn können zur Bildung von Oberflächenrissen während der Warmumformung beitragen; Chrom und Nickel können die Härtbarkeit und das Umwandlungsverhalten verändern, selbst wenn sie nicht als wesentliche Legierungszusätze spezifiziert wurden. Ob ein Restelement als Verunreinigung gilt, hängt von der Güte, seinem zulässigen Grenzwert und seiner Auswirkung auf die Herstellung oder den Einsatz ab.
„Verunreinigung“ ist daher ein kontextabhängiger Begriff. Phosphor wird häufig begrenzt, weil er segregieren und die Zähigkeit verringern kann, insbesondere in Verbindung mit ungeeigneten Abkühl- oder Anlassbedingungen. Schwefel kann in einem Druckbehälterblech unerwünscht sein, in Automatenstahl jedoch gezielt auf einen höheren Gehalt eingestellt werden. Sauerstoff ist für die Beschreibung von Reaktionen bei der Stahlerzeugung erforderlich, doch ein Überschuss an gelöstem Sauerstoff begünstigt Oxideinschlüsse. Die entscheidende Frage ist nicht lediglich, ob ein Element vorhanden ist, sondern wo es sich befindet, in welcher chemischen Form es vorliegt und ob diese Form den vorgesehenen Verarbeitungsweg unterstützt oder beeinträchtigt.
Ein Unterschied von 1 % in der Konzentration eines Legierungselements kann das Verhalten bei Phasenumwandlungen erheblich verändern. Limited evidence
Elemente können während der Erstarrung segregieren. Ihre Konzentration an Dendritengrenzen, Korngrenzen oder Grenzflächen kann von der in der chemischen Durchschnittsanalyse der Schmelze angegebenen Zusammensetzung abweichen. Eine Korngrenzensegregation kann die Keimbildungsstellen, die Anfälligkeit für Versprödung und die Umwandlungsmechanismen verändern. Nippon Steel berichtet, dass sich das Phasenumwandlungsverhalten von Stahl bereits bei einer Differenz von nur 1 % in der Konzentration eines Legierungselements deutlich verändern kann, während Verteilungen an Grenzen und Grenzflächen weitere Änderungen bewirken können. Eine Nennzusammensetzung ist ein Durchschnittswert und keine Karte des Werkstoffs.
Dies wird bei HSLA-Stahl besonders deutlich. Niob kann während des Warmwalzens die Rekristallisation des Austenits unterdrücken und dadurch eine Verformung ermöglichen, die das spätere Ferritgefüge verfeinert. Titan bildet stabile TiN-Ausscheidungen, die während des Wiedererwärmens die Austenitkorngröße steuern. Vanadium bildet feine VC- oder V(C,N)-Ausscheidungen, die nach einer geeigneten thermomechanischen Behandlung die Streckgrenze erhöhen. Wenn beim Wiedererwärmen zu viel TiN gelöst wird, wenn außerhalb des vorgesehenen Temperaturbereichs gewalzt wird oder wenn die Kohlenstoff- und Stickstoffgehalte abweichen, führt derselbe Nennzusatz nicht zum gleichen Mikrogefüge.
Nichtrostender Stahl liefert ein weiteres Beispiel. Chrom ist erforderlich, um einen dünnen, haftfesten passiven Chromox film zu bilden; es ist nicht einfach ein allgemeiner Bestandteil zur „Korrosionsverhinderung“. Nickel, Molybdän, Stickstoff, Kohlenstoff und stabilisierende Zusätze wie Titan oder Niob beeinflussen die Austenitstabilität, die Festigkeit, die Kaltverfestigung, die Beständigkeit gegen lokale Korrosion, die Sensibilisierung und die Bildung von Sekundärphasen. In Verbindung mit Chrom kann Kohlenstoff während einer ungünstigen Wärmebehandlung an Korngrenzen Chromkarbide bilden und dadurch die angrenzenden Bereiche an Chrom verarmen lassen. Titan oder Niob können Kohlenstoff binden und dieses Risiko verringern, jedoch eigene Anforderungen hinsichtlich Ausscheidungen und Fertigung mit sich bringen.
Warum Konzentration und Spezifikation von Bedeutung sind
Eine Stahlspezifikation legt mehr als nur eine Liste von Elementen fest. Sie definiert Zusammensetzungsbereiche, Grenzwerte für Restelemente, mechanische Eigenschaften, Lieferzustand, Wärmebehandlung und teilweise auch Anforderungen an Korngröße oder Einschlüsse. EN 10025-2 S355J2 und ASTM A709/A709M Grade 50 können beispielsweise nicht allein anhand ihres Kohlenstoffgehalts beurteilt werden; ihre spezifizierte chemische Zusammensetzung und ihr Verarbeitungsweg erfüllen bestimmte Anforderungen an Festigkeit und Zähigkeit. Gütebezeichnungen schließen Schwankungen innerhalb des zulässigen Bereichs nicht aus.
Die Konzentration verändert die Phasenstabilität und die Kinetik der Umwandlung. Chrom, Nickel, Mangan, Kohlenstoff und Molybdän können die Temperaturen verschieben, bei denen Ferrit, Perlit, Bainit oder Martensit entstehen. Eine Abkühlgeschwindigkeit, die bei einer Zusammensetzung zu Ferrit-Perlit führt, kann bei einer anderen Bainit oder Martensit erzeugen. Die thermische Vorgeschichte ist ebenso wichtig: Gießen, Warmwalzen, Normalisieren, Abschrecken, Anlassen und Schweißen verändern das Auflösen, die Rekristallisation, die Ausscheidung, die Korngröße und die Segregation.
Aus diesem Grund bedeutet „enthält Vanadium“ nicht automatisch „ist ausscheidungsverfestigt“, und „enthält Chrom“ bedeutet nicht automatisch „ist nichtrostend“. Das Element muss in einer geeigneten Konzentration, in der richtigen Phase oder Verbindung und unter einer Prozessgeschichte vorliegen, die die vorgesehene Reaktion ermöglicht. Das Vorhandensein eines Elements bildet den Ausgangspunkt der Analyse. Der metallurgische Zweck wird erst durch das Zusammenwirken von Zusammensetzung, Verteilung, Phasengefüge und Verarbeitung bestimmt.
2. Die wichtigsten Mechanismen, durch die Elemente Stahl verändern
Die Wirkung eines Legierungselements ist keine feste Eigenschaft, die seinem Symbol im Periodensystem zugeordnet ist. Sie hängt davon ab, wie viel davon vorhanden ist, wo sich seine Atome befinden, welche Phasen stabil sind, ob sie sich lösen oder ausscheiden und welcher thermischen und mechanischen Vorgeschichte der Stahl ausgesetzt war. Eine geringe Zugabe kann die Umwandlungstemperaturen verändern, während dasselbe Element bei höherer Konzentration eine zweite Phase bilden, das Korrosionsverhalten verändern oder die Duktilität verringern kann.
Die World Steel Association definiert Stahl als eine Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von weniger als 2 %. Mangan ist üblicherweise vorhanden, ebenso geringere Mengen an Silizium, Phosphor, Schwefel und Sauerstoff. Steeluniversity nennt außerdem Silizium, Mangan, Schwefel, Phosphor, Aluminium, Kupfer, Zinn, Chrom, Nickel und Molybdän als Elemente, die Festigkeit, Duktilität, Zähigkeit, Zerspanbarkeit, Härtbarkeit, Korngröße und das Ansprechen auf Wärmebehandlungen beeinflussen. Diese Wirkungen entstehen durch drei miteinander verbundene Mechanismen: Atome können das vorhandene Kristallgitter verfestigen, neue Teilchen können die Versetzungsbewegung behindern, und Elemente können Körner, Grenzflächen, Seigerungen und Phasenumwandlungen verändern.

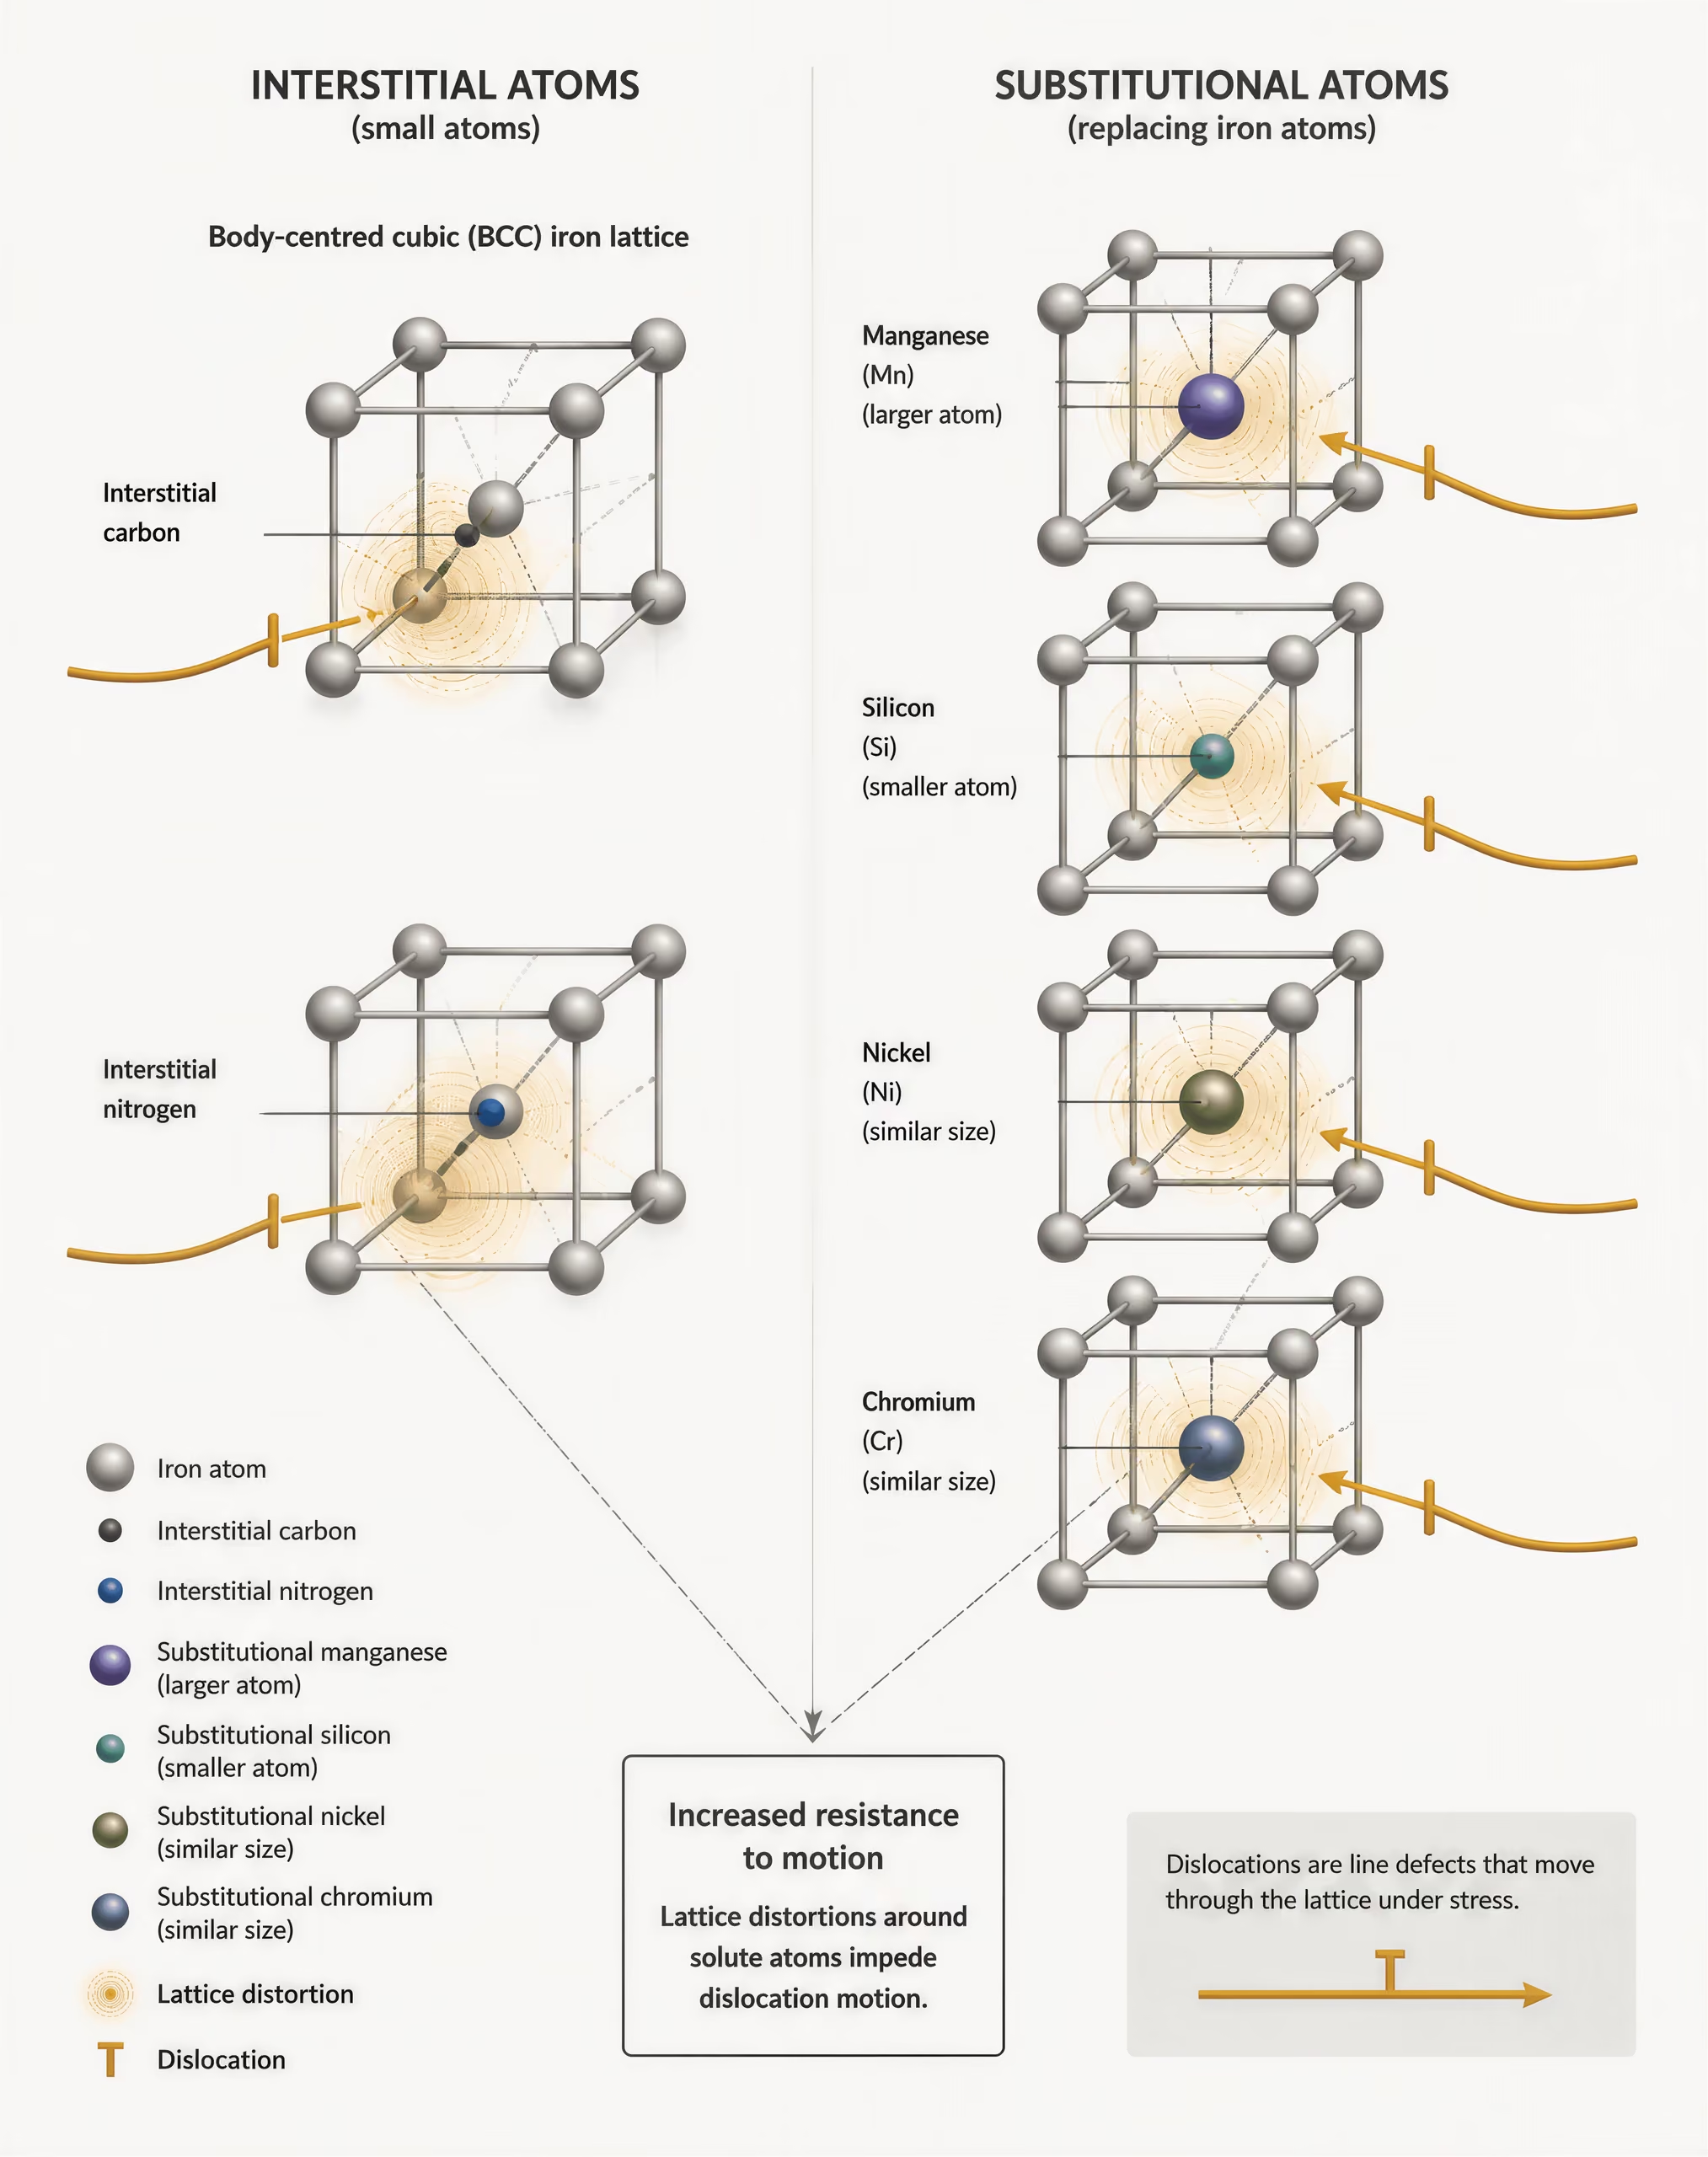
Mischkristallverfestigung
Mischkristallverfestigung Verfestigung, die dadurch verursacht wird, dass gelöste Atome das Eisengitter verzerren und die Versetzungsbewegung behindern.
Eine Mischkristallverfestigung tritt auf, wenn Legierungsatome innerhalb einer metallischen Phase verteilt bleiben, anstatt eine separate Verbindung zu bilden. Kohlenstoff und Stickstoff besetzen Zwischengitterplätze zwischen Eisenatomen. Ihre geringe Größe im Verhältnis zu den verfügbaren Zwischenräumen erzeugt große lokale Verzerrungen, weshalb interstitieller Kohlenstoff ein starkes Verfestigungselement in Ferrit ist. Substitutionsatome ersetzen Eisenatome auf regulären Gitterplätzen. Mangan, Silizium, Nickel, Chrom und Molybdän wirken häufig auf diese Weise, obwohl ihre endgültige Verteilung von Temperatur, Zusammensetzung und Phasengefüge abhängt.
Steeluniversity beschreibt die Substitutionsverfestigung als Folge einer Verzerrung des Kristallgitters. Ein Atom, das größer oder kleiner als Eisen ist, drückt oder zieht an benachbarten Atomen und erzeugt dadurch ein Spannungsfeld um sich herum. Auch Versetzungen weisen Spannungsfelder auf. Wenn eine Versetzung auf den verzerrten Bereich trifft, ist für ihre Bewegung eine zusätzliche angelegte Spannung erforderlich; dadurch steigt die Streckgrenze. Die Wirkung wird nicht allein durch den Atomradius bestimmt. Steeluniversity bringt sie mit Atomgröße, Kompressibilität, chemischer Valenz und Elektronegativität in Zusammenhang. Die Kompressibilität beeinflusst, wie leicht das umgebende Gitter eine Verunreinigung aufnehmen kann, während Valenz und Elektronegativität den Charakter und die Stärke der Bindung zwischen dem gelösten Stoff und dem Eisen beeinflussen.
Diese Unterscheidung ist beim Vergleich nominell ähnlicher Stähle von Bedeutung. Silizium kann Ferrit deutlich verfestigen, während es gleichzeitig die Löslichkeit von Kohlenstoff verringert und das Desoxidationsverhalten verändert. Mangan verfestigt Ferrit und verzögert bestimmte Umwandlungsreaktionen, verbindet sich jedoch auch mit Schwefel zu Mangansulfid, anstatt die Bildung spröder Eisensulfidnetzwerke zu ermöglichen. Nickel verfestigt ferritischen Stahl und kann die Zähigkeit bei Temperaturen unter 0 °C erhalten, während Chrom die Härtbarkeit erhöht und zur Hochtemperatur-, Korrosions- und Oxidationsbeständigkeit beiträgt. Diese Aussagen beschreiben Tendenzen und keine garantierten Ergebnisse. In Ferrit gelöstes Chrom hat nicht dieselbe Wirkung wie in Carbiden gebundenes Chrom, und Nickel in einem austenitischen rostfreien Stahlgütegrad hat eine andere strukturelle Wirkung als Nickel in einem niedriglegierten ferritischen Stahl.
Die Mischkristallverfestigung unterscheidet sich auch von einer einfachen Erhöhung des Kohlenstoffgehalts. Mehr gelöster Kohlenstoff kann die Festigkeit deutlich erhöhen, doch ein Kohlenstoffüberschuss kann die Schweißeignung verringern, die Bildung von Zementit oder anderen Carbiden fördern und die Martensitbildung verändern. Die nutzbare Menge eines Elements wird daher durch Phasenstabilität und Verarbeitungsbedingungen begrenzt.
Ausscheidungs- und Carbidbildung
Die Ausscheidungsverfestigung wirkt durch kleine Teilchen, die in einer Matrix verteilt sind. Diese Teilchen behindern Versetzungen, indem sie diese entweder zum Durchschneiden des Ausscheidungsteilchens zwingen oder dazu, sich um dieses herum zu biegen. Die Festigkeit hängt vom Volumenanteil, der Größe, dem Abstand, der Kohärenz und der Verteilung der Teilchen ab. Eine feine, eng beabstandete Teilchenpopulation kann die Streckgrenze deutlich erhöhen; grobe Teilchen bieten eine geringere Behinderung und können zu Ausgangspunkten für Risse werden.
Die Carbidbildung ist eine wichtige Form der Ausscheidung. Chrom, Molybdän, Vanadium, Niob und Titan können sich mit Kohlenstoff verbinden, während Titan, Niob und Vanadium auch Carbonitride bilden können. Vanadiumcarbid, VC, und Vanadiumcarbonitrid, V(C,N), sind feine Ausscheidungen, die laut AZoM die Streckgrenze in HSLA-Stählen erhöhen. Ihr Beitrag zur Verfestigung hängt davon ab, wann sie entstehen. Teilchen, die während oder nach dem Walzen ausgeschieden werden, können Versetzungen behindern; Teilchen, die während längerer Erwärmung grob werden, verlieren jedoch an Wirksamkeit.
Verarbeitungsablauf hochfester niedriglegierter Stähle
- Wiedererwärmung Titannitrid kann das Austenitkornwachstum begrenzen.
- Warmwalzen Niob kann die Rekristallisation des Austenits unterdrücken und die Verformung erhalten.
- Abkühlung Die Ferritumwandlung und die Ausscheidung von Vanadiumkarbonitrid bilden die endgültige Struktur aus.
Der Temperatur-Zeit-Ablauf steuert diesen Mechanismus. Beim Warmwalzen von HSLA-Stahl unterdrückt Niob die Rekristallisation des Austenits, sodass sich die Verformung aufbauen kann und ein feineres Umwandlungsgefüge entsteht. Titan bildet stabile Titannitrid-, TiN-, Ausscheidungen, die während des Wiedererwärmens die Austenitkorngröße kontrollieren. Diese Funktionen unterscheiden sich von der späteren Ausscheidung feiner VC- oder V(C,N)-Teilchen. Ein Stahl, der alle drei Elemente enthält, erhält nicht drei voneinander unabhängige Zugaben; jedes Element verändert die Temperatur- und Zusammensetzungsbedingungen, denen die anderen Elemente ausgesetzt sind.
Carbide können außerdem nützliche Legierungselemente aus dem Mischkristall entfernen. Chromcarbide an Austenitkorngrenzen können den Chromgehalt unmittelbar neben der Grenze lokal verringern, wodurch eine Sensibilisierung entsteht und die Beständigkeit gegen interkristalline Korrosion in anfälligen rostfreien Stählen sinkt. Stabilisierungselemente wie Titan oder Niob können Kohlenstoff bevorzugt binden und dadurch die Bildung von Chromcarbiden verringern. Molybdän kann bei geeigneten rostfreien Zusammensetzungen die Beständigkeit gegen lokale Korrosion verbessern, während Stickstoff den Austenit verfestigen und die Lochkorrosionsbeständigkeit beeinflussen kann. Bei Überschreitung der Löslichkeit kann Stickstoff jedoch auch die Bildung von Nitriden oder anderen Sekundärphasen fördern.
| Mechanismus | Primäres Hindernis oder primäre Veränderung | Typische bestimmende Variablen |
|---|---|---|
| Mischkristallverfestigung | Gitterverzerrung | Konzentration und atomare Eigenschaften des gelösten Elements |
| Ausscheidungsverfestigung | Feine Partikel, die Versetzungen behindern | Partikelgröße, Abstand, Kohärenz und Volumenanteil |
| Kornfeinung | Korngrenzen, die Versetzungen behindern | Wiedererwärmung, Verformung, Rekristallisation und Abkühlung |
| Umwandlungssteuerung | Veränderte Phasenanteile oder Umwandlungsprodukte | Zusammensetzung, Abkühlgeschwindigkeit und thermische Vorgeschichte |
Die Ausscheidungsverfestigung muss von der Mischkristallverfestigung und der Korngrößenkontrolle unterschieden werden. Ein gelöstes Atom verzerrt das Ausgangsgitter. Eine Ausscheidung bildet darin eine physische Barriere. Eine Kornfeinung erhöht die Festigkeit, weil Korngrenzen die Versetzungsbewegung behindern; dies wird üblicherweise durch die Hall-Petch-Beziehung beschrieben. Diese Beiträge können gleichzeitig auftreten, sind jedoch nicht austauschbar. Eine Wärmebehandlung, die die Teilchengröße erhöht, kann die Ausscheidungsverfestigung verringern, obwohl die chemische Gesamtanalyse unverändert bleibt.
Kornfeinung, Seigerung und Grenzflächen
Korngrenzen sind keine passiven Linien in einem Gefügebild. Sie sind Bereiche mit einer anderen atomaren Packung, chemischen Zusammensetzung, Diffusionsgeschwindigkeit und einem anderen Verhalten bei Phasenumwandlungen. Feine Körner verbessern im Allgemeinen die Festigkeit und häufig auch die Zähigkeit, weil sie die Strecke begrenzen, über die sich ein Sprödbruch oder eine andere lokale Verformung ausbreiten kann. Die Korngröße wird durch Erstarrung, Wiedererwärmung, Verformung, Rekristallisation und Umwandlung festgelegt. Die Ausscheidung von Titannitrid, die durch Niob kontrollierte Rekristallisation und die Vanadiumausscheidung können daher sowohl durch Teilchen als auch durch die Kornstruktur die Eigenschaften beeinflussen.
Seigerungen erschweren jede Interpretation, die sich ausschließlich auf die durchschnittliche Zusammensetzung eines Werkszeugnisses stützt. Während der Erstarrung verteilen sich die Elemente zwischen flüssigen und festen Phasen. Mangan, Schwefel, Phosphor, Kohlenstoff und Legierungszugaben können sich in interdendritischen Bereichen oder an Korngrenzen anreichern. Nachfolgendes Walzen und Wärmebehandlungen können diese Unterschiede verringern, umverteilen oder erhalten. Eine mit einer Verunreinigung angereicherte Grenze kann mit einer anderen Geschwindigkeit als das Korninnere umwandeln; eine an Chrom verarmte Grenze kann zu einem korrosionsanfälligen Bereich werden, selbst wenn der Chromgehalt des Gesamtwerkstoffs der Nennsorte entspricht.
Nippon Steel berichtet, dass sich das Verhalten bei Phasenumwandlungen bereits bei einem Unterschied der Konzentration eines Legierungselements von nur 1 % erheblich verändern kann. Diese Beobachtung warnt davor, Zusammensetzungsbereiche als chemisch gleichwertig zu behandeln. Eine Änderung um einen Prozentpunkt kann die Umwandlungstemperaturen verschieben, die Härtbarkeit verändern, den Anteil an Ferrit, Perlit, Bainit oder Martensit beeinflussen und die Triebkraft für Ausscheidungen verändern. Lokale Unterschiede können noch wichtiger sein als der Durchschnitt, wenn sich ein Element durch Seigerung an einer Grenzfläche konzentriert.
Chrom, Nickel und Vanadium zeigen, warum Phasengefüge und Verarbeitung gemeinsam betrachtet werden müssen. Chrom kann gelöst bleiben, chromreiche Carbide bilden oder zu einem passiven Chromoxidfilm an der Oberfläche eines rostfreien Stahls beitragen. Nickel kann Austenit stabilisieren, Ferrit verfestigen und die Zähigkeit bei tiefen Temperaturen erhalten. Vanadium kann während des Wiedererwärmens in Lösung bleiben und später VC oder V(C,N) bilden, oder es kann gröbere Teilchen bilden, die nur wenig zur Festigkeit beitragen. Das endgültige Ergebnis hängt von Abkühlgeschwindigkeit, Verformungsplan, Wiedererwärmungstemperatur, Haltezeit und anschließender Wärmebehandlung ab.
Die Stahlchemie ist daher eine Ausgangsbedingung und keine vollständige Erklärung. Die Gebrauchseigenschaften entstehen aus dem Zusammenspiel von Zusammensetzung, Gitterverzerrung, Ausscheidungspopulation, Kornstruktur, Seigerungen, Grenzflächen und Verarbeitungsgeschichte. Deshalb können zwei Stähle mit ähnlichen Nennanalysen unterschiedliche Umwandlungskurven, Gefüge und mechanische Eigenschaften aufweisen.
3. Kohlenstoff: Das wichtigste interstitielle Legierungselement
Kohlenstoff ist das wichtigste interstitielle Legierungselement in Stahl. Die World Steel Association definiert Stahl als eine Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von weniger als 2 %, die außerdem Mangan sowie geringere Mengen an Silizium, Phosphor, Schwefel und Sauerstoff enthält. Diese Definition weist auf die zentrale Bedeutung des Kohlenstoffs hin, jedoch nicht auf einen isolierten Bestandteil: Derselbe Kohlenstoffgehalt kann unterschiedliche Gefüge und Eigenschaften hervorbringen, wenn sich der Gehalt an Chrom, Nickel, Mangan oder Molybdän oder die thermische Vorgeschichte ändert.
Kohlenstoffatome sind wesentlich kleiner als Eisenatome. Daher besetzen sie Zwischenräume zwischen den Eisenatomen, anstatt diese im Metallgitter zu ersetzen. Dies unterscheidet sich von der substitutionellen Legierung, bei der ein Element wie Mangan oder Nickel ein Eisenatom ersetzt und das Gitter verzerrt. Steeluniversity erklärt, dass die substitutionelle Mischkristallverfestigung von Atomgröße, Kompressibilität, chemischer Wertigkeit und Elektronegativität abhängt. Interstitieller Kohlenstoff erzeugt eine besonders starke lokale Verzerrung, weil er dicht besetzte Plätze im Eisengitter einnimmt, die Versetzungsbewegung behindert und die Stabilität der ihn umgebenden Phasen verändert.
Kohlenstoffgehalt und Phasenumwandlung
Kohlenstoff verändert, welche Eisenphasen existieren können und wie schnell sie sich bilden. Ferrit besitzt ein kubisch-raumzentriertes Gitter und löst nur eine geringe Menge Kohlenstoff. Austenit besitzt ein kubisch-flächenzentriertes Gitter und kann wesentlich mehr Kohlenstoff aufnehmen, weil seine Zwischengitterplätze günstiger sind. Das Erwärmen von Stahl in den Austenitbereich ermöglicht daher eine Umverteilung des Kohlenstoffs, während die Abkühlung bestimmt, ob dieser Austenit zu Ferrit, Perlit, Bainit oder Martensit wird.
Zementit oder Eisenkarbid Fe₃C ist eine kohlenstoffreiche Verbindung, die in Perlit und anderen karbidhaltigen Gefügen häufig zusammen mit Ferrit auftritt. Seine Verteilung ist ebenso wichtig wie sein Vorhandensein. Feine Zementitpartikel behindern die Versetzungsbewegung und erhöhen die Festigkeit; grobe Partikel und durchgehende Karbidnetzwerke können die Zähigkeit verringern oder bevorzugte Bruchpfade erzeugen.
Martensit bildet sich, wenn Austenit schnell genug abkühlt, um diffusionsgesteuerte Umwandlungen zu unterdrücken. Der Kohlenstoff bleibt im Eisengitter eingeschlossen und erzeugt eine verzerrte kubisch-raumzentrierte tetragonale Struktur. Je größer die Kohlenstoffübersättigung ist, desto größer sind die Gitterverzerrung und die potenziell erreichbare Härte. Das endgültige Ergebnis wird jedoch auch durch Restaustenit, die vorherige Austenitkorngröße, das Anlassen und andere Legierungselemente bestimmt. Martensit ist nicht einfach „kohlenstoffgehärtetes Eisen“. Es ist das Produkt eines bestimmten Umwandlungsverlaufs.
Der Bericht von Nippon Steel weist darauf hin, dass sich das Phasenumwandlungsverhalten von Stahl bereits bei einer Differenz von nur 1 % in der Konzentration der Legierungselemente erheblich verändern kann. Die Zusammensetzung variiert außerdem lokal durch Seigerung und Anreicherung an Grenzflächen. Daher beschreibt eine nominelle Analyse nicht jede Region eines gegossenen, gewalzten, geschweißten oder wärmebehandelten Bauteils. Mangan, Chrom, Nickel und Molybdän können die Umwandlungstemperaturen verschieben und die Bildung von Ferrit, Perlit oder Bainit verzögern. Dadurch verändern sie die erforderliche Abkühlungsgeschwindigkeit für die Bildung von Martensit, selbst wenn der Kohlenstoffgehalt konstant bleibt.
Festigkeit, Duktilität, Schweißbarkeit und Härtbarkeit
Eine Erhöhung des Kohlenstoffgehalts steigert bei Ferrit-Perlit-Stählen im Allgemeinen die erreichbare Härte und Festigkeit, indem sie den Perlit- oder Karbidgehalt erhöht und den Ferrit zwischen diesen Bestandteilen verfestigt. Außerdem erhöht sie die für die Martensitbildung verfügbare Kohlenstoffmenge. Der Nachteil besteht normalerweise in einer geringeren Duktilität, einer niedrigeren Kerbschlagzähigkeit und einer höheren Rissanfälligkeit, wenn das Gefüge hart und spröde wird.
Kohlenstoffgehalt und Härtbarkeit stehen miteinander in Beziehung, sind jedoch nicht identisch. Der Kohlenstoff bestimmt die Härte, die Martensit erreichen kann; Mangan, Chrom, Nickel und Molybdän verbessern die Härtbarkeit, indem sie Diffusionsumwandlungen in größerer Tiefe unterhalb der abgeschreckten Oberfläche verzögern. Ein Stahl mit moderatem Kohlenstoffgehalt und ausreichenden Legierungszusätzen kann durch einen dickeren Querschnitt hindurch härten als ein kohlenstoffreicherer Stahl mit geringer Unterstützung durch Legierungselemente, während gleichzeitig eine andere maximale Martensithärte erreicht wird. Abschreckintensität, Querschnittsgröße, Austenitisierungstemperatur, Korngröße und Anlassen müssen berücksichtigt werden.
Das Anlassen zeigt, warum dem Kohlenstoff keine einzige dauerhafte Wirkung zugeschrieben werden kann. Abgeschreckter Martensit ist hart, weil der Kohlenstoff in einem übersättigten Gitter eingeschlossen ist. Während des Anlassens diffundiert der Kohlenstoff und bildet Übergangskarbide oder Zementit. Dadurch werden innere Spannungen und Härte verringert, während Zähigkeit und Maßbeständigkeit verbessert werden. Molybdän kann die Karbidreaktionen und die Anlassbeständigkeit verändern; Chrom kann zur Bildung von Legierungskarbiden beitragen. Vanadium, Niob und Titan können sehr stabile Karbide oder Karbonitride bilden, anstatt den gesamten Kohlenstoff für die Zementitbildung verfügbar zu lassen.
Die Schweißbarkeit nimmt gewöhnlich ab, wenn Kohlenstoffgehalt und Härtbarkeit zunehmen. Die Wärmeeinflusszone kann zu hartem Martensit abkühlen, und anschließend kann diffusibler Wasserstoff Kaltrisse begünstigen. Mangan, Chrom, Molybdän und Nickel verstärken diese Umwandlungsreaktion. Deshalb wird bei Schweißarbeiten häufig eine Bewertung anhand des Kohlenstoffäquivalents und nicht ausschließlich anhand des Kohlenstoffgehalts vorgenommen. Je nach Güte und Dicke können Vorwärmen, eine kontrollierte Wärmeeinbringung, wasserstoffarme Verfahren und eine Wärmebehandlung nach dem Schweißen erforderlich sein.
Kohlenstoff steht außerdem in HSLA-Stählen in Wechselwirkung mit der Mikrolegierung. Niob unterdrückt während des Warmwalzens die Rekristallisation des Austenits, Titan bildet stabile TiN-Ausscheidungen, die die Korngröße beim Wiedererwärmen kontrollieren, und Vanadium bildet feine VC- oder V(C,N)-Ausscheidungen, die, wie von AZoM beschrieben, die Streckgrenze erhöhen. Die Kohlenstoffmenge beeinflusst die Zusammensetzung, den Volumenanteil und die Stabilität dieser Ausscheidungen. Eine geringfügige Änderung der Zusammensetzung kann daher sowohl das Umwandlungsverhalten als auch die Ausscheidungshärtung verändern.
Kohlenstoff in Bezeichnungen nichtrostender Stähle und legierter Stähle
Güten nichtrostender Stähle zeigen besonders deutlich, warum Kohlenstoff zusammen mit dem übrigen Legierungssystem betrachtet werden muss. Chrom unterstützt die Bildung einer schützenden passiven Chromoxidschicht. Kohlenstoff kann jedoch während einer Einwirkung im sensibilisierenden Temperaturbereich mit Chrom reagieren und an den Korngrenzen chromreiche M₂₃C₆-Karbide bilden, die üblicherweise als Cr₂₃C₆ dargestellt werden. Das angrenzende Metall kann dadurch an Chrom verarmen und anfälliger für interkristalline Korrosion werden. Kohlenstoffarme Güten wie ASTM A240 Type 304L und Type 316L verringern dieses Risiko im Vergleich zu ihren Gegenstücken mit Standardkohlenstoffgehalt, sofern auch die Fertigungs- und Betriebsbedingungen kontrolliert werden.
Die Bezeichnung „L“ bedeutet kohlenstoffarm; sie bedeutet nicht, dass Kohlenstoff keine metallurgische Rolle spielt. In der Verwendung von ASTM und UNS entspricht Type 304L der Bezeichnung UNS S30403, während Type 316L der Bezeichnung UNS S31603 entspricht. Übliche Bezeichnungen wie Type 304 und Type 316 müssen dennoch zusammen mit der jeweils geltenden Produktnorm, der Wärmebehandlung und der tatsächlichen Schmelzenanalyse interpretiert werden. Nickel stabilisiert den Austenit in diesen Güten, Molybdän verbessert bei Type-316-Zusammensetzungen die Beständigkeit gegen lokale Korrosion, und Stickstoff kann nichtrostenden austenitischen Stahl verfestigen und zugleich die Phasenstabilität beeinflussen.
Stabilisierungselemente bieten einen weiteren Ansatz. Titan oder Niob können sich bevorzugt mit Kohlenstoff verbinden und TiC oder NbC bilden, sodass weniger Kohlenstoff für die Bildung von Chromkarbiden verfügbar ist. Güten wie Type 321 und Type 347 nutzen dieses Prinzip, obwohl die Stabilisierung die Notwendigkeit einer geeigneten thermischen Verarbeitung nicht beseitigt. Ferritische und Duplex-Edelstähle weisen andere Grenzen auf: Kohlenstoff kann die Karbidbildung fördern, das Ferrit-Austenit-Gleichgewicht verändern und zur Bildung von Sekundärphasen beitragen, die die Korrosionsbeständigkeit oder Zähigkeit beeinträchtigen.
Bei Bezeichnungen legierter Stähle kann der Kohlenstoff beispielsweise durch Zahlensysteme wie SAE 1045 angegeben werden. Die Bezeichnung ist jedoch keine vollständige Vorhersage der Leistungsfähigkeit. Chrom, Nickel, Mangan, Molybdän und die Verarbeitung bestimmen, ob dieser Kohlenstoff Perlit, Bainit, Martensit, Legierungskarbide oder Restaustenit erzeugt. Kohlenstoff ist das wichtigste interstitielle Element, jedoch kein alleiniger Stellhebel.
4. Mangan und Silizium in unlegierten Kohlenstoffstählen und niedriglegierten Stählen
Die World Steel Association definiert Stahl als eine Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von weniger als 2 %, in der üblicherweise Mangan sowie geringere Mengen an Silizium, Phosphor, Schwefel und Sauerstoff enthalten sind. Diese Definition beschreibt eine Werkstofffamilie und kein festgelegtes Rezept. Das Modul zu unlegiertem Kohlenstoffstahl von Steeluniversity nennt Mangan und Silizium neben Schwefel, Phosphor, Aluminium, Kupfer, Zinn, Chrom, Nickel und Molybdän als Elemente, die Festigkeit, Duktilität, Zähigkeit, Zerspanbarkeit, Härtbarkeit, Korngröße und das Ansprechen auf eine Wärmebehandlung beeinflussen können. Ihre Wirkungen sind von den jeweiligen Bedingungen abhängig. Ein Mangan-Zusatz in einer kohlenstoffarmen Baustahlsorte erzeugt daher kein identisches Gefüge wie derselbe Zusatz in einem mittel-kohlenstoffhaltigen, vergüteten Stahl.
Mangan als Beitrag zu Festigkeit und Härtbarkeit
Mangan ist in gewöhnlichem Kohlenstoffstahl in der Regel sowohl als Legierungselement als auch als Zusatz zur Schwefelkontrolle vorhanden. In Ferrit bewirkt es eine Mischkristallverfestigung auf Substitutionsplätzen: Manganatome ersetzen Eisenatome im Gitter und erzeugen lokale Verzerrungen, die die Versetzungsbewegung behindern. Steeluniversity beschreibt diese Art der Verfestigung als Folge einer Verzerrung des Kristallgitters, wobei ihre Stärke von Atomgröße, Kompressibilität, chemischer Valenz und Elektronegativität beeinflusst wird. Die daraus resultierende Festigkeitssteigerung ist nicht unabhängig von Kohlenstoffgehalt, Korngröße oder Verarbeitung. Ein manganhaltiger Stahl kann daher je nach Normalglühen, Abschrecken oder starker Kaltverformung unterschiedliche Festigkeits- und Duktilitätswerte aufweisen, selbst wenn seine chemische Analyse unverändert ist.
Mangan erhöht außerdem die Härtbarkeit. Es verzögert die diffusionsgesteuerten Umwandlungen von Austenit in Ferrit und Perlit, sodass beim Abkühlen ein größerer Anteil des Austenits in Bainit oder Martensit umgewandelt werden kann. Deshalb ist Mangan bei mittel-kohlenstoffhaltigen Sorten für das Vergüten sowie bei niedriglegierten Baustählen wichtig, wenn die Bauteildicke eine Durchhärtung erschwert. Dieser Vorteil ist jedoch begrenzt. Ein übermäßiger Mangangehalt kann während der Erstarrung, insbesondere in großen Gussquerschnitten, die Seigerung begünstigen und nach dem Walzen zur Bildung gebänderter Ferrit-Perlit-Gefüge beitragen. Eine solche chemische Bänderung kann richtungsabhängige Unterschiede bei Zähigkeit, Dehnung und Bruchverhalten verursachen.
Mangan ist außerdem ein Austenitstabilisator. Es kann die Umwandlungstemperaturen senken und die Martensitstarttemperatur verändern. Daher können die erforderliche Abschreckgeschwindigkeit und der Anlassplan nicht allein aus dem Kohlenstoffgehalt abgeleitet werden. Bei einer Sorte wie ASTM A572 Grade 50 trägt Mangan zur Festigkeit und zum Verarbeitungsverhalten bei; die festgelegten mechanischen Eigenschaften hängen jedoch weiterhin vom Walzverfahren, der Blechdicke, der Abkühlung und der vollständigen Zusammensetzung ab. Auch ASTM A36 kann nicht anhand seines Mangangehalts so interpretiert werden, als bestimme dieses Element allein die Schweißbarkeit oder Zähigkeit.
Das Kornverhalten stellt eine weitere Einschränkung dar. Mangan kann das Austenitkornwachstum und die Umwandlungskinetik beeinflussen, ist jedoch kein Ersatz für kontrolliertes Walzen, Normalglühen oder die Ausscheidung von Mikrolegierungselementen. Eine Kornfeinung verbessert im Allgemeinen die Streckgrenze und die Bruchzähigkeit aufgrund des Hall-Petch-Zusammenhangs, während grobe Körner die Zähigkeit bei niedrigen Temperaturen gewöhnlich verringern. Das endgültige Gefüge hängt von der Wiedererwärmungstemperatur, der Verformung, der Abkühlgeschwindigkeit und den Wechselwirkungen mit Kohlenstoff, Stickstoff, Aluminium, Niob oder Titan ab.
Silizium bei Desoxidation und ferritischer Verfestigung
Silizium hat zwei besonders wichtige Funktionen. Erstens wird es bei der Stahlerzeugung als Desoxidationsmittel eingesetzt. Gelöster Sauerstoff kann während der Erstarrung mit Kohlenstoff reagieren und Kohlenmonoxid bilden, wodurch Gasporosität und andere Fehler entstehen. Silizium reagiert mit Sauerstoff unter Bildung siliziumhaltiger Oxide und trägt dazu bei, die für diese Reaktion verfügbare Menge an gelöstem Sauerstoff zu verringern. Die Wirksamkeit dieses Verfahrens hängt vom gesamten Desoxidationssystem ab: Aluminium, Mangan, das Sauerstoffpotenzial, die Schlackenführung und die Entfernung von Einschlüssen sind gleichermaßen von Bedeutung. „Siliziumberuhigter“ Stahl beschreibt daher einen Zustand der Verarbeitung und Desoxidation, nicht ein garantiertes Gefüge.
Zweitens verfestigt Silizium Ferrit durch Mischkristallbildung auf Substitutionsplätzen. Es verzerrt das Eisengitter und erhöht den Widerstand gegen Versetzungsbewegung, wodurch häufig die Streckgrenze steigt, ohne zusätzlichen Kohlenstoff einzubringen. Das kann dort nützlich sein, wo eine höhere Festigkeit erforderlich ist, ohne die mit einer starken Erhöhung des Kohlenstoffgehalts verbundene vollständige Einbuße an Schweißbarkeit und Duktilität in Kauf nehmen zu müssen. Silizium beeinflusst außerdem die Phasenumwandlungen und die Karbidbildung. In mehreren Wärmebehandlungssystemen verzögert es die Zementitausscheidung und verändert das Gleichgewicht zwischen Ferrit, Perlit, Bainit und Restaustenit. Daher kann derselbe Siliziumgehalt eine gewünschte Gefügestruktur fördern, während er eine andere erschwert.
Silizium ist nicht automatisch vorteilhaft für die Zähigkeit. Eine höhere Festigkeit kann die gleichmäßige Dehnung verringern, und grobe nichtmetallische Einschlüsse, die während der Desoxidation entstehen, können zu Ausgangsstellen für Risse werden, wenn sie nicht kontrolliert werden. Silizium kann außerdem das Anlassverhalten und die Oberflächenoxidation während der Wiedererwärmung beeinflussen. Die entscheidende Frage lautet daher nicht, ob Silizium „die Festigkeit erhöht“, sondern ob seine verfestigende Wirkung, die Anzahl und Beschaffenheit der Einschlüsse sowie sein Umwandlungsverhalten zum Kohlenstoffgehalt und zur thermischen Vorgeschichte des Stahls passen.
Wechselwirkungen mit Schwefel, Kohlenstoff und Wärmebehandlung
Die deutlichste Wechselwirkung von Mangan besteht mit Schwefel. Schwefel verbindet sich bevorzugt mit Mangan zu Mangansulfid, MnS, anstatt dass Eisensulfid an den Korngrenzen konzentriert bleibt. Eisensulfid kann beim Walzen Rotbruch verursachen, da niedrigschmelzende Filme die Korngrenzen schwächen. MnS verringert diese Gefahr, doch Einschlüsse sind nicht harmlos: Durch das Walzen verlängerte Sulfide können die Querduktilität und die Kerbschlagzähigkeit verringern und als Ausgangsstellen für Ermüdungsrisse oder wasserstoffunterstützte Rissbildung dienen. Eine Calciumbehandlung, die Formkontrolle von Einschlüssen und der Walzreduktionsgrad können die Wirkung verändern, ohne die Gesamtanalyse des Schwefelgehalts zu verändern.
Kohlenstoff bestimmt das Ausmaß der Auswirkungen beider Elemente. Bei niedrigem Kohlenstoffgehalt verändern Mangan und Silizium hauptsächlich die Ferritfestigkeit, den Perlitanteil, die Schweißbarkeit und die Umwandlungstemperaturen. Bei mittlerem oder höherem Kohlenstoffgehalt erhöht Mangan die Härtbarkeit, während Silizium die Karbidausscheidung und das Anlassverhalten verändern kann. Durch Abschrecken kann sich dann über einen Querschnitt Martensit bilden, der andernfalls Perlit bilden würde. Die erhöhte Härte bringt jedoch ein größeres Risiko für Abschreckrisse mit sich, sofern Anlassen und Abkühlung nicht kontrolliert werden.
Die Verarbeitungsgeschichte kann eine einfache Regel über die Zusammensetzung überwiegen. Das Normalglühen verfeinert und setzt das Gefüge zurück; das Weichglühen verringert die Härte; das Abschrecken unterdrückt diffusionsgesteuerte Produkte; das Anlassen tauscht einen Teil der Härte gegen Zähigkeit und Maßstabilität ein. Walztemperatur und Abkühlgeschwindigkeit bestimmen, ob die Mangaanseigerung als Bänder sichtbar wird und ob siliziumhaltige Stähle das beabsichtigte Ferrit-Perlit- oder Bainitgefüge bilden. Der Bericht von Nippon Steel weist darauf hin, dass sich das Phasenumwandlungsverhalten bereits bei einer Abweichung der Konzentration eines Legierungselements von nur 1 % erheblich verändern kann, während Seigerungen an Korngrenzen und Grenzflächen die Umwandlungsmechanismen verändern können.
| Element | Nützlicher Effekt | Mögliche Einschränkung |
|---|---|---|
| Mangan | Mischkristallverfestigung, Schwefelkontrolle und Härtbarkeit | Entmischung und Bänderung können die richtungsabhängige Zähigkeit verringern. |
| Silizium | Desoxidation und ferritische Verfestigung | Ein Überschuss kann Duktilität, Einschlüsse und Umwandlung beeinflussen. |
| Schwefel | Verbesserte Zerspanbarkeit durch MnS | Gestreckte Einschlüsse können die Querzähigkeit verringern. |
| Phosphor | Mischkristallverfestigung | Entmischung kann Duktilität und Kerbschlagzähigkeit verringern. |
| Aluminium | Desoxidation und Kornsteuerung durch AlN | Übermäßige Oxideinschlüsse oder verändertes Gießverhalten |
Diese Empfindlichkeit erklärt, warum Zusammensetzungstabellen zusammen mit Normen, der Praxis der Stahlerzeugung und der Wärmebehandlung gelesen werden sollten. Mangan und Silizium sind, wie Steeluniversity feststellt, einflussreich; keines der beiden Elemente wirkt sich jedoch bei jeder Eigenschaft zwangsläufig in nur eine Richtung aus. Sauerstoffkontrolle, Schwefelmorphologie, Kohlenstoffgehalt, Seigerung, Korngröße und der thermische Verlauf bestimmen, was diese Elemente im fertigen Stahl tatsächlich bewirken.
5. Schwefel, Phosphor, Aluminium, Kupfer und Zinn: Nützliche Wirkungen und metallurgische Risiken
Die World Steel Association definiert Stahl als eine Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von weniger als 2 %, wobei häufig auch Mangan sowie kleinere Mengen an Silizium, Phosphor, Schwefel und Sauerstoff vorhanden sind. Diese „kleineren“ Zusätze können das Verarbeitungsverhalten und die Gebrauchseigenschaften dennoch verändern. Steeluniversity führt Silizium, Mangan, Schwefel, Phosphor, Aluminium, Kupfer, Zinn, Chrom, Nickel und Molybdän als Elemente auf, die bei unlegierten Kohlenstoffstählen die Festigkeit, Duktilität, Zähigkeit, Zerspanbarkeit, Härtbarkeit, Korngröße und das Verhalten bei der Wärmebehandlung beeinflussen.
Die wichtige Einschränkung besteht darin, dass die Zusammensetzung kein System unabhängiger Schalter ist. Ein Element kann im Ferrit gelöst, in einer Verbindung gebunden, an einer Korngrenze angereichert oder während des Gießens und Walzens umverteilt sein. Eine Änderung der Konzentration eines Legierungselements um nur 1 % kann das Verhalten bei Phasenumwandlungen erheblich verändern, wie aus einem technischen Bericht von Nippon Steel hervorgeht. Auch kleinere Änderungen können von Bedeutung sein, wenn sie Einschlüsse, Ausscheidungen oder Seigerungen beeinflussen.
Schwefel und Zerspanbarkeit
Schwefel wird Automatenstählen häufig zugesetzt, weil er den Spanbruch verbessern und die Schnittkräfte verringern kann. Sein wichtigster metallurgischer Träger ist Mangansulfid, MnS. Mangan verbindet sich bevorzugt mit Schwefel, wodurch die Bildung von Eisensulfid begrenzt wird und sich Sulfideinschlüsse bilden, die sich während der Warmumformung verformen. Bei der Zerspanung können diese Einschlüsse dazu beitragen, dass ein Span bricht, anstatt ein langes, kontinuierliches Band zu bilden. Das Ergebnis können eine bessere Oberflächenqualität, eine geringere Werkzeugbelastung und ein gleichmäßigeres automatisiertes Schneiden sein.
Dieser Vorteil hat jedoch einen Preis. MnS-Einschlüsse stellen Unterbrechungen in der Stahlmatrix dar, und ihre Form, Größe, Anzahl und Orientierung beeinflussen das mechanische Verhalten. Beim Warmwalzen werden Sulfide üblicherweise in Walzrichtung gestreckt, wodurch richtungsabhängige Eigenschaften entstehen. Die quer zur Walzrichtung gemessene Zugduktilität und Kerbschlagzähigkeit kann daher niedriger sein als die in Längsrichtung gemessenen Werte. Große oder gehäufte Einschlüsse sind schädlicher als eine feine, gleichmäßig verteilte Population.
Schwefel kann außerdem die Schweißbarkeit verringern und die Zähigkeit beeinträchtigen, wenn im Stahl ein ungünstiges Verhältnis von Mangan und Schwefel vorliegt. Mangan wird benötigt, um Schwefel als MnS zu binden. Ist nicht genügend Mangan verfügbar, kann Eisensulfid während der Verformung bei erhöhter Temperatur zur Heißbrüchigkeit beitragen. Das genaue Verhalten hängt von der Schwefelkonzentration, der Mangankonzentration, der Einschlussmorphologie, dem Walzgrad und der späteren Belastungsrichtung im Einsatz ab.
Schwefel kann die Zerspanbarkeit verbessern, aber die Querduktilität, Kerbschlagzähigkeit, Ermüdungsfestigkeit oder Schweißleistung verringern. Limited evidence
Die Aussage „Schwefel verbessert die Zerspanbarkeit“ ist daher unvollständig. Sie trifft auf einen Zerspanungsvorgang zu, der für Automatenstahl ausgelegt ist, doch derselbe Schwefelzusatz kann bei einem Bauteil unerwünscht sein, das eine hohe Querzähigkeit, Ermüdungsfestigkeit oder zuverlässige Schweißeigenschaften erfordert. Eine Zerspanbarkeitsgüte ist nicht automatisch eine bessere Baustahlgüte. Die nützliche Wirkung ist verfahrensspezifisch.
Phosphor, Zähigkeit und Seigerung
Phosphor ist ein substitutionelles Element im Eisen und kann zur Mischkristallverfestigung beitragen. Steeluniversity erklärt, dass die substitutionelle Verfestigung aus einer Verzerrung des Kristallgitters resultiert, wobei das Ausmaß mit der Atomgröße, der Kompressibilität, der chemischen Wertigkeit und der Elektronegativität zusammenhängt. Phosphor kann daher die Festigkeit erhöhen, doch eine höhere Festigkeit garantiert keine verbesserten Eigenschaften: Die Duktilität und Zähigkeit können abnehmen, insbesondere wenn Phosphor in besonders anfälligen Bereichen konzentriert ist.
Das Hauptproblem ist die Seigerung. Während der Erstarrung kann sich Phosphor ungleichmäßig zwischen dem wachsenden Feststoff und der verbleibenden Flüssigkeit verteilen. Die zuletzt erstarrende Flüssigkeit kann angereichert werden, sodass Bänder oder örtlich begrenzte Bereiche mit höherem Phosphorgehalt entstehen. Das anschließende Walzen kann diese Schwankungen der Zusammensetzung zu gebänderten Gefügen ausziehen. Auch eine Anreicherung an Korngrenzen ist von Bedeutung, da die Bruchfestigkeit nicht nur von der für die gesamte Schmelze ermittelten mittleren Zusammensetzung, sondern auch von der chemischen Zusammensetzung und Kohäsion der Korngrenzen abhängt.
Erhöhte Phosphorgehalte stehen mit einer verringerten Duktilität und einem höheren Risiko für Sprödbruch in Zusammenhang, insbesondere in Verbindung mit groben Körnern, niedrigen Temperaturen, hoher Verformungsbehinderung oder anderen versprödungsfördernden Bedingungen. Die Wirkung stellt jedoch nicht bei jeder Konzentration einen festen Nachteil dar. Ein geringer, relativ gleichmäßig gelöster Phosphorgehalt kann andere Folgen haben als derselbe nominelle Zusatz, der in interdendritischen Bereichen oder an Korngrenzen konzentriert ist.
Die Verarbeitungsgeschichte bestimmt, wie viel von diesem Risiko bestehen bleibt. Wiedererwärmen und Walzen können Seigerungsmuster aufbrechen, die Korngröße verändern und die Verteilung von Zweitphasen beeinflussen, machen die Zusammensetzung jedoch nicht bedeutungslos. Die Abkühlgeschwindigkeit nach der Warmumformung und eine spätere Wärmebehandlung beeinflussen zusätzlich das endgültige Gefüge. Die Warnung von Nippon Steel vor großen Veränderungen des Umwandlungsverhaltens infolge eines Zusammensetzungsunterschieds von 1 % verdeutlicht, warum die nominelle chemische Zusammensetzung allein keine Vorhersage der Zähigkeit erlaubt.
Phosphor nimmt daher eine problematische Zwischenstellung ein: Er kann die Festigkeit erhöhen und bestimmte Fertigungsverfahren unterstützen, doch ein übermäßiger oder ungleichmäßig verteilter Phosphorgehalt kann die Duktilität und Kerbschlagzähigkeit verringern. Die korrekte Bewertung erfordert die Berücksichtigung der Stahlsorte, der Erzeugnisdicke, des Temperaturverlaufs, der Prüfrichtung und der vorgesehenen Einsatztemperatur.
Aluminium, Kupfer und Zinn als Prozess- oder Rest元素
Aluminium wird häufig mit der Desoxidation von Stahl in Verbindung gebracht. Während der Stahlherstellung kann gelöster Sauerstoff mit Aluminium zu Aluminiumoxid, Al₂O₃, reagieren. Die Entfernung des Sauerstoffs verändert die Reinheit und das Erstarrungsverhalten der Schmelze, während der verbleibende Aluminiumgehalt auch die Kornsteuerung beeinflussen kann. Aluminium kann sich mit Stickstoff zu Aluminiumnitrid, AlN, verbinden; Größe, Verteilung und Lösungszustand dieser Teilchen beeinflussen die Entwicklung der Austenitkorngröße während des Wiedererwärmens. Das ist ein Prozesseffekt und keine allgemeingültige Zusicherung feinerer Körner bei jedem Temperaturverlauf.
Zu viel oder unzureichend kontrolliertes Aluminium kann Oxideinschlüsse erzeugen oder das Gießverhalten verändern. Das Ergebnis hängt von der Sauerstoffaktivität, dem Stickstoffgehalt, der Behandlungstemperatur, den Erstarrungsbedingungen und der Praxis des Wiedererwärmens ab. Die Aussage „Aluminium verfeinert die Körner“ ist daher zu pauschal, sofern das Stahlherstellungsverfahren und die Teilchenpopulation nicht angegeben werden.
Kupfer und Zinn werden von Steeluniversity als Elemente genannt, die die Eigenschaften unlegierter Kohlenstoffstähle beeinflussen, werden jedoch häufig eher als Rest- denn als gezielt zugesetzte Hauptelemente betrachtet. Kupfer kann aus recyceltem Einsatzmaterial im Stahl verbleiben und bei einer signifikanten Konzentration die Umwandlung, die Festigkeit, das Oxidationsverhalten und das Verhalten bei der Warmumformung beeinflussen. Zinn kann gemeinsam mit demselben Einsatzmaterial eingebracht werden und das Stahlverhalten bereits bei niedrigen Konzentrationen verändern oder bei zunehmender Anreicherung schädlicher werden. Ihre Wirkungen lassen sich nicht allein anhand des Elementnamens bestimmen.
Kupfer und Zinn reagieren besonders empfindlich auf Konzentration und Verarbeitungsgeschichte, da sich ihre Verteilung während des Schmelzens, der Erstarrung, des Wiedererwärmens und der Umformung verändert. Ein Restgehalt, der bei einem Erzeugnis keine wesentliche Veränderung hervorruft, kann bei einem anderen Erzeugnis mit einem anderen Kohlenstoffgehalt, einer anderen Abkühlgeschwindigkeit, einem anderen Oberflächenzustand oder einem anderen Warmumformungsplan von Bedeutung sein. Ein kupferreiches Verhalten nahe der Oberfläche während des Wiedererwärmens kann für das Risiko der Heißbrüchigkeit besonders relevant sein; das Ausmaß hängt jedoch von der vollständigen chemischen Zusammensetzung und der Ofenführung ab, nicht vom Kupfer allein.
Die praktische Schlussfolgerung lautet nicht, dass Schwefel, Phosphor, Aluminium, Kupfer oder Zinn immer minimiert oder immer zugesetzt werden sollten. Jedes dieser Elemente kann einem kontrollierten Zweck dienen oder einen Fehler verursachen – abhängig davon, wo es sich befindet, welche Verbindungen es bildet und welcher thermischen und mechanischen Vorgeschichte der Stahl unterliegt. Die Elementliste von Steeluniversity ist folglich eine Übersicht der Einflussgrößen und kein Katalog garantierter Wirkungen. Die Zusammensetzung muss gemeinsam mit dem Phasenbestand, der Seigerung, der Einschlussmorphologie, der Korngröße und der Verarbeitungsgeschichte betrachtet werden.
6. Chrom: Härtbarkeit, Oxidationsbeständigkeit und Passivierung
Chrom wird oft so beschrieben, als würde es Stahl einfach „rostfrei“ machen. Diese Beschreibung vermischt zwei unterschiedliche Wirkungen. Im Stahl gelöstes Chrom kann Phasenumwandlungen, Härtbarkeit, Karbidbildung und Hochtemperaturfestigkeit verändern. Chrom an einer sauberen, freiliegenden Oberfläche kann mit Sauerstoff reagieren und einen dünnen Chromox a film bilden, der den weiteren Angriff verlangsamt. Die erste Wirkung ist eine metallurgische Volumenwirkung; die zweite ist eine Oberflächenpassivierung. Sie stehen miteinander in Beziehung, sind jedoch nicht austauschbar.
Die World Steel Association definiert Stahl als eine Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von weniger als 2 %. Chrom kann anschließend in Mengen zugesetzt werden, die von einem geringen Legierungszusatz in Konstruktionsstählen bis zu etwa 10,5 % oder mehr in nichtrostenden Stahlsorten reichen. Die Zusammensetzung allein bestimmt nicht das Ergebnis. Abkühlgeschwindigkeit, Austenitisierungstemperatur, ursprüngliche Korngröße, Kohlenstoffaktivität, Entmischung, thermische Schweißzyklen sowie das Vorhandensein von Nickel, Molybdän, Stickstoff, Mangan und stabilisierenden Elementen verändern sämtlich die praktische Wirkung von Chrom. Nippon Steel berichtet, dass sich das Phasenumwandlungsverhalten von Stahl bereits bei einer Differenz von nur 1 % in der Konzentration eines Legierungselements erheblich verändern kann. Dies ist eine nützliche Warnung davor, eine Legierungsbezeichnung als vollständige Beschreibung ihres Gefüges zu behandeln.
Chrom in niedriglegierten und warmfesten Stählen
In niedriglegiertem Stahl erhöht Chrom die Härtbarkeit, indem es bei der Abkühlung die Umwandlungen von Austenit zu Ferrit, Perlit und Bainit verzögert. Ein dickerer Querschnitt kann daher bei einer Abkühlgeschwindigkeit Martensit oder einen größeren Anteil Bainit bilden, bei der ein unlegierter Kohlenstoffstahl teilweise perlitisch bleiben würde. Chrom macht nicht jede Region eines Bauteils gleichermaßen hart. Das Ergebnis hängt weiterhin vom Kohlenstoffgehalt, der Querschnittsgröße, der Austenitkorngröße, der Abschreckintensität und der Anlassbehandlung ab.
Chrom wirkt hauptsächlich als substitutioneller gelöster Bestandteil in Ferrit und Austenit. Steeluniversity erläutert, dass substitutionelle Legierungselemente ein Gitter durch Verzerrung verfestigen, wobei das Ausmaß von Atomgröße, Kompressibilität, chemischer Valenz und Elektronegativität beeinflusst wird. Chrom kann daher zur Mischkristallverfestigung beitragen, obwohl seine wichtigsten Wirkungen in vielen wärmebehandelten Stahlsorten eher aus der Umwandlungskinetik und der Karbidchemie als allein aus der Gitterverzerrung entstehen.
Kohlenstoff verändert dieses Gleichgewicht. Chrom besitzt eine starke Affinität zu Kohlenstoff und kann chromreiche Karbide bilden, darunter die MC-Familie, bei der M hauptsächlich für Chrom stehen kann, mit Beiträgen von Eisen und anderen metallischen Elementen. In geeigneten warmfesten Stählen tragen Karbidteilchen dazu bei, Kriechen und Korngrenzengleiten zu widerstehen. Eine übermäßige oder schlecht kontrollierte Karbidbildung kann der umgebenden Matrix Chrom entziehen, die lokale Korrosionsbeständigkeit herabsetzen und spröde oder schwer schweißbare Gefüge erzeugen.
Chrom verbessert außerdem die Oxidationsbeständigkeit bei erhöhten Temperaturen. Eine chromhaltige Oberfläche kann eine vergleichsweise fest haftende Oxidschicht bilden und dadurch die Geschwindigkeit verringern, mit der Eisen weiter oxidiert. Daraus folgt jedoch nicht, dass sich jeder chromhaltige niedriglegierte Stahl in Luft, Dampf oder Verbrennungsgasen wie nichtrostender Stahl verhält. Die Stabilität der Oxidschicht hängt von der Chromkonzentration, der Temperatur, der Gaschemie, dem Oberflächenzustand, den thermischen Zyklen und davon ab, ob die Schicht geschlossen bleibt. Silizium und Aluminium können die Bildung von Hochtemperatur-Oxidschichten ebenfalls verändern, während Nickel die Phasenstabilität und die Wärmeausdehnung beeinflusst.
Warmfeste ferritische Stahlsorten und martensitische Chromstähle veranschaulichen die Zielkonflikte. Ein höherer Chromgehalt kann die Oxidationsbeständigkeit verbessern, jedoch die Ferritstabilität fördern und die während der Wärmebehandlung verfügbare Austenitmenge verändern. Kohlenstoff, Molybdän, Vanadium, Niob und Wolfram können anschließend die Ausscheidung von Karbiden oder Karbonitriden sowie die Kriechfestigkeit steuern. Eine nominelle Erhöhung des Chromgehalts kann nach Normalisieren, Abschrecken, Anlassen, Schweißen oder längerer Betriebseinwirkung zu einem anderen Ergebnis führen.
Der Zusammenhang zwischen Zusammensetzung und Verarbeitung zeigt sich auch bei HSLA-Stahl, selbst wenn Chrom nicht der wichtigste festigkeitssteigernde Zusatz ist. AZoM beschreibt Niob als Element, das die Rekristallisation des Austenits beim Warmwalzen unterdrückt, Titan als Element, das stabile TiN-Ausscheidungen bildet und dadurch die Korngröße beim Wiedererwärmen steuert, sowie Vanadium als Element, das feine VC- oder V(C,N)-Ausscheidungen bildet und die Streckgrenze erhöht. Chrom wirkt mit diesen Zusätzen zusammen, indem es die Austenitstabilität, die Ausscheidungsbedingungen und die Umwandlungstemperaturen verändert. Es ist kein isolierter Schalter für die Härtbarkeit.

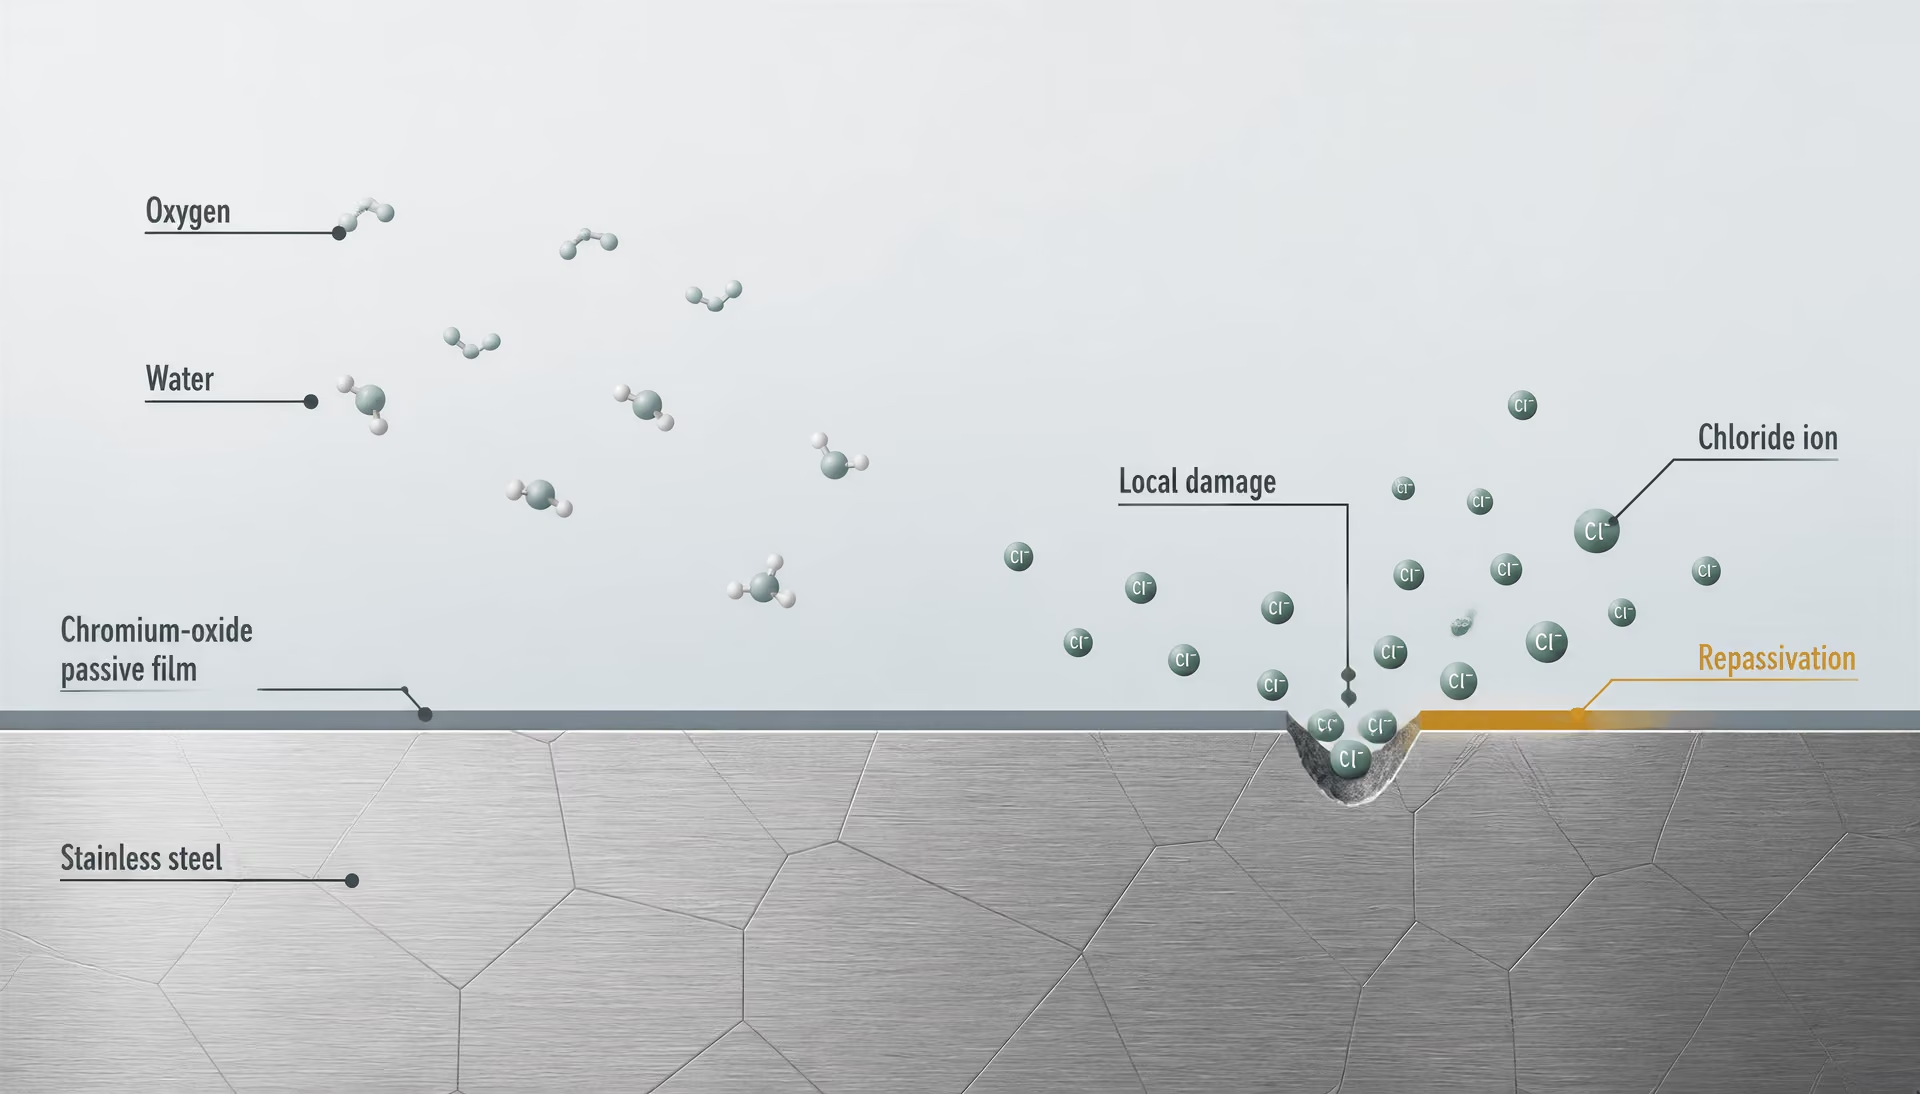
Passivierung durch Chromoxid in nichtrostendem Stahl
Nichtrostender Stahl benötigt ausreichend Chrom in der Matrix, um eine schützende passive Oberfläche aufrechtzuerhalten. Der bekannte Schwellenwert liegt bei etwa 10,5 % Chrom nach Masse, doch diese Zahl ist eine Klassifikationsgrenze und keine Garantie für ein identisches Betriebsverhalten. Stahlsorte, Oberflächenzustand, Umgebung, Einschlüsse, Schweißgeschichte und Verunreinigungen spielen sämtlich eine Rolle.
Chrom unterstützt die Passivierung nichtrostender Stähle, indem es an einer exponierten Oberfläche einen dünnen, haftfesten Chromoxidfilm bildet. Strong evidence
Der von thyssenkrupp Materials beschriebene Mechanismus ist unmittelbar: Chrom reagiert mit Sauerstoff und bildet eine schützende Chromoxidschicht. Dieser Film ist extrem dünn, haftet fest und kann sich bei verfügbarem Sauerstoff nach geringfügiger mechanischer Beschädigung neu bilden. Er trennt die darunterliegende eisenreiche Legierung von der Umgebung und verringert die Geschwindigkeit der weiteren Auflösung erheblich. Passivierung ist daher eine Oberflächenreaktion und keine Erhöhung der Härte im gesamten Werkstoff.
Ein Stahl kann erhebliche Mengen Chrom enthalten und dennoch örtlich begrenzte Korrosion erleiden, wenn der passive Film beschädigt oder chemisch destabilisiert wird. Chloridionen, Spalten, Ablagerungen, saure Bedingungen, Eisenverunreinigungen, raue Oberflächen und thermische Einflüsse des Schweißens können Lochkorrosion oder Spaltkorrosion auslösen. Molybdän verbessert die Beständigkeit gegen chloridinduzierte Lochkorrosion und ist ein wesentlicher Grund dafür, dass EN 1.4401 / X5CrNiMo17-12-2 und AISI 316 solchen Umgebungen im Allgemeinen besser widerstehen als EN 1.4301 / X5CrNi18-10 und AISI 304. Diese Bezeichnungen kennzeichnen Zusammensetzungsbereiche; sie beseitigen jedoch keine Unterschiede, die durch Fertigung oder Exposition verursacht werden.
Nickel stabilisiert Austenit und trägt dazu bei, die kubisch-flächenzentrierte Struktur bei Raumtemperatur beizubehalten. Es beeinflusst außerdem Zähigkeit, Kaltverfestigung, Wärmeausdehnung und das Gleichgewicht zwischen Ferrit und Austenit beim Schweißen. Stickstoff kann austenitischen nichtrostenden Stahl verfestigen und die Beständigkeit gegen örtlich begrenzte Korrosion verbessern, während Molybdän die Lochkorrosionsbeständigkeit unterstützt. Ihre Wirkungen hängen von der Konzentration und ihrem Zusammenspiel ab. Chrom liefert die wesentliche chemische Grundlage der Passivierung, doch die Leistungsfähigkeit nichtrostenden Stahls ist eine Systemeigenschaft der Legierung und ihres Zustands.
Chrom, Kohlenstoff und Sensibilisierung
Die wichtigste Warnung bezüglich Chrom in austenitischem nichtrostendem Stahl betrifft Kohlenstoff an Korngrenzen. Beim Erwärmen in einem ungefähren Bereich von 500–850 °C können sich chromreiche MC-Karbide an Austenitkorngrenzen ausscheiden, wenn Kohlenstoff dorthin diffundieren kann. Die angrenzende Matrix wird dadurch an Chrom verarmt. Obwohl die Gesamtzusammensetzung ausreichend Chrom enthalten kann, um als nichtrostend eingestuft zu werden, können schmale chromverarmte Zonen ihre Passivität verlieren und anfällig für interkristalline Korrosion werden.
Sensibilisierung Zustand eines nichtrostenden Stahls, bei dem sich an Korngrenzen chromreiche Karbide bilden und die angrenzenden Bereiche an Chrom verarmen.
Dieser Zustand wird als Sensibilisierung bezeichnet. Er ist insbesondere nach dem Schweißen relevant, weil die Wärmeeinflusszone ausreichend lange im Sensibilisierungsbereich verbleiben kann, sodass eine Karbidausscheidung stattfindet. Eine schnelle Abkühlung kann die Einwirkungsdauer verringern, doch Schweißverfahren, Blechdicke, Wärmeeintrag, Einspannung und die vorherige thermische Vorgeschichte bestimmen das tatsächliche Ergebnis.
Kohlenstoffarme Stahlsorten wie EN 1.4307 / X2CrNi18-9 und EN 1.4404 / X2CrNiMo17-12-2 verringern die verfügbare Kohlenstoffmenge und damit die Neigung zur Bildung von Chromkarbiden. Stabilisierten Stahlsorten werden Titan oder Niob zugesetzt, die Kohlenstoff bevorzugt als TiC oder NbC binden. Dadurch bleibt mehr Chrom in der Matrix für die Passivierung verfügbar. Eine Stabilisierung ist kein universelles Heilmittel: Übermäßige Ausscheidungen, eine ungeeignete Wärmebehandlung oder eine spätere thermische Einwirkung können andere Gefügeprobleme verursachen.
Kohlenstoff ist dennoch nützlich. Er verfestigt Austenit und kann zur Verschleißbeständigkeit beitragen, während Kohlenstoff und Stickstoff die Stapelfehlerenergie und die Kaltverfestigung beeinflussen. Die Schwierigkeit besteht darin, zu kontrollieren, wohin der Kohlenstoff gelangt und welche Verbindungen sich bilden. Chrom, Nickel, Molybdän, Stickstoff, Titan und Niob können sämtlich vorhanden sein, doch ihre Wirkungen hängen von Phasenstabilität, Ausscheidung, Entmischung und Verarbeitungsgeschichte ab. Chrom ist für die Passivierung unerlässlich, wirkt jedoch nicht allein, und eine Bezeichnung als nichtrostender Stahl kann die Leistungsfähigkeit nicht ohne das durch die Verarbeitung erzeugte Gefüge vorhersagen.
7. Nickel und die Steuerung des austenitischen und ferritischen Verhaltens
Nickel wird häufig als festigkeitssteigerndes Element beschrieben, doch diese Beschreibung ist unvollständig. Seine Wirkung hängt davon ab, ob es im Ferrit gelöst bleibt, den Austenit stabilisiert, die Bildung einer Mischphasenstruktur fördert oder den Umwandlungspfad während der Abkühlung und Fertigung verändert. Dieselbe Zugabe, die die Tieftemperaturzähigkeit eines ferritischen Druckbehälterstahls verbessert, kann in Edelstahl auch den Austenit stabil halten und dadurch die Kaltverfestigung, die Erstarrung der Schweißnaht sowie die während der Verformung gebildete Martensitmenge verändern.
Diese Unterscheidung ist wichtig, weil Stahl nicht aus einer einzigen Kristallstruktur besteht. Nach der Definition der World Steel Association ist Stahl eine Eisen-Kohlenstoff-Legierung mit weniger als 2 % Kohlenstoff, der andere Elemente in kleineren oder größeren Mengen zugesetzt werden. Nickel besetzt Substitutionsplätze im Eisengitter. Steeluniversity erklärt, dass die Substitutionsverfestigung aus einer Gitterverzerrung resultiert, deren Ausmaß durch Atomgröße, Kompressibilität, chemische Valenz und Elektronegativität beeinflusst wird. Nickel verändert daher sowohl den Widerstand gegen die Versetzungsbewegung als auch die Stabilität der Phasen, durch die sich diese Versetzungen bewegen.
Nickel als festigkeitssteigerndes und zähigkeitssteigerndes Element
In ferritischem Stahl trägt Nickel zur Mischkristallverfestigung durch Substitution bei. Nickelatome unterscheiden sich hinsichtlich ihrer Größe und ihres Bindungsverhaltens von Eisenatomen, sodass ihre Anwesenheit lokale elastische Spannungsfelder erzeugt. Eine sich bewegende Versetzung wechselwirkt mit diesen Feldern und benötigt eine höhere angelegte Spannung, um sich weiterzubewegen. Die Zunahme der Streckgrenze ist im Vergleich zur Ausscheidungshärtung oder zur martensitischen Umwandlung in der Regel moderat, doch sie ist nützlich, weil Nickel den Ferrit verfestigen kann, ohne den starken Duktilitätsverlust zu verursachen, der mit einem überhöhten Kohlenstoffgehalt oder harten Zweitphasen verbunden ist.
Der wichtigere Beitrag betrifft häufig die Zähigkeit. Die Diskussion der Legierungselemente in Stahl von AZoM identifiziert Nickel als ein Element, das ferritischen Stahl festigt und zäh macht, wobei dieser Vorteil insbesondere bei Temperaturen unterhalb des Gefrierpunkts bedeutsam wird. Dabei handelt es sich nicht um die allgemeingültige Regel „mehr Nickel, mehr Festigkeit“. Nickel beeinflusst die Umwandlung von Ferrit zu Austenit, die Verformung auf Kornmaßstab sowie die Temperatur, bei der der Spaltbruch erfolgreich mit dem duktilen Bruch konkurriert. In geeigneten Zusammensetzungen und nach geeigneten Wärmebehandlungen senkt es die Übergangstemperatur vom duktilen zum spröden Bruch und unterstützt ferritischen Stahl dabei, im Kaltbetrieb Aufprallenergie aufzunehmen.
Das Ergebnis ist eine nützliche Kombination: erhöhte Festigkeit bei gleichzeitig verbessertem Widerstand gegen Sprödbruch. Diese Kombination erklärt die Verwendung nickelhaltiger Tieftemperaturstähle wie der 9-%-Nickel-Druckbehältergüten nach ASTM A553/A553M. Ihre Leistungsfähigkeit beruht nicht allein auf Nickel. Kohlenstoffgehalt, Mangan, Wärmebehandlung, Restaustenit, Martensitmorphologie, Korngröße und thermische Zyklen beim Schweißen beeinflussen sämtlich die endgültige Zähigkeit. Nickel ist ein Bestandteil einer kontrollierten Auslegung von Phasen und Gefüge.
Auch die Zusammensetzung muss als eng zu kontrollierende Variable und nicht als feststehendes Rezept betrachtet werden. Nippon Steel berichtet, dass sich das Phasenumwandlungsverhalten von Stahl bereits bei einer Differenz von nur 1 % in der Konzentration eines Legierungselements erheblich verändern kann. Die praktische Schlussfolgerung ist wichtig: Ein nominaler Nickelgehalt erlaubt keine Vorhersage der Eigenschaften, wenn die vollständige Zusammensetzung und die thermische Vorgeschichte unbekannt sind. Eine Entmischung während der Erstarrung kann dazu führen, dass die Nickelkonzentration örtlich variiert, während das Schweißen in Bereichen mit anderen Abkühlgeschwindigkeiten und Phasenanteilen als im Grundblech resultieren kann.
Tieftemperaturzähigkeit in ferritischem Stahl
Ferritische Stähle besitzen eine kubisch raumzentrierte Struktur, und viele krz-Stähle zeigen eine ausgeprägte Temperaturabhängigkeit des Bruchverhaltens. Bei höheren Temperaturen kann der plastische Fluss an der Rissspitze den Riss abstumpfen und einen duktilen Bruch begünstigen. Mit sinkender Temperatur wird die Versetzungsbewegung schwieriger, der Spaltbruch wettbewerbsfähiger und die Kerbschlagzähigkeit kann stark abnehmen. Nickel ist wertvoll, weil es diese Übergangserscheinung zu niedrigeren Temperaturen verschieben kann.
Dieser Vorteil darf nicht mit der vollständigen Beseitigung von Tieftemperaturrisiken verwechselt werden. Ein grobkörniges ferritisches Gefüge, eine Phosphorentmischung, unangelassener Martensit, Schweißfehler oder eine durchgehende spröde Zweitphase können weiterhin zu einem vorzeitigen Bruch führen. Nickel kann das Verhalten der Matrix verbessern, während ein anderes Gefügemerkmal den Versagensmechanismus bestimmt. Die Kornfeinung ist besonders wichtig, weil kleinere Ferritkörner im Allgemeinen die Spaltbruchspannung erhöhen und die effektive Übergangstemperatur senken.
Nickelhaltige ferritische Stähle erfordern daher eine Prozesskontrolle. Normalisieren, Abschrecken und Anlassen, interkritische Wärmebehandlung und Schweißen erzeugen jeweils unterschiedliche Verteilungen von Ferrit, Bainit, Martensit und Restaustenit. Der Nickelgehalt beeinflusst die Umwandlungstemperaturen und die Härtbarkeit, bestimmt jedoch allein nicht das endgültige Gefüge. Eine Abkühlgeschwindigkeit, die bei einer bestimmten Blechdicke zähen Bainit erzeugt, kann bei einer anderen zu einem härteren und weniger fehlertoleranten Gefüge führen.
Bei kryogenen Temperaturen wird die Unterscheidung zwischen Festigkeit und Zähigkeit besonders deutlich. Die Festigkeit kann mit sinkender Temperatur zunehmen, während der Bruchwiderstand abnimmt. Nickel ist wertvoll, weil es in entsprechend ausgelegten ferritischen Stählen beide Seiten dieses Gleichgewichts verbessern kann, anstatt lediglich die zum Erreichen der Streckgrenze erforderliche Spannung zu erhöhen.
Nickel und die Austenitstabilität in Edelstahl
In austenitischem Edelstahl erfüllt Nickel eine andere zentrale Funktion: Es stabilisiert die kubisch flächenzentrierte Austenitphase. Chrom bildet den chromreichen Oxidfilm, der für die Passivierung von Edelstahl verantwortlich ist, während Nickel dazu beiträgt, den Austenit nach dem Warmumformen, dem Lösungsglühen und dem Abkühlen bei Raumtemperatur zu erhalten. Gängige Güten wie UNS S30400, die nach ASTM A240 als Type 304 bezeichnet wird, und UNS S31603, die nach ASTM A240 üblicherweise als Type 316L bezeichnet wird, verbinden einen beträchtlichen Chromgehalt mit Nickel; Type 316L enthält außerdem Molybdän zur Verbesserung der Beständigkeit gegen lokale Korrosion.
Die Austenitstabilität steuert das Fertigungsverhalten. Austenitische nichtrostende Stähle können im Allgemeinen nicht durch konventionelles Abschrecken und Härten verfestigt werden, weil die Abkühlung die Matrix nicht in gewöhnlichen Kohlenstoffmartensit umwandelt. Stattdessen gewinnen sie ihre Festigkeit durch Mischkristallverfestigung, Kontrolle der Korngröße und Kaltverformung. Stabiler Austenit bleibt während der Umformung duktil, doch eine unzureichende Stabilität kann die Bildung von verformungsinduziertem Martensit ermöglichen. Diese Umwandlung erhöht die Festigkeit und die Kaltverfestigung, verringert jedoch die Maßhaltigkeit und kann in bestimmten Fällen die Korrosionsbeständigkeit beeinträchtigen.
Die Fertigungsrichtlinien von Steeluniversity behandeln Nickel als Bestandteil eines Zusammensetzungsgleichgewichts und nicht als isoliertes Steuerungselement. Chrom, Nickel, Kohlenstoff, Stickstoff, Molybdän, Mangan und stabilisierende Zusätze wie Titan oder Niob beeinflussen gemeinsam das Phasengleichgewicht und das Verarbeitungsverhalten. Eine Legierung des Typs 304 mit geringerer Austenitstabilität kann während einer starken Kaltumformung mehr verformungsinduzierten Martensit bilden als eine Zusammensetzung mit höherem Nickelgehalt. Umgekehrt kann eine übermäßige Austenitstabilität das Erstarrungsverhalten des Schweißguts verändern und den Ferritanteil verringern, der in austenitischen Schweißablagerungen häufig erhalten bleibt, um die Empfindlichkeit gegenüber Erstarrungsrissen zu reduzieren.
Der Fertigungsweg ist ebenso wichtig wie die nominale Güte. Warmumformungstemperatur, Lösungsglühpraxis, Abkühlgeschwindigkeit, Verformung und Wärmeeintrag beim Schweißen können den Ferritgehalt, das Risiko einer Sigma-Phase, die Karbidausscheidung und die Eigenspannung verändern. Kohlenstoff kann bei ungeeigneter thermischer Belastung Chromkarbide an Korngrenzen bilden und dadurch eine Sensibilisierung verursachen; Güten mit niedrigem Kohlenstoffgehalt wie 316L verringern dieses Risiko, machen die thermische Vorgeschichte jedoch nicht bedeutungslos. Stickstoff kann den Austenit festigen und die Lochfraßbeständigkeit beeinflussen, während Molybdän das Korrosionsverhalten verändert, ohne als einfache Alternative zu Nickel zu dienen.
Nickel kann daher kein einzelnes garantiertes Ergebnis zugeordnet werden. In ferritischem Stahl kann es zur Mischkristallverfestigung und vor allem zu einer besseren Tieftemperaturzähigkeit beitragen. In austenitischem Edelstahl stabilisiert es die kubisch flächenzentrierte Phase und verändert das Umformen, die Kaltverfestigung, das Schweißen und das Umwandlungsverhalten. Die Wirkung ist dem Phasengefüge und der Verarbeitungsgeschichte zuzuordnen, nicht dem Element allein.
8. Molybdän, Stickstoff und die Stabilität rostfreier Mikrostrukturen
Molybdän und Stickstoff werden gemeinsam mit Chrom und Nickel betrachtet, weil das Verhalten nichtrostender Stähle durch ein gekoppeltes chemisches und Phasensystem gesteuert wird und nicht allein durch den Chromgehalt. Chrom schafft die Voraussetzung für einen schützenden, chromreichen Oxidfilm; Nickel beeinflusst das Gleichgewicht zwischen Ferrit und Austenit; Molybdän verändert das Verhalten gegenüber lokalisierter Korrosion und die Phasenstabilität; und Stickstoff beeinflusst sowohl die Austenitstabilität als auch die Festigkeit. Kohlenstoff, Mangan, Silicium und die Fertigungsgeschichte verändern anschließend das Ergebnis.
Diese Unterscheidung ist selbst innerhalb einer einzigen Gütefamilie von Bedeutung. Die Nennzusammensetzung eines austenitischen nichtrostenden Stahls bestimmt sein Verhalten im Einsatz nach dem Walzen, Schweißen, Umformen oder einer Wärmebehandlung nicht eindeutig. Der Bericht von Nippon Steel weist darauf hin, dass sich das Phasenumwandlungsverhalten bereits bei einer Abweichung der Konzentration eines Legierungselements um nur 1 % erheblich verändern kann. Entmischungen an Korngrenzen und Grenzflächen können außerdem dazu führen, dass die lokale Zusammensetzung von der chemischen Gesamtanalyse abweicht.
Molybdän und die legierungsbezogene Auslegung hinsichtlich Korrosion
Molybdän ist ein substitutionelles Legierungselement. Wie Steeluniversity erläutert, beruht die Substitutionsverfestigung teilweise auf einer Verzerrung des Kristallgitters, wobei deren Ausmaß von Atomgröße, Kompressibilität, chemischer Valenz und Elektronegativität beeinflusst wird. In nichtrostendem Stahl wird Molybdän jedoch nur selten ausschließlich zur Erhöhung der Zugfestigkeit hinzugefügt. Seine wichtigere Funktion bei der Auslegung ist die Beständigkeit gegen lokalisierte Angriffe, insbesondere gegen Loch- und Spaltkorrosion in chloridhaltigen Umgebungen.
PREN = %Cr + 3.3(%Mo) + 16(%N) kann die Tendenz zur Lochfraßbeständigkeit vergleichen, jedoch die Lebensdauer im Einsatz nicht allein vorhersagen. Preliminary evidence
Ein passiver Chromoxidfilm kann an einem lokalen Defekt oder unter einer Ablagerung zusammenbrechen. Molybdän verändert die Chemie des Metalls und den Prozess der Repassivierung in der Umgebung solcher Stellen und verringert dadurch die Neigung, dass sich eine kleine Lochkorrosionsstelle zu einem stabilen, wachsenden Hohlraum entwickelt. Aus diesem Grund werden beim Vergleich von Legierungen häufig Beziehungen zur Bestimmung eines Lochkorrosionsbeständigkeitsäquivalents wie PREN = %Cr + 3.3(%Mo) + 16(%N) verwendet. Dieser Ausdruck ist ein Bewertungsindex und keine Gleichung für die Lebensdauer im Einsatz. Oberflächenzustand, Chloridkonzentration, Temperatur, Säuregrad, Einschlüsse, Oxidation beim Schweißen und Spaltgeometrie können einen moderaten Unterschied in der Zusammensetzung überwiegen.
Der Vergleich häufig verwendeter austenitischer Bezeichnungen veranschaulicht diesen Punkt, ohne Molybdän zu einer isolierten Garantie zu machen. ASTM A240 Type 304 und Type 316 sind beide austenitische Chrom-Nickel-Stähle, doch Type 316 enthält Molybdän in seiner festgelegten chemischen Zusammensetzung, Type 304 dagegen nicht. Die UNS-Bezeichnungen, die üblicherweise mit diesen Zusammensetzungen verbunden sind, lauten UNS S30400 und UNS S31600; kohlenstoffarme Varianten umfassen UNS S30403 und UNS S31603. Ihre unterschiedlichen Reaktionen im Chlorideinsatz ergeben sich aus dem Zusammenwirken von Chrom, Nickel, Molybdän, Stickstoff, Kohlenstoff, Einschlüssen und Verarbeitung und nicht aus einem einzelnen „Molybdäneffekt“.
Molybdän verändert außerdem die Phasenstabilität. Im Vergleich zu Nickel wirkt es im Allgemeinen ferritfördernd, sodass eine Erhöhung des Molybdängehalts den Austenitspielraum verringern oder die Bildung von Ferrit im Erstarrungsgefüge einer Schweißnaht begünstigen kann. Dieser Zielkonflikt wird über die gesamte Zusammensetzung und den Wärmezyklus gesteuert. Eine Schweißnaht kann mit einem gewissen Anteil an Delta-Ferrit erstarren, während das umgeformte Grundmaterial überwiegend austenitisch ist. Ein zu hoher Ferritanteil oder die spätere Umwandlung von Ferrit in spröde intermetallische Bestandteile kann die Zähigkeit und die Korrosionsbeständigkeit beeinträchtigen.
Stickstoff, Austenitstabilität und Festigkeit
Stickstoff besetzt Zwischengitterplätze im Eisengitter, weshalb sich sein Verfestigungsmechanismus von dem des Molybdäns unterscheidet. Er erzeugt Gitterverzerrungen und wechselwirkt stark mit Versetzungen. In Chrom-Nickel-Stählen ist Stickstoff außerdem ein stark wirksamer Austenitstabilisator. Er kann daher einen Teil des Nickels ersetzen, der zur Aufrechterhaltung des Austenits erforderlich ist, wobei das Gleichgewicht von Chrom, Nickel, Mangan, Molybdän, Kohlenstoff, Temperatur und Abkühlgeschwindigkeit abhängt.
Dieses Gleichgewicht ist gütespezifisch. Eine Zusammensetzung, die nach dem Lösungsglühen vollständig austenitisch bleibt, kann beim Schweißen Ferrit bilden, während sich in einem kaltverformten Bereich induzierter Martensit durch Verformung entwickeln kann, wenn die Austenitstabilität nicht ausreicht. Stickstoff erhöht bei vielen austenitischen Zusammensetzungen den Widerstand gegen eine solche Umwandlung, beseitigt jedoch nicht die Auswirkungen niedriger Temperaturen, von Verformung oder einer ungünstigen chemischen Zusammensetzung.
Stickstoff trägt erheblich zur Mischkristallverfestigung bei und kann die Streckgrenze erhöhen, ohne denselben karbidbezogenen Sensibilisierungsmechanismus hervorzurufen, der mit einem Kohlenstoffüberschuss verbunden ist. Häufig erhöht er auch das Kaltverfestigungsvermögen. Beim Umformen bedeutet dies, dass sich das Metall mit zunehmender plastischer Dehnung weiterhin schnell verfestigen kann; der Festigkeitsvorteil kann mit höheren Umformkräften und einem größeren Bedarf an einer kontrollierten Gleichmäßigkeit der Verformung einhergehen. Im Einsatz kann eine ausgeprägte Kaltverfestigungsreaktion die Beständigkeit gegen lokalisierte plastische Verformung verbessern, doch hängt das Ergebnis weiterhin von Korngröße, Textur, Einschlüssen und vorheriger Kaltverformung ab.
Stickstoff ist nicht frei von verarbeitungstechnischen Einschränkungen. Seine Löslichkeit in flüssigem und festem Stahl hängt von Temperatur und Zusammensetzung ab, und ein übermäßiger Stickstoffgehalt kann Gasporosität, Nitridbildung oder unerwünschte Erstarrungsgefüge begünstigen. Molybdän und Chrom erhöhen die Neigung zur Bildung bestimmter Nitride, da sie die chemische Aktivität und die Phasenstabilität verändern. Stickstoff kann daher den Austenit in der Matrix stabilisieren und gleichzeitig durch Ausscheidung lokal aus ihr entfernt werden.
Sekundärphasen und Verhalten bei der Fertigung
Der bekannteste Sensibilisierungsmechanismus umfasst die Bildung von Chromkarbid, üblicherweise als Cr23C6 geschrieben, an Austenitkorngrenzen während einer ungünstigen thermischen Einwirkung. Chrom wird in unmittelbarer Nähe der Korngrenze lokal verbraucht, wodurch eine chromverarmte Zone entsteht, in der interkristalline Korrosion erleichtert wird. Kohlenstoffarme Güten wie UNS S31603 begrenzen den verfügbaren Kohlenstoff; stabilisierte Güten verwenden Elemente wie Titan oder Niob, um Kohlenstoff bevorzugt zu binden. Keine dieser Maßnahmen macht das Schweißen irrelevant: Wärmeeintrag, Abkühlgeschwindigkeit, Einspannbedingungen der Verbindung, Wanddicke und nachfolgende thermische Einwirkungen bestimmen weiterhin das Mikrogefüge.
Austenitische, molybdän- und chromhaltige nichtrostende Stähle können während längerer Einwirkung in mittleren Temperaturbereichen oder während wiederholter Schweißzyklen außerdem Sigma-Phase, Chi-Phase, Laves-Phase sowie verschiedene Karbide und Nitride bilden. Diese Phasen entziehen der austenitischen Matrix Chrom, Molybdän oder Stickstoff und können das Material verspröden. Eine Zusammensetzung, die im lösungsgeglühten Zustand die Chloridbeständigkeit verbessert, kann daher nach einem ungeeigneten Fertigungszyklus weniger beständig sein.
Beim Schweißen wird dieses Zusammenwirken sichtbar. Die Erstarrungsentmischung kann ferritbildende Elemente in interdendritischen Bereichen anreichern, während Stickstoff und Nickel beeinflussen, ob das Schweißgut als Austenit, Ferrit oder als Mischgefüge erstarrt. Ein übermäßiger Delta-Ferrit-Anteil kann die Duktilität verringern oder die Bildung von Sekundärphasen während des Einsatzes begünstigen; ein zu geringer Ferritanteil in bestimmten Schweißgutzusammensetzungen kann die Heißrissanfälligkeit erhöhen. Auch die Reinigung nach dem Schweißen ist von Bedeutung, da Anlauffarben eine chromverarmte oder oxidbedeckte Oberfläche hinterlassen können, selbst wenn die zugrunde liegende Gesamtzusammensetzung unverändert ist.
Dasselbe Prinzip gilt für die Warm- und Kaltfertigung. Das Lösungsglühen löst viele unerwünschte Ausscheidungen auf und stellt eine gleichmäßigere Verteilung wieder her, doch hängen die erforderliche Temperatur und die Abschreckung von Güte und Querschnitt ab. Kaltverformung erhöht die Festigkeit durch die Ansammlung von Versetzungen und kann das magnetische Verhalten verändern oder in metastabilem Austenit eine martensitische Umwandlung auslösen. Kein Legierungselement garantiert ein festgelegtes Ergebnis. Molybdän, Stickstoff, Chrom und Nickel müssen gemeinsam mit Kohlenstoffgehalt, Phasenzusammensetzung, Entmischung, Ausscheidungsgeschichte und dem tatsächlichen Fertigungsweg betrachtet werden.
9. Vanadium, Niobium und Titanium in HSLA-Stahl
Hochfester niedriglegierter Stahl (HSLA-Stahl) liefert das anschaulichste Beispiel für prozessabhängige Legierung. Geringe Zugaben von Vanadium, Niobium oder Titanium sind nicht einfach Bestandteile, die eine bestimmte, unveränderliche Eigenschaft erzeugen. Ihre Wirkungen hängen von der Konzentration, der Verfügbarkeit von Kohlenstoff und Stickstoff, der Wiedererwärmungstemperatur, dem Walzplan, der Abkühlgeschwindigkeit und der Lage der Atome nach der Erstarrung ab. Ein Stahlhersteller kann dasselbe Element zwei Schmelzen zugeben und unterschiedliche Mikrostrukturen erhalten, wenn sich die thermischen und verformungstechnischen Vorgeschichten unterscheiden.
Diese Unterscheidung ist von Bedeutung, weil die drei Elemente über unterschiedliche Mechanismen wirken. Vanadium erhöht die Festigkeit hauptsächlich durch Ausscheidung im Ferrit. Niobium verändert vor allem die Vorgänge im Austenit während des Warmwalzens, verzögert die Rekristallisation und trägt dazu bei, die durch Verformung erzeugte Kornfeinung zu erhalten. Titanium bildet das außerordentlich stabile Titannitrid TiN, das beim Wiedererwärmen die Austenitkorngrenzen festlegt. Diese Mechanismen können im selben Stahl gleichzeitig wirksam sein, treten jedoch nicht in derselben Phase auf und erzeugen nicht dasselbe mikrostrukturelle Ergebnis.
HSLA-Güten zeigen, warum die Zusammensetzung nicht als Garantie interpretiert werden kann. ASTM A572/A572M Grade 50 und ASTM A588/A588M werden durch mechanische und chemische Anforderungen festgelegt, doch ihre endgültigen Eigenschaften hängen auch von der Walz- und Abkühlpraxis ab. Die World Steel Association definiert Stahl als eine Eisen-Kohlenstoff-Legierung mit weniger als 2 % Kohlenstoff; die geringen Zugaben über Eisen und Kohlenstoff hinaus können das Umwandlungsverhalten überproportional verändern. Nippon Steel berichtet, dass das Phasenumwandlungsverhalten von Stahl bereits bei einer Abweichung der Konzentration eines Legierungselements von nur 1 % erheblich variieren kann. Bei HSLA-Zugaben können auch wesentlich geringere Änderungen des Ausscheidungszustands oder der thermischen Vorgeschichte von Bedeutung sein.

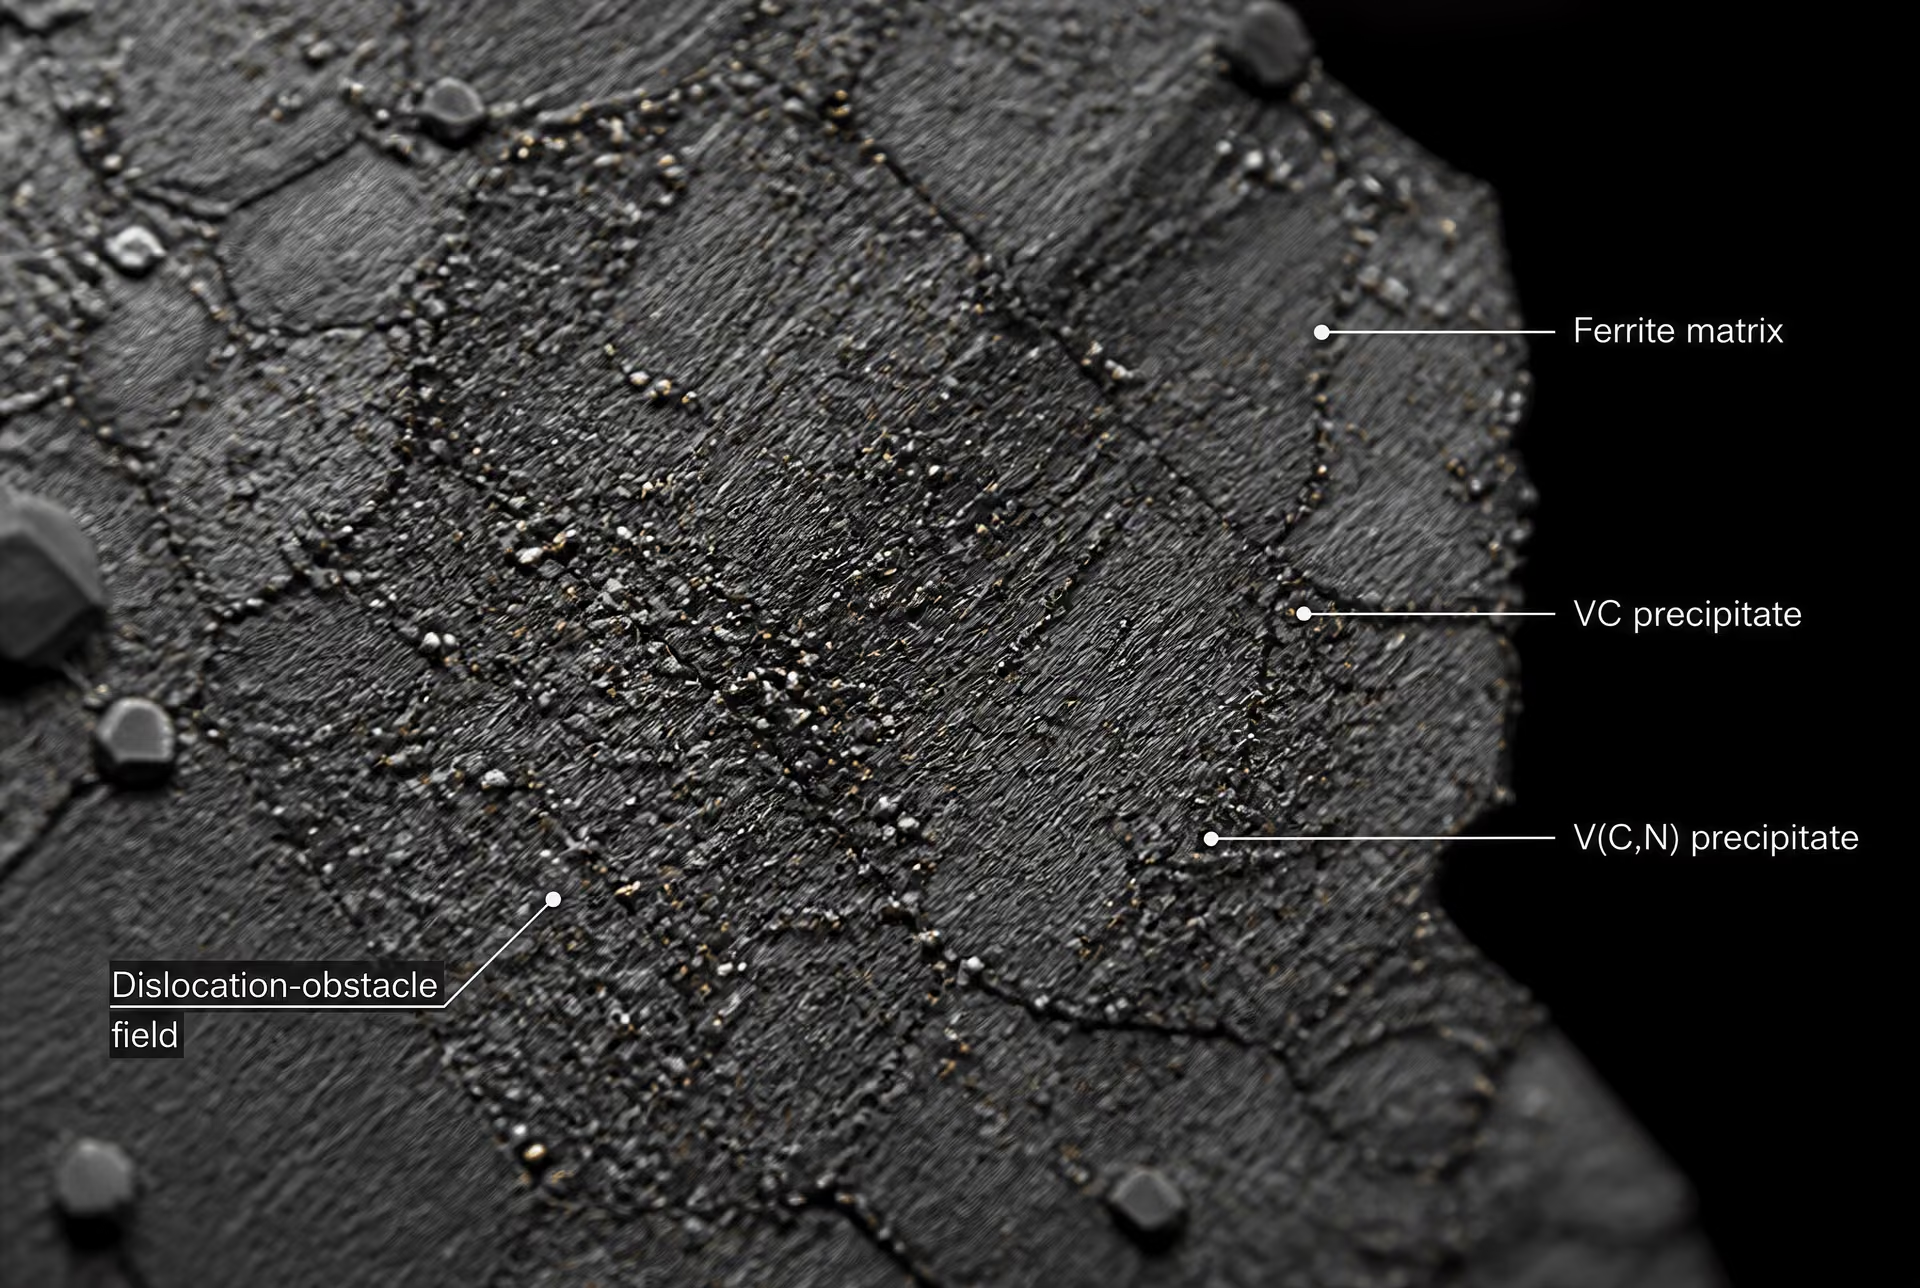
Ausscheidung von Vanadiumcarbid und Vanadiumcarbonitrid
Vanadium erhöht die Festigkeit von HSLA-Stahl hauptsächlich dann, wenn es als feines Vanadiumcarbid VC oder Vanadiumcarbonitrid V(C,N) ausgeschieden wird. Während der Warmumformung kann ein großer Teil des Vanadiums im Austenit gelöst bleiben. Beim Abkühlen des Stahls und der Bildung von Ferrit verändert sich die Löslichkeit von Vanadium sowie von Kohlenstoff oder Stickstoff. Anschließend können sich feine Teilchen im Ferrit oder in der Nähe von Grenzflächen bilden. Diese Teilchen behindern die Bewegung von Versetzungen, sodass für das plastische Fließen eine höhere angelegte Spannung erforderlich ist.
Dies ist eine Ausscheidungshärtung und nicht lediglich eine Mischkristallhärtung. Ein im Eisengitter gelöstes Vanadiumatom verzerrt dieses Gitter und kann, wie Steeluniversity für substitutionelle Legierungselemente erläutert, zur Mischkristallhärtung beitragen. Das Ausmaß dieses Effekts hängt von der Atomgröße, der Kompressibilität, der chemischen Valenz und der Elektronegativität ab. Ein VC- oder V(C,N)-Teilchen wirkt anders: Es bildet ein verteiltes Hindernis, dessen Größe, Teilchenzahldichte, Kohärenz und Abstand bestimmen, wie wirksam sich Versetzungen um dieses Hindernis herum oder durch es hindurch bewegen können.
Die nützlichen Ausscheidungen müssen fein und zahlreich sein. Grobe Vanadiumcarbide verbrauchen Legierungselemente, ohne dieselbe Hindernisdichte bereitzustellen, und Teilchen, die während eines übermäßig hohen Temperaturabschnitts entstehen, können grob werden, bevor sich die endgültige ferritische Struktur entwickelt. Stickstoff kann die Menge an V(C,N) erhöhen, doch seine Wirkung hängt vom Kohlenstoff-Stickstoff-Verhältnis und von konkurrierenden Nitridbildnern ab, insbesondere von Titanium und Aluminium. Ein nomineller Vanadiumgehalt sagt daher wenig über die Streckgrenze aus, solange keine Informationen über die Ausscheidungstemperatur und die Abkühlungsvorgeschichte vorliegen.
Vanadium kann außerdem die wirksame Ferritstruktur verfeinern, wenn Ausscheidung und Umwandlung aufeinander abgestimmt sind. Feinerer Ferrit erhöht im Allgemeinen die Festigkeit und verbessert häufig die Zähigkeit durch eine kleinere Spaltbruch-Einheitsgröße, obwohl Festigkeit, Duktilität und Kerbschlagverhalten weiterhin von der vollständigen Zusammensetzung und der Prozessroute abhängen. Die Darstellung von AZoM zur HSLA-Metallurgie bezeichnet feine VC- oder V(C,N)-Ausscheidungen als eine Quelle erhöhter Streckgrenze. Diese Aussage ist zutreffend, jedoch nur dann, wenn „Vanadiumzugabe“ nicht mit „Ausscheidung in der gewünschten Form hat stattgefunden“ gleichgesetzt wird.
Niobium und kontrolliertes Walzen
Niobium erfüllt eine andere Hauptaufgabe. In kontrolliert gewalztem HSLA-Stahl verzögern gelöstes Niobium und Niobiumcarbonitrid-Teilchen die Rekristallisation des Austenits zwischen den Walzstichen. AZoM beschreibt Niobium als ein Element, das die Austenitrekristallisation während des Warmwalzens unterdrückt. Die Folge ist bedeutsam: Wiederholte Verformung kann sich im Austenit akkumulieren, anstatt durch eine schnelle Rekristallisation beseitigt zu werden.
Wenn das Walzen bei Temperaturen fortgesetzt wird, bei denen die Rekristallisation verzögert ist, werden die Austenitkörner länglich und enthalten eine hohe Dichte an Verformungsdefekten. Beim Abkühlen keimt Ferrit an zahlreichen Stellen, die mit dieser verformten Austenitstruktur verbunden sind. Der entstehende Ferrit kann deutlich feiner sein als nach gewöhnlichem Walzen, wodurch die Festigkeit durch Kornfeinung erhöht und die Zähigkeit erhalten werden kann. Die Hall-Petch-Beziehung beschreibt den allgemeinen Trend: Eine abnehmende Ferritkorngröße erhöht den Widerstand gegen das Fließen, weil Korngrenzen die Versetzungsbewegung behindern.
Niobium kann in gelöster Form, als feines Niobiumcarbonitrid oder in einer Kombination beider Zustände vorliegen. Die Temperatur bestimmt, welcher Zustand überwiegt. Bei ausreichend hohen Temperaturen kann sich Niobiumcarbonitrid lösen, sodass Niobium in Lösung zur Verzögerung der Rekristallisation zur Verfügung steht oder später ausgeschieden wird. Bei niedrigeren Temperaturen können sich Teilchen bilden und Festlege- sowie Schleppwirkungen ausüben. Die Walzabnahme pro Stich, die Zwischenstichzeit, die Endwalztemperatur und die Verformungsakkumulation bestimmen, ob diese Wirkungen die beabsichtigte Austenitstruktur hervorbringen.
Dies ist eine Rekristallisationskontrolle und keine Ausscheidungshärtung im selben Sinne wie bei ferritischem VC. Niobiumcarbonitrid-Teilchen können zur Ausscheidungshärtung beitragen, insbesondere nach der Umwandlung; der zentrale Effekt des kontrollierten Walzens besteht jedoch in der Bewahrung der Verformung im Austenit. Ein niobiumhaltiger Stahl, der oberhalb des maßgeblichen Rekristallisationsbereichs gewalzt wird, entwickelt möglicherweise nicht dieselbe Kornfeinung wie ein Stahl mit demselben Niobiumgehalt, der unter kontrollierten Bedingungen gewalzt wurde.

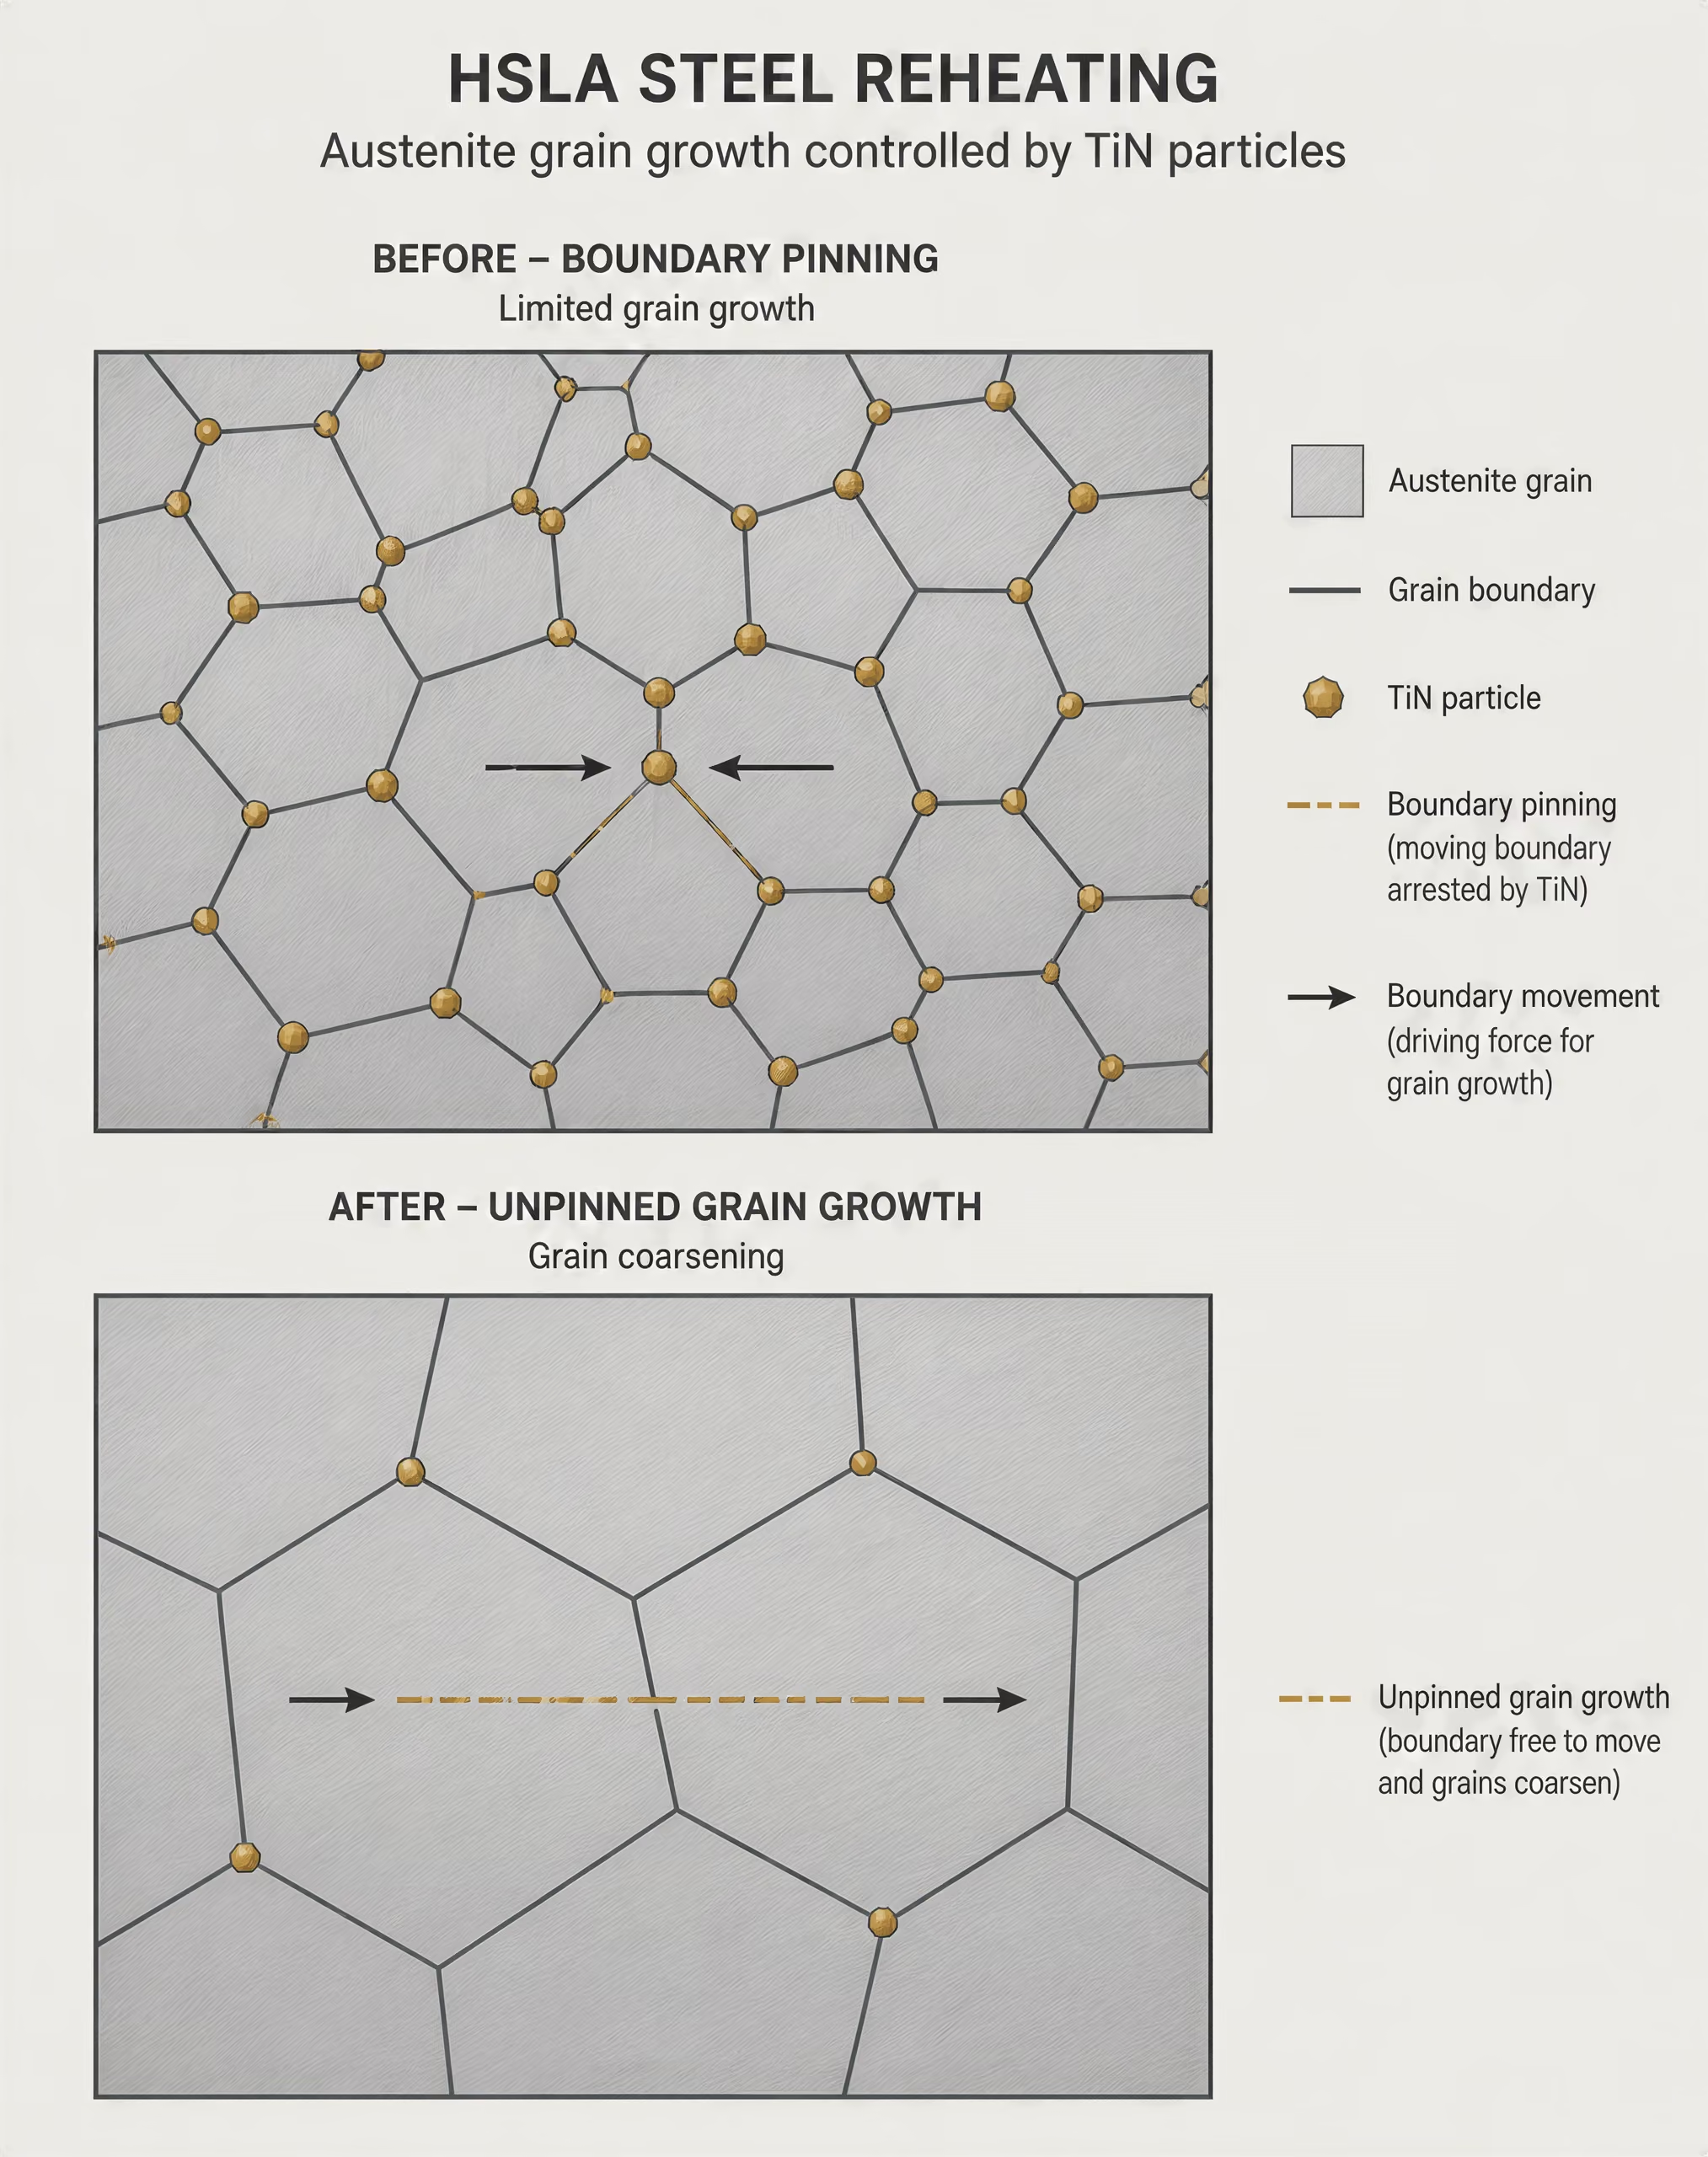
Titannitrid und Korngröße beim Wiedererwärmen
Titanium wirkt in einem früheren thermischen Abschnitt. Titanium besitzt eine starke Affinität zu Stickstoff und bildet stabile TiN-Ausscheidungen. Laut AZoM kontrollieren diese Teilchen die Korngröße beim Wiedererwärmen von HSLA-Stahl. Während des Wiedererwärmens von Brammen oder Knüppeln legen fein verteilte TiN-Teilchen die Austenitkorngrenzen fest. Die Bewegung der Korngrenzen wird erschwert, sodass die Austenitkörner nicht so schnell wachsen, wie sie es in einem Stahl ohne wirksame festlegende Teilchen tun würden.
Die Festlegung der Korngrenzen hängt von der Teilchengröße und der Verteilung ab. Sehr feine und zahlreiche TiN-Teilchen bieten eine große gesamte Grenzflächenfläche und können einen beträchtlichen Widerstand gegen die Bewegung der Korngrenzen ausüben. Grobe TiN-Teilchen sind je Volumeneinheit weniger wirksam und können unter bestimmten Belastungsbedingungen als spröde Einschlüsse oder als Ausgangsstellen für Risse wirken. Ein Überschuss an Titanium, ein übermäßiger Stickstoffgehalt, eine langsame Erstarrung oder eine ungeeignete Wiedererwärmung können die Teilchenpopulation zugunsten grober Teilchen verschieben. Die chemische Zugabe allein legt die nützliche Teilchenpopulation nicht fest.
Titanium kontrolliert somit die Korngröße beim Wiedererwärmen, während Niobium die Rekristallisation während der Verformung kontrolliert und Vanadium den umgewandelten Ferrit üblicherweise durch Ausscheidung härtet. Die Wirkungsabschnitte überschneiden sich, doch die Mechanismen sollten in der Analyse getrennt betrachtet werden. Die TiN-Festlegung begrenzt das Kornwachstum vor oder während des Wiedererwärmens; Niobium verzögert die Austenitrekristallisation während des Walzens; die Ausscheidung von VC oder V(C,N) behindert die Versetzungsbewegung nach der Umwandlung. Wenn alle drei Wirkungen als „Kornfeinung“ bezeichnet werden, wird die Abfolge verschleiert, die das HSLA-Verfahren wirksam macht.
Wechselwirkungen erschweren die Abfolge zusätzlich. Titanium kann Stickstoff als TiN aus der Lösung entfernen und dadurch den für die Bildung von Vanadiumcarbonitrid verfügbaren Stickstoff verringern. Niobium und Vanadium konkurrieren abhängig von temperaturabhängigen Löslichkeitsbeziehungen mit Kohlenstoff und Stickstoff. Mangan, Silicium, Aluminium und andere Elemente verändern die Umwandlungstemperaturen und die Phasenstabilität, während eine Entmischung während des Gießens örtliche Zusammensetzungen erzeugen kann, die von der nominellen Schmelzenanalyse abweichen. Das Steeluniversity-Modul führt diese Elemente – darunter Silicium, Mangan, Schwefel, Phosphor, Aluminium, Kupfer, Zinn, Chrom, Nickel und Molybdän – als Faktoren auf, die Festigkeit, Duktilität, Zähigkeit, Korngröße, Härtbarkeit und das Ansprechen auf eine Wärmebehandlung beeinflussen.
Die praktische Schlussfolgerung ist unmittelbar: Vanadium, Niobium und Titanium sind ebenso sehr Verfahrenswerkzeuge wie Legierungszugaben. Ihre Konzentration schafft Möglichkeiten; Wiedererwärmung, Verformung, Ausscheidung und Abkühlung entscheiden darüber, welche dieser Möglichkeiten zur Mikrostruktur werden. Deshalb verlangen HSLA-Spezifikationen kontrollierte Produktionsverfahren, und deshalb liefert eine isolierte Erklärung Element für Element keine vollständige Darstellung der Leistungsfähigkeit des Stahls.
10. Legierungselemente und Phasenumwandlung
Stahl wird nicht durch ein festgelegtes Rezept definiert. Die World Steel Association beschreibt ihn als eine Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von weniger als 2 %, die Mangan sowie geringere Mengen an Silizium, Phosphor, Schwefel und Sauerstoff enthält. Diese Definition legt eine Zusammensetzungsgrenze fest, erlaubt jedoch keine Vorhersage des Gefüges. Zwei Stähle innerhalb dieses Bereichs können auf denselben Ofenzyklus sehr unterschiedlich reagieren, weil Legierungselemente die Phasenstabilität, die Diffusionsgeschwindigkeiten, die Keimbildungsstellen, die Ausscheidung sowie die Temperaturen verändern, bei denen Umwandlungen beginnen.
Dieser Unterschied ist bei unlegiertem Kohlenstoffstahl von Bedeutung und wird bei legierten Güten noch wichtiger. Steeluniversity nennt Silizium, Mangan, Schwefel, Phosphor, Aluminium, Kupfer, Zinn, Chrom, Nickel und Molybdän als Elemente, die Festigkeit, Duktilität, Zähigkeit, Zerspanbarkeit, Härtbarkeit, Korngröße und das Verhalten bei der Wärmebehandlung beeinflussen. Ihre Wirkungen sind gekoppelt. Mangan, Chrom, Nickel und Molybdän können diffusionsgesteuerte Umwandlungen verzögern, während Kohlenstoff die Härte des Martensits bestimmt, der sich nach ausreichend schneller Abkühlung bildet. Vanadium, Niob und Titan verändern das Umwandlungsverhalten ebenfalls durch die Ausscheidung von Karbiden, Karbonitriden und Nitriden.
Härtbarkeit im Vergleich zur Härte
Härte ist der Widerstand, der nach einer bestimmten Behandlung an einer bestimmten Stelle gemessen wird. Sie hängt stark vom Kohlenstoffgehalt, vom Anteil des gebildeten Martensits oder anderer harter Phasen, von der Anlasstemperatur und von den örtlichen Abkühlungsbedingungen ab. Ein schnell abgeschreckter Stahl mit hohem Kohlenstoffgehalt kann beispielsweise nahe der Oberfläche sehr harten Martensit bilden. Diese Tatsache allein sagt jedoch wenig darüber aus, wie tief sich das martensitische Gefüge in einen dicken Querschnitt hinein erstreckt.
Härtbarkeit Die Fähigkeit von Stahl, beim Abkühlen über einen Querschnitt hinweg Martensit zu bilden; sie unterscheidet sich von der maximal erreichbaren Härte des Stahls.
Die Härtbarkeit beschreibt die Fähigkeit eines Stahls, während des Abschreckens bis zu einer bestimmten Tiefe Martensit zu bilden. Sie ist eine kinetische Eigenschaft und kein direktes Maß für die maximal erreichbare Härte. Mangan, Chrom, Nickel und Molybdän erhöhen im Allgemeinen die Härtbarkeit, indem sie die Umwandlungen von Perlit und Bainit in einem Zeit-Temperatur-Umwandlungsdiagramm zu längeren Zeiten verschieben. Die langsamere Abkühlung im Inneren kann dann lange genug unterhalb des kritischen Umwandlungsbereichs bleiben, damit sich Martensit bildet. Kohlenstoff trägt ebenfalls dazu bei, wobei eine Erhöhung des Kohlenstoffgehalts die erreichbare Martensithärte direkter steigert und bei höheren Konzentrationen die Zähigkeit verringern oder den Anteil an Restaustenit erhöhen kann.
| Eigenschaft | Was sie beschreibt | Wichtigste Einflüsse |
|---|---|---|
| Härte | An einem bestimmten Ort nach der Behandlung gemessener Widerstand | Kohlenstoff, Phasenanteil, Abkühlung und Anlassen |
| Härtbarkeit | Tiefe, bis zu der sich beim Abschrecken Martensit bilden kann | Mangan, Chrom, Nickel, Molybdän, Querschnittsgröße und Abschreckschärfe |
| Jominy-Profil | Härteänderung entlang einer stirnseitig abgeschreckten Probe | Lokale Abkühlgeschwindigkeit und Umwandlungsverhalten |
Eine Jominy-Stirnabschreckprüfung veranschaulicht den Unterschied. Das abgeschreckte Ende kühlt schnell ab und bildet gewöhnlich Martensit; in größerer Entfernung nimmt die Abkühlungsgeschwindigkeit ab, sodass sich weicherer Perlit, Bainit oder Mischgefüge entwickeln können. Das Härteprofil erfasst sowohl das Umwandlungsverhalten des Stahls als auch die kohlenstoffabhängige Härte der gebildeten Phasen. Ein kohlenstoffarmer Stahl kann eine beträchtliche Härtbarkeit, aber nur eine begrenzte maximale Martensithärte aufweisen, während ein Stahl mit höherem Kohlenstoffgehalt an der Oberfläche sehr hart sein kann, bei geringer Härtbarkeit jedoch über einen großen Querschnitt einen starken Härteabfall zeigt.
Das Legierungselement wirkt nicht allein. Chrom kann die Härtbarkeit erhöhen, gleichzeitig die Bildung chromreicher Karbide fördern und die Oxidations- sowie Korrosionsbeständigkeit verbessern. Nickel stabilisiert Austenit und festigt ferritischen Stahl, auch bei Temperaturen unter dem Gefrierpunkt; sein Einfluss auf die Umwandlung hängt jedoch von Kohlenstoff, Mangan, Chrom und der vorherigen Austenitkorngröße ab. Vanadium kann durch feine VC- oder V(C,N)-Ausscheidungen die Festigkeit erhöhen und dabei den verfügbaren Kohlenstoff- und Stickstoffgehalt verändern, wodurch es auch die Austenit-zu-Ferrit-Reaktion beeinflusst. Eines dieser Elemente als garantiertes „Härtungsmittel“ zu bezeichnen, verschleiert den tatsächlichen Mechanismus.
Umwandlungskinetik und thermische Vorgeschichte
Ein Phasendiagramm zeigt an, welche Phasen im Gleichgewicht stabil sind; es gibt jedoch nicht an, wie schnell ein reales Stahlbauteil das Gleichgewicht erreicht. Die Umwandlungskinetik schließt diese Lücke. Austenit kann sich während langsamer Abkühlung in Ferrit und Perlit, bei mittleren Abkühlungsgeschwindigkeiten in Bainit oder bei unterdrückter Diffusion in Martensit umwandeln. Das Ergebnis hängt vom Temperaturverlauf ab und nicht nur von der abschließenden chemischen Analyse.
Der Bericht von Nippon Steel macht diese Einschränkung besonders deutlich: Das Phasenumwandlungsverhalten kann bereits bei einer Abweichung von lediglich 1 % in der Konzentration eines Legierungselements erheblich variieren. Diese Abweichung kann die Lage der Umwandlungsbeginnkurven, die Martensitbildungstemperatur, die Menge an Restaustenit oder den Temperaturbereich, in dem Bainit entsteht, verändern. Ein Prozent ist in vielen Legierungssystemen groß genug, um eine Rolle zu spielen. Noch wichtiger ist jedoch die übergeordnete Aussage: Kleine Änderungen der Zusammensetzung können unverhältnismäßig große Auswirkungen haben, wenn eine Umwandlungsgrenze erreicht wird.
Die Abkühlungsgeschwindigkeit muss daher jede Aussage über die Zusammensetzung begleiten. Ein ofengekühlter Querschnitt, ein luftgekühltes Blech, ein ölabgeschreckter Stab und eine wasserabgeschreckte Kante erfahren unterschiedliche Temperaturgradienten und bilden unterschiedliche Gefüge, selbst wenn sie aus derselben Schmelze stammen. Die Querschnittsdicke verändert das Ergebnis, weil die Wärme die Oberfläche verlässt, bevor der Kern abkühlt. Abschreckbewegung, Transferzeit und Oberflächenzustand führen zu weiterer Variabilität.
Wiedererwärmung und Walzen erzeugen bereits vor Beginn der abschließenden Wärmebehandlung eine weitere thermische Vorgeschichte. Bei HSLA-Stahl berichtet AZoM, dass Niob während des Warmwalzens die Rekristallisation des Austenits unterdrückt. Verformter Austenit kann Pfannkorngefüge bewahren und dadurch bei der anschließenden Abkühlung die Zahl der Keimbildungsstellen für Ferrit erhöhen. Titan bildet stabile TiN-Ausscheidungen, die während der Wiedererwärmung das Austenitkornwachstum begrenzen; ihre Wirksamkeit hängt von der Teilchengröße, der Lösungstemperatur sowie den Stickstoff- und Titangehalten ab. Vanadium bildet feine VC- oder V(C,N)-Ausscheidungen, die die Streckgrenze erhöhen, insbesondere wenn die Ausscheidung während oder nach der Umwandlung erfolgt. Übermäßige Wiedererwärmung kann die zur Kontrolle der Korngröße vorgesehenen Teilchen auflösen, während eine ungeeignete Abkühlung die gewünschte Ausscheidungsreaktion verhindern kann.
Das Anlassen verändert die Bewertung erneut. Abgeschreckter Martensit ist übersättigt und weist Eigenspannungen auf; beim Anlassen werden eine Umverteilung des Kohlenstoffs, eine Karbidausscheidung und eine Erholung ermöglicht. Ein Stahl mit derselben Abschreckhärte kann nach dem Anlassen bei 200 °C, 500 °C oder 650 °C unterschiedliche Festigkeit, Zähigkeit und Maßbeständigkeit aufweisen. Legierungskarbide mit Chrom, Molybdän oder Vanadium können sich während des Anlassens bei höheren Temperaturen ausscheiden. Daher kann der Endzustand nicht allein aus der chemischen Zusammensetzung nach dem Abschrecken vorhergesagt werden.
Korngrenzensegregation und Grenzflächen
Die Zusammensetzung des Gesamtvolumens ist ein Mittelwert. Atome sind im Gefüge nicht immer gleichmäßig verteilt. Phosphor, Schwefel, Zinn, Antimon und andere gelöste Elemente können sich während der Erstarrung, der Wiedererwärmung oder der Umwandlung an Austenitkorngrenzen anreichern. Korngrenzen weisen eine andere atomare Packung und Energie auf als das Korninnere und sind daher bevorzugte Orte für die Anreicherung gelöster Elemente und für die Keimbildung neuer Phasen. Segregation kann die Kohäsion der Korngrenzen verringern, die Ferritkeimbildung verändern oder die örtliche Umwandlungstemperatur beeinflussen.
Auch Grenzflächen zwischen Ferrit, Austenit, Bainit, Martensit und Ausscheidungen weisen chemische Felder auf, die sich von der nominellen Legierungszusammensetzung unterscheiden. Kohlenstoff kann aus einer sich umwandelnden Phase in den Austenit diffundieren; Mangan und Chrom können sich langsamer umverteilen, da sie substitutionelle Elemente sind. Eine Grenzfläche, die mit einem Element angereichert und mit einem anderen verarmt ist, kann die Umwandlung örtlich beschleunigen oder verzögern. Derselbe Stahl kann daher Bereiche mit unterschiedlichen Umwandlungsfolgen enthalten, insbesondere in der Nähe von Einschlüssen, ehemaligen Austenitkorngrenzen, Wärmeeinflusszonen von Schweißnähten und beim Gießen entstandenen Segregationsbändern.
Grenzflächen steuern mehr als nur die Phasenbildung. Feine TiN-Teilchen pinnen Austenitkorngrenzen; gelöstes Niob oder Niob in Form von Ausscheidungen begrenzt die Rekristallisation; VC- und V(C,N)-Teilchen behindern die Versetzungsbewegung und erhöhen die Streckgrenze. Sulfideinschlüsse können als Keimbildungsstellen dienen, je nach Morphologie und Ausrichtung jedoch auch die Zähigkeit verringern. In nichtrostendem Stahl muss in der Nähe der Oberfläche ausreichend Chrom verfügbar bleiben, um die Passivierung durch Chromoxid aufrechtzuerhalten, während Nickel, Molybdän, Stickstoff, Kohlenstoff und stabilisierende Elemente die Austenitstabilität, die Kaltverfestigung, die Sensibilisierung und die Bildung von Sekundärphasen beeinflussen.
Die chemische Analyse ist folglich lediglich der Ausgangspunkt. Eine aussagekräftige Aussage über ein Element muss seinen Konzentrationsbereich, seine Lage in den Phasen, seinen Segregationszustand, die Population der Ausscheidungen, die Korngröße, die Abkühlungsgeschwindigkeit, den Wiedererwärmungs- und Walzplan sowie den Anlasszustand angeben. Ohne diese Variablen ist „Chrom erhöht die Härte“ oder „Nickel verbessert die Zähigkeit“ kein Ergebnis, sondern eine unvollständige Hypothese.
11. Die Chemie von Legierungen anhand von Stahlgüten und Normen lesen
Eine Stahlbezeichnung ist eine komprimierte Information und keine vollständige Beschreibung des Werkstoffs. Sie kann auf eine Chemische Familie, eine Festigkeitsklasse, eine nichtrostende Klassifizierung, eine Produktform oder eine Spezifikationskategorie hinweisen. Die maßgebliche Norm liefert die fehlenden Bedingungen: zulässige Zusammensetzung, Anforderungen an Zugfestigkeit und Streckgrenze, Bruchdehnung, Kerbschlagprüfung, Wärmebehandlungszustand, Maßregeln, Probenahme und Prüftemperatur. Wer daher nur den Namen liest, kann zu einer chemisch plausiblen, technisch jedoch falschen Identifikation gelangen.
Die World Steel Association definiert Stahl als eine Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von weniger als 2 %, in der außerdem Mangan sowie geringere Mengen an Silicium, Phosphor, Schwefel und Sauerstoff enthalten sind. Steeluniversity führt Silicium, Mangan, Schwefel, Phosphor, Aluminium, Kupfer, Zinn, Chrom, Nickel und Molybdän als Elemente auf, die das Verhalten von unlegiertem Kohlenstoffstahl beeinflussen. Ihre Wirkungen sind nicht unabhängig voneinander. Eine geringe Änderung des Kohlenstoffgehalts kann das Verhalten gegenüber Chrom verändern; Nickel kann den Temperaturbereich ändern, in dem Austenit stabil ist; Molybdän kann die Karbidausscheidung und das Anlassverhalten beeinflussen; und die Verarbeitung kann bestimmen, ob aus derselben nominellen Chemischen Zusammensetzung Ferrit, Perlit, Bainit, Martensit oder ein Gemisch entsteht.
Zusammensetzungsgrenzen und Logik der Bezeichnungen
Beginnen Sie mit der vollständigen Bezeichnung und dem Dokument, das für sie maßgeblich ist. Stellen Sie vier Fragen: Welche Norm gilt, welche Produktform ist abgedeckt, welcher Liefer- oder Wärmebehandlungszustand ist festgelegt, und welche Ausgabe der Norm ist vertraglich vereinbart? Eine auf einer Zeichnung aufgedruckte Bezeichnung kann eine Familie identifizieren, während der erforderliche Zustand einer separaten Einkaufs- oder Konstruktionsklausel überlassen bleibt. Bleche, Stäbe, Schmiedestücke, Drähte, Rohre und Gussprodukte können unterschiedliche Grenzwerte und Prüfungen aufweisen, selbst wenn ihre übergeordneten Legierungsfamilien ähnlich erscheinen.
Die Zusammensetzung wird normalerweise als Bereich oder Höchstwert angegeben, nicht als Rezeptur. Der Kohlenstoffgehalt kann durch einen Höchstwert begrenzt sein, während für Mangan, Chrom, Nickel oder Molybdän untere und obere Grenzwerte gelten können. „Höchstwert“ ist von Bedeutung. Er bedeutet nicht, dass jede Schmelze diese Menge enthält, und ein Mittelwert stellt nicht die Spezifikation dar. Restelemente wie Phosphor, Schwefel, Kupfer, Zinn und Stickstoff können begrenzt werden, weil sie Zähigkeit, Schweißbarkeit, Rotbruch, Korrosionsverhalten oder Phasenstabilität beeinflussen.
Eine Bezeichnung kann auch eine Eigenschaftsklasse statt einer exakten Chemischen Zusammensetzung kodieren. Eine Spezifikation für hochfesten niedriglegierten Stahl, also HSLA, kann mehrere Legierungsstrategien zulassen, um die geforderte Streckgrenze und Zähigkeit zu erreichen. Ein Hersteller kann sich stärker auf Niob und kontrolliertes Walzen stützen; eine andere zulässige Chemische Zusammensetzung kann ihre Festigkeit durch Vanadiumausscheidung oder ein anderes Verhältnis von Mangan und Silicium erzielen. Die Bezeichnung gibt für sich genommen weder den Walzplan noch die Abkühlgeschwindigkeit, die Korngröße oder die Menge der Ausscheidungen zu erkennen.
Der Unterschied ist besonders an Phasengrenzen wichtig. Nippon Steel berichtet, dass sich das Umwandlungsverhalten bereits bei einer Abweichung der Konzentration eines Legierungselements um nur 1 % erheblich verändern kann. Diese Änderung kann die Starttemperaturen der Umwandlung, die Härtbarkeit, den Restaustenit oder den Anteil von Bainit und Martensit beeinflussen. Auch die Gesamtanalyse erzählt nicht die ganze Geschichte: Entmischungen an Korngrenzen und Grenzflächen können verändern, wo Umwandlungen beginnen und welcher Mechanismus dominiert. Eine Schmelze, die dieselben Chemischen Grenzwerte erfüllt, kann nach unterschiedlichen Vorgeschichten des Wiedererwärmens, Walzens, Abkühlens oder Anlassens dennoch unterschiedliche Mikrostrukturen aufweisen.
Substitutionsatome besetzen reguläre Gitterplätze und erhöhen die Festigkeit, indem sie das Kristallgitter verzerren. Steeluniversity bringt diesen Effekt mit Atomgröße, Kompressibilität, Chemischer Valenz und Elektronegativität in Verbindung. Kohlenstoff und Stickstoff verhalten sich hauptsächlich als Zwischengitteratome, erzeugen starke lokale Verzerrungen und wechselwirken mit Versetzungen, Leerstellen sowie Legierungskarbiden oder -nitriden. Die Bezeichnung dokumentiert die Konzentration; die räumliche Verteilung, welche die endgültige Eigenschaft bestimmt, wird dagegen nur selten angegeben.
Familien auf Basis von Kohlenstoff, Chrom, Nickel und Molybdän
Unlegierter Kohlenstoffstahl ist durch ein vergleichsweise begrenztes Legierungskonzept definiert, doch „unlegiert“ bedeutet nicht, dass er chemisch leer ist. Mangan trägt zur Mischkristallverfestigung bei und verbindet sich mit Schwefel, während Silicium die Desoxidation und die Festigkeit beeinflusst. Schwefel kann bei kontrollierten Zusammensetzungen die Zerspanbarkeit verbessern, jedoch die Querduktilität verringern. Phosphor kann die Festigkeit erhöhen, aber die Zähigkeit beeinträchtigen. Kupfer, Zinn, Chrom, Nickel und Molybdän können als Restelemente oder gezielte Zusätze auftreten; ihre Bedeutung hängt von der Konzentration und der Verarbeitung ab.
Niedriglegierter Stahl enthält kontrollierte Mengen von Elementen, um Härtbarkeit, Festigkeit, Zähigkeit, Anlassbeständigkeit, Verschleißverhalten oder Korrosionsverhalten zu verändern. Chrom erhöht die Härtbarkeit und kann die Beständigkeit bei hohen Temperaturen sowie die Oxidations- und Korrosionsbeständigkeit verbessern; seine Wirkung hängt jedoch von der Kohlenstoffaktivität, konkurrierenden Karbidbildnern und dem Wärmezyklus ab. Nickel erhöht die Festigkeit und Zähigkeit ferritischer Stähle und leistet insbesondere einen wichtigen Beitrag zur Kerbschlagzähigkeit bei Temperaturen unter null. Molybdän kann die Härtbarkeit und Anlassbeständigkeit erhöhen sowie die Karbidausscheidung verändern; außerdem ist es in mehreren Korrosionssystemen nichtrostender Stähle von Bedeutung.
Ferritischer nichtrostender Stahl und austenitischer nichtrostender Stahl verdeutlichen, warum Elementnamen nicht als garantierte Ergebnisse gelesen werden dürfen. Chrom bildet die Grundlage für einen schützenden Chromoxです? Wait typo. Need correct: Chromoxidfilm. Continue.
We must output no issue. Need redo segment complete. Ensure no accidental Japanese.
12. Eine praktische Methode zur Vorhersage der metallurgischen Wirkung eines Elements
Ein Legierungselement bringt keine festgelegte Eigenschaft mit sich. Chrom ist nicht einfach ein „Korrosionselement“, Vanadium nicht lediglich ein „Festigkeitselement“, und Schwefel ist nicht immer schädlich. Das Ergebnis hängt davon ab, wo sich die Atome letztlich befinden, welche Phasen vorhanden sind, wie der Stahl verarbeitet wurde und welchen Temperaturen und Umgebungsbedingungen das Bauteil ausgesetzt sein wird.
Eine sinnvolle Vorhersage beginnt daher mit einer Abfolge von Fragen und nicht mit einer Liste isolierter Wirkungen. Bestimmen Sie zunächst den Aufenthaltsort des Elements. Identifizieren Sie anschließend den Mechanismus, den es aktivieren oder unterdrücken kann. Prüfen Sie diese Erklärung schließlich anhand der Zusammensetzung, der thermischen Vorgeschichte, der Umformvorgeschichte und der Einsatzbedingungen.
Fragen Sie, wo sich das Element befindet
Die erste Frage ist physikalischer Natur: Wo befindet sich das Element nach der Erstarrung und Verarbeitung?
Ein Element kann als substitutioneller gelöster Stoff im Ferrit oder Austenit verbleiben, Zwischengitterplätze besetzen, sich mit Kohlenstoff oder Stickstoff in einem Karbid oder Karbonitrid verbinden, an eine Korngrenze segregieren, sich in einem Oxidfilm anreichern oder eine eigenständige Sekundärphase bilden. Derselbe nominelle Zusatz kann durch diese unterschiedlichen Aufenthaltsorte zu unterschiedlichen Ergebnissen führen.
Substitutionsatome ersetzen Eisenatome im Gitter. Steeluniversity beschreibt ihre verfestigende Wirkung als Verzerrung des Kristallgitters, wobei deren Ausmaß mit Atomgröße, Kompressibilität, chemischer Valenz und Elektronegativität zusammenhängt. Mangan, Silizium, Nickel und Chrom können daher den Ferrit verfestigen, während sie weitgehend gleichmäßig in der Mischkristalllösung verteilt bleiben. Ihre Wirkung wird nicht allein durch die Atomgröße bestimmt: Auch die Matrixphase, die Konzentration und die Wechselwirkungen mit Kohlenstoff und anderen gelösten Stoffen sind von Bedeutung.
Fragen zur Vorhersage der Wirkung eines Elements
- Wo befindet es sich?
- Bestimmen Sie, ob sich das Element im Mischkristall, auf einem Zwischengitterplatz, in einer Ausscheidung, einem Einschluss, einer Korngrenze, einem Oxidfilm oder einer Sekundärphase befindet.
- Welcher Mechanismus ist aktiv?
- Ermitteln Sie Gitterverzerrung, Ausscheidung, Kornfeinung, Verzögerung der Umwandlung, Passivierung oder Stabilisierung des Austenits.
- Welche Verarbeitung hat stattgefunden?
- Prüfen Sie Erstarrung, Wiedererwärmung, Walzen, Abkühlung, Abschrecken, Anlassen und Schweißen.
- Welche Einsatzbedingungen gelten?
- Berücksichtigen Sie Temperatur, Umgebung, Belastung und Einwirkungsdauer.
Kohlenstoff und Stickstoff verhalten sich anders, weil sie Zwischengitterplätze besetzen und starke lokale Spannungsfelder erzeugen. Wenn sie gelöst bleiben, können sie die Festigkeit erhöhen und das Umwandlungsverhalten verändern. Wenn sie sich mit Chrom, Niob, Titan oder Vanadium verbinden, wird die Ausscheidungsbildung oder die Phasenkontrolle zum maßgeblichen Faktor. Diese Unterscheidung ist entscheidend. Gelöstes Vanadium kann die Härtbarkeit und die Umwandlungskinetik beeinflussen, während feine VC- oder V(C,N)-Teilchen die Versetzungsbewegung behindern und die Streckgrenze erhöhen.
Auch das Teilchen selbst ist von Bedeutung. AZoM bezeichnet stabile TiN-Ausscheidungen als ein Mittel zur Kontrolle der Korngröße beim Wiedererwärmen von HSLA-Stahl. Grobes, während der Erstarrung gebildetes TiN ist nicht gleichwertig mit einer feinen, gut dispergierten Ausscheidung. Ersteres kann nur begrenzt verfestigen und als Ausgangspunkt für die Rissbildung dienen; Letztere kann Austenitkorngrenzen festhalten. Aufenthaltsort, Größe, Teilchenzahldichte und Stabilität müssen gemeinsam betrachtet werden.
Der Aufenthalt an Korngrenzen eröffnet eine weitere Reihe von Möglichkeiten. Phosphor, Schwefel, Zinn und Antimon können während des Abkühlens oder der Wärmebehandlung segregieren. Eine solche Segregation kann Korngrenzen schwächen, die Keimbildung beeinflussen oder das Bruchverhalten verändern, selbst wenn die Gesamtzusammensetzung nur geringe Gehalte aufweist. Ein Element, das in einer gleichmäßigen Matrix unschädlich ist, kann schädlich wirken, wenn es sich an einer Grenzfläche konzentriert.
Chrom veranschaulicht, wie wichtig die Bestimmung der maßgeblichen Phase oder des maßgeblichen Films ist. In rostfreiem Stahl unterstützt ein ausreichender Chromgehalt in der Oberflächenregion die Bildung eines dünnen, chromreichen Oxidfilms, der eine weitere Oxidation und Auflösung verlangsamt. Nickel, Molybdän und Stickstoff können das Phasengleichgewicht verändern sowie Austenit verfestigen oder stabilisieren, während Kohlenstoff und stabilisierende Zusätze wie Titan oder Niob die Karbidbildung und Sensibilisierung beeinflussen. Der Chromgehalt allein erlaubt keine Vorhersage der Korrosionsleistung, wenn der Oberflächenfilm beschädigt ist, die Legierung in der Nähe von Korngrenzen verarmt oder eine Sekundärphase Chrom bindet.
Identifizieren Sie die konkurrierenden Mechanismen
Sobald der Aufenthaltsort des Elements bekannt ist, muss gefragt werden, welcher Mechanismus die betreffende Eigenschaft tatsächlich bestimmt. Die wichtigsten Möglichkeiten sind Gitterverzerrung, Ausscheidungsbildung, Kornfeinung, Verzögerung von Umwandlungen, Passivierung und eine Veränderung der Austenitstabilität. Mehrere Mechanismen können gleichzeitig wirksam sein und einander entgegenwirken.
Ein gelöstes Substitutionsatom kann die Festigkeit erhöhen, indem es die Versetzungsbewegung erschwert. Dieselbe Verzerrung kann die Duktilität verringern, doch diese Veränderung ist nicht zwangsläufig: Ein geringer Zusatz kann die Festigkeit bei nur geringem Verlust an Dehnung erhöhen, wenn Kornfeinung oder ein günstiges Phasengleichgewicht den nachteiligen Einfluss des gelösten Stoffes ausgleichen. Silizium und Mangan können beispielsweise den Ferrit verfestigen, während Mangan zusätzlich die Austenitstabilität und die Umwandlungstemperaturen verändert.
Die Ausscheidungsbildung führt zu einer anderen Reaktion. Feine Teilchen behindern Versetzungen und halten sich bewegende Korngrenzen fest. Niob unterdrückt beim Warmwalzen von HSLA-Stahl die Rekristallisation des Austenits, sodass sich die Umformung akkumulieren kann und die Bildung eines verfeinerten Umwandlungsgefüges unterstützt wird. Titannitrid kontrolliert die Austenitkorngröße beim Wiedererwärmen. Vanadium bildet feine VC- oder V(C,N)-Ausscheidungen, die die Streckgrenze erhöhen. Diese Mechanismen hängen von der Ausscheidungstemperatur, der Teilchengröße, der Auflösung während des Wiedererwärmens und der Abkühlgeschwindigkeit ab. Ein nomineller Vanadiumzusatz garantiert keine wirksame Ausscheidungsverfestigung, wenn das Gleichgewicht von Kohlenstoff und Stickstoff, der Walzplan oder die Anlassbehandlung ungeeignet ist.
Die Verzögerung von Umwandlungen kann die Härtbarkeit verbessern, indem die Bildung von Ferrit, Perlit oder Bainit bis zu niedrigeren Temperaturen hinausgezögert wird. Chrom und Molybdän tragen häufig auf diese Weise bei, doch ihre Wirkung hängt von der vollständigen Legierungszusammensetzung und der Austenitkorngröße ab. Ein Stahl, der in einer bestimmten Querschnittsdicke tief härtet, muss dies in einer anderen nicht ebenfalls tun, da die Abkühlgeschwindigkeit bestimmt, welche Umwandlungen ausreichend Zeit haben, abzulaufen.
Die Austenitstabilität eröffnet einen weiteren Weg zu Eigenschaftsveränderungen. Nickel stabilisiert den Austenit und erhöht die Festigkeit und Zähigkeit von ferritischem Stahl, insbesondere bei Temperaturen unter null, doch bei rostfreien Güten bestimmt sein Gleichgewicht mit Chrom, Kohlenstoff, Stickstoff und Mangan mit, ob das Gefüge vollständig austenitisch, ferritisch oder duplex ist. Übermäßige oder unzureichend kontrollierte Zusätze können die Bildung unerwünschter Sekundärphasen fördern. Die Passivierung ist hingegen ein Oberflächenprozess und keine gewöhnliche Verfestigung des Werkstoffvolumens. Ein chromreicher Oxidfilm kann die Korrosionsbeständigkeit verbessern, während er nur geringe unmittelbare Auswirkungen auf die Zugfestigkeit hat.
Die Mechanismen können miteinander in Konflikt stehen. Ein Karbid kann die Härte erhöhen, gleichzeitig jedoch Chrom aus der Matrix entfernen und die Beständigkeit gegen lokale Korrosion beeinträchtigen. Kornfeinung kann Festigkeit und Zähigkeit verbessern, während grobe Ausscheidungen das Gegenteil bewirken können. Schwefel kann die Zerspanbarkeit durch die Bildung von Mangansulfideinschlüssen verbessern, doch diese Einschlüsse können die Querduktilität und die Korrosions-Ermüdungsbeständigkeit verringern.
Zusammensetzung, Verarbeitung und Einsatztemperatur prüfen
Die nächste Prüfung ist quantitativ. Fragen Sie nicht, ob ein Element vorhanden ist, sondern wie viel davon vorhanden ist, in welchem Gleichgewicht es vorliegt und in welcher Phase es sich befindet. Der Bericht von Nippon Steel weist darauf hin, dass sich das Phasenumwandlungsverhalten von Stahl bereits bei einem Unterschied von nur 1 % in der Konzentration eines Legierungselements erheblich verändern kann. Dieser Unterschied kann kritische Temperaturen, Phasenanteile, Segregation, Ausscheidungsstabilität oder die für eine Umwandlung verfügbare Zeit beeinflussen.
Die Verarbeitung kann die nominelle Chemie dominieren. Die Erstarrung steuert Segregation und Einschlussbildung. Das Warmwalzen steuert Rekristallisation und Textur. Beim Wiedererwärmen können sich TiN, NbC oder VC auflösen oder unverändert erhalten bleiben. Die Abkühlgeschwindigkeit bestimmt, ob sich Austenit in Ferrit, Perlit, Bainit oder Martensit umwandelt. Durch Abschrecken und Anlassen werden Kohlenstoff umverteilt und Spannungen abgebaut, während beim Schweißen lokale thermische Zyklen entstehen, die grobe Körner, harte Zonen oder sensibilisierte Bereiche erzeugen können.
Die Einsatztemperatur muss gesondert geprüft werden. Eine während der Herstellung stabile Ausscheidung kann bei längerer Einwirkung erhöhter Temperaturen wachsen. Austenit, der bei Raumtemperatur stabil ist, kann sich unter Umformung oder bei Abkühlung auf Temperaturen unter null umwandeln. Der Beitrag von Nickel zur Tieftemperaturzähigkeit lässt sich nicht aus seiner Zugfestigkeit bei Raumtemperatur ableiten. Auch die Korrosionsbeständigkeit hängt von der Umgebung ab: Chloridbelastung, Säuregrad, Potenzial, Spalten und Temperatur können bestimmen, ob die Passivierung erhalten bleibt.
Der abschließende diagnostische Rahmen lautet daher: Bestimmen Sie, ob sich das Element in einer Mischkristalllösung, einem Karbid oder Karbonitrid, einer Korngrenze, einem Oxidfilm oder einer Sekundärphase befindet; identifizieren Sie, ob der aktive Mechanismus Gitterverzerrung, Ausscheidungsbildung, Kornfeinung, Verzögerung von Umwandlungen, Passivierung oder eine Veränderung der Austenitstabilität ist; und prüfen Sie anschließend Konzentration, thermische Verarbeitung, mechanische Verarbeitung und Einsatztemperatur. Erst nach diesen Prüfungen sollten Sie Festigkeit, Duktilität, Zähigkeit, Korrosionsbeständigkeit, Zerspanbarkeit, Härtbarkeit oder das Verhalten bei der Wärmebehandlung vorhersagen.