




Az edzhetőség nem azonos a keménységgel
Egy acél a felületén kemény lehet anélkül, hogy mélyen átedződne. Ez a kijelentés kulcsfontosságú a Jominy-vizsgálat eredményének helyes értelmezéséhez. A keménység az anyag benyomódással vagy a deformáció valamely más, meghatározott formájával szembeni ellenállása, amelyet például Rockwell-, Brinell- vagy Vickers-módszerrel mérnek. Az edzhetőség ettől eltérő fogalom: azt írja le, hogy az acél milyen mélységben és milyen egyenletességgel keményedik meg, amikor egy meghatározott ausztenitesítési és edzési kezelés meghatározott hűlési előzményt hoz létre.
A különbség azért lényeges, mert a keménység egy adott helyen mért állapot, míg az edzhetőség az anyag egy keresztmetszeten keresztül megnyilvánuló válaszát írja le. Egy felületről leolvasott, egyetlen Rockwell C-érték nem azonosítja az azt létrehozó hűlési sebességet, az alatta kialakult mikroszerkezetet, illetve azt a keménységet sem, amely az alkatrész középpontjában megmarad. Ha egy acélt egyszerűen „keménynek” nevezünk, ezek a kérdések megválaszolatlanok maradnak. Ezért ez a cikk az ASTM A255 és az ASM International terminológiáját használja, és nem kezeli egymással felcserélhető tulajdonságokként a keménységet és az edzhetőséget.
Az ASTM A255 és az ASM International által használt fogalommeghatározások
Az ASTM A255-20 az edzhetőséget úgy határozza meg, mint „az a mélység, ameddig az acél edzéskor megkeményedik”. A meghatározás rövid, de fontos szava a mélység. Az edzhetőség nem a vizsgálati tanúsítványon szereplő keménységi szám másik elnevezése. Az edzés során a keményedésnek a felülettől a belső részek felé történő behatolásával kapcsolatos tulajdonság.
| Szabvány | Próbatest-geometria | Vizsgálati elv |
|---|---|---|
| ASTM A255-20 | Hengeres rúd, 1 hüvelyk átmérővel | Az egyik végét edzik, majd a keménységet egyre nagyobb távolságokban mérik |
| ISO 642:2024 | 25 mm átmérő; legalább 100 mm hosszú | Acél végedzési vizsgálata távolságfüggő keménységmérésekkel |
Jominy-edzhetőségi görbe A szabványosított próbatest vízzel edzett végétől mért távolság függvényében ábrázolt mért keménység.
Ugyanez a szabvány írja elő a kvantitatív homlokedzési, vagyis Jominy-vizsgálatot. A vizsgálati próbatest 1 hüvelyk átmérőjű hengeres rúd. Az előírt ausztenitesítési állapotra történő felhevítés után az egyik végét szabályozott vízsugárral edzik. Ezután a keménységet az edzett végtől egyre nagyobb távolságokra mérik. Az így kapott keménység–távolság diagram a Jominy-féle edzhetőségi görbe.
Az ISO 642:2024 az acélok homlokedzhetőségi vizsgálatát 25 mm átmérőjű és legalább 100 mm hosszú próbatesttel határozza meg. A méretek közel állnak az ASTM-előíráshoz, de nem tekinthetők annak egyszerű, kötetlen újrafogalmazásának. Az eredményt ahhoz a szabványhoz és kiadáshoz kell kötni, amely meghatározza a próbatestet, a hevítési gyakorlatot, az edzési elrendezést, a mérési helyeket és a jelentési módszert. Ellenkező esetben a „Jominy-keménység” olyan számot jelölhet, amely nem azonosít reprodukálható vizsgálatot.
Az ASM International tágabb metallurgiai jelentést ad a fogalomnak. A szénacélokról és gyengén ötvözött acélokról szóló, 1990-es fejezete az edzhetőséget úgy írja le, mint az edzés által létrehozott keménység mélységét és eloszlását meghatározó tulajdonságot. Az ASM az acél összetételét és az ausztenitszemcse-méretet szintén az edzhetőséget befolyásoló elsődleges tényezőként azonosítja. A széntartalom befolyásolja a martenzitből elérhető keménységet, míg az ötvözőelemek késleltethetik azokat az átalakulásokat, amelyek hűlés közben versengenek a martenzitképződéssel. Az ausztenitszemcse-méret szintén módosítja az átalakulási viselkedést. Ezek a tényezők a termikus előzményen keresztül fejtik ki hatásukat; nem alakítják az edzhetőséget rögzített keménységi értékké.
Miért lehet egy kemény acél korlátozottan edzhető?
Vegyünk két próbatestet, amelyek edzett felülete ugyanazt a nagy keménységet mutatja. Ez a megfigyelés csak azt igazolja, hogy a felületi tartományok olyan mikroszerkezetet és állapotot értek el, amely képes ezeket az értékeket létrehozni. Nem igazolja azonban, hogy a két próbatest azonos mélységig edződött át.
Hagyományos edzés során a felület hűl le a leggyorsabban. Ha az acél edzhetősége korlátozott, a felület nagyrészt martenzitté alakulhat, miközben a beljebb eső tartományok lassabban hűlnek, és olyan keverékeket képeznek, mint a bainit, a perlit vagy más átalakulási termékek. Ezeknek a tartományoknak a keménysége jóval kisebb lehet a felületénél. Egy kis laboratóriumi próbatest ezért teljesen keménynek tűnhet, míg ugyanabból az olvasztásból származó, nagyobb alkatrész lágyabb magot alakít ki, mivel a hő kevésbé gyorsan távozik a belsejéből.
Ezért ad választ a keménység és az edzhetőség eltérő mérnöki kérdésekre. A keménységvizsgálat azt kérdezi: „Mekkora az adott hely ellenállása a meghatározott benyomótesttel szemben?” Az edzhetőségi vizsgálat pedig ezt: „Hogyan változik a keménység az edzett felülettől mért távolsággal, ebben a meghatározott hűtési elrendezésben?” Az első kérdésre egyetlen ponton adható kedvező válasz, miközben a másodikra adott válasz továbbra is kedvezőtlen lehet.
Az acél kémiai összetétele jól szemlélteti a különbséget. A szén erősen befolyásolja a martenzit maximális keménységét, de a nagy potenciális felületi keménység nem garantálja a mély átedződést. Ezzel szemben azok az ötvözőelemek, amelyek késleltetik a diffúziós átalakulásokat, lehetővé tehetik, hogy az acél az edzett felülettől távolabb is martenzitet képezzen, még akkor is, ha az egyes helyeken mérhető keménység a széntartalomtól és a helyi mikroszerkezettől függ. A szemcseméret, a korábbi hőkezelés, a próbatest mérete és az edzés intenzitása szintén befolyásolja a megfigyelt eredményt. Az edzhetőség tehát az acélnak meghatározott körülmények között adott válasza, nem pedig egy minőséghez rögzített, elszigetelt címke.
A felületi keménység mérése a dekarbonizáció, a reve, a köszörülési károsodás, a visszamaradt ausztenit vagy a nem megfelelő mérési hely miatt kialakuló egyenetlenségeket is elfedheti. Az ilyen mérési eredmény az adott felületre nézve érvényes lehet, mégis használhatatlan bizonyítékként az egész keresztmetszet keménységeloszlására.
A keménység mélysége és eloszlása edzés után
A Jominy-vizsgálat egyetlen próbatestben szabályozott hűlési sebességtartományt hoz létre. Az Illinois-i Egyetem eljárása szerint a hengeres próbatestet ausztenitesítési hőmérsékletre hevítik, egyik végét vízsugárral edzik, majd az edzett végtől egyre nagyobb távolságokra megmérik a keménységet. A Cambridge-i Egyetem ismerteti ennek fizikai alapját: az edzett vég közvetlenül vízben hűl, míg a rúd többi része levegőben hűl, így a rúd mentén folyamatos hűlési sebességtartomány alakul ki.
A fokozatos és a meredek csökkenés eltérő edzhetőségi választ jelez, még akkor is, ha a próbatestek edzett véghez közeli keménysége hasonló. Strong evidence
Az edzett végtől mért távolság ezért gyakorlati módot kínál különböző hűlési előzmények mintavételezésére. A vég közelében a hűlési sebesség nagy, és a keménység magas lehet. Távolabb a hűlés lassabb, és a görbe eshet, ahogy a martenzittől eltérő átalakulási termékek egyre nagyobb arányban jelennek meg. A görbe alakja és helyzete a vizsgálati körülmények között kialakuló keménységeloszlást írja le. A fokozatos csökkenés más választ jelez, mint a meredek csökkenés, még akkor is, ha a két próbatest keménysége az első mérési pontban hasonló.
A Jominy-görbe nem reprodukálja közvetlenül minden valós alkatrész keménységprofilját. Az alkatrész átmérője, geometriája, felületi állapota, ausztenitesítési ciklusa, keverési intenzitása vagy az edzőközege eltérő lehet. Egy homlokedző készülékben lévő henger hőelvonása nem azonos egy fogaskerékfog, tengely, lemez vagy sarok hőelvonásával. A görbe szabványosított összehasonlítási alap és a folyamat tervezésének bemeneti adata, nem pedig minden keresztmetszet-méretre vonatkozó egyetemes ígéret.
A görbe továbbá nem méri korlátlan pontossággal a keménységet minden lehetséges hűlési sebességnél. Jelentése a vizsgálati eljárástól és a meghatározott távolságokban végzett pontos keménységmérésektől függ. A Materials Education Foundation ezért a Jominy-vizsgálatot úgy írja le, mint az edzett végtől egyre nagyobb távolságokra mért keménység meghatározását az acél edzhetőségének megállapítása céljából.
A keménység és az edzhetőség különböző tulajdonságok, ezért a felületi keménység önmagában nem helyettesítheti az edzhetőségi görbét. Strong evidence
[1] Standard Test Methods for Determining Hardenability of Steel. ASTM International. ASTM International standard, 2020.A helyes következtetés konkrét: a keménység a vizsgált hely ellenállását adja meg; az edzhetőség pedig a meghatározott edzés által létrehozott keménység mélységét és eloszlását írja le. Az ASTM A255-20, az ISO 642:2024 és az ASM International megőrzi ezt a különbségtételt. A felületi keménység önmagában nem helyettesítheti az edzhetőségi görbét.
Mit mér a Jominy-végátedzési vizsgálat?
A Jominy-vizsgálat nem rendel egyetlen keménységi értéket az acélhoz, majd nem nevezi ezt az értéket az acél edzhetőségének. Azt méri, hogyan változik a keménység egy olyan próbatest mentén, amely szabályozott hűtési feltételek tartományán ment keresztül. Az eredmény egy edzhetőségi görbe: a keménység az edzett végtől mért távolság függvényében ábrázolva.
Ez a különbségtétel fontos. A keménység egy adott hely bemélyedéssel vagy alakváltozással szembeni ellenállása. Az edzhetőség az acél azon képessége, hogy edzés során egy adott mélységig keménységet alakítson ki. Az ASTM A255-20 az edzhetőséget „annak a mélységnek határozza meg, ameddig az acél edzéskor megkeményedik”, és a mennyiségi végátedzési, vagyis Jominy-vizsgálatot 1 hüvelyk átmérőjű hengeres próbatesttel írja elő. Az ISO 642:2024 szerinti acélból készült végátedzési próbatest átmérője 25 mm, hossza pedig legalább 100 mm. A kis méretbeli eltérés a két szabványban meghatározott követelményeket tükrözi, nem pedig az edzhetőség két különböző jelentését.
A vizsgálat egyetlen acéldarabon belül különböző hűlési előzményeket hoz létre. Az edzett vég hűlése a legintenzívebb, míg a távolabbi helyek fokozatosan kisebb sebességgel hűlnek. Ha az acél ilyen feltételek mellett könnyen martenzitet képez, akkor a nagy keménység a rúd mentén távolabb is fennmarad. Ha az átalakulás még azelőtt megkezdődik, hogy a távolabbi tartományok jelentős mennyiségű martenzitet képezhetnének, akkor a keménység a távolsággal gyorsabban csökken. A görbe ezért egyaránt megmutatja az intenzív edzés során kialakuló keménységet és azt a távolságot, amelyen az acél ezt a reakciót fenn tudja tartani.

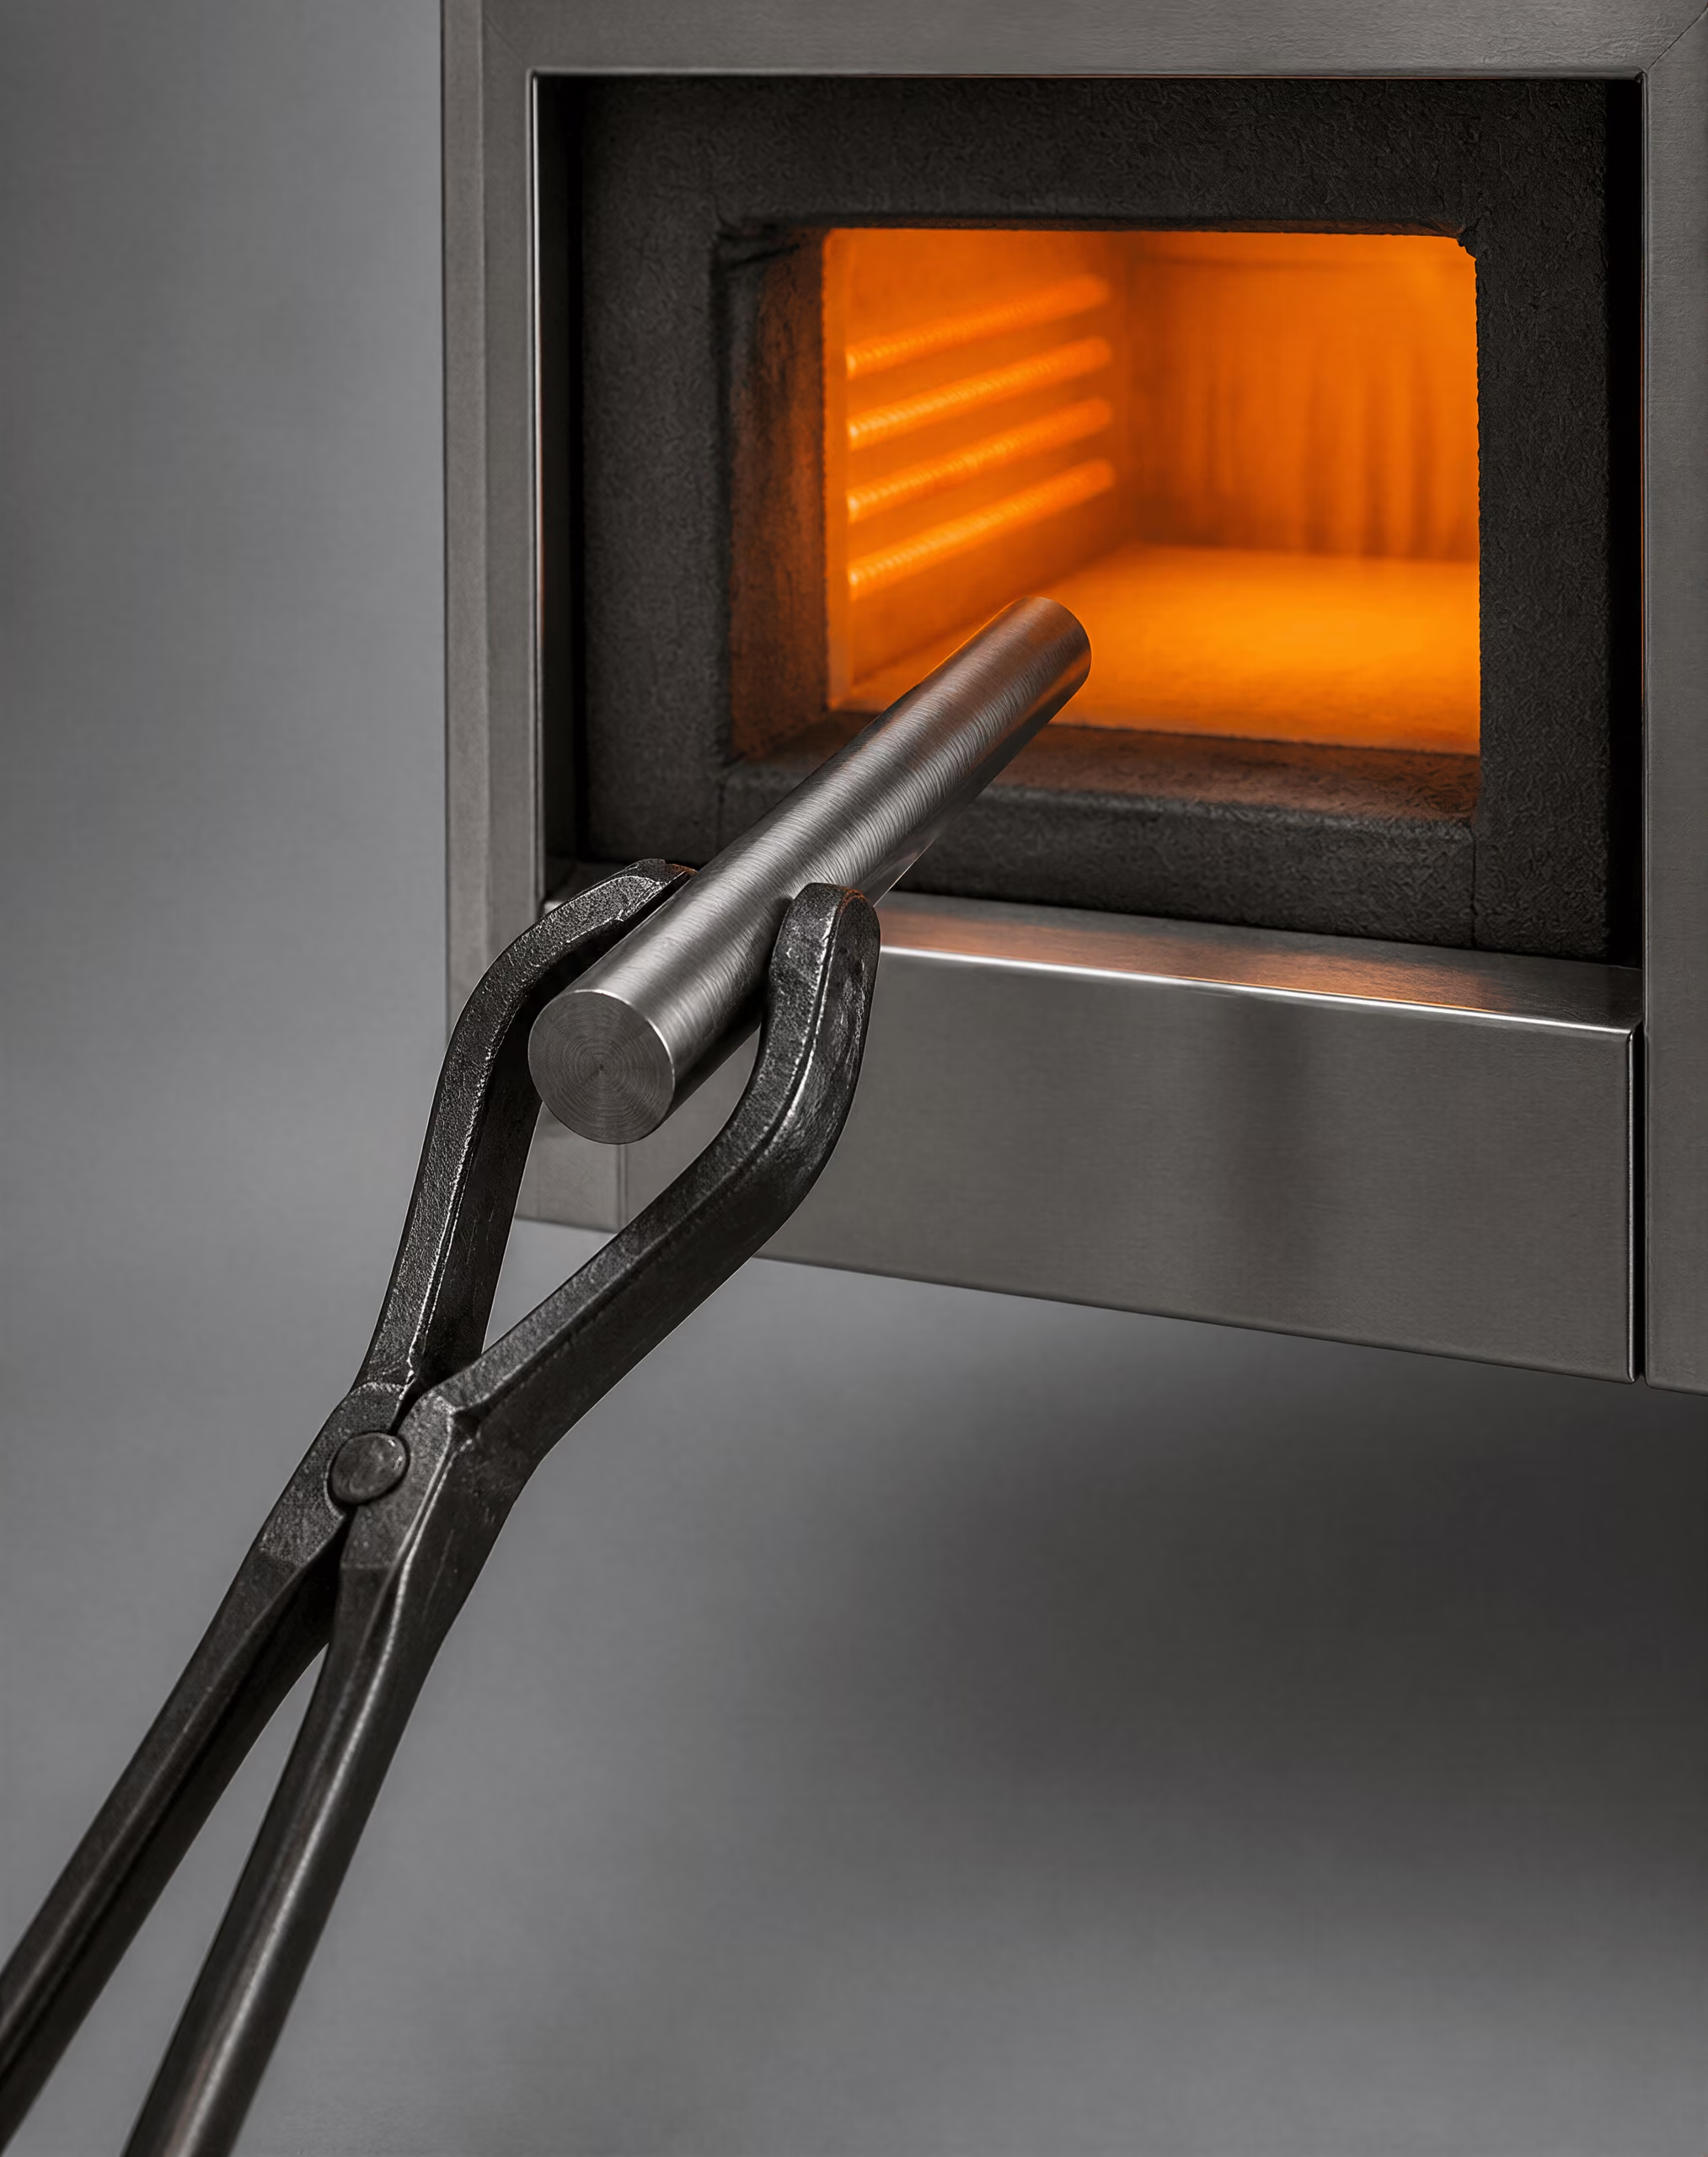
A hengeres próbatest ausztenitesítése
Jominy-vizsgálati sorrend
- Ausztenitesítés A hengeres próbatest felhevítése az előírt ausztenitesítési állapotra.
- Elhelyezés A próbatest behelyezése a végedző készülékbe.
- Edzés Irányított vízsugár alkalmazása az egyik végre, miközben a próbatest többi része levegőn hűl.
- Mérés A keménység rögzítése az edzett végtől mért egyre nagyobb távolságokban.
- Ábrázolás A keménység ábrázolása a távolság függvényében az edzhetőségi görbe meghatározásához.
| Szakasz | Hő- vagy fizikai állapot | Cél a vizsgálatban |
|---|---|---|
| Ausztenitesítés | A próbatestet ausztenites állapotba hevítik | Meghatározott kiindulási szövetszerkezet létrehozása |
| Végedzés | Az egyik végét irányított vízsugár éri | A legszigorúbb hűlési feltétel létrehozása |
| Levegőn hűtés | A próbatest többi része közvetlen vízpermet nélkül hűl | A távolsággal fokozatosan lassuló hűlés létrehozása |
| Keménységmérés | A leolvasásokat az előkészített mérési sáv mentén végzik | A hűlési gradiensre adott válasz rögzítése |
Ausztenitesítés Az acél előírt hőmérséklet-tartományba hevítése annak érdekében, hogy a kiindulási szövetszerkezet az edzés előtt ausztenitté alakuljon.
Az eljárás egy megmunkált, hengeres próbatesttel kezdődik. Az University of Illinois Materials Technology and Innovation Laboratory leírása szerint a sorrend a következő: a próbatestet ausztenitesítési hőmérsékletre hevítik, az egyik végére vízsugarat irányítanak, a keménységet az ettől a végtől egyre nagyobb távolságokban megmérik, majd a keménységet a távolság függvényében ábrázolják. Az ausztenitesítés a kiindulási szövetszerkezetet ausztenitté, vagyis az edzés során képződő termékek magas hőmérsékletű kiindulási fázisává alakítja. A hevítési hőmérsékletet és a hőntartási időt az acélhoz és az eljáráshoz választják meg; ezek nem felcserélhető részletek.
Ez az előkészítési szakasz meghatározza azt az állapotot, amelyből a hűtési reakciót mérik. A széntartalom, az ötvözőanyagok, a kiindulási mikroszerkezet és az ausztenitszemcse-méret egyaránt befolyásolhatja, mi történik a próbatest kemencéből való kivétele után. Az ASM International az acél összetételét és az ausztenitszemcse-méretet az edzhetőség elsődleges befolyásoló tényezőiként azonosította a steels hardness and hardenability című, 1990-es tárgyalásában. Egy nem megfelelő ausztenitesítési kezelés után végzett vizsgálat érvényes keménységi értéket adhat az adott próbatestre, de ez nem feltétlenül képviseli az acélminőség előírt edzhetőségét.
A próbatestet úgy is kell kezelni, hogy a vízsugár alkalmazása előtt szabályozott legyen a hőmérsékleti előélete. A cél nem minden ipari edzési geometriának a reprodukálása. A cél egy megismételhető összehasonlítás létrehozása, amelyben a próbatest meghatározott ausztenites állapotból indul, majd ismert végátedzési elrendezéssel találkozik. Ezért a Jominy-eredményhez mindig hozzá kell tartoznia a vizsgálati feltételeknek, az anyagmegjelölésnek és a szabványnak. Egy görbe e háttérinformációk nélkül hiányos bizonyíték.
A próbatest azért hengeres, mert az ismételhető alak megkönnyíti a hőmérsékleti és átalakulási reakció összehasonlítását egyik vizsgálatról a másikra. Az ASTM A255-20 a próbatest átmérőjét 1 hüvelykben, míg az ISO 642:2024 az átmérőt 25 mm-ben, a hosszúságot pedig legalább 100 mm-ben adja meg. Ezeket a méreteket a tényleges alkalmazás szerint kell jelenteni; nem szabad őket hallgatólagosan egy általános „szabványos Jominy-rúdba” összevonni.

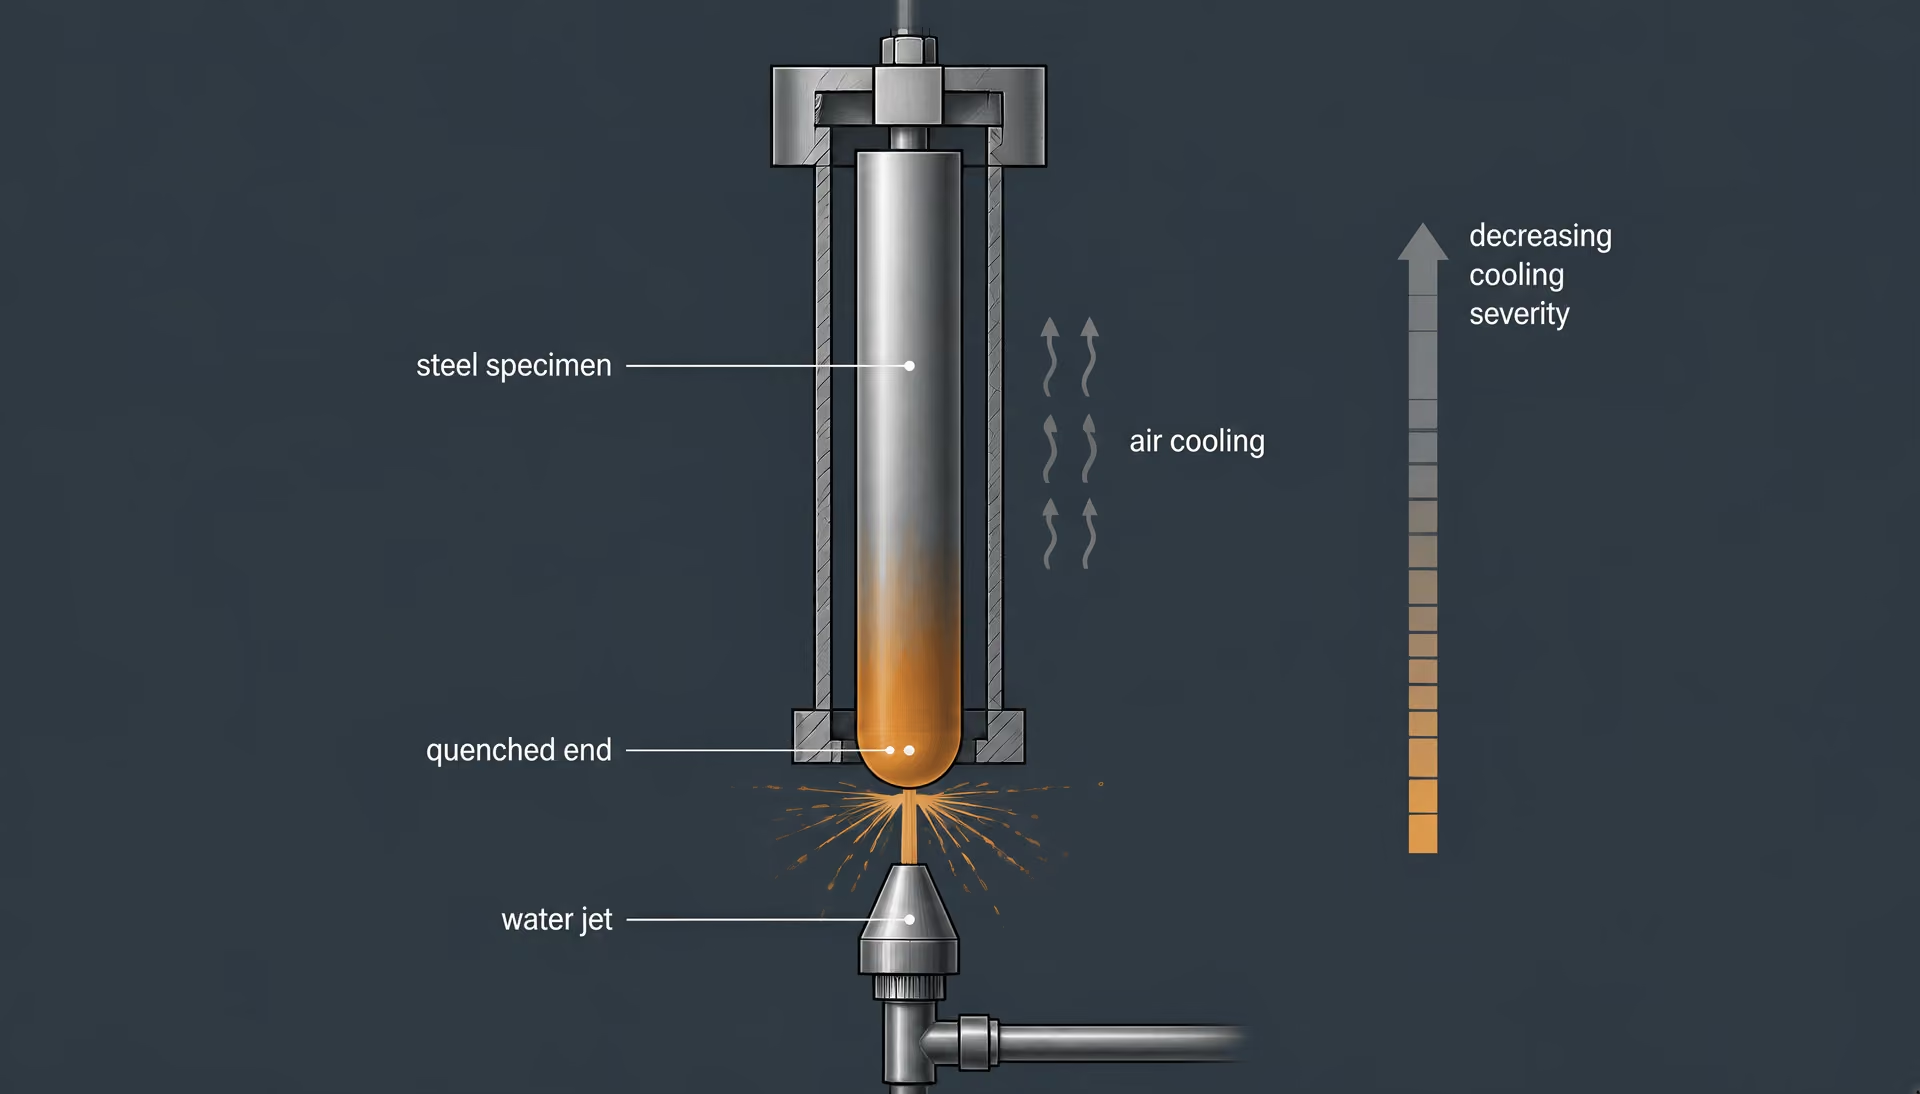
A próbatest egyik végének vízzel történő edzése
Miután az ausztenitesített próbatestet a berendezésbe helyezték, az egyik végét szabályozott vízsugár éri. Az University of Illinois leírása ezt a vízsugarat tekinti a meghatározó edzési műveletnek. A Cambridge anyagtudományi oktatási segédanyaga, amelyet 2012-ben adtak ki, ismerteti a fizikai eredményt: az egyik végét vízzel edzik, miközben a rúd többi része levegőben hűl.
A vízsugárnak kitett vég hűlése a legintenzívebb. Erről a tartományról gyorsan távozik a hő, így kevesebb idő áll rendelkezésre ahhoz, hogy az ausztenit ferritté, perlitté vagy más, lassabban képződő termékekké alakuljon, mielőtt a hőmérséklet eléri a martenzites tartományt. Ezért az edzett végen nagyobb martenzitfrakció alakulhat ki, az acél összetételétől és a kiindulási ausztenites állapottól függően. A mért keménység magas lehet, de ez az egyetlen érték csupán az adott hely reakcióját mutatja, ennek a sajátos hűlési előéletnek a legintenzívebb szakaszában.
A próbatest többi részét nem éri közvetlen permetezés. A hő az exponált felületeken keresztül, valamint az edzett vég felé irányuló hővezetéssel távozik, miközben a próbatest hőt cserél a környező levegővel is. Következésképpen a hűlési sebesség itt kisebb, mint a végen, bár a pontos érték függ a helyzettől, a próbatest geometriájától, a vízviszonyoktól, a hőmérséklettől, a felület állapotától és az acél termikus tulajdonságaitól. A vizsgálat nem egyetlen egyenletes hűlési sebességet kényszerít a teljes hengerre.
Ez az elrendezés azt is megmagyarázza, hogy a Jominy-vizsgálat miért nem egyszerűen egy különleges készülékben végzett keménységvizsgálat. Egy hagyományos keménységvizsgálat egy kiválasztott helyről egyetlen értéket adhat meg. A végátedzési vizsgálat ezzel szemben szándékosan különböző hőmérsékleti előéletű helyek sorozatát hozza létre, majd összehasonlítja azok keménységi reakcióját. A Materials Education Foundation ebben az értelemben írja le a módszert: a keménységet az edzett végtől egyre nagyobb távolságokban mérik az acél edzhetőségének meghatározására.
Hűlési sebességgradiens létrehozása a próbatest mentén
A legfontosabb mérési jellemző a vízzel edzett végtől mért távolság. Közvetlenül ennél a végnél a hűlés a legintenzívebb. A végtől távolodva a hűlés fokozatosan kevésbé intenzívvé válik, és a Cambridge magyarázata szerint a rúd mentén a hűlési sebességek folyamatos tartománya alakul ki. Így egyetlen próbatest számos edzési feltételt képvisel: a vég közelében jelentkező intenzív vízedzési reakciótól a távolabbi, lassabb, levegőn történő hűlésig.
A lehűlés után a keménységet az edzett végtől egyre nagyobb távolságokban mérik. Ezeket az értékeket a távolság függvényében ábrázolják, így jön létre a Jominy-edzhetőségi görbe. A lassan csökkenő görbe azt jelzi, hogy a jelentős keménység a végtől távolabb is fennmarad; a meredeken csökkenő görbe arra utal, hogy a keménység inkább az intenzív edzési tartomány közelére korlátozódik. A görbe az adott, meghatározott hűlési elrendezés által létrehozott keménységeloszlást írja le, összhangban az ASM szénacélokról és kis ötvözőtartalmú acélokról szóló fejezetével, amely az edzhetőséget az edzés során kialakuló keménység mélységét és eloszlását meghatározó tulajdonságként definiálja.
A görbe önmagában nem adja meg minden lehetséges alkatrész keménységét. Egy vastag fogaskerék, lemez, tengely vagy rúd saját felülettől a középpont felé kialakuló hőmérséklet-gradiensekkel rendelkezik, továbbá az alkalmazott edzőközeg és annak mozgatása is eltérhet a Jominy-elrendezéstől. A Jominy-távolság várható alkatrészreakcióvá történő átszámításához megfelelő korrelációkra vagy külön hőkezelési elemzésre van szükség. A görbe az összetétel és az ausztenitszemcse-méret hatását sem szünteti meg. Ezek a tényezők már eleve hozzájárulnak a görbe kialakulásához.
A Jominy-vizsgálat ezért alkalmas acélok vagy hőkezelési feltételek összehasonlítására, ha a próbatestek és az eljárások szabályozottak. Megmutathatja, hogy az acél keménységi reakciója milyen távolságig terjed az előírt végátedzési hűlési előélet mellett. Nem képes azonban egyetlen bemélyedési értéket az edzhetőség teljes leírásává alakítani. A hasznos eredmény a keménység és a távolság közötti kapcsolat, a próbatest méreteivel, az ausztenitesítési kezeléssel, a vízedzési feltételekkel, a keménységmérési módszerrel és az alkalmazandó szabvánnyal együtt értelmezve.
A próbatest geometriája és a vizsgálati szabványok
A Jominy-vizsgálat eredménye csak akkor értelmezhető, ha ismert a próbatest, a hevítési ciklus, a hűtési elrendezés, a keménységmérések és a jelentéstétel módja. A vizsgálat nem az eljárásától független anyagállandót eredményez. Azt rögzíti, hogy egy adott acélpróbatest hogyan reagál egy meghatározott hőtörténetre, miközben a mért keménység a hűtött végtől való távolság növekedésével változik.
Ez a megkülönböztetés azért fontos, mert a keménység és az edzhetőség különböző kérdésekre ad választ. A keménység az adott helyen, meghatározott vizsgálati módszerrel mért ellenállás. Az edzhetőség az edzés során kialakuló keménység mélysége és eloszlása. Az ASTM A255-20 meghatározása szerint az edzhetőség „az a mélység, ameddig az acél edzés hatására megkeményedik”. Ezért egy Jominy-görbéhez több információ szükséges egyetlen keménységi értéknél: meg kell adni a hűtött végtől mért távolságot és azokat a körülményeket, amelyek a hűtési gradienst létrehozták.
Az ASTM A255 és az 1 hüvelykes próbatest
Az ASTM A255-20, Az acél edzhetőségének meghatározására szolgáló szabványos vizsgálati módszerek, a hengeres, 1 hüvelyk átmérőjű próbatesttel végzett kvantitatív homlokedzéses, vagyis Jominy-vizsgálatot írja elő. Ez a méret nem csupán a vizsgálati rúd alkalmi leírása. A vizsgálati módszer részét képezi, és hatással van a próbatest hőreakciójára a homlokedzés előtt, közben és után.
A szokásos eljárás során a hengeres próbatestet először a szükséges ausztenitesítési hőmérsékletre hevítik. Ezt követően a vizsgálati készülékbe helyezik, és az egyik végét vízsugár éri. A hűtött vég hűl le a leggyorsabban; a távolabbi helyek kevésbé részesülnek közvetlen hűtésben, ezért eltérő körülmények között hűlnek. Lehűlés után a keménységet a hűtött végtől egyre nagyobb távolságokra mérik, majd az értékeket ábrázolva edzhetőségi görbét hoznak létre. Az University of Illinois Materials Technology and Innovation Laboratory ezt a sorrendet úgy írja le, hogy a hengeres próbatestet ausztenitesítési hőmérsékletre hevítik, az egyik végét vízsugárral edzik, majd a keménységet a próbatest mentén mérik.
A geometria egyetlen hűtési sebesség helyett szabályozott tartományt hoz létre. Ahogyan az University of Cambridge kifejti, az egyik végét vízzel edzik, miközben a próbatest többi része levegőn hűl, így a rúd mentén folyamatos hűtésisebesség-tartomány alakul ki. A görbe ennek megfelelően azt mutatja, hogy a hűtés intenzitásának a távolsággal történő csökkenése mellett milyen távolságig őrzi meg az acél a kemény átalakulási termékek kialakításának képességét.
A keménység meredek csökkenése arra utalhat, hogy az acél csak a hűtött vég közelében keményedik erősen. A laposabb görbe azt jelzi, hogy a vizsgálati körülmények között a keménység a végtől távolabb is megmarad. Egyik megfigyelésből sem szabad univerzális következtetést levonni minden lehetséges alkatrészre. A tényleges alkatrészek átmérője, alakja, kemencebeli hőtörténete, áthelyezési ideje és hűtőközege eltérő lehet. A Jominy-görbe a reakció szabványosított összehasonlítását adja, nem pedig minden geometriára közvetlenül alkalmazható keménységtérképet.
Az ASTM A255 akkor is fontos, amikor az anyagot egy anyagminőség-jelölés alapján azonosítják. Egy szénacélra vagy gyengén ötvözött acélra vonatkozó jelentett eredményben meg kell adni az anyagminőséget, adott esetben az öntés vagy a minta azonosítóját, ha a vizsgálati jegyzőkönyv szempontjából releváns, a próbatest orientációját, valamint a módszer alkalmazott kiadását. Az ASM International megjegyzi, hogy az acél összetétele és az ausztenitszemcse-méret az edzhetőség elsődleges befolyásoló tényezői. A görbe ezért egyaránt kötődik a vizsgált anyaghoz és annak korábbi hőállapotához.
Az ISO 642:2024 és a legalább 100 mm hosszú, 25 mm átmérőjű próbatest
Az ISO 642:2024, Acél — Edzhetőségi vizsgálat homlokedzéssel (Jominy-vizsgálat), 25 mm átmérőjű és legalább 100 mm hosszú próbatestet ír elő. Ez a geometria hasonlít az ASTM szerinti elrendezéshez, de a „hasonló” nem jelenti azt, hogy „azonos”. A 25 mm-es átmérő körülbelül 0,4 mm-rel kisebb az 1 hüvelyknél, azaz 25,4 mm-nél. Ez a különbség csekélynek tűnhet, a szabvány szerinti vizsgálatot azonban a megadott méretek és eljárások határozzák meg, nem a külső hasonlóság.
Az ISO-jelölés egy minimális hosszt is meghatároz: a próbatestnek legalább 100 mm hosszúnak kell lennie. Az átmérőt és a hosszt együtt kell értelmezni a hevítésre, az elhelyezésre, a homlokedzésre, a felület-előkészítésre, a keménységvizsgálatra és az eredmények bemutatására vonatkozó követelményekkel. Egy laboratórium nem állapíthatja meg az ISO 642:2024-nek való megfelelést pusztán azzal, hogy bármilyen rudat vízsugár alá helyez, majd ábrázolja a keménységet. Az eredményt a teljes módszer határozza meg.
Ez különösen fontos, amikor adatokat laboratóriumok között továbbítanak, vagy közzétett görbékkel hasonlítanak össze. Két jegyzőkönyvben egyaránt szerepelhet a „Jominy” kifejezés, miközben az egyik az ISO 642:2024-re, a másik pedig az ASTM A255-20-ra hivatkozik. Névleges vizsgálati elvük azonos: a hevített acélpróbatest egyik végét edzik, a keménységet pedig fokozatosan növekvő távolságokra mérik. A méret- és eljárásbeli követelményeket azonban továbbra is ellenőrizni kell, mielőtt a görbéket közvetlenül egyenértékűnek tekintenénk.
Az ISO szerinti próbatest minimális hossza azt is szemlélteti, hogy a próbatest egyik mérete nem elszigetelt adat. A hűtött végen túl elegendő anyagnak kell rendelkezésre állnia a hűtési reakció kívánt tartományának és a mérési helyeknek a biztosításához. A hossz, a végkialakítás, a készülék, a vízellátás vagy az időzítés megváltoztatása módosíthatja a hőtörténetet. A mért görbe ekkor a módosított vizsgálatot írja le, és nem feltétlenül az ISO 642:2024 által meghatározott reakciót.
Miért nem szabad összemosni a szabványokat és a próbatest méreteit?
Az ASTM A255 és az ISO 642:2024 egymáshoz szorosan kapcsolódó homlokedzéses vizsgálatokat ír le, a szabványokat azonban meg kell nevezni, nem pedig egy meghatározatlan „Jominy-értékbe” összevonni. Az ASTM szerinti módszer 1 hüvelyk átmérőjű hengeres próbatestet ír elő. Az ISO 642:2024 legalább 100 mm hosszú, 25 mm átmérőjű próbatestet határoz meg. Ezek rögzített méretkövetelmények, nem felcserélhető megnevezések.
| Jelentési mező | Rögzítendő információ |
|---|---|
| Anyagazonosítás | Anyagminőség, irányadó előírás, hő- vagy öntésszám, termékforma és próbatest-azonosítás |
| Hőciklus | Hevítési módszer, ausztenitesítési hőmérséklet, hőntartási idő, atmoszféra és áthelyezési idő |
| Próbatest és szabvány | A megnevezett szabvány és kiadása, a mért méretek, a vég előkészítése és az eltérések |
| Edzés | Az edzett vég, a víz állapota, a fúvóka- vagy sugáradatok, az illesztés és az időtartam |
| Keménységi adatok | Skála, műszer, felület-előkészítés, mérési távolságok, nyers leolvasások és görbe |
| Elfogadási alap | Az alkalmazandó rajz, termékelőírás, vevői követelmény vagy kizárólag leíró jellegű státusz |
Ezért egy megbízható jelentésben fel kell tüntetni a szabványt és annak kiadását, a próbatest méreteit, az acél azonosítását, az ausztenitesítési körülményeket, a hűtés részleteit, a keménységi skálát, a mérési távolságokat, valamint a kapott görbét vagy adat táblázatot. Ha egy laboratórium módosít egy előírt méretet vagy eljárást, a jelentésben módosított vizsgálatként kell megjelölni, nem pedig pontos szabványmegfelelésre utalni.
Ez a jelentéstételi fegyelem megelőz egy gyakori hibát: egyetlen keménységi érték hozzárendelését az edzhetőséghez. A 10 mm-nél, 20 mm-nél vagy más távolságban mért keménység egyetlen pontot ír le a reakciógörbén. Nem határozza meg a keményedés teljes mélységét vagy eloszlását. A Materials Education Foundation a Jominy-vizsgálatot olyan módszerként írja le, amely a keménységet a hűtött végtől növekvő távolságokra méri az acél edzhetőségének meghatározásához; a több mérési hely a módszer központi eleme.
A szabvány az eredmény részét képezi. Enélkül a „Jominy-keménység” megnevezés megválaszolatlanul hagyja, hogy milyen próbatest-geometriát, hűtési elrendezést, előkészítést és mérési szabályokat alkalmaztak. A szabvány megadásával a görbe meghatározott jelentést kap, és megfelelő körültekintéssel összehasonlíthatóvá válik.
A lehűtési távolságtól az edzhetőségi görbéig
A Jominy-vizsgálat egyetlen edzett próbatestből különböző keménységi értékek sorozatát állítja elő. A kulcsváltozó nem egyszerűen az, hogy egy adott helyen milyen kemény az acél. Azt kell vizsgálni, hogyan változik a mért keménység, miközben a helyi lehűlési sebesség az edzett végtől való távolság növekedésével fokozatosan csökken.
Az ASTM A255-20 az edzhetőséget az acél edzés során megkeményedő mélységeként határozza meg. Kvantitatív homlokfelületi edzési módszere 1 hüvelyk átmérőjű hengeres próbatestet alkalmaz (ASTM International, 2020). Az ISO 642:2024 a homlokfelületi edzési vizsgálathoz 25 mm átmérőjű és legalább 100 mm hosszúságú acél próbadarabot ír elő (International Organization for Standardization, 2024). Ezek a méretek közel állnak egymáshoz, de nem szabad őket minden vizsgálat egymással felcserélhető leírásának tekinteni. Az alkalmazandó szabvány határozza meg a próbatesttel, a hevítéssel, az edzéssel, a keménységmérési módszerrel és az eredmények közlésével kapcsolatos követelményeket.
A vizsgálat a hengeres próbadarab előírt ausztenitesítési hőmérsékletre történő hevítésével kezdődik. Ezután az egyik végét vízsugárnak teszik ki, miközben a rúd többi része levegőn hűl. Az University of Illinois leírása szerint ez a sorrend képezi a Jominy-eljárás alapját (University of Illinois Materials Technology and Innovation Laboratory, 2024). Mivel az edzett vég adja le a hőt a leggyorsabban, itt a lehűlés a legintenzívebb. A rúd mentén távolodva a lehűlés fokozatosan enyhébbé válik. Az University of Cambridge ezt az elrendezést úgy írja le, mint amely a próbatest mentén a lehűlési sebességek folyamatos tartományát hozza létre (University of Cambridge, 2012).

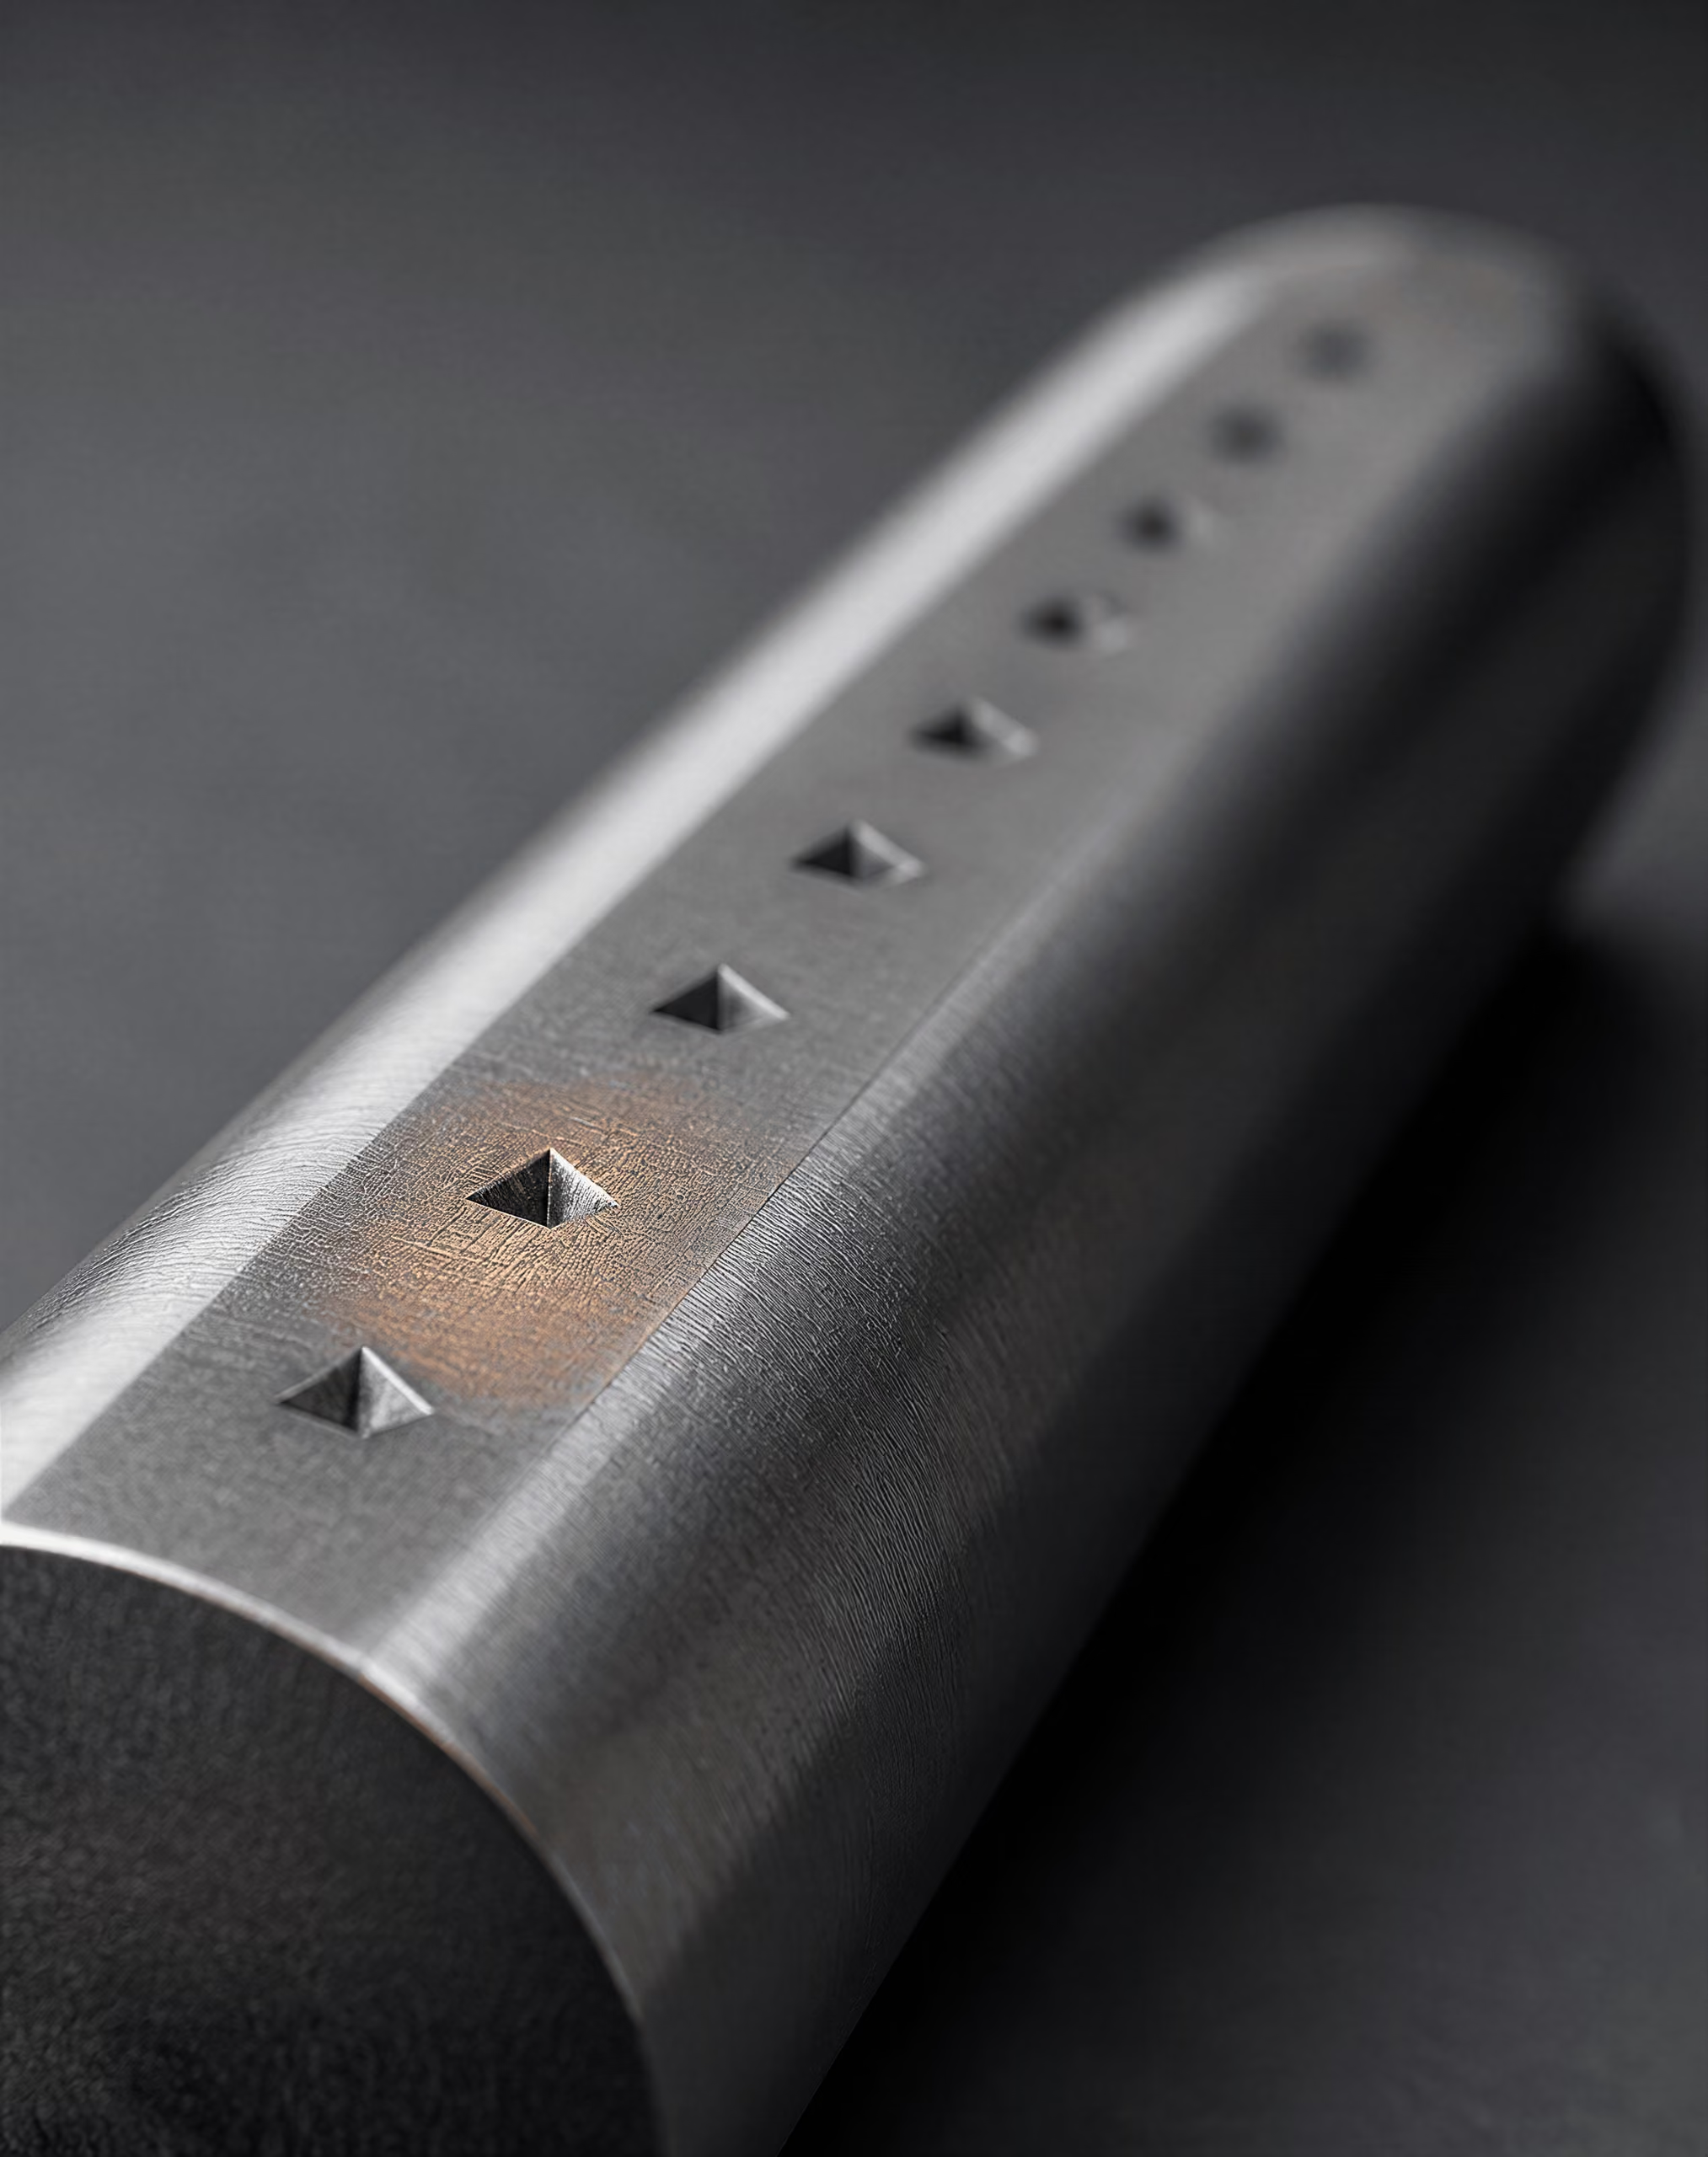
A keménységméréshez használt felületek előkészítése
A keménység nem mérhető megbízhatóan reve-, dekarbonizált anyaggal, durva megmunkálási nyomokkal vagy egyenetlen oxidréteggel borított felületen. Miután a próbatest a megfelelő edzésen átesett és a kezeléshez elegendő mértékben lehűlt, a leolvasásokhoz használt felületet úgy készítik elő, hogy a behatolótest ép acéllal, ne pedig megváltozott vagy sérült anyaggal érintkezzen.
Nem kizárólag maga az edzett vég fontos. A mérési felület hosszirányban ettől a végtől indul, így a keménység ismert távolságokban mérhető. Ezért a felület-előkészítés során a rúd mentén kellően sík és tiszta mérősávot kell kialakítani. A köszörülés vagy a megmunkálás eltávolítja a revét és a hevítés által érintett felületközeli réteget, míg a szabályozott felületkikészítés csökkenti a barázdák, a hullámosság vagy a túlzott köszörülési hő okozta hibákat. Az előkészítés nem idézhet elő új hőhatást, és nem távolíthat el annyi anyagot, hogy megváltozzon a próbatest tervezett geometriája vagy a mérési helyek elhelyezkedése.
A pontos felületkikészítési gyakorlat, a keménységi skála, a mérési távolságok és a jelentés formátuma a kiválasztott vizsgálati szabvány előírásai közé tartozik. Az ASTM A255-20 és az ISO 642:2024 követelményeit nem szabad gondatlanul keverni: az ASTM-követelményeket követő laboratóriumnak a próbatestet az ASTM előírásai szerint kell előkészítenie és mérnie, míg az ISO szerinti vizsgálatnak az ISO 642 szabványt kell követnie. Ez eljárási, nem pedig esztétikai kérdés. A revén vagy dekarbonizált acélon készített keménységlenyomat a felület állapotát jelezheti, nem pedig az alatta található edzett acélét.
A felületnek elegendő szélességet és a lenyomatok között megfelelő távolságot is biztosítania kell ahhoz, hogy a keménységmérések egymástól függetlenek maradjanak. A túl közel egymáshoz, élhez túl közel vagy láthatóan hibás területre helyezett lenyomatok torzíthatják az eredményt. Ha a felület görbült vagy rosszul kikészített, a behatolótest nem megfelelően ülhet fel. Ezért a Jominy-eredmény ellenőrzött mérési folyamat eredménye, nem pedig a rúd tetszőleges pontján végzett informális keménység-ellenőrzés.
A keménység mérése növekvő távolságokban
Amint a mérési felület elkészült, a keménységet az edzett végtől mért, egymást követően növekvő távolságokban rögzítik. Az első leolvasás azt az acélt jellemzi, amely a vizsgálat legintenzívebb lehűlési körülményei között hűlt. A későbbi leolvasások olyan helyeket jellemeznek, amelyek lassabban hűltek. A távolságot az edzett végtől a próbatest mentén kell mérni, és minden leolvasást a pontos helyzetével együtt kell rögzíteni.
A Materials Education Foundation a Jominy-vizsgálatot úgy írja le, mint amely az acél edzhetőségének meghatározása céljából az edzett végtől növekvő távolságokban méri a keménységet (Materials Education Foundation, 2024). Ez a megfogalmazás jól érzékelteti a lényegi különbséget: a vizsgálat nem csupán azt kérdezi, hogy „Milyen kemény ez az acél?”, hanem azt, hogy „Hogyan változik az acél keménységi reakciója, miközben a lehűlési körülmény egy meghatározott próbatest mentén változik?”
A keménységi skálát azonosítani kell. Sok acélból származó Jominy-eredmény esetében Rockwell C keménységet alkalmaznak, ha az anyag keménysége elegendő ehhez a skálához, azonban az engedélyezett módszert a kiválasztott szabvány és a mért tartomány határozza meg. A skála feltüntetése nélküli érték hiányos. Az „52” jelenthet HRC-értéket, egy másik Rockwell-skálán mért értéket vagy más keménységmérési módszer eredményét, és ezek az értékek nem hasonlíthatók össze úgy, mintha ugyanazt a tulajdonságot írnák le.
Egyetlen, az edzett vég közelében mért érték megmutathatja az egyetlen intenzív lehűlési körülmény mellett elért keménységet. Nem határozza meg azonban, hogy ez a keménység milyen mélységig marad fenn. Hasonlóképpen, a végtől távolabb mért keménység tükrözheti a lassabb lehűlést, de önmagában nem írhatja le a nagy keménységtől az alacsony keménységig tartó teljes átmenetet. Az edzhetőség a reakció eloszlása, nem egyetlen keménységi szám.
Az ASM International szerint az acél kémiai összetétele és az ausztenitszemcse-méret elsődleges hatással van erre a reakcióra (ASM International, 1990). A szén befolyásolja az átalakult szerkezet elérhető keménységét, míg az ötvözőelemek és a szemcseméret hatással vannak a versengő átalakulásokhoz szükséges lehűlési körülményekre. A Jominy-görbe e tényezők együttes eredményét rögzíti az előírt vizsgálati folyamat mellett. Önmagában nem választja szét az összetétel vagy a szemcseméret hatását.
A keménység ábrázolása az edzett végtől mért távolság függvényében
A leolvasások akkor válnak edzhetőségi görbévé, amikor a keménységet a függőleges tengelyen, az edzett végtől mért távolságot pedig a vízszintes tengelyen ábrázolják. A függőleges tengelyen fel kell tüntetni a keménységi skálát, például az alkalmazható HRC-skálát. A vízszintes tengelyen meg kell adni a távolság mértékegységét és a vonatkoztatási pontot: a nulla a vízzel edzett vég, a növekvő távolság pedig fokozatosan enyhébb lehűlést jelent.
Jominy-görbe olvasása
- A görbe magassága Az adott hűlési feltétel közelében kialakult keménységet mutatja.
- A görbe meredeksége Azt mutatja, milyen gyorsan csökken a keménység a hűtés szigorúságának mérséklődésével.
- A görbe fennmaradása Azt mutatja, milyen távolságig marad fokozott a keménység az edzett végtől mérve.
- A görbe szórása Mérési eltérésre, előkészítési problémákra vagy az anyag változékonyságára utalhat.
A görbe rendszerint az edzett véghez legközelebb mért keménységértéknél kezdődik, majd a rúd mentén követi a keménységi reakciót. A meredek esés azt jelenti, hogy a keménység rövid távolságon belül jelentősen csökken. Gyakorlati értelemben az acél a nagy edzési keménységét a jelen vizsgálati próbatest viszonylag korlátozott részén őrzi meg. A fokozatosabb esés azt jelenti, hogy a mért keménység az edzett végtől távolabb is magasabb marad, ami nagyobb edzési mélységre utal a Jominy-féle lehűlési gradiens mellett. A görbe alakja legalább annyira fontos, mint az első pont.
A görbét a mért megfigyelésekből kell megrajzolni, nem pedig egyetlen kiválasztott értékkel kell helyettesíteni. Az ismételt vizsgálatok, az engedélyezett illesztési módszerek, a mérési bizonytalanság, valamint az ASTM A255-20 vagy az ISO 642:2024 jelentési szabályai határozzák meg, hogyan kell a végső eredményt bemutatni. A sima vonal segíthet a tendencia szemléltetésében, de nem rejtheti el a szóródó leolvasásokat, és nem sugallhat olyan pontosságot, amelyet a mérések nem támasztanak alá.
A Jominy-görbe egy meghatározott homlokfelületi edzési folyamatra adott reakciót mutatja. Azonos követelmények szerint vizsgált acélok összehasonlítására alkalmas, és megmutatja, hogyan változik a keménység a távolság függvényében. Önmagában azonban nem képes előre jelezni egy vastag fogaskerék, lemez, tengely vagy öntvény pontos keménységprofilját, ha azt egy adott tartályban edzik. Az alkatrész geometriája, a keverés, az edzőközeg, az áthelyezési idő, az ausztenitesítési gyakorlat és a kiindulási mikroszerkezet mind módosítja a lehűlési folyamatot. A görbe ezért az előírt vizsgálati körülmények közötti edzhetőség bizonyítéka, nem pedig egyetlen alkatrész hőkezelési elemzésének helyettesítője.
A hűtési sebesség, az átalakulás és a görbe jelentése
Folyamatos hűtési feltételek a próbatest hosszában
Egy Jominy-próbatestet a két vége között nem egyetlen, állandó edzési intenzitás ér. A próbatestben gradiens alakul ki. A szabványosított vizsgálat során egy hengeres acélpróbatestet először ausztenitesítési hőmérsékletre hevítenek, majd az egyik végét vízsugárnak teszik ki, miközben a próbatest többi része levegőn hűl. Az University of Illinois Materials Technology and Innovation Laboratory ezt a sorrendet a Jominy-vizsgálat alapeljárásaként írja le (2024). A vízzel hűtött vég gyorsan hőt veszít; a távolabbi helyek kevesebb közvetlen hűtést kapnak, és főként a próbatesten, valamint a környező levegőn keresztül cserélnek hőt.
Ez az elrendezés a rúd hosszában folyamatos hűtési feltételtartományt hoz létre, amint azt az University of Cambridge a vizsgálatról szóló ismertetésében magyarázza (2012). A pontos hűtési előzményeket nem kizárólag a távolság határozza meg. Függ a próbatest geometriájától, a kezdeti hőmérséklettől, a vízsugár elrendezésétől, az edzés körülményeitől, a szabadon lévő felületektől és az acél termikus tulajdonságaitól is. A távolság ezért a vizsgálatban szabályozott helykoordináta, nem pedig olyan univerzális átszámítás, amely minden próbatestre vagy minden gyártási alkatrészre egyetlen hűtési sebességet rendel.
A méretek a módszer részét képezik, nem mellékes részletek. Az ASTM A255-20 a kvantitatív homlokedzési vizsgálathoz 1 hüvelyk átmérőjű hengeres próbatestet ír elő. Az ISO 642:2024 25 mm átmérőjű és legalább 100 mm hosszú próbadarabot határoz meg. Az eredmények összehasonlításakor ezeket a megjelöléseket és méreteket nem szabad gondatlanul összekeverni, mivel a geometria vagy az eljárás megváltozása módosíthatja a hőáramlást, és ezáltal az átalakulási választ is. A Jominy-görbének csak azzal a szabvánnyal és azokkal a vizsgálati feltételekkel összefüggésben van jelentése, amelyek mellett létrehozták.
A rúd továbbá nem egy egyszerű „felület–középpont” hűlési mintázattal rendelkező miniatűr alkatrész. Az olajban, vízben, polimeroldatban vagy gázban edzett alkatrészben olyan térbeli hűlési mező alakul ki, amelyet az alak és a felületeken végbemenő hőátadás határoz meg. A Jominy-próbatest ehelyett megismételhető laboratóriumi gradienst biztosít. Egyetlen vizsgálat során több edzési intenzitást vizsgál, de nem reprodukál minden alkatrészgeometriát.
Ez a megkülönböztetés azért fontos, mert az edzhetőség meghatározott hőtörténetre adott válasz. Az ASTM A255-20 meghatározása szerint az edzhetőség az a mélység, ameddig az acél edzés hatására megkeményedik. Az ASM szénacélokról és gyengén ötvözött acélokról szóló fejezete ugyanezt a tulajdonságot úgy írja le, mint amely meghatározza az edzéssel létrehozott keménység mélységét és eloszlását (ASM International, 1990). Egyik meghatározás sem állítja, hogy az edzhetőség az acél edzés előtti vagy utáni keménységértéke.
Az ausztenit átalakulása edzés közben
A hevítés a kiindulási szerkezetet ausztenitté alakítja, feltéve, hogy az alkalmazott ausztenitesítési kezelés megfelel az adott minőségnek és anyagállapotnak. Az edzés ezt követően olyan gyorsan — vagy az adott helyen olyan lassan — távolítja el a hőt, hogy meghatározza, milyen átalakulások mehetnek végbe az ausztenit lehűlése során. A döntő kérdés nem egyszerűen az, hogy milyen hideggé válik a próbatest. Hanem az, hogy az ausztenit mennyi ideig marad olyan hőmérséklet-tartományokban, ahol diffúziós termékek képződhetnek, mielőtt az anyag az alacsonyabb hőmérsékleten végbemenő átalakulások feltételeit eléri.
A vízzel edzett végen a hűlési előzmény elnyomhatja azokat az átalakulásokat, amelyek egyébként ferritet, perlitet vagy bainites szövetelemeket hoznának létre, így az ausztenit nagyobb hányada alakulhat martenzitté a további hűlés során. Az edzett végtől távolabb a kevésbé intenzív hőút több lehetőséget biztosít a versengő átalakulások megindulására. A végső szerkezet ekkor az átalakulási termékek eltérő keverékét tartalmazhatja, és ennek megfelelően a keménysége is csökkenhet. A görbe ezt a változást rögzíti, de önmagában nem azonosít minden szövetelemét, és nem ad meg fázisarányokat.
Ez a korlátozás alapvető fontosságú. Egy keménységmérés nem képes teljes átalakulási diagramot meghatározni, és egy Jominy-görbe sem értelmezhető közvetlen hűtési sebességek felsorolásaként, hacsak ezeket a sebességeket külön meg nem határozták ugyanahhoz a berendezéshez és ugyanazokhoz a feltételekhez. A görbe közvetett feljegyzés: minden egyes távolság az adott vizsgálatban bekövetkező sajátos hőreakciónak felel meg, a mért keménység pedig az e reakció által létrehozott mikroszerkezetet tükrözi.
Az összetétel szabályozza, hogy a hűlés során milyen könnyen késleltethetők vagy engedhetők meg az átalakulások. A szén erősen befolyásolja a martenzit által elérhető keménységet, míg az ötvözőelemek módosíthatják az átalakulási viselkedést, és növelhetik azt a mélységet, amelyen belül az edzés kemény martenzites szerkezetet hoz létre. Az ausztenitszemcse-méret szintén fontos. Az ASM az acél összetételét és az ausztenitszemcse-méretet az edzhetőséget befolyásoló elsődleges tényezőkként azonosítja (ASM International, 1990). A korábbi ausztenit nagyobb szemcsemérete módosíthatja a csíraképződési feltételeket és az átalakulási kinetikát, ezért névlegesen azonos minőségű két próbatest is eltérő görbéket adhat, ha hőtörténetük vagy szemcseszerkezetük különbözik.
A vizsgálat tehát egy adott anyagállapot válaszát méri, nem pedig egy absztrakt minőségjelölést. Az ausztenitesítési hőmérséklet, a hőntartási idő, a korábbi feldolgozás, a szemcseméret, a felületi állapot és az edzés részletei mind befolyásolják, hogy mivé alakul az ausztenit. Egy adott anyagállapotból származó eredményt nem szabad annak bizonyítékaként kezelni, hogy az adott jelöléshez tartozó minden hőkezelés ugyanazt a görbét eredményezi.
Miért változik a keménység a távolsággal?
A keménység azért változik a távolsággal, mert a távolság módosítja a hűlési előzményt, a hűlési előzmény pedig megváltoztatja a létrejövő mikroszerkezetet. Az edzett vég közelében a próbatest a legintenzívebben veszít hőt. Távolabb a hő hosszabb ideig marad a rúdban, és eltérő feltételek mellett távozik. Az így kialakuló szerkezetek ezért az edzett vég közelében túlnyomórészt martenzites anyagtól egészen a kevésbé intenzíven lehűlt helyeken található, lágyabb átalakulási termékeket tartalmazó keverékekig terjedhetnek. A pontos átmenet az anyagminőségtől és az anyagállapottól függ; azt mérni kell, nem pedig egy általános diagram alapján kitalálni.
| Tényező | Fő hatás | Értelmezési óvatosság |
|---|---|---|
| Széntartalom | Erősen befolyásolja az elérhető martenzites keménységet | A nagyobb keménységi potenciál nem garantálja a nagyobb edzési mélységet |
| Ötvözőanyagok hozzáadása | Késleltetheti a ferrit-, perlit- vagy bainitátalakulásokat | A hatás a teljes összetételtől és az állapottól függ |
| Ausztenitszemcse-méret | Módosítja az átalakulási gócképződést és a kinetikát | A durva szemcsék növelhetik az edzhetőséget, de csökkenthetik a szívósságot |
| Keresztmetszeti méret és geometria | Módosítja az alkatrész helyi hűlési sebességét | A Jominy-távolság nem felel meg közvetlenül egy alkatrészbeli helynek |
A széntartalom hozzájárul a mért értékhez, de nem magyarázza meg a teljes görbét. A martenzit keménysége erősen függ a széntartalomtól, ezért két eltérő széntartalmú acél különböző keménységszinteket mutathat akkor is, ha edzési válaszuk egyébként hasonló. Ezzel szemben hasonló széntartalmú acélok ugyanazon Jominy-távolságban eltérő keménységet mutathatnak, ha az ötvözés, a szemcseméret, a tisztaság vagy az ausztenitesítési gyakorlat módosítja az átalakulási viselkedést.
A mért érték a keménységmérési módszertől és a vizsgálat előkészítésétől is függ. A felületi dekarbonizáció, a felületi érdesség, az igazítás, a bemélyedések közötti távolság, a mérési skála és a helyi hibák torzíthatják az eredményt. A vizsgálatot rendszerint az edzett végtől mért, egymást követő távolságokban végzik, miután hosszirányú sík vagy más módon előírt mérőfelületet készítettek, majd a keménységet a távolság függvényében ábrázolják. A Materials Education Foundation ezt az alapértelmezést ismerteti: a keménységet az edzett végtől növekvő távolságokban mérik az edzhetőség meghatározásához (2024).
Az ábrázolt vonal tehát nem az egész acél közvetlen keménységi minősítése. A keménységi válasz térképe a Jominy hőmérsékleti gradiensében. Az edzett végtől távol is viszonylag magas érték azt jelzi, hogy az acél kevésbé intenzív hűtési feltételek mellett is megőrizte keményedési képességét, mint amilyen az edzett végnél érvényesült. A gyors csökkenés arra utal, hogy a mikroszerkezet lágyabbá válik, ahogy a hűtés intenzitása csökken. Ezek az állítások a válaszgörbe alakjára és helyzetére vonatkoznak, nem pedig egyetlen elszigetelt keménységértéken alapuló univerzális rangsorra.
Egy alkatrésztervező mérnök a görbét felhasználhatja egy acél hűtési válaszának összehasonlítására az alkatrészben várható hűtési feltételekkel, de csak a keresztmetszeti méret, a geometria, az edzőközeg és a hőkezelési gyakorlat figyelembevételével. A Jominy-eredmény nem bizonyítja, hogy egy alkatrész minden megfelelő helyén azonos keménység alakul ki. Ellenőrzött információt szolgáltat arról, hogyan alakul át az acél a hűtési intenzitás csökkenésével. Ez a görbe jelentése, és ezért kell az edzhetőséget elkülöníteni a keménységtől.
Összetétel és ausztenitszemcse-méret
Az edzhetőség nem a keménység szinonimája. Az ASTM A255-20 az edzhetőséget úgy határozza meg, mint azt a mélységet, ameddig az acél edzéskor megkeményedik, míg az ASM Handbook szerint ez az edzés során kialakuló keménység mélységét és eloszlását meghatározó tulajdonság. Egy acél az edzett felület közelében nagy keménységet érhet el, miközben a belseje felé gyorsan veszít keménységéből. Egy másik acél hasonló felületi keménységet mutathat, miközben az edzett felülettől távolabb is megtartja a martenzitet, és ezáltal a hasznos keménységet.
A különbség jól látható a Jominy-végömedzési vizsgálatban. Az ASTM A255-20 egy 1 hüvelyk átmérőjű, hengeres próbatestet ír elő; az ISO 642:2024 egy 25 mm átmérőjű és legalább 100 mm hosszúságú próbadarabot határoz meg. Az eredmények összehasonlításakor a méretek nem felcserélhető részletek. A próbatestet az előírt ausztenitesítési állapotra hevítik, függőlegesen felfüggesztik, majd az egyik végén vízsugárral edzik. Az University of Illinois leírása szerint a keménységet az edzett végtől mért, egyre nagyobb távolságokban mérik, míg az University of Cambridge ismertetése szerint a vízzel hűtött vég és a levegőn hűlő fennmaradó rész a rúd mentén folyamatos hűlési sebességtartományt hoz létre. A keménységnek a távolság függvényében ábrázolt grafikonja a Jominy-edzhetőségi görbe.
A görbe az összetételre, a korábbi hőtörténetre, a próbatest geometriájára, az ausztenitesítési kezelésre és az előírt hűtési mintázatra adott válasz. Nem egyetlen, a vizsgálati körülményektől független anyagállandó. Az ASM International az acél összetételét és az ausztenitszemcse-méretet az edzhetőséget befolyásoló elsődleges tényezőkként azonosítja. Ezek a tényezők eltérő mechanizmusokon keresztül hatnak, ezért nem szabad őket egyetlen kérdésre leegyszerűsíteni: „Mennyire kemény az acél?”
Az acél összetételének szerepe
Edzhetőség Az acél azon képessége, hogy meghatározott edzés során nagyobb mélységben is kialakítsa és megtartsa keménységét; ez különbözik a maximális keménységtől.
Az összetétel főként azáltal befolyásolja az edzhetőséget, hogy módosítja az ausztenit hűlés közbeni átalakulásának hőmérsékletét és sebességét. Az olyan ötvözőelemek, mint a mangán, a króm, a nikkel és a molibdén, késleltethetik az ausztenit ferritté, perlitté vagy bainitté történő átalakulását. Ha ezek az átalakulások hosszabb idők felé tolódnak el, akkor a keresztmetszet nagyobb része kerülheti el őket edzés közben, és helyettük martenzit képződhet. Ennek eredménye mélyebbre kiterjedő keménységprofil, feltéve, hogy a hűlési sebesség és az acél széntartalma lehetővé teszi a martenzit képződését.
A szén részt vesz ebben a folyamatban, de szerepeit el kell különíteni. Jelentős mértékben hozzájárul ahhoz a keménységhez, amelyet a martenzit elérhet. Az ötvözőadalékok ezzel szemben különösen az átalakulási kinetika módosításában fontosak, és ezáltal abban, hogy mekkora hűlési sebesség szükséges a diffúziós termékek képződésének visszaszorításához a keresztmetszetben. A szén szintén módosítja az átalakulási viselkedést, ezért a felosztás nem abszolút érvényű; inkább a hangsúlyok megkülönböztetéséről van szó. Az az állítás, hogy „több ötvöző keményebb acélt jelent”, túlságosan leegyszerűsítő. Pontosabban fogalmazva: az ötvözőtartalom egy adott hűlési előzményt alkalmassá tehet arra, hogy az anyag mélyebben is martenzitet képezzen, míg a szén nagyrészt ennek a martenzitnek az elérhető keménységét határozza meg, az olyan tényezők mellett, mint a megeresztés és a mikroszerkezet.
Az összetételt ezért pontos anyagminőség, szabvány és alkalmazandó megjelölés alapján kell azonosítani. A „4140” például króm-molibdén ötvözésű acélminőség-megjelölésre utal, de egy közölt eredmény értelmezéséhez továbbra is szükség van a vonatkozó termékszabványra, a kémiai összetétel határértékeire, a hőkezelésre és a vizsgálati módszerre. Az anyagminőség neve nem törli el a megengedett összetételi tartományokat. Ugyanazon megjelölés két különböző olvasztása e határértékeken belül eltérő helyet foglalhat el, és a szén- vagy ötvözőtartalom kis változásai is módosíthatják az átalakulási viselkedést. A „kissé ötvözött acél” hasznos családszintű megjelölés, de két Jominy-görbe összehasonlításához nem elegendő kémiai meghatározás.
Ugyanez az óvatosság érvényes a szénacélokra és a cementálható acélminőségekre is. Egy ötvözetlen szénacél és egy nikkel-króm-molibdén-acél keménysége az edzett végén hasonló lehet, miközben a görbék meredeksége és a keménység megtartásának távolsága eltérő. Ezzel szemben egy nagy széntartalmú összetétel nagy felületközeli keménységet eredményezhet anélkül, hogy nagy keresztmetszetben mélyen átedződne. A görbe szolgáltatja a vizsgált hűlési körülményre vonatkozó bizonyítékot; önmagában a névleges anyagminőség nem.
A Jominy-eredmény közvetlenül nem vihető át minden alkatrész-alakra sem. Egy hengeres rúd, egy lemez és egy összetett kovácsdarab eltérő módon adja le a hőt. A keresztmetszet mérete, a felület állapota, az edzőközeg mozgatása és a sarkok jelenléte módosítja a helyi hűlési előzményt. A Grossman-féle edzhetőségi elemzés és más mérnöki módszerek kapcsolatot teremthetnek az anyag válasza, az edzés intenzitása és a keresztmetszet geometriája között, de önmagában egy Jominy-görbe nem adja meg a keménységet egy tetszőleges alkatrész minden pontján.
A széntartalom és az elérhető martenzites keménység
A martenzit akkor képződik, amikor az ausztenit olyan gyorsan hűl le, hogy a diffúziós átalakulás megakadályozható vagy korlátozható, azonban e martenzit keménysége erősen függ az edzés előtt az ausztenitben oldott széntől. A széntartalom növelése általában növeli az edzetlen martenzit elérhető keménységét a hasznos széntartományban, mivel a szén torzítja a martenzites rácsot, és növeli a deformációval szembeni ellenállást. Ez keménységi hatás, nem pedig annak indoka, hogy a széntartalmat az edzhetőség teljes körű mérőszámaként használjuk.
Egy kis széntartalmú acél megfelelő hűlési előzmény mellett egy teljes keresztmetszetben is átedződhet, miközben kisebb maximális keménységet mutathat, mint egy nagyobb széntartalmú acél. A nagyobb széntartalmú acél Jominy-vége nagyon kemény lehet, ugyanakkor a keménység a távolsággal meredeken csökkenhet, ha az összetétele nem késlelteti kellő mértékben a perlit, a ferrit vagy a bainit képződését. A kis széntartalmú ötvözött acél alacsonyabb keménységi plafont mutathat, de ezt a keménységet az edzett végtől távolabb is megtarthatja. Ezek különböző eredmények: az elérhető martenzites keménység és az átedződés mélysége.
A szén az ausztenitesítés során az ausztenit mennyiségét és stabilitását is befolyásolja. Ha a szén nem oldódik fel megfelelő mértékben, akkor az ausztenit összetétele eltér a névleges tömbi összetételtől; ha pedig túlzott oldódás történik, szemcsedurvulás és egyéb változások következhetnek be. A mért görbe ezért a kiválasztott ausztenitesítési hőmérsékletet és hőntartási gyakorlatot is tükrözi, nem csupán a kémiai összetételt. Az edzés után a megeresztés tovább módosítja a keménységet, ezért a megeresztett keménységprofilt nem szabad úgy összehasonlítani egy edzett állapotú Jominy-görbével, mintha mindkettő azonos állapotot képviselne.
A vízzel edzett vég keménységi értéke ezért önmagában nem teljes körű bizonyíték. Jelezheti a helyi martenzites összetételből elérhető keménységet, de nem mutatja meg, milyen gyorsan csökken a keménység, hol kezdődnek a kevert mikroszerkezetek, vagy egy nagyobb keresztmetszet mekkora része edzhető át. A távolságfüggő görbe a releváns mérés.
Az ausztenitszemcse-méret hatása az edzhetőségre
A korábbi ausztenitszemcse-méret azért befolyásolja az edzhetőséget, mert az olyan átalakulási termékek, mint a ferrit és a perlit, gyakran az ausztenitszemcse-határokon csíráznak. A durvább ausztenitszemcsék egységnyi térfogatra vonatkoztatva kisebb szemcsehatár-felületet biztosítanak, ezáltal csökkentik a lehetséges csírázási helyek számát, és hűlés közben hajlamosak késleltetni a diffúziós átalakulást. Ez a késleltetés lehetővé teheti a martenzit képződését kisebb hűlési sebesség mellett, így a durvább korábbi ausztenitszemcse-méret növelheti a mért edzhetőséget.
Ez a hatás nem jelent korlátozás nélküli előnyt. A szemcsedurvulás csökkentheti a szívósságot és módosíthatja a méretváltozási viselkedést, a túl nagy szemcseméret pedig akkor is elfogadhatatlan lehet, ha növeli az edzés látszólagos mélységét. A finom szemcsék általában elősegítik a diffúziós átalakulás korábbi megindulását, ugyanakkor jobb szívósságot és stabilabb mechanikai teljesítményt biztosíthatnak. A megfelelő választás az alkatrésztől, a hőkezeléstől és a kívánt tulajdonságoktól függ, nem pedig egyetlen Jominy-távolság maximalizálásától.
A szemcseméret azt is megmagyarázza, miért nem hasonlíthatók össze a görbék korábbi hőkezelési előzményeik ismerete nélkül. Ugyanazon előírás szerinti két próbatest eltérő eredményt adhat, ha az egyiket normalizálták, a másikat pedig hosszabb ideig, magasabb ausztenitesítési hőmérsékleten tartották, vagy ha a hevítési és hűtési gyakorlat eltérő korábbi ausztenitszemcse-méretet hozott létre. A karbidok, a fel nem oldódott, ötvözőanyagban gazdag részecskék és a szegregáció tovább módosíthatják a hűtés során rendelkezésre álló ausztenit összetételét. A vizsgálati jegyzőkönyvnek ezért a kémiai összetétel mellett az ausztenitesítési hőmérsékletet, a hőntartási időt, a próbatest állapotát és a mérési eljárást is azonosítania kell.
A Jominy-görbe akkor értelmezhető, ha ezeket a változókat szabályozzák. Az összetétel többek között meghatározza, hogy az átalakulási kinetika miként reagál a hűlésre; a szén hozzájárul a képződő martenzit keménységének meghatározásához; az ausztenitszemcse-méret pedig módosítja, hogy milyen könnyen indulnak meg a versengő átalakulások. Együttesen ezek magyarázzák, miért mért válasz az edzhetőség, nem pedig egyszerű keménységi címke. Ha az anyagminőség, a szemcseméret, a korábbi kezelés, a próbatest méretei és a vizsgálati szabvány egyértelműen rögzítve van, a görbe megalapozott összehasonlítást tesz lehetővé. Nélkülük egy keménységi érték vagy egy felirat nélküli görbe éppen azt a félreértést idézheti elő, amelynek megelőzésére a vizsgálat szolgál.
Szénacélok, kisötvözött acélok és az acélminőségek összehasonlítása
A szénacél edzési reakciója
A szénacélnak nincs egyetlen, rögzített edzhetőségi reakciója. Viselkedése a széntartalomtól, a korábbi ausztenitszemcse-mérettől, a keresztmetszet méretétől, az ausztenitesítési gyakorlattól és az edzés intenzitásától függ. A széntartalom erősen befolyásolja azt a keménységet, amelyet a martenzit elérhet, ez a tény önmagában azonban nem határozza meg, hogy egy adott acél milyen mélységig fog átedződni az edzett felülettől számítva. Egy kis próbatest nagy felületi keménységet érhet el, miközben egy nagyobb keresztmetszet a középpontja felé ferritet, perlitet vagy bainitet tart meg, mivel a belseje lassabban hűl.
Ez a megkülönböztetés központi jelentőségű az ASM 1990-ben kiadott Hardenability of Carbon and Low-Alloy Steels című fejezetében. A fejezet az edzhetőséget úgy határozza meg, mint azt a tulajdonságot, amely az edzés során kialakuló keménység mélységét és eloszlását meghatározza, nem pedig az egyetlen helyen mért maximális keménységet. Az ASTM A255-20 ehhez szorosan kapcsolódó megfogalmazást használ, és az edzhetőséget „annak a mélységnek nevezi, ameddig az acél edzéskor megkeményedik” (ASTM International, 2020). A keménység tehát egy meghatározott ponton megfigyelt érték; az edzhetőség az anyagon belüli reakció mintázatát írja le.
Egy ötvözetlen szénacélban a széntartalom növelése általában növeli a teljesen martenzites tartományok elérhető keménységét, az acél mikroszerkezetétől és hőkezelésétől függően. Ebből azonban nem következik, hogy minden nagyobb széntartalmú acélminőség minden edzési körülmény között mélyebb vagy egyenletesebb edzett zónát eredményez. A szén az ausztenit átalakulási viselkedését is befolyásolja, miközben a mangán és a maradék elemek akkor is módosíthatják a reakciót, ha az anyagot általánosságban „szénacélként” jelölik. A tényleges kémiai összetétel-tartomány számít.
A Jominy-féle homlokedzési vizsgálat láthatóvá teszi ezt a térbeli reakciót. Az University of Illinois Materials Technology and Innovation Laboratory leírása szerint egy hengeres próbatestet a meghatározott ausztenitesítési hőmérsékletre hevítenek, majd egyik végét vízsugárral edzik (University of Illinois, 2024). Ezt követően a keménységet az edzett végétől egyre nagyobb távolságokban mérik. Az így kapott keménység–távolság diagram a Jominy-görbe.
A görbe azért alakul ki, mert a próbatest nem egyetlen, egyenletes sebességgel hűl. A Cambridge anyagátalakulásokkal foglalkozó forrása kifejti, hogy az egyik végén alkalmazott vízhűtés és a rúd többi részén fellépő léghűtés folyamatosan változó hűlési sebességeket hoz létre a rúd mentén (University of Cambridge, 2012). A vízsugár közelében az ausztenit a legintenzívebb hűtést tapasztalja; távolabb a hűlési sebesség csökken. Az a szénacél, amelynek keménysége a távolsággal meredeken csökken, más edzhetőségi reakciót mutat, mint az, amely a próbatest távolabbi részein is hasonló keménységet tart fenn, még akkor is, ha az edzett végen mindkettő azonos keménységet mutat.
A vizsgálati geometriát és az eljárást mindig az eredményhez kapcsolva kell értelmezni. Az ASTM A255-20 a kvantitatív homlokedzési vizsgálathoz 1 hüvelyk átmérőjű hengeres próbatestet ír elő. Az ISO 642:2024 az acél homlokedzési vizsgálatához 25 mm átmérőjű és legalább 100 mm hosszúságú próbatestet határoz meg. Ezek a méretek közel állnak egymáshoz, de nem szabad őket hallgatólagosan felcserélhető előírásoknak tekinteni. Az ausztenitesítési hőmérséklet, a hőntartási idő, a kemence atmoszférája, az áthelyezési idő, a víz hőmérséklete, a vízsugár állapota, a keménységmérési skála, a mérési távolságok és a felület előkészítése mind befolyásolhatják a jelentett görbét.
A kisötvöző-adalékok és a keresztmetszeten átmenő edződés reakciója
A kisötvöző-adalékok elsősorban azáltal módosítják az edzhetőséget, hogy hűlés közben késleltetik a martenzitképződéssel versengő átalakulásokat. A mangán, a króm, a molibdén és a nikkel módosíthatja a ferrit, a perlit és a bainit képződésének hőmérsékletét és időzítését. Ha ezek az átalakulások késleltetve mennek végbe, a lassabban hűlő belső tartomány is elérheti a martenzites tartományt. Ez képezi számos ötvözött acél nagyobb keresztmetszeten átmenő edződési képességének metallurgiai alapját.
A hatás nem írható le azzal az egyszerű szabállyal, hogy „több ötvözőelem nagyobb keménységet jelent”. Az ötvözőelemek különböző mechanizmusokon keresztül befolyásolhatják az edzhetőséget, a karbidképződést, a megeresztési reakciót, a visszamaradó ausztenitet és a végső mikroszerkezet keménységét. A króm és a molibdén például részt vehet a karbidfázisok kialakulásában, és befolyásolhatja az átalakulási kinetikát; a nikkel módosítja az átalakulási viselkedést, de nem pontosan úgy hat, mint egy erős karbidképző elem. A mangán növelheti az edzhetőséget, hatását azonban a szénnel, a kéntartalom szabályozásával, a korábbi feldolgozással és az összetétel többi részével együtt kell értékelni. A bór kis mennyiségű hozzáadása is jelentős edzhetőségi hatást fejthet ki, ha megfelelő metallurgiai állapotban van jelen, eredménye azonban a széntartalomtól, a nitrogéntől, a titán- vagy alumínium-alkalmazástól és a feldolgozás előzményeitől függ.
Az ASM az acél összetételét és az ausztenitszemcse-méretet az edzhetőséget befolyásoló elsődleges tényezőkként azonosítja (ASM International, 1990). A szemcseméret azért számít, mert a nagyobb korábbi ausztenitszemcsék kisebb szemcsehatár-felületet biztosítanak egyes diffúziós átalakulási termékek csíraképződéséhez. A szemcsedurvulás azonban nem jelent korlátozás nélküli javulást: ronthatja a szívósságot és a méretstabilitást, ezért a kizárólag mért görbén alapuló összehasonlítás akkor is hiányos lehet, ha a tervezett hőkezelés eltér.
A „keresztmetszeten átmenő edződés” kifejezést ugyanilyen körültekintően kell használni. Nem jelenti azt, hogy egy acélalkatrész minden keresztmetszete egyenletesen martenzitessé válik. A Jominy-görbe a hűlési sebességek gradiensére adott szabványosított reakciót szolgáltatja, nem pedig közvetlen előrejelzést minden átmérőre, geometriára, keverési körülményre vagy edzőközegre. A mérnöki módszerek a Jominy-adatokat felhasználhatják a keresztmetszetméret és a hűlés közötti összefüggésekkel együtt, az előrejelzett eredmény azonban továbbra is az adott módszer mögött álló feltételezésekhez kötött. Egy vízben edzett rúd, egy olajban edzett fogaskerék és egy polimeres edzőközegben edzett lemez nem rendelkezik azonos, univerzális hűlési előzménnyel.
A Jominy-vég nagy keménységértéke önmagában nem bizonyítja a mély átedzhetőséget. A vég a legintenzívebb hűtésnek van kitéve, és még olyan acélban is martenzit képződhet rajta, amelynek keménysége rövid távolságon belül meredeken csökken. Ezzel szemben az alacsonyabb mért keménység a széntartalmat, a megeresztést, a visszamaradó ausztenitet vagy a fázisok keverékét is tükrözheti, nem csupán a gyenge edzhetőséget. A mérést a hőkezeléssel és a mikroszerkezettel együtt kell értelmezni.
Miért nem helyettesítik az acélminőség-jelölések a vizsgálati adatokat?
A jelölés egy előírást, névleges összetételt vagy kémiai összetétel-tartományt azonosít; mért Jominy-görbét nem szolgáltat. A „szénacél” és a „kisötvözött acél” összehasonlítása túl általános ahhoz, hogy az edzhetőségre vonatkozó állítást támasszon alá. Még a megnevezett acélminőségek összehasonlításához is szükség van a pontosan megadott jelölésre, az alkalmazandó szabványra, az adag vagy a termék kémiai összetételére, valamint a vizsgált anyag állapotára.
A megalapozott összehasonlításnak legalább öt tényezőt kell azonosítania: az acél jelölését és az irányadó szabványt; a mért kémiai összetétel-tartományt, beleértve a releváns ötvöző- és maradék elemeket; az ausztenitesítési hőmérsékletet és a hőntartási kezelést; az edzőberendezést és az edzőközeget; továbbá a mérési módszert és a keménységmérési skálát. Azt is meg kell adni, hogy az eredmény az ASTM A255, az ISO 642, valamely más meghatározott eljárás vagy egy üzemspecifikus vizsgálat alapján született-e. Egy 1 hüvelykes ASTM-próbatesten kapott görbét nem szabad automatikusan ISO 642 szerinti eredményként bemutatni, annak ellenére sem, hogy a névleges próbatestméretek hasonlóak.
A gyártási ingadozás tovább korlátozza azt, amit egy jelölés önmagában bizonyítani képes. Azonos jelöléssel értékesített két adag a megengedett kémiai összetétel-tartományon belül is eltérhet egymástól. A szemcseméret, a kovácsolási redukció, a normalizálási előzmények, a dekarbonizáció és az ausztenitesítési gyakorlat különbségei módosíthatják a mért reakciót. A közzétett névleges összetétel ezért tájékoztató háttér, nem pedig egy adott edzhetőségi görbe bizonyítéka.
A Materials Education Foundation a Jominy-módszert úgy írja le, mint amely az edzett végtől egyre nagyobb távolságokban méri a keménységet az acél edzhetőségének meghatározásához (Materials Education Foundation, 2024). Ez a megfogalmazás megragadja a vizsgálat helyes értelmezési korlátját: a módszer egy meghatározott hűlési gradiens által létrehozott keménységi reakciót mér. Nem teszi az acélminőség nevét univerzális teljesítményrangsorrá, és nem helyettesíti a keresztmetszetre vonatkozó validálást, ha a hűlési feltételek vagy a geometria eltér.
A megalapozott acélminőség-összehasonlítás ezért azt kérdezi: „Milyen reakciót mértek, és milyen feltételek mellett?” Nem csupán azt kérdezi, hogy állítólagosan melyik jelölésű acél keményebb. Csak az első kérdés foglalkozik az edzhetőséggel.
Jominy-görbék olvasása és összehasonlítása
A Jominy-görbe a mért keménységet ábrázolja az acélpróbatest vízzel edzett végétől mért távolság függvényében. A vízhűtött végnél kezdődő vízszintes tengely rendszerint a levegőn hűlő vég felé halad; a függőleges tengely a keménységet adja meg egy meghatározott skálán, például Rockwell C (HRC), Rockwell B (HRB) vagy Vickers-keménység (HV) szerint. A görbét úgy kell értelmezni, mint az acél szabályozott hűtési feltételek tartományára adott válaszának rögzítését, nem pedig egyetlen keménységi értékként.
Az ASTM A255-20 az edzhetőséget úgy határozza meg, mint azt a mélységet, ameddig az acél edzés során megkeményedik, és egy 1 hüvelyk átmérőjű, hengeres próbatesttel végzett, kvantitatív homlokedzési vizsgálatot ír elő. Az ISO 642:2024 25 mm átmérőjű és legalább 100 mm hosszúságú próbadarabot határoz meg. Ezek a méretek közel állnak egymáshoz, de a szabványok nem tekinthetők automatikusan felcserélhetőnek. A vizsgálatot az alkalmazandó dokumentum szabályozza.
A görbe magassága az edzett vég közelében
A görbe bal oldali, vagyis az edzett végnél található szakasza a vizsgálat legintenzívebb hűtési feltételei között kialakult keménységet mutatja. Az ottani nagy érték azt jelzi, hogy a vizsgált anyag az adott ausztenitesítési és vízedzési eljárás mellett kemény átalakulási terméket alakított ki a felület közelében. Ez önmagában nem bizonyítja a nagy edzhetőséget.
Ez a megkülönböztetés azért fontos, mert a széntartalom erősen befolyásolja a martenzit keménységét, miközben az edzhetőség attól is függ, hogy a hűtés során mennyire könnyen gátolhatók az olyan átalakulások, mint a perlit- vagy bainitképződés. Két acél az edzett vég közelében hasonló keménységet érhet el, a próbatest távolabbi részein azonban jelentősen eltérhet egymástól. Az az acél, amelynek keménysége lassan csökken, lassabb hűtés mellett is kemény mikroszerkezetet őrzött meg, ezért ebben a vizsgálatban nagyobb edzési mélységet mutat.
Az edzett végnél mért értéket olyan körülmények is befolyásolhatják, amelyek nem egyszerűen az anyagminőség jellemzői. Az ausztenitesítési hőmérséklet és a hőntartási idő hatással van az ausztenit állapotára. Az ausztenitszemcse-méret az edzhetőséget befolyásoló elsődleges tényező; ezt az ASM International az acél keménységével és edzhetőségével foglalkozó, 1990-es tárgyalásában is közölte, a túlzott szemcsenövekedés pedig megváltoztathatja a görbét. A felületi dekarbonizáció, az oxidáció, a köszörülési károsodás, a vízsugár helytelen beállítása, illetve a szélhez túl közel elhelyezett keménységlenyomat torzíthatja az első mérési eredményeket.
Ezért egy magasabbról induló görbét nem szabad automatikusan „jobban edzhetőként” jellemezni. Lehet, hogy a végén nagyobb az edzés utáni keménysége, nagyobb az edzhetősége, vagy mindkettő. A profil további része szolgáltatja azokat az adatokat, amelyek alapján e hatások elkülöníthetők.
A görbe magassága akkor is hasznos lehet, ha a kérdés a helyi keménységi válaszra vonatkozik. Egy előírás például minimális keménységet követelhet meg egy meghatározott Jominy-távolságban. Ez elfogadási kritérium, nem pedig annak általános meghatározása, hogy mit jelent a görbe. Annak eldöntését, hogy egy mért érték megfelel-e, az alkalmazandó anyag- vagy termékelőírás alapján kell elvégezni.
A görbe alakja és a keménység megtartása a távolság növekedésével
A Jominy-görbe központi jellemzője a keménység csökkenésének üteme a távolság növekedésével. Az University of Illinois Materials Technology and Innovation Laboratory által ismertetett eljárás során a hengeres próbatestet ausztenitesítési hőmérsékletre hevítik, egyik végét vízsugárral edzik, növekvő távolságokban keménységet mérnek, majd az eredményeket ábrázolják. Az University of Cambridge ismerteti, miért alakul ki ez a profil: az edzett vég gyorsan hűl, míg a távolabb eső helyek a levegőn fokozatosan lassabban hűlnek.
A meredek lefelé irányuló lejtés azt jelenti, hogy a keménység rövid távolságon belül elveszik. Ez az acél erősen reagál a gyors hűtésről lassabb hűtésre való átmenetre. A laposabb görbe azt jelenti, hogy a keménység az edzett végtől távolabb is megmarad. Kohászati szempontból ez utóbbi válasz arra utal, hogy a próbatest nagyobb mélységben képes kemény szerkezetté átalakulni olyan kevésbé intenzív hűtés mellett is, mint amilyen a végén érvényesül.
A görbének nem kell egyenesnek lennie. Az edzett vég közelében meredeken eshet, a középső tartományban ellaposodhat, vagy a különböző hűtési sebességeknél bekövetkező átalakulásokhoz kapcsolódóan megváltozhat a meredeksége. Egy rövid platót, majd csökkenést és egy második ellaposodást a válaszok sorozataként kell értelmezni, nem pedig egyetlen „átlagos edzhetőségi” számmá redukálni. Az alakot az összetétel, az ausztenitszemcse-méret, a kiindulási mikroszerkezet és a vizsgálathoz alkalmazott hőelőélet határozza meg. Az ASM szénacélokról és gyengén ötvözött acélokról szóló, 1990-es fejezete az edzhetőséget úgy írja le, mint az edzés során kialakuló keménység mélységét és eloszlását meghatározó tényezőt; ezért fontos a teljes profil.
Az adott távolságban magasabban maradó görbe azt jelzi, hogy az acél az adott vizsgálati feltételek mellett több keménységet őrzött meg. Ez nem bizonyítja, hogy egy gyártott alkatrész minden keresztmetszetében ugyanez a keménység alakul ki. A tényleges alkatrész geometriája, tömege, felületi állapota és hűlési útja eltérő. A Jominy-eredménynek az alkatrész várható viselkedésére történő átszámításához meghatározott hűtési modellre vagy olyan módszerre van szükség, mint a Grossman-elemzés; pusztán a vizuális összehasonlítás nem biztosítja ezt az átszámítást.
A magasabban futó görbe továbbá nem tesz egy anyagminőséget általánosan előnyösebbé. A tervezés megkövetelheti a keménység, a szívósság, az alakváltozás szabályozása, a hegeszthetőség és a megeresztési viselkedés meghatározott kombinációját. A Jominy-vizsgálat egyetlen, meghatározott edzési hőelőzményre adott egyik választ vizsgálja. Nem helyettesíti a mechanikai vizsgálatokat vagy a kész alkatrészre vonatkozó előírást.
A görbék összehasonlításakor azonos távolságokat és azonos keménységi skálákat kell összevetni. A HRC-ben ábrázolt görbe nem rangsorolható számszerűen a HV-ben ábrázolt görbével megfelelő és megadott átszámítási módszer nélkül. A keménységátszámítások nem pontos fizikai azonosságok, különösen eltérő mikroszerkezetek esetén. Az ábrázolás módja szintén számít: az egyenes szakaszokkal összekötött pontok, az illesztett görbe és az interpolált táblázat ugyanazokat a mérési adatokat eltérően jelenítheti meg.
Szórás, ismételhetőség és az összehasonlítás feltételei
A tényleges Jominy-adatok szórást mutatnak. A változások egy része a keménységmérésből ered, nagyobb eltéréseket azonban a próbatest előkészítése és a hőkezelési gyakorlat is okozhat. A homlokfelületnek a kívánt vízsugarat kell kapnia, a próbatestet megfelelően központosítani kell, a keménységmérési nyomvonalat pedig úgy kell előkészíteni, hogy ne maradjon rajta dekarbonizált anyag vagy érdes felület. A méréseket a vonatkozó eljárás szerint kell elosztani és jelenteni.
Egyetlen szabálytalan mérési pontot nem szabad kohászati felfedezésként kezelni. Először ellenőrizni kell, hogy a pont kívül esik-e a mérés várható ismételhetőségén, megfelelő volt-e a lenyomatok távolsága, valamint helyes volt-e a próbatest felülete és a keménységi skála. Azok az ismételt vizsgálatok, amelyek a görbe alakjának ugyanazt a változását mutatják, nagyobb bizonyító erővel bírnak, mint egyetlen kiugróan magas vagy alacsony mérési eredmény.
Az érdemi összehasonlításhoz nem elegendő azonos névleges anyagminőség-jelölésű próbatesteket vizsgálni. Ugyanazt a szabványt, próbatestméreteket, felület-előkészítést, ausztenitesítési hőmérsékletet, hőntartási gyakorlatot, áttérési időt, edzési elrendezést, keménységi skálát, mérési helyeket és jelentési módot kell alkalmazni. Az ASTM A255-20 1 hüvelyk átmérőjű próbatestet ír elő, míg az ISO 642:2024 25 mm átmérőt és legalább 100 mm hosszúságot határoz meg; az e szabványok szerint előállított eredményeket ennek megfelelően kell megjelölni, nem pedig hallgatólagosan összevonni.
Az acél kiindulási állapotát is figyelembe kell venni. Az összetétel fontos, de a hevítés során kialakult ausztenitszemcse-méret is az. Egyetlen hőkezelésből származó laboratóriumi görbéről nem feltételezhető, hogy az azonos jelölésű anyag minden egyes adagját képviseli, ha az ausztenitesítési gyakorlat eltérő. Ez az egyik oka annak, hogy a görbéhez minden reprodukálásakor fel kell tüntetni a vizsgálati feltételeket.
Végül külön kell választani az értelmezést és a megfelelőség elbírálását. A görbe leolvasása megmutathatja, hogy a keménység gyorsan csökken, hogy a keménység az edzett végtől távolabb is megmarad, vagy hogy az ismételt vizsgálatok szórást mutatnak. A megengedett tartományt, a minimális értéket, a mintavételi követelményt és az elfogadási döntést azonban csak az alkalmazandó előírás határozhatja meg. A Jominy-görbe meghatározott feltételek mellett az edzhetőség bizonyítéka — nem önálló termékajánlás, anyagminőségi rangsor vagy az anyagra vonatkozó elfogadási követelmények helyettesítője.
Jominy-, Grossman- és légedzhetőségi vizsgálatok
Az edzhetőség nem azonos a keménységgel. Az ASTM A255-20 az edzhetőséget „annak a mélységnek” definiálja, „ameddig az acél edzés során megkeményedik”, míg a keménység egy adott helyen, egy adott vizsgálati módszerrel mért ellenállás. Egy acél felületi keménysége nagy lehet, miközben a felület alatt csak kis mélységig edződik át. Egy másik acél a felületen hasonló keménységet érhet el, és ezt a keménységet a keresztmetszet belsejében sokkal nagyobb mélységben is megtarthatja.
| Módszer | Hőtörténet | Elsődleges alkalmazás | Amit nem biztosít |
|---|---|---|---|
| Jominy-végedzés | Vízzel edzett vég; a többi rész levegőn hűl | A keménység változása a távolság függvényében | Minden alkatrész pontos keménységi profilja |
| Grossman-féle elemzés | Meghatározott edzési szigorúság a keresztmetszeti mérettel együtt | Az anyag válaszának összekapcsolása a geometriával és az edzés szigorúságával | Közvetlen keménységmérés a vizsgálati rúdon |
| Levegőn edzhetőségi vizsgálat | Előírt levegőn hűlési feltétel | A levegőn hűlés alatti viselkedés értékelése | A vízzel végzett végedzési görbe helyettesítője |
Az ASM Handbook a Jominy-, Grossman- és légedzhetőségi vizsgálatokat az edzési viselkedés vizsgálatára szolgáló, egymással összefüggő módszerekként kezeli, nem pedig egymással felcserélhető vizsgálatokként. Mindegyik eltérő hőtörténetet hoz létre. A Jominy-vizsgálat egy próbatesten belül szabályozott hűtési sebességek tartományát hozza létre; a Grossman-elemzés az acél viselkedését az edzés szigorúságával és az alkatrész méretével kapcsolja össze; a légedzhetőségi vizsgálat pedig azt vizsgálja, mi történik akkor, amikor az előírt hűtőközeg levegő. Az egyik módszerrel kapott eredmény nem helyettesíthető egy másik módszer eredményével, kivéve, ha meghatározott átszámítás vagy modell áll rendelkezésre.
A Jominy-féle végoltásos módszer
A Jominy-végoltásos vizsgálat szabványosított módszer arra, hogy egyetlen hengeres próbatestből edzhetőségi görbét határozzanak meg. Az ASTM A255-20 a mennyiségi végoltásos vizsgálathoz 1 hüvelyk átmérőjű hengeres próbatestet ír elő. Az ISO 642:2024 egy 25 mm átmérőjű és legalább 100 mm hosszúságú acél próbatestet határoz meg. Ezek a méretek gyakorlati szempontból közel állnak egymáshoz, de a szabványok továbbra is külön dokumentumok, amelyek saját követelményeket tartalmaznak az előkészítésre, a hevítésre, az edzésre, a keménységmérésre és a jelentéstételre vonatkozóan.
Az alapvető folyamat egyszerű. A megmunkált próbatestet a meghatározott ausztenitesítési hőmérsékletre hevítik, az előírt hőállapot kialakulásához elegendő ideig hőntartják, majd egy készülékbe helyezik. Az egyik végét vízsugár éri. Az University of Illinois Materials Technology and Innovation Laboratory a 2024-es Jominy-eljárásában ismerteti ezt a hevítési és az egyik végen végzett vízzel történő hűtési folyamatot. Lehűlés után a próbatest hosszában rendszerint síklapot alakítanak ki, majd a keménységet az edzett végétől egyre nagyobb távolságokban mérik.
A vizsgálat értékét a fizikai háttér adja. Az edzett vég tapasztalja a legszigorúbb hűtést, míg a távolabbi helyek fokozatosan kisebb hűtési sebességgel hűlnek, mivel hőelvonásuk közvetett módon és részben levegővel történik. A University of Cambridge magyarázata szerint ez az elrendezés folyamatos hűtési sebességtartományt hoz létre a rúd hossza mentén. A keménység és a távolság összefüggését ábrázoló görbe így megmutatja, hogyan változik az acél mért keménységi viselkedése a hűtési sebesség csökkenésével.
Az edzett vég közelében a keménység erősen függ a széntartalomtól és attól, hogy az ausztenit martenzitté, nem pedig lágyabb termékekké, például perlitté vagy bainittá alakul-e. A végtől távolabb az ötvözőelemek és az ausztenitszemcse-méret válnak fontossá, mivel lassabb hűtés során késleltetik a diffúziós átalakulásokat. Az ASM International a keménység és az edzhetőség 1990-es tárgyalásában az acél összetételét és az ausztenitszemcse-méretet az edzhetőség elsődleges befolyásoló tényezőiként azonosította.
A görbe az eredmény, nem pedig egyetlen keménységi érték. Alakja jelezheti, hogy az acél milyen mélységig tartja fenn az adott keménységi viselkedést, de közvetlenül nem adja meg minden valós alkatrész keménységeloszlását. Egy rúd, fogaskerék, lemez vagy kovácsdarab saját átmérővel, geometriával, felületi állapottal, ausztenitesítési előtörténettel és hűtési útvonallal rendelkezik. A Jominy-próbatest emellett sajátos, egydimenziós hőmérséklet-gradienssel rendelkezik, amely egy vastag alkatrészben nem mindenütt reprodukálható.
A Jominy-görbe önmagában nem bizonyítja, hogy egy alkatrész olajban, vízben, polimerben vagy levegőben a közepéig teljesen átedződik. Ugyanígy az edzett végnél mért keménységi érték sem jellemzi az acél teljes edzhetőségét. A görbét a tervezett keresztmetszeti méret és az edzés hőtörténete figyelembevételével kell értelmezni.
Grossman-féle kritikusátmérő-elemzés
A Grossman-elemzés egy másik mérnöki kérdéssel foglalkozik: hogyan határozza meg az edzés mélységét az acél átalakulási viselkedésének, a keresztmetszet méretének és az edzés szigorúságának együttes hatása? A módszer elkülönít két gyakran összekevert fogalmat. Az acélnak saját, belső edzési viselkedése van, míg a hűtőközeg és az alkatrész geometriája azt szabályozza, milyen gyorsan távolítható el a hő.
Grossman-féle H-tényező Az edzés szigorúságának jellemzésére használt paraméter, amely összekapcsolja a felületi hőátadást a keresztmetszeti mérettel és az acél edzési válaszával.
A módszer az edzés szigorúságát, amelyet általában a Grossman-féle tényezővel jellemeznek, a felületi hőátadás hatékonyságának leírására használja. A szigorúbb edzés gyorsabban vonja el a hőt, mint a kevésbé szigorú, bár a tényleges eredmény a keveréstől, a hőmérséklettől, a gőzfilm viselkedésétől, a felületi állapottól és az alkatrész alakjától is függ. A Grossman-elemzés ezt követően az edzés szigorúságát a keresztmetszeti mérettel és egy határértékű edzési feltétellel kapcsolja össze.
Az ideális kritikus átmérő egy olyan feltételezett köracél átmérője, amely idealizált edzés mellett meghatározott középponti állapotot érne el. A tényleges kritikus átmérő a kiválasztott edzési szigorúságot alkalmazza az alkatrészre. Ezek a fogalmak nem a Jominy-távolság alternatív elnevezései. A Jominy-távolság egy vizsgálati rúd mentén mért helyzet; a kritikus átmérő pedig az edzés szigorúságának és az acél viselkedésének elemzésével meghatározott keresztmetszeti méretből származó eredmény.
A Jominy-adatok szolgáltathatják az acél viselkedésére vonatkozó bemeneti adatokat a Grossman-számításokhoz vagy -diagramokhoz, de a számítás további, a geometriára és a hőátadásra vonatkozó feltételezéseket is tartalmaz. Következésképpen az ugyanabból az acélolvasztásból készült két alkatrész eltérő mélységig edződhet, ha méretük vagy edzésük különbözik. Ugyanaz az acél eltérő kritikus átmérőket is eredményezhet különböző értékek mellett. A Grossman-elemzés ezért hidat képez a laboratóriumban megfigyelt viselkedés és egy meghatározott edzési helyzet között, nem pedig önálló keménységvizsgálat.
Légedzhetőségi vizsgálat
A légedzhetőségi vizsgálat az acél levegőben történő hűtés alatti viselkedését vizsgálja, ahelyett hogy Jominy-féle vízsugarat alkalmazna vagy Grossman-féle edzési szigorúsági értéket rendelne hozzá. A próbatestet az előírt eljárás szerint ausztenitesítik, kiveszik a kemencéből, majd a vizsgálati feltételek mellett levegőben hűtik. Ezt követően a módszer előírásainak megfelelően megmérik a keménységet, a szövetszerkezetet vagy a keresztmetszet menti keménységváltozást.
Ez a különbség azért fontos, mert a „légedzés” nem jelenti azt, hogy az acél mérettől független, állandó keménységgel rendelkezik. A nyugalomban lévő levegőben, kényszerített légáramban és szabályozott atmoszférában történő hűtés eltérő hőátadási feltételeket hoz létre. Egy kis próbatest elég gyorsan hűlhet ahhoz, hogy jelentős mennyiségű martenzit képződjön, míg egy nagyobb keresztmetszet közepe lassabban hűl, és az átalakulási termékek eltérő keveréke alakul ki benne. A kemence hőmérséklete, a próbatest méretei, az alátámasztás, a légáramlás és a felületi állapot mind befolyásolhatják a mért viselkedést.
A légedzhetőségi vizsgálat eredménye ezért a meghatározott levegőben történő hűtési hőtörténet melletti viselkedést írja le. Nem helyettesíti a Jominy-görbét, mivel nem hozza létre ugyanazt a folyamatos, a próbatest egyik végétől a másikig terjedő hűtési gradienst. A Grossman-elemzést sem helyettesíti, mivel önmagában nem fejezi ki az edzés szigorúsága és a keresztmetszeti méretek tartománya közötti kapcsolatot. A három módszer egymáshoz közeli kérdésekre ad választ, de eredményeik jelentése eltérő marad.
Az ASM szénacélokról és gyengén ötvözött acélokról szóló, 1990-es fejezete az edzhetőséget úgy definiálja, mint az edzéssel létrehozott keménység mélységét és eloszlását meghatározó tulajdonságot. Ez a gyakorlati próbakérdés: azt kell vizsgálni, hogyan oszlik el a keménység egy meghatározott hőtörténetet követően, nem csupán azt, hogy egyetlen pont mennyire keményedik meg.
A Jominy-görbétől a valós alkatrészig
A Jominy-görbe az acél egyetlen, szabályozott hűtési elrendezésre adott válaszát írja le. További elemzés nélkül nem jelzi előre a kész alkatrész minden pontján kialakuló keménységet. A különbség azért fontos, mert a szabványos próbatest kicsi, egyszerű és előírt módon hűtött, míg egy alkatrész tartalmazhat vékony éleket, vastag agyakat, furatokat, sarkokat, változó felületi állapotú részeket, valamint egymástól jelentősen eltérő sebességgel hűlő tartományokat.
Az ASTM A255-20 az edzhetőséget úgy határozza meg, mint azt a mélységet, ameddig az acél edzés során megkeményedik. Kvantitatív homlokedzési eljárása 1 hüvelyk átmérőjű hengeres próbatestet alkalmaz. Az ISO 642:2024 egy 25 mm átmérőjű és legalább 100 mm hosszú acél homlokedzési próbatestet ír elő. Ezek a méretek és az előírt vizsgálati körülmények ismételhető összehasonlítást tesznek lehetővé különböző olvasztások, acélminőségek vagy feldolgozási körülmények között; a próbatestet azonban nem teszik egy gépalkatrész méretarányos modelljévé.
Az University of Illinois Materials Technology and Innovation Laboratory által ismertetett eljárásban a próbatestet az ausztenitesítési hőmérsékletére hevítik, majd az egyik végét vízsugárral edzik. Ezután a keménységet az edzett végtől egyre nagyobb távolságokban mérik. Az így kapott, keménység–távolság diagram a Jominy-görbe. Amint azt az University of Cambridge magyarázza, a vízzel hűtött vég és a levegőn hűlő többi rész a rúd mentén folyamatos hűtési sebességtartományt hoz létre. Ezért minden egyes helyzet ugyanazon próbatesten belül eltérő hőtechnikai választ képvisel.
Ez a válasz hasznos, de körültekintően kell átültetni a valós alkatrészre.

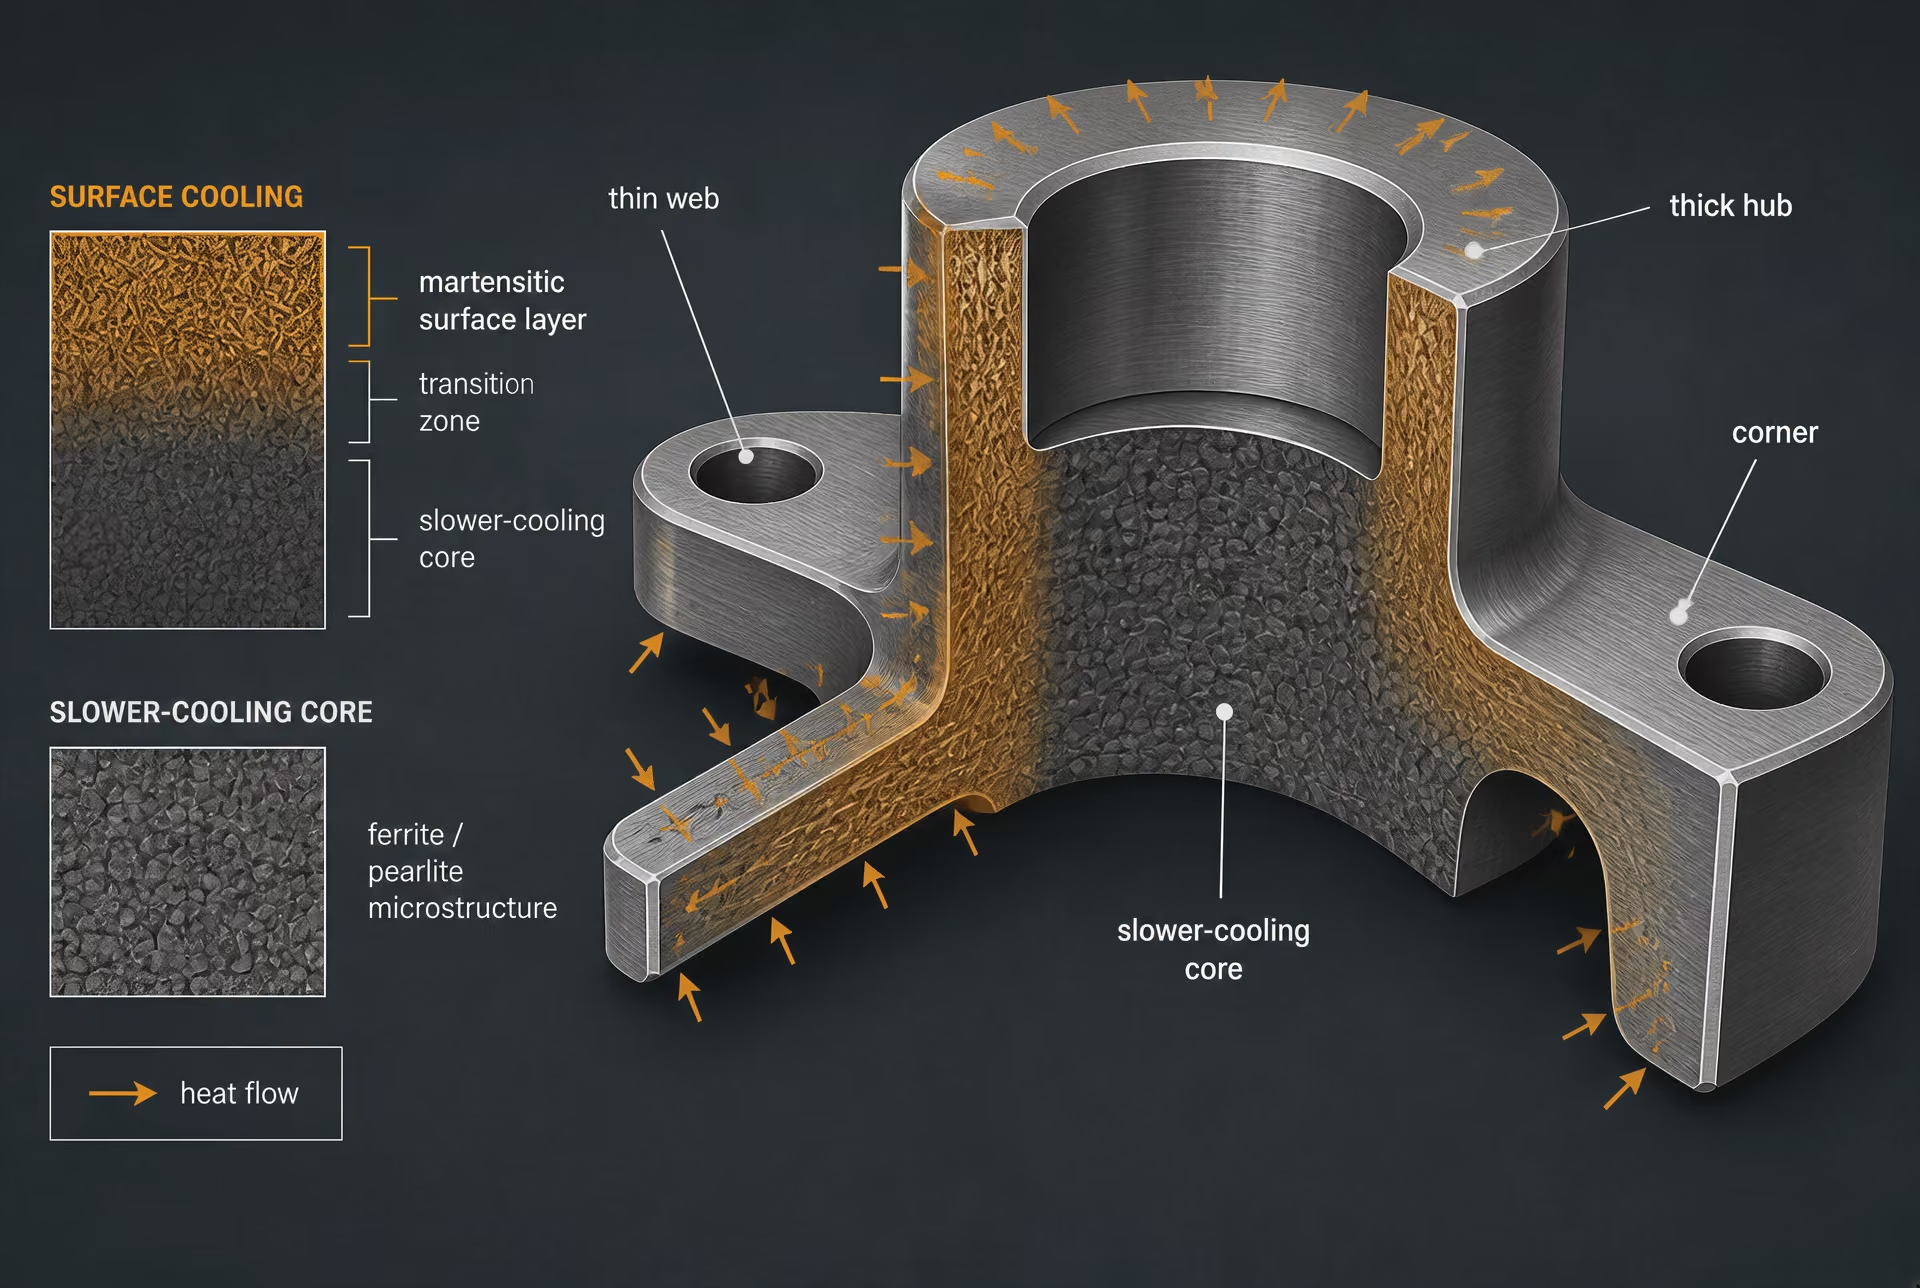
A keresztmetszeti vastagság és a hőmérséklet-gradiensek
Az alkatrész keresztmetszeti vastagsága meghatározza, hogy mekkora hőmennyiségnek kell távoznia a belsejéből az átalakulás megkezdése előtt. Egy vékony falban rövid a hő útja a felületig, ezért a keresztmetszet jelentős része gyorsan lehűlhet. Egy vastag agy, tengely, karima vagy fogaskerék-előgyártmány középrésze megtartja a hőt; a felület áthaladhat a martenzites átalakulási tartományon, miközben a mag olyan lassan hűl, hogy az összetételtől és a tényleges hőciklustól függően bainit, perlit vagy ferrit képződjön.
A Jominy-rúdban szintén kialakul hőmérséklet-gradiens, ez azonban szándékosan létrehozott hosszirányú gradiens. Az edzett vég kapja a legerősebb közvetlen hűtést, míg a távolabbi helyek fokozatosan lassabban hűlnek. Egy valós alkatrészben a gradiensek rendszerint több mint egy irányban alakulnak ki. A hő a magból sugárirányban a felület felé, tengelyirányban a vég felé, valamint a szomszédos jellemzőkön keresztül is áramolhat. Egy sarok több felületen keresztül veszíthet hőt. Egy furat belső irányból módosíthatja a hűtési útvonalat, míg egy készülékkel való érintkezés helyileg korlátozhatja a hőáramlást, vagy további hőelnyelőként működhet.
Ez a különbség azt jelenti, hogy a keresztmetszeti méret nem pusztán egyszerű méretkorrekció. Két, külső felülettől azonos távolságra lévő hely eltérő hűlési előzményeket tapasztalhat, ha az egyik egy sarok közelében, a másik pedig egy vastag keresztmetszet közepén helyezkedik el. Egy hengeres rúd közepe például nem egyenértékű a felülethez közeli ponttal csupán azért, mert mindkettő ugyanahhoz az acélminőséghez tartozik. Egy nagy alkatrész közepe sem feleltethető meg automatikusan a Jominy-görbe távoli végének. Az alkatrész geometriája határozza meg a hőáramlási mezőt, az edzés pedig azt, hogy ez a mező milyen gyorsan veszít hőt.
Az összetétel és az ausztenitszemcse-méret továbbra is fontos kiindulási változó. Az ASM International mindkettőt az edzhetőség elsődleges befolyásoló tényezői közé sorolja. Az ausztenitesítési hőmérséklet, a hőntartási idő, a kiindulási mikroszerkezet és a szemcsedurvulás szintén módosíthatja az edzés során jelentkező átalakulási választ. Következésképpen egy adott hőkezelési állapotból származó Jominy-eredményt nem szabad az adott állapottól elválasztva alkalmazni egy alkatrészre.
A felület állapota további bonyodalmat jelent. A reve, a dekarbonizáció, a megmunkálási nyomok, a bevonatok és a maradványok megváltoztathatják az acél és az edzőközeg közötti érintkezést. A dekarbonizált felület kisebb mért keménységet mutathat még akkor is, ha az alatta lévő acél lényegesen eltérő módon reagál. Egy érdes vagy szennyezett felület edzés közben gőzt tarthat vissza, illetve csökkentheti a folyadékkal való érintkezést. Ezért az ilyen réteg megmunkálással történő eltávolítása után mért keménység eltérhet a közvetlenül az edzett felületen mért keménységtől.
Az edzőközeg és az edzés intenzitása
A Jominy-készülékben alkalmazott víz nem az „intenzív edzés” általános jelképe. A sugár áramlását, hőmérsékletét, nyomását, beállítását és a kitett felületet szabályozzák, mivel ezek befolyásolják a hőátadást az edzett végen. A próbatest szemközti részei levegőn hűlnek. Egy gyártási alkatrészt ezzel szemben lehet kevert vízbe, polimeroldatba, olajba, olvadt sóba vagy más közegbe meríteni, amelyek mind eltérő hűlési útvonalat eredményeznek.
Az edzés intenzitása azt írja le, hogy egy edzőrendszer milyen hatékonyan von el hőt egy referenciaállapothoz viszonyítva. Az edzőközegtől függ, de az intenzitást befolyásolja a keverés, a folyadék hőmérséklete, a keringés, az alkatrész helyzete, a gőzfilm viselkedése, valamint a kitett felület és a térfogat aránya is. Egy nagy alkatrész körül álló folyadék sokkal kevésbé hatékonyan vonhatja el a hőt, mint egy kis alkatrész körül áramló folyadék. Egyetlen tartályon belül is eltérően hűlhetnek az erős áramlással szembenéző felületek és az árnyékolt felületek.
A keverés különösen az edzés korai szakaszában fontos, amikor a forró acél körül gőzburok alakulhat ki. A folyadék mozgatása megbontja ezt a burkot, és ismételt érintkezést hoz létre a hidegebb folyadékkal. Ha azonban az alkatrészt lassan viszik át a kemencéből, már a tervezett edzés megkezdése előtt hűlni kezd. Az áthelyezési idő ezért a hőtörténet része, nem csupán kezelési részlet. Ismeretlen időtartamú késés esetén egy névlegesen azonos edzés nehezen hasonlítható össze a Jominy-feltételekkel.
Az edzőközeg egyetlen alkatrészen belül is helyi különbségeket hozhat létre. Egy függőleges tengelyen másként folyhat le a folyadék, mint egy vízszintes tengelyen. Egy vakfurat gőzt tarthat vissza. A keskeny csatornák korlátozhatják az áramlást, míg a nagy sík felületeken tartós gőzfilmek alakulhatnak ki. Ezek a hatások olyan keménységszórást okozhatnak, amelyet egyetlen Jominy-görbe nem képes feltárni.
Ezért egy adott Jominy-keménységgel rendelkező acélhoz, egy kiválasztott távolság alapján, önmagában a távolságra hivatkozva nem rendelhető garantált alkatrész-keménység. A görbe azt mutatja meg, hogyan reagál az anyag ismert hűtési feltételek adott tartományára. Nem határozza meg az alkatrész valamely helyén kialakuló hűlési sebességet, és nem igazolja, hogy az adott helyen ugyanaz a mikroszerkezet képződik, mint a megfelelő Jominy-helyzetben.
A laboratóriumi válasz és az alkatrészhelyek összekapcsolása
A gyakorlati kérdés nem az, hogy „Mekkora keménységű ez az acélminőség?”, hanem az, hogy „Milyen hűlési előzményeket kap ez a hely, és milyen keménységet, illetve mikroszerkezetet hoz létre az acél ezen hűlési előzmények mellett?” A Jominy-görbe a válasz egy részét adja meg. Az alkatrész értékelésének kell biztosítania a fennmaradó részt.
A mérnökök rendszerint a keresztmetszeti geometria és az edzési gyakorlat alapján megbecsülik a helyi hűlési feltételeket, majd ezeket összevetik a szabványos edzhetőségi adatokkal, vagy olyan keresztmetszeti méreten alapuló módszert alkalmaznak, mint a Grossman-féle megközelítés. Az összehasonlítás során meg kell őrizni az anyagválasz és a technológiai eredmény közötti különbséget. A Jominy-adatok az előbbit írják le; a számított vagy mért hűlési útvonal kapcsolja össze azt az utóbbival.
Külön figyelmet igénylő alkatrészhelyek
- Vastag agyak és tengelyek A középpontban hőt tarthatnak vissza, és lágyabb átalakulási termékeket alakíthatnak ki.
- Vékony bordák Elég gyorsan hűlhetnek ahhoz, hogy a teljes keresztmetszetben megkeményedjenek.
- Sarkok és lekerekítések Több felületen keresztül is hőt adhatnak le, ezért a szomszédos anyagtól eltérően hűlhetnek.
- Zsákfuratok és bemélyedések Korlátozhatják a folyadék áramlását, és csökkenthetik a helyi edzési szigorúságot.
A helyeket egyenként kell vizsgálni. Egy vastag tengely felülete elég gyorsan hűlhet ahhoz, hogy túlnyomórészt martenzites legyen, miközben a közepe vegyes szerkezetet és kisebb keménységet alakít ki. Egy vékony gerinc teljes keresztmetszetében átedződhet, a közeli agy azonban nem feltétlenül. Egy lekerekítés gyorsabban hűlhet, mint a szomszédos test, míg egy menetes mélyedés vagy vakfurat lassabban hűlhet a folyadékmozgás korlátozottsága miatt. Ezen előrejelzések ellenőrzéséhez keménységi bejárásokra, metallográfiai mintákra, hőelemekre vagy validált hőátadási számításokra lehet szükség.
A releváns helyet a specifikáció is meghatározza. A műszaki rajz előírhatja a keménységet a felületen, egy meghatározott mélységben vagy egy referenciakeresztmetszet közepén. Ezek különböző elfogadási pontok. Ha csak a legkönnyebben hozzáférhető külső felületet mérik, rejtve maradhat a lágy mag vagy a helyileg túlkemény él.
A Jominy-görbe ezért összehasonlító anyagválasz-eszköz, nem pedig garancia arra, hogy egy alkatrész minden helye elér egy meghatározott keménységet. Az ASTM A255-20 és az ISO 642:2024 a próbatest geometriájának és a hűtési feltételeknek a szabályozásával teszi ismételhetővé a vizsgálatot. Eredményének felelős alkalmazásához az adatokat össze kell vetni az alkatrész keresztmetszeti vastagságával, geometriájával, felületi állapotával, áthelyezési idejével, edzőközegével, keverésével és helyi hőtörténetével. A keménységérték csak akkor nyer valódi jelentést, ha az azt létrehozó hűlési útvonal is ismert.
Gyakori félreértelmezések és jelentési hibák
Az edzhetőség azonosítása a keménységgel
A keménység és az edzhetőség összefügg egymással, de nem ugyanaz a tulajdonság. A keménység az anyag benyomódással szembeni ellenállása, amelyet rendszerint Rockwell-, Brinell- vagy Vickers-méréssel határoznak meg. Az edzhetőség azt írja le, hogy egy meghatározott edzés során az acél milyen mélységben és mennyire egyenletesen képes martenzites vagy egyéb kemény átalakulási szerkezeteket kialakítani. Az ASTM A255-20 az edzhetőséget „az acél edzés során keményedő mélységeként” határozza meg (ASTM International, 2020). A meghatározás a keresztmetszeten keresztüli viselkedésre vonatkozik, nem pedig egyetlen helyen mért egyetlen keménységértékre.
Ez a különbségtétel azért fontos, mert a széntartalom erősen befolyásolja a martenzit által elérhető keménységet, míg az ötvözés és az ausztenitszemcse-méret jelentősen befolyásolja a martenzit kialakulásához szükséges hűtési intenzitást. Az ASM International az acél összetételét és az ausztenitszemcse-méretet az edzhetőség elsődleges befolyásoló tényezői közé sorolja (ASM International, 1990). Egy nagy széntartalmú acél az edzett vég közelében nagyon nagy keménységet mutathat, miközben a keménység rövid távolságon belül gyorsan csökken. Egy kisebb széntartalmú ötvözött acél alacsonyabb maximális keménységet mutathat, ugyanakkor az edzett felülettől távolabb is megőrizhet hasznos keménységet. Az első acélt kizárólag azért „jobban edzhetőnek” nevezni, mert a végi keménysége nagyobb, a keménységpotenciált összetéveszti a keményedési mélységgel.
Ugyanez a hiba akkor is előfordul, amikor egy jelentés csak egy maximális értéket közöl. A „Jominy-keménység: 62 HRC” megjelölés nem ír le edzhetőségi eredményt, ha nem tüntetik fel az edzett végtől mért távolságot. A szám még ebben az esetben is csak egyetlen pont a válaszgörbén. A Jominy-vizsgálat során az edzett végtől növekvő távolságokban mérik a keménységet, és az így kapott keménység–távolság diagram az edzhetőségi görbe, amint azt a Materials Education Foundation ismerteti (2024). A görbe azt mutatja meg, hogyan reagál az acél, amikor a helyi hűtési sebesség egyre kevésbé intenzívvé válik.
Ezért az edzett végtől távolabb mért alacsony érték értelmezésekor figyelembe kell venni a széntartalmat. A végtől közeli 60 HRC-ről egy meghatározott távolságban mért 35 HRC-re történő csökkenés nem ugyanazt jelenti közepes széntartalmú acél esetén, mint kis széntartalmú acélnál. Az értelmezés attól is függ, hogy a mért tartomány martenzitet, bainitet, perlitet vagy ezek keverékét tartalmazza-e, valamint attól, hogy melyik keménységi skálát alkalmazták. Egyetlen keménységértékből nem azonosítható az átalakult mikroszerkezet, és nem állapítható meg az a mélység sem, amelyen az előírt keménység fennmarad.
Annak feltételezése, hogy az edzett vég az egész acélt reprezentálja
Az edzett vég a Jominy-próbatest leggyorsabban hűlő része, nem pedig az egész rúd reprezentatív átlagértéke. A szabványos elrendezésben az egyik véget vízsugár éri, miközben a próbatest többi része levegőn hűl. Ez a próbatest mentén folyamatos hűtési sebességtartományt hoz létre: a végnél intenzív hűtéstől a növekvő távolsággal fokozatosan lassuló hűtésig. A University of Cambridge ezt a gradienst a vizsgálat fizikai alapjaként írja le (2012), míg a University of Illinois eljárása szerint a hengeres próbatestet ausztenitesítési hőmérsékletre hevítik, az egyik végét vízsugárral edzik, majd növekvő távolságokban keménységet mérnek (2024).
Ez az elrendezés hasznossá, ugyanakkor korlátozottá teszi a próbatest végét. Referenciapontot biztosít a vizsgálatban elérhető legnagyobb hűtési intenzitáshoz, és az előkészített mérési sáv mentén rendszerint itt alakul ki a legnagyobb keménység. Ez azonban nem bizonyítja, hogy egy nagy keresztmetszetű gyártott alkatrész ugyanilyen mélységig keményedik. A keresztmetszet mérete, az alkatrész geometriája, a felület állapota, a kemence üzemeltetése, az áthelyezési idő, az edzőközeg áramoltatása és a tényleges hűlési előzmények mind eltérhetnek a Jominy-elrendezéstől. A Jominy-görbe szabályozott anyagválasz, nem pedig minden lehetséges alkatrész közvetlen keménységtérképe.
A nagy végi keménység önmagában a mély edzhetőséget sem bizonyítja. A próbatest vége akkor is kellően gyorsan hűlhet ahhoz, hogy kemény szerkezet alakuljon ki, ha az acél belsejében lassabb hűlés során lágyabb termékek jönnének létre. A mély edzhetőségre a görbe alakja és tartóssága szolgáltat bizonyítékot: az a keménység, amely egy meghatározott távolságban is fennmarad, miközben a hűtés egyre kevésbé intenzívvé válik. A vonatkozó távolságot meg kell adni, és meg kell határozni a szükséges keménységi kritériumot is.
Az ellenkező tévedés szintén gyakori. Az edzett végtől távolabb mért alacsony keménység nem jelent automatikusan gyenge minőségű acélt vagy sikertelen vizsgálatot. Ezt okozhatja az acél szintje, az ausztenitszemcse-méret, az ötvözőtartalom, az ausztenitesítő kezelés, illetve lágyabb keverék kialakulása az adott helyen. Az ASM szénacélokkal és kis ötvözőtartalmú acélokkal foglalkozó tárgyalása szerint az edzhetőség határozza meg az edzés során kialakuló keménység mélységét és eloszlását (ASM International, 1990). Az „eloszlás” a fontos szó: a próbatest mentén bekövetkező változás maga az eredmény, nem pedig figyelmen kívül hagyandó nemkívánatos komplikáció.
A Jominy-görbe csak megfelelő hűlési modellel, keresztmetszeti-méreten alapuló módszerrel vagy validált korrelációval együtt támaszthatja alá az alkatrészre vonatkozó becsléseket. Limited evidence
A Jominy-görbe a vizsgálati eljárás körülményei között meghatározhatja az összehasonlító keményedési választ. Önmagában azonban nem határozhatja meg egy olajban, polimerben, gázban vagy más közegben edzett alkatrész végső keménységprofilját. A Jominy-eredmény becsült alkatrész-keménységgé történő átszámításához meg kell adni az alkalmazott módszert, valamint a geometriára és a hűtésre vonatkozó feltételezéseket.
Eredmény közlése a szabvány és a vizsgálati körülmények feltüntetése nélkül
A szabvány és a vizsgálati körülmények feltüntetése nélküli Jominy-eredmény hiányos. A „Jominy-keménység 10 mm-nél” megjelölés nem biztosít elegendő információt a megbízható összehasonlításhoz, kivéve, ha a jelentés a próbatest geometriáját, az ausztenitesítő kezelést, az edzési elrendezést, a keménységmérési módszert és a távolság meghatározásának módját is azonosítja.
Az ASTM A255-20 az 1 hüvelyk átmérőjű, hengeres próbatesttel végzett vég-edzési vizsgálatot határozza meg (ASTM International, 2020). Az ISO 642:2024 egy 25 mm átmérőjű és legalább 100 mm hosszú acél vég-edzési próbatestet ír elő (International Organization for Standardization, 2024). Ezek az átmérők közel állnak egymáshoz, de nem tekinthetők felcserélhetőnek pusztán azért, mert mindkét eljárást Jominy-vizsgálatnak nevezik. A jelentésben meg kell nevezni az irányadó szabványt, például az ASTM A255-20 vagy az ISO 642:2024 szabványt, ahelyett hogy a „szabványos Jominy-vizsgálat” kifejezést használnák, mintha csak egyetlen eljárás létezne.
A hőkezelést szintén dokumentálni kell. Ennek része az acél jelölése, a próbatest állapota, az ausztenitesítési hőmérséklet, a hőntartási idő, adott esetben a kemence atmoszférája, valamint az edzésig eltelt áthelyezési idő. A vízsugaras elrendezés, a víz hőmérséklete vagy annak előírt tartománya, a fúvóka állapota és az edzés időtartama egyaránt befolyásolhatja a hűlési előzményeket. Ha a vizsgálat eltér a megnevezett szabványtól, ezt az eltérést fel kell tüntetni az eredményben.
A keménységi adatokat ugyanolyan pontossággal kell megadni. Fel kell tüntetni, hogy a mérés HRC, HRB, HBW, HV vagy más skálán történt-e; szükség esetén azonosítani kell a műszert vagy a módszert; továbbá rögzíteni kell a keménységmérési sáv osztását és előkészítését. A „10 mm-re a végtől” megjelölésnek az edzett homlokfelülettől a meghatározott felület mentén mért távolságot kell jelentenie, nem pedig a próbatest egy meg nem határozott helyét. Ha egy szabvány meghatározott köszörülési ráhagyást, sík felületet vagy mérési vonalat ír elő, ezt a részletet is meg kell őrizni.
Végül a teljes görbét vagy az egyes távolság–keménység értékpárokat kell közölni, nem csupán a legnagyobb mérési értéket. Lehetőség szerint fel kell tüntetni a próbatest azonosítóját, valamint az acél kémiai összetételét vagy anyagminőségi jelölését. Egy megfelelően alátámasztott megfogalmazás például a következő lehet: „Az edzhetőséget az ASTM A255-20 szerint, 1 hüvelyk átmérőjű próbatesten végzett Jominy vég-edzési vizsgálattal határozták meg; a próbatestet az előírt hőmérsékleten ausztenitesítették, az egyik végén vízzel edzették, majd a szabvány szerinti távolságokban HRC-skálán mérték a keménységet.” Ezen körülmények nélkül a szám csupán a keménység egy, a hűlési előzményektől elszakított megfigyelése, holott ezek adják az edzhetőség jelentését.
Az átedzhetőségi eredmény meghatározása és dokumentálása
Az átedzhetőségi eredmény csak akkor értelmezhető, ha az acélt, a próbadarabot, a hőciklust, az edzést, a mérési módszert és a jelentés formátumát együttesen azonosítják. A kapcsolódó információk nélküli keménységérték egyetlen mért állapotot ír le; nem igazolja, hogy az acél milyen mélységben vagy mennyire egyenletesen edzhető át. Az ASTM A255-20 az átedzhetőséget az acél edzés után elért keménységének mélységeként határozza meg, míg a szénacélokról és gyengén ötvözött acélokról szóló ASM-fejezet az edzés által létrehozott keménység mélységét és eloszlását meghatározó tulajdonságként írja le. A nyilvántartásnak ezért a teljes vizsgálati előzményt kell megőriznie, nem csupán a legnagyobb, az edzett vég közelében kapott értéket.
A szükséges anyag- és hőkezelési azonosító adatok
Eredmény dokumentálása
- Az anyag azonosítása Rögzíteni kell az anyagminőséget, az irányadó szabványt, a hő- vagy öntésszámot, a termékformát és a próbatest azonosító adatait.
- A kiindulási állapot rögzítése Meg kell adni a kovácsolást, hengerlést, normalizálást, lágyítást vagy egyéb korábbi feldolgozást.
- Az ausztenitesítés rögzítése Rögzíteni kell a kemence módszerét, a célhőmérsékletet, a tényleges tartományt, a hőntartási időt és az atmoszférát.
- Az edzés rögzítése Dokumentálni kell a próbatest méreteit, a vízsugaras elrendezést, az áthelyezési időt és minden eltérést.
- A keménységi adatok rögzítése Fel kell sorolni minden távolság–keménység párt a mértékegységekkel, a skálával, a műszerrel és az előkészítés adataival együtt.
- Az elfogadás megadása A mért eredményeket el kell különíteni az alkalmazandó előírás vagy rajz követelményétől.
Először az anyagjelölést kell rögzíteni pontosan úgy, ahogyan az a beszerzési dokumentumban, az anyagbizonyítványon vagy az irányadó előírásban szerepel. Fel kell tüntetni az anyagminőséget, a szabványt, az olvasztási vagy öntési számot, a termékformát és a próbadarab azonosítóját. Például önmagában az „AISI 4140” nem feltétlenül elegendő, ha az irányadó követelmény ASTM A193/A193M Grade B7, EN 10083-3:2006 42CrMo4 vagy más meghatározott jelölés szerint van megadva. A formális jelölést nem szabad üzemi rövidítéssel helyettesíteni. Ha az anyagot a vizsgálat előtt normalizálták, lágyították, kovácsolták, hengerelték vagy más módon feldolgozták, ezt az állapotot fel kell tüntetni, és az esetleges korábbi hőkezeléseket is azonosítani kell.
Az olvasztási szám különösen fontos, mivel az átedzhetőség a kémiai összetételtől és a korábbi metallurgiai előzményektől függ. Az ASM International az acél összetételét és az ausztenitszemcse-méretet az átedzhetőséget befolyásoló elsődleges tényezőkként azonosítja. A jelentésnek ezért lehetőség szerint össze kell kapcsolnia a Jominy-próbadarabot a kémiai elemzéssel vagy a hitelesített olvasztási nyilvántartással, beleértve az irányadó előírás által szabályozott szenet és ötvözőelemeket. Ha a szemcseméretet meghatározták, fel kell tüntetni a módszert és az eredményt; ha nem mérték, nem szabad azt sugallni, hogy az ausztenitszemcse-szerkezet ismert.
Azonosítani kell a próbadarab irányultságát és a terméken belüli helyét, ha ezek a részletek befolyásolják az értelmezést. Egy rúd közepe, egy felületi minta, egy kovácsolt szakasz és egy hengerelt szakasz eltérő hő- vagy alakítási előzményeket képviselhet. Fel kell tüntetni, hogy a próbadarabot közvetlenül a szállított termékből munkálták-e ki, vagy ugyanabból az olvasztásból külön állították elő.
Az ausztenitesítési nyilvántartásban meg kell adni a kemence vagy a hevítési módszer típusát, a célhőmérsékletet, a tényleges hőmérséklet-tartományt, a hőntartási időt, valamint a hőntartási idő meghatározásának alapját, például azt, hogy az időt a próbadarab hőmérsékletre jutásától számították-e. Fel kell tüntetni a kemence atmoszféráját vagy az alkalmazott védelmet is, mivel az oxidáció, a dekarburizáció és a karburizáció megváltoztathatja a keménységi profilt. Rögzíteni kell, hogy a próbadarabot előmelegített kemencébe helyezték-e, vagy a kemencével együtt hevítették, továbbá jelezni kell az esetleg látható reveképződést vagy felületi sérülést. Ezek a részletek az edzett végnél fontosak, ahol egy kis dekarburizált réteg is torzíthatja az első keménységértékeket.
A szabvány, a geometria és az edzés részletei
Minden jelentésben meg kell nevezni a vizsgálati szabványt és annak kiadását. Az ASTM A255-20 az 1 hüvelyk átmérőjű hengeres próbadarabbal végzett mennyiségi homlokedzési, vagyis Jominy-vizsgálatot határozza meg. Az ISO 642:2024 egy 25 mm átmérőjű és legalább 100 mm hosszúságú acél homlokedzési próbatestet ír elő. Ezek a méretek gyakorlati szempontból közel állnak egymáshoz, de az előírások nem tekinthetők felcserélhető utasításoknak. A jelentésben fel kell tüntetni, hogy a vizsgálat az ASTM A255-20, az ISO 642:2024, illetve valamely ezek egyikén alapuló vevői vagy nemzeti eljárás szerint történt-e.
A próbadarab ténylegesen mért méreteit kell rögzíteni, beleértve az átmérőt, a hosszúságot, a végkialakítást, a letöréseket és az edzett homlokfelület állapotát. Ha a méretek eltérnek a megnevezett szabványtól, az eltérést még az eredmény szabványnak megfelelőként való bemutatása előtt dokumentálni kell. A jelentésben meg kell adni a próbadarab számát is, és ha több darabot vizsgáltak, az egyes görbéket meg kell különböztetni egymástól, nem pedig észrevétlenül átlagolni.
Az edzési elrendezést olyan részletességgel kell leírni, hogy a hűlési előzmények rekonstruálhatók legyenek. Az University of Illinois eljárása szerint a hengeres próbadarabot ausztenitesítési hőmérsékletre hevítik, majd egyik végét vízsugárral edzik. Az University of Cambridge ismerteti, miért hoz létre ez az elrendezés hasznos profilt: az edzett vég gyorsan hűl, míg a többi rész levegőn hűl, ezáltal a rúd hossza mentén a hűlési sebességek folyamatos tartománya alakul ki. Fel kell tüntetni, melyik véget edték, hogyan támasztották alá a próbadarabot, valamint a vízforrás és a víz állapotát. Rögzíteni kell a vízsugár hőmérsékletét, a fúvókára vagy nyílásra vonatkozó adatokat, az előírt víznyomást vagy térfogatáramot, a vízsugár beállítását, valamint a fúvóka és a próbadarab vége közötti távolságot. A kemencéből való kivétel és a vízzel történő edzés megkezdése között eltelt időt is fel kell tüntetni.
Az eredményt nem szabad egyszerűen „vízzel edzett” megjegyzéssel leírni. A víz hőmérséklete, az áramlás stabilitása, a vízsugár alakja, a próbadarab helyzete és az áthelyezés késedelme egyaránt megváltoztathatja a hűlési reakciót. A jelentésben azonosítani kell, hogy az elrendezést a vizsgálat előtt ellenőrizték-e, és történt-e megszakítás, fröcskölés, elállítódás vagy rendellenes hűlési esemény. Az eltérés nem jelenti automatikusan a vizsgálat sikertelenségét, de annak minden, az eredményt értékelő személy számára láthatónak kell lennie.
A hőciklust és az edzési nyilvántartást egyedi vizsgálati számmal kell összekapcsolni az anyagazonosítóval. Ez a kapcsolat megakadályozza, hogy egy görbe elváljon a hozzá tartozó hőkezelési feltételektől, amikor az eredményeket táblázatba vagy bizonyítványba másolják.
Keménységi adatok, a görbe bemutatása és a nyomonkövethetőség
Az edzés után azonosítani kell a keménységmérési módszert, a skálát, a mérőműszert, a benyomótestet, a terhelést, a kalibrálási állapotot és a vizsgálati felület előkészítését. A jelentésben meg kell adni, hogy a leolvasások Rockwell C, Rockwell B, Vickers vagy más engedélyezett skála szerint történtek-e; a puszta „keménység” megjelölés hiányos. Rögzíteni kell a műszer azonosítóját és ellenőrzési állapotát, különösen akkor, ha az eredményeket átvételi döntéshez használják.
A Jominy-módszerrel az edzett végtől növekvő távolságokban mérik a keménységet. A Materials Education Foundation ezt a távolságfüggő reakciót az acél átedzhetőségének meghatározási alapjaként írja le. Meg kell adni a nullatávolság referencia pontját, a mérési oldal előkészítését és minden mérési helyet. A távolságokat mértékegységgel együtt kell megadni, és a tényleges mérés szerint kell jelenteni, nem pedig egy általános sablonból levezetni. Ha a felületet a vizsgálat előtt köszörülték vagy megmunkálták, rögzíteni kell az eltávolított anyag mennyiségét és az előkészítés irányát.
A nyers leolvasásokat minden simított vagy illesztett görbe előtt táblázatban kell bemutatni. A hasznos táblázat tartalmazza a próbadarab számát, az edzett végtől mért távolságot, a keménységértéket, a keménységi skálát, az ismételt méréseket, a számított átlagot, ha készült, valamint a megjegyzéseket. Ha az egymással szemben lévő oldalakon vagy több mérési sávban végeztek méréseket, minden sávot azonosítani kell. A szórást nem szabad pusztán egy átlagérték közlésével elrejteni. A görbén a függőleges tengelyen a keménységet, a vízszintes tengelyen pedig az edzett végtől mért távolságot kell ábrázolni; a képaláírásban fel kell tüntetni a mértékegységeket, a skálát, a próbadarab azonosítóját, a vizsgálati szabványt és a keménységi skálát. Ha interpolációt, görbeillesztést vagy keménységi skálák közötti átszámítást alkalmaztak, meg kell adni a módszert, és meg kell őrizni az eredeti leolvasásokat.
A görbe a dokumentált homlokedzési előzmények által létrehozott keménységi reakciót mutatja. Önmagában nem igazolja egy adott gyártott alkatrész keménységét, nem garantál egy meghatározott szövetszerkezetet, és nem jelzi előre a teljesítményt más edzés, szelvényméret vagy megeresztési kezelés esetén. Az összetétel, az ausztenitszemcse-méret, a próbadarab geometriája, az áthelyezési idő és az edzési feltételek mind befolyásolják az értelmezést. Egyetlen keménységérték — még az edzett végen mért érték sem — helyettesítheti a távolság–keménység nyilvántartását.
Végül az átvételi kritériumot a mért eredménytől elkülönítve kell azonosítani. Az ASTM A255-20 és az ISO 642:2024 vizsgálati kereteket biztosítanak; az irányadó anyagszabvány, rajz, beszerzési követelmény vagy vevői dokumentum határozza meg, hogy egy görbe vagy táblázatos érték megfelel-e. A jelentésben az adott követelményt és annak módosítását vagy kiadását is idézni kell, ha ez alkalmazandó. Ha nincs meghatározott átvételi határérték, ki kell mondani, hogy az eredmény leíró jellegű, és nem szabad kitalált minimális keménységet, maximális távolságot, anyagminőségi rangsorolást vagy megfelelt/nem felelt meg következtetést megadni. Az eredeti műszerfájlt, a kalibrálási nyilvántartást, a hőkezelési naplót, a szükség esetén készített próbadarab-fényképeket, a nyers táblázatot, a megrajzolt görbét, a kezelő személyazonosságát, a vizsgálat dátumát és az eltéréseket ugyanazon, nyomon követhető vizsgálati szám alatt kell megőrizni.
A Jominy-módszer korlátai
A Jominy-vég-edzési vizsgálat szabályozott összehasonlítás, nem pedig minden edzési művelet kicsinyített változata. Az ASTM A255-20 az edzhetőséget úgy határozza meg, mint „az a mélység, ameddig az acél edzéskor megkeményedik”, és a kvantitatív vég-edzési vizsgálathoz 1 hüvelyk átmérőjű hengeres próbatestet ír elő (ASTM International, 2020). Az ISO 642:2024 egy 25 mm átmérőjű és legalább 100 mm hosszúságú próbatestet határoz meg (International Organization for Standardization, 2024). Ezek a méretek, az ausztenitesítő hőkezelés, a vízsugár elrendezése és a keménységmérés eljárása mind a vizsgálati eredmény részét képezik. Ha ezeket megváltoztatják, a válasz is megváltozhat.
A Jominy-görbe ezért egy pontosan meghatározott kérdésre ad választ: hogyan változik a keménység egy szabványos próbatest egyik végétől mért távolsággal egy meghatározott hőtörténetet követően? Nem ad egyetlen, geometriától független számot arra, hogy „mennyire kemény” egy acél. Azt sem garantálja, hogy egy gyártott alkatrészben ugyanilyen keménységprofil alakul ki.
Mit képes ábrázolni az egydimenziós hűtés?
A vizsgálat azzal kezdődik, hogy a hengeres próbatestet a meghatározott ausztenitesítési hőmérsékletre hevítik. Ezután az egyik végét vízsugárral edzik, miközben a rúd többi része levegőn hűl. Az Illinois-i Egyetem ezt a sorrendet a vizsgálat alapjaként írja le (University of Illinois Materials Technology and Innovation Laboratory, 2024); a Cambridge-i Egyetem magyarázata szerint ez a rúd mentén folyamatos hűlési sebességtartományt hoz létre (University of Cambridge, 2012). Az edzett vég közelében a hő gyorsan távozik. Távolabb a hőnek a lehűtött vég felé kell vezetődnie, majd a szabad felületről eltávoznia, ezért a hűlési sebesség fokozatosan csökken.
Ez az elrendezés azért hasznos, mert egyetlen próbatest sokféle hűtési intenzitást képes leképezni. Az így kapott keménység–távolság görbe megmutathatja, hogy egy acélminőség távolabb az edzett végtől is megőrzi-e a martenzites keménységet, ahol az olyan átalakulási termékek kialakulása, mint a bainit, illetve a ferrit és perlit, valószínűbbé válik. A görbe továbbá nem egyetlen keménységértéket, hanem a válasz eloszlását mutatja. Ezért a távoli helyen mért alacsony keménység nem értelmezhető annak bizonyítékaként, hogy az acél edzés előtt „lágy” volt; arra utalhat, hogy a helyi hűlési sebesség nem volt elegendő a diffúziós átalakulás elnyomásához.
Az egydimenziós hőmérsékletmező közelítés. Egy valódi alkatrész több felületen keresztül hűl, tartalmazhat sarkokat, furatokat, vállakat, reteszhornyokat vagy érintkezési felületeket, és olyan keverést tapasztalhat, amely a tájolással változik. A közepe még forró maradhat, miközben a felületén már megindul az átalakulás. A hőáramlás lehet radiális, axiális vagy erősen háromdimenziós. Egy Jominy-rúdra egyik, az alkatrészre jellemző peremfeltétel sem vonatkozik.
A vizsgálat nem reprodukálja pontosan az olajban, polimerben, sóoldatban, gázban vagy megszakított edzés során kialakuló hűlési történetet sem. Az egyik végre irányított vízsugár sajátos peremfeltételt hoz létre; nem helyettesíti általánosan a merülőkádat, a permetezést, a túlnyomásos gázt vagy a lépcsőzetes edzést. A görbe állandó vizsgálati eljárás mellett alkalmas lehet hőadagok, összetételek és ausztenitszemcse-állapotok összehasonlítására, de a rúd mentén mért távolság közvetlen átszámítása egy alkatrész valamely helyére hőtechnikai elemzést vagy validált korrelációt igényel.
Az összetétel és az ausztenitszemcse-méret jelentős hatással bír. Az ASM mindkettőt az edzhetőség elsődleges befolyásoló tényezői között azonosítja (ASM International, 1990). Következésképpen a Jominy-eredmény érzékeny a próbatest korábbi feldolgozására, az ausztenitesítés közbeni szemcsedurvulásra, valamint az acél tényleges kémiai összetételére is. Az acélminőség megjelölése önmagában nem küszöböli ki ezeket a változókat.
Az előkészítés és a mérés érzékenysége
A Jominy-módszer számos kohászati döntést sűrít egy egyszerűnek tűnő vizsgálatba. A próbatestnek rendelkeznie kell az előírt méretekkel és felületi állapottal, egyenletesen kell felhevülnie, el kell érnie a kívánt ausztenites állapotot, majd késedelem nélkül át kell kerülnie az edzőberendezésbe. A késedelmek, a dekarbonizáció, az oxidáció, a helytelen kemencehőmérséklet vagy a megváltoztatott hőntartási idő már a vízsugár megindulása előtt módosíthatja az átalakulási választ.
Az edzés utáni felület-előkészítés ugyanilyen fontos. A keménységméréseket rendszerint az edzett végtől növekvő távolságokban, előkészített sík felületen vagy megmunkált mérési sávon végzik. Ha a köszörülés túlmelegíti a felületet, ha reve marad rajta, vagy ha a lenyomat túl közel kerül egy korábbi lenyomathoz vagy egy élhez, a mért érték nem feltétlenül képviseli az alatta lévő acél tulajdonságait. A mérési módszer szintén számít: a Rockwell-, Vickers- vagy más keménységi skálák nem cserélhetők fel önkényesen, a szabvány követelményeinek és az alkalmazható átszámítási határoknak a figyelembevétele nélkül.
A kis hibák különösen jól láthatóvá válnak a görbe meredek szakaszán. Már csekély távolságmérési hiba is a keménységértéket a nem megfelelő hűlési pozícióhoz rendelheti, miközben a lenyomatmérések szórása egy közel vízszintes szakaszt is emelkedőnek tüntethet fel. Ha csak a legnagyobb keménységet vagy csak az egyetlen távolságban mért értéket jelentik, elvész az a megoszlás, amely a módszert hasznossá teszi. A Materials Education Foundation a vizsgálatot úgy írja le, mint az edzett végtől növekvő távolságokban végzett keménységmérést az edzhetőség meghatározására (Materials Education Foundation, 2024). A több mérési érték nem választható díszítőelem; ezek szolgáltatják a bizonyítékot.
A görbéhez háttér-információk is szükségesek. A jelentésnek azonosítania kell az alkalmazott szabványt, a próbatest méreteit, az ausztenitesítési körülményeket, az edzőközeget és annak elrendezését, a keménységi skálát, a mérési pozíciókat, valamint az eljárástól való minden eltérést. Az ASTM A255-20 szerint előállított görbe összehasonlítása az ISO 642:2024 szerint előállított görbével csak azt követően lehet ésszerű, hogy megerősítették az érintett feltételek és a jelentési konvenciók egyenértékűségét. A „Jominy-érték” ezen információk nélkül hiányos megjelölés.
Mikor van szükség más értékelési módszerre?
A Grossman-elemzés akkor megfelelő, ha a mérnöki kérdés az acél edzhetősége és az edzés intenzitása közötti kölcsönhatásra vonatkozik. Az eljárás az acél belső válaszát a meghatározott edzőkörnyezet hűtési intenzitásával kapcsolja össze — ezt gyakran tényezővel fejezik ki —, hogy egy adott geometriában megbecsülje a keménységet vagy az átalakult réteg mélységét. A Jominy-görbe a saját próbatestén belüli válaszról ad leírást; a Grossman-elemzés ehhez az edzés és a geometria modelljét is hozzáadja. Ettől azonban a Jominy-eredmény nem válik egy gyártott alkatrészen végzett közvetlen méréssé.
A levegőn való edzhetőség vizsgálata más problémát kezel. A nyugodt vagy kényszerített levegőben edzésre szánt acélok esetében a levegős hűtési vizsgálat megmutathatja az adott hűlési út által létrehozott keménységet és szövetszerkezetet. Eredménye nem cserélhető fel vízzel végzett vég-edzési görbével, mivel a próbatest eltérő hőtörténetet és felületi hőátadási feltételeket tapasztal. A választásnak a tényleges technológiát kell követnie.
Technológiai próbák válnak szükségessé, amikor a kemence terhelése, az áthelyezési idő, a keverés, a maszkolás, a készülékek, az alakváltozás szabályozása vagy az edzés megszakítása befolyásolhatja az eredményt. A reprezentatív alkatrészekkel végzett próba olyan hatásokat is feltárhat, amelyeket egy szabványos rúd nem képes megmutatni. Ilyenkor is a tervezési követelményhez kapcsolódó helyeken kell keménységet mérni, és szükség lehet metallográfiai vizsgálatra is a martenzitnek a bainittől, ferrittől, perlittől vagy megeresztett szövetszerkezetektől való megkülönböztetéséhez.
Kritikus alkatrészek esetében a minősítésnek alkatrészspecifikusnak kell lennie. Egy forgattyústengely, fogaskerék, tengely vagy vastag lemez esetében szükség lehet hőelemekre, keménységmenetekre, szövetszerkezeti ellenőrzésekre, maradófeszültség- vagy alakváltozásmérésekre, valamint ismételt, gyártást reprezentáló edzésekre. A Jominy-vizsgálat továbbra is értékes az acélok közös eljárás szerinti összehasonlítására, de szabványosított válaszról szolgáltat bizonyítékot — nem helyettesíti a validálást.
Hivatkozások
- [1] Standard Test Methods for Determining Hardenability of Steel. ASTM International standard, 2020. https://store.astm.org/a0255-20.html