




Austempering és martempering: egymástól elkülönítendő terminológia
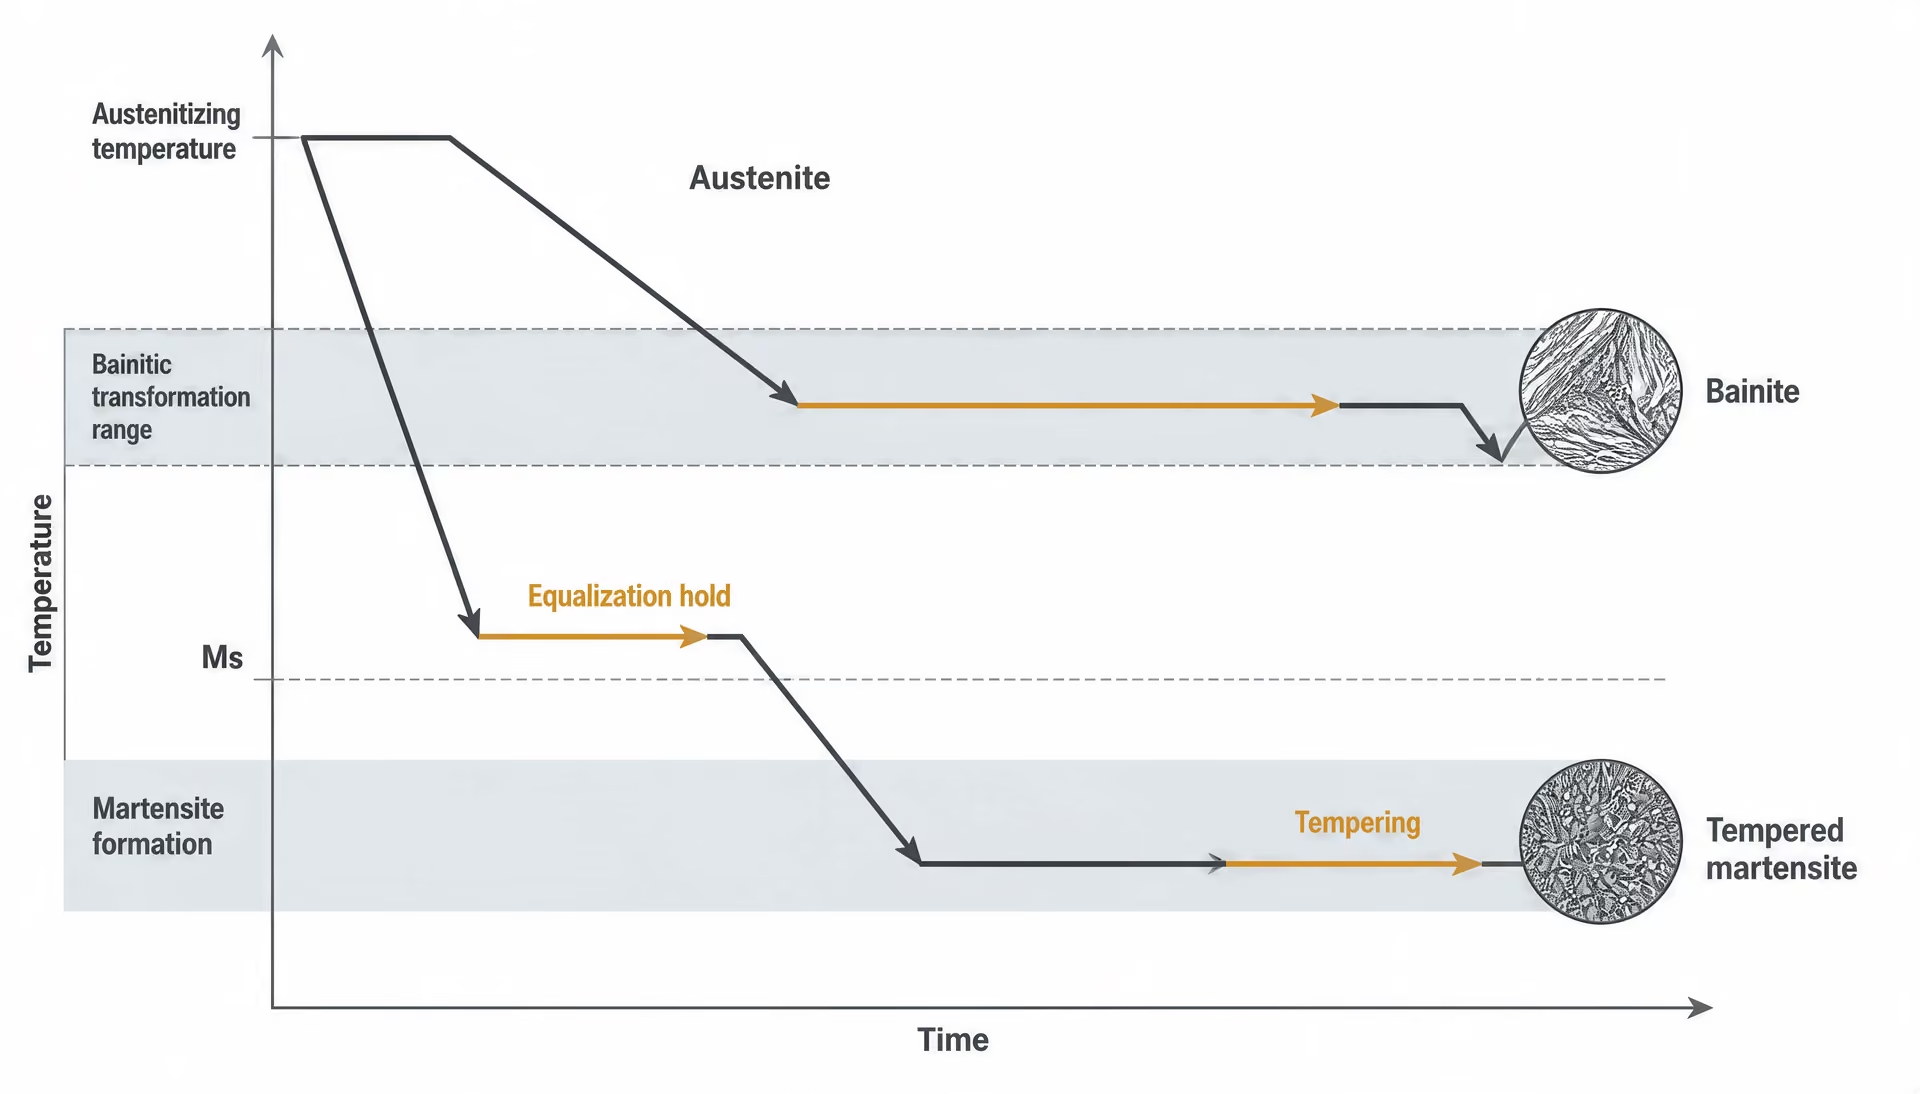
Mindkét kezelés megszakítja a közvetlen edzést, de nem ugyanazt a mikrostruktúrát hozza létre. Az austempering bainites átalakulási kezelés: az ausztenitesített acélt gyorsan olyan hőmérsékletre hűtik, amelyen bainit képződhet, majd addig tartják ezen a hőmérsékleten, amíg az ausztenit előírt hányada átalakul. A martempering a martenzitképződés előtti hőmérséklet-kiegyenlítési lépés: az acélt közvetlenül a martenzitképződés kezdőhőmérséklete fölé edzik, és csak addig tartják ott, amíg a munkadarab keresztmetszete megközelítőleg egyenletes hőmérsékletűvé válik, majd lehűtik a martenzites tartományon keresztül. A martemperingelt acélt használat előtt általában megeresztik.
Ez a különbség fontosabb, mint az edzőfürdő elnevezése. A sófürdő, olajfürdő vagy más szabályozott közeg önmagában nem azonosítja a folyamatot. Az ötvözet összetétele határozza meg az átalakulási görbék helyzetét és alakját; a martenzitképződés kezdőhőmérséklete, a keresztmetszet mérete, az edzhetőség, a fürdő hőmérséklete, a tartási idő, a mozgatás és a hűtési sebesség határozza meg a tényleges folyamatpályát. Egy 300 °C-os fürdő az egyik acélnál austemperinget tehet lehetővé, ha a tartás során bainit képződik, míg egy másik acélnál martempering-állomásként működhet, ha a munkadarabot a bainites átalakulás előtt kiveszik, majd lehűtik a martenzit képződéséhez.
Miért keverik össze gyakran az elnevezéseket?
A félreértés az alkalmazott berendezések és a munkadarab-kezelés valós hasonlóságából ered. Mindkét kezelésnél ausztenitesítik a munkadarabot, gyorsan szabályozott hőmérsékletű közegbe helyezik, és megakadályozzák, hogy az ausztenitesítési hőmérsékletről szobahőmérsékletre ellenőrizetlen, közvetlen edzés menjen végbe. Mindkét hőkezelési ciklus csökkentheti a hőmérséklet-gradienset a hagyományos edzéshez képest, és mindkettőt nevezhetik informálisan „megszakított edzésnek”. Ezek a közös jellemzők azonban nem bizonyítják, hogy az átalakulás végterméke is azonos.
A végső fázist meg nem határozó kifejezések
- Sófürdős edzés
- A hőátadó közeget írja le, nem az átalakulás termékét.
- Forró edzés
- Szabályozott hőmérsékletű edzést ír le, de nem határoz meg egyedi programot.
- Izoterm edzés
- Olyan hőmérséklet–idő útvonalat ír le, amelynek eredő fázisa a hőntartástól függ.
- Ausbay-edzés
- Megszakított edzési eljárást ír le, amelyet a meghatározott technológiai előíráshoz kell kötni.
A fürdők elnevezései tovább bonyolítják a helyzetet. Az olyan kifejezéseket, mint a sófürdős edzés, a melegedzés, az izotermikus edzés, az ausbay-edzés és a megszakított edzés, gyakran átfedő értelemben használják, noha ezek inkább a berendezést, a hőmérséklet-szabályozást vagy a hőkezelési ciklust írják le, nem pedig egyetlen végső fázist. Az SAE AMS-H-6875C: Acél alapanyagok hőkezelése négy acélosztályt fed le, és előírás esetén engedélyezi az austemperinget, az ausbay-edzést és a martemperinget. A specifikáció megfogalmazása ezért egy alapvető szempontot erősít meg: a kezelés megnevezését az előírt eljáráshoz és eredményhez kell kötni, nem pedig abból kell levezetni, hogy sót alkalmaztak.
A geometria szintén módosítja az értelmezést. Egy vékony alkatrész rövid, a martenzitképződés kezdőhőmérséklete feletti tartás alatt kiegyenlítődhet a teljes vastagságában. Egy vastag alkatrésznek hosszabb tartásra lehet szüksége, és ez a többletidő lehetővé teheti a bainitképződés megindulását vagy előrehaladását, ha a hőmérséklet a bainites átalakulási tartományba esik. Ezzel szemben egy késleltetett bainitképződésű acél lényegében ausztenites maradhat olyan tartás során, amely egy másik anyagminőséget átalakítana. Ezért ugyanaz a névleges fürdőhőmérséklet eltérő szerkezeteket hozhat létre AISI 52100, AISI 8620 és nagy edzhetőségű ötvözött acél esetén.
[1] ASM Handbook Volume 4A: Martempering of Steels. ASM International. ASM Handbook, 2013.
Az ASM International 2013-as ASM Handbook Volume 4A kiadványa az ausztenitesítési hőmérsékletet, a fürdőhőmérsékletet, a tartási időt, a mozgatást és a hűtési sebességet a martempering szabályozó változóiként azonosítja. Ezek a paraméterek technológiai adatok, nem pedig mellékes részletek. Az a rajz vagy technológiai utasítás, amely mindössze annyit mond, hogy „sófürdős edzés 300 °C-on”, hiányos, hacsak nem határozza meg az acélminőséget, az áthelyezési időt, a kiegyenlítés kritériumát, a tartás maximális időtartamát, valamint az ezt követő hűtési és megeresztési műveleteket.

Az átalakulási termék határozza meg a folyamatot
| Jellemző | Bainites edzés | Martenzites lépcsős edzés |
|---|---|---|
| Elsődleges cél | Bainit képzése izoterm hőntartás közben | A hőmérséklet kiegyenlítése a martenzit képződése előtt |
| Hőntartási tartomány | Bainites átalakulási tartomány | Közvetlenül az Ms fölött |
| Az átalakulás a hőntartás alatt | Az ausztenit bainitté alakul | A diffúziós átalakulást elkerülik |
| Végső szerkezet | Bainit, esetleg martenzittel vagy visszamaradt ausztenittel | Martenzit, esetleg visszamaradt ausztenittel |
| Megeresztés | A meghatározó lépésként nem szükségszerűen előírt | Üzembe helyezés előtt szükséges |
A bainites edzést az izoterm hőntartás közben szándékosan végrehajtott bainites átalakulás határozza meg. Strong evidence
Az austemperinget a bainit szándékos képződése határozza meg. Ausztenitesítés után az acélt olyan közegbe edzik, amelyet abban a hőmérséklet-tartományban tartanak, ahol az ausztenit izotermikusan bainitté alakulhat. Egy AISI 52100 acéllal végzett, 2013-as vizsgálat az austemperinget úgy írja le, mint olyan edzést, amely során a munkadarabot megközelítőleg 200–400 °C-on tartott közegbe merítik, majd addig tartják, amíg bainit képződik. A pontosan alkalmazható tartomány az acélminőségtől függ; az ötvözőelemek módosítják az átalakulás kinetikáját, továbbá a felső és az alsó bainit tulajdonságai nem feltétlenül azonosak.
A tartási idő ezért kohászati követelmény, nem pusztán a hőmérséklet-különbségek csökkentésének eszköze. Ha a munkadarabot a tervezett bainites reakció lezajlása előtt kiveszik, az eljárás nem hozott létre teljesen austemperingelt szerkezetet. A hőkezelési ciklustól függően a végső anyag bainitet és martenzitet, visszamaradt ausztenitet vagy átalakulatlan tartományokat tartalmazhat. Egy közepes széntartalmú, gyengén ötvözött acél rövid idejű, alacsony hőmérsékletű austemperingjével foglalkozó, 2020-as vizsgálat nanobainitet, martenzitet és visszamaradt ausztenitet mutatott ki; kopási együtthatói akár 50%-kal alacsonyabbak voltak, mint az edzett martenzites acélé. Ez az eredmény a vizsgált acélhoz és hőkezelési ciklushoz tartozik, nem pedig minden austemperingelt acélminőségre érvényes.
Martenzitképződés-kezdő hőmérséklet (Ms) Az a hőmérséklet, amelyen a martenzites átalakulás hűtés közben, meghatározott összetétel és hőtörténet mellett megkezdődik.
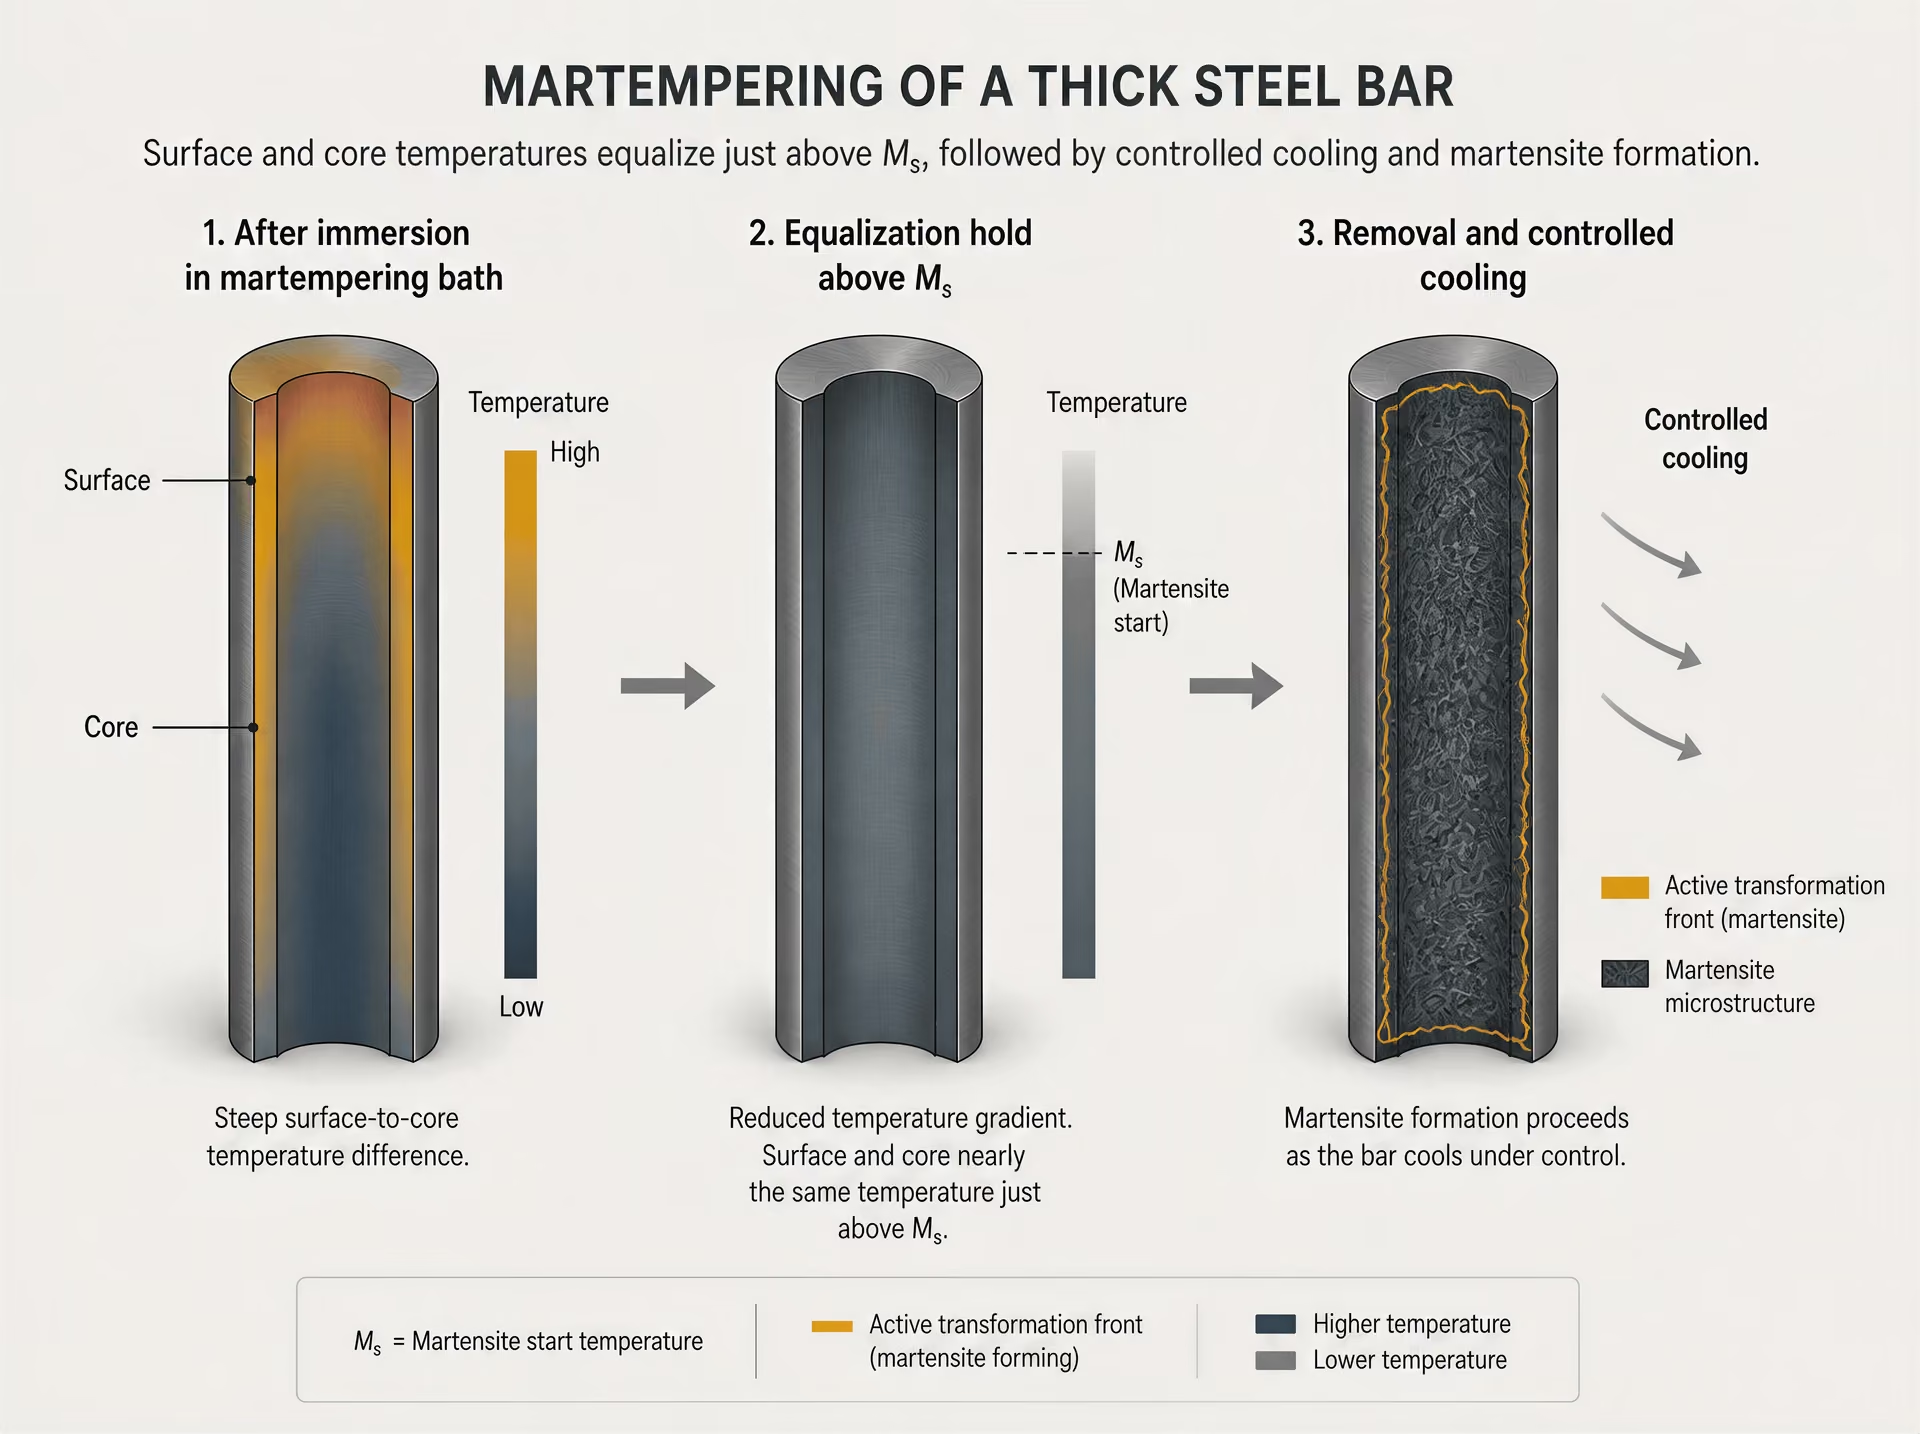
A martempering célja ettől eltérő. A fürdő hőmérsékletét közvetlenül az acél martenzitképződésének kezdőhőmérséklete fölé választják, amelyet rendszerint jelöléssel írnak. A munkadarab csak addig marad ezen a hőmérsékleten, amíg a felület és a mag hőmérséklete kellően meg nem közelíti egymást. Ezután a martenzitképződési tartományon keresztül hűtik, általában levegőn vagy más szabályozott hűtési körülmények között. A martenzit ebben a későbbi hűtési szakaszban képződik, nem pedig a fürdőben történő tartás során. Az ASM 2020-as Heat Treating Subject Guide kiadványa ismerteti ezt a sorrendet, és kimondja, hogy az acélt ezt követően használat előtt meg kell ereszteni.
A cél a felület és a belső rész közötti hőmérséklet-különbség csökkentése a martenzit átalakulási alakváltozása előtt. A hőzsugorodás és az átalakulási tágulás így kisebb időzítési eltéréssel megy végbe, ami a közvetlen edzéshez képest csökkentheti az alakváltozást és a repedésveszélyt. A martempering nem szünteti meg az edzési feszültségeket, és nem helyettesíti a megeresztést. A megeresztetlen martenzit nagy keménységű lehet, de szívóssága gyenge, maradó feszültsége pedig túlzottan nagy lehet.
A különbség nem találgatással, hanem vizsgálattal ellenőrizhető. A metallográfiai vizsgálat azonosíthatja a bainitet, a martenzitet és a visszamaradt ausztenitet, míg a keménységvizsgálat, a méretellenőrzés és szükség esetén a visszamaradt ausztenit mennyiségének mérése azt vizsgálja, hogy teljesült-e az előírt eredmény. A hőkezelési ciklust össze kell vetni az adott acélminőség folyamatos hűtési és izotermikus átalakulási adataival. Önmagában a fürdő hőmérséklete nem elegendő bizonyíték.
A folyamat céljának tömör összehasonlítása
Az austempering során az acélt a bainites átalakulás hőmérsékletén addig tartják, amíg az ausztenit bainitté alakul. A folyamatot meghatározó esemény az izotermikus tartás alatt következik be. Az acélminőségtől és a geometriától függően a létrejövő szerkezet a keménység, a szívósság, a kifáradási viselkedés és a méretstabilitás kedvező egyensúlyát biztosíthatja. Karbonitridált AISI 8620, AISI 8822 és AISI 4320 acélok esetén egy 2013-ban közzétett SAE-kutatás 260, 288 és 304 °C-os austempering-hőmérsékleteket alkalmazott, és a karbonitridált, edzett és megeresztett próbatestekhez képest jelentősen kisebb alakváltozást mutatott ki. Az eredmény támogatja a folyamat kiválasztását a vizsgált feltételek mellett; nem jelenti a kezelések egyetemes rangsorát.
Az acél hőmérsékletének kiegyenlítése közvetlenül a martenzites tartomány fölött, majd lassabb hűtése csökkentheti a repedést, miközben alig csökkenti a keménységet. Strong evidence
A martempering során az acélt felett addig tartják, amíg a hőmérséklet ki nem egyenlítődik, majd hűtés közben szabályozott martenzites átalakulást tesznek lehetővé. A folyamatot meghatározó esemény a martenzitképződés előtti hőmérséklet-kiegyenlítődés, amelyet megeresztés követ. A martenzitképződés hőmérséklet-tartományáról szóló, 1946-os tanulmány ezt az alapelvet közvetlenül ismertette: a martenzitképződési tartomány közvetlen közelében, annak felső része fölé történő edzés, majd lassabb hűtés csökkentheti a repedést, miközben alig csökkenti a keménységet.
Az austempering arra keresi a választ: „Képes-e ez az acél a rendelkezésre álló idő- és hőmérséklet-tartományon belül a kívánt bainites szerkezetté átalakulni?” A martempering kérdése pedig: „Képes-e ez a keresztmetszet az feletti hőmérsékleten kiegyenlítődni, mielőtt martenzitté alakulna?” Ezekre a kérdésekre az acél edzhetősége, a keresztmetszet mérete, az áthelyezési késedelem, a fürdő szabályozása és a tartási idő ad választ. Mindkét kezelés „melegedzésnek” nevezése elfedi a különbséget, és helytelen specifikációhoz, nem megfelelő mikrostruktúrához vagy az előírt megeresztési művelet elhagyásához vezethet.
A metallurgiai kiindulópont: ausztenit, TTT-diagramok és Ms
A bainites edzés és a martemperálás ugyanabból a metallurgiai állapotból indul: ausztenitből. A két eljárás közötti különbség később jelenik meg, amikor az ausztenitesített acél eltérő hőmérséklet–idő pályát követ. Az ausztenit lapközepes köbös kristályszerkezettel rendelkezik, és lényegesen több szenet képes oldani, mint a ferrit. Az ausztenites tartományba történő hevítés ezért előkészíti a szenet és az ötvözőelemeket a hűtés során végbemenő, szabályozott átalakulásra. Ha az acél ausztenitesítése nem teljes vagy nem megfelelő, egyik hőkezelés sem az előírt átalakulási ütemterv szerint megy végbe.
Ausztenitesítés és a kiindulási fázisok oldása
Az ausztenitesítés többet jelent a kemence beállított hőmérsékletének elérésénél. A munkadarabot kellő mértékben a vonatkozó kritikus hőmérséklet fölé kell hevíteni, elegendő ideig kell hőntartani ahhoz, hogy a keresztmetszet hőmérséklete kiegyenlítődjön, továbbá olyan hőmérsékleten kell kezelni, amely feloldja a szükséges kiindulási fázisokat, de nem okoz túlzott ausztenitszemcsedurvulást. A megfelelő hőmérséklet az összetételtől, a keresztmetszet méretétől, a kiindulási szövetszerkezettől és a kívánt végső tulajdonságoktól függ.
Eutektoid alatti acélban a felső kritikus hőmérséklet fölé történő hevítés a ferritet és a perlitet ausztenitté alakítja. Eutektoid feletti acélban a kezelést általában úgy választják meg, hogy a perlit és a proeutektoidos cementit megfelelő hányada feloldódjon, bár a karbidok teljes feloldása nem feltétlenül kívánatos. Az ötvözött karbidok további bonyodalmat jelentenek. A króm, a molibdén, a vanádium és más karbidképző elemek a szokásos ausztenitesítési hőmérsékleten lassan oldódhatnak, vagy részben oldatlanul maradhatnak. Oldódásuk megváltoztatja az ausztenit szén- és ötvözőelem-tartalmát, ami ezután módosítja az edzhetőséget, az átalakulás kinetikáját és a martenzit-start hőmérsékletét.
Az AISI 52100 jól szemlélteti, miért fontos a minőségspecifikus értelmezés. Karbidjainak krómban gazdag összetétele és nagy széntartalma miatt az ausztenitesítési ütemterv eltér a közönséges szénacélokétól. Az AISI 52100 esetében megfelelő ausztenitet eredményező hőkezelés nem vihető át automatikusan az AISI 8620 vagy az AISI 4320 acélra. Az AISI 8620, 8822 vagy 4320 cementált felülete szintén szénkoncentráció-gradienst mutat, ezért a felület és a mag nem feltétlenül rendelkezik azonos átalakulási hőmérséklettel vagy martenzittartalommal.
A hőntartási időnek két ellentétes hatása van. A túl rövid idő oldatlan perlitet, ferritet vagy karbidokat hagyhat vissza, és az ausztenit összetételének inhomogenitását okozhatja. A túl hosszú idő elősegíti a szemcsedurvulást, az oxidációt, a dekarbonizációt és a nagyobb méretváltozást. A korábbi ausztenitszemcse-méret befolyásolja a diffúziós átalakulásokhoz rendelkezésre álló csírák számát, és módosíthatja az edzhetőséget. A durvaszemcsés ausztenit hűtés közben késleltetheti a perlit vagy a bainit kialakulását, míg a finomszemcsés szerkezet gyakran könnyebben alakul át diffúzió útján. A szemcseméret a mért átalakulási hőmérsékleteket, köztük az Ms értékét is eltolhatja, bár hatása általában kisebb, mint a széntartalomé és az ötvözési kémiáé.
Az ausztenitesítés meghatározza az idő–hőmérséklet-diagram kiindulási állapotát is. Az egy meghatározott ausztenitesítési hőmérséklet, hőntartási idő és szemcseméret után felvett TTT-görbe nem feltétlenül írja le más ütemterv szerint ausztenitesített acél viselkedését. A hőelőzmény már az edzés megkezdése előtt fontos.
A perlit-, bainit- és martenzit-átalakulás tartományai
Az idő–hőmérséklet–átalakulási diagram azokat a termékeket ábrázolja, amelyek akkor alakulnak ki, amikor az ausztenitet gyorsan egy kiválasztott hőmérsékletre hűtik, majd ott hőntartják. Az ismert „C” görbék a diffúziós átalakulások kezdetét és végét mutatják, de a görbék egy meghatározott acélhoz és egy meghatározott ausztenitesítési állapothoz tartoznak. Egy általános vas–szén diagram alkalmas az alapfogalmak magyarázatára, de nem határozhatja meg minden műszaki acélminőség hőkezelési ütemtervét.
Magasabb átalakulási hőmérsékleten az ausztenit perlitet képezhet. A szén viszonylag nagy távolságokon diffundál, és váltakozó ferrit- és cementitlamellák jönnek létre. Alacsonyabb hőmérsékleten a diffúzió lassabb, ezért a keletkező perlit finomabb. Az átalakuláshoz ekkor is idő szükséges. Ha a hűtés túl lassan halad át a perlites tartományon, az ausztenit egy része vagy egésze bainites vagy martenzites tartomány elérése előtt átalakulhat.
A bainit a perlites tartomány alatt és azon hőmérséklet fölött alakul ki, amelyen a martenzites átalakulás megkezdődik, bár a pontos tartományok az egyes ötvözeteknél eltérően és részben átfedve helyezkednek el. Kialakulása szén-újraeloszlással és egy elmozdulásos komponenssel jár; ennek eredményeként ferrites bainit keletkezik, karbidkiválási vagy karbid-visszamaradási mintázatokkal, amelyek a hőmérséklettől és az acél kémiájától függenek. A felső bainit és az alsó bainit nem felcserélhető szövetszerkezet. A hőntartási hőmérséklet, a szén aktivitása, az ötvözés és az átalakulás befejezéséhez szükséges idő egyaránt befolyásolja morfológiájukat és tulajdonságaikat.
| Átalakulási tartomány | Jellemző termék | Meghatározó művelet |
|---|---|---|
| Perlites tartomány | Perlit | Hűtés vagy hőntartás, amelynek során a ferrit és a cementit diffúzió útján képződik |
| Bainites tartomány | Bainit | Izoterm hőntartás a szükséges ausztenitmennyiség átalakulásáig |
| Martenzites tartomány | Martenzit | Az Ms alá történő hűtés, nagyrészt diffúziómentes átalakulással |
A bainites edzés során az ausztenitesített acélt szándékosan a bainites átalakulási tartományba vezetik, majd ott hőntartják addig, amíg az ausztenit kívánt hányada bainitté nem alakul. Egy 2013-as, AISI 52100 acéllal végzett vizsgálat a bainites edzést úgy írta le, hogy az acélt körülbelül 200–400 °C hőmérsékleten tartott közegbe edzik, majd bainitképződésig hőntartják. Ez a tartomány a közölt kísérlet hasznos leírása, nem pedig valamennyi acélminőségre érvényes általános tartomány. A 2024-ben közzétett ACS Omega tanulmány közvetlenül megfogalmazza a két eljárás közötti különbséget: a bainites edzés során az ausztenitesített acélt bainites átalakulási hőmérsékleten hőntartják, míg a martemperálás során rövid ideig közvetlenül az Ms fölött hőntartják, majd levegőn hűtik.
A martenzit ettől eltérő. Akkor alakul ki, amikor az ausztenit az Ms alá hűl, egy nagyrészt diffúziómentes nyírásos átalakulás révén. A szén a túltelített, térközepes tetragonális martenzitrácsban reked, és az átalakulás gyors térfogatváltozással jár. A martenzit mennyisége a hűtés martenzitképződési tartományon belüli folytatásával növekszik; ezt a tartományt gyakran az Mf, vagyis a martenzit-vég hőmérsékletével jellemzik. Az ausztenit egy része átalakulatlanul maradhat, ha az Mf szobahőmérséklet alatt van, vagy ha az ötvözés a tartományt alacsonyabb hőmérsékletre tolja.
Ezért a hűtési görbét az átalakulás kinetikájával kell összevetni, nem csupán a hűtőközeg megnevezésével. A folyamatos hűtési átalakulási diagram megmutatja, hogy egy tényleges hűtési sebesség elkerüli-e a perlit- és bainitképződés „orrát”. A TTT-diagram az izoterm viselkedést mutatja, és hasznos a hőntartással járó kezelések megértéséhez, de közvetlenül nem reprodukálja egy nagy méretű alkatrész hőmérsékleti pályáját, amikor az olajon, sófürdőn, polimeren vagy levegőn halad keresztül. Egy keresztmetszet közepe és felülete szintén eltérő görbéket követhet. A keménység és a fáziseloszlás ezért a helyi hűtési sebességektől, valamint a névleges fürdőhőmérséklettől függ.
A martenzit-start hőmérséklete és az átalakulási tartomány
Az Ms az a hőmérséklet, amelyen a martenzites átalakulás hűtés közben, meghatározott feltételek mellett megkezdődik. Nem az „acél” univerzális állandója. A szén általában csökkenti az Ms értékét, mivel stabilizálja az ausztenitet; az ötvözőelemek, például a mangán, a nikkel, a króm és a molibdén szintén módosíthatják az ausztenit stabilitását, és eltolhatják az átalakulási tartományt. A szénkoncentráció eltérhet a cementált kéreg és a kis széntartalmú mag között, ezért a két tartomány eltérő Ms értékkel rendelkezhet.
A korábbi ausztenitszemcse-méret, az ausztenitesítési hőmérséklet, az oldott karbidok, a maradó feszültségek, valamint a megelőző hevítési és hűtési előzmények szintén befolyásolhatják a mért kezdő- és végső hőmérsékleteket. A visszamaradt ausztenit, a szegregáció és a helyi kémiai eltérések tovább bonyolítják a gyakorlati méréseket. A diagramon feltüntetett Ms érték ezért meghatározott összetételhez és hőelőzményhez kötődik, nem egyszerűen egy acélminőség nevéhez.
A martemperálás ezt a hőmérsékletfüggést szabályozott módon használja ki. Az ASM Handbook 4A kötete (2013) megszakított edzésként határozza meg, amelyhez olajat vagy sófürdőt alkalmaznak, és az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a hőntartási időt, a mozgatást és a hűtési sebességet szabályozó változókként azonosítja. A fürdő hőmérsékletét közvetlenül az Ms fölé választják, hogy az alkatrész belsejében a hőmérséklet kiegyenlítődhessen, mielőtt a martenzitképződés megkezdődik. Ezt követően az alkatrészt a martenzites tartományon keresztül, rendszerint levegőn hűtik, és használat előtt megeresztelni kell. A rövid kiegyenlítési hőntartás célja a felület és a mag közötti hőmérséklet-különbség csökkentése; ez nem bainites hőntartás.
A bainites edzés ezzel ellentétes átalakulási célt követ. Az ausztenitet elegendő ideig tartja a bainites tartományban ahhoz, hogy bainitté alakuljon, nem pedig csupán a hőmérsékletet egyenlíti ki az Ms fölött. Egy 2020-as, alacsony hőmérsékletű bainites edzéssel foglalkozó vizsgálat nanobainitet, martenzitet és visszamaradt ausztenitet mutatott ki; a kopási együtthatók az adott vizsgálati feltételek mellett akár 50%-kal alacsonyabbak voltak, mint az edzett martenzites acél esetében. Ez az eredmény nem általánosítható minden acélra, geometriára vagy hőkezelési ütemtervre. Azt azonban jól szemlélteti, miért kell a tényleges acélminőség esetében ellenőrizni az átalakulási tartományt és a hőntartási időt.
Az SAE AMS-H-6875C (2020) négy acélosztály hőkezelési követelményeit tartalmazza, és meghatározott esetekben engedélyezi a bainites edzést, az ausbay-edzést és a martemperálást. Ez az engedély nem teszi felcserélhetővé az eljárásokat. Az alkalmazandó szabvány, az acélminőséghez tartozó diagram, a keresztmetszet mérete és a mért hőmérsékleti előzmény határozza meg, hogy a kívánt termék bainit, martemperálás után kialakuló martenzit vagy nem kívánt keverék lesz-e.
Hogyan működik az austempering: edzés, hőntartás és bainitos átalakulás
Az austempering olyan izotermikus hőkezelési ciklus, amelyet az ausztenit bainitté alakítására terveztek. Nem egyszerűen a martempering másik elnevezése. A különbséget az határozza meg, mi történik a hőntartás során: austempering esetén az acélt elegendő ideig hőntartják a tervezett bainitos átalakulás végbemeneteléhez, míg martempering esetén csak addig hőntartják, amíg a hőmérséklet közel egyenletessé nem válik, majd az anyagot az , vagyis a martenzitképződés kezdőhőmérséklete alatt lehűtik a martenzit kialakítása céljából.
Bainites edzési sorrend
- Ausztenitesítés Melegítse a munkadarabot úgy, hogy a szükséges része ausztenitté alakuljon.
- Áthelyezés Gyorsan helyezze szabályozott fürdőbe, jelentős perlitképződés nélkül.
- Bainites hőntartás Tartsa fenn a kiválasztott hőmérsékletet a szükséges ausztenit–bainit reakció lezajlásáig.
- Végső hűtés Hűtse környezeti hőmérsékletre, lehetővé téve, hogy az előírt martenzit vagy visszamaradt ausztenit megmaradjon.
A ciklus a munkadarab kritikus átalakulási tartománya fölé történő hevítésével kezdődik, hogy a szerkezet szükséges része ausztenitté alakuljon. Az ausztenitesítési hőmérséklet és idő az acélminőségtől, a keresztmetszet méretétől, a kiindulási mikroszerkezettől és a szükséges széneloszlástól függ. A túlzott hevítés növelheti az ausztenitszemcse méretét, illetve feloldhat olyan karbidokat, amelyeknek meg kellene maradniuk, míg az elégtelen hevítés ferritet vagy fel nem oldódott alkotókat hagyhat vissza, amelyek módosítják a végső átalakulási viselkedést.

Edzés a bainitos tartományba
Az ausztenitesítés után az acélt gyorsan egy, a bainitos átalakulási tartományban tartott fürdőbe helyezik. Sok acél esetében ez a tartomány hozzávetőleg 200 és 400 °C között van, azonban a használható hőmérséklet-tartomány az acélminőségtől függ, és nem rögzített. Egy AISI 52100 acéllal foglalkozó tanulmány ezekkel a feltételekkel határozza meg az austemperinget: az acélt az ausztenitesítési hőmérsékletről hozzávetőleg 200 és 400 °C között tartott közegbe edzik, majd addig hőntartják, amíg bainit képződik.
Az áthelyezésnek elég gyorsnak kell lennie ahhoz, hogy az acél jelentős mennyiségű ausztenit átalakulása nélkül haladjon át a perlit-tartományon. Ez idő- és hőmérsékletfüggő probléma. Az acélnak még a perlit inkubációs idejének elérése előtt át kell haladnia az idő-hőmérséklet-átalakulási diagramjának perlit-„orrán”. A keményedési képesség, a keresztmetszet vastagsága, a töltet elrendezése, a fürdő keverése, valamint a munkadarab és a fürdő közötti hőmérséklet-különbség egyaránt befolyásolja, hogy ez a feltétel teljesül-e. Egy kis csap gyorsan elérheti a bainitos tartományt, egy nagyméretű fogaskerékfog vagy vastag lemez azonban egyenetlenül hűlhet, így belsejében perlit vagy ferrit alakulhat ki még akkor is, ha a felület a tervezett ciklust követi.
A fürdő tartalmazhat olvadt sót, olajat vagy más, a megadott hőmérséklethez megfelelő, szabályozott hőátadó közeget. A fürdő megnevezése önmagában nem határozza meg a folyamatot. Sófürdő austempering- vagy martempering-ciklushoz egyaránt használható, hőmérsékletétől és a hőntartás időtartamától függően. A 2024-ben közzétett ACS Omega-tanulmány közvetlenül ezt a különbséget mutatja be Ca(NO₃)₂–KNO₃ olvadt sókeverékek esetében: austempering során az ausztenitesített acélt bainitos átalakulási hőmérsékleten addig hőntartják, amíg az ausztenit bainitté alakul, míg martempering esetén a munkadarabot rövid ideig közvetlenül az fölött hőntartják, majd levegőn lehűtik.
A hőmérséklet-szabályozásnak figyelembe kell vennie az átalakulás során felszabaduló és elnyelt hőt, valamint a fürdőbe kerülő töltetet is. A keverés csökkenti a helyi hőmérséklet-gradienseket, és segít megakadályozni, hogy egy hidegebb vagy melegebb határréteg módosítsa a tényleges ciklust. Annak megállapításához, hogy a töltet magja, felülete és különböző helyzetű részei valóban a tervezett hőmérsékleti utat követik-e, gyakran hőelemekre, a fürdő kalibrálására és reprezentatív tölteteken végzett próbákra van szükség. A folyamat érzékeny a keresztmetszet méretére, mivel a fürdő kiegyenlítheti a felület hőmérsékletét, mielőtt a középpont ugyanazt a hőmérsékletet elérné.
Az austempering fürdőjét rendszerint az acél effektív -hőmérséklete fölött választják meg, ha a kívánt termék hagyományos bainit. Ezen a szinten az ausztenit diffúzióval segített, nyírásos jellegű mechanizmussal alakulhat át anélkül, hogy azonnal martenzit képződne. Ha a tervezett bainitos átalakulás befejezése előtt alá hűtik az anyagot, az eredmény megváltozik: az át nem alakult ausztenit martenzitté alakulhat, vegyes szerkezetet létrehozva.
Hőntartás a szükséges ausztenit-átalakulásig
Amikor a munkadarab eléri a fürdő hőmérsékletét, izotermikusan hőntartják. Ebben a szakaszban a bainit az ausztenitszemcse-határokon vagy más kedvező helyeken csírázik, majd a környező ausztenitbe növekszik. A szén a bainitos ferritből a megmaradó ausztenitbe távozik, megváltoztatva mindkét tartomány stabilitását és összetételét. Az átalakulás sebessége a hőmérséklettől, az ötvözet kémiai összetételétől, a korábbi ausztenitszemcse-mérettől és a már kialakult bainit mennyiségétől függ.
A hőntartási időt nem olyan általános szabály alapján választják meg, mint például az „óránként egy hüvelyk”. Az átalakulási adatokra, validált technológiai próbákra vagy megfelelő idő-hőmérséklet-átalakulási diagramra kell alapozni. Rövid hőntartással szándékosan visszahagyható bizonyos mennyiségű, át nem alakult ausztenit. Ha ezt követően alá hűtik az acélt, a maradék ausztenit martenzitté alakulhat. Hosszabb hőntartás esetén az átalakulásra képes ausztenit nagy része vagy csaknem egésze bainitté alakulhat, csökkentve a később képződő martenzit hányadát. Mindkét ciklus lehet helyes, de eltérő keménységet, szívósságot, méretváltozást és maradék ausztenittartalmat eredményez.
Tökéletlen átalakulás Olyan állapot, amelyben a bainites reakció az összes átalakulásra képes ausztenit átalakulása előtt befejeződik, így visszamaradt ausztenit vagy később képződő martenzit maradhat vissza.
Az átalakulás akkor is leállhat, mielőtt az ausztenit minden utolsó része bainitté alakulna, mivel a széndúsulás stabilizálja a megmaradó ausztenitet. Ezt az állapotot gyakran hiányos átalakulásnak vagy hiányos reakciónak nevezik. Egyes ötvözött acélokban a dúsult maradék ausztenit kívánatos, mert képes felvenni a deformációt és javíthatja a szívósságot; más alkalmazásokban azonban a túl sok maradék ausztenit üzemi méretváltozást vagy későbbi lehűlés során bekövetkező méretváltozást okozhat. Ezért a specifikációnak nemcsak a fürdő hőmérsékletét, hanem a megengedett fázisösszetételt és az ellenőrzési módszert is meg kell határoznia.
Az austempering csökkentheti a vetemedést, mivel az acél elkerüli a közvetlen martenzites edzéshez kapcsolódó hirtelen, nem egyenletes térfogatváltozást. Egy 2013-as SAE-tanulmány, amely cementált AISI 8620, AISI 8822 és AISI 4320 acélokat vizsgált, a cementált és austemperinggel kezelt próbatesteknél jelentősen kisebb vetemedést jelentett, mint a cementált, edzett és megeresztett próbatesteknél. A közölt austempering-hőmérsékletek 260, 288 és 304 °C voltak. Ezek az eredmények a vizsgált kémiai összetételekre, geometriákra és ciklusfeltételekre vonatkoznak; nem bizonyítják, hogy minden cementált alkatrésznél ugyanekkora csökkenés érhető el.
A hőntartás végét meghatározhatja az előírt minimális bainithányad, egy keménységtartomány, egy méretváltozási határérték vagy egy metallográfiai követelmény. Az austemperinggel előállított bainitos acél esetében nem automatikusan szükséges ugyanaz a megeresztési lépés, mint martenzit esetén. Ezzel szemben a martemperinggel kezelt acélt -en keresztül hűtik a martenzit kialakítása céljából, és használat előtt ezt követően meg kell ereszteni. Austemperinggel kezelt alkatrészhez is előírható alacsony hőmérsékletű feszültségmentesítő kezelés, ez azonban külön követelmény, nem pedig az átalakulást meghatározó lépés.

Felső bainit, alsó bainit és vegyes termékek
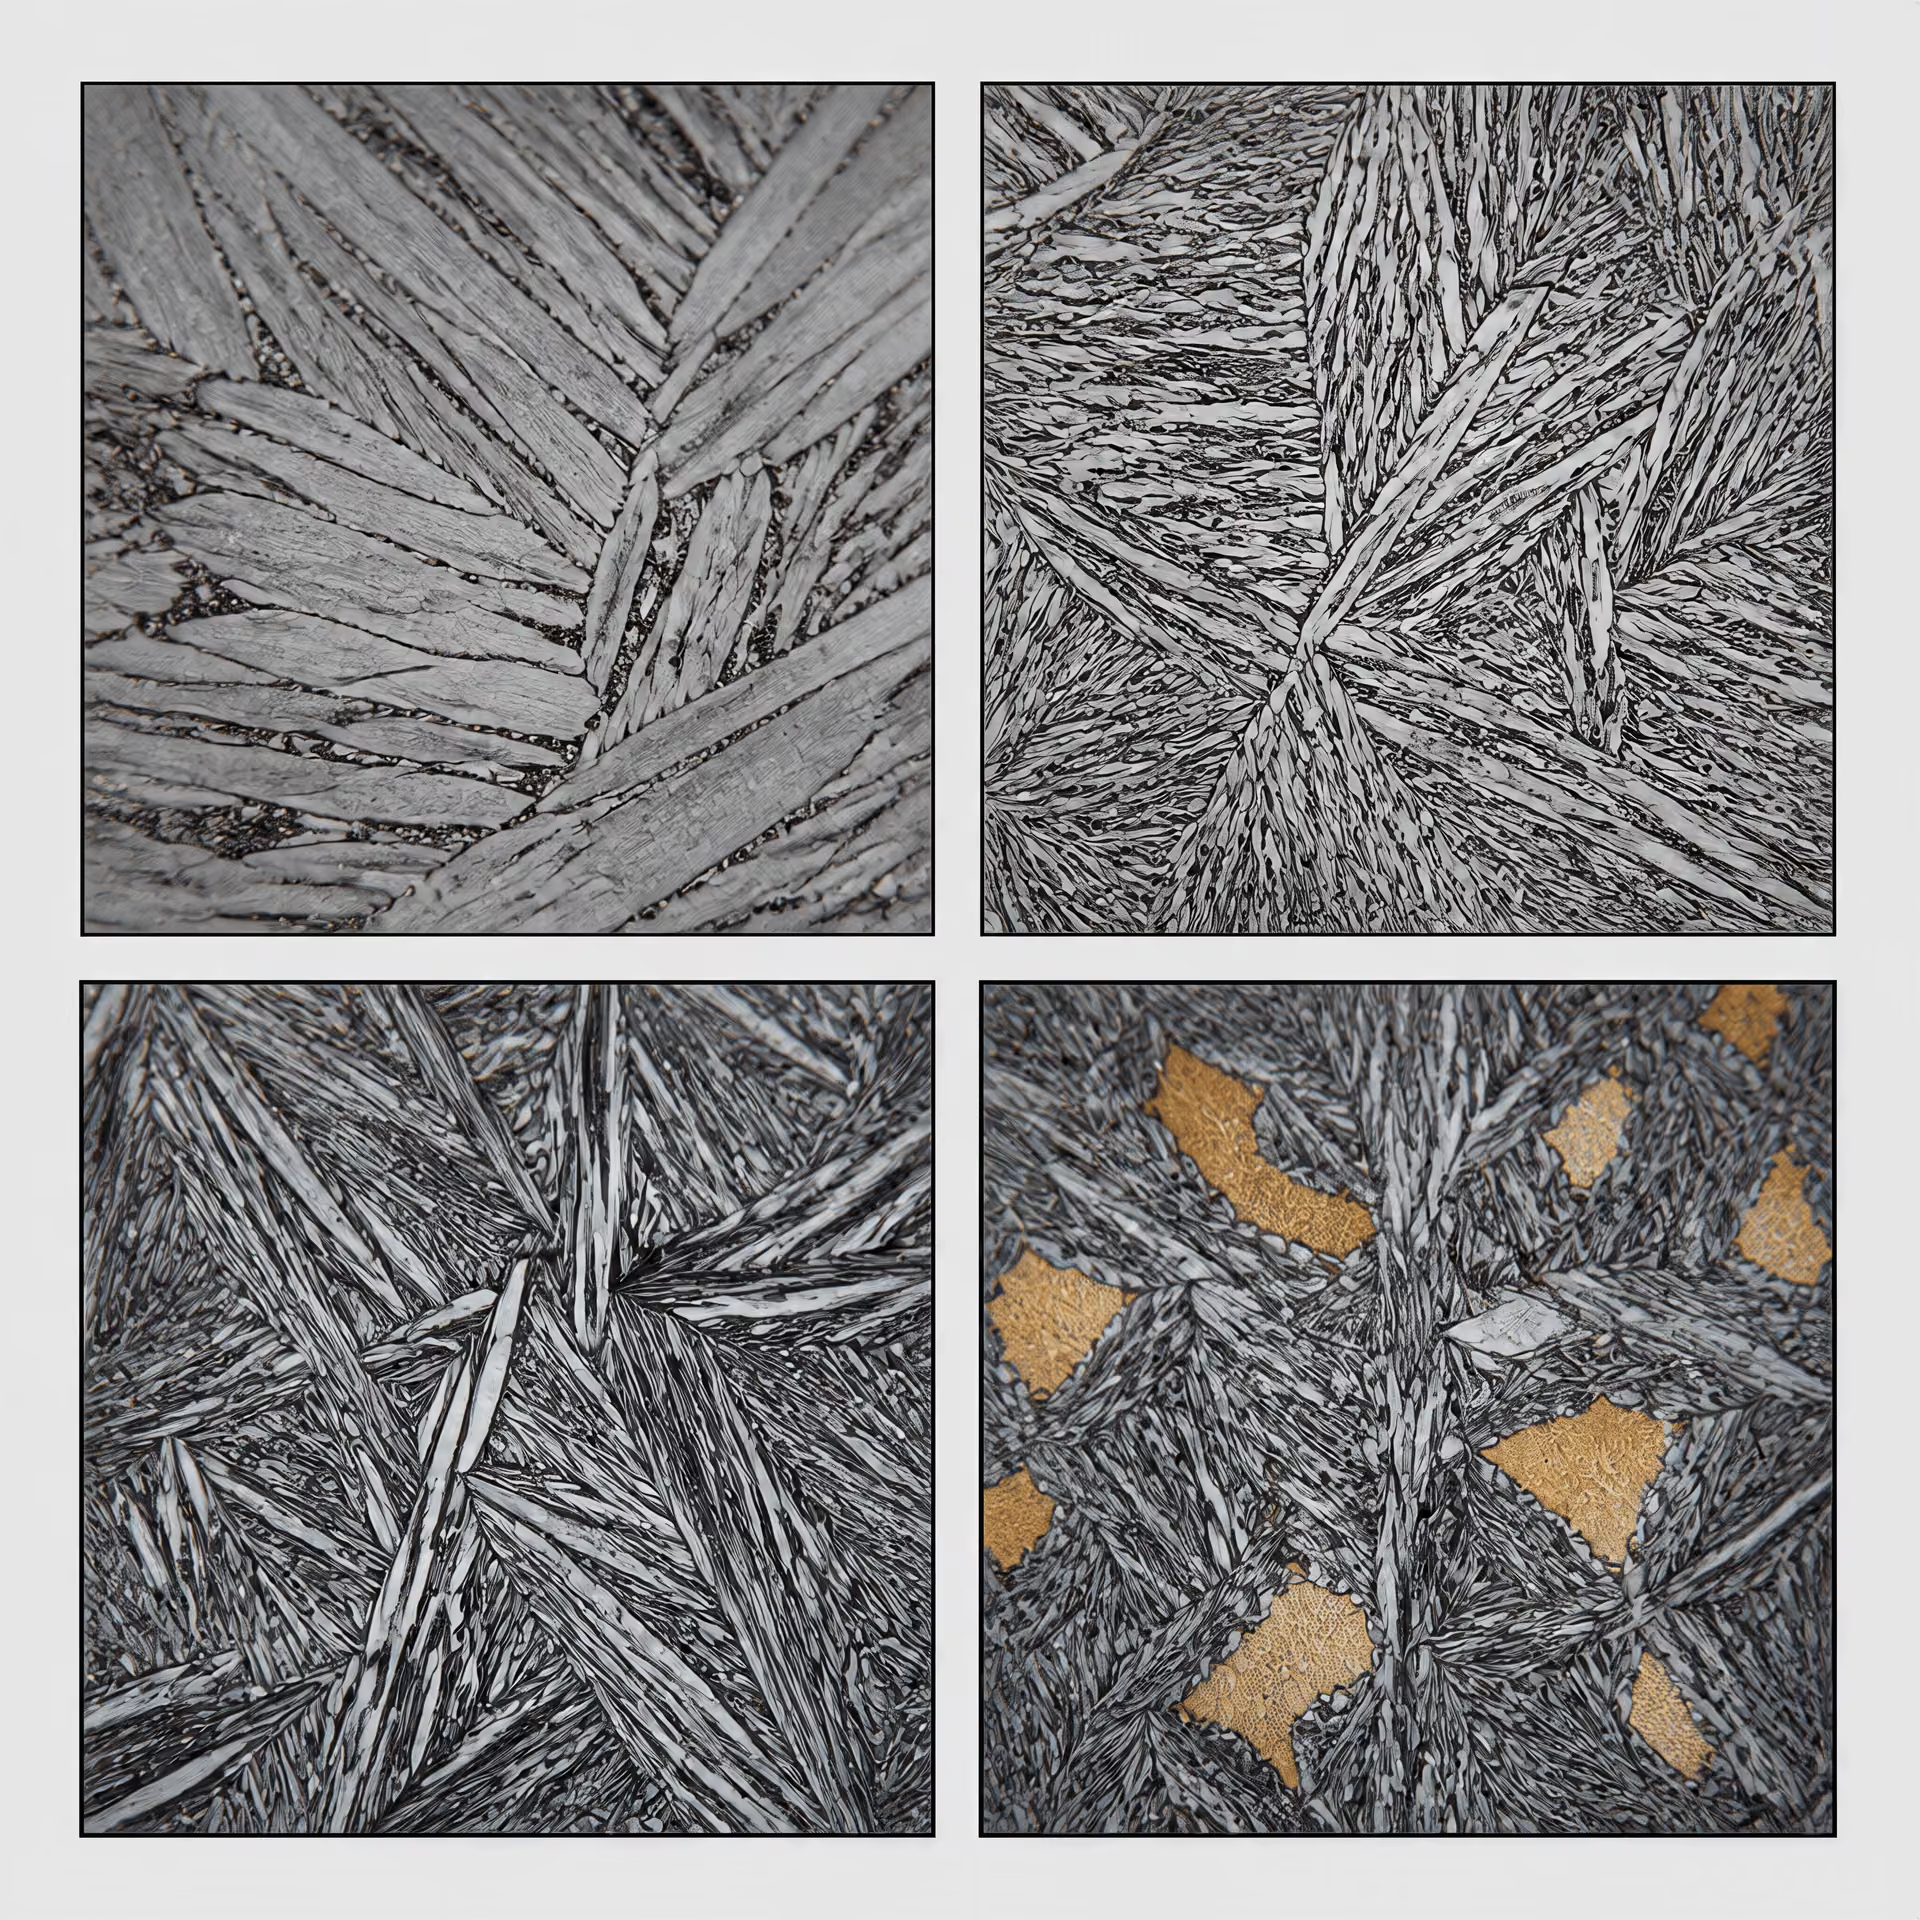
A fürdő hőmérséklete erősen befolyásolja a bainit formáját. A felső bainit általában a bainitos tartomány magasabb hőmérsékletű részén képződik. Kötegekbe rendeződött vagy lemezes bainitos ferritből áll, amelyek között széndúsult tartományok találhatók; ezekben karbidok válhatnak ki. Morfológiája és karbideloszlása eltér az alacsonyabb hőmérsékleten kialakuló alsó bainit jellemzőitől.
Az alsó bainit az -hez közelebbi hőmérsékleten fejlődik ki. A szénnek kevesebb ideje és kisebb mobilitása van arra, hogy a környező ausztenitbe diffundáljon, és karbidok válhatnak ki a bainitos ferritlemezeken vagy -léceken belül. Ez a finomabb szerkezet a felső bainithoz képest a keménység, szilárdság és szívósság eltérő egyensúlyát biztosíthatja. A felső és alsó bainit közötti átmenetnek nincs egyetlen, minden esetre érvényes hőmérséklete, mivel az ötvözőelemek eltolják az átalakulási tartományokat és módosítják a karbidkiválást.
A közölt vizsgálatban a rövid idejű, alacsony hőmérsékletű bainites edzés legfeljebb 50%-kal kisebb kopási együtthatót eredményezett, mint az edzett martenzites acél. Limited evidence
A nagyon alacsony hőmérsékletű austempering olyan szerkezeteket eredményezhet, amelyek nem írhatók le megfelelően egyetlen, teljesen átalakult bainitos termékként. Egy közepes széntartalmú, gyengén ötvözött acélon végzett, 2020-as tanulmány a rövid idejű, alacsony hőmérsékletű austempering során nanobainitot, valamint martenzitet és maradék ausztenitet mutatott ki. A közölt kopási együtthatók a vizsgálati körülmények között akár 50%-kal alacsonyabbak voltak, mint az edzett martenzites acélé. Ez az érték a vizsgált acélra és kopásvizsgálati módszerre vonatkozó bizonyíték, nem pedig általános teljesítménygarancia.
Vegyes termékek akkor alakulnak ki, ha a hőntartást szándékosan leállítják a bainitos reakció befejezése előtt, ha a választott hőmérséklet az átalakulási határ alsó részéhez közel esik, vagy ha a keresztmetszet nem tud egyenletesen lehűlni. A további lehűlés során az át nem alakult ausztenit martenzitté válhat; egy része pedig maradék ausztenitként megmaradhat, ha a széndúsulás csökkenti effektív -hőmérsékletét. A végső szerkezet ezért tartalmazhat felső bainitet, alsó bainitet, martenzitet, maradék ausztenitet, valamint — ha az áthelyezés túl lassú volt — perlitet is.
A technológia minősítésének szükség esetén ki kell terjednie a keménységre, a méretváltozásra, a metallográfiailag meghatározott fázishányadokra és a maradék ausztenitre. Röntgendiffrakcióval, mikroszkópos vizsgálattal, dilatometriával és a töltet feldarabolásával végzett vizsgálatokkal igazolható, hogy a tényleges termék megfelel-e a tervezett ciklusnak. A 2020-ban közzétett SAE AMS-H-6875C négy acélosztály hőkezelési követelményeit tartalmazza, és előírás esetén engedélyezi az austemperinget, az ausbay-edzést és a martemperinget. Ez az engedély nem helyettesíti az acélminőségre vonatkozó, egyedi ciklusfejlesztést. Az acél jelölése, keményedési képessége, a keresztmetszet mérete, a fürdő kapacitása és az elfogadási kritériumok továbbra is meghatározzák, hogy a választott austempering-ciklus metallurgiai szempontból sikeres-e.
Hogyan működik a martempering: kiegyenlítődés az Ms felett, majd martenzitképződés
A martempering megszakított edzés, amelynek célja a martenzit képződési idejének és helyének szabályozása. Nem az ausztempering más elnevezése. Ausztempering során az ausztenitet a bainites átalakulási tartományban tartják mindaddig, amíg annak jelentős vagy előírt része bainitté nem alakul. Martempering esetén a hőntartás közvetlenül a martenzitképződés kezdeti hőmérséklete, vagyis az Ms-hőmérséklet felett történik, és elég rövid ahhoz, hogy megakadályozza a nem kívánt diffúziós átalakulást. Miután a hőmérséklet az acél teljes keresztmetszetében kiegyenlítődött, a munkadarabot lehűtik a martenzites átalakulási tartományon keresztül. A végső szövetszerkezet ezért martenzites, nem bainites, és külön megeresztési műveletig megeresztetlen marad.
Megszakított edzés a martenzitképződés kezdeti hőmérséklete felett
Az ASM Handbook 4A kötete a martemperinget olajjal vagy sóval végzett megszakított edzésként írja le. Az acélt először a meghatározott ausztenitesítési hőmérsékletre hevítik, ahol kialakul az előírt ausztenites szerkezet és a szén eloszlása. Ezután gyorsan egy, az Ms-hőmérsékletnél kissé magasabb hőmérsékleten tartott fürdőbe helyezik. A fürdőnek elég gyorsan kell elvonnia a hőt ahhoz, hogy elkerülhető legyen a perlit vagy más magas hőmérsékletű átalakulási termékek képződése, a megszakítás azonban megakadályozza, hogy a felület a martenzitképződés megkezdése előtt lényegesen hidegebbé váljon, mint a mag.
Az Ms nem minden acél esetében azonos, univerzális hőmérséklet. Függ a széntartalomtól, az ötvözőelemektől, az ausztenitszemcsék állapotától, a korábbi hőelőzményektől, valamint bizonyos esetekben a lehűlés után várható maradék ausztenit mennyiségétől is. Ezért egy szénacél és egy cementált, gyengén ötvözött acél eltérő martemperingfürdő-hőmérsékletet igényelhet. A fürdő hőmérsékletét az alkalmazandó Ms-hőmérséklet felett megfelelő tartalékkal választják meg, nem pedig úgy, hogy minden acélminőséghez egyetlen rögzített hőmérsékletet alkalmaznak.
| Változó | A martenzites lépcsős edzés szabványos követelménye | Ellenőrizetlen állapot kockázata |
|---|---|---|
| Fürdőhőmérséklet | Közvetlenül az Ms fölött | Korai martenzit- vagy bainitképződés |
| Hőntartás időtartama | Csak addig, amíg a keresztmetszet hőmérséklete megközelíti az egyenletességet | Nem kívánt diffúziós átalakulás |
| Hőntartás utáni hűtés | Szabályozott hűtés a martenzites tartományon keresztül | Túlzott hőmérséklet-gradiens vagy tökéletlen átedződés |
| Megeresztés | Külön művelet üzembe helyezés előtt | Nagy feszültség és rideg, megeresztetlen martenzit |
A hőntartási idő határozza meg a megszakítást. Elég hosszúnak kell lennie ahhoz, hogy csökkenjen a felület és a középpont közötti hőmérséklet-különbség, ugyanakkor elég rövidnek kell maradnia ahhoz, hogy ne képződjön bainit, perlit vagy más diffúziós átalakulási termék. Ez a követelmény megbízhatóbban különíti el a martemperinget az ausztemperingtől, mint a fürdő megnevezése. Olvadt sófürdő mindkét eljáráshoz használható; azt, hogy melyik eljárást hajtják végre, az átalakulási út és a hőntartási program határozza meg.
Az ASM International 2013-as ASM Handbook Volume 4A kiadványa az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a hőntartási időt, a keverést és a hűtési sebességet tekinti meghatározó változóknak. Ezek a változók kölcsönhatásban állnak egymással. A túl intenzív keverés növelheti a felületi hőelvonást, míg az elégtelen keverés helyi hőmérséklet-különbségeket idézhet elő a fürdőben. Egy névlegesen az Ms felett tartott, de nem megfelelően szabályozott fürdő még nagy tömegű adag esetén is egyenetlen átalakulási programot eredményezhet.
A hőmérsékletnek elég magasnak kell maradnia ahhoz, hogy a hőntartás alatt elnyomja a martenzitképződést. Ha a munkadarab a fürdőben eléri az Ms-hőmérsékletet, a martenzitképződés még azelőtt megindulhat, hogy a keresztmetszet hőmérséklete kiegyenlítődne. Ha a hőntartás túl hosszú, vagy a hőmérséklet túl alacsony, bainit képződhet. Ez technológiai hibának minősül, ha az előírás martenzites szövetszerkezetet követel meg.

A hőmérséklet kiegyenlítődése a keresztmetszetben
A hagyományos edzés meredek hőmérséklet-gradiens kialakulását eredményezi. A felület hűl le először, miközben a belső rész melegebb marad, és továbbra is termikusan tágul. Amikor a felület átlépi az Ms-hőmérsékletet, martenzitté kezd alakulni, és az ausztenit kristályszerkezetének megváltozásával együtt kitágul. A mag ekkor még ausztenites lehet, és eltérő hőmérsékleten lehet. Később, amikor a mag átalakul, tágulását a már átalakult külső anyag korlátozza. Ezek az egymással versengő alakváltozások belső feszültséget, vetemedést és esetenként edzési repedéseket okoznak.
A martempering megváltoztatja az időzítést. A forró munkadarabot a fürdőbe merítik, de az Ms-hőmérséklet felett tartják mindaddig, amíg a hőmérséklet kívülről a középpont felé haladva közel egyenletessé nem válik. Ezután a martenzitképződést egy következő hűtési lépés során indítják meg, nem pedig akkor, amikor a felület és a mag hőmérséklete jelentősen eltér egymástól. Az átalakulás pillanatában fennálló hőmérséklet-gradiens csökkentése mérsékli a hőtágulásból és az átalakulásból származó alakváltozások közötti eltérést.
Az előny a vetemedés és a repedés kisebb kockázata, nem pedig ezek teljes megszüntetése. Egy vékony lemez, egy fogaskerékfog és egy vastag tengely nem azonos sebességgel egyenlítődik ki. A keresztmetszet vastagsága, a geometria, a furatok, a keresztmetszet éles változásai, valamint az alkatrészek egymással való érintkezése mind befolyásolják a hőáramlást. Az acél edzhetősége szintén fontos: ha túlnyomórészt martenzites szövetszerkezetre van szükség, akkor a magnak az átalakulási tartományon keresztül elég gyorsan kell lehűlnie ahhoz, hogy elkerülhető legyen a perlit vagy a bainit képződése.
Nagy edzhetőségű acélminőség esetén a kiegyenlítődés utáni lassabb hűtési sebesség is megengedhető, míg kis edzhetőségű acélminőség esetén rövidebb megszakítás és gyorsabb hűtés válhat szükségessé. A szén- és ötvözőtartalom az Ms-hőmérsékletet és az átalakulás kinetikáját is módosítja. Ezért a fürdő hőmérsékletét és a hőntartási időt az acélminőség, a keresztmetszet mérete, az adag elrendezése és a mért termikus válasz alapján kell meghatározni, nem pedig egy általános táblázatból kell átvenni.[2] The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
A martenzitképződés hőmérséklet-tartományáról szóló, 1946-os tanulmány az alapelvet úgy írta le, hogy az acélt közvetlenül a martenzitképződési tartomány fölé edzik, majd lassabban hűtik. Az eljárás csökkentheti a repedés kockázatát, miközben alig csökkenti a keménységet, feltéve, hogy az acélban nem megy végbe nem kívánt diffúziós átalakulás. A „lassabban” nem tetszőlegesen lassú hűtést jelent; azt jelenti, hogy a hűtésnek elég lassúnak kell lennie a hősokk mérsékléséhez, ugyanakkor az acélnak megfelelő sebességgel kell áthaladnia az átalakulási tartományon.
Léghűtés és a kötelező megeresztési lépés
A kiegyenlítődés után a munkadarabot kiemelik az olaj- vagy sófürdőből, majd lehűtik a martenzites átalakulási tartományon keresztül, rendszerint levegőn. Az ASM 2020-as Heat Treating Subject Guide kiadványa ezt a sorrendet úgy írja le, hogy az acélt közvetlenül az Ms-hőmérséklet felett tartják mindaddig, amíg hőmérséklete ki nem egyenlítődik, majd levegőn hűtik a martenzit létrehozásához. Ebben a szakaszban az ausztenit anélkül alakul át, hogy kialakulna a közvetlen edzésre jellemző, a felület és a mag közötti jelentős hőmérséklet-különbség.
Az így létrejövő martenzit megeresztetlen. Ez alapvető fontosságú. A martempering nem foglalja magában a megeresztést pusztán azért, mert az alkatrészt szakaszosan hűtötték. A léghűtés során képződött martenzit kemény és nagy belső feszültséget tartalmaz; az acéltól és a hűtési úttól függően maradék ausztenitet is tartalmazhat. Az alkatrészt használatba vétel előtt külön megeresztési hőkezelésnek kell alávetni. A megeresztés csökkenti a feszültséget és a ridegséget, valamint az előírásokhoz igazítja a keménységet, szilárdságot, szívósságot és méretstabilitást.
A megeresztési hőmérséklet és idő az acélminőségtől és a szükséges tulajdonságoktól függ. Egy nagy széntartalmú csapágyacél, például az AISI 52100, nem kaphat ugyanazt a megeresztési programot, mint egy cementálható acélminőség, például az AISI 8620. A cementált kéreg és a kis széntartalmú mag szintén eltérően reagál, ezért ahol alkalmazható, mindkét tartományban ellenőrizni kell a szükséges tulajdonságokat.
Az SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials négy acélosztályt fed le, és előírás esetén engedélyezi az ausztemperinget, az ausbay-edzést és a martemperinget. Önmagában az eljárás megnevezése nem határozza meg az elfogadási feltételeket. A gyártásközi ellenőrzés megkövetelheti az ausztenitesítési és fürdőhőmérsékletek, az áthelyezési idő, a megszakítás időtartama, a keverési feltételek és a megeresztési adatok rögzítését, továbbá keménységvizsgálatot, metallográfiai vizsgálatot és méretméréseket.
Az ellenőrzésnek azokat a hibamódokat is vizsgálnia kell, amelyek megelőzésére a technológiai program irányul. A keménységprofilok kimutathatják az elégtelen edzhetőség vagy a túl hosszú megszakítás miatt kialakult lágy magot. A metallográfiai vizsgálat megkülönböztetheti a martenzitet a bainittől, valamint kimutathatja a perlitet vagy a túl nagy mennyiségű maradék ausztenitet. A hőkezelés előtti és utáni méretellenőrzés megmutatja, hogy az átalakulási feszültség csökkenése a tényleges geometriánál meghozta-e a várt javulást.
Az eljárásnak ezért pontos sorrendje van: ausztenitesítés, gyors edzés az Ms-hőmérséklet felett tartott olaj- vagy sófürdőbe, hőntartás mindaddig, amíg a keresztmetszet diffúziós átalakulás nélkül ki nem egyenlítődik, hűtés a martenzites átalakulási tartományon keresztül, majd megeresztés. Ha a hőntartást bainites átalakulási kezeléssé változtatják, az eljárás ausztemperinggé válik. A hőntartás utáni megeresztési lépés módosítása nem választható lehetőség; enélkül a martemperingen átesett acél egyszerűen megeresztetlen martenzites acél, amelynek kialakulását szabályozott technológiai út biztosította.
Mikroszerkezetek és tulajdonságok: bainit a megeresztett martenzittel szemben
Az ausztempering és a martempering csökkentheti az edzési feszültségeket, de nem ugyanazt a végső szerkezetet eredményezi. Ausztempering során az ausztenitesített acélt gyorsan olyan hőmérsékletre hűtik, amelyen bainit képződhet, majd elegendő ideig ezen a hőmérsékleten tartják a kívánt átalakulás végbemeneteléhez. A termék lehet felső bainit, alsó bainit, illetve olyan keverék, amely még nem átalakult ausztenitet, végső hűtés után pedig martenzitet is tartalmaz. Az AISI 52100 acéllal foglalkozó, 2013-as tanulmány az ausztempering tartományát megközelítőleg 200–400 °C közé helyezi, és a tartást addig folytatja, amíg bainit nem képződik.
A martempering eltérő utat követ. A munkadarabot rövid ideig olajban vagy sófürdőben, a martenzitképződés kezdőhőmérséklete felett tartják, így a keresztmetszet megközelítőleg egyenletes hőmérsékletet érhet el, mielőtt a martenzites tartományon keresztül lehűtenék. Az így keletkező martenzit még nem alkalmas közvetlenül üzemi használatra: ezt követően meg kell ereszteni. Az ASM International Heat Treating Subject Guide című kiadványa (2020) közvetlenül ismerteti ezt a sorrendet. Az ASM Handbook 4A kötete (2013) az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a tartási időt, a keverést és a hűtési sebességet jelöli meg szabályozó változókként.
A különbség azért lényeges, mert a bainit és a megeresztett martenzit eltérő ferrit-, szén- és karbidelrendeződések révén éri el szilárdságát. Keménységük átfedhet, de az átfedő keménység nem jelenti azt, hogy mechanikai viselkedésük felcserélhető.
Szilárdság, keménység, szívósság és duktilitás
| Alkotóelem | Képződési mechanizmus | Tulajdonságokra vonatkozó szempontok |
|---|---|---|
| Felső bainit | Magasabb hőmérsékleten végbemenő bainites átalakulás, amelyben a karbidok jellemzően a ferrites tartományok között helyezkednek el | Keménysége és duktilitása eltérhet az alsó bainit értékeitől |
| Alsó bainit | Alacsonyabb hőmérsékleten végbemenő átalakulás finomabb karbidelrendeződésekkel | Eltérő szilárdság–szívósság egyensúlyt biztosíthat |
| Megeresztett martenzit | Szén-újraeloszlás és karbidképződés megeresztés közben | Keménysége és szívóssága erősen függ a megeresztési hőmérséklettől és időtől |
| Visszamaradt ausztenit | A hűtés után átalakulatlanul maradó ausztenit | Üzem közben, köszörüléskor vagy későbbi hűtés során átalakulhat |
A bainit elmozdulásos átalakulással kialakuló ferrites tartományokból áll; az átalakulási hőmérséklettől és az ötvözet kémiai összetételétől függően a szén az ausztenitbe kerül, vagy karbidok formájában kicsapódik. A felső bainit általában ferritléceket vagy -lemezeket tartalmaz, amelyek között karbidok helyezkednek el. Az alsó bainit alacsonyabb hőmérsékleten képződik, és finomabb karbidokat tartalmaz a ferritlemezek belsejében vagy azokkal szorosan társulva. A pontos morfológia a széntartalommal, az ötvözőadalékokkal, a hűtési sebességgel és a tartási idővel változik.
A megeresztett martenzit kezdetben túltelített, erősen feszültséggel terhelt, térközepes tetragonális fázis. A megeresztés során a szén kilép a martenzitből, átmeneti, majd stabilabb karbidok képződnek, a mátrix pedig elveszíti tetragonalitásának és belső feszültségének jelentős részét. A megeresztési hőmérséklet és idő határozza meg, hogy ez a folyamat milyen mértékben megy végbe. Az alacsony megeresztési hőmérséklet megőrizheti a nagy keménységet, miközben jelentős maradó feszültség marad fenn; a magasabb megeresztési hőmérséklet rendszerint csökkenti a keménységet, ugyanakkor javítja a szívósságot és a méretstabilitást. A hosszan tartó hőhatás további meglágyulást vagy másodlagos keményedést okozhat olyan acélokban, amelyek krómot, molibdént vagy vanádiumot tartalmaznak.
Sem a bainit, sem a megeresztett martenzit nem rendelkezik általános keménységi előnnyel. A finom alsó bainit igen kemény lehet, míg a felső bainit lágyabb és duktilisabb lehet. Az alacsony hőmérsékleten megeresztett martenzites szerkezet keménysége meghaladhatja egy adott bainites szerkezetét, ugyanakkor a magasabb hőmérsékleten végzett megeresztés kisebb keménységet és nagyobb törési ellenállást eredményezhet a martenzites acélban. A széntartalmat, a korábbi ausztenitszemcse-méretet, az ötvözet edzhetőségét, az átalakulási hőmérsékletet és az egyes alkotók mennyiségét meg kell adni ahhoz, hogy az összehasonlítás értelmezhető legyen.
A szívósságra ugyanez a szabály érvényes. A bainites ferrit kedvező szilárdság- és repedésindulási ellenállás-kombinációt biztosíthat, ha lemezei finomak, és a karbidfilmek kialakulása szabályozott. A durva bainit, a nem átalakult ausztenit vagy a végső hűtés során képződő friss, nagy széntartalmú martenzit csökkentheti ezt az előnyt. A megeresztett martenzit nagy szívósságot biztosíthat, ha a megeresztés megszünteti a feszültségeket és finomítja a karbideloszlást, a nem megfelelő megeresztés azonban rideg szerkezetet hagy vissza. A túlzott megeresztés a szilárdság feláldozásával járhat.
A duktilitás nem egyszerűen annak következménye, hogy a két eljárás közül melyiket választják. Függ a bainit, a martenzit, a maradó ausztenit, a karbidok, a zárványok és az esetleges széndús tartományok térfogathányadától és morfológiájától. Egy kevert szerkezet hasznos nyúlást mutathat, miközben helyileg rideg alkotókat is tartalmaz. Ezért a szakítószilárdságot, a folyáshatárt, az ütőmunkát, a törési szívósságot, a kifáradási teljesítményt és a kopásállóságot külön-külön kell mérni, nem pedig kizárólag a keménységből levezetni.
A deformáció is eltérhet. Karbonitridált AISI 8620, AISI 8822 és AISI 4320 acélokon végzett kutatás 260, 288 és 304 °C-os ausztempering-hőmérsékleteket alkalmazott, és a karbonitridált, edzett és megeresztett próbatestekhez képest jelentősen kisebb deformációról számolt be. Ez az eredmény a vizsgált karbonitridált geometriákra és technológiai ciklusokra vonatkozik, nem jelent általános garanciát. A martempering csökkenti a hőmérséklet-gradienseket a martenzit kialakulása előtt, ezért a közvetlen edzéshez képest a repedést és a deformációt is mérsékelheti, bár a martenzites átalakulás továbbra is térfogatváltozással jár.
Maradó ausztenit és átalakulási keverékek
Az ausztemperinget gyakran bainitet előállító eljárásként írják le, de a „bainites” nem feltétlenül jelent 100%-os bainittartalmat. Ha a tartást azelőtt fejezik be, hogy az ausztenit teljesen átalakulna, a fennmaradó ausztenit maradó ausztenitként megmaradhat, vagy a későbbi hűtés során martenzitté alakulhat. A fennmaradó ausztenit feldúsulása szénben stabilizálhatja annak egy részét szobahőmérsékleten. Az eredmény lehet bainit és maradó ausztenit, bainit és martenzit, illetve mindhárom fázis együttes jelenléte.
Ez a keverék jelentősen befolyásolja a tulajdonságokat. A maradó ausztenit javíthatja a látszólagos duktilitást és elnyelheti az átalakulási alakváltozást, ugyanakkor terhelés, köszörülés vagy üzem közben átalakulhat. Ez az átalakulás méretváltozást, helyi keményedést vagy maradó feszültséget okozhat. Az ausztempering során alkalmazott tartás után, a nem átalakult ausztenitből képződő martenzit keményebb és ridegebb lehet, mint a fürdőben kialakult bainit. A röntgendiffrakció, a metallográfia, a dilatometria és a keménységtérképezés segíthet ezen alkotók azonosításában; egyetlen térfogati keménységérték erre nem alkalmas.[3] Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020.
A közepes széntartalmú, gyengén ötvözött acél rövid idejű, alacsony hőmérsékletű ausztemperingjét vizsgáló, 2020-as tanulmány jól szemlélteti ezt a korlátozást. A közölt szerkezet nem egyetlen fázisból, hanem nanobainitból, martenzitből és maradó ausztenitből állt. A vizsgálati körülmények között a kopási tényezők legfeljebb 50%-kal alacsonyabbak voltak, mint az edzett martenzites acélé. Ez korlátozott érvényű összehasonlítás: a vizsgált acélra, a próbatest-előkészítésre, az ausztempering ciklusára, az ellenfelületre, a terhelésre és a kopásvizsgálatra vonatkozik. Nem bizonyítja, hogy minden ausztemperingelt acél kopási sebessége fele lesz bármely edzett és megeresztett acélénak.
A martempering szintén eredményezhet átalakulási keverékeket, de célzott sorrendje eltérő. A martenzitképződés kezdete feletti kiegyenlítő tartásnak elég rövidnek kell lennie ahhoz, hogy elkerüljék a jelentős bainitképződést. A martenzites tartományon keresztül végzett levegős hűtés után az acél martenzitet, gyakran bizonyos mennyiségű maradó ausztenitet és esetleg fel nem oldódott karbidokat tartalmaz. A megeresztés ezt követően módosítja a martenzites mátrixot és a karbidok állapotát. Ha az ausztenitesítési kezelés túl sok szenet oldott fel, vagy ha az acél nagy edzhetőségű, és a végső hűtési útvonal nem megfelelő, jelentős mennyiségű maradó ausztenit maradhat vissza.
A módosított martemperinggel foglalkozó SAE-tanulmány az eljárást azzal különbözteti meg, hogy a bainitképződés elkerülése érdekében az edzőfürdőt a martenzitképződés kezdőhőmérséklete alá helyezi. Ez a részlet megmutatja, miért nem elegendő önmagában a fürdő hőmérséklete az eljárás megnevezéséhez: a fürdő hőmérséklete, a martenzitképződés kezdőhőmérséklete, a tartási idő és a hűtési útvonal közötti kapcsolat szabályozza a ténylegesen kialakuló fázisokat.
Miért kell a tulajdonságokra vonatkozó állításokat acélminőséghez kötni?
Az acélminőség meghatározza az átalakulási kinetikát. Az AISI 52100 csapágyacél, az AISI 8620 cementálható acél, az AISI 8822, az AISI 4320 és egy közepes széntartalmú, gyengén ötvözött acél nem azonos szénszinttel, ötvözőtartalommal, edzhetőséggel, martenzitképződés-kezdő hőmérséklettel, karbidstabilitással vagy megeresztési viselkedéssel rendelkezik. Még ugyanazon jelölésen belül is megváltoztathatja a keresztmetszeti méret és az ausztenitesítési gyakorlat a középpont hűlési sebességét annyira, hogy eltérő szerkezetek alakuljanak ki.
A specifikáció határozza meg az engedélyezett technológiai eljárást és az elfogadási kritériumokat is. Az SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials négy acélosztályt fed le, és előírás esetén engedélyezi az ausztemperinget, az ausbay-edzést és a martemperinget. Ez az engedély nem rendel egyetlen keménységi, szívóssági vagy maróausztenit-határértéket minden acélminőséghez. Ezeket a határértékeket a vonatkozó anyagspecifikációnak, rajznak, hőkezelési eljárásnak és vizsgálati módszernek kell meghatároznia.
Az érvényes összehasonlításnak ezért meg kell adnia az acélminőséget vagy az acél kémiai összetételét, az ausztenitesítési hőmérsékletet, az áthelyezési időt, a fürdő hőmérsékletét, a tartás időtartamát, a hűtési módszert, a megeresztési hőmérsékletet és időt, a keresztmetszeti méretet, valamint a vizsgálati módszert. A keménységet mikroszerkezeti vizsgálattal, továbbá adott esetben a maradó ausztenit mérésével és méretellenőrzéssel kell kiegészíteni. E részletek nélkül az olyan állítások, mint hogy „az ausztempering szívósabbá tesz”, vagy hogy „a martempering keményebb”, túl általánosak ahhoz, hogy műszakilag megbízhatók legyenek.
Deformáció, repedésképződés és maradó feszültség szabályozása
Miért hoz létre a közvetlen edzés termikus és átalakulási feszültséget?
A közvetlen edzés során az ausztenitesített acél meredek hőmérséklet-gradiensnek van kitéve. A felület érintkezik először a hűtőközeggel, ezért összehúzódik, miközben a mag forró és kitágult marad, így a felületet a melegebb belső rész kényszeríti. A hűtés kezdeti szakaszában a felület nyomófeszültségbe kerülhet, míg a mag húzófeszültséget visel. A hűtés folytatódásával a mag összehúzódik, és a feszültségállapot megfordulhat. A vékony keresztmetszetek, az éles sarkok, a furatok és a keresztmetszet-változások felerősítik ezeket a különbségeket, mivel eltérő sebességgel hűlnek.
A termikus összehúzódást egy második esemény követi: az ausztenit átalakulása. A nem ötvözött szénacélokban és a gyengén ötvözött acélokban a martenzit fajlagos térfogata nagyobb, mint a kiindulási ausztenité. Az átalakulás kezdetének hőmérséklete a martenzit-start hőmérséklet, vagyis . Ha egy felületi réteg eléri az -t, miközben a mag még ausztenites, akkor a felület a martenzites átalakulás következtében kitágul, miközben a mag termikusan tovább zsugorodik. Az átalakulás okozta tágulás nem egyenletes a keresztmetszetben, ezért hozzáadódik a már fennálló termikus feszültséghez, nem pedig helyettesíti azt.
A kialakuló feszültségállapot az időzítéstől függ. Egy cementált és edzett fogaskerékben például először a szénnel dúsított kéreg alakulhat át, miközben a kisebb széntartalmú mag később alakul át, vagy részben ausztenites marad. A kemény, viszonylag rideg martenzites kéregben így húzó jellegű maradó feszültség alakulhat ki, különösen a geometriai megszakítások közelében. Ez a kombináció elősegíti az edzési repedések kialakulását. Akkor is, ha repedés nem keletkezik, a furat körüli vagy a fog teljes szélességén jelentkező egyenlőtlen zsugorodás ovalitást, ütést, elhajlást vagy a fogosztás megváltozását okozhatja.
A hűtés intenzitása csak a probléma egyik része. Az ausztenitesítési hőmérséklet szabályozza a szemcseméretet, valamint az ausztenitben oldott szén és ötvözőelemek mennyiségét; a keverés módosítja a hőátadási tényezőt; az edzhetőség pedig meghatározza, hogy a mag martenzitté vagy lágyabb termékekké, például bainitté vagy perlitté alakul-e. Az ASM Handbook, Volume 4A (2013) az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a hőntartási időt, a keverést és a hűtési sebességet a lépcsős martenzites edzés fontos változóiként azonosítja. Ugyanezek a változók befolyásolják a közvetlen edzésből eredő deformációt is, a geometriával, a berakási mintázattal, a rögzítőeszközökkel és a cementált kéreg állapotával együtt.
Hogyan változtatja meg a megszakított edzés a feszültségtörténetet?
A lépcsős martenzites edzés nem egyszerűen egy másik fürdő kiválasztását jelenti, hanem az események sorrendjét változtatja meg. A forró, ausztenitesített munkadarabot gyorsan olajba vagy az hőmérséklete fölött tartott olvadt sófürdőbe merítik. Ezen a hőmérsékleten elegendő ideig tartják ahhoz, hogy a felület és a mag hőmérséklete közel egyenletessé váljon, de nem olyan hosszú ideig, hogy bainit vagy perlit képződjön. Ezután a munkadarabot rendszerint levegőn vagy más, szabályozott, kis intenzitású körülmények között lehűtik a martenzitképződési tartományon keresztül, majd használat előtt megeresztik.
Ez a hőmérséklet-kiegyenlítődés csökkenti a martenzit képződésének kezdetekor fennálló termikus különbséget. A felület és a mag továbbra sem alakul át pontosan ugyanabban a pillanatban, és a martenzites átalakulás továbbra is tágulást okoz, de a hőmérséklet-gradiens és az ebből eredő gátlás kisebb. A lépcsős martenzites edzés ezért csökkenti a deformációt és az edzési repedések valószínűségét, de egyiket sem szünteti meg. Egy összetett alkatrész továbbra is elvetemedhet, ha egyes részei eltérő hűlési idővel rendelkeznek, ha a fürdő szabályozása nem megfelelő, vagy ha az edzhetőség egyenetlen átalakulási mintázatot eredményez.
A 2020-as ASM Heat Treating Subject Guide közvetlenül ismerteti a technológiai ciklust: az acélt közvetlenül az fölött tartják a hőmérséklet kiegyenlítődéséig, majd levegőn hűtik, hogy martenzit képződjön, ezt pedig megeresztés követi. A megeresztés rendes üzemi alkalmazás esetén nem hagyható el, mivel az edzés utáni, megeresztetlen martenzit nagy belső feszültséggel és korlátozott törési ellenállással rendelkezik. A végső hőmérsékletet és időt az acélminőséghez, a méretekhez, a keménységi követelményhez és a visszamaradt ausztenit állapotához kell igazítani.
Az izotermikus bainites edzés eltérő célt szolgál. Az ausztenitesített acélt olyan fürdőbe hűtik, amelyet a bainites átalakulási tartományban tartanak — az AISI 52100-ra vonatkozóan közölt meghatározás szerint hozzávetőlegesen 200–400 °C-on —, majd addig tartják ott, amíg az ausztenit előírt hányada bainitté nem alakul. A további hűtés bainites szövetszerkezetet eredményezhet, azonban a hőntartás befejezetlensége esetén visszamaradt ausztenit vagy martenzit is jelen lehet. Az ACS Omega folyóiratban 2024-ben közzétett tanulmány megkülönbözteti ezt a ciklust a lépcsős martenzites edzéstől: az izotermikus bainites edzés addig tartja az anyagot, amíg az ausztenit bainitté alakul, míg a lépcsős martenzites edzés rövid ideig kiegyenlíti a hőmérsékletet az fölött, majd lehetővé teszi a martenzit kialakulását a hűtés során.
Mivel a bainit izotermikusan képződik azt követően, hogy a munkadarab elérte a fürdő viszonylag egyenletes hőmérsékletét, az izotermikus bainites edzés elkerüli a közvetlen edzés súlyos felület–mag termikus sorrendjét. A bainites átalakulás emellett a hőtartás ideje alatt osztja el az alakváltozást, ahelyett hogy a martenzites tágulást egy mozgó hőmérséklet-gradiensre koncentrálná. Ennek következtében a deformáció és a maradó feszültség kisebb lehet, de csak akkor, ha az acél edzhetősége, a keresztmetszet mérete és az átalakulási kinetika lehetővé teszi, hogy a teljes keresztmetszet elérje a fürdőt, és a kívánt reakció befejeződjön, mielőtt perlit vagy nem kívánt martenzit képződne.
A lépcsős martenzites edzés és az izotermikus bainites edzés tehát nem felcserélhető elnevezései egy csökkentett deformációjú edzésnek. A lépcsős martenzites edzés továbbra is martenzitet hoz létre, és utólagos megeresztést igényel. Az izotermikus bainites edzés bainit képződésére irányul, és ehhez elegendően hosszú izotermikus hőntartást alkalmaz. A specifikációk mindkét eljárást engedélyezhetik: a négy acélosztály hőkezelésére vonatkozó SAE AMS-H-6875C (2020) felsorolja az izotermikus bainites edzést, az ausbay-edzést és a lépcsős martenzites edzést, ha az alkalmazandó követelmény ezeket írja elő. A technológiai jegyzőkönyvnek a tényleges hőmérséklet–idő útvonalat kell azonosítania, nem csupán azt kell rögzítenie, hogy az alkatrészt „sófürdőben edzették”.
A cementált gyengén ötvözött acélokkal kapcsolatos bizonyítékok
A vizsgált AISI 8620, AISI 8822 és AISI 4320 próbatesteknél a bainites edzés kisebb alakváltozást eredményezett, mint a cementálást követő hagyományos edzés és megeresztés. Limited evidence
A „Austempering Process for Carburized Low-Alloy Steels” című SAE-tanulmány (SAE 2013-01-0949) cementált AISI 8620, AISI 8822 és AISI 4320 acélokat vizsgált. Az összehasonlítás cementált és izotermikusan bainites edzéssel kezelt próbatestek, valamint cementált, hagyományosan edzett és megeresztett próbatestek között történt. Az izotermikus bainites edzési kezelések 260, 288 és 304 °C-os fürdőhőmérsékletet alkalmaztak. A közölt eredmény szerint a cementált és izotermikusan bainites edzéssel kezelt próbatestek deformációja jelentősen kisebb volt.
Ez a megállapítás összhangban áll a feszültség kialakulásának mechanizmusával. A cementálás szénkoncentráció-gradienst hoz létre: a kéreg széntartalma és edzhetősége nagyobb, hőmérséklete pedig eltér a magétól. Közvetlen edzés során ezért a kéreg és a mag eltérő ütemezéssel hűl le és alakul át. Az izotermikus bainites edzés ezt a gyors, térben egyenetlen martenzites átalakulási sorrendet egy szabályozott bainites hőntartással váltja fel, miután az alkatrész hőmérséklete megközelítette a fürdő hőmérsékletét. A kisebb deformáció hiteles és metallurgiai szempontból következetes eredmény, de nem tekinthető minden fogaskerékre, tengelyre vagy csapágygyűrűre alkalmazható univerzális korrekciós tényezőnek.
Az eredmény más alkatrészre való átvitele elsősorban a geometriától függ. Egy vékony gyűrű gyorsan kiegyenlítődhet, míg egy vastag fogaskerékagyban a kéreg fürdőhőmérsékletre hűlése után is forró mag maradhat. Az AISI 8620, az AISI 8822 és az AISI 4320 ötvözőtartalma és edzhetősége is eltér, ezért ugyanaz a fürdőhőmérséklet nem garantálja azonos fázisarányok kialakulását. A kéregmélység, a felületi széntartalom, a visszamaradt ausztenit, a karbidállapot, a korábbi ausztenitszemcse-méret és a cementálás egyenletessége egyaránt befolyásolja az átalakulási alakváltozást és a repedésérzékenységet.
A rögzítőeszközök és a berakás módja szintén fontos. A hűtés során rögzített alkatrész szabad mozgása kisebb lehet, ugyanakkor nagyobb maradó feszültséget vehet fel; a lazán alátámasztott alkatrész jobban deformálódhat, miközben e feszültség egy részét levezeti. A fürdő összetételét, keringetését, a berakott alkatrészek közötti távolságot, az áthelyezési időt és a hőmérséklet egyenletességét ellenőrizni kell. A hőkezelés előtti és utáni méretellenőrzések, a kéregtől a magig végzett keménységmérések, a metallográfiai vizsgálat és — szükség esetén — a maradó feszültség mérése több információt nyújt annál, mint ha feltételeznénk, hogy egy megnevezett eljárás önmagában garantálja az eredményt.
Fürdők, hőátadás és folyamatirányítás
A fürdő kiválasztása önmagában nem határozza meg a folyamatot. Az ausztemperálás és a martemperálás egyaránt végezhető só- vagy olajfürdőben, hőmérsékleti útjuk és átalakulási céljuk azonban eltérő. Az ausztemperálás során az ausztenitesített acélt bainites átalakulási hőmérsékleten tartott fürdőbe merítik — a G. A. H. D. és munkatársai (2013) által ismertetett AISI 52100 leírásban ez körülbelül 200–400 °C —, és addig tartják ott, amíg bainit nem képződik. Martemperáláskor az acélt a martenzitképződés kezdeti hőmérséklete, vagyis a martenzit-start hőmérséklet fölé kissé beállított fürdőbe merítik, a keresztmetszeten belül kiegyenlítik a hőmérsékletet, majd levegőn hűtik, hogy a martenzit egyenletesebben képződjön. Ezt követően megeresztés szükséges.
Az ASM Handbook 4A kötete (2013) hasznos szabályozási keretet ad a martemperáláshoz: az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a tartási időt, a mozgatást és a hűtési sebességet. Ezek a változók azt is megmutatják, hogy egy fürdős folyamat miért eredményezhet eltérő kimenetet látszólag hasonló kemenceciklusok alkalmazásakor. Az acélminőség, a keresztmetszet vastagsága, az edzhetőség, a töltet tömege, az áthelyezési késedelem és a fürdő állapota együttesen határozza meg, hogy a kívánt hőmérsékleti út ténylegesen megvalósul-e.
Olaj-, nitrát-nitrit-só- és olvadt sókeverék-fürdők
Az olaj ismert és praktikus közeg, hőátadási viselkedése azonban az edzés során változik. Amikor a forró acél az olajba kerül, a felületén gőzburok alakulhat ki. Ebben a filmfázisban a hőátadás viszonylag lassú és egyenetlen; a film összeomlásakor a gócos forrás sokkal gyorsabban vonhatja el a hőt, ezt pedig lassabb konvektív hűlés követi. A mozgatás megszakítja a gőzburkot, és hidegebb olajat juttat a munkadarabhoz. Az olaj hőmérséklete, viszkozitása, oxidációja, vízszennyezettsége, iszaptartalma, valamint a töltet tömegének és a fürdő térfogatának aránya egyaránt módosítja ezt a folyamatot.
Ezért két, névlegesen azonos olajat tartalmazó tartály is eltérő hűlési görbéket eredményezhet. Az elöregedett olaj viszkozitása nagyobb lehet, vagy megváltozhat a nedvesítési viselkedése. A vízszennyeződés helyi forrást, súlyos esetben pedig tűz- vagy gőzzel kapcsolatos kilökődési veszélyt okozhat. A zsúfolt kosár akadályozza a felületek körüli áramlást, míg a nagy, forró töltet megemeli az olaj hőmérsékletét, és lelassítja a következő töltet hűtését. A releváns változó ezért nem egyszerűen az „olajban végzett edzés”, hanem a tényleges töltet- és mozgatási körülmények között mért hűlési válasz.
A nitrát-nitrit-sófürdők általában gyorsan adnak át hőt, mivel a folyadék közvetlenül nedvesíti az acélt, és az olajos edzéssel ellentétben nem függ ugyanilyen mértékben tartós gőzburok kialakulásától. Az olvadt só belsejében zajló konvekció viszonylag egyenletesen tarthatja a fürdőt, az acél felülete pedig gyorsan megközelítheti a fürdő hőmérsékletét. Ez a gyors hőátadás értékes, amikor egy martemperált alkatrésznek túlzott felületi és maghőmérséklet-különbség nélkül kell áthaladnia a perlit- vagy bainittartományon. Emellett segíti, hogy az ausztemperált alkatrészek elérjék a kiválasztott bainites hőmérsékletet, mielőtt az átalakulás egyenetlenül megindulna.
A sófürdő nem igénymentes. A só összetétele, oxidációja, nedvességtartalma, kihordása, iszaptartalma és szennyezettsége hatással van az olvadási viselkedésre, a viszkozitásra, az elektromos vezetőképességre és a hőátadásra. A nitrát-nitrit-keverékek esetében az üzemi hőmérsékletet és a kémiai állapotot is szabályozni kell, mivel a bomlás és a szennyeződés megváltoztathatja a fürdő tulajdonságait, és biztonsági veszélyeket teremthet. A munkadaraboknak bemerítés előtt száraznak kell lenniük; az olvadt sóba kerülő víz hevesen elpárologhat.
A Sun és munkatársai által készített, az ACS Omega folyóiratban megjelent tanulmány (2024) Ca(NO3)2–KNO3 olvadt sókeverékeket vizsgált, és a hőátadás mérését központi kérdésként kezelte. A folyamatmérnöki szempontból vett jelentősége nem abban áll, hogy egy adott kalcium-nitrát/kálium-nitrát arányt univerzális ausztemperálási receptként határozna meg. Az egyes sóösszetételek likvidusz-hőmérséklete, termikus tulajdonságai, viszkozitása és alkalmazható tartománya eltérő. A tanulmány mérései segítenek összekapcsolni a fürdő összetételét és hőmérsékletét a hőátadási viselkedéssel, a gyártási ciklushoz azonban továbbra is validált hűlési görbére, az adott acélra vonatkozó átalakulási adatokra és a tényleges fürdő szabályozására van szükség.
A fürdő hőmérsékletének, mozgatásának és a töltetnek a hatásai
A fürdő hőmérséklete átalakulási változó, nem csupán egy kemencebeállítás. Ausztemperáláskor a fürdőt abban a tartományban kell tartani, amelyben a kiválasztott acél elfogadható sebességgel bainitté alakulhat. A tartást addig kell folytatni, amíg a szükséges ausztenit–bainit reakció le nem játszódik, amit idő–hőmérséklet–átalakulási adatok vagy metallográfiai ellenőrzés alapján kell megállapítani. Martemperáláskor a fürdőt rendszerint kissé a martenzitképződés kezdete, gyakran -sel jelölt hőmérséklet fölött tartják, elegendő ideig ahhoz, hogy a felület és a mag közötti hőmérséklet-különbség elfogadható szintre csökkenjen. A túl hosszú vagy túl alacsony hőmérsékleten végzett tartás bainitképződést tehet lehetővé, meghiúsítva a tervezett martenzites hőkezelési ciklust.
A mozgatást módszerrel és intenzitással kell meghatározni, nem pedig homályosan „jó keringetésként” leírni. A szivattyú térfogatárama, a járókerék helyzete, a munkadarab mozgatása és a kosár kialakítása határozza meg, hogy minden felület hasonló folyadékmozgást tapasztal-e. A túlzott mozgatás károsíthatja a kényes alkatrészeket vagy levegőt keverhet a fürdőbe; az elégtelen mozgatás pangó területeket hagy, és növeli a helyi hűlési különbségeket. A sófürdőkben rendszerint keringetésre van szükség ahhoz, hogy a töltetből elvezessék a hőt és helyreállítsák a hőmérséklet egyenletességét, annak ellenére, hogy a közvetlen érintkezés miatt gyorsabban adnak át hőt, mint az olaj.
A töltet hatását gyakran alábecsülik. Egyetlen kis próbatest csaknem állandó fürdőhőmérsékletet tapasztalhat, míg egy gyártási kosár belépésekor csökkentheti a fürdő hőmérsékletét, és helyreállási időszakot idézhet elő. A szorosan összezsúfolt töltet külső alkatrészei a belső alkatrészektől eltérően hűlhetnek, mivel a kis térköz korlátozza a folyadék hozzáférését. Az alkatrészek között elegendő távolságot kell hagyni a fürdővel való érintkezés és a keringés biztosításához; a rögzítőeszközöket úgy kell kialakítani, hogy megakadályozzák az egymásba rakódást, az érintkezési nyomokat és a bent rekedt só kialakulását. A minősítés során alkalmazott töltetmintának meg kell egyeznie a gyártásban alkalmazott mintával.
A hőmérséklet mérése szintén eltéréseket okozhat. A kemence termoeleme a kemence atmoszféráját vagy egy közeli szerelvényt méri, nem feltétlenül az acél maghőmérsékletét. A fürdő szabályozója a fűtőelemhez közeli pontot mérheti, miközben a leghidegebb terület máshol található. Független érzékelőkkel kell felmérni a munkaterületet, a reprezentatív alkatrészekhez rögzített termoelemek pedig meghatározhatják a tényleges termikus késedelmet. Vastag keresztmetszeteknél a felületi termoelem jelezheti a fürdőbe merülést, miközben a középpont még lényegesen melegebb marad. Pontosan ezt a különbséget hivatott a martemperálás csökkenteni a martenzit képződése előtt.
Az edzés intenzitása és az áthelyezési idő
Az edzés intenzitása azt írja le, hogy milyen gyorsan vonják el a hőt az acélból, a hasznos mérőszám azonban a teljes hűlési görbe a kritikus átalakulási tartományon keresztül. Ehhez az olaj mozgatása, a só keringetése, a fürdő hőmérséklete, az alkatrész geometriája és az acél edzhetősége egyaránt hozzájárul. Egy nagy edzhetőségű acél nagy keresztmetszetben is martenzitet képezhet olyan körülmények között, amelyek mellett egy kisebb edzhetőségű acélminőség részben bainites vagy perlites marad. A keresztmetszet sarkai gyorsan, a vastag középső részek lassan hűlnek. Ugyanaz a fürdő nem garantálhat azonos szövetszerkezetet egy vékony csapban és egy vastag fogaskerékben.
Az áthelyezési késedelem akkor kezdődik, amikor az alkatrész elhagyja az ausztenitesítő kemencét, és akkor ér véget, amikor a munkafelületek bemerülnek. Ezalatt a felület levegőn lehűlhet, miközben a mag az ausztenitesítési hőmérséklet közelében marad. A késedelem az arra érzékeny acélminőségekben nem kívánt átalakulást is lehetővé tesz, és az adott adag első alkatrészét termikusan eltérővé teszi az utolsótól. A rövid, ismételhető áthelyezési útvonalak, a fedett áthelyező szerelvények és az összehangolt anyagmozgatás csökkentik ezt a változékonysági forrást.
A bemerítést a fürdő helyreállása követi. A beérkező töltet hőt von el a fürdőtől, és zsúfolt kosár körül helyi hideg zónák alakulhatnak ki. A szabályozó a beállított értéket mutathatja, miközben a munkaterület még helyreállóban van. A következő töltet behelyezését meghatározott helyreállási határértéknek kell szabályoznia, amelyet a töltet helyén mért fürdőhőmérséklet alapján állapítanak meg. Ennek hiányában egymást követő adagok eltérő hűlési sebességet kaphatnak azonos névleges receptek mellett is.
A martenzitképződés hőmérséklet-tartományáról szóló, 1946-os munka megmagyarázza a martemperálás célját: az acélt közvetlenül a martenzitképződési tartomány fölé kell hűteni, lehetővé kell tenni a hőmérsékletek kiegyenlítődését, majd lassabban kell tovább hűteni. Ez csökkenti a termikus és átalakulási feszültségeket, ezáltal mérsékli a repedés és a vetemedés kockázatát, miközben megfelelő acélminőség és keresztmetszet esetén alig csökkenti a keménységet. Az ausztemperálás ezzel szemben más követelményt támaszt: a fürdőnek a teljes bainites tartás alatt stabilnak kell maradnia. Egy rövid idejű, alacsony hőmérsékletű ausztemperálást vizsgáló, 2020-as tanulmány nanobainitet, martenzitet és visszamaradt ausztenitet mutatott ki, továbbá a kopási együttható legfeljebb 50%-kal alacsonyabb volt az edzett martenzites acéléhoz képest; ez az eredmény azonban nem vihető át automatikusan más acélminőségre vagy más ciklusra.[4] Heat Treatment of Steel Raw Materials. SAE International. SAE AMS-H-6875C, 2020.
Az SAE AMS-H-6875C (2020) négy acélosztályra vonatkozik, és meghatározott esetekben engedélyezi az ausztemperálást, az ausbay-edzést és a martemperálást. A megfelelőség ezért a meghatározott acélminőségtől, ciklustól, berendezéstől és ellenőrzéstől függ, nem csupán a fürdő megnevezésétől. Annak igazolásához, hogy a kívánt átalakulás ténylegesen végbement, hőmérsékleti nyilvántartásokra, áthelyezési időre vonatkozó feljegyzésekre, töltetkonfigurációra, fürdés felmérésekre, keménységmérésre, méretellenőrzésre és metallográfiai vizsgálatra van szükség.
A módosított martemperelés és határa az ausztenites edzéssel
A standard és a módosított martemperelés összehasonlítása
A martemperelés és az ausztenites edzés egyaránt megszakítja az ausztenitesítési hőmérsékletről szobahőmérsékletre történő közvetlen lehűtést, de eltérő metallurgiai okokból. Az ausztenites edzés célja a bainit előállítása. A martemperelés célja a hőmérséklet-különbségek csökkentése a martenzit kialakulása előtt, ezáltal a vetemedés és az edzési repedések korlátozása.
A standard martemperelés során az ausztenitesített acélt olyan olajba vagy olvadt sóba merítik, amelyet az acél martenzit-start hőmérséklete, vagyis Ms értéke felett tartanak. A munkadarab csak annyi ideig marad a fürdőben, hogy felülete és magja megközelítőleg azonos hőmérsékletre kerüljön. Ezt követően a martenzites átalakulási tartományon keresztül hűtik, rendszerint levegőn. Mivel a martenzit ebben a végső hűtési szakaszban alakul ki, a folyamatot az üzemszerű használat előtt megeresztésnek kell követnie. Az ASM International Heat Treating Subject Guide című kiadványa (2020) ezt a sorrendet az Ms feletti hőmérsékleten végzett tartásként, hőmérséklet-kiegyenlítődésként, a martenzit kialakítását célzó levegős hűtésként, majd ezt követő megeresztésként írja le.
A hőmérsékletet nem univerzális táblázatból választják ki. Az Ms értéke a széntartalomtól, az ötvözőelemektől, a korábbi ausztenitszemcse-mérettől és az ausztenit állapotától függ. Egy cementált felület Ms értéke például lényegesen alacsonyabb lehet, mint a kisebb széntartalmú magé. A keresztmetszet vastagsága szintén számít, mivel a hő gyorsabban távozik a felületről, mint a középpontból. Ezért a fürdőt az adott acélra és alkatrészre vonatkozó átalakulási adatok alapján kell kiválasztani, nem pusztán a névleges anyagminőség alapján.
Az ASM Handbook 4A kötete (2013) az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a tartási időt, a keverést és a hűtési sebességet a martemperelés meghatározó változóiként azonosítja. Ezek a változók szabják meg, hogy az alkatrész biztonságosan kiegyenlítődik-e, megkezdődik-e a bainitképződés, részben martenzitté alakul-e a fürdőben, illetve kialakul-e túlzott hő- és átalakulási feszültség. A rövid, jól szabályozott tartás a standard eljárás központi eleme.
A módosított martemperelés a megszakítás helyét változtatja meg. A módosított martemperelés SAE szerinti leírásában az edzőfürdő hőmérséklete Ms alatt van, míg a standard martemperelés Ms feletti fürdőt alkalmaz. Ez a különbség nem egy egyébként azonos művelet csekély módosítása. Megváltoztatja a martenzitképződés kezdetét, valamint a munkadarab által bejárt hő- és átalakulási utat.
Az Ms alatti fürdőben a martenzit már akkor képződni kezdhet, amikor az acél még merül a fürdőben. A munkadarab ilyenkor nem egyszerűen egy alacsonyabb, kiegyenlítő hőmérsékletre hűl a későbbi átalakulás előtt. Az ausztenit egy része a fürdőben végzett tartás során, a fennmaradó része pedig az ezt követő hűtés közben alakulhat át. A kialakuló fázisarányok az acél edzhetőségétől, a fürdő tényleges hőmérsékletétől, a fürdőben töltött időtől és a keresztmetszeten belüli hőmérséklet-eloszlástól függenek.
Az SAE AMS-H-6875C (2020), Heat Treatment of Steel Raw Materials című szabványa négy acélosztályra vonatkozik, és előírás esetén engedélyezi az ausztenites edzést, az ausbay-edzést és a martemperelést. Ez az engedély nem teszi az eljárásokat felcserélhetővé. A technológiai előírásnak, a rajznak vagy a vevői követelménynek továbbra is meg kell határoznia a kívánt hőkezelési ciklust és az ellenőrzési kritériumokat. A „martemperelt” megjelölés önmagában elégtelen lehet, ha módosított martemperelésről van szó.
Miért változtatja meg az Ms alatti fürdő az átalakulási utat?
Az Ms a hűtés során bekövetkező, diffúziómentes ausztenit–martenzit átalakulás hozzávetőleges kezdetét jelöli. Ez nem azt jelenti, hogy egyetlen rögzített hőmérsékleten az összes ausztenit azonnal martenzitté alakul. Az átalakulás egy hőmérséklet-tartományban megy végbe, és a kialakuló mennyiség elsősorban attól függ, hogy az acélt milyen mértékben hűtik Ms alá. A tartási idő közvetetten szintén számíthat: lehetővé teszi az alkatrész hőmérsékletének kiegyenlítődését, miközben az átalakulás a helyi hőmérsékletnek megfelelően halad.
A fürdő Ms alá helyezése ezért lehetővé teszi, hogy a munkadarab még a teljes hőmérséklet-kiegyenlítődés előtt belépjen a martenzites tartományba. Ez egy későbbi szakaszban csökkentheti a felület és a mag közötti hőmérséklet-különbséget, de közben átalakulási alakváltozás fejlődik ki. A standard martemperelés a martenzit nagy részének kialakulását a kiegyenlítődés utánra halasztja; a módosított martemperelés elfogadja a korábbi kezdést, hogy más egyensúlyt teremtsen a hőmérséklet-gradiensek, az átalakulási feszültségek és a visszamaradt ausztenit között.
Az ausztenites edzéssel való határt a tartás során előidézni kívánt fázisátalakulás határozza meg. Ausztenites edzéskor az ausztenitesített acélt olyan hőmérséklet-tartományba edzik, ahol bainit képződhet, majd addig tartják, amíg a kívánt mennyiségű ausztenit át nem alakult. Az AISI 52100 acéllal foglalkozó, 2013-ban közzétett tanulmány az ausztenites edzést úgy írja le, mint az acél körülbelül 200–400 °C hőmérsékleten tartott közegbe történő edzését és bainitképződésig tartó hőntartását. Egy 2024-ben az ACS Omega folyóiratban közzétett tanulmány szintén megkülönbözteti az ausztenites edzést — amely bainites átalakulási hőmérsékleten végzett tartást jelent — a martempereléstől, amely során az acélt rövid ideig közvetlenül Ms felett tartják, majd levegőn hűtik a martenzit kialakítása céljából.
Egyes acéloknál a hőmérséklet-tartományok átfedhetik egymást, ezért önmagában a fürdő hőmérséklete nem határozhatja meg az eljárás megnevezését. Egy 300 °C-os fürdő az egyik anyagminőségben bainitet, egy másikban martenzitet, túl rövid tartásidő vagy az átalakulási görbék átfedése esetén pedig vegyes szövetszerkezetet hozhat létre. A mérvadó bizonyítékot az acél idő–hőmérséklet–átalakulási vagy folyamatos hűtési átalakulási viselkedése, valamint a metallográfiai vizsgálat szolgáltatja.
Egy közepes széntartalmú, kis ötvözőtartalmú acél rövid idejű, alacsony hőmérsékletű ausztenites edzését vizsgáló, 2020-as tanulmány nanobainitet, martenzitet és visszamaradt ausztenitet mutatott ki. A kopási együttható a martenzitesre edzett acéléhoz képest akár 50%-kal is alacsonyabb volt, ez az eredmény azonban a vizsgált összetételhez, geometriához és technológiai ciklushoz kötődik. Nem vihető át automatikusan egy martemperelt alkatrészre.
Az ausztenites edzés csökkentheti a vetemedést, mivel a bainit viszonylag állandó hőmérsékleten, nem pedig szabályozatlan hőmérséklet-gradiens közben képződik. Cementált AISI 8620, AISI 8822 és AISI 4320 acélok esetében egy 2013-ban közzétett SAE-tanulmány a cementált és ausztenites edzett próbatesteknél lényegesen kisebb vetemedést talált, mint a cementált, edzett és megeresztett próbatesteknél; a közölt ausztenites edzési hőmérsékletek 260, 288 és 304 °C voltak. Ez egy meghatározott cementálható acélcsoporttal kapcsolatos bizonyíték, nem pedig annak bizonyítéka, hogy minden ausztenites edzéssel kezelt alkatrész kevésbé fog vetemedni.
A nem kívánt bainitképződés elkerülése
A módosított martemperelést részben azért választják, hogy a megszakítás során a munkadarab kívül maradjon a bainitképződési tartományon. A fürdőnek Ms alatt kell lennie, ugyanakkor úgy kell elhelyezkednie, hogy a tartás ne biztosítson elegendő időt a bainit kialakulásához. Ha a fürdő olyan hőmérséklet-tartományban van, ahol az acélnak számottevő bainites átalakulási kinetikája van, vagy ha az áthelyezés és a tartás lassú, a szövetszerkezet bainitet is tartalmazhat akkor is, ha a műveletet martemperelésnek nevezték.
Ezért a „módosított” nem egyszerűen azt jelenti, hogy „hidegebb fürdőt kell használni”. A technológiai ciklusnak meg kell határoznia az ausztenitesítési feltételeket, az áthelyezési időt, a fürdő hőmérsékletét, a keverést, a megengedett tartási időt, a hűtési módszert és a megeresztési kezelést. A fürdő hőmérsékletét a munkadarab helyén kell mérni, nem pedig a kemence vagy a sófürdő beállításából kell feltételezni. A töltet mérete és a só keringése olyan helyi eltéréseket okozhat, amelyek elég nagyok az átalakulási út megváltoztatásához.
A kezelőnek az acél edzhetőségét és a keresztmetszetméretre vonatkozó korlátokat is ismernie kell. Kis edzhetőségű acélban a magban perlit vagy bainit képződhet, mielőtt az alkatrész elérné a kívánt martenzites átalakulási utat. Nagy edzhetőségű acél a hűtés után jelentős mennyiségű ausztenitet tarthat vissza, különösen ott, ahol a széndúsulás vagy a cementálás csökkentette az Ms értékét. A megeresztés ezután csökkenti a martenzit ridegségét és mérsékli az átalakulási feszültséget, de nem tünteti el a nem megfelelő tartás során kialakult bainitet.
Az ellenőrzésnek egyesítenie kell a keménységtérképezést a metallográfiai vizsgálattal, a méretellenőrzéssel és szükség esetén a visszamaradt ausztenit mérésével. A felületi keménység egyetlen értéke nem minden alkatrésznél képes megkülönböztetni a teljesen martenzites szövetszerkezetet a martenzit–bainit vegyes szövetszerkezettől. A gyakorlati határt ezért a meghatározott hőkezelési ciklus és a ténylegesen kialakult fázisok jelölik ki — nem a fürdő elnevezése.
Acélminőségek, edzhetőség és keresztmetszeti méret
Az acélminőség meghatározza, hogy egy tervezett ausztempering- vagy martempering-ciklus képes-e a kívánt szerkezetet létrehozni az alkatrész teljes keresztmetszetében. A széntartalom szabályozza a kialakulni képes martenzit mennyiségét, míg a króm, a mangán, a nikkel, a molibdén és más ötvözőelemek eltolják az átalakulási görbéket, valamint növelik az edzhetőséget. A keresztmetszeti méret ezt követően meghatározza, hogy a munkadarab közepe milyen szorosan követi a fürdő hőmérsékletét. Egy kis próbatesten működő ciklus lehetővé teheti perlit, ferrit vagy felső bainit kialakulását egy nagyobb alkatrész közepén, még mielőtt a szükséges átalakulás befejeződne.
A két kezelés közötti különbségtétel továbbra is alapvető fontosságú. Az ausztempering során az ausztenitesített acélt bainites átalakulási tartományban tartják addig, amíg az ausztenit előírt hányada bainitté nem alakul. A martempering megszakítja a hűtést közvetlenül a martenzitkezdeti hőmérséklet felett, lehetővé teszi a keresztmetszet hőmérsékletének kiegyenlítődését, majd az anyagot a martenzitképződési tartományon keresztül hűtik. A martenzites terméket ezt követően, üzembe helyezés előtt, megeresztési kezelésnek kell alávetni. Önmagában a fürdő hőmérséklete nem azonosítja az eljárást; ezt az átalakulási útvonal és az eredményként létrejövő fázisok határozzák meg.
AISI 52100 és a csapágyacélokra vonatkozó szempontok
| Acél | Elsődleges alkalmazás vagy állapot | A cikkben megadott technológiai szempont |
|---|---|---|
| AISI 52100 | Nagy széntartalmú, krómötvözésű csapágyacél | Karbidoldódás, visszamaradt ausztenit, edzési feszültség és méretváltozás |
| AISI 8620 | Cementáló acél | A kéreg és a mag közötti szénkoncentráció-gradiens, valamint az edzhetőség |
| AISI 8822 | Cementáló acél | Az 8620-tól eltérő kéreg- és magviselkedés |
| AISI 4320 | Nikkel–króm–molibdén ötvözésű cementáló acél | Geometria, kéregmélység és átalakulási viselkedés |
Az AISI 52100 nagy széntartalmú, krómtartalmú csapágyacél, amelyet általában UNS G52986 jelöléssel adnak meg. Névleges összetétele hozzávetőlegesen 1,00 tömeg% szén és 1,5 tömeg% króm, bár a megengedett tartományt és a tisztasági követelményeket az alkalmazandó anyagszabvány határozza meg. Ez az összetétel az edzést követően nagy elérhető keménységet és kiváló kopásállóságot biztosít a 52100 számára, ugyanakkor a maradó ausztenit, a karbidok oldódása, az edzési feszültség és a méretváltozás is fontos kérdéssé válik.
Az AISI 52100-ról szóló tanulmány az ausztemperinget úgy írja le, mint az ausztenitesítési hőmérsékletről olyan közegbe történő hűtést, amelyet hozzávetőlegesen 200–400 °C-on tartanak, majd az anyagot bainitképződésig ezen a hőmérsékleten tartják. Ez a tartomány a vizsgált ausztempering-eljárás definíciója, nem pedig minden csapágy-keresztmetszetre vagy minden kívánt bainitmorfológiára érvényes, univerzális hőmérséklet-tartomány. A tartomány alsó részén az átalakulás lassabb, a keletkező termék pedig finomabb lehet; magasabb hőmérsékleten az átalakulás gyorsabban mehet végbe, de durvább bainit képződhet. A kiválasztott hőmérsékletnek figyelembe kell vennie az acél idő–hőmérséklet–átalakulási viselkedését, a korábbi ausztenitszemcse-méretet, a karbidok állapotát és a keresztmetszet vastagságát is.
A csapágyalkalmazások a névleges keménységen túlmutató követelményeket támasztanak. A gördülő érintkezési kifáradást befolyásolja a nemfémes zárványok mennyisége és eloszlása, a karbidok eloszlása, a maradó ausztenit, a maradó feszültség, a felületi érdesség és a helyi átalakulási különbségek. Az a felület, amely eléri a kívánt bainites szerkezetet, miközben a magban perlit található, nem tekinthető sikeresen ausztemperingelt csapágyalkatrésznek. Hasonlóképpen, egy martemperinggel kezelt 52100-alkatrész a közvetlen olajos edzéshez képest kisebb alakváltozást mutathat, azonban közvetlenül a hűtés után még megeresztetlen martenzitet tartalmaz, ezért megeresztést igényel. A megeresztés csökkenti a ridegséget és stabilizálja a méreteket is, a kiválasztott hőmérsékletnek azonban meg kell őriznie a szükséges keménységet és az érintkezési kifáradással szembeni teljesítményt.
Egy kis 52100-gyűrű gyorsan kiegyenlítődhet a sófürdőben, így a teljes keresztmetszet beléphet a bainites tartományba, mielőtt jelentős átalakulás következne be. Egy nagyobb gyűrű, görgő vagy csapágygyűrű közepe azonban lényegesen lassabban reagálhat. A felület átalakulása megkezdődhet, miközben a mag még egy másik hőmérséklet-tartományon keresztül hűl. A tartási idő ezért nem választható ki kizárólag az átmérő alapján; azt a leglassabban reagáló, meghatározó helyhez kell kapcsolni, és keménységvizsgálattal, metallográfiai vizsgálattal, méretméréssel, valamint szükség esetén a maradó ausztenit elemzésével kell ellenőrizni.
Cementált AISI 8620, 8822 és 4320 acélok
A cementált kisötvözésű acélok kétzónás problémát jelentenek. A cementálás növeli a széntartalmat a felületen, miközben a mag széntartalma alacsonyabb marad. A cementált réteg ezért nagyobb edzhetőséggel és nagyobb martenzitképződési potenciállal rendelkezik, mint a mag, azonban mindkét tartománynak kompatibilis hőciklust kell követnie. A szénkoncentráció-gradiensek a martenzitkezdeti hőmérsékletet is megváltoztatják: a nagyobb széntartalmú cementált réteg általában alacsonyabb hőmérsékleten kezdi meg a martenzites átalakulást, mint az alacsonyabb széntartalmú mag. Az átalakulás ezért nem egyidejűleg megy végbe a teljes keresztmetszetben.
A cementált AISI 8620, AISI 8822 és AISI 4320 acélokról közölt kutatás 260, 288 és 304 °C-os ausztempering-hőmérsékleteket alkalmazott. A kísérletekben a cementált és ausztemperingelt próbatestek lényegesen kisebb alakváltozást mutattak, mint a cementált, edzett és megeresztett próbatestek. Ez az eredmény egy mechanizmust támaszt alá, nem pedig korlátozás nélküli, általános érvényű állítást. Az ausztempering a közvetlen edzés erőteljes és egyenetlen hő- és átalakulási sokkját szabályozott izoterm átalakulással váltja fel, ezáltal csökkenti a cementált réteg és a mag közötti tágulási és zsugorodási különbséget. Az alakváltozást azonban nem szünteti meg, és a közölt eredmény nem vihető át automatikusan más fogaskerék-geometriára, cementálási mélységre, cementálási potenciálra vagy más acéltételre.
Az UNS G86200 jelölésű AISI 8620 nikkelt, krómot és molibdént tartalmaz olyan mennyiségben, amely cementálást követően megfelelő mag-edzhetőséget biztosít. Az UNS G88220 jelölésű AISI 8822 az 8620-hoz képest nagyobb nikkeltartalmú ötvözési kialakítású, és a cementált réteg, illetve a mag eltérő viselkedésének egyensúlyához választják. Az UNS G43200 jelölésű AISI 4320 szintén nikkel–króm–molibdén ötvözésű cementálóacél. A pontos kémiai összetételt az irányadó szabványból kell meghatározni, mivel a szén, a mangán, a nikkel, a króm és a molibdén kis eltérései is eltolhatják az átalakulás kezdetének és végének időpontját.
A cementált réteg és a mag közötti kapcsolat döntő jelentőségű. Ha a magnak nincs elegendő edzhetősége, az átmenet vagy a tartás során perlit vagy ferrit képződhet benne, miközben a cementált réteg bainitet, illetve később martenzitet alakít ki. Ha az ausztempering tartási ideje a mag számára elegendő, de a kiválasztott cementált rétegállapothoz képest túl hosszú, akkor a cementált réteg nem kívánt morfológiát vagy túlzott mennyiségű maradó ausztenitet alakíthat ki. Martempering esetén a fürdőnek a kiegyenlítődés során a vonatkozó martenzitkezdeti tartomány felett kell maradnia; a levegős hűtést követően a cementált réteg és a mag eltérő hőmérséklet-tartományokban alakul át, ezért mindkettőt meg kell ereszteni.
Vastagság, szénkoncentráció-gradiensek és az ötvözés hatása
Egy valós alkatrész esetében a hűlés nem egyetlen görbét követ. Egy vékony fog, kis csap vagy keskeny csapágygyűrű gyorsan megközelítheti a fürdő hőmérsékletét, miközben egy vastag fogaskerék-nyersdarab vagy tengely közepe továbbra is lényegesen melegebb marad. A keverés, a berakási elrendezés, a fürdő keringése, a felület állapota és a rögzítőeszközökkel való érintkezés szintén módosítja a hőátadás sebességét. Az ASM Handbook Volume 4A az ausztempering szabályozó változóiként az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a tartási időt, a keverést és a hűtési sebességet azonosítja. Ezek a változók nem csupán a laboratóriumi reprodukálhatóság, hanem a folyamat szabályozása szempontjából is irányadóak.
Edzhetőség Az acél azon képessége, hogy meghatározott hűtési feltétel mellett adott mélységig martenzites szerkezetet alakítson ki és tartson meg; ez nem azonos a keménységgel.
Az edzhetőség határozza meg, hogy a mag a hűtés során el tudja-e kerülni a nem kívánt átalakulási termékek kialakulását. Ez különbözik a keménységtől. A keménység az egy adott helyen mért ellenállást írja le; az edzhetőség azt a mélységet vagy keresztmetszeti tartományt jellemzi, amelyben az acél meghatározott hűtési feltételek mellett martenzites szerkezetet képes kialakítani. Az olyan ötvözőelemek, mint a mangán, a króm, a nikkel és a molibdén, általában késleltetik a perlit- és bainitreakciókat, így a középpontnak több ideje marad elérni a kívánt átalakulási tartományt. Ez azonban nem garantál egyenletes eredményt, mivel az ausztenitszemcse-méret, a korábbi megmunkálás és a szénkoncentráció-gradiensek szintén befolyásolják a kinetikát.
Ausztempering esetén a leglassabban hűlő tartománynak úgy kell elérnie a bainites tartományt, hogy közben hűlési görbéje előzőleg ne keresztezze a perlitképződés orrát. A fürdőnek ezt követően elég gyorsan kell elvonnia a hőt a nem kívánt átalakulások elnyomásához, ugyanakkor kellően szabályozottnak kell maradnia ahhoz, hogy megakadályozza az alkatrészen belüli nagy hőmérséklet-különbségeket. Martempering esetén a teljes keresztmetszetnek meg kell közelítenie a martenzitkezdet feletti hőmérsékletet, mielőtt a munkadarabot a martenzites tartományon keresztül hűtenék. Az a vastag keresztmetszet, amely még nem egyenlítődött ki, a felületén átalakulhat, miközben a mag termikusan tovább zsugorodik, ez pedig növeli a belső feszültséget és az alakváltozást.
A szabványok nem helyettesítik ezt az elemzést. Az SAE AMS-H-6875C, Heat Treatment of Steel Raw Materials szabvány négy acélosztályt fed le, és előírás esetén engedélyezi az ausztemperinget, az ausbay-edzést és a martemperinget. Ezért a szabványt, a rajzot, az acélminőséget, a keresztmetszeti méretet és a jóváhagyott eljárást együtt kell értelmezni. Az ellenőrzésnek magában kell foglalnia a cementált alkatrészek cementálási mélységének mérését, a mag- és felületi keménység meghatározását, a mikroszerkezet több helyen történő vizsgálatát, a méretellenőrzést, valamint – ha az alkalmazás indokolja – a maradó ausztenit vagy az edzési repedések vizsgálatát. A fürdő címkéje önmagában nem bizonyítja, hogy az alkatrész közepe a szükséges átalakulási ciklust követte.
Specifikációs keretrendszer: AMS-H-6875C és a folyamatdokumentáció
A SAE AMS-H-6875C, Acél nyersanyagok hőkezelése, négy acélosztály hőkezelési követelményeit határozza meg. Jelentősége elsősorban eljárási: a dokumentum engedélyezi a bainites edzést, az ausbay-edzést és a martenzites lépcsős edzést, amikor az alkalmazandó anyag- vagy alkatrészspecifikáció ezen eljárások valamelyikét írja elő. Ez az engedély azonban nem hagy jóvá minden sófürdő-hőmérsékletet, átviteli késedelmet, hőntartási időt vagy hűtési gyakorlatot. A megrendelőnek, a tervezési hatóságnak vagy az irányadó anyagspecifikációnak továbbra is meg kell határoznia a szükséges ciklust és az elfogadási kritériumokat.
A különbségtétel azért fontos, mert ezek az eljárások nem ugyanazokat az átalakulási termékeket hozzák létre. A bainites edzés során az ausztenitesített acélt gyorsan olyan hőmérséklet-tartományba hűtik, amelyben bainit képződhet, majd addig hőntartják, amíg a szükséges ausztenit–bainit átalakulás lényegében be nem fejeződik. Egy AISI 52100 acélról szóló, 2013-as tanulmány szerint a bainites edzőközeget hozzávetőleg 200–400 °C-on tartották a bainit kialakulásáig. A pontos tartomány az acél kémiai összetételétől, a keresztmetszet méretétől, az edzhetőségtől és a kívánt bainitmorf Míg a desired? use morfológiától függ.
A martenzites lépcsős edzésnek más a célja. A munkadarabot olajba vagy olvadt sóba merítik, amelyet közvetlenül a martenzitképződés kezdőhőmérséklete, általában fölött tartanak, és ott csak addig hőntartják, amíg a keresztmetszet teljes hőmérséklete ki nem egyenlítődik. Ezt követően a martenzites átalakulási tartományon keresztül, gyakran levegőn, hűtik. A martenzit e későbbi hűtés során képződik, nem pedig a kiegyenlítési hőntartás alatt. Üzembe helyezés előtt megeresztés szükséges, mivel a frissen edzett martenzit nagy maradó feszültséget tartalmazhat és túlzottan rideg lehet. Az ASM International 2013-as ASM Handbook Volume 4A kiadványa az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a hőntartási időt, a keverést és a hűtési sebességet a martenzites lépcsős edzés meghatározó változóiként azonosítja.
Az ausbay-edzés szintén meghatározott, megszakított edzési eljárás, de engedélyezett alkalmazását nem szabad a bainites edzés szinonimájaként kezelni. Az elnevezés az edzési útvonalat és a fürdő elrendezését írja le; a keletkező fázisok az acél átalakulási kinetikájától és a tényleges hőmérséklet–idő előzményektől függnek. Ezért egy folyamatdokumentumnak meg kell határoznia, hogy a célzott szerkezet bainit, hőmérséklet-kiegyenlítést követően képződő martenzit, vagy az irányadó specifikáció által megengedett más eredmény-e.
Mire terjed ki az AMS-H-6875C?
Az AMS-H-6875C általános keretrendszert biztosít acél nyersanyagok hőkezeléséhez, nem pedig minden acélminőséghez és geometriához alkalmazható univerzális receptet. Olyan műveletek követelményeivel foglalkozik, mint a hevítés, az ausztenitesítés, az edzés, a hűtés, a megeresztés és a vizsgálat. A dokumentum négy acélosztályra vonatkozik, és három alternatív ciklust — bainites edzést, ausbay-edzést és martenzites lépcsős edzést — engedélyez, amikor ezeket az irányadó mérnöki vagy anyagkövetelmény előírja.
Ez a megfogalmazás fontos. Egy szabvány elismerhet egy eljárást anélkül, hogy azt egy adott alkatrész esetében elfogadhatóvá tenné. Például egy kisötvözésű cementálható acélminőség egy adott keresztmetszet-vastagságnál elegendő edzhetőséggel rendelkezhet bainites mag kialakításához, míg egy másik acélminőség nagyobb keresztmetszete ugyanazon fürdős hőntartás alatt nem alakulhat át teljes mértékben. Az AISI 8620, AISI 8822 és AISI 4320 cementált próbatestek az SAE 2013-01-0949 tanulmányban lényegesen kisebb alakváltozást mutattak bainites edzés után, mint a hagyományos cementálás, edzés és megeresztés után. A kísérletekben 260, 288 és 304 °C-os bainites edzési hőmérsékleteket alkalmaztak. Ezek az eredmények a vizsgált feltételek melletti folyamatválasztást támasztják alá; nem határozzák meg ugyanezeket a hőmérsékleteket minden alkatrészre.
Az AMS-H-6875C-re hivatkozó specifikációnak ezért meg kell adnia az anyagjelölést és az anyagállapotot, az engedélyezett hőkezelési eljárást, valamint az esetleges kiegészítő követelményeket. Az acélminőség kémiai összetétele meghatározza a bainites átalakulás kezdetét és végét, az hőmérsékletet, az edzhetőséget, a maradó ausztenit viselkedését és a megeresztési reakciót. A keresztmetszet vastagsága és alakja meghatározza a hőmérséklet-gradienst, valamint azt az időt, amelyre a magnak szüksége van ahhoz, hogy a felületet követve a fürdőbe kerüljön.
Mikor engedélyezett a bainites edzés, az ausbay-edzés vagy a martenzites lépcsős edzés?
A bainites edzés csak akkor engedélyezett, ha az alkalmazandó specifikáció kifejezetten ezt választja, vagy alternatív eljárásként elfogadja. A hőntartásnak a szükséges bainites átalakulás végbemeneteléhez elegendően hosszúnak kell lennie, a minősítés vagy validált hőmérséklet–idő eljárás alapján. A túl korai megszakítás következtében martenzit és maradó ausztenit maradhat a bainit mellett. Egy közepes széntartalmú, kisötvözésű acél rövid idejű, alacsony hőmérsékletű bainites edzéséről szóló, 2020-as tanulmány nano-banit, martenzit és maradó ausztenit együttes jelenlétéről számolt be; a kopási együtthatók a vizsgálat körülményei között akár 50%-kal is alacsonyabbak voltak, mint az edzett martenzites acél esetében. A vegyes szerkezet jól mutatja, miért nem elegendő önmagában az „bainitesen edzett” megjelölés elfogadási nyilatkozatként.
A martenzites lépcsős edzés akkor engedélyezett, amikor az irányadó követelmény megszakított edzést ír elő a termikus és átalakulási feszültségek csökkentése érdekében. A kiegyenlítési szakasz alatt a fürdőnek fölött kell maradnia, és a hőntartás nem nyúlhat bele nem kívánt bainites átalakulási tartományba, kivéve, ha ez a szerkezet engedélyezett. A martenzitképződés hőmérséklet-tartományáról szóló, 1946-os munka az alapvető célt a következőképpen írta le: a hűtés közvetlenül a martenzitképződési tartomány fölé, a hőmérséklet kiegyenlítése, majd a tartományon keresztül történő lassabb hűtés. A repedés és az alakváltozás csökkenthető, a keménység azonban továbbra is függ a martenzites átalakulás teljességétől, az acél edzhetőségétől és az ezt követő megeresztéstől.
Az ausbay-edzést ugyanígy egyértelműen megadott specifikációhoz és szabályozott fürdőfeltételekhez kell kötni. Önmagában az eljárás neve nem határozza meg a fázisösszetételt. Egy alatti fürdő például már a bemerítés során megindíthatja a martenzitképződést, míg egy fölötti fürdő a hagyományos martenzites lépcsős edzéshez kapcsolódó kiegyenlítési elvet támogatja. A specifikációnak ezt a különbséget egyértelműen rendeznie kell.
Mit kell meghatároznia egy folyamat-specifikációnak?
Egy használható folyamat-specifikáció a pontos acélminőséggel és szabványos jelöléssel kezdődik, beleértve a termékformát, a kiindulási anyagállapotot, valamint — ahol releváns — a cementált vagy dekarburált állapotot. Ezt követően meg kell határoznia a választott eljárást: bainites edzést, ausbay-edzést, martenzites lépcsős edzést, illetve hagyományos edzést és megeresztést.
Az ausztenitesítési utasításnak szabályozott körülmények között meg kell adnia a kemence típusát vagy a kemenceatmoszférát, a célhőmérsékletet, a megengedett tartományt, a hevítési módszert, valamint a hőntartási vagy kiegyenlítési időt. A „hevítse ausztenitesítésig” megfogalmazás nem elegendő a gyártás szabályozásához. A dokumentumnak rögzítenie kell, hogy az időt a kemence hőmérsékletének helyreállásától, a töltet hőmérséklet-kiegyenlítődésétől vagy a behelyezéstől kell-e mérni.
A fürdőre vonatkozó követelményeket ugyanilyen pontossággal kell megadni. Meg kell határozniuk a közeget — olajat, nitrát/nitrit sót, vízbázisú polimert vagy más engedélyezett közeget —, továbbá az üzemi hőmérsékletet, a megengedett eltérést, valamint ahol releváns, a fürdő térfogatát vagy a töltési arányt, a keverés irányát és intenzitását, illetve az ellenőrzés gyakoriságát. Egy Ca(NO₃)₂–KNO₃ olvadt sókeverékeket alkalmazó, 2024-es ACS Omega tanulmány hangsúlyozta a bainites hőntartás és az fölötti rövid hőntartás által létrehozott eltérő átalakulási útvonalakat. Ezért a só kémiai összetétele folyamatváltozó, nem pusztán a tartály anyagára vonatkozó részlet.
A kemencétől a fürdőig tartó átviteli időre maximális értéket kell meghatározni, a mérési pontok egyértelmű rögzítésével. A specifikációnak meg kell adnia a bemerítés irányát, a belépés közbeni keverést, a fürdőben töltendő hőntartási időt, valamint a hőntartás befejezésének kritériumát is. Bainites edzés esetén ez lehet a szükséges bainittartalom eléréséhez elegendő, minősített idő. Martenzites lépcsős edzés esetén rendszerint a hőmérséklet-kiegyenlítéshez szükséges időről van szó, amely nem teszi lehetővé elfogadhatatlan mértékű bainitképződést.
A hőntartás utáni hűtést is meg kell határozni: levegőn, nyugalomban lévő levegőn, kényszerített levegővel vagy más engedélyezett módszerrel, beleértve azt a hőmérsékletet is, amelynél az alkatrészt ki kell venni a fürdőből. A megeresztési követelményeknek rögzíteniük kell az edzés utáni minimális késedelmet, a megeresztési hőmérsékletet, a hőmérsékleten töltött időt, a ciklusok számát, a kemence hőmérséklet-egyenletességét és a hűtési módszert. A martenzitesen lépcsősen edzett acél a meghatározott megeresztés nélkül nem kerülhet üzembe.
Végül az elfogadásnak mérhetőnek kell lennie. A dokumentumnak meg kell határoznia a keménységmérési helyeket és határértékeket, a keménység megengedett változását, a szükséges mikroszerkezetet és a tiltott alkotókat, az adott esetben alkalmazandó maradóausztenit-határokat, a felületi állapotot és a méretbeli elfogadási követelményeket. Az alakváltozás méréséhez meg kell adni a vonatkoztatási alapokat, a műszereket, a mintavétel gyakoriságát és a maximálisan megengedett változást. A minősítési feljegyzéseknek össze kell kapcsolniuk a kemence-regisztrátumokat, a fürdőhőmérsékleti adatokat, az átviteli idő naplóit, a keménységmérési eredményeket, a metallográfiai vizsgálatokat és a méretvizsgálati jelentéseket az adott tétellel és pontos acélminőséggel. E feljegyzés nélkül a névlegesen engedélyezett ciklus nem a megfelelőség bizonyítéka, hanem csupán szabályozatlan folyamat marad.
Ciklus megtervezése: az átalakulási adatoktól az üzemi paraméterekig
A megfelelő hőkezelési ciklus kiindulópontja az acél és az alkatrész, nem pedig egy megszokott fürdőhőmérséklet. Rögzíteni kell az acélminőséget, a kémiai összetételt, a korábbi hőkezelést, a keresztmetszet vastagságát, az alakot, a felület állapotát és a kívánt tulajdonságokat. Az AISI 52100 csapágyacél, a cementált AISI 8620 és a közepes széntartalmú, gyengén ötvözött acél átalakulási kinetikája nem azonos, még akkor sem, ha alkatrészeik ugyanabba a sófürdőbe beférnek. A kiindulási állapot szintén fontos: a durva korábbi ausztenitszemcsék, a fel nem oldódott karbidok, a cementált réteg mélysége és a szegregáció módosíthatja az edzhetőséget, az átalakulási időt és a méretváltozást.
A kívánt fázisösszetétel határozza meg az irányt. A bainites edzésnek (austempering) az acélt olyan hőmérséklet-tartományba kell juttatnia, ahol bainit képződik, majd ott kell tartani, amíg az ausztenit kiválasztott térfogatrésze át nem alakul. A martempering ezzel szemben közvetlenül a martenzit-start hőmérséklet felett megszakítja a hűtést, kiegyenlíti a hőmérsékletet a keresztmetszetben, majd szabályozott hűtés során lehetővé teszi a martenzit kialakulását. Ez utóbbi eljárást az üzemi használat előtt megeresztésnek kell követnie. Önmagában a fürdő megnevezése nem azonosítja a folyamatot.
Az átalakulási adatok alapján meg kell határozni a martenzit-start hőmérsékletet, a martenzit-finish tartományt, a bainit-start hőmérsékletet, valamint a perlit vagy ferrit kialakulásának elkerüléséhez szükséges időt. A folyamatos hűtési átalakulási és az idő–hőmérséklet–átalakulási diagramok első becslést adnak, de nem helyettesítik a tényleges acélminőségen és kiindulási állapoton végzett próbákat. A széntartalom, az ötvözőelemek, az ausztenitszemcse mérete és a cementált réteg kémiája egyaránt eltolja a görbéket. A folyamat tervezője ezután hozzáigazítja az átalakulási ablakot a fürdőhöz, a töltethez, az áthelyezési időhöz és az alkatrész geometriájához.
Az ASM Handbook Volume 4A (2013) az ausztenitesítési hőmérsékletet, a fürdőhőmérsékletet, a tartási időt, a mozgatást és a hűtési sebességet a martempering meghatározó változóiként azonosítja. Ezek a változók kölcsönhatásban állnak egymással. Egy kis próbatestnél működő fürdőhőmérséklet nem feltétlenül megfelelő nagy töltet behelyezésekor, mivel a töltet gyorsabban vonja el a hőt, mint ahogy a fürdő fűtőberendezései azt vissza tudják pótolni. A technológiai előírásnak ezért a mért alkatrészhőmérsékletekből és a visszaállási határértékekből kell állnia, nem csupán a kemence és a fürdő beállított értékeiből.
Az ausztenitesítési állapot kiválasztása
Az ausztenitesítési hőmérsékletet az acélszabvány, a fázisegyensúlyi adatok és a kívánt mikroszerkezet alapján kell kiválasztani. A hőmérsékletnek elegendő szenet és ötvözőelemet kell feloldania a szükséges edzhetőség biztosításához, a túl magas hőmérséklet vagy a túl hosszú idő azonban megnövelheti a korábbi ausztenitszemcséket, növelheti a maradó ausztenit mennyiségét, elősegítheti az oxidációt és fokozhatja az alakváltozást. Cementált alkatrészeknél a magot és a réteget külön kell figyelembe venni. A cementált réteg lényegesen több szenet tartalmazhat, mint a mag, ezért a martenzit-start hőmérséklete és a maradó ausztenitre adott válasza jelentősen eltérhet.
Az ausztenitesítési időt a keresztmetszet mérete és a kemence felfűtési jellemzői alapján kell meghatározni. A tartási idő akkor kezdődjön, amikor a hidegebb, meghatározó hely — nem pedig a kemence kijelzője — elérte az előírt hőmérsékletet. A kemence beállított értéke az egyik helyen mért levegő- vagy szabályozóérzékelő-hőmérséklet. A terhelés behelyezésekor az acél hőmérséklete elmarad ettől, a visszaállás során pedig meghaladhatja vagy követheti azt. További eltéréseket okoz a sugárzás, a készülékekkel való érintkezés, az alkatrészek közötti távolság és a kemence légkeringése. Egy reprezentatív alkatrészhez rögzített hőelem rendszerint késleltetett emelkedést mutat, amelyet az áthelyezés után átmeneti túl- vagy aláfutás követ.
A kiindulási állapot meghatározza a szükséges időt. A szferoidizált AISI 52100, a normalizált gyengén ötvözött acél és a cementált AISI 8620 azonos névleges hőmérsékleten is eltérő oldási időt igényelhet. A túl hosszú tartás feloldhatja azokat a karbidokat, amelyeknek meg kellett volna maradniuk, míg a túl rövid tartás kémiai inhomogenitást hagyhat a keresztmetszetben. Az ausztenitesített minták metallográfiai vizsgálata megerősítheti a karbidok feloldódását és a szemcseméretet, mielőtt a gyártási ciklust véglegesítik.
Martempering esetén az ausztenitesítési állapotnak elegendő ausztenitet kell létrehoznia az átalakulás és a megeresztés utáni előírt keménység biztosításához. Bainites edzésnél ezenfelül el kell kerülni az olyan ausztenitkémiát és szemcseméretet, amely a bainit-start hőmérsékletét vagy a lappangási időt a fürdő üzemi tartományán kívülre helyezné. A kiválasztás kompromisszum, de alapját átalakulási bizonyítékoknak, nem pedig egy általános „hevítés eddig” értéknek kell képeznie.
A fürdőhőmérséklet és a tartási idő kiválasztása
A bainites edzés fürdőhőmérsékletét az adott acélra meghatározott bainites átalakulási tartományon belül kell kiválasztani. Vizsgálatokban az AISI 52100 acélt hozzávetőleg 200 és 400 °C között tartott fürdőközegekben bainites edzésnek vetették alá, és a tartást addig folytatták, amíg bainit képződött; ez a tartomány széles körű tájékoztató érték, nem pedig egyetemes gyártási ablak. Egy 2024-es ACS Omega tanulmány szintén úgy írja le a bainites edzést, mint az ausztenitesített acél bainites átalakulási hőmérsékleten történő tartását, amíg az ausztenit bainitté alakul. A szükséges tartási idő izoterm átalakulási diagramról olvasható le, majd keménységméréssel és metallográfiával ellenőrizni kell, mivel a diagramhoz használt próbatest mérete és kiindulási állapota eltérhet az alkatrészétől.
A bainites edzés hőmérséklete módosítja az átalakulási sebesség, a bainit morfológiája, a keménység és a maradó ausztenit közötti egyensúlyt. Az alacsonyabb hőmérséklet általában meghosszabbítja a lappangási és átalakulási időt, és finomabb bainites szerkezetet eredményezhet; a magasabb hőmérséklet lerövidíti a ciklust, de durvább bainitet és eltérő keménységi választ okozhat. Egy 2020-as, rövid idejű, alacsony hőmérsékletű bainites edzést vizsgáló tanulmány nanobainitet, martenzitet és maradó ausztenitet írt le, továbbá a kopási együtthatók akár 50%-kal is alacsonyabbak voltak, mint az edzett martenzites acéléi. Ez az eredmény a vizsgált acélhoz és ciklushoz tartozik; nem vihető át minden acélminőségre.
A martempering fürdőhőmérsékletét közvetlenül a martenzit-start hőmérséklet felett kell beállítani, megfelelő tartalékkal ahhoz, hogy a hőkiegyenlítés alatt ne induljon meg idő előtt a martenzitképződés. A munkadarabot csak addig kell a fürdőben tartani, amíg a keresztmetszet különböző pontjain a hőmérséklet megközelíti egymást. Ezután ki kell venni, levegőben kell hűteni a martenzites tartományon keresztül, majd meg kell ereszteni. A túl hosszú tartás ezen a hőmérsékleten — az acéltól függően — bainit vagy más átalakulások kialakulását teheti lehetővé. A módosított martempering szándékosan a martenzit-start hőmérséklet alá helyezi a fürdőt, és más technológiai ciklust jelent, ezért ezt a különbséget a írásos technológiai előírásban is fel kell tüntetni.
A fürdő kapacitása többet jelent a tartály térfogatánál. Meg kell mérni a hőmérséklet-egyenletességet, a mozgatást, a keringést, a hőmérséklet visszaállását, valamint a megengedett töltet–fürdő tömegarányt. A Ca(NO₃)₂–KNO₃ alapú sófürdő, az olaj vagy más közeg a viszkozitásától, hővezető képességétől, mozgásától és üzemi hőmérsékletétől függő sebességgel adja át a hőt. Nagy vagy sűrűn elhelyezett töltet behelyezésekor a fürdő hőmérséklete leeshet, a visszaállás pedig lassú lehet. Ha az acél a fürdő hőmérsékletének helyreállása előtt áthalad a perlit-start tartományon, a kívánt fázisegyensúly elvész. Rögzíteni kell a töltés után elért legalacsonyabb fürdőhőmérsékletet és a szabályozási sávba való visszatéréshez szükséges időt.
A tartási idő mérését akkor kell elkezdeni, amikor az alkatrész eléri a célhőmérsékletet, nem feltétlenül akkor, amikor az állvány a fürdőbe kerül. Vastag keresztmetszeteknél ehhez maghőmérsékletet mérő hőelemre vagy validált időkapcsolatra van szükség. A vékony élek már átalakulhatnak, miközben a mag még melegszik, ezért a keresztmetszeti mérethatárokat és az áthelyezési időket is szerepeltetni kell az eljárásban.
Hőelemek, próbatestek és megszakított próbák alkalmazása
A hőelemeket az átalakulást meghatározó helyekre kell elhelyezni: a legvastagabb keresztmetszet közepére, egy vékony élhez, a fürdőnek kitett felületre, cementált alkatrészeknél pedig lehetőség szerint a rétegbe és a magba egyaránt. Olyan vezetékeket és rögzítési módszereket kell alkalmazni, amelyek elviselik a kemence és a fürdő körülményeit, továbbá a kalibrálást az üzemi tartományban is ellenőrizni kell. A rögzített hőmérsékletgörbének mutatnia kell a kemencében történő hevítést, az ausztenitesítést, az áthelyezést, a fürdőbe merítést, a hőmérséklet-kiegyenlítődést, a kiemelést, a levegős hűtést és a megeresztést. A ciklust nem a kemence beállított értéke, hanem az alkatrész hőmérsékletgörbéje igazolja.
A próbatesteknek a gyártási anyagot, a kiindulási állapotot, a keresztmetszet vastagságát és a felületi kémiát kell reprezentálniuk. Egy egyszerű, vékony próbatest túl gyorsan reagálhat, és tévesen megfelelőnek mutathatja a fürdő kapacitását. A lépcsős próbatest vagy a gyártási alakot utánzó tanúdarab feltárhatja a felület és a mag közötti hőmérsékleti késést. A validálás során a próbatesteket a leghidegebb, a legsűrűbben terhelt és a leginkább reprezentatív töltethelyeken kell elhelyezni.
A megszakított próbák átalakulási bizonyítékot szolgáltatnak. A próbatesteket több tartási idő után ki kell venni, meghatározott módszerrel edzeni vagy hűteni, majd a csiszolt metszeteken meg kell vizsgálni a bainitet, a martenzitet, a perlitet, a karbidokat és a maradó ausztenitet. A keménységet a felülettől a középpontig, valamint különböző irányokban kell mérni. A keménységtérkép feltárhatja a lágy magot, a túlságosan átalakult élt vagy a rétegvastagság változásait, amelyeket egyetlen Rockwell-mérés nem mutat ki.
A méretméréseket e vizsgálatokkal együtt kell elvégezni, de azok nem helyettesíthetik a metallográfiai és keménységvizsgálatokat. A hőkezelés előtt és után, szabályozott hőmérsékleten rögzíteni kell az átmérőt, a síklapúságot, a radiális ütést, a hosszméretet és az alakváltozást. Egy 2013-as SAE-tanulmányban a cementált AISI 8620, 8822 és 4320 próbatestek a hagyományos edzést és megeresztést követő cementáláshoz képest szignifikánsan kisebb alakváltozást mutattak bainites edzés után, 260, 288 és 304 °C-os bainites edzési hőmérsékletek alkalmazásával. Az eredmény a folyamat logikáját támasztja alá, nem pedig minden geometriára vonatkozó általános garanciát jelent.
Végül a metallográfiai eredményeket, a keménységtérképeket, a szükség esetén végzett maradóausztenit-méréseket és a méretadatokat össze kell vetni a vonatkozó előírással. Az SAE AMS-H-6875C (2020) négy acélosztályt fed le, és előírás esetén engedélyezi a bainites edzést, az ausbay edzést és a martemperinget. A jóváhagyott ciklusnak meg kell adnia az acélminőséget és a kiindulási állapotot, az ausztenitesítési tartományt, az áthelyezési határértéket, a fürdő hőmérsékletét és visszaállási követelményét, a hőkiegyenlítési vagy átalakulási kritériumot, a hűtési módszert, a megeresztési kezelést és az ellenőrzési bizonyítékokat. Az ilyen részletességű meghatározás alakítja át az átalakulási adatokat megismételhető üzemi paraméterré.
Meghibásodási módok és diagnosztikai metallográfia
A hibásan hőkezelt alkatrészt az átalakulási útja alapján kell diagnosztizálni, nem csupán a fürdő megnevezése alapján. Az ausztempering célja, hogy az ausztenitesített acélt bainites átalakulási hőmérsékleten tartsuk mindaddig, amíg bainit nem képződik. A martempering ettől eltérő eljárás: a munkadarabot a martenzitképződés kezdőhőmérséklete, vagyis Ms fölé edzik, ott csak addig tartják, amíg a keresztmetszet hőmérséklete megközelítőleg egyenletessé válik, majd lehűtik úgy, hogy a megeresztés előtt martenzit képződjön. A nem megfelelő helyen vagy mennyiségben megjelenő fázis általában technológiai program-, hőátadási vagy átedzhetőségi problémára utal.
Nem tervezett szakaszban kialakult perlit vagy bainit
Az ausztemperinggel kezelt alkatrészben megjelenő perlit általában azt jelzi, hogy az ausztenit egy része a tervezett bainites hőntartás előtt belépett a perlites átalakulási tartományba. Ennek gyakori oka az ausztenitesítő kemence és a só- vagy olajfürdő közötti elégtelen átviteli sebesség. A levegőn végzett hosszú átvitel, a zsúfolt berakodás vagy a munkadarab fürdőbe süllyesztése közbeni késedelem lehetővé teheti a felületi átalakulást. A kemence hőmérséklete megfelelő lehet, miközben az alkatrész mégis hibás lesz, mert a felület már átlépte a perlitképződés kezdőgörbéjét.
A nem megfelelő fürdőszabályozás ugyanezt az eredményt okozhatja. A rossz keringésű sófürdőben, túlzott munkadarab-terhelés esetén vagy hibásan kalibrált hőelem mellett a fürdőben a megadott hőmérsékletnél alacsonyabb helyi zónák alakulhatnak ki. A hideg zónába elsőként behelyezett alkatrészekben perlit képződhet, mielőtt elérnék a kívánt ausztempering-hőmérsékletet. Az AISI 52100 acélról szóló, 2013-as tanulmány körülbelül 200 és 400 °C közötti ausztemperinget ír le, amely során a munkadarabot bainitképződésig tartják; ez a tartomány nem jelenti azt, hogy az acél átalakulási kinetikájának ellenőrzése nélkül bármelyik hőmérséklet kiválasztható. A széntartalom, az ötvözőadalékok, az ausztenitszemcse-méret és a keresztmetszet vastagsága egyaránt módosítja a perlitképződés megkezdése előtti rendelkezésre álló időt.
Metallográfiai vizsgálattal a perlit ferritből és cementitből álló kolóniák formájában jelenik meg, megfelelő nagyítás mellett gyakran lemezes szerkezettel. A felület közelében található durva perlit lassú behelyezésre vagy felületi lehűlésre utal, míg a keresztmetszeten végighúzódó sáv vagy elszigetelt terület nem egyenletes fürdőhőmérsékletet, illetve a rögzítőelemekkel való érintkezést jelezhet. A keménységtérkép feltárhatja a következményt: a perlites területek lényegesen lágyabbak a teljesen bainites vagy martenzites régióknál. Vizsgáljon a felülettől a középpontig terjedő keresztirányú metszetet, és hasonlítson össze több, az alkatrész körül különböző helyen elhelyezkedő területet, ahelyett hogy egyetlen polírozott látómezőre hagyatkozna.
Bainit olyan technológia során is megjelenhet, amelynek célja martenzit létrehozása. A szabványos martempering során a martenzitképződés kezdőhőmérséklete, vagyis Ms fölötti hőntartási idő a hőmérséklet kiegyenlítését szolgálja; ez nem bainites átalakulási hőntartás. A túl hosszú hőntartás, a bainites tartományba eső fürdőhőmérséklet vagy az ezen a tartományon keresztüli lassú lehűlés lehetővé teszi a bainit kialakulását, mielőtt a martenzit képződni kezdene. A létrejövő szerkezet szomszédos területeken felső bainitet, alsó bainitet és martenzitet is tartalmazhat. Egy 2024-es, az ACS Omega folyóiratban megjelent tanulmány egyértelműen megkülönbözteti a két eljárást: az ausztempering során az acélt bainites átalakulási hőmérsékleten tartják, amíg az ausztenit átalakul, míg martempering esetén rövid ideig közvetlenül Ms fölött tartják, majd levegőn hűtik.
Mielőtt az acél kémiai összetételét hibáztatná, ellenőrizni kell a fürdőre vonatkozó nyilvántartásokat. Az ASM Handbook 4A kötete az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a hőntartási időt, a keverést és a hűtési sebességet a martemperinget meghatározó változókként azonosítja. Ugyanezek a változók befolyásolják azt is, hogy az ausztempering-kezelés eléri-e a kívánt fázistartományt. A meghibásodott hőelem, a túlterhelt tartály vagy a gyenge keverés közvetlenebb magyarázatot adhat a mikroszerkezetre, mint egy kisebb összetételbeli eltérés.
Tökéletlen átalakulás és maradó ausztenit
Maradó ausztenit akkor alakul ki, amikor az ausztenit a hűtés vagy a hőntartás során nem megy végig a tervezett átalakuláson. Martemperinggel kezelt alkatrészben az ausztenitnek a további szabályozott hűtés során nagyrészt martenzitté kell átalakulnia, az átalakult mennyiség azonban függ a széntartalomtól, az ötvözéstől, a hűtési sebességtől és a végső hőmérséklettől. A nagy széntartalmú kéregterületek, különösen a cementált acélokban, általában alacsonyabb Ms- és Mf-hőmérséklettel rendelkeznek, mint a kis széntartalmú mag. Ezért ugyanazon hűtési ciklus után több maradó ausztenitet tarthatnak vissza.
Az ausztempering eltérő meghibásodási módot mutat. Ha a hőntartás a bainites reakció befejeződése előtt ér véget, átalakulatlan ausztenit marad vissza, amely a hűtés, az üzemelés vagy a köszörülés során később martenzitté alakulhat. Ennek eredménye a tervezett, túlnyomórészt bainites szerkezet helyett bainit–martenzit–maradó ausztenit kevert szerkezete. A középszéntartalmú, kis ötvözőtartalmú acél alacsony hőmérsékletű, rövid idejű ausztemperingjét vizsgáló 2020-as tanulmány nano-bainit, martenzit és maradó ausztenit együttes jelenlétéről számolt be; a vizsgált anyagra és technológiára vonatkozó, edzett martenzites acélhoz képest legfeljebb 50%-os kopási tényező-csökkenés nem általánosítható minden részlegesen átalakult alkatrészre.
A maradó ausztenit keménység alapján önmagában nem azonosítható megbízhatóan. Elég lágy lehet ahhoz, hogy csökkentse a mérési értéket, a bemélyedés során bekövetkező alakváltozás indukálta átalakulás azonban növelheti a látszólagos keménységet. Első szűrővizsgálatként alkalmazzon nitalos maratás utáni optikai metallográfiát, majd szükség esetén röntgendiffrakcióval, mágneses módszerekkel vagy kvantitatív képelemzéssel erősítse meg a jelentős mennyiségek jelenlétét. Vizsgálja a méretváltozást, a késleltetett repedést vagy az üzem közbeni növekedést is, mivel a maradó ausztenit friss, megeresztetlen martenzitté alakulhat.
Cementált alkatrészek esetében a kérget és a magot külön kell vizsgálni. A kéregtől a magig felvett keménységi profilt az észlelt fázisokkal együtt kell ábrázolni. A maradó ausztenitet tartalmazó kemény kéreg és a lágyabb bainites vagy perlites mag eltérő helyi átalakulási reakciókra utal, nem feltétlenül hibás acéltételre. Ezzel szemben az egyenletesen alacsony keménység, amely mellett mindkét régióból hiányzik a martenzit, elégtelen ausztenitesítésre, túl hosszú átviteli késedelemre, elégtelen edzési intenzitásra vagy hibás fürdőhőmérsékletre utal.
Repedések, lágy zónák, vetemedés és kevert mikroszerkezetek
A repedések általában az átalakulási feszültség, a termikus feszültség, az éles geometriai kialakítás, a maradó feszültség és a túlzott keménység együttes hatására keletkeznek. A martempering csökkenti a felület és a mag közötti hőmérséklet-különbséget a martenzitképződés előtt, ezért a közvetlen edzéshez képest mérsékelheti a repedést és a vetemedést, de nem teszi szükségtelenné a megeresztést. Az ASM 2020-as Heat Treating Subject Guide című útmutatója szerint a martemperinggel kezelt acélt használat előtt meg kell ereszteni. A megeresztetlen martenzit, különösen cementált kéregben, továbbra is hajlamos a köszörülés vagy a külső terhelés hatására bekövetkező repedésre.
A repedési felületeket és a polírozott keresztmetszeteket külön-külön kell vizsgálni. Az edzési repedések gyakran a korábbi ausztenitszemcse-határok mentén haladnak, vagy a sarkokból, hornyokból és hirtelen keresztmetszet-változásokból indulnak befelé. A köszörülési repedések rendszerint sekélyek és a köszörülés irányával párhuzamosak. A folyadékbehatolásos vizsgálat kimutathatja a felületre nyíló repedéseket, míg a metallográfia megmutatja, hogy a repedés tartalmaz-e oxidot, dekarbonizált réteget vagy a szélein friss martenzitet.
A lágy zónákat okozhatja elégtelen keverés, a rögzítőelemek által létrehozott árnyékolás, elégtelen fürdőkeringés, dekarbonizáció vagy a keresztmetszet méretéhez képest elégtelen átedzhetőség. A vetemedés egyenetlen felmelegedésre, aszimmetrikus cementálásra, nem egyenletes lehűlésre vagy a vékony és vastag részek közötti késleltetett átalakulásra utalhat. A cementált AISI 8620, AISI 8822 és AISI 4320 acélokról szóló, 2013-as SAE-tanulmány 260, 288 és 304 °C-os ausztempering-hőmérsékleteket alkalmazott, és a cementált, edzett és megeresztett próbatestekhez képest jelentősen kisebb vetemedést talált; ezek az eredmények nem zárják ki a geometriából vagy a terhelés sajátosságaiból eredő vetemedést.
A kevert mikroszerkezetek térbeli diagnózist igényelnek. Adott esetben hasonlítsa össze a szélt, a középső sugarat, a középpontot, a fogtövet és a fogcsúcsot. Minden mikrofotót vessen össze a keménységi profillal és az idő–hőmérséklet-adatokkal. Csak az átviteli idő, a fürdőhőmérséklet, a keverés, a terhelés, az ausztenitesítés és a megeresztés ellenőrzése után váljon a kémiai összetétel, az átedzhetőség vagy az anyagcsere elsődleges magyarázattá.
Az austempering, a martempering és a hagyományos edzés és megeresztés összehasonlítása
A három eljárás lényegesen eltérő tulajdonságokat eredményezhet még akkor is, ha ugyanabból az ausztenitesített acélból indulnak ki. Elnevezésük az átalakulási hőciklust írja le, nem csupán az edzéshez használt folyadékot. Az olaj, a nitrát–nitrit só és más közegek egynél több hőciklusban is alkalmazhatók; a meghatározó változók a hőmérséklet alakulása, az egyes hőmérsékleteken eltöltött idő, valamint az engedélyezett átalakulás.
Az átalakulási út és a végső mikroszerkezet
A hagyományos edzés és megeresztés során az ausztenitesített acélt olyan gyorsan hűtik, hogy elkerüljék a perlit és a bainit nagy részének kialakulását. Az ausztenit áthalad a martenzitképződés kezdőhőmérsékletén, -en, majd a hűtés folytatódásával fokozatosan martenzitté alakul. Az így létrejövő martenzit kemény, ugyanakkor erősen feszült, ezért az üzemi használat előtt megeresztést végeznek. A megeresztés széntartalmú vegyületeket választ ki, csökkenti a belső feszültséget, és módosítja a keménység, a szilárdság, a szívósság és a méretstabilitás közötti egyensúlyt.
A martempering ennek a folyamatnak az időzítését változtatja meg, nem pedig az alapvető termékét. A munkadarabot az ausztenitesítési hőmérsékletről fölött közvetlenül olajba vagy olvadt sófürdőbe edzik. Ebben csak annyi ideig tartják, hogy a felület és a mag hőmérséklete megközelítőleg kiegyenlítődjön. Ezután a darabot — általában levegőn — lehűtik a martenzitképződés hőmérséklet-tartományán keresztül. A martenzit tehát akkor képződik, amikor a keresztmetszet jelentős része már termikusan kiegyenlítődött, nem pedig akkor, amikor még jelentős felület–mag hőmérséklet-gradiens áll fenn. A martempering nem szünteti meg a megeresztés szükségességét. Az ASM International Heat Treating Subject Guide (2020) szerint a martemperinggel kezelt acélt az üzemi használat előtt ezt követően meg kell ereszteni.
Az austempering eltérő átalakulási utat követ. Az ausztenitesített acélt bainites átalakulási tartományban tartott fürdőbe edzik, majd addig tartják ott, amíg az ausztenit kívánt része bainitté nem alakul. Az AISI 52100 acélról szóló, 2013-as tanulmány megközelítőleg 200–400 °C közötti austempering-tartományt ír le, amelyben a tartást a bainit kialakulásáig folytatják. A széntartalomtól, az ötvözéstől, a hőmérséklettől és a tartási időtől függően a termék lehet felső bainit, alsó bainit, illetve martenzitet és maradó ausztenitet tartalmazó keverék. Az eljárás nem egyszerűen „hosszabb tartású martempering”. Egy 2024-es, az ACS Omega folyóiratban megjelent tanulmány egyértelműen megkülönbözteti az austemperinget — amelynél a bainites átalakulásig folytatják a tartást — a martemperingtől, amelynél a hőmérsékletet rövid ideig fölött kiegyenlítik, mielőtt levegőn lehűtenék a darabot.
Az austemperinggel kezelt acél további kezelést vagy stabilizálási lépést igényelhet, de nem automatikusan ugyanazon a megeresztési műveleten esik át, amelyet a teljesen martenzites, edzett acélnál alkalmaznak. A szükséges hőciklus az előírt mikroszerkezettől és az üzemi körülményektől függ. Az alacsony hőmérsékleten végzett, rövid idejű austempering martenzit és maradó ausztenit mellett nanobainitet is létrehozhat. Egy közepes széntartalmú, gyengén ötvözött acélról szóló, 2020-as tanulmányban ez a mikroszerkezet akár 50%-kal kisebb kopási együtthatót eredményezett, mint az edzett martenzites acélnál mért érték. Ez az eredmény az adott vizsgálatban fennálló, eljárásspecifikus előnyt támasztja alá; nem állapít meg általános kopásállósági rangsort.
A deformáció és a repedés csökkentésének céljai
A hagyományos edzés a méretváltozás két fő forrásának teszi ki a munkadarabot: a hőösszehúzódásnak és az átalakulási alakváltozásnak. A felület a magnál hamarabb hűl le és alakul át, ezért a keresztmetszetben változó feszültségek alakulnak ki, miközben a hőmérséklet és a fázisarány a keresztmetszet vastagsága mentén változik. Különösen érzékenyek az összetett geometriájú darabok, az éles sarkok, a furatok, a vékony és vastag részek átmenetei, valamint a cementált rétegek. Ha a feszültségek meghaladják a forró vagy átalakuló anyag helyi szilárdságát, repedés keletkezhet.
A martempering a hőmérséklet-gradiens hatását azzal mérsékli, hogy az acélt a martenzitképződés kezdete előtt közelében, de afölött tartja. Ezt követően a felület és a mag hasonlóbb hőmérséklet-tartományban alakul át. A martenzitképződés hőmérséklet-tartományáról szóló, 1946-os tanulmány ezt az elvet úgy írta le, hogy az anyagot közvetlenül a martenzites tartomány fölé edzik, majd lassan hűtik tovább; ez csökkenti a repedésképződést, miközben alig csökkenti a keménységet. Az eljárás mérsékli a deformációt, de nem garantálja a mérettartást, mivel a martenzites átalakulás továbbra is térfogatváltozást és maradó feszültséget okoz.
Az austempering más okból csökkentheti a deformációt. Az átalakulás jelentős része izoterm módon, bainitként megy végbe, nem pedig folyamatosan csökkenő hőmérsékleten mozgó martenzites front révén. A bainitnek szintén saját átalakulási alakváltozása van, a maradó ausztenit pedig később, megmunkálás vagy üzem közben is átalakulhat. Következésképpen az austempering a deformáció egyik típusát mérsékelheti, miközben más, a méretstabilitással kapcsolatos problémákat okozhat, ha az átalakulás nem teljes vagy nem megfelelően szabályozott.[5] Austempering Process for Carburized Low-Alloy Steels. SAE International. SAE Technical Paper 2013-01-0949, 2013.
A cementált, gyengén ötvözött acélokon végzett vizsgálatok jól szemléltetik a geometria és az anyag jelentőségét. A 2013-01-0949 számú SAE-tanulmány cementált AISI 8620, AISI 8822 és AISI 4320 acélokat vizsgált 260, 288 és 304 °C-os austempering-hőmérsékleten. A cementált és austemperinggel kezelt próbatestek ezekben a kísérletekben lényegesen kisebb deformációt mutattak, mint a cementált, edzett és megeresztett próbatestek. Az eredmény nem vihető át automatikusan minden rétegvastagságra, keresztmetszetre, illetve kemence- és fürdőelrendezésre. Az edzhetőség határozza meg, hogy a mag eléri-e a kívánt átalakulási tartományt a perlit kialakulása előtt, miközben a keverés, a fürdő hőmérséklete, a betöltés és az áthelyezési idő a tényleges hőciklust befolyásolja.
Amikor az összehasonlítás műszakilag nem korrekt
Az az állítás, hogy az austempering nagyobb keménységet, szívósságot, kopásállóságot vagy méretstabilitást eredményez, mint a martempering vagy a hagyományos edzés és megeresztés, hiányos, ha az összehasonlítás nem szabályozza az átalakulást meghatározó változókat. A próbatesteknek azonos acélminőségből — beleértve azonos olvasztási és kémiai állapotot —, azonos geometriával és keresztmetszeti vastagsággal, azonos ausztenitesítési hőmérséklettel, hőntartási idővel, atmoszférával és kiindulási mikroszerkezettel, továbbá összehasonlítható felületi állapottal, érdességgel, dekarbonizációval és cementált réteggel kell készülniük.
Az elfogadási kritériumoknak szintén a tervezett funkcióhoz kell igazodniuk. A kizárólag Rockwell-keménység alapján végzett összehasonlítás előnyben részesíthet egy martenzites mikroszerkezetet, miközben figyelmen kívül hagyja a repedésérzékenységet, a maradó ausztenit instabilitását, az ütőszívósságot vagy a deformációt. Egyetlen terheléssel, ellenfelülettel és kenési körülménnyel végzett kopásvizsgálat alapján nem lehet a mikroszerkezeteket minden érintkezési alkalmazásra vonatkozóan rangsorolni. A méretméréseknél meg kell adni, hogy mikor végezték őket, mivel a maradó ausztenit az edzés, az austempering, a megmunkálás vagy az üzemi használat után is átalakulhat.
A specifikáció szintén fontos. Az SAE AMS-H-6875C (2020) négy acélosztály hőkezelési követelményeit foglalja össze, és engedélyezi az austemperinget, az ausbay-edzést és a martemperinget, ha az eljárás elő van írva. Az ellenőrzésnek ezért ki kell terjednie az előírt keménységprofilra, a mikroszerkezetre, az adott esetben szükséges rétegvastagságra, a deformációs határértékekre, valamint annak igazolására, hogy nincs jelen repedés vagy elfogadhatatlan dekarbonizáció. Az ASM Handbook 4A kötete (2013) az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a tartási időt, a keverést és a hűtési sebességet a martempering szabályozó változóiként azonosítja. E változók bármelyikének megváltoztatása érvénytelenné teheti az eljárások közvetlen összehasonlítását.
| Hagyományos edzés és megeresztés | Martempering | Austempering |
|---|---|---|
| Kiegyenlítő tartás nélkül hűl át -en, közvetlenül martenzitet képez, majd azt megeresztik. | A hűtést közvetlenül fölött megszakítja, hogy a keresztmetszet kiegyenlítődjön a szabályozott martenzites átalakulás előtt, majd megeresztést igényel. | A bainites tartományba edzik, és addig tartják, amíg az ausztenit bainitté nem alakul; a végső hőciklust a kívánt bainites mikroszerkezet határozza meg. |
Gyakorlati ellenőrzőlista és terminológiai szójegyzék
A ciklus meghatározása előtt megválaszolandó kérdések
A szükséges mikroszerkezettel kezdje, ne a fürdő nevével. Az austempering és a martempering egyaránt alkalmazhat olvadt sót vagy olajat, átalakulási útjuk és termékeik azonban eltérnek. Austemperinget akkor kell előírni, ha a kívánt szerkezet bainit. Martemperinget akkor kell előírni, ha az alkatrésznek egy hőmérséklet-kiegyenlítő megszakítást követően, majd megeresztés után martenzitet kell kialakítania.
A rendelkezésre bocsátott acéljelölést pontosan azonosítsa: például AISI 52100, AISI 8620, AISI 8822, AISI 4320, illetve az alkalmazandó SAE, ASTM, EN vagy AMS jelölést. A kémiai összetétel meghatározza az edzhetőséget, a karbidok oldódását, a bainitkinetikát, a martenzitképződés kezdeti hőmérsékletét és a maradó ausztenit mennyiségét. Az AISI 52100 acélon bemutatott ciklus nem vihető át automatikusan cementált AISI 8620 acélra.
Rögzítse a keresztmetszet méretét és alakját, beleértve a vastagságváltozásokat, furatokat, reteszhornyokat, éles sarkokat és a töltet tömegét. Egy vékony gyűrű és egy vastag fogaskerékfog nem azonos sebességgel hűl le, még akkor sem, ha ugyanabba a fürdőbe helyezik őket. Tisztázza, hogy az anyag cementált vagy nem cementált-e. Cementált alkatrészeknél adja meg a cementált réteg mélységét, a felületi széncélértéket, a mag összetételét, valamint azt, hogy a kívánt bainites vagy martenzites szerkezet a rétegre, a magra vagy mindkettőre vonatkozik-e.
Az ausztenitesítési hőmérsékletet az acélminőség és az anyagállapot alapján kell kiválasztani. Lehetővé kell tennie a szükséges ausztenitképződést túlzott szemcsedurvulás, nem kívánt karbidoldódás vagy rendellenes mennyiségű maradó ausztenit nélkül. A specifikációnak ki kell térnie a kemenceatmoszférára, az alakváltozás szempontjából fontos esetekben a felfűtési sebességre, a hőntartási időre, a töltet elrendezésére, valamint arra, hogy a hőmérséklet a kemence beállított értékét, az alkatrész hőmérsékletét vagy a mért tényleges hőmérsékletet jelenti-e.
Határozza meg a kemencétől az edzőfürdőig tartó áthelyezési időt. A hosszú vagy változó áthelyezési idő felületi lehűlést, gyengén edzhető acélban ferrit- vagy perlitképződést, illetve a tölteten belüli egyenlőtlen hőállapotot okozhat. Ne csupán „sós edzést” írjon elő, hanem adja meg a fürdő összetételét és üzemi hőmérsékletét. A nitrát–nitrit só, az olaj vagy más közeg eltérő hőátadási jellemzőkkel és biztonságos üzemi határértékekkel rendelkezik. A keverés, a keringtetés, a fürdő terhelése és a hőmérséklet helyreállása szintén a ciklus részét képezi.
Austempering esetén határozza meg a bainites átalakulás tartományát, valamint azt az időt, amely szükséges ahhoz, hogy a kiválasztott keresztmetszet közel egyenletes hőmérsékletet érjen el, és a kívánt átalakulás befejeződjön. Martempering esetén állapítsa meg a martenzitképződés kezdeti hőmérsékletét, azaz a Ms értéket, és a megszakítást e fölött állítsa be. A hőntartás a hőmérséklet kiegyenlítését szolgálja; célja nem bainit képzése. Az ezt követő hűtési sebességnek lehetővé kell tennie a martenzit kialakulását túlzott hőmérséklet-gradiensek nélkül. Tisztázza, hogy külön megeresztés kötelező-e, és adja meg annak hőmérsékletét, idejét, atmoszféráját és ciklusszámát.
Végül már a feldolgozás megkezdése előtt határozza meg az elfogadás igazolásának módját. A keménység önmagában nem bizonyítja, hogy az austempering bainitet eredményezett, illetve hogy a martempering a kívánt martenzites szerkezetet hozta létre. Írja elő a metallográfiai vizsgálatot, a méretellenőrzést és a maradó ausztenit mérését minden olyan esetben, amikor az acélminőség, a széntartalom, a cementált réteg vagy az üzemi követelmény miatt a maradó ausztenit jelentős szerepet játszik.
Alapvető fogalmak: Ms, bainit, martenzit, austempering, martempering
A Ms, vagyis a martenzitképződés kezdeti hőmérséklete az a hőmérséklet, amelynél a martenzit az adott feltételek mellett hűtés közben képződni kezd. Ez nem az „acél” univerzális állandója; az ötvözőtartalom, az ausztenitben oldott szén, a korábbi hőkezelés és a feszültségi állapot egyaránt befolyásolja. Martempering során a hűtést közvetlenül az Ms fölött szakítják meg, hogy az alkatrészen belüli hőmérséklet-különbségek csökkenhessenek, mielőtt a martenzites átalakulás megkezdődik.
A martenzit diffúziómentes átalakulási termék, amely akkor képződik, amikor az ausztenit elég gyorsan hűl ahhoz, hogy a diffúziós termékek kialakulása elnyomódjon. Léces vagy lemezes morfológiája és nagy keménysége az eltolódásos átalakulásból, valamint a szén túltelítettségéből ered. A martenzitet rendszerint megeresztés követi, mert a közvetlenül edzett állapotban fennálló feszültség, ridegség és méretinstabilitás üzemi körülmények között elfogadhatatlan lehet.
A bainit az ausztenitből a perlit-tartomány alatti és az alsó martenzites tartomány feletti hőmérséklet-intervallumban képződik, bár a pontos átalakulási tartomány az összetételtől és a kiindulási ausztenit állapotától függ. Ferrites tartományokat tartalmaz karbidkiválással vagy széndúsulással, és morfológiája az átalakulási hőmérséklettel változik. Austemperinggel kezelt alkatrész martenzitet vagy maradó ausztenitet is tartalmazhat, ha a hőntartás túl rövid, a fürdő hőmérséklete nem megfelelő, vagy az átalakulás kinetikája nincs teljes körűen meghatározva.
Az austempering azt jelenti, hogy az ausztenitesített acélt olyan hőmérsékletre edzik, amelyen bainit képződik, ezen a hőmérsékleten addig tartják, amíg a meghatározott ausztenit–bainit átalakulás végbemegy, majd környezeti hőmérsékletre hűtik. Egy 2013-as, AISI 52100 acélon végzett vizsgálat körülbelül 200–400 °C-on tartott austempering-közeget írt le, a bainit kialakulásáig tartó hőntartással. Cementált AISI 8620, AISI 8822 és AISI 4320 acélokon végzett kísérletekben 260, 288 és 304 °C-os austempering-hőmérsékleteket alkalmaztak, és a vizsgált feltételek mellett a hagyományos cementálással, edzéssel és megeresztéssel összehasonlítva kisebb alakváltozást jeleztek. Ezek az értékek technológiai adatok, nem pedig univerzálisan alkalmazható beállítások.
A martempering megszakított edzés. Az ASM Handbook 4A kötete (2013) az ausztenitesítési hőmérsékletet, a fürdő hőmérsékletét, a hőntartási időt, a keverést és a hűtési sebességet szabályozó változókként azonosítja. A munkadarabot rövid ideig, közvetlenül az Ms fölött olajban vagy sóban tartják, amíg a hőmérséklete kiegyenlítődik, majd a martenzites tartományon keresztül hűtik. A kívánt eredmény martenzit, nem pedig bainit, és az alkatrészt használatba vétel előtt ezt követően meg kell ereszteni. A martenzitképződés 1946-os vizsgálata megalapozta a repedéscsökkentés logikáját: az átalakulás előtt csökkenteni kell a hőmérséklet-gradienseket, miközben az elérhető keménységből csak keveset szabad feláldozni.
Az elnevezések tehát az átalakulási célt írják le. A sófürdő önmagában nem tesz egy ciklust austemperinggé, és a rövid hőntartás önmagában nem teszi martemperinggé. A megfigyelt mikroszerkezet dönti el, hogy a kívánt technológia ténylegesen végbement-e. Az SAE AMS-H-6875C (2020) négy acélosztályra vonatkozik, és előírás esetén engedélyezi az austemperinget, az ausbay-edzést és a martemperinget; az alkalmazandó anyag- és termékkövetelmények továbbra is meghatározóak.
A reprodukálható hőkezeléshez szükséges minimális nyilvántartások
Minimálisan szükséges technológiai nyilvántartások
- Anyag Acéljel, hő- vagy tételszám, keresztmetszeti méret és cementált állapot.
- Fűtés Ausztenitesítési hőmérséklet, atmoszféra, felfűtési idő és hőntartási idő.
- Áthelyezés és fürdő Áthelyezési idő, fürdőösszetétel, hőmérséklet, keverés, berakodás és visszaállási idő.
- Átalakulás A hőmérséklet-kiegyenlítődés vagy a bainites hőntartás kritériuma és időtartama.
- Hűtés és megeresztés Végső hűtési módszer, megeresztési hőmérséklet, idő, atmoszféra és ciklusok.
- Ellenőrzés Keménység, metallográfia, a visszamaradt ausztenit vizsgálata és méretellenőrzés.
A reprodukálható nyilvántartás összekapcsolja az anyagot, a hőmérsékleti folyamatot, a fürdő állapotát és a vizsgálati eredményeket. Legalább a következőket kell rögzíteni:
- az acéljelölést, a hő- vagy tételszámot, a keresztmetszet méretét, az alkatrészgeometriát, a töltet tömegét, valamint a cementált vagy nem cementált állapotot;
- cementálás esetén a cementált réteg mélységét, továbbá a felületi vagy magbeli szénre vonatkozó adatokat;
- az ausztenitesítési hőmérsékletet, a kemenceatmoszférát, a felfűtési és hőntartási időket, valamint a töltet mért hőmérsékletét;
- a kemence és a fürdő közötti áthelyezési időt, a fürdő összetételét és hőmérsékletét, a keverést vagy keringtetést, az alkatrészek közötti távolságot, valamint a fürdő hőmérsékletének helyreállását;
- austempering esetén a kiegyenlítési időt, az átalakulási hőntartás hőmérsékletét és időtartamát, valamint annak igazolását, hogy a bainites reakció elérte az előírt állapotot;
- martempering esetén az Ms értékét, ha azt meghatározták, az Ms fölötti fürdőhőmérsékletet, a kiegyenlítő hőntartást, a végső hűtés módját és sebességét, valamint azt a pontot, amelytől a martenzites átalakulás végbemehetett;
- a megeresztés hőmérsékletét, idejét, atmoszféráját, hűtési módját és a megeresztési ciklusok számát;
- a keménységmérés helyét, vizsgálati módszerét, skáláját és eredményeit; a metallográfiai előkészítést és reprezentatív képeket; a maradó ausztenit mérési módszerét és – ahol releváns – százalékos arányát; valamint a hőkezelés előtti és utáni méretméréseket.
A ciklusnyilvántartásnak nemcsak a névleges beállított értékeket, hanem a műszerek kalibrálását és a tényleges hőmérsékleti görbéket is azonosítania kell. Cementált réteg jelenléte esetén a mikroszerkezetet a felületen, a magban és az átmeneti tartományban is ellenőrizni kell. A méretellenőrzésnek ki kell terjednie a leginkább elmozdulásra hajlamos jellemzőkre: a külső átmérőre, a furatra, a fogalakra, a síklapúságra, a radiális ütésre és a keresztmetszet-változások mentén fellépő alakváltozásra.
Gyors áttekintés: adja meg az acéljelölést; a keresztmetszet méretét; a cementált vagy nem cementált állapotot; az ausztenitesítési hőmérsékletet; az áthelyezési időt; a fürdő összetételét és hőmérsékletét; a keverést; a kiegyenlítő vagy átalakulási hőntartást; a végső hűtést; a megeresztést; a keménységet; a metallográfiai vizsgálatot; a maradó ausztenit értékelését, ahol releváns; valamint a méretellenőrzést. Ezután ellenőrizze a szerkezetet. A bainit igazolja az austempering célját; a kiegyenlítés után kialakult és megeresztett martenzit pedig a martempering céljának teljesülését igazolja.
Hivatkozások
- [1] ASM Handbook Volume 4A: Martempering of Steels. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/18/chapter-abstract/278992/Martempering-of-Steels-1
- [2]The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
- [3]Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020. https://doi.org/10.1007/s12540-020-00957-6
- [4] Heat Treatment of Steel Raw Materials. SAE AMS-H-6875C, 2020. https://www.normsplash.com/Samples/SAE/165267379/SAE-AMSH-6875C-2020-en.pdf
- [5] Austempering Process for Carburized Low-Alloy Steels. SAE Technical Paper 2013-01-0949, 2013. https://saemobilus.sae.org/papers/austempering-process-carburized-low-alloy-steels-2013-01-0949