

オーステンパリングとマルテンパリング:区別して扱うべき用語
両処理はいずれも直接焼入れを中断するものですが、同じ金属組織を生成するわけではありません。オーステンパリングはベイナイト変態処理です。オーステナイト化した鋼を、ベイナイトが生成できる温度まで急冷し、必要な割合のオーステナイトが変態するまで保持します。マルテンパリングは、マルテンサイト生成前の温度均一化工程です。鋼をマルテンサイト変態開始温度の直上まで焼入れし、断面全体の温度がほぼ均一になるのに十分な時間だけ保持した後、マルテンサイト変態域を通過するように冷却します。マルテンパリングした鋼は通常、使用前に焼戻しを必要とします。
この区別は、焼入れ浴の名称よりも重要です。塩浴、油浴、その他の制御された媒体を使用したという事実だけでは、処理方法を特定できません。合金組成によって変態曲線の位置と形状が決まり、マルテンサイト変態開始温度、断面寸法、焼入性、浴温、保持時間、かく拌、冷却速度によって実際の熱履歴が決まります。300 °Cの浴であっても、保持中にベイナイトが生成する鋼ではオーステンパリングを実施できます。一方、別の鋼では、ベイナイト変態が始まる前にワークを取り出し、その後マルテンサイトを生成させるなら、同じ浴がマルテンパリング設備として機能します。
名称がしばしば混同される理由
混同が生じるのは、設備と取扱いに実際の類似点があるためです。両処理とも、ワークをオーステナイト化し、温度が制御された媒体へ迅速に移し、オーステナイト化温度から室温まで無制御に直接焼入れされることを防ぎます。どちらの工程も、通常の焼入れと比べて熱勾配を小さくでき、非公式には「中断焼入れ」と表現されることがあります。しかし、これらの共通点から、同じ変態生成物が得られるとは限りません。
最終相を特定しない用語
- 塩浴焼入れ
- 変態生成物ではなく、熱移動媒体を表す。
- 熱間焼入れ
- 制御された温度での焼入れを表すが、固有の工程条件を示すものではない。
- 等温焼入れ
- 温度と時間の経路を表す用語であり、生成する相は保持条件によって異なる。
- オースベイ焼入れ
- 中断焼入れの経路を表す用語であり、指定された手順と結び付けなければならない。
浴の名称も問題を複雑にします。塩浴焼入れ、熱間焼入れ、恒温焼入れ、オースベイ焼入れ、中断焼入れなどの用語は、しばしば重複する意味で使用されます。しかし、これらは単一の最終相ではなく、設備、温度制御、または工程スケジュールを表す用語です。SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials は4種類の鋼材区分を対象とし、規定された場合にはオーステンパリング、オースベイ焼入れ、マルテンパリングを認めています。したがって、この規格の表現は重要な点を裏付けています。すなわち、処理名称は、塩を使用したという事実から推測するのではなく、要求される手順と結果に結び付けなければなりません。
形状も解釈を変える要因です。薄い部品であれば、マルテンサイト変態開始温度を上回る短時間の保持中に、厚さ方向全体の温度が均一になることがあります。厚い部品では、より長い保持が必要になる場合があり、その追加時間によって、温度がベイナイト変態域にある場合にはベイナイトの生成が始まったり、進行したりすることがあります。逆に、ベイナイト生成が遅延する鋼では、別の鋼種なら変態する保持時間でも、実質的にオーステナイトのまま残ることがあります。したがって、同じ公称浴温でも、AISI 52100、AISI 8620、高焼入性合金では異なる組織が生成する可能性があります。
[1] ASM Handbook Volume 4A: Martempering of Steels. ASM International. ASM Handbook, 2013.
ASM Internationalの2013年版 ASM Handbook Volume 4A は、マルテンパリングの制御変数として、オーステナイト化温度、浴温、保持時間、かく拌、冷却速度を挙げています。これらは付随的な細部ではなく、工程データです。「300 °Cの塩浴で焼入れ」とだけ記載された図面または作業手順書は、鋼種、移送時間、均熱判定基準、保持時間の上限、その後の冷却および焼戻し工程も規定しない限り、不完全です。

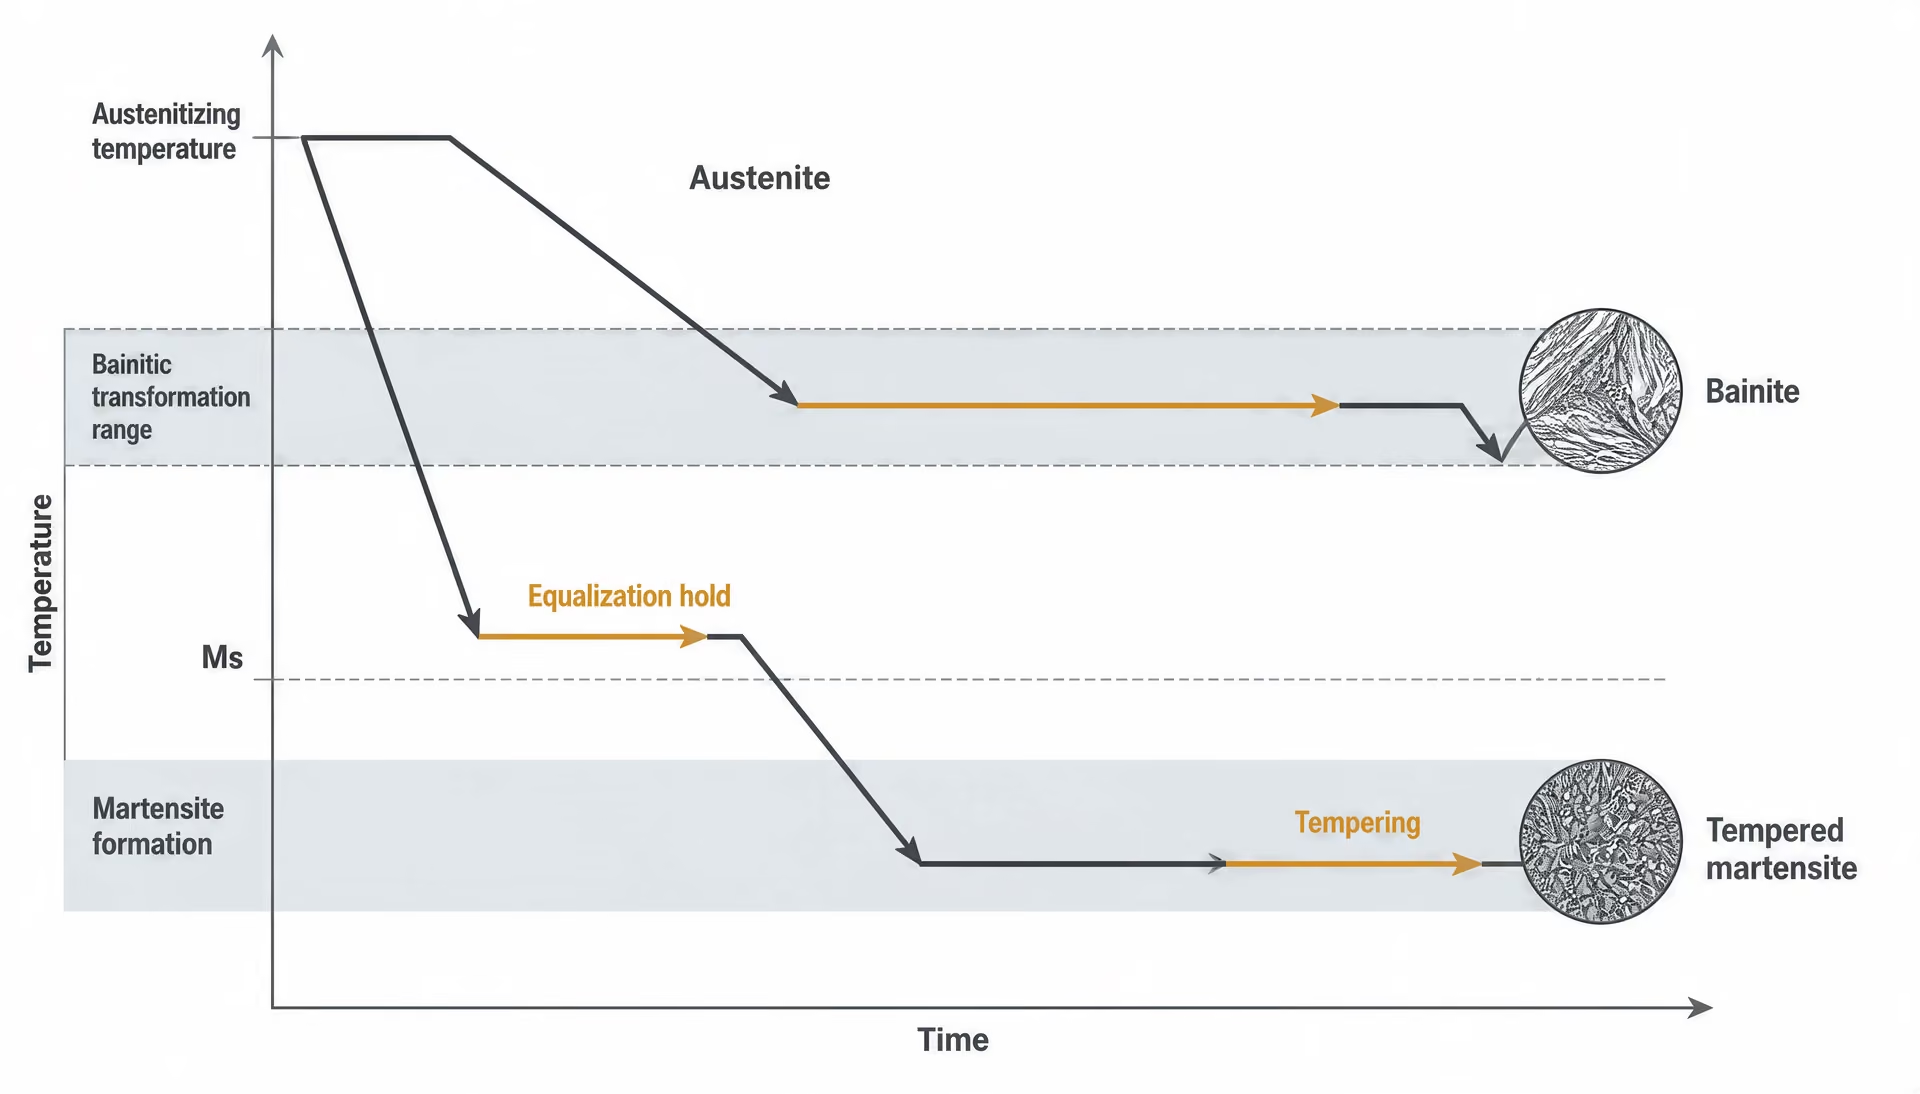
変態生成物が処理方法を定義する
| 特徴 | オーステンパー処理 | マルテンパー処理 |
|---|---|---|
| 主目的 | 等温保持中にベイナイトを形成する | マルテンサイト形成前に温度を均一化する |
| 保持位置 | ベイナイト変態範囲 | Msの直上 |
| 保持中の変態 | オーステナイトがベイナイトに変態する | 拡散変態を回避する |
| 最終組織 | ベイナイト、および場合によってはマルテンサイトまたは残留オーステナイト | マルテンサイト、および場合によっては残留オーステナイト |
| 焼戻し | 定義上の工程として自動的に必要となるわけではない | 使用前に必要 |
オーステンパー処理は、等温保持中に意図的にベイナイト変態を生じさせることによって定義される。 Strong evidence
オーステンパリングは、ベイナイトを意図的に生成することによって定義されます。オーステナイト化後、鋼を、オーステナイトが恒温変態してベイナイトになる温度範囲に保持された媒体へ焼入れします。AISI 52100を対象とした2013年の研究では、オーステンパリングを、約200~400 °Cに維持した媒体へ焼入れし、ベイナイトが生成するまで保持する処理と説明しています。実用的な正確な温度範囲は鋼種によって異なります。合金元素は変態速度を変化させ、上部ベイナイトと下部ベイナイトでは、得られる性質が同一とは限りません。
したがって、保持時間は単に温度差を小さくするための手段ではなく、冶金学的な要件です。意図したベイナイト反応が起こる前にワークを取り出した場合、その処理によって完全なオーステンパ組織が生成したとはいえません。工程スケジュールによっては、最終材料にベイナイトとマルテンサイト、残留オーステナイト、または未変態領域が含まれることがあります。中炭素低合金鋼を対象とした2020年の短時間・低温オーステンパリング研究では、ナノベイナイト、マルテンサイト、残留オーステナイトが報告され、摩耗係数は焼入れマルテンサイト鋼より最大50%低くなりました。この結果は、研究対象となった鋼種と工程スケジュールに関するものであり、すべてのオーステンパ鋼に当てはまるものではありません。
マルテンサイト開始温度(Ms) 規定された組成および熱履歴のもとで、冷却中にマルテンサイト変態が開始する温度。
マルテンパリングの目的は異なります。浴は、通常 と表記される鋼のマルテンサイト変態開始温度の直上に設定します。ワークは、表面と中心部の温度が十分に近づくまで、その温度に保持します。その後、通常は空気中、または別の制御された冷却条件下で、マルテンサイト生成域を通過するように冷却します。マルテンサイトは浴中の保持中ではなく、その後の冷却段階で生成します。ASMの2020年版 Heat Treating Subject Guide はこの手順を説明し、鋼はその後、使用前に焼戻しを行わなければならないとしています。
目的は、マルテンサイト変態に伴うひずみが発生する前に、表面と内部の温度差を小さくすることです。これにより、熱収縮と変態膨張の進行におけるタイミングの不一致が緩和され、直接焼入れと比べて、変形や割れを低減できる場合があります。マルテンパリングによって焼入れ応力がなくなるわけではなく、焼戻しの代替にもなりません。未焼戻しマルテンサイトは高硬度を示す一方で、靭性が低く、残留応力が過大になる可能性があります。
この区別は推測ではなく検証できます。金属組織学的検査によってベイナイト、マルテンサイト、残留オーステナイトを識別でき、硬さ試験、寸法検査、必要に応じた残留オーステナイト測定によって、規定された結果が得られたかを確認できます。熱処理スケジュールは、その鋼種の連続冷却変態データおよび恒温変態データと照合する必要があります。浴温だけでは十分な根拠になりません。
処理目的の簡潔な比較
オーステンパリングでは、オーステナイトがベイナイトへ変態するのに十分な時間、鋼をベイナイト変態温度に保持します。処理を定義する事象は、恒温保持中に起こります。鋼種と形状によっては、得られる組織により、硬さ、靭性、疲労特性、寸法安定性の有用なバランスが得られます。浸炭したAISI 8620、AISI 8822、AISI 4320について、2013年に公表されたSAEの研究では、260、288、304 °Cのオーステンパリング温度を用い、浸炭後に焼入れ・焼戻しを行った試験片と比べて、変形が大幅に少ないことが報告されました。この結果は、試験された条件における処理選択を支持するものですが、処理方法の普遍的な優劣を示すものではありません。
より遅い冷却の前に、マルテンサイト領域の直上で鋼を均熱化すると、硬さをほとんど犠牲にせずに割れを低減できる。 Strong evidence
マルテンパリングでは、温度を均一化するのに十分な時間、鋼を の上方に保持し、その後、冷却中に制御されたマルテンサイト変態を生じさせます。処理を定義する事象は、マルテンサイト生成前の温度均一化と、それに続く焼戻しです。マルテンサイト生成温度範囲を扱った1946年の研究は、この原理を直接説明しています。すなわち、マルテンサイト生成域の直上まで焼入れし、その後よりゆっくり冷却することで、硬さをほとんど損なわずに割れを低減できます。
オーステンパリングが問うのは、「この鋼は、利用可能な時間と温度範囲内で、要求されるベイナイト組織へ変態できるか」です。マルテンパリングが問うのは、「この断面は、マルテンサイトへ変態する前に、 より上で温度を均一化できるか」です。これらの問いに答えるのは、鋼の焼入性、断面寸法、移送遅れ、浴の制御、保持時間です。両処理を「熱間焼入れ」と呼ぶだけでは、その違いが曖昧になり、誤った仕様、誤った金属組織、または焼戻し工程の欠落につながる可能性があります。
金属学的出発点:オーステナイト、TTT線図、Ms
オーステンパおよびマルテンパは、同じ金属学的状態、すなわちオーステナイトから始まる。両プロセスの違いはその後に現れ、オーステナイト化された鋼が異なる温度–時間経路をたどる点にある。オーステナイトは面心立方晶構造を有し、フェライトよりもはるかに多くの炭素を固溶できる。したがって、オーステナイト域まで加熱することにより、冷却中に制御された変態を起こすための炭素および合金元素が準備される。鋼が完全または適切にオーステナイト化されていなければ、いずれの処理も意図した変態スケジュールには従わない。
オーステナイト化と先行相の溶解
オーステナイト化は、炉の設定温度に到達するだけの操作ではない。ワークは関連する臨界温度を十分に上回る温度まで加熱し、断面全体の温度が均一になるのに十分な時間保持し、必要な先行相を溶解させる一方で、オーステナイト結晶粒の過度な成長を生じさせない温度で処理しなければならない。適切な温度は、化学組成、断面寸法、初期組織、および要求される最終特性によって決まる。
亜共析鋼では、上部臨界温度を超えて加熱すると、フェライトおよびパーライトがオーステナイトに変態する。過共析鋼では、通常、パーライトと、初析セメンタイトの適切な割合を溶解させるように処理条件を選択する。ただし、炭化物を完全に溶解させることが望ましくない場合もある。合金炭化物はさらに別の問題をもたらす。クロム、モリブデン、バナジウムなどの炭化物形成元素は、通常のオーステナイト化温度では溶解が遅いか、一部が未溶解のまま残ることがある。これらの溶解はオーステナイト中の炭素および合金元素の含有量を変化させ、その結果、焼入性、変態速度論、およびマルテンサイト開始温度が変化する。
AISI 52100は、鋼種ごとの解釈が重要である理由を示す好例である。そのクロムに富む炭化物分布と高い炭素含有量のため、オーステナイト化スケジュールは普通炭素鋼のものとは異なる。AISI 52100で適切なオーステナイトを生成する処理を、AISI 8620やAISI 4320に自動的に適用することはできない。AISI 8620、8822、または4320の浸炭表面にも炭素濃度勾配が存在するため、表面と心部が同じ変態温度やマルテンサイト分率を有するとは限らない。
保持時間には、相反する二つの効果がある。時間が短すぎると、未溶解のパーライト、フェライト、または炭化物が残り、オーステナイト組成が不均一になる可能性がある。時間が長すぎると、結晶粒粗大化、酸化、脱炭、および寸法変化の増大が促進される。旧オーステナイト結晶粒径は、拡散変態に利用できる核生成サイトの数に影響し、焼入性を変化させることがある。粗粒オーステナイトは冷却中のパーライトまたはベイナイトの生成を遅らせる場合がある一方、細粒組織は拡散によってより容易に変態することが多い。結晶粒径は、Msを含む測定変態温度を移動させる可能性もあるが、その影響は通常、炭素含有量や合金化学成分の影響より小さい。
オーステナイト化は、温度–時間線図における出発条件も定める。あるオーステナイト化温度、保持時間、結晶粒径の後に作成されたTTT曲線が、別のスケジュールでオーステナイト化された鋼を必ずしも表すとは限らない。焼入れが始まる前から、熱履歴は重要である。
パーライト、ベイナイト、マルテンサイトの変態領域
温度–時間–変態線図は、オーステナイトを選択した温度まで急速に移動させ、そこで保持したときに生成する組織を表す。よく知られた「C」曲線は拡散変態の開始および終了を示すが、これらの曲線は特定の鋼種と特定のオーステナイト化条件に対応するものである。一般的な鉄–炭素状態図は概念の説明には役立つが、すべての実用鋼種の処理スケジュールを指定することはできない。
比較的高い変態温度では、オーステナイトからパーライトが形成される。炭素は比較的長い距離を拡散し、フェライトとセメンタイトが交互に並ぶ組織を形成する。より低い温度では拡散が遅くなり、生成するパーライトは微細になる。ただし、変態には依然として時間が必要である。冷却がパーライト領域を通過する速度が遅すぎると、鋼がベイナイト域またはマルテンサイト域に到達する前に、オーステナイトの一部または全部が変態する可能性がある。
ベイナイトは、パーライト域より低く、マルテンサイト変態が始まる温度より高い温度で形成される。ただし、正確な領域の重なり方は合金によって異なる。その形成には炭素の再分配と変位型の成分が関与し、温度および鋼の化学成分に応じて、炭化物の析出または残留の形態が異なるフェライト系ベイナイトが生成する。上部ベイナイトと下部ベイナイトは、相互に置き換え可能な組織ではない。保持温度、炭素活量、合金元素、および変態完了時間が、その形態と特性に影響する。
| 変態領域 | 典型的な生成相 | 定義となる操作 |
|---|---|---|
| パーライト領域 | パーライト | 拡散によってフェライトとセメンタイトが形成される冷却または保持 |
| ベイナイト領域 | ベイナイト | 必要な割合のオーステナイトが変態するまでの等温保持 |
| マルテンサイト領域 | マルテンサイト | ほぼ無拡散変態によってMs未満まで冷却する |
オーステンパでは、オーステナイト化した鋼を意図的にベイナイト変態域へ導き、必要な割合のオーステナイトが変態するまで保持する。AISI 52100を対象とした2013年の研究では、オーステンパを、約200~400 °Cに維持された媒体中へ焼入れし、ベイナイトが形成されるまで保持する処理として説明している。この温度範囲は報告された実験を説明する上では有用だが、すべての鋼種に普遍的に適用できる範囲ではない。2024年に発表されたACS Omegaの研究は、両プロセスの違いを直接的に述べている。すなわち、オーステンパではオーステナイト化した鋼をベイナイト変態温度に保持するのに対し、マルテンパではMsの直上で短時間保持した後、空冷する。
マルテンサイトは異なる。これは、主として無拡散のせん断変態によって、オーステナイトをMs以下に冷却したときに形成される。炭素は過飽和の体心正方晶マルテンサイト格子内に閉じ込められ、変態に伴って急速な体積変化が生じる。冷却がマルテンサイト生成温度域を進むにつれて、マルテンサイト量は増加する。この範囲は、マルテンサイト終了温度を表すMfを用いて説明されることが多い。Mfが室温より低い場合、または合金元素によって変態温度域が低下している場合には、一部のオーステナイトが未変態のまま残ることがある。
したがって、冷却曲線は浴の名称だけでなく、変態速度論と比較しなければならない。連続冷却変態線図は、実際の冷却速度がパーライトおよびベイナイトのノーズを回避するかどうかを示す。TTT線図は等温変態の挙動を示し、保持処理を理解する上で有用であるが、大きな部品が油、塩浴、ポリマー、または空気中を移動する際の温度経路を直接再現するものではない。断面の中心部と表面も、異なる冷却曲線をたどる可能性がある。その場合、硬さと相分布は、浴の公称温度だけでなく局所的な冷却速度にも左右される。
マルテンサイト開始温度と変態温度域
Msは、定められた条件下で冷却中にマルテンサイト変態が開始する温度である。これは「鋼」に共通する普遍的な定数ではない。炭素は一般にオーステナイトを安定化するため、炭素はMsを低下させる。マンガン、ニッケル、クロム、モリブデンなどの合金元素もオーステナイトの安定性を変化させ、変態温度域を移動させることがある。浸炭層と低炭素の心部との間で炭素濃度が異なる場合があり、その結果、両領域は異なるMs値を示す。
旧オーステナイト結晶粒径、オーステナイト化温度、溶解炭化物、残留応力、ならびにその前の加熱・冷却履歴も、測定される開始温度および終了温度に影響する可能性がある。残留オーステナイト、偏析、局所的な化学成分のばらつきも、実際の測定をさらに複雑にする。したがって、線図に示されるMsは単なる鋼種名ではなく、特定の組成と熱履歴に結び付いた値である。
マルテンパは、この温度依存性を制御された形で利用する。ASM Handbook Volume 4A(2013)は、これを油または塩浴を用いた中断焼入れと定義し、オーステナイト化温度、浴温度、保持時間、かくはん、および冷却速度を制御変数として挙げている。部品内部の温度を均一化してからマルテンサイト変態が始まるように、浴はMsの直上に選択される。その後、通常は空冷によってマルテンサイト温度域を通過させ、使用前に焼戻しを行わなければならない。短時間の均熱保持は、表面と心部の温度差を低減することを目的とするものであり、ベイナイト変態のための保持ではない。
オーステンパは、反対の変態目的を持つ。Msより上で単に温度を均一化するのではなく、オーステナイトがベイナイトに変態するのに十分な時間、ベイナイト域で保持する。低温オーステンパを扱った2020年の研究では、ナノベイナイト、マルテンサイト、および残留オーステナイトが報告され、記載された試験条件下では、焼入れマルテンサイト鋼と比較して摩耗係数が最大50%低下した。この結果をすべての鋼種、形状、または処理スケジュールに適用することはできない。しかし、実際の鋼種について変態領域と保持時間を検証しなければならない理由を示す結果ではある。
SAE AMS-H-6875C(2020)は、4種類の鋼に対する熱処理要件を規定し、指定された場合にはオーステンパ、オースベイ焼入れ、およびマルテンパを認めている。このような許可があっても、これらのプロセスが相互に置き換え可能になるわけではない。適用される規格、鋼種固有の線図、断面寸法、および実測された温度履歴によって、意図した生成組織がベイナイト、マルテンパ後のマルテンサイト、または望ましくない混合組織のいずれになるかが決まる。
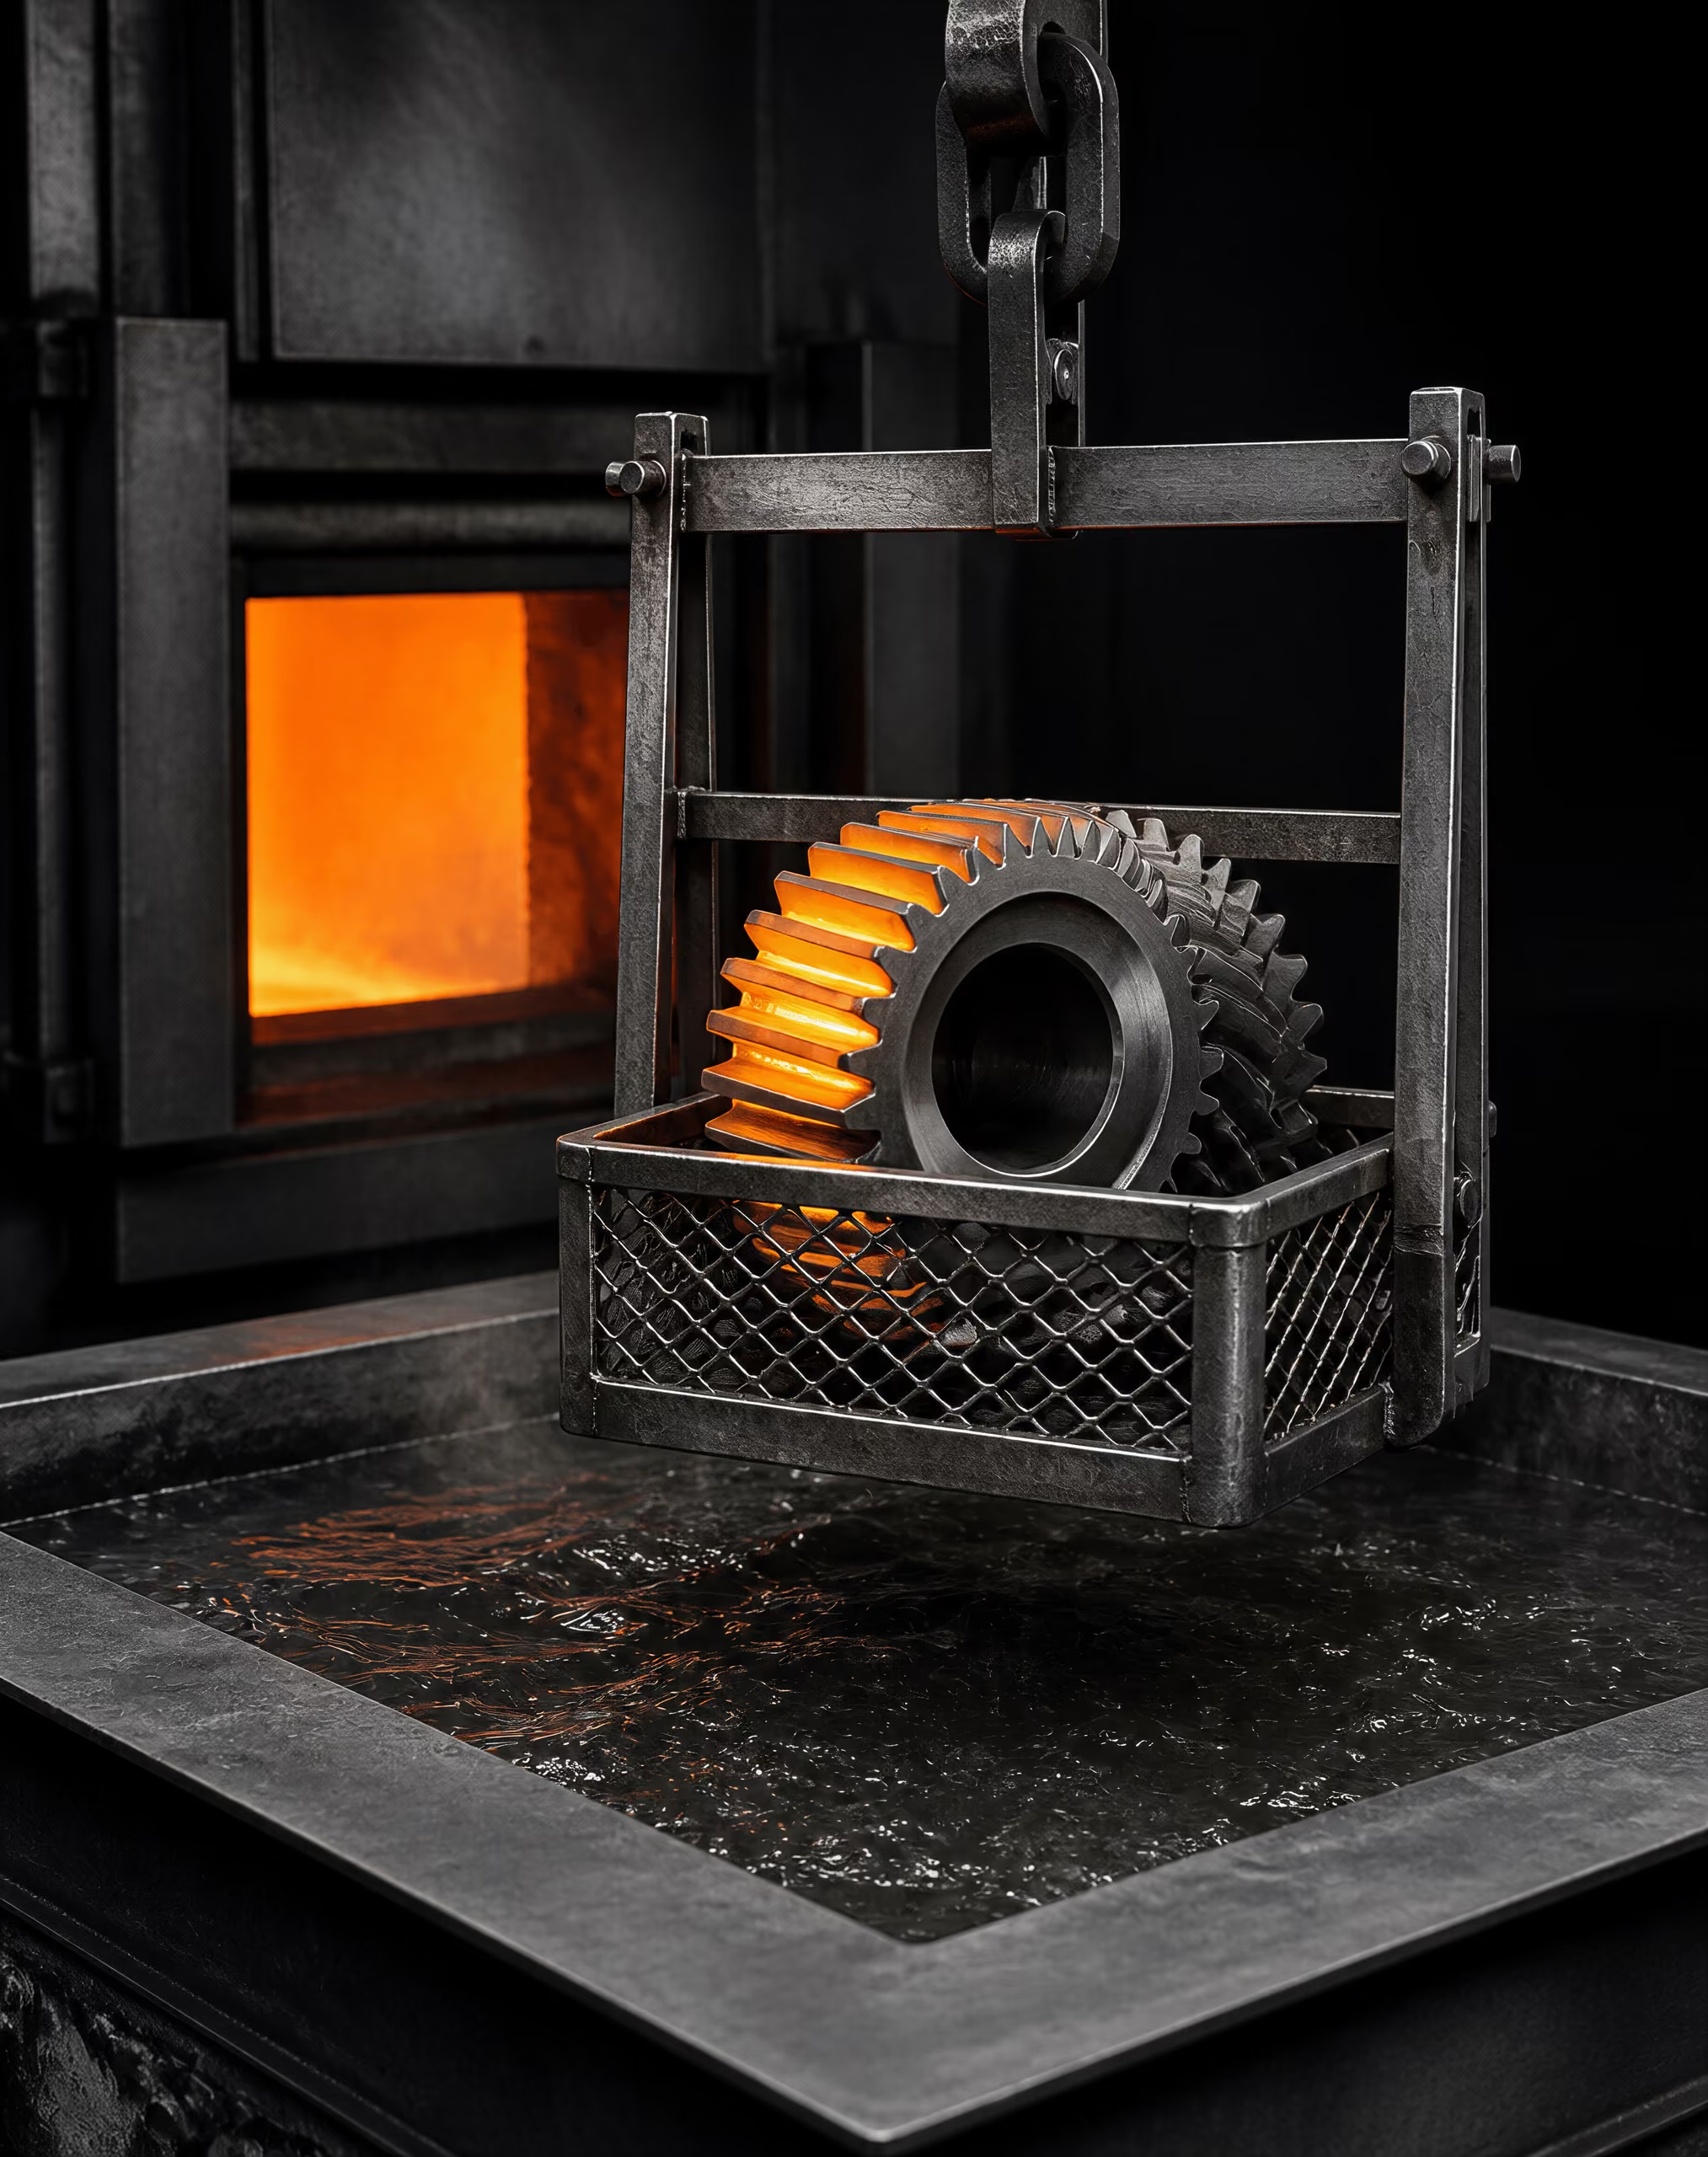
オーステンパ処理の仕組み:焼入れ、保持、ベイナイト変態
オーステンパ処理は、オーステナイトをベイナイトへ変態させるために設計された等温熱処理工程です。これは単にマルテンパ処理を別の名称で呼んだものではありません。両者の違いは保持中に何が起こるかにあります。オーステンパ処理では、計画されたベイナイト変態が進行するのに十分な時間だけ鋼を保持します。一方、マルテンパ処理では、温度がほぼ均一になるのに必要な時間だけ保持した後、マルテンサイト開始温度、すなわち を通過して冷却し、マルテンサイトを生成させます。
オーステンパー処理の工程順序
- オーステナイト化 必要な部分がオーステナイトになるように加工物を加熱する。
- 移送 パーライトの形成を実質的に生じさせず、制御された浴へ迅速に移動させる。
- ベイナイト保持 選択した温度を維持し、必要なオーステナイトからベイナイトへの反応が生じるまで保持する。
- 最終冷却 周囲温度まで冷却し、指定されたマルテンサイトまたは残留オーステナイトが残ることを許容する。
このサイクルは、必要な部分の組織がオーステナイトになるよう、ワークを臨界変態範囲より高い温度まで加熱することから始まります。オーステナイト化温度と保持時間は、鋼種、断面寸法、初期組織、ならびに必要な炭素分布によって異なります。過剰な加熱はオーステナイト粒を粗大化させたり、残存させるべき炭化物を溶解させたりする可能性があります。一方、加熱不足では、最終変態挙動を変化させるフェライトや未溶解成分が残ることがあります。

ベイナイト変態域への焼入れ
オーステナイト化後、鋼をベイナイト変態域内に維持された浴へ迅速に移します。多くの鋼では、この範囲はおよそ200~400 °Cですが、実際に使用できる温度域は一定ではなく、鋼種ごとに異なります。AISI 52100を対象とした研究では、オーステンパ処理を、オーステナイト化温度から約200~400 °Cに保持された媒体へ焼入れし、その後、ベイナイトが生成するまで保持する処理と定義しています。
移送は、冷却途中に相当量のオーステナイトが変態することなくパーライト域を通過できるほど速くなければなりません。これは時間と温度の問題です。鋼は、パーライトの潜伏時間に達する前に、その時間—温度—変態線図におけるパーライトの「鼻部」を通過する必要があります。この条件を満たせるかどうかには、焼入性、断面厚さ、装入状態、浴の攪拌、ならびにワークと浴との温度差が影響します。小さなピンであれば速やかにベイナイト域へ入る可能性がありますが、大型の歯車歯や厚板では冷却が不均一になり、表面が意図したサイクルに従っていても、内部にパーライトやフェライトが生成することがあります。
浴には、指定温度に適した溶融塩、油、またはその他の制御された熱伝達媒体を使用できます。浴の名称によって処理方法が決まるわけではありません。塩浴は、その温度と保持時間に応じて、オーステンパ処理にもマルテンパ処理にも使用できます。2024年に発表されたACS Omegaの研究は、Ca(NO₃)₂–KNO₃溶融塩混合物について、この違いを直接示しています。オーステンパ処理では、オーステナイト化した鋼をベイナイト変態温度で保持し、オーステナイトがベイナイトへ変態するまで維持します。一方、マルテンパ処理では、 の直上でワークを短時間保持した後、空冷します。
温度制御では、変態中に放出・吸収される熱と、浴へ投入される装入物の影響を考慮しなければなりません。攪拌は局所的な熱勾配を小さくし、より低温または高温の境界層によって実効的なサイクルが変化するのを防ぐのに役立ちます。中心部、表面、装入物内の各位置が実際に意図した経路をたどることを確認するには、熱電対、浴の校正、代表的な装入物を用いた試験が必要になることがあります。この処理は断面寸法の影響を受けやすく、浴によって表面温度が均一化されても、中心部が同じ温度に達していない場合があるためです。
通常のベイナイトを生成させる場合、オーステンパ浴は鋼の実効 温度より高い温度に設定します。この温度域では、オーステナイトは拡散の助けを受けたせん断主体の機構によって変態でき、直ちにマルテンサイトを生成することはありません。計画したベイナイト変態が完了する前に 未満へ冷却すると、結果は変化します。未変態のオーステナイトがマルテンサイトへ変態し、混合組織が生成する可能性があるためです。
必要なオーステナイト変態が完了するまでの保持
ワークが浴温度に到達したら、等温保持します。この段階では、ベイナイトがオーステナイト粒界やその他の有利な核生成位置で核生成し、周囲のオーステナイト中へ成長します。炭素はベイナイトフェライトから残りのオーステナイトへ排出され、両領域の安定性と組成が変化します。変態速度は、温度、合金化学成分、旧オーステナイト粒径、ならびにすでに生成したベイナイト量に依存します。
保持時間は、「1インチ当たり1時間」のような普遍的な規則で決めるものではありません。変態データ、実証済みの工程試験、または適切な時間—温度—変態線図に基づいて設定する必要があります。短時間の保持によって、意図的に一部のオーステナイトを未変態のまま残すこともあります。その後、鋼を 未満へ冷却すると、残留オーステナイトがマルテンサイトを生成する可能性があります。より長時間保持すれば、変態可能なオーステナイトの大部分、またはほぼ全量をベイナイトへ変態させることができ、その後に生成するマルテンサイトの割合を減らせます。いずれのサイクルも正しい場合がありますが、硬さ、靭性、寸法変化挙動、残留オーステナイト量は異なります。
不完全変態 変態可能なすべてのオーステナイトが変換される前にベイナイト反応が終了し、残留オーステナイトまたは後から形成されるマルテンサイトが残る可能性がある状態。
炭素の濃化によって残りのオーステナイトが安定化するため、オーステナイトの最後の部分まですべてがベイナイトになる前に変態が停止することもあります。この状態は、しばしば不完全変態または不完全反応と呼ばれます。一部の合金鋼では、濃化した残留オーステナイトがひずみを吸収して靭性を向上させるため、望ましい場合があります。一方、用途によっては、過剰な残留オーステナイトが使用中またはその後の冷却中に寸法変化を引き起こす可能性があります。したがって、仕様では浴温度だけでなく、許容される相構成と検証方法も定めなければなりません。
オーステンパ処理では、マルテンサイトへの直接焼入れに伴う急激かつ不均一な体積変化を避けられるため、変形を低減できる可能性があります。浸炭したAISI 8620、AISI 8822、AISI 4320を対象とした2013年のSAE研究では、浸炭後にオーステンパ処理した試験片は、浸炭後に焼入れ・焼戻しした試験片よりも変形が大幅に少ないことが報告されました。報告されたオーステンパ処理温度は260、288、304 °Cでした。これらの結果は、試験対象となった化学成分、形状、サイクル条件に適用されるものであり、すべての浸炭部品で同じ低減効果が得られることを示すものではありません。
保持の終了は、必要なベイナイト分率の下限、硬さ範囲、寸法限界、または金属組織学的要件によって決定することがあります。オーステンパ処理したベイナイト鋼に、マルテンサイトと同じ焼戻し工程が自動的に必要となるわけではありません。これに対し、マルテンパ処理した鋼は を通過して冷却し、マルテンサイトを生成させるため、使用前に焼戻しを行わなければなりません。オーステンパ処理部品に低温応力除去処理を指定する場合もありますが、これは独立した要件であり、変態を定義する工程そのものではありません。

上部ベイナイト、下部ベイナイト、混合生成物
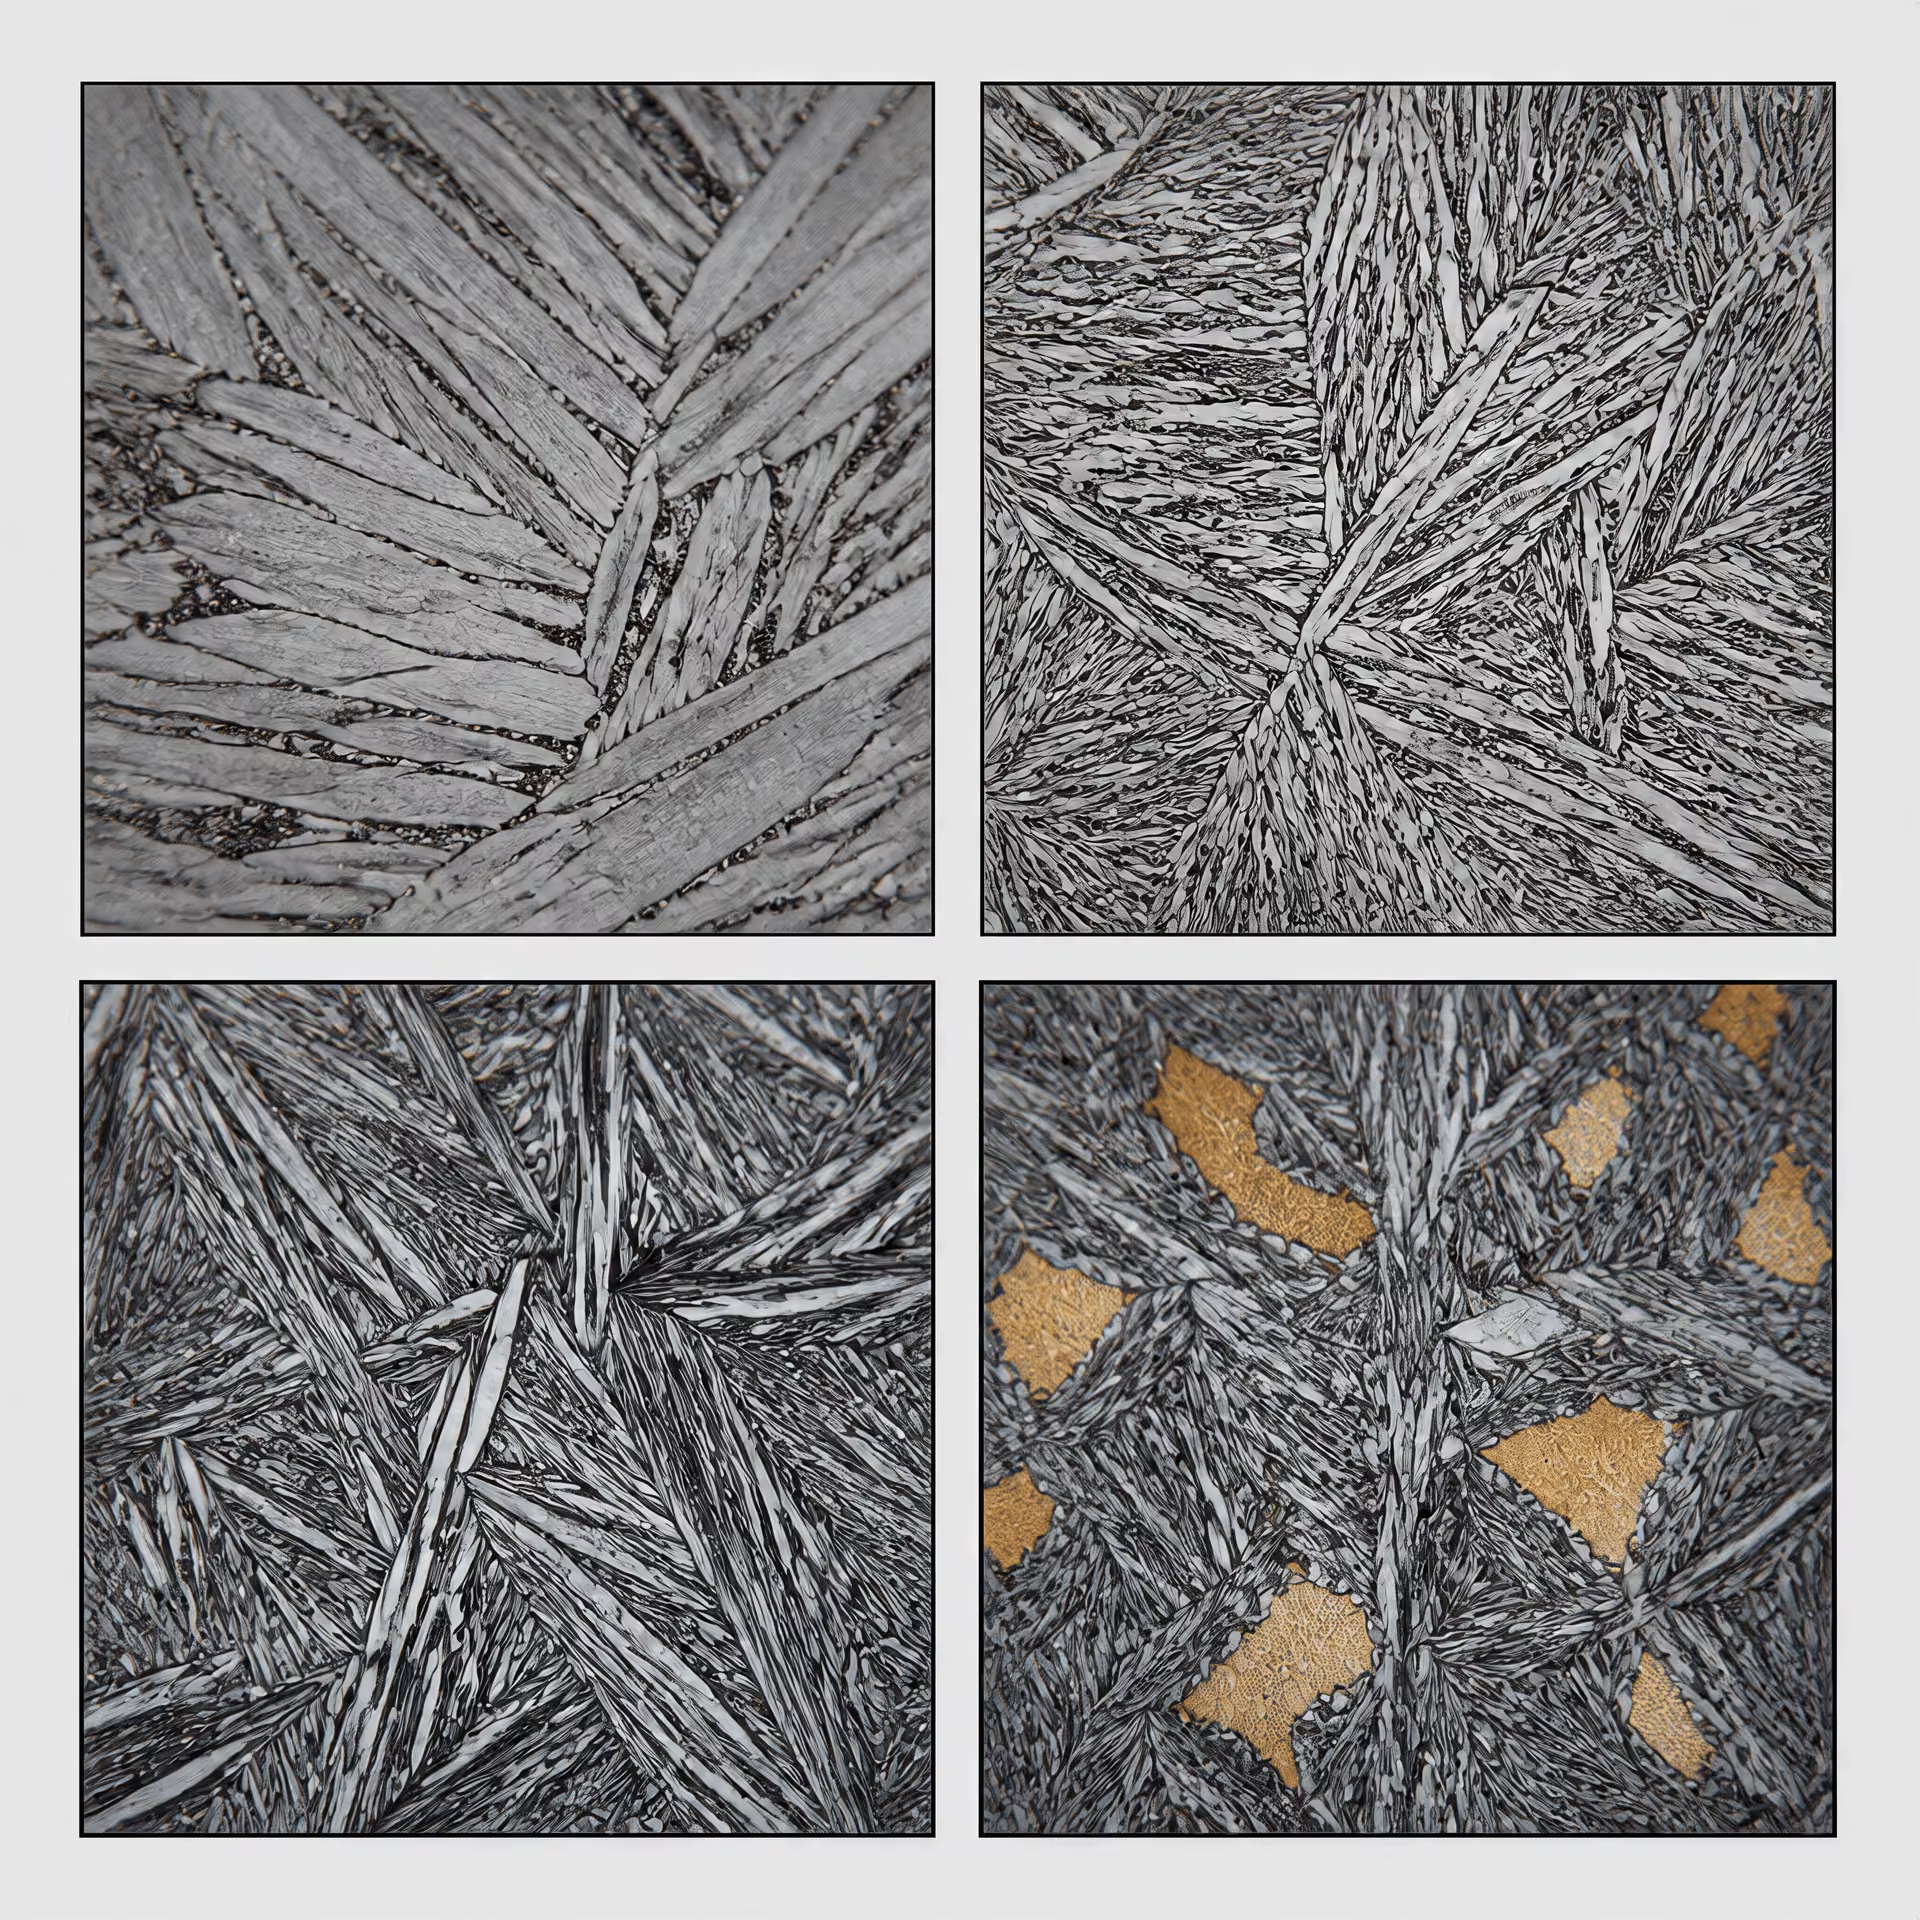
浴温度はベイナイトの形態に大きく影響します。上部ベイナイトは、一般にベイナイト変態域の高温側で生成します。これはベイナイトフェライトの束状組織またはラス状組織からなり、それらの間には炭素が濃化した領域が形成され、そこに炭化物が析出することがあります。その形態と炭化物分布は、より低温で生成する下部ベイナイトとは異なります。
下部ベイナイトは に近い温度で発達します。炭素が周囲のオーステナイトへ分配するための時間と移動性が小さくなり、ベイナイトフェライトの板状組織またはラス内部に炭化物が析出することがあります。この微細な組織は、上部ベイナイトとは異なる硬さ、強度、靭性のバランスをもたらします。上部ベイナイトと下部ベイナイトの境界は、単一の普遍的な温度で決まるものではありません。合金元素が変態域を移動させ、炭化物の析出状態を変化させるためです。
報告された研究では、短時間・低温のオーステンパー処理により、焼入れマルテンサイト鋼と比べて摩耗係数が最大50%低下した。 Limited evidence
非常に低い温度でのオーステンパ処理では、完全に変態した単一のベイナイト生成物としては十分に説明できない組織が生成することがあります。中炭素低合金鋼を対象とした2020年の短時間低温オーステンパ処理の研究では、マルテンサイトおよび残留オーステナイトとともにナノベイナイトが生成したことが報告されました。報告された摩耗係数は、その研究の試験条件下で、焼入れマルテンサイト鋼より最大50%低くなりました。この数値は、試験対象の鋼種と摩耗試験方法に関する証拠であり、一般的な性能を保証するものではありません。
混合生成物は、ベイナイト反応が完了する前に保持を意図的に終了した場合、選択した温度が下部変態限界付近にある場合、または断面全体を均一に冷却できない場合に生じます。その後の冷却中に、未変態オーステナイトがマルテンサイトになる可能性があります。また、炭素濃化によって実効 が低下すれば、一部が残留オーステナイトとして残ることもあります。したがって、最終組織には上部ベイナイト、下部ベイナイト、マルテンサイト、残留オーステナイトが含まれる可能性があり、移送が遅すぎた場合にはパーライトも含まれることがあります。
工程認定では、硬さ、寸法変化、金属組織学的な相分率、ならびに必要に応じて残留オーステナイトを調べるべきです。X線回折、顕微鏡観察、膨張測定、切断した装入物の検査によって、実際の生成物が意図したサイクルと一致しているかを確認できます。2020年に発行されたSAE AMS-H-6875Cは、4種類の鋼種区分に対する熱処理要件を対象とし、指定される場合にはオーステンパ処理、オースベイ焼入れ、マルテンパ処理を認めています。この許可によって、鋼種ごとのサイクル開発が不要になるわけではありません。鋼種記号、焼入性、断面寸法、浴の容量、受入基準によって、選択したオーステンパ処理サイクルが冶金学的に成功するかどうかが決まります。
マルテンパリングの仕組み:Ms点以上で均熱化し、その後にマルテンサイト化
マルテンパリングは、マルテンサイトが生成する時期と場所を制御するために、焼入れを途中で中断する処理である。これは、別名で呼ばれるオーステンパリングではない。オーステンパリングでは、オーステナイトの相当量、または意図した割合がベイナイトに変態するまで、ベイナイト変態域内にオーステナイトを保持する。一方、マルテンパリングでは、マルテンサイト生成開始温度、すなわち Ms の直上で保持し、望ましくない拡散変態を防げる程度に短時間で中断する。鋼全体の温度が均一化した後、被処理材をマルテンサイト変態域を通過するように冷却する。したがって、最終組織はベイナイトではなくマルテンサイトとなり、別途焼戻し処理を行うまでは未焼戻しの状態にある。
マルテンサイト生成開始温度以上での中断焼入れ
ASM Handbook第4A巻では、マルテンパリングを油または塩浴を用いた中断焼入れとして説明している。まず鋼を指定されたオーステナイト化温度まで加熱し、目的とするオーステナイト組織と炭素分布を形成する。次に、Msの直上に保持された浴へ急速に移す。浴は、パーライトその他の高温変態生成物を回避できる速さで熱を除去しなければならないが、中断によって、マルテンサイト変態が始まる前に表面が中心部よりはるかに低温になることを防ぐ。
Msは、すべての鋼に共通する一定の温度ではない。炭素含有量、合金元素、オーステナイト粒の状態、過去の熱履歴、さらに場合によっては冷却後に予想される残留オーステナイト量に依存する。そのため、普通炭素鋼と浸炭された低合金鋼では、必要なマルテンパリング浴温度が異なることがある。浴温度は、すべての鋼種に一律の温度を適用するのではなく、対象となるMsに対して十分な余裕をもって設定する。
| 変数 | 標準的なマルテンパー処理の要件 | 制御されない場合のリスク |
|---|---|---|
| 浴温 | Msの直上 | 早期のマルテンサイトまたはベイナイトの形成 |
| 保持時間 | 断面温度が均一に近づくまで | 望ましくない拡散変態 |
| 保持後の冷却 | マルテンサイト領域を通過する制御冷却 | 過大な熱勾配または不完全な硬化 |
| 焼戻し | 使用前に行う独立した工程 | 高応力および脆い未焼戻しマルテンサイト |
保持時間が、この処理を特徴づける中断となる。表面と中心部の温度差が小さくなるのに十分な長さでありながら、ベイナイト、パーライト、その他の拡散変態生成物が生じない程度に短くなければならない。この要件によって、浴の名称よりも確実にマルテンパリングとオーステンパリングを区別できる。溶融塩浴はどちらの処理にも使用でき、どの処理が行われているかは変態経路と保持スケジュールによって決まる。
ASM Internationalの2013年版 ASM Handbook Volume 4A は、オーステナイト化温度、浴温度、保持時間、撹拌、冷却速度を制御変数として挙げている。これらの変数は相互に作用する。過度な撹拌は表面での熱抽出を増加させる可能性がある一方、撹拌不足は浴内に局所的な温度差を生じさせる可能性がある。公称上はMs以上の浴であっても、制御が不十分であれば、大きな装入物全体で変態スケジュールにばらつきが生じることがある。
保持中は、マルテンサイト変態を抑制できるだけの高い温度を維持しなければならない。被処理材が浴中でMsに達すると、断面全体が均熱化する前にマルテンサイトが生成し始める可能性がある。保持時間が長すぎる場合、または温度が低すぎる場合には、ベイナイトが生成することがある。仕様がマルテンサイトを要求している場合、これは処理不良となる。

断面全体にわたる温度の均一化
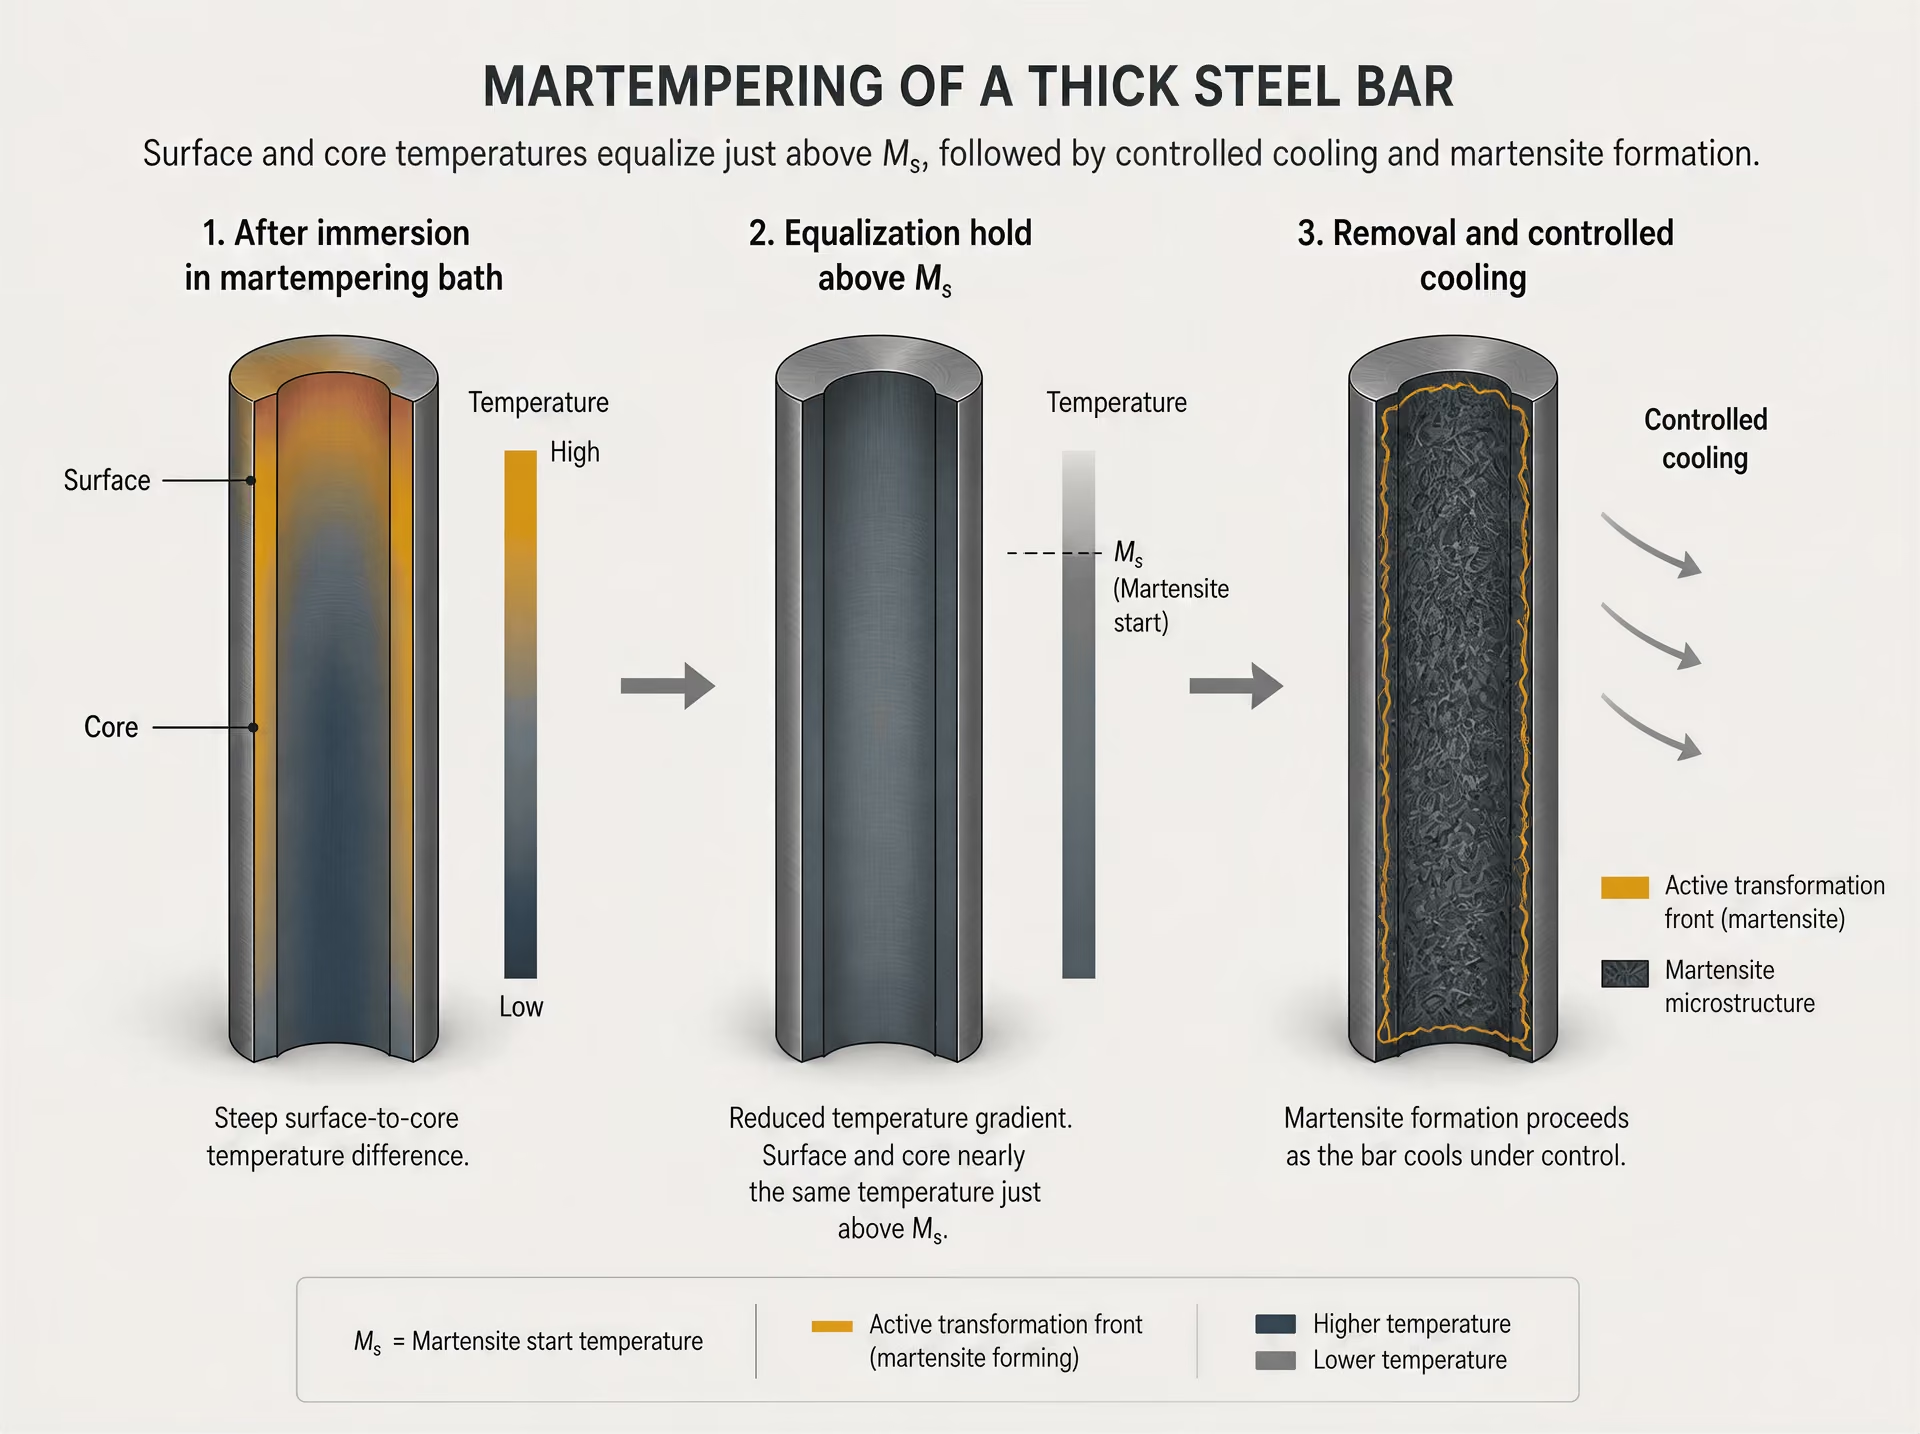
通常の焼入れでは、急峻な温度勾配が生じる。表面が先に冷却される一方、内部はより高温のままで、熱膨張を続ける。表面がMsを通過すると、オーステナイトが結晶構造を変化させる際に膨張しながら、マルテンサイトへの変態を開始する。中心部はまだオーステナイト状態で、異なる温度にある可能性がある。その後、中心部が変態すると、すでに変態した外側の材料によってその膨張が拘束される。これらの相反するひずみにより、内部応力、変形、さらには焼割れが生じることがある。
マルテンパリングは、このタイミングを変える。高温の被処理材を浴中に焼入れするが、外側から中心に向かって温度がより均一になるまで、Ms以上で保持する。その後、表面と中心部の温度が大きく異なる状態でマルテンサイトを生成させるのではなく、続く冷却工程でマルテンサイト変態を開始させる。変態時点での温度勾配を小さくすることにより、熱収縮と変態ひずみの不一致を低減できる。
その利点は、変形や割れのリスクを低減できることであり、いずれも完全になくせるわけではない。薄板、歯車の歯、重量のある軸では、温度が均一化する速度が異なる。断面厚さ、形状、穴、断面の急激な変化、部品同士の接触はいずれも熱流動に影響する。鋼の焼入性も重要である。主としてマルテンサイト組織が必要な場合、中心部はパーライトやベイナイトを回避できる十分な速さで変態域を冷却しなければならない。
焼入性の高い鋼種では、均熱化後により遅い冷却速度が許容される場合がある。一方、焼入性の低い鋼種では、より短い中断時間と速い冷却が必要になることがある。炭素量と合金元素量は、Msおよび変態速度にも影響する。このため、浴温度と保持時間は、一般的な表から転用するのではなく、鋼種、断面寸法、装入状態、実測した熱応答に基づいて決定すべきである。[2] The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
1946年に行われたマルテンサイト生成温度域に関する研究では、基本的な考え方を、マルテンサイト生成域の直上まで焼入れした後、より緩やかに冷却することとして説明している。この方法は、鋼中で望ましくない拡散変態が生じないことを条件に、硬さをほとんど損なうことなく割れを低減できる。「より緩やかに」とは、任意に遅くするという意味ではない。熱衝撃を低減しつつ、その鋼に適した速度で変態域を通過するのに十分な遅さを意味する。
空冷と必須の焼戻し工程
均熱化後、被処理材を油または塩浴から取り出し、通常は空気中でマルテンサイト変態域を通過するように冷却する。ASMの2020年版 Heat Treating Subject Guide は、この工程を、鋼をMsの直上で保持して温度を均一化した後、空冷してマルテンサイトを生成させるものとして説明している。この段階では、直接焼入れに伴う激しい表面から中心部への温度差なしに、オーステナイトが変態する。
生成したマルテンサイトは未焼戻しである。この点は極めて重要である。部品を段階的に冷却したからといって、マルテンパリングに焼戻しが含まれるわけではない。空冷中に生成したマルテンサイトは硬く、高い内部応力を含んでいる。また、鋼種と冷却経路によっては、残留オーステナイトを含むこともある。使用に供する前に、部品には別途焼戻し処理を行わなければならない。焼戻しは応力と脆性を低減し、仕様に応じて硬さ、強度、靭性、寸法安定性を調整する。
焼戻し温度と時間は、鋼種および要求される特性によって異なる。AISI 52100のような高炭素軸受鋼に、AISI 8620のような浸炭用鋼と同じ焼戻しスケジュールを適用することはできない。浸炭層と低炭素の中心部も異なる応答を示すため、該当する場合には、両方の領域で要求特性を確認しなければならない。
SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials は、4種類の鋼を対象とし、仕様で規定されている場合には、オーステンパリング、オースベイ焼入れ、マルテンパリングを認めている。処理の名称だけでは、受入れの可否は決まらない。製造管理では、オーステナイト化温度および浴温度、移送時間、中断時間、撹拌条件、焼戻し記録、硬さ試験、金属組織検査、寸法測定の記録が必要になる場合がある。
検証では、そのスケジュールが防止しようとしている故障モードも確認すべきである。硬さ分布測定により、焼入性不足または中断時間過大によって生じた軟らかい中心部を明らかにできる。金属組織検査では、マルテンサイトとベイナイトを識別し、パーライトや過剰な残留オーステナイトを確認できる。熱処理前後の寸法検査により、変態応力の低減が実際の形状に対して期待どおりの改善をもたらしたかどうかを確認できる。
したがって、この処理には明確な順序がある。オーステナイト化し、Msの直上に保持した油または塩浴へ急速に焼入れし、拡散変態を生じさせずに断面が均熱化するまでだけ保持し、マルテンサイト変態域を通過するように冷却し、焼戻しを行う。保持をベイナイト変態処理に変更すれば、処理はオーステンパリングになる。焼入れ後の焼戻し工程を変更することは任意ではない。焼戻しを行わなければ、マルテンパリング鋼は、生成経路が制御された未焼戻しマルテンサイト鋼にすぎない。
微細組織と特性:ベイナイトと焼戻しマルテンサイトの比較
オーステンパ処理およびマルテンパ処理は焼入れ応力を低減できるが、最終的に同じ組織を生成するわけではない。オーステンパ処理では、オーステナイト化した鋼をベイナイトが生成できる温度まで急冷し、意図した変態が起こるのに十分な時間、その温度に保持する。生成物は上部ベイナイト、下部ベイナイト、または、未変態オーステナイトを含み、最終冷却後にマルテンサイトも含む混合組織となる場合がある。AISI 52100を対象とした2013年の研究では、オーステンパ処理温度範囲をおよそ200~400 °Cとし、ベイナイトが生成するまで保持を続けている。
マルテンパ処理は異なる経路をたどる。ワークをマルテンサイト開始温度の直上にある油または塩浴中に短時間保持し、断面全体がより均一な温度に近づいてから、マルテンサイト変態域を通過するように冷却する。こうして得られるマルテンサイトは、そのまま使用できる状態ではなく、その後に焼戻しを施さなければならない。ASM InternationalのHeat Treating Subject Guide(2020年版)は、この工程順序を直接的に示している。ASM Handbook Volume 4A(2013年版)は、オーステナイト化温度、浴温、保持時間、撹拌、および冷却速度を制御変数として挙げている。
この違いが重要なのは、ベイナイトと焼戻しマルテンサイトが、フェライト、炭素、および炭化物の異なる配置によって強度を得るためである。両者の硬さが重なる場合はあるが、硬さが重なるからといって、機械的挙動まで互換的になるわけではない。
強度、硬さ、靭性、および延性
| 構成相 | 形成機構 | 特性に関する考慮事項 |
|---|---|---|
| 上部ベイナイト | フェライト領域の間に炭化物が一般的に存在する、高温側でのベイナイト変態 | 下部ベイナイトとは硬さおよび延性が異なる可能性がある |
| 下部ベイナイト | より微細な炭化物配列を伴う低温側での変態 | 強度と靭性の異なるバランスを得られる可能性がある |
| 焼戻しマルテンサイト | 焼戻し中の炭素の再分配と炭化物の形成 | 硬さと靭性は焼戻し温度および時間に大きく依存する |
| 残留オーステナイト | 冷却後も変態せずに残るオーステナイト | 使用中、研削中、またはその後の冷却中に変態する可能性がある |
ベイナイトは、せん断型変態によって形成されたフェライト領域から構成される。炭素は、変態温度および合金化学成分に応じてオーステナイト中へ排出されるか、炭化物として析出する。上部ベイナイトは一般に、フェライトのラスまたはプレートと、それらの間に存在する炭化物から構成される。下部ベイナイトはより低い温度で形成され、より微細な炭化物がフェライトプレート内、またはそれらに近接して形成される。正確な形態は、炭素含有量、合金元素の添加、冷却速度、および保持時間によって変化する。
焼戻しマルテンサイトは、過飽和で高いひずみを有する体心正方晶相として始まる。焼戻し中には、マルテンサイトから炭素が離脱し、遷移炭化物、続いてより安定な炭化物が形成される。また、母相は正方晶性および内部応力の多くを失う。焼戻し温度と保持時間によって、この一連の変化がどこまで進行するかが決まる。低い焼戻し温度では、高い硬さを維持しながら、相当量の残留応力が残る場合がある。より高い焼戻し温度では、通常、硬さは低下するが、靭性と寸法安定性は向上する。クロム、モリブデン、またはバナジウムなどの元素を含む鋼では、長時間の加熱によって、さらなる軟化または二次硬化が生じることがある。
ベイナイトにも焼戻しマルテンサイトにも、普遍的な硬さの優位性はない。微細な下部ベイナイトは非常に高い硬さを示し得る一方、上部ベイナイトはより軟らかく、延性に富む場合がある。低温焼戻しマルテンサイト組織は、特定のベイナイト組織より高い硬さを示し得るが、より高温で焼戻すと、マルテンサイト鋼の硬さは低下し、破壊抵抗は増大する可能性がある。比較に意味を持たせるには、炭素含有量、旧オーステナイト粒径、合金の焼入性、変態温度、および各構成相の量を明示しなければならない。
靭性についても同じ原則が当てはまる。ベイナイトフェライトは、そのプレートが微細で、炭化物の膜状析出が制御されている場合、強度とき裂発生抵抗の好ましい組合せを示し得る。粗大なベイナイト、未変態オーステナイト、または最終冷却中に形成された新生の高炭素マルテンサイトは、この利点を低下させる可能性がある。焼戻しによって応力が緩和され、炭化物の分布が微細化されれば、焼戻しマルテンサイトは高い靭性を示し得る。しかし、焼戻しが不十分であれば、脆い組織が残る。過度の焼戻しは強度を犠牲にする可能性がある。
延性は、単にどちらの処理を選ぶかによって決まるものではない。ベイナイト、マルテンサイト、残留オーステナイト、炭化物、介在物、および炭素に富む領域の体積分率と形態に依存する。混合組織は、脆い局所構成相を含みながらも、有用な伸びを示す場合がある。したがって、引張強さ、降伏強さ、衝撃エネルギー、破壊靭性、疲労特性、および耐摩耗性は、硬さだけから推定せず、それぞれ個別に測定すべきである。
変形挙動も異なる可能性がある。浸炭したAISI 8620、AISI 8822、およびAISI 4320を対象とした研究では、260、288、および304 °Cのオーステンパ処理温度を用い、浸炭後に焼入れおよび焼戻しを施した試験片と比較して、変形量が有意に少ないことが報告された。この結果は、試験された浸炭材の形状および処理条件を反映したものであり、一般的な保証ではない。マルテンパ処理では、マルテンサイトが形成される前に熱勾配が低減されるため、直接焼入れと比較して、割れや変形も低減できる可能性がある。ただし、マルテンサイト変態自体は体積変化を引き起こす。
残留オーステナイトと変態混合組織
オーステンパ処理はベイナイトを生成する処理として説明されることが多いが、「ベイナイト組織」であることは、必ずしも100%がベイナイトであることを意味しない。オーステナイトが変態し終わる前に保持を終了すると、残存オーステナイトは残留オーステナイトとして残るか、その後の冷却中にマルテンサイトへ変態する可能性がある。残存オーステナイトの炭素濃化によって、その一部が室温で安定化する場合もある。その結果、ベイナイトと残留オーステナイト、ベイナイトとマルテンサイト、またはベイナイト、マルテンサイト、および残留オーステナイトの三者からなる組織となる場合がある。
この混合組織は特性に大きな影響を及ぼす。残留オーステナイトは、見かけ上の延性を向上させ、変態ひずみを吸収する可能性がある一方、荷重下、研削中、または使用中に変態することもある。この変態によって、寸法変化、局所的な硬化、または残留応力が生じる可能性がある。オーステンパ処理中の保持後に未変態オーステナイトから形成されたマルテンサイトは、浴中で形成されたベイナイトより硬く、脆い場合がある。これらの構成相の同定には、X線回折、金属組織学的観察、膨張測定、および硬さマッピングが役立つが、単一のバルク硬さの値だけでは同定できない。[3] Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020.
中炭素低合金鋼を対象とした短時間・低温オーステンパ処理に関する2020年の研究は、この限界を示している。報告された組織は単一相ではなく、ナノベイナイト、マルテンサイト、および残留オーステナイトを含んでいた。試験条件下では、その摩耗係数は焼入れマルテンサイト鋼より最大50%低かった。これは範囲を限定した比較であり、対象鋼、試験片の作製方法、オーステンパ処理条件、相手材、荷重、および摩耗試験に適用されるものである。すべてのオーステンパ鋼の摩耗速度が、すべての焼入れ焼戻し鋼の半分になることを示すものではない。
マルテンパ処理でも変態混合組織が生じる可能性はあるが、意図された工程順序は異なる。マルテンサイト開始温度より高い温度での均熱保持は、顕著なベイナイト生成を避けるため、短時間にする必要がある。マルテンサイト変態域を通過して空冷した後、鋼はマルテンサイトを含み、しばしば一部の残留オーステナイトおよび、場合によっては未溶解炭化物も含む。続く焼戻しによって、マルテンサイト母相と炭化物の状態が変化する。オーステナイト化処理で炭素が過剰に固溶した場合、または鋼の焼入性が高く最終冷却経路が適切でない場合には、残留オーステナイトが相当量残る可能性がある。
改良マルテンパ処理に関するSAE論文では、ベイナイトの生成を避けるため、焼入れ浴をマルテンサイト開始温度より低くすることで、この処理を区別している。この点は、浴温だけでは処理方法を十分に定義できない理由を示している。実際に生成する相は、浴温、マルテンサイト開始温度、保持時間、および冷却経路の相互関係によって決まる。
特性に関する主張を鋼種ごとに行う必要性
鋼種は変態速度論を決定する。AISI 52100軸受鋼、AISI 8620浸炭鋼、AISI 8822、AISI 4320、および中炭素低合金鋼は、炭素量、合金元素量、焼入性、マルテンサイト開始温度、炭化物の安定性、または焼戻しへの応答が同じではない。同じ鋼種記号の中でも、断面寸法やオーステナイト化条件によって中心部の冷却速度が変化し、異なる組織が生成するほどの差が生じる可能性がある。
規格は、許容される処理方法と受入れ基準も定める。SAE AMS-H-6875C:Heat Treatment of Steel Raw Materialsは、4つの鋼種区分を対象とし、規定されている場合には、オーステンパ処理、オースベイ焼入れ、およびマルテンパ処理を認めている。ただし、この許可が、すべての鋼種に対して一つの硬さ、靭性、または残留オーステナイト限度を割り当てているわけではない。適用される材料規格、図面、熱処理手順、および検査方法によって、それらの限度を定めなければならない。
したがって、有効な比較では、鋼種または鋼の化学成分、オーステナイト化温度、移送時間、浴温、保持時間、冷却方法、焼戻し温度と時間、断面寸法、および試験方法を明示する必要がある。硬さは、金属組織学的検査と併せて評価し、必要に応じて残留オーステナイト量の測定および寸法検査も行うべきである。これらの詳細がなければ、「オーステンパ処理の方が靭性に優れる」または「マルテンパ処理の方が硬い」といった主張は広範に過ぎ、技術的に信頼できるものとはいえない。
ひずみ、割れ、および残留応力の制御
直接焼入れによって熱応力および変態応力が生じる理由
直接焼入れでは、オーステナイト化した鋼に急峻な温度勾配が生じる。表面は冷却剤に先に接触して収縮する一方、中心部は高温で膨張したまま残るため、表面はより高温の内部によって拘束される。冷却初期には表面が圧縮状態に入り、中心部が引張応力を負担することがある。冷却が進むと中心部が収縮し、応力分布が逆転する場合がある。薄肉部、鋭い角部、穴、および断面厚さの変化部では、冷却速度が異なるため、これらの差が増幅される。
熱収縮に続いて、第二の現象が起こる。オーステナイトが変態するのである。普通炭素鋼および低合金鋼では、マルテンサイトの比体積は母相であるオーステナイトより大きい。この変態が始まる温度がマルテンサイト開始温度、すなわち である。表面層が に到達した時点で中心部がまだオーステナイト状態にある場合、表面はマルテンサイト変態によって膨張する一方、中心部は熱的に収縮し続ける。変態膨張は断面全体で均一ではないため、既存の熱応力を置き換えるのではなく、それに加わる。
最終的な応力状態は、各現象のタイミングに左右される。例えば浸炭硬化歯車では、炭素が濃化した表層部が先に変態し、低炭素の中心部は後から変態するか、部分的にオーステナイトのまま残ることがある。その結果、硬く比較的脆いマルテンサイト表層部に、特に形状不連続部の近傍で引張残留応力が生じる可能性がある。この組合せは焼入れ割れを促進する。割れが発生しない場合でも、穴の周囲や歯の断面における不均一な収縮によって、真円度不良、振れ、曲がり、または歯間隔の変化が生じることがある。
冷却の激しさは、問題の一部分にすぎない。オーステナイト化温度は結晶粒径と、オーステナイト中に固溶する炭素および合金元素の量を制御する。撹拌は熱伝達係数を変化させ、焼入性は中心部がマルテンサイトに変態するか、あるいはベイナイトやパーライトなどのより軟質な生成物に変態するかを決定する。ASM Handbook, Volume 4A(2013年)は、オーステナイト化温度、浴温、保持時間、撹拌、および冷却速度を、マルテンパー処理における重要な変数として示している。これらと同じ変数は、形状、装入パターン、治具、浸炭層の状態とともに、直接焼入れによるひずみにも影響する。
中断焼入れが応力履歴を変える仕組み
マルテンパー処理は、単に別の浴を選択するのではなく、現象が起こる順序を変える。高温でオーステナイト化した加工物を、 温度の直上に維持した油または溶融塩へ急速に焼入れする。表面と中心部の温度がより均一に近づくのに十分な時間保持するが、ベイナイトまたはパーライトが生成するほど長くは保持しない。その後、通常は空気中、または別の制御された低冷却速度条件下でマルテンサイト生成温度域を通過するように冷却し、使用前に焼戻しを行う。
この温度均一化により、マルテンサイトが生成し始める時点で存在する熱的な温度差が低減される。表面と中心部が完全に同時に変態するわけではなく、マルテンサイト変態による膨張も依然として生じるが、温度勾配とそれに伴う拘束は小さくなる。したがってマルテンパー処理は、ひずみと焼入れ割れの可能性を低減するが、いずれも完全になくすわけではない。複雑な部品では、各部の冷却時間が異なる場合、浴の制御が不十分な場合、または焼入性によって不均一な変態パターンが生じる場合、依然として変形する可能性がある。
2020年版のASM Heat Treating Subject Guideは、この処理工程を直接説明している。すなわち、鋼を の直上で温度が均一化するまで保持し、その後空冷してマルテンサイトを生成させ、続いて焼戻しを行う。焼入れ直後のマルテンサイトは内部応力が高く、破壊抵抗が限られているため、通常の使用において焼戻しは任意の工程ではない。最終的な温度と時間は、鋼種、寸法、要求硬さ、および残留オーステナイトの状態に適合させなければならない。
オーステンパー処理は、異なる目的を持つ。オーステナイト化した鋼を、ベイナイト変態域内に保持した浴、すなわちAISI 52100の定義で報告されている約200~400 °Cの浴に焼入れし、必要な割合のオーステナイトがベイナイトに変態するまで保持する。その後冷却することでベイナイト組織が得られるが、保持が不完全な場合には、残留オーステナイトまたはマルテンサイトが残る可能性がある。2024年に発表されたACS Omegaの研究は、この処理をマルテンパー処理と区別している。オーステンパー処理ではオーステナイトがベイナイトに変態するまで保持するのに対し、マルテンパー処理では の上で短時間温度を均一化し、その後の冷却中にマルテンサイトを生成させる。
ベイナイトは、加工物が比較的均一な浴温に到達した後、恒温状態で生成する。そのためオーステンパー処理では、直接焼入れにおける表面から中心部へ向かう激しい熱的履歴を回避できる。また、ベイナイト変態では、移動する温度勾配を横切ってマルテンサイト膨張が集中するのではなく、保持中にひずみが分散される。したがって、ひずみと残留応力をより低くできる可能性がある。ただし、それは鋼の焼入性、断面寸法、および変態速度によって、断面全体が浴温に到達し、パーライトまたは望ましくないマルテンサイトが生成する前に意図した反応を完了できる場合に限られる。
したがって、マルテンパー処理とオーステンパー処理は、ひずみを低減した焼入れを表す交換可能な名称ではない。マルテンパー処理では依然としてマルテンサイトが生成し、その後の焼戻しが必要である。オーステンパー処理はベイナイトの生成を目的とし、それを得るのに十分な時間の恒温保持を行う。仕様によっては両方の処理方法が認められる場合がある。例えば、4種類の鋼の熱処理を対象とするSAE AMS-H-6875C(2020年)は、該当する要求事項で規定されている場合、オーステンパー処理、オースベイ焼入れ、およびマルテンパー処理を列挙している。工程記録には、単に部品を「塩浴焼入れした」と記載するのではなく、実際の温度―時間履歴を明記すべきである。
浸炭低合金鋼に関する証拠
試験したAISI 8620、AISI 8822、およびAISI 4320の試験片では、オーステンパー処理による変形は、浸炭後に通常の焼入れおよび焼戻しを行った場合よりも小さかった。 Limited evidence
SAE論文「Austempering Process for Carburized Low-Alloy Steels」(SAE 2013-01-0949)は、浸炭処理したAISI 8620、AISI 8822、およびAISI 4320を調査した。比較対象は、浸炭・オーステンパー処理試験片と、浸炭後に通常の焼入れおよび焼戻しを施した試験片であった。オーステンパー処理の浴温は260、288、および304 °Cであった。報告された結果では、浸炭・オーステンパー処理試験片のひずみが大幅に小さかった。
この知見は、応力発生のメカニズムと整合する。浸炭によって炭素濃度勾配が形成される。表層部は中心部より炭素量と焼入性が高く、 温度も異なる。そのため直接焼入れでは、表層部と中心部が異なる履歴で冷却および変態する。オーステンパー処理では、部品が浴温に近づいた後、急速で空間的に不均一なマルテンサイト変態過程を、制御されたベイナイト恒温保持に置き換える。ひずみが低減するという結果は信頼でき、冶金学的にも整合しているが、あらゆる歯車、軸、または軸受レースに適用できる普遍的な補正係数ではない。
別の部品へ適用する際には、まず形状が重要になる。薄肉リングは速やかに温度が均一化する可能性がある一方、厚肉の歯車ハブでは、表層部が浴温に達した後も高温の中心部が残ることがある。AISI 8620、AISI 8822、およびAISI 4320は合金含有量と焼入性も異なるため、同じ浴温で同じ相分率が得られるとは限らない。浸炭深さ、表面炭素濃度、残留オーステナイト、炭化物の状態、旧オーステナイト結晶粒径、および浸炭の均一性は、変態ひずみと割れ感受性の両方に影響する。
治具と装入方法も重要である。冷却中に拘束された部品は、自由な移動が少なくなる一方で、より高い残留応力を蓄積する可能性がある。ゆるく支持された部品では、より大きく変形する一方、その応力の一部が解放されることがある。浴組成、循環、装荷間隔、搬送時間、および温度均一性を検証しなければならない。熱処理前後の寸法測定、表層部から中心部にわたる硬さ分布測定、金属組織学的検査、ならびに必要に応じた残留応力測定は、名称の付いた処理が結果を保証すると仮定するよりも有益である。
浴、熱伝達、およびプロセス制御
浴の選択だけでプロセスが決まるわけではない。オーステンパ処理とマルテンパ処理はいずれも塩浴または油浴を使用できるが、温度履歴と変態の目標は異なる。オーステンパ処理では、オーステナイト化した鋼をベイナイト変態温度に保持した浴へ移し、ベイナイトが生成するまで保持する。G. A. H. D. et al.(2013)による AISI 52100 の記述では、この温度はおよそ 200~400 °C である。マルテンパ処理では、鋼をマルテンサイト開始温度の直上に保持した浴へ移し、断面全体の温度を均一化した後、空気中で冷却してマルテンサイトをより均一に生成させる。その後、焼戻しが必要となる。
ASM Handbook Volume 4A(2013)は、マルテンパ処理について、オーステナイト化温度、浴温、保持時間、撹拌、および冷却速度という有用な制御枠組みを示している。これらの変数は、見かけ上類似した炉サイクルを使用しても、浴プロセスによって異なる結果が生じる理由も明らかにする。鋼種、断面厚さ、焼入性、装入質量、移送遅れ、および浴の状態によって、規定された熱履歴が実際に達成されるかどうかが決まる。
油、硝酸塩・亜硝酸塩塩、および溶融塩混合物
油は一般的で実用的だが、焼入れ中にその熱伝達挙動が変化する。高温の鋼を油に投入すると、表面に蒸気膜が形成されることがある。この膜沸騰段階では、熱は比較的ゆっくり、かつ不均一に伝達される。膜が崩壊すると、核沸騰によって熱がはるかに速く除去され、その後、対流冷却がより緩やかに進行する。撹拌は蒸気膜を分断し、より低温の油をワーク近傍へ移動させる。油温、粘度、酸化、水分混入、スラッジ、および装入質量と浴容積の比率は、いずれもこの一連の過程を変化させる。
したがって、同じ公称油を入れた二つのタンクでも、異なる冷却曲線を示すことがある。劣化した油では、粘度が上昇したり、ぬれ性が変化したりする可能性がある。水分が混入すると局所的な沸騰が生じ、重度の場合には火災や蒸気に伴う噴出の危険が生じる。バスケットに装入物を詰め込みすぎると、表面への循環が妨げられる。一方、大量の高温装入物は油温を上昇させ、その後の焼入れ部分の冷却を遅くする。重要なのは単なる「油焼入れ」ではなく、実際の装入状態および撹拌状態において測定された冷却応答である。
硝酸塩・亜硝酸塩塩浴は、液体が鋼に直接接触してぬれるため、また油焼入れと同じように持続的な蒸気膜に依存しないため、一般に迅速に熱を伝達する。溶融塩内部の対流によって浴を比較的均一に保つことができ、鋼の表面は速やかに浴温へ近づく。この迅速な熱伝達は、マルテンパ処理部品が、表面と中心部との過大な温度差なしにパーライトまたはベイナイト領域を通過する必要がある場合に有用である。また、変態が不均一に進行する前に、オーステンパ処理部品を選択したベイナイト変態温度へ到達させるうえでも役立つ。
塩浴は保守不要ではない。塩組成、酸化、湿気、ドラッグアウト、スラッジ、および汚染は、溶融挙動、粘度、電気伝導率、ならびに熱伝達に影響する。硝酸塩・亜硝酸塩混合物では、分解や汚染によって浴の状態が変化し、安全上の危険が生じる可能性があるため、運転温度と化学的状態の管理も必要である。ワークは浸漬前に乾燥させなければならない。溶融塩に水が持ち込まれると、激しく気化するおそれがある。
Sun et al.(2024)による ACS Omega の研究では、Ca(NO3)2–KNO3 溶融塩混合物を調査し、熱伝達の測定を中心的な課題として扱った。プロセス工学上のこの研究の価値は、ある一つの硝酸カルシウム/硝酸カリウム比を、普遍的なオーステンパ処理レシピとして宣言したことにあるのではない。塩組成が異なれば、液相線温度、熱物性、粘度、および使用可能範囲も異なる。研究で得られた測定結果は、浴組成および浴温と熱伝達挙動との関係を明らかにするのに役立つが、生産サイクルにはなお、妥当性が確認された冷却曲線、鋼種固有の変態データ、および実際の浴の管理が必要である。
浴温、撹拌、および装入物の影響
浴温は単なる炉の設定値ではなく、変態を左右する変数である。オーステンパ処理では、選択した鋼が許容可能な速度でベイナイトへ変態できる範囲内に浴を維持しなければならない。保持は、時間-温度-変態データまたは金属組織学的な検証によって確認された、必要なオーステナイトからベイナイトへの反応が完了するまで継続する。マルテンパ処理では、通常、 と表記されるマルテンサイト開始温度の直上に浴を保持し、表面と中心部の温度差が許容レベルまで低下するのに十分な時間を確保する。保持時間が長すぎる場合、または温度が低すぎる場合には、ベイナイトが生成して、意図したマルテンサイト処理スケジュールが損なわれる可能性がある。
撹拌は、単に「良好な循環」と曖昧に表現するのではなく、方法と強度によって規定しなければならない。ポンプ流量、インペラの位置、ワークの移動、およびバスケット設計によって、すべての表面が同程度の流体移動にさらされるかどうかが決まる。過度の移動は、繊細な部品を損傷したり、空気を巻き込んだりする可能性がある。不十分な移動は停滞領域を残し、局所的な冷却差を増大させる。塩浴は、直接接触によって油より速く熱を伝達できる場合でも、装入物から熱を除去し、浴温の均一性を回復するために、通常は循環を必要とする。
装入物の影響は、しばしば過小評価される。小さな試験片を一つだけ処理する場合、浴温はほぼ一定に保たれることがある。一方、生産用バスケットでは、投入時に浴温が低下し、回復期間が生じる可能性がある。密に詰められた装入物では、間隔によって流体の接近が制限されるため、外側の部品と内部の部品で冷却挙動が異なることがある。浴との接触と循環を確保できるよう、部品間に十分な間隔を設けなければならない。また、入れ子状態、接触痕、および塩の閉じ込めを防ぐ治具を設計する必要がある。適格性確認時に使用した装入パターンは、生産時のパターンと一致させるべきである。
温度測定もばらつきの要因となる。炉の熱電対は、炉内雰囲気または近傍の治具を測定するものであり、必ずしも鋼の中心温度を測定しているわけではない。浴の制御装置はヒーターに近い位置を読み取る場合があるが、最も低温の領域は別の場所に存在する可能性がある。作業領域については独立したセンサーで調査し、代表的な部品に取り付けた熱電対によって実際の熱的遅れを確認できるようにするべきである。厚肉断面では、表面の熱電対が浴への投入を示している時点でも、中心部はなお大幅に高温のままである可能性がある。この差こそが、マルテンサイト生成前にマルテンパ処理によって低減することを意図しているものである。
焼入れ強度と移送時間
焼入れ強度は、鋼からどれだけ速く熱が除去されるかを表すが、実用上有用な指標は、重要な変態温度域を通過する完全な冷却曲線である。油の撹拌、塩浴の循環、浴温、部品形状、および鋼の焼入性が、すべて寄与する。焼入性の高い鋼は、大きな断面全体でマルテンサイトを生成できる条件でも、焼入性の低い鋼種では一部がベイナイトまたはパーライトになる場合がある。断面の角部は速く冷却され、厚い中心部はゆっくり冷却される。同じ浴であっても、細いピンと厚い歯車に同じ組織を保証することはできない。
移送遅れは、部品がオーステナイト化炉を出た時点から、作用面が浸漬されるまでの間に始まる。この間、表面は空気中で冷却される一方、中心部はオーステナイト化温度付近にとどまる可能性がある。移送遅れは、変態しやすい鋼種で望ましくない変態を生じさせるほか、バッチの最初の部品と最後の部品の熱的条件を異ならせる。短く再現性のある移送経路、蓋付き移送治具、および同期したハンドリングによって、この変動要因を低減できる。
浸漬後には浴の回復が続く。投入された装入物は浴から熱を奪い、密集したバスケットの周囲には局所的な低温域が形成される可能性がある。制御装置が設定値を示していても、作業領域がなお回復途中であることがある。次の装入物を投入する時期は、装入位置で測定した浴温に基づく明確な回復限界によって管理すべきである。この限界がなければ、公称レシピが同一であっても、連続するバッチが異なる冷却速度を受ける可能性がある。
マルテンサイト生成温度域に関する 1946 年の研究は、マルテンパ処理の目的を説明している。すなわち、マルテンサイト生成温度域の直上まで焼入れし、温度を均一化させた後、より緩やかに冷却する。この方法により、熱応力および変態応力が低減され、硬さをほとんど犠牲にすることなく、適切な鋼種と断面であれば、割れおよびひずみのリスクを低下させることができる。オーステンパ処理には異なる要件がある。浴は、ベイナイト保持の全期間にわたって安定していなければならない。短時間・低温オーステンパ処理に関する 2020 年の研究では、ナノベイナイト、マルテンサイト、および残留オーステナイトが報告され、焼入れマルテンサイト鋼と比較して摩耗係数が最大 50%低下した。しかし、この結果を別の鋼種または別のサイクルへ自動的に適用することはできない。[4] Heat Treatment of Steel Raw Materials. SAE International. SAE AMS-H-6875C, 2020.
SAE AMS-H-6875C(2020)は、4 種類の鋼のクラスを対象とし、規定された場合にはオーステンパ処理、オースベイ焼入れ、およびマルテンパ処理を認めている。したがって、適合性は浴の名称だけでなく、指定された鋼種、スケジュール、設備、および検証に依存する。意図した変態が実際に生じたことを示すには、温度記録、移送時間の記録、装入構成、浴の調査、硬さ、寸法検査、および金属組織学的検査が必要である。
改良マルテンパー処理とオーステンパー処理との境界
標準マルテンパー処理と改良マルテンパー処理
マルテンパー処理とオーステンパー処理はいずれも、オーステナイト化温度から室温までの直接的な急冷を途中で中断しますが、その中断の冶金学的な理由は異なります。オーステンパー処理はベイナイトを生成させることを目的とします。マルテンパー処理は、マルテンサイトが生成する前に温度差を小さくすることで、ひずみと焼入れ割れを抑制することを目的とします。
標準的なマルテンパー処理では、オーステナイト化した鋼を、鋼のマルテンサイト開始温度、すなわち Ms の直上に保持した油または溶融塩へ焼き入れします。ワークは、その表面と中心部がほぼ同じ温度に近づくのに必要な時間だけ浴中に保持されます。その後、通常は空冷によってマルテンサイト変態域を通過させます。マルテンサイトはこの最終冷却段階で生成するため、処理後は実用に供する前に焼戻しを行う必要があります。ASM International の Heat Treating Subject Guide(2020年版)は、この工程を、Ms直上での保持、温度の均一化、マルテンサイト生成のための空冷、およびその後の焼戻しという一連の操作として説明しています。
温度は、普遍的な表から選定するものではありません。Msは、炭素含有量、合金元素、旧オーステナイト粒径、ならびにオーステナイトの状態によって変化します。例えば浸炭表面は、低炭素の中心部よりもMsが大幅に低い場合があります。断面厚さも重要です。熱は中心部よりも表面から速く逃げるためです。したがって、浴は単なる公称鋼種記号ではなく、対象となる鋼種および部品固有の変態データに基づいて選定しなければなりません。
ASM Handbook Volume 4A(2013年版)は、オーステナイト化温度、浴温、保持時間、撹拌、および冷却速度を、マルテンパー処理における制御変数として挙げています。これらの変数によって、部品が安全に温度均一化するか、ベイナイトの生成を開始するか、浴中で部分的にマルテンサイトへ変態するか、あるいは過大な熱応力および変態応力が発生するかが決まります。短時間で十分に制御された保持が、標準工程の中心となります。
改良マルテンパー処理では、中断する位置が変わります。SAEの改良マルテンパー処理の説明では、焼入れ浴はMs未満であるのに対し、標準マルテンパー処理では浴温をMsより高くします。この違いは、その他は同一の操作に対する小さな調整ではありません。マルテンサイトが生成し始める時点が変わり、ワークが受ける熱的および変態上の経路も変化します。
Ms未満の浴では、鋼が浸漬されたままの状態でマルテンサイトの生成が始まる可能性があります。ワークは、後の変態に備えて単に低い均熱温度まで冷却されているわけではありません。オーステナイトの一部は浴中保持中に変態し、残りはその後の冷却中に変態する可能性があります。生成する各相の割合は、鋼の焼入れ性、実際の浴温、浴中保持時間、および断面内の温度分布によって異なります。
SAE AMS-H-6875C(2020年版)Heat Treatment of Steel Raw Materials は、4種類の鋼種区分を対象とし、仕様で指定される場合には、オーステンパー処理、オースベイ焼入れ、およびマルテンパー処理を認めています。しかし、この規定によってこれらの処理が互換可能になるわけではありません。工程仕様書、図面、または購入者の要求事項には、意図する処理スケジュールと検査基準を明記する必要があります。改良マルテンパー処理を意図している場合、「マルテンパー処理済み」という表記だけでは不十分なことがあります。
Ms未満の浴が変態経路を変える理由
Msは、冷却中に拡散を伴わずに進行するオーステナイトからマルテンサイトへの変態が、おおよそ開始する温度を示します。これは、一定の一つの温度でオーステナイト全体が瞬時にマルテンサイトになることを意味しません。変態はある温度範囲にわたって進行し、生成量は主としてMsよりどれだけ低い温度まで鋼を冷却したかによって決まります。保持時間も間接的に影響する場合があります。保持によって部品の温度が均一化する一方、変態は局所的な温度に応じて進行するためです。
したがって、浴をMs未満に設定すると、ワークは温度が完全に均一化する前にマルテンサイト変態域へ入ることになります。これにより、その後の段階で表面と中心部の温度差を小さくできる可能性がありますが、同時に変態ひずみが発生しながら処理が進行します。標準マルテンパー処理では、均熱化後までマルテンサイトの大部分の生成を遅らせます。これに対して改良マルテンパー処理では、熱勾配、変態応力、および残留オーステナイトのバランスを異なるものにするため、より早い変態開始を許容します。
オーステンパー処理との境界は、保持中に意図する相変態によって定義されます。オーステンパー処理では、オーステナイト化した鋼をベイナイトが生成可能な温度域へ焼き入れ、必要な量のオーステナイトが変態するまで保持します。AISI 52100を対象とした2013年の研究では、オーステンパー処理を、約200~400 °Cに維持した媒体へ焼き入れし、ベイナイトが生成するまで保持する処理と説明しています。2024年に発表されたACS Omegaの研究でも、ベイナイト変態温度で保持するオーステンパー処理と、空冷によってマルテンサイトを生成させる前にMs直上で短時間保持するマルテンパー処理とを区別しています。
温度範囲は鋼種によって重なることがあるため、浴温だけでは処理名称を確定できません。300 °Cの浴であっても、ある鋼種ではベイナイトが生成し、別の鋼種ではマルテンサイトが生成する場合があります。また、保持時間が短すぎる場合や変態曲線が重なる場合には、混合組織が生成することもあります。重要な根拠となるのは、その鋼の時間-温度-変態挙動または連続冷却変態挙動、および金属組織学的な検証です。
中炭素低合金鋼を対象とした2020年の短時間・低温オーステンパー処理の研究では、ナノベイナイト、マルテンサイト、および残留オーステナイトが報告されています。その摩耗係数は、焼入れマルテンサイト鋼のものより最大で50%低くなりました。しかし、この結果は、試験対象となった組成、形状、および処理スケジュールに固有のものです。これをマルテンパー処理部品に自動的に適用することはできません。
オーステンパー処理では、制御されていない温度勾配の中ではなく、比較的一定の温度でベイナイトが生成するため、ひずみを低減できる場合があります。浸炭したAISI 8620、AISI 8822、およびAISI 4320について、2013年に発表されたSAEの研究では、浸炭後にオーステンパー処理した試験片は、浸炭後に焼入れ・焼戻しした試験片よりもひずみが大幅に少ないことが示されました。報告されたオーステンパー温度は260、288、および304 °Cでした。これは特定の浸炭鋼群に関する証拠であり、すべてのオーステンパー処理部品のひずみが少なくなることを証明するものではありません。
偶発的なベイナイト生成の回避
改良マルテンパー処理は、処理の中断中にワークをベイナイト生成域から外しておくことも目的の一つとして選択されます。浴温はMs未満である必要がありますが、同時に、保持によってベイナイトが生成するのに十分な時間が与えられない位置に設定しなければなりません。浴温が鋼のベイナイト変態速度の大きい温度域にある場合、または移送や保持に時間がかかる場合には、処理がマルテンパー処理と呼ばれていても、組織中にベイナイトが含まれる可能性があります。
このため、「改良」とは単に「より低温の浴を使用する」という意味ではありません。処理スケジュールには、オーステナイト化条件、移送時間、浴温、撹拌、許容保持時間、冷却方法、および焼戻し処理を明記する必要があります。浴温は、炉または塩浴槽の設定値から推定するのではなく、ワークの位置で測定しなければなりません。装入量や塩の循環によって、変態経路を変えるのに十分な局所的な温度差が生じることがあります。
作業者は、鋼の焼入れ性および断面寸法の限界も把握する必要があります。焼入れ性の低い鋼では、部品が意図したマルテンサイト変態経路に到達する前に、中心部でパーライトまたはベイナイトが生成する可能性があります。焼入れ性の高い鋼では、冷却後に相当量のオーステナイトが残留する場合があります。特に、炭素の濃化または浸炭によってMsが低下している領域では、その可能性が高くなります。焼戻しによってマルテンサイトの脆性は低下し、変態応力も緩和されますが、不適切な保持中に生成したベイナイトを消すことはできません。
検証には、硬さ分布の測定に加えて、金属組織観察、寸法検査、必要に応じて残留オーステナイト量の測定を組み合わせるべきです。表面硬さの値だけでは、すべての部品において、完全なマルテンサイト組織とマルテンサイト・ベイナイト混合組織とを区別できるとは限りません。したがって、実際上の境界は浴の名称ではなく、指定された熱処理スケジュールと、実際に生成した相によって定められます。
鋼種、焼入性、および断面寸法
鋼種は、提案したオーステンパまたはマルテンパの処理スケジュールによって、部品全体に所定の組織を生成できるかどうかを決定する。炭素含有量は生成可能なマルテンサイト量を左右し、クロム、マンガン、ニッケル、モリブデンなどの合金元素は変態曲線を移動させ、焼入性を高める。そのうえで断面寸法が、ワークの中心部が浴温度にどの程度追随するかを決定する。小さな試験片では機能する処理スケジュールでも、より大きな部品では、必要な変態が完了する前に中心部でパーライト、フェライト、または上部ベイナイトが生成する可能性がある。
この2つの処理の違いを明確に区別することは重要である。オーステンパでは、オーステナイト化した鋼をベイナイト変態域に保持し、所定の割合のオーステナイトがベイナイトに変化するまで維持する。マルテンパでは、マルテンサイト開始温度の直上で冷却を中断し、断面全体の温度を均一化させた後、マルテンサイト生成域を通過するように冷却する。その後、マルテンサイト生成物は使用前に焼戻しを施さなければならない。浴温度だけでは処理方法を特定できず、変態経路と生成相によって決まる。
AISI 52100および軸受鋼に関する考慮事項
| 鋼種 | 主な用途または状態 | 記事で示された工程上の懸念 |
|---|---|---|
| AISI 52100 | 高炭素クロム軸受鋼 | 炭化物の溶解、残留オーステナイト、焼入れ応力、寸法変化 |
| AISI 8620 | 浸炭用鋼 | 表層と芯部の炭素濃度勾配および焼入性 |
| AISI 8822 | 浸炭用鋼 | AISI 8620とは異なる表層および芯部の応答 |
| AISI 4320 | ニッケル・クロム・モリブデン浸炭用鋼 | 形状、浸炭層深さ、変態応答 |
AISI 52100は、高炭素クロム軸受鋼であり、一般にUNS G52986として指定される。その公称組成は炭素約1.00 wt%、クロム約1.5 wt%であるが、許容範囲および清浄度要件は、適用される材料規格によって定められる。この組成により、52100は硬化処理後に高い到達硬さと優れた耐摩耗性を示す一方、残留オーステナイト、炭化物の固溶、焼入れ応力、および寸法変化が重要な問題となる。
AISI 52100に関するある研究では、オーステンパを、オーステナイト化温度から約200~400 °Cに維持した媒体中へ焼入れし、ベイナイトが生成するまで保持する処理として説明している。この温度範囲は、研究対象となったオーステンパ処理の定義であって、すべての軸受断面や、望ましいすべてのベイナイト形態に適用できる普遍的な温度範囲ではない。温度範囲の下限側では変態が遅く、生成組織はより微細になる可能性がある。高温側では変態がより速く進む一方、より粗いベイナイトが生成する可能性がある。選択する温度は、鋼の時間-温度-変態挙動、旧オーステナイト粒径、炭化物の状態、および断面厚さも考慮して決定しなければならない。
軸受用途では、公称硬さ以外にも要件が課される。転がり接触疲労は、非金属介在物、炭化物分布、残留オーステナイト、残留応力、表面仕上げ、および局所的な変態差の影響を受ける。表面が所定のベイナイト組織に到達していても、芯部にパーライトが存在するなら、それはオーステンパ軸受部品として成功したものではない。同様に、52100にマルテンパを施した部品は、直接油焼入れと比較して変形が小さくなる可能性があるが、冷却直後には依然として未焼戻しマルテンサイトを含んでおり、焼戻しが必要である。焼戻しは脆性を低減し、寸法を安定させるが、選択する温度は、必要な硬さと接触疲労性能を維持できるものでなければならない。
小型の52100製リングは、塩浴中で速やかに温度が均一化し、顕著な変態が起こる前に断面全体がベイナイト域に入る可能性がある。より大型のリング、ローラー、または軸受レースでは、中心部の温度応答が大幅に遅くなることがある。表面が変態を開始している間も、中心部は別の温度範囲を通過しながら冷却されている可能性がある。したがって、保持時間は直径だけから決定することはできず、最も遅い重要位置に関連付けて設定し、硬さ試験、金属組織観察、寸法測定、および必要に応じて残留オーステナイト分析によって検証しなければならない。
浸炭したAISI 8620、8822、および4320
浸炭低合金鋼では、2つの領域を考慮する必要がある。浸炭によって表面の炭素含有量は増加するが、芯部の炭素含有量は低いまま維持される。そのため、浸炭層は芯部よりも高い焼入性と大きなマルテンサイト生成能を持つが、両領域が適合した熱サイクルに従わなければならない。炭素濃度勾配はマルテンサイト開始温度も変化させる。一般に、高炭素の浸炭層は、低炭素の芯部よりも低い温度でマルテンサイト変態を開始する。断面全体で変態が同時に起こるわけではない。
浸炭したAISI 8620、AISI 8822、およびAISI 4320について報告された研究では、260、288、および304 °Cのオーステンパ温度が用いられた。その実験では、浸炭後にオーステンパを施した試験片は、浸炭後に焼入れ・焼戻しを施した試験片よりも、変形が大幅に小さかった。この結果が示しているのは、普遍的な断定ではなく、その機構である。オーステンパは、直接焼入れに伴う激しく不均一な熱衝撃および変態衝撃を、制御された恒温変態に置き換えることで、浸炭層と芯部の膨張・収縮差を低減する。ただし、変形を完全になくすものではなく、報告された結果を別の歯車形状、浸炭層深さ、浸炭ポテンシャル、または鋼材ロットに自動的に適用することはできない。
AISI 8620はUNS G86200として指定され、浸炭後の芯部焼入性を確保する量のニッケル、クロム、およびモリブデンを含む。AISI 8822はUNS G88220として指定され、8620よりもニッケルを多く含む合金設計を持ち、浸炭層と芯部の応答について異なるバランスを得るために選択される。AISI 4320はUNS G43200として指定され、これもニッケル-クロム-モリブデン系の浸炭用鋼である。炭素、マンガン、ニッケル、クロム、およびモリブデンのわずかな違いでも変態の開始時間と終了時間を移動させる可能性があるため、正確な化学組成は、適用される規格から確認しなければならない。
浸炭層と芯部の関係が決定的に重要である。芯部の焼入性が不十分な場合、浸炭層でベイナイト、または後にマルテンサイトが生成している間にも、移送中または保持中に芯部でパーライトやフェライトが生成する可能性がある。芯部に必要な時間に合わせてオーステンパ保持を行うと、選択した浸炭層の状態に対しては過剰となり、浸炭層に望ましくない形態や過剰な残留オーステナイトが生じる可能性がある。マルテンパでは、温度均一化の間、浴温度を関連するマルテンサイト開始温度範囲より高く維持しなければならない。空冷後、浸炭層と芯部は異なる温度範囲で変態するため、両方に焼戻しを施す必要がある。
厚さ、炭素濃度勾配、および合金の応答
実際の部品における冷却は、単一の曲線では表せない。薄い歯、小径ピン、または幅の狭い軸受リングは浴温度に急速に近づく可能性がある一方、厚い歯車素材や軸の中心部はかなり高温のまま残ることがある。さらに、攪拌、装入状態、浴の循環、表面状態、および治具との接触も熱伝達速度を変化させる。ASM Handbook Volume 4Aは、マルテンパの制御因子として、オーステナイト化温度、浴温度、保持時間、攪拌、および冷却速度を挙げている。これらの因子は、単に実験室での再現性に関するものではなく、工程管理に適用される。
焼入性 指定された冷却条件のもとで、鋼が所定の深さまでマルテンサイト組織を形成し、それを保持する能力。硬さとは同じではない。
焼入性は、冷却中に芯部が望ましくない変態生成物を回避できるかどうかを決定する。これは硬さとは異なる。硬さはある位置で測定される抵抗を表すのに対し、焼入性は、所定の冷却条件下で鋼がマルテンサイト組織を生成できる深さまたは断面範囲を表す。マンガン、クロム、ニッケル、モリブデンなどの合金元素は、一般にパーライトおよびベイナイト変態を遅らせ、中心部が所定の変態域に到達するための時間を増やす。ただし、オーステナイト粒径、前処理、および炭素濃度勾配も変態速度に影響するため、均一な結果を保証するものではない。
オーステンパでは、最も冷却の遅い領域が、冷却曲線上でパーライトノーズを先に通過することなく、ベイナイト域に到達しなければならない。その後、浴は望ましくない変態を抑制できる速さで熱を除去しつつ、部品内部に大きな温度差が生じないよう制御されなければならない。マルテンパでは、ワークをマルテンサイト域まで冷却する前に、断面全体をマルテンサイト開始温度の直上まで近づけなければならない。十分に温度が均一化していない厚い断面では、中心部が熱的に収縮し続けている間に表面で変態が起こる可能性があり、内部応力と変形が増大する。
規格だけでこの分析に代えることはできない。SAE AMS-H-6875C「鋼原材料の熱処理」は、4つの鋼種クラスを対象とし、指定された場合にはオーステンパ、オースベイ焼入れ、およびマルテンパを認めている。したがって、規格、図面、鋼種、断面寸法、および承認済みの処理手順を相互に関連付けて確認しなければならない。検証には、浸炭部品の浸炭層深さ測定、芯部および表面の硬さ、複数位置での金属組織検査、寸法検査、ならびに用途上必要な場合の残留オーステナイトまたは焼割れの確認を含めるべきである。浴の表示だけでは、中心部が要求された変態スケジュールに従ったことを証明できない。
仕様体系:AMS-H-6875Cおよび工程文書
SAE AMS-H-6875C『鋼原材料の熱処理』は、4種類の鋼種区分に対する熱処理要求事項を定めている。その意義は手順上のものである。すなわち、適用される材料仕様または部品仕様がいずれかの処理スケジュールを要求する場合、同文書はオーステンパ、オースベイ焼入れ、およびマルテンパを認めている。ただし、この許可が、あらゆる塩浴温度、移送遅れ時間、保持時間、または冷却方法を承認するものではない。購入者、設計責任者、または支配的な材料仕様は、必要な熱処理サイクルおよび受入れ基準をなお特定しなければならない。
この区別が重要なのは、これらの処理が同一の変態生成物を生じさせるものではないためである。オーステンパでは、オーステナイト化した鋼をベイナイトが生成可能な温度範囲まで急速に移送し、その後、必要なオーステナイトからベイナイトへの変態が実質的に完了するまで保持する。AISI 52100を対象とした2013年の研究では、オーステンパ媒体を約200~400 °Cに維持してベイナイトを生成させていた。正確な温度範囲は、鋼の化学成分、断面寸法、焼入性、および望ましいベイナイト形態によって異なる。
マルテンパの目的は異なる。加工品を、マルテンサイト開始温度(通常 と表記)よりわずかに高い温度に保持した油または溶融塩中へ焼入れし、断面全体の温度が均一になるのに必要な時間だけ保持する。その後、通常は空気中でマルテンサイト変態温度範囲を通過するよう冷却する。マルテンサイトは均熱保持中ではなく、その後の冷却中に生成する。焼入れ直後のマルテンサイトは高い残留応力を含み、過度に脆くなり得るため、使用前には焼戻しが必要である。ASM Internationalの2013年版 ASM Handbook Volume 4A は、オーステナイト化温度、浴温度、保持時間、撹拌、および冷却速度を、マルテンパを制御する変数として挙げている。
オースベイ焼入れも、規定された中断焼入れ経路の一つであるが、その許容される使用をオーステンパと同義に扱ってはならない。この名称は焼入れ経路および浴の配置を示すものであり、生成する相は鋼の変態速度論と実際の時間-温度履歴に依存する。したがって、工程文書では、意図する組織がベイナイトであるのか、熱的均一化後のマルテンサイトであるのか、または支配的な仕様が認める別の結果であるのかを明記する必要がある。
AMS-H-6875Cの適用範囲
AMS-H-6875Cは、あらゆる鋼種および形状に対する普遍的なレシピではなく、鋼原材料の熱処理に関する一般的な枠組みを示している。同規格は、加熱、オーステナイト化、焼入れ、冷却、焼戻し、および検査などの処理に関連する要求事項を扱う。4種類の鋼種区分を対象とし、支配的な工学要求事項または材料要求事項で指定される場合には、オーステンパ、オースベイ焼入れ、およびマルテンパという3つの代替スケジュールを認めている。
この表現は重要である。規格は、ある処理を認めることはできても、それを個々の部品に対して許容可能なものにするわけではない。例えば、低合金浸炭鋼は、ある断面厚さではベイナイトの芯部を得るのに十分な焼入性を有する一方、別の鋼種のより大きな断面では、同じ浴中保持中に完全には変態しない可能性がある。SAE 2013-01-0949の研究では、AISI 8620、AISI 8822、およびAISI 4320の浸炭試験片は、従来の浸炭、焼入れ、および焼戻し後と比較して、オーステンパ後の変形が大幅に小さかった。実験では、260、288、および304 °Cのオーステンパ温度が用いられた。これらの結果は、試験条件における処理選択を支持するものであるが、あらゆる部品に対してこれらの温度を規定するものではない。
したがって、AMS-H-6875Cを引用する仕様では、材料の呼称および状態、許容される熱処理経路、ならびに補足要求事項を特定すべきである。鋼種の化学成分は、ベイナイト変態の開始および終了、 温度、焼入性、残留オーステナイトの挙動、ならびに焼戻し応答を支配する。断面厚さおよび形状は、温度勾配と、芯部が表面に追随して浴中温度に達するまでに必要な時間を支配する。
オーステンパ、オースベイ焼入れ、またはマルテンパが許容される場合
オーステンパは、適用仕様が明示的に選択するか、代替経路として認める場合に限り許容される。その保持時間は、認定または妥当性確認済みの時間-温度手順によって定められた、必要なベイナイト変態が生じるのに十分な長さでなければならない。早期に処理を終了すると、ベイナイト中にマルテンサイトおよび残留オーステナイトが混在する可能性がある。中炭素低合金鋼を対象とした2020年の短時間・低温オーステンパ研究では、ナノベイナイト、マルテンサイト、および残留オーステナイトが同時に生成し、その研究の試験条件では、摩耗係数が焼入れマルテンサイト鋼より最大50%低かった。この混合組織は、「オーステンパ処理済み」という表記だけでは、十分な受入れ記述にならない理由を示している。
マルテンパは、熱応力および変態応力を低減するための中断焼入れを支配的な要求事項が指定する場合に許容される。均熱段階では浴温度を より高く維持しなければならず、その保持時間は、当該組織が許容されていない限り、意図しないベイナイト変態温度範囲に入るほど長くしてはならない。マルテンサイト生成温度範囲に関する1946年の研究は、その基本目的を、マルテンサイト生成範囲の直上まで冷却し、均熱した後、その範囲をより緩やかに通過するよう冷却することとして説明している。割れおよび変形は低減できるが、硬さは完全なマルテンサイト変態、鋼の焼入性、およびその後の焼戻しにも依存する。
オースベイ焼入れも、同様に明示された仕様および管理された浴条件に結び付けなければならない。処理名称だけでは相構成は定義されない。例えば、 未満の浴では浸漬中にマルテンサイトが生成し始める可能性がある一方、 より高い浴では、従来のマルテンパに関連する均熱原理が成立する。この相違は仕様で明確にしなければならない。
工程仕様で定義すべき事項
実用的な工程仕様は、製品形状、前処理状態、および該当する場合には浸炭または脱炭の状態を含む、正確な鋼種および規格呼称から始める。そのうえで、選択した処理経路、すなわちオーステンパ、オースベイ焼入れ、マルテンパ、または通常の焼入れ・焼戻しを特定する。
オーステナイト化に関する指示には、管理対象となる場合の炉形式または雰囲気、目標温度、許容範囲、加熱方法、ならびに浸漬または均熱時間を記載すべきである。「オーステナイト化するまで加熱」という記述は、製造工程の管理には不十分である。時間を炉の温度回復後、装入物の均熱後、または装入時点のいずれから測定するのかも文書に明記すべきである。
浴に関する要求事項も同程度に正確である必要がある。油、硝酸塩/亜硝酸塩塩、水系ポリマー、またはその他の承認済み媒体などの媒体の種類に加え、作動温度、許容変動、該当する場合の浴量または装入比、撹拌の方向および強度、ならびに監視頻度を特定すべきである。Ca(NO₃)₂–KNO₃溶融塩混合物を用いた2024年のACS Omega研究は、ベイナイト保持と 直上での短時間保持によって生じる変態経路の違いを強調した。したがって、塩の化学組成は単なる容器上の詳細ではなく、工程変数である。
炉から浴までの移送時間には最大値を設定し、測定箇所を定義しなければならない。さらに仕様では、浸漬時の向き、投入中の撹拌、浴中保持時間、およびその保持を終了する基準も規定すべきである。オーステンパでは、必要なベイナイト分率を達成するのに十分な、認定済みの時間を設定する場合がある。マルテンパでは通常、許容できないベイナイト生成を生じさせることなく温度を均一化するために必要な時間が保持時間となる。
保持後の冷却については、空冷、静止空気中での冷却、強制空冷、またはその他の承認済み方法を、部品を浴から取り出す温度とともに定義しなければならない。焼戻し要求事項には、焼入れ後の最小待機時間、焼戻し温度、所定温度での保持時間、サイクル回数、炉内温度均一性、および冷却方法を記載すべきである。マルテンパ鋼は、指定された焼戻しを行わずに使用に供してはならない。
最後に、受入れは測定可能なものでなければならない。文書では、硬さ測定位置および限度、許容硬さ変動、要求される組織および禁止される組成相、該当する場合の残留オーステナイト限度、表面状態、ならびに寸法受入れ基準を定義すべきである。変形測定には、基準、測定器、サンプリング頻度、および許容最大変化量が必要である。認定記録では、炉内チャート、浴温度記録、移送時間ログ、硬さ試験結果、金属組織検査、および寸法検査報告を、ロットおよび正確な鋼種に関連付けるべきである。その記録がなければ、名目上は許容された処理スケジュールも、適合性の証拠ではなく、管理されていない工程にとどまる。
変態データから現場パラメータまで:サイクルの設計
適切な熱処理サイクルは、慣れ親しんだ浴温度からではなく、鋼種と部品から始まる。鋼種、化学組成、熱処理履歴、断面厚さ、形状、表面状態、および要求特性を記録する。AISI 52100軸受鋼、浸炭したAISI 8620、および中炭素低合金鋼は、部品を同じ塩浴槽に投入できる場合であっても、同じ変態速度論を示すわけではない。初期状態も重要である。粗大な旧オーステナイト粒、未溶解炭化物、浸炭層深さ、および偏析は、焼入性、変態時間、寸法変化に影響を及ぼす可能性がある。
必要とされる相生成物が、プロセスの方向性を決める。オーステンパでは、鋼をベイナイトが生成する温度範囲に置き、選択した量のオーステナイトが変態するまで保持する。一方、マルテンパでは、マルテンサイト開始温度の直上で冷却を中断し、断面全体の温度を均一化した後、制御冷却中にマルテンサイトを生成させる。後者では、使用前に焼戻しが必要である。浴の名称だけでは、プロセスを特定できない。
変態データにより、マルテンサイト開始温度、マルテンサイト終了温度域、ベイナイト開始温度、ならびにパーライトまたはフェライトを回避するために必要な時間を明らかにすべきである。連続冷却変態図および恒温変態図は初期推定を与えるが、実際の鋼種と初期状態での試験に代わるものではない。炭素含有量、合金元素、オーステナイト粒径、浸炭層の化学組成は、いずれも曲線を移動させる。次いでプロセス設計者は、変態ウィンドウを浴、装入量、移送時間、および部品形状に適合させる。
ASM Handbook Volume 4A(2013)は、マルテンパにおける制御変数として、オーステナイト化温度、浴温度、保持時間、撹拌、および冷却速度を挙げている。これらの変数は相互に作用する。小型試験片で機能する浴温度でも、大きな装入物が入ると機能しない可能性がある。装入物が浴から熱を奪う速度が、浴ヒーターによる温度回復速度を上回るためである。したがって、スケジュールは炉および浴の設定値だけでなく、測定した部品温度と温度回復限界によって構成される。
オーステナイト化条件の選定
オーステナイト化温度は、鋼種規格、相平衡情報、および意図するミクロ組織に基づいて選定する。必要な焼入性を得るために十分な量の炭素および合金元素を溶解させる必要があるが、過度に高い温度または長い保持時間は、旧オーステナイト粒の粗大化、残留オーステナイトの増加、酸化の促進、およびひずみの悪化を招く可能性がある。浸炭部品では、芯部と浸炭層を別々に考慮しなければならない。浸炭層は芯部より大幅に多くの炭素を含む場合があるため、マルテンサイト開始温度および残留オーステナイトの挙動が大きく異なる可能性がある。
オーステナイト化時間は、断面寸法と炉の昇温挙動に基づいて決定し、保持時間は、炉の表示値ではなく、関係する最も低温の位置が指定温度に達した時点から開始すべきである。炉の設定値は、ある位置における空気または制御センサーの温度である。装入中の鋼材温度は設定値に遅れて追従し、温度回復中には設定値を上回る場合も下回る場合もある。放射、治具との接触、部品間隔、および炉内循環によって、さらに差が生じる。代表部品に取り付けた熱電対は、通常、遅れを伴う温度上昇を示し、移送後には一時的なオーバーシュートまたはアンダーシュートが続いて現れる。
初期状態によって必要時間は決まる。球状化処理したAISI 52100、焼ならしした低合金鋼、および浸炭したAISI 8620は、同じ公称温度であっても、異なる溶体化時間を必要とする可能性がある。過度の保持は、残留させる意図のあった炭化物まで溶解させる可能性がある一方、保持不足は断面内に化学組成のばらつきを残す。オーステナイト化した試料の金属組織検査により、生産サイクルを確定する前に、炭化物の溶解状態と粒径を確認できる。
マルテンパでは、変態および焼戻し後に指定硬さを得るために、十分な量のオーステナイトを生成するオーステナイト化条件が必要である。オーステンパではさらに、ベイナイト開始温度または潜伏時間が浴の作動範囲外に移動するようなオーステナイトの化学組成および粒径を避けなければならない。選定は妥協を伴うが、一般的な「所定温度まで加熱する」という値ではなく、変態に関する証拠に基づいて行うべきである。
浴温度と保持時間の選定
オーステンパ浴温度は、その鋼種について特定されたベイナイト変態範囲内から選定する。AISI 52100については、約200~400 °Cに維持した媒体を用い、ベイナイトが生成するまで保持した研究例がある。この範囲は広い参考値であり、普遍的な生産ウィンドウではない。2024年のACS Omegaの研究でも、オーステンパは、オーステナイト化した鋼をベイナイト変態温度に保持し、オーステナイトをベイナイトへ変換させる処理として説明されている。必要な保持時間は恒温変態図から読み取ることができるが、図の試験片寸法や初期状態が部品と異なる可能性があるため、硬さおよび金属組織検査によって確認する必要がある。
オーステンパ温度は、変態速度、ベイナイト形態、硬さ、および残留オーステナイトのバランスを変化させる。一般に低温では潜伏時間および変態時間が長くなり、より微細なベイナイト組織が生成する可能性がある。高温ではサイクルが短くなる一方、より粗いベイナイトが生成し、硬さの応答も異なる可能性がある。短時間・低温オーステンパを扱った2020年の研究では、ナノベイナイト、マルテンサイト、および残留オーステナイトが報告され、焼入れマルテンサイト鋼と比較して摩耗係数が最大50%低下した。この結果は研究対象となった鋼種とサイクルに属するものであり、すべての鋼種に適用できるわけではない。
マルテンパ浴温度は、均熱中に早期のマルテンサイト生成を防ぐための十分な余裕を持たせ、マルテンサイト開始温度の直上に設定する。部品は、断面内の温度が近づくまで浴中に保持する。その後、取り出してマルテンサイト変態域を空冷し、続いて焼戻しを行う。この温度で長時間保持すると、鋼種によってはベイナイトなどの変態が生じる可能性がある。改良マルテンパでは、意図的に浴をマルテンサイト開始温度未満に設定するが、これは別のスケジュールであるため、両者の区別を文書化した工程仕様に明記しなければならない。
浴の能力は、槽の容積だけで決まるものではない。温度均一性、撹拌、循環、熱回復、および許容される装入物質量と浴質量の比を測定する。Ca(NO₃)₂–KNO₃系塩浴、油、その他の媒体は、それぞれの粘度、熱伝導率、流動状態、および作動温度に応じて熱を伝達する。大きな装入物または密に詰められた装入物が入ると、浴温度が低下し、回復に時間がかかる可能性がある。浴が温度を回復する前に鋼材がパーライト開始領域を通過すると、意図した相のバランスが失われる。装入後の浴温度の最低値と、制御帯域に戻るまでに要する時間を記録する。
保持時間の計測は、ラックが浴に入った時点ではなく、部品が目標温度に達した時点から開始すべきであるとは限らない。厚肉部では、芯部熱電対または検証済みの時間関係が必要となる。薄い端部では芯部がまだ加熱中であっても変態が始まっている可能性があるため、断面寸法の限界と移送時間を手順に含めなければならない。
熱電対、試験片、および中断試験の利用
変態を支配する位置に熱電対を配置する。すなわち、最も厚い断面の中心、薄い端部、浴にさらされる表面、さらに浸炭部品では実行可能な場合に浸炭層と芯部の双方に配置する。炉および浴に耐えられる線材と取付方法を使用し、作動範囲全体で校正を確認する。記録波形には、炉内加熱、オーステナイト化、移送、浴への投入、温度均一化、取り出し、空冷、および焼戻しを示す必要がある。サイクルを確認するのは、炉の設定値ではなく部品の温度履歴である。
試験片は、生産材料、初期状態、断面厚さ、および表面化学組成を再現すべきである。単純な薄い試験片は反応が速すぎ、浴の能力が十分であると誤って示す可能性がある。段付き試験片または生産部品形状の実証用試験片は、表面と芯部の間の熱遅れを明らかにできる。工程認定時には、最も低温となる位置、最も密に詰まった位置、および装入物を代表する位置に試験片を配置する。
中断試験により、変態に関する証拠が得られる。複数の保持時間後に試料を取り出し、定められた方法で焼入れまたは冷却して、研磨断面をベイナイト、マルテンサイト、パーライト、炭化物、および残留オーステナイトについて調べる。表面から中心まで、また異なる方向にわたって硬さを測定する。硬さ分布測定により、単一のロックウェル硬さ測定では見逃される軟らかい芯部、過変態した端部、または浸炭層深さの変化を明らかにできる。
寸法測定はこれらの試験と併せて行わなければならないが、寸法測定だけで試験に代えることはできない。熱処理前後に、温度を管理した状態で直径、平面度、振れ、長さ、およびひずみを記録する。2013年のSAE研究では、浸炭したAISI 8620、8822、および4320の試験片について、260、288、および304 °Cのオーステンパ温度を用いた場合、浸炭後に通常の焼入れ焼戻しを行った場合よりも、オーステンパ後のひずみが有意に少なかった。この結果はプロセスの論理を裏付けるものであり、あらゆる形状に対する一律の保証ではない。
最後に、金属組織、硬さ分布、必要に応じた残留オーステナイト測定、および寸法データを、適用される規格と照合する。SAE AMS-H-6875C(2020)は4種類の鋼種区分を対象とし、仕様で規定される場合には、オーステンパ、オースベイ焼入れ、およびマルテンパを認めている。承認されたサイクルには、鋼種および初期状態、オーステナイト化範囲、移送限界、浴温度と温度回復要件、均熱または変態の判定基準、冷却方法、焼戻し処理、および検査結果を明記すべきである。このレベルで定義することにより、変態データが再現可能な現場パラメータへと変換される。
破損形態と診断的金属組織学
熱処理部品に欠陥がある場合は、浴の名称だけでなく、その変態経路に基づいて診断すべきである。オーステンパ処理は、オーステナイト化した鋼をベイナイト変態温度に保持し、ベイナイトを生成させることを目的とする。マルテンパ処理はこれとは異なり、加工品をマルテンサイト開始温度の直上まで焼入れし、断面がほぼ均一な温度に達するのに十分な時間だけ保持した後、冷却してマルテンサイトを生成させ、その後に焼戻しを行う。想定とは異なる位置または量で相が見つかった場合、通常は処理スケジュール、熱移動、または焼入性の問題が示唆される。
意図しない段階で生成したパーライトまたはベイナイト
オーステンパ処理部品中のパーライトは、一般に、計画していたベイナイト保持に入る前に、一部のオーステナイトがパーライト変態域に入ったことを示す。一般的な原因は、オーステナイト化炉から塩浴または油浴までの移送速度が不十分であることである。空気中での移送が長い、装入状態が過密である、または加工品を浴中に降下させる際に遅れが生じると、表面で変態が進行する可能性がある。炉温が適正であっても、部品表面がすでにパーライト開始曲線を越えていれば、部品は処理に失敗する。
浴の制御不良でも同じ結果が生じる。循環が不十分な塩浴、過大な装入量、または校正不良の熱電対によって、浴内に指定温度を下回る局所領域が生じることがある。低温域に最初に入った部品は、意図したオーステンパ温度に到達する前にパーライトを生成する可能性がある。2013年の AISI 52100 に関する研究では、約200~400 °Cの範囲でオーステンパ処理を行い、ベイナイトが生成するまで加工品を保持している。しかし、この温度範囲に含まれる任意の温度を、鋼の変態速度論を確認せずに選択してよいという意味ではない。炭素含有量、合金元素の添加、オーステナイト結晶粒径、断面厚さによって、パーライトが開始するまでに許容される時間は変化する。
金属組織学的には、パーライトはフェライトとセメンタイトのコロニーとして現れ、適切な倍率ではしばしば層状の外観を示す。表面近傍の粗いパーライトは、進入の遅れまたは表面冷却を示唆する。一方、断面を横切る帯状領域や孤立した領域は、浴温の不均一、または治具との接触を示唆する。硬さ分布の測定によって、その結果を明らかにできる。パーライト領域は、完全なベイナイト組織またはマルテンサイト組織の領域よりも大幅に軟らかい。表面から中心までの横断面を調べ、1つの研磨視野だけに依存せず、部品周囲の複数箇所を比較する必要がある。
マルテンサイトの生成を目的とした処理スケジュールでも、ベイナイトが現れることがある。標準的なマルテンパ処理において、マルテンサイト開始温度、すなわち Ms の上での保持時間は、温度を均一化するためのものであり、ベイナイト変態のための保持ではない。過度に長い保持時間、ベイナイト温度範囲内にある浴温、またはその温度範囲を通過する際の冷却速度が遅いことにより、マルテンサイトが生成する前にベイナイトが形成される可能性がある。その結果生じる組織には、隣接した領域に上部ベイナイト、下部ベイナイト、マルテンサイトが現れることがある。2024年の ACS Omega 誌の研究は、この工程上の相違を明確にしている。すなわち、オーステンパ処理では、オーステナイトが変態するまで鋼をベイナイト変態温度に保持するのに対し、マルテンパ処理では、Ms の直上に短時間保持した後、空冷する。
鋼の化学成分を疑う前に、浴の記録を確認すべきである。ASM Handbook 第4A巻は、マルテンパ処理を支配する変数として、オーステナイト化温度、浴温、保持時間、撹拌、冷却速度を挙げている。これらと同じ変数が、オーステンパ処理で意図した相領域に到達できるかどうかにも影響する。熱電対の故障、槽への過装入、または撹拌不足によって、化学成分のわずかな変動よりも直接的に金属組織を説明できる場合がある。
不完全変態と残留オーステナイト
残留オーステナイトは、冷却または保持中にオーステナイトが意図した変態を完了しない場合に生じる。マルテンパ処理部品では、その後の制御冷却中にオーステナイトの大部分がマルテンサイトへ変態するはずである。しかし、変態量は炭素含有量、合金化、冷却速度、最終温度に依存する。高炭素の表層領域、特に浸炭鋼では、低炭素の芯部より Ms および Mf が低いことが一般的である。そのため、同じ冷却サイクル後でも、より多くのオーステナイトが残留する可能性がある。
オーステンパ処理には、異なる失敗形態がある。保持をベイナイト反応が完了する前に終了すると、未変態オーステナイトが残留し、冷却中、使用中、または研削中に後からマルテンサイトへ変態する可能性がある。その結果、計画していた主としてベイナイト組織ではなく、ベイナイト–マルテンサイト–残留オーステナイトの混合組織が形成される。中炭素低合金鋼の短時間・低温オーステンパ処理に関する2020年の研究では、ナノベイナイト、マルテンサイト、残留オーステナイトが共存していた。同研究で報告された、焼入れマルテンサイト鋼に対して最大50%の摩耗係数低下は、調査対象となった材料および処理スケジュールに適用されるものであり、部分的に変態したすべての部品に適用されるものではない。
残留オーステナイトは、硬さだけでは確実に同定できない。測定値を低下させるほど軟らかい場合がある一方、押込み中のひずみ誘起変態によって見かけの硬さが上昇することもある。まず、ナイタール腐食後の光学金属組織観察をスクリーニングとして行い、必要に応じて、X線回折、磁気的方法、または定量画像解析によって相当量の残留オーステナイトを確認する。残留オーステナイトは新生の未焼戻しマルテンサイトへ変態する可能性があるため、寸法変化、遅れ割れ、または使用中の膨張にも注目する必要がある。
浸炭部品では、表層と芯部を分けて調べる。表層から芯部までの硬さ分布を測定し、観察された相と対比してプロットすべきである。残留オーステナイトを含む硬い表層と、より軟らかいベイナイトまたはパーライトの芯部が存在する場合、これは必ずしも鋼材自体の異常を示すものではなく、局所的な変態応答の違いを示している。逆に、両領域でマルテンサイトが認められず、硬さが一様に低い場合は、オーステナイト化不足、過度な移送遅れ、焼入れ能不足、または浴温の誤りが示唆される。
割れ、軟質部、変形、混合組織
割れは通常、変態応力、熱応力、鋭い形状、残留応力、過大な硬さが複合して生じる。マルテンパ処理は、マルテンサイトが生成する前の表面と芯部の温度差を小さくするため、直接焼入れと比較して割れや変形を低減できる場合がある。しかし、焼戻しの必要性がなくなるわけではない。ASM の 2020 Heat Treating Subject Guide は、マルテンパ処理鋼を使用前に焼戻ししなければならないとしている。特に浸炭表層の未焼戻しマルテンサイトは、研削または負荷の作用によって依然として割れやすい。
割れ面と研磨横断面は、分けて検査する必要がある。焼入れ割れは、旧オーステナイト結晶粒界に沿うことが多く、角部、キー溝、急激な断面変化部から内部へ伸びることがある。研削割れは通常浅く、研削方向に沿っている。浸透探傷試験によって表面に開口した割れの位置を特定でき、金属組織観察によって、割れ内部に酸化物や脱炭層が存在するか、または割れ縁に新生マルテンサイトが存在するかを確認できる。
軟質部は、撹拌不良、治具による遮蔽、浴の循環不足、脱炭、または断面寸法に対する焼入性不足によって生じることがある。変形は、不均一な加熱、非対称な浸炭、不均一な冷却、または薄肉部と厚肉部の間での変態遅れを反映する場合がある。浸炭した AISI 8620、AISI 8822、AISI 4320 を対象とした2013年の SAE 研究では、260、288、304 °C のオーステンパ温度を用い、浸炭後に焼入れ・焼戻しした試験片よりも変形が大幅に少ないことが示された。しかし、これらの結果によって、形状または荷重に固有の変形がなくなるわけではない。
混合組織には、空間的な診断が必要である。該当する場合は、縁部、半径中央部、中心部、歯元、歯先を比較する。各金属組織写真を硬さ分布および時間–温度記録と関連付ける必要がある。移送時間、浴温、撹拌、装入、オーステナイト化、焼戻しを検証した後で初めて、化学成分、焼入性、または材料取り違えを主要な原因として検討すべきである。
オーステンパ、マルテンパ、通常の焼入れ・焼戻しの比較
これら3つの処理は、同じオーステナイト化鋼から開始した場合でも、大きく異なる特性を生じさせることがあります。これらの名称は、焼入れに用いる液体だけではなく、変態の進行スケジュールを示しています。油、硝酸塩–亜硝酸塩系の塩浴、その他の媒体は複数のスケジュールで使用され得ます。決定的な変数は、温度経路、各温度での保持時間、そして許容される変態です。
変態経路と最終的なミクロ組織
通常の焼入れ・焼戻しでは、オーステナイト化鋼を、パーライトおよびベイナイトの形成の大部分を回避できる速度で急冷します。オーステナイトはマルテンサイト開始温度 を通過し、冷却が続くにつれて徐々にマルテンサイトへ変態します。生成したマルテンサイトは硬い一方で内部応力が非常に高いため、使用前に焼戻しを行います。焼戻しによって炭素を含む化合物が析出し、内部応力が低減され、硬さ、強度、靭性、寸法安定性のバランスが変化します。
マルテンパでは、主生成物を変えるのではなく、この一連の工程のタイミングを変えます。工作物をオーステナイト化温度から、 の直上に保持された油または溶融塩浴へ焼入れします。そこでは、表面と中心部がほぼ同じ温度に近づくのに必要な時間だけ保持します。その後、通常は空冷によってマルテンサイト生成温度域を通過させます。したがってマルテンサイトは、表面から中心部にかけて急峻な温度勾配がまだ存在する状態ではなく、断面の大部分が熱的に均一化した後に生成します。マルテンパを行っても、焼戻しが不要になるわけではありません。ASM International の Heat Treating Subject Guide(2020年)は、マルテンパ処理鋼について、使用前に引き続き焼戻しを行わなければならないと述べています。
オーステンパは、異なる変態経路をたどります。オーステナイト化鋼をベイナイト変態温度域に維持された浴へ焼入れし、必要な割合のオーステナイトがベイナイトへ変態するまで保持します。AISI 52100を対象とした2013年の研究では、約200~400 °Cのオーステンパ温度域が示され、ベイナイトが形成されるまで保持を継続しています。炭素含有量、合金元素、温度、保持時間によって、生成物は上部ベイナイト、下部ベイナイト、またはマルテンサイトと残留オーステナイトを含む混合組織となる場合があります。この処理は、単に「保持時間を長くしたマルテンパ」ではありません。2024年の ACS Omega 誌の研究では、ベイナイト変態が生じるまで保持するオーステンパと、 の上方で短時間温度を均一化してから空冷するマルテンパとを明確に区別しています。
オーステンパ処理鋼であっても、その後の処理または安定化工程が必要になる場合がありますが、完全にマルテンサイト化した焼入れ鋼に用いるのと同じ焼戻し処理が自動的に施されるわけではありません。必要な処理スケジュールは、指定されたミクロ組織と使用条件によって決まります。短時間の低温オーステンパでは、マルテンサイトおよび残留オーステナイトとともにナノベイナイトが生成することがあります。中炭素低合金鋼を対象とした2020年の研究では、この組織により、焼入れマルテンサイト鋼で測定された値よりも摩耗係数が最大50%低くなりました。この結果は、その試験における処理固有の利点を示すものですが、あらゆる条件に適用できる摩耗性能の普遍的な順位を確立するものではありません。
ひずみ・割れ低減の目的
通常の焼入れでは、寸法変化の主な原因となる熱収縮と変態ひずみという2つの要因に工作物がさらされます。表面は中心部より先に冷却・変態するため、断面内で温度と相分率が変化するのに伴い、部材には変動する応力が生じます。複雑形状、鋭い角部、穴、薄肉部から厚肉部への移行部、浸炭層は、特に影響を受けやすい部分です。応力が高温状態または変態中の材料の局所的な強度を超えると、割れが発生する可能性があります。
マルテンパでは、マルテンサイトの生成が始まる前に鋼を 付近、ただしその直上に保持することで、熱勾配に起因する要素に対処します。これにより、表面と中心部はより近い温度範囲で変態します。マルテンサイト生成温度域の温度範囲を扱った1946年の論文では、この原理を、マルテンサイト変態域の直上まで焼入れした後に緩やかに冷却する方法として説明しており、硬さをほとんど犠牲にせず割れを低減できるとしています。この処理はひずみを低減しますが、寸法を完全に制御できることを保証するものではありません。マルテンサイト変態自体が体積変化と残留応力を引き起こすためです。
オーステンパは、別の理由によってひずみを低減できる場合があります。変態の大部分が、温度が連続的に低下する中で移動するマルテンサイト変態前線によってではなく、ベイナイトとして等温的に進行するためです。ベイナイトにも固有の変態ひずみがあり、残留オーステナイトは加工中または使用中に後から変態する可能性があります。そのため、オーステンパはある種のひずみを低減できる一方、変態が不完全または適切に制御されていない場合には、別の寸法安定性上の問題を生じさせる可能性があります。[5] Austempering Process for Carburized Low-Alloy Steels. SAE International. SAE Technical Paper 2013-01-0949, 2013.
浸炭低合金鋼に関する知見は、形状と材料による依存性を示しています。SAE論文2013-01-0949では、AISI 8620、AISI 8822、AISI 4320の浸炭鋼を対象に、260、288、304 °Cのオーステンパ温度を用いて検討しました。これらの実験では、浸炭後にオーステンパを施した試験片は、浸炭後に焼入れ・焼戻しを施した試験片よりも大幅に小さいひずみを示しました。この結果を、あらゆる硬化層深さ、断面寸法、炉および浴の配置にそのまま適用することはできません。焼入性によって、パーライトが生成する前に中心部が意図した変態温度域に到達できるかどうかが決まります。また、撹拌、浴温、装入量、移送時間は、実際の熱サイクルに影響します。
比較が技術的に公平でない場合
オーステンパがマルテンパまたは通常の焼入れ・焼戻しよりも高い硬さ、靭性、耐摩耗性、寸法安定性をもたらすという主張は、変態を決定する変数を比較条件として管理しない限り不完全です。試験片には、同じ鋼種、すなわち同じ溶解および化学的状態の材料を使用しなければなりません。また、形状と断面厚さ、オーステナイト化温度、保持時間、雰囲気、前組織、さらに表面状態、粗さ、脱炭、浸炭層についても同等にする必要があります。
合否判定基準も、意図する機能に適合していなければなりません。ロックウェル硬さだけを比較すると、マルテンサイト組織に有利な結果となる一方で、割れ感受性、残留オーステナイトの不安定性、衝撃靭性、ひずみを見落とす可能性があります。1種類の荷重、相手材、潤滑条件による摩耗試験だけでは、あらゆる接触用途に対して組織の優劣を順位付けすることはできません。残留オーステナイトは焼入れ後、オーステンパ後、加工中、または使用中に変態する可能性があるため、寸法測定では測定時点を明示しなければなりません。
仕様も重要です。SAE AMS-H-6875C(2020年)は4種類の鋼の熱処理要件を対象としており、手順が規定されている場合には、オーステンパ、オースベイ焼入れ、マルテンパを認めています。したがって検証には、要求される硬さ分布、ミクロ組織、該当する場合の硬化層深さ、ひずみの限度、ならびに割れや許容できない脱炭が存在しないことを示す証拠を含める必要があります。ASM Handbook Volume 4A(2013年)は、オーステナイト化温度、浴温、保持時間、撹拌、冷却速度を、マルテンパを制御する変数として挙げています。これらのいずれかを変更すると、処理方法の直接比較は無効になる可能性があります。
| 通常の焼入れ・焼戻し | マルテンパ | オーステンパ |
|---|---|---|
| 均熱保持を行わずに を通過して冷却し、直接マルテンサイトを生成させた後、それを焼戻しする。 | の直上で冷却を中断し、制御されたマルテンサイト変態の前に断面を均熱化させ、その後に焼戻しを行う。 | ベイナイト温度域まで焼入れし、オーステナイトがベイナイトへ変態するまで保持する。最終的な処理スケジュールは、意図するベイナイト組織によって決まる。 |
実務向け確認チェックリストおよび用語集
サイクルを指定する前に確認すべき事項
浴の名称ではなく、まず必要なミクロ組織を起点にする。オーステンパ処理とマルテンパ処理はいずれも溶融塩または油を使用できるが、変態経路と生成物は異なる。ベイナイトを目的の組織とする場合はオーステンパ処理を指定する。温度均一化のための中断後に部品をマルテンサイト化し、その後焼戻しを行う場合はマルテンパ処理を指定する。
材料記号は、供給されたとおりに正確に特定する。例えば、AISI 52100、AISI 8620、AISI 8822、AISI 4320、または該当する SAE、ASTM、EN、AMS の材料記号である。化学組成は、焼入性、炭化物の固溶、ベイナイト変態速度、マルテンサイト開始温度、および残留オーステナイトを左右する。AISI 52100で実証されたサイクルを、浸炭処理した AISI 8620 に自動的に適用することはできない。
断面寸法と形状を記録する。厚さの変化、穴、キー溝、鋭い角部、および装入物の質量も含める。同じ浴に入れた場合でも、薄いリングと厚い歯車の歯は同じ速度では冷却されない。材料が浸炭材か未浸炭材かを確認する。浸炭部品では、浸炭層深さ、表面炭素量の目標値、芯部組成、および目的とするベイナイトまたはマルテンサイト組織が浸炭層、芯部、あるいはその両方に適用されるのかを明記する。
オーステナイト化温度は、鋼種および状態に応じて選定しなければならない。過度の結晶粒成長、望ましくない炭化物の固溶、または異常な残留オーステナイトを生じさせることなく、必要なオーステナイト形成を可能にする温度でなければならない。仕様書には、炉内雰囲気、ひずみが重要な場合の加熱速度、保持時間、装入配置、ならびに温度が炉設定温度、部品温度、または測定された実効温度のいずれを意味するのかも記載する。
炉から焼入れ浴までの移送時間を定義する。移送時間が長い、またはばらつく場合、表面冷却、焼入性の低い鋼におけるフェライトまたはパーライトの生成、あるいは装入物内部の熱条件の不均一化を招く可能性がある。「塩浴焼入れ」とだけ記載せず、浴の組成と運転温度を明記する。硝酸塩・亜硝酸塩系塩、油、その他の媒体は、それぞれ熱伝達特性と安全な運転限界が異なる。撹拌、循環、浴への装入量、および温度回復もサイクルに含める。
オーステンパ処理では、ベイナイト変態域、および選択した断面がほぼ均一な温度に達して目的の変態を完了するために必要な時間を決定する。マルテンパ処理では、マルテンサイト開始温度、すなわち Ms を設定し、中断温度をそれより高くする。保持の目的は温度を均一化することであり、ベイナイトを生成することではない。その後の冷却速度は、過度の熱勾配を生じさせずにマルテンサイトを生成できるものでなければならない。別途焼戻しが必須かどうかを確認し、その温度、時間、雰囲気、およびサイクル数を規定する。
最後に、処理開始前に合否判定の根拠を定義する。硬さだけでは、オーステンパ処理によってベイナイトが生成したこと、またはマルテンパ処理によって目的のマルテンサイト組織が生成したことを証明できない。鋼種、炭素量、浸炭層、または使用要件上、残留オーステナイトが重要となる場合は、金属組織検査、寸法検査、および残留オーステナイト測定を要求する。
重要用語:Ms、ベイナイト、マルテンサイト、オーステンパ処理、マルテンパ処理
Ms、すなわちマルテンサイト開始温度とは、関連する条件下で冷却中にマルテンサイトの生成が始まる温度である。これは「鋼」に共通する普遍的な定数ではない。合金元素量、オーステナイト中の炭素、前処理としての熱処理、および応力状態がその値に影響する。マルテンパ処理では、マルテンサイト変態が始まる前に部品内部の温度差を低減できるよう、冷却を Ms の直上で中断する。
マルテンサイトは、拡散変態生成物の生成を抑制するのに十分な速度でオーステナイトを冷却した際に生成する、無拡散変態生成物である。そのラス状または板状の形態と高い硬さは、せん断型変態および炭素の過飽和によって生じる。焼入れ直後の応力、脆性、および寸法不安定性が使用上許容できない場合があるため、通常、マルテンサイト生成後には焼戻しを行う。
ベイナイトは、パーライト域より低く、下部マルテンサイト域より高い温度範囲でオーステナイトから生成する。ただし、正確な変態域は組成および初期オーステナイトの状態によって異なる。ベイナイトは、炭化物の析出または炭素の濃化を伴うフェライト領域を含み、その形態は変態温度によって変化する。保持時間が短すぎる場合、浴温度が不適切な場合、または変態速度が十分に確立されていない場合、オーステンパ処理部品にはマルテンサイトまたは残留オーステナイトが含まれることもある。
オーステンパ処理とは、オーステナイト化した鋼をベイナイトが生成する温度まで焼入れし、指定されたオーステナイトからベイナイトへの変態が達成されるまで保持した後、周囲温度まで冷却する処理である。2013年の AISI 52100 に関する研究では、約 200~400 °C に維持したオーステンパ媒体を用い、ベイナイトが生成するまで保持したことが記載されている。浸炭処理した AISI 8620、AISI 8822、および AISI 4320 では、260、288、および 304 °C のオーステンパ温度を用いた実験において、試験条件下では、従来の浸炭、焼入れ、および焼戻しよりもひずみが少ないと報告された。これらの数値は工程データであり、普遍的な設定値ではない。
マルテンパ処理は中断焼入れである。ASM Handbook Volume 4A(2013年版)は、オーステナイト化温度、浴温度、保持時間、撹拌、および冷却速度を制御変数として挙げている。ワークは Ms の直上にある油または塩浴中で短時間保持され、温度を均一化した後、マルテンサイト域を通過して冷却される。目的とする生成物はベイナイトではなくマルテンサイトであり、部品は使用前にその後の焼戻しを受けなければならない。1946年に行われたマルテンサイト生成に関する処理では、変態前に温度勾配を低減し、達成可能な硬さをほとんど犠牲にしないことで、割れを低減するという考え方が確立された。
したがって、これらの名称は変態の目的を表す。塩浴を使用したからといって、そのサイクルがオーステンパ処理になるわけではなく、短時間保持したからといってマルテンパ処理になるわけでもない。意図した処理が実施されたかどうかは、観察されたミクロ組織によって判断される。SAE AMS-H-6875C(2020年版)は4種類の鋼のクラスを対象とし、指定された場合にはオーステンパ処理、オースベイ焼入れ、およびマルテンパ処理を認めている。ただし、該当する材料要求事項および製品要求事項が引き続き優先される。
再現性のある熱処理に必要な最低限の記録
工程記録の最低要件
- 材料 鋼種記号、溶解番号またはロット番号、断面寸法、および浸炭状態。
- 加熱 オーステナイト化温度、雰囲気、加熱時間、保持時間。
- 移送および浴 移送時間、浴組成、温度、撹拌、装入量、および温度回復。
- 変態 均熱またはベイナイト保持の基準および時間。
- 冷却および焼戻し 最終冷却方法、焼戻し温度、時間、雰囲気、およびサイクル数。
- 検証 硬さ、金属組織学的検査、残留オーステナイト評価、および寸法検査。
再現性のある記録は、材料、熱履歴、浴の状態、および検査結果を関連付ける。最低限、以下を記録する。
- 鋼種記号、ヒート番号またはロット番号、断面寸法、部品形状、装入物の質量、ならびに浸炭または未浸炭の状態;
- 浸炭を伴う場合の浸炭層深さ、表面炭素量または芯部炭素量に関する情報;
- オーステナイト化温度、炉内雰囲気、加熱時間および保持時間、ならびに装入物温度の実測値;
- 炉から浴までの移送時間、浴組成、浴温度、撹拌または循環、装入間隔、および浴温度の回復;
- オーステンパ処理では、均熱時間、変態保持温度と保持時間、ならびにベイナイト反応が指定された状態まで進行したことを示す証拠;
- マルテンパ処理では、確定している場合の Ms、Ms を上回る浴温度、均熱保持、最終冷却方法と冷却速度、ならびにマルテンサイト変態の進行を許可した時点;
- 焼戻し温度、時間、雰囲気、冷却方法、および焼戻しサイクル数;
- 硬さ測定位置、試験方法、スケール、および結果、金属組織試料の作製方法と代表画像、関連する場合の残留オーステナイト測定方法と含有率、ならびに処理前後の寸法測定。
サイクル記録には、公称設定値だけでなく、計測機器の校正情報と実際の温度履歴を記載する。浸炭層がある場合、表面、芯部、および遷移領域でミクロ組織を確認する。寸法検査には、変化しやすい箇所を含める。外径、内径、歯形、平面度、振れ、および断面変化部にわたるひずみなどである。
クイックリファレンス: 鋼種記号、断面寸法、浸炭または未浸炭の状態、オーステナイト化温度、移送時間、浴組成と浴温度、撹拌、均熱または変態保持、最終冷却、焼戻し、硬さ、金属組織検査、関連する場合の残留オーステナイト評価、および寸法検査を規定する。その後、組織を確認する。ベイナイトはオーステンパ処理の意図を裏付け、均熱後に生成し、焼戻しを施したマルテンサイトはマルテンパ処理の意図を裏付ける。
参考文献
- [1] ASM Handbook Volume 4A: Martempering of Steels. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/18/chapter-abstract/278992/Martempering-of-Steels-1
- [2]The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
- [3]Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020. https://doi.org/10.1007/s12540-020-00957-6
- [4] Heat Treatment of Steel Raw Materials. SAE AMS-H-6875C, 2020. https://www.normsplash.com/Samples/SAE/165267379/SAE-AMSH-6875C-2020-en.pdf
- [5] Austempering Process for Carburized Low-Alloy Steels. SAE Technical Paper 2013-01-0949, 2013. https://saemobilus.sae.org/papers/austempering-process-carburized-low-alloy-steels-2013-01-0949