




ऑस्टेम्परिंग और मार्टेम्परिंग: वह शब्दावली जिसे अलग-अलग रखा जाना चाहिए
दोनों उपचार प्रत्यक्ष क्वेंचिंग को बीच में रोकते हैं, लेकिन वे समान सूक्ष्मसंरचना उत्पन्न नहीं करते। ऑस्टेम्परिंग एक बैनाइटिक रूपांतरण उपचार है: ऑस्टेनिटीकृत इस्पात को तेजी से उस तापमान तक ठंडा किया जाता है जहाँ बैनाइट बन सकता है, और तब तक रोका जाता है जब तक ऑस्टेनाइट का आवश्यक अंश रूपांतरित न हो जाए। मार्टेम्परिंग, मार्टेनसाइट बनने से पहले तापमान-समानिकीकरण का चरण है: इस्पात को उसके मार्टेनसाइट-आरंभ तापमान से ठीक ऊपर तक क्वेंच किया जाता है, केवल उतनी देर रखा जाता है कि पूरे अनुप्रस्थ काट का तापमान लगभग एकसमान हो जाए, और फिर मार्टेनसाइटिक परास से होकर ठंडा किया जाता है। उपयोग से पहले मार्टेम्पर्ड इस्पात को सामान्यतः टेम्परिंग की आवश्यकता होती है।
यह अंतर क्वेंचिंग स्नान के नाम से अधिक महत्वपूर्ण है। नमक-स्नान, तेल-स्नान या कोई अन्य नियंत्रित माध्यम अपने-आप प्रक्रिया की पहचान नहीं करता। मिश्रधातु की संरचना रूपांतरण वक्रों की स्थिति और आकृति निर्धारित करती है; मार्टेनसाइट-आरंभ तापमान, अनुप्रस्थ काट का आकार, कठोरणीयता, स्नान का तापमान, धारण-समय, आंदोलन और शीतलन दर वास्तविक मार्ग निर्धारित करते हैं। यदि धारण के दौरान बैनाइट बनता है, तो 300 °C का स्नान किसी एक इस्पात में ऑस्टेम्परिंग के लिए उपयुक्त हो सकता है; लेकिन यदि बैनाइटिक रूपांतरण से पहले कार्यखंड निकाल लिया जाए और फिर मार्टेनसाइट बनाने के लिए ठंडा किया जाए, तो वही स्नान किसी दूसरे इस्पात में मार्टेम्परिंग स्टेशन की तरह कार्य कर सकता है।
नामों को अक्सर लेकर भ्रम क्यों होता है
यह भ्रम उपकरण और संचालन में वास्तविक समानता के कारण उत्पन्न होता है। दोनों उपचारों में कार्यखंड को ऑस्टेनिटीकृत किया जाता है, तेजी से नियंत्रित-तापमान वाले माध्यम में स्थानांतरित किया जाता है, और ऑस्टेनिटीकृत तापमान से कमरे के तापमान तक अनियंत्रित प्रत्यक्ष क्वेंचिंग से रोका जाता है। साधारण क्वेंचिंग की तुलना में दोनों अनुसूचियाँ तापीय प्रवणताओं को कम कर सकती हैं, और दोनों को अनौपचारिक रूप से “अवरोधित क्वेंचिंग” कहा जा सकता है। ये साझा विशेषताएँ समान रूपांतरण-उत्पाद सिद्ध नहीं करतीं।
वे शब्द जो अंतिम प्रावस्था की पहचान नहीं करते
- लवण-स्नान शमन
- यह रूपांतरण उत्पाद का नहीं, बल्कि ऊष्मा-स्थानांतरण माध्यम का वर्णन करता है।
- उष्ण शमन
- यह नियंत्रित-तापमान शमन का वर्णन करता है, लेकिन किसी विशिष्ट अनुसूची का नहीं।
- समतापीय शमन
- यह तापमान-समय पथ का वर्णन करता है, जिसका परिणामी चरण धारण पर निर्भर करता है।
- ऑसबै शमन
- यह अवरोधित-शमन मार्ग का वर्णन करता है, जिसे उसकी निर्दिष्ट प्रक्रिया से जोड़ना आवश्यक है।
स्नान के नाम समस्या को और बढ़ाते हैं। नमक-स्नान क्वेंचिंग, गरम क्वेंचिंग, समतापी क्वेंचिंग, ऑसबே क्वेंचिंग और अवरोधित क्वेंचिंग जैसे शब्दों का अक्सर एक-दूसरे से मिलते-जुलते अर्थों में उपयोग किया जाता है, यद्यपि वे किसी एक अंतिम प्रावस्था के बजाय उपकरण, तापमान-नियंत्रण या प्रक्रिया-अनुसूची का वर्णन करते हैं। SAE AMS-H-6875C: इस्पात कच्चे माल का ऊष्मा उपचार में इस्पात की चार श्रेणियाँ शामिल हैं और निर्दिष्ट किए जाने पर ऑस्टेम्परिंग, ऑसबே क्वेंचिंग तथा मार्टेम्परिंग की अनुमति है। इसलिए विनिर्देशन की भाषा एक आवश्यक बिंदु को पुष्ट करती है: उपचार का पदनाम आवश्यक प्रक्रिया और परिणाम से जुड़ा होना चाहिए, न कि केवल इस तथ्य से अनुमानित किया जाना चाहिए कि नमक का उपयोग किया गया था।
ज्यामिति भी व्याख्या बदल देती है। पतला भाग मार्टेनसाइट-आरंभ तापमान से ऊपर थोड़े समय तक रोकने के दौरान अपनी पूरी मोटाई में तापमान-समानिकीकरण प्राप्त कर सकता है। मोटे भाग को अधिक लंबे धारण-समय की आवश्यकता हो सकती है, और यदि तापमान बैनाइटिक रूपांतरण परास के भीतर हो, तो यह अतिरिक्त समय बैनाइट को आरंभ होने या आगे बढ़ने की अनुमति दे सकता है। इसके विपरीत, विलंबित बैनाइट-निर्माण वाला इस्पात ऐसे धारण-समय के दौरान काफी हद तक ऑस्टेनाइटिक रह सकता है, जिसमें किसी दूसरे ग्रेड का रूपांतरण हो जाता। इसलिए समान नाममात्र स्नान-तापमान AISI 52100, AISI 8620 और उच्च-कठोरणीयता वाली मिश्रधातु में अलग-अलग संरचनाएँ उत्पन्न कर सकता है।
[1] ASM Handbook Volume 4A: Martempering of Steels. ASM International. ASM Handbook, 2013.
ASM International के 2013 के ASM हैंडबुक, खंड 4A में ऑस्टेनिटीकृत करने का तापमान, स्नान का तापमान, धारण-समय, आंदोलन और शीतलन दर को मार्टेम्परिंग के नियंत्रक चर के रूप में पहचाना गया है। ये चर प्रक्रिया-संबंधी आँकड़े हैं, आकस्मिक विवरण नहीं। किसी आरेख या प्रक्रिया में केवल “300 °C पर नमक-क्वेंच” लिखा होना अपूर्ण है, जब तक उसमें इस्पात, स्थानांतरण-समय, समानिकीकरण का मानदंड, धारण की अधिकतम सीमा तथा उसके बाद की शीतलन और टेम्परिंग प्रक्रियाएँ भी परिभाषित न हों।

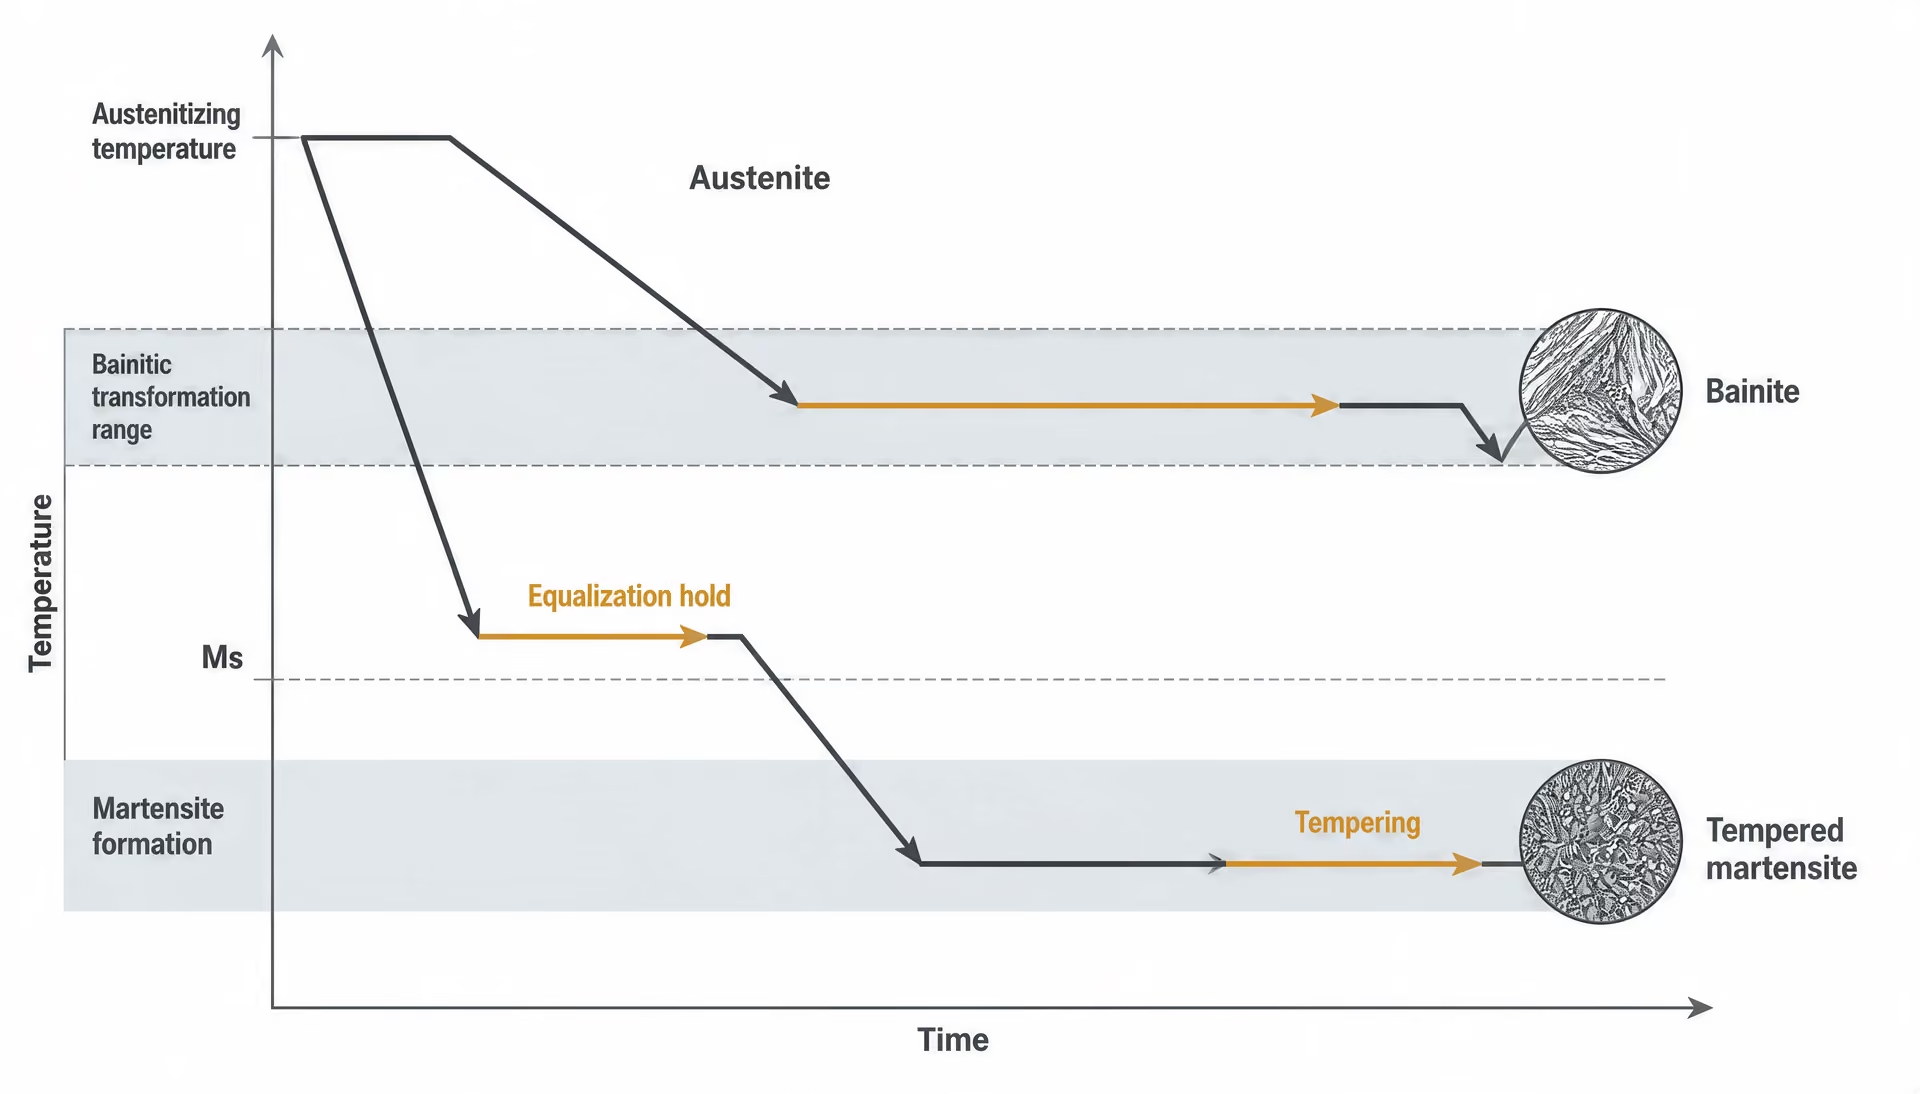
रूपांतरण-उत्पाद ही प्रक्रिया को परिभाषित करता है
| विशेषता | ऑस्टेम्परिंग | मार्टेम्परिंग |
|---|---|---|
| प्राथमिक उद्देश्य | समतापीय धारण के दौरान बैनाइट बनाना | मार्टेंसाइट बनने से पहले तापमान को समान करना |
| धारण का स्थान | बैनाइटिक रूपांतरण परास | Ms से ठीक ऊपर |
| धारण के दौरान रूपांतरण | ऑस्टेनाइट का बैनाइट में रूपांतरण | प्रसरणात्मक रूपांतरण से बचा जाता है |
| अंतिम संरचना | बैनाइट, संभवतः मार्टेंसाइट या अवशिष्ट ऑस्टेनाइट के साथ | मार्टेंसाइट, संभवतः अवशिष्ट ऑस्टेनाइट के साथ |
| टेम्परिंग | परिभाषित चरण के रूप में स्वतः आवश्यक नहीं | सेवा में लगाने से पहले आवश्यक |
ऑस्टेम्परिंग की परिभाषा समतापीय धारण के दौरान जानबूझकर किए गए बैनाइटिक रूपांतरण से होती है। Strong evidence
ऑस्टेम्परिंग की परिभाषा बैनाइट के जानबूझकर किए गए निर्माण से होती है। ऑस्टेनिटीकृत करने के बाद इस्पात को ऐसे माध्यम में क्वेंच किया जाता है, जिसे उस तापमान-परास के भीतर बनाए रखा जाता है जहाँ ऑस्टेनाइट समतापी रूप से बैनाइट में रूपांतरित हो सकता है। AISI 52100 पर 2013 के एक अध्ययन में ऑस्टेम्परिंग का वर्णन ऐसे माध्यम में क्वेंचिंग के रूप में किया गया है, जिसे लगभग 200 से 400 °C पर बनाए रखा जाता है और बैनाइट बनने तक धारण किया जाता है। उपयोगी सटीक परास ग्रेड पर निर्भर करता है; मिश्रधातु तत्व रूपांतरण की गतिकी को बदलते हैं, और ऊपरी तथा निचले बैनाइट उत्पादों के गुण समान होना आवश्यक नहीं है।
इसलिए धारण-समय केवल तापमान-अंतर कम करने की विधि नहीं, बल्कि धातुकर्मीय आवश्यकता है। यदि इच्छित बैनाइटिक अभिक्रिया होने से पहले कार्यखंड निकाल लिया जाता है, तो प्रक्रिया ने पूर्णतः ऑस्टेम्पर्ड संरचना उत्पन्न नहीं की है। अनुसूची के आधार पर अंतिम पदार्थ में मार्टेनसाइट के साथ बैनाइट, अवशिष्ट ऑस्टेनाइट या अपरिवर्तित क्षेत्र हो सकते हैं। मध्यम-कार्बन निम्न-मिश्रधातु इस्पात में अल्प-अवधि, निम्न-तापमान ऑस्टेम्परिंग पर 2020 के एक अध्ययन में नैनो-बैनाइट, मार्टेनसाइट और अवशिष्ट ऑस्टेनाइट की सूचना दी गई; इसके घिसाव गुणांक क्वेंच किए गए मार्टेनसाइटिक इस्पात की तुलना में 50% तक कम थे। यह परिणाम अध्ययन किए गए इस्पात और अनुसूची से संबंधित है, प्रत्येक ऑस्टेम्पर्ड ग्रेड से नहीं।
मार्टेंसाइट-आरंभ तापमान (Ms) वह तापमान जिस पर निर्धारित संघटन और तापीय इतिहास के अंतर्गत शीतलन के दौरान मार्टेंसाइटिक रूपांतरण आरंभ होता है।
मार्टेम्परिंग का उद्देश्य अलग होता है। स्नान का चयन इस्पात के मार्टेनसाइट-आरंभ तापमान से ठीक ऊपर किया जाता है, जिसे सामान्यतः लिखा जाता है। कार्यखंड को वहाँ केवल तब तक रखा जाता है जब तक उसकी सतह और कोर का तापमान पर्याप्त रूप से एक-दूसरे के निकट न आ जाए। इसके बाद उसे मार्टेनसाइट-निर्माण परास से होकर, सामान्यतः वायु में या किसी अन्य नियंत्रित शीतलन दशा के अंतर्गत, ठंडा किया जाता है। मार्टेनसाइट स्नान में धारण के दौरान नहीं, बल्कि इस बाद के शीतलन चरण में बनता है। ASM की 2020 की हीट ट्रीटिंग विषय मार्गदर्शिका इस अनुक्रम का वर्णन करती है और बताती है कि उपयोग से पहले इस्पात को बाद में टेम्पर किया जाना चाहिए।
इसका उद्देश्य मार्टेनसाइट के रूपांतरण-विकृति के घटित होने से पहले सतह और आंतरिक भाग के बीच तापमान-अंतर को कम करना है। इसके बाद तापीय संकुचन और रूपांतरण-विस्तार कम गंभीर समय-असामंजस्य के साथ विकसित होते हैं, जिससे प्रत्यक्ष क्वेंचिंग की तुलना में विकृति और दरारें कम हो सकती हैं। मार्टेम्परिंग क्वेंचिंग तनावों को समाप्त नहीं करती और न ही टेम्परिंग का स्थान लेती है। बिना टेम्पर किया गया मार्टेनसाइट उच्च कठोरता वाला हो सकता है, लेकिन उसकी दृढ़ता कम और अवशिष्ट तनाव अत्यधिक हो सकते हैं।
इस अंतर की पुष्टि अनुमान से नहीं, बल्कि परीक्षण से की जा सकती है। धातुवैज्ञानिक परीक्षण बैनाइट, मार्टेनसाइट और अवशिष्ट ऑस्टेनाइट की पहचान कर सकता है, जबकि कठोरता परीक्षण, आयामी निरीक्षण और, जहाँ आवश्यक हो, अवशिष्ट ऑस्टेनाइट का मापन यह जाँचते हैं कि निर्दिष्ट परिणाम प्राप्त हुआ या नहीं। तापीय अनुसूची की जाँच ग्रेड के सतत-शीतलन और समतापी-रूपांतरण आँकड़ों के विरुद्ध की जानी चाहिए। केवल स्नान का तापमान पर्याप्त प्रमाण नहीं है।
प्रक्रिया के उद्देश्य की संक्षिप्त तुलना
ऑस्टेम्परिंग में इस्पात को बैनाइटिक रूपांतरण तापमान पर इतनी देर तक रखा जाता है कि ऑस्टेनाइट बैनाइट में परिवर्तित हो जाए। इसकी परिभाषक घटना समतापी धारण के दौरान होती है। ग्रेड और ज्यामिति के आधार पर परिणामी संरचना कठोरता, दृढ़ता, थकान-व्यवहार और आयामी स्थिरता के बीच उपयोगी संतुलन प्रदान कर सकती है। कार्ब्यूरित AISI 8620, AISI 8822 और AISI 4320 में 2013 में प्रकाशित SAE अनुसंधान ने 260, 288 और 304 °C के ऑस्टेम्परिंग तापमानों का उपयोग किया और कार्ब्यूरित, क्वेंच किए गए तथा टेम्पर किए गए नमूनों की तुलना में काफी कम विकृति की सूचना दी। यह निष्कर्ष परीक्षण की गई दशाओं के लिए प्रक्रिया-चयन का समर्थन करता है; यह उपचारों की कोई सार्वभौमिक क्रम-रैंकिंग नहीं है।
धीमे शीतलन से पहले मार्टेंसाइटिक परास से ठीक ऊपर इस्पात का तापमान समान करने से कठोरता में बहुत कम कमी के साथ दरारें कम की जा सकती हैं। Strong evidence
मार्टेम्परिंग में इस्पात को से ऊपर इतनी देर तक रखा जाता है कि तापमान-समानिकीकरण हो जाए, और फिर शीतलन के दौरान नियंत्रित मार्टेनसाइटिक रूपांतरण होने दिया जाता है। इसकी परिभाषक घटना मार्टेनसाइट बनने से पहले तापमान-समानिकीकरण और उसके बाद टेम्परिंग है। मार्टेनसाइट-निर्माण के तापमान-परास पर 1946 के अध्ययन ने इस आधार का प्रत्यक्ष वर्णन किया: मार्टेनसाइट-निर्माण परास से ठीक ऊपर तक क्वेंच करना और फिर अधिक धीमी गति से ठंडा करना, कठोरता में बहुत कम कमी के साथ दरारों को कम कर सकता है।
ऑस्टेम्परिंग यह पूछती है, “क्या यह इस्पात उपलब्ध समय और तापमान-परास के भीतर आवश्यक बैनाइटिक संरचना में रूपांतरित हो सकता है?” मार्टेम्परिंग यह पूछती है, “क्या यह अनुप्रस्थ काट मार्टेनसाइट में रूपांतरित होने से पहले से ऊपर तापमान-समानिकीकरण प्राप्त कर सकता है?” इस्पात की कठोरणीयता, अनुप्रस्थ काट का आकार, स्थानांतरण-विलंब, स्नान-नियंत्रण और धारण-समय इन प्रश्नों के उत्तर देते हैं। दोनों उपचारों को “गरम क्वेंचिंग” कहना उत्तर को अस्पष्ट करता है और गलत विनिर्देशन, गलत सूक्ष्मसंरचना या आवश्यक टेम्परिंग प्रक्रिया के छूट जाने का कारण बन सकता है।
धातुकर्मीय प्रारंभिक अवस्था: ऑस्टेनाइट, TTT आरेख और Ms
ऑस्टेम्परिंग और मार्टेम्परिंग एक ही धातुकर्मीय अवस्था—ऑस्टेनाइट—से शुरू होते हैं। प्रक्रियाओं का अंतर बाद में दिखाई देता है, जब ऑस्टेनाइटीकृत इस्पात अलग-अलग तापमान–समय पथ का अनुसरण करता है। ऑस्टेनाइट की क्रिस्टल संरचना फेस-केंद्रित घनीय होती है और यह फेराइट की तुलना में काफी अधिक कार्बन घोल सकता है। इसलिए, ऑस्टेनाइटीक सीमा तक गर्म करने से शीतलन के दौरान नियंत्रित रूपांतरण के लिए कार्बन और मिश्रधातु तत्व तैयार हो जाते हैं। यदि इस्पात को पूरी तरह या उपयुक्त रूप से ऑस्टेनाइटीकृत नहीं किया गया हो, तो दोनों में से कोई भी उपचार अपने अभिप्रेत रूपांतरण कार्यक्रम का पालन नहीं करेगा।
पूर्ववर्ती प्रावस्थाओं का ऑस्टेनाइटीकरण और विलेयन
ऑस्टेनाइटीकरण केवल भट्ठी के निर्धारित तापमान तक पहुँचने से अधिक जटिल प्रक्रिया है। कार्यखंड को संबंधित क्रांतिक तापमान से पर्याप्त ऊपर तक गर्म करना, उसके पूरे अनुप्रस्थ काट को तापीय रूप से समान होने के लिए पर्याप्त समय तक रखना, और ऐसे तापमान पर उपचारित करना आवश्यक है जो अत्यधिक ऑस्टेनाइट-दाना वृद्धि किए बिना आवश्यक पूर्ववर्ती प्रावस्थाओं को घोल दे। उपयुक्त तापमान संघटन, अनुप्रस्थ काट के आकार, प्रारंभिक सूक्ष्मसंरचना और अपेक्षित अंतिम गुणों पर निर्भर करता है।
हाइपोयूटेक्टॉइड इस्पात में, ऊपरी क्रांतिक तापमान से ऊपर गर्म करने पर फेराइट और पर्लाइट ऑस्टेनाइट में परिवर्तित हो जाते हैं। हाइपरयूटेक्टॉइड इस्पात में, उपचार का चयन सामान्यतः पर्लाइट और प्री-यूटेक्टॉइड सीमेंटाइट के उपयुक्त अंश को घोलने के लिए किया जाता है, यद्यपि कार्बाइड का पूर्ण विलेयन वांछनीय नहीं हो सकता। मिश्रधातु कार्बाइड एक अतिरिक्त जटिलता उत्पन्न करते हैं। क्रोमियम, मोलिब्डेनम, वैनेडियम और अन्य कार्बाइड-निर्माता तत्व सामान्य ऑस्टेनाइटीकरण तापमानों पर धीरे-धीरे घुल सकते हैं या आंशिक रूप से अविलेय रह सकते हैं। उनका विलेयन ऑस्टेनाइट में कार्बन और मिश्रधातु तत्वों की मात्रा बदलता है, जिससे कठोरीकरण-क्षमता, रूपांतरण गतिकी और मार्टेनसाइट-आरंभ तापमान प्रभावित होते हैं।
AISI 52100 यह दर्शाता है कि ग्रेड-विशिष्ट व्याख्या क्यों महत्वपूर्ण है। इसमें क्रोमियम-समृद्ध कार्बाइडों की मात्रा और उच्च कार्बन-सामग्री होती है, इसलिए इसका ऑस्टेनाइटीकरण कार्यक्रम साधारण कार्बन-इस्पात से भिन्न होता है। AISI 52100 में उपयुक्त ऑस्टेनाइट उत्पन्न करने वाला उपचार AISI 8620 या AISI 4320 पर स्वतः लागू नहीं किया जा सकता। AISI 8620, 8822 या 4320 की कार्ब्यूरित सतह में भी कार्बन-प्रवणता होती है, इसलिए सतह और कोर में समान रूपांतरण तापमान या मार्टेनसाइट अंश होना आवश्यक नहीं है।
धारण-समय के दो विपरीत प्रभाव होते हैं। बहुत कम समय से अविलेय पर्लाइट, फेराइट या कार्बाइड शेष रह सकते हैं और ऑस्टेनाइट का संघटन असमान हो सकता है। अत्यधिक समय से दाना-मोटापन, ऑक्सीकरण, डीकार्बराइजेशन और अधिक आयामी परिवर्तन को बढ़ावा मिलता है। पूर्ववर्ती ऑस्टेनाइट-दाने का आकार विसरणीय रूपांतरणों के लिए उपलब्ध नाभिकन-स्थलों की संख्या को प्रभावित करता है और कठोरीकरण-क्षमता में परिवर्तन ला सकता है। मोटे दानों वाला ऑस्टेनाइट शीतलन के दौरान पर्लाइट या बेनाइट के निर्माण में विलंब कर सकता है, जबकि महीन-दाना संरचना अक्सर विसरण द्वारा अधिक आसानी से रूपांतरित होती है। दाने का आकार Ms सहित मापे गए रूपांतरण तापमानों को भी परिवर्तित कर सकता है, यद्यपि इसका प्रभाव सामान्यतः कार्बन-सामग्री और मिश्रधातु-रसायन की तुलना में कम होता है।
ऑस्टेनाइटीकरण समय–तापमान आरेख के लिए प्रारंभिक अवस्था भी निर्धारित करता है। एक ऑस्टेनाइटीकरण तापमान, धारण-समय और दाने के आकार के बाद बनाया गया TTT वक्र आवश्यक नहीं कि किसी अन्य कार्यक्रम के अंतर्गत ऑस्टेनाइटीकृत इस्पात का वर्णन करे। शमन शुरू होने से पहले का तापीय इतिहास भी महत्वपूर्ण होता है।
पर्लाइट, बेनाइट और मार्टेनसाइट के रूपांतरण क्षेत्र
समय–तापमान–रूपांतरण आरेख उन उत्पादों का निरूपण करता है जो तब बनते हैं जब ऑस्टेनाइट को तेजी से किसी चयनित तापमान तक लाकर वहाँ धारण किया जाता है। इसके परिचित “C” वक्र विसरणीय रूपांतरणों के आरंभ और समाप्ति को दर्शाते हैं, लेकिन ये वक्र किसी विशिष्ट इस्पात और विशिष्ट ऑस्टेनाइटीकरण अवस्था से संबंधित होते हैं। सामान्य लौह–कार्बन आरेख अवधारणाओं को समझाने में सहायक हो सकता है; वह प्रत्येक इंजीनियरिंग ग्रेड के लिए कार्यक्रम निर्दिष्ट नहीं कर सकता।
उच्चतर रूपांतरण तापमानों पर ऑस्टेनाइट पर्लाइट बना सकता है। कार्बन अपेक्षाकृत लंबी दूरियों तक विसरित होता है, जिससे फेराइट और सीमेंटाइट की वैकल्पिक परतें बनती हैं। निम्नतर तापमानों पर विसरण धीमा होता है और परिणामी पर्लाइट अधिक महीन होती है। फिर भी रूपांतरण के लिए समय आवश्यक रहता है। यदि शीतलन पर्लाइट क्षेत्र से बहुत धीमी गति से गुजरता है, तो इस्पात के बेनाइटी या मार्टेनसाइटी क्षेत्र तक पहुँचने से पहले ऑस्टेनाइट का कुछ या पूरा भाग रूपांतरित हो सकता है।
बेनाइट पर्लाइट क्षेत्र से नीचे और मार्टेनसाइटी रूपांतरण शुरू होने वाले तापमान से ऊपर बनता है, यद्यपि विभिन्न मिश्रधातुओं में इन क्षेत्रों का सटीक विस्तार अलग-अलग हो सकता है। इसके निर्माण में कार्बन का पुनर्वितरण और विस्थापनात्मक घटक शामिल होते हैं, जिससे कार्बाइड के अवक्षेपण या धारण-पैटर्न सहित फेरिटिक बेनाइट बनती है। ये पैटर्न तापमान और इस्पात के रासायनिक संघटन पर निर्भर करते हैं। ऊपरी बेनाइट और निचली बेनाइट परस्पर विनिमेय संरचनाएँ नहीं हैं। धारण-तापमान, कार्बन सक्रियता, मिश्रधातुकरण और रूपांतरण-पूर्णता का समय उनकी आकृति-विज्ञान और गुणों को प्रभावित करते हैं।
| रूपांतरण क्षेत्र | सामान्य उत्पाद | परिभाषित संचालन |
|---|---|---|
| पर्लाइट परास | पर्लाइट | वह शीतलन या धारण, जिसमें प्रसरण द्वारा फेराइट और सीमेंटाइट बनते हैं |
| बैनाइटिक परास | बैनाइट | आवश्यक ऑस्टेनाइट अंश के रूपांतरित होने तक समतापीय धारण |
| मार्टेंसाइटिक परास | मार्टेंसाइट | मुख्यतः अप्रसरणात्मक रूपांतरण द्वारा Ms से नीचे शीतलन |
ऑस्टेम्परिंग में जानबूझकर ऑस्टेनाइटीकृत इस्पात को बेनाइटी रूपांतरण क्षेत्र में भेजा जाता है और वहाँ तब तक धारण किया जाता है जब तक ऑस्टेनाइट का आवश्यक अंश रूपांतरित न हो जाए। AISI 52100 पर 2013 के एक अध्ययन में ऑस्टेम्परिंग को ऐसे माध्यम में शमन के रूप में वर्णित किया गया था जिसे लगभग 200 से 400 °C पर बनाए रखा गया और बेनाइट बनने तक धारण किया गया। यह अंतराल उस अध्ययन में रिपोर्ट किए गए प्रयोग का उपयोगी वर्णन है, सभी ग्रेडों के लिए सार्वभौमिक सीमा नहीं। 2024 में प्रकाशित ACS Omega अध्ययन ने प्रक्रियाओं का अंतर सीधे बताया: ऑस्टेम्परिंग में ऑस्टेनाइटीकृत इस्पात को बेनाइटी-रूपांतरण तापमान पर धारण किया जाता है, जबकि मार्टेम्परिंग में इसे Ms से ठीक ऊपर थोड़े समय के लिए धारण करने के बाद वायु में ठंडा किया जाता है।
मार्टेनसाइट भिन्न प्रकार से बनती है। शीतलन के दौरान जब ऑस्टेनाइट को Ms से नीचे ले जाया जाता है, तब यह मुख्यतः विसरणरहित कर्तन रूपांतरण द्वारा बनती है। कार्बन अतिसंतृप्त बॉडी-केंद्रित चतुष्फलकीय मार्टेनसाइट जालक में फँसा रहता है और रूपांतरण से आयतन में तीव्र परिवर्तन होता है। मार्टेनसाइट-निर्माण क्षेत्र में शीतलन जारी रहने पर मार्टेनसाइट की मात्रा बढ़ती जाती है; इसका वर्णन प्रायः Mf, अर्थात मार्टेनसाइट-समाप्ति तापमान, द्वारा किया जाता है। यदि Mf कमरे के तापमान से नीचे हो या मिश्रधातुकरण रूपांतरण क्षेत्र को निम्न तापमानों की ओर खिसका दे, तो ऑस्टेनाइट का कुछ भाग अरूपांतरित रह सकता है।
इसलिए शीतलन वक्र की तुलना केवल स्नान-माध्यम के नामों से नहीं, बल्कि रूपांतरण गतिकी से करनी चाहिए। सतत-शीतलन-रूपांतरण आरेख यह दर्शाता है कि वास्तविक शीतलन-दर पर्लाइट और बेनाइट के “नाक” क्षेत्रों से बचती है या नहीं। TTT आरेख समतापीय व्यवहार दिखाता है और धारण-आधारित उपचारों को समझने में उपयोगी है, लेकिन यह तेल, लवण, पॉलिमर या वायु से गुजरते हुए बड़े कार्यखंड के वास्तविक तापमान-पथ को सीधे पुनरुत्पादित नहीं करता। किसी अनुप्रस्थ काट का केंद्र और सतह भी अलग-अलग वक्रों का अनुसरण कर सकते हैं। इसलिए कठोरता और प्रावस्था-वितरण नाममात्र स्नान-तापमान के साथ-साथ स्थानीय शीतलन-दरों पर भी निर्भर करते हैं।
मार्टेनसाइट-आरंभ तापमान और रूपांतरण क्षेत्र
Ms उन परिस्थितियों के निर्धारित समूह में शीतलन के दौरान वह तापमान है जिस पर मार्टेनसाइटी रूपांतरण शुरू होता है। यह “इस्पात” के लिए कोई सार्वभौमिक नियतांक नहीं है। कार्बन सामान्यतः Ms को कम करता है, क्योंकि कार्बन ऑस्टेनाइट को स्थिर करता है; मैंगनीज, निकेल, क्रोमियम और मोलिब्डेनम जैसे मिश्रधातु तत्व भी ऑस्टेनाइट की स्थिरता को बदल सकते हैं और रूपांतरण क्षेत्र को खिसका सकते हैं। कार्ब्यूरित केस और निम्न-कार्बन कोर के बीच कार्बन-सांद्रता अलग हो सकती है, जिससे दोनों क्षेत्रों के Ms मान अलग-अलग हो सकते हैं।
पूर्ववर्ती ऑस्टेनाइट-दाने का आकार, ऑस्टेनाइटीकरण तापमान, विलेय कार्बाइड, अवशिष्ट प्रतिबल तथा उससे पहले का गर्म करने और ठंडा करने का इतिहास भी मापे गए आरंभ और समाप्ति तापमानों को प्रभावित कर सकते हैं। अवशिष्ट ऑस्टेनाइट, पृथक्करण और स्थानीय रासायनिक विविधता व्यावहारिक मापों को और जटिल बनाते हैं। इसलिए आरेख पर अंकित Ms किसी निर्दिष्ट संघटन और तापीय इतिहास से जुड़ा होता है, केवल ग्रेड के नाम से नहीं।
मार्टेम्परिंग इस तापमान-निर्भरता का नियंत्रित रूप से उपयोग करती है। ASM Handbook Volume 4A (2013) इसे तेल या लवण का उपयोग करने वाले अवरोधित शमन के रूप में परिभाषित करता है और ऑस्टेनाइटीकरण तापमान, स्नान-तापमान, धारण-समय, हलचल तथा शीतलन-दर को नियंत्रण-चर के रूप में निर्दिष्ट करता है। स्नान का चयन Ms से ठीक ऊपर किया जाता है, ताकि मार्टेनसाइट बनने से पहले कार्यखंड भीतर से तापीय रूप से समान हो सके। इसके बाद इसे मार्टेनसाइटी क्षेत्र से होकर, सामान्यतः वायु में, ठंडा किया जाता है और उपयोग से पहले टेम्पर करना आवश्यक होता है। यह अल्पकालिक समानीकरण-धारण सतह और कोर के बीच तापमान-अंतर को कम करने के लिए होती है; यह बेनाइटी धारण नहीं है।
ऑस्टेम्परिंग का रूपांतरण-उद्देश्य इसके विपरीत होता है। इसमें बेनाइटी क्षेत्र में इतना समय धारण किया जाता है कि ऑस्टेनाइट बेनाइट में परिवर्तित हो जाए, न कि केवल Ms से ऊपर तापमान को समान किया जाए। 2020 के एक निम्न-तापमान ऑस्टेम्परिंग अध्ययन में नैनो-बेनाइट, मार्टेनसाइट और अवशिष्ट ऑस्टेनाइट की सूचना दी गई; अध्ययन में निर्दिष्ट परीक्षण-स्थितियों के अंतर्गत घिसाव गुणांक शमनित मार्टेनसाइटी इस्पात की तुलना में 50% तक कम था। इस परिणाम को प्रत्येक इस्पात, ज्यामिति या उपचार-कार्यक्रम पर लागू नहीं किया जा सकता। यह अवश्य दर्शाता है कि वास्तविक ग्रेड के लिए रूपांतरण क्षेत्र और धारण-समय का सत्यापन क्यों आवश्यक है।
SAE AMS-H-6875C (2020) चार वर्गों के इस्पात के ताप-उपचार संबंधी आवश्यकताओं को शामिल करता है और निर्दिष्ट किए जाने पर ऑस्टेम्परिंग, ऑसबेक्वेंचिंग तथा मार्टेम्परिंग की अनुमति देता है। ऐसी अनुमति इन प्रक्रियाओं को परस्पर विनिमेय नहीं बनाती। लागू विनिर्देशन, ग्रेड-विशिष्ट आरेख, अनुप्रस्थ काट का आकार और मापा गया तापीय इतिहास यह निर्धारित करते हैं कि अभिप्रेत उत्पाद बेनाइट, मार्टेम्परिंग के बाद की मार्टेनसाइट, या कोई अवांछित मिश्रण होगा।
ऑस्टेम्परिंग कैसे काम करती है: क्वेंच, होल्ड और बैनाइटिक रूपांतरण
ऑस्टेम्परिंग एक समतापीय ऊष्मा-उपचार प्रक्रिया है, जिसे ऑस्टेनाइट को बैनाइट में रूपांतरित करने के लिए तैयार किया जाता है। यह मार्टेम्परिंग का केवल दूसरा नाम नहीं है। यह अंतर होल्ड के दौरान होने वाली प्रक्रिया पर निर्भर करता है: ऑस्टेम्परिंग में इस्पात को नियोजित बैनाइटिक रूपांतरण के लिए पर्याप्त समय तक रोका जाता है, जबकि मार्टेम्परिंग में इसे केवल इतना समय रोका जाता है कि तापमान लगभग एकसमान हो जाए और फिर मार्टेनसाइट-आरंभ तापमान, या , के पार ठंडा करके मार्टेनसाइट बनाया जा सके।
ऑस्टेम्परिंग क्रम
- ऑस्टेनाइज़िंग कार्यखंड को इस प्रकार गर्म करें कि आवश्यक भाग ऑस्टेनाइट बन जाए।
- स्थानांतरण पर्लाइट के महत्वपूर्ण निर्माण के बिना उसे शीघ्रता से नियंत्रित स्नान में ले जाएँ।
- बैनाइटिक धारण चयनित तापमान बनाए रखें, जब तक आवश्यक ऑस्टेनाइट-से-बैनाइट अभिक्रिया न हो जाए।
- अंतिम शीतलन परिवेशी तापमान तक ठंडा करें और निर्दिष्ट मार्टेंसाइट या अवशिष्ट ऑस्टेनाइट को बने रहने दें।
चक्र की शुरुआत कार्यखंड को उसके क्रांतिक रूपांतरण-परास से ऊपर गर्म करके होती है, ताकि संरचना का आवश्यक भाग ऑस्टेनाइट में बदल जाए। ऑस्टेनाइज़िंग तापमान और अवधि ग्रेड, अनुप्रस्थ काट के आकार, पूर्ववर्ती सूक्ष्मसंरचना और आवश्यक कार्बन-वितरण पर निर्भर करते हैं। अत्यधिक गर्म करने से ऑस्टेनाइट के कणों का आकार बढ़ सकता है या वे कार्बाइड घुल सकते हैं जिन्हें संरचना में बने रहना चाहिए, जबकि अपर्याप्त गर्म करने से फेराइट या अघुले घटक रह सकते हैं, जो अंतिम रूपांतरण-प्रतिक्रिया को बदल देते हैं।

बैनाइटिक परास में क्वेंच करना
ऑस्टेनाइज़िंग के बाद इस्पात को तेजी से ऐसे स्नान में स्थानांतरित किया जाता है, जिसका तापमान बैनाइटिक रूपांतरण-परास के भीतर बनाए रखा जाता है। अनेक इस्पातों के लिए यह परास लगभग 200 से 400 °C के बीच होता है, हालांकि उपयोगी तापमान-सीमा निश्चित नहीं होती और ग्रेड-विशिष्ट होती है। AISI 52100 पर किए गए एक अध्ययन में ऑस्टेम्परिंग को इस प्रकार परिभाषित किया गया है: ऑस्टेनाइज़िंग तापमान से लगभग 200 से 400 °C के बीच रखे गए माध्यम में क्वेंच करना और फिर बैनाइट बनने तक होल्ड करना।
स्थानांतरण इतना तेज होना चाहिए कि पर्लाइट-परास से बिना गुज़रे या इस दौरान ऑस्टेनाइट के महत्वपूर्ण भाग को रूपांतरित होने दिए बिना इस्पात नीचे के तापमान तक पहुँच जाए। यह समय और तापमान से जुड़ी समस्या है। पर्लाइट के लिए ऊष्मायन-अवधि पूरी होने से पहले इस्पात को अपने समय-तापमान-रूपांतरण आरेख के पर्लाइट “नोज़” को पार करना आवश्यक है। कठोरीकरण-क्षमता, अनुप्रस्थ काट की मोटाई, लोड की व्यवस्था, स्नान का संचलन और कार्यखंड तथा स्नान के बीच तापमान-अंतर—ये सभी इस बात को प्रभावित करते हैं कि यह शर्त पूरी होगी या नहीं। कोई छोटा पिन बैनाइटिक परास में शीघ्र पहुँच सकता है; लेकिन भारी गियर-दाँत या मोटी प्लेट असमान रूप से ठंडी हो सकती है, जिससे इच्छित प्रक्रिया का पालन करने वाली सतह के बावजूद उसके भीतर पर्लाइट या फेराइट बन सकता है।
निर्दिष्ट तापमान के लिए उपयुक्त नियंत्रित ऊष्मा-हस्तांतरण माध्यम के रूप में स्नान में पिघला हुआ लवण, तेल या कोई अन्य माध्यम हो सकता है। स्नान का नाम प्रक्रिया को परिभाषित नहीं करता। लवण-स्नान का उपयोग ऑस्टेम्परिंग या मार्टेम्परिंग—दोनों में किया जा सकता है; यह उसके तापमान और होल्ड की अवधि पर निर्भर करता है। 2024 में प्रकाशित ACS Omega अध्ययन में Ca(NO₃)₂–KNO₃ पिघले हुए लवण-मिश्रणों के लिए यह अंतर सीधे बताया गया है: ऑस्टेम्परिंग में ऑस्टेनाइज़ किए गए इस्पात को बैनाइटिक-रूपांतरण तापमान पर तब तक रोका जाता है जब तक ऑस्टेनाइट बैनाइट में बदल न जाए, जबकि मार्टेम्परिंग में कार्यखंड को से ठीक ऊपर थोड़े समय के लिए रोककर फिर वायु में ठंडा किया जाता है।
तापमान-नियंत्रण में रूपांतरण के दौरान निकलने और अवशोषित होने वाली ऊष्मा तथा स्नान में प्रवेश करने वाले लोड—दोनों को ध्यान में रखना आवश्यक है। संचलन स्थानीय तापीय प्रवणताओं को कम करता है और ठंडी या गर्म सीमा-परत को प्रभावी चक्र बदलने से रोकने में सहायता करता है। यह सुनिश्चित करने के लिए कि लोड के कोर, सतह और विभिन्न स्थान वास्तव में इच्छित तापमान-पथ का अनुसरण कर रहे हैं, अक्सर तापयुग्म, स्नान का अंशांकन और प्रतिनिधि लोड परीक्षण आवश्यक होते हैं। प्रक्रिया अनुप्रस्थ काट के आकार के प्रति संवेदनशील होती है, क्योंकि केंद्र के उसी तापमान तक पहुँचने से पहले स्नान सतह के तापमान को संतुलित कर सकता है।
जब इच्छित उत्पाद पारंपरिक बैनाइट हो, तो ऑस्टेम्परिंग स्नान सामान्यतः इस्पात के प्रभावी तापमान से ऊपर चुना जाता है। इस स्तर पर ऑस्टेनाइट विसरण-सहायित, कतरन-प्रधान तंत्र द्वारा रूपांतरित हो सकता है और तुरंत मार्टेनसाइट उत्पन्न नहीं करता। नियोजित बैनाइटिक रूपांतरण पूरा होने से पहले से नीचे ठंडा करने पर परिणाम बदल जाता है: अरूपांतरित ऑस्टेनाइट बाद में मार्टेनसाइट में बदल सकता है और मिश्रित संरचना उत्पन्न कर सकता है।
आवश्यक ऑस्टेनाइट रूपांतरण तक होल्ड करना
जब कार्यखंड स्नान के तापमान तक पहुँच जाता है, तो उसे समतापीय रूप से होल्ड किया जाता है। इस चरण के दौरान बैनाइट ऑस्टेनाइट के कण-सीमांतों या अन्य अनुकूल स्थलों पर नाभिकित होता है और आसपास के ऑस्टेनाइट में बढ़ता है। कार्बन बैनाइटिक फेराइट से निकलकर शेष ऑस्टेनाइट में चला जाता है, जिससे दोनों क्षेत्रों की स्थिरता और संघटन बदलते हैं। रूपांतरण की दर तापमान, मिश्रधातु-रसायन, पूर्ववर्ती ऑस्टेनाइट के कण-आकार और पहले से बन चुके बैनाइट की मात्रा पर निर्भर करती है।
होल्ड की अवधि “प्रति इंच एक घंटा” जैसे किसी सार्वभौमिक नियम से निर्धारित नहीं की जाती। इसे रूपांतरण-आँकड़ों, सत्यापित प्रक्रिया-परीक्षणों या उपयुक्त समय-तापमान-रूपांतरण आरेख पर आधारित होना चाहिए। कम अवधि का होल्ड जानबूझकर कुछ ऑस्टेनाइट को अरूपांतरित छोड़ सकता है। यदि इसके बाद इस्पात को से नीचे ठंडा किया जाता है, तो यह अवशिष्ट ऑस्टेनाइट मार्टेनसाइट में बदल सकता है। लंबा होल्ड अधिकांश या लगभग सभी रूपांतरित होने योग्य ऑस्टेनाइट को बैनाइट में बदल सकता है, जिससे बाद में बनने वाले मार्टेनसाइट का अंश कम हो जाता है। दोनों प्रक्रियाएँ सही हो सकती हैं, लेकिन उनसे कठोरता, दृढ़ता, आयामी प्रतिक्रिया और अवशिष्ट-ऑस्टेनाइट स्तर अलग-अलग प्राप्त होते हैं।
अपूर्ण रूपांतरण वह दशा जिसमें सभी रूपांतरित होने योग्य ऑस्टेनाइट के परिवर्तित होने से पहले बैनाइटिक अभिक्रिया समाप्त हो जाती है और संभावित अवशिष्ट ऑस्टेनाइट या बाद में बनने वाला मार्टेंसाइट बचा रहता है।
रूपांतरण इस बिंदु से पहले भी रुक सकता है कि ऑस्टेनाइट का प्रत्येक अंतिम अंश बैनाइट में बदल जाए, क्योंकि कार्बन का समृद्ध होना शेष ऑस्टेनाइट को स्थिर कर देता है। इस स्थिति को अक्सर अपूर्ण रूपांतरण या अपूर्ण अभिक्रिया कहा जाता है। कुछ मिश्रधातु इस्पातों में समृद्ध अवशिष्ट ऑस्टेनाइट वांछनीय होता है, क्योंकि यह विकृति को समायोजित कर सकता है और दृढ़ता में सुधार कर सकता है; अन्य अनुप्रयोगों में अत्यधिक अवशिष्ट ऑस्टेनाइट सेवा के दौरान या बाद में ठंडा होने पर आयामी परिवर्तन कर सकता है। इसलिए विनिर्देशन में केवल स्नान का तापमान ही नहीं, बल्कि अनुमत प्रावस्था-संरचना और सत्यापन-विधि भी परिभाषित होनी चाहिए।
ऑस्टेम्परिंग विकृति को कम कर सकती है, क्योंकि इस्पात मार्टेनसाइट में सीधे क्वेंच करने से जुड़े अचानक और असमान आयतन-परिवर्तन से बच जाता है। कार्ब्यूराइज़ किए गए AISI 8620, AISI 8822 और AISI 4320 पर 2013 में किए गए SAE अध्ययन में बताया गया कि कार्ब्यूराइज़ किए गए और ऑस्टेम्पर किए गए नमूनों में कार्ब्यूराइज़, क्वेंच और टेम्पर किए गए नमूनों की तुलना में विकृति उल्लेखनीय रूप से कम थी। रिपोर्ट किए गए ऑस्टेम्परिंग तापमान 260, 288 और 304 °C थे। ये परिणाम परीक्षण की गई रासायनिक संरचनाओं, ज्यामितियों और चक्र-स्थितियों पर लागू होते हैं; ये प्रत्येक कार्ब्यूराइज़ किए गए घटक में समान कमी स्थापित नहीं करते।
होल्ड की समाप्ति आवश्यक न्यूनतम बैनाइट-अंश, कठोरता-परास, आयामी सीमा या धातुवैज्ञानिक आवश्यकता से निर्धारित की जा सकती है। ऑस्टेम्पर किए गए बैनाइटिक इस्पात में मार्टेनसाइट के समान टेम्परिंग चरण अपने-आप आवश्यक नहीं होता। इसके विपरीत, मार्टेम्पर किए गए इस्पात को मार्टेनसाइट बनाने के लिए के पार ठंडा किया जाता है और सेवा से पहले उसका टेम्पर करना आवश्यक होता है। ऑस्टेम्पर किए गए भाग के लिए निम्न-तापमान तनाव-निवारण उपचार फिर भी निर्दिष्ट किया जा सकता है, लेकिन यह परिभाषित करने वाला रूपांतरण-चरण नहीं, बल्कि एक अलग आवश्यकता है।

ऊपरी बैनाइट, निचला बैनाइट और मिश्रित उत्पाद
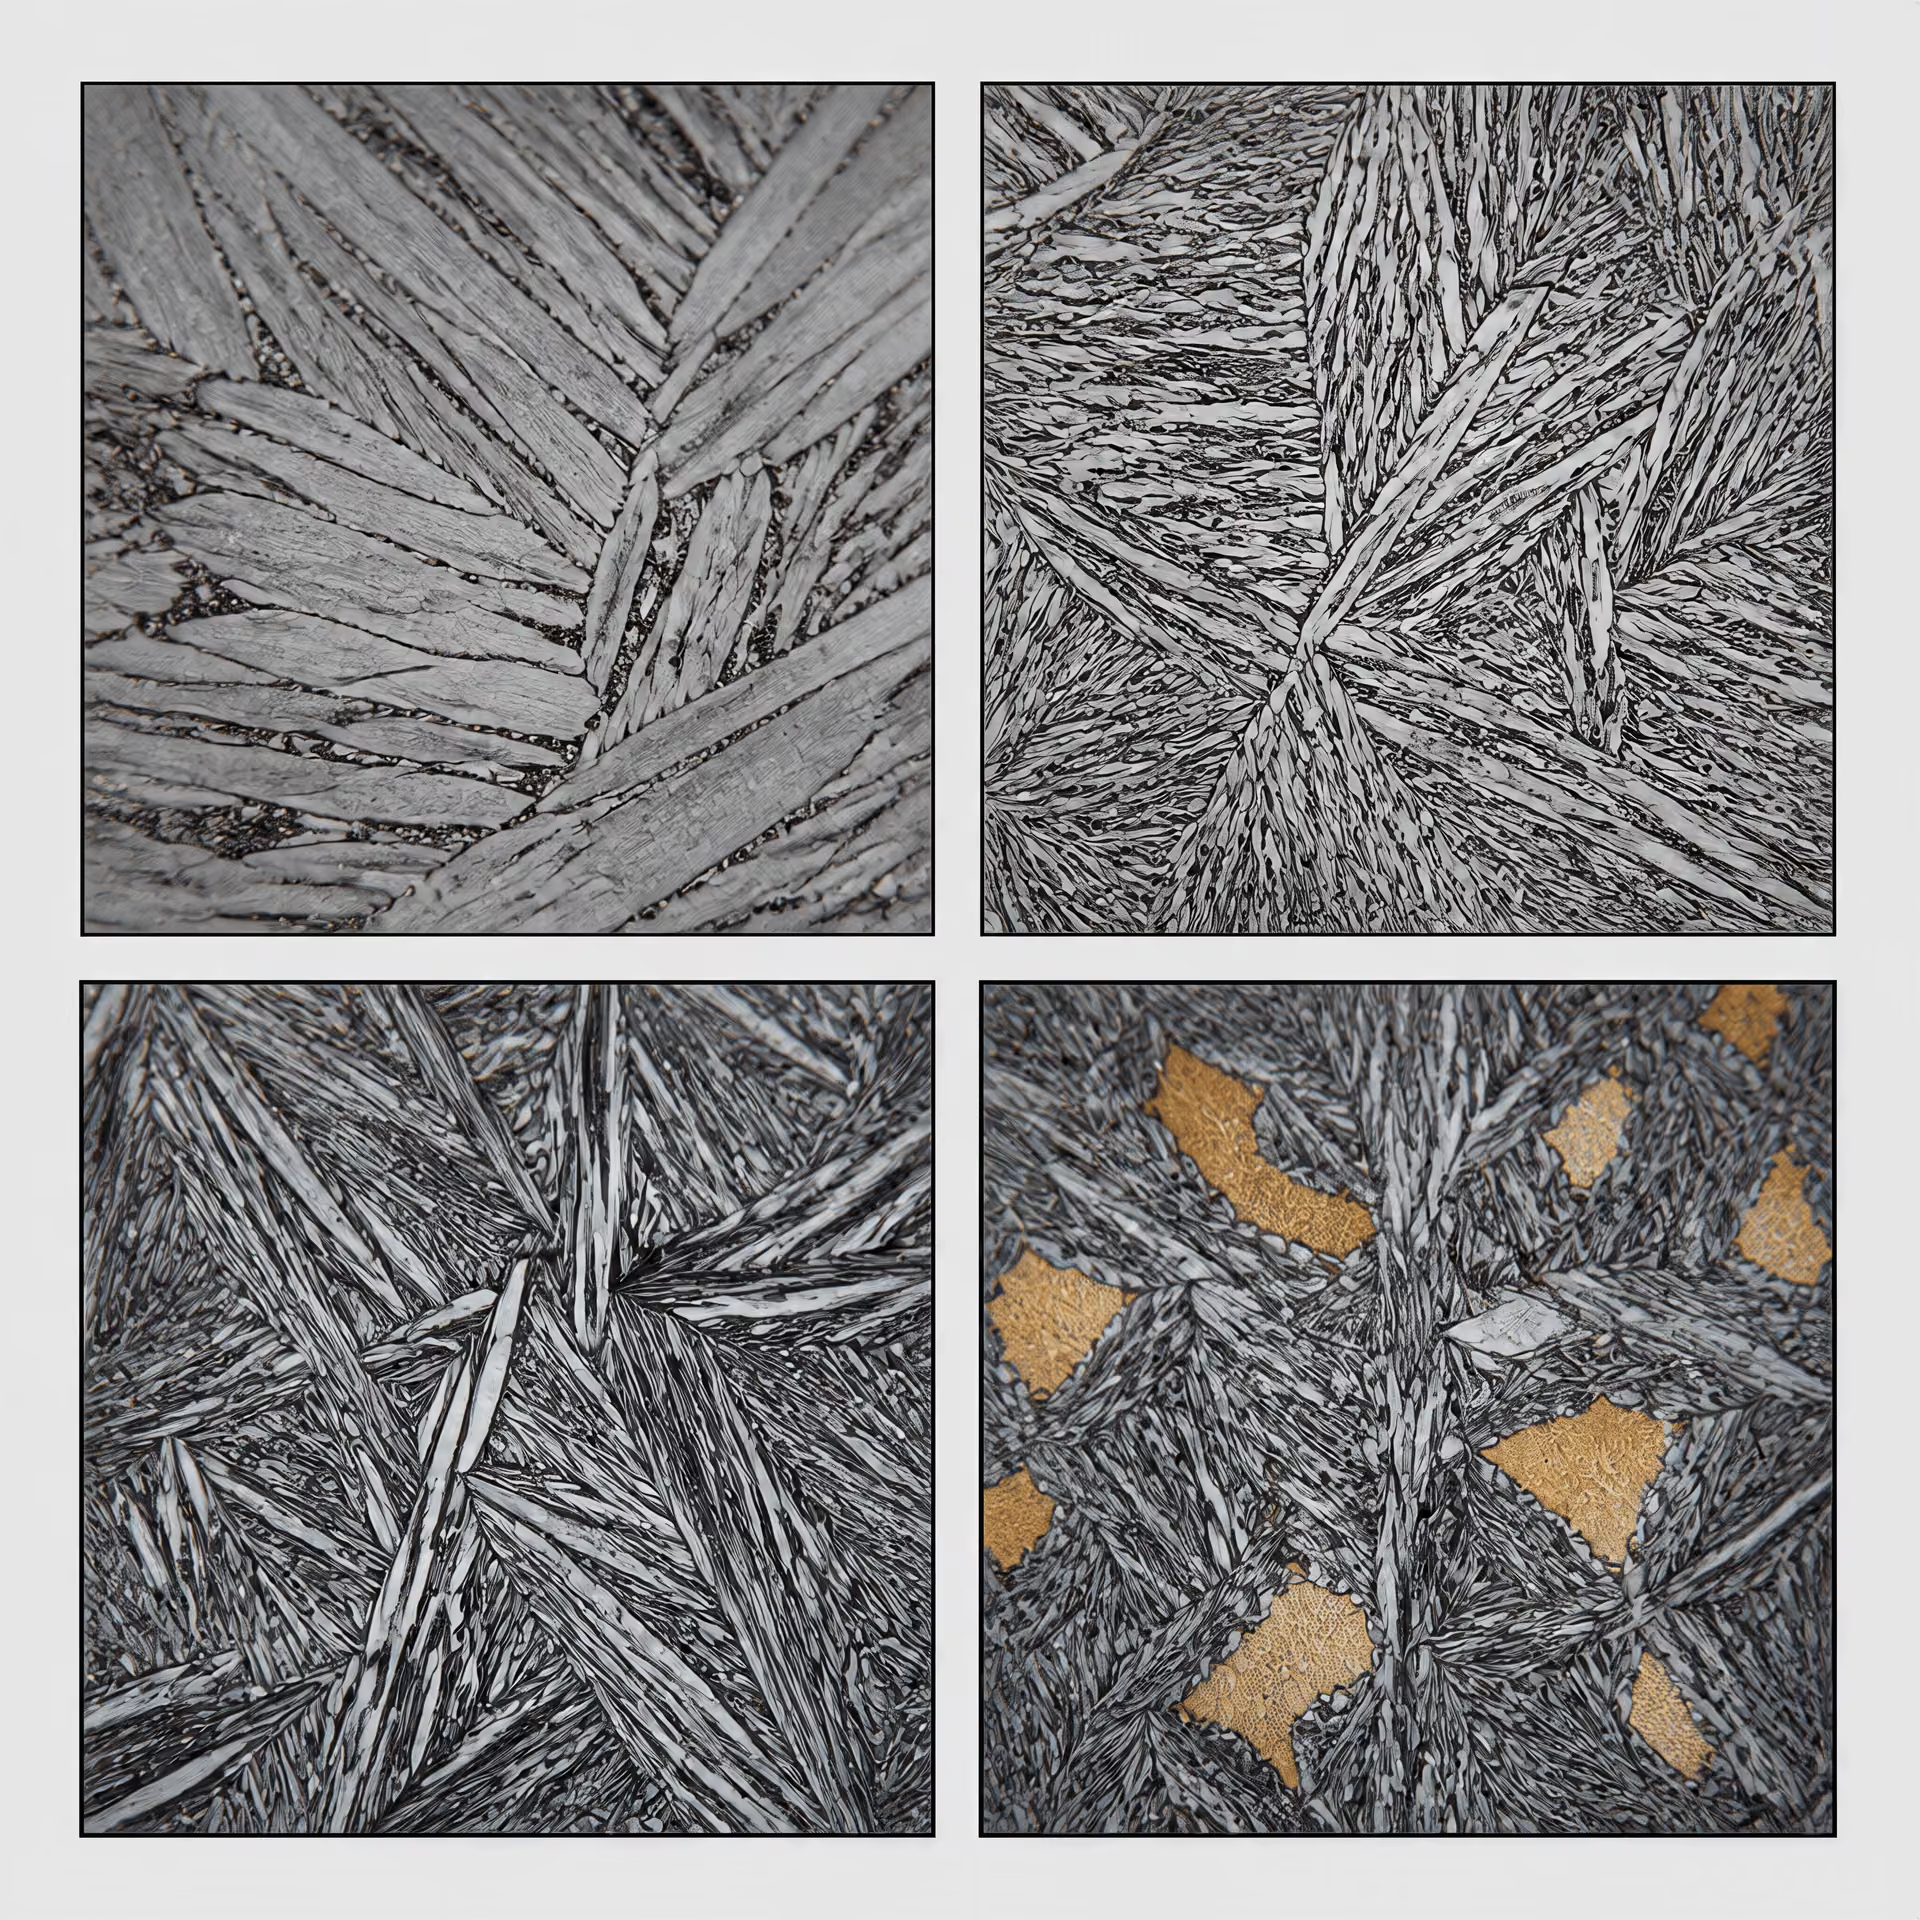
स्नान का तापमान बैनाइट के स्वरूप को बहुत प्रभावित करता है। ऊपरी बैनाइट सामान्यतः बैनाइटिक परास के ऊपरी भाग में बनता है। इसमें बैनाइटिक फेराइट के गुच्छे या पट्टिकाएँ होती हैं, जिनके बीच कार्बन-समृद्ध क्षेत्र रहते हैं और उनमें कार्बाइड अवक्षेपित हो सकते हैं। इसकी आकृति और कार्बाइड-वितरण निचले बैनाइट से भिन्न होते हैं, जो कम तापमान पर बनता है।
निचला बैनाइट के निकटवर्ती तापमानों पर विकसित होता है। कार्बन के पास आसपास के ऑस्टेनाइट में विभाजित होने के लिए कम समय और गतिशीलता होती है, तथा कार्बाइड बैनाइटिक फेराइट की प्लेटों या पट्टिकाओं के भीतर अवक्षेपित हो सकते हैं। यह अधिक सूक्ष्म संरचना ऊपरी बैनाइट की तुलना में कठोरता, सामर्थ्य और दृढ़ता का अलग संतुलन प्रदान कर सकती है। ऊपरी और निचले बैनाइट के बीच संक्रमण कोई एक सार्वभौमिक तापमान नहीं है, क्योंकि मिश्रधातु-तत्व रूपांतरण-परास को स्थानांतरित करते हैं और कार्बाइड-अवक्षेपण को बदलते हैं।
रिपोर्ट किए गए अध्ययन में अल्पकालिक, निम्न-तापमान ऑस्टेम्परिंग से शमित मार्टेंसाइटिक इस्पात की तुलना में घिसाव गुणांक 50% तक कम प्राप्त हुए। Limited evidence
बहुत कम तापमान पर की गई ऑस्टेम्परिंग ऐसी संरचनाएँ उत्पन्न कर सकती है जिन्हें एकल, पूर्ण रूप से रूपांतरित बैनाइटिक उत्पाद के रूप में पर्याप्त रूप से वर्णित नहीं किया जा सकता। मध्यम-कार्बन, निम्न-मिश्रधातु इस्पात में 2020 के एक अध्ययन ने अल्प-अवधि निम्न-तापमान ऑस्टेम्परिंग के बाद नैनो-बैनाइट के साथ मार्टेनसाइट और अवशिष्ट ऑस्टेनाइट की भी रिपोर्ट की। अध्ययन की परीक्षण-स्थितियों में घिसाव गुणांक क्वेंच किए गए मार्टेनसाइटिक इस्पात की तुलना में अधिकतम 50% कम थे। यह आँकड़ा परीक्षण किए गए इस्पात और घिसाव-विधि के लिए प्रमाण है, सामान्य प्रदर्शन की गारंटी नहीं।
मिश्रित उत्पाद तब बनते हैं जब बैनाइटिक अभिक्रिया पूरी होने से पहले होल्ड को जानबूझकर रोक दिया जाता है, जब चुना गया तापमान निम्न रूपांतरण-सीमा के निकट होता है, या जब अनुप्रस्थ काट समान रूप से ठंडा नहीं हो पाता। बाद में ठंडा करने पर अरूपांतरित ऑस्टेनाइट मार्टेनसाइट में बदल सकता है; यदि कार्बन का समृद्ध होना उसके प्रभावी को कम कर देता है, तो उसका कुछ भाग अवशिष्ट ऑस्टेनाइट के रूप में रह सकता है। इसलिए अंतिम संरचना में ऊपरी बैनाइट, निचला बैनाइट, मार्टेनसाइट, अवशिष्ट ऑस्टेनाइट और—यदि स्थानांतरण बहुत धीमा रहा हो—पर्लाइट शामिल हो सकते हैं।
प्रक्रिया के अनुमोदन में जहाँ प्रासंगिक हो, कठोरता, आयामी परिवर्तन, धातुवैज्ञानिक प्रावस्था-अंश और अवशिष्ट ऑस्टेनाइट की जाँच की जानी चाहिए। एक्स-रे विवर्तन, सूक्ष्मदर्शिकी, डाइलेटोमेट्री और काटकर किए गए लोड-परीक्षण यह पुष्टि कर सकते हैं कि वास्तविक उत्पाद इच्छित प्रक्रिया के अनुरूप है या नहीं। 2020 में प्रकाशित SAE AMS-H-6875C चार वर्गों के इस्पात के लिए ऊष्मा-उपचार आवश्यकताओं को कवर करता है और निर्दिष्ट होने पर ऑस्टेम्परिंग, ऑसबै क्वेंचिंग और मार्टेम्परिंग की अनुमति देता है। ऐसी अनुमति ग्रेड-विशिष्ट चक्र-विकास का स्थान नहीं लेती। इस्पात का पदनाम, कठोरीकरण-क्षमता, अनुप्रस्थ काट का आकार, स्नान की क्षमता और स्वीकृति-मानदंड अभी भी यह निर्धारित करते हैं कि चुनी गई ऑस्टेम्परिंग प्रक्रिया धातुवैज्ञानिक रूप से सफल होगी या नहीं।
मार्टेम्परिंग कैसे काम करती है: Ms से ऊपर समतुल्यकरण, फिर मार्टेन्साइट
मार्टेम्परिंग एक अवरुद्ध क्वेंचिंग प्रक्रिया है, जिसे यह नियंत्रित करने के लिए बनाया गया है कि मार्टेन्साइट कब और कहाँ बने। यह किसी दूसरे नाम से की जाने वाली ऑस्टेम्परिंग नहीं है। ऑस्टेम्परिंग में ऑस्टेनाइट को बेनाइटिक रूपांतरण-सीमा के भीतर तब तक रखा जाता है, जब तक उसका एक महत्वपूर्ण या निर्धारित भाग बेनाइट में परिवर्तित न हो जाए। मार्टेम्परिंग में होल्डिंग मार्टेन्साइट-आरंभ तापमान, अर्थात Ms, से ठीक ऊपर की जाती है और इतनी कम अवधि के लिए होती है कि अवांछित विसरणात्मक रूपांतरण को रोका जा सके। इस्पात के पूरे खंड में तापमान के समतुल्य हो जाने के बाद, कार्यखंड को मार्टेन्साइट-सीमा के भीतर ठंडा किया जाता है। इसलिए अंतिम संरचना बेनाइटिक नहीं, बल्कि मार्टेन्साइटिक होती है और अलग से की जाने वाली टेम्परिंग प्रक्रिया तक यह अनटेम्पर्ड रहती है।
मार्टेन्साइट-आरंभ तापमान से ऊपर अवरुद्ध क्वेंचिंग
ASM Handbook, Volume 4A, मार्टेम्परिंग को तेल या लवण का उपयोग करने वाली अवरुद्ध क्वेंचिंग के रूप में वर्णित करता है। सबसे पहले इस्पात को उसके निर्दिष्ट ऑस्टेनिटाइजिंग तापमान तक गर्म किया जाता है, जहाँ अपेक्षित ऑस्टेनाइटिक संरचना और कार्बन का वितरण स्थापित होता है। इसके बाद इसे तेजी से ऐसे स्नान में स्थानांतरित किया जाता है, जिसका तापमान Ms से ठीक ऊपर रखा गया हो। स्नान को इतना तेजी से ऊष्मा हटानी चाहिए कि पर्लाइट या अन्य उच्च-तापमान रूपांतरण उत्पाद न बनें, लेकिन यह अवरोध सतह को मार्टेन्साइट बनने से पहले केंद्र की तुलना में बहुत अधिक ठंडा होने से रोकता है।
Ms सभी इस्पातों के लिए एक सार्वभौमिक तापमान नहीं है। यह कार्बन की मात्रा, मिश्रधातु तत्वों, ऑस्टेनाइट के दाने की स्थिति, पूर्व तापीय इतिहास और, कुछ मामलों में, ठंडा करने के बाद अपेक्षित अवशिष्ट ऑस्टेनाइट की मात्रा पर निर्भर करता है। इसलिए एक साधारण-कार्बन इस्पात और कार्ब्यूराइज किए गए निम्न-मिश्रधातु इस्पात के लिए अलग-अलग मार्टेम्परिंग स्नान तापमान आवश्यक हो सकते हैं। स्नान का चयन लागू Ms से पर्याप्त अंतर रखते हुए किया जाता है; प्रत्येक ग्रेड पर एक ही निश्चित तापमान लागू नहीं किया जाता।
| चर | मानक मार्टेम्परिंग आवश्यकता | अनियंत्रित रहने पर जोखिम |
|---|---|---|
| स्नान तापमान | Ms से ठीक ऊपर | समयपूर्व मार्टेंसाइट या बैनाइट का निर्माण |
| धारण अवधि | केवल तब तक, जब तक खंड के तापमान लगभग एकसमान न हो जाएँ | अवांछित प्रसरणात्मक रूपांतरण |
| धारणोत्तर शीतलन | मार्टेंसाइट परास से होकर नियंत्रित शीतलन | अत्यधिक तापीय प्रवणता या अपूर्ण कठोरण |
| टेम्परिंग | सेवा में लगाने से पहले अलग संचालन | उच्च तनाव और भंगुर, अतप्त मार्टेंसाइट |
होल्डिंग अवधि ही इस अवरोध की निर्णायक विशेषता है। यह अवधि इतनी लंबी होनी चाहिए कि सतह और केंद्र के बीच का तापमान-अंतर कम हो जाए, लेकिन इतनी लंबी नहीं कि बेनाइट, पर्लाइट या कोई अन्य विसरणात्मक उत्पाद बनने लगे। यह आवश्यकता स्नान के नाम की तुलना में अधिक विश्वसनीय रूप से मार्टेम्परिंग और ऑस्टेम्परिंग में अंतर करती है। पिघले हुए लवण के स्नान का उपयोग दोनों प्रक्रियाओं के लिए किया जा सकता है; कौन-सी प्रक्रिया की जा रही है, यह रूपांतरण-पथ और होल्डिंग अनुसूची से निर्धारित होता है।
ASM International के 2013 के ASM Handbook Volume 4A में ऑस्टेनिटाइजिंग तापमान, स्नान तापमान, होल्डिंग समय, उत्तेजन और शीतलन दर को नियंत्रक चर के रूप में पहचाना गया है। ये चर परस्पर क्रिया करते हैं। अत्यधिक उत्तेजन सतह पर ऊष्मा-निष्कासन बढ़ा सकता है, जबकि अपर्याप्त उत्तेजन स्नान में स्थानीय तापमान-अंतर उत्पन्न कर सकता है। ऐसा स्नान जो नाममात्र रूप से Ms से ऊपर हो, लेकिन जिसका नियंत्रण खराब हो, बड़े भार के विभिन्न भागों में फिर भी असमान रूपांतरण-अनुसूची उत्पन्न कर सकता है।
होल्डिंग के दौरान तापमान इतना ऊँचा रहना चाहिए कि मार्टेन्साइट को बनने से रोका जा सके। यदि कार्यखंड स्नान में Ms तक पहुँच जाता है, तो खंड के तापमान के समतुल्य होने से पहले ही मार्टेन्साइट बनना शुरू हो सकता है। यदि होल्डिंग बहुत लंबी हो या तापमान बहुत कम हो, तो बेनाइट बन सकता है। जब विनिर्देशन में मार्टेन्साइट अपेक्षित हो, तब यह प्रक्रिया-विफलता मानी जाती है।

पूरे खंड में तापमान का समतुल्यकरण
पारंपरिक क्वेंचिंग में तीव्र तापीय प्रवणता उत्पन्न होती है। सतह पहले ठंडी होती है, जबकि आंतरिक भाग अधिक गर्म रहता है और तापीय रूप से फैलता रहता है। जैसे ही सतह Ms से नीचे जाती है, ऑस्टेनाइट के क्रिस्टल-संरचना परिवर्तन के साथ वह मार्टेन्साइट में बदलना शुरू करती है और फैलती है। केंद्र अभी भी ऑस्टेनाइटिक तथा अलग तापमान पर हो सकता है। बाद में जब केंद्र रूपांतरित होता है, तो पहले से रूपांतरित बाहरी पदार्थ उसके प्रसार को सीमित करता है। इन परस्पर विरोधी विकृतियों से आंतरिक तनाव, विकृति और कभी-कभी क्वेंच दरारें उत्पन्न होती हैं।
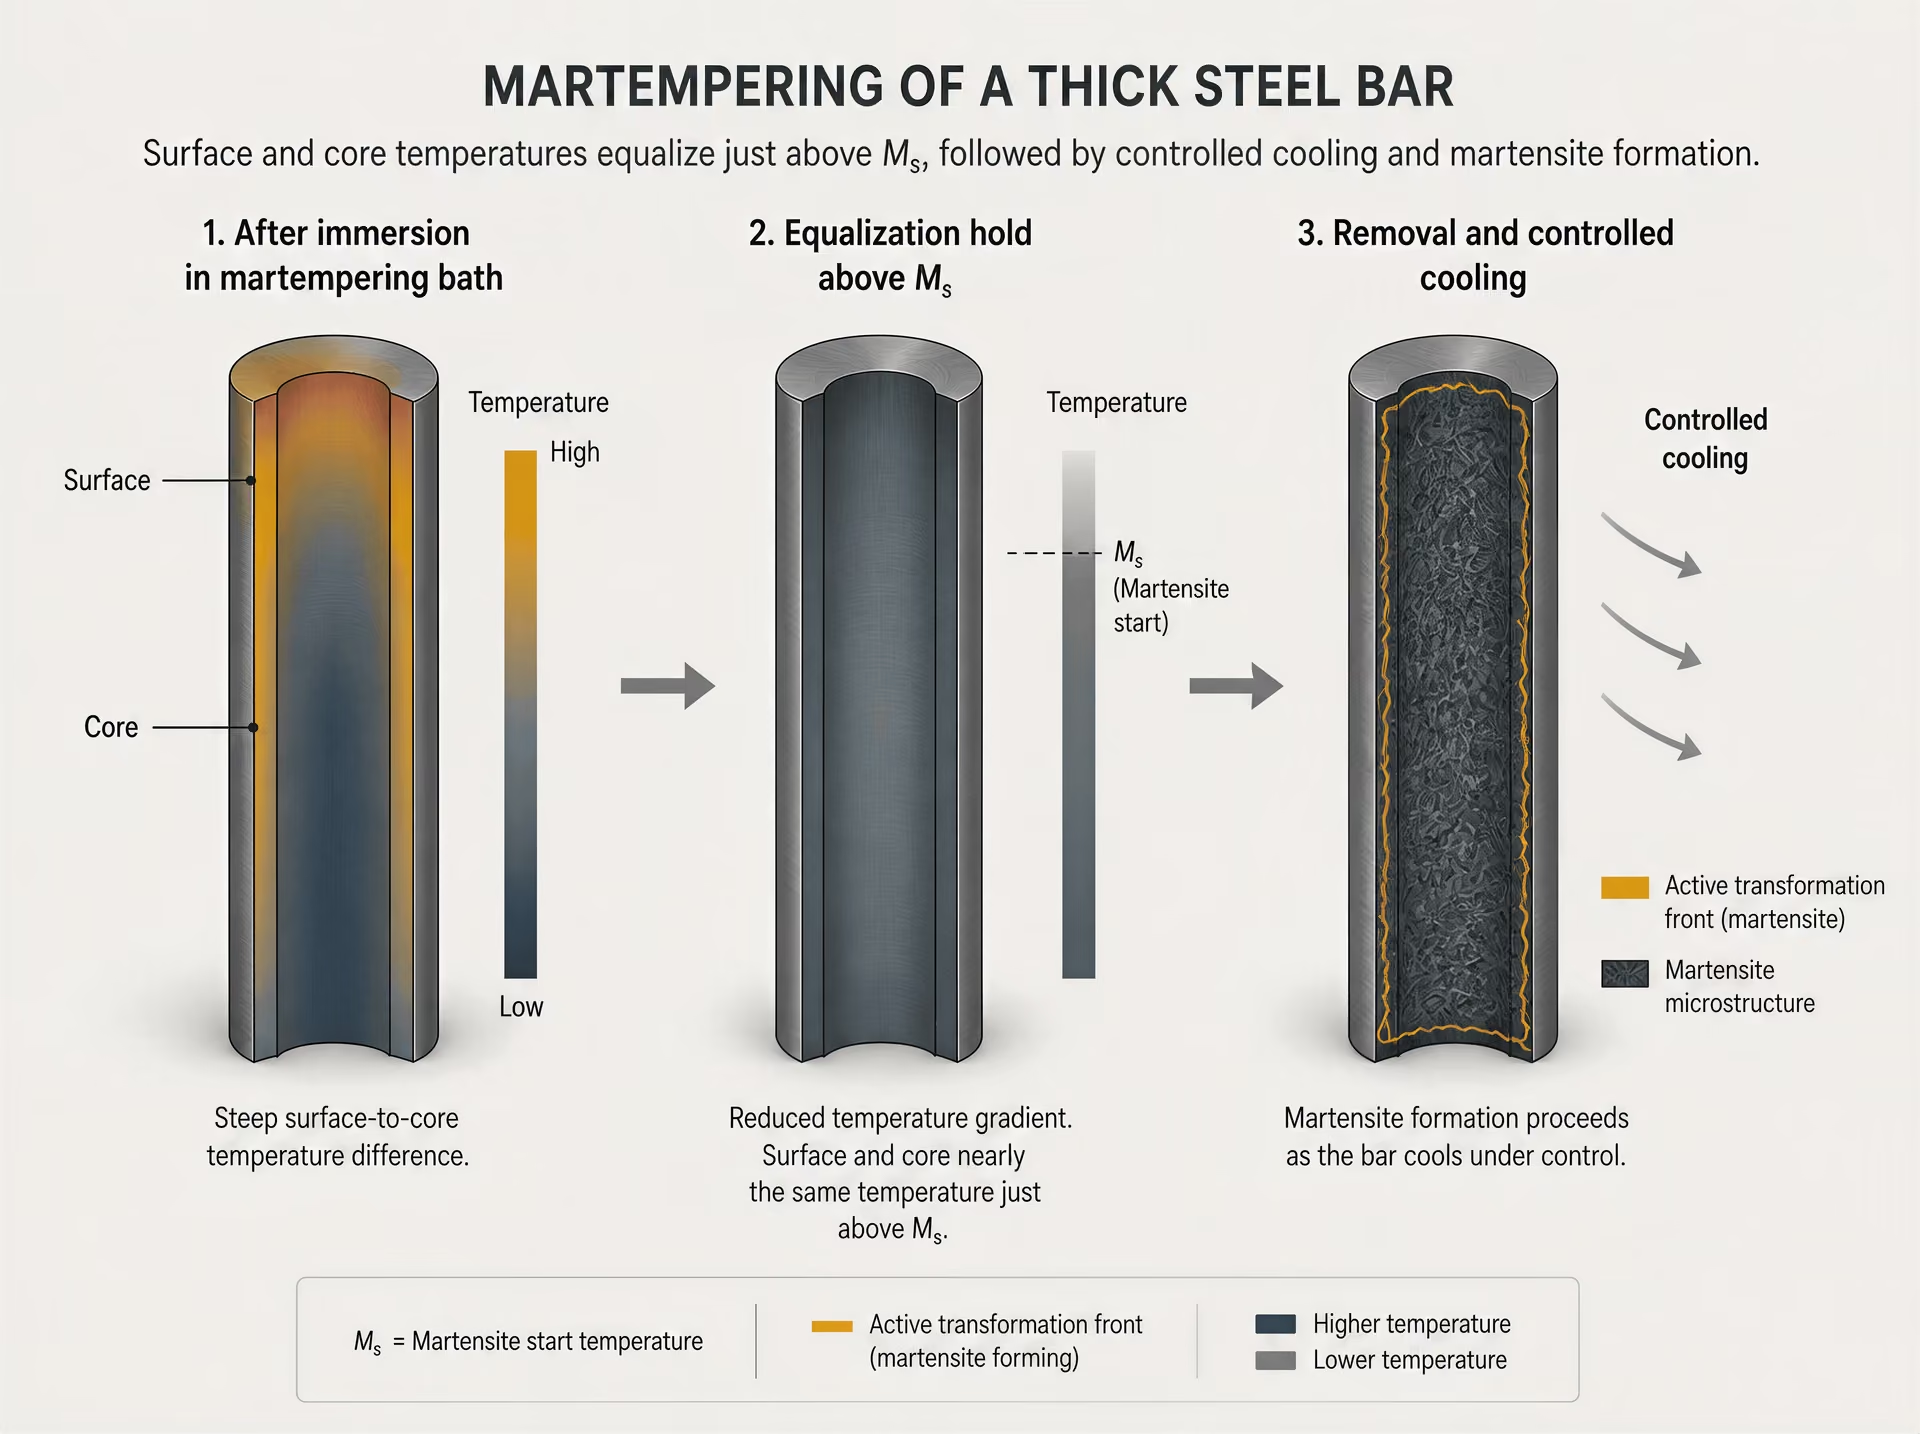
मार्टेम्परिंग इस समय-क्रम को बदलती है। गर्म कार्यखंड को स्नान में क्वेंच किया जाता है, लेकिन Ms से ऊपर तब तक रखा जाता है जब तक बाहर से केंद्र की ओर तापमान अधिक समान न हो जाए। इसके बाद मार्टेन्साइट का निर्माण एक अनुवर्ती शीतलन चरण के दौरान शुरू होता है, न कि उस समय जब सतह और केंद्र के तापमानों में बहुत बड़ा अंतर हो। रूपांतरण के क्षण पर तापीय प्रवणता कम करने से तापीय संकुचन और रूपांतरण-विकृति के बीच का असंगतता कम होती है।
इसका लाभ विकृति और दरारों का कम जोखिम है, न कि दोनों का पूर्ण उन्मूलन। एक पतली प्लेट, गियर का दाँत और भारी शाफ्ट समान दर से तापमान-साम्य प्राप्त नहीं करते। खंड की मोटाई, ज्यामिति, छिद्र, अनुप्रस्थ काट में तीव्र परिवर्तन और भागों के बीच संपर्क—सभी ऊष्मा प्रवाह को प्रभावित करते हैं। इस्पात की कठोरणीयता भी महत्वपूर्ण है: यदि मुख्यतः मार्टेन्साइटिक संरचना आवश्यक हो, तो केंद्र को रूपांतरण-सीमा से इतनी तेजी से ठंडा होना चाहिए कि पर्लाइट या बेनाइट बनने से बचा जा सके।
उच्च-कठोरणीयता वाला ग्रेड समतुल्यकरण के बाद धीमी शीतलन दर की अनुमति दे सकता है, जबकि निम्न-कठोरणीयता वाले ग्रेड को कम अवधि का अवरोध और तेज शीतलन आवश्यक हो सकता है। कार्बन और मिश्रधातु की मात्रा Ms तथा रूपांतरण की गतिकी को भी बदलती है। इसलिए स्नान तापमान और होल्डिंग समय सामान्य सारणी से नकल करने के बजाय ग्रेड, खंड आकार, भार की व्यवस्था और मापी गई तापीय प्रतिक्रिया के आधार पर निर्धारित किए जाने चाहिए।[2] The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
मार्टेन्साइट-निर्माण की तापमान-सीमा पर 1946 के अध्ययन में मूल तर्क यह बताया गया था कि इस्पात को मार्टेन्साइट-निर्माण सीमा से ठीक ऊपर तक क्वेंच किया जाए और फिर अधिक धीमी गति से ठंडा किया जाए। यह विधि कठोरता में बहुत कम कमी के साथ दरारों को कम कर सकती है, बशर्ते इस्पात अवांछित विसरणात्मक रूपांतरण से मुक्त रहे। “अधिक धीमी गति” का अर्थ मनमाने ढंग से धीमा होना नहीं है; इसका अर्थ ऐसी गति से है जो तापीय आघात को कम करे और फिर भी इस्पात के लिए उपयुक्त दर पर रूपांतरण-सीमा से पार कराए।
वायु-शीतलन और अनिवार्य टेम्परिंग चरण
समतुल्यकरण के बाद कार्यखंड को तेल या लवण से बाहर निकालकर मार्टेन्साइट-सीमा के भीतर ठंडा किया जाता है, जो सामान्यतः वायु में किया जाता है। ASM की 2020 की Heat Treating Subject Guide इस क्रम का वर्णन इस प्रकार करती है: इस्पात को Ms से ठीक ऊपर तब तक रखना जब तक उसका तापमान समतुल्य न हो जाए, और फिर मार्टेन्साइट बनाने के लिए वायु में ठंडा करना। इस चरण के दौरान ऑस्टेनाइट बिना उस गंभीर सतह-से-केंद्र तापमान-अंतर के रूपांतरित होता है, जो सीधे क्वेंचिंग से जुड़ा होता है।
परिणामी मार्टेन्साइट अनटेम्पर्ड होती है। यह बिंदु अत्यंत महत्वपूर्ण है। केवल इसलिए कि भाग को चरणबद्ध ढंग से ठंडा किया गया, मार्टेम्परिंग में टेम्परिंग स्वतः शामिल नहीं हो जाती। वायु-शीतलन के दौरान बनी मार्टेन्साइट कठोर होती है और उसमें उच्च आंतरिक तनाव होता है; इस्पात और शीतलन-पथ के आधार पर उसमें अवशिष्ट ऑस्टेनाइट भी हो सकता है। उपयोग से पहले भाग को अलग से टेम्परिंग उपचार से गुजारना आवश्यक है। टेम्परिंग तनाव और भंगुरता कम करती है तथा विनिर्देशन के अनुसार कठोरता, सामर्थ्य, दृढ़ता और आयामी स्थिरता को समायोजित करती है।
टेम्परिंग तापमान और समय ग्रेड तथा अपेक्षित गुणों पर निर्भर करते हैं। AISI 52100 जैसे उच्च-कार्बन बेयरिंग इस्पात के लिए वही टेम्परिंग अनुसूची निर्धारित नहीं की जा सकती जो AISI 8620 जैसे कार्ब्यूराइजिंग ग्रेड के लिए होती है। कार्ब्यूराइज की गई केस-परत और निम्न-कार्बन केंद्र भी अलग-अलग प्रतिक्रिया देते हैं, इसलिए जहाँ लागू हो वहाँ दोनों क्षेत्रों में अपेक्षित गुणों की जाँच की जानी चाहिए।
SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials इस्पात की चार श्रेणियों को शामिल करता है और निर्दिष्ट किए जाने पर ऑस्टेम्परिंग, ऑसबेक्वेंचिंग तथा मार्टेम्परिंग की अनुमति देता है। केवल प्रक्रिया का नाम स्वीकृति निर्धारित नहीं करता। उत्पादन नियंत्रण में ऑस्टेनिटाइजिंग और स्नान तापमान, स्थानांतरण समय, अवरोध समय, उत्तेजन की स्थितियाँ, टेम्परिंग अभिलेख, कठोरता परीक्षण, धातुवैज्ञानिक परीक्षण और आयामी मापों का अभिलेखीकरण आवश्यक हो सकता है।
सत्यापन में उन विफलता-प्रकारों की भी जाँच की जानी चाहिए, जिन्हें रोकने के लिए यह अनुसूची बनाई गई है। कठोरता-प्रोफाइल अपर्याप्त कठोरणीयता या अत्यधिक अवरोध के कारण बने नरम केंद्र को प्रकट कर सकती हैं। धातुवैज्ञानिक परीक्षण मार्टेन्साइट को बेनाइट से अलग कर सकता है तथा पर्लाइट या अत्यधिक अवशिष्ट ऑस्टेनाइट की पहचान कर सकता है। ताप-उपचार से पहले और बाद का आयामी निरीक्षण यह दिखाता है कि रूपांतरण-तनाव में कमी से वास्तविक ज्यामिति के लिए अपेक्षित सुधार हुआ या नहीं।
इस प्रकार इस प्रक्रिया का क्रम सटीक है: ऑस्टेनिटाइज करना, Ms से ठीक ऊपर रखे तेल या लवण में तेजी से क्वेंच करना, विसरणात्मक रूपांतरण के बिना केवल खंड के तापमान-साम्य तक होल्ड करना, मार्टेन्साइट-सीमा के भीतर ठंडा करना और टेम्पर करना। होल्डिंग को बेनाइटिक रूपांतरण उपचार में बदलने पर प्रक्रिया ऑस्टेम्परिंग बन जाती है। क्वेंचिंग के बाद की टेम्परिंग प्रक्रिया को बदलना वैकल्पिक नहीं है; इसके बिना मार्टेम्पर किया गया इस्पात नियंत्रित निर्माण-पथ वाला अनटेम्पर्ड मार्टेन्साइटिक इस्पात मात्र है।
सूक्ष्मसंरचनाएँ और गुण: बैनाइट बनाम टेम्पर्ड मार्टेन्साइट
ऑस्टेम्परिंग और मार्टेम्परिंग क्वेंचिंग से उत्पन्न तनावों को कम कर सकते हैं, लेकिन इनसे अंतिम संरचना समान नहीं बनती। ऑस्टेम्परिंग में ऑस्टेनिटाइज़ किए गए स्टील को तेजी से उस तापमान तक ठंडा किया जाता है, जिस पर बैनाइट बन सकता है, और इच्छित रूपांतरण के लिए उसे पर्याप्त समय तक वहीं रखा जाता है। उत्पाद ऊपरी बैनाइट, निचली बैनाइट, या ऐसे मिश्रण के रूप में हो सकता है जिसमें अभी भी अपरिवर्तित ऑस्टेनाइट मौजूद हो और अंतिम शीतलन के बाद मार्टेन्साइट भी बन जाए। AISI 52100 पर 2013 के एक अध्ययन में ऑस्टेम्परिंग की सीमा लगभग 200–400 °C बताई गई है, जिसमें बैनाइट बनने तक होल्डिंग जारी रखी जाती है।
मार्टेम्परिंग का मार्ग अलग होता है। वर्कपीस को मार्टेन्साइट-आरंभ तापमान से कुछ ऊपर तेल या लवण-स्नान में थोड़े समय के लिए रखा जाता है, जिससे उसे मार्टेन्साइटिक सीमा से होकर ठंडा करने से पहले पूरे सेक्शन में अधिक समान तापमान प्राप्त हो सके। परिणामस्वरूप प्राप्त मार्टेन्साइट उपयोग के लिए तैयार अवस्था नहीं होती: इसके बाद उसे टेम्पर करना आवश्यक है। ASM International की Heat Treating Subject Guide (2020) इस क्रम को सीधे बताती है। ASM Handbook Volume 4A (2013) ऑस्टेनिटाइज़िंग तापमान, स्नान तापमान, होल्डिंग समय, आंदोलन और शीतलन दर को नियंत्रक चर के रूप में पहचानता है।
यह अंतर महत्वपूर्ण है, क्योंकि बैनाइट और टेम्पर्ड मार्टेन्साइट फेराइट, कार्बन और कार्बाइडों की अलग-अलग व्यवस्थाओं के माध्यम से मजबूती प्राप्त करते हैं। इनकी कठोरता एक-दूसरे की सीमा में आ सकती है, लेकिन समान कठोरता का अर्थ यह नहीं है कि इनके यांत्रिक व्यवहार को परस्पर बदला जा सकता है।
मजबूती, कठोरता, दृढ़ता और तन्यता
| घटक | निर्माण तंत्र | गुण संबंधी विचार |
|---|---|---|
| ऊपरी बैनाइट | फेराइटिक क्षेत्रों के बीच सामान्यतः कार्बाइडों के साथ उच्च-तापमान बैनाइटिक रूपांतरण | निचले बैनाइट से कठोरता और तन्यता में भिन्न हो सकता है |
| निचला बैनाइट | अधिक सूक्ष्म कार्बाइड व्यवस्था वाला निम्न-तापमान रूपांतरण | शक्ति–दृढ़ता का भिन्न संतुलन प्रदान कर सकता है |
| टेम्पर्ड मार्टेंसाइट | टेम्परिंग के दौरान कार्बन का पुनर्वितरण और कार्बाइड का निर्माण | कठोरता और दृढ़ता टेम्परिंग तापमान तथा समय पर बहुत अधिक निर्भर करती है |
| अवशिष्ट ऑस्टेनाइट | वह ऑस्टेनाइट जो शीतलन के बाद रूपांतरित हुए बिना बचा रहता है | सेवा, घिसाई या बाद के शीतलन के दौरान रूपांतरित हो सकता है |
बैनाइट में विस्थापनात्मक रूपांतरण से बने फेरिटिक क्षेत्र होते हैं। रूपांतरण तापमान और मिश्रधातु की रासायनिक संरचना के आधार पर कार्बन ऑस्टेनाइट में निष्कासित हो जाता है या कार्बाइड के रूप में अवक्षेपित होता है। ऊपरी बैनाइट में सामान्यतः कार्बाइडों से अलग किए गए फेराइट लैथ या प्लेटें होती हैं। निचली बैनाइट कम तापमान पर बनती है और इसमें अधिक सूक्ष्म कार्बाइड फेरिटिक प्लेटों के भीतर या उनके निकट स्थित होते हैं। सटीक आकृति-विज्ञान कार्बन की मात्रा, मिश्रधातु तत्वों, शीतलन दर और होल्डिंग समय के साथ बदलता है।
टेम्पर्ड मार्टेन्साइट की शुरुआत अतिसंतृप्त और अत्यधिक तनावग्रस्त बॉडी-सेंटर्ड टेट्रागोनल अवस्था के रूप में होती है। टेम्परिंग के दौरान कार्बन मार्टेन्साइट से बाहर निकलता है, संक्रमणकालीन कार्बाइड और उसके बाद अधिक स्थिर कार्बाइड बनते हैं, तथा मैट्रिक्स अपनी अधिकांश टेट्रागोनैलिटी और आंतरिक तनाव खो देता है। टेम्परिंग तापमान और अवधि यह निर्धारित करते हैं कि यह क्रम कितनी दूर तक आगे बढ़ेगा। कम टेम्परिंग तापमान उच्च कठोरता को बनाए रख सकता है, लेकिन पर्याप्त अवशिष्ट तनाव भी छोड़ सकता है; अधिक टेम्परिंग तापमान सामान्यतः कठोरता कम करता है, पर दृढ़ता और आयामी स्थिरता में सुधार करता है। लंबे समय तक संपर्क से क्रोमियम, मोलिब्डेनम या वैनेडियम जैसे तत्वों वाली स्टीलों में अतिरिक्त नरमी या द्वितीयक कठोरीकरण हो सकता है।
न तो बैनाइट और न ही टेम्पर्ड मार्टेन्साइट की कठोरता में सार्वभौमिक बढ़त होती है। सूक्ष्म निचली बैनाइट बहुत कठोर हो सकती है, जबकि ऊपरी बैनाइट अधिक नरम और अधिक तन्य हो सकती है। कम तापमान पर टेम्पर्ड मार्टेन्सिटिक संरचना किसी विशेष बैनाइटिक संरचना से अधिक कठोर हो सकती है, फिर भी अधिक ऊँचा टेम्पर मार्टेन्सिटिक स्टील को कम कठोरता और अधिक फ्रैक्चर-प्रतिरोध दे सकता है। किसी तुलना को अर्थपूर्ण बनाने से पहले कार्बन की मात्रा, पूर्व-ऑस्टेनाइट दाने का आकार, मिश्रधातु की कठोरीकरण-क्षमता, रूपांतरण तापमान और प्रत्येक घटक की मात्रा निर्दिष्ट करना आवश्यक है।
दृढ़ता भी इसी नियम का पालन करती है। जब बैनाइटिक फेराइट की प्लेटें सूक्ष्म हों और कार्बाइड फिल्मों को नियंत्रित किया गया हो, तब यह मजबूती और दरार आरंभ होने के प्रतिरोध का अनुकूल संयोजन प्रदान कर सकता है। मोटी बैनाइट, अपरिवर्तित ऑस्टेनाइट या अंतिम शीतलन के दौरान बनी ताजा उच्च-कार्बन मार्टेन्साइट इस लाभ को कम कर सकती है। टेम्पर्ड मार्टेन्साइट तब उच्च दृढ़ता प्रदान कर सकता है, जब टेम्परिंग तनाव को कम करे और कार्बाइड के वितरण को परिष्कृत करे; लेकिन अपर्याप्त टेम्परिंग से भंगुर संरचना रह जाती है। अत्यधिक टेम्परिंग से मजबूती का त्याग करना पड़ सकता है।
तन्यता केवल किसी एक प्रक्रिया को चुनने का सरल परिणाम नहीं है। यह बैनाइट, मार्टेन्साइट, अवशिष्ट ऑस्टेनाइट, कार्बाइड, समावेशन और कार्बन-समृद्ध क्षेत्रों की आयतन-अंश तथा आकृति-विज्ञान पर निर्भर करती है। मिश्रित संरचना में उपयोगी बढ़ाव दिखाई दे सकता है, जबकि उसमें अभी भी स्थानीय रूप से भंगुर घटक मौजूद हों। इसलिए तन्य शक्ति, उपज शक्ति, आघात ऊर्जा, फ्रैक्चर दृढ़ता, थकान प्रदर्शन और घिसाव-प्रतिरोध को अलग-अलग मापा जाना चाहिए, न कि केवल कठोरता से उनका अनुमान लगाया जाना चाहिए।
विकृति भी अलग हो सकती है। कार्बराइज़्ड AISI 8620, AISI 8822 और AISI 4320 पर किए गए शोध में 260, 288 और 304 °C के ऑस्टेम्परिंग तापमानों का उपयोग किया गया और कार्बराइज़्ड, क्वेंच्ड तथा टेम्पर्ड नमूनों की तुलना में उल्लेखनीय रूप से कम विकृति दर्ज की गई। यह परिणाम परीक्षण की गई कार्बराइज़्ड ज्यामितियों और प्रक्रियात्मक क्रमों पर लागू होता है, किसी सामान्य गारंटी के रूप में नहीं। मार्टेन्साइट बनने से पहले मार्टेम्परिंग तापीय प्रवणताओं को कम करती है, इसलिए प्रत्यक्ष क्वेंचिंग की तुलना में यह दरार और विकृति को भी कम कर सकती है, यद्यपि मार्टेन्सिटिक रूपांतरण से अभी भी आयतन में परिवर्तन होता है।
अवशिष्ट ऑस्टेनाइट और रूपांतरण मिश्रण
ऑस्टेम्परिंग को अक्सर बैनाइट उत्पन्न करने वाली प्रक्रिया के रूप में वर्णित किया जाता है, लेकिन “बैनाइटिक” का अर्थ आवश्यक रूप से 100% बैनाइट नहीं होता। यदि होल्डिंग ऑस्टेनाइट के पूर्ण रूपांतरण से पहले समाप्त हो जाती है, तो बचा हुआ ऑस्टेनाइट अवशिष्ट ऑस्टेनाइट के रूप में बना रह सकता है या बाद के शीतलन के दौरान मार्टेन्साइट में परिवर्तित हो सकता है। बचे हुए ऑस्टेनाइट में कार्बन का समृद्ध होना कमरे के तापमान पर उसके एक भाग को स्थिर कर सकता है। परिणाम बैनाइट तथा अवशिष्ट ऑस्टेनाइट, बैनाइट तथा मार्टेन्साइट, या बैनाइट के साथ दोनों का मिश्रण हो सकता है।
यह मिश्रण गुणों को बहुत प्रभावित करता है। अवशिष्ट ऑस्टेनाइट प्रत्यक्ष तन्यता में सुधार कर सकता है और रूपांतरण-विकृति को अवशोषित कर सकता है, लेकिन यह भार के अधीन, ग्राइंडिंग के दौरान या सेवा में रूपांतरित भी हो सकता है। इस रूपांतरण से आयामी परिवर्तन, स्थानीय कठोरीकरण या अवशिष्ट तनाव हो सकता है। ऑस्टेम्परिंग होल्ड के बाद अपरिवर्तित ऑस्टेनाइट से बनी मार्टेन्साइट स्नान में बनी बैनाइट की तुलना में अधिक कठोर और अधिक भंगुर हो सकती है। एक्स-रे विवर्तन, धातुवैज्ञानिक परीक्षण, डाइलेटोमेट्री और कठोरता-मानचित्रण इन घटकों की पहचान में सहायता कर सकते हैं; एकल समग्र कठोरता-मूल्य ऐसा नहीं कर सकता।[3] Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020.
मध्यम-कार्बन निम्न-मिश्रधातु स्टील में अल्पकालिक, निम्न-तापमान ऑस्टेम्परिंग पर 2020 का अध्ययन इस सीमा को दर्शाता है। रिपोर्ट की गई संरचना में एकल फेज़ के बजाय नैनो-बैनाइट, मार्टेन्साइट और अवशिष्ट ऑस्टेनाइट शामिल थे। परीक्षण की परिस्थितियों में इसके घिसाव गुणांक क्वेंच्ड मार्टेन्सिटिक स्टील की तुलना में 50% तक कम थे। यह एक सीमित तुलना है: यह केवल अध्ययन किए गए स्टील, नमूना-तैयारी, ऑस्टेम्परिंग प्रक्रिया, प्रतिपृष्ठ, भार और घिसाव-परीक्षण पर लागू होती है। इससे यह सिद्ध नहीं होता कि प्रत्येक ऑस्टेम्पर्ड स्टील का घिसाव-दर प्रत्येक क्वेंच्ड-एंड-टेम्पर्ड स्टील की घिसाव-दर की आधी होगी।
मार्टेम्परिंग भी रूपांतरण मिश्रण उत्पन्न कर सकती है, लेकिन इसका इच्छित क्रम अलग होता है। मार्टेन्साइट-आरंभ तापमान से ऊपर का समतुल्यीकरण-होल्ड इतना कम होना चाहिए कि बैनाइट का महत्वपूर्ण निर्माण न हो। मार्टेन्साइट सीमा से होकर वायु-शीतलन के बाद स्टील में मार्टेन्साइट होती है, जिसमें अक्सर कुछ अवशिष्ट ऑस्टेनाइट और संभवतः अविघटित कार्बाइड भी होते हैं। इसके बाद टेम्परिंग मार्टेन्सिटिक मैट्रिक्स और कार्बाइड की अवस्था को बदलती है। यदि ऑस्टेनिटाइज़िंग उपचार में बहुत अधिक कार्बन घुल गया हो, या स्टील की कठोरीकरण-क्षमता अधिक हो और अंतिम शीतलन मार्ग उपयुक्त न हो, तो अवशिष्ट ऑस्टेनाइट की मात्रा महत्वपूर्ण रह सकती है।
संशोधित मार्टेम्परिंग पर SAE के शोध-पत्र में इस प्रक्रिया को अलग रूप में बताया गया है: बैनाइट बनने से बचने के लिए क्वेंच-स्नान को मार्टेन्साइट-आरंभ तापमान से नीचे रखा जाता है। यह विवरण दर्शाता है कि केवल स्नान तापमान प्रक्रिया का पर्याप्त नामकरण नहीं है: स्नान तापमान, मार्टेन्साइट-आरंभ तापमान, होल्डिंग समय और शीतलन मार्ग के बीच संबंध ही वास्तव में बनने वाले फेज़ों को नियंत्रित करता है।
गुणों से जुड़े दावों को ग्रेड-विशिष्ट क्यों होना चाहिए
स्टील का ग्रेड रूपांतरण की गतिकी निर्धारित करता है। AISI 52100 बेयरिंग स्टील, AISI 8620 कार्बराइज़िंग स्टील, AISI 8822, AISI 4320 और मध्यम-कार्बन निम्न-मिश्रधातु स्टील में कार्बन स्तर, मिश्रधातु सामग्री, कठोरीकरण-क्षमता, मार्टेन्साइट-आरंभ तापमान, कार्बाइड स्थिरता या टेम्परिंग के प्रति प्रतिक्रिया समान नहीं होती। एक ही पदनाम के भीतर भी सेक्शन का आकार और ऑस्टेनिटाइज़िंग प्रक्रिया केंद्र की शीतलन दर को इतना बदल सकते हैं कि अलग-अलग संरचनाएँ उत्पन्न हों।
विनिर्देशन अनुमत प्रक्रिया और स्वीकृति मानदंड भी निर्धारित करता है। SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials स्टील की चार श्रेणियों को शामिल करता है और निर्दिष्ट किए जाने पर ऑस्टेम्परिंग, ऑसबेन क्वेंचिंग तथा मार्टेम्परिंग की अनुमति देता है। यह अनुमति प्रत्येक ग्रेड के लिए एक समान कठोरता, दृढ़ता या अवशिष्ट-ऑस्टेनाइट सीमा निर्धारित नहीं करती। संबंधित सामग्री-विनिर्देशन, ड्रॉइंग, ऊष्मा-उपचार प्रक्रिया और निरीक्षण-पद्धति को इन सीमाओं को निर्धारित करना चाहिए।
इसलिए वैध तुलना में स्टील का ग्रेड या रासायनिक संरचना, ऑस्टेनिटाइज़िंग तापमान, स्थानांतरण समय, स्नान तापमान, होल्डिंग अवधि, शीतलन विधि, टेम्परिंग तापमान और समय, सेक्शन का आकार तथा परीक्षण-पद्धति बताई जानी चाहिए। कठोरता को सूक्ष्मसंरचनात्मक परीक्षण के साथ जोड़ा जाना चाहिए और, जहाँ प्रासंगिक हो, अवशिष्ट ऑस्टेनाइट के मापन तथा आयामी निरीक्षण के साथ भी। इन विवरणों के बिना “ऑस्टेम्परिंग अधिक दृढ़ होती है” या “मार्टेम्परिंग अधिक कठोर होती है” जैसे दावे तकनीकी रूप से विश्वसनीय होने के लिए बहुत व्यापक हैं।
विकृति, दरार पड़ना और अवशिष्ट तनाव का नियंत्रण
प्रत्यक्ष शमन से तापीय और रूपांतरणीय तनाव क्यों उत्पन्न होते हैं
प्रत्यक्ष शमन में ऑस्टेनिटीकृत इस्पात को तीव्र तापमान-प्रवणता के अधीन किया जाता है। सतह पहले शीतलक के संपर्क में आती है और सिकुड़ने लगती है, जबकि कोर गर्म तथा प्रसारित अवस्था में रहता है; इसलिए सतह गर्म आंतरिक भाग द्वारा प्रतिबंधित हो जाती है। प्रारंभिक शीतलन चरण में सतह संपीडन में जा सकती है, जबकि कोर तनन तनाव वहन करता है। शीतलन जारी रहने पर कोर सिकुड़ता है और तनाव-विन्यास उलट सकता है। पतले भाग, तीखे कोने, छिद्र और अनुप्रस्थ काट की मोटाई में परिवर्तन इन अंतर को बढ़ा देते हैं, क्योंकि वे अलग-अलग दरों से ठंडे होते हैं।
तापीय संकुचन के बाद दूसरी घटना होती है: ऑस्टेनाइट का रूपांतरण। साधारण कार्बन और निम्न-मिश्रधातु इस्पातों में, मार्टेंसाइट का विशिष्ट आयतन मूल ऑस्टेनाइट से अधिक होता है। जिस तापमान पर यह प्रक्रिया आरंभ होती है, उसे मार्टेंसाइट-आरंभ तापमान या कहा जाता है। यदि सतह की परत तक पहुँच जाती है, जबकि कोर अभी भी ऑस्टेनिटिक है, तो मार्टेंसिटिक रूपांतरण के कारण सतह फैलती है, जबकि कोर तापीय रूप से सिकुड़ता रहता है। अनुप्रस्थ काट में रूपांतरणीय प्रसार एकसमान नहीं होता, इसलिए वह पहले से विद्यमान तापीय तनाव में जुड़ता है, उसे प्रतिस्थापित नहीं करता।
परिणामी तनाव-अवस्था समय-क्रम पर निर्भर करती है। उदाहरण के लिए, केस-कठोरीकृत गियर में कार्बन-संवर्धित केस पहले रूपांतरित हो सकता है, जबकि कम-कार्बन वाला कोर बाद में रूपांतरित हो या आंशिक रूप से ऑस्टेनिटिक बना रहे। इसके बाद कठोर और अपेक्षाकृत भंगुर मार्टेंसिटिक केस में तनन अवशिष्ट तनाव उत्पन्न हो सकता है, विशेषकर ज्यामितीय असंततताओं के निकट। यह संयोजन शमन-दरारों को बढ़ावा देता है। दरार न पड़ने पर भी, बोर के चारों ओर या दाँत के आर-पार असमान संकुचन से अंडाकारता, रनआउट, मुड़ना या दाँतों के अंतराल में परिवर्तन उत्पन्न हो सकता है।
शीतलन की तीव्रता समस्या का केवल एक भाग है। ऑस्टेनिटीकरण तापमान अनाज के आकार तथा ऑस्टेनाइट में घुले कार्बन और मिश्रधातु तत्वों की मात्रा को नियंत्रित करता है; प्रवाहण ऊष्मा-हस्तांतरण गुणांक को बदलता है; और कठोरणीयता यह निर्धारित करती है कि कोर मार्टेंसाइट में रूपांतरित होगा या बेराइट अथवा पर्लाइट जैसे नरम उत्पादों में। ASM Handbook, Volume 4A (2013), ऑस्टेनिटीकरण तापमान, स्नान तापमान, धारण समय, प्रवाहण और शीतलन दर को मार्टेम्परिंग के महत्वपूर्ण चर के रूप में पहचानता है। यही चर प्रत्यक्ष-शमन से होने वाली विकृति को भी प्रभावित करते हैं; इनके साथ ज्यामिति, लोडिंग पैटर्न, फिक्स्चर और कार्ब्यूरित केस की स्थिति भी प्रभाव डालती है।
अवरोधित शमन से तनाव का इतिहास कैसे बदलता है
मार्टेम्परिंग केवल एक अलग स्नान चुनने के बजाय घटनाओं के क्रम को बदलती है। गर्म, ऑस्टेनिटीकृत कार्यखंड को उसके तापमान से ठीक ऊपर बनाए रखे गए तेल या पिघले हुए लवण में तेजी से शमन किया जाता है। उसे वहाँ इतना समय रखा जाता है कि सतह और कोर का तापमान अधिक समान हो जाए, लेकिन इतना नहीं कि बेराइट या पर्लाइट बनने लगे। इसके बाद कार्यखंड को मार्टेंसाइट-निर्माण तापमान-परास से होकर, सामान्यतः वायु में या किसी अन्य नियंत्रित, कम-तीव्रता वाली अवस्था में, ठंडा किया जाता है और उपयोग से पहले टेम्पर किया जाता है।
यह तापमान-समीकरण मार्टेंसाइट बनने के समय उपस्थित तापीय अंतर को कम करता है। सतह और कोर ठीक एक ही क्षण पर रूपांतरित नहीं होते, और मार्टेंसिटिक रूपांतरण से प्रसार अब भी होता है, लेकिन तापमान-प्रवणता और उससे संबंधित प्रतिबंध छोटे हो जाते हैं। इसलिए मार्टेम्परिंग विकृति और शमन-दरारों की संभावना को कम करती है; वह इनमें से किसी को भी समाप्त नहीं करती। यदि घटक के विभिन्न भागों के शीतलन समय अलग हों, स्नान का नियंत्रण खराब हो, या उसकी कठोरणीयता के कारण असमान रूपांतरण-विन्यास बने, तो जटिल घटक फिर भी टेढ़ा हो सकता है।
2020 की ASM Heat Treating Subject Guide इस प्रक्रिया को सीधे वर्णित करती है: इस्पात को से ठीक ऊपर तब तक रखा जाता है जब तक तापमान समान न हो जाए, फिर वायु में ठंडा किया जाता है ताकि मार्टेंसाइट बने, और उसके बाद टेम्परिंग की जाती है। सामान्य सेवा में टेम्परिंग वैकल्पिक नहीं है, क्योंकि शमन के बाद का मार्टेंसाइट उच्च आंतरिक तनाव और सीमित भंगुरता-प्रतिरोध रखता है। अंतिम तापमान और समय ग्रेड, आयाम, अपेक्षित कठोरता तथा अवशिष्ट-ऑस्टेनाइट की स्थिति के अनुरूप होने चाहिए।
ऑस्टेम्परिंग का उद्देश्य अलग है। ऑस्टेनिटीकृत इस्पात को ऐसे स्नान में शमन किया जाता है, जिसे बेराइटिक रूपांतरण-परास के भीतर—AISI 52100 के लिए दी गई परिभाषा में लगभग 200 से 400 °C—रखा जाता है, और तब तक धारण किया जाता है जब तक ऑस्टेनाइट का आवश्यक अंश बेराइट में रूपांतरित न हो जाए। इसके बाद शीतलन से बेराइटिक संरचना बनती है; यदि धारण अधूरा हो, तो उसमें अवशिष्ट ऑस्टेनाइट या मार्टेंसाइट भी हो सकता है। 2024 में प्रकाशित ACS Omega अध्ययन इस प्रक्रिया को मार्टेम्परिंग से अलग करता है: ऑस्टेम्परिंग में ऑस्टेनाइट के बेराइट में बदलने तक धारण किया जाता है, जबकि मार्टेम्परिंग में से ऊपर थोड़े समय के लिए तापमान-समीकरण किया जाता है और फिर शीतलन के दौरान मार्टेंसाइट बनने दिया जाता है।
चूँकि बेराइट कार्यखंड के अपेक्षाकृत समान स्नान-तापमान तक पहुँचने के बाद समतापीय रूप से बनता है, इसलिए ऑस्टेम्परिंग प्रत्यक्ष शमन के दौरान सतह से कोर तक होने वाले तीव्र तापीय क्रम से बचाती है। बेराइटिक रूपांतरण भी अपने विकृति-प्रभाव को धारण अवधि में वितरित करता है, बजाय इसके कि मार्टेंसिटिक प्रसार को गतिशील तापमान-प्रवणता पर केंद्रित करे। परिणामस्वरूप विकृति और अवशिष्ट तनाव कम हो सकते हैं, लेकिन केवल तब जब इस्पात की कठोरणीयता, अनुप्रस्थ काट का आकार और रूपांतरण-गतिकी पूरे भाग को स्नान तक पहुँचने तथा पर्लाइट या अवांछित मार्टेंसाइट बनने से पहले इच्छित अभिक्रिया पूर्ण करने की अनुमति दें।
इसलिए मार्टेम्परिंग और ऑस्टेम्परिंग कम-विकृति वाले शमन के परस्पर विनिमेय नाम नहीं हैं। मार्टेम्परिंग से मार्टेंसाइट बनता है और इसके बाद टेम्परिंग आवश्यक होती है। ऑस्टेम्परिंग का लक्ष्य बेराइट प्राप्त करना है और इसके लिए उसे प्राप्त करने योग्य पर्याप्त लंबी समतापीय धारण की जाती है। विनिर्देश दोनों मार्गों की अनुमति दे सकते हैं: चार वर्गों के इस्पातों के ऊष्मा-उपचार को शामिल करने वाला SAE AMS-H-6875C (2020), लागू आवश्यकता में निर्दिष्ट होने पर ऑस्टेम्परिंग, ऑसबै क्वेंचिंग और मार्टेम्परिंग को सूचीबद्ध करता है। प्रक्रिया-अभिलेख में वास्तविक तापमान-समय मार्ग की पहचान होनी चाहिए, न कि केवल यह लिखा होना चाहिए कि भाग को “लवण-शमन” किया गया था।
कार्ब्यूरित निम्न-मिश्रधातु इस्पातों से प्राप्त प्रमाण
परीक्षण किए गए एआईएसआई 8620, एआईएसआई 8822 और एआईएसआई 4320 नमूनों में कार्ब्यूराइज़िंग के बाद पारंपरिक शमन और टेम्परिंग की तुलना में ऑस्टेम्परिंग से कम विकृति उत्पन्न हुई। Limited evidence
SAE शोधपत्र “Austempering Process for Carburized Low-Alloy Steels,” SAE 2013-01-0949 में कार्ब्यूरित AISI 8620, AISI 8822 और AISI 4320 का अध्ययन किया गया। इसकी तुलना कार्ब्यूरित-और-ऑस्टेम्परित नमूनों तथा कार्ब्यूरित, पारंपरिक रूप से शमित और टेम्पर किए गए नमूनों के बीच की गई। ऑस्टेम्परिंग उपचारों में 260, 288 और 304 °C के स्नान तापमान प्रयुक्त किए गए। रिपोर्ट किया गया परिणाम यह था कि कार्ब्यूरित-और-ऑस्टेम्परित नमूनों में विकृति उल्लेखनीय रूप से कम थी।
यह निष्कर्ष तनाव-तंत्र के अनुरूप है। कार्ब्यूराइजिंग से कार्बन-प्रवणता बनती है: केस में कार्बन की मात्रा और कठोरणीयता अधिक होती है तथा उसका तापमान कोर से अलग होता है। इसलिए प्रत्यक्ष शमन के दौरान केस और कोर अलग-अलग क्रम में ठंडे होते और रूपांतरित होते हैं। ऑस्टेम्परिंग इस तीव्र तथा स्थानिक रूप से असमान मार्टेंसिटिक क्रम के स्थान पर एक नियंत्रित बेराइटिक धारण अपनाती है, जो घटक के स्नान-तापमान के निकट पहुँचने के बाद की जाती है। कम विकृति विश्वसनीय और धातुकर्म की दृष्टि से संगत है, लेकिन यह प्रत्येक गियर, शाफ्ट या बेयरिंग रेस के लिए सार्वभौमिक सुधार-गुणांक नहीं है।
किसी अन्य घटक पर इस निष्कर्ष को लागू करना सबसे पहले ज्यामिति पर निर्भर करता है। एक पतली रिंग शीघ्रता से तापमान-समानता प्राप्त कर सकती है, जबकि मोटे गियर हब में केस के स्नान तक पहुँच जाने के बाद भी गर्म कोर बना रह सकता है। AISI 8620, AISI 8822 और AISI 4320 मिश्रधातु-संरचना और कठोरणीयता में भी अलग-अलग हैं, इसलिए समान स्नान तापमान समान चरण-अंशों की गारंटी नहीं देता। केस की गहराई, सतही कार्बन, अवशिष्ट ऑस्टेनाइट, कार्बाइड की स्थिति, पूर्व-ऑस्टेनाइट अनाज का आकार और कार्ब्यूराइजिंग की एकरूपता—ये सभी रूपांतरण-विकृति और दरार-संवेदनशीलता को प्रभावित करते हैं।
फिक्स्चर और लोडिंग भी महत्वपूर्ण हैं। शीतलन के दौरान प्रतिबंधित घटक में मुक्त गति कम दिखाई दे सकती है, लेकिन उसमें अधिक अवशिष्ट तनाव संचित हो सकता है; ढीले आधार पर रखा घटक अधिक विकृत हो सकता है, जबकि उस तनाव का कुछ भाग कम हो सकता है। स्नान की संरचना, परिसंचरण, लोड के बीच अंतर, स्थानांतरण समय और तापमान की एकरूपता का सत्यापन किया जाना चाहिए। ऊष्मा-उपचार से पहले और बाद की आयामी जाँच, केस से कोर तक कठोरता-प्रोफाइल, धात्विक-संरचना परीक्षण और आवश्यक होने पर अवशिष्ट-तनाव मापन, इस धारणा से अधिक जानकारी देते हैं कि किसी नामित प्रक्रिया से परिणाम की गारंटी मिलती है।
स्नान, ऊष्मा अंतरण और प्रक्रिया नियंत्रण
स्नान का चयन अपने-आप में प्रक्रिया को परिभाषित नहीं करता। ऑस्टेम्परिंग और मार्टेम्परिंग, दोनों में नमक या तेल का उपयोग किया जा सकता है, फिर भी उनके तापमान-पथ और रूपांतरण-लक्ष्य अलग-अलग होते हैं। ऑस्टेम्परिंग में ऑस्टेनिटाइज़ किए गए इस्पात को बैनाइट-रूपांतरण तापमान पर रखे गए स्नान में स्थानांतरित किया जाता है—G. A. H. D. et al. (2013) द्वारा AISI 52100 के विवरण में यह तापमान लगभग 200 से 400 °C बताया गया है—और बैनाइट बनने तक उसी तापमान पर रखा जाता है। मार्टेम्परिंग में इस्पात को मार्टेंसाइट-आरंभ तापमान से ठीक ऊपर रखे गए स्नान में स्थानांतरित किया जाता है, पूरे अनुप्रस्थ भाग में तापमान को समान होने दिया जाता है, और फिर उसे वायु में ठंडा किया जाता है ताकि मार्टेंसाइट अधिक समान रूप से बने। इसके बाद टेम्परिंग आवश्यक है।
ASM Handbook Volume 4A (2013) मार्टेम्परिंग के लिए एक उपयोगी नियंत्रण-ढाँचा प्रदान करता है: ऑस्टेनिटाइज़िंग तापमान, स्नान का तापमान, धारण समय, संचलन और शीतलन दर। ये चर यह भी स्पष्ट करते हैं कि देखने में समान भट्ठी-चक्रों का उपयोग किए जाने पर भी स्नान-आधारित प्रक्रिया अलग-अलग परिणाम क्यों दे सकती है। इस्पात का ग्रेड, अनुप्रस्थ भाग की मोटाई, कठोरणीयता, भार का द्रव्यमान, स्थानांतरण में विलंब और स्नान की स्थिति यह निर्धारित करते हैं कि निर्धारित तापीय पथ वास्तव में प्राप्त होता है या नहीं।
तेल, नाइट्रेट-नाइट्राइट लवण और पिघले हुए लवण के मिश्रण
तेल परिचित और व्यावहारिक माध्यम है, लेकिन शमन के दौरान उसका ऊष्मा-अंतरण व्यवहार बदलता रहता है। जब गर्म इस्पात तेल में प्रवेश करता है, तो सतह पर वाष्प-आवरण बन सकता है। यह फिल्म-अवस्था ऊष्मा को अपेक्षाकृत धीमी और असमान गति से स्थानांतरित करती है; जैसे-जैसे यह फिल्म टूटती है, न्यूक्लिएट क्वथन अधिक तेज़ी से ऊष्मा हटा सकता है, जिसके बाद संवहनात्मक शीतलन धीमी गति से होता है। संचलन वाष्प-आवरण को तोड़ता है और अपेक्षाकृत ठंडे तेल को कार्य-वस्तु की ओर ले जाता है। तेल का तापमान, श्यानता, ऑक्सीकरण, जल-संदूषण, कीचड़ और भार के द्रव्यमान तथा स्नान के आयतन का अनुपात—ये सभी उस क्रम को बदल देते हैं।
इसलिए समान नाममात्र-ग्रेड वाले तेल से भरे दो टैंक अलग-अलग शीतलन वक्र उत्पन्न कर सकते हैं। पुराने तेल में अधिक श्यानता या परिवर्तित गीलापन-व्यवहार हो सकता है। जल-संदूषण स्थानीय क्वथन उत्पन्न कर सकता है और गंभीर स्थितियों में आग या भाप-संबंधी उछाल का खतरा पैदा कर सकता है। भरी हुई टोकरी सतहों को संचलन से ढक देती है, जबकि बड़ा गर्म भार तेल का तापमान बढ़ा देता है और शमन के अगले चरण को धीमा कर देता है। इसलिए प्रासंगिक चर केवल “तेल-शमन” नहीं है, बल्कि वास्तविक भार और संचलन की स्थिति के अंतर्गत मापी गई शीतलन प्रतिक्रिया है।
नाइट्रेट-नाइट्राइट लवण-स्नान सामान्यतः ऊष्मा को तेज़ी से स्थानांतरित करते हैं, क्योंकि द्रव सीधे इस्पात को गीला करता है और तेल-शमन की तरह स्थायी वाष्प-आवरण पर निर्भर नहीं रहता। पिघले हुए लवण के भीतर संवहन स्नान को अपेक्षाकृत समान बनाए रख सकता है और इस्पात की सतह शीघ्र ही स्नान के तापमान के निकट पहुँच सकती है। यह तीव्र अंतरण तब उपयोगी होता है जब मार्टेम्पर किए जाने वाले भाग को उसकी सतह और कोर के बीच अत्यधिक तापमान-अंतर के बिना पर्लाइट या बैनाइट क्षेत्र से पार कराना हो। इससे ऑस्टेम्परिंग किए जा रहे भागों को चयनित बैनाइटिक तापमान तक पहुँचने में भी सहायता मिलती है, इससे पहले कि रूपांतरण असमान रूप से आगे बढ़े।
लवण को रखरखाव-मुक्त नहीं माना जा सकता। लवण की संरचना, ऑक्सीकरण, नमी, ड्रैग-आउट, कीचड़ और संदूषण—ये पिघलने के व्यवहार, श्यानता, विद्युत चालकता और ऊष्मा-अंतरण को प्रभावित करते हैं। नाइट्रेट-नाइट्राइट मिश्रणों में संचालन-तापमान और रासायनिक स्थिति का नियंत्रण भी आवश्यक है, क्योंकि अपघटन और संदूषण स्नान को बदल सकते हैं तथा सुरक्षा-जोखिम उत्पन्न कर सकते हैं। डुबोने से पहले कार्य-वस्तुओं का सूखा होना आवश्यक है; पिघले हुए लवण में प्रवेश किया हुआ जल तीव्रता से वाष्पीकृत हो सकता है।
Sun et al. (2024) के ACS Omega अध्ययन में Ca(NO3)2–KNO3 पिघले हुए लवण के मिश्रणों की जाँच की गई और ऊष्मा-अंतरण के मापन को एक केंद्रीय विषय माना गया। प्रक्रिया-अभियांत्रिकी के लिए इस अध्ययन का महत्व किसी एक कैल्शियम-नाइट्रेट/पोटैशियम-नाइट्रेट अनुपात को सार्वभौमिक ऑस्टेम्परिंग विधि घोषित करने में नहीं है। विभिन्न लवण-संरचनाओं के द्रव्यमान-तापमान, ऊष्मीय गुण, श्यानता और उपयोगी तापमान-सीमाएँ अलग-अलग होती हैं। अध्ययन के मापन स्नान की संरचना और तापमान को ऊष्मा-अंतरण व्यवहार से जोड़ने में सहायता करते हैं, लेकिन उत्पादन-चक्र के लिए अभी भी मान्यीकृत शीतलन वक्र, इस्पात-विशिष्ट रूपांतरण आँकड़े और वास्तविक स्नान का नियंत्रण आवश्यक है।
स्नान का तापमान, संचलन और भार के प्रभाव
स्नान का तापमान केवल भट्ठी की सेटिंग नहीं, बल्कि एक रूपांतरण-चर है। ऑस्टेम्परिंग में स्नान उस सीमा के भीतर रहना चाहिए जिसमें चयनित इस्पात स्वीकार्य दर से बैनाइट में रूपांतरित हो सके। धारण तब तक जारी रहता है जब तक आवश्यक ऑस्टेनाइट-से-बैनाइट अभिक्रिया पूरी न हो जाए, जैसा कि समय-तापमान-रूपांतरण आँकड़ों या धातु-संरचनात्मक सत्यापन से स्थापित किया गया हो। मार्टेम्परिंग में स्नान को सामान्यतः मार्टेंसाइट-आरंभ तापमान से ठीक ऊपर—जिसे प्रायः लिखा जाता है—इतने समय तक रखा जाता है कि सतह और कोर के बीच का तापमान-अंतर स्वीकार्य स्तर तक कम हो जाए। बहुत देर तक या बहुत कम तापमान पर धारण करने से बैनाइट बन सकती है, जिससे इच्छित मार्टेंसाइटिक चक्र निष्फल हो जाता है।
संचलन को अस्पष्ट रूप से “अच्छा परिसंचरण” कहने के बजाय उसकी विधि और तीव्रता द्वारा निर्दिष्ट किया जाना चाहिए। पंप का प्रवाह, प्ररितक की स्थिति, कार्य-वस्तु की गति और टोकरी की संरचना यह निर्धारित करते हैं कि सभी सतहों पर द्रव की गति तुलनीय है या नहीं। अत्यधिक गति नाजुक भागों को क्षति पहुँचा सकती है या वायु को द्रव में मिला सकती है; अपर्याप्त गति स्थिर क्षेत्र छोड़ देती है और स्थानीय शीतलन-अंतर बढ़ाती है। यद्यपि लवण-स्नान का प्रत्यक्ष संपर्क तेल की तुलना में तेज़ अंतरण प्रदान करता है, फिर भी भार से ऊष्मा हटाने और तापमान की समानता बहाल करने के लिए सामान्यतः उसमें परिसंचरण आवश्यक होता है।
भार के प्रभावों को अक्सर कम आँका जाता है। एक छोटा अकेला नमूना लगभग स्थिर स्नान-तापमान का अनुभव कर सकता है, जबकि उत्पादन-टोकरी में रखा भार प्रवेश करते समय स्नान का तापमान घटा सकता है और पुनःप्राप्ति-अवधि उत्पन्न कर सकता है। कसकर भरे भार के बाहरी भाग अंदरूनी भागों से अलग गति से ठंडे हो सकते हैं, क्योंकि कम अंतराल द्रव की पहुँच को सीमित करते हैं। भागों के बीच पर्याप्त दूरी रखी जानी चाहिए ताकि स्नान का संपर्क और परिसंचरण बना रहे। फिक्स्चर ऐसे बनाए जाने चाहिए कि भाग एक-दूसरे में न फँसें, संपर्क-चिह्न न बनें और लवण फँसा न रह जाए। मान्यीकरण के दौरान प्रयुक्त भार-विन्यास उत्पादन में प्रयुक्त विन्यास के अनुरूप होना चाहिए।
तापमान का मापन भी भिन्नता उत्पन्न करता है। भट्ठी का थर्मोकपल भट्ठी के वातावरण या निकटवर्ती फिक्स्चर का तापमान मापता है, आवश्यक नहीं कि इस्पात के कोर का। स्नान-नियंत्रक हीटर के निकट स्थित किसी बिंदु का पाठ दे सकता है, जबकि सबसे ठंडा क्षेत्र कहीं और हो सकता है। स्वतंत्र सेंसरों द्वारा कार्य-क्षेत्र का सर्वेक्षण किया जाना चाहिए, और प्रतिनिधि भागों से जुड़े थर्मोकपल वास्तविक तापीय विलंब स्थापित कर सकते हैं। मोटे अनुप्रस्थ भागों में सतह का थर्मोकपल स्नान में प्रवेश का संकेत दे सकता है, जबकि केंद्र पर्याप्त रूप से अधिक गर्म रह सकता है। यही अंतर मार्टेम्परिंग का उद्देश्य है कि मार्टेंसाइट बनने से पहले इसे कम किया जाए।
शमन की तीव्रता और स्थानांतरण समय
शमन की तीव्रता यह बताती है कि इस्पात से ऊष्मा कितनी तेजी से हटाई जाती है, लेकिन उपयोगी माप महत्वपूर्ण रूपांतरण-सीमा के आर-पार पूर्ण शीतलन वक्र है। तेल का संचलन, लवण का परिसंचरण, स्नान का तापमान, भाग की ज्यामिति और इस्पात की कठोरणीयता—सभी इसमें योगदान करते हैं। उच्च-कठोरणीयता वाला इस्पात ऐसी परिस्थितियों में बड़े अनुप्रस्थ भाग में मार्टेंसाइट बना सकता है, जबकि कम-कठोरणीयता वाला ग्रेड आंशिक रूप से बैनाइटिक या पर्लाइटिक रह सकता है। अनुप्रस्थ भाग के कोने तेजी से ठंडे होते हैं; भारी केंद्र धीरे-धीरे ठंडे होते हैं। एक ही स्नान पतली पिन और मोटे गियर में समान संरचना की गारंटी नहीं दे सकता।
स्थानांतरण-विलंब उस समय शुरू होता है जब भाग ऑस्टेनिटाइज़िंग भट्ठी से बाहर निकलता है और तब समाप्त होता है जब कार्यशील सतहें स्नान में डूब जाती हैं। इस अंतराल के दौरान सतह वायु में ठंडी हो सकती है, जबकि कोर ऑस्टेनिटाइज़िंग तापमान के निकट बना रह सकता है। विलंब संवेदनशील ग्रेडों में अवांछित रूपांतरण की अनुमति भी देता है और बैच के पहले भाग को अंतिम भाग से तापीय रूप से अलग बना देता है। छोटे और दोहराने योग्य स्थानांतरण-पथ, ढके हुए स्थानांतरण फिक्स्चर और समन्वित संचालन इस भिन्नता के स्रोत को कम करते हैं।
डुबाने के बाद स्नान की पुनःप्राप्ति होती है। आने वाला भार स्नान से ऊष्मा निकालता है और भरी हुई टोकरी के आसपास स्थानीय ठंडे क्षेत्र बन सकते हैं। नियंत्रक निर्धारित तापमान दिखा सकता है, जबकि कार्य-क्षेत्र अभी भी पुनःप्राप्त हो रहा हो। भार के स्थान पर स्नान के मापे गए तापमान के आधार पर एक निश्चित पुनःप्राप्ति-सीमा निर्धारित की जानी चाहिए और उसी के आधार पर अगला भार डाला जाना चाहिए। ऐसी सीमा के बिना, समान नाममात्र-विधियों के बावजूद लगातार बैचों को अलग-अलग शीतलन दरें मिल सकती हैं।
मार्टेंसाइट बनने की तापमान-सीमा पर 1946 के कार्य से मार्टेम्परिंग का उद्देश्य स्पष्ट होता है: मार्टेंसाइट-निर्माण सीमा से ठीक ऊपर तक शमन करना, तापमानों को समान होने देना और फिर अधिक धीमी गति से ठंडा करना। इससे तापीय और रूपांतरणीय तनाव कम होते हैं, जिससे दरार और विकृति का जोखिम घटता है, जबकि उपयुक्त इस्पात और अनुप्रस्थ भाग के लिए कठोरता में बहुत कम कमी आती है। ऑस्टेम्परिंग की आवश्यकता अलग होती है: बैनाइटिक धारण की पूरी अवधि में स्नान स्थिर रहना चाहिए। अल्पकालिक, निम्न-तापमान ऑस्टेम्परिंग के 2020 के एक अध्ययन में नैनो-बैनाइट, मार्टेंसाइट और अवशिष्ट ऑस्टेनाइट की सूचना दी गई; इसमें शमन किए गए मार्टेंसाइटिक इस्पात की तुलना में घिसाव गुणांक 50% तक कम थे। हालांकि, यह परिणाम स्वतः किसी अन्य ग्रेड या चक्र पर लागू नहीं होता।[4] Heat Treatment of Steel Raw Materials. SAE International. SAE AMS-H-6875C, 2020.
SAE AMS-H-6875C (2020) इस्पात की चार श्रेणियों को शामिल करता है और निर्दिष्ट किए जाने पर ऑस्टेम्परिंग, ऑसबै क्वेंचिंग और मार्टेम्परिंग की अनुमति देता है। इसलिए अनुपालन केवल स्नान के नाम पर नहीं, बल्कि निर्दिष्ट ग्रेड, चक्र, उपकरण और सत्यापन पर निर्भर करता है। यह दर्शाने के लिए कि इच्छित रूपांतरण वास्तव में हुआ है, तापमान अभिलेख, स्थानांतरण-समय अभिलेख, भार-विन्यास, स्नान सर्वेक्षण, कठोरता, आयामी निरीक्षण और धातु-संरचनात्मक परीक्षण आवश्यक हैं।
संशोधित मार्टेम्परिंग और ऑस्टेम्परिंग के साथ इसकी सीमा
मानक बनाम संशोधित मार्टेम्परिंग
मार्टेम्परिंग और ऑस्टेम्परिंग, दोनों ही ऑस्टेनाइटीकरण तापमान से कमरे के तापमान तक होने वाली सीधी तीव्र शीतन-प्रक्रिया को बीच में रोकते हैं, लेकिन धातुकर्मीय दृष्टि से उनके उद्देश्य अलग-अलग होते हैं। ऑस्टेम्परिंग का उद्देश्य बैनाइट उत्पन्न करना है। मार्टेम्परिंग का उद्देश्य मार्टेनसाइट बनने से पहले तापमान-अंतर को कम करना है, जिससे विकृति और क्वेंचिंग के कारण होने वाली दरारों को सीमित किया जा सके।
मानक मार्टेम्परिंग में, ऑस्टेनाइटीकृत इस्पात को ऐसे तेल या पिघले हुए लवण में क्वेंच किया जाता है, जिसका तापमान इस्पात के मार्टेनसाइट-आरंभ तापमान, या Ms, से थोड़ा अधिक होता है। कार्यखंड को उस स्नान में केवल उतनी देर रखा जाता है, जितनी देर में उसकी सतह और कोर लगभग समान तापमान के निकट पहुँच जाएँ। इसके बाद उसे मार्टेनसाइटिक रूपांतरण सीमा से होकर ठंडा किया जाता है, सामान्यतः वायु-शीतन द्वारा। चूँकि इस अंतिम शीतन चरण के दौरान मार्टेनसाइट बनता है, इसलिए उपयोग में लेने से पहले प्रक्रिया के बाद टेम्परिंग करना आवश्यक है। ASM International की ऊष्मा उपचार विषय मार्गदर्शिका (2020) इस क्रम का वर्णन Ms से थोड़ा ऊपर रोकने, तापमान-साम्य स्थापित करने, मार्टेनसाइट बनाने के लिए वायु-शीतन करने और उसके बाद टेम्परिंग करने के रूप में करती है।
तापमान का चयन किसी सार्वभौमिक सारणी से नहीं किया जाता। Ms कार्बन की मात्रा, मिश्रधातु तत्वों, पूर्ववर्ती ऑस्टेनाइट कण-आकार और ऑस्टेनाइट की अवस्था के साथ बदलता है। उदाहरण के लिए, कार्ब्यूराइज़ की गई सतह का Ms, कम-कार्बन वाले कोर की तुलना में काफी कम हो सकता है। अनुप्रस्थ मोटाई भी महत्वपूर्ण है, क्योंकि ऊष्मा केंद्र की तुलना में सतह से अधिक तेजी से बाहर निकलती है। इसलिए स्नान का चयन केवल किसी नाममात्र ग्रेड-निर्देशन के आधार पर नहीं, बल्कि विशिष्ट इस्पात और घटक के रूपांतरण-संबंधी आँकड़ों के आधार पर किया जाना चाहिए।
ASM Handbook Volume 4A (2013) ऑस्टेनाइटीकरण तापमान, स्नान का तापमान, धारण-अवधि, हलचल और शीतन-दर को मार्टेम्परिंग में नियंत्रक चर के रूप में पहचानता है। ये चर निर्धारित करते हैं कि घटक सुरक्षित रूप से तापमान-साम्य स्थापित करेगा, बैनाइट बनना शुरू करेगा, स्नान के दौरान आंशिक रूप से मार्टेनसाइट में रूपांतरित होगा, या अत्यधिक तापीय और रूपांतरण-जनित तनाव विकसित करेगा। मानक प्रक्रिया के लिए अल्प अवधि का, अच्छी तरह नियंत्रित धारण-चरण अत्यंत महत्वपूर्ण है।
संशोधित मार्टेम्परिंग में इस अवरोध-बिंदु का स्थान बदल जाता है। संशोधित मार्टेम्परिंग के SAE विवरण के अनुसार, क्वेंचिंग स्नान का तापमान Ms से कम होता है, जबकि मानक मार्टेम्परिंग में स्नान का तापमान Ms से अधिक होता है। यह अंतर किसी अन्यथा समान प्रक्रिया में किया गया मामूली समायोजन नहीं है। इससे मार्टेनसाइट बनने का समय बदल जाता है और कार्यखंड द्वारा अनुभव किया जाने वाला तापीय तथा रूपांतरण-पथ भी बदल जाता है।
Ms से कम तापमान वाला स्नान इस्पात के डूबे रहने के दौरान ही मार्टेनसाइट का बनना शुरू करा सकता है। कार्यखंड को केवल बाद के रूपांतरण से पहले किसी कम समानकारी तापमान तक ठंडा नहीं किया जा रहा होता। ऑस्टेनाइट का कुछ भाग स्नान में धारण के दौरान रूपांतरित हो सकता है, जबकि शेष भाग बाद के शीतन के दौरान रूपांतरित होता है। बनने वाले विभिन्न चरणों के अंश इस्पात की कठोरीकरण-क्षमता, वास्तविक स्नान-तापमान, स्नान में बिताए गए समय और अनुप्रस्थ काट में तापमान-वितरण पर निर्भर करते हैं।
SAE AMS-H-6875C (2020), इस्पात कच्चे माल का ऊष्मा उपचार, इस्पात की चार श्रेणियों को शामिल करता है और विनिर्दिष्ट होने पर ऑस्टेम्परिंग, ऑसब क्́वेंचिंग तथा मार्टेम्परिंग की अनुमति देता है। यह अनुमति इन प्रक्रियाओं को परस्पर विनिमेय नहीं बनाती। किसी प्रक्रिया-विनिर्देशन, ड्रॉइंग या क्रेता की आवश्यकता में अभी भी इच्छित प्रक्रिया-क्रम और निरीक्षण-मापदंडों की पहचान आवश्यक है। यदि संशोधित मार्टेम्परिंग अभिप्रेत हो, तो केवल “मार्टेम्पर्ड” लिखना अपर्याप्त हो सकता है।
Ms से कम तापमान वाला स्नान रूपांतरण-पथ क्यों बदलता है
Ms शीतन के दौरान ऑस्टेनाइट से मार्टेनसाइट में होने वाले विसरण-रहित रूपांतरण के लगभग आरंभ को दर्शाता है। इसका अर्थ यह नहीं है कि एक निश्चित तापमान पर सारा ऑस्टेनाइट तुरंत मार्टेनसाइट में बदल जाता है। रूपांतरण एक तापमान-अंतराल में आगे बढ़ता है और बनने वाली मात्रा मुख्यतः इस बात पर निर्भर करती है कि इस्पात को Ms से कितना नीचे तक ठंडा किया गया है। धारण-अवधि भी अप्रत्यक्ष रूप से महत्वपूर्ण हो सकती है: यह रूपांतरण को स्थानीय तापमान के अनुसार आगे बढ़ते हुए घटक को तापीय रूप से साम्य स्थापित करने का अवसर देती है।
इसलिए स्नान को Ms से नीचे रखने पर कार्यखंड, अपना तापमान पूरी तरह समान होने से पहले ही, मार्टेनसाइटिक सीमा में प्रवेश कर सकता है। इससे बाद के चरण में सतह और कोर के बीच तापमान-अंतर कम हो सकता है, लेकिन ऐसा उस समय होता है जब रूपांतरण-जनित विकृति विकसित हो रही होती है। मानक मार्टेम्परिंग अधिकांश मार्टेनसाइट-निर्माण को तापमान-साम्य स्थापित होने के बाद तक विलंबित करता है; संशोधित मार्टेम्परिंग मार्टेनसाइट-निर्माण की शुरुआत पहले स्वीकार करता है, ताकि तापीय प्रवणताओं, रूपांतरण-जनित तनावों और अवशिष्ट ऑस्टेनाइट के बीच अलग संतुलन प्राप्त किया जा सके।
ऑस्टेम्परिंग के साथ सीमा धारण-चरण के दौरान अभिप्रेत चरण-रूपांतरण से निर्धारित होती है। ऑस्टेम्परिंग में ऑस्टेनाइटीकृत इस्पात को ऐसे तापमान-क्षेत्र में क्वेंच किया जाता है जहाँ बैनाइट बन सकता है, और तब तक धारण किया जाता है जब तक आवश्यक ऑस्टेनाइट रूपांतरित न हो जाए। AISI 52100 पर 2013 के एक अध्ययन में ऑस्टेम्परिंग का वर्णन ऐसे माध्यम में क्वेंचिंग के रूप में किया गया है, जिसे लगभग 200 से 400 °C पर बनाए रखा जाता है और बैनाइट बनने तक धारण किया जाता है। 2024 में प्रकाशित ACS Omega के एक अध्ययन में भी ऑस्टेम्परिंग और मार्टेम्परिंग के बीच अंतर किया गया है: ऑस्टेम्परिंग में बैनाइटिक-रूपांतरण तापमान पर धारण किया जाता है, जबकि मार्टेम्परिंग में वायु-शीतन द्वारा मार्टेनसाइट बनाने से पहले Ms से थोड़ा ऊपर अल्प अवधि तक धारण किया जाता है।
कुछ इस्पातों के लिए तापमान-क्षेत्र परस्पर ओवरलैप कर सकते हैं, इसलिए केवल स्नान का तापमान प्रक्रिया का नाम निर्धारित नहीं कर सकता। 300 °C का स्नान एक ग्रेड में बैनाइट, दूसरे में मार्टेनसाइट उत्पन्न कर सकता है, अथवा यदि धारण-अवधि बहुत कम हो या रूपांतरण-वक्र परस्पर ओवरलैप करें, तो मिश्रित संरचना उत्पन्न कर सकता है। प्रासंगिक प्रमाण इस्पात के समय-तापमान-रूपांतरण या सतत-शीतन-रूपांतरण व्यवहार तथा धातुवैज्ञानिक सत्यापन से प्राप्त होते हैं।
मध्यम-कार्बन निम्न-मिश्रधातु इस्पात में अल्पकालिक, निम्न-तापमान ऑस्टेम्परिंग पर 2020 के एक अध्ययन में नैनो-बैनाइट, मार्टेनसाइट और अवशिष्ट ऑस्टेनाइट की सूचना दी गई। इसके घिसाव गुणांक क्वेंच किए गए मार्टेनसाइटिक इस्पात की तुलना में 50% तक कम थे, लेकिन यह परिणाम परीक्षण की गई संरचना, ज्यामिति और प्रक्रिया-क्रम तक सीमित है। इसे किसी मार्टेम्पर्ड घटक पर स्वतः लागू नहीं किया जा सकता।
ऑस्टेम्परिंग विकृति को कम कर सकता है, क्योंकि बैनाइट अपेक्षाकृत स्थिर तापमान पर बनता है, न कि अनियंत्रित तापमान-प्रवणता के दौरान। 2013 में प्रकाशित एक SAE अध्ययन में कार्ब्यूराइज़ किए गए AISI 8620, AISI 8822 और AISI 4320 में कार्ब्यूराइज़्ड-और-ऑस्टेम्पर्ड नमूनों की विकृति, कार्ब्यूराइज़्ड, क्वेंच किए गए और टेम्पर्ड नमूनों की तुलना में उल्लेखनीय रूप से कम पाई गई; रिपोर्ट किए गए ऑस्टेम्परिंग तापमान 260, 288 और 304 °C थे। यह कार्ब्यूराइज़ किए गए इस्पातों के एक विशिष्ट समूह के लिए प्रमाण है, न कि इस बात का प्रमाण कि प्रत्येक ऑस्टेम्पर्ड भाग में कम विकृति होगी।
अनपेक्षित बैनाइट-निर्माण से बचना
संशोधित मार्टेम्परिंग का चयन आंशिक रूप से इस उद्देश्य से किया जाता है कि अवरोध-चरण के दौरान कार्यखंड बैनाइट-निर्माण क्षेत्र से बाहर रहे। स्नान का तापमान Ms से कम होना चाहिए, लेकिन इस प्रकार निर्धारित होना चाहिए कि धारण-अवधि बैनाइट के विकसित होने के लिए पर्याप्त समय न दे। यदि स्नान ऐसी तापमान-सीमा में हो जहाँ इस्पात में बैनाइटिक गतिकी पर्याप्त हो, अथवा स्थानांतरण और धारण धीमे हों, तो प्रक्रिया को मार्टेम्परिंग कहे जाने के बावजूद संरचना में बैनाइट हो सकता है।
इसीलिए “संशोधित” का अर्थ केवल “अधिक ठंडे स्नान का उपयोग करना” नहीं है। प्रक्रिया-क्रम में ऑस्टेनाइटीकरण की स्थितियाँ, स्थानांतरण-अवधि, स्नान-तापमान, हलचल, अनुमत धारण-अवधि, शीतन-विधि और टेम्परिंग उपचार निर्दिष्ट होने चाहिए। स्नान का तापमान कार्यखंड के स्थान पर मापा जाना चाहिए, न कि भट्ठी या लवण-पात्र की निर्धारित सेटिंग से अनुमानित किया जाना चाहिए। भार का आकार और लवण का परिसंचरण इतने बड़े स्थानीय अंतर उत्पन्न कर सकते हैं कि रूपांतरण-पथ बदल जाए।
प्रचालक को इस्पात की कठोरीकरण-क्षमता और अनुप्रस्थ-काट आकार की सीमाओं की भी जानकारी होनी चाहिए। कम कठोरीकरण-क्षमता वाला इस्पात इच्छित मार्टेनसाइटिक पथ तक पहुँचने से पहले कोर में पर्लाइट या बैनाइट बना सकता है। अधिक कठोरीकरण-क्षमता वाला इस्पात शीतन के बाद पर्याप्त मात्रा में ऑस्टेनाइट बनाए रख सकता है, विशेषकर उन क्षेत्रों में जहाँ कार्बन-संवर्धन या कार्ब्यूराइज़िंग के कारण Ms कम हो गया हो। टेम्परिंग तब मार्टेनसाइट की भंगुरता कम करता है और रूपांतरण-जनित तनाव को कम करता है, लेकिन अनुपयुक्त धारण-चरण के दौरान बने बैनाइट को समाप्त नहीं करता।
सत्यापन में कठोरता-मानचित्रण के साथ धातुवैज्ञानिक परीक्षण, आयामी निरीक्षण और, जहाँ आवश्यक हो, अवशिष्ट ऑस्टेनाइट का मापन शामिल होना चाहिए। केवल सतही कठोरता का मान प्रत्येक घटक में पूर्णतः मार्टेनसाइटिक संरचना और मिश्रित मार्टेनसाइट-बैनाइट संरचना के बीच अंतर नहीं कर सकता। इसलिए व्यावहारिक सीमा निर्दिष्ट तापीय प्रक्रिया-क्रम और वास्तव में उत्पन्न चरणों से स्थापित होती है—स्नान के लेबल से नहीं।
स्टील ग्रेड, हार्डनेबिलिटी और सेक्शन आकार
स्टील ग्रेड यह निर्धारित करता है कि प्रस्तावित ऑस्टेम्परिंग या मार्टेम्परिंग चक्र पूरे पुर्जे में अपेक्षित संरचना उत्पन्न कर सकता है या नहीं। कार्बन की मात्रा बनने वाले मार्टेनसाइट की मात्रा को नियंत्रित करती है, जबकि क्रोमियम, मैंगनीज, निकेल, मोलिब्डेनम और अन्य मिश्रधातु तत्व रूपांतरण वक्रों को स्थानांतरित करते हैं और हार्डनेबिलिटी बढ़ाते हैं। इसके बाद सेक्शन आकार यह निर्धारित करता है कि वर्कपीस का केंद्र स्नान के तापमान का कितनी निकटता से अनुसरण करता है। छोटे परीक्षण नमूने पर प्रभावी चक्र बड़े घटक के केंद्र में आवश्यक रूपांतरण पूरा होने से पहले पर्लाइट, फेराइट या अपर बैनाइट बनने की अनुमति दे सकता है।
दोनों उपचारों के बीच का अंतर अत्यंत महत्वपूर्ण है। ऑस्टेम्परिंग में ऑस्टेनाइज़ किए गए स्टील को बैनाइटिक रूपांतरण सीमा में तब तक रखा जाता है, जब तक ऑस्टेनाइट का निर्दिष्ट अंश बैनाइट में परिवर्तित न हो जाए। मार्टेम्परिंग में शीतलन को मार्टेनसाइट-आरंभ तापमान से ठीक ऊपर रोक दिया जाता है, सेक्शन को तापीय रूप से संतुलित होने दिया जाता है और फिर उसे मार्टेनसाइट बनने की सीमा से ठंडा किया जाता है। इसके बाद उपयोग में लाने से पहले मार्टेनसाइटिक उत्पाद का टेम्परिंग करना आवश्यक है। केवल स्नान का तापमान प्रक्रिया की पहचान नहीं करता; रूपांतरण-पथ और परिणामी चरण ही इसकी पहचान करते हैं।
AISI 52100 और बेयरिंग-स्टील संबंधी विचार
| इस्पात | प्राथमिक अनुप्रयोग या दशा | लेख में उल्लिखित प्रक्रिया संबंधी चिंता |
|---|---|---|
| एआईएसआई 52100 | उच्च-कार्बन क्रोमियम बेयरिंग इस्पात | कार्बाइड का घुलना, अवशिष्ट ऑस्टेनाइट, शमन तनाव और आयामी परिवर्तन |
| एआईएसआई 8620 | कार्ब्यूराइज़िंग इस्पात | केस–कोर कार्बन प्रवणता और कठोरणीयता |
| एआईएसआई 8822 | कार्ब्यूराइज़िंग इस्पात | 8620 से भिन्न केस और कोर प्रतिक्रिया |
| एआईएसआई 4320 | निकेल-क्रोमियम-मोलिब्डेनम कार्ब्यूराइज़िंग इस्पात | ज्यामिति, केस गहराई और रूपांतरण प्रतिक्रिया |
AISI 52100 एक उच्च-कार्बन क्रोमियम बेयरिंग स्टील है, जिसे सामान्यतः UNS G52986 के रूप में निर्दिष्ट किया जाता है। इसकी नाममात्र संरचना लगभग 1.00 wt% कार्बन और 1.5 wt% क्रोमियम होती है, हालांकि लागू सामग्री विनिर्देशन अनुमत सीमा और स्वच्छता संबंधी आवश्यकताओं को नियंत्रित करता है। यह संरचना हार्डनिंग के बाद 52100 को उच्च प्राप्त करने योग्य कठोरता और मजबूत घिसाव-प्रतिरोध प्रदान करती है, लेकिन इसके कारण अवशिष्ट ऑस्टेनाइट, कार्बाइड-विलेयन, क्वेंच तनाव और आयामी परिवर्तन महत्वपूर्ण चिंताएँ बन जाते हैं।
AISI 52100 पर किए गए एक अध्ययन में ऑस्टेम्परिंग को इस प्रकार वर्णित किया गया है: ऑस्टेनाइज़िंग तापमान से लगभग 200 से 400 °C पर बनाए गए माध्यम में क्वेंच करना और बैनाइट बनने तक होल्ड करना। यह सीमा उस अध्ययन में जाँची गई ऑस्टेम्परिंग पद्धति की परिभाषा है, न कि प्रत्येक बेयरिंग सेक्शन या प्रत्येक वांछित बैनाइट आकृति-विज्ञान के लिए सार्वभौमिक तापमान-सीमा। सीमा के निचले भाग में रूपांतरण धीमा होता है और उत्पाद अधिक महीन हो सकता है; अधिक तापमान पर रूपांतरण अधिक तेजी से हो सकता है, लेकिन इससे अपेक्षाकृत मोटा बैनाइट बन सकता है। चुना गया तापमान स्टील के टाइम-टेम्परेचर-ट्रांसफॉर्मेशन व्यवहार, पूर्ववर्ती ऑस्टेनाइट ग्रेन आकार, कार्बाइड की अवस्था और सेक्शन की मोटाई को भी ध्यान में रखना चाहिए।
बेयरिंग अनुप्रयोगों में नाममात्र कठोरता से आगे की आवश्यकताएँ होती हैं। रोलिंग-कॉन्टैक्ट थकान पर अधात्विक समावेशन, कार्बाइड वितरण, अवशिष्ट ऑस्टेनाइट, अवशिष्ट तनाव, सतह की फिनिश और स्थानीय रूपांतरण-अंतर का प्रभाव पड़ता है। ऐसी सतह, जहाँ अपेक्षित बैनाइटिक संरचना बन गई हो, जबकि कोर में पर्लाइट मौजूद हो, सफल ऑस्टेम्पर्ड बेयरिंग घटक नहीं है। इसी प्रकार, मार्टेम्पर्ड 52100 पुर्जे में सीधे तेल-क्वेंच की तुलना में विकृति कम हो सकती है, फिर भी शीतलन के तुरंत बाद उसमें अनटेम्पर्ड मार्टेनसाइट मौजूद रहता है और टेम्परिंग आवश्यक होती है। टेम्परिंग भंगुरता को भी कम करती है और आयामों को स्थिर करती है, हालांकि चुना गया तापमान आवश्यक कठोरता और कॉन्टैक्ट-फैटिग प्रदर्शन को बनाए रखने योग्य होना चाहिए।
छोटी 52100 रिंग नमक-स्नान में तेजी से तापीय संतुलन प्राप्त कर सकती है, जिससे पर्याप्त रूपांतरण होने से पहले पूरा क्रॉस-सेक्शन बैनाइटिक क्षेत्र में प्रवेश कर सकता है। बड़ी रिंग, रोलर या बेयरिंग रेस के केंद्र की प्रतिक्रिया बहुत धीमी हो सकती है। सतह पर रूपांतरण तब शुरू हो सकता है, जब कोर अभी भी किसी भिन्न तापमान-अंतराल से ठंडा हो रहा हो। इसलिए होल्डिंग समय केवल व्यास के आधार पर निर्धारित नहीं किया जा सकता; इसे सबसे धीमी प्रासंगिक स्थिति से संबद्ध करना होगा और कठोरता, मेटालोग्राफी, आयामी मापन तथा आवश्यकता होने पर अवशिष्ट-ऑस्टेनाइट विश्लेषण द्वारा सत्यापित करना होगा।
कार्बराइज़्ड AISI 8620, 8822 और 4320
कार्बराइज़्ड निम्न-मिश्रधातु स्टील दो-क्षेत्रीय समस्या प्रस्तुत करते हैं। कार्बराइज़िंग सतह पर कार्बन की मात्रा बढ़ाती है, जबकि कोर में कार्बन का स्तर कम रहता है। इसलिए केस में कोर की तुलना में अधिक हार्डेनेबिलिटी और मार्टेनसाइट बनने की अधिक क्षमता होती है, लेकिन दोनों क्षेत्रों को एक-दूसरे के अनुकूल तापीय चक्र का अनुसरण करना आवश्यक है। कार्बन प्रवणताएँ मार्टेनसाइट-आरंभ तापमान को भी बदलती हैं: उच्च-कार्बन केस सामान्यतः निम्न-कार्बन कोर की तुलना में कम तापमान पर मार्टेनसाइटिक रूपांतरण शुरू करता है। पूरे सेक्शन में रूपांतरण एक साथ नहीं होता।
कार्बराइज़्ड AISI 8620, AISI 8822 और AISI 4320 पर रिपोर्ट किए गए शोध में 260, 288 और 304 °C के ऑस्टेम्परिंग तापमानों का उपयोग किया गया। उन प्रयोगों में कार्बराइज़्ड और ऑस्टेम्पर्ड नमूनों में कार्बराइज़्ड, क्वेंच किए गए और टेम्पर्ड नमूनों की तुलना में विकृति काफी कम थी। यह परिणाम किसी व्यापक दावे के बजाय एक क्रियाविधि का समर्थन करता है। ऑस्टेम्परिंग सीधे क्वेंच से उत्पन्न तीव्र और असमान तापीय तथा रूपांतरण आघात को नियंत्रित समतापीय रूपांतरण से प्रतिस्थापित करती है, जिससे केस और कोर के बीच प्रसार और संकुचन का अंतर कम होता है। यह विकृति को समाप्त नहीं करती, और रिपोर्ट किए गए परिणाम को किसी अन्य गियर ज्यामिति, केस गहराई, कार्बराइज़िंग पोटेंशियल या स्टील बैच पर स्वतः लागू नहीं किया जा सकता।
AISI 8620, जिसे UNS G86200 नामित किया गया है, में निकेल, क्रोमियम और मोलिब्डेनम ऐसी मात्राओं में होते हैं जो कार्बराइज़िंग के बाद कोर की हार्डेनेबिलिटी को सहारा देते हैं। AISI 8822, जिसे UNS G88220 नामित किया गया है, में 8620 की तुलना में अधिक निकेल-युक्त मिश्रधातु संरचना होती है और इसे केस तथा कोर की प्रतिक्रिया के भिन्न संतुलन के लिए चुना जाता है। AISI 4320, जिसे UNS G43200 नामित किया गया है, भी निकेल-क्रोमियम-मोलिब्डेनम कार्बराइज़िंग स्टील है। सटीक रासायनिक संरचना संबंधित विनिर्देशन से ली जानी चाहिए, क्योंकि कार्बन, मैंगनीज, निकेल, क्रोमियम और मोलिब्डेनम में छोटे अंतर रूपांतरण के आरंभ और समाप्ति समय को बदल सकते हैं।
केस-कोर संबंध निर्णायक होता है। यदि कोर में पर्याप्त हार्डेनेबिलिटी नहीं है, तो कार्बराइज़्ड केस में बैनाइट या बाद में मार्टेनसाइट बनने के बावजूद, स्थानांतरण या होल्डिंग के दौरान उसमें पर्लाइट या फेराइट बन सकता है। यदि ऑस्टेम्परिंग होल्ड कोर के लिए पर्याप्त लंबा, लेकिन चयनित केस-अवस्था के लिए अत्यधिक लंबा है, तो केस में अवांछित आकृति-विज्ञान या अत्यधिक अवशिष्ट ऑस्टेनाइट विकसित हो सकता है। मार्टेम्परिंग में संतुलन के दौरान स्नान को संबंधित मार्टेनसाइट-आरंभ सीमा से ऊपर रहना चाहिए; वायु-शीतलन के बाद केस और कोर अलग-अलग तापमान-अंतरालों में रूपांतरित होते हैं और दोनों का टेम्परिंग करना आवश्यक है।
मोटाई, कार्बन प्रवणताएँ और मिश्रधातु की प्रतिक्रिया
वास्तविक घटक के लिए शीतलन एकल वक्र का अनुसरण नहीं करता। पतला दाँत, छोटी पिन या संकरी बेयरिंग रिंग स्नान के तापमान के निकट तेजी से पहुँच सकती है, जबकि मोटे गियर ब्लैंक या शाफ्ट का केंद्र काफी अधिक गर्म बना रह सकता है। अभिक्षोभ, लोड की व्यवस्था, स्नान का परिसंचरण, सतह की अवस्था और फिक्स्चर के साथ संपर्क भी ऊष्मा-हस्तांतरण दर को बदलते हैं। ASM Handbook Volume 4A में ऑस्टेनाइज़िंग तापमान, स्नान का तापमान, होल्डिंग समय, अभिक्षोभ और शीतलन दर को मार्टेम्परिंग के नियंत्रक चर के रूप में पहचाना गया है। ये चर केवल प्रयोगशाला की पुनरावृत्तिता के लिए नहीं, बल्कि प्रक्रिया नियंत्रण के लिए लागू होते हैं।
कठोरणीयता निर्दिष्ट शीतलन दशा के अंतर्गत किसी निर्धारित गहराई तक मार्टेंसाइटिक संरचना विकसित करने और बनाए रखने की इस्पात की क्षमता; यह कठोरता के समान नहीं है।
हार्डेनेबिलिटी यह निर्धारित करती है कि शीतलन के दौरान कोर अवांछित रूपांतरण उत्पादों से बच सकता है या नहीं। यह कठोरता से भिन्न होती है। कठोरता किसी स्थान पर मापे गए प्रतिरोध का वर्णन करती है; हार्डेनेबिलिटी उस गहराई या सेक्शन को दर्शाती है, जिसमें किसी दिए गए शीतलन-परिस्थिति के अंतर्गत स्टील मार्टेनसाइटिक संरचना विकसित कर सकता है। मैंगनीज, क्रोमियम, निकेल और मोलिब्डेनम जैसे मिश्रधातु तत्व सामान्यतः पर्लाइट और बैनाइट अभिक्रियाओं में विलंब करते हैं, जिससे केंद्र को इच्छित रूपांतरण क्षेत्र तक पहुँचने के लिए अधिक समय मिलता है। फिर भी वे एकसमान परिणाम की गारंटी नहीं देते, क्योंकि ऑस्टेनाइट ग्रेन आकार, पूर्ववर्ती प्रसंस्करण और कार्बन प्रवणताएँ भी गतिकी को प्रभावित करती हैं।
ऑस्टेम्परिंग के लिए सबसे धीमे क्षेत्र को अपनी शीतलन-वक्र पर पर्लाइट नोज़ को पहले पार किए बिना बैनाइटिक सीमा तक पहुँचना चाहिए। इसके बाद स्नान को अवांछित रूपांतरणों को दबाने के लिए पर्याप्त तेजी से ऊष्मा हटानी चाहिए, लेकिन इतना नियंत्रित भी रहना चाहिए कि पुर्जे के भीतर बड़े तापमान-अंतर न उत्पन्न हों। मार्टेम्परिंग में वर्कपीस को मार्टेनसाइटिक सीमा से ठंडा करने से पहले पूरे सेक्शन को मार्टेनसाइट-आरंभ तापमान से ठीक ऊपर के तापमान तक पहुँचकर संतुलित होना चाहिए। ऐसा मोटा सेक्शन, जो तापीय रूप से संतुलित नहीं हुआ है, सतह पर तब रूपांतरित हो सकता है जब कोर अभी भी तापीय रूप से संकुचित हो रहा हो; इससे आंतरिक तनाव और विकृति बढ़ सकती है।
मानक इस विश्लेषण का स्थान नहीं लेते। SAE AMS-H-6875C, Heat Treatment of Steel Raw Materials, स्टील की चार श्रेणियों को शामिल करता है और निर्दिष्ट किए जाने पर ऑस्टेम्परिंग, ऑसबेम्पर क्वेंचिंग तथा मार्टेम्परिंग की अनुमति देता है। इसलिए विनिर्देशन, ड्रॉइंग, स्टील ग्रेड, सेक्शन आकार और अनुमोदित प्रक्रिया को एक साथ पढ़ना आवश्यक है। सत्यापन में कार्बराइज़्ड पुर्जों के लिए केस-गहराई मापन, कोर और सतह की कठोरता, अनेक स्थानों पर सूक्ष्मसंरचनात्मक परीक्षण, आयामी निरीक्षण तथा, जहाँ अनुप्रयोग के अनुसार आवश्यक हो, अवशिष्ट ऑस्टेनाइट या क्वेंच क्रैकिंग की जाँच शामिल होनी चाहिए। केवल स्नान पर लगा लेबल यह सिद्ध नहीं कर सकता कि केंद्र ने आवश्यक रूपांतरण चक्र का अनुसरण किया।
विनिर्देशन ढाँचा: AMS-H-6875C और प्रक्रिया दस्तावेज़ीकरण
SAE AMS-H-6875C, इस्पात के कच्चे माल का ऊष्मा उपचार, इस्पात की चार श्रेणियों के लिए ऊष्मा-उपचार संबंधी आवश्यकताएँ निर्धारित करता है। इसका महत्व प्रक्रियात्मक है: यह दस्तावेज़ ऑस्टेम्परिंग, ऑसबै क्वेंचिंग और मार्टेम्परिंग की अनुमति तब देता है, जब लागू सामग्री या पुर्ज़े का विनिर्देशन इनमें से किसी एक अनुसूची का निर्देश देता हो। यह अनुमति प्रत्येक साल्ट-बाथ तापमान, स्थानांतरण विलंब, धारण-समय या शीतलन पद्धति को स्वीकृति नहीं देती। क्रेता, डिज़ाइन प्राधिकरण या नियंत्रक सामग्री-विनिर्देशन को अभी भी आवश्यक चक्र और स्वीकृति मानदंडों की पहचान करनी होती है।
यह अंतर महत्वपूर्ण है, क्योंकि इन प्रक्रियाओं से समान रूपांतरण उत्पाद उत्पन्न नहीं होते। ऑस्टेम्परिंग में ऑस्टेनाइज़ किए गए इस्पात को तेज़ी से उस तापमान-सीमा तक ले जाया जाता है, जिसमें बैनाइट बन सकता है, और फिर तब तक रखा जाता है जब तक आवश्यक ऑस्टेनाइट-से-बैनाइट रूपांतरण पर्याप्त रूप से पूरा न हो जाए। AISI 52100 पर 2013 के एक अध्ययन में ऑस्टेम्परिंग माध्यम को लगभग 200 से 400 °C पर तब तक बनाए रखने का वर्णन किया गया था, जब तक बैनाइट न बन जाए। सटीक सीमा इस्पात की रासायनिक संरचना, अनुप्रस्थ काट के आकार, कठोरणीयता और वांछित बैनाइट आकृति-विज्ञान पर निर्भर करती है।
मार्टेम्परिंग का उद्देश्य अलग होता है। कार्यखंड को ऐसे तेल या पिघले हुए लवण में क्वेंच किया जाता है, जिसे मार्टेनसाइट-आरंभ तापमान से ठीक ऊपर रखा जाता है; इसे सामान्यतः लिखा जाता है। कार्यखंड को वहाँ केवल उतने समय तक रखा जाता है, जितने में पूरे अनुप्रस्थ काट का तापमान समान हो जाए। इसके बाद इसे मार्टेनसाइटिक सीमा से होकर, प्रायः वायु में, ठंडा किया जाता है। मार्टेनसाइट उस बाद के शीतलन के दौरान बनता है, न कि ताप-समानिकीकरण धारण के दौरान। सेवा में लगाए जाने से पहले टेम्परिंग आवश्यक है, क्योंकि क्वेंचिंग के बाद का मार्टेनसाइट उच्च अवशिष्ट तनाव रखता है और अत्यधिक भंगुर हो सकता है। ASM International के 2013 के ASM Handbook Volume 4A में ऑस्टेनाइज़िंग तापमान, बाथ तापमान, धारण-समय, हिलाना और शीतलन-दर को मार्टेम्परिंग के नियंत्रक चर के रूप में पहचाना गया है।
ऑसबै क्वेंचिंग भी एक निर्दिष्ट इंटरप्टेड-क्वेंच प्रक्रिया है, लेकिन इसके अनुमत उपयोग को ऑस्टेम्परिंग का पर्याय नहीं माना जाना चाहिए। यह नाम क्वेंचिंग पथ और बाथ की व्यवस्था का वर्णन करता है; परिणामी प्रावस्थाएँ इस्पात की रूपांतरण-गतिकी और वास्तविक समय-तापमान इतिहास पर निर्भर करती हैं। इसलिए किसी प्रक्रिया-दस्तावेज़ में यह स्पष्ट होना चाहिए कि अभिप्रेत संरचना बैनाइट है, ताप-समानिकीकरण के बाद बनने वाला मार्टेनसाइट है, या नियंत्रक विनिर्देशन द्वारा अनुमत कोई अन्य परिणाम।
AMS-H-6875C का दायरा
AMS-H-6875C प्रत्येक ग्रेड और ज्यामिति के लिए सार्वभौमिक नुस्खा देने के बजाय इस्पात के कच्चे माल के ऊष्मा-उपचार के लिए एक सामान्य ढाँचा प्रदान करता है। इसमें तापन, ऑस्टेनाइज़िंग, क्वेंचिंग, शीतलन, टेम्परिंग और निरीक्षण जैसी प्रक्रियाओं से जुड़ी आवश्यकताओं को संबोधित किया गया है। यह दस्तावेज़ इस्पात की चार श्रेणियों को शामिल करता है और तीन वैकल्पिक अनुसूचियों—ऑस्टेम्परिंग, ऑसबै क्वेंचिंग और मार्टेम्परिंग—की अनुमति देता है, जब इन्हें लागू इंजीनियरिंग या सामग्री आवश्यकता द्वारा निर्दिष्ट किया गया हो।
यह शब्दावली महत्वपूर्ण है। कोई मानक किसी प्रक्रिया को मान्यता दे सकता है, बिना उसे किसी विशिष्ट पुर्ज़े के लिए स्वीकार्य बनाए। उदाहरण के लिए, किसी निम्न-मिश्रधातु कार्ब्यूराइज़िंग ग्रेड में एक विशिष्ट अनुप्रस्थ काट की मोटाई पर बैनिटिक कोर बनाने के लिए पर्याप्त कठोरणीयता हो सकती है, जबकि किसी अन्य ग्रेड का अधिक बड़ा अनुप्रस्थ काट उसी बाथ-धारण के दौरान पूरी तरह रूपांतरित न हो। SAE 2013-01-0949 अध्ययन में AISI 8620, AISI 8822 और AISI 4320 के कार्ब्यूराइज़ किए गए नमूनों ने पारंपरिक कार्ब्यूराइज़िंग, क्वेंचिंग और टेम्परिंग की तुलना में ऑस्टेम्परिंग के बाद उल्लेखनीय रूप से कम विकृति दिखाई। प्रयोगों में 260, 288 और 304 °C के ऑस्टेम्परिंग तापमान उपयोग किए गए थे। ये परिणाम परीक्षण की गई परिस्थितियों के लिए प्रक्रिया-चयन का समर्थन करते हैं; वे प्रत्येक घटक के लिए इन तापमानों को स्थापित नहीं करते।
इसलिए AMS-H-6875C का संदर्भ देने वाले विनिर्देशन में सामग्री का पदनाम और स्थिति, अनुमत ऊष्मा-उपचार पथ तथा कोई भी पूरक आवश्यकताएँ निर्दिष्ट की जानी चाहिए। ग्रेड की रासायनिक संरचना बैनिटिक रूपांतरण के आरंभ और समापन, तापमान, कठोरणीयता, अवशिष्ट-ऑस्टेनाइट प्रतिक्रिया और टेम्परिंग प्रतिक्रिया को नियंत्रित करती है। अनुप्रस्थ काट की मोटाई और आकार तापमान प्रवणता तथा कोर को बाथ में सतह का अनुसरण करने में लगने वाले समय को नियंत्रित करते हैं।
ऑस्टेम्परिंग, ऑसबै क्वेंचिंग या मार्टेम्परिंग कब अनुमत है
ऑस्टेम्परिंग तभी अनुमत है, जब लागू विनिर्देशन स्पष्ट रूप से इसे चुनता हो या वैकल्पिक पथ के रूप में स्वीकार करता हो। इसका धारण-समय योग्यता-परीक्षण या मान्यीकृत समय-तापमान प्रक्रिया द्वारा स्थापित आवश्यक बैनिटिक रूपांतरण के लिए पर्याप्त होना चाहिए। समय से पहले प्रक्रिया रोकने पर बैनाइट के साथ मार्टेनसाइट और अवशिष्ट-ऑस्टेनाइट का मिश्रण रह सकता है। मध्यम-कार्बन निम्न-मिश्रधातु इस्पात में अल्प-अवधि, निम्न-तापमान ऑस्टेम्परिंग पर 2020 के एक अध्ययन में नैनो-बैनाइट, मार्टेनसाइट और अवशिष्ट-ऑस्टेनाइट एक साथ पाए गए; उस अध्ययन की परीक्षण परिस्थितियों में घिसाव गुणांक क्वेंच किए गए मार्टेनसिटिक इस्पात की तुलना में 50% तक कम थे। यह मिश्रित संरचना दर्शाती है कि केवल “ऑस्टेम्पर्ड” कहना पर्याप्त स्वीकृति-वक्तव्य नहीं है।
मार्टेम्परिंग तब अनुमत है, जब नियंत्रक आवश्यकता तापीय और रूपांतरणीय तनाव को कम करने के लिए इंटरप्टेड क्वेंचिंग का निर्देश देती हो। ताप-समानिकीकरण चरण के दौरान बाथ से ऊपर रहना चाहिए, और धारण इतना लंबा नहीं होना चाहिए कि अनपेक्षित बैनिटिक रूपांतरण आरंभ हो जाए, जब तक कि ऐसी संरचना अनुमत न हो। मार्टेनसाइट-निर्माण की तापमान-सीमा पर 1946 के कार्य में मूल उद्देश्य का वर्णन किया गया था: मार्टेनसाइट-निर्माण सीमा से ठीक ऊपर तक ठंडा करना, तापमान समान करना, और फिर उस सीमा से होकर अधिक धीमी गति से ठंडा करना। इससे दरार और विकृति कम की जा सकती है, लेकिन कठोरता अभी भी पूर्ण मार्टेनसिटिक रूपांतरण, इस्पात की कठोरणीयता और बाद की टेम्परिंग पर निर्भर करती है।
ऑसबै क्वेंचिंग को भी किसी स्पष्ट विनिर्देशन और नियंत्रित बाथ परिस्थितियों से संबद्ध किया जाना चाहिए। केवल प्रक्रिया का नाम प्रावस्था-संरचना को परिभाषित नहीं करता। उदाहरण के लिए, से नीचे का बाथ डुबोने के दौरान मार्टेनसाइट का आरंभ कर सकता है, जबकि से ऊपर का बाथ पारंपरिक मार्टेम्परिंग से जुड़े ताप-समानिकीकरण सिद्धांत का समर्थन करता है। विनिर्देशन में इस अंतर का स्पष्ट समाधान होना चाहिए।
प्रक्रिया-विनिर्देशन में क्या-क्या परिभाषित होना चाहिए
एक उपयोगी प्रक्रिया-विनिर्देशन की शुरुआत सटीक इस्पात ग्रेड और मानक पदनाम से होती है, जिसमें उत्पाद का रूप, पूर्व स्थिति तथा जहाँ प्रासंगिक हो, कार्ब्यूराइज़्ड या डीकार्ब्यूराइज़्ड स्थिति शामिल हो। इसके बाद चयनित पथ की पहचान की जाती है: ऑस्टेम्परिंग, ऑसबै क्वेंचिंग, मार्टेम्परिंग या पारंपरिक क्वेंचिंग और टेम्परिंग।
ऑस्टेनाइज़िंग निर्देश में, जहाँ नियंत्रित हो, भट्ठी का प्रकार या वातावरण, लक्ष्य तापमान, अनुमत सीमा, तापन विधि और सोक या ताप-समानिकीकरण समय दिया जाना चाहिए। “ऑस्टेनाइज़ करने के लिए गर्म करें” उत्पादन नियंत्रण के लिए अपर्याप्त है। दस्तावेज़ में यह स्पष्ट होना चाहिए कि समय की गणना भट्ठी के पुनःस्थिरीकरण के बाद, लोड के ताप-समान होने के बाद, या भट्ठी में रखने के क्षण से की जाती है।
बाथ संबंधी आवश्यकताओं में भी समान स्तर की सटीकता होनी चाहिए। इनमें माध्यम—तेल, नाइट्रेट/नाइट्राइट लवण, जल-आधारित पॉलिमर या कोई अन्य अनुमोदित माध्यम—के साथ-साथ संचालन तापमान, अनुमत विचलन, जहाँ प्रासंगिक हो वहाँ बाथ आयतन या लोडिंग अनुपात, हिलाने की दिशा और तीव्रता तथा निगरानी की आवृत्ति निर्दिष्ट होनी चाहिए। Ca(NO₃)₂–KNO₃ पिघले हुए लवण मिश्रणों का उपयोग करने वाले 2024 के ACS Omega अध्ययन ने बैनिटिक धारण और से ऊपर अल्प-अवधि धारण से उत्पन्न विभिन्न रूपांतरण पथों पर बल दिया। इसलिए लवण की रासायनिक संरचना केवल पात्र का विवरण नहीं, बल्कि प्रक्रिया का एक चर है।
भट्ठी से बाथ तक स्थानांतरण-समय का अधिकतम मान होना चाहिए और मापन-बिंदु परिभाषित होने चाहिए। विनिर्देशन में डुबोने की दिशा, प्रवेश के दौरान हिलाना, बाथ-धारण समय तथा उस धारण को समाप्त करने का मानदंड भी दिया जाना चाहिए। ऑस्टेम्परिंग के लिए यह आवश्यक बैनाइट अंश प्राप्त करने हेतु पर्याप्त, योग्यता-परीक्षण से निर्धारित समय हो सकता है। मार्टेम्परिंग के लिए यह सामान्यतः अस्वीकार्य बैनिटिक रूपांतरण की अनुमति दिए बिना तापमान समान करने में लगने वाला समय होता है।
धारण के बाद का शीतलन भी परिभाषित होना चाहिए: वायु-शीतलन, स्थिर वायु, प्रवाहित वायु या कोई अन्य अनुमोदित विधि, जिसमें वह तापमान भी शामिल हो जिस पर पुर्ज़े को बाथ से बाहर निकाला जाता है। टेम्परिंग आवश्यकताओं में क्वेंचिंग के बाद न्यूनतम विलंब, टेम्परिंग तापमान, तापमान पर धारण-समय, चक्रों की संख्या, भट्ठी की एकरूपता और शीतलन विधि निर्दिष्ट होनी चाहिए। मार्टेम्पर्ड इस्पात को निर्दिष्ट टेम्परिंग के बिना सेवा में नहीं लगाया जाना चाहिए।
अंततः, स्वीकृति मापनीय होनी चाहिए। दस्तावेज़ में कठोरता-मापन के स्थान और सीमाएँ, अनुमत कठोरता-विचलन, आवश्यक सूक्ष्मसंरचना और निषिद्ध घटक, जहाँ लागू हो वहाँ अवशिष्ट-ऑस्टेनाइट की सीमाएँ, सतह की स्थिति तथा आयामी स्वीकृति परिभाषित की जानी चाहिए। विकृति-मापों के लिए डेटम, उपकरण, नमूना-आवृत्ति और अधिकतम अनुमत परिवर्तन निर्धारित होने चाहिए। योग्यता अभिलेखों में भट्ठी चार्ट, बाथ-तापमान अभिलेख, स्थानांतरण-समय लॉग, कठोरता परिणाम, धातुवैज्ञानिक परीक्षाएँ और आयामी रिपोर्ट को संबंधित लॉट और सटीक ग्रेड से जोड़ा जाना चाहिए। इस अभिलेख के बिना, नाममात्र रूप से अनुमत अनुसूची अनुरूपता के प्रमाण के बजाय एक अनियंत्रित प्रक्रिया बनी रहती है।
एक चक्र का डिज़ाइन: रूपांतरण आँकड़ों से उत्पादन-स्थल पैरामीटर तक
एक सुविचारित चक्र परिचित बाथ तापमान से नहीं, बल्कि स्टील और पुर्ज़े से शुरू होता है। ग्रेड, रासायनिक संघटन, पूर्व ताप-उपचार, अनुप्रस्थ मोटाई, आकार, सतह की स्थिति और अपेक्षित गुण दर्ज करें। AISI 52100 बेयरिंग स्टील, कार्ब्यूराइज़्ड AISI 8620 और मध्यम-कार्बन निम्न-मिश्रधातु स्टील की रूपांतरण गतिकी समान नहीं होती, भले ही उनके पुर्ज़े एक ही लवण-टैंक में समा जाएँ। पूर्व स्थिति भी महत्वपूर्ण है: मोटे पूर्व-ऑस्टेनाइट कण, अघुले कार्बाइड, कार्ब्यूराइज़्ड केस की गहराई और संघटनात्मक पृथक्करण कठोरीकरण-क्षमता, रूपांतरण समय और आयामी प्रतिक्रिया को बदल सकते हैं।
अपेक्षित फेज़-उत्पाद प्रक्रिया की दिशा निर्धारित करता है। ऑस्टेम्परिंग में स्टील को उस तापमान-सीमा में रखना आवश्यक है जहाँ बैनाइट बनता है, और फिर तब तक होल्ड करना होता है जब तक ऑस्टेनाइट का चयनित आयतन रूपांतरित न हो जाए। इसके विपरीत, मार्टेम्परिंग में मार्टेनसाइट-आरंभ तापमान से ठीक ऊपर शीतलन को रोका जाता है, अनुप्रस्थ मोटाई में तापमान को समान होने दिया जाता है, और फिर नियंत्रित शीतलन के दौरान मार्टेनसाइट बनने दिया जाता है। बाद वाली प्रक्रिया में उपयोग से पहले टेम्परिंग आवश्यक है। केवल बाथ का नाम प्रक्रिया की पहचान नहीं करता।
रूपांतरण आँकड़ों से मार्टेनसाइट-आरंभ तापमान, मार्टेनसाइट-समाप्ति सीमा, बैनाइट-आरंभ तापमान और पर्लाइट या फेराइट से बचने के लिए आवश्यक समय निर्धारित होना चाहिए। सतत-शीतलन-रूपांतरण तथा समय-तापमान-रूपांतरण आरेख प्रारंभिक अनुमान देते हैं, लेकिन वे वास्तविक ग्रेड और वास्तविक पूर्व स्थिति पर किए गए परीक्षणों का विकल्प नहीं हैं। कार्बन की मात्रा, मिश्रधातु तत्व, ऑस्टेनाइट कण का आकार और कार्ब्यूराइज़्ड केस का रासायनिक संघटन सभी वक्रों को स्थानांतरित करते हैं। इसके बाद प्रक्रिया-डिज़ाइनर रूपांतरण विंडो को बाथ, लोड, स्थानांतरण समय और पुर्ज़े की ज्यामिति के अनुरूप करता है।
ASM Handbook Volume 4A (2013) ऑस्टेनाइटकरण तापमान, बाथ तापमान, होल्डिंग समय, हिलाने की तीव्रता और शीतलन दर को मार्टेम्परिंग के नियंत्रक चर के रूप में पहचानता है। ये चर परस्पर क्रिया करते हैं। छोटे परीक्षण-नमूने के लिए उपयुक्त बाथ तापमान तब विफल हो सकता है जब भारी लोड उसमें डाला जाए, क्योंकि लोड बाथ के हीटरों की ताप पुनर्स्थापित करने की क्षमता से अधिक तेज़ी से ऊष्मा निकालता है। इसलिए शेड्यूल में केवल भट्ठी और बाथ के सेटपॉइंट नहीं, बल्कि मापे गए पुर्ज़े के तापमान और पुनर्प्राप्ति सीमाएँ शामिल होनी चाहिए।
ऑस्टेनाइटकरण की स्थिति का चयन
ऑस्टेनाइटकरण तापमान का चयन स्टील विनिर्देशन, फेज़-संतुलन संबंधी जानकारी और इच्छित सूक्ष्मसंरचना के आधार पर करें। आवश्यक कठोरीकरण-क्षमता प्रदान करने के लिए तापमान पर पर्याप्त कार्बन और मिश्रधातु तत्व घुलने चाहिए, लेकिन अत्यधिक तापमान या समय से पूर्व ऑस्टेनाइट कण बड़े हो सकते हैं, अवशिष्ट ऑस्टेनाइट बढ़ सकता है, ऑक्सीकरण को बढ़ावा मिल सकता है और विकृति बिगड़ सकती है। कार्ब्यूराइज़्ड पुर्ज़ों के लिए कोर और केस पर अलग-अलग विचार करना चाहिए। केस में कोर की तुलना में काफी अधिक कार्बन हो सकता है, इसलिए उसका मार्टेनसाइट-आरंभ तापमान और अवशिष्ट ऑस्टेनाइट की प्रतिक्रिया काफी भिन्न हो सकती है।
ऑस्टेनाइटकरण समय अनुप्रस्थ मोटाई और भट्ठी के गर्म होने के व्यवहार पर आधारित होना चाहिए। होल्डिंग अवधि तब शुरू होनी चाहिए जब प्रासंगिक सबसे ठंडे स्थान—न कि भट्ठी के डिस्प्ले—ने निर्दिष्ट तापमान प्राप्त कर लिया हो। भट्ठी का सेटपॉइंट किसी एक स्थान पर वायु या नियंत्रण-सेंसर का तापमान होता है। लोड डालते समय स्टील का तापमान इससे पीछे रहता है और पुनर्प्राप्ति के दौरान इससे अधिक या कम हो सकता है। विकिरण, फिक्स्चर के संपर्क, पुर्ज़ों के बीच दूरी और भट्ठी में परिसंचरण अतिरिक्त अंतर उत्पन्न करते हैं। प्रतिनिधि पुर्ज़े से जुड़ा थर्मोकपल सामान्यतः विलंबित वृद्धि दिखाता है, जिसके बाद स्थानांतरण के पश्चात अस्थायी ओवरशूट या अंडरशूट हो सकता है।
पूर्व स्थिति यह निर्धारित करती है कि कितना समय आवश्यक है। Spheroidized AISI 52100, normalized low-alloy steel और carburized AISI 8620 को समान नाममात्र तापमान पर भी अलग-अलग सॉल्यूशन समय की आवश्यकता हो सकती है। अत्यधिक होल्डिंग से वे कार्बाइड घुल सकते हैं जिन्हें बने रहना था, जबकि अपर्याप्त होल्डिंग से अनुप्रस्थ मोटाई में रासायनिक विविधता बनी रह सकती है। उत्पादन चक्र निर्धारित करने से पहले ऑस्टेनाइटकृत नमूनों की मेटालोग्राफी कार्बाइड-विघटन और कण-आकार की पुष्टि कर सकती है।
मार्टेम्परिंग के लिए ऑस्टेनाइटकरण की स्थिति से रूपांतरण और टेम्परिंग के बाद निर्दिष्ट कठोरता प्राप्त करने हेतु पर्याप्त ऑस्टेनाइट बनना चाहिए। ऑस्टेम्परिंग के लिए ऐसी ऑस्टेनाइट रसायनिकी और कण-आकार से भी बचना चाहिए जो बैनाइट-आरंभ तापमान या ऊष्मायन समय को बाथ की संचालन-सीमा से बाहर पहुँचा दे। चयन एक समझौता है, लेकिन इसे सामान्य “heat to” मान के बजाय रूपांतरण संबंधी प्रमाणों के आधार पर किया जाना चाहिए।
बाथ तापमान और होल्ड समय का चयन
ऑस्टेम्परिंग बाथ तापमान का चयन स्टील के लिए निर्धारित बैनाइटिक रूपांतरण-सीमा के भीतर करें। अध्ययनों में AISI 52100 को लगभग 200 से 400 °C के बीच बनाए रखे गए माध्यमों में ऑस्टेम्पर किया गया है और बैनाइट बनने तक होल्ड किया गया; यह सीमा एक व्यापक संदर्भ है, सार्वभौमिक उत्पादन-विंडो नहीं। 2024 के ACS Omega अध्ययन में भी ऑस्टेम्परिंग को ऑस्टेनाइटकृत स्टील को बैनाइटिक-रूपांतरण तापमान पर तब तक रखने के रूप में वर्णित किया गया है जब तक ऑस्टेनाइट बैनाइट में परिवर्तित न हो जाए। आवश्यक होल्ड समय आइसोथर्मल रूपांतरण आरेख से लिया जा सकता है, फिर कठोरता और मेटालोग्राफी द्वारा जाँचा जाना चाहिए, क्योंकि आरेख में प्रयुक्त नमूने का आकार और पूर्व स्थिति पुर्ज़े से भिन्न हो सकती है।
ऑस्टेम्परिंग तापमान रूपांतरण दर, बैनाइट की आकृति-विज्ञान, कठोरता और अवशिष्ट ऑस्टेनाइट के बीच संतुलन बदलता है। कम तापमान सामान्यतः ऊष्मायन और रूपांतरण समय को बढ़ाते हैं तथा अधिक सूक्ष्म बैनाइटिक संरचनाएँ उत्पन्न कर सकते हैं; अधिक तापमान चक्र को छोटा करते हैं, लेकिन मोटा बैनाइट और अलग कठोरता-प्रतिक्रिया उत्पन्न कर सकते हैं। 2020 के अल्प-अवधि, निम्न-तापमान ऑस्टेम्परिंग अध्ययन में नैनो-बैनाइट, मार्टेनसाइट और अवशिष्ट ऑस्टेनाइट की सूचना दी गई, जिसमें क्वेंच किए गए मार्टेनसाइटिक स्टील की तुलना में घिसाव गुणांक 50% तक कम थे। यह परिणाम अध्ययन किए गए स्टील और चक्र तक सीमित है; इसे प्रत्येक ग्रेड पर लागू नहीं किया जा सकता।
मार्टेम्परिंग बाथ तापमान मार्टेनसाइट-आरंभ तापमान से ठीक ऊपर निर्धारित किया जाता है और इतना मार्जिन रखा जाता है कि समानतलीकरण के दौरान समय से पहले मार्टेनसाइट बनने से बचा जा सके। वर्कपीस को बाथ में केवल तब तक रखा जाता है जब तक अनुप्रस्थ मोटाई के विभिन्न स्थानों का तापमान एक-दूसरे के निकट न आ जाए। इसके बाद उसे निकालकर मार्टेनसाइटिक सीमा से होकर वायु में ठंडा किया जाता है और फिर टेम्पर किया जाता है। इस तापमान पर बहुत देर तक होल्ड करने से स्टील के अनुसार बैनाइट या अन्य रूपांतरण हो सकते हैं। संशोधित मार्टेम्परिंग में बाथ को जानबूझकर मार्टेनसाइट-आरंभ तापमान से नीचे रखा जाता है और यह अलग शेड्यूल है; इसलिए यह अंतर लिखित प्रक्रिया-विनिर्देशन में स्पष्ट होना चाहिए।
बाथ की क्षमता में केवल टैंक का आयतन शामिल नहीं होता। तापमान की एकरूपता, हिलाने की तीव्रता, परिसंचरण, तापीय पुनर्प्राप्ति और लोड-से-बाथ द्रव्यमान का अनुमत अनुपात मापें। Ca(NO₃)₂–KNO₃, तेल या किसी अन्य माध्यम पर आधारित लवण-बाथ ऊष्मा का स्थानांतरण अपनी श्यानता, तापीय चालकता, गतिशीलता और संचालन तापमान के अनुसार करता है। जब बड़ा या घनीभूत लोड डाला जाता है, तो बाथ का तापमान गिर सकता है और पुनर्प्राप्ति धीमी हो सकती है। यदि बाथ द्वारा तापमान पुनर्स्थापित करने से पहले स्टील पर्लाइट-आरंभ क्षेत्र से होकर गुजरता है, तो इच्छित फेज़-संतुलन नष्ट हो जाता है। लोड डालने के बाद बाथ का न्यूनतम तापमान और नियंत्रण-बैंड में लौटने के लिए आवश्यक समय दर्ज करें।
होल्ड घड़ी तब शुरू होनी चाहिए जब पुर्ज़ा लक्ष्य तापमान तक पहुँच जाए, न कि अनिवार्य रूप से तब जब रैक बाथ में प्रवेश करे। मोटी अनुप्रस्थ मोटाई के लिए कोर थर्मोकपल या सत्यापित समय-संबंध आवश्यक है। पतले किनारे पहले ही रूपांतरित हो सकते हैं जबकि कोर अभी गर्म हो रहा हो; इसलिए अनुप्रस्थ-मोटाई सीमाएँ और स्थानांतरण समय प्रक्रिया में शामिल होने चाहिए।
थर्मोकपल, परीक्षण-नमूने और बाधित परीक्षणों का उपयोग
थर्मोकपल उन स्थानों पर लगाएँ जो रूपांतरण को नियंत्रित करते हैं: सबसे मोटी अनुप्रस्थ मोटाई का केंद्र, पतला किनारा, बाथ के संपर्क में आने वाली सतह और, जहाँ व्यावहारिक हो, कार्ब्यूराइज़्ड पुर्ज़ों में केस तथा कोर दोनों। ऐसे तार और जोड़ने की विधियाँ उपयोग करें जो भट्ठी और बाथ का सामना कर सकें, तथा संचालन-सीमा में कैलिब्रेशन सत्यापित करें। दर्ज की गई ट्रेस में भट्ठी में गर्म होना, ऑस्टेनाइटकरण, स्थानांतरण, बाथ में प्रवेश, तापमान-समानतलीकरण, बाहर निकालना, वायु-शीतलन और टेम्परिंग दिखाई देनी चाहिए। चक्र की पुष्टि भट्ठी के सेटपॉइंट से नहीं, बल्कि पुर्ज़े की ट्रेस से होती है।
परीक्षण-नमूने उत्पादन सामग्री, पूर्व स्थिति, अनुप्रस्थ मोटाई और सतह-रसायन को पुनरुत्पादित करने चाहिए। साधारण पतला परीक्षण-नमूना बहुत तेज़ी से प्रतिक्रिया कर सकता है और बाथ की क्षमता के बारे में गलत रूप से पर्याप्तता का संकेत दे सकता है। सीढ़ीनुमा परीक्षण-नमूना या उत्पादन-आकार का साक्ष्य-नमूना सतह और कोर के बीच तापीय विलंब दिखा सकता है। योग्यता-परीक्षण के दौरान परीक्षण-नमूनों को लोड के सबसे ठंडे, सबसे अधिक भीड़ वाले और सबसे प्रतिनिधि स्थानों पर रखें।
बाधित परीक्षण रूपांतरण संबंधी प्रमाण प्रदान करते हैं। कई होल्ड समयों के बाद नमूने निकालें, उन्हें निर्धारित विधि से क्वेंच या ठंडा करें और पॉलिश किए गए अनुप्रस्थ भागों में बैनाइट, मार्टेनसाइट, पर्लाइट, कार्बाइड और अवशिष्ट ऑस्टेनाइट की जाँच करें। सतह से केंद्र तक तथा विभिन्न दिशाओं में कठोरता मापें। कठोरता-मानचित्रण से नरम कोर, अत्यधिक रूपांतरित किनारा या केस-गहराई में ऐसे परिवर्तन सामने आ सकते हैं जिन्हें एकल Rockwell रीडिंग नहीं दर्शाती।
इन परीक्षणों के साथ आयामी माप भी किए जाने चाहिए, लेकिन वे परीक्षणों का स्थान नहीं ले सकते। नियंत्रित तापमानों पर ताप-उपचार से पहले और बाद में व्यास, समतलता, रनआउट, लंबाई और विकृति दर्ज करें। 2013 के SAE अध्ययन में AISI 8620, 8822 और 4320 के कार्ब्यूराइज़्ड नमूनों ने पारंपरिक क्वेंचिंग और टेम्परिंग के बाद कार्ब्यूराइज़िंग की तुलना में ऑस्टेम्परिंग के बाद उल्लेखनीय रूप से कम विकृति दिखाई; इसमें 260, 288 और 304 °C के ऑस्टेम्परिंग तापमानों का उपयोग किया गया था। यह परिणाम प्रक्रिया-तर्क का समर्थन करता है, प्रत्येक ज्यामिति के लिए सार्वभौमिक गारंटी का नहीं।
अंततः मेटालोग्राफी, कठोरता-मानचित्रण, जहाँ आवश्यक हो वहाँ अवशिष्ट-ऑस्टेनाइट मापन और आयामी आँकड़ों की तुलना लागू विनिर्देशन से करें। SAE AMS-H-6875C (2020) स्टील की चार श्रेणियों को कवर करता है और निर्दिष्ट होने पर ऑस्टेम्परिंग, ऑसबे क्वेंचिंग और मार्टेम्परिंग की अनुमति देता है। अनुमोदित चक्र में ग्रेड और स्थिति, ऑस्टेनाइटकरण सीमा, स्थानांतरण सीमा, बाथ तापमान और पुनर्प्राप्ति आवश्यकता, समानतलीकरण या रूपांतरण मानदंड, शीतलन विधि, टेम्परिंग उपचार और निरीक्षण-साक्ष्य स्पष्ट रूप से लिखे होने चाहिए। परिभाषा का यही स्तर रूपांतरण आँकड़ों को दोहराए जा सकने वाले उत्पादन-स्थल पैरामीटर में बदलता है।
विफलता के प्रकार और नैदानिक मेटलोग्राफी
किसी दोषपूर्ण ऊष्मा-उपचारित पुर्जे का निदान केवल बाथ के नाम से नहीं, बल्कि उसके रूपांतरण-पथ के आधार पर किया जाना चाहिए। ऑस्टेम्परिंग का उद्देश्य ऑस्टेनाइज़ किए गए इस्पात को बैनाइटिक-रूपांतरण तापमान पर तब तक बनाए रखना है, जब तक बैनाइट न बन जाए। मार्टेम्परिंग इससे भिन्न है: पुर्जे को मार्टेंसाइट-आरंभ तापमान से ठीक ऊपर तक क्वेंच किया जाता है, केवल उतनी देर रखा जाता है कि उसका क्रॉस-सेक्शन लगभग समान तापमान तक पहुँच जाए, और फिर इस प्रकार ठंडा किया जाता है कि टेम्परिंग से पहले मार्टेंसाइट बन जाए। गलत स्थान या गलत मात्रा में पाया गया कोई फेज़ सामान्यतः प्रक्रिया-अनुसूची, ऊष्मा-संचरण या हार्डनेबिलिटी की समस्या की पहचान कर देता है।
अनपेक्षित चरण के दौरान पर्लाइट या बैनाइट का बनना
ऑस्टेम्पर किए गए पुर्जे में पर्लाइट सामान्यतः यह संकेत देता है कि नियोजित बैनिटिक होल्ड से पहले कुछ ऑस्टेनाइट पर्लाइट-रूपांतरण सीमा में प्रवेश कर गया था। इसका सामान्य कारण ऑस्टेनाइज़िंग भट्ठी से नमक या तेल बाथ तक अपर्याप्त स्थानांतरण गति है। हवा में लंबा स्थानांतरण, पुर्जों की अत्यधिक सघन लोडिंग या पुर्जे को बाथ में उतारते समय हुई देरी सतह पर रूपांतरण होने दे सकती है। भट्ठी का तापमान सही हो सकता है, फिर भी पुर्जा विफल हो सकता है, क्योंकि उसकी सतह पहले ही पर्लाइट-आरंभ वक्र को पार कर चुकी होती है।
अपर्याप्त बाथ-नियंत्रण भी यही परिणाम उत्पन्न करता है। खराब परिसंचरण वाला नमक बाथ, अत्यधिक पुर्जा-लोडिंग या गलत ढंग से कैलिब्रेट किया गया थर्मोकपल, निर्दिष्ट तापमान से कम तापमान वाले स्थानीय क्षेत्र बना सकता है। ठंडे क्षेत्र में सबसे पहले पहुँचने वाले पुर्जों में इच्छित ऑस्टेम्परिंग तापमान तक पहुँचने से पहले पर्लाइट बन सकता है। 2013 के AISI 52100 अध्ययन में लगभग 200 से 400 °C के बीच ऑस्टेम्परिंग का वर्णन किया गया है, जिसमें पुर्जे को बैनाइट बनने तक रोका गया था; इस सीमा का अर्थ यह नहीं है कि इस्पात की रूपांतरण-काइनेटिक्स की जाँच किए बिना इसके भीतर कोई भी तापमान चुना जा सकता है। कार्बन की मात्रा, मिश्रधातु-योग, ऑस्टेनाइट कण-आकार और क्रॉस-सेक्शन की मोटाई, पर्लाइट आरंभ होने से पहले उपलब्ध समय को बदलते हैं।
मेटलोग्राफिक रूप से, पर्लाइट फेराइट और सीमेंटाइट की कॉलोनियों के रूप में दिखाई देता है और उपयुक्त आवर्धन पर प्रायः लैमेलर संरचना प्रदर्शित करता है। सतह के निकट मोटा पर्लाइट धीमे प्रवेश या सतही शीतलन का संकेत देता है, जबकि पूरे क्रॉस-सेक्शन में दिखाई देने वाला बैंड या पृथक क्षेत्र असमान बाथ-तापमान अथवा फिक्स्चर के संपर्क का संकेत देता है। हार्डनेस मैपिंग इसके परिणाम को उजागर कर सकती है: पर्लाइटिक क्षेत्र पूर्णतः बैनिटिक या मार्टेंसिटिक क्षेत्रों की तुलना में काफी नरम होते हैं। सतह से केंद्र तक का अनुप्रस्थ क्रॉस-सेक्शन जाँचें और केवल एक पॉलिश किए हुए क्षेत्र पर निर्भर रहने के बजाय पुर्जे के चारों ओर कई स्थानों की तुलना करें।
मार्टेंसाइट उत्पन्न करने के लिए बनाई गई प्रक्रिया-अनुसूची के दौरान भी बैनाइट बन सकता है। मानक मार्टेम्परिंग में मार्टेंसाइट आरंभ तापमान, या Ms, से ऊपर का होल्डिंग समय तापमान-साम्यकरण के लिए होता है; यह बैनिटिक रूपांतरण-होल्ड नहीं है। अत्यधिक लंबा होल्डिंग समय, बैनाइट-सीमा के भीतर आने वाला बाथ-तापमान या उस सीमा से होकर धीमा शीतलन, मार्टेंसाइट बनने से पहले बैनाइट बनने की अनुमति देता है। परिणामी संरचना में आसन्न क्षेत्रों में ऊपरी बैनाइट, निचली बैनाइट और मार्टेंसाइट दिखाई दे सकते हैं। 2024 के ACS Omega अध्ययन में इस प्रक्रिया-अंतर को स्पष्ट रूप से बताया गया है: ऑस्टेम्परिंग में इस्पात को बैनिटिक-रूपांतरण तापमान पर तब तक रखा जाता है, जब तक ऑस्टेनाइट रूपांतरित न हो जाए, जबकि मार्टेम्परिंग में इसे Ms से ठीक ऊपर थोड़े समय के लिए रखकर वायु में ठंडा किया जाता है।
इस्पात की रासायनिक संरचना को दोष देने से पहले बाथ के अभिलेखों की जाँच की जानी चाहिए। ASM Handbook Volume 4A में ऑस्टेनाइज़िंग तापमान, बाथ-तापमान, होल्डिंग समय, एजीटेशन और शीतलन-दर को मार्टेम्परिंग के नियंत्रक चर के रूप में पहचाना गया है। यही चर यह भी प्रभावित करते हैं कि ऑस्टेम्परिंग उपचार इच्छित फेज़-क्षेत्र तक पहुँचता है या नहीं। खराब थर्मोकपल, अत्यधिक लोड किया गया टैंक या कमजोर एजीटेशन, सूक्ष्मसंरचना की अधिक सीधी व्याख्या दे सकते हैं, बजाय इसके कि मामूली रासायनिक भिन्नता को कारण माना जाए।
अपूर्ण रूपांतरण और अवशिष्ट ऑस्टेनाइट
अवशिष्ट ऑस्टेनाइट तब बनता है, जब शीतलन या होल्डिंग के दौरान ऑस्टेनाइट अपना इच्छित रूपांतरण पूरा नहीं कर पाता। मार्टेम्पर किए गए पुर्जे में बाद के नियंत्रित शीतलन के दौरान ऑस्टेनाइट का अधिकांश भाग मार्टेंसाइट में रूपांतरित होना चाहिए, लेकिन रूपांतरित होने वाली मात्रा कार्बन की मात्रा, मिश्रधातुकरण, शीतलन-दर और अंतिम तापमान पर निर्भर करती है। उच्च-कार्बन केस क्षेत्र, विशेषकर कार्ब्यूराइज़ किए गए इस्पात में, सामान्यतः निम्न-कार्बन कोर की तुलना में कम Ms और Mf रखते हैं। इसलिए समान शीतलन चक्र के बाद उनमें अधिक ऑस्टेनाइट अवशिष्ट रह सकता है।
ऑस्टेम्परिंग में विफलता का प्रकार अलग होता है। यदि बैनिटिक अभिक्रिया पूरी होने से पहले होल्ड समाप्त हो जाए, तो अपरिवर्तित ऑस्टेनाइट बचा रहता है और बाद में शीतलन, सेवा या ग्राइंडिंग के दौरान मार्टेंसाइट में परिवर्तित हो सकता है। इससे नियोजित मुख्यतः बैनिटिक संरचना के बजाय बैनाइट–मार्टेंसाइट–अवशिष्ट ऑस्टेनाइट की मिश्रित संरचना बनती है। मध्यम-कार्बन निम्न-मिश्रधातु इस्पात में अल्पकालिक निम्न-तापमान ऑस्टेम्परिंग पर 2020 के अध्ययन में नैनो-बैनाइट, मार्टेंसाइट और अवशिष्ट ऑस्टेनाइट एक साथ पाए गए; क्वेंच किए गए मार्टेंसिटिक इस्पात की तुलना में घिसाव-गुणांक में 50% तक बताई गई कमी उस अध्ययन की सामग्री और प्रक्रिया-अनुसूची पर लागू होती है, प्रत्येक आंशिक रूप से रूपांतरित पुर्जे पर नहीं।
अवशिष्ट ऑस्टेनाइट की विश्वसनीय पहचान केवल हार्डनेस से नहीं की जा सकती। यह रीडिंग को कम करने के लिए पर्याप्त नरम हो सकता है, फिर भी इंडेंटेशन के दौरान स्ट्रेन-प्रेरित रूपांतरण से प्रत्यक्ष मान बढ़ा सकता है। प्रारंभिक जाँच के रूप में नाइटल एचिंग के बाद ऑप्टिकल मेटलोग्राफी का उपयोग करें, और जहाँ आवश्यक हो, वहाँ महत्वपूर्ण मात्रा की पुष्टि एक्स-रे विवर्तन, चुंबकीय विधियों या मात्रात्मक इमेज विश्लेषण से करें। आयामी परिवर्तन, विलंबित क्रैकिंग या सेवा के दौरान वृद्धि पर ध्यान दें, क्योंकि अवशिष्ट ऑस्टेनाइट ताजे, अनटेम्पर्ड मार्टेंसाइट में परिवर्तित हो सकता है।
कार्ब्यूराइज़ किए गए घटकों के लिए केस और कोर की अलग-अलग जाँच करें। केस-से-कोर हार्डनेस ट्रैवर्स को देखे गए फेज़ों के विरुद्ध प्लॉट किया जाना चाहिए। अवशिष्ट ऑस्टेनाइट वाला कठोर केस और अधिक नरम बैनिटिक या पर्लाइटिक कोर अलग-अलग स्थानीय रूपांतरण-प्रतिक्रियाओं का संकेत देते हैं, आवश्यक रूप से दोषपूर्ण इस्पात-हीट का नहीं। इसके विपरीत, दोनों क्षेत्रों में मार्टेंसाइट अनुपस्थित होने के साथ समान रूप से कम हार्डनेस, अपर्याप्त ऑस्टेनाइज़िंग, अत्यधिक स्थानांतरण-विलंब, अपर्याप्त क्वेंच-तीव्रता या बाथ-तापमान की त्रुटि की ओर संकेत करती है।
क्रैक, नरम क्षेत्र, विकृति और मिश्रित सूक्ष्मसंरचनाएँ
क्रैक सामान्यतः रूपांतरण-तनाव, तापीय तनाव, तीक्ष्ण ज्यामिति, अवशिष्ट तनाव और अत्यधिक हार्डनेस के संयुक्त प्रभावों से उत्पन्न होते हैं। मार्टेम्परिंग में मार्टेंसाइट बनने से पहले सतह और कोर के बीच तापमान-अंतर कम हो जाता है, जिससे प्रत्यक्ष क्वेंचिंग की तुलना में क्रैकिंग और विकृति कम हो सकती है; लेकिन इससे टेम्परिंग की आवश्यकता समाप्त नहीं होती। ASM की 2020 Heat Treating Subject Guide के अनुसार, सेवा में लगाने से पहले मार्टेम्पर किए गए इस्पात को टेम्पर करना आवश्यक है। अनटेम्पर्ड मार्टेंसाइट, विशेषकर कार्ब्यूराइज़ किए गए केस में, ग्राइंडिंग या लगाए गए भार के अंतर्गत क्रैकिंग के प्रति संवेदनशील बना रहता है।
क्रैक की सतहों और पॉलिश किए गए क्रॉस-सेक्शन की अलग-अलग जाँच करें। क्वेंच क्रैक प्रायः पूर्व-ऑस्टेनाइट कण-सीमाओं का अनुसरण करते हैं या कोनों, की-वे और अचानक बदलते क्रॉस-सेक्शन से भीतर की ओर बढ़ते हैं। ग्राइंडिंग क्रैक सामान्यतः उथले होते हैं और ग्राइंडिंग की दिशा में संरेखित रहते हैं। डाई-पेनेट्रेंट परीक्षण सतह पर खुलने वाले क्रैक का पता लगा सकता है, जबकि मेटलोग्राफी यह दिखाती है कि क्रैक में ऑक्साइड, डीकार्ब्यूराइज़ेशन या उसके किनारों पर ताजा मार्टेंसाइट मौजूद है या नहीं।
नरम क्षेत्र खराब एजीटेशन, फिक्स्चर द्वारा आंशिक अवरोध, अपर्याप्त बाथ-परिसंचरण, डीकार्ब्यूराइज़ेशन या क्रॉस-सेक्शन के आकार के लिए अपर्याप्त हार्डनेबिलिटी के कारण बन सकते हैं। विकृति असमान तापन, असममित कार्ब्यूराइज़ेशन, असमान शीतलन या पतले और मोटे क्षेत्रों के बीच विलंबित रूपांतरण का परिणाम हो सकती है। कार्ब्यूराइज़ किए गए AISI 8620, AISI 8822 और AISI 4320 पर 2013 के SAE अध्ययन में 260, 288 और 304 °C के ऑस्टेम्परिंग तापमानों का उपयोग किया गया और कार्ब्यूराइज़ किए गए, क्वेंच तथा टेम्पर किए गए नमूनों की तुलना में काफी कम विकृति पाई गई; ये परिणाम ज्यामिति या भार-विशिष्ट विकृति की संभावना को समाप्त नहीं करते।
मिश्रित सूक्ष्मसंरचनाओं के लिए स्थानिक निदान आवश्यक है। जहाँ लागू हो, वहाँ किनारे, मध्य-त्रिज्या, केंद्र, दाँत की जड़ और दाँत के शीर्ष की तुलना करें। प्रत्येक माइक्रोग्राफ का संबंध हार्डनेस प्रोफ़ाइल और समय–तापमान अभिलेख से स्थापित करें। स्थानांतरण समय, बाथ-तापमान, एजीटेशन, लोडिंग, ऑस्टेनाइज़िंग और टेम्परिंग की पुष्टि हो जाने के बाद ही रासायनिक संरचना, हार्डनेबिलिटी या सामग्री के आपस में मिल जाने को मुख्य कारण माना जाना चाहिए।
ऑस्टेम्परिंग, मार्टेम्परिंग और पारंपरिक क्वेंच-एंड-टेम्पर की तुलना
तीनों प्रक्रियाएँ काफी भिन्न गुण उत्पन्न कर सकती हैं, भले ही उनकी शुरुआत एक ही ऑस्टेनिटाइज़्ड स्टील से हो। इनके नाम केवल क्वेंचिंग में प्रयुक्त द्रव का नहीं, बल्कि रूपांतरण-अनुसूचियों का वर्णन करते हैं। तेल, नाइट्रेट–नाइट्राइट लवण और अन्य माध्यम एक से अधिक अनुसूचियों में प्रयुक्त हो सकते हैं; निर्णायक चर हैं—तापमान का मार्ग, प्रत्येक तापमान पर बिताया गया समय और होने दिया गया रूपांतरण।
रूपांतरण-पथ और अंतिम सूक्ष्मसंरचना
पारंपरिक क्वेंच-एंड-टेम्पर में ऑस्टेनिटाइज़्ड स्टील को इतनी तेजी से ठंडा किया जाता है कि अधिकांश पर्लाइट और बैनाइट के निर्माण से बचा जा सके। ऑस्टेनाइट मार्टेंसाइट-आरंभ तापमान, , से होकर गुजरता है और शीतलन जारी रहने पर क्रमशः मार्टेंसाइट में रूपांतरित होता है। परिणामी मार्टेंसाइट कठोर, लेकिन अत्यधिक प्रतिबलित होता है, इसलिए उपयोग से पहले टेम्परिंग की जाती है। टेम्परिंग से कार्बन-युक्त यौगिक अवक्षेपित होते हैं, आंतरिक प्रतिबल कम होता है और कठोरता, सामर्थ्य, दृढ़ता तथा आयामी स्थिरता के बीच संतुलन बदलता है।
मार्टेम्परिंग इस अनुक्रम के मुख्य उत्पाद को बदलने के बजाय उसके समय-निर्धारण को बदलती है। कार्यखंड को ऑस्टेनिटाइज़िंग तापमान से तेल या से ठीक ऊपर बनाए रखे गए पिघले हुए लवण-स्नान में क्वेंच किया जाता है। इसे वहाँ केवल उतनी देर रखा जाता है कि सतह और कोर लगभग समान तापमान तक पहुँच जाएँ। इसके बाद भाग को सामान्यतः हवा में, मार्टेंसाइट-निर्माण क्षेत्र से होकर ठंडा किया जाता है। इसलिए मार्टेंसाइट का निर्माण तब होता है जब अधिकांश अनुप्रस्थ काट ऊष्मीय रूप से समतुलित हो चुका होता है, न कि तब जब सतह से कोर तक तीव्र तापमान-प्रवणता अभी मौजूद हो। मार्टेम्परिंग से टेम्परिंग की आवश्यकता समाप्त नहीं होती। ASM International की Heat Treating Subject Guide (2020) में कहा गया है कि उपयोग से पहले मार्टेम्पर्ड स्टील को बाद में टेम्पर करना आवश्यक है।
ऑस्टेम्परिंग एक अलग रूपांतरण-पथ का अनुसरण करती है। ऑस्टेनिटाइज़्ड स्टील को बैनाइटिक रूपांतरण-सीमा के भीतर बनाए रखे गए स्नान में क्वेंच किया जाता है और तब तक रखा जाता है, जब तक ऑस्टेनाइट का अपेक्षित अंश बैनाइट में परिवर्तित न हो जाए। AISI 52100 पर 2013 के एक अध्ययन में लगभग 200 से 400 °C की ऑस्टेम्परिंग सीमा का वर्णन किया गया है, जिसमें बैनाइट बनने तक होल्डिंग अवधि जारी रखी गई। कार्बन की मात्रा, मिश्रधातुकरण, तापमान और होल्डिंग समय के आधार पर उत्पाद अपर बैनाइट, लोअर बैनाइट, या मार्टेंसाइट और अवशिष्ट ऑस्टेनाइट युक्त मिश्रण हो सकता है। यह प्रक्रिया केवल “अधिक समय तक होल्ड की गई मार्टेम्परिंग” नहीं है। 2024 के ACS Omega अध्ययन में ऑस्टेम्परिंग और मार्टेम्परिंग के बीच स्पष्ट अंतर बताया गया है: ऑस्टेम्परिंग में बैनाइटिक रूपांतरण होने तक होल्ड किया जाता है, जबकि मार्टेम्परिंग में हवा में ठंडा करने से पहले से ऊपर थोड़े समय के लिए तापमान को समतुलित किया जाता है।
ऑस्टेम्पर्ड स्टील को बाद में उपचार या स्थिरीकरण चरण की आवश्यकता हो सकती है, लेकिन इसे पूर्णतः मार्टेंसिटिक क्वेंच्ड स्टील के लिए प्रयुक्त उसी टेम्परिंग प्रक्रिया के अधीन स्वतः नहीं किया जाता। आवश्यक अनुसूची निर्दिष्ट सूक्ष्मसंरचना और उपयोग-स्थिति पर निर्भर करती है। कम तापमान पर अल्प-अवधि की ऑस्टेम्परिंग से मार्टेंसाइट और अवशिष्ट ऑस्टेनाइट के साथ नैनो-बैनाइट बन सकता है। मध्यम-कार्बन निम्न-मिश्रधातु स्टील पर 2020 के एक अध्ययन में इस संरचना से घिसाव गुणांक क्वेंच्ड मार्टेंसिटिक स्टील में मापे गए गुणांकों की तुलना में अधिकतम 50% कम पाया गया। यह परिणाम उस परीक्षण में प्रक्रिया-विशिष्ट लाभ का समर्थन करता है; इससे घिसाव के संबंध में कोई सार्वभौमिक क्रम सिद्ध नहीं होता।
विकृति और दरार-नियंत्रण के उद्देश्य
पारंपरिक क्वेंचिंग भाग को आयामी परिवर्तन के दो प्रमुख स्रोतों के संपर्क में लाती है: ऊष्मीय संकुचन और रूपांतरण-विकृति। सतह कोर से पहले ठंडी होकर रूपांतरित होती है, इसलिए अनुप्रस्थ काट की मोटाई के दौरान तापमान और प्रावस्था-अंश बदलने पर भाग में परिवर्ती प्रतिबल उत्पन्न होते हैं। जटिल आकार, तीखे कोने, छिद्र, पतले से मोटे भागों में संक्रमण और कार्ब्यूराइज़्ड केस विशेष रूप से संवेदनशील होते हैं। यदि प्रतिबल गर्म या रूपांतरित हो रही सामग्री की स्थानीय सामर्थ्य से अधिक हो जाएँ, तो दरार उत्पन्न हो सकती है।
मार्टेम्परिंग मार्टेंसाइट बनने से पहले स्टील को के निकट, लेकिन उससे ऊपर, रोककर ऊष्मीय-प्रवणता वाले घटक को संबोधित करती है। इसके बाद सतह और कोर अपेक्षाकृत समान तापमान-अंतराल में रूपांतरित होते हैं। मार्टेंसाइट-निर्माण के तापमान-क्षेत्र पर 1946 के एक शोध-पत्र में इस सिद्धांत का वर्णन इस प्रकार किया गया था कि स्टील को मार्टेंसिटिक सीमा से ठीक ऊपर तक क्वेंच करके बाद में धीरे-धीरे ठंडा किया जाए; इससे कठोरता में बहुत कम कमी के साथ दरारें कम होती हैं। यह प्रक्रिया विकृति को कम करती है; हालांकि यह आयामी नियंत्रण की गारंटी नहीं देती, क्योंकि मार्टेंसिटिक रूपांतरण से अब भी आयतन-परिवर्तन और अवशिष्ट प्रतिबल उत्पन्न होते हैं।
ऑस्टेम्परिंग किसी अलग कारण से विकृति को कम कर सकती है। रूपांतरण का बड़ा भाग लगातार घटते तापमान में गतिशील मार्टेंसिटिक अग्रभाग के माध्यम से होने के बजाय बैनाइट के रूप में समतापीय ढंग से होता है। बैनाइट की अपनी रूपांतरण-विकृति होती है और अवशिष्ट ऑस्टेनाइट बाद में मशीनिंग या उपयोग के दौरान रूपांतरित हो सकता है। परिणामस्वरूप, यदि रूपांतरण अपूर्ण या खराब ढंग से नियंत्रित हो, तो ऑस्टेम्परिंग विकृति के एक वर्ग को कम करते हुए आयामी स्थिरता से संबंधित अन्य चिंताएँ उत्पन्न कर सकती है।[5] Austempering Process for Carburized Low-Alloy Steels. SAE International. SAE Technical Paper 2013-01-0949, 2013.
कार्ब्यूराइज़्ड निम्न-मिश्रधातु स्टीलों से प्राप्त साक्ष्य ज्यामिति और सामग्री पर निर्भरता को दर्शाते हैं। SAE शोध-पत्र 2013-01-0949 में कार्ब्यूराइज़्ड AISI 8620, AISI 8822 और AISI 4320 का अध्ययन 260, 288 और 304 °C के ऑस्टेम्परिंग तापमानों का उपयोग करके किया गया। उन प्रयोगों में कार्ब्यूराइज़्ड और ऑस्टेम्पर्ड नमूनों में कार्ब्यूराइज़्ड, क्वेंच्ड और टेम्पर्ड नमूनों की तुलना में उल्लेखनीय रूप से कम विकृति दिखाई दी। इस परिणाम को प्रत्येक केस-गहराई, अनुप्रस्थ काट के आकार या भट्ठी और स्नान की व्यवस्था पर स्वतः लागू नहीं किया जा सकता। कठोरीकरण-क्षमता यह निर्धारित करती है कि पर्लाइट बनने से पहले केंद्र अपेक्षित रूपांतरण-सीमा तक पहुँचता है या नहीं, जबकि हलचल, स्नान का तापमान, भारण और स्थानांतरण-समय वास्तविक ऊष्मीय चक्र को प्रभावित करते हैं।
किन परिस्थितियों में तुलना तकनीकी रूप से उचित नहीं होती
यह दावा कि ऑस्टेम्परिंग, मार्टेम्परिंग या पारंपरिक क्वेंच-एंड-टेम्पर की तुलना में अधिक कठोरता, दृढ़ता, घिसाव-प्रतिरोध या आयामी स्थिरता उत्पन्न करती है, तब तक अधूरा है जब तक रूपांतरण को निर्धारित करने वाले चरों को नियंत्रित न किया जाए। नमूनों में समान स्टील ग्रेड, जिसमें समान हीट और रासायनिक स्थिति शामिल हो; समान ज्यामिति और अनुप्रस्थ काट की मोटाई; समान ऑस्टेनिटाइज़िंग तापमान, सोक समय, वातावरण और पूर्ववर्ती सूक्ष्मसंरचना; तथा तुलनीय सतह-स्थिति, खुरदरापन, डीकार्ब्यूराइज़ेशन और कार्ब्यूराइज़्ड केस होना चाहिए।
स्वीकृति-मानदंड भी इच्छित कार्य के अनुरूप होने चाहिए। केवल रॉकवेल कठोरता की तुलना मार्टेंसिटिक संरचना के पक्ष में परिणाम दे सकती है, जबकि दरार-संवेदनशीलता, अवशिष्ट-ऑस्टेनाइट की अस्थिरता, आघात-दृढ़ता या विकृति की अनदेखी हो सकती है। एक भार, प्रतिपक्षी सतह और स्नेहन-स्थिति वाला घिसाव-परीक्षण प्रत्येक संपर्क-अनुप्रयोग के लिए संरचनाओं की रैंकिंग नहीं कर सकता। आयामी माप कब लिए गए, यह निर्दिष्ट किया जाना चाहिए, क्योंकि अवशिष्ट ऑस्टेनाइट क्वेंचिंग, ऑस्टेम्परिंग, मशीनिंग या उपयोग के बाद रूपांतरित हो सकता है।
विशिष्टता भी महत्वपूर्ण है। SAE AMS-H-6875C (2020) चार वर्गों के स्टील के लिए ऊष्मा-उपचार आवश्यकताओं को कवर करता है और प्रक्रिया निर्दिष्ट होने पर ऑस्टेम्परिंग, ऑसबेम क्वेंचिंग और मार्टेम्परिंग की अनुमति देता है। इसलिए सत्यापन में आवश्यक कठोरता-प्रोफ़ाइल, सूक्ष्मसंरचना, जहाँ लागू हो वहाँ केस-गहराई, विकृति-सीमाएँ और दरारों तथा अस्वीकार्य डीकार्ब्यूराइज़ेशन की अनुपस्थिति के प्रमाण शामिल होने चाहिए। ASM Handbook Volume 4A (2013) ऑस्टेनिटाइज़िंग तापमान, स्नान-तापमान, होल्डिंग समय, हलचल और शीतलन-दर को मार्टेम्परिंग के नियंत्रक चरों के रूप में पहचानता है। इनमें से किसी को भी बदलने पर प्रत्यक्ष प्रक्रिया-तुलना अमान्य हो सकती है।
| पारंपरिक क्वेंच-एंड-टेम्पर | मार्टेम्परिंग | ऑस्टेम्परिंग |
|---|---|---|
| बिना किसी समतुल्यीकरण-होल्ड के से होकर ठंडा होता है, सीधे मार्टेंसाइट बनाता है और फिर उसे टेम्पर किया जाता है। | से ठीक ऊपर शीतलन को रोकता है, ताकि नियंत्रित मार्टेंसिटिक रूपांतरण से पहले अनुप्रस्थ काट का तापमान समतुलित हो जाए; इसके बाद टेम्परिंग आवश्यक होती है। | बैनाइटिक सीमा तक क्वेंच किया जाता है और तब तक होल्ड किया जाता है जब तक ऑस्टेनाइट बैनाइट में रूपांतरित न हो जाए; अंतिम अनुसूची इच्छित बैनाइटिक संरचना के अनुसार निर्धारित की जाती है। |
व्यावहारिक संदर्भ-जाँचसूची और पारिभाषिक शब्दावली
चक्र निर्धारित करने से पहले उत्तर दिए जाने वाले प्रश्न
स्नान के नाम से नहीं, बल्कि आवश्यक सूक्ष्मसंरचना से शुरुआत करें। ऑस्टेम्परिंग और मार्टेम्परिंग—दोनों में पिघले हुए लवण या तेल का उपयोग हो सकता है, फिर भी उनके रूपांतरण-पथ और उत्पाद अलग होते हैं। ऑस्टेम्परिंग तब निर्धारित की जाती है जब बैनाइट वांछित संरचना हो। मार्टेम्परिंग तब निर्धारित की जाती है जब तापमान-समानता प्राप्त करने वाले विराम के बाद, और फिर टेम्परिंग के पश्चात, पुर्जे में मार्टेन्साइट बनानी हो।
इस्पात का ग्रेड-निर्देशन ठीक उसी रूप में दर्ज करें जिस रूप में वह दिया गया हो: उदाहरण के लिए, AISI 52100, AISI 8620, AISI 8822, AISI 4320, या लागू SAE, ASTM, EN अथवा AMS designation। रासायनिक संघटन हार्डनेबिलिटी, कार्बाइड-विघटन, बैनाइट की गतिकी, मार्टेन्साइट-आरंभ तापमान और अवशिष्ट ऑस्टेनाइट को नियंत्रित करता है। AISI 52100 पर प्रदर्शित चक्र को कार्बराइज्ड AISI 8620 पर स्वतः लागू नहीं किया जा सकता।
अनुभाग का आकार और आकृति दर्ज करें, जिसमें मोटाई में परिवर्तन, छेद, की-वे, तीखे कोने और लोड का द्रव्यमान शामिल हों। एक पतली रिंग और एक मोटा गियर-दाँत एक ही स्नान में रखे जाने पर भी समान दर से ठंडे नहीं होते। यह पूछें कि सामग्री कार्बराइज्ड है या अनकार्बराइज्ड। कार्बराइज्ड पुर्जों के लिए केस-डेप्थ, सतही कार्बन लक्ष्य, कोर का संघटन और यह निर्दिष्ट करें कि इच्छित बैनाइट या मार्टेन्साइट संरचना केस, कोर या दोनों में अपेक्षित है।
ऑस्टेनिटाइजिंग तापमान का चयन ग्रेड और उसकी अवस्था के अनुसार किया जाना चाहिए। इससे अत्यधिक ग्रेन-वृद्धि, अवांछित कार्बाइड-विघटन या असामान्य अवशिष्ट ऑस्टेनाइट के बिना आवश्यक ऑस्टेनाइट-निर्माण संभव होना चाहिए। specification में भट्ठी का वातावरण, विकृति महत्वपूर्ण होने पर heating rate, soak time, लोड की व्यवस्था, और यह भी स्पष्ट होना चाहिए कि तापमान से आशय भट्ठी के setpoint, घटक के तापमान या मापे गए प्रभावी तापमान से है।
भट्ठी से क्वेंच-बाथ तक स्थानांतरण का समय निर्धारित करें। लंबा या परिवर्तनशील स्थानांतरण समय सतह को ठंडा होने दे सकता है, कम hardenability वाले इस्पात में फेराइट या पर्लाइट बनने दे सकता है, अथवा लोड के भीतर असमान तापीय स्थितियाँ उत्पन्न कर सकता है। केवल “salt quench” लिखने के बजाय स्नान का संघटन और operating temperature दर्ज करें। नाइट्रेट-नाइट्राइट लवण, तेल या किसी अन्य माध्यम का ऊष्मा-हस्तांतरण व्यवहार और सुरक्षित संचालन सीमाएँ अलग-अलग होती हैं। agitation, circulation, bath loading और temperature recovery भी चक्र का हिस्सा हैं।
ऑस्टेम्परिंग के लिए बैनाइटिक रूपांतरण-सीमा और चयनित अनुभाग को लगभग समान तापमान तक पहुँचने तथा इच्छित रूपांतरण पूरा करने में लगने वाला समय निर्धारित करें। मार्टेम्परिंग के लिए मार्टेन्साइट-आरंभ तापमान, या Ms, स्थापित करें और interruption को इससे ऊपर निर्धारित करें। hold का उद्देश्य तापमान को समान करना है; इसका उद्देश्य बैनाइट बनाना नहीं है। इसके बाद की cooling rate ऐसी होनी चाहिए कि अत्यधिक thermal gradients के बिना मार्टेन्साइट बन सके। यह पूछें कि अलग से temper अनिवार्य है या नहीं, और उसका तापमान, समय, वातावरण तथा cycles की संख्या निर्दिष्ट करें।
अंततः processing शुरू होने से पहले acceptance evidence परिभाषित करें। केवल hardness से यह सिद्ध नहीं किया जा सकता कि ऑस्टेम्परिंग से बैनाइट बनी या मार्टेम्परिंग से इच्छित मार्टेन्सिटिक संरचना प्राप्त हुई। जहाँ ग्रेड, कार्बन स्तर, कार्बराइज्ड केस या service requirement के कारण retained austenite महत्वपूर्ण हो, वहाँ metallography, dimensional inspection और retained-austenite measurement आवश्यक करें।
आवश्यक शब्द: Ms, बैनाइट, मार्टेन्साइट, ऑस्टेम्परिंग, मार्टेम्परिंग
Ms, या मार्टेन्साइट-आरंभ तापमान, वह तापमान है जिस पर संबंधित स्थिति में cooling के दौरान मार्टेन्साइट बनना शुरू होती है। यह “इस्पात” के लिए कोई सार्वभौमिक constant नहीं है; alloy content, ऑस्टेनाइट में carbon, पूर्व heat treatment और stress state इसे प्रभावित करते हैं। मार्टेम्परिंग में cooling को Ms से ठीक ऊपर रोक दिया जाता है, ताकि मार्टेन्सिटिक रूपांतरण शुरू होने से पहले पुर्जे के भीतर तापमान-अंतर कम हो सके।
मार्टेन्साइट एक diffusionless product है, जो तब बनता है जब ऑस्टेनाइट को इतनी तेजी से ठंडा किया जाए कि diffusional products बनने से रुक जाएँ। इसकी lath या plate morphology और उच्च hardness displacive transformation तथा carbon supersaturation से उत्पन्न होती हैं। आमतौर पर martensite के बाद tempering किया जाता है, क्योंकि as-quenched stress, brittleness और dimensional instability service में अस्वीकार्य हो सकते हैं।
बैनाइट ऑस्टेनाइट से उस temperature interval में बनती है जो pearlite range से नीचे और lower martensitic range से ऊपर होता है, हालांकि सटीक transformation range composition और पूर्व ऑस्टेनाइट की condition पर निर्भर करती है। इसमें carbide precipitation या carbon enrichment वाले ferritic regions होते हैं और इसकी morphology transformation temperature के साथ बदलती है। यदि hold बहुत कम हो, bath temperature अनुपयुक्त हो या transformation kinetics पूरी तरह स्थापित न हुई हो, तो austempered part में martensite या retained austenite भी हो सकती है।
ऑस्टेम्परिंग का अर्थ है austenitized steel को उस तापमान तक quench करना जहाँ बैनाइट बनती है, तब तक hold करना जब तक निर्दिष्ट austenite-to-bainite transformation पूरा न हो जाए, और फिर ambient temperature तक cooling करना। AISI 52100 पर 2013 के एक अध्ययन में लगभग 200 से 400 °C पर बनाए रखे गए austempering medium का वर्णन किया गया, जिसमें बैनाइट बनने तक holding की गई। कार्बराइज्ड AISI 8620, AISI 8822 और AISI 4320 में किए गए experiments में 260, 288 और 304 °C के austempering temperatures का उपयोग किया गया और परीक्षण की गई परिस्थितियों में conventional carburizing, quenching और tempering की तुलना में कम distortion report की गई। ये आँकड़े process data हैं, universal settings नहीं।
मार्टेम्परिंग एक interrupted quench है। ASM Handbook Volume 4A (2013) austenitizing temperature, bath temperature, holding time, agitation और cooling rate को controlling variables के रूप में पहचानता है। workpiece को Ms से ठीक ऊपर oil या salt में थोड़े समय के लिए hold किया जाता है, जब तक उसका तापमान equalize न हो जाए; इसके बाद उसे martensitic range से होकर cool किया जाता है। परिणाम का उद्देश्य martensite प्राप्त करना है, bainite नहीं, और service से पहले पुर्जे को subsequent tempering से गुजरना आवश्यक है। 1946 में martensite formation पर किए गए एक treatment ने cracking-reduction logic स्थापित किया: transformation से पहले temperature gradients कम करना, जबकि attainable hardness का बहुत कम त्याग करना।
इसलिए ये नाम transformation intent को दर्शाते हैं। कोई salt bath किसी cycle को अपने-आप ऑस्टेम्परिंग नहीं बनाता और कोई short hold उसे मार्टेम्परिंग नहीं बनाता। इच्छित process वास्तव में हुआ या नहीं, इसका निर्णय observed microstructure करती है। SAE AMS-H-6875C (2020) इस्पात की चार classes को cover करता है और specification होने पर austempering, ausbay quenching तथा martempering की अनुमति देता है; फिर भी लागू material और product requirements ही controlling रहती हैं।
दोहराए जा सकने वाले heat treatment के लिए न्यूनतम records
न्यूनतम प्रक्रिया अभिलेख
- सामग्री इस्पात पदनाम, ताप या लॉट संख्या, खंड आकार और कार्ब्यूराइज़्ड दशा।
- तापन ऑस्टेनाइज़िंग तापमान, वातावरण, तापन समय और सोखने का समय।
- स्थानांतरण और स्नान स्थानांतरण समय, स्नान संघटन, तापमान, हलचल, भराई और पुनर्प्राप्ति।
- रूपांतरण समतुल्यकरण या बैनाइटिक-धारण मानदंड और अवधि।
- शीतलन और टेम्परिंग अंतिम शीतलन विधि, टेम्परिंग तापमान, समय, वातावरण और चक्र।
- सत्यापन कठोरता, धातुवैज्ञानिक परीक्षण, अवशिष्ट-ऑस्टेनाइट आकलन और आयामी निरीक्षण।
दोहराए जा सकने वाला record material, thermal path, bath condition और inspection results को आपस में जोड़ता है। न्यूनतम रूप से निम्नलिखित दर्ज करें:
- steel designation, heat या lot number, section size, part geometry, load mass, तथा carburized या uncarburized condition;
- जहाँ carburizing शामिल हो, वहाँ case depth और surface अथवा core carbon information;
- austenitizing temperature, furnace atmosphere, heating और soak times, तथा measured load temperature;
- furnace-to-bath transfer time, bath composition, bath temperature, agitation या circulation, load spacing और bath recovery;
- ऑस्टेम्परिंग के लिए equalization time, transformation-hold temperature और duration, तथा यह प्रमाण कि bainitic reaction specified condition तक पहुँची;
- मार्टेम्परिंग के लिए, यदि स्थापित हो तो Ms, Ms से ऊपर bath temperature, equalization hold, final cooling method और rate, तथा वह बिंदु जहाँ martensitic transformation को आगे बढ़ने दिया गया;
- tempering temperature, time, atmosphere, cooling method और tempering cycles की संख्या;
- hardness location, test method, scale और results; metallographic preparation और representative images; जहाँ प्रासंगिक हो वहाँ retained-austenite method और percentage; तथा treatment से पहले और बाद के dimensional measurements।
एक cycle record में केवल nominal setpoints ही नहीं, बल्कि instrument calibration और actual temperature traces भी होने चाहिए। जहाँ case उपस्थित हो, वहाँ surface, core और transition region पर microstructure की जाँच की जानी चाहिए। Dimensional inspection में उन features को शामिल करना चाहिए जिनके move होने की सबसे अधिक संभावना हो: outside diameter, bore, tooth form, flatness, runout और section changes के across distortion।
त्वरित संदर्भ: steel designation; section size; carburized या uncarburized condition; austenitizing temperature; transfer time; bath composition और temperature; agitation; equalization या transformation hold; final cooling; tempering; hardness; metallography; जहाँ प्रासंगिक हो retained-austenite assessment; और dimensional inspection निर्दिष्ट करें। इसके बाद structure का verification करें। बैनाइट ऑस्टेम्परिंग के उद्देश्य की पुष्टि करती है; equalization के बाद बनी और tempering से गुज़री martensite मार्टेम्परिंग के उद्देश्य की पुष्टि करती है।
संदर्भ
- [1] ASM Handbook Volume 4A: Martempering of Steels. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/18/chapter-abstract/278992/Martempering-of-Steels-1
- [2]The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
- [3]Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020. https://doi.org/10.1007/s12540-020-00957-6
- [4] Heat Treatment of Steel Raw Materials. SAE AMS-H-6875C, 2020. https://www.normsplash.com/Samples/SAE/165267379/SAE-AMSH-6875C-2020-en.pdf
- [5] Austempering Process for Carburized Low-Alloy Steels. SAE Technical Paper 2013-01-0949, 2013. https://saemobilus.sae.org/papers/austempering-process-carburized-low-alloy-steels-2013-01-0949