




Austemperen en martemperen: terminologie die gescheiden moet blijven
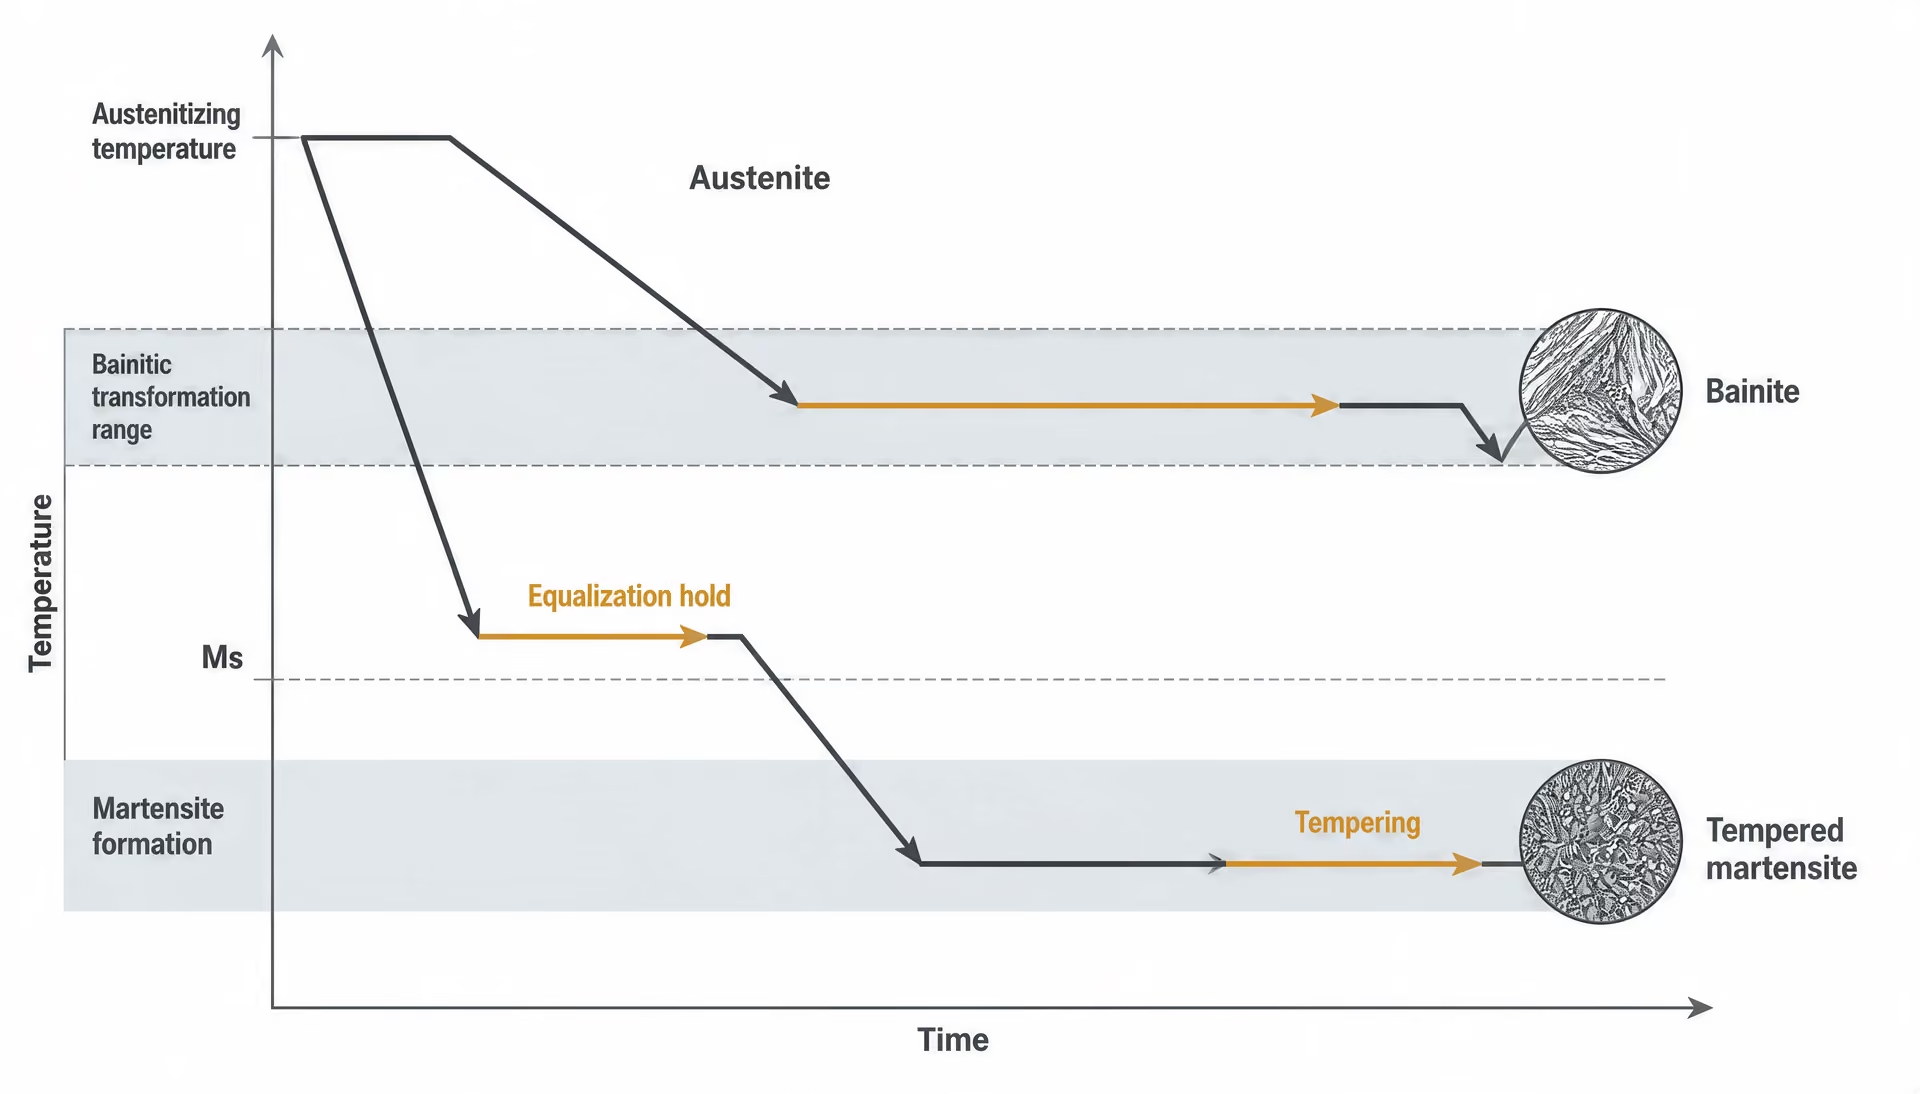
Beide behandelingen onderbreken de directe afschrikking, maar ze vormen niet dezelfde microstructuur. Austemperen is een bainitische omzettingsbehandeling: geaustenitiseerd staal wordt snel afgekoeld tot een temperatuur waarbij bainiet kan ontstaan en wordt daar gehouden totdat het vereiste aandeel austeniet is omgezet. Martemperen is een stap voor temperatuur-egalisatie vóór de vorming van martensiet: het staal wordt afgekoeld tot net boven de martensietstarttemperatuur, daar alleen lang genoeg gehouden om de doorsnede een uniforme temperatuur te laten naderen, en vervolgens door het martensietgebied afgekoeld. Gemartempereerd staal moet vóór gebruik normaal gesproken worden ontlaten.
Dit onderscheid is belangrijker dan de naam van het afschrikbad. Een zoutbad, oliebad of ander gecontroleerd medium bepaalt op zichzelf niet welk proces wordt toegepast. De legeringssamenstelling bepaalt de posities en vormen van de omzettingscurven; de martensietstarttemperatuur, de afmetingen van de doorsnede, de hardbaarheid, de badtemperatuur, de houdtijd, de beweging van het bad en de afkoelsnelheid bepalen het daadwerkelijke traject. Een bad van 300 °C kan bij het ene staal austemperen ondersteunen als tijdens het houden bainiet ontstaat, maar bij een ander staal als martemperstation functioneren als het werkstuk vóór de bainitische omzetting wordt verwijderd en vervolgens wordt afgekoeld om martensiet te vormen.
Waarom de benamingen vaak worden verward
De verwarring ontstaat door een echte overeenkomst in apparatuur en werkwijze. Bij beide behandelingen wordt het werkstuk geaustenitiseerd, snel overgebracht naar een medium met gecontroleerde temperatuur en verhinderd om ongecontroleerd rechtstreeks van de austenitiseertemperatuur naar kamertemperatuur af te koelen. Beide schema’s kunnen de thermische gradiënten ten opzichte van gewoon afschrikken verminderen en beide worden informeel soms aangeduid als “onderbroken afschrikken”. Deze gemeenschappelijke kenmerken bewijzen niet dat hetzelfde omzettingsproduct ontstaat.
Termen die de eindfase niet identificeren
- Afschrikken in een zoutbad
- Beschrijft het warmteoverdrachtsmedium, niet het transformatieproduct.
- Heet afschrikken
- Beschrijft afschrikken bij een gecontroleerde temperatuur, maar niet een uniek procesverloop.
- Isotherm afschrikken
- Beschrijft een temperatuur-tijdtraject waarvan de resulterende fase afhangt van de houdfase.
- Ausbay-afschrikken
- Beschrijft een onderbroken afschrikroute die aan de gespecificeerde procedure moet worden gekoppeld.
Benamingen van baden vergroten het probleem. Termen zoals afschrikken in een zoutbad, heet afschrikken, isotherm afschrikken, ausbay-afschrikken en onderbroken afschrikken worden vaak op overlappende manieren gebruikt, hoewel ze apparatuur, temperatuurregeling of een behandelingsschema beschrijven en niet één specifieke eindfase. SAE AMS-H-6875C: Warmtebehandeling van stalen grondstoffen omvat vier staalcategorieën en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is voorgeschreven. De formulering van de specificatie benadrukt daarmee een essentieel punt: de aanduiding van de behandeling moet worden gekoppeld aan de vereiste procedure en het vereiste resultaat en mag niet worden afgeleid uit het enkele feit dat zout is gebruikt.
Ook de geometrie verandert de interpretatie. Een dun onderdeel kan tijdens een korte houdtijd boven de martensietstarttemperatuur door de dikte heen een uniforme temperatuur bereiken. Een dik onderdeel kan een langere houdtijd nodig hebben, en die extra tijd kan het begin of de voortgang van bainietvorming mogelijk maken als de temperatuur binnen het bainitische omzettingsgebied ligt. Omgekeerd kan een staal met vertraagde bainietvorming tijdens een houdtijd grotendeels austenitisch blijven, terwijl een andere kwaliteit in dezelfde tijd wel zou omzetten. Dezelfde nominale badtemperatuur kan daarom in AISI 52100, AISI 8620 en een legering met hoge hardbaarheid tot verschillende structuren leiden.
[1] ASM Handbook Volume 4A: Martempering of Steels. ASM International. ASM Handbook, 2013.
Het ASM Handbook Volume 4A uit 2013 van ASM International identificeert de austenitiseertemperatuur, de badtemperatuur, de houdtijd, de beweging van het bad en de afkoelsnelheid als regelvariabelen voor martemperen. Deze variabelen zijn procesgegevens en geen bijkomstige details. Een tekening of procedure waarin alleen staat “afschrikken in zout bij 300 °C” is onvolledig, tenzij ook het staal, de overdrachtstijd, het criterium voor temperatuur-egalisatie, de maximale houdtijd en de daaropvolgende afkoel- en ontlaatbewerkingen zijn vastgelegd.

Het omzettingsproduct bepaalt het proces
| Kenmerk | Austemperen | Martemperen |
|---|---|---|
| Primair doel | Bainiet vormen tijdens een isotherme houdfase | De temperatuur egaliseren voordat martensiet ontstaat |
| Plaats van de houdfase | Bainiettransformatiebereik | Vlak boven Ms |
| Transformatie tijdens de houdfase | Austeniet transformeert in bainiet | Een diffusietransformatie wordt vermeden |
| Eindstructuur | Bainiet, mogelijk met martensiet of behouden austeniet | Martensiet, mogelijk met behouden austeniet |
| Ontlaten | Niet automatisch vereist als bepalende stap | Vereist vóór ingebruikname |
Austemperen wordt gedefinieerd door een doelbewuste bainiettransformatie tijdens de isotherme houdfase. Strong evidence
Austemperen wordt gedefinieerd door de doelbewuste vorming van bainiet. Na het austenitiseren wordt het staal afgeschrikt in een medium dat wordt gehouden binnen een temperatuurbereik waarin de austeniet isotherm in bainiet kan omzetten. Een onderzoek uit 2013 naar AISI 52100 beschrijft austemperen als het afschrikken in een medium dat op ongeveer 200 tot 400 °C wordt gehouden, gevolgd door een houdtijd totdat bainiet ontstaat. Het precieze bruikbare bereik is afhankelijk van de staalsoort; legeringselementen verschuiven de omzettingskinetiek en bovenbainiet en onderbainiet hoeven niet dezelfde eigenschappen te hebben.
De houdtijd is daarom een metallurgische vereiste en niet alleen een methode om temperatuurverschillen te verkleinen. Als het werkstuk wordt verwijderd voordat de beoogde bainitische reactie heeft plaatsgevonden, heeft het proces geen volledig austempereerde structuur opgeleverd. Afhankelijk van het schema kan het eindmateriaal bainiet met martensiet, restausteniet of niet-omgezette gebieden bevatten. Een onderzoek uit 2020 naar kortdurend austemperen bij lage temperatuur in een laaggelegeerd staal met gemiddeld koolstofgehalte rapporteerde nanobainiet, martensiet en restausteniet; de slijtagecoëfficiënten waren tot 50% lager dan die van afgeschrikt martensitisch staal. Dat resultaat geldt voor het onderzochte staal en schema en niet voor iedere austempereerbare staalsoort.
Martensiet-starttemperatuur (Ms) De temperatuur waarbij de martensiettransformatie begint tijdens afkoeling bij een vastgelegde samenstelling en thermische voorgeschiedenis.
Martemperen heeft een ander doel. Het bad wordt geselecteerd op een temperatuur net boven de martensietstarttemperatuur van het staal, gewoonlijk aangeduid met . Het werkstuk blijft daar alleen totdat de oppervlakte- en kerntemperatuur voldoende dicht bij elkaar liggen. Daarna wordt het door het martensietvormingsgebied afgekoeld, gewoonlijk in lucht of onder een andere gecontroleerde afkoelconditie. Martensiet ontstaat tijdens deze latere afkoelfase en niet tijdens het houden in het bad. De Heat Treating Subject Guide van ASM uit 2020 beschrijft deze volgorde en vermeldt dat het staal vervolgens vóór gebruik moet worden ontlaten.
Het doel is het temperatuurverschil tussen oppervlak en binnenzijde te verkleinen voordat de omzettingsvervorming van martensiet optreedt. Thermische krimp en omzettingsuitzetting ontwikkelen zich dan met een minder sterke temporele mismatch, waardoor vervorming en scheurvorming ten opzichte van directe afschrikking kunnen afnemen. Martemperen elimineert afschrikspanningen niet en vervangt het ontlaten niet. Ongetemperd martensiet kan een hoge hardheid hebben, maar een slechte taaiheid en een buitensporig hoge restspanning.
Het onderscheid kan worden gecontroleerd in plaats van geraden. Metallografisch onderzoek kan bainiet, martensiet en restausteniet identificeren, terwijl hardheidsmetingen, dimensionale inspectie en, waar vereist, meting van het restaustenietgehalte controleren of het voorgeschreven resultaat is bereikt. Een thermisch schema moet worden getoetst aan de gegevens over continue afkoeling en isotherme omzetting van de betreffende staalsoort. Alleen de badtemperatuur vormt onvoldoende bewijs.
Een beknopte vergelijking van het procesdoel
Bij austemperen wordt staal lang genoeg op een bainitische omzettingstemperatuur gehouden om austeniet in bainiet te laten omzetten. De bepalende gebeurtenis vindt plaats tijdens de isotherme houdtijd. Afhankelijk van de staalsoort en geometrie kan de resulterende structuur een bruikbare combinatie bieden van hardheid, taaiheid, vermoeiingsgedrag en maatvastheid. Bij gecarburiseerd AISI 8620, AISI 8822 en AISI 4320 gebruikte SAE-onderzoek dat in 2013 werd gepubliceerd austempereertemperaturen van 260, 288 en 304 °C; er werd aanzienlijk minder vervorming gerapporteerd dan bij gecarburiseerde, afgeschrikte en ontlaten proefstukken. Deze bevinding ondersteunt de proceskeuze voor de onderzochte omstandigheden, maar vormt geen universele rangschikking van behandelingen.
Het egaliseren van staal vlak boven het martensietbereik vóór langzamere afkoeling kan scheurvorming verminderen, waarbij weinig hardheid wordt opgeofferd. Strong evidence
Bij martemperen wordt staal lang genoeg boven gehouden om de temperatuur te egaliseren, waarna tijdens het afkoelen een gecontroleerde martensitische omzetting kan plaatsvinden. De bepalende gebeurtenis is temperatuur-egalisatie vóór de vorming van martensiet, gevolgd door ontlaten. Het onderzoek uit 1946 naar het temperatuurgebied van martensietvorming beschreef deze basis rechtstreeks: afschrikken tot net boven het martensietvormingsgebied en vervolgens langzamer afkoelen kan scheurvorming verminderen, terwijl slechts weinig hardheid verloren gaat.
Austemperen stelt de vraag: “Kan dit staal binnen het beschikbare tijds- en temperatuurbereik in de vereiste bainitische structuur omzetten?” Martemperen stelt de vraag: “Kan deze doorsnede boven een uniforme temperatuur bereiken voordat zij in martensiet omzet?” De hardbaarheid van het staal, de afmetingen van de doorsnede, de overdrachtsvertraging, de regeling van het bad en de houdtijd beantwoorden deze vragen. Door beide behandelingen “heet afschrikken” te noemen, wordt het antwoord verdoezeld en kunnen de verkeerde specificatie, de verkeerde microstructuur of een niet-uitgevoerde ontlaatbewerking het gevolg zijn.
Het metallurgische uitgangspunt: austeniet, TTT-diagrammen en Ms
Austemperen en martemperen beginnen vanuit dezelfde metallurgische toestand: austeniet. Het onderscheid tussen de processen ontstaat later, wanneer het geaustenitiseerde staal een verschillend temperatuur-tijdtraject volgt. Austeniet heeft een kubisch vlakgecentreerde kristalstructuur en kan aanzienlijk meer koolstof oplossen dan ferriet. Verhitting tot in het austenietgebied bereidt de koolstof en legeringselementen daarom voor op een gecontroleerde transformatie tijdens het afkoelen. Als het staal niet volledig of niet geschikt wordt geaustenitiseerd, volgt geen van beide behandelingen het beoogde transformatieschema.
Austenitiseren en het oplossen van voorafgaande fasen
Austenitiseren houdt meer in dan het bereiken van een ingestelde oventemperatuur. Het werkstuk moet voldoende boven de relevante kritische temperatuur worden verhit, lang genoeg worden aangehouden zodat de doorsnede homogeniseert, en worden behandeld bij een temperatuur die de benodigde voorafgaande fasen oplost zonder overmatige korrelgroei van het austeniet te veroorzaken. De geschikte temperatuur hangt af van de samenstelling, de doorsnedegrootte, de uitgangsmicrostructuur en de vereiste eind-eigenschappen.
Bij een hypoeutectoïd staal worden ferriet en perliet bij verhitting boven de bovenste kritische temperatuur omgezet in austeniet. Bij een hypereutectoïd staal wordt de behandeling doorgaans gekozen om het perliet en een geschikte fractie van het pro-eutectoïde cementiet op te lossen, hoewel volledige oplossing van carbiden niet wenselijk hoeft te zijn. Gelegeerde carbiden vormen een extra complicatie. Chroom, molybdeen, vanadium en andere carbidevormende elementen kunnen bij gebruikelijke austenitiseertemperaturen langzaam oplossen of gedeeltelijk onopgelost blijven. Hun oplossing verandert het koolstof- en legeringsgehalte van het austeniet, wat vervolgens de hardbaarheid, de transformatiesnelheid en de martensiet-starttemperatuur beïnvloedt.
AISI 52100 laat zien waarom een interpretatie per staalsoort belangrijk is. De chroomrijke carbidepopulatie en het hoge koolstofgehalte maken het austenitiseerschema anders dan dat van een ongelegeerd koolstofstaal. Een behandeling die geschikt austeniet in AISI 52100 produceert, kan niet automatisch worden overgenomen voor AISI 8620 of AISI 4320. Het gecarburiseerde oppervlak van AISI 8620, 8822 of 4320 heeft bovendien een koolstofgradiënt, zodat oppervlak en kern niet noodzakelijk dezelfde transformatietemperaturen of martensietfracties bezitten.
De houdtijd heeft twee tegengestelde effecten. Een te korte tijd kan onopgelost perliet, ferriet of carbiden achterlaten en een niet-uniforme samenstelling van het austeniet veroorzaken. Een te lange tijd bevordert korrelgroei, oxidatie, ontkoling en grotere maatveranderingen. De grootte van de voorafgaande austenietkorrels beïnvloedt het aantal beschikbare kiemplaatsen voor diffusieve transformaties en kan de hardbaarheid veranderen. Grofkorrelig austeniet kan de vorming van perliet of bainiet tijdens het afkoelen vertragen, terwijl een fijnkorrelige structuur vaak gemakkelijker door diffusie transformeert. De korrelgrootte kan ook gemeten transformatietemperaturen, waaronder Ms, verschuiven, hoewel het effect daarvan meestal kleiner is dan dat van het koolstofgehalte en de legeringschemie.
Austenitiseren legt ook de uitgangstoestand voor het temperatuur-tijddiagram vast. Een TTT-curve die is opgesteld na een bepaalde austenitiseertemperatuur, houdtijd en korrelgrootte beschrijft niet noodzakelijk staal dat volgens een ander schema is geaustenitiseerd. De thermische voorgeschiedenis is al van belang voordat het afschrikken zelfs begint.
De transformatievelden van perliet, bainiet en martensiet
Een temperatuur-tijd-transformatiediagram geeft de producten weer die ontstaan wanneer austeniet snel naar een geselecteerde temperatuur wordt gebracht en daar wordt aangehouden. De bekende C-curven geven het begin en einde van diffusieve transformaties aan, maar de curven behoren bij een bepaald staal en een bepaalde austenitiseertoestand. Een algemeen ijzer-koolstofdiagram kan de concepten verduidelijken, maar kan niet voor iedere technische staalsoort het behandelingsschema specificeren.
Bij hogere transformatietemperaturen kan austeniet perliet vormen. Koolstof diffundeert over relatief grote afstanden, waardoor afwisselende lagen van ferriet en cementiet ontstaan. Bij lagere temperaturen verloopt de diffusie langzamer en is het gevormde perliet fijner. De transformatie vereist nog steeds tijd. Als het afkoelen het perlietveld te langzaam passeert, kan een deel van of al het austeniet transformeren voordat het staal een bainiet- of martensietgebied bereikt.
Bainiet vormt zich bij temperaturen onder het perlietgebied en boven de temperatuur waarop de martensitische transformatie begint, hoewel de exacte gebieden bij verschillende legeringen verschillend overlappen. De vorming ervan omvat een herverdeling van koolstof en een displacieve component, waardoor ferritisch bainiet ontstaat met patronen van carbideprecipitatie of -retentie die afhangen van de temperatuur en de chemie van het staal. Bovenbainiet en onderbainiet zijn geen onderling uitwisselbare structuren. De houdtijd, koolstofactiviteit, legeringselementen en tijd tot voltooiing beïnvloeden hun morfologie en eigenschappen.
| Transformatiegebied | Typisch product | Bepalende bewerking |
|---|---|---|
| Perlietbereik | Perliet | Afkoelen of houden waarbij ferriet en cementiet door diffusie ontstaan |
| Bainietbereik | Bainiet | Isotherm houden totdat de vereiste fractie austeniet is getransformeerd |
| Martensietbereik | Martensiet | Afkoelen tot onder Ms via een grotendeels diffusieloze transformatie |
Bij austemperen wordt geaustenitiseerd staal doelbewust naar het bainiettransformatiegebied gebracht en daar aangehouden totdat de vereiste fractie van het austeniet is getransformeerd. Een studie uit 2013 over AISI 52100 beschreef austemperen als afschrikken in een medium dat op ongeveer 200 tot 400 °C werd gehouden, gevolgd door aanhouden totdat bainiet was gevormd. Dit interval is een bruikbare beschrijving van het gerapporteerde experiment, geen universeel bereik voor alle staalsoorten. De studie in ACS Omega die in 2024 werd gepubliceerd, formuleert het onderscheid tussen de processen rechtstreeks: bij austemperen wordt geaustenitiseerd staal op een bainiettransformatietemperatuur gehouden, terwijl het bij martemperen kort net boven Ms wordt gehouden en vervolgens aan de lucht wordt afgekoeld.
Martensiet is anders. Het vormt zich wanneer austeniet tot onder Ms wordt afgekoeld door een grotendeels diffusieloze afschuiftransformatie. Koolstof blijft opgesloten in het oververzadigde tetragonaal ruimtelijk gecentreerde martensietrooster, en de transformatie veroorzaakt een snelle volumeverandering. De hoeveelheid martensiet neemt toe naarmate het afkoelen door het martensietvormingsgebied voortgaat, vaak beschreven met Mf, de martensiet-eindtemperatuur. Een deel van het austeniet kan ongetransformeerd blijven als Mf onder kamertemperatuur ligt of als legeringselementen het transformatiebereik verlagen.
De afkoelcurve moet daarom worden vergeleken met de transformatiesnelheid, niet alleen met de namen van de baden. Een continu-afkoel-transformatiediagram laat zien of een werkelijke afkoelsnelheid de neuzen van het perliet- en bainietgebied vermijdt. Een TTT-diagram toont isotherm gedrag en is nuttig om behandelingen met aanhouden te begrijpen, maar geeft niet rechtstreeks het temperatuurtraject weer van een groot onderdeel dat door olie, zout, polymeer of lucht beweegt. Het centrum en het oppervlak van een doorsnede kunnen bovendien verschillende curven volgen. De hardheid en fasenverdeling hangen dan zowel af van de plaatselijke afkoelsnelheden als van de nominale badtemperatuur.
Martensiet-starttemperatuur en transformatiebereik
Ms is de temperatuur waarbij de martensitische transformatie begint tijdens het afkoelen onder een vastgelegde reeks omstandigheden. Het is geen universele constante voor “staal”. Koolstof verlaagt Ms doorgaans omdat koolstof het austeniet stabiliseert; legeringselementen zoals mangaan, nikkel, chroom en molybdeen kunnen de stabiliteit van het austeniet eveneens veranderen en het transformatiebereik verschuiven. De koolstofconcentratie kan verschillen tussen de gecarburiseerde laag en de koolstofarme kern, waardoor beide gebieden verschillende Ms-waarden hebben.
De grootte van de voorafgaande austenietkorrels, de austenitiseertemperatuur, opgeloste carbiden, restspanningen en de voorafgaande verwarmings- en afkoelgeschiedenis kunnen ook van invloed zijn op de gemeten begin- en eindtemperaturen. Achtergebleven austeniet, segregatie en plaatselijke chemische variaties maken praktische metingen nog complexer. De Ms die in een diagram wordt aangegeven, is daarom gekoppeld aan een specifieke samenstelling en thermische voorgeschiedenis, en niet eenvoudigweg aan een staalsoortnaam.
Martemperen maakt op gecontroleerde wijze gebruik van deze temperatuurafhankelijkheid. ASM Handbook Volume 4A (2013) definieert het als een onderbroken afschrikking met olie of zout en noemt de austenitiseertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid als regelvariabelen. Het bad wordt net boven Ms gekozen, zodat het onderdeel intern kan egaliseren voordat martensiet begint te vormen. Vervolgens wordt het door het martensietgebied afgekoeld, meestal aan de lucht, en het moet vóór gebruik worden ontlaten. De korte egalisatiehoudtijd is bedoeld om het temperatuurverschil tussen oppervlak en kern te verkleinen; het is geen bainiethouding.
Austemperen heeft het tegenovergestelde transformatiedoel. Het onderdeel wordt lang genoeg in het bainietveld gehouden om austeniet in bainiet om te zetten, in plaats van slechts de temperatuur boven Ms te egaliseren. Een studie uit 2020 naar austemperen bij lage temperatuur rapporteerde nanobainiet, martensiet en achtergebleven austeniet, met slijtagecoëfficiënten die onder de beschreven testomstandigheden tot 50% lager waren dan die van afgeschrikt martensitisch staal. Dat resultaat kan niet aan elk staal, elke geometrie of elk behandelingsschema worden toegeschreven. Het laat wel zien waarom het transformatieveld en de houdtijd voor de feitelijke staalsoort moeten worden geverifieerd.
SAE AMS-H-6875C (2020) behandelt warmtebehandelingseisen voor vier staalcategorieën en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is gespecificeerd. Een dergelijke toestemming maakt de processen niet onderling uitwisselbaar. De toepasselijke specificatie, het diagram voor de betreffende staalsoort, de doorsnedegrootte en de gemeten thermische voorgeschiedenis bepalen of het beoogde product bainiet, martensiet na martemperen of een ongewenst mengsel is.
Hoe austemperen werkt: afschrikken, houden en bainitische transformatie
Austemperen is een isotherm warmtebehandelingsschema dat is ontworpen om austeniet in bainiet om te zetten. Het is niet simpelweg een andere benaming voor martemperen. Het onderscheid hangt af van wat er tijdens de houdfase gebeurt: bij austemperen wordt het staal lang genoeg op temperatuur gehouden voor een geplande bainitische transformatie, terwijl het bij martemperen slechts lang genoeg wordt gehouden om de temperatuur vrijwel gelijkmatig te laten worden voordat het door de martensiet-starttemperatuur, of , wordt afgekoeld om martensiet te vormen.
Austemperen: procesvolgorde
- Austenitiseren Verhit het werkstuk zodat het vereiste deel austeniet wordt.
- Overbrengen Breng het snel over naar een gecontroleerd bad zonder noemenswaardige perlietvorming.
- Bainiethoudfase Houd de geselecteerde temperatuur aan totdat de vereiste reactie van austeniet naar bainiet plaatsvindt.
- Eindafkoeling Koel af tot omgevingstemperatuur, waarbij eventueel gespecificeerd martensiet of behouden austeniet aanwezig blijft.
De cyclus begint met het verhitten van het werkstuk tot boven het kritische transformatiebereik, zodat het vereiste deel van de structuur austeniet wordt. De austenitiseertemperatuur en -tijd zijn afhankelijk van de staalsoort, de doorsnede, de voorafgaande microstructuur en de vereiste koolstofverdeling. Overmatige verhitting kan de austenietkorrel vergroten of carbiden oplossen die juist aanwezig moeten blijven, terwijl onvoldoende verhitting ferriet of onopgeloste bestanddelen kan achterlaten die het uiteindelijke transformatiegedrag veranderen.

Afschrikken naar het bainitische bereik
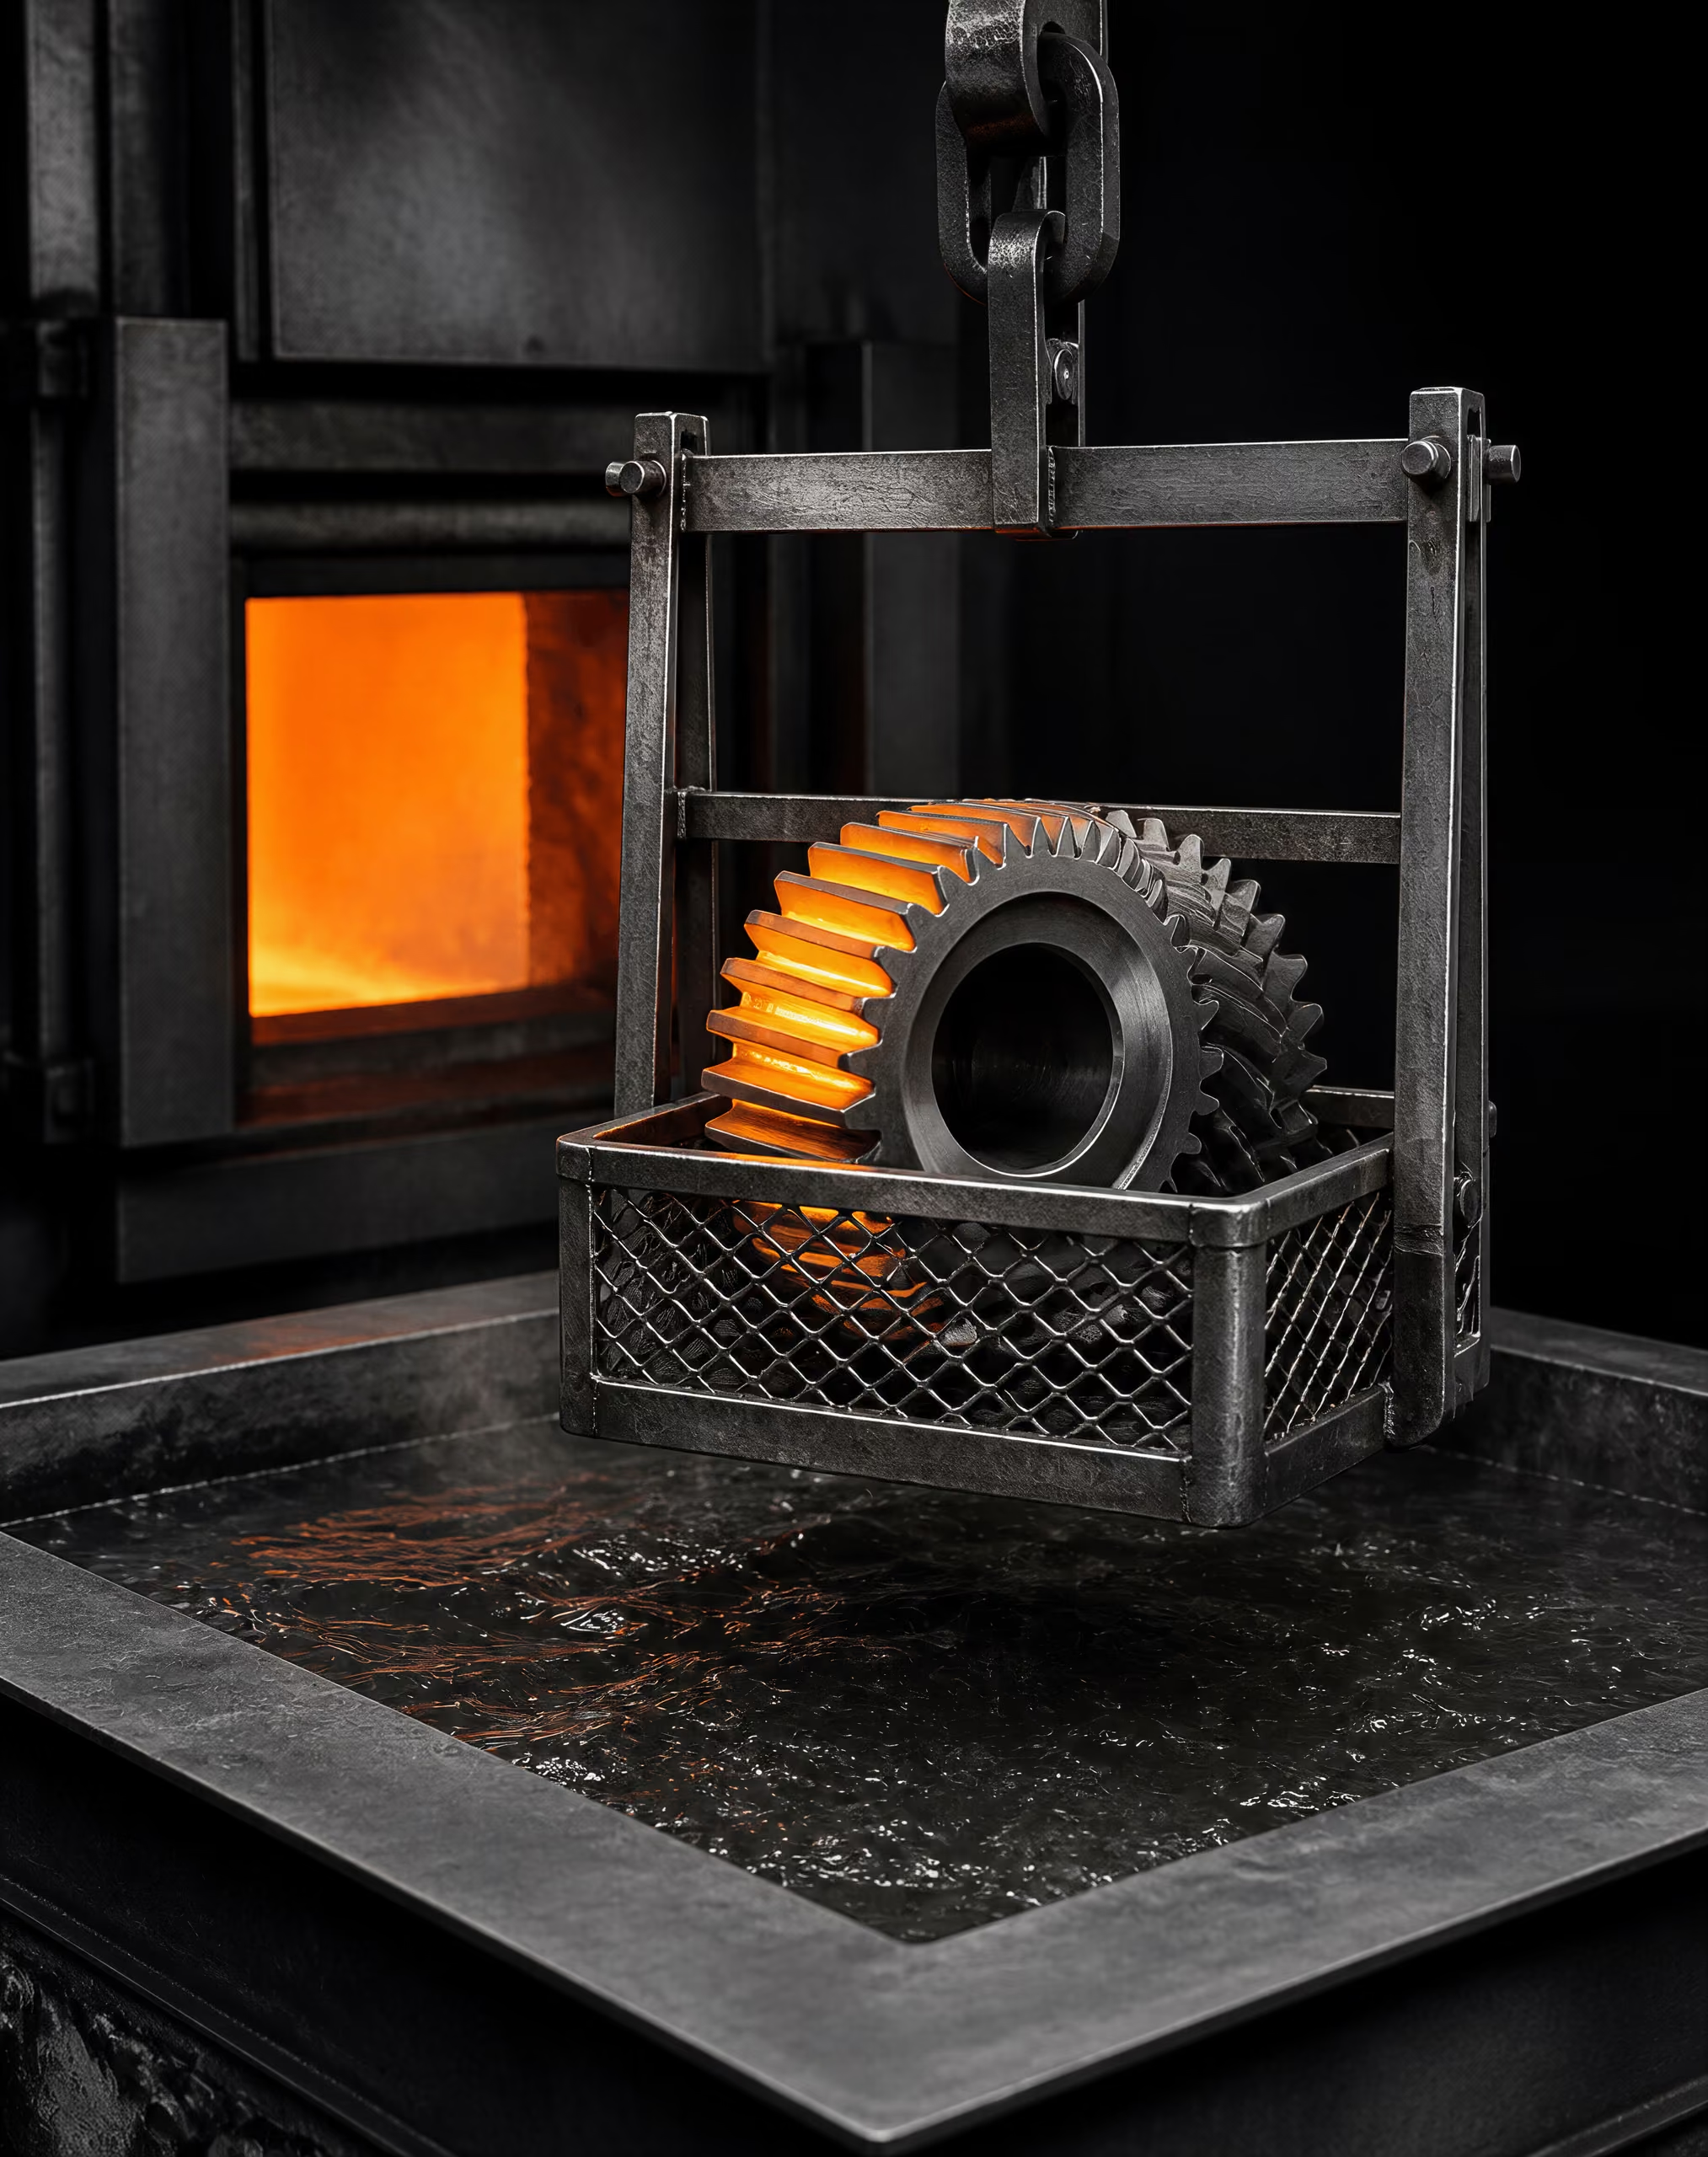
Na het austenitiseren wordt het staal snel overgebracht naar een bad dat binnen het bainitische transformatiebereik op temperatuur wordt gehouden. Voor veel staalsoorten ligt dit bereik ongeveer tussen 200 en 400 °C, hoewel het bruikbare temperatuurbereik per staalsoort verschilt en niet vastligt. Een onderzoek naar AISI 52100 definieert austemperen als volgt: afschrikken vanuit de austenitiseertemperatuur in een medium dat op ongeveer 200 tot 400 °C wordt gehouden, gevolgd door een houdfase totdat bainiet is gevormd.
De overdracht moet snel genoeg plaatsvinden om het perlietgebied te doorkruisen zonder dat onderweg een aanzienlijke hoeveelheid austeniet transformeert. Dit is een tijd-temperatuurprobleem. Het staal moet de perlietneus van zijn tijd-temperatuur-transformatiediagram passeren voordat de incubatietijd voor perliet is verstreken. De hardbaarheid, de doorsnededikte, de rangschikking van de charge, de badcirculatie en het temperatuurverschil tussen werkstuk en bad beïnvloeden allemaal of aan die voorwaarde wordt voldaan. Een kleine pen kan het bainitische bereik snel bereiken; een zware tandwieltand of dikke plaat kan ongelijkmatig afkoelen, waardoor in het inwendige perliet of ferriet ontstaat, zelfs wanneer het oppervlak het beoogde schema volgt.
Het bad kan gesmolten zout, olie of een ander gecontroleerd warmteoverdrachtsmedium bevatten dat geschikt is voor de voorgeschreven temperatuur. De naam van het bad bepaalt het proces niet. Een zoutbad kan zowel voor een austemperings- als voor een martemperingsschema worden gebruikt, afhankelijk van de temperatuur en de duur van de houdfase. Het in 2024 gepubliceerde onderzoek in ACS Omega maakt dit onderscheid rechtstreeks voor gesmolten-zoutmengsels van Ca(NO₃)₂–KNO₃: bij austemperen wordt geaustenitiseerd staal op een bainitische transformatietemperatuur gehouden totdat het austeniet in bainiet omzet, terwijl bij martemperen het werkstuk kort net boven wordt gehouden voordat het aan de lucht afkoelt.
Bij de temperatuurregeling moet rekening worden gehouden met de tijdens de transformatie afgegeven en opgenomen warmte, evenals met de charge die het bad binnengaat. Circulatie vermindert lokale thermische gradiënten en helpt voorkomen dat een koelere of warmere grenslaag de effectieve cyclus verandert. Thermokoppels, badkalibratie en proeven met representatieve charges zijn vaak nodig om vast te stellen dat de kern, het oppervlak en de verschillende posities in de charge daadwerkelijk het beoogde temperatuurverloop volgen. Het proces is gevoelig voor de doorsnedegrootte, omdat het bad de oppervlaktetemperatuur al kan egaliseren voordat het midden dezelfde temperatuur heeft bereikt.
Het austemperingsbad wordt normaal gesproken boven de effectieve -temperatuur van het staal gekozen wanneer het beoogde product conventioneel bainiet is. Bij dit niveau kan austeniet transformeren via een door diffusie ondersteund, door afschuiving gedomineerd mechanisme zonder onmiddellijk martensiet te vormen. Afkoelen tot onder voordat de geplande bainitische transformatie is voltooid, verandert het resultaat: het niet-getransformeerde austeniet kan dan in martensiet omzetten, waardoor een gemengde structuur ontstaat.
Houdfase totdat de vereiste austeniettransformatie is voltooid
Zodra het werkstuk de badtemperatuur heeft bereikt, wordt het isotherm gehouden. Tijdens deze fase kiemt bainiet aan austenietkorrelgrenzen of op andere gunstige plaatsen en groeit het in het omliggende austeniet. Koolstof wordt vanuit het bainitische ferriet afgestoten naar het resterende austeniet, waardoor de stabiliteit en samenstelling van beide gebieden veranderen. De transformatiesnelheid hangt af van de temperatuur, de chemische samenstelling van de legering, de voorafgaande austenietkorrelgrootte en de hoeveelheid bainiet die al is gevormd.
De houdtijd wordt niet bepaald door een universele regel zoals “één uur per inch”. Deze moet worden gebaseerd op transformatiegegevens, gevalideerde procesproeven of een geschikt tijd-temperatuur-transformatiediagram. Een korte houdfase kan er bewust voor zorgen dat een deel van het austeniet niet transformeert. Wanneer het staal vervolgens tot onder wordt afgekoeld, kan dit resterende austeniet martensiet vormen. Een langere houdfase kan het grootste deel of vrijwel al het transformeerbare austeniet in bainiet omzetten, waardoor het latere martensietgehalte afneemt. Beide schema’s kunnen correct zijn, maar ze leiden tot verschillen in hardheid, taaiheid, maatverandering en het gehalte aan rest-austeniet.
Onvolledige transformatie Een toestand waarin de bainietreactie eindigt voordat al het transformeerbare austeniet is omgezet, waardoor mogelijk behouden austeniet of later vormend martensiet achterblijft.
De transformatie kan ook stoppen voordat elk laatste deel van het austeniet bainiet is geworden, omdat koolstofverrijking het resterende austeniet stabiliseert. Deze toestand wordt vaak onvolledige transformatie of onvolledige reactie genoemd. Bij sommige gelegeerde staalsoorten is het met koolstof verrijkte restausteniet wenselijk, omdat het vervorming kan opnemen en de taaiheid kan verbeteren; in andere toepassingen kan een overmatige hoeveelheid rest-austeniet tijdens gebruik of latere afkoeling maatveranderingen veroorzaken. De specificatie moet daarom niet alleen de badtemperatuur vastleggen, maar ook de toegestane faseverdeling en de verificatiemethode.
Austemperen kan vervorming verminderen, omdat het staal de abrupte, ongelijkmatige volumeverandering vermijdt die gepaard gaat met rechtstreeks afschrikken tot martensiet. Een SAE-onderzoek uit 2013 naar gecarboneerde AISI 8620, AISI 8822 en AISI 4320 rapporteerde aanzienlijk minder vervorming bij gecarboneerde en austemperde proefstukken dan bij gecarboneerde, afgeschrikte en ontlaten proefstukken. De gerapporteerde austemperingstemperaturen waren 260, 288 en 304 °C. Deze resultaten gelden voor de onderzochte chemische samenstellingen, geometrieën en cyclusomstandigheden; ze vormen geen bewijs voor dezelfde vermindering bij elk gecarboneerd onderdeel.
Het einde van de houdfase kan worden bepaald door een vereist minimumgehalte aan bainiet, een hardheidsbereik, een maatvoeringseis of een metallografische eis. Austemperd bainitisch staal vereist niet automatisch dezelfde ontlaatstap als martensiet. Martemperd staal wordt daarentegen door afgekoeld om martensiet te vormen en moet vervolgens vóór gebruik worden ontlaten. Voor een austemperd onderdeel kan nog steeds een behandeling voor spanningsvermindering bij lage temperatuur worden voorgeschreven, maar dat is een afzonderlijke eis en niet de bepalende transformatiestap.

Bovenbainiet, onderbainiet en gemengde producten
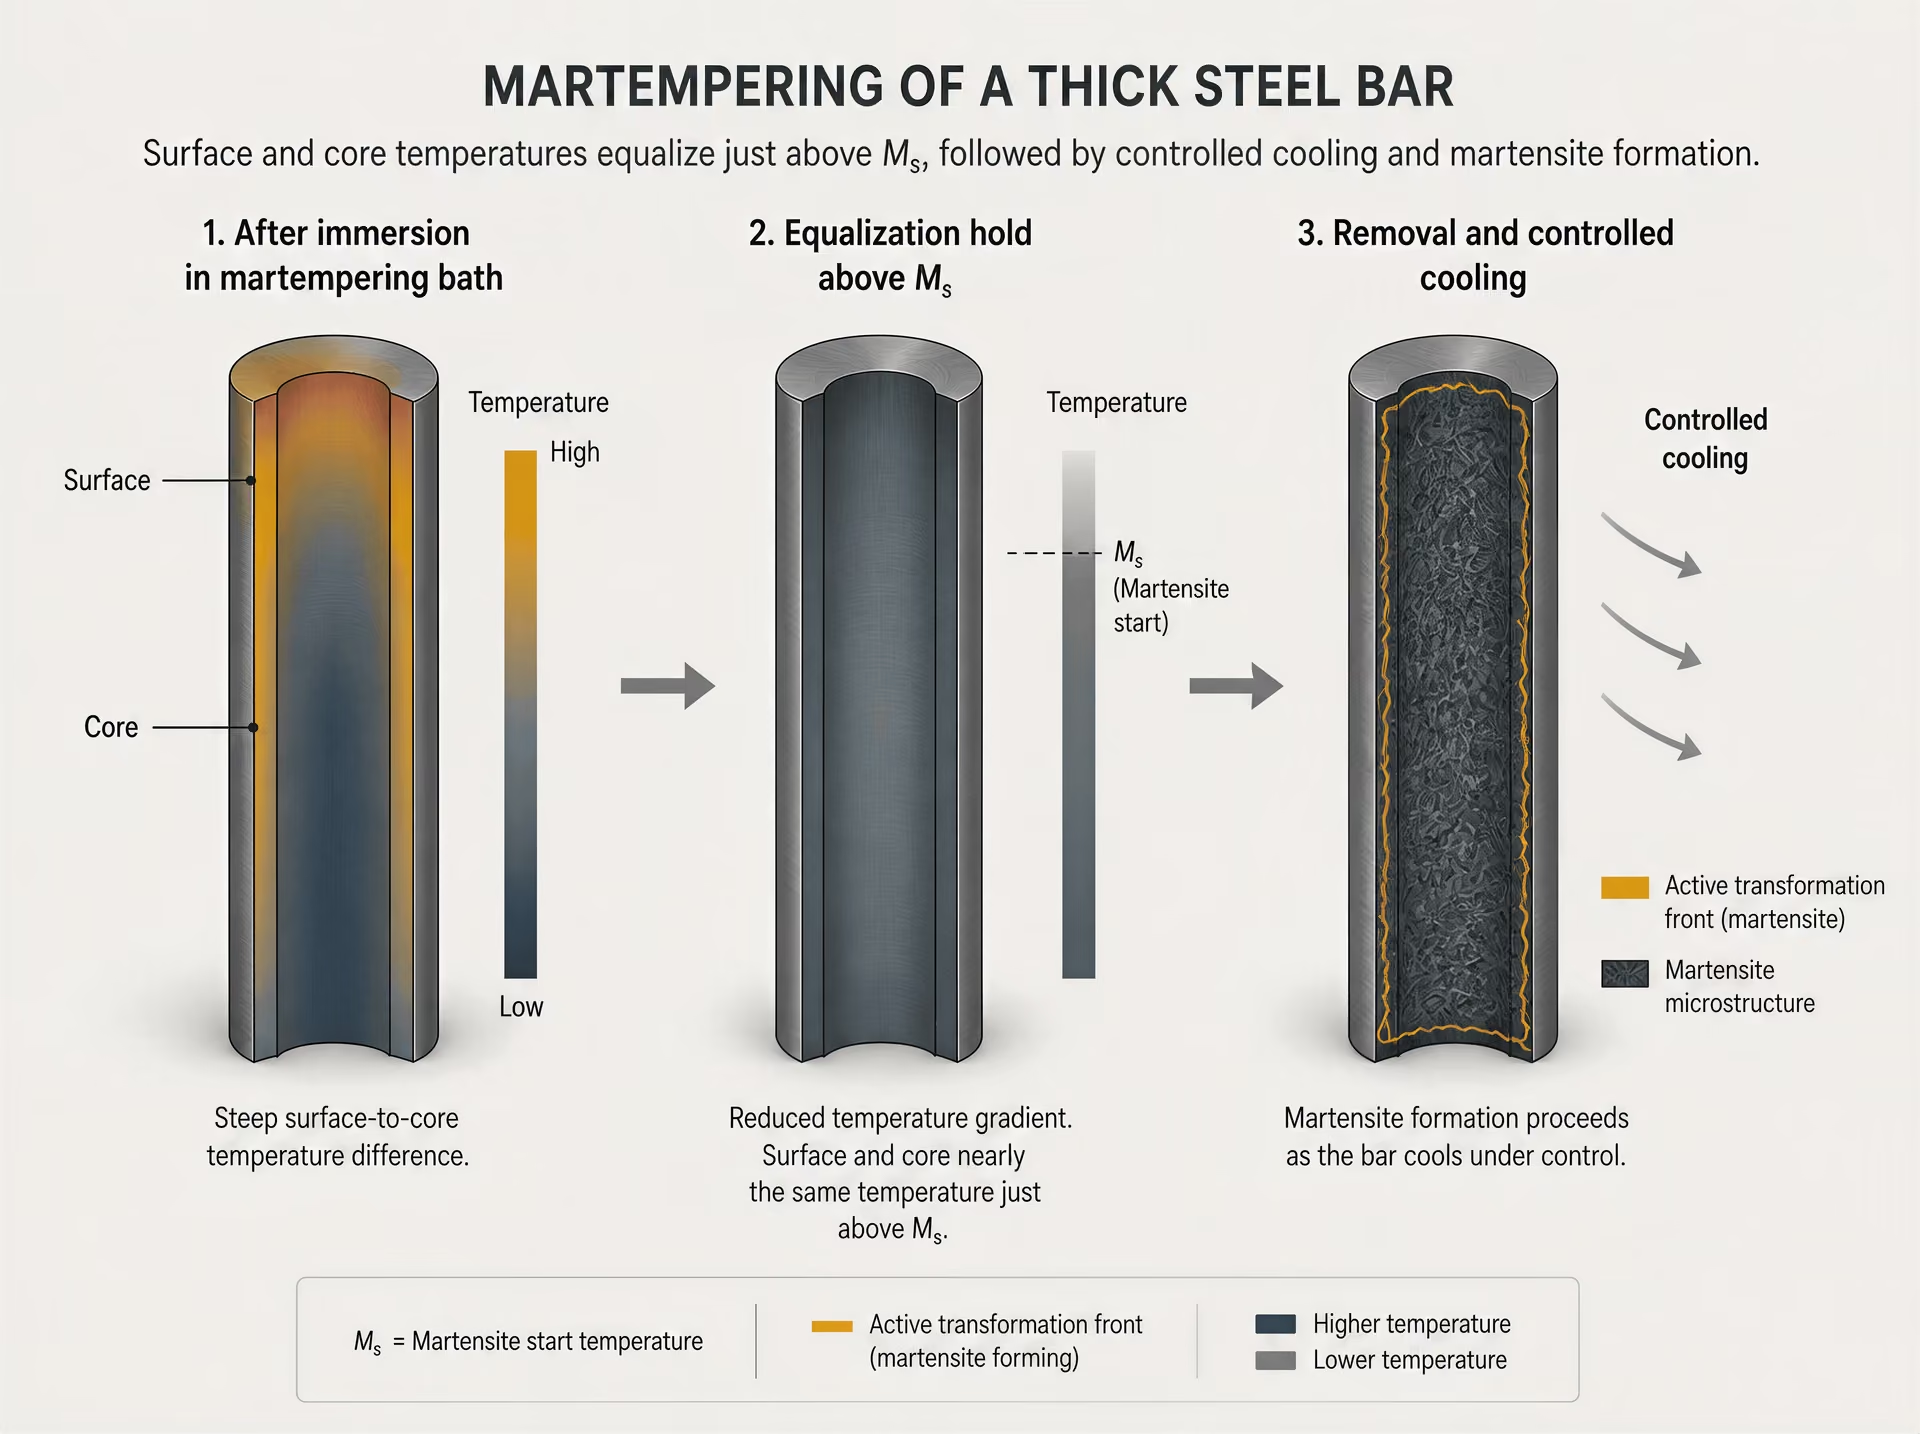
De badtemperatuur beïnvloedt de vorm van bainiet sterk. Bovenbainiet vormt zich doorgaans in het hogere deel van het bainitische bereik. Het bestaat uit bundels of lamellen van bainitisch ferriet met daartussen koolstofverrijkte gebieden waarin carbiden kunnen neerslaan. De morfologie en carbideverdeling verschillen van die van onderbainiet, dat zich bij lagere temperaturen vormt.
Onderbainiet ontwikkelt zich bij temperaturen dichter bij . Koolstof heeft minder tijd en mobiliteit om zich in het omliggende austeniet te verdelen, en carbiden kunnen in de platen of lamellen van het bainitische ferriet neerslaan. Deze fijnere structuur kan een andere balans tussen hardheid, sterkte en taaiheid bieden dan bovenbainiet. De overgang tussen boven- en onderbainiet ligt niet bij één universele temperatuur, omdat legeringselementen de transformatiebereiken verschuiven en de carbideprecipitatie beïnvloeden.
Austemperen bij lage temperatuur en korte duur leverde in het gerapporteerde onderzoek slijtagecoëfficiënten op die tot 50% lager waren dan bij afgeschrikt martensitisch staal. Limited evidence
Austemperen bij zeer lage temperatuur kan structuren opleveren die niet adequaat kunnen worden beschreven als één volledig getransformeerd bainitisch product. Een onderzoek uit 2020 naar kortdurend austemperen bij lage temperatuur van een laaggelegeerd staal met middelmatig koolstofgehalte rapporteerde nanobainiet samen met martensiet en rest-austeniet. De gerapporteerde slijtagecoëfficiënten waren onder de testomstandigheden van het onderzoek tot 50% lager dan die van afgeschrikt martensitisch staal. Dat cijfer vormt bewijs voor het onderzochte staal en de toegepaste slijtagemethode, maar is geen algemene prestatiegarantie.
Gemengde producten ontstaan wanneer de houdfase opzettelijk wordt beëindigd voordat de bainitische reactie is voltooid, wanneer de gekozen temperatuur dicht bij de ondergrens van de transformatie ligt of wanneer de doorsnede niet gelijkmatig kan afkoelen. Tijdens de daaropvolgende afkoeling kan niet-getransformeerd austeniet martensiet worden; een deel kan als rest-austeniet achterblijven wanneer koolstofverrijking de effectieve verlaagt. De eindstructuur kan daarom bovenbainiet, onderbainiet, martensiet, rest-austeniet en — als de overdracht te langzaam was — perliet bevatten.
Bij de proceskwalificatie moeten waar relevant de hardheid, maatverandering, metallografische fasefracties en het gehalte aan rest-austeniet worden onderzocht. Röntgendiffractie, microscopie, dilatometrie en onderzoek van doorgesneden charges kunnen bevestigen of het werkelijke product overeenkomt met het beoogde schema. SAE AMS-H-6875C, gepubliceerd in 2020, behandelt de warmtebehandelingseisen voor vier staalassen en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is voorgeschreven. Een dergelijke toestemming vervangt geen voor de staalsoort ontwikkelde cyclus. De staalaanduiding, hardbaarheid, doorsnedegrootte, badcapaciteit en acceptatiecriteria bepalen nog steeds of het gekozen austemperingsschema metallurgisch succesvol is.
Hoe martemperen werkt: egalisatie boven Ms, gevolgd door martensietvorming
Martemperen is een onderbroken afschrikbehandeling die bedoeld is om te regelen wanneer en waar martensiet wordt gevormd. Het is geen austemperen onder een andere naam. Bij austemperen wordt austeniet binnen het bereik van de bainitische omzetting gehouden totdat een aanzienlijk of vooraf bepaald deel ervan in bainiet verandert. Bij martemperen vindt het houden plaats net boven de martensietstarttemperatuur, oftewel Ms, en duurt het kort genoeg om ongewenste diffusieve omzetting te voorkomen. Nadat de temperatuur zich door het staal heen heeft geëgaliseerd, wordt het werkstuk door het martensietbereik afgekoeld. De uiteindelijke structuur is daarom martensitisch, niet bainitisch, en blijft ongehard totdat een afzonderlijke ontlaatbehandeling wordt uitgevoerd.
Onderbroken afschrikken boven de martensietstarttemperatuur
Het ASM Handbook, Volume 4A, beschrijft martemperen als een onderbroken afschrikbehandeling met olie of zout. Het staal wordt eerst verwarmd tot de voorgeschreven austenitiseertemperatuur, waarbij de beoogde austenitische structuur en koolstofverdeling tot stand komen. Vervolgens wordt het snel overgebracht naar een bad dat op een temperatuur net boven Ms wordt gehouden. Het bad moet voldoende snel warmte afvoeren om perliet of andere omzettingsproducten bij hoge temperatuur te vermijden, maar de onderbreking voorkomt dat het oppervlak veel kouder wordt dan de kern voordat de martensietvorming begint.
Ms is geen universele temperatuur voor alle Staalsoorten. De waarde hangt af van het koolstofgehalte, de legeringselementen, de toestand van de austenietkorrels, de voorafgaande thermische geschiedenis en, in sommige gevallen, de hoeveelheid resterend austeniet die na het afkoelen wordt verwacht. Een ongelegeerd koolstofstaal en een gecarboneerd laaggelegeerd staal kunnen daarom verschillende martemperbadtemperaturen vereisen. Het bad wordt gekozen met een voldoende marge boven de toepasselijke Ms, en niet door voor elke kwaliteit één vaste temperatuur toe te passen.
| Variabele | Standaardvereiste voor martemperen | Risico bij ongecontroleerde uitvoering |
|---|---|---|
| Badtemperatuur | Vlak boven Ms | Voortijdige vorming van martensiet of bainiet |
| Houdduur | Alleen totdat de temperaturen in de doorsnede de uniformiteit benaderen | Ongewenste diffusietransformatie |
| Afkoeling na de houdfase | Gecontroleerde afkoeling door het martensietbereik | Buitensporige thermische gradiënt of onvolledige harding |
| Ontlaten | Afzonderlijke bewerking vóór ingebruikname | Hoge spanning en bros, niet-ontlaten martensiet |
De houdtijd vormt de bepalende onderbreking. Deze moet lang genoeg zijn om het temperatuurverschil tussen het oppervlak en het midden te verkleinen, maar kort genoeg blijven om bainiet, perliet of een ander diffusief product te vermijden. Deze eis onderscheidt martemperen betrouwbaarder van austemperen dan de naam van het bad. Een gesmolten zoutbad kan voor beide processen worden gebruikt; het omzettingsverloop en het houdschema bepalen welk proces wordt uitgevoerd.
ASM International’s ASM Handbook Volume 4A uit 2013 identificeert de austenitiseertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid als regelvariabelen. Deze variabelen beïnvloeden elkaar. Overmatige agitatie kan de warmteafvoer aan het oppervlak verhogen, terwijl onvoldoende agitatie plaatselijke temperatuurverschillen in het bad kan veroorzaken. Een bad dat nominaal boven Ms ligt maar slecht wordt beheerst, kan bij een grote lading toch een ongelijk omzettingsschema veroorzaken.
De temperatuur moet tijdens het houden hoog genoeg blijven om martensietvorming te onderdrukken. Als het werkstuk in het bad Ms bereikt, kan martensietvorming beginnen voordat de doorsnede zich heeft geëgaliseerd. Als de houdtijd te lang is of de temperatuur te laag, kan bainiet ontstaan. Dat is een procesfout wanneer de specificatie martensiet voorschrijft.

Temperatuuregalisatie door de doorsnede heen
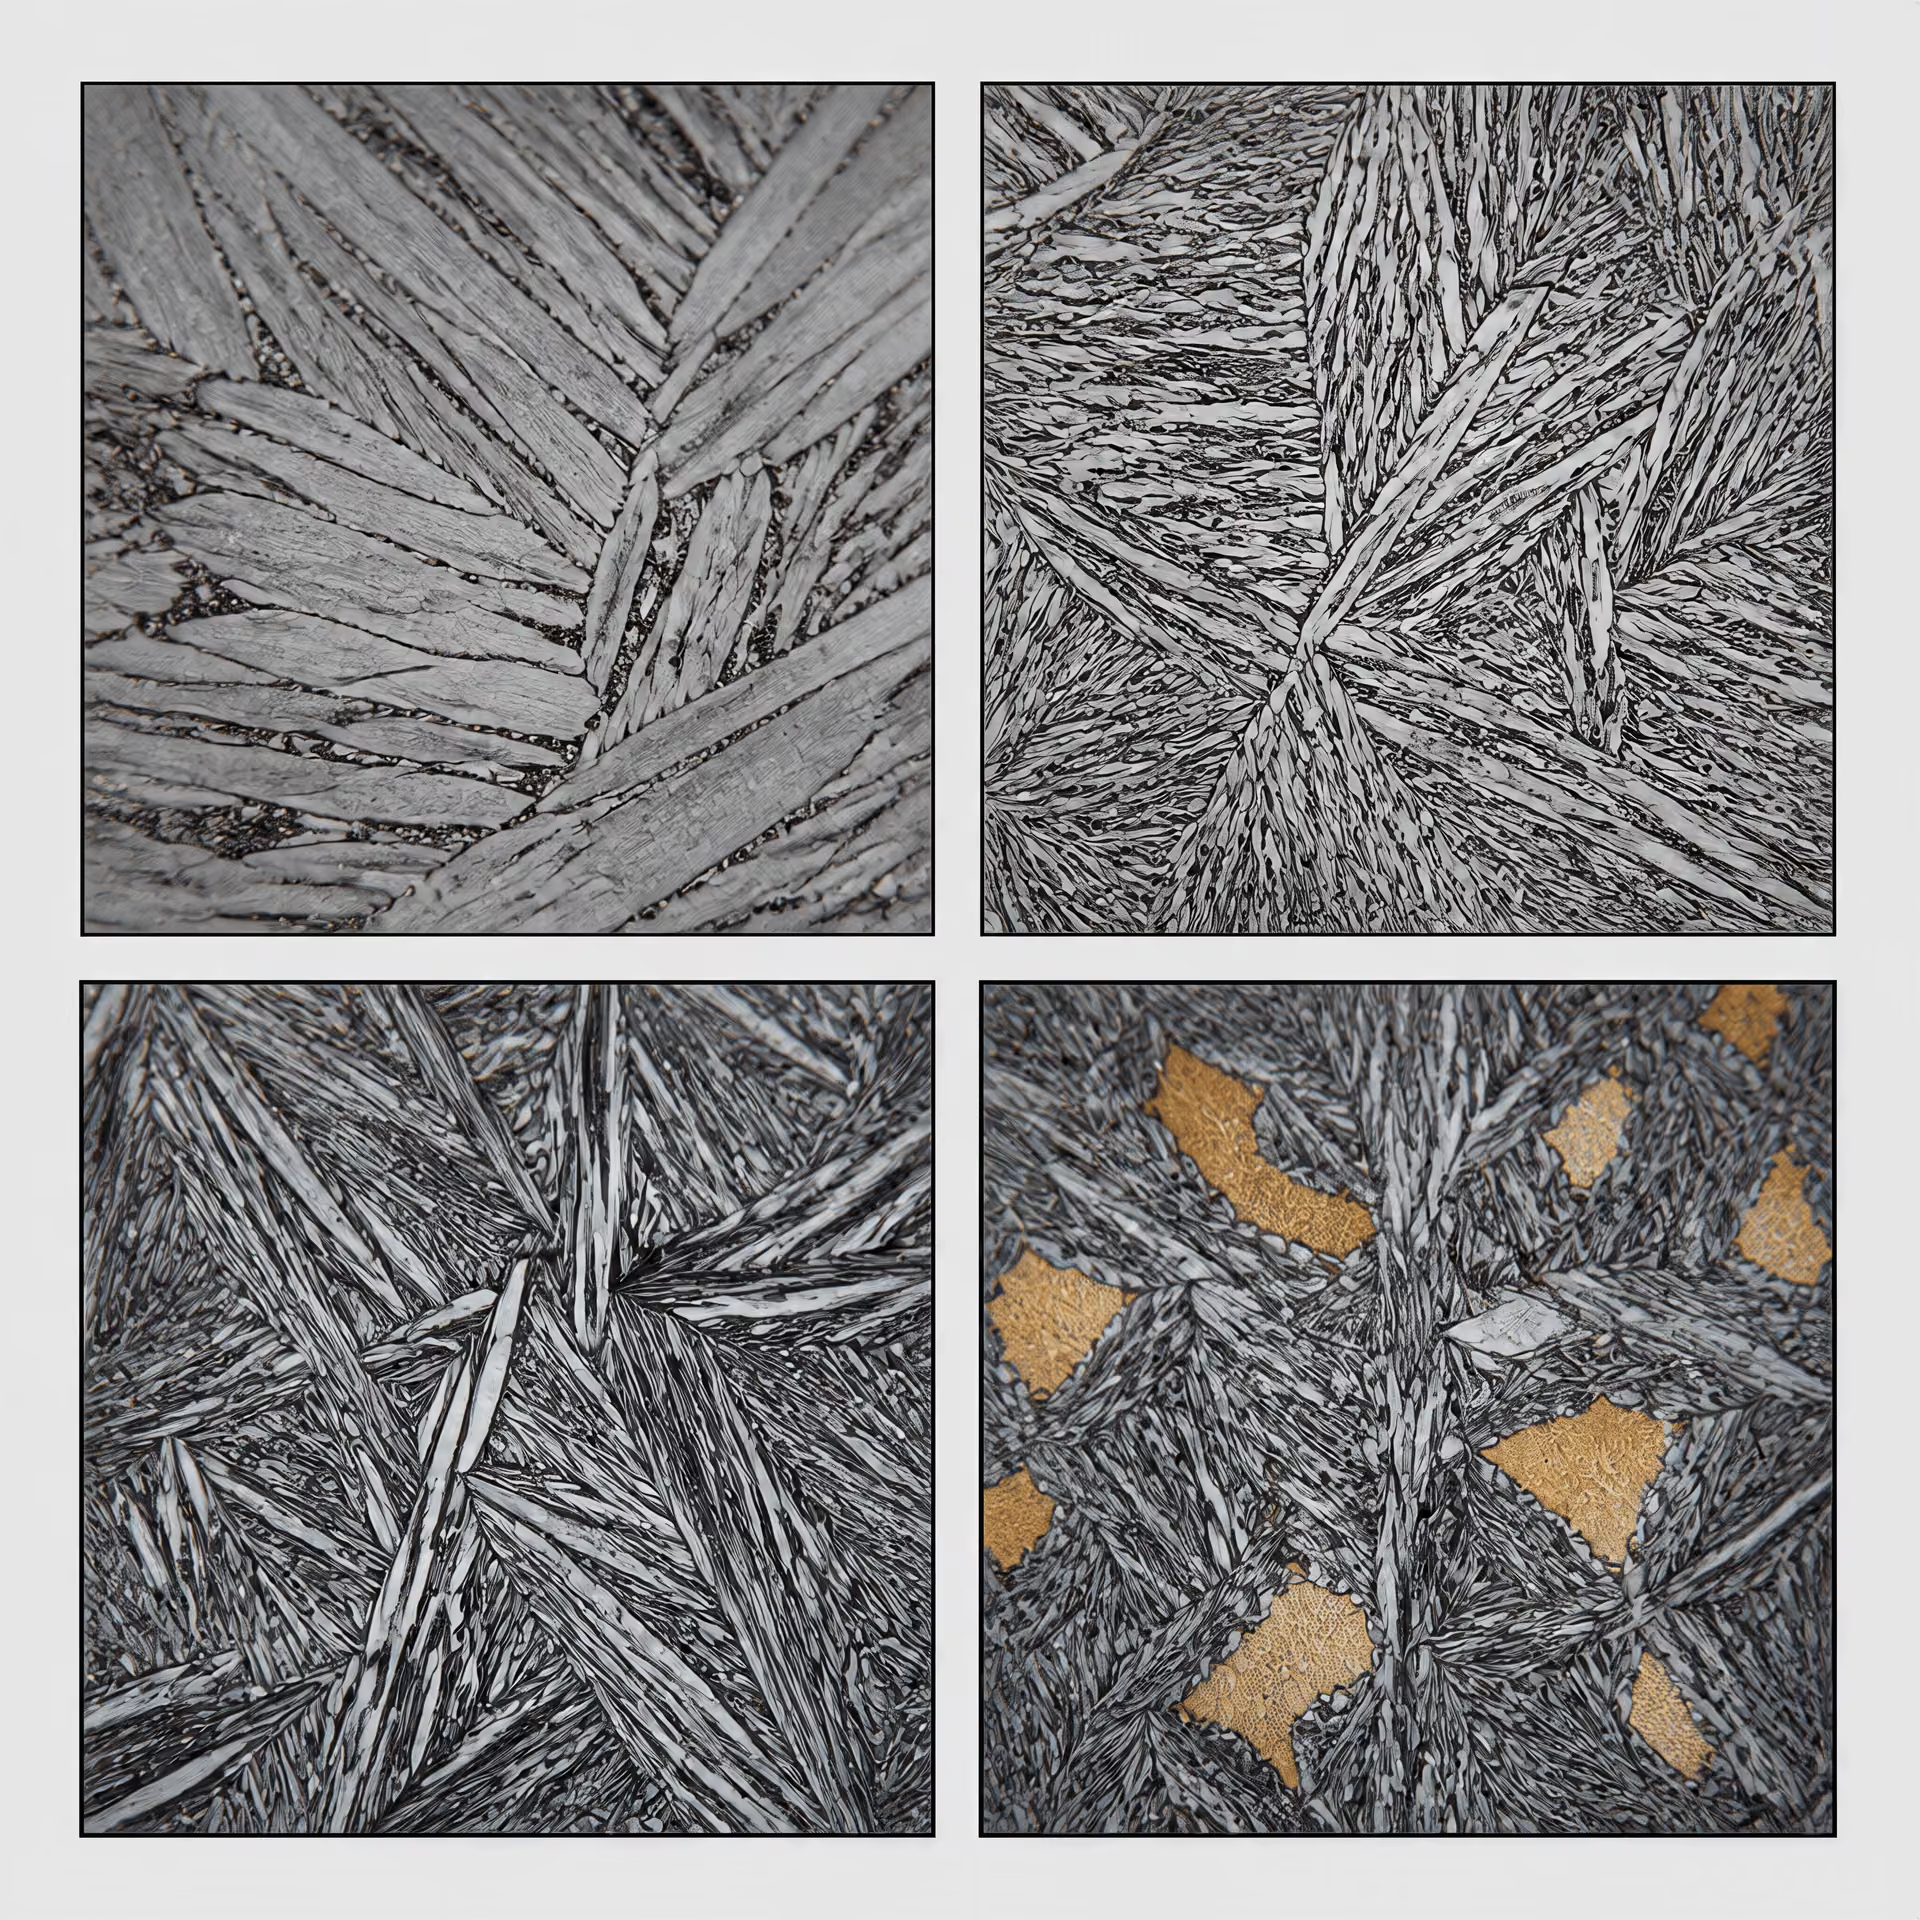
Conventioneel afschrikken veroorzaakt een steile thermische gradiënt. Het oppervlak koelt als eerste af, terwijl het binnenste heter blijft en thermisch blijft uitzetten. Zodra het oppervlak Ms overschrijdt, begint het in martensiet te transformeren en zet het uit wanneer het austeniet van kristalstructuur verandert. De kern kan nog austenitisch zijn en een andere temperatuur hebben. Wanneer de kern later transformeert, wordt haar uitzetting beperkt door het reeds getransformeerde buitenmateriaal. Deze elkaar tegenwerkende rekken veroorzaken inwendige spanningen, vervorming en soms afschrikscheuren.
Martemperen verandert de timing. Het hete werkstuk wordt in het bad afgeschrikt, maar boven Ms gehouden totdat de temperatuur van buiten naar het midden toe gelijkmatiger is geworden. De martensietvorming wordt vervolgens tijdens een daaropvolgende afkoelfase geïnitieerd, in plaats van terwijl het oppervlak en de kern sterk verschillende temperaturen hebben. Door de temperatuurgradiënt op het moment van de omzetting te verkleinen, worden de verschillen in thermische krimp en omzettingsrek verminderd.
Het voordeel is een kleiner risico op vervorming en scheurvorming, niet het volledig uitsluiten daarvan. Een dunne plaat, een tand van een tandwiel en een zware as egaliseren niet met dezelfde snelheid. De doorsnededikte, geometrie, gaten, scherpe veranderingen in doorsnede en het contact tussen onderdelen beïnvloeden allemaal de warmtestroom. Ook de hardbaarheid van het staal is van belang: de kern moet snel genoeg door het omzettingsbereik afkoelen om perliet of bainiet te vermijden wanneer een overwegend martensitische structuur vereist is.
Een kwaliteit met hoge hardbaarheid kan na egalisatie een lagere afkoelsnelheid toestaan, terwijl een kwaliteit met lage hardbaarheid een kortere onderbreking en snellere afkoeling kan vereisen. Ook het koolstof- en legeringsgehalte beïnvloeden Ms en de omzettingskinetiek. Daarom moeten de badtemperatuur en houdtijd worden vastgesteld op basis van de kwaliteit, afmeting van de doorsnede, rangschikking van de lading en gemeten thermische respons, in plaats van te worden overgenomen uit een algemene tabel.[2] The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
De studie uit 1946 over het temperatuurbereik van martensietvorming beschreef de basisgedachte als afschrikken tot net boven het martensietvormingsbereik en vervolgens langzamer afkoelen. De methode kan scheurvorming verminderen en daarbij slechts weinig hardheid opofferen, mits het staal vrij blijft van ongewenste diffusieve omzetting. “Langzamer” betekent niet willekeurig langzaam; het betekent langzaam genoeg om de thermische schok te verminderen en toch het omzettingsbereik te doorlopen met een snelheid die geschikt is voor het staal.
Luchtkoeling en de verplichte ontlaatbehandeling
Na de egalisatie wordt het werkstuk uit de olie of het zout genomen en door het martensietbereik afgekoeld, meestal aan de lucht. ASM’s Heat Treating Subject Guide uit 2020 beschrijft deze volgorde als het houden van staal net boven Ms totdat de temperatuur is geëgaliseerd, gevolgd door luchtkoeling om martensiet te vormen. Tijdens deze fase transformeert het austeniet zonder het grote temperatuurverschil tussen oppervlak en kern dat kenmerkend is voor rechtstreeks afschrikken.
Het gevormde martensiet is ongehard. Dat punt is essentieel. Martemperen omvat geen ontlaten alleen omdat het onderdeel trapsgewijs is afgekoeld. Het martensiet dat tijdens de luchtkoeling wordt gevormd, is hard en bevat hoge inwendige spanningen; het kan ook resterend austeniet bevatten, afhankelijk van het staal en het afkoeltraject. Het onderdeel moet vóór ingebruikname een afzonderlijke ontlaatbehandeling ondergaan. Ontlaten vermindert spanning en brosheid en stelt hardheid, sterkte, taaiheid en maatvastheid af op de specificatie.
De ontlaattemperatuur en -tijd zijn afhankelijk van de kwaliteit en de vereiste eigenschappen. Aan een hoogkoolstofhoudend lagerstaal zoals AISI 52100 kan niet hetzelfde ontlaatschema worden toegewezen als aan een gecarboneerde kwaliteit zoals AISI 8620. Een gecarboneerde laag en een koolstofarme kern reageren eveneens verschillend. Daarom moeten de vereiste eigenschappen, waar van toepassing, in beide gebieden worden gecontroleerd.
SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials behandelt vier StaalKlassen en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is voorgeschreven. Alleen de procesaanduiding legt de acceptatie niet vast. Productiebeheersing kan registratie vereisen van austenitiseer- en badtemperaturen, overdrachtstijd, onderbrekingstijd, agitatieomstandigheden, ontlaatregistraties, hardheidsmetingen, metallografisch onderzoek en maatmetingen.
Bij de verificatie moet ook worden gezocht naar de faalmechanismen die het schema moet voorkomen. Hardheidsverlopen kunnen een zachte kern aantonen die is veroorzaakt door onvoldoende hardbaarheid of een te lange onderbreking. Metallografie kan martensiet van bainiet onderscheiden en perliet of een overmatige hoeveelheid resterend austeniet identificeren. Maatcontrole vóór en na de warmtebehandeling laat zien of de vermindering van de omzettingsspanning voor de werkelijke geometrie de verwachte verbetering heeft opgeleverd.
Het proces kent daarom een vaste volgorde: austenitiseren, snel afschrikken in olie of zout dat net boven Ms wordt gehouden, alleen zo lang houden dat de doorsnede egaliseert zonder diffusieve omzetting, door het martensietbereik afkoelen en ontlaten. Wanneer het houden wordt veranderd in een bainitische omzettingsbehandeling, verandert het proces in austemperen. Het veranderen van de daaropvolgende ontlaatstap is niet optioneel; zonder die stap is het gemartemperde staal simpelweg ongehard martensitisch staal met een gecontroleerde vormingsroute.
Microstructuren en eigenschappen: bainiet versus getemperd martensiet
Austemperen en martemperen kunnen afschrikspanningen verminderen, maar ze leveren niet dezelfde eindstructuur op. Bij austemperen wordt geaustenitiseerd staal snel afgekoeld tot een temperatuur waarbij bainiet kan vormen, waarna het lang genoeg op die temperatuur wordt gehouden voor de beoogde omzetting. Het product kan bovenbainiet, onderbainiet of een mengsel zijn dat nog niet-omgezette austeniet bevat en na de uiteindelijke afkoeling martensiet. Een onderzoek uit 2013 naar AISI 52100 beschrijft het austemperingsbereik als ongeveer 200–400 °C, waarbij het materiaal wordt aangehouden totdat bainiet ontstaat.
Martemperen volgt een ander traject. Het werkstuk wordt kort in olie of zout gehouden, net boven de martensiet-starttemperatuur, zodat de doorsnede een uniformere temperatuur kan benaderen voordat het materiaal door het martensietgebied wordt afgekoeld. Het resulterende martensiet is niet geschikt voor gebruik zonder verdere behandeling: het moet vervolgens worden getemperd. De Heat Treating Subject Guide van ASM International (2020) vermeldt deze volgorde expliciet. ASM Handbook Volume 4A (2013) noemt de austenitiseertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid als bepalende variabelen.
Het onderscheid is belangrijk omdat bainiet en getemperd martensiet hun sterkte ontlenen aan verschillende rangschikkingen van ferriet, koolstof en carbiden. Hun hardheid kan overlappen, maar een overlappende hardheid betekent niet dat hun mechanische gedrag onderling uitwisselbaar is.
Sterkte, hardheid, taaiheid en ductiliteit
| Bestanddeel | Vormingsmechanisme | Overwegingen met betrekking tot eigenschappen |
|---|---|---|
| Bovenbainiet | Bainiettransformatie bij hogere temperatuur, met carbiden die zich doorgaans tussen ferrietgebieden bevinden | Kan in hardheid en taaiheid verschillen van onderbainiet |
| Onderbainiet | Transformatie bij lagere temperatuur met fijnere carbideverdelingen | Kan een andere balans tussen sterkte en taaiheid bieden |
| Ontlaten martensiet | Herverdeling van koolstof en vorming van carbiden tijdens het ontlaten | Hardheid en taaiheid hangen sterk af van de ontlaattemperatuur en -tijd |
| Behouden austeniet | Austeniet dat na afkoeling ongetransformeerd blijft | Kan tijdens gebruik, slijpen of latere afkoeling transformeren |
Bainiet bestaat uit ferritische gebieden die door een displacieve omzetting zijn gevormd, waarbij koolstof afhankelijk van de omzettingstemperatuur en de legeringssamenstelling in de austeniet wordt afgestoten of als carbiden neerslaat. Bovenbainiet bevat doorgaans ferrietlatten of -platen met carbiden ertussen. Onderbainiet vormt zich bij lagere temperaturen en bevat fijnere carbiden in of nauw geassocieerd met de ferritische platen. De exacte morfologie verandert met het koolstofgehalte, legeringstoevoegingen, afkoelsnelheid en houdtijd.
Getemperd martensiet begint als een oververzadigde, sterk vervormde tetragonaal ruimtelijk gecentreerde fase. Tijdens het temperen verlaat koolstof het martensiet, vormen zich overgangscarbiden en vervolgens stabielere carbiden, en verliest de matrix een groot deel van haar tetragonaliteit en interne spanning. De temperatuur en duur van het temperen bepalen in hoeverre deze volgorde zich voltrekt. Een lage tempertemperatuur kan een hoge hardheid behouden, terwijl aanzienlijke restspanningen aanwezig blijven; een hogere tempertemperatuur verlaagt de hardheid doorgaans, maar verbetert de taaiheid en maatvastheid. Langdurige blootstelling kan verdere verweking of secundaire harding veroorzaken in Staalsoorten die elementen zoals chroom, molybdeen of vanadium bevatten.
Noch bainiet, noch getemperd martensiet heeft een universeel hardheidsvoordeel. Fijn onderbainiet kan zeer hard zijn, terwijl bovenbainiet zachter en ductieler kan zijn. Een bij lage temperatuur getemperde martensitische structuur kan harder zijn dan een specifieke bainitische structuur, terwijl een hogere tempering het martensitische staal een lagere hardheid en een grotere breukweerstand kan geven. Het koolstofgehalte, de korrelgrootte van de voorafgaande austeniet, de hardbaarheid van de legering, de omzettingstemperatuur en de hoeveelheid van elke bestanddeel moeten worden gespecificeerd voordat een vergelijking betekenisvol is.
Voor taaiheid geldt dezelfde regel. Bainitisch ferriet kan een gunstige combinatie van sterkte en weerstand tegen scheurinitiatie bieden wanneer de platen fijn zijn en de carbidelagen worden beheerst. Grof bainiet, niet-omgezette austeniet of vers hoogkoolstofmartensiet dat tijdens de uiteindelijke afkoeling is gevormd, kan dit voordeel verminderen. Getemperd martensiet kan een hoge taaiheid bieden wanneer het temperen de spanning verlaagt en de verdeling van de carbiden verfijnt, maar onvoldoende temperen laat een brosse structuur achter. Overmatig temperen kan ten koste gaan van de sterkte.
Ductiliteit is niet eenvoudigweg het gevolg van de keuze voor één proces. Zij hangt af van de volumefractie en morfologie van bainiet, martensiet, achtergebleven austeniet, carbiden, insluitsels en eventuele koolstofrijke gebieden. Een gemengde structuur kan een bruikbare rek vertonen en toch plaatselijk brosse bestanddelen bevatten. Treksterkte, vloeigrens, slagenergie, breuktaaiheid, vermoeiingsgedrag en slijtvastheid moeten daarom afzonderlijk worden gemeten en niet uitsluitend uit de hardheid worden afgeleid.
Ook de vervorming kan verschillen. Onderzoek aan gecarboneerde AISI 8620, AISI 8822 en AISI 4320 maakte gebruik van austemperingstemperaturen van 260, 288 en 304 °C en rapporteerde aanzienlijk minder vervorming dan bij gecarboneerde, afgeschrikte en getemperde proefstukken. Dat resultaat heeft betrekking op de onderzochte gecarboneerde geometrieën en procescycli en vormt geen algemene garantie. Martemperen vermindert de thermische gradiënten voordat martensiet wordt gevormd en kan daardoor, vergeleken met direct afschrikken, eveneens scheurvorming en vervorming verminderen, hoewel de martensitische omzetting nog steeds een volumeverandering veroorzaakt.
Achtergebleven austeniet en omzettingsmengsels
Austemperen wordt vaak beschreven als een proces dat bainiet produceert, maar “bainitisch” betekent niet noodzakelijkerwijs 100% bainiet. Als het aanhouden eindigt voordat de austeniet is omgezet, kan de resterende austeniet als achtergebleven austeniet behouden blijven of tijdens de daaropvolgende afkoeling in martensiet worden omgezet. Verrijking van de resterende austeniet met koolstof kan een deel ervan bij kamertemperatuur stabiliseren. Het resultaat kan bainiet plus achtergebleven austeniet, bainiet plus martensiet, of bainiet plus beide zijn.
Dit mengsel beïnvloedt de eigenschappen sterk. Achtergebleven austeniet kan de schijnbare ductiliteit verbeteren en omzettingsrek opnemen, maar kan ook onder belasting, tijdens het slijpen of tijdens gebruik omzetten. Die omzetting kan een maatverandering, plaatselijke verharding of restspanning veroorzaken. Martensiet dat na het austemperen uit niet-omgezette austeniet wordt gevormd, kan harder en brosser zijn dan het bainiet dat in het bad is gevormd. Röntgendiffractie, metallografie, dilatometrie en hardheidskartering kunnen helpen deze bestanddelen te identificeren; één enkele bulk-hardheidswaarde kan dat niet.[3] Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020.
Het onderzoek uit 2020 naar kortdurend austemperen bij lage temperatuur van een laaggelegeerd staal met een middelhoog koolstofgehalte illustreert deze beperking. De gerapporteerde structuur bevatte nanobainiet, martensiet en achtergebleven austeniet, en dus niet één enkele fase. Onder de testomstandigheden waren de slijtagecoëfficiënten tot 50% lager dan die van afgeschrikt martensitisch staal. Dit is een afgebakende vergelijking: zij geldt voor het onderzochte staal, de voorbereiding van de proefstukken, de austemperingscyclus, het tegenlichaam, de belasting en de slijtagetest. Zij toont niet aan dat elk austemperd staal de helft van de slijtsnelheid van elk afgeschrikt en getemperd staal zal hebben.
Ook martemperen kan omzettingsmengsels opleveren, maar de beoogde volgorde is anders. Het egalisatie-aanhouden boven de martensiet-starttemperatuur moet kort genoeg zijn om aanzienlijke bainietvorming te voorkomen. Na afkoeling door het martensietgebied bevat het staal martensiet, vaak met enige achtergebleven austeniet en mogelijk onopgeloste carbiden. Het temperen verandert vervolgens de toestand van de martensitische matrix en de carbiden. Als de austenitiserende behandeling te veel koolstof heeft opgelost, of als het staal een hoge hardbaarheid heeft en het uiteindelijke afkoeltraject ongeschikt is, kan een aanzienlijke hoeveelheid achtergebleven austeniet aanwezig blijven.
Het SAE-artikel over gemodificeerd martemperen onderscheidt dit proces door het afschrikbad onder de martensiet-starttemperatuur te plaatsen om bainietvorming te voorkomen. Dit detail laat zien waarom alleen de badtemperatuur geen voldoende procesaanduiding is: de verhouding tussen badtemperatuur, martensiet-starttemperatuur, houdtijd en afkoeltraject bepaalt welke fasen daadwerkelijk ontstaan.
Waarom beweringen over eigenschappen gradespecifiek moeten zijn
De Staalsoort bepaalt de omzettingskinetiek. Lagerstaal AISI 52100, carboniteerstaal AISI 8620, AISI 8822, AISI 4320 en een laaggelegeerd staal met een middelhoog koolstofgehalte hebben niet hetzelfde koolstofgehalte, legeringsgehalte, hardbaarheid, martensiet-starttemperatuur, carbide-stabiliteit of reactie op temperen. Zelfs binnen één aanduiding kunnen de doorsnedegrootte en de austenitiseringspraktijk de afkoelsnelheid in het midden voldoende veranderen om verschillende structuren te veroorzaken.
De specificatie bepaalt ook het toegestane proces en de acceptatiecriteria. SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials omvat vier Staalsoortenklassen en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is gespecificeerd. Die toestemming kent niet aan elke grade één hardheid, taaiheid of grenswaarde voor achtergebleven austeniet toe. De toepasselijke materiaalspecificatie, tekening, warmtebehandelingsprocedure en inspectiemethode moeten deze grenzen vastleggen.
Een geldige vergelijking vermeldt daarom de grade of staalsamenstelling, austenitiseertemperatuur, overdrachtstijd, badtemperatuur, aanhoudduur, afkoelmethode, tempertemperatuur en -tijd, doorsnedegrootte en testmethode. Hardheid moet worden gecombineerd met microstructureel onderzoek en, waar relevant, met meting van achtergebleven austeniet en dimensionele inspectie. Zonder deze gegevens zijn beweringen als “austemperen geeft een hogere taaiheid” of “martemperen geeft een hogere hardheid” te algemeen om technisch betrouwbaar te zijn.
Beheersing van Vervorming, Scheurvorming en Restspanningen
Waarom direct afschrikken thermische en transformatiespanningen veroorzaakt
Bij direct afschrikken wordt geaustenitiseerd staal blootgesteld aan een steile temperatuurgradiënt. Het oppervlak komt als eerste in contact met het koelmiddel, krimpt terwijl de kern nog heet en uitgezet blijft, en wordt daardoor tegengehouden door het warmere inwendige. Tijdens de vroege afkoelfase kan het oppervlak onder druk komen te staan, terwijl de kern trekspanning draagt. Naarmate de afkoeling voortgaat, krimpt de kern en kan het spanningspatroon omkeren. Dunne doorsneden, scherpe hoeken, gaten en veranderingen in doorsnededikte versterken deze verschillen, omdat zij met verschillende snelheden afkoelen.
Na de thermische krimp volgt een tweede gebeurtenis: austeniet transformeert. In ongelegeerde koolstofstalen en laaggelegeerde staalsoorten heeft martensiet een groter specifiek volume dan het oorspronkelijke austeniet. De temperatuur waarbij dit begint, is de martensiet-starttemperatuur, of . Als een oppervlaktelaag bereikt terwijl de kern nog austenitisch is, zet het oppervlak uit door de martensitische transformatie, terwijl de kern thermisch blijft krimpen. De transformatie-uitzetting is niet uniform over de doorsnede en komt dus boven op de bestaande thermische spanning, in plaats van deze te vervangen.
De resulterende spanningstoestand hangt af van de timing. Een gecarboneerd gehard tandwiel kan bijvoorbeeld eerst transformeren in zijn koolstofverrijkte laag, terwijl de koolstofarmere kern later transformeert of gedeeltelijk austenitisch blijft. Een harde, relatief brosse martensitische laag kan dan trekrestspanningen bevatten, vooral nabij geometrische discontinuïteiten. Deze combinatie bevordert afschrikscheuren. Zelfs wanneer er geen scheurvorming optreedt, kan ongelijke krimp rond een boring of over een tand leiden tot ovaliteit, slingering, verbuiging of een verandering in de tandsteek.
De intensiteit van de afkoeling is slechts één onderdeel van het probleem. De austenitiseertemperatuur bepaalt de korrelgrootte en de hoeveelheid koolstof en legeringselementen die in het austeniet zijn opgelost; agitatie verandert de warmteoverdrachtscoëfficiënt; en hardbaarheid bepaalt of de kern transformeert tot martensiet of tot zachtere producten zoals bainiet of perliet. Het ASM Handbook, Volume 4A (2013), noemt de austenitiseertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid als belangrijke variabelen bij martemperen. Diezelfde variabelen beïnvloeden direct-afschrikvervorming, samen met de geometrie, het laadpatroon, opspanmiddelen en de toestand van de gecarboneerde laag.
Hoe onderbroken afschrikking de spanningsgeschiedenis verandert
Martemperen verandert de volgorde van de gebeurtenissen in plaats van eenvoudigweg een ander bad te kiezen. Het hete, geaustenitiseerde werkstuk wordt snel afgeschrikt in olie of gesmolten zout dat wordt gehandhaafd net boven zijn -temperatuur. Het wordt daar lang genoeg gehouden om het oppervlak en de kern een meer uniforme temperatuur te laten benaderen, maar niet lang genoeg om bainiet of perliet te laten vormen. Vervolgens wordt het werkstuk door het martensietvormingsgebied gekoeld, gewoonlijk in lucht of onder een andere gecontroleerde conditie met lage afkoelintensiteit, en vóór gebruik getemperd.
Deze temperatuursegalisatie vermindert het thermische verschil dat aanwezig is wanneer martensiet begint te vormen. Het oppervlak en de kern transformeren nog steeds niet exact op hetzelfde moment, en de martensitische transformatie veroorzaakt nog steeds uitzetting, maar de temperatuurgradiënt en de daarmee samenhangende belemmering zijn kleiner. Martemperen vermindert daardoor de vervorming en de kans op afschrikscheuren; het elimineert geen van beide. Een complex onderdeel kan nog steeds vervormen als de verschillende secties verschillende afkoeltijden hebben, als het bad slecht wordt geregeld of als de hardbaarheid een ongelijkmatig transformatiepatroon veroorzaakt.
De ASM Heat Treating Subject Guide uit 2020 beschrijft de cyclus rechtstreeks: het staal wordt net boven gehouden totdat de temperatuur gelijkmatig is geworden, waarna het aan de lucht wordt gekoeld zodat martensiet ontstaat, gevolgd door temperen. Temperen is bij normaal gebruik niet optioneel, omdat afgeschrikt martensiet hoge interne spanningen en een beperkte breukweerstand heeft. De uiteindelijke temperatuur en tijd moeten zijn afgestemd op de staalsoort, afmetingen, vereiste hardheid en toestand van het achtergebleven austeniet.
Austemperen heeft een ander doel. Het geaustenitiseerde staal wordt afgeschrikt in een bad dat binnen het bainitische transformatiegebied wordt gehouden—ongeveer 200 tot 400 °C volgens de definitie die voor AISI 52100 wordt vermeld—en daar gehouden totdat het vereiste aandeel austeniet in bainiet is getransformeerd. Vervolgens leidt afkoeling tot een bainitische structuur, mogelijk met achtergebleven austeniet of martensiet als de houdtijd onvolledig is. De in 2024 gepubliceerde studie in ACS Omega onderscheidt deze cyclus van martemperen: bij austemperen wordt het staal gehouden totdat austeniet in bainiet omzet, terwijl bij martemperen de temperatuur kort boven wordt geëgaliseerd en vervolgens tijdens het afkoelen martensiet kan vormen.
Omdat bainiet isotherm ontstaat nadat het werkstuk een relatief uniforme badtemperatuur heeft bereikt, vermijdt austemperen de sterke thermische opeenvolging van oppervlak naar kern die kenmerkend is voor direct afschrikken. De bainitische transformatie verdeelt de vervorming bovendien over de houdtijd, in plaats van martensitische uitzetting te concentreren over een bewegende temperatuurgradiënt. Vervorming en restspanningen kunnen daardoor lager zijn, maar alleen wanneer de hardbaarheid, doorsnedegrootte en transformatiekenetica van het staal het mogelijk maken dat de volledige doorsnede het bad bereikt en de beoogde reactie voltooit voordat perliet of ongewenst martensiet ontstaat.
Martemperen en austemperen zijn daarom geen onderling uitwisselbare benamingen voor een afschrikproces met geringe vervorming. Bij martemperen ontstaat nog steeds martensiet en is aansluitend temperen vereist. Austemperen is gericht op bainiet en gebruikt een isotherme houdtijd die lang genoeg is om deze te verkrijgen. Specificaties kunnen beide routes toestaan: SAE AMS-H-6875C (2020), die warmtebehandeling voor vier staalcategorieën behandelt, vermeldt austemperen, ausbay-afschrikken en martemperen wanneer de toepasselijke eis daarin voorziet. Een procesregistratie moet het werkelijke temperatuur-tijdverloop identificeren en niet alleen vermelden dat het onderdeel “in zout is afgeschrikt”.
Het bewijs uit gecarboneerde laaggelegeerde staalsoorten
Austemperen veroorzaakte minder vervorming dan carbureren gevolgd door conventioneel afschrikken en ontlaten in de onderzochte proefstukken van AISI 8620, AISI 8822 en AISI 4320. Limited evidence
Het SAE-artikel “Austempering Process for Carburized Low-Alloy Steels”, SAE 2013-01-0949, onderzocht gecarboneerde AISI 8620, AISI 8822 en AISI 4320. De vergelijking betrof gecarboneerde en geaustemperde proefstukken enerzijds en proefstukken die waren gecarboneerd, conventioneel afgeschrikt en getemperd anderzijds. Bij de austemperbehandelingen werden badtemperaturen van 260, 288 en 304 °C gebruikt. Het gerapporteerde resultaat was aanzienlijk minder vervorming bij de gecarboneerde en geaustemperde proefstukken.
Deze bevinding past bij het spanningsmechanisme. Carbureren creëert een koolstofgradiënt: de laag heeft een hoger koolstofgehalte, een grotere hardbaarheid en een andere -temperatuur dan de kern. Bij direct afschrikken koelen de laag en de kern daarom volgens verschillende schema’s af en transformeren zij volgens verschillende schema’s. Austemperen vervangt deze snelle, ruimtelijk ongelijke martensitische opeenvolging door een gecontroleerde bainitische houdtijd nadat het onderdeel de badtemperatuur heeft benaderd. De geringere vervorming is geloofwaardig en metallurgisch consistent, maar vormt geen universele correctiefactor voor ieder tandwiel, iedere as of iedere lagerloopbaan.
De overdraagbaarheid naar een ander onderdeel hangt in de eerste plaats af van de geometrie. Een dunne ring kan snel egaliseren, terwijl een dikke tandwielnaaf een hete kern kan behouden nadat de laag de badtemperatuur heeft bereikt. AISI 8620, AISI 8822 en AISI 4320 verschillen bovendien in legeringsgehalte en hardbaarheid, zodat dezelfde badtemperatuur niet dezelfde fasefracties garandeert. Laagdikte, oppervlaktekoolstof, achtergebleven austeniet, de toestand van de carbiden, de voorafgaande austenietkorrelgrootte en de uniformiteit van het carbureren beïnvloeden zowel de transformatievervorming als de gevoeligheid voor scheurvorming.
Ook opspanmiddelen en belading zijn van belang. Een onderdeel dat tijdens het afkoelen wordt tegengehouden, kan minder vrije verplaatsing vertonen maar hogere restspanningen opbouwen; een los ondersteund onderdeel kan sterker vervormen terwijl een deel van die spanning wordt afgebouwd. Badsamenstelling, circulatie, onderlinge afstand tussen de onderdelen, overdrachtstijd en temperatuuruniformiteit moeten worden gecontroleerd. Dimensionele controles vóór en na de warmtebehandeling, hardheidsmetingen van de laag naar de kern, metallografisch onderzoek en, waar nodig, metingen van restspanningen geven meer informatie dan de veronderstelling dat een genoemde procesnaam een bepaald resultaat garandeert.
Baden, warmteoverdracht en procesbeheersing
De keuze van het bad bepaalt het proces op zichzelf niet. Zowel austemperen als martemperen kan met zout of olie worden uitgevoerd, maar de temperatuurtrajecten en transformatiedoelen verschillen. Bij austemperen wordt geaustenitiseerd staal overgebracht naar een bad dat op een bainitische-transformatietemperatuur wordt gehouden—ongeveer 200 tot 400 °C volgens de beschrijving van AISI 52100 door G. A. H. D. et al. (2013)—en daar gehouden totdat bainiet is gevormd. Bij martemperen wordt het staal overgebracht naar een bad dat zich net boven de martensiet-starttemperatuur bevindt, wordt de temperatuur door de gehele doorsnede geëgaliseerd en wordt het vervolgens aan de lucht afgekoeld, zodat martensiet gelijkmatiger ontstaat. Daarna is ontlaten vereist.
ASM Handbook Volume 4A (2013) biedt een bruikbaar beheersingskader voor martemperen: austenitiseertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid. Deze variabelen laten ook zien waarom een badproces verschillende resultaten kan opleveren wanneer ogenschijnlijk vergelijkbare ovencycli worden gebruikt. De staalsoort, doorsnededikte, hardbaarheid, massa van de lading, overdrachtstijd en toestand van het bad bepalen of het voorgeschreven thermische traject daadwerkelijk wordt bereikt.
Olie, nitraat-nitrietzouten en gesmolten-zoutmengsels
Olie is vertrouwd en praktisch, maar het warmteoverdrachtsgedrag verandert tijdens het afschrikken. Wanneer heet staal in olie wordt gebracht, kan zich aan het oppervlak een dampmantel vormen. Deze filmfase draagt warmte relatief langzaam en ongelijkmatig over; wanneer de film instort, kan nucleaatkoken de warmte veel sneller afvoeren, gevolgd door tragere convectieve afkoeling. Agitatie breekt de dampmantel op en voert koelere olie naar het werkstuk. De olietemperatuur, viscositeit, oxidatie, waterverontreiniging, slibvorming en de verhouding tussen de ladingsmassa en het badvolume veranderen allemaal dit verloop.
Twee tanks met dezelfde nominale olie kunnen daarom verschillende afkoelcurven opleveren. Verouderde olie kan een hogere viscositeit of veranderd bevochtigingsgedrag hebben. Waterverontreiniging kan plaatselijk koken veroorzaken en in ernstige gevallen leiden tot brandgevaar of het gevaar van uitstoting door stoomvorming. Een overvolle mand schermt oppervlakken af van de circulatie, terwijl een grote hete lading de olietemperatuur verhoogt en het volgende deel van het afschrikken vertraagt. De relevante variabele is niet slechts “olieafschrikken”, maar de gemeten afkoelrespons onder de werkelijke lading- en agitatieomstandigheden.
Nitraat-nitrietzoutbaden dragen doorgaans snel warmte over, omdat de vloeistof het staal rechtstreeks bevochtigt en niet op dezelfde wijze als een olieafschrikking afhankelijk is van een blijvende dampmantel. Convectie in het gesmolten zout kan het bad relatief uniform houden, en het staaloppervlak kan snel de badtemperatuur benaderen. Deze snelle overdracht is waardevol wanneer een gemartempereerd onderdeel door het perliet- of bainietgebied moet gaan zonder buitensporige temperatuurverschillen tussen oppervlak en kern. Ook helpt dit bij austemperen om onderdelen de geselecteerde bainitische temperatuur te laten bereiken voordat de transformatie ongelijkmatig verloopt.
Het zout is niet onderhoudsvrij. De samenstelling van het zout, oxidatie, vocht, meesleping, slib en verontreiniging beïnvloeden het smeltgedrag, de viscositeit, de elektrische geleidbaarheid en de warmteoverdracht. Nitraat-nitri mengsels vereisen ook beheersing van de bedrijfstemperatuur en de chemische toestand, omdat ontleding en verontreiniging het bad kunnen veranderen en veiligheidsrisico’s kunnen veroorzaken. Werkstukken moeten vóór onderdompeling droog zijn; water dat in gesmolten zout terechtkomt, kan heftig verdampen.
De ACS Omega-studie van Sun et al. (2024) onderzocht Ca(NO3)2–KNO3-gesmolten-zoutmengsels en beschouwde het meten van warmteoverdracht als een centraal vraagstuk. De waarde ervan voor procestechniek ligt niet in het aanwijzen van één verhouding tussen calciumnitraat en kaliumnitraat als universeel austemperingsrecept. Verschillende zoutsamenstellingen hebben verschillende liquidustemperaturen, thermische eigenschappen, viscositeiten en bruikbare bereiken. De metingen uit de studie helpen om de samenstelling en temperatuur van het bad te relateren aan het warmteoverdrachtsgedrag, maar een productiecyclus vereist nog steeds een gevalideerde afkoelcurve, staalspecifieke transformatiegegevens en beheersing van het werkelijke bad.
Effecten van badtemperatuur, agitatie en lading
De badtemperatuur is een transformatievariabele en niet slechts een oveninstelling. Bij austemperen moet het bad binnen het bereik blijven waarin het geselecteerde staal met een aanvaardbare snelheid in bainiet kan transformeren. De houdtijd duurt voort totdat de vereiste austeniet-naar-bainietreactie heeft plaatsgevonden, zoals vastgesteld aan de hand van tijd-temperatuur-transformatiegegevens of metallografische verificatie. Bij martemperen wordt het bad normaal gesproken net boven de martensiet-starttemperatuur gehouden, vaak aangeduid als , lang genoeg om het temperatuurverschil tussen oppervlak en kern tot een aanvaardbaar niveau te laten dalen. Te lang vasthouden of vasthouden bij een te lage temperatuur kan bainietvorming mogelijk maken, waardoor het beoogde martensitische schema niet wordt bereikt.
Agitatie moet worden gespecificeerd naar methode en intensiteit, in plaats van vaag te worden omschreven als “goede circulatie”. Pompdebiet, positie van de waaier, beweging van het werkstuk en ontwerp van de mand bepalen of alle oppervlakken een vergelijkbare vloeistofbeweging ondervinden. Overmatige beweging kan kwetsbare onderdelen beschadigen of lucht inslaan; onvoldoende beweging laat stagnante gebieden ontstaan en vergroot plaatselijke verschillen in afkoeling. Zoutbaden hebben doorgaans circulatie nodig om warmte aan de lading te onttrekken en de temperatuuruniformiteit te herstellen, ook al zorgt het directe contact voor een snellere overdracht dan bij olie.
Ladingseffecten worden vaak onderschat. Een enkel klein proefstuk kan een vrijwel constante badtemperatuur ondervinden, terwijl een productiemand bij het inbrengen de badtemperatuur kan verlagen en een herstelfase kan veroorzaken. De buitenste onderdelen van een dicht opeengepakte lading kunnen anders afkoelen dan de binnenste onderdelen, omdat de onderlinge afstand de toegang van de vloeistof beperkt. Onderdelen moeten voldoende van elkaar worden gescheiden voor contact met het bad en voor circulatie, waarbij de opspanningen zo moeten zijn ontworpen dat in elkaar schuiven, contactafdrukken en ingesloten zout worden voorkomen. Het ladingspatroon dat tijdens de kwalificatie wordt gebruikt, moet overeenkomen met het patroon in de productie.
Ook temperatuurmeting veroorzaakt variatie. Een oventhermokoppel meet de ovenatmosfeer of een nabijgelegen opspanning, en niet noodzakelijk de kerntemperatuur van het staal. Een badregelaar kan een punt dicht bij een verwarmingselement aflezen, terwijl het koudste gebied zich elders bevindt. Onafhankelijke sensoren moeten de werkzone in kaart brengen, en thermokoppels die aan representatieve onderdelen zijn bevestigd kunnen de werkelijke thermische vertraging vaststellen. Bij dikke doorsneden kan een oppervlaktethermokoppel het binnengaan in het bad aangeven terwijl het centrum nog aanzienlijk heter is. Juist dit verschil is wat martemperen moet verminderen voordat martensiet ontstaat.
Afschrikintensiteit en overdrachtstijd
Afschrikintensiteit beschrijft hoe snel warmte uit het staal wordt verwijderd, maar de bruikbare maatstaf is de volledige afkoelcurve door het kritieke transformatiegebied. Olieagitatie, zoutcirculatie, badtemperatuur, onderdeelgeometrie en hardbaarheid van het staal dragen hier allemaal aan bij. Een staal met hoge hardbaarheid kan in een grote doorsnede martensiet vormen onder omstandigheden waarbij een staalsoort met lagere hardbaarheid gedeeltelijk bainitisch of perlitisch blijft. Hoeken van doorsneden koelen snel af; massieve centra koelen langzaam af. Hetzelfde bad kan daarom niet dezelfde structuur garanderen in een dunne pen en een dik tandwiel.
De overdrachtstijd begint wanneer het onderdeel de austenitiseeroven verlaat en eindigt wanneer de werkoppervlakken zijn ondergedompeld. Gedurende dit interval kan het oppervlak in de lucht afkoelen terwijl de kern in de buurt van de austenitiseertemperatuur blijft. Een vertraging kan ook ongewenste transformatie in gevoelige staalsoorten mogelijk maken en ervoor zorgen dat het eerste onderdeel van een charge thermisch verschilt van het laatste. Korte, reproduceerbare overdrachtsroutes, afgedekte overdrachtsvoorzieningen en gesynchroniseerde handling verminderen deze bron van variatie.
Na onderdompeling volgt herstel van het bad. De binnenkomende lading onttrekt warmte aan het bad en rond een overvolle mand kunnen plaatselijke koude zones ontstaan. De regelaar kan de instelwaarde aangeven terwijl de werkzone nog aan het herstellen is. Een vastgestelde herstelgrens—gebaseerd op de gemeten badtemperatuur op de plaats van de lading—moet bepalen wanneer de volgende lading wordt ingebracht. Zonder die grens kunnen opeenvolgende charges verschillende afkoelsnelheden ondervinden, ondanks identieke nominale recepten.
Het werk uit 1946 over het temperatuurbereik van martensietvorming verklaart het doel van martemperen: afschrikken tot net boven het martensietvormingsgebied, de temperaturen laten egaliseren en vervolgens langzamer afkoelen. Dit vermindert thermische en transformatiespanningen en verlaagt het risico op scheuren en vervorming, terwijl weinig hardheid wordt opgeofferd wanneer het staal en de doorsnede daarvoor geschikt zijn. Austemperen stelt een andere eis: het bad moet gedurende de volledige bainitische houdtijd stabiel blijven. Een studie uit 2020 naar kortdurend austemperen bij lage temperatuur rapporteerde nanobainiet, martensiet en achtergebleven austeniet, met slijtagecoëfficiënten die tot 50% lager waren dan bij afgeschrikt martensitisch staal, maar dat resultaat kan niet automatisch worden overgedragen naar een andere staalsoort of cyclus.[4] Heat Treatment of Steel Raw Materials. SAE International. SAE AMS-H-6875C, 2020.
SAE AMS-H-6875C (2020) behandelt vier staalcategorieën en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is gespecificeerd. Naleving hangt daarom af van de gespecificeerde staalsoort, het schema, de apparatuur en de verificatie—not van de naam van het bad alleen. Temperatuurregistraties, registraties van de overdrachtstijd, ladingsconfiguratie, badonderzoeken, hardheid, dimensionele inspectie en metallografie zijn nodig om aan te tonen dat de beoogde transformatie daadwerkelijk heeft plaatsgevonden.
Gemodificeerd martemperen en de grens met austemperen
Standaardmartemperen versus gemodificeerd martemperen
Zowel martemperen als austemperen onderbreken de rechtstreekse afkoeling van de austenitiseertemperatuur naar kamertemperatuur, maar om verschillende metallurgische redenen. Austemperen is bedoeld om bainiet te vormen. Martemperen is bedoeld om temperatuurverschillen te verkleinen voordat martensiet ontstaat, en zo vervorming en afschrikscheuren te beperken.
Bij standaardmartemperen wordt geaustenitiseerd staal afgeschrikt in olie of gesmolten zout dat juist boven de martensietstarttemperatuur van het staal wordt gehouden, oftewel Ms. Het werkstuk blijft slechts zolang in het bad als nodig is om het oppervlak en de kern ongeveer dezelfde temperatuur te laten bereiken. Vervolgens wordt het door het martensitische omzettingsgebied afgekoeld, doorgaans door luchtkoeling. Omdat martensiet tijdens deze laatste afkoelstap wordt gevormd, moet het proces vóór gebruik worden gevolgd door ontlaten. De Heat Treating Subject Guide van ASM International (2020) beschrijft deze volgorde als een houdfase juist boven Ms, temperatuurvereffening, luchtkoeling voor de vorming van martensiet en aansluitend ontlaten.
De temperatuur wordt niet gekozen aan de hand van een universele tabel. Ms varieert met het koolstofgehalte, de legeringselementen, de voorafgaande austenietkorrelgrootte en de toestand van de austeniet. Een gecarburiseerde laag kan bijvoorbeeld een aanzienlijk lagere Ms hebben dan de koolstofarmere kern. Ook de doorsnededikte is van belang, omdat warmte het oppervlak sneller verlaat dan het centrum. Het bad moet daarom worden gekozen op basis van omzettingsgegevens voor het specifieke staal en onderdeel, en niet uitsluitend op basis van een nominale materiaalbenaming.
ASM Handbook Volume 4A (2013) noemt de austenitiseertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid als regelvariabelen bij martemperen. Deze variabelen bepalen of het onderdeel veilig vereffent, bainiet begint te vormen, in het bad gedeeltelijk in martensiet omzet of overmatige thermische en omzettingsspanningen ontwikkelt. Een korte, goed gecontroleerde houdfase is essentieel voor het standaardproces.
Gemodificeerd martemperen verandert de plaats waar de onderbreking optreedt. In de beschrijving van gemodificeerd martemperen door SAE ligt het afschrikbad onder Ms, terwijl bij standaardmartemperen een bad boven Ms wordt gebruikt. Dit verschil is geen kleine aanpassing van verder dezelfde bewerking. Het verandert het moment waarop martensiet begint te vormen en wijzigt het thermische en omzettingstraject dat het werkstuk doorloopt.
Een bad onder Ms kan ertoe leiden dat martensiet zich al begint te vormen terwijl het staal nog is ondergedompeld. Het werkstuk wordt dan niet eenvoudigweg afgekoeld tot een lagere vereffeningstemperatuur voordat een latere omzetting plaatsvindt. Een deel van de austeniet kan tijdens de houdfase in het bad omzetten, terwijl de rest tijdens de daaropvolgende afkoeling omzet. De gevormde fracties hangen af van de hardbaarheid van het staal, de werkelijke badtemperatuur, de verblijftijd in het bad en de temperatuurverdeling door de doorsnede.
SAE AMS-H-6875C (2020), Heat Treatment of Steel Raw Materials, omvat vier staalcategorieën en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is voorgeschreven. Deze toestemming maakt de processen niet uitwisselbaar. Een processpecificatie, tekening of eis van de opdrachtgever moet nog steeds het beoogde schema en de inspectiecriteria vastleggen. Alleen “gemartemperd” kan onvoldoende zijn wanneer gemodificeerd martemperen wordt bedoeld.
Waarom een bad onder Ms het omzettingstraject verandert
Ms markeert bij benadering het begin van een diffusieloze omzetting van austeniet naar martensiet tijdens het afkoelen. Dit betekent niet dat alle austeniet bij één vaste temperatuur onmiddellijk martensiet wordt. De omzetting verloopt over een temperatuurbereik en de gevormde hoeveelheid hangt vooral af van de mate waarin het staal onder Ms wordt afgekoeld. Ook de houdtijd kan indirect van belang zijn: deze stelt het onderdeel in staat thermisch te vereffenen terwijl de omzetting volgens de plaatselijke temperatuur voortgaat.
Door het bad onder Ms te plaatsen, kan het werkstuk het martensitische gebied binnengaan voordat de temperatuur volledig is vereffend. Dit kan het temperatuurverschil tussen oppervlak en kern in een later stadium verkleinen, maar gebeurt terwijl omzettingsvervorming ontstaat. Standaardmartemperen stelt de vorming van het grootste deel van het martensiet uit tot na de vereffening; gemodificeerd martemperen accepteert een eerder begin van de omzetting om een andere balans te bereiken tussen thermische gradiënten, omzettingsspanningen en rest-austeniet.
De grens met austemperen wordt bepaald door de faseomzetting die tijdens de houdfase wordt beoogd. Bij austemperen wordt geaustenitiseerd staal afgeschrikt naar een temperatuurbereik waarin bainiet kan ontstaan, waarna het wordt gehouden totdat de vereiste hoeveelheid austeniet is omgezet. Een studie uit 2013 over AISI 52100 beschrijft austemperen als het afschrikken in een medium dat op ongeveer 200 tot 400 °C wordt gehouden, gevolgd door een houdfase totdat bainiet ontstaat. Een studie in ACS Omega, gepubliceerd in 2024, maakt eveneens onderscheid tussen austemperen, waarbij wordt gehouden op een temperatuur voor bainitische omzetting, en martemperen, waarbij kort juist boven Ms wordt gehouden voordat luchtkoeling plaatsvindt om martensiet te vormen.
De temperatuurbereiken kunnen bij sommige staalsoorten overlappen, zodat de badtemperatuur op zichzelf de procesnaam niet kan vastleggen. Een bad van 300 °C kan bij de ene staalsoort bainiet produceren, bij een andere martensiet, of een gemengde structuur wanneer de houdfase te kort is of de omzettingscurven overlappen. Het relevante bewijs komt uit het tijd-temperatuur-omzettingsgedrag of het continu-afkoelingsomzettingsgedrag van het staal en uit metallografische verificatie.
Een studie uit 2020 over kortdurend austemperen bij lage temperatuur van een middelkoolstof-laaggelegeerd staal rapporteerde nanobainiet, martensiet en rest-austeniet. De slijtagecoëfficiënten waren tot 50% lager dan die van afgeschrikt martensitisch staal, maar dat resultaat geldt voor de onderzochte samenstelling, geometrie en procescondities. Het kan niet automatisch worden toegepast op een gemartempert onderdeel.
Austemperen kan vervorming beperken omdat bainiet bij een betrekkelijk constante temperatuur ontstaat, in plaats van tijdens een ongecontroleerde temperatuurgradiënt. In gecarburiseerde AISI 8620, AISI 8822 en AISI 4320 stelde een SAE-studie uit 2013 aanzienlijk minder vervorming vast bij gecarburiseerde en geaustemperde proefstukken dan bij gecarburiseerde, afgeschrikte en ontlaten proefstukken; de gerapporteerde austempeertemperaturen waren 260, 288 en 304 °C. Dit vormt bewijs voor een specifieke groep gecarburiseerde staalsoorten en bewijst niet dat elk geaustempeerd onderdeel minder zal vervormen.
Onbedoelde bainietvorming voorkomen
Gemodificeerd martemperen wordt mede gekozen om het werkstuk tijdens de onderbreking buiten het bainietvormingsgebied te houden. Het bad moet onder Ms liggen, maar ook zo zijn ingesteld dat de houdfase niet voldoende tijd biedt voor de ontwikkeling van bainiet. Als het bad zich in een temperatuurbereik bevindt waarin het staal een aanzienlijke bainietkinetiek vertoont, of als overbrengen en houden te langzaam verlopen, kan de structuur bainiet bevatten, ook al werd de bewerking martemperen genoemd.
Daarom betekent “gemodificeerd” niet eenvoudigweg “gebruik een kouder bad”. Het schema moet de austenitiseercondities, overdrachtstijd, badtemperatuur, agitatie, toegestane houdtijd, koelmethode en ontlaatbehandeling specificeren. De badtemperatuur moet worden gemeten op de plaats van het werkstuk en niet worden verondersteld op basis van de instelling van de oven of zoutpot. De ladinggrootte en zoutcirculatie kunnen plaatselijke variaties veroorzaken die groot genoeg zijn om het omzettingstraject te wijzigen.
De operator heeft ook gegevens nodig over de hardbaarheid van het staal en de grenzen voor de doorsnedegrootte. Een staal met lage hardbaarheid kan in de kern perliet of bainiet vormen voordat het onderdeel het beoogde martensitische traject bereikt. Een staal met hoge hardbaarheid kan na het afkoelen aanzienlijke hoeveelheden austeniet behouden, vooral op plaatsen waar koolstofverrijking of carbureren Ms heeft verlaagd. Ontlaten vermindert vervolgens de brosheid van het martensiet en ontspant omzettingsspanningen, maar verwijdert geen bainiet die tijdens een ongeschikte houdfase is gevormd.
Verificatie moet hardheidskartering combineren met metallografie, dimensionele inspectie en, waar nodig, meting van rest-austeniet. Een oppervlakhardheidswaarde alleen kan bij niet ieder onderdeel onderscheid maken tussen een volledig martensitische structuur en een gemengde martensiet-bainietstructuur. De praktische grens wordt daarom bepaald door het gespecificeerde thermische schema en de daadwerkelijk gevormde fasen, en niet door het etiket van het bad.
Staalsoorten, hardbaarheid en doorsnede
De staalsoort bepaalt of een voorgesteld austemperings- of martemperingsschema de beoogde structuur in het gehele onderdeel kan opleveren. Het koolstofgehalte bepaalt de hoeveelheid martensiet die kan ontstaan, terwijl chroom, mangaan, nikkel, molybdeen en andere legeringselementen de transformatiekrommen verschuiven en de hardbaarheid verhogen. De doorsnede bepaalt vervolgens in hoeverre het centrum van het werkstuk de temperatuur van het bad volgt. Een schema dat werkt voor een klein proefstuk kan ertoe leiden dat in het centrum van een groter onderdeel perliet, ferriet of bovenbainiet ontstaat voordat de vereiste transformatie is voltooid.
Het onderscheid tussen de twee behandelingen blijft essentieel. Bij austemperen wordt geaustenitiseerd staal gehouden binnen een bereik voor bainitische transformatie totdat de voorgeschreven fractie austeniet in bainiet is omgezet. Bij martemperen wordt het afkoelen net boven de martensietstarttemperatuur onderbroken, zodat de doorsnede thermisch kan egaliseren, waarna het staal door het gebied van martensietvorming wordt afgekoeld. Het martensitische product moet vervolgens vóór gebruik worden ontlaten. Alleen de badtemperatuur bepaalt het proces niet; het transformatieverloop en de daaruit voortvloeiende fasen zijn bepalend.
Overwegingen voor AISI 52100 en lagerstaal
| Staal | Primaire toepassing of toestand | In het artikel genoemd procesaandachtspunt |
|---|---|---|
| AISI 52100 | Hoogkoolstof-chroomlagerstaal | Oplossen van carbiden, behouden austeniet, afschrikspanning en maatverandering |
| AISI 8620 | Carbureerstaal | Koolstofgradiënt tussen laag en kern en doorhardbaarheid |
| AISI 8822 | Carbureerstaal | Andere respons van laag en kern dan bij 8620 |
| AISI 4320 | Nikkel-chroom-molybdeen-carbureerstaal | Geometrie, laagdikte en transformatierespons |
AISI 52100 is een chroomhoudend lagerstaal met een hoog koolstofgehalte, dat gewoonlijk wordt gespecificeerd als UNS G52986. De nominale samenstelling bedraagt ongeveer 1,00 massaprocent koolstof en 1,5 massaprocent chroom, hoewel de toepasselijke materiaalspecificatie het toegestane bereik en de eisen voor zuiverheid bepaalt. Deze samenstelling geeft 52100 na het harden een hoge haalbare hardheid en een sterke slijtvastheid, maar maakt achtergebleven austeniet, het oplossen van carbiden, afschrikspanningen en maatveranderingen eveneens belangrijke aandachtspunten.
Een onderzoek naar AISI 52100 beschrijft austemperen als het afschrikken vanaf de austenitiseertemperatuur naar een medium dat op ongeveer 200 tot 400 °C wordt gehouden, gevolgd door een houdperiode totdat bainiet ontstaat. Dit bereik is een definitie van de onderzochte austemperingspraktijk en geen universeel temperatuurbereik voor iedere lagerdoorsnede of iedere gewenste bainietmorfologie. Aan de onderkant van het bereik verloopt de transformatie langzamer en kan het product fijner zijn; bij hogere temperaturen kan de transformatie sneller verlopen, maar grover bainiet opleveren. Bij de gekozen temperatuur moet ook rekening worden gehouden met het tijd-temperatuur-transformatiegedrag van het staal, de korrelgrootte van het voorafgaande austeniet, de toestand van de carbiden en de dikte van de doorsnede.
Toepassingen in lagers stellen eisen die verder gaan dan de nominale hardheid. Rolcontactvermoeiing wordt beïnvloed door niet-metallische insluitsels, de verdeling van carbiden, achtergebleven austeniet, restspanningen, de oppervlakteafwerking en plaatselijke verschillen in transformatie. Een oppervlak dat de beoogde bainitische structuur bereikt terwijl de kern perliet bevat, vormt geen succesvol austempered lageronderdeel. Ook kan een gemartemperd 52100-onderdeel minder vervorming vertonen dan na rechtstreeks olieafschrikken, maar het bevat direct na het afkoelen nog steeds ongetemperd martensiet en moet worden ontlaten. Ontlaten vermindert bovendien de brosheid en stabiliseert de afmetingen, hoewel de gekozen temperatuur de vereiste hardheid en de prestaties bij contactvermoeiing moet behouden.
Een kleine ring van 52100 kan in een zoutbad snel thermisch egaliseren, waardoor de gehele doorsnede het bainietgebied kan binnengaan voordat een aanzienlijke transformatie plaatsvindt. Een grotere ring, rol of lagerloopbaan kan in het centrum veel trager reageren. Het oppervlak kan beginnen te transformeren terwijl de kern nog door een ander temperatuurbereik afkoelt. De houdtijd kan daarom niet uitsluitend op basis van de diameter worden gekozen; deze moet worden gekoppeld aan de langzaamst reagerende relevante locatie en worden geverifieerd aan de hand van hardheid, metallografie, maatmetingen en, indien nodig, een analyse van het achtergebleven austeniet.
Gecarburiseerde AISI 8620, 8822 en 4320
Gecarburiseerde laaggelegeerde staalsoorten stellen een probleem met twee zones. Door het carbureren stijgt het koolstofgehalte aan het oppervlak, terwijl de kern een lager koolstofgehalte behoudt. De gecarburiseerde laag heeft daardoor een hogere hardbaarheid en een groter martensietpotentieel dan de kern, maar beide gebieden moeten een compatibele thermische cyclus doorlopen. Koolstofgradiënten veranderen ook de martensietstarttemperatuur: de koolstofrijke laag begint in het algemeen bij een lagere temperatuur aan de martensitische transformatie dan de koolstofarmere kern. De transformatie vindt niet gelijktijdig in de gehele doorsnede plaats.
Onderzoek naar gecarburiseerd AISI 8620, AISI 8822 en AISI 4320 maakte gebruik van austemperingstemperaturen van 260, 288 en 304 °C. De gecarburiseerde en austemperbehandelde proefstukken vertoonden in die experimenten aanzienlijk minder vervorming dan de gecarburiseerde, afgeschrikte en ontlaten proefstukken. Dit resultaat ondersteunt een mechanisme en geen algemene bewering. Austemperen vervangt de hevige, ongelijkmatige thermische en transformatieschok van rechtstreeks afschrikken door een gecontroleerde isotherme transformatie, waardoor het verschil in uitzetting en krimp tussen de gecarburiseerde laag en de kern afneemt. Het elimineert vervorming niet, en het gerapporteerde resultaat kan niet automatisch worden overgedragen naar een andere tandwielgeometrie, laagdiepte, carburatiepotentiaal of staalcharge.
AISI 8620, aangeduid als UNS G86200, bevat nikkel, chroom en molybdeen in hoeveelheden die na het carbureren de hardbaarheid van de kern ondersteunen. AISI 8822, aangeduid als UNS G88220, heeft een nikkelhoudend legeringsontwerp met een hoger nikkelgehalte dan 8620 en wordt gekozen voor een andere balans tussen het gedrag van de gecarburiseerde laag en dat van de kern. AISI 4320, aangeduid als UNS G43200, is eveneens een nikkel-chroom-molybdeenstaal voor carbureren. De exacte chemische samenstelling moet worden ontleend aan de geldende specificatie, omdat kleine verschillen in koolstof, mangaan, nikkel, chroom en molybdeen de begin- en eindtijden van de transformatie kunnen verschuiven.
De verhouding tussen de gecarburiseerde laag en de kern is doorslaggevend. Als de kern onvoldoende hardbaarheid heeft, kan tijdens het overbrengen of houden perliet of ferriet ontstaan, zelfs wanneer de gecarburiseerde laag bainiet of later martensiet ontwikkelt. Als de austemperingshoudtijd lang genoeg is voor de kern maar te lang voor de gekozen toestand van de gecarburiseerde laag, kan in de laag een ongewenste morfologie of een te grote hoeveelheid achtergebleven austeniet ontstaan. Bij martemperen moet het bad tijdens het egaliseren boven het relevante martensietstartbereik blijven; na afkoeling aan de lucht transformeren de gecarburiseerde laag en de kern over verschillende temperatuurbereiken en moeten beide worden ontlaten.
Dikte, koolstofgradiënten en legeringsgedrag
Afkoeling volgt in een werkelijk onderdeel niet één enkele kromme. Een dunne tand, kleine pen of smalle lagerring kan snel de temperatuur van het bad benaderen, terwijl het centrum van een dik tandwiellichaam of een dikke as aanzienlijk warmer blijft. Ook roering, de opstelling van de lading, badcirculatie, de toestand van het oppervlak en het contact met opspanmiddelen veranderen de snelheid van de warmteoverdracht. ASM Handbook Volume 4A identificeert de austenitiseertemperatuur, badtemperatuur, houdtijd, roering en afkoelsnelheid als regelvariabelen voor martemperen. Deze variabelen zijn van toepassing op procesbeheersing en niet alleen op de reproduceerbaarheid in het laboratorium.
Doorhardbaarheid Het vermogen van staal om tot een bepaalde diepte onder een gespecificeerde afkoelconditie een martensitische structuur te ontwikkelen en te behouden; dit is niet hetzelfde als hardheid.
De hardbaarheid bepaalt of de kern tijdens het afkoelen ongewenste transformatieproducten kan vermijden. Zij verschilt van hardheid. Hardheid beschrijft de weerstand die op een bepaalde plaats wordt gemeten; hardbaarheid beschrijft de diepte of doorsnede waarin een staal onder een bepaalde afkoelconditie een martensitische structuur kan ontwikkelen. Legeringselementen zoals mangaan, chroom, nikkel en molybdeen vertragen in het algemeen perliet- en bainietreacties, waardoor het centrum meer tijd krijgt om het beoogde transformatiegebied te bereiken. Zij garanderen geen uniforme resultaten, omdat ook de austenietkorrelgrootte, de voorafgaande bewerking en koolstofgradiënten de kinetiek beïnvloeden.
Bij austemperen moet het langzaamst afkoelende gebied het bainietbereik bereiken zonder op zijn afkoelcurve eerst de perlietneus te passeren. Het bad moet vervolgens snel genoeg warmte afvoeren om ongewenste transformaties te onderdrukken, maar voldoende gecontroleerd blijven om grote temperatuurverschillen in het onderdeel te voorkomen. Bij martemperen moet de gehele doorsnede een temperatuur net boven het martensietstartpunt benaderen voordat het werkstuk door het martensitische bereik wordt afgekoeld. Een dikke doorsnede die niet thermisch is geëgaliseerd, kan aan het oppervlak transformeren terwijl de kern nog thermisch krimpt, waardoor de inwendige spanning en vervorming toenemen.
Normen vervangen deze analyse niet. SAE AMS-H-6875C, Heat Treatment of Steel Raw Materials, behandelt vier staalsoorten en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is voorgeschreven. De specificatie, tekening, staalsoort, doorsnede en goedgekeurde procedure moeten daarom in samenhang worden gelezen. De verificatie moet voor gecarburiseerde onderdelen een meting van de laagdiepte omvatten, evenals hardheidsmetingen aan de kern en het oppervlak, microstructureel onderzoek op meerdere locaties, maatcontrole en controles op achtergebleven austeniet of afschrikscheuren wanneer de toepassing dit rechtvaardigt. Een aanduiding van de badtemperatuur kan niet aantonen dat het centrum het vereiste transformatieschema heeft gevolgd.
Specificatiekader: AMS-H-6875C en procesdocumentatie
SAE AMS-H-6875C, Warmtebehandeling van staalgrondstoffen, stelt warmtebehandelingseisen vast voor vier staal klassen. De betekenis ervan is procedureel: het document staat austemperen, ausbay-blussen en martemperen toe wanneer de toepasselijke materiaal- of onderdeelspecificatie een van die schema’s voorschrijft. Die toestemming keurt niet elke zoutbadtemperatuur, overdrachtsvertraging, houdtijd of koelpraktijk goed. De Koper, de Ontwerpautoriteit of de voorschrijvende materiaalspecificatie moet de vereiste cyclus en acceptatiecriteria nog steeds vastleggen.
Het onderscheid is van belang omdat deze processen niet dezelfde transformatieproducten opleveren. Bij austemperen wordt geaustenitiseerd staal snel naar een temperatuurbereik gebracht waarin bainiet kan ontstaan, waarna het wordt aangehouden totdat de vereiste omzetting van austeniet naar bainiet grotendeels is voltooid. Een studie uit 2013 naar AISI 52100 beschreef dat het austempermedium op ongeveer 200 tot 400 °C werd gehouden totdat bainiet was gevormd. Het exacte bereik hangt af van de chemische samenstelling van het staal, de doorsnede, de hardbaarheid en de gewenste bainietmorfologie.
Martemperen heeft een ander doel. Het werkstuk wordt geblust in olie of gesmolten zout dat net boven de martensiet-starttemperatuur wordt gehouden, doorgaans aangeduid als , en blijft daar slechts lang genoeg om de temperatuur door de doorsnede heen te egaliseren. Vervolgens wordt het door het martensitische bereik gekoeld, vaak in lucht. Martensiet ontstaat tijdens die daaropvolgende afkoeling, niet tijdens de egalisatiehoudtijd. Voor gebruik is ontlaten noodzakelijk, omdat ongehard martensiet hoge restspanningen bevat en overmatig bros kan zijn. Het ASM Handbook Volume 4A van ASM International uit 2013 noemt de austenitiseertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid als regelvariabelen voor martemperen.
Ausbay-blussen is eveneens een gespecificeerde onderbroken blusroute, maar het toegestane gebruik ervan mag niet als synoniem voor austemperen worden beschouwd. De naam beschrijft het blusverloop en de opstelling van het bad; de gevormde fasen zijn afhankelijk van de transformatieken kinetiek van het staal en de feitelijke tijd-temperatuurgeschiedenis. Een procesdocument moet daarom aangeven of de beoogde structuur bainiet, martensiet na thermische temperatuuregalisatie of een ander door de voorschrijvende specificatie toegestaan resultaat is.
Wat AMS-H-6875C omvat
AMS-H-6875C biedt een algemeen kader voor de warmtebehandeling van staalgrondstoffen en geen universeel recept voor elke kwaliteit en geometrie. Het behandelt eisen die verband houden met bewerkingen zoals verhitten, austenitiseren, blussen, afkoelen, ontlaten en inspectie. Het document omvat vier staal klassen en staat drie alternatieve schema’s toe — austemperen, ausbay-blussen en martemperen — wanneer deze door de geldende engineering- of materiaaleis worden voorgeschreven.
Die formulering is belangrijk. Een norm kan een proces erkennen zonder het voor een afzonderlijk onderdeel aanvaardbaar te maken. Zo kan een laaggelegeerde carboniseerstaalkwaliteit voldoende hardbaarheid hebben voor een bainitische kern bij een bepaalde doorsnededikte, terwijl een grotere doorsnede van een andere kwaliteit tijdens dezelfde badhoudtijd niet volledig transformeert. Gecarboniseerde proefstukken van AISI 8620, AISI 8822 en AISI 4320 vertoonden in het SAE-onderzoek 2013-01-0949 aanzienlijk minder vervorming na austemperen dan na conventioneel carboneren, blussen en ontlaten. In de experimenten werden austempertemperaturen van 260, 288 en 304 °C gebruikt. Deze resultaten ondersteunen een proceskeuze voor de onderzochte omstandigheden; zij leggen die temperaturen niet vast voor elk onderdeel.
Een specificatie die naar AMS-H-6875C verwijst, moet daarom de materiaalaanduiding en -toestand, de toegestane warmtebehandelingsroute en eventuele aanvullende eisen vermelden. De chemische samenstelling van de kwaliteit bepaalt het begin en einde van de bainiettransformatie, de -temperatuur, de hardbaarheid, het gedrag van rest-austeniet en het ontlaatgedrag. De doorsnededikte en vorm bepalen de temperatuurgradiënt en de tijd die nodig is voordat de kern het oppervlak in het bad volgt.
Wanneer austemperen, ausbay-blussen of martemperen is toegestaan
Austemperen is alleen toegestaan wanneer de toepasselijke specificatie dit uitdrukkelijk selecteert of als alternatieve route aanvaardt. De houdtijd moet lang genoeg zijn voor de vereiste bainiettransformatie, zoals vastgesteld door kwalificatie of een gevalideerde tijd-temperatuurprocedure. Voortijdig beëindigen kan ertoe leiden dat martensiet en rest-austeniet gemengd met bainiet achterblijven. Een studie uit 2020 naar kortdurend austemperen bij lage temperatuur van middel-koolstof laaggelegeerd staal rapporteerde een combinatie van nanobainiet, martensiet en rest-austeniet; de slijtagecoëfficiënten waren onder de testomstandigheden van die studie tot 50% lager dan die van geblust martensitisch staal. Deze gemengde structuur laat zien waarom alleen de aanduiding “austempered” geen voldoende acceptatieverklaring vormt.
Martemperen is toegestaan wanneer de voorschrijvende eis onderbroken blussen voorschrijft om thermische en transformationele spanningen te verminderen. Tijdens de egalisatiefase moet het bad boven blijven en mag de houdtijd niet doorlopen tot in een onbedoeld bainitisch transformatiebereik, tenzij die structuur is toegestaan. Het onderzoek uit 1946 naar het temperatuurbereik van martensietvorming beschreef het basisdoel: afkoelen tot net boven het martensietvormingsbereik, egaliseren en vervolgens langzamer door dat bereik afkoelen. Scheurvorming en vervorming kunnen worden verminderd, maar de hardheid blijft afhankelijk van een volledige martensitische transformatie, de hardbaarheid van het staal en het daaropvolgende ontlaten.
Ook ausbay-blussen moet worden gekoppeld aan een vastgelegde specificatie en gecontroleerde badomstandigheden. De procesnaam alleen definieert de fasesamenstelling niet. Een bad beneden kan bijvoorbeeld tijdens het onderdompelen martensietvorming initiëren, terwijl een bad boven het egalisatieprincipe ondersteunt dat met conventioneel martemperen wordt geassocieerd. De specificatie moet dit verschil ophelderen.
Wat een processpecificatie moet vastleggen
Een bruikbare processpecificatie begint met de exacte staal kwaliteit en norm aanduiding, inclusief productvorm, voorafgaande toestand en, waar relevant, de gecarboniseerde of ontkoolde toestand. Vervolgens wordt de geselecteerde route vastgelegd: austemperen, ausbay-blussen, martemperen of conventioneel blussen en ontlaten.
De instructie voor het austenitiseren moet, waar geregeld, het type oven of de atmosfeer, de doeltemperatuur, het toegestane bereik, de verwarmingsmethode en de inweek- of egalisatietijd vermelden. “Verhitten om te austenitiseren” is ontoereikend voor productiebeheersing. Het document moet aangeven of de tijd wordt gemeten na herstel van de oventemperatuur, na temperatuuregalisatie van de lading of vanaf het inbrengen.
Ook de badeisen moeten even nauwkeurig zijn. Zij moeten het medium identificeren — olie, nitraat-/nitrietzout, polymeer op waterbasis of een ander goedgekeurd medium — en daarnaast de bedrijfstemperatuur, toegestane variatie, het badvolume of de beladingsverhouding waar relevant, de richting en intensiteit van de agitatie en de controlefrequentie vastleggen. Een studie uit 2024 in ACS Omega, waarin gesmolten-zoutmengsels van Ca(NO₃)₂–KNO₃ werden gebruikt, benadrukte de verschillende transformatieroutes die ontstaan door een bainitische houdtijd en een korte houdtijd boven . De zoutchemie is daarom een procesvariabele en niet slechts een detail van de houder.
De overdrachtstijd van de oven naar het bad moet een maximumwaarde hebben, waarbij de meetpunten zijn gedefinieerd. De specificatie moet ook de dompeloriëntatie, de agitatie tijdens het binnengaan, de badhoudtijd en het criterium voor het beëindigen van die houdtijd vastleggen. Bij austemperen kan dit een gekwalificeerde tijd zijn die voldoende is om het vereiste bainietgehalte te bereiken. Bij martemperen is dit normaal gesproken de tijd die nodig is voor temperatuuregalisatie zonder ontoelaatbare bainietvorming.
De afkoeling na de houdtijd moet worden gedefinieerd: afkoeling in lucht, stilstaande lucht, geforceerde lucht of een andere goedgekeurde methode, inclusief de temperatuur waarbij het onderdeel het bad verlaat. De eisen voor het ontlaten moeten de minimale vertraging na het blussen, de ontlaattemperatuur, de tijd op temperatuur, het aantal cycli, de ovenuniformiteit en de koelmethode vermelden. Gemartemperd staal mag niet zonder het voorgeschreven ontlaten in gebruik worden genomen.
Ten slotte moet de acceptatie meetbaar zijn. Het document moet de hardheidslocaties en -grenzen, de toegestane hardheidsvariatie, de vereiste microstructuur en verboden bestanddelen, de grenzen voor rest-austeniet waar van toepassing, de oppervlakteconditie en de dimensionale acceptatie definiëren. Voor vervormingsmetingen zijn referentievlakken, instrumenten, bemonsteringsfrequentie en de maximaal toegestane verandering nodig. Kwalificatierapporten moeten ovenregistraties, badtemperatuurregistraties, overdrachtstijdlogboeken, hardheidsresultaten, metallografische onderzoeken en dimensionale rapporten koppelen aan de partij en de exacte kwaliteit. Zonder die registratie blijft een formeel toegestaan schema een ongecontroleerd proces in plaats van bewijs van conformiteit.
Een Procescyclus Ontwerpen: Van Transformatiegegevens naar Werkplaatsparameters
Een goede procescyclus begint met het staal en het onderdeel, niet met een vertrouwde badtemperatuur. Leg de staalsoort, chemische samenstelling, voorafgaande warmtebehandeling, doorsnededikte, vorm, toestand van het oppervlak en vereiste eigenschappen vast. Lagerstaal AISI 52100, gecarburiseerd AISI 8620 en een laaggelegeerd staal met een gemiddeld koolstofgehalte hebben niet dezelfde transformatiekenmerken, ook niet wanneer hun onderdelen in hetzelfde zoutbad passen. Ook de uitgangstoestand is van belang: grove voorafgaande austenietkorrels, niet-opgeloste carbiden, de diepte van de gecarburiseerde laag en segregatie kunnen de hardbaarheid, transformatietijd en dimensionale respons veranderen.
Het gewenste faseproduct bepaalt de richting. Bij austemperen moet het staal in een temperatuurbereik worden gebracht waarin bainiet ontstaat, waarna het daar wordt gehouden totdat het geselecteerde volume austeniet is getransformeerd. Bij martemperen wordt het afkoelen daarentegen juist boven de martensiet-starttemperatuur onderbroken, wordt de temperatuur door de doorsnede geëgaliseerd en mag vervolgens martensiet ontstaan tijdens gecontroleerde afkoeling. Bij deze laatste methode is vóór ingebruikname ontlaten vereist. Alleen de naam van een bad identificeert het proces niet.
Transformatiegegevens moeten de martensiet-starttemperatuur, het martensiet-eindbereik, de bainiet-starttemperatuur en de benodigde tijd om perliet of ferriet te vermijden, vastleggen. Continue-koeltransformatie- en tijd-temperatuur-transformatiediagrammen geven een eerste schatting, maar vervangen geen proeven met de daadwerkelijke staalsoort en uitgangstoestand. Het koolstofgehalte, legeringselementen, de korrelgrootte van het austeniet en de chemische samenstelling van een gecarburiseerde laag verschuiven de curven allemaal. De procesontwerper stemt het transformatievenster vervolgens af op een bad, de lading, de overdrachtstijd en de geometrie van het onderdeel.
ASM Handbook Volume 4A (2013) noemt de austenitiseertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid als bepalende variabelen voor martemperen. Deze variabelen werken op elkaar in. Een badtemperatuur die geschikt is voor een klein proefstuk kan tekortschieten wanneer een zware lading wordt ingebracht, omdat de lading sneller warmte onttrekt dan de badverwarming die kan herstellen. Het programma bestaat daarom uit gemeten onderdeeltemperaturen en herstelgrenzen, niet alleen uit instelwaarden voor oven en bad.
De austenitiseertoestand selecteren
Kies de austenitiseertemperatuur op basis van de staalspecificatie, informatie over het fase-evenwicht en de beoogde microstructuur. De temperatuur moet voldoende koolstof en legeringselementen oplossen om de vereiste hardbaarheid te verkrijgen, maar een te hoge temperatuur of een te lange tijd kan de voorafgaande austenietkorrels vergroten, het gehalte aan behouden austeniet verhogen, oxidatie bevorderen en vervorming verergeren. Bij gecarburiseerde onderdelen moeten de kern en de laag afzonderlijk worden beschouwd. De laag kan aanzienlijk meer koolstof bevatten dan de kern, waardoor de martensiet-starttemperatuur en de respons van het behouden austeniet sterk kunnen verschillen.
De austenitiseertijd moet worden gebaseerd op de doorsnedegrootte en het opwarmgedrag van de oven, waarbij de houdtijd begint zodra de koudste relevante locatie — en niet de ovenweergave — de voorgeschreven temperatuur heeft bereikt. Een oveninstelwaarde is de luchttemperatuur of de temperatuur van de regelsensor op één locatie. Tijdens het beladen blijft de staaltemperatuur daarbij achter en tijdens het herstel kan deze de instelwaarde overschrijden of eronder blijven. Straling, contact met hulpmiddelen, de onderlinge afstand tussen onderdelen en de ovencirculatie veroorzaken aanvullende verschillen. Een thermokoppel dat aan een representatief onderdeel is bevestigd, laat doorgaans een vertraagde stijging zien, gevolgd door een tijdelijke overschrijding of onderschrijding na de overdracht.
De uitgangstoestand bepaalt hoeveel tijd nodig is. Gesferoidiseerd AISI 52100, genormaliseerd laaggelegeerd staal en gecarburiseerd AISI 8620 kunnen verschillende oplostijden vereisen, zelfs bij dezelfde nominale temperatuur. Een te lange houdtijd kan carbiden oplossen die juist hadden moeten achterblijven, terwijl een te korte houdtijd chemische variatie door de doorsnede laat bestaan. Metallografie van geaustenitiseerde monsters kan het oplossen van carbiden en de korrelgrootte bevestigen voordat een productiecyclus wordt vastgelegd.
Bij martemperen moet de austenitiseertoestand voldoende austeniet produceren voor de voorgeschreven hardheid na transformatie en ontlaten. Bij austemperen moet bovendien worden voorkomen dat de chemische samenstelling en korrelgrootte van het austeniet de bainiet-starttemperatuur of incubatietijd buiten het bedrijfsbereik van het bad brengen. De keuze is een compromis, maar moet worden gemaakt op basis van transformatiebewijs en niet van een algemene waarde als “verhitten tot”.
De badtemperatuur en houdtijd kiezen
Kies voor austemperen een badtemperatuur binnen het bainitische transformatiebereik dat voor het staal is vastgesteld. AISI 52100 is in onderzoeken geaustemperd met media die ongeveer tussen 200 en 400 °C werden gehouden, waarbij het materiaal werd aangehouden totdat bainiet was gevormd; dit bereik is een ruime referentie en geen universeel productievenster. Een onderzoek uit 2024 in ACS Omega beschrijft austemperen eveneens als het houden van geaustenitiseerd staal op een temperatuur voor bainitische transformatie totdat austeniet in bainiet is omgezet. De vereiste houdtijd kan uit een isotherm transformatiediagram worden afgelezen en moet vervolgens met hardheidsmetingen en metallografie worden gecontroleerd, omdat de monstergrootte en uitgangstoestand van het diagram kunnen verschillen van die van het onderdeel.
De austempeerbadtemperatuur verandert de balans tussen transformatiesnelheid, bainietmorfologie, hardheid en behouden austeniet. Lagere temperaturen verlengen doorgaans de incubatie- en transformatietijden en kunnen fijnere bainitische structuren opleveren; hogere temperaturen verkorten de cyclus, maar kunnen grover bainiet en een andere hardheidsrespons produceren. Een onderzoek uit 2020 naar kortdurend austemperen bij lage temperatuur rapporteerde nanobainiet, martensiet en behouden austeniet, met slijtagecoëfficiënten die tot 50% lager waren dan die van afgeschrikt martensitisch staal. Dat resultaat geldt voor het onderzochte staal en de onderzochte cyclus; het kan niet op elke staalsoort worden toegepast.
De badtemperatuur voor martemperen wordt net boven de martensiet-starttemperatuur ingesteld, met voldoende marge om voortijdige martensietvorming tijdens de egalisatie te voorkomen. Het werkstuk blijft slechts zolang in het bad dat de temperaturen door de doorsnede naar elkaar toe zijn gebracht. Daarna wordt het verwijderd voor afkoeling aan de lucht door het martensitische bereik en vervolgens ontlaten. Een te lange houdtijd bij deze temperatuur kan, afhankelijk van het staal, bainiet of andere transformaties veroorzaken. Bij gemodificeerd martemperen wordt het bad opzettelijk onder de martensiet-starttemperatuur ingesteld; dit is een ander programma, zodat het onderscheid in de schriftelijke processpecificatie moet worden vermeld.
De capaciteit van een bad omvat meer dan het tankvolume. Meet de temperatuuruniformiteit, agitatie, circulatie, het thermische herstel en de toelaatbare massaverhouding tussen lading en bad. Een zoutbad op basis van Ca(NO₃)₂–KNO₃, olie of een ander medium draagt warmte over afhankelijk van de viscositeit, warmtegeleiding, beweging en bedrijfstemperatuur. Wanneer een grote of dicht opeengepakte lading wordt ingebracht, kan de badtemperatuur dalen en kan het herstel traag verlopen. Als het staal een gebied met perliet-starttemperatuur doorkruist voordat het bad de temperatuur heeft hersteld, gaat de beoogde fasebalans verloren. Leg de minimale badtemperatuur na het beladen vast, evenals de tijd die nodig is om terug te keren naar de regelband.
De houdtijd moet beginnen wanneer het onderdeel de doeltemperatuur bereikt, en niet noodzakelijk wanneer het rek het bad binnengaat. Bij dikke doorsneden vereist dit een kernt thermokoppel of een gevalideerde tijdsrelatie. Dunne randen kunnen al transformeren terwijl de kern nog opwarmt; daarom moeten grenzen voor de doorsnedegrootte en overdrachtstijden in de procedure worden opgenomen.
Thermokoppels, proefstukken en onderbroken proeven gebruiken
Plaats thermokoppels op locaties die de transformatie bepalen: in het midden van de dikste doorsnede, aan een dunne rand, op een aan het bad blootgesteld oppervlak en, bij gecarburiseerde onderdelen, waar praktisch mogelijk zowel in de laag als in de kern. Gebruik draden en bevestigingsmethoden die bestand zijn tegen de oven en het bad, en controleer de kalibratie over het bedrijfsbereik. De geregistreerde curve moet het opwarmen in de oven, het austenitiseren, de overdracht, het binnengaan in het bad, de temperatuuregalisatie, het verwijderen, de afkoeling aan de lucht en het ontlaten tonen. Het is de curve van het onderdeel — niet de oveninstelwaarde — die de cyclus bevestigt.
Proefstukken moeten het productiemateriaal, de uitgangstoestand, de doorsnededikte en de oppervlaktechemie reproduceren. Een eenvoudig dun proefstuk kan te snel reageren en ten onrechte voldoende badcapaciteit suggereren. Een getrapt proefstuk of een proefstuk met de vorm van een productieonderdeel kan de thermische vertraging tussen oppervlak en kern zichtbaar maken. Plaats proefstukken tijdens de kwalificatie op de koudste, dichtst opeengepakte en meest representatieve posities in de lading.
Onderbroken proeven leveren transformatiebewijs. Verwijder monsters na verschillende houdtijden, blus of koel ze volgens een vastgelegde methode en onderzoek gepolijste doorsneden op bainiet, martensiet, perliet, carbiden en behouden austeniet. Meet de hardheid van het oppervlak tot het centrum en in verschillende richtingen. Hardheidskartering kan een zachte kern, een te ver getransformeerde rand of veranderingen in de laagdiepte aan het licht brengen die bij één Rockwell-meting onopgemerkt blijven.
Dimensionale metingen moeten deze proeven aanvullen, maar kunnen ze niet vervangen. Leg diameter, vlakheid, rondloop, lengte en vervorming vóór en na de warmtebehandeling vast bij gecontroleerde temperaturen. Gecarburiseerde proefstukken van AISI 8620, 8822 en 4320 vertoonden in een SAE-onderzoek uit 2013 aanzienlijk minder vervorming na austemperen dan na carbureren gevolgd door conventioneel afschrikken en ontlaten, bij austempeertemperaturen van 260, 288 en 304 °C. Het resultaat ondersteunt de proceslogica, maar vormt geen algemene garantie voor elke geometrie.
Vergelijk ten slotte de metallografie, hardheidskartering, metingen van behouden austeniet waar vereist en dimensionale gegevens met de geldende specificatie. SAE AMS-H-6875C (2020) omvat vier staalsoorten en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit is voorgeschreven. De goedgekeurde cyclus moet de staalsoort en uitgangstoestand, het austenitiseerbereik, de overdrachtslimiet, de badtemperatuur en herstelvereiste, het criterium voor egalisatie of transformatie, de afkoelmethode, de ontlaatbehandeling en het inspectiebewijs vermelden. Met dit detailniveau worden transformatiegegevens omgezet in een reproduceerbare werkplaatsparameter.
Faalmechanismen en diagnostische metallografie
Een defect warmtebehandeld onderdeel moet worden gediagnosticeerd aan de hand van zijn transformatieverloop, niet alleen op basis van de naam van het bad. Austemperen is bedoeld om geaustenitiseerd staal op een temperatuur voor bainiettransformatie te houden totdat bainiet ontstaat. Martemperen is anders: het onderdeel wordt afgeschrikt tot net boven de martensietstarttemperatuur, slechts lang genoeg gehouden om de doorsnede een uniforme temperatuur te laten benaderen, en vervolgens afgekoeld zodat martensiet ontstaat voordat het ontlaten plaatsvindt. Een fase die op de verkeerde plaats of in de verkeerde hoeveelheid wordt aangetroffen, wijst doorgaans op een probleem met het schema, de warmteoverdracht of de hardbaarheid.
Perliet of bainiet gevormd tijdens een onbedoelde fase
Perliet in een austempered onderdeel wijst er doorgaans op dat een deel van het austeniet vóór de geplande bainiethouding het transformatiegebied voor perliet is binnengegaan. De meest voorkomende oorzaak is een onvoldoende hoge overdrachtssnelheid van de austenitiseeroven naar het zout- of oliebad. Een lange overdracht door de lucht, een te dicht opeengepakte belading of een vertraging terwijl het onderdeel in het bad wordt neergelaten, kan transformatie aan het oppervlak mogelijk maken. De oventemperatuur kan correct zijn, terwijl het onderdeel toch faalt omdat het oppervlak de perlietstartcurve al heeft overschreden.
Onvoldoende badbeheersing leidt tot hetzelfde resultaat. Een zoutbad met slechte circulatie, een te grote hoeveelheid beladen onderdelen of een onjuist gekalibreerd thermokoppel kan lokale gebieden bevatten die onder de voorgeschreven temperatuur liggen. De eerste onderdelen die in een koude zone terechtkomen, kunnen perliet vormen voordat zij de beoogde austempert temperatuur bereiken. De AISI 52100-studie uit 2013 beschrijft austemperen tussen ongeveer 200 en 400 °C, waarbij het onderdeel wordt gehouden totdat bainiet ontstaat; dat bereik vormt geen vrijbrief om zonder controle van de transformatiekeninetiek van het staal willekeurig een temperatuur daarbinnen te kiezen. Het koolstofgehalte, legeringstoevoegingen, de austenietkorrelgrootte en de doorsnededikte veranderen de beschikbare tijd voordat perlietvorming begint.
Metallografisch verschijnt perliet als kolonies van ferriet en cementiet, vaak met een lamellaire aanblik bij een geschikte vergroting. Grof perliet nabij het oppervlak wijst op langzame invoer of afkoeling aan het oppervlak, terwijl een band of geïsoleerd gebied door de doorsnede wijst op een niet-uniforme badtemperatuur of contact met bevestigingsmiddelen. Een hardheidskartering kan het gevolg aantonen: perlietgebieden zijn aanzienlijk zachter dan volledig bainitische of martensitische gebieden. Onderzoek een dwarsdoorsnede van het oppervlak tot het centrum en vergelijk meerdere plaatsen rondom het onderdeel, in plaats van op één gepolijst beeldveld te vertrouwen.
Bainiet kan ook verschijnen tijdens een schema dat bedoeld is om martensiet te vormen. Bij standaard martemperen dient de houdperiode boven de martensietstarttemperatuur, of Ms, voor temperatuursegalisatie; het is geen bainiettransformatie-houding. Een te lange houdduur, een badtemperatuur die binnen het bainietgebied ligt of langzaam afkoelen door dat gebied heen maakt bainietvorming mogelijk voordat martensiet ontstaat. De resulterende structuur kan in aangrenzende gebieden bovenbainiet, onderbainiet en martensiet vertonen. Een studie uit 2024 in ACS Omega maakt het procesonderscheid expliciet: bij austemperen wordt staal op een temperatuur voor bainiettransformatie gehouden totdat het austeniet omzet, terwijl het bij martemperen kort net boven Ms wordt gehouden voordat het aan de lucht afkoelt.
De badregistraties moeten worden gecontroleerd voordat de staalsamenstelling de schuld krijgt. ASM Handbook Volume 4A noemt de austenitiseertemperatuur, badtemperatuur, houdduur, agitatie en afkoelsnelheid als regelvariabelen voor martemperen. Deze variabelen beïnvloeden eveneens of een austemperbehandeling het beoogde fasegebied bereikt. Een defect thermokoppel, een overbeladen tank of onvoldoende agitatie kan de microstructuur directer verklaren dan een kleine variatie in de chemische samenstelling.
Onvolledige transformatie en rest-austeniet
Rest-austeniet ontstaat wanneer austeniet tijdens het afkoelen of houden zijn beoogde transformatie niet voltooit. In een gemartempered onderdeel zou het austeniet tijdens de daaropvolgende gecontroleerde afkoeling grotendeels in martensiet moeten transformeren, maar de hoeveelheid die transformeert hangt af van het koolstofgehalte, de legeringselementen, de afkoelsnelheid en de eindtemperatuur. Koolstofrijke oppervlaktelagen, vooral in gecarburiseerde staalsoorten, hebben doorgaans een lagere Ms en Mf dan de koolstofarme kern. Daardoor kunnen zij na dezelfde afkoelcyclus meer austeniet behouden.
Austemperen kent een ander faalmechanisme. Als de houdfase eindigt voordat de bainietreactie volledig is, blijft niet-getransformeerd austeniet achter en kan dit later tijdens het afkoelen, in bedrijf of bij het slijpen in martensiet transformeren. Hierdoor ontstaat een gemengde bainiet–martensiet–rest-austenietstructuur in plaats van de geplande overwegend bainitische structuur. De studie uit 2020 naar kortdurend austemperen bij lage temperatuur van middel-koolstof laaggelegeerd staal rapporteerde nano-bainiet, martensiet en rest-austeniet gezamenlijk; de gerapporteerde verlaging van de slijtagecoëfficiënt, tot 50% ten opzichte van afgeschrikt martensitisch staal, geldt voor het onderzochte materiaal en schema en niet voor elk gedeeltelijk getransformeerd onderdeel.
Rest-austeniet kan niet betrouwbaar uitsluitend aan de hand van hardheid worden geïdentificeerd. Het kan zacht genoeg zijn om een meetwaarde te verlagen, terwijl door rek geïnduceerde transformatie tijdens de indrukking de schijnbare waarde kan verhogen. Gebruik optische metallografie na etsen met nital als eerste controle en bevestig aanzienlijke hoeveelheden vervolgens met röntgendiffractie, magnetische methoden of kwantitatieve beeldanalyse waar dat vereist is. Let op maatveranderingen, vertraagde scheurvorming of groei tijdens bedrijf, aangezien rest-austeniet kan transformeren in vers, niet-ontlaten martensiet.
Onderzoek bij gecarburiseerde componenten de laag en de kern afzonderlijk. Een hardheidsverloop van de laag naar de kern moet worden uitgezet tegen de waargenomen fasen. Een harde laag met rest-austeniet en een zachtere bainitische of perlitische kern wijst op verschillende lokale transformatieresponsen en niet noodzakelijk op een defecte staalcharge. Omgekeerd wijst een overal lage hardheid waarbij in beide gebieden martensiet ontbreekt op onvoldoende austenitiseren, een te lange overdrachtsvertraging, onvoldoende afschrikkingsintensiteit of een fout in de badtemperatuur.
Scheuren, zachte zones, vervorming en gemengde microstructuren
Scheuren ontstaan doorgaans door de gecombineerde effecten van transformatiespanning, thermische spanning, scherpe geometrie, restspanning en een te hoge hardheid. Martemperen verkleint het temperatuurverschil tussen oppervlak en kern voordat martensiet ontstaat. Dit kan scheurvorming en vervorming verminderen ten opzichte van rechtstreeks afschrikken, maar het neemt de noodzaak van ontlaten niet weg. De ASM’s 2020 Heat Treating Subject Guide vermeldt dat gemartempered staal vóór gebruik moet worden ontlaten. Niet-ontlaten martensiet, vooral in een gecarburiseerde laag, blijft kwetsbaar voor scheurvorming tijdens het slijpen of onder belasting.
Onderzoek scheuroppervlakken en gepolijste dwarsdoorsneden afzonderlijk. Afschrikscheuren volgen vaak eerdere austenietkorrelgrenzen of lopen vanuit hoeken, spiebanen en abrupte veranderingen in doorsnede naar binnen. Slijpscheuren zijn doorgaans ondiep en lopen in de slijprichting. Penetrantonderzoek kan scheuren die aan het oppervlak uitkomen lokaliseren, terwijl metallografie laat zien of een scheur oxide, ontkoling of vers martensiet aan de randen bevat.
Zachte zones kunnen het gevolg zijn van slechte agitatie, afscherming door bevestigingsmiddelen, onvoldoende badcirculatie, ontkoling of onvoldoende hardbaarheid voor de doorsnedegrootte. Vervorming kan wijzen op ongelijkmatige verhitting, asymmetrische carburering, niet-uniforme afkoeling of vertraagde transformatie tussen dunne en dikke gebieden. De SAE-studie uit 2013 naar gecarburiseerde AISI 8620, AISI 8822 en AISI 4320 gebruikte austempert temperaturen van 260, 288 en 304 °C en vond aanzienlijk minder vervorming dan bij gecarburiseerde, afgeschrikte en ontlaten proefstukken; deze resultaten sluiten vervorming die specifiek is voor geometrie of belasting niet uit.
Gemengde microstructuren vereisen een ruimtelijke diagnose. Vergelijk waar van toepassing de rand, de middelste straal, het centrum, de tandvoet en de tandkop. Breng elke microfoto in verband met het hardheidsprofiel en het tijd-temperatuurregistratie. Pas nadat overdrachtstijd, badtemperatuur, agitatie, belading, austenitiseren en ontlaten zijn gecontroleerd, mogen chemische samenstelling, hardbaarheid of verwisseling van materiaal de primaire verklaring worden.
Austemperen, martemperen en conventioneel harden en ontlaten vergeleken
De drie processen kunnen aanzienlijk verschillende eigenschappen opleveren, zelfs wanneer ze beginnen met hetzelfde geaustenitiseerde staal. Hun benamingen beschrijven transformatieschema’s en niet uitsluitend het vloeibare medium dat voor het afschrikken wordt gebruikt. Olie, nitraat-nitrietzout en andere media kunnen in meer dan één schema voorkomen; de bepalende variabelen zijn het temperatuurverloop, de tijd bij elke temperatuur en de transformatie die wordt toegestaan.
Transformatieverloop en uiteindelijke microstructuur
Bij conventioneel harden en ontlaten wordt geaustenitiseerd staal zo snel afgekoeld dat de vorming van perliet en bainiet grotendeels wordt vermeden. Het austeniet passeert de martensiet-starttemperatuur, , en transformeert tijdens het verdere afkoelen geleidelijk in martensiet. Het resulterende martensiet is hard maar sterk gespannen, zodat vóór ingebruikname een ontlaatbehandeling volgt. Ontlaten doet koolstofhoudende verbindingen neerslaan, vermindert inwendige spanningen en verandert de balans tussen hardheid, sterkte, taaiheid en maatvastheid.
Martemperen verandert de timing van deze opeenvolging, maar niet het belangrijkste eindproduct. Het werkstuk wordt vanuit de austeniteertemperatuur afgeschrikt in olie of een bad met gesmolten zout dat net boven wordt gehouden. Het blijft daar alleen lang genoeg om het oppervlak en de kern tot ongeveer dezelfde temperatuur te laten naderen. Vervolgens wordt het onderdeel, doorgaans aan de lucht, door het martensietvormingsgebied afgekoeld. Martensiet vormt zich daardoor nadat een groot deel van de doorsnede thermisch is geëgaliseerd, en niet terwijl er nog een sterke temperatuurgradiënt van oppervlak naar kern aanwezig is. Martemperen neemt de noodzaak van ontlaten niet weg. De Heat Treating Subject Guide (2020) van ASM International vermeldt dat gemartempereerd staal vervolgens moet worden ontlaten vóór ingebruikname.
Austemperen volgt een ander transformatieverloop. Geaustenitiseerd staal wordt afgeschrikt in een bad dat binnen het bainiettransformatiegebied wordt gehouden, en daar vastgehouden totdat het vereiste deel van het austeniet in bainiet is omgezet. Een onderzoek uit 2013 naar AISI 52100 beschrijft een austempergebied van ongeveer 200 tot 400 °C, waarbij de houdtijd wordt voortgezet totdat bainiet is gevormd. Afhankelijk van het koolstofgehalte, de legering, de temperatuur en de houdtijd kan het product bovenbainiet, onderbainiet of een mengsel met martensiet en achtergebleven austeniet zijn. Het proces is niet eenvoudigweg “martemperen met een langere houdtijd”. Een onderzoek uit 2024 in ACS Omega maakt expliciet onderscheid tussen austemperen, waarbij wordt vastgehouden totdat bainiettransformatie optreedt, en martemperen, waarbij de temperatuur kort boven wordt geëgaliseerd vóór het afkoelen aan de lucht.
Austempered staal kan nog steeds een daaropvolgende behandeling of stabilisatiestap vereisen, maar het wordt niet automatisch onderworpen aan dezelfde ontlaatbehandeling die wordt gebruikt voor volledig martensitisch gehard staal. Het vereiste schema hangt af van de voorgeschreven microstructuur en de gebruiksomstandigheden. Kortdurend austemperen bij lage temperatuur kan nanobainiet naast martensiet en achtergebleven austeniet opleveren. In een onderzoek uit 2020 naar laaggelegeerd staal met een middelmatig koolstofgehalte leverde deze structuur slijtagecoëfficiënten op die tot 50% lager waren dan die van gehard martensitisch staal. Dat resultaat ondersteunt een procesgebonden voordeel in die specifieke test; het legt geen universele rangorde voor slijtageprestaties vast.
Doelstellingen met betrekking tot vervorming en scheurvorming
Conventioneel afschrikken stelt het onderdeel bloot aan twee belangrijke bronnen van maatverandering: thermische krimp en transformatievervorming. Het oppervlak koelt af en transformeert vóór de kern, waardoor de doorsnede veranderende spanningen ondervindt naarmate temperatuur en fasefractie over de dikte variëren. Complexe vormen, scherpe hoeken, gaten, overgangen van dun naar dik en gecarburiseerde lagen zijn bijzonder gevoelig. Als de spanningen de lokale sterkte van het hete of transformerende materiaal overschrijden, kunnen scheuren ontstaan.
Martemperen pakt de component van de thermische gradiënt aan door het staal vlak bij, maar boven, vast te houden voordat martensiet begint te vormen. Het oppervlak en de kern transformeren vervolgens binnen een meer vergelijkbaar temperatuurbereik. Een artikel uit 1946 over het temperatuurbereik van martensietvorming beschreef dit principe als afschrikken tot net boven het martensitische gebied en daarna langzaam afkoelen, waardoor scheurvorming wordt verminderd met slechts een gering verlies aan hardheid. Het proces vermindert vervorming; het garandeert geen maatbeheersing, omdat martensitische transformatie nog steeds volumeverandering en restspanningen veroorzaakt.
Austemperen kan vervorming om een andere reden verminderen. Een groot deel van de transformatie vindt isotherm plaats als bainiet, in plaats van via een bewegend martensitisch front tijdens een continu dalende temperatuur. Ook bainiet heeft zijn eigen transformatievervorming, en achtergebleven austeniet kan later tijdens het verspanen of gebruik transformeren. Austemperen kan daardoor de ene categorie vervorming verminderen, terwijl het andere problemen met de maatvastheid introduceert als de transformatie onvolledig of onvoldoende beheerst is.[5] Austempering Process for Carburized Low-Alloy Steels. SAE International. SAE Technical Paper 2013-01-0949, 2013.
Onderzoek aan gecarburiseerde laaggelegeerde staalsoorten illustreert de afhankelijkheid van geometrie en materiaal. SAE-paper 2013-01-0949 onderzocht gecarburiseerd AISI 8620, AISI 8822 en AISI 4320 bij austempert temperaturen van 260, 288 en 304 °C. De gecarburiseerde en austempered proefstukken vertoonden in die experimenten aanzienlijk minder vervorming dan de gecarburiseerde, geharde en ontlaten proefstukken. Het resultaat kan niet automatisch worden doorgetrokken naar iedere laagdiepte, doorsnedegrootte of combinatie van oven- en badopstelling. De hardbaarheid bepaalt of het centrum het beoogde transformatiebereik bereikt voordat perliet ontstaat, terwijl agitatie, badtemperatuur, belading en overdrachtstijd de feitelijke thermische cyclus beïnvloeden.
Wanneer de vergelijking technisch niet eerlijk is
De bewering dat austemperen meer hardheid, taaiheid, slijtvastheid of maatvastheid oplevert dan martemperen of conventioneel harden en ontlaten is onvolledig, tenzij de vergelijking de variabelen beheerst die de transformatie bepalen. De proefstukken moeten dezelfde staalsoort gebruiken, met inbegrip van dezelfde smelt en chemische toestand; dezelfde geometrie en doorsnededikte; dezelfde austeniteertemperatuur, houdtijd, atmosfeer en voorafgaande microstructuur; en een vergelijkbare oppervlakteconditie, ruwheid, ontkoling en gecarburiseerde laag.
Ook de acceptatiecriteria moeten overeenkomen met de beoogde functie. Alleen Rockwell-hardheid vergelijken kan een martensitische structuur bevoordelen en tegelijkertijd gevoeligheid voor scheurvorming, instabiliteit van achtergebleven austeniet, slagtaaiheid of vervorming buiten beschouwing laten. Een slijtagetest met één belasting, tegenlichaam en smeertoestand kan structuren niet rangschikken voor iedere contacttoepassing. Bij maatmetingen moet worden vermeld wanneer ze zijn uitgevoerd, omdat achtergebleven austeniet na afschrikken, austemperen, verspanen of gebruik kan transformeren.
Ook de specificatie is van belang. SAE AMS-H-6875C (2020) behandelt warmtebehandelingseisen voor vier staalcategorieën en staat austemperen, ausbay-afschrikken en martemperen toe wanneer de procedure is voorgeschreven. Verificatie moet daarom het vereiste hardheidsprofiel, de microstructuur, de laagdiepte waar van toepassing, de vervormingslimieten en het bewijs omvatten dat scheurvorming en ontoelaatbare ontkoling afwezig zijn. ASM Handbook Volume 4A (2013) identificeert austeniteertemperatuur, badtemperatuur, houdtijd, agitatie en afkoelsnelheid als bepalende variabelen voor martemperen. Het wijzigen van een van deze variabelen kan een directe procesvergelijking ongeldig maken.
| Conventioneel harden en ontlaten | Martemperen | Austemperen |
|---|---|---|
| Koelt zonder egaliserende houdtijd door , vormt rechtstreeks martensiet en ontlaat dit vervolgens. | Onderbreekt het afkoelen net boven , zodat de doorsnede egaliseert vóór de gecontroleerde martensitische transformatie, en vereist daarna ontlaten. | Wordt afgeschrikt naar het bainietgebied en daar vastgehouden totdat het austeniet in bainiet transformeert; het uiteindelijke schema wordt bepaald door de beoogde bainietstructuur. |
Praktische referentiechecklist en terminologiewoordenlijst
Vragen die moeten worden beantwoord voordat een cyclus wordt gespecificeerd
Begin met de vereiste microstructuur, niet met de naam van het bad. Austemperen en martemperen kunnen beide gebruikmaken van gesmolten zout of olie, maar hun transformatiepaden en producten verschillen. Austemperen wordt gespecificeerd wanneer bainiet de beoogde structuur is. Martemperen wordt gespecificeerd wanneer het onderdeel na een onderbreking om de temperatuur te egaliseren martensiet moet vormen, gevolgd door ontlaten.
Identificeer de staalaanduiding exact zoals aangeleverd: bijvoorbeeld AISI 52100, AISI 8620, AISI 8822, AISI 4320 of de toepasselijke SAE-, ASTM-, EN- of AMS-aanduiding. De chemische samenstelling bepaalt de hardbaarheid, het oplossen van carbiden, de bainietkinetiek, de martensiet-starttemperatuur en het gehalte aan achtergebleven austeniet. Een cyclus die voor AISI 52100 is aangetoond, kan niet automatisch worden overgedragen op gecarburiseerd AISI 8620.
Leg de doorsnedeafmetingen en de vorm vast, inclusief dikteovergangen, gaten, spiebanen, scherpe hoeken en de massa van de lading. Een dunne ring en een dikke tand van een tandwiel koelen niet met dezelfde snelheid af, zelfs niet wanneer ze in hetzelfde bad worden geplaatst. Stel vast of het materiaal gecarburiseerd of ongecarburiseerd is. Geef voor gecarburiseerde onderdelen de laagdiepte, het beoogde koolstofgehalte aan het oppervlak, de samenstelling van de kern en aan of de beoogde bainiet- of martensietstructuur betrekking heeft op de laag, de kern of beide.
De austenitiseertemperatuur moet worden gekozen op basis van de staalsoort en de toestand ervan. Deze temperatuur moet de vereiste vorming van austeniet mogelijk maken zonder overmatige korrelgroei, ongewenst oplossen van carbiden of abnormaal veel achtergebleven austeniet. De specificatie moet ook de ovenatmosfeer, de opwarmsnelheid wanneer vervorming van belang is, de houdtijd, de opstelling van de lading en de betekenis van de temperatuur vermelden: de ingestelde oventemperatuur, de temperatuur van het onderdeel of een gemeten effectieve temperatuur.
Definieer de overdrachtstijd van de oven naar het afschrikbad. Een lange of variabele overdracht kan leiden tot afkoeling van het oppervlak, vorming van ferriet of perliet in een staal met onvoldoende hardbaarheid, of ongelijke thermische omstandigheden binnen een lading. Vermeld de samenstelling en bedrijfstemperatuur van het bad, in plaats van alleen “zoutafschrikken” te schrijven. Een nitraat-nitrietzout, olie of ander medium heeft een ander warmteoverdrachtsgedrag en andere veilige bedrijfsgrenzen. Roering, circulatie, badbelasting en temperatuurherstel horen eveneens bij de cyclus.
Bepaal voor austemperen het bainiettransformatiegebied en de tijd die nodig is voordat de geselecteerde doorsnede vrijwel overal dezelfde temperatuur heeft bereikt en de beoogde transformatie volledig is voltooid. Stel voor martemperen de martensiet-starttemperatuur, oftewel Ms, vast en kies de onderbreking boven deze temperatuur. De houdtijd dient om de temperatuur te egaliseren; deze is niet bedoeld om bainiet te vormen. De daaropvolgende afkoelsnelheid moet martensietvorming mogelijk maken zonder overmatige temperatuurgradiënten. Stel vast of een afzonderlijke ontlaatbehandeling verplicht is en specificeer de temperatuur, tijd, atmosfeer en het aantal cycli daarvan.
Definieer ten slotte vóór aanvang van de bewerking het vereiste bewijs voor acceptatie. Alleen hardheid kan niet aantonen dat austemperen bainiet heeft geproduceerd of dat martemperen de beoogde martensietstructuur heeft opgeleverd. Vereis metallografie, dimensionele inspectie en meting van achtergebleven austeniet wanneer de staalsoort, het koolstofgehalte, de gecarburiseerde laag of de gebruikseis maakt dat achtergebleven austeniet van betekenis is.
Essentiële termen: Ms, bainiet, martensiet, austemperen, martemperen
Ms, oftewel de martensiet-starttemperatuur, is de temperatuur waarbij martensiet tijdens het afkoelen onder de relevante omstandigheden begint te vormen. Het is geen universele constante voor “staal”; het gehalte aan legeringselementen, het koolstofgehalte van het austeniet, de voorafgaande warmtebehandeling en de spanningstoestand hebben hierop invloed. Bij martemperen wordt het afkoelen net boven Ms onderbroken, zodat temperatuurverschillen binnen het onderdeel kunnen afnemen voordat de martensiettransformatie begint.
Martensiet is een diffusieloos product dat ontstaat wanneer austeniet voldoende snel afkoelt om diffusieproducten te onderdrukken. De lat- of plaatvormige morfologie en de hoge hardheid ervan zijn het gevolg van een displacieve transformatie en oververzadiging met koolstof. Martensiet wordt doorgaans gevolgd door ontlaten, omdat spanningen in de afgeschrikte toestand, brosheid en dimensionale instabiliteit tijdens het gebruik onaanvaardbaar kunnen zijn.
Bainiet vormt zich uit austeniet binnen een temperatuurbereik onder het perlietgebied en boven het lagere martensietgebied, hoewel het exacte transformatiebereik afhankelijk is van de samenstelling en de toestand van het voorafgaande austeniet. Het bevat ferritische gebieden met carbideprecipitatie of koolstofverrijking, en de morfologie ervan verandert met de transformatietemperatuur. Een austemperd onderdeel kan ook martensiet of achtergebleven austeniet bevatten wanneer de houdtijd te kort is, de badtemperatuur ongeschikt is of de transformatiekenetiek niet volledig is vastgesteld.
Austemperen betekent dat geaustenitiseerd staal wordt afgeschrikt tot een temperatuur waarbij bainiet ontstaat, vervolgens wordt gehouden totdat de gespecificeerde austeniet-naar-bainiettransformatie is bereikt, en daarna wordt afgekoeld tot omgevingstemperatuur. Een studie uit 2013 van AISI 52100 beschreef een austempermedium dat op ongeveer 200 tot 400 °C werd gehouden, met een houdtijd totdat bainiet was gevormd. Bij gecarburiseerd AISI 8620, AISI 8822 en AISI 4320 gebruikten experimenten austempertemperaturen van 260, 288 en 304 °C; onder de geteste omstandigheden rapporteerden zij minder vervorming dan bij conventioneel carbureren, afschrikken en ontlaten. Deze waarden zijn procesgegevens en geen universele instellingen.
Martemperen is een onderbroken afschrikbehandeling. ASM Handbook Volume 4A (2013) noemt de austenitiseertemperatuur, badtemperatuur, houdtijd, roering en afkoelsnelheid als regelvariabelen. Het werkstuk wordt kort in olie of zout net boven Ms gehouden totdat de temperatuur zich heeft geëgaliseerd, waarna het door het martensietgebied wordt afgekoeld. Het beoogde resultaat is martensiet, niet bainiet, en het onderdeel moet vóór gebruik vervolgens worden ontlaten. Een behandeling uit 1946 betreffende martensietvorming legde de logica voor het verminderen van scheurvorming vast: temperatuurgradiënten vóór de transformatie verminderen, terwijl slechts weinig van de haalbare hardheid wordt opgeofferd.
De benamingen beschrijven dus de beoogde transformatie. Een zoutbad maakt een cyclus niet tot austemperen, en een korte houdtijd maakt deze niet tot martemperen. De waargenomen microstructuur bepaalt of het beoogde proces heeft plaatsgevonden. SAE AMS-H-6875C (2020) omvat vier staalcategorieën en staat austemperen, ausbay-afschrikken en martemperen toe wanneer dit wordt gespecificeerd; de toepasselijke materiaal- en producteisen blijven bepalend.
Minimale registratie voor een reproduceerbare warmtebehandeling
Minimale procesregistraties
- Materiaal Staalbenaming, warmte- of partijnummer, doorsnedemaat en gecarburiseerde toestand.
- Verwarmen Austenitiseertemperatuur, atmosfeer, verwarmingstijd en inweektijd.
- Overdracht en bad Overdrachtstijd, badsamenstelling, temperatuur, agitatie, belading en herstel.
- Transformatie Criterium en duur van egalisatie of bainiethoudfase.
- Afkoelen en ontlaten Methode van eindafkoeling, ontlaattemperatuur, tijd, atmosfeer en cycli.
- Verificatie Hardheid, metallografie, beoordeling van behouden austeniet en maatcontrole.
Een reproduceerbare registratie verbindt het materiaal, het thermische verloop, de toestand van het bad en de inspectieresultaten met elkaar. Leg minimaal het volgende vast:
- staalaanduiding, warmte- of chargenummer, doorsnedeafmetingen, onderdeelgeometrie, ladingmassa en de gecarburiseerde of ongecarburiseerde toestand;
- laagdiepte en informatie over het koolstofgehalte aan het oppervlak of in de kern wanneer carbureren is toegepast;
- austenitiseertemperatuur, ovenatmosfeer, opwarm- en houdtijden en de gemeten temperatuur van de lading;
- overdrachtstijd van oven naar bad, samenstelling van het bad, badtemperatuur, roering of circulatie, onderlinge afstand van de onderdelen en temperatuurherstel van het bad;
- voor austemperen: egalisatietijd, temperatuur en duur van de transformatiehoudtijd en bewijs dat de bainietreactie de gespecificeerde toestand heeft bereikt;
- voor martemperen: Ms indien vastgesteld, badtemperatuur boven Ms, egalisatiehoudtijd, methode en snelheid van de uiteindelijke afkoeling en het moment waarop de martensiettransformatie mocht voortgaan;
- ontlaattemperatuur, tijd, atmosfeer, afkoelmethode en aantal ontlaatcycli;
- de plaats van de hardheidsmeting, testmethode, schaal en resultaten; de metallografische voorbereiding en representatieve afbeeldingen; de methode en het percentage voor het meten van achtergebleven austeniet waar relevant; en dimensionele metingen vóór en na de behandeling.
Een cyclusregistratie moet de kalibratie van de instrumenten en de werkelijk gemeten temperatuurcurven vermelden, en niet alleen nominale instelwaarden. De microstructuur moet aan het oppervlak, in de kern en in het overgangsgebied worden gecontroleerd wanneer er een laag aanwezig is. De dimensionele inspectie moet de kenmerken omvatten die het meest waarschijnlijk veranderen: buitendiameter, boring, tandvorm, vlakheid, slingering en vervorming over overgangen in de doorsnede.
Snelle referentie: specificeer de staalaanduiding; doorsnedeafmetingen; de gecarburiseerde of ongecarburiseerde toestand; austenitiseertemperatuur; overdrachtstijd; samenstelling en temperatuur van het bad; roering; egalisatie- of transformatiehoudtijd; uiteindelijke afkoeling; ontlaten; hardheid; metallografie; beoordeling van achtergebleven austeniet waar relevant; en dimensionele inspectie. Verifieer vervolgens de structuur. Bainiet bevestigt de bedoeling van austemperen; martensiet dat na egalisatie is gevormd en vervolgens is ontlaten, bevestigt de bedoeling van martemperen.
Bronnen
- [1] ASM Handbook Volume 4A: Martempering of Steels. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/18/chapter-abstract/278992/Martempering-of-Steels-1
- [2]The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
- [3]Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020. https://doi.org/10.1007/s12540-020-00957-6
- [4] Heat Treatment of Steel Raw Materials. SAE AMS-H-6875C, 2020. https://www.normsplash.com/Samples/SAE/165267379/SAE-AMSH-6875C-2020-en.pdf
- [5] Austempering Process for Carburized Low-Alloy Steels. SAE Technical Paper 2013-01-0949, 2013. https://saemobilus.sae.org/papers/austempering-process-carburized-low-alloy-steels-2013-01-0949