




Che cos’è l’acciaio autopatinabile e che cosa non è
L’acciaio autopatinabile come acciaio basso-legato deliberatamente legato
L’acciaio autopatinabile non è una singola qualità e non è semplicemente un normale acciaio strutturale lasciato non verniciato. È una famiglia di acciai a basso tenore di carbonio e basso-legati, le cui composizioni chimiche sono regolate per modificare il modo in cui si sviluppa la corrosione atmosferica. Tra le aggiunte tradizionali figurano rame, cromo, nichel, fosforo, silicio e manganese. Può essere utilizzato anche il molibdeno, mentre la ricerca ha esaminato aggiunte di tungsteno, titanio, alluminio e terre rare. La revisione del 2009 della Federal Highway Administration identifica Mn, Si, Cr, Ni, Cu, Mo e P come elementi storicamente al centro della lega.
L’acciaio resistente agli agenti atmosferici sviluppa una resistenza condizionata alla corrosione atmosferica, anziché diventare immune dalla corrosione. Strong evidence
Corrosione elettrochimica Corrosione causata dalla dissoluzione anodica accoppiata del metallo e da reazioni catodiche attraverso un film di elettrolita.
Queste aggiunte non arrestano la corrosione elettrochimica. Modificano la composizione, la struttura, l’aderenza e la permeabilità dello strato di ruggine che si forma durante l’esposizione. Quando l’acciaio viene bagnato, le aree anodiche rilasciano ferro in un elettrolita, mentre le aree catodiche favoriscono le reazioni di riduzione dell’ossigeno. I prodotti di corrosione risultanti possono diventare relativamente densi e aderenti, rallentando l’ulteriore accesso di acqua e ossigeno. Le reazioni, tuttavia, continuano. Il termine “autopatinabile” descrive un comportamento alla corrosione, non l’immunità da essa.
| Norma o designazione | Esempi o ambito di applicazione | Nota progettuale |
|---|---|---|
| ASTM A242/A242M | Acciaio strutturale altoresistenziale basso-legato | Norma di prodotto per acciai resistenti agli agenti atmosferici |
| ASTM A588/A588M | Acciaio strutturale altoresistenziale basso-legato con migliorata resistenza alla corrosione atmosferica | Il grado e i limiti chimici restano determinanti |
| ASTM A709/A709M | Acciai per ponti, inclusi i gradi 50W e HPS 50W | I documenti di progetto determinano il grado applicabile di acciaio resistente agli agenti atmosferici |
| EN 10025-5 | S355J0WP, S355J2WP, S355J0W e S355J2W | Il suffisso e il grado non sono intercambiabili |
Tra le designazioni comuni figurano ASTM A242/A242M per gli acciai strutturali altoresistenziali basso-legati, ASTM A588/A588M per gli acciai strutturali altoresistenziali basso-legati con migliore resistenza alla corrosione atmosferica e gli acciai per ponti ASTM A709/A709M, che comprendono qualità autopatinabili come Grade 50W e Grade HPS 50W, ove specificato dalla norma del materiale e dai documenti di progetto. Gli acciai strutturali resistenti agli agenti atmosferici europei sono designati secondo la norma EN 10025-5, comprese le qualità S355J0WP, S355J2WP, S355J0W e S355J2W. Il suffisso e la qualità sono importanti: i limiti chimici, le proprietà meccaniche, i requisiti di saldabilità e la condizione di fornitura non sono intercambiabili semplicemente perché ogni prodotto viene chiamato “acciaio autopatinabile”.[1] Improved Corrosion-Resistant Steel for Highway Bridges. Federal Highway Administration. Federal Highway Administration research publication, 2011.
Variabili progettuali che controllano le prestazioni
- Composizione della lega
- Influenza la composizione, la struttura e l’aderenza dei prodotti della corrosione.
- Storia della bagnatura
- Determina se la superficie riceve cicli ripetuti di bagnatura e asciugatura o rimane continuamente umida.
- Geometria
- Controlla la ritenzione idrica, l’accumulo di detriti, la ventilazione e il deflusso.
- Contaminanti
- I cloruri, il diossido di zolfo e i depositi industriali possono mantenere attiva la corrosione.
- Ispezione
- Verifica se le ipotesi progettuali rimangono valide durante l’esercizio.
Gli indici di corrosione basati sulla composizione ASTM G101 sono strumenti di valutazione preliminare o comparativa e non possono sostituire la valutazione dell’esposizione e dei dettagli costruttivi specifici del sito. Limited evidence
[2] ASTM G101-04(2010), Standard Guide for Estimating Atmospheric Corrosion Data. ASTM International. ASTM International standard, 2010.La lega costituisce quindi soltanto una parte della decisione progettuale. La norma ASTM G101-04(2010) fornisce metodi per stimare le perdite dovute alla corrosione atmosferica a lungo termine a partire da dati di esposizione più breve e per stimare la resistenza relativa alla corrosione atmosferica di un acciaio basso-legato in base alla sua composizione chimica. Un simile indice è uno strumento di screening, non una certificazione del sito. Una ricerca della FHWA pubblicata nel 2011 ha riferito che la maggior parte degli acciai autopatinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7; lo studio mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sensibilmente migliore in atmosfere contenenti cloruri. Un numero basato sulla composizione non può tenere pienamente conto di un bordo di ponte che trattiene detriti umidi o di una facciata sottoposta al dilavamento della salsedine.
Formazione della patina rispetto a un rivestimento applicato in fabbrica
Una patina di acciaio autopatinabile si forma sulla superficie dopo la fabbricazione e il montaggio. Non è vernice, zincatura, spruzzatura termica né una pellicola applicata in officina con spessore definito e copertura garantita. In presenza di umidità, la superficie iniziale generalmente si corrode relativamente rapidamente. Con esposizioni ripetute, i prodotti di corrosione cambiano composizione e disposizione, e una parte dello strato di ruggine diventa più aderente e meno permeabile. Il colore può evolvere attraverso tonalità arancioni, rosso-brune, bruno scure e quasi nere, ma il colore da solo non dimostra che si sia verificata la stabilizzazione.
La National Steel Bridge Alliance ha dichiarato nel suo manuale introduttivo del 2010 che lo sviluppo di una patina protettiva richiede ripetuti cicli di bagnatura e asciugatura. Questo requisito è fondamentale. La pioggia seguita dall’asciugatura può favorire uno strato di ruggine diverso da quello prodotto dalla condensa continua, dall’acqua stagnante o da una fessura che non drena mai. Una superficie riparata dalla pioggia può rimanere sporca e umida invece di sviluppare il ciclo desiderato. Al contrario, il frequente dilavamento da parte della pioggia non garantisce la protezione se i depositi trattengono cloruri o contaminanti acidi.
La formazione della patina richiede inoltre tempo, e la durata varia in funzione del clima, dell’orientamento, della composizione dell’acciaio, delle condizioni della superficie e del carico di inquinanti. Calamina, residui di lavorazione, spruzzi di saldatura e oli possono creare differenze locali nella bagnatura e nella corrosione. Le macchie di ruggine sul calcestruzzo, sulla pietra o sull’acciaio rivestito adiacenti costituiscono una distinta problematica progettuale: anche quando la perdita di metallo è limitata, il deflusso può causare danni visivi permanenti. Un rivestimento applicato in fabbrica può essere sottoposto a ispezione per verificarne la continuità, specificato in base allo spessore del film secco e riparato in corrispondenza di difetti definiti. Una patina non può essere valutata secondo gli stessi presupposti. Si sviluppa in modo non uniforme, è influenzata da ogni giunto e scarico e può essere alterata da pulizia, abrasione o riparazioni successive.
[3] Guidance Note 1.07: Weather Resistant Steel. Steel Construction Institute. SCI Guidance Note 1.07, 2015.
I progettisti devono inoltre distinguere una faccia esposta stabile da una fessura. Sovrapposizioni imbullonate, strette intercapedini tra irrigidimenti, dettagli scatolari, piastre di giunzione, sedi di appoggio e cavità nella parte inferiore possono trattenere acqua e detriti. La SCI Guidance Note 1.07, pubblicata dallo Steel Construction Institute nel 2015, identifica gli ambienti continuamente bagnati o umidi, l’esposizione elevata a cloruri o alla salsedine, i fumi industriali concentrati e le condizioni interrate come applicazioni non idonee o soggette a restrizioni per l’acciaio resistente agli agenti atmosferici non rivestito. Tali condizioni possono impedire alla superficie di raggiungere uno stato di corrosione ridotta oppure produrre un attacco locale grave nonostante una colorazione generale esteticamente gradevole.
Resistenza alla corrosione atmosferica rispetto all’immunità dalla corrosione[4] ISO 9223:2012 Corrosivity of Atmospheres. International Organization for Standardization. International Standard, 2012.
“Resistenza migliorata alla corrosione atmosferica” è un’indicazione prestazionale condizionata. Non significa che l’acciaio sia idoneo a qualsiasi esposizione esterna né che la perdita di spessore diventi trascurabile. La norma ISO 9223:2012 classifica la corrosività atmosferica utilizzando i tassi di corrosione del primo anno di provini standard e identifica come fattori principali l’influenza di temperatura e umidità, l’inquinamento da diossido di zolfo e la salinità aerodispersa. La classificazione descrive l’atmosfera; non trasforma una qualità di acciaio autopatinabile in un materiale universalmente sicuro.[5] Uncoated Weathering Steel in Bridges. Federal Highway Administration. Federal Highway Administration guidance, 2003.
La stessa distinzione si applica alla selezione per il progetto. Le linee guida FHWA del 2003 richiedono di valutare specificamente il sito considerando il tempo di bagnatura, l’esposizione ai cloruri, gli inquinanti industriali, il drenaggio, la geometria e la manutenzione prima di selezionare un acciaio autopatinabile non rivestito. Un sito interno asciutto, con drenaggio libero, può favorire il comportamento alla corrosione previsto. Una struttura costiera esposta a spruzzi carichi di sale, una strada sopra la quale viene dispersa salamoia antighiaccio o un sito industriale con fumi concentrati potrebbero non farlo. La bagnatura ripetuta è necessaria per lo sviluppo della patina, ma la bagnatura contenente cloruri e l’umidità persistente possono mantenere attiva la corrosione e favorire la vaiolatura.
La vaiolatura è riconosciuta nel trattamento AASHTO citato assegnando al metallo base in acciaio resistente agli agenti atmosferici semplice e non rivestito una categoria di fatica inferiore rispetto a quella di un acciaio comparabile non resistente agli agenti atmosferici. Strong evidence
[6] Steel Bridge Design Handbook: Design for Fatigue. Federal Highway Administration. Federal Highway Administration handbook, 2016.La vaiolatura è importante dal punto di vista strutturale, non soltanto estetico. Le linee guida FHWA sulla fatica spiegano che l’acciaio autopatinabile forma la propria patina attraverso cicli alternati di bagnatura e asciugatura, riferendo inoltre che AASHTO assegna al metallo di base in acciaio autopatinabile semplice non rivestito una categoria di fatica inferiore rispetto a quella di un acciaio non autopatinabile comparabile, a causa della vaiolatura. Questa prescrizione riconosce che la corrosione localizzata può creare concentrazioni di tensione anche quando la perdita media di sezione appare modesta. Le verifiche a fatica, i dettagli saldati, l’accesso per le ispezioni e i sovraspessori di corrosione devono pertanto rimanere parte integrante della progettazione strutturale.
La descrizione corretta è semplice: una superficie di acciaio autopatinabile non rivestita costituisce un sistema di corrosione gestito. La composizione della lega può favorire uno strato di ruggine più protettivo in condizioni di esposizione atmosferica idonee, ma il drenaggio, la ventilazione, la geometria dei giunti, i contaminanti, il controllo dei cloruri, le ispezioni e la manutenzione determinano se tale potenziale verrà realizzato. È un acciaio resistente agli agenti atmosferici, non un acciaio immune dalla corrosione e non un acciaio dotato di un rivestimento permanente già fornito dal produttore.
L’ambiente della corrosione atmosferica
L’acciaio patinabile non è immune dalla corrosione atmosferica. È un acciaio a basso tenore di carbonio e bassolegato, formulato per sviluppare uno strato di ruggine relativamente denso e aderente quando l’esposizione consente ai prodotti della corrosione di formarsi, asciugarsi e riorganizzarsi senza essere ripetutamente dilavati o mantenuti continuamente umidi. Rame, cromo, nichel, fosforo, silicio e altre aggiunte di lega modificano le reazioni elettrochimiche e la struttura della ruggine, ma la composizione chimica non può compensare ogni condizione di esposizione.
La norma ISO 9223:2012 fornisce il principale quadro di riferimento per descrivere la corrosività atmosferica. Classifica gli ambienti utilizzando i tassi di corrosione del primo anno misurati su provini standard e identifica tre influenze determinanti: il regime di temperatura e umidità, l’inquinamento da anidride solforosa e la salinità atmosferica. Questi fattori interagiscono con la superficie dell’acciaio. Lo stesso grado nominale può quindi presentare tassi di corrosione, colori della ruggine, profondità dei pit e sviluppo della patina differenti in un contesto rurale dell’entroterra, accanto a un estuario soggetto alle maree, sotto un pennacchio industriale o all’interno di un dettaglio protetto di un ponte.
Questa distinzione è importante in fase di progettazione. Una trave in acciaio patinabile esposta ad aria pulita, con drenaggio libero e asciugatura regolare, può sviluppare uno strato protettivo stabile. Una trave nominalmente identica, situata sotto un giunto dell’impalcato soggetto a perdite, può rimanere in corrosione attiva nella fessura, mentre le superfici esposte sembrano mature. La classificazione atmosferica è un punto di partenza, non un sostituto dell’esame del sito effettivo e della geometria che determinerà la ritenzione dell’umidità.

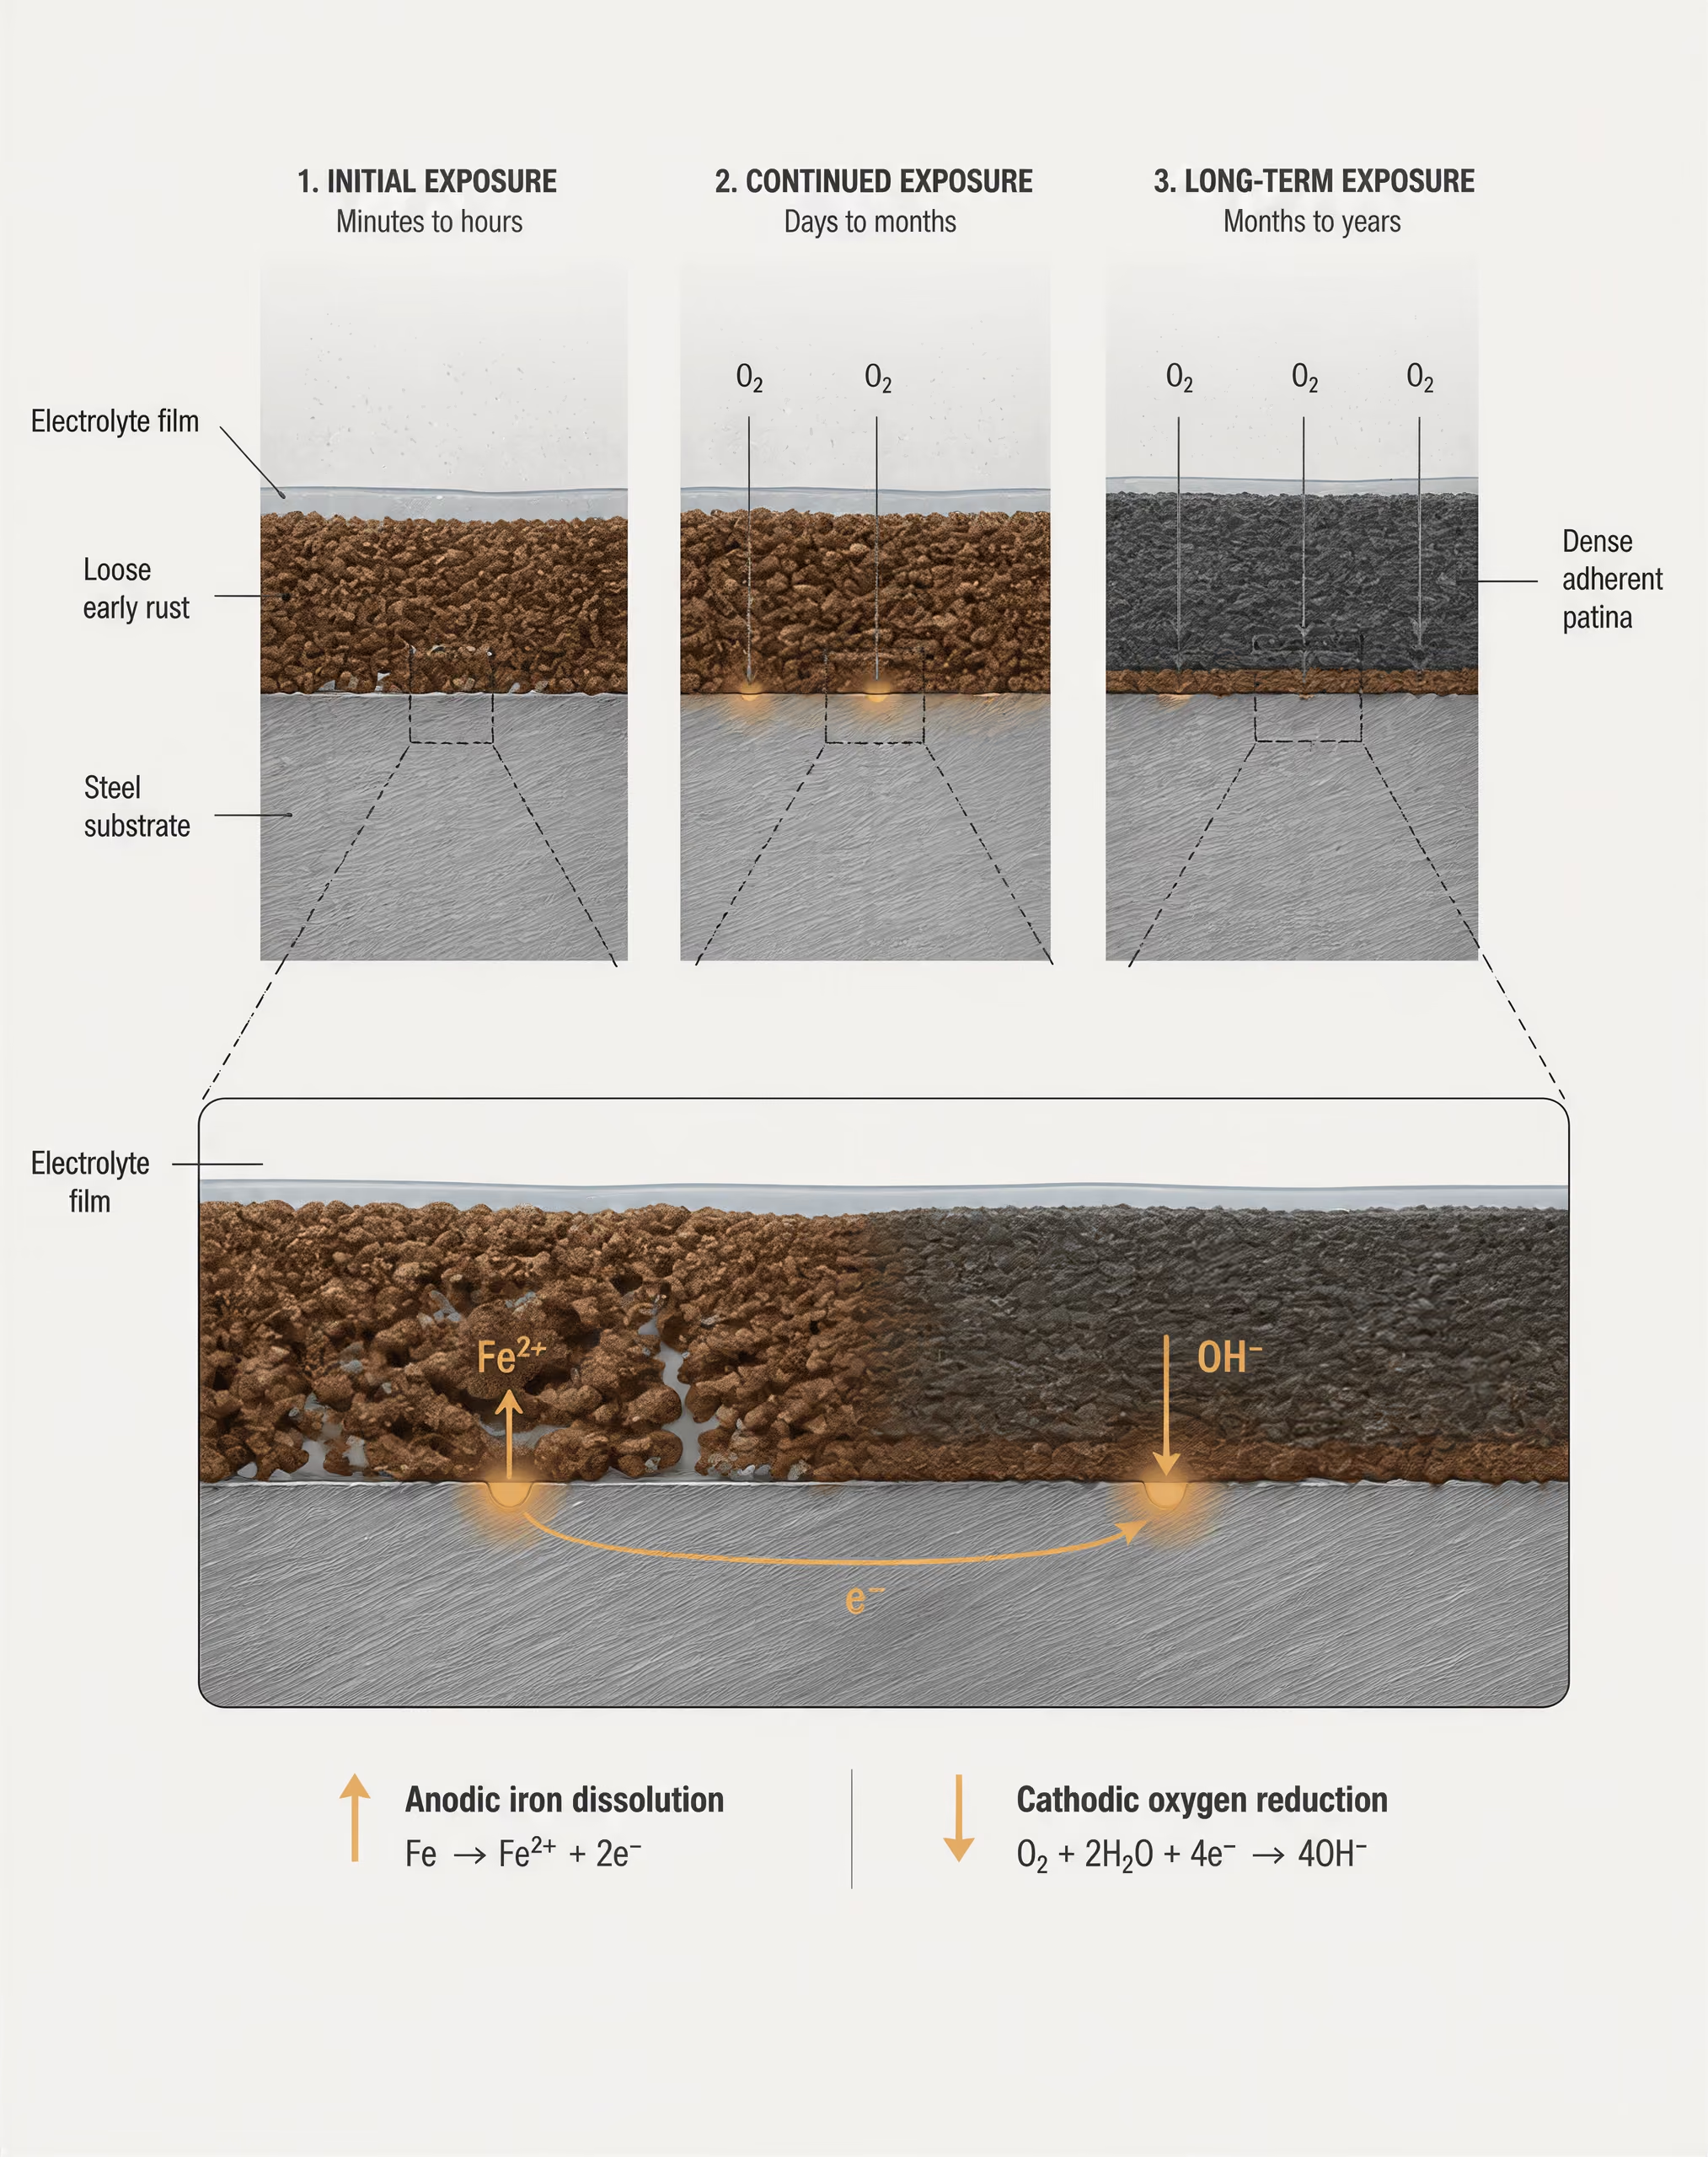
Tempo di bagnatura e cicli ripetuti di bagnatura e asciugatura
Tempo di bagnatura Periodo durante il quale una superficie metallica rimane coperta da un film di umidità sufficientemente conduttivo da sostenere la corrosione atmosferica.
La corrosione elettrochimica richiede un elettrolita. Pioggia, nebbia, rugiada, condensa e sali depositati forniscono tale elettrolita sulla superficie dell’acciaio. Il periodo durante il quale permane una pellicola superficiale sufficientemente conduttiva è comunemente descritto come tempo di bagnatura. Periodi di bagnatura più lunghi consentono generalmente una maggiore dissoluzione anodica del metallo e una maggiore riduzione catodica dell’ossigeno, sebbene la relazione non sia assimilabile semplicemente a un orologio: anche la concentrazione dei sali, la temperatura, l’apporto di ossigeno, la contaminazione superficiale e la permeabilità dello strato di ruggine cambiano durante l’esposizione.
La bagnatura e l’asciugatura ripetute costituiscono una condizione ambientale necessaria per lo sviluppo di una patina protettiva. Strong evidence
L’asciugatura non è semplicemente una pausa nella corrosione. Per l’acciaio patinabile, l’alternanza di periodi umidi e asciutti contribuisce a trasformare i prodotti della corrosione inizialmente incoerenti in una patina più aderente e meno permeabile. Il manuale introduttivo della National Steel Bridge Alliance, pubblicato nel 2010, afferma che lo sviluppo della patina protettiva richiede cicli ripetuti di bagnatura e asciugatura. Durante la bagnatura, il ferro si dissolve e i prodotti della corrosione precipitano; durante l’asciugatura, lo strato di ruggine si contrae, si ossida ulteriormente e può diventare più compatto. La ripetizione dei cicli può ridurre gradualmente la velocità con cui acqua e ossigeno raggiungono l’acciaio.
Questo processo viene meno quando l’acqua rimane intrappolata. Un bordo orizzontale, una sovrapposizione stretta, uno scarico ostruito, l’estremità di un irrigidimento, una sede per bulloni o una fessura sigillata possono rimanere umidi dopo che le superfici circostanti si sono asciugate. La conseguente cella di aerazione differenziale può produrre un attacco localizzato, mentre i depositi di cloruri aumentano la conducibilità dell’elettrolita. Il deflusso può inoltre trasportare acqua ricca di ferro su calcestruzzo, pavimentazioni o superfici architettoniche, causando macchie anche quando la perdita di sezione è moderata.
Sequenza di esposizione
- Bagnatura Pioggia, nebbia, rugiada, condensa o sali depositati creano un film di elettrolita.
- Reazione elettrochimica La dissoluzione anodica del ferro e la riduzione catodica dell’ossigeno procedono attraverso il film.
- Asciugatura L’evaporazione modifica la concentrazione dei sali, l’accesso dell’ossigeno e la struttura dei prodotti della corrosione.
- Riorganizzazione Cicli ripetuti possono produrre uno strato di ruggine più denso e aderente quando le condizioni sono favorevoli.
La storia dell’esposizione è quindi più importante del solo valore della precipitazione annuale. Brevi e frequenti eventi di pioggia seguiti da asciugatura possono favorire la formazione della patina. Periodi prolungati di umidità possono mantenere attiva la corrosione. La deposizione ciclica di sali e l’evaporazione possono essere particolarmente dannose, perché l’evaporazione concentra i cloruri sulla superficie e il successivo periodo umido riattiva l’elettrolita concentrato.
Le indicazioni FHWA pubblicate nel 2003 richiedono una valutazione specifica del sito riguardo al tempo di bagnatura, all’esposizione ai cloruri, agli inquinanti industriali, al drenaggio, alla geometria e alla manutenzione prima di selezionare un acciaio patinabile non rivestito. Tale requisito è pratico, non burocratico. Un ponte situato in un clima secco dell’entroterra può contenere microambienti continuamente umidi, mentre una struttura costiera umida può avere superfici esposte che si asciugano rapidamente e giunti protetti che non si asciugano.
Temperatura, umidità e condensa
L’umidità relativa influisce sulla possibilità che una pellicola superficiale persista. Quando l’aria si raffredda avvicinandosi al punto di rugiada, l’acqua condensa sull’acciaio anche in assenza di pioggia. Il raffreddamento notturno, le superfici in ombra, le sezioni scatolari chiuse e il metallo freddo sotto aria calda e umida sono cause comuni. Una superficie può quindi sperimentare molte ore di bagnatura in un luogo che riceve poche precipitazioni misurabili.
La temperatura modifica sia la velocità delle reazioni sia l’evaporazione dell’acqua. Temperature più elevate spesso accelerano le reazioni elettrochimiche, ma possono anche abbreviare il periodo di bagnatura aumentando l’evaporazione. In prossimità del punto di rugiada, una modesta variazione di temperatura può produrre condensa e prolungare il periodo di presenza dell’elettrolita. La temperatura modifica inoltre la solubilità dell’ossigeno, la cristallizzazione dei sali, le trasformazioni della ruggine e la viscosità o mobilità delle pellicole superficiali. La norma ISO 9223:2012 raggruppa questi effetti attraverso l’influenza combinata di temperatura e umidità, invece di considerare l’umidità una garanzia indipendente del tasso di corrosione.
L’umidità diventa più rilevante quando sono presenti inquinanti solubili. I sali igroscopici possono assorbire acqua dall’aria a valori di umidità relativa inferiori a quelli ai quali l’acciaio pulito rimarrebbe asciutto. Una superficie che presenta cloruro di sodio, cloruro di magnesio o cloruro di calcio può quindi rimanere elettroliticamente attiva durante periodi umidi ripetuti. Anche la polvere e i depositi industriali possono produrre un effetto analogo, soprattutto quando si accumulano su superfici orizzontali o protette.
Lo sviluppo della patina dipende da questo equilibrio. Una certa quantità di umidità è necessaria per avviare e sostenere le reazioni di corrosione che producono lo strato di ruggine. Un’umidità eccessiva o persistente impedisce allo strato di asciugarsi e può mantenere pori e fessure elettrochimicamente attivi. Una ventilazione insufficiente aggrava la condizione rallentando l’evaporazione. La SCI Guidance Note 1.07, pubblicata dallo Steel Construction Institute nel 2015, identifica gli ambienti continuamente bagnati o umidi come applicazioni non idonee o soggette a restrizioni per l’acciaio non rivestito resistente agli agenti atmosferici, insieme alle esposizioni elevate ai cloruri o alla nebbia salina, ai fumi industriali concentrati e alle condizioni interrate.
La composizione della lega resta comunque importante. Storicamente, gli acciai patinabili hanno utilizzato manganese, silicio, cromo, nichel, rame, molibdeno e fosforo per influenzare i prodotti della corrosione e la loro aderenza. La ricerca FHWA pubblicata nel 2009 ha esaminato anche aggiunte di tungsteno, titanio, alluminio e terre rare. Tuttavia, un’aggiunta di lega non può eliminare la condensa da una sezione scatolare né drenare una sacca d’acqua. Ambiente e dettagli costruttivi rimangono interdipendenti.
Anidride solforosa, cloruri e salinità atmosferica
L’anidride solforosa è importante perché si dissolve nell’umidità superficiale e forma specie di acido solforoso e, dopo l’ossidazione, di acido solforico. Queste pellicole acide aumentano la conducibilità e possono compromettere la stabilizzazione dello strato di ruggine. Le fonti industriali di combustione hanno storicamente prodotto ambienti caratterizzati da concentrazioni severe di anidride solforosa, sebbene le emissioni varino notevolmente in funzione della regione e della fonte. Una superficie d’acciaio vicina a una raffineria, a una fonderia, a una centrale elettrica o a un corridoio di traffico intenso può ricevere un carico di inquinanti diverso da quello misurato in una vicina stazione rurale.
I cloruri sono spesso più persistenti e localmente più aggressivi. Spruzzi marini, onde frangenti, aerosol marino trasportato dal vento, sali disgelanti e deflussi contaminati depositano ioni cloruro sull’acciaio. I cloruri penetrano nei pori e nei difetti della ruggine, favoriscono la dissoluzione anodica localizzata e rendono l’asciugatura meno protettiva, poiché i residui igroscopici riassorbono l’umidità. La direzione del vento, la quota, la distanza dalla costa, l’esposizione agli spruzzi e il dilavamento da parte della pioggia influenzano tutti la deposizione. “Costiero” non è una descrizione sufficiente dell’esposizione; un dettaglio protetto che raccoglie sale può essere più aggressivo di una superficie completamente esposta situata più lontano dal mare.
La norma ISO 9223:2012 considera la salinità atmosferica un principale fattore di corrosività, e la valutazione del sito dovrebbe tenere conto sia della deposizione sia della ritenzione. La ricerca FHWA del 2011 sugli acciai migliorati resistenti alla corrosione ha riportato che la maggior parte degli acciai patinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7, mentre la ricerca mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente migliorata in atmosfere contenenti cloruri. La norma ASTM G101-04(2010) fornisce metodi per stimare le perdite di materiale dovute alla corrosione atmosferica a lungo termine a partire da dati di esposizione a breve termine e per stimare la resistenza relativa alla corrosione atmosferica di un acciaio basso-legato in base alla composizione chimica; non trasforma tuttavia un indice composizionale in immunità.
Anche gli inquinanti e i sali influenzano le conseguenze strutturali. Il pitting crea concentrazioni di tensione e le indicazioni FHWA sulla fatica spiegano che AASHTO assegna al metallo base di acciaio patinabile semplice e non rivestito una categoria di fatica inferiore rispetto a quella di un acciaio non patinabile comparabile, a causa del pitting. La progettazione contro la corrosione atmosferica deve quindi collegare l’esposizione secondo ISO 9223, le stime basate sulla composizione secondo ASTM G101, il drenaggio e l’accessibilità per le ispezioni ai dettagli soggetti a fatica. Un acciaio nominalmente identico non è esposto a un’unica atmosfera. Il suo effettivo ambiente di corrosione è la combinazione di clima, depositi, storia della bagnatura e geometria in corrispondenza di ogni metro quadrato della struttura.
Come si sviluppa la patina dell’acciaio autopatinabile
L’acciaio autopatinabile non arriva con una superficie a prova di corrosione. La sua resistenza agli agenti atmosferici si sviluppa dopo l’esposizione e il risultato dipende dalla composizione chimica dell’acciaio, dall’aria circostante e dal modo in cui l’acqua raggiunge e abbandona la superficie. I Gradi come ASTM A588 e i Gradi di acciaio autopatinabile specificati dalla ASTM A709 sono acciai a basso tenore di carbonio e bassolegati, contenenti aggiunte deliberate che modificano la formazione dei prodotti di corrosione. Le composizioni tradizionali enfatizzano Mn, Si, Cr, Ni, Cu, Mo e P; la ricerca della Federal Highway Administration ha esaminato anche aggiunte di W, Ti, Al e di terre rare.
Questi Elementi non arrestano le reazioni anodiche e catodiche che costituiscono la corrosione atmosferica. Al contrario, in condizioni di esposizione adeguate, influenzano quali ossidi e ossidrossidi si formano, quanto densamente si sviluppa lo strato di ruggine e quanto fortemente esso rimane aderente al substrato. La patina è quindi un prodotto di corrosione in evoluzione, non un rivestimento applicato e non una garanzia di protezione permanente.

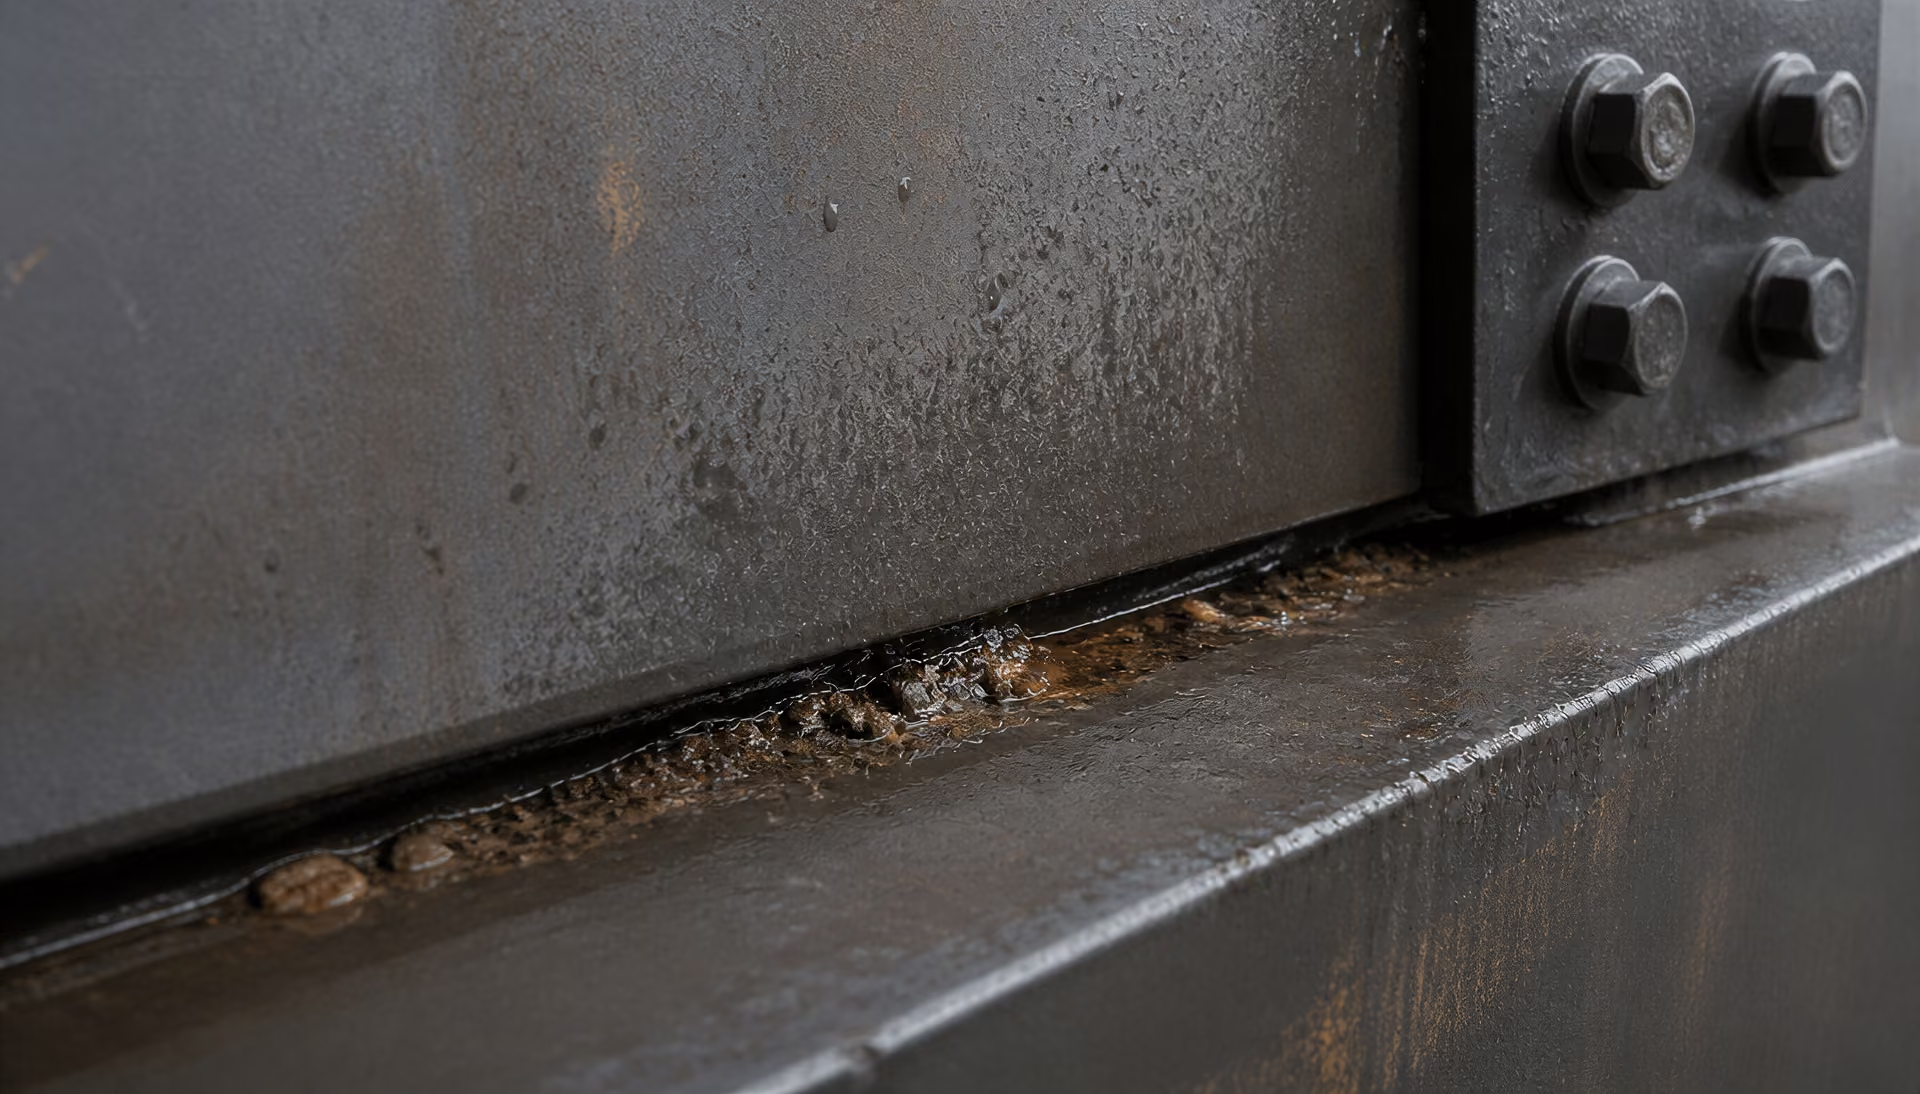
Corrosione iniziale e trasformazione dello strato di ruggine
Una superficie appena fabbricata presenta generalmente calamina, contaminanti di officina, ossido prodotto dal taglio termico oppure residui derivanti dalla movimentazione e dal montaggio. Quando l’umidità forma un elettrolita continuo o semicontinuo sull’acciaio esposto, le aree anodiche locali rilasciano ioni di ferro:
Le reazioni catodiche consumano ossigeno e acqua, producendo ioni idrossido. I prodotti iniziali comprendono ossidrossidi di ferro scarsamente ordinati e ossidi idrati. Il loro aspetto può variare dall’arancione brillante o dal giallo-bruno al rosso-bruno più scuro e, in alcune condizioni di esposizione, ad aree quasi nere. Il colore non è una misura affidabile della protezione. Una superficie scura può comunque presentare vaiolatura attiva sotto i depositi, mentre uno strato più chiaro può contenere zone relativamente aderenti.
Con il proseguire dell’esposizione, la ruggine iniziale viene ripetutamente dissolta, riprecipitata, disidratata e riorganizzata. Tra i prodotti comuni della corrosione figurano la lepidocrocite, spesso indicata come γ-FeOOH, la goethite, α-FeOOH, e la magnetite, Fe₃O₄. Le proporzioni e la disposizione fisica variano in funzione della durata della bagnatura, dell’accesso dell’ossigeno, dei contaminanti, della temperatura e del contenuto di elementi di lega dell’acciaio. Le aggiunte presenti nell’acciaio autopatinabile possono favorire uno strato di corrosione più fine e compatto rispetto a quello che si forma sull’acciaio strutturale ordinario al carbonio, ma non possono imporre una struttura minerale identica in ogni sito.
Stabilizzazione della patina Condizione nella quale lo strato di ruggine e l’ambiente producono, per un periodo definito, una velocità di corrosione relativamente costante e generalmente inferiore; non significa che la corrosione sia terminata.
La distinzione è importante sulla superficie dell’acciaio. Uno strato incoerente, fessurato o scarsamente aderente consente all’acqua e all’ossigeno di raggiungere ripetutamente il metallo fresco. Uno strato più denso limita il trasporto e riduce l’area di metallo facilmente accessibile, per cui la velocità di corrosione può diminuire. Si tratta di una modifica delle condizioni di reazione, non della trasformazione della superficie in una barriera impermeabile. Fessure, danni da impatto, bordi tagliati, interstizi e aree sotto detriti accumulati possono continuare a corrodersi anche quando le ampie superfici adiacenti appaiono mature.
La ASTM G101-04(2010) riflette questo comportamento dipendente dal tempo fornendo metodi per stimare le perdite dovute alla corrosione atmosferica a lungo termine a partire da dati di esposizioni più brevi e per stimare la relativa resistenza alla corrosione atmosferica dell’acciaio basso-legato in base alla composizione chimica. Il suo utilizzo non elimina la necessità di una valutazione specifica delle condizioni di esposizione. La composizione chimica può indicare una tendenza, ma da sola non può tenere conto di un giunto che perde, di un deposito di cloruri o di una superficie inferiore permanentemente umida.
Esposizione alternata a umidità e asciugatura
La patina si sviluppa attraverso la ripetizione dei cicli. Durante un periodo umido, la pioggia, la condensa, gli spruzzi o l’umidità depositata creano un elettrolita. Il movimento ionico e la riduzione dell’ossigeno favoriscono la corrosione, mentre i composti solubili del ferro possono migrare attraverso lo strato umido. Durante l’asciugatura, l’evaporazione aumenta la concentrazione dei sali residui e modifica l’accesso dell’ossigeno. Alcuni prodotti precipitano all’interno dei pori e dei difetti; altri vengono dilavati. Questa ripetuta dissoluzione e precipitazione contribuisce a trasformare un deposito di ruggine inizialmente incoerente in uno strato più strutturato quando le condizioni di esposizione sono adeguate.
La parola “alternata” è importante. Una superficie che rimane costantemente bagnata non attraversa le stesse fasi di asciugatura che contribuiscono a consolidare lo strato di corrosione. Lo SteelConstruction Institute Guidance Note 1.07 identifica le condizioni costantemente bagnate o umide, l’esposizione elevata a cloruri o alla nebbia salina, i fumi industriali concentrati e le condizioni interrate come applicazioni inadatte o soggette a restrizioni per l’acciaio autopatinabile non rivestito. Anche la National Steel Bridge Alliance afferma che lo sviluppo di una patina protettiva richiede cicli ripetuti di bagnatura e asciugatura.
L’asciugatura non significa che la corrosione si arresti permanentemente. Dopo che una superficie appare asciutta, sottili pellicole di umidità possono rimanere nei pori, nei giunti e nelle zone rugose. I cloruri possono attirare l’umidità e prolungare il tempo di bagnatura, consentendo alla corrosione di riprendere a un’umidità relativa inferiore rispetto a quella che si avrebbe su una superficie pulita. L’anidride solforosa e altri inquinanti industriali possono acidificare l’umidità superficiale o produrre depositi che modificano le reazioni di corrosione. La ISO 9223:2012 classifica la corrosività atmosferica utilizzando le velocità di corrosione del primo anno di provini standard e identifica gli effetti combinati di temperatura e umidità, l’inquinamento da anidride solforosa e la salinità atmosferica come principali fattori ambientali. Queste variabili contribuiscono a spiegare perché due strutture realizzate con la stessa designazione possano sviluppare strati di ruggine visibilmente diversi.
La geometria controlla il ciclo di bagnatura e asciugatura tanto quanto il clima. Mensole orizzontali, piastre di giunzione, spazi tra irrigidimenti, dettagli dei bulloni e cavità parzialmente sigillate possono trattenere acqua e sedimenti. Una superficie riparata può asciugarsi lentamente, mentre una superficie esposta al vento può ricevere brevi eventi di pioggia e subire una rapida evaporazione. Il deflusso da una superficie d’acciaio può trasportare acqua ricca di ferro su un’altra, creando macchie senza necessariamente generare una protezione equivalente. Il deflusso dal calcestruzzo, da componenti zincati o da superfici contaminate può inoltre introdurre sostanze che modificano la corrosione locale.
Le indicazioni della FHWA richiedono pertanto la valutazione del tempo di bagnatura, dell’esposizione ai cloruri, degli inquinanti industriali, del drenaggio, della geometria e della manutenzione prima di scegliere l’acciaio autopatinabile non rivestito. Non si può presumere che una patina formatasi su una trave di ponte ben drenata si sviluppi nello stesso modo sotto un giunto dell’impalcato che perde o all’interno di un collegamento pieno di detriti.
Stabilizzazione della patina e corrosione allo stato stazionario
“Stabilizzato” non significa che la corrosione sia terminata. Descrive una condizione nella quale lo strato di ruggine e l’ambiente producono una velocità di corrosione relativamente costante, generalmente più bassa, per un determinato periodo. Lo strato può continuare ad aumentare di spessore, fessurarsi, compattarsi e modificare la propria forma mineralogica, mentre la perdita media di metallo si avvicina a un andamento allo stato stazionario. Il tempo di stabilizzazione non è un valore universale. Varia in funzione della composizione della lega, della preparazione della superficie, dell’orientamento, delle precipitazioni, dell’umidità, dell’inquinamento, della salinità, della temperatura, del drenaggio e della frequenza dei cicli di bagnatura e asciugatura.
Le rassegne sulla corrosione atmosferica sottolineano in particolare l’importanza di distinguere i tempi di stabilizzazione dalle velocità di corrosione allo stato stazionario. Le esposizioni brevi possono registrare la fase iniziale aggressiva, prima che lo strato di ruggine si sia riorganizzato. Possono inoltre coincidere con una stagione insolitamente umida o con un episodio temporaneo di inquinamento. I modelli di previsione a lungo termine devono pertanto separare la corrosione transitoria dalla velocità successiva e indicare le condizioni di esposizione sulle quali si basa la previsione. La ASTM G101-04(2010) fornisce metodi di stima, ma l’ispezione sul campo rimane necessaria quando le conseguenze di una sottostima della perdita sono gravi.
La composizione della lega stabilisce in parte il limite superiore delle prestazioni raggiungibili. La ricerca della FHWA del 2011 sugli acciai a resistenza alla corrosione migliorata riferisce che la maggior parte degli acciai autopatinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7, mentre la ricerca mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente migliore in atmosfere contenenti cloruri. Tale risultato non stabilisce una vita utile indipendente dal sito; mostra perché siano importanti gli indici basati sulla composizione e le prove specifiche per i cloruri.
Una patina dall’aspetto maturo non elimina inoltre gli obblighi di progettazione strutturale. La vaiolatura produce una perdita localizzata di sezione e concentrazioni di tensione. Le indicazioni della FHWA sulla fatica affermano che AASHTO assegna al metallo base dell’acciaio autopatinabile semplice non rivestito una categoria di fatica inferiore rispetto a quella dell’acciaio non autopatinabile comparabile, a causa della vaiolatura. L’ispezione deve quindi esaminare le zone di ristagno dell’acqua, gli interstizi, i bordi, le zone degli elementi di fissaggio e le aree in cui scaglie di ruggine o detriti nascondono l’acciaio. Se la bagnatura rimane continua, i cloruri si accumulano o il drenaggio non funziona, la velocità più bassa prevista allo stato stazionario potrebbe non svilupparsi mai. La patina è protettiva solo come risultato condizionato dalla compatibilità tra composizione chimica, esposizione e dettagli costruttivi, non come rivestimento automatico e permanente.
Chimica della Lega e Meccanismi di Corrosione
L’acciaio patinabile è un acciaio a basso tenore di carbonio e bassolegato, le cui prestazioni in atmosfera dipendono dallo strato di ruggine che si sviluppa dopo l’esposizione. Tale strato non è un rivestimento applicato in fabbrica e non rende il metallo di base immune alla corrosione. In condizioni idonee, i prodotti di corrosione diventano relativamente densi, aderenti e meno permeabili rispetto alla ruggine incoerente che si forma sul comune acciaio al carbonio. Il risultato è una velocità di corrosione a lungo termine più bassa, non una corrosione nulla.
La composizione della lega influisce sulla composizione, sulla struttura e sull’aderenza di questo strato di ruggine, ma la chimica non può essere separata dall’esposizione. La norma ISO 9223:2012 classifica la corrosività atmosferica utilizzando le velocità di corrosione nel primo anno di provini standard e individua le condizioni di temperatura e umidità, l’inquinamento da anidride solforosa e la salinità dell’aria come fattori di primaria importanza. Un acciaio che si stabilizza in un’atmosfera rurale può continuare a perdere spessore in una zona marina soggetta a spruzzi, sotto detriti o all’interno di un giunto che rimane bagnato.
| Elemento o gruppo | Funzione descritta nell’articolo | Limitazione importante |
|---|---|---|
| Mn | Aggiunta per la resistenza e la lavorazione; lega lo zolfo sotto forma di inclusioni di solfuro di manganese | Le inclusioni possono influire sull’attività elettrochimica localizzata |
| Si | Disossidante e contributo alla resistenza | Non consente di prevedere da solo la stabilità della patina |
| Cr | Associato a prodotti della corrosione compatti e meno solubili | L’effetto dipende dalla concentrazione e dall’esposizione |
| Ni | Può migliorare la resistenza atmosferica e influire sull’attacco localizzato | Deve rimanere compatibile con i requisiti di saldabilità e tenacità |
| Cu | Può favorire uno strato di ruggine più aderente e meno permeabile | Non impedisce l’ossidazione iniziale |
| Mo | Può migliorare la resistenza alla corrosione localizzata | Non impedisce la vaiolatura correlata ai cloruri nei depositi umidi |
| P | Può favorire la formazione di uno strato di ruggine compatto | Un eccesso può compromettere la tenacità o la saldabilità |
Elementi di lega tradizionali: Mn, Si, Cr, Ni, Cu, Mo e P
L’approccio convenzionale all’acciaio patinabile combina diverse aggiunte moderate di elementi di lega, invece di affidarsi a un unico elemento. Le ricerche della FHWA descrivono l’impostazione tradizionale come incentrata su manganese (Mn), silicio (Si), cromo (Cr), nichel (Ni), rame (Cu), molibdeno (Mo) e fosforo (P). I loro effetti si sovrappongono attraverso la pulizia dell’acciaio, la segregazione, la formazione delle fasi e la chimica dei prodotti di corrosione.
Il manganese è comunemente presente come elemento aggiunto per aumentare la resistenza e favorire la lavorazione, e lega lo zolfo formando inclusioni di solfuro di manganese. Tali inclusioni possono influire sull’attività elettrochimica localizzata e sulla vaiolatura, soprattutto quando la loro forma e distribuzione sono sfavorevoli. Il silicio agisce principalmente come disossidante e contribuisce alla resistenza; può inoltre influire sui componenti contenenti silice e sulla compattezza dei prodotti di corrosione. Nessuno dei due elementi, considerato singolarmente, consente di prevedere se una trave da ponte formerà una patina stabile.
Il cromo è associato a prodotti di corrosione più compatti e meno solubili e può favorire l’arricchimento di fasi protettive di ossido o ossidrossido all’interfaccia acciaio-ruggine. Il suo effetto dipende dalla concentrazione e dall’esposizione. Il nichel è particolarmente importante in molte composizioni per acciai patinabili, poiché può migliorare la resistenza atmosferica senza produrre le stesse problematiche di saldabilità o infragilimento che possono accompagnare aggiunte eccessive di alcuni altri elementi di lega. In condizioni contenenti cloruri, gli acciai contenenti nichel sono stati studiati per la loro capacità di ridurre la gravità dell’attacco localizzato e di modificare la composizione dello strato di ruggine.
Il rame è un’aggiunta caratteristica degli acciai patinabili. Tende ad arricchirsi in prossimità dell’interfaccia metallo-ruggine con il progredire della corrosione e può favorire la formazione di uno strato più aderente e meno permeabile. Il rame non impedisce la prima fase dell’ossidazione; l’umidità avvia comunque la dissoluzione anodica del ferro. Il suo contributo diventa rilevante quando i prodotti di corrosione si accumulano e i ripetuti cicli di bagnatura e asciugatura ne modificano la struttura.
Il molibdeno può migliorare la resistenza alla corrosione localizzata, compreso l’attacco associato ai cloruri, influenzando gli ossidrossidi di ferro e la chimica delle vaiolature. Non costituisce una garanzia contro la vaiolatura quando i depositi salini rimangono bagnati. Il fosforo è stato storicamente utilizzato in alcuni acciai patinabili perché può aumentare la resistenza alla corrosione atmosferica e favorire la formazione di uno strato di ruggine compatto. Tuttavia, un tenore elevato di fosforo può compromettere la tenacità, la saldabilità o il comportamento a frattura; pertanto, la quantità consentita è limitata dalla specifica dell’acciaio e dai requisiti di progetto.
Il meccanismo è quindi sequenziale. Durante la bagnatura, una pellicola di elettrolita consente la dissoluzione del ferro e la riduzione catodica dell’ossigeno. Durante l’asciugatura, gli ioni disciolti si concentrano, i prodotti di corrosione si trasformano e la ruggine può diventare meno conduttiva e meno permeabile. Gli elementi di lega modificano la velocità e i prodotti di queste reazioni. I cicli ripetuti sono essenziali: la National Steel Bridge Alliance afferma che lo sviluppo di una patina protettiva richiede bagnatura e asciugatura, mentre l’acciaio costantemente umido può continuare a corrodersi attivamente perché la ruggine non attraversa mai la fase di asciugatura necessaria alla stabilizzazione.
Questa distinzione influisce anche sulla fatica. Le vaiolature sono concentratori di tensione anche quando la perdita media di materiale dovuta alla corrosione è modesta. Le indicazioni della FHWA sulla fatica riportano che AASHTO assegna al metallo di base in acciaio patinabile semplice e non rivestito una categoria di fatica inferiore rispetto a quella dell’acciaio comparabile non patinabile, a causa della vaiolatura. La chimica della lega può ridurre il danno da corrosione, ma non elimina la necessità di verificare i dettagli a fatica, ispezionare le vaiolature e controllare l’acqua in corrispondenza di saldature, collegamenti e bordi delle ali.
Ricerche emergenti sulle aggiunte di W, Ti, Al e terre rare
La ricerca ha esaminato tungsteno (W), titanio (Ti), alluminio (Al) e aggiunte di elementi delle terre rare come mezzi per modificare la nucleazione dello strato di ruggine, il trasporto ionico e lo sviluppo delle vaiolature. Queste ricerche non stabiliscono un sostituto universale per la composizione chimica convenzionale degli acciai patinabili. Ogni aggiunta può influire sulle inclusioni, sulla precipitazione, sul comportamento in saldatura, sulla tenacità e sulle pratiche produttive, oltre che sulla corrosione.
Il tungsteno è stato studiato per il suo possibile contributo alla formazione di uno strato di ruggine più denso e chimicamente stabile, in particolare in condizioni di esposizione ai cloruri. Il titanio può affinare la grana e formare particelle stabili di carburo, nitruro o carbonitruro; tale affinamento può influire sull’uniformità della corrosione, sebbene inclusioni non adeguatamente controllate possano creare celle elettrochimiche locali. L’alluminio può modificare i prodotti della disossidazione e la chimica degli ossidi. Gli elementi delle terre rare possono modificare la forma e la distribuzione delle inclusioni, migliorare la pulizia dell’acciaio o cambiare l’aderenza e la morfologia dei prodotti di corrosione. Il loro effetto dipende fortemente dall’elemento specifico, dalla concentrazione e dal ciclo di lavorazione.
Il programma della FHWA sull’acciaio a maggiore resistenza alla corrosione distingue chiaramente gli aspetti pratici. L’acciaio patinabile tradizionale è stato sviluppato intorno a Mn, Si, Cr, Ni, Cu, Mo e P, mentre le ricerche successive hanno esaminato aggiunte di W, Ti, Al ed elementi delle terre rare per migliorare le prestazioni in atmosfere contenenti cloruri. Nel 2011 la FHWA ha riferito che la maggior parte degli acciai patinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7, mentre la ricerca mirava a valori prossimi o superiori a 9,5. Tale obiettivo rappresenta un criterio di ricerca per una resistenza ai cloruri sostanzialmente migliorata, non una soglia generale che dimostri l’idoneità di un elemento non rivestito in qualsiasi sito costiero o soggetto a sali disgelanti.
La distinzione è importante perché la composizione chimica convenzionale dell’acciaio patinabile e la ricerca sull’acciaio a maggiore resistenza alla corrosione affrontano limiti di esposizione differenti. Le indicazioni della FHWA per la selezione dei siti richiedono la valutazione del tempo di bagnatura, dell’esposizione ai cloruri, degli inquinanti industriali, del drenaggio, della geometria e della manutenzione. La SCI Guidance Note 1.07, pubblicata nel 2015, identifica gli ambienti costantemente bagnati o umidi, l’elevata esposizione ai cloruri o agli spruzzi salini, i fumi industriali concentrati e le condizioni interrate come applicazioni non idonee o soggette a restrizioni per l’acciaio resistente agli agenti atmosferici non rivestito. Nessuna aggiunta di lega può compensare un dettaglio che trattiene indefinitamente acqua e sale stradale.
Indici di corrosione basati sulla composizione secondo ASTM G101
ASTM G101-04(2010) fornisce un quadro di stima con due usi distinti: stimare le perdite di materiale dovute alla corrosione atmosferica a lungo termine sulla base di dati di esposizione a breve termine e stimare la resistenza atmosferica relativa di un acciaio basso-legato a partire dalla sua composizione chimica. L’indice di corrosione basato sulla composizione converte i tenori specificati degli elementi di lega in una misura empirica destinata al confronto tra acciai. Non costituisce un calcolo diretto della vita utile di un elemento di ponte.
L’indice è utile perché collega la chimica a un’aspettativa misurabile. Un valore più elevato indica in generale una maggiore resistenza alla corrosione atmosferica nell’intervallo e nelle condizioni per i quali è stata sviluppata la relazione. I valori della FHWA — circa 6-7 per la maggior parte degli acciai patinabili esistenti e prossimi o superiori a 9,5 per le composizioni resistenti ai cloruri oggetto di studio — mostrano come l’indice possa guidare lo sviluppo delle leghe. Non significano che ogni acciaio con valore superiore a 9,5 formerà una patina stabile in una fessura carica di sali, né che ogni acciaio con valore inferiore a 9,5 sarà soggetto a cedimento in un’atmosfera interna asciutta.
ASTM G101 presenta inoltre limiti imposti dai dati di ingresso. La composizione chimica non descrive i percorsi di deflusso, la geometria delle fessure, i depositi, il tempo di asciugatura, la concentrazione di anidride solforosa, l’esposizione agli spruzzi o la manutenzione. Non può rappresentare la superficie inferiore di un’ala che rimane bagnata a causa di un giunto di dilatazione che perde. La norma ISO 9223:2012 fornisce il quadro della corrosività atmosferica, mentre le indicazioni della FHWA forniscono le domande relative al sito e ai dettagli costruttivi; nessuno dei due riferimenti consente di sostituire la valutazione dell’esposizione con la sola chimica.
Per gli acciai utilizzati nella costruzione dei ponti, la specifica del materiale rimane rilevante. ASTM A709/A709M riguarda l’acciaio strutturale per ponti, compresi i gradi di acciaio patinabile, mentre le verifiche di progetto devono considerare la perdita di sezione, i collegamenti, le saldature, la tenacità a frattura e la fatica. La conclusione corretta derivante da ASTM G101 è limitata ma utile: la composizione della lega può aumentare o ridurre la probabilità di stabilizzazione dello strato di ruggine e può supportare il confronto tra composizioni candidate. La patina deve comunque svilupparsi attraverso condizioni adeguate di bagnatura e asciugatura, essere protetta dalla contaminazione persistente e verificata mediante ispezioni.
ASTM G101 e i limiti della previsione basata sulla composizione
ASTM G101-04(2010) tratta due attività correlate ma differenti. Fornisce metodi per stimare le perdite dovute alla corrosione atmosferica a lungo termine a partire da dati di esposizione a breve termine e fornisce un metodo per stimare la resistenza relativa alla corrosione atmosferica di un acciaio basso-legato sulla base della sua composizione chimica. Nessuno dei due metodi converte la designazione di un acciaio in un valore garantito di vita utile.
Questa distinzione è importante per gli acciai patinabili come ASTM A588 e per i gradi di acciaio patinabile contemplati da ASTM A709. La loro resistenza dipende dalla formazione e dalla conservazione di uno strato di ruggine relativamente denso e aderente. La lega non diventa immune alla corrosione e la patina non è un rivestimento permanente che rimane protettivo in qualsiasi condizione di esposizione. ASTM G101 può supportare una valutazione ingegneristica, ma non può sostituire la caratterizzazione del sito, la verifica dei dettagli costruttivi, le prove di esposizione o la pianificazione delle ispezioni.
Stima della perdita a lungo termine a partire da un’esposizione a breve termine
Un’esposizione breve può fornire un punto di partenza per stimare un periodo di corrosione più lungo, ma la stima dipende dal fatto che l’esposizione rappresenti l’ambiente e lo stadio della corrosione oggetto del modello. La corrosione iniziale può essere relativamente rapida mentre la superficie si bagna, si asciuga, arrugginisce e perde ripetutamente prodotti incoerenti. In seguito, la corrosione può diminuire con lo sviluppo di uno strato di ruggine più stabile. La transizione non è né istantanea né identica per ogni sito.
ASTM G101 tratta pertanto la perdita a lungo termine come un problema di stima basato sui dati di esposizione e sul comportamento della corrosione, non come una conversione fissa da mesi a decenni. Una misurazione della perdita di massa a breve termine effettuata su un pannello esposto all’aperto può dire poco su una piastra di giunzione di un ponte che rimane umida sotto un giunto che perde. Anche una struttura di prova con buona circolazione dell’aria può produrre un risultato diverso da quello di un’ala di una trave coperta da detriti lasciati dagli uccelli, graniglia stradale o sali accumulati.
L’incertezza aumenta quando il periodo di esposizione non comprende le condizioni stagionali rilevanti. Il sale antigelo invernale, la condensa estiva, l’aerosol marino e le emissioni industriali possono produrre eventi corrosivi che una campagna breve non rileva. Al contrario, un periodo di costruzione fortemente contaminato può amplificare una media a lungo termine se il contaminante non è rappresentativo delle normali condizioni di esercizio.
ISO 9223:2012 fornisce il quadro generale più ampio relativo alla corrosività atmosferica. Classifica la corrosività utilizzando i tassi di corrosione del primo anno di provini standard e identifica l’influenza di temperatura e umidità, l’inquinamento da biossido di zolfo e la salinità atmosferica come fattori chiave. Le sue categorie descrivono un’atmosfera, non la perdita esatta di uno specifico componente in acciaio patinabile. La classe del sito può orientare la scelta, ma interstizi, mensole e percorsi di drenaggio locali possono creare microambienti più severi di quanto suggerisca la classificazione nominale.
La previsione a lungo termine dovrebbe quindi utilizzare, ove possibile, registrazioni dell’esposizione, dati di corrosione comparabili e la geometria effettiva del componente. Le prove su provini possono aumentare l’affidabilità della valutazione, soprattutto in ambienti industriali, costieri o caratterizzati da sale antigelo non usuali. Anche in questo caso, la perdita di sezione misurata costituisce soltanto una parte del problema progettuale. Vaiolature, esposizione di laminazioni, ampliamento dei fori per bulloni e intagli sensibili alla fatica possono diventare determinanti prima che la perdita media di spessore raggiunga valori elevati.
Resistenza relativa alla corrosione derivata dalla composizione chimica
Il metodo basato sulla composizione previsto da ASTM G101 calcola un indice di corrosione a partire da specifici elementi di lega. L’indice ha carattere comparativo. Aiuta a indicare come un acciaio basso-legato possa comportarsi rispetto a un altro in condizioni di esposizione atmosferica; non prevede il tasso di corrosione di un progetto, espresso in millimetri all’anno, con la precisione di un modello specifico per il sito.
La composizione chimica tradizionale degli acciai patinabili si concentra su manganese, silicio, cromo, nichel, rame, molibdeno e fosforo. Questi elementi influenzano lo strato di ruggine, le reazioni elettrochimiche e la tendenza dei prodotti della corrosione a diventare meno porosi e più aderenti. La Federal Highway Administration ha esaminato nella ricerca del 2009 sugli acciai resistenti alla corrosione anche aggiunte di tungsteno, titanio, alluminio e terre rare. Tale ricerca riflette un punto importante: la composizione può essere progettata per migliorare la resistenza, ma l’indice è soltanto un indicatore indiretto del meccanismo di corrosione risultante.
Nel 2011 la Federal Highway Administration ha riferito che la maggior parte degli acciai patinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7, mentre la sua ricerca mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente migliore in atmosfere contenenti cloruri. Questi valori sono utili per confrontare diverse composizioni candidate. Non significano che un indice pari a 9,5 garantisca prestazioni accettabili senza rivestimento in prossimità di una strada trattata con sale, né che un acciaio con un indice pari a 6 sia destinato a cedere in qualsiasi sito dell’entroterra.
Un indice più elevato può indicare un equilibrio più favorevole tra gli elementi di lega, ma la composizione non descrive la contaminazione superficiale, le zone saldate, lo stato della calamina, il deflusso o la durata della bagnatura. Inoltre, non tiene conto di ogni interazione tra gli elementi di lega e l’atmosfera. Due colate conformi agli stessi limiti di grado possono mostrare uno sviluppo diverso dello strato di ruggine a causa di differenze minori nella composizione, della storia di lavorazione, della preparazione superficiale e dell’orientamento durante l’esposizione.
L’indice deve inoltre essere distinto dalla designazione del grado. ASTM A588 specifica un prodotto in acciaio patinabile con requisiti chimici e meccanici definiti; non garantisce una singola curva di perdita per corrosione applicabile a tutti gli ambienti. ASTM A709 comprende gradi di acciaio per ponti e requisiti associati, ma la scelta di un grado conforme non elimina la necessità di valutare l’esposizione e i dettagli costruttivi. La conformità del materiale è una condizione necessaria per l’acciaio specificato, non un sostituto della progettazione contro la corrosione.
Perché le condizioni di esposizione continuano a determinare il risultato
L’acciaio patinabile necessita di cicli alternati di bagnatura e asciugatura per sviluppare la propria patina protettiva. Se una superficie rimane continuamente umida, i prodotti della corrosione possono restare porosi e attivi invece di stabilizzarsi. SCI Guidance Note 1.07 identifica gli ambienti costantemente bagnati o umidi, l’esposizione elevata a cloruri o a nebbia salina, i fumi industriali concentrati e le condizioni interrate come applicazioni inadatte o soggette a restrizioni per l’acciaio resistente agli agenti atmosferici non rivestito. Tali condizioni possono annullare il beneficio suggerito da un indice di composizione favorevole.
Il cloruro è particolarmente dannoso perché può concentrarsi nei depositi e disgregare gli strati di ruggine protettivi. Gli spruzzi marini, il sale antigelo trasportato dai veicoli, i giunti dell’impalcato che perdono e il deflusso contaminato possono produrre un’esposizione locale severa anche quando l’atmosfera generale appare moderata. Il biossido di zolfo e altri inquinanti industriali possono aumentare l’acidità dell’elettrolita o alterare la chimica della ruggine. Le superfici riparate possono corrodersi più rapidamente delle facce esposte perché ricevono meno dilavamento da parte della pioggia e si asciugano più lentamente.
Il drenaggio e la geometria determinano spesso se la patina può stabilizzarsi. Gli intrappolamenti d’acqua presso le piastre di giunzione, le estremità degli irrigidimenti, le cavità delle connessioni, le sovrapposizioni non sigillate e le mensole orizzontali creano bagnature ripetute o continue. I detriti trattengono umidità e cloruri. La scarsa ventilazione sotto gli impalcati o all’interno delle sezioni a cassone produce lo stesso effetto. I dettagli costruttivi devono allontanare l’acqua dall’acciaio, invece di consentirle di scorrere attraverso una connessione sensibile e raccogliersi al di sotto.
La conseguenza progettuale va oltre la perdita atmosferica media. La vaiolatura crea concentrazioni di tensione e le indicazioni di FHWA sulla fatica riportano che AASHTO assegna al metallo base in acciaio patinabile semplice non rivestito una categoria di fatica inferiore di una classe rispetto a quella dell’acciaio non patinabile comparabile, a causa della vaiolatura. Una struttura può quindi richiedere particolare attenzione alla fatica anche quando la perdita generale di corrosione calcolata appare modesta.
ASTM G101 è utile quando il suo risultato viene interpretato come un’evidenza, non come una garanzia. Una decisione attendibile combina l’indice di composizione con le informazioni sulla corrosività atmosferica di ISO 9223, la valutazione di cloruri e inquinanti, il tempo di bagnatura, la verifica del drenaggio, la geometria, l’accessibilità per la manutenzione e le disposizioni per le ispezioni. Quando tali condizioni non possono favorire cicli ripetuti di asciugatura e lo sviluppo stabile dello strato di ruggine, possono essere necessari la verniciatura, la protezione dagli agenti atmosferici o un’altra misura di controllo della corrosione, indipendentemente dall’indice calcolato dell’acciaio.
Classi di corrosività secondo la ISO 9223 nelle decisioni progettuali
La ISO 9223:2012 fornisce un linguaggio comune per descrivere la corrosività atmosferica, ma non costituisce un certificato di idoneità per l’acciaio autopatinabile non rivestito. La norma classifica un’atmosfera utilizzando la velocità di corrosione nel primo anno di provini standard e mette in relazione tale risultato con i parametri ambientali, in particolare temperatura e umidità relativa, inquinamento da anidride solforosa e salinità atmosferica. Questi parametri descrivono l’aggressività dell’atmosfera nei confronti dei metalli di riferimento. Di per sé, tuttavia, non consentono di prevedere lo stato di ogni lega, collegamento, interstizio, saldatura o dettaglio di drenaggio presente in una struttura.
Velocità di corrosione nel primo anno dei provini standard
Per i provini standard in comune acciaio al carbonio, la ISO 9223:2012 assegna i seguenti intervalli di velocità di corrosione nel primo anno:
| Classe ISO 9223 | Velocità di corrosione dell’acciaio al carbonio nel primo anno |
|---|---|
| C1, molto bassa | ≤1.3 μm/year |
| C2, bassa | >1.3 fino a 25 μm/year |
| C3, media | >25 fino a 50 μm/year |
| C4, alta | >50 fino a 80 μm/year |
| C5, molto alta | >80 fino a 200 μm/year |
| CX, estrema | >200 fino a 700 μm/year |
| Classe ISO 9223 | Velocità di corrosione nel primo anno dell’acciaio al carbonio |
|---|---|
| C1, molto bassa | ≤1,3 μm/anno |
| C2, bassa | >1,3–25 μm/anno |
| C3, media | >25–50 μm/anno |
| C4, alta | >50–80 μm/anno |
| C5, molto alta | >80–200 μm/anno |
| CX, estrema | >200–700 μm/anno |
Questi valori sono limiti di classificazione, non perdite garantite di spessore dell’acciaio strutturale nel corso della vita utile. Anche il primo anno costituisce un periodo particolare. L’acciaio nudo generalmente corrode più rapidamente all’inizio dell’esposizione, mentre si sviluppa uno strato di ruggine che modifica l’accesso dell’ossigeno, dell’acqua e degli agenti inquinanti alla superficie metallica. L’acciaio autopatinabile è progettato per formare uno strato di corrosione relativamente denso e aderente; pertanto, la sua velocità di corrosione successiva può differire sostanzialmente da quella di un provino di riferimento in semplice acciaio al carbonio.
Questa differenza non rende irrilevante la classe ISO. Essa stabilisce il punto di partenza ambientale. Un’atmosfera C3, per esempio, non è automaticamente inadatta all’acciaio autopatinabile, ma richiede una valutazione diversa rispetto a un’atmosfera C2 dell’entroterra. Analogamente, una classificazione CX segnala condizioni nelle quali la deposizione di cloruri, l’aerosol marino, l’umidità persistente o una contaminazione industriale aggressiva possono impedire la stabilizzazione dello strato di corrosione.
La ISO 9223 utilizza il comportamento di provini standardizzati insieme a misurazioni e stime ambientali. Nella pratica, a un sito può essere assegnata una classe iniziale sulla base delle condizioni di temperatura e umidità e dei dati sull’inquinamento, per poi attribuire una severità pratica maggiore o minore dopo aver considerato le caratteristiche locali dell’esposizione. Le superfici riparate, i dettagli inferiori e le posizioni vicine alle strade possono essere soggetti a un microambiente più dannoso rispetto a un’esposizione su un’apposita rastrelliera di prova. Una zona soggetta a spruzzi carichi di cloruri può rimanere aggressiva anche quando una classificazione regionale generale appare moderata.
Le velocità indicate dalla norma devono quindi essere interpretate come un riferimento per la corrosività atmosferica. Non sostituiscono la misurazione delle deposizioni, l’ispezione di strutture comparabili o l’esame della geometria proposta.
Utilizzo della classificazione di corrosività come parametro di progetto
La classe è utile nella fase di valutazione preliminare. Aiuta a stabilire se un progetto in acciaio autopatinabile non rivestito meriti ulteriori approfondimenti, se sia opportuno considerare fin dall’inizio un sistema di rivestimento protettivo e se il gruppo di progettazione necessiti di dati specifici sull’esposizione del sito. La classe dovrebbe essere registrata insieme alla fonte e alla base della classificazione: velocità di corrosione misurata, calcolo climatico, dati sull’inquinamento, distanza dal mare o giudizio tecnico.
Una classe, da sola, non può stabilire se l’acciaio autopatinabile non rivestito sia accettabile. Le linee guida della Federal Highway Administration richiedono di valutare il tempo di bagnatura, l’esposizione ai cloruri, gli inquinanti industriali, il drenaggio, la geometria e la manutenzione prima di selezionare l’acciaio autopatinabile non rivestito. Questo elenco è importante perché la patina dipende dall’alternanza di cicli di bagnatura e asciugatura. La National Steel Bridge Alliance afferma che la ripetuta bagnatura e asciugatura è necessaria per lo sviluppo di una patina protettiva. Una superficie che rimane umida sotto un giunto soggetto a perdite può continuare a corrodere anche in un’atmosfera nominalmente moderata.
La verifica progettuale dovrebbe chiedersi che cosa nasconda la classe ISO. L’elemento è esposto a spruzzi marini, sali disgelanti o cloruri trasportati dal vento? L’acqua può defluire dalle ali e dalle piastre di giunzione, oppure si accumulerà dietro un giunto, un irrigidimento o un appoggio? Sono presenti interstizi stretti, mensole orizzontali, trappole per la ruggine laminare o dettagli che trattengono i detriti? L’anidride solforosa industriale, la condensa acida o il contatto tra metalli incompatibili possono creare una cella locale? L’accesso per le ispezioni è sufficiente a rilevare la vaiolatura prima che comprometta la resistenza a fatica?
Anche la composizione della lega rientra in questa decisione. Gli acciai autopatinabili dipendono da aggiunte deliberate, tra cui Mn, Si, Cr, Ni, Cu, Mo e P; la ricerca ha inoltre esaminato aggiunte di W, Ti, Al e terre rare. ASTM G101-04(2010) fornisce metodi per stimare le perdite di corrosione atmosferica a lungo termine a partire da dati di esposizione a breve termine e per stimare la resistenza relativa alla corrosione atmosferica degli acciai basso-legati in funzione della composizione chimica. Il relativo indice basato sulla composizione può supportare un confronto, ma rimane una stima e non una garanzia specifica per il sito. Una ricerca della FHWA ha rilevato che la maggior parte degli acciai autopatinabili presentava valori dell’indice ASTM G101 compresi tra 6 e 7, mentre l’obiettivo della ricerca per ottenere una resistenza sostanzialmente migliorata in atmosfere contenenti cloruri era pari o superiore a circa 9,5.
Lo standard di prodotto selezionato deve comunque disciplinare i requisiti del materiale. Per le opere a ponte, lo Steel Bridge Design Handbook colloca le disposizioni relative agli acciai autopatinabili tra le considerazioni sui materiali e sulla progettazione degli acciai per ponti ASTM A709. La composizione chimica, le proprietà meccaniche, la saldabilità e i controlli di fabbricazione non possono essere dedotti da una classe di corrosività ISO.
La fatica merita una trattazione separata. La vaiolatura riduce la resistenza effettiva a fatica anche quando la perdita media di spessore appare ridotta. Le linee guida della FHWA sulla fatica riportano che AASHTO assegna al metallo base di acciaio autopatinabile semplice non rivestito una categoria di fatica inferiore rispetto a quella dell’acciaio non autopatinabile comparabile, a causa della vaiolatura. La classificazione di corrosività dovrebbe quindi confluire nella verifica a fatica, non soltanto nel calcolo del sovraspessore per corrosione.
Sovraspessori e interpretazione delle classi di esposizione
Una classe ISO può fornire indicazioni per determinare un sovraspessore, ma tale sovraspessore deve corrispondere all’esposizione effettiva, alla vita di progetto, al modello di corrosione e al numero di facce esposte. Moltiplicare la velocità nominale del primo anno per gli anni di servizio è generalmente troppo semplicistico: le velocità di corrosione cambiano con lo sviluppo della ruggine, le superfici riparate si comportano diversamente da quelle liberamente esposte e la vaiolatura localizzata può governare le prestazioni prima che la perdita uniforme diventi critica.
La SCI Guidance Note 1.07 collega i sovraspessori degli acciai resistenti agli agenti atmosferici alla classe di esposizione e alle condizioni presenti sulla superficie dell’acciaio. Il suo approccio progettuale richiede al tecnico di stabilire se l’elemento sia esposto esternamente, riparato o soggetto a condizioni che inibiscono la formazione della patina, applicando quindi il sovraspessore pertinente per il periodo di servizio previsto. La classe di esposizione non è un’etichetta ornamentale. Modifica la domanda di corrosione assunta e, di conseguenza, lo spessore residuo disponibile per le verifiche di resistenza.
Il sovraspessore deve inoltre essere compatibile con i dettagli costruttivi. Un millimetro aggiuntivo non può compensare un’ala che trattenga acqua salata per anni. Né rende equivalente un acciaio interrato, costantemente umido o esposto a spruzzi salini a una superficie esposta e dotata di drenaggio libero. La SCI Guidance Note 1.07 identifica gli ambienti costantemente bagnati o umidi, l’esposizione elevata a cloruri o a spruzzi salini, i fumi industriali concentrati e le condizioni interrate come applicazioni inadatte o soggette a limitazioni per gli acciai resistenti agli agenti atmosferici non rivestiti. In tali ubicazioni può essere necessario un sistema di rivestimento, un miglioramento del drenaggio, un dettaglio sigillato o una diversa strategia dei materiali, anziché un maggiore sovraspessore per corrosione.
I progettisti dovrebbero distinguere il sovraspessore utilizzato per preservare la resistenza strutturale dal metallo necessario per le tolleranze di fabbricazione, i danni di montaggio o l’incertezza delle ispezioni future. Le piastre dovrebbero essere verificate nella condizione assottigliata e i collegamenti dovrebbero essere esaminati per individuare ruggine laminare, perdita di sezione e ristagni d’acqua. I fori di drenaggio devono rimanere funzionali anche dopo l’accumulo di detriti e prodotti di corrosione.
| Fase del processo | Azione richiesta | Risultato |
|---|---|---|
| Atmosfera | Stabilire le condizioni di corrosività, umidità, salinità e inquinanti | Classificazione dell’esposizione e registro dei contaminanti |
| Dettagli del sito | Esaminare il tempo di bagnatura, il drenaggio, la geometria e la manutenzione | Mappa dell’esposizione locale |
| Materiale | Verificare il grado, la composizione chimica, la forma del prodotto e la norma di riferimento | Selezione di materiale conforme |
| Progettazione strutturale | Verificare i requisiti relativi alla perdita di sezione, alla vaiolatura, alla fatica e alla frattura | Resistenza di progetto e base per la verifica a fatica |
| Pianificazione dell’esercizio | Definire le ispezioni, la pulizia, la correzione del drenaggio e i criteri di intervento | Piano di manutenzione e monitoraggio |
La sequenza pratica è chiara: stabilire la classe ISO 9223, verificare i parametri ambientali, identificare i fattori locali che modificano l’esposizione, selezionare e verificare il grado di acciaio autopatinabile, applicare le regole relative allo spessore dipendenti dall’esposizione previste dalle linee guida progettuali di riferimento e quindi verificare drenaggio, fatica, ispezione e manutenzione. La ISO 9223 avvia la decisione. Non la conclude.
Selezione del sito: quando l’acciaio patinabile non rivestito diventa rischioso
L’acciaio patinabile non rivestito non è adatto semplicemente perché una struttura si trova all’aperto. La sua resistenza alla corrosione atmosferica dipende da una particolare modalità di esposizione: la superficie deve bagnarsi e poi asciugarsi ripetutamente, mentre la lega sviluppa uno strato di ruggine relativamente compatto e aderente. Questo strato può ridurre la corrosione successiva, ma non costituisce un rivestimento automatico e permanente. Un sito che mantiene l’acciaio bagnato, apporta cloruri, trattiene acqua contaminata o concentra fumi industriali può impedire la stabilizzazione della patina.
La caratterizzazione ambientale è pertanto un prerequisito per la selezione di un sistema non rivestito. La Federal Highway Administration (FHWA) prescrive ai progettisti di valutare il tempo di bagnatura, l’esposizione ai cloruri, gli inquinanti industriali, il drenaggio, la geometria e le condizioni di manutenzione prima di scegliere l’acciaio patinabile non rivestito. Tali verifiche devono essere effettuate nella fase di progettazione preliminare, non dopo la comparsa di colature di ruggine, perdita di sezione o fessurazioni.
La norma ISO 9223:2012 fornisce un quadro utile per questa valutazione. Classifica la corrosività atmosferica utilizzando i tassi di corrosione nel primo anno di provini standard e considera gli effetti di temperatura e umidità, l’inquinamento da diossido di zolfo e la salinità aerodispersa come fattori principali. La classificazione, di per sé, non autorizza l’impiego dell’acciaio patinabile. Fornisce elementi ambientali che devono essere interpretati insieme alla composizione della lega, alla geometria dell’esposizione e alle conseguenze della corrosione nel sito.
Atmosfere marine, soggette a nebbia salina e contenenti cloruri
L’esposizione marina è una delle condizioni di rischio più evidenti. Gli spruzzi marini, le onde frangenti, il sale trasportato dal vento e i sali disgelanti depositano ioni cloruro sull’acciaio. I cloruri rendono lo strato di ruggine più conduttivo e chimicamente attivo, trattengono l’umidità e favoriscono l’attacco localizzato sotto i depositi. Invece di sviluppare una patina relativamente uniforme e aderente, la superficie può sviluppare vaiolature e prodotti di corrosione incoerenti. Uno strato di ruggine può apparire scuro e maturo mentre la corrosione continua al di sotto.
L’esposizione al sale non è limitata alla fascia costiera. Gli impalcati e le rampe dei ponti possono ricevere applicazioni ripetute di cloruro di sodio o cloruro di calcio, con spruzzi trasportati sulle travi principali, sugli apparecchi d’appoggio, sui controventi trasversali e sulle piattabande inferiori. Il vento può trasportare il sale nell’entroterra. I siti industriali costieri possono combinare la salinità aerodispersa con composti dello zolfo e umidità persistente. La domanda rilevante non riguarda soltanto la distanza dal mare, ma anche la quantità di cloruri che raggiunge l’acciaio, la frequenza dei depositi e la possibilità che la pioggia li dilavi.
Le restrizioni della FHWA riguardano direttamente gli ambienti marini e quelli carichi di cloruri. L’acciaio patinabile non rivestito non dovrebbe essere selezionato nei siti in cui la contaminazione da cloruri è severa o in cui l’umidità carica di sale bagna ripetutamente la superficie senza un dilavamento e un’asciugatura sufficienti. La SCI Guidance Note 1.07 dello Steel Construction Institute identifica l’elevata esposizione ai cloruri o alla nebbia salina come condizione non idonea o soggetta a restrizioni per l’acciaio resistente agli agenti atmosferici non rivestito. Una zona di spruzzo è particolarmente problematica: l’acciaio alternativamente immerso, spruzzato ed esposto all’ossigeno non riceve la sequenza stabile di bagnatura e asciugatura necessaria alla normale formazione della patina atmosferica.
La composizione chimica del grado è importante, ma la composizione non può neutralizzare un’esposizione ostile. Una ricerca della FHWA pubblicata nel 2011 ha riportato che la maggior parte degli acciai patinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7, mentre la ricerca mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente migliore nelle atmosfere contenenti cloruri. La norma ASTM G101-04(2010) fornisce metodi per stimare le perdite di corrosione atmosferica a lungo termine a partire da dati di esposizione a breve termine e per stimare la resistenza relativa alla corrosione atmosferica degli acciai basso-legati in funzione della composizione chimica. Questi indici consentono il confronto; non costituiscono un’esenzione per il sito.
La progettazione a fatica offre un’ulteriore ragione per trattare seriamente l’esposizione ai cloruri. Le vaiolature producono concentrazioni locali di tensione e la perdita di materiale dovuta alla corrosione può variare notevolmente su brevi distanze. La guida della FHWA sulla fatica stabilisce che AASHTO assegna al metallo base di acciaio patinabile piano non rivestito una categoria di fatica inferiore rispetto a quella dell’acciaio non patinabile comparabile, a causa delle vaiolature. Un ponte esposto ai sali deve quindi essere valutato sia in relazione alla perdita di materiale sia agli effetti delle vaiolature sulla resistenza a fatica. Può essere necessario verniciare le superfici vulnerabili, migliorare il drenaggio o selezionare un diverso sistema di protezione dalla corrosione.
Localizzazioni continuamente umide, interrate e scarsamente ventilate
La patina richiede cicli alternati di bagnatura e asciugatura. La National Steel Bridge Alliance (NSBA) afferma che lo sviluppo della patina protettiva richiede bagnatura e asciugatura ripetute. L’umidità continua interrompe tale processo. L’acqua trattenuta contro l’acciaio limita il trasporto di ossigeno in alcune zone, sostenendo al contempo la corrosione elettrochimica in altre; i depositi possono creare celle a differente aerazione e i prodotti di corrosione risultanti possono rimanere morbidi, porosi e scarsamente aderenti.
I dettagli costruttivi spesso creano questa condizione anche quando il clima regionale è moderato. Mensole orizzontali, sezioni scatolari, interstizi tra irrigidimenti, piastre di giunzione, piatti piegati, angolari accoppiati dorso contro dorso e scarichi ostruiti possono trattenere acqua piovana o sedimenti contaminati. Una fessura stretta può asciugarsi sul bordo esposto, rimanendo umida alla sua estremità interna. Questa esposizione non uniforme favorisce la corrosione localizzata invece della trasformazione superficiale ampiamente uniforme presupposta in una progettazione per esposizione atmosferica.
La guida della FHWA richiede una verifica specifica del sito per quanto riguarda il drenaggio e la geometria. L’acqua deve defluire rapidamente dalla struttura e i dettagli devono impedire l’accumulo di detriti che formano sacche umide. Anche la ventilazione è essenziale. Gli spazi chiusi o schermati possono rimanere umidi dopo che le superfici esposte si sono asciugate, soprattutto dove il movimento dell’aria è debole e si verifica condensa. La SCI Guidance Note 1.07 identifica gli ambienti continuamente bagnati o umidi e la scarsa ventilazione come condizioni soggette a restrizioni o non idonee per l’acciaio resistente agli agenti atmosferici non rivestito.
L’acciaio interrato costituisce un’avvertenza distinta e non rientra in una normale applicazione atmosferica. Il terreno fornisce umidità persistente, sali disciolti e, in alcune località, condizioni acide o microbiologicamente attive. Il contatto con il terreno impedisce inoltre la sequenza di bagnatura e asciugatura all’aria aperta sulla quale si basa la patinatura atmosferica. Lo stesso problema si applica all’acciaio parzialmente inglobato nel calcestruzzo, nella pavimentazione, nel materiale di riempimento o nei sedimenti accumulati quando l’interfaccia rimane umida. Le sezioni sotto il piano di campagna, i dettagli di sostegno del terreno, i controventi interrati e l’acciaio in corrispondenza delle fondazioni richiedono una strategia di protezione progettata per l’esposizione al terreno o per l’immersione, anziché il semplice affidamento a una patina atmosferica.
L’acqua può inoltre rimanere intrappolata nelle transizioni tra materiali. Sigillanti, membrane, protezioni antincendio, metalli incompatibili e coperture montate in modo inadeguato possono creare fessure che restano umide. Il deflusso da un elemento può scaricarsi su un altro, concentrando cloruri e prodotti di corrosione lungo una linea stretta. Le zone di spruzzo sotto giunti di dilatazione o scarichi dell’impalcato che perdono meritano particolare attenzione, poiché l’acciaio può essere bagnato ripetutamente da acqua contaminata ricevendo al contempo un’asciugatura benefica minima.
Fumi industriali e concentrazione degli inquinanti
Le atmosfere industriali possono essere corrosive anche in assenza di nebbia salina visibile. Il diossido di zolfo proveniente da impianti di combustione e di lavorazione si scioglie nell’umidità superficiale e forma composti acidi, tra cui acidi solforoso e solforico con il progredire dell’ossidazione. Altri inquinanti, come il solfuro di idrogeno, i cloruri, gli ossidi di azoto, gli aerosol acidi e le polveri di processo, possono alterare la chimica dello strato di ruggine. La polvere depositata può assorbire acqua dall’aria umida, prolungando il tempo di bagnatura dopo la cessazione della pioggia.
La norma ISO 9223:2012 identifica specificamente l’inquinamento da diossido di zolfo come fattore nella classificazione della corrosività atmosferica. Sono importanti sia la concentrazione sia la modalità di deposizione. Un sito vicino a un camino, a una fonderia, a un impianto chimico, a un impianto per la produzione di fertilizzanti, a un impianto di trattamento dei rifiuti o a un porto fortemente industrializzato può ricevere un carico di inquinanti molto maggiore di quello indicato da una stazione di monitoraggio regionale. Pennacchi locali, rientranze riparate e superfici sottovento possono produrre microambienti severi all’interno della stessa struttura.
Le restrizioni della FHWA includono pertanto gli inquinanti industriali concentrati tra le condizioni che richiedono cautela o esclusione. Anche la SCI Guidance Note 1.07 identifica i fumi industriali concentrati come condizione non idonea o soggetta a restrizioni per l’acciaio resistente agli agenti atmosferici non rivestito. La questione non è se la lega contenga rame, cromo, nichel, fosforo o altre aggiunte intenzionali. Gli acciai patinabili sono acciai a basso tenore di carbonio il cui comportamento alla corrosione è modificato dalla lega; la FHWA ricorda il tradizionale interesse per Mn, Si, Cr, Ni, Cu, Mo e P, mentre studi successivi hanno esaminato aggiunte di W, Ti, Al e terre rare. La progettazione della lega migliora la resistenza in condizioni di esposizione idonee, ma non trasforma una superficie costantemente umida e carica di acidi in una superficie protetta.
Una decisione sul sito adeguatamente motivata combina i dati atmosferici con un sopralluogo fisico: deposizione di cloruri, fonti di inquinamento, venti prevalenti, condensa, percorsi di drenaggio, zone di spruzzo, spazi chiusi, contatto con il terreno e accessibilità per le ispezioni. I calcoli secondo ASTM G101 e la classificazione secondo ISO 9223 possono contribuire alla valutazione, mentre nei siti incerti può essere giustificato l’impiego di provini di esposizione o di sistemi locali di monitoraggio della corrosione. Se la struttura non può asciugarsi, non può essere ispezionata o riceverà cloruri concentrati o fumi industriali, l’acciaio patinabile non rivestito dovrebbe essere scartato o sottoposto a restrizioni prima di definire i dettagli costruttivi.
Dettagli costruttivi: drenaggio, detriti e ventilazione

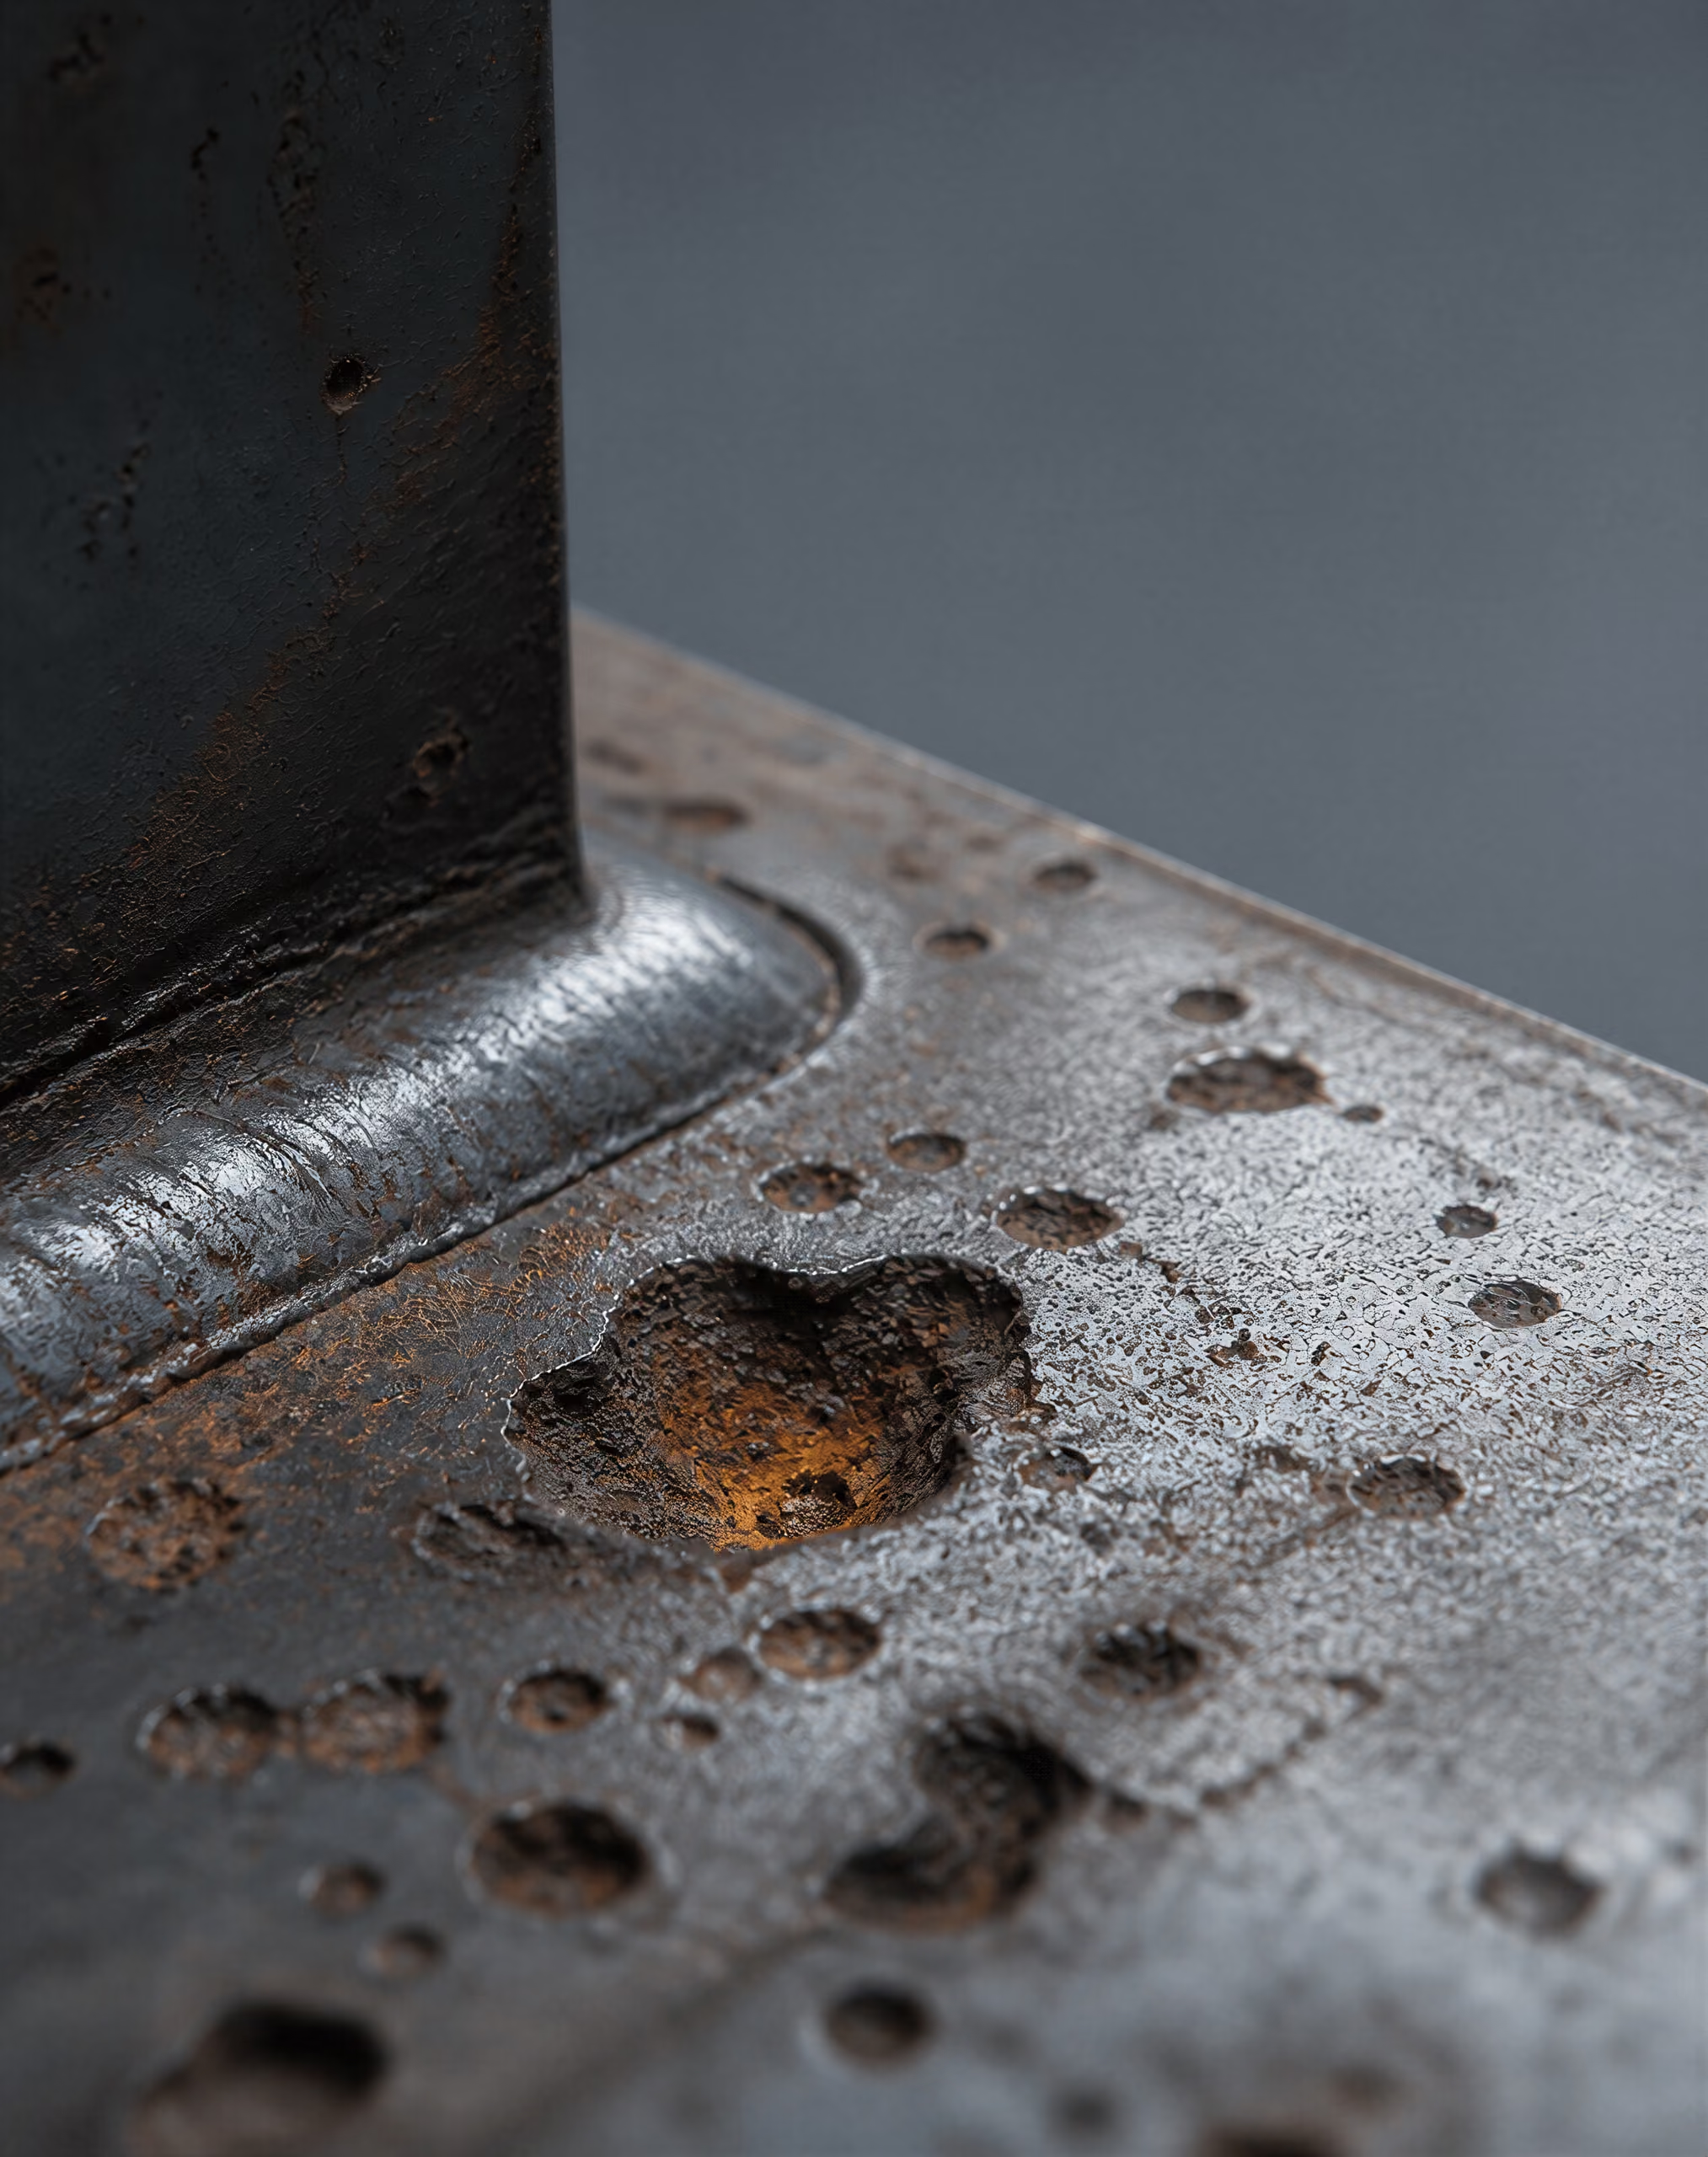
Prevenire i ristagni d’acqua e l’accumulo di detriti
L’acciaio patinabile non compensa una geometria inadeguata. Una lega appropriata può formare uno strato di ruggine relativamente compatto e aderente solo quando la superficie è sottoposta a ripetuti cicli di bagnatura e asciugatura; un giunto che rimane umido, trattiene limo o riceve deflussi concentrati può corrodersi più rapidamente di una superficie esposta realizzata con un acciaio meno resistente alla corrosione. Il manuale della National Steel Bridge Alliance (2010) identifica l’alternanza di cicli umidi e asciutti come condizione necessaria allo sviluppo della patina protettiva. L’implicazione pratica è diretta: il dettaglio costruttivo può controllare la corrosione con la stessa efficacia della scelta nominale del materiale.
SteelConstruction.info e la SCI Guidance Note 1.07 annoverano l’accumulo di acqua e detriti tra le principali cause di prestazioni insoddisfacenti dell’acciaio patinabile non rivestito. Le mensole orizzontali sono particolarmente problematiche. Una sporgenza di piattabanda, un irrigidimento, una staffa, una mensola di appoggio o un risvolto architettonico possono raccogliere foglie, graniglia e materiale proveniente dai nidi degli uccelli, trattenendo poi l’acqua piovana contro l’acciaio. I detriti inoltre prolungano il tempo di bagnatura e possono trattenere cloruri provenienti dagli spruzzi stradali o dagli aerosol marini anche dopo che la superficie visibile appare asciutta. Una mensola stretta non diventa sicura semplicemente perché è stretta; le forze capillari possono mantenere umida la sua parte inferiore e la saldatura adiacente.
I dettagli costruttivi dovrebbero quindi favorire lo smaltimento dell’acqua anziché il suo accumulo. Superfici superiori inclinate, raccordi arrotondati o rastremati, canali aperti alle estremità e superfici accessibili riducono la ritenzione. Quando una mensola è necessaria dal punto di vista strutturale, la sua larghezza, la sua pendenza e il trattamento del bordo dovrebbero impedire la permanenza dei sedimenti, mentre la sua parte inferiore dovrebbe rimanere visibile per l’ispezione. Gli irrigidimenti non dovrebbero terminare in piccole cavità chiuse. Le intersezioni tra piastre devono avere un gioco sufficiente per consentire la fuoriuscita dell’acqua e permettere all’ispettore di vedere le saldature e il metallo base interessati.
Le fessure richiedono particolare attenzione. Piastre sovrapposte, saldature intermittenti, giunti a sovrapposizione bullonati, piatti di supporto e bordi ripiegati non sigillati possono formare strette celle a differenziale di ossigeno. L’acqua penetra attraverso l’apertura, mentre l’evaporazione è limitata all’interno del giunto. La corrosione locale risultante può essere più grave della corrosione generalizzata della superficie e può produrre vaiolatura all’imboccatura della fessura. Una composizione nominalmente resistente alla corrosione non elimina questo problema elettrochimico.
Lo stesso principio si applica alle tolleranze costruttive. Un dettaglio che sulla carta consente il drenaggio può trattenere l’acqua dopo una deformazione della piastra, il ritiro della saldatura, un assestamento o l’ostruzione di uno scarico. I fori di drenaggio dovrebbero essere posizionati in modo da rimanere efficaci considerando le tolleranze previste di fabbricazione e montaggio, non semplicemente indicati nel punto più basso di un disegno idealizzato. I fori piccoli possono ostruirsi a causa di scaglie di ruggine o limo; le loro dimensioni e la loro accessibilità dovrebbero riflettere i detriti che probabilmente li raggiungeranno. La documentazione di progetto dovrebbe individuare i punti in cui un’ostruzione provocherebbe una bagnatura prolungata e dovrebbe prevedere l’accesso per l’ispezione prima del completamento della struttura.
La progettazione a fatica non può essere separata da questi dettagli costruttivi. Le linee guida FHWA sulla fatica (2016) riferiscono che AASHTO assegna al metallo base semplice in acciaio patinabile non rivestito una categoria di fatica inferiore rispetto all’acciaio non patinabile comparabile, a causa della vaiolatura. Una fessura o una zona di accumulo di detriti può intensificare questa vaiolatura locale e creare un’intensificazione delle tensioni più accentuata di quella ipotizzata in un calcolo relativo a una piastra liscia. I piedini delle saldature, gli angoli di raccordo, i fori per bulloni e le aree adiacenti agli scarichi richiedono pertanto sia categorie appropriate di dettaglio a fatica sia un piano di ispezione della corrosione.
Prevedere il drenaggio e la ventilazione
I percorsi di drenaggio dovrebbero essere continui, visibili e protetti da ostruzioni accidentali. L’acqua che penetra in una trave a cassone, in un parapetto, nel vano di un giunto di dilatazione, in un supporto per segnaletica o in un pannello irrigidito deve avere un percorso definito verso uno scarico. Uno scarico che riversa l’acqua su un’altra superficie in acciaio si limita a trasferire il problema. La posizione degli scarichi dovrebbe evitare di bagnare piattabande inferiori, apparecchi d’appoggio, giunti, percorsi pedonali e superfici in calcestruzzo vulnerabili alle macchie di ruggine. Quando uno scarico deve attraversare una superficie strutturale, la geometria dovrebbe impedire che il flusso si distribuisca lungo una giunzione o penetri in una fessura.
Le cavità chiuse costituiscono un punto ricorrente di cedimento. Una cavità sigillata può impedire l’ingresso della pioggia, ma può comunque contenere umidità di fabbricazione, condensa o una piccola perdita difficile da rilevare. Una cavità che non è né sigillata contro l’acqua né ventilata per favorire l’asciugatura è particolarmente rischiosa. SteelConstruction.info e la SCI Guidance Note 1.07 sottolineano l’importanza del drenaggio e della ventilazione, poiché il tempo di asciugatura, non solo la piovosità, influisce sulla corrosione atmosferica. Le aperture di ventilazione dovrebbero essere disposte in modo da consentire il movimento dell’aria e l’ispezione, evitando al contempo la raccolta diretta di pioggia e nebbia salina. Dovrebbero inoltre avere dimensioni adeguate ed essere protette contro nidi, insetti e detriti accumulati.
La ventilazione non sostituisce il drenaggio. La circolazione dell’aria non può rimuovere una pozza intrappolata dietro una piastra sovrapposta e un’apertura può far entrare aria umida o spruzzi contenenti cloruri. Il meccanismo previsto deve essere chiaro: l’acqua deve defluire per gravità, mentre la ventilazione dovrebbe ridurre la condensa e favorire l’asciugatura. Nelle sezioni a cassone possono essere necessarie aperture superiori e inferiori per favorire il ricambio d’aria e il drenaggio, ma la loro disposizione deve tenere conto della pioggia sospinta dal vento e della possibilità che una delle aperture si ostruisca.
La valutazione dell’esposizione dovrebbe seguire il sito, non l’etichetta “acciaio patinabile”. La norma ISO 9223:2012 classifica la corrosività atmosferica utilizzando i tassi di corrosione del primo anno di provini standard e identifica come fattori chiave le condizioni di temperatura e umidità, l’inquinamento da diossido di zolfo e la salinità atmosferica. Le linee guida FHWA (2003) richiedono di valutare il tempo di bagnatura, i cloruri, gli inquinanti industriali, il drenaggio, la geometria e la manutenzione prima di selezionare un acciaio patinabile non rivestito. La SCI Guidance Note 1.07 (2015) identifica come applicazioni non idonee o soggette a restrizioni le posizioni continuamente bagnate o umide, l’esposizione elevata a cloruri o nebbia salina, i fumi industriali concentrati e le condizioni interrate.
Ciò è importante nei dettagli che modificano l’ambiente locale. L’impalcato di un ponte può esporre una faccia alla pioggia, mantenendo però l’altra bagnata a causa di giunti che perdono. Un parapetto costiero può ricevere nebbia salina sul lato rivolto verso il mare e trattenere depositi di sale sotto il corrimano superiore. Una struttura industriale può essere esposta a concentrazioni elevate di diossido di zolfo o ad altri fumi in corrispondenza di uno scarico di processo. In ciascun caso, lo stesso grado di acciaio può comportarsi diversamente nelle varie parti della struttura. Il drenaggio, la schermatura e la ventilazione dovrebbero essere esaminati insieme alla mappa dell’esposizione ambientale, non dopo la comparsa della corrosione.
L’ispezione deve comprendere i punti meno visibili dal livello del suolo: la parte inferiore delle mensole, le zone dietro le piastre di collegamento, l’interno delle sezioni a cassone, le aree intorno ai fori di drenaggio, i giunti sovrapposti e le zone sotto i depositi accumulati. Gli intervalli di ispezione dovrebbero consentire di correggere gli scarichi ostruiti e l’umidità persistente prima che la perdita di sezione diventi significativa. La documentazione dovrebbe distinguere tra macchie, scaglie superficiali, vaiolatura attiva e perdita di spessore; il solo aspetto bruno non dimostra che la patina si sia stabilizzata.
Evitare il contatto con metalli incompatibili e i percorsi di dilavamento macchianti
Non si deve presumere che l’acciaio patinabile sia elettrochimicamente compatibile con ogni materiale adiacente. Il contatto con un metallo più nobile in presenza di un elettrolita può provocare corrosione galvanica dell’acciaio patinabile, soprattutto quando il materiale catodico ha un’ampia superficie esposta e la zona di contatto con l’acciaio è ridotta. Gli elementi di fissaggio in acciaio inossidabile, i componenti contenenti rame, i raccordi in bronzo e alcune configurazioni in alluminio richiedono una valutazione specifica del contatto, dell’isolamento, della ritenzione dell’acqua e del drenaggio. Il problema non è il solo contatto a secco. È la pellicola umida conduttiva o la soluzione intrappolata che mette in collegamento i metalli.
I dettagli costruttivi dovrebbero impedire, ove possibile, la formazione di coppie tra metalli dissimili, oppure separare elettricamente i materiali e impedire che il deflusso da un metallo venga diretto verso un altro. Bulloni, rondelle, spessori, componenti degli apparecchi d’appoggio, raccordi dei parapetti e dispositivi di drenaggio devono essere esaminati come parte del collegamento, anziché essere trattati come accessori secondari. I materiali isolanti possono a loro volta trattenere acqua o creare una fessura; pertanto, dopo l’introduzione della separazione, il dettaglio deve rimanere ispezionabile e drenabile.
Il deflusso crea inoltre percorsi di macchiatura. L’acqua carica di ruggine proveniente da una superficie in acciaio patinabile non rivestito può macchiare calcestruzzo, pietra, intonaco, pavimentazioni e acciaio verniciato. La macchia può essere inaccettabile anche quando il tasso di corrosione strutturale è tollerabile. Le gocce provenienti da angoli di raccordo, parapetti e bordi esposti delle piastre dovrebbero essere deviate dalle finiture visibili mediante pendenze deliberate, gocciolatoi e punti di scarico controllati. Un gocciolatoio che dirige l’acqua su una piattabanda inferiore si limita a concentrare lì la corrosione; è necessario considerare l’intero percorso dalla superficie bagnata fino allo scarico finale.
Le interfacce con il calcestruzzo richiedono attenzione, perché fessure, giunti e superfici porose possono trattenere acqua contaminata contro l’acciaio. I bordi interrati o ricoperti di terreno sono particolarmente inadatti all’acciaio patinabile non rivestito, in linea con le restrizioni indicate nella SCI Guidance Note 1.07. Il dettaglio dovrebbe mantenere l’acciaio esposto a condizioni che consentano l’asciugatura oppure prevedere una strategia di protezione adeguata all’ambiente non visibile.
Infine, i disegni dovrebbero identificare le zone soggette a corrosione per consentirne l’accesso e il futuro esame. Una geometria che nasconde un giunto, blocca uno scarico o convoglia il deflusso verso un collegamento aumenta la dipendenza dalla manutenzione. L’acciaio patinabile resta una scelta progettuale condizionata per la corrosione atmosferica; le sue prestazioni dipendono dall’azione congiunta della lega, dell’esposizione e del dettaglio costruttivo. (1.047 parole)
Progettazione dei Ponti, Vaiolatura e Fatica
L’acciaio patinabile non è esente dai requisiti di progettazione della durabilità dei ponti. Un ponte può utilizzare ASTM A709/A709M Grade 50W o un’altra designazione per acciai patinabili e tuttavia subire una corrosione dannosa se acqua, cloruri, detriti o depositi industriali rimangono sull’acciaio. La resistenza alla corrosione atmosferica riduce la velocità e modifica la forma della corrosione in condizioni di esposizione adeguate; non garantisce l’immunità e non elimina la necessità di progettare i dettagli a fatica, predisporre l’accesso per le ispezioni o controllare il drenaggio.

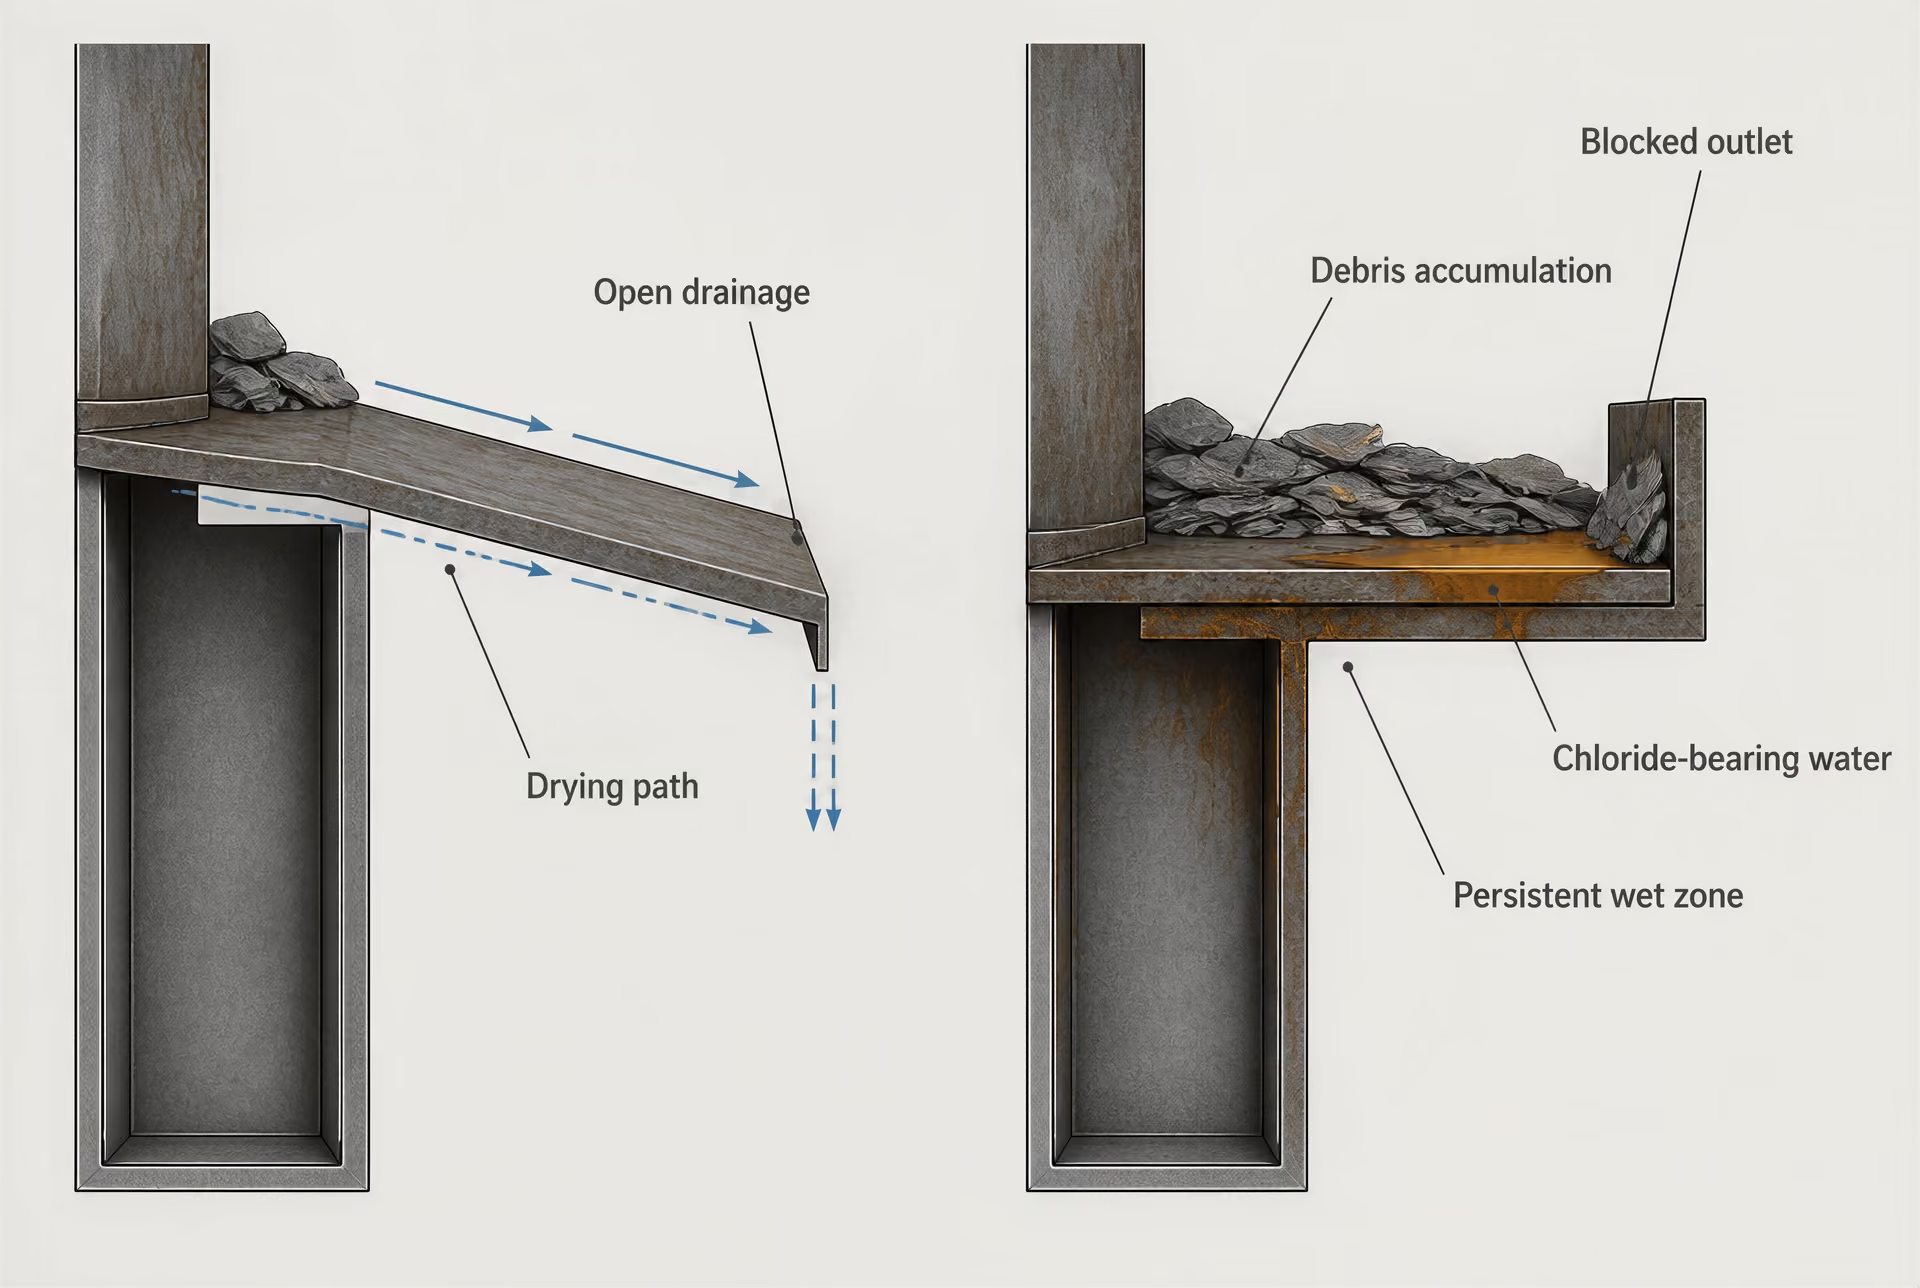
La vaiolatura come problema strutturale e di fatica
Le indicazioni FHWA sulla fatica descrivono la formazione prevista della patina attraverso periodi alternati di bagnatura e asciugatura. L’ossidazione iniziale produce uno strato di ruggine e l’esposizione ripetuta può trasformare tale strato in una pellicola superficiale relativamente densa e aderente, che rallenta l’attacco successivo. Il processo dipende dall’asciugatura. Una superficie che rimane continuamente umida, riceve spruzzi salini o raccoglie acque di ruscellamento contaminate non è sottoposta alla stessa sequenza di esposizione di una piastra aperta e liberamente drenante.
Perché la vaiolatura è strutturalmente importante
- Concentrazione delle tensioni Una cavità agisce come un intaglio e aumenta la tensione locale.
- Innesco della fatica Le cavità possono costituire siti di innesco per le cricche di fatica.
- Incertezza di misurazione Una singola lettura ultrasonica può non rilevare la parte più profonda di una cavità irregolare.
- Perdita di sezione netta La penetrazione localizzata può essere sostanzialmente maggiore della perdita media di spessore.
Questa distinzione è importante perché la corrosione dell’acciaio patinabile non consiste sempre in una riduzione uniforme dello spessore. La vaiolatura può produrre depressioni locali con variazioni più brusche del profilo superficiale di quanto suggerirebbe la perdita media di materiale. La perdita media di spessore può apparire modesta, mentre l’acciaio residuo contiene piccole aree con una penetrazione sensibilmente maggiore. In una zona sensibile alla fatica, il pit agisce come un intaglio: aumenta la tensione locale, modifica il gradiente delle tensioni e può costituire un punto di innesco per una cricca di fatica.
Vaiolatura Corrosione localizzata che forma cavità o depressioni con una penetrazione maggiore rispetto alla corrosione generalizzata circostante.
Una cricca che ha inizio in corrispondenza di un pit può propagarsi sotto intervalli di tensione che non avrebbero causato una cricca in un metallo di base liscio e nominalmente a pieno spessore. Il rischio è maggiore ai bordi delle ali, in corrispondenza di fori, alle estremità dei cordoni di saldatura, sulle superfici di contatto intermittente, nei collegamenti delle diaframmi, nelle zone di giunzione e in altri dettagli in cui sono già presenti concentrazioni geometriche di tensione. La vaiolatura complica inoltre le misurazioni ultrasoniche dello spessore, perché una singola lettura può non rilevare la parte più profonda di una cavità irregolare. Le misurazioni devono quindi individuare la distribuzione e la profondità massima dell’attacco, non limitarsi a calcolare una perdita media.
L’avvertenza contenuta nel manuale FHWA è diretta: la vaiolatura influisce sulla valutazione a fatica dell’acciaio patinabile. Per questo motivo, una patina non dovrebbe essere descritta come un rivestimento permanente con spessore o prestazioni garantiti. È un prodotto dell’ambiente, la cui qualità dipende dalla lega, dalla storia di esposizione, dalla geometria della superficie e dalla durata della bagnatura. I depositi di cloruri sono particolarmente importanti perché possono rimanere igroscopici, prolungando l’umidità superficiale e compromettendo le condizioni necessarie alla formazione di uno strato di ruggine stabile.
La composizione della lega influenza il risultato, ma la composizione chimica da sola non può compensare dettagli costruttivi inadeguati. Una ricerca FHWA pubblicata nel 2009 descrive l’uso tradizionale di manganese, silicio, cromo, nichel, rame, molibdeno e fosforo negli acciai patinabili, esaminando anche aggiunte di tungsteno, titanio, alluminio e terre rare. La ricerca FHWA del 2011 sugli acciai a maggiore resistenza alla corrosione ha riferito che la maggior parte degli acciai patinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7; lo studio mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente maggiore in atmosfere contenenti cloruri. Tali valori sono indicatori comparativi e non autorizzano a ignorare le condizioni di esposizione del ponte.
ASTM G101-04(2010) fornisce metodi per stimare le perdite di corrosione atmosferica a lungo termine a partire da dati di esposizione più brevi e per stimare la resistenza relativa alla corrosione atmosferica dell’acciaio basso-legato sulla base della composizione chimica. ISO 9223:2012 classifica la corrosività atmosferica utilizzando i tassi di corrosione del primo anno di provini standard e identifica come fattori principali gli effetti di temperatura e umidità, l’inquinamento da anidride solforosa e la salinità aerodispersa. Nessuna delle due norme trasforma l’ipotesi di una patina indipendente dal sito in una base per la progettazione strutturale.
Trattamento delle categorie di fatica secondo AASHTO
La categoria di fatica assegnata a un dettaglio di ponte descrive la resistenza ai cicli di tensione ripetuti, ma non è determinata esclusivamente dal grado nominale dell’acciaio. La geometria della saldatura, il tipo di collegamento, i fori, gli elementi accessori, le condizioni superficiali, le tensioni residue e l’esposizione alla corrosione influenzano tutti le prestazioni a fatica. L’acciaio patinabile introduce una specifica criticità, poiché la corrosione localizzata può modificare le condizioni superficiali utilizzate per stabilire l’ipotesi di progettazione a fatica.
Il manuale FHWA Steel Bridge Design Handbook: Design for Fatigue spiega che, secondo il trattamento AASHTO citato, al metallo di base in acciaio patinabile nudo e non rivestito viene assegnata una categoria di fatica inferiore di un livello rispetto a quella di un acciaio non patinabile comparabile, a causa della vaiolatura. Si tratta di una riduzione progettuale riferita alle condizioni del materiale, non dell’affermazione che ogni collegamento in acciaio patinabile abbia una categoria universale. La categoria di fatica AASHTO LRFD applicabile dipende comunque dal dettaglio effettivo e dal relativo intervallo di tensione determinante.
Questa distinzione previene due errori opposti. È errato attribuire le normali prestazioni a fatica dell’acciaio nudo semplicemente perché lo strato di ruggine appare maturo. È altrettanto errato ridurre ogni dettaglio saldato o bullonato di una quantità arbitraria senza verificare la classificazione del dettaglio secondo AASHTO. Una piastra di ASTM A709/A709M Grade 50W impiegata come semplice metallo di base è trattata diversamente da un attacco saldato realizzato secondo la stessa specifica, poiché il dettaglio saldato presenta un proprio comportamento a fatica e una propria concentrazione di tensione.
La progettazione a fatica deve tenere conto dell’intervallo di tensione prodotto dal traffico, dal vento, dagli effetti termici, dalle distorsioni secondarie e dai vincoli. L’intervallo di tensione nominale può essere calcolato correttamente, mentre quello locale in corrispondenza di un pit, dell’estremità di una saldatura, di un intaglio, di un foro o di una scanalatura di corrosione può essere molto maggiore. Quando la corrosione ha ridotto lo spessore, la stessa forza produce inoltre una tensione nominale più elevata. Questi effetti possono sommarsi: la perdita di sezione aumenta la tensione nominale, mentre la vaiolatura aumenta il fattore di concentrazione locale.
Le considerazioni sulla frattura rientrano nella stessa valutazione. Una piccola cricca di fatica può rimanere stabile per un certo periodo e poi propagarsi rapidamente quando la sezione netta residua si riduce o quando una zona fragile critica per la frattura presenta una capacità limitata di arresto della cricca. Le basse temperature, le tensioni residue di trazione e un orientamento sfavorevole della cricca possono ridurre ulteriormente il margine di sicurezza. L’acciaio patinabile dovrebbe pertanto essere selezionato e dettagliato considerando congiuntamente i requisiti di controllo della frattura del ponte, la specifica di tenacità, la categoria di fatica e il piano di ispezione.
Interazione tra corrosione, intervallo di tensione e ispezione
La decisione relativa al sito inizia prima della specificazione dell’acciaio. Le indicazioni FHWA del 2003 richiedono di valutare il tempo di bagnatura, l’esposizione ai cloruri, gli inquinanti industriali, il drenaggio, la geometria e le condizioni di manutenzione prima di selezionare un acciaio patinabile non rivestito. Un ponte sopra una strada soggetta all’impiego di sali disgelanti, una struttura costiera esposta alla salinità aerodispersa e un ponte rurale con asciugatura rapida non condividono lo stesso ambiente corrosivo. ISO 9223:2012 fornisce un quadro di classificazione, ma restano necessari i dati di esposizione del progetto e un dettaglio costruttivo adeguato alle condizioni locali.
I ristagni d’acqua sono contemporaneamente dettagli di fatica e di corrosione. Mensole orizzontali, estremità degli irrigidimenti, interstizi stretti, superfici di giunzione non adeguatamente sigillate, cavità per i detriti e scarichi ostruiti possono mantenere bagnato l’acciaio molto tempo dopo che le superfici adiacenti si sono asciugate. Il ruscellamento proveniente da un elemento può concentrare i cloruri su un altro. SteelConstruction.info e SCI Guidance Note 1.07 identificano gli ambienti continuamente bagnati o umidi, l’esposizione elevata a cloruri o spruzzi salini, i fumi industriali concentrati e le condizioni interrate come applicazioni non idonee o soggette a limitazioni per l’acciaio resistente agli agenti atmosferici non rivestito. Il contatto tra metalli dissimili e una ventilazione insufficiente possono creare ulteriori celle di corrosione locali.
La storia delle tensioni dovrebbe essere correlata al probabile andamento della corrosione. Un dettaglio sottoposto a pochi cicli ad alta tensione può essere governato da alcuni eventi severi, mentre una trave di ponte soggetta a milioni di cicli di carico dovuti ai veicoli pesanti è sensibile a piccole variazioni della resistenza a fatica. Se si prevede la formazione di vaiolatura in corrispondenza di un collegamento, la progettazione non dovrebbe basarsi su un sovraspessore nominale di corrosione come se la perdita fosse uniforme. Potrebbero risultare più appropriati il miglioramento del drenaggio, la sigillatura degli interstizi, l’impiego di componenti sostituibili, l’applicazione di un rivestimento protettivo in zone selezionate o una diversa strategia relativa all’acciaio e alla manutenzione.
Registro delle ispezioni
- Ritenzione idrica Registrare l’acqua stagnante, le fasce umide, i giunti che perdono e gli scarichi ostruiti.
- Depositi Registrare i detriti contenenti cloruri, il fango, le incrostazioni e la contaminazione industriale.
- Forma della corrosione Distinguere la ruggine generalizzata, le incrostazioni incoerenti, l’attacco nelle fessure e la vaiolatura.
- Condizione strutturale Misurare la perdita di sezione e ispezionare saldature, fori, elementi collegati e dettagli sensibili alla fatica.
L’ispezione verifica quindi se le ipotesi di progettazione rimangono valide. Gli ispettori dovrebbero registrare la ruggine attiva, le scaglie incoerenti, la profondità dei pit, la ritenzione d’acqua, i depositi di cloruri, la ruggine da espansione negli interstizi, la perdita di sezione, le indicazioni simili a cricche e le variazioni in corrispondenza delle saldature e degli elementi accessori. Il solo colore visibile costituisce un’evidenza debole. Una superficie scura o stratificata può indicare una patina in formazione, ma non determina la profondità massima dei pit né la sicurezza a fatica.
Gli intervalli e i metodi di ispezione dovrebbero riflettere le conseguenze di un eventuale cedimento, la categoria del dettaglio, i carichi di traffico, la severità dell’esposizione e la difficoltà di accesso. L’ispezione visiva ravvicinata può richiedere il supporto della mappatura ultrasonica dello spessore, di misuratori della profondità dei pit, del controllo con particelle magnetiche, del controllo con liquidi penetranti o di altri metodi di rilevamento delle cricche nelle zone sensibili alla fatica. I risultati devono confluire nel modello strutturale: la perdita di sezione misurata può modificare l’intervallo di tensione e una cricca rilevata può modificare la valutazione della frattura e della portanza.
La progettazione della corrosione atmosferica è quindi parte integrante della progettazione a fatica. La patina può ridurre la corrosione progressiva nelle corrette condizioni di bagnatura e asciugatura, ma il ponte rimane un sistema portante con concentratori locali di tensione, cicli ripetuti dovuti al traffico e obblighi di ispezione. Una progettazione efficace in acciaio patinabile specifica la lega e il trattamento AASHTO della fatica, controlla l’acqua e i contaminanti, prevede la vaiolatura e mantiene un percorso pratico dai risultati dell’ispezione agli interventi di riparazione o di rinforzo.
Acciaio autopatinabile nella pratica degli acciai da ponte secondo ASTM A709
Materiale ASTM A709 e considerazioni progettuali
ASTM A709/A709M è la norma relativa ai materiali per acciai da ponte, non una designazione generale per costruzioni autopatinabili non rivestite. I suoi gradi comprendono, tra gli altri previsti dall’edizione applicabile, ASTM A709 Grade 36, Grade 50, Grade 50W, HPS 50W e HPS 70W. La designazione “W” identifica i requisiti relativi agli acciai autopatinabili, ma di per sé non stabilisce che un ponte possa rimanere non verniciato in qualsiasi sito. La scelta del grado, i requisiti supplementari, la saldabilità, la tenacità, il controllo della frattura, la fabbricazione e la resistenza strutturale devono comunque essere valutati nell’ambito del progetto.
Lo Steel Bridge Design Handbook inserisce la resistenza alla corrosione atmosferica e i requisiti relativi agli acciai autopatinabili nel più ampio quadro dei materiali e della progettazione degli acciai da ponte ASTM A709. Questa collocazione è importante. Un ingegnere dei ponti non seleziona prima un grado autopatinabile per poi trattare la corrosione come una decisione separata relativa al rivestimento. La designazione deve corrispondere alla resistenza e alla tenacità richieste, mentre la valutazione dell’esposizione determina se le disposizioni relative alla corrosione atmosferica possono funzionare come previsto. La progettazione dei collegamenti, la resistenza a fatica, i dettagli di saldatura e l’accessibilità per le ispezioni restano questioni strutturali anche quando non è previsto alcun sistema di verniciatura.
L’acciaio autopatinabile è un acciaio basso-legato a basso tenore di carbonio, destinato a formare uno strato di ruggine relativamente denso e aderente in condizioni di bagnatura e asciugatura ripetute. Tale strato non è un rivestimento impermeabile e la resistenza alla corrosione atmosferica non equivale all’immunità dalla corrosione. L’ossidazione iniziale si verifica quando l’umidità raggiunge l’acciaio. Una patina può rallentare la perdita successiva quando la superficie si asciuga tra un periodo umido e l’altro, ma il risultato dipende dalla composizione della lega, dal carico di agenti inquinanti, dal deposito di cloruri, dalla temperatura, dall’umidità e dalla geometria dell’elemento.
La composizione chimica dovrebbe pertanto essere considerata sulla base dei requisiti del grado ASTM A709/A709M applicabile e delle specifiche di progetto, anziché sulla base di una presunta ricetta generica. Le ricerche FHWA descrivono l’attenzione storicamente rivolta all’aggiunta di manganese, silicio, cromo, nichel, rame, molibdeno e fosforo; studi successivi sulla corrosione hanno esaminato anche aggiunte di tungsteno, titanio, alluminio e terre rare. ASTM G101-04(2010) fornisce metodi per stimare le perdite di materiale dovute alla corrosione atmosferica a lungo termine a partire da dati di esposizione a breve termine e per stimare la resistenza relativa alla corrosione atmosferica di un acciaio basso-legato sulla base della sua composizione chimica. Tali metodi supportano il confronto e la previsione. Non eliminano tuttavia la necessità di esaminare l’ambiente effettivo del ponte.
Il programma FHWA sugli acciai a maggiore resistenza alla corrosione ha rilevato che la maggior parte degli acciai autopatinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7, mentre la ricerca mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente migliore in atmosfere contenenti cloruri. Questo risultato mette in guardia dal considerare equivalenti in esercizio tutte le designazioni di acciaio autopatinabile. La composizione influisce sulle prestazioni, ma un indice favorevole non può compensare una piattabanda costantemente bagnata, un collegamento che trattiene il sale o un percorso di drenaggio contaminato.
Resistenza alla corrosione atmosferica nelle specifiche per ponti
L’esposizione atmosferica dovrebbe essere classificata prima di accettare acciaio autopatinabile ASTM A709 non rivestito. La norma ISO 9223:2012 basa la classificazione della corrosività sui tassi di corrosione nel primo anno di provini standard e identifica come fattori principali la temperatura e l’umidità, l’inquinamento da anidride solforosa e la salinità dell’aria. La classificazione costituisce un quadro ambientale, non una garanzia della vita utile di uno specifico elemento del ponte. L’esposizione locale può essere più severa di quanto suggerisca una descrizione generale del sito, soprattutto in prossimità di strade soggette all’impiego di sali disgelanti, litorali marini, impianti industriali e corsie di traffico che generano spruzzi carichi di sale.
Le linee guida FHWA richiedono una valutazione specifica del sito riguardo al tempo di bagnatura, all’esposizione ai cloruri, agli inquinanti industriali, al drenaggio, alla geometria e alla manutenzione prima di selezionare acciaio autopatinabile non rivestito. Questi fattori interagiscono tra loro. Una trave sotto un impalcato aperto può asciugarsi rapidamente, mentre una piastra di giunzione sotto un giunto che perde può rimanere umida per periodi prolungati. Un ponte situato in un’atmosfera rurale generalmente mite può comunque sviluppare una corrosione dannosa nei punti in cui i detriti ostruiscono uno scarico o il deflusso si concentra in corrispondenza dell’estremità di un irrigidimento.
La SCI Guidance Note 1.07 identifica come applicazioni non idonee o soggette a restrizioni gli ambienti costantemente bagnati o umidi, l’esposizione elevata a cloruri o a spruzzi salini, le concentrazioni di fumi industriali e le condizioni interrate per l’acciaio resistente agli agenti atmosferici non rivestito. Il sale è particolarmente problematico perché i depositi di cloruri possono mantenere l’umidità elettrolitica e compromettere la stabilizzazione della patina. Anche l’anidride solforosa e altri inquinanti industriali possono aumentare i tassi di corrosione. Quando l’esposizione non può essere controllata, può essere necessario un sistema di rivestimento protettivo, un dettaglio resistente alla corrosione, un materiale alternativo o una combinazione di misure; la sola designazione di acciaio autopatinabile non costituisce una specifica adeguata.
Il manuale introduttivo della National Steel Bridge Alliance afferma che lo sviluppo di una patina protettiva richiede cicli ripetuti di bagnatura e asciugatura. Ciò spiega perché un ponte possa mostrare un attraente ossido bruno sulle superfici esposte dell’anima, mentre la corrosione continua su mensole riparate, interfacce di giunzione o piattabande inferiori. La letteratura di rassegna sui dati relativi alla corrosione atmosferica individua inoltre come questioni distinte il tempo di stabilizzazione, il tasso di corrosione allo stato stazionario, le condizioni di esposizione e l’incertezza nella previsione a lungo termine. Uno strato di ruggine che appare uniforme dopo diverse stagioni non dimostra che la corrosione si sia arrestata, né il colore osservato visivamente determina un sovraspessore di corrosione di progetto.
La progettazione a fatica introduce un’ulteriore questione specifica del materiale. Le linee guida FHWA sulla fatica spiegano che l’acciaio autopatinabile forma la propria patina attraverso cicli alternati di bagnatura e asciugatura, ma riportano anche che AASHTO assegna al metallo base in acciaio autopatinabile semplice e non rivestito una categoria di fatica inferiore rispetto a quella di un acciaio non autopatinabile comparabile, a causa della vaiolatura. La riduzione tiene conto del danneggiamento superficiale locale e della concentrazione delle tensioni. Ciò significa che la scelta relativa alla corrosione non può essere separata dai calcoli degli intervalli di tensione, dalla classificazione dei dettagli e dalla pianificazione delle ispezioni.
Coordinamento tra scelta dei materiali e definizione dei dettagli strutturali
Un ponte in acciaio autopatinabile funziona correttamente grazie alla compatibilità tra la scelta del materiale e una geometria che favorisca il deflusso dell’acqua. I dettagli costruttivi dovrebbero impedire l’accumulo di acqua e detriti, garantire il drenaggio degli spazi chiusi o parzialmente chiusi e consentire agli elementi di asciugarsi e agli ispettori di vedere le superfici critiche. Interstizi, mensole strette, sovrapposizioni non sigillate e cavità scarsamente ventilate possono compromettere le condizioni ambientali necessarie alla formazione della patina. Il progetto dovrebbe inoltre controllare le macchie causate dal deflusso, qualora l’acqua di drenaggio color ruggine possa interessare il calcestruzzo, gli apparecchi d’appoggio, i giunti di dilatazione o le proprietà adiacenti.
I fori di drenaggio devono rimanere accessibili e devono scaricare l’acqua senza bagnare un’altra superficie in acciaio. I giunti dell’impalcato richiedono particolare attenzione, poiché le perdite possono creare una fonte concentrata di cloruri in corrispondenza delle estremità delle travi e dei collegamenti dei controventi trasversali. I diaframmi di estremità, i dettagli degli irrigidimenti e le zone di giunzione dovrebbero essere esaminati verificando la presenza di acqua intrappolata, l’accumulo di sale e l’accessibilità per la pulizia. Metalli incompatibili possono produrre effetti galvanici, mentre le superfici in acciaio interrate o parzialmente inglobate sono soggette a un regime di umidità diverso da quello delle superfici atmosferiche liberamente esposte.
La stessa revisione dovrebbe esaminare la manutenzione futura. Un dettaglio che non può essere lavato, ispezionato o riparato può trasformare un’esposizione gestibile in un sito di corrosione persistente. Gli intervalli tra le ispezioni dovrebbero riflettere l’impiego di cloruri, la contaminazione industriale, le prestazioni del drenaggio e la perdita di sezione osservata, anziché basarsi sull’ipotesi fissa che la patina sia permanente.
Il quadro più ampio dello Steel Bridge Design Handbook conduce pertanto a una chiara posizione progettuale: la designazione del grado ASTM A709/A709M, i requisiti del materiale, la classificazione dell’esposizione, la previsione della corrosione, la valutazione a fatica e la definizione dei dettagli strutturali devono essere coordinati. L’acciaio autopatinabile non rivestito è un sistema condizionato. Può ridurre la dipendenza dalla verniciatura quando la lega, l’atmosfera, il drenaggio e le disposizioni relative alle ispezioni favoriscono la formazione della patina, ma non sostituisce la valutazione ambientale né una corretta progettazione del ponte.
Strategie di protezione dalla corrosione con rivestimento, senza rivestimento e ibride
L’acciaio patinabile non elimina la necessità di progettare la protezione dalla corrosione. Cambia il modo in cui tale protezione viene fornita: invece di fare affidamento principalmente su un rivestimento applicato, il progettista può fare affidamento su uno strato di ruggine dipendente dalla lega, che si sviluppa durante ripetuti cicli di bagnatura e asciugatura. Questa scelta è condizionata. Quando l’ambiente non è in grado di sostenere una patina stabile, può essere necessario adottare un sistema di rivestimento, una protezione locale dalla corrosione, una geometria modificata o una combinazione di tali misure.
| Strategia | Meccanismo di protezione principale | Principale requisito progettuale |
|---|---|---|
| Acciaio resistente agli agenti atmosferici non rivestito | Strato di ruggine dipendente dalla lega | Esposizione, drenaggio, asciugatura e ispezione adeguati |
| Acciaio rivestito | Rivestimento protettivo applicato industrialmente | Preparazione della superficie, continuità, riparazione e ispezione del rivestimento |
| Strategia ibrida | Aree non rivestite più protezione locale o selettiva | Confini accuratamente definiti, controllo del deflusso, compatibilità e accessibilità |
Le tre strategie non sono semplici denominazioni intercambiabili. Un progetto senza rivestimento impone requisiti più stringenti alla composizione chimica dell’acciaio, alla valutazione dell’esposizione e al drenaggio. Un progetto con rivestimento impone requisiti più stringenti alla preparazione della superficie, alla specifica del rivestimento, al trattamento dei bordi, alle riparazioni e alle ispezioni. Un progetto ibrido distribuisce tali requisiti, lasciando senza rivestimento le superfici idonee e proteggendo le zone in cui acqua, sali o sostanze inquinanti creano un rischio di corrosione inaccettabile.
Quando si prende in considerazione l’acciaio patinabile senza rivestimento
L’acciaio patinabile senza rivestimento è una scelta ragionevole solo dopo aver valutato congiuntamente l’ambiente di esercizio e i dettagli costruttivi previsti. L’acciaio deve essere esposto all’atmosfera con un numero sufficiente di periodi alternati di bagnatura e asciugatura affinché si formi uno strato di ruggine relativamente denso e aderente. Il manuale introduttivo della National Steel Bridge Alliance (2010) identifica la ripetuta bagnatura e asciugatura come una condizione per lo sviluppo di una patina protettiva; un’umidità persistente non fornisce la stessa sequenza di esposizione.
È importante anche la designazione del materiale. La resistenza alla corrosione atmosferica dipende dalla composizione della lega, non semplicemente dal nome «acciaio patinabile». Le composizioni tradizionali degli acciai patinabili si basano su manganese, silicio, cromo, nichel, rame, molibdeno e fosforo. La ricerca della Federal Highway Administration ha inoltre esaminato aggiunte di tungsteno, titanio, alluminio e terre rare. ASTM G101-04(2010) fornisce metodi per stimare la resistenza relativa alla corrosione atmosferica a partire dalla composizione chimica e per stimare le perdite a più lungo termine sulla base di dati di esposizione di durata inferiore. Si tratta di un metodo di valutazione, non di una garanzia che una determinata struttura sviluppi una patina accettabile.
ISO 9223:2012 fornisce un utile quadro ambientale. Le sue classi di corrosività atmosferica utilizzano i tassi di corrosione del primo anno di provini standard e tengono conto degli effetti di temperatura e umidità, dell’inquinamento da diossido di zolfo e della salinità aerodispersa. Un sito classificato soltanto in base al clima generale può quindi nascondere importanti differenze locali: un intradosso riparato, una zona soggetta agli spruzzi stradali, un prospetto esposto verso il mare e un pennacchio industriale possono presentare condizioni di corrosione diverse all’interno dello stesso progetto.
Le linee guida della FHWA (2003) richiedono di considerare specificamente il tempo di bagnatura, l’esposizione ai cloruri, gli inquinanti industriali, il drenaggio, la geometria e la manutenzione prima di selezionare l’acciaio patinabile senza rivestimento. Tali fattori devono essere esaminati a livello dei singoli dettagli. L’acqua intrappolata dietro una piastra di giunzione, all’interno di un irrigidimento, sotto detriti accumulati o in corrispondenza di un’ala con drenaggio insufficiente può mantenere bagnato l’acciaio molto tempo dopo che le superfici adiacenti si sono asciugate. La corrosione risultante può rimanere concentrata, anziché svilupparsi nell’ossidazione superficiale relativamente uniforme presupposta da un modello generale di esposizione atmosferica.
La geometria può determinare il risultato. Le superfici inclinate, le estremità aperte, i risalti accessibili e percorsi di drenaggio correttamente dimensionati favoriscono l’allontanamento dell’acqua dalla struttura. Fessure strette, cavità orizzontali, vuoti chiusi con percorsi di infiltrazione e punti in cui si accumulano graniglia o foglie ostacolano la stabilizzazione della patina. Anche i contatti tra metalli incompatibili richiedono attenzione, poiché gli effetti galvanici possono modificare il comportamento locale della corrosione.
La scelta dell’acciaio senza rivestimento deve includere le conseguenze strutturali. La vaiolatura può creare una concentrazione delle tensioni maggiore rispetto a una perdita di spessore relativamente uniforme. Le linee guida della FHWA sulla fatica riferiscono che AASHTO assegna al metallo base di acciaio patinabile semplice senza rivestimento una categoria di fatica inferiore rispetto a quella di un acciaio non patinabile comparabile, a causa della vaiolatura. I dettagli sensibili alla fatica non possono quindi essere giustificati sulla base di una presunta riduzione del tasso generale di corrosione. I collegamenti saldati, gli elementi di fissaggio, i fori per bulloni e le zone soggette a sollecitazioni ripetute richiedono una propria valutazione della fatica e delle ispezioni.
La lega può risultare inadatta anche quando l’aria circostante appare pulita. Una ricerca della FHWA pubblicata nel 2011 ha riferito che la maggior parte degli acciai patinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7, mentre la ricerca mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente migliore in atmosfere contenenti cloruri. Tale risultato sostiene una chiara posizione progettuale: la composizione chimica ordinaria dell’acciaio patinabile non deve essere considerata una soluzione universale per esposizioni contaminate da sali.
Quando i vincoli ambientali favoriscono una protezione aggiuntiva
Un rivestimento è più giustificabile quando l’ambiente impedisce la formazione affidabile della patina o quando le conseguenze della corrosione localizzata sono gravi. La SCI Guidance Note 1.07 (2015) identifica le condizioni continuamente bagnate o umide, l’elevata esposizione ai cloruri o agli spruzzi salini, i fumi industriali concentrati e le condizioni interrate come applicazioni inadatte o soggette a limitazioni per l’acciaio resistente agli agenti atmosferici senza rivestimento. Tali vincoli comprendono più della sola esposizione marina aperta. Il sale antigelo stradale, gli spruzzi prodotti dal traffico, gli impianti soggetti a perdite, la condensa negli spazi chiusi e il deflusso contaminato possono creare problemi analoghi.
La protezione aggiuntiva può riguardare l’intero elemento oppure soltanto zone selezionate. Un rivestimento completo può essere appropriato quando la deposizione di cloruri, il diossido di zolfo o la condensa persistente interessano la maggior parte delle superfici esposte. Un rivestimento localizzato può essere applicato alle zone soggette a spruzzi, ai percorsi di drenaggio dell’impalcato, alle estremità delle travi, agli incavi dei collegamenti, alle facce nascoste e alle aree vicine ai giunti di dilatazione. Il confine tra acciaio rivestito e non rivestito deve essere progettato in modo che l’acqua non venga diretta verso un bordo non protetto né rimanga intrappolata in corrispondenza della terminazione del rivestimento.
Una strategia ibrida può inoltre combinare elementi in acciaio patinabile con componenti di collegamento rivestiti, interfacce sigillate o elementi di fissaggio resistenti alla corrosione, nel rispetto della compatibilità galvanica e delle norme sui materiali applicabili. Non si deve presumere che una piastra rivestita elimini ogni rischio attorno ai giunti bullonati, alle fessure o ai bordi danneggiati. Il sistema di protezione deve comunque poter essere ispezionato e riparato.
La modifica del dettaglio costruttivo può offrire un beneficio pari a quello ottenibile aggiungendo un rivestimento. Migliorare il drenaggio, eliminare i punti di intrappolamento dei detriti, aprire un involucro ventilato, separare metalli dissimili o impedire il deflusso diretto di acqua contenente sali può ripristinare condizioni in cui l’acciaio senza rivestimento si comporta in modo più prevedibile. Al contrario, una superficie visivamente esposta può richiedere comunque un rivestimento se la sua posizione riceve contaminanti concentrati. L’aspetto non costituisce una classificazione dell’esposizione.
La scelta del rivestimento deve essere correlata all’intervallo di ispezione, ai danni previsti e al metodo di riparazione. La preparazione della superficie, il profilo delle saldature, gli spigoli vivi, i bulloni, i giunti realizzati in cantiere e lo spessore del rivestimento influiscono tutti sulle prestazioni in esercizio. Quando il danno al rivestimento non può essere raggiunto in condizioni di sicurezza, una soluzione senza rivestimento o con dettagli differenti può determinare un onere di manutenzione più gestibile. Il confronto corretto non è quindi «patina contro vernice», bensì il sistema completo di controllo della corrosione nell’arco del periodo di esercizio previsto.
Ipotesi di manutenzione e possibilità di ispezione
Ogni strategia comporta un’ipotesi di manutenzione. L’acciaio patinabile senza rivestimento presuppone che gli ispettori possano verificare se lo strato di ruggine si sta sviluppando uniformemente, individuare la ritenzione d’acqua e rimuovere i detriti prima che la corrosione locale acceleri. Presuppone inoltre che siano accettabili le macchie di deflusso, le scaglie di ruggine e la necessità di accedere per un esame ravvicinato.
Un sistema di rivestimento presuppone ispezioni programmate per individuare fessurazione, formazione di bolle, delaminazione, danni meccanici e corrosione in corrispondenza dei bordi o dei difetti. Le riparazioni richiedono materiali compatibili, condizioni meteorologiche idonee e accesso per la pulizia e la riapplicazione del rivestimento. Se tali operazioni sono improbabili, la durata nominale del rivestimento non deve essere utilizzata come unica base per il progetto.
L’accesso per le ispezioni deve essere definito prima che gli elementi vengano chiusi o collocati sopra traffico, acqua o apparecchiature. Le uscite di drenaggio devono rimanere visibili e libere. Le facce nascoste, le zone degli appoggi, l’interno delle giunzioni e le estremità degli irrigidimenti possono richiedere aperture di accesso dedicate o procedure di ispezione specifiche. Il monitoraggio deve registrare non solo la perdita di sezione, ma anche la causa: acqua stagnante, accumulo di sali, cedimento del rivestimento, detriti, perdite o un’ipotesi di esposizione inadatta.
La pianificazione della manutenzione influisce anche sulla progettazione a fatica. La vaiolatura e la corrosione in corrispondenza delle concentrazioni di tensione possono richiedere un esame più ravvicinato rispetto a una superficie ampia e leggermente arrugginita. Un progetto che dipende dalla rilevazione precoce deve specificare chi esegue l’ispezione, quale condizione fa scattare la riparazione e come verrà effettuata. In assenza di tali disposizioni, «senza rivestimento» non è una categoria esente da manutenzione; è una soluzione progettuale che trasferisce i compiti di protezione al drenaggio, al controllo dell’esposizione e alle ispezioni.
Prove, dati di esposizione e previsione della corrosione a lungo termine
Prove di esposizione in laboratorio e agli agenti atmosferici
L’acciaio patinabile non viene sottoposto a prova chiedendosi semplicemente se compare la ruggine. Anche il comune acciaio al carbonio arrugginisce. La domanda pertinente è se la lega formi uno strato di ruggine sufficientemente aderente e relativamente poco permeabile in base all’effettiva sequenza di bagnatura, asciugatura, contaminazione e pulizia presente nel sito. Le prove di laboratorio possono misurare tale tendenza, ma nessuna singola prova accelerata riproduce ogni tipo di esposizione atmosferica.
La composizione è la prima variabile. Gli acciai ASTM A242, ASTM A588 e gli acciai da ponte specificati secondo ASTM A709/A709M contengono aggiunte deliberate che modificano i prodotti di corrosione e la loro adesione. La lega tradizionale si è concentrata su manganese, silicio, cromo, nichel, rame, molibdeno e fosforo. Una ricerca della Federal Highway Administration pubblicata nel 2009 ha esaminato anche aggiunte di tungsteno, titanio, alluminio e terre rare. L’obiettivo non è semplicemente aumentare il contenuto di lega, ma modificare le reazioni elettrochimiche e la struttura dello strato di ruggine senza compromettere saldabilità, tenacità, resistenza o prestazioni a fatica.
ASTM G101-04(2010) prevede due metodi correlati. Consente di stimare la perdita per corrosione atmosferica a lungo termine a partire dai risultati di esposizioni di breve durata e di stimare la resistenza relativa alla corrosione atmosferica di un acciaio basso-legato sulla base della sua composizione chimica. Il suo indice di corrosione basato sulla composizione è utile per confrontare colate o qualità di acciaio, ma non costituisce un certificato di approvazione per uno specifico sito. La ricerca della FHWA ha riferito che la maggior parte degli acciai patinabili presentava valori dell’indice ASTM G101 compresi tra 6 e 7, mentre un successivo programma di sviluppo delle leghe mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente migliore in atmosfere contenenti cloruri. Tali valori descrivono un indice, non millimetri di vita utile garantita.
Il capitolo dell’ASM Handbook Corrosion of Weathering Steels considera le prove di esposizione come un collegamento tra metallurgia e condizioni di esercizio. Esamina le aggiunte di lega, gli indici basati sulla composizione, la formazione dello strato di ruggine e le prove di corrosione, sottolineando inoltre problemi progettuali quali fessure, detriti intrappolati e umidità persistente. Un provino di laboratorio può rivelare se una determinata composizione chimica tende a sviluppare uno strato di ruggine compatto. Non può stabilire se il giunto di un ponte rimarrà sufficientemente asciutto da comportarsi allo stesso modo.
Le prove di esposizione atmosferica forniscono la dimensione ambientale mancante. I provini vengono collocati in siti rappresentativi, pesati, puliti e nuovamente pesati a intervalli definiti, registrando anche l’aspetto della ruggine, il dilavamento e l’attacco locale. La norma ISO 9223:2012 classifica la corrosività atmosferica utilizzando i tassi di corrosione del primo anno misurati su provini standard. Il suo quadro considera l’influenza combinata di temperatura e umidità, dell’inquinamento da diossido di zolfo e della salinità aerodispersa. Tale classificazione è utile per descrivere un’esposizione, ma non sostituisce l’ispezione della struttura prevista. Una piattabanda di trave riparata dalla pioggia, un’anima dilavata dalla pioggia e un giunto in cui si accumula il sale possono trovarsi in condizioni di corrosività diverse all’interno dello stesso ponte.
Le prove in nebbia salina o le prove cicliche di corrosione possono classificare rapidamente i materiali, soprattutto quando la contaminazione da cloruri rientra nello scenario progettuale. Sono sostituti inadeguati dell’esposizione naturale quando forniscono continuamente l’elettrolita o omettono la fase di asciugatura. L’acciaio patinabile necessita di cicli ripetuti di bagnatura e asciugatura per sviluppare la sua patina caratteristica. Un provino mantenuto continuamente bagnato può subire un attacco che non si verificherebbe in una posizione atmosferica con libero drenaggio; un provino asciugato in modo eccessivamente intenso può non rappresentare un microclima costiero o industriale. La durata della prova, la composizione chimica della soluzione, la temperatura, il ciclo di bagnatura e l’orientamento del provino devono pertanto essere indicati insieme al risultato di corrosione.
Dati di breve periodo rispetto al comportamento a lungo termine
La perdita di massa iniziale spesso sovrastima o sottostima le prestazioni successive. Durante l’esposizione iniziale, l’acciaio nudo reagisce rapidamente nei siti anodici e lo strato di ruggine può essere poroso, fessurato o scarsamente aderente. In presenza di cicli idonei, i prodotti di corrosione possono diventare più compatti e protettivi, riducendo il tasso successivo. Tale riduzione non è automatica. I cloruri possono rimanere nei pori, il diossido di zolfo può acidificare l’umidità superficiale e l’abrasione o il dilavamento ripetuti possono rimuovere la ruggine in fase di sviluppo.
La rassegna sulla corrosione atmosferica citata per questo articolo descrive il tempo di stabilizzazione e il successivo tasso di corrosione allo stato stazionario come grandezze distinte. Un provino può mostrare una diminuzione del tasso di corrosione dopo diversi anni, ma il tempo necessario per raggiungere tale condizione dipende dal clima, dal carico di inquinanti, dall’orientamento, dalla protezione e dalla composizione della lega. Un’esposizione breve che termina prima della stabilizzazione non può stabilire un tasso a lungo termine. Al contrario, una prova breve che imponga una bagnatura con cloruri può produrre un tasso di perdita inappropriato per una superficie interna dilavata dalla pioggia.
ASTM G101 affronta questo problema utilizzando informazioni derivanti da esposizioni di breve durata per stimare la perdita a più lungo termine, ma la stima comporta ipotesi su come il tasso cambi nel tempo. Tale estrapolazione è più difendibile quando la storia di esposizione è simile all’ambiente di esercizio previsto e quando diversi intervalli di esposizione mostrano l’andamento. Diventa invece poco affidabile quando il sito è in evoluzione. Il sale disgelante può essere introdotto dopo anni di esposizione relativamente pulita. Una strada può ricevere una nuova configurazione del drenaggio. Le emissioni industriali possono diminuire oppure può iniziare a operare una fonte vicina. Un modello calibrato prima di tale cambiamento non può essere semplicemente esteso senza modifiche.
Le linee guida della FHWA richiedono pertanto una valutazione specifica del sito riguardo a durata della bagnatura, esposizione ai cloruri, inquinanti industriali, drenaggio, geometria e manutenzione. La SCI Guidance Note 1.07 identifica come applicazioni inadatte o soggette a restrizioni per l’acciaio resistente agli agenti atmosferici non rivestito le zone continuamente bagnate o umide, l’esposizione elevata a cloruri o nebbia salina, i fumi industriali concentrati e le condizioni interrate. SteelConstruction.info sottolinea analogamente l’importanza del drenaggio, della ventilazione e della prevenzione dell’accumulo di acqua o detriti. Non si tratta di preferenze secondarie relative ai dettagli costruttivi. Esse determinano se l’esposizione utilizzata nella previsione della corrosione rimanga valida sulla superficie dell’acciaio.
La perdita per corrosione deve inoltre essere distinta dalla semplice alterazione cromatica visibile. Una patina scura e uniforme può nascondere vaiolature locali, mentre un dilavamento arancione può apparire grave senza corrispondere a una perdita di sezione. Le misurazioni dovrebbero includere la perdita di massa o le letture dello spessore, la profondità delle vaiolature, l’attacco nelle fessure e le condizioni dei bordi, dei collegamenti e delle superfici di contatto. Per un elemento sensibile alla fatica, le vaiolature locali sono importanti anche quando la perdita media di spessore appare modesta. Le indicazioni della FHWA sulla fatica registrano la conseguenza progettuale: AASHTO assegna al metallo base nudo e non rivestito in acciaio patinabile una categoria di fatica inferiore di un livello rispetto al corrispondente acciaio non patinabile a causa delle vaiolature. Un modello di corrosione che preveda soltanto la perdita media è quindi incompleto per i dettagli soggetti a carichi ciclici.
Stabilizzazione dello strato di ruggine e modelli previsionali
Una previsione utile considera la formazione della patina come una risposta dipendente dal tempo, non come un rivestimento permanente applicato durante la fabbricazione. L’alternanza di cicli umidi e asciutti consente ai prodotti di ossidazione di trasformarsi e consolidarsi; il drenaggio e la ventilazione limitano la durata del contatto con l’elettrolita. Lo strato può quindi ridurre il tasso di ulteriore attacco. Le sue prestazioni rimangono subordinate allo stesso equilibrio ambientale che ne ha determinato la formazione.
I modelli previsionali esprimono comunemente la perdita per corrosione in funzione del tempo di esposizione, spesso con una perdita iniziale elevata seguita da un tasso più basso dopo una stabilizzazione parziale. I coefficienti devono provenire da dati di campo comparabili. Un modello sviluppato su pannelli esposti in ambiente rurale non dovrebbe essere trasferito direttamente a un ponte costiero carico di cloruri, e una classe di corrosività ISO 9223 relativa al primo anno non dovrebbe essere trattata come una costante valida per tutta la vita utile. La norma ISO 9223 descrive il carico atmosferico iniziale attraverso provini standard; non prevede ogni fessura riparata dalla pioggia né ogni futura modifica della manutenzione.
La previsione a lungo termine dovrebbe quindi utilizzare un intervallo, anziché un singolo numero apparentemente allettante. Dovrebbe indicare lo schema di bagnatura e asciugatura assunto, i livelli di inquinanti e cloruri, le operazioni di pulizia o lavaggio, i percorsi di dilavamento, gli intervalli di ispezione e il momento in cui si procederebbe alla riverniciatura o alla riparazione. Provini di campo, pannelli di riferimento e rilievi programmati dello spessore possono verificare se la stabilizzazione ipotizzata si stia effettivamente verificando. Se la corrosione rimane attiva, le vaiolature si approfondiscono o persistono depositi umidi, la risposta progettuale può consistere nella correzione del drenaggio, nel lavaggio, nell’applicazione locale di un rivestimento o nella modifica della protezione contro la corrosione.
La distinzione ingegneristica fondamentale è semplice: l’acciaio patinabile può ridurre la corrosione atmosferica in condizioni idonee, ma la sua perdita futura è condizionata e suscettibile di revisione. La composizione chimica determina la capacità di formare una patina. La storia di esposizione, i dettagli costruttivi e la manutenzione stabiliscono se tale capacità venga effettivamente sfruttata.
Ispezione, manutenzione e modalità di cedimento
L’acciaio patinabile non è esente da manutenzione. La sua resistenza alla corrosione atmosferica dipende dal fatto che lo strato di ruggine rimanga relativamente denso e aderente, condizione che richiede una composizione chimica della lega adeguata e cicli ripetuti di bagnatura e asciugatura. Se l’acqua rimane intrappolata, si accumulano depositi di cloruri o l’inquinamento industriale modifica l’ambiente corrosivo, la patina può diventare porosa, fessurata o scarsamente aderente. La corrosione prosegue quindi sotto la superficie visibile.
L’ispezione fa pertanto parte della progettazione. L’obiettivo non è verificare che ogni superficie sia marrone, bensì determinare se le condizioni di esposizione ipotizzate durante la selezione del materiale e la definizione dei dettagli siano ancora presenti.
Riconoscimento della corrosione anomala e della ritenzione d’acqua
Una patina stabile si sviluppa generalmente attraverso periodi alternati di umidità e asciugatura. Il documento introduttivo NSBA, pubblicato nel 2010, identifica la bagnatura e l’asciugatura ripetute come necessarie per lo sviluppo di una patina protettiva. Una superficie che rimane bagnata non è soggetta allo stesso ciclo ambientale di una superficie esposta e liberamente drenante. Può presentare ruggine arancione incoerente, macchie scure di umidità, strati sfaldati, tubercoli di corrosione o vaiolatura localizzata, anziché una patina relativamente uniforme e aderente.
La ritenzione d’acqua è spesso più importante dell’aspetto medio dell’elemento. Gli ispettori dovrebbero cercare colature di ruggine sotto i giunti, fasce continuamente umide in corrispondenza delle sovrapposizioni, acqua stagnante sulle piastre orizzontali, cavità dei bulloni riempite di fango e aree umide dietro le piastre di collegamento. Una piccola perdita può produrre una condizione locale grave mentre il resto dell’elemento appare integro. La presenza di ruggine fresca dopo un periodo asciutto, soprattutto intorno a una fessura, a uno scarico o a un elemento di fissaggio, indica una corrosione attiva e non una semplice variazione cromatica innocua.
I percorsi di drenaggio meritano particolare attenzione. Le piccole aperture possono essere ostruite da foglie, limo, materiale proveniente dai nidi degli uccelli, ghiaccio, spruzzi di saldatura o prodotti della corrosione. Una volta ostruite, le aperture progettate per un’esposizione intermittente possono trasformare il dettaglio in un serbatoio permanente di umidità. Lo stesso cedimento si verifica quando un giunto dell’impalcato perde acqua su una trave, quando un parapetto convoglia il deflusso carico di sali su un’ala oppure quando un giunto sigillante si separa e lascia penetrare l’acqua dietro una piastra.
Anche l’atmosfera circostante può cambiare. La norma ISO 9223:2012 classifica la corrosività atmosferica utilizzando i tassi di corrosione del primo anno di provini standard e identifica la temperatura e l’umidità, l’inquinamento da biossido di zolfo e la salinità aerodispersa come fattori principali. Un sito accettabile al momento della costruzione di una struttura può diventare più aggressivo se una strada viene sottoposta a una salatura più intensa, un porto viene ampliato, cambia un processo industriale o aumenta il deposito di inquinanti dovuto al traffico. ASTM G101-04(2010) fornisce metodi per stimare le perdite di corrosione atmosferica a lungo termine a partire da dati di esposizione a breve termine e per stimare la resistenza relativa alla corrosione atmosferica dell’acciaio basso-legato in funzione della composizione chimica; non trasforma tuttavia una stima della composizione in una garanzia per ogni dettaglio della struttura.
La vaiolatura costituisce una preoccupazione particolare, poiché la perdita media di spessore può nascondere una sezione locale molto più ridotta. Le linee guida FHWA sulla fatica riportano che AASHTO assegna al metallo base in acciaio patinabile non rivestito una categoria di fatica inferiore di un livello rispetto all’acciaio non patinabile comparabile, a causa della vaiolatura. Tale riduzione è importante per gli elementi soggetti a sollecitazioni ripetute, anche quando la corrosione generale appare modesta. I crateri profondi in prossimità dei piedi delle saldature, dei fori, delle estremità degli irrigidimenti o delle linee di collegamento devono essere misurati e valutati, non semplicemente fotografati.
Ispezione dei dettagli nascosti e soggetti a corrosione
Un piano di ispezione dovrebbe seguire il percorso dell’acqua, dei detriti e dei contaminanti attraverso la struttura. Giunti, giunzioni, zone degli appoggi, transizioni delle ali, terminazioni degli irrigidimenti, attraversamenti dell’anima e collegamenti bullonati meritano priorità, poiché interrompono il drenaggio o creano interstizi. Occorre esaminare sotto le piastre di giunzione e gli angolari di collegamento, dietro le piastre di nodo, intorno alle teste e ai dadi dei bulloni e alle estremità degli elementi sigillati o parzialmente sigillati. Una superficie nascosta non può essere valutata osservando il lato esposto.
Gli irrigidimenti possono formare canali stretti che raccolgono detriti e impediscono l’asciugatura. Le loro estremità devono essere esaminate per individuare acqua intrappolata, saldature incomplete, interstizi di saldatura e fenomeni di sollevamento dovuti alla ruggine. Le saldature intermittenti e le linee di contatto non saldate possono trattenere l’elettrolita per azione capillare. I risalti orizzontali devono essere controllati per verificare la presenza di sedimenti e vegetazione, entrambi in grado di prolungare il tempo di bagnatura. Quando l’accesso è limitato, l’ispezione può richiedere specchi, boroscopi, misurazioni ultrasoniche dello spessore o una pulizia locale accuratamente selezionata. La pulizia non deve rimuovere le evidenze prima che il meccanismo di corrosione sia stato documentato.
I collegamenti che coinvolgono metalli dissimili richiedono attenzione. Gli effetti galvanici possono concentrare l’attacco nei punti in cui un componente in acciaio patinabile entra in contatto con acciaio inossidabile, acciaio zincato, alluminio o un altro metallo attraverso un film umido conduttivo. Gli elementi di fissaggio devono essere compatibili con l’acciaio specificato e con l’esposizione prevista, e qualsiasi sistema di rivestimento o isolamento deve rimanere efficace nell’interfaccia. La presenza di una patina di acciaio patinabile non protegge una coppia di metalli incompatibili.
Le posizioni interrate, immerse o continuamente umide devono essere trattate come condizioni di esposizione separate e non come normali superfici atmosferiche. Il contatto con il terreno, le perdite delle utenze, la condensa all’interno delle sezioni scatolari e le zone soggette a spruzzi possono impedire il ciclo di asciugatura dal quale dipende la formazione della patina. La SCI Guidance Note 1.07, pubblicata nel 2015, identifica gli ambienti continuamente bagnati o umidi, l’esposizione elevata a cloruri o nebbia salina, i fumi industriali concentrati e le condizioni interrate come applicazioni non idonee o soggette a restrizioni per l’acciaio resistente agli agenti atmosferici non rivestito.
L’ispezione dovrebbe confrontare le condizioni attuali con la base progettuale originaria. I verbali dovrebbero identificare la forma della corrosione, la profondità dei crateri, l’area interessata, lo stato del drenaggio, le fonti di inquinanti o cloruri e qualsiasi variazione nelle fessurazioni o nelle deformazioni. Un esame visivo uniforme è insufficiente quando sono presenti dettagli sensibili alla fatica.
Condizioni di manutenzione come parte della progettazione originaria
L’accesso per la manutenzione e le predisposizioni per la pulizia devono essere specificati prima della fabbricazione, non aggiunti dopo la comparsa della corrosione. I progettisti dovrebbero prevedere fori di drenaggio ispezionabili e liberabili, pendenze che non creino ristagni d’acqua in zone piane, interstizi sufficientemente ampi da evitare ponti di detriti e ventilazione nei punti in cui gli spazi chiusi potrebbero essere soggetti a condensazione. I disegni dei dettagli dovrebbero mostrare come l’acqua esce da un giunto e dove viene scaricata; un’apertura nominale non costituisce una strategia di drenaggio se il deflusso viene indirizzato verso un’altra superficie soggetta a corrosione.
Anche il grado di acciaio selezionato e la classe di esposizione devono rimanere correlati. Le linee guida FHWA richiedono una valutazione specifica del sito riguardo al tempo di bagnatura, all’esposizione ai cloruri, agli inquinanti industriali, al drenaggio, alla geometria e alle condizioni di manutenzione prima di selezionare acciaio patinabile non rivestito. La composizione chimica tradizionale degli acciai patinabili si concentra su manganese, silicio, cromo, nichel, rame, molibdeno e fosforo. Una ricerca FHWA pubblicata nel 2011 ha riportato che la maggior parte degli acciai patinabili presentava valori dell’indice di corrosione ASTM G101 compresi tra 6 e 7, mentre lo studio sugli acciai a maggiore resistenza alla corrosione mirava a valori prossimi o superiori a 9,5 per ottenere prestazioni sensibilmente migliori in atmosfere contenenti cloruri. Tale risultato supporta lo screening e la selezione dei materiali, ma non giustifica un drenaggio inadeguato.
Un piano di manutenzione dovrebbe indicare chi provvederà a liberare gli scarichi, rimuovere i detriti, esaminare le perdite, registrare le misurazioni dei crateri e riparare i dettagli danneggiati. Dovrebbe inoltre definire le condizioni che richiedono una revisione ingegneristica: umidità persistente, nuova esposizione ai cloruri, ruggine incoerente o esfoliante, perdita di sezione imprevista, corrosione in dettagli sensibili alla fatica oppure passaggio da un’esposizione atmosferica a una condizione interrata o soggetta a spruzzi. Le riparazioni possono consistere nel ripristino del drenaggio, nell’isolamento di una coppia galvanica, nella sostituzione dell’acciaio danneggiato, nella sigillatura di una perdita o nell’applicazione di un rivestimento a un’area locale. Verniciare una superficie visibilmente arrugginita senza rimuovere la fonte di umidità di norma nasconde il cedimento invece di arrestarlo.
Le ipotesi progettuali originarie possono venir meno durante l’esercizio. Una patina è un prodotto della corrosione dipendente dalle condizioni ambientali, non un rivestimento permanente. L’ispezione e la manutenzione mantengono le condizioni ambientali entro l’intervallo per il quale sono stati selezionati l’acciaio, la geometria e la progettazione a fatica.
Procedura pratica per la progettazione contro la corrosione atmosferica
L’acciaio patinabile non rivestito deve essere selezionato attraverso una sequenza di decisioni relative al sito, al materiale e ai dettagli costruttivi, non in base alla denominazione del grado o al colore previsto della patina. La lega è progettata per formare uno strato di ruggine relativamente denso e aderente in condizioni idonee di esposizione alternata a umidità e asciugatura. Tale strato può ridurre la corrosione successiva, ma non costituisce un rivestimento automatico e permanente. L’umidità continua, i depositi salini, l’inquinamento industriale, il drenaggio insufficiente o le fessure riparate possono mantenere attiva la corrosione sotto una pellicola superficiale non uniforme.
La procedura dovrebbe iniziare prima della selezione del grado dell’acciaio e proseguire fino alla pianificazione delle ispezioni. La norma ISO 9223:2012 fornisce il quadro di riferimento per la corrosività atmosferica; le linee guida FHWA aggiungono le domande specifiche del sito a cui una classificazione, da sola, non può rispondere.
Classificare l’atmosfera e identificare i contaminanti
Per prima cosa, occorre stabilire l’andamento della temperatura e dell’umidità sulla superficie dell’acciaio, anziché basarsi esclusivamente sui dati climatici regionali. Registrare la temperatura stagionale, l’umidità relativa, le precipitazioni, la condensa, la nebbia, i cicli di gelo-disgelo e i periodi durante i quali le superfici rimangono visibilmente o microscopicamente bagnate. La norma ISO 9223:2012 considera l’influenza combinata di temperatura e umidità, l’inquinamento da diossido di zolfo e la salinità atmosferica trasportata dall’aria come i principali fattori atmosferici, e classifica la corrosività utilizzando i tassi di corrosione del primo anno misurati su provini standard. La categoria risultante è utile ai fini del confronto, ma non descrive ogni flangia, giunto o percorso di drenaggio riparato presente in una struttura.
Il tempo di bagnatura costituisce il collegamento pratico tra clima e corrosione. Un elemento che si asciuga entro un’ora dalla pioggia è esposto in modo diverso rispetto a uno che trattiene l’acqua sotto una piastra di giunzione per diversi giorni. Esaminare i probabili meccanismi di bagnatura: pioggia diretta, spruzzi, condensa, nebbia, giunti che perdono, accumulo di neve e acqua di lavaggio. Stabilire quindi se l’asciugatura è favorita o impedita dal vento, dal riscaldamento solare, dalla presenza di involucri o dalle superfici adiacenti.
La salinità richiede più di una semplice dichiarazione secondo cui il sito si trova “vicino alla costa”. Determinare la distanza dalla linea di costa, la direzione dei venti dominanti, l’esposizione alle onde o alla risacca, gli spruzzi trasportati dal sale, l’impiego di sali disgelanti e la possibilità di deflusso contaminato. I cloruri possono accumularsi su mensole orizzontali e nelle fessure anche quando la concentrazione media nell’aria è modesta. Un ponte sovrastante una carreggiata trattata con sale può presentare un problema di cloruri maggiore sulle flange inferiori che sulle superfici superiori.
Anche il diossido di zolfo e gli altri inquinanti devono essere valutati in base alla loro origine. Mappare il traffico intenso, gli impianti di combustione, i processi chimici, i trattamenti dei metalli, i depositi di fertilizzanti e le emissioni industriali in ambienti chiusi. Il diossido di zolfo può aumentare l’acidità dell’elettrolita e modificare lo sviluppo dello strato di ruggine. La polvere può trattenere umidità e inquinanti; la fuliggine e i depositi di processo possono creare celle localmente aggressive. Verificare se le emissioni sono continue, stagionali o episodiche, poiché un impulso contaminante breve ma ripetuto può essere rilevante in corrispondenza di un dettaglio riparato.
La categoria ISO dovrebbe quindi essere registrata insieme alla deposizione misurata o stimata di cloruri, alla concentrazione di diossido di zolfo, al tempo di bagnatura e alle fonti locali di contaminanti. La norma ASTM G101-04(2010) può stimare le perdite di corrosione atmosferica a lungo termine a partire da dati di esposizione a breve termine e può stimare la resistenza relativa alla corrosione sulla base della composizione chimica dell’acciaio bassolegato. Si tratta di un metodo di calcolo, non di un sostituto delle evidenze di esposizione né di una garanzia che un elemento selezionato sviluppi una patina protettiva.
Valutare la combinazione di materiale, geometria ed esposizione
Esaminare quindi l’esatta designazione del materiale, la forma del prodotto e la norma di riferimento applicabile. “Acciaio patinabile” è una descrizione di famiglia, non una specifica completa. Per le opere di ponte possono essere richiamati i gradi ASTM A709/A709M, mentre altre strutture possono utilizzare designazioni stabilite da una norma nazionale di prodotto. I limiti chimici, le proprietà meccaniche, l’intervallo di spessori, i requisiti di saldatura e la condizione di fornitura devono essere conformi all’edizione applicabile della norma. Verificare il certificato di colata e la composizione chimica della colata, anziché presumere che una denominazione di grado familiare garantisca le stesse prestazioni atmosferiche in ogni norma.
La progettazione della lega è importante. La composizione chimica tradizionale degli acciai patinabili si è concentrata su manganese, silicio, cromo, nichel, rame, molibdeno e fosforo. Le ricerche FHWA pubblicate nel 2009 hanno esaminato anche aggiunte di tungsteno, titanio, alluminio ed elementi delle terre rare. I valori dell’indice ASTM G101 forniscono un confronto preliminare: nel 2011 FHWA ha riferito che la maggior parte degli acciai patinabili presentava valori compresi tra 6 e 7, mentre la ricerca mirava a valori prossimi o superiori a 9,5 per ottenere una resistenza sostanzialmente maggiore in atmosfere contenenti cloruri. Tali valori non definiscono una soglia universale di accettazione. Mostrano perché la composizione, l’esposizione agli inquinanti e le condizioni relative ai cloruri debbano essere considerate congiuntamente.
Occorre quindi valutare la geometria come un sistema di gestione dell’acqua. Ogni superficie dovrebbe disporre di un percorso di asciugatura credibile. Eliminare ristagni, sovrapposizioni non sigillate, mensole rivolte verso l’alto, fessure strette, fori di drenaggio ostruiti e dettagli che trattengono foglie, fango o residui lasciati dagli uccelli. Prevedere un drenaggio efficace e una ventilazione sufficiente negli spazi chiusi. Sigillare o proteggere in altro modo i giunti nei quali l’acqua può penetrare ma non evaporare. Prestare particolare attenzione agli irrigidimenti, alle piastre di giunzione, alle zone degli appoggi, alle sezioni scatolari, alle piastre di nodo, agli angolari di collegamento e alle interfacce con il calcestruzzo.
Una patina visivamente attraente non dimostra che una superficie nascosta sia protetta. Le macchie di ruggine possono indicare il deflusso proveniente da una zona stabile, ma possono anche segnalare una perdita di sezione in corrispondenza di un giunto umido. Analogamente, diverse tonalità di arancione, marrone e nero possono riflettere la storia dell’esposizione, la contaminazione, la ritenzione di umidità o una stabilizzazione incompleta, anziché una fase di prestazione affidabile.
Rifiutare o modificare le applicazioni caratterizzate da esposizione continuamente bagnata o umida, contatto interrato, spruzzi salini persistenti, fumi industriali concentrati o spruzzi incontrollati di sale disgelante. La SCI Guidance Note 1.07 identifica tali condizioni come non idonee o soggette a limitazioni per l’acciaio resistente agli agenti atmosferici non rivestito. Quando l’esposizione non può essere modificata, può essere necessario adottare un sistema di rivestimento, riprogettare il drenaggio, prevedere un sovraspessore di corrosione o ricorrere a un’altra strategia basata sui materiali.
In questa fase verificare anche i materiali adiacenti. Rame, ottone, acciai inossidabili, componenti zincati e alluminio possono generare effetti galvanici quando un elettrolita mette in contatto metalli dissimili. Il rischio dipende dal rapporto tra le superfici, dal collegamento elettrico, dalla concentrazione dei contaminanti e dal drenaggio. Isolare i metalli incompatibili quando necessario, impedire il deflusso da un metallo più nobile sull’acciaio patinabile e specificare elementi di fissaggio e rondelle compatibili.
Infine, valutare le conseguenze strutturali, anziché trattare la corrosione come un problema esclusivamente visivo. La vaiolatura riduce la sezione netta e crea concentrazioni locali di tensione. Le linee guida FHWA sulla fatica riportano che AASHTO assegna al metallo base di acciaio patinabile piano non rivestito una categoria di fatica inferiore di un livello rispetto a quella di un acciaio non patinabile comparabile, a causa della vaiolatura. I ponti soggetti a fatica, gli elementi di gru, i supporti vibranti e gli elementi sottili richiedono pertanto ipotesi esplicite sulla vaiolatura, classificazione dei collegamenti, sovraspessori di corrosione e accessibilità per le ispezioni.
Documentare le ipotesi relative a ispezione e manutenzione
La documentazione di progetto dovrebbe indicare quali condizioni devono rimanere valide per l’impiego non rivestito: classe di corrosività prevista, condizioni relative a cloruri e diossido di zolfo, ipotesi sul tempo di bagnatura, prestazioni del drenaggio, ventilazione, periodo di stabilizzazione della patina e zone di esposizione escluse. Dovrebbe inoltre identificare le superfici per le quali non si prevede una stabilizzazione, come i giunti continuamente bagnati o le aree esposte agli spruzzi stradali.
Definire la prima ispezione dopo il montaggio e l’intervallo delle ispezioni successive in funzione delle conseguenze, dell’esposizione e dell’incertezza. Le ispezioni iniziali dovrebbero verificare la ritenzione d’acqua, i depositi salini imprevisti, le macchie di deflusso, i danni di costruzione, le zone saldate, le fessure, nonché la corrosione non uniforme, e non limitarsi al colore complessivo. Misurare la profondità delle cavità e la perdita di sezione in posizioni rappresentative e sospette, conservando fotografie e punti di riferimento fissi in modo da poter confrontare i cambiamenti.
Le istruzioni di manutenzione dovrebbero specificare la rimozione dei detriti, il ripristino degli scarichi ostruiti, la riparazione dei giunti che perdono e l’eliminazione dei depositi contaminanti. Non prescrivere il lavaggio indiscriminato: l’acqua trattenuta può trasferire i cloruri in nuove fessure, a meno che il drenaggio e l’asciugatura non siano controllati. Qualsiasi rivestimento di ripristino dovrebbe essere selezionato in funzione dell’ambiente effettivo e delle condizioni della superficie, documentando i limiti delle aree da trattare e i requisiti di preparazione.
La documentazione deve inoltre definire i livelli di intervento. Tra gli esempi rientrano l’umidità persistente, la contaminazione salina ricorrente, la vaiolatura misurabile oltre il sovraspessore di progetto, le fessurazioni in corrispondenza delle cavità di corrosione, il drenaggio ostruito o i danni da fatica in prossimità di dettagli corrosi. A quel punto, la risposta può comprendere la correzione del drenaggio, la pulizia locale, l’applicazione di un rivestimento, la misurazione dello spessore, la valutazione dei carichi o la sostituzione.
Nessun indice, designazione di grado, categoria di corrosività o colore della patina può sostituire questa valutazione. La resistenza alla corrosione atmosferica è una prestazione condizionata. Il progetto è accettabile solo quando composizione chimica, esposizione, geometria, azioni strutturali e ispezioni future si sostengono reciprocamente.
Riferimenti
- [1] Improved Corrosion-Resistant Steel for Highway Bridges. Federal Highway Administration research publication, 2011. https://www.fhwa.dot.gov/publications/research/infrastructure/bridge/11062/001.cfm
- [2] ASTM G101-04(2010), Standard Guide for Estimating Atmospheric Corrosion Data. ASTM International standard, 2010. https://store.astm.org/g0101-04r10.html
- [3] Guidance Note 1.07: Weather Resistant Steel. SCI Guidance Note 1.07, 2015. https://www.steelconstruction.info/images/a/aa/GN_1-07.pdf
- [4] ISO 9223:2012 Corrosivity of Atmospheres. International Standard, 2012. https://www.iso.org/standard/53499.html
- [5] Uncoated Weathering Steel in Bridges. Federal Highway Administration guidance, 2003. https://www.fhwa.dot.gov/bridge/t514022.cfm
- [6] Steel Bridge Design Handbook: Design for Fatigue. Federal Highway Administration handbook, 2016. https://www.fhwa.dot.gov/bridge/steel/pubs/nhi16016.pdf