




1. Qu’est-ce qui constitue un élément d’alliage dans l’acier ?
L’acier en tant qu’alliage fer-carbone
La World Steel Association définit l’acier comme un alliage fer-carbone contenant moins de 2 % de carbone. Cette limite est utile, mais elle ne signifie pas que le carbone est le seul élément qui détermine le comportement de l’acier. Les aciers commerciaux contiennent également couramment du manganèse, du silicium, du phosphore, du soufre et de l’oxygène, ainsi que d’autres éléments ajoutés délibérément lors de l’élaboration de l’acier ou provenant des matières premières, de la ferraille, des matériaux réfractaires et des opérations de transformation.
Le carbone occupe des sites interstitiels dans le réseau cristallin du fer. Ses atomes sont beaucoup plus petits que les atomes de fer ; ils s’insèrent donc dans les espaces entre les atomes de fer au lieu de les remplacer. Même une concentration modérée de carbone peut modifier la constitution des phases et la dureté de l’acier, car le carbone stabilise l’austénite, se combine au fer et à d’autres éléments pour former des carbures, et contrôle la quantité et la répartition de la perlite, de la bainite, de la martensite et de la ferrite formées lors du refroidissement.
| Type d'élément ou d'atome | Position dans le réseau | Effet métallurgique typique |
|---|---|---|
| Carbone | Sites interstitiels | Durcissement et contrôle de la stabilité des phases |
| Azote | Sites interstitiels | Durcissement et stabilisation de l'austénite |
| Manganèse | Sites substitutionnels | Durcissement par solution solide et trempabilité |
| Nickel | Sites substitutionnels | Stabilisation de l'austénite et ténacité à basse température |
| Chrome | Sites substitutionnels | Trempabilité, résistance à l'oxydation et passivation |
En revanche, la plupart des éléments d’alliage métalliques s’intègrent au fer de manière substitutionnelle : un atome de fer du réseau est remplacé par un atome de manganèse, de nickel, de chrome ou d’un autre élément. Ce remplacement déforme le réseau et entrave le mouvement des dislocations, ce qui produit un durcissement par solution solide substitutionnelle. Steeluniversity explique que l’ampleur de cet effet dépend de la taille atomique, de la compressibilité, de la valence chimique et de l’électronégativité, et pas simplement du pourcentage massique de l’élément. Une même concentration peut donc produire des effets différents sur le durcissement ou les transformations selon les phases de la matrice.
Modes d'action des éléments d'alliage
- Solution solide Les atomes restent dispersés dans la matrice et déforment le réseau.
- Précipitation Les carbures, nitrures ou carbonitrures entravent le mouvement des dislocations.
- Contrôle des grains Les particules et la déformation modifient la croissance des grains et la recristallisation.
- Contrôle des transformations Les éléments modifient la stabilité des phases, les températures de transformation et la cinétique.
Cette distinction n’est pas absolue. L’azote, le bore et l’hydrogène sont de petits atomes interstitiels, tandis que des éléments comme le titane, le niobium et le vanadium peuvent être dissous de manière substitutionnelle à un stade donné, puis ultérieurement retirés de la solution pour former des carbures, des nitrures ou des carbonitrures. Un élément d’alliage peut ainsi modifier l’acier d’abord par solution solide, ensuite par précipitation et, enfin, par son influence sur la transformation des phases.
Le module de Steeluniversity consacré aux éléments chimiques des aciers au carbone ordinaire identifie le silicium, le manganèse, le soufre, le phosphore, l’aluminium, le cuivre, l’étain, le chrome, le nickel et le molybdène comme des éléments qui influencent les propriétés ou la transformation. Leur présence ne produit pas le même résultat dans tous les aciers. Le manganèse peut contribuer au durcissement par solution solide et à la trempabilité, tout en fixant le soufre sous forme de sulfure de manganèse. Le silicium peut renforcer la ferrite et agir comme désoxydant, mais un excès de silicium peut affecter la ductilité et la transformation des phases. Le soufre peut améliorer l’usinabilité par la formation de sulfures, mais les inclusions allongées de sulfure de manganèse peuvent réduire la ténacité transversale et la résistance à la fatigue.
Le chrome, le nickel et le vanadium montrent pourquoi il est impossible d’attribuer une fonction universelle à un élément. Le chrome augmente généralement la trempabilité et peut améliorer la résistance aux attaques à haute température, à l’oxydation et à la corrosion. Le nickel renforce l’acier ferritique et contribue à préserver sa ténacité à des températures inférieures à zéro. Le vanadium peut former de fines particules de carbure ou de carbonitrure de vanadium, ce qui accroît la résistance et influe sur la taille des grains. Le résultat dépend de la question de savoir si l’élément reste en solution, forme une seconde phase, modifie les températures de transformation ou interagit avec le carbone et l’azote.
Ajouts intentionnels, éléments résiduels et impuretés
Un élément d’alliage est généralement identifié par sa fonction métallurgique plutôt que par sa simple détection. Les sidérurgistes ajoutent du manganèse pour ajuster le comportement du soufre et la trempabilité, de l’aluminium pour éliminer l’oxygène dissous et contrôler la taille des grains, ou du molybdène pour modifier la trempabilité et la résistance à l’adoucissement lié au revenu. Dans une nuance microalliée, de très faibles ajouts de niobium, de titane ou de vanadium peuvent contrôler la recristallisation ou produire un durcissement par précipitation. Il s’agit d’ajouts intentionnels, car la composition et le procédé sont choisis en fonction de leurs effets.
Les éléments résiduels sont différents. Le cuivre, le nickel, le chrome, l’étain et le molybdène peuvent se retrouver dans une coulée à partir d’acier recyclé ou d’autres matières de charge, sans avoir été ajoutés à des fins de conception principales du produit. Un élément résiduel n’est pas nécessairement inoffensif. Le cuivre et l’étain peuvent contribuer à la fissuration superficielle lors du travail à chaud ; le chrome et le nickel peuvent modifier la trempabilité et le comportement lors des transformations, même lorsqu’ils n’ont pas été spécifiés comme ajouts d’alliage principaux. La question de savoir si un élément résiduel devient une impureté dépend de la nuance, de sa limite admissible et de son effet sur la fabrication ou le service.
Le terme « impureté » dépend donc du contexte. Le phosphore est souvent limité parce qu’il peut ségréger et réduire la ténacité, notamment lorsqu’il est associé à des conditions de refroidissement ou de revenu inadaptées. Le soufre peut être indésirable dans une tôle destinée à un appareil sous pression, mais volontairement augmenté et contrôlé dans un acier de décolletage. L’oxygène est nécessaire pour décrire les réactions de l’élaboration de l’acier, mais un excès d’oxygène dissous favorise les inclusions d’oxydes. La question pertinente n’est pas simplement de savoir si un élément est présent, mais où il se trouve, sous quelle forme chimique et si cette forme contribue ou nuit à la voie de transformation prévue.
Une différence de 1 % de concentration en éléments d'alliage peut modifier considérablement le comportement des transformations de phase. Limited evidence
Les éléments peuvent ségréger pendant la solidification. Leur concentration aux joints de dendrites, aux joints de grains ou aux interfaces peut différer de l’analyse chimique globale déclarée pour la coulée. La ségrégation aux joints de grains peut modifier les sites de nucléation, la sensibilité à la fragilisation et les mécanismes de transformation. Nippon Steel rapporte que le comportement des transformations de phases de l’acier peut varier considérablement avec une différence de seulement 1 % de la concentration en éléments d’alliage, tandis que les répartitions aux joints et aux interfaces peuvent entraîner d’autres variations. Une composition nominale est une moyenne, et non une cartographie du matériau.
Cela apparaît particulièrement clairement dans les aciers HSLA. Le niobium peut inhiber la recristallisation de l’austénite pendant le laminage à chaud, permettant à la déformation d’affiner la structure ferritique finale. Le titane forme des précipités stables de TiN qui contrôlent la taille des grains d’austénite lors du réchauffage. Le vanadium forme de fins précipités de VC ou de V(C,N) qui augmentent la limite d’élasticité après un traitement thermomécanique approprié. Si le réchauffage dissout une quantité excessive de TiN, si le laminage s’effectue en dehors de la plage de températures prévue ou si les teneurs en carbone et en azote diffèrent, le même ajout nominal ne produira pas la même microstructure.
L’acier inoxydable constitue un autre exemple. Le chrome est nécessaire pour former un film passif mince et adhérent d’oxyde de chrome ; il ne s’agit pas simplement d’un ingrédient générique destiné à « empêcher la corrosion ». Le nickel, le molybdène, l’azote, le carbone et les ajouts stabilisants tels que le titane ou le niobium influencent la stabilité de l’austénite, la résistance, l’écrouissage, la résistance à la corrosion localisée, la sensibilisation et la formation de phases secondaires. Le carbone combiné au chrome peut produire des carbures de chrome aux joints de grains lors d’une exposition thermique inappropriée, appauvrissant en chrome les régions voisines. Le titane ou le niobium peuvent fixer le carbone et réduire ce risque, mais ils peuvent introduire leurs propres contraintes liées à la précipitation et à la fabrication.
Pourquoi la concentration et la spécification sont importantes
Une spécification d’acier définit davantage qu’une simple liste d’éléments. Elle fixe des plages de composition, des limites applicables aux éléments résiduels, des propriétés mécaniques, un état de livraison, un traitement thermique et, parfois, des exigences relatives à la taille des grains ou aux inclusions. Les nuances EN 10025-2 S355J2 et ASTM A709/A709M Grade 50, par exemple, ne peuvent pas être évaluées uniquement en fonction de leur teneur en carbone ; leur composition chimique spécifiée et leur voie de transformation répondent à des exigences particulières de résistance et de ténacité. Les désignations de nuance n’éliminent pas les variations à l’intérieur de la plage autorisée.
La concentration modifie la stabilité des phases et la cinétique des transformations. Le chrome, le nickel, le manganèse, le carbone et le molybdène peuvent déplacer les températures auxquelles se forment la ferrite, la perlite, la bainite ou la martensite. Une vitesse de refroidissement qui produit une structure ferrite-perlite dans une composition peut produire de la bainite ou de la martensite dans une autre. L’histoire thermique est tout aussi importante : la coulée, le laminage à chaud, la normalisation, la trempe, le revenu et le soudage modifient la dissolution, la recristallisation, la précipitation, la taille des grains et la ségrégation.
Pour cette raison, « contient du vanadium » ne signifie pas « est durci par précipitation », et « contient du chrome » ne signifie pas « est inoxydable ». L’élément doit être présent à une concentration appropriée, dans la phase ou le composé adéquat, et dans le cadre d’une histoire de transformation permettant la réaction recherchée. La présence chimique constitue le point de départ de l’analyse. La fonction métallurgique n’est établie que par l’examen conjoint de la composition, de la répartition, de la constitution des phases et de la transformation.
2. Les principaux mécanismes par lesquels les éléments modifient l’acier
L’effet d’un élément d’alliage n’est pas une propriété fixe attachée à son symbole dans le tableau périodique. Il dépend de sa teneur, de l’emplacement de ses atomes, des phases stables, de leur dissolution ou de leur précipitation, ainsi que de l’histoire thermique et mécanique que l’acier a subie. Une faible addition peut modifier les températures de transformation, tandis que le même élément, à une concentration plus élevée, peut produire une seconde phase, modifier le comportement à la corrosion ou réduire la ductilité.
La World Steel Association définit l’acier comme un alliage fer-carbone contenant moins de 2 % de carbone. Du manganèse est généralement présent, ainsi que de plus faibles quantités de silicium, de phosphore, de soufre et d’oxygène. Steeluniversity identifie également le silicium, le manganèse, le soufre, le phosphore, l’aluminium, le cuivre, l’étain, le chrome, le nickel et le molybdène comme des éléments qui influencent la résistance, la ductilité, la ténacité, l’usinabilité, la trempabilité, la taille des grains et la réponse aux traitements thermiques. Ces effets résultent de trois mécanismes liés entre eux : les atomes peuvent renforcer le réseau cristallin existant, de nouvelles particules peuvent entraver le mouvement des dislocations, et les éléments peuvent modifier les grains, les interfaces, la ségrégation et les transformations de phase.

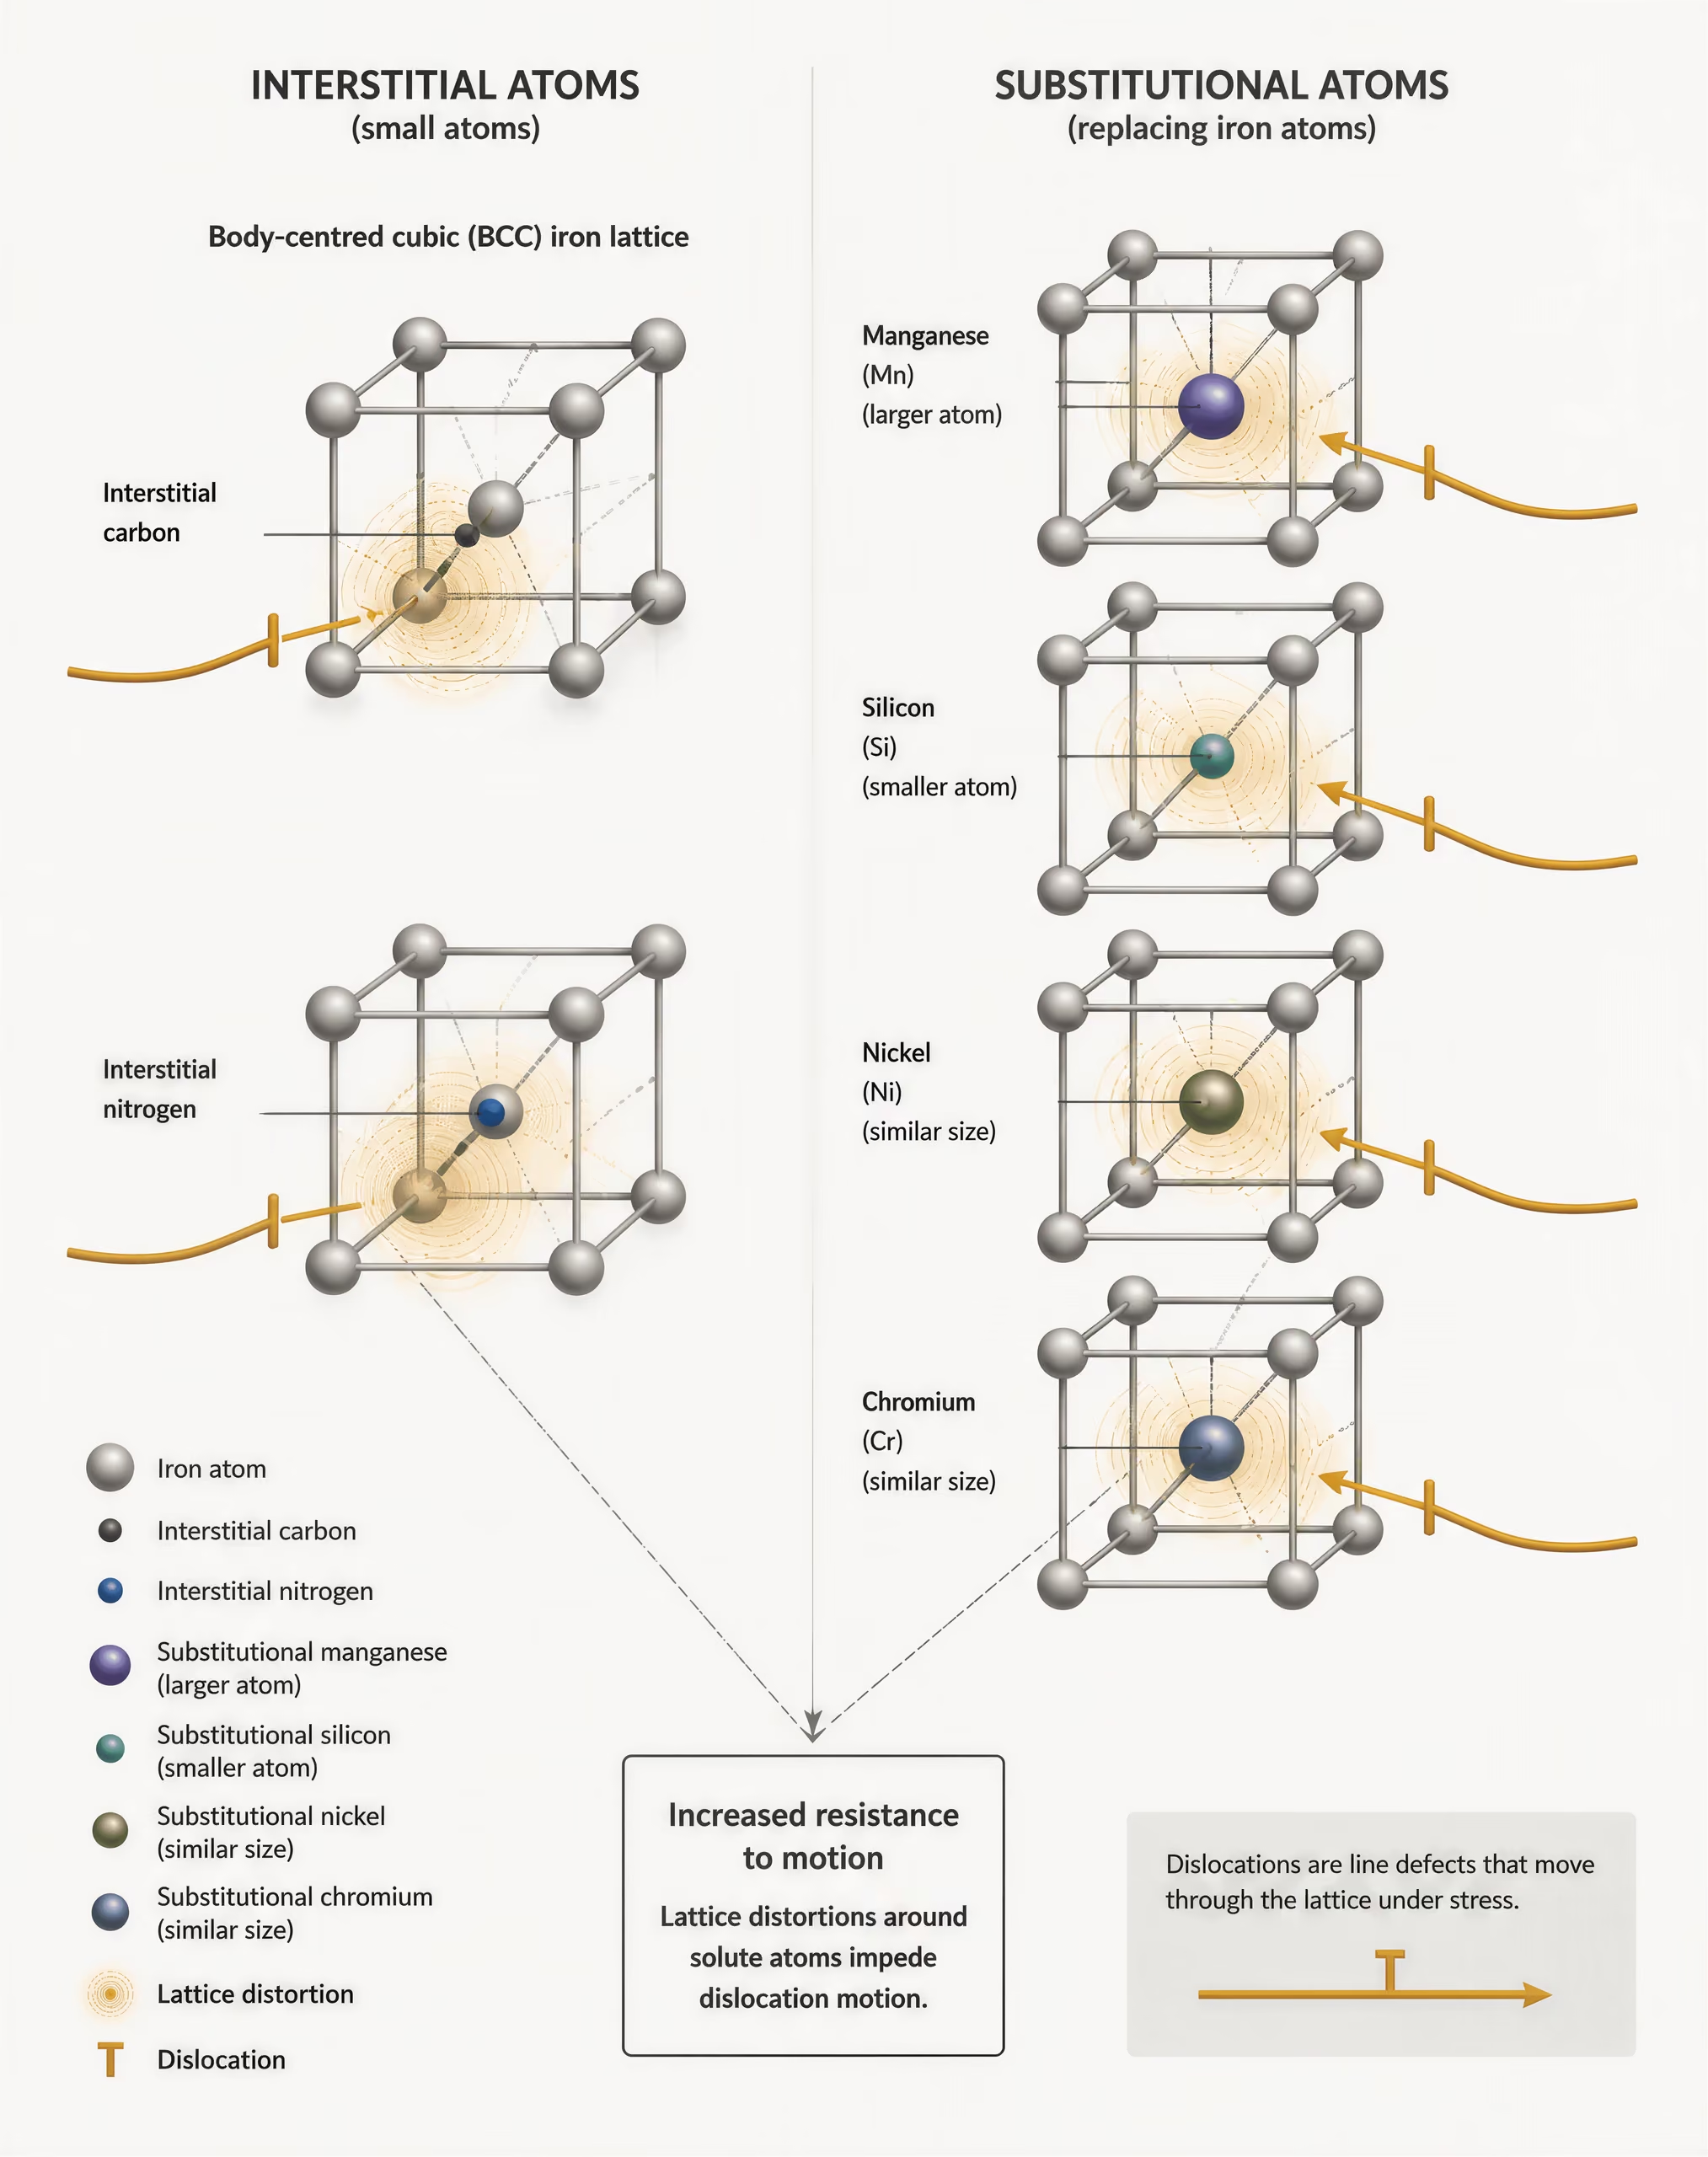
Durcissement par solution solide
Durcissement par solution solide Durcissement provoqué par la déformation du réseau de fer par les atomes de soluté, qui entravent le déplacement des dislocations.
Le durcissement par solution solide se produit lorsque les atomes d’alliage restent dispersés au sein d’une phase métallique au lieu de former un composé distinct. Le carbone et l’azote occupent des sites interstitiels entre les atomes de fer. Leur petite taille par rapport aux espaces disponibles produit de fortes déformations locales ; le carbone interstitiel est donc un puissant élément durcissant dans la ferrite. Les atomes substitutionnels remplacent les atomes de fer sur les sites normaux du réseau. Le manganèse, le silicium, le nickel, le chrome et le molybdène agissent couramment de cette manière, bien que leur répartition finale dépende de la température, de la composition et de la constitution des phases.
Steeluniversity décrit le durcissement substitutionnel comme une conséquence de la distorsion du réseau cristallin. Un atome plus grand ou plus petit que le fer exerce une poussée ou une traction sur les atomes voisins, créant autour de lui un champ de contraintes. Les dislocations sont elles aussi porteuses de champs de contraintes. Lorsqu’une dislocation rencontre la région distordue, son déplacement nécessite une contrainte appliquée supplémentaire ; la limite d’élasticité augmente donc. L’effet n’est pas déterminé par le seul rayon atomique. Steeluniversity le relie à la taille atomique, à la compressibilité, à la valence chimique et à l’électronégativité. La compressibilité influe sur la facilité avec laquelle le réseau environnant peut accommoder une impureté, tandis que la valence et l’électronégativité influencent la nature et l’intensité des liaisons entre le soluté et le fer.
Cette distinction est importante lors de la comparaison d’aciers nominalement similaires. Le silicium peut renforcer considérablement la ferrite tout en réduisant la solubilité du carbone et en modifiant le comportement lors de la désoxydation. Le manganèse renforce la ferrite et retarde certaines réactions de transformation, mais il se combine également au soufre pour former du sulfure de manganèse, au lieu de permettre la formation de réseaux fragiles de sulfure de fer. Le nickel renforce l’acier ferritique et peut préserver sa ténacité à des températures inférieures à zéro, tandis que le chrome augmente la trempabilité et contribue à la résistance à haute température, à la corrosion et à l’oxydation. Ces énoncés décrivent des tendances et non des résultats garantis. Le chrome dissous dans la ferrite n’a pas le même effet que le chrome piégé dans des carbures, et le nickel présent dans une nuance inoxydable austénitique a une conséquence structurale différente de celle du nickel dans un acier ferritique faiblement allié.
Le durcissement par solution solide diffère également d’une simple augmentation de la teneur en carbone. Une plus grande quantité de carbone dissous peut accroître fortement la résistance, mais un excès de carbone peut réduire la soudabilité, favoriser la formation de cémentite ou d’autres carbures et modifier la formation de martensite. La quantité utile d’un élément est donc limitée par la stabilité des phases et les conditions de mise en œuvre.
Précipitation et formation de carbures
Le durcissement par précipitation agit par l’intermédiaire de petites particules dispersées dans une matrice. Ces particules entravent les dislocations en les obligeant soit à traverser le précipité, soit à le contourner en se courbant. La résistance dépend de la fraction volumique, de la taille, de l’espacement, de la cohérence et de la répartition des particules. Une population fine et rapprochée peut augmenter considérablement la limite d’élasticité ; les particules grossières offrent une obstruction moindre et peuvent devenir des sites d’amorçage de fissures.
La formation de carbures constitue une forme importante de précipitation. Le chrome, le molybdène, le vanadium, le niobium et le titane peuvent se combiner au carbone, tandis que le titane, le niobium et le vanadium peuvent également former des carbonitrures. Le carbure de vanadium, VC, et le carbonitrure de vanadium, V(C,N), sont des précipités fins qui augmentent la limite d’élasticité des aciers HSLA, selon AZoM. Leur contribution au durcissement dépend du moment où ils se forment. Les particules précipitées pendant ou après le laminage peuvent entraver les dislocations, mais celles qui grossissent lors d’un chauffage prolongé perdent de leur efficacité.
Séquence de mise en œuvre des aciers faiblement alliés à haute résistance
- Réchauffage Le nitrure de titane peut limiter la croissance des grains d'austénite.
- Laminage à chaud Le niobium peut inhiber la recristallisation de l'austénite et conserver la déformation.
- Refroidissement La transformation de la ferrite et la précipitation de carbonitrures de vanadium développent la structure finale.
Le cycle thermique contrôle ce mécanisme. Lors du laminage à chaud d’un acier HSLA, le niobium inhibe la recristallisation de l’austénite, ce qui permet à la déformation de s’accumuler et produit une structure de transformation plus fine. Le titane forme des précipités stables de nitrure de titane, TiN, qui contrôlent la taille des grains austénitiques lors du réchauffage. Ces fonctions diffèrent de la précipitation ultérieure de fines particules de VC ou de V(C,N). Un acier contenant les trois éléments ne reçoit pas trois additions indépendantes ; chacun d’eux modifie les conditions de température et de composition auxquelles les autres sont soumis.
Les carbures peuvent également retirer de la solution solide des éléments d’alliage utiles. Les carbures de chrome présents aux joints de grains austénitiques peuvent réduire localement la teneur en chrome à proximité du joint, ce qui provoque une sensibilisation et diminue la résistance à la corrosion intergranulaire dans les aciers inoxydables susceptibles de présenter ce phénomène. Des additions stabilisantes telles que le titane ou le niobium peuvent fixer préférentiellement le carbone et réduire la formation de carbures de chrome. Le molybdène peut améliorer la résistance à la corrosion localisée dans des compositions inoxydables appropriées, tandis que l’azote peut renforcer l’austénite et influer sur la résistance à la corrosion par piqûres ; toutefois, l’azote peut également favoriser la formation de nitrures ou d’autres phases secondaires si la solubilité est dépassée.
| Mécanisme | Obstacle ou modification principal | Variables de contrôle typiques |
|---|---|---|
| Durcissement par solution solide | Déformation du réseau | Concentration du soluté et caractéristiques atomiques |
| Durcissement par précipitation | Particules fines entravant les dislocations | Taille, espacement, cohérence et fraction volumique des particules |
| Affinement des grains | Joints de grains entravant les dislocations | Réchauffage, déformation, recristallisation et refroidissement |
| Contrôle des transformations | Modification des fractions de phase ou des produits de transformation | Composition, vitesse de refroidissement et historique thermique |
Le durcissement par précipitation doit être distingué du durcissement par solution solide et du contrôle de la taille des grains. Un atome dissous distord le réseau de la phase mère. Un précipité crée une barrière physique à l’intérieur de celle-ci. L’affinement des grains augmente la résistance parce que les joints de grains entravent le mouvement des dislocations, ce qui est généralement représenté par la relation de Hall–Petch. Ces contributions peuvent se produire simultanément, mais elles ne sont pas interchangeables. Un traitement thermique qui augmente la taille des particules peut réduire le durcissement par précipitation, même si l’analyse chimique globale reste inchangée.
Affinement des grains, ségrégation et interfaces
Les joints de grains ne sont pas de simples lignes passives sur une micrographie. Ce sont des régions présentant un empilement atomique, une composition chimique, des vitesses de diffusion et un comportement lors des transformations de phase différents. Les grains fins améliorent généralement la résistance et améliorent souvent la ténacité en limitant la distance sur laquelle une rupture par clivage ou une autre déformation localisée peut se propager. La taille des grains est déterminée par la solidification, le réchauffage, la déformation, la recristallisation et la transformation. Le blocage par le nitrure de titane, la recristallisation contrôlée par le niobium et la précipitation du vanadium peuvent donc influencer les propriétés à la fois par l’intermédiaire des particules et de la structure des grains.
La ségrégation complique toute interprétation fondée uniquement sur la composition moyenne indiquée sur un certificat de production. Lors de la solidification, les éléments se répartissent entre les phases liquide et solide. Le manganèse, le soufre, le phosphore, le carbone et les éléments d’alliage peuvent se concentrer dans les régions interdendritiques ou aux joints de grains. Le laminage et le traitement thermique ultérieurs peuvent réduire, redistribuer ou préserver ces variations. Un joint enrichi en impuretés peut se transformer à une vitesse différente de celle de l’intérieur du grain ; un joint appauvri en chrome peut devenir une région sensible à la corrosion, même lorsque la teneur globale en chrome respecte la nuance nominale.
Nippon Steel rapporte que le comportement lors des transformations de phase peut varier considérablement pour une différence de seulement 1 % de la concentration en éléments d’alliage. Cette observation met en garde contre le fait de considérer des intervalles de composition comme chimiquement équivalents. Une variation d’un point de pourcentage peut déplacer les températures de transformation, modifier la trempabilité, changer la fraction de ferrite, de perlite, de bainite ou de martensite, et modifier la force motrice de la précipitation. Les différences locales peuvent avoir une importance encore plus grande lorsque la ségrégation concentre un élément à une interface.
Le chrome, le nickel et le vanadium montrent pourquoi la constitution des phases et la mise en œuvre doivent être prises en compte conjointement. Le chrome peut rester dissous, former des carbures riches en chrome ou contribuer à la formation d’un film passif d’oxyde de chrome à la surface d’un acier inoxydable. Le nickel peut stabiliser l’austénite, renforcer la ferrite et préserver la ténacité à basse température. Le vanadium peut rester en solution lors du réchauffage et former ultérieurement du VC ou du V(C,N), ou bien former des particules plus grossières qui contribuent peu à la résistance. Le résultat final dépend de la vitesse de refroidissement, du cycle de déformation, de la température de réchauffage, du temps de maintien et du traitement thermique ultérieur.
La composition chimique de l’acier constitue donc une condition initiale et non une explication complète. Les performances résultent de l’interaction entre la composition, la déformation du réseau, la population de précipités, la structure des grains, la ségrégation, les interfaces et l’historique de mise en œuvre. C’est pourquoi deux aciers présentant des analyses nominales similaires peuvent montrer des courbes de transformation, des microstructures et des propriétés mécaniques différentes.
3. Le carbone : le principal élément d’alliage interstitiel
Le carbone est le principal élément d’alliage interstitiel de l’acier. La World Steel Association définit l’acier comme un alliage fer–carbone contenant moins de 2 % de carbone, ainsi que du manganèse et de plus faibles quantités de silicium, de phosphore, de soufre et d’oxygène. Cette définition identifie le carbone comme un élément central, mais non comme un constituant isolé : une même teneur en carbone peut produire des structures et des propriétés différentes lorsque la teneur en chrome, en nickel, en manganèse ou en molybdène, ou encore l’historique thermique, varie.
Les atomes de carbone sont beaucoup plus petits que les atomes de fer ; ils occupent donc les espaces entre les atomes de fer plutôt que de les remplacer dans le réseau métallique. Cela diffère de l’alliage substitutionnel, dans lequel un élément tel que le manganèse ou le nickel remplace un atome de fer et déforme le réseau. Steeluniversity explique que le durcissement substitutionnel dépend de la taille atomique, de la compressibilité, de la valence chimique et de l’électronégativité. Le carbone interstitiel produit une distorsion locale particulièrement forte, car il occupe des sites très confinés dans le réseau du fer, entravant le mouvement des dislocations et modifiant la stabilité des phases environnantes.
Teneur en carbone et transformation de phase
Le carbone modifie les phases du fer susceptibles d’exister ainsi que leur vitesse de formation. La ferrite possède un réseau cubique centré et ne dissout qu’une faible quantité de carbone. L’austénite possède un réseau cubique à faces centrées et peut accueillir une quantité de carbone nettement plus importante, car ses sites interstitiels sont plus favorables. Le chauffage de l’acier dans la région austénitique permet donc au carbone de se redistribuer, tandis que le refroidissement détermine si cette austénite devient de la ferrite, de la perlite, de la bainite ou de la martensite.
La cémentite, ou carbure de fer Fe₃C, est un composé riche en carbone qui apparaît couramment avec la ferrite dans la perlite ainsi que dans d’autres structures contenant des carbures. Sa répartition est aussi importante que sa présence. Les particules fines de cémentite entravent le mouvement des dislocations et augmentent la résistance ; les particules grossières et les réseaux continus de carbures peuvent réduire la ténacité ou créer des chemins préférentiels de rupture.
La martensite se forme lorsque l’austénite refroidit suffisamment rapidement pour empêcher les transformations contrôlées par la diffusion. Le carbone reste piégé dans le réseau du fer, produisant une structure cubique centrée tétragonale déformée. Plus la sursaturation en carbone est élevée, plus la distorsion du réseau et la dureté potentielle sont importantes, bien que l’austénite retenue, la taille des grains d’austénite antérieure, le revenu et les autres éléments d’alliage déterminent le résultat final. La martensite n’est pas simplement du « fer durci au carbone ». Elle est le produit d’un chemin de transformation particulier.
Le rapport de Nippon Steel avertit que le comportement de transformation des phases de l’acier peut varier considérablement pour une différence de seulement 1 % de la concentration en éléments d’alliage. La composition varie également localement sous l’effet de la ségrégation et de l’enrichissement aux interfaces ; une analyse nominale ne décrit donc pas chaque région d’un composant moulé, laminé, soudé ou traité thermiquement. Le manganèse, le chrome, le nickel et le molybdène peuvent déplacer les températures de transformation et retarder la formation de ferrite, de perlite ou de bainite. Ils modifient donc la vitesse de refroidissement nécessaire pour obtenir de la martensite, même lorsque la teneur en carbone reste constante.
Résistance, ductilité, soudabilité et trempabilité
L’augmentation de la teneur en carbone accroît généralement la dureté et la résistance maximales accessibles des aciers ferrito-perlitiques, en augmentant la teneur en perlite ou en carbures et en renforçant la ferrite entre ces constituants. Elle augmente également la quantité de carbone disponible pour la formation de martensite. En contrepartie, elle entraîne généralement une diminution de la ductilité et de la ténacité aux chocs, ainsi qu’une plus grande sensibilité à la fissuration lorsque la microstructure devient dure et fragile.
La teneur en carbone et la trempabilité sont liées, mais ne sont pas identiques. Le carbone contrôle la dureté que la martensite peut atteindre ; le manganèse, le chrome, le nickel et le molybdène contribuent à la trempabilité en retardant les transformations diffusives plus profondément sous la surface trempée. Un acier à teneur modérée en carbone et contenant des additions d’alliage suffisantes peut durcir sur une section plus épaisse qu’un acier à teneur en carbone plus élevée mais faiblement allié, tout en atteignant une dureté maximale de la martensite différente. La sévérité de la trempe, la dimension de la section, la température d’austénitisation, la taille des grains et le revenu doivent être pris en compte.
Le revenu montre pourquoi le carbone ne peut pas se voir attribuer un effet unique et permanent. La martensite trempée est dure parce que le carbone est piégé dans un réseau sursaturé. Au cours du revenu, le carbone diffuse et forme des carbures de transition ou de la cémentite, ce qui réduit les contraintes internes et la dureté tout en améliorant la ténacité et la stabilité dimensionnelle. Le molybdène peut modifier les réactions de formation des carbures et la résistance au revenu ; le chrome peut contribuer à la formation de carbures d’alliage. Le vanadium, le niobium et le titane peuvent former des carbures ou des carbonitrures très stables au lieu de laisser tout le carbone disponible pour former de la cémentite.
La soudabilité diminue généralement lorsque la teneur en carbone et la trempabilité augmentent. La zone affectée thermiquement peut refroidir jusqu’à former de la martensite dure, puis l’hydrogène diffusible peut favoriser la fissuration à froid. Le manganèse, le chrome, le molybdène et le nickel accentuent cette réponse aux transformations ; c’est pourquoi les pratiques de soudage utilisent souvent une évaluation par équivalent carbone plutôt que la seule teneur en carbone. Selon la nuance et l’épaisseur, un préchauffage, un apport thermique contrôlé, des procédés à faible teneur en hydrogène et un traitement thermique après soudage peuvent être nécessaires.
Le carbone interagit également avec la pratique du microalliage dans les aciers HSLA. Le niobium inhibe la recristallisation de l’austénite pendant le laminage à chaud, le titane forme des précipités stables de TiN qui contrôlent la taille des grains lors du réchauffage, et le vanadium forme de fins précipités de VC ou de V(C,N) qui augmentent la limite d’élasticité, comme le décrit AZoM. La quantité de carbone influe sur la composition, la fraction volumique et la stabilité de ces précipités. Une faible variation de composition peut donc modifier à la fois le comportement lors des transformations et le durcissement par précipitation.
Le carbone dans les désignations des aciers inoxydables et des aciers alliés
Les nuances d’aciers inoxydables montrent particulièrement clairement pourquoi le carbone doit être interprété avec le reste du système d’alliage. Le chrome favorise la formation d’un film passif protecteur d’oxyde de chrome, mais le carbone peut réagir avec le chrome lors d’une exposition dans une plage de températures sensibilisantes pour former du M₂₃C₆ riche en chrome, généralement représenté par Cr₂₃C₆, aux joints de grains. Le métal adjacent peut alors s’appauvrir en chrome et devenir plus vulnérable à la corrosion intergranulaire. Les nuances à faible teneur en carbone, telles que l’ASTM A240 Type 304L et le Type 316L, réduisent ce risque par rapport à leurs équivalents à teneur standard en carbone, à condition que la fabrication et les conditions de service soient également maîtrisées.
La désignation « L » signifie faible teneur en carbone ; elle ne signifie pas que le carbone n’a aucun rôle métallurgique. Dans l’usage ASTM et UNS, le Type 304L correspond à UNS S30403, tandis que le Type 316L correspond à UNS S31603. Les désignations courantes telles que Type 304 et Type 316 doivent néanmoins être interprétées conjointement avec la norme applicable au produit, le traitement thermique et l’analyse réelle de la coulée. Le nickel stabilise l’austénite dans ces nuances, le molybdène améliore la résistance à la corrosion localisée dans les compositions de Type 316, et l’azote peut renforcer l’acier inoxydable austénitique tout en influant sur la stabilité des phases.
Les éléments stabilisants constituent une autre approche. Le titane ou le niobium peuvent se combiner préférentiellement avec le carbone, en formant du TiC ou du NbC et en laissant moins de carbone disponible pour former des carbures de chrome. Des nuances telles que le Type 321 et le Type 347 utilisent ce principe, bien que la stabilisation n’élimine pas la nécessité d’un traitement thermique approprié. Les aciers inoxydables ferritiques et duplex présentent des limites différentes : le carbone peut favoriser la formation de carbures, modifier l’équilibre ferrite–austénite et contribuer à la formation de phases secondaires qui diminuent la résistance à la corrosion ou la ténacité.
Dans les désignations des aciers alliés, le carbone peut apparaître dans des systèmes numériques tels que SAE 1045, mais la désignation ne permet pas de prédire entièrement les performances. Le chrome, le nickel, le manganèse, le molybdène et les conditions d’élaboration déterminent si ce carbone produit de la perlite, de la bainite, de la martensite, des carbures d’alliage ou de l’austénite retenue. Le carbone est le principal élément interstitiel, et non un bouton de réglage isolé.
4. Manganèse et silicium dans les aciers au carbone non alliés et faiblement alliés
La World Steel Association définit l’acier comme un alliage fer–carbone contenant moins de 2 % de carbone, dans lequel on trouve généralement du manganèse ainsi que de plus faibles quantités de silicium, de phosphore, de soufre et d’oxygène. Cette définition décrit une famille de matériaux plutôt qu’une recette fixe. Le module consacré aux aciers au carbone non alliés de Steeluniversity identifie le manganèse et le silicium, avec le soufre, le phosphore, l’aluminium, le cuivre, l’étain, le chrome, le nickel et le molybdène, comme des éléments susceptibles d’influencer la résistance, la ductilité, la ténacité, l’usinabilité, la trempabilité, la taille des grains et la réponse aux traitements thermiques. Leurs effets sont conditionnels. Un ajout de manganèse dans une nuance de construction à faible teneur en carbone ne produit pas la même microstructure que le même ajout dans un acier à teneur moyenne en carbone trempé et revenu.
Le manganèse comme élément contribuant à la résistance et à la trempabilité
Le manganèse est généralement présent dans les aciers ordinaires au carbone à la fois comme élément d’alliage et comme ajout destiné à contrôler le soufre. Dans la ferrite, il renforce l’acier par solution solide de substitution : les atomes de manganèse remplacent des atomes de fer dans le réseau, créant des déformations locales qui entravent le mouvement des dislocations. Steeluniversity décrit cette catégorie de renforcement comme une conséquence de la distorsion du réseau cristallin, dont l’ampleur dépend de la taille atomique, de la compressibilité, de la valence chimique et de l’électronégativité. L’augmentation de résistance qui en résulte n’est pas indépendante de la teneur en carbone, de la taille des grains ou du procédé de fabrication. Un acier contenant du manganèse qui est normalisé, trempé ou fortement écroui à froid peut donc présenter une résistance et une ductilité différentes, même lorsque son analyse chimique est inchangée.
Le manganèse augmente également la trempabilité. Il retarde les transformations diffusives de l’austénite en ferrite et en perlite, ce qui permet à une fraction plus importante de l’austénite de se transformer en bainite ou en martensite au cours du refroidissement. C’est pourquoi le manganèse est important dans les nuances à teneur moyenne en carbone destinées à la trempe et au revenu, ainsi que dans les aciers de construction faiblement alliés dont l’épaisseur des sections rend difficile la trempe à cœur. Cet avantage a toutefois ses limites. Une teneur excessive en manganèse peut favoriser la ségrégation lors de la solidification, en particulier dans les grandes sections coulées, et contribuer à la formation de structures ferrite–perlite en bandes après le laminage. Cette ségrégation chimique en bandes peut entraîner des différences directionnelles de ténacité, d’allongement et de comportement à la rupture.
Le manganèse est également un stabilisateur de l’austénite. Il peut abaisser les températures de transformation et modifier la température de début de formation de la martensite ; la vitesse de trempe choisie et le programme de revenu ne peuvent donc pas être déduits de la seule teneur en carbone. Dans une nuance telle que l’ASTM A572 Grade 50, le manganèse contribue à la résistance et au comportement lors de la mise en œuvre, mais les propriétés mécaniques spécifiées dépendent encore de la pratique de laminage, de l’épaisseur de la tôle, du refroidissement et de la composition complète. De même, l’ASTM A36 ne peut pas être interprété à partir de sa teneur en manganèse comme si cet élément déterminait à lui seul la soudabilité ou la ténacité.
Le comportement des grains apporte une autre réserve. Le manganèse peut influencer la croissance des grains d’austénite et la cinétique des transformations, mais il ne remplace pas le laminage contrôlé, la normalisation ou la précipitation contrôlée d’éléments microalliés. L’affinement des grains améliore généralement la limite d’élasticité et la ténacité à la rupture par l’intermédiaire de la relation de Hall–Petch, tandis que les gros grains réduisent généralement la ténacité à basse température. La structure finale des grains dépend de la température de réchauffage, de la déformation, de la vitesse de refroidissement et des interactions avec le carbone, l’azote, l’aluminium, le niobium ou le titane.
Le silicium dans la désoxydation et le renforcement de la ferrite
Le silicium possède deux fonctions particulièrement importantes. Premièrement, il est utilisé comme désoxydant lors de l’élaboration de l’acier. L’oxygène dissous peut réagir avec le carbone pendant la solidification pour former du monoxyde de carbone, ce qui entraîne une porosité gazeuse et d’autres défauts. Le silicium réagit avec l’oxygène pour former des oxydes contenant de la silice et contribue à réduire la quantité d’oxygène dissous disponible pour cette réaction. L’efficacité de cette pratique dépend de l’ensemble du système de désoxydation : l’aluminium, le manganèse, le potentiel d’oxygène, la pratique de traitement du laitier et l’élimination des inclusions jouent tous un rôle. L’expression « acier calmé au silicium » décrit donc une condition de mise en œuvre et de désoxydation, et non une microstructure garantie.
Deuxièmement, le silicium renforce la ferrite par solution solide de substitution. Il déforme le réseau du fer et augmente la résistance au mouvement des dislocations, ce qui accroît souvent la limite d’élasticité sans ajouter de carbone. Cela peut être utile lorsque l’on recherche une résistance élevée sans subir la perte complète de soudabilité et de ductilité associée à une forte augmentation de la teneur en carbone. Le silicium influence également les transformations de phase et la formation des carbures. Dans plusieurs systèmes de traitement thermique, il retarde la précipitation de la cémentite et modifie l’équilibre entre la ferrite, la perlite, la bainite et l’austénite résiduelle. Par conséquent, une même teneur en silicium peut favoriser une structure recherchée tout en compliquant l’obtention d’une autre.
Le silicium n’est pas automatiquement bénéfique pour la ténacité. Une résistance accrue peut réduire l’allongement uniforme, et les inclusions non métalliques grossières formées pendant la désoxydation peuvent devenir des sites d’amorçage de fissures si elles ne sont pas contrôlées. Le silicium peut également influencer la réponse au revenu et l’oxydation de surface lors du réchauffage. La question pertinente n’est pas de savoir si le silicium « augmente la résistance », mais si son effet de renforcement, sa population d’inclusions et son comportement lors des transformations conviennent à la teneur en carbone et à l’histoire thermique de l’acier.
Interactions avec le soufre, le carbone et les traitements thermiques
L’interaction la plus nette du manganèse est celle avec le soufre. Le soufre se combine préférentiellement au manganèse pour former du sulfure de manganèse, MnS, au lieu de laisser le sulfure de fer se concentrer aux joints de grains. Le sulfure de fer peut provoquer une fragilité à chaud lors du laminage, car les films à bas point de fusion affaiblissent les joints. Le MnS réduit ce risque, mais les inclusions ne sont pas inoffensives : les sulfures allongés produits par le laminage peuvent réduire la ductilité et la ténacité aux chocs dans le sens transversal, et ils peuvent constituer des sites d’amorçage de la fatigue ou de la fissuration assistée par l’hydrogène. Le traitement au calcium, le contrôle de la morphologie des inclusions et le taux de réduction au laminage peuvent modifier cet effet sans changer l’analyse totale du soufre.
Le carbone détermine l’ampleur des conséquences des deux éléments. À faible teneur en carbone, le manganèse et le silicium modifient principalement la résistance de la ferrite, la fraction de perlite, la soudabilité et les températures de transformation. À teneur moyenne ou élevée en carbone, le manganèse augmente la trempabilité, tandis que le silicium peut modifier la précipitation des carbures et le comportement au revenu. La trempe peut alors produire de la martensite dans toute une section qui formerait autrement de la perlite, mais l’augmentation de la dureté entraîne un risque accru de fissuration de trempe si le revenu et le refroidissement ne sont pas contrôlés.
L’histoire de la mise en œuvre peut avoir plus d’importance qu’une règle simple fondée sur la composition. La normalisation affine et réinitialise la structure ; le recuit réduit la dureté ; la trempe inhibe la formation des produits diffusifs ; le revenu échange une partie de la dureté contre de la ténacité et une meilleure stabilité dimensionnelle. La température de laminage et la vitesse de refroidissement déterminent si la ségrégation du manganèse devient visible sous forme de bandes et si les aciers contenant du silicium forment la structure ferrite–perlite ou bainitique recherchée. Le rapport de Nippon Steel indique que le comportement lors des transformations de phase peut varier considérablement pour une différence de seulement 1 % de la concentration d’un élément d’alliage, tandis que la ségrégation aux joints de grains et aux interfaces peut modifier les mécanismes de transformation.
| Élément | Effet utile | Limitation potentielle |
|---|---|---|
| Manganèse | Durcissement par solution solide, contrôle du soufre et trempabilité | La ségrégation et la formation de bandes peuvent réduire la ténacité directionnelle |
| Silicium | Désoxydation et durcissement de la ferrite | Un excès peut affecter la ductilité, les inclusions et les transformations |
| Soufre | Amélioration de l'usinabilité par formation de MnS | Les inclusions allongées peuvent réduire la ténacité transversale |
| Phosphore | Durcissement par solution solide | La ségrégation peut réduire la ductilité et la résilience aux chocs |
| Aluminium | Désoxydation et contrôle des grains par formation d'AlN | Excès d'inclusions d'oxydes ou modification du comportement au moulage |
Cette sensibilité explique pourquoi les tableaux de composition doivent être consultés conjointement avec les normes, la pratique d’élaboration de l’acier et les traitements thermiques. Le manganèse et le silicium sont des éléments influents, comme l’indique Steeluniversity, mais aucun des deux ne produit une évolution garantie de chaque propriété. Le contrôle de l’oxygène, la morphologie du soufre, la teneur en carbone, la ségrégation, la taille des grains et le parcours thermique déterminent ce que ces éléments font effectivement dans l’acier fini.
5. Soufre, phosphore, aluminium, cuivre et étain : effets utiles et risques métallurgiques
La World Steel Association définit l’acier comme un alliage fer-carbone contenant moins de 2 % de carbone, dans lequel on trouve également couramment du manganèse ainsi que de plus faibles quantités de silicium, de phosphore, de soufre et d’oxygène. Ces additions « mineures » peuvent néanmoins modifier le comportement lors de la transformation et les performances en service. Steeluniversity cite le silicium, le manganèse, le soufre, le phosphore, l’aluminium, le cuivre, l’étain, le chrome, le nickel et le molybdène parmi les éléments qui influencent la résistance, la ductilité, la ténacité, l’usinabilité, la trempabilité, la taille des grains et la réponse aux traitements thermiques des aciers au carbone ordinaires.
Il est important de préciser que la composition ne constitue pas un ensemble de paramètres indépendants. Un élément peut être dissous dans la ferrite, incorporé dans un composé, concentré à une limite de grain ou redistribué au cours de la coulée et du laminage. Selon un rapport technique de Nippon Steel, une variation de seulement 1 % de la concentration d’un élément d’alliage peut modifier considérablement le comportement lors des transformations de phase. Des variations plus faibles peuvent également avoir de l’importance lorsqu’elles affectent les inclusions, la précipitation ou la ségrégation.
Soufre et usinabilité
Le soufre est souvent ajouté aux aciers de décolletage, car il peut améliorer la fragmentation des copeaux et réduire les efforts de coupe. Son principal vecteur métallurgique est le sulfure de manganèse, MnS. Le manganèse se combine préférentiellement au soufre, limitant la formation de sulfure de fer et produisant des inclusions de sulfure qui se déforment lors du travail à chaud. Lors de l’usinage, ces inclusions peuvent favoriser la rupture du copeau plutôt que la formation d’un long ruban continu. Il peut en résulter un meilleur état de surface, une réduction de la charge appliquée à l’outil et une coupe automatisée plus régulière.
Cet avantage a toutefois un coût. Les inclusions de MnS sont des discontinuités dans la matrice d’acier, et leur forme, leur taille, leur nombre et leur orientation influencent le comportement mécanique. Le laminage à chaud allonge généralement les sulfures dans la direction de laminage, ce qui produit des propriétés directionnelles. La ductilité en traction et la ténacité au choc mesurées transversalement à la direction de laminage peuvent donc être inférieures aux valeurs mesurées longitudinalement. Les inclusions volumineuses ou regroupées sont plus dommageables qu’une population fine et dispersée.
Le soufre peut également réduire la soudabilité et dégrader la ténacité lorsque l’acier présente un rapport défavorable entre le manganèse et le soufre. Le manganèse est nécessaire pour fixer le soufre sous forme de MnS ; si la quantité de manganèse disponible est insuffisante, le sulfure de fer peut contribuer à la fragilité à chaud lors de la déformation à température élevée. La réponse précise dépend de la concentration en soufre, de la concentration en manganèse, de la morphologie des inclusions, du taux de réduction au laminage et de la direction finale de sollicitation en service.
Le soufre peut améliorer l'usinabilité, mais peut réduire la ductilité transversale, la résilience aux chocs, la résistance à la fatigue ou les performances au soudage. Limited evidence
Dire que « le soufre améliore l’usinabilité » est donc une affirmation incomplète. Cela est vrai pour une opération de coupe conçue autour d’un acier de décolletage, mais la même addition de soufre peut être indésirable dans un composant exigeant une ténacité transversale élevée, une bonne résistance à la fatigue ou une aptitude fiable au soudage. Une nuance destinée à l’usinage n’est pas automatiquement une meilleure nuance de construction. L’effet utile dépend du procédé.
Phosphore, ténacité et ségrégation
Le phosphore est un élément de substitution dans le fer et peut contribuer au durcissement par solution solide. Steeluniversity explique que ce durcissement résulte de la distorsion du réseau cristallin, dont l’ampleur est liée à la taille atomique, à la compressibilité, à la valence chimique et à l’électronégativité. Le phosphore peut donc augmenter la résistance, mais une résistance accrue ne garantit pas de meilleures performances : la ductilité et la ténacité peuvent diminuer, en particulier lorsque le phosphore se concentre dans des zones vulnérables.
La principale préoccupation est la ségrégation. Lors de la solidification, le phosphore peut se répartir de manière inégale entre le solide en croissance et le liquide restant. Le dernier liquide à se solidifier peut s’enrichir en phosphore, laissant des bandes ou des zones localisées à teneur plus élevée. Le laminage ultérieur peut étirer ces variations de composition pour former des structures en bandes. L’enrichissement aux limites de grain est également important, car la résistance à la rupture dépend de la chimie et de la cohésion de ces limites, et pas seulement de la composition moyenne mesurée pour l’ensemble de la coulée.
Une teneur élevée en phosphore est associée à une réduction de la ductilité et à un risque accru de rupture fragile, notamment lorsqu’elle est combinée à des grains grossiers, à une basse température, à un fort bridage ou à d’autres conditions fragilisantes. L’effet ne constitue pas une pénalité fixe à toute concentration. Une faible teneur en phosphore, dissoute de manière relativement uniforme, peut avoir une conséquence différente de la même addition nominale concentrée dans des régions interdendritiques ou aux limites de grain.
L’histoire de transformation détermine la part de risque qui subsiste. Le réchauffage et le laminage peuvent fragmenter les profils de ségrégation, modifier la taille des grains et changer la répartition des secondes phases, mais ils ne rendent pas la composition négligeable pour autant. La vitesse de refroidissement après le travail à chaud et les traitements thermiques ultérieurs influencent également la microstructure finale. La mise en garde de Nippon Steel concernant les grandes variations du comportement lors des transformations, provoquées par une différence de composition de 1 %, illustre pourquoi la seule composition nominale ne permet pas de prédire la ténacité.
Le phosphore occupe donc une position délicate : il peut accroître la résistance et contribuer à certaines voies de fabrication, mais une teneur excessive ou une répartition irrégulière peut réduire la ductilité et la ténacité au choc. Une évaluation correcte nécessite de connaître la nuance d’acier, l’épaisseur du produit, le cycle thermique, la direction d’essai et la température de service prévue.
Aluminium, cuivre et étain comme éléments de procédé ou résiduels
L’aluminium est largement associé à la désoxydation de l’acier. Lors de l’élaboration de l’acier, l’oxygène dissous peut réagir avec l’aluminium pour former de l’oxyde d’aluminium, Al₂O₃. L’élimination de l’oxygène modifie la propreté et le comportement à la solidification du métal liquide, tandis que la teneur résiduelle en aluminium peut également influencer le contrôle du grain. L’aluminium peut se combiner à l’azote pour former du nitrure d’aluminium, AlN ; la taille, la répartition et l’état de dissolution de ces particules influencent le développement du grain austénitique lors du réchauffage. Il s’agit d’un effet lié au procédé, et non d’une garantie universelle d’obtenir des grains plus fins dans toutes les séquences thermiques.
Une quantité excessive d’aluminium ou un contrôle insuffisant de cet élément peut créer des inclusions d’oxyde ou modifier le comportement lors de la coulée. Son effet dépend de l’activité de l’oxygène, de la teneur en azote, de la température de traitement, des conditions de solidification et de la pratique de réchauffage. Affirmer que « l’aluminium affine les grains » est donc trop général, à moins de préciser la voie d’élaboration de l’acier et la population de particules.
Le cuivre et l’étain sont identifiés par Steeluniversity comme des éléments qui influencent les propriétés des aciers au carbone ordinaires, mais ils sont souvent abordés comme des éléments résiduels plutôt que comme des additions majeures intentionnelles. Le cuivre peut provenir des matières premières recyclées et influencer les transformations, la résistance, le comportement à l’oxydation et la réponse au travail à chaud lorsque sa concentration devient importante. L’étain peut accompagner les mêmes matières premières et modifier le comportement de l’acier à faible concentration, ou devenir plus nocif à mesure qu’il s’accumule. Leurs effets ne peuvent pas être déduits du seul nom de l’élément.
Le cuivre et l’étain sont particulièrement sensibles à la concentration et à l’histoire de transformation, car leur répartition évolue au cours de la fusion, de la solidification, du réchauffage et de la déformation. Une teneur résiduelle qui ne provoque aucune modification importante dans un produit donné peut avoir de l’importance dans un autre présentant une teneur différente en carbone, une autre vitesse de refroidissement, un état de surface différent ou une autre séquence de travail à chaud. Le comportement riche en cuivre près de la surface lors du réchauffage peut être particulièrement pertinent pour le risque de fragilité à chaud, mais la gravité de ce risque dépend de la chimie complète et de la conduite du four, et pas du cuivre seul.
La leçon pratique n’est donc pas que le soufre, le phosphore, l’aluminium, le cuivre ou l’étain doivent toujours être réduits au minimum ou toujours être ajoutés. Chacun peut servir un objectif maîtrisé ou créer un défaut, selon l’endroit où il se trouve, les composés qu’il forme et l’histoire thermique et mécanique que reçoit l’acier. La liste d’éléments de Steeluniversity constitue par conséquent une cartographie des variables, et non un catalogue d’effets garantis. La composition doit être interprétée conjointement avec la constitution des phases, la ségrégation, la morphologie des inclusions, la taille des grains et l’histoire de transformation.
6. Chrome : trempabilité, résistance à l’oxydation et passivation
On décrit souvent le chrome comme s’il « rendait simplement l’acier inoxydable ». Cette description confond deux effets différents. Le chrome dissous dans l’acier peut modifier les transformations de phase, la trempabilité, la formation de carbures et la résistance à haute température. À la surface propre et exposée, le chrome peut réagir avec l’oxygène et former un mince film d’oxyde de chrome qui ralentit les attaques ultérieures. Le premier effet est un effet métallurgique dans le volume ; le second est une passivation de surface. Ils sont liés, mais ne sont pas interchangeables.
La World Steel Association définit l’acier comme un alliage fer-carbone contenant moins de 2 % de carbone. Le chrome peut ensuite être ajouté en quantités allant d’une faible addition d’alliage dans les aciers de construction jusqu’à environ 10,5 % ou davantage dans les nuances inoxydables. La composition ne détermine pas à elle seule le résultat. La vitesse de refroidissement, la température d’austénitisation, la taille de grain initiale, l’activité du carbone, la ségrégation, les cycles thermiques de soudage, ainsi que la présence de nickel, de molybdène, d’azote, de manganèse et d’éléments stabilisants modifient tous l’effet pratique du chrome. Nippon Steel indique que le comportement des transformations de phase de l’acier peut changer considérablement avec une différence de seulement 1 % de la concentration d’un élément d’alliage, ce qui constitue une mise en garde utile contre le fait de considérer une désignation d’alliage comme une description complète de sa microstructure.
Le chrome dans les aciers faiblement alliés et résistants à la chaleur
Dans un acier faiblement allié, le chrome accroît la trempabilité en retardant, au cours du refroidissement, les transformations de l’austénite en ferrite, en perlite et en bainite. Une section plus épaisse peut donc former de la martensite, ou une proportion plus importante de bainite, à une vitesse de refroidissement qui laisserait un acier au carbone non allié partiellement perlitique. Le chrome ne rend pas chaque région d’un composant également dure. Le résultat dépend toujours de la teneur en carbone, des dimensions de la section, de la taille des grains d’austénite, de la sévérité de la trempe et du traitement de revenu.
Le chrome agit principalement comme un soluté de substitution dans la ferrite et l’austénite. Steeluniversity explique que l’alliage par substitution renforce un réseau cristallin par distorsion, l’importance de cet effet dépendant de la taille atomique, de la compressibilité, de la valence chimique et de l’électronégativité. Le chrome peut donc contribuer au durcissement par solution solide, même si, dans de nombreuses nuances traitées thermiquement, ses effets les plus importants résultent de la cinétique des transformations et de la chimie des carbures plutôt que de la seule déformation du réseau.
Le carbone modifie cet équilibre. Le chrome a une forte affinité pour le carbone et peut former des carbures riches en chrome, notamment ceux de la famille MC, dans laquelle M peut être principalement du chrome, avec des contributions du fer et d’autres éléments métalliques. Dans les aciers résistants à la chaleur conçus à cet effet, les particules de carbure contribuent à résister au fluage et au glissement aux joints de grains. Une formation excessive ou mal maîtrisée de carbures peut retirer du chrome à la matrice environnante, réduire la résistance locale à la corrosion et produire des microstructures fragiles ou difficiles à souder.
Le chrome améliore également la résistance à l’oxydation à température élevée. Une surface contenant du chrome peut former une couche d’oxyde relativement adhérente, réduisant la vitesse à laquelle le fer continue de s’oxyder. Cela ne signifie pas que tout acier faiblement allié contenant du chrome se comporte comme un acier inoxydable dans l’air, la vapeur ou les gaz de combustion. La stabilité de l’oxyde dépend de la concentration en chrome, de la température, de la composition des gaz, de l’état de surface, des cycles thermiques et du maintien de la continuité de la couche. Le silicium et l’aluminium peuvent également modifier la formation des couches d’oxyde à haute température, tandis que le nickel influence la stabilité des phases et la dilatation thermique.
Les nuances ferritiques résistantes à la chaleur et les aciers martensitiques au chrome illustrent ces compromis. Une teneur en chrome plus élevée peut améliorer la résistance à l’oxydation, mais elle peut favoriser la stabilité de la ferrite et modifier la quantité d’austénite disponible pendant le traitement thermique. Le carbone, le molybdène, le vanadium, le niobium et le tungstène peuvent alors contrôler la précipitation des carbures ou des carbonitrures ainsi que la résistance au fluage. Une augmentation nominale de la teneur en chrome peut produire un résultat différent après normalisation, trempe, revenu, soudage ou exposition prolongée en service.
Le même lien entre composition et traitement apparaît dans les aciers HSLA, même lorsque le chrome n’est pas le principal élément de renforcement. AZoM décrit le niobium comme un élément qui inhibe la recristallisation de l’austénite pendant le laminage à chaud, le titane comme un élément formant des précipités stables de TiN qui contrôlent la taille des grains lors du réchauffage, et le vanadium comme un élément formant de fins précipités de VC ou de V(C,N) qui augmentent la limite d’élasticité. Le chrome interagit avec ces additions en modifiant la stabilité de l’austénite, les conditions de précipitation et les températures de transformation. Il ne constitue pas un simple interrupteur isolé de la trempabilité.

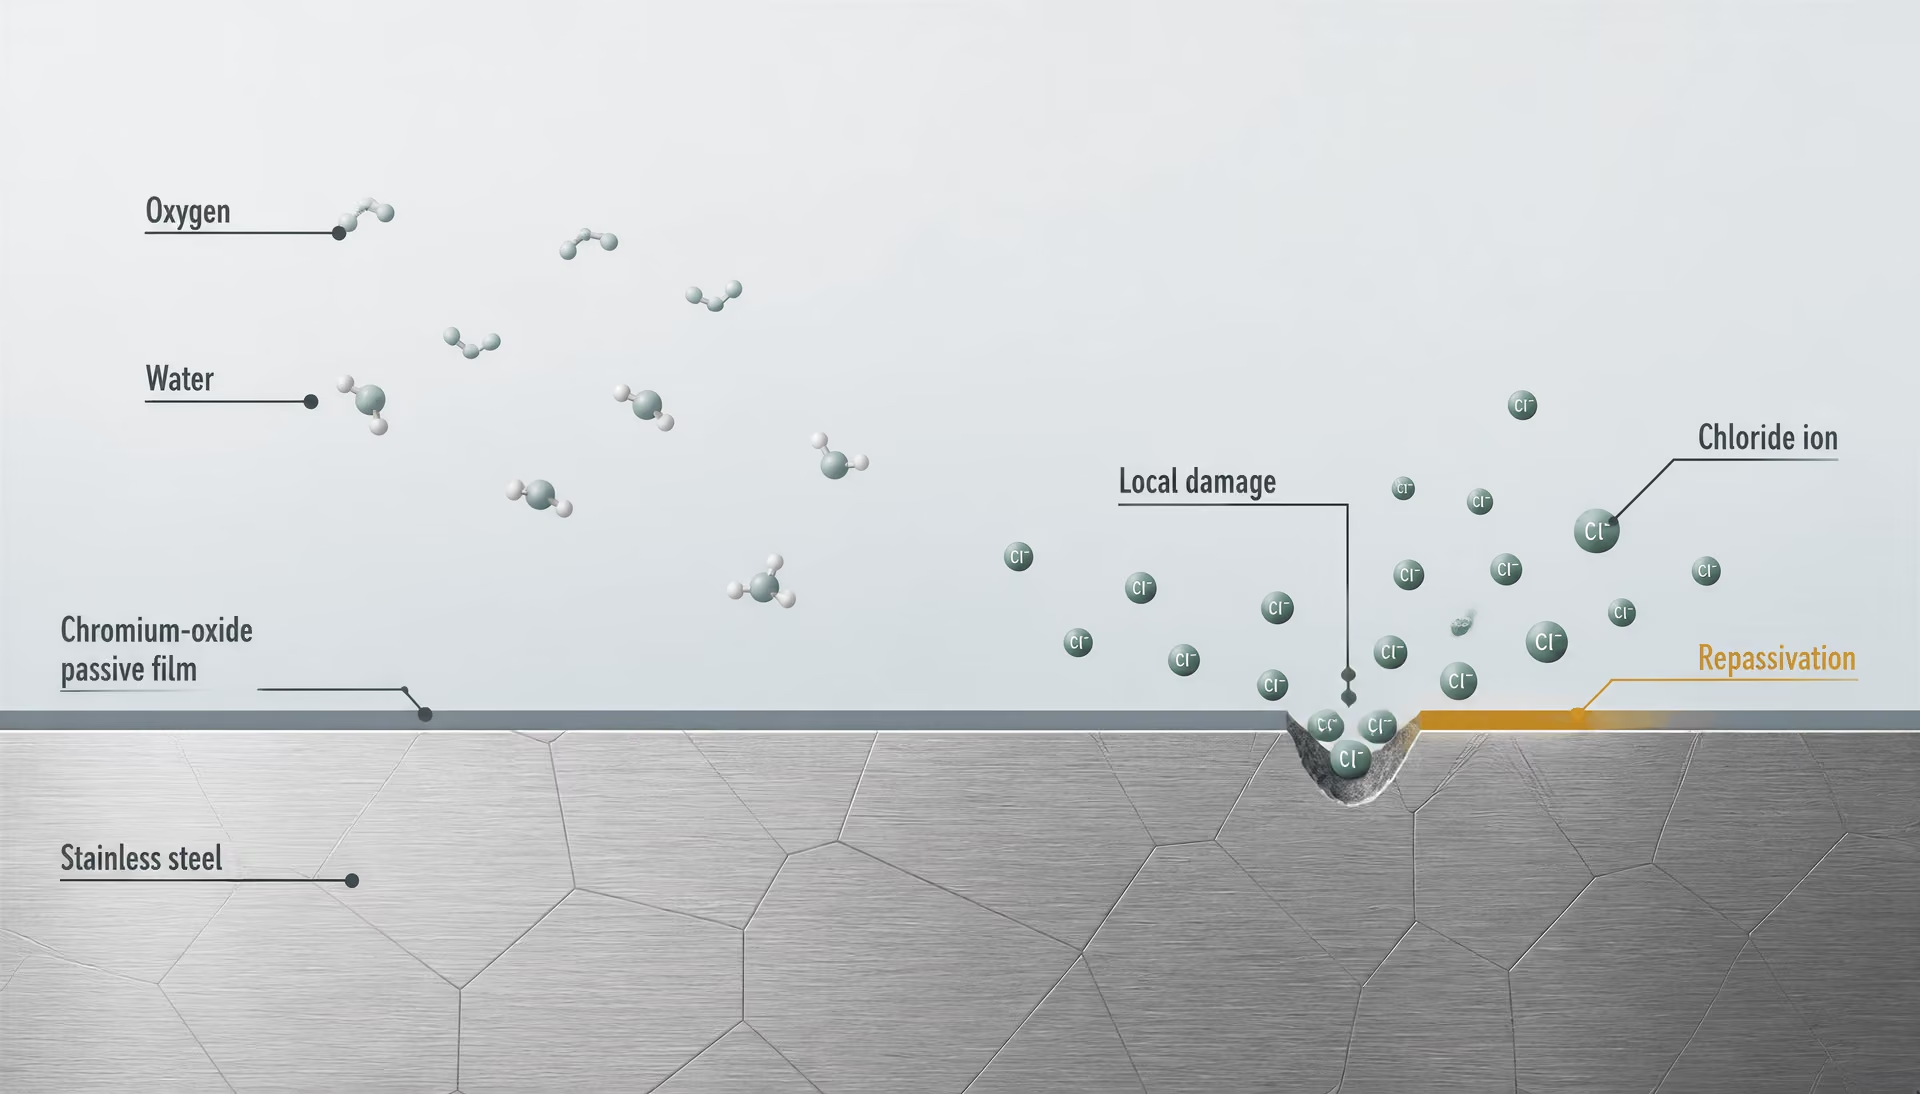
Passivation par l’oxyde de chrome dans l’acier inoxydable
L’acier inoxydable doit contenir suffisamment de chrome dans sa matrice pour maintenir une surface passive protectrice. Le seuil couramment retenu est d’environ 10,5 % de chrome en masse, mais cette valeur constitue une limite de classification et ne garantit pas un comportement identique en service. La nuance, l’état de surface, l’environnement, les inclusions, l’historique du soudage et les contaminations jouent tous un rôle.
Le chrome favorise la passivation de l'acier inoxydable en formant, à la surface exposée, un film mince et adhérent d'oxyde de chrome. Strong evidence
Le mécanisme décrit par thyssenkrupp Materials est direct : le chrome réagit avec l’oxygène pour former une couche protectrice d’oxyde de chrome. Ce film est extrêmement mince, adhérent et capable de se reformer lorsque de l’oxygène est disponible après une détérioration mécanique mineure. Il sépare l’alliage sous-jacent, riche en fer, de l’environnement et réduit considérablement la vitesse de dissolution ultérieure. La passivation est donc une réaction de surface, et non une augmentation de la dureté dans le volume du matériau.
Un acier peut contenir une quantité importante de chrome et néanmoins subir une corrosion localisée si le film passif est endommagé ou déstabilisé chimiquement. Les ions chlorure, les interstices, les dépôts, les conditions acides, les contaminations ferreuses, les surfaces rugueuses et les effets thermiques du soudage peuvent amorcer une corrosion par piqûres ou une corrosion caverneuse. Le molybdène améliore la résistance à la corrosion par piqûres induite par les chlorures ; c’est l’une des principales raisons pour lesquelles EN 1.4401 / X5CrNiMo17-12-2 et AISI 316 résistent généralement mieux à ces environnements que EN 1.4301 / X5CrNi18-10 et AISI 304. Ces désignations indiquent des plages de composition ; elles n’effacent pas les différences dues à la fabrication ou à l’exposition.
Le nickel stabilise l’austénite et contribue à maintenir la structure cubique à faces centrées à température ambiante. Il influence également la ténacité, l’écrouissage, la dilatation thermique et l’équilibre entre ferrite et austénite pendant le soudage. L’azote peut renforcer l’acier inoxydable austénitique et améliorer sa résistance à la corrosion localisée, tandis que le molybdène contribue à la résistance à la corrosion par piqûres. Leurs effets dépendent de leur concentration et de leurs interactions. Le chrome fournit la chimie essentielle à la passivation, mais les performances de l’acier inoxydable sont une propriété globale de l’alliage et de son état.
Chrome, carbone et sensibilisation
La mise en garde la plus importante concernant le chrome dans l’acier inoxydable austénitique concerne le carbone aux joints de grains. Lors d’un chauffage dans une plage approximative de 500 à 850 °C, des carbures MC riches en chrome peuvent précipiter aux joints de grains de l’austénite si le carbone peut y diffuser. La matrice adjacente se trouve alors appauvrie en chrome. Bien que la composition globale puisse contenir suffisamment de chrome pour que l’acier soit classé comme inoxydable, d’étroites zones appauvries en chrome peuvent perdre leur passivité et devenir vulnérables à la corrosion intergranulaire.
Sensibilisation État d'un acier inoxydable dans lequel des carbures riches en chrome se forment aux joints de grains et appauvrissent en chrome les régions adjacentes.
Cette situation est appelée sensibilisation. Elle est particulièrement importante après le soudage, car la zone affectée thermiquement peut rester suffisamment longtemps dans la plage de sensibilisation pour permettre la précipitation des carbures. Un refroidissement rapide peut réduire cette exposition, mais le mode opératoire de soudage, l’épaisseur de la tôle, l’apport thermique, le bridage et l’historique thermique antérieur déterminent le résultat réel.
Les nuances à faible teneur en carbone, telles que EN 1.4307 / X2CrNi18-9 et EN 1.4404 / X2CrNiMo17-12-2, réduisent la quantité de carbone disponible et donc la tendance à former des carbures de chrome. Les nuances stabilisées ajoutent du titane ou du niobium, qui se lient préférentiellement au carbone sous forme de TiC ou de NbC. Le chrome reste ainsi davantage disponible dans la matrice pour assurer la passivation. La stabilisation n’est pas un remède universel : une quantité excessive de précipités, un traitement thermique incorrect ou une exposition thermique ultérieure peuvent créer d’autres problèmes microstructuraux.
Le carbone reste néanmoins utile. Il renforce l’austénite et peut contribuer à la résistance à l’usure, tandis que le carbone et l’azote influencent l’énergie de faute d’empilement et l’écrouissage. La difficulté consiste à contrôler la destination du carbone et les composés qui se forment. Du chrome, du nickel, du molybdène, de l’azote, du titane et du niobium peuvent tous être présents, mais leurs effets dépendent de la stabilité des phases, de la précipitation, de la ségrégation et de l’historique des traitements. Le chrome est essentiel à la passivation, mais il n’agit pas seul, et une désignation d’acier inoxydable ne permet pas de prédire les performances sans connaître la microstructure créée par les traitements.
7. Le nickel et le contrôle du comportement austénitique et ferritique
Le nickel est souvent décrit comme un élément de renforcement, mais cette description est incomplète. Son effet dépend du fait qu’il reste dissous dans la ferrite, qu’il stabilise l’austénite, qu’il favorise une structure multiphasée ou qu’il modifie le chemin de transformation pendant le refroidissement et la fabrication. Le même ajout qui améliore la ténacité à basse température d’un acier ferritique pour appareils à pression peut également maintenir l’austénite stable dans l’acier inoxydable, modifiant ainsi l’écrouissage, la solidification du métal fondu et la quantité de martensite formée lors de la déformation.
Cette distinction est importante, car l’acier ne possède pas une structure cristalline unique. Selon la définition de la World Steel Association, l’acier est un alliage fer-carbone contenant moins de 2 % de carbone, auquel d’autres éléments sont ajoutés en proportions plus ou moins importantes. Le nickel occupe des sites de substitution dans le réseau du fer. Steeluniversity explique que le renforcement par solution solide de substitution résulte d’une distorsion du réseau, dont l’ampleur dépend de la taille atomique, de la compressibilité, de la valence chimique et de l’électronégativité. Le nickel modifie donc à la fois la résistance au mouvement des dislocations et la stabilité des phases dans lesquelles ces dislocations se déplacent.
Le nickel comme élément de renforcement et d’amélioration de la ténacité
Dans l’acier ferritique, le nickel contribue au renforcement par solution solide de substitution. Les atomes de nickel diffèrent du fer par leur taille et leur comportement en matière de liaisons, si bien que leur présence produit des champs locaux de déformation élastique. Une dislocation en mouvement interagit avec ces champs et nécessite une contrainte appliquée plus élevée pour continuer à se déplacer. L’augmentation de la limite d’élasticité est généralement modérée par rapport à celle obtenue par durcissement structural ou par transformation martensitique, mais elle reste utile, car le nickel peut renforcer la ferrite sans provoquer la forte perte de ductilité associée à une teneur excessive en carbone ou à des secondes phases dures.
La contribution la plus importante concerne souvent la ténacité. L’analyse d’AZoM consacrée aux éléments des aciers alliés identifie le nickel comme un élément qui renforce et améliore la ténacité de l’acier ferritique, cet avantage devenant particulièrement significatif à des températures inférieures à zéro. Il ne s’agit pas d’une règle universelle selon laquelle « davantage de nickel signifie davantage de résistance ». Le nickel influence la transformation ferrite-austénite, la déformation à l’échelle des grains et la température à laquelle la rupture par clivage entre efficacement en concurrence avec la rupture ductile. Pour des compositions et des traitements thermiques appropriés, il abaisse la température de transition ductile-fragile et aide l’acier ferritique à absorber l’énergie d’impact en service à basse température.
Il en résulte une combinaison utile : une résistance accrue et une meilleure résistance à la rupture fragile. Cette combinaison explique l’utilisation d’aciers au nickel pour basses températures, tels que les nuances à 9 % de nickel pour appareils à pression couvertes par ASTM A553/A553M. Leurs performances ne sont pas dues au nickel seul. La teneur en carbone, le manganèse, le traitement thermique, l’austénite résiduelle, la morphologie de la martensite, la taille des grains et les cycles thermiques de soudage influencent tous la ténacité finale. Le nickel constitue un élément d’une conception maîtrisée des phases et de la microstructure.
La composition doit également être considérée comme une variable étroite plutôt que comme une recette fixe. Nippon Steel indique que le comportement de transformation de phase de l’acier peut varier considérablement pour une différence de seulement 1 % dans la concentration d’un élément d’alliage. La conséquence pratique est importante : une teneur nominale en nickel ne permet pas de prévoir les propriétés sans connaître la composition complète et l’historique thermique. La ségrégation pendant la solidification peut entraîner des variations locales de la concentration en nickel, tandis que le soudage peut produire, dans différentes régions, des vitesses de refroidissement et des fractions de phases différentes de celles de la tôle mère.
Ténacité à température inférieure à zéro dans l’acier ferritique
Les aciers ferritiques possèdent une structure cubique centrée, et de nombreux aciers BCC présentent une forte dépendance à la température en matière de comportement à la rupture. À des températures plus élevées, l’écoulement plastique à l’extrémité d’une fissure peut émousser celle-ci et favoriser une rupture ductile. Lorsque la température diminue, le mouvement des dislocations devient plus difficile, le clivage devient plus compétitif et la ténacité aux chocs peut chuter brutalement. Le nickel est précieux parce qu’il peut déplacer cette transition vers des températures plus basses.
Cet avantage ne doit pas être confondu avec une suppression complète des risques à basse température. Une structure à gros grains ferritiques, une ségrégation du phosphore, de la martensite non revenue, des défauts de soudage ou une seconde phase fragile continue peuvent encore provoquer une rupture prématurée. Le nickel peut améliorer la réponse de la matrice tandis qu’un autre facteur gouverne la rupture. L’affinement des grains est particulièrement important, car des grains de ferrite plus petits augmentent généralement la contrainte de rupture par clivage et abaissent la température de transition effective.
Les aciers ferritiques contenant du nickel exigent donc une maîtrise des procédés. La normalisation, la trempe et le revenu, le traitement intercritique et le soudage produisent chacun des répartitions différentes de ferrite, de bainite, de martensite et d’austénite résiduelle. La teneur en nickel influence les températures de transformation et la trempabilité, mais ne détermine pas à elle seule la structure finale. Une vitesse de refroidissement qui produit une bainite tenace dans une épaisseur de tôle donnée peut produire, dans une autre, une structure plus dure et moins tolérante.
À des températures cryogéniques, la distinction entre résistance et ténacité devient particulièrement claire. La résistance peut augmenter lorsque la température diminue, tandis que la résistance à la rupture diminue. Le nickel est précieux parce qu’il peut améliorer ces deux aspects de l’équilibre dans des aciers ferritiques conçus de manière appropriée, plutôt que d’augmenter simplement la contrainte nécessaire pour atteindre la limite d’élasticité.
Le nickel et la stabilité de l’austénite dans l’acier inoxydable
Dans l’acier inoxydable austénitique, le nickel remplit une fonction centrale différente : il stabilise la phase austénitique cubique à faces centrées. Le chrome fournit le film d’oxyde riche en chrome responsable de la passivation de l’acier inoxydable, tandis que le nickel contribue à maintenir l’austénite à température ambiante après le travail à chaud, le recuit de mise en solution et le refroidissement. Des nuances courantes telles que UNS S30400, désignée Type 304 selon ASTM A240, et UNS S31603, couramment désignée Type 316L selon ASTM A240, associent une teneur importante en chrome au nickel ; le Type 316L contient également du molybdène, qui améliore la résistance à la corrosion localisée.
La stabilité de l’austénite contrôle le comportement lors de la fabrication. Les aciers inoxydables austénitiques ne peuvent généralement pas être renforcés par trempe classique, car le refroidissement ne transforme pas la matrice en martensite carbonée ordinaire. Ils acquièrent plutôt leur résistance par solution solide, par contrôle de la taille des grains et par écrouissage. Une austénite stable reste ductile lors de la mise en forme, mais une stabilité insuffisante peut permettre la formation de martensite induite par la déformation. Cette transformation augmente la résistance et l’écrouissage, tout en réduisant la prévisibilité dimensionnelle et, dans certains cas, les performances en matière de corrosion.
Les recommandations de Steeluniversity concernant la fabrication présentent le nickel comme un élément d’un équilibre de composition plutôt que comme un paramètre de contrôle isolé. Le chrome, le nickel, le carbone, l’azote, le molybdène, le manganèse et les additions stabilisantes telles que le titane ou le niobium influencent conjointement l’équilibre des phases et la réponse au traitement. Un alliage de type 304 présentant une stabilité austénitique plus faible peut former davantage de martensite induite par la déformation lors d’une mise en forme à froid sévère qu’une composition plus riche en nickel. À l’inverse, une stabilité austénitique excessive peut modifier le comportement de solidification du métal fondu et réduire la ferrite souvent conservée dans les dépôts de soudure austénitiques afin de diminuer la sensibilité à la fissuration de solidification.
Le mode de fabrication compte autant que la nuance nominale. La température de travail à chaud, les conditions du recuit de mise en solution, la vitesse de refroidissement, la déformation et l’apport thermique de soudage peuvent modifier la teneur en ferrite, le risque de formation de phase sigma, la précipitation des carbures et les contraintes résiduelles. Le carbone peut former des carbures de chrome aux joints de grains lors d’une exposition thermique inadéquate, provoquant une sensibilisation ; les désignations à faible teneur en carbone telles que 316L réduisent ce risque, mais ne rendent pas l’historique thermique sans importance. L’azote peut renforcer l’austénite et influencer la résistance à la corrosion par piqûres, tandis que le molybdène modifie le comportement en corrosion sans constituer un simple substitut du nickel.
Le nickel ne peut donc pas être associé à un résultat garanti unique. Dans l’acier ferritique, il peut fournir un renforcement par solution solide et, surtout, une meilleure ténacité à température inférieure à zéro. Dans l’acier inoxydable austénitique, il stabilise la phase FCC et modifie la mise en forme, l’écrouissage, le soudage et le comportement en matière de transformation. L’effet dépend de la constitution des phases et de l’historique des traitements, et non de l’élément considéré isolément.
8. Molybdène, azote et stabilité des microstructures de l’acier inoxydable
Le molybdène et l’azote sont étudiés avec le chrome et le nickel, car le comportement de l’acier inoxydable est régi par un système chimique et multiphasé couplé, et non par la seule teneur en chrome. Le chrome fournit la condition nécessaire à la formation d’un film d’oxyde protecteur riche en chrome ; le nickel influence l’équilibre entre ferrite et austénite ; le molybdène modifie le comportement face à la corrosion localisée et la stabilité des phases ; et l’azote agit à la fois sur la stabilité de l’austénite et sur la résistance mécanique. Le carbone, le manganèse, le silicium et l’historique de fabrication modifient ensuite le résultat.
Cette distinction est importante, même au sein d’une même famille de nuances. La composition nominale d’un acier inoxydable austénitique ne détermine pas à elle seule son comportement en service après laminage, soudage, mise en forme ou traitement thermique. Le rapport de Nippon Steel avertit que le comportement des transformations de phase peut varier considérablement avec une différence de seulement 1 % de la concentration d’un élément d’alliage. La ségrégation aux joints de grains et aux interfaces peut également rendre la composition locale différente de l’analyse chimique globale.
Molybdène et conception des alliages en fonction de la corrosion
Le molybdène est un élément d’alliage substitutionnel. Comme l’explique Steeluniversity, le durcissement substitutionnel résulte en partie de la distorsion du réseau cristallin, dont l’ampleur dépend de la taille atomique, de la compressibilité, de la valence chimique et de l’électronégativité. Dans l’acier inoxydable, toutefois, le molybdène est rarement ajouté uniquement pour augmenter la résistance à la traction. Son rôle de conception le plus important est d’améliorer la résistance aux attaques localisées, notamment à la corrosion par piqûres et à la corrosion caverneuse dans les environnements contenant des chlorures.
Équivalent de résistance à la corrosion par piqûres (PREN) = %Cr + 3.3(%Mo) + 16(%N) peut comparer les tendances à la résistance à la corrosion par piqûres, mais ne peut pas à lui seul prédire la durée de vie en service. Preliminary evidence
Un film passif d’oxyde de chrome peut se dégrader au niveau d’un défaut local ou sous un dépôt. Le molybdène modifie la chimie du métal et le processus de repassivation autour de ces sites, réduisant ainsi la tendance d’une petite piqûre à devenir une cavité stable et évolutive. C’est pourquoi les comparaisons entre alliages utilisent souvent une relation d’équivalence de résistance à la corrosion par piqûres telle que PREN = %Cr + 3.3(%Mo) + 16(%N). Cette expression est un indice de présélection, et non une équation de durée de vie en service. L’état de surface, la concentration en chlorures, la température, l’acidité, les inclusions, l’oxydation de la soudure et la géométrie des cavités peuvent avoir une influence supérieure à celle d’une différence modeste de composition.
La comparaison entre les désignations austénitiques courantes illustre ce point sans faire du molybdène une garantie isolée. ASTM A240 Type 304 et Type 316 sont tous deux des aciers inoxydables austénitiques au chrome-nickel, mais le Type 316 contient du molybdène dans sa composition spécifiée, contrairement au Type 304. Les désignations UNS couramment associées à ces compositions sont UNS S30400 et UNS S31600 ; les variantes à faible teneur en carbone comprennent UNS S30403 et UNS S31603. Leurs comportements différents en service chloruré résultent des effets combinés du chrome, du nickel, du molybdène, de l’azote, du carbone, des inclusions et de la mise en œuvre, et non d’un simple « effet du molybdène ».
Le molybdène modifie également la stabilité des phases. Par rapport au nickel, il favorise généralement la ferrite ; son augmentation peut donc réduire la marge de stabilité de l’austénite ou favoriser la présence de ferrite dans une structure de solidification de soudure. Cet équilibre est géré en tenant compte de la composition globale et du cycle thermique. Une soudure peut se solidifier avec une certaine quantité de ferrite delta, tandis que le matériau de base corroyé est principalement austénitique. Une teneur excessive en ferrite, ou la transformation ultérieure de la ferrite en constituants intermétalliques fragiles, peut dégrader la ténacité et la résistance à la corrosion.
Azote, stabilité de l’austénite et résistance mécanique
L’azote occupe des sites interstitiels dans le réseau du fer ; son mécanisme de durcissement diffère donc de celui du molybdène. Il provoque une distorsion du réseau et interagit fortement avec les dislocations. Dans les aciers inoxydables au chrome-nickel, l’azote est également un puissant stabilisateur de l’austénite. Il peut donc remplacer une partie du nickel nécessaire au maintien de l’austénite, bien que l’équilibre dépende du chrome, du nickel, du manganèse, du molybdène, du carbone, de la température et de la vitesse de refroidissement.
Cet équilibre dépend de la nuance. Une composition qui reste entièrement austénitique après un recuit de mise en solution peut former de la ferrite pendant le soudage, tandis qu’une région écrouie peut développer de la martensite induite par déformation si la stabilité de son austénite est insuffisante. Dans de nombreuses compositions austénitiques, l’azote accroît la résistance à cette transformation, mais il n’élimine pas les effets de la basse température, de la déformation ou d’une chimie défavorable.
L’azote contribue fortement au durcissement par solution solide et peut augmenter la limite d’élasticité sans produire le même mécanisme de sensibilisation lié aux carbures que celui associé à un excès de carbone. Il augmente également souvent la capacité d’écrouissage. Lors de la mise en forme, cela signifie que le métal peut continuer à durcir rapidement à mesure que la déformation plastique s’accumule ; le gain de résistance peut s’accompagner d’efforts de mise en forme plus élevés et d’un besoin accru de contrôler l’uniformité de la déformation. En service, une forte réponse à l’écrouissage peut améliorer la résistance à la déformation plastique localisée, mais le résultat dépend toujours de la taille des grains, de la texture, des inclusions et de l’écrouissage antérieur.
L’azote n’est pas exempt de limites de mise en œuvre. Sa solubilité dans l’acier liquide et solide dépend de la température et de la composition, et un excès d’azote peut favoriser la porosité gazeuse, la formation de nitrures ou des structures de solidification indésirables. Le molybdène et le chrome augmentent la tendance à la formation de certains nitrures, car ils modifient l’activité chimique et la stabilité des phases. Ainsi, l’azote peut stabiliser l’austénite dans la matrice tout en étant localement retiré de celle-ci par précipitation.
Phases secondaires et comportement lors de la fabrication
Le mécanisme de sensibilisation le plus connu implique la formation de carbure de chrome, généralement noté Cr23C6, aux joints de grains austénitiques lors d’une exposition thermique défavorable. Le chrome est localement consommé à proximité du joint, ce qui laisse une zone appauvrie en chrome où la corrosion intergranulaire devient plus aisée. Les nuances à faible teneur en carbone, telles que UNS S31603, limitent la quantité de carbone disponible ; les nuances stabilisées utilisent des éléments tels que le titane ou le niobium pour fixer préférentiellement le carbone. Aucune de ces approches ne rend le soudage sans conséquence : l’apport de chaleur, la vitesse de refroidissement, le bridage de l’assemblage, l’épaisseur et les expositions thermiques ultérieures déterminent toujours la microstructure.
Les aciers inoxydables austénitiques contenant du molybdène et du chrome peuvent également former une phase sigma, une phase chi, une phase de Laves ou divers carbures et nitrures lors d’une exposition prolongée dans des plages de températures intermédiaires ou au cours de cycles de soudage répétés. Ces phases retirent du chrome, du molybdène ou de l’azote de la matrice austénitique et peuvent fragiliser le matériau. Une composition qui améliore la résistance aux chlorures à l’état recuit de mise en solution peut donc devenir moins résistante après un cycle de fabrication inapproprié.
Le soudage rend cette interaction manifeste. La ségrégation lors de la solidification peut concentrer les éléments favorisant la ferrite dans les régions interdendritiques, tandis que l’azote et le nickel influencent la solidification du métal fondu sous forme d’austénite, de ferrite ou d’une structure mixte. Une quantité excessive de ferrite delta peut réduire la ductilité ou favoriser la formation de phases secondaires en service ; une quantité trop faible de ferrite dans certaines compositions de métal fondu peut accroître la sensibilité à la fissuration à chaud. Le nettoyage après soudage est également important, car la teinte thermique peut laisser une surface appauvrie en chrome ou recouverte d’oxydes, même lorsque la composition globale du matériau sous-jacent reste inchangée.
Le même principe s’applique à la fabrication à chaud et à froid. Le recuit de mise en solution dissout de nombreux précipités indésirables et rétablit une répartition plus uniforme, mais la température requise et la trempe dépendent de la nuance et de la section. Le travail à froid augmente la résistance par accumulation de dislocations et peut modifier la réponse magnétique ou déclencher une transformation martensitique dans une austénite métastable. Aucun élément d’alliage ne garantit un résultat fixe. Le molybdène, l’azote, le chrome et le nickel doivent être considérés conjointement avec la teneur en carbone, la constitution des phases, la ségrégation, l’historique des précipités et le procédé réel de fabrication.
9. Vanadium, niobium et titane dans les aciers HSLA
Les aciers faiblement alliés à haute résistance (HSLA) constituent l’exemple le plus clair d’un alliageage sensible au procédé. De faibles additions de vanadium, de niobium ou de titane ne sont pas simplement des ingrédients produisant une propriété unique et fixe. Leurs effets dépendent de la concentration, de la disponibilité du carbone et de l’azote, de la température de réchauffage, du programme de laminage, de la vitesse de refroidissement et de la position des atomes après la solidification. Un sidérurgiste peut ajouter le même élément à deux coulées et obtenir des microstructures différentes si les historiques thermiques et de déformation diffèrent.
Cette distinction est importante, car les trois éléments agissent selon des mécanismes différents. Le vanadium augmente principalement la résistance par précipitation dans la ferrite. Le niobium modifie surtout le comportement de l’austénite pendant le laminage à chaud, en retardant la recristallisation et en contribuant à préserver l’affinement des grains produit par la déformation. Le titane forme du nitrure de titane, TiN, exceptionnellement stable, qui bloque les joints de grains de l’austénite pendant le réchauffage. Ces mécanismes peuvent agir dans le même acier, mais ils n’interviennent ni au même stade ni avec le même résultat microstructural.
Les nuances HSLA montrent pourquoi la composition ne peut pas être considérée comme une garantie. Les normes ASTM A572/A572M Grade 50 et ASTM A588/A588M imposent des exigences mécaniques et chimiques, mais les propriétés finales dépendent également des pratiques de laminage et de refroidissement. La World Steel Association définit l’acier comme un alliage fer-carbone contenant moins de 2 % de carbone ; les faibles additions au-delà du fer et du carbone peuvent modifier de manière disproportionnée le comportement lors des transformations. Nippon Steel indique que le comportement des transformations de phase de l’acier peut varier considérablement pour une différence de seulement 1 % de la concentration en éléments d’alliage. Aux niveaux d’addition propres aux aciers HSLA, des variations bien plus faibles de l’état de précipitation ou de l’historique thermique peuvent également être déterminantes.

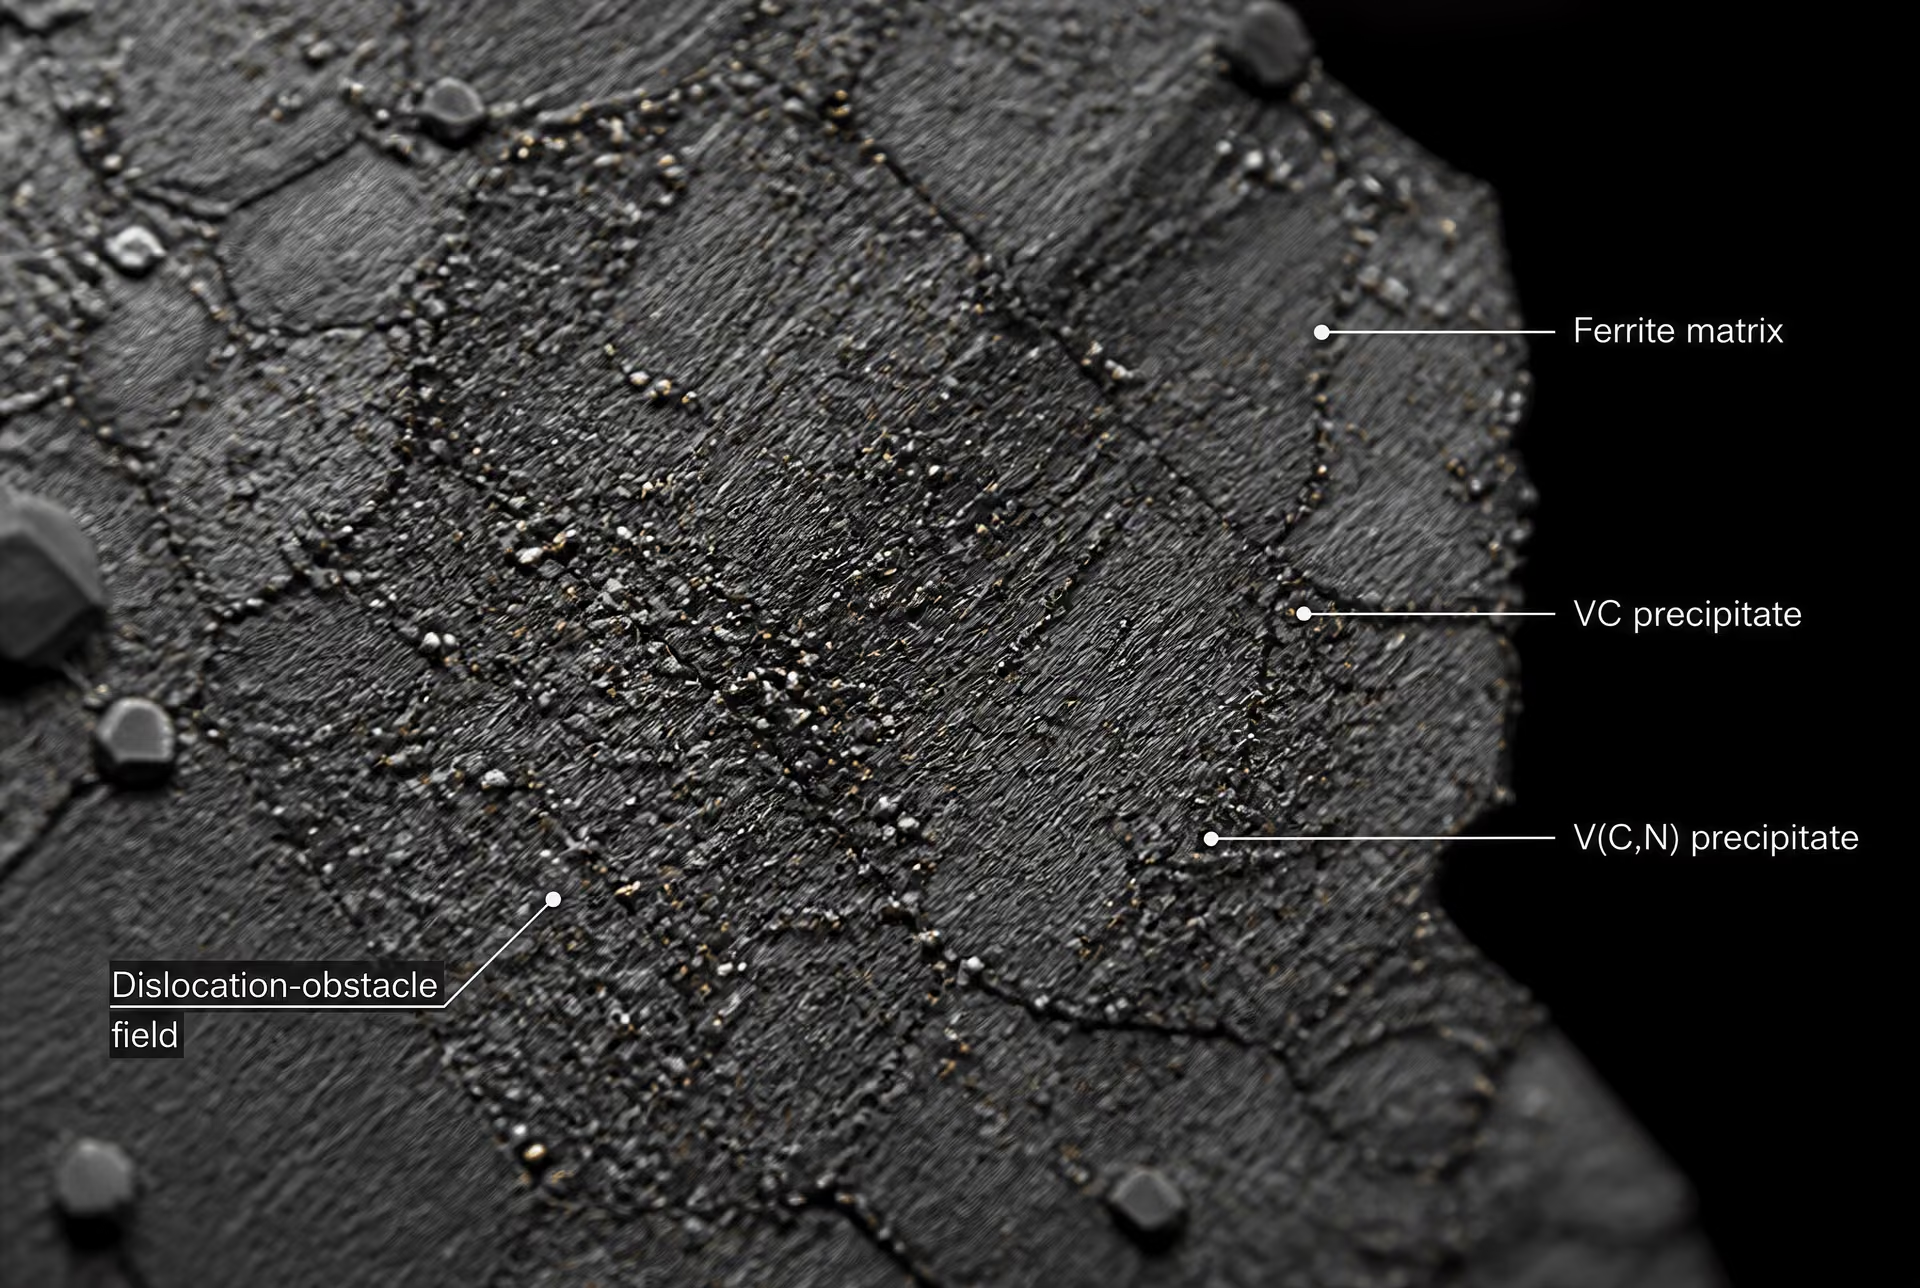
Précipitation de carbure et de carbonitrure de vanadium
Le vanadium renforce principalement l’acier HSLA lorsqu’il précipite sous forme de carbure de vanadium fin, VC, ou de carbonitrure de vanadium, V(C,N). Pendant le travail à chaud, une grande partie du vanadium peut rester dissoute dans l’austénite. Lorsque l’acier refroidit et que la ferrite se forme, la solubilité du vanadium ainsi que celle du carbone ou de l’azote évoluent. De fines particules peuvent alors nucléer à l’intérieur de la ferrite ou à proximité des interfaces. Ces particules entravent le mouvement des dislocations ; une contrainte appliquée plus élevée est donc nécessaire pour provoquer l’écoulement plastique.
Il s’agit d’un durcissement par précipitation, et non simplement d’un durcissement par solution solide. Un atome de vanadium dissous dans le réseau du fer le déforme et peut contribuer au durcissement par solution solide, comme l’explique Steeluniversity pour les éléments d’alliage substitutionnels. L’ampleur de cet effet dépend de la taille atomique, de la compressibilité, de la valence chimique et de l’électronégativité. Une particule de VC ou de V(C,N) agit différemment : elle crée un obstacle dispersé dont la taille, la densité numérique, la cohérence et l’espacement déterminent l’efficacité avec laquelle les dislocations se déplacent autour de la particule ou la traversent.
Les précipités utiles doivent être fins et nombreux. Les carbures de vanadium grossiers consomment des éléments d’alliage sans fournir la même densité d’obstacles, et les particules qui se forment à un stade caractérisé par une température excessivement élevée peuvent grossir avant que la structure ferritique finale ne se développe. L’azote peut augmenter la quantité de V(C,N), mais son effet dépend de l’équilibre carbone-azote et de la présence d’éléments concurrents formant des nitrures, en particulier le titane et l’aluminium. Un pourcentage nominal de vanadium ne permet donc pas, à lui seul, de prévoir la limite d’élasticité sans informations sur la température de précipitation et l’historique de refroidissement.
Le vanadium peut également affiner la structure ferritique effective lorsque la précipitation et la transformation sont coordonnées. Une ferrite plus fine augmente généralement la résistance et améliore souvent la ténacité grâce à une taille plus faible des unités de clivage, bien que la résistance, la ductilité et les performances aux chocs dépendent toujours de la composition complète et de la voie de mise en œuvre. L’analyse de la métallurgie des aciers HSLA publiée par AZoM identifie les précipités fins de VC ou de V(C,N) comme une source d’augmentation de la limite d’élasticité. Cette affirmation est exacte, mais seulement lorsque l’« addition de vanadium » n’est pas confondue avec le fait qu’une « précipitation s’est produite sous la forme souhaitée ».
Niobium et laminage contrôlé
Le niobium joue un rôle principal différent. Dans les aciers HSLA laminés selon un procédé contrôlé, le niobium dissous et les particules de carbonitrure de niobium retardent la recristallisation de l’austénite entre les passes de laminage. AZoM indique que le niobium inhibe la recristallisation de l’austénite pendant le laminage à chaud. La conséquence est importante : la déformation répétée peut s’accumuler dans l’austénite au lieu d’être effacée par une recristallisation rapide.
À mesure que le laminage se poursuit à des températures auxquelles la recristallisation est retardée, les grains d’austénite s’allongent et contiennent une forte densité de défauts de déformation. Lors du refroidissement, la ferrite nuclée sur de nombreux sites associés à cette structure d’austénite déformée. La ferrite obtenue peut être beaucoup plus fine qu’après un laminage ordinaire, ce qui augmente la résistance par affinement des grains et contribue à préserver la ténacité. La relation de Hall–Petch décrit la tendance générale : une diminution de la taille des grains de ferrite augmente la résistance à l’écoulement, car les joints de grains entravent le mouvement des dislocations.
Le niobium peut être présent en solution, sous forme de carbonitrure de niobium fin, ou dans une combinaison de ces deux états. La température détermine l’état prédominant. À des températures suffisamment élevées, le carbonitrure de niobium peut se dissoudre, laissant le niobium disponible pour retarder la recristallisation en solution ou pour précipiter ultérieurement. À des températures plus basses, des particules peuvent se former et exercer des effets d’épinglage et de freinage. La réduction par passe, le temps entre passes, la température de finition et l’accumulation de la déformation déterminent si ces effets produisent la structure d’austénite recherchée.
Il s’agit d’un contrôle de la recristallisation, et non d’un durcissement par précipitation au même sens que celui produit par le VC dans la ferrite. Les particules de carbonitrure de niobium peuvent contribuer au durcissement par précipitation, en particulier après la transformation, mais l’effet central du laminage contrôlé est la préservation de la déformation dans l’austénite. Un acier contenant du niobium mais laminé au-dessus de la plage de recristallisation pertinente peut ne pas développer le même affinement des grains qu’un acier ayant la même teneur en niobium et laminé dans des conditions contrôlées.

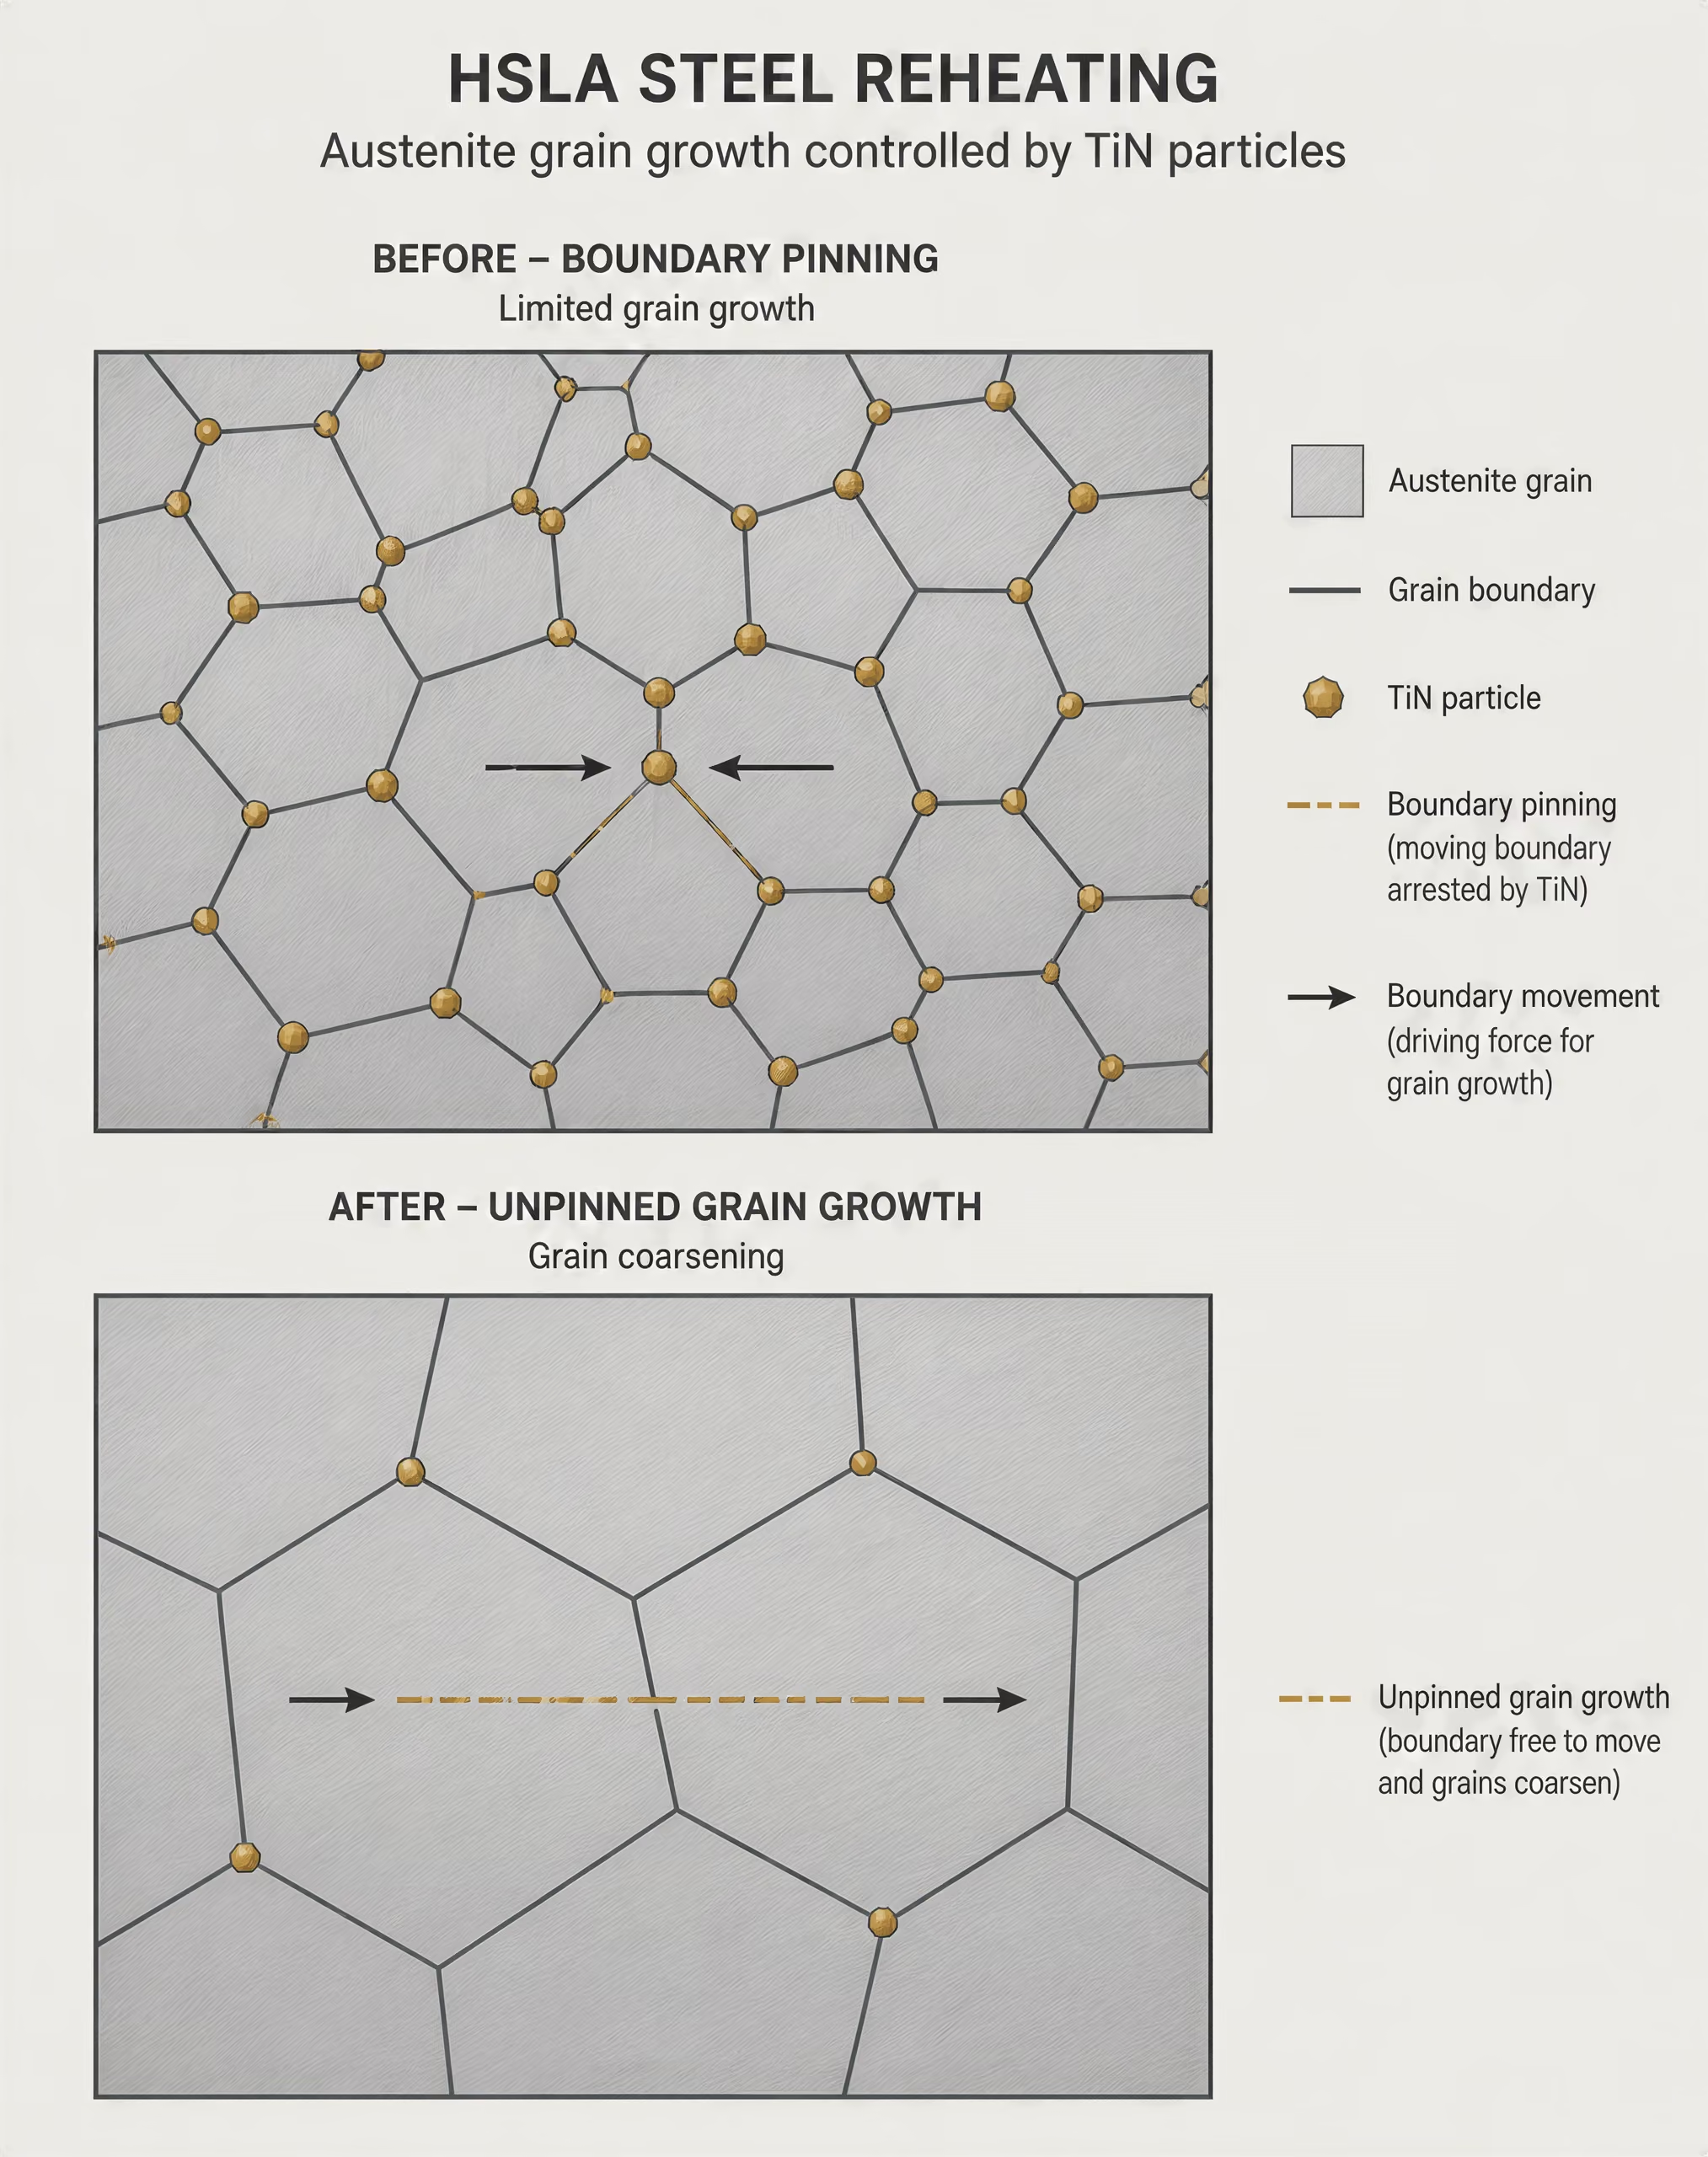
Nitrure de titane et taille des grains après réchauffage
Le titane agit à un stade thermique plus précoce. Il présente une forte affinité pour l’azote et forme des précipités stables de TiN. Selon AZoM, ces particules contrôlent la taille des grains après réchauffage dans les aciers HSLA. Lors du réchauffage des brames ou des blooms, des particules de TiN finement dispersées bloquent les joints de grains de l’austénite. Le déplacement des joints devient plus difficile ; les grains d’austénite ne grossissent donc pas aussi rapidement que dans un acier dépourvu de particules d’épinglage efficaces.
L’épinglage des joints de grains dépend de la taille et de la distribution des particules. Des particules de TiN très fines et nombreuses offrent une grande surface interfaciale totale et peuvent exercer une résistance importante au déplacement des joints. Les particules de TiN grossières sont moins efficaces par unité de volume et peuvent se comporter comme des inclusions fragiles ou comme des sites d’amorçage de fissures dans certaines conditions de sollicitation. Un excès de titane, un excès d’azote, une solidification lente ou un réchauffage inadapté peuvent déplacer la population vers des particules grossières. L’addition chimique, à elle seule, ne définit pas la population utile de particules.
Le titane contrôle donc la taille des grains après réchauffage, tandis que le niobium contrôle la recristallisation pendant la déformation et que le vanadium renforce généralement la ferrite transformée par précipitation. Les stades se chevauchent, mais les mécanismes doivent rester distincts dans l’analyse. L’épinglage par le TiN limite la croissance des grains avant ou pendant le réchauffage ; le niobium retarde la recristallisation de l’austénite pendant le laminage ; la précipitation de VC ou de V(C,N) entrave le mouvement des dislocations après la transformation. Regrouper les trois effets sous l’expression « affinement des grains » masque la séquence qui permet au traitement des aciers HSLA de fonctionner.
Les interactions compliquent encore cette séquence. Le titane peut retirer l’azote de la solution sous forme de TiN, réduisant ainsi la quantité d’azote disponible pour la formation de carbonitrure de vanadium. Le niobium et le vanadium entrent en compétition avec le carbone et l’azote selon des relations de solubilité dépendant de la température. Le manganèse, le silicium, l’aluminium et d’autres éléments modifient les températures de transformation et la stabilité des phases, tandis que la ségrégation pendant la coulée peut produire des compositions locales différentes de l’analyse nominale de la coulée. Le module de Steeluniversity répertorie ces éléments — notamment le silicium, le manganèse, le soufre, le phosphore, l’aluminium, le cuivre, l’étain, le chrome, le nickel et le molybdène — comme des facteurs influant sur la résistance, la ductilité, la ténacité, la taille des grains, la trempabilité et la réponse aux traitements thermiques.
La leçon pratique est directe : le vanadium, le niobium et le titane sont autant des outils de mise en œuvre que des additions d’alliage. Leur concentration établit des possibilités ; le réchauffage, la déformation, la précipitation et le refroidissement déterminent lesquelles de ces possibilités deviennent une microstructure. C’est pourquoi les spécifications relatives aux aciers HSLA exigent des pratiques de production contrôlées et pourquoi une explication isolée, élément par élément, rend compte de manière incomplète des performances de l’acier.
10. Éléments d’alliage et transformation de phase
L’acier n’est pas défini par une recette fixe. La World Steel Association le décrit comme un alliage fer–carbone contenant moins de 2 % de carbone, avec du manganèse et de plus faibles quantités de silicium, de phosphore, de soufre et d’oxygène. Cette définition établit une limite de composition, et non une prédiction de la microstructure. Deux aciers qui se situent dans cette limite peuvent réagir très différemment au même cycle thermique, car les éléments d’alliage modifient la stabilité des phases, les vitesses de diffusion, les sites de germination, la précipitation et les températures auxquelles les transformations commencent.
Cette distinction est importante dans les aciers au carbone non alliés et devient encore plus importante dans les nuances alliées. Steeluniversity identifie le silicium, le manganèse, le soufre, le phosphore, l’aluminium, le cuivre, l’étain, le chrome, le nickel et le molybdène comme des éléments influant sur la résistance, la ductilité, la ténacité, l’usinabilité, la trempabilité, la taille des grains et la réponse aux traitements thermiques. Leurs effets sont couplés. Le manganèse, le chrome, le nickel et le molybdène peuvent retarder les transformations diffusives, tandis que le carbone contrôle la dureté de la martensite qui se forme après un refroidissement suffisamment rapide. Le vanadium, le niobium et le titane modifient également le comportement lors des transformations par la précipitation de carbures, de carbonitrures et de nitrures.
Trempabilité et dureté
La dureté est la résistance mesurée en un emplacement donné après un traitement donné. Elle dépend fortement de la teneur en carbone, de la fraction de martensite ou d’autres phases dures formées, de la température de revenu et des conditions locales de refroidissement. Par exemple, un acier à haute teneur en carbone refroidi rapidement peut produire une martensite très dure près de la surface, mais ce seul fait ne renseigne guère sur la profondeur à laquelle la structure martensitique s’étend dans une section épaisse.
Trempabilité Aptitude de l'acier à former de la martensite à travers une section lors du refroidissement ; elle diffère de la dureté maximale que l'acier peut atteindre.
La trempabilité décrit l’aptitude d’un acier à former de la martensite jusqu’à une profondeur donnée lors de la trempe. Il s’agit d’une propriété cinétique, et non d’une mesure directe de la dureté maximale. Le manganèse, le chrome, le nickel et le molybdène augmentent généralement la trempabilité en décalant les transformations de la perlite et de la bainite vers des temps plus longs sur un diagramme de transformation en fonction du temps et de la température. La vitesse de refroidissement plus faible au cœur de la pièce peut alors rester suffisamment longtemps en dessous de la plage critique de transformation pour permettre la formation de martensite. Le carbone contribue également à cet effet, bien qu’une augmentation de sa teneur accroisse plus directement la dureté atteignable de la martensite et puisse réduire la ténacité ou augmenter la quantité d’austénite retenue lorsqu’il est utilisé à des concentrations plus élevées.
| Propriété | Ce qu'elle décrit | Principales influences |
|---|---|---|
| Dureté | Résistance mesurée en un emplacement donné après traitement | Carbone, fraction de phase, refroidissement et revenu |
| Trempabilité | Profondeur jusqu'à laquelle de la martensite peut se former pendant la trempe | Manganèse, chrome, nickel, molybdène, dimensions de la section et sévérité de la trempe |
| Profil Jominy | Variation de la dureté le long d'une éprouvette trempée en bout | Vitesse locale de refroidissement et réponse aux transformations |
Un essai de trempe en bout Jominy illustre cette différence. L’extrémité trempée refroidit rapidement et forme généralement de la martensite ; plus loin, la vitesse de refroidissement diminue et des structures plus douces de perlite, de bainite ou des structures mixtes peuvent se développer. Le profil de dureté rend compte à la fois de la réponse de l’acier aux transformations et de la dureté, dépendante du carbone, des phases produites. Un acier à faible teneur en carbone peut présenter une trempabilité considérable tout en ayant une dureté maximale de martensite limitée, tandis qu’un acier à plus forte teneur en carbone peut être très dur en surface, mais présenter une forte diminution de dureté à travers une section épaisse si sa trempabilité est faible.
L’élément d’alliage n’agit pas seul. Le chrome peut accroître la trempabilité tout en favorisant la formation de carbures riches en chrome et en améliorant la résistance à l’oxydation et à la corrosion. Le nickel stabilise l’austénite et renforce l’acier ferritique, y compris à des températures inférieures à zéro, mais son influence sur les transformations dépend du carbone, du manganèse, du chrome et de la taille des grains d’austénite préexistants. Le vanadium peut accroître la résistance grâce à de fins précipités de VC ou de V(C,N), tout en modifiant la quantité de carbone et d’azote disponible et en influant ainsi sur la réaction austénite–ferrite. Qualifier l’un quelconque de ces éléments de « durcisseur » garanti masque le mécanisme réel.
Cinétique des transformations et historique thermique
Un diagramme de phases indique quelles phases sont stables à l’équilibre ; il ne précise pas à quelle vitesse une pièce réelle en acier atteint cet équilibre. La cinétique des transformations comble cette lacune. L’austénite peut se transformer en ferrite et en perlite lors d’un refroidissement lent, en bainite à des vitesses de refroidissement intermédiaires, ou en martensite lorsque la diffusion est inhibée. Le résultat dépend du parcours thermique, et pas seulement de l’analyse chimique finale.
Le rapport de Nippon Steel met particulièrement bien en évidence cette limite : le comportement lors des transformations de phase peut varier considérablement avec une différence de seulement 1 % de la concentration d’un élément d’alliage. Cette différence peut modifier la position des courbes de début de transformation, la température de formation de la martensite, la quantité d’austénite retenue ou l’intervalle dans lequel se forme la bainite. Un pour cent est suffisamment important pour avoir un effet dans de nombreux systèmes d’alliage, mais le point plus général est encore plus important : de faibles variations de composition peuvent produire des effets disproportionnés lorsqu’une limite de transformation est approchée.
La vitesse de refroidissement doit donc accompagner toute affirmation concernant la composition. Une section refroidie dans le four, une plaque refroidie à l’air, une barre trempée à l’huile et un bord trempé à l’eau subissent des gradients thermiques différents et produisent des structures différentes, même lorsqu’ils proviennent de la même coulée. L’épaisseur de la section modifie le résultat, car la chaleur s’évacue de la surface avant le cœur. L’agitation du bain de trempe, le temps de transfert et l’état de surface ajoutent d’autres sources de variation.
Le réchauffage et le laminage créent un autre historique thermique avant même le début du traitement thermique final. Dans les aciers HSLA, AZoM indique que le niobium inhibe la recristallisation de l’austénite lors du laminage à chaud. L’austénite déformée peut conserver des grains en « galettes », ce qui augmente le nombre de sites de germination de la ferrite lors du refroidissement ultérieur. Le titane forme des précipités stables de TiN qui limitent la croissance des grains d’austénite pendant le réchauffage ; leur efficacité dépend de la taille des particules, de la température de dissolution et des teneurs en azote et en titane. Le vanadium forme de fins précipités de VC ou de V(C,N) qui augmentent la limite d’élasticité, en particulier lorsque la précipitation se produit pendant ou après la transformation. Un réchauffage excessif peut dissoudre les particules destinées à contrôler la taille des grains, tandis qu’un refroidissement inadapté peut empêcher la précipitation recherchée.
Le revenu modifie encore l’interprétation. La martensite trempée est sursaturée et soumise à des contraintes ; le revenu permet la redistribution du carbone, la précipitation de carbures et la restauration. Un acier présentant la même dureté après trempe peut acquérir une résistance, une ténacité et une stabilité dimensionnelle différentes après un revenu à 200 °C, 500 °C ou 650 °C. Des carbures d’alliage contenant du chrome, du molybdène ou du vanadium peuvent précipiter lors d’un revenu à température élevée ; l’état final ne peut donc pas être prédit à partir de la seule composition chimique avant trempe.
Ségrégation aux joints de grains et interfaces
La composition globale est une moyenne. Les atomes ne sont pas toujours répartis uniformément dans la microstructure. Le phosphore, le soufre, l’étain, l’antimoine et d’autres solutés peuvent ségréger aux joints de grains d’austénite lors de la solidification, du réchauffage ou de la transformation. Les joints de grains présentent un arrangement atomique et une énergie différents de ceux de l’intérieur des grains, ce qui en fait des sites privilégiés pour l’accumulation des solutés et la germination de nouvelles phases. La ségrégation peut réduire la cohésion des joints, modifier la germination de la ferrite ou changer localement la température de transformation.
Les interfaces entre la ferrite, l’austénite, la bainite, la martensite et les précipités présentent également des champs chimiques différents de ceux de la composition nominale de l’alliage. Le carbone peut se répartir d’une phase en transformation vers l’austénite ; le manganèse et le chrome peuvent se redistribuer plus lentement, car ce sont des éléments substitutionnels. Un joint enrichi en un élément et appauvri en un autre peut accélérer ou retarder localement la transformation. Un même acier peut donc contenir des régions présentant des séquences de transformation différentes, notamment à proximité des inclusions, des anciens joints de grains d’austénite, des zones affectées thermiquement par le soudage et des bandes de ségrégation issues de la coulée.
Les interfaces contrôlent davantage que la formation des phases. Les fines particules de TiN bloquent les joints de grains d’austénite ; le niobium en solution ou sous forme de précipités limite la recristallisation ; les particules de VC et de V(C,N) entravent le mouvement des dislocations et accroissent la limite d’élasticité. Les inclusions de sulfures peuvent fournir des sites de germination, mais elles peuvent également réduire la ténacité, selon leur morphologie et leur orientation. Dans l’acier inoxydable, le chrome doit rester suffisamment disponible près de la surface pour maintenir la passivation par l’oxyde de chrome, tandis que le nickel, le molybdène, l’azote, le carbone et les éléments stabilisants influent sur la stabilité de l’austénite, l’écrouissage, la sensibilisation et la formation de phases secondaires.
L’analyse chimique n’est donc que le point de départ. Toute affirmation pertinente concernant un élément doit préciser sa plage de concentration, sa localisation dans les phases, son état de ségrégation, la population de précipités, la taille des grains, la vitesse de refroidissement, le programme de réchauffage et de laminage ainsi que les conditions de revenu. Sans ces variables, affirmer que « le chrome augmente la dureté » ou que « le nickel améliore la ténacité » ne constitue pas un résultat ; c’est une hypothèse incomplète.
11. Interpréter la chimie des alliages à travers les nuances et les normes des aciers
Une désignation d’acier est une information condensée, et non une description complète du matériau. Elle peut indiquer une famille chimique, une classe de résistance, une classification inoxydable, une forme de produit ou une catégorie de spécification. La norme applicable fournit les conditions manquantes : composition autorisée, exigences relatives à la résistance à la traction et à la limite d’élasticité, allongement, essais de choc, état de traitement thermique, règles dimensionnelles, prélèvement des échantillons et température d’essai. Se limiter au nom peut donc conduire à une identification chimiquement plausible, mais techniquement erronée.
La World Steel Association définit l’acier comme un alliage fer-carbone contenant moins de 2 % de carbone, ainsi que du manganèse et de plus faibles quantités de silicium, de phosphore, de soufre et d’oxygène. Steeluniversity cite le silicium, le manganèse, le soufre, le phosphore, l’aluminium, le cuivre, l’étain, le chrome, le nickel et le molybdène parmi les éléments qui influencent le comportement des aciers au carbone ordinaires. Leurs effets ne sont pas indépendants. Une faible variation de la teneur en carbone peut modifier la réponse au chrome ; le nickel peut changer la plage de température dans laquelle l’austénite est stable ; le molybdène peut modifier la précipitation des carbures et la réponse au revenu ; et le traitement peut déterminer si une même composition nominale devient de la ferrite, de la perlite, de la bainite, de la martensite ou un mélange de ces phases.
Limites de composition et logique des désignations
Commencez par la désignation complète et par le document qui la régit. Posez-vous quatre questions : quelle norme s’applique, quelle forme de produit est couverte, quel état de livraison ou de traitement thermique est spécifié, et quelle édition de la norme a une valeur contractuelle ? Une désignation inscrite sur un plan peut identifier une famille tout en laissant l’état requis à une clause distincte de la commande ou des prescriptions d’ingénierie. Les tôles, les barres, les pièces forgées, les fils, les tubes et les produits moulés peuvent être soumis à des limites et à des essais différents, même lorsque leurs grandes familles d’alliages semblent similaires.
La composition est normalement exprimée sous forme de plage ou de valeur maximale, et non comme une recette. La teneur en carbone peut être limitée par une valeur maximale, tandis que le manganèse, le chrome, le nickel ou le molybdène peuvent être soumis à des limites inférieure et supérieure. La mention « maximum » est importante. Elle ne signifie pas que chaque coulée contient cette quantité, pas plus qu’une valeur médiane ne représente la spécification. Des éléments résiduels tels que le phosphore, le soufre, le cuivre, l’étain et l’azote peuvent être limités parce qu’ils influencent la ténacité, la soudabilité, la fragilité à chaud, le comportement à la corrosion ou la stabilité des phases.
Une désignation peut également encoder une classe de propriétés plutôt qu’une composition chimique exacte. Une spécification d’acier à haute résistance faiblement allié, ou HSLA, peut autoriser plusieurs stratégies d’alliage pour atteindre la limite d’élasticité et la ténacité requises. Un producteur peut s’appuyer davantage sur le niobium et le laminage contrôlé ; une autre composition autorisée peut obtenir sa résistance grâce à la précipitation du vanadium ou à un équilibre différent entre le manganèse et le silicium. La désignation ne révèle pas à elle seule la séquence de laminage, la vitesse de refroidissement, la taille des grains ou la population de précipités.
Cette distinction est particulièrement importante à proximité des frontières de phase. Nippon Steel indique que le comportement de transformation peut varier considérablement pour une différence de seulement 1 % de la concentration d’un élément d’alliage. Cette variation peut modifier les températures de début de transformation, la trempabilité, l’austénite résiduelle ou la fraction de bainite et de martensite. L’analyse globale ne raconte pas non plus toute l’histoire : la ségrégation aux joints de grains et aux interfaces peut modifier le lieu où les transformations commencent et le mécanisme qui prédomine. Une coulée qui respecte les mêmes limites chimiques peut néanmoins présenter des microstructures différentes après des cycles différents de réchauffage, de laminage, de refroidissement ou de revenu.
Les éléments substitutionnels occupent les sites normaux du réseau cristallin et renforcent le matériau en déformant ce réseau. Steeluniversity relie cet effet à la taille atomique, à la compressibilité, à la valence chimique et à l’électronégativité. Le carbone et l’azote se comportent principalement comme des solutés interstitiels, produisant de fortes déformations locales et interagissant avec les dislocations, les lacunes et les carbures ou nitrures d’alliage. La désignation indique la concentration ; elle indique rarement la distribution spatiale qui commande la propriété finale.
Familles du carbone, du chrome, du nickel et du molybdène
L’acier au carbone ordinaire repose sur un concept d’alliage relativement limité, mais « ordinaire » ne signifie pas chimiquement dépourvu d’éléments d’alliage. Le manganèse contribue au durcissement par solution solide et se combine au soufre, tandis que le silicium intervient dans la désoxydation et la résistance. Le soufre peut améliorer l’usinabilité dans des compositions maîtrisées, mais il peut réduire la ductilité transversale. Le phosphore peut accroître la résistance tout en nuisant à la ténacité. Le cuivre, l’étain, le chrome, le nickel et le molybdène peuvent être présents à l’état résiduel ou être ajoutés intentionnellement ; leur importance dépend de leur concentration et du traitement appliqué.
L’acier faiblement allié ajoute des quantités maîtrisées d’éléments afin de modifier la trempabilité, la résistance, la ténacité, la résistance au revenu, le comportement à l’usure ou le comportement à la corrosion. Le chrome augmente la trempabilité et peut améliorer la résistance aux températures élevées, à l’oxydation et à la corrosion, mais son effet dépend de l’activité du carbone, de la présence d’autres éléments formant des carbures et du cycle thermique. Le nickel renforce et tenacifie l’acier ferritique, avec une contribution particulièrement importante à la ténacité aux chocs à des températures inférieures à zéro. Le molybdène peut accroître la trempabilité et la résistance au revenu, et modifier la précipitation des carbures ; il joue également un rôle important dans plusieurs systèmes de corrosion des aciers inoxydables.
L’acier inoxydable ferritique et l’acier inoxydable austénitique montrent pourquoi les noms des éléments ne doivent pas être interprétés comme des résultats garantis. Le chrome fournit la base d’un film protecteur d’oxyde de chrome, mais la résistance à la corrosion dépend de l’activité du chrome à la surface, de la chimie du milieu, de la fabrication, des inclusions et de l’endommagement du film passif. Le nickel stabilise l’austénite, tandis que l’azote peut renforcer l’acier inoxydable austénitique et influer sur l’équilibre des phases. Le carbone peut accroître la résistance, mais il peut se combiner au chrome lors d’une exposition thermique inappropriée, réduisant la teneur en chrome à proximité des joints de grains et provoquant une sensibilisation. Des ajouts de titane ou de niobium peuvent fixer le carbone et réduire ce risque, bien que les éléments stabilisants influencent également le comportement au soudage, les précipités et les phases secondaires.
Un même élément d’alliage peut donc avoir des conséquences opposées sur le plan de l’ingénierie. Le chrome, dans un alliage ferritique, peut favoriser la formation de ferrite et de carbures, tandis que le nickel peut supprimer la ferrite et favoriser l’austénite. Le molybdène peut améliorer la résistance à la corrosion localisée d’un acier inoxydable austénitique, mais son interaction avec le chrome, le nickel, l’azote et l’histoire thermique influe sur la formation de la phase sigma ou d’autres phases secondaires. Le nom d’une famille identifie la constitution de phases attendue ; il ne garantit pas une microstructure unique après chaque procédé de fabrication.
Les aciers HSLA rendent explicite la dépendance à l’égard du traitement. Lors du laminage à chaud, le niobium peut inhiber la recristallisation de l’austénite, permettant à la déformation d’affiner la structure ferritique finale. Le titane forme des précipités stables de TiN qui contribuent à contrôler la taille des grains lors du réchauffage. Le vanadium forme de fins précipités de VC ou de V(C,N), qui accroissent la limite d’élasticité. Ces mécanismes exigent des conditions appropriées de mise en solution, de laminage, de refroidissement et de précipitation. Un élément d’addition qui reste sous forme de particules grossières ne peut pas produire le même renforcement qu’une population fine et bien dispersée.
Pourquoi les noms de nuances ne remplacent pas les exigences relatives au matériau
Un nom de nuance doit être considéré comme un renvoi vers une spécification, et non comme un substitut à celle-ci. Le document applicable peut exiger une limite d’élasticité minimale dans une plage d’épaisseurs donnée, un intervalle de résistance à la traction, un allongement minimal et une énergie de choc Charpy à une température spécifiée. Il peut également prescrire un état de livraison normalisé, trempé et revenu, contrôlé thermomécaniquement, recuit ou mis en solution. Sans ces clauses, la « même nuance » peut désigner un matériau présentant une résistance, une ténacité, une soudabilité et des contraintes résiduelles différentes.
Les conditions d’essai font partie des exigences relatives au matériau. La limite d’élasticité peut varier selon l’orientation de l’éprouvette, l’épaisseur, la vitesse de déformation et la méthode d’essai. L’énergie de choc dépend fortement de la température et de l’orientation de l’entaille. L’analyse chimique peut être effectuée à partir d’un échantillon de poche ou d’un échantillon prélevé sur le produit, avec des règles d’acceptation différentes. Les relevés de traitement thermique, l’état de surface, les contrôles par ultrasons, les exigences relatives à la taille des grains et les essais de choc supplémentaires peuvent avoir davantage d’importance pour les performances en service qu’une désignation abrégée inscrite à côté du matériau.
Une interprétation rigoureuse passe donc de la désignation à la norme, de la norme aux limites chimiques et mécaniques, puis de ces limites à l’historique de fabrication et au service prévu. Comparez l’analyse de la coulée à la plage autorisée, vérifiez la forme du produit et son état, contrôlez les essais requis, puis demandez-vous quelle microstructure ces conditions sont censées produire. Cette approche empêche de confondre une étiquette de famille avec une garantie. La chimie définit les possibilités ; la stabilité des phases, la ségrégation, la précipitation et l’historique de fabrication déterminent laquelle de ces possibilités devient l’acier que l’on a entre les mains.
12. Méthode pratique pour prédire l’effet métallurgique d’un élément
Un élément d’alliage n’est pas associé à une propriété fixe. Le chrome n’est pas simplement un « élément de résistance à la corrosion », le vanadium n’est pas uniquement un « élément de renforcement » et le soufre n’est pas toujours nocif. Le résultat dépend de la localisation finale des atomes, des phases présentes, de la manière dont l’acier a été élaboré et traité, ainsi que de la température et de l’environnement auxquels le composant sera exposé.
Questions pour prévoir l'effet d'un élément
- Où se trouve-t-il ?
- Déterminer si l'élément est en solution solide, dans un site interstitiel, dans un précipité, une inclusion, un joint de grains, un film d'oxyde ou une phase secondaire.
- Quel mécanisme est actif ?
- Identifier la déformation du réseau, la précipitation, l'affinement des grains, le retardement des transformations, la passivation ou la stabilisation de l'austénite.
- Quel traitement a été effectué ?
- Vérifier la solidification, le réchauffage, le laminage, le refroidissement, la trempe, le revenu et le soudage.
- Quelles conditions de service s'appliquent ?
- Prendre en compte la température, l'environnement, les sollicitations et la durée d'exposition.
Une prédiction utile commence donc par une série de questions plutôt que par une liste d’effets isolés. Il faut d’abord localiser l’élément. Ensuite, identifier le mécanisme qu’il peut activer ou inhiber. Enfin, vérifier cette explication au regard de la composition, de l’historique thermique, de l’historique de déformation et des conditions de service.
Demander où se trouve l’élément
La première question est physique : où se trouve l’élément après la solidification et la mise en forme ?
Un élément peut rester dans la ferrite ou l’austénite sous forme de soluté substitutionnel, occuper des sites interstitiels, se combiner au carbone ou à l’azote dans un carbure ou un carbonitrure, ségréger aux joints de grains, se concentrer dans un film d’oxyde ou former une phase secondaire distincte. Une même addition nominale peut donc produire des résultats différents selon ces diverses localisations.
Les atomes substitutionnels remplacent les atomes de fer dans le réseau. Steeluniversity décrit leur effet de renforcement comme une distorsion du réseau cristallin, dont l’ampleur est liée à la taille atomique, à la compressibilité, à la valence chimique et à l’électronégativité. Le manganèse, le silicium, le nickel et le chrome peuvent ainsi renforcer la ferrite tout en restant largement répartis en solution solide. Leur effet n’est pas déterminé par la seule taille atomique : la phase matricielle, la concentration et les interactions avec le carbone et les autres solutés jouent également un rôle.
Le carbone et l’azote se comportent différemment, car ils occupent des sites interstitiels et produisent de forts champs de déformation locaux. Lorsqu’ils restent dissous, ils peuvent accroître la résistance et modifier le comportement lors des transformations. Lorsqu’ils se combinent au chrome, au niobium, au titane ou au vanadium, l’effet pertinent devient alors un effet de précipitation ou de contrôle des phases. Cette distinction est déterminante. Le vanadium en solution peut agir sur la trempabilité et la cinétique de transformation, tandis que de fines particules de VC ou de V(C,N) entravent le mouvement des dislocations et augmentent la limite d’élasticité.
La particule elle-même est également importante. AZoM présente les précipités stables de TiN comme un moyen de contrôler la taille des grains lors du réchauffage d’un acier HSLA. Un TiN grossier formé pendant la solidification n’est pas équivalent à un précipité fin et bien dispersé. Le premier peut n’apporter qu’un renforcement limité et constituer un site d’amorçage de fissures ; le second peut bloquer les joints de grains austénitiques. La localisation, la taille, la densité numérique et la stabilité doivent être prises en compte simultanément.
La présence aux joints de grains ouvre un autre ensemble de possibilités. Le phosphore, le soufre, l’étain et l’antimoine peuvent ségréger pendant le refroidissement ou le traitement thermique. Une telle ségrégation peut affaiblir les joints, modifier la germination ou changer le comportement à la rupture, même lorsque la composition globale paraît modérée. Un élément inoffensif dans une matrice uniforme peut devenir dommageable lorsqu’il se concentre à une interface.
Le chrome illustre la nécessité d’identifier la phase ou le film pertinent. Dans un acier inoxydable, une teneur suffisante en chrome dans la région superficielle favorise la formation d’un mince film d’oxyde riche en chrome, qui ralentit l’oxydation et la dissolution ultérieures. Le nickel, le molybdène et l’azote peuvent modifier l’équilibre des phases et renforcer ou stabiliser l’austénite, tandis que le carbone et les additions stabilisantes telles que le titane ou le niobium influent sur la formation des carbures et la sensibilisation. La seule teneur en chrome ne permet pas de prédire la résistance à la corrosion si le film superficiel est endommagé, si l’alliage est appauvri à proximité des joints de grains ou si une phase secondaire consomme le chrome.
Identifier les mécanismes concurrents
Une fois la localisation de l’élément connue, il faut déterminer quel mécanisme contrôle effectivement la propriété. Les principaux mécanismes possibles sont la distorsion du réseau, la précipitation, l’affinement des grains, le retardement des transformations, la passivation et la modification de la stabilité de l’austénite. Plusieurs mécanismes peuvent agir simultanément et parfois s’opposer.
Un élément substitutionnel dissous peut augmenter la résistance en rendant le mouvement des dislocations plus difficile. Cette même distorsion peut réduire la ductilité, mais cette évolution n’est pas systématique : une faible addition peut accroître la résistance avec une faible perte d’allongement si l’affinement des grains ou un équilibre favorable des phases compense l’effet défavorable du soluté. Le silicium et le manganèse peuvent, par exemple, renforcer la ferrite, tandis que le manganèse modifie également la stabilité de l’austénite et les températures de transformation.
La précipitation produit une réponse différente. Les particules fines entravent les dislocations et bloquent les joints de grains en déplacement. Le niobium inhibe la recristallisation de l’austénite pendant le laminage à chaud d’un acier HSLA, ce qui permet l’accumulation de la déformation et contribue à la formation d’une structure de transformation affinée. Le nitrure de titane contrôle la taille des grains austénitiques pendant le réchauffage. Le vanadium forme de fins précipités de VC ou de V(C,N), qui augmentent la limite d’élasticité. Ces mécanismes dépendent de la température de précipitation, de la taille des particules, de leur dissolution pendant le réchauffage et de la vitesse de refroidissement. Une addition nominale de vanadium ne garantit pas un renforcement utile par précipitation si l’équilibre entre le carbone et l’azote, le programme de laminage ou le traitement de revenu ne sont pas adaptés.
Le retardement des transformations peut améliorer la trempabilité en retardant la formation de ferrite, de perlite ou de bainite jusqu’à des températures plus basses. Le chrome et le molybdène y contribuent couramment, mais leur effet dépend de la composition complète de l’alliage et de la taille des grains austénitiques. Un acier qui durcit profondément dans une épaisseur donnée peut ne pas présenter le même comportement dans une autre, car la vitesse de refroidissement détermine quelles transformations ont le temps de se produire.
La stabilité de l’austénite constitue une autre voie de modification des propriétés. Le nickel stabilise l’austénite et renforce et améliore la ténacité de l’acier ferritique, en particulier à des températures inférieures à zéro ; toutefois, dans les nuances inoxydables, son équilibre avec le chrome, le carbone, l’azote et le manganèse contribue à déterminer si la structure est entièrement austénitique, ferritique ou duplex. Des additions excessives ou mal maîtrisées peuvent favoriser la formation de phases secondaires indésirables. La passivation, quant à elle, est un phénomène de surface plutôt qu’un renforcement ordinaire du matériau massif. Un film d’oxyde riche en chrome peut améliorer la résistance à la corrosion tout en ayant peu d’effet direct sur la résistance à la traction.
Les mécanismes peuvent entrer en conflit. Un carbure peut augmenter la dureté, mais retirer du chrome de la matrice et dégrader la résistance à la corrosion localisée. L’affinement des grains peut améliorer la résistance et la ténacité, tandis que des précipités grossiers peuvent produire l’effet inverse. Le soufre peut améliorer l’usinabilité en formant des inclusions de sulfure de manganèse, mais ces inclusions peuvent réduire la ductilité transversale et la résistance à la corrosion-fatigue.
Vérifier la composition, le traitement et la température de service
L’étape suivante est quantitative. Il ne faut pas demander si un élément est présent, mais en quelle quantité il est présent, dans quel équilibre et dans quelle phase. Le rapport de Nippon Steel souligne que le comportement des transformations de phase de l’acier peut varier considérablement pour une différence de seulement 1 % de la concentration d’un élément d’alliage. Cette différence peut modifier les températures critiques, les fractions de phase, la stabilité des ségrégations ou des précipités, ainsi que le temps disponible pour la transformation.
Le traitement peut dominer la chimie nominale. La solidification contrôle la ségrégation et la formation des inclusions. Le laminage à chaud contrôle la recristallisation et la texture. Le réchauffage peut dissoudre TiN, NbC ou VC, ou les laisser intacts. La vitesse de refroidissement détermine si l’austénite se transforme en ferrite, en perlite, en bainite ou en martensite. La trempe et le revenu redistribuent le carbone et réduisent les contraintes, tandis que le soudage crée des cycles thermiques locaux susceptibles de produire des grains grossiers, des zones dures ou des régions sensibilisées.
La température de service doit être vérifiée séparément. Un précipité stable pendant la fabrication peut grossir lors d’une exposition prolongée à température élevée. Une austénite stable à température ambiante peut se transformer sous l’effet de la déformation ou d’un refroidissement à des températures inférieures à zéro. La contribution du nickel à la ténacité à basse température ne peut pas être déduite de sa résistance à la traction à température ambiante. La résistance à la corrosion dépend également de l’environnement : l’exposition aux chlorures, l’acidité, le potentiel, les crevasses et la température peuvent déterminer si la passivation persiste.
Le cadre diagnostique final est donc le suivant : localiser l’élément en solution solide, dans un carbure ou un carbonitrure, à un joint de grains, dans un film d’oxyde ou dans une phase secondaire ; déterminer si le mécanisme actif est la distorsion du réseau, la précipitation, l’affinement des grains, le retardement des transformations, la passivation ou la modification de la stabilité de l’austénite ; puis vérifier la concentration, le traitement thermique, le traitement mécanique et la température de service. Ce n’est qu’après ces vérifications qu’il convient de prédire la résistance, la ductilité, la ténacité, la résistance à la corrosion, l’usinabilité, la trempabilité ou la réponse au traitement thermique.