




1. Miért változtatja meg az acéltermék formája a specifikációt?
Termékszabvány Az irányadó dokumentum, amely egy meghatározott termékformára, gyártási útvonalra, méretrendszerre és ellenőrzési rendre vonatkozó minőségkövetelményeket alkalmaz.
Az acéltermék formája specifikációs változó, nem csupán a megjelenés leírása. A szénacél és az ötvözött acél lemezként, vastaglemezként, szalagként, idomacélként, rúdként, csőként, kovácsdarabként vagy öntvényként szállítható, ezek a formák azonban nem ugyanazokat a mérettűréseket, felületi követelményeket, mechanikai vizsgálatokat vagy átvételi kritériumokat hordozzák. Az anyagminőség az anyag kémiai és mechanikai osztályát azonosítja; a termékszabvány pedig meghatározza, hogy az adott formában ezt az anyagot hogyan gyártják, mérik, vizsgálják, ellenőrzik és jelölik.
A teljes megjelölés részei
- Termékforma
- Meghatározza, hogy a termék lemez, vastaglemez, szalag, szelvény, rúd, cső, kovácsdarab vagy öntvény-e.
- Irányadó szabvány
- Meghatározza a gyártási, méret-, vizsgálati, ellenőrzési és jelölési követelményeket.
- Minőségjel vagy szilárdsági szint
- Megadja az alkalmazandó kémiai- és mechanikaijellemző-osztályt.
- Szállítási állapot
- Rögzíti a szállított metallurgiai állapotot, például a normalizált, illetve az edzett és megeresztett állapotot.
- Ütőmunka-minőség
- Adott vizsgálati hőmérsékleten az ütőszívósságra vonatkozó követelményeket azonosítja, ha alkalmazandó.
- Kiegészítő vizsgálatok
- Olyan ellenőrzésekkel egészíti ki a követelményeket, mint az ultrahangos vizsgálat vagy a lemezvastagság irányában mért tulajdonságok vizsgálata.
Egy acélminőség önmagában nem azonosítja a teljes termékspecifikációt. Strong evidence
A különbség azért fontos, mert a „szénacél” tág anyagcsaládot jelöl, míg egy „megnevezett szabvány szerinti vastaglemez” szállítási követelmény. Egy megjelölés ezért több különálló döntést is tartalmazhat: a termék formáját, az irányadó szabványt, az anyagminőséget vagy szilárdsági szintet, a szállítási állapotot, a felületi állapotot, az ütőmunka-követelményt és a kiegészítő vizsgálatokat. A National Structural Steelwork Specification például a hengerelt idomacélokat, a szerkezeti üreges szelvényeket, a lemezeket és a rudakat különálló terméktípusokként kezeli. A teljes megjelölés tartalmazza a szabványszámot, a szilárdsági anyagminőséget és az ütőmunka-követelményt. Önmagában az anyagminőség nem adja meg ezeket az információkat.
A geometria nem specifikáció
| Termékcsalád | Jellemző formák | Elsődleges specifikációs szempontok |
|---|---|---|
| Síktermékek | Lemez, szalag, vastaglemez, széles laposacél | Vastagság, szélesség, síklapúság, élállapot, valamint tekercses vagy darabhosszúságú szállítás |
| Hosszútermékek | Rudak, szelvények, sínek, hengerhuzal | Profil, tömeg, egyenesség, hossz és szelvénytulajdonságok |
| Csőtermékek | Kör, négyzet és téglalap keresztmetszetű csövek, illetve üreges szerkezeti szelvények (HSS) | Külső méretek, falvastagság, sarokgeometria, hegesztési vagy nyomástechnikai teljesítmény |
Egy sík termék nem lesz automatikusan lemez, vastaglemez vagy szalag pusztán azért, mert lapos, téglalap alakú. A szélesség, a vastagság, a gyártási eljárás és az alkalmazandó szabvány határozza meg, melyik megnevezés a megfelelő. Az ISO 6929:2013 szabványosított szókincset biztosít az acéltermékekhez, és többek között sík termékeket, hosszú termékeket és csőtermékeket különböztet meg. Ez a szókincs csökkenti a félreérthetőséget, de nem tesz minden sík terméket egyetlen közös követelményrendszer hatálya alá.
| Leírás | Mit azonosít | Mit nem határoz meg |
|---|---|---|
| Bordázott padlólemez | Melegen hengerelt lemez, amelynek egyik felületén kiemelkedő mintázat található | Nem határoz meg univerzális vastagságtartományt, minőséget vagy nyomástechnikai alkalmazhatóságot |
| Lemez | Az alkalmazandó szabvány szerinti síktermék-kategória | Nem jelenti azt, hogy a termék a vastaglemezzel felcserélhető |
| Nagy vastagságú lemeztekercs | A bordázott padlólemez-szabvány által megengedett méret- vagy szállítási osztályozás | Nem jelenti azt, hogy a termék minden vastaglemez-tűrést teljesít |
| Vastaglemez | Megnevezett specifikáció által szabályozott síktermék-kategória | Nem határoz meg konkrét kémiai összetételt, hőkezelést vagy ellenőrzési szintet |
A lemez és a vastaglemez közötti határ a termékszabványtól is függhet. Az ASTM A786/A786M-15(2025) a bordás lemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található. Ugyanez a szabvány lehetővé teszi a szállítást lemezként, nagy vastagságú lemeztekercsként vagy vastaglemezként besorolt méretekben, miközben a maximális vastagságot 25 mm-ben korlátozza. A „bordás lemez” tehát a mintázott felületet és egy terméktípust azonosít; nem jelenti azt, hogy minden kiemelkedő mintázatú sík termék azonos tűrésekkel vagy szállítási követelményekkel rendelkezik.
A hosszú termékek alakmegnevezése hasonló problémát vet fel. Egy I alakú elem például nevezhető hengerelt idomacélnak, széles karimájú szelvénynek vagy szerkezeti szelvénynek, specifikációjához azonban az alak körvonalánál több szükséges. A karima szélessége, a gerinc magassága, a vastagság, a saroklekerekítés sugara, az egyenesség, az egységnyi hosszra jutó tömeg és a megengedett eltérések mind hatással vannak a gyártásra és a szerkezeti számításokra. A 2022-ben közzétett AISC Shapes Database v16.0 szabványos méreteket és szelvénytulajdonságokat sorol fel amerikai szokásos és metrikus mértékegységekben; elnevezési konvenciói lehetővé teszik, hogy a tervező azonosítson egy adott szerkezeti szelvényt. Két I-szelvény vizuális hasonlósága nem elegendő ahhoz, hogy az egyik a másikkal helyettesíthető legyen.
| Üreges termék leírása | Fontos méretek vagy ellenőrzések | Miért nem elegendő önmagában a megnevezés |
|---|---|---|
| Üreges szerkezeti szelvény | Külső méretek, falvastagság, sarokgeometria és szelvénytulajdonságok | Az üreges szerkezeti szelvényre eltérő követelmények vonatkoznak, mint a nyomástechnikai vagy gépipari csőre |
| Nyomástechnikai cső | Falvastagság, hegesztett vagy varrat nélküli gyártási útvonal, hidrosztatikai vagy tömörségi teljesítmény | Az üzemi nyomás szabályozza a vizsgálatot és az átvételt |
| Gépipari cső | Átmérő, falvastagság, felületminőség és méretpontosság | A megmunkálási vagy alakítási követelmények eltérhetnek a szerkezeti termékekétől |
Az üreges termékek ugyanezt az elvet más módon szemléltetik. Az ASTM A1085/A1085M szabvány a négyzetes, téglalap alakú és kör keresztmetszetű szerkezeti üreges szelvényekre vonatkozik. Külső méreteik, falvastagságuk, saroksugaraik, köralakhibájuk vagy sarokgeometriájuk határozza meg a keresztmetszeti területet, a tehetetlenségi sugarat és a keresztmetszeti tényezőt. Ezek a tulajdonságok nem vezethetők le megbízhatóan a „cső” megnevezésből, amely egy másik szabvány szerinti szerkezeti üreges szelvényre, nyomócsőre, csővezetéki csőre vagy gépészeti csőre is utalhat.
A geometria az ellenőrzést is befolyásolja. Egy vastaglemez széles felülete vizsgálható síklapúság, réteges leválás és felületi folytonossági hiányok szempontjából; egy kis átmérőjű rúd esetében átmérő-, egyenesség- és dekarbonizációs vizsgálatokra lehet szükség; egy csőnél pedig a falvastagság, a hegesztés minősége vagy a hidrosztatikai teljesítmény ellenőrzése szükséges. A termék alakja meghatározza a gyakorlati mérési pontokat, a szabvány azonban a megengedett eredményt határozza meg.
Gyártási eljárás és szállítási állapot
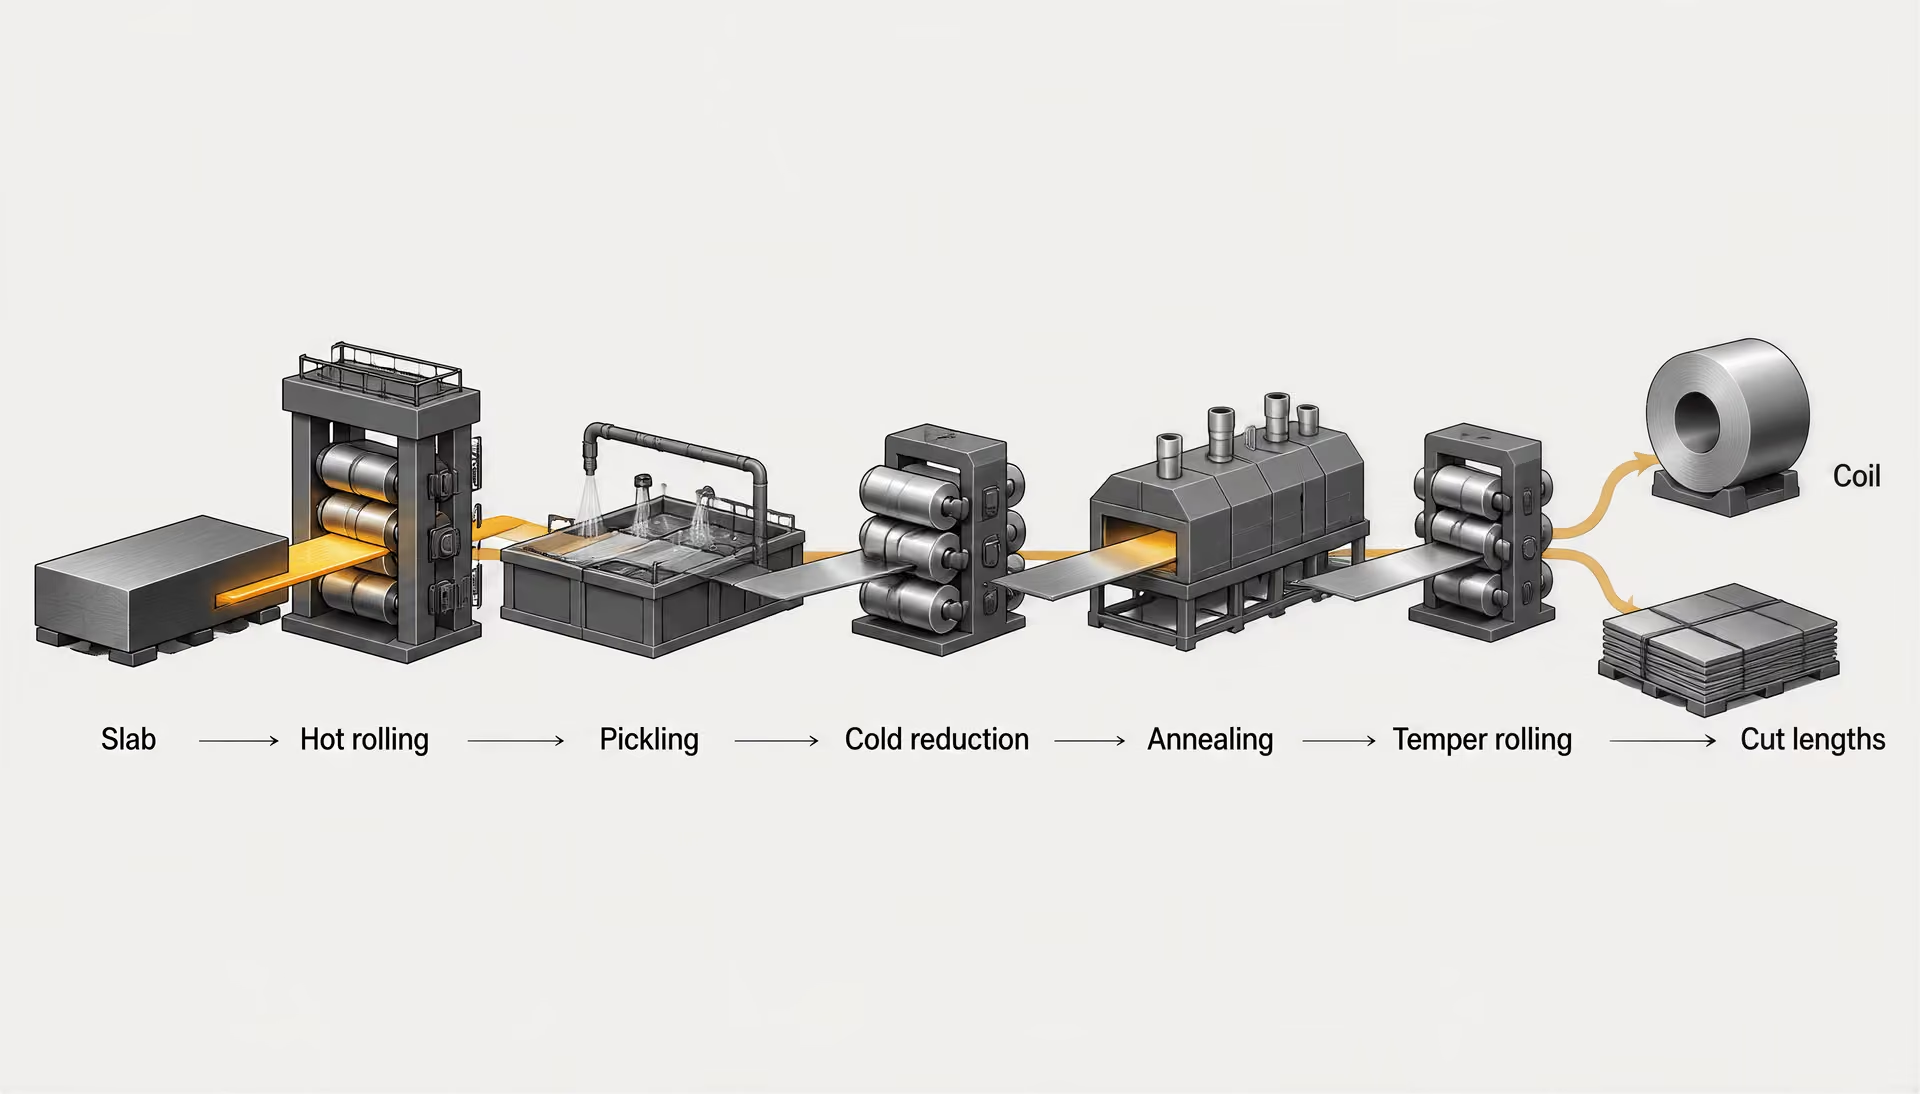
A síktermékek jellemző gyártási útvonala
- 1. Meleghengerlés A brammát újrahevítik, majd egymást követő hengerállványokon keresztül redukálják.
- 2. Pácolás A reve a további feldolgozás előtt eltávolítható.
- 3. Hidegredukció A méretpontosság és a felületminőség javul, miközben a képlékeny alakváltozással járó keményedés kialakul.
- 4. Lágyítás A képlékenységet és a kívánt metallurgiai reakciót helyreállítják vagy beállítják.
- 5. Simítóhengerlés vagy bevonás Beállítják a síklapúságot, a megjelenést, a felületi állapotot vagy a korrózióvédelmet.
A termék formája a gyártási előzmények egy részét is rögzíti. A lemezek és szalagok rendszerint folyamatos hengerlési műveleteken mennek keresztül, gyakran tekercsben, majd pácolás, hideghengerlés, izzítás, skin-pass hengerlés vagy bevonás következik. A vastaglemez készülhet reverzáló hengerléses vagy más lemezhengerművi eljárással, és egyedi hosszúságokban szállítható. Az idomacélokat és rudakat általában alakító hengerállványokon keresztül hengerlik, bár egyes rudakat ezt követően hidegmegmunkálással fejeznek be. A csövek lehetnek varrat nélküliek vagy hegesztettek. A kovácsdarabokat nyomóerő hatására alakítják, míg az öntvények öntőformában szilárdulnak meg, ezért a képlékenyen alakított termékekétől eltérő lehet a szegregációjuk, porozitásuk és szemcseáramlási jellemzőik.
| A1088-kategória | Jelentése a cikkben | Szállítási forma |
|---|---|---|
| CP | Komplex fázisú acéllemez | Tekercsek és darabhosszúságok |
| DP | Kétfázisú acéllemez | Tekercsek és darabhosszúságok |
| TRIP | Transzformáció indukálta képlékenységű acéllemez | Tekercsek és darabhosszúságok |
Ezek az eljárások akkor is megváltoztatják a specifikációt, ha a névleges kémiai összetétel hasonló. Az ASTM A1088-25 szabvány a tekercsben és darabolt hosszban szállított hidegen hengerelt CP-, DP- és TRIP-acéllemezekre vonatkozik. Szabályozza a kémiai összetételt, a mechanikai tulajdonságokat, a felületminőséget, a megjelenést, a méreteket és a megengedett eltéréseket. Ezek a követelmények a hidegen hengerelt lemez gyártásához és a tervezett alakítási viselkedéséhez kapcsolódnak; nem vihetők át egyszerűen hasonló szén- vagy mangántartalmú melegen hengerelt vastaglemezre.
| Szállítási állapot | Jellemző jelentőség | A cikkben említett formák |
|---|---|---|
| Hengerelt állapotú | A tulajdonságok a hengerlési és hűtési útvonalat tükrözik | Vastaglemez, szelvények és rudak |
| Normalizált vagy normalizáló hengerléssel előállított | Finomított szövetszerkezet és szabályozott szállítási állapot | Szerkezeti sík- és hosszútermékek |
| Termomechanikusan szabályozottan feldolgozott | A hengerlési program hozzájárul a végső tulajdonságok kialakulásához | Szerkezeti termékek |
| Lágyított | Javított képlékenység és csökkent képlékeny alakváltozással járó keményedés | Hidegen hengerelt lemez és rudak |
| Edzett és megeresztett | A szilárdságot, az ütőszívósságot és a maradó feszültséget hőkezeléssel állítják be | Nyomástechnikai célú síktermékek és kovácsdarabok |
A szállítási állapot egy másik, önálló változó. A termék szállítható hengerelt állapotban, normalizált állapotban, normalizáló hengerléssel előállított állapotban, termomechanikusan szabályozottan feldolgozott állapotban, izzított állapotban, feszültségmentesített állapotban vagy edzett és megeresztett állapotban, a szabványtól és az anyagminőségtől függően. Az ISO 9328-6:2018 szabvány a nyomástartó berendezésekben használt sík acéltermékek műszaki szállítási feltételeit határozza meg, beleértve az edzett és megeresztett állapotban szállított, hegeszthető finomszemcsés acélokat is. A hőkezelés hatással van a folyáshatárra, a szívósságra, a hegeszthetőségre és a maradó feszültségre, ezért a szállítási állapot megadása nélküli „azonos anyagminőség” nem teljes körű meghatározás.
A felületi állapotnak szintén saját követelményei vannak. A hidegen hengerelt lemez meghatározott felületminőséggel és megjelenési osztállyal rendelhető; a melegen hengerelt vastaglemez vízkőtelenített, hengerelt állapotú lehet, illetve korlátozások vonatkozhatnak a felületi hibák javítására. A megmunkálásra szánt rúd lehet fényesre munkált, hántolt vagy köszörült, míg a hengerelt rúd felületén megmaradhat a hengerlési reve. Egy csőnél tiszta belső furatra vagy meghatározott hegesztési varratállapotra lehet szükség. A felülettel kapcsolatos szókincs ezért a termékspecifikáció része, nem pusztán díszítő jellegű terminológia.
A vizsgálatok a gyártási eljárást és a termékhez kapcsolódó kockázatot követik. Szerkezeti célú vastaglemeznél szükség lehet szakítóvizsgálatra, hajlítóvizsgálatra, meghatározott hőmérsékleten végzett ütővizsgálatra és a vastagság irányában értelmezett tulajdonságok vizsgálatára. Egy nyomócsőnél hidrosztatikai vagy roncsolásmentes vizsgálatra lehet szükség. Kovácsdarabnál meghatározott irányokból végzett ultrahangos vizsgálat írható elő, míg öntvénynél a zsugorodásra és a porozitásra összpontosító radiográfiás, mágnesporos vagy folyadékbehatolásos vizsgálat lehet szükséges. Az üstanalízisnek és a termékanalízisnek is eltérő szerepe van: az előbbi az öntetet, az utóbbi pedig a késztermék kémiai összetételét jellemzi a megengedett eltérésen belül.
Miért léteznek termékspecifikus szabványok?
Termékspecifikus szabványokra azért van szükség, mert egyetlen általános acélszabály nem képes szabályozni minden gyártási eljárást, geometriát vagy tönkremeneteli módot. Az ISO/TC 17 az acélszabványosítást olyan termékcsoportokba szervezi, amelyek közé tartoznak a folyamatos hengerműben gyártott sík hengerelt termékek, a szerkezeti acélok, az acélcsövek és az acéltermékek szókincse. Ez a struktúra műszaki különbségeket tükröz, nem bürokratikus párhuzamosságot.
| Az ISO 630-1:2021 szabvány hatálya alá tartozik | Az ISO 630-1:2021 szabvány hatálya alól kizárt |
|---|---|
| Vastaglemezek | Lemez |
| Szelvények | Szalag |
| Széles laposacélok | Csőtermékek |
| Rudak | — |
Az ISO 630-1:2021 a lemezeket, szalagokat és csőtermékeket kizárja a meghatározott hatályból. Strong evidence
Az ISO 630-1:2021 szabvány az olyan melegen hengerelt szerkezeti acélból készült sík és hosszú termékek általános műszaki szállítási feltételeire vonatkozik, mint a lemezek, az idomacélok, a széles laposacélok és a rudak. Kifejezetten kizárja a lemezeket, a szalagokat és a csőtermékeket. A kizárás jelentősége abban áll, hogy még a szerkezeti acélokon belül sem vonatkoznak a szabvány tűrései, vizsgálati előírásai és termékleírásai minden formára.
Az ASTM ugyanezt a termékelkülönítést alkalmazza. Szabványai külön dokumentumokban foglalkoznak a vastaglemezekkel, a szerkezeti idomacélokkal, a szádfalprofilokkal, a rudakkal, a huzalokkal, a csőtermékekkel, a kovácsdarabokkal és az öntvényekkel. Egy vastaglemezre vonatkozó specifikáció meghatározhatja a vastagsági tűréseket és az ütővizsgálatot anélkül, hogy szabályozná a cső hegesztésének vizsgálatát; egy öntvényspecifikáció foglalkozhat az öntőformával kapcsolatos folytonossági hiányokkal anélkül, hogy előírná a hengerelt idomacéloknál felsorolt szelvénytulajdonságokat.
A végfelhasználás további réteget jelent. A szerkezeti elemeknél a szelvénytulajdonságok és a csatlakozási méretek a meghatározók. A nyomástartó berendezéseknél a szívósság, a hegeszthetőség és a töréssel szembeni ellenállás a döntő. A hidegen alakított lemeznél az alakíthatósági határok, a felületminőség és a bevonattal való kompatibilitás a lényeges. A kovácsdaraboknál szabályozott szemcseáramlásra és térfogati vizsgálatra lehet szükség, míg az öntvényeknél a belső üregek elfogadhatósági szintjeit kell meghatározni.
Ezért egy érvényes megjelölésnek a kémiai anyagminőségnél többet kell azonosítania. Meg kell adnia a termék formáját és az irányadó szabványt, majd az anyagminőséget, a méreteket, a szállítási állapotot, a felületi állapotot, valamint az esetleges kiegészítő vizsgálati vagy jelölési követelményeket. A „szénacél”, az „S355” vagy az „A36” kiindulópont lehet a leírásban; önmagában egyik sem határozza meg, hogy az anyag lemez, idomacél, rúd, cső, kovácsdarab vagy öntvény-e, és azt sem, hogy a késztermék megfelel-e a felhasználási körülményekhez szükséges méret- és vizsgálati előírásoknak.
2. Az acéltermékek szókészlete: ISO 6929 és ISO/TC 17
[2] ISO 6929:2013 — Steel products — Vocabulary. International Organization for Standardization. International Standard, 2013.
Az ISO 6929:2013 az acéltermékek leírásának terminológiai alapja. Szabványosított fogalmakat biztosít a termékcsaládokhoz, beleértve a síktermékeket, a hosszútermékeket és a csőtermékeket, ahelyett hogy minden látható alakot önmagát magyarázó kategóriaként kezelne. Ez a különbségtétel azért fontos, mert egy termék megnevezése gyakran feltételezéseket hordoz a gyártási eljárásról, a mérethatárokról, a szállítási formáról és az ellenőrzést szabályozó előírásról.
A „steel plate” például nem egyszerűen bármilyen téglalap alakú acéldarab. A „sheet” és a „strip” szintén lehet téglalap alakú, és felületi megjelenésük is hasonló lehet, meghatározásuk és az alkalmazandó szabványok azonban eltérhetnek. Egy hengerelt, I alakú tartóelem nem csupán olyan rúd, amelynek oldalairól anyagot távolítottak el; a szelvények terminológiájába tartozik, és rendszerint a szelvény méretei, tömege, tűrései és szelvényjellemzői alapján határozzák meg. Egy téglalap alakú üreges terméket nem ír le megfelelően a „box bar” kifejezés, ha az alkalmazandó termékcsalád szerkezeti üreges szelvény vagy cső.
Az ISO 6929:2013 nem helyettesíti a termékszabványt. Azt a szókészletet biztosítja, amellyel a termékszabványok meghatározhatják alkalmazási területüket. A minőség, a termékforma, a gyártási folyamat, a szállítási állapot, a felületi állapot, a méretek, a mechanikai követelmények és a tervezett alkalmazás továbbra is külön specifikációs változók maradnak.
Síktermékek, hosszútermékek és csőtermékek
A síktermékeket széles, lényegében sík keresztmetszet jellemzi; ilyen formák például a lemezek, a sheet termékek és a szalagok. A szélesség, a vastagság, az élállapot, valamint a szállítási hossz vagy a tekercsforma alapvető leíró jellemzők. Ezek a kifejezések nem minden szabványrendszerben felcserélhetők. Egy előírás különbséget tehet a tekercsben szállított és a darabolt hosszakban szállított termék között, illetve a vastagságtól és a hengerlési eljárástól függően eltérő mérettűréseket határozhat meg.[3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International. ASTM International Standard, 2025.
Az ASTM A1088-25 jól szemlélteti ezt. A szabvány a tekercsben és darabolt hosszakban szállított, hidegen hengerelt CP-, DP- és TRIP-acél sheet termékekre vonatkozik. Követelményei kiterjednek a kémiai összetételre, a mechanikai tulajdonságokra, a felületi minőségre, a megjelenésre, a méretekre és a megengedett eltérésekre. Ha az ASTM A1088-25 hatálya alá tartozó anyagot „hidegen hengerelt lemeznek” neveznénk, elveszne az a termékformára vonatkozó információ, amely meghatározza a szabvány alkalmazási területét.
A sheet termék és a lemez közötti határ szintén függhet az irányadó előírástól, nem csupán egyetemes vizuális szabálytól. Az ASTM A786/A786M-15(2025) a padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található. A szabvány lehetővé teszi a sheet termékként, nagy vastagságú sheet tekercsként vagy lemezként osztályozott méretekben történő szállítást, miközben a legnagyobb vastagságot 25 mm-ben határozza meg. A kiemelkedő mintázat, a szállítási forma és a méretosztályozás tehát együttesen érvényesül. A „tread plate” vagy „checker plate” kifejezés közölheti a vizuális jellemzőt, az ASTM A786/A786M-15(2025) szerinti „floor plate” azonban műszaki korlátokkal meghatározott termékkategóriát jelöl.
A hosszútermékek hossza lényegesen meghaladja keresztmetszeti méreteiket, és általában egyedi hosszúságokban szállítják őket. Ebbe a csoportba tartoznak a rudak, a szelvények, a sínek, a hengerhuzalok és a kapcsolódó formák. A rúd lehet kör, négyzet, hatszög vagy más tömör profilú; a szelvénynek rendszerint alakított keresztmetszete van, például I, H, csatorna- vagy szögszelvény, amelyet a terület és a szelvényjellemzők meghatározott eloszlásának biztosítására terveztek. Az olyan köznyelvi megnevezés, mint az „acélgerenda”, nem határozza meg, hogy az elem I-szelvény, hegesztett összeállított tartó, üreges szelvény vagy rúd.
Az AISC Shapes Database v16.0 bemutatja, miért kell a szelvények terminológiáját méretadatokhoz kapcsolni. A 2022-ben közzétett adatbázis szabványosított szerkezeti acélszelvényeket, azok méreteit és szelvényjellemzőit sorolja fel amerikai szokásos és metrikus mértékegységekben, az elnevezési konvenciókkal együtt. Egy W-szelvény vagy egy egyenlőtlen szárú szögacél megjelölése csak akkor értelmezhető, ha a megfelelő szelvénytáblázathoz és mértékegységrendszerhez kapcsolódik. Az egységnyi hosszra jutó tömeg, a karima- és gerincméretek, a terület, a másodrendű nyomatékok és a szelvénymodulusok fénykép alapján nem határozhatók meg megbízhatóan.
A csőtermékeket üreges keresztmetszet jellemzi; ide tartoznak a kör, négyzet és téglalap alakú formák. Specifikációjuknak ki kell térnie a külső méretekre vagy átmérőre, a falvastagságra, a hosszra, az egyenességre, az alakítási vagy gyártási eljárásra, adott esetben a hegesztési állapotra, valamint a nyomás- vagy szerkezeti teljesítményre. Az ASTM A1085/A1085M a négyzet, téglalap és kör alakú szerkezeti üreges szelvényekre vonatkozik. Az ilyen geometria külön méret- és szelvényjellemző-táblázatokat igényel, mivel a téglalap alakú üreges szelvény és a kör keresztmetszetű cső eltérően viselkedik hajlítás, nyomás, helyi horpadás és csomóponti kialakítás esetén.
Hogyan előzik meg a szabványosított fogalmak a félreérthető leírásokat?
A termékformára vonatkozó kifejezések megakadályozzák, hogy egy minőséget összetévesszenek az alakkal. Az „S355” egy vonatkozó európai előírásban szilárdsági jelölést azonosít; önmagában nem határozza meg, hogy a termék lemez, szelvény, rúd vagy üreges szelvény. Hasonlóképpen az „A572 Grade 50” sem határozza meg az alkalmazandó ASTM-termékelőírás nélkül a termék méreteit, felületi állapotát vagy gyártási eljárását. A teljes megjelölésnek a minőséget össze kell kapcsolnia a termékszabvánnyal.
Az ISO 630-1:2021 jól példázza a meghatározott alkalmazási határt. A szabvány általános műszaki szállítási feltételeket ír elő melegen hengerelt szerkezeti acél sík- és hosszútermékekre, beleértve a lemezeket, a szelvényeket, a széles laposacélokat és a rudakat. Kizárja a sheet termékeket, a szalagokat és a csőtermékeket. Ez a kizárás nem pusztán szemantikai lábjegyzet: megakadályozza, hogy a felhasználók olyan termékcsaládra alkalmazzanak egy szállításiállapot-szabványt, amelynek méretkonvencióit és követelményeit másutt határozzák meg.
Ugyanez a különválasztás jelenik meg a nyomástechnikai alkalmazású anyagoknál is. Az ISO 9328-6:2018 a nyomástartó berendezésekben használt sík acéltermékek műszaki szállítási feltételeit határozza meg, beleértve az edzett és megeresztett állapotban szállított, hegeszthető finomszemcsés acélokat. Az e szabvány szerint rendelt lemezt nem írja le teljes körűen az, hogy „nagyszilárdságú acél”. Fontos az alkalmazási környezet, a síktermék-forma, a hegeszthetőségi követelmény, valamint az edzett és megeresztett szállítási állapot is.
A National Structural Steelwork Specification hasonlóképpen különálló alkotó terméktípusként különbözteti meg a hengerelt szelvényeket, a szerkezeti üreges szelvényeket, a lemezeket és a rudakat. A teljes megjelölésnek tartalmaznia kell a szabványszámot, a szilárdsági minőséget és az ütőmunka-minőséget. Ez gyakorlati védelmet jelent: az „S355 acél” megjelölés hiányos, ha nem adták meg az előírt ütőmunka-minőséget és a termékszabványt.
Az ISO termékcsoport-struktúrája
Az ISO/TC 17, az acélszabványosításért felelős ISO-műszaki bizottság, munkáját termék- és tárgykörcsoportokon keresztül szervezi, nem pedig egyetlen, minden acélformára érvényes egyetemes specifikáció alapján. A struktúra többek között magában foglalja a folyamatos hengersoron hengerelt síktermékeket, a szerkezeti acélokat, az acélcsöveket és az acéltermékek szókészletét. Ez a szervezés a gyártási és teljesítménybeli különbségeket tükrözi.
A folyamatos hengersoron hengerelt síktermékekhez olyan terminológiára és követelményekre van szükség, amelyek illeszkednek a tekercsekhez, a darabolt hosszakhoz, a hengerlési irányhoz, a felületi minőséghez és a vastagságváltozáshoz. A szerkezeti acélokhoz a szelvényekre, lemezekre, rudakra és más teherhordó formákra vonatkozó szabályokra van szükség. Az acélcsövekre vonatkozó előírásoknak ki kell térniük az üreges geometriára, az összeillesztési vagy alakítási eljárásokra, a méretellenőrzésre és egyes alkalmazásokban a nyomásvizsgálatra. A terminológiai munka biztosítja azt a közös nyelvet, amely lehetővé teszi, hogy ezek a termékcsoportok hatókörük összeolvasztása nélkül hivatkozzanak egymásra.
Az ASTM hasonló elvet követ, amikor a specifikációkat termékforma és gyártási eljárás szerint választja külön, beleértve a lemezeket, a szerkezeti szelvényeket, a szádfal-elemeket, a rudakat, a huzalokat, a csőtermékeket, a kovácsdarabokat és az öntvényeket. Egy kovácsdarab és egy öntvény névleges kémiai összetétele megegyezhet egy hengerelt rúdéval, megszilárdulási vagy alakváltozási előéletük azonban eltérő ellenőrzési szempontokat és megengedett folytonossági hiányokat eredményez. A termékforma ezért az acél műszaki identitásának része, nem pedig a minőség kiválasztása után hozzáadott címke.
3. Sheet, strip és plate: egymáshoz kapcsolódó, eltérő követelményű síkformák
A sheet, strip és plate mind síkhengerelt acéltermékek, közös megjelenésük azonban nem teszi őket felcserélhető specifikációs kategóriákká. Különbségeik a hengerlési eljárásból, a mérethatárokból, a szállítási formából, a felületi állapotból és a tervezett feldolgozási eljárásból erednek. Az autóipari alakításhoz használt hidegen hengerelt sheet termék nem egyszerűen vékonyabb lemez, miként a melegen hengerelt lemez sem pusztán nagyobb darabolt hosszban szállított sheet termék.
Az ISO 6929:2013 szabványosított szókészletet biztosít az acéltermékekhez, és különválasztja a síktermékek, a hosszútermékek és a csőtermékek nyelvezetét. Ez a szókészlet azért fontos, mert egy termékmegjelölés rendszerint többet közöl a névleges vastagságnál és szélességnél. A minőség, a szállítási állapot, a felületi kikészítés, a mérettűrés és a vizsgálati követelmények változhatnak a termékkategória változásával.

Folyamatos hengersoron hengerelt síktermékek
A folyamatos síkhengerlés egy újramelegített brammával kezdődik, amelyet egymást követő hengerállványokon vezetnek át. Az egyes állványok csökkentik a vastagságot, és szabályozzák a szélességet, a profilt, a koronásodást és a síkfekvést. A keletkező szalag a meleghengerművet tekercsként hagyhatja el, pácoláson és hidegalakításon mehet keresztül, illetve izzítást, simítóhengerlést, bevonatolást és egyéb kikészítési műveleteket kaphat. Az eljárás nagymértékben meghatározza az anyag végső viselkedését.
A melegen hengerelt termék felületét reve borítja, hacsak a revét el nem távolítják. A pácolás eltávolíthatja ezt a revét, de ettől a termék még nem válik hidegen hengerelt lemezzé. A hideghengerlés alacsonyabb hőmérsékleten csökkenti a vastagságot, és javítja a vastagság szabályozását, valamint a felületminőséget, miközben megváltoztatja az acél alakváltozási keményedési állapotát is. A lágyítás helyreállíthatja a duktilitást; a simítóhengerlés beállíthatja a síklapúságot, a felület megjelenését és a folyási viselkedést. Ezek a lépések a műszaki előírás részét képezik, nem pusztán esztétikai részletek.
Az ASTM A1088-25 jól szemlélteti a különbséget. A szabvány tekercsben és darabolt hosszúságban szállított, hidegen hengerelt CP-, DP- és TRIP-acéllemezekre vonatkozik. A jelölések a fejlett nagyszilárdságú acélok osztályaira utalnak: komplex fázisú (CP), kétfázisú (DP), valamint átalakulás által kiváltott képlékenységű (TRIP) lemezre. A specifikáció a kémiai összetételt, a mechanikai tulajdonságokat, a felületminőséget, a megjelenést, a méreteket és a megengedett eltéréseket szabályozza. Az a vevő, aki csupán „hidegen hengerelt acéllemezt” ír elő, nem határozza meg a szilárdsági osztályt és több olyan ellenőrzési követelményt sem, amelyek hatással vannak az alakításra, a hegeszthetőségre és az ellenőrzésre.
Transzformáció indukálta képlékenység (TRIP) Olyan alakváltozási mechanizmus, amelyben a visszamaradt ausztenit fokozatosan martenzitté alakul, növelve az alakítás közbeni képlékeny alakváltozással járó keményedést.
Kétfázisú (DP) acél Olyan acéllemez-mikroszerkezet, amely főként ferritből és keményebb második fázisú alkotóelemekből, rendszerint martenzitből áll.
A mechanikai követelmények a tervezett alakváltozási útvonalat is tükrözik. Egy DP-acéllemez nagy szakítószilárdságot és kedvező egyenletes nyúlást egyaránt biztosíthat olyan ferrites mátrix révén, amely keményebb második fázisokat tartalmaz. A TRIP-minőségek az alakváltozás során átalakuló visszamaradt ausztenittől függenek, míg a CP-minőségek összetettebb, keményített mikroszerkezetet alkalmaznak. Ezek nem ugyanazon névleges vastagságra adott, egymással felcserélhető válaszok. Az alakítási határértékek, a visszarugózás, a hegeszthetőség és az előírt vizsgálati értékek akkor is eltérhetnek, ha két lemez vastagsága hasonló.
A folyamatos hengerművek általában tekercsben gyártják az anyagot, mivel a hengerlési művelet folyamatos. A tekercses szállítás csökkenti annak szükségességét, hogy a hengerművet minden egyes darab miatt leállítsák, ugyanakkor a későbbi műveleteket egy feldolgozóra vagy szolgáltatóközpontra hárítja. A tekercset keskenyebb szélességű csíkokra hasíthatják, síkíthatják, darabolhatják, kivághatják vagy bevonhatják. A hasítás során szélesebb kiindulási tekercsből csíkok készülnek; ez nem változtatja meg az acélminőséget, de olyan élállapotra vonatkozó követelményeket és szélességtűréseket eredményezhet, amelyeket külön kell szabályozni.
A „csík” szó ezért termékformát vagy méretarányt ír le, nem pedig minőséget. A csík általában keskenyebb a lemeznél, és gyakran tekercsben szállítják, de a csík és a lemez közötti számszerű határ az irányadó szabványtól és a termékgyakorlattól függ. Egyes specifikációk szélességi határértékeket határoznak meg; mások egy megnevezett lemez- vagy csíkszabvány szerint szabályozzák a terméket, anélkül hogy egyetlen általános iparági határértékre támaszkodnának. Az ISO 6929:2013 közös terminológiát biztosít, de nem szünteti meg az egyes szabványokban rögzített, termékspecifikus határértékeket.
Vastaglemez, lemez és nagy vastagságú lemeztekercs
A vastaglemezt rendszerint melegen hengerelt, viszonylag vastag síkterméknek tekintik, amelyet gyakran egyedi hosszúságokban, nem pedig tekercsben szállítanak. A lemez általában vékonyabb síkterméket jelent, amelyet gyakran tekercsben vagy darabolt hosszúságban gyártanak és szállítanak. Ezek a leírások hasznosak, de a műszaki előírások kidolgozásához nem elegendők. A vastagságtartományok átfedhetik egymást, és egy szabvány a terméket a szállítási forma, a szélesség és a gyártási eljárás, valamint a vastagság alapján is valamely kategóriába sorolhatja.
Az ISO 630-1:2021 tudatosan meghatározott határvonalat szemléltet. A szabvány melegen hengerelt szerkezeti acél sík- és hosszútermékeire vonatkozik, beleértve a vastaglemezeket, idomokat, széles lapos termékeket és rudakat, de kizárja a lemezeket, csíkokat és csőtermékeket. Az ISO 630-1:2021 szerinti acélminőségben rendelt szerkezeti vastaglemezre ezért nem vonatkoznak automatikusan ugyanazok a műszaki szállítási feltételek, mint egy hasonló kémiai összetételű és vastagságú lemezre. A kizárás a specifikáció határát jelenti, nem pedig azt az állítást, hogy a termékek darabolás után eltérően néznek ki.[4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International. ASTM International Standard, 2025.
Az ASTM A786/A786M-15(2025) különösen világos példát nyújt az átfedő terminológiára. A szabvány a padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található. A specifikáció lehetővé teszi a lemez, a nagy vastagságú lemeztekercs vagy a vastaglemez méretkategóriájában történő szállítást, és 25 mm-es maximális vastagságot határoz meg. Egy padlótermék tehát hordozhat vastaglemezhez kapcsolódó megnevezést, miközben lemezhez vagy tekercshez kapcsolódó méretkategóriában szállítják. A kiemelkedő mintázat olyan követelményeket is bevezet, amelyek a hagyományos, sima vastaglemeznél nem állnak fenn, beleértve a mintázott felület és a kiemelkedő mintázat által okozott méretbeli hatások szabályozását.
Ez a példa megcáfol egy gyakori leegyszerűsítést: a „vastaglemez” nem azonosítható kizárólag egy vastagsági szám alapján, és a „lemez” sem azonosítható kizárólag a tekercses formája alapján. Egy tekercsben szállított, 20 mm-es padlótermék és egy 20 mm-es, sima felületű szerkezeti vastaglemez eltérhet a vonatkozó szabvány, a felületi geometria, a megengedett eltérések és az ellenőrzési követelmények tekintetében. A tekercs téglalap alakú darabokra vágása nem teszi a terméket egyenértékűvé a vastaglemez-specifikáció szerint rendelt vastaglemezzel.
A nyomástartó berendezések újabb határvonalat jelentenek. Az ISO 9328-6:2018 a nyomástechnikai célokra használt sík acéltermékek műszaki szállítási feltételeit határozza meg, beleértve az edzett és megeresztett állapotban szállított, hegeszthető finomszemcsés acélokat. A nyomástechnikai alkalmazásra utaló megjelölés további, a hegeszthetőséggel, a szívóssággal, a hőkezeléssel és a vizsgálatokkal kapcsolatos követelményeket támaszt. A megfelelő szélességű és vastagságú, de általános szerkezeti szabvány szerint szállított vastaglemez nem válik automatikusan nyomástartó berendezéshez használható termékké.
Ugyanez az elv vonatkozik a padlólemezre, a hídszerkezeti lemezre, a kazánlemezre és az általános szerkezeti vastaglemezre. A „vastaglemez” tág termékformát jelöl; az irányadó szabvány határozza meg a kémiai határértékeket, a mechanikai tulajdonságokat, a hőkezelést, a felületi állapotot, az ultrahangos vagy egyéb vizsgálatokat, valamint a mérettűréseket. Ezek a követelmények önmagában a megnevezésből nem állapíthatók meg.
Vastagság, szélesség, tekercses forma és darabolt hosszúságban történő szállítás
A vastagság és a szélesség az elsődleges méretleírók, de nem egymástól függetlenül működnek. Egy specifikáció eltérő vastagságtartományt engedélyezhet tekercsben és darabolt hosszúságban, vagy eltérő síklapúsági, él-, kardossági és hossztűréseket írhat elő az egyes szállítási feltételekre. A tekercs névleges vastagsága és szélessége mellett külső átmérővel, belső átmérővel, tömeggel és tekercselési iránnyal is rendelkezik. A darabolt hosszúságú termékre olyan hossz-, derékszögűségi, síklapúsági és élkövetelmények vonatkoznak, amelyek a vágatlan tekercsre nem ugyanilyen módon alkalmazandók.
A tekercses szállítás azért előnyös a folyamatos hengerlési folyamatban, mert a csík a hengerművön keresztül folyamatosan összekapcsolva maradhat. Ez azonban nem teszi automatikusan alkalmassá minden gyártási műveletre. A tekercs emlékező hatása, a maradó feszültség, a teleszkóposság, az egymást követő tekercsek közötti hegesztések és az élállapot hatással lehet a síkításra, a kivágásra és az adagolásra. A tekercs síkítása és darabolása során a feldolgozónak meg kell őriznie az előírt minőséget és vastagságot, miközben teljesítenie kell a darabolt hosszúságra vonatkozó tűréseket is. Az így kapott lemezeket nem feltétlenül tanúsítják más termékszabvány szerint pusztán azért, mert fizikai formájuk megváltozott.
A szélesség szintén befolyásolja a besorolást. Egy széles lapos termék, egy lemez és egy keskeny csík egyaránt készülhet hengerléssel, szabványaik azonban eltérő határértékeket határozhatnak meg a szélességeltérésre, a koronaalakulásra, a síklapúságra és az élminőségre. A hasított csíkoknak gyakran nyírt éleik vannak, míg a hengerművi élű vagy nyírt élű lemezekre eltérő követelmények vonatkozhatnak. A különbség fontos az ellenállás-hegesztés, a sajtolás, a hosszvarratos hegesztés és minden olyan művelet esetében, amely egyenletes élgeometriát igényel.
A specifikációnak azt is meg kell határoznia, hogy a méretek névlegesek-e, vagy a feldolgozás utáni állapotban garantáltak. A hidegen hengerelt lemezre szigorú vastagsági és síklapúsági határértékek vonatkozhatnak, valamint felületminőségi megjelölés; a melegen hengerelt vastaglemez viszont eltérő reveállapotot és nagyobb méreteltérést engedhet meg. Az egyik termékformára vonatkozó tűréskészletet nem szabad feltételezés alapján átvinni egy másik formára.
A termékformák határai a síktermékeken túl is kiterjednek. Az ASTM A1085/A1085M négyzet, téglalap és kör alakú üreges szerkezeti szelvényekre vonatkozik; ezekhez külön méret- és szelvénytulajdonság-táblázatok szükségesek, mivel a falvastagság, a saroksugár és a zárt geometria befolyásolja a viselkedést. A 2022-ben közzétett AISC Shapes Database v16.0 szabványos méreteket és szelvénytulajdonságokat sorol fel szerkezeti szelvényekhez amerikai szokásos és metrikus mértékegységekben. Ezeknek a táblázatoknak nincs közvetlen megfelelőjük egy vastaglemez- vagy lemezspecifikációban.
A National Structural Steelwork Specification ugyancsak külön alkotó terméktípusként kezeli a hengerelt szelvényeket, az üreges szerkezeti szelvényeket, a vastaglemezeket és a rudakat. A teljes megjelölés tartalmazza a szabványszámot, a szilárdsági minőséget és az ütőmunka szerinti minőséget. Ez a gyakorlat helyes: az „acél vastaglemez” egy formát jelöl, nem pedig az anyag teljes azonosságát. A teljes rendelési vagy tervezési hivatkozásnak össze kell kapcsolnia a formát a minőséggel, a szállítási állapottal, a felületi és méretkövetelményekkel, valamint az alkatrészre irányadó ütőmunka-, vizsgálati vagy végfelhasználási szabvánnyal.
4. Melegen hengerelt szerkezeti termékek az ISO 630-1 szerint
[5] ISO 630-1:2021 — Structural steels — Part 1. International Organization for Standardization. International Standard, 2021.
Az ISO 630-1:2021 a melegen hengerelt szerkezeti acélból készült sík- és hosszú termékek általános műszaki szállítási feltételeit határozza meg. A termékkörébe lemezek, szelvények, széles laposacélok és rudak tartoznak. Ez a megfogalmazás fontos: a szabvány nem sorol minden, szerkezetben felhasznált acélterméket egyetlen, egymással felcserélhető termékkategóriába. Meghatározott, melegen hengerléssel gyártott termékekre vonatkozó keretrendszert hoz létre, amelyben a követelményeket a vonatkozó ISO 630 szerinti acélminőségi és termékelőírásokon keresztül kell alkalmazni.
Az ISO 6929:2013 biztosítja az e megkülönböztetés alapjául szolgáló szakkifejezéseket. Az acéltermékeket olyan csoportokra osztja, mint a síktermékek, a hosszú termékek és a csőtermékek. Ezek a csoportok önmagukban a geometriát és a gyártási formát írják le, nem pedig a szilárdsági osztályt. Egy lemez és egy I-szelvény egyaránt szállítható szerkezeti acélminőségben, azonban gyártásuk, vizsgálatuk, méretezésük és specifikációjuk eltérő. Az acélminőség az acél kémiai és mechanikai követelményeit határozza meg; a termékforma pedig azt, hogy e követelményeket hogyan fejezik ki és igazolják.
Az ISO/TC 17 szabványszerkezete ugyanezt a szétválasztást tükrözi: külön termékcsoportokat tartalmaz a folyamatos hengersoron gyártott síkhengerelt termékekre, a szerkezeti acélokra, az acélcsövekre és az acéltermékek szakkifejezéseire. Ezért egy specifikációnak egyszerre több kérdésre kell választ adnia: milyen acélminőség szükséges, milyen termékformát szállítanak, milyen méretek és tűrések alkalmazandók, milyen szállítási állapot megengedett, valamint milyen vizsgálati vagy ütőmunka-követelmények vonatkoznak az átvételre.
Lemezek és széles laposacélok
A lemez olyan síktermék, amelynek szélessége lényegesen nagyobb a vastagságánál, és amelyet rendszerint egyedi darabokban, nem pedig folyamatos tekercsben szállítanak. Szerkezeti alkalmazásokban a lemez gerinclemezként, övlemezként, kapcsolóelemként, talplemezként vagy merevítőként szolgálhat. Teljesítményét nemcsak a névleges vastagság és az acélminőség határozza meg, hanem a síklapúság, a vastagsági tűrés, az élállapot, a belső tömörség, a felületi állapot és – ha elő van írva – a vastagságirányú tulajdonságok is.
A melegen hengerlés megváltoztatja az acél alakját és mikrostruktúráját. A brámákat újrahevítik, majd hengerek között alakítják, és a hengerlési menetrend hatással van a szemcseszerkezetre, a maradó feszültségre és a végső méretekre. Az eljárás nem tesz minden melegen hengerelt síkterméket egyenértékűvé. Az ISO 630-1 szerint szállított lemez specifikációs útja eltér az ISO 9328-6:2018 szerint szállított nyomástartóedény-lemezétől. Ez utóbbi a nyomástartási célokra szolgáló sík acéltermékekre vonatkozik, beleértve az edzett és megeresztett állapotban szállított, hegeszthető finomszemcsés acélokat is. Mindkettő lehet sík, vastag és hegeszthető, azonban az üzemi követelmény határozza meg az alkalmazandó szabványt.
A széles laposacélok a lemezszerű és a hosszú termékek határán helyezkednek el. Meghatározott szélességű és vastagságú, sík, megnyújtott termékek, amelyeket folyamatosan vagy ismételt hengerlési menetekben hengerelnek, és hosszú szálban szállítanak. Geometriájuk révén élgerendaként, merevítőelemként, kapcsolóelemként és gyártott szelvények részeként alkalmazhatók. A nagy lemezből kivágott lemezzel ellentétben a széles laposacélt a vonatkozó termékosztályozás hosszú termékként kezeli. Ez hatással van a mérettáblázatokra, a megengedett eltérésekre, a rendelési terminológiára és esetenként a vizsgálat alapjára is.
A terminológia szabványonként és régiónként átfedést mutathat. Az ASTM A786/A786M-15(2025) például a bordás padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található. A szabvány lehetővé teszi a lemezlapként, vastag lemeztekercsként vagy lemezként besorolt méretekben történő szállítást, de a maximális vastagságot 25 mm-ben korlátozza. A kiemelkedő mintázat felületi jellemző, nem pedig új szilárdsági osztály. A padlólemez szerkezeti megjelölésének továbbra is tartalmaznia kell az anyagszabványt és a megkövetelt tulajdonságokat; a mintázott felület nem teszi felcserélhetővé a sima szerkezeti lemezzel.
A lemez és a vékony lemez közötti különbség sem vezethető vissza egyetlen, általánosan érvényes vastagsági határértékre. A különböző szabványok eltérő mérettartományokat és szállítási konvenciókat alkalmaznak. A tekercsben történő szállítás, a darabolt hossz, a vastagság, a szélesség és a tervezett feldolgozás egyaránt befolyásolhatja az alkalmazandó termékszabványt. Az ISO 630-1-nek a vékony lemezre vonatkozó kizárása ezért a termékmeghatározásokhoz és a műszaki alkalmazási területhez kapcsolódó hatálybeli döntés, nem pedig annak állítása, hogy a vékony lemeznek nincs szerkezeti alkalmazása.
Rudak és szerkezeti szelvények
A hosszú termékeket megnyújtott alakjuk jellemzi, és rendszerint egyenes szálban szállítják őket. A rudak a specifikációtól függően lehetnek kör, négyzet, hatszög vagy lapos keresztmetszetűek. A szerkezeti rudak húzott elemekként, saroklemezekként, rácsrudakként, oszlopokként, kötőelemekként vagy megmunkált alkatrészekként szolgálhatnak. Egy lapos rúd és egy széles laposacél rajzon hasonlónak tűnhet, azonban a meghatározott szélesség–vastagság arányuk, hengerlési gyakorlatuk és mérettűrésük nem feltétlenül azonos.
A szerkezeti szelvények keresztmetszeti alakját úgy alakítják ki, hogy a geometria révén ellenállást biztosítsanak. Például I-szelvények, H-szelvények, U-szelvények, szögacélok és T-szelvények tartoznak ide. Megjelölésük nem csupán a megjelenés leírása. Egy IPE 300, HEA 400 vagy egyenlő szárú szögacél egy elismert sorozathoz kapcsolódó méret- és szelvénytulajdonság-információkat hordoz; a sorozat megváltoztatása megváltoztatja a karimaszélességet, a gerincvastagságot, a keresztmetszeti területet, a tömeget, valamint a másodrendű nyomaték és a szelvénymodulus értékeit.
Az AISC Shapes Database v16.0 ezt a megközelítést szemlélteti azáltal, hogy szabványosított méreteket és szelvénytulajdonságokat sorol fel amerikai szokásos és metrikus mértékegységekben. A tervezők ezeket a táblázatokat használják a szelvények kiválasztására és elemzésére, miközben az anyagspecifikáció külön határozza meg az acélminőséget, a kémiai összetételt, a szakító tulajdonságokat, a folyáshatárt, a nyúlást és a szállítási követelményeket. A szelvénymegjelölés nem helyettesítheti az acélminőségi megjelölést.
A National Structural Steelwork Specification ugyanezt az elvet alkalmazza azáltal, hogy a hengerelt szelvényeket, a szerkezeti üreges szelvényeket, a lemezeket és a rudakat különálló terméktípusokként kezeli. A teljes megjelölés tartalmazza a szabványszámot, a szilárdsági osztályt és az ütőmunka-minőséget. Ezért az „S355” önmagában hiányos, ha a rendelési vagy gyártási követelmény meghatározott szabványt és ütőmunka-osztályt ír elő. A termékformának és az acélminőségnek együtt kell szerepelnie a specifikációban.
A szállítási állapot szintén fontos. A melegen hengerelt szerkezeti termékeket hengerelt állapotban, normalizált vagy normalizáltan hengerelt állapotban, illetve a vonatkozó szabvány által megengedett más állapotban lehet szállítani. A hőkezelés megváltoztatja a létrejövő mikrostruktúrát és a mechanikai viselkedést. Két, azonos névleges acélminőségű és hasonló méretű termék nem feltétlenül elégíti ki ugyanazokat a követelményeket, ha az egyik eltérő szállítási állapotban vagy más szolgálati célra szánt specifikáció szerint kerül szállításra.
A kizárt termékformák jelentősége
Az ISO 630-1:2021 kizárja a vékony lemezeket, a szalagokat és a csőtermékeket. Ez az alkalmazhatóság határa, nem pedig annak állítása, hogy ezek a termékek nem kapcsolódnak a szerkezeti acélokhoz. A kizárás megakadályozza, hogy egyetlen általános szabványba kerüljenek olyan termékek, amelyek gyártása, geometriája és vizsgálati gyakorlata külön szabályokat igényel.
A vékony lemezeket és a szalagokat rendszerint a folyamatos hengerléssel, a tekercskezeléssel és a kisebb vastagságokkal hozzák összefüggésbe. Az ASTM A1088-25 a tekercsben és darabolt hosszban szállított, hidegen hengerelt CP-, DP- és TRIP-acéllemezekre vonatkozik, és követelményeket határoz meg a kémiai összetételre, a mechanikai tulajdonságokra, a felületminőségre, a megjelenésre, a méretekre és a megengedett eltérésekre. Ezek a követelmények az ISO 630-1 hatálya alá tartozó vastag, melegen hengerelt lemezekétől és hosszú termékekétől lényegesen eltérő termékgyártási útvonalat érintenek.
A csőtermékek saját méret- és szerkezeti kezelését igénylik, mivel a zárt keresztmetszet hatással van a helyi horpadásra, a hegesztési varratokra, a sarkok geometriájára, a falvastagságra és a szelvénytulajdonságokra. Az ASTM A1085/A1085M a négyzetes, téglalap alakú és kör keresztmetszetű szerkezeti üreges szelvényekre vonatkozik. Egy négyzetes HSS nem specifikálható tömör négyzetes rúd követelményeinek idézésével, ahogy egy kör alakú cső sem kezelhető olyan köracélt rúdként, amelyen furatot készítettek. A gyártási útvonal és a geometria a termékazonosság részét képezi.
Kovácsolt termék Megszilárdulás után mechanikai megmunkálással, például hengerléssel, kovácsolással vagy húzással alakított acéltermék.
Ugyanez az elv választja el a szerkezeti termékeket a kovácsdaraboktól és az öntvényektől. A kovácsdarabot nyomó alakváltoztatással formálják, míg az öntvény öntőformában szilárdul meg; mindkét gyártási út eltérő szemcsefolyást, hibakockázatokat és átvételi követelményeket eredményez. Melegen hengerelt lemez, hengerelt szelvény, hegesztett HSS, kovácsdarab és öntvény egyaránt megjelenhet ugyanabban az acélszerkezetben, de nem vonatkozik rájuk egyetlen közös műszaki szállítási feltétel. Az ISO 630-1 e rendszer egyik fontos részét határozza meg. Nem szünteti meg azokat a határokat, amelyek a termékformát a specifikáció változójává teszik.
5. Szerkezeti szelvények, valamint a szelvényjellemző-adatbázisok szerepe
A szerkezeti szelvények nem egyszerűen jellegzetes sziluettre vágott lemezek vagy rudak. Ezek szabályozott keresztmetszeti geometriával gyártott termékek, amelyeket általában melegen hengerléssel, hidegalakítással vagy hegesztéssel állítanak elő, ezért a megadásuknak mind az alakra, mind az acélminőségre ki kell terjednie. A szelvényjel egy geometriát vagy geometriai geometriák egy családját azonosítja; önmagában nem határozza meg a folyáshatárt, a szakítószilárdságot, a hegeszthetőséget, az ütőmunkát vagy a szállítási állapotot.
Az ISO 6929:2013 szabványosított szókincset biztosít az acéltermékekhez, és elkülöníti a síktermékekre, a hosszútermékekre és a csőtermékekre használt kifejezéseket. Ez a megkülönböztetés azért fontos, mert egy hengerelt I-szelvény, egy hidegen alakított téglalap keresztmetszetű üreges szelvény és egy összeállított lemeztartó hasonló szerkezeti szerepet tölthet be, miközben eltérő méretszabályok és termékszabványok vonatkoznak rájuk. Az ISO 630-1:2021 a melegen hengerelt szerkezeti acélból készült sík- és hosszútermékekre vonatkozik, beleértve a lemezeket, a szelvényeket, a széles laposrudakat és a rudakat, ugyanakkor kifejezetten kizárja a lemezcsíkokat, a szalagokat és a csőtermékeket. A határvonal műszaki jellegű, nem pusztán vizuális.
I-, H-, csatorna-, szög- és T-szelvények
Az I-szelvény két övből és az azokat összekötő gerincből áll. Az észak-amerikai gyakorlatban a leggyakoribb széles övű család a W-szelvény, például a W14x22. A W betű a sorozatot azonosítja, míg a szám és az utótag a hagyományos jelölés szerint a névleges magasságot és a névleges, lábankénti fontban megadott tömeget jelzi. A jelölés nem azt jelenti, hogy minden mért méret megegyezik a névben feltüntetett számmal. A W14x22 névleges magassága körülbelül 14 hüvelyk, névleges tömege pedig 22 lb/ft, azonban a táblázatos magasság, az övszélesség, a gerincvastagság és az övvastagság külön értékek.
Az AISC S-szelvényeket is felsorol, amelyek arányai eltérnek a W-szelvényekétől, valamint M-szelvényeket, amelyek különféle széles övű szelvények. A HP-szelvényeket általában felfekvési vagy cölöpözési szelvényként használják, és arányaikat erre a célra választják meg. Ezek a betűk a szelvényalak-sorozatokat azonosítják, nem az acél kémiai összetételét. Egy W-szelvény az alkalmazandó anyagszabvány szerint különböző acélminőségekben rendelhető vagy írható elő; W-jelölése továbbra is geometriai és tömegjelölés marad.
A H-szelvény gyakran általános vizuális megnevezésként használatos, de nem helyettesítheti a tényleges sorozatjelölést. Egyes nemzetközi katalógusokban a H-jelölés egy meghatározott méretrendszer szerint szabályozott családot azonosít. Az AISC terminológiájában a vonatkozó sorozat W, M vagy HP lehet. Az informális „H-gerenda” megnevezés összetévesztése az AISC szerinti W-szelvénnyel az övarányokra és a szelvényjellemzőkre vonatkozó hibás feltételezésekhez vezethet.
A csatornaszelvényeknél a gerinc a súlyponti szélesség egyik oldalán helyezkedik el, és két öv nyúlik ki belőle. Az AISC a szabványos csatornaszelvényeket C betűvel jelöli, például C12x20.7, a különféle csatornaszelvényeket pedig MC jelöléssel, például MC12x...?, ahol a teljes jelölés tartalmazza a táblázatos névleges sorozatot és tömeget. A csatornaszelvény nyitott alakja az I-szelvényhez képest eltérő viselkedést eredményez az erős és a gyenge tengely körüli hajlítás során, továbbá excentrikus terhelés esetén csavarási hatásokat idézhet elő. Ezért egy csatornaszelvény nem tekinthető egy hasonló területű W-szelvénnyel felcserélhetőnek.
A szögacélok két, megközelítőleg 90 fokban találkozó szárból állnak. Az egyenlő szárú szögacélok például L4x4x1/2 jelöléssel adhatók meg; az egyenlőtlen szárú szögacéloknál két szárméretet használnak, például L6x4x1/2. A szögacél súlypontja a szárak metszésétől eltolt helyzetű, és főtengelyei általában nem esnek egybe a szimmetrikus szelvényeknél használt geometriai vízszintes és függőleges tengellyel. A csomóponti kialakítás, az excentricitás és a kihajlási számítások során ezért nemcsak az x és y tengelyhez, hanem a főtengelyekhez tartozó jellemzőkre is szükség lehet.
A T-szelvény hengerléssel T-szelvényként gyártható, vagy egy I-szelvény hosszanti felezésével állítható elő. Az AISC jelölései között szerepelnek a WT, MT és ST sorozatok, amelyek a W-, M- és S-szelvényekből származtatott T-szelvénycsaládoknak felelnek meg. A WT6x13 jelölés például a sorozatot és a névleges tömeget azonosítja, nem pedig egy univerzális T-geometriát. A gerinc- és övméreteket az alkalmazandó táblázatból kell meghatározni.
Az üreges szerkezeti szelvényekhez külön terminológia szükséges. Az ASTM A1085/A1085M a négyzetes, téglalap keresztmetszetű és kör keresztmetszetű üreges szerkezeti szelvényekre vonatkozik, amelyeket gyakran HSS jelöléssel adnak meg. A HSS 8x8x1/2 jelölés egy négyzetes üreges szelvényt ír le a névleges külső méretekkel és a névleges falvastagsággal; körszelvény esetén a jelölés a névleges külső átmérőt és a falvastagságot tartalmazza. A saroksugarak, a tényleges falvastagság és a gyártási tűrések befolyásolják a számított jellemzőket. Nem feltételezhető, hogy ugyanaz a terület azonos kihajlási vagy csavarási viselkedést eredményez nyitott szelvény és zárt HSS esetén.

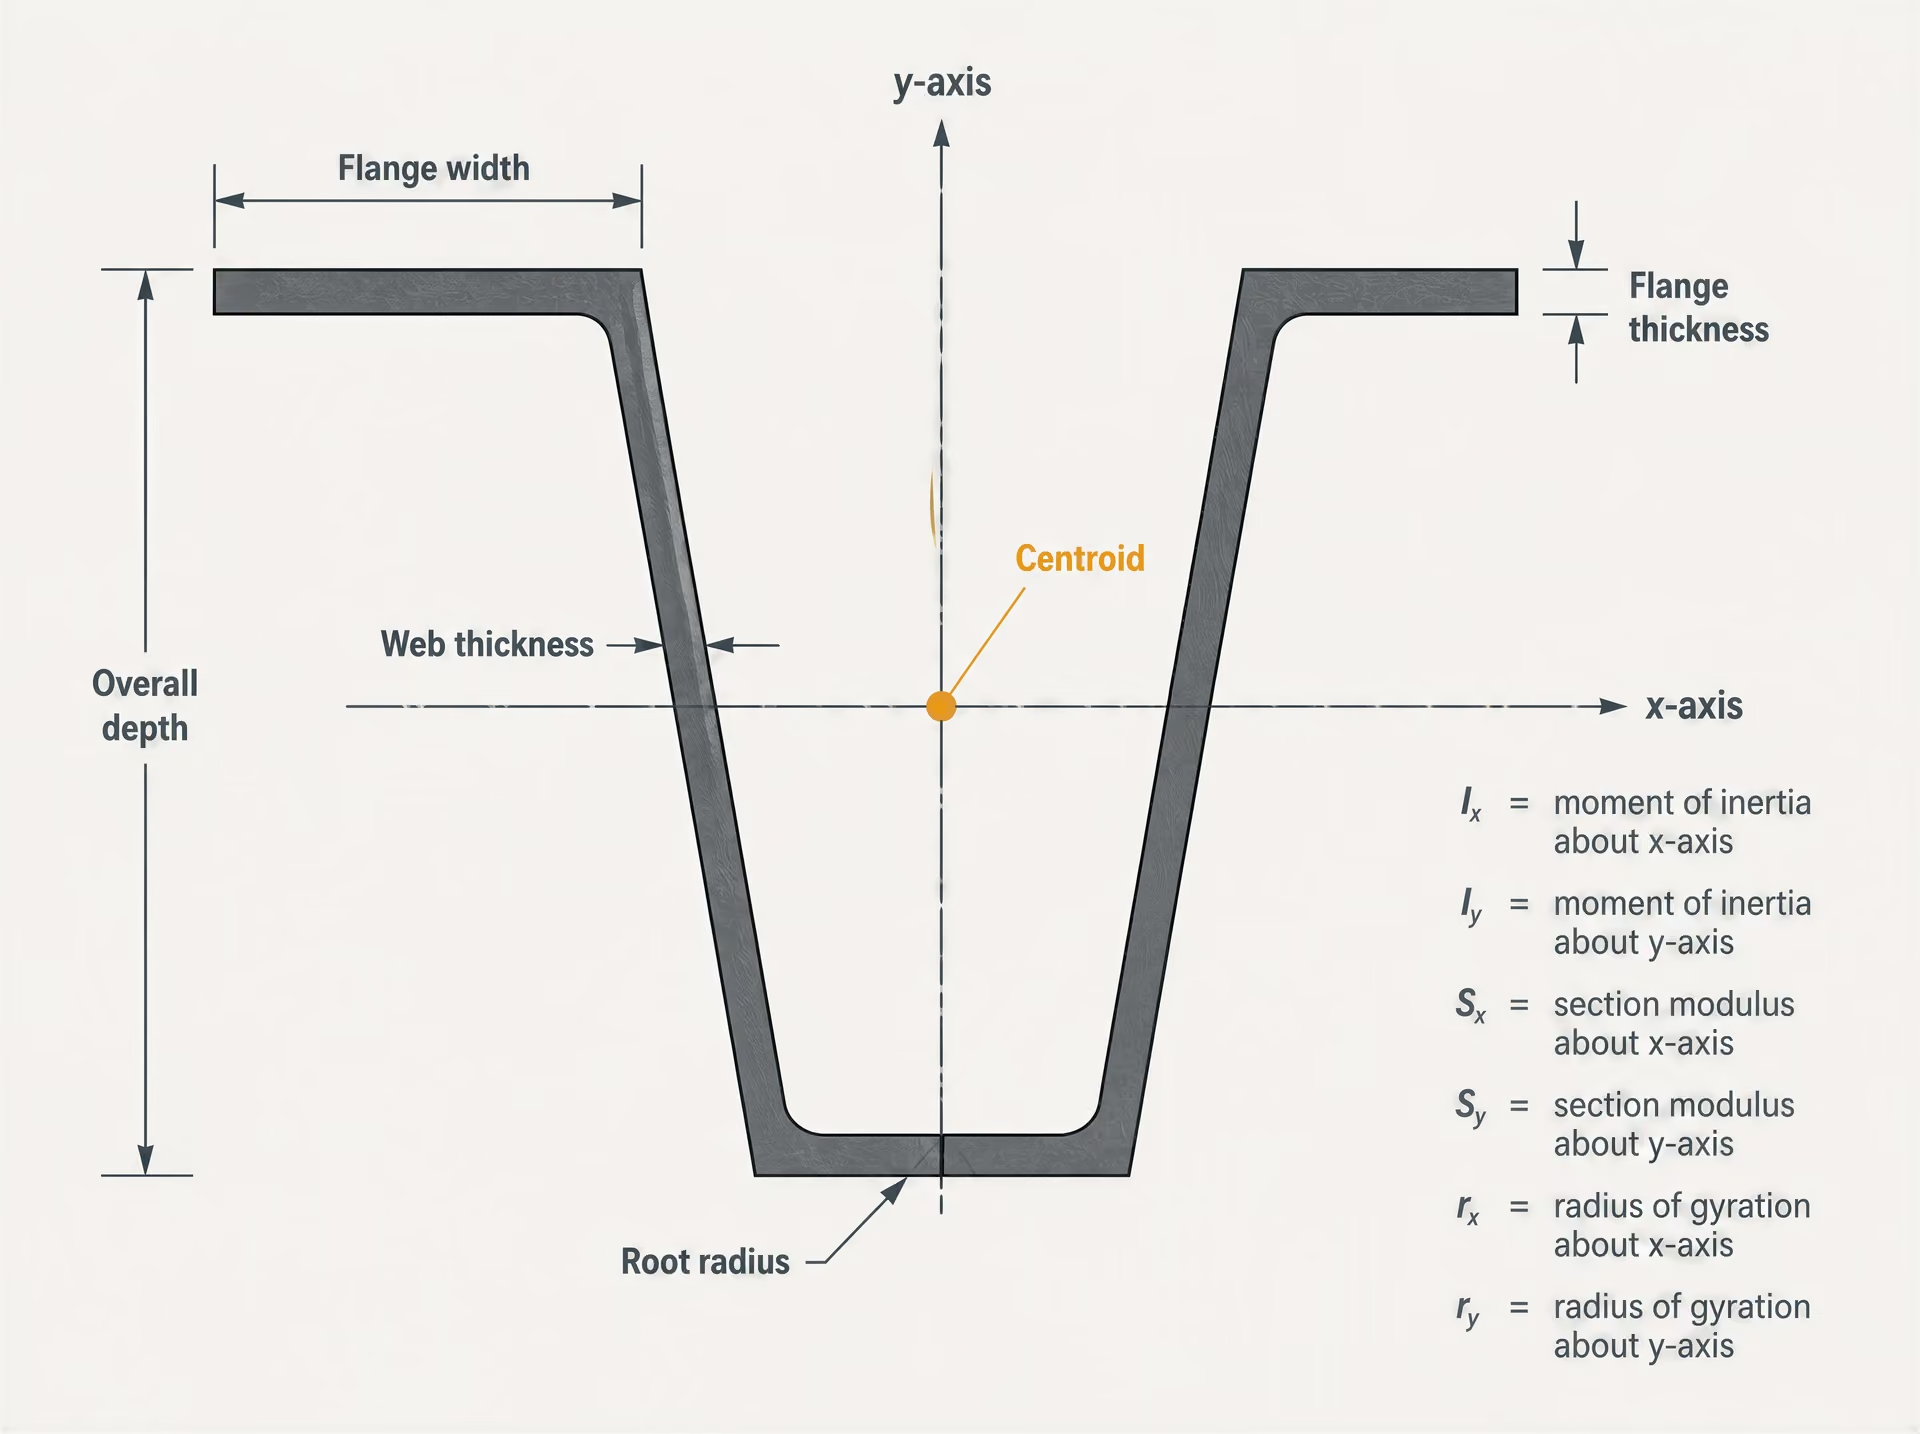
Méretek és számított szelvényjellemzők
| Információs osztály | Példák | Felhasználás |
|---|---|---|
| Fizikai méretek | Magasság, övszélesség, gerincvastagság, övvastagság és saroklekerekítési sugár | Gyártás, illesztés és csomóponti részletezés |
| Geometriai tulajdonságok | Terület, másodrendű nyomatékok, szelvénymodulusok és inercia sugarai | Szerkezeti elemzés és elemtervezés |
| Anyagtulajdonságok | Folyáshatár, szakítószilárdság, szakadási nyúlás és ütőszívósság | Szilárdság-, képlékenység- és törésértékelés |
| Ellenőrzési tulajdonságok | Egyenesség, csavarodás, felületi állapot és méreteltérés | A szállított szelvény átvétele |
Egy szelvénytáblázat két különböző információtípust tartalmaz. A méretek a fizikai határvonalat írják le: a teljes magasságot, az övszélességet, a gerincvastagságot, az övvastagságot, a külső átmérőt, a falvastagságot, a gyök- vagy saroksugarat, valamint egyes alakoknál a szárvégek vagy a lekerekítések geometriáját. Ezek az értékek a gyártást, az illesztést és a csomóponti kialakítást segítik.
A számított szelvényjellemzők ennek a határvonalnak a geometriai viselkedését írják le. A keresztmetszeti terület, A, az acél sűrűségével együtt meghatározza az egységnyi hosszra eső tömeget. A súlypont a terület egyensúlyi pontját jelöli ki. A másodrendű nyomatékok, Ix és Iy, a választott tengelyek körüli hajlítással összefüggő görbülettel szembeni ellenállást számszerűsítik. A rugalmas keresztmetszeti tényezők, Sx és Sy, a másodrendű nyomatékokat a szélső szálak távolságával hozzák összefüggésbe. A képlékeny keresztmetszeti tényezőket, Zx és Zy, képlékeny elemzés során alkalmazzák, amennyiben azt a vonatkozó tervezési szabályok lehetővé teszik. A tehetetlenségi sugarak, rx és ry, a megfelelő másodrendű nyomaték és a terület hányadosának négyzetgyökével egyenlők, és a rúdelemek karcsúsági számításaiban jelennek meg. A csavarási állandó, J, a vetemedési állandó, Cw, valamint a nyírási középpontra vonatkozó adatok a csavarás és a síkból kiforduló csavaró kihajlás szempontjából válnak fontossá.
Ezek geometriai mennyiségek, nem pedig anyagjellemzők. Az egyik acélminőségből készült W14x22 és egy másik acélminőségből készült W14x22 lényegében azonos táblázatos geometriával, területtel és névleges szelvényjellemzőkkel rendelkezik, miközben folyáshatáruk, szakítószilárdságuk, nyúlásuk, törési szívósságuk és hegesztési követelményeik eltérhetnek. Ezzel szemben két hasonló területű szelvény másodrendű nyomatékai jelentősen különbözhetnek, mivel anyaguk eltérően oszlik el a súlyponti tengelyekhez képest.[6] AISC Shapes Database v16.0. American Institute of Steel Construction. AISC reference database, 2022.
Az AISC v16.0 szelvényadatbázisa nem helyettesíti az anyagszabványt, és nem tanúsítja a kémiai összetételt vagy a mechanikai tulajdonságokat. Strong evidence
Az American Institute of Steel Construction által 2022-ben kiadott AISC Shapes Database v16.0 szabványosított szerkezeti szelvények méreteinek, jellemzőinek, mértékegységeinek és elnevezési konvencióinak referenciaforrása. Nem acélanyag-szabvány. Pusztán a szelvény neve alapján nem tanúsítja a kémiai összetételt, a folyáshatárt vagy a szakítószilárdságot. Ezeket a követelményeket a projekt előírásában megnevezett anyag- és termékszabványok határozzák meg.
Ez az elkülönítés megelőz egy gyakori dokumentációs hibát: amikor csak annyit írnak elő, hogy „W18x35 acél”, noha a szükséges leírásnak tartalmaznia kellene az anyagszabványt, az acélminőséget, a kiegészítő követelményeket és a szállítási állapotot is. A szelvényjel azt közli a gyártóval, hogy milyen keresztmetszetre és névleges tömegre van szükség. Az anyagjelölés azt határozza meg, hogy a szállítónak milyen követelményeket kielégítő acélt kell biztosítania. A felületi állapotot, a hőkezelést, az ütőmunkára vonatkozó minőséget és az ellenőrzési követelményeket továbbra is külön kell előírni.
Az AISC elnevezési és mértékegység-konvenciói
Az AISC Shapes Database v16.0 amerikai szokásos és metrikus adatokat egyaránt közöl. Az amerikai szokásos mértékegységű táblázatokban a hosszméretek általában hüvelykben, a terület négyzethüvelykben, a másodrendű nyomatékok hüvelyk a negyediken, a keresztmetszeti tényezők hüvelyk a harmadikon, a tehetetlenségi sugarak hüvelykben, az egységnyi hosszra eső tömeg pedig font/láb mértékegységben szerepel. A metrikus táblázatok a megfelelő értékeket milliméterben, négyzetmilliméterben, milliméter a negyediken, milliméter a harmadikon, milliméterben és kilogramm/méterben adják meg.
A mértékegységrendszert a jelöléssel együtt kell értelmezni. A W14x22 az amerikai névleges hüvelykben és font/lábban kifejezett konvenciót használja. Egy olyan metrikus jelölést, mint a W360x134, nem szabad a számok mechanikus kicserélésével átszámítani; a mérvadó az adatbázis metrikus elnevezése és a táblázatos méretek. A kerekítés miatt az átszámított érték eltérhet a névleges jelöléstől is.
Az adatbázis értékei meghatározott idealizált alakra számított vagy táblázatban megadott értékek, és az adatbázis szabályai szerint tartalmazhatják a lekerekítéseket, sugarakat és egyéb geometriai jellemzőket. Ezeket nem szabad összetéveszteni egy adott szállítási hosszúság ellenőrzési méréseivel. A hengerlési tűrések, az egyenesség, a túlemelés, a maradó feszültség és a helyi tökéletlenségek külön specifikációs kérdések. Az adatbázis-bejegyzés továbbá nem helyettesítheti a termékszabványt: az ASTM, EN, ISO vagy más irányadó dokumentumok határozzák meg a szállított szelvény gyártási, mérettűrési, mechanikai és ellenőrzési követelményeit.
A National Structural Steelwork Specification ugyanezt a gyakorlati különbséget alkalmazza azáltal, hogy a hengerelt szelvényeket, a szerkezeti üreges szelvényeket, a lemezeket és a rudakat külön terméktípusként kezeli. A teljes jelölés tartalmazza a szabványszámot, a szilárdsági acélminőséget és az ütőmunka-minőséget. Azokat az elemeket elhagyó szelvényjegyzék geometriailag tájékoztató jellegű, de műszakilag hiányos. Ezért nélkülözhetetlenek a szelvényjellemző-adatbázisok a számításokhoz, önálló termékspecifikációként azonban nem elegendők.
6. Rudak, huzalok és egyéb hosszú termékformák
A hosszú termékeket nem kizárólag a hosszuk alapján határozzák meg. Egy köracélrúd, egy hengerhuzal, egy hidegen húzott huzal, egy hengerelt I-szelvény és egy négyzetes zártszelvény egyaránt szállítható hosszú, hengerüzemben gyártott darabokban, specifikációik mégis eltérő gyártási eljárásokra, geometriákra és vizsgálati kockázatokra vonatkoznak. A termékforma ezért a műszaki megnevezés része a minőségen, a méreteken, a szállítási állapoton és a felületi követelményeken kívül.
Az ISO 6929:2013 szabványosított szókincset biztosít az acéltermékekhez, és megkülönbözteti a síktermékeket, a hosszú termékeket, a csőtermékeket és az egyéb formákat. Ez a szókincs azért fontos, mert az egyik csoport számára kidolgozott specifikáció nem alkalmazható automatikusan egy másik csoportra. Az ISO 630-1:2021 például a melegen hengerelt szerkezeti acélból készült sík- és hosszú termékekre vonatkozik, beleértve a lemezeket, szelvényeket, széles laposacélokat és rudakat, de kizárja a táblalemezeket, a szalagokat és a csőtermékeket. Ez a kizárás nem jelentéktelen szerkesztési részlet: a vastagságtartományok, a hengerlési gyakorlat, a mérettűrések és a vizsgálati előírások eltérnek e termékcsaládok között.
Rudak és szerkezeti szelvények
A rudat általában viszonylag egyszerű, tömör keresztmetszettel határozzák meg. Gyakori formái a kör-, négyzet-, hatszög- és laposacélrúd, míg különleges rúdformákat megmunkáláshoz, kopóalkatrészekhez vagy szerelési munkákhoz gyárthatnak. A szerkezeti szelvény geometriáját a keresztmetszeti jellemzői alapján választják ki: ilyen a terület, a másodrendű nyomaték, a csavarási állandó, a gyrációs sugár és a tervezésben használt kapcsolódó értékek. Egy I-szelvény, csatornaszelvény, szögacél, T-szelvény vagy zártszelvény nem határozható meg megfelelően csupán a méterenkénti tömeg és egy külső méret alapján.
Az ASTM ezt a megkülönböztetést különálló termékspecifikációkon keresztül teszi láthatóvá. Az ASTM A6/A6M a hengerelt szerkezeti acélrudakra, lemezekre, szelvényekre és szádfalakra vonatkozó általános követelményeket tárgyalja, míg más ASTM szabványok egyes minőségekre vagy alkalmazásokra vonatkoznak. Az amerikai gyakorlatban a szerkezeti szelvényeket olyan bevett megjelölésekkel azonosítják, mint a W, S, M, HP, C, MC, L és WT szelvények. A 2022-ben közzétett AISC Shapes Database v16.0 szabványos méreteket és keresztmetszeti jellemzőket ad meg amerikai szokásos és metrikus mértékegységekben. A W-szelvény megjelölése ezért egy elismert geometriai sorozatra vonatkozó információt hordoz, nem csupán azt jelenti, hogy a termék „rúdszerű” és hosszú.
A szerkezeti zártszelvények ismét külön kezelést igényelnek. Az ASTM A1085/A1085M a négyzetes, téglalap alakú és kör keresztmetszetű szerkezeti zártszelvényekre vonatkozik. Specifikációjuknak szabályoznia kell a külső méreteket, a falvastagságot, a sarokgeometriát, az egyenességet és a keresztmetszeti jellemzőket, a kialakítással és hegesztéssel vagy más csőgyártási műveletekkel előállított termék sajátosságainak megfelelő követelményekkel. Egy tömör négyzetes rúd és egy négyzetes HSS hasonló külső méretekkel rendelkezhet, de kizárólag a forma megnevezése alapján nem helyettesíthetők egymással. Tömegük, helyi kihajlási viselkedésük, hegesztési helyük, mérettűrésük és tervezési táblázataik eltérnek.
A terminológia a szabványok és az iparágak között is változik. A laposacélrúd az egyik osztályozás szerint hosszú termék lehet, míg a széles laposacél vagy a lemez a szélesség és a vastagság alapján szerkezeti síktermékekre vonatkozó specifikáció hatálya alá eshet. Az ASTM A786/A786M-15(2025) a padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található, és lehetővé teszi a lemez olyan méretekben való szállítását, amelyeket táblalemezként, nagy vastagságú tekercslemez-elemként vagy lemezként osztályoznak, legfeljebb 25 mm vastagságig. A kiemelkedő mintázat megváltoztatja a felületi követelményt, de nem teszi a terméket szerkezeti szelvénnyé vagy rúddá.
Szerkezeti acélból készült építmények esetében a teljes megjelölésnek a profilon túlmenően további adatokat is azonosítania kell. A National Structural Steelwork Specification megkülönbözteti a hengerelt szelvényeket, a szerkezeti zártszelvényeket, a lemezeket és a rudakat, továbbá előírja, hogy a teljes megjelölés tartalmazza a szabványszámot, a szilárdsági minőséget és az ütőszívóssági minőséget. A „rúd” következésképpen a termékleírásnak csak az egyik része. Továbbra is szükség lehet az átmérő, illetve a szélesség, a hossz, a végkialakítás, az egyenesség és a felületi osztály megadására.
A huzal és a huzaltermékek specifikációjának logikája
A huzal méretezési és gyártási logikája eltér a szokásos rúdétól. A hengerhuzal általában melegen hengerelt, tekercsben szállított köztes termék; a huzalt ezután gyakran egy vagy több húzószerszámon keresztül húzva állítják elő, hogy csökkentsék az átmérőt és javítsák a méretszabályozást. A kész huzal lehet kör keresztmetszetű, alakos, bevonatos, sodrott, illetve egy másik termékbe beépített. Specifikációja ezért elsősorban az átmérőre vagy a keresztmetszeti méretekre, a tűrésre, a szakítószilárdságra, a képlékenységre, a csavarási vagy hajlítási teljesítményre, a felületi állapotra, valamint adott esetben a bevonat tömegére összpontosít.
Az ASTM A510/A510M a szénacélból készült hengerhuzalokra és durva körhuzalokra vonatkozó általános követelményeket tárgyalja. Az egyes termékekre vonatkozó szabványok ezután a tervezett huzaltermékhez kapcsolódó követelményekkel egészítik ki ezeket. Az ASTM A641/A641M például a horganyzott szénacélhuzalra vonatkozik, ezért az acél kémiai összetétele és mechanikai tulajdonságai mellett a bevonat tapadása, tömege és felületi állapota is alapvető követelménnyé válik. A rozsdamentes acélhuzal egy másik szabványcsaládot követ, például az ASTM A580/A580M szabványt, amelynek követelményei eltérnek a szénacélhuzalra vonatkozó előírásoktól, mivel a korrózióálló ötvözet összetétele és állapota a termék meghatározásának részét képezi.
A sodronykötél, a rugóhuzal, a hegesztőhuzal, az abroncskord, a betonacélhuzal és a hegesztett háló nem kezelhető egymással felcserélhető termékként pusztán azért, mert mindegyik húzott acélhuzalt tartalmaz. A rugóhuzal specifikációja nagy szakítószilárdságot és szabályozott kifáradási viselkedést írhat elő; a hegesztőhuzal esetében korlátozhatják az összetételt, a felület tisztaságát és az egyenletes adagolhatóságot; a horganyzott kerítésdrótnál pedig a bevonat teljesítménye lehet meghatározó. A végtermék ezért olyan vizsgálatokat és átvételi feltételeket határozhat meg, amelyek egy általános rúdspecifikációban nem szerepelnének.
A tekercses szállítás az ellenőrzési és kezelési követelményeket is módosítja. A huzaltekercs nem egyenként egyenes szálak sorozata, ezért az egyenesség vizsgálható letekercselés után, vagy szabályozható a meghatározott tekercsállapoton keresztül. A darabolt huzal, a hegesztett háló és a feszítőhuzal további követelményeket vezet be a hosszra, a hegesztések épségére, a relaxációra vagy a méretstabilitásra vonatkozóan. Ugyanaz a névleges átmérő nem határozza meg azonosan a megengedett eltérést vagy a mechanikai állapotot.
Hengerelt, húzott és egyéb módon feldolgozott hosszú termékek
A gyártási eljárás specifikációs változó, mivel befolyásolja a szemcsefolyást, a felületminőséget, a maradó feszültséget és a méretpontosságot. A melegen hengerelt rúd magas hőmérsékleten hagyja el a hengerüzemet, és felületén rendszerint hengerlési reve található. A hidegen húzott vagy hidegen megmunkált rudat húzószerszámon keresztül húzzák, illetve esztergálással, hántolással vagy köszörüléssel más módon munkálják meg, hogy szűkebb mérettűrést és szabályozottabb felületet érjenek el. A folyamat a hidegalakítás révén növelheti a szilárdságot, ugyanakkor csökkentheti a képlékenységet, hacsak egy későbbi hőkezelés nem állítja helyre a kívánt állapotot.
A „hidegen húzott köracélrúd” megjelölést nem szabad pusztán a minőségre és az átmérőre leegyszerűsíteni. A megrendelésben szükség lehet a lágyított, normalizált, edzett és megeresztett vagy hidegen megmunkált szállítási állapot megadására; az egyenességi eltérés megengedett értékére; az átmérőtűrésre; a felületi osztályra; a végkialakításra; továbbá annak meghatározására, hogy korlátozzák-e a dekarbonizációt, a varratokat vagy a lapszerű leválásokat. Az esztergált és köszörült termékek olyan felületi követelményeket is teljesíthetnek, amelyeknek a melegen hengerelt anyag nem felel meg, míg a hántolt termék a felületi anyag meghatározott mélységét távolíthatja el anélkül, hogy mérettartománya megegyezne a köszörült termékével.
A hosszú termékeket a hengerlés után kovácsolhatják, zömíthetik, hőkezelhetik, megmunkálhatják vagy bevonattal láthatják el. A kovácsolt rudak alakváltozási előzményei eltérnek a hengerelt rudakétól, ezért specifikációik szabályozhatják a kovácsolási redukciót, a szemcsefolyást, az ultrahangos vizsgálatot vagy a vizsgálati helyet. A betonacélok az alapvető hosszútermék-formához bordageometriát, hajlítási teljesítményt és mechanikai követelményeket adnak. A fényes acéltermékek a megfelelő melegen hengerelt tartománynál szűkebb mérettűrésű szabvány szerint szállíthatók, ez azonban nem teszi őket szerkezeti szelvényekké.
A műszaki szövegezésben a minőséget, a formát és az állapotot egymástól elkülönítve kell kezelni. Az ISO 9328-6:2018 a nyomástartó berendezésekben használt sík acéltermékek szállítási állapotát határozza meg, beleértve a hegeszthető finomszemcsés, edzett és megeresztett állapotban szállított acélokat; ez a példa jól mutatja, miért nem azonosíthatja önmagában a minőség megjelölése a szükséges terméket. Hosszú termékek esetében ugyanez az elv érvényes: az átmérő vagy a profil a geometriát azonosítja, míg a szabvány, a minőség, a gyártási eljárás, a hőkezelés, a felületi állapot és a tűrések határozzák meg, hogy valójában milyen termékről van szó.
7. Cső alakú termékek és zárt szerkezeti szelvények
A cső alakú termékek külön acéltermék-családot alkotnak; nem a rudak kör keresztmetszetű változatai, és nem a lemezek hajtogatott változatai. Meghatározó jellemzőjük a zárt keresztmetszet, amelyet általában sík acél alakításával és hosszirányú összehegesztésével, vagy tömör tuskó átszúrásával és hengerlésével, varrat nélküli eljárással állítanak elő. A gyártási útvonal befolyásolja a hegesztési varrat helyét, a mérettűrést, a maradó feszültséget, a felület állapotát és az alkalmazható vizsgálati módszereket. Ezek a különbségek megjelennek a termékszabványokban is.
Az ISO 6929:2013 a cső alakú termékeket a sík termékek és a hosszú termékek mellett helyezi el a szabványosított acéltermék-szókincsben. Ennek a besorolásnak jelentősége van, mivel a termék geometriája megváltoztatja a vonatkozó mérési módokat és mérnöki jellemzőket. Az ISO 630-1:2021 például olyan melegen hengerelt szerkezeti acélból készült sík és hosszú termékekre vonatkozik, mint a lemezek, szelvények, széles laposacélok és rudak, de kifejezetten kizárja a vékony lemezeket, szalagokat és cső alakú termékeket. Ezért egy zárt szerkezeti szelvényt nem szabad úgy meghatározni, mintha nyitott hengerelt szelvény lenne, még akkor sem, ha mindkettőt oszlopként vagy gerendaként alkalmazzák.

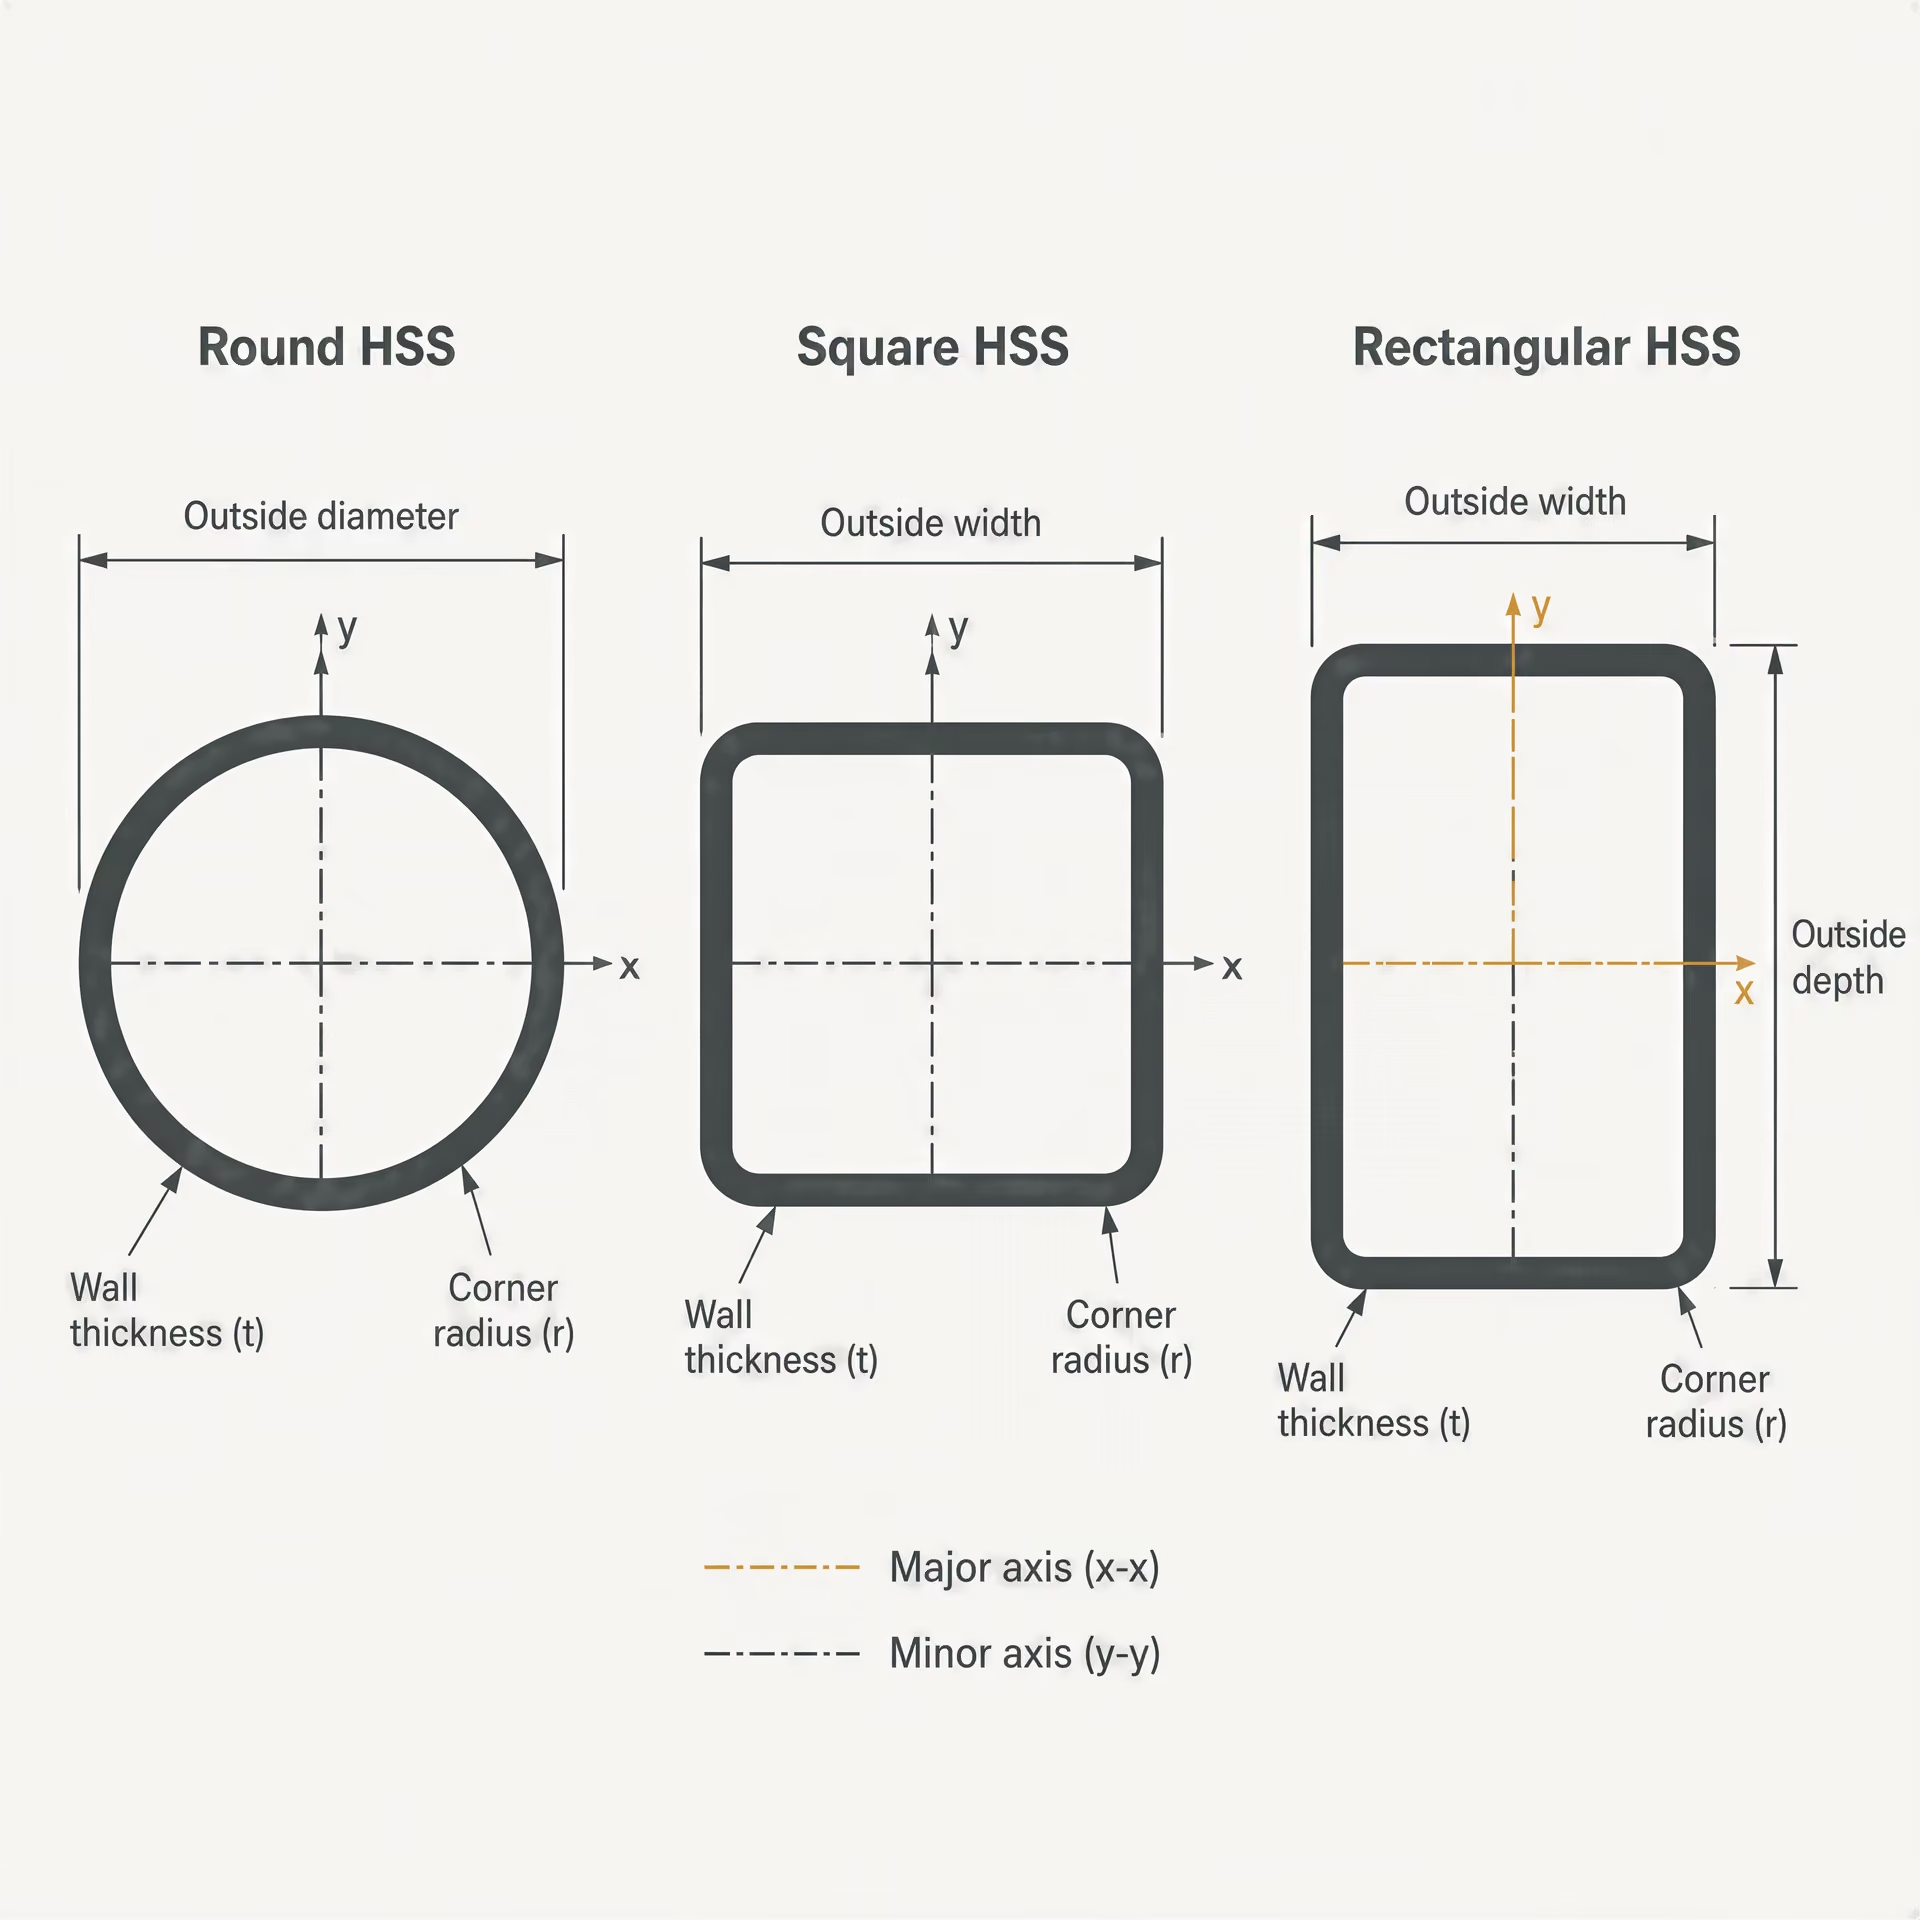
| Üreges szerkezeti szelvényforma | Elsődleges geometria | A cikkben leírt tengelyirányú viselkedés |
|---|---|---|
| Kör | Külső átmérő és falvastagság | Az egymásra merőleges súlyponti tengelyek körüli hajlítási tulajdonságok azonosak |
| Négyzet | Oldalméret, falvastagság és saroksugarak | Közel azonos ortogonális tulajdonságok |
| Téglalap | Magasság, szélesség, falvastagság és saroksugarak | Eltérő fő- és melléktengelyi tulajdonságok |
Kör, négyzetes és téglalap alakú zárt szelvények
A kör alakú HSS külső profilja kör alakú, és a legtöbb szerkezeti alkalmazásban koncentrikus vagy közel koncentrikus belső üreggel rendelkezik. A fő geometriai változók a külső átmérő, a falvastagság és a hossz. Mivel a keresztmetszet folytonos forgásszimmetriával rendelkezik, bármely két egymásra merőleges tengelyre vonatkozó, súlyponton átmenő másodrendű területi nyomatéka azonos. Következésképpen a kör alakú HSS-nek nincs olyan erős és gyenge hajlítási tengelye, mint a téglalap alakú HSS-nek. Zárt kerülete a nyitott I-, csatorna- vagy szögszelvényhez képest hatékony csavarási ellenállást is biztosít.
A négyzetes HSS négy, névlegesen egyenlő sík oldallal rendelkezik, amelyeket lekerekített sarkok kötnek össze. A két fő, súlyponton átmenő tengelyre vonatkozó szelvényjellemzők azonosak, ha a szelvényt az előírt mérettűréseken belül gyártják. Ezért olyan helyeken hasznosak, ahol a hajlítás mindkét ortogonális tengely körül felléphet, illetve ahol fontos az egységes megjelenés és a csatlakozások ismétlődő iránya. A sarkok nem éles, kilencven fokos hajtások. A saroksugár befolyásolja a tényleges acélterületet, a sík oldalszélesség határértékeit, a helyi kihajlási viselkedést és a számított szelvényjellemzőket.
A téglalap alakú HSS megtartja a zárt formát, de külső méretei nem egyenlők. A szokásos jelölés a nagyobb teljes magasságot és a kisebb teljes szélességet adja meg, ezt követi a falvastagság, bár az alkalmazandó szabványt és tervezési konvenciót minden esetben ellenőrizni kell. A nagyobb méret olyan főtengelyt hoz létre, amelyhez nagyobb másodrendű területi nyomaték és szelvénymodulus tartozik; a kisebb méret határozza meg a melléktengelyt. Egy téglalap alakú HSS ezért úgy orientálható, hogy erősebb hajlítási tengelye a fő terhelés irányába essen.
Ezekhez a formákhoz nem használható egyetlen közös geometriai táblázat. Kör alakú HSS esetén az átmérő határozza meg a sugárirányú geometriát, és a két hajlítási tengely egyenértékű. Négyzetes HSS esetén az oldal mérete és a saroksugár határozza meg az egyenlő ortogonális jellemzőket. Téglalap alakú HSS esetén a magasság, a szélesség, az eltérő sugarak és a falvastagság különböző fő- és melléktengelyi értékeket eredményez. Ugyanaz a névleges falvastagság a három forma esetében eltérő teljes keresztmetszeti területet, tiszta szélességet, karcsúsági határértéket, csavarási állandót és képlékeny szelvénymodulust is eredményezhet.
A „zárt szerkezeti szelvény” szerkezeti megjelölés, míg a „cső” tágabb termékkifejezés. A nyomócső, a kazáncső, a gépészeti cső és a szerkezeti HSS egyaránt lehet üreges és kör keresztmetszetű, de előírásaik eltérő követelményeket támaszthatnak a kémiai összetétellel, a hőkezeléssel, a vizsgálatokkal, a mérettűréssel, a felület állapotával és a végek kialakításával kapcsolatban. Az alkalmazandó termékszabványt önmagában a geometria nem azonosítja.
Csövekre jellemző méret- és gyártási szempontok
A HSS méreteit általában névleges külső méretekkel és névleges falvastagsággal adják meg. A tényleges falvastagságra megengedett negatív és pozitív eltérés vonatkozik, ezért a tervezőnek meg kell különböztetnie a névleges geometriát a mért geometriától, valamint az adott tervezési ellenőrzés során használt hatásos méretektől. A saroksugarak ugyanilyen fontosak. Négyzetes és téglalap alakú HSS esetén a külső és belső saroksugár befolyásolja a fal sík részeit, a nettó keresztmetszeti területet és az egyes elemek helyi karcsúságát.
Számos hegesztett termék gyártása szalagból vagy lemezszerű alapanyagból indul. Az anyagot fokozatosan kör, négyzetes vagy téglalap alakúra formálják, majd hosszirányú varrat mentén összehegesztik. A négyzetes és téglalap alakú szelvények közvetlenül is kialakíthatók, vagy egy kör alakú hegesztett cső formázásával is előállíthatók. A hegesztési varrat nem teszi a terméket nyitott szelvénnyé; a zárt fal része, és az irányadó előírás határozza meg a hegesztés minőségét, az ellenőrzést és a megengedett folytonossági hiányokat. A varrat nélküli termékek más gyártási útvonalat követnek, amely általában átszúrást, majd nyújtást vagy méretre alakítást foglal magában, eltérő méret- és felületi szempontokkal.
A kész szelvény darabolható, fűrészelhető, letörhető, fúrható vagy más módon előkészíthető, de ezek a műveletek nem változtatják meg a termékcsaládját. A végek merőlegessége, a csavarodás, az egyenesség, a sarokgeometria és a helyi horpadások befolyásolhatják az illesztést és a csatlakozás tervezését. Egy kör alakú cső mérhető külső átmérő, belső átmérő vagy névleges átmérő alapján is, az alkalmazott szabványtól függően, míg a szerkezeti HSS-táblázatok rendszerint a külső méretek és a névleges falvastagság köré szervezik a méretadatokat. A csőméret-megjelölések összetévesztése a HSS-méretekkel olyan szelvényhez vezethet, amely vizuálisan hasonló, de nem ugyanazon az alapon van meghatározva vagy számítva.
A megjelölésnek a termékformát az anyagminőségtől és a szállítási követelményektől is el kell választania. Az ASTM A1085/A1085M a kör, négyzetes és téglalap alakú zárt szerkezeti szelvényekre vonatkozik. Ez nem általános megjelölés minden üreges acéltermékre. A teljes előíráshoz továbbra is szükséges a szabvány megjelölése, adott esetben a minőség vagy szilárdsági követelmények, a méretek, a hossz, a vizsgálati rendelkezések, valamint a hegesztéssel, az ütőmunkával vagy a felület állapotával kapcsolatos projektkövetelmények megadása. A terméket a szabvány követelményei szabályozzák; az a rajzi megjegyzés, hogy „acélcső”, túl sok mindent hagy meghatározatlanul.
Ez a megkülönböztetés párhuzamos más acéltermék-családok esetében alkalmazott megkülönböztetéssel. Az ASTM A1088-25 tekercsben és darabolt hosszban szállított, hidegen hengerelt CP-, DP- és TRIP-acéllemezekre vonatkozik, nem HSS-re. Az ASTM A786/A786M-15(2025) a padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található, és lehetővé teszi a szállítást lemezként, nagy vastagságú lemezkötegként vagy lemezként besorolt méretekben, legfeljebb 25 mm vastagsággal. Egyik előírás sem válik alkalmazhatóvá pusztán azért, mert egy cső alakú termék kiindulási anyaga sík acél volt. A gyártás kiindulási anyaga és a késztermék formája külön specifikációs változók.
ASTM A1085/A1085M és az AISC geometriai táblázatai
Az ASTM A1085/A1085M azért fontos, mert a négyzetes, téglalap alakú és kör alakú HSS-t egy összetartozó, de geometriailag megkülönböztetett termékcsaládként kezeli. Hatálya nem szünteti meg az egyes alakok közötti különbségeket. A szabvány termékkövetelményeket ad meg; nem helyettesíti a szerkezeti tervezési táblázatokat, és nem jogosítja fel a tervezőt arra, hogy az egyik alakhoz tartozó jellemzőket egy másik alakra átvigye.
Az AISC-hivatkozások a HSS-t a névleges külső méretek és a falvastagság alapján rendszerezik, majd számított geometriai jellemzőket adnak meg. A 2022-ben közzétett AISC Shapes Database v16.0 szabványosított méreteket, szelvényjellemzőket, elnevezési konvenciókat és mértékegységeket tartalmaz amerikai szokásos és metrikus rendszerben egyaránt. A HSS-re vonatkozó bejegyzések között szerepel a keresztmetszeti terület, az egységnyi hosszra jutó tömeg, a külső méretek, a névleges falvastagság, a saroksugarakra vonatkozó feltételezések, valamint a fő- és melléktengelyre vonatkozó jellemzők. A kör alakú bejegyzések ezzel szemben átmérő alapú geometriát és azonos tengelyjellemzőket használnak.
Ezeket a táblázatokat nem szabad összetéveszteni a nyitott szerkezeti szelvények táblázataival. A W-szelvénynek a környező tér felé nyitott övei és gerince van; a HSS zárt fallal rendelkezik. A szög-, csatorna- és T-szelvények eltérő lemezelem-határokkal, csavarási viselkedéssel és csatlakozási felületekkel rendelkeznek. Az ezekhez a szelvényekhez tartozó AISC-geometriai táblázatok nem adhatnak érvényes HSS-jellemzőket pusztán azért, mert a keresztmetszeti terület vagy a teljes magasság közel azonosnak tűnik.
A szelvényjellemzők továbbá nem azonosak a tervezési ellenállással. Az AISC-táblázatok geometriai adatokat szolgáltatnak, míg az alkalmazandó előírás és tervezési szabvány határozza meg az olyan határállapotokat, mint a helyi kihajlás, a folyás, a törés, a nyomási ellenállás, a hajlítási ellenállás és a csatlakozási viselkedés. A fal karcsúsága a lekerekített sarkok közötti sík szélességtől, nem pedig a teljes külső mérettől függhet. A hegesztett HSS-csatlakozások koncentrált erőket, falplasztifikációt és lyukasztás jellegű határállapotokat idézhetnek elő, amelyek nyitott hengerelt gerendában nem ugyanilyen módon jelentkeznek.
Ezért egy teljes HSS-megjelölés azonosítja az alakot, a névleges méreteket, a falvastagságot, a hosszt, az alkalmazandó szabványt és az anyagminőséget. A geometria megmutatja a mérnöknek, hogy milyen szerkezeti elemről van szó. Az ASTM A1085/A1085M a gyártó termékkövetelményeinek csak egy részét határozza meg. Az AISC-táblázatok egységes méreteket és jellemzőket szolgáltatnak a számításhoz. Ezen elemek egyike sem helyettesíthető a másikkal.
8. Padlólemez és mintázott felületek: amikor a felületgeometria a termék alakjának része
A padlólemez jól mutatja, miért nem azonosítható az acéltermék alakja pusztán a vastagság alapján. Továbbra is sík, melegen hengerelt termék, munkafelülete azonban kialakított mintázattal rendelkezik, amely megváltoztatja a termék specifikációját, kezelését és méretleírását. Egy sima lemez és egy mintázott padlólemez alapanyag-vastagsága hasonló lehet, mégsem felcserélhető termékkategóriák.
Kiemelkedő mintázat az egyik felületen
Az ASTM A786/A786M-15(2025) a padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található. A mintázat a hengerelt termék része, nem utólag felvitt bevonat, hegesztési lerakódás vagy megmunkált részlet. Ez a megkülönböztetés fontos: a felületgeometria a hengerlés során alakul ki, és a termékazonosság részévé válik.
A kiemelkedő mintázat javíthatja a járófelület tapadását, illetve csökkentheti a berendezések elcsúszását, ezek a funkcionális hatások azonban nem teszik a padlólemezt külön szerkezeti minőséggé. A minőség, a kémiai összetétel, a szakító tulajdonságok, az ütőmunka-követelmények, a szállítási állapot és a felületminőség továbbra is a specifikáció kérdései. A mintázott felület önmagában nem bizonyítja, hogy az acél szerkezeti acél, nyomástartó edényekhez való acél vagy meghatározott szén-egyenértékű acél.
A névleges vastagságot is körültekintően kell értelmezni. Mintázott termék esetén a megrendelőnek és a gyártónak meg kell különböztetnie az alapanyag vastagságát a kiemelkedő mintázat magasságától. A mintázat növeli a teljes felületi profilt, de nem tekinthető többlet szerkezeti vastagságnak a keresztmetszeti ellenállás, a hegesztési előkészítés vagy az egységnyi felületre jutó tömeg számításakor. A vonatkozó megrendelési és méretkövetelmények határozzák meg, hogyan kell mérni a vastagságot, a szélességet, a hosszúságot és a megengedett eltérést.
Ez az egyik oka annak, hogy a „checker plate” jellegű vizuális megnevezés nem elegendő a műszaki azonosításhoz. Leírhatja a megjelenést, de nem adja meg az irányadó ASTM-specifikációt, az acélminőséget, a mintázatra vonatkozó követelményeket, a méretkategóriát vagy a megengedett eltéréseket. A termékmegjelölésnek ezeket a részleteket is tartalmaznia kell.
A megkülönböztetés összhangban áll az ISO 6929:2013 szabvány fogalmi megközelítésével, amely a sík termékek, a hosszú termékek, a csőtermékek és más acéltermék-formák terminológiáját szabványosítja. A „sík termék” tág termékcsaládot ír le. Nem szünteti meg a különbségeket a lemez, a szalag, a vastag lemez és a mintázott lemez között, és nem írja elő egy adott minőség mechanikai követelményeit sem.
Az ASTM A786/A786M besorolási határai
Az ASTM A786/A786M-15(2025) hasznos példa, mivel lehetővé teszi, hogy a padlólemezt lemezként, nagy vastagságú lemeztekercsként vagy táblalemezként besorolt méretekben szállítsák. A specifikáció ezért három olyan fogalmat kapcsol össze, amelyeket gyakran tévesen szinonimaként kezelnek: a termék felületi kialakítását, gyártási formáját és méretkategóriáját.
A szabvány a padlólemez legnagyobb vastagságát 25 mm-ben korlátozza. Ez a meghatározott felső határ fontos. Egy vastagabb, kiemelkedő felületű melegen hengerelt terméket nem szabad automatikusan ASTM A786/A786M szerinti padlólemeznek nevezni pusztán azért, mert megjelenésében hasonlít rá. Amint a vastagság, a szállítási forma vagy más követelmények kívül esnek a szabvány meghatározott alkalmazási körén, más specifikációra vagy külön egyeztetett termékleírásra van szükség.
A „lemez”, a „nagy vastagságú lemeztekercs” és a „táblalemez” szállítási és méretbeli besorolást ír le, nem pedig három különböző kiemelkedő mintázatot. A lemez és a nagy vastagságú lemeztekercs a tekercsalapú gyártáshoz és szállítási gyakorlathoz kapcsolódik, míg a táblalemezt általában darabolt hosszúságokban szállítják. A hengerlési útvonal befolyásolja az elérhető méreteket, a tekercs kezelését, a darabolási gyakorlatot, az élállapotot és az alkalmazandó mérettűrési rendszert. Ezért a tekercsből darabolt padlólemezt nem pontosan ugyanúgy írják le, mint az önálló táblalemezként hengerelt és szállított táblalemezt, még akkor sem, ha mindkettő egyik felületén kiemelkedő mintázat található.
Ez a határ azt is megmagyarázza, miért kell az ASTM termékszabványokat egyenként értelmezni. Az ASTM A1088-25 a tekercsben és darabolt hosszúságokban szállított, hidegen hengerelt CP-, DP- és TRIP-acéllemezekre vonatkozik, és követelményeket tartalmaz a kémiai összetételre, a mechanikai tulajdonságokra, a felületkikészítésre, a megjelenésre, a méretekre és a megengedett eltérésekre. Ez nem padlólemez-szabvány, ezért a hidegen hengerelt lemez terminológiája nem vihető át egyszerűen a melegen hengerelt, mintázott termékekre. Hasonlóképpen, az ASTM A1085/A1085M a négyzetes, téglalap alakú és kör keresztmetszetű zárt szerkezeti szelvényekre vonatkozik; ezekhez a termékekhez külső méretek, falvastagság, sarokgeometria és szelvénytulajdonság-táblázatok szükségesek, nem pedig sík termékekre jellemző vastagság- és szélességleírás.
Ugyanez az elkülönítés a szerkezeti hivatkozásokban is megjelenik. Az ISO 630-1:2021 a melegen hengerelt szerkezeti acél sík és hosszú termékeit, köztük a táblalemezeket, szelvényeket, széles laposacélokat és rudakat, tárgyalja, de kizárja a lemezeket, a szalagokat és a csőtermékeket. A kizárás nem pusztán szemantikai kérdés. Eltérő gyártási útvonalakra és eltérő műszaki szállítási keretrendszerekre utal. A 2022-ben közzétett AISC Shapes Database v16.0 az Egyesült Államokban szokásos és metrikus mértékegységekben rögzíti a szerkezeti szelvények szabványosított méreteit és szelvénytulajdonságait; nem alakítja át a padlólemezt hengerelt szelvénnyé.
Síklapúság, méretek és megengedett eltérések
A síklapúság különösen fontos kiemelkedő geometria jelenlétében. Az alaplemeznek kellően síknak kell maradnia a fektetéshez, daraboláshoz, hegesztéshez és teherátadáshoz, miközben a mintázatnak meg kell őriznie tervezett profilját, és nem tekinthető véletlenszerű felületi egyenetlenségnek. Ezért a specifikáció külön rendelkezésekkel vagy hivatkozott tűrésszabványokkal szabályozhatja az általános síklapúságot, a vastagságot, a szélességet, a hosszúságot, a derékszögtartást, az élállapotot és a mintázathoz kapcsolódó jellemzőket.
A megengedett eltérés nem azonos a garantáltan pontos mérettel. A megadott vastagságra vagy szélességre rendelt lemezt az ASTM A786/A786M és az esetlegesen hivatkozott általános követelmények által megengedett tűréseken belül szállítják. A hengerlési hőmérséklet, a hűtés, a maradó feszültség, a darabolás és a mintázat kialakítása befolyásolhatja a névleges értéktől való eltérést. A síklapúság termikus darabolás vagy gyártás után is megváltozhat, még akkor is, ha a leszállított termék megfelel a követelményeknek.
A mérnöki következmény közvetlen: a tervezéshez, a terítékoptimalizáláshoz, az illesztéshez és a tömegszámításhoz használt méreteket a vonatkozó táblázatokból és mérési szabályokból kell venni, nem pedig a mintázat legmagasabb pontjára helyezett vonalzó alapján. A szállítási állapotot és a felületi állapotot a minőségtől elkülönítve kell rögzíteni. Egy nyomástartó berendezéshez használt sík termék például az ISO 9328-6:2018 hatálya alá tartozhat, és hegeszthető, finomszemcsés acélként, edzett és megeresztett állapotban szállítható; sík geometriája nem teszi padlólemezzé.
A padlólemez ezért az alak mint specifikáció erős példája. Sík, de nem pusztán sík. Kiemelkedő mintázata, melegen hengerelt gyártási útvonala, méretbeli besorolása és 25 mm-es legnagyobb vastagsága együttesen határozza meg az ASTM A786/A786M-15(2025) szerinti terméket.
9. Hidegen hengerelt, fejlett nagy szilárdságú acéllemez
Az ASTM A1088-25 szabvány jól szemlélteti, miért nem elegendő a „lemez” megjelölés a termék leírására. A címe a terméket hidegen hengerelt acéllemezként azonosítja, majd három kohászati családot különböztet meg: komplex fázisú (CP), kétfázisú (DP) és transzformáció által indukált képlékenységű (TRIP) acélt. Azt is meghatározza, hogyan szállítják az anyagot: tekercsben és darabolt hosszúságokban. A termékformátum, a feldolgozási útvonal és a kohászati kategória ezért magának a specifikációnak a része, nem pedig a gyártás után hozzáadott címke.
Ez a megkülönböztetés azért fontos, mert a hasonló vastagságú acéltermékekhez eltérő szabványok, tűrések és átvételi vizsgálatok tartozhatnak. Az ISO 6929:2013 szabvány egységesített fogalmakat biztosít a síktermékekhez, hosszútermékekhez, csőtermékekhez és más acélformákhoz, azonban egy fogalom nem helyettesíti a termékspecifikációt. A hidegen hengerelt lemez, a melegen hengerelt vastaglemez, a szerkezeti zártszelvény és a kovácsolt alkatrész eltérő ellenőrzéseket igényel, mivel alakjuk és gyártási előéletük különböző méret- és kohászati állapotokat eredményez.
Az ASTM A1088-25 szabvány sík, hidegen hengerelt lemezre vonatkozik, nem pedig vastaglemezre, szelvényekre vagy csőtermékekre. A lemez tekercsbe göngyölve, illetve letekercselve és meghatározott hosszúságokra darabolva szállítható. Ez a szállítási forma hatással van a kezelésre és az ellenőrzésre, míg a hidegalakítási redukciós útvonal befolyásolja a felületminőséget, a vastagság szabályozását, a felkeményedést és az alakítás utáni végső viselkedést. Ettől az anyag még nem válik általános „nagy szilárdságú acél” kategóriává.
A komplex fázisú, kétfázisú és TRIP megjelölések
A CP, DP és TRIP megjelölések mikroszerkezeti kialakítási stratégiákat írnak le, bár a specifikáció továbbra is mérhető kémiai összetétellel és mechanikai tulajdonságokkal szabályozza az anyagot.
A komplex fázisú acél kemény, megerősített mátrixot tartalmaz, amelyben kis mennyiségben olyan fázisok vagy alkotók találhatók, mint a martenzit, a bainit és a visszamaradt ausztenit. A szemcsefinomítás és a kiválásos keményítés szintén hozzájárulhat a szilárdsághoz. Az így létrejövő szerkezet célja, hogy nagy szilárdságot egyesítsen a hasonló szilárdságú, teljesen martenzites lemezhez képest jobban kihasználható alakíthatósággal. A CP minőségeket általában akkor választják, amikor fontos a helyi alakváltozással és a törési terheléssel szembeni ellenállás, azonban önmagában a megjelölés nem határozza meg a kész alkatrész alakítási határát.
A kétfázisú acél viszonylag lágy ferrites mátrixból áll, amely kemény martenzitszigeteket tartalmaz. A lemez alakváltozásakor ezen alkotók keménységkülönbsége kifejezett kezdeti felkeményedési választ eredményez. A DP acél ezért jelentős szakítószilárdságot biztosíthat, miközben számos alakított alkatrészhez megfelelő nyúlást tart fenn. A minőségjelölést továbbra is együtt kell értelmezni a meghatározott folyáshatár-, szakítószilárdság- és nyúláskövetelményekkel; a „DP” önmagában családmegjelölés, nem pedig teljes anyagmegadás.
A TRIP acél a visszamaradt ausztenitre támaszkodik, amely a képlékeny alakváltozás során fokozatosan martenzitté alakul. Ez a transzformáció által indukált képlékenység növeli az alakítás közbeni felkeményedést, és késleltetheti a lokalizált nyakképződést. A szilícium, az alumínium és a szén szabályozása gyakran fontos a feldolgozási útvonal szempontjából, mivel az acélnak a hűtés és a lágyítás után megfelelő mennyiségű ausztenitet kell visszatartania. A tényleges kémiai határértékek azonban az ASTM A1088-25 szabványban alkalmazandó minőséghez tartoznak, nem pedig a TRIP-kohászatról szóló általános tankönyvi leíráshoz.
Az ASTM A1088-25 szabvány a CP, DP és TRIP megjelöléseket specifikációs kategóriákként nevezi meg, és ezeken belül minőségjelöléseket rendel hozzájuk. Egy olyan megjelölés, mint a DP 600, egy családot és egy szilárdsági szintet közöl, de nem tartalmazza a gyártáshoz vagy a tervezéshez szükséges valamennyi követelményt. A teljes megrendelésnek vagy rajzi hivatkozásnak meg kell adnia az irányadó szabványt, a vastagságot, a szélességet, a hosszúságot vagy a tekercsállapotot, a felületi követelményt, valamint az esetleges kiegészítő előírásokat is. A tervező nem helyettesíthet egy CP- vagy TRIP-minőséget DP-minőséggel pusztán azért, mert névleges szakítószilárdsági értékeik hasonlónak tűnnek. Folyási viselkedésük, felkeményedésük, nyúlásuk, hajlítási viselkedésük és alakítási határuk eltérhet.
A különbség a szabványrendszer tágabb összefüggéseiben is megmutatkozik. Az ISO 630-1:2021 általános műszaki szállítási feltételeket alkalmaz a melegen hengerelt szerkezeti acél sík- és hosszútermékeire, beleértve a vastaglemezeket, a szelvényeket, a széles laposacélokat és a rudakat, miközben kizárja a lemezeket, a szalagokat és a csőtermékeket. Ez a kizárás nem pusztán szerkesztési részlet. Megakadályozza, hogy egy melegen hengerelt szerkezeti vastaglemezre vonatkozó szabályt hidegen hengerelt, járműipari lemezre vonatkozó szabályként értelmezzenek.
Tekercsek és darabolt hosszúságok
Az ASTM A1088-25 lehetővé teszi a tekercsben és darabolt hosszúságokban történő szállítást, azonban ezek a formák gyakorlati vagy szerződéses szempontból nem minden esetben felcserélhetők. A tekercs olyan feltekercselt lemezhossz, amelynek szélessége és vastagsága meghatározott, míg az egyes alkatrészhosszúságokat később, szintezéssel és darabolással állítják elő. A darabolt hosszúság egyedi lemezként kerül szállításra, meghatározott hosszúsággal és szélességgel, így a síklapúság, az élállapot és a hossztűrés minden egyes darabon közvetlenül ellenőrizhető.
A tekercses szállítás a kezdő- és végvéggel, a feldolgozott tekercsben található hegesztési helyekkel, a teleszkópos feltekeredéssel, a kardossággal és a feltekercselési sorrend mentén jelentkező változásokkal kapcsolatos problémákat okozhat. A darabolt hosszúságoknál más jellegű aggályok merülhetnek fel, többek között a derékszögűség, a szintelés utáni síklapúság és a nyírás utáni élminőség. A méretekre és a megengedett eltérésekre vonatkozó szabványkövetelmények határozzák meg a korlátokat; a „tekercs” szó nem szünteti meg ezeket a korlátokat.
Ez újabb ok arra, hogy ne tévesszük össze a lemezt a vastaglemezzel. Az ASTM A786/A786M-15(2025) a padlólemezt olyan melegen hengerelt vastaglemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található, és lehetővé teszi a lemeznek, a nagy vastagságú lemeztekercsnek vagy a vastaglemeznek minősített méretekben történő szállítást, legfeljebb 25 mm vastagság mellett. Ez a terminológiai átfedés a méretekre és a szállítási gyakorlatra vonatkozik, nem pedig az ASTM A1088 hidegen hengerelt CP-, DP- vagy TRIP-lemezének kohászati azonosságára. A kiemelkedő mintázatú, melegen hengerelt padlólemez nem a fejlett nagy szilárdságú, hidegen hengerelt lemez alternatív formája.
Kémiai összetétel, mechanikai tulajdonságok és felületi követelmények
Az ASTM A1088-25 a kémiai összetételt szabályozott követelményként kezeli, nem pedig háttér-információként. Az olyan elemekre vonatkozó határértékek, mint a szén, a mangán, a szilícium, a foszfor, a kén, valamint az ötvöző- vagy mikroötvöző-adalékok, korlátozzák a hegeszthetőséget, a fázisképződést, a szilárdságot és a feldolgozás közbeni viselkedést. A TRIP-minőségeknél a kémiai összetétel támogatja a visszamaradt auszteniten alapuló mechanizmust; a DP- és CP-minőségeknél pedig a kívánt ferrites, martenzites, bainites vagy finomított fázisegyensúly kialakulását. Az adaganalízist és minden előírt termékanalízist a specifikációban megadott, az adott minőségre vonatkozó határértékekkel összevetve kell értékelni.
A mechanikai tulajdonságok jelentik az azonosítás következő szintjét. A folyáshatár, a szakítószilárdság és a nyúlás megkülönbözteti a CP-, DP- és TRIP-családokon belüli, valamint az azok közötti szilárdsági osztályokat. Ezek az értékek önmagukban nem cserélhetők fel a keménységgel. A szakítóvizsgálat függ a próbatest irányától, a mérőhossztól és a szabvány által hivatkozott vizsgálati előírásoktól is, ezért a megadott nyúlási értékhez ismerni kell a vizsgálat alapját. Az alakítási számítások során a meghatározott minőség adatait és az ellenőrzött lemezirányt kell használni, nem pedig az „AHSS” általános értékét.
A specifikáció a felületkikészítéssel és a megjelenéssel is foglalkozik. A hidegen hengerelt lemezt gyakran olyan helyeken használják, ahol a felület állapota befolyásolja a bevonatolást, a festést, a kötést vagy a látható alkatrészek minőségét. Az ASTM A1088-25 ezért nem csupán szilárdsági követelményt rögzít: meghatározza a felületkikészítéssel, a megjelenéssel és a megengedett tökéletlenségekkel kapcsolatos elvárásokat, továbbá előírásokat tartalmaz arra nézve is, hogy a hibák javíthatók, eltávolíthatók vagy elutasíthatók-e. A felületi reve, a foltosodás, a karcolások, a lemezkék és a hengerlési nyomok nem bírálhatók el a durva, melegen hengerelt vastaglemezre kidolgozott szabályok alapján.
A méretkövetelmények teszik teljessé a termék meghatározását. A vastagság, a szélesség, a hosszúság, a síklapúság, az élállapot és a megengedett eltérés mind specifikációs kérdés, nem pedig informális leírás. Az alkalmazandó tűrések határozzák meg, hogy egy szállított tekercs vagy darabolt hosszúság megfelel-e, még akkor is, ha kémiai elemzése és szakítóvizsgálati eredményei elfogadhatók.
Ugyanez a szétválasztás más termékszabványokban is megjelenik. Az ASTM A1085/A1085M a négyzetes, téglalap alakú és kör keresztmetszetű szerkezeti zártszelvényekre vonatkozik, amelyek zárt geometriája külön külsőméret-, falvastagság- és keresztmetszeti jellemzőtáblázatokat tesz szükségessé. Az AISC Shapes Database v16.0 szabványos szerkezeti szelvényméreteket és -jellemzőket sorol fel amerikai szokásos és metrikus mértékegységekben. Ezzel szemben az ISO 9328-6:2018 nyomástartó célú sík acéltermékekkel foglalkozik, beleértve az edzett és megeresztett állapotban szállított, hegeszthető finomszemcsés acélokat. Mindegyik dokumentum egy meghatározott gyártási útvonalhoz és szolgálati követelményhez kapcsolja a geometriát. Az ASTM A1088-25 ugyanezt teszi a hidegen hengerelt CP-, DP- és TRIP-lemezek esetében.
10. Nyomástechnikai célú sík termékek és szállítási állapot
A nyomástartó berendezés mint sajátos alkalmazási környezet
A lemezt nem kizárólag téglalap alakja határozza meg. A termékspecifikáció azt is rögzíti, hogyan készült, milyen igénybevételeket kell elviselnie, valamint milyen állapotban kell átadni. Ez a megkülönböztetés különösen fontossá válik, amikor a lemez nyomástartó edény, kazán, tárolótartály, hőcserélő vagy más, nyomást megtartó szerkezet részét képezi. Az ilyen berendezéseket a belső nyomás, a hőmérséklet, a ciklikus terhelés, a töréssel szembeni ellenállás, a korróziós igénybevétel és a hegesztési integritás figyelembevételével tervezik. Egy általános melegen hengerelt leírás egyik ilyen követelményt sem határozza meg.
Az ISO 6929:2013 szabvány egységesített szókincset biztosít az acéltermékekhez, és elkülöníti a sík termékekre, a hosszú termékekre, a csőtermékekre és más formákra használt fogalmakat. A „sík termék” a termék geometriáját és gyártási termékcsaládját azonosítja; önmagában nem jelöl nyomástartóedény-acélminőséget. Ugyanaz az általános forma szállítható szerkezeti acélokra vonatkozó szabvány, általános gépipari előírás, hajóépítési előírás vagy nyomástechnikai célú előírás szerint, amelyek kémiai összetételre, vizsgálatokra és hőkezelésre vonatkozó követelményei lényegesen eltérhetnek.[7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Organization for Standardization. International Standard, 2018.
Az ISO 9328-6:2018 közvetlenül szemlélteti ezt a különbséget. A szabvány a nyomástartó berendezésekben használt sík acéltermékek műszaki szállítási feltételeit határozza meg, beleértve a nemesített állapotban szállított, hegeszthető finomszemcsés acélokat is. A szabvány ezért több specifikációs változót egyesít: a termék sík, rendeltetése nyomástechnikai alkalmazás, kohászati kialakítása a hegeszthetőséget és a finomszemcsés szerkezetet szolgálja, szállítási állapotát pedig meghatározott hőkezelési eljárással hozzák létre. A geometria a megjelölésnek csupán egyik része.
Ezért a „nyomástartóedény-lemez” nem tekinthető a vastag lemez szinonimájának. A vastagság befolyásolhatja az alkalmazandó követelményeket, de nem maga hozza létre azokat. A nyomástechnikai célú előírás korlátozhatja a szén, a kén, a foszfor és az ötvözőelemek mennyiségét; előírhat szakító-, folyáshatár- és ütővizsgálatokat; meghatározhatja a lemezvastagságon keresztüli vizsgálatokat; a szén-egyenértékre vonatkozó határértékekkel szabályozhatja a hegeszthetőséget; továbbá rögzítheti a szállítási tűréseket, a felületi állapotot és az ellenőrzési dokumentációt. E kötelezettségek egyike sem következik pusztán abból, hogy a terméket lemeznek nevezik.
Az ISO 630-1:2021 egy másik irányból szemlélteti a határvonalat. A szabvány a melegen hengerelt szerkezeti acélból készült sík és hosszú termékekre vonatkozik, beleértve a lemezeket, szelvényeket, széles laposacélokat és rudakat, de kizárja a lemezeket, a szalagokat és a csőtermékeket. Következésképpen egy, az ISO 630-1:2021 szerint szállított lemez pusztán a geometria alapján nem cserélhető fel az ISO 9328-6:2018 szerint szállított lemezzel. Méreteik átfedhetnek. Műszaki szállítási feltételeik azonban nem azonosak.
Ugyanez az elkülönítés más szabványrendszerekben is megjelenik. Az ASTM a követelményeket termékforma és gyártási eljárás szerint osztja fel, és külön előírásokat alkalmaz a lemezekre, a szerkezeti szelvényekre, a szádfalakra, a rudakra, a huzalokra, a csőtermékekre, a kovácsdarabokra és az öntvényekre. Az ASTM A1088-25 szabvány a tekercsben és darabolt hosszban szállított, hidegen hengerelt CP-, DP- és TRIP-acéllemezekre vonatkozik, és többek között a kémiai összetételt, a mechanikai tulajdonságokat, a felületi minőséget, a megjelenést, a méreteket és a megengedett eltéréseket határozza meg. Műszakilag helytelen lenne ezt a lemez-előírást nyomástechnikai célú lemezre vonatkozó előírással helyettesíteni pusztán azért, mert mindkettő sík acéltermék.
A felületi mintázat és a vastagságra vonatkozó terminológia szintén félrevezető lehet. Az ASTM A786/A786M-15(2025) a padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található, és lehetővé teszi a szállítását lemezként, vastag lemezből készült tekercselt lemezként vagy lemezként besorolt méretekben, legfeljebb 25 mm vastagsággal. A kiemelkedő mintázat megváltoztatja a termék felületét és felhasználását, de nem teszi nyomástartó berendezésekhez használható anyaggá. Egy padlólemez és egy nyomástartóedény-lemez névleges vastagsága azonos lehet, miközben kémiai összetételük, vizsgálataik, felületi követelményeik és megengedett alkalmazásaik eltérnek.
Hegeszthető finomszemcsés acélok
A hegeszthető finomszemcsés acélok specifikációja egy kohászati problémára épül: az anyagnak megfelelő szilárdságot és szívósságot kell megőriznie, miközben hegesztéssel gyárthatónak kell lennie. A finomszemcsés szerkezet javíthatja a szívósságot, de az eredmény az összetételtől, a hengerlési vagy hőkezelési gyakorlattól, a lemezvastagságtól és a végső hőelőzményektől függ. Egy önmagában megadott acélminőségjel nem helyettesítheti az irányadó szabvány követelményeit.
Az ISO 9328-6:2018 szabványban a nyomástechnikai alkalmazási környezet a hegesztett nyomáshatároló szerkezet szempontjából fontos tulajdonságokra helyezi a hangsúlyt. Az acélnak meg kell felelnie a meghatározott mechanikai értékeknek, kémiai összetételét pedig úgy szabályozzák, hogy a hegesztés ne okozza a szívósság elfogadhatatlan csökkenését, illetve ne növelje jelentősen a gyártás során fellépő repedés kockázatát. A széntartalom fontos, de ugyanígy fontos a mangán, a mikroötvöző adalékok és a szén-egyenértékű számításokkal kifejezett egyensúly is. A hegeszthetőség tehát a specifikáció egyik tulajdonsága, nem pedig a lemez szemmel látható jellemzője.
A jelölésben szereplő betűk olyan információt hordoznak, amelyet az anyagleírás részeként kell értelmezni. Ebbe a családba tartozó nyomástechnikai acélminőségek olyan jelöléseket használnak, mint a P460Q és a P690Q: a szám a szilárdsági szintet azonosítja, az utótag pedig az alkalmazandó jelölési rendszer szerint a szállítási állapotot vagy az ütővizsgálati minőségi kategóriát jelöli. Kapcsolódó minőségi szintek olyan utótagokkal is megjelenhetnek, mint a QL1 vagy a QL2, amelyeknél az ütővizsgálati követelmények eltérnek. A pontos acélminőséget, vastagságtartományt, vizsgálati hőmérsékletet és minőségi szintet a szabvány hivatkozott kiadásából kell meghatározni; a „finomszemcsés nyomástartó lemez” nem teljes anyagmegjelölés.
A mechanikai értékek szintén vastagságfüggők. A lemez előírt folyáshatára a vastagság növekedésével csökkenhet, miközben az ütővizsgálati követelmények a tervezési hőmérsékleten továbbra is meghatározóak lehetnek. Következésképpen egy olyan tanúsítvány, amely igazolja, hogy egy vékony próbatest megfelelt a névleges szilárdsági értéknek, nem bizonyítja a vastagabb nyomáshatároló szerkezetnek való megfelelést. Fontos a vizsgálat iránya, a mintavétel helye, az öntésszám és a kiegészítő követelmények is.
A hegesztés további szempontokat vet fel. Az előmelegítés, a hőbevitel, a közbenső réteghőmérséklet és a hegesztés utáni hőkezelés megváltoztathatja a hőhatásövezetet és a maradó feszültségi állapotot. Ezért a nyomástechnikai célú előírást olyan gyártási szabályokkal is össze kell kapcsolni, amelyek elkülönülnek az acéltermékre vonatkozó szabványtól. A lemez szabványa a szállított anyag tulajdonságait határozza meg; a szerkezeti szabályzat pedig azt, hogy a nyomástartó berendezést hogyan kell megtervezni, hegeszteni, vizsgálni és átvenni.
Nemesített szállítási állapot
A „nemesített” kifejezés az anyag állapotát, nem pedig a termék geometriáját írja le. A lemez továbbra is sík termék lehet, tulajdonságait azonban meghatározott hőkezelési sorrenddel alakították ki. Az edzés során az ausztenitesített acélt gyorsan lehűtik, aminek következtében kemény átalakult szerkezet jön létre. Ezt követően a megeresztés során az anyagot az átalakulási tartomány alatt újra felhevítik, hogy csökkentsék a túlzott ridegséget, és beállítsák a szilárdságot, a szívósságot és a maradó feszültséget. A végső állapot a feldolgozás eredményeként létrejövő egyensúly, nem pedig az acél valamely különálló geometriai formája.
Ez azért fontos, mert ugyanaz a névleges összetétel eltérő tulajdonságokat eredményezhet normalizálás, termomechanikus hengerlés, lágyítás, illetve edzés és megeresztés után. A Q betűvel végződő jelölést nem szabad pusztán díszítő utótagként értelmezni. Azt jelzi, hogy a szállítási állapot a minőségjel meghatározásának része. A darabolás, az alakítás, a hegesztés vagy a későbbi hőkezelés megváltoztathatja azokat a tulajdonságokat, amelyek az eredeti jelölést indokolták.
Ezért a nyomástechnikai célú dokumentációnak azonosítania kell a szabványt, az acélminőséget, a vastagságot, az öntésszámot, a szállítási állapotot és az előírt vizsgálatokat. A „lemez, 690 MPa” megjelölés túl sok információt hagy ki. Az „ISO 9328-6:2018, P690Q, nemesített állapotban”, a meghatározott vastagsági és minőségi követelményekre is figyelemmel, lényegesen több műszaki információt közöl. A megkülönböztetés alapvető: a termékforma azt mutatja meg, hogyan néz ki az acél, míg a szállítási állapot azt, hogy milyen kohászati állapotot ért el.
11. Kovácsdarabok és öntvények: miért tévesek az alakított termékekkel végzett összehasonlítások

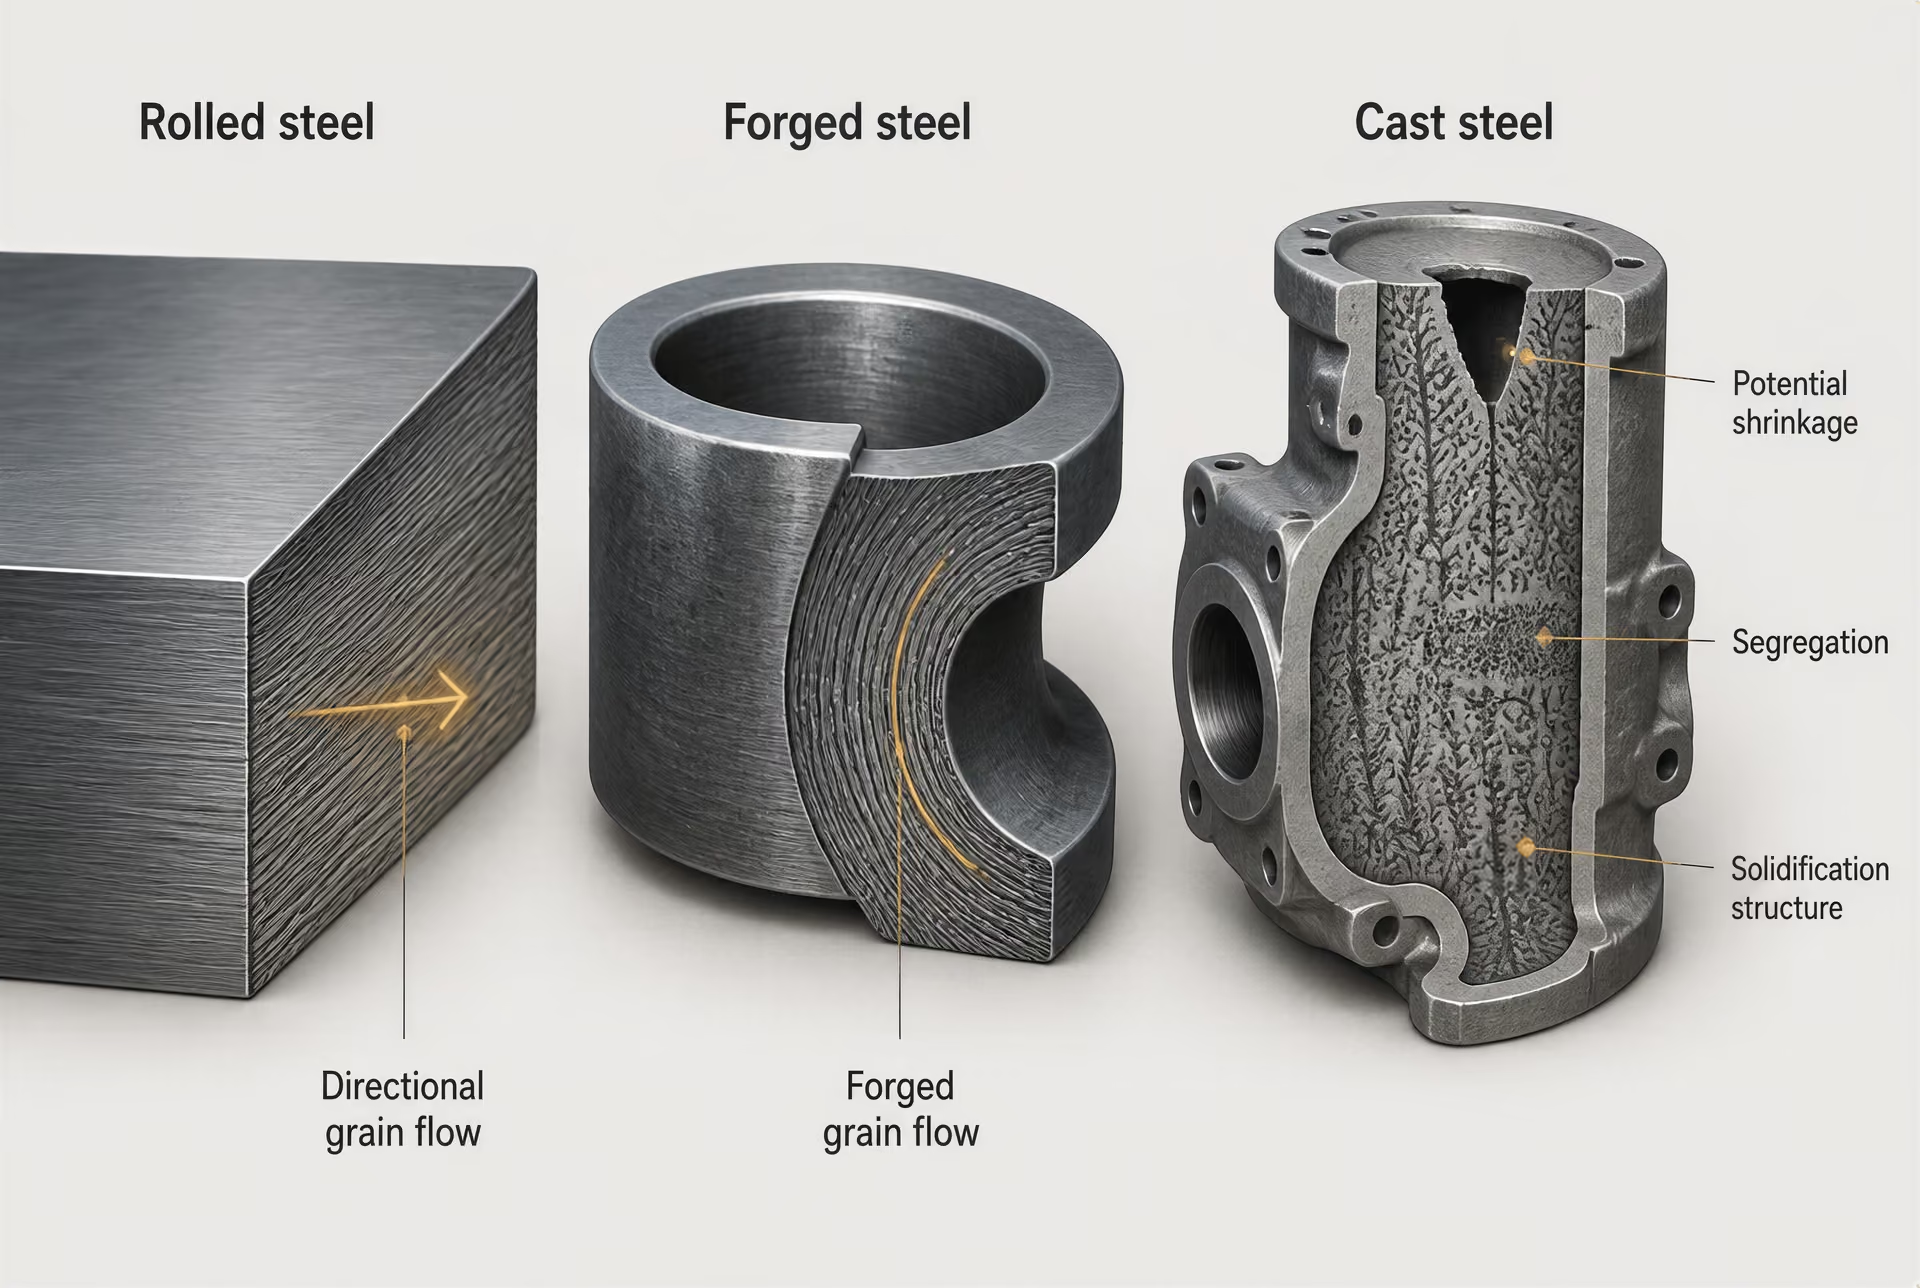
Alakított és öntött formák
| Termékforma | Elsődleges gyártási útvonal | Jellemző ellenőrzési hangsúly |
|---|---|---|
| Hengerelt vastaglemez | Hengerek közötti redukció | Vastagság, síklapúság, felületi állapot, szakító- és ütővizsgálat |
| Kovácsdarab | Szerszámok vagy hasonló alakítóeszközök közötti nyomó alakváltoztatás | Szálirány, kovácsolási redukció, a vizsgálat iránya és ultrahangos vizsgálat |
| Öntvény | Megszilárdulás öntőformában | Zsugorodás, porozitás, zárványok, radiográfiai vizsgálat, valamint penetrációs vagy mágneses poros vizsgálat |
A termék formája specifikációs változó, nem pedig vizuális megjelölés. Egy hengerelt lemez és egy kovácsolt tárcsa egyaránt vastag, sík acélalkatrésznek tűnhet, szabványaik azonban eltérő gyártási eljárásokat, hibatípusokat, méreteket és átvételi vizsgálatokat írnak elő. Ugyanez a probléma merül fel akkor is, amikor egy öntött házat kizárólag azért hasonlítanak össze csőtermékkel, mert mindkettőben üreges járat található.
Az ASTM oktatási anyagai az alakított és az öntött termékek közötti alapvető határvonalat azon módszer alapján húzzák meg, amellyel az acél eléri végleges formáját. Az alakított termékeket megszilárdulás után mechanikai megmunkálással formálják. A hengerlés, a kovácsolás és a húzás az alkalmazott deformáció révén csökkenti vagy átrendezi az anyagot. Az öntött termékeket öntőformába öntik, és elsődleges alakjukat a megszilárdulás során nyerik el. A későbbi hőkezelés, forgácsolás vagy helyi alakítás módosíthatja az eredményt, de az öntött terméket nem alakítja hengerelt vagy kovácsolt termékké.
Ez a különbség a belső szerkezetre is hatással van. A hengerlés rendszerint irányított szemcsefolyást és megnyúlt zárványokat eredményez, ezért a tulajdonságok és a hibákkal szembeni érzékenység eltérhet a hosszirányban, a keresztirányban és a lemezvastagság irányában. A kovácsolás az alkatrész körül átirányíthatja a szemcsefolyást, és megfelelő alakítási mérték, valamint folyamatirányítás esetén lezárhat vagy csökkenthet bizonyos belső folytonossági hiányokat. Egyik megállapítás sem tesz lehetővé általános teljesítménybeli rangsorolást: az eredményt továbbra is az acélminőség, az alakítási mérték, a kovácsolási gyakorlat, a hőkezelés és az ellenőrzés határozza meg. Az öntött acél folyékony fémből szilárdul meg, ezért szerkezetét a hőmérséklet-grádiensek, az utánpótlás és táplálás, a szegregáció, valamint az öntőforma geometriája alakítja. A zsugorodási üregeket, a gázzal kapcsolatos folytonossági hiányokat és a nemfémes zárványokat öntéstechnológiai problémaként értékelik, nem pedig abból indulnak ki, hogy eloszlásuk megegyezik a hengerelt lemezben található eloszlással.
Az ISO 6929:2013 szabványosítja a síktermékek, a hosszútermékek és a csőtermékek szókincsét, terminológiája azonban nem teszi ezeket a kategóriákat a kovácsdarabokkal vagy az öntvényekkel felcserélhetővé. Az ISO/TC 17 hasonlóképpen különválasztja a folyamatos hengerlésű síkhengerelt termékek, a szerkezeti acélok, az acélcsövek és az acéltermékek szókincsének termékcsoportjait. Ez a felépítés eltérő műszaki ellenőrzéseket tükröz, nem pedig alternatív elnevezések jegyzékét.
Az ISO 630-1:2021 alkalmazási területe jól mutatja, milyen könnyen helytelenül alkalmazható egy ismerős minőségjelölés. A szabvány a melegen hengerelt szerkezeti acél sík- és hosszútermékeire vonatkozik, beleértve a lemezeket, szelvényeket, széles laposacélokat és rudakat, miközben kizárja a vékony lemezeket, a szalagokat és a csőtermékeket. Az ASTM ugyanilyen termékspecifikus logikát követ: a specifikációk külön csoportokba sorolják a lemezeket, a szerkezeti szelvényeket, a szádfal-elemeket, a rudakat, a huzalokat, a csőtermékeket, a kovácsdarabokat és az öntvényeket. Egy lemezspecifikáció nem kezelhető alapértelmezett kovácsolási specifikációként csupán azért, mert a kémiai összetétel hasonló.
A geometria szintén a gyártási eljárást követi. A hengerelt I-szelvény hengereken készül, és szabványosított méretekkel, valamint szelvénytulajdonságokkal azonosítják. Az AISC Shapes Database v16.0 ezeket a tulajdonságokat amerikai szokásos és metrikus mértékegységekben sorolja fel. Az üreges szerkezeti szelvényekre saját gyártási és méretszabályok vonatkoznak; az ASTM A1085/A1085M a négyzetes, téglalap keresztmetszetű és kör alakú HSS termékeket fedi le, külön geometriai és szelvénytulajdonsági szempontokkal. Egy kovácsolt forgattyústengelyt, gyűrűt vagy szeleptestet ezzel szemben a szükséges befoglaló méretekhez közeli állapotban készítenek, majd forgácsolással munkálnak meg, míg egy öntvény a bordákat, a dudorokat és a belső üregeket közvetlenül az öntőformából nyerheti. A forma ezért utal a gyártási eljárásra, de nem meríti ki a teljes specifikációt.
Kovácsolásra vonatkozó egyedi követelmények
A kovácsolási specifikációnak az acél kémiai elemzésén és a kész méreteken túlmenően is számos jellemzőt kell szabályoznia. Rendszerint meghatározza a kovácsolási eljárást vagy a termékosztályt, a hőkezelési állapotot, az előírt kovácsolási redukciót vagy alakítási gyakorlatot, valamint azt, hogy honnan kell venni a mechanikai vizsgálati próbatesteket. A próbatestek iránya fontos, mivel a deformáció irányfüggő tulajdonságokat eredményezhet. Egy kovácsolt rúd hosszirányából vett vizsgálat nem szolgáltat ugyanarról információt, mint egy gyűrűből vett keresztirányú vagy érintőirányú vizsgálat.
A kovácsolási szabványok a kiinduló anyag mérete, a kovácsolt darab mérete és a végleges forgácsolt méretek közötti kapcsolatot is kezelik. Az alkatrész jelentős forgácsoláson mehet keresztül, ezért az átvételi vizsgálatot a forgácsolás előtt, a forgácsolás után vagy mindkét szakaszban el lehet végezni. A felületi folytonossági hiányok meghatározott határértékeken belül eltávolíthatók, míg a belső indikációk ultrahangos vizsgálatot tehetnek szükségessé. Az alkalmazandó specifikáció előírhatja a vizsgálati zónákat, a referencia-testeket, az indikációk értékelését és a javításokra vonatkozó korlátozásokat. Ezek az ellenőrzések olyan kérdésekre adnak választ, amelyeket egy vékony lemez- vagy lemezszabvány nem vizsgál.
A hőkezelés szintén elválasztó tényező. A kovácsdarabot szállíthatják normalizált, normalizált és megeresztett, edzett és megeresztett, illetve más meghatározott állapotban, és a keménységi, valamint szakítóvizsgálatokat ehhez az állapothoz kötik. Ezzel szemben az ISO 9328-6:2018 a nyomástartó berendezésekhez használt sík acéltermékekkel foglalkozik, beleértve az edzett és megeresztett állapotban szállított, hegeszthető finomszemcsés acélokat. Követelményei a nyomástechnikai célú síktermékekre vonatkoznak; attól még nem válnak kovácsolási követelményekké, hogy mindkét termék edzhető és megereszthető.
Egy kovácsolt alkatrészhez szükség lehet továbbá a gyártó kovácsolási eljárására, hőszám és kovácsolási művelet szerinti nyomonkövethetőségre, makromaratásos vizsgálatra, a szemcsefolyás igazolására vagy kiegészítő roncsolásmentes vizsgálatra. Az átvételt a kész alkatrész kockázata és geometriája határozza meg. Ha ezeket a nyilvántartásokat lemezanyag-bizonyítvánnyal helyettesítik, a legfontosabb gyártási bizonyítékok továbbra is hiányoznak.
Öntvényekre vonatkozó egyedi követelmények
Az öntvényspecifikációk a tömörség és az öntőformával kapcsolatos ellenőrzések szabályozásával kezdődnek. Meghatározhatják az öntési módszert, a tápláló- és utánpótlási gyakorlatot, a hőkezelést, a javítási szabályokat, a felületi állapotot és a kritikus keresztmetszetek vizsgálatát. A vizsgálati próbatesteket az öntvényhez rögzíthetik, ugyanabból a hőből önthetik, vagy külön állíthatják elő meghatározott feltételek mellett. Mechanikai eredményeik csak a specifikációban megadott mintavételi rendszer keretei között reprezentálhatják az öntvényt.
A radiográfiai vagy ultrahangos vizsgálatot öntvény esetében másképpen értelmezik, mint hengerelt terméknél. Az öntvényben keresztmetszet-változások, magok, csomópontok és hőtorlódási helyek találhatók, amelyek hatással vannak a megszilárdulásra. Ezért az ellenőrzés a zsugorodásra, porozitásra, melegrepedésre vagy zárványokra hajlamos területekre összpontosít, gyakran az alkatrész üzemi igénybevételéhez kapcsolódó minőségi szint vagy átvételi osztály alkalmazásával. Egy nyomástartó öntvényben található lineáris indikáció akkor is elfogadhatatlan lehet, ha egy hasonló megjelenésű felületi jel egy hengerelt terméken eltávolítható és ismételten megvizsgálható lenne.
Az öntvényszabványok a javítást is megkülönböztetik a szokásos felületmegmunkálástól. Egy üreg vagy más folytonossági hiány hegesztéssel történő kijavítása engedélyhez, minősített eljárásokhoz, a javítás vizsgálatához és ismételt hőkezeléshez köthető. Az átvételi követelmény belső vagy felületi indikációk miatt elutasíthat egy öntvényt anélkül, hogy ez azt jelentené, hogy minden öntött acéltermékre azonos hibahatár vonatkozik.
Ezért egy öntött acélminőséget, egy kovácsolt acélminőséget és egy hengerelt acélminőséget teljes jelölésként, nem pedig elszigetelt kémiai elnevezésként kell értelmezni. A National Structural Steelwork Specification különválasztja a hengerelt szelvényeket, a szerkezeti üreges szelvényeket, a lemezeket és a rudakat, továbbá olyan jelölést követel meg, amely tartalmazza a szabvány számát, a szilárdsági osztályt és az ütőmunka-minőséget. Az ASTM A1088-25, amely a tekercsben és darabolt hosszban szállított hidegen hengerelt CP-, DP- és TRIP-acéllemezekkel foglalkozik, a kémiai összetételt, a mechanikai tulajdonságokat, a felületi kikészítést, a megjelenést, a méreteket és a megengedett eltéréseket szabályozza. Az ASTM A786/A786M-15(2025) a padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található, és lehetővé teszi a szállítást lemez, nagy vastagságú lemeztekercs vagy lemezméret formájában, legfeljebb 25 mm vastagságig. Egyik specifikáció sem tartalmazza a kovácsdarabokra vagy öntvényekre vonatkozó gyártásközi ellenőrzéseket.
A termékformák helyettesítésénél figyelembe kell venni a gyártási útvonalat és az útvonalhoz kötött átvételi követelményeket. Strong evidence
A helyes összehasonlítás ezért gyártási eljárás szerint történik: hengerelt terméket a hengerelt termékekre vonatkozó követelményekkel, kovácsdarabot a kovácsolási követelményekkel, öntvényt pedig az öntési követelményekkel kell összevetni. A minőség hasonlósága hasznos szempont, de nem jelent egyenértékűséget.
12. Teljes acéljelölés értelmezése
[8] National Structural Steelwork Specification. British Constructional Steelwork Association, SteelConstruction.info. NSSS reference material, 2010.
Az acéljelölés nem csupán egy minőségjel. Olyan tömör specifikációs lánc, amely meghatározza, hogy mely termékszabvány alkalmazandó, milyen szilárdsági szint szükséges, hogyan viselkedik az anyag ütőigénybevétel esetén, milyen állapotban szállították vagy kezelték, valamint hogy vonatkoznak-e rá további ellenőrzések. A National Structural Steelwork Specification (NSSS) ezt kifejezetten rögzíti: a teljes jelölés tartalmazza a szabványszámot, a szilárdsági minőséget és az ütőszívóssági minőséget. Ezek az elemek különböző jellemzőket írnak le, ezért nem szabad őket egyetlen megnevezésbe összevonni.
Például a EN 10025-2 S355J2+N jelölés a következőképpen értelmezhető:
- EN 10025-2 a termékszabványt és annak hatályát azonosítja.
- S355 a szerkezeti acél szilárdsági minőségét azonosítja.
- J2 az ütőszívóssági minőséget azonosítja.
- +N a szállítási állapotot, vagyis a normalizált vagy normalizáló hengerléssel előállított állapotot azonosítja.
Egy projekt ezután olyan követelményeket is előírhat, mint az ultrahangos vizsgálat, a vastagságirányú tulajdonságok, a korlátozott kémiai összetétel vagy a különleges felületi állapot. Az így létrejövő megrendelés vagy anyagbizonyítvány több információt tartalmaz, mint az, hogy „S355 acél”.
A szabványszám és a termék hatálya
A szabványszám azért szerepel elsőként, mert meghatározza az alkalmazandó szabályrendszert. Nem pusztán díszítő hivatkozás. Meghatározza az engedélyezett termékformákat, méreteket, gyártási eljárást, vizsgálati rendszert, tűréseket és azokat az ellenőrzési dokumentumokat, amelyek alapján az anyagot értékelik.
Az ISO 6929:2013 szabvány szabványosított szókincset biztosít az acéltermékekhez, beleértve a síktermékeket, a hosszútermékeket és a csőtermékeket. Ez a szókincs azért fontos, mert a lemez, a szelvény és a cső nem felcserélhető kategóriák akkor sem, ha kémiai összetételük hasonlónak tűnik. Gyártási eljárásuk eltérő méretkonvenciókat, felületi állapotokat és mechanikai vizsgálati rendszereket eredményez.
A szabvány hatálya kizárhat olyan terméket is, amely közeli rokonnak tűnik. Az ISO 630-1:2021 a melegen hengerelt szerkezeti acél sík- és hosszútermékeire vonatkozik, beleértve a lemezeket, szelvényeket, széles laposrudakat és rudakat, de kizárja a táblalemezeket, szalagokat és csőtermékeket. Az ISO 630-1 követelményeinek megfelelő jelölés ezért nem alkalmazható automatikusan hidegen hengerelt táblalemezre vagy üreges szelvényre.
Az ASTM ugyanilyen termékforma-alapú logikát követ. Szabványai külön foglalkoznak a lemezekkel, szerkezeti szelvényekkel, szádfalprofilokkal, rudakkal, huzalokkal, csőtermékekkel, kovácsolt termékekkel és öntvényekkel. Az ASTM A1088-25 például tekercsben és darabolt hosszban szállított hidegen hengerelt CP-, DP- és TRIP-acél táblalemezekre vonatkozik. Követelményei a kémiai összetételt, a mechanikai tulajdonságokat, a felületi minőséget, a megjelenést, a méreteket és a megengedett eltéréseket szabályozzák. Ha ezt az anyagot egyszerűen „nagyszilárdságú acélnak” nevezzük, elhagyjuk a gyártást és az átvételt meghatározó hidegen hengerelt táblalemez-hatályt.
A felületi mintázat szintén befolyásolhatja az alkalmazandó termékleírást. Az ASTM A786/A786M-15(2025) a padlólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található. A szabvány lehetővé teszi a szállítást táblalemezként, nagy vastagságú lemeztekercsként vagy lemezként besorolt méretekben, de legfeljebb 25 mm vastagságot enged meg. A „padlólemez” ezért egyszerre utal a termékformára és a felületi jellemzőre; nem csupán egy kiemelkedő mintázatú lemez vizuális elnevezése.
Ugyanez az elv vonatkozik a szerkezeti szelvényekre is. Az olyan jelölés, mint a W-szelvény W14×90, szelvénymegnevezési rendszert használ, nem pedig lemezvastagságon alapuló konvenciót. Az AISC Shapes Database v16.0 az ilyen szelvények szabványosított méreteit és szelvényjellemzőit amerikai szokásos és metrikus mértékegységekben tartalmazza. A karimaszélesség, a magasság, a terület, a lekerekítési sugarak, a tömeg, valamint az olyan jellemzők, mint az és a , a szelvényjelöléshez tartoznak. Ezek nem következtethetők ki egy olyan síktermék-minőségből, mint az S355, és önmagában a névleges vastagságból sem.
Az üreges szerkezeti szelvényeknél a geometria a specifikáció része. Az ASTM A1085/A1085M négyzetes, téglalap alakú és kör keresztmetszetű üreges szerkezeti szelvényekre vonatkozik, amelyekhez külön méret- és szelvényjellemző-táblázatok tartoznak. Egy kör keresztmetszetű HSS és egy téglalap alakú HSS ugyanazt az acélszabványt alkalmazhatja, falvastagságuk, külső méreteik, saroksugaraik és tervezési jellemzőik azonban eltérnek. Ezért a szabványszöveget a minőségjel előtt kell értelmezni.
A szilárdsági minőség és az ütőszívóssági minőség
A szabványszám után a szilárdsági minőség az adott termékszabványon belül előírt szilárdsági osztályt azonosítja. Az S355 jelölésben az S betű a szerkezeti acélt jelöli, a 355 pedig a megadott vastagságtartományban előírt legkisebb folyáshatárra utal, megapaskalban kifejezve az EN-jelölés szerint. Ez nem azt jelenti, hogy minden vizsgálati próbatest pontosan 355 MPa értéknél folyik meg, és nem írja le az ütőszívósságot, a hegeszthetőséget vagy a felületi minőséget sem.
A vastagság módosíthatja az előírt értéket. Az alkalmazandó táblázat vastagabb anyag esetén alacsonyabb legkisebb folyáshatárt írhat elő, ezért a minőségjelben szereplő szám nem a termék méreteitől független, egyetemes anyagtulajdonság. A bizonyítványt a tényleges vastagság vagy átmérő, valamint a megrendelésben megadott szabványkiadás alapján kell ellenőrizni.
Az ütőszívóssági minőség a jelölési lánc különálló része. Az S355J2 jelölésben a J2 utótag meghatározott vizsgálati hőmérsékleten teljesítendő Charpy-féle V-bemetszéses ütővizsgálati követelményt azonosít, amely a vonatkozó EN szerkezetiacél-követelmények szerint jellemzően −20 °C. Az ütőszívóssági osztály nem magasabb szilárdsági minőség. Az S355JR, S355J0 és S355J2 jelölésekben közös lehet az S355 szilárdsági megjelölés, miközben eltér a vizsgálati hőmérséklet és az előírt elnyelt energia.
A különbség gyakorlati jelentőségű. Az olyan alkatrészhez, amely alacsony üzemi hőmérsékletnek, dinamikus terhelésnek vagy a ridegtöréssel szembeni gátlásnak lehet kitéve, nem elegendő a folyáshatár megadása; meghatározott ütőszívóssági minőségre is szükség van. Az ütőszívóssági utótag nélküli S355 jelölés hiányos, ha az irányadó szabvány vagy a projekt-előírás ilyen követelményt ír elő.
Más szabványok eltérő módon fejezik ki ugyanezeket a fogalmakat. Az ISO 9328-6:2018 nyomástechnikai célú sík acéltermékekre vonatkozik, és magában foglalja a nemesített állapotban szállított, hegeszthető finomszemcsés acélokat. Jelölését a nyomástartó berendezésekre vonatkozó szabványon keresztül kell értelmezni, nem pedig egy szerkezeti lemez megnevezési rendszeréből kölcsönözni. A szilárdság, az ütőszívósság, a hegeszthetőség és a hőkezelési állapot egymással összefüggő, de különálló követelmények maradnak.
A szállítási állapot, a felületi minőség és a kiegészítő követelmények
A jelölés utolsó részei azt írják le, hogy az acélt milyen állapotban szállítják, és milyen további ellenőrzések alkalmazandók. Az EN 10025-2 S355J2+N jelölésben a +N a normalizált vagy normalizáló hengerléssel előállított szállítási állapotot jelöli. Más utótagok a szabványtól függően termomechanikus hengerlést, illetve nemesített állapotban történő szállítást azonosíthatnak. Az utótag jelentőséggel bír, mivel a hőkezelés és a hengerlési előzmények befolyásolják a szemcseszerkezetet, az ütőszívósságot, a maradó feszültséget és a gyártás alatti viselkedést.
A szállítási állapotot nem szabad összetéveszteni a felületi minőséggel. Egy lemez szállítható normalizált állapotban úgy is, hogy közben meghatározott felületi minőségi osztály, élállapot vagy megengedett javítási eljárás követelményei vonatkoznak rá. A hidegen hengerelt táblalemezhez az ASTM A1088-25 szerint meghatározott felületi minőségi és megjelenési osztály követelményét írhatják elő, míg egy szerkezeti szelvény ellenőrzése a szelvény méretein, egyenességén, csavarodásán és tömegtűrésein alapul.
A kiegészítő követelmények az alapjelölésen túl további ellenőrzéseket írnak elő. Ezek közé tartozhat a belső folytonossági hiányok ultrahangos vizsgálata, a vastagságirányú duktilitás, a szigorúbb kémiai határértékek, a szénegyenértékre vonatkozó korlátozások, a hegeszthetőségi előírások, a további ütővizsgálatok vagy az ellenőrzési dokumentumokra vonatkozó követelmények. A vastagságirányú tulajdonságra előírt acélt nem írják le teljes körűen csupán a szilárdsági és ütőszívóssági jelek; a kiegészítő követelmény a hegesztett kötésekben fellépő lemezes tépődéssel szembeni ellenállást szabályozza.
A megjelölés értelmezésének sorrendje
- 1. Szabvány Erősítse meg a szabvány pontos számát, kiadását és a termékformára vonatkozó hatályát.
- 2. Minőségjel Olvassa le az adott szabványon belüli szilárdsági vagy összetételi osztályt.
- 3. Ütőmunka-minőség Ellenőrizze a szívóssági osztályt és a vizsgálati hőmérsékletet, ha előírt.
- 4. Szállítási állapot Ellenőrizze a normalizálást, a termomechanikus hengerlést, az edzést és megeresztést, illetve más megadott állapotot.
- 5. Kiegészítő követelmények Ellenőrizze a vizsgálatra, felületre, méretekre, hegeszthetőségre és dokumentációra vonatkozó pontokat.
Az értelmezés sorrendje ezért tudatos: először meg kell határozni a szabványt és a termék hatályát, majd el kell olvasni a szilárdsági minőséget, az ütőszívóssági vagy szívóssági osztályt, ezt követően pedig ellenőrizni kell a szállítási állapotot, a felületi és méretkövetelményeket, valamint minden kiegészítő jelet vagy záradékot. A EN 10025-2 S355J2+N egy másik specifikációs láncot ír le, mint az általános „S355 lemez”, ahogyan az ASTM A1085/A1085M szerinti téglalap alakú HSS is eltér az ASTM A1088-25 szerinti hidegen hengerelt TRIP-táblalemeztől. A termék geometriájának, a gyártási eljárásnak és a mechanikai jelölésnek összefüggésben kell maradnia, de ezeket nem szabad ugyanazon elemként kezelni.
13. Hogyan osztják fel az ASTM termékspecifikációk a követelményeket
Az ASTM-specifikációk nem kezelik az acélt egyetlen, felcserélhető anyagként, amelyet kizárólag a folyáshatár alapján osztanak fel. A követelményeket a termék alakja, a gyártási út és a tervezett alkalmazás szerint határozzák meg. Egy lemez, egy I alakú szelvény, egy köracél, egy zártszelvény (HSS) és egy szerkezeti kötőelem egyaránt leírható névleges 50 ksi folyáshatárral, mégsem ugyanazok a méretszabályok, vizsgálati helyek, felületi követelmények vagy elfogadási kritériumok vonatkoznak rájuk.
Ez a szerkezet összhangban áll az ISO 6929:2013 termékszókincsével, amely megkülönbözteti a síktermékeket, a hosszútermékeket, a csőtermékeket és az acél egyéb formáit. Az ISO 630-1:2021 a melegen hengerelt szerkezeti sík- és hosszútermékekre — lemezekre, szelvényekre, széles laposacélokra és rudakra — vonatkozik, de kifejezetten kizárja a vékony lemezeket, a szalagokat és a csőtermékeket. Ez a kizárás nem pusztán terminológiai megkülönböztetés. Megmutatja, hogy az egyik termékcsaládra kidolgozott specifikáció miért nem alkalmazható automatikusan egy másikra.
Lemezek, szelvények, rudak, HSS és kötőelemek
A szerkezeti lemezekre az ASTM A6/A6M általános követelményei vonatkoznak, amelyeket gyakran olyan minőségekkel együtt alkalmaznak, mint az ASTM A36/A36M, az ASTM A572/A572M Grade 50 és az ASTM A588/A588M. A termék síkhengerelt elem, ezért a vastagság, a szélesség, a hossz, a síklapúság, a kardosság, az él állapota és a megengedett vastagságeltérés központi ellenőrzési szempontok. A lemez megrendelése kiegészítő követelményeket is előírhat a lemezvastagságon keresztüli tulajdonságokra, a hegeszthetőségre, az ütőszívósságra vagy az ultrahangos vizsgálatra vonatkozóan. A nyomástartó alkalmazásra szánt lemezek más úton készülnek: az ISO 9328-6:2018 a nyomástartó berendezésekhez használt sík acéltermékekre vonatkozik, beleértve az edzett és megeresztett állapotban szállított, hegeszthető finomszemcsés acélokat.
A „lemez” a köznyelvben a vékony lemezzel is átfedésben van. Az ASTM A786/A786M-15(2025) például a járólemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található, és lehetővé teszi a vékony lemezként, nagy vastagságú lemeztekercsként vagy lemezként osztályozott méretekben történő szállítást, legfeljebb 25 mm vastagság mellett. A kiemelkedő mintázat befolyásolja a megjelenést, a vastagságmérést és a méretellenőrzést. Ettől a járólemez még nem válik hagyományos, sima szerkezeti lemezzé.
Egy nyitott szerkezeti szelvény — például W, S, M, HP, C, MC vagy L szelvény — olyan hengerelt geometriával rendelkezik, amelyben övek, gerincek, lekerekítések és meghatározott végfeltételek találhatók. Az ASTM A6/A6M általános követelményei olyan szerkezeti szelvényekre vonatkozó specifikációkkal együtt alkalmazhatók, mint az ASTM A992/A992M a hengerelt szerkezeti szelvények esetében. A releváns méretek közé tartozik a teljes magasság, az övszélesség, a gerinc- és övvastagság, a derékszögtől való eltérés, az egyenesség és a végek merőlegessége. Az AISC Shapes Database v16.0 szabványosított szelvényméreteket, keresztmetszeti jellemzőket, megnevezéseket és mértékegységrendszereket tartalmaz; ez méret- és tervezési referencia, nem pedig az anyagspecifikáció vagy a gyártóművi tanúsítvány helyettesítője. Egy W-szelvény és egy lemez azonos minőségmegjelöléssel rendelkezhet, de a szelvény geometriája határozza meg az olyan tulajdonságokat, mint a keresztmetszeti terület, a tehetetlenségi sugár és a torziós jellemzők.
A rudak hosszútermékek, amelyeket kör, négyzet, hatszög, laposacél vagy más keresztmetszetben szállítanak. Az ASTM A29/A29M a szénacél- és ötvözöttacél-rudak általános követelményeit határozza meg, míg az ASTM A108 a hidegen készre munkált szénacél- és ötvözöttacél-rudakra vonatkozik. A rúdspecifikációk ezért olyan jellemzőket szabályoznak, mint az átmérő vagy szélesség, az egyenesség, a felületi állapot, a megmunkálási ráhagyás, a dekarbonizáció és — adott esetben — a hőkezelés. A köracél nem egyszerűen egy keskeny lemez: a hengerlés, a húzás, az esztergálás vagy a hántolás megváltoztatja a mérettűréseket és a felületi állapotot.
A HSS csőtermék, még akkor is, ha keresztmetszete négyzet vagy téglalap alakú. Az ASTM A1085/A1085M a négyzet, téglalap és kör keresztmetszetű zártszelvényekre vonatkozik. A zárt alak olyan követelményeket hoz létre, amelyek nyitott szelvény esetében nem merülnek fel: ilyen a külső méret, a saroksugár, a falvastagság, a csavarodás, az egyenesség, a hegesztési varrat állapota és a zárt keresztmetszet jellemzői. A tervezési táblázatoknak a tényleges zárt geometriát kell figyelembe venniük. Az ASTM A500/A500M egy másik fontos HSS-specifikáció, amelynek követelményei a kör és alakos, hidegen alakított, hegesztett csövekre vonatkoznak. Önmagában a névleges minőségmegjelölés nem azonosítja, hogy melyik HSS-szabvány az irányadó.
A kötőelemek külön gyártott termékek, nem pedig szerkezeti rudakból levágott darabok. Az ASTM F3125/F3125M a nagy szilárdságú szerkezeti csavarokra vonatkozik, beleértve az ASTM F3125/F3125M specifikációs rendszerén belüli Grade A325 és Grade A490 megjelöléseket. A követelmények kiterjedhetnek a csavar kialakítására, a menetméretekre, a keménységre, a szakítószilárdságra, a próbaterhelésre, a forgatási kapacitás vizsgálatára, a bevonatra, a jelölésre és a gyártási tételek nyomonkövethetőségére. Az anyának és az alátétnek szintén kompatibilis specifikációval kell rendelkeznie. Egy 50 ksi szakítószilárdsági vagy folyáshatár-követelményt teljesítő rúd nem helyettesíthető olyan csavarral, amelynek teljesítménye a menettől, a fej geometriájától, az előfeszítési viselkedéstől és az összeállítás vizsgálatától függ.
Termékspecifikus jellemzőkövetelmények
A legfontosabb különbség nem a minőségjel mellett feltüntetett szám. Hanem azoknak a jellemzőknek az összessége, amelyeket a terméknek szállított állapotában igazolnia kell.
Egy lemezt hosszirányban és keresztirányban is vizsgálhatnak, az ütővizsgálati próbatesteket pedig a lemez felületéhez viszonyítva meghatározott helyről vehetik ki. A vastagság befolyásolja a hengerlési alakváltozást, a belső tömörséget és a hegesztés hőáramlását. Ezért a specifikáció korlátozhatja a kémiai összetételt, előírhat szakítóvizsgálati jellemzőket, folyáshatárt, szakadási nyúlást, Charpy V-bemetszéses ütőmunkát, hegeszthetőségi ellenőrzéseket vagy kiegészítő ultrahangos vizsgálatot.
A hengerelt szelvénynek mind az anyag-, mind a geometriai követelményeket teljesítenie kell. Övének és gerincének vastagsága befolyásolja a hengerlés utáni lehűlési sebességet, míg a maradó feszültség és az egyenesség hatással van a gyártásra és a szerelésre. Az AISC szelvénytáblázatai szabványosított méretekből számított jellemzőket tartalmaznak; ezek nem mentesítenek az ASTM kémiai összetételre, szakítóvizsgálatra, folyáshatárra vagy a megengedett eltérésre vonatkozó határértékei alól.
A rudaknál a legfontosabb jellemző a melegen hengerelt vagy hidegen készre munkált termék felületi épsége és méretellenőrzése lehet. Egy esztergált vagy köszörült rúd megengedett felületi állapota eltérhet a melegen hengerelt rúdétól akkor is, ha mindkettő ugyanahhoz a névleges minőséghez tartozik. A hőkezelés, a szemcsefolyás és a megmunkálási ráhagyás szintén megváltoztathatja a specifikáció követelményeit.
A HSS a hegesztést és az alakítást is bevonja az ellenőrzés körébe. A hidegalakítás során a szalagot zárt szelvénnyé hajlítják, a széleket pedig hosszirányú hegesztéssel kötik össze. Ezért a szabványnak a szilárdság és a szakadási nyúlás mellett a hegesztési varrat minőségét, a sarokgeometriát és a méreteltérést is szabályoznia kell. A kör, négyzet és téglalap alakú HSS keresztmetszeti jellemzői nem határozhatók meg síktermékekre vonatkozó táblázat alapján.
A kötőelemeknél a mechanikai és szerelési ellenőrzéseket gyártási tételenként kell elvégezni. A szakítószilárdság önmagában keveset mond arról, hogy a csavar képes-e az előírt előfeszítést menet-, fej- vagy elfogadhatatlan elfordulási meghibásodás nélkül létrehozni. A bevonat vastagsága és a szerelési módszer szintén hatással lehet a kapcsolatra, bár ezeket az ellenőrzéseket külön hivatkozott szabványok is előírhatják.
Miért nem helyettesítheti az egyik ASTM-szám a másikat?
Az ASTM-megjelölés meghatározott követelményrendszert azonosít, nem pedig általános engedélyt arra, hogy bármilyen, hasonló kémiai összetételű vagy szilárdságú acélt lehessen alkalmazni. Az ASTM A572/A572M Grade 50 lemez és az ASTM A992/A992M Grade 50 szerkezeti szelvény nem válik egyenértékűvé attól, hogy mindkettőnél a „Grade 50” megjelölést használják. Termékformájuk, kémiai összetételi határértékeik, mérettűréseik, vizsgálati előírásaik és megengedett gyártási eljárásaik eltérnek.
Ugyanez a kérdés a projektmegjelöléseknél is megjelenik. A National Structural Steelwork Specification különválasztja a hengerelt szelvényeket, a szerkezeti zártszelvényeket, a lemezeket és a rudakat, és teljes megjelölést követel meg, amely tartalmazza a szabványszámot, a szilárdsági minőséget és az ütőszívóssági minőséget. Az „S355” önmagában ebben a rendszerben hiányos; a termék és a minőségmegjelölés egyaránt számít. A lemezhez, a HSS-hez és a hengerelt szelvényhez eltérő ütőszívóssági osztályok vagy szállítási állapotok lehetnek előírva.
A helyes azonosítás ezért együttesen tartalmazza a termékformát, az irányadó szabványt, a minőséget, a szállítási állapotot és az esetleges kiegészítő követelményeket. Az ASTM A1088-25 a tekercsben és darabolt hosszban szállított, hidegen hengerelt CP, DP és TRIP acéllemezekre vonatkozik, és szabályozza a kémiai összetételt, a mechanikai tulajdonságokat, a felületi kikészítést, a megjelenést, a méreteket és a megengedett eltéréseket. Ezeket az előírásokat nem lehet egy szerkezeti lemezre vonatkozó specifikációra való hivatkozással helyettesíteni. A forma a specifikáció része, nem pedig utólagos, pusztán szemrevételezésen alapuló szempont.
14. Gyakorlati rendszerezés az acéltermék-formák összehasonlításához
A termékforma specifikációs változó, nem pusztán a megjelenés leírása. A lemez, a laposrúd, a laposacél és a karima egyaránt lapos acélnak tűnhet, mégis eltérhet a vastagságtartományuk, a gyártási eljárásuk, a szállítási állapotuk, az ellenőrzési szabályaik és a megengedett eltéréseik. Ugyanaz a minőségjelölés sem szünteti meg ezeket a különbségeket. Az „S355J2” a vonatkozó szabványon belül a szilárdsági és ütőmunka-tulajdonságokat azonosítja; nem mondja meg, hogy az anyag lemez, szelvény, üreges szelvény vagy kovácsdarab-e.
A hasznos összehasonlítás minden termékkel kapcsolatban hat kérdést tesz fel: milyen geometriával szállítják, hogyan gyártották, milyen állapotban szállítják, mely kémiai és mechanikai követelmények vonatkoznak rá, mely tűrések szabályozzák, továbbá milyen felületi állapot és megfelelőségi dokumentumok kísérik? Az ISO 6929:2013 biztosítja az első megkülönböztetéshez szükséges szókincset, amely a síktermékeket, a hosszútermékeket, a csőtermékeket és a kapcsolódó acéltermék-formákat foglalja magában.
Alak és méretek
A síktermékek közé tartozik a vastaglemez, a lemez és a szalag, de ezek a megnevezések nem kezelhetők egyetemes méretkategóriákként. Határaik szabványonként és gyártási rendszerenként változnak. A vastaglemezt általában egyedi, darabolt hosszúságokban vagy nagy, téglalap alakú darabokban szállítják, míg a lemezt és a szalagot rendszerint vékonyabb anyaggal és tekercsben történő feldolgozással társítják. A vonatkozó specifikáció, nem pedig önmagában a látható megjelenés határozza meg, hogy mely méretszabályok alkalmazandók.
Az ASTM A786/A786M-15(2025) jól szemlélteti ezt a problémát. A szabvány a bordás lemezt olyan melegen hengerelt lemezként határozza meg, amelynek egyik felületén kiemelkedő mintázat található, és lehetővé teszi a lemez, a vastag lemeztekercs vagy a lemez kategóriájába sorolt méretekben történő szállítást; maximális vastagsága 25 mm. A kiemelkedő mintázat tehát felületi és geometriai követelmény, miközben az alapul szolgáló besorolás továbbra is a szabványban alkalmazott méretkategóriától függ.
A szelvények meghatározott keresztmetszeti profillal rendelkező hosszútermékek. Az I-szelvényeket, csatornaszelvényeket, szögacélokat, T-szelvényeket és más hengerelt idomacélokat névleges magasságuk, egységnyi hosszra jutó tömegük vagy szabványos jelölésük alapján azonosítják. Az AISC Shapes Database v16.0 szabványosított méreteket és szelvénytulajdonságokat rögzít amerikai szokásos és metrikus mértékegységekben, többek között a területet, a tömeget, a másodrendű nyomatékokat és a szelvénymodulusokat. Ezek a tulajdonságok nem cserélhetők fel egy hasonló teljes szélességű és vastagságú laposrúd méreteivel.
A rudak lehetnek kör, négyzetes, hatszögletű vagy lapos keresztmetszetűek, és gyakran egyenes hosszúságokban szállítják őket. A specifikáció szabályozhatja az átmérőt vagy a szemközti lapok közötti méretet, az egyenességet, a végek állapotát és a hosszméret tűrését. A huzalt általában sokkal kisebb keresztmetszetben gyártják, és rendszerint tekercsben szállítják, ezért a tekercs tömege, felcsévélése és felületi állapota is a termékleírás részévé válik.
A csőtermékek külön kezelést igényelnek, mivel a külső átmérő, a falvastagság, a belső átmérő, az ovalitás és a hossz egyaránt hatással van a termékre. Az ASTM A1085/A1085M a négyzetes, téglalap keresztmetszetű és kör alakú üreges szerkezeti szelvényekre vonatkozik. Egy téglalap keresztmetszetű üreges szelvény nem specifikálható pusztán a szélességével és a magasságával: a saroksugár, a falvastagság, a keresztmetszeti terület és a számított tulajdonságok szintén fontosak. A csőszabványok további különbséget tehetnek varrat nélküli, hegesztett, hidegen húzott és elektromos ellenállás-hegesztett termékek között.
A kovácsdarabokat nyomóerő hatására, rendszerint süllyesztékek között vagy szabadkovácsolással alakítják, és kész méreteik, megmunkálási ráhagyásuk, valamint esetenként a szálirányuk alapján specifikálják. Az öntvényeket öntőforma kitöltésével állítják elő, ezért a falvastagság-változások, a lekerekítések, a tápcsatornák, a zsugorodási ráhagyások és a belső tömörség válnak központi kérdéssé. Azonos külső körvonal esetén is különböző termékformát jelent az öntvény és a megmunkált kovácsdarab.
Kohászat és feldolgozási előzmények
A gyártási útvonal specifikációs lenyomatot hagy. A lemezt és a szerkezeti szelvényeket rendszerint brammából vagy bugából melegen hengerlik. A lemez és a szalag lehet melegen hengerelt, pácolt, hidegen hengerelt, lágyított, simítóhengerelt, horganyzott vagy más módon bevont. A hidegalakítás megváltoztatja a vastagságot és a felületi minőséget, miközben hatással van a folyási viselkedésre, a nyúlásra és a maradó feszültségre is.
Az ASTM A1088-25 a tekercsben és darabolt hosszúságokban szállított hidegen hengerelt CP-, DP- és TRIP-acéllemezekre vonatkozik. A jelölés ezért többet közöl egy vastagságtartománynál: olyan korszerű nagyszilárdságú acélcsaládokat azonosít, amelyek kémiai összetételét, mikroszerkezetét és alakváltozási viselkedését összehangoltan szabályozzák. A CP jelentése komplex fázisú, a DP-é kétfázisú, a TRIP-é pedig transzformáció által indukált képlékenységű. A mechanikai követelmények, a felületi minőség, a megjelenés, a méretek és a megengedett eltérések mind e specifikáció részét képezik.
A hőkezelést az alaktól elkülönítve kell rögzíteni. Egy nyomástartó berendezéshez használt lemezt a vonatkozó szabványtól és minőségtől függően normalizált, normalizáló hengerléssel előállított vagy edzett és megeresztett állapotban szállíthatnak. Az ISO 9328-6:2018 a nyomáscélú sík acéltermékekre vonatkozik, beleértve az edzett és megeresztett állapotban szállított, hegeszthető finomszemcsés acélokat is. Azonos névleges vastagság egy általános szerkezeti lemez és egy nyomástartó edénylemez esetében nem jelenti azt, hogy azonos a szívósságuk, tisztaságuk, hegeszthetőségük vagy hőkezelési előzményük.
A hosszútermékek lehetnek normalizáltak, edzettek és megeresztettek, hidegen készre munkáltak vagy oldóhőkezelt állapotúak. A rudakat hengerlés után hántolhatják, centerless köszörüléssel megmunkálhatják vagy forgácsolhatják. A csöveket az alkalmazandó termékszabványban meghatározott kombinációk szerint tágíthatják, húzhatják, hegeszthetik, hőkezelhetik és hidrosztatikai vizsgálatnak vethetik alá. A kovácsolási alakítás mértéke és az újrahevítési ciklusok befolyásolják a szálirányt és a belső integritást; az öntési technológia szabályozza a szegregációt, a porozitást és a zárványok eloszlását. Ezek kohászati tények, nem opcionális címkék.
Az ISO 630-1:2021 általános műszaki szállítási feltételeket alkalmaz a melegen hengerelt szerkezeti acél sík- és hosszútermékeire, beleértve a lemezeket, a szelvényeket, a széles laposacélokat és a rudakat. A szabvány kifejezetten kizárja a lemezt, a szalagot és a csőtermékeket. Ez a határvonal mutatja, miért nem vihető át egy minőség vagy szilárdsági szint egyik termékcsaládról a másikra a vonatkozó szabvány ellenőrzése nélkül.
Vizsgálat, ellenőrzés és dokumentáció
A vizsgálatok a geometria és a gyártás által létrehozott kockázatokat követik. A síktermékeknél rendszerint szakítóvizsgálatot, hajlítóvizsgálatot, az előírás szerinti ütővizsgálatot, kémiai elemzést és méretellenőrzést végeznek. A hosszútermékeknél ezek kiegészülnek a szelvényméretek, az egyenesség, a tömeg és a hossz ellenőrzésével. A csőtermékeknél a cső szerkezeti, nyomásálló vagy más célú felhasználásától függően szükség lehet a hegesztési varrat vizsgálatára, hidrosztatikai vagy tömörségi vizsgálatra, lapítóvizsgálatra, tágítóvizsgálatra, gyűrűtágítási vizsgálatra vagy ultrahangos vizsgálatra.
A felületi állapotot szintén kifejezetten le kell írni. A melegen hengerelt lemez felületén hengerlési reve lehet, míg a hidegen hengerelt lemezt a felületi minőség és a látható hibák alapján értékelik. A bordás lemeznek meg kell őriznie a kiemelkedő mintázatát. A rudakat hengerelt, hántolt vagy köszörült állapotban szállíthatják. A kovácsdarabok megmunkálás utáni ellenőrzést igényelhetnek, az öntvényeknél pedig radiográfiai, ultrahangos, mágnesporos vagy penetrációs vizsgálatra lehet szükség a belső és felületi folytonossági hiányok felderítéséhez.
A tűrések termékspecifikusak. A lemeztűrések kiterjedhetnek a lemez teljes felületén mérhető vastagságeltérésre, a síklapúságra, a szélességre, a hosszra és az élek állapotára. A szelvényeknél határértékek vonatkoznak a magasságra, a karimaszélességre, a gerincvastagságra, a derékszögtől való eltérésre és a tömegre. Az üreges szelvényeknél szabályozni kell a falvastagságot, a saroksugarat, a külső méreteket, a derékszögűséget és a csavarodást. Egy hengerelt szelvény esetében elfogadható méret egy gyártott csőnél elfogadhatatlan lehet, mert megváltoztatja az illesztést és a keresztmetszeti tulajdonságokat.
A dokumentációnak a teljes terméket kell azonosítania, nem csupán az acélminőséget. A National Structural Steelwork Specification külön választja a hengerelt szelvényeket, a szerkezeti üreges szelvényeket, a lemezeket és a rudakat, továbbá előírja, hogy a teljes jelölés tartalmazza a szabványszámot, a szilárdsági minőséget és az ütőmunka-minőséget. A megfelelő megfelelőségi nyilvántartásnak ezenfelül meg kell adnia a termékformát, a méreteket, az olvasztási vagy öntési számot, a szállítási állapotot, az adott esetben alkalmazott hőkezelést, a vizsgálati eredményeket és az ellenőrzési státuszt. A műbizonylatok, a vizsgálati jelentések és a nyomonkövethetőségi jelölések kapcsolják össze a fizikai terméket a megadott kémiai összetételével és mechanikai teljesítményével.
A gyakorlati összehasonlítás ezért a specifikációs rendszerek, nem pedig a hasonlóan hangzó megnevezések összevetését jelenti. A geometria határozza meg a kiindulási kategóriát; a feldolgozási előzmények magyarázzák annak szerkezetét; a szállítási állapot, a felületi követelmények, a tűrések és a vizsgálatok teszik teljessé az identitását. Mindezek nélkül az „acéllemez”, az „acélrúd” vagy az „acélcső” csupán részleges leírás.
15. Gyakori osztályozási hibák és szabványalapú ellenőrzőlista
A termék alakja specifikációs változó, nem csupán vizuális leírás. Két termék egyaránt tűnhet téglalap alakú acéldarabnak, miközben eltérő hengerlési útvonal, méretszabályok, felületi követelmények és átvételi vizsgálatok vonatkoznak rájuk. Az ISO 6929:2013 szabványosított szókincset biztosít a síktermékek, hosszútermékek, csőtermékek és egyéb acéltermék-formák számára, a terminológia azonban nem helyettesíti a termékszabványt. Az ISO/TC 17 hasonlóképpen különíti el a munkát olyan termékcsoportok szerint, mint a folyamatos hengersoron gyártott síkhengerelt termékek, a szerkezeti acélok, az acélcsövek és az acéltermékek terminológiája.
Ez az elkülönítés fontos, amikor egy rajz, beszerzési leírás vagy vizsgálati jegyzőkönyv csupán egy alakot azonosít. A „Steel plate”, a „HSS” vagy az „S355” önmagában hiányos információ.
Minden síktermék lemezként való megnevezése
Egy síktermék nem automatikusan vastaglemez. A sheet, a strip, a wide flat és a plate a köznyelvben átfedhetik egymást, szabványaik azonban eltérő vastagságtartományokat, szélességeket, szállítási formákat, tűréseket és gyártási útvonalakat határozhatnak meg. A tekercsben szállított hidegen hengerelt sheet nem válik vastaglemezzé pusztán azért, mert később téglalapokra vágják.
Az ASTM A1088-25 jól szemlélteti ezt. A szabvány a tekercsben és darabolt hosszban szállított, hidegen hengerelt CP-, DP- és TRIP-acélsheetekre vonatkozik. A specifikáció a kémiai összetételt, a mechanikai tulajdonságokat, a felületi minőséget, a megjelenést, a méreteket és a megengedett eltéréseket szabályozza. Tárgya hidegen hengerelt sheet, nem pedig általános síkacél. Az A1088 szerinti tekercsből levágott darab specifikációs szempontból továbbra is sheet-termék marad, kivéve, ha az anyagra más alkalmazandó szabvány vonatkozik.
Az ISO 630-1:2021 hasonlóan fontos határvonalat állapít meg. A szabvány a melegen hengerelt szerkezeti acél sík- és hosszútermékeire, ezen belül a lemezekre, szelvényekre, széles laposacélokra és rudakra vonatkozó általános műszaki szállítási feltételeket tartalmazza, de kizárja a sheet-, strip- és csőtermékeket. Ezért az ISO 630-1 szerinti megjelölés nem terjeszthető ki automatikusan hidegen hengerelt sheetre vagy üreges szelvényre.
A „floor plate” újabb félreértés forrása. Az ASTM A786/A786M-15(2025) a floor plate fogalmát úgy határozza meg, mint az egyik felületén kiemelkedő mintázattal rendelkező, melegen hengerelt lemezt. Ugyanez a szabvány lehetővé teszi a sheetként, nagy vastagságú sheet-tekercsként vagy lemezként osztályozott méretekben történő szállítást, és 25 mm-es maximális vastagságot állapít meg. A kiemelkedő mintázat felületi jellemző; a vastagságot és a szállítási osztályozást továbbra is ellenőrizni kell. Ha minden mintázott síkterméket „lemeznek” nevezünk, figyelmen kívül hagyjuk a szabvány méret- és gyártási különbségeit.
A nyomástartó berendezésekhez használt anyagok további megkülönböztetést igényelnek. Az ISO 9328-6:2018 a nyomástechnikai célú sík acéltermékekre vonatkozik, beleértve a nemesített állapotban szállított, hegeszthető finomszemcsés acélokat. Egy szerkezetiacél-minőséget teljesítő síktermék ettől még nem feltétlenül alkalmas nyomástartó berendezéshez. A termékszabványnak, a szállítási állapotnak, a szívóssági követelményeknek, a hegeszthetőségi ellenőrzéseknek és a tervezett felhasználásnak összhangban kell állniuk.
A helyesbítés egyszerű, de pontos: meg kell határozni, hogy az anyag sheet, strip, plate, wide flat vagy más síkforma; rögzíteni kell a gyártási útvonalat és a szállítási állapotot; ezt követően pedig hivatkozni kell az irányadó specifikációra. A vastagság önmagában nem elegendő.
A HSS nyitott szelvényként való kezelése
Az üreges szerkezeti szelvényeket gyakran ugyanabba a gondolati kategóriába sorolják, mint a szögacélokat, csatornaszelvényeket, T-szelvényeket és I-szelvényeket, mivel valamennyi megjelenhet egy szerkezeti szelvényeket tartalmazó táblázatban. Ez a besorolás hibás. A HSS zárt, üreges belsejű csőtermék, míg a szögacél, a csatornaszelvény vagy az I-szelvény nyitott szelvény, amelyet sarkoknál vagy gerincen összekapcsolódó, szabadon hozzáférhető elemek alkotnak.
Az ASTM A1085/A1085M a négyzetes, téglalap alakú és kör keresztmetszetű üreges szerkezeti szelvényekre vonatkozik. Mindegyik forma saját méret- és szelvénytulajdonság-információkat igényel. A külső méretek, a falvastagság, a sarokgeometria, a belső méretek, a keresztmetszeti terület, a tehetetlenségi sugár és a csavarási tulajdonságok nem vezethetők le biztonsággal egy nyitott szelvényeket tartalmazó táblázatból. Egy téglalap alakú HSS és egy gyártott dobozszelvény hasonlónak tűnhet egy rajzon, de eltérhet a gyártási útvonaluk, a hegesztési helyük, a saroksugaruk, a tűrésük és az előírt vizsgálatuk.
Az American Institute of Steel Construction által 2022-ben közzétett AISC Shapes Database v16.0 szabványos méreteket, szelvénytulajdonságokat, mértékegységrendszereket és elnevezési konvenciókat sorol fel a szerkezeti acélszelvényekhez. Hasznos hivatkozási forrás egy szelvényméret azonosításához és a tulajdonságok kiszámításához. Nem anyagtanúsítvány, és nem igazolja az ASTM A1085/A1085M vagy bármely más termékspecifikáció szerinti megfelelőséget. Egy adatbázis-bejegyzés például azonosíthat egy HSS 8×4×3/8 szelvényt, de nem bizonyítja, hogy a szállított elem rendelkezik az előírt kémiai összetétellel, folyáshatárral, szakítószilárdsággal, falvastagság-tűréssel, hegesztési minőséggel vagy szállítási állapottal.
Ugyanez az óvatosság szükséges az európai és brit gyakorlatban is. A National Structural Steelwork Specification külön terméktípusként különbözteti meg a hengerelt szelvényeket, az üreges szerkezeti szelvényeket, a lemezeket és a rudakat. Az üreges szelvényt akkor is ekként kell azonosítani, ha névleges keresztmetszeti területe vagy tömege hasonló egy nyitott hengerelt szelvényéhez. A termékgeometria határozza meg a vonatkozó táblázatot; nem csupán egy minőségjelölést egészít ki.
A minőség, a forma és a specifikáció összekeverése
A minőség egy meghatározott szabványon belül az előírt anyagtulajdonságokat vagy összetételt azonosítja. A forma azt jelöli, hogy mit gyártottak: lemezt, sheetet, rudat, szelvényt, csövet, kovácsdarabot vagy öntvényt. A specifikáció ezeket az elemeket a gyártási, vizsgálati, tűrési és szállítási követelményekkel együtt határozza meg. Kapcsolódnak egymáshoz, de egyik sem helyettesíti a többit.
Az „S355” ezért nem teljes termékmegjelölés. Egy szilárdsági családot jelez, de az alkalmazandó termékszabvány határozhatja meg, hogy az anyag lemez, szelvény, rúd vagy más forma. Az ütőmunka-osztály is számít. A National Structural Steelwork Specification útmutatása szerint a teljes megjelölés tartalmazza a szabványszámot, a szilárdsági minőséget és az ütőmunka-osztályt. Az olyan megjelölés, mint az EN 10025-2 S355J2+N, lényegesen több információt közöl, mint az „S355”: azonosítja a szabványt, a minőséget, az ütőmunka-osztályt, valamint a normalizált vagy normalizálva hengerelt szállítási állapotot.
Még ez a megjelölés sem feltétlenül válaszol meg minden projektkövetelményt. A vevői vagy tervezési specifikáció előírhatja a vastagságon átmenő tulajdonságokat, az ultrahangos vizsgálatot, a hegeszthetőségi korlátokat, a felületi osztályt, a vizsgálati gyakoriságot, a mérettűréseket vagy a javításokra vonatkozó korlátozásokat. Egy hegesztett szerkezethez és egy nyomástartó berendezéshez használt lemez azonos névleges szilárdsági szinttel rendelkezhet, miközben eltérő műszaki szállítási feltételek vonatkoznak rájuk. Az ISO 9328-6:2018 egyértelmű példája olyan, nyomástechnikai célú, termékspecifikus követelménynek, amelyet önmagában a minőségjelölésből nem lehet megállapítani.
Ugyanez az elv vonatkozik a rudakra, kovácsdarabokra és öntvényekre is. Egy öntöttacél-minőség nem cserélhető fel egy hasonló kémiai határértékeket teljesítő rúdminőséggel, mert a dermedési szerkezet, a hőkezelés, az ellenőrzés és a megengedett folytonossági hiányok eltérnek. A kovácsdarabok saját alakváltozási előzményekkel és specifikációs követelményekkel rendelkeznek. A forma egy gyártási útvonal bizonyítéka.
A helyes osztályozás gyakorlati esetekben megváltoztatja a választ. A tekercsből kivágott, hidegen hengerelt DP-sheetet az ASTM A1088-25 szerint kell nyilvántartani, nem pedig lemezként újracímkézni. A kiemelkedő mintázatú terméket az ASTM A786/A786M-15(2025) szerint kell ellenőrizni, beleértve a floor plate meghatározását és a 25 mm-es maximális vastagságot, ahelyett hogy kizárólag a megjelenése alapján osztályoznánk. A négyzetes HSS-t az ASTM A1085/A1085M és a hozzá tartozó HSS-szelvénytulajdonságok szerint kell ellenőrizni, nem pedig egy AISC nyitott szelvényeket tartalmazó táblázata alapján. A nyomástechnikai célú síkterméknél meg kell adni az ISO 9328-6:2018 szabványt, az acélminőséget, a nemesített állapotot és az előírt vizsgálatokat.
| Ellenőrizendő | Szükséges információ |
|---|---|
| Termékforma | Lemez, szalag, vastaglemez, széles laposacél, rúd, nyitott szelvény, üreges szerkezeti szelvény, cső, kovácsdarab vagy öntvény |
| Irányadó szabvány | A szabvány pontos száma és kiadása |
| Minőségjel és megjelölés | A teljes minőségjelölés, nem csupán egy szilárdsági szám |
| Ütőmunka-minőség | Az előírt ütőmunka-osztály, ha szükséges |
| Szállítási állapot | Hengerelt állapotú, normalizált, edzett és megeresztett, hidegen redukált vagy más megadott állapot |
| Méretek és tűrések | Vastagság, szélesség, hossz, falvastagság, profil, sugár és megengedett eltérések |
| Felületi állapot | Felületminőség, mintázat, reve, hibák és javítási határértékek |
| Kiegészítő követelmények | Lemezvastagság irányában mért tulajdonságok, ultrahangos vizsgálat, szívósság, tisztaság és projektkövetelmények |
A besorolás elfogadása előtt használja ezt az ellenőrzőlistát:
- Termékforma: sheet, strip, plate, wide flat, rúd, nyitott szelvény, HSS, cső, kovácsdarab vagy öntvény.
- Irányadó szabvány: a szabványszám és a kiadás pontos megjelölése, beleértve a vonatkozó termékforma-hatályt.
- Minőség és megjelölés: a teljes minőségjelölés, nem csupán egy szilárdsági szám.
- Ütőmunka-osztály: például az előírt ütőmunka-osztály, ha a szabvány ezt megköveteli.
- Szállítási állapot: hengerelt állapotú, normalizált vagy normalizálva hengerelt, nemesített, hidegen redukált vagy más megadott állapot.
- Méretek és tűrések: vastagság, szélesség, hossz, falvastagság, profil, saroksugár és megengedett eltérések.
- Felületi állapot: felületi minőség, kiemelkedő mintázat, reveállapot, hibák és javítási korlátok.
- Kiegészítő követelmények: vastagságon átmenő tulajdonságok, ultrahangos vizsgálat, további szívóssági követelmények, vizsgálatok, tisztaság vagy projektspecifikus záradékok.
Egyetlen szelvényadatbázis, szakkifejezés vagy minőségjelölés sem állapítja meg a teljes termékmegfelelőséget. Strong evidence
Egy szelvényadatbázis, egy olyan terminológiai szabvány, mint az ISO 6929:2013, vagy önmagában egy minőségjelölés nem igazolja a teljes megfelelőség egyik kérdését sem. A termékformát, a szabványt, a minőséget, az ütőmunka-osztályt, a szállítási állapotot, a méreteket, a felületi állapotot és a kiegészítő követelményeket együtt kell ellenőrizni.
Hivatkozások
- [1] ASTM A1085/A1085M — Hollow Structural Sections. ASTM product specification, 2025. https://www.aisc.org/aisc/publications/steel-construction-manual/astm-a1085/
- [2] ISO 6929:2013 — Steel products — Vocabulary. International Standard, 2013. https://www.iso.org/standard/50770.html
- [3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International Standard, 2025. https://store.astm.org/a1088-25.html
- [4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International Standard, 2025. https://store.astm.org/a0786_a0786m-15r25.html
- [5] ISO 630-1:2021 — Structural steels — Part 1. International Standard, 2021. https://www.iso.org/standard/73841.html
- [6] AISC Shapes Database v16.0. AISC reference database, 2022. https://www.aisc.org/aisc/publications/steel-construction-manual/aisc-shapes-database-v160/
- [7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Standard, 2018. https://www.iso.org/standard/72065.html
- [8] National Structural Steelwork Specification. NSSS reference material, 2010. https://www.steelconstruction.info/images/1/10/BCSA_52-10.pdf