




1. Dlaczego postać wyrobu stalowego zmienia specyfikację
Norma wyrobu Dokument nadrzędny mający zastosowanie do wymagań dotyczących gatunku dla określonej postaci wyrobu, trasy wytwarzania, układu wymiarowego i systemu kontroli.
Postać wyrobu stalowego jest zmienną specyfikacji, a nie jedynie opisem wyglądu. Stal węglowa i stal stopowa mogą być dostarczane w postaci blach cienkich, blach grubych, taśm, kształtowników, prętów, rur, odkuwek lub odlewów, jednak poszczególne postacie nie mają takich samych tolerancji wymiarowych, wymagań dotyczących powierzchni, badań mechanicznych ani kryteriów odbioru. Gatunek określa klasę chemiczną i mechaniczną materiału, natomiast norma wyrobu definiuje sposób wytwarzania, pomiaru, badania, kontroli i znakowania tego materiału w określonej postaci.
Elementy pełnego oznaczenia
- Postać wyrobu
- Określa, czy wyrób jest blachą, płytą, taśmą, kształtownikiem, prętem, rurą, odkuwką czy odlewem.
- Obowiązująca norma
- Określa wymagania dotyczące wytwarzania, wymiarów, badań, kontroli i znakowania.
- Gatunek lub poziom wytrzymałości
- Określa właściwą klasę właściwości chemicznych i mechanicznych.
- Stan dostawy
- Rejestruje dostarczony stan metalurgiczny, taki jak stan normalizowany albo hartowany i odpuszczany.
- Jakość udarności
- Określa wymagania dotyczące udarności w określonej temperaturze badania, jeżeli ma to zastosowanie.
- Badania uzupełniające
- Dodaje kontrole, takie jak badanie ultradźwiękowe lub właściwości w kierunku grubości.
Sam gatunek stali nie identyfikuje pełnej specyfikacji wyrobu. Strong evidence
Rozróżnienie to ma znaczenie, ponieważ „stal węglowa” jest szeroką rodziną materiałów, podczas gdy „blacha gruba zgodna z określoną normą” jest wymaganiem dotyczącym dostawy. Oznaczenie może zatem obejmować kilka odrębnych decyzji: postać wyrobu, obowiązującą normę, gatunek lub poziom wytrzymałości, stan dostawy, stan powierzchni, klasę udarności oraz badania dodatkowe. National Structural Steelwork Specification traktuje na przykład kształtowniki walcowane, konstrukcyjne kształtowniki zamknięte, blachy grube i pręty jako odrębne typy wyrobów składowych. Pełne oznaczenie obejmuje numer normy, klasę wytrzymałości i klasę udarności. Sam gatunek nie dostarcza tych informacji.
Geometria nie jest specyfikacją
| Rodzina wyrobów | Typowe postacie | Podstawowe zagadnienia specyfikacji |
|---|---|---|
| Wyroby płaskie | Blacha, taśma, płyta, szeroki płaskownik | Grubość, szerokość, płaskość, stan krawędzi oraz dostawa w kręgu lub odcinkach ciętych |
| Wyroby długie | Pręty, kształtowniki, szyny, walcówka | Profil, masa, prostoliniowość, długość i właściwości przekroju |
| Wyroby rurowe | Rury okrągłe, kwadratowe i prostokątne lub zamknięte profile konstrukcyjne | Wymiary zewnętrzne, grubość ścianki, geometria naroży oraz właściwości spoiny lub odporność ciśnieniowa |
Wyrób płaski nie jest automatycznie blachą cienką, blachą grubą ani taśmą tylko dlatego, że ma płaski, prostokątny kształt. O tym, który termin jest właściwy, decydują szerokość, grubość, sposób wytwarzania oraz mająca zastosowanie norma. ISO 6929:2013 zawiera ustandaryzowane słownictwo dotyczące wyrobów stalowych i rozróżnia między innymi wyroby płaskie, wyroby długie oraz wyroby rurowe. Słownictwo to ogranicza niejednoznaczność, ale nie oznacza, że każdy wyrób płaski podlega jednemu wspólnemu zestawowi wymagań.
| Opis | Co identyfikuje | Czego nie określa |
|---|---|---|
| Płyta ryflowana | Płyta walcowana na gorąco z wypukłym wzorem na jednej powierzchni | Uniwersalnego zakresu grubości, gatunku ani przydatności do pracy pod ciśnieniem |
| Blacha | Kategoria wyrobu płaskiego objęta właściwą normą | Tego, że wyrób można stosować zamiennie z płytą |
| Krąg blachy o dużej grubości | Klasyfikacja wymiarowa lub dostawcza dopuszczona przez normę dotyczącą płyt ryflowanych | Tego, że wyrób spełnia każdą tolerancję dotyczącą płyt |
| Płyta | Kategoria wyrobu płaskiego objęta określoną specyfikacją | Określonego składu chemicznego, obróbki cieplnej ani poziomu kontroli |
Granica między blachą cienką a blachą grubą może również zależeć od normy wyrobu. ASTM A786/A786M-15(2025) definiuje blachę żeberkową jako blachę walcowaną na gorąco, z wypukłym wzorem na jednej powierzchni. Ta sama norma dopuszcza dostawę w wymiarach klasyfikowanych jako blacha cienka, krąg blachy cienkiej o dużej grubości lub blacha gruba, ograniczając jednocześnie maksymalną grubość do 25 mm. „Blacha żeberkowa” określa zatem wzór powierzchni i typ wyrobu; nie oznacza, że każdy płaski wyrób z wypukłym wzorem ma identyczne tolerancje lub wymagania dotyczące dostawy.
Podobny problem występuje w terminologii dotyczącej kształtu wyrobów długich. Element o przekroju dwuteowym może być na przykład określany jako kształtownik walcowany, kształtownik szerokostopowy lub kształtownik konstrukcyjny, jednak jego specyfikacja wymaga więcej niż samego obrysu. Szerokość półki, wysokość środnika, grubość, promień zaokrąglenia przejścia, prostoliniowość, masa na jednostkę długości oraz dopuszczalne odchyłki wpływają na wykonawstwo i obliczenia konstrukcyjne. AISC Shapes Database v16.0, opublikowana w 2022 roku, zawiera znormalizowane wymiary i charakterystyki przekrojów w amerykańskich jednostkach zwyczajowych oraz w jednostkach metrycznych, a także konwencje nazewnicze pozwalające projektantowi zidentyfikować określony kształtownik konstrukcyjny. Samo wizualne podobieństwo dwóch dwuteowników nie wystarcza, aby zastąpić jeden drugim.
| Opis wyrobu rurowego | Istotne wymiary lub kontrole | Dlaczego sama etykieta jest niewystarczająca |
|---|---|---|
| Konstrukcyjny profil zamknięty | Wymiary zewnętrzne, grubość ścianki, geometria naroży i właściwości przekroju | Konstrukcyjny profil zamknięty podlega innym wymaganiom niż rura ciśnieniowa lub mechaniczna |
| Rura ciśnieniowa | Grubość ścianki, sposób wykonania ze szwem lub bez szwu, odporność hydrostatyczna lub szczelność | Ciśnienie robocze decyduje o badaniach i kryteriach odbioru |
| Rura mechaniczna | Średnica, grubość ścianki, wykończenie i dokładność wymiarowa | Wymagania dotyczące obróbki skrawaniem lub formowania mogą różnić się od wymagań dla wyrobów konstrukcyjnych |
Wyroby zamknięte pokazują tę samą zasadę w inny sposób. ASTM A1085/A1085M obejmuje konstrukcyjne kształtowniki zamknięte o przekroju kwadratowym, prostokątnym i okrągłym. Ich wymiary zewnętrzne, grubość ścianki, promienie naroży, odchyłka od okrągłości lub geometria naroży określają pole przekroju, promień bezwładności i wskaźnik wytrzymałości przekroju. Właściwości tych nie można bezpiecznie wywnioskować z oznaczenia „rura”, które może odnosić się do konstrukcyjnego kształtownika zamkniętego, rury ciśnieniowej, przewodu rurowego lub rury mechanicznej objętej inną normą.
Geometria wpływa również na kontrolę. Blachę grubą można sprawdzać na dużej powierzchni pod kątem płaskości, rozwarstwień i nieciągłości powierzchni; w przypadku małego pręta mogą być wymagane kontrole średnicy, prostoliniowości i odwęglenia; rura wymaga kontroli grubości ścianki, jakości spoiny lub właściwości podczas próby hydrostatycznej. Kształt wyrobu wyznacza praktyczne punkty pomiarowe, natomiast norma określa dopuszczalny wynik.
Sposób wytwarzania i stan dostawy
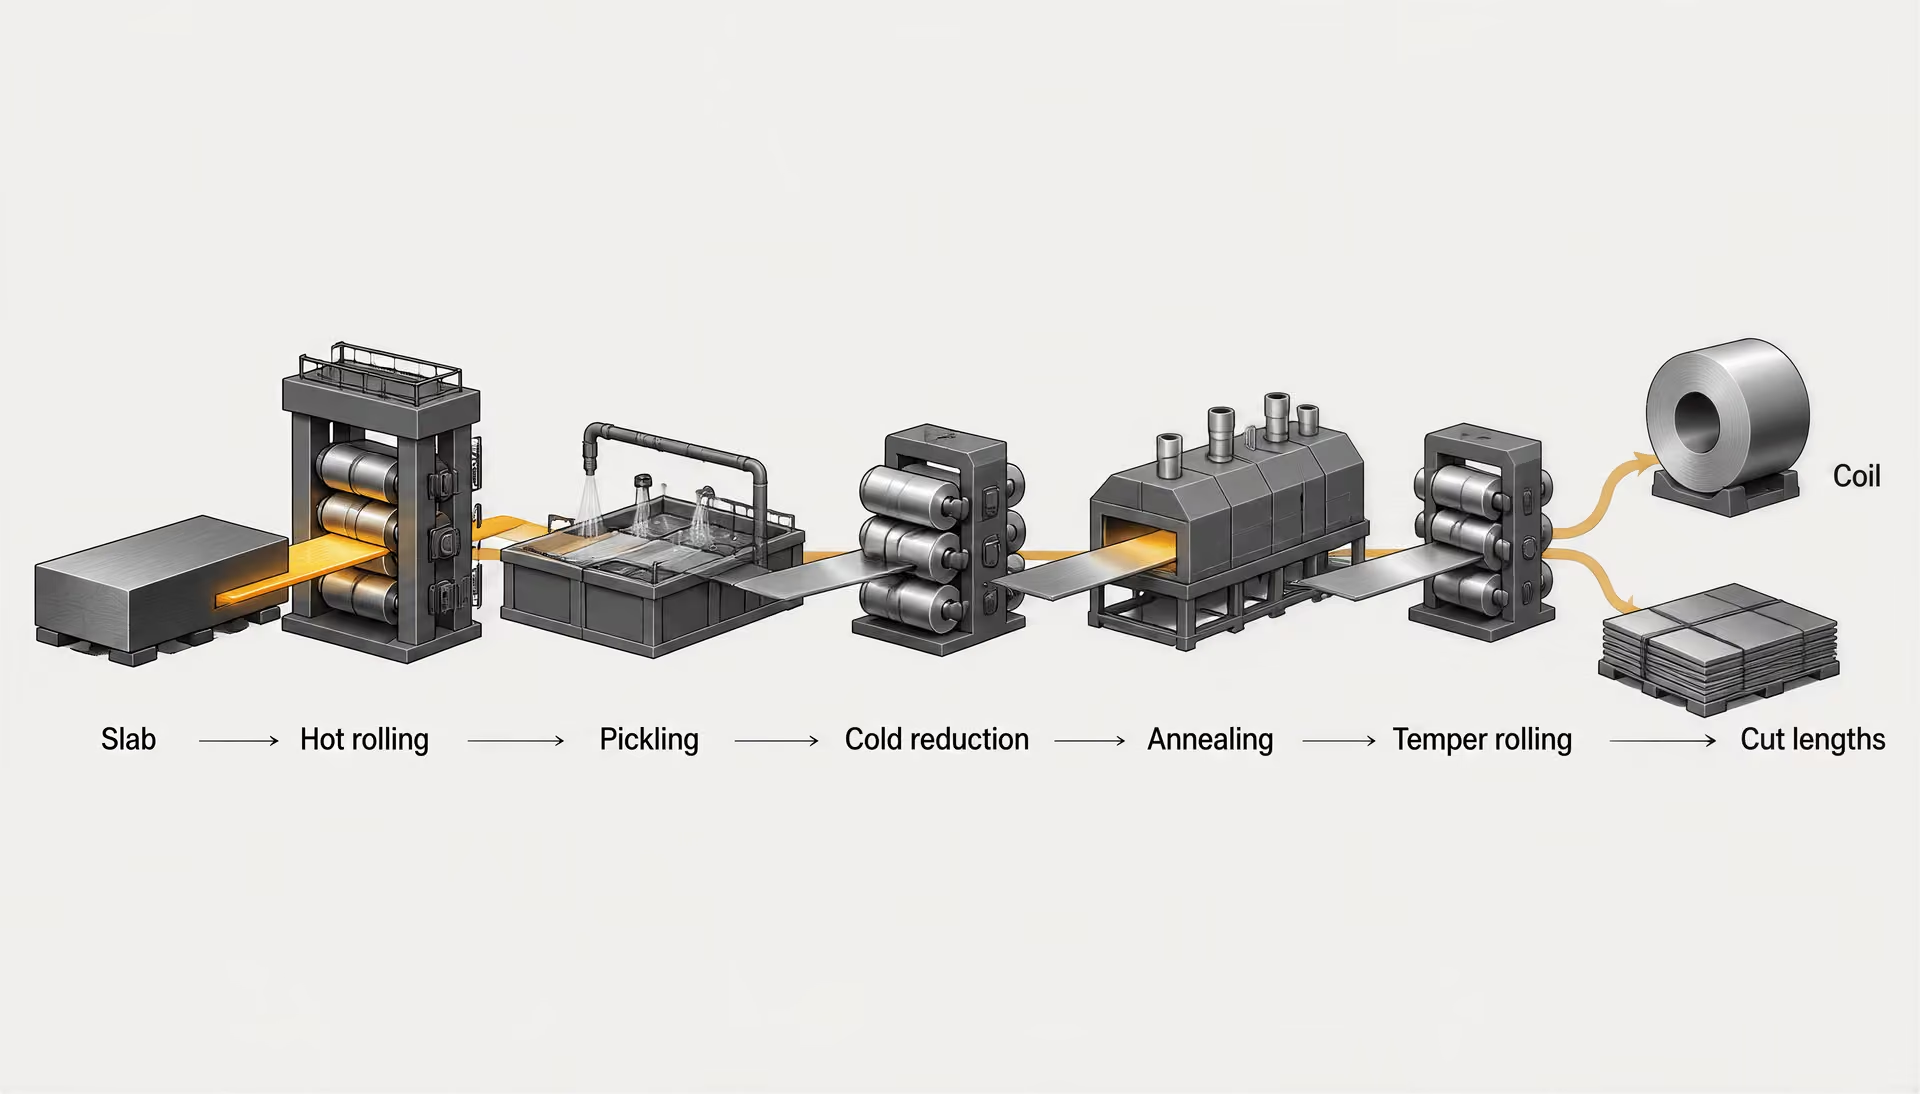
Typowa trasa wytwarzania wyrobu płaskiego
- 1. Walcowanie na gorąco Slab jest ponownie nagrzewany i zmniejszany w kolejnych klatkach walcowniczych.
- 2. Trawienie Zgorzelina może zostać usunięta przed dalszym przetwarzaniem.
- 3. Zgniot na zimno Poprawia się grubość i wykończenie powierzchni, a jednocześnie rozwija się umocnienie odkształceniowe.
- 4. Wyżarzanie Przywraca się lub dostosowuje ciągliwość i wymaganą reakcję metalurgiczną.
- 5. Walcowanie wygładzające lub powlekanie Ustala się płaskość, wygląd, stan powierzchni lub ochronę antykorozyjną.
Postać wyrobu odzwierciedla część historii jego wytwarzania. Blacha cienka i taśma są zazwyczaj poddawane ciągłemu walcowaniu, często w kręgach, a następnie trawieniu, redukcji na zimno, wyżarzaniu, walcowaniu wygładzającemu lub powlekaniu. Blacha gruba może być wytwarzana w walcarce nawrotnej lub w innym procesie walcowania blach grubych i dostarczana w odcinkach o określonej długości. Kształtowniki i pręty są na ogół walcowane w wykrojach kształtowych, choć niektóre pręty poddaje się później wykańczaniu na zimno. Rury mogą być bezszwowe lub spawane. Odkuwki kształtuje się pod działaniem sił ściskających, podczas gdy odlewy krzepną w formie i mogą mieć inne cechy segregacji, porowatości oraz przebiegu włókien niż wyroby przerabiane plastycznie.
| CP | Blacha stalowa o złożonej strukturze fazowej | Kręgi i odcinki cięte |
|---|---|---|
| DP | Blacha stalowa dwufazowa | Kręgi i odcinki cięte |
| TRIP | Blacha stalowa z plastycznością indukowaną przemianą | Kręgi i odcinki cięte |
| ASTM A1088-25 łączy postać blachy walcowanej na zimno z rodziną metalurgiczną. | Plastyczność indukowana przemianą (TRIP) | Mechanizm odkształcenia, w którym zachowany austenit stopniowo przekształca się w martenzyt, zwiększając umocnienie odkształceniowe podczas formowania. |
Te sposoby wytwarzania zmieniają specyfikację, nawet gdy nominalny skład chemiczny jest podobny. ASTM A1088-25 obejmuje walcowane na zimno blachy cienkie ze stali CP, DP i TRIP, dostarczane w kręgach i odcinkach ciętych. Norma określa skład chemiczny, właściwości mechaniczne, stan powierzchni, wygląd, wymiary oraz dopuszczalne odchyłki. Wymagania te są związane z produkcją blach cienkich walcowanych na zimno i ich przeznaczeniem do kształtowania; nie można ich po prostu przenieść na blachę grubą walcowaną na gorąco o podobnej zawartości węgla lub manganu.
| Stan dostawy | Typowe znaczenie | Postacie wymienione w artykule |
|---|---|---|
| W stanie walcowanym | Właściwości odzwierciedlają trasę walcowania i chłodzenia | Płyty, kształtowniki i pręty |
| Normalizowany lub walcowany normalizująco | Rozdrobniona struktura i kontrolowany stan dostawy | Konstrukcyjne wyroby płaskie i długie |
| Przyżarzany | Zwiększona ciągliwość i zmniejszone umocnienie odkształceniowe | Blachy i pręty walcowane na zimno |
| Hartowany i odpuszczany | Wytrzymałość, udarność i naprężenia własne są dostosowywane przez obróbkę cieplną | Wyroby płaskie i odkuwki przeznaczone do pracy pod ciśnieniem |
| Stan dostawy jest niezależny od kształtu wyrobu. | Objęte normą ISO 630-1:2021 | Wyłączone z zakresu normy ISO 630-1:2021 |
Stan dostawy jest kolejną niezależną zmienną. Wyrób może być dostarczany w stanie walcowanym, normalizowanym, walcowanym normalizująco, po obróbce termomechanicznej, wyżarzonym, odprężonym albo hartowanym i odpuszczonym, zależnie od normy i gatunku. ISO 9328-6:2018 określa techniczne warunki dostawy płaskich wyrobów stalowych stosowanych w urządzeniach ciśnieniowych, w tym spawalnych stali drobnoziarnistych dostarczanych w stanie hartowanym i odpuszczonym. Obróbka cieplna wpływa na granicę plastyczności, udarność, spawalność i naprężenia własne, dlatego określenie „ten sam gatunek” bez podania stanu dostawy jest niepełne.
Stan powierzchni ma własne wymagania. Blachę cienką walcowaną na zimno można zamawiać z określonym wykończeniem powierzchni i klasą wyglądu; blacha gruba walcowana na gorąco może być dostarczana po usunięciu zgorzeliny, w stanie walcowanym lub z ograniczeniami dotyczącymi naprawy wad powierzchniowych. Pręt przeznaczony do obróbki skrawaniem może mieć powierzchnię jasną, być łuszczony lub szlifowany, podczas gdy pręt walcowany może zachowywać zgorzelinę walcowniczą. Rura może wymagać czystego światła wewnętrznego lub określonego stanu szwu spawanego. Terminologia dotycząca powierzchni jest zatem częścią specyfikacji wyrobu, a nie terminologią dekoracyjną.
Badania wynikają ze sposobu wytwarzania i ryzyka związanego z wyrobem. Blacha gruba do zastosowań konstrukcyjnych może wymagać prób rozciągania, prób gięcia, prób udarności w określonej temperaturze oraz badań właściwości w kierunku grubości. Rura ciśnieniowa może wymagać próby hydrostatycznej lub badań nieniszczących. Odkuwka może wymagać badania ultradźwiękowego z określonych kierunków, natomiast odlew może wymagać badania radiograficznego, magnetyczno-proszkowego lub penetracyjnego, ukierunkowanego na skurcz i porowatość. Analiza wytopowa i analiza wyrobu mają również różne zadania: pierwsza opisuje wytop, a druga potwierdza skład chemiczny gotowego wyrobu w granicach dopuszczalnych odchyleń.
Dlaczego istnieją normy dotyczące konkretnych wyrobów
Normy dotyczące konkretnych wyrobów istnieją, ponieważ jedna ogólna reguła dotycząca stali nie może kontrolować każdego sposobu wytwarzania, każdej geometrii ani każdego mechanizmu uszkodzenia. ISO/TC 17 organizuje normalizację stali według grup wyrobów obejmujących płaskie wyroby walcowane w walcarkach ciągłych, stale konstrukcyjne, rury stalowe oraz słownictwo dotyczące wyrobów stalowych. Taka struktura odzwierciedla różnice techniczne, a nie biurokratyczne powielanie dokumentów.
| Blacha | Kształtowniki |
|---|---|
| Taśma | Szerokie płaskowniki |
| Wyroby rurowe | Pręty |
| — | ISO 630-1 określa zakres konstrukcyjnych wyrobów płaskich i długich. |
| ISO 630-1:2021 wyłącza blachy, taśmy i wyroby rurowe z określonego zakresu. | Kategoria A1088 |
Postać dostawy Strong evidence
ISO 630-1:2021 stosuje ogólne techniczne warunki dostawy do płaskich i długich wyrobów ze stali konstrukcyjnej walcowanych na gorąco, w tym do blach grubych, kształtowników, płaskowników szerokich i prętów. Norma wyraźnie wyklucza blachy cienkie, taśmy i wyroby rurowe. Wykluczenie to ma istotne znaczenie: nawet w obrębie stali konstrukcyjnej tolerancje, zasady badań i opisy wyrobów zawarte w tej normie nie są przeznaczone do stosowania wobec każdej postaci wyrobu.
ASTM stosuje taki sam podział wyrobów. Jej specyfikacje dotyczą blach grubych, kształtowników konstrukcyjnych, grodzic, prętów, drutu, wyrobów rurowych, odkuwek i odlewów w odrębnych dokumentach. Specyfikacja blachy grubej może określać tolerancje grubości i badania udarności, nie definiując kontroli spoiny rury; specyfikacja odlewu może dotyczyć nieciągłości związanych z formą, nie określając charakterystyk przekroju podawanych dla kształtowników walcowanych.
Zastosowanie końcowe dodaje kolejną warstwę wymagań. Elementy konstrukcyjne zależą od charakterystyk przekroju i wymiarów połączeń. Urządzenia ciśnieniowe wymagają udarności, spawalności i odporności na rozerwanie. Blacha cienka do kształtowania na zimno wymaga odpowiednich granic kształtowalności, jakości powierzchni i kompatybilności powłoki. Odkuwki mogą wymagać kontrolowanego przebiegu włókien i badań objętościowych, natomiast odlewy mogą wymagać poziomów akceptacji dla wewnętrznych jam.
Z tego powodu prawidłowe oznaczenie powinno określać więcej niż tylko gatunek pod względem chemicznym. Należy podać postać wyrobu i obowiązującą normę, a następnie gatunek, wymiary, stan dostawy, stan powierzchni oraz wszelkie dodatkowe wymagania dotyczące kontroli lub znakowania. Określenia „stal węglowa”, „S355” lub „A36” mogą stanowić początek opisu; żadne z nich samo w sobie nie określa, czy materiał jest blachą grubą, kształtownikiem, prętem, rurą, odkuwką czy odlewem, ani czy gotowy wyrób spełnia wymagania wymiarowe i kontrolne niezbędne w danym zastosowaniu.
2. Terminologia wyrobów stalowych: ISO 6929 i ISO/TC 17
[2] ISO 6929:2013 — Steel products — Vocabulary. International Organization for Standardization. International Standard, 2013.
ISO 6929:2013 stanowi podstawę terminologiczną opisu wyrobów stalowych. Dostarcza znormalizowanych terminów dotyczących rodzin wyrobów, w tym wyrobów płaskich, wyrobów długich i wyrobów rurowych, zamiast traktować każdy widoczny kształt jako kategorię oczywistą samą przez się. To rozróżnienie ma znaczenie, ponieważ nazwa wyrobu często wiąże się z założeniami dotyczącymi technologii wytwarzania, ograniczeń wymiarowych, postaci dostawy oraz specyfikacji regulującej kontrolę.
Na przykład „blacha stalowa” nie oznacza po prostu dowolnego prostokątnego kawałka stali. „Arkusz” i „taśma” również mogą mieć kształt prostokątny i podobny wygląd powierzchni, jednak ich definicje oraz mające zastosowanie normy mogą się różnić. Walcowany element o przekroju dwuteowym nie jest jedynie prętem, z którego usunięto materiał po bokach; należy do terminologii dotyczącej kształtowników i zwykle określa się go za pomocą wymiarów przekroju, masy, tolerancji oraz właściwości przekroju. Wyrób zamknięty o przekroju prostokątnym nie jest właściwie opisywany jako „pręt skrzynkowy”, jeżeli odpowiednią rodziną wyrobów jest zamknięty kształtownik konstrukcyjny lub rura.
ISO 6929:2013 nie zastępuje normy wyrobu. Dostarcza terminologii, za pomocą której normy wyrobu mogą określać swój zakres. Gatunek, postać wyrobu, proces wytwarzania, stan dostawy, stan powierzchni, wymiary, wymagania mechaniczne oraz przeznaczenie pozostają odrębnymi zmiennymi specyfikacji.
Wyroby płaskie, wyroby długie i wyroby rurowe
Wyroby płaskie charakteryzują się szerokim, zasadniczo płaskim przekrojem poprzecznym i są wytwarzane w postaci takiej jak blachy, arkusze i taśmy. Szerokość, grubość, stan krawędzi oraz długość dostawy lub postać kręgu należą do podstawowych parametrów opisu. Terminy te nie są wzajemnie zamienne w każdym systemie norm. Specyfikacja może rozróżniać wyrób dostarczany w kręgach od wyrobu dostarczanego w odcinkach ciętych albo określać różne tolerancje wymiarowe zależnie od grubości i technologii walcowania.[3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International. ASTM International Standard, 2025.
ASTM A1088-25 ilustruje tę kwestię. Norma obejmuje walcowane na zimno blachy ze stali CP, DP i TRIP, dostarczane w kręgach i w odcinkach ciętych. Jej wymagania dotyczą składu chemicznego, właściwości mechanicznych, wykończenia powierzchni, wyglądu, wymiarów oraz dopuszczalnych odchyłek. Określenie materiału objętego ASTM A1088-25 mianem „blachy walcowanej na zimno” prowadziłoby do utraty informacji o postaci wyrobu, która określa zakres normy.
Granica między arkuszem a blachą może również zależeć od obowiązującej specyfikacji, a nie wyłącznie od uniwersalnej zasady opartej na wyglądzie. ASTM A786/A786M-15(2025) definiuje blachę podłogową jako blachę walcowaną na gorąco z wypukłym wzorem na jednej powierzchni. Dopuszcza dostawę w wymiarach klasyfikowanych jako arkusz, krąg z arkusza o dużej grubości lub blacha, przy maksymalnej grubości wynoszącej 25 mm. Wypukły wzór, postać dostawy i klasyfikacja wymiarowa działają zatem łącznie. Określenia „blacha ryflowana” lub „blacha żebrowana” mogą przekazywać informację o cechach wizualnych, lecz „blacha podłogowa” zgodnie z ASTM A786/A786M-15(2025) oznacza określoną kategorię wyrobu z technicznymi ograniczeniami.
Wyroby długie mają długość znacznie większą od wymiarów przekroju poprzecznego i są zwykle dostarczane w pojedynczych odcinkach. Do tej grupy należą pręty, kształtowniki, szyny, walcówka i pokrewne postacie wyrobów. Pręt może mieć przekrój okrągły, kwadratowy, sześciokątny lub inny pełny profil; kształtownik ma zazwyczaj ukształtowany przekrój, taki jak dwuteowy, teowy, ceownikowy lub kątowy, zaprojektowany w celu uzyskania określonego rozkładu pola i właściwości przekroju. Potoczne określenie „belka stalowa” nie informuje, czy dany element jest kształtownikiem dwuteowym, spawanym elementem o przekroju złożonym, kształtownikiem zamkniętym czy prętem.
AISC Shapes Database v16.0 pokazuje, dlaczego terminologia dotycząca kształtowników musi być powiązana z danymi wymiarowymi. Baza opublikowana w 2022 r. zawiera znormalizowane kształtowniki stalowe konstrukcyjne, ich wymiary i właściwości przekroju w jednostkach zwyczajowych amerykańskich oraz metrycznych, a także konwencje nazewnictwa. Oznaczenie kształtownika W lub kątownika nierównoramiennego ma znaczenie wyłącznie wtedy, gdy jest powiązane z odpowiednią tabelą kształtowników i układem jednostek. Masy na jednostkę długości, wymiarów półek i środnika, pola, momentów bezwładności oraz wskaźników wytrzymałości przekroju nie można wiarygodnie ustalić na podstawie fotografii.
Wyroby rurowe definiuje się poprzez pusty przekrój poprzeczny; obejmują one formy okrągłe, kwadratowe i prostokątne. Ich specyfikacja musi uwzględniać wymiary zewnętrzne lub średnicę, grubość ścianki, długość, prostoliniowość, technologię kształtowania lub wytwarzania, stan spoiny, jeżeli ma zastosowanie, oraz wymagania dotyczące przenoszenia ciśnienia lub pracy konstrukcyjnej. ASTM A1085/A1085M obejmuje zamknięte kształtowniki konstrukcyjne o przekroju kwadratowym, prostokątnym i okrągłym. Taka geometria wymaga odrębnych tabel wymiarowych i tabel właściwości przekroju, ponieważ zamknięty kształtownik prostokątny i rura okrągła odmiennie reagują na zginanie, ściskanie, miejscową utratę stateczności oraz rozwiązania połączeń.
Jak znormalizowana terminologia zapobiega niejednoznacznym opisom
Terminy dotyczące postaci wyrobu zapobiegają utożsamianiu gatunku z kształtem. „S355” oznacza symbol klasy wytrzymałości w odpowiedniej specyfikacji europejskiej; samo w sobie nie wskazuje, czy wyrób jest blachą, kształtownikiem, prętem czy kształtownikiem zamkniętym. Podobnie „A572 Grade 50” nie określa wymiarów wyrobu, stanu powierzchni ani technologii wytwarzania bez wskazania właściwej specyfikacji wyrobu ASTM. Kompletne oznaczenie musi łączyć gatunek z normą wyrobu.
ISO 630-1:2021 jest wyraźnym przykładem określonej granicy zakresu. Norma ma zastosowanie do ogólnych technicznych warunków dostawy walcowanych na gorąco konstrukcyjnych stalowych wyrobów płaskich i długich, w tym blach, kształtowników, płaskowników szerokich i prętów. Wyłącza arkusze, taśmy i wyroby rurowe. Wyłączenie to nie jest semantycznym przypisem: zapobiega stosowaniu normy dotyczącej warunków dostawy do rodziny wyrobów, której konwencje wymiarowe i wymagania są określone w innych dokumentach.
Takie samo rozdzielenie występuje w przypadku materiałów przeznaczonych do pracy pod ciśnieniem. ISO 9328-6:2018 określa techniczne warunki dostawy płaskich wyrobów stalowych stosowanych w urządzeniach ciśnieniowych, w tym spawalnych stali drobnoziarnistych dostarczanych w stanie ulepszonym cieplnie. Blacha zamówiona zgodnie z tą normą nie jest opisana w sposób kompletny przez stwierdzenie, że jest „stalą wysokowytrzymałą”. Znaczenie mają również kontekst eksploatacyjny, postać wyrobu płaskiego, wymagania dotyczące spawalności oraz stan dostawy po ulepszaniu cieplnym.
National Structural Steelwork Specification również rozróżnia walcowane kształtowniki, konstrukcyjne kształtowniki zamknięte, blachy i pręty jako odrębne typy składowych wyrobów. Kompletne oznaczenie musi zawierać numer normy, gatunek wytrzymałości oraz klasę udarności. Jest to praktyczne zabezpieczenie: określenie „stal S355” jest niekompletne, jeżeli nie podano wymaganej klasy udarności i normy wyrobu.
Struktura grup wyrobów ISO
ISO/TC 17, komitet techniczny ISO odpowiedzialny za normalizację w dziedzinie stali, organizuje swoje prace według grup wyrobów i zagadnień, a nie według jednej uniwersalnej specyfikacji obejmującej wszystkie postacie stali. Struktura ta obejmuje między innymi płaskie wyroby walcowane na walcarkach ciągłych, stale konstrukcyjne, rury stalowe oraz terminologię wyrobów stalowych. Organizacja ta odzwierciedla różnice w procesach wytwarzania i właściwościach użytkowych.
Płaskie wyroby walcowane na walcarkach ciągłych wymagają terminologii i wymagań dostosowanych do kręgów, odcinków ciętych, kierunku walcowania, wykończenia powierzchni oraz zmienności grubości. Stale konstrukcyjne wymagają zasad dotyczących kształtowników, blach, prętów i innych postaci wyrobów przenoszących obciążenia. Rury stalowe wymagają postanowień dotyczących geometrii przekroju zamkniętego, technologii łączenia lub kształtowania, kontroli wymiarów, a w niektórych zastosowaniach także prób ciśnieniowych. Prace terminologiczne zapewniają wspólny język, który pozwala poszczególnym grupom wyrobów odwoływać się do siebie bez zacierania granic ich zakresów.
ASTM stosuje porównywalną zasadę, rozdzielając specyfikacje według postaci wyrobu i technologii, w tym dla blach, kształtowników konstrukcyjnych, grodzic, prętów, drutu, wyrobów rurowych, odkuwek i odlewów. Odkuwka i odlew mogą mieć taki sam nominalny skład chemiczny jak pręt walcowany, jednak ich historia krzepnięcia lub odkształcenia prowadzi do odmiennych zagadnień związanych z kontrolą oraz do odmiennych dopuszczalnych nieciągłości. Postać wyrobu jest zatem częścią tożsamości technicznej stali, a nie etykietą dodawaną po wyborze gatunku.
3. Arkusz, taśma i blacha: powiązane postacie wyrobów płaskich o różnych wymaganiach
Arkusz, taśma i blacha są płaskimi wyrobami stalowymi walcowanymi, jednak podobny wygląd nie czyni z nich wzajemnie zamiennych kategorii specyfikacji. Różnice wynikają z technologii walcowania, ograniczeń wymiarowych, postaci dostawy, stanu powierzchni oraz przewidywanego procesu wytwarzania. Blacha walcowana na zimno przeznaczona do kształtowania elementów samochodowych nie jest po prostu cieńszą blachą, podobnie jak blacha walcowana na gorąco nie jest jedynie arkuszem dostarczonym w większym odcinku ciętym.
ISO 6929:2013 dostarcza znormalizowanej terminologii dotyczącej wyrobów stalowych i rozdziela język stosowany dla wyrobów płaskich, długich i rurowych. Terminologia ta ma znaczenie, ponieważ oznaczenie wyrobu zazwyczaj przekazuje więcej informacji niż nominalna grubość i szerokość. Gatunek, stan dostawy, wykończenie, tolerancja wymiarowa i wymagania dotyczące badań mogą ulec zmianie wraz ze zmianą kategorii wyrobu.

Płaskie wyroby walcowane na walcarkach ciągłych
Walcowanie ciągłe wyrobów płaskich rozpoczyna się od bramy, która jest ponownie nagrzewana i przepuszczana przez kolejne klatki walcownicze. Każda klatka zmniejsza grubość oraz kontroluje szerokość, profil, koronę i płaskość. Powstała taśma może opuścić walcownię gorącą w postaci kręgu, zostać poddana trawieniu i walcowaniu na zimno albo przejść przez wyżarzanie, walcowanie wygładzające, powlekanie i inne operacje wykańczające. Technologia ta w znacznym stopniu decyduje o końcowym zachowaniu materiału.
Walcowanie na gorąco powoduje powstanie powierzchni pokrytej zgorzeliną, chyba że zgorzelina zostanie usunięta. Trawienie może usunąć tę zgorzelinę, ale nie przekształca wyrobu w blachę walcowaną na zimno. Walcowanie na zimno zmniejsza grubość w niższej temperaturze oraz poprawia kontrolę grubości i jakość powierzchni, a także zmienia stan umocnienia stali w wyniku zgniotu. Wyżarzanie może przywrócić ciągliwość; walcowanie wygładzające może korygować płaskość, wygląd powierzchni i zachowanie podczas uplastycznienia. Etapy te są kwestiami określonymi w specyfikacji, a nie szczegółami kosmetycznymi.
ASTM A1088-25 ilustruje to rozróżnienie. Norma obejmuje walcowane na zimno blachy ze stali CP, DP i TRIP, dostarczane w kręgach oraz w odcinkach ciętych. Oznaczenia odnoszą się do klas stali o zaawansowanej wysokiej wytrzymałości: blach ze stali o złożonej strukturze fazowej (CP), dwufazowej (DP) oraz wykorzystującej plastyczność indukowaną przemianą (TRIP). Specyfikacja określa skład chemiczny, właściwości mechaniczne, stan powierzchni, wygląd, wymiary oraz dopuszczalne odchyłki. Nabywca, który określa wyrób wyłącznie jako „blachę stalową walcowaną na zimno”, pominął klasę wytrzymałości oraz kilka wymagań kontrolnych wpływających na kształtowanie, spawanie i kontrolę.
Mikrostruktura blachy stalowej składająca się głównie z ferrytu oraz twardszych składników drugiej fazy, zwykle martenzytu. Ograniczenie dotyczące płyt ryflowanych
ASTM A786/A786M-15(2025) definiuje objęty zakresem wyrób w postaci płyty ryflowanej i określa maksymalną grubość 25 mm. Wyrób wzorzystą powierzchnią przypominający ten produkt, lecz znajdujący się poza zakresem normy, wymaga zastosowania innej właściwej specyfikacji lub uzgodnionego opisu technicznego. 2013
Wymagania mechaniczne odzwierciedlają również zamierzoną drogę odkształcenia. Blacha ze stali DP może łączyć wysoką wytrzymałość na rozciąganie z użytecznym wydłużeniem równomiernym dzięki ferrytycznej osnowie zawierającej twardsze fazy drugorzędowe. Gatunki TRIP opierają się na przemianie austenitu szczątkowego podczas odkształcenia, natomiast gatunki CP wykorzystują bardziej złożoną umocnioną mikrostrukturę. Nie są to zamienne odpowiedzi na tę samą nominalną grubość. Granice kształtowania, sprężynowanie, spawalność i wymagane wartości badań mogą się różnić, nawet gdy dwie blachy mają podobną grubość.
Linie ciągłe zazwyczaj produkują materiał w kręgach, ponieważ proces walcowania przebiega w sposób ciągły. Dostarczanie w kręgach ogranicza konieczność zatrzymywania walcarki dla każdego pojedynczego elementu, ale przenosi późniejsze operacje na przetwórcę lub centrum serwisowe. Krąg może zostać rozcięty na węższe szerokości, wyprostowany, pocięty na odcinki, wykrojony lub powleczony. Rozcinanie wzdłużne tworzy taśmy z szerszego kręgu macierzystego; nie zmienia gatunku stali, ale może wprowadzić wymagania dotyczące stanu krawędzi i tolerancji szerokości, które wymagają odrębnej kontroli.
Słowo „taśma” opisuje zatem formę wyrobu lub zależność wymiarową, a nie gatunek. Taśma jest na ogół węższa niż blacha i często dostarczana w kręgach, jednak granica liczbowa między taśmą a blachą zależy od obowiązującej normy i praktyki dotyczącej wyrobu. Niektóre specyfikacje określają progi szerokości; inne regulują wyrób na podstawie nazwanej normy dotyczącej blachy lub taśmy, bez odwoływania się do jednego uniwersalnego branżowego limitu. ISO 6929:2013 podaje wspólną terminologię, ale nie znosi ograniczeń właściwych dla danego wyrobu, zapisanych w poszczególnych normach.
Blacha gruba a blacha i krąg z blachy o dużej grubości
Blacha gruba jest zwykle kojarzona z płaskim wyrobem walcowanym na gorąco o stosunkowo dużej grubości, często dostarczanym w pojedynczych odcinkach, a nie w kręgu. Blacha zazwyczaj oznacza cieńszy wyrób płaski, często produkowany i wysyłany w kręgach lub w odcinkach ciętych. Opisy te są użyteczne, ale niewystarczające przy opracowywaniu specyfikacji. Zakresy grubości nakładają się na siebie, a norma może przypisać wyrób do określonej kategorii na podstawie formy dostawy, szerokości i trasy wytwarzania, a także grubości.
ISO 630-1:2021 wyznacza wyraźną granicę. Norma ma zastosowanie do walcowanych na gorąco płaskich i długich wyrobów ze stali konstrukcyjnej, w tym blach grubych, kształtowników, szerokich płaskowników i prętów, ale wyklucza blachy, taśmy i wyroby rurowe. Blacha gruba konstrukcyjna zamówiona według gatunku stali zgodnie z ISO 630-1:2021 nie jest zatem automatycznie objęta tymi samymi warunkami technicznymi dostawy co blacha o podobnym składzie chemicznym i grubości. To granica określona w specyfikacji, a nie twierdzenie, że wyroby te po cięciu wyglądają inaczej.[4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International. ASTM International Standard, 2025.
ASTM A786/A786M-15(2025) stanowi szczególnie wyraźny przykład nakładania się terminologii. Norma definiuje blachę podłogową jako blachę grubą walcowaną na gorąco, z wypukłym wzorem na jednej powierzchni. Specyfikacja dopuszcza dostawę w wymiarach klasyfikowanych jako blacha, krąg z blachy o dużej grubości lub blacha gruba oraz określa maksymalną grubość wynoszącą 25 mm. Wyrób podłogowy może zatem mieć opis związany z blachą grubą, a jednocześnie być dostarczany w kategorii wymiarowej związanej z blachą lub kręgiem. Jego wypukły wzór wprowadza również wymagania, których nie ma w przypadku zwykłej gładkiej blachy grubej, w tym wymagania dotyczące kontroli wzorzystej powierzchni i wpływu wypukłych elementów na wymiary.
Przykład ten obala często stosowane uproszczenie: „blachy grubej” nie można identyfikować wyłącznie na podstawie liczby określającej grubość, a „blachy” — wyłącznie na podstawie dostawy w kręgu. Wyrób podłogowy o grubości 20 mm, dostarczony w kręgu, oraz gładka konstrukcyjna blacha gruba o grubości 20 mm mogą różnić się normą, geometrią powierzchni, dopuszczalnymi odchyłkami i wymaganiami dotyczącymi kontroli. Pocięcie kręgu na prostokątne elementy nie czyni powstałego wyrobu równoważnym blasze grubej zamówionej według specyfikacji dotyczącej blach grubych.
Urządzenia ciśnieniowe stanowią kolejną granicę. ISO 9328-6:2018 określa warunki techniczne dostawy płaskich wyrobów stalowych przeznaczonych do zastosowań ciśnieniowych, w tym spawalnych stali drobnoziarnistych dostarczanych w stanie ulepszonym cieplnie. Oznaczenie przeznaczenia do pracy pod ciśnieniem dodaje wymagania związane ze spawalnością, udarnością, obróbką cieplną i badaniami. Blacha gruba o właściwej szerokości i grubości, ale dostarczona według ogólnej normy dotyczącej stali konstrukcyjnej, nie jest automatycznie wyrobem do urządzeń ciśnieniowych.
Ta sama zasada dotyczy blachy podłogowej, blachy mostowej, blachy kotłowej i ogólnej blachy konstrukcyjnej. „Blacha gruba” identyfikuje szeroką formę wyrobu; obowiązująca norma określa ograniczenia składu chemicznego, właściwości mechaniczne, obróbkę cieplną, stan powierzchni, badania ultradźwiękowe lub inne badania oraz tolerancje wymiarowe. Tych wymagań nie można wywnioskować z samego słowa.
Grubość, szerokość, forma kręgu i dostawa w odcinkach ciętych
Grubość i szerokość są pierwszymi opisami wymiarowymi, ale nie działają niezależnie od siebie. Specyfikacja może dopuszczać jeden zakres grubości dla wyrobu w kręgu, a inny dla odcinków ciętych, albo nakładać odmienne tolerancje płaskości, krawędzi, strzałki ugięcia i długości dla każdego z tych warunków dostawy. Krąg ma, oprócz nominalnej grubości i szerokości, średnicę zewnętrzną, średnicę wewnętrzną, masę i kierunek nawinięcia. Odcinek cięty ma wymagania dotyczące długości, prostopadłości, płaskości i krawędzi, które nie mają takiego samego zastosowania do nieciętego kręgu.
Dostawa w kręgu jest korzystna dla ciągłego procesu walcowania, ponieważ taśma może pozostawać połączona w całej walcarce. Nie oznacza to automatycznie przydatności do każdej operacji wytwarzania. Pamięć kształtu kręgu, naprężenia szczątkowe, teleskopowanie, spoiny między kolejnymi kręgami i stan krawędzi mogą wpływać na prostowanie, wykrawanie i podawanie materiału. Po wyprostowaniu i pocięciu kręgu przetwórca musi zachować określony gatunek i grubość, jednocześnie spełniając tolerancje dotyczące odcinków ciętych. Powstałe blachy nie są koniecznie certyfikowane według innej normy dotyczącej wyrobu tylko dlatego, że zmieniła się ich forma fizyczna.
Szerokość również wpływa na klasyfikację. Szeroki płaskownik, blacha i wąska taśma mogą być wytwarzane przez walcowanie, a mimo to ich normy mogą określać różne wartości odchyłek szerokości, wypukłości, płaskości i jakości krawędzi. Taśma cięta wzdłużnie często ma krawędzie cięte, podczas gdy blacha z krawędzią walcowniczą lub przyciętą może podlegać innym wymaganiom. Rozróżnienie to nabiera znaczenia w zgrzewaniu oporowym, tłoczeniu, zgrzewaniu szwem oraz w każdej operacji zależnej od stałej geometrii krawędzi.
Specyfikacja musi również określać, czy wymiary są nominalne, czy gwarantowane po przetworzeniu. Blacha walcowana na zimno może mieć ścisłe tolerancje grubości i płaskości, ale także określone wymagania dotyczące wykończenia powierzchni; blacha gruba walcowana na gorąco może dopuszczać inny stan zgorzeliny i większe odchyłki wymiarowe. Żadnego z tych zestawów tolerancji nie należy przenosić na inną formę wyrobu na zasadzie założenia.
Granice między formami wyrobów wykraczają poza wyroby płaskie. ASTM A1085/A1085M obejmuje zamknięte kształtowniki konstrukcyjne o przekroju kwadratowym, prostokątnym i okrągłym, dla których wymagane są odrębne tabele wymiarów i charakterystyk przekroju, ponieważ grubość ścianki, promień naroża i zamknięta geometria wpływają na zachowanie wyrobu. AISC Shapes Database v16.0, opublikowana w 2022 roku, zawiera zestandaryzowane wymiary i charakterystyki przekroju kształtowników konstrukcyjnych w jednostkach zwyczajowych U.S. i metrycznych. Tabele te nie mają bezpośredniego odpowiednika w specyfikacji dotyczącej blachy grubej lub blachy.
National Structural Steelwork Specification również traktuje walcowane kształtowniki, zamknięte kształtowniki konstrukcyjne, blachy grube i pręty jako odrębne typy wyrobów składowych. Pełne oznaczenie obejmuje numer normy, klasę wytrzymałości i klasę jakości udarności. Praktyka ta jest właściwa: „blacha stalowa” określa formę, a nie pełną tożsamość materiału. Kompletne zamówienie lub oznaczenie projektowe musi łączyć formę z gatunkiem, stanem dostawy, wymaganiami dotyczącymi powierzchni i wymiarów oraz wszelkimi wymaganiami dotyczącymi udarności, badań lub zastosowania końcowego, które mają zastosowanie do danego elementu.
4. Walcowane na gorąco wyroby konstrukcyjne objęte normą ISO 630-1
[5] ISO 630-1:2021 — Structural steels — Part 1. International Organization for Standardization. International Standard, 2021.
ISO 630-1:2021 określa ogólne techniczne warunki dostawy walcowanych na gorąco płaskich i długich wyrobów ze stali konstrukcyjnej. Zakres wyrobów obejmuje blachy, kształtowniki, szerokie płaskowniki i pręty. To sformułowanie ma istotne znaczenie: norma nie klasyfikuje każdego wyrobu stalowego stosowanego w konstrukcji jako jednej, wzajemnie zamiennej kategorii wyrobu. Ustanawia ramy dla określonych wyrobów wytwarzanych przez walcowanie na gorąco, przy czym wymagania są stosowane za pośrednictwem odpowiednich postanowień dotyczących gatunku i wyrobu w normach z serii ISO 630.
ISO 6929:2013 zawiera terminologię stanowiącą podstawę tego rozróżnienia. Norma dzieli wyroby stalowe na grupy, takie jak wyroby płaskie, wyroby długie i wyroby rurowe. Grupy te opisują geometrię i formę wytwarzania, a nie samą klasę wytrzymałości. Zarówno blacha, jak i kształtownik dwuteowy mogą być dostarczane w gatunku konstrukcyjnym, jednak są wytwarzane, kontrolowane, wymiarowane i określane w odmienny sposób. Gatunek identyfikuje wymagania dotyczące składu chemicznego i właściwości mechanicznych stali, natomiast postać wyrobu określa sposób wyrażenia i weryfikacji tych wymagań.
ISO/TC 17 odzwierciedla ten sam podział w strukturze swoich norm, obejmującej grupy wyrobów walcowanych na płasko w walcowniach ciągłych, stali konstrukcyjnych, rur stalowych i słownictwa dotyczącego wyrobów stalowych. Specyfikacja musi zatem jednocześnie odpowiadać na kilka pytań: jaki gatunek stali jest wymagany, jaka postać wyrobu jest dostarczana, jakie wymiary i tolerancje mają zastosowanie, jaki stan dostawy jest dopuszczalny oraz jakie wymagania dotyczące kontroli lub udarności regulują odbiór.
Blachy i szerokie płaskowniki
Blacha jest wyrobem płaskim, którego szerokość jest znacznie większa od grubości i którego wymiary są zwykle dostarczane w postaci pojedynczych sztuk, a nie ciągłego kręgu. W konstrukcjach blacha może tworzyć środnik dźwigara, pas, element połączenia, blachę podstawy lub żebro usztywniające. Jej właściwości zależą nie tylko od nominalnej grubości i gatunku, lecz także od płaskości, tolerancji grubości, stanu krawędzi, ciągłości wewnętrznej, stanu powierzchni oraz — jeżeli określono takie wymaganie — właściwości w kierunku grubości.
Walcowanie na gorąco zmienia kształt i mikrostrukturę stali. Slaby są ponownie nagrzewane i przepuszczane między walcami, a harmonogram walcowania wpływa na strukturę ziarnistą, naprężenia własne i końcowe wymiary. Proces ten nie sprawia, że wszystkie walcowane na gorąco wyroby płaskie stają się równoważne. Blacha dostarczana zgodnie z ISO 630-1 podlega innej ścieżce specyfikacji niż blacha do zastosowań w zbiornikach ciśnieniowych dostarczana zgodnie z ISO 9328-6:2018. Ta druga norma dotyczy płaskich wyrobów stalowych do zastosowań ciśnieniowych, w tym spawalnych stali drobnoziarnistych dostarczanych w stanie ulepszonym cieplnie. Oba wyroby mogą być płaskie, grube i spawalne, lecz wymagania eksploatacyjne decydują o właściwej normie.
Szerokie płaskowniki zajmują pośrednie miejsce między wyrobami podobnymi do blachy a wyrobami długimi. Są to płaskie, wydłużone wyroby o określonej szerokości i grubości, walcowane w sposób ciągły lub w kolejnych przepustach i dostarczane w długich odcinkach. Ich geometria sprawia, że są przydatne jako elementy brzegowe, składniki stężeń, elementy połączeń i profile prefabrykowane. W odróżnieniu od blachy wyciętej z dużego arkusza szeroki płaskownik jest traktowany w odpowiedniej klasyfikacji wyrobów jako wyrób długi. Wpływa to na tablice wymiarowe, dopuszczalne odchyłki, terminologię stosowaną przy zamawianiu, a niekiedy także na podstawę kontroli.
Terminologia może częściowo się pokrywać w różnych normach i regionach. ASTM A786/A786M-15(2025) definiuje na przykład blachę podłogową jako blachę walcowaną na gorąco z wypukłym wzorem na jednej powierzchni. Dopuszcza dostawę w wymiarach klasyfikowanych jako blacha cienka, krąg blachy o dużej grubości lub blacha, lecz ogranicza maksymalną grubość do 25 mm. Wypukły wzór jest cechą powierzchni, a nie nowym gatunkiem wytrzymałościowym. Oznaczenie konstrukcyjne blachy podłogowej nadal musi wskazywać specyfikację materiału i wymagane właściwości; jej wzorzysta powierzchnia nie czyni jej wyrobem zamiennym ze zwykłą blachą konstrukcyjną.
Rozróżnienia między blachą a blachą cienką nie można również sprowadzić do jednej, uniwersalnej granicy grubości. Poszczególne normy stosują różne zakresy wymiarowe i zasady dostawy. Na właściwą normę wyrobu mogą wpływać dostawa w kręgu, długości cięte, grubość, szerokość i przeznaczone dalsze przetwarzanie. Wyłączenie blachy cienkiej z zakresu ISO 630-1 jest zatem decyzją dotyczącą zakresu, powiązaną z definicjami wyrobów i ścieżką techniczną tej normy, a nie stwierdzeniem, że blacha cienka nie ma zastosowań konstrukcyjnych.
Pręty i kształtowniki konstrukcyjne
Wyroby długie charakteryzują się wydłużonym kształtem i są zwykle dostarczane w odcinkach prostych. W zależności od specyfikacji pręty mogą mieć przekrój okrągły, kwadratowy, sześciokątny lub płaski. Pręty konstrukcyjne mogą służyć jako elementy rozciągane, nakładki, elementy skratowania, słupki, ściągi lub elementy obrabiane mechanicznie. Pręt płaski i szeroki płaskownik mogą wyglądać podobnie na rysunku, jednak określone dla nich zakresy stosunku szerokości do grubości, praktyki walcowania i tolerancje wymiarowe nie muszą być takie same.
Kształtowniki konstrukcyjne mają kształt przekroju zaprojektowany tak, aby zapewniać nośność dzięki geometrii. Przykładami są kształtowniki dwuteowe, szerokostopowe, ceowniki, kątowniki i teowniki. Ich oznaczenie nie jest jedynie opisem wyglądu. IPE 300, HEA 400 lub kątownik równoramienny zawierają informacje o wymiarach i właściwościach przekroju związane z uznaną serią; zmiana serii zmienia szerokość pasa, grubość środnika, pole przekroju, masę oraz wartości momentu bezwładności i wskaźnika wytrzymałości przekroju.
AISC Shapes Database v16.0 ilustruje to podejście, podając ustandaryzowane wymiary i właściwości przekrojów w amerykańskich jednostkach zwyczajowych oraz w jednostkach metrycznych. Projektanci korzystają z tych tabel przy doborze i analizie kształtowników, natomiast specyfikacja materiału oddzielnie określa gatunek, skład chemiczny, właściwości na rozciąganie, granicę plastyczności, wydłużenie i wymagania dotyczące dostawy. Oznaczenie kształtownika nie może zastąpić oznaczenia gatunku stali.
National Structural Steelwork Specification wskazuje to samo, traktując walcowane kształtowniki, konstrukcyjne kształtowniki zamknięte, blachy i pręty jako odrębne rodzaje wyrobów składowych. Pełne oznaczenie obejmuje numer normy, gatunek wytrzymałościowy i klasę udarności. Samo „S355” jest zatem niepełne, jeżeli zamówienie lub wymagania dotyczące wykonania wymagają określonej normy i klasy udarności. Postać wyrobu i gatunek muszą występować łącznie w specyfikacji.
Znaczenie ma również stan dostawy. Walcowane na gorąco wyroby konstrukcyjne mogą być dostarczane w stanie walcowanym, normalizowanym lub walcowanym normalizująco, bądź w innym stanie dopuszczonym przez właściwą normę. Obróbka cieplna zmienia uzyskaną mikrostrukturę i reakcję mechaniczną. Dwa wyroby o tym samym nominalnym gatunku i podobnych wymiarach mogą nie spełniać tych samych wymagań, jeżeli jeden z nich dostarczono w innym stanie dostawy lub zgodnie ze specyfikacją przeznaczoną do innego zastosowania.
Znaczenie wyłączonych postaci wyrobów
ISO 630-1:2021 wyłącza z zakresu blachę cienką, taśmę i wyroby rurowe. Jest to granica stosowania normy, a nie twierdzenie, że wyroby te nie mają związku ze stalą konstrukcyjną. Wyłączenie uniemożliwia jednej ogólnej normie objęcie wyrobów, których wytwarzanie, geometria i praktyki kontroli wymagają odrębnych zasad.
Blacha cienka i taśma są zwykle kojarzone z walcowaniem ciągłym, obsługą kręgów i mniejszymi grubościami. ASTM A1088-25 obejmuje walcowaną na zimno blachę cienką ze stali CP, DP i TRIP, dostarczaną w kręgach i odcinkach ciętych, oraz określa wymagania dotyczące składu chemicznego, właściwości mechanicznych, wykończenia powierzchni, wyglądu, wymiarów i dopuszczalnych odchyłek. Wymagania te dotyczą zupełnie innej ścieżki wytwarzania niż ciężkie blachy walcowane na gorąco i wyroby długie objęte ISO 630-1.
Wyroby rurowe wymagają własnego ujęcia wymiarowego i konstrukcyjnego, ponieważ zamknięty przekrój wpływa na miejscową utratę stateczności, szwy spawane, geometrię naroży, grubość ścianki i właściwości przekroju. ASTM A1085/A1085M obejmuje konstrukcyjne kształtowniki zamknięte o przekroju kwadratowym, prostokątnym i okrągłym. Kwadratowego HSS nie można określić przez przytoczenie wymagań dotyczących pełnego pręta kwadratowego, podobnie jak rury okrągłej nie można traktować jako pręta okrągłego z wywierconym otworem. Ścieżka wytwarzania i geometria są częścią tożsamości wyrobu.
Podstawowa trasa wytwarzania Typowy nacisk kontroli
Ta sama zasada odróżnia wyroby konstrukcyjne od odkuwek i odlewów. Odkuwka jest kształtowana w wyniku odkształcenia ściskającego, natomiast odlew krzepnie w formie; każda z tych metod powoduje powstanie innego przebiegu włókien, innych zagrożeń związanych z wadami i innych wymagań odbiorowych. Blacha walcowana na gorąco, kształtownik walcowany, spawany HSS, odkuwka i odlew mogą występować w jednej konstrukcji stalowej, lecz nie podlegają jednemu technicznemu warunkowi dostawy. ISO 630-1 definiuje jeden z istotnych elementów tego systemu. Nie znosi granic, które sprawiają, że postać wyrobu jest zmienną specyfikacji.
5. Kształtowniki konstrukcyjne i rola baz danych właściwości przekrojów
Kształtowniki konstrukcyjne nie są po prostu blachami lub prętami przyciętymi do charakterystycznych obrysów. Są to wyroby wytwarzane z zachowaniem kontrolowanej geometrii przekroju, zwykle przez walcowanie na gorąco, kształtowanie na zimno lub spawanie, a ich specyfikacja musi uwzględniać zarówno kształt, jak i gatunek stali. Oznaczenie kształtownika identyfikuje geometrię lub rodzinę geometrii; samo w sobie nie określa granicy plastyczności, wytrzymałości na rozciąganie, spawalności, odporności udarnościowej ani stanu dostawy.
ISO 6929:2013 podaje ustandaryzowane słownictwo dotyczące wyrobów stalowych i rozróżnia terminy stosowane dla wyrobów płaskich, wyrobów długich i wyrobów rurowych. Rozróżnienie to ma znaczenie, ponieważ walcowany dwuteownik, kształtownik zamknięty prostokątny formowany na zimno oraz spawany dźwigar blachownicowy mogą pełnić podobne funkcje konstrukcyjne, a jednocześnie podlegać innym zasadom wymiarowania i normom wyrobu. ISO 630-1:2021 dotyczy walcowanych na gorąco płaskich i długich wyrobów ze stali konstrukcyjnej, w tym blach, kształtowników, płaskowników szerokich i prętów, lecz wyraźnie wyłącza blachy cienkie, taśmy i wyroby rurowe. Granica ta ma charakter techniczny, a nie jedynie wizualny.
Kształtowniki dwuteowe, szerokostopowe, ceowe, kątowniki i teowniki
Dwuteownik ma dwa pasy połączone środnikiem. W praktyce północnoamerykańskiej najczęściej spotykaną rodziną dwuteowników szerokostopowych jest W-shape, na przykład W14x22. Litera W identyfikuje serię, natomiast liczba i przyrostek wskazują umownie nominalną wysokość oraz nominalną masę w funtach na stopę. Oznaczenie nie oznacza, że każdy zmierzony wymiar jest równy liczbie podanej w nazwie. Kształtownik W14x22 ma nominalną wysokość zbliżoną do 14 cali i nominalną masę 22 lb/ft, ale jego tabelaryczna wysokość, szerokość pasa, grubość środnika i grubość pasa są odrębnymi wartościami.
AISC podaje również kształtowniki S-shapes, których proporcje różnią się od kształtowników W, oraz kształtowniki M-shapes, będące różnymi kształtownikami szerokostopowymi. Kształtowniki HP-shapes są powszechnie stosowane jako kształtowniki podporowe lub palowe i mają proporcje dobrane do tego celu. Litery te identyfikują serie kształtów, a nie skład chemiczny stali. Kształtownik W może być zamawiany lub określany w różnych gatunkach zgodnie z właściwą normą materiałową; jego oznaczenie W nadal pozostaje oznaczeniem geometrii i masy.
Kształtowniki H są często używane jako ogólne określenie wizualne, lecz nie powinny zastępować rzeczywistego oznaczenia serii. W niektórych międzynarodowych katalogach oznaczenie H identyfikuje rodzinę podlegającą określonemu systemowi wymiarowania. W terminologii AISC właściwą serią może być W, M lub HP. Pomylenie nieformalnego określenia „belka H” z kształtownikiem W według AISC może prowadzić do błędnych założeń dotyczących proporcji pasów i właściwości przekroju.
W kształtownikach ceowych środnik znajduje się po jednej stronie osi przechodzącej przez środek ciężkości szerokości, a dwa pasy wystają z niego w tym samym kierunku. AISC oznacza standardowe kształtowniki ceowe symbolem C, jak w przypadku C12x20.7, a kształtowniki ceowe różne symbolem MC, jak w przypadku MC12x...?, przy czym pełne oznaczenie obejmuje tabelaryczną nominalną serię i masę. Otwarty kształt ceownika powoduje inne zachowanie względem osi głównej i osi słabej niż w przypadku dwuteownika oraz może powodować oddziaływania skrętne przy obciążeniu mimośrodowym. Ceownik nie jest zatem zamienny z kształtownikiem W o podobnym polu przekroju.
Kątowniki mają dwa ramiona stykające się pod kątem około 90 stopni. Kątowniki równoramienne mogą być oznaczane na przykład jako L4x4x1/2; kątowniki nierównoramienne wykorzystują dwa wymiary ramion, na przykład L6x4x1/2. Środek ciężkości kątownika jest odsunięty od przecięcia ramion, a jego osie główne zasadniczo nie pokrywają się z geometrycznymi osiami poziomą i pionową stosowanymi dla przekroju symetrycznego. Projektowanie połączeń, mimośrodowość i obliczenia wyboczeniowe mogą wymagać właściwości względem osi głównych, a nie tylko względem osi x i y.
Teownik może być walcowany jako teownik lub powstać przez rozcięcie dwuteownika. Oznaczenia AISC obejmują serie WT, MT i ST, odpowiadające rodzinom teowników wyprowadzonym odpowiednio z kształtowników W, M i S. Oznaczenie takie jak WT6x13 identyfikuje serię i nominalną masę, a nie uniwersalną geometrię teownika. Wymiary środnika i pasa należy przyjmować z właściwej tabeli.
Konstrukcyjne kształtowniki rurowe wymagają odrębnego słownictwa. ASTM A1085/A1085M obejmuje kwadratowe, prostokątne i okrągłe konstrukcyjne kształtowniki zamknięte, powszechnie oznaczane symbolem HSS. Zapis taki jak HSS 8x8x1/2 opisuje kwadratowy kształtownik zamknięty za pomocą nominalnych wymiarów zewnętrznych i nominalnej grubości ścianki; w przypadku kształtownika okrągłego oznaczenie wykorzystuje nominalną średnicę zewnętrzną i grubość ścianki. Promienie naroży, rzeczywista grubość ścianki i tolerancje produkcyjne wpływają na obliczone właściwości. Nie można zakładać, że takie samo pole przekroju zapewni taką samą odporność na wyboczenie lub skręcanie w kształtowniku otwartym i zamkniętym kształtowniku HSS.

Wymiary a obliczone właściwości przekroju
| Wymiary fizyczne | Wysokość, szerokość półki, grubość środnika, grubość półki i promień zaokrąglenia przy stopie | Wykonanie, dopasowanie i szczegóły połączeń |
|---|---|---|
| Właściwości geometryczne | Pole, momenty bezwładności, wskaźniki wytrzymałości przekroju i promienie bezwładności | Analiza konstrukcji i projektowanie elementów |
| Właściwości materiału | Granica plastyczności, wytrzymałość na rozciąganie, wydłużenie i udarność | Ocena wytrzymałości, ciągliwości i pękania |
| Właściwości kontrolne | Prostoliniowość, skręcenie, stan powierzchni i zmienność wymiarowa | Odbiór dostarczonego kształtownika |
| Bazy danych kształtowników dostarczają geometrii; normy materiałowe określają zgodność materiału. | AISC Shapes Database v16.0 nie zastępuje normy materiałowej ani nie poświadcza składu chemicznego i właściwości mechanicznych. | Postać zamkniętego profilu konstrukcyjnego |
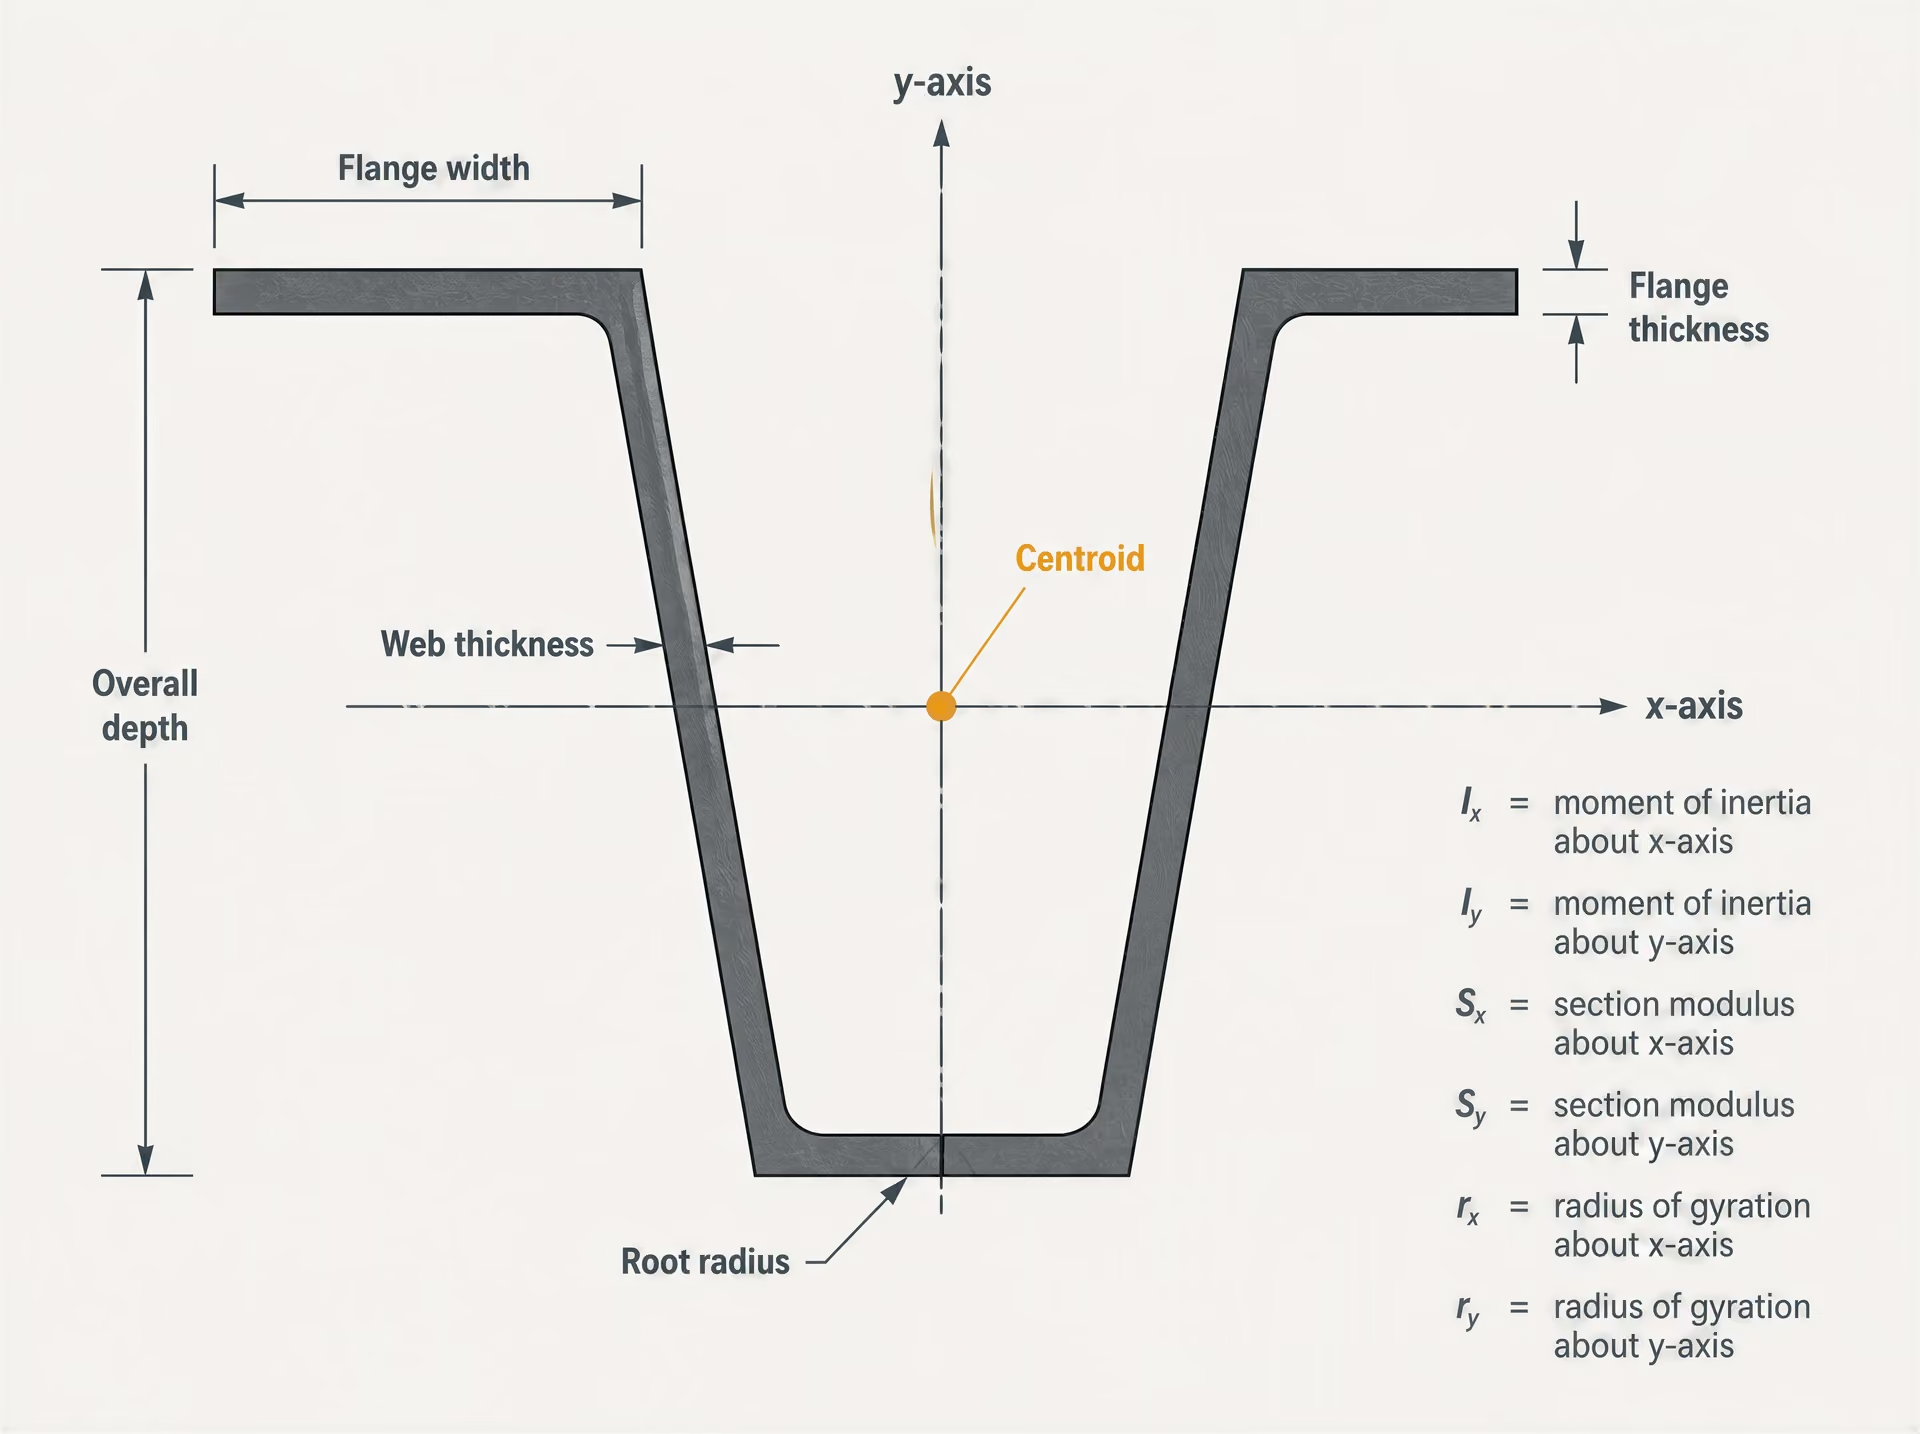
Tabela przekroju zawiera dwa różne rodzaje informacji. Wymiary opisują fizyczną granicę przekroju: całkowitą wysokość, szerokość pasa, grubość środnika, grubość pasa, średnicę zewnętrzną, grubość ścianki, promień zaokrąglenia oraz, w przypadku niektórych kształtowników, geometrię końców ramion lub zaokrągleń. Wartości te służą do przygotowania, dopasowania i szczegółowego projektowania połączeń.
Obliczone właściwości przekroju opisują geometryczną odpowiedź tej granicy. Pole przekroju, A, w połączeniu z gęstością stali określa masę na jednostkę długości. Środek ciężkości wskazuje punkt równowagi pola. Momenty bezwładności, Ix i Iy, określają odporność na krzywiznę związaną ze zginaniem względem wybranych osi. Sprężyste wskaźniki wytrzymałości przekroju, Sx i Sy, wiążą te momenty bezwładności z odległościami do najbardziej oddalonych włókien. Plastyczne wskaźniki wytrzymałości przekroju, Zx i Zy, stosuje się w analizie plastycznej, jeżeli dopuszczają je właściwe zasady projektowania. Promienie bezwładności, rx i ry, są równe pierwiastkowi kwadratowemu z odpowiedniego momentu bezwładności podzielonego przez pole przekroju i występują w obliczeniach smukłości elementów. Stała skręcania J, stała deplanacji Cw oraz dane dotyczące środka ścinania mają istotne znaczenie przy skręcaniu i zwichrzeniu.
Są to wielkości geometryczne, a nie właściwości materiału. Kształtownik W14x22 wykonany z jednego gatunku oraz kształtownik W14x22 wykonany z innego gatunku mają zasadniczo tę samą tabelaryczną geometrię, pole i nominalne właściwości przekroju, natomiast ich granica plastyczności, wytrzymałość na rozciąganie, wydłużenie, odporność na pękanie i wymagania dotyczące spawania mogą się różnić. Z kolei dwa kształtowniki o podobnym polu przekroju mogą mieć bardzo różne momenty bezwładności, ponieważ ich materiał jest rozmieszczony w różny sposób względem osi przechodzących przez środek ciężkości.[6] AISC Shapes Database v16.0. American Institute of Steel Construction. AISC reference database, 2022.
Zachowanie względem osi opisane w artykule Strong evidence
AISC Shapes Database v16.0, wydana przez American Institute of Steel Construction w 2022 roku, jest źródłem odniesienia dla znormalizowanych wymiarów kształtowników konstrukcyjnych, ich właściwości, jednostek i konwencji nazewnictwa. Nie jest specyfikacją materiałową stali. Sama nazwa kształtownika nie poświadcza składu chemicznego, granicy plastyczności ani wytrzymałości na rozciąganie. Wymagania te wynikają z norm materiałowych i norm wyrobu wskazanych w specyfikacji projektu.
Rozdzielenie to zapobiega częstemu błędowi w dokumentacji: zapisaniu wyłącznie „stal W18x35”, gdy wymagany opis powinien obejmować również normę materiałową, gatunek, wymagania dodatkowe i stan dostawy. Kształt określa, jaki przekrój i jaka nominalna masa są wymagane. Oznaczenie materiału informuje dostawcę, jakie wymagania musi spełniać stal. Stan powierzchni, obróbka cieplna, jakość udarnościowa i wymagania dotyczące kontroli mogą nadal wymagać odrębnych zapisów.
Nazewnictwo AISC i konwencje jednostek
AISC Shapes Database v16.0 przedstawia dane w amerykańskim systemie jednostek oraz w układzie metrycznym. W tabelach w amerykańskim systemie jednostek długości podawane są zasadniczo w calach, pole w calach kwadratowych, momenty bezwładności w calach do czwartej potęgi, wskaźniki wytrzymałości przekroju w calach do trzeciej potęgi, promienie bezwładności w calach, a masa na jednostkę długości w funtach na stopę. Tabele metryczne podają odpowiednie wartości w milimetrach, milimetrach kwadratowych, milimetrach do czwartej potęgi, milimetrach do trzeciej potęgi, milimetrach i kilogramach na metr.
System jednostek należy odczytywać łącznie z oznaczeniem. W14x22 wykorzystuje amerykańską konwencję nominalnych cali i funtów na stopę. Oznaczenia metrycznego, takiego jak W360x134, nie należy przeliczać przez mechaniczne zastąpienie liczb; decydujące znaczenie mają metryczne nazewnictwo bazy danych i podane w niej wymiary tabelaryczne. Zaokrąglenia mogą również powodować, że przeliczona wartość będzie różnić się od oznaczenia nominalnego.
Wartości w bazie danych są obliczone lub zestawione tabelarycznie dla określonego wyidealizowanego kształtu i mogą uwzględniać zaokrąglenia, promienie oraz inne cechy geometryczne zgodnie z zasadami bazy danych. Nie należy ich mylić z pomiarami kontrolnymi konkretnego odcinka dostawy. Tolerancje hutnicze, prostoliniowość, wygięcie, naprężenia własne i lokalne niedoskonałości są odrębnymi kwestiami specyfikacji. Wpis w bazie danych nie może również zastępować normy wyrobu: normy ASTM, EN, ISO lub inne obowiązujące dokumenty określają wymagania dotyczące wytwarzania, tolerancji wymiarowych, właściwości mechanicznych i kontroli dostarczanego kształtownika.
National Structural Steelwork Specification wprowadza takie samo praktyczne rozróżnienie, traktując walcowane kształtowniki, konstrukcyjne kształtowniki zamknięte, blachy i pręty jako odrębne rodzaje wyrobów. Pełne oznaczenie obejmuje numer normy, gatunek wytrzymałościowy i jakość udarnościową. Wykaz kształtowników, w którym pominięto te elementy, jest sugestywny pod względem geometrycznym, lecz niekompletny technicznie. Dlatego bazy danych właściwości przekrojów są niezbędne do analizy, ale niewystarczające jako samodzielne specyfikacje wyrobów.
6. Pręty, druty i inne postacie wyrobów długich
Wyroby długie nie są definiowane wyłącznie przez długość. Pręt okrągły, walcówka, drut ciągniony na zimno, walcowany kształtownik dwuteowy oraz kwadratowy kształtownik zamknięty mogą być dostarczane jako długie, wytwarzane w hucie odcinki, jednak ich specyfikacje dotyczą różnych metod wytwarzania, geometrii i zagrożeń związanych z kontrolą. Postać wyrobu jest zatem częścią oznaczenia technicznego, obok gatunku, wymiarów, stanu dostawy i wymagań dotyczących powierzchni.
ISO 6929:2013 ustanawia ujednoliconą terminologię dotyczącą wyrobów stalowych i rozróżnia wyroby płaskie, wyroby długie, wyroby rurowe oraz inne postacie wyrobów. Terminologia ta ma znaczenie, ponieważ specyfikacja opracowana dla jednej grupy nie przenosi się automatycznie na inną. ISO 630-1:2021 obejmuje na przykład walcowane na gorąco płaskie i długie wyroby ze stali konstrukcyjnej, w tym blachy, kształtowniki, szerokie płaskowniki i pręty, lecz wyklucza blachy cienkie, taśmy i wyroby rurowe. Wyłączenie to nie jest drobnym szczegółem redakcyjnym: zakresy grubości, praktyka walcowania, tolerancje wymiarowe i postanowienia dotyczące badań różnią się w poszczególnych rodzinach wyrobów.
Pręty a kształtowniki konstrukcyjne
Pręt jest na ogół określany przez stosunkowo prosty, pełny przekrój poprzeczny. Do typowych postaci należą pręty okrągłe, kwadratowe, sześciokątne i płaskie, natomiast specjalne kształty prętów mogą być wytwarzane na potrzeby obróbki skrawaniem, elementów odpornych na zużycie lub wykonawstwa konstrukcyjnego. Kształtownik konstrukcyjny ma geometrię dobraną ze względu na charakterystyki przekroju: pole, geometryczny moment bezwładności, stałą skręcania, promień bezwładności i powiązane z nimi wartości stosowane w projektowaniu. Kształtownika dwuteowego, ceownika, kątownika, teownika ani kształtownika zamkniętego nie można odpowiednio określić wyłącznie na podstawie masy na metr i jednego wymiaru zewnętrznego.
ASTM uwidacznia to rozróżnienie poprzez odrębne specyfikacje wyrobów. ASTM A6/A6M dotyczy ogólnych wymagań dla walcowanych stalowych prętów, blach, kształtowników konstrukcyjnych i ścianek szczelnych, podczas gdy inne normy ASTM dotyczą konkretnych gatunków lub zastosowań. Kształtowniki konstrukcyjne są identyfikowane w praktyce amerykańskiej za pomocą ustalonych oznaczeń, takich jak W, S, M, HP, C, MC, L i WT. AISC Shapes Database v16.0, opublikowana w 2022 roku, podaje ustandaryzowane wymiary i charakterystyki przekrojów w jednostkach amerykańskiego systemu zwyczajowego oraz w jednostkach metrycznych. Oznaczenie kształtownika W zawiera zatem informację o uznanej serii geometrycznej, a nie tylko o tym, że wyrób jest „podobny do pręta” i ma dużą długość.
Kształtowniki zamknięte stosowane w konstrukcjach wymagają ponownie odrębnego podejścia. ASTM A1085/A1085M obejmuje kwadratowe, prostokątne i okrągłe kształtowniki zamknięte stosowane w konstrukcjach. Ich specyfikacja musi określać wymiary zewnętrzne, grubość ścianki, geometrię naroży, prostoliniowość i charakterystyki przekroju, przy czym wymagania muszą być dostosowane do wyrobu powstającego przez formowanie i spawanie lub w wyniku innych operacji wytwarzania rur. Pełny pręt kwadratowy i kwadratowy HSS mogą mieć podobne wymiary zewnętrzne, lecz nie można ich wzajemnie zastępować wyłącznie na podstawie nazw kształtu. Różnią się masą, zachowaniem przy lokalnym wyboczeniu, położeniem spoiny, tolerancjami wymiarowymi i tablicami projektowymi.
Terminologia różni się również w zależności od norm i branż. Płaskownik może być sklasyfikowany jako wyrób długi w jednym systemie klasyfikacji, podczas gdy szeroki płaskownik lub blacha może, w zależności od szerokości i grubości, podlegać specyfikacji dotyczącej konstrukcyjnych wyrobów płaskich. ASTM A786/A786M-15(2025) definiuje blachę żeberkową jako blachę walcowaną na gorąco z wypukłym wzorem na jednej powierzchni i dopuszcza jej dostawę w wymiarach klasyfikowanych jako blacha cienka, krąg blachy cienkiej o dużej grubości lub blacha, przy maksymalnej grubości 25 mm. Wypukły wzór zmienia wymagania dotyczące powierzchni, lecz nie przekształca wyrobu w kształtownik konstrukcyjny ani w pręt.
W przypadku konstrukcji stalowych pełne oznaczenie musi identyfikować więcej niż sam profil. National Structural Steelwork Specification rozróżnia kształtowniki walcowane, konstrukcyjne kształtowniki zamknięte, blachy i pręty oraz wymaga, aby pełne oznaczenie obejmowało numer normy, gatunek wytrzymałościowy i klasę udarności. „Pręt” jest zatem tylko jednym z elementów opisu wyrobu. Nadal mogą być wymagane: średnica lub szerokość, długość, stan końców, prostoliniowość i klasa powierzchni.
Zasady specyfikacji drutu i wyrobów z drutu
Drut opiera się na innej logice wymiarowej i produkcyjnej niż zwykły pręt. Walcówka jest zwykle półwyrobem walcowanym na gorąco, dostarczanym w kręgach; następnie z walcówki wytwarza się drut przez ciągnienie, często przez jedną lub większą liczbę ciągadeł, w celu zmniejszenia średnicy i poprawy dokładności wymiarowej. Gotowy drut może być okrągły, kształtowy, powlekany, skręcany lub włączony do innego wyrobu. Dlatego jego specyfikacja koncentruje się na średnicy lub wymiarach przekroju poprzecznego, tolerancji, wytrzymałości na rozciąganie, ciągliwości, odporności na skręcanie lub nawijanie, stanie powierzchni oraz, w stosownych przypadkach, masie powłoki.
ASTM A510/A510M określa ogólne wymagania dla walcówki i grubego drutu okrągłego ze stali węglowej. Normy dotyczące poszczególnych wyrobów uzupełniają te wymagania o postanowienia związane z ich przeznaczeniem. ASTM A641/A641M obejmuje na przykład drut ze stali węglowej ocynkowany, dlatego oprócz składu chemicznego stali i właściwości mechanicznych kluczowe stają się przyczepność powłoki, masa powłoki i stan powierzchni. Drut ze stali nierdzewnej podlega innej rodzinie specyfikacji, takiej jak ASTM A580/A580M, której wymagania różnią się od wymagań dotyczących drutu węglowego, ponieważ skład stopu odpornego na korozję i stan materiału są częścią definicji wyrobu.
Liny stalowe, druty sprężynowe, druty spawalnicze, kordy opon, druty zbrojeniowe i siatki z drutu nie mogą być traktowane jako wzajemnie zamienne tylko dlatego, że każdy z tych wyrobów zawiera ciągniony drut stalowy. Specyfikacja drutu sprężynowego może wymagać dużej wytrzymałości na rozciąganie i kontrolowanego zachowania zmęczeniowego; drut spawalniczy może wymagać ograniczeń składu, czystości powierzchni i stabilności podawania; drut ocynkowany do ogrodzeń wymaga odpowiednich właściwości powłoki. Wyrób końcowy może zatem determinować badania i kryteria odbioru, które nie występowałyby w ogólnej specyfikacji pręta.
Dostawa w kręgach zmienia również wymagania dotyczące kontroli i postępowania z wyrobem. Krąg drutu nie jest szeregiem pojedynczych prostych odcinków, dlatego prostoliniowość może być oceniana po rozwinięciu albo kontrolowana poprzez określenie wymaganego stanu kręgu. Drut cięty, siatka zgrzewana i drut do sprężania wprowadzają dodatkowe wymagania dotyczące długości, integralności zgrzein, relaksacji lub stabilności wymiarowej. Sama nominalna średnica nie określa takich samych dopuszczalnych odchyłek ani takiego samego stanu mechanicznego.
Walcowane, ciągnione i inaczej przetwarzane wyroby długie
Metoda wytwarzania jest zmienną specyfikacji, ponieważ wpływa na ukierunkowanie ziaren, jakość powierzchni, naprężenia własne i dokładność wymiarową. Pręt walcowany na gorąco opuszcza walcownię w podwyższonej temperaturze i zwykle ma powierzchnię pokrytą zgorzeliną walcowniczą. Pręt ciągniony na zimno lub wykończony na zimno jest przeciągany przez ciągadło albo poddawany innym operacjom wykończeniowym, takim jak toczenie, łuszczenie lub szlifowanie, w celu uzyskania dokładniejszych wymiarów i lepiej kontrolowanej powierzchni. Proces ten może zwiększać wytrzymałość wskutek umocnienia przez zgniot, jednocześnie zmniejszając ciągliwość, o ile późniejsza obróbka cieplna nie przywróci wymaganego stanu.
Oznaczenia takie jak „pręt okrągły ciągniony na zimno” nie należy ograniczać do gatunku i średnicy. Zamówienie może wymagać określenia stanu dostawy: wyżarzonego, normalizowanego, hartowanego i odpuszczonego albo umocnionego na zimno; dopuszczalnego odchylenia prostoliniowości; tolerancji średnicy; klasy powierzchni; przygotowania końców; a także tego, czy ograniczeniu podlegają odwęglenie, szwy lub zakucia. Wyroby toczone i szlifowane mogą spełniać wymagania dotyczące powierzchni, których materiał walcowany na gorąco nie jest w stanie spełnić, natomiast wyrób łuszczony może usuwać określoną głębokość materiału powierzchniowego, nie mając przy tym takiego samego zakresu wymiarowego jak materiał szlifowany.
Wyroby długie mogą być również kute, spęczane, poddawane obróbce cieplnej, obrabiane mechanicznie lub powlekane po walcowaniu. Pręty kute mają inną historię odkształcenia niż pręty walcowane, a ich specyfikacje mogą określać stopień przerobu podczas kucia, ukierunkowanie ziaren, badanie ultradźwiękowe lub miejsce pobrania próbki. Pręty zbrojeniowe mają, oprócz podstawowej postaci wyrobu długiego, określoną geometrię żeber, wymagania dotyczące zginania oraz wymagania mechaniczne. Wyroby ze stali jasnej mogą być dostarczane zgodnie z normą wymiarową przewidującą mniejsze tolerancje niż odpowiedni zakres dla wyrobów walcowanych na gorąco, lecz nie czyni ich to kształtownikami konstrukcyjnymi.
Gatunek, postać i stan muszą pozostać odrębnymi elementami w piśmiennictwie technicznym. ISO 9328-6:2018 określa stany dostawy płaskich wyrobów stalowych stosowanych w urządzeniach ciśnieniowych, w tym spawalne stale drobnoziarniste dostarczane w stanie ulepszonym cieplnie; przykład ten pokazuje, dlaczego sam symbol gatunku nie może identyfikować wymaganego wyrobu. W przypadku wyrobów długich obowiązuje ta sama zasada: średnica lub profil określa geometrię, natomiast norma, gatunek, metoda wytwarzania, obróbka cieplna, stan powierzchni i tolerancje definiują, czym wyrób faktycznie jest.
7. Wyroby rurowe i zamknięte przekroje konstrukcyjne
Wyroby rurowe tworzą odrębną rodzinę wyrobów stalowych, a nie okrągłą odmianę prętów ani zagiętą odmianę blachy. Ich cechą definiującą jest zamknięty przekrój, zwykle wytwarzany przez formowanie płaskiej stali i wzdłużne łączenie jej krawędzi albo przez przebijanie i walcowanie litego kęsa w procesie bezszwowym. Trasa technologiczna wpływa na położenie spoiny, tolerancję wymiarową, naprężenia własne, stan powierzchni oraz dopuszczalne metody kontroli. Różnice te znajdują odzwierciedlenie w normach wyrobu.
ISO 6929:2013 umieszcza wyroby rurowe obok wyrobów płaskich i długich w ustandaryzowanym słownictwie dotyczącym wyrobów stalowych. Klasyfikacja ta ma znaczenie, ponieważ geometria wyrobu zmienia zakres właściwych pomiarów i parametrów inżynierskich. ISO 630-1:2021 dotyczy na przykład walcowanych na gorąco konstrukcyjnych wyrobów stalowych płaskich i długich, takich jak blachy, kształtowniki, płaskowniki szerokie i pręty, ale wyraźnie wyklucza blachy cienkie, taśmy i wyroby rurowe. Zamkniętego przekroju konstrukcyjnego nie należy zatem specyfikować tak, jak gdyby był otwartym kształtownikiem walcowanym, nawet jeśli oba wyroby są stosowane jako słupy lub belki.

| Okrągły | Średnica zewnętrzna i grubość ścianki | Jednakowe właściwości zginania względem prostopadłych osi centroidalnych |
|---|---|---|
| Kwadratowy | Wymiar boku, grubość ścianki i promienie naroży | W przybliżeniu jednakowe właściwości względem osi ortogonalnych |
| Prostokątny | Wysokość, szerokość, grubość ścianki i promienie naroży | Odmienne właściwości względem osi głównej i pomocniczej |
| Tabele geometrii zamkniętych profili konstrukcyjnych muszą odpowiadać rzeczywistej postaci przekroju. | Wyrób przerabiany plastycznie | Wyrób stalowy ukształtowany mechanicznie po zakrzepnięciu, na przykład przez walcowanie, kucie lub ciągnienie. |
Okrągłe, kwadratowe i prostokątne zamknięte przekroje konstrukcyjne
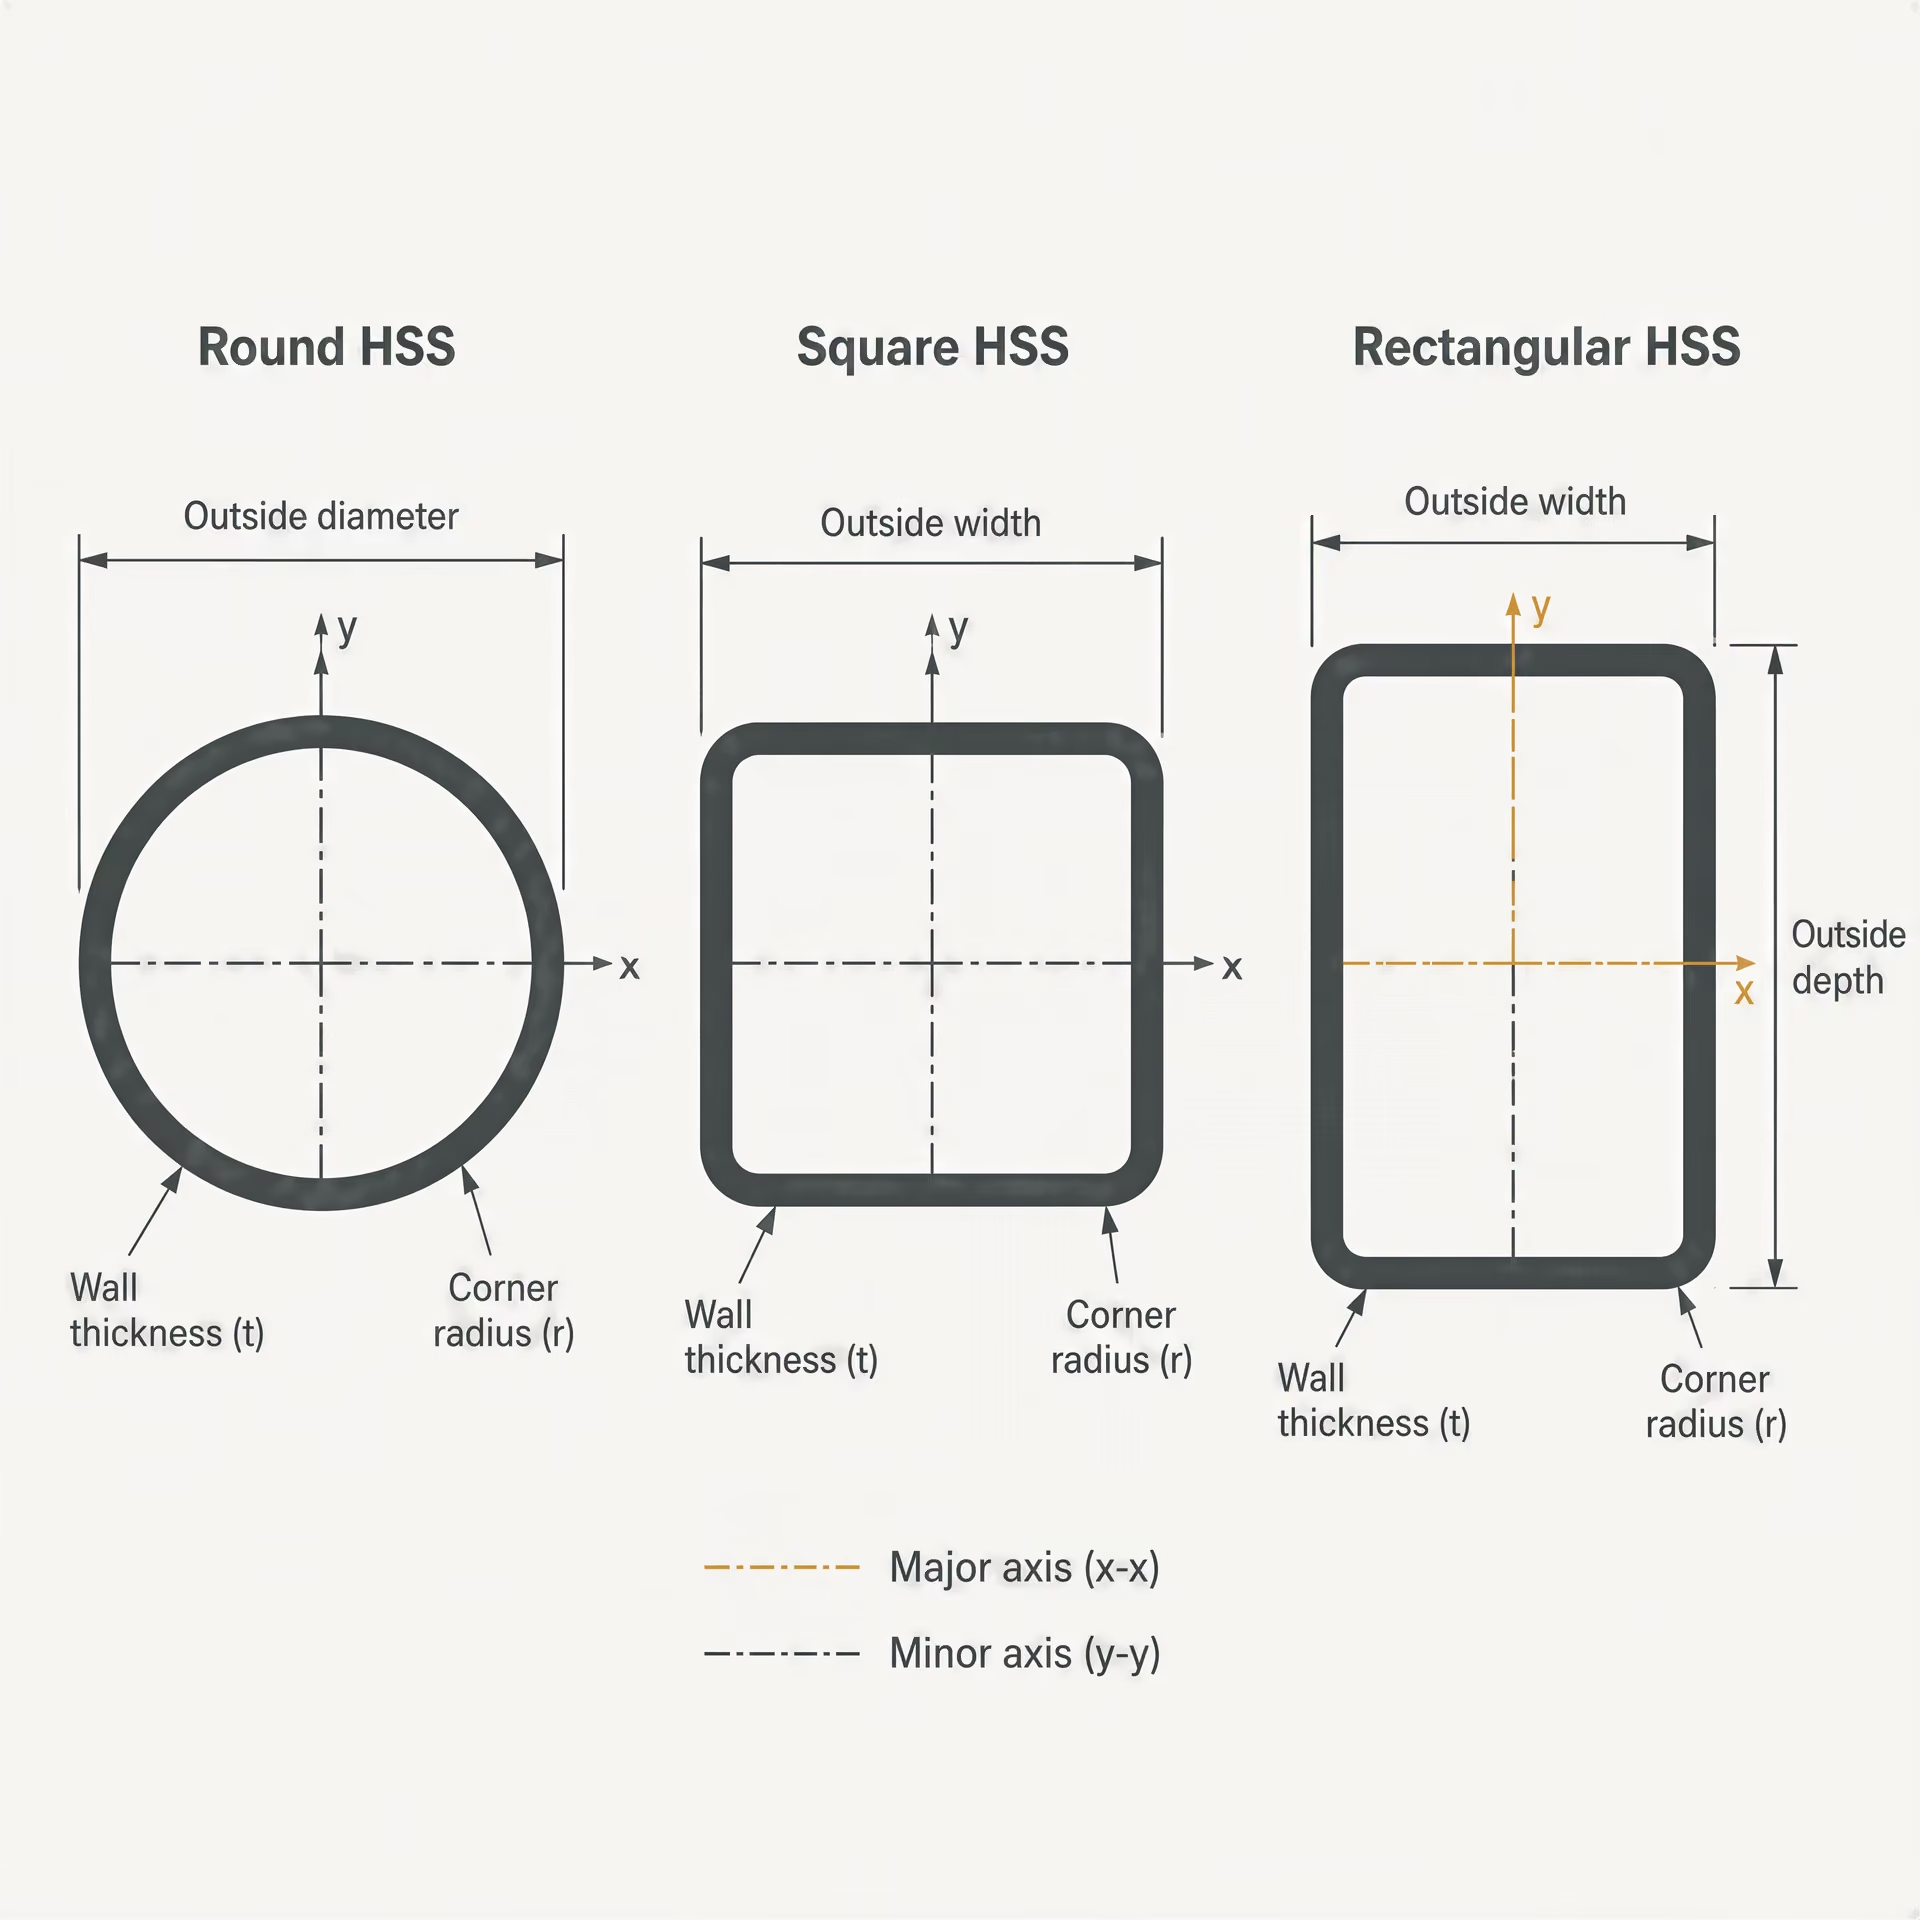
Okrągłe HSS mają kołowy zewnętrzny obrys i w większości zastosowań konstrukcyjnych współśrodkowy lub prawie współśrodkowy otwór. Podstawowymi zmiennymi geometrycznymi są średnica zewnętrzna, grubość ścianki i długość. Ponieważ przekrój ma ciągłą symetrię obrotową, jego centralne momenty bezwładności pola względem dowolnych dwóch prostopadłych osi są równe. Okrągły HSS nie ma zatem silnej i słabej osi zginania w takim sensie jak prostokątny HSS. Jego zamknięty obwód zapewnia również efektywną odporność na skręcanie w porównaniu z otwartym przekrojem o kształcie dwuteownika, ceownika lub kątownika.
Kwadratowe HSS mają cztery nominalnie równe płaskie boki połączone zaokrąglonymi narożami. Ich dwie główne osie centralne mają równe właściwości przekroju, jeżeli przekrój jest wytworzony w określonych tolerancjach wymiarowych. Są zatem przydatne tam, gdzie zginanie może występować względem dowolnej z dwóch prostopadłych osi lub gdzie znaczenie ma jednolity wygląd i powtarzalna orientacja połączeń. Naroża nie są ostrymi zagięciami pod kątem dziewięćdziesięciu stopni. Promień naroża wpływa na dokładne pole stali, graniczne szerokości płaskich odcinków, zachowanie przy miejscowym wyboczeniu oraz obliczone właściwości przekroju.
Prostokątne HSS zachowują formę zamkniętą, ale mają nierówne wymiary zewnętrzne. Typowe oznaczenie podaje większą wysokość całkowitą i mniejszą szerokość całkowitą, po których następuje grubość ścianki, jednak należy sprawdzić właściwą normę i konwencję projektową. Większy wymiar tworzy oś główną o większym momencie bezwładności i wskaźniku wytrzymałości przekroju; mniejszy wymiar określa oś mniejszą. Prostokątny HSS można zatem zorientować tak, aby jego silniejsza oś zginania znajdowała się w kierunku głównego obciążenia.
Form tych nie można ująć w jednej tabeli geometrii. W przypadku okrągłego HSS średnica determinuje geometrię promieniową, a obie osie zginania są równoważne. W przypadku kwadratowego HSS wymiar boku i promień naroża decydują o równych właściwościach względem prostopadłych osi. W przypadku prostokątnego HSS wysokość, szerokość, nierówne promienie i grubość ścianki prowadzą do różnych wartości względem osi głównej i mniejszej. Ta sama nominalna grubość ścianki może również prowadzić do różnego pola brutto, szerokości prześwitu, granic smukłości, stałej skręcania i plastycznego wskaźnika wytrzymałości przekroju w trzech omawianych formach.
„Zamknięty przekrój konstrukcyjny” jest oznaczeniem konstrukcyjnym, natomiast „rura” jest szerszym określeniem wyrobu. Rura ciśnieniowa, rura kotłowa, rura mechaniczna i konstrukcyjny HSS mogą być wyrobami pustymi w środku i mogą mieć przekrój kołowy, ale ich specyfikacje mogą nakładać różne wymagania dotyczące składu chemicznego, obróbki cieplnej, badań, tolerancji wymiarowych, stanu powierzchni i wykończenia końców. Sama geometria nie identyfikuje właściwej normy wyrobu.
Właściwe dla rur zagadnienia wymiarowe i produkcyjne
Wymiary HSS są powszechnie podawane jako nominalne wymiary zewnętrzne i nominalna grubość ścianki. Rzeczywista grubość ścianki podlega dopuszczalnym odchyłkom ujemnym i dodatnim, dlatego projektant musi rozróżniać geometrię nominalną, geometrię zmierzoną oraz wymiary efektywne stosowane w ramach konkretnego sprawdzenia projektowego. Równie ważne są promienie naroży. W kwadratowych i prostokątnych HSS zewnętrzny i wewnętrzny promień naroża wpływają na płaskie części ścianki, rzeczywiste pole przekroju oraz miejscową smukłość każdego elementu.
W przypadku wielu wyrobów spawanych produkcja rozpoczyna się od taśmy lub materiału wsadowego w postaci zbliżonej do blachy. Materiał jest stopniowo formowany do kształtu kołowego, kwadratowego lub prostokątnego, a następnie łączony wzdłużnym szwem. Przekroje kwadratowe i prostokątne mogą być formowane bezpośrednio albo wytwarzane przez kształtowanie okrągłej rury spawanej. Spoina nie sprawia, że wyrób staje się przekrojem otwartym; jest ona częścią zamkniętej ścianki, a właściwa specyfikacja określa jakość spoiny, zakres kontroli i dopuszczalne nieciągłości. Wyroby bezszwowe powstają w inny sposób, na ogół z wykorzystaniem przebijania, a następnie wydłużania lub wymiarowania, co wiąże się z odmiennymi uwarunkowaniami wymiarowymi i powierzchniowymi.
Gotowy przekrój może zostać przycięty na długość, przecięty piłą, zukosowany, nawiercony lub poddany innemu przygotowaniu, ale operacje te nie zmieniają jego rodziny wyrobów. Prostopadłość końców, skręcenie, prostoliniowość, geometria naroży i miejscowe wgniecenia mogą wpływać na pasowanie oraz projektowanie połączeń. Rurę okrągłą można również mierzyć za pomocą średnicy zewnętrznej, średnicy wewnętrznej lub średnicy nominalnej, zależnie od normy, podczas gdy tabele konstrukcyjnych HSS zazwyczaj organizują wymiary według wymiarów zewnętrznych i nominalnej grubości ścianki. Pomieszanie terminologii dotyczącej wymiarów rur z wymiarami HSS może doprowadzić do uzyskania przekroju, który wygląda podobnie, ale nie został określony ani obliczony na tej samej podstawie.
Oznaczenie musi również rozdzielać formę wyrobu od gatunku materiału i wymagań dotyczących dostawy. ASTM A1085/A1085M obejmuje zamknięte przekroje konstrukcyjne w formie okrągłej, kwadratowej i prostokątnej. Nie jest to ogólne oznaczenie każdego pustego wyrobu stalowego. Kompletna specyfikacja nadal wymaga oznaczenia normy, gatunku lub wymagań dotyczących wytrzymałości, jeśli mają zastosowanie, wymiarów, postanowień dotyczących badań oraz wszelkich wymagań projektowych odnoszących się do spawania, udarności lub stanu powierzchni. Wymagania normy regulują wyrób; rysunek zawierający jedynie określenie „rura stalowa” pozostawia zbyt wiele kwestii niesprecyzowanych.
Rozróżnienie to jest analogiczne do rozróżnienia stosowanego w innych rodzinach wyrobów stalowych. ASTM A1088-25 obejmuje walcowaną na zimno stalową blachę CP, DP i TRIP w kręgach oraz odcinkach ciętych, a nie HSS. ASTM A786/A786M-15(2025) definiuje blachę żeberkowaną jako blachę walcowaną na gorąco z wypukłym wzorem na jednej powierzchni i dopuszcza jej dostawę w wymiarach klasyfikowanych jako blacha cienka, krąg z blachy o dużej grubości lub blacha, przy maksymalnej grubości 25 mm. Żadna z tych specyfikacji nie staje się właściwa tylko dlatego, że wyrób rurowy rozpoczął produkcję jako stal płaska. Materiał wyjściowy do produkcji i końcowa forma wyrobu są odrębnymi zmiennymi specyfikacji.
ASTM A1085/A1085M i tabele geometrii AISC
ASTM A1085/A1085M ma znaczenie, ponieważ traktuje kwadratowe, prostokątne i okrągłe HSS jako jedną powiązaną, lecz zróżnicowaną geometrycznie rodzinę. Zakres normy nie znosi różnic między tymi kształtami. Norma określa wymagania dotyczące wyrobu; nie zastępuje tabel projektowych konstrukcji stalowych ani nie upoważnia projektanta do przenoszenia właściwości z jednego kształtu na inny.
Zestawienia AISC porządkują HSS według nominalnych wymiarów zewnętrznych i grubości ścianki, a następnie podają obliczone właściwości geometryczne. AISC Shapes Database v16.0, opublikowana w 2022 roku, zawiera ustandaryzowane wymiary, właściwości przekrojów, konwencje nazewnictwa oraz jednostki zarówno w amerykańskim systemie jednostek, jak i w systemie metrycznym. W przypadku HSS odpowiednie pozycje obejmują pole, masę na jednostkę długości, wymiary zewnętrzne, nominalną grubość ścianki, założenia dotyczące promieni naroży oraz właściwości względem osi głównej i mniejszej. Pozycje dotyczące przekrojów okrągłych wykorzystują natomiast geometrię opartą na średnicy i właściwości względem równoważnych osi.
Tabel tych nie należy mylić z tabelami dotyczącymi otwartych kształtowników konstrukcyjnych. Kształtownik W ma półki i środnik wystawione na działanie otaczającej przestrzeni, natomiast HSS ma zamkniętą ściankę. Kątownik, ceownik lub teownik mają inne granice elementów płytowych, zachowanie przy skręcaniu i powierzchnie połączeń. Tabele geometrii AISC dotyczące tych przekrojów nie mogą dostarczać prawidłowych właściwości HSS tylko dlatego, że pole lub całkowita wysokość wydają się zbliżone.
Właściwości przekroju nie są również równoznaczne z nośnością obliczeniową. Tabele AISC podają dane geometryczne, natomiast właściwa specyfikacja i norma projektowa określają stany graniczne, takie jak miejscowe wyboczenie, uplastycznienie, pękanie, nośność na ściskanie, nośność na zginanie i zachowanie połączeń. Smukłość ścianki może zależeć od szerokości płaskiego odcinka między zaokrąglonymi narożami, a nie od pełnego wymiaru zewnętrznego. Połączenia spawane HSS mogą powodować występowanie sił skupionych, uplastycznienia ścianki i stanów granicznych typu przebicie, które nie występują w taki sam sposób w otwartej walcowanej belce.
Z tego powodu kompletne oznaczenie HSS identyfikuje kształt, wymiary nominalne, grubość ścianki, długość, właściwą normę i gatunek. Geometria informuje inżyniera, czym jest element. ASTM A1085/A1085M określa część wymagań producenta dotyczących wyrobu. Tabele AISC zapewniają spójne wymiary i właściwości do obliczeń. Żaden z tych elementów nie powinien być zastępowany innym.
8. Blacha podłogowa i powierzchnie wzorzyste: gdy geometria powierzchni stanowi część formy wyrobu
Blacha podłogowa pokazuje, dlaczego formy wyrobu stalowego nie można określać wyłącznie na podstawie grubości. Nadal jest to wyrób płaski walcowany na gorąco, ale jego powierzchnia robocza ma zaprojektowany wzór, który zmienia specyfikację wyrobu, sposób postępowania z nim oraz opis wymiarowy. Zwykła blacha i blacha podłogowa o wzorzystej powierzchni mogą mieć podobną grubość metalu bazowego, jednak nie są kategoriami wzajemnie zamiennymi.
Wypukły wzór na jednej powierzchni
ASTM A786/A786M-15(2025) definiuje blachę podłogową jako blachę walcowaną na gorąco z wypukłym wzorem na jednej powierzchni. Wzór jest częścią walcowanego wyrobu, a nie późniejszą powłoką, napoiną ani elementem wykonanym przez obróbkę skrawaniem. To rozróżnienie ma znaczenie: geometria powierzchni powstaje podczas walcowania i staje się częścią tożsamości wyrobu.
Wypukły wzór może poprawiać przyczepność pod stopami lub ograniczać ślizganie się wyposażenia, jednak te skutki użytkowe nie powodują, że blacha podłogowa staje się odrębnym gatunkiem konstrukcyjnym. Gatunek, skład chemiczny, właściwości na rozciąganie, wymagania dotyczące udarności, stan dostawy oraz jakość powierzchni pozostają kwestiami określanymi przez specyfikację. Sama wzorzysta powierzchnia nie potwierdza, że stal jest stalą konstrukcyjną, stalą na zbiorniki ciśnieniowe ani stalą o określonym równoważniku węgla.
Również grubość nominalną należy odczytywać z zachowaniem ostrożności. W przypadku wyrobu wzorzystego nabywca i wykonawca muszą rozróżniać metal bazowy od wysokości wypukłego wzoru. Wzór zwiększa całkowity profil powierzchni, ale nie powinien być traktowany jako dodatkowa grubość konstrukcyjna przy obliczaniu nośności przekroju, przygotowaniu do spawania ani masy jednostkowej powierzchni. Obowiązujące wymagania zamówienia i wymagania wymiarowe określają sposób pomiaru grubości, szerokości, długości oraz dopuszczalnych odchyłek.
Jest to jeden z powodów, dla których opis wizualny taki jak „blacha łezkowa” jest niewystarczający do identyfikacji technicznej. Może on opisywać wygląd, ale nie wskazuje obowiązującej specyfikacji ASTM, gatunku stali, wymagań dotyczących wzoru, klasy wymiarowej ani dopuszczalnych odchyłek. Oznaczenie wyrobu musi zawierać te szczegóły.
Rozróżnienie to jest zgodne z podejściem terminologicznym przyjętym w ISO 6929:2013, która normalizuje terminy dotyczące wyrobów płaskich, wyrobów długich, wyrobów rurowych oraz innych form wyrobów stalowych. „Wyrób płaski” opisuje szeroką rodzinę wyrobów. Nie znosi różnic między arkuszem, taśmą, blachą i blachą wzorzystą ani nie określa wymagań mechanicznych dotyczących konkretnego gatunku.
Granice klasyfikacji według ASTM A786/A786M
ASTM A786/A786M-15(2025) jest użytecznym przykładem, ponieważ dopuszcza dostarczanie blachy podłogowej w wymiarach klasyfikowanych jako blacha, blacha o dużej grubości w kręgach lub blacha gruba. Specyfikacja łączy zatem trzy kwestie, które często niesłusznie traktuje się jako synonimy: konfigurację powierzchni wyrobu, jego formę wytwarzania oraz kategorię wymiarową.
Norma ogranicza maksymalną grubość blachy podłogowej do 25 mm. Ta określona granica ma istotne znaczenie. Grubszy wyrób walcowany na gorąco z wypukłą powierzchnią nie powinien być automatycznie nazywany blachą podłogową zgodną z ASTM A786/A786M tylko dlatego, że wizualnie przypomina ten wyrób. Gdy grubość, forma dostawy lub inne wymagania wykraczają poza zakres określony w normie, konieczna jest inna specyfikacja albo odrębnie uzgodniony opis wyrobu.
„Blacha”, „blacha o dużej grubości w kręgach” i „blacha gruba” opisują klasyfikację dostawy i wymiarów, a nie trzy różne rodzaje wypukłego wzoru. Blacha oraz blacha o dużej grubości w kręgach są związane z konwencjami wytwarzania i dostaw z kręgów, natomiast blacha gruba jest zazwyczaj dostarczana w długościach ciętych. Trasa walcowania wpływa na możliwe do uzyskania wymiary, postępowanie z kręgami, sposób cięcia, stan krawędzi oraz system tolerancji wymiarowych, który ma zastosowanie. Dlatego blacha podłogowa wycięta z kręgu nie jest opisywana dokładnie w taki sam sposób jak odrębna blacha gruba walcowana i dostarczana jako wyrób w postaci blachy, nawet jeśli oba wyroby mają wypukły wzór na jednej powierzchni.
Ta granica wyjaśnia również, dlaczego normy ASTM dotyczące wyrobów należy odczytywać indywidualnie. ASTM A1088-25 obejmuje walcowane na zimno blachy stalowe CP, DP i TRIP w kręgach oraz w długościach ciętych, określając wymagania dotyczące składu chemicznego, właściwości mechanicznych, wykończenia powierzchni, wyglądu, wymiarów i dopuszczalnych odchyłek. Nie jest to norma dotycząca blachy podłogowej, a stosowane w niej terminy odnoszące się do blach walcowanych na zimno nie mogą być po prostu przenoszone na wzorzyste wyroby walcowane na gorąco. Podobnie ASTM A1085/A1085M obejmuje kwadratowe, prostokątne i okrągłe zamknięte profile konstrukcyjne; wyroby te wymagają podania wymiarów zewnętrznych, grubości ścianki, geometrii naroży oraz tabel właściwości przekroju, a nie opisu płaskiego wyrobu za pomocą grubości i szerokości.
To samo rozdzielenie występuje w odniesieniach konstrukcyjnych. ISO 630-1:2021 obejmuje walcowane na gorąco płaskie i długie wyroby ze stali konstrukcyjnej, w tym blachy, kształtowniki, płaskowniki szerokie i pręty, ale wyłącza blachy, taśmy i wyroby rurowe. Wyłączenie to nie jest sporem semantycznym. Sygnalizuje różne trasy wytwarzania i różne techniczne ramy dostawy. AISC Shapes Database v16.0, opublikowana w 2022 roku, zawiera znormalizowane wymiary i właściwości przekrojów kształtowników konstrukcyjnych w jednostkach zwyczajowych USA i jednostkach metrycznych; nie przekształca ona blachy podłogowej w walcowany kształtownik.
Płaskość, wymiary i dopuszczalne odchyłki
Płaskość ma szczególne znaczenie w przypadku występowania wypukłej geometrii. Blacha bazowa musi zachować wystarczającą płaskość, aby można ją było układać, ciąć, spawać i wykorzystywać do przenoszenia obciążeń, natomiast wzór musi zachować zamierzony profil i nie może być traktowany jako zbiór przypadkowych nierówności powierzchni. Specyfikacja może zatem regulować płaskość całkowitą, grubość, szerokość, długość, kątowność, stan krawędzi oraz cechy związane ze wzorem za pomocą odrębnych postanowień lub przywołanych norm tolerancji.
Dopuszczalna odchyłka nie jest tym samym co gwarantowany wymiar dokładny. Blacha zamówiona o określonej grubości lub szerokości jest dostarczana w granicach tolerancji dopuszczonych przez ASTM A786/A786M oraz wszelkie przywołane wymagania ogólne. Temperatura walcowania, chłodzenie, naprężenia własne, cięcie i formowanie wzoru mogą wpływać na odchylenie od wartości nominalnej. Płaskość może również ulec zmianie po cięciu termicznym lub wykonaniu elementu, nawet jeśli wyrób w stanie dostawy spełnia wymagania.
Konsekwencja inżynierska jest bezpośrednia: wymiary stosowane do projektowania, rozkroju, pasowania i obliczeń masy muszą pochodzić z odpowiednich tabel i zasad pomiaru, a nie z pomiaru linijką prowadzonej nad najwyższym punktem wzoru. Stan dostawy i stan powierzchni należy rejestrować oddzielnie od gatunku. Płaski wyrób przeznaczony do urządzeń ciśnieniowych może na przykład podlegać ISO 9328-6:2018 i być dostarczany jako spawalna stal drobnoziarnista w stanie ulepszonym cieplnie; jego płaska geometria nie czyni go blachą podłogową.
Blacha podłogowa jest zatem wyraźnym przykładem formy jako elementu specyfikacji. Jest płaska, ale nie tylko płaska. Jej wypukły wzór, trasa walcowania na gorąco, klasyfikacja wymiarowa oraz maksymalna grubość 25 mm wspólnie definiują wyrób objęty ASTM A786/A786M-15(2025).
9. Walcowana na zimno blacha ze stali o zaawansowanej wysokiej wytrzymałości
ASTM A1088-25 pokazuje, dlaczego określenie „blacha” nie jest wystarczającym opisem produktu. Tytuł normy identyfikuje produkt jako walcowaną na zimno blachę stalową, a następnie wskazuje trzy rodziny metalurgiczne: stal złożonej fazy (CP), dwufazową (DP) oraz stal o plastyczności indukowanej przemianą (TRIP). Norma określa również sposób dostawy materiału: w kręgach oraz w odcinkach ciętych. Postać produktu, droga przeróbki i kategoria metalurgiczna są zatem częścią samej specyfikacji, a nie oznaczeniami dodawanymi po wytworzeniu.
To rozróżnienie ma znaczenie, ponieważ produkty stalowe o podobnej grubości mogą podlegać różnym normom, tolerancjom i badaniom odbiorczym. ISO 6929:2013 zawiera znormalizowane słownictwo dotyczące wyrobów płaskich, wyrobów długich, wyrobów rurowych i innych postaci stali, ale termin słownikowy nie zastępuje specyfikacji produktu. Blacha walcowana na zimno, blacha walcowana na gorąco, konstrukcyjny kształtownik zamknięty oraz element kuty wymagają różnych metod kontroli, ponieważ ich kształty i historia wytwarzania prowadzą do odmiennych warunków wymiarowych i metalurgicznych.
ASTM A1088-25 dotyczy płaskiej blachy walcowanej na zimno, a nie blach grubych, kształtowników ani wyrobów rurowych. Blacha może być dostarczana zwinięta w krąg albo rozwinięta i pocięta na określone długości. Taka forma dostawy wpływa na sposób postępowania z materiałem i jego kontrolę, natomiast walcowanie na zimno wpływa na jakość powierzchni, kontrolę grubości, umocnienie odkształceniowe oraz końcową reakcję na kształtowanie. Nie oznacza to jednak, że materiał staje się ogólną kategorią „stali o wysokiej wytrzymałości”.
Oznaczenia stali złożonej fazy, dwufazowej i TRIP
Oznaczenia CP, DP i TRIP opisują strategie projektowania mikrostruktury, chociaż specyfikacja nadal kontroluje materiał za pomocą mierzalnego składu chemicznego i właściwości mechanicznych.
Stal złożonej fazy zawiera twardą, umocnioną osnowę z niewielkimi udziałami faz lub składników, takich jak martenzyt, bainit i austenit szczątkowy. Do zwiększenia wytrzymałości mogą również przyczyniać się rozdrobnienie ziaren i wydzielanie faz. Uzyskana struktura ma łączyć wysoką wytrzymałość z większą użytecznością podczas kształtowania niż w przypadku blachy w pełni martenzytycznej o porównywalnej wytrzymałości. Gatunki CP są często wybierane tam, gdzie istotna jest odporność na lokalne odkształcenia i obciążenia zderzeniowe, ale samo oznaczenie nie określa granicy kształtowania gotowej części.
Stal dwufazowa ma stosunkowo miękką osnowę ferrytyczną zawierającą twarde wyspy martenzytu. Podczas odkształcania blachy różnica twardości między tymi składnikami powoduje wyraźną początkową reakcję umocnienia odkształceniowego. Stal DP może zatem zapewniać znaczną wytrzymałość na rozciąganie, zachowując jednocześnie wydłużenie odpowiednie dla wielu kształtowanych elementów. Oznaczenie gatunku należy jednak zawsze odczytywać wraz z określonymi wymaganiami dotyczącymi granicy plastyczności, wytrzymałości na rozciąganie i wydłużenia; „DP” jest nazwą rodziny, a nie pełnym oznaczeniem materiału.
Stal TRIP wykorzystuje austenit szczątkowy, który podczas odkształcenia plastycznego stopniowo przemienia się w martenzyt. Plastyczność indukowana tą przemianą zwiększa umocnienie odkształceniowe podczas kształtowania i może opóźniać lokalne przewężenie. Zawartość krzemu, aluminium i węgla jest często istotna dla drogi przeróbki, ponieważ po chłodzeniu i wyżarzaniu stal musi zachować odpowiedni udział austenitu. Rzeczywiste ograniczenia składu chemicznego wynikają jednak z wymagań dotyczących danego gatunku w ASTM A1088-25, a nie z ogólnego podręcznikowego opisu metalurgii TRIP.
ASTM A1088-25 wymienia CP, DP i TRIP jako kategorie specyfikacji oraz przypisuje oznaczenia gatunków do poszczególnych rodzin. Oznaczenie takie jak DP 600 przekazuje informację o rodzinie i poziomie wytrzymałości, ale nie obejmuje wszystkich wymagań niezbędnych do wytwarzania ani projektowania. Pełne zamówienie lub odwołanie na rysunku musi również wskazywać obowiązującą normę, grubość, szerokość, długość lub stan dostawy w kręgu, wymagania dotyczące powierzchni oraz wszelkie postanowienia dodatkowe. Projektant nie powinien zastępować gatunku DP gatunkiem CP lub TRIP wyłącznie dlatego, że ich nominalne wartości wytrzymałości na rozciąganie wydają się podobne. Ich zachowanie w zakresie granicy plastyczności, umocnienia odkształceniowego, wydłużenia, gięcia i granic kształtowania może się różnić.
Rozróżnienie to jest również widoczne w szerszym systemie norm. ISO 630-1:2021 określa ogólne warunki techniczne dostawy dla walcowanych na gorąco płaskich i długich wyrobów ze stali konstrukcyjnej, w tym blach grubych, kształtowników, szerokich płaskowników i prętów, wyłączając jednak blachy, taśmy i wyroby rurowe. To wyłączenie nie jest drobną decyzją redakcyjną. Zapobiega traktowaniu zasad dotyczących walcowanej na gorąco blachy konstrukcyjnej jako zasad dotyczących walcowanej na zimno blachy motoryzacyjnej.
Kręgi i odcinki cięte
ASTM A1088-25 dopuszcza dostawę w kręgach i w odcinkach ciętych, ale w praktyce ani w sensie umownym formy te nie są zawsze wymienne. Krąg jest zwiniętą długością blachy o określonej szerokości i grubości, której poszczególne odcinki są wytwarzane później przez prostowanie i cięcie. Odcinek cięty jest dostarczany jako oddzielny arkusz o określonej długości i szerokości, dzięki czemu płaskość, stan krawędzi i tolerancję długości można bezpośrednio kontrolować dla każdego elementu.
Dostawa w kręgu może wiązać się z problemami dotyczącymi początku i końca kręgu, spoin w przetwarzanym kręgu, rozsuwania się zwojów, sierpowatości oraz zmian występujących w kolejnych warstwach nawinięcia. W przypadku odcinków ciętych mogą ujawnić się inne kwestie, w tym prostokątność, płaskość po prostowaniu oraz jakość krawędzi po cięciu. Wymagania normy dotyczące wymiarów i dopuszczalnych odchyłek określają granice; słowo „krąg” nie znosi tych granic.
Jest to kolejny powód, aby nie utożsamiać blachy z blachą grubą. ASTM A786/A786M-15(2025) definiuje blachę podłogową jako walcowaną na gorąco blachę z wypukłym wzorem na jednej powierzchni i dopuszcza dostawę w wymiarach klasyfikowanych jako blacha, krąg z blachy o dużej grubości lub blacha gruba, przy maksymalnej grubości 25 mm. Nakładanie się terminologii dotyczy wymiarów i praktyki dostaw, a nie tożsamości metalurgicznej walcowanej na zimno blachy CP, DP lub TRIP objętej ASTM A1088. Walcowana na gorąco blacha podłogowa z wypukłym wzorem nie jest alternatywną postacią walcowanej na zimno blachy ze stali o zaawansowanej wysokiej wytrzymałości.
Skład chemiczny, właściwości mechaniczne i wymagania dotyczące powierzchni
ASTM A1088-25 traktuje skład chemiczny jako wymaganie podlegające kontroli, a nie jako informację dodatkową. Ograniczenia zawartości takich pierwiastków jak węgiel, mangan, krzem, fosfor, siarka oraz dodatków stopowych lub mikrostpowych ograniczają spawalność, powstawanie faz, wytrzymałość i reakcję materiału na przeróbkę. W gatunkach TRIP skład chemiczny wspiera mechanizm oparty na austenicie szczątkowym; w gatunkach DP i CP wspiera zamierzoną równowagę fazy ferrytycznej, martenzytycznej, bainitycznej lub faz rozdrobnionych. Analizę wytopową oraz każdą wymaganą analizę wyrobu należy oceniać względem limitów dla danego gatunku określonych w specyfikacji.
Właściwości mechaniczne stanowią kolejną warstwę identyfikacji. Granica plastyczności, wytrzymałość na rozciąganie i wydłużenie rozróżniają klasy wytrzymałości w obrębie rodzin CP, DP i TRIP oraz między nimi. Wartości te nie są równoważne samej twardości. Badanie rozciągania zależy również od orientacji próbki, długości pomiarowej i postanowień dotyczących badania, do których odwołuje się norma, dlatego podane wydłużenie wymaga wskazania podstawy badania. Obliczenia dotyczące kształtowania powinny wykorzystywać dane dla określonego gatunku oraz zweryfikowany kierunek walcowania blachy, a nie ogólną wartość dla „AHSS”.
Specyfikacja odnosi się również do wykończenia i wyglądu powierzchni. Blacha walcowana na zimno jest często stosowana tam, gdzie stan powierzchni wpływa na powlekanie, malowanie, łączenie lub jakość elementu widocznego. ASTM A1088-25 określa zatem więcej niż tylko wymaganie dotyczące wytrzymałości: ustanawia oczekiwania w zakresie wykończenia powierzchni, wyglądu i dopuszczalnych nieciągłości, a także postanowienia określające, czy wady mogą być naprawiane, usuwane czy stanowią podstawę odrzucenia. Zgorzeliny powierzchniowej, przebarwień, zarysowań, zawalcowań i śladów walców nie można oceniać według zasad opracowanych dla chropowatej blachy walcowanej na gorąco.
Wymagania wymiarowe dopełniają definicję produktu. Grubość, szerokość, długość, płaskość, stan krawędzi i dopuszczalne odchyłki są kwestiami określonymi w specyfikacji, a nie nieformalnymi opisami. Obowiązujące tolerancje decydują o tym, czy dostarczony krąg lub odcinek cięty jest zgodny z wymaganiami, nawet jeśli jego analiza chemiczna i wyniki próby rozciągania są akceptowalne.
To samo rozdzielenie występuje w innych normach produktowych. ASTM A1085/A1085M obejmuje kwadratowe, prostokątne i okrągłe konstrukcyjne kształtowniki zamknięte, których zamknięta geometria wymaga odrębnych tabel wymiarów zewnętrznych, grubości ścianki i właściwości przekroju. AISC Shapes Database v16.0 zawiera znormalizowane wymiary i właściwości kształtowników konstrukcyjnych w jednostkach zwyczajowych stosowanych w USA oraz w jednostkach metrycznych. Z kolei ISO 9328-6:2018 dotyczy płaskich wyrobów stalowych przeznaczonych do zastosowań ciśnieniowych, w tym drobnoziarnistych stali spawalnych dostarczanych w stanie ulepszonym cieplnie. Każdy z tych dokumentów łączy geometrię z określoną drogą wytwarzania i wymaganiem eksploatacyjnym. ASTM A1088-25 czyni to samo w odniesieniu do walcowanej na zimno blachy CP, DP i TRIP.
10. Wyroby płaskie do zastosowań ciśnieniowych i stan dostawy
Urządzenia ciśnieniowe jako odrębny kontekst zastosowania
Blachy nie definiuje wyłącznie jej prostokątny kształt. W jej specyfikacji określa się również sposób wytworzenia, warunki eksploatacji, które musi wytrzymać, oraz stan, w jakim ma zostać dostarczona. Rozróżnienie to ma kluczowe znaczenie, gdy blacha stanowi część zbiornika ciśnieniowego, kotła, zbiornika magazynowego, wymiennika ciepła lub innego zespołu utrzymującego ciśnienie. Takie urządzenia projektuje się z uwzględnieniem ciśnienia wewnętrznego, temperatury, obciążeń cyklicznych, odporności na pękanie, oddziaływania korozji oraz integralności połączeń spawanych. Ogólny opis blachy walcowanej na gorąco nie ustanawia żadnego z tych wymagań kontrolnych.
ISO 6929:2013 zawiera ustandaryzowane słownictwo dotyczące wyrobów stalowych i rozdziela terminologię stosowaną dla wyrobów płaskich, wyrobów długich, wyrobów rurowych i innych postaci wyrobów. „Wyrób płaski” identyfikuje geometrię wyrobu i grupę wyrobów określoną na podstawie sposobu wytwarzania; samo to określenie nie identyfikuje gatunku stali do zbiorników ciśnieniowych. Ten sam ogólny kształt może być dostarczany zgodnie z normą dotyczącą stali konstrukcyjnych, ogólną specyfikacją dla zastosowań inżynieryjnych, specyfikacją dla przemysłu stoczniowego lub specyfikacją dla zastosowań ciśnieniowych — z istotnie różnymi wymaganiami dotyczącymi składu chemicznego, badań i obróbki cieplnej.[7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Organization for Standardization. International Standard, 2018.
ISO 9328-6:2018 bezpośrednio pokazuje tę różnicę. Norma określa warunki techniczne dostawy płaskich wyrobów stalowych stosowanych w urządzeniach ciśnieniowych, w tym spawalnych stali drobnoziarnistych dostarczanych w stanie ulepszonym cieplnie. Norma łączy zatem kilka zmiennych specyfikacji: wyrób jest płaski, jego przeznaczeniem jest praca pod ciśnieniem, jego metalurgia została zaprojektowana z myślą o spawalności i drobnoziarnistej strukturze, a stan dostawy uzyskuje się w wyniku określonego procesu obróbki cieplnej. Geometria stanowi tylko jedną część oznaczenia.
Dlatego określenia „blacha do zbiorników ciśnieniowych” nie należy traktować jako synonimu grubej blachy. Grubość może wpływać na zakres obowiązujących wymagań, ale sama tych wymagań nie ustanawia. Specyfikacja dla zastosowań ciśnieniowych może nakładać ograniczenia dotyczące zawartości węgla, siarki, fosforu i pierwiastków stopowych; wymagać badań rozciągania, granicy plastyczności i udarności; określać badania w kierunku grubości; kontrolować spawalność za pomocą wartości równoważnika węgla; a także definiować tolerancje dostawy, stan powierzchni i dokumentację kontroli. Żaden z tych obowiązków nie wynika wyłącznie z nazwania wyrobu blachą.
ISO 630-1:2021 pokazuje tę granicę z innej strony. Norma ma zastosowanie do walcowanych na gorąco płaskich i długich wyrobów ze stali konstrukcyjnych, w tym blach, kształtowników, szerokich płaskowników i prętów, lecz wyklucza blachy cienkie, taśmy i wyroby rurowe. W konsekwencji blacha dostarczona zgodnie z ISO 630-1:2021 nie jest, wyłącznie ze względu na geometrię, zamienna z blachą dostarczoną zgodnie z ISO 9328-6:2018. Ich wymiary mogą się pokrywać. Ich warunki techniczne dostawy — nie.
Ten sam podział występuje w innych systemach norm. ASTM dzieli wymagania według postaci wyrobu i technologii wytwarzania, ustanawiając odrębne specyfikacje dla blach, kształtowników konstrukcyjnych, grodzic, prętów, drutów, wyrobów rurowych, odkuwek i odlewów. ASTM A1088-25 obejmuje walcowane na zimno blachy stalowe CP, DP i TRIP w kręgach oraz w arkuszach ciętych na wymiar, w tym wymagania dotyczące składu chemicznego, właściwości mechanicznych, wykończenia powierzchni, wyglądu, wymiarów i dopuszczalnych odchyłek. Technicznie błędne byłoby zastąpienie tą specyfikacją dotyczącą blach cienkich specyfikacji blachy do zastosowań ciśnieniowych tylko dlatego, że oba wyroby są płaskie i stalowe.
Również terminologia dotycząca wzoru powierzchni i grubości może wprowadzać w błąd. ASTM A786/A786M-15(2025) definiuje blachę podłogową jako blachę walcowaną na gorąco z wypukłym wzorem na jednej powierzchni i dopuszcza jej dostawę w wymiarach klasyfikowanych jako blacha cienka, krąg z blachy o dużej grubości lub blacha, przy maksymalnej grubości 25 mm. Wypukły wzór zmienia powierzchnię i zastosowanie wyrobu, ale nie czyni go materiałem do urządzeń ciśnieniowych. Blacha podłogowa i blacha do zbiorników ciśnieniowych mogą mieć taką samą grubość nominalną, a jednocześnie różnić się składem chemicznym, zakresem badań, wymaganiami dotyczącymi powierzchni i dopuszczalnymi zastosowaniami.
Spawalne stale drobnoziarniste
Spawalne stale drobnoziarniste określa się w związku z problemem metalurgicznym: materiał musi zachowywać odpowiednią wytrzymałość i udarność, a jednocześnie umożliwiać wykonanie konstrukcji metodą spawania. Drobnoziarnista struktura może poprawiać udarność, ale wynik zależy od składu chemicznego, warunków walcowania lub obróbki cieplnej, grubości blachy oraz końcowej historii cieplnej. Sama nazwa gatunku nie może zastąpić wymagań określonych w obowiązującej normie.
W ISO 9328-6:2018 kontekst zastosowań ciśnieniowych koncentruje uwagę na właściwościach istotnych dla spawanej ścianki ciśnieniowej. Stal musi spełniać określone wartości właściwości mechanicznych, a jej skład chemiczny jest kontrolowany w taki sposób, aby spawanie nie powodowało niedopuszczalnego spadku udarności ani wysokiego ryzyka pękania podczas wytwarzania. Znaczenie ma zawartość węgla, ale również manganu, dodatków mikrostopowych oraz równowagi wyrażanej za pomocą obliczeń równoważnika węgla. Spawalność jest zatem właściwością określoną w specyfikacji, a nie wizualną cechą blachy.
Litery w oznaczeniu zawierają informacje, które należy odczytywać jako część opisu materiału. Gatunki przeznaczone do zastosowań ciśnieniowych w tej rodzinie wykorzystują oznaczenia takie jak P460Q i P690Q, przy czym liczba identyfikuje poziom wytrzymałości, a przyrostek identyfikuje stan dostawy lub kategorię jakości udarności zgodnie z właściwym systemem oznaczeń. Mogą występować również powiązane poziomy jakości z przyrostkami takimi jak QL1 lub QL2, dla których wymagania dotyczące badań udarności są różne. Dokładny gatunek, zakres grubości, temperatura badania i poziom jakości należy ustalić na podstawie wskazanego wydania normy; określenie „drobnoziarnista blacha ciśnieniowa” nie jest kompletnym oznaczeniem materiału.
Wartości właściwości mechanicznych również zależą od grubości. Określona granica plastyczności blachy może zmniejszać się wraz ze wzrostem grubości, podczas gdy wymagania dotyczące udarności mogą nadal mieć decydujące znaczenie w temperaturze projektowej. W związku z tym świadectwo potwierdzające, że cienka próbka spełniła nominalną wartość wytrzymałości, nie dowodzi zgodności w przypadku grubszej ścianki ciśnieniowej. Znaczenie mają kierunek badania, miejsce pobrania próbki, numer wytopu oraz wymagania dodatkowe.
Spawanie wprowadza kolejną warstwę zagadnień. Podgrzewanie wstępne, energia liniowa spawania, temperatura międzyściegowa i obróbka cieplna po spawaniu mogą zmieniać strefę wpływu ciepła oraz stan naprężeń własnych. Specyfikacji dotyczącej zastosowań ciśnieniowych może zatem towarzyszyć zbiór zasad wykonawczych odrębnych od normy dotyczącej wyrobu stalowego. Norma dotycząca blachy określa właściwości materiału w stanie dostawy, natomiast przepisy konstrukcyjne określają sposób projektowania, spawania, badania i odbioru urządzeń ciśnieniowych.
Stan dostawy po hartowaniu i odpuszczaniu
Określenie „hartowana i odpuszczana” opisuje stan materiału, a nie geometrię wyrobu. Blacha nadal może być wyrobem płaskim, lecz jej właściwości zostały ustalone w wyniku określonej sekwencji obróbki cieplnej. Hartowanie polega na szybkim chłodzeniu stali po austenityzowaniu, prowadzącym do powstania twardej struktury przemienionej. Następnie odpuszczanie polega na ponownym nagrzaniu jej do temperatury poniżej zakresu przemiany w celu zmniejszenia nadmiernej kruchości oraz dostosowania wytrzymałości, udarności i naprężeń własnych. Stan końcowy jest równowagą uzyskaną dzięki procesowi technologicznemu, a nie odrębną postacią stali.
Ma to znaczenie, ponieważ ten sam skład nominalny może prowadzić do uzyskania różnych właściwości po normalizowaniu, walcowaniu termomechanicznym, wyżarzaniu lub hartowaniu i odpuszczaniu. Oznaczenia zakończone literą Q nie należy odczytywać jako ozdobnego przyrostka. Sygnalizuje on, że stan dostawy jest częścią definicji gatunku. Cięcie, formowanie, spawanie lub późniejsza obróbka cieplna mogą zmienić właściwości, które uzasadniały pierwotne oznaczenie.
Z tego powodu dokumentacja dotycząca zastosowań ciśnieniowych powinna identyfikować normę, gatunek, grubość, numer wytopu, stan dostawy i wymagane badania. Określenie „blacha, 690 MPa” pomija zbyt wiele informacji. „ISO 9328-6:2018, P690Q, hartowana i odpuszczana”, z zastrzeżeniem określonej grubości i wymagań dotyczących jakości, przekazuje istotnie inny poziom informacji. Rozróżnienie jest kluczowe: postać wyrobu mówi, jak stal wygląda, natomiast stan dostawy mówi, jaki stan metalurgiczny osiągnęła.
11. Odkuwki i odlewy: dlaczego porównania z wyrobami przerabianymi plastycznie są niewłaściwe

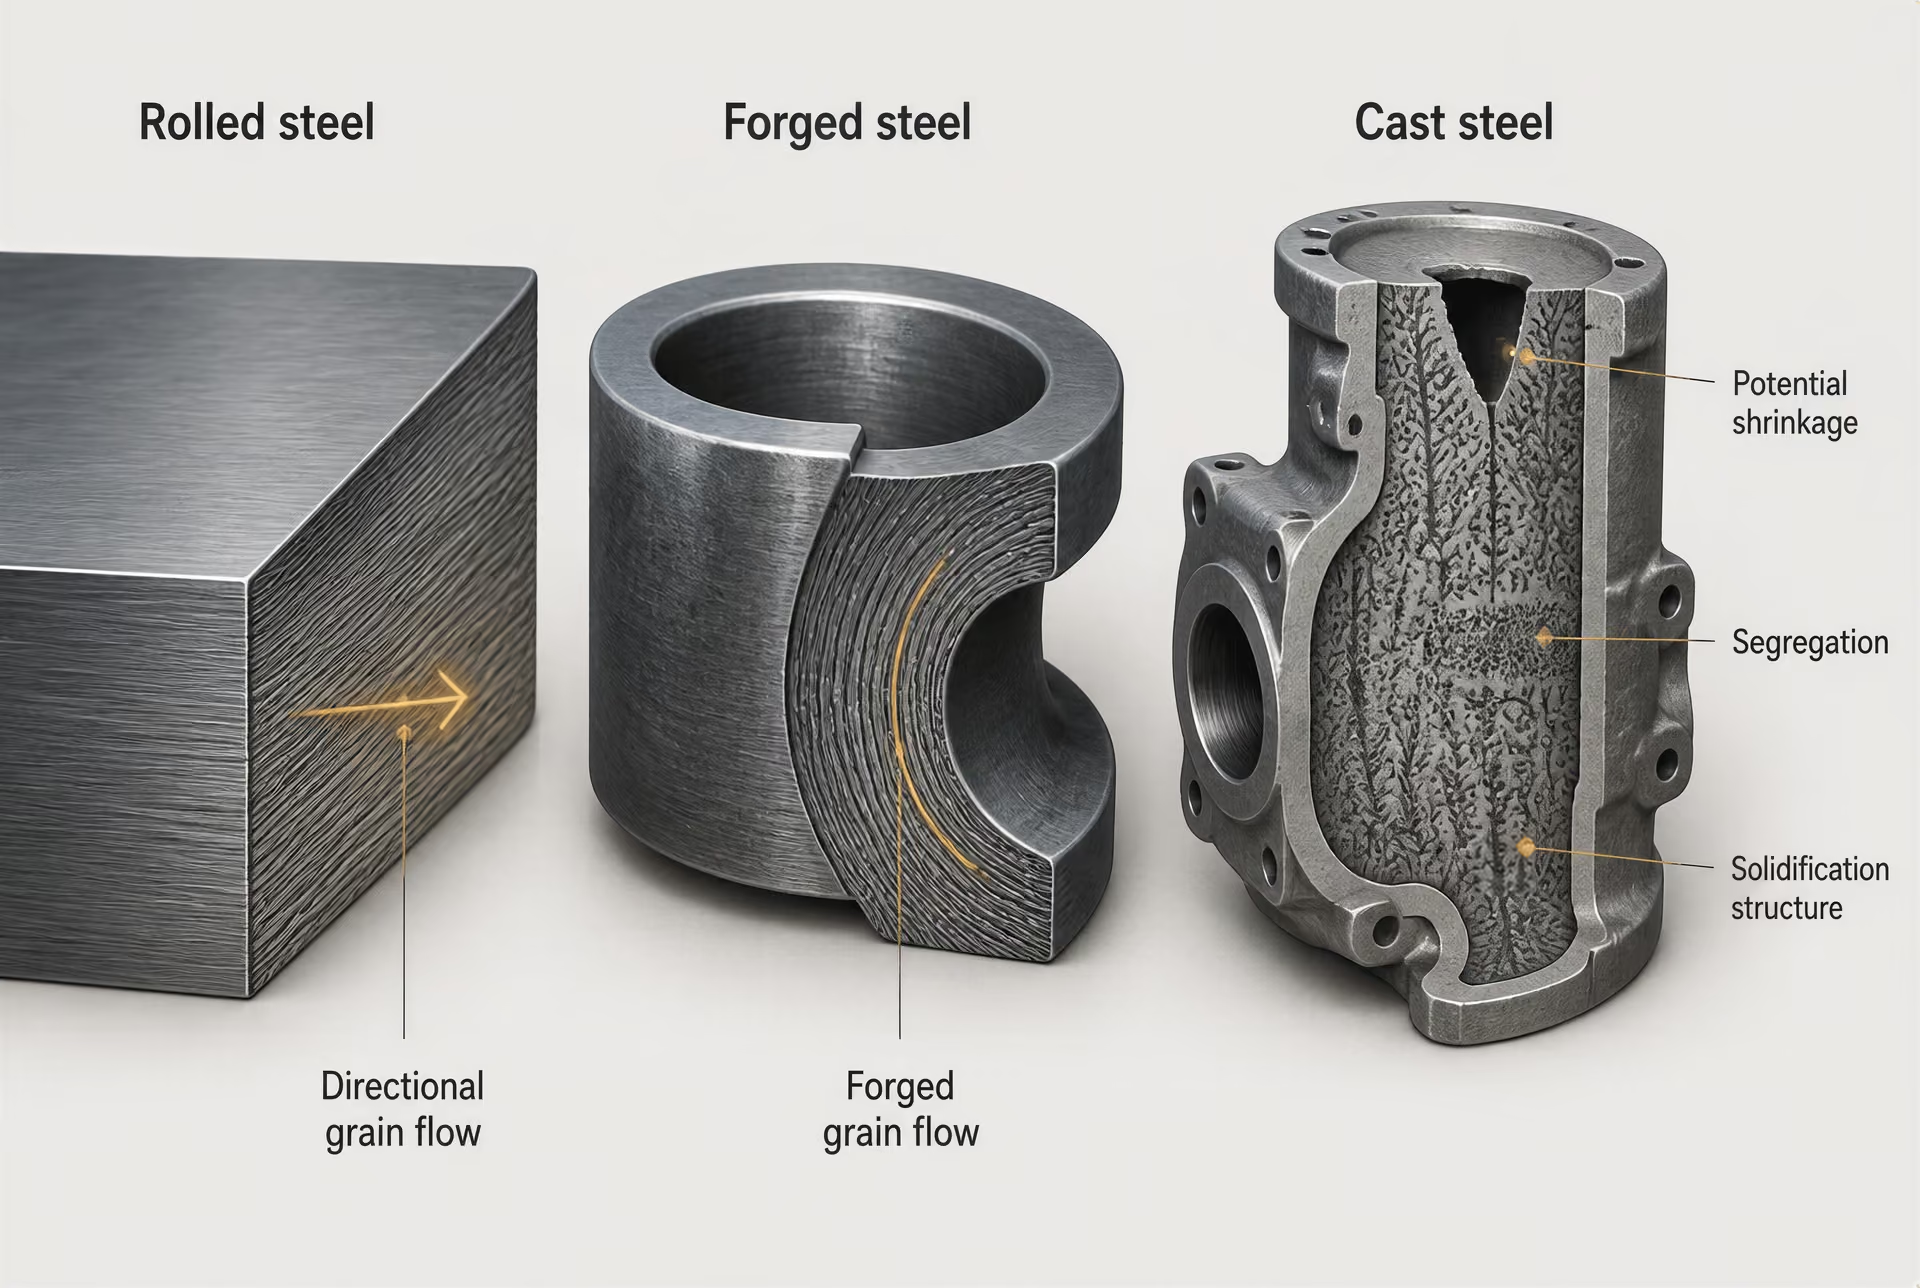
Wyroby przerabiane plastycznie a wyroby odlewane
| Płyta walcowana | Zmniejszanie przekroju między walcami | Grubość, płaskość, stan powierzchni, badania na rozciąganie i udarność |
|---|---|---|
| Odkuwka | Odkształcenie ściskające między matrycami lub za pomocą podobnego oprzyrządowania | Przebieg włókien, stopień przekucia, orientacja próbek i badanie ultradźwiękowe |
| Odlew | Krzepnięcie w formie | Skurcz, porowatość, wtrącenia, badania radiograficzne oraz penetracyjne lub magnetyczno-proszkowe |
| Podobna geometria zewnętrzna nie czyni wyrobów walcowanych, kutych i odlewanych zamiennymi. | Zamiany postaci wyrobu muszą uwzględniać trasę wytwarzania i właściwe dla niej wymagania odbiorowe. | Kolejność odczytywania oznaczenia |
Postać wyrobu jest parametrem specyfikacji, a nie jedynie oznaczeniem wizualnym. Walcowana płyta i kuty krążek mogą wyglądać jak grube, płaskie elementy stalowe, jednak normy dotyczące tych wyrobów odnoszą się do różnych metod wytwarzania, populacji wad, wymiarów i badań odbiorczych. Ten sam problem występuje, gdy odlewana obudowa jest porównywana z wyrobem rurowym tylko dlatego, że oba wyroby mają pusty kanał wewnętrzny.
Materiały szkoleniowe ASTM wyznaczają zasadniczą granicę między wyrobami przerabianymi plastycznie a wyrobami odlewanymi na podstawie metody, za pomocą której stal uzyskuje swój końcowy kształt. Wyroby przerabiane plastycznie są kształtowane mechanicznie po zakrzepnięciu. Walcowanie, kucie i ciągnienie zmniejszają przekrój materiału lub powodują jego redystrybucję wskutek przyłożonego odkształcenia. Wyroby odlewane są wlewane do formy i uzyskują swój podstawowy kształt podczas krzepnięcia. Późniejsza obróbka cieplna, obróbka skrawaniem lub lokalna przeróbka plastyczna może zmienić rezultat, ale nie przekształca wyrobu odlewanego w wyrób walcowany lub kuty.
To rozróżnienie wpływa na strukturę wewnętrzną. Walcowanie zazwyczaj powoduje powstanie kierunkowego przebiegu włókien oraz wydłużonych wtrąceń, a właściwości i wrażliwość na wady mogą się różnić w kierunku wzdłużnym, poprzecznym i przez grubość. Kucie może zmienić przebieg włókien wokół elementu oraz zamknąć lub ograniczyć niektóre nieciągłości wewnętrzne, jeśli stopień przekucia i kontrola procesu są odpowiednie. Żadne z tych stwierdzeń nie pozwala na uniwersalne uszeregowanie właściwości użytkowych: o rezultacie nadal decydują gatunek stali, stopień przerobu, praktyka kucia, obróbka cieplna i kontrola. Stal odlewana krzepnie z ciekłego metalu, dlatego na jej strukturę wpływają gradienty cieplne, zasilanie, segregacja i geometria formy. Jamy skurczowe, nieciągłości związane z gazami oraz wtrącenia niemetaliczne ocenia się jako zagadnienia dotyczące procesu odlewania, a nie przyjmuje się z góry, że mają rozkład występujący w walcowanej płycie.
Norma ISO 6929:2013 ujednolica terminologię dotyczącą wyrobów płaskich, wyrobów długich i wyrobów rurowych, jednak jej terminologia nie czyni tych kategorii zamiennymi z odkuwkami ani odlewami. ISO/TC 17 również rozdziela grupy wyrobów obejmujące płaskie wyroby walcowane na walcowniach ciągłych, stale konstrukcyjne, rury stalowe oraz słownictwo dotyczące wyrobów stalowych. Taki podział odzwierciedla różne wymagania techniczne, a nie katalog alternatywnych nazw.
Zakres normy ISO 630-1:2021 pokazuje, jak łatwo niewłaściwie zastosować znane oznaczenie gatunku. Norma obejmuje płaskie i długie wyroby ze stali konstrukcyjnej walcowane na gorąco, w tym płyty, kształtowniki, szerokie płaskowniki i pręty, wyłączając jednak blachy, taśmy i wyroby rurowe. ASTM stosuje tę samą logikę właściwą dla poszczególnych wyrobów: specyfikacje są podzielone na dotyczące płyt, kształtowników konstrukcyjnych, grodzic, prętów, drutu, wyrobów rurowych, odkuwek i odlewów. Specyfikacji dotyczącej płyty nie można traktować jako domyślnej specyfikacji odkuwki tylko dlatego, że skład chemiczny jest podobny.
Geometria również wynika z metody wytwarzania. Walcowany dwuteownik jest produkowany za pomocą walców i identyfikowany na podstawie znormalizowanych wymiarów oraz właściwości przekroju. AISC Shapes Database v16.0 podaje te właściwości w jednostkach zwyczajowych amerykańskich i metrycznych. Zamknięty profil konstrukcyjny ma własne wymagania dotyczące wytwarzania i wymiarów; ASTM A1085/A1085M obejmuje kwadratowe, prostokątne i okrągłe HSS, z odrębnymi wymaganiami dotyczącymi geometrii i właściwości przekroju. Kuty wał korbowy, pierścień lub korpus zaworu jest natomiast wytwarzany z naddatkiem względem wymaganego obrysu, a następnie obrabiany skrawaniem, podczas gdy odlew może uzyskać żebra, występy i wewnętrzne wnęki bezpośrednio w formie. Kształt jest zatem świadectwem procesu, ale nie stanowi całej specyfikacji.
Wymagania dotyczące odkuwek
Specyfikacja odkuwki musi określać więcej niż tylko analizę chemiczną stali i wymiary końcowe. Zazwyczaj wskazuje proces kucia lub klasę wyrobu, stan obróbki cieplnej, stopień przekucia lub sposób przeróbki plastycznej, jeśli jest wymagany, a także miejsca pobrania próbek do badań mechanicznych. Orientacja próbki ma znaczenie, ponieważ odkształcenie może powodować kierunkowość właściwości. Badanie próbki pobranej w kierunku wzdłużnym z kutego pręta nie dostarcza takich samych informacji jak badanie w kierunku poprzecznym lub stycznym z pierścienia.
Normy dotyczące odkuwek określają również zależność między wymiarem wsadu, wymiarem odkuwki a końcowymi wymiarami po obróbce skrawaniem. Element może zostać poddany znaczącej obróbce, dlatego badanie odbiorcze może być przeprowadzane przed obróbką, po obróbce lub na obu etapach. Nieciągłości powierzchniowe można usuwać w określonych granicach, natomiast wskazania wewnętrzne mogą wymagać badania ultradźwiękowego. Właściwa specyfikacja może określać strefy badania, wzorce odniesienia, ocenę wskazań i ograniczenia dotyczące napraw. Wymagania te odpowiadają na pytania, których norma dotycząca blachy lub płyty nie stawia.
Obróbka cieplna stanowi kolejną linię podziału. Odkuwka może być dostarczana w stanie normalizowanym, normalizowanym i odpuszczonym, hartowanym i odpuszczonym lub w innym określonym stanie, przy czym badania twardości i wytrzymałości na rozciąganie są powiązane z tym stanem. Dla porównania ISO 9328-6:2018 dotyczy płaskich wyrobów stalowych do urządzeń ciśnieniowych, w tym drobnoziarnistych stali spawalnych dostarczanych w stanie hartowanym i odpuszczonym. Jej wymagania dotyczą płaskich wyrobów przeznaczonych do zastosowań ciśnieniowych; nie stają się wymaganiami dotyczącymi odkuwek tylko dlatego, że oba wyroby mogą być hartowane i odpuszczane.
Część kuta może również wymagać procedury kucia producenta, identyfikowalności według wytopu i operacji kucia, badania makrotrawienia, potwierdzenia przebiegu włókien lub dodatkowych badań nieniszczących. Odbiór jest powiązany z ryzykiem i geometrią gotowego elementu. Zastąpienie tych zapisów świadectwem dotyczącym płyty pozostawia bez oceny najważniejsze dowody związane z procesem wytwarzania.
Wymagania dotyczące odlewów
Specyfikacje odlewów rozpoczynają się od wymagań dotyczących zwartości odlewu i kontroli związanej z formą. Mogą określać metodę odlewania, sposób projektowania układu nadlewów i zasilania, obróbkę cieplną, zasady napraw, stan powierzchni oraz badanie przekrojów krytycznych. Kupony próbne mogą być przymocowane do odlewu, odlane z tego samego wytopu lub wykonane oddzielnie w określonych warunkach. Ich wyniki mechaniczne mogą reprezentować odlew wyłącznie w zakresie przewidzianym w określonym schemacie pobierania próbek.
Badania radiograficzne lub ultradźwiękowe interpretuje się inaczej dla odlewu niż dla wyrobu walcowanego. Odlew zawiera zmiany przekroju, rdzenie, węzły i miejsca występowania lokalnych przegrzań, które wpływają na krzepnięcie. Kontrola koncentruje się zatem na obszarach podatnych na skurcz, porowatość, pękanie na gorąco lub występowanie wtrąceń, często z zastosowaniem poziomu jakości lub klasy odbiorczej powiązanej z warunkami eksploatacji elementu. Wskazanie liniowe w odlewie utrzymującym ciśnienie może być niedopuszczalne, nawet jeśli podobnie wyglądające ślady powierzchniowe na wyrobie walcowanym można byłoby usunąć i ponownie zbadać.
Normy dotyczące odlewów rozróżniają również naprawę od zwykłego wykańczania. Spawanie stosowane w celu usunięcia jamy lub innej nieciągłości może wymagać zatwierdzenia, kwalifikowanych procedur, zbadania naprawionego miejsca oraz ponownej obróbki cieplnej. Wymagania odbiorcze mogą prowadzić do odrzucenia odlewu z powodu wskazań wewnętrznych lub powierzchniowych, nie oznacza to jednak, że każdy odlew stalowy ma taki sam dopuszczalny poziom wad.
Dlatego gatunek stali odlewanej, gatunek stali na odkuwki i gatunek stali walcowanej należy odczytywać jako pełne oznaczenia, a nie jako odizolowane nazwy chemiczne. Krajowa specyfikacja konstrukcji stalowych rozdziela kształtowniki walcowane, zamknięte profile konstrukcyjne, płyty i pręty oraz wymaga oznaczenia zawierającego numer normy, klasę wytrzymałości i klasę udarności. ASTM A1088-25, dotycząca zimnowalcowanej blachy ze stali CP, DP i TRIP w kręgach oraz w odcinkach ciętych, określa skład chemiczny, właściwości mechaniczne, wykończenie powierzchni, wygląd, wymiary i dopuszczalne odchyłki. ASTM A786/A786M-15(2025) definiuje blachę podłogową jako walcowaną na gorąco płytę z wypukłym wzorem na jednej powierzchni oraz dopuszcza jej dostawę jako blachy, kręgu z blachy o dużej grubości lub w wymiarach płyt, do maksymalnej grubości 25 mm. Żadna z tych specyfikacji nie określa wymagań dotyczących kontroli procesu właściwych dla odkuwki lub odlewu.
Potwierdź dokładny numer normy, wydanie i zakres dotyczący postaci wyrobu. Strong evidence
Właściwe porównanie powinno zatem odbywać się w obrębie tej samej metody wytwarzania: wyrób walcowany należy porównywać z wymaganiami dotyczącymi wyrobów walcowanych, odkuwkę z wymaganiami dotyczącymi odkuwek, a odlew z wymaganiami dotyczącymi odlewów. Podobieństwo gatunku jest użyteczne, ale nie oznacza równoważności.
12. Odczytywanie pełnego oznaczenia stali
[8] National Structural Steelwork Specification. British Constructional Steelwork Association, SteelConstruction.info. NSSS reference material, 2010.
Oznaczenie stali nie jest jedynie nazwą gatunku. Jest zwartym łańcuchem specyfikacji, który wskazuje, jaka norma wyrobu ma zastosowanie, jaki poziom wytrzymałości jest wymagany, jak materiał zachowuje się pod obciążeniem udarowym, w jakim stanie został dostarczony lub poddany obróbce oraz czy obowiązują dodatkowe kontrole. National Structural Steelwork Specification (NSSS) wyraźnie to określa: pełne oznaczenie zawiera numer normy, gatunek wytrzymałości oraz klasę udarności. Elementy te opisują różne właściwości i nie powinny być łączone w jedno oznaczenie.
Na przykład EN 10025-2 S355J2+N można odczytać następująco:
- EN 10025-2 określa normę wyrobu i jej zakres.
- S355 określa gatunek wytrzymałości stali konstrukcyjnej.
- J2 określa klasę udarności.
- +N określa stan dostawy: normalizowanie lub walcowanie normalizujące.
Projekt może następnie wprowadzać dodatkowe wymagania, takie jak badania ultradźwiękowe, własności w kierunku grubości, ograniczony skład chemiczny lub specjalny stan powierzchni. Wynikowe zamówienie lub świadectwo materiałowe zawiera więcej informacji niż określenie „stal S355”.
Numer normy i zakres wyrobu
Numer normy występuje jako pierwszy, ponieważ ustanawia zbiór obowiązujących zasad. Nie jest wyłącznie ozdobnym odwołaniem. Określa dopuszczalne postacie wyrobów, wymiary, sposób wytwarzania, program badań, tolerancje oraz dokumenty kontroli, na podstawie których oceniany jest materiał.
ISO 6929:2013 zawiera ujednoliconą terminologię dotyczącą wyrobów stalowych, w tym wyrobów płaskich, wyrobów długich i wyrobów rurowych. Terminologia ta ma znaczenie, ponieważ blacha, kształtownik i rura nie są kategoriami wzajemnie zamiennymi, nawet gdy ich analiza chemiczna jest podobna. Różne sposoby ich wytwarzania prowadzą do odmiennych zasad określania wymiarów, stanów powierzchni oraz metod badań mechanicznych.
Zakres normy może wyłączać wyrób, który wydaje się blisko spokrewniony z wyrobami objętymi normą. ISO 630-1:2021 ma zastosowanie do walcowanych na gorąco płaskich i długich wyrobów ze stali konstrukcyjnej, w tym blach, kształtowników, płaskowników szerokich i prętów, ale nie obejmuje blach cienkich, taśm ani wyrobów rurowych. Oznaczenia zgodnego z ISO 630-1 nie można zatem automatycznie przenosić na blachę walcowaną na zimno ani na kształtownik zamknięty.
ASTM stosuje tę samą logikę podziału według postaci wyrobu. Jej specyfikacje są podzielone na dotyczące blach, kształtowników konstrukcyjnych, grodzic, prętów, drutu, wyrobów rurowych, odkuwek i odlewów. ASTM A1088-25 obejmuje na przykład walcowane na zimno blachy ze stali CP, DP i TRIP, dostarczane w kręgach i odcinkach ciętych. Jej wymagania dotyczą składu chemicznego, właściwości mechanicznych, wykończenia powierzchni, wyglądu, wymiarów oraz dopuszczalnych odchyłek. Nazwanie tego materiału po prostu „stalą o wysokiej wytrzymałości” pomija zakres dotyczący blachy walcowanej na zimno, który określa sposób jej wytwarzania i kryteria odbioru.
Wzór powierzchni może również wpływać na właściwy opis wyrobu. ASTM A786/A786M-15(2025) definiuje blachę podłogową jako blachę walcowaną na gorąco, z wypukłym wzorem na jednej powierzchni. Dopuszcza dostawę w wymiarach klasyfikowanych jako blacha cienka, krąg z blachy o dużej grubości lub blacha, ale określa maksymalną grubość na poziomie 25 mm. Określenie „blacha podłogowa” przekazuje zatem zarówno informację o postaci wyrobu, jak i o właściwości jego powierzchni; nie jest wyłącznie potoczną nazwą dowolnej blachy z wypukłym wzorem.
Ta sama zasada dotyczy kształtowników konstrukcyjnych. Oznaczenie takie jak W-shape W14×90 wykorzystuje system oznaczania kształtowników, a nie konwencję określania grubości blachy. AISC Shapes Database v16.0 zawiera zestawienia znormalizowanych wymiarów i charakterystyk przekroju takich kształtowników w jednostkach zwyczajowych USA i jednostkach metrycznych. Szerokość półki, wysokość, pole przekroju, promienie, masa oraz właściwości takie jak i należą do oznaczenia kształtownika. Nie można ich wywnioskować z gatunku wyrobu płaskiego, takiego jak S355, ani wyłącznie z nominalnej grubości.
W przypadku konstrukcyjnych kształtowników zamkniętych geometria jest częścią specyfikacji. ASTM A1085/A1085M obejmuje kwadratowe, prostokątne i okrągłe konstrukcyjne kształtowniki zamknięte, dla których wymagane są odrębne tabele wymiarów i charakterystyk przekroju. Okrągły HSS i prostokątny HSS mogą być wykonane zgodnie z tą samą specyfikacją stali, jednak różnią się grubością ścianki, wymiarami zewnętrznymi, promieniami naroży i charakterystykami obliczeniowymi. Dlatego przed symbolem gatunku należy odczytać normę wyrobu.
Gatunek wytrzymałości i klasa udarności
Po numerze normy gatunek wytrzymałości określa wymaganą klasę wytrzymałości materiału w ramach danej normy wyrobu. W oznaczeniu S355 litera S oznacza stal konstrukcyjną, a 355 odnosi się do określonej minimalnej granicy plastyczności w odpowiednim zakresie grubości, wyrażonej w megapaskalach w oznaczeniu EN. Nie oznacza to, że każda próbka do badań uplastyczni się dokładnie przy 355 MPa, ani nie opisuje udarności, spawalności czy stanu powierzchni.
Grubość może zmieniać wymaganą wartość. Właściwa tabela może przypisywać niższą minimalną granicę plastyczności materiałowi o większej grubości, dlatego liczby zawartej w gatunku nie można traktować jako uniwersalnej właściwości niezależnej od wymiarów wyrobu. Świadectwo należy sprawdzić w odniesieniu do rzeczywistej grubości lub średnicy oraz wydania normy podanego w zamówieniu.
Udarność stanowi odrębny element tego łańcucha. W oznaczeniu S355J2 przyrostek J2 określa wymaganie dotyczące próby udarności Charpy’ego z karbem V w określonej temperaturze badania, zwykle −20 °C zgodnie z odpowiednimi wymaganiami EN dotyczącymi stali konstrukcyjnych. Klasa udarności nie jest wyższym gatunkiem wytrzymałości. S355JR, S355J0 i S355J2 mogą mieć wspólne oznaczenie wytrzymałości S355, a jednocześnie różnić się temperaturą badania udarności i wymaganą energią pochłoniętą.
Rozróżnienie to ma znaczenie praktyczne. Element, który może być eksploatowany w niskich temperaturach, poddawany obciążeniom dynamicznym lub narażony na ograniczenie możliwości odkształcenia zapobiegające kruchemu pękaniu, wymaga określonej klasy udarności, a nie tylko podanej granicy plastyczności. Oznaczenie stali jako S355 bez przyrostka dotyczącego udarności jest niepełne, jeżeli norma nadrzędna lub specyfikacja projektu wymaga takiego oznaczenia.
Inne normy wyrażają te same idee w odmienny sposób. ISO 9328-6:2018 obejmuje płaskie wyroby stalowe przeznaczone do zastosowań ciśnieniowych, w tym drobnoziarniste stale spawalne dostarczane w stanie ulepszonym cieplnie. Ich oznaczenie należy interpretować w ramach normy dotyczącej urządzeń ciśnieniowych, a nie zapożyczać z systemu oznaczania blach konstrukcyjnych. Wytrzymałość, udarność, spawalność i stan obróbki cieplnej pozostają wymaganiami powiązanymi, lecz odrębnymi.
Stan dostawy, wykończenie i wymagania dodatkowe
Końcowe elementy oznaczenia opisują sposób dostawy stali oraz zakres obowiązujących dodatkowych kontroli. W oznaczeniu EN 10025-2 S355J2+N symbol +N wskazuje stan dostawy po normalizowaniu lub walcowaniu normalizującym. Inne przyrostki mogą wskazywać walcowanie termomechaniczne albo dostawę w stanie ulepszonym cieplnie, zależnie od danej normy. Przyrostek ma znaczenie, ponieważ obróbka cieplna i historia walcowania wpływają na strukturę ziaren, udarność, naprężenia własne i zachowanie materiału podczas wytwarzania.
Stanu dostawy nie należy mylić ze stanem powierzchni. Blacha może być dostarczona w stanie normalizowanym, a jednocześnie podlegać wymaganiom dotyczącym określonej klasy jakości powierzchni, stanu krawędzi lub dopuszczalnych sposobów naprawy. Blacha walcowana na zimno może wymagać określonego wykończenia i klasyfikacji wyglądu zgodnie z ASTM A1088-25, podczas gdy kształtownik konstrukcyjny jest kontrolowany pod względem wymiarów przekroju, prostoliniowości, skręcenia i tolerancji masy.
Wymagania dodatkowe wprowadzają kontrole wykraczające poza podstawowe oznaczenie. Mogą one obejmować badania ultradźwiękowe w celu wykrycia nieciągłości wewnętrznych, ciągliwość w kierunku grubości, zaostrzone ograniczenia składu chemicznego, ograniczenia dotyczące równoważnika węgla, wymagania w zakresie spawalności, dodatkowe badania udarności lub wymagania dotyczące dokumentów kontroli. Stal określona z wymaganiem dotyczącym właściwości w kierunku grubości nie jest w pełni opisana wyłącznie przez symbole wytrzymałości i udarności; dodatkowe wymaganie dotyczy odporności na rozwarstwienie lamelarne w złączach spawanych.
2. Gatunek
- Odczytaj klasę wytrzymałości lub składu w ramach tej normy. 3. Jakość udarności
- Sprawdź klasę udarności i temperaturę badania, jeżeli jest wymagana. 4. Stan dostawy
- Zweryfikuj normalizowanie, walcowanie termomechaniczne, hartowanie i odpuszczanie lub inny określony stan. 5. Wymagania uzupełniające
- Sprawdź postanowienia dotyczące badań, powierzchni, wymiarów, spawalności i dokumentacji. Sprawdź
- Wymagane informacje Postać wyrobu
Kolejność odczytywania jest zatem celowa: należy określić normę i zakres wyrobu, odczytać gatunek wytrzymałości, odczytać klasę udarności lub ciągliwości, a następnie sprawdzić stan dostawy, wymagania dotyczące powierzchni i wymiarów oraz każdy dodatkowy symbol lub zapis. EN 10025-2 S355J2+N opisuje inny łańcuch specyfikacji niż ogólne określenie „blacha S355”, podobnie jak prostokątny HSS zgodny z ASTM A1085/A1085M różni się od walcowanej na zimno blachy TRIP zgodnej z ASTM A1088-25. Geometria wyrobu, sposób wytwarzania i oznaczenie mechaniczne muszą pozostać ze sobą powiązane, ale nie mogą być traktowane jako ten sam element.
13. Jak specyfikacje ASTM dzielą wymagania dotyczące wyrobów
Specyfikacje ASTM nie traktują stali jako jednego, wzajemnie zamiennego materiału podzielonego wyłącznie według granicy plastyczności. Przypisują wymagania do wyrobu zgodnie z jego postacią, trasą wytwarzania i przewidywanym zastosowaniem. Płyta, kształtownik o przekroju dwuteowym, pręt okrągły, zamknięty kształtownik konstrukcyjny (HSS) oraz łącznik konstrukcyjny mogą być opisane nominalną granicą plastyczności wynoszącą 50 ksi, jednak nie podlegają tym samym zasadom dotyczącym wymiarów, miejsc pobierania próbek, wymagań powierzchniowych ani kryteriów akceptacji.
Taka struktura jest zgodna z terminologią wyrobów stosowaną w ISO 6929:2013, która rozróżnia wyroby płaskie, wyroby długie, wyroby rurowe i inne postacie stali. ISO 630-1:2021 ma zastosowanie do walcowanych na gorąco konstrukcyjnych wyrobów płaskich i długich — płyt, kształtowników, płaskowników szerokich i prętów — ale wyraźnie wyklucza blachy, taśmy i wyroby rurowe. To wykluczenie nie jest jedynie drugorzędną kwestią terminologiczną. Pokazuje ono, dlaczego specyfikacji opracowanej dla jednej rodziny wyrobów nie można automatycznie przenosić na inną.
Płyty, kształtowniki, pręty, HSS i łączniki
W przypadku płyt konstrukcyjnych ASTM A6/A6M określa wymagania ogólne powszechnie stosowane razem z gatunkami takimi jak ASTM A36/A36M, ASTM A572/A572M Grade 50 oraz ASTM A588/A588M. Wyrób ten jest wyrobem płaskim walcowanym, dlatego podstawowe znaczenie mają grubość, szerokość, długość, płaskość, strzałka wygięcia, stan krawędzi oraz dopuszczalne odchyłki grubości. Zamówienie na płytę może również obejmować wymagania dodatkowe dotyczące właściwości w kierunku grubości, spawalności, udarności lub badań ultradźwiękowych. Płyty przeznaczone do pracy pod ciśnieniem podlegają innej ścieżce: ISO 9328-6:2018 dotyczy płaskich wyrobów stalowych do urządzeń ciśnieniowych, w tym spawalnych stali drobnoziarnistych dostarczanych w stanie ulepszonym cieplnie.
W języku potocznym termin „płyta” częściowo pokrywa się również z terminem „blacha”. ASTM A786/A786M-15(2025) definiuje na przykład płytę podłogową jako płytę walcowaną na gorąco z wypukłym wzorem na jednej powierzchni i dopuszcza jej dostawę w wymiarach klasyfikowanych jako blacha, krąg blachy o dużej grubości lub płyta, przy maksymalnej grubości 25 mm. Wypukły wzór wpływa na wygląd, pomiar grubości i kontrolę wymiarową. Nie sprawia jednak, że płyta podłogowa staje się zwykłą gładką płytą konstrukcyjną.
Otwarty kształtownik konstrukcyjny — taki jak kształtownik W, S, M, HP, C, MC lub L — ma walcowaną geometrię obejmującą półki, środniki, zaokrąglenia oraz określony stan końców. Wymagania ogólne ASTM A6/A6M stosuje się wraz ze specyfikacjami kształtowników konstrukcyjnych, takimi jak ASTM A992/A992M dotycząca walcowanych kształtowników konstrukcyjnych. Odpowiednie wymiary obejmują wysokość, szerokość półki, grubość środnika i półki, odchyłkę od kąta prostego, prostoliniowość oraz prostopadłość końców. AISC Shapes Database v16.0 zawiera zestawienie ustandaryzowanych wymiarów kształtowników, właściwości przekrojów, nazw oraz układów jednostek; jest ono źródłem danych wymiarowych i projektowych, a nie zastępuje specyfikacji materiałowej ani świadectwa hutniczego. Kształtownik W i płyta mogą mieć to samo oznaczenie gatunku, ale geometria przekroju kształtownika decyduje o takich właściwościach jak pole przekroju, promień bezwładności i charakterystyki skręcania.
Pręty są wyrobami długimi dostarczanymi w postaci przekrojów okrągłych, kwadratowych, sześciokątnych, płaskich lub o innych kształtach. ASTM A29/A29M ustanawia wymagania ogólne dotyczące prętów ze stali węglowej i stopowej, natomiast ASTM A108 obejmuje wykańczane na zimno pręty ze stali węglowej i stopowej. Specyfikacje dotyczące prętów odnoszą się zatem do średnicy lub szerokości, prostoliniowości, stanu powierzchni, naddatku na obróbkę, odwęglenia oraz, w stosownych przypadkach, obróbki cieplnej. Pręt okrągły nie jest po prostu wąską płytą: walcowanie, ciągnienie, toczenie lub łuszczenie zmieniają jego tolerancje wymiarowe i stan powierzchni.
HSS są wyrobami rurowymi, nawet gdy ich przekrój jest kwadratowy lub prostokątny. ASTM A1085/A1085M obejmuje kwadratowe, prostokątne i okrągłe zamknięte kształtowniki konstrukcyjne. Zamknięta postać przekroju powoduje powstanie wymagań, które nie występują w przypadku kształtowników otwartych: dotyczą one wymiarów zewnętrznych, promieni naroży, grubości ścianki, skręcenia, prostoliniowości, stanu spoiny oraz właściwości wewnętrznych przekroju. W tabelach projektowych należy uwzględniać rzeczywistą geometrię zamkniętego przekroju. ASTM A500/A500M jest kolejną ważną specyfikacją dotyczącą HSS, a wymagania dla wyrobu są w niej powiązane z formowanymi na zimno spawanymi rurami o przekrojach okrągłych i kształtowych. Samo podanie gatunku nominalnego nie wskazuje, która norma dotycząca HSS ma zastosowanie.
Łączniki są odrębnymi wyrobami wytwarzanymi jako takie, a nie odcinkami konstrukcyjnych prętów. ASTM F3125/F3125M obejmuje śruby konstrukcyjne o wysokiej wytrzymałości, w tym oznaczenia Grade A325 i Grade A490 w ramach systemu tej specyfikacji. Wymagania mogą obejmować konfigurację śruby, wymiary gwintu, twardość, wytrzymałość na rozciąganie, obciążenie próbne, badanie zdolności obrotowej, powłokę, znakowanie i identyfikowalność partii. Specyfikacje nakrętek i podkładek również muszą być ze sobą kompatybilne. Pręt spełniający wymaganie wytrzymałości na rozciąganie lub granicy plastyczności wynoszące 50 ksi nie może zostać zastąpiony śrubą, której działanie zależy od gwintu, geometrii łba, zachowania podczas wprowadzania siły wstępnej i badań montażowych.
Wymagania dotyczące właściwości charakterystycznych poszczególnych wyrobów
Najważniejsza różnica nie wynika z liczby umieszczonej obok oznaczenia gatunku. Decydujący jest zestaw właściwości, które wyrób musi wykazywać w stanie dostawy.
Płytę można badać w kierunku wzdłużnym i poprzecznym, a próbki udarności pobierać w określonym położeniu względem powierzchni płyty. Grubość wpływa na stopień przerobu podczas walcowania, wewnętrzną jednorodność oraz przepływ ciepła podczas spawania. Specyfikacja może zatem ustanawiać ograniczenia składu chemicznego, wymagania dotyczące właściwości rozciąganych, wydłużenia, energii łamania w teście Charpy’ego z karbem V, kontroli spawalności lub dodatkowych badań ultradźwiękowych.
Walcowany kształtownik musi spełniać zarówno wymagania materiałowe, jak i geometryczne. Grubość jego półek i środnika wpływa na szybkość chłodzenia po walcowaniu, natomiast naprężenia własne i prostoliniowość oddziałują na proces wytwarzania konstrukcji oraz jej montaż. Tabele przekrojów AISC podają obliczone właściwości wynikające ze znormalizowanych wymiarów; nie uchylają one ograniczeń ASTM dotyczących składu chemicznego, badań rozciągania, granicy plastyczności ani dopuszczalnych odchyłek.
W przypadku prętów zasadnicze znaczenie może mieć integralność powierzchni i kontrola wymiarów po walcowaniu na gorąco lub wykańczaniu na zimno. Pręt toczony lub szlifowany może mieć inne dopuszczalne wymagania dotyczące stanu powierzchni niż pręt walcowany na gorąco, nawet jeśli oba zostały wykonane z tego samego gatunku nominalnego. Obróbka cieplna, przebieg włókien oraz naddatek na obróbkę mogą również zmieniać wymagania określone w specyfikacji.
HSS rozszerzają zakres kontroli o spawanie i formowanie. Formowanie na zimno wygina taśmę w zamknięty przekrój, a spoina wzdłużna łączy jej krawędzie. Norma musi więc regulować jakość spoiny, geometrię naroży i odchyłki wymiarowe, a także wytrzymałość i wydłużenie. Okrągłym, kwadratowym i prostokątnym HSS nie można przypisywać właściwości przekroju na podstawie tabel dotyczących wyrobów płaskich.
Łączniki wymagają mechanicznych i montażowych kontroli prowadzonych na podstawie partii. Sama wytrzymałość na rozciąganie niewiele mówi o tym, czy śruba osiągnie określoną siłę wstępną bez uszkodzenia gwintu lub łba oraz bez niedopuszczalnego obrotu. Grubość powłoki i sposób montażu również mogą wpływać na połączenie, chociaż takie kontrole mogą być określone w odrębnych normach przywołanych w specyfikacji.
Dlaczego jeden numer ASTM nie może zastępować innego
Oznaczenie ASTM identyfikuje określony zestaw wymagań, a nie ogólne zezwolenie na stosowanie dowolnej stali o podobnym składzie chemicznym lub podobnej wytrzymałości. Płyta ASTM A572/A572M Grade 50 i kształtowniki konstrukcyjne ASTM A992/A992M Grade 50 nie stają się równoważne tylko dlatego, że w obu przypadkach użyto określenia „Grade 50”. Różnią się postacią wyrobu, ograniczeniami składu chemicznego, tolerancjami wymiarowymi, wymaganiami dotyczącymi badań oraz dopuszczalnymi trasami wytwarzania.
Ten sam problem występuje w oznaczeniach projektowych. National Structural Steelwork Specification oddzielnie klasyfikuje kształtowniki walcowane, zamknięte kształtowniki konstrukcyjne, płyty i pręty oraz wymaga pełnego oznaczenia zawierającego numer normy, gatunek wytrzymałościowy i klasę udarności. Samo „S355” jest w tym systemie oznaczeniem niepełnym; znaczenie mają wyrób oraz oznaczenie jakości. Płyta, HSS i kształtownik walcowany mogą wymagać różnych klas udarności lub warunków dostawy.
Prawidłowa identyfikacja łączy zatem postać wyrobu, obowiązującą normę, gatunek, warunki dostawy oraz wszelkie wymagania dodatkowe. ASTM A1088-25 obejmuje zimnowalcowane blachy ze stali CP, DP i TRIP w kręgach oraz odcinkach ciętych, z wymaganiami dotyczącymi składu chemicznego, właściwości mechanicznych, wykończenia powierzchni, wyglądu, wymiarów i dopuszczalnych odchyłek. Wymagań tych nie można zastąpić przywołaniem specyfikacji dotyczącej płyt konstrukcyjnych. Postać wyrobu jest częścią specyfikacji, a nie jedynie kwestią wyglądu.
14. Praktyczna taksonomia porównywania postaci wyrobów stalowych
Postać wyrobu jest zmienną specyfikacji, a nie tylko opisem wyglądu. Blacha gruba, blacha cienka, płaskownik i kołnierz mogą wyglądać jak płaskie wyroby stalowe, a mimo to różnić się zakresami grubości, trasą produkcji, stanem dostawy, zasadami kontroli i dopuszczalnymi odchyłkami. To samo oznaczenie gatunku również nie eliminuje tych różnic. „S355J2” określa wytrzymałość i właściwości udarnościowe w ramach właściwej normy; nie informuje natomiast, czy materiał jest blachą grubą, kształtownikiem, kształtownikiem zamkniętym czy odkuwką.
Przydatne porównanie wymaga odpowiedzi na sześć pytań dotyczących każdego wyrobu: jaka geometria jest dostarczana, jak wyrób został wyprodukowany, w jakim stanie jest dostarczany, jakie wymagania chemiczne i mechaniczne mają zastosowanie, jakie tolerancje go dotyczą oraz jaki stan powierzchni i jakie dokumenty zgodności są do niego dołączone? ISO 6929:2013 zapewnia słownictwo potrzebne do dokonania tego pierwszego rozróżnienia, obejmując wyroby płaskie, wyroby długie, wyroby rurowe i powiązane postacie wyrobów stalowych.
Kształt i wymiary
Wyroby płaskie obejmują blachę grubą, blachę cienką i taśmę, lecz terminów tych nie można traktować jako uniwersalnych kategorii wymiarowych. Ich granice różnią się w zależności od norm i systemów produkcji. Blacha gruba jest na ogół dostarczana jako pojedyncze odcinki cięte lub duże prostokątne arkusze, natomiast blacha cienka i taśma są zwykle kojarzone z cieńszym materiałem i przetwarzaniem w kręgach. To specyfikacja, a nie sam wygląd, określa, które zasady wymiarowe mają zastosowanie.
ASTM A786/A786M-15(2025) ilustruje ten problem. Norma definiuje blachę podłogową jako blachę walcowaną na gorąco, z wypukłym wzorem na jednej powierzchni, i dopuszcza jej dostawę w wymiarach klasyfikowanych jako blacha cienka, krąg blachy cienkiej o dużej grubości lub blacha gruba; jej maksymalna grubość wynosi 25 mm. Wypukły wzór jest zatem wymaganiem dotyczącym powierzchni i geometrii, natomiast podstawowa klasyfikacja nadal zależy od kategorii wymiarowej stosowanej przez normę.
Kształtowniki są wyrobami długimi o określonym profilu przekroju poprzecznego. Kształtowniki dwuteowe, ceowniki, kątowniki, teowniki i inne kształtowniki walcowane są identyfikowane na podstawie wysokości nominalnej, masy na jednostkę długości lub oznaczenia normowego. AISC Shapes Database v16.0 zawiera znormalizowane wymiary i właściwości przekrojów w jednostkach zwyczajowych U.S. i metrycznych, w tym pole powierzchni, masę, momenty bezwładności i wskaźniki wytrzymałości przekroju. Właściwości te nie są zamienne z wymiarami płaskownika o podobnej szerokości całkowitej i grubości.
Pręty mogą być okrągłe, kwadratowe, sześciokątne lub płaskie i często są dostarczane w odcinkach prostych. Ich specyfikacja może określać średnicę lub wymiar między powierzchniami, prostoliniowość, stan końców i tolerancję długości. Drut jest zwykle wytwarzany w znacznie mniejszych przekrojach i często dostarczany w kręgach, dlatego masa kręgu, sposób nawinięcia i stan powierzchni stają się częścią opisu wyrobu.
Wyroby rurowe wymagają odrębnego traktowania, ponieważ na wyrób wpływają jednocześnie średnica zewnętrzna, grubość ścianki, średnica wewnętrzna, owalność i długość. ASTM A1085/A1085M obejmuje zamknięte kształtowniki konstrukcyjne o przekroju kwadratowym, prostokątnym i okrągłym. Prostokątnego kształtownika zamkniętego nie można określić wyłącznie na podstawie szerokości i wysokości: znaczenie mają również promień naroża, grubość ścianki, pole przekroju i obliczeniowe właściwości przekroju. Normy dotyczące rur mogą ponadto rozróżniać wyroby bezszwowe, spawane, ciągnione na zimno i zgrzewane elektrycznie oporowo.
Odkuwki są kształtowane pod działaniem sił ściskających, zwykle między matrycami lub w matrycach otwartych, i określa się je na podstawie wymiarów gotowego wyrobu, naddatku na obróbkę, a niekiedy także kierunku przebiegu włókien. Odlewy powstają przez wypełnienie formy, dlatego zasadnicze znaczenie mają zmiany grubości ścianek, zaokrąglenia, nadlewy, naddatki skurczowe i ciągłość wewnętrzna. Odlew i obrobiona odkuwka o takim samym zewnętrznym obrysie nadal stanowią różne postacie wyrobu.
Metalurgia i historia przetwarzania
Trasa produkcji pozostawia charakterystyczny ślad w specyfikacji. Blachy grube i kształtowniki konstrukcyjne są zwykle walcowane na gorąco z wlewków płaskich lub kęsów. Blacha cienka i taśma mogą być walcowane na gorąco, trawione, walcowane na zimno z redukcją, wyżarzane, walcowane wykańczająco, ocynkowane lub powlekane w inny sposób. Walcowanie na zimno zmienia grubość i wykończenie powierzchni, a także wpływa na zachowanie podczas uplastycznienia, wydłużenie i naprężenia własne.
ASTM A1088-25 obejmuje blachę stalową CP, DP i TRIP walcowaną na zimno, dostarczaną w kręgach i odcinkach ciętych. Oznaczenie to przekazuje zatem więcej niż informację o zakresie grubości: identyfikuje rodziny stali o zaawansowanej wytrzymałości, których skład chemiczny, mikrostruktura i reakcja na odkształcenie są kontrolowane łącznie. CP oznacza stal o złożonej strukturze fazowej, DP — stal dwufazową, a TRIP — stal o plastyczności indukowanej przemianą fazową. Wymagania mechaniczne, wykończenie powierzchni, wygląd, wymiary i dopuszczalne odchyłki stanowią integralną część tej specyfikacji.
Obróbkę cieplną należy odnotowywać oddzielnie od kształtu. Blacha do urządzeń ciśnieniowych może być dostarczana w stanie normalizowanym, walcowanym normalizująco lub w stanie ulepszonym cieplnie, zależnie od obowiązującej normy i gatunku. ISO 9328-6:2018 obejmuje płaskie wyroby stalowe do zastosowań ciśnieniowych, w tym spawalne stale drobnoziarniste dostarczane w stanie ulepszonym cieplnie. Taka sama nominalna grubość blachy konstrukcyjnej ogólnego przeznaczenia i blachy do budowy zbiorników ciśnieniowych nie oznacza takiej samej udarności, czystości, spawalności ani historii obróbki cieplnej.
Wyroby długie mogą być normalizowane, ulepszane cieplnie, wykańczane na zimno lub poddawane przesycaniu. Pręty mogą po walcowaniu być poddawane łuszczeniu, szlifowaniu bezkłowemu lub obróbce skrawaniem. Rury mogą być rozszerzane, ciągnione, spawane, poddawane obróbce cieplnej i próbie hydrostatycznej w kombinacjach określonych przez właściwą normę wyrobu. Stopień przekucia i cykle ponownego nagrzewania odkuwek wpływają na przebieg włókien i integralność wewnętrzną; praktyka odlewnicza decyduje o segregacji, porowatości i rozmieszczeniu wtrąceń. Są to fakty metalurgiczne, a nie opcjonalne etykiety.
ISO 630-1:2021 ma zastosowanie do ogólnych warunków technicznych dostawy walcowanych na gorąco płaskich i długich wyrobów ze stali konstrukcyjnej, w tym blach grubych, kształtowników, szerokich płaskowników i prętów. Norma wyraźnie wyłącza blachę cienką, taśmę i wyroby rurowe. Ta granica pokazuje, dlaczego gatunku lub poziomu wytrzymałości nie można przenosić z jednej rodziny wyrobów do innej bez sprawdzenia właściwej normy.
Badania, kontrola i dokumentacja
Zakres badań wynika z zagrożeń związanych z geometrią i procesem wytwarzania. W przypadku wyrobów płaskich często wymagane są próby rozciągania, zginania i udarności, jeżeli zostały określone, analiza chemiczna oraz kontrola wymiarów. W przypadku wyrobów długich dochodzą kontrole wymiarów przekroju, prostoliniowości, masy i długości. Wyroby rurowe mogą wymagać badania spoin, próby hydrostatycznej lub próby szczelności, próby spłaszczania, kielichowania, rozszerzania pierścienia lub badania ultradźwiękowego, zależnie od tego, czy rura jest konstrukcyjna, przeznaczona do pracy pod ciśnieniem czy do innego zastosowania.
Stan powierzchni również wymaga jednoznacznego opisu. Na powierzchni blachy grubej walcowanej na gorąco może znajdować się zgorzelina walcownicza, podczas gdy blachę cienką walcowaną na zimno ocenia się pod względem wykończenia i widocznych wad. Blacha podłogowa musi zachować wypukły wzór. Pręty mogą być dostarczane w stanie walcowanym, po łuszczeniu lub po szlifowaniu. Odkuwki mogą wymagać kontroli po obróbce skrawaniem, a odlewy — badań radiograficznych, ultradźwiękowych, magnetyczno-proszkowych lub penetracyjnych w celu wykrycia nieciągłości wewnętrznych i powierzchniowych.
Tolerancje są właściwe dla danego wyrobu. Tolerancje blachy grubej mogą obejmować zmienność grubości w obrębie arkusza, płaskość, szerokość, długość i stan krawędzi. W przypadku kształtowników określa się granice wysokości, szerokości półki, grubości środnika, odchyłki od kąta prostego i masy. Kształtowniki zamknięte wymagają określenia granic grubości ścianki, promienia naroża, wymiarów zewnętrznych, prostopadłości i skręcenia. Wymiar dopuszczalny dla kształtownika walcowanego może być nieakceptowalny dla wykonanego konstrukcyjnie przewodu rurowego, ponieważ zmienia dopasowanie podczas montażu i właściwości przekroju.
Dokumentacja musi identyfikować kompletny wyrób, a nie tylko gatunek stali. National Structural Steelwork Specification rozdziela kształtowniki walcowane, konstrukcyjne kształtowniki zamknięte, blachy grube i pręty oraz wymaga, aby pełne oznaczenie obejmowało numer normy, gatunek o określonej wytrzymałości i klasę udarności. Dokument potwierdzający zgodność powinien również podawać postać wyrobu, wymiary, numer wytopu lub odlewu, stan dostawy, obróbkę cieplną, jeżeli ma zastosowanie, wyniki badań oraz status kontroli. Świadectwa hutnicze, sprawozdania z badań i oznaczenia identyfikowalności łączą fizyczny wyrób z deklarowanym składem chemicznym i właściwościami mechanicznymi.
Praktyczne porównanie dotyczy zatem systemów specyfikacji, a nie nazw, które brzmią podobnie. Geometria określa kategorię wyjściową; historia przetwarzania wyjaśnia strukturę materiału; stan dostawy, wymagania dotyczące powierzchni, tolerancje i badania dopełniają jego identyfikację. Bez wszystkich tych informacji określenia „blacha stalowa”, „pręt stalowy” lub „rura stalowa” stanowią jedynie częściowy opis.
15. Najczęstsze błędy klasyfikacyjne i checklista oparta na normach
Postać wyrobu jest zmienną specyfikacji, a nie tylko opisem wyglądu. Dwa wyroby mogą wyglądać jak prostokątne kawałki stali, a jednocześnie być wytwarzane według różnych procesów walcowania, zasad dotyczących wymiarów, wymagań powierzchniowych i badań odbiorczych. Norma ISO 6929:2013 ustanawia ustandaryzowane słownictwo dotyczące wyrobów płaskich, wyrobów długich, wyrobów rurowych i innych postaci wyrobów stalowych, ale słownictwo nie zastępuje normy wyrobu. ISO/TC 17 również dzieli zakres prac na grupy wyrobów, takie jak wyroby płaskie walcowane w walcowniach ciągłych, stale konstrukcyjne, rury stalowe i terminologia dotycząca wyrobów stalowych.
To rozróżnienie ma znaczenie, gdy rysunek, opis zakupu lub protokół kontroli identyfikuje wyrób wyłącznie na podstawie kształtu. Określenia „blacha stalowa”, „HSS” lub „S355” przekazują niepełną informację.
Uznawanie każdego wyrobu płaskiego za blachę
Wyrób płaski nie jest automatycznie blachą. W języku potocznym pojęcia blachy cienkiej, taśmy, szerokiego płaskownika i blachy grubej mogą się częściowo pokrywać, jednak odpowiednie normy mogą określać dla nich różne zakresy grubości, szerokości, postacie dostawy, tolerancje i procesy wytwarzania. Blacha cienka walcowana na zimno dostarczona w kręgu nie staje się blachą grubą tylko dlatego, że później zostanie pocięta na prostokąty.
Norma ASTM A1088-25 dobrze ilustruje tę kwestię. Obejmuje ona walcowaną na zimno blachę cienką ze stali CP, DP i TRIP, dostarczaną w kręgach i odcinkach ciętych. Specyfikacja określa skład chemiczny, właściwości mechaniczne, stan powierzchni, wygląd, wymiary i dopuszczalne odchyłki. Jej przedmiotem jest blacha cienka walcowana na zimno, a nie ogólnie rozumiana stal płaska. Odcinek cięty z kręgu zgodnego z ASTM A1088 pozostaje, na potrzeby specyfikacji, wyrobem w postaci blachy cienkiej, chyba że materiał podlega innej właściwej normie.
Norma ISO 630-1:2021 ustanawia podobnie istotną granicę. Ma ona zastosowanie do ogólnych technicznych warunków dostawy walcowanych na gorąco płaskich i długich wyrobów ze stali konstrukcyjnych, w tym blach grubych, kształtowników, szerokich płaskowników i prętów, ale wyklucza blachy cienkie, taśmy i wyroby rurowe. Oznaczenia zgodnego z ISO 630-1 nie można zatem bezkrytycznie stosować do blachy cienkiej walcowanej na zimno ani do kształtownika zamkniętego.
Określenie „floor plate” jest źródłem kolejnej pułapki. Norma ASTM A786/A786M-15(2025) definiuje „floor plate” jako blachę grubą walcowaną na gorąco, z wypukłym wzorem na jednej powierzchni. Ta sama norma dopuszcza dostawę w wymiarach klasyfikowanych jako blacha cienka, krąg blachy cienkiej o dużej grubości lub blacha gruba, a także określa maksymalną grubość równą 25 mm. Wypukły wzór jest cechą powierzchni; grubość i klasyfikacja postaci dostawy nadal wymagają sprawdzenia. Nazywanie każdego wzorzystego wyrobu płaskiego „blachą grubą” pomija rozróżnienia wymiarowe i technologiczne zawarte w normie.
Materiały do urządzeń ciśnieniowych wymagają dodatkowego zastrzeżenia. Norma ISO 9328-6:2018 obejmuje płaskie wyroby stalowe przeznaczone do zastosowań ciśnieniowych, w tym drobnoziarniste stale spawalne dostarczane w stanie ulepszonym cieplnie. Wyrób płaski spełniający wymagania gatunku stali konstrukcyjnej nie jest przez to odpowiedni do urządzeń ciśnieniowych. Norma wyrobu, stan dostawy, wymagania dotyczące udarności, wymagania spawalności i przeznaczenie eksploatacyjne muszą być ze sobą zgodne.
Korekta jest prosta, ale musi być precyzyjna: należy określić, czy materiał jest blachą cienką, taśmą, blachą grubą, szerokim płaskownikiem czy inną postacią wyrobu płaskiego; odnotować proces wytwarzania i stan dostawy; a następnie wskazać właściwą specyfikację. Sama grubość nie wystarcza.
Traktowanie HSS jako kształtowników otwartych
Kształtowniki konstrukcyjne zamknięte są często umieszczane w tej samej kategorii co kątowniki, ceowniki, teowniki i kształtowniki dwuteowe, ponieważ wszystkie mogą występować w tabeli kształtowników konstrukcyjnych. Taka klasyfikacja jest błędna. HSS jest zamkniętym wyrobem rurowym z pustym wnętrzem, podczas gdy kątownik, ceownik lub kształtownik dwuteowy jest kształtownikiem otwartym, utworzonym przez odsłonięte elementy połączone w narożach lub środnikiem.
Norma ASTM A1085/A1085M obejmuje kwadratowe, prostokątne i okrągłe kształtowniki konstrukcyjne zamknięte. Każda z tych postaci wymaga odrębnych informacji dotyczących wymiarów i charakterystyk przekroju. Wymiarów zewnętrznych, grubości ścianki, geometrii naroży, wymiarów wewnętrznych, pola przekroju, promienia bezwładności i właściwości skrętnych nie można bezpiecznie wywnioskować z tabeli kształtowników otwartych. Prostokątny HSS i wykonana ze stali skrzynka mogą wyglądać podobnie na rysunku, ale mogą różnić się procesem wytwarzania, położeniem spoin, promieniami naroży, tolerancjami i zakresem określonych badań.
AISC Shapes Database v16.0, opublikowana przez American Institute of Steel Construction w 2022 r., zawiera ustandaryzowane wymiary, charakterystyki przekrojów, układy jednostek i zasady nazewnictwa kształtowników stalowych. Jest użytecznym źródłem do identyfikacji oznaczenia kształtownika i obliczania jego właściwości. Nie jest jednak świadectwem materiałowym i nie potwierdza zgodności z ASTM A1085/A1085M ani z żadną inną specyfikacją wyrobu. Pozycja w bazie danych może na przykład zidentyfikować HSS 8×4×3/8, ale nie dowodzi, że dostarczony element ma wymagany skład chemiczny, granicę plastyczności, wytrzymałość na rozciąganie, tolerancję grubości ścianki, jakość spoin ani stan dostawy.
Ta sama ostrożność jest wymagana w praktyce europejskiej i brytyjskiej. National Structural Steelwork Specification rozróżnia walcowane kształtowniki, konstrukcyjne kształtowniki zamknięte, blachy grube i pręty jako odrębne rodzaje wyrobów składowych. Kształtownik zamknięty musi pozostać zidentyfikowany jako taki, nawet gdy jego nominalne pole przekroju lub masa są podobne do wartości dotyczących walcowanego kształtownika otwartego. Właściwa tabela zależy od geometrii wyrobu; geometria nie jest jedynie dodatkiem do oznaczenia gatunku.
Mylenie gatunku, postaci wyrobu i specyfikacji
Gatunek określa wymagane właściwości materiału lub jego skład w ramach zdefiniowanej normy. Postać wyrobu określa, co zostało wytworzone: blacha gruba, blacha cienka, pręt, kształtownik, rura, odkuwka lub odlew. Specyfikacja łączy te elementy z wymaganiami dotyczącymi wytwarzania, badań, tolerancji i dostawy. Są one ze sobą powiązane, ale żaden z nich nie zastępuje pozostałych.
„S355” nie jest zatem pełnym oznaczeniem wyrobu. Wskazuje rodzinę gatunków o określonej wytrzymałości, ale właściwa norma wyrobu może określać, czy materiał jest blachą grubą, kształtownikiem, prętem czy inną postacią wyrobu. Znaczenie ma również klasa udarności. Zgodnie z wytycznymi National Structural Steelwork Specification pełne oznaczenie obejmuje numer normy, gatunek stali i klasę udarności. Oznaczenie takie jak EN 10025-2 S355J2+N przekazuje znacznie więcej informacji niż samo „S355”: wskazuje normę, gatunek, klasę udarności oraz stan dostawy po normalizowaniu lub walcowaniu normalizującym.
Nawet takie oznaczenie może nie odpowiadać na wszystkie wymagania projektu. Zamawiający lub specyfikacja projektowa mogą dodatkowo wymagać właściwości w kierunku prostopadłym do powierzchni, badań ultradźwiękowych, dodatkowych wymagań dotyczących udarności, określonej częstotliwości badań, klasy powierzchni, tolerancji wymiarowych lub ograniczeń dotyczących napraw. Blacha gruba przeznaczona do konstrukcji spawanej i blacha gruba przeznaczona do urządzeń ciśnieniowych mogą mieć ten sam nominalny poziom wytrzymałości, a mimo to podlegać różnym technicznym warunkom dostawy. Norma ISO 9328-6:2018 jest wyraźnym przykładem wymagania dotyczącego wyrobu przeznaczonego do zastosowań ciśnieniowych, którego nie można ustalić wyłącznie na podstawie nazwy gatunku.
Ta sama zasada dotyczy prętów, odkuwek i odlewów. Gatunek staliwa nie jest zamienny z gatunkiem pręta o podobnych granicznych wartościach składu chemicznego, ponieważ różnią się struktura krzepnięcia, obróbka cieplna, kontrola i dopuszczalne nieciągłości. Odkuwki mają własną historię odkształcenia i własne wymagania specyfikacyjne. Postać wyrobu jest świadectwem zastosowanego procesu wytwarzania.
Prawidłowa klasyfikacja zmienia odpowiedź w praktycznych przypadkach. Blachę cienką ze stali DP walcowaną na zimno i pociętą z kręgu należy rejestrować zgodnie z ASTM A1088-25, a nie oznaczać ponownie jako blachę grubą. Wyrób z wypukłym wzorem należy sprawdzić zgodnie z ASTM A786/A786M-15(2025), w tym w odniesieniu do definicji „floor plate” i maksymalnej grubości 25 mm, zamiast klasyfikować go wyłącznie na podstawie wyglądu. Kwadratowy HSS należy sprawdzić zgodnie z ASTM A1085/A1085M i z wykorzystaniem charakterystyk przekroju HSS, a nie tabeli AISC dotyczącej kształtowników otwartych. W przypadku płaskiego wyrobu przeznaczonego do zastosowań ciśnieniowych należy wskazać ISO 9328-6:2018, gatunek stali, stan ulepszony cieplnie oraz wymagane badania.
| Check | Required information |
|---|---|
| Product form | Sheet, strip, plate, wide flat, bar, open section, HSS, tube, forging or casting |
| Governing standard | Exact standard number and edition |
| Grade and designation | Complete grade notation, not a strength number alone |
| Impact quality | Specified impact class where required |
| Delivery condition | As-rolled, normalized, quenched and tempered, cold-reduced or another stated condition |
| Dimensions and tolerances | Thickness, width, length, wall, profile, radius and permissible variations |
| Surface condition | Finish, pattern, scale, defects and repair limits |
| Supplementary requirements | Through-thickness properties, ultrasonic examination, toughness, cleanliness and project clauses |
Przed zaakceptowaniem klasyfikacji należy skorzystać z poniższej checklisty:
- Postać wyrobu: blacha cienka, taśma, blacha gruba, szeroki płaskownik, pręt, kształtownik otwarty, HSS, rura, odkuwka lub odlew.
- Właściwa norma: dokładny numer i wydanie normy, wraz z zakresem dotyczącym odpowiedniej postaci wyrobu.
- Gatunek i oznaczenie: pełne oznaczenie gatunku, a nie tylko liczba określająca wytrzymałość.
- Klasa udarności: na przykład określona klasa udarności, jeżeli wymaga jej dana norma.
- Stan dostawy: po walcowaniu, normalizowany lub walcowany normalizująco, ulepszony cieplnie, walcowany na zimno lub inny określony stan.
- Wymiary i tolerancje: grubość, szerokość, długość, grubość ścianki, profil, promień naroża i dopuszczalne odchyłki.
- Stan powierzchni: wykończenie, wypukły wzór, stan zgorzeliny, wady i ograniczenia dotyczące napraw.
- Wymagania dodatkowe: właściwości w kierunku prostopadłym do powierzchni, badanie ultradźwiękowe, dodatkowa udarność, badania, czystość lub postanowienia specyficzne dla projektu.
No single shape database, vocabulary term or grade designation establishes complete product conformity. Strong evidence
Sama baza danych kształtowników, norma terminologiczna taka jak ISO 6929:2013 ani samo oznaczenie gatunku nie rozstrzygają żadnej z tych kwestii dotyczących pełnej zgodności. Postać wyrobu, norma, gatunek, klasa udarności, stan dostawy, wymiary, stan powierzchni i wymagania dodatkowe muszą być sprawdzane łącznie.
Źródła
- [1] ASTM A1085/A1085M — Hollow Structural Sections. ASTM product specification, 2025. https://www.aisc.org/aisc/publications/steel-construction-manual/astm-a1085/
- [2] ISO 6929:2013 — Steel products — Vocabulary. International Standard, 2013. https://www.iso.org/standard/50770.html
- [3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International Standard, 2025. https://store.astm.org/a1088-25.html
- [4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International Standard, 2025. https://store.astm.org/a0786_a0786m-15r25.html
- [5] ISO 630-1:2021 — Structural steels — Part 1. International Standard, 2021. https://www.iso.org/standard/73841.html
- [6] AISC Shapes Database v16.0. AISC reference database, 2022. https://www.aisc.org/aisc/publications/steel-construction-manual/aisc-shapes-database-v160/
- [7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Standard, 2018. https://www.iso.org/standard/72065.html
- [8] National Structural Steelwork Specification. NSSS reference material, 2010. https://www.steelconstruction.info/images/1/10/BCSA_52-10.pdf