




1. Waarom de productvorm van staal de specificatie verandert
Productspecificatie Het toepasselijke normdocument dat de eisen voor de staalsoort verbindt aan een bepaalde productvorm, productieroute, maatsysteem en inspectieregime.
De productvorm van staal is een variabele van de specificatie en niet slechts een beschrijving van het uiterlijk. Koolstofstaal en gelegeerd staal kunnen worden geleverd als plaat, band, strip, profiel, staaf, buis, smeedstuk of gietstuk, maar deze vormen hebben niet dezelfde maattoleranties, oppervlakte-eisen, mechanische beproevingen of acceptatiecriteria. Een staalsoort identificeert de chemische en mechanische klasse van het materiaal; een productnorm bepaalt hoe dat materiaal in een bepaalde vorm wordt vervaardigd, gemeten, beproefd, geïnspecteerd en gemarkeerd.
Onderdelen van een volledige aanduiding
- Productvorm
- Geeft aan of het product een plaat, band, strip, profiel, staaf, buis, smeedstuk of gietstuk is.
- Toepasselijke norm
- Definieert de eisen voor productie, afmetingen, beproeving, inspectie en markering.
- Staalsoort of sterkteniveau
- Vermeldt de toepasselijke klasse voor chemische en mechanische eigenschappen.
- Levertoestand
- Legt de geleverde metallurgische toestand vast, zoals genormaliseerd of gehard en ontlaten.
- Kerfslagkwaliteit
- Geeft de taaiheidseisen bij een gespecificeerde beproevingstemperatuur aan, waar van toepassing.
- Aanvullende beproevingen
- Voegt controles toe, zoals ultrasoon onderzoek of eigenschappen in de dikterichting.
Een staalsoort alleen identificeert niet de volledige productspecificatie. Strong evidence
Het onderscheid is van belang omdat “koolstofstaal” een brede materiaalfamilie is, terwijl “plaat volgens een benoemde norm” een leveringseis is. Een aanduiding kan daarom meerdere afzonderlijke beslissingen omvatten: productvorm, toepasselijke norm, staalsoort of sterkteniveau, leveringstoestand, oppervlakteconditie, kerftaaiheid en aanvullende beproevingen. De National Structural Steelwork Specification behandelt bijvoorbeeld gewalste profielen, constructieve holle profielen, platen en staven als afzonderlijke producttypen. De volledige aanduiding bevat het normnummer, de sterkteklasse en de kerftaaiheid. Een staalsoort alleen verschaft die informatie niet.
Geometrie is geen specificatie
| Productfamilie | Typische vormen | Belangrijkste specificatieaspecten |
|---|---|---|
| Vlakke producten | Plaat, strip, plaatmateriaal, brede platte staaf | Dikte, breedte, vlakheid, randtoestand en levering op coil of op lengte gesneden |
| Lange producten | Staven, profielen, rails, walsdraad | Profiel, massa, rechtheid, lengte en profieleigenschappen |
| Buisvormige producten | Ronde, vierkante en rechthoekige buizen of holle constructieprofielen | Buitenafmetingen, wanddikte, hoekgeometrie, las- of drukprestaties |
Een vlak product is niet automatisch plaat, dunne plaat of strip alleen omdat het een vlakke rechthoekige vorm heeft. Breedte, dikte, productieroute en de toepasselijke norm bepalen welke term passend is. ISO 6929:2013 verschaft gestandaardiseerde terminologie voor staalproducten en onderscheidt categorieën zoals vlakke producten, lange producten en buisvormige producten. Deze terminologie vermindert dubbelzinnigheid, maar maakt niet elk vlak product onderworpen aan één gemeenschappelijke reeks eisen.
| Beschrijving | Wat het identificeert | Wat het niet vastlegt |
|---|---|---|
| Vloerplaat | Warmgewalste plaat met verhoogde figuren op één oppervlak | Een universeel diktebereik, een staalsoort of geschiktheid voor drukbedrijf |
| Plaat | Een categorie vlakke producten volgens de toepasselijke norm | Dat het product uitwisselbaar is met plaatmateriaal |
| Coil van plaat met grote dikte | Een maat- of leveringsclassificatie die door de norm voor vloerplaten wordt toegestaan | Dat het product aan elke plaattolerantie voldoet |
| Plaatmateriaal | Een categorie vlakke producten die door een genoemde specificatie wordt beheerst | Een bepaalde chemische samenstelling, warmtebehandeling of inspectieklasse |
De grens tussen dunne plaat en plaat kan ook afhangen van de productnorm. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verhoogde figuren op één oppervlak. Dezelfde norm staat levering toe in afmetingen die zijn geclassificeerd als dunne plaat, band op rol met grote dikte of plaat, terwijl de maximale dikte wordt beperkt tot 25 mm. “Vloerplaat” duidt dus op een gepatroneerd oppervlak en een producttype; het betekent niet dat elk vlak product met een verhoogd patroon identieke toleranties of leveringseisen heeft.
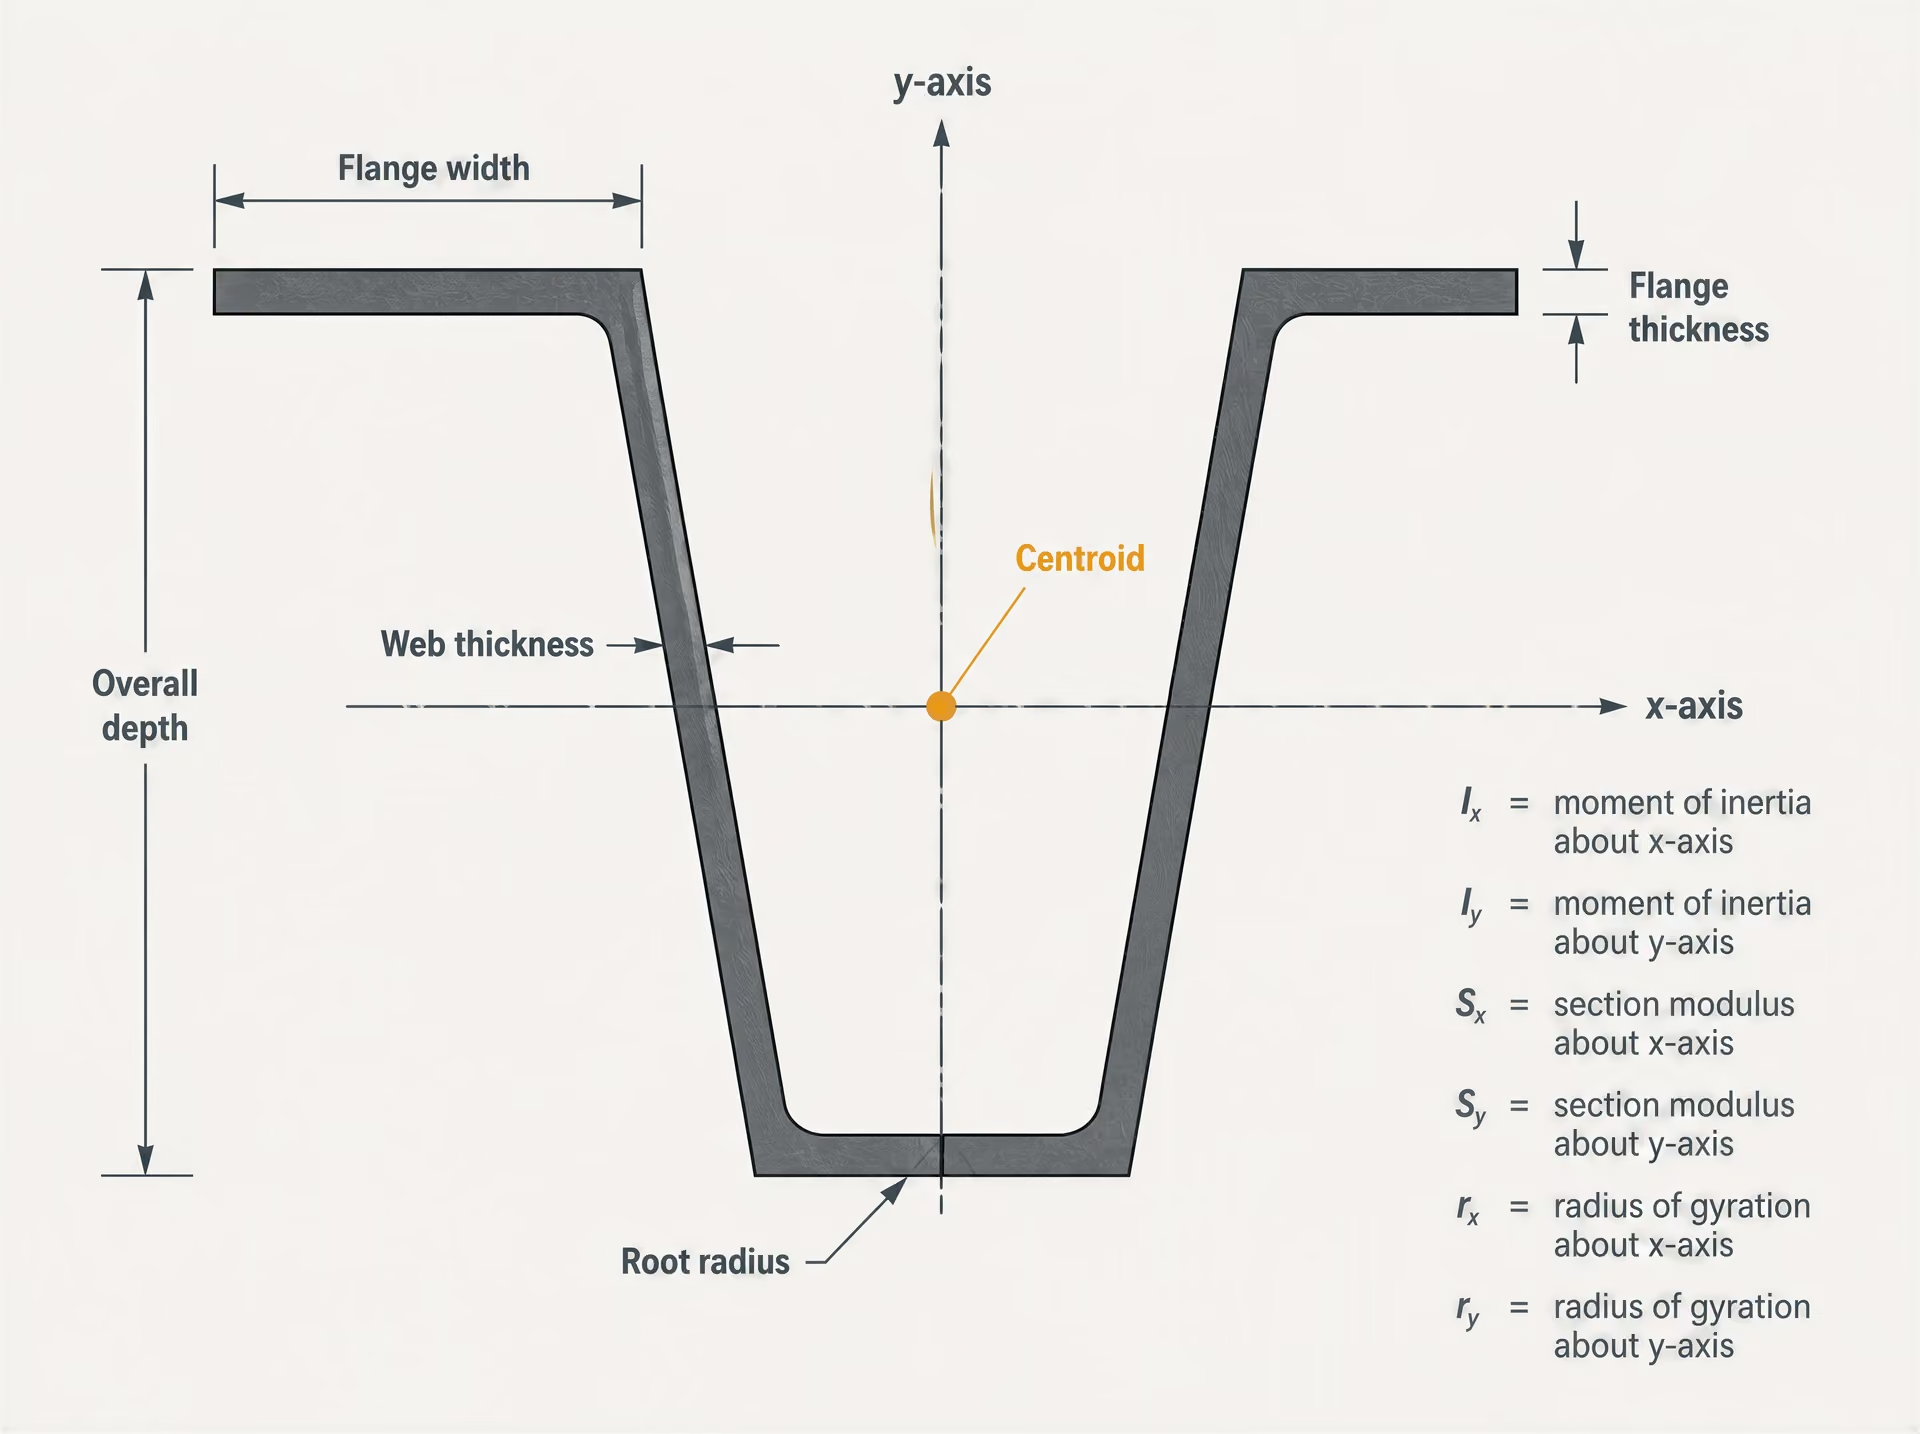
Vormterminologie veroorzaakt een vergelijkbaar probleem bij lange producten. Een element met een I-vorm kan bijvoorbeeld worden omschreven als een gewalst profiel, breedflensprofiel of constructieprofiel, maar de specificatie vereist meer dan alleen de omtrek. Flensbreedte, lijfhoogte, dikte, afrondingsstraal, rechtheid, massa per lengte-eenheid en toegestane afwijkingen zijn van invloed op fabricage en constructieberekeningen. De AISC Shapes Database v16.0, gepubliceerd in 2022, vermeldt gestandaardiseerde afmetingen en profieleigenschappen in Amerikaanse gebruikelijke en metrische eenheden, met naamgevingsconventies waarmee een ontwerper een specifiek constructieprofiel kan identificeren. Een visuele gelijkenis tussen twee I-profielen is niet voldoende om het ene door het andere te vervangen.
| Beschrijving van holle producten | Belangrijke afmetingen of controles | Waarom alleen het etiket onvoldoende is |
|---|---|---|
| Hol constructieprofiel | Buitenafmetingen, wanddikte, hoekgeometrie en profieleigenschappen | Een hol constructieprofiel volgt andere eisen dan een druk- of mechanische buis |
| Drukbuis | Wanddikte, gelaste of naadloze productieroute, hydrostatische prestaties of lekdichtheid | De bedrijfsdruk bepaalt de beproeving en aanvaarding |
| Mechanische buis | Diameter, wanddikte, afwerking en maatnauwkeurigheid | Eisen voor verspaning of vervorming kunnen verschillen van die voor constructieproducten |
Holle producten illustreren hetzelfde beginsel op een andere manier. ASTM A1085/A1085M heeft betrekking op constructieve holle profielen met vierkante, rechthoekige en ronde vormen. De buitenafmetingen, wanddikte, hoekradiussen, ovaliteit of hoekgeometrie bepalen het oppervlak, de traagheidsstraal en het weerstandsmoment. Deze eigenschappen kunnen niet veilig worden afgeleid uit het etiket “buis”, dat kan verwijzen naar een constructief hol profiel, drukbuis, leidingbuis of mechanische buis volgens een andere norm.
Geometrie is ook van invloed op inspectie. Een plaat kan over een breed oppervlak worden gecontroleerd op vlakheid, laminaties en discontinuïteiten aan het oppervlak; bij een kleine staaf kunnen controles van diameter, rechtheid en ontkoling nodig zijn; voor een buis zijn controles van wanddikte, laskwaliteit of hydrostatische prestaties vereist. De productvorm bepaalt de praktische meetpunten, maar de norm bepaalt het toegestane resultaat.
Productieroute en leveringstoestand
Typische productieroute voor vlakke producten
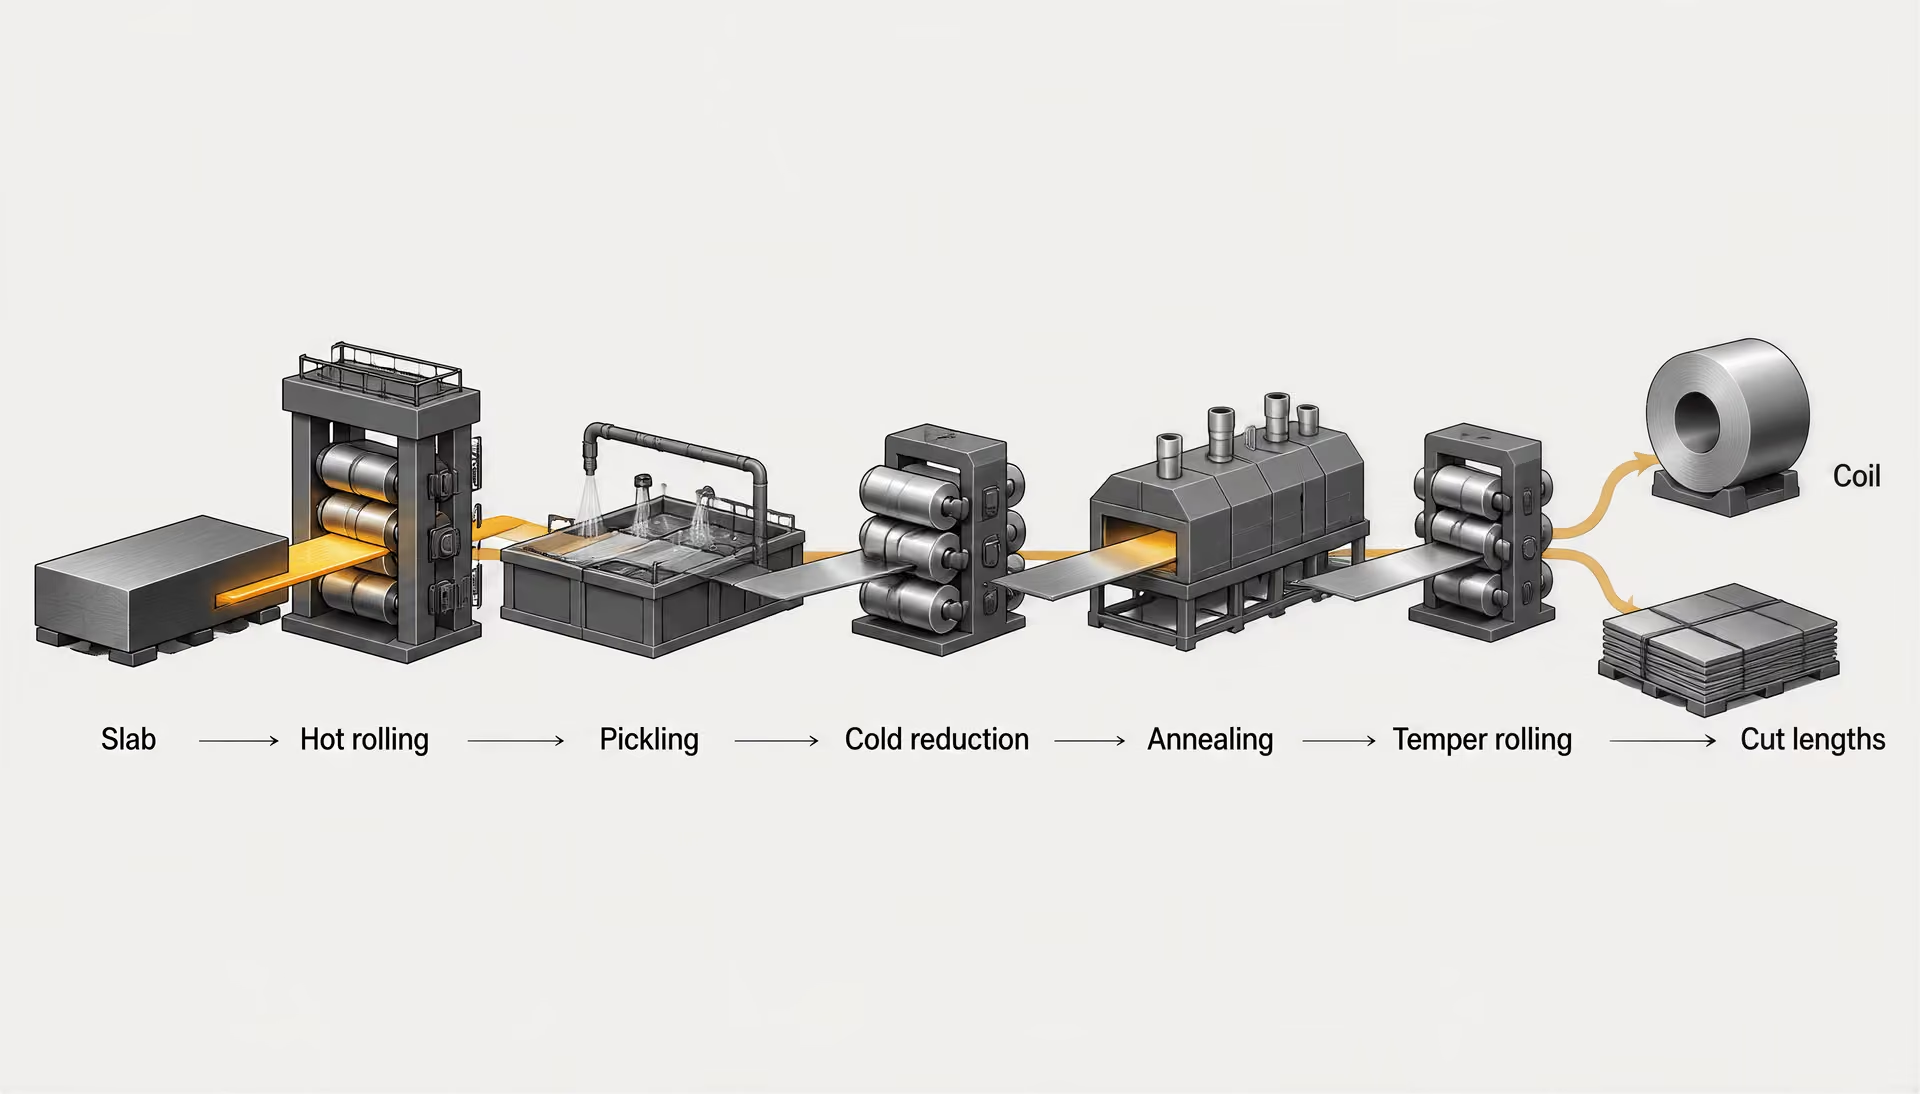
- 1. Warmwalsen De plak wordt opnieuw verhit en door opeenvolgende walsstoelen gereduceerd.
- 2. Beitsen Walshuid kan vóór verdere verwerking worden verwijderd.
- 3. Koudvervormen Maatnauwkeurigheid en oppervlakteafwerking worden verbeterd terwijl versteviging door koudvervorming ontstaat.
- 4. Gloeien De vervormbaarheid en de vereiste metallurgische respons worden hersteld of aangepast.
- 5. Temperwalsen of bekleden Vlakheid, uiterlijk, oppervlakteconditie of corrosiebescherming wordt tot stand gebracht.
De productvorm legt een deel van de productiegeschiedenis vast. Dunne plaat en strip worden doorgaans doorgevoerd in continue walsbewerkingen, vaak op rollen, gevolgd door beitsen, koudwalsen, gloeien, temperwalsen of coaten. Plaat kan worden vervaardigd door walsen in een omkeerwals of via andere plaatwalserijprocessen en wordt geleverd in afzonderlijke lengten. Profielen en staven worden over het algemeen gewalst door gevormde walsgangen, hoewel sommige staven daarna koud worden nabewerkt. Buizen kunnen naadloos of gelast zijn. Smeedstukken worden onder drukkracht gevormd, terwijl gietstukken in een mal stollen en andere segregatie-, porositeits- en korrelvloeikarakteristieken kunnen hebben dan vervormde producten.
| Categorie volgens A1088 | Betekenis in het artikel | Leveringsvorm |
|---|---|---|
| CP | Staalplaat met complexe fase | Coils en lengtes op maat |
| DP | Staalplaat met duale fase | Coils en lengtes op maat |
| TRIP | Staalplaat met door transformatie geïnduceerde plasticiteit | Coils en lengtes op maat |
Deze routes veranderen de specificatie, zelfs wanneer de nominale chemische samenstelling vergelijkbaar is. ASTM A1088-25 heeft betrekking op koudgewalste CP-, DP- en TRIP-stalen plaat, geleverd op rollen en in gesneden lengten. De norm behandelt chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, uiterlijk, afmetingen en toelaatbare afwijkingen. Deze eisen houden verband met de productie van koudgewalste dunne plaat en het beoogde vervormingsgedrag ervan; ze kunnen niet zonder meer worden overgedragen op warmgewalste plaat met een vergelijkbaar gehalte aan koolstof of mangaan.
| Levertoestand | Typische betekenis | Vormen die in het artikel worden genoemd |
|---|---|---|
| In gewalste toestand | De eigenschappen weerspiegelen de wals- en afkoelroute | Plaat, profielen en staven |
| Genormaliseerd of genormaliseerd gewalst | Verfijnde structuur en gecontroleerde levertoestand | Vlakke en lange constructieproducten |
| Thermomechanisch gecontroleerd verwerkt | Het walsprogramma draagt bij aan de uiteindelijke eigenschappen | Constructieproducten |
| Gegloeid | Verbeterde vervormbaarheid en verminderde versteviging door koudvervorming | Koudgewalste plaat en staven |
| Gehard en ontlaten | Sterkte, taaiheid en restspanningen worden door warmtebehandeling aangepast | Vlakke producten en smeedstukken voor drukdoeleinden |
De leveringstoestand is een andere onafhankelijke variabele. Een product kan, afhankelijk van de norm en staalsoort, worden geleverd in gewalste toestand, genormaliseerde toestand, genormaliseerd gewalste toestand, thermomechanisch gecontroleerd verwerkte toestand, gegloeide toestand, spanningsarme toestand of geharde en getemperde toestand. ISO 9328-6:2018 specificeert technische leveringstoestanden voor vlakke staalproducten die worden gebruikt in drukapparatuur, waaronder lasbare fijnkorrelige staalsoorten die in geharde en getemperde toestand worden geleverd. De warmtebehandeling beïnvloedt de vloeigrens, taaiheid, lasbaarheid en restspanning. Daarom is “dezelfde staalsoort” zonder vermelding van de leveringstoestand onvolledig.
De oppervlakteconditie heeft eigen eisen. Koudgewalste dunne plaat kan worden besteld met een gespecificeerde oppervlakteafwerking en uiterlijksklasse; warmgewalste plaat kan ontkalkt, in gewalste toestand of met beperkingen voor het herstellen van oppervlaktedefecten worden geleverd. Een voor verspaning bestemde staaf kan blank afgewerkt, geschild of geslepen zijn, terwijl een gewalste staaf walshuid kan behouden. Voor een buis kan een schone inwendige boring of een vastgelegde toestand van de lasnaad vereist zijn. Oppervlakteterminologie maakt daarom deel uit van de productspecificatie en is geen decoratieve terminologie.
Beproevingen volgen de productieroute en het risico dat met het product samenhangt. Voor constructieplaat kunnen trekproeven, buigproeven, kerfslagproeven bij een aangegeven temperatuur en eigenschappen in de dikterichting vereist zijn. Voor een drukbuis kunnen hydrostatische beproeving of niet-destructief onderzoek vereist zijn. Voor een smeedstuk kan ultrasoon onderzoek vanuit vastgelegde richtingen nodig zijn, terwijl voor een gietstuk radiografisch onderzoek, magnetisch-deeltjesonderzoek of penetrantonderzoek kan worden vereist, gericht op krimpholten en porositeit. Gietanalyse en productanalyse hebben bovendien verschillende functies: de eerste vertegenwoordigt het gietbad, terwijl de tweede de chemische samenstelling van het eindproduct binnen de toegestane variatie verifieert.
Waarom productspecifieke normen bestaan
Productspecifieke normen bestaan omdat één algemene staalregel niet elke productieroute, geometrie of bezwijkingswijze kan beheersen. ISO/TC 17 organiseert de normalisatie van staal in productgroepen, waaronder vlakgewalste producten van continuwalsen, constructiestaal, stalen buizen en terminologie voor staalproducten. Deze structuur weerspiegelt technische verschillen en geen bureaucratische duplicatie.
| Opgenomen in ISO 630-1:2021 | Uitgesloten van ISO 630-1:2021 |
|---|---|
| Platen | Plaatmateriaal |
| Profielen | Strip |
| Brede platte staven | Buisvormige producten |
| Staven | — |
ISO 630-1:2021 sluit plaatmateriaal, strip en buisvormige producten uit van het vermelde toepassingsgebied. Strong evidence
ISO 630-1:2021 is van toepassing op algemene technische leveringseisen voor warmgewalste vlakke en lange constructiestaalproducten, waaronder platen, profielen, brede strippen en staven. De norm sluit dunne plaat, strip en buisvormige producten expliciet uit. Deze uitsluiting is betekenisvol: zelfs binnen constructiestaal zijn de toleranties, beproevingsregelingen en productbeschrijvingen van de norm niet bedoeld om elke vorm te beheersen.
ASTM hanteert dezelfde productscheiding. De specificaties behandelen platen, constructieprofielen, damwandprofielen, staven, draad, buisvormige producten, smeedstukken en gietstukken in verschillende documenten. Een plaatspecificatie kan diktetoleranties en kerfslagproeven definiëren zonder onderzoek van buislassen vast te leggen; een gietstukspecificatie kan vormgebonden discontinuïteiten behandelen zonder de profieleigenschappen voor gewalste profielen voor te schrijven.
Het eindgebruik voegt nog een laag toe. Constructie-elementen zijn afhankelijk van profieleigenschappen en aansluitafmetingen. Drukapparatuur is afhankelijk van taaiheid, lasbaarheid en weerstand tegen scheurvorming. Koudgevormde dunne plaat is afhankelijk van vervormingsgrenzen, oppervlaktekwaliteit en compatibiliteit met de coating. Voor smeedstukken kunnen gecontroleerde korreloriëntatie en volumetrisch onderzoek vereist zijn, terwijl voor gietstukken acceptatieniveaus voor inwendige holten kunnen gelden.
Daarom moet een geldige aanduiding meer omvatten dan alleen een chemische staalsoort. Zij moet de productvorm en toepasselijke norm vermelden, gevolgd door de staalsoort, afmetingen, leveringstoestand, oppervlakteconditie en eventuele aanvullende eisen voor inspectie of markering. “Koolstofstaal”, “S355” of “A36” kan het begin van de beschrijving vormen; geen van deze aanduidingen specificeert op zichzelf of het materiaal plaat, profiel, staaf, buis, smeedstuk of gietstuk is, noch of het eindproduct voldoet aan de dimensionale en inspectieregels die voor de toepassing ervan nodig zijn.
2. De terminologie van staalproducten: ISO 6929 en ISO/TC 17
[2] ISO 6929:2013 — Steel products — Vocabulary. International Organization for Standardization. International Standard, 2013.
ISO 6929:2013 vormt de terminologische basis voor het beschrijven van staalproducten. De norm levert gestandaardiseerde termen voor productfamilies, waaronder vlakke producten, lange producten en buisvormige producten, in plaats van elke zichtbare vorm als een vanzelfsprekende categorie te behandelen. Dat onderscheid is van belang, omdat een productnaam vaak veronderstellingen bevat over de productieroute, dimensionale grenzen, leveringsvorm en de specificatie die de inspectie voorschrijft.
“Staalplaat” is bijvoorbeeld niet zomaar elk rechthoekig stuk staal. “Plaat” en “band” kunnen eveneens rechthoekig zijn en een vergelijkbaar oppervlak hebben, maar hun definities en toepasselijke normen kunnen verschillen. Een gewalst I-vormig profiel is niet slechts een staaf waar aan de zijkanten materiaal van is verwijderd; het behoort tot de terminologie van profielen en wordt normaal gesproken gespecificeerd aan de hand van profielafmetingen, massa, toleranties en profieleigenschappen. Een rechthoekig hol product wordt niet adequaat beschreven als een “kokerstaaf” wanneer de toepasselijke productfamilie een constructieprofiel met holle doorsnede of een buis is.
ISO 6929:2013 vervangt geen productnorm. De norm levert de terminologie waarmee productnormen hun toepassingsgebied kunnen vastleggen. Kwaliteit, productvorm, productieproces, leveringstoestand, oppervlakteconditie, afmetingen, mechanische eisen en het beoogde gebruik blijven afzonderlijke specificatievariabelen.
Vlakke producten, lange producten en buisvormige producten
Vlakke producten worden gekenmerkt door een brede, in hoofdzaak vlakke dwarsdoorsnede en worden geleverd in vormen zoals platen, plaatmateriaal en band. Breedte, dikte, randtoestand en leveringslengte of levering op coil zijn centrale beschrijvingen. Deze termen zijn niet in elk normenstelsel onderling uitwisselbaar. Een specificatie kan onderscheid maken tussen een product dat op coil wordt geleverd en een product dat als afgeknipte lengten wordt geleverd, of kan verschillende maattoleranties vastleggen afhankelijk van de dikte en de walstechniek.[3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International. ASTM International Standard, 2025.
ASTM A1088-25 illustreert dit punt. De norm heeft betrekking op koudgewalst CP-, DP- en TRIP-plaatstaal dat op coil en als afgeknipte lengten wordt geleverd. De eisen betreffen de chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, het uiterlijk, de afmetingen en de toelaatbare afwijkingen. Materiaal waarop ASTM A1088-25 van toepassing is “koudgewalste plaat” noemen, zou de informatie over de productvorm verliezen die het toepassingsgebied van de norm bepaalt.
De grens tussen plaatmateriaal en plaat kan ook afhangen van de toepasselijke specificatie en niet alleen van een universele visuele regel. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met op één oppervlak opstaande figuren. De norm staat levering toe in afmetingen die worden geclassificeerd als plaatmateriaal, coil van plaatmateriaal met grote dikte of plaat, en stelt daarbij een maximale dikte van 25 mm vast. Het opstaande patroon, de leveringsvorm en de dimensionale classificatie werken dus samen. “Tranenplaat” of “checker plate” kan een visueel kenmerk aanduiden, maar “vloerplaat” volgens ASTM A786/A786M-15(2025) identificeert een gedefinieerde productcategorie met technische grenzen.
Lange producten hebben een lengte die aanzienlijk groter is dan hun dwarsdoorsnedeafmetingen en worden gewoonlijk als afzonderlijke lengten geleverd. Tot deze groep behoren staven, profielen, rails, walsdraad en aanverwante vormen. Een staaf kan rond, vierkant, zeskantig of een ander massief profiel hebben; een profiel heeft normaal gesproken een gevormde dwarsdoorsnede, zoals een I-, H-, U- of hoekprofiel, die bedoeld is om een bepaalde verdeling van het oppervlak en bepaalde profieleigenschappen te bieden. Een informele beschrijving zoals “stalen ligger” zegt niet of het onderdeel een I-profiel, een samengesteld gelast onderdeel, een hol profiel of een staaf is.
AISC Shapes Database v16.0 laat zien waarom profielterminologie aan dimensionale gegevens moet worden gekoppeld. De databank, gepubliceerd in 2022, vermeldt gestandaardiseerde constructiestaalprofielen, hun afmetingen en profieleigenschappen in Amerikaanse gebruikelijke en metrische eenheden, samen met naamgevingsconventies. De aanduiding van een W-profiel of een ongelijkzijdig hoekprofiel heeft alleen betekenis wanneer deze aan de relevante profieltabel en het eenhedenstelsel is gekoppeld. Massa per lengteeenheid, afmetingen van flenzen en lijf, oppervlakte, traagheidsmomenten en weerstandsmomenten kunnen niet betrouwbaar uit een foto worden afgeleid.
Buisvormige producten worden gedefinieerd door een holle dwarsdoorsnede en omvatten ronde, vierkante en rechthoekige vormen. Hun specificatie moet betrekking hebben op buitenafmetingen of diameter, wanddikte, lengte, rechtheid, vormings- of productieroute, lasconditie waar van toepassing, en druk- of constructieve prestaties. ASTM A1085/A1085M heeft betrekking op constructieprofielen met holle doorsnede in vierkante, rechthoekige en ronde vormen. Voor dergelijke geometrieën zijn afzonderlijke tabellen met afmetingen en profieleigenschappen vereist, omdat een rechthoekig hol profiel en een ronde buis verschillend reageren op buiging, druk, lokale knik en de detaillering van verbindingen.
Hoe gestandaardiseerde terminologie dubbelzinnige beschrijvingen voorkomt
Termen voor productvormen voorkomen dat een kwaliteit wordt verward met een vorm. “S355” identificeert een sterkte-aanduiding in een relevante Europese specificatie; op zichzelf zegt deze aanduiding niet of het product een plaat, profiel, staaf of hol profiel is. Evenmin bepaalt “A572 Grade 50” de productafmetingen, oppervlakteconditie of productieroute zonder de toepasselijke ASTM-productspecificatie. Een volledige aanduiding moet de kwaliteit aan de productnorm koppelen.
ISO 630-1:2021 is een duidelijk voorbeeld van een afgebakend toepassingsgebied. De norm is van toepassing op algemene technische leveringsvoorwaarden voor warmgewalste vlakke en lange constructiestaalproducten, waaronder platen, profielen, brede strippen en staven. Plaatmateriaal, band en buisvormige producten zijn uitgesloten. Deze uitsluiting is geen semantische voetnoot: zij voorkomt dat gebruikers een norm voor leveringscondities toepassen op een productfamilie waarvan de dimensionale conventies en eisen elders zijn vastgelegd.
Dezelfde scheiding komt voor bij materiaal voor toepassingen onder druk. ISO 9328-6:2018 specificeert technische leveringsvoorwaarden voor vlakke staalproducten die in drukapparatuur worden gebruikt, waaronder lasbare fijnkorrelige staalsoorten die in geharde en getemperde toestand worden geleverd. Een plaat die volgens deze norm wordt besteld, wordt niet volledig beschreven door te zeggen dat het “hoogsterktestaal” is. De gebruikscontext, de vorm als vlak product, de eisen aan lasbaarheid en de geharde en getemperde leveringstoestand zijn allemaal van belang.
De National Structural Steelwork Specification maakt eveneens onderscheid tussen gewalste profielen, constructieprofielen met holle doorsnede, platen en staven als afzonderlijke producttypen. De volledige aanduiding moet het normnummer, de sterkteklasse en de kerftaaiheidskwaliteit bevatten. Dit is een praktische waarborg: “S355-staal” is onvolledig wanneer de vereiste kerftaaiheidskwaliteit en productnorm niet zijn vermeld.
De ISO-structuur voor productgroepen
ISO/TC 17, de ISO-technische commissie die verantwoordelijk is voor de normalisatie van staal, organiseert zijn werkzaamheden via product- en onderwerpengroepen en niet via één universele specificatie voor alle staalvormen. De structuur omvat onder meer vlakgewalste producten uit continuwalsen, constructiestaal, stalen buizen en de terminologie van staalproducten. Deze organisatie weerspiegelt verschillen in productie en prestaties.
Vlakgewalste producten uit continuwalsen vereisen terminologie en eisen die geschikt zijn voor coils, afgeknipte lengten, walrichting, oppervlakteafwerking en diktevariatie. Voor constructiestaal zijn regels nodig voor profielen, platen, staven en andere dragende vormen. Voor stalen buizen zijn bepalingen nodig voor holle geometrie, verbindings- of vormingsroutes, maatbeheersing en, bij sommige toepassingen, drukproeven. Terminologisch werk levert de gemeenschappelijke taal waarmee deze productgroepen naar elkaar kunnen verwijzen zonder hun toepassingsgebieden samen te voegen.
ASTM volgt een vergelijkbaar beginsel door specificaties te scheiden naar productvorm en productieroute, waaronder platen, constructieprofielen, damwandprofielen, staven, draad, buisvormige producten, smeedstukken en gietstukken. Een smeedstuk en een gietstuk kunnen dezelfde nominale chemische samenstelling hebben als een gewalste staaf, maar hun stollings- of vervormingsgeschiedenis leidt tot andere aandachtspunten bij inspectie en tot andere toegestane discontinuïteiten. De productvorm maakt daarom deel uit van de technische identiteit van het staal en is geen etiket dat pas wordt toegevoegd nadat de kwaliteit is gekozen.
3. Plaatmateriaal, band en plaat: verwante vlakke vormen met verschillende eisen
Plaatmateriaal, band en plaat zijn allemaal vlakgewalste staalproducten, maar hun overeenkomstige uiterlijk maakt ze niet tot onderling uitwisselbare specificatiecategorieën. Hun verschillen vloeien voort uit de walstechniek, dimensionale grenzen, leveringsvorm, oppervlakteconditie en het beoogde fabricageproces. Koudgewalst plaatmateriaal voor het omvormen van carrosseriedelen is niet simpelweg een dunnere plaat, terwijl een warmgewalste plaat niet slechts plaatmateriaal is dat in een grotere afgeknipte lengte wordt geleverd.
ISO 6929:2013 levert gestandaardiseerde terminologie voor staalproducten en scheidt de terminologie voor vlakke producten, lange producten en buisvormige producten. Deze terminologie is van belang omdat een productaanduiding doorgaans meer informatie bevat dan alleen de nominale dikte en breedte. Kwaliteit, leveringstoestand, afwerking, maattolerantie en beproevingseisen kunnen veranderen wanneer de productcategorie verandert.

Vlakgewalste producten uit continuwalsen
Continu vlakwalsen begint met een plak die opnieuw wordt verhit en door opeenvolgende walsstoelen wordt gevoerd. Elke walsstoel vermindert de dikte en regelt de breedte, het profiel, de kroon en de vlakheid. De resulterende band kan de warmwals als coil verlaten, een beits- en koudwalsproces doorlopen of worden onderworpen aan gloeien, nawalsen, bekleden en andere nabewerkingen. De route bepaalt een groot deel van het uiteindelijke gedrag van het materiaal.
Warmwalsen produceert een met walshuid bedekt oppervlak, tenzij de walshuid wordt verwijderd. Beitsen kan die walshuid verwijderen, maar maakt het product niet tot koudgewalste plaat. Koudwalsen vermindert de dikte bij een lagere temperatuur en verbetert de diktecontrole en oppervlakteafwerking, terwijl ook de toestand van de versteviging door koudvervorming van het staal verandert. Gloeien kan de ductiliteit herstellen; skin-passwalsen kan de vlakheid, het uiterlijk van het oppervlak en het vloeigedrag aanpassen. Deze stappen zijn specificatiekwesties en geen cosmetische details.
ASTM A1088-25 illustreert het onderscheid. De norm heeft betrekking op koudgewalste CP-, DP- en TRIP-staalplaat, geleverd op rollen en in op maat gesneden lengten. De aanduidingen verwijzen naar klassen van geavanceerd hogesterktestaal: complex-phase (CP), dual-phase (DP) en transformation-induced plasticity (TRIP). De specificatie behandelt de chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, het uiterlijk, de afmetingen en toelaatbare afwijkingen. Een afnemer die alleen “koudgewalste staalplaat” specificeert, heeft de sterkteklasse en verschillende controles die invloed hebben op het vervormen, lassen en inspecteren, niet vermeld.
Door transformatie geïnduceerde plasticiteit (TRIP) Een vervormingsmechanisme waarbij achtergebleven austeniet geleidelijk transformeert in martensiet, waardoor tijdens het vervormen extra versteviging ontstaat.
Staal met duale fase (DP) Een microstructuur van staalplaat die voornamelijk bestaat uit ferriet met hardere bestanddelen van een tweede fase, meestal martensiet.
De mechanische eisen weerspiegelen ook de beoogde vervormingsroute. DP-staalplaat kan een hoge treksterkte combineren met een bruikbare uniforme rek dankzij een ferritische matrix die hardere tweede fasen bevat. TRIP-kwaliteiten zijn afhankelijk van het transformeren van behouden austeniet tijdens de vervorming, terwijl CP-kwaliteiten gebruikmaken van een complexere geharde microstructuur. Dit zijn geen onderling uitwisselbare reacties op dezelfde nominale dikte. Vervormingsgrenzen, terugvering, lasbaarheid en vereiste testwaarden kunnen verschillen, zelfs wanneer twee platen een vergelijkbare dikte hebben.
Continue walslijnen produceren materiaal doorgaans op rollen, omdat het walsproces continu verloopt. Levering op rollen vermindert de noodzaak om de walslijn voor elk afzonderlijk stuk te stoppen, maar verplaatst latere bewerkingen naar een verwerker of servicecenter. De rol kan worden geslit in smallere breedten, geëgaliseerd, op lengte gesneden, geponst of gecoat. Slitten maakt stroken uit een bredere moederrol; het verandert de staalsoort niet, maar kan wel eisen aan de randtoestand en breedtetoleranties introduceren die afzonderlijk moeten worden beheerst.
Het woord “strip” beschrijft daarom een productvorm of een dimensionale verhouding, en geen staalsoort. Strip is doorgaans smaller dan plaat en wordt vaak op rollen geleverd, maar de numerieke grens tussen strip en plaat hangt af van de toepasselijke norm en de productpraktijk. Sommige specificaties definiëren breedtegrenzen; andere reguleren een product volgens een benoemde plaat- of stripnorm zonder uit te gaan van één universele industrienorm. ISO 6929:2013 biedt gemeenschappelijke terminologie, maar heft de productspecifieke grenzen die in afzonderlijke normen zijn vastgelegd niet op.
Plaat versus sheet en plaatcoil met grote dikte
Plaat wordt normaliter geassocieerd met warmgewalst, relatief dik vlak product, dat vaak als afzonderlijke lengten en niet op een rol wordt geleverd. Sheet verwijst doorgaans naar dunner vlak product, dat vaak op rollen of in op maat gesneden lengten wordt geproduceerd en verzonden. Deze omschrijvingen zijn nuttig, maar volstaan niet voor specificatiewerk. Diktebereiken overlappen elkaar, en een norm kan een product aan een categorie toewijzen op basis van leveringsvorm, breedte en productieroute, naast de dikte.
ISO 630-1:2021 toont een welbewuste grens. De norm is van toepassing op warmgewalste vlakke en lange constructiestaalproducten, waaronder platen, profielen, brede platte staven en staven, maar sluit sheet, strip en buisproducten uit. Een constructieplaat die volgens een staalsoort onder ISO 630-1:2021 wordt besteld, valt daarom niet automatisch onder dezelfde technische leveringsvoorwaarden als een sheet met een vergelijkbare chemische samenstelling en dikte. De uitsluiting is een specificatiegrens en geen bewering dat de producten er na het snijden anders uitzien.[4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International. ASTM International Standard, 2025.
ASTM A786/A786M-15(2025) biedt een bijzonder duidelijk voorbeeld van overlappende terminologie. De norm definieert vloerplaat als warmgewalste plaat met verhoogde figuren op één oppervlak. De specificatie staat levering toe in afmetingen die zijn ingedeeld als sheet, plaatcoil met grote dikte of plaat, en stelt een maximale dikte van 25 mm vast. Een vloerproduct kan dus een plaataanduiding dragen terwijl het wordt geleverd in een dimensionale categorie die met sheet of coil wordt geassocieerd. Het verhoogde patroon introduceert bovendien eisen die bij gewone gladde plaat niet gelden, waaronder controle van het van een patroon voorziene oppervlak en van de dimensionale effecten van de verhoogde figuren.
Dat voorbeeld weerlegt een veelgebruikte vereenvoudiging: “plaat” kan niet uitsluitend aan de hand van een diktegetal worden geïdentificeerd, en “sheet” niet uitsluitend aan de hand van de leveringsvorm op rol. Een vloerproduct van 20 mm op rol en een gladde constructieplaat van 20 mm kunnen verschillen in norm, oppervlaktegeometrie, toelaatbare afwijkingen en inspectie-eisen. Het snijden van de rol in rechthoekige stukken maakt het resultaat niet gelijkwaardig aan plaat die volgens een plaatspecificatie is besteld.
Drukapparatuur vormt een andere grens. ISO 9328-6:2018 specificeert technische leveringsvoorwaarden voor vlakke staalproducten die voor druktoepassingen worden gebruikt, waaronder lasbare fijnkorrelstaalsoorten die in geharde en getemperde toestand worden geleverd. De aanduiding voor gebruik onder druk voegt eisen toe die verband houden met lasbaarheid, taaiheid, warmtebehandeling en beproeving. Een plaat met de juiste breedte en dikte die volgens een algemene constructiestaalnorm wordt geleverd, is niet automatisch een product voor drukapparatuur.
Hetzelfde beginsel geldt voor vloerplaat, brugplaat, ketelplaat en algemene constructieplaat. “Plaat” duidt een brede vorm aan; de toepasselijke norm bepaalt de chemische grenswaarden, mechanische eigenschappen, warmtebehandeling, oppervlakteconditie, ultrasoon onderzoek of andere beproevingen en maattoleranties. Deze controles kunnen niet uitsluitend uit het woord worden afgeleid.
Dikte, breedte, rolvorm en levering in op maat gesneden lengten
Dikte en breedte zijn de eerste dimensionale aanduidingen, maar zij functioneren niet onafhankelijk van elkaar. Een specificatie kan voor coil één diktebereik en voor op maat gesneden lengten een ander bereik toestaan, of voor elke leveringsconditie verschillende toleranties voor vlakheid, rand, zeeg en lengte voorschrijven. Een coil heeft naast de nominale dikte en breedte ook een buitendiameter, binnendiameter, massa en wikkelrichting. Een op maat gesneden lengte heeft eisen voor lengte, haaksheid, vlakheid en randen die niet op dezelfde wijze gelden voor een ongesneden coil.
Levering op coil is waardevol voor een continu walsproces, omdat de strip door de walslijn verbonden kan blijven. Dit maakt de coil niet automatisch geschikt voor elke fabricagebewerking. Coilgeheugen, restspanning, telescopering, lassen tussen opeenvolgende coils en de randtoestand kunnen invloed hebben op egaliseren, ponsen en aanvoer. Wanneer een coil wordt geëgaliseerd en op lengte gesneden, moet de verwerker de gespecificeerde staalsoort en dikte behouden en tegelijkertijd aan de toleranties voor de gesneden lengte voldoen. De resulterende platen worden niet noodzakelijk volgens een andere productnorm gecertificeerd alleen omdat hun fysieke vorm is veranderd.
Ook de breedte beïnvloedt de classificatie. Een breed vlak product, een sheet en een smalle strip kunnen allemaal door walsen zijn vervaardigd, terwijl hun normen verschillende grenzen kunnen vaststellen voor breedteafwijking, kroon, vlakheid en randkwaliteit. Geslitten strip heeft vaak geschoren randen, terwijl voor sheet met walsrand of bijgewerkte rand andere eisen kunnen gelden. Het onderscheid wordt belangrijk bij weerstandslassen, stansen, naadlassen en elke bewerking die afhankelijk is van een consistente randgeometrie.
Een specificatie moet ook vermelden of de afmetingen nominaal zijn of na verwerking gegarandeerd moeten worden. Koudgewalste sheet kan strenge grenzen voor dikte en vlakheid hebben, maar ook een aanduiding voor de oppervlakteafwerking; warmgewalste plaat kan een andere walshuidconditie en grotere maatafwijkingen toestaan. Geen van beide tolerantiesets mag zonder meer van de ene vorm op de andere worden overgedragen.
De grenzen tussen productvormen reiken verder dan vlakke producten. ASTM A1085/A1085M heeft betrekking op holle constructieprofielen in vierkante, rechthoekige en ronde vormen. Hiervoor zijn afzonderlijke tabellen met afmetingen en doorsnede-eigenschappen nodig, omdat wanddikte, hoekradius en gesloten geometrie het gedrag beïnvloeden. AISC Shapes Database v16.0, gepubliceerd in 2022, vermeldt gestandaardiseerde afmetingen en doorsnede-eigenschappen voor constructieprofielen in Amerikaanse gebruikelijke en metrische eenheden. Voor deze tabellen bestaat geen rechtstreeks equivalent in een plaat- of sheetspecificatie.
Ook de National Structural Steelwork Specification behandelt gewalste profielen, holle constructieprofielen, platen en staven als afzonderlijke producttypen. De volledige aanduiding omvat het normnummer, de sterkteklasse en de kerfslagkwaliteit. Die werkwijze is juist: “staalplaat” vermeldt een vorm, maar niet de volledige identiteit van het materiaal. De volledige bestelling of ontwerpverwijzing moet de vorm verbinden met de staalsoort, leveringsconditie, oppervlakte- en maateisen en eventuele normen voor kerfslag, beproeving of eindgebruik die voor het onderdeel gelden.
4. Warmgewalste constructieproducten volgens ISO 630-1
[5] ISO 630-1:2021 — Structural steels — Part 1. International Organization for Standardization. International Standard, 2021.
ISO 630-1:2021 stelt algemene technische leveringsvoorwaarden vast voor warmgewalste vlakke en lange constructiestaalproducten. Het toepassingsgebied omvat platen, profielen, brede platten en staven. Die formulering is belangrijk: de norm deelt niet elk staalproduct dat in een constructie wordt gebruikt in volgens één onderling uitwisselbare productcategorie. De norm biedt een kader voor specifieke producten die door warmwalsen worden vervaardigd, waarbij de eisen worden toegepast via de relevante bepalingen voor kwaliteit en product volgens ISO 630.
ISO 6929:2013 levert de terminologie achter dit onderscheid. De norm deelt staalproducten in groepen in, zoals vlakke producten, lange producten en buisproducten. Deze groepen beschrijven geometrie en productievorm, maar op zichzelf niet de sterkteklasse. Zowel een plaat als een I-profiel kan in een constructiestaalkwaliteit worden geleverd, maar beide worden op verschillende wijze vervaardigd, geïnspecteerd, gedimensioneerd en gespecificeerd. De kwaliteit identificeert de chemische en mechanische eisen van het staal; de productvorm bepaalt hoe deze eisen worden uitgedrukt en gecontroleerd.
ISO/TC 17 weerspiegelt dezelfde scheiding in de structuur van zijn normen, met productgroepen voor vlakke producten die op een continuwalserij zijn vervaardigd, constructiestaal, stalen buizen en de terminologie voor staalproducten. Een specificatie moet daarom meerdere vragen tegelijk beantwoorden: welke staalkwaliteit is vereist, welke productvorm wordt geleverd, welke afmetingen en toleranties zijn van toepassing, welke leveringstoestand is toegestaan en welke inspectie- of kerftaaiheidseisen gelden voor acceptatie.
Platen en brede platten
Een plaat is een vlak product waarvan de breedte aanzienlijk groter is dan de dikte en waarvan de afmetingen gewoonlijk als afzonderlijke stukken worden geleverd in plaats van als een doorlopende coil. In constructies kan een plaat dienen als lijfplaat van een ligger, flens, verbindingsonderdeel, voetplaat of verstijver. De prestaties worden niet alleen bepaald door de nominale dikte en kwaliteit, maar ook door vlakheid, diktetolerantie, randtoestand, inwendige kwaliteit, oppervlaktegesteldheid en, indien gespecificeerd, eigenschappen in de dikterichting.
Warmwalsen verandert de vorm en microstructuur van het staal. Plakken worden opnieuw verhit en tussen walsen gereduceerd; het walsprogramma beïnvloedt de korrelstructuur, restspanningen en eindafmetingen. Het proces maakt niet elk warmgewalst vlak product gelijkwaardig. Een plaat die volgens ISO 630-1 wordt geleverd, volgt een andere specificatieroute dan een drukvatenplaat die volgens ISO 9328-6:2018 wordt geleverd. Die laatste norm behandelt vlakke staalproducten voor drukdoeleinden, waaronder lasbare fijnkorrelige staalsoorten die in geharde en getemperde toestand worden geleverd. Beide producten kunnen vlak, dik en lasbaar zijn, maar de gebruikseis bepaalt welke norm van toepassing is.
Brede platten bevinden zich op de grens tussen plaatachtige en lange producten. Het zijn vlakke, langgerekte producten met een gespecificeerde breedte en dikte, die continu of in herhaalde walsgangen worden gewalst en in lange lengten worden geleverd. Door hun geometrie zijn ze geschikt als randonderdelen, verstijvingscomponenten, verbindingselementen en vervaardigde profielen. In tegenstelling tot een plaat die uit een grote plaat wordt gesneden, wordt een brede platte in de relevante productclassificatie als een lang product beschouwd. Dat heeft gevolgen voor maattabellen, toegestane afwijkingen, bestelingsterminologie en soms ook voor de inspectiebasis.
De terminologie kan tussen normen en regio’s overlappen. ASTM A786/A786M-15(2025) definieert bijvoorbeeld vloerplaat als warmgewalste plaat met verhoogde figuren op één oppervlak. De plaat mag worden geleverd in afmetingen die zijn geclassificeerd als sheet, sheetcoil met grote dikte of plaat, maar de maximale dikte is beperkt tot 25 mm. Het verhoogde patroon is een oppervlaktekenmerk en geen nieuwe sterkteklasse. In de constructieve aanduiding van een vloerplaat moeten daarom nog steeds de materiaalspecificatie en de vereiste eigenschappen worden vermeld; het patroonoppervlak maakt de plaat niet uitwisselbaar met een vlakke constructieplaat.
Het onderscheid tussen plaat en sheet kan evenmin worden teruggebracht tot één universele grenswaarde voor de dikte. Verschillende normen hanteren verschillende maatbereiken en leveringsconventies. Levering op coil, op lengte gesneden materiaal, dikte, breedte en de beoogde bewerking kunnen allemaal invloed hebben op de toepasselijke productnorm. De uitsluiting van sheet in ISO 630-1 is daarom een beslissing over het toepassingsgebied, gekoppeld aan de productdefinities en technische route van de norm, en geen bewering dat sheet geen constructieve toepassing heeft.
Staven en constructieprofielen
Lange producten worden gekenmerkt door hun langgerekte vorm en worden gewoonlijk in rechte lengten geleverd. Afhankelijk van de specificatie kunnen staven rond, vierkant, zeshoekig of plat zijn. Constructiestaven kunnen dienen als trekstaven, verbindingsklampen, vakwerkelementen, staanders, trekankers of machinaal bewerkte componenten. Een platte staaf en een brede platte kunnen er op een tekening vergelijkbaar uitzien, maar hun gedefinieerde breedte-dikteverhoudingen, walspraktijken en maattoleranties hoeven niet hetzelfde te zijn.
Constructieprofielen hebben een dwarsdoorsnede die is ontworpen om door middel van geometrie weerstand te bieden. Voorbeelden zijn I-profielen, H-profielen, U-profielen, hoeken en T-profielen. Hun aanduiding is niet slechts een beschrijving van hun uiterlijk. Een IPE 300, HEA 400 of gelijkzijdig hoekprofiel bevat maat- en doorsnede-eigenschappen die aan een erkende reeks zijn gekoppeld; een wijziging van de reeks verandert de flensbreedte, lijfdikte, oppervlakte, massa en de waarden van het tweede oppervlaktemoment en het weerstandsmoment.
De AISC Shapes Database v16.0 illustreert deze aanpak door gestandaardiseerde afmetingen en doorsnede-eigenschappen te vermelden in Amerikaanse gebruikelijke eenheden en metrische eenheden. Ontwerpers gebruiken deze tabellen om profielen te kiezen en te analyseren, terwijl de materiaalspecificatie afzonderlijk de kwaliteit, chemische samenstelling, treksterkte-eigenschappen, vloeigrens, rek en leveringseisen vastlegt. De profielaanduiding kan de aanduiding van de staalkwaliteit niet vervangen.
De National Structural Steelwork Specification maakt hetzelfde punt door gewalste profielen, constructieve kokerprofielen, platen en staven als afzonderlijke producttypen te behandelen. De volledige aanduiding omvat het normnummer, de sterkteklasse en de kerftaaiheidsklasse. Alleen “S355” is daarom onvolledig wanneer de bestelling of fabricage-eis een specifieke norm en kerftaaiheidsklasse vereist. Productvorm en kwaliteit moeten in de specificatie samen worden vermeld.
Ook de leveringstoestand is van belang. Warmgewalste constructieproducten kunnen worden geleverd als gewalst, genormaliseerd of genormaliseerd gewalst, of in een andere toestand die door de geldende norm wordt toegestaan. Warmtebehandeling verandert de resulterende microstructuur en het mechanische gedrag. Twee producten met dezelfde nominale kwaliteit en vergelijkbare afmetingen kunnen niet aan dezelfde eisen voldoen als het ene product in een andere leveringstoestand wordt geleverd of volgens een specificatie voor een ander gebruik is vervaardigd.
Het belang van uitgesloten productvormen
ISO 630-1:2021 sluit sheet, band en buisproducten uit. Dit vormt een grens van de toepasbaarheid en geen bewering dat deze producten geen verband houden met constructiestaal. Door de uitsluiting wordt voorkomen dat één algemene norm producten omvat waarvoor vanwege hun vervaardiging, geometrie en inspectiepraktijken afzonderlijke regels nodig zijn.
Sheet en band worden gewoonlijk geassocieerd met continu walsen, coilverwerking en kleinere dikten. ASTM A1088-25 heeft betrekking op koudgewalste CP-, DP- en TRIP-staalplaat in coils en op maat gesneden lengten, met eisen voor chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, uiterlijk, afmetingen en toegestane afwijkingen. Deze eisen hebben betrekking op een productieroute die sterk verschilt van die van de zware warmgewalste platen en lange producten die onder ISO 630-1 vallen.
Buisproducten vereisen een eigen dimensionele en constructieve behandeling, omdat de gesloten dwarsdoorsnede invloed heeft op lokale knik, lasnaden, hoekgeometrie, wanddikte en doorsnede-eigenschappen. ASTM A1085/A1085M heeft betrekking op constructieve kokerprofielen in vierkante, rechthoekige en ronde vormen. Een vierkant HSS kan niet worden gespecificeerd door de eisen voor een massieve vierkante staaf te citeren, net zoals een ronde buis niet kan worden behandeld als een ronde staaf waarin een gat is geboord. De productieroute en geometrie maken deel uit van de productidentiteit.
Vervormd product Een staalproduct dat na het stollen door mechanische bewerking vorm heeft gekregen, zoals door walsen, smeden of trekken.
Volgens hetzelfde principe worden constructieproducten onderscheiden van smeedstukken en gietstukken. Een smeedstuk wordt gevormd door drukvervorming, terwijl een gietstuk in een vorm stolt; elke productieroute leidt tot een andere korrelstroom, andere risico’s op defecten en andere acceptatie-eisen. Een warmgewalste plaat, een gewalst profiel, een gelast HSS, een smeedstuk en een gietstuk kunnen allemaal in één staalconstructie voorkomen, maar zij hebben niet dezelfde technische leveringstoestand gemeen. ISO 630-1 definieert een belangrijk onderdeel van dat systeem. De norm heft de grenzen niet op die de productvorm tot een variabele in de specificatie maken.
5. Structurele profielen en de rol van databases met profieleigenschappen
Structurele profielen zijn niet simpelweg platen of staven die in kenmerkende silhouetten zijn gesneden. Het zijn producten die worden vervaardigd met een gecontroleerde geometrie van de dwarsdoorsnede, gewoonlijk door warmwalsen, koudvervormen of lassen. Bij de specificatie ervan moeten daarom zowel de vorm als de staalsoort worden vermeld. Een profielaanduiding identificeert een geometrie of een familie van geometrieën; op zichzelf legt zij niet de vloeigrens, treksterkte, lasbaarheid, kerftaaiheid of leveringsconditie vast.
ISO 6929:2013 biedt gestandaardiseerde terminologie voor staalproducten en onderscheidt termen voor vlakke producten, lange producten en buisproducten. Dat onderscheid is van belang, omdat een gewalst I-profiel, een koudgevormd rechthoekig kokerprofiel en een samengestelde plaatligger vergelijkbare constructieve functies kunnen vervullen, terwijl zij aan verschillende maatregels en productnormen voldoen. ISO 630-1:2021 is van toepassing op warmgewalste vlakke en lange constructiestaalproducten, waaronder platen, profielen, brede platte staven en staven, maar sluit plaat, band en buisproducten uitdrukkelijk uit. De grens is technisch van aard en niet uitsluitend visueel.
I-, H-, U-, hoek- en T-profielen
Een I-profiel heeft twee flenzen die door een lijf met elkaar zijn verbonden. In de Noord-Amerikaanse praktijk is de meest voorkomende familie met brede flenzen de W-vorm, bijvoorbeeld W14x22. De letter W identificeert de serie, terwijl het getal en het achtervoegsel volgens de conventie de nominale hoogte en de nominale massa in pounds per foot aangeven. De aanduiding betekent niet dat elke gemeten maat gelijk is aan het getal in de naam. Een W14x22 heeft een nominale hoogte van ongeveer 14 inch en een nominale massa van 22 lb/ft, maar de in tabellen opgenomen hoogte, flensbreedte, lijfdikte en flensdikte zijn afzonderlijke waarden.
AISC vermeldt ook S-vormen, waarvan de verhoudingen afwijken van die van W-vormen, en M-vormen, die overige profielen met brede flenzen zijn. HP-vormen worden doorgaans gebruikt als opleg- of heiprofielen en hebben verhoudingen die voor dat doel zijn gekozen. Deze letters identificeren vormseries en niet de chemische samenstelling van het staal. Een W-vorm kan volgens de toepasselijke materiaalnorm in verschillende kwaliteiten worden besteld of gespecificeerd; de W-aanduiding blijft een aanduiding van geometrie en massa.
H-vorm wordt vaak als algemene visuele term gebruikt, maar mag niet in de plaats komen van de werkelijke serieaanduiding. In sommige internationale catalogi identificeert een H-aanduiding een familie die onder een bepaald maatsysteem valt. In de terminologie van AISC kan de relevante serie W, M of HP zijn. Het verwarren van een informele aanduiding als “H-balk” met een AISC W-vorm kan leiden tot onjuiste aannames over de verhoudingen van de flenzen en de profieleigenschappen.
Bij U-profielen bevindt het lijf zich aan één zijde van de zwaartepuntsas, met twee flenzen die daaruit uitsteken. AISC identificeert standaard-U-profielen met C, zoals C12x20.7, en overige U-profielen met MC, zoals MC12x...?, waarbij de volledige aanduiding de in de tabel opgenomen nominale serie en massa bevat. De open vorm van een U-profiel leidt tot ander gedrag om de sterke en zwakke as dan bij een I-profiel en kan torsie-effecten veroorzaken wanneer de belasting excentrisch aangrijpt. Een U-profiel is daarom niet uitwisselbaar met een W-vorm met een vergelijkbaar oppervlak.
Hoekprofielen hebben twee benen die elkaar onder ongeveer 90 graden ontmoeten. Hoekprofielen met gelijke benen kunnen bijvoorbeeld worden aangeduid als L4x4x1/2; hoekprofielen met ongelijke benen gebruiken twee beenmaten, zoals L6x4x1/2. Het zwaartepunt van het hoekprofiel ligt excentrisch ten opzichte van het snijpunt van de benen, en de hoofdassen vallen doorgaans niet samen met de geometrische horizontale en verticale assen die voor een symmetrisch profiel worden gebruikt. Bij het detailleren van verbindingen en bij berekeningen van excentriciteit en knik kunnen eigenschappen rond de hoofdassen nodig zijn, in plaats van alleen rond de x- en y-as.
Een T-profiel kan als T-profiel worden gewalst of worden vervaardigd door een I-profiel te splitsen. AISC-aanduidingen omvatten de series WT, MT en ST, die overeenkomen met T-families die zijn afgeleid van respectievelijk W-, M- en S-vormen. Een aanduiding als WT6x13 identificeert de serie en de nominale massa, maar geen universele T-geometrie. De maten van lijf en flens moeten worden ontleend aan de toepasselijke tabel.
Buisvormige constructieprofielen vereisen afzonderlijke terminologie. ASTM A1085/A1085M heeft betrekking op vierkante, rechthoekige en ronde holle constructieprofielen, die doorgaans worden aangeduid als HSS. Een aanduiding als HSS 8x8x1/2 beschrijft een vierkant kokerprofiel aan de hand van de nominale buitenmaten en de nominale wanddikte; bij een ronde aanduiding worden de nominale buitendiameter en wanddikte gebruikt. Hoekradius, werkelijke wanddikte en productietoleranties beïnvloeden de berekende eigenschappen. Er mag niet van worden uitgegaan dat hetzelfde oppervlak leidt tot dezelfde knik- of torsierespons bij een open profiel en een gesloten HSS.

Maten versus berekende profieleigenschappen
| Informatiecategorie | Voorbeelden | Gebruik |
|---|---|---|
| Fysische afmetingen | Hoogte, flensbreedte, lijfdikte, flensdikte en afrondingsstraal | Fabricage, passing en detaillering van verbindingen |
| Geometrische eigenschappen | Oppervlakte, traagheidsmomenten, weerstandsmomenten en traagheidsstralen | Constructieve analyse en ontwerp van elementen |
| Materiaaleigenschappen | Vloeigrens, treksterkte, rek en taaiheid | Beoordeling van sterkte, vervormbaarheid en breuk |
| Inspectie-eigenschappen | Rechtheid, verdraaiing, oppervlakteconditie en maatvariatie | Aanvaarding van het geleverde profiel |
Een profielentabel bevat twee verschillende soorten informatie. Maten beschrijven de fysieke begrenzing: totale hoogte, flensbreedte, lijfdikte, flensdikte, buitendiameter, wanddikte, wortelradius en, voor sommige vormen, de geometrie van teen of afronding. Deze waarden ondersteunen fabricage, passing en het detailleren van verbindingen.
Berekende profieleigenschappen beschrijven de geometrische respons van die begrenzing. Het dwarsdoorsnedeoppervlak, A, bepaalt de massa per lengte-eenheid in combinatie met de dichtheid van het staal. Het zwaartepunt lokaliseert het balanspunt van het oppervlak. De traagheidsmomenten, Ix en Iy, kwantificeren de weerstand tegen kromming door buiging rond de gekozen assen. De elastische weerstandsmomenten, Sx en Sy, relateren deze traagheidsmomenten aan de afstanden tot de uiterste vezels. Plastische weerstandsmomenten, Zx en Zy, worden gebruikt bij plastische analyse wanneer de toepasselijke ontwerpregels dit toestaan. De traagheidsstralen, rx en ry, zijn gelijk aan de vierkantswortel van het overeenkomstige traagheidsmoment gedeeld door het oppervlak en komen voor in berekeningen van de slankheid van staven. De torsieconstante J, de welvingsconstante Cw en gegevens over het schuifmiddelpunt worden belangrijk bij torsie en kip door laterale torsie.
Dit zijn geometrische grootheden en geen materiaaleigenschappen. Een W14x22 van de ene staalsoort en een W14x22 van een andere staalsoort hebben in wezen dezelfde getabelleerde geometrie, hetzelfde oppervlak en dezelfde nominale profieleigenschappen, terwijl hun vloeigrens, treksterkte, rek, breuktaaiheid en lasvereisten kunnen verschillen. Omgekeerd kunnen twee profielen met een vergelijkbaar oppervlak zeer verschillende traagheidsmomenten hebben, omdat hun materiaal anders ten opzichte van de zwaartepuntsassen is verdeeld.[6] AISC Shapes Database v16.0. American Institute of Steel Construction. AISC reference database, 2022.
AISC Shapes Database v16.0 vervangt de materiaalnorm niet en certificeert de chemische samenstelling en mechanische eigenschappen niet. Strong evidence
AISC Shapes Database v16.0, uitgegeven door het American Institute of Steel Construction in 2022, is een referentie voor gestandaardiseerde maten, eigenschappen, eenheden en naamgevingsconventies van constructieprofielen. Het is geen materiaalspecificatie voor staal. Alleen op basis van de profielnaam wordt geen chemische samenstelling, vloeigrens of treksterkte gecertificeerd. Die eisen volgen uit de materiaal- en productnormen die in de projectspecificatie worden genoemd.
Deze scheiding voorkomt een veelgemaakte documentatiefout: uitsluitend “W18x35 steel” vermelden wanneer de vereiste beschrijving ook de materiaalnorm, staalsoort, aanvullende eisen en leveringsconditie moet bevatten. De profielnaam vertelt de fabrikant welke dwarsdoorsnede en nominale massa vereist zijn. De materiaalaanduiding vertelt de leverancier aan welke eisen het staal moet voldoen. Oppervlaktetoestand, warmtebehandeling, kerftaaiheid en inspectie-eisen moeten mogelijk nog afzonderlijk worden vermeld.
Naamgeving en eenheidsconventies van AISC
AISC Shapes Database v16.0 bevat gegevens in Amerikaanse gebruikelijke eenheden en in metrische eenheden. In tabellen met Amerikaanse gebruikelijke eenheden worden lengten doorgaans uitgedrukt in inches, oppervlakken in vierkante inches, traagheidsmomenten in inches tot de vierde macht, weerstandsmomenten in inches tot de derde macht, traagheidsstralen in inches en massa per lengte in pounds per foot. Metrische tabellen geven overeenkomstige waarden in millimeters, vierkante millimeters, millimeters tot de vierde macht, millimeters tot de derde macht, millimeters en kilogram per meter.
Het eenhedensysteem moet samen met de aanduiding worden gelezen. W14x22 gebruikt de Amerikaanse conventie van nominale inches en pounds per foot. Een metrische aanduiding zoals W360x134 mag niet worden omgerekend door de getallen mechanisch te vervangen; de metrische naamgeving en de in de database opgenomen maten zijn bepalend. Afronding kan er bovendien toe leiden dat een omgerekende waarde afwijkt van een nominale aanduiding.
De waarden in de database zijn berekend of getabelleerd voor een bepaalde geïdealiseerde vorm en kunnen volgens de regels van de database afrondingen, radii en andere geometrische kenmerken omvatten. Zij mogen niet worden verward met inspectiemetingen aan een specifieke geleverde lengte. Walstoleranties, rechtheid, zeeg, restspanningen en plaatselijke onvolkomenheden zijn afzonderlijke specificatiekwesties. Een databasevermelding mag evenmin een productnorm vervangen: ASTM-, EN-, ISO- of andere toepasselijke documenten leggen de productie-, maat-, mechanische en inspectie-eisen voor het geleverde profiel vast.
De National Structural Steelwork Specification maakt hetzelfde praktische onderscheid door gewalste profielen, holle constructieprofielen, platen en staven als afzonderlijke producttypen te behandelen. De volledige aanduiding omvat het normnummer, de sterkteklasse en de kerftaaiheid. Een profielstaat waarin deze elementen ontbreken, geeft wel een geometrische aanwijzing, maar is technisch onvolledig. Daarom zijn databases met profieleigenschappen essentieel voor analyses, maar ontoereikend als zelfstandige productspecificaties.
6. Staven, draad en andere vormen van lange producten
Lange producten worden niet uitsluitend op basis van hun lengte gedefinieerd. Een ronde staaf, walsdraad, koudgetrokken draad, gewalst I-profiel en vierkant kokerprofiel kunnen allemaal worden geleverd als lange, in de fabriek geproduceerde stukken, maar hun specificaties hebben betrekking op verschillende productieroutes, geometrieën en inspectierisico’s. De productvorm maakt daarom deel uit van de technische aanduiding, naast kwaliteit, afmetingen, levertoestand en oppervlakte-eisen.
ISO 6929:2013 biedt gestandaardiseerde terminologie voor staalproducten en maakt onderscheid tussen platte producten, lange producten, buisproducten en andere vormen. Deze terminologie is van belang omdat een specificatie die voor de ene groep is opgesteld, niet automatisch op een andere groep kan worden toegepast. ISO 630-1:2021 heeft bijvoorbeeld betrekking op warmgewalste platte en lange constructiestaalproducten, waaronder platen, profielen, brede strippen en staven, maar sluit plaatstaal, bandstaal en buisproducten uit. Deze uitsluiting is geen onbeduidend redactioneel detail: diktebereiken, walspraktijk, maattoleranties en testvoorschriften verschillen tussen deze productfamilies.
Staven versus constructieprofielen
Een staaf wordt doorgaans gespecificeerd aan de hand van een relatief eenvoudige massieve dwarsdoorsnede. Gebruikelijke vormen zijn ronde, vierkante, zeshoekige en platte staven, terwijl speciale staafvormen kunnen worden geproduceerd voor verspaning, slijtageonderdelen of constructiewerk. Een constructieprofiel heeft een geometrie die is gekozen op basis van de profielkenmerken: oppervlakte, tweede oppervlaktemoment, torsieconstante, traagheidsstraal en gerelateerde waarden die bij het ontwerp worden gebruikt. Een I-profiel, kanaalprofiel, hoekprofiel, T-profiel of kokerprofiel kan niet afdoende worden gespecificeerd met alleen de massa per meter en één buitenafmeting.
ASTM maakt dit onderscheid zichtbaar door afzonderlijke productspecificaties. ASTM A6/A6M behandelt algemene eisen voor gewalste constructiestaalstaven, platen, profielen en damwandprofielen, terwijl andere ASTM-normen betrekking hebben op specifieke kwaliteiten of toepassingen. Constructieprofielen worden in de Amerikaanse praktijk aangeduid met gevestigde aanduidingen zoals W-, S-, M-, HP-, C-, MC-, L- en WT-profielen. AISC Shapes Database v16.0, gepubliceerd in 2022, geeft gestandaardiseerde afmetingen en profielkenmerken in Amerikaanse gebruikelijke en metrische eenheden. Een W-profielaanduiding bevat daarom informatie over een erkende geometrische reeks, en niet alleen over het feit dat het product “staafachtig” en lang is.
Holle constructieprofielen vereisen opnieuw een afzonderlijke behandeling. ASTM A1085/A1085M heeft betrekking op vierkante, rechthoekige en ronde holle constructieprofielen. Hun specificatie moet de buitenafmetingen, wanddikte, hoekgeometrie, rechtheid en profielkenmerken beheersen, met eisen die zijn afgestemd op een product dat door vormen en lassen of andere buisproductieprocessen wordt vervaardigd. Een massieve vierkante staaf en een vierkant HSS kunnen vergelijkbare buitenafmetingen hebben, maar mogen niet uitsluitend op basis van vormaanduidingen door elkaar worden vervangen. Hun massa, gedrag bij lokale knik, laslocatie, maattoleranties en ontwerptabellen verschillen.
Ook de terminologie verschilt tussen normen en bedrijfstakken. Een platte staaf kan volgens de ene classificatie een lang product zijn, terwijl een brede strip of plaat, afhankelijk van breedte en dikte, onder een specificatie voor platte constructiestaalproducten kan vallen. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verhoogde figuren op één oppervlak en staat levering toe in afmetingen die zijn geclassificeerd als plaatstaal, bandcoil van grote dikte of plaat, met een maximale dikte van 25 mm. Het verhoogde patroon verandert de oppervlakte-eis, maar maakt van het product geen constructieprofiel of staaf.
Voor constructiestaalwerk moet de volledige aanduiding meer bevatten dan alleen het profiel. De National Structural Steelwork Specification maakt onderscheid tussen gewalste profielen, holle constructieprofielen, platen en staven, en vereist dat een volledige aanduiding het normnummer, de sterkteklasse en de slagvastheidsklasse bevat. “Staaf” is bijgevolg slechts één onderdeel van de productbeschrijving. Diameter of breedte, lengte, toestand van de uiteinden, rechtheid en oppervlakteklasse kunnen eveneens vereist zijn.
Specificatielogica voor draad en draadproducten
Draad begint met een andere dimensionale en productielogica dan een gewone staaf. Walsdraad is doorgaans een warmgewalst halffabricaat dat op rollen wordt geleverd; draad wordt vervolgens geproduceerd door trekken, vaak door één of meer trekstenen, om de diameter te verkleinen en de maatbeheersing te verbeteren. Het afgewerkte draadproduct kan rond, gevormd, gecoat of geslagen zijn, of in een ander product worden verwerkt. De specificatie richt zich daarom op diameter of dwarsdoorsnedeafmetingen, tolerantie, treksterkte, rekbaarheid, torsie- of wikkelprestaties, oppervlakteconditie en, waar van toepassing, de massa van de coating.
ASTM A510/A510M behandelt algemene eisen voor walsdraad en grove ronde draad van koolstofstaal. Productspecifieke normen voegen vervolgens eisen toe die verband houden met het beoogde draadproduct. ASTM A641/A641M heeft bijvoorbeeld betrekking op verzinkte koolstofstaaldraad, waardoor de hechting van de zinklaag, de massa van de zinklaag en de oppervlakteconditie centrale eisen worden, naast de chemische samenstelling en mechanische eigenschappen van het staal. Roestvaststalen draad valt onder een andere normenfamilie, zoals ASTM A580/A580M, waarvan de eisen verschillen van die voor koolstofstaaldraad omdat de samenstelling en toestand van de corrosiebestendige legering deel uitmaken van de productdefinitie.
Staalkabel, verendraad, lasdraad, staalkoord voor banden, wapeningsdraad en draadgaas mogen niet als onderling uitwisselbaar worden beschouwd alleen omdat elk daarvan getrokken staaldraad bevat. Een specificatie voor verendraad kan een hoge treksterkte en gecontroleerd vermoeiingsgedrag vereisen; voor lasdraad kunnen grenswaarden voor samenstelling, oppervlaktezuiverheid en gelijkmatigheid van de draadaanvoer gelden; voor gegalvaniseerde afrasteringsdraad zijn de prestaties van de coating van belang. Het eindproduct kan dus bepalend zijn voor tests en acceptatiecriteria die niet in een generieke staafspecificatie zouden voorkomen.
Levering op rollen verandert ook de eisen voor inspectie en behandeling. Een draadrol bestaat niet uit een reeks afzonderlijk rechte lengten, zodat de rechtheid na het afrollen kan worden beoordeeld of via een gespecificeerde rolconditie kan worden beheerst. Afgeknipte draad, gelast gaas en voorspanstaal introduceren aanvullende eisen voor lengte, lasintegriteit, relaxatie of maatvastheid. Dezelfde nominale diameter bepaalt niet dezelfde toegestane afwijking of mechanische toestand.
Gewalste, getrokken en anderszins bewerkte lange producten
De productieroute is een specificatievariabele omdat zij de korreloriëntatie, oppervlaktekwaliteit, restspanningen en maatnauwkeurigheid verandert. Warmgewalste staaf verlaat de fabriek bij verhoogde temperatuur en heeft doorgaans een oppervlak met walshuid. Koudgetrokken of koudbewerkte staaf wordt door een treksteen getrokken of anderszins afgewerkt door draaien, pellen of slijpen, om nauwere afmetingen en een beter beheerst oppervlak te verkrijgen. Het proces kan de sterkte door koudvervorming verhogen, terwijl de rekbaarheid afneemt tenzij een daaropvolgende warmtebehandeling de vereiste toestand herstelt.
Een aanduiding zoals “koudgetrokken ronde staaf” mag niet worden gereduceerd tot de kwaliteit en diameter. In de bestelling moeten mogelijk de levertoestand — gegloeid, genormaliseerd, gehard en getemperd of koudvervormd —, de toegestane afwijking van de rechtheid, de diametertolerantie, de oppervlakteklasse, de voorbereiding van de uiteinden en de vraag of ontkoling, naden of plooien beperkt zijn, worden vermeld. Gedraaide en geslepen producten kunnen voldoen aan een oppervlakte-eis waaraan warmgewalst materiaal niet kan voldoen, terwijl een gepeld product een bepaalde diepte van het oppervlak kan verwijderen zonder hetzelfde maatbereik te hebben als geslepen materiaal.
Lange producten kunnen na het walsen ook worden gesmeed, gestuikt, warmtebehandeld, verspaand of gecoat. Gesmede staven hebben een andere vervormingsgeschiedenis dan gewalste staven, en hun specificaties kunnen de smeedreductie, korreloriëntatie, ultrasoon onderzoek of testlocatie beheersen. Wapeningsstaven voegen ribgeometrie, buigprestaties en mechanische eisen toe aan de basisvorm van het lange product. Blankstalen producten kunnen worden geleverd volgens een maatsnorm die nauwer is dan het overeenkomstige warmgewalste bereik, maar daardoor worden het nog geen constructieprofielen.
Kwaliteit, vorm en toestand moeten in technische teksten afzonderlijk blijven. ISO 9328-6:2018 specificeert levertoestanden voor platte staalproducten die in drukapparatuur worden gebruikt, waaronder lasbare fijnkorrelige staalsoorten die gehard en getemperd worden geleverd; dit voorbeeld laat zien waarom een kwaliteitsaanduiding alleen het vereiste product niet kan identificeren. Voor lange producten geldt hetzelfde beginsel: diameter of profiel bepaalt de geometrie, terwijl de norm, kwaliteit, productieroute, warmtebehandeling, oppervlakteconditie en toleranties definiëren wat het product daadwerkelijk is.
7. Buisproducten en holle constructieprofielen
Buisproducten vormen een afzonderlijke familie van staalproducten; ze zijn niet een ronde versie van staafmateriaal en evenmin een gevouwen versie van plaat. Hun kenmerkende eigenschap is een gesloten dwarsdoorsnede, die doorgaans wordt vervaardigd door vlak staal te vormen en in de lengterichting te verbinden, of door een massieve blok te doorboren en vervolgens naadloos te walsen. De productieroute beïnvloedt de plaats van de las, de maattolerantie, de restspanning, de toestand van het oppervlak en de toegestane inspectiemethoden. Deze verschillen worden weerspiegeld in de productnormen.
ISO 6929:2013 plaatst buisproducten naast vlakke producten en lange producten in de gestandaardiseerde terminologie voor staalproducten. Die classificatie is van belang omdat de productgeometrie de relevante metingen en technische eigenschappen verandert. ISO 630-1:2021 is bijvoorbeeld van toepassing op warmgewalste vlakke en lange constructiestaalproducten, zoals platen, profielen, brede strippen en staven, maar sluit plaat, band en buisproducten uitdrukkelijk uit. Een hol constructieprofiel mag daarom niet worden gespecificeerd alsof het een open gewalst profiel is, ook niet wanneer beide als kolom of ligger worden gebruikt.

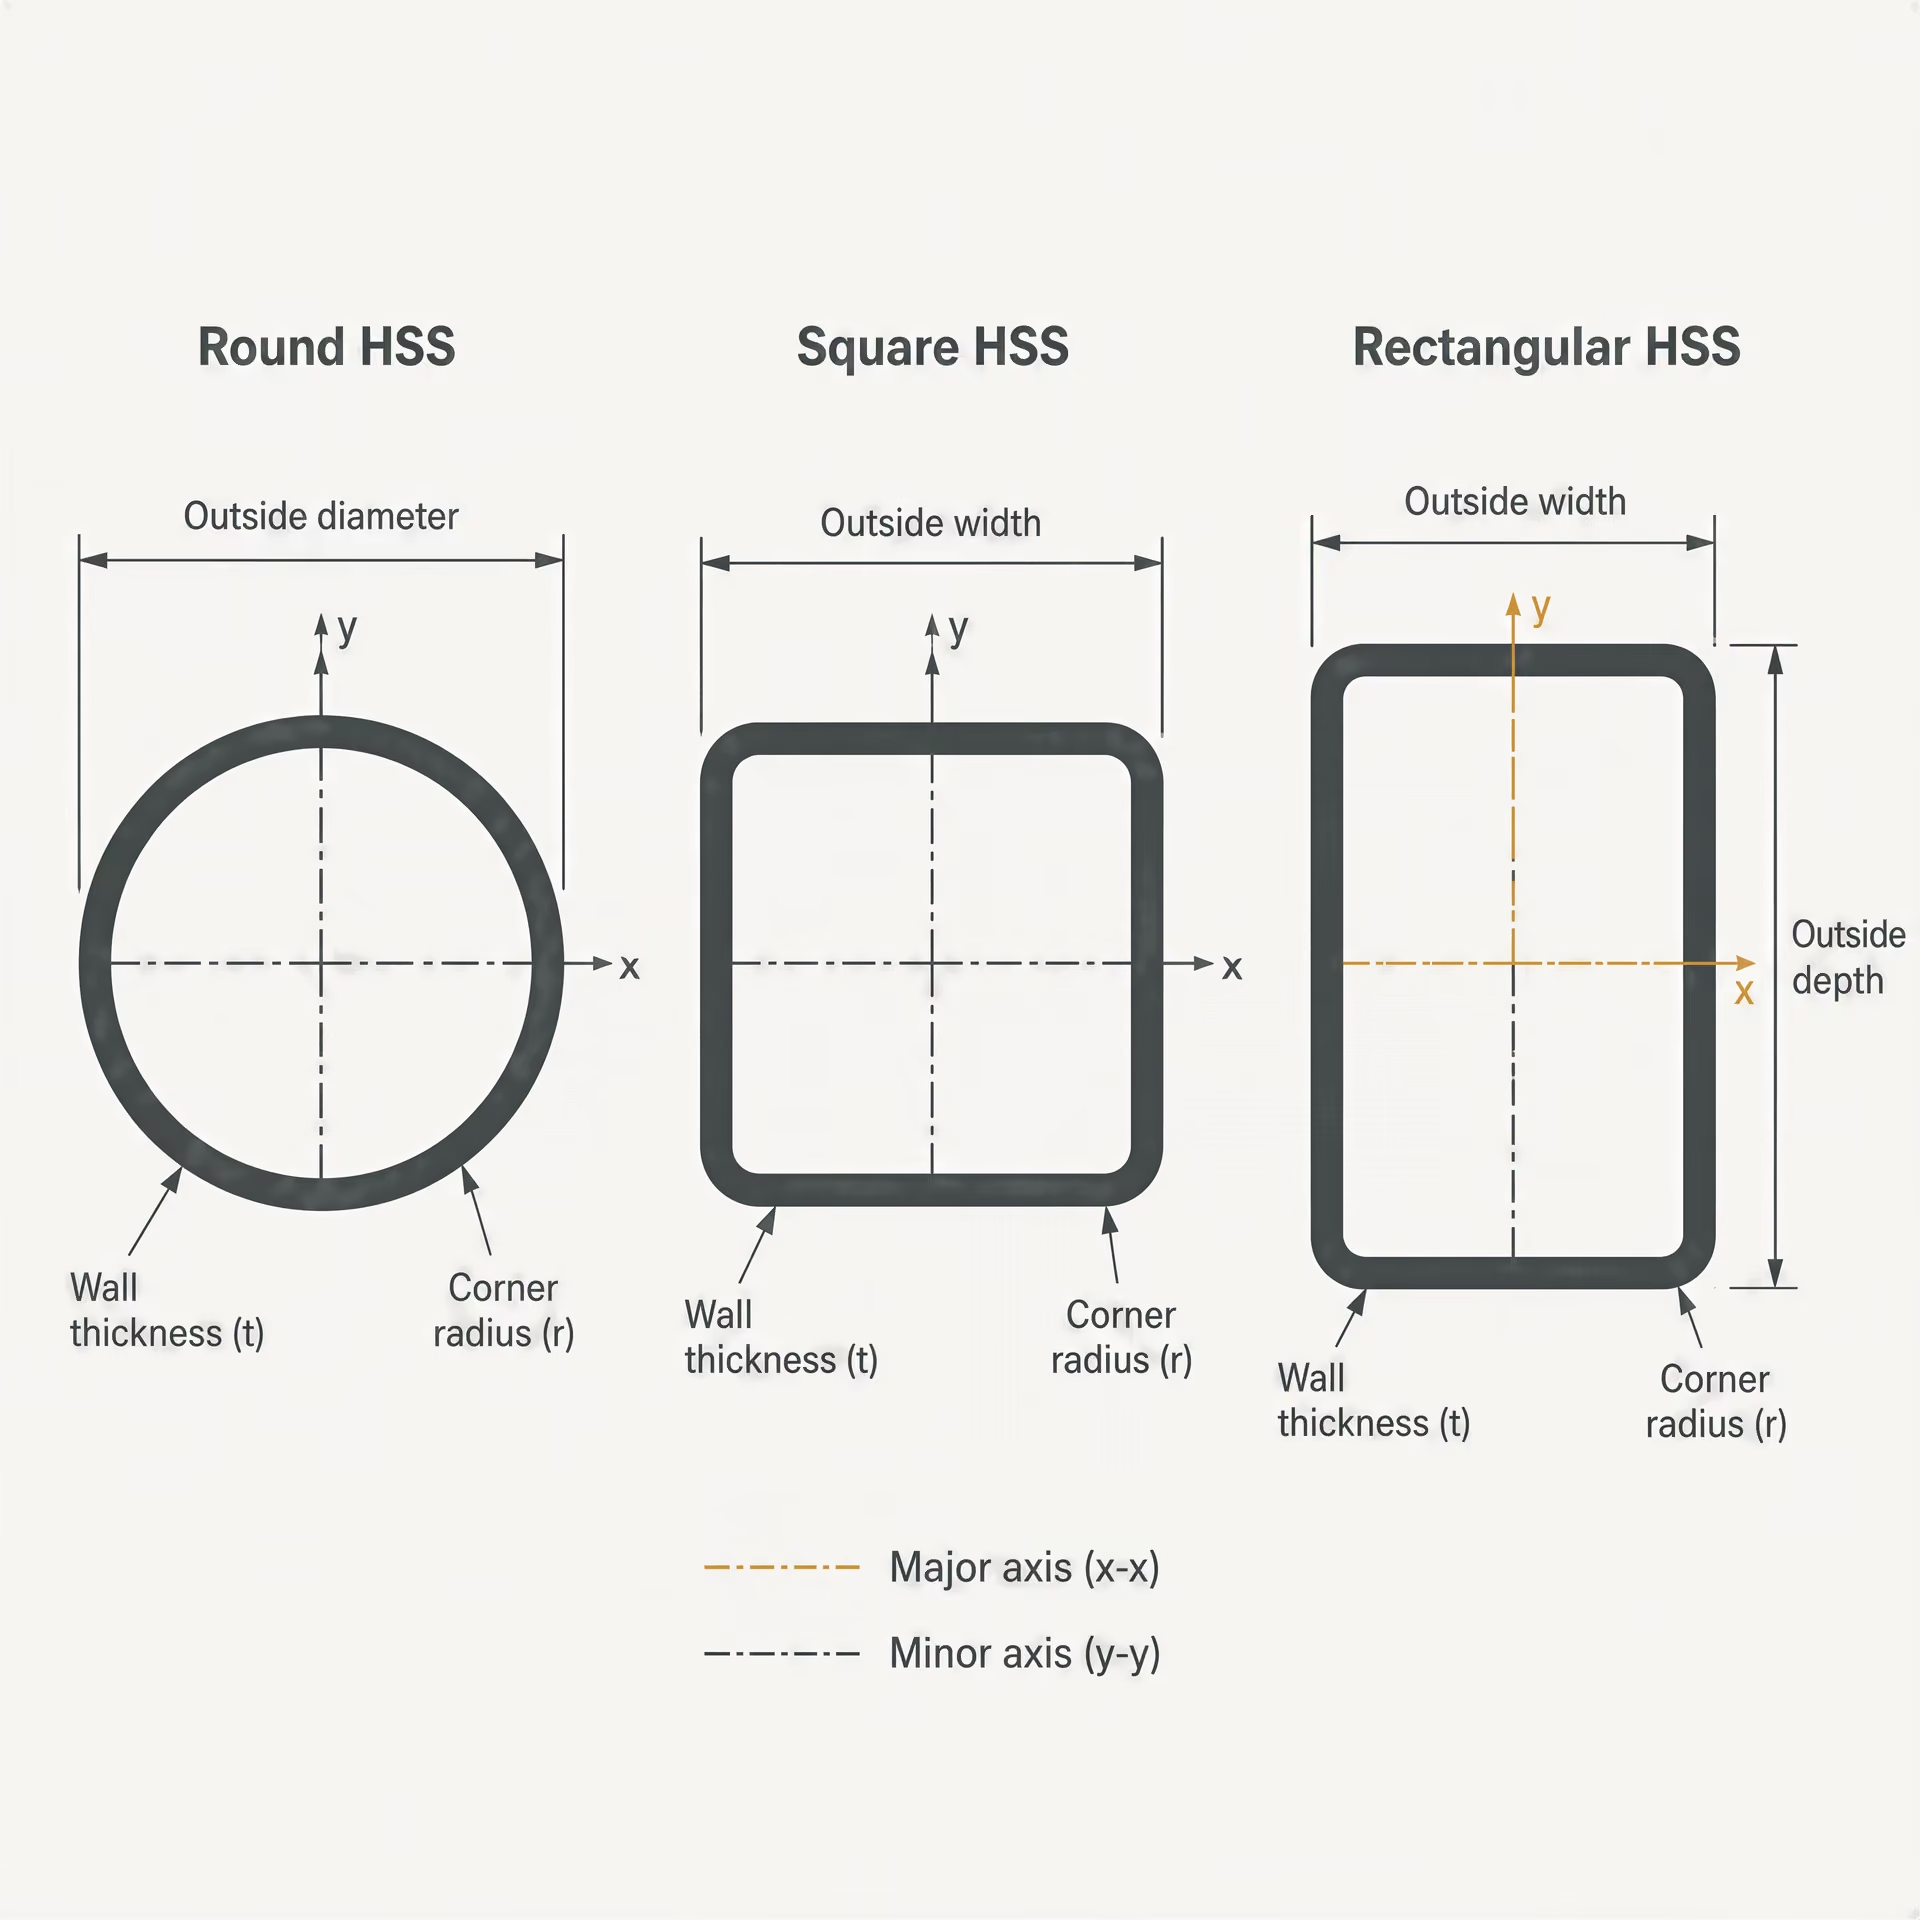
| Vorm van een hol constructieprofiel | Primaire geometrie | Asgedrag zoals beschreven in het artikel |
|---|---|---|
| Rond | Buitendiameter en wanddikte | Gelijke buigeigenschappen rond loodrechte zwaartepuntsassen |
| Vierkant | Zijde-afmeting, wanddikte en hoekstralen | Ongeveer gelijke eigenschappen in de orthogonale richtingen |
| Rechthoekig | Hoogte, breedte, wanddikte en hoekstralen | Verschillende eigenschappen rond de sterke en zwakke as |
Ronde, vierkante en rechthoekige holle constructieprofielen
Ronde HSS hebben een cirkelvormig buitenprofiel en in de meeste constructietoepassingen een concentrische of nagenoeg concentrische binnenopening. De belangrijkste geometrische variabelen zijn de buitendiameter, de wanddikte en de lengte. Omdat de dwarsdoorsnede een doorlopende rotatiesymmetrie heeft, zijn de centrale tweede oppervlaktemomenten rond twee onderling loodrechte assen gelijk. Een rond HSS heeft daardoor geen sterke en zwakke buigas zoals een rechthoekig HSS. De gesloten omtrek biedt bovendien een efficiënte weerstand tegen torsie in vergelijking met een open I-, U- of hoekprofiel.
Vierkante HSS hebben vier nominaal gelijke vlakke zijden die door afgeronde hoeken met elkaar zijn verbonden. Hun twee centrale hoofdassen hebben gelijke doorsnede-eigenschappen wanneer het profiel binnen de voorgeschreven maattoleranties is vervaardigd. Ze zijn daarom bruikbaar wanneer buiging rond een van beide orthogonale assen kan optreden, of wanneer een uniform uiterlijk en een herhaalde oriëntatie van verbindingen van belang zijn. De hoeken zijn geen scherpe vouwen van negentig graden. De hoekradius beïnvloedt het exacte staaloppervlak, de limieten voor de vlakke breedte, het lokale knikgedrag en de berekende doorsnede-eigenschappen.
Rechthoekige HSS behouden de gesloten vorm, maar hebben ongelijke buitenafmetingen. Een gebruikelijke aanduiding vermeldt de grootste totale hoogte en de kleinere totale breedte, gevolgd door de wanddikte, hoewel de toepasselijke norm en ontwerpmethode moeten worden gecontroleerd. De grotere afmeting vormt een hoofdas met een hoger traagheidsmoment en weerstandsmoment; de kleinere afmeting bepaalt de nevenas. Een rechthoekig HSS kan daardoor zo worden georiënteerd dat de sterkere buigas in de richting van de belangrijkste belasting ligt.
Deze vormen kunnen niet in één geometrische tabel worden samengevoegd. Bij een rond HSS bepaalt de diameter de radiale geometrie en zijn de twee buigassen gelijkwaardig. Bij een vierkant HSS bepalen de zijde-afmeting en de hoekradius de gelijke orthogonale eigenschappen. Bij een rechthoekig HSS leiden hoogte, breedte, ongelijke radii en wanddikte tot verschillende waarden voor de hoofd- en nevenas. Dezelfde nominale wanddikte kan bij de drie vormen bovendien leiden tot een verschillend bruto-oppervlak, verschillende vrije breedte, slankheidslimieten, torsieconstante en plastisch weerstandsmoment.
“Hollow structural section” is een constructieve aanduiding, terwijl “tube” een bredere productterm is. Een drukbuis, ketelbuis, mechanische buis en constructief HSS kunnen allemaal hol en rond zijn, maar hun specificaties kunnen verschillende eisen stellen aan chemische samenstelling, warmtebehandeling, beproeving, maattolerantie, oppervlakteconditie en afwerking van de uiteinden. Alleen de geometrie bepaalt niet welke productnorm van toepassing is.
Maattoleranties en productiespecifieke aspecten van buizen
De afmetingen van HSS worden gewoonlijk opgegeven als nominale buitenafmetingen en nominale wanddikte. De werkelijke wanddikte is onderworpen aan toegestane negatieve en positieve afwijkingen. Daarom moet een ontwerper onderscheid maken tussen nominale geometrie, gemeten geometrie en de effectieve afmetingen die bij een specifieke ontwerpcontrole worden gebruikt. Ook hoekradii zijn van belang. Bij vierkante en rechthoekige HSS beïnvloeden de buiten- en binnenhoekradius de vlakke delen van de wand, het netto-oppervlak van de dwarsdoorsnede en de lokale slankheid van elk element.
Bij veel gelaste producten begint de productie met band- of plaatachtig uitgangsmateriaal. Het materiaal wordt geleidelijk gevormd tot een ronde, vierkante of rechthoekige vorm en vervolgens langs een langslas verbonden. Vierkante en rechthoekige profielen kunnen rechtstreeks worden gevormd of worden vervaardigd door een ronde gelaste buis verder te vormen. Een langslas maakt het product niet tot een open profiel; de las maakt deel uit van een gesloten wand en de toepasselijke specificatie bepaalt de laskwaliteit, de inspectie en de toegestane discontinuïteiten. Naadloze producten volgen een andere productieroute, die doorgaans bestaat uit doorboren en daaropvolgend verlengen of kalibreren, met andere maat- en oppervlakteaspecten.
Het afgewerkte profiel kan op lengte worden gezaagd, worden afgekort, afgeschuind, geboord of op andere wijze worden bewerkt, maar deze bewerkingen veranderen de productfamilie niet. Haaksheid van de uiteinden, verdraaiing, rechtheid, hoekgeometrie en plaatselijke deuken kunnen de passing en het ontwerp van verbindingen beïnvloeden. Een ronde buis kan afhankelijk van de norm ook worden gemeten aan de hand van de buitendiameter, binnendiameter of nominale diameter, terwijl tabellen voor constructieve HSS-afmetingen doorgaans zijn gebaseerd op buitenafmetingen en nominale wanddikte. Het verwarren van buismaten met HSS-afmetingen kan leiden tot een profiel dat er visueel vergelijkbaar uitziet, maar niet op dezelfde basis is gespecificeerd of berekend.
De aanduiding moet ook de productvorm onderscheiden van de materiaalkwaliteit en de leveringseisen. ASTM A1085/A1085M heeft betrekking op holle constructieprofielen in ronde, vierkante en rechthoekige vorm. Het is geen algemene aanduiding voor elk hol staalproduct. Een volledige specificatie vereist nog steeds de normaanduiding, de kwaliteit of sterkte-eisen waar van toepassing, de afmetingen, de bepalingen voor beproeving en eventuele projecteisen met betrekking tot lassen, kerftaaiheid of oppervlakteconditie. De eisen van de norm bepalen het product; een tekening waarop alleen “steel tube” staat, laat te veel ongespecificeerd.
Dit onderscheid loopt parallel aan dat binnen andere staalproductfamilies. ASTM A1088-25 heeft betrekking op koudgewalste CP-, DP- en TRIP-staalplaat op rollen en in gesneden lengten, niet op HSS. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verhoogde figuren op één oppervlak en staat levering toe in afmetingen die zijn geclassificeerd als plaat, plaatrol met grote dikte of plaat, met een maximale dikte van 25 mm. Geen van beide specificaties wordt van toepassing enkel omdat een buisproduct als vlak staal is begonnen. Het uitgangsmateriaal aan het begin van de productie en de vorm van het eindproduct zijn verschillende specificatievariabelen.
ASTM A1085/A1085M en geometrische tabellen van AISC
ASTM A1085/A1085M is van belang omdat deze norm vierkante, rechthoekige en ronde HSS behandelt als één verwante maar geometrisch onderscheiden familie. Het toepassingsgebied heft de verschillen tussen deze vormen niet op. De norm stelt producteisen vast; zij vervangt geen constructieve ontwerptabellen en staat een ontwerper niet toe eigenschappen van de ene vorm op een andere over te dragen.
De overzichten van AISC ordenen HSS aan de hand van nominale buitenafmetingen en wanddikte en geven vervolgens berekende geometrische eigenschappen. AISC Shapes Database v16.0, gepubliceerd in 2022, vermeldt gestandaardiseerde afmetingen, doorsnede-eigenschappen, aanduidingsconventies en eenheden in zowel het Amerikaanse gebruikelijke als het metrische stelsel. Voor HSS omvatten de relevante gegevens het oppervlak, het gewicht per lengte-eenheid, de buitenafmetingen, de nominale wanddikte, de aannames voor de hoekradius en de eigenschappen rond de hoofd- en nevenas. Ronde profielen gebruiken daarentegen een op de diameter gebaseerde geometrie en gelijke aseigenschappen.
Deze tabellen mogen niet worden verward met tabellen voor open constructieprofielen. Een W-profiel heeft flenzen en een lijf die aan de omringende ruimte zijn blootgesteld; een HSS heeft een gesloten wand. Een hoek-, U- of T-profiel heeft andere grenzen van de plaatelementen, ander torsiegedrag en andere verbindingsvlakken. Geometrische tabellen van AISC voor deze profielen kunnen geen geldige HSS-eigenschappen leveren enkel omdat het oppervlak of de totale hoogte ongeveer overeenkomt.
Doorsnede-eigenschappen zijn bovendien niet hetzelfde als ontwerpweerstand. AISC-tabellen leveren geometrische gegevens, terwijl de toepasselijke specificatie en ontwerpnorm de grenstoestanden bepalen, zoals lokale knik, vloeien, breuk, drukweerstand, buigweerstand en gedrag van verbindingen. De slankheid van de wand kan afhangen van de vlakke breedte tussen afgeronde hoeken in plaats van van de volledige buitenafmeting. Gelaste HSS-verbindingen kunnen geconcentreerde krachten, plastificatie van de wand en grenstoestanden van het ponsachtige type veroorzaken, die bij een open gewalste ligger niet op dezelfde wijze optreden.
Daarom vermeldt een volledige HSS-aanduiding de vorm, de nominale afmetingen, de wanddikte, de lengte, de toepasselijke norm en de kwaliteit. De geometrie vertelt de constructeur wat het onderdeel is. ASTM A1085/A1085M bepaalt een deel van de producteisen voor de fabrikant. De AISC-tabellen leveren consistente afmetingen en eigenschappen voor berekeningen. Geen van deze elementen mag door een ander worden vervangen.
8. Vloerplaat en oppervlakken met patroon: wanneer de geometrie van het oppervlak onderdeel van de vorm is
Vloerplaat laat zien waarom de productvorm van staal niet alleen aan de hand van de dikte kan worden bepaald. Het is nog steeds een vlak, warmgewalst product, maar het werkoppervlak heeft een ontworpen patroon dat de productspecificatie, de hantering en de maatbeschrijving ervan verandert. Een gewone plaat en een vloerplaat met patroon kunnen vergelijkbare dikten van het basismetaal hebben, maar het zijn geen onderling uitwisselbare categorieën.
Verhoogde patronen op één oppervlak
ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verhoogde patronen op één oppervlak. De patronen maken deel uit van het gewalste product en zijn geen latere coating, lasafzetting of bewerkte vorm. Dat onderscheid is van belang: de geometrie van het oppervlak wordt tijdens het walsen gevormd en wordt daarmee onderdeel van de productidentiteit.
Het verhoogde patroon kan de grip onder de voet verbeteren of het verschuiven van apparatuur beperken, maar deze functionele effecten maken van vloerplaat geen afzonderlijke constructiestaalkwaliteit. Kwaliteit, chemische samenstelling, trekeigenschappen, kerfslagvereisten, leveringsconditie en oppervlaktekwaliteit blijven aangelegenheden van de specificatie. Een oppervlak met patroon stelt op zichzelf niet vast dat het staal constructiestaal, drukvatenstaal of staal met een bepaald koolstofequivalent is.
Ook de nominale dikte moet zorgvuldig worden geïnterpreteerd. Bij een product met patroon moeten de afnemer en de fabrikant onderscheid maken tussen het basismetaal en de hoogte van het verhoogde patroon. Het patroon vergroot het totale oppervlakteprofiel, maar mag bij de berekening van de weerstand van de doorsnede, de voorbereiding voor het lassen of de massa per oppervlakte-eenheid niet als extra constructieve dikte worden beschouwd. De toepasselijke bestel- en maatvoeringseisen bepalen hoe dikte, breedte, lengte en toelaatbare afwijkingen worden gemeten.
Dit is een van de redenen waarom een visuele omschrijving zoals “traanplaat” ontoereikend is voor technische identificatie. De term kan het uiterlijk beschrijven, maar vermeldt niet de geldende ASTM-specificatie, staalkwaliteit, patrooneisen, maatklasse of toegestane afwijkingen. Een productaanduiding moet deze gegevens bevatten.
Dit onderscheid sluit aan bij de terminologische benadering in ISO 6929:2013, waarin termen voor vlakke producten, lange producten, buisvormige producten en andere staalvormen worden gestandaardiseerd. “Vlak product” beschrijft een brede productfamilie. Het neemt de verschillen tussen sheet, strip, plate en plaat met patroon niet weg en schrijft evenmin de mechanische eisen van een bepaalde kwaliteit voor.
Afbakeningen in de classificatie van ASTM A786/A786M
ASTM A786/A786M-15(2025) is een bruikbaar voorbeeld omdat vloerplaat volgens deze norm kan worden geleverd in afmetingen die zijn geclassificeerd als sheet, heavy-thickness sheet coil of plate. De specificatie koppelt daarmee drie begrippen die vaak ten onrechte als synoniemen worden behandeld: de oppervlakteconfiguratie van het product, de productievorm en de maatcategorie.
De norm begrenst de maximale dikte van vloerplaat tot 25 mm. Deze bovengrens is belangrijk. Een dikker warmgewalst product met een verhoogd oppervlak mag niet automatisch ASTM A786/A786M-vloerplaat worden genoemd alleen omdat het er visueel op lijkt. Zodra de dikte, leveringsvorm of andere vereisten buiten het in de norm vastgelegde toepassingsgebied vallen, is een andere specificatie of een afzonderlijk overeengekomen productbeschrijving nodig.
“Sheet”, “heavy-thickness sheet coil” en “plate” beschrijven leverings- en maatclassificaties, en geen drie verschillende verhoogde patronen. Sheet en heavy-thickness sheet coil houden verband met productie- en leveringsconventies op basis van coils, terwijl plate doorgaans als gesneden lengten wordt geleverd. De walsroute is van invloed op de haalbare afmetingen, de behandeling van coils, de snijpraktijk, de randconditie en het toepasselijke systeem van maattoleranties. Een uit een coil gesneden vloerplaat wordt daarom niet exact op dezelfde wijze beschreven als een afzonderlijk gewalste en als plate geleverde plaat, ook al hebben beide verhoogde patronen op één oppervlak.
Deze grens verklaart ook waarom ASTM-productspecificaties afzonderlijk moeten worden gelezen. ASTM A1088-25 heeft betrekking op koudgewalst CP-, DP- en TRIP-staal in coils en gesneden lengten, met eisen voor chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, uiterlijk, afmetingen en toelaatbare afwijkingen. Het is geen specificatie voor vloerplaat, en de terminologie voor koudgewalste sheet kan niet zonder meer worden overgebracht op warmgewalste producten met een patroon. Evenzo heeft ASTM A1085/A1085M betrekking op vierkante, rechthoekige en ronde holle constructieprofielen; voor deze producten zijn buitenafmetingen, wanddikte, hoekgeometrie en tabellen met doorsnede-eigenschappen nodig in plaats van een beschrijving van een vlak product aan de hand van dikte en breedte.
Dezelfde scheiding komt naar voren in constructienormen. ISO 630-1:2021 heeft betrekking op warmgewalste vlakke en lange constructiestaalproducten, waaronder platen, profielen, brede platte staven en staven, maar sluit sheet-, strip- en buisvormige producten uit. Deze uitsluiting is geen semantische haarkloverij. Ze wijst op verschillende productieroutes en verschillende technische leveringskaders. AISC Shapes Database v16.0, gepubliceerd in 2022, legt gestandaardiseerde afmetingen en doorsnede-eigenschappen van constructieprofielen vast in Amerikaanse gebruikelijke en metrische eenheden; de databank maakt van vloerplaat geen gewalst profiel.
Vlakheid, afmetingen en toelaatbare afwijkingen
Vlakheid is vooral van belang wanneer er een verhoogde geometrie aanwezig is. De basisplaat moet voldoende vlak blijven voor het leggen, snijden, lassen en dragen van belastingen, terwijl de patronen hun beoogde profiel moeten behouden zonder als willekeurige onregelmatigheden van het oppervlak te worden beschouwd. Een specificatie kan daarom de totale vlakheid, dikte, breedte, lengte, haaksheid, randconditie en patroongebonden kenmerken regelen via afzonderlijke bepalingen of via normen voor algemene toleranties waarnaar wordt verwezen.
Een toelaatbare afwijking is niet hetzelfde als een gegarandeerd exacte maat. Een plaat die op een bepaalde dikte of breedte is besteld, wordt geleverd binnen de toleranties die door ASTM A786/A786M en eventuele normen voor algemene eisen waarnaar wordt verwezen, zijn toegestaan. Walstemperatuur, koeling, restspanning, snijden en het vormen van het patroon kunnen de afwijking ten opzichte van de nominale waarde beïnvloeden. Ook de vlakheid kan na thermisch snijden of fabricage veranderen, zelfs wanneer het product bij levering aan de eisen voldoet.
Het technische gevolg is direct: afmetingen die worden gebruikt voor ontwerp, nesting, passing en gewichtsberekeningen moeten afkomstig zijn uit de toepasselijke tabellen en meetregels, en niet uit een liniaal die over het hoogste punt van het patroon wordt gelegd. Leveringsconditie en oppervlakteconditie moeten afzonderlijk van de kwaliteit worden vastgelegd. Een vlak product voor drukapparatuur kan bijvoorbeeld onder ISO 9328-6:2018 vallen en worden geleverd als lasbaar fijnkorrelig staal in geharde en getemperde toestand; de vlakke geometrie maakt het nog geen vloerplaat.
Vloerplaat is daarom een sterk voorbeeld van vorm als specificatie. Het product is vlak, maar niet uitsluitend vlak. De verhoogde patronen, de warmgewalste productieroute, de maatclassificatie en de maximale dikte van 25 mm definiëren gezamenlijk het product dat onder ASTM A786/A786M-15(2025) valt.
9. Koudgewalste geavanceerde hogesterktestaalplaat
ASTM A1088-25 laat zien waarom “plaat” geen toereikende productbeschrijving is. De titel identificeert het product als koudgewalste staalplaat en onderscheidt vervolgens drie metallurgische families: complex phase (CP)-, dual phase (DP)- en transformation-induced plasticity (TRIP)-staal. Ook wordt vermeld hoe het materiaal wordt geleverd: op rollen en in gesneden lengten. Productvorm, verwerkingsroute en metallurgische categorie maken daarom deel uit van de specificatie zelf en zijn geen aanduidingen die pas na de vervaardiging worden toegevoegd.
Dat onderscheid is van belang omdat staalproducten met vergelijkbare dikten onder verschillende normen en toleranties kunnen vallen en aan verschillende acceptatieproeven kunnen worden onderworpen. ISO 6929:2013 biedt gestandaardiseerde terminologie voor platte producten, lange producten, buisvormige producten en andere staalvormen, maar een term uit de terminologie vervangt geen productspecificatie. Voor koudgewalste plaat, warmgewalste plaat, een constructieprofiel met holle doorsnede en een gesmeed onderdeel zijn verschillende controles nodig, omdat hun vorm en productgeschiedenis tot verschillende dimensionale en metallurgische toestanden leiden.
ASTM A1088-25 is gericht op platte, koudgewalste plaat en niet op dikke plaat, profielen of buisvormige producten. De plaat kan opgerold op een coil worden geleverd of worden afgewikkeld en in voorgeschreven lengten worden gesneden. Deze leveringsvorm beïnvloedt de behandeling en inspectie, terwijl de koudreductieroute invloed heeft op de oppervlaktekwaliteit, diktebeheersing, werkverharding en uiteindelijke reactie op vervorming. Dit maakt het materiaal niet tot een generieke categorie “hogesterktestaal”.
Aanduidingen voor complex phase, dual phase en TRIP
De aanduidingen CP, DP en TRIP beschrijven strategieën voor het ontwerpen van de microstructuur, hoewel de specificatie het materiaal nog altijd beheerst aan de hand van meetbare chemische samenstelling en mechanische eigenschappen.
Complex phase-staal bevat een harde, versterkte matrix met kleine hoeveelheden fasen of bestanddelen zoals martensiet, bainiet en restausteniet. Korrelverfijning en precipitatie kunnen eveneens bijdragen aan de sterkte. De resulterende structuur is bedoeld om een hoge sterkte te combineren met een beter bruikbare vervormbaarheid dan een volledig martensitische plaat met vergelijkbare sterkte. CP-kwaliteiten worden vaak gekozen wanneer weerstand tegen lokale vervorming en crashbelastingen van belang is, maar de aanduiding alleen geeft niet de vervormingsgrens van een afgewerkt onderdeel aan.
Dual phase-staal heeft een relatief zachte ferritische matrix met daarin harde martensieteilanden. Wanneer de plaat wordt vervormd, leidt het hardheidsverschil tussen deze bestanddelen tot een uitgesproken aanvankelijke werkverharding. DP-staal kan daardoor een aanzienlijke treksterkte bieden en tegelijkertijd een rek behouden die geschikt is voor veel gevormde onderdelen. De kwaliteitsaanduiding moet nog altijd worden gelezen in combinatie met de voorgeschreven eisen voor vloeigrens, treksterkte en rek; “DP” is op zichzelf een familienaam en geen volledige materiaalvermelding.
TRIP-staal berust op restausteniet dat tijdens plastische vervorming geleidelijk in martensiet transformeert. Deze transformation-induced plasticity verhoogt de werkverharding tijdens het vormen en kan lokale insnoering vertragen. De beheersing van silicium, aluminium en koolstof is vaak van belang voor de verwerkingsroute, omdat het staal na het afkoelen en gloeien een geschikte hoeveelheid austeniet moet behouden. De werkelijke grenzen voor de chemische samenstelling behoren echter tot de toepasselijke kwaliteit in ASTM A1088-25 en niet tot een brede leerboekbeschrijving van TRIP-metallurgie.
ASTM A1088-25 benoemt CP, DP en TRIP als specificatiecategorieën en kent binnen deze families kwaliteitsaanduidingen toe. Een aanduiding zoals DP 600 communiceert een familie en een sterkteniveau, maar niet elke eis die voor vervaardiging of ontwerp nodig is. De volledige order- of tekeningverwijzing moet ook de toepasselijke norm, dikte, breedte, lengte of coiltoestand, oppervlakte-eis en eventuele aanvullende bepalingen vermelden. Een ontwerper mag een DP-kwaliteit niet uitsluitend vervangen door een CP- of TRIP-kwaliteit omdat hun nominale treksterktewaarden vergelijkbaar lijken. Hun vloeigedrag, werkverharding, rek, buiggedrag en vervormingsgrenzen kunnen verschillen.
Het onderscheid is ook zichtbaar in het bredere normenstelsel. ISO 630-1:2021 is van toepassing op algemene technische leveringsvoorwaarden voor warmgewalste platte en lange constructiestaalproducten, waaronder platen, profielen, brede platte staven en staven, maar sluit plaat, band en buisvormige producten uit. Die uitsluiting is geen onbeduidende redactionele keuze. Zij voorkomt dat een regel voor warmgewalste constructieplaat wordt toegepast alsof het een regel voor koudgewalste plaat voor de automobielindustrie is.
Coils en gesneden lengten
ASTM A1088-25 staat levering op coils en in gesneden lengten toe, maar deze vormen zijn in praktische of contractuele zin niet altijd uitwisselbaar. Een coil is een opgerolde lengte plaat waarvan de breedte en dikte gespecificeerd blijven, terwijl de afzonderlijke stuklengten later door richten en snijden worden geproduceerd. Een gesneden lengte wordt geleverd als een afzonderlijke plaat met een voorgeschreven lengte en breedte, waardoor vlakheid, randtoestand en lengtetolerantie op elk stuk rechtstreeks kunnen worden geïnspecteerd.
Levering op coil kan problemen met zich meebrengen die verband houden met de voor- en achtereinden, lassen in een bewerkte coil, telescopische winding, zeeg en variaties over de lengte van de wikkelvolgorde. Bij gesneden lengten kunnen andere aspecten naar voren komen, waaronder haaksheid, vlakheid na het richten en randkwaliteit na het knippen. De eisen van de norm voor afmetingen en toelaatbare afwijkingen stellen de grenzen vast; het woord “coil” doet deze grenzen niet vervallen.
Dit is nog een reden om plaat niet met dikke plaat te verwarren. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verheven figuren op één oppervlak en staat levering toe in afmetingen die als plaat, coil van plaat met grote dikte of dikke plaat zijn geclassificeerd, met inachtneming van een maximale dikte van 25 mm. Deze overlapping in terminologie heeft betrekking op afmetingen en leveringspraktijk, niet op de metallurgische identiteit van de koudgewalste CP-, DP- of TRIP-plaat volgens ASTM A1088. Een warmgewalste vloerplaat met reliëfpatroon is geen alternatieve vorm van geavanceerde koudgewalste hogesterktestaalplaat.
Chemische samenstelling, mechanische eigenschappen en oppervlakte-eisen
ASTM A1088-25 behandelt de chemische samenstelling als een gecontroleerde eis en niet als achtergrondinformatie. Grenzen voor elementen zoals koolstof, mangaan, silicium, fosfor, zwavel en legerings- of microlegeringstoevoegingen beperken de lasbaarheid, fasevorming, sterkte en reactie tijdens de verwerking. Bij TRIP-kwaliteiten ondersteunt de chemische samenstelling het mechanisme van restausteniet; bij DP- en CP-kwaliteiten ondersteunt zij de beoogde balans tussen ferritische, martensitische, bainitische en verfijnde fasen. Een smeltanalyse en elke vereiste productanalyse moeten worden getoetst aan de kwaliteitsgrenzen die in de specificatie zijn vastgelegd.
Mechanische eigenschappen vormen de volgende identificatielaag. Vloeigrens, treksterkte en rek onderscheiden sterktenklassen binnen en tussen de CP-, DP- en TRIP-families. Deze waarden zijn niet uitwisselbaar met uitsluitend hardheid. Trekproeven zijn bovendien afhankelijk van de oriëntatie van het proefstuk, de meetlengte en de testbepalingen waarnaar de norm verwijst. Daarom moet bij een gerapporteerde rek ook de grondslag van de proef worden vermeld. Berekeningen voor het vormen moeten gebruikmaken van de gegevens van de voorgeschreven kwaliteit en van de geverifieerde walsrichting van de plaat, niet van een generieke waarde voor “AHSS”.
De specificatie behandelt ook de oppervlakteafwerking en het uiterlijk. Koudgewalste plaat wordt vaak toegepast wanneer de toestand van het oppervlak invloed heeft op coating, schilderen, verbinden of de kwaliteit van zichtdelen. ASTM A1088-25 vermeldt daarom meer dan alleen een sterkte-eis: de norm stelt verwachtingen vast voor oppervlakteafwerking, uiterlijk en toelaatbare onvolkomenheden, met bepalingen over de vraag of gebreken mogen worden hersteld of verwijderd, dan wel moeten worden afgekeurd. Walshuid, vlekken, krassen, schilfers en walsmerken kunnen niet worden beoordeeld volgens regels die voor ruwe warmgewalste dikke plaat zijn opgesteld.
Dimensionale eisen completeren de productdefinitie. Dikte, breedte, lengte, vlakheid, randtoestand en toelaatbare afwijking zijn specificatiekwesties en geen informele beschrijvingen. De toepasselijke toleranties bepalen of een geleverde coil of gesneden lengte voldoet, ook wanneer de chemische analyse en trekresultaten aanvaardbaar zijn.
Dezelfde scheiding komt in andere productspecificaties naar voren. ASTM A1085/A1085M heeft betrekking op vierkante, rechthoekige en ronde constructieve holle profielen, waarvan de gesloten geometrie afzonderlijke tabellen voor buitendimensions, wanddikte en profieleigenschappen vereist. AISC Shapes Database v16.0 vermeldt gestandaardiseerde afmetingen en eigenschappen van constructievormen in Amerikaanse gebruikelijke en metrische eenheden. ISO 9328-6:2018 heeft daarentegen betrekking op platte staalproducten voor drukdoeleinden, waaronder lasbare fijnkorrelige staalsoorten die in geharde en getemperde toestand worden geleverd. Elk document koppelt geometrie aan een specifieke productieroute en gebruikseis. ASTM A1088-25 doet hetzelfde voor koudgewalste CP-, DP- en TRIP-plaat.
10. Platte producten voor drukdoeleinden en leveringstoestand
Drukapparatuur als afzonderlijke toepassingscontext
Een plaat wordt niet uitsluitend door haar rechthoekige vorm gedefinieerd. In de specificatie wordt ook vastgelegd hoe zij is vervaardigd, tegen welke belastingen en omstandigheden zij bestand moet zijn en in welke toestand zij bij levering moet verkeren. Dit onderscheid wordt essentieel wanneer de plaat deel uitmaakt van een drukvat, ketel, opslagtank, warmtewisselaar of andere drukhoudende constructie. Dergelijke apparatuur wordt ontworpen met het oog op inwendige druk, temperatuur, cyclische belasting, breuktaaiheid, blootstelling aan corrosie en de integriteit van lasverbindingen. Een algemene omschrijving van een warmgewalste plaat legt geen van deze aspecten vast.
ISO 6929:2013 biedt gestandaardiseerde terminologie voor staalproducten en maakt onderscheid tussen de terminologie voor platte producten, lange producten, buisvormige producten en andere vormen. “Plat product” duidt op een productgeometrie en een productfamilie wat betreft vervaardiging; op zichzelf identificeert het geen kwaliteit voor drukvaten. Dezelfde algemene vorm kan worden geleverd volgens een norm voor constructiestaal, een algemene technische specificatie, een specificatie voor de scheepsbouw of een specificatie voor drukdoeleinden, met wezenlijk verschillende eisen voor chemische samenstelling, beproeving en warmtebehandeling.[7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Organization for Standardization. International Standard, 2018.
ISO 9328-6:2018 laat dit verschil rechtstreeks zien. Deze norm specificeert de technische leveringsvoorwaarden voor platte staalproducten die in drukapparatuur worden gebruikt, waaronder lasbare fijnkorrelige staalsoorten die in geharde en ontlaten toestand worden geleverd. De norm combineert dus verschillende specificatievariabelen: het product is plat, de beoogde functie betreft drukbelasting, de metallurgie is ontworpen met het oog op lasbaarheid en een fijne korrelgrootte, en de leveringstoestand wordt verkregen door een vastgelegde warmtebehandelingsroute. Geometrie is slechts één onderdeel van de aanduiding.
Daarom mag “drukvatplaat” niet worden behandeld als synoniem voor dikke plaat. De dikte kan de toepasselijke eisen beïnvloeden, maar schept die eisen niet. Een specificatie voor drukdoeleinden kan grenzen stellen aan koolstof, zwavel, fosfor en legeringselementen; trekproeven, vloeiproeven en kerfslagproeven voorschrijven; beproeving in de dikterichting vereisen; de lasbaarheid beheersen door grenzen voor het koolstofequivalent; en leveringstoleranties, oppervlaktegesteldheid en inspectiedocumentatie vastleggen. Geen van deze verplichtingen volgt louter uit het feit dat het product een plaat wordt genoemd.
ISO 630-1:2021 illustreert de afbakening vanuit een andere richting. Deze norm is van toepassing op warmgewalste platte en lange producten van constructiestaal, waaronder platen, profielen, brede platte staven en staven, maar sluit plaat, band en buisvormige producten uit. Een plaat die volgens ISO 630-1:2021 wordt geleverd, is bijgevolg op grond van haar geometrie alleen niet uitwisselbaar met een plaat die volgens ISO 9328-6:2018 wordt geleverd. De afmetingen kunnen elkaar overlappen. Hun technische leveringsvoorwaarden doen dat niet.
Dezelfde scheiding komt ook in andere normenstelsels voor. ASTM deelt de eisen in naar productvorm en vervaardigingsroute, met afzonderlijke specificaties voor platen, constructieprofielen, damwandprofielen, staven, draad, buisvormige producten, smeedstukken en gietstukken. ASTM A1088-25 heeft betrekking op koudgewalst CP-, DP- en TRIP-staalplaat op rollen en in gesneden lengten, met inbegrip van chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, uiterlijk, afmetingen en toelaatbare afwijkingen. Het zou technisch onjuist zijn deze specificatie voor plaat te vervangen door een specificatie voor drukdoeleinden, alleen omdat beide producten van plat staal zijn.
Ook terminologie voor oppervlaktepatronen en dikte kan misleidend zijn. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verhoogde figuren op één oppervlak en staat levering toe in afmetingen die zijn ingedeeld als plaat, plaat op rol met grote dikte of plaat, met een maximale dikte van 25 mm. Het verhoogde patroon verandert het oppervlak en het gebruik van het product, maar maakt het niet tot materiaal voor drukapparatuur. Een vloerplaat en een drukvatplaat kunnen dezelfde nominale dikte hebben, terwijl hun chemische samenstelling, beproeving, oppervlakte-eisen en toegestane toepassingen verschillen.
Lasbare fijnkorrelige staalsoorten
Lasbare fijnkorrelige staalsoorten worden gespecificeerd rond een metallurgisch vraagstuk: het materiaal moet een geschikte sterkte en taaiheid behouden en tegelijkertijd fabricage door lassen mogelijk maken. Een fijne korrelgrootte kan de taaiheid verbeteren, maar het resultaat is afhankelijk van de samenstelling, de wals- of warmtebehandelingspraktijk, de plaatdikte en de uiteindelijke thermische geschiedenis. Alleen een kwaliteitsnaam kan de eisen van de toepasselijke norm niet vervangen.
In ISO 9328-6:2018 vestigt de context van drukdoeleinden de aandacht op eigenschappen die relevant zijn voor een gelaste drukgrens. Het staal moet aan vastgelegde mechanische waarden voldoen en de chemische samenstelling wordt beheerst, zodat het lassen niet leidt tot een onaanvaardbaar verlies aan taaiheid of een hoog risico op scheurvorming tijdens de fabricage. Het koolstofgehalte is van belang, maar ook mangaan, microlegeringstoevoegingen en de balans die wordt uitgedrukt door berekeningen van het koolstofequivalent. Lasbaarheid is daarom een specificatie-eigenschap en geen visuele eigenschap van de plaat.
Aanduidingsletters bevatten informatie die als onderdeel van de materiaalbeschrijving moet worden gelezen. Kwaliteiten voor drukdoeleinden in deze familie gebruiken aanduidingen zoals P460Q en P690Q, waarbij het getal een sterkteniveau aanduidt en het achtervoegsel de leveringstoestand of de categorie voor kerfslagkwaliteit aanduidt volgens het toepasselijke aanduidingssysteem. Verwante kwaliteitsniveaus kunnen voorkomen met achtervoegsels zoals QL1 of QL2, waarbij de eisen voor de kerfslagproef verschillen. De exacte kwaliteit, het diktebereik, de beproevingstemperatuur en het kwaliteitsniveau moeten worden ontleend aan de aangehaalde editie van de norm; “fijnkorrelige drukvatplaat” is geen volledige materiaalomschrijving.
Ook de mechanische waarden zijn afhankelijk van de dikte. De gespecificeerde vloeigrens van een plaat kan afnemen naarmate de dikte toeneemt, terwijl de eisen voor kerfslagtaaiheid bij de ontwerptemperatuur doorslaggevend kunnen blijven. Bijgevolg bewijst een certificaat waaruit blijkt dat een dun proefstuk aan een nominale sterk tewaarde voldeed niet dat een dikkere drukgrens aan de eisen voldoet. De richting van de beproeving, de plaats van monsterneming, het gietnummer en aanvullende eisen zijn van belang.
Lassen voegt daar nog een laag aan toe. Voorwarmen, warmte-inbreng, interpass-temperatuur en warmtebehandeling na het lassen kunnen de warmte-beïnvloede zone en de toestand van de restspanningen veranderen. Een specificatie voor drukdoeleinden kan daarom worden gecombineerd met fabricageregels die losstaan van de norm voor het staalproduct. De plaatnorm legt de eigenschappen van het geleverde materiaal vast; de constructiecode bepaalt hoe de drukapparatuur wordt ontworpen, gelast, onderzocht en aanvaard.
Gehard en ontlaten leveringstoestand
“Gehard en ontlaten” beschrijft de materiaaltoestand, niet de productgeometrie. De plaat kan nog steeds een plat product zijn, maar haar eigenschappen zijn vastgesteld door middel van een specifieke reeks warmtebehandelingen. Bij het harden wordt het geaustenitiseerde staal snel afgekoeld, waardoor een harde omgezette structuur ontstaat. Bij het ontlaten wordt het vervolgens opnieuw verhit tot beneden het transformatiegebied om overmatige brosheid te verminderen en sterkte, taaiheid en restspanningen af te stemmen. De uiteindelijke toestand is een door het proces verkregen balans en geen afzonderlijke staalvorm.
Dit is van belang omdat dezelfde nominale samenstelling na normaliseren, thermomechanisch walsen, gloeien of harden en ontlaten verschillende eigenschappen kan opleveren. Een aanduiding die eindigt op Q mag niet als een decoratief achtervoegsel worden gelezen. Zij geeft aan dat de leveringstoestand deel uitmaakt van de kwaliteitsdefinitie. Snijden, vervormen, lassen of een latere warmtebehandeling kan de eigenschappen wijzigen die de oorspronkelijke aanduiding rechtvaardigden.
Daarom moet documentatie voor drukdoeleinden de norm, kwaliteit, dikte, het gietnummer, de leveringstoestand en de vereiste beproevingen vermelden. “Plaat, 690 MPa” laat te veel informatie weg. “ISO 9328-6:2018, P690Q, gehard en ontlaten”, onder voorbehoud van de vastgelegde dikte- en kwaliteitseisen, geeft een wezenlijk ander informatieniveau. Het onderscheid is essentieel: de productvorm geeft aan hoe het staal eruitziet, terwijl de leveringstoestand aangeeft welke metallurgische toestand het heeft bereikt.
11. Smeedstukken en gietstukken: waarom vergelijkingen met vervormde producten tekortschieten

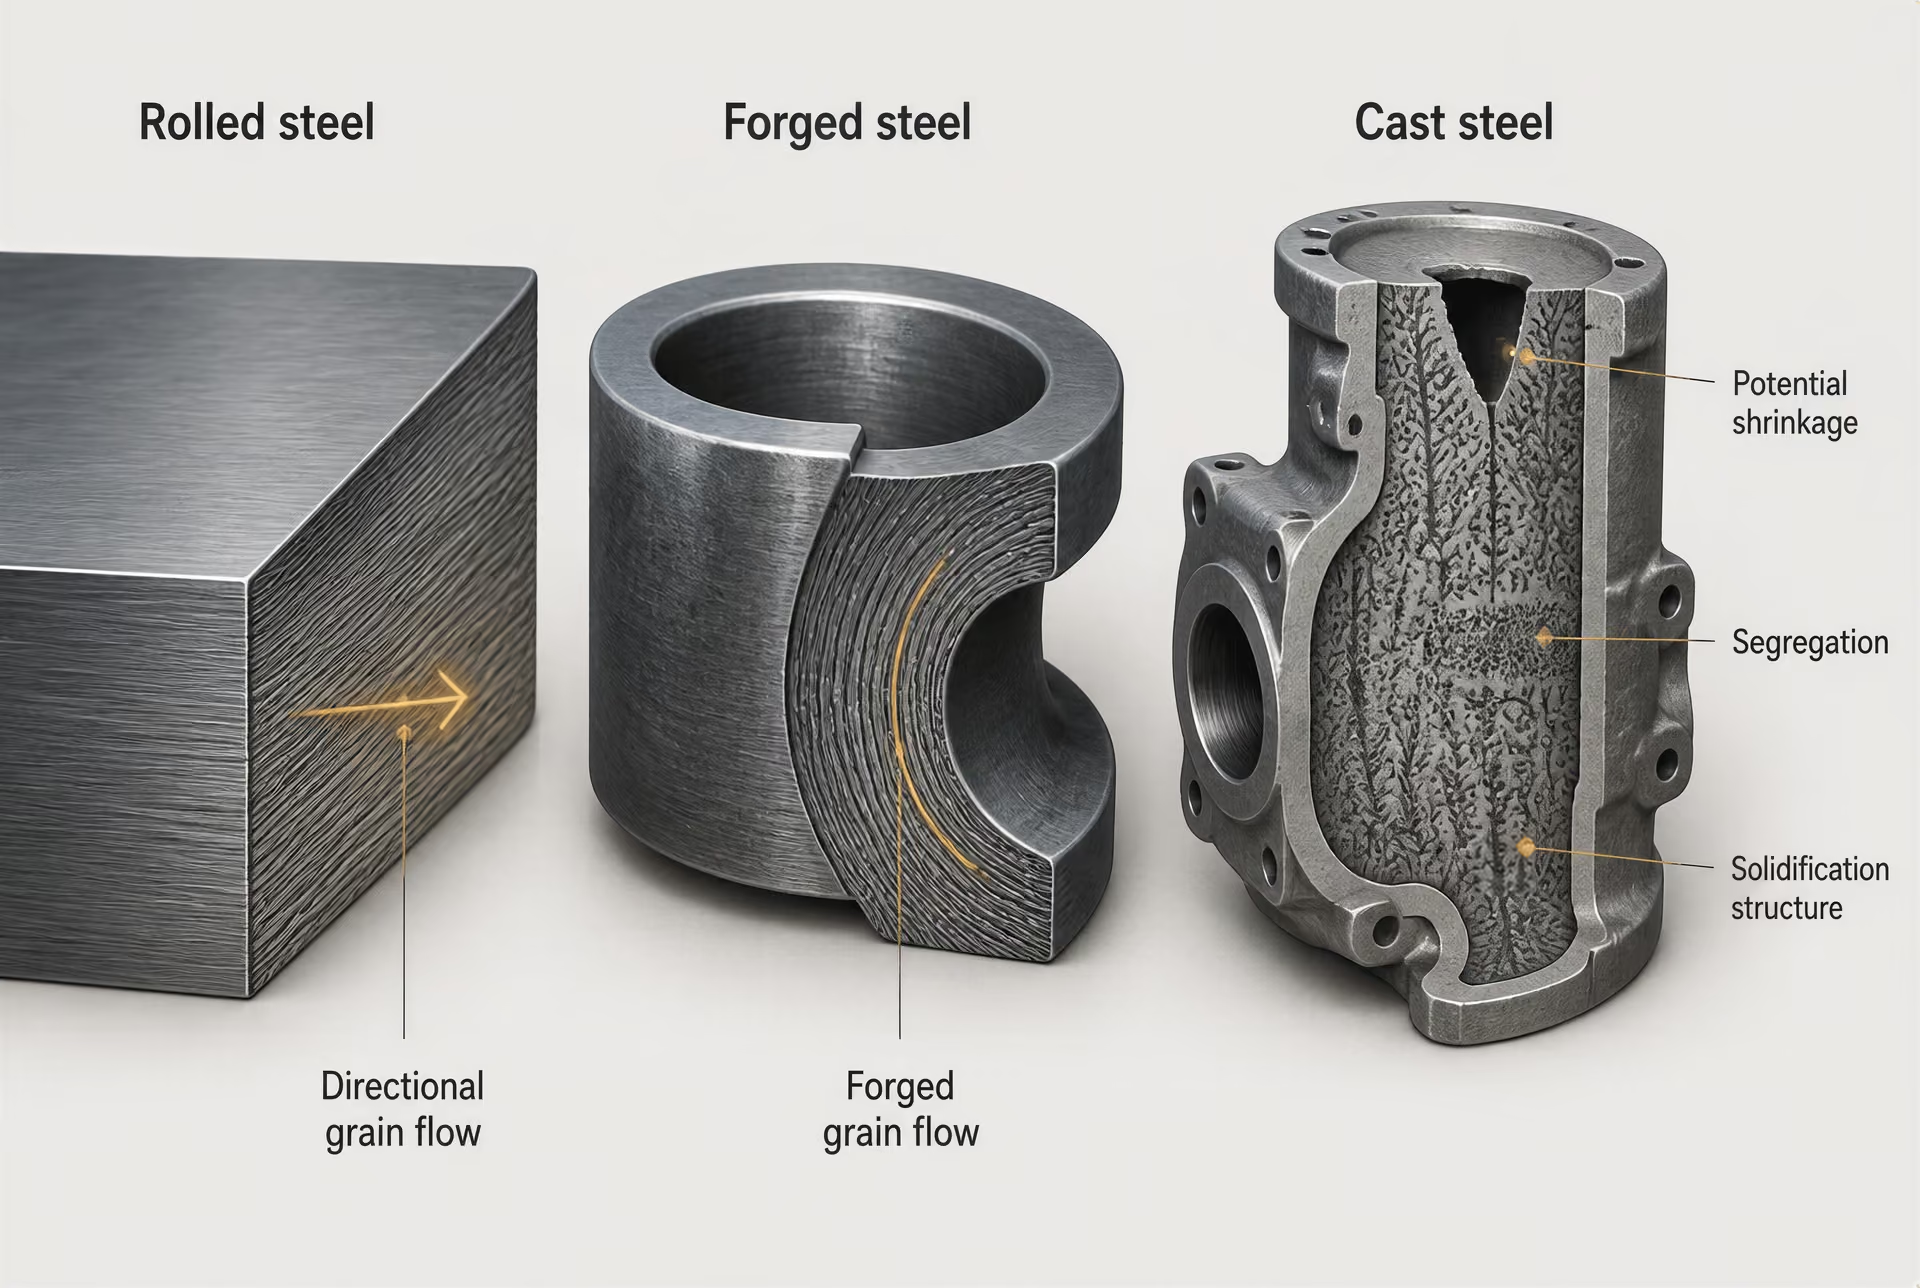
Vervormde producten versus gietproducten
| Productvorm | Primaire productieroute | Typische nadruk bij inspectie |
|---|---|---|
| Gewalste plaat | Reductie tussen walsen | Dikte, vlakheid, oppervlakteconditie, trek- en kerfslagproeven |
| Smeedstuk | Drukvervorming tussen matrijzen of vergelijkbaar gereedschap | Vezelverloop, smeedreductie, beproevingsoriëntatie en ultrasoon onderzoek |
| Gietstuk | Stolling in een vorm | Krimp, porositeit, insluitingen, radiografie en penetrant- of magnetisch-deeltjesonderzoek |
De Productvorm is een specificatievariabele, geen visueel label. Een gewalste plaat en een gesmede schijf kunnen er beide uitzien als dikke, vlakke stalen componenten, maar hun normen hebben betrekking op verschillende fabricageroutes, defectpopulaties, afmetingen en aanvaardingsproeven. Hetzelfde probleem doet zich voor wanneer een gegoten huis wordt vergeleken met een buisvormig product alleen omdat beide een holle doorgang bevatten.
ASTM-opleidingsmateriaal trekt de belangrijkste grens tussen vervormde en gegoten producten bij de methode waarmee het staal zijn uiteindelijke vorm krijgt. Vervormde producten worden na het stollen gevormd door mechanische bewerking. Walsen, smeden en trekken verminderen of herverdelen het materiaal door aangebrachte vervorming. Gegoten producten worden in een mal gegoten en verkrijgen hun primaire vorm tijdens het stollen. Een daaropvolgende warmtebehandeling, verspaning of lokale bewerking kan het resultaat veranderen, maar maakt van een gietproduct geen gewalst of gesmeed product.
Dit onderscheid heeft gevolgen voor de inwendige structuur. Walsen leidt doorgaans tot een gerichte korrelstroom en langgerekte insluitsels, waarbij de eigenschappen en gevoeligheid voor defecten kunnen verschillen tussen de langs-, dwars- en dikterichting. Smeden kan de korrelstroom rond een component omleiden en bepaalde inwendige discontinuïteiten sluiten of verminderen wanneer de reductie en procesbeheersing geschikt zijn. Geen van beide beweringen staat een universele rangorde in prestaties toe: de staalsoort, reductie, smeedpraktijk, warmtebehandeling en inspectie bepalen het resultaat nog steeds. Gegoten staal stolt uit vloeibaar metaal, waardoor de structuur wordt bepaald door thermische gradiënten, voeding, segregatie en de geometrie van de mal. Krimpholten, gasgerelateerde discontinuïteiten en niet-metallische insluitsels worden beoordeeld als aandachtspunten van het gietproces en niet verondersteld de verdeling te hebben die in een gewalste plaat wordt aangetroffen.
ISO 6929:2013 standaardiseert de terminologie voor vlakke producten, lange producten en buisvormige producten, maar de terminologie maakt deze categorieën niet uitwisselbaar met smeedstukken of gietstukken. ISO/TC 17 scheidt eveneens de productgroepen voor vlakgewalste producten van continuwalsen, constructiestaal, stalen buizen en de terminologie voor staalproducten. Deze indeling weerspiegelt verschillende technische controles en geen catalogus van alternatieve benamingen.
Het toepassingsgebied van ISO 630-1:2021 laat zien hoe gemakkelijk een bekende kwaliteitsaanduiding verkeerd kan worden toegepast. De norm heeft betrekking op warmgewalste vlakke en lange constructiestaalproducten, waaronder platen, profielen, brede platstaven en staven, maar sluit plaatstaal, bandstaal en buisvormige producten uit. ASTM volgt dezelfde productspecifieke logica: specificaties zijn verdeeld over platen, constructieprofielen, damwandprofielen, staven, draad, buisvormige producten, smeedstukken en gietstukken. Een plaatspecificatie kan niet als standaardspecificatie voor een smeedstuk worden beschouwd omdat de chemische samenstelling toevallig vergelijkbaar is.
Ook de geometrie volgt de productieroute. Een gewalst I-profiel wordt vervaardigd tussen walsen en geïdentificeerd aan de hand van gestandaardiseerde afmetingen en profieleigenschappen. De AISC Shapes Database v16.0 vermeldt deze eigenschappen in Amerikaanse gebruikelijke en metrische eenheden. Een constructieprofiel met holle doorsnede heeft eigen fabricage- en maatregels; ASTM A1085/A1085M heeft betrekking op vierkante, rechthoekige en ronde HSS, met afzonderlijke overwegingen voor geometrie en profieleigenschappen. Een gesmede krukas, ring of klephuis wordt daarentegen vervaardigd binnen een vereiste omhullende maat en vervolgens verspaand, terwijl een gietstuk ribben, nokken en inwendige holten rechtstreeks uit de mal kan verkrijgen. De vorm is dus een aanwijzing voor het proces, maar vormt niet de volledige specificatie.
Specifieke eisen voor smeedstukken
Een smeedstukspecificatie moet meer beheersen dan alleen de chemische analyse van het staal en de eindafmetingen. Gewoonlijk worden het smeedproces of de productklasse, de toestand na warmtebehandeling, de smeedreductie of de bewerkingspraktijk waar vereist, en de locaties waaruit proefstukken voor mechanische proeven worden genomen, vastgelegd. De oriëntatie van de proefstukken is van belang omdat vervorming richtingsafhankelijke eigenschappen kan veroorzaken. Een proef in de langsrichting van een gesmede staaf levert niet dezelfde informatie op als een proef in dwarsrichting of tangentiële richting van een ring.
Smeednormen behandelen ook de verhouding tussen de uitgangsmaat, de smeedmaat en de uiteindelijke verspaande afmetingen. Het component kan aanzienlijke verspaning ondergaan, zodat het aanvaardingsonderzoek vóór het verspanen, na het verspanen of in beide fasen kan worden uitgevoerd. Discontinuïteiten aan het oppervlak mogen binnen vastgelegde grenzen worden verwijderd, terwijl inwendige indicaties ultrasoon onderzoek kunnen vereisen. De toepasselijke specificatie kan onderzoekszones, referentieblokken, de beoordeling van indicaties en beperkingen voor reparaties voorschrijven. Deze controles beantwoorden vragen die een plaat- of bladstaalnorm niet stelt.
Ook de warmtebehandeling vormt een onderscheidend criterium. Een smeedstuk kan genormaliseerd, genormaliseerd en ontlaten, gehard en ontlaten of in een andere gespecificeerde toestand worden geleverd, waarbij hardheids- en trekproeven aan die toestand zijn gekoppeld. ISO 9328-6:2018 heeft daarentegen betrekking op vlakke staalproducten voor drukapparatuur, waaronder lasbare fijnkorrelige staalsoorten die in geharde en ontlaten toestand worden geleverd. De eisen daarvan behoren bij vlakke producten voor drukdoeleinden; ze worden niet automatisch smeedeisen alleen omdat beide producten kunnen worden gehard en ontlaten.
Voor een gesmeed onderdeel kunnen ook een smeedprocedure van de fabrikant, traceerbaarheid per smelt en smeedbewerking, macro-etsonderzoek, bewijs van de korrelstroom of aanvullende niet-destructieve onderzoeken vereist zijn. De aanvaarding is gekoppeld aan het risico en de geometrie van het afgewerkte component. Het vervangen van deze documenten door een plaatcertificaat laat het belangrijkste fabricagebewijs buiten beschouwing.
Specifieke eisen voor gietstukken
Gietspecificaties beginnen met eisen voor gaafheid en controle van de malgerelateerde aspecten. Ze kunnen de gietmethode, de praktijk voor het aanbrengen van voeders en het voeden, de warmtebehandeling, reparatieregels, de oppervlakteconditie en het onderzoek van kritieke doorsneden definiëren. Proefstukken kunnen aan het gietstuk worden bevestigd, uit dezelfde smelt worden gegoten of afzonderlijk onder gespecificeerde omstandigheden worden vervaardigd. Hun mechanische resultaten kunnen het gietstuk alleen vertegenwoordigen binnen het door de specificatie vastgelegde bemonsteringsschema.
Radiografisch of ultrasoon onderzoek wordt voor een gietstuk anders geïnterpreteerd dan voor een gewalst product. Een gietstuk bevat veranderingen in doorsnede, kernen, aansluitingen en thermische hotspots die het stollen beïnvloeden. Daarom richt de inspectie zich op zones die gevoelig zijn voor krimp, porositeit, warmscheuren of insluitsels, vaak met gebruikmaking van een kwaliteitsniveau of aanvaardingsklasse die aan de gebruiksomstandigheden van het component is gekoppeld. Een lineaire indicatie in een drukhoudend gietstuk kan ontoelaatbaar zijn, ook wanneer een vergelijkbaar uitziende oppervlaktetekening op een gewalst product zou kunnen worden verwijderd en opnieuw onderzocht.
Gietnormen maken ook onderscheid tussen reparatie en reguliere nabewerking. Lassen om een holte of andere discontinuïteit te herstellen kan goedkeuring, gekwalificeerde procedures, onderzoek van de reparatie en een hernieuwde warmtebehandeling vereisen. De aanvaardingsvoorwaarde kan een gietstuk afkeuren wegens inwendige of oppervlakt eindicaties, zonder te impliceren dat elk gegoten staalproduct dezelfde grens voor defecten heeft.
Daarom moeten een gietstaalkwaliteit, een smeedstaalkwaliteit en een gewalste staalkwaliteit worden gelezen als volledige aanduidingen en niet als afzonderlijke chemische benamingen. De National Structural Steelwork Specification maakt onderscheid tussen gewalste profielen, constructieprofielen met holle doorsnede, platen en staven en vereist een aanduiding die het normnummer, de sterkteklasse en de kerftaaiheidsklasse bevat. ASTM A1088-25, voor koudgewalst CP-, DP- en TRIP-plaatstaal op rollen en in gesneden lengten, behandelt de chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, het uiterlijk, de afmetingen en de toegestane afwijkingen. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verhoogde figuren op één oppervlak en staat levering toe in de vorm van plaat, band op rol met grote dikte of plaatafmetingen, tot een maximale dikte van 25 mm. Geen van beide specificaties levert de procescontroles voor een smeedstuk of gietstuk.
Bij vervanging van productvormen moet rekening worden gehouden met de productieroute en de bijbehorende specifieke aanvaardingseisen. Strong evidence
De juiste vergelijking verloopt daarom van productieroute tot productieroute: een gewalst product met eisen voor gewalste producten, een smeedstuk met smeedvereisten en een gietstuk met gietvereisten. Overeenkomst in kwaliteit is nuttig, maar betekent geen gelijkwaardigheid.
12. Een volledige staalbenaming lezen
[8] National Structural Steelwork Specification. British Constructional Steelwork Association, SteelConstruction.info. NSSS reference material, 2010.
Een staalbenaming is niet slechts een naam voor een staalkwaliteit. Het is een compacte specificatieketen die aangeeft welke productnorm van toepassing is, welk sterkteniveau vereist is, hoe het materiaal presteert onder impactbelasting, hoe het is geleverd of behandeld en of aanvullende controles van toepassing zijn. De National Structural Steelwork Specification (NSSS) maakt dit expliciet: een volledige benaming bevat het nummer van de norm, de sterkteklasse en de kerftaaiheidsklasse. Deze elementen beschrijven verschillende zaken en mogen niet tot één label worden samengevoegd.
Bijvoorbeeld, EN 10025-2 S355J2+N kan als volgt worden gelezen:
- EN 10025-2 identificeert de productnorm en het toepassingsgebied daarvan.
- S355 identificeert de sterkteklasse van het constructiestaal.
- J2 identificeert de kerftaaiheidsklasse.
- +N identificeert de leveringstoestand: genormaliseerd of normaliserend gewalst.
Een project kan vervolgens eisen toevoegen, zoals ultrasoon onderzoek, eigenschappen in dikterichting, beperkte chemische samenstelling of een speciale oppervlakteconditie. De uiteindelijke bestelling of het materiaalcertificaat bevat dan meer informatie dan alleen “S355-staal”.
Normnummer en producttoepassingsgebied
Het normnummer staat vooraan, omdat het de regelset vastlegt. Het is geen louter decoratieve verwijzing. Het bepaalt welke productvormen, afmetingen, productieroutes, beproevingsregimes, toleranties en inspectiedocumenten zijn toegestaan en op basis waarvan het materiaal wordt beoordeeld.
ISO 6929:2013 biedt gestandaardiseerde terminologie voor staalproducten, waaronder platte producten, lange producten en buisproducten. Die terminologie is van belang, omdat een plaat, een profiel en een buis geen onderling uitwisselbare categorieën zijn, zelfs wanneer hun chemische analyse vergelijkbaar lijkt. Hun productieroutes leiden tot verschillende maatconventies, oppervlaktecondities en uitvoeringen van mechanische proeven.
Het toepassingsgebied van een norm kan een product uitsluiten dat er sterk verwant uitziet. ISO 630-1:2021 is van toepassing op warmgewalste platte en lange constructiestaalproducten, waaronder platen, profielen, brede strippen en staven, maar sluit plaatmateriaal in dunne vorm, band en buisproducten uit. Een benaming die aan ISO 630-1 voldoet, kan daarom niet automatisch worden overgedragen op koudgewalst plaatmateriaal of een hol profiel.
ASTM volgt dezelfde logica van productvormen. De specificaties zijn verdeeld over platen, constructieprofielen, damwandprofielen, staven, draad, buisproducten, smeedstukken en gietstukken. ASTM A1088-25 heeft bijvoorbeeld betrekking op koudgewalst CP-, DP- en TRIP-plaatstaal dat op rollen en in gesneden lengten wordt geleverd. De eisen hebben betrekking op chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, uiterlijk, afmetingen en toegestane afwijkingen. Dit materiaal simpelweg “hoogsterktestaal” noemen, laat het toepassingsgebied voor koudgewalst plaatmateriaal weg dat bepalend is voor de productie en acceptatie ervan.
Een oppervlakteprofiel kan eveneens van invloed zijn op de toepasselijke productbeschrijving. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verhoogde figuren op één oppervlak. Levering is toegestaan in afmetingen die worden geclassificeerd als plaatmateriaal in dunne vorm, plaatmateriaal op rol met grote dikte of plaat, maar er geldt een maximale dikte van 25 mm. “Vloerplaat” geeft daarom zowel een productvorm als een oppervlaktekenmerk aan; het is niet slechts een visuele bijnaam voor elke plaat met een verheven patroon.
Hetzelfde beginsel geldt voor constructieprofielen. Een benaming zoals W-shape W14×90 gebruikt een systeem voor profielbenamingen en niet een conventie voor plaatdikten. De AISC Shapes Database v16.0 vermeldt de gestandaardiseerde afmetingen en profieleigenschappen van dergelijke profielen in Amerikaanse gebruikelijke en metrische eenheden. Flensbreedte, hoogte, oppervlakte, stralen, massa en eigenschappen zoals en behoren tot de profielbenaming. Deze kunnen niet worden afgeleid uit een kwaliteit voor platte producten zoals S355 of uitsluitend uit een nominale dikte.
Voor holle constructieprofielen maakt de geometrie deel uit van de specificatie. ASTM A1085/A1085M heeft betrekking op vierkante, rechthoekige en ronde holle constructieprofielen, waarvoor afzonderlijke tabellen met afmetingen en profieleigenschappen gelden. Een rond HSS en een rechthoekig HSS kunnen volgens dezelfde staalspecificatie worden vervaardigd, terwijl hun wanddikte, buitenafmetingen, hoekstralen en ontwerpeigenschappen verschillen. De productnorm moet daarom vóór het kwaliteitssymbool worden gelezen.
Sterkteklasse en kerftaaiheidsklasse
Na het normnummer identificeert de sterkteklasse de vereiste sterktecategorie van het materiaal binnen die productnorm. In S355 duidt de letter S op constructiestaal en verwijst 355 naar de gespecificeerde minimale vloeigrens in het relevante diktebereik, uitgedrukt in megapascal voor de EN-benaming. Dit betekent niet dat elk proefstuk precies bij 355 MPa zal vloeien en beschrijft evenmin de taaiheid, lasbaarheid of oppervlakteafwerking.
De dikte kan de vereiste waarde wijzigen. De toepasselijke tabel kan voor dikker materiaal een lagere minimale vloeigrens voorschrijven. Het getal in de kwaliteit is dus geen universele materiaaleigenschap die losstaat van de productafmetingen. Het certificaat moet worden gecontroleerd aan de hand van de werkelijke dikte of diameter en de in de bestelling vermelde normeditie.
Kerftaaiheid vormt een afzonderlijk onderdeel van de keten. In S355J2 identificeert het achtervoegsel J2 een kerfslagproef volgens Charpy met V-kerf bij een bepaalde beproevingstemperatuur, doorgaans −20 °C volgens de relevante EN-eisen voor constructiestaal. De impactklasse is geen hogere sterkteklasse. S355JR, S355J0 en S355J2 kunnen dezelfde sterktebenaming S355 hebben, maar verschillen in beproevingstemperatuur en vereiste opgenomen energie.
Het onderscheid is praktisch van belang. Een onderdeel dat kan worden blootgesteld aan lage gebruikstemperaturen, dynamische belastingen of beperkingen die brosse breuk kunnen bevorderen, heeft een gespecificeerde kerftaaiheidsklasse nodig en niet alleen een opgegeven vloeigrens. Staal met de aanduiding S355 zonder impactachtervoegsel is onvolledig wanneer de geldende norm of projectspecificatie dit vereist.
Andere normen drukken dezelfde ideeën anders uit. ISO 9328-6:2018 heeft betrekking op platte staalproducten voor drukdoeleinden en omvat lasbare fijnkorrelige staalsoorten die in geharde en getemperde toestand worden geleverd. De benaming daarvan moet worden geïnterpreteerd volgens de norm voor drukapparatuur en mag niet worden overgenomen uit een systeem voor de benaming van constructieplaten. Sterkte, taaiheid, lasbaarheid en warmtebehandelingstoestand blijven onderling samenhangende, maar afzonderlijke eisen.
Leveringstoestand, afwerking en aanvullende eisen
De laatste onderdelen van een benaming beschrijven hoe het staal wordt geleverd en welke aanvullende controles van toepassing zijn. In EN 10025-2 S355J2+N geeft +N een genormaliseerde of normaliserend gewalste leveringstoestand aan. Andere achtervoegsels kunnen, afhankelijk van de norm, thermomechanisch walsen of levering in geharde en getemperde toestand aanduiden. Het achtervoegsel is van belang, omdat warmtebehandeling en walsgeschiedenis invloed hebben op de korrelstructuur, taaiheid, restspanningen en het gedrag tijdens fabricage.
De leveringstoestand mag niet worden verward met de oppervlakteafwerking. Een plaat kan genormaliseerd worden geleverd en toch een bepaalde oppervlaktekwaliteitsklasse, randtoestand of toegestane herstelmethode vereisen. Koudgewalst plaatmateriaal kan volgens ASTM A1088-25 een bepaalde afwerking en uiterlijkclassificatie vereisen, terwijl een constructieprofiel wordt beheerst door eisen voor profieldoorsnede, rechtheid, verdraaiing en toleranties voor massa.
Aanvullende eisen voegen controles toe bovenop de basisbenaming. Deze kunnen ultrasoon onderzoek naar inwendige discontinuïteiten, taaiheid in dikterichting, strengere chemische grenswaarden, beperkingen voor het koolstofequivalent, lasbaarheidseisen, aanvullende kerfslagproeven of eisen aan inspectiedocumenten omvatten. Staal waarvoor een eigenschap in dikterichting is gespecificeerd, wordt niet volledig beschreven door alleen de sterkte- en impactsymbolen; de aanvullende eis heeft betrekking op de weerstand tegen lamellaire scheurvorming in gelaste verbindingen.
Volgorde voor het lezen van een aanduiding
- 1. Norm Bevestig het exacte normnummer, de editie en het toepassingsgebied voor de productvorm.
- 2. Staalsoort Lees de sterkte- of samenstellingsklasse binnen die norm.
- 3. Kerfslagkwaliteit Controleer de taaiheidsklasse en de beproevingstemperatuur waar vereist.
- 4. Levertoestand Controleer normaliseren, thermomechanisch walsen, harden en ontlaten of een andere vermelde toestand.
- 5. Aanvullende eisen Controleer de bepalingen voor beproeving, oppervlak, afmetingen, lasbaarheid en documentatie.
De leesvolgorde is daarom bewust gekozen: identificeer de norm en het producttoepassingsgebied, lees de sterkteklasse, lees de impact- of taaiheidsklasse en controleer vervolgens de leveringstoestand, oppervlakte- en maateisen en elk aanvullend symbool of elke aanvullende bepaling. EN 10025-2 S355J2+N beschrijft een andere specificatieketen dan een generieke “S355-plaat”, net zoals een rechthoekig HSS volgens ASTM A1085/A1085M verschilt van een koudgewalste TRIP-plaat volgens ASTM A1088-25. Productgeometrie, productieroute en mechanische benaming moeten met elkaar verbonden blijven, maar mogen niet als hetzelfde onderdeel worden behandeld.
13. Hoe ASTM-productspecificaties de eisen verdelen
ASTM-specificaties behandelen staal niet als één uitwisselbaar materiaal dat uitsluitend op basis van vloeigrens wordt ingedeeld. Zij kennen eisen toe op basis van productvorm, productieroute en beoogde toepassing. Een plaat, een I-vormig profiel, een ronde staaf, een hol constructieprofiel (HSS) en een constructieve bevestiger kunnen allemaal worden aangeduid met een nominale vloeigrens van 50 ksi, maar zij vallen niet onder dezelfde regels voor afmetingen, testlocaties, oppervlakte-eisen of acceptatiecriteria.
Deze structuur sluit aan bij de productterminologie in ISO 6929:2013, waarin vlakke producten, lange producten, buisvormige producten en andere staalvormen worden onderscheiden. ISO 630-1:2021 is van toepassing op warmgewalste constructieve vlakke en lange producten—platen, profielen, brede strippen en staven—maar sluit plaatstaal, bandstaal en buisvormige producten uitdrukkelijk uit. Die uitsluiting is geen onbeduidende terminologische voorkeur. Zij laat zien waarom een specificatie die voor één productfamilie is opgesteld, niet automatisch op een andere productfamilie kan worden toegepast.
Platen, profielen, staven, HSS en bevestigingsmiddelen
Voor constructieplaatstaal levert ASTM A6/A6M algemene eisen die vaak worden gebruikt in combinatie met kwaliteiten zoals ASTM A36/A36M, ASTM A572/A572M Grade 50 en ASTM A588/A588M. Het product is een vlakgewalst product, zodat dikte, breedte, lengte, vlakheid, zeeg, randtoestand en toegestane diktevariatie centrale beheersingsparameters zijn. Bij een plaatbestelling kunnen bovendien aanvullende eisen worden gesteld aan eigenschappen in de dikterichting, lasbaarheid, kerftaaiheid of ultrasoon onderzoek. Plaatstaal voor druktoepassingen volgt een andere route: ISO 9328-6:2018 behandelt vlakke staalproducten voor drukapparatuur, waaronder lasbare fijnkorrelige staalsoorten die in geharde en ontlaten toestand worden geleverd.
Het begrip “plaat” overlapt in het gewone taalgebruik ook met “sheet”. ASTM A786/A786M-15(2025) definieert bijvoorbeeld vloerplaat als warmgewalste plaat met verhoogde patronen op één oppervlak en staat levering toe in afmetingen die zijn ingedeeld als sheet, coil van sheet met grote dikte of plaat, met inachtneming van een maximale dikte van 25 mm. Het verhoogde patroon beïnvloedt het uiterlijk, de diktemeting en de maatbeheersing. Daardoor wordt vloerplaat geen gewone gladde constructieplaat.
Een open constructieprofiel—zoals een W-, S-, M-, HP-, C-, MC- of L-profiel—heeft een gewalste geometrie met flenzen, lijven, afrondingen en gespecificeerde uiteinden. De algemene eisen van ASTM A6/A6M worden toegepast in combinatie met specificaties voor constructieprofielen, zoals ASTM A992/A992M voor gewalste constructieprofielen. Relevante afmetingen zijn onder meer profielhoogte, flensbreedte, lijf- en flensdikte, afwijking van haaksheid, rechtheid en haaksheid van de uiteinden. De AISC Shapes Database v16.0 bevat gestandaardiseerde profieldimensies, doorsnede-eigenschappen, benamingen en eenheidssystemen; deze databank is een dimensionale en ontwerptechnische referentie en geen vervanging voor de materiaalspecificatie of het fabriekscertificaat. Een W-profiel en een plaat kunnen dezelfde kwaliteitsaanduiding hebben, maar de doorsnedegeometrie van het profiel bepaalt eigenschappen zoals oppervlak, traagheidsstraal en torsiekenmerken.
Staven zijn lange producten die worden geleverd als rond, vierkant, zeshoekig, plat of met een andere doorsnede. ASTM A29/A29M stelt algemene eisen aan staven van koolstofstaal en gelegeerd staal, terwijl ASTM A108 betrekking heeft op koud nabewerkte staven van koolstofstaal en gelegeerd staal. Specificaties voor staven behandelen daarom diameter of breedte, rechtheid, oppervlakteconditie, verspaningstoeslag, ontkoling en, waar van toepassing, warmtebehandeling. Een ronde staaf is niet eenvoudigweg een smalle plaat: walsen, trekken, draaien of schillen verandert de maattoleranties en oppervlakteconditie.
HSS zijn buisvormige producten, ook wanneer hun doorsnede vierkant of rechthoekig is. ASTM A1085/A1085M behandelt vierkante, rechthoekige en ronde holle constructieprofielen. De gesloten vorm brengt eisen met zich mee die bij een open profiel niet voorkomen: buitenafmetingen, hoekradiussen, wanddikte, verdraaiing, rechtheid, lasconditie en interne doorsnede-eigenschappen. Ontwerptabellen moeten rekening houden met de werkelijke gesloten geometrie. ASTM A500/A500M is een andere belangrijke HSS-specificatie, met producteisen die gekoppeld zijn aan koudgevormde gelaste buizen in ronde en gevormde uitvoeringen. Alleen een vermelding van de nominale kwaliteit geeft niet aan welke HSS-norm van toepassing is.
Bevestigingsmiddelen zijn afzonderlijk vervaardigde producten en geen op lengte gezaagde stukken constructiestaal. ASTM F3125/F3125M behandelt hoogvaste constructiebouten, waaronder de aanduidingen Grade A325 en Grade A490 binnen het systeem van deze specificatie. De eisen kunnen betrekking hebben op boutconfiguratie, schroefdraadmaten, hardheid, treksterkte, proefbelasting, rotatiecapaciteitstest, coating, markering en traceerbaarheid per partij. Ook de specificaties voor moeren en sluitringen moeten compatibel zijn. Een staaf die voldoet aan een treksterkte- of vloeigrenseis van 50 ksi kan niet worden vervangen door een bout waarvan de prestaties afhankelijk zijn van schroefdraad, kopgeometrie, gedrag bij voorspanning en montagetests.
Productspecifieke karakteristieke eisen
Het belangrijkste verschil is niet het getal dat naast de kwaliteit staat. Het gaat om de verzameling eigenschappen die het product in de geleverde toestand moet aantonen.
Een plaat kan in de langs- en dwarsrichting worden getest, waarbij kerftaaiheidsproefstukken worden genomen op een vastgelegde plaats ten opzichte van het plaatoppervlak. De dikte beïnvloedt de walsreductie, de inwendige homogeniteit en de warmte-inbreng bij het lassen. Een specificatie kan daarom grenzen stellen aan de chemische samenstelling, trekeigenschappen, rek, Charpy V-notch-energie, lasbaarheidsbeheersing of aanvullende ultrasone controle.
Een gewalst profiel moet zowel aan materiaal- als aan geometrische eisen voldoen. De dikten van flenzen en lijf beïnvloeden de afkoelsnelheden na het walsen, terwijl restspanningen en rechtheid gevolgen hebben voor fabricage en montage. De profieltabellen van AISC bevatten berekende eigenschappen op basis van gestandaardiseerde afmetingen; zij doen niets af aan de ASTM-grenswaarden voor chemische samenstelling, trekproeven, vloeigrens of toegestane afwijkingen.
Bij staven ligt de kenmerkende aandacht mogelijk bij de oppervlakte-integriteit en maatbeheersing na warmwalsen of koud nabewerken. Een gedraaide of geslepen staaf kan een andere toegestane oppervlakteconditie hebben dan een warmgewalste staaf, ook wanneer beide van dezelfde nominale kwaliteit zijn vervaardigd. Warmtebehandeling, korrelverloop en verspaningsmateriaal kunnen eveneens veranderen wat de specificatie vereist.
Bij HSS komen lassen en vormen bij het inspectiebeeld. Bij koudvervormen wordt band in een gesloten profiel gebogen en worden de randen door een langsnaadlas verbonden. De norm moet daarom naast sterkte en rek ook de laskwaliteit, hoekgeometrie en maatvariatie behandelen. Aan ronde, vierkante en rechthoekige HSS kunnen geen doorsnede-eigenschappen uit een tabel voor vlakke producten worden toegekend.
Bevestigingsmiddelen vereisen mechanische en montagetechnische controles per partij. Treksterkte alleen zegt weinig over de vraag of een bout de voorgeschreven voorspanning ontwikkelt zonder schroefdraadbreuk, kopbreuk of ontoelaatbare rotatie. Ook de laagdikte en installatiemethode kunnen de verbinding beïnvloeden, hoewel die beheersingsaspecten via afzonderlijk aangewezen normen kunnen zijn gespecificeerd.
Waarom het ene ASTM-nummer niet voor het andere kan staan
Een ASTM-aanduiding identificeert een welomschreven geheel van eisen en geeft geen algemene toestemming om elk staal met een vergelijkbare chemische samenstelling of sterkte toe te passen. Plaatstaal volgens ASTM A572/A572M Grade 50 en constructieprofielen volgens ASTM A992/A992M Grade 50 worden niet gelijkwaardig doordat beide de aanduiding “Grade 50” gebruiken. Hun productvormen, grenzen voor de chemische samenstelling, maattoleranties, testbepalingen en toegestane productieroutes verschillen.
Hetzelfde probleem doet zich voor bij projectaanduidingen. De National Structural Steelwork Specification maakt onderscheid tussen gewalste profielen, holle constructieprofielen, platen en staven en vereist een volledige aanduiding met het normnummer, de sterktenklasse en de kwaliteit voor kerftaaiheid. “S355” alleen is binnen dat kader onvolledig; de product- en kwaliteitsaanduiding zijn van belang. Voor een plaat, HSS en gewalst profiel kunnen verschillende kerftaaiheidsklassen of leveringscondities vereist zijn.
De juiste identificatie combineert daarom de productvorm, de toepasselijke norm, de kwaliteit, de leveringsconditie en eventuele aanvullende eisen. ASTM A1088-25 behandelt koudgewalst CP-, DP- en TRIP-plaatstaal op coils en in gesneden lengten, met beheersing van de chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, uiterlijk, afmetingen en toegestane afwijkingen. Deze bepalingen kunnen niet worden vervangen door verwijzing naar een specificatie voor constructieplaatstaal. De productvorm maakt deel uit van de specificatie en is geen louter visueel detail.
14. Een praktische taxonomie voor het vergelijken van staalproductvormen
De productvorm is een specificatievariabele en niet slechts een beschrijving van het uiterlijk. Een plaat, plaatstaal, een platstaaf en een flens kunnen er allemaal uitzien als vlak staal, maar toch verschillen in diktebereiken, productieroute, leveringstoestand, inspectieregels en toegestane afwijkingen. Ook dezelfde materiaalaanduiding heft deze verschillen niet op. “S355J2” identificeert de sterkte- en kerftaaiheidseigenschappen binnen de betreffende norm; de aanduiding zegt niet of het materiaal een plaat, profiel, kokerprofiel of smeedstuk is.
Een zinvolle vergelijking stelt voor elk product zes vragen: welke geometrie wordt geleverd, hoe is het geproduceerd, in welke toestand wordt het geleverd, welke chemische en mechanische eisen zijn van toepassing, welke toleranties gelden en welke oppervlakteconditie en conformiteitsdocumenten worden meegeleverd? ISO 6929:2013 biedt de terminologie om dit eerste onderscheid te maken en omvat vlakke producten, lange producten, buisvormige producten en aanverwante staalvormen.
Vorm en afmetingen
Vlakke producten omvatten plaat, plaatstaal en band, maar deze termen kunnen niet als universele maatcategorieën worden behandeld. De grenzen ertussen verschillen per norm en productiesysteem. Plaat wordt doorgaans geleverd als afzonderlijke gesneden lengtes of grote rechthoekige stukken, terwijl plaatstaal en band gewoonlijk worden geassocieerd met dunner materiaal en verwerking op rollen. De specificatie, en niet alleen het uiterlijk, bepaalt welke dimensionale regels van toepassing zijn.
ASTM A786/A786M-15(2025) illustreert dit probleem. De norm definieert vloerplaat als warmgewalste plaat met verhoogde patronen op één oppervlak en staat levering toe in afmetingen die zijn ingedeeld als plaatstaal, plaatstaalrol met grote dikte of plaat; de maximale dikte bedraagt 25 mm. Het verhoogde patroon is dus een oppervlakte- en geometrie-eis, terwijl de onderliggende classificatie nog steeds afhankelijk is van de dimensionale categorie die door de norm wordt gebruikt.
Profielen zijn lange producten met een bepaald dwarsprofiel. I-profielen, U-profielen, hoekprofielen, T-profielen en andere gewalste vormen worden aangeduid aan de hand van de nominale hoogte, de massa per lengte-eenheid of een standaardaanduiding. De AISC Shapes Database v16.0 bevat gestandaardiseerde afmetingen en profielkenmerken in Amerikaanse gebruikelijke en metrische eenheden, waaronder oppervlakte, massa, traagheidsmomenten en weerstandsmomenten. Deze eigenschappen zijn niet uitwisselbaar met de afmetingen van een platstaaf met een vergelijkbare totale breedte en dikte.
Staven kunnen rond, vierkant, zeshoekig of plat zijn en worden vaak geleverd in rechte lengtes. Hun specificatie kan de diameter of maat over de vlakke zijden, rechtheid, toestand van de uiteinden en lengtetolerantie beheersen. Draad wordt gewoonlijk geproduceerd met veel kleinere dwarsdoorsneden en doorgaans geleverd op rollen, waardoor rolgewicht, wikkeling en oppervlakteconditie onderdeel worden van de productbeschrijving.
Buisvormige producten vereisen een afzonderlijke behandeling, omdat buitendiameter, wanddikte, binnendiameter, ovaliteit en lengte allemaal invloed hebben op het product. ASTM A1085/A1085M heeft betrekking op constructieve kokerprofielen in vierkante, rechthoekige en ronde uitvoeringen. Een rechthoekig kokerprofiel kan niet uitsluitend aan de hand van breedte en hoogte worden gespecificeerd: ook hoekradius, wanddikte, doorsnedeoppervlak en berekende eigenschappen zijn van belang. Buizennormen kunnen bovendien onderscheid maken tussen naadloze, gelaste, koudgetrokken en elektrisch weerstandgelaste producten.
Smeedstukken worden gevormd onder drukkracht, doorgaans tussen matrijzen of in open matrijzen, en worden gespecificeerd aan de hand van eindafmetingen, bewerkingstoeslag en soms de richting van de vezelstructuur. Gietstukken worden vervaardigd door een gietvorm te vullen, waardoor overgangen in wanddikte, afrondingen, gietkoppen, krimptoeslagen en inwendige gaafheid centraal komen te staan. Een gietstuk en een bewerkt smeedstuk met dezelfde uitwendige omtrek blijven verschillende productvormen.
Metallurgie en verwerkingsgeschiedenis
De productieroute laat een specificatievingerafdruk achter. Plaat en constructieprofielen worden doorgaans warmgewalst uit plakken of knuppels. Plaatstaal en band kunnen warmgewalst, gebeitst, koudgewalst, gegloeid, nagewalst, verzinkt of op andere wijze gecoat zijn. Koudwalsen verandert de dikte en oppervlakteafwerking en beïnvloedt tegelijkertijd het vloeigedrag, de rek en de restspanningen.
ASTM A1088-25 heeft betrekking op koudgewalst CP-, DP- en TRIP-plaatstaal dat op rollen en in gesneden lengtes wordt geleverd. De aanduiding geeft dus meer aan dan alleen een diktebereik: zij identificeert families van geavanceerd hoogsterkte-staal waarvan de chemische samenstelling, microstructuur en vervormingsrespons gezamenlijk worden beheerst. CP staat voor complex phase, DP voor dual phase en TRIP voor transformation-induced plasticity. Mechanische eisen, oppervlakteafwerking, uiterlijk, afmetingen en toegestane afwijkingen maken allemaal deel uit van deze specificatie.
De warmtebehandeling moet afzonderlijk van de vorm worden vastgelegd. Een plaat voor drukapparatuur kan worden geleverd in genormaliseerde, normaliserend gewalste of geharde en getemperde toestand, afhankelijk van de toepasselijke norm en materiaalkwaliteit. ISO 9328-6:2018 heeft betrekking op vlakke staalproducten voor drukdoeleinden, waaronder lasbare fijnkorrelige staalsoorten die in geharde en getemperde toestand worden geleverd. Dezelfde nominale dikte in een algemene constructieplaat en een plaat voor drukvaten betekent niet dat de taaiheid, zuiverheid, lasbaarheid of warmtebehandelingsgeschiedenis gelijk is.
Lange producten kunnen genormaliseerd, gehard en getemperd, koud afgewerkt of oplossingsgegloeid zijn. Staven kunnen na het walsen worden gepeld, centerless geslepen of bewerkt. Buizen kunnen worden geëxpandeerd, getrokken, gelast, warmtebehandeld en hydrostatisch beproefd in combinaties die door de toepasselijke productnorm worden vastgesteld. Smeedreducties en herverhittingscycli beïnvloeden de vezelstructuur en de inwendige integriteit; de gietpraktijk beheerst segregatie, poreusheid en de verdeling van insluitingen. Dit zijn metallurgische feiten en geen optionele aanduidingen.
ISO 630-1:2021 is van toepassing op algemene technische leveringsvoorwaarden voor warmgewalst constructiestaal in vlakke en lange producten, waaronder platen, profielen, brede platte staven en staven. De norm sluit plaatstaal, band en buisvormige producten uitdrukkelijk uit. Deze grens laat zien waarom een materiaalkwaliteit of sterkteniveau niet zonder controle van de relevante norm van de ene productfamilie naar de andere kan worden overgedragen.
Beproeving, inspectie en documentatie
De beproeving volgt de risico’s die door geometrie en productiewijze worden veroorzaakt. Voor vlakke producten zijn doorgaans trekproeven, buigproeven, kerftaaiheidsproeven waar voorgeschreven, chemische analyse en dimensionale inspectie vereist. Bij lange producten komen controles van profieldimensies, rechtheid, massa en lengte. Voor buisvormige producten kunnen lasonderzoek, hydrostatische beproeving of lekproeven, pletproeven, verwijdingsproeven, ringexpansieproeven of ultrasoon onderzoek vereist zijn, afhankelijk van de vraag of de buis constructief, geschikt voor druktoepassingen of bedoeld is voor een andere toepassing.
Ook de oppervlakteconditie moet uitdrukkelijk worden beschreven. Warmgewalste plaat kan walshuid dragen, terwijl koudgewalst plaatstaal wordt beoordeeld op afwerking en zichtbare gebreken. Vloerplaat moet het verhoogde patroon behouden. Staven kunnen in gewalste, gepelde of geslepen toestand worden geleverd. Voor smeedstukken kan inspectie na bewerking vereist zijn, en gietstukken kunnen radiografisch onderzoek, ultrasoon onderzoek, magnetisch-deeltjesonderzoek of penetrantonderzoek vereisen om inwendige en oppervlaktediscontinuïteiten op te sporen.
Toleranties zijn productspecifiek. Plaattoleranties kunnen betrekking hebben op diktevariatie over de plaat, vlakheid, breedte, lengte en toestand van de randen. Voor profielen gelden grenzen voor hoogte, flensbreedte, lijfdikte, haaksheidsafwijking en massa. Voor kokerprofielen zijn toleranties voor wanddikte, hoekradius, buitenafmetingen, haaksheid en verdraaiing nodig. Een afmeting die aanvaardbaar is voor een gewalst profiel kan onaanvaardbaar zijn voor een vervaardigde buis, omdat zij de passing en de profielkenmerken verandert.
De documentatie moet het volledige product identificeren en niet alleen de materiaalkwaliteit. De National Structural Steelwork Specification maakt onderscheid tussen gewalste profielen, constructieve kokerprofielen, platen en staven en vereist dat een volledige aanduiding het normnummer, de sterktenklasse en de kerftaaiheidskwaliteit bevat. Een conformiteitsregistratie moet ook de productvorm, afmetingen, het smelt- of gietnummer, de leveringstoestand, de warmtebehandeling waar relevant, de beproevingsresultaten en de inspectiestatus vermelden. Fabriekscertificaten, beproevingsrapporten en traceerbaarheidsmarkeringen verbinden het fysieke product met de opgegeven chemische samenstelling en mechanische prestaties.
De praktische vergelijking betreft dus specificatiesystemen en niet namen die vergelijkbaar klinken. De geometrie bepaalt de uitgangscategorie; de verwerkingsgeschiedenis verklaart de structuur; de leveringstoestand, oppervlakte-eisen, toleranties en beproevingen completeren de identiteit. Zonder al deze gegevens zijn “staalplaat”, “staafstaal” of “stalen buis” slechts gedeeltelijke beschrijvingen.
15. Veelvoorkomende classificatiefouten en een op normen gebaseerde checklist
De productvorm is een specificatievariabele en niet slechts een visuele beschrijving. Twee producten kunnen er allebei uitzien als rechthoekige stukken staal, terwijl ze verschillende walsroutes, maatregels, oppervlakte-eisen en acceptatieproeven volgen. ISO 6929:2013 biedt gestandaardiseerde terminologie voor vlakke producten, lange producten, buisproducten en andere staalvormen, maar terminologie vervangt de productnorm niet. ISO/TC 17 maakt eveneens een onderscheid tussen productgroepen, zoals vlakke producten die op een continuwals worden vervaardigd, constructiestaal, stalen buizen en terminologie voor staalproducten.
Die scheiding is van belang wanneer een tekening, inkoopomschrijving of inspectierapport alleen een vorm vermeldt. “Staalplaat”, “HSS” of “S355” is onvolledige informatie.
Elk vlak product als plaat aanduiden
Een vlak product is niet automatisch een plaat. Plaat, band, breed plat en plaatmateriaal kunnen elkaar in het dagelijks taalgebruik overlappen, terwijl de normen verschillende diktebereiken, breedtes, leveringsvormen, toleranties en productieroutes kunnen definiëren. Koudgewalst plaatmateriaal dat op coil wordt geleverd, wordt niet tot plaat gemaakt alleen omdat het later in rechthoeken wordt gesneden.
ASTM A1088-25 illustreert dit punt. De norm heeft betrekking op koudgewalst CP-, DP- en TRIP-plaatmateriaal dat op coils en in gesneden lengten wordt geleverd. De specificatie behandelt de chemische samenstelling, mechanische eigenschappen, oppervlakteafwerking, het uiterlijk, de afmetingen en de toelaatbare afwijkingen. Het onderwerp is koudgewalst plaatmateriaal en niet vlak staal in algemene zin. Een gesneden lengte uit een A1088-coil blijft voor specificatiedoeleinden een plaatproduct, tenzij een andere toepasselijke norm het materiaal beheerst.
ISO 630-1:2021 stelt een vergelijkbare belangrijke grens. De norm is van toepassing op algemene technische leveringsvoorwaarden voor warmgewalste vlakke en lange constructiestaalproducten, waaronder platen, profielen, brede platte producten en staven, maar sluit plaatmateriaal, band en buisproducten uit. Een aanduiding volgens ISO 630-1 kan daarom niet zonder meer worden uitgebreid tot koudgewalst plaatmateriaal of een hol profiel.
“Vloerplaat” vormt een andere valkuil. ASTM A786/A786M-15(2025) definieert vloerplaat als warmgewalste plaat met verhoogde patronen op één oppervlak. Dezelfde norm staat levering toe in afmetingen die als plaatmateriaal, coil van plaatmateriaal met grote dikte of plaat worden geclassificeerd, en stelt een maximale dikte van 25 mm vast. Het verhoogde patroon is een oppervlaktekenmerk; de dikte en leveringsclassificatie moeten nog steeds worden gecontroleerd. Elk vlak product met een patroon “plaat” noemen, miskent de dimensionale en productietechnische verschillen die de norm maakt.
Materiaal voor drukapparatuur vereist een verdere kwalificatie. ISO 9328-6:2018 heeft betrekking op vlakke staalproducten voor drukdoeleinden, waaronder lasbare fijnkorrelige staalsoorten die in geharde en getemperde toestand worden geleverd. Een vlak product dat aan een constructiestaalkwaliteit voldoet, is daarmee niet automatisch geschikt voor drukapparatuur. De productnorm, leveringstoestand, taaiheidseisen, beheersing van de lasbaarheid en beoogde toepassing moeten met elkaar overeenstemmen.
De correctie is eenvoudig maar precies: bepaal of het materiaal plaatmateriaal, band, plaat, breed plat of een andere vlakke vorm is; leg de productieroute en leveringstoestand vast; en vermeld vervolgens de toepasselijke specificatie. Alleen de dikte is niet voldoende.
HSS als open profielen behandelen
Holle constructieprofielen worden vaak in dezelfde mentale categorie geplaatst als hoekprofielen, kanalen, T-profielen en I-profielen, omdat ze allemaal in een tabel met constructieprofielen kunnen voorkomen. Die classificatie is onjuist. Een HSS is een gesloten buisproduct met een holle binnenruimte, terwijl een hoekprofiel, kanaal of I-profiel een open profiel is dat wordt gevormd door blootliggende elementen die op hoeken of aan een lijf met elkaar zijn verbonden.
ASTM A1085/A1085M heeft betrekking op vierkante, rechthoekige en ronde holle constructieprofielen. Voor elke vorm zijn specifieke informatie over afmetingen en doorsnede-eigenschappen vereist. Buitenafmetingen, wanddikte, hoekgeometrie, binnenafmetingen, oppervlakte, traagheidsstraal en torsie-eigenschappen kunnen niet veilig uit een tabel voor open profielen worden afgeleid. Een rechthoekige HSS en een gefabriceerde koker kunnen er op een tekening vergelijkbaar uitzien, maar verschillen mogelijk in productieroute, laslocaties, hoekstralen, toleranties en voorgeschreven beproevingen.
AISC Shapes Database v16.0, in 2022 gepubliceerd door het American Institute of Steel Construction, vermeldt gestandaardiseerde afmetingen, doorsnede-eigenschappen, eenheidssystemen en naamgevingsconventies voor constructiestaalprofielen. De database is een nuttige referentie voor het identificeren van een profielaanduiding en het berekenen van eigenschappen. Zij is geen materiaalcertificaat en stelt geen conformiteit met ASTM A1085/A1085M of enige andere productspecificatie vast. Een database-item kan bijvoorbeeld een HSS 8×4×3/8 identificeren, maar bewijst niet dat het geleverde onderdeel de vereiste chemische samenstelling, vloeigrens, treksterkte, wanddiktetolerantie, laskwaliteit of leveringstoestand heeft.
Dezelfde voorzichtigheid geldt in de Europese en Britse praktijk. De National Structural Steelwork Specification onderscheidt gewalste profielen, holle constructieprofielen, platen en staven als afzonderlijke producttypen. Een hol profiel moet als zodanig geïdentificeerd blijven, ook wanneer de nominale oppervlakte of massa ervan vergelijkbaar is met die van een open gewalst profiel. De productgeometrie bepaalt welke tabel van toepassing is; zij is niet slechts een aanvulling op een kwaliteitsaanduiding.
Kwaliteit, vorm en specificatie met elkaar verwarren
Een kwaliteit identificeert de vereiste materiaaleigenschappen of samenstelling binnen een bepaalde norm. Een vorm identificeert wat is geproduceerd: plaat, plaatmateriaal, staaf, profiel, buis, smeedstuk of gietstuk. Een specificatie combineert deze elementen met eisen voor productie, beproeving, toleranties en levering. Ze houden verband met elkaar, maar geen ervan kan de andere vervangen.
“S355” is daarom geen volledige productaanduiding. Het verwijst naar een sterktefamilie, maar de toepasselijke productnorm kan bepalen of het materiaal plaat, profiel, staaf of een andere vorm is. Ook de kerftaaiheidsklasse is van belang. Volgens de richtlijnen van de National Structural Steelwork Specification omvat een volledige aanduiding het normnummer, de sterktekwaliteit en de kerftaaiheidsklasse. Een aanduiding zoals EN 10025-2 S355J2+N geeft aanzienlijk meer informatie dan “S355”: de norm, kwaliteit, kerftaaiheidsklasse en genormaliseerde of genormaliseerd gewalste leveringstoestand zijn geïdentificeerd.
Zelfs die aanduiding beantwoordt mogelijk niet aan alle projecteisen. De koper of ontwerpspecificatie kan eigenschappen in dikterichting, ultrasoon onderzoek, grenzen voor de lasbaarheid, oppervlakteklasse, beproevingsfrequentie, maattoleranties of beperkingen voor reparaties toevoegen. Een plaat voor een gelaste constructie en een plaat voor drukapparatuur kunnen hetzelfde nominale sterkteniveau hebben, terwijl ze aan verschillende technische leveringsvoorwaarden zijn onderworpen. ISO 9328-6:2018 is een duidelijk voorbeeld van een productspecifieke eis voor drukdoeleinden die niet alleen op basis van de kwaliteitsnaam kan worden vastgesteld.
Hetzelfde beginsel geldt voor staven, smeedstukken en gietstukken. Een gietstaalkwaliteit is niet uitwisselbaar met een staalkwaliteit voor staven met vergelijkbare chemische grenswaarden, omdat de stollingsstructuur, warmtebehandeling, inspectie en toegestane onvolkomenheden verschillen. Smeedstukken hebben hun eigen vervormingsgeschiedenis en specificatie-eisen. De vorm geeft informatie over de productieroute.
Een juiste classificatie verandert het antwoord in praktische gevallen. Koudgewalst DP-plaatmateriaal dat uit coil is gesneden, moet worden geregistreerd volgens ASTM A1088-25 en niet opnieuw als plaat worden aangeduid. Een product met een verhoogd patroon moet worden getoetst aan ASTM A786/A786M-15(2025), met inbegrip van de definitie van vloerplaat en de maximale dikte van 25 mm, in plaats van uitsluitend op basis van het uiterlijk te worden geclassificeerd. Een vierkante HSS moet worden getoetst aan ASTM A1085/A1085M en aan de doorsnede-eigenschappen van HSS, en niet aan een AISC-tabel voor open profielen. Een vlak product voor drukdoeleinden moet ISO 9328-6:2018, de staalkwaliteit, de geharde en getemperde toestand en de vereiste beproevingen vermelden.
| Controlepunt | Vereiste informatie |
|---|---|
| Productvorm | Plaatmateriaal, strip, plaat, brede platte staaf, staaf, open profiel, hol constructieprofiel, buis, smeedstuk of gietstuk |
| Toepasselijke norm | Exact normnummer en editie |
| Staalsoort en aanduiding | Volledige aanduiding van de staalsoort, niet alleen een sterktenummer |
| Kerfslagkwaliteit | Gespecificeerde kerfslagklasse waar vereist |
| Levertoestand | In gewalste toestand, genormaliseerd, gehard en ontlaten, koudgereduceerd of een andere vermelde toestand |
| Afmetingen en toleranties | Dikte, breedte, lengte, wanddikte, profiel, straal en toegestane afwijkingen |
| Oppervlakteconditie | Afwerking, patroon, walshuid, gebreken en grenzen voor reparatie |
| Aanvullende eisen | Eigenschappen in de dikterichting, ultrasoon onderzoek, taaiheid, zuiverheid en projectspecifieke bepalingen |
Gebruik deze checklist voordat u een classificatie accepteert:
- Productvorm: plaatmateriaal, band, plaat, breed plat, staaf, open profiel, HSS, buis, smeedstuk of gietstuk.
- Toepasselijke norm: exact normnummer en editie, met inbegrip van het relevante toepassingsgebied voor de productvorm.
- Kwaliteit en aanduiding: volledige kwaliteitsaanduiding, niet alleen een sterktenummer.
- Kerftaaiheidsklasse: bijvoorbeeld de voorgeschreven kerftaaiheidsklasse wanneer de norm dit vereist.
- Leveringstoestand: ongegloeid gewalst, genormaliseerd of genormaliseerd gewalst, gehard en getemperd, koudvervormd of een andere vermelde toestand.
- Afmetingen en toleranties: dikte, breedte, lengte, wanddikte, profiel, hoekstraal en toelaatbare afwijkingen.
- Oppervlaktetoestand: afwerking, verhoogd patroon, toestand van de walshuid, gebreken en reparatiegrenzen.
- Aanvullende eisen: eigenschappen in dikterichting, ultrasoon onderzoek, aanvullende taaiheidseisen, beproevingen, reinheid of projectspecifieke bepalingen.
Geen enkele profieldatabase, terminologische aanduiding of staalsoortaanduiding legt volledige productconformiteit vast. Strong evidence
Een vormendatabase, een terminologienorm zoals ISO 6929:2013 of alleen een kwaliteitsaanduiding stelt geen van deze volledige conformiteitsvragen vast. De productvorm, norm, kwaliteit, kerftaaiheidsklasse, leveringstoestand, afmetingen, oppervlaktetoestand en aanvullende eisen moeten gezamenlijk worden gecontroleerd.
Bronnen
- [1] ASTM A1085/A1085M — Hollow Structural Sections. ASTM product specification, 2025. https://www.aisc.org/aisc/publications/steel-construction-manual/astm-a1085/
- [2] ISO 6929:2013 — Steel products — Vocabulary. International Standard, 2013. https://www.iso.org/standard/50770.html
- [3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International Standard, 2025. https://store.astm.org/a1088-25.html
- [4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International Standard, 2025. https://store.astm.org/a0786_a0786m-15r25.html
- [5] ISO 630-1:2021 — Structural steels — Part 1. International Standard, 2021. https://www.iso.org/standard/73841.html
- [6] AISC Shapes Database v16.0. AISC reference database, 2022. https://www.aisc.org/aisc/publications/steel-construction-manual/aisc-shapes-database-v160/
- [7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Standard, 2018. https://www.iso.org/standard/72065.html
- [8] National Structural Steelwork Specification. NSSS reference material, 2010. https://www.steelconstruction.info/images/1/10/BCSA_52-10.pdf