




1. Perché la forma del prodotto siderurgico in acciaio modifica la specifica
Norma di prodotto Il documento di riferimento che applica i requisiti della qualità a una forma di prodotto definita, a un ciclo di fabbricazione, a un sistema dimensionale e a un regime di ispezione.
La forma del prodotto siderurgico in acciaio è una variabile della specifica, non una semplice descrizione dell’aspetto. L’acciaio al carbonio e l’acciaio legato possono essere forniti come lamiera, piastra, nastro, profilato, barra, tubo, forgiato o getto; tuttavia, queste forme non sono soggette alle stesse tolleranze dimensionali, agli stessi requisiti superficiali, alle stesse prove meccaniche o agli stessi criteri di accettazione. Un grado identifica la classe chimica e meccanica del materiale; una norma di prodotto definisce come quel materiale viene prodotto, misurato, testato, ispezionato e marcato in una determinata forma.
Parti di una designazione completa
- Forma del prodotto
- Identifica se l’articolo è una lamiera, una piastra, un nastro, un profilato, una barra, un tubo, un pezzo fucinato o un getto.
- Norma di riferimento
- Definisce i requisiti di fabbricazione, dimensionali, di prova, di ispezione e di marcatura.
- Qualità o livello di resistenza
- Indica la classe applicabile delle proprietà chimiche e meccaniche.
- Condizione di fornitura
- Registra lo stato metallurgico del prodotto fornito, ad esempio normalizzato o bonificato.
- Qualità all’urto
- Identifica i requisiti di tenacità a una temperatura di prova specificata, ove applicabile.
- Prove supplementari
- Aggiunge controlli quali l’esame ultrasonoro o le proprietà attraverso lo spessore.
La sola qualità dell’acciaio non identifica la specifica completa del prodotto. Strong evidence
La distinzione è importante perché “acciaio al carbonio” è un’ampia famiglia di materiali, mentre “piastra conforme a una norma specifica” è un requisito di fornitura. Una designazione può quindi contenere diverse decisioni separate: forma del prodotto, norma di riferimento, grado o livello di resistenza, condizione di fornitura, stato superficiale, qualità all’urto e prove supplementari. La National Structural Steelwork Specification, per esempio, tratta i profilati laminati, i profilati cavi strutturali, le piastre e le barre come tipologie di prodotto costitutive separate. La designazione completa include il numero della norma, il grado di resistenza e la qualità all’urto. Un semplice grado non fornisce queste informazioni.
La geometria non è una specifica
| Famiglia di prodotti | Forme tipiche | Principali aspetti della specifica |
|---|---|---|
| Prodotti piani | Lamiera, nastro, piastra, piatto largo | Spessore, larghezza, planarità, stato dei bordi e fornitura in rotoli o a lunghezza tagliata |
| Prodotti lunghi | Barre, profilati, rotaie, vergella | Profilo, massa, rettilineità, lunghezza e proprietà della sezione |
| Prodotti tubolari | Tubi tondi, quadrati e rettangolari o profilati cavi strutturali | Dimensioni esterne, spessore della parete, geometria degli angoli, prestazioni della saldatura o alla pressione |
Un prodotto piano non è automaticamente una lamiera, una piastra o un nastro solo perché ha una forma rettangolare e piatta. La larghezza, lo spessore, il processo produttivo e la norma applicabile determinano quale termine sia appropriato. ISO 6929:2013 fornisce un vocabolario normalizzato per i prodotti siderurgici e distingue categorie quali prodotti piani, prodotti lunghi e prodotti tubolari. Tale vocabolario riduce l’ambiguità, ma non fa sì che ogni prodotto piano sia soggetto a un unico insieme comune di requisiti.
| Descrizione | Cosa identifica | Cosa non stabilisce |
|---|---|---|
| Piastra bugnata | Piastra laminata a caldo con rilievi su una superficie | Un intervallo universale di spessori, una qualità o l’idoneità al servizio in pressione |
| Lamiera | Una categoria di prodotto piano secondo la norma applicabile | Che il prodotto sia intercambiabile con una piastra |
| Coil di lamiera di grosso spessore | Una classificazione dimensionale o di fornitura consentita dalla norma delle piastre bugnate | Che il prodotto rispetti ogni tolleranza delle piastre |
| Piastra | Una categoria di prodotto piano disciplinata da una specifica identificata | Una particolare composizione chimica, un trattamento termico o un livello di ispezione |
Anche il confine tra lamiera e piastra può dipendere dalla norma di prodotto. ASTM A786/A786M-15(2025) definisce la piastra bugnata come una piastra laminata a caldo con rilievi su una superficie. La stessa norma consente la fornitura in dimensioni classificate come lamiera, nastro di lamiera di grande spessore o piastra, limitando tuttavia lo spessore massimo a 25 mm. “Piastra bugnata” identifica quindi una superficie con rilievi e una tipologia di prodotto; non significa che ogni prodotto piano con rilievi abbia tolleranze o requisiti di fornitura identici.
La terminologia relativa alla forma crea un problema analogo per i prodotti lunghi. Un elemento a forma di I, per esempio, può essere descritto come profilato laminato, profilato a ali larghe o profilato strutturale, ma la sua specifica richiede più della sola sagoma. La larghezza delle ali, l’altezza dell’anima, lo spessore, il raggio di raccordo, la rettilineità, la massa per unità di lunghezza e le deviazioni ammesse influenzano la fabbricazione e i calcoli strutturali. AISC Shapes Database v16.0, pubblicato nel 2022, elenca le dimensioni normalizzate e le proprietà delle sezioni nelle unità consuetudinarie statunitensi e nelle unità metriche, con convenzioni di denominazione che consentono al progettista di identificare una particolare sezione strutturale. La somiglianza visiva tra due profilati a I non è sufficiente per sostituire l’uno con l’altro.
| Descrizione del prodotto cavo | Dimensioni o controlli rilevanti | Perché la sola denominazione è insufficiente |
|---|---|---|
| Profilato cavo strutturale | Dimensioni esterne, spessore della parete, geometria degli angoli e proprietà della sezione | Un profilato cavo strutturale è soggetto a requisiti diversi da quelli di un tubo per pressione o meccanico |
| Tubo per pressione | Spessore della parete, procedimento saldato o senza saldatura, prestazioni idrostatiche o di tenuta | La pressione di esercizio determina i controlli e i criteri di accettazione |
| Tubo meccanico | Diametro, parete, finitura e precisione dimensionale | I requisiti di lavorazione meccanica o formatura possono differire da quelli dei prodotti strutturali |
I prodotti cavi mostrano lo stesso principio in modo diverso. ASTM A1085/A1085M riguarda i profilati cavi strutturali di forma quadrata, rettangolare e circolare. Le dimensioni esterne, lo spessore della parete, i raggi degli angoli, l’ovalità o la geometria degli angoli determinano l’area, il raggio d’inerzia e il modulo di resistenza della sezione. Tali proprietà non possono essere dedotte in modo sicuro dall’etichetta “tubo”, che può riferirsi a un profilato cavo strutturale, a un tubo per pressione, a un tubo di linea o a un tubo meccanico disciplinato da un’altra norma.
La geometria influisce anche sull’ispezione. Una piastra può essere controllata su un’ampia superficie per verificarne la planarità, la presenza di laminazioni e le discontinuità superficiali; una barra di piccole dimensioni può richiedere controlli del diametro, della rettilineità e della decarburazione; un tubo richiede controlli dello spessore della parete, della qualità della saldatura o delle prestazioni idrostatiche. La forma del prodotto stabilisce i punti pratici di misurazione, ma è la norma a determinare il risultato ammesso.
Processo produttivo e condizione di fornitura
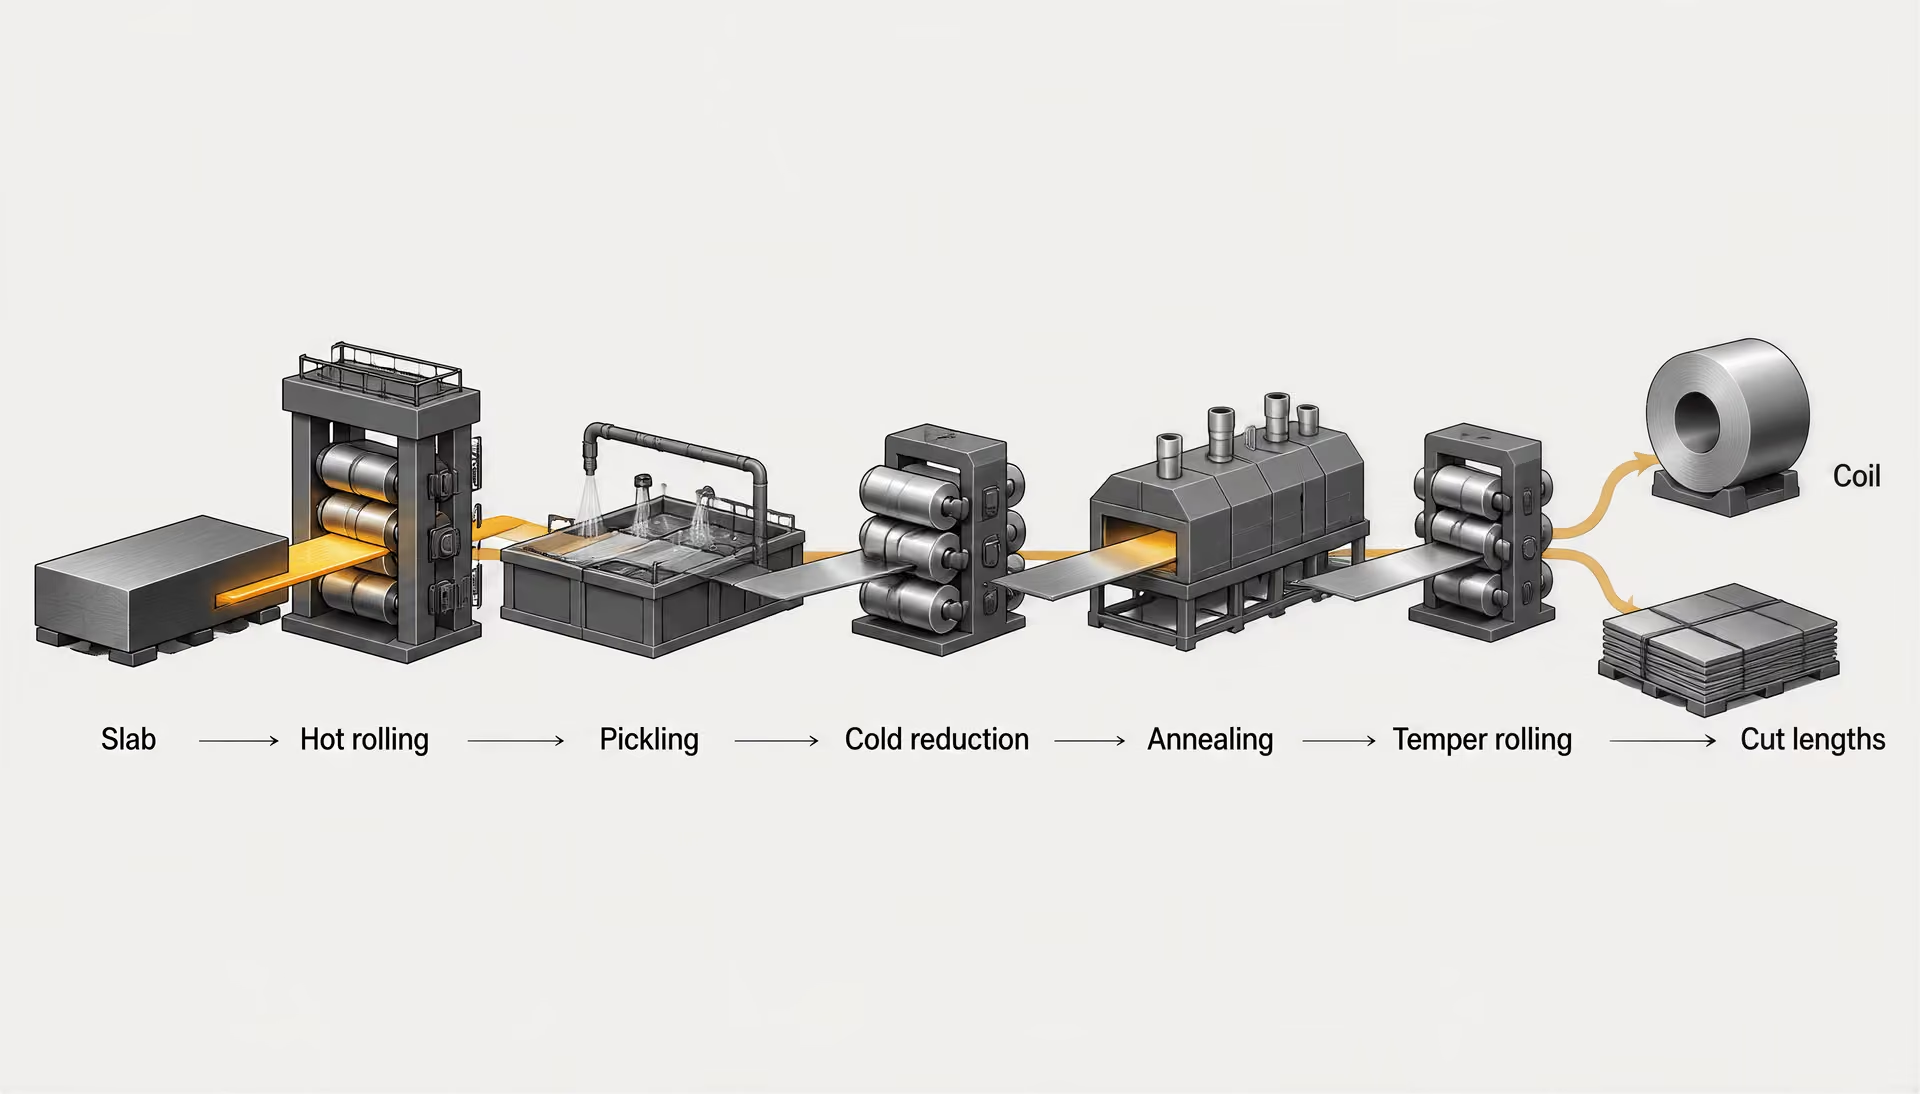
Ciclo tipico dei prodotti piani
- 1. Laminazione a caldo La bramma viene riscaldata nuovamente e ridotta attraverso gabbie di laminazione successive.
- 2. Decapaggio La calamina può essere rimossa prima delle lavorazioni successive.
- 3. Riduzione a freddo Lo spessore calibrato e la finitura superficiale vengono migliorati mentre si sviluppa l’incrudimento.
- 4. Ricottura La duttilità e la risposta metallurgica richiesta vengono ripristinate o regolate.
- 5. Laminazione di finitura o rivestimento Vengono stabiliti la planarità, l’aspetto, lo stato superficiale o la protezione contro la corrosione.
La forma del prodotto registra una parte della storia produttiva. La lamiera e il nastro passano comunemente attraverso operazioni di laminazione continua, spesso in bobine, seguite da decapaggio, riduzione a freddo, ricottura, laminazione di calibratura o rivestimento. La piastra può essere prodotta mediante laminazione su gabbie reversibili o altri processi di laminazione in linea per piastre e fornita in lunghezze singole. I profilati e le barre vengono generalmente laminati attraverso passaggi sagomati, anche se alcune barre ricevono successivamente una finitura a freddo. I tubi possono essere senza saldatura o saldati. I forgiati vengono sagomati sotto l’azione di forze di compressione, mentre i getti solidificano in uno stampo e possono presentare caratteristiche di segregazione, porosità e andamento delle fibre diverse da quelle dei prodotti deformati.
| Categoria A1088 | Significato nell’articolo | Forma di fornitura |
|---|---|---|
| CP | Lamiera di acciaio a fase complessa | Rotoli e lunghezze tagliate |
| DP | Lamiera di acciaio a doppia fase | Rotoli e lunghezze tagliate |
| TRIP | Lamiera di acciaio a plasticità indotta dalla trasformazione | Rotoli e lunghezze tagliate |
Questi processi modificano la specifica anche quando la composizione chimica nominale è simile. ASTM A1088-25 riguarda lamiere di acciaio CP, DP e TRIP laminate a freddo, fornite in bobine e in lunghezze tagliate. La norma tratta la composizione chimica, le proprietà meccaniche, la finitura superficiale, l’aspetto, le dimensioni e le variazioni ammesse. Tali requisiti sono legati alla produzione della lamiera laminata a freddo e al comportamento previsto durante la formatura; non possono essere semplicemente trasferiti a una piastra laminata a caldo con un contenuto simile di carbonio o manganese.
| Condizione di fornitura | Significato tipico | Forme menzionate nell’articolo |
|---|---|---|
| Come laminato | Le proprietà riflettono il ciclo di laminazione e raffreddamento | Piastre, profilati e barre |
| Normalizzato o laminato normalizzato | Struttura affinata e condizione di fornitura controllata | Prodotti piani e lunghi strutturali |
| Laminato termomeccanicamente | Il programma di laminazione contribuisce alle proprietà finali | Prodotti strutturali |
| Ricotto | Duttilità migliorata e incrudimento ridotto | Lamiere e barre laminate a freddo |
| Bonificato | La resistenza, la tenacità e le tensioni residue vengono regolate mediante trattamento termico | Prodotti piani e pezzi fucinati destinati alla pressione |
La condizione di fornitura è un’altra variabile indipendente. Un prodotto può essere fornito allo stato laminato, normalizzato, laminato normalizzato, sottoposto a trattamento termomeccanico controllato, ricotto, disteso dalle tensioni oppure bonificato, a seconda della norma e del grado. ISO 9328-6:2018 specifica le condizioni tecniche di fornitura per prodotti piani in acciaio destinati ad apparecchiature a pressione, compresi gli acciai a grano fine saldabili forniti allo stato bonificato. Il trattamento termico influisce sul carico di snervamento, sulla tenacità, sulla saldabilità e sulle tensioni residue; pertanto, indicare “lo stesso grado” senza specificarne la condizione di fornitura è incompleto.
Lo stato superficiale ha requisiti propri. La lamiera laminata a freddo può essere ordinata con una finitura superficiale e una classe di aspetto specificate; la piastra laminata a caldo può essere fornita decapata, allo stato laminato o con limitazioni relative alla riparazione dei difetti superficiali. Una barra destinata alla lavorazione meccanica può avere una finitura brillante, essere pelata o rettificata, mentre una barra laminata può conservare la calamina. Un tubo può richiedere una superficie interna pulita o una condizione definita del cordone di saldatura. Il lessico relativo alla superficie è quindi parte della specifica del prodotto, non una terminologia ornamentale.
Le prove seguono il processo e il rischio associato al prodotto. Una piastra per uso strutturale può richiedere prove di trazione, prove di piegamento, prove d’urto a una temperatura specificata e proprietà attraverso lo spessore. Un tubo per pressione può richiedere una prova idrostatica o un esame non distruttivo. Un forgiato può richiedere un controllo ultrasonoro effettuato secondo direzioni definite, mentre un getto può richiedere radiografia, controllo con particelle magnetiche o esame con liquidi penetranti, concentrati su ritiro e porosità. L’analisi di colata e l’analisi di prodotto hanno inoltre ruoli diversi: la prima rappresenta la colata, mentre la seconda verifica la composizione chimica nel prodotto finito entro la variazione ammessa.
Perché esistono norme specifiche per prodotto
Le norme specifiche per prodotto esistono perché un’unica norma generica per l’acciaio non può controllare ogni processo produttivo, geometria o modalità di cedimento. ISO/TC 17 organizza la normalizzazione dell’acciaio in gruppi di prodotti che comprendono i prodotti piani laminati su impianti continui, gli acciai strutturali, i tubi di acciaio e il vocabolario dei prodotti siderurgici. Questa struttura riflette differenze tecniche, non una duplicazione burocratica.
| Incluso nella norma ISO 630-1:2021 | Escluso dalla norma ISO 630-1:2021 |
|---|---|
| Piastre | Lamiera |
| Profilati | Nastro |
| Piatti larghi | Prodotti tubolari |
| Barre | — |
La norma ISO 630-1:2021 esclude dal proprio campo dichiarato le lamiere, i nastri e i prodotti tubolari. Strong evidence
ISO 630-1:2021 si applica alle condizioni tecniche generali di fornitura per prodotti piani e lunghi in acciaio strutturale laminati a caldo, comprese piastre, profilati, piatti larghi e barre. Esclude esplicitamente lamiere, nastri e prodotti tubolari. L’esclusione è significativa: anche nell’ambito dell’acciaio strutturale, le tolleranze, le modalità di prova e le descrizioni dei prodotti previste dalla norma non sono destinate a disciplinare ogni forma.
ASTM utilizza la stessa separazione tra prodotti. Le sue specifiche trattano piastre, profilati strutturali, palancole, barre, fili, prodotti tubolari, forgiati e getti mediante documenti diversi. Una specifica per piastre può definire le tolleranze di spessore e le prove d’urto senza definire l’esame delle saldature dei tubi; una specifica per getti può trattare le discontinuità legate allo stampo senza prescrivere le proprietà delle sezioni elencate per i profilati laminati.
La destinazione d’uso aggiunge un ulteriore livello. Gli elementi strutturali dipendono dalle proprietà della sezione e dalle dimensioni dei collegamenti. Le apparecchiature a pressione dipendono dalla tenacità, dalla saldabilità e dalla resistenza alla rottura. La lamiera per formatura a freddo dipende dai limiti di formabilità, dalla qualità superficiale e dalla compatibilità con il rivestimento. I forgiati possono richiedere un andamento controllato delle fibre e un’ispezione volumetrica, mentre i getti possono richiedere livelli di accettazione per le cavità interne.
Per questo motivo, una designazione valida dovrebbe identificare più di un semplice grado chimico. Dovrebbe indicare la forma del prodotto e la norma di riferimento, quindi il grado, le dimensioni, la condizione di fornitura, lo stato superficiale e gli eventuali requisiti supplementari di ispezione o marcatura. “Acciaio al carbonio”, “S355” o “A36” possono costituire l’inizio della descrizione; nessuna di queste indicazioni, da sola, specifica se il materiale sia una piastra, un profilato, una barra, un tubo, un forgiato o un getto, né se il prodotto finito soddisfi le regole dimensionali e di ispezione necessarie per il suo impiego.
2. Il vocabolario dei prodotti siderurgici: ISO 6929 e ISO/TC 17
[2] ISO 6929:2013 — Steel products — Vocabulary. International Organization for Standardization. International Standard, 2013.
La norma ISO 6929:2013 costituisce la base terminologica per la descrizione dei prodotti siderurgici. Fornisce termini standardizzati per le famiglie di prodotti, inclusi prodotti piani, prodotti lunghi e prodotti tubolari, invece di trattare ogni forma visibile come una categoria autoesplicativa. Questa distinzione è importante perché il nome di un prodotto spesso implica assunzioni relative al processo di fabbricazione, ai limiti dimensionali, alla forma di fornitura e alla specifica che disciplina i controlli.
Per esempio, una «piastra di acciaio» non è semplicemente un qualsiasi pezzo rettangolare di acciaio. Anche «lamiera» e «nastro» possono essere rettangolari e presentare un aspetto superficiale simile, ma le relative definizioni e norme applicabili possono differire. Un elemento laminato a forma di I non è semplicemente una barra a cui sia stato asportato materiale dai lati; appartiene al linguaggio dei profilati ed è normalmente specificato mediante dimensioni della sezione, massa, tolleranze e proprietà della sezione. Un prodotto cavo rettangolare non è descritto adeguatamente come «barra scatolata» quando la famiglia di prodotti applicabile è quella dei profilati cavi strutturali o dei tubi.
La norma ISO 6929:2013 non sostituisce una norma di prodotto. Fornisce il vocabolario con cui le norme di prodotto possono definirne il campo di applicazione. Il grado, la forma del prodotto, il processo di fabbricazione, la condizione di fornitura, la condizione superficiale, le dimensioni, i requisiti meccanici e la destinazione d’uso rimangono variabili di specifica distinte.
Prodotti piani, prodotti lunghi e prodotti tubolari
I prodotti piani sono caratterizzati da una sezione trasversale ampia e sostanzialmente piana e sono fabbricati in forme quali piastre, lamiere e nastri. La larghezza, lo spessore, la condizione dei bordi e la lunghezza di fornitura o la forma in coil sono descrittori fondamentali. Tali termini non sono intercambiabili in tutti i sistemi normativi. Una specifica può distinguere un prodotto fornito in coil da uno fornito in lunghezze tagliate, oppure può stabilire tolleranze dimensionali diverse in funzione dello spessore e del processo di laminazione.[3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International. ASTM International Standard, 2025.
La norma ASTM A1088-25 illustra questo punto. Essa riguarda lamiere di acciaio CP, DP e TRIP laminate a freddo, fornite in coil e in lunghezze tagliate. I requisiti riguardano la composizione chimica, le proprietà meccaniche, la finitura superficiale, l’aspetto, le dimensioni e le variazioni ammissibili. Definire il materiale coperto dalla norma ASTM A1088-25 come «piastra laminata a freddo» farebbe perdere l’informazione relativa alla forma del prodotto che identifica il campo di applicazione della norma.
Il confine tra lamiera e piastra può dipendere anche dalla specifica di riferimento, non soltanto da una regola visiva universale. La norma ASTM A786/A786M-15(2025) definisce la floor plate come una piastra laminata a caldo con rilievi su una superficie. Ne consente la fornitura in dimensioni classificate come lamiera, coil di lamiera di grande spessore o piastra, stabilendo al contempo uno spessore massimo di 25 mm. Il disegno in rilievo, la forma di fornitura e la classificazione dimensionale operano quindi congiuntamente. «Tread plate» o «checker plate» possono comunicare una caratteristica visiva, ma «floor plate» secondo la norma ASTM A786/A786M-15(2025) identifica una categoria di prodotto definita, con limiti tecnici specifici.
I prodotti lunghi hanno una lunghezza che supera sostanzialmente le dimensioni della sezione trasversale e sono comunemente forniti in lunghezze singole. Il gruppo comprende barre, profilati, rotaie, vergella e forme correlate. Una barra può avere sezione circolare, quadrata, esagonale o un altro profilo pieno; un profilato presenta normalmente una sezione sagomata, come una sezione a I, a H, a U o ad angolare, destinata a fornire una particolare distribuzione dell’area e specifiche proprietà della sezione. Una descrizione generica quale «trave di acciaio» non indica se l’elemento sia un profilato a I, un elemento composto saldato, un profilato cavo o una barra.
La AISC Shapes Database v16.0 dimostra perché il vocabolario delle sezioni debba essere collegato ai dati dimensionali. Pubblicata nel 2022, essa elenca i profilati strutturali in acciaio standardizzati, le relative dimensioni e proprietà della sezione nelle unità consuetudinarie statunitensi e nelle unità metriche, insieme alle convenzioni di denominazione. La designazione di un profilato W o di un angolare a lati disuguali è significativa soltanto quando è collegata alla tabella delle sezioni pertinente e al sistema di unità utilizzato. La massa per unità di lunghezza, le dimensioni delle ali e dell’anima, l’area, i momenti d’inerzia e i moduli di resistenza della sezione non possono essere dedotti in modo affidabile da una fotografia.
I prodotti tubolari sono definiti da una sezione trasversale cava e comprendono forme circolari, quadrate e rettangolari. La relativa specifica deve disciplinare le dimensioni esterne o il diametro, lo spessore della parete, la lunghezza, la rettilineità, il processo di formatura o di fabbricazione, le condizioni della saldatura ove applicabili, nonché le prestazioni sotto pressione o strutturali. La norma ASTM A1085/A1085M riguarda i profilati cavi strutturali di forma quadrata, rettangolare e circolare. Tali geometrie richiedono tabelle dimensionali e delle proprietà della sezione separate, poiché un profilato cavo rettangolare e un tubo circolare reagiscono in modo diverso alla flessione, alla compressione, all’instabilità locale e alla progettazione dei collegamenti.
Come il vocabolario standardizzato previene le descrizioni ambigue
I termini relativi alla forma del prodotto impediscono che un grado venga scambiato per una forma. «S355» identifica una designazione di resistenza in una specifica europea pertinente; da solo, non identifica se il prodotto sia una piastra, un profilato, una barra o un profilato cavo. Analogamente, «A572 Grade 50» non determina le dimensioni del prodotto, la condizione superficiale o il processo di fabbricazione senza la specifica di prodotto ASTM applicabile. Una designazione completa deve collegare il grado alla norma di prodotto.
La norma ISO 630-1:2021 è un chiaro esempio di delimitazione definita. Essa si applica alle condizioni tecniche generali di fornitura degli acciai strutturali piani e lunghi laminati a caldo, comprese piastre, profilati, larghi piatti e barre. Esclude lamiere, nastri e prodotti tubolari. L’esclusione non è una nota semantica marginale: impedisce agli utilizzatori di applicare una norma sulle condizioni di fornitura a una famiglia di prodotti le cui convenzioni dimensionali e i cui requisiti sono disciplinati altrove.
La stessa separazione si osserva nei materiali destinati a servizi in pressione. La norma ISO 9328-6:2018 specifica le condizioni tecniche di fornitura dei prodotti piani in acciaio destinati ad apparecchiature a pressione, compresi gli acciai a grano fine saldabili forniti allo stato bonificato. Una piastra ordinata secondo tale norma non è descritta completamente affermando che si tratta di «acciaio ad alta resistenza». Sono rilevanti il contesto di servizio, la forma di prodotto piano, i requisiti di saldabilità e la condizione di fornitura allo stato bonificato.
Anche la National Structural Steelwork Specification distingue i profilati laminati, i profilati cavi strutturali, le piastre e le barre come tipologie separate di prodotti costituenti. La designazione completa deve includere il numero della norma, il grado di resistenza e la qualità all’urto. Si tratta di una salvaguardia pratica: «acciaio S355» è una designazione incompleta quando non sono state specificate la qualità all’urto richiesta e la norma di prodotto.
La struttura dei gruppi di prodotto ISO
ISO/TC 17, il comitato tecnico ISO responsabile della normazione dell’acciaio, organizza il proprio lavoro attraverso gruppi di prodotto e di argomento, anziché mediante un’unica specifica universale per tutte le forme di acciaio. La struttura comprende, tra gli altri ambiti, i prodotti piani laminati su treno continuo, gli acciai strutturali, i tubi di acciaio e il vocabolario dei prodotti siderurgici. Tale organizzazione riflette le differenze nei processi di fabbricazione e nelle prestazioni.
I prodotti piani laminati su treno continuo richiedono terminologia e requisiti adeguati a coil, lunghezze tagliate, direzione di laminazione, finitura superficiale e variazioni di spessore. Gli acciai strutturali richiedono regole per profilati, piastre, barre e altre forme portanti. I tubi di acciaio richiedono disposizioni relative alla geometria cava, ai processi di giunzione o formatura, al controllo dimensionale e, in alcune applicazioni, alle prove di pressione. Il lavoro terminologico fornisce il linguaggio comune che consente a tali gruppi di prodotto di rinviare gli uni agli altri senza accorparne i rispettivi campi di applicazione.
ASTM segue un principio analogo separando le specifiche in funzione della forma del prodotto e del processo, comprese piastre, profilati strutturali, palancole, barre, fili, prodotti tubolari, fucinati e getti. Un fucinato e un getto possono avere la stessa composizione chimica nominale di una barra laminata, ma le rispettive storie di solidificazione o deformazione determinano differenti aspetti del controllo e diverse discontinuità ammesse. La forma del prodotto è pertanto parte dell’identità tecnica dell’acciaio, non un’etichetta aggiunta dopo la selezione del grado.
3. Lamiera, nastro e piastra: forme piane correlate con requisiti diversi
Lamiera, nastro e piastra sono tutti prodotti piani in acciaio laminati, ma il loro aspetto comune non li rende categorie di specifica intercambiabili. Le differenze derivano dal processo di laminazione, dai limiti dimensionali, dalla forma di fornitura, dalla condizione superficiale e dal processo di fabbricazione previsto. Una lamiera laminata a freddo destinata alla formatura automobilistica non è semplicemente una piastra più sottile, mentre una piastra laminata a caldo non è soltanto una lamiera fornita in una lunghezza tagliata maggiore.
La norma ISO 6929:2013 fornisce un vocabolario standardizzato per i prodotti siderurgici e distingue il linguaggio utilizzato per i prodotti piani, i prodotti lunghi e i prodotti tubolari. Tale vocabolario è importante perché una designazione del prodotto normalmente comunica più informazioni dello spessore e della larghezza nominali. Il grado, la condizione di fornitura, la finitura, la tolleranza dimensionale e i requisiti di prova possono cambiare quando cambia la categoria del prodotto.

Prodotti piani laminati su treno continuo
La laminazione piana su treno continuo inizia con una bramma che viene riscaldata nuovamente e fatta passare attraverso gabbie successive. Ogni gabbia riduce lo spessore e controlla la larghezza, il profilo, la bombatura e la planarità. Il nastro risultante può uscire dal laminatoio a caldo sotto forma di coil, passare attraverso il decapaggio e la riduzione a freddo, oppure essere sottoposto a ricottura, laminazione di tempera, rivestimento e altre operazioni di finitura. Il processo determina gran parte del comportamento finale del materiale.
La laminazione a caldo produce una superficie ricoperta di scaglia, a meno che la scaglia non venga rimossa. La decapaggio può rimuovere tale scaglia, ma non trasforma il prodotto in una lamiera laminata a freddo. La laminazione a freddo riduce lo spessore a una temperatura più bassa e migliora il controllo dello spessore e la finitura superficiale, modificando inoltre lo stato di incrudimento dell’acciaio. La ricottura può ripristinare la duttilità; la laminazione di tempera può regolare la planarità, l’aspetto superficiale e il comportamento allo snervamento. Queste fasi riguardano la specifica del prodotto, non semplici dettagli estetici.
ASTM A1088-25 illustra questa distinzione. La norma riguarda lamiere di acciaio CP, DP e TRIP laminate a freddo, fornite in coil e in lunghezze tagliate. Le designazioni si riferiscono a classi di acciai avanzati ad alta resistenza: acciai a fase complessa (CP), a doppia fase (DP) e con plasticità indotta dalla trasformazione (TRIP). La specifica tratta la composizione chimica, le proprietà meccaniche, la finitura superficiale, l’aspetto, le dimensioni e le variazioni ammissibili. Un acquirente che specifichi soltanto “lamiera di acciaio laminata a freddo” ha omesso la classe di resistenza e diversi controlli che influiscono sulla formatura, sulla saldatura e sull’ispezione.
Plasticità indotta dalla trasformazione (TRIP) Meccanismo di deformazione nel quale l’austenite trattenuta si trasforma progressivamente in martensite, aumentando l’incrudimento durante la formatura.
Acciaio a doppia fase (DP) Microstruttura della lamiera di acciaio costituita principalmente da ferrite con costituenti più duri della seconda fase, comunemente martensite.
Anche i requisiti meccanici riflettono il percorso di deformazione previsto. Una lamiera di acciaio DP può combinare un’elevata resistenza a trazione con un utile allungamento uniforme grazie a una matrice ferritica contenente seconde fasi più dure. I gradi TRIP dipendono dalla trasformazione dell’austenite trattenuta durante la deformazione, mentre i gradi CP utilizzano una microstruttura indurita più complessa. Queste non sono risposte intercambiabili a un identico spessore nominale. I limiti di formatura, il ritorno elastico, la saldabilità e i valori di prova richiesti possono differire anche quando due lamiere hanno spessori simili.
Gli impianti di laminazione continua producono comunemente il materiale in coil, poiché l’operazione di laminazione è continua. La fornitura in coil riduce la necessità di arrestare il laminatoio per ogni singolo pezzo, ma trasferisce le operazioni successive a un trasformatore o a un centro di servizio. Il coil può essere spaccato in larghezze inferiori, raddrizzato, tagliato a misura, tranciato per ricavare sbozzati o rivestito. La spaccatura longitudinale crea nastri a partire da un coil madre più largo; non modifica il grado dell’acciaio, ma può introdurre requisiti relativi alle condizioni dei bordi e tolleranze di larghezza che devono essere controllati separatamente.
La parola “nastro” descrive quindi una forma del prodotto o una relazione dimensionale, non un grado. Il nastro è generalmente più stretto della lamiera ed è spesso fornito in coil, ma il limite numerico tra nastro e lamiera dipende dalla norma applicabile e dalla prassi relativa al prodotto. Alcune specifiche definiscono soglie di larghezza; altre disciplinano il prodotto secondo una norma dedicata alla lamiera o al nastro, senza fare riferimento a un’unica soglia universale del settore. ISO 6929:2013 fornisce una terminologia comune, ma non annulla i limiti specifici del prodotto riportati nelle singole norme.
Piastra, lamiera e coil di lamiera di grosso spessore
Il termine piastra è normalmente associato a un prodotto piano laminato a caldo e relativamente spesso, spesso fornito in lunghezze singole anziché in coil. Il termine lamiera indica di norma un prodotto piano più sottile, frequentemente prodotto e spedito in coil o in lunghezze tagliate. Queste descrizioni sono utili, ma non sono sufficienti ai fini della specifica. Gli intervalli di spessore si sovrappongono e una norma può assegnare un prodotto a una categoria in base alla forma di fornitura, alla larghezza e al processo di fabbricazione, oltre che allo spessore.
ISO 630-1:2021 dimostra l’esistenza di un limite deliberato. La norma si applica ai prodotti piani e lunghi di acciaio strutturale laminati a caldo, comprese piastre, profilati, larghi piatti e barre, ma esclude lamiere, nastri e prodotti tubolari. Una piastra strutturale ordinata secondo un grado di acciaio conforme a ISO 630-1:2021 non è quindi automaticamente coperta dalle stesse condizioni tecniche di fornitura di una lamiera di composizione chimica e spessore analoghi. L’esclusione è un limite della specifica, non l’affermazione che i prodotti abbiano un aspetto diverso dopo il taglio.[4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International. ASTM International Standard, 2025.
ASTM A786/A786M-15(2025) fornisce un esempio particolarmente chiaro di terminologia sovrapposta. La norma definisce la piastra bugnata come una piastra laminata a caldo con rilievi su una superficie. La specifica consente la fornitura in dimensioni classificate come lamiera, coil di lamiera di grosso spessore o piastra, e stabilisce uno spessore massimo di 25 mm. Un prodotto per pavimentazioni può quindi recare una descrizione associata alle piastre pur essendo fornito in una categoria dimensionale associata alla lamiera o al coil. Il suo motivo in rilievo introduce inoltre requisiti che una normale piastra liscia non presenta, compreso il controllo della superficie decorata e degli effetti dimensionali dei rilievi.
Questo esempio smentisce una scorciatoia comune: la “piastra” non può essere identificata soltanto mediante un valore di spessore, e la “lamiera” non può essere identificata soltanto dalla forma in coil. Un prodotto per pavimentazioni di 20 mm fornito in coil e una piastra strutturale liscia di 20 mm possono differire per norma, geometria superficiale, variazioni ammissibili e requisiti di ispezione. Il taglio del coil in pezzi rettangolari non rende il risultato equivalente a una piastra ordinata secondo una specifica per piastre.
Le apparecchiature a pressione forniscono un ulteriore limite. ISO 9328-6:2018 specifica le condizioni tecniche di fornitura per prodotti piani di acciaio destinati ad applicazioni in pressione, compresi gli acciai a grana fine saldabili forniti allo stato bonificato. La designazione per il servizio in pressione aggiunge requisiti connessi alla saldabilità, alla tenacità, al trattamento termico e alle prove. Una piastra della larghezza e dello spessore corretti, ma fornita secondo una norma generale per acciai strutturali, non è automaticamente un prodotto per apparecchiature a pressione.
Lo stesso principio si applica alle piastre bugnate, alle piastre per ponti, alle piastre per caldaie e alle piastre strutturali generiche. “Piastra” identifica una forma generale; la norma applicabile identifica i limiti chimici, le proprietà meccaniche, il trattamento termico, le condizioni superficiali, i controlli ultrasonori o di altro tipo e le tolleranze dimensionali. Tali controlli non possono essere dedotti dalla sola parola.
Spessore, larghezza, forma in coil e fornitura in lunghezze tagliate
Spessore e larghezza sono i primi descrittori dimensionali, ma non operano indipendentemente. Una specifica può consentire un determinato intervallo di spessore in coil e un altro per le lunghezze tagliate, oppure imporre tolleranze diverse di planarità, bordo, freccia e lunghezza per ciascuna condizione di fornitura. Un coil presenta, oltre allo spessore e alla larghezza nominali, un diametro esterno, un diametro interno, una massa e un senso di avvolgimento. Una lunghezza tagliata presenta requisiti di lunghezza, ortogonalità, planarità e bordo che non si applicano nello stesso modo a un coil non tagliato.
La fornitura in coil è vantaggiosa per un processo di laminazione continua perché il nastro può rimanere collegato lungo tutto il laminatoio. Ciò non significa che sia automaticamente adatta a ogni operazione di fabbricazione. La memoria del coil, le tensioni residue, il telescopaggio, le saldature tra coil successivi e le condizioni dei bordi possono influire sulla spianatura, sulla tranciatura degli sbozzati e sull’alimentazione. Quando il coil viene spianato e tagliato, il trasformatore deve preservare il grado e lo spessore specificati rispettando al contempo le tolleranze delle lunghezze tagliate. Le lamiere risultanti non sono necessariamente certificate secondo una norma diversa per il prodotto soltanto perché ne è cambiata la forma fisica.
Anche la larghezza influisce sulla classificazione. Un prodotto largo e piatto, una lamiera e un nastro stretto possono essere tutti realizzati mediante laminazione, ma le relative norme possono assegnare limiti diversi alla deviazione di larghezza, alla bombatura, alla planarità e alla qualità dei bordi. Il nastro spaccato presenta spesso bordi cesoiati, mentre una lamiera con bordo di laminazione o con bordo rifilato può essere soggetta a requisiti diversi. La distinzione diventa importante nella saldatura a resistenza, nello stampaggio, nella saldatura a cordone e in qualsiasi operazione che dipenda da una geometria costante dei bordi.
Una specifica deve inoltre indicare se le dimensioni sono nominali o garantite dopo la lavorazione. La lamiera laminata a freddo può avere limiti ristretti di spessore e planarità, ma anche una designazione della finitura superficiale; la piastra laminata a caldo può ammettere una diversa condizione della scaglia e variazioni dimensionali maggiori. Nessuno dei due sistemi di tolleranza dovrebbe essere trasferito dall’una forma all’altra per semplice presunzione.
I limiti tra le forme del prodotto si estendono oltre i prodotti piani. ASTM A1085/A1085M riguarda i profilati strutturali cavi di forma quadrata, rettangolare e circolare, che richiedono tabelle dimensionali e delle caratteristiche della sezione separate, poiché lo spessore della parete, il raggio degli spigoli e la geometria chiusa influenzano il comportamento. AISC Shapes Database v16.0, pubblicato nel 2022, elenca dimensioni standardizzate e caratteristiche delle sezioni per i profilati strutturali nelle unità consuetudinarie statunitensi e nelle unità metriche. Tali tabelle non hanno un equivalente diretto in una specifica per piastre o lamiere.
Anche la National Structural Steelwork Specification tratta i profilati laminati, i profilati strutturali cavi, le piastre e le barre come tipologie distinte di prodotti costituenti. La sua designazione completa include il numero della norma, il grado di resistenza e la qualità all’urto. Questa prassi è corretta: “piastra di acciaio” indica una forma, non l’identità completa del materiale. L’ordine completo o il riferimento progettuale deve collegare la forma al grado, alla condizione di fornitura, ai requisiti superficiali e dimensionali, nonché a qualsiasi norma relativa all’impatto, alle prove o all’impiego finale applicabile al componente.
4. Prodotti strutturali laminati a caldo secondo ISO 630-1
[5] ISO 630-1:2021 — Structural steels — Part 1. International Organization for Standardization. International Standard, 2021.
ISO 630-1:2021 stabilisce le condizioni tecniche generali di fornitura per i prodotti piani e lunghi in acciaio strutturale laminati a caldo. Il suo campo di applicazione comprende piastre, profili, larghi piatti e barre. Questa formulazione è importante: la norma non classifica ogni elemento in acciaio utilizzato in una struttura in un’unica categoria di prodotto intercambiabile. Essa stabilisce un quadro per determinati prodotti realizzati mediante laminazione a caldo, con requisiti applicati attraverso il grado ISO 630 pertinente e le relative disposizioni sul prodotto.
ISO 6929:2013 fornisce il vocabolario alla base di questa distinzione. Essa suddivide i prodotti siderurgici in gruppi quali prodotti piani, prodotti lunghi e prodotti tubolari. Tali gruppi descrivono la geometria e la forma di fabbricazione, ma non definiscono di per sé il grado di resistenza. Una piastra e un profilo a I possono essere entrambi forniti con un grado per uso strutturale, ma sono prodotti, controllati, dimensionati e specificati in modo diverso. Il grado identifica i requisiti chimici e meccanici dell’acciaio; la forma del prodotto determina il modo in cui tali requisiti vengono espressi e verificati.
ISO/TC 17 riflette la stessa separazione nella struttura delle proprie norme, con gruppi di prodotti per i prodotti piani laminati su impianti a colata continua, gli acciai strutturali, i tubi di acciaio e il vocabolario dei prodotti siderurgici. Una specifica deve quindi rispondere contemporaneamente a diverse domande: quale grado di acciaio è richiesto, quale forma di prodotto viene fornita, quali dimensioni e tolleranze si applicano, quale condizione di fornitura è consentita e quali requisiti di controllo o di resilienza regolano l’accettazione.
Piastre e larghi piatti
Una piastra è un prodotto piano la cui larghezza è sostanzialmente maggiore dello spessore e le cui dimensioni sono normalmente fornite sotto forma di pezzi singoli, anziché come bobina continua. Nelle applicazioni strutturali, una piastra può costituire l’anima o la piattabanda di una trave, un componente di collegamento, una piastra di base o un irrigidimento. Le sue prestazioni sono determinate non solo dallo spessore nominale e dal grado, ma anche dalla planarità, dalla tolleranza sullo spessore, dalle condizioni dei bordi, dalla sanità interna, dalle condizioni superficiali e, quando specificato, dalle proprietà lungo lo spessore.
La laminazione a caldo modifica la forma e la microstruttura dell’acciaio. I bramme vengono riscaldati nuovamente e ridotti tra i cilindri, e il ciclo di laminazione influisce sulla struttura dei grani, sulle tensioni residue e sulle dimensioni finali. Il processo non rende equivalenti tutti i prodotti piani laminati a caldo. Una piastra fornita secondo ISO 630-1 segue un percorso di specificazione diverso da quello di una piastra per recipienti a pressione fornita secondo ISO 9328-6:2018. Quest’ultima riguarda i prodotti piani in acciaio destinati alla costruzione di recipienti a pressione, compresi gli acciai a grano fine saldabili forniti allo stato bonificato. Entrambi i prodotti possono essere piani, spessi e saldabili, ma è il requisito di servizio a determinare la norma applicabile.
I larghi piatti si collocano al confine tra i prodotti assimilabili alle piastre e i prodotti lunghi. Sono prodotti piani e allungati con larghezza e spessore specificati, laminati in continuo o mediante passaggi ripetuti e forniti in lunghezze elevate. La loro geometria li rende utili come elementi di bordo, componenti di controventatura, elementi di collegamento e profili fabbricati. A differenza di una piastra ricavata da una grande lamiera, un largo piatto è trattato come prodotto lungo nella classificazione pertinente dei prodotti. Ciò incide sulle tabelle dimensionali, sulle variazioni ammissibili, sulla terminologia d’ordine e talvolta sulla base dei controlli.
La terminologia può presentare sovrapposizioni tra norme e aree geografiche. ASTM A786/A786M-15(2025), per esempio, definisce la floor plate come una piastra laminata a caldo con motivi in rilievo su una superficie. Ne consente la fornitura in dimensioni classificate come lamiera, nastro in bobina di grosso spessore o piastra, ma limita lo spessore massimo a 25 mm. Il motivo in rilievo è una caratteristica superficiale, non un nuovo grado di resistenza. La designazione strutturale di una floor plate deve comunque identificare la specifica del materiale e le proprietà richieste; la sua superficie bugnata non la rende intercambiabile con una piastra strutturale liscia.
La distinzione tra piastra e lamiera non può inoltre essere ricondotta a un’unica soglia universale di spessore. Norme diverse utilizzano intervalli dimensionali e convenzioni di fornitura differenti. La fornitura in bobina, le lunghezze tagliate, lo spessore, la larghezza e la lavorazione prevista possono incidere sulla norma di prodotto applicabile. L’esclusione della lamiera da parte di ISO 630-1 è quindi una decisione relativa al campo di applicazione, legata alle definizioni del prodotto e al percorso tecnico della norma, non un’affermazione secondo cui la lamiera non abbia impieghi strutturali.
Barre e profili strutturali
I prodotti lunghi sono caratterizzati dalla loro forma allungata e sono comunemente forniti in lunghezze diritte. Le barre possono essere tonde, quadre, esagonali o piatte, a seconda della specifica. Le barre strutturali possono fungere da elementi tesi, squadrette, elementi di parete reticolare, montanti, tiranti o componenti lavorati meccanicamente. Una barra piatta e un largo piatto possono apparire simili in un disegno, ma i rispettivi intervalli definiti di rapporto larghezza-spessore, le pratiche di laminazione e le tolleranze dimensionali non devono necessariamente coincidere.
I profili strutturali hanno una sezione trasversale progettata per fornire resistenza attraverso la geometria. Tra gli esempi figurano i profili a I, i profili a H, i profili a U, gli angolari e i profili a T. La loro designazione non è semplicemente una descrizione dell’aspetto. Un IPE 300, un HEA 400 o un angolare a lati uguali contiene informazioni dimensionali e sulle proprietà della sezione associate a una serie riconosciuta; modificare la serie cambia la larghezza delle ali, lo spessore dell’anima, l’area, la massa e i valori del momento d’inerzia e del modulo di resistenza della sezione.
AISC Shapes Database v16.0 illustra questo approccio elencando dimensioni standardizzate e proprietà delle sezioni nelle unità consuetudinarie statunitensi e in quelle metriche. I progettisti utilizzano tali tabelle per selezionare e analizzare i profili, mentre la specifica del materiale stabilisce separatamente il grado, la composizione chimica, le proprietà a trazione, il limite di snervamento, l’allungamento e i requisiti di fornitura. La designazione del profilo non può sostituire quella del grado dell’acciaio.
La National Structural Steelwork Specification evidenzia lo stesso principio trattando i profili laminati, i profili cavi strutturali, le piastre e le barre come tipologie distinte di prodotti costitutivi. La designazione completa comprende il numero della norma, il grado di resistenza e la qualità di resilienza. “S355” da solo è quindi incompleto quando l’ordine o il requisito di fabbricazione richiede una norma e una classe di resilienza specifiche. La forma del prodotto e il grado devono comparire insieme nella specifica.
Anche la condizione di fornitura è importante. I prodotti strutturali laminati a caldo possono essere forniti allo stato laminato, normalizzati o laminati normalizzati, oppure in un’altra condizione consentita dalla norma applicabile. Il trattamento termico modifica la microstruttura risultante e la risposta meccanica. Due prodotti con lo stesso grado nominale e dimensioni simili possono non soddisfare gli stessi requisiti se uno è fornito in una condizione diversa o secondo una specifica destinata a un altro servizio.
Importanza delle forme di prodotto escluse
ISO 630-1:2021 esclude lamiere, nastri e prodotti tubolari. Questa è una delimitazione del campo di applicazione, non l’affermazione che tali prodotti non siano correlati all’acciaio strutturale. L’esclusione impedisce a un’unica norma generale di inglobare prodotti la cui fabbricazione, geometria e pratiche di controllo richiedono regole separate.
Le lamiere e i nastri sono comunemente associati alla laminazione continua, alla movimentazione delle bobine e a spessori più ridotti. ASTM A1088-25 riguarda le lamiere di acciaio CP, DP e TRIP laminate a freddo, in bobine e in lunghezze tagliate, stabilendo requisiti relativi alla composizione chimica, alle proprietà meccaniche, alla finitura superficiale, all’aspetto, alle dimensioni e alle variazioni ammissibili. Tali requisiti riguardano un percorso produttivo molto diverso da quello delle piastre pesanti e dei prodotti lunghi laminati a caldo coperti da ISO 630-1.
I prodotti tubolari richiedono un trattamento dimensionale e strutturale specifico, poiché la sezione chiusa influisce sull’instabilità locale, sui cordoni di saldatura, sulla geometria degli spigoli, sullo spessore della parete e sulle proprietà della sezione. ASTM A1085/A1085M riguarda i profili cavi strutturali in forme quadrate, rettangolari e tonde. Un HSS quadrato non può essere specificato citando i requisiti applicabili a una barra quadra piena, così come un tubo circolare non può essere trattato come una barra tonda con un foro praticato al suo interno. Il processo di fabbricazione e la geometria fanno parte dell’identità del prodotto.
Prodotto lavorato Prodotto di acciaio formato mediante lavorazione meccanica dopo la solidificazione, ad esempio laminazione, fucinatura o trafilatura.
Lo stesso principio separa i prodotti strutturali dai prodotti fucinati e dai getti. Un prodotto fucinato viene formato mediante deformazione a compressione, mentre un getto solidifica in uno stampo; ciascun processo produce un diverso flusso dei grani, diversi rischi di difetti e diversi requisiti di accettazione. Una piastra laminata a caldo, un profilo laminato, un HSS saldato, un prodotto fucinato e un getto possono comparire tutti nella stessa struttura in acciaio, ma non condividono un’unica condizione tecnica di fornitura. ISO 630-1 definisce una parte importante di questo sistema. Essa non elimina i confini che rendono la forma del prodotto una variabile della specifica.
5. Profili strutturali e ruolo dei database delle proprietà delle sezioni
I profili strutturali non sono semplicemente piastre o barre tagliate secondo sagome particolari. Sono prodotti realizzati con una geometria trasversale controllata, generalmente mediante laminazione a caldo, formatura a freddo o saldatura, e la loro specifica deve riguardare sia la forma sia il grado dell’acciaio. Una designazione del profilo identifica una geometria o una famiglia di geometrie; di per sé, non stabilisce il limite di snervamento, la resistenza a trazione, la saldabilità, le prestazioni all’urto o lo stato di fornitura.
La norma ISO 6929:2013 fornisce un vocabolario standardizzato per i prodotti siderurgici e distingue i termini utilizzati per i prodotti piani, i prodotti lunghi e i prodotti tubolari. Tale distinzione è importante perché un profilo a I laminato, un profilo cavo rettangolare formato a freddo e una trave a doppio T realizzata con piastre possono svolgere ruoli strutturali simili pur essendo soggetti a regole dimensionali e norme di prodotto differenti. La norma ISO 630-1:2021 si applica ai prodotti piani e lunghi in acciaio strutturale laminati a caldo, comprese piastre, profili, larghi piatti e barre, ma esclude espressamente lamiere, nastri e prodotti tubolari. Il confine è di natura tecnica, non semplicemente visiva.
Profili a I, H, a U, ad angolo e a T
Un profilo a I ha due ali collegate da un’anima. Nella prassi nordamericana, la famiglia più comune di profili ad ali larghe è quella dei profili W, come W14x22. La lettera W identifica la serie, mentre il numero e il suffisso indicano convenzionalmente la profondità nominale e il peso nominale in libbre per piede. La designazione non significa che ogni dimensione misurata sia uguale al numero riportato nel nome. Un W14x22 ha una profondità nominale prossima a 14 pollici e una massa nominale di 22 lb/ft, ma la sua profondità tabellare, la larghezza delle ali, lo spessore dell’anima e lo spessore delle ali sono valori distinti.
AISC elenca anche i profili S, le cui proporzioni differiscono da quelle dei profili W, e i profili M, che sono profili ad ali larghe di tipo vario. I profili HP sono comunemente utilizzati come profili per appoggi o palancolati e presentano proporzioni selezionate a tale scopo. Queste lettere identificano le serie geometriche, non la composizione chimica dell’acciaio. Un profilo W può essere ordinato o specificato con diversi gradi secondo la norma dei materiali applicabile; la sua designazione W rimane una designazione geometrica e di massa.
I profili H sono spesso utilizzati come termine visivo generico, ma non dovrebbero sostituire la designazione effettiva della serie. In alcuni cataloghi internazionali, una designazione H identifica una famiglia disciplinata da un particolare sistema dimensionale. Nella terminologia AISC, la serie pertinente può essere W, M o HP. Confondere l’etichetta informale “trave H” con un profilo W secondo AISC può portare ad assunzioni errate sulle proporzioni delle ali e sulle proprietà della sezione.
Nei profili a U, l’anima si trova su un solo lato della larghezza baricentrica, con due ali che si protendono da essa. AISC identifica i profili a U standard con C, come in C12x20.7, e i profili a U di tipo vario con MC, come in MC12x...?, dove la designazione completa comprende la serie nominale e il peso tabellati. La forma aperta del profilo a U produce un comportamento diverso rispetto agli assi forte e debole rispetto a quello di un profilo a I e può introdurre effetti torsionali quando il carico è eccentrico. Un profilo a U non è quindi intercambiabile con un profilo W di area simile.
I profili angolari hanno due lati che si incontrano formando un angolo di circa 90 gradi. Gli angolari a lati uguali possono essere designati, per esempio, come L4x4x1/2; gli angolari a lati disuguali utilizzano due dimensioni dei lati, come L6x4x1/2. Il baricentro dell’angolare è spostato rispetto all’intersezione dei lati e i suoi assi principali generalmente non coincidono con gli assi orizzontale e verticale geometrici utilizzati per una sezione simmetrica. La progettazione dei collegamenti, l’eccentricità e i calcoli di instabilità possono richiedere proprietà riferite agli assi principali, non soltanto agli assi x e y.
Un profilo a T può essere laminato direttamente come T oppure ottenuto dividendo un profilo a I. Le designazioni AISC comprendono le serie WT, MT e ST, corrispondenti a famiglie di profili a T derivati da profili W, M e S. Una designazione come WT6x13 identifica la serie e il peso nominale, non una geometria universale del profilo a T. Le dimensioni dell’anima e dell’ala devono essere ricavate dalla tabella applicabile.
I profili strutturali tubolari richiedono un vocabolario distinto. La norma ASTM A1085/A1085M riguarda i profili cavi strutturali quadrati, rettangolari e circolari, comunemente designati come HSS. Un’espressione come HSS 8x8x1/2 descrive un profilo cavo quadrato mediante le dimensioni esterne nominali e lo spessore nominale della parete; per un profilo circolare, la designazione utilizza il diametro esterno nominale e lo spessore della parete. I raggi d’angolo, lo spessore effettivo della parete e le tolleranze di fabbricazione influenzano le proprietà calcolate. Non si può presumere che la stessa area produca la medesima risposta all’instabilità o alla torsione in un profilo aperto e in un HSS chiuso.

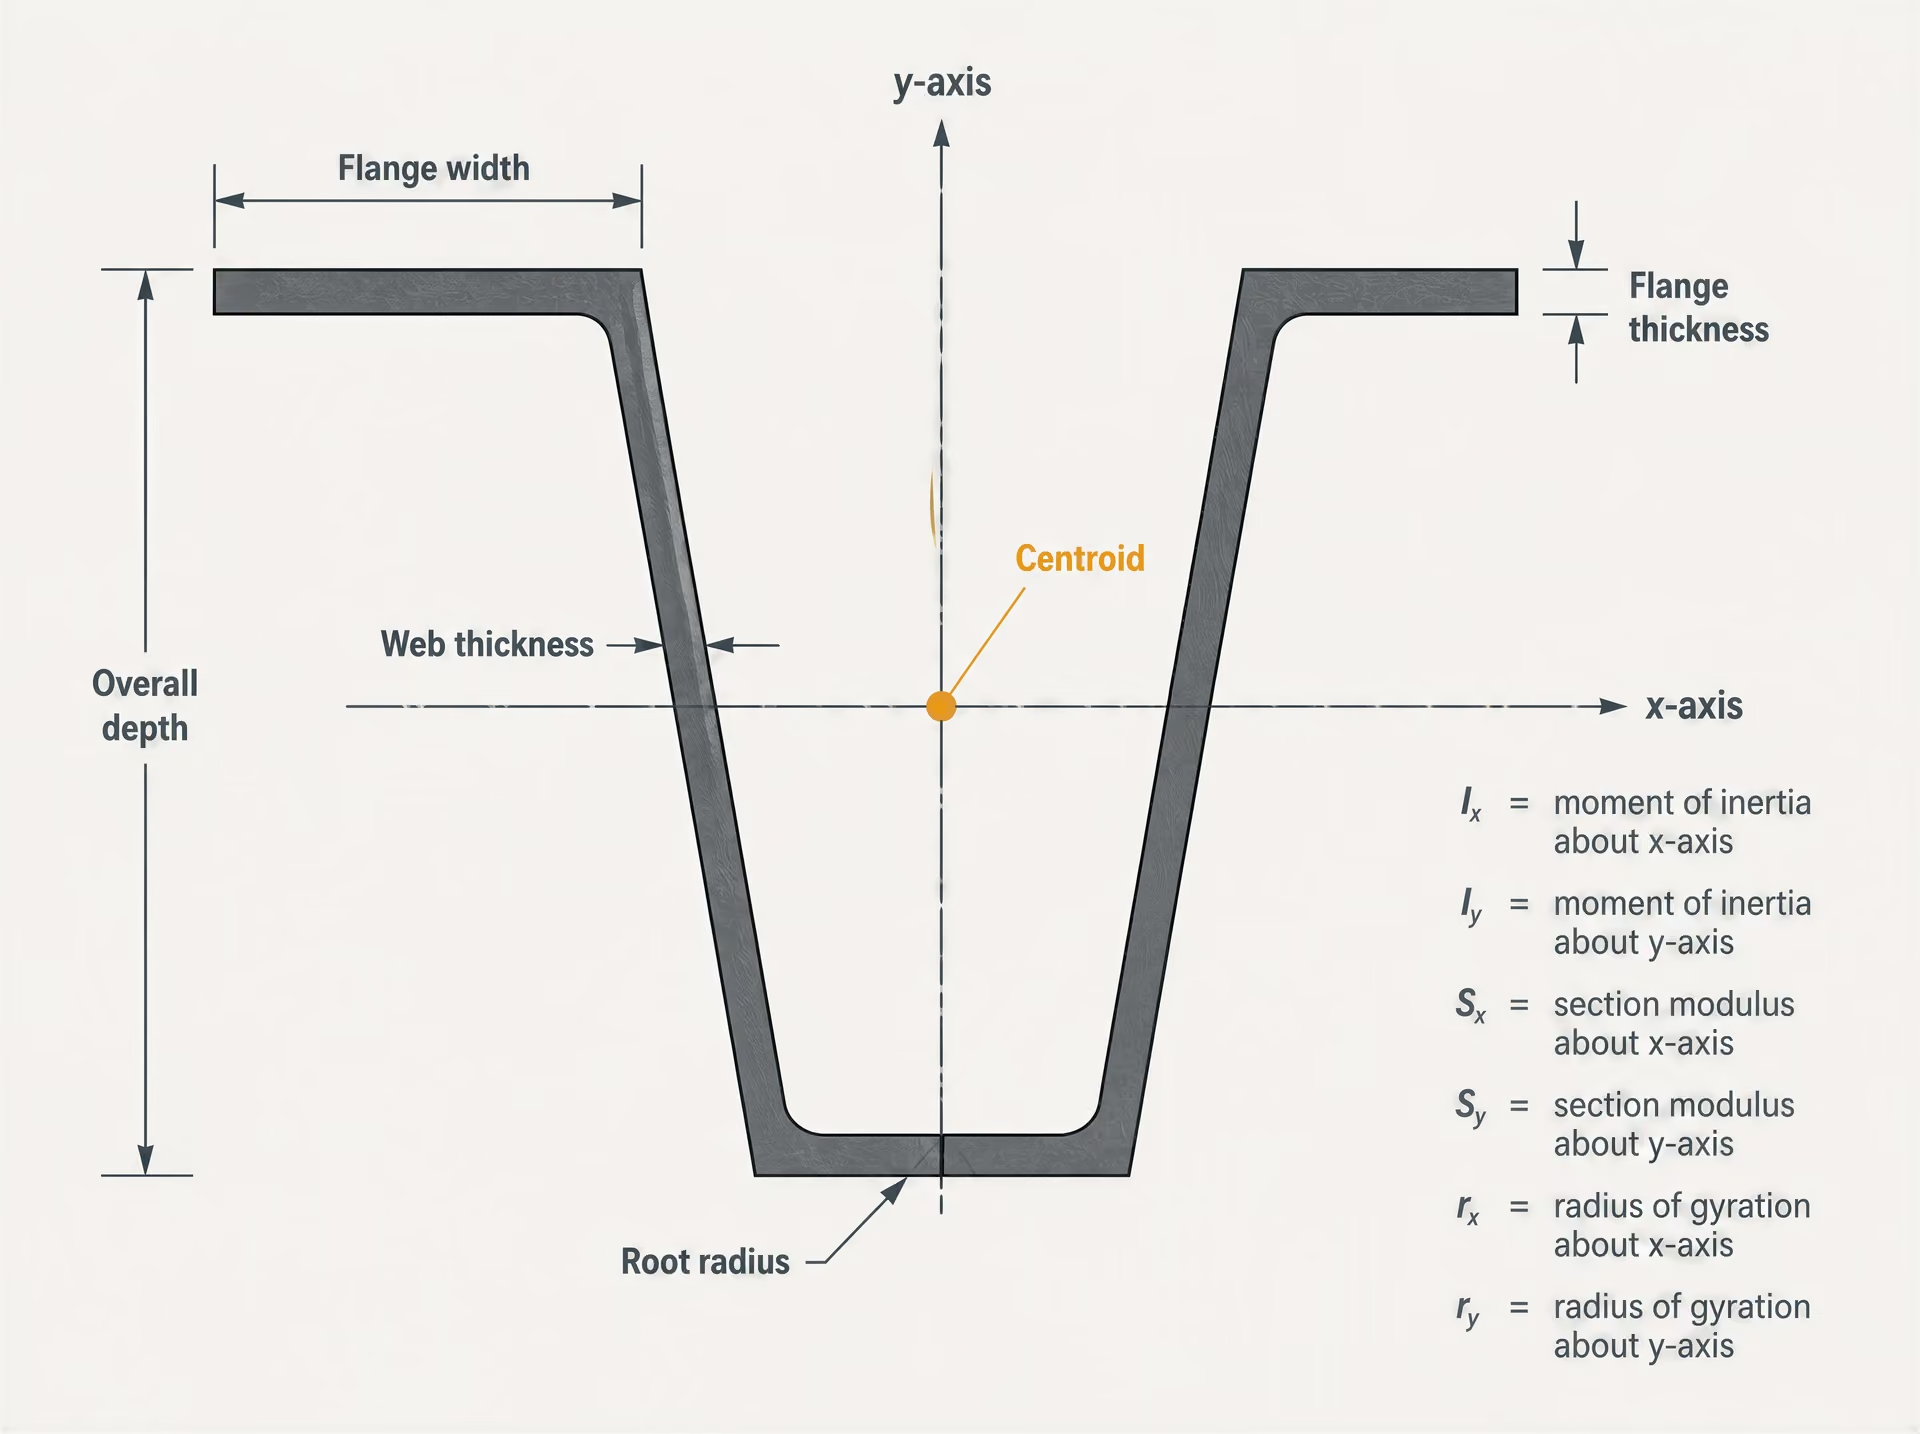
Dimensioni e proprietà calcolate della sezione
| Classe di informazione | Esempi | Utilizzo |
|---|---|---|
| Dimensioni fisiche | Altezza, larghezza dell’ala, spessore dell’anima, spessore dell’ala e raggio di raccordo | Fabbricazione, accoppiamento e definizione dei collegamenti |
| Proprietà geometriche | Area, momenti d’inerzia, moduli di resistenza e raggi d’inerzia | Analisi strutturale e progettazione degli elementi |
| Proprietà del materiale | Limite di snervamento, resistenza a trazione, allungamento e tenacità | Valutazione della resistenza, della duttilità e della frattura |
| Proprietà di ispezione | Rettilineità, torsione, stato superficiale e variazione dimensionale | Accettazione del profilato fornito |
Una tabella dei profili contiene due tipi diversi di informazioni. Le dimensioni descrivono il contorno fisico: profondità complessiva, larghezza delle ali, spessore dell’anima, spessore delle ali, diametro esterno, spessore della parete, raggio di raccordo e, per alcune forme, la geometria dell’estremità libera o del raccordo. Questi valori supportano la fabbricazione, l’accoppiamento e la progettazione dei collegamenti.
Le proprietà calcolate della sezione descrivono la risposta geometrica di tale contorno. L’area della sezione trasversale, A, determina la massa per unità di lunghezza se combinata con la densità dell’acciaio. Il baricentro individua il punto di equilibrio dell’area. I momenti d’inerzia, Ix e Iy, quantificano la resistenza alla curvatura associata alla flessione attorno agli assi scelti. I moduli di resistenza elastici, Sx e Sy, mettono in relazione tali momenti d’inerzia con le distanze dalle fibre estreme. I moduli di resistenza plastici, Zx e Zy, sono utilizzati nell’analisi plastica quando le regole di progettazione applicabili lo consentono. I raggi d’inerzia, rx e ry, sono uguali alla radice quadrata del rapporto tra il momento d’inerzia corrispondente e l’area e compaiono nei calcoli della snellezza degli elementi. La costante torsionale J, la costante di imbozzamento Cw e i dati relativi al centro di taglio diventano importanti per la torsione e l’instabilità flesso-torsionale.
Si tratta di grandezze geometriche, non di proprietà del materiale. Un W14x22 realizzato con un determinato grado e un W14x22 realizzato con un altro grado presentano essenzialmente la stessa geometria tabellare, la stessa area e le stesse proprietà nominali della sezione, mentre il limite di snervamento, la resistenza a trazione, l’allungamento, la tenacità alla frattura e i requisiti di saldatura possono differire. Al contrario, due profili con area simile possono avere momenti d’inerzia molto diversi perché il materiale è distribuito in modo differente rispetto agli assi baricentrici.[6] AISC Shapes Database v16.0. American Institute of Steel Construction. AISC reference database, 2022.
La banca dati delle sezioni AISC v16.0 non sostituisce la norma del materiale né certifica la composizione chimica e le proprietà meccaniche. Strong evidence
L’AISC Shapes Database v16.0, pubblicato dall’American Institute of Steel Construction nel 2022, è un riferimento per le dimensioni, le proprietà, le unità e le convenzioni di denominazione dei profili strutturali standardizzati. Non è una specifica del materiale in acciaio. La sola denominazione del profilo non certifica la composizione chimica, il limite di snervamento o la resistenza a trazione. Tali requisiti derivano dalle norme sui materiali e sui prodotti indicate nella specifica di progetto.
Questa separazione previene un errore comune nella documentazione: scrivere soltanto “W18x35 steel” quando la descrizione richiesta deve includere anche la norma del materiale, il grado, i requisiti supplementari e lo stato di fornitura. Il profilo comunica al fabbricante quale sezione trasversale e quale massa nominale sono richieste. La designazione del materiale comunica al fornitore quali requisiti deve soddisfare l’acciaio. Lo stato superficiale, il trattamento termico, la qualità all’urto e i requisiti di ispezione possono richiedere ulteriori indicazioni specifiche.
Convenzioni AISC per la denominazione e le unità di misura
L’AISC Shapes Database v16.0 presenta dati nelle unità consuetudinarie statunitensi e nel sistema metrico. Nelle tabelle in unità consuetudinarie statunitensi, le lunghezze sono generalmente espresse in pollici, l’area in pollici quadrati, i momenti d’inerzia in pollici alla quarta potenza, i moduli di resistenza in pollici alla terza potenza, i raggi d’inerzia in pollici e la massa per unità di lunghezza in libbre per piede. Le tabelle metriche forniscono i valori corrispondenti in millimetri, millimetri quadrati, millimetri alla quarta potenza, millimetri alla terza potenza, millimetri e chilogrammi per metro.
Il sistema di unità deve essere interpretato insieme alla designazione. W14x22 utilizza la convenzione statunitense dei pollici nominali e delle libbre per piede. Una designazione metrica come W360x134 non deve essere convertita sostituendo meccanicamente i numeri; sono la denominazione metrica del database e le dimensioni tabellate a determinare il valore corretto. Anche gli arrotondamenti possono fare sì che un valore convertito differisca dalla designazione nominale.
I valori del database sono calcolati o tabulati per una forma idealizzata definita e possono includere raccordi, raggi e altre caratteristiche geometriche secondo le regole del database. Non devono essere confusi con le misurazioni effettuate durante l’ispezione di una specifica lunghezza consegnata. Le tolleranze di laminazione, la rettilineità, la freccia, le tensioni residue e le imperfezioni locali sono aspetti distinti della specifica. Inoltre, una voce del database non può sostituire una norma di prodotto: le norme ASTM, EN, ISO o altri documenti applicabili stabiliscono i requisiti di fabbricazione, le tolleranze dimensionali, le caratteristiche meccaniche e i requisiti di ispezione del profilo fornito.
La National Structural Steelwork Specification stabilisce la stessa distinzione pratica trattando i profili laminati, i profili cavi strutturali, le piastre e le barre come tipi di prodotto distinti. La sua designazione completa comprende il numero della norma, il grado di resistenza e la qualità all’urto. Un abaco dei profili che ometta tali elementi è indicativo dal punto di vista geometrico, ma tecnicamente incompleto. Per questo i database delle proprietà delle sezioni sono essenziali per l’analisi, ma insufficienti come specifiche di prodotto autonome.
6. Barre, fili e altre forme di prodotti lunghi
I prodotti lunghi non sono definiti soltanto dalla lunghezza. Una barra tonda, una vergella, un filo trafilato a freddo, un profilato a I laminato e un profilato cavo quadrato possono essere tutti forniti come pezzi lunghi prodotti in laminatoio, ma le relative specifiche riguardano cicli di fabbricazione, geometrie e rischi d’ispezione differenti. La forma del prodotto costituisce pertanto parte della designazione tecnica, insieme alla qualità, alle dimensioni, alla condizione di fornitura e ai requisiti relativi alla superficie.
La norma ISO 6929:2013 fornisce un vocabolario normalizzato per i prodotti siderurgici e distingue tra prodotti piani, prodotti lunghi, prodotti tubolari e altre forme. Tale vocabolario è importante perché una specifica redatta per un gruppo non si applica automaticamente a un altro. La norma ISO 630-1:2021, ad esempio, riguarda i prodotti piani e lunghi in acciaio strutturale laminati a caldo, comprese lamiere, profilati, larghi piatti e barre, ma esclude fogli, nastri e prodotti tubolari. L’esclusione non è un dettaglio editoriale secondario: gli intervalli di spessore, la pratica di laminazione, le tolleranze dimensionali e le disposizioni relative alle prove differiscono tra queste famiglie di prodotti.
Barre e profilati strutturali
Una barra è generalmente definita da una sezione trasversale piena relativamente semplice. Le forme comuni comprendono barre tonde, quadre, esagonali e piatte, mentre forme speciali di barra possono essere prodotte per lavorazioni meccaniche, componenti soggetti a usura o opere di carpenteria. Un profilato strutturale presenta una geometria selezionata in funzione delle sue caratteristiche di sezione: area, momento d’inerzia, costante torsionale, raggio d’inerzia e valori correlati utilizzati nella progettazione. Un profilato a I, un profilato a U, un angolare, un profilato a T o un profilato cavo non possono essere specificati adeguatamente indicando soltanto la massa per metro e una dimensione esterna.
ASTM rende evidente questa distinzione attraverso specifiche separate per i diversi prodotti. ASTM A6/A6M tratta i requisiti generali per barre, piastre, profilati e palancole in acciaio strutturale laminati, mentre altre norme ASTM riguardano qualità o applicazioni specifiche. Nella pratica statunitense, i profilati strutturali sono identificati mediante designazioni consolidate quali profilati W, S, M, HP, C, MC, L e WT. L’AISC Shapes Database v16.0, pubblicato nel 2022, fornisce dimensioni e caratteristiche di sezione normalizzate nelle unità consuetudinarie statunitensi e in quelle metriche. Una designazione di tipo W contiene quindi informazioni relative a una serie geometrica riconosciuta, non soltanto al fatto che il prodotto sia lungo e “simile a una barra”.
I profilati cavi strutturali richiedono nuovamente un trattamento distinto. ASTM A1085/A1085M riguarda i profilati cavi strutturali quadrati, rettangolari e tondi. La loro specifica deve controllare le dimensioni esterne, lo spessore della parete, la geometria degli spigoli, la rettilineità e le caratteristiche di sezione, con requisiti adeguati a un prodotto ottenuto mediante formatura e saldatura o mediante altre operazioni di produzione di tubi. Una barra quadra piena e un HSS quadrato possono avere dimensioni esterne simili, ma non possono essere sostituiti sulla sola base dei termini che descrivono la forma. La loro massa, il comportamento nei confronti dell’instabilità locale, la posizione della saldatura, le tolleranze dimensionali e le tabelle di progetto sono differenti.
Anche la terminologia varia tra norme e settori industriali. Una barra piatta può essere classificata come prodotto lungo secondo una determinata classificazione, mentre un largo piatto o una piastra possono rientrare in una specifica per prodotti piani strutturali in funzione della larghezza e dello spessore. ASTM A786/A786M-15(2025) definisce la floor plate come una piastra laminata a caldo con figure in rilievo su una superficie e ne consente la fornitura in dimensioni classificate come foglio, nastro in bobina di grosso spessore o piastra, con uno spessore massimo di 25 mm. Il disegno in rilievo modifica il requisito relativo alla superficie, ma non trasforma il prodotto in un profilato strutturale o in una barra.
Per le strutture in acciaio, la designazione completa deve identificare più elementi del solo profilo. La National Structural Steelwork Specification distingue tra profilati laminati, profilati cavi strutturali, piastre e barre e richiede che una designazione completa includa il numero della norma, la classe di resistenza e la qualità in relazione alla resilienza. “Barra” costituisce quindi soltanto una parte della descrizione del prodotto. Possono essere ancora necessari il diametro o la larghezza, la lunghezza, la condizione delle estremità, la rettilineità e la classe superficiale.
Logica delle specifiche per fili e prodotti in filo
Il filo segue una logica dimensionale e produttiva diversa da quella della barra ordinaria. La vergella è comunemente un prodotto intermedio laminato a caldo fornito in bobine; il filo viene quindi prodotto mediante trafilatura, spesso attraverso una o più filiere, per ridurne il diametro e migliorarne il controllo dimensionale. Il filo finito può essere tondo, sagomato, rivestito, intrecciato oppure incorporato in un altro prodotto. La sua specifica si concentra pertanto sul diametro o sulle dimensioni della sezione trasversale, sulla tolleranza, sulla resistenza a trazione, sulla duttilità, sulle prestazioni a torsione o alla prova di avvolgimento, sulla condizione della superficie e, ove applicabile, sulla massa del rivestimento.
ASTM A510/A510M tratta i requisiti generali per vergella e filo tondo grosso in acciaio al carbonio. Le norme specifiche per prodotto aggiungono quindi requisiti collegati all’uso previsto del filo. ASTM A641/A641M, ad esempio, riguarda il filo di acciaio al carbonio rivestito di zinco; di conseguenza, l’aderenza del rivestimento, la massa del rivestimento e la condizione della superficie diventano requisiti fondamentali, oltre alla composizione chimica dell’acciaio e alle proprietà meccaniche. Il filo di acciaio inossidabile segue un’altra famiglia di specifiche, come ASTM A580/A580M, i cui requisiti differiscono da quelli applicabili al filo al carbonio poiché la composizione della lega resistente alla corrosione e la condizione del materiale fanno parte della definizione del prodotto.
Le funi metalliche, i fili per molle, i fili per saldatura, i fili per tele metalliche degli pneumatici, i fili per armatura e le reti metalliche non possono essere considerati intercambiabili semplicemente perché contengono tutti filo di acciaio trafilato. Una specifica per filo da molla può richiedere un’elevata resistenza a trazione e un comportamento a fatica controllato; il filo per saldatura può richiedere limiti relativi alla composizione, alla pulizia della superficie e alla regolarità di alimentazione; il filo zincato per recinzioni richiede prestazioni specifiche del rivestimento. Il prodotto finale può quindi determinare prove e criteri di accettazione che non comparirebbero in una specifica generica per barre.
Anche la fornitura in bobina modifica i requisiti di ispezione e movimentazione. Una bobina di filo non è costituita da una serie di tratti singolarmente rettilinei; pertanto, la rettilineità può essere valutata dopo lo svolgimento oppure controllata mediante una condizione della bobina specificata. Il filo tagliato, la rete elettrosaldata e il filo per precompressione introducono requisiti aggiuntivi relativi alla lunghezza, all’integrità delle saldature, al rilassamento o alla stabilità dimensionale. Lo stesso diametro nominale non determina di per sé la stessa variazione ammissibile o la stessa condizione meccanica.
Prodotti lunghi laminati, trafilati e sottoposti ad altre lavorazioni
Il ciclo di fabbricazione costituisce una variabile della specifica perché modifica l’andamento delle fibre, la qualità della superficie, le tensioni residue e la precisione dimensionale. La barra laminata a caldo lascia il laminatoio a temperatura elevata e presenta comunemente una superficie ricoperta da scaglia di laminazione. La barra trafilata a freddo o finita a freddo viene tirata attraverso una filiera oppure sottoposta ad altre lavorazioni di finitura, come tornitura, pelatura o rettifica, per ottenere dimensioni più precise e una superficie maggiormente controllata. Il processo può aumentare la resistenza mediante incrudimento, riducendo però la duttilità se un successivo trattamento termico non ripristina la condizione richiesta.
Una designazione quale “barra tonda trafilata a freddo” non dovrebbe essere ricondotta soltanto alla qualità e al diametro. L’ordine può dover indicare la condizione di fornitura ricotta, normalizzata, bonificata o incrudita a freddo; la deviazione ammissibile dalla rettilineità; la tolleranza sul diametro; la classe superficiale; la preparazione delle estremità; nonché l’eventuale limitazione della decarburazione, delle scaglie o delle ripiegature. I prodotti torniti e rettificati possono soddisfare un requisito superficiale che il materiale laminato a caldo non è in grado di soddisfare, mentre un prodotto pelato può rimuovere uno spessore definito di materiale superficiale senza presentare lo stesso intervallo dimensionale del materiale rettificato.
I prodotti lunghi possono inoltre essere forgiati, ricalcati, trattati termicamente, lavorati meccanicamente o rivestiti dopo la laminazione. Le barre forgiate presentano una storia deformativa diversa da quella delle barre laminate e le relative specifiche possono controllare la riduzione di forgiatura, l’andamento delle fibre, il controllo ultrasonoro o la posizione dei prelievi per le prove. Le barre per armatura aggiungono alla forma di base del prodotto lungo la geometria delle nervature, le prestazioni alla piegatura e i requisiti meccanici. I prodotti siderurgici brillanti possono essere forniti secondo uno standard dimensionale più restrittivo rispetto al corrispondente intervallo del materiale laminato a caldo, ma ciò non li trasforma in profilati strutturali.
Qualità, forma e condizione devono rimanere elementi distinti nella redazione tecnica. La norma ISO 9328-6:2018 specifica le condizioni di fornitura dei prodotti piani in acciaio destinati ad apparecchiature a pressione, compresi gli acciai a grano fine saldabili forniti bonificati; questo esempio dimostra perché la sola designazione della qualità non può identificare il prodotto richiesto. Per i prodotti lunghi vale lo stesso principio: il diametro o il profilo identificano la geometria, mentre la norma, la qualità, il ciclo di fabbricazione, il trattamento termico, la condizione della superficie e le tolleranze definiscono ciò che il prodotto è realmente.
7. Prodotti tubolari e profilati strutturali cavi
I prodotti tubolari costituiscono una distinta famiglia di prodotti siderurgici; non sono la versione circolare di una barra né la versione piegata di una lamiera. La loro caratteristica distintiva è una sezione trasversale chiusa, generalmente ottenuta mediante formatura di acciaio piano e giunzione longitudinale, oppure mediante foratura e laminazione di una billetta piena in un processo senza saldatura. Il processo di fabbricazione influisce sulla posizione della saldatura, sulla tolleranza dimensionale, sulle tensioni residue, sulle condizioni superficiali e sui metodi di ispezione ammessi. Tali differenze si riflettono nelle norme di prodotto.
La norma ISO 6929:2013 colloca i prodotti tubolari accanto ai prodotti piani e ai prodotti lunghi nel vocabolario normalizzato dei prodotti siderurgici. Questa classificazione è importante perché la geometria del prodotto modifica le misure e le proprietà ingegneristiche pertinenti. La norma ISO 630-1:2021, per esempio, si applica ai prodotti piani e lunghi di acciaio strutturale laminati a caldo, quali lamiere, profilati, larghi piatti e barre, ma esclude espressamente lamiere sottili, nastri e prodotti tubolari. Un profilato strutturale cavo, pertanto, non dovrebbe essere specificato come se fosse un profilato laminato aperto, anche quando entrambi sono utilizzati come colonne o travi.

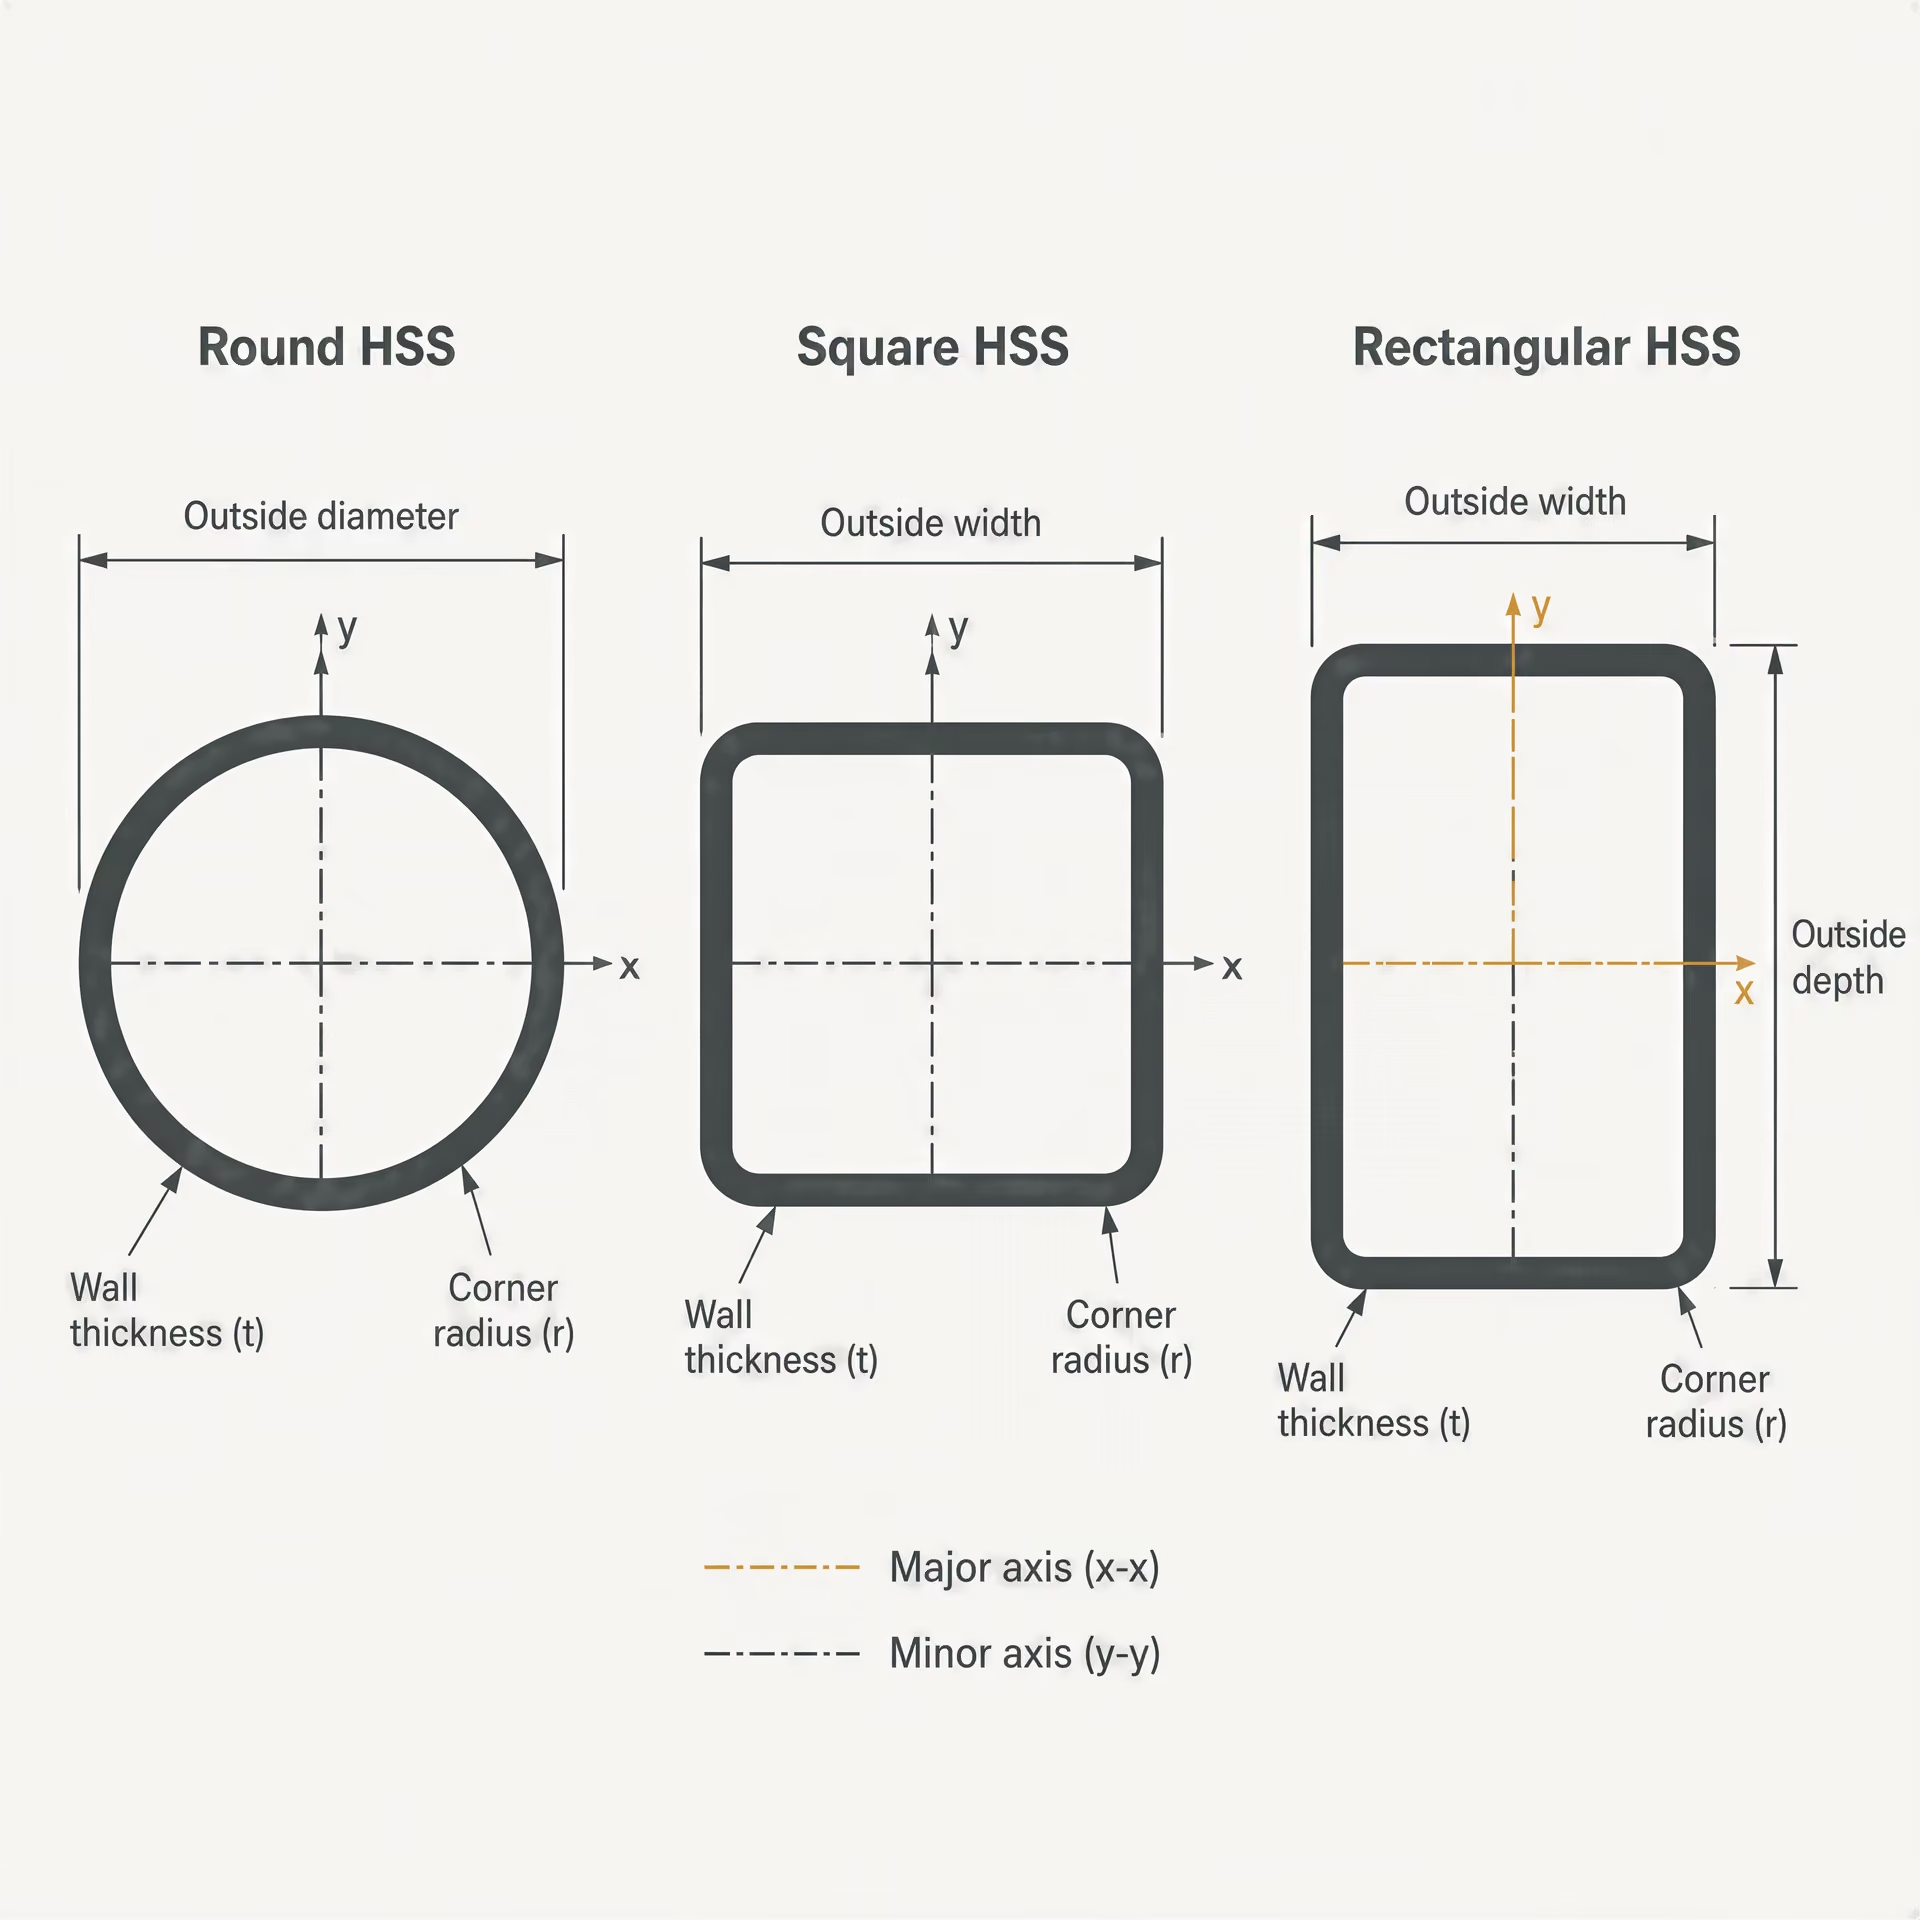
| Forma del profilato cavo strutturale | Geometria principale | Comportamento rispetto agli assi descritto nell’articolo |
|---|---|---|
| Circolare | Diametro esterno e spessore della parete | Proprietà di flessione uguali rispetto agli assi baricentrici perpendicolari |
| Quadrata | Dimensione del lato, spessore della parete e raggi degli angoli | Proprietà ortogonali approssimativamente uguali |
| Rettangolare | Altezza, larghezza, spessore della parete e raggi degli angoli | Proprietà distinte rispetto all’asse maggiore e all’asse minore |
Profilati cavi circolari, quadrati e rettangolari
Gli HSS circolari hanno un profilo esterno circolare e, nella maggior parte delle applicazioni strutturali, un foro concentrico o quasi concentrico. Le principali variabili geometriche sono il diametro esterno, lo spessore della parete e la lunghezza. Poiché la sezione trasversale presenta una simmetria rotazionale continua, i suoi momenti secondi d’area baricentrici rispetto a due assi perpendicolari qualsiasi sono uguali. Di conseguenza, un HSS circolare non presenta un asse forte e un asse debole per la flessione come avviene in un HSS rettangolare. Il suo perimetro chiuso gli conferisce inoltre un’efficiente resistenza alla torsione rispetto a un profilato aperto a I, a canale o ad angolo.
Gli HSS quadrati hanno quattro lati piani nominalmente uguali, raccordati da angoli arrotondati. I due assi baricentrici principali presentano caratteristiche della sezione uguali quando il profilato è prodotto entro le tolleranze dimensionali specificate. Sono quindi utili quando la flessione può verificarsi rispetto a uno dei due assi ortogonali, oppure quando sono importanti un aspetto uniforme e un orientamento ripetibile dei collegamenti. Gli angoli non sono pieghe nette a novanta gradi. Il raggio d’angolo influisce sull’area esatta dell’acciaio, sui limiti della larghezza piana, sul comportamento nei confronti dell’instabilità locale e sulle caratteristiche calcolate della sezione.
Gli HSS rettangolari mantengono la forma chiusa, ma hanno dimensioni esterne diverse tra loro. Una designazione tipica indica la maggiore altezza complessiva e la minore larghezza complessiva, seguite dallo spessore della parete, sebbene sia necessario verificare la norma applicabile e la convenzione di progettazione. La dimensione maggiore crea un asse principale con un momento d’inerzia e un modulo di resistenza più elevati; la dimensione minore definisce l’asse secondario. Un HSS rettangolare può quindi essere orientato in modo da collocare il suo asse più resistente alla flessione nella direzione del carico principale.
Queste forme non possono essere riunite in un’unica tabella geometrica. Per un HSS circolare, il diametro controlla la geometria radiale e i due assi di flessione sono equivalenti. Per un HSS quadrato, la dimensione del lato e il raggio d’angolo determinano proprietà ortogonali uguali. Per un HSS rettangolare, altezza, larghezza, raggi diversi e spessore della parete producono valori differenti per l’asse principale e per quello secondario. Lo stesso spessore nominale della parete può inoltre comportare area lorda, larghezza libera, limiti di snellezza, costante torsionale e modulo plastico della sezione differenti nelle tre forme.
«Profilato strutturale cavo» è una designazione strutturale, mentre «tubo» è un termine di prodotto più ampio. Un tubo per pressione, un tubo per caldaie, un tubo meccanico e un HSS strutturale possono essere tutti cavi e possono essere tutti circolari, ma le relative specifiche possono imporre requisiti diversi per composizione chimica, trattamento termico, prove, tolleranze dimensionali, condizioni superficiali e finitura delle estremità. La sola geometria non identifica la norma di prodotto applicabile.
Aspetti dimensionali e produttivi specifici dei tubi
Le dimensioni degli HSS sono comunemente indicate come dimensioni esterne nominali e spessore nominale della parete. La parete effettiva è soggetta a variazioni negative e positive ammesse; pertanto, il progettista deve distinguere tra geometria nominale, geometria misurata e dimensioni efficaci utilizzate in una determinata verifica di progetto. Anche i raggi d’angolo sono importanti. Negli HSS quadrati e rettangolari, il raggio esterno e il raggio interno dell’angolo influenzano le porzioni piane della parete, l’area netta della sezione trasversale e la snellezza locale di ciascun elemento.
La fabbricazione di molti prodotti saldati inizia con un nastro o con un materiale di alimentazione simile a una lamiera. Il materiale viene progressivamente formato fino ad assumere una forma circolare, quadrata o rettangolare, quindi viene giuntato lungo una saldatura longitudinale. I profilati quadrati e rettangolari possono essere formati direttamente oppure ottenuti dando forma a un tubo circolare saldato. Una saldatura longitudinale non rende il prodotto una sezione aperta; essa fa parte di una parete chiusa, e la specifica applicabile determina la qualità della saldatura, i controlli e le discontinuità ammesse. I prodotti senza saldatura seguono un processo diverso, che generalmente comprende la foratura e il successivo allungamento o calibraggio, con diverse considerazioni dimensionali e superficiali.
Il profilato finito può essere tagliato a misura, segato, smussato, forato o altrimenti preparato, ma tali operazioni non ne modificano la famiglia di prodotto. La perpendicolarità delle estremità, la torsione, la rettilineità, la geometria degli angoli e le ammaccature locali possono influire sull’accoppiamento e sulla progettazione dei collegamenti. Un tubo circolare può inoltre essere misurato mediante diametro esterno, diametro interno o diametro nominale, a seconda della norma, mentre le tabelle degli HSS strutturali sono generalmente organizzate sulla base delle dimensioni esterne e dello spessore nominale della parete. Confondere la terminologia delle dimensioni dei tubi con quella degli HSS può portare a un prodotto visivamente simile, ma non specificato né calcolato secondo la stessa base.
La designazione deve inoltre distinguere la forma del prodotto dal grado dell’acciaio e dai requisiti di fornitura. ASTM A1085/A1085M riguarda i profilati strutturali cavi di forma circolare, quadrata e rettangolare. Non è una designazione generica per ogni prodotto tubolare in acciaio. Una specifica completa richiede comunque la designazione della norma, il grado o i requisiti di resistenza ove applicabili, le dimensioni, la lunghezza, le disposizioni relative alle prove e gli eventuali requisiti di progetto riguardanti la saldatura, le prestazioni all’urto o le condizioni superficiali. Sono i requisiti della norma a disciplinare il prodotto; un disegno che riporti semplicemente «tubo d’acciaio» lascia troppi elementi non specificati.
La distinzione è analoga a quella effettuata in altre famiglie di prodotti siderurgici. ASTM A1088-25 riguarda lamiere di acciaio CP, DP e TRIP laminate a freddo, fornite in bobine e in lunghezze tagliate, non gli HSS. ASTM A786/A786M-15(2025) definisce la lamiera bugnata come una lamiera laminata a caldo con rilievi su una superficie e ne consente la fornitura in dimensioni classificate come lamiera sottile, bobina di lamiera di grosso spessore o lamiera, con uno spessore massimo di 25 mm. Nessuna delle due specifiche diventa applicabile semplicemente perché un prodotto tubolare è stato ottenuto inizialmente da acciaio piano. Il materiale di partenza della fabbricazione e la forma del prodotto finito sono variabili di specifica diverse.
ASTM A1085/A1085M e tabelle geometriche AISC
ASTM A1085/A1085M è importante perché tratta gli HSS quadrati, rettangolari e circolari come un’unica famiglia correlata, ma geometricamente differenziata. Il suo campo di applicazione non elimina le differenze tra queste forme. La norma fornisce i requisiti del prodotto; non sostituisce le tabelle di progettazione strutturale né autorizza il progettista a trasferire le caratteristiche da una forma all’altra.
I riferimenti AISC organizzano gli HSS in base alle dimensioni esterne nominali e allo spessore della parete, fornendo successivamente le caratteristiche geometriche calcolate. AISC Shapes Database v16.0, pubblicato nel 2022, elenca dimensioni normalizzate, caratteristiche della sezione, convenzioni di denominazione e unità di misura sia nel sistema consuetudinario statunitense sia nel sistema metrico. Per gli HSS, le voci pertinenti comprendono area, massa per unità di lunghezza, dimensioni esterne, spessore nominale della parete, ipotesi sui raggi d’angolo e caratteristiche rispetto agli assi principale e secondario. Le voci relative agli HSS circolari utilizzano invece una geometria basata sul diametro e caratteristiche uguali rispetto ai due assi.
Queste tabelle non devono essere confuse con quelle relative ai profilati strutturali aperti. Un profilato W ha ali e anima esposte allo spazio circostante; un HSS ha una parete chiusa. Un angolare, un canale o un profilato a T presentano limiti diversi per gli elementi piani, comportamento torsionale e superfici di collegamento differenti. Le tabelle geometriche AISC relative a tali sezioni non possono fornire caratteristiche valide per gli HSS semplicemente perché l’area o l’altezza complessiva sembrano simili.
Le caratteristiche della sezione non sono inoltre intercambiabili con la resistenza di progetto. Le tabelle AISC forniscono dati geometrici, mentre la specifica applicabile e la norma di progettazione determinano gli stati limite quali instabilità locale, snervamento, frattura, resistenza a compressione, resistenza flessionale e comportamento dei collegamenti. La snellezza della parete può dipendere dalla larghezza piana tra gli angoli arrotondati, anziché dalla dimensione esterna completa. I collegamenti saldati degli HSS possono introdurre forze concentrate, plasticizzazione della parete e stati limite di tipo punzonamento che non si verificano nello stesso modo in una trave laminata aperta.
Per questo motivo, una specifica completa di un HSS identifica la forma, le dimensioni nominali, lo spessore della parete, la lunghezza, la norma applicabile e il grado. La geometria dice all’ingegnere che cosa sia l’elemento. ASTM A1085/A1085M definisce una parte dei requisiti del prodotto del fabbricante. Le tabelle AISC forniscono dimensioni e caratteristiche coerenti per il calcolo. Nessuno di questi elementi deve essere sostituito con un altro.
8. Lamiera bugnata e superfici con motivo: quando la geometria della superficie fa parte della forma
La lamiera bugnata dimostra perché la forma di un prodotto in acciaio non può essere identificata basandosi esclusivamente sullo spessore. Si tratta ancora di un prodotto piano laminato a caldo, ma la sua superficie di lavoro presenta un motivo progettato che modifica la specifica del prodotto, la movimentazione e la descrizione dimensionale. Una lamiera piana e una lamiera bugnata possono avere spessori simili del metallo di base, ma non sono categorie intercambiabili.
Rilievi su una superficie
ASTM A786/A786M-15(2025) definisce la lamiera bugnata come una lamiera laminata a caldo con rilievi su una superficie. I rilievi fanno parte del prodotto laminato e non sono un rivestimento applicato successivamente, un deposito di saldatura o una caratteristica ottenuta mediante lavorazione meccanica. Questa distinzione è importante: la geometria della superficie viene prodotta durante la laminazione e diventa parte dell’identità del prodotto.
Il motivo in rilievo può migliorare l’aderenza al calpestio o ridurre lo scivolamento delle attrezzature, ma tali effetti funzionali non trasformano la lamiera bugnata in una classe strutturale distinta. La qualità, la composizione chimica, le proprietà a trazione, i requisiti di resilienza, la condizione di fornitura e la qualità superficiale restano aspetti disciplinati dalle specifiche. Una superficie bugnata, di per sé, non dimostra che l’acciaio sia un acciaio strutturale, un acciaio per recipienti a pressione o un acciaio caratterizzato da un determinato carbon equivalent.
Anche lo spessore nominale deve essere interpretato con attenzione. Per un prodotto bugnato, l’acquirente e il fabbricante devono distinguere il metallo di base dall’altezza del rilievo. Il rilievo aumenta il profilo superficiale complessivo, ma non deve essere considerato spessore strutturale aggiuntivo nel calcolo della resistenza della sezione, nella preparazione per la saldatura o nella massa per unità di superficie. L’ordine applicabile e i requisiti dimensionali stabiliscono come debbano essere misurati lo spessore, la larghezza, la lunghezza e le variazioni ammissibili.
Per questo motivo, una descrizione visiva come “checker plate” è inadeguata per l’identificazione tecnica. Può descrivere l’aspetto, ma non indica la specifica ASTM applicabile, la qualità dell’acciaio, i requisiti relativi al motivo, la classe dimensionale o gli scostamenti ammessi. Una designazione del prodotto deve contenere tali dettagli.
La distinzione è coerente con l’approccio terminologico di ISO 6929:2013, che standardizza i termini relativi ai prodotti piani, ai prodotti lunghi, ai prodotti tubolari e ad altre forme di acciaio. “Prodotto piano” descrive un’ampia famiglia di prodotti. Non elimina le differenze tra lamiera sottile, nastro, lamiera forte e lamiera bugnata, né prescrive i requisiti meccanici di una determinata qualità.
Limiti di classificazione secondo ASTM A786/A786M
ASTM A786/A786M-15(2025) costituisce un caso utile perché consente di fornire la lamiera bugnata in dimensioni classificate come lamiera sottile, nastro laminato in coil di grosso spessore o lamiera forte. La specifica collega quindi tre concetti che vengono spesso erroneamente trattati come sinonimi: la configurazione superficiale del prodotto, la sua forma di fabbricazione e la sua categoria dimensionale.
La norma limita a 25 mm lo spessore massimo della lamiera bugnata. Questo limite superiore dichiarato è importante. Un prodotto laminato a caldo più spesso, con una superficie in rilievo, non deve essere automaticamente denominato lamiera bugnata ASTM A786/A786M soltanto perché visivamente assomiglia al prodotto. Quando lo spessore, la forma di fornitura o altri requisiti esulano dall’ambito definito dalla norma, è necessaria un’altra specifica o una descrizione del prodotto concordata separatamente.
“Lamiera sottile”, “nastro laminato in coil di grosso spessore” e “lamiera forte” descrivono classificazioni di fornitura e dimensionali, non tre motivi in rilievo differenti. La lamiera sottile e il nastro laminato in coil di grosso spessore sono associati a modalità di produzione e convenzioni di fornitura basate sul coil, mentre la lamiera forte viene generalmente fornita in lunghezze tagliate. Il processo di laminazione influisce sulle dimensioni ottenibili, sulla movimentazione del coil, sulle pratiche di taglio, sulle condizioni dei bordi e sul sistema di tolleranze dimensionali applicabile. Una lamiera bugnata ricavata da un coil non viene quindi descritta esattamente nello stesso modo di una lamiera forte singola, laminata e fornita come prodotto in lamiera forte, anche se entrambe presentano rilievi su una superficie.
Questo limite spiega anche perché le norme ASTM relative ai prodotti debbano essere lette singolarmente. ASTM A1088-25 riguarda lamiere in coil e in lunghezze tagliate di acciai CP, DP e TRIP laminati a freddo, con requisiti relativi a composizione chimica, proprietà meccaniche, finitura superficiale, aspetto, dimensioni e variazioni ammissibili. Non è una norma per lamiere bugnate e la terminologia relativa alle lamiere laminate a freddo non può essere trasferita semplicemente ai prodotti bugnati laminati a caldo. Analogamente, ASTM A1085/A1085M riguarda le sezioni cave strutturali quadrate, rettangolari e circolari; per tali prodotti sono necessarie le dimensioni esterne, lo spessore della parete, la geometria degli angoli e le tabelle delle caratteristiche della sezione, anziché una descrizione basata su spessore e larghezza del prodotto piano.
La stessa separazione emerge nei riferimenti strutturali. ISO 630-1:2021 riguarda i prodotti piani e lunghi in acciaio strutturale laminati a caldo, comprese lamiere forti, sezioni, larghi piatti e barre, ma esclude lamiere sottili, nastri e prodotti tubolari. L’esclusione non è una questione semantica marginale. Indica processi di produzione differenti e diversi quadri tecnici di fornitura. AISC Shapes Database v16.0, pubblicato nel 2022, registra dimensioni standardizzate e caratteristiche delle sezioni per i profili strutturali nelle unità consuetudinarie statunitensi e nelle unità metriche; non trasforma una lamiera bugnata in un profilo laminato.
Planarità, dimensioni e variazioni ammissibili
La planarità è particolarmente importante quando è presente una geometria in rilievo. La lamiera di base deve rimanere sufficientemente piana per la posa, il taglio, la saldatura e la trasmissione dei carichi, mentre i rilievi devono conservare il profilo previsto senza essere conteggiati come irregolarità superficiali casuali. Una specifica può quindi disciplinare separatamente, o mediante norme di tolleranza richiamate, la planarità complessiva, lo spessore, la larghezza, la lunghezza, la squadratura, le condizioni dei bordi e le caratteristiche associate al motivo.
La variazione ammissibile non equivale a una dimensione esatta garantita. Una lamiera ordinata con uno spessore o una larghezza dichiarati viene fornita entro le tolleranze consentite da ASTM A786/A786M e dagli eventuali requisiti generali richiamati. La temperatura di laminazione, il raffreddamento, le tensioni residue, il taglio e la formazione del motivo possono influire sullo scostamento dal valore nominale. La planarità può inoltre cambiare dopo il taglio termico o la fabbricazione, anche quando il prodotto conforme al momento della fornitura.
La conseguenza ingegneristica è diretta: le dimensioni utilizzate per la progettazione, l’ottimizzazione del taglio, l’accoppiamento e i calcoli di peso devono essere ricavate dalle tabelle e dalle regole di misurazione applicabili, non da un righello appoggiato sul punto più alto del motivo. La condizione di fornitura e la condizione superficiale devono essere registrate separatamente dalla qualità. Un prodotto piano destinato ad apparecchiature a pressione, per esempio, può rientrare nell’ambito di ISO 9328-6:2018 ed essere fornito come acciaio a grana fine saldabile in condizione bonificata; la sua geometria piana non lo rende una lamiera bugnata.
La lamiera bugnata è quindi un esempio significativo di forma come specifica. È piana, ma non semplicemente piana. I suoi rilievi, il processo di laminazione a caldo, la classificazione dimensionale e lo spessore massimo di 25 mm concorrono a definire il prodotto disciplinato da ASTM A786/A786M-15(2025).
9. Lamiera di acciaio altoresistenziale avanzato laminata a freddo
ASTM A1088-25 dimostra perché “lamiera” non costituisce una descrizione sufficiente del prodotto. Il titolo identifica il prodotto come lamiera di acciaio laminata a freddo, quindi individua tre famiglie metallurgiche: acciaio a fase complessa (CP), a doppia fase (DP) e a plasticità indotta dalla trasformazione (TRIP). Specifica inoltre come viene fornito il materiale: in coil e in lunghezze tagliate. La forma del prodotto, il processo di fabbricazione e la categoria metallurgica fanno pertanto parte della specifica stessa, e non sono semplici etichette aggiunte dopo la produzione.
Questa distinzione è importante perché prodotti di acciaio con spessori simili possono essere soggetti a norme, tolleranze e prove di accettazione differenti. ISO 6929:2013 fornisce un vocabolario standardizzato per prodotti piani, prodotti lunghi, prodotti tubolari e altre forme di acciaio, ma un termine del vocabolario non sostituisce una specifica di prodotto. Una lamiera laminata a freddo, una piastra laminata a caldo, una sezione cava strutturale e un componente forgiato richiedono controlli diversi, poiché la loro forma e la loro storia produttiva determinano condizioni dimensionali e metallurgiche differenti.
ASTM A1088-25 è destinata alle lamiere piane laminate a freddo, non a piastre, profilati o prodotti tubolari. La lamiera può essere fornita avvolta in coil oppure svolta e tagliata in lunghezze prescritte. Questa forma di fornitura influisce sulla movimentazione e sull’ispezione, mentre il processo di riduzione a freddo influisce sulla qualità superficiale, sul controllo dello spessore, sull’incrudimento e sulla risposta finale alla formatura. Ciò non trasforma il materiale in una categoria generica di “acciaio altoresistente”.
Designazioni a fase complessa, a doppia fase e TRIP
Le designazioni CP, DP e TRIP descrivono strategie di progettazione microstrutturale, sebbene la specifica continui a controllare il materiale mediante composizione chimica e proprietà meccaniche misurabili.
L’acciaio a fase complessa contiene una matrice dura e rinforzata con piccole proporzioni di fasi o costituenti quali martensite, bainite e austenite residua. Anche l’affinamento del grano e la precipitazione possono contribuire alla resistenza. La struttura risultante è concepita per combinare un’elevata resistenza con una capacità di formatura più utilizzabile rispetto a una lamiera completamente martensitica di resistenza comparabile. I gradi CP sono comunemente scelti quando sono importanti la resistenza alla deformazione locale e ai carichi d’urto, ma la sola designazione non indica il limite di formatura di un pezzo finito.
L’acciaio a doppia fase presenta una matrice ferritica relativamente tenera contenente isole dure di martensite. Quando la lamiera viene deformata, la differenza di durezza tra questi costituenti produce una marcata risposta iniziale all’incrudimento. L’acciaio DP può quindi offrire una notevole resistenza a trazione mantenendo al contempo un allungamento adatto a numerosi componenti formati. La designazione del grado deve tuttavia essere letta insieme ai requisiti specificati di carico di snervamento, resistenza a trazione e allungamento; “DP” è di per sé il nome di una famiglia, non una designazione completa del materiale.
L’acciaio TRIP si basa sull’austenite residua, che durante la deformazione plastica si trasforma progressivamente in martensite. Questa plasticità indotta dalla trasformazione aumenta l’incrudimento durante la formatura e può ritardare la strizione localizzata. Il controllo di silicio, alluminio e carbonio è spesso importante nel processo di fabbricazione, poiché l’acciaio deve conservare una frazione appropriata di austenite dopo il raffreddamento e la ricottura. I limiti effettivi della composizione chimica appartengono tuttavia al grado applicabile in ASTM A1088-25, non a una descrizione generale, di carattere didattico, della metallurgia TRIP.
ASTM A1088-25 identifica CP, DP e TRIP come categorie della specifica e assegna designazioni di grado all’interno di tali famiglie. Una designazione come DP 600 comunica una famiglia e un livello di resistenza, ma non comunica tutti i requisiti necessari per la produzione o la progettazione. L’ordine completo o il riferimento del disegno devono inoltre identificare la norma di riferimento, lo spessore, la larghezza, la lunghezza o la condizione del coil, il requisito superficiale e qualsiasi disposizione supplementare. Un progettista non dovrebbe sostituire un grado DP con un grado CP o TRIP soltanto perché i rispettivi valori nominali di resistenza a trazione sembrano simili. Il comportamento allo snervamento, l’incrudimento, l’allungamento, la risposta alla piegatura e i limiti di formatura possono differire.
La distinzione è evidente anche nel più ampio sistema delle norme. ISO 630-1:2021 si applica alle condizioni tecniche generali di fornitura degli acciai strutturali laminati a caldo, piani e lunghi, comprese piastre, profilati, larghi piatti e barre, ma esclude lamiere, nastri e prodotti tubolari. Tale esclusione non è una scelta editoriale secondaria. Impedisce che una regola relativa alle piastre strutturali laminate a caldo venga trattata come una regola per lamiere automobilistiche laminate a freddo.
Coil e lunghezze tagliate
ASTM A1088-25 consente la fornitura in coil e in lunghezze tagliate, ma tali forme non sono intercambiabili sotto ogni profilo pratico o contrattuale. Un coil è una lunghezza avvolta di lamiera la cui larghezza e il cui spessore restano specificati, mentre le singole lunghezze dei pezzi vengono ottenute successivamente mediante spianatura e taglio. Una lunghezza tagliata viene fornita come lamiera singola con lunghezza e larghezza specificate; ciò rende la planarità, la condizione dei bordi e la tolleranza sulla lunghezza direttamente verificabili su ogni pezzo.
La fornitura in coil può introdurre problematiche associate alle estremità iniziale e finale, alle saldature presenti in un coil lavorato, al telescopaggio, all’imbarcamento e alle variazioni lungo la sequenza di avvolgimento. Le lunghezze tagliate possono evidenziare problematiche diverse, tra cui la squadratura, la planarità dopo la spianatura e la qualità dei bordi dopo la cesoiatura. I requisiti della norma relativi alle dimensioni e alle variazioni ammissibili stabiliscono i limiti; la parola “coil” non elimina tali limiti.
Questo è un ulteriore motivo per non confondere lamiera e piastra. ASTM A786/A786M-15(2025) definisce la piastra bugnata per pavimentazione come una piastra laminata a caldo con rilievi su una superficie e consente la fornitura in dimensioni classificate come lamiera, coil di lamiera di grosso spessore o piastra, con uno spessore massimo di 25 mm. Questa sovrapposizione terminologica riguarda le dimensioni e le modalità di fornitura, non l’identità metallurgica della lamiera ASTM A1088 laminata a freddo di tipo CP, DP o TRIP. Una piastra bugnata laminata a caldo non è una forma alternativa di lamiera altoresistenziale avanzata laminata a freddo.
Composizione chimica, proprietà meccaniche e requisiti superficiali
ASTM A1088-25 tratta la composizione chimica come un requisito controllato, non come un’informazione di contesto. I limiti relativi a elementi quali carbonio, manganese, silicio, fosforo, zolfo e aggiunte di lega o microlega condizionano la saldabilità, la formazione delle fasi, la resistenza e la risposta al processo. Nei gradi TRIP, la composizione chimica favorisce il meccanismo dell’austenite residua; nei gradi DP e CP, favorisce l’equilibrio previsto tra fasi ferritiche, martensitiche, bainitiche o affinati. L’analisi di colata e ogni analisi di prodotto richiesta devono essere valutate rispetto ai limiti del grado stabiliti dalla specifica.
Le proprietà meccaniche forniscono il livello successivo di identificazione. Il carico di snervamento, la resistenza a trazione e l’allungamento distinguono le classi di resistenza all’interno e tra le famiglie CP, DP e TRIP. Questi valori non sono intercambiabili con la sola durezza. La prova di trazione dipende inoltre dall’orientamento del provino, dalla lunghezza di riferimento e dalle disposizioni di prova richiamate dalla norma; pertanto, un allungamento dichiarato deve essere accompagnato dalla base di prova utilizzata. I calcoli di formatura dovrebbero utilizzare i dati del grado specificato e la direzione verificata della lamiera, non un valore generico per “AHSS”.
La specifica tratta anche la finitura e l’aspetto superficiale. La lamiera laminata a freddo viene spesso utilizzata in applicazioni in cui la condizione superficiale influisce sul rivestimento, sulla verniciatura, sull’unione o sulla qualità delle parti a vista. ASTM A1088-25 fa quindi più che stabilire un requisito di resistenza: definisce le aspettative relative a finitura superficiale, aspetto e imperfezioni ammissibili, insieme alle disposizioni che stabiliscono se i difetti possano essere riparati, rimossi o costituiscano motivo di rifiuto. Calamina, macchie, graffi, sfoglie e segni dei cilindri non possono essere valutati secondo regole redatte per piastre laminate a caldo dalla superficie grezza.
I requisiti dimensionali completano la definizione del prodotto. Spessore, larghezza, lunghezza, planarità, condizione dei bordi e variazioni ammissibili sono aspetti disciplinati dalla specifica, non descrizioni informali. Le tolleranze applicabili determinano se un coil o una lunghezza tagliata siano conformi, anche quando l’analisi chimica e i risultati della prova di trazione sono accettabili.
La stessa separazione compare in altre norme di prodotto. ASTM A1085/A1085M riguarda le sezioni cave strutturali quadrate, rettangolari e circolari, la cui geometria chiusa richiede tabelle separate per dimensioni esterne, spessore della parete e caratteristiche della sezione. AISC Shapes Database v16.0 elenca dimensioni e proprietà delle sezioni strutturali standardizzate nelle unità consuetudinarie statunitensi e in quelle metriche. ISO 9328-6:2018 riguarda invece i prodotti piani di acciaio destinati alla costruzione di apparecchi a pressione, compresi gli acciai a grana fine saldabili forniti allo stato bonificato. Ogni documento collega la geometria a uno specifico processo di fabbricazione e requisito di servizio. ASTM A1088-25 fa lo stesso per le lamiere CP, DP e TRIP laminate a freddo.
10. Prodotti piani per impieghi in pressione e condizione di fornitura
Le apparecchiature a pressione come contesto applicativo specifico
Una lamiera non è definita soltanto dalla sua forma rettangolare. La sua specifica indica anche come è stata fabbricata, quali condizioni di esercizio deve sopportare e quale condizione deve presentare alla consegna. Questa distinzione diventa fondamentale quando la lamiera costituisce parte di un recipiente a pressione, di una caldaia, di un serbatoio di accumulo, di uno scambiatore di calore o di un altro assieme destinato a contenere la pressione. Tali apparecchiature sono progettate in funzione della pressione interna, della temperatura, dei carichi ciclici, della resistenza alla frattura, dell’esposizione alla corrosione e dell’integrità delle saldature. Una descrizione generica di una lamiera laminata a caldo non stabilisce nessuno di questi requisiti.
La norma ISO 6929:2013 fornisce un vocabolario standardizzato per i prodotti siderurgici e distingue il linguaggio utilizzato per i prodotti piani, i prodotti lunghi, i prodotti tubolari e altre forme. “Prodotto piano” identifica una geometria del prodotto e una famiglia di fabbricazione; di per sé non identifica un grado per recipienti a pressione. La stessa forma generale può essere fornita secondo una norma per acciai strutturali, una specifica per l’ingegneria generale, una specifica per la costruzione navale oppure una specifica per impieghi in pressione, con requisiti sostanzialmente diversi per quanto riguarda composizione chimica, prove e trattamento termico.[7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Organization for Standardization. International Standard, 2018.
La norma ISO 9328-6:2018 dimostra direttamente questa differenza. Essa specifica le condizioni tecniche di fornitura per prodotti piani di acciaio destinati ad apparecchiature a pressione, compresi gli acciai a grano fine saldabili forniti allo stato bonificato. La norma combina quindi diverse variabili della specifica: il prodotto è piano, la sua funzione prevista è l’impiego in pressione, la sua metallurgia è progettata per garantire saldabilità e grana fine, e il suo stato di fornitura è ottenuto mediante un ciclo di trattamento termico definito. La geometria è soltanto una parte della designazione.
Per questo motivo, “lamiera per recipienti a pressione” non deve essere considerato sinonimo di lamiera spessa. Lo spessore può influire sui requisiti applicabili, ma non li determina. Una specifica per impieghi in pressione può imporre limiti al carbonio, allo zolfo, al fosforo e agli elementi di lega; richiedere prove di trazione, snervamento e resilienza; prescrivere prove attraverso lo spessore; controllare la saldabilità mediante limiti del carbonio equivalente; e definire tolleranze di fornitura, condizioni superficiali e documentazione relativa ai controlli. Nessuno di questi obblighi deriva semplicemente dal fatto di definire il prodotto una lamiera.
La norma ISO 630-1:2021 illustra il confine da un’altra prospettiva. Essa si applica ai prodotti piani e lunghi di acciaio strutturale laminati a caldo, comprese lamiere, profilati, larghi piatti e barre, ma esclude lamiere sottili, nastri e prodotti tubolari. Di conseguenza, una lamiera fornita secondo la norma ISO 630-1:2021 non è intercambiabile, sulla sola base della geometria, con una lamiera fornita secondo la norma ISO 9328-6:2018. Le loro dimensioni possono sovrapporsi. Le loro condizioni tecniche di fornitura no.
La stessa separazione compare in altri sistemi normativi. ASTM suddivide i requisiti in funzione della forma del prodotto e del processo di fabbricazione, con specifiche distinte per lamiere, profilati strutturali, palancole, barre, fili, prodotti tubolari, pezzi forgiati e getti. ASTM A1088-25 riguarda le lamiere in acciaio CP, DP e TRIP laminate a freddo, fornite in bobine e in lunghezze tagliate, includendo composizione chimica, proprietà meccaniche, finitura superficiale, aspetto, dimensioni e variazioni ammissibili. Sarebbe tecnicamente errato sostituire questa specifica per lamiere con una specifica per lamiere destinate a impieghi in pressione semplicemente perché entrambe riguardano prodotti piani di acciaio.
Anche la terminologia relativa al disegno superficiale e allo spessore può trarre in inganno. ASTM A786/A786M-15(2025) definisce la floor plate come una lamiera laminata a caldo con rilievi su una superficie e ne consente la fornitura in dimensioni classificate come lamiera sottile, bobina di lamiera di grande spessore o lamiera, con uno spessore massimo di 25 mm. Il disegno in rilievo modifica la superficie e l’impiego del prodotto, ma non lo rende un materiale per apparecchiature a pressione. Una floor plate e una lamiera per recipienti a pressione possono avere lo stesso spessore nominale, pur presentando composizione chimica, prove, requisiti superficiali e applicazioni ammesse differenti.
Acciai a grano fine saldabili
Gli acciai a grano fine saldabili sono specificati in relazione a un problema metallurgico: il materiale deve mantenere una resistenza e una tenacità adeguate, consentendo al tempo stesso la fabbricazione mediante saldatura. Una grana fine può migliorare la tenacità, ma il risultato dipende dalla composizione, dalla pratica di laminazione o di trattamento termico, dallo spessore della lamiera e dalla storia termica finale. Il solo nome del grado non può sostituire i requisiti della norma applicabile.
Nella norma ISO 9328-6:2018, il contesto degli impieghi in pressione pone l’attenzione sulle proprietà pertinenti a una parete in pressione saldata. L’acciaio deve soddisfare determinati valori meccanici e la sua composizione chimica è controllata affinché la saldatura non provochi una perdita inaccettabile di tenacità o un rischio elevato di criccatura durante la fabbricazione. Il tenore di carbonio è importante, ma lo sono anche il manganese, le aggiunte di microleganti e l’equilibrio espresso attraverso i calcoli del carbonio equivalente. La saldabilità è quindi una proprietà prescritta dalla specifica, non una proprietà visiva della lamiera.
Le lettere della designazione contengono informazioni che devono essere interpretate come parte della descrizione del materiale. I gradi destinati a impieghi in pressione di questa famiglia utilizzano designazioni quali P460Q e P690Q, dove il numero identifica un livello di resistenza e il suffisso identifica la condizione di fornitura o la categoria di qualità relativa alla resilienza secondo il sistema di designazione applicabile. Possono comparire livelli di qualità correlati con suffissi quali QL1 o QL2, nei quali differiscono i requisiti delle prove d’urto. Il grado esatto, l’intervallo di spessore, la temperatura di prova e il livello di qualità devono essere ricavati dall’edizione citata della norma; “lamiera per recipienti a pressione a grano fine” non costituisce una designazione completa.
Anche i valori meccanici dipendono dallo spessore. Il carico unitario di snervamento specificato per una lamiera può diminuire con l’aumentare dello spessore, mentre i requisiti di resilienza possono rimanere determinanti alla temperatura di progetto. Di conseguenza, un certificato che dimostri che un provino sottile ha raggiunto un valore nominale di resistenza non prova la conformità per una parete in pressione più spessa. Sono importanti l’orientamento della prova, la posizione del prelievo, il numero di colata e i requisiti supplementari.
La saldatura aggiunge un ulteriore livello di complessità. Il preriscaldamento, l’apporto termico, la temperatura tra le passate e il trattamento termico post-saldatura possono modificare la zona termicamente alterata e lo stato delle tensioni residue. Una specifica per impieghi in pressione può quindi essere associata a regole di fabbricazione separate dalla norma relativa al prodotto siderurgico. La norma della lamiera stabilisce le proprietà del materiale allo stato di fornitura; il codice di costruzione stabilisce come l’apparecchiatura a pressione deve essere progettata, saldata, esaminata e accettata.
Condizione di fornitura bonificata
“Bonificato” descrive lo stato del materiale, non la geometria del prodotto. La lamiera può essere comunque un prodotto piano, ma le sue proprietà sono state definite mediante una specifica sequenza di trattamento termico. La tempra raffredda rapidamente l’acciaio austenitizzato, producendo una struttura trasformata dura. Il rinvenimento lo riscalda quindi al di sotto dell’intervallo di trasformazione, per ridurne l’eccessiva fragilità e regolare resistenza, tenacità e tensioni residue. La condizione finale è un equilibrio prodotto dal processo, non una forma distinta di acciaio.
Ciò è importante perché la stessa composizione nominale può produrre proprietà differenti dopo normalizzazione, laminazione termomeccanica, ricottura oppure tempra e rinvenimento. Una designazione che termina con Q non deve essere interpretata come un suffisso ornamentale. Essa segnala che la condizione di fornitura fa parte della definizione del grado. Il taglio, la formatura, la saldatura o un successivo trattamento termico possono modificare le proprietà che avevano giustificato la designazione originale.
Per questo motivo, la documentazione relativa a un impiego in pressione dovrebbe identificare la norma, il grado, lo spessore, il numero di colata, la condizione di fornitura e le prove richieste. “Lamiera, 690 MPa” omette troppe informazioni. “ISO 9328-6:2018, P690Q, bonificato”, nel rispetto dello spessore specificato e dei requisiti di qualità, comunica un livello di informazione sostanzialmente diverso. La distinzione è essenziale: la forma del prodotto indica l’aspetto dell’acciaio, mentre la condizione di fornitura indica lo stato metallurgico raggiunto.
11. Fucinati e getti: perché i confronti con i prodotti deformati non sono validi

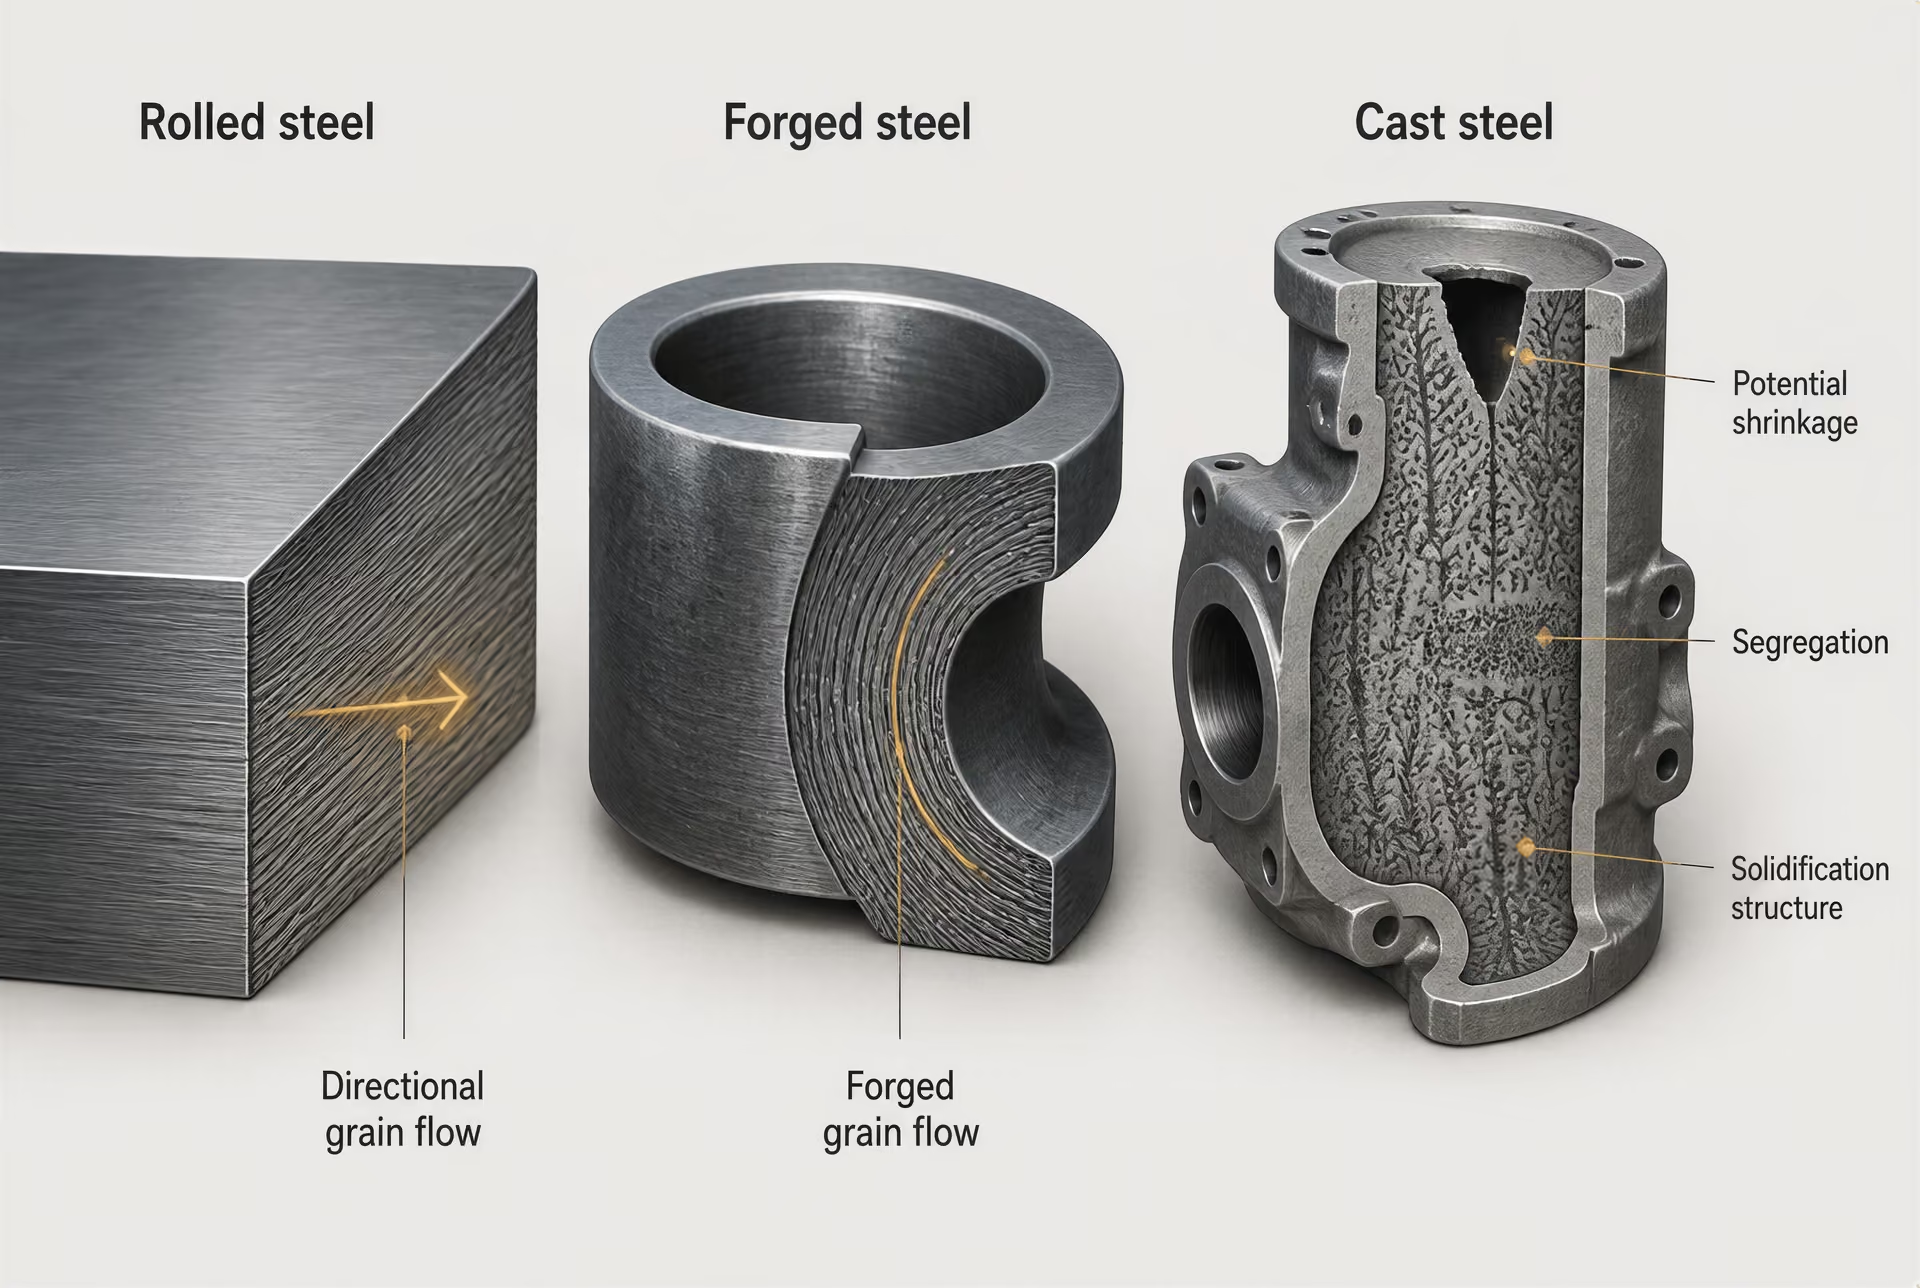
Forme ottenute per deformazione plastica e forme ottenute per fusione
| Forma del prodotto | Ciclo principale | Principale oggetto delle ispezioni tipiche |
|---|---|---|
| Piastra laminata | Riduzione tra i cilindri | Spessore, planarità, stato superficiale, prove di trazione e all’urto |
| Fucinatura | Deformazione per compressione tra matrici o attrezzature analoghe | Flusso dei grani, riduzione di fucinatura, orientamento delle prove ed esame ultrasonoro |
| Getto | Solidificazione in una forma | Cavità da ritiro, porosità, inclusioni, radiografia e prove con liquidi penetranti o particelle magnetiche |
La forma del prodotto è una variabile di specifica, non un’etichetta visiva. Una lamiera laminata e un disco fucinato possono apparire entrambi come componenti in acciaio spessi e piatti, eppure le rispettive norme riguardano diversi processi di fabbricazione, popolazioni di difetti, dimensioni e prove di accettazione. Lo stesso problema si verifica quando un involucro ottenuto per fusione viene confrontato con un prodotto tubolare soltanto perché entrambi contengono un passaggio cavo.
Il materiale formativo ASTM traccia il confine fondamentale tra prodotti deformati e prodotti ottenuti per fusione in base al metodo con cui l’acciaio raggiunge la sua forma finale. I prodotti deformati vengono sagomati mediante lavorazione meccanica dopo la solidificazione. La laminazione, la fucinatura e la trafilatura riducono o ridistribuiscono il materiale attraverso una deformazione applicata. I prodotti ottenuti per fusione vengono colati in uno stampo e acquisiscono la loro forma primaria durante la solidificazione. Il successivo trattamento termico, la lavorazione meccanica o una lavorazione locale possono modificare il risultato, ma non trasformano un prodotto ottenuto per fusione in un prodotto laminato o fucinato.
Questa distinzione influisce sulla struttura interna. La laminazione produce comunemente un flusso direzionale dei grani e inclusioni allungate, con proprietà e sensibilità ai difetti che possono variare tra le direzioni longitudinale, trasversale e attraverso lo spessore. La fucinatura può riorientare il flusso dei grani attorno a un componente e chiudere o ridurre determinate discontinuità interne quando la riduzione e il controllo del processo sono adeguati. Nessuna delle due affermazioni consente di stabilire una graduatoria universale delle prestazioni: il grado di acciaio, la riduzione, la pratica di fucinatura, il trattamento termico e l’ispezione continuano a determinare il risultato. L’acciaio colato solidifica a partire da metallo liquido, quindi la sua struttura è determinata dai gradienti termici, dall’alimentazione, dalla segregazione e dalla geometria dello stampo. Le cavità da ritiro, le discontinuità associate ai gas e le inclusioni non metalliche vengono valutate come problematiche del processo di fusione, anziché presumere che presentino la distribuzione tipica di una lamiera laminata.
La norma ISO 6929:2013 standardizza il vocabolario relativo ai prodotti piatti, ai prodotti lunghi e ai prodotti tubolari, ma la sua terminologia non rende tali categorie intercambiabili con i fucinati o i getti. Anche ISO/TC 17 distingue i gruppi di prodotti relativi ai prodotti piatti laminati in laminatoio continuo, agli acciai strutturali, ai tubi di acciaio e al vocabolario dei prodotti siderurgici. Tale organizzazione riflette controlli tecnici differenti, non un catalogo di denominazioni alternative.
L’ambito di applicazione della norma ISO 630-1:2021 mostra quanto facilmente una designazione di grado familiare possa essere applicata in modo errato. La norma riguarda i prodotti piatti e lunghi in acciaio strutturale laminati a caldo, comprese lamiere, profilati, piatti larghi e barre, escludendo invece fogli, nastri e prodotti tubolari. ASTM segue la stessa logica specifica per prodotto: le specifiche sono suddivise tra lamiere, profilati strutturali, palancole, barre, fili, prodotti tubolari, fucinati e getti. Una specifica per lamiere non può essere trattata come specifica predefinita per un fucinato soltanto perché la composizione chimica è simile.
Anche la geometria dipende dal processo. Un profilato a I laminato viene prodotto mediante cilindri di laminazione ed è identificato da dimensioni e caratteristiche di sezione standardizzate. L’AISC Shapes Database v16.0 elenca tali caratteristiche nelle unità consuetudinarie statunitensi e nelle unità metriche. Un profilo strutturale cavo ha proprie regole di fabbricazione e dimensionali; ASTM A1085/A1085M riguarda i profili strutturali cavi (HSS) quadrati, rettangolari e circolari, con considerazioni distinte relative alla geometria e alle caratteristiche di sezione. Un albero a gomiti, un anello o un corpo valvola fucinato viene invece prodotto approssimativamente entro l’inviluppo richiesto e successivamente lavorato, mentre un getto può ottenere direttamente dallo stampo nervature, risalti e cavità interne. La forma è quindi un’indicazione del processo, ma non costituisce l’intera specifica.
Requisiti specifici per i fucinati
Una specifica per fucinati deve controllare più aspetti della composizione dell’acciaio e delle dimensioni finali. Normalmente identifica il processo di fucinatura o la classe del prodotto, la condizione di trattamento termico, la riduzione di fucinatura o la pratica di lavorazione, ove richiesto, e le posizioni da cui vengono prelevati i provini per le prove meccaniche. L’orientamento dei provini è importante perché la deformazione può produrre proprietà direzionali. Una prova eseguita nella direzione longitudinale di una barra fucinata non fornisce le stesse informazioni di una prova trasversale o tangenziale eseguita su un anello.
Le norme relative ai fucinati riguardano anche il rapporto tra dimensioni del grezzo, dimensioni del fucinato e dimensioni finali lavorate. Il componente può essere sottoposto a lavorazioni meccaniche considerevoli, pertanto l’esame di accettazione può essere applicato prima della lavorazione, dopo la lavorazione o in entrambe le fasi. Le discontinuità superficiali possono essere rimosse entro i limiti stabiliti, mentre le indicazioni interne possono richiedere un esame ultrasonico. La specifica applicabile può prescrivere zone di esame, blocchi di riferimento, valutazione delle indicazioni e limitazioni relative alle riparazioni. Tali controlli rispondono a domande che una norma per fogli o lamiere non prende in considerazione.
Il trattamento termico costituisce un’ulteriore linea di demarcazione. Un fucinato può essere fornito normalizzato, normalizzato e rinvenuto, bonificato o in un’altra condizione specificata, con prove di durezza e di trazione associate a tale condizione. La norma ISO 9328-6:2018, al contrario, riguarda i prodotti piatti in acciaio per apparecchiature a pressione, compresi gli acciai a grano fine saldabili forniti allo stato bonificato. I suoi requisiti appartengono ai prodotti piatti destinati alla realizzazione di apparecchiature a pressione; non diventano requisiti per fucinati semplicemente perché entrambi i prodotti possono essere bonificati.
Un componente fucinato può inoltre richiedere una procedura di fucinatura del fabbricante, la rintracciabilità per colata e per fucinatura, un esame macrografico mediante attacco chimico, evidenze del flusso dei grani o prove non distruttive supplementari. L’accettazione è correlata al rischio e alla geometria del componente finito. Sostituire tali documenti con un certificato relativo a una lamiera lascia senza risposta le principali evidenze del processo di fabbricazione.
Requisiti specifici per i getti
Le specifiche per getti iniziano dai controlli relativi all’integrità e allo stampo. Possono definire il metodo di fusione, la pratica di realizzazione delle materozze e di alimentazione, il trattamento termico, le regole per le riparazioni, lo stato superficiale e l’esame delle sezioni critiche. I provini di colata possono essere fissati al getto, colati a partire dalla stessa colata oppure prodotti separatamente secondo condizioni specificate. I risultati meccanici ottenuti possono rappresentare il getto soltanto nell’ambito dello schema di campionamento stabilito dalla specifica.
L’esame radiografico o ultrasonico viene interpretato diversamente per un getto rispetto a un prodotto laminato. Un getto presenta variazioni di sezione, anime, raccordi e punti caldi che influenzano la solidificazione. L’ispezione si concentra pertanto sulle aree suscettibili a ritiro, porosità, cricche a caldo o inclusioni, spesso utilizzando un livello di qualità o una classe di accettazione correlata alle condizioni di esercizio del componente. Un’indicazione lineare in un getto destinato a contenere pressione può essere inaccettabile anche quando un segno superficiale dall’aspetto comparabile su un prodotto laminato potrebbe essere rimosso e sottoposto a una nuova ispezione.
Le norme per getti distinguono inoltre la riparazione dalla finitura ordinaria. La saldatura per correggere una cavità o un’altra discontinuità può richiedere un’approvazione, procedure qualificate, l’esame della riparazione e un nuovo trattamento termico. Il requisito di accettazione può respingere un getto per indicazioni interne o superficiali senza implicare che ogni prodotto in acciaio colato abbia lo stesso limite relativo ai difetti.
Per questo motivo, un grado di acciaio colato, un grado per fucinati e un grado per prodotti laminati dovrebbero essere letti come designazioni complete, non come semplici denominazioni chimiche isolate. La National Structural Steelwork Specification distingue i profilati laminati, i profili strutturali cavi, le lamiere e le barre e richiede una designazione contenente il numero della norma, il grado di resistenza e la qualità in termini di resilienza. ASTM A1088-25, relativa ai fogli in acciaio CP, DP e TRIP laminati a freddo, in bobine e in lunghezze tagliate, tratta la composizione chimica, le proprietà meccaniche, la finitura superficiale, l’aspetto, le dimensioni e le variazioni ammissibili. ASTM A786/A786M-15(2025) definisce la lamiera bugnata come una lamiera laminata a caldo con rilievi su una superficie e ne consente la fornitura sotto forma di foglio, bobina di lamiera di grosso spessore o in dimensioni da lamiera, fino a uno spessore massimo di 25 mm. Nessuna delle due specifiche fornisce i controlli di processo necessari per un fucinato o un getto.
Le sostituzioni tra forme di prodotto devono tenere conto del ciclo di fabbricazione e dei requisiti di accettazione specifici del ciclo. Strong evidence
Il confronto corretto deve quindi avvenire tra processi omologhi: prodotto laminato con requisiti per prodotti laminati, fucinato con requisiti per fucinati e getto con requisiti per getti. La somiglianza del grado è utile, ma non equivale all’equivalenza.
12. Interpretazione di una designazione completa dell’acciaio
[8] National Structural Steelwork Specification. British Constructional Steelwork Association, SteelConstruction.info. NSSS reference material, 2010.
Una designazione dell’acciaio non è semplicemente il nome di una qualità. È una catena compatta di specifiche che identifica quale norma di prodotto si applica, quale livello di resistenza è richiesto, come il materiale si comporta sotto carico d’urto, come è stato fornito o trattato e se si applicano controlli aggiuntivi. La National Structural Steelwork Specification (NSSS) lo rende esplicito: una designazione completa contiene il numero della norma, la qualità di resistenza e la qualità all’urto. Questi elementi descrivono aspetti diversi e non dovrebbero essere ridotti a un’unica etichetta.
Ad esempio, EN 10025-2 S355J2+N può essere interpretata come segue:
- EN 10025-2 identifica la norma di prodotto e il relativo campo di applicazione.
- S355 identifica la qualità di resistenza dell’acciaio strutturale.
- J2 identifica la qualità all’urto.
- +N identifica la condizione di fornitura, normalizzata o laminata in normalizzazione.
Un progetto può quindi aggiungere requisiti quali il controllo ultrasonoro, le proprietà attraverso lo spessore, una composizione chimica limitata o una speciale condizione superficiale. L’ordine o il certificato del materiale risultante contiene più informazioni di una semplice indicazione come “acciaio S355”.
Numero della norma e campo di applicazione del prodotto
Il numero della norma viene per primo perché stabilisce l’insieme delle regole applicabili. Non è un riferimento ornamentale. Determina le forme di prodotto consentite, le dimensioni, il processo di fabbricazione, il regime di prova, le tolleranze e i documenti di ispezione rispetto ai quali il materiale viene valutato.
ISO 6929:2013 fornisce un vocabolario standardizzato per i prodotti siderurgici, compresi i prodotti piani, i prodotti lunghi e i prodotti tubolari. Questo vocabolario è importante perché una piastra, un profilato e un tubo non sono categorie intercambiabili, anche quando la loro analisi chimica appare simile. I rispettivi processi produttivi determinano diverse convenzioni dimensionali, condizioni superficiali e modalità di esecuzione delle prove meccaniche.
Il campo di applicazione della norma può escludere un prodotto che appare strettamente correlato. ISO 630-1:2021 si applica ai prodotti piani e lunghi in acciaio strutturale laminati a caldo, comprese piastre, profilati, larghi piatti e barre, ma esclude lamiere sottili, nastri e prodotti tubolari. Una designazione conforme a ISO 630-1 non può quindi essere trasferita automaticamente a una lamiera laminata a freddo o a una sezione cava.
ASTM segue la stessa logica basata sulla forma del prodotto. Le sue specifiche sono suddivise tra piastre, profilati strutturali, palancole, barre, fili, prodotti tubolari, prodotti fucinati e getti. ASTM A1088-25, ad esempio, riguarda lamiere in acciaio laminato a freddo CP, DP e TRIP fornite in coils e in lunghezze tagliate. I suoi requisiti riguardano la composizione chimica, le proprietà meccaniche, la finitura superficiale, l’aspetto, le dimensioni e le variazioni ammissibili. Definire semplicemente questo materiale come “acciaio ad alta resistenza” omette il campo di applicazione relativo alla lamiera laminata a freddo, che ne disciplina la fabbricazione e l’accettazione.
Anche un disegno superficiale può influire sulla descrizione applicabile del prodotto. ASTM A786/A786M-15(2025) definisce la piastra per pavimentazioni come una piastra laminata a caldo con rilievi su una superficie. Ne consente la fornitura in dimensioni classificate come lamiera, coil di lamiera di grosso spessore o piastra, ma stabilisce uno spessore massimo di 25 mm. “Piastra per pavimentazioni” indica quindi sia una forma di prodotto sia una caratteristica superficiale; non è semplicemente un soprannome visivo per qualsiasi piastra con un disegno in rilievo.
Lo stesso principio si applica ai profilati strutturali. Una designazione come profilo a W W14×90 utilizza un sistema di denominazione delle sezioni, anziché una convenzione basata sullo spessore della piastra. AISC Shapes Database v16.0 elenca le dimensioni standardizzate e le proprietà delle sezioni di tali profilati nelle unità consuetudinarie statunitensi e in quelle metriche. Larghezza dell’ala, altezza, area, raggi, massa e proprietà quali e appartengono alla designazione della sezione. Non possono essere dedotte da una qualità di prodotto piano come S355 o dal solo spessore nominale.
Per le sezioni cave strutturali, la geometria fa parte della specifica. ASTM A1085/A1085M riguarda sezioni cave strutturali quadrate, rettangolari e circolari, ciascuna delle quali richiede tabelle dimensionali e delle proprietà della sezione separate. Una sezione cava strutturale circolare e una rettangolare possono utilizzare la stessa specifica dell’acciaio, ma differiscono per spessore della parete, dimensioni esterne, raggi degli spigoli e proprietà di progetto. La norma di prodotto deve quindi essere letta prima del simbolo della qualità.
Qualità di resistenza e qualità all’urto
Dopo il numero della norma, la qualità di resistenza identifica la classe di resistenza richiesta al materiale nell’ambito di quella norma di prodotto. In S355, la lettera S indica l’acciaio strutturale e 355 si riferisce al limite di snervamento minimo specificato nell’intervallo di spessore pertinente, espresso in megapascal nella designazione EN. Ciò non significa che ogni provino raggiungerà lo snervamento esattamente a 355 MPa, né descrive la tenacità, la saldabilità o la finitura superficiale.
Lo spessore può modificare il valore richiesto. La tabella applicabile può assegnare un limite di snervamento minimo inferiore al materiale più spesso; pertanto, il numero contenuto nella qualità non è una proprietà universale indipendente dalle dimensioni del prodotto. Il certificato deve essere verificato rispetto allo spessore o al diametro effettivi e all’edizione della norma indicata nell’ordine.
La qualità all’urto è una parte distinta della catena. In S355J2, il suffisso J2 identifica un requisito di resilienza Charpy con intaglio a V a una temperatura di prova specificata, comunemente −20 °C secondo i pertinenti requisiti EN per gli acciai strutturali. La classe di resilienza non è una qualità di resistenza superiore. S355JR, S355J0 e S355J2 possono condividere la designazione di resistenza S355, pur differendo per la temperatura della prova d’urto e per l’energia assorbita richiesta.
La distinzione è pratica. Un componente che può essere sottoposto a basse temperature di esercizio, carichi dinamici o vincoli contro la frattura fragile necessita di una qualità all’urto specificata, non soltanto di un limite di snervamento dichiarato. Un acciaio contrassegnato S355 senza un suffisso relativo all’urto è incompleto quando la norma applicabile o la specifica di progetto ne richiede uno.
Altre norme esprimono gli stessi concetti in modo diverso. ISO 9328-6:2018 riguarda i prodotti piani in acciaio destinati alla realizzazione di apparecchiature a pressione e comprende gli acciai a grana fine saldabili forniti allo stato bonificato. La sua designazione deve essere interpretata attraverso la norma per le apparecchiature a pressione, non mutuata da un sistema di denominazione delle piastre strutturali. Resistenza, tenacità, saldabilità e condizione di trattamento termico restano requisiti correlati ma distinti.
Condizione di fornitura, finitura e requisiti supplementari
Le parti finali di una designazione descrivono come viene fornito l’acciaio e quali controlli aggiuntivi si applicano. In EN 10025-2 S355J2+N, +N indica una condizione di fornitura normalizzata o laminata in normalizzazione. Altri suffissi possono identificare la laminazione termomeccanica oppure la fornitura allo stato bonificato, a seconda della norma. Il suffisso è significativo perché il trattamento termico e la storia di laminazione influenzano la struttura dei grani, la tenacità, le tensioni residue e la risposta durante la fabbricazione.
La condizione di fornitura non deve essere confusa con la finitura superficiale. Una piastra può essere fornita normalizzata e richiedere comunque una classe specificata di qualità superficiale, una condizione dei bordi o pratiche di riparazione ammissibili. Una lamiera laminata a freddo può richiedere una particolare finitura e una classificazione dell’aspetto secondo ASTM A1088-25, mentre un profilato strutturale è controllato mediante le dimensioni della sezione, la rettilineità, la torsione e le tolleranze di massa.
I requisiti supplementari aggiungono controlli oltre la designazione di base. Possono comprendere l’esame ultrasonoro per rilevare discontinuità interne, la duttilità attraverso lo spessore, limiti chimici più restrittivi, restrizioni relative all’equivalente di carbonio, disposizioni sulla saldabilità, ulteriori prove d’urto o requisiti relativi ai documenti di ispezione. Un acciaio specificato con una proprietà attraverso lo spessore non è descritto completamente dai soli simboli di resistenza e di resilienza; il requisito aggiuntivo riguarda la resistenza alla lacerazione lamellare nei giunti saldati.
Sequenza di lettura della designazione
- 1. Norma Confermare il numero esatto della norma, l’edizione e il campo di applicazione relativo alla forma del prodotto.
- 2. Qualità Leggere la classe di resistenza o di composizione all’interno di tale norma.
- 3. Qualità all’urto Verificare la classe di tenacità e la temperatura di prova ove richiesto.
- 4. Condizione di fornitura Verificare la normalizzazione, la laminazione termomeccanica, la bonifica o un’altra condizione indicata.
- 5. Requisiti supplementari Controllare le clausole relative a prove, superficie, dimensioni, saldabilità e documentazione.
La sequenza di lettura è quindi deliberata: identificare la norma e il campo di applicazione del prodotto, leggere la qualità di resistenza, leggere la classe di resilienza o di tenacità, quindi verificare la condizione di fornitura, i requisiti superficiali e dimensionali e ogni simbolo o clausola supplementare. EN 10025-2 S355J2+N descrive una catena di specifiche diversa da quella di una generica “piastra S355”, così come una sezione cava strutturale rettangolare conforme a ASTM A1085/A1085M differisce da una lamiera laminata a freddo TRIP conforme a ASTM A1088-25. La geometria del prodotto, il processo di fabbricazione e la designazione meccanica devono rimanere collegati, ma non devono essere trattati come un unico elemento.
13. Come le specifiche ASTM suddividono i requisiti dei prodotti
Le specifiche ASTM non considerano l’acciaio come un unico materiale intercambiabile, suddiviso soltanto in base al limite di snervamento. Esse assegnano i requisiti in funzione della forma del prodotto, del processo di fabbricazione e del servizio previsto. Una lamiera, un profilato a forma di I, una barra tonda, una sezione cava strutturale (HSS) e un elemento di fissaggio strutturale possono essere descritti tutti con un limite di snervamento nominale di 50 ksi, ma non sono soggetti alle stesse regole dimensionali, alle stesse posizioni di prova, agli stessi requisiti superficiali o agli stessi criteri di accettazione.
Questa struttura è coerente con la terminologia dei prodotti contenuta nella norma ISO 6929:2013, che distingue i prodotti piatti, i prodotti lunghi, i prodotti tubolari e altre forme di acciaio. La norma ISO 630-1:2021 si applica ai prodotti strutturali piatti e lunghi laminati a caldo — lamiere, profilati, piatti larghi e barre — ma esclude espressamente lamiere sottili, nastri e prodotti tubolari. Tale esclusione non è una semplice preferenza terminologica. Mostra perché una specifica redatta per una determinata famiglia di prodotti non può essere trasferita automaticamente a un’altra.
Lamiere, profilati, barre, HSS ed elementi di fissaggio
Per le lamiere strutturali, ASTM A6/A6M fornisce requisiti generali comunemente utilizzati insieme a gradi quali ASTM A36/A36M, ASTM A572/A572M Grade 50 e ASTM A588/A588M. Il prodotto è un elemento laminato piano; pertanto, spessore, larghezza, lunghezza, planarità, freccia laterale, stato dei bordi e variazione ammissibile dello spessore costituiscono controlli fondamentali. Un ordine di lamiere può inoltre richiedere requisiti supplementari relativi alle proprietà lungo lo spessore, alla saldabilità, alla tenacità all’urto o all’esame ultrasonoro. Le lamiere destinate a impieghi in pressione seguono un percorso diverso: la norma ISO 9328-6:2018 riguarda i prodotti piani di acciaio per apparecchiature a pressione, compresi gli acciai a grana fine saldabili forniti allo stato bonificato.
Il termine “lamiera” si sovrappone anche al termine “sheet” nel linguaggio comune. ASTM A786/A786M-15(2025), ad esempio, definisce la floor plate come una lamiera laminata a caldo con rilievi su una superficie e ne consente la fornitura in dimensioni classificate come lamiera sottile, nastro di lamiera di grosso spessore o lamiera, con uno spessore massimo di 25 mm. Il disegno in rilievo incide sull’aspetto, sulla misurazione dello spessore e sul controllo dimensionale. Non trasforma tuttavia la floor plate in una normale lamiera strutturale liscia.
Un profilato strutturale aperto — quale un profilato W, S, M, HP, C, MC o L — presenta una geometria laminata con ali, anima, raccordi e condizioni di estremità specificate. I requisiti generali di ASTM A6/A6M si applicano insieme a specifiche per profilati strutturali quali ASTM A992/A992M. Le dimensioni pertinenti comprendono altezza, larghezza delle ali, spessore dell’anima e delle ali, condizione di fuori squadra, rettilineità e squadratura delle estremità. AISC Shapes Database v16.0 registra le dimensioni standardizzate dei profilati, le proprietà delle sezioni, le denominazioni e i sistemi di unità; costituisce un riferimento dimensionale e progettuale, non una sostituzione della specifica del materiale o della certificazione del laminatoio. Un profilato W e una lamiera possono condividere una designazione di grado, ma la geometria della sezione del profilato determina proprietà quali area, raggio d’inerzia e caratteristiche torsionali.
Le barre sono prodotti lunghi forniti con sezioni circolari, quadrate, esagonali, piatte o di altra forma. ASTM A29/A29M stabilisce requisiti generali per le barre di acciaio al carbonio e legato, mentre ASTM A108 riguarda le barre di acciaio al carbonio e legato finite a freddo. Le specifiche per le barre riguardano quindi diametro o larghezza, rettilineità, stato superficiale, sovrametallo di lavorazione, decarburazione e, ove applicabile, trattamento termico. Una barra tonda non è semplicemente una lamiera stretta: la laminazione, la trafilatura, la tornitura o la pelatura ne modificano le tolleranze dimensionali e lo stato superficiale.
Le HSS sono prodotti tubolari, anche quando la loro sezione trasversale è quadrata o rettangolare. ASTM A1085/A1085M riguarda le sezioni cave strutturali quadrate, rettangolari e circolari. La forma chiusa introduce requisiti che non si presentano in una sezione aperta: dimensioni esterne, raggi agli angoli, spessore della parete, torsione, rettilineità, stato della saldatura e proprietà della sezione interna. Le tabelle di progetto devono tenere conto dell’effettiva geometria chiusa. ASTM A500/A500M è un’altra importante specifica per le HSS, con requisiti di prodotto riferiti a tubi saldati formati a freddo, di forma circolare e sagomata. La sola indicazione di un grado nominale non identifica quale norma HSS sia applicabile.
Gli elementi di fissaggio sono prodotti fabbricati distinti, non spezzoni ricavati da barre strutturali. ASTM F3125/F3125M riguarda i bulloni strutturali ad alta resistenza, comprese le designazioni Grade A325 e Grade A490 all’interno del sistema della specifica. I requisiti possono comprendere configurazione del bullone, dimensioni della filettatura, durezza, resistenza a trazione, carico di prova, prova di capacità rotazionale, rivestimento, marcatura e tracciabilità del lotto. Anche le specifiche relative a dadi e rondelle devono essere compatibili. Una barra che soddisfi un requisito di resistenza a trazione o di snervamento di 50 ksi non può essere sostituita a un bullone le cui prestazioni dipendono dalla filettatura, dalla geometria della testa, dal comportamento al precarico e dalle prove di assemblaggio.
Requisiti caratteristici specifici del prodotto
La differenza più importante non è il numero riportato accanto al grado. È l’insieme delle caratteristiche che il prodotto deve dimostrare nella forma in cui viene consegnato.
Una lamiera può essere sottoposta a prove nelle direzioni longitudinale e trasversale, con provini per l’urto prelevati in una posizione definita rispetto alla superficie della lamiera. Lo spessore influisce sulla riduzione di laminazione, sulla sanità interna e sul flusso termico di saldatura. Una specifica può quindi imporre limiti di composizione chimica, proprietà a trazione, allungamento, energia Charpy V-notch, controlli di saldabilità o un esame ultrasonoro supplementare.
Un profilato laminato deve soddisfare sia i requisiti relativi al materiale sia quelli geometrici. Gli spessori delle ali e dell’anima influenzano le velocità di raffreddamento dopo la laminazione, mentre le tensioni residue e la rettilineità incidono sulla fabbricazione e sul montaggio. Le tabelle delle sezioni AISC forniscono proprietà calcolate a partire da dimensioni standardizzate; non esonerano dal rispetto dei limiti ASTM relativi alla composizione chimica, alle prove di trazione, al limite di snervamento o alle variazioni ammissibili.
Per le barre, l’aspetto caratteristico può riguardare l’integrità superficiale e il controllo delle dimensioni dopo la laminazione a caldo o la finitura a freddo. Una barra tornita o rettificata può avere uno stato superficiale ammissibile diverso da quello di una barra laminata a caldo, anche quando entrambe sono realizzate con lo stesso grado nominale. Anche il trattamento termico, il flusso dei grani e il sovrametallo di lavorazione possono modificare i requisiti della specifica.
Le HSS aggiungono la saldatura e la formatura agli aspetti da ispezionare. La formatura a freddo piega il nastro fino a ottenere una sezione chiusa, mentre una saldatura longitudinale unisce i bordi. Di conseguenza, la norma deve trattare la qualità della saldatura, la geometria degli angoli e la variazione dimensionale, oltre alla resistenza e all’allungamento. Alle HSS circolari, quadrate e rettangolari non possono essere assegnate proprietà di sezione desunte da una tabella relativa a prodotti piani.
Gli elementi di fissaggio richiedono controlli meccanici e di assemblaggio basati sui lotti. La sola resistenza a trazione dice poco sulla capacità di un bullone di sviluppare il precarico specificato senza rottura della filettatura, rottura della testa o rotazione inammissibile. Anche lo spessore del rivestimento e il metodo di installazione possono influire sul collegamento, sebbene tali controlli possano essere specificati mediante norme separate richiamate.
Perché un numero ASTM non può sostituirne un altro
Una designazione ASTM identifica un insieme definito di requisiti, non un’autorizzazione generale a utilizzare qualsiasi acciaio con composizione chimica o resistenza simili. Una lamiera ASTM A572/A572M Grade 50 e i profilati strutturali ASTM A992/A992M Grade 50 non diventano equivalenti per il semplice fatto che entrambi utilizzano la designazione “Grade 50”. Le loro forme di prodotto, i limiti di composizione chimica, le tolleranze dimensionali, le disposizioni relative alle prove e i processi di fabbricazione consentiti sono diversi.
La stessa questione si presenta nelle designazioni di progetto. La National Structural Steelwork Specification distingue i profilati laminati, le sezioni cave strutturali, le lamiere e le barre e richiede una designazione completa contenente il numero della norma, il grado di resistenza e la qualità all’urto. In tale sistema, “S355” da solo è incompleto; la designazione del prodotto e della qualità è determinante. Una lamiera, una HSS e un profilato laminato possono richiedere diverse classi di resilienza o diverse condizioni di fornitura.
La corretta identificazione combina quindi la forma del prodotto, la norma applicabile, il grado, la condizione di fornitura ed eventuali requisiti supplementari. ASTM A1088-25 riguarda le lamiere di acciaio CP, DP e TRIP laminate a freddo, fornite in bobine e spezzoni tagliati, con controlli relativi alla composizione chimica, alle proprietà meccaniche, alla finitura superficiale, all’aspetto, alle dimensioni e alle variazioni ammissibili. Tali disposizioni non possono essere sostituite dal semplice richiamo a una specifica per lamiere strutturali. La forma è parte integrante della specifica, non un dettaglio estetico secondario.
14. Una tassonomia pratica per confrontare le forme dei prodotti in acciaio
La forma del prodotto è una variabile della specifica, non soltanto una descrizione dell’aspetto. Una piastra, una lamiera, un piatto e una flangia possono avere tutti l’aspetto di acciaio piano, ma possono differire per intervalli di spessore, ciclo di produzione, condizione di fornitura, regole di ispezione e variazioni ammissibili. Anche la stessa designazione del grado non elimina tali differenze. “S355J2” identifica le caratteristiche di resistenza e di resilienza nell’ambito della norma pertinente; non indica se il materiale sia una piastra, un profilato, un profilo cavo o un forgiato.
Un confronto utile pone sei domande per ogni prodotto: quale geometria viene fornita, come è stato prodotto, in quale condizione viene consegnato, quali requisiti chimici e meccanici si applicano, quali tolleranze lo regolano e quale condizione superficiale e documentazione di conformità lo accompagnano? ISO 6929:2013 fornisce il vocabolario necessario per effettuare questa prima distinzione, comprendendo prodotti piani, prodotti lunghi, prodotti tubolari e forme di acciaio correlate.
Forma e dimensioni
I prodotti piani comprendono piastre, lamiere e nastri, ma tali termini non possono essere trattati come categorie dimensionali universali. I loro confini variano tra le norme e i sistemi di produzione. Le piastre sono generalmente fornite in lunghezze singole tagliate o in grandi pezzi rettangolari, mentre le lamiere e i nastri sono comunemente associati a materiali più sottili e alla lavorazione in coils. È la specifica, e non il solo aspetto visivo, a determinare quali regole dimensionali si applichino.
ASTM A786/A786M-15(2025) illustra il problema. Definisce la floor plate come una piastra laminata a caldo con rilievi su una superficie e ne consente la fornitura in dimensioni classificate come lamiera, coil di lamiera di grosso spessore o piastra; il suo spessore massimo è di 25 mm. Il motivo in rilievo è quindi un requisito relativo alla superficie e alla geometria, mentre la classificazione sottostante dipende ancora dalla categoria dimensionale utilizzata dalla norma.
I profilati sono prodotti lunghi con un profilo trasversale definito. I profilati a I, i profilati a U, gli angolari, i profilati a T e altre forme laminate sono identificati mediante altezza nominale, massa per unità di lunghezza o una designazione normalizzata. AISC Shapes Database v16.0 registra dimensioni e proprietà delle sezioni normalizzate nelle unità consuetudinarie statunitensi e nel sistema metrico, comprese area, massa, momenti d’inerzia e moduli di resistenza. Tali proprietà non sono intercambiabili con le dimensioni di un piatto avente larghezza e spessore complessivi simili.
Le barre possono essere tonde, quadre, esagonali o piatte e sono spesso fornite in lunghezze diritte. La loro specifica può controllare il diametro o la dimensione tra le facce, la rettilineità, la condizione delle estremità e la tolleranza sulla lunghezza. Il filo è generalmente prodotto con sezioni trasversali molto più piccole e comunemente fornito in coils; pertanto, il peso del coil, l’avvolgimento e la condizione superficiale diventano parte della descrizione del prodotto.
I prodotti tubolari richiedono un trattamento distinto, poiché il diametro esterno, lo spessore della parete, il diametro interno, l’ovalità e la lunghezza incidono tutti sul prodotto. ASTM A1085/A1085M riguarda i profili cavi strutturali di forma quadrata, rettangolare e circolare. Un profilo cavo rettangolare non può essere specificato soltanto mediante larghezza e altezza: sono importanti anche il raggio degli angoli, lo spessore della parete, l’area della sezione e le proprietà calcolate. Le norme relative ai tubi possono inoltre distinguere tra prodotti senza saldatura, saldati, trafilati a freddo e saldati elettricamente a resistenza.
I forgiati vengono formati mediante forze di compressione, generalmente tra stampi o in stampi aperti, e sono specificati in base alle dimensioni finite, al sovrametallo di lavorazione e talvolta alla direzione del flusso delle fibre. I getti sono prodotti riempiendo uno stampo; di conseguenza, diventano aspetti fondamentali le transizioni di spessore delle pareti, i raccordi, le materozze, i sovrametalli per il ritiro e l’integrità interna. Un getto e un forgiato lavorato con lo stesso profilo esterno restano forme di prodotto diverse.
Metallurgia e storia della lavorazione
Il ciclo di produzione lascia un’impronta nella specifica. Le piastre e i profilati strutturali sono comunemente laminati a caldo a partire da bramme o billette. Le lamiere e i nastri possono essere laminati a caldo, decapati, ridotti a freddo, ricotti, laminati di finitura, zincati o rivestiti in altro modo. La riduzione a freddo modifica lo spessore e la finitura superficiale, influenzando inoltre il comportamento allo snervamento, l’allungamento e le tensioni residue.
ASTM A1088-25 riguarda le lamiere di acciaio CP, DP e TRIP laminate a freddo, fornite in coils e in lunghezze tagliate. La designazione comunica quindi più di un intervallo di spessore: identifica famiglie di acciai avanzati ad alta resistenza la cui composizione chimica, microstruttura e risposta alla deformazione sono controllate congiuntamente. CP significa complex phase (fase complessa), DP dual phase (doppia fase) e TRIP transformation-induced plasticity (plasticità indotta dalla trasformazione). I requisiti meccanici, la finitura superficiale, l’aspetto, le dimensioni e le variazioni ammissibili fanno tutti parte di quella specifica.
Il trattamento termico deve essere registrato separatamente dalla forma. Una piastra destinata ad apparecchiature a pressione può essere fornita normalizzata, laminata di normalizzazione oppure bonificata, a seconda della norma e del grado applicabili. ISO 9328-6:2018 riguarda i prodotti piani in acciaio destinati ad applicazioni in pressione, compresi gli acciai a grana fine saldabili forniti allo stato bonificato. Lo stesso spessore nominale in una piastra strutturale generica e in una piastra per recipienti a pressione non implica la stessa resilienza, lo stesso grado di pulizia, la stessa saldabilità o la stessa storia di trattamento termico.
I prodotti lunghi possono essere normalizzati, bonificati, finiti a freddo o sottoposti a trattamento di solubilizzazione. Dopo la laminazione, le barre possono essere pelate, rettificate senza centri o lavorate meccanicamente. I tubi possono essere espansi, trafilati, saldati, sottoposti a trattamento termico e collaudati idrostaticamente secondo combinazioni stabilite dalla norma di prodotto applicabile. Le riduzioni di forgiatura e i cicli di riscaldo influenzano il flusso delle fibre e l’integrità interna; la pratica di colata controlla la segregazione, la porosità e la distribuzione delle inclusioni. Si tratta di fatti metallurgici, non di etichette facoltative.
ISO 630-1:2021 si applica alle condizioni tecniche generali di fornitura degli acciai strutturali laminati a caldo, piani e lunghi, comprese piastre, profilati, piatti larghi e barre. Esclude espressamente lamiere, nastri e prodotti tubolari. Questo limite mostra perché un grado o un livello di resistenza non possa essere trasferito da una famiglia di prodotti a un’altra senza verificare la norma pertinente.
Prove, ispezione e documentazione
Le prove seguono i rischi creati dalla geometria e dalla fabbricazione. Per i prodotti piani sono comunemente richieste prove di trazione, prove di piegamento, prove d’urto quando specificate, analisi chimica e controllo dimensionale. Per i prodotti lunghi si aggiungono controlli delle dimensioni della sezione, della rettilineità, della massa e della lunghezza. I prodotti tubolari possono richiedere l’esame delle saldature, prove idrostatiche o di tenuta, prove di schiacciamento, svasatura, espansione ad anello o controlli ultrasonori, a seconda che il tubo sia strutturale, destinato a impieghi in pressione o previsto per un altro servizio.
Anche la condizione superficiale richiede una descrizione esplicita. Una piastra laminata a caldo può presentare scaglia di laminazione, mentre una lamiera laminata a freddo viene valutata in base alla finitura e ai difetti visibili. La floor plate deve conservare il proprio motivo in rilievo. Le barre possono essere fornite allo stato laminato, pelate o rettificate. I forgiati possono richiedere un’ispezione dopo la lavorazione meccanica, mentre i getti possono richiedere radiografia, controllo ultrasonoro, controllo con particelle magnetiche o controllo con liquidi penetranti per individuare discontinuità interne e superficiali.
Le tolleranze sono specifiche del prodotto. Le tolleranze delle piastre possono riguardare la variazione di spessore all’interno della lamiera, la planarità, la larghezza, la lunghezza e la condizione dei bordi. Per i profilati sono richiesti limiti relativi all’altezza, alla larghezza delle ali, allo spessore dell’anima, alla fuori-squadra e alla massa. I profili cavi necessitano di limiti relativi allo spessore della parete, al raggio degli angoli, alle dimensioni esterne, alla perpendicolarità e alla torsione. Una dimensione accettabile per un profilato laminato può essere inaccettabile per un tubo fabbricato, poiché modifica l’accoppiamento e le proprietà della sezione.
La documentazione deve identificare il prodotto completo, non soltanto il grado dell’acciaio. La National Structural Steelwork Specification distingue tra profilati laminati, profili cavi strutturali, piastre e barre e richiede che una designazione completa includa il numero della norma, il grado di resistenza e la qualità d’impatto. Un documento di conformità dovrebbe inoltre indicare la forma del prodotto, le dimensioni, il numero della colata o del calore, la condizione di fornitura, il trattamento termico quando pertinente, i risultati delle prove e lo stato dell’ispezione. I certificati di colata, i rapporti di prova e le marcature di tracciabilità collegano l’articolo fisico alla composizione chimica dichiarata e alle sue prestazioni meccaniche.
Il confronto pratico riguarda quindi i sistemi di specifica, non nomi dal suono simile. La geometria definisce la categoria di partenza; la storia della lavorazione ne spiega la struttura; la condizione di fornitura, i requisiti superficiali, le tolleranze e le prove ne completano l’identità. Senza tutti questi elementi, “piastra d’acciaio”, “barra d’acciaio” o “tubo d’acciaio” è soltanto una descrizione parziale.
15. Errori comuni di classificazione e lista di controllo basata sulle norme
La forma del prodotto è una variabile della specifica, non una semplice descrizione visiva. Due prodotti possono apparire entrambi come elementi rettangolari di acciaio, pur essendo fabbricati secondo cicli di laminazione diversi e soggetti a regole dimensionali, requisiti superficiali e prove di accettazione differenti. La norma ISO 6929:2013 fornisce un vocabolario normalizzato per prodotti piatti, prodotti lunghi, prodotti tubolari e altre forme di acciaio, ma il vocabolario non sostituisce la norma di prodotto. Anche ISO/TC 17 suddivide i lavori in gruppi di prodotti quali prodotti piatti laminati in laminatoio continuo, acciai per costruzione, tubi di acciaio e terminologia dei prodotti siderurgici.
Questa distinzione è importante quando un disegno, una descrizione d’acquisto o un rapporto d’ispezione identifica soltanto una forma. “Lamiera di acciaio”, “HSS” o “S355” costituiscono informazioni incomplete.
Considerare ogni prodotto piatto come una lamiera
Un prodotto piatto non è automaticamente una lamiera. Nell’uso comune, lamiera, nastro, piatto largo e piastra possono sovrapporsi, mentre le rispettive norme possono definire intervalli di spessore, larghezze, forme di fornitura, tolleranze e cicli di fabbricazione differenti. Una lamiera laminata a freddo fornita in coil non diventa una piastra semplicemente perché viene successivamente tagliata in elementi rettangolari.
La norma ASTM A1088-25 illustra questo punto. Essa riguarda lamiere di acciaio CP, DP e TRIP laminate a freddo, fornite in coil e in lunghezze tagliate. La specifica tratta la composizione chimica, le proprietà meccaniche, la finitura superficiale, l’aspetto, le dimensioni e le variazioni ammissibili. Il suo oggetto è la lamiera laminata a freddo, non l’acciaio piatto generico. Una lunghezza tagliata ricavata da un coil conforme ad A1088 rimane, ai fini della specifica, un prodotto in lamiera, salvo che il materiale sia disciplinato da un’altra norma applicabile.
La norma ISO 630-1:2021 stabilisce un confine altrettanto importante. Essa si applica alle condizioni tecniche generali di fornitura dei prodotti piatti e lunghi di acciaio per costruzione laminati a caldo, comprese piastre, profilati, piatti larghi e barre, ma esclude lamiere, nastri e prodotti tubolari. Una designazione secondo ISO 630-1 non può quindi essere applicata disinvoltamente a una lamiera laminata a freddo o a una sezione cava.
“Lamiera da pavimento” crea un’ulteriore insidia. La norma ASTM A786/A786M-15(2025) definisce la lamiera da pavimento come una piastra laminata a caldo con rilievi su una superficie. La stessa norma consente la fornitura in dimensioni classificate come lamiera, coil di lamiera di elevato spessore o piastra, e stabilisce uno spessore massimo di 25 mm. Il motivo in rilievo è una caratteristica superficiale; lo spessore e la classificazione della fornitura devono comunque essere verificati. Definire ogni prodotto piatto con motivo superficiale come “piastra” fa perdere le distinzioni dimensionali e produttive previste dalla norma.
I materiali per apparecchiature a pressione richiedono un’ulteriore qualificazione. La norma ISO 9328-6:2018 riguarda i prodotti piatti di acciaio destinati ad applicazioni in pressione, compresi gli acciai a grano fine saldabili forniti allo stato bonificato. Un prodotto piatto conforme a un grado per acciai da costruzione non è per questo adatto ad apparecchiature a pressione. La norma di prodotto, la condizione di fornitura, i requisiti di tenacità, i controlli di saldabilità e il servizio previsto devono essere coerenti.
La correzione è semplice ma precisa: identificare se il materiale è una lamiera, un nastro, una piastra, un piatto largo o un’altra forma di prodotto piatto; registrare il ciclo di fabbricazione e la condizione di fornitura; quindi citare la specifica applicabile. Il solo spessore non è sufficiente.
Trattare gli HSS come sezioni aperte
Le sezioni cave strutturali vengono spesso collocate nella stessa categoria mentale di angolari, profili a U, profili a T e profili a I, perché tutti possono comparire in una tabella di profili strutturali. Questa classificazione è errata. Un HSS è un prodotto tubolare chiuso con interno cavo, mentre un angolare, un profilo a U o un profilo a I è una sezione aperta formata da elementi esposti collegati in corrispondenza degli spigoli o di un’anima.
La norma ASTM A1085/A1085M riguarda le sezioni cave strutturali quadrate, rettangolari e circolari. Ogni forma richiede informazioni proprie sulle dimensioni e sulle proprietà della sezione. Dimensioni esterne, spessore della parete, geometria degli spigoli, dimensioni interne, area, raggio d’inerzia e proprietà torsionali non possono essere dedotti in modo sicuro da una tabella relativa alle sezioni aperte. Un HSS rettangolare e una sezione scatolare fabbricata possono apparire simili in un disegno, ma differire per ciclo di fabbricazione, posizione delle saldature, raggi degli spigoli, tolleranze e prove specificate.
L’AISC Shapes Database v16.0, pubblicato dall’American Institute of Steel Construction nel 2022, elenca dimensioni normalizzate, proprietà delle sezioni, sistemi di unità e convenzioni di denominazione per i profili strutturali in acciaio. È un riferimento utile per identificare la designazione di una sezione e calcolarne le proprietà. Non è un certificato del materiale e non stabilisce la conformità ad ASTM A1085/A1085M né ad alcuna altra specifica di prodotto. Una voce del database può identificare, per esempio, un HSS 8×4×3/8, ma non dimostra che l’elemento fornito possieda la composizione chimica, il carico di snervamento, la resistenza a trazione, la tolleranza sulla parete, la qualità delle saldature o la condizione di fornitura richieste.
La stessa cautela si applica nella prassi europea e britannica. La National Structural Steelwork Specification distingue i profilati laminati, le sezioni cave strutturali, le piastre e le barre come tipologie separate di prodotti costituenti. Una sezione cava deve continuare a essere identificata come tale anche quando la sua area nominale o la sua massa sono simili a quelle di un profilato laminato aperto. È la geometria del prodotto a determinare la tabella pertinente; essa non costituisce un semplice elemento decorativo della designazione del grado.
Confondere grado, forma e specifica
Un grado identifica le proprietà del materiale o la composizione richieste nell’ambito di una norma definita. Una forma identifica ciò che è stato prodotto: piastra, lamiera, barra, profilato, tubo, forgiato o getto. Una specifica combina questi elementi con i requisiti di fabbricazione, prova, tolleranza e fornitura. Sono elementi correlati, ma nessuno sostituisce gli altri.
“S355” non è quindi una designazione completa del prodotto. Indica una famiglia di resistenza, ma la norma di prodotto applicabile può stabilire se il materiale è una piastra, un profilato, una barra o un’altra forma. Anche la qualità all’urto è importante. Secondo le indicazioni della National Structural Steelwork Specification, una designazione completa comprende il numero della norma, il grado di resistenza e la qualità all’urto. Una designazione come EN 10025-2 S355J2+N comunica sostanzialmente più informazioni di “S355”: sono identificati la norma, il grado, la classe d’impatto e la condizione di fornitura normalizzata o laminata normalizzata.
Anche tale designazione potrebbe non rispondere a tutti i requisiti del progetto. L’acquirente o la specifica di progetto può aggiungere requisiti relativi alle proprietà attraverso lo spessore, ai controlli ultrasonori, ai limiti di saldabilità, alla classe superficiale, alla frequenza delle prove, alle tolleranze dimensionali o alle limitazioni sulle riparazioni. Una piastra destinata a una struttura saldata e una piastra destinata ad apparecchiature a pressione possono condividere un livello nominale di resistenza, pur essendo disciplinate da condizioni tecniche di fornitura differenti. La norma ISO 9328-6:2018 è un chiaro esempio di requisito specifico di prodotto per applicazioni in pressione che non può essere stabilito dal solo nome del grado.
Lo stesso principio si applica a barre, forgiati e getti. Un grado di acciaio da getto non è intercambiabile con un grado per barre avente limiti chimici simili, perché la struttura di solidificazione, il trattamento termico, l’ispezione e le discontinuità ammesse sono differenti. I forgiati hanno una propria storia di deformazione e specifici requisiti di fornitura. La forma è un’evidenza del ciclo di fabbricazione.
Una classificazione corretta modifica la risposta nei casi pratici. Una lamiera DP laminata a freddo, tagliata da un coil, deve essere registrata secondo ASTM A1088-25 e non rietichettata come piastra. Un prodotto con motivo in rilievo deve essere verificato rispetto ad ASTM A786/A786M-15(2025), compresa la definizione di lamiera da pavimento e lo spessore massimo di 25 mm, anziché essere classificato in base al solo aspetto. Un HSS quadrato deve essere verificato rispetto ad ASTM A1085/A1085M e alle proprietà della sezione HSS, non a una tabella AISC per sezioni aperte. Un prodotto piatto destinato ad applicazioni in pressione deve riportare ISO 9328-6:2018, il grado di acciaio, la condizione bonificata e le prove richieste.
| Controllo | Informazioni richieste |
|---|---|
| Forma del prodotto | Lamiera, nastro, piastra, piatto largo, barra, profilato aperto, profilato cavo strutturale, tubo, pezzo fucinato o getto |
| Norma di riferimento | Numero esatto della norma ed edizione |
| Qualità e designazione | Notazione completa della qualità, non il solo numero di resistenza |
| Qualità all’urto | Classe di resilienza specificata, ove richiesta |
| Condizione di fornitura | Come laminato, normalizzato, bonificato, ridotto a freddo o altra condizione indicata |
| Dimensioni e tolleranze | Spessore, larghezza, lunghezza, parete, profilo, raggio e variazioni ammissibili |
| Stato superficiale | Finitura, configurazione, calamina, difetti e limiti di riparazione |
| Requisiti supplementari | Proprietà attraverso lo spessore, esame ultrasonoro, tenacità, pulizia e clausole di progetto |
Utilizzare questa lista di controllo prima di accettare una classificazione:
- Forma del prodotto: lamiera, nastro, piastra, piatto largo, barra, sezione aperta, HSS, tubo, forgiato o getto.
- Norma applicabile: numero esatto della norma e relativa edizione, compreso l’ambito pertinente alla forma del prodotto.
- Grado e designazione: notazione completa del grado, non il solo numero di resistenza.
- Qualità all’urto: per esempio la classe d’impatto specificata quando richiesta dalla norma.
- Condizione di fornitura: laminato, normalizzato o laminato normalizzato, bonificato, ridotto a freddo o altra condizione dichiarata.
- Dimensioni e tolleranze: spessore, larghezza, lunghezza, spessore della parete, profilo, raggio degli spigoli e variazioni ammissibili.
- Condizione superficiale: finitura, motivo in rilievo, stato della calamina, difetti e limiti delle riparazioni.
- Requisiti supplementari: proprietà attraverso lo spessore, esame ultrasonoro, tenacità aggiuntiva, prove, pulizia o clausole specifiche del progetto.
Nessuna singola banca dati delle sezioni, voce del vocabolario o designazione della qualità stabilisce la conformità completa del prodotto. Strong evidence
Un database delle forme, una norma terminologica come ISO 6929:2013 o la sola designazione di un grado non stabiliscono nessuna di queste questioni relative alla conformità completa. La forma del prodotto, la norma, il grado, la qualità all’urto, la condizione di fornitura, le dimensioni, la condizione superficiale e i requisiti supplementari devono essere verificati congiuntamente.
Riferimenti
- [1] ASTM A1085/A1085M — Hollow Structural Sections. ASTM product specification, 2025. https://www.aisc.org/aisc/publications/steel-construction-manual/astm-a1085/
- [2] ISO 6929:2013 — Steel products — Vocabulary. International Standard, 2013. https://www.iso.org/standard/50770.html
- [3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International Standard, 2025. https://store.astm.org/a1088-25.html
- [4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International Standard, 2025. https://store.astm.org/a0786_a0786m-15r25.html
- [5] ISO 630-1:2021 — Structural steels — Part 1. International Standard, 2021. https://www.iso.org/standard/73841.html
- [6] AISC Shapes Database v16.0. AISC reference database, 2022. https://www.aisc.org/aisc/publications/steel-construction-manual/aisc-shapes-database-v160/
- [7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Standard, 2018. https://www.iso.org/standard/72065.html
- [8] National Structural Steelwork Specification. NSSS reference material, 2010. https://www.steelconstruction.info/images/1/10/BCSA_52-10.pdf