




1. Почему форма стального изделия изменяет спецификацию
Стандарт на продукцию Основополагающий документ, устанавливающий требования к марке для определённой формы продукции, способа изготовления, системы размеров и режима контроля.
Форма стального изделия является параметром спецификации, а не просто описанием внешнего вида. Углеродистая и легированная сталь могут поставляться в виде листа, плиты, полосы, профиля, прутка, трубы, поковки или отливки, однако для этих форм применяются разные допуски на размеры, требования к поверхности, механические испытания и критерии приемки. Марка определяет химический состав и механический класс материала, а стандарт на продукцию устанавливает, как этот материал изготавливают, измеряют, испытывают, инспектируют и маркируют в конкретной форме.
Составные части полного обозначения
- Форма продукции
- Указывает, является ли изделие листом, толстым листом, полосой, профилем, прутком, трубой, поковкой или отливкой.
- Применимый стандарт
- Определяет требования к изготовлению, размерам, испытаниям, контролю и маркировке.
- Марка или уровень прочности
- Указывает применимый класс химических и механических свойств.
- Состояние поставки
- Фиксирует поставляемое металлургическое состояние, например нормализованное либо закалённое и отпущенное.
- Ударная вязкость
- Указывает требования к вязкости при заданной температуре испытания, если применимо.
- Дополнительные испытания
- Добавляет такие виды контроля, как ультразвуковой контроль или проверка свойств в направлении толщины.
Одна только марка стали не определяет полную спецификацию продукции. Strong evidence
Это различие имеет значение, поскольку «углеродистая сталь» — широкое семейство материалов, тогда как «плита по указанному стандарту» — требование к поставке. Поэтому обозначение может включать несколько отдельных решений: форму изделия, применимый стандарт, марку или уровень прочности, состояние поставки, состояние поверхности, ударную вязкость и дополнительные испытания. Например, National Structural Steelwork Specification рассматривает прокатные профили, конструкционные полые профили, плиты и прутки как отдельные типы продукции. Полное обозначение включает номер стандарта, марку прочности и категорию ударной вязкости. Одна только марка этой информации не содержит.
Геометрия не является спецификацией
| Семейство продукции | Типичные формы | Основные вопросы спецификации |
|---|---|---|
| Плоская продукция | Лист, полоса, толстый лист, широкополосный прокат | Толщина, ширина, плоскостность, состояние кромок и поставка в рулонах или мерными длинами |
| Длинномерная продукция | Прутки, профили, рельсы, катанка | Профиль, масса, прямолинейность, длина и характеристики сечения |
| Трубная продукция | Круглые, квадратные и прямоугольные трубы или полые конструкционные сечения | Наружные размеры, толщина стенки, геометрия углов, сварные соединения или характеристики при работе под давлением |
Плоское изделие не становится автоматически листом, плитой или полосой только потому, что имеет плоскую прямоугольную форму. Надлежащий термин определяется шириной, толщиной, способом производства и применимым стандартом. ISO 6929:2013 содержит стандартизированную терминологию для стальной продукции и выделяет, в частности, плоские, длинномерные и трубчатые изделия. Эта терминология уменьшает неоднозначность, но не означает, что ко всем плоским изделиям применяется единый набор требований.
| Описание | Что он определяет | Чего он не устанавливает |
|---|---|---|
| Рифлёный лист для настила | Горячекатаный лист с выступающим рельефом на одной поверхности | Универсальный диапазон толщин, марку или пригодность для работы под давлением |
| Лист | Категория плоской продукции согласно применимому стандарту | Что продукция взаимозаменяема с толстым листом |
| Рулон листа большой толщины | Классификация по размерам или поставке, разрешённая стандартом на рифлёный лист для настила | Что продукция соответствует всем допускам для толстого листа |
| Толстый лист | Категория плоской продукции, регламентируемая указанной спецификацией | Конкретный химический состав, термическую обработку или уровень контроля |
Граница между листом и плитой также может зависеть от стандарта на продукцию. ASTM A786/A786M-15(2025) определяет рифленую плиту как горячекатаную плиту с выступающим рельефом на одной поверхности. Тот же стандарт допускает поставку изделий в размерах, классифицируемых как лист, рулон листа большой толщины или плита, при этом максимальная толщина ограничена 25 мм. Таким образом, термин «рифленая плита» обозначает рельефную поверхность и тип продукции; он не означает, что любой плоский рифленый профиль имеет одинаковые допуски или требования к поставке.
Терминология, связанная с формой, создает аналогичную проблему для длинномерных изделий. Например, элемент двутаврового сечения может называться прокатным профилем, широкополочным профилем или конструкционным профилем, однако его спецификация требует большего, чем указание очертания. Ширина полки, высота стенки, толщина, радиус сопряжения, прямолинейность, масса на единицу длины и допустимые отклонения влияют на изготовление конструкций и расчеты. AISC Shapes Database v16.0, опубликованная в 2022 году, содержит стандартизированные размеры и характеристики сечений в американской традиционной и метрической системах единиц, а также правила наименования, позволяющие проектировщику идентифицировать конкретный конструкционный профиль. Визуального сходства двух двутавров недостаточно для замены одного другим.
| Описание полой продукции | Важные размеры или характеристики контроля | Почему одной маркировки недостаточно |
|---|---|---|
| Полое конструкционное сечение | Наружные размеры, толщина стенки, геометрия углов и характеристики сечения | Для полого конструкционного сечения действуют требования, отличающиеся от требований к напорной или механической трубе |
| Напорная труба | Толщина стенки, сварной или бесшовный способ изготовления, гидростатические характеристики или герметичность | Рабочее давление определяет испытания и критерии приемки |
| Механическая труба | Диаметр, толщина стенки, качество поверхности и точность размеров | Требования к механической обработке или формованию могут отличаться от требований к конструкционной продукции |
Полые изделия демонстрируют тот же принцип иным образом. ASTM A1085/A1085M распространяется на полые конструкционные профили квадратного, прямоугольного и круглого сечения. Их наружные размеры, толщина стенки, радиусы углов, овальность или геометрия углов определяют площадь, радиус инерции и момент сопротивления сечения. Эти характеристики нельзя надежно вывести из обозначения «труба», поскольку оно может относиться к конструкционному полому профилю, трубе для работы под давлением, линейной трубе или трубе общего машиностроительного назначения, изготовленным по другому стандарту.
Геометрия также влияет на инспекционный контроль. Плиту можно проверять по широкой поверхности на плоскостность, расслоения и поверхностные несплошности; для небольшого прутка могут потребоваться проверки диаметра, прямолинейности и обезуглероживания; для трубы необходим контроль толщины стенки, качества сварного шва или результатов гидростатического испытания. Форма изделия определяет практические точки измерения, но допустимый результат устанавливается стандартом.
Способ производства и состояние поставки
Типичный маршрут изготовления плоской продукции
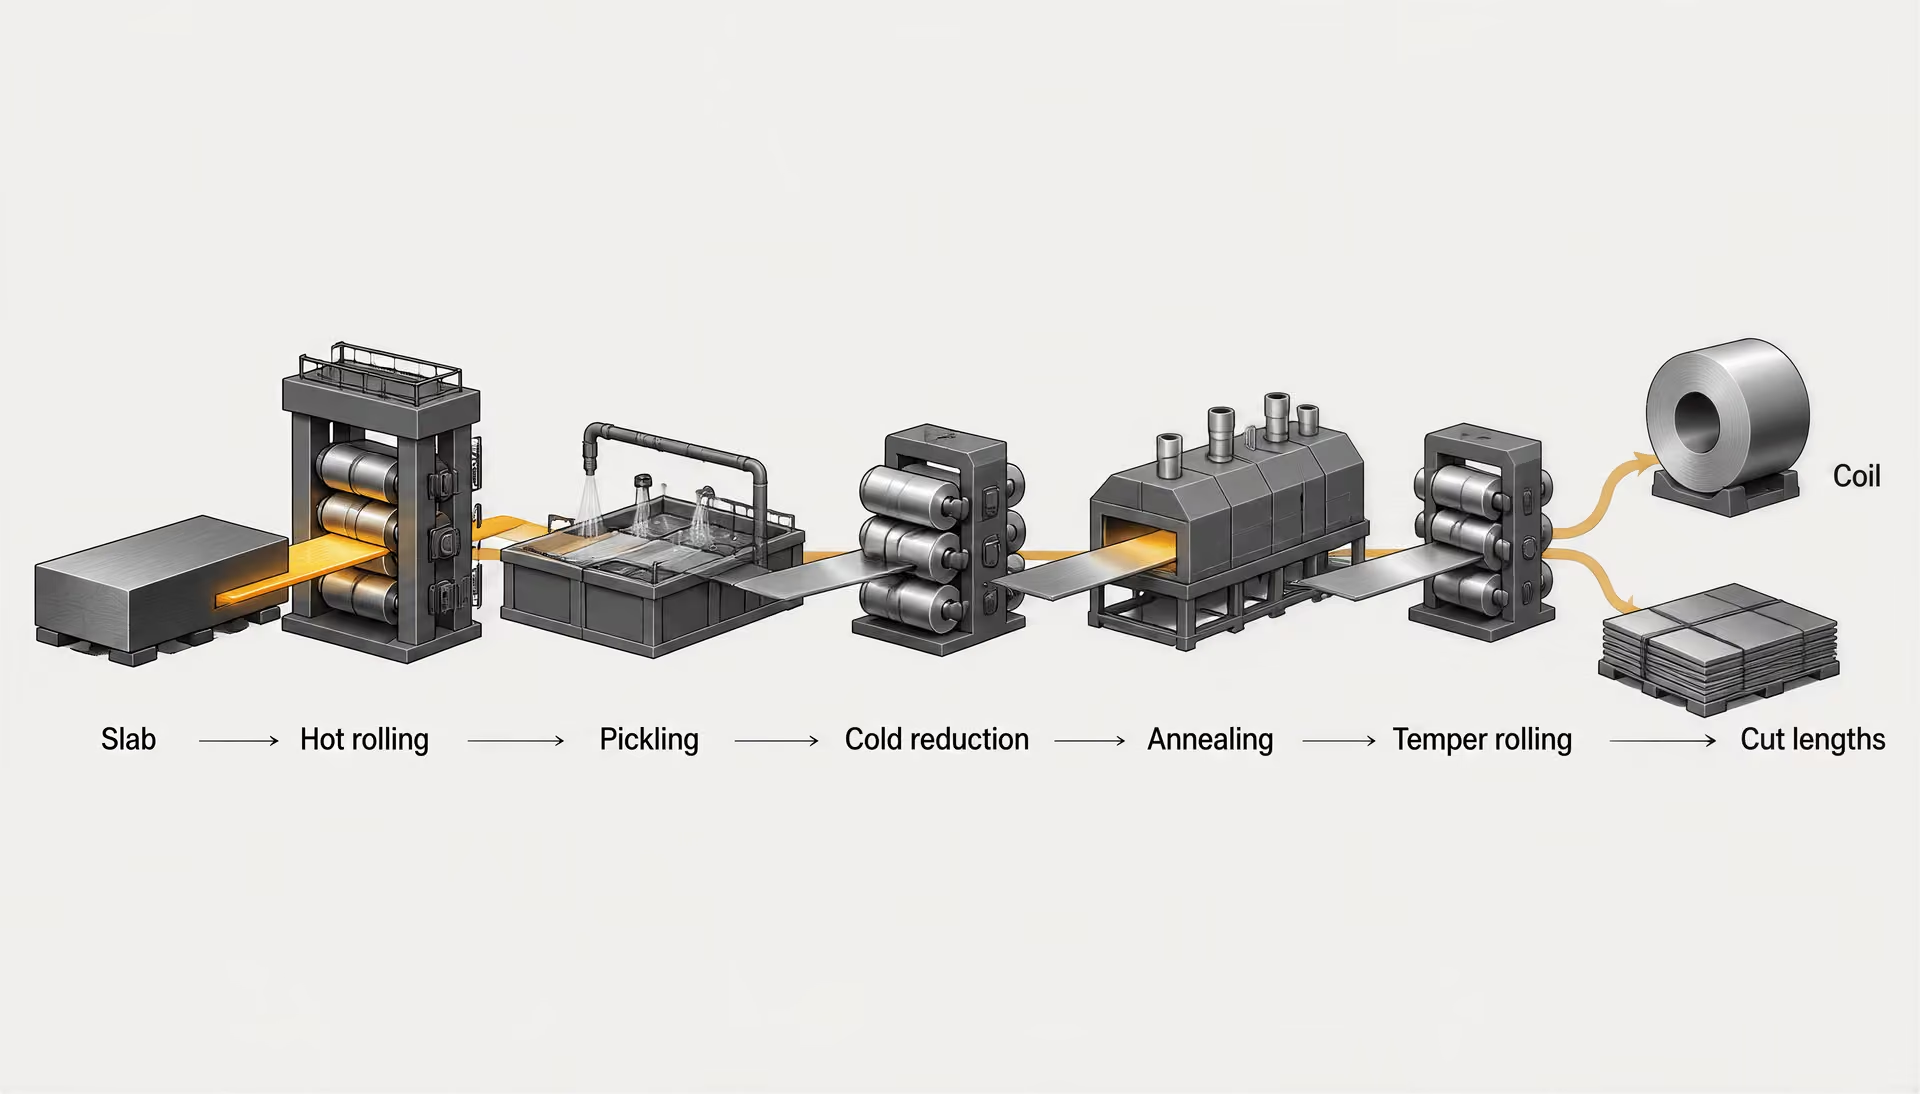
- 1. Горячая прокатка Сляб повторно нагревают и обжимают на последовательно расположенных клетях прокатного стана.
- 2. Травление Окалина может удаляться перед дальнейшей обработкой.
- 3. Холодное обжатие Улучшаются калибр и качество поверхности, одновременно развивается наклёп.
- 4. Отжиг Восстанавливается или корректируется пластичность и требуемое металлургическое состояние.
- 5. Дрессировка или нанесение покрытия Формируются плоскостность, внешний вид, состояние поверхности или защита от коррозии.
Форма изделия отражает часть истории его производства. Лист и полоса обычно проходят непрерывную прокатку, часто в рулонах, с последующими травлением, холодной деформацией, отжигом, дрессировкой или нанесением покрытия. Плита может изготавливаться реверсивной прокаткой или другим способом на прокатном стане для производства плит и поставляться отдельными отрезками. Профили и прутки, как правило, прокатываются через фасонные калибры, хотя некоторые прутки затем подвергаются холодной отделке. Трубы могут быть бесшовными или сварными. Поковки формуются под действием сжимающей силы, тогда как отливки затвердевают в форме и могут отличаться от деформированных изделий характеристиками ликвации, пористости и направленности волокна.
| Категория A1088 | Значение в статье | Форма поставки |
|---|---|---|
| CP | Лист из стали комплексно-фазового превращения | Рулоны и мерные длины |
| DP | Лист из двухфазной стали | Рулоны и мерные длины |
| TRIP | Лист из стали с индуцированной превращением пластичностью | Рулоны и мерные длины |
Эти способы производства изменяют спецификацию даже при близком номинальном химическом составе. ASTM A1088-25 распространяется на холоднокатаный лист из стали CP, DP и TRIP, поставляемый в рулонах и мерных отрезках. Стандарт устанавливает требования к химическому составу, механическим свойствам, качеству поверхности, внешнему виду, размерам и допустимым отклонениям. Эти требования связаны с производством холоднокатаного листа и его предполагаемым поведением при формовке; их нельзя просто перенести на горячекатаную плиту с аналогичным содержанием углерода или марганца.
| Состояние поставки | Типичное значение | Формы, упомянутые в статье |
|---|---|---|
| После прокатки | Свойства отражают маршрут прокатки и охлаждения | Толстый лист, профили и прутки |
| Нормализованное или нормализованно-прокатное | Измельчённая структура и контролируемое состояние поставки | Конструкционная плоская и длинномерная продукция |
| Термомеханически обработанное | Режим прокатки влияет на конечные свойства | Конструкционная продукция |
| Отожжённое | Повышенная пластичность и уменьшенный наклёп | Холоднокатаный лист и прутки |
| Закалённое и отпущенное | Прочность, вязкость и остаточные напряжения корректируются термической обработкой | Плоская продукция и поковки для работы под давлением |
Состояние поставки является еще одним независимым параметром. В зависимости от стандарта и марки изделие может поставляться в состоянии после прокатки, нормализованном, нормализованном после прокатки, после термомеханически контролируемой обработки, отожженном, после снятия напряжений или после закалки и отпуска. ISO 9328-6:2018 устанавливает технические условия поставки плоских стальных изделий, предназначенных для оборудования, работающего под давлением, включая свариваемые мелкозернистые стали, поставляемые в закаленном и отпущенном состоянии. Термическая обработка влияет на предел текучести, вязкость, свариваемость и остаточные напряжения, поэтому формулировка «та же марка» без указания состояния поставки является неполной.
Состояние поверхности также имеет собственные требования. Холоднокатаный лист может заказываться с заданным качеством поверхности и классом внешнего вида; горячекатаная плита может поставляться после удаления окалины, в состоянии после прокатки или с ограничениями на исправление поверхностных дефектов. Пруток, предназначенный для механической обработки, может иметь светлую отделанную поверхность, быть обточенным или шлифованным, тогда как катаный пруток может сохранять прокатную окалину. Для трубы может требоваться чистая внутренняя поверхность или определенное состояние сварного шва. Поэтому терминология, описывающая поверхность, является частью спецификации изделия, а не декоративным обозначением.
Испытания зависят от способа производства и связанных с изделием рисков. Для плиты, предназначенной для строительных конструкций, могут требоваться испытания на растяжение, изгиб и ударную вязкость при заданной температуре, а также проверка свойств в направлении толщины. Для трубы, работающей под давлением, могут потребоваться гидростатическое испытание или неразрушающий контроль. Для поковки может требоваться ультразвуковой контроль в заданных направлениях, а для отливки — радиографический, магнитопорошковый или капиллярный контроль, ориентированный на выявление усадочных дефектов и пористости. Анализ плавки и анализ готового изделия также выполняют разные функции: первый характеризует плавку, а второй подтверждает химический состав готового изделия с учетом допустимых отклонений.
Почему существуют стандарты для конкретных видов продукции
Стандарты для конкретных видов продукции существуют потому, что одно общее правило для стали не может охватить все способы производства, геометрические формы и механизмы разрушения. ISO/TC 17 организует стандартизацию стали по группам продукции, включающим плоский прокат непрерывных станов, конструкционные стали, стальные трубы и терминологию для стальной продукции. Такая структура отражает технические различия, а не бюрократическое дублирование.
| Включено в ISO 630-1:2021 | Исключено из ISO 630-1:2021 |
|---|---|
| Толстые листы | Лист |
| Профили | Полоса |
| Широкополосный прокат | Трубная продукция |
| Прутки | — |
ISO 630-1:2021 исключает лист, полосу и трубную продукцию из заявленной области применения. Strong evidence
ISO 630-1:2021 устанавливает общие технические условия поставки горячекатаных плоских и длинномерных конструкционных стальных изделий, включая плиты, профили, широкие полосы и прутки. В нем прямо исключены лист, полоса и трубчатые изделия. Это исключение существенно: даже в пределах конструкционных сталей допуски, порядок испытаний и описания продукции, установленные стандартом, не предназначены для регулирования каждой формы изделия.
ASTM также разделяет продукцию по видам. Его стандарты регулируют плиты, конструкционные профили, шпунтовые сваи, прутки, проволоку, трубчатые изделия, поковки и отливки в разных документах. Стандарт на плиты может устанавливать допуски по толщине и ударные испытания, не определяя контроль сварного шва трубы; стандарт на отливки может устанавливать требования к несплошностям, связанным с формой, не предписывая характеристики сечения, приводимые для прокатных профилей.
Конечное применение добавляет еще один уровень требований. Для конструкционных элементов важны характеристики сечения и размеры соединений. Для оборудования, работающего под давлением, важны вязкость, свариваемость и сопротивление разрушению. Для листа, подвергаемого холодной формовке, важны предельная формуемость, качество поверхности и совместимость с покрытием. Для поковок могут требоваться контролируемая направленность волокна и объемный контроль, тогда как для отливок могут устанавливаться уровни приемки внутренних полостей.
По этой причине корректное обозначение должно содержать не только марку по химическому составу. В нем следует указать форму изделия и применимый стандарт, а затем марку, размеры, состояние поставки, состояние поверхности и любые дополнительные требования к контролю или маркировке. «Углеродистая сталь», «S355» или «A36» могут быть началом описания; ни одно из этих обозначений само по себе не указывает, является ли материал плитой, профилем, прутком, трубой, поковкой или отливкой, а также соответствует ли готовое изделие требованиям к размерам и контролю, необходимым для его эксплуатации.
2. Терминология стальных изделий: ISO 6929 и ISO/TC 17
[2] ISO 6929:2013 — Steel products — Vocabulary. International Organization for Standardization. International Standard, 2013.
ISO 6929:2013 служит терминологической основой для описания стальных изделий. В стандарте приведены унифицированные термины для групп изделий, включая плоские, длинномерные и трубные изделия, вместо того чтобы рассматривать каждую видимую форму как самостоятельную и очевидную категорию. Это различие имеет значение, поскольку наименование изделия часто содержит предположения о способе производства, размерных ограничениях, форме поставки и нормативном документе, регламентирующем контроль.
Например, «стальная плита» — это не просто любой прямоугольный кусок стали. «Лист» и «полоса» также могут иметь прямоугольную форму и сходный внешний вид поверхности, однако их определения и применимые стандарты могут различаться. Горячекатаный профиль двутаврового сечения — это не просто пруток, у которого удалили материал с боковых сторон; он относится к профилям и обычно задаётся через размеры сечения, массу, допуски и геометрические характеристики сечения. Пустотелое прямоугольное изделие некорректно описывать как «коробчатый пруток», если применяемая группа изделий — это конструкционный пустотелый профиль или труба.
ISO 6929:2013 не заменяет стандарт на конкретное изделие. Он предоставляет терминологию, с помощью которой стандарты на изделия могут определять область применения. Марка, форма изделия, производственный процесс, состояние поставки, состояние поверхности, размеры, механические требования и предполагаемые условия эксплуатации остаются отдельными параметрами спецификации.
Плоские, длинномерные и трубные изделия
Плоские изделия характеризуются широким, в основном плоским поперечным сечением и выпускаются в таких формах, как плиты, лист и полоса. К основным описательным характеристикам относятся ширина, толщина, состояние кромок и длина поставки либо форма поставки в рулоне. В разных системах стандартов эти термины не являются взаимозаменяемыми. Спецификация может различать изделие, поставляемое в рулонах, и изделие, поставляемое мерными отрезками, или устанавливать различные размерные допуски в зависимости от толщины и способа прокатки.[3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International. ASTM International Standard, 2025.
ASTM A1088-25 иллюстрирует этот принцип. Стандарт распространяется на холоднокатаный лист из сталей CP, DP и TRIP, поставляемый в рулонах и мерных отрезках. Его требования охватывают химический состав, механические свойства, состояние поверхности, внешний вид, размеры и допустимые отклонения. Если материал, на который распространяется ASTM A1088-25, назвать «холоднокатаной плитой», будет утрачена информация о форме изделия, определяющая область применения стандарта.
Граница между листом и плитой также может зависеть от применяемой спецификации, а не только от универсального визуального правила. ASTM A786/A786M-15(2025) определяет рифлёную плиту как горячекатаную плиту с выпуклым рельефом на одной поверхности. Стандарт допускает поставку в размерах, классифицируемых как лист, толстолистовой рулонный лист или плита, при этом устанавливает максимальную толщину 25 мм. Таким образом, рельефный рисунок, форма поставки и размерная классификация действуют совместно. Термины «рифлёная плита» или «плита с ромбическим рифлением» могут указывать на визуальную особенность, однако термин «напольная плита» в соответствии с ASTM A786/A786M-15(2025) обозначает определённую категорию изделия с установленными техническими ограничениями.
Длинномерные изделия имеют длину, существенно превышающую размеры поперечного сечения, и обычно поставляются отдельными мерными длинами. К этой группе относятся прутки, профили, рельсы, катанка и родственные формы изделий. Пруток может иметь круглое, квадратное, шестигранное или другое сплошное сечение; профиль обычно имеет фасонное поперечное сечение — например, двутавровое, Н-образное, швеллерное или угловое, — предназначенное для обеспечения определённого распределения площади и геометрических характеристик сечения. Неформальное описание «стальная балка» не указывает, является ли изделие двутавровым профилем, сварной составной конструкцией, пустотелым профилем или прутком.
AISC Shapes Database v16.0 показывает, почему терминология профилей должна быть связана с размерными данными. Опубликованная в 2022 году база содержит стандартизированные профили конструкционной стали, их размеры и геометрические характеристики сечения в американской обычной и метрической системах единиц, а также правила обозначения. Обозначение профиля W или неравнополочного уголка имеет смысл только при его связи с соответствующей таблицей профилей и системой единиц. Массу на единицу длины, размеры полок и стенки, площадь, моменты инерции и моменты сопротивления сечения невозможно надёжно определить по фотографии.
Трубные изделия определяются наличием полого поперечного сечения и включают круглые, квадратные и прямоугольные формы. Их спецификация должна охватывать наружные размеры или диаметр, толщину стенки, длину, прямолинейность, способ формообразования или производства, состояние сварного шва, если применимо, а также показатели работоспособности при давлении или в составе конструкции. ASTM A1085/A1085M распространяется на конструкционные пустотелые профили квадратного, прямоугольного и круглого сечения. Такая геометрия требует отдельных таблиц размеров и геометрических характеристик сечения, поскольку прямоугольный пустотелый профиль и круглая труба по-разному работают при изгибе, сжатии, местной потере устойчивости и выполнении соединений.
Как унифицированная терминология предотвращает неоднозначные описания
Термины, обозначающие форму изделия, не позволяют принимать марку за обозначение формы. «S355» идентифицирует обозначение прочности в соответствующей европейской спецификации; само по себе оно не указывает, является ли изделие плитой, профилем, прутком или пустотелым профилем. Аналогично, «A572 Grade 50» без указания применимой спецификации ASTM на изделие не определяет размеры изделия, состояние поверхности или способ производства. Полное обозначение должно связывать марку со стандартом на изделие.
ISO 630-1:2021 представляет собой наглядный пример чётко установленной границы. Стандарт устанавливает общие технические условия поставки для горячекатаных плоских и длинномерных изделий из конструкционной стали, включая плиты, профили, широкополосную сталь и прутки. Он не распространяется на лист, полосу и трубные изделия. Это исключение не является чисто терминологической оговоркой: оно предотвращает применение стандарта на условия поставки к группе изделий, для которой размерные соглашения и требования изложены в других документах.
Такое же разграничение применяется к материалам для работы под давлением. ISO 9328-6:2018 устанавливает технические условия поставки плоских стальных изделий, используемых в оборудовании, работающем под давлением, включая свариваемые мелкозернистые стали в закалённом и отпущенном состоянии. Плиту, заказанную по этому стандарту, нельзя полностью описать словами «высокопрочная сталь». Имеют значение назначение для работы под давлением, форма плоского изделия, требования к свариваемости и состояние поставки после закалки и отпуска.
Национальная спецификация конструкционных стальных конструкций аналогичным образом различает прокатные профили, конструкционные пустотелые профили, плиты и прутки как отдельные типы исходных изделий. Полное обозначение должно включать номер стандарта, класс прочности и категорию ударной вязкости. Это служит практической защитой: обозначение «сталь S355» является неполным, если не указаны требуемая категория ударной вязкости и стандарт на изделие.
Структура групп изделий ISO
ISO/TC 17 — технический комитет ISO, отвечающий за стандартизацию стали, — организует свою работу по группам изделий и тематическим направлениям, а не на основе единой универсальной спецификации для всех форм стальной продукции. В структуру входят, среди прочего, плоские изделия, прокатываемые на непрерывных станах, конструкционные стали, стальные трубы и терминология стальных изделий. Такая организация отражает различия в производстве и эксплуатационных характеристиках.
Для плоских изделий, прокатываемых на непрерывных станах, требуются терминология и требования, соответствующие поставке в рулонах, мерным отрезкам, направлению прокатки, состоянию поверхности и изменению толщины. Для конструкционных сталей необходимы правила, относящиеся к профилям, плитам, пруткам и другим изделиям, воспринимающим нагрузку. Для стальных труб требуются положения о полой геометрии, способах соединения или формообразования, контроле размеров и, в некоторых областях применения, испытаниях под давлением. Работа над терминологией обеспечивает общий язык, позволяющий этим группам изделий ссылаться друг на друга без объединения их областей применения.
ASTM придерживается сопоставимого принципа, разделяя спецификации по форме изделия и способу производства; в частности, отдельно рассматриваются плиты, конструкционные профили, шпунтовые сваи, прутки, проволока, трубные изделия, поковки и отливки. Поковка и отливка могут иметь такой же номинальный химический состав, как и катаный пруток, однако история затвердевания или деформирования приводит к различиям в вопросах контроля и допустимых несплошностей. Поэтому форма изделия является частью технической идентичности стали, а не обозначением, добавляемым после выбора марки.
3. Лист, полоса и плита: родственные плоские формы с различными требованиями
Лист, полоса и плита являются плоскими изделиями из прокатанной стали, однако сходство внешнего вида не делает их взаимозаменяемыми категориями спецификаций. Их различия обусловлены способом прокатки, размерными ограничениями, формой поставки, состоянием поверхности и предполагаемым процессом изготовления. Холоднокатаный лист для глубокой вытяжки в автомобильной промышленности — это не просто более тонкая плита, а горячекатаная плита — не просто лист, поставляемый отрезками большей длины.
ISO 6929:2013 предоставляет унифицированную терминологию для стальных изделий и разграничивает язык, используемый для плоских, длинномерных и трубных изделий. Эта терминология важна, поскольку обозначение изделия обычно содержит больше информации, чем номинальные толщина и ширина. При изменении категории изделия могут изменяться марка, состояние поставки, вид отделки, размерные допуски и требования к испытаниям.

Плоские изделия, прокатываемые на непрерывных станах
Непрерывная прокатка плоских изделий начинается со сляба, который нагревают и пропускают через последовательные клети. Каждая клеть уменьшает толщину и регулирует ширину, профиль, выпуклость и плоскостность полосы. После выхода из горячего стана полоса может поступать в рулоне, проходить травление и холодную прокатку либо подвергаться отжигу, дрессировке, нанесению покрытия и другим операциям отделки. Технологический маршрут во многом определяет конечные свойства материала.
Горячая прокатка приводит к образованию поверхности, покрытой окалиной, если эту окалину не удалить. Травление может удалить окалину, но оно не превращает продукт в холоднокатаный лист. Холодная прокатка уменьшает толщину при более низкой температуре и улучшает контроль толщины и качество поверхности, одновременно изменяя состояние стали с точки зрения упрочнения при деформации. Отжиг может восстановить пластичность; дрессировка прокаткой позволяет скорректировать плоскостность, внешний вид поверхности и поведение при текучести. Эти этапы относятся к требованиям спецификации, а не к косметическим деталям.
ASTM A1088-25 иллюстрирует это различие. Стандарт распространяется на холоднокатаный лист из сталей CP, DP и TRIP, поставляемый в рулонах и мерных отрезках. Эти обозначения относятся к классам современных высокопрочных сталей: стали со сложной фазовой структурой (CP), двухфазные стали (DP) и стали с индуцированной превращением пластичностью (TRIP). Спецификация устанавливает требования к химическому составу, механическим свойствам, качеству поверхности, внешнему виду, размерам и допустимым отклонениям. Покупатель, указавший только «холоднокатаный стальной лист», не определил класс прочности и не задал ряд требований, влияющих на формуемость, свариваемость и контроль.
Пластичность, индуцированная превращением (TRIP) Механизм деформации, при котором сохранившийся аустенит постепенно превращается в мартенсит, увеличивая наклёп при формовании.
Двухфазная сталь (DP) Микроструктура листовой стали, состоящая главным образом из феррита с более твёрдыми составляющими второй фазы, обычно мартенситом.
Механические требования также отражают предполагаемый способ деформирования. Лист из стали DP может сочетать высокую прочность при растяжении с полезным равномерным удлинением благодаря ферритной матрице, содержащей более твердые вторичные фазы. Свойства марок TRIP зависят от превращения остаточного аустенита в процессе деформации, тогда как в марках CP используется более сложная упрочненная микроструктура. Это не взаимозаменяемые варианты поведения при одной и той же номинальной толщине. Предельные возможности формовки, пружинение, свариваемость и требуемые значения при испытаниях могут различаться, даже если два листа имеют одинаковую толщину.
Непрерывные прокатные станы обычно выпускают материал в рулонах, поскольку процесс прокатки является непрерывным. Поставка в рулонах уменьшает необходимость останавливать стан для изготовления каждого отдельного изделия, но переносит последующие операции на переработчика или сервисный центр. Рулон может быть продольно разрезан на полосы меньшей ширины, выправлен, порезан на мерные длины, раскроен на заготовки или покрыт. Продольная резка превращает широкий исходный рулон в более узкие полосы; она не изменяет марку стали, однако может создавать требования к состоянию кромок и допускам по ширине, которые необходимо контролировать отдельно.
Таким образом, слово «полоса» описывает форму продукта или соотношение его размеров, а не марку стали. Полоса обычно уже листа и часто поставляется в рулонах, однако численная граница между полосой и листом зависит от применяемого стандарта и принятой производственной практики. Одни спецификации устанавливают пороговые значения ширины; другие регулируют продукт в рамках отдельного стандарта на лист или полосу, не опираясь на единую универсальную границу, принятую во всей отрасли. ISO 6929:2013 устанавливает общую терминологию, но не отменяет ограничения для конкретного продукта, закрепленные в отдельных стандартах.
Плита, лист и рулон листа большой толщины
Плита обычно ассоциируется с горячекатаным плоским изделием относительно большой толщины, часто поставляемым отдельными мерными длинами, а не в рулоне. Под листом обычно понимают более тонкое плоское изделие, которое нередко производят и поставляют в рулонах или мерных отрезках. Эти описания полезны, но недостаточны для работы со спецификациями. Диапазоны толщин перекрываются, а стандарт может относить продукт к определенной категории с учетом формы поставки, ширины и способа производства, а не только толщины.
ISO 630-1:2021 устанавливает четкую границу. Стандарт распространяется на горячекатаные плоские и длинномерные изделия из конструкционной стали, включая плиты, профили, широкополосный прокат и прутки, но исключает лист, полосу и трубные изделия. Поэтому конструкционная плита, заказанная по марке стали согласно ISO 630-1:2021, не подпадает автоматически под те же технические условия поставки, что и лист аналогичного химического состава и толщины. Это граница области действия спецификации, а не утверждение о том, что после резки изделия внешне различаются.[4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International. ASTM International Standard, 2025.
ASTM A786/A786M-15(2025) представляет особенно наглядный пример пересечения терминов. В нем рифленая плита определяется как горячекатаная плита с выступающим рисунком на одной поверхности. Спецификация допускает поставку по размерам, классифицируемым как лист, рулон листа большой толщины или плита, и устанавливает максимальную толщину 25 мм. Поэтому рифленое изделие может иметь обозначение, связанное с плитой, но поставляться в размерной категории, относящейся к листу или рулону. Выступающий рисунок также создает требования, отсутствующие у обычной гладкой плиты, включая контроль рифленой поверхности и влияния выступов на размеры.
Этот пример опровергает распространенное упрощение: «плиту» нельзя идентифицировать только по числовому значению толщины, а «лист» — только по форме поставки в рулоне. Рифленое изделие толщиной 20 мм в рулоне и гладкая конструкционная плита толщиной 20 мм могут различаться применяемым стандартом, геометрией поверхности, допустимыми отклонениями и требованиями к контролю. Разрезка рулона на прямоугольные части не делает полученный продукт эквивалентным плите, заказанной по спецификации на плиты.
Оборудование, работающее под давлением, представляет собой еще одну границу. ISO 9328-6:2018 устанавливает технические условия поставки плоских стальных изделий, предназначенных для работы под давлением, включая свариваемые мелкозернистые стали в закаленном и отпущенном состоянии. Обозначение для эксплуатации под давлением предусматривает дополнительные требования, связанные со свариваемостью, вязкостью, термической обработкой и испытаниями. Плита подходящих ширины и толщины, поставленная по общей спецификации на конструкционную сталь, не становится автоматически изделием для оборудования, работающего под давлением.
Тот же принцип применяется к рифленой плите, мостовой плите, котельной плите и общей конструкционной плите. Слово «плита» обозначает широкую форму изделия; применяемый стандарт определяет пределы химического состава, механические свойства, термическую обработку, состояние поверхности, ультразвуковой и другие виды контроля, а также размерные допуски. Эти требования нельзя вывести из одного только этого слова.
Толщина, ширина, форма поставки в рулоне и поставка мерными отрезками
Толщина и ширина являются первыми размерными характеристиками, но не действуют независимо друг от друга. Спецификация может допускать один диапазон толщин для рулонной поставки и другой — для мерных отрезков либо устанавливать различные допуски по плоскостности, кромке, серповидности и длине для каждого состояния поставки. Помимо номинальных толщины и ширины, рулон имеет наружный и внутренний диаметры, массу и направление намотки. Для мерного отрезка устанавливаются требования к длине, прямоугольности, плоскостности и кромкам, которые не применяются таким же образом к неразрезанному рулону.
Поставка в рулонах выгодна для непрерывного процесса прокатки, поскольку полоса может оставаться соединенной на всем протяжении стана. Однако такая форма поставки не подходит автоматически для каждой технологической операции. Память рулона, остаточные напряжения, телескопичность, сварные соединения между последовательными рулонами и состояние кромок могут влиять на правку, раскрой заготовок и подачу материала. При правке и резке рулона переработчик должен сохранить заданную марку стали и толщину, одновременно обеспечив допуски для мерных отрезков. Полученные листы не обязательно сертифицируются по другой спецификации на продукт только потому, что изменилась их физическая форма.
Ширина также влияет на классификацию. Широкополосный прокат, лист и узкая полоса могут быть изготовлены прокаткой, но их стандарты могут устанавливать различные ограничения по отклонению ширины, серповидности, плоскостности и качеству кромок. Продольно разрезанная полоса часто имеет обрезные кромки, тогда как лист с прокатной или обрезной кромкой может подпадать под другие требования. Это различие важно при контактной сварке, штамповке, сварке продольного шва и любых операциях, зависящих от стабильной геометрии кромки.
В спецификации также необходимо указать, являются ли размеры номинальными или гарантируются после обработки. Для холоднокатаного листа могут устанавливаться жесткие ограничения по толщине и плоскостности, а также обозначение качества поверхности; для горячекатаной плиты могут допускаться другое состояние окалины и большие размерные отклонения. Нельзя переносить один набор допусков на другую форму изделия по предположению.
Границы между формами продукта распространяются не только на плоские изделия. ASTM A1085/A1085M распространяется на замкнутые конструкционные профили квадратного, прямоугольного и круглого сечения, для которых требуются отдельные таблицы размеров и характеристик сечения, поскольку толщина стенки, радиус угла и замкнутая геометрия влияют на поведение изделия. AISC Shapes Database v16.0, опубликованная в 2022 году, содержит стандартизированные размеры и характеристики сечений для конструкционных профилей в американской обычной и метрической системах единиц. В спецификации на плиту или лист этим таблицам нет прямой замены.
Национальная спецификация конструкционных стальных работ также рассматривает прокатные профили, замкнутые конструкционные профили, плиты и прутки как отдельные типы исходной продукции. Ее полное обозначение включает номер стандарта, класс прочности и категорию ударной вязкости. Такой подход обоснован: «стальная плита» указывает на форму, но не на полную идентификацию материала. Полный заказ или проектное обозначение должны связывать форму с маркой, состоянием поставки, требованиями к поверхности и размерам, а также с любым стандартом по ударной вязкости, испытаниям или конечному применению, регулирующим данный компонент.
4. Горячекатаные конструкционные изделия по ISO 630-1
[5] ISO 630-1:2021 — Structural steels — Part 1. International Organization for Standardization. International Standard, 2021.
ISO 630-1:2021 устанавливает общие технические условия поставки плоских и длинномерных изделий из конструкционной стали, полученных горячей прокаткой. В область применения стандарта входят листы, профили, широкополосная сталь и прутки. Эта формулировка имеет важное значение: стандарт не классифицирует каждое стальное изделие, используемое в конструкции, как относящееся к одной взаимозаменяемой категории продукции. Он устанавливает основу для конкретных изделий, изготовленных горячей прокаткой, при этом требования применяются через соответствующие положения ISO 630, касающиеся марок стали и видов продукции.
ISO 6929:2013 содержит терминологию, лежащую в основе этого разграничения. В нём стальные изделия разделяются на такие группы, как плоские изделия, длинномерные изделия и трубные изделия. Эти группы описывают геометрию и форму изготовления, но сами по себе не определяют класс прочности. И лист, и двутавровый профиль могут поставляться из конструкционной стали определённой марки, однако их изготовление, контроль, определение размеров и требования к ним различаются. Марка определяет химические и механические требования к стали, а форма изделия — то, каким образом эти требования выражаются и проверяются.
ISO/TC 17 отражает такое же разделение в структуре своих стандартов, предусматривая группы стандартов для плоских изделий, прокатываемых на непрерывных станах, конструкционных сталей, стальных труб и терминологии, относящейся к стальным изделиям. Поэтому спецификация должна одновременно отвечать на несколько вопросов: какая марка стали требуется, какая форма изделия поставляется, какие размеры и допуски применяются, какое состояние поставки допускается и какие требования к контролю или ударной вязкости регулируют приёмку.
Листы и широкополосная сталь
Лист представляет собой плоское изделие, ширина которого значительно превышает толщину, а размеры которого обычно соответствуют отдельным заготовкам, а не непрерывному рулону. В строительных конструкциях лист может образовывать стенку или пояс балки, элемент соединения, опорную плиту или ребро жёсткости. Его эксплуатационные характеристики определяются не только номинальной толщиной и маркой стали, но также плоскостностью, допуском по толщине, состоянием кромок, внутренней сплошностью, состоянием поверхности и, если это предусмотрено, свойствами в направлении толщины.
Горячая прокатка изменяет форму и микроструктуру стали. Слябы нагревают и обжимают между валками, а режим прокатки влияет на структуру зерна, остаточные напряжения и конечные размеры. Сам процесс не делает все горячекатаные плоские изделия эквивалентными. Для листа, поставляемого по ISO 630-1, применяется иной нормативный путь, чем для листа для сосудов, работающих под давлением, поставляемого по ISO 9328-6:2018. Последний стандарт распространяется на плоские изделия из стали для работы под давлением, включая свариваемые мелкозернистые стали, поставляемые в закалённом и отпущенном состоянии. Оба изделия могут быть плоскими, толстолистовыми и свариваемыми, однако требования эксплуатации определяют применимый стандарт.
Широкополосная сталь занимает промежуточное положение между листовыми и длинномерными изделиями. Это плоские вытянутые изделия с заданными шириной и толщиной, прокатываемые непрерывно или за несколько проходов и поставляемые длинными мерными длинами. Такая геометрия делает их пригодными для использования в качестве крайних элементов, элементов связей, соединительных деталей и изготовленных профилей. В отличие от листа, вырезанного из крупного листового полотна, широкополосная сталь в соответствующей классификации продукции рассматривается как длинномерное изделие. Это влияет на таблицы размеров, допустимые отклонения, терминологию заказа и иногда на основу для проведения контроля.
Терминология в разных стандартах и регионах может частично совпадать. Например, ASTM A786/A786M-15(2025) определяет рифлёную плиту как горячекатаный лист с выступающим рисунком на одной поверхности. Стандарт допускает поставку с размерами, соответствующими листу, рулонному листу большой толщины или плите, но ограничивает максимальную толщину значением 25 мм. Рельефный рисунок является особенностью поверхности, а не новой маркой прочности. В обозначении рифлёной плиты по-прежнему должны быть указаны спецификация материала и требуемые свойства; наличие рисунка на поверхности не делает её взаимозаменяемой с гладким конструкционным листом.
Различие между листом и тонколистовым прокатом также нельзя свести к единой универсальной границе по толщине. В разных стандартах применяются различные диапазоны размеров и условия поставки. На применимый стандарт продукции могут влиять поставка в рулонах, мерные длины, толщина, ширина и предполагаемая последующая обработка. Поэтому исключение тонколистового проката из области применения ISO 630-1 является решением, связанным с областью действия стандарта, определениями продукции и техническим маршрутом, а не утверждением о том, что тонколистовой прокат не используется в конструкциях.
Прутки и конструкционные профили
Длинномерные изделия характеризуются вытянутой формой и обычно поставляются прямыми мерными длинами. В зависимости от спецификации прутки могут быть круглыми, квадратными, шестигранными или плоскими. Конструкционные прутки могут использоваться в качестве растянутых элементов, накладок, решётчатых элементов, стоек, тяг или деталей, подвергаемых механической обработке. Плоский пруток и широкополосная сталь могут выглядеть на чертеже сходным образом, однако установленные для них диапазоны отношений ширины к толщине, способы прокатки и размерные допуски не обязательно совпадают.
Конструкционные профили имеют форму поперечного сечения, рассчитанную на обеспечение сопротивления за счёт геометрии. К ним относятся, например, двутавровые, широкополочные двутавровые профили, швеллеры, уголки и тавры. Их обозначение является не просто описанием внешнего вида. Профиль IPE 300, HEA 400 или равнополочный уголок имеют размерные характеристики и характеристики сечения, связанные с признанным рядом профилей; изменение ряда меняет ширину полки, толщину стенки, площадь, массу, а также значения момента инерции и момента сопротивления сечения.
AISC Shapes Database v16.0 иллюстрирует этот подход, приводя стандартизированные размеры и характеристики сечений в американской традиционной и метрической системах единиц. Проектировщики используют эти таблицы для выбора и расчёта профилей, тогда как спецификация материала отдельно устанавливает марку, химический состав, характеристики при растяжении, предел текучести, относительное удлинение и требования к поставке. Обозначение профиля не может заменить обозначение марки стали.
National Structural Steelwork Specification проводит такое же разграничение, рассматривая прокатные профили, конструкционные полые профили, листы и прутки как отдельные виды исходной продукции. Полное обозначение включает номер стандарта, марку по прочности и категорию ударной вязкости. Поэтому обозначение «S355» само по себе является неполным, если заказ или требования к изготовлению предусматривают конкретный стандарт и класс ударной вязкости. Форма изделия и марка стали должны указываться совместно в спецификации.
Состояние поставки также имеет значение. Горячекатаные конструкционные изделия могут поставляться в прокатанном состоянии, в нормализованном или нормализованном прокатанном состоянии либо в другом состоянии, допускаемом применимым стандартом. Термическая обработка изменяет формирующуюся микроструктуру и механический отклик. Два изделия с одной и той же номинальной маркой и близкими размерами могут не соответствовать одним и тем же требованиям, если одно из них поставляется в другом состоянии или по спецификации, предназначенной для иной области эксплуатации.
Значение исключённых форм изделий
ISO 630-1:2021 исключает из области применения тонколистовой прокат, полосы и трубные изделия. Это граница применимости, а не утверждение о том, что такие изделия не связаны с конструкционной сталью. Исключение не позволяет одному общему стандарту охватывать изделия, для которых из-за особенностей изготовления, геометрии и практики контроля требуются отдельные правила.
Тонколистовой прокат и полосы обычно связаны с непрерывной прокаткой, обращением с рулонами и меньшими толщинами. ASTM A1088-25 распространяется на холоднокатаный лист из сталей CP, DP и TRIP в рулонах и мерных длинах и устанавливает требования к химическому составу, механическим свойствам, отделке поверхности, внешнему виду, размерам и допустимым отклонениям. Эти требования относятся к производственному маршруту, существенно отличающемуся от маршрута изготовления толстых горячекатаных листов и длинномерных изделий, охватываемых ISO 630-1.
Трубные изделия требуют отдельного рассмотрения размеров и конструкционных характеристик, поскольку замкнутое поперечное сечение влияет на местную потерю устойчивости, сварные швы, геометрию углов, толщину стенки и характеристики сечения. ASTM A1085/A1085M распространяется на конструкционные полые профили квадратного, прямоугольного и круглого сечения. Квадратный HSS нельзя специфицировать посредством указания требований для цельного квадратного прутка, так же как круглую трубу нельзя рассматривать как круглый пруток с просверленным в нём отверстием. Технологический маршрут и геометрия являются частью идентификации изделия.
Деформированный продукт Стальная продукция, сформированная механической обработкой после затвердевания, например прокаткой, ковкой или волочением.
Тот же принцип отделяет конструкционные изделия от поковок и отливок. Поковка формируется под воздействием сжимающей деформации, тогда как отливка затвердевает в форме; каждый из этих маршрутов создаёт различия в направлении волокон, рисках возникновения дефектов и требованиях к приёмке. Горячекатаный лист, прокатный профиль, сварной HSS, поковка и отливка могут использоваться в одной стальной конструкции, однако для них не существует единого общего технического условия поставки. ISO 630-1 определяет одну важную часть этой системы. Он не устраняет границы, вследствие которых форма изделия становится переменной, подлежащей указанию в спецификации.
5. Конструкционные профили и роль баз данных характеристик сечений
Конструкционные профили — это не просто листы или стержни, вырезанные в характерные очертания. Это изделия, изготовленные с контролируемой геометрией поперечного сечения, обычно горячей прокаткой, холодной формовкой или сваркой; их обозначение должно учитывать как форму, так и марку стали. Обозначение профиля идентифицирует геометрию или семейство геометрий, но само по себе не устанавливает предел текучести, прочность при растяжении, свариваемость, ударные характеристики или состояние поставки.
ISO 6929:2013 устанавливает стандартизированную терминологию для стальных изделий и разграничивает термины, используемые для плоского, длинномерного и трубного проката. Это различие имеет значение, поскольку прокатный двутавр, холодноформированный прямоугольный замкнутый профиль и сварная балка из листов могут выполнять схожие конструкционные функции, но соответствовать разным правилам определения размеров и стандартам на продукцию. ISO 630-1:2021 распространяется на горячекатаные плоские и длинномерные изделия из конструкционной стали, включая листы, профили, широкополосный прокат и прутки, но прямо исключает тонкий лист, полосу и трубные изделия. Это техническая, а не просто визуальная граница.
Двутавровые, H-, швеллерные, угловые и тавровые профили
Двутавровый профиль имеет две полки, соединённые стенкой. В североамериканской практике наиболее распространённым семейством широкополочных профилей является W-профиль, например W14x22. Буква W обозначает серию, а число и суффикс обычно указывают номинальную высоту и номинальную массу в фунтах на фут. Обозначение не означает, что каждый измеренный размер равен числу, указанному в названии. Профиль W14x22 имеет номинальную высоту около 14 дюймов и номинальную массу 22 фунта на фут, однако его табличные значения высоты, ширины полки, толщины стенки и толщины полки являются отдельными величинами.
В каталогах AISC также представлены S-профили, пропорции которых отличаются от W-профилей, и M-профили, относящиеся к прочим широкополочным профилям. HP-профили обычно применяются в качестве опорных или свайных профилей и имеют пропорции, выбранные с учётом этого назначения. Эти буквы обозначают серии профилей, а не химический состав стали. Профиль W может заказываться или задаваться с различными марками стали в соответствии с применимым стандартом на материал; его обозначение W по-прежнему является обозначением геометрии и массы.
H-профиль часто используется как общий визуальный термин, однако он не должен заменять фактическое обозначение серии. В некоторых международных каталогах обозначение H идентифицирует семейство, регулируемое определённой системой размеров. В терминологии AISC соответствующей серией может быть W, M или HP. Смешение неформального обозначения «H-балка» с профилем W по AISC может привести к ошибочным предположениям о пропорциях полок и характеристиках сечения.
У швеллеров стенка расположена с одной стороны от центральной оси ширины, а две полки выступают из неё. AISC обозначает стандартные швеллеры буквой C, например C12x20.7, а прочие швеллеры — обозначением MC, например MC12x...?, где полное обозначение включает табличные номинальные параметры серии и массу. Открытая форма швеллера обусловливает иное поведение относительно сильной и слабой осей по сравнению с двутавром и может вызывать кручение при внецентренном приложении нагрузки. Поэтому швеллер нельзя считать взаимозаменяемым с W-профилем аналогичной площади.
Уголки имеют две полки, сходящиеся примерно под углом 90 градусов. Равнополочные уголки могут обозначаться, например, как L4x4x1/2; для неравнополочных уголков указываются размеры обеих полок, например L6x4x1/2. Центр тяжести уголка смещён относительно пересечения полок, а его главные оси, как правило, не совпадают с геометрическими горизонтальной и вертикальной осями, используемыми для симметричного сечения. При разработке узлов, учёте эксцентриситета и расчёте устойчивости могут потребоваться характеристики относительно главных осей, а не только относительно осей x и y.
Тавр может прокатываться непосредственно как тавр или изготавливаться путём разделения двутавра. Обозначения AISC включают серии WT, MT и ST, соответствующие семействам тавров, полученным из W-, M- и S-профилей. Обозначение WT6x13 указывает серию и номинальную массу, но не универсальную геометрию тавра. Размеры стенки и полки следует брать из применимой таблицы.
Для трубчатых конструкционных профилей требуется отдельная терминология. ASTM A1085/A1085M распространяется на квадратные, прямоугольные и круглые замкнутые конструкционные профили, обычно обозначаемые как HSS. Запись HSS 8x8x1/2 описывает квадратный замкнутый профиль по номинальным наружным размерам и номинальной толщине стенки; для круглого профиля указываются номинальный наружный диаметр и толщина стенки. Угловые радиусы, фактическая толщина стенки и производственные допуски влияют на расчётные характеристики. Нельзя предполагать, что одинаковая площадь даст одинаковое поведение при потере устойчивости или кручении у открытого профиля и замкнутого профиля HSS.

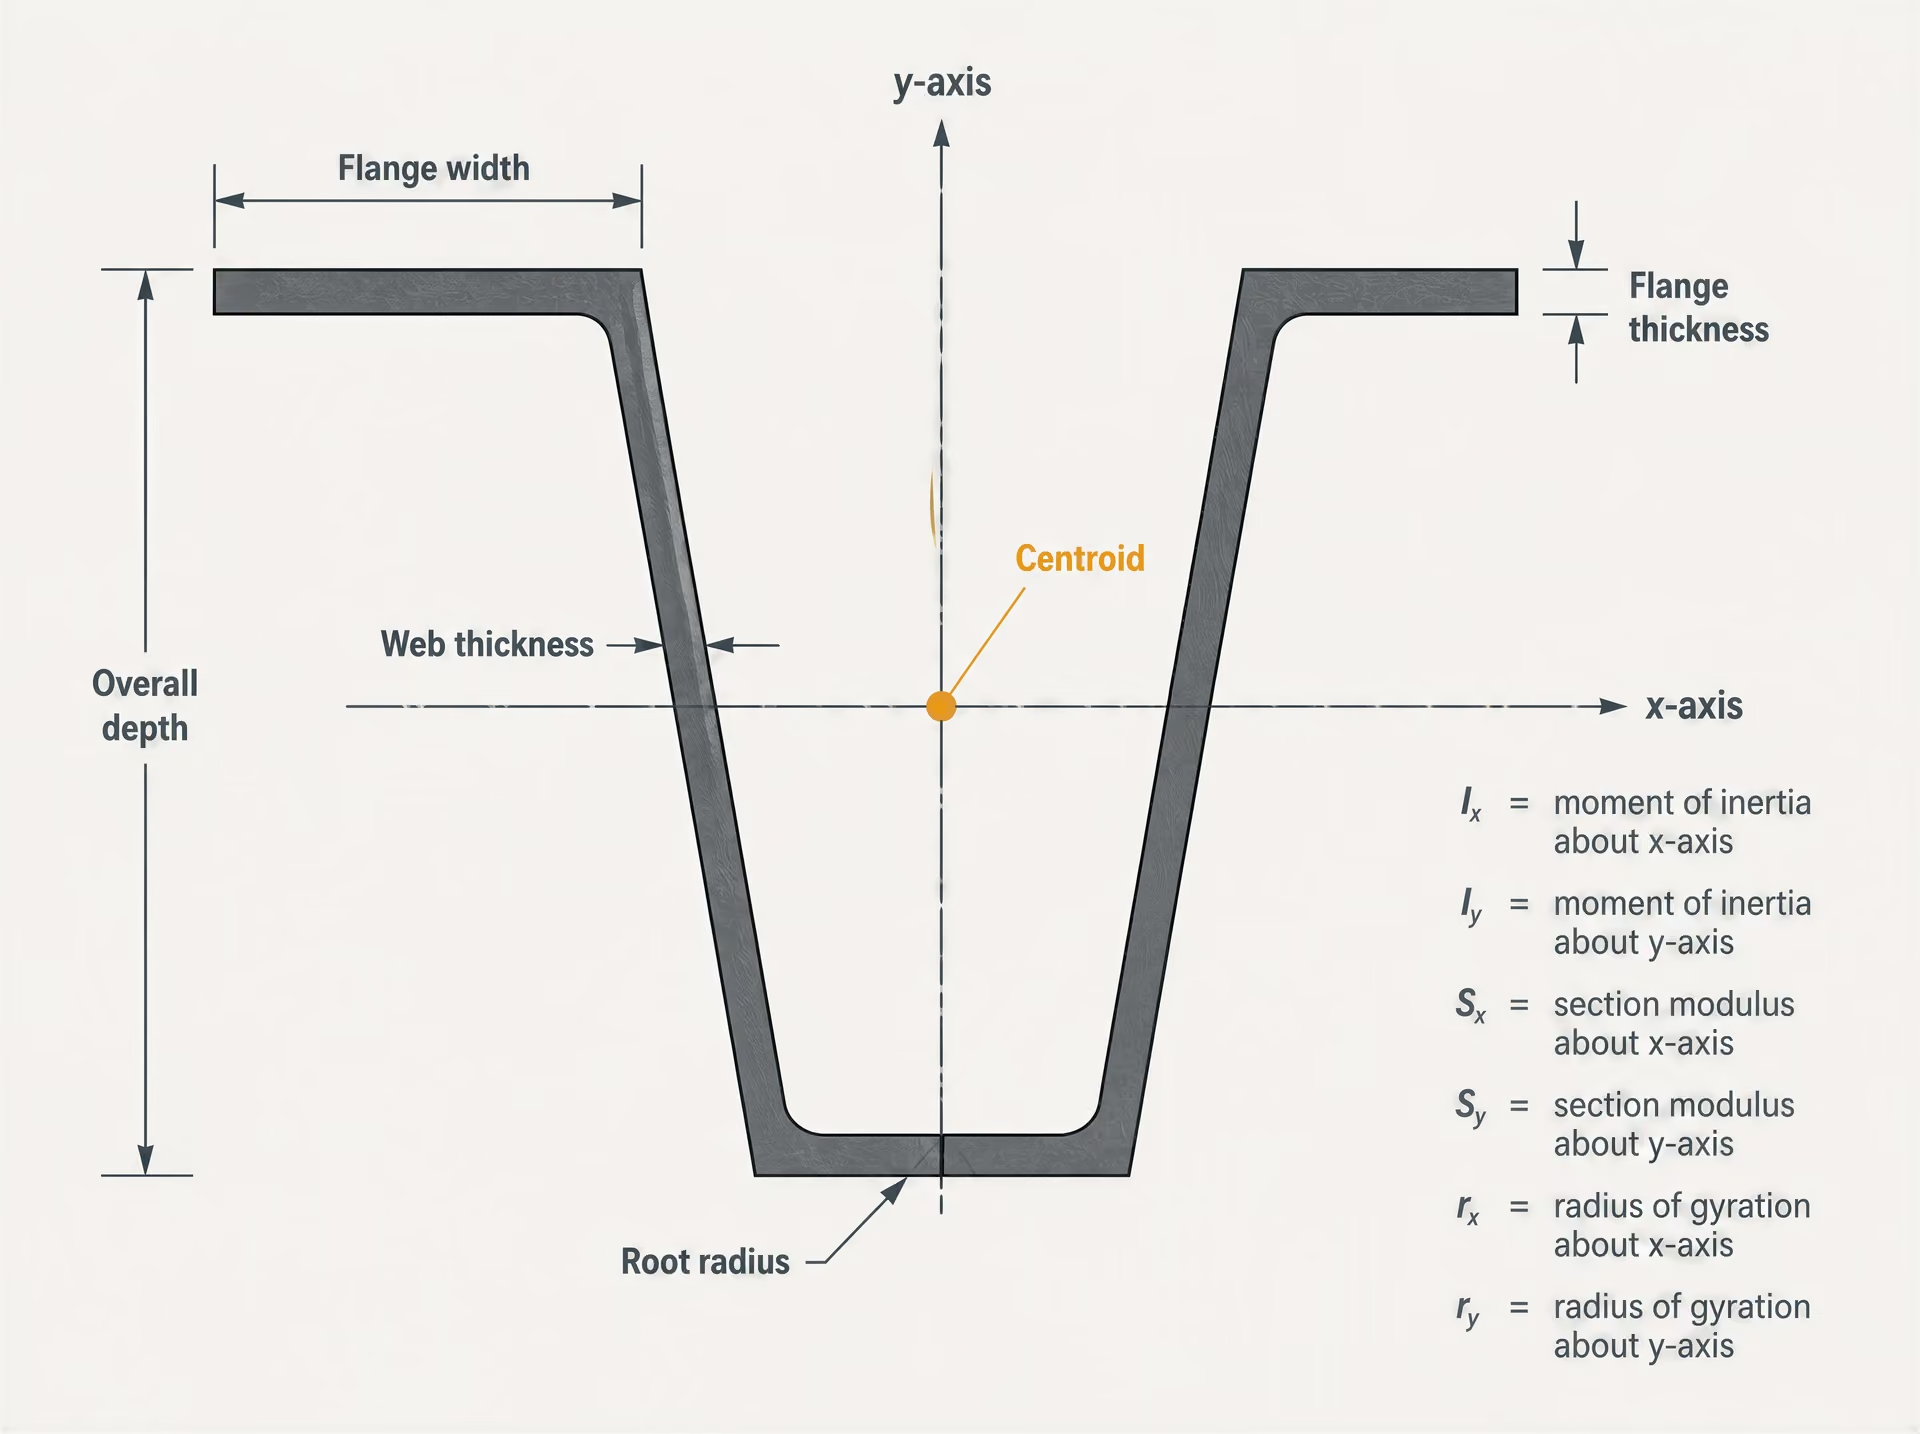
Размеры и расчётные характеристики сечения
| Класс информации | Примеры | Применение |
|---|---|---|
| Физические размеры | Высота, ширина полки, толщина стенки, толщина полки и радиус сопряжения | Изготовление, подгонка и деталирование соединений |
| Геометрические характеристики | Площадь, моменты инерции, моменты сопротивления сечения и радиусы инерции | Расчёт конструкций и проектирование элементов |
| Свойства материала | Предел текучести, предел прочности при растяжении, относительное удлинение и вязкость | Оценка прочности, пластичности и разрушения |
| Контрольные характеристики | Прямолинейность, крутка, состояние поверхности и отклонение размеров | Приёмка поставленного профиля |
Таблица характеристик профиля содержит два различных вида информации. Размеры описывают физическую границу сечения: общую высоту, ширину полки, толщину стенки, толщину полки, наружный диаметр, толщину стенки, радиус сопряжения и, для некоторых форм, геометрию носка или галтели. Эти значения используются при изготовлении, подгонке и разработке соединений.
Расчётные характеристики сечения описывают геометрическую реакцию этой границы. Площадь поперечного сечения, A, определяет массу единицы длины при учёте плотности стали. Центр тяжести определяет положение точки равновесия площади. Моменты инерции, Ix и Iy, характеризуют сопротивление кривизне, связанной с изгибом, относительно выбранных осей. Упругие моменты сопротивления, Sx и Sy, связывают эти моменты инерции с расстояниями до крайних волокон. Пластические моменты сопротивления, Zx и Zy, используются при пластическом анализе, если это допускается применимыми расчётными правилами. Радиусы инерции, rx и ry, равны квадратному корню из соответствующего момента инерции, делённого на площадь, и используются при расчёте гибкости элементов. Крутильная постоянная J, постоянная депланации Cw и данные о центре сдвига становятся важными при расчёте кручения и изгибно-крутильной потери устойчивости.
Это геометрические величины, а не характеристики материала. Профиль W14x22, изготовленный из одной марки стали, и профиль W14x22, изготовленный из другой марки, имеют практически одинаковые табличные геометрию, площадь и номинальные характеристики сечения, однако их предел текучести, прочность при растяжении, относительное удлинение, трещиностойкость и требования к сварке могут различаться. И наоборот, два профиля с близкой площадью могут иметь существенно разные моменты инерции, поскольку материал в них распределён по-разному относительно центральных осей.[6] AISC Shapes Database v16.0. American Institute of Steel Construction. AISC reference database, 2022.
База данных профилей AISC v16.0 не заменяет стандарт на материал и не удостоверяет химический состав и механические свойства. Strong evidence
AISC Shapes Database v16.0, выпущенная American Institute of Steel Construction в 2022 году, является справочным источником стандартизированных размеров конструкционных профилей, их характеристик, единиц измерения и правил обозначения. Она не является спецификацией на стальной материал. Одно только название профиля не удостоверяет химический состав, предел текучести или прочность при растяжении. Эти требования устанавливаются стандартами на материал и продукцию, указанными в проектной спецификации.
Такое разграничение предотвращает распространённую ошибку в документации: запись только «сталь W18x35», когда требуемое описание должно также содержать стандарт на материал, марку, дополнительные требования и состояние поставки. Обозначение профиля сообщает изготовителю, какое поперечное сечение и какая номинальная масса требуются. Обозначение материала сообщает поставщику, каким требованиям должна соответствовать сталь. Состояние поверхности, термическая обработка, ударная вязкость и требования к контролю могут потребовать отдельных указаний.
Обозначения AISC и правила указания единиц
AISC Shapes Database v16.0 содержит данные в американской традиционной и метрической системах единиц. В таблицах в американской традиционной системе длины обычно указаны в дюймах, площадь — в квадратных дюймах, моменты инерции — в дюймах в четвёртой степени, моменты сопротивления — в дюймах в третьей степени, радиусы инерции — в дюймах, а масса единицы длины — в фунтах на фут. В метрических таблицах приведены соответствующие значения в миллиметрах, квадратных миллиметрах, миллиметрах в четвёртой степени, миллиметрах в третьей степени, миллиметрах и килограммах на метр.
Систему единиц необходимо рассматривать вместе с обозначением. W14x22 использует американское обозначение номинальных размеров в дюймах и массы в фунтах на фут. Метрическое обозначение, такое как W360x134, нельзя преобразовать механической заменой чисел; определяющими являются правила метрического наименования и табличные размеры базы данных. Округление также может привести к тому, что пересчитанное значение будет отличаться от номинального обозначения.
Значения в базе данных рассчитаны или представлены в таблицах для заданной идеализированной формы и могут учитывать галтели, радиусы и другие геометрические особенности в соответствии с правилами базы данных. Их не следует путать с результатами контрольных измерений конкретной поставленной мерной длины. Прокатные допуски, прямолинейность, строительный подъём, остаточные напряжения и местные несовершенства являются отдельными предметами регулирования спецификацией. Запись в базе данных также не заменяет стандарт на продукцию: ASTM, EN, ISO или другие применимые нормативные документы устанавливают требования к изготовлению, размерным допускам, механическим характеристикам и контролю поставляемого профиля.
National Structural Steelwork Specification проводит такое же практическое разграничение, рассматривая прокатные профили, замкнутые конструкционные профили, листы и прутки как отдельные виды продукции. Их полное обозначение включает номер стандарта, марку по прочности и категорию ударной вязкости. Спецификация профиля, в которой эти элементы отсутствуют, даёт представление о геометрии, но является технически неполной. Поэтому базы данных характеристик сечений необходимы для расчётов, но недостаточны в качестве самостоятельных спецификаций на продукцию.
6. Прутки, проволока и другие виды длинномерной продукции
Длинномерная продукция определяется не только длиной. Круглый пруток, катанка, холоднотянутая проволока, катаный двутавр и квадратный замкнутый профиль могут поставляться в виде длинных изделий, изготовленных на стане, однако их спецификации учитывают различные способы производства, геометрию и риски, связанные с контролем. Поэтому форма изделия является частью технического обозначения наряду с маркой стали, размерами, состоянием поставки и требованиями к поверхности.
ISO 6929:2013 устанавливает стандартизированную терминологию для стальной продукции и разделяет плоскую, длинномерную, трубную и прочие виды продукции. Эта терминология имеет важное значение, поскольку спецификация, составленная для одной группы, не переносится автоматически на другую. Например, ISO 630-1:2021 распространяется на горячекатаную плоскую и длинномерную конструкционную стальную продукцию, включая листы, профили, широкополосную сталь и прутки, но исключает тонкий лист, полосу и трубную продукцию. Это исключение не является незначительной редакционной деталью: диапазоны толщин, практика прокатки, размерные допуски и положения о контроле различаются для этих семейств продукции.
Прутки и конструкционные профили
Пруток обычно определяется относительно простой сплошной формой поперечного сечения. К распространённым видам относятся круглый, квадратный, шестигранный и плоский пруток, тогда как специальные формы прутков могут изготавливаться для механической обработки, деталей, работающих на износ, или изготовления конструкций. Конструкционный профиль имеет геометрию, выбранную с учётом его геометрических характеристик сечения: площади, осевого момента инерции, крутильной постоянной, радиуса инерции и связанных с ними величин, используемых при проектировании. Двутавр, швеллер, уголок, тавр или замкнутый профиль нельзя адекватно обозначить только массой на метр и одним наружным размером.
ASTM демонстрирует это различие посредством отдельных спецификаций на продукцию. ASTM A6/A6M устанавливает общие требования к катаным конструкционным стальным пруткам, листам, профилям и шпунтовым сваям, тогда как другие стандарты ASTM относятся к конкретным маркам или областям применения. В американской практике конструкционные профили обозначаются общепринятыми сериями, такими как W, S, M, HP, C, MC, L и WT. База данных профилей AISC Shapes Database v16.0, опубликованная в 2022 году, содержит стандартизированные размеры и характеристики сечений в американской обычной и метрической системах единиц. Поэтому обозначение профиля W содержит сведения о признанной геометрической серии, а не просто указывает на то, что изделие является «похожим на пруток» и длинным.
Замкнутые конструкционные профили требуют отдельного рассмотрения. ASTM A1085/A1085M распространяется на квадратные, прямоугольные и круглые замкнутые конструкционные профили. Их спецификация должна регулировать наружные размеры, толщину стенки, геометрию углов, прямолинейность и характеристики сечения, причём требования должны соответствовать продукции, изготовленной формовкой и сваркой либо другими операциями производства труб. Сплошной квадратный пруток и квадратный HSS могут иметь сходные наружные размеры, но их нельзя взаимозаменять, основываясь только на обозначении формы. У них различаются масса, поведение при местной потере устойчивости, расположение сварного шва, размерные допуски и расчётные таблицы.
Терминология также различается в зависимости от стандартов и отраслей. Плоский пруток может относиться к длинномерной продукции согласно одной классификации, тогда как широкополосная сталь или лист — к спецификации на плоскую конструкционную продукцию в зависимости от ширины и толщины. ASTM A786/A786M-15(2025) определяет рифлёную плиту как горячекатаный лист с выступающим рельефом на одной поверхности и допускает поставку в размерах, классифицируемых как тонкий лист, рулон из листа большой толщины или плита, при максимальной толщине 25 мм. Рельефный рисунок изменяет требования к поверхности, но не превращает изделие в конструкционный профиль или пруток.
Для конструкций из конструкционной стали полное обозначение должно идентифицировать не только профиль. National Structural Steelwork Specification различает катаные профили, замкнутые конструкционные профили, листы и прутки и требует, чтобы полное обозначение включало номер стандарта, класс прочности и категорию ударной вязкости. Следовательно, слово «пруток» является лишь одной частью описания продукции. Также могут потребоваться диаметр или ширина, длина, состояние концов, прямолинейность и класс поверхности.
Логика спецификаций на проволоку и проволочную продукцию
Проволока изначально связана с иной размерной и производственной логикой, чем обычный пруток. Катанка обычно представляет собой горячекатаный полуфабрикат, поставляемый в мотках; затем из неё получают проволоку волочением, часто через одну или несколько волок, уменьшая диаметр и повышая точность размеров. Готовая проволока может быть круглой, фасонной, покрытой, многожильной или входить в состав другого изделия. Поэтому её спецификация сосредоточена на диаметре или размерах поперечного сечения, допуске, прочности при растяжении, пластичности, характеристиках при скручивании или навивке, состоянии поверхности и массе покрытия, если это применимо.
ASTM A510/A510M устанавливает общие требования к катанке и толстой круглой проволоке из углеродистой стали. Специфические стандарты на отдельные виды продукции затем добавляют требования, связанные с назначением проволоки. Например, ASTM A641/A641M распространяется на цинкованную проволоку из углеродистой стали, поэтому адгезия покрытия, масса покрытия и состояние поверхности становятся ключевыми требованиями наряду с химическим составом стали и механическими свойствами. Проволока из нержавеющей стали регулируется другим семейством спецификаций, например ASTM A580/A580M, требования которых отличаются от требований к углеродистой проволоке, поскольку состав коррозионностойкого сплава и состояние поставки являются частью определения продукции.
Канат, пружинная проволока, сварочная проволока, кордовая проволока для шин, арматурная проволока и сварная сетка не могут считаться взаимозаменяемыми лишь потому, что каждое из этих изделий содержит тянутую стальную проволоку. Спецификация на пружинную проволоку может требовать высокой прочности при растяжении и контролируемой усталостной долговечности; для сварочной проволоки могут устанавливаться ограничения по составу, чистоте поверхности и стабильности подачи; для оцинкованной проволоки для ограждений — требования к характеристикам покрытия. Поэтому последующее назначение продукции может определять испытания и критерии приемки, которые отсутствовали бы в общей спецификации на пруток.
Поставка в мотках также изменяет требования к контролю и обращению с продукцией. Моток проволоки не является совокупностью отдельных выпрямленных отрезков, поэтому прямолинейность может оцениваться после разматывания либо контролироваться посредством требований к состоянию мотка. Резаная проволока, сварная сетка и напрягаемая проволока вносят дополнительные требования к длине, целостности сварных соединений, релаксации или стабильности размеров. Один и тот же номинальный диаметр не определяет одинаковые допустимые отклонения или механическое состояние.
Катаная, тянутая и иным образом обработанная длинномерная продукция
Способ производства является параметром спецификации, поскольку он изменяет направление волокон, качество поверхности, остаточные напряжения и точность размеров. Горячекатаный пруток выходит из стана при повышенной температуре и обычно имеет поверхность с окалиной. Холоднотянутый или холоднодеформированный пруток протягивают через волоку либо подвергают другой чистовой обработке — обтачиванию, обдирке или шлифованию — для получения более точных размеров и более контролируемой поверхности. Этот процесс может повышать прочность за счёт холодной деформации, одновременно снижая пластичность, если последующая термическая обработка не восстановит требуемое состояние.
Обозначение, такое как «холоднотянутый круглый пруток», не следует сводить только к марке стали и диаметру. В заказе может потребоваться указать состояние поставки — отожжённое, нормализованное, закалённое и отпущенное либо нагартованное; допустимое отклонение от прямолинейности; допуск по диаметру; класс поверхности; подготовку концов; а также наличие ограничений по обезуглероживанию, закатам или рванинам. Точёная и шлифованная продукция может удовлетворять требованиям к поверхности, которым горячекатаный материал соответствовать не способен, тогда как обдирная продукция может удалять заданную глубину поверхностного материала, не имея при этом того же диапазона размеров, что и шлифованный прокат.
Длинномерная продукция также может подвергаться ковке, осадке, термической обработке, механической обработке или нанесению покрытия после прокатки. Кованые прутки имеют иную историю деформации по сравнению с катаными прутками, и их спецификации могут регулировать степень укова, направление волокон, ультразвуковой контроль или место отбора образцов. Арматурные стержни дополняют базовую форму длинномерной продукции требованиями к геометрии рёбер, характеристикам при изгибе и механическим свойствам. Калиброванная сталь может поставляться по стандарту на размеры с более узкими допусками, чем соответствующий диапазон для горячекатаной продукции, но это не превращает её в конструкционные профили.
Марка, форма и состояние поставки должны оставаться раздельными понятиями в техническом тексте. ISO 9328-6:2018 устанавливает условия поставки плоской стальной продукции, предназначенной для оборудования, работающего под давлением, включая свариваемые мелкозернистые стали, поставляемые в закалённом и отпущенном состоянии; этот пример показывает, почему одной марки стали недостаточно для идентификации требуемой продукции. Для длинномерной продукции действует тот же принцип: диаметр или профиль определяет геометрию, тогда как стандарт, марка, способ производства, термическая обработка, состояние поверхности и допуски определяют, чем фактически является изделие.
7. Трубные изделия и замкнутые конструкционные профили
Трубные изделия образуют отдельное семейство стальных изделий, а не являются круглой разновидностью прутка или согнутой разновидностью листа. Их определяющим признаком является замкнутое поперечное сечение, которое обычно получают формованием плоской стали и продольным соединением либо прошивкой и прокаткой сплошной заготовки по бесшовной технологии. Способ производства влияет на расположение сварного шва, размерные допуски, остаточные напряжения, состояние поверхности и допустимые методы контроля. Эти различия отражены в стандартах на продукцию.
ISO 6929:2013 относит трубные изделия к той же стандартизированной системе терминов для стальной продукции, что и плоские и длинномерные изделия. Такая классификация имеет значение, поскольку геометрия изделия изменяет соответствующие измерения и инженерные характеристики. Например, ISO 630-1:2021 распространяется на горячекатаные плоские и длинномерные конструкционные стальные изделия, такие как листы, профили, широкополосный прокат и прутки, но прямо исключает листовую сталь, полосу и трубные изделия. Поэтому замкнутый конструкционный профиль не следует задавать так, как если бы он был открытым прокатным профилем, даже если оба изделия используются в качестве колонн или балок.

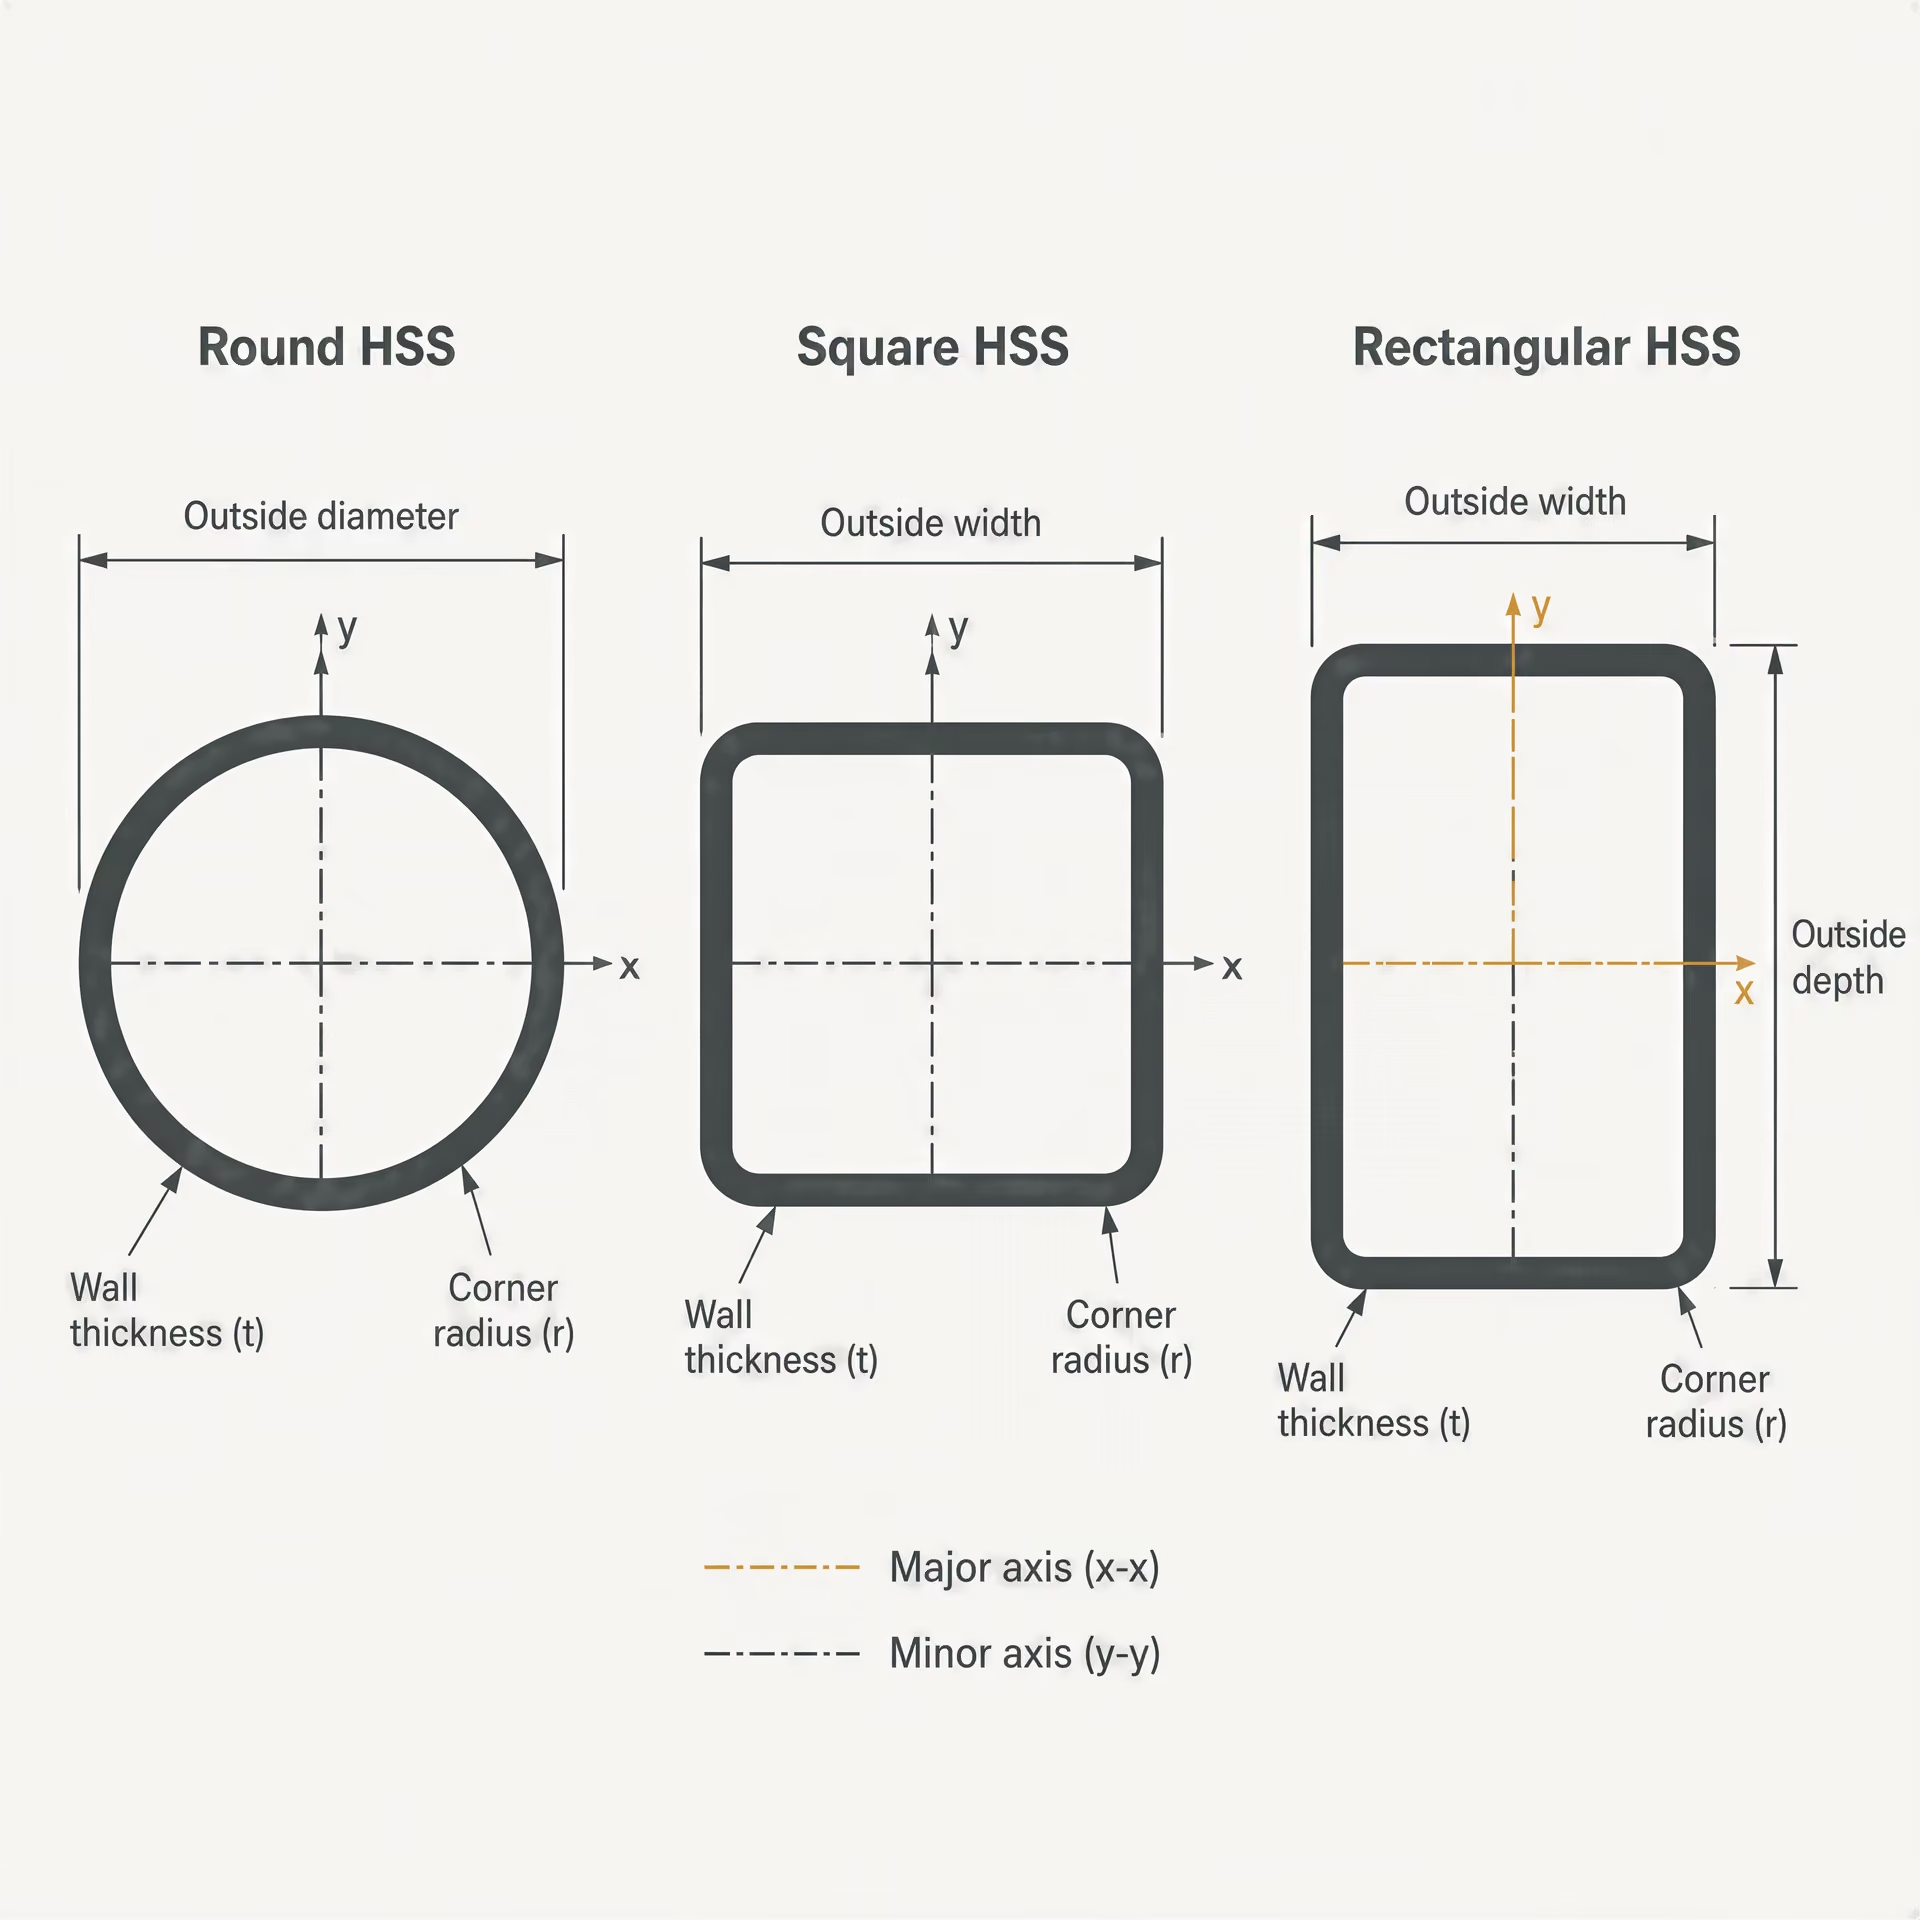
| Форма полого конструкционного сечения | Основная геометрия | Поведение относительно осей, описанное в статье |
|---|---|---|
| Круглая | Наружный диаметр и толщина стенки | Одинаковые характеристики изгиба относительно перпендикулярных центральных осей |
| Квадратная | Размер стороны, толщина стенки и радиусы углов | Приблизительно одинаковые характеристики по ортогональным направлениям |
| Прямоугольная | Высота, ширина, толщина стенки и радиусы углов | Различающиеся характеристики относительно главной и малой осей |
Круглые, квадратные и прямоугольные замкнутые профили
Круглые HSS имеют круглый наружный контур и в большинстве конструкционных применений — концентрическое или почти концентрическое внутреннее отверстие. Основными геометрическими переменными являются наружный диаметр, толщина стенки и длина. Поскольку поперечное сечение обладает непрерывной осевой симметрией, его осевые моменты инерции относительно любых двух взаимно перпендикулярных осей, проходящих через центр тяжести, равны. Поэтому у круглого HSS нет сильной и слабой оси изгиба в том смысле, в каком они есть у прямоугольного HSS. Замкнутый контур также обеспечивает ему эффективное сопротивление кручению по сравнению с открытым профилем двутаврового, швеллерного или уголкового типа.
Квадратные HSS имеют четыре номинально равные плоские стороны, соединённые закруглёнными углами. При изготовлении профиля в пределах установленных размерных допусков его две главные оси, проходящие через центр тяжести, имеют одинаковые характеристики сечения. Поэтому такие профили удобны там, где изгиб может происходить относительно любой из двух ортогональных осей или где важны единообразный внешний вид и повторяющаяся ориентация соединений. Углы не представляют собой острые сгибы под углом девяносто градусов. Радиус угла влияет на точную площадь стали, предельную ширину плоских участков, поведение при местной потере устойчивости и расчётные характеристики сечения.
Прямоугольные HSS сохраняют замкнутую форму, но имеют неравные наружные размеры. В типичном обозначении сначала указывают большую общую высоту и меньшую общую ширину, а затем толщину стенки, хотя необходимо проверить применимый стандарт и принятую расчётную систему обозначений. Больший размер образует главную ось с более высоким моментом инерции и моментом сопротивления сечения; меньший размер определяет второстепенную ось. Поэтому прямоугольный HSS можно ориентировать так, чтобы его более сильная ось изгиба совпадала с направлением основной нагрузки.
Для этих форм нельзя использовать одну общую таблицу геометрических характеристик. Для круглого HSS диаметр определяет радиальную геометрию, а две оси изгиба эквивалентны. Для квадратного HSS равные свойства относительно ортогональных осей определяются размером стороны и радиусом угла. Для прямоугольного HSS высота, ширина, неравные радиусы и толщина стенки формируют различные значения характеристик относительно главной и второстепенной осей. Одинаковая номинальная толщина стенки также может приводить к различным значениям общей площади, свободной ширины, предельной гибкости, постоянной кручения и пластического момента сопротивления сечения у всех трёх форм.
«Замкнутый конструкционный профиль» — это конструкционное обозначение, тогда как «труба» является более широким термином для изделия. Труба для работы под давлением, котельная труба, механическая труба и конструкционный HSS могут быть полыми и круглыми, однако их спецификации могут устанавливать различные требования к химическому составу, термической обработке, испытаниям, размерным допускам, состоянию поверхности и обработке концов. Одна лишь геометрия не позволяет определить применимый стандарт на продукцию.
Размерные и производственные особенности, специфичные для труб
Размеры HSS обычно указывают как номинальные наружные размеры и номинальную толщину стенки. Фактическая толщина стенки может иметь допустимые отрицательные и положительные отклонения, поэтому проектировщик должен различать номинальную геометрию, измеренную геометрию и эффективные размеры, используемые при конкретной расчётной проверке. Не менее важны радиусы углов. У квадратных и прямоугольных HSS наружный и внутренний радиусы углов влияют на плоские участки стенки, чистую площадь поперечного сечения и местную гибкость каждого элемента.
Производство многих сварных изделий начинается с полосового или листоподобного исходного материала. Материал постепенно формуют в круглую, квадратную или прямоугольную форму, после чего соединяют продольным швом. Квадратные и прямоугольные профили могут формоваться непосредственно либо изготавливаться путём придания формы круглой сварной трубе. Наличие сварного шва не превращает изделие в открытый профиль: шов является частью замкнутой стенки, а соответствующая спецификация определяет требования к качеству сварки, контролю и допустимым несплошностям. Бесшовные изделия производят по иной технологии, обычно с прошивкой и последующим удлинением или калиброванием, что связано с другими особенностями размеров и поверхности.
Готовый профиль может быть разрезан по длине, распилен, скошен, просверлен или иным образом подготовлен, однако эти операции не изменяют его семейство продукции. Перпендикулярность торцов, скручивание, прямолинейность, геометрия углов и местные вмятины могут влиять на сборку и проектирование соединений. Круглая труба также может измеряться по наружному диаметру, внутреннему диаметру или номинальному диаметру в зависимости от стандарта, тогда как таблицы конструкционных HSS обычно организованы по наружным размерам и номинальной толщине стенки. Смешение терминологии типоразмеров труб с размерами HSS может привести к выбору профиля, который выглядит аналогично, но не задан и не рассчитан на той же основе.
В обозначении также необходимо отделять форму изделия от марки материала и требований к поставке. ASTM A1085/A1085M распространяется на замкнутые конструкционные профили круглой, квадратной и прямоугольной формы. Это не универсальное обозначение для любого полого стального изделия. Полная спецификация по-прежнему должна включать обозначение стандарта, марку или требования к прочности, если они применимы, размеры, длину, положения об испытаниях и любые требования проекта, касающиеся сварки, ударных характеристик или состояния поверхности. Требования стандарта определяют изделие; на чертеже, где указано лишь «стальная труба», остаётся слишком много неуточнённых параметров.
Это различие аналогично различиям, существующим в других семействах стальной продукции. ASTM A1088-25 распространяется на холоднокатаную листовую сталь CP, DP и TRIP в рулонах и мерных листах, но не на HSS. ASTM A786/A786M-15(2025) определяет рифлёную плиту как горячекатаную плиту с выступающим рисунком на одной поверхности и допускает поставку в размерах, классифицируемых как лист, рулон листа большой толщины или плита, при максимальной толщине 25 мм. Ни одна из этих спецификаций не становится применимой только потому, что трубное изделие изначально было изготовлено из плоской стали. Исходный материал производства и форма готового изделия являются различными переменными спецификации.
ASTM A1085/A1085M и таблицы геометрических характеристик AISC
ASTM A1085/A1085M имеет важное значение, поскольку рассматривает квадратные, прямоугольные и круглые HSS как одно взаимосвязанное, но геометрически дифференцированное семейство. Область применения стандарта не устраняет различий между этими формами. Стандарт устанавливает требования к продукции, но не заменяет таблицы для конструкционного расчёта и не даёт проектировщику права переносить характеристики одной формы на другую.
Справочные материалы AISC систематизируют HSS по номинальным наружным размерам и толщине стенки, а затем приводят расчётные геометрические характеристики. AISC Shapes Database v16.0, опубликованная в 2022 году, содержит стандартизированные размеры, характеристики сечений, правила обозначений и единицы измерения как в американской традиционной, так и в метрической системе. Для HSS соответствующие данные включают площадь, массу на единицу длины, наружные размеры, номинальную толщину стенки, допущения относительно радиусов углов и характеристики относительно главной и второстепенной осей. В записях для круглых профилей вместо этого используется геометрия, основанная на диаметре, и одинаковые характеристики относительно обеих осей.
Эти таблицы нельзя смешивать с таблицами для открытых конструкционных профилей. Профиль W имеет полки и стенку, открытые окружающему пространству; HSS имеет замкнутую стенку. Уголок, швеллер или тавр имеют иные границы плоских элементов, поведение при кручении и поверхности соединения. Таблицы геометрических характеристик AISC для таких профилей не могут использоваться для получения корректных характеристик HSS только потому, что площадь или общая высота кажутся близкими.
Характеристики сечения также нельзя отождествлять с расчётной несущей способностью. Таблицы AISC содержат геометрические данные, тогда как применимые спецификация и расчётный стандарт определяют предельные состояния, такие как местная потеря устойчивости, текучесть, разрушение, сопротивление сжатию, сопротивление изгибу и поведение соединений. Гибкость стенки может зависеть от плоской ширины между закруглёнными углами, а не от полного наружного размера. В сварных соединениях HSS могут возникать сосредоточенные усилия, пластические деформации стенки и предельные состояния типа продавливания, которые не возникают таким же образом в открытой прокатной балке.
По этой причине полное обозначение HSS должно указывать форму, номинальные размеры, толщину стенки, длину, применимый стандарт и марку материала. Геометрия сообщает инженеру, каким является элемент. ASTM A1085/A1085M устанавливает часть требований производителя к продукции. Таблицы AISC обеспечивают согласованные размеры и характеристики для расчёта. Ни один из этих элементов не должен подменяться другим.
8. Листовой прокат и рельефные поверхности: когда геометрия поверхности является частью формы изделия
Рифленый лист показывает, почему форму стального проката нельзя определять только по толщине. Это по-прежнему плоский горячекатаный продукт, однако его рабочая поверхность имеет заданный рельеф, который меняет требования к изделию, правила обращения с ним и его размерное описание. Обычный лист и рифленый лист могут иметь близкую толщину основного металла, но они не являются взаимозаменяемыми категориями.
Рельефные элементы на одной поверхности
ASTM A786/A786M-15(2025) определяет рифленый лист как горячекатаный лист с рельефными элементами на одной поверхности. Эти элементы являются частью прокатанного изделия, а не нанесенным позднее покрытием, наплавленным металлом или механически обработанной особенностью. Это различие имеет значение: геометрия поверхности формируется в процессе прокатки и становится частью идентификации изделия.
Рельефный рисунок может улучшать сцепление с поверхностью при ходьбе или уменьшать скольжение оборудования, однако эти функциональные свойства не превращают рифленый лист в отдельную конструкционную марку стали. Марка, химический состав, прочностные свойства при растяжении, требования к ударной вязкости, состояние поставки и качество поверхности остаются предметом требований соответствующей спецификации. Само по себе наличие рельефной поверхности не означает, что сталь является конструкционной, предназначенной для сосудов под давлением или характеризуется определенным углеродным эквивалентом.
Номинальную толщину также необходимо толковать внимательно. Для рифленого изделия покупатель и изготовитель должны различать толщину основного металла и высоту рельефного элемента. Рельеф увеличивает общий профиль поверхности, но его не следует учитывать как дополнительную конструкционную толщину при расчете сопротивления сечения, подготовке к сварке или определении массы на единицу площади. Применимые требования заказа и размерные требования определяют, как измеряются толщина, ширина, длина и допустимые отклонения.
Именно поэтому визуального описания вроде «checker plate» недостаточно для технической идентификации. Оно может описывать внешний вид, но не указывает применимую спецификацию ASTM, марку стали, требования к рисунку, размерную категорию или допустимые отклонения. Обозначение изделия должно содержать эти сведения.
Такое разграничение соответствует терминологическому подходу ISO 6929:2013, устанавливающего термины для плоских и длинномерных изделий, трубных изделий и других форм стальной продукции. «Плоский продукт» описывает широкую группу изделий. Это не устраняет различий между листом, полосой, толстым листом и рифленым листом и не устанавливает механические требования к конкретной марке.
Границы классификации по ASTM A786/A786M
ASTM A786/A786M-15(2025) является показательным примером, поскольку допускает поставку рифленого листа в размерах, классифицируемых как лист, рулонный лист большой толщины или толстый лист. Таким образом, спецификация связывает три понятия, которые часто ошибочно считают синонимами: конфигурацию поверхности изделия, форму его изготовления и размерную категорию.
Стандарт ограничивает максимальную толщину рифленого листа значением 25 мм. Это установленное ограничение имеет важное значение. Более толстый горячекатаный продукт с рельефной поверхностью нельзя автоматически называть рифленым листом по ASTM A786/A786M только потому, что визуально он похож на такое изделие. Если толщина, форма поставки или другие требования выходят за пределы области действия стандарта, необходимо применять другую спецификацию или отдельно согласованное описание изделия.
Термины «лист», «рулонный лист большой толщины» и «толстый лист» обозначают классификацию по поставке и размерам, а не три разных типа рельефного рисунка. Лист и рулонный лист большой толщины связаны с производством и поставкой в рулонах, тогда как толстый лист обычно поставляется мерными отрезками. Способ прокатки влияет на достижимые размеры, обращение с рулоном, практику резки, состояние кромок и применяемую систему допускаемых отклонений. Поэтому рифленый лист, вырезанный из рулона, описывается не совсем так же, как отдельный лист, прокатанный и поставленный как толстолистовой продукт, даже если оба имеют рельефные элементы на одной поверхности.
Это разграничение также объясняет, почему стандарты ASTM на конкретные изделия необходимо читать по отдельности. ASTM A1088-25 распространяется на холоднокатаный лист из сталей CP, DP и TRIP в рулонах и мерных отрезках и устанавливает требования к химическому составу, механическим свойствам, отделке поверхности, внешнему виду, размерам и допустимым отклонениям. Это не стандарт на рифленый лист, и терминологию, относящуюся к холоднокатаному листу, нельзя просто переносить на горячекатаные рифленые изделия. Аналогичным образом, ASTM A1085/A1085M распространяется на квадратные, прямоугольные и круглые замкнутые конструкционные профили; для таких изделий требуются наружные размеры, толщина стенки, геометрия углов и таблицы характеристик сечения, а не описание плоского изделия через толщину и ширину.
Такое же разделение присутствует в стандартах на конструкции. ISO 630-1:2021 распространяется на горячекатаные плоские и длинномерные конструкционные изделия, включая листы, профили, широкополосный прокат и прутки, но исключает лист, полосу и трубные изделия в соответствующих категориях продукции. Это исключение не является спором о терминологии. Оно указывает на разные способы производства и разные технические условия поставки. AISC Shapes Database v16.0, опубликованная в 2022 году, содержит стандартизированные размеры и характеристики сечения конструкционных профилей в американской обычной и метрической системах единиц; она не превращает рифленый лист в прокатный профиль.
Плоскостность, размеры и допустимые отклонения
Плоскостность особенно важна при наличии рельефной геометрии. Основной лист должен оставаться достаточно плоским для укладки, резки, сварки и восприятия нагрузок, а рельефные элементы должны сохранять заданный профиль, не рассматриваясь как случайные неровности поверхности. Поэтому спецификация может отдельно или посредством ссылок на стандарты допусков регулировать общую плоскостность, толщину, ширину, длину, прямоугольность, состояние кромок и особенности, связанные с рисунком.
Допустимое отклонение не является гарантией точного совпадения с номинальным размером. Лист, заказанный с указанными толщиной или шириной, поставляется в пределах допусков, разрешенных ASTM A786/A786M и любыми указанными в ссылках общими требованиями. Температура прокатки, охлаждение, остаточные напряжения, резка и формирование рельефа могут влиять на отклонение от номинального значения. Плоскостность также может измениться после термической резки или изготовления конструкции, даже если изделие соответствовало требованиям в состоянии поставки.
Инженерное следствие этого очевидно: размеры, используемые для проектирования, раскроя, сборки и расчета массы, должны определяться по применимым таблицам и правилам измерения, а не по линейке, приложенной к самой высокой точке рельефа. Состояние поставки и состояние поверхности должны фиксироваться отдельно от марки стали. Например, плоский продукт для оборудования, работающего под давлением, может подпадать под ISO 9328-6:2018 и поставляться как свариваемая мелкозернистая сталь в закаленном и отпущенном состоянии; его плоская форма не превращает его в рифленый лист.
Таким образом, рифленый лист является наглядным примером того, как форма становится частью спецификации. Он плоский, но не просто плоский. Его рельефные элементы, горячекатаный способ производства, размерная классификация и максимальная толщина 25 мм совместно определяют изделие, охватываемое ASTM A786/A786M-15(2025).
9. Холоднокатаный лист из высокопрочной стали нового поколения
ASTM A1088-25 показывает, почему слово «лист» не является достаточным описанием продукции. В названии документа изделие определяется как холоднокатаный стальной лист, после чего указываются три металлургические группы: сталь сложной фазовой структуры (CP), двухфазная сталь (DP) и сталь с пластичностью, обусловленной превращением (TRIP). В документе также указано состояние поставки материала: в рулонах и мерных длинах. Таким образом, форма изделия, способ обработки и металлургическая категория являются частью самой спецификации, а не обозначениями, добавляемыми после изготовления.
Это различие имеет значение, поскольку стальные изделия близкой толщины могут подпадать под разные стандарты, требования к допускам и приемочные испытания. ISO 6929:2013 устанавливает стандартизированную терминологию для плоского и длинномерного проката, трубной продукции и других стальных изделий, однако термин из словаря не заменяет спецификацию на конкретную продукцию. Для холоднокатаного листа, горячекатаной плиты, полого конструкционного профиля и кованой детали требуются разные виды контроля, поскольку их форма и история изготовления обусловливают различные геометрические и металлургические характеристики.
ASTM A1088-25 распространяется на плоский холоднокатаный лист, а не на плиты, профили или трубную продукцию. Лист может поставляться свернутым в рулон либо разматываться и разрезаться на заданные длины. Такая форма поставки влияет на погрузочно-разгрузочные операции и контроль, тогда как процесс холодной деформационной прокатки влияет на качество поверхности, контроль толщины, наклеп и конечное поведение материала при формообразовании. Это не превращает материал в обобщенную категорию «высокопрочной стали».
Обозначения сталей сложной фазовой структуры, двухфазных сталей и TRIP-сталей
Обозначения CP, DP и TRIP описывают стратегии формирования микроструктуры, хотя спецификация по-прежнему контролирует материал посредством измеряемого химического состава и механических свойств.
Сталь сложной фазовой структуры содержит твердую упрочненную матрицу с небольшими долями таких фаз или структурных составляющих, как мартенсит, бейнит и остаточный аустенит. Измельчение зерна и выделительное упрочнение также могут повышать прочность. Полученная структура предназначена для сочетания высокой прочности с более пригодной для формообразования пластичностью, чем у полностью мартенситного листа сопоставимой прочности. Марки CP обычно выбирают, когда важны сопротивление локальной деформации и нагрузкам при столкновении, однако само обозначение не устанавливает предельную формуемость готовой детали.
Двухфазная сталь имеет сравнительно мягкую ферритную матрицу с твердыми островками мартенсита. При деформировании листа различие в твердости этих составляющих вызывает выраженное начальное деформационное упрочнение. Поэтому DP-сталь может обеспечивать значительную прочность при растяжении, сохраняя удлинение, подходящее для многих штампуемых компонентов. Обозначение марки по-прежнему необходимо рассматривать вместе с установленными требованиями к пределу текучести, прочности при растяжении и удлинению; «DP» само по себе является названием группы, а не полным обозначением материала.
TRIP-сталь использует остаточный аустенит, который постепенно превращается в мартенсит в процессе пластической деформации. Пластичность, обусловленная этим превращением, повышает деформационное упрочнение при формообразовании и может отсрочить локализованное образование шейки. Содержание кремния, алюминия и углерода часто имеет важное значение для технологического маршрута, поскольку после охлаждения и отжига в стали должна сохраниться соответствующая доля аустенита. Однако конкретные ограничения по химическому составу устанавливаются применимой маркой в ASTM A1088-25, а не общим учебным описанием металлургии TRIP-сталей.
ASTM A1088-25 определяет CP, DP и TRIP как категории спецификации и устанавливает обозначения марок внутри этих групп. Такое обозначение, как DP 600, передает информацию о группе и уровне прочности, но не содержит всех требований, необходимых для изготовления или проектирования. В полном заказе или обозначении на чертеже также должны быть указаны применяемый стандарт, толщина, ширина, длина или состояние рулона, требования к поверхности и любые дополнительные положения. Проектировщик не должен заменять марку DP маркой CP или TRIP только потому, что их номинальные значения прочности при растяжении выглядят схожими. Их поведение при текучести, деформационное упрочнение, удлинение, реакция на изгиб и пределы формуемости могут различаться.
Это различие также прослеживается в более широкой системе стандартов. ISO 630-1:2021 устанавливает общие технические условия поставки для горячекатаного плоского и длинномерного конструкционного проката, включая листы, профили, широкополосный прокат и прутки, но исключает листовую сталь, полосовой прокат и трубную продукцию. Это исключение не является незначительной редакционной деталью. Оно не позволяет применять правило для горячекатаной конструкционной плиты к холоднокатаному автомобильному листу.
Рулоны и мерные длины
ASTM A1088-25 допускает поставку в рулонах и мерных длинах, однако с практической и договорной точек зрения эти формы не всегда взаимозаменяемы. Рулон представляет собой свернутую длину листа с установленными шириной и толщиной, тогда как отдельные отрезки требуемой длины получают позднее путем правки и резки. Мерная длина поставляется как отдельный лист с заданными длиной и шириной, поэтому плоскостность, состояние кромок и допуск по длине можно непосредственно контролировать для каждого листа.
Поставка в рулонах может быть связана с особенностями переднего и заднего концов, сварными соединениями в обработанном рулоне, телескопичностью, серповидностью и изменениями характеристик по мере намотки. Для мерных длин могут быть актуальны другие вопросы, включая прямоугольность, плоскостность после правки и качество кромок после резки. Требования стандарта к размерам и допустимым отклонениям устанавливают соответствующие пределы; слово «рулон» не отменяет этих ограничений.
Это еще одна причина не смешивать понятия листа и плиты. ASTM A786/A786M-15(2025) определяет рифленую напольную плиту как горячекатаную плиту с выступающим рельефом на одной поверхности и допускает поставку с размерами, соответствующими листу, рулонному листу большой толщины или плите, при максимальной толщине 25 мм. Такое совпадение терминологии относится к размерам и практике поставки, а не к металлургической природе холоднокатаного листа CP, DP или TRIP по ASTM A1088. Горячекатаная рифленая напольная плита не является альтернативной формой холоднокатаного листа из высокопрочной стали нового поколения.
Химический состав, механические свойства и требования к поверхности
ASTM A1088-25 рассматривает химический состав как контролируемое требование, а не как справочную информацию. Ограничения по содержанию таких элементов, как углерод, марганец, кремний, фосфор, сера, а также легирующих и микролегирующих добавок, определяют свариваемость, образование фаз, прочность и реакцию на обработку. В марках TRIP химический состав обеспечивает механизм формирования остаточного аустенита; в марках DP и CP он способствует получению заданного соотношения ферритной, мартенситной, бейнитной и измельченной фаз. Результаты анализа плавки и, при необходимости, анализа готовой продукции должны оцениваться относительно пределов, установленных для соответствующей марки.
Механические свойства обеспечивают следующий уровень идентификации. Предел текучести, прочность при растяжении и удлинение различают классы прочности внутри групп CP, DP и TRIP и между ними. Эти показатели нельзя заменить одной только твердостью. Результаты испытания на растяжение также зависят от ориентации образца, расчетной длины и положений стандарта, на которые ссылается документ, поэтому указанное удлинение необходимо рассматривать с учетом метода его определения. При расчетах формообразования следует использовать данные для установленной марки и проверенное направление прокатки листа, а не обобщенное значение для «AHSS».
Спецификация также устанавливает требования к отделке и внешнему виду поверхности. Холоднокатаный лист часто применяют там, где состояние поверхности влияет на нанесение покрытий, окраску, соединение или качество видимых деталей. Поэтому ASTM A1088-25 не ограничивается установлением требования к прочности: стандарт определяет ожидаемые характеристики отделки и внешнего вида поверхности, допустимые несовершенства, а также положения о том, могут ли дефекты быть исправлены, удалены или служить основанием для браковки. Окатину, пятна, царапины, рванины и следы валков нельзя оценивать по правилам, разработанным для грубой горячекатаной плиты.
Размерные требования завершают определение продукции. Толщина, ширина, длина, плоскостность, состояние кромок и допустимые отклонения являются вопросами спецификации, а не неформального описания. Применимые допуски определяют, соответствует ли поставленный рулон или отрезок мерной длины требованиям, даже если результаты химического анализа и испытаний на растяжение приемлемы.
То же разграничение присутствует и в других стандартах на продукцию. ASTM A1085/A1085M распространяется на квадратные, прямоугольные и круглые полые конструкционные профили, замкнутая геометрия которых требует отдельных таблиц наружных размеров, толщины стенки и характеристик сечения. AISC Shapes Database v16.0 содержит стандартизированные размеры и характеристики конструкционных профилей в американских обычных и метрических единицах. ISO 9328-6:2018, напротив, относится к плоскому стальному прокату для работы под давлением, включая свариваемые мелкозернистые стали в состоянии после закалки и отпуска. Каждый документ связывает геометрию с конкретным способом изготовления и эксплуатационным требованием. ASTM A1088-25 делает то же самое для холоднокатаного листа CP, DP и TRIP.
10. Плоский прокат для работы под давлением и состояние поставки
Оборудование, работающее под давлением, как особая область применения
Плита определяется не только своей прямоугольной формой. В ее спецификации также указывается, как она была изготовлена, какие эксплуатационные воздействия должна выдерживать и в каком состоянии поставляется. Это различие становится критически важным, когда плита является частью сосуда, работающего под давлением, котла, резервуара для хранения, теплообменника или другого узла, удерживающего давление. Такое оборудование проектируется с учетом внутреннего давления, температуры, циклических нагрузок, сопротивления разрушению, воздействия коррозии и надежности сварных соединений. Общее описание горячекатаной плиты само по себе не устанавливает ни одного из этих параметров контроля.
ISO 6929:2013 содержит стандартизированную терминологию для стальной продукции и разграничивает термины, используемые для плоского проката, длинномерного проката, трубной продукции и других форм. Термин «плоский прокат» обозначает геометрию изделия и производственную группу; сам по себе он не указывает на марку стали для сосудов, работающих под давлением. Изделие одной и той же общей формы может поставляться по стандарту на конструкционную сталь, по общей спецификации для машиностроения, по спецификации для судостроения или по спецификации для работы под давлением, причем требования к химическому составу, испытаниям и термической обработке могут существенно различаться.[7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Organization for Standardization. International Standard, 2018.
ISO 9328-6:2018 непосредственно демонстрирует это различие. Он устанавливает технические условия поставки плоского стального проката, применяемого в оборудовании, работающем под давлением, включая свариваемые мелкозернистые стали, поставляемые в закаленном и отпущенном состоянии. Таким образом, стандарт объединяет несколько параметров спецификации: изделие является плоским, его предполагаемое назначение связано с работой под давлением, его металлургические характеристики рассчитаны на свариваемость и мелкозернистую структуру, а состояние поставки достигается определенным режимом термической обработки. Геометрия является лишь одной частью обозначения.
Именно поэтому термин «плита для сосудов, работающих под давлением» не следует рассматривать как синоним толстой плиты. Толщина может влиять на применимые требования, но не устанавливает их. Спецификация для работы под давлением может ограничивать содержание углерода, серы, фосфора и легирующих элементов; требовать проведения испытаний на растяжение, определения предела текучести и ударных испытаний; предписывать испытания в направлении толщины; контролировать свариваемость посредством ограничений по углеродному эквиваленту; а также устанавливать допуски поставки, требования к состоянию поверхности и документации по контролю. Ни одно из этих обязательств не возникает лишь вследствие того, что изделие называется плитой.
ISO 630-1:2021 показывает границу с другой стороны. Он распространяется на горячекатаный плоский и длинномерный прокат из конструкционной стали, включая плиты, профили, широкополосный прокат и прутки, но исключает лист, ленту и трубную продукцию. Следовательно, плита, поставленная по ISO 630-1:2021, не является взаимозаменяемой — только на основании совпадения геометрии — с плитой, поставленной по ISO 9328-6:2018. Их диапазоны размеров могут пересекаться. Их технические условия поставки — нет.
То же разграничение присутствует и в других системах стандартов. ASTM разделяет требования по форме изделия и производственному процессу, устанавливая отдельные спецификации для плит, конструкционных профилей, шпунтовых свай, прутков, проволоки, трубной продукции, поковок и отливок. ASTM A1088-25 распространяется на холоднокатаный лист из сталей типов CP, DP и TRIP в рулонах и мерных листах и включает требования к химическому составу, механическим свойствам, качеству поверхности, внешнему виду, размерам и допустимым отклонениям. Было бы технически неправильно заменять этой спецификацией на лист спецификацию на плиту для работы под давлением только потому, что оба изделия являются плоским стальным прокатом.
Рельеф поверхности и терминология, связанная с толщиной, также могут вводить в заблуждение. ASTM A786/A786M-15(2025) определяет рифленую плиту как горячекатаную плиту с выступающим рисунком на одной поверхности и допускает ее поставку в размерах, классифицируемых как лист, рулон листа большой толщины или плита, при максимальной толщине 25 мм. Выступающий рисунок изменяет поверхность изделия и область его применения, но не превращает его в материал для оборудования, работающего под давлением. Рифленая плита и плита для сосудов, работающих под давлением, могут иметь одинаковую номинальную толщину, но различаться по химическому составу, требованиям к испытаниям и поверхности, а также по допустимым областям применения.
Свариваемые мелкозернистые стали
Свариваемые мелкозернистые стали разрабатываются с учетом металлургической задачи: материал должен сохранять соответствующие прочность и вязкость, одновременно обеспечивая возможность изготовления сваркой. Мелкозернистая структура может повышать вязкость, однако результат зависит от состава, режима прокатки или термической обработки, толщины плиты и окончательной термической истории. Одного наименования марки недостаточно для замены требований применимого стандарта.
В ISO 9328-6:2018 область применения для оборудования, работающего под давлением, предполагает особое внимание к свойствам, имеющим значение для сварной границы, удерживающей давление. Сталь должна соответствовать установленным механическим характеристикам, а ее химический состав контролируется таким образом, чтобы сварка не приводила к недопустимому снижению вязкости или высокому риску образования трещин при изготовлении. Важное значение имеет содержание углерода, но также учитываются марганец, микролегирующие добавки и соотношение компонентов, выражаемое расчетами углеродного эквивалента. Следовательно, свариваемость является свойством, установленным спецификацией, а не визуальным свойством плиты.
Буквы в обозначении содержат информацию, которую следует рассматривать как часть описания материала. Марки для работы под давлением в этой группе обозначаются, например, как P460Q и P690Q: число указывает уровень прочности, а суффикс — состояние поставки или категорию качества по ударным испытаниям в соответствии с применяемой системой обозначений. Могут использоваться и связанные с ними уровни качества с суффиксами, например QL1 или QL2, для которых требования к ударным испытаниям различаются. Конкретные марка, диапазон толщин, температура испытания и уровень качества должны определяться по указанной редакции стандарта; обозначение «мелкозернистая плита для работы под давлением» не является полным обозначением материала.
Механические характеристики также зависят от толщины. Установленный предел текучести плиты может снижаться с увеличением толщины, тогда как требования к ударной вязкости могут оставаться определяющими при расчетной температуре. Поэтому сертификат, подтверждающий соответствие тонкого образца номинальному значению прочности, не доказывает соответствие более толстой границы, удерживающей давление. Имеют значение ориентация образца, место отбора, номер плавки и дополнительные требования.
Сварка добавляет еще один уровень требований. Предварительный подогрев, погонная энергия, температура между проходами и последующая термическая обработка после сварки могут изменять зону термического влияния и состояние остаточных напряжений. Поэтому спецификация на материал для работы под давлением может дополняться правилами изготовления, отдельными от стандарта на стальную продукцию. Стандарт на плиту устанавливает свойства материала в состоянии поставки, а строительные нормы устанавливают требования к проектированию, сварке, контролю и приемке оборудования, работающего под давлением.
Состояние поставки после закалки и отпуска
Термин «закаленное и отпущенное» описывает состояние материала, а не геометрию изделия. Плита по-прежнему может быть плоским прокатом, однако ее свойства устанавливаются посредством определенной последовательности операций термической обработки. При закалке аустенитизированная сталь быстро охлаждается, в результате чего образуется твердая структура превращения. Затем при отпуске ее нагревают до температуры ниже диапазона превращений, чтобы уменьшить чрезмерную хрупкость и скорректировать прочность, вязкость и остаточные напряжения. Итоговое состояние представляет собой баланс, достигнутый в результате технологического процесса, а не отдельную форму стали.
Это важно, поскольку один и тот же номинальный химический состав может обеспечивать различные свойства после нормализации, термомеханической прокатки, отжига или закалки и отпуска. Обозначение, оканчивающееся на Q, нельзя воспринимать как декоративный суффикс. Оно указывает, что состояние поставки является частью определения марки. Резка, формообразование, сварка или последующая термическая обработка могут изменить свойства, на основании которых было присвоено первоначальное обозначение.
По этой причине в документации на материал для работы под давлением следует указывать стандарт, марку, толщину, номер плавки, состояние поставки и требуемые испытания. Обозначение «плита, 690 МПа» содержит слишком мало информации. Обозначение «ISO 9328-6:2018, P690Q, закаленная и отпущенная», при соблюдении требований к указанной толщине и качеству, передает существенно более полный объем сведений. Различие принципиально: форма изделия показывает, как выглядит сталь, а состояние поставки — какого металлургического состояния она достигла.
11. Поковки и отливки: почему сравнение с деформированными изделиями некорректно

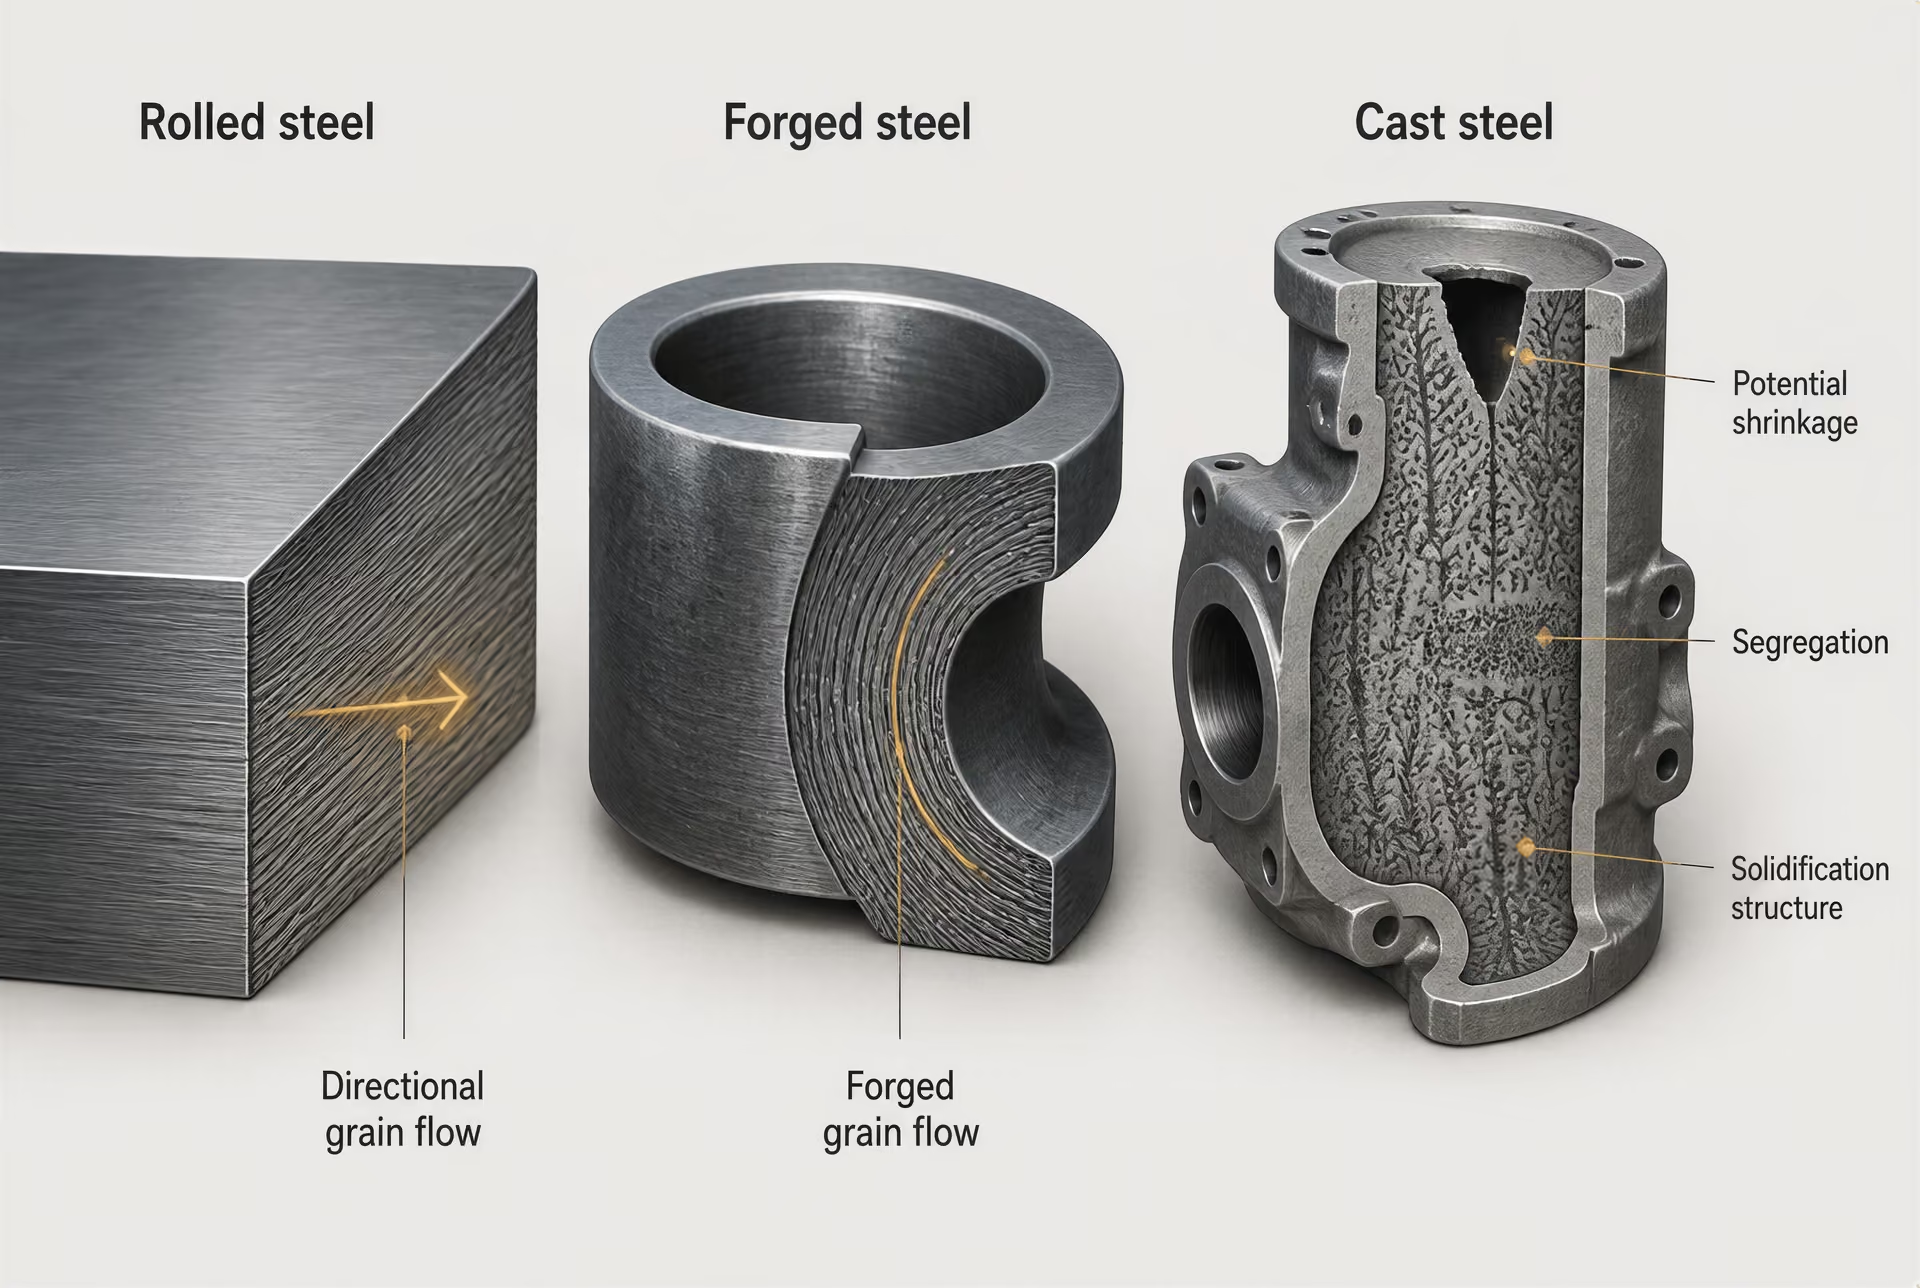
Деформированные изделия и литые изделия
| Форма продукции | Основной способ изготовления | Основной акцент при контроле |
|---|---|---|
| Катаный толстый лист | Обжатие между валками | Толщина, плоскостность, состояние поверхности, испытания на растяжение и ударную вязкость |
| Поковка | Пластическая деформация под бойками или аналогичным инструментом | Течение волокон, степень обжатия при ковке, ориентация образцов и ультразвуковой контроль |
| Отливка | Затвердевание в форме | Усадка, пористость, неметаллические включения, радиографический контроль и капиллярный или магнитопорошковый контроль |
Форма изделия является параметром спецификации, а не визуальной характеристикой. Катанный лист и кованый диск могут выглядеть как толстые плоские стальные компоненты, однако соответствующие стандарты регламентируют разные производственные процессы, виды дефектов, размеры и приемочные испытания. Та же проблема возникает, когда литой корпус сравнивают с трубчатым изделием лишь потому, что оба имеют полый канал.
В учебных материалах ASTM ключевое различие между деформированными и литыми изделиями проводится по способу, которым сталь приобретает окончательную форму. Деформированные изделия формуются механической обработкой после затвердевания. Прокатка, ковка и волочение изменяют форму или перераспределяют материал за счет приложенной деформации. Литые изделия заливаются в форму и приобретают основную форму в процессе затвердевания. Последующая термическая обработка, механическая обработка или локальная деформация могут изменить результат, но не превращают литое изделие в катаное или кованое.
Это различие влияет на внутреннюю структуру. При прокатке обычно формируются направленный поток волокон и вытянутые неметаллические включения; свойства и чувствительность к дефектам могут различаться в продольном, поперечном направлениях и по толщине. Ковка может перенаправить поток волокон вокруг компонента и закрыть или уменьшить некоторые внутренние несплошности, если степень обжатия и контроль процесса являются надлежащими. Ни одно из этих положений не позволяет установить универсальное преимущество одного изделия: результат по-прежнему определяется маркой стали, степенью обжатия, технологией ковки, термической обработкой и контролем. Литая сталь затвердевает из жидкого металла, поэтому ее структура формируется под воздействием температурных градиентов, процессов питания отливки, ликвации и геометрии формы. Усадочные раковины, несплошности, связанные с газом, и неметаллические включения оцениваются как проблемы литейного процесса, а не предполагаются распределенными так же, как в катаном листе.
ISO 6929:2013 стандартизирует терминологию для плоских, длинномерных и трубчатых изделий, однако его термины не делают эти категории взаимозаменяемыми с поковками или отливками. ISO/TC 17 также разделяет группы изделий: плоский прокат непрерывных станов, конструкционные стали, стальные трубы и терминология для стальной продукции. Такая организация отражает различия в техническом контроле, а не представляет собой перечень альтернативных наименований.
Область применения ISO 630-1:2021 показывает, насколько легко неправильно применить знакомое обозначение марки. Стандарт распространяется на горячекатаные плоские и длинномерные изделия из конструкционной стали, включая листы, профили, широкополосовую сталь и прутки, но исключает тонкий лист, полосу и трубчатые изделия. ASTM придерживается той же логики, ориентированной на конкретные виды продукции: спецификации разделены между листами, конструкционными профилями, шпунтовыми сваями, прутками, проволокой, трубчатыми изделиями, поковками и отливками. Спецификацию на лист нельзя считать спецификацией по умолчанию для поковки только потому, что химический состав является схожим.
Геометрия также определяется производственным процессом. Катанный двутавровый профиль изготавливается валками и идентифицируется по стандартизированным размерам и характеристикам сечения. AISC Shapes Database v16.0 приводит такие характеристики в американских традиционных и метрических единицах. Полый конструкционный профиль имеет собственные правила изготовления и определения размеров; ASTM A1085/A1085M распространяется на квадратные, прямоугольные и круглые HSS, предусматривая отдельные требования к геометрии и характеристикам сечения. Кованый коленчатый вал, кольцо или корпус клапана, напротив, изготавливается с припуском до требуемого габарита, а затем подвергается механической обработке, тогда как отливка может непосредственно получать из формы ребра, приливы и внутренние полости. Поэтому форма является свидетельством производственного процесса, но не исчерпывает содержание спецификации.
Требования, специфичные для поковок
Спецификация на поковку должна регламентировать не только химический состав стали и окончательные размеры. Обычно в ней указываются процесс ковки или класс изделия, состояние после термической обработки, степень обжатия или технология деформирования, если это требуется, а также места отбора образцов для механических испытаний. Ориентация образцов имеет значение, поскольку деформация может приводить к направленным свойствам. Испытание образца в продольном направлении кованого прутка не дает той же информации, что испытание в поперечном или тангенциальном направлении кольца.
Стандарты на поковки также регламентируют соотношение между размером исходной заготовки, размером поковки и окончательными размерами после механической обработки. Компонент может подвергаться значительной механической обработке, поэтому приемочный контроль может проводиться до обработки, после нее или на обоих этапах. Поверхностные несплошности могут удаляться в установленных пределах, тогда как внутренние показания контроля могут потребовать ультразвукового контроля. Применимая спецификация может устанавливать зоны контроля, эталонные образцы, правила оценки показаний и ограничения на ремонт. Эти требования отвечают на вопросы, которые стандарт на лист или плиту не рассматривает.
Термическая обработка является еще одной разграничительной характеристикой. Поковка может поставляться в нормализованном состоянии, нормализованном и отпущенном состоянии, закаленном и отпущенном состоянии либо в другом установленном состоянии; при этом испытания на твердость и растяжение связываются с соответствующим состоянием. Напротив, ISO 9328-6:2018 распространяется на плоские стальные изделия для оборудования, работающего под давлением, включая свариваемые мелкозернистые стали, поставляемые в закаленном и отпущенном состоянии. Его требования относятся к плоским изделиям для применения под давлением и не становятся требованиями к поковкам лишь потому, что оба вида продукции могут подвергаться закалке и отпуску.
Для кованой детали также могут требоваться технологическая процедура ковки изготовителя, прослеживаемость по плавке и операции ковки, макротравление, подтверждение направления потока волокон или дополнительные неразрушающие испытания. Приемка зависит от рисков и геометрии готового компонента. Замена этих документов сертификатом на лист оставляет без подтверждения основные сведения о производственном процессе.
Требования, специфичные для отливок
Спецификации на отливки начинаются с требований к плотности металла и контролю, связанному с формой. В них могут определяться способ литья, технология установки прибылей и питания отливки, термическая обработка, правила исправления дефектов, состояние поверхности и контроль критических участков. Контрольные образцы могут быть прикреплены к отливке, отлиты из той же плавки или изготовлены отдельно в соответствии с установленными условиями. Их механические характеристики могут представлять свойства отливки только в пределах схемы отбора образцов, установленной спецификацией.
Результаты радиографического или ультразвукового контроля интерпретируются для отливки иначе, чем для катаного изделия. Отливка содержит изменения сечения, стержни, узлы сопряжения и горячие точки, влияющие на затвердевание. Поэтому контроль сосредоточивается на участках, подверженных усадке, пористости, горячим трещинам или образованию включений; при этом часто применяется уровень качества или класс приемки, связанный с условиями эксплуатации компонента. Линейное показание в отливке, удерживающей давление, может быть недопустимым, даже если похожий поверхностный след на катаном изделии можно удалить и провести повторный контроль.
Стандарты на отливки также различают исправление дефектов и обычную чистовую обработку. Заварка для устранения раковины или другой несплошности может требовать согласования, аттестованных процедур, контроля исправленного участка и повторной термической обработки. Требования приемки могут предусматривать браковку отливки по внутренним или поверхностным показаниям, не означая при этом, что для всех литых стальных изделий действует один и тот же предел допустимых дефектов.
Именно поэтому марку литой стали, марку стали для поковок и марку стали для проката следует рассматривать как полные обозначения, а не как отдельные наименования химического состава. National Structural Steelwork Specification разделяет катаные профили, конструкционные полые профили, листы и прутки и требует, чтобы обозначение содержало номер стандарта, класс прочности и категорию ударной вязкости. ASTM A1088-25, распространяющийся на холоднокатаный лист из сталей CP, DP и TRIP в рулонах и мерных листах, регламентирует химический состав, механические свойства, качество поверхности, внешний вид, размеры и допустимые отклонения. ASTM A786/A786M-15(2025) определяет рифленую плиту как горячекатаную плиту с выступающим рисунком на одной поверхности и допускает поставку в виде листа, рулона листа большой толщины или плиты заданных размеров, при максимальной толщине 25 мм. Ни одна из этих спецификаций не содержит требований к технологическому контролю поковок или отливок.
При замене продукции необходимо учитывать способ изготовления и специфические для него требования к приёмке. Strong evidence
Таким образом, корректное сравнение должно проводиться между изделиями, изготовленными по сопоставимым маршрутам: катаное изделие — с требованиями к катаной продукции, поковка — с требованиями к поковкам, а отливка — с требованиями к отливкам. Сходство марок полезно, но не означает эквивалентности.
12. Чтение полного обозначения стали
[8] National Structural Steelwork Specification. British Constructional Steelwork Association, SteelConstruction.info. NSSS reference material, 2010.
Обозначение стали — это не просто наименование марки. Это компактная цепочка спецификации, которая указывает, какой стандарт на продукцию применяется, какой уровень прочности требуется, как материал ведёт себя при ударном нагружении, в каком состоянии он поставлен или подвергнут обработке и распространяются ли на него дополнительные требования. National Structural Steelwork Specification (NSSS) прямо устанавливает это: полное обозначение содержит номер стандарта, марку по прочности и класс ударных свойств. Эти элементы описывают разные характеристики, поэтому их не следует сводить к одному обозначению.
Например, EN 10025-2 S355J2+N можно прочитать следующим образом:
- EN 10025-2 определяет стандарт на продукцию и область его применения.
- S355 определяет марку конструкционной стали по прочности.
- J2 определяет класс ударных свойств.
- +N определяет состояние поставки: нормализованное состояние или нормализующую прокатку.
Затем проект может предусматривать такие требования, как ультразвуковой контроль, свойства в направлении толщины, ограниченный химический состав или специальное состояние поверхности. Поэтому в заказе или сертификате на материал содержится больше информации, чем просто «сталь S355».
Номер стандарта и область применения стандарта на продукцию
Номер стандарта указывается первым, поскольку он устанавливает свод применимых правил. Это не декоративная ссылка. Он определяет допустимые формы продукции, размеры, способ изготовления, порядок испытаний, допуски и документы контроля, на основании которых оценивается материал.
ISO 6929:2013 устанавливает стандартизированную терминологию для стальной продукции, включая плоскую, сортовую и трубную продукцию. Эта терминология имеет значение, поскольку лист, профиль и труба не являются взаимозаменяемыми категориями, даже если результаты их химического анализа схожи. Различия в способах производства приводят к различным правилам определения размеров, состояниям поверхности и процедурам механических испытаний.
Область применения стандарта может исключать продукцию, которая кажется близкой по характеристикам. ISO 630-1:2021 распространяется на горячекатаную плоскую и сортовую конструкционную стальную продукцию, включая листы, профили, широкополосовую сталь и прутки, но исключает листовую сталь, полосы и трубную продукцию. Поэтому обозначение, соответствующее ISO 630-1, нельзя автоматически применять к холоднокатаному листу или полому профилю.
ASTM придерживается той же логики, основанной на форме продукции. Его спецификации разделены по категориям: листы, конструкционные профили, шпунтовые сваи, прутки, проволока, трубная продукция, поковки и отливки. Например, ASTM A1088-25 распространяется на холоднокатаный лист из стали CP, DP и TRIP, поставляемый в рулонах и мерных листах. Его требования охватывают химический состав, механические свойства, состояние поверхности, внешний вид, размеры и допустимые отклонения. Если называть такой материал просто «высокопрочной сталью», это не отражает область применения в отношении холоднокатаного листа, которая определяет его изготовление и приёмку.
Рельеф поверхности также может влиять на применимое описание продукции. ASTM A786/A786M-15(2025) определяет рифлёную плиту как горячекатаную плиту с выступающим рельефом на одной поверхности. Допускается поставка продукции в размерах, классифицируемых как лист, рулон листа большой толщины или плита, однако устанавливается максимальная толщина 25 мм. Таким образом, термин «рифлёная плита» обозначает одновременно форму продукции и особенность поверхности; это не просто визуальное название любой плиты с выступающим рельефом.
Тот же принцип применяется к конструкционным профилям. Обозначение типа W-shape W14×90 использует систему обозначения профилей, а не правила указания толщины плоской продукции. AISC Shapes Database v16.0 содержит стандартизированные размеры и характеристики сечений таких профилей в американской обычной и метрической системах единиц. Ширина полки, высота, площадь, радиусы, масса и такие характеристики, как и , относятся к обозначению профиля. Их нельзя вывести из марки плоской продукции, например S355, или только из номинальной толщины.
Для полых конструкционных профилей геометрия является частью спецификации. ASTM A1085/A1085M распространяется на квадратные, прямоугольные и круглые полые конструкционные профили; для каждого типа требуются отдельные таблицы размеров и характеристик сечения. Круглый и прямоугольный HSS могут изготавливаться по одной и той же спецификации на сталь, однако толщина стенки, наружные размеры, радиусы углов и расчётные характеристики у них различаются. Поэтому стандарт на продукцию необходимо читать до обозначения марки.
Марка по прочности и класс ударных свойств
После номера стандарта марка по прочности определяет требуемый класс прочности материала в рамках данного стандарта на продукцию. В обозначении S355 буква S означает конструкционную сталь, а 355 относится к установленному минимальному пределу текучести в соответствующем диапазоне толщин и выражается в мегапаскалях для обозначений по EN. Это не означает, что каждый образец при испытании будет иметь предел текучести ровно 355 МПа; кроме того, данное обозначение не характеризует ударную вязкость, свариваемость или состояние поверхности.
Толщина может изменять требуемое значение. В соответствующей таблице может быть установлен более низкий минимальный предел текучести для более толстого материала, поэтому число в обозначении марки не является универсальным свойством, не зависящим от размеров продукции. Сертификат необходимо проверять с учётом фактической толщины или диаметра и редакции стандарта, указанной в заказе.
Класс ударных свойств является отдельной частью цепочки обозначения. В S355J2 суффикс J2 указывает требование к ударному испытанию по Шарпи с V-образным надрезом при заданной температуре испытания — обычно при −20 °C в соответствии с применимыми требованиями EN к конструкционной стали. Класс ударных свойств не является более высокой маркой по прочности. S355JR, S355J0 и S355J2 могут иметь общее обозначение прочности S355, но различаться температурой ударного испытания и требуемой поглощённой энергией.
Это различие имеет практическое значение. Для компонента, который может подвергаться воздействию низких эксплуатационных температур, динамическим нагрузкам или ограничению, препятствующему хрупкому разрушению, необходимо устанавливать класс ударных свойств, а не только указывать предел текучести. Обозначение S355 без суффикса ударных свойств является неполным, если соответствующий стандарт или спецификация проекта требуют его указания.
Другие стандарты выражают те же идеи иным образом. ISO 9328-6:2018 распространяется на плоскую стальную продукцию для работы под давлением и включает свариваемые мелкозернистые стали, поставляемые в закалённом и отпущенном состоянии. Её обозначение необходимо интерпретировать через стандарт на оборудование, работающее под давлением, а не заимствовать из системы наименования конструкционных листов. Прочность, ударная вязкость, свариваемость и состояние после термообработки остаются взаимосвязанными, но различными требованиями.
Состояние поставки, отделка и дополнительные требования
Заключительные части обозначения описывают, в каком виде поставляется сталь и какие дополнительные виды контроля применяются. В EN 10025-2 S355J2+N обозначение +N указывает на нормализованное состояние или нормализующую прокатку при поставке. В зависимости от стандарта другие суффиксы могут обозначать термомеханическую прокатку либо поставку в закалённом и отпущенном состоянии. Суффикс имеет существенное значение, поскольку термообработка и история прокатки влияют на структуру зерна, ударную вязкость, остаточные напряжения и поведение материала при изготовлении конструкций.
Состояние поставки не следует путать с отделкой поверхности. Плита может поставляться в нормализованном состоянии и одновременно требовать определённого класса качества поверхности, состояния кромок или соблюдения специальных правил допустимого ремонта. Для холоднокатаного листа по ASTM A1088-25 могут устанавливаться определённые требования к отделке поверхности и классификации внешнего вида, тогда как для конструкционного профиля контролируются размеры сечения, прямолинейность, скручивание и допуски по массе.
Дополнительные требования вводят виды контроля, выходящие за рамки основного обозначения. Они могут включать ультразвуковой контроль внутренних несплошностей, пластичность в направлении толщины, более жёсткие ограничения по химическому составу, ограничения по углеродному эквиваленту, требования к свариваемости, дополнительные ударные испытания или требования к документам контроля. Сталь, для которой установлено требование к свойствам в направлении толщины, не описывается полностью только обозначениями прочности и ударных свойств; это дополнительное требование касается сопротивления образованию ламеллярных трещин в сварных соединениях.
Последовательность чтения обозначения
- 1. Стандарт Подтвердите точный номер стандарта, редакцию и область применения для данной формы продукции.
- 2. Марка Определите класс прочности или состава в рамках этого стандарта.
- 3. Ударная вязкость Проверьте класс вязкости и температуру испытания, если это требуется.
- 4. Состояние поставки Проверьте нормализацию, термомеханическую прокатку, закалку и отпуск либо другое указанное состояние.
- 5. Дополнительные требования Проверьте положения об испытаниях, поверхности, размерах, свариваемости и документации.
Таким образом, последовательность чтения является целенаправленной: сначала необходимо определить стандарт и область применения продукции, затем прочитать марку по прочности, класс ударных свойств или ударной вязкости, после чего проверить состояние поставки, требования к поверхности и размерам, а также каждый дополнительный символ или пункт. EN 10025-2 S355J2+N описывает другую цепочку спецификации, чем общее обозначение «плита S355», так же как прямоугольный HSS по ASTM A1085/A1085M отличается от холоднокатаного листа TRIP по ASTM A1088-25. Геометрия продукции, способ изготовления и механическое обозначение должны рассматриваться во взаимосвязи, но их нельзя считать одним и тем же.
13. Как спецификации на продукцию ASTM распределяют требования
Спецификации ASTM не рассматривают сталь как единый взаимозаменяемый материал, различающийся только пределом текучести. Они устанавливают требования с учетом формы продукции, способа производства и предполагаемых условий эксплуатации. Плита, двутавровый профиль, круглый пруток, замкнутое конструкционное сечение (HSS) и конструкционный крепежный элемент могут иметь номинальный предел текучести 50 ksi, однако к ним применяются разные правила контроля размеров, места отбора образцов, требования к поверхности и критерии приемки.
Такая структура соответствует терминологии продукции, приведенной в ISO 6929:2013, где различаются плоский прокат, длинномерный прокат, трубная продукция и другие виды стальной продукции. ISO 630-1:2021 распространяется на горячекатаные конструкционные плоские и длинномерные изделия — плиты, профили, широкополосный прокат и прутки, — но прямо исключает лист, полосу и трубную продукцию. Это исключение не является незначительным терминологическим предпочтением. Оно показывает, почему спецификацию, разработанную для одного семейства продукции, нельзя автоматически переносить на другое.
Плиты, профили, прутки, HSS и крепежные изделия
Для конструкционной плиты ASTM A6/A6M устанавливает общие требования, которые обычно применяются совместно с такими марками, как ASTM A36/A36M, ASTM A572/A572M Grade 50 и ASTM A588/A588M. Поскольку продукция представляет собой плоский прокат, ключевыми параметрами контроля являются толщина, ширина, длина, плоскостность, серповидность, состояние кромок и допустимое отклонение толщины. Заказ на плиту также может предусматривать дополнительные требования к свойствам в направлении толщины, свариваемости, ударной вязкости или ультразвуковому контролю. Для плит, предназначенных для работы под давлением, применяется другой нормативный путь: ISO 9328-6:2018 распространяется на плоские стальные изделия для оборудования, работающего под давлением, включая свариваемые мелкозернистые стали, поставляемые в закаленном и отпущенном состоянии.
В обиходной речи термин «плита» также пересекается с термином «лист». Например, ASTM A786/A786M-15(2025) определяет напольную плиту как горячекатаную плиту с рельефным рисунком на одной поверхности и допускает ее поставку в размерах, классифицируемых как лист, рулон из листа большой толщины или плита, при максимальной толщине 25 mm. Рельефный рисунок влияет на внешний вид, измерение толщины и контроль размеров. Однако он не превращает напольную плиту в обычную гладкую конструкционную плиту.
Открытый конструкционный профиль — например, профиль типа W, S, M, HP, C, MC или L — имеет прокатную геометрию с полками, стенками, галтельными переходами и установленными требованиями к торцам. Общие требования ASTM A6/A6M применяются совместно со спецификациями на конструкционные профили, такими как ASTM A992/A992M. К соответствующим размерам относятся высота профиля, ширина полки, толщина стенки и полки, неперпендикулярность, прямолинейность и перпендикулярность торцов. AISC Shapes Database v16.0 содержит стандартизированные размеры профилей, характеристики сечений, наименования и системы единиц; это справочник по размерам и расчету, а не замена спецификации на материал или сертификата металлургического предприятия. Профиль W и плита могут иметь одно обозначение марки, однако свойства профиля определяются геометрией его сечения, включая площадь, радиус инерции и характеристики при кручении.
Прутки относятся к длинномерной продукции и поставляются с круглым, квадратным, шестигранным, прямоугольным или иным поперечным сечением. ASTM A29/A29M устанавливает общие требования к пруткам из углеродистой и легированной стали, а ASTM A108 распространяется на прутки из углеродистой и легированной стали с чистовой обработкой в холодном состоянии. Поэтому спецификации на прутки регламентируют диаметр или ширину, прямолинейность, состояние поверхности, припуск на механическую обработку, обезуглероживание и, если применимо, термическую обработку. Круглый пруток — это не просто узкая плита: прокатка, волочение, обтачивание или обдирка изменяют его допуски на размеры и состояние поверхности.
HSS являются трубной продукцией, даже если их поперечное сечение имеет квадратную или прямоугольную форму. ASTM A1085/A1085M распространяется на квадратные, прямоугольные и круглые замкнутые конструкционные сечения. Замкнутая форма создает требования, которые не возникают для открытого профиля: контроль наружных размеров, радиусов углов, толщины стенки, скручивания, прямолинейности, состояния сварного шва и внутренних характеристик сечения. В расчетных таблицах должна учитываться фактическая замкнутая геометрия. ASTM A500/A500M также является важной спецификацией на HSS; ее требования к продукции связаны с холодноформованными сварными трубами круглой и фасонной формы. Одного указания номинальной марки недостаточно, чтобы определить, какой стандарт на HSS применяется.
Крепежные изделия представляют собой отдельную категорию изготовленной продукции, а не отрезки конструкционного прутка. ASTM F3125/F3125M распространяется на высокопрочные конструкционные болты, включая обозначения Grade A325 и Grade A490 в рамках этой системы спецификаций. Требования могут включать конфигурацию болта, размеры резьбы, твердость, прочность при растяжении, пробную нагрузку, испытания на вращательную способность, покрытие, маркировку и прослеживаемость партии. Спецификации на гайки и шайбы также должны быть совместимыми. Пруток, соответствующий требованию к прочности при растяжении или пределу текучести 50 ksi, нельзя заменить болтом, эксплуатационные характеристики которого зависят от резьбы, геометрии головки, поведения при предварительном натяжении и результатов сборочных испытаний.
Характеристические требования к конкретным видам продукции
Наиболее важным является не число, указанное рядом с маркой. Важен набор характеристик, которым продукция должна соответствовать в поставляемом состоянии.
Плита может испытываться в продольном и поперечном направлениях, причем ударные образцы отбираются в заданном месте относительно поверхности плиты. Толщина влияет на степень обжатия при прокатке, внутреннюю сплошность и прохождение тепла при сварке. Поэтому спецификация может устанавливать ограничения по химическому составу, механическим свойствам при растяжении, относительному удлинению, энергии по Шарпи с V-образным надрезом, требованиям к свариваемости или дополнительному ультразвуковому контролю.
Прокатный профиль должен соответствовать как требованиям к материалу, так и геометрическим требованиям. Толщина его полок и стенки влияет на скорость охлаждения после прокатки, а остаточные напряжения и прямолинейность — на изготовление и монтаж. Таблицы характеристик сечений AISC содержат расчетные свойства, полученные на основе стандартизированных размеров; они не отменяют ограничений ASTM по химическому составу, испытаниям на растяжение, пределу текучести или допустимым отклонениям.
Для прутков основное значение могут иметь целостность поверхности и контроль размеров после горячей прокатки или чистовой обработки в холодном состоянии. Обточенный или шлифованный пруток может иметь иное допустимое состояние поверхности, чем горячекатаный пруток, даже если оба изготовлены из одной номинальной марки стали. Термическая обработка, волокнистое строение и припуск на механическую обработку также могут влиять на требования спецификации.
Для HSS при проведении контроля дополнительно учитываются сварка и формообразование. При холодной формовке полоса изгибается в замкнутый профиль, а ее кромки соединяются продольным сварным швом. Поэтому стандарт наряду с прочностью и относительным удлинением должен устанавливать требования к качеству сварного шва, геометрии углов и отклонениям размеров. Характеристики сечения круглых, квадратных и прямоугольных HSS нельзя определять по таблице для плоского проката.
Для крепежных изделий требуются механические и сборочные проверки по партиям. Одна лишь прочность при растяжении мало говорит о том, обеспечит ли болт заданное предварительное натяжение без разрушения резьбы или головки и без недопустимого проворачивания. Толщина покрытия и способ монтажа также могут влиять на соединение, хотя соответствующие меры контроля могут устанавливаться отдельными ссылочными стандартами.
Почему один номер ASTM не может заменить другой
Обозначение ASTM указывает на определенный набор требований, а не дает общего разрешения использовать любую сталь с близкими химическим составом или прочностью. Плита ASTM A572/A572M Grade 50 и конструкционные профили ASTM A992/A992M Grade 50 не становятся эквивалентными только потому, что в обоих случаях используется обозначение «Grade 50». Форма продукции, ограничения по химическому составу, допуски на размеры, положения об испытаниях и допустимые способы производства у них различаются.
Та же проблема возникает в проектных обозначениях. National Structural Steelwork Specification разделяет прокатные профили, замкнутые конструкционные сечения, плиты и прутки и требует полного обозначения, включающего номер стандарта, класс прочности и категорию ударной вязкости. В этой системе одного обозначения «S355» недостаточно: важны вид продукции и обозначение категории качества. Для плиты, HSS и прокатного профиля могут требоваться разные классы ударной вязкости или состояния поставки.
Поэтому правильная идентификация должна включать форму продукции, применяемый стандарт, марку, состояние поставки и любые дополнительные требования. ASTM A1088-25 распространяется на холоднокатаный лист из стали CP, DP и TRIP в рулонах и мерных отрезках и устанавливает требования к химическому составу, механическим свойствам, качеству поверхности, внешнему виду, размерам и допустимым отклонениям. Эти положения нельзя заменить ссылкой на спецификацию для конструкционной плиты. Форма продукции является частью спецификации, а не второстепенной особенностью, оцениваемой только визуально.
14. Практическая классификация для сравнения форм стальной продукции
Форма изделия — это параметр спецификации, а не просто описание внешнего вида. Плита, лист, плоский пруток и фланец могут выглядеть как плоский стальной прокат, однако различаться диапазонами толщины, способом производства, состоянием поставки, правилами контроля и допустимыми отклонениями. Одно и то же обозначение марки также не устраняет этих различий. «S355J2» указывает прочностные и ударные свойства в рамках соответствующего стандарта, но не определяет, является ли материал плитой, профилем, полым профилем или поковкой.
Полезное сравнение предполагает, что для каждого изделия задаются шесть вопросов: какая геометрия поставляется, каким способом изделие произведено, в каком состоянии оно поставляется, какие химические и механические требования применяются, какие допуски являются определяющими и какое состояние поверхности и документы о соответствии сопровождают изделие? ISO 6929:2013 содержит терминологию для проведения такого первичного различия и охватывает плоский прокат, длинномерный прокат, трубную продукцию и родственные формы стальной продукции.
Форма и размеры
К плоским изделиям относятся плита, лист и полоса, однако эти термины нельзя рассматривать как универсальные категории размеров. Их границы различаются в зависимости от стандартов и производственных систем. Плита обычно поставляется отдельными мерными отрезками или крупными прямоугольными заготовками, тогда как лист и полоса чаще связаны с меньшей толщиной и переработкой в рулонах. Именно спецификация, а не только внешний вид, определяет, какие правила размеров применяются.
ASTM A786/A786M-15(2025) хорошо иллюстрирует эту проблему. В нем рифленая плита определяется как горячекатаная плита с рельефным рисунком на одной поверхности; допускается поставка в размерах, классифицируемых как лист, рулон листа большой толщины или плита; максимальная толщина составляет 25 мм. Таким образом, рельефный рисунок является требованием к поверхности и геометрии, тогда как базовая классификация по-прежнему зависит от размерной категории, используемой стандартом.
Профили относятся к длинномерному прокату с заданным поперечным сечением. Двутавры, швеллеры, уголки, тавры и другие катаные профили идентифицируются по номинальной высоте, массе на единицу длины или стандартному обозначению. AISC Shapes Database v16.0 содержит стандартизированные размеры и характеристики профилей в американской традиционной и метрической системах единиц, включая площадь, массу, моменты инерции и моменты сопротивления сечения. Эти характеристики нельзя приравнивать к размерам плоского прутка с близкими общей шириной и толщиной.
Прутки могут быть круглыми, квадратными, шестигранными или плоскими и часто поставляются прямыми отрезками. Их спецификация может устанавливать требования к диаметру или размеру под ключ, прямолинейности, состоянию торцов и допуску по длине. Проволока обычно производится с гораздо меньшим поперечным сечением и, как правило, поставляется в бухтах, поэтому масса бухты, способ намотки и состояние поверхности становятся частью описания изделия.
Трубная продукция требует отдельного рассмотрения, поскольку на изделие влияют наружный диаметр, толщина стенки, внутренний диаметр, овальность и длина. ASTM A1085/A1085M распространяется на замкнутые конструкционные профили квадратного, прямоугольного и круглого сечения. Прямоугольный замкнутый профиль нельзя специфицировать только по ширине и высоте: важны также радиус угла, толщина стенки, площадь сечения и расчетные характеристики. Стандарты на трубы могут дополнительно различать бесшовные, сварные, холоднотянутые и электросварные изделия.
Поковки формуются под действием сжимающей силы, обычно между штампами или в открытых штампах, и специфицируются по окончательным размерам, припуску на механическую обработку, а иногда и по направлению волокнистого строения. Отливки получают заполнением формы, поэтому основное значение приобретают переходы толщины стенок, галтели, прибыли, усадочные припуски и внутренняя сплошность. Отливка и механически обработанная поковка с одинаковым внешним контуром остаются разными формами продукции.
Металлургия и история обработки
Способ производства оставляет в спецификации характерный «отпечаток». Плиты и конструкционные профили обычно горячекатают из слябов или блюмов. Лист и полоса могут быть горячекатаными, травлеными, холоднодеформированными, отожженными, подвергнутыми дрессировке, оцинкованными или покрытыми иным способом. Холодная деформация изменяет толщину и качество поверхности, одновременно влияя на поведение при текучести, относительное удлинение и остаточные напряжения.
ASTM A1088-25 распространяется на холоднокатаный лист из сталей CP, DP и TRIP, поставляемый в рулонах и мерных отрезках. Поэтому это обозначение передает больше, чем диапазон толщины: оно идентифицирует семейства современных высокопрочных сталей, для которых совместно контролируются химический состав, микроструктура и деформационное поведение. CP означает complex phase — многофазную сталь, DP — dual phase — двухфазную сталь, а TRIP — transformation-induced plasticity — сталь с пластичностью, индуцированной превращением. Механические требования, качество поверхности, внешний вид, размеры и допустимые отклонения — все это является частью данной спецификации.
Термическая обработка должна фиксироваться отдельно от формы изделия. Плита для оборудования, работающего под давлением, может поставляться нормализованной, нормализованной прокаткой либо закаленной и отпущенной — в зависимости от применяемого стандарта и марки. ISO 9328-6:2018 распространяется на плоские стальные изделия для работы под давлением, включая свариваемые мелкозернистые стали, поставляемые в закаленном и отпущенном состоянии. Одинаковая номинальная толщина обычной конструкционной плиты и плиты для сосудов, работающих под давлением, не означает одинаковых вязкости, чистоты, свариваемости или истории термической обработки.
Длинномерный прокат может быть нормализованным, закаленным и отпущенным, холоднодеформированным или подвергнутым растворяющему отжигу. После прокатки прутки могут подвергаться обдирке, бесцентровому шлифованию или механической обработке. Трубы могут подвергаться раздаче, волочению, сварке, термической обработке и гидростатическим испытаниям в различных сочетаниях, установленных соответствующим стандартом на продукцию. Степень деформации при ковке и циклы повторного нагрева влияют на волокнистое строение и внутреннюю целостность; технология литья определяет ликвацию, пористость и распределение неметаллических включений. Это металлургические характеристики, а не необязательные обозначения.
ISO 630-1:2021 устанавливает общие технические условия поставки для горячекатаных плоских и длинномерных конструкционных стальных изделий, включая плиты, профили, широкополосный прокат и прутки. В нем прямо исключены лист, полоса и трубная продукция. Эта граница показывает, почему марку или уровень прочности нельзя переносить из одного семейства продукции в другое без проверки соответствующего стандарта.
Испытания, контроль и документация
Испытания определяются рисками, обусловленными геометрией и способом производства. Для плоского проката обычно требуются испытания на растяжение, изгиб, ударную вязкость — если это предусмотрено, — химический анализ и контроль размеров. Для длинномерного проката дополнительно проверяют размеры сечения, прямолинейность, массу и длину. Для трубной продукции могут требоваться контроль сварного шва, гидростатические испытания или испытания на герметичность, испытания на сплющивание, раздачу, расширение кольца или ультразвуковой контроль — в зависимости от того, предназначена ли труба для строительных конструкций, работы под давлением или другой области применения.
Состояние поверхности также необходимо описывать явно. На горячекатаной плите может сохраняться окалина, тогда как холоднокатаный лист оценивают по качеству отделки и наличию видимых дефектов. Рифленая плита должна сохранять свой рельефный рисунок. Прутки могут поставляться в прокатанном состоянии, после обдирки или шлифования. Для поковок может требоваться контроль после механической обработки, а для отливок — радиографический, ультразвуковой, магнитопорошковый или капиллярный контроль для выявления внутренних и поверхностных несплошностей.
Допуски зависят от вида продукции. Допуски для плит могут охватывать изменение толщины по площади листа, плоскостность, ширину, длину и состояние кромок. Для профилей устанавливаются пределы по высоте, ширине полки, толщине стенки, неперпендикулярности и массе. Для замкнутых профилей необходимы допуски по толщине стенки, радиусу угла, наружным размерам, прямоугольности и кручению. Размер, допустимый для катаного профиля, может быть неприемлемым для изготовленной трубы, поскольку он изменяет качество сборки и характеристики сечения.
Документация должна идентифицировать изделие полностью, а не только указывать марку стали. Национальная спецификация на производство строительных стальных конструкций отдельно рассматривает катаные профили, конструкционные замкнутые профили, плиты и прутки и требует, чтобы полное обозначение включало номер стандарта, класс прочности и категорию ударной вязкости. В документе о соответствии также должны быть указаны форма изделия, размеры, номер плавки или литого изделия, состояние поставки, термическая обработка — если применимо, — результаты испытаний и статус контроля. Сертификаты завода-изготовителя, протоколы испытаний и маркировка прослеживаемости связывают физическое изделие с заявленными химическим составом и механическими характеристиками.
Таким образом, на практике следует сравнивать системы спецификаций, а не названия, которые звучат похоже. Геометрия определяет исходную категорию; история обработки объясняет структуру материала; состояние поставки, требования к поверхности, допуски и испытания завершают идентификацию изделия. Без всех этих параметров выражения «стальная плита», «стальной пруток» или «стальная труба» представляют собой лишь неполное описание.
15. Распространенные ошибки классификации и контрольный перечень на основе стандартов
Форма изделия является параметром спецификации, а не просто визуальным описанием. Два изделия могут выглядеть как прямоугольные стальные детали, но при этом изготавливаться по разным маршрутам прокатки и иметь различные требования к размерам, поверхности и приемочным испытаниям. ISO 6929:2013 содержит стандартизированную терминологию для плоского проката, сортового проката, трубной продукции и других стальных форм, однако терминология не заменяет стандарт на конкретную продукцию. ISO/TC 17 также разделяет работы на такие группы продукции, как плоский прокат непрерывных станов, конструкционные стали, стальные трубы и терминология по стальной продукции.
Это разделение имеет значение, когда на чертеже, в описании закупаемой продукции или в протоколе контроля указана только форма. Обозначения «стальная плита», «HSS» или «S355» содержат неполную информацию.
Отнесение любого плоского проката к плитам
Плоский прокат не становится автоматически плитой. В повседневной речи лист, полоса, широкая полоса и плита могут обозначаться сходным образом, однако соответствующие стандарты могут устанавливать для них разные диапазоны толщин, ширины, формы поставки, допуски и технологические маршруты производства. Холоднокатаный лист, поставляемый в рулоне, не превращается в плиту только потому, что впоследствии его разрезали на прямоугольные заготовки.
ASTM A1088-25 наглядно иллюстрирует этот момент. Он распространяется на холоднокатаный лист из сталей CP, DP и TRIP, поставляемый в рулонах и мерных отрезках. Спецификация устанавливает требования к химическому составу, механическим свойствам, качеству поверхности, внешнему виду, размерам и предельным отклонениям. Ее предметом является холоднокатаный лист, а не плоская сталь вообще. Мерный отрезок из рулона по A1088 для целей спецификации остается листовой продукцией, если только к материалу не применяется другой соответствующий стандарт.
ISO 630-1:2021 устанавливает столь же важную границу. Он распространяется на общие технические условия поставки горячекатаного плоского и сортового проката из конструкционной стали, включая плиты, профили, широкие полосы и прутки, но исключает лист, полосу и трубную продукцию. Поэтому обозначение по ISO 630-1 нельзя безоговорочно распространять на холоднокатаный лист или полый профиль.
Термин «рифленая плита» создает еще одну возможность для ошибки. ASTM A786/A786M-15(2025) определяет рифленую плиту как горячекатаную плиту с выступающим рельефом на одной поверхности. Тот же стандарт допускает поставку в размерах, классифицируемых как лист, рулон листа большой толщины или плита, и устанавливает максимальную толщину 25 мм. Рельефный рисунок является характеристикой поверхности; толщину и классификацию по форме поставки по-прежнему необходимо проверять. Отнесение любого рифленого плоского изделия к «плитам» игнорирует установленные стандартом различия в размерах и технологии производства.
Материал для оборудования, работающего под давлением, требует дополнительной оговорки. ISO 9328-6:2018 распространяется на плоскую стальную продукцию для работы под давлением, включая свариваемые мелкозернистые стали в закаленном и отпущенном состоянии. Соответствие плоского изделия марке конструкционной стали само по себе не означает его пригодность для оборудования, работающего под давлением. Стандарт на продукцию, состояние поставки, требования к ударной вязкости, контролю свариваемости и предполагаемые условия эксплуатации должны соответствовать друг другу.
Исправление здесь простое, но требует точности: необходимо определить, является ли материал листом, полосой, плитой, широкой полосой или иной формой плоского проката; зафиксировать технологический маршрут и состояние поставки; затем указать применяемую спецификацию. Одной толщины недостаточно.
Отнесение HSS к открытым профилям
Полые конструкционные профили часто мысленно относят к той же категории, что и уголки, швеллеры, тавры и двутавры, поскольку все они могут быть представлены в одной таблице строительных профилей. Такая классификация ошибочна. HSS является замкнутым трубным изделием с полостью внутри, тогда как уголок, швеллер или двутавр представляют собой открытый профиль, образованный открытыми элементами, соединенными в углах или стенкой.
ASTM A1085/A1085M распространяется на квадратные, прямоугольные и круглые полые конструкционные профили. Для каждой формы требуются собственные данные о размерах и геометрических характеристиках сечения. Наружные размеры, толщина стенки, геометрия углов, внутренние размеры, площадь, радиус инерции и характеристики при кручении нельзя безопасно определять по таблице открытых профилей. Прямоугольный HSS и сварная коробчатая конструкция могут выглядеть на чертеже одинаково, но различаться по технологическому маршруту, расположению сварных швов, радиусам углов, допускам и установленным испытаниям.
AISC Shapes Database v16.0, опубликованная American Institute of Steel Construction в 2022 году, содержит стандартизированные размеры, характеристики сечений, системы единиц и правила обозначения строительных стальных профилей. Это полезный справочный источник для идентификации обозначения профиля и расчета его характеристик. Однако он не является сертификатом на материал и не подтверждает соответствие ASTM A1085/A1085M или любой другой спецификации на продукцию. Запись в базе данных может, например, идентифицировать HSS 8×4×3/8, но не доказывает, что поставленный элемент имеет требуемые химический состав, предел текучести, предел прочности, допуск по толщине стенки, качество сварных швов или состояние поставки.
Такая же осторожность необходима в европейской и британской практике. National Structural Steelwork Specification различает прокатные профили, полые конструкционные профили, плиты и прутки как отдельные типы исходной продукции. Полый профиль должен оставаться обозначенным как полый профиль, даже если его номинальная площадь или масса близки к соответствующим показателям открытого прокатного профиля. Применимую таблицу определяет геометрия изделия, а не только обозначение марки.
Смешение марки, формы и спецификации
Марка определяет требуемые свойства материала или его состав в рамках установленного стандарта. Форма указывает, что именно было произведено: плита, лист, пруток, профиль, труба, поковка или отливка. Спецификация объединяет эти элементы с требованиями к производству, испытаниям, допускам и поставке. Они взаимосвязаны, но ни один из них не заменяет остальные.
Поэтому «S355» не является полным обозначением продукции. Оно указывает на семейство сталей по прочности, однако применимый стандарт на продукцию может определять, является ли материал плитой, профилем, прутком или другой формой. Важна также категория ударной вязкости. Согласно руководству National Structural Steelwork Specification, полное обозначение включает номер стандарта, марку по прочности и категорию ударной вязкости. Обозначение EN 10025-2 S355J2+N содержит значительно больше информации, чем «S355»: в нем указаны стандарт, марка, категория ударной вязкости и состояние поставки — нормализованное или нормализованное прокатанное.
Даже это обозначение может не отвечать всем требованиям проекта. Заказчик или проектная спецификация могут дополнительно устанавливать свойства в направлении толщины, ультразвуковой контроль, ограничения по свариваемости, класс качества поверхности, периодичность испытаний, размерные допуски или ограничения на ремонт. Плита для сварной конструкции и плита для оборудования, работающего под давлением, могут иметь одинаковый номинальный уровень прочности, но подпадать под действие различных технических условий поставки. ISO 9328-6:2018 является наглядным примером требования к продукции для работы под давлением, которое нельзя установить только по названию марки.
Тот же принцип применяется к пруткам, поковкам и отливкам. Литая сталь определенной марки не является взаимозаменяемой с прутком аналогичной марки, имеющим сходные ограничения по химическому составу, поскольку различаются структура затвердевания, термическая обработка, контроль и допустимые несплошности. Для поковок предусмотрены собственная история деформирования и требования спецификации. Форма является свидетельством технологического маршрута производства.
Правильная классификация меняет ответ в практических случаях. Холоднокатаный лист из стали DP, вырезанный из рулона, следует учитывать по ASTM A1088-25, а не переименовывать в плиту. Изделие с рельефным рисунком следует проверять по ASTM A786/A786M-15(2025), включая определение рифленой плиты и максимальную толщину 25 мм, а не классифицировать только по внешнему виду. Квадратный HSS следует проверять по ASTM A1085/A1085M и по характеристикам сечения HSS, а не по таблице открытых профилей AISC. Плоское изделие для работы под давлением должно иметь обозначение ISO 9328-6:2018, марки стали, закаленного и отпущенного состояния, а также требуемых испытаний.
| Проверяемый параметр | Требуемая информация |
|---|---|
| Форма продукции | Лист, полоса, толстый лист, широкополосный прокат, пруток, открытый профиль, полое конструкционное сечение, труба, поковка или отливка |
| Применимый стандарт | Точный номер стандарта и редакция |
| Марка и обозначение | Полное обозначение марки, а не только число, указывающее прочность |
| Ударная вязкость | Указанный класс ударной вязкости, если требуется |
| Состояние поставки | После прокатки, нормализованное, закалённое и отпущенное, холоднодеформированное или другое указанное состояние |
| Размеры и допуски | Толщина, ширина, длина, стенка, профиль, радиус и допустимые отклонения |
| Состояние поверхности | Отделка, рельеф, окалина, дефекты и пределы ремонта |
| Дополнительные требования | Свойства в направлении толщины, ультразвуковой контроль, вязкость, чистота и положения проекта |
Используйте этот контрольный перечень перед подтверждением классификации:
- Форма изделия: лист, полоса, плита, широкая полоса, пруток, открытый профиль, HSS, труба, поковка или отливка.
- Применяемый стандарт: точный номер и редакция стандарта, включая область применения, относящуюся к соответствующей форме изделия.
- Марка и обозначение: полное обозначение марки, а не только число, характеризующее прочность.
- Категория ударной вязкости: например, установленная категория ударной вязкости, если этого требует стандарт.
- Состояние поставки: после прокатки, нормализованное или нормализованное прокатанное, закаленное и отпущенное, холоднодеформированное или иное указанное состояние.
- Размеры и допуски: толщина, ширина, длина, толщина стенки, профиль, радиус угла и предельные отклонения.
- Состояние поверхности: качество отделки, рельефный рисунок, состояние окалины, дефекты и ограничения на ремонт.
- Дополнительные требования: свойства в направлении толщины, ультразвуковой контроль, дополнительные требования к ударной вязкости, испытания, чистота металла или положения, установленные проектом.
Ни одна отдельная база данных профилей, термин словаря или обозначение марки не устанавливает полного соответствия продукции. Strong evidence
Ни база данных профилей, ни стандарт терминологии, такой как ISO 6929:2013, ни одно только обозначение марки не устанавливают все эти вопросы полного соответствия. Форму изделия, стандарт, марку, категорию ударной вязкости, состояние поставки, размеры, состояние поверхности и дополнительные требования необходимо проверять совместно.
Источники
- [1] ASTM A1085/A1085M — Hollow Structural Sections. ASTM product specification, 2025. https://www.aisc.org/aisc/publications/steel-construction-manual/astm-a1085/
- [2] ISO 6929:2013 — Steel products — Vocabulary. International Standard, 2013. https://www.iso.org/standard/50770.html
- [3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International Standard, 2025. https://store.astm.org/a1088-25.html
- [4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International Standard, 2025. https://store.astm.org/a0786_a0786m-15r25.html
- [5] ISO 630-1:2021 — Structural steels — Part 1. International Standard, 2021. https://www.iso.org/standard/73841.html
- [6] AISC Shapes Database v16.0. AISC reference database, 2022. https://www.aisc.org/aisc/publications/steel-construction-manual/aisc-shapes-database-v160/
- [7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Standard, 2018. https://www.iso.org/standard/72065.html
- [8] National Structural Steelwork Specification. NSSS reference material, 2010. https://www.steelconstruction.info/images/1/10/BCSA_52-10.pdf