




1. Co oznacza stal niskostopowa o wysokiej wytrzymałości
HSLA jako klasa, a nie pojedynczy gatunek stali
Stal niskostopowa o wysokiej wytrzymałości (HSLA) to rodzina niskowęglowych, niskostopowych stali konstrukcyjnych, których wytrzymałość i właściwości eksploatacyjne uzyskuje się dzięki kontrolowanemu połączeniu składu chemicznego, procesu wytwarzania i mikrostruktury. Nie jest to jeden stop, jedna obróbka cieplna ani jeden uniwersalny skład. Blacha dostarczana zgodnie z ASTM A572/A572M Grade 50 oraz blacha odporna na korozję atmosferyczną, dostarczana zgodnie z ASTM A588, mogą być określane jako HSLA, mimo że różnią się wymaganiami specyfikacji, strategiami stopowania, zachowaniem korozyjnym oraz dopuszczalnymi postaciami wyrobu.
Najważniejsza różnica metalurgiczna polega na tym, że stale HSLA uzyskują podwyższoną wytrzymałość bez opierania się na wysokiej zawartości węgla, charakterystycznej dla wielu starszych wysokowytrzymałych stali węglowych. Ich skład może obejmować umiarkowane dodatki manganu, krzemu, miedzi, niklu, chromu, molibdenu lub innych pierwiastków stopowych, a także mniejsze dodatki niobu, wanadu i tytanu. W starszej terminologii amerykańskiej niob często zapisywany jest jako columbium, dlatego oznaczenia i opisy ASTM mogą odnosić się do stali „columbium-vanadium”.
Umiarkowane dodatki niobu, wanadu lub tytanu mogą zwiększać wytrzymałość oraz poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie. Strong evidence
American Iron and Steel Institute opisuje stal HSLA jako grupę stali, w której umiarkowane dodatki columbium, wanadu lub tytanu zwiększają wytrzymałość, a także mogą poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie. Efekty te nie są automatyczną konsekwencją dodania danego pierwiastka. Zależą od ilości dodatku, zawartości węgla i azotu w stali, historii cieplnej oraz końcowego rozmieszczenia wydzieleń i ziaren.
Opracowanie ASM International z 2024 roku zalicza stale HSLA w stanie walcowanym, określane również jako stale mikrostopowe, do wysokowytrzymałych stali węglowych i niskostopowych o granicy plastyczności większej niż 275 MPa [40 ksi]. Wartość ta jest przydatna do identyfikacji szerokiej kategorii stali walcowanych, ale nie stanowi uniwersalnej granicy prawnej ani granicy określonej w specyfikacji. Specyfikacja ASTM może definiować wyrób HSLA poprzez oznaczenie gatunku, ograniczenia składu chemicznego, wymagania dotyczące właściwości mechanicznych oraz warunki wytwarzania, a nie poprzez jeden ogólny próg.
Zakres jest szeroki. W opublikowanym w 1979 roku referacie z sympozjum ASTM podano wartości granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276–966 MPa]. Już sam taki zakres pokazuje, dlaczego określenie „HSLA” nie może zastępować właściwego oznaczenia gatunku. Wytrzymałość z górnego końca tego zakresu może wiązać się z innym procesem wytwarzania, zawartością dodatków stopowych, grubością przekroju i wymaganiami dotyczącymi udarności niż w przypadku blachy konstrukcyjnej o wytrzymałości zbliżonej do dolnej granicy.
Definicje oparte na wytrzymałości różnią się od definicji specyfikacyjnych
| Opis | Co określa | Czego nie określa |
|---|---|---|
| Definicja oparta na wytrzymałości | Określony poziom granicy plastyczności lub wytrzymałości na rozciąganie | Składu chemicznego, trasy przetwarzania ani postaci wyrobu |
| Definicja oparta na specyfikacji | Skład chemiczny, właściwości mechaniczne, wymagania dotyczące wyrobu i warunki wytwarzania | Jednej uniwersalnej mikrostruktury stali HSLA |
| Oznaczenie stali mikrostopowej | Kontrolowane dodatki niobu, wanadu, tytanu lub ich kombinacji | Jednakowych właściwości użytkowych wszystkich wyrobów |
Definicja oparta na wytrzymałości dotyczy tego, jakie właściwości mechaniczne ma stal. Definicja specyfikacyjna określa, jakie wymagania musi spełniać wyrób. Kwestie te są ze sobą powiązane, ale nie są identyczne.
Granica plastyczności jest często najbardziej widocznym kryterium. ASTM A572/A572M obejmuje na przykład pięć gatunków wysokowytrzymałej, niskostopowej konstrukcyjnej stali columbium-vanadium w postaci kształtowników, blach, grodzic i prętów. Określone minimalne wartości granicy plastyczności wynoszą od 42 ksi [290 MPa] do 65 ksi [450 MPa], zależnie od gatunku i rodzaju wyrobu. Oznaczenie przekazuje zatem znacznie więcej niż informację „stal o wysokiej wytrzymałości”: wskazuje normę regulującą skład chemiczny, właściwości rozciągane, wymagania wymiarowe lub dotyczące wyrobu oraz inne warunki mające zastosowanie do zamawianej postaci wyrobu.
ASTM A588 jest kolejnym ważnym przykładem. Norma ta definiuje konstrukcyjną stal HSLA odporną na korozję atmosferyczną, a NIST określił w 2005 roku minimalną granicę plastyczności tego gatunku na 50 ksi. Określanie zarówno A572/A572M, jak i A588 mianem „HSLA” jest uzasadnione z metalurgicznego punktu widzenia, jednak traktowanie tych gatunków jako zamiennych już nie. A572 jest określana jako wysokowytrzymała, niskostopowa konstrukcyjna stal columbium-vanadium, natomiast A588 obejmuje wymagania związane z odpornością na korozję atmosferyczną. Projektant nadal musi sprawdzić ograniczenia dotyczące grubości, wymagania w zakresie udarności, wymagania spawalnicze, warunki środowiska, na które wyrób będzie narażony, oraz dokładną postać wyrobu.
Stal może również przekraczać granicę plastyczności 275 MPa, a mimo to nie być klasyfikowana jako HSLA w ramach określonej normy zakupowej lub projektowej. Z drugiej strony norma może stosować terminologię HSLA ze względu na zamierzony zestaw właściwości i skład chemiczny, nawet jeśli jej minimalna wytrzymałość nie odpowiada dokładnie szerokiemu progowi dla stali walcowanych przyjętemu przez ASM International. Normy wyrobów mogą rozróżniać blachy walcowane na gorąco, blachy grube, pręty, kształtowniki konstrukcyjne oraz wyroby ulepszane cieplnie, określając dla każdego z nich odrębne wymagania.
Wartość mechaniczna jest zatem tylko jednym z elementów identyfikacji stali. Właściwości wytrzymałościowe przy rozciąganiu, stosunek granicy plastyczności do wytrzymałości na rozciąganie, wydłużenie, udarność, zachowanie podczas zginania, spawalność oraz właściwości w kierunku grubości mogą mieć w eksploatacji równie duże znaczenie. Dwie stale o podobnej granicy plastyczności mogą różnie zachowywać się podczas kształtowania lub spawania, ponieważ różnią się równoważnikiem węgla, udziałem wydzieleń, wielkością ziaren i historią chłodzenia.
Dlaczego określenia niskostopowa, wysokowytrzymała i mikrostopowa nie są wzajemnie zamienne
Określenie „niskostopowa” opisuje zawartość pierwiastków stopowych w szerokim znaczeniu składowym; samo w sobie nie gwarantuje określonej wytrzymałości, technologii wytwarzania ani mikrostruktury. Niskostopowa stal może być projektowana z myślą o hartowności, odporności na zużycie, pracy w podwyższonej temperaturze, udarności lub wytrzymałości konstrukcyjnej. Niektóre stale niskostopowe zawierają stosunkowo znaczne dodatki chromu, niklu, molibdenu lub manganu i mogą być hartowane oraz odpuszczane. Nie są one automatycznie stalami HSLA.
Główne mechanizmy umacniania stali HSLA
- Umacnianie roztworowe
- Rozpuszczone atomy pierwiastków stopowych odkształcają sieć ferrytu i utrudniają ruch dyslokacji.
- Rozdrobnienie ziaren
- Drobniejsze ziarna ferrytu zwiększają granicę plastyczności i mogą poprawiać odporność na pękanie rozdzielcze.
- Umacnianie wydzieleniowe
- Drobne cząstki węglikoazotków blokują dyslokacje w osnowie ferrytycznej.
- Umacnianie przemianowe
- Chłodzenie może prowadzić do powstania drobnego ferrytu, ferrytu bainitycznego lub innych twardszych składników struktury.
- Kontrolowane odkształcenie
- Odkształcenie zakumulowane i niezrekrystalizowany austenit wpływają na końcową strukturę ferrytu.
Określenie „wysokowytrzymała” opisuje poziom właściwości, zwykle ustalany na podstawie określonej granicy plastyczności lub wytrzymałości na rozciąganie. Niewiele mówi ono o sposobie uzyskania tej wytrzymałości. Mogą się do niej przyczyniać umocnienie roztworowe dzięki manganowi lub krzemowi, rozdrobnienie ziaren, umocnienie wydzieleniowe, przemiana w twardsze składniki ferrytowe lub bainityczne oraz walcowanie kontrolowane. Niskostopowa stal hartowana i odpuszczana może być wysokowytrzymała, nie będąc mikrostopowym gatunkiem HSLA w typowym znaczeniu stali walcowanej.
Stal mikrostopowa Stal zawierająca bardzo małe, kontrolowane dodatki, takie jak niob, wanad lub tytan, które zmieniają strukturę ziaren, wydzielanie, rekrystalizację lub przebieg przemian.
Określenie „mikrostopowa” odnosi się dokładniej do stosowania bardzo małych, kontrolowanych dodatków — zazwyczaj niobu, wanadu, tytanu lub ich kombinacji — w celu modyfikacji przemian i zachowania podczas odkształcania. Pierwiastki te działają poprzez mechanizmy takie jak wydzielanie węglików, azotków lub węglikoazotków, kontrola wielkości ziaren austenitu oraz hamowanie rekrystalizacji podczas walcowania. Sama nominalna obecność tych pierwiastków nie wystarcza. Niob pozostający w roztworze podczas ponownego nagrzewania może zachowywać się inaczej niż niob, który wydziela się przed walcowaniem lub w jego trakcie. Tytan może wiązać azot w postaci azotku tytanu, natomiast wydzielanie wanadu może przyczyniać się do umocnienia ferrytu podczas chłodzenia. Wynik zależy od temperatury rozpuszczania, sposobu ponownego nagrzewania, harmonogramu walcowania, szybkości chłodzenia oraz proporcji węgla i azotu.
Kontrolowane przetwarzanie termomechaniczne jest zatem w praktyce częścią definicji materiału. Walcowanie poniżej wybranych temperatur rekrystalizacji może rozdrabniać strukturę wyjściowego austenitu; przyspieszone chłodzenie może zmieniać udział ferrytu, perlitu, bainitu lub innych produktów przemian; a wydzielanie może zwiększać wytrzymałość bez znacznego zwiększania zawartości węgla. Mechanizmy te wpływają również na udarność, ciągliwość, granice kształtowania oraz strefy wpływu ciepła spawania.
W dyskusji podczas sympozjum ASTM w 1979 roku podano, że większość analizowanych gatunków była mikrostopowana columbium, wanadem, tytanem lub kombinacjami tych pierwiastków. Nie oznacza to, że każda stal określana jako HSLA zawiera wszystkie trzy pierwiastki, ani nawet którykolwiek z nich. Nie oznacza to również, że każda stal mikrostopowa należy do tej samej rodziny specyfikacji. Wiarygodna identyfikacja wymaga podania pełnego oznaczenia — takiego jak ASTM A572/A572M Grade 50 lub ASTM A588 — wraz z postacią wyrobu, grubością, stanem dostawy oraz mającymi zastosowanie wymaganiami dodatkowymi. Dopiero wtedy można ocenić wytrzymałość, udarność, spawalność, podatność na kształtowanie i odporność korozyjną stali faktycznie stosowanej.
2. Czym stale HSLA różnią się od stali niestopowych i konwencjonalnych stali niskostopowych
Stal wysokowytrzymała niskostopowa (HSLA) to rodzina niskowęglowych, niskostopowych stali konstrukcyjnych, a nie pojedynczy skład chemiczny. O jej właściwościach użytkowych decyduje współdziałanie składu chemicznego, ponownego nagrzewania, walcowania, chłodzenia oraz powstałej mikrostruktury. Oznaczenie to nie określa zatem jednego uniwersalnego poziomu wytrzymałości, plastyczności, udarności, spawalności ani odporności korozyjnej.
ASM International klasyfikuje stale HSLA w stanie walcowanym, nazywane również stalami mikrostopowymi, jako wysokowytrzymałe stale węglowe i niskostopowe o granicy plastyczności powyżej 275 MPa [40 ksi]. Wartość ta opisuje zakres wytrzymałości, a nie jedną recepturę metalurgiczną. Norma ASTM A572/A572M obejmuje na przykład pięć gatunków wysokowytrzymałej niskostopowej konstrukcyjnej stali kolumbowo-wanadowej. Ich określone minimalne granice plastyczności mieszczą się w zakresie od 42 ksi [290 MPa] do 65 ksi [450 MPa]. ASTM A588 to inna specyfikacja: obejmuje niskostopową konstrukcyjną stal HSLA odporną na korozję atmosferyczną, a NIST podaje dla tego materiału minimalną granicę plastyczności wynoszącą 50 ksi.
To rozróżnienie ma znaczenie, ponieważ stal niestopowa, konwencjonalna stal niskostopowa i stal HSLA mogą zawierać zarówno węgiel, jak i mangan, a mimo to osiągać różne właściwości dzięki odmiennym strategiom projektowania. Stali spełniającej wymagania jednego oznaczenia gatunku nie można traktować jako zamiennej z inną tylko dlatego, że obie określa się jako „wysokowytrzymałe”.
Węgiel jako pierwiastek umacniający a kontrola jego zawartości
Węgiel umacnia ferryt poprzez międzywęzłowe umocnienie roztworowe, a także umożliwia powstawanie twardszych składników, takich jak perlit, bainit i martenzyt. Zwiększenie zawartości węgla może zatem podnosić wytrzymałość na rozciąganie i granicę plastyczności, szczególnie gdy obróbka cieplna prowadzi do powstania znacznego udziału faz umocnionych. Stale niestopowe często opierają się na tej zależności: zawartość węgla, szybkość chłodzenia i obróbka cieplna w dużej mierze określają końcową wytrzymałość.
Metoda ta wiąże się jednak z kosztami. Większa zawartość węgla może pogarszać spawalność poprzez zwiększenie hartowności i ryzyka powstania twardej, kruchej strefy wpływu ciepła, zwłaszcza gdy spawanie powoduje szybkie chłodzenie. Może również zmniejszać plastyczność i utrudniać kształtowanie. Stal o dużej zawartości węgla może być wytrzymała, a jednocześnie mniej podatna na procesy wytwarzania niż stal niskowęglowa o starannie kontrolowanej mikrostrukturze.
Projektowanie stali HSLA zazwyczaj zmierza do uzyskania wytrzymałości bez polegania na dużej zawartości węgla. Zawartość węgla utrzymuje się na poziomie wystarczająco niskim, aby zapewnić spawalność i możliwość kształtowania, natomiast mangan zapewnia umocnienie roztworowe i pomaga kontrolować przebieg przemian. Krzem, miedź, nikiel, chrom i molibden mogą być również kontrolowane lub dodawane w określonych celach, lecz ich działanie zależy od specyfikacji i trasy technologicznej. Nie są one po prostu zamiennymi składnikami zwiększającymi wytrzymałość.
Niska zawartość węgla nie oznacza, że węgiel nie pełni żadnej roli metalurgicznej. Nawet niewielka zmiana może wpływać na hartowność, powstawanie cementytu, udziały bainitu lub martenzytu oraz równoważnik węgla stosowany do oceny warunków spawania. Celem jest kontrolowana zawartość węgla, a nie jego całkowite usunięcie. W wielu gatunkach HSLA producent stali uzyskuje znaczną część wymaganej granicy plastyczności dzięki rozdrobnieniu ziaren i wydzielaniu faz, a nie dzięki dużej objętości twardych produktów przemian.
Konwencjonalne stale niskostopowe często zawierają większe dodatki pierwiastków stopowych niż stale HSLA i mogą opierać się na hartowaniu i odpuszczaniu, hartowaniu na wskroś lub starannie zaprojektowanych mieszaninach faz. Ich przeznaczenie może obejmować uzyskanie wysokiej hartowności, wytrzymałości w podwyższonej temperaturze, odporności na zużycie lub określonej reakcji na obróbkę cieplną. Stale HSLA natomiast często dostarcza się w stanie po walcowaniu lub po walcowaniu kontrolowanym, przy czym harmonogram walcowania i przebieg chłodzenia stanowią część projektu właściwości.

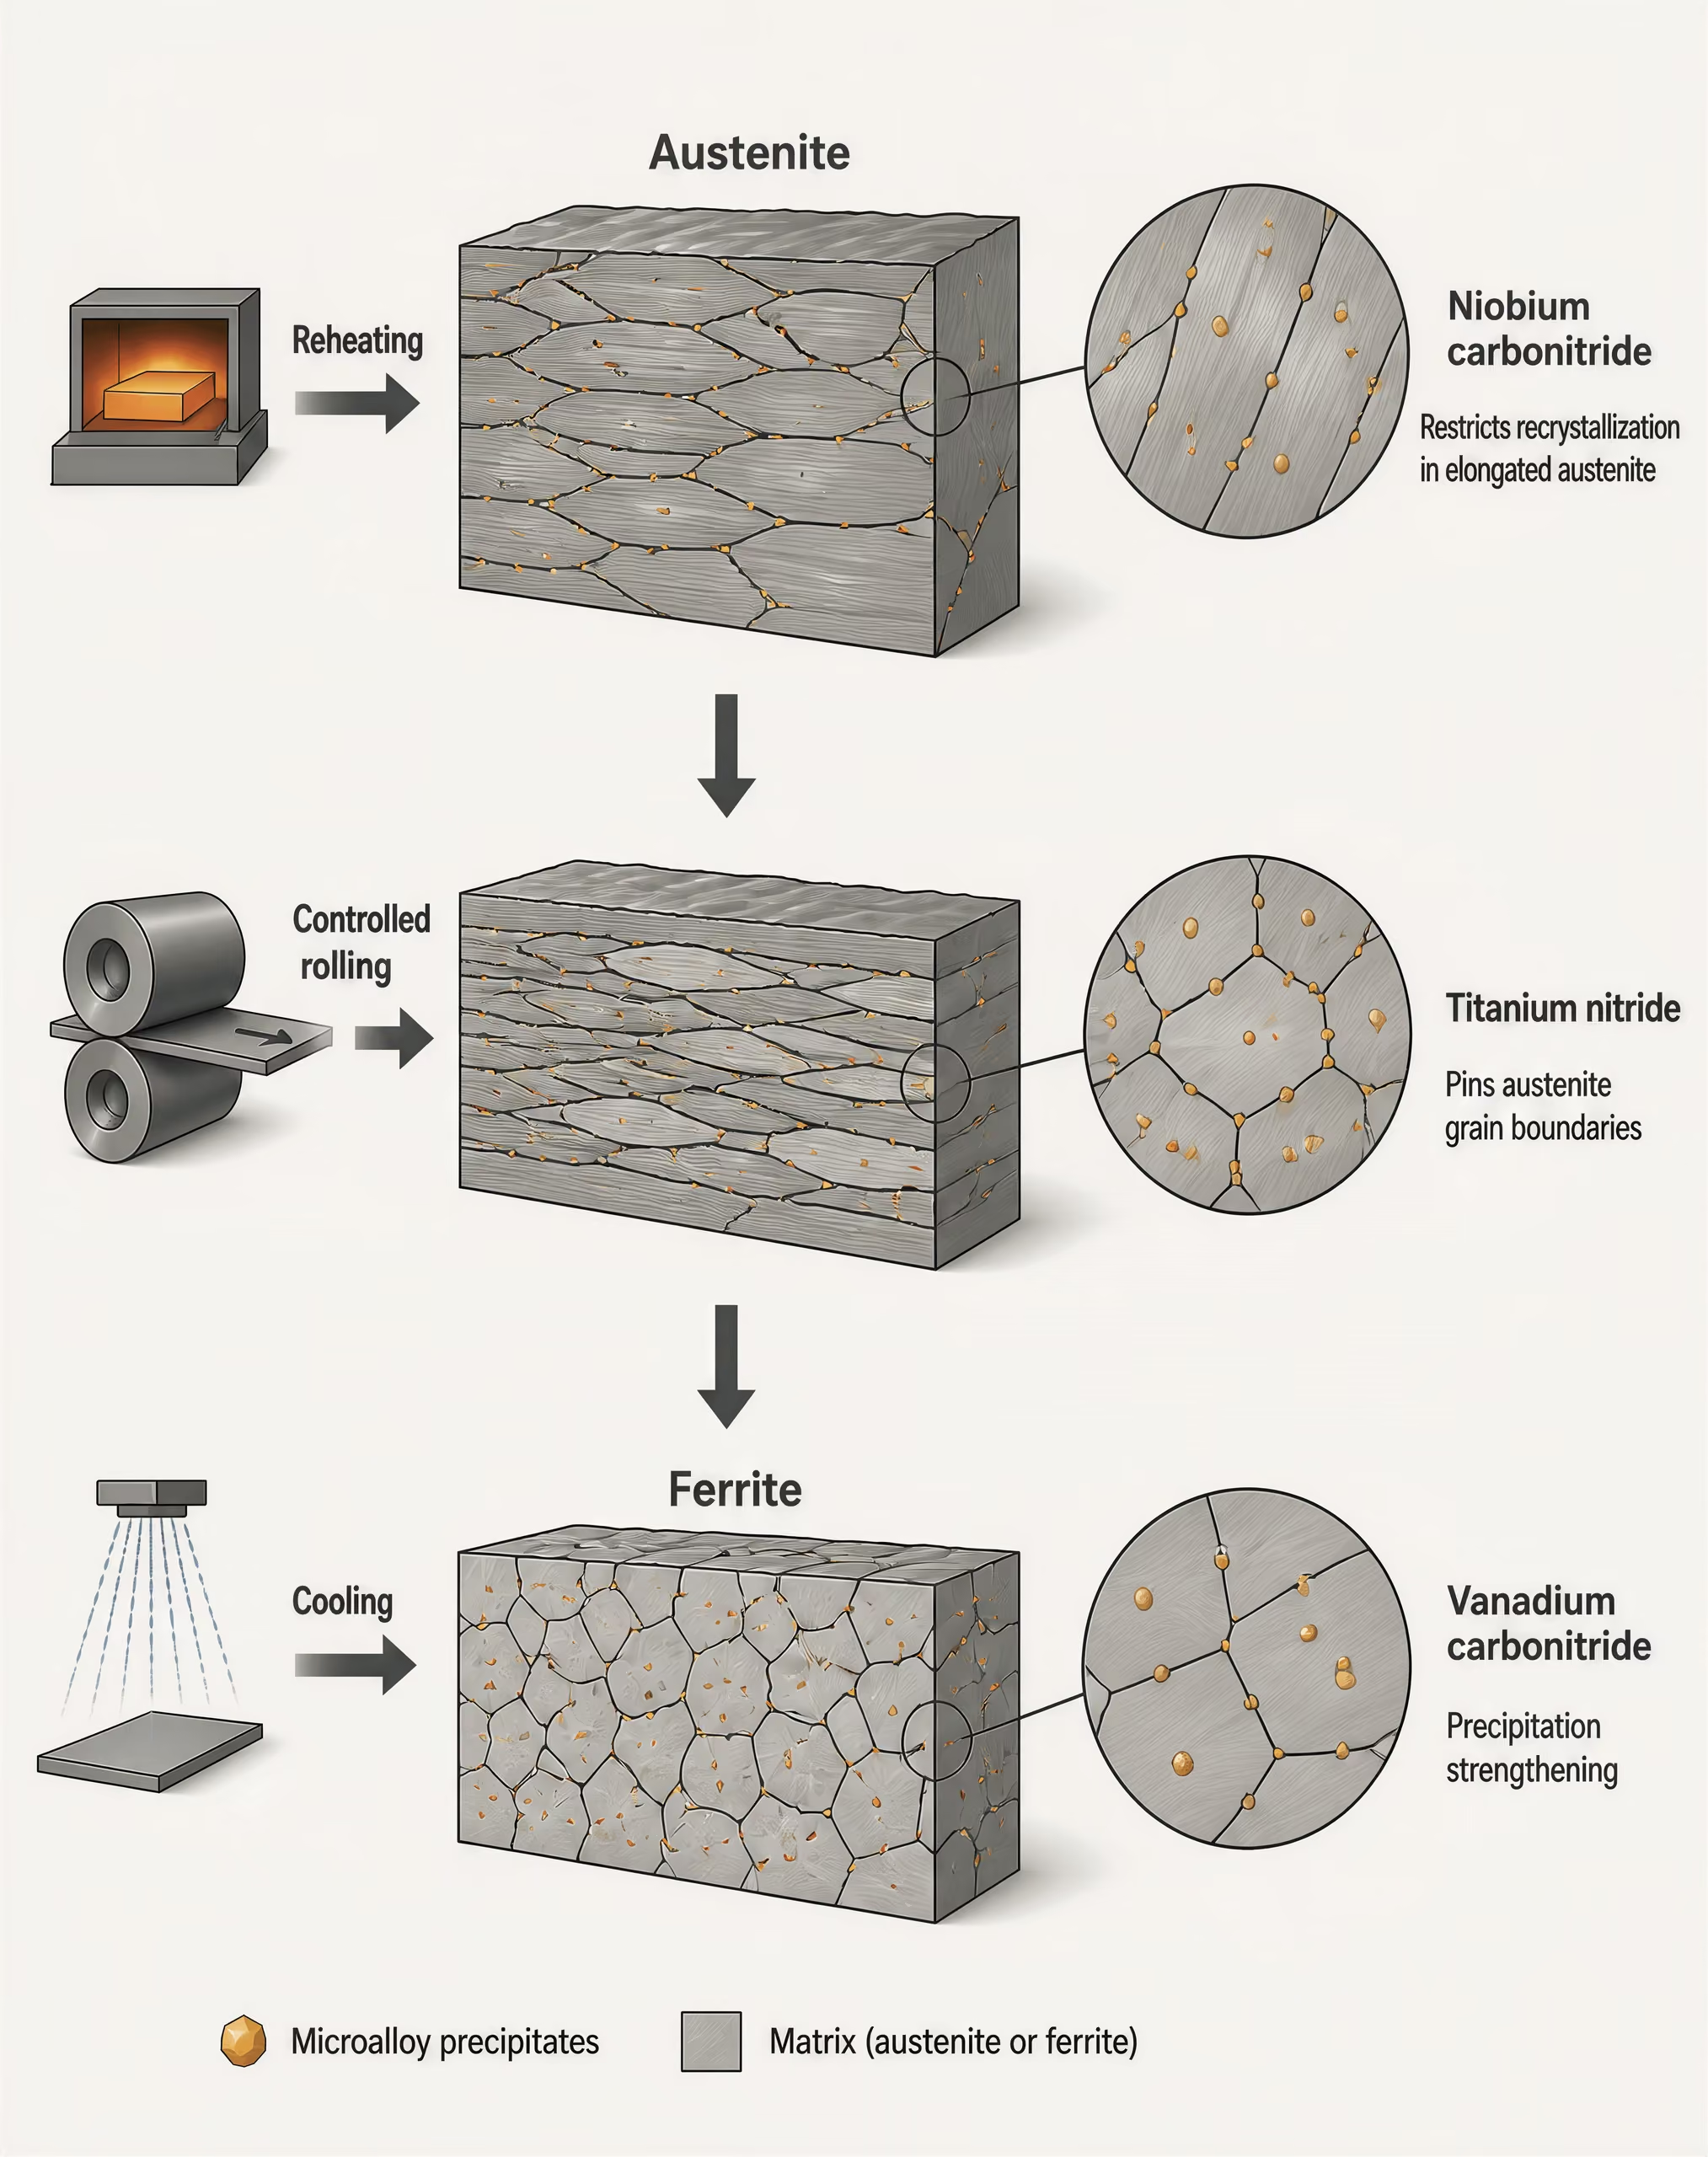
Dlaczego niewielkie dodatki stopowe mogą powodować duże zmiany właściwości
Mikrostopowanie działa, ponieważ pierwiastki obecne w niewielkich stężeniach mogą kontrolować zjawiska zachodzące w skali ziaren i wydzieleń. Niob, wanad i tytan — w wielu amerykańskich specyfikacjach i publikacjach określane jako columbium, vanadium i titanium — mogą tworzyć trwałe węgliki, azotki lub węglikoazotki. Sama ich nominalna obecność niewiele mówi o gotowej stali. Rezultat zależy od tego, czy każdy z tych pierwiastków rozpuszcza się podczas ponownego nagrzewania, wydziela podczas walcowania lub chłodzenia oraz pozostaje dostępny, aby wpływać na końcową mikrostrukturę.
Niob może opóźniać rekrystalizację austenitu podczas walcowania kontrolowanego. Umożliwia to kumulowanie odkształcenia przed przemianą i sprzyja powstawaniu drobnoziarnistej struktury ferrytowej po chłodzeniu. Ponieważ rozdrobnienie ziaren zwiększa granicę plastyczności, na ogół zachowując użyteczną udarność, niob może zapewniać inną równowagę między wytrzymałością a plastycznością niż samo zwiększenie zawartości węgla.
Wanad zazwyczaj działa poprzez umocnienie wydzieleniowe. Węglikoazotki wanadu powstające w ferrycie utrudniają ruch dyslokacji, zwiększając wytrzymałość po przemianie. Tytan tworzy szczególnie trwałe azotki i może pomagać w kontrolowaniu rozrostu ziaren austenitu podczas ponownego nagrzewania. Jeżeli cząstki tytanu są zbyt grube, mogą jednak zapewniać mniejsze umocnienie oraz wpływać na udarność lub reakcję materiału na procesy technologiczne. Ten sam dodatek może zatem mieć różną wartość w odmiennych warunkach wytwarzania stali i walcowania.
Mechanizmy te są addytywne tylko w ograniczonym sensie. Umocnienie roztworowe wywołane przez mangan lub krzem, rozdrobnienie ziaren uzyskane dzięki walcowaniu kontrolowanemu, umocnienie wydzieleniowe powodowane przez niob lub wanad oraz umocnienie wskutek przemian fazowych mogą wzajemnie na siebie oddziaływać, jednak końcowej właściwości nie można przewidzieć wyłącznie na podstawie listy składników stopowych. Znaczenie mają temperatura ponownego nagrzewania, grubość wsadu, temperatura końcowego walcowania, szybkość chłodzenia, wymiar przekroju oraz postać wyrobu.
Skala zakresu wytrzymałości dobrze ilustruje ten problem. W referacie z sympozjum ASTM opublikowanym w 1979 roku podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276–966 MPa], przy czym większość gatunków mikrostopowano kolumbem, wanadem, tytanem lub kombinacjami tych pierwiastków. Tak szerokiego zakresu nie można opisać jednym „składem HSLA”. Definicja AISI również stwierdza, że umiarkowane dodatki kolumbu, wanadu lub tytanu mogą zwiększać wytrzymałość, a w przypadku niektórych gatunków poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie.
Wytrzymałość, spawalność, udarność i podatność na kształtowanie jako konkurencyjne zmienne projektowe
Granica plastyczności jest tylko jednym z rezultatów projektowania stali HSLA. Jej zwiększenie nie poprawia automatycznie plastyczności, udarności, spawalności, podatności na kształtowanie ani odporności korozyjnej. Drobnoziarnista ferrytowa stal HSLA może łączyć wysoką granicę plastyczności z użyteczną udarnością, podczas gdy inny gatunek o twardszej mikrostrukturze może wykazywać większą wrażliwość na warunki karbu, cykle cieplne podczas spawania lub kształtowanie na zimno.
Czynniki decydujące o spawalności stali HSLA
- Skład chemiczny Węgiel, mangan, dodatki stopowe i równoważnik węgla wpływają na hartowność.
- Geometria Grubość blachy i sztywność zamocowania złącza wpływają na chłodzenie i ryzyko pękania.
- Cykl cieplny Energia liniowa, temperatura podgrzewania wstępnego, temperatura międzyściegowa i szybkość chłodzenia zmieniają twardość oraz udarność strefy wpływu ciepła.
- Kontrola wodoru Przechowywanie materiałów dodatkowych, czystość powierzchni i praktyka spawania niskowodorowego zmniejszają ryzyko pękania opóźnionego.
- Kwalifikowanie procedury Instrukcja technologiczna spawania (WPS) musi obejmować rzeczywisty gatunek, grubość, proces, materiał dodatkowy i ograniczenia cieplne.
Na spawalność silnie wpływają zawartość węgla, mangan i dodatki stopowe, grubość blachy, sztywność zamocowania, energia cieplna oraz szybkość chłodzenia. Niskowęglowy gatunek HSLA może być łatwiejszy do spawania niż stal o większej zawartości węgla, hartowana i odpuszczana, lecz nadal może wymagać kontroli temperatury podgrzewania wstępnego, temperatury międzyściegowej, zawartości wodoru lub energii cieplnej. W zależności od cyklu cieplnego jego strefa wpływu ciepła może utracić udarność, ulec zmiękczeniu lub rozwinąć twarde składniki struktury.
Podatność na kształtowanie wiąże się z podobnym kompromisem. Wyższa granica plastyczności może zwiększać sprężynowanie i siłę potrzebną do kształtowania. Grube wydzielenia, struktury pasmowe lub anizotropia wynikająca z walcowania mogą pogarszać gięcie lub tłoczenie głębokie, nawet gdy wytrzymałość na rozciąganie spełnia wymagania specyfikacji. Z drugiej strony starannie kontrolowana wielkość ziaren i skład chemiczny mogą zapewnić gatunek o lepszej podatności na kształtowanie przy danym poziomie wytrzymałości.
Odporność korozyjną należy również rozpatrywać oddzielnie od wytrzymałości. ASTM A588 obejmuje odporną na korozję atmosferyczną niskostopową konstrukcyjną stal HSLA, natomiast ASTM A572 określa wysokowytrzymałą niskostopową konstrukcyjną stal kolumbowo-wanadową. Tych dwóch oznaczeń nie należy traktować jako synonimów. Na korozję atmosferyczną wpływają miedź, fosfor, chrom, nikiel, warunki ekspozycji, stan powierzchni oraz cykle zwilżania i wysychania; sama wyższa granica plastyczności nie zapewnia odporności korozyjnej.
Dobór stali HSLA jest zatem problemem projektowym z ograniczeniami. Istotne pytanie nie brzmi, czy stal jest „mocniejsza”, lecz który gatunek, postać wyrobu, grubość, stan dostawy i specyfikacja zapewniają wymagane połączenie właściwości. Kontrolę zawartości węgla, wydzielanie faz mikrostopowych, rozdrobnienie ziaren, walcowanie kontrolowane oraz przebieg przemian należy rozpatrywać łącznie.
3. Pierwiastki mikrostopowe: niob, wanad i tytan
Stale wysokowytrzymałe niskostopowe nie zawdzięczają swoich właściwości jednemu ogólnemu „dodatkowi mikrostopowemu”. Niewielkie ilości niobu, wanadu, tytanu lub ich kombinacji oddziałują z węglem i azotem, zmieniają zachowanie ziaren austenitu, wpływają na rekrystalizację podczas walcowania oraz tworzą wydzielenia, które modyfikują końcową strukturę ferrytyczną. Rezultat zależy od składu chemicznego stali i historii jej przetwarzania: temperatura ponownego nagrzewania decyduje o tym, które cząstki ulegną rozpuszczeniu, temperatura walcowania kontroluje rekrystalizację, a szybkość chłodzenia wpływa na ferryt, perlit, bainit lub inne produkty przemian powstające później.
American Iron and Steel Institute opisuje stale HSLA jako grupę, w której umiarkowane dodatki kolumbu, wanadu lub tytanu zwiększają wytrzymałość, a także mogą poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie (AISI, 2024). ASM International zalicza stale HSLA walcowane bezpośrednio, nazywane także stalami mikrostopowymi, do grupy wysokowytrzymałych stali węglowych i niskostopowych o granicy plastyczności większej niż 275 MPa [40 ksi] (ASM International, 2024). Opisy te wskazują na rodzinę metalurgiczną, a nie na pojedynczy skład chemiczny ani jedną drogę przetwarzania. W opublikowanym w 1979 roku artykule konferencyjnym ASTM podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276 do 966 MPa], przy czym większość omawianych gatunków była mikrostopowana kolumbem, wanadem, tytanem lub kombinacjami tych pierwiastków.
Terminologia dotycząca kolumbu i niobu
Columbium Północnoamerykański termin specyfikacyjny oznaczający niob, pierwiastek chemiczny Nb.
„Kolumb” i „niob” oznaczają ten sam pierwiastek chemiczny, Nb. Niob jest powszechnie stosowaną współczesną nazwą chemiczną w naukowej i międzynarodowej literaturze metalurgicznej, natomiast kolumb pozostaje utrwalony w kilku północnoamerykańskich specyfikacjach stali. ASTM A572/A572M nosi na przykład tytuł Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. Jego pięć gatunków ma określoną minimalną granicę plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa], zależnie od gatunku i wymagań dotyczących wyrobu (ASTM International, 2000). Nazwanie tego pierwiastka niobem nie oznacza innego stopu; użycie nazwy kolumb jest zgodne z terminologią stosowaną w tej specyfikacji.
W stalach HSLA niob często łączy się z węglem i azotem, tworząc węglik niobu, azotek niobu lub mieszany węglikoazotek niobu, często zapisywany jako Nb(C,N). Część cząstek wydziela się podczas walcowania na gorąco, inne powstają podczas chłodzenia lub pozostają nierozpuszczone po ponownym nagrzewaniu. Drobne, równomiernie rozmieszczone cząstki mogą ograniczać rozrost ziaren austenitu i przyczyniać się do umocnienia wydzieleniowego. Nierozpuszczone cząstki mogą przypinać granice ziaren austenitu w wysokiej temperaturze, jednak znaczenie mają ich rozmiar i rozmieszczenie. Niewielka liczba grubych cząstek nie zapewnia takiego samego efektu umocnienia ani kontroli wielkości ziaren jak znacznie drobniejsza dyspersja.
Niob zmienia również sposób, w jaki austenit reaguje na walcowanie. Gdy Nb(C,N) pozostaje w roztworze, niob może opóźniać rekrystalizację między kolejnymi przepustami walcowniczymi. Umożliwia to kumulowanie odkształcenia i wytworzenie spłaszczonej, silnie wydłużonej struktury austenitu zamiast sekwencji w pełni zrekrystalizowanych ziaren równoosiowych. Podczas późniejszego chłodzenia zwiększona liczba potencjalnych miejsc zarodkowania ferrytu może sprzyjać powstaniu drobniejszej struktury ziaren ferrytu. Rozdrobnienie ziaren zwiększa granicę plastyczności, na ogół zachowując korzystniejszą równowagę między ciągliwością a wytrzymałością niż umocnienie uzyskane wyłącznie przez grube wydzielenia lub dużą zawartość węgla.
Wpływ niobu na walcowanie kontrolowane
- Ponowne nagrzewanie Część cząstek zawierających niob rozpuszcza się, a niob powraca do roztworu stałego w austenicie.
- Odkształcanie Rozpuszczony niob i wydzielenia opóźniają rekrystalizację austenitu podczas walcowania.
- Spłaszczanie ziaren austenitu Zakumulowane odkształcenie tworzy wydłużone ziarna austenitu i dodatkowe miejsca przemiany.
- Chłodzenie Odkształcony austenit przemienia się w drobniejszą strukturę ferrytyczną.
Ta sekwencja przemian nie zachodzi automatycznie. Jeśli ponowne nagrzewanie rozpuści zbyt mało niobu, może zabraknąć wystarczającej ilości niobu w roztworze stałym, aby opóźnić rekrystalizację lub później utworzyć drobne wydzielenia. Jeśli harmonogram walcowania będzie zbyt gorący, rekrystalizacja może zniwelować zamierzoną strukturę odkształcenia. Jeżeli stal zostanie schłodzona w innych warunkach, końcowa mikrostruktura może zawierać ferryt poligonalny, perlit, ferryt iglasty, składniki bainityczne lub ich mieszaniny. Dlatego ta sama nominalna zawartość Nb może prowadzić do odmiennych właściwości blachy, taśmy lub pręta wytworzonych przy zastosowaniu różnych harmonogramów cieplnych.
Niob nie zastępuje również kontroli zgodności ze specyfikacją. ASTM A572/A572M obejmuje rodzinę konstrukcyjnych stali kolumbowo-wanadowych, natomiast ASTM A588 dotyczy konstrukcyjnej stali HSLA odpornej na korozję atmosferyczną. NIST podaje, że ASTM A588 ma minimalną granicę plastyczności wynoszącą 50 ksi (NIST, 2005). Oznaczenie i wymagane właściwości wynikają z całkowitego składu chemicznego, postaci wyrobu, sposobu przetwarzania oraz wymagań dotyczących badań, a nie z samej obecności Nb.
Węglikoazotki wanadu i umocnienie wydzieleniowe
Wanad jest szczególnie kojarzony z umocnieniem wydzieleniowym, ponieważ węglikoazotek wanadu, V(C,N), może wydzielać się podczas chłodzenia stali z zakresu austenitu lub w trakcie przemiany ferrytycznej. Drobne cząstki V(C,N) utrudniają ruch dyslokacji w ferrycie. Wzrost granicy plastyczności często opisuje się za pomocą mechanizmu typu Orowana: dyslokacje muszą omijać gęsto rozmieszczone wydzielenia lub przechodzić przez nie, co wymaga przyłożenia dodatkowego naprężenia.
Zachowanie wanadu różni się od zachowania niobu. Węglikoazotki wanadu są na ogół bardziej rozpuszczalne w austenicie w temperaturach ponownego nagrzewania niż wiele związków niobu lub tytanu. Dlatego większa część wanadu może przejść do roztworu stałego przed walcowaniem, a następnie wydzielić się w ferrycie. Z tego względu istotne są harmonogram chłodzenia, zawartość węgla i azotu oraz temperatura przemiany. Szybsze lub wolniejsze chłodzenie może zmieniać ilość, rozmiar i odstępy między cząstkami V(C,N), natomiast dostępność azotu może silnie wpływać na wydzielanie, ponieważ azotek wanadu stanowi ważną część populacji węglikoazotków.
Umocnienie wydzieleniowe ma swoją cenę, jeśli cząstki stają się zbyt grube lub zbyt rzadko rozmieszczone. Grube wydzielenia wnoszą mniejszy wkład do umocnienia w przeliczeniu na jednostkę objętości i mogą niekorzystnie oddziaływać z procesami pękania. Nadmierny dodatek wanadu również nie gwarantuje proporcjonalnego wzrostu granicy plastyczności. Korzystny efekt zależy od drobnego rozmieszczenia cząstek, a to rozmieszczenie jest kształtowane przez cały cykl cieplny, a nie przez nominalną zawartość składnika stopowego.
Wanad może współdziałać z niobem. Niob może kontrolować rekrystalizację austenitu i rozdrabniać strukturę ziaren powstałą po przemianie, podczas gdy wanad wydziela się w trakcie przemiany lub po jej zakończeniu i zwiększa wytrzymałość ferrytu. Stal zawierająca oba pierwiastki może zatem łączyć rozdrobnienie ziaren z umocnieniem wydzieleniowym, jednak proporcje tych efektów muszą być zaprojektowane z uwzględnieniem wyrobu i drogi przetwarzania. W blasze normalizowanej, taśmie walcowanej termomechanicznie oraz pręcie walcowanym bezpośrednio ta sama chemia Nb-V może nie prowadzić do powstania takiej samej struktury ferrytycznej ani takich samych właściwości mechanicznych.
Azotek tytanu, kontrola wielkości ziaren i efekty związane z wtrąceniami
Tytan wykazuje silne powinowactwo do azotu i w wysokich temperaturach tworzy azotek tytanu, TiN. Cząstki TiN są stosunkowo stabilne podczas ponownego nagrzewania, dlatego kontrolowana populacja drobnych cząstek może przypinać granice ziaren austenitu i ograniczać rozrost ziaren. Ma to szczególne znaczenie w strefach wpływu ciepła podczas spawania, gdzie wysokie temperatury mogą powodować znaczny rozrost ziaren austenitu. Drobnoziarnista struktura powstała po przemianie może zapewniać lepszą ciągliwość niż struktura gruboziarnista, chociaż właściwości spawalnicze nadal zależą od gatunku i procedury.
Wpływ tytanu na kontrolę wielkości ziaren w dużym stopniu zależy od rozmiaru i rozmieszczenia TiN. Bardzo drobne cząstki TiN skutecznie przypinają granice ziaren; grube, sześcienne cząstki TiN zapewniają znacznie słabsze przypinanie, ponieważ ich liczba w jednostce objętości jest mniejsza. Duże wtrącenia TiN mogą działać jak lokalne koncentratory naprężeń i stawać się miejscami inicjacji pęknięć, szczególnie w warunkach wysokich wymagań dotyczących ciągliwości lub obciążenia w kierunku grubości. Tytan nie jest więc uniwersalnym rozdrabniaczem ziaren. Bilans azotu, zawartość tytanu, temperatura ponownego nagrzewania oraz sposób krzepnięcia decydują o tym, czy powstanie użyteczna dyspersja, czy niepożądane grube wtrącenia.
Tytan może również łączyć się z węglem i tworzyć węglik tytanu lub mieszane węglikoazotki, jednak TiN jest często dominującą cząstką wysokotemperaturową uwzględnianą przy projektowaniu kontroli wielkości ziaren. Jego trwałość może utrzymywać przypinanie granic ziaren w warunkach, w których związki niobu i wanadu rozpuszczają się łatwiej. Jednocześnie nadmierna lub niewłaściwie kontrolowana zawartość tytanu może wiązać azot i zmieniać sposób wydzielania innych pierwiastków mikrostopowych.
| Pierwiastek | Główna tendencja | Wrażliwość na przetwarzanie |
|---|---|---|
| Niob (columbium) | Kontrola rekrystalizacji i drobne wydzielanie | Rozpuszczanie podczas ponownego nagrzewania i temperatura walcowania |
| Wanad | Wydzieleniowe umacnianie ferrytu | Szybkość chłodzenia, temperatura przemiany, węgiel i azot |
| Tytan | Stabilność azotków w wysokiej temperaturze i hamowanie rozrostu ziaren austenitu | Bilans azotu, temperatura ponownego nagrzewania i wielkość cząstek |
Te trzy pierwiastki mogą zatem wywoływać częściowo pokrywające się, lecz odmienne efekty. Niob jest silnie kojarzony z kontrolą rekrystalizacji i drobnymi wydzieleniami; wanad — z umocnieniem wydzieleniowym ferrytu; tytan — ze stabilnością azotków w wysokiej temperaturze i przypinaniem ziaren austenitu. Są to tendencje, a nie bezwzględne reguły. Rozpuszczanie, wydzielanie, stopień zgniotu podczas walcowania, ponowne nagrzewanie, chłodzenie, spawanie i końcowa przemiana fazowa decydują o tym, który mechanizm dominuje w konkretnym gatunku HSLA. Dlatego klasyfikacje ASTM, AISI, ASM International i NIST należy analizować w połączeniu z wymaganiami dotyczącymi konkretnego gatunku, postaci wyrobu i badań, a nie traktować ich jako wzajemnie wymiennych oznaczeń.
4. Mechanizmy metalurgiczne prowadzące do uzyskania wytrzymałości stali HSLA
Stal niskostopowa o wysokiej wytrzymałości nie uzyskuje granicy plastyczności według jednej uniwersalnej receptury. Jest to rodzina niskowęglowych stali niskostopowych, w których skład chemiczny, nagrzewanie, walcowanie, chłodzenie oraz powstająca w rezultacie mikrostruktura są projektowane łącznie. To rozróżnienie ma znaczenie: norma ASTM A572/A572M obejmuje pięć gatunków konstrukcyjnej stali niskostopowej o wysokiej wytrzymałości, zawierającej niob i wanad, o określonych minimalnych granicach plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa], lecz gatunki te nie są wzajemnie zamienne. Z kolei ASTM A588 określa konstrukcyjną stal HSLA odporną na korozję atmosferyczną; NIST podaje dla niej minimalną granicę plastyczności wynoszącą 50 ksi.
ASM International zalicza stale HSLA w stanie walcowanym, nazywane również stalami mikrostopowymi, do grupy stali węglowych i niskostopowych o wysokiej wytrzymałości, których granica plastyczności przekracza 275 MPa [40 ksi]. W opublikowanym w 1979 roku referacie z sympozjum ASTM podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276–966 MPa]. Tak szerokiego zakresu nie można wyjaśnić wyłącznie oznaczeniem gatunku. Wytrzymałość jest łącznym rezultatem działania kilku barier utrudniających ruch dyslokacji, natomiast udarność i spawalność zależą od dodatkowych cech, takich jak wielkość ziaren, kontrola zanieczyszczeń, rozkład faz oraz lokalna obróbka cieplna.
Rozdrobnienie ziaren
Rozdrobnienie ziaren ferrytu jest jednym z najważniejszych sposobów zwiększania granicy plastyczności stali HSLA w procesie wytwarzania bez konieczności znacznego zwiększania zawartości węgla. Zależność tę opisuje jakościowo efekt Hall–Petcha: wraz ze zmniejszaniem się średniej wielkości ziaren ferrytu rośnie naprężenie plastyczności, ponieważ granice ziaren utrudniają ruch dyslokacji. Dyslokacja przemieszczająca się przez jedno ziarno nie może przejść do sąsiedniego bez zmiany kierunku lub dostosowania się do odmiennego układu krystalograficznego. Mniejsza odległość między granicami ziaren sprawia zatem, że odkształcenie plastyczne staje się trudniejsze.
Praktyczny wniosek nie sprowadza się po prostu do stwierdzenia, że „więcej dodatków stopowych oznacza większą wytrzymałość”. Stal niskowęglowa o drobnoziarnistej, jednorodnej strukturze ferrytu może osiągać korzystniejszą kombinację wytrzymałości i udarności niż stal o większej zawartości węgla, z grubym ferr ytem i perlitem. Drobne ziarna zmniejszają również rozmiar obszaru dostępnego dla kruchego pękania przez rozszczepienie. Dlatego rozdrobnienie ziaren może zwiększać granicę plastyczności, jednocześnie sprzyjając udarności, podczas gdy niektóre inne metody umacniania zwiększają wytrzymałość kosztem większego pogorszenia udarności.
Niob, zapisywany jako columbium w kilku oznaczeniach ASTM i AISI, ma szczególne znaczenie w stalach HSLA walcowanych kontrolowanie. Niob w roztworze stałym może opóźniać rekrystalizację austenitu podczas walcowania na gorąco, umożliwiając kumulowanie odkształcenia w austenicie. Następująca później przemiana prowadzi do powstania drobniejszego ferrytu. Tytan może tworzyć stabilny azotek tytanu, który pomaga ograniczać rozrost ziaren austenitu podczas nagrzewania, jeżeli cząstki pozostają odpowiednio rozmieszczone. Wanad odgrywa większą rolę w wydzielaniu podczas przemiany lub po jej zakończeniu, choć jego działanie również zależy od temperatury i składu chemicznego stali.
Okno parametrów procesu jest wąskie. Nadmierne nagrzewanie może rozpuścić lub rozrosnąć cząstki, które miały kontrolować wielkość ziaren austenitu. Walcowanie w nieodpowiednich temperaturach może umożliwić rekrystalizację i usunąć zgromadzone odkształcenie niezbędne do rozdrobnienia struktury. Rozdrobnienie ziaren jest zatem wynikiem procesu, a nie gwarantowaną konsekwencją dodania niobu, wanadu lub tytanu.
Umacnianie wydzieleniowe
Pierwiastki mikrostopowe tworzą drobno rozproszone związki, które utrudniają ruch dyslokacji. Typowe przykłady obejmują węglikoazotek niobu, węglikoazotek wanadu oraz węglikoazotek lub azotek tytanu. Cząstki te umacniają osnowę ferrytyczną, gdy kontrolowane są ich rozmiar, odległości między nimi, rozmieszczenie i udział objętościowy. Wydzielenie nie jest automatycznie korzystne tylko dlatego, że zawiera pierwiastek mikrostopowy.
Bardzo drobne cząstki mogą skutecznie blokować dyslokacje. Jeżeli cząstki rozrastają się podczas nagrzewania lub długotrwałej ekspozycji na podwyższoną temperaturę, zwiększa się średnia odległość między skutecznymi barierami, a ich wkład w umocnienie maleje. Zbyt mały udział objętościowy może zapewniać zbyt mało przeszkód. Nadmierna lub nieprawidłowo rozmieszczona populacja cząstek może zużywać pierwiastki stopowe bez uzyskania zamierzonego umocnienia, sprzyjać lokalnej niejednorodności lub pogarszać udarność. Duże cząstki azotku tytanu stanowią dobrze znany problem, ponieważ mogą działać jako miejsca inicjacji pękania, nawet gdy wydzielenia zawierające tytan ograniczają rozrost ziaren austenitu.
Wydzielanie może zachodzić w austenicie, podczas przemiany austenitu w ferryt lub po tej przemianie, w ferrycie. Historia temperaturowa decyduje o tym, które reakcje wystąpią. Wydzielanie węglikoazotku niobu podczas walcowania kontrolowanego może hamować rekrystalizację i rozdrabniać powstającą strukturę. Wydzielanie węglikoazotku wanadu w ferrycie może bezpośrednio zwiększać granicę plastyczności po chłodzeniu. Azotek tytanu jest na ogół stabilniejszy w wysokich temperaturach i często wybiera się go do kontroli rozrostu ziaren, a nie jako jedyne źródło umocnienia wydzieleniowego ferrytu.
Mechanizmy te wyjaśniają, dlaczego skład nominalny jest niepełnym opisem. Dwie stale zawierające podobne ilości wanadu mogą mieć różną wytrzymałość, jeżeli w jednej z nich wanad pozostał w roztworze, a w drugiej utworzyła się drobna populacja wydzieleń ferrytycznych. Różnica może wynikać z temperatury nagrzewania, szybkości chłodzenia, zawartości węgla i azotu, harmonogramu walcowania oraz końcowej grubości wyrobu.
Umacnianie roztworowe i dyslokacyjne
Atomy rozpuszczone w ferrycie odkształcają jego sieć krystaliczną. Węgiel i azot są szczególnie skutecznymi domieszkami międzywęzłowymi, natomiast mangan, krzem, miedź, nikiel, chrom i molibden mogą przyczyniać się do umocnienia roztworowego substytucyjnego. Lokalne odkształcenie sprężyste wokół tych atomów oddziałuje z dyslokacjami i utrudnia ich ruch.
Skład chemiczny stali HSLA wykorzystuje ten mechanizm w sposób umiarkowany. Zwiększenie zawartości węgla może podnieść wytrzymałość, ale może również obniżyć spawalność, sprzyjać powstawaniu twardszych produktów przemiany w strefie wpływu ciepła i pogarszać udarność. Mangan zapewnia użyteczne umocnienie i wpływa na przebieg przemian, jednak jego ilość należy kontrolować w powiązaniu z zawartością węgla, siarki, fosforu oraz dodatkami mikrostopowymi. AISI opisuje stale HSLA jako grupę, w której umiarkowane dodatki niobu, wanadu lub tytanu zapewniają większą wytrzymałość, a także mogą poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie. Określenie „umiarkowane” ma istotne znaczenie: zamierzony rezultat wynika z kontrolowanych dodatków, a nie z maksymalizowania zawartości każdego pierwiastka stopowego.
Odkształcenie na zimno lub na gorąco również zwiększa wytrzymałość, podnosząc gęstość dyslokacji. Walcowanie wytwarza dyslokacje i struktury podziarnowe w austenicie lub ferrycie; jeżeli materiał nie ulegnie pełnej rekrystalizacji, część zgromadzonego odkształcenia przyczynia się do uzyskania końcowej wytrzymałości. W płycie walcowanej kontrolowanie niezrekrystalizowany i spłaszczony austenit może przekształcić się w drobny ferryt. W gotowym ferrycie dyslokacje oddziałują ze sobą i utrudniają dalszy poślizg. Wkład ten może zostać zmniejszony wskutek zdrowienia lub późniejszego nagrzewania.
Umacnianie i udarność należy rozpatrywać jako odrębne zagadnienia. Atomy w roztworze stałym i dyslokacje mogą zwiększać granicę plastyczności, lecz duża gęstość dyslokacji nie poprawia automatycznie odporności udarowej. Udarność zależy w znacznym stopniu od wielkości ziaren, kształtu wtrąceń i czystości stali, ciągłości faz, lokalnych różnic twardości oraz zależnego od temperatury mechanizmu pękania. Stal może spełniać wymaganie dotyczące granicy plastyczności, a jednocześnie nie spełniać wymagania dotyczącego udarności, jeżeli jej mikrostruktura lub populacja wtrąceń są nieodpowiednie.
Rola przemian fazowych
Austenit przemienia się podczas chłodzenia, a przebieg tej przemiany w znacznym stopniu decyduje o końcowej mikrostrukturze stali HSLA. Powolne lub umiarkowanie szybkie chłodzenie może prowadzić do powstania ferrytu i perlitu. Szybsze chłodzenie kontrolowane może wytworzyć drobny ferryt, ferryt bainityczny lub inne niskowęglowe produkty przemiany, zależnie od składu, grubości płyty i warunków chłodzenia. Struktury te różnią się gęstością dyslokacji, morfologią faz, rozkładem węgla i odpornością na propagację pęknięć.
Walcowanie kontrolowane najpierw modyfikuje austenit, a następnie chłodzenie kontrolowane określa sposób przemiany tego odkształconego austenitu. Odkształcenie może zwiększać liczbę miejsc zarodkowania ferrytu, natomiast szybkie chłodzenie hamuje powstawanie grubych produktów przemiany. Powstałe drobnoziarniste struktury ferrytyczne lub bainityczne mogą zapewniać wysoką granicę plastyczności bez poziomów zawartości węgla charakterystycznych dla konwencjonalnych stali ulepszanych cieplnie przez hartowanie i odpuszczanie. Niektóre gatunki HSLA wykorzystują również struktury dwufazowe lub ferrytyczne umacniane wydzieleniowo, jednak dla konkretnego wyrobu należy sprawdzić jego oznaczenie i specyfikację.
Warunki przemiany wpływają również na zachowanie podczas spawania. Spawanie ponownie nagrzewa strefę wpływu ciepła, potencjalnie rozpuszczając wydzielenia, powodując rozrost ziaren lub prowadząc podczas chłodzenia do powstawania lokalnych twardych produktów przemiany. Z tego powodu płyta, której materiał rodzimy ma doskonałą wytrzymałość i udarność, może wykazywać inne właściwości w sąsiedztwie spoiny. Znaczenie mają równoważnik węgla, grubość płyty, ilość wprowadzonego ciepła, szybkość chłodzenia oraz skład chemiczny dodatków mikrostopowych.
Końcowa wytrzymałość stali HSLA jest zatem addytywna tylko w ograniczonym sensie. Drobne ziarna ferrytu, kontrolowane wydzielanie węglikoazotków, atomy w roztworze stałym, struktury dyslokacyjne i produkty przemian wnoszą własny wkład, lecz również wzajemnie na siebie oddziałują. Specyfikacja taka jak ASTM A572/A572M określa wymagane granice właściwości mechanicznych i składu chemicznego; nie oznacza, że każdy gatunek osiąga te granice dzięki tej samej drodze mikrostrukturalnej. Wytrzymałość, udarność, podatność na kształtowanie, spawalność i odporność korozyjna stali muszą być oceniane na podstawie jej gatunku, postaci wyrobu i historii procesu wytwarzania.
5. Walcowanie kontrolowane, chłodzenie i stan po walcowaniu
Właściwości stali HSLA są określane przez coś więcej niż tylko pierwiastki wymienione na świadectwie hutniczym. Taka sama nominalna zawartość węgla, manganu, niobu, wanadu czy tytanu może prowadzić do uzyskania różnej granicy plastyczności, udarności, wydłużenia i spawalności, gdy zmieniają się warunki ponownego nagrzewania, stopień redukcji podczas walcowania, temperatura końca walcowania oraz sposób chłodzenia. Dlatego stale HSLA stanowią rodzinę produktów zależnych od technologii przetwarzania, a nie jeden stop ani prosty synonim mocniejszej stali węglowej.
Norma ASTM A572/A572M pokazuje zakres właściwości kryjący się za jedną specyfikacją: obejmuje pięć gatunków niskostopowej stali konstrukcyjnej o wysokiej wytrzymałości, zawierającej niob i wanad, o określonej minimalnej granicy plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa]. ASTM A588 dotyczy natomiast niskostopowej stali konstrukcyjnej o wysokiej wytrzymałości, określonej również pod względem odporności na korozję atmosferyczną; NIST podaje dla niej minimalną granicę plastyczności wynoszącą 50 ksi. Oznaczenia opisują wymagania dotyczące określonych produktów i gatunków, a nie jedną uniwersalną mikrostrukturę. W omówieniu przedstawionym podczas sympozjum ASTM w 1979 r. podano zakres raportowanych wartości granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276–966 MPa], co pokazuje, dlaczego przetwarzanie właściwe dla danego gatunku ma istotne znaczenie.

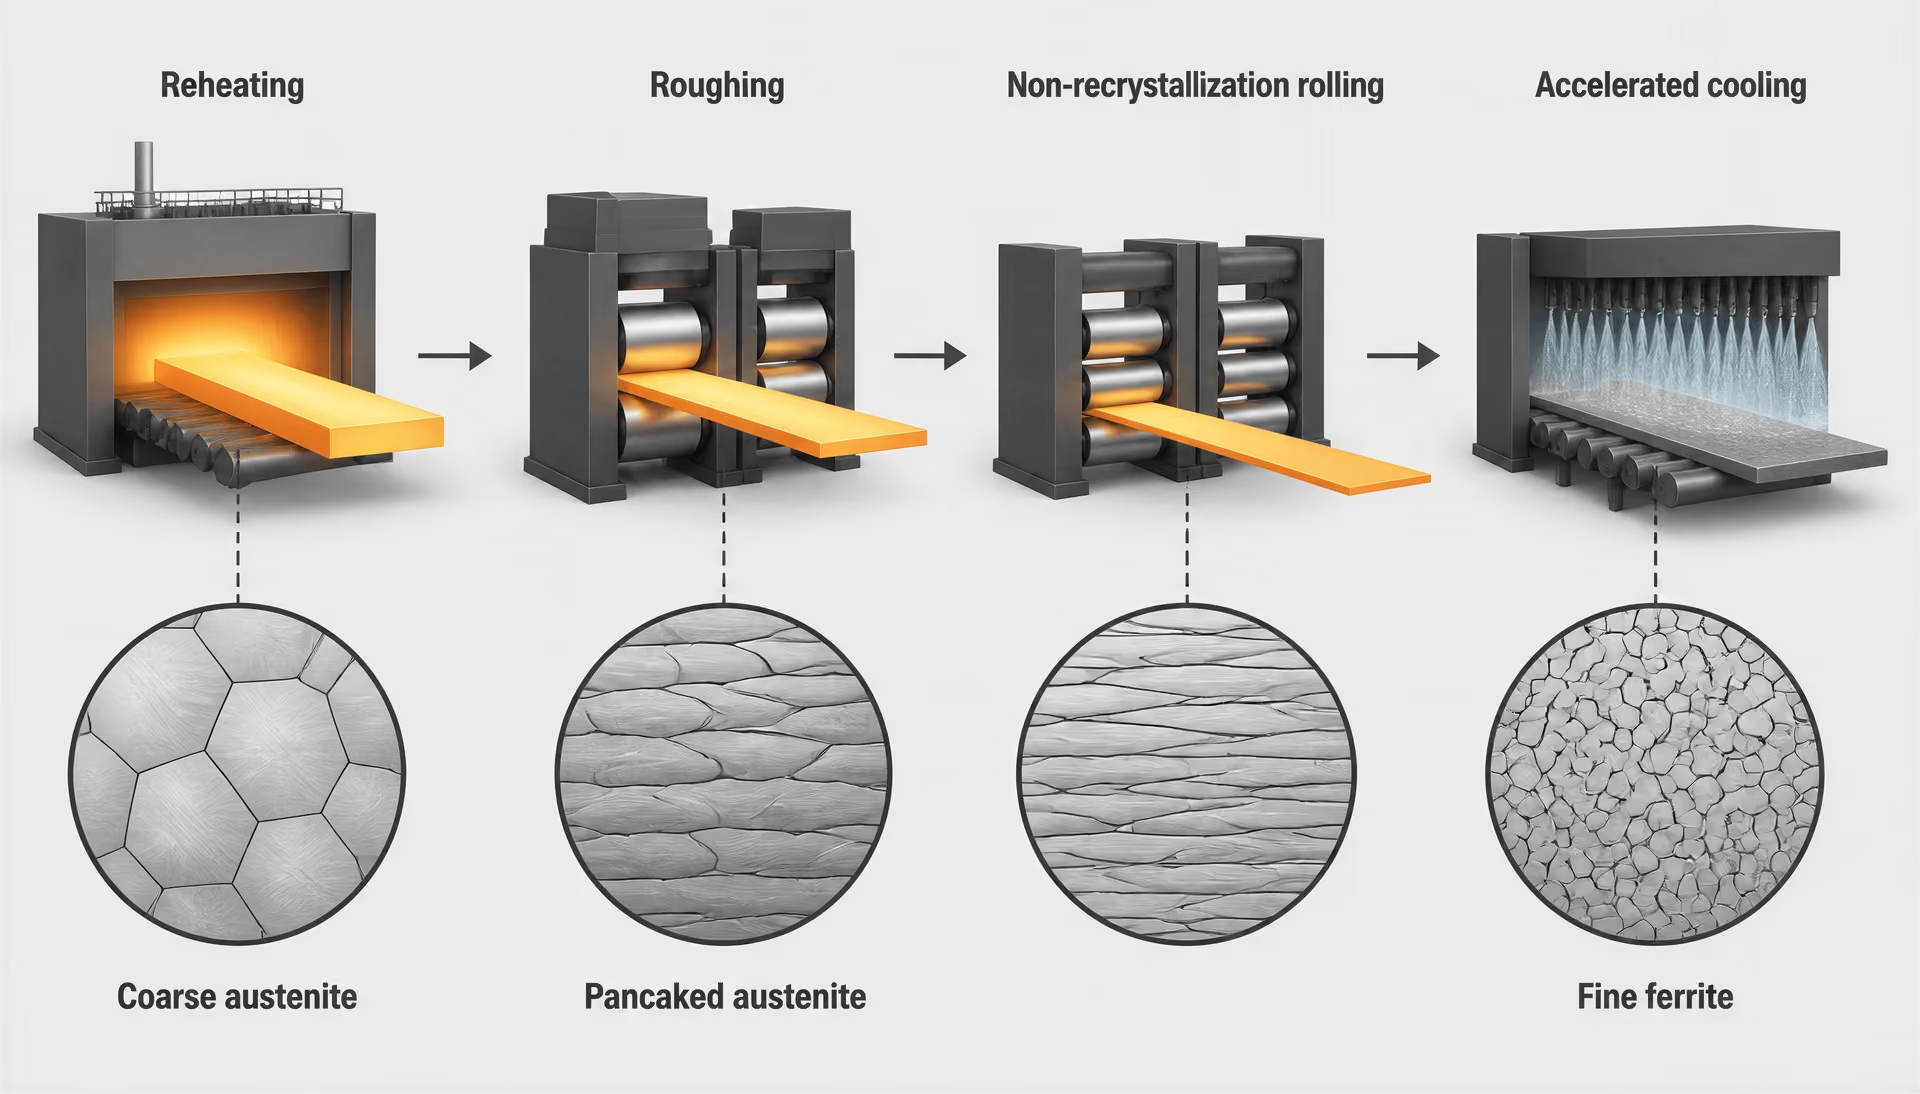
Kontrola rekrystalizacji podczas walcowania na gorąco
Produkcja blachy HSLA rozpoczyna się od ponownego nagrzewania, zwykle do temperatury dobranej tak, aby rozpuścić wystarczającą ilość wydzieleń mikrostopowych, umożliwiając późniejsze umocnienie wydzieleniowe i kontrolę austenitu. Węglik niobu i węglikoazotek niobu, węglikoazotek wanadu oraz azotek tytanu nie rozpuszczają się w tej samej temperaturze ani w takim samym stopniu. TiN jest szczególnie stabilny i po ponownym nagrzewaniu może pozostać w postaci grubych cząstek, podczas gdy część wydzieleń zawierających niob może się rozpuścić, wprowadzając niob z powrotem do roztworu stałego. Harmonogram ponownego nagrzewania określa zatem ilość mikrostopu dostępnego podczas dalszego walcowania.
Rozróżnienie to ma zasadnicze znaczenie. Nominalny dodatek 0,04% Nb nie oznacza, że cały niob będzie aktywny w taki sam sposób. Jeżeli znaczna jego część pozostanie związana w nierozpuszczonych cząstkach, mniej niobu będzie dostępne do opóźniania rekrystalizacji lub do wydzielania się podczas chłodzenia. Jeżeli podczas ponownego nagrzewania rozpuści się go zbyt dużo, wydzielanie może nastąpić na niekorzystnym etapie, a kontrola rozrostu ziaren może przebiegać inaczej, niż zakładano. Zawartość węgla i azotu również wpływa na stabilność i skład tych cząstek.
Podczas walcowania na gorąco odkształcenie gromadzi energię w austenicie. W wystarczająco wysokiej temperaturze odkształcone ziarna rekrystalizują pomiędzy kolejnymi przepustami. Nowe, wolne od odkształceń ziarna zastępują ziarna wydłużone, dzięki czemu powtarzające się odkształcanie i rekrystalizacja mogą rozdrobnić ziarna austenitu przed przemianą. Niob w roztworze stałym opóźnia tę rekrystalizację; węglikoazotek niobu wydzielający się podczas walcowania może opóźniać ją jeszcze silniej, blokując granice ziaren austenitu. Azotek tytanu może ograniczać rozrost ziaren podczas ponownego nagrzewania, natomiast wanad zwykle silniej oddziałuje poprzez wydzielanie po przemianie lub podczas późniejszego chłodzenia niż poprzez wczesną kontrolę rekrystalizacji.
Harmonogram walcowania musi zatem rozdzielać zakresy temperatur, którym przypisane są różne cele metalurgiczne. Walcowanie wstępne w wyższych temperaturach może rozbić strukturę odlewniczą i ustalić odpowiednią wielkość ziaren austenitu. Przepusty wykańczające mogą być wykonywane w pobliżu temperatury, w której rekrystalizacja jest już dostatecznie zahamowana, lub poniżej niej. Stopień redukcji w przepuście, czas między przepustami oraz przerwa między walcowaniem wstępnym a wykańczającym wpływają na to, czy austenit ulegnie rekrystalizacji. Zmiana temperatury zaledwie o kilkadziesiąt stopni może zmienić kinetykę wydzielania oraz ilość zgromadzonego odkształcenia.
Na tym opiera się walcowanie kontrolowane. Termin ten nie oznacza jedynie walcowania stali do określonej grubości. Odnosi się do zarządzania ponownym nagrzewaniem i odkształceniem w taki sposób, aby rozrost ziaren austenitu, rekrystalizacja, wydzielanie oraz końcowa przemiana zachodziły w zaplanowanej kolejności. W opracowaniu ASM International z 2024 r. „stale HSLA w stanie po walcowaniu”, określane również jako stale mikrostopowe, zaliczono do grupy stali węglowych i niskostopowych o wysokiej wytrzymałości, których granica plastyczności przekracza 275 MPa [40 ksi]. W tym ujęciu określenie „w stanie po walcowaniu” identyfikuje stan uzyskany w wyniku określonej technologii walcowania i chłodzenia, a nie skład wspólny dla każdego produktu HSLA.
Walcowanie w zakresie bez rekrystalizacji i spłaszczony austenit
Po wejściu stali w zakres temperatur bez rekrystalizacji odkształcenie nie prowadzi już do całkowitej rekrystalizacji między kolejnymi przepustami. Ziarna austenitu stają się wydłużone i spłaszczone; taki austenit często określa się jako „spłaszczony” lub „naleśnikowaty”. Każdy przepust zwiększa gęstość dyslokacji oraz powierzchnię granic ziaren austenitu. Odkształcona struktura zapewnia więcej miejsc zarodkowania, gdy podczas chłodzenia zaczyna powstawać ferryt.
Spłaszczanie ziaren jest korzystne, ponieważ przemiana może prowadzić do powstania znacznie drobniejszej struktury ferrytu niż w przypadku grubego, równoosiowego austenitu. Efekt ten nie sprowadza się wyłącznie do mechanicznego zmniejszenia rozmiaru ziaren. Odkształcenie zgromadzone w materiale, pasma odkształcenia oraz powierzchnia granic ziaren austenitu zmieniają warunki zarodkowania, a wydzielenia mikrostopowe blokują granice i zachowują odkształcony układ do chwili rozpoczęcia przemiany. Drobnoziarnisty ferryt zwiększa granicę plastyczności poprzez umocnienie granicami ziaren i zwykle poprawia równowagę między wytrzymałością a udarnością w niskiej temperaturze.
Temperatura końca walcowania jest zatem kluczową zmienną procesu. Jeżeli przepusty zostaną zakończone przy zbyt wysokiej temperaturze, austenit może ulec rekrystalizacji i utracić znaczną część zgromadzonego odkształcenia. Jeżeli temperatura będzie zbyt niska, wzrosną siły walcowania, zwiększy się prawdopodobieństwo wystąpienia wad powierzchni i wad kształtu, a zamierzona sekwencja wydzielania może nie wystąpić. Zakres roboczy zależy od składu chemicznego, grubości wsadu, możliwości walcowni, czasu między przepustami oraz postaci wyrobu. Blacha gruba i blacha walcowana na gorąco o podobnym składzie chemicznym mogą opuścić walcownię po przejściu przez różne historie przemian austenitu.
Wydzielanie mikrostopów sprawia, że harmonogram procesu jest jeszcze bardziej zależny od gatunku. Węglikoazotek niobu może wydzielać się podczas odkształcania i silnie opóźniać rekrystalizację. Wanad może pozostawać w roztworze przez większą część walcowania, a następnie tworzyć drobne cząstki węglikoazotku podczas przemiany lub po niej, przyczyniając się do umocnienia wydzieleniowego. Silna tendencja tytanu do tworzenia azotków może kontrolować rozrost ziaren austenitu, jednak grube azotki tytanu mogą również działać jako miejsca inicjacji pęknięć, jeżeli ich rozmiar i rozmieszczenie są niekorzystne. Korzystny efekt zależy od rozmiaru cząstek, ich udziału objętościowego i lokalizacji, a nie tylko od obecności danego pierwiastka.
Walcowanie kontrolowane wyjaśnia również, dlaczego obróbka cieplna po walcowaniu zmienia znaczenie stanu dostawy. Normalizowanie może spowodować rekrystalizację austenitu podczas ponownego nagrzewania i doprowadzić do powstania innej struktury przemiany. Hartowanie i odpuszczanie zastępuje trasę technologiczną stanu po walcowaniu przemianą martenzytyczną, po której następuje odpuszczanie. Takie produkty mogą spełniać inne wymagania dotyczące wytrzymałości i udarności, lecz nie należy ich uznawać za równoważne tylko dlatego, że mają podobny skład chemiczny.
Chłodzenie przyspieszone i produkty przemiany
Po ostatnim przepuście walcowania chłodzenie określa sposób przemiany odkształconego austenitu. Chłodzenie w powietrzu może prowadzić do powstania ferrytu poligonalnego i perlitu, przy czym wytrzymałość jest określana przez wielkość ziaren, udział perlitu, oddziaływania roztworu stałego oraz wszelkie wydzielenia powstające podczas chłodzenia. Chłodzenie przyspieszone obniża temperaturę przemiany i może ograniczać powstawanie grubego perlitu, prowadząc do uzyskania drobniejszej struktury ferrytyczno-perlitycznej, ferrytu bainitycznego lub innych niskotemperaturowych struktur przemiany. Przy odpowiednim składzie chemicznym i dostatecznie dużej szybkości chłodzenia mogą powstawać mieszaniny zawierające ferryt iglasty, bainit lub martenzyt.
Przebieg chłodzenia należy rozpatrywać łącznie z harmonogramem walcowania wykańczającego. Zbyt wolne chłodzenie może umożliwić rozrost ziaren lub powstawanie grubych produktów przemiany, a także sprzyjać tworzeniu się wydzieleń mikrostopowych o stosunkowo dużych rozmiarach, co zmniejsza ich udział w umocnieniu. Szybsze chłodzenie może rozdrobnić produkty przemiany i zachować pierwiastki stopowe do późniejszego wydzielania, lecz nadmierna szybkość może prowadzić do powstania nieodpuszczonego martenzytu, zwiększenia naprężeń własnych lub pogorszenia spawalności. Znaczenie ma grubość blachy, ponieważ powierzchnia i środek nie podlegają identycznym zmianom temperatury w czasie.
Stale zawierające wanad często uzyskują znaczną część swojej wytrzymałości dzięki wydzielaniu drobnych cząstek węglikoazotku wanadu podczas kontrolowanego chłodzenia lub późniejszego przebywania w umiarkowanych temperaturach. Niob może przyczyniać się zarówno do rozdrobnienia ziaren, jak i do umocnienia wydzieleniowego, podczas gdy tytan wpływa przede wszystkim na kontrolę rozrostu ziaren oraz populację wtrąceń lub wydzieleń. Mangan, krzem, molibden, nikiel i chrom modyfikują hartowność oraz kinetykę przemian. Dlatego określenia „bainityczna stal HSLA” lub „ferrytyczno-perlityczna stal HSLA” odnoszą się do struktury produktu, a nie do uniwersalnego składu chemicznego stali HSLA.
Końcowy stan po walcowaniu odzwierciedla całą historię cieplną i mechaniczną materiału. Może obejmować drobnoziarnisty ferryt, perlit, ferryt bainityczny lub składniki mieszane, a także wydzielenia mikrostopowe, których rozmiary i rozmieszczenie zostały ustalone podczas przetwarzania. Sam nominalny skład chemiczny nie pozwala przewidzieć tych cech. Właściwą specyfikację — taką jak ASTM A572/A572M lub ASTM A588 — należy analizować łącznie z grubością wyrobu, stanem dostawy, wymaganiami mechanicznymi, wymaganiami dotyczącymi udarności oraz wszelkimi mającymi zastosowanie ograniczeniami spawalniczymi. Wytrzymałość jest tylko jednym z rezultatów zastosowanej technologii; również podatność na kształtowanie, odporność na pękanie, zachowanie korozyjne i właściwości strefy wpływu ciepła zależą od gatunku oraz postaci wyrobu.
6. ASTM A572/A572M: Gatunki, postacie wyrobów i poziomy granicy plastyczności
Dokładne oznaczenie ASTM A572/A572M
ASTM A572/A572M jest specyfikacją wyrobu, a nie ogólną nazwą każdej niskostopowej stali o podwyższonej wytrzymałości. Jej tytuł określa ją jako specyfikację dotyczącą konstrukcyjnej stali niskostopowej o podwyższonej wytrzymałości, zawierającej columbium i wanad. „Columbium” jest nazwą zachowaną w oznaczeniu ASTM dla niobu, dlatego tytuł wskazuje na system konstrukcyjnej stali mikrostopowej, w którym columbium i wanad przyczyniają się do zwiększenia wytrzymałości poprzez rozdrobnienie ziarna, wydzielanie faz oraz efekty zależne od procesu wytwarzania.
- A572
- Wymagania w jednostkach cal-funt
- A572M
- Wymagania w układzie SI
- Zakres specyfikacji
- Kształtowniki, blachy, grodzice i pręty
- Liczba gatunków
- Pięć
Podwójne oznaczenie ma znaczenie. ASTM A572 określa wymagania w jednostkach calowych i funtowych, natomiast ASTM A572M określa je w jednostkach SI. Oba oznaczenia występują razem jako ASTM A572/A572M, jednak wciąż obowiązuje właściwe wydanie normy. Wymagania mogą się zmieniać między wydaniami, a specyfikacja projektowa może powoływać konkretne wydanie, rok, wymaganie dodatkowe, postanowienie dotyczące badań lub warunek zakupu. Rysunek, na którym podano wyłącznie „A572”, pozostawia bez odpowiedzi istotne pytania.
ASTM A572/A572M obejmuje pięć gatunków o określonej minimalnej granicy plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa]. Strong evidence
[1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM International. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)Opis ASTM International z 2000 roku stwierdza, że ASTM A572/A572M obejmuje pięć gatunków niskostopowej stali konstrukcyjnej o podwyższonej wytrzymałości, o określonych minimalnych granicach plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa]. Zakres ten umieszcza tę specyfikację w szerszej dziedzinie stali HSLA, ale nie oznacza, że wszystkie wyroby A572 są wzajemnie zamienne. Klasyfikacja materiałów ASM International z 2024 roku opisuje stale HSLA walcowane w stanie surowym, czyli stale mikrostopowe, jako stale węglowe i niskostopowe o podwyższonej wytrzymałości, których granica plastyczności przekracza 275 MPa [40 ksi]. W artykule z sympozjum ASTM opublikowanym w 1979 roku podano zakresy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276 do 966 MPa], pokazując, że A572 obejmuje tylko część większego zakresu stali HSLA.
Specyfikację należy zatem odczytywać jako kontrolowany zbiór wymagań dotyczących wyrobu. Nie definiuje ona jednego uniwersalnego składu chemicznego. Same nominalne dodatki columbium, wanadu lub innych pierwiastków nie określają ostatecznych właściwości. Ich działanie zależy od temperatury ponownego nagrzewania, rozpuszczenia przed walcowaniem, wydzielania podczas odkształcania lub chłodzenia, wielkości ziarna austenitu, historii chłodzenia, zawartości węgla i manganu oraz wybranej technologii wytwarzania. Dwie stale, które spełniają ogólny opis stali HSLA, mogą różnić się spawalnością, udarnością, podatnością na kształtowanie oraz zachowaniem wytrzymałości po wykonaniu konstrukcji.
Pięć gatunków i określone minimalne granice plastyczności
| Gatunek ASTM A572/A572M | Określona minimalna granica plastyczności | Odpowiednik metryczny |
|---|---|---|
| Gatunek 42 | 42 ksi | 290 MPa |
| Gatunek 50 | 50 ksi | 345 MPa |
| Gatunek 55 | 55 ksi | 380 MPa |
| Gatunek 60 | 60 ksi | 415 MPa |
| Gatunek 65 | 65 ksi | 450 MPa |
ASTM A572/A572M wyróżnia pięć gatunków: Grade 42, Grade 50, Grade 55, Grade 60 i Grade 65. Podawane dla nich określone minimalne poziomy granicy plastyczności wynoszą:
- Grade 42: 42 ksi [290 MPa]
- Grade 50: 50 ksi [345 MPa]
- Grade 55: 55 ksi [380 MPa]
- Grade 60: 60 ksi [415 MPa]
- Grade 65: 65 ksi [450 MPa]
Wartości te są charakterystycznymi poziomami wytrzymałości powszechnie związanymi z poszczególnymi gatunkami, ale nie stanowią pełnej specyfikacji właściwości mechanicznych. Minimalna wartość granicy plastyczności jest dolną granicą ustanowioną przez wymagania dotyczące badań określone w normie. Nie gwarantuje ona, że każdy wytop, blacha, pręt lub kształtownik będzie miał taką samą wytrzymałość na rozciąganie, wydłużenie, udarność w próbie z karbem lub zachowanie po spawaniu.
Gatunek należy sprawdzać łącznie z grubością i postacią wyrobu. Kształtowniki konstrukcyjne, blachy, grodzice i pręty mogą być wytwarzane przy zastosowaniu różnych technologii walcowania oraz mogą podlegać różnym zakresom wymiarowym lub wymaganiom dotyczącym badań. Właściwe tabele i punkty normy określają, które wymagania mają zastosowanie do danego wyrobu. Samo oznaczenie Grade 50 nie informuje inżyniera, czy materiałem jest blacha, kształtownik W, pręt czy grodzica, ani nie określa właściwego kierunku badania.
Sekwencji pięciu gatunków nie należy również traktować jako prostej drabiny, w której wyższe numery zawsze oznaczają bezpośredni zamiennik gatunków niższych. Zwiększenie określonej granicy plastyczności może wpływać na wybór technologii wykonania. Gatunki o wyższej wytrzymałości mogą wymagać dokładniejszej kontroli temperatury podgrzewania wstępnego, energii liniowej, sztywności zamocowania złącza, doboru materiału dodatkowego oraz zarządzania wodorem, zależnie od grubości, składu chemicznego i technologii spawania. Ograniczenia dotyczące kształtowania oraz odporność na pękanie również wymagają oceny właściwej dla danego gatunku i wyrobu. Wytrzymałość jest tylko jednym z elementów decyzji dotyczącej doboru materiału.
Metalurgia wyjaśnia, dlaczego gatunku nie można sprowadzić do oznaczenia stali węglowej. Mikrostopowanie columbium może ograniczać rozrost ziaren austenitu i sprzyjać powstawaniu drobnoziarnistego ferrytu po walcowaniu kontrolowanym; wanad może tworzyć umacniające wydzielenia podczas chłodzenia; tytan może wiązać azot i wpływać na kontrolę ziarna. Mechanizmy te są wrażliwe na historię procesu. Temperatura ponownego nagrzewania, harmonogram walcowania i chłodzenia stosowane przez producenta stali mogą decydować o tym, czy dany pierwiastek pozostanie w roztworze, utworzy użyteczne wydzielenie, czy też w niewielkim stopniu przyczyni się do uzyskania zamierzonej właściwości. Norma kontroluje końcowy wyrób poprzez wymagania chemiczne, mechaniczne i produkcyjne, a nie poprzez jedną uniwersalną recepturę.
Kształtowniki, blachy, grodzice i pręty
Zakres ASTM A572/A572M obejmuje kształtowniki, blachy, grodzice i pręty. Termin „kształtowniki” obejmuje walcowane profile konstrukcyjne, takie jak dwuteowniki, ceowniki, kątowniki, teowniki oraz powiązane formy konstrukcyjne wytwarzane zgodnie z wymaganiami wymiarowymi i dotyczącymi wyrobu określonymi w specyfikacji. „Blachy” to wyroby płaskie walcowane, stosowane w wykonywanych konstrukcyjnych elementach nośnych, dźwigarach, urządzeniach i innych zespołach przenoszących obciążenia. Grodzice składają się z zazębiających się walcowanych profili przeznaczonych do systemów oporowych lub zabezpieczania gruntu, natomiast pręty obejmują określone wyroby konstrukcyjne walcowane na gorąco.
Postać wyrobu wpływa na więcej niż tylko geometrię. Gruba blacha i walcowany kształtownik mogą podlegać różnym historiom cieplnym w ramach tej samej ogólnej technologii wytwarzania stali. Stopień redukcji podczas walcowania, grubość przekroju, szybkość chłodzenia i naprężenia własne mogą zmieniać wielkość ziarna oraz udział poszczególnych faz. Różnice te wpływają na udarność, właściwości w kierunku prostopadłym do powierzchni, zachowanie podczas spawania oraz dokładność wymiarową, nawet gdy nominalny numer gatunku jest identyczny.
Należy również odnotować kierunek badania. Stal walcowana jest anizotropowa: odkształcenie podczas walcowania powoduje kierunkowe różnice w strukturze ziaren, rozmieszczeniu wtrąceń i odpowiedzi mechanicznej. Próbki do próby rozciągania mogą być pobierane w kierunku wzdłużnym lub poprzecznym, zgodnie z normą i rodzajem wyrobu, a określone minimum obowiązuje w ramach wymaganej procedury badawczej, a nie w każdym możliwym kierunku lub miejscu elementu. W przypadku konstrukcji krytycznych, spawanych lub silnie skrępowanych, należy przeanalizować świadectwo materiałowe i obowiązujące wydanie normy, zamiast wyciągać wnioski wyłącznie na podstawie oznaczenia gatunku.
Oznaczenie specyfikacji powinno zatem wskazywać ASTM A572/A572M, wydanie normy lub zmianę obowiązującą na podstawie umowy, gatunek, postać wyrobu, wymiary lub grubość oraz wszelkie wymagane postanowienia dodatkowe. Jeżeli istotne są udarność, spawalność, odporność na korozję atmosferyczną lub właściwości podczas kształtowania, właściwości te wymagają odrębnej weryfikacji. ASTM A572/A572M nie jest tą samą specyfikacją co ASTM A588, którą NIST identyfikuje jako konstrukcyjną stal HSLA o minimalnej granicy plastyczności wynoszącej 50 ksi i którą materiały referencyjne ASTM wiążą z odpornością na korozję atmosferyczną. A572 i A588 mogą pojawiać się w podobnych omówieniach konstrukcyjnych, jednak wymagania ich specyfikacji oraz zamierzone profile właściwości nie są wzajemnie zamienne.
To rozróżnienie stanowi najważniejszy wniosek praktyczny: A572 to rodzina pięciu określonych gatunków i kilku postaci wyrobów, a nie jeden materiał o jednym zestawie właściwości. Poziomy granicy plastyczności stanowią użyteczny punkt wyjścia do klasyfikacji, natomiast gatunek, grubość, postać wyrobu, kierunek badania, wydanie normy i mające zastosowanie wymagania określają, do czego dostarczona stal faktycznie się kwalifikuje.
7. ASTM A588 i niskostopowa stal HSLA odporna na korozję atmosferyczną
ASTM A588 nie jest ogólną nazwą stali patynującej ani nie można jej stosować zamiennie z każdym gatunkiem stali wysokowytrzymałej niskostopowej (HSLA). Jest to specyfikacja stali konstrukcyjnej, w której jednocześnie określono wymaganą wytrzymałość oraz charakterystykę odporności na korozję atmosferyczną. To rozróżnienie ma znaczenie, ponieważ HSLA opisuje rodzinę stali, natomiast ASTM A588 oznacza konkretną specyfikację obejmującą wymagania dotyczące gatunku, wyrobu, składu chemicznego, właściwości mechanicznych i dostawy.
Stale HSLA na ogół zawierają mało węgla oraz niewielkie dodatki takich pierwiastków jak niob (kolumb), wanad i tytan. Dodatki te mogą sprzyjać rozdrobnieniu ziaren, umocnieniu wydzieleniowemu albo obu tym zjawiskom, jednak ich działanie zależy od składu chemicznego stali i sposobu jej przetwarzania. Temperatura ponownego nagrzewania określa, które cząstki ulegną rozpuszczeniu; walcowanie wpływa na rekrystalizację i wielkość ziaren; chłodzenie oddziałuje na produkty przemian. Sama nominalna obecność pierwiastka mikrostopowego nie określa mikrostruktury ani właściwości użytkowych uzyskanych w rezultacie.
To właśnie odróżnia A588 od uproszczonego określenia „mocniejsza stal węglowa”. ASTM A588 należy do zdefiniowanej specyfikacją grupy konstrukcyjnych stali odpornych na korozję atmosferyczną. Jej zachowanie wynika z projektu składu stopowego i sposobu przetwarzania, ale także ze środowiska eksploatacji oraz szczegółów wykonania. Oznaczenie gatunku nie gwarantuje, że dwa wyroby o podobnej granicy plastyczności będą się tak samo spawać, kształtować, pękać lub korodować.
Jak ASTM A588 jest identyfikowana w opracowaniach porównawczych
| Specyfikacja | Główne oznaczenie | Przywołana minimalna granica plastyczności lub zakres | Wymaganie dotyczące korozji atmosferycznej |
|---|---|---|---|
| ASTM A572/A572M | Wysokowytrzymała niskostopowa stal konstrukcyjna z dodatkiem niobu i wanadu | Od 42 do 65 ksi [od 290 do 450 MPa], zależnie od gatunku | W przywołanym opisie nie wskazano tego jako cechy definiującej |
| ASTM A588 | Stal konstrukcyjna HSLA o zwiększonej odporności na korozję atmosferyczną | Minimalna granica plastyczności 50 ksi | Część tożsamości specyfikacji |
NIST określa ASTM A588 jako stal konstrukcyjną HSLA o minimalnej granicy plastyczności wynoszącej 50 ksi. Strong evidence
[2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. National Institute of Standards and Technology. NIST NCSTAR 1-3A, 2005.W opracowaniach porównawczych ASTM A588 jest często zestawiana z ASTM A572, ponieważ obie specyfikacje dotyczą konstrukcyjnych stali HSLA, jednak nie definiują ich w ten sam sposób. National Institute of Standards and Technology (NIST) identyfikuje ASTM A588 jako konstrukcyjną stal HSLA o minimalnej granicy plastyczności wynoszącej 50 ksi. W ramach tego samego rodzaju klasyfikacji materiałów NIST określa ASTM A572 jako wysokowytrzymałą niskostopową stal konstrukcyjną z dodatkiem niobu i wanadu. Opisy te są użyteczne właśnie dlatego, że zachowują różnicę między szerokim określeniem konstrukcyjnej stali a określonym gatunkiem odpornym na korozję atmosferyczną. Materiał NIST jest dostępny w publikacji Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A (2005): NIST.
Źródło definiujące wyrób według ASTM określa ASTM A588 jako „wysokowytrzymałą niskostopową stal konstrukcyjną o zwiększonej odporności na korozję atmosferyczną”. Natomiast ASTM A572/A572M obejmuje „wysokowytrzymałą niskostopową stal konstrukcyjną z dodatkiem niobu i wanadu”. Zgodnie z informacjami o wyrobie ASTM dotyczącymi wydania z 2000 roku ASTM A572/A572M obejmuje pięć gatunków o określonej minimalnej granicy plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa]. Z tego względu A572 nie można traktować jako jednego składu chemicznego ani jako automatycznego zamiennika A588 wyłącznie dlatego, że obie specyfikacje posługują się terminologią HSLA.
Zakresy wytrzymałości pokazują również, dlaczego ogólne porównania mogą prowadzić do błędnych wniosków. W opublikowanym w 1979 roku artykule z sympozjum ASTM podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276 do 966 MPa], podczas gdy opracowanie ASM International z 2024 roku opisuje stale HSLA w stanie po walcowaniu, nazywane także stalami mikrostopowymi, jako wysokowytrzymałe stale węglowe i niskostopowe o granicy plastyczności większej niż 275 MPa [40 ksi]. Klasyfikacje te opisują rozległą dziedzinę techniczną, a nie jeden jednolity wyrób. W przywołanym opracowaniu ASTM stwierdzono, że większość rozpatrywanych gatunków była mikrostopowana niobem, wanadem, tytanem lub kombinacjami tych pierwiastków.
Umiarkowane dodatki mikrostopowe mogą poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie w niektórych gatunkach HSLA. Limited evidence
AISI również opisuje stal HSLA jako grupę, w której umiarkowane dodatki niobu, wanadu lub tytanu mogą zwiększać wytrzymałość, a także poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie. Sformułowanie to ma charakter warunkowy. Nie oznacza, że każdy gatunek HSLA charakteryzuje się takim samym stopniem odporności na korozję atmosferyczną ani że gatunek spełniający wymaganie dotyczące wytrzymałości spełnia również wymagania specyfikacji A588 związane z korozją.

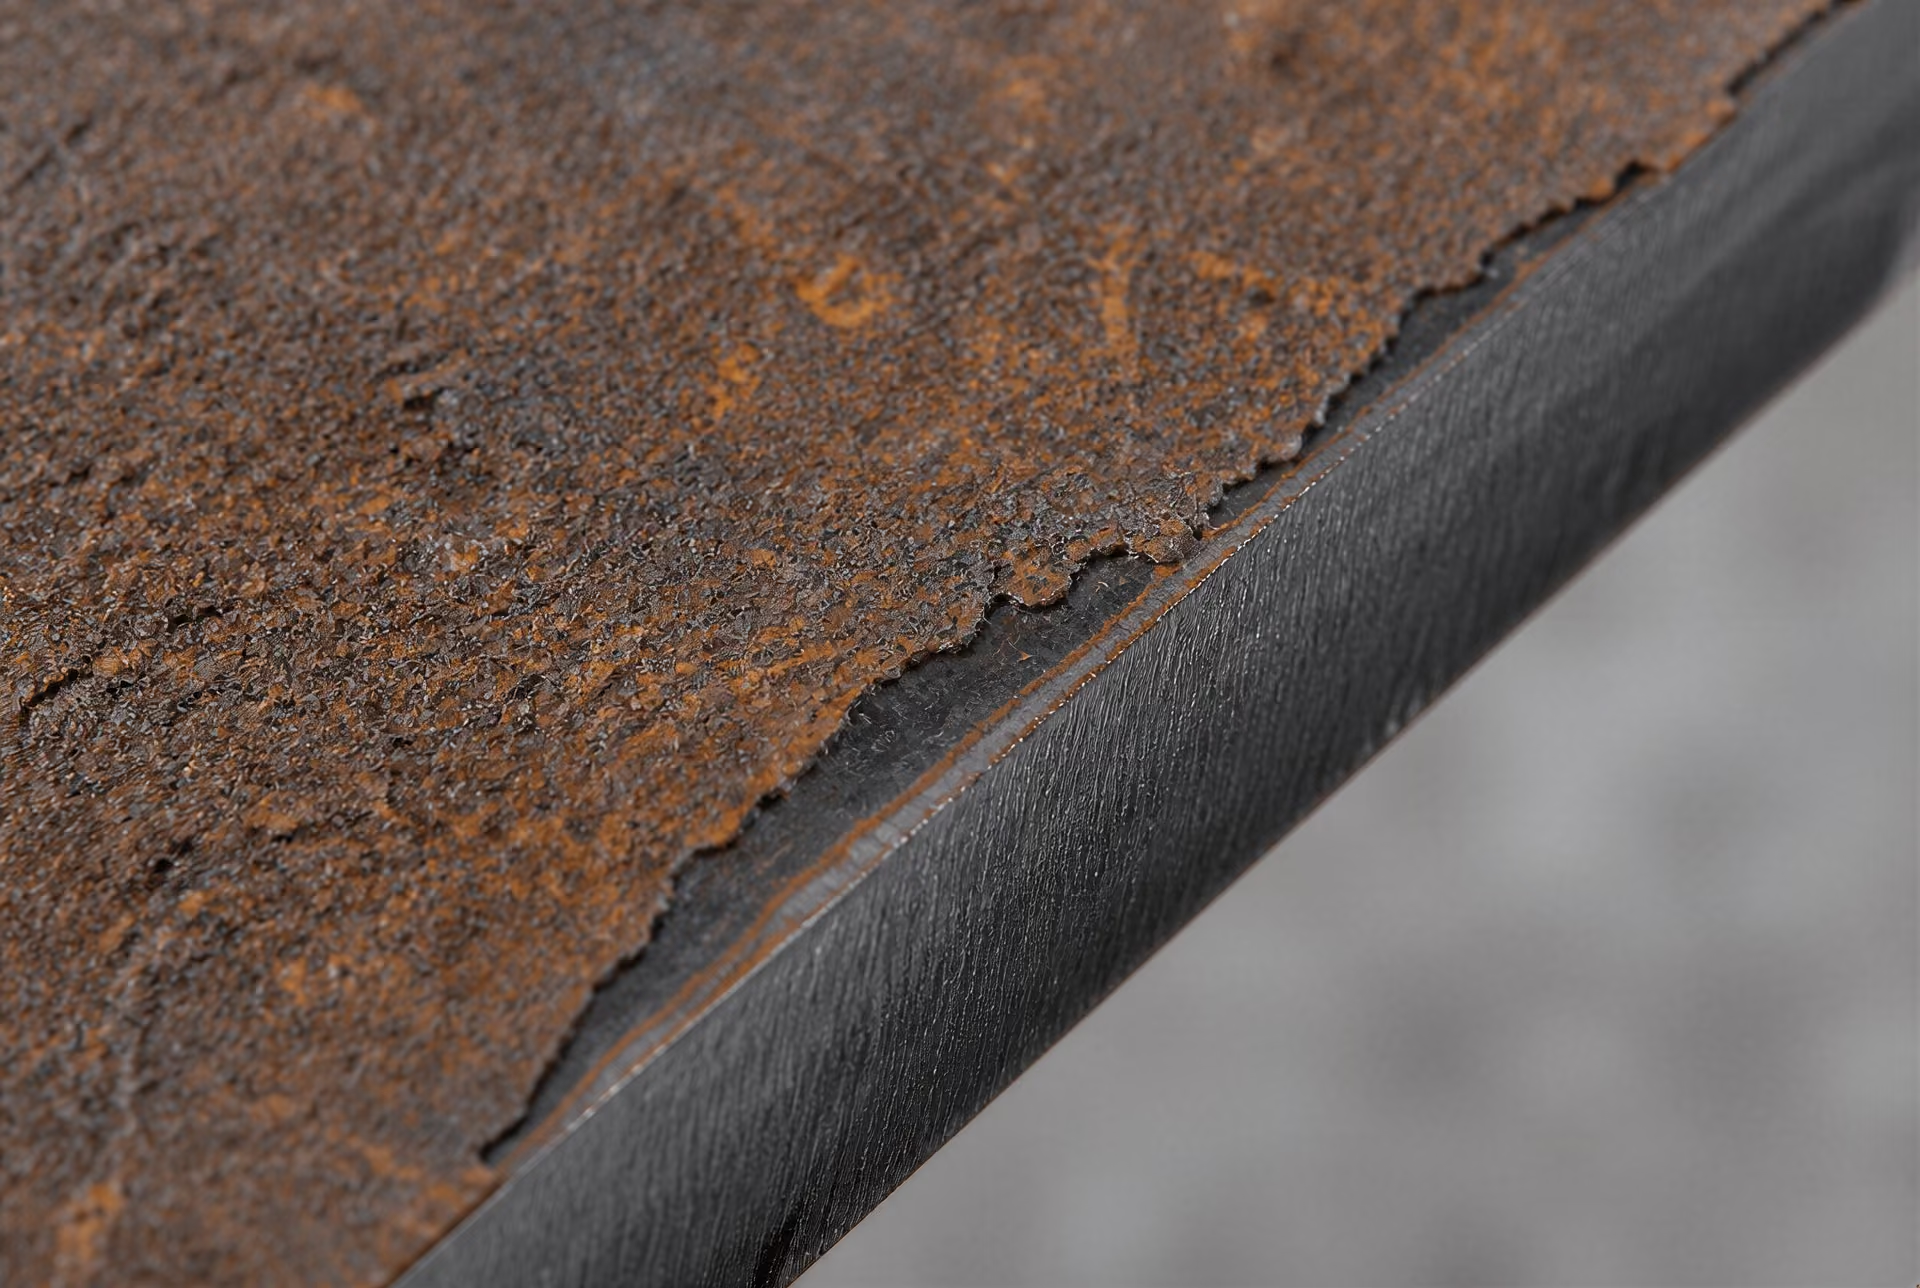
Znaczenie odporności na korozję atmosferyczną
Odporność na korozję atmosferyczną oznacza, że w odpowiednich warunkach ekspozycji atmosferycznej stal może wytworzyć produkty korozji, które zmniejszają szybkość dalszego ataku w porównaniu ze zwykłą konstrukcyjną stalą węglową. Proces ten często wiąże się ze stosunkowo dobrze przylegającą, mniej przepuszczalną warstwą rdzy. Warstwa ta może ograniczać dostęp wody i tlenu do znajdującego się pod nią metalu, ale nie jest szczelną powłoką i nie zatrzymuje korozji elektrochemicznej we wszystkich warunkach.
Dlatego A588 nie należy opisywać jako stali odpornej na korozję w każdych warunkach, bezobsługowej ani niewrażliwej na rdzewienie. Zapisy specyfikacji dotyczą zwiększonej odporności w warunkach atmosferycznych, a nie odporności na zanurzenie, ekspozycję w gruncie, utrzymującą się kondensację, działanie substancji chemicznych ani każde środowisko przemysłowe. Rozróżnienie to ma znaczenie praktyczne: powierzchnia stali może wytworzyć ochronną patynę podczas wielokrotnych cykli zwilżania i wysychania, a jednocześnie szybko korodować w miejscach, gdzie woda pozostaje uwięziona lub gdzie gromadzą się zanieczyszczenia.
Strategia stopowania stanowi tylko część końcowego rezultatu. Miedź, nikiel, chrom, fosfor i inne pierwiastki mogą wpływać na skład i charakter produktów korozji w stalach odpornych na korozję atmosferyczną, podczas gdy zawartość węgla, manganu, krzemu i pierwiastków mikrostopowych nadal oddziałuje na wytrzymałość, udarność, podatność na spawanie i przetwarzanie. O właściwościach użytkowych decyduje łączny wpływ ograniczeń określonych w specyfikacji, grubości wyrobu, stanu powierzchni, historii wykonania oraz warunków ekspozycji — a nie obecność jednego „pierwiastka odpowiadającego za patynowanie”.
Dlaczego zachowanie korozyjne zależy od środowiska i ekspozycji
Korozja atmosferyczna wymaga obecności filmu elektrolitycznego, dlatego cykle zwilżania i wysychania silnie wpływają na szybkość i formę ataku. Deszcz, po którym następuje wysychanie, może umożliwić wytworzenie stosunkowo stabilnej warstwy korozji. Ciągła wilgotność może uniemożliwiać dojrzewanie tej warstwy i podtrzymywać aktywność elektrochemiczną. Naprzemienna ekspozycja również nie jest automatycznie nieszkodliwa; częste cykle mogą wielokrotnie reaktywować powierzchnię.
Zanieczyszczenia zmieniają tę sytuację. Chlorki pochodzące z aerozolu morskiego lub soli do odladzania mogą niszczyć ochronne produkty korozji i sprzyjać korozji miejscowej. Związki siarki i inne zanieczyszczenia przemysłowe mogą zakwaszać wilgoć na powierzchni. Pył, brud, zgorzelina walcownicza i osady biologiczne mogą zatrzymywać wodę oraz powodować różnice w stężeniu tlenu na powierzchni. Miejsce określone po prostu jako „atmosferyczne” może zatem obejmować kilka różnych środowisk korozyjnych.
Równie ważna jest geometria. Szczeliny, złącza zakładkowe, przecięcia żeber usztywniających, przekroje skrzynkowe i poziome półki mogą zatrzymywać wodę oraz zanieczyszczenia. Nieprawidłowe odprowadzanie wody tworzy niemal ciągłą ekspozycję na wilgoć, nawet gdy otaczające powietrze jest stosunkowo suche. Elementy złączne, obszary spoin, krawędzie cięte i uszkodzone powierzchnie mogą również korodować inaczej niż szerokie, swobodnie eksponowane blachy. Konstrukcja umożliwiająca odprowadzanie wody i przeprowadzanie inspekcji może mieć równie duże znaczenie jak nominalny gatunek stali.
Przed określeniem A588 należy sprawdzić warunki eksploatacji. Zanurzenie, kontakt z mokrym gruntem, kondensacja w zamkniętych przestrzeniach, silna ekspozycja na chlorki oraz atmosfera zakładów procesowych mogą wymagać zastosowania powłoki, uszczelnienia, naddatku na korozję, innego materiału albo specjalnie zaprojektowanego systemu ochrony. A588 może być konstrukcyjną stalą HSLA odporną na korozję atmosferyczną, ale nie jest uniwersalnym zamiennikiem ASTM A572 ani innych gatunków HSLA. Prawidłowe porównanie musi obejmować właściwe oznaczenie ASTM, postać wyrobu, grubość, wymagania mechaniczne, procedurę spawania, wymagania dotyczące udarności oraz rzeczywiste środowisko ekspozycji.
8. Wytrzymałość, odporność na pękanie, ciągliwość i podatność na kształtowanie
Właściwości stali HSLA nie mogą zostać sprowadzone do jednej liczby określanej jako „wytrzymałość”. Specyfikacja może wymagać minimalnej granicy plastyczności, wytrzymałości na rozciąganie, wydłużenia, energii udarności, odporności na zginanie lub kombinacji tych parametrów. Każdy z nich opisuje inną reakcję na obciążenie, a ten sam zabieg mikrostopowy, który zwiększa jedną właściwość, może zmniejszyć inną, jeśli skład chemiczny i proces przetwarzania nie są kontrolowane.
Granica plastyczności a wytrzymałość na rozciąganie
Granica plastyczności Naprężenie związane z początkiem trwałego odkształcenia plastycznego, mierzone zgodnie z właściwą metodą próby rozciągania.
Granica plastyczności to naprężenie, przy którym rozpoczyna się trwałe odkształcenie plastyczne. Ma ona znaczenie, gdy element musi zachować swój kształt pod wpływem obciążeń eksploatacyjnych. Wytrzymałość na rozciąganie to maksymalne naprężenie nominalne osiągane podczas próby rozciągania, zwykle po znacznym odkształceniu plastycznym i przed przewężeniem, które powoduje spadek mierzonego obciążenia. Stal może zatem mieć wysoką wytrzymałość na rozciąganie, ale stosunkowo niską granicę plastyczności, albo wysoki stosunek granicy plastyczności do wytrzymałości na rozciąganie i jednocześnie mniejsze równomierne odkształcenie plastyczne przed pęknięciem.
Różnica ta jest wyraźna w specyfikacjach konstrukcyjnych. ASTM A572/A572M obejmuje pięć gatunków niskostopowej stali konstrukcyjnej o wysokiej wytrzymałości, stopowanej kolumbem i wanadem, o określonych minimalnych granicach plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa] (ASTM International, 2000). Gatunki te nie są definiowane wyłącznie przez granicę plastyczności: znaczenie mają również wymagania dotyczące wytrzymałości na rozciąganie, wydłużenia, ograniczeń grubości oraz postaci wyrobu. ASTM A588, inne oznaczenie konstrukcyjnej stali HSLA, jest określana przez NIST jako stal o minimalnej granicy plastyczności wynoszącej 50 ksi, przy czym odporność na korozję atmosferyczną stanowi element jej charakterystyki objętej specyfikacją (NIST, 2005).
ASM International zalicza stal HSLA w stanie walcowanym, nazywaną również stalą mikrostopową, do grupy wysokowytrzymałych stali węglowych i niskostopowych o granicach plastyczności powyżej 275 MPa [40 ksi] (ASM International, 2024). W opublikowanym w 1979 roku omówieniu sympozjum ASTM podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276–966 MPa]. Sam zakres pokazuje, dlaczego „HSLA” jest klasyfikacją rodziny stali, a nie pojedynczym gatunkiem o określonych właściwościach mechanicznych.
Wytrzymałość może wynikać z jednoczesnego działania kilku mechanizmów. Zmniejszenie wielkości ziaren zwiększa granicę plastyczności poprzez efekt Hall–Petcha, jednocześnie na ogół poprawiając odporność na pękanie rozdzielcze. Niob, nazywany kolumbem w kilku specyfikacjach i dokumentach źródłowych, może opóźniać rekrystalizację podczas walcowania i sprzyjać powstawaniu drobnoziarnistej struktury austenitu przed przemianą. Wanad i tytan mogą tworzyć węglikoazotki, które przyczyniają się do umocnienia wydzieleniowego lub ograniczają rozrost ziaren. Mangan i krzem zapewniają umocnienie roztworowe, natomiast kontrolowane chłodzenie może prowadzić do powstania ferrytu z perlitem, bainitu lub innych produktów przemiany, charakteryzujących się różną równowagą między wytrzymałością a odpornością na pękanie.
Nominalna zawartość składników stopowych sama w sobie nie pozwala przewidzieć wyniku. Dodatek tytanu, który podczas krzepnięcia tworzy grube cząstki azotku tytanu, nie będzie działał tak samo jak drobno rozproszone wydzielenia powstałe w warunkach kontrolowanych. Podobnie niob pozostający w roztworze podczas ponownego nagrzewania może zachowywać się inaczej niż niob wydzielony podczas walcowania. Temperatura ponownego nagrzewania, temperatura końcowa walcowania, szybkość chłodzenia, skład chemiczny wsadu oraz grubość przekroju wpływają na końcową granicę plastyczności i wytrzymałość na rozciąganie.
Ciągliwość i lokalizacja odkształcenia
Ciągliwość opisuje, jak duże odkształcenie plastyczne stal może wytrzymać przed pęknięciem, jednak podana wartość zależy od rodzaju próby i długości pomiarowej. Wydłużenie całkowite, wydłużenie równomierne, przewężenie oraz odkształcenie przy zginaniu są ze sobą powiązane, ale nie są parametrami zamiennymi. Wydłużenie równomierne mierzy odkształcenie rozłożone wzdłuż odcinka pomiarowego przed powstaniem przewężenia. Wydłużenie całkowite obejmuje również zlokalizowane odkształcenie po powstaniu przewężenia i może wydawać się większe, gdy jest mierzone na krótszym odcinku pomiarowym.
Wysoka granica plastyczności może zmniejszać dostępny margines między obciążeniem sprężystym a odkształceniem plastycznym, jednak wysoka wytrzymałość nie oznacza automatycznie niskiej ciągliwości. Drobnoziarniste struktury ferrytyczne mogą zapewniać użyteczne wydłużenie przy jednoczesnym zwiększeniu granicy plastyczności, pod warunkiem że granice ziaren są czyste, a rozmieszczenie faz jest kontrolowane. Drobne ziarna rozkładają również odkształcenie plastyczne bardziej równomiernie niż gruboziarnista, niejednorodna struktura.
Lokalizacja odkształcenia rozpoczyna się, gdy odkształcenie koncentruje się w przewężeniu, paśmie ścinania, paśmie bardziej miękkiego ferrytu lub obszarze otaczającym twardą cząstkę. Duże wtrącenia, grube węglikoazotki, pasma segregacji oraz wyspy martenzytu lub bainitu mogą powodować lokalne koncentracje naprężeń. Nadmierne wydzielanie może zwiększać granicę plastyczności przy jednoczesnym zmniejszeniu wydłużenia równomiernego, zwłaszcza gdy wydzielenia są liczne, grube lub rozmieszczone w niekorzystny sposób. W rezultacie stal o imponującej wytrzymałości w próbie rozciągania może wykazywać słabe właściwości podczas kształtowania rozciągającego lub w elemencie z karbem.
Wskaźnik plastyczności — stosunek granicy plastyczności do wytrzymałości na rozciąganie — pomaga opisać to zachowanie. Wysoki wskaźnik plastyczności często oznacza mniejszą zdolność do stabilnego odkształcenia plastycznego po przekroczeniu granicy plastyczności, choć rzeczywiste zachowanie podczas kształtowania zależy również od wykładnika umocnienia odkształceniowego, anizotropii, stanu powierzchni i stanu naprężenia. Umocnienie odkształceniowe jest istotne, ponieważ umożliwia umocnienie obszaru, w którym rozpoczyna się odkształcenie, oraz przekazywanie obciążenia na sąsiedni materiał. Jeśli umocnienie jest niewystarczające, lokalizacja odkształcenia następuje wcześnie.
AISI stwierdza, że umiarkowane dodatki kolumbu, wanadu lub tytanu zapewniają większą wytrzymałość, a w przypadku niektórych gatunków stali HSLA mogą również poprawiać podatność na kształtowanie (AISI, 2024). To zastrzeżenie ma znaczenie. Mikrostopowanie może rozdrabniać ziarna i modyfikować rekrystalizację, jednak nadmierna objętość wydzieleń, niekorzystny rozmiar cząstek lub nieodpowiednia morfologia ferrytu i perlitu mogą wywołać skutek przeciwny.
Udarność i zachowanie w zakresie przejścia
Udarność Energia pochłonięta przez próbkę z karbem podczas próby przełamania przy szybkim obciążeniu udarowym, często stosowana do oceny zależnego od temperatury przebiegu pękania.
Udarność mierzy energię pochłanianą podczas gwałtownego pękania, najczęściej za pomocą próby udarności Charpy’ego z karbem V. Nie jest ona tym samym co ciągliwość przy rozciąganiu. Stal może wykazywać dobre wydłużenie w gładkiej próbce rozciąganej, a jednocześnie pochłaniać niewielką ilość energii w próbie z karbem, zwłaszcza w niskiej temperaturze.
Wiele stali ferrytycznych wykazuje przejście ciągliwe–kruche. Powyżej zakresu przejścia pękanie częściej obejmuje zarodkowanie i wzrost mikropustek w sposób ciągliwy. Poniżej tego zakresu pękanie rozdzielcze może szybko rozprzestrzeniać się przez odpowiednio zorientowane ziarna. Przejście nie zachodzi w jednej uniwersalnej temperaturze: na zmierzony wynik wpływają orientacja próbki, grubość, geometria karbu, wielkość ziaren, wtrącenia, historia chłodzenia oraz energia próby.
Rozdrobnienie ziaren jest szczególnie cenne, ponieważ mniejsze ziarna ferrytu przerywają ścieżki pękania rozdzielczego i obniżają temperaturę, przy której pękanie kruche staje się prawdopodobne. Jest to jeden z powodów, dla których walcowanie kontrolowane i przyspieszone chłodzenie mogą zwiększać granicę plastyczności bez powodowania takiej utraty udarności jak znaczne dodatki węgla lub składników stopowych. Drobne ziarna sprzyjają obu właściwościom, ale tylko wtedy, gdy trasa technologiczna zapewnia względnie jednorodną strukturę.
Grube cząstki i wtrącenia są szkodliwe, ponieważ mogą inicjować powstawanie mikropustek lub pęknięć rozdzielczych. Wtrącenia zawierające siarkę i tlen, segregacja osiowa, struktury pasmowe oraz grube węglikoazotki mogą powodować kierunkowe różnice udarności między próbkami wzdłużnymi, poprzecznymi i próbkami pobranymi w kierunku grubości. Nadmierne wydzielanie może również usuwać z roztworu składniki potrzebne do kontroli wielkości ziaren lub tworzyć kruche granice fazowe między cząstką a osnową. Grubość blachy i szybkość chłodzenia dodatkowo komplikują porównania: gruba blacha może rozwinąć inną strukturę w osi niż cienka blacha wykonana ze stali o nominalnie podobnym składzie.
W związku z tym wymaganie dotyczące udarności dla danego gatunku należy odczytywać wraz z informacjami o postaci wyrobu, zakresie grubości, temperaturze próby i orientacji próbki. Oznaczeń A572, A588 i innych gatunków HSLA nie należy traktować jako zamiennych tylko dlatego, że w ich nazwach występuje określenie „wysokowytrzymała niskostopowa”.
Podatność na kształtowanie wyrobów w postaci blach i płyt
Podatność na kształtowanie to zdolność konkretnego wyrobu do przejścia określonej operacji — tłoczenia, rozciągania, zginania, wywijania obrzeży, poszerzania otworów lub formowania rolkowego — bez pękania, fałdowania, nadmiernego pocienienia lub niedopuszczalnego sprężynowania powrotnego. Nie jest ona automatyczną zaletą składu chemicznego stali HSLA.
Podatność blachy na kształtowanie zależy od grubości, stanu powierzchni, tekstury krystalograficznej, anizotropii płaskiej, zachowania podczas umocnienia odkształceniowego oraz dokładnego rodzaju operacji. Tłoczenie głębokie wymaga odpowiedniego wydłużenia równomiernego i korzystnego współczynnika odkształcenia plastycznego. Kształtowanie rozciągające zależy w dużym stopniu od umocnienia odkształceniowego i odporności na lokalizację przewężenia. Poszerzanie otworów jest często kontrolowane przez jakość krawędzi po cięciu oraz przez obecność twardych faz wtórnych w pobliżu tej krawędzi, a nie przez samo wydłużenie przy rozciąganiu. Blacha wysokowytrzymała wykazuje również tendencję do większego sprężynowania powrotnego, co wymaga oprzyrządowania i kompensacji dostosowanych do danego procesu.
Wyroby płaskie w postaci płyt stawiają odmienne wymagania. Zachowanie podczas zginania zależy od grubości płyty, promienia gięcia, kierunku walcowania, wad powierzchniowych, wtrąceń i segregacji w kierunku grubości. Płyta, która spełnia wymaganie dotyczące wydłużenia podczas rozciągania, może mimo to pękać przy ciasnym zginaniu poprzecznym. W przypadku konstrukcji z płyt spawanych do oceny kształtowania dochodzą skutki zmiękczenia lub utwardzenia strefy wpływu ciepła oraz naprężeń własnych.
Walcowanie kontrolowane może poprawiać podatność na kształtowanie poprzez wytworzenie drobnoziarnistej, bardziej jednorodnej struktury i ograniczenie silnej segregacji. Mikrostopowanie może pomagać w przypadku niektórych gatunków, jak wskazuje AISI, jednak wynik zależy od sposobu wydzielania niobu, wanadu lub tytanu oraz od warunków walcowania i chłodzenia stali. Grube cząstki, nadmierne wydzielanie, pasmowość i nieodpowiednie mieszaniny faz mogą zmniejszać lokalną ciągliwość, nawet przy jednoczesnym zwiększeniu granicy plastyczności. Podatność na kształtowanie jest zatem właściwością określonego gatunku, wyrobu, grubości, kierunku i operacji — a nie samego oznaczenia HSLA.
9. Spawalność i zachowanie strefy wpływu ciepła
Stale HSLA nie stanowią jednej kategorii pod względem spawalności. Ich zachowanie podczas spawania zależy od określonego gatunku, grubości wyrobu, stanu dostawy, zawartości węgla i dodatków stopowych, wydzieleń mikrostopowych, wymagań dotyczących udarności oraz zastosowanego procesu spawania. Norma ASTM A572/A572M obejmuje na przykład pięć gatunków konstrukcyjnej stali niskostopowej o podwyższonej wytrzymałości z dodatkiem kolumbu i wanadu, o określonej minimalnej granicy plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa]. ASTM A588 jest inną specyfikacją konstrukcyjnej stali HSLA, związaną z odpornością na korozję atmosferyczną i minimalną granicą plastyczności wynoszącą 50 ksi w materiałach referencyjnych NIST. Nie można zakładać, że procedura spawania odpowiednia dla jednego oznaczenia gatunku, zakresu grubości lub postaci wyrobu będzie odpowiednia dla innego.
Kontrola zawartości węgla a spawalność
Stale HSLA projektuje się zazwyczaj z mniejszą zawartością węgla niż wiele konwencjonalnych stali o wysokiej wytrzymałości, ponieważ węgiel zwiększa hartowność i prawdopodobieństwo, że strefa wpływu ciepła (HAZ) podczas chłodzenia przekształci się w twarde, kruche mikrostruktury. Mniejsza zawartość węgla ogranicza również ilość węgla dostępnego do tworzenia nieodpuszczonego martenzytu lub innych składników o wysokiej twardości w pobliżu granicy wtopienia. Pomaga to zmniejszyć ryzyko pęknięć zimnych, ale nie oznacza, że każda niskowęglowa stal HSLA jest automatycznie łatwa do spawania.
Wytrzymałość uzyskuje się natomiast za pomocą kilku mechanizmów. Rozdrobnienie ziarna, umocnienie roztworowe, wydzielanie związków zawierających niob lub kolumb, wanad i tytan, walcowanie kontrolowane oraz starannie regulowane chłodzenie mogą zapewnić wysoką granicę plastyczności bez polegania na dużej zawartości węgla. American Iron and Steel Institute opisuje stale HSLA jako grupę, w której umiarkowane dodatki kolumbu, wanadu lub tytanu zwiększają wytrzymałość, a także mogą poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie. Klasyfikacja ASM International z 2024 roku zalicza stale HSLA w stanie walcowanym, czyli mikrostopowe, do stali węglowych i niskostopowych o wysokiej wytrzymałości, o granicy plastyczności powyżej 275 MPa [40 ksi]. Wynikająca z tego spawalność zależy od całego składu chemicznego i historii przetwarzania, a nie od samej nominalnej obecności jednego pierwiastka mikrostopowego.
Równoważnik węgla Obliczany wskaźnik łączący zawartość węgla i pierwiastków stopowych w celu oszacowania hartowności oraz prawdopodobieństwa powstania twardych, podatnych na pękanie struktur w strefie wpływu ciepła podczas spawania.
Równoważnik węgla stanowi użyteczne narzędzie do szacowania spawalności. Łączy on wpływ węgla i pierwiastków stopowych oddziałujących na hartowność, umożliwiając wstępną ocenę skłonności stali do tworzenia twardej HAZ w określonych warunkach chłodzenia. W normach, badaniach i praktyce wytwarzania stosuje się kilka wskaźników równoważnika węgla; nie są one wzajemnie zamienne, a ich interpretacja zależy od rodziny stali, grubości, poziomu wodoru, stopnia skrępowania oraz procesu spawania. Podaną wartość równoważnika węgla należy zatem odczytywać wraz z właściwym równaniem i specyfikacją. Nie powinna ona zastępować kwalifikowanej procedury spawania ani przeglądu świadectwa hutniczego.
Dwie blachy o podobnej granicy plastyczności mogą mieć różne równoważniki węgla i zupełnie odmienne zachowanie HAZ. Grubsza blacha zazwyczaj chłodzi się wolniej w niektórych obszarach, ale może również powodować większe skrępowanie; cienka blacha może chłodzić się szybko i prowadzić do większego utwardzenia HAZ. Siarka, fosfor, mangan, miedź, nikiel, chrom, molibden oraz dodatki mikrostopowe mogą wpływać na przebieg przemian i udarność. Gatunek i grubość należy oceniać łącznie.

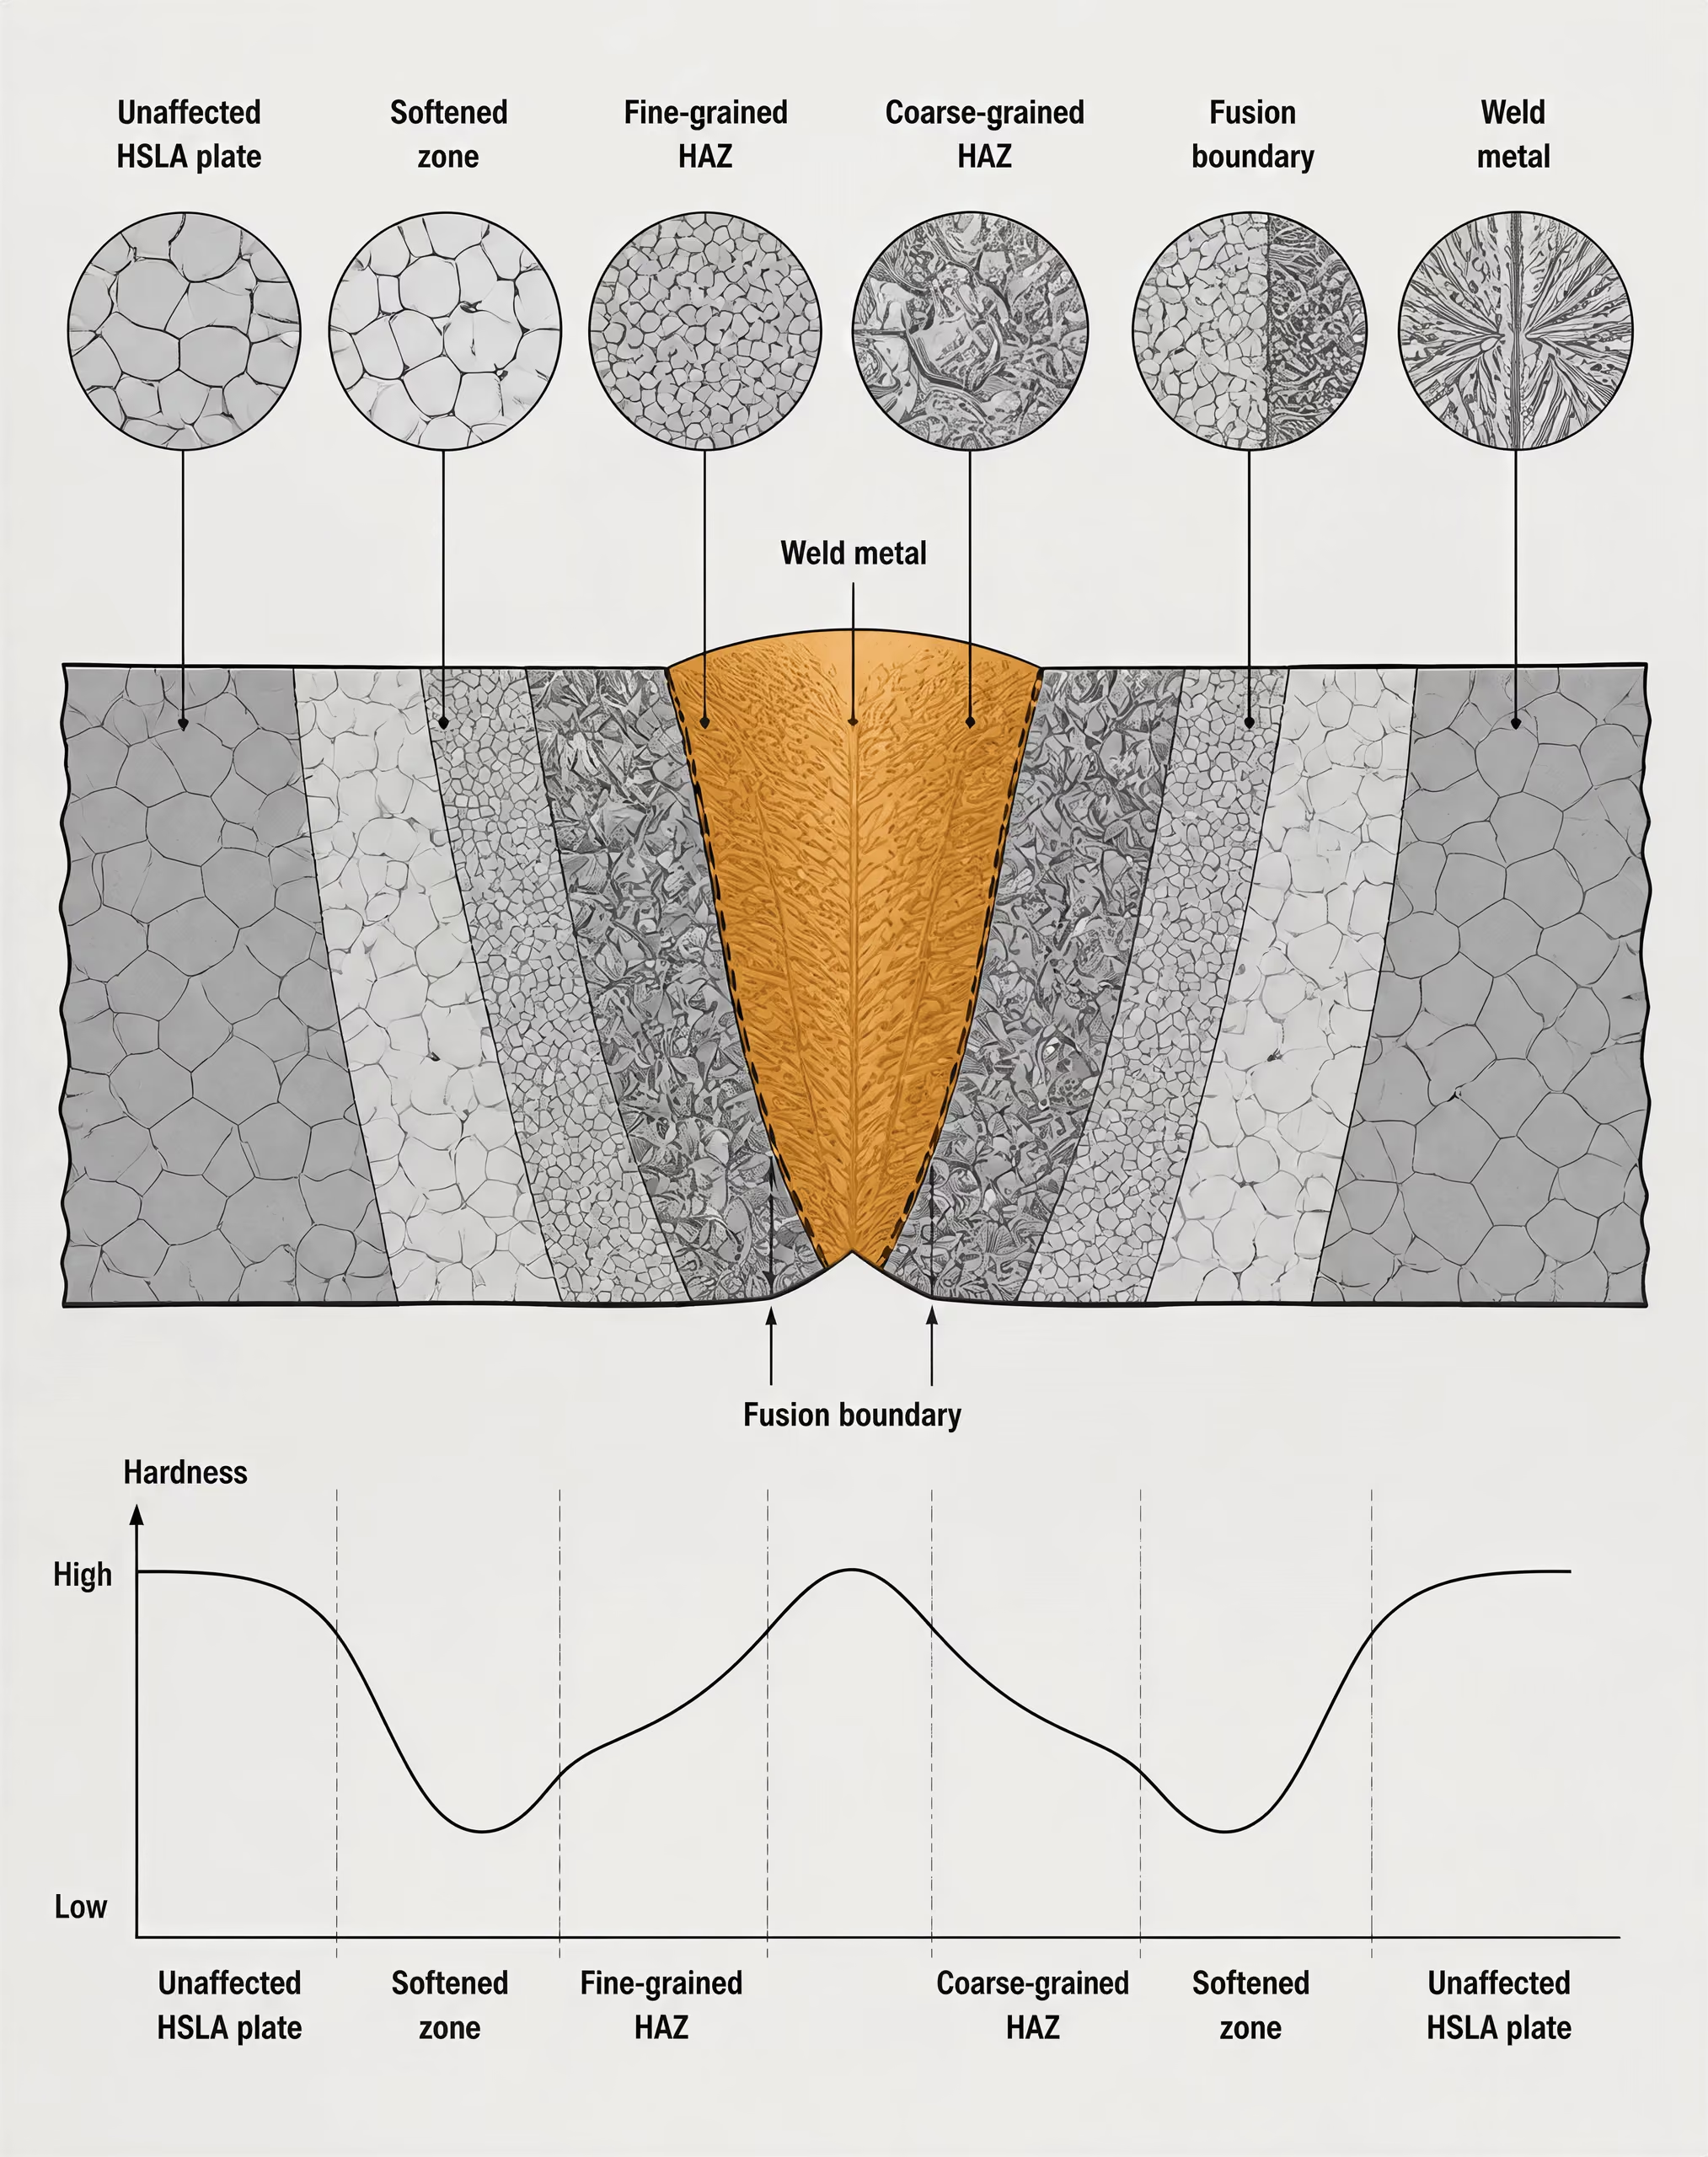
Ryzyko zmiękczenia i utwardzenia strefy wpływu ciepła
HAZ nie jest pojedynczym, jednorodnym pasmem. Spawanie tworzy obszary, które doświadczają różnych temperatur maksymalnych i przebiegów chłodzenia. Bezpośrednio przy granicy wtopienia w gruboziarnistej HAZ mogą powstać duże ziarna austenitu, ponieważ istniejące wydzielenia kontrolujące wielkość ziarna rozpuszczają się lub tracą skuteczność w wysokiej temperaturze. Grube ziarna mogą zmniejszać udarność w warunkach karbu, szczególnie gdy cykl cieplny spawania jest intensywny. Dalej od linii wtopienia w obszarze drobnoziarnistym lub międzykrytycznym mogą zachodzić inne przemiany i nie musi występować taka sama utrata udarności.
Miejscowe utwardzenie stanowi główny problem, gdy HAZ chłodzi się na tyle szybko, że powstaje martenzyt lub struktura bogata w martenzyt. Sama twardość nie dowodzi, że w złączu wystąpi pękanie, jednak twarda HAZ jest bardziej podatna na pękanie wspomagane przez wodór, gdy obecne są dyfundujący wodór, naprężenia rozciągające wynikające ze skrępowania oraz podatna mikrostruktura. Pęknięcia mogą pojawić się podczas chłodzenia lub po pewnym czasie. Złącza grube i silnie skrępowane, materiały dodatkowe o wysokiej wytrzymałości, zanieczyszczone powierzchnie, wilgotne elektrody oraz niewystarczające podgrzewanie wstępne zwiększają ryzyko. Z tego względu znaczenie może mieć czas przeprowadzenia kontroli, szczególnie w przypadku silnie skrępowanych złączy lub stali o podwyższonej hartowności.
Odwrotny problem występuje w przypadku niektórych umacnianych wydzieleniowo stali HSLA. Spawanie może rozpuścić wydzielenia umacniające w części HAZ, a późniejsze chłodzenie może nie odtworzyć pierwotnego stanu wydzieleń. Przestarzenie, rozrost wydzieleń lub przemiana w miejscową strukturę bardziej miękką może zmniejszyć granicę plastyczności w tym obszarze. Zmiękczone pasmo może stać się miejscem decydującym o zachowaniu podczas obciążenia rozciągającego lub odkształcenia cyklicznego, nawet jeśli spoina i niezaburzona część blachy zachowują określoną wytrzymałość. Ma to szczególne znaczenie w przypadku wyrobów przetwarzanych termomechanicznie oraz gatunków, których wytrzymałość w dużym stopniu zależy od starannie kontrolowanej populacji wydzieleń.
Większa energia liniowa spawania nie jest uniwersalnym rozwiązaniem. Może spowolnić chłodzenie i ograniczyć powstawanie bardzo twardych produktów przemian, jednak nadmierna energia liniowa powiększa gruboziarnistą HAZ, sprzyja rozrostowi ziaren, rozpuszcza większą ilość wydzieleń i może zmniejszać udarność lub wytrzymałość. Mała energia liniowa może ograniczyć szerokość strefy cieplnej, lecz szybkie chłodzenie może zwiększyć twardość HAZ. Dopuszczalny kompromis zależy od gatunku i grubości.
Podgrzewanie wstępne, energia liniowa i kwalifikowanie procedury
Podgrzewanie wstępne dobiera się w celu kontrolowania szybkości chłodzenia, zmniejszenia gradientów cieplnych oraz zapewnienia czasu na dyfuzję wodoru ze złącza. Wymagana wartość, jeżeli została określona, zależy od równoważnika węgla, grubości, stopnia skrępowania złącza, warunków otoczenia, kontroli wodoru, procesu spawania oraz obowiązującego przepisów dotyczących wykonawstwa. Podgrzewanie blachy wyłącznie dlatego, że jest oznaczona jako HSLA, nie jest właściwą zasadą; podobnie nieuzasadnione jest pomijanie podgrzewania tylko dlatego, że zawartość węgla jest niska. Nadmierne podgrzewanie może poszerzyć HAZ i pogorszyć udarność, dlatego temperaturę należy kontrolować, a nie zwiększać bez ograniczeń.
Temperatura międzyściegowa ma znaczenie z tego samego powodu. Wysoka temperatura międzyściegowa może powodować kumulację ciepła i zmieniać wielkość ziarna HAZ oraz przebieg wydzielania, natomiast zbyt niska temperatura może prowadzić do szybkiego chłodzenia kolejnych ściegów. Spawanie wielościegowe może odpuszczać lub częściowo rozdrabniać fragmenty wcześniej powstałej HAZ, ale może również tworzyć nakładające się obszary o różnej twardości i udarności. Kwalifikowana procedura musi określać dopuszczalny zakres energii liniowej, podgrzewanie wstępne, temperaturę międzyściegową, kolejność wykonywania ściegów, prędkość spawania, natężenie prądu, napięcie oraz klasyfikację materiału dodatkowego.
Kontrola wodoru rozpoczyna się od materiału dodatkowego i obejmuje również jego przechowywanie, postępowanie z nim, przygotowanie złącza oraz czystość powierzchni. Elektrody i procesy niskowodorowe mogą zmniejszać ryzyko, ale nie eliminują skutków dużego skrępowania ani twardej HAZ. Wilgoć, olej, farba, rdza i pozostałości po cięciu mogą zwiększać zawartość wodoru lub zakłócać wtopienie. W przypadku określonych stali i warunków złącza właściwa procedura może wymagać wygrzewania po spawaniu lub kontrolowanego chłodzenia.
Kwalifikowanie procedury jest decydującym środkiem kontroli. Instrukcja technologiczna spawania (WPS) musi być zgodna ze specyfikacją materiału oraz obowiązującymi przepisami dotyczącymi wykonawstwa, takimi jak AWS D1.1/D1.1M w przypadku właściwego spawania konstrukcyjnego lub ASME Section IX w zakresie kwalifikowania procedur dla urządzeń ciśnieniowych. Dokument kwalifikowania musi obejmować rzeczywistą grupę materiału podstawowego, zakres grubości, proces spawania, klasyfikację materiału dodatkowego, pozycję spawania, wartości graniczne podgrzewania wstępnego i temperatury międzyściegowej, zakres energii liniowej oraz wszelkie wymagane badania udarności lub twardości. ASTM A572/A572M i ASTM A588 określają wymagania dotyczące materiału; nie sprawiają jednak, że wszystkie parametry spawania są wzajemnie zamienne. Kwalifikowane procedury, zweryfikowane materiały dodatkowe oraz kontrola dostosowana do pękania opóźnionego i udarności HAZ są niezbędne, ponieważ właściwości stali HSLA ustala się dla konkretnego złącza, a nie wywodzi wyłącznie z oznaczenia stopu.
10. Postacie Wyrobów, Drogi Przeróbki i Kierunkowość Właściwości
Stal HSLA nie opuszcza huty z jednym, jednolitym zestawem właściwości. Blacha gruba, kształtownik walcowany, pręt i element ścianki szczelnej mogą należeć do tej samej rodziny specyfikacji, a jednocześnie wykazywać różną strukturę ziarnistą, historię chłodzenia, naprężenia własne i wyniki badań. Postać wyrobu jest zatem częścią opisu metalurgicznego, a nie tylko szczegółem wymiarowym.
Blacha gruba, blacha cienka, kształtowniki, pręty i ścianki szczelne
ASTM A572/A572M obejmuje pięć gatunków niskostopowej stali konstrukcyjnej o wysokiej wytrzymałości, stopowanej niobem i wanadem: Grade 42 [290 MPa], Grade 50 [345 MPa], Grade 55 [380 MPa], Grade 60 [415 MPa] oraz Grade 65 [450 MPa] minimalnej granicy plastyczności, zależnie od gatunku i wymagań dotyczących wyrobu. Wymienione postacie wyrobów to kształtowniki, blachy, ścianki szczelne i pręty. Specyfikacji tej nie należy odczytywać jako ogólnego oznaczenia każdej blachy cienkiej sprzedawanej lub przetwarzanej pod podobnym opisem handlowym.
Blacha gruba jest walcowana z wlewka płaskiego i może być dostarczana w zakresie grubości, w którym środek wyrobu chłodzi się znacznie wolniej niż jego powierzchnia. Różnica ta wpływa na wielkość ziaren ferrytu, rozmieszczenie perlitu, wydzielanie związków niobu lub wanadu oraz utrzymywanie się segregacji w osi. Dlatego blacha gruba może wykazywać mniejszą udarność lub inną ciągliwość w kierunku grubości niż cieńszy wyrób o nominalnie podobnym składzie chemicznym i granicy plastyczności.
Blacha cienka jest cieńsza i zwykle podlega większemu stopniowi zgniotu oraz szybszemu chłodzeniu po walcowaniu. Jej niewielka grubość sprzyja bardziej równomiernemu rozkładowi temperatury w przekroju, choć nadal istotne są stan powierzchni, temperatura zwijania w krąg oraz historia odkształcenia. Wyroby z blachy cienkiej mogą również być poddawane kształtowaniu, trawieniu, walcowaniu na zimno, wyżarzaniu lub walcowaniu wygładzającemu typu skin-pass, czego nie oddaje samo określenie „HSLA”.
Kształtowniki, takie jak dwuteowniki, ceowniki, kątowniki i teowniki, zawierają półki, środniki, naroża, a niekiedy także znaczne lokalne zmiany grubości. Końcówka półki chłodzi się wcześniej niż miejsce połączenia półki ze środnikiem. Powstały rozkład właściwości może zatem zmieniać się w obrębie jednego kształtownika. Naprężenia własne powstają również wtedy, gdy odsłonięte powierzchnie kurczą się przed cieplejszymi obszarami wewnętrznymi. Naprężenia te wpływają na odkształcenia podczas cięcia i spawania, nawet gdy wyniki próby rozciągania spełniają wymagania specyfikacji.
Pręty są wytwarzane jako okrągłe, kwadratowe, sześciokątne i o innych profilach. Ich mniejsze przekroje często umożliwiają bardziej równomierne chłodzenie niż w przypadku ciężkiej blachy grubej, jednak duży pręt nadal może zawierać wolniej chłodzący się rdzeń i segregację w osi. Kucie, walcowanie kontrolowane lub późniejsza obróbka cieplna mogą dodatkowo zmieniać strukturę. Ścianki szczelne wiążą się z kolejną komplikacją: profile z zamkami koncentrują odkształcenia i naprężenia eksploatacyjne w pobliżu zamków, naroży i zagięć, dlatego obok nominalnego gatunku znaczenie ma również geometria przekroju.
Wyroby walcowane na gorąco w porównaniu z wyrobami normalizowanymi lub przetwarzanymi termomechanicznie
Określenie „w stanie walcowanym” opisuje stan dostawy, a nie definicję chemiczną stali HSLA. W wydanym w 2024 roku opracowaniu materiałowym ASM International stal HSLA w stanie walcowanym, określana również jako stal mikrostopowa, została zaliczona do grupy stali węglowych i niskostopowych o wysokiej wytrzymałości, o granicy plastyczności powyżej 275 MPa [40 ksi]. Wytrzymałość może wynikać z jednoczesnego działania kilku mechanizmów: zmniejszenia wielkości ziaren ferrytu, wydzielania węglikoazotków niobu, wanadu lub tytanu, umocnienia roztworowego oraz powstawania produktów przemiany podczas kontrolowanego chłodzenia.
W konwencjonalnym walcowaniu na gorąco stal jest ponownie nagrzewana, odkształcana w podwyższonej temperaturze, a następnie chłodzona po ostatnim przepuście. Jeżeli temperatura końcowa jest wystarczająco wysoka, aby między przepustami zachodziła rekrystalizacja austenitu, powtarzająca się rekrystalizacja może odtworzyć strukturę ziaren austenitu. Jeżeli walcowanie jest kontynuowane poniżej odpowiedniego zakresu rekrystalizacji, w austenicie zamiast tego kumuluje się odkształcenie. Stanowi to podstawę walcowania kontrolowanego: wydzielanie pierwiastków mikrostopowych może opóźniać rekrystalizację, natomiast spłaszczony austenit sprzyja powstawaniu drobnoziarnistego ferrytu po przemianie.
Decydujące znaczenie ma następnie szybkość chłodzenia. Powolne chłodzenie sprzyja powstawaniu ferrytu i perlitu, podczas gdy szybsze chłodzenie może prowadzić do powstania drobniejszego ferrytu, bainitu lub mieszanych struktur przemiany, zależnie od zawartości węgla, dodatków stopowych, grubości i temperatury rozpoczęcia chłodzenia. Nominalny dodatek niobu, wanadu lub tytanu nie gwarantuje uzyskania określonego rezultatu. Pierwiastek musi zostać rozpuszczony, zachowany w roztworze lub wydzielony na odpowiednim etapie, a jego działanie zależy od temperatury ponownego nagrzewania, harmonogramu walcowania, sposobu chłodzenia oraz pozostałego składu chemicznego.
| Stan dostawy | Główna trasa przetwarzania | Typowy skutek |
|---|---|---|
| W stanie walcowanym | Kontrolowane ponowne nagrzewanie, walcowanie i chłodzenie | Właściwości w dużym stopniu zależą od historii odkształcania i chłodzenia |
| Normalizowany | Nagrzewanie powyżej zakresu krytycznego przemiany, a następnie chłodzenie w powietrzu | Może rozdrabniać lub ujednorodniać strukturę wyjściową |
| Hartowany i odpuszczany | Austenityzowanie, szybkie chłodzenie, a następnie nagrzewanie poniżej zakresu krytycznego | Często prowadzi do powstania odpuszczonego martenzytu lub pokrewnej struktury o wysokiej wytrzymałości |
| Przetwarzany termomechanicznie | Kontrolowane odkształcanie i chłodzenie w zaplanowanej sekwencji temperatur | Wykorzystuje przetwarzanie do rozdrobnienia ziaren i kontroli wydzielania |
Wyroby normalizowane są nagrzewane powyżej zakresu przemiany krytycznej, a następnie chłodzone w powietrzu. Obróbka ta może rozdrobnąć i ujednorodnić strukturę po wcześniejszym walcowaniu, ograniczyć niektóre skutki nierównomiernej historii cieplnej oraz nadać właściwości różne od właściwości wyrobu w stanie walcowanym. Normalizowanie jest drogą przeróbki, a nie dowodem na to, że stal jest stalą HSLA. Stal niestopowa może być normalizowana, a stal HSLA może być dostarczana w stanie walcowanym.
Wyroby ulepszane cieplnie są najpierw austenityzowane, szybko chłodzone, a następnie ponownie nagrzewane poniżej zakresu krytycznego. Powstały odpuszczony martenzyt lub pokrewna struktura może zapewniać wysoką wytrzymałość i kontrolowaną udarność, jednak samo oznaczenie tej obróbki cieplnej nie potwierdza niskostopowego ani mikrostopowego charakteru stali. Z drugiej strony gatunek HSLA może osiągać znaczną część określonej wytrzymałości bez hartowania i odpuszczania. ASTM A572/A572M należy interpretować na podstawie gatunku, postaci wyrobu, ograniczeń składu chemicznego, wymagań mechanicznych i warunków dostawy, a nie na podstawie ogólnego założenia dotyczącego sposobu przetwarzania.
Anizotropia, wpływ grubości i kierunek pobierania próbek
Walcowanie wydłuża wtrącenia, pasma segregacji i ziarna przede wszystkim w kierunku walcowania. Próbki do próby rozciągania wycięte równolegle do kierunku walcowania zwykle dają inne wartości wydłużenia, przewężenia, a niekiedy również granicy plastyczności niż próbki wycięte poprzecznie do kierunku walcowania. Właściwości wzdłużne nie są równoważne właściwościom poprzecznym ani właściwościom w kierunku grubości.
Różnica ta ma szczególne znaczenie w przypadku blach grubych i kształtowników konstrukcyjnych. Wydłużone wtrącenia siarczku manganu mogą podczas odkształcenia działać jako ścieżki pękania, natomiast segregacja w osi może tworzyć pasma o zmienionej hartowności i udarności. W wyrobach grubych obszar w połowie grubości chłodzi się później i może ulegać przemianie w inny sposób niż powierzchnia. W rezultacie w kierunku grubości może powstać gradient wielkości ziaren, wydzieleń, twardości i udarności.
Pobieranie próbek do badań musi zatem przebiegać zgodnie z właściwą specyfikacją i geometrią wyrobu. Próbka do próby rozciągania pobrana z półki nie jest pod względem metalurgicznym identyczna z próbką pobraną ze środnika; wzdłużna próbka z blachy nie odzwierciedla drogi pękania w kierunku grubości ani w kierunku poprzecznym. Wyniki próby udarności Charpy’ego są również wrażliwe na orientację karbu, miejsce pobrania próbki, grubość i temperaturę badania. Podana granica plastyczności jest zmierzoną właściwością określonej próbki, a nie stałą niezależną od orientacji.
Zakres wytrzymałości stali HSLA pokazuje, dlaczego rozróżnienia te mają znaczenie. W referacie przedstawionym na sympozjum ASTM i opublikowanym w 1979 roku podano poziomy granicy plastyczności od 40 000 do 140 000 psi [276 do 966 MPa], przy czym większość omawianych gatunków była mikrostopowana niobem, wanadem, tytanem lub kombinacjami tych pierwiastków. ASTM A572/A572M obejmuje tylko część tej szerszej rodziny. Postać wyrobu, harmonogram walcowania, szybkość chłodzenia, geometria przekroju i kierunek pobierania próbek decydują o tym, jak dany gatunek zachowuje się w rzeczywistym elemencie.
11. Jak czytać normy HSLA oraz oznaczenia materiałów
Oznaczenie takie jak ASTM A572/A572M identyfikuje rodzinę specyfikacji, a nie kompletną decyzję inżynierską. Specyfikacja obejmuje niskostopową stal konstrukcyjną o wysokiej wytrzymałości, z dodatkiem niobu i wanadu, ale samo oznaczenie nie wskazuje, jaki gatunek, postać wyrobu, grubość, warunki badania ani wymaganie dodatkowe mają zastosowanie. To właśnie te szczegóły decydują o materiale faktycznie dostarczonym oraz o właściwościach, które można uwzględnić w projektowaniu.
HSLA jest klasą metalurgiczną, a nie jednym składem chemicznym. AISI opisuje tę klasę jako stale niskowęglowe, w których umiarkowane dodatki niobu, wanadu lub tytanu zwiększają wytrzymałość, a także mogą poprawiać odporność na korozję atmosferyczną lub podatność na kształtowanie. Wynik zależy od składu chemicznego i sposobu przetwarzania: znaczenie mają rozpuszczanie węglikoazotków mikrostopowych podczas ponownego nagrzewania, wydzielanie podczas walcowania lub chłodzenia, kontrola wielkości ziaren austenitu, przemiana ferrytu oraz końcowa grubość wyrobu. Nominalny dodatek wanadu nie gwarantuje takiej samej mikrostruktury ani spawalności w każdej specyfikacji.
Materiały referencyjne ASM International z 2024 r. klasyfikują stale HSLA walcowane w stanie surowym, czyli stale mikrostopowe, jako stale węglowe i niskostopowe o wysokiej wytrzymałości, z granicą plastyczności powyżej 275 MPa [40 ksi]. Próg ten jest pomocą klasyfikacyjną, a nie uniwersalnym kryterium odbioru. W artykule z materiałów sympozjum ASTM, opublikowanym w 1979 r., podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276 do 966 MPa], co pokazuje, dlaczego ogólne określenie HSLA nie może zastąpić oznaczenia gatunku. Na przykład ASTM A572/A572M obejmuje pięć gatunków o określonej minimalnej granicy plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa] (ASTM International, 2000).
Specyfikacja, gatunek, postać wyrobu i wydanie normy
Jak odczytywać oznaczenie materiału HSLA
- Specyfikacja Zidentyfikuj numer normy i właściwe wydanie.
- Gatunek Zapisz dokładny gatunek, na przykład gatunek 50 lub gatunek 65.
- Postać wyrobu Potwierdź, czy wyrób jest blachą, kształtownikiem, grodzicą, prętem lub inną wymienioną postacią.
- Grubość Stosuj wymagania mechaniczne i wymiarowe właściwe dla danej grubości.
- Stan dostawy Sprawdź, czy materiał jest w stanie walcowanym, normalizowanym, przetwarzanym termomechanicznie lub po obróbce cieplnej.
- Wymagania dodatkowe Zweryfikuj udarność, właściwości w kierunku przezgrubościowym, badania ultradźwiękowe, spawalność lub inne wybrane postanowienia.
Oznaczenie materiału należy odczytywać od lewej do prawej, a następnie odszukać przywołane tabele i punkty. ASTM A572/A572M jest numerem specyfikacji i wskazuje wymagania w jednostkach cal-funt oraz w układzie SI. Nadal należy podać gatunek: Grade 42, Grade 50, Grade 55, Grade 60 lub Grade 65. Określenie „stal A572” jest niepełne, ponieważ te gatunki nie mają takiej samej minimalnej granicy plastyczności, takiego samego zakresu wytrzymałości na rozciąganie, takich samych ograniczeń dotyczących grubości ani — w niektórych przypadkach — takich samych wymagań zamówieniowych.
Równie istotna jest postać wyrobu. ASTM A572/A572M obejmuje kształtowniki konstrukcyjne, blachy, grodzice oraz pręty, jednak wymaganie dotyczące blachy nie jest automatycznie równoważne wymaganiu dotyczącymi kształtownika lub pręta. Odpowiednia tabela dla danej postaci wyrobu może określać różne tolerancje wymiarowe, zakresy grubości, miejsca pobierania próbek, dopuszczalne odchyłki oraz postanowienia dotyczące badań. Specyfikacja może również odwoływać się do normy ogólnej, takiej jak ASTM A6/A6M, dotyczącej walcowanych wyrobów konstrukcyjnych. Zamawiający, projektant, wykonawca i inspektor muszą zidentyfikować rzeczywistą postać wyrobu, zamiast polegać na ogólnej nazwie gatunku.
Wydanie normy ma znaczenie. Oznaczenie może występować w postaci ASTM A572/A572M-00a, gdzie rok i przyrostek literowy wskazują konkretne historyczne wydanie normy, podczas gdy projekt może wymagać wydania przyjętego w umowie lub w obowiązującym kodeksie. Wymagania mogą się różnić między wydaniami, między innymi w zakresie ograniczeń składu chemicznego, metod badań, informacji zamówieniowych i wymagań dodatkowych. Nie należy zakładać, że świadectwo materiałowe spełniające wymagania jednego wydania spełnia również wymagania innego wydania bez przeprowadzenia porównania.
Stan obróbki cieplnej należy odczytać ze specyfikacji i opisu zamówienia. Materiał walcowany w stanie surowym, normalizowany, walcowany z kontrolą parametrów, normalizowany i odpuszczany, hartowany i odpuszczany lub poddany obróbce termomechanicznej może wykazywać różną wytrzymałość, udarność, poziom naprężeń własnych oraz zachowanie podczas kształtowania. Niektóre gatunki HSLA uzyskują swoje właściwości w dostarczanym stanie walcowania i chłodzenia, a nie w wyniku późniejszej obróbki w piecu. Jeżeli na rysunku podano jedynie „HSLA”, stan ten nie został określony.
ASTM A572/A572M należy również odróżniać od ASTM A588/A588M. NIST identyfikuje ASTM A588 jako niskostopową stal konstrukcyjną o wysokiej wytrzymałości, z minimalną granicą plastyczności wynoszącą 50 ksi, a materiały referencyjne ASTM wiążą ją z odpornością na korozję atmosferyczną. Nie oznacza to jednak, że A588 jest odpornym na korozję zamiennikiem każdego gatunku A572. Nadal należy sprawdzić warunki ekspozycji, rozwiązania konstrukcyjne, strefy spawane, grubość, wymagania dotyczące powłok oraz obowiązujące postanowienia dotyczące korozji atmosferycznej.
Właściwości minimalne a właściwości typowe
Określona wartość minimalna jest umownym kryterium odbioru, a nie prognozą wyniku dla każdego wytopu. Jeżeli tabela podaje minimalną granicę plastyczności wynoszącą 50 ksi [345 MPa], wynik badania zgodnego z wymaganiami musi osiągnąć co najmniej tę wartość przy zastosowaniu określonej procedury badawczej i w danym zakresie grubości. Specyfikacja może również podawać zakres wytrzymałości na rozciąganie, minimalne wydłużenie oraz inne wymagania. Są to wartości graniczne stosowane do oceny zgodności.
Świadectwa hutnicze często podają wyniki rzeczywiste znacznie wyższe od wartości minimalnej. Takie wartości są użytecznym dowodem dotyczącym konkretnego wytopu lub partii, ale nie stanowią automatycznej gwarancji dla całego przyszłego materiału tego gatunku. Projektant nie powinien również zastępować minimalnej wartości określonej w specyfikacji średnią wartością ze świadectw. Wyższa wytrzymałość może wpływać na gięcie, wykonywanie otworów, dopływ ciepła podczas spawania, zachowanie przy pękaniu oraz nośność połączeń; nie jest po prostu bezwarunkową korzyścią.
Wartości projektowe stanowią trzecią kategorię. Normy projektowania konstrukcji mogą wyprowadzać wartości nominalne i dopuszczalne na podstawie określonych minimalnych właściwości, zachowania przekroju, stateczności, współczynników oporu, współczynników bezpieczeństwa oraz odpowiednich stanów granicznych. Wartość kodeksowa nie jest zatem identyczna ani z wynikiem badania hutniczego, ani z minimalną wartością określoną w specyfikacji stali. Norma projektowa może również ograniczać wydania norm lub gatunki, które są uznawane. Blacha spełniająca wymagania ASTM A572/A572M nie uzyskuje innej nośności projektowej tylko dlatego, że jej świadectwo podaje wyższą granicę plastyczności.
Na szczególną uwagę zasługuje grubość. Wymagania dotyczące granicy plastyczności i wytrzymałości na rozciąganie mogą zmieniać się wraz z grubością, a wymagania dotyczące wydłużenia mogą opierać się na różnych długościach pomiarowych lub postanowieniach dotyczących przewężenia. Właściwy wiersz tabeli musi odpowiadać zamówionej grubości, a nie tylko nominalnemu gatunkowi. Znaczenie ma również kierunek pobierania próbek: próbki w kierunku wzdłużnym i poprzecznym mogą dawać różne wyniki, szczególnie w przypadku walcowanych blach i kształtowników.
Ograniczenia składu chemicznego, badania mechaniczne i wymagania dodatkowe
Tabele składu chemicznego określają dopuszczalne wartości graniczne lub zakresy dla węgla, manganu, fosforu, siarki, krzemu oraz pierwiastków mikrostopowych, takich jak niob, wanad i tytan. Same w sobie nie opisują kompletnej mikrostruktury. Może być konieczne obliczenie równoważnika węgla lub innych parametrów spawalności, przy czym należy wskazać właściwy wzór, ponieważ różne normy stosują różne definicje. Wytop mieszczący się w granicach składu chemicznego może nadal wymagać walcowania kontrolowanego, przyspieszonego chłodzenia lub określonego stanu dostawy, aby osiągnąć wymagane właściwości mechaniczne.
Badania mechaniczne należy odczytywać z uwzględnieniem ich metody, rodzaju próbki, miejsca pobrania, kierunku oraz częstotliwości. Próba rozciągania określa granicę plastyczności, wytrzymałość na rozciąganie i wydłużenie zgodnie z przywołaną metodą, często za pośrednictwem norm takich jak ASTM A370, jeżeli norma ta została przywołana. Granica plastyczności może być określana na podstawie wyraźnej granicy plastyczności albo metodą umownego przesunięcia. Badanie udarności metodą Charpy’ego z karbem V, jeżeli jest wymagane, obejmuje temperaturę, kryterium energii pochłoniętej, kierunek ułożenia próbki oraz zasady pobierania próbek; nie wynika ono automatycznie z samego faktu, że stal jest określana jako HSLA.
Wymagania dodatkowe są dodatkowymi postanowieniami wybieranymi przez zamawiającego lub wymaganymi przez projekt. W zależności od specyfikacji mogą one dotyczyć udarności, ciągliwości w kierunku grubości, praktyki drobnoziarnistej, dokumentacji spawalności, badań ultradźwiękowych lub innych kontroli jakości. Muszą zostać wyraźnie wskazane i zweryfikowane; założenie, że każda blacha spełnia wszystkie wymagania dodatkowe, jest poważnym błędem interpretacyjnym.
Końcową weryfikację należy przeprowadzić na podstawie kompletnego oznaczenia materiału: specyfikacji i jej wydania, gatunku, postaci wyrobu, grubości, stanu dostawy, składu chemicznego, badań mechanicznych, wymagań dodatkowych oraz właściwej normy projektowej. Dopiero wtedy można ocenić wytrzymałość, udarność, spawalność, podatność na kształtowanie i zachowanie korozyjne rzeczywistego wyrobu HSLA, a nie materiału określonego jedynie nieprecyzyjną etykietą.
12. Zastosowania i dobór materiału konstrukcyjnego bez nadmiernych uproszczeń
Stale HSLA dobiera się ze względu na połączenie wytrzymałości, podatności na wytwarzanie, trwałości i zgodności z wymaganiami normowymi — a nie na podstawie ogólnego określenia „wysokowytrzymała”. ASM International klasyfikuje stale HSLA w stanie walcowanym, nazywane również stalami mikrostopowymi, jako stale węglowe i niskostopowe o wysokiej wytrzymałości, z granicą plastyczności powyżej 275 MPa [40 ksi] (2024). W artykule z sympozjum ASTM opublikowanym w 1979 r. podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276–966 MPa]. Już ten zakres pokazuje, dlaczego przy podejmowaniu decyzji dotyczących zastosowania nie można traktować wszystkich gatunków HSLA jako zamiennych.
Oznaczenie gatunku opisuje tylko część właściwości konstrukcyjnych materiału. Kolumb (niob), wanad i tytan mogą rozdrabniać ziarno ferrytu lub tworzyć wydzielenia, jednak ich wpływ zależy od składu chemicznego stali, temperatury ponownego nagrzewania, harmonogramu walcowania, szybkości chłodzenia, grubości wyrobu i końcowej mikrostruktury. Gatunek o wyższej określonej granicy plastyczności może zatem wykazywać inne właściwości podczas kształtowania, spawania, w zakresie odporności na pękanie lub zmęczenia niż inny gatunek o podobnym poziomie wytrzymałości.
Elementy konstrukcyjne i konstrukcje transportowe
Konstrukcyjne stale HSLA stosuje się tam, gdzie projektant może wykorzystać wyższą granicę plastyczności do zmniejszenia przekroju poprzecznego, masy elementu lub zwiększenia odporności na miejscowe uplastycznienie. Korzyść ta nie jest automatyczna: wyboczenie, zwichrzenie, nośność połączeń, zmęczenie i wymagania użytkowe mogą decydować o projekcie, zanim zostanie osiągnięta nominalna granica plastyczności. Cieńszy lub lżejszy element może mieć również mniejszy naddatek korozyjny, mniejszą sztywność na zginanie lub większą podatność na odkształcenia spawalnicze.
ASTM A572/A572M ilustruje różnicę między klasyfikacją rodziny materiałów a specyfikacją wyrobu. Norma obejmuje pięć gatunków wysokowytrzymałej, niskostopowej, konstrukcyjnej stali kolumbowo-wanadowej w postaci kształtowników, blach, grodzic i prętów, o określonej minimalnej granicy plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa] (ASTM International, 2000). Należy osobno sprawdzić właściwy gatunek, zakres grubości, wymagania dotyczące wytrzymałości na rozciąganie, wymagania udarności oraz postanowienia uzupełniające. „Stal A572” nie oznacza jednego, jednolitego stanu mechanicznego materiału.
Dźwigary mostowe, kratownice, słupy, elementy podsuwnicowe, ramy i inne konstrukcje wykonane ze stali mogą wykorzystywać blachy HSLA lub kształtowniki walcowane, jeżeli właściwa norma konstrukcyjna dopuszcza wybrany gatunek. W konstrukcjach mostowych o projekcie mogą decydować szczegóły zmęczeniowe i kategorie spoin, nawet gdy wytrzymałość statyczna jest wystarczająca. Znaczenie ma również udarność w najniższej temperaturze eksploatacyjnej, szczególnie przy spawanych elementach dołączanych, karbach, zmianach przekroju i w obszarach poddanych działaniu więzów.
ASTM A588 zajmuje inną pozycję wśród specyfikacji. Jest określana jako konstrukcyjna stal HSLA o odporności na korozję atmosferyczną, a NIST podał w 2005 r. minimalną granicę plastyczności ASTM A588 wynoszącą 50 ksi. Jej zachowanie w warunkach korozji atmosferycznej nie eliminuje wymagań dotyczących malowania, odprowadzania wody, inspekcji ani ochrony antykorozyjnej. Osiągnięcie zakładanej odporności korozyjnej zależy od intensywności oddziaływania środowiska, osadzonych soli, szczelin, cyklicznego zwilżania i wysychania oraz możliwości utrzymania powierzchni ochronnej patyny. Gatunku A588 nie należy zastępować gatunkiem A572 wyłącznie dlatego, że oba są konstrukcyjnymi stalami HSLA.
Konstrukcje transportowe podlegają tej samej zasadzie, lecz przy mniejszym marginesie masy i zmęczenia. Ramy pojazdów, wagony kolejowe, przyczepy, maszyny ciężkie i konstrukcje wsporcze obiektów transportowych mogą wykorzystywać blachy, płyty lub kształtowniki HSLA w celu zmniejszenia masy przy zachowaniu wymaganej zdolności pochłaniania energii podczas zderzenia, nośności zawieszenia lub ładowności. Element pojazdu jest jednak narażony na powtarzające się obciążenia o zmiennej amplitudzie, odkształcenia podczas kształtowania, oddziaływanie ciepła spawania, uderzenia kamieni, a niekiedy także działanie soli używanych do odladzania. Statyczna wytrzymałość na rozciąganie jest tylko jednym z parametrów wejściowych.
Blachy kształtowane i elementy wykonane ze stali
Blachy HSLA często dobiera się do kształtowanych wsporników, elementów podwozia, prowadnic, wzmocnień, wsporników utrzymujących ciśnienie oraz elementów maszyn, gdy zmniejszenie grubości wymagałoby w przeciwnym razie zastosowania większego przekroju lub zwiększało masę. Istotne pytanie nie sprowadza się do tego, czy blacha spełnia wymaganie dotyczące granicy plastyczności. Na możliwość wykonania określonego kształtu bez pękania lub utraty wymiarów wpływają wydłużenie równomierne, wydłużenie całkowite, umocnienie odkształceniowe, promień gięcia, anizotropia, jakość krawędzi i sprężynowanie.
Wydzieleniowe umocnienie mikrostopowe może zwiększać wytrzymałość, jednocześnie zmniejszając ciągliwość w określonych warunkach, a gatunek wysokowytrzymały może wymagać większych promieni gięcia niż gatunek o niższej wytrzymałości i podobnej grubości. Znaczenie ma również metoda cięcia. Krawędzie cięte mechanicznie lub cieplnie mogą zawierać strefy umocnione zgniotem, karby lub miejscowe zmiany twardości, które podczas kształtowania lub eksploatacji stają się miejscami inicjacji pęknięć. O możliwości rozszerzania otworów i zachowaniu obrzeży podczas rozciągania może decydować jakość elementu z otworami wycinanymi, nawet gdy próba rozciągania daje zadowalające wyniki.
Elementy płytowe wykonywane przez spawanie podlegają dodatkowemu zestawowi wymagań. Spawanie może zmieniać właściwości strefy wpływu ciepła, rozpuszczać lub powodować rozrost wydzieleń umacniających, zmniejszać miejscową udarność i powodować powstawanie naprężeń własnych. Równoważnik węgla lub inny parametr spawalności należy rozpatrywać łącznie z grubością blachy, stopniem utwierdzenia, kontrolą wodoru, temperaturą podgrzewania wstępnego, temperaturą międzyściegową, doborem materiału dodatkowego i energią liniową. Gatunek HSLA o niskiej zawartości węgla jest na ogół projektowany z myślą o ułatwieniu spawania, lecz określenie „spawalny” nie oznacza, że każdy proces ani każdy szczegół złącza jest dopuszczalny bez kwalifikowania technologii.
Ramy maszyn, elementy do podnoszenia, maszyny rolnicze i projektowane konstrukcje wsporcze mogą łączyć kształtowaną blachę ze spawaną płytą lub elementami obrabianymi mechanicznie. W takich zespołach o zniszczeniu mogą decydować różnice wytrzymałości między materiałem rodzimym, metalem spoiny, strefami wpływu ciepła, śrubami i elementami dołączanymi. Obróbka mechaniczna może również usunąć stan powierzchni lub naddatek korozyjny uwzględnione w projekcie. Element należy oceniać jako wykonany zespół, a nie jako próbkę nominalnego gatunku materiału.
Dobór ze względu na obciążenie, łączenie, środowisko i wymagania dotyczące kontroli
Dobór rozpoczyna się od przebiegu sił w konstrukcji i decydującego stanu granicznego. Należy określić wymaganą minimalną granicę plastyczności i wytrzymałość na rozciąganie dla odpowiedniej grubości, a następnie ocenić ugięcie sprężyste, zniszczenie plastyczne, wyboczenie, docisk, wyrwanie oraz zmęczenie. W konstrukcjach obciążanych cyklicznie geometria spoiny i koncentracja naprężeń mogą mieć większe znaczenie niż różnica między sąsiednimi gatunkami o różnej wytrzymałości. W konstrukcjach narażonych na uderzenia lub eksploatowanych w niskich temperaturach należy określić wymagania dotyczące udarności Charpy’ego lub inną zdefiniowaną w normie miarę odporności na pękanie; wytrzymałość na rozciąganie nie może zastępować odporności na kruche pękanie.
Grubość zmienia wynik doboru. Normy wyrobów mogą określać różne wymagania mechaniczne w zależności od grubości, natomiast gruba blacha zwiększa stopień utwierdzenia i może zmieniać warunki chłodzenia podczas spawania. Projektant musi zweryfikować rzeczywistą postać wyrobu — blachę, arkusz, pręt lub kształtownik — oraz tolerancje wymiarowe wymagane przez właściwą normę konstrukcyjną. Wymagań ASTM A572/A572M nie można po prostu przenosić na nieujęte w niej postacie wyrobów.
Metoda łączenia ogranicza dopuszczalny gatunek i technologię. Konstrukcje spawane wymagają kwalifikowanych technologii oraz kontroli dostosowanej do rodzaju złącza, grubości, stopnia utwierdzenia i warunków eksploatacji. W konstrukcjach skręcanych większego znaczenia nabierają wykonywanie otworów, pękanie przekroju netto, docisk, poślizg, kompatybilność śrub oraz szczegóły powłok i ochrony antykorozyjnej. Kształtowane lub łączone mechanicznie elementy z blachy wymagają odpowiedniej jakości krawędzi, miejscowej ciągliwości i kontroli sprężynowania. Cięcie cieplne, gięcie, spawanie i prostowanie należy traktować jako operacje wytwarzania, które mogą zmieniać właściwości miejscowe.
Środowisko stanowi dodatkowe kryterium. Oddziaływanie atmosferyczne, zanurzenie, zanieczyszczenie chlorkami, podwyższona lub ujemna temperatura, ścieranie oraz mechanizmy korozji prowadzące do wydzielania wodoru wymagają osobnej oceny. Gatunek uznawany za odporny na korozję atmosferyczną nie jest uniwersalnym materiałem odpornym na korozję. Powłoki, odprowadzanie wody, uszczelnienie, dostęp do kontroli i planowa konserwacja nadal pozostają częścią projektu.
Na koniec specyfikacja musi określać wymagania dotyczące kontroli i odbioru: ograniczenia składu chemicznego, identyfikowalność wytopu i wyrobu, próby rozciągania i zginania, próby udarności, jeżeli są wymagane, nieniszczące badania spoin, kontrole wymiarowe oraz zasady napraw. Dobór stali HSLA jest zatem decyzją dotyczącą gatunku i procesu, uwarunkowaną obciążeniem, grubością, odkształceniem podczas kształtowania, sposobem łączenia, środowiskiem, zmęczeniem, kontrolą oraz właściwą normą projektową.
13. Powszechne błędne przekonania dotyczące stali HSLA
HSLA nie oznacza jednego gatunku
Stal wysokowytrzymała niskostopowa (HSLA) to klasyfikacja rodziny stali, a nie pojedynczy skład chemiczny ani oznaczenie wyrobu. Stale te są na ogół niskowęglowymi, niskostopowymi stalami konstrukcyjnymi, których wytrzymałość i inne właściwości wynikają z kontrolowanego składu chemicznego, procesu wytwarzania oraz mikrostruktury. AISI opisuje tę rodzinę jako stale, w których umiarkowane dodatki niobu (kolumbium), wanadu lub tytanu mogą zwiększać wytrzymałość, a także wpływać na odporność na korozję atmosferyczną lub podatność na kształtowanie. Definicja ta nie oznacza, że każda stal zawierająca jeden z tych pierwiastków ma równoważne właściwości.
Termin ten obejmuje również więcej niż jedną drogę metalurgiczną. Wytrzymałość może wynikać z umocnienia roztworowego, rozdrobnienia ziarna, wydzielania węglikoazotków, walcowania kontrolowanego, przyspieszonego chłodzenia lub przemian fazowych. Niob, wanad i tytan nie dają takich samych rezultatów we wszystkich warunkach. Ich działanie zależy od tego, czy rozpuszczają się podczas ponownego nagrzewania, wydzielają się podczas walcowania lub chłodzenia, rozdrabniają ziarna austenitu oraz wchodzą w interakcje z zawartością węgla i azotu w stali.
„Stal mikrostopowa” jest zatem pojęciem związanym ze stalą HSLA, ale terminów tych nie należy traktować jako dokładnych synonimów w każdej specyfikacji. Opublikowane w 2024 r. opracowanie ASM International opisuje stale HSLA walcowane bez dalszej obróbki, nazywane również stalami mikrostopowymi, jako należące do grupy wysokowytrzymałych stali węglowych i niskostopowych o granicy plastyczności powyżej 275 MPa [40 ksi]. Jest to klasyfikacja oparta na metalurgii i wytrzymałości, podczas gdy oznaczenia ASTM identyfikują wyroby o określonym składzie chemicznym, właściwościach mechanicznych, wymiarach oraz wymaganiach dotyczących badań i dostawy.
Norma ASTM A572/A572M dobrze ilustruje tę kwestię. Obejmuje ona pięć gatunków wysokowytrzymałej niskostopowej stali konstrukcyjnej z dodatkiem niobu i wanadu, przeznaczonej na kształtowniki, blachy, ścianki szczelne i pręty. Określone minimalne granice plastyczności wynoszą — zależnie od gatunku i postaci wyrobu — od 42 ksi [290 MPa] do 65 ksi [450 MPa]. „A572” nie jest ogólną nazwą wszystkich stali HSLA. Oznacza konkretną specyfikację ASTM dotyczącą stali konstrukcyjnej, a jej gatunki nie są automatycznie zamienne z ASTM A588, która jest inną specyfikacją.
A588 jest również konstrukcyjną stalą HSLA, lecz jej specyfikacja obejmuje wymagania dotyczące odporności na korozję atmosferyczną. NIST podaje, że ASTM A588 charakteryzuje się minimalną granicą plastyczności wynoszącą 50 ksi. Ten poziom wytrzymałości nie definiuje całej rodziny HSLA: w opublikowanym w 1979 r. artykule konferencyjnym ASTM podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276–966 MPa]. Znaczenie mają gatunek, postać wyrobu, grubość, obróbka cieplna oraz historia przetwarzania.
Większa ilość dodatków stopowych nie oznacza automatycznie lepszych właściwości
Większy dodatek stopowy nie jest uniwersalnym sposobem uzyskania lepszej stali. Projektowanie stali HSLA opiera się na kontrolowaniu umiarkowanych ilości pierwiastków i dopasowaniu ich do harmonogramu przetwarzania. Nadmierne stopowanie może zwiększać hartowność, zmieniać produkty przemian, podnosić koszty, komplikować spawanie lub prowadzić do uzyskania poziomu wytrzymałości ograniczającego podatność na kształtowanie. Może również powodować powstawanie niepożądanych populacji wydzieleń lub segregację, jeśli procesy topienia i chłodzenia nie są kontrolowane.
Ten sam nominalny dodatek może powodować odmienne właściwości w różnych wytopach. Niob pozostający w roztworze podczas ponownego nagrzewania może wpływać na rekrystalizację podczas walcowania kontrolowanego; niob wydzielający się później może umacniać ferryt. Na wydzielanie wanadu silnie wpływają temperatura chłodzenia i temperatura zwijania. Tytan może wiązać azot i tworzyć cząstki azotku tytanu, lecz cząstki gruboziarniste nie zapewniają takiego samego efektu rozdrabniania ziarna jak kontrolowana, drobna dyspersja. Sam skład chemiczny nie pozwala określić końcowej mikrostruktury.
Wytrzymałość stanowi tylko jeden z elementów zgodności ze specyfikacją. O przydatności gatunku mogą decydować udarność, wydłużenie, zachowanie podczas gięcia, właściwości w kierunku przezgrubościowym, spawalność oraz ograniczenia wymiarowe. Stal o wysokiej granicy plastyczności, która nie spełnia wymaganej udarności w temperaturze projektowej lub w której podczas spawania powstaje niedopuszczalna strefa wpływu ciepła, nie staje się odpowiednia tylko z powodu swojej wartości wytrzymałości.
Wyższa granica plastyczności nie eliminuje ograniczeń projektowych
Wyższa granica plastyczności może umożliwić stosowanie cieńszych przekrojów lub zwiększyć odporność na uplastycznienie, lecz nie eliminuje wymagań dotyczących wyboczenia, zmęczenia, pękania, połączeń, ugięć ani utraty stateczności miejscowej. Smukły pas ściskany może ulec wyboczeniu, zanim zostanie osiągnięta nominalna granica plastyczności. Cienka blacha może doświadczać wyboczenia miejscowego, a o nośności połączenia spawanego mogą decydować spoina, przekrój netto, ścinanie blokowe, zachowanie śrub lub koncentracje naprężeń, a nie granica plastyczności stali rodzimej.
Gatunki o wyższej wytrzymałości mogą również wymagać bardziej rygorystycznej kontroli procesu wytwarzania. Operacje kształtowania powodują większy efekt sprężynowania i mogą wymagać większych promieni gięcia lub innego oprzyrządowania. Kształtowanie na zimno może zwiększać lokalną twardość i zmniejszać pozostałą ciągliwość. Spawanie może prowadzić do powstania strefy wpływu ciepła, której twardość, udarność i wytrzymałość różnią się od właściwości blachy. Podgrzewanie wstępne, energia liniowa spawania, temperatura międzyściegowa, dobór materiału dodatkowego oraz kontrola wodoru muszą być oceniane z uwzględnieniem konkretnego gatunku, grubości, stopnia skrępowania i procedury spawania.
Nieprawidłowe jest zatem opisywanie każdej stali HSLA jako łatwo podatnej na kształtowanie lub łatwo spawalnej. Niektóre gatunki są projektowane do zastosowań wymagających kształtowania na zimno; inne są wyrobami konstrukcyjnymi o węższym zakresie dopuszczalnego kształtowania. Większe znaczenie niż sama etykieta HSLA ma certyfikowana specyfikacja hutnicza oraz kwalifikowana procedura wykonawcza. Przepisy projektowe mogą również nakładać ograniczenia bardziej rygorystyczne niż opublikowana minimalna granica plastyczności materiału.
Odporność korozyjna A588 nie oznacza uniwersalnej ochrony przed korozją
Odporność ASTM A588 na korozję atmosferyczną nie oznacza, że każda stal HSLA jest w takim samym stopniu odporna na korozję ani że A588 jest na nią całkowicie niewrażliwa. Ochronna warstwa tlenkowa związana ze stalami patynującymi powstaje wyłącznie w odpowiednich warunkach ekspozycji. Naprzemienne zwilżanie i wysychanie, dostęp tlenu oraz brak trwałych zanieczyszczeń sprzyjają powstawaniu tej patyny i utrzymaniu jej stabilności.
Stałe zawilgocenie, niewłaściwe odprowadzanie wody, osady chlorków, aerozol morski, zanieczyszczenia przemysłowe, szczeliny oraz kontakt z materiałami różnoimiennymi mogą uniemożliwić powstanie ochronnej patyny lub przyspieszyć korozję miejscową. Woda uwięziona przy stykach, żebrach usztywniających, połączeniach pomostu lub poziomych występach może powodować korozję, nawet gdy nominalnym materiałem jest A588. Spływająca woda może również barwić przylegający beton lub mur.
Stwierdzenie AISI, że pierwiastki mikrostopowe mogą poprawiać odporność na korozję atmosferyczną, opisuje możliwą właściwość konkretnego gatunku, a nie gwarancję obowiązującą dla całej rodziny. ASTM A572 i ASTM A588 należy oceniać na podstawie wymagań właściwych dla ich specyfikacji. Ocena środowiska, odprowadzanie wody, dostęp do miejsc kontroli, szczegóły projektowe połączeń oraz wszelkie wymagane powłoki lub naddatki korozyjne nadal stanowią część procesu projektowania. Odporność na korozję atmosferyczną ogranicza jeden zestaw zagrożeń w określonych warunkach, lecz nie zastępuje inżynierii ochrony przed korozją.
14. Praktyczna techniczna lista kontrolna oceny gatunku stali HSLA
Samo oznaczenie HSLA nie wystarcza do potwierdzenia przydatności materiału. Stale HSLA tworzą rodzinę niskowęglowych stali niskostopowych, których wytrzymałość i właściwości użytkowe wynikają z określonych kombinacji składu chemicznego, podgrzewania, walcowania kontrolowanego, chłodzenia, wydzielania faz, wielkości ziaren oraz przebiegu przemian fazowych. Dlatego ten sam nominalny poziom wytrzymałości może kryć istotne różnice w spawalności, udarności, zachowaniu podczas formowania, odporności korozyjnej oraz właściwościach w kierunku grubości.
Rzetelna ocena rozpoczyna się od specyfikacji materiału, a nie od ogólnego stwierdzenia, że „stal HSLA jest mocniejsza od stali węglowej”.
Identyfikacja dokładnej specyfikacji i gatunku
Należy dokładnie zapisać obowiązującą normę w brzmieniu podanym w dokumentacji projektowej, specyfikacji zakupowej, świadectwie materiałowym i planie kontroli. W przypadku blach konstrukcyjnych może to być ASTM A572/A572M, wysokowytrzymała niskostopowa stal konstrukcyjna z dodatkiem niobu i wanadu, albo ASTM A588/A588M, wysokowytrzymała niskostopowa stal konstrukcyjna o minimalnej granicy plastyczności 50 ksi [345 MPa] dla grubości do 4 cali [100 mm]. Nie należy traktować tych oznaczeń jako zamiennych. ASTM A572/A572M obejmuje pięć gatunków o określonych minimalnych granicach plastyczności od 42 ksi [290 MPa] do 65 ksi [450 MPa], natomiast ASTM A588/A588M dotyczy konstrukcyjnych stali odpornych na korozję atmosferyczną.
Należy zapisać oznaczenie gatunku, postać wyrobu, zakres grubości lub średnicy oraz stan dostawy. „ASTM A572” bez podania gatunku i postaci wyrobu jest oznaczeniem niepełnym. Blacha, pręt, kształtownik walcowany, arkusz oraz spawany wyrób rurowy mogą podlegać różnym wymaganiom, nawet jeśli ich skład chemiczny lub nominalny gatunek wydaje się podobny. Należy uwzględnić wydanie normy, wymagania dodatkowe oraz wszelkie przywołane postanowienia, takie jak dostawa w stanie normalizowanym, normalizowanym i odpuszczonym, ulepszonym cieplnie lub po obróbce termomechanicznej.
Gatunek należy również odróżnić od kategorii metalurgicznej. Materiał referencyjny ASM International z 2024 roku klasyfikuje stal HSLA w stanie walcowanym, nazywaną również stalą mikrostopową, jako grupę stali wysokowytrzymałych węglowych i niskostopowych o granicy plastyczności powyżej 275 MPa [40 ksi]. W artykule z sympozjum ASTM opublikowanym w 1979 roku podano poziomy granicy plastyczności stali HSLA od 40 000 do 140 000 psi [276 do 966 MPa]. Zakresy te opisują klasę materiałów; nie zastępują wymagań określonych w normie materiałowej.
Równie precyzyjnie należy określić ograniczenia składu chemicznego. Należy zidentyfikować dopuszczalne zawartości węgla, manganu, fosforu, siarki, krzemu, miedzi, niklu, chromu, molibdenu, niobu (kolumbium), wanadu, tytanu, azotu oraz wszelkie ograniczenia dotyczące równoważnika węgla. Niob, wanad i tytan nie są zamiennymi określeniami „mikrostopowania”. Ich działanie zależy od rozpuszczania podczas podgrzewania, wydzielania podczas walcowania lub chłodzenia, rozdrobnienia ziaren oraz oddziaływań z węglem i azotem. Sama nominalna obecność tych pierwiastków nie pozwala przewidzieć końcowej mikrostruktury.
Dopasowanie właściwości mechanicznych do oddziaływań projektowych
Należy rozpocząć od rzeczywistych oddziaływań projektowych: rozciągania, ściskania, zginania, ścinania, docisku, miejscowej utraty stateczności, udaru, obciążenia cyklicznego lub ich kombinacji. Następnie należy porównać je z określoną minimalną granicą plastyczności, wytrzymałością na rozciąganie, wydłużeniem, przewężeniem, jeśli jest wymagane, oraz wartościami zależnymi od grubości. Wyższa granica plastyczności może umożliwić zmniejszenie przekroju, ale nie poprawia automatycznie trwałości zmęczeniowej, odporności na pękanie, właściwości spawalniczych ani odporności na miejscową utratę stateczności.
Należy sprawdzić, czy projekt opiera się na granicy plastyczności określonej dla konkretnej grubości. Wiele norm obniża wymagane właściwości wraz ze wzrostem grubości, ponieważ szybkość chłodzenia, segregacja, struktura ziaren i jednorodność wewnętrzna różnią się w przekroju. Należy potwierdzić, czy podana wartość jest minimalną właściwością w kierunku wzdłużnym, właściwością w kierunku poprzecznym czy wymaganiem dotyczącym kierunku grubości.
Udarność należy powiązać z ryzykiem zniszczenia i temperaturą eksploatacji. Należy określić temperaturę badania udarności metodą Charpy’ego z karbem V, wymaganie dotyczące energii pochłoniętej, orientację próbki, częstotliwość badań oraz zasadę akceptacji. Świadectwo próby rozciągania wykonanej w temperaturze pokojowej nie może potwierdzić odporności na pękanie w niskiej temperaturze. W przypadku grubych, skrępowanych konstrukcji spawanych, elementów utrzymujących ciśnienie, mostów, konstrukcji morskich oraz elementów narażonych na udar należy określić, czy obowiązują dodatkowe wymagania dotyczące udarności oraz czy badaniu mają podlegać zarówno materiał podstawowy, metal spoiny, jak i strefa wpływu ciepła.
Wymagania dotyczące zmęczenia wymagają odrębnego rozpatrzenia. Należy ustalić zakres naprężeń, liczbę cykli, koncentrację naprężeń, kategorię spoiny, stan powierzchni, założenia dotyczące naprężeń resztkowych oraz częstotliwość kontroli. Zwiększenie granicy plastyczności samo w sobie nie zwiększa dopuszczalnego zakresu naprężeń zmęczeniowych dla spawanego detalu. Wymagania dotyczące kontroli pękania mogą mieć zastosowanie również wtedy, gdy pęknięcie mogłoby rozprzestrzenić się przed wykryciem.
Ocena warunków wytwarzania i eksploatacji
Przed zaakceptowaniem gatunku należy wymienić wszystkie operacje wytwarzania: cięcie, wiercenie, wykrawanie, gięcie na zimno, formowanie na gorąco, prostowanie, obróbkę skrawaniem i spawanie. Promień gięcia należy sprawdzić w odniesieniu do gatunku, kierunku wyrobu, grubości i orientacji gięcia. Blacha o wyższej wytrzymałości może wykazywać większy sprężysty powrót i wymagać większych promieni lub kontrolowanych sekwencji formowania. Silne odkształcenie na zimno może zmniejszyć ciągliwość i zmienić miejscową udarność, dlatego może być konieczna kontrola po formowaniu lub obróbka cieplna.
W przypadku spawania należy określić zatwierdzoną instrukcję technologiczną spawania, klasyfikację materiału dodatkowego, zakres energii liniowej, temperatury podgrzewania i międzyściegowej, minimalną i maksymalną temperaturę między przejściami, kontrolę wodoru oraz ewentualną obróbkę cieplną po spawaniu. Instrukcja musi być zakwalifikowana dla rzeczywistego gatunku, grubości, stopnia skrępowania złącza i pozycji spawania. Równoważnik węgla jest przydatny do wstępnej oceny hartowności i ryzyka pękania, ale nie zastępuje kwalifikowania technologii. Energia liniowa może zmienić strukturę gruboziarnistej strefy wpływu ciepła, udarność, wytrzymałość i zachowanie podczas zmiękczania. Stal o akceptowalnych właściwościach materiału podstawowego może mimo to prowadzić do powstania nieakceptowalnego złącza spawanego, jeśli cykl cieplny jest niewłaściwy.
Należy ocenić środowisko eksploatacji w sposób szczegółowy. W przypadku narażenia atmosferycznego należy określić zwilżanie, obecność chlorków lub zanieczyszczeń pochodzenia morskiego, stężenie zanieczyszczeń, odprowadzanie wody, występowanie szczelin oraz dostęp do konserwacji. ASTM A588/A588M zapewnia odporność na korozję atmosferyczną w odpowiednich warunkach ekspozycji, ale nie eliminuje korozji w warunkach ciągłego zawilgocenia, zanurzenia, dużej zawartości chlorków lub niewłaściwego odprowadzania wody. Należy ustalić, czy wymagane są powłoka ochronna, naddatek korozyjny, rozwiązania konstrukcyjne właściwe dla stali patynującej czy inny system ochrony.
W stosownych przypadkach należy uwzględnić zakres temperatur, oddziaływanie ognia, ścieranie, pracę w obecności wodoru, cykliczne zmiany ciśnienia, obciążenia sejsmiczne oraz kontakt z metalami różnoimiennymi. Wymagana właściwość zależy od warunków zastosowania.
Weryfikacja dowodów i certyfikacji
Należy prześledzić pochodzenie materiału od gotowego elementu do numeru wytopu i pierwotnej dokumentacji hutniczej. Należy przeanalizować świadectwo badań materiału pod kątem dokładnej normy i gatunku, postaci wyrobu, grubości, stanu dostawy, składu chemicznego wytopu, wyników prób rozciągania, metody wyznaczania granicy plastyczności, wydłużenia, wyników badań udarności oraz badań dodatkowych. Należy potwierdzić, że podane wartości spełniają wymagania właściwego przedziału grubości, a nie korzystniejszego zakresu.
Należy sprawdzić, czy dokument jest świadectwem badań producenta, świadectwem odbioru czy dokumentem zwolnienia materiału dotyczącym konkretnego projektu. Należy zweryfikować akredytację laboratorium, daty badań, orientację próbek, status wzorcowania oraz wszelkie odstępstwa lub zwolnienia z wymagań. Jeśli istotna jest kontrola pękania, należy rozważyć badanie ultradźwiękowe, ocenę ryzyka pękania lamelarnego, mapowanie twardości, zapisy kwalifikowania technologii spawania oraz niezależne badania w obecności świadka.
| Obszar oceny | Dowody do zweryfikowania |
|---|---|
| Tożsamość | Specyfikacja, wydanie, gatunek, postać wyrobu, grubość i stan dostawy |
| Właściwości mechaniczne | Granica plastyczności, wytrzymałość na rozciąganie, wydłużenie, wyniki próby zginania i przedział grubości |
| Udarność | Temperatura próby udarności, wymaganie dotyczące energii, orientacja próbki i częstotliwość |
| Wykonanie | Kwalifikowana instrukcja technologiczna spawania (WPS), podgrzewanie wstępne, temperatura międzyściegowa, energia liniowa, materiały dodatkowe i kontrola wodoru |
| Środowisko | Zawilgocenie, narażenie na chlorki, odwodnienie, powłoki, naddatek korozyjny i dostęp do kontroli |
Schemat decyzyjny jest bezpośredni: należy zidentyfikować dokładne oznaczenie ASTM lub inne obowiązujące oznaczenie oraz gatunek; potwierdzić postać wyrobu, grubość, stan dostawy, minimalne właściwości mechaniczne, ograniczenia składu chemicznego i wymagania dotyczące udarności; a następnie dopasować je do oddziaływań projektowych, technologii spawania, operacji formowania, środowiska korozyjnego, wymagań zmęczeniowych i podstawy kontroli. Gatunek należy zaakceptować wyłącznie wtedy, gdy dostępne dowody obejmują każde wymaganie mające znaczenie rozstrzygające. W każdym przypadku, gdy aktualna mająca zastosowanie norma i kod projektu różnią się od ogólnego zestawienia referencyjnego, rozstrzygające znaczenie mają aktualna norma i kod projektu.
Źródła
- [1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)
- [2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. NIST NCSTAR 1-3A, 2005. https://nvlpubs.nist.gov/nistpubs/Legacy/NCSTAR/ncstar1-3a.pdf