




1. ما يعنيه الفولاذ منخفض السبائك عالي المقاومة
HSLA بوصفه فئة، لا سبيكة واحدة
الفولاذ منخفض السبائك عالي المقاومة (HSLA) هو مجموعة من أنواع الفولاذ الهندسي منخفض الكربون ومنخفض السبائك، تُنتَج مقاومتها وخصائص أدائها الخدمي من خلال توليفة مضبوطة من التركيب الكيميائي، والمعالجة، والبنية المجهرية. وهو ليس سبيكة واحدة، ولا معاملة حرارية واحدة، ولا تركيبًا عالميًا موحدًا. فقد يُسمّى كلٌّ من الصفيحة المورّدة وفق ASTM A572/A572M Grade 50 والصفيحة المقاومة للعوامل الجوية المورّدة وفق ASTM A588 فولاذ HSLA، ومع ذلك تختلف متطلبات مواصفاتهما، واستراتيجيات إضافة عناصر السبك، وسلوكهما تجاه التآكل، وأشكال المنتجات المسموح بها.
يتمثل الفارق الفلزي الأساسي في أن أنواع فولاذ HSLA تحقق زيادة في المقاومة من دون الاعتماد على محتويات الكربون المرتفعة المرتبطة بالعديد من أنواع فولاذ الكربون القديمة عالية المقاومة. وقد تحتوي تركيباتها على إضافات متوسطة من المنغنيز، والسيليكون، والنحاس، والنيكل، والكروم، والموليبدينوم، أو غيرها من عناصر السبك، إلى جانب إضافات أصغر من النيوبيوم، والفاناديوم، والتيتانيوم. وفي المصطلحات الأمريكية الأقدم، يُكتب النيوبيوم غالبًا بصيغة columbium، ولذلك قد تشير تعيينات ASTM وأوصافها إلى أنواع فولاذ «كولومبيوم-فاناديوم».
يمكن للإضافات المعتدلة من النيوبيوم أو الفاناديوم أو التيتانيوم أن تزيد المقاومة، وقد تحسن مقاومة التآكل الجوي أو قابلية التشكيل. Strong evidence
يصف معهد الحديد والصلب الأمريكي فولاذ HSLA بأنه مجموعة تؤدي فيها الإضافات المتوسطة من الكولومبيوم، أو الفاناديوم، أو التيتانيوم إلى زيادة المقاومة، وقد تحسن أيضًا مقاومة التآكل الجوي أو قابلية التشكيل. وهذه التأثيرات ليست نتائج تلقائية لمجرد إضافة عنصر ما؛ إذ تعتمد على كمية العنصر المضافة، ومحتوى الكربون والنيتروجين في الفولاذ، والتاريخ الحراري، والتوزيع النهائي للرواسب والحبيبات.
ويضع تناول ASM International لعام 2024 أنواع فولاذ HSLA المدرفلة على حالتها، والتي تُسمّى أيضًا أنواع الفولاذ الميكروسبائكية، ضمن أنواع فولاذ الكربون والسبائك منخفضة المقاومة ذات إجهادات خضوع أكبر من 275 MPa [40 ksi]. ويفيد هذا الرقم في تحديد الفئة العامة للمنتجات المدرفلة على حالتها، لكنه لا يمثل حدًا قانونيًا أو حدًا للمواصفات صالحًا على نحو شامل. فقد تحدد مواصفة ASTM منتج HSLA من خلال تعيين الدرجة، والحدود الكيميائية، ومتطلبات الخواص الميكانيكية، وظروف التصنيع، بدلًا من تحديده بعتبة عامة واحدة.
والنطاق واسع. فقد أبلغت ورقة بحثية ضمن ندوة ASTM نُشرت عام 1979 عن مستويات لإجهاد الخضوع في فولاذ HSLA تراوحت بين 40,000 و140,000 psi [276 إلى 966 MPa]. ويوضح هذا النطاق وحده سبب عدم إمكانية أن يحل مصطلح «HSLA» محل تعيين الدرجة الفعلي. فقد تتطلب المقاومة عند الطرف الأعلى من هذا النطاق معالجة مختلفة، ومحتوى سبائكيًا مختلفًا، وسماكة مقطع مختلفة، ومتطلبات متانة مختلفة عن تلك المطلوبة لصفيحة إنشائية تقع قرب الطرف الأدنى.
اختلاف التعريفات القائمة على المقاومة عن تعريفات المواصفات
| الوصف | ما الذي يحدده | ما الذي لا يحدده |
|---|---|---|
| تعريف قائم على المقاومة | مستوى محدد لمقاومة الخضوع أو الشد | التركيب الكيميائي أو مسار المعالجة أو شكل المنتج |
| تعريف قائم على المواصفة | التركيب الكيميائي، والخواص الميكانيكية، ومتطلبات المنتج، وظروف التصنيع | بنية مجهرية واحدة شاملة للفولاذ منخفض السبائك عالي المقاومة |
| تسمية الفولاذ المضاف إليه عناصر سبائكية دقيقة | إضافات مضبوطة من النيوبيوم أو الفاناديوم أو التيتانيوم أو توليفات منها | أداء مكافئ عبر جميع المنتجات |
يسأل التعريف القائم على المقاومة عما يفعله الفولاذ ميكانيكيًا، بينما يسأل تعريف المواصفة عما يجب أن يستوفيه المنتج. ويتداخل السؤالان، لكنهما ليسا متطابقين.
غالبًا ما يكون إجهاد الخضوع هو المعيار الأكثر وضوحًا. فعلى سبيل المثال، تغطي ASTM A572/A572M خمس درجات من الفولاذ الإنشائي منخفض السبائك عالي المقاومة من نوع كولومبيوم-فاناديوم، في المقاطع، والصفائح، والركائز الصفائحية، والقضبان. وتتراوح الحدود الدنيا المحددة لإجهاد الخضوع بين 42 ksi [290 MPa] و65 ksi [450 MPa]، بحسب الدرجة والمنتج. ولذلك فإن هذا التعيين يعبّر عن أكثر بكثير من مجرد «فولاذ قوي»؛ فهو يحدد معيارًا يحكم التركيب الكيميائي، وخواص الشد، والمتطلبات المتعلقة بالأبعاد أو المنتج، وغير ذلك من الشروط المنطبقة على الشكل المطلوب.
وتُعد ASTM A588 مثالًا مهمًا آخر. فهي تحدد فولاذًا إنشائيًا من نوع HSLA يتمتع بمقاومة للتآكل الجوي، وقد حدد NIST الدرجة في عام 2005 بأن لها حدًا أدنى لنقطة الخضوع يبلغ 50 ksi. ومن المعقول فلزيًا وصف كلٍّ من A572/A572M وA588 بأنهما من فولاذ HSLA، لكن لا يجوز معاملتهما على أنهما قابلان للاستبدال. إذ تُعرَّف A572 بأنها فولاذ إنشائي منخفض السبائك عالي المقاومة من نوع كولومبيوم-فاناديوم، في حين تتضمن A588 متطلبات مرتبطة بمقاومة التآكل الجوي. ولا يزال على المهندس المصمم التحقق من حدود السماكة، وأحكام المتانة، ومتطلبات اللحام، والبيئة المعرضة لها المادة، والشكل الدقيق للمنتج.
وقد يتجاوز فولاذ ما إجهاد خضوع قدره 275 MPa من دون أن يُصنَّف على أنه HSLA بموجب معيار معين للشراء أو التصميم. وعلى العكس، قد يستخدم معيار ما مصطلحات HSLA بسبب توليفة التركيب الكيميائي والخواص المستهدفة، حتى عندما لا تتطابق مقاومته الدنيا تمامًا مع العتبة العامة للمنتجات المدرفلة على حالتها التي يحددها ASM International. وقد تميز معايير المنتجات بين الصفائح المدرفلة على الساخن، والصفائح، والقضبان، والمقاطع الإنشائية، والمنتجات المروَّاة والمراجَعة، بحيث تكون لكل منها متطلبات منفصلة.
ومن ثم، فإن القيمة الميكانيكية ليست سوى جزء واحد من هوية الفولاذ. فقد تكون مقاومة الشد، ونسبة الخضوع، والاستطالة، ومتانة الصدم، وأداء الانحناء، وقابلية اللحام، والسلوك عبر السمك، مهمة بالقدر نفسه أثناء الخدمة. وقد يستجيب نوعان من الفولاذ لهما إجهادا خضوع متشابهان بصورة مختلفة عند التشكيل أو اللحام، بسبب اختلاف مكافئات الكربون، وتوزيعات الرواسب، وأحجام الحبيبات، وتواريخ التبريد لديهما.
لماذا لا تُعد مصطلحات منخفض السبائك وعالي المقاومة وميكروسبائكي قابلة للتبادل
يصف مصطلح «منخفض السبائك» محتوى عناصر السبك بمعنى تركيبي واسع؛ لكنه لا يضمن بحد ذاته مقاومة معينة، أو مسار معالجة معينًا، أو بنية مجهرية محددة. فقد يُصمَّم الفولاذ منخفض السبائك من أجل قابلية التصلب، أو مقاومة التآكل، أو الخدمة عند درجات الحرارة المرتفعة، أو المتانة، أو المقاومة الإنشائية. وتعتمد بعض أنواع الفولاذ منخفض السبائك على إضافات كبيرة نسبيًا من الكروم، أو النيكل، أو الموليبدينوم، أو المنغنيز، وقد تُروَّى وتُراجَع. وهي ليست تلقائيًا من أنواع فولاذ HSLA.
المسارات الرئيسية لزيادة مقاومة الفولاذ منخفض السبائك عالي المقاومة
- زيادة المقاومة بالمحلول الصلب
- تُحدث ذرات السبائك المذابة تشوهًا في شبكة الفريت وتعيق حركة الانخلاعات.
- تنقية الحبيبات
- تزيد حبيبات الفريت الأدق مقاومة الخضوع، ويمكن أن تحسن مقاومة الكسر الانفلاقي.
- زيادة المقاومة بالترسيب
- تعيق جسيمات الكربونيتريد الدقيقة حركة الانخلاعات في المصفوفة الفريتية.
- زيادة المقاومة بالتحول
- يمكن أن ينتج عن التبريد فريت دقيق أو فريت بينيتي أو مكونات أخرى أكثر صلادة.
- التشوه المضبوط
- يؤثر التشوه المخزن والأوستنيت غير المعاد تبلوره في بنية الفريت النهائية.
أما «عالي المقاومة» فيصف مستوى من الخواص، يُحدَّد عادةً من خلال إجهاد الخضوع أو مقاومة الشد المحددين. ولا يوضح كثيرًا الكيفية التي تحققت بها هذه المقاومة. فقد تسهم التقوية بالمحلول الصلب الناتجة عن المنغنيز أو السيليكون، وتنقية الحبيبات، والتقوية بالترسيب، والتحول إلى مكونات فريتية أو بينيتية أكثر صلادة، والدرفلة المضبوطة، جميعًا في تحقيقها. وقد يكون فولاذ منخفض السبائك مروّى ومراجَع عالي المقاومة من دون أن يكون من درجات HSLA الميكروسبائكية بالمعنى المعتاد للفولاذ المدرفل على حالته.
الفولاذ المضاف إليه عناصر سبائكية دقيقة فولاذ يحتوي على إضافات صغيرة جدًا ومضبوطة، مثل النيوبيوم أو الفاناديوم أو التيتانيوم، تغير بنية الحبيبات أو الترسيب أو إعادة التبلور أو سلوك التحول.
ويشير مصطلح «ميكروسبائكي» على نحو أكثر تحديدًا إلى استخدام إضافات صغيرة جدًا ومضبوطة—ومنها عادةً النيوبيوم، أو الفاناديوم، أو التيتانيوم، أو توليفات منها—لتغيير سلوك التحول والتشوه. وتعمل هذه العناصر من خلال آليات مثل ترسيب الكربيدات، أو النيتريدات، أو الكربونيتريدات؛ والتحكم في حجم حبيبات الأوستنيت؛ وتثبيط إعادة التبلور أثناء الدرفلة. ولا تكفي مجرد إضافتها اسميًا. فالنيوبيوم الذي يظل ذائبًا أثناء إعادة التسخين قد يتصرف بصورة مختلفة عن النيوبيوم الذي يترسب قبل الدرفلة أو خلالها. وقد يربط التيتانيوم النيتروجين في صورة نيتريد التيتانيوم، في حين يمكن أن يسهم ترسيب الفاناديوم في تقوية الفريت أثناء التبريد. وتعتمد النتيجة على درجة حرارة الإذابة، وممارسة إعادة التسخين، وجدول الدرفلة، ومعدل التبريد، وتوازن الكربون والنيتروجين.
وبناءً على ذلك، تُعد المعالجة الحرارية-الميكانيكية المضبوطة جزءًا من تعريف المادة عمليًا. فالدرفلة عند درجات حرارة أدنى من درجات إعادة التبلور المختارة يمكن أن تنقّي بنية الأوستنيت السابقة؛ كما يمكن للتبريد المعجّل أن يغير الفريت، أو البرليت، أو البينيت، أو نواتج التحول الأخرى؛ ويمكن للترسيب أن يرفع المقاومة من دون زيادة كبيرة في الكربون. وتؤثر هذه الآليات أيضًا في المتانة، والليونة، وحدود التشكيل، ومناطق التأثر الحراري باللحام.
وقد أفادت مناقشة ندوة ASTM لعام 1979 بأن معظم الدرجات قيد المراجعة كانت ميكروسبائكية بالكولومبيوم، أو الفاناديوم، أو التيتانيوم، أو بتوليفات من هذه العناصر. ولا يعني ذلك أن كل فولاذ يُسمّى HSLA يحتوي على العناصر الثلاثة جميعًا، أو حتى على أي واحد منها. كما لا يعني أن كل فولاذ ميكروسبائكي ينتمي إلى عائلة المواصفات نفسها. ويتمثل التعريف الموثوق في التعيين الكامل—مثل ASTM A572/A572M Grade 50 أو ASTM A588—بالاقتران مع شكل المنتج، والسماكة، وحالة التوريد، والمتطلبات التكميلية المنطبقة. وعندئذ فقط يمكن تقييم المقاومة، والمتانة، وقابلية اللحام، وقابلية التشكيل، وأداء مقاومة التآكل للفولاذ المستخدم فعليًا.
2. كيف تختلف أنواع الفولاذ HSLA عن الفولاذ الكربوني العادي والفولاذ التقليدي منخفض السبائكية
الفولاذ منخفض السبائكية عالي المقاومة (HSLA) هو عائلة من أنواع الفولاذ الهندسية منخفضة الكربون ومنخفضة السبائكية، وليس تركيبًا واحدًا. وتنبع خصائص أدائه المميِّزة من تفاعل التركيب الكيميائي، وإعادة التسخين، والدرفلة، والتبريد، والبنية المجهرية الناتجة. ولذلك، لا يحدّد هذا التصنيف توازنًا عالميًا واحدًا بين المقاومة، والمطيلية، والمتانة، وقابلية اللحام، أو سلوك التآكل.
تصنّف ASM International أنواع الفولاذ HSLA المدرفلة على حالتها، والتي تُسمّى أيضًا أنواع الفولاذ الميكروسبائكية، ضمن أنواع الفولاذ الكربوني ومنخفض السبائكية عالية المقاومة، ذات مقاومات خضوع تتجاوز 275 MPa [40 ksi]. ويصف هذا الحد نطاقًا من المقاومة، وليس وصفة معدنية واحدة. فعلى سبيل المثال، تغطي المواصفة ASTM A572/A572M خمس درجات من الفولاذ الإنشائي منخفض السبائكية عالي المقاومة، المسبّك بالنيوبيوم-الفاناديوم. وتتراوح مقاومات الخضوع الدنيا المحددة لها من 42 ksi [290 MPa] إلى 65 ksi [450 MPa]. أما ASTM A588 فهي مواصفة مختلفة؛ إذ تغطي فولاذًا إنشائيًا HSLA مقاومًا للتآكل الجوي، وتحدّد NIST حدًا أدنى لنقطة الخضوع يبلغ 50 ksi لهذه المادة.
وتكمن أهمية هذا التمييز في أن الفولاذ الكربوني العادي، والفولاذ التقليدي منخفض السبائكية، والفولاذ HSLA قد تحتوي جميعها على الكربون والمنغنيز، مع بلوغ خصائص مختلفة من خلال استراتيجيات تصميم مختلفة. ولا يجوز اعتبار فولاذ يستوفي تصنيف درجة معينة قابلًا للاستبدال بفولاذ آخر لمجرد أن كليهما يوصف بأنه «عالي المقاومة».
الكربون بوصفه عنصرًا للتقوية في مقابل التحكم في الكربون
يقوّي الكربون الفريت من خلال التقوية بالمحلول الصلب البيني، كما يتيح تكوين مكوّنات أكثر صلابة مثل البرليت، والبينيت، والمارتنسيت. ولذلك، يمكن أن تؤدي زيادة الكربون إلى رفع مقاومة الشد ومقاومة الخضوع، ولا سيما عندما تؤدي المعالجة الحرارية إلى تكوين نسبة كبيرة من الأطوار المتصلبة. وتعتمد أنواع الفولاذ الكربوني العادي عادةً على هذه العلاقة؛ إذ يحدّد محتوى الكربون، ومعدل التبريد، والمعالجة الحرارية جزءًا كبيرًا من المقاومة النهائية.
لكن لهذه الطريقة تكاليفها. فقد تؤدي زيادة الكربون إلى خفض قابلية اللحام من خلال زيادة قابلية التصلب وخطر تكوّن منطقة متأثرة بالحرارة صلبة وهشة، ولا سيما عندما تؤدي عملية اللحام إلى تبريد سريع. كما يمكن أن تخفض المطيلية وتعقّد التشكيل. وقد يكون الفولاذ الغني بالكربون قويًا، لكنه أقل تحمّلًا لعمليات التصنيع من فولاذ منخفض الكربون ذي بنية مجهرية مضبوطة بعناية.
يسعى تصميم HSLA عمومًا إلى تحقيق المقاومة دون الاعتماد على محتوى مرتفع من الكربون. ويُحافَظ على الكربون عند مستوى منخفض بما يكفي لدعم اللحام والتشكيل، بينما يوفّر المنغنيز التقوية بالمحلول الصلب ويساعد في التحكم في سلوك التحول. وقد يجري أيضًا التحكم في السيليكون، والنحاس، والنيكل، والكروم، والموليبدينوم، أو إضافتها لأغراض محددة، إلا أن تأثيراتها تعتمد على المواصفة ومسار المعالجة. وهي ليست مكوّنات تقوية قابلة للاستبدال ببعضها ببساطة.
ولا يعني انخفاض الكربون أن الكربون لا يؤدي أي دور معدني. فحتى التغير الصغير يمكن أن يبدّل قابلية التصلب، وتكوّن السمنتيت، ونِسَب البينيت أو المارتنسيت، والمكافئ الكربوني المستخدم لتقييم ظروف اللحام. والهدف هو التحكم في الكربون، لا إزالة الكربون بالكامل. وفي كثير من درجات HSLA، يحصل منتج الفولاذ على نسبة كبيرة من مقاومة الخضوع المطلوبة من تنقية الحبيبات والترسيب، بدلًا من الحصول عليها من حجم كبير من نواتج التحول الصلبة.
وغالبًا ما تحتوي أنواع الفولاذ التقليدية منخفضة السبائكية على إضافات أكبر من العناصر السبائكية مقارنةً بأنواع الفولاذ HSLA، وقد تعتمد على التخمير والتلطيف، أو التصلب خلال كامل المقطع، أو خلطات أطوار مصممة بعناية. وقد تشمل أغراضها تحقيق قابلية تصلب عالية، أو مقاومة عند درجات الحرارة المرتفعة، أو مقاومة البلى، أو استجابة محددة للمعالجة الحرارية. وعلى النقيض من ذلك، تُورَّد أنواع الفولاذ HSLA كثيرًا في حالة مدرفلة على حالتها أو مدرفلة وفق تحكم محدد، بحيث يشكّل برنامج الدرفلة ومسار التبريد جزءًا من تصميم الخصائص.

لماذا يمكن للإضافات السبائكية الصغيرة أن تُحدث تغيرات كبيرة في الخصائص
تعمل السبك الدقيق لأن العناصر الموجودة بتركيزات صغيرة يمكنها التحكم في الأحداث على مقياس الحبيبات والراسبات. ويمكن للنيوبيوم، والفاناديوم، والتيتانيوم — التي تُسمّى الكولومبيوم، والفاناديوم، والتيتانيوم في كثير من المواصفات والمراجع الأمريكية — أن تكوّن كربيدات أو نتريدات أو كربونيتريدات مستقرة. ولا يكشف وجود هذه العناصر اسميًا وحده إلا عن القليل بشأن الفولاذ النهائي. فالنتيجة تعتمد على ما إذا كان كل عنصر يذوب أثناء إعادة التسخين، أو يترسب أثناء الدرفلة أو التبريد، أو يظل متاحًا للتأثير في البنية المجهرية النهائية.
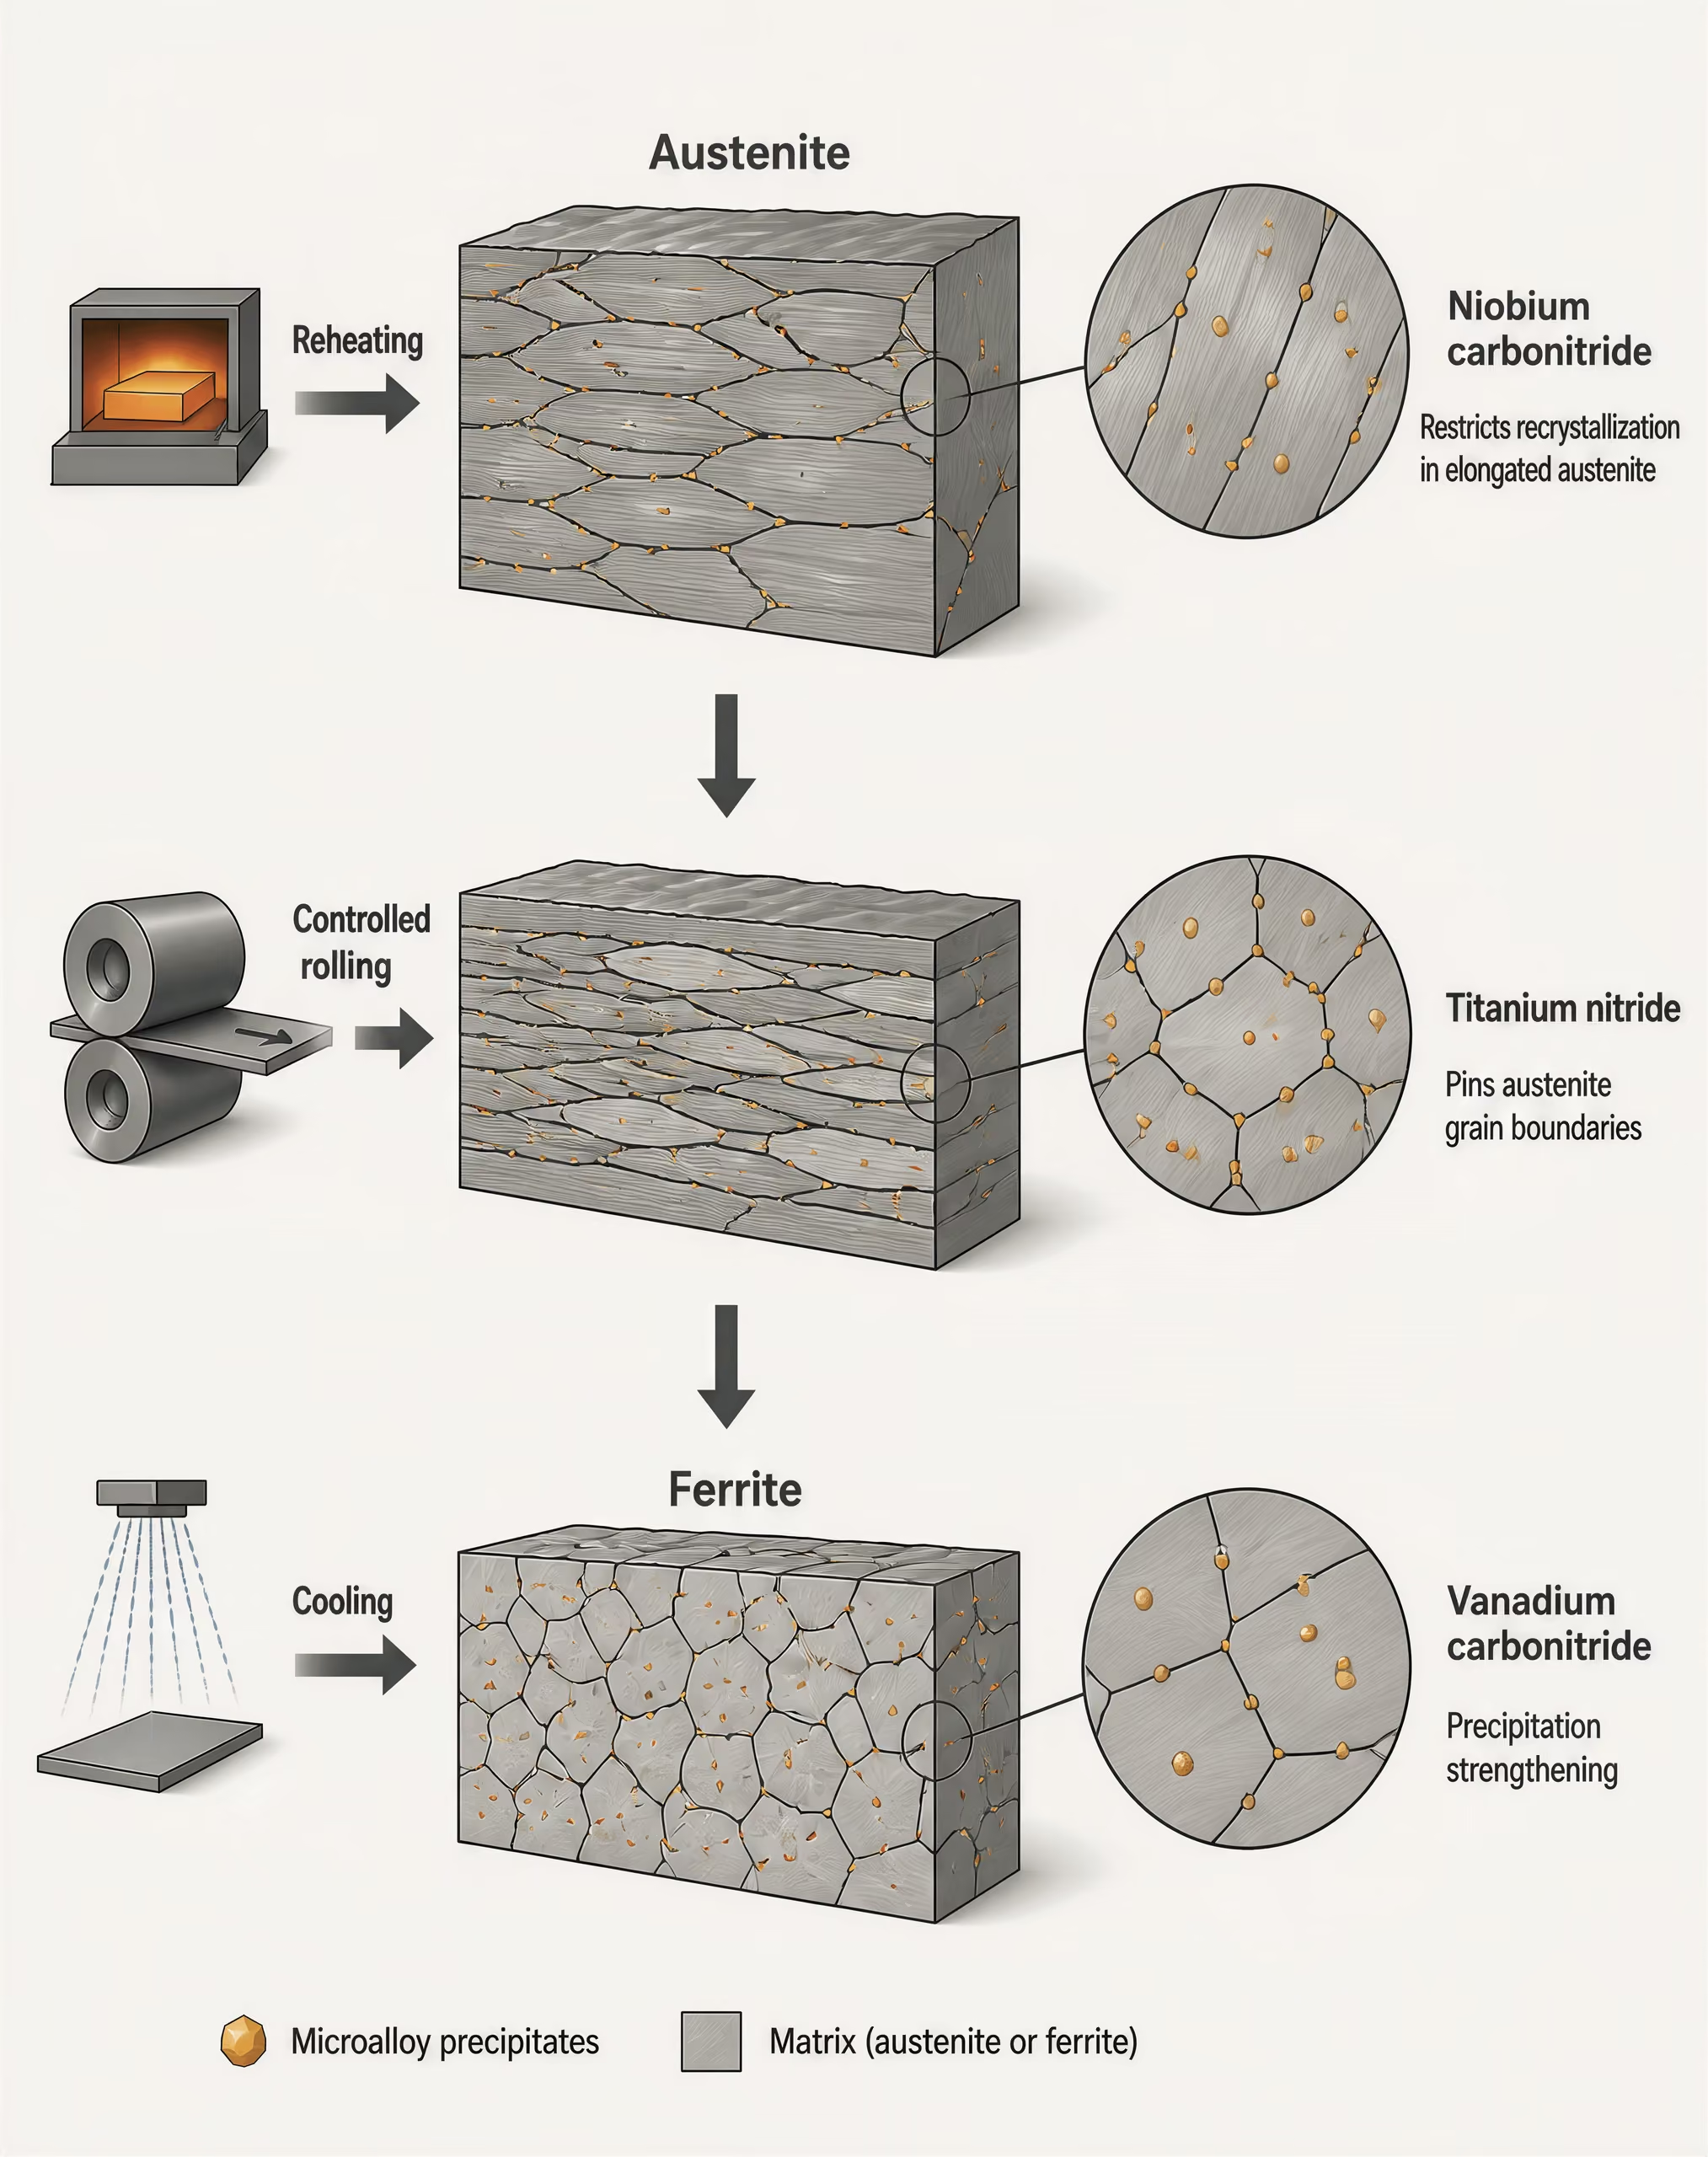
يمكن للنيوبيوم أن يؤخر إعادة تبلور الأوستنيت أثناء الدرفلة المتحكم فيها. ويسمح ذلك بتراكم التشوه قبل التحول، ويعزز تكوّن بنية حبيبات فريتية دقيقة بعد التبريد. ونظرًا إلى أن تنقية الحبيبات ترفع مقاومة الخضوع مع الحفاظ عمومًا على متانة مفيدة، يمكن للنيوبيوم أن يحقق توازنًا مختلفًا بين المقاومة والمطيلية مقارنةً بمجرد زيادة الكربون.
يسهم الفاناديوم عادةً من خلال التقوية بالترسيب. إذ تعيق كربونيتريدات الفاناديوم المتكوّنة في الفريت حركة الانخلاعات، فترفع المقاومة بعد التحول. ويكوّن التيتانيوم نتريدات مستقرة بصفة خاصة، ويمكنه المساعدة في التحكم في نمو حبيبات الأوستنيت أثناء إعادة التسخين. ولكن إذا كانت جسيمات التيتانيوم خشنة بدرجة مفرطة، فقد توفر تقوية أقل، وقد تؤثر في المتانة أو في الاستجابة للمعالجة. ولذلك، يمكن للإضافة نفسها أن تمتلك قيمة مختلفة باختلاف ظروف صناعة الفولاذ والدرفلة.
ولا تكون هذه الآليات تراكمية إلا بمعنى محدود. فقد تتفاعل التقوية بالمحلول الصلب الناتجة عن المنغنيز أو السيليكون، وتنقية الحبيبات الناتجة عن الدرفلة المتحكم فيها، والتقوية بالترسيب الناتجة عن النيوبيوم أو الفاناديوم، والتقوية الناتجة عن تحولات الأطوار؛ إلا أن الخاصية النهائية لا يمكن التنبؤ بها من قائمة السبائك وحدها. فدرجة حرارة إعادة التسخين، وسماكة البلاطة، ودرجة حرارة الدرفلة النهائية، ومعدل التبريد، وحجم المقطع، وشكل المنتج، كلها عوامل مهمة.
ويوضح نطاق المقاومة هذا الأمر. فقد أوردت ورقة بحثية ضمن ندوة لـ ASTM نُشرت عام 1979 مستويات لمقاومة خضوع فولاذ HSLA تراوحت من 40,000 إلى 140,000 psi [276 إلى 966 MPa]، وكانت معظم الدرجات مسبوكة سبكًا دقيقًا باستخدام الكولومبيوم، أو الفاناديوم، أو التيتانيوم، أو توليفات من هذه العناصر. ولا يمكن تمثيل مثل هذا النطاق بتركيب واحد لـ «HSLA». كما يصف تعريف AISI الإضافات المعتدلة من الكولومبيوم، أو الفاناديوم، أو التيتانيوم بأنها قادرة على زيادة المقاومة، وتحسين مقاومة التآكل الجوي أو قابلية التشكيل في بعض الدرجات.
المقاومة، وقابلية اللحام، والمتانة، وقابلية التشكيل بوصفها متغيرات تصميم متنافسة
مقاومة الخضوع ليست سوى نتيجة واحدة من نتائج تصميم HSLA. فرفعها لا يحسّن تلقائيًا المطيلية، أو متانة الصدم، أو قابلية اللحام، أو قابلية التشكيل، أو مقاومة التآكل. وقد يجمع فولاذ HSLA الفريتي ذو الحبيبات الدقيقة بين مقاومة خضوع عالية ومتانة مفيدة، في حين قد تُظهر درجة أخرى ذات بنية مجهرية أكثر صلابة حساسية أكبر لظروف الشقوق، أو للدورات الحرارية للحام، أو للتشكيل على البارد.
المتغيرات التي تتحكم في قابلية لحام الفولاذ منخفض السبائك عالي المقاومة
- التركيب الكيميائي يؤثر الكربون والمنغنيز وإضافات السبائك والمكافئ الكربوني في قابلية التصلد.
- الهندسة يؤثر سُمك اللوح وتقييد الوصلة في التبريد وخطر التشقق.
- الدورة الحرارية يغير الإدخال الحراري والتسخين المسبق ودرجة الحرارة بين الممرات ومعدل التبريد صلادة المنطقة المتأثرة بالحرارة ومتانتها.
- التحكم في الهيدروجين يقلل تخزين المواد المستهلكة ونظافة الأسطح وممارسات اللحام منخفض الهيدروجين من خطر التشقق المتأخر.
- تأهيل الإجراء يجب أن تغطي مواصفة إجراء اللحام الدرجة والسُّمك والعملية والمادة المستهلكة والحدود الحرارية الفعلية.
تتأثر قابلية اللحام بشدة بمحتوى الكربون، وإضافات المنغنيز والعناصر السبائكية، وسماكة اللوح، ودرجة التقييد، ومدخل الحرارة، ومعدل التبريد. وقد تكون درجة HSLA منخفضة الكربون أسهل لحامًا من فولاذ أعلى كربونًا مقسّى ومُلطّف، لكنها قد تظل تتطلب التحكم في التسخين المسبق، ودرجة الحرارة بين التمريرات، والهيدروجين، أو مدخل الحرارة. وقد تفقد منطقتها المتأثرة بالحرارة المتانة، أو تلين، أو تطوّر مكوّنات صلبة، تبعًا للدورة الحرارية.
وتطرح قابلية التشكيل مفاضلة مماثلة. فقد تؤدي مقاومة الخضوع الأعلى إلى زيادة الارتداد المرن وقوة التشكيل المطلوبة. كما قد تعيق الراسبات الخشنة، أو البنى ذات النطاقات، أو التباين الاتجاهي الناتج عن الدرفلة، الثني أو السحب العميق، حتى عندما تستوفي مقاومة الشد متطلبات المواصفة. وعلى العكس، يمكن أن يؤدي التحكم الدقيق في حجم الحبيبات والتركيب الكيميائي إلى إنتاج درجة ذات سلوك تشكيلي محسّن عند مستوى مقاومة معين.
ويجب أيضًا فصل مقاومة التآكل عن المقاومة الميكانيكية. فالمواصفة ASTM A588 تشمل فولاذًا إنشائيًا HSLA مقاومًا للتآكل الجوي، في حين يُعرَّف ASTM A572 بأنه فولاذ إنشائي منخفض السبائكية عالي المقاومة، مسبّك بالكولومبيوم-الفاناديوم. ولا ينبغي التعامل مع التصنيفين بوصفهما مترادفين. فالنحاس، والفوسفور، والكروم، والنيكل، وظروف التعرض، وحالة السطح، ودورات البلل والجفاف، تؤثر في التآكل الجوي؛ أما ارتفاع مقاومة الخضوع في حد ذاته فلا يفعل ذلك.
ولذلك، فإن اختيار HSLA يمثل مسألة تصميم مقيّدة. والسؤال المناسب ليس ما إذا كان الفولاذ «أقوى»، بل أي درجة، وشكل منتج، وسماكة، وحالة توريد، ومواصفة، توفر توليفة الخصائص المطلوبة. ويجب النظر إلى التحكم في الكربون، وترسيب السبك الدقيق، وتنقية الحبيبات، والدرفلة المتحكم فيها، وسلوك التحول، باعتبارها عوامل مترابطة.
3. عناصر السبك الدقيق: النيوبيوم والفاناديوم والتيتانيوم
لا تكتسب أنواع الفولاذ منخفض السبيكة عالي المقاومة HSLA خواصها من «إضافة سبك دقيق» عامة واحدة. فكميات صغيرة من النيوبيوم أو الفاناديوم أو التيتانيوم، أو من توليفات منها، تتفاعل مع الكربون والنيتروجين، وتغيّر سلوك حبيبات الأوستنيت، وتؤثر في إعادة التبلور أثناء الدرفلة، وتكوّن رواسب تغيّر البنية الفريتية النهائية. وتعتمد النتيجة على كيمياء الفولاذ وتاريخ معالجته: إذ تحدد درجة حرارة إعادة التسخين الجسيمات التي تذوب، وتتحكم درجة حرارة الدرفلة في إعادة التبلور، بينما يؤثر معدل التبريد في الفريت أو البرليت أو البينيت أو غيرها من نواتج التحول التي تتكوّن بعد ذلك.
يصف معهد الحديد والفولاذ الأمريكي أنواع الفولاذ HSLA بأنها مجموعة تؤدي فيها الإضافات المعتدلة من الكولومبيوم أو الفاناديوم أو التيتانيوم إلى زيادة المقاومة، وقد تحسّن أيضًا مقاومة التآكل الجوي أو قابلية التشكيل (AISI, 2024). وتضع ASM International أنواع الفولاذ HSLA المدرفلة على الساخن، التي تُسمى أيضًا أنواع الفولاذ المسبوكة دقيقًا، ضمن أنواع الفولاذ الكربوني وعالي المقاومة ومنخفض السبيكة ذات مقاومات خضوع تزيد على 275 MPa [40 ksi] (ASM International, 2024). وتحدد هذه الأوصاف عائلة ميتالورجية، لا تركيبًا واحدًا أو مسار معالجة واحدًا. وقد أوردت ورقة بحثية في ندوة لـ ASTM نُشرت عام 1979 مستويات مقاومة خضوع للفولاذ HSLA تراوحت بين 40,000 و140,000 psi [276 إلى 966 MPa]، وكانت معظم الدرجات التي تناولتها مخلطة دقيقًا بالكولومبيوم أو الفاناديوم أو التيتانيوم أو توليفات من هذه العناصر.
مصطلحات الكولومبيوم والنيوبيوم
الكولومبيوم مصطلح المواصفات في أمريكا الشمالية للنيوبيوم، وهو العنصر الكيميائي Nb.
يشير مصطلحا «كولومبيوم» و«نيوبيوم» إلى العنصر الكيميائي نفسه، Nb. والنيوبيوم هو الاسم الكيميائي الحديث الشائع الاستخدام في الأدبيات العلمية والميتالورجية الدولية، بينما يظل الكولومبيوم مصطلحًا راسخًا في العديد من مواصفات الفولاذ في أمريكا الشمالية. فعلى سبيل المثال، يحمل ASTM A572/A572M عنوان المواصفة القياسية للفولاذ الإنشائي عالي المقاومة منخفض السبيكة من الكولومبيوم والفاناديوم. وتبلغ مقاومات الخضوع الدنيا المحددة لدرجاته الخمس من 42 ksi [290 MPa] إلى 65 ksi [450 MPa]، تبعًا للدرجة ومتطلبات المنتج (ASTM International, 2000). ولا يعني وصف العنصر بالنيوبيوم أنه سبيكة مختلفة؛ كما أن تسميته بالكولومبيوم تتبع المصطلحات المستخدمة في تلك المواصفة.
في أنواع الفولاذ HSLA، يتحد النيوبيوم عادةً مع الكربون والنيتروجين لتكوين كربيد النيوبيوم أو نتريد النيوبيوم أو كربونيتريد النيوبيوم المختلط، وغالبًا ما يُمثّل بالصيغة Nb(C,N). تترسب بعض الجسيمات أثناء الدرفلة على الساخن، بينما تتكوّن جسيمات أخرى أثناء التبريد أو تبقى غير ذائبة بعد إعادة التسخين. ويمكن للجسيمات الدقيقة الموزعة أن تحد من نمو حبيبات الأوستنيت، وأن تسهم في التقوية بالترسيب. وقد تثبّت الجسيمات غير الذائبة حدود حبيبات الأوستنيت عند درجات الحرارة المرتفعة، غير أن حجمها وتوزيعها مهمان. فوجود عدد قليل من الجسيمات الخشنة لا يوفر تأثير التقوية نفسه أو تأثير التحكم في حجم الحبيبات الذي يوفره توزيع أدق بكثير.
ويغيّر النيوبيوم أيضًا استجابة الأوستنيت للدرفلة. فعندما يبقى Nb(C,N) في المحلول، يمكن للنيوبيوم أن يؤخر إعادة التبلور بين ممرات الدرفلة. ويسمح ذلك للتشوه المتراكم بأن ينتج بنية أوستنيت مفلطحة شديدة الاستطالة بدلًا من تتابع حبيبات متساوية المحاور أعيد تبلورها بالكامل. وأثناء التبريد اللاحق، يمكن للعدد المتزايد من مواقع تنوي الفريت المحتملة أن يعزز تكوّن بنية فريتية أدق الحبيبات. وتؤدي تنقية الحبيبات إلى رفع مقاومة الخضوع، مع الحفاظ عمومًا على توازن أكثر فائدة بين المتانة والمقاومة مقارنةً بالمقاومة المكتسبة فقط من خلال الترسيب الخشن أو ارتفاع محتوى الكربون.
كيف يؤثر النيوبيوم في الدرفلة المضبوطة
- إعادة التسخين تذوب بعض الجسيمات الحاوية على النيوبيوم، ويعود النيوبيوم إلى المحلول الصلب للأوستنيت.
- التشوه يؤخر النيوبيوم المذاب والرواسب إعادة تبلور الأوستنيت أثناء الدرفلة.
- تفلطح الأوستنيت ينشئ التشوه المتراكم حبيبات أوستنيت ممدودة ومواقع تحول إضافية.
- التبريد يتحول الأوستنيت المشوه إلى بنية فريتية أدق.
وهذا التسلسل ليس تلقائيًا. فإذا أدت إعادة التسخين إلى إذابة كمية قليلة جدًا من النيوبيوم، فقد لا تتوافر كمية كافية منه في المحلول لتأخير إعادة التبلور أو لتكوين رواسب دقيقة لاحقًا. وإذا كان جدول الدرفلة ساخنًا أكثر من اللازم، فقد تمحو إعادة التبلور بنية التشوه المقصودة. وإذا بُرّد الفولاذ في ظروف مختلفة، فقد تحتوي البنية المجهرية النهائية على فريت متعدد الأضلاع أو برليت أو فريت إبري أو مكونات بينيتية أو مزيج من هذه الأطوار. ولذلك يمكن للمحتوى الاسمي نفسه من Nb أن ينتج خواص مختلفة في الصفائح أو الشرائح أو القضبان المصنّعة وفق جداول حرارية مختلفة.
كما أن النيوبيوم ليس بديلًا عن ضبط المواصفات. إذ تحدد ASTM A572/A572M عائلة من الفولاذ الإنشائي من الكولومبيوم والفاناديوم، بينما تتناول ASTM A588 الفولاذ الإنشائي HSLA المقاوم للتآكل الجوي. ويحدد NIST أن ASTM A588 يتمتع بنقطة خضوع دنيا قدرها 50 ksi (NIST, 2005). وينشأ التصنيف والأداء المطلوب من الكيمياء الكاملة، وشكل المنتج، والمعالجة، ومتطلبات الاختبار، لا من وجود Nb وحده.
كربونيتريدات الفاناديوم والتقوية بالترسيب
يرتبط الفاناديوم بوجه خاص بالتقوية بالترسيب، لأن كربونيتريد الفاناديوم، V(C,N)، يمكن أن يترسب أثناء تبريد الفولاذ من نطاق الأوستنيت أو أثناء تحول الفريت. وتعيق جسيمات V(C,N) الدقيقة حركة الانخلاعات في الفريت. وغالبًا ما توصف الزيادة في مقاومة الخضوع بآلية من نوع Orowan: إذ يجب على الانخلاعات أن تمر حول الرواسب المتقاربة أو تخترقها، مما يتطلب إجهادًا إضافيًا مطبقًا.
وتختلف استجابة الفاناديوم عن استجابة النيوبيوم. فعادةً ما تكون كربونيتريدات الفاناديوم أكثر قابلية للذوبان في الأوستنيت عند درجات حرارة إعادة التسخين من كثير من مركبات النيوبيوم أو التيتانيوم. ولذلك قد تدخل نسبة أكبر من الفاناديوم في المحلول الصلب قبل الدرفلة، ثم تترسب لاحقًا في الفريت. وهذا يجعل جدول التبريد، ومستويي الكربون والنيتروجين، ودرجة حرارة التحول عوامل مهمة. ويمكن للتبريد الأسرع أو الأبطأ أن يغيّر كمية V(C,N) وحجمها والمسافات الفاصلة بينها، في حين يمكن لتوافر النيتروجين أن يؤثر بقوة في الترسيب، لأن نتريد الفاناديوم يمثل جزءًا مهمًا من مجموعة الكربونيتريدات.
وتنطوي التقوية بالترسيب على تكلفة إذا أصبحت الجسيمات خشنة جدًا أو متباعدة بدرجة كبيرة. فالرواسب الخشنة تسهم بدرجة أقل في التقوية لكل وحدة حجم، وقد تتفاعل على نحو غير ملائم مع عمليات الكسر. كما أن إضافة الفاناديوم بإفراط لا تضمن زيادة متناسبة في مقاومة الخضوع. ويعتمد التأثير المفيد على توزيع دقيق للجسيمات، ويتحكم في هذا التوزيع المسار الحراري الكامل، لا المحتوى الاسمي للسبيكة وحده.
ويمكن للفاناديوم أن يعمل مع النيوبيوم. فقد يتحكم النيوبيوم في إعادة تبلور الأوستنيت وينقّي بنية الحبيبات المتحولة، بينما يترسب الفاناديوم أثناء التحول أو بعده ويضيف مقاومة إلى الفريت. ولذلك يمكن لفولاذ يحتوي على العنصرين أن يجمع بين تنقية الحبيبات والتقوية بالترسيب، غير أن التوازن يجب تصميمه بما يتناسب مع المنتج ومسار المعالجة. ففي صفيحة مُطبّعة، وشريحة مدرفلة درفلة محكومة حراريًا-ميكانيكيًا، وقضيب مدرفل على الساخن، قد لا تنتج كيمياء Nb-V نفسها البنية الفريتية أو الخواص الميكانيكية نفسها.
نتريد التيتانيوم والتحكم في الحبيبات والتأثيرات المرتبطة بالشوائب
يمتلك التيتانيوم ألفة قوية للنيتروجين، ويكوّن نتريد التيتانيوم، TiN، عند درجات حرارة مرتفعة. وتكون جسيمات TiN مستقرة نسبيًا أثناء إعادة التسخين، ولذلك يمكن لتوزيع مضبوط من الجسيمات الدقيقة أن يثبّت حدود حبيبات الأوستنيت ويحد من خشونة الحبيبات. ويكتسب ذلك أهمية خاصة في المناطق المتأثرة بالحرارة أثناء اللحام، حيث يمكن لدرجات الحرارة المرتفعة أن تسبب نموًا كبيرًا في حبيبات الأوستنيت. ويمكن لبنية متحولة دقيقة الحبيبات أن توفر متانة أفضل من بنية خشنة الحبيبات، مع بقاء أداء اللحام متعلقًا بالدرجة وإجراء اللحام.
ويعتمد تأثير التيتانيوم في التحكم بالحبيبات اعتمادًا حادًا على حجم TiN وتوزيعه. فجسيمات TiN الدقيقة جدًا توفر تثبيتًا فعالًا للحدود؛ أما جسيمات TiN المكعبة الخشنة فتوفر تثبيتًا أقل بكثير بسبب انخفاض كثافتها العددية. ويمكن لشوائب TiN الكبيرة أن تعمل كمركزات إجهاد موضعية، وقد تصبح مواقع لبدء التشققات، ولا سيما في ظروف المتانة الصارمة أو التحميل عبر السماكة. ولذلك فالتيتانيوم ليس مجرد منقٍّ عالمي للحبيبات. ويحدد توازن النيتروجين، ومحتوى التيتانيوم، ودرجة حرارة إعادة التسخين، وممارسة التجمّد ما إذا كان سيكوّن توزيعًا مفيدًا أو شوائب خشنة غير مرغوبة.
وقد يتحد التيتانيوم أيضًا مع الكربون ليكوّن كربيد التيتانيوم أو كربونيتريدات مختلطة، غير أن TiN غالبًا ما يكون الجسيم السائد الذي يؤخذ في الاعتبار عند تصميم التحكم في الحبيبات. ويمكن لاستمراره أن يحافظ على تثبيت حدود الحبيبات في المواضع التي تذوب فيها مركبات النيوبيوم والفاناديوم بسهولة أكبر. وفي الوقت نفسه، يمكن للتيتانيوم المفرط أو غير المضبوط جيدًا أن يستهلك النيتروجين ويغيّر سلوك ترسيب عناصر السبك الدقيق الأخرى.
| العنصر | النزعة الأساسية | الحساسية للمعالجة |
|---|---|---|
| النيوبيوم (الكولومبيوم) | التحكم في إعادة التبلور والترسيب الدقيق | إذابة الجسيمات أثناء إعادة التسخين ودرجة حرارة الدرفلة |
| الفاناديوم | زيادة مقاومة الفريت بالترسيب | معدل التبريد ودرجة حرارة التحول والكربون والنيتروجين |
| التيتانيوم | استقرار النتريد عند درجات الحرارة العالية وتثبيت حبيبات الأوستنيت | توازن النيتروجين ودرجة حرارة إعادة التسخين وحجم الجسيمات |
يمكن للعناصر الثلاثة، إذن، أن تُحدث تأثيرات متداخلة لكنها متميزة. فالنيوبيوم يرتبط بقوة بالتحكم في إعادة التبلور وبالترسيب الدقيق؛ والفاناديوم يرتبط بقوة بالتقوية بالترسيب في الفريت؛ بينما يرتبط التيتانيوم بقوة باستقرار النتريد عند درجات الحرارة المرتفعة وتثبيت حبيبات الأوستنيت. وهذه اتجاهات عامة وليست قواعد ثابتة. فالذوبان، والترسيب، ومقدار الاختزال بالدرفلة، وإعادة التسخين، والتبريد، واللحام، والتحول الطوري النهائي هي التي تحدد الآلية السائدة في درجة معينة من الفولاذ HSLA. ولهذا ينبغي قراءة تصنيفات ASTM وAISI وASM International وNIST إلى جانب الدرجة المحددة وشكل المنتج ومتطلبات الاختبار، لا التعامل معها على أنها تسميات مترادفة.
4. الآليات الميتالورجية التي تنتج مقاومة الفولاذ HSLA
لا يستمد الفولاذ منخفض السبائكية عالي المقاومة إجهاد خضوعه من وصفة عالمية واحدة. فهو عائلة من أنواع الفولاذ منخفض الكربون ومنخفض السبائكية، تُصمَّم فيها الكيمياء وإعادة التسخين والدرفلة والتبريد والبنية المجهرية الناتجة بصورة متكاملة. ولهذا التمييز أهمية؛ إذ تغطي المواصفة ASTM A572/A572M خمس درجات من الفولاذ الإنشائي منخفض السبائكية عالي المقاومة المحتوي على النيوبيوم-الفاناديوم، مع حدود دنيا محددة لإجهاد الخضوع تتراوح بين 42 ksi [290 MPa] و65 ksi [450 MPa]، غير أن هذه الدرجات ليست قابلة للتبادل. وعلى النقيض، تُحدَّد المواصفة ASTM A588 على أنها فولاذ إنشائي HSLA مقاوم للتآكل الجوي؛ ويعرّفه NIST بحد أدنى لنقطة الخضوع يبلغ 50 ksi.
تضع ASM International أنواع فولاذ HSLA المدرفلة على حالتها، والتي تُسمى أيضًا أنواع الفولاذ السبائكية الدقيقة، ضمن أنواع الفولاذ الكربوني ومنخفض السبائكية عالية المقاومة، ذات إجهادات خضوع تتجاوز 275 MPa [40 ksi]. وقد أوردت ورقة بحثية في ندوة تابعة لـ ASTM نُشرت عام 1979 مستويات لإجهاد الخضوع في فولاذ HSLA تتراوح بين 40,000 و140,000 psi [276 إلى 966 MPa]. ولا يمكن تفسير هذا النطاق بالاسم التصنيفي وحده. فالمقاومة هي محصلة مجموعة من الحواجز أمام حركة الانخلاعات، في حين تعتمد المتانة وقابلية اللحام على خصائص إضافية مثل حجم الحبيبات، والتحكم في الشوائب، وتوزيع الأطوار، والمعالجة الحرارية الموضعية.
تنقية الحبيبات
تُعد تنقية حبيبات الفريت إحدى أهم الطرق التي ترفع بها معالجة فولاذ HSLA إجهاد الخضوع من دون الحاجة إلى زيادة كبيرة في الكربون. وتُوصَف العلاقة نوعيًا بتأثير Hall–Petch؛ فكلما انخفض متوسط حجم حبيبات الفريت، ارتفع إجهاد الخضوع، لأن حدود الحبيبات تعيق حركة الانخلاعات. ولا يستطيع الانخلاع المتحرك خلال حبيبة واحدة الانتقال إلى حبيبة مجاورة من دون تغيير اتجاهه أو التكيف مع ترتيب بلوري مختلف. ولذلك تجعل الحدود المتقاربة التشوه اللدن أكثر صعوبة.
ولا تتمثل النتيجة المفيدة ببساطة في أن «زيادة السبائك تعني زيادة المقاومة». إذ يستطيع فولاذ منخفض الكربون ذو بنية حبيبية فريتية دقيقة ومتجانسة أن يحقق مزيجًا أفضل من المقاومة والمتانة مقارنةً بفولاذ أعلى كربونًا ذي فريت وبرليت خشنين. كما تقلل الحبيبات الدقيقة حجم المنطقة المتاحة للكسر الهش. ولهذا يمكن لتنقية الحبيبات أن ترفع إجهاد الخضوع مع دعم متانة الصدم، في حين تزيد بعض أساليب التقوية الأخرى المقاومة على حساب أكبر من المتانة.
ويكتسب النيوبيوم، الذي يُكتب باسم columbium في عدد من تسميات ASTM وAISI، أهمية خاصة في أنواع فولاذ HSLA المدرفلة درفلةً محكومة. ويمكن للنيوبيوم الموجود في المحلول الصلب أن يؤخر إعادة تبلور الأوستنيت أثناء الدرفلة على الساخن، مما يسمح بتراكم التشوه في الأوستنيت. ثم يؤدي التحول اللاحق إلى تكوين فريت أدق. ويمكن للتيتانيوم أن يُكوِّن نتريد التيتانيوم المستقر، مما يساعد على الحد من نمو حبيبات الأوستنيت أثناء إعادة التسخين عندما تبقى الجسيمات موزعة توزيعًا مناسبًا. أما الفاناديوم فله دور أقوى في الترسيب أثناء التحول أو بعده، غير أن تأثيره يعتمد أيضًا على درجة الحرارة وكيمياء الفولاذ.
ونطاق المعالجة ضيق. فقد تؤدي إعادة التسخين المفرطة إلى إذابة الجسيمات التي كان يُراد منها التحكم في حجم حبيبات الأوستنيت أو إلى تخشينها. وقد تسمح الدرفلة عند درجات حرارة غير مناسبة بإعادة التبلور، فتبدد التشوه المختزن اللازم للتنقية. ولذلك فإن تنقية الحبيبات هي نتيجة للمعالجة، وليست نتيجة مضمونة لمجرد إضافة النيوبيوم أو الفاناديوم أو التيتانيوم.
التقوية بالترسيب
تكوّن عناصر السبك الدقيق مركبات دقيقة التشتت تعيق حركة الانخلاعات. ومن الأمثلة الشائعة كربونيتريد النيوبيوم، وكربونيتريد الفاناديوم، وكربونيتريد التيتانيوم أو نتريد التيتانيوم. وتقوّي هذه الجسيمات المصفوفة الفريتية عندما يكون حجمها وتباعدها وتوزيعها وكسرها الحجمي مضبوطًا. ولا يكون الراسب مفيدًا تلقائيًا لمجرد احتوائه على عنصر من عناصر السبك الدقيق.
يمكن للجسيمات الدقيقة جدًا أن تعيق الانخلاعات بفاعلية. أما إذا خشنت الجسيمات أثناء إعادة التسخين أو التعرض المطول لدرجة حرارة مرتفعة، فإن متوسط المسافة بين الحواجز الفعالة يزداد، وتنخفض مساهمتها في التقوية. وقد يوفر الكسر الحجمي غير الكافي عددًا قليلًا جدًا من العوائق. كما يمكن لمجموعة مفرطة العدد أو سيئة التوزيع أن تستهلك عناصر السبك من دون تحقيق التقوية المقصودة، أو أن تعزز عدم التجانس الموضعي، أو أن تضر بالمتانة. وتُعد جسيمات نتريد التيتانيوم الكبيرة مصدر قلق معروفًا، لأنها قد تعمل كمواقع لبدء الكسر، حتى في الوقت الذي تحد فيه رواسب حاوية على التيتانيوم من نمو حبيبات الأوستنيت.
يمكن أن يحدث الترسيب في الأوستنيت، أو أثناء تحول الأوستنيت إلى فريت، أو بعد التحول داخل الفريت. ويتحكم التاريخ الحراري في التفاعلات التي تحدث. فقد يؤدي ترسيب كربونيتريد النيوبيوم أثناء الدرفلة المحكومة إلى تثبيت إعادة التبلور وتنقية البنية المتحولة. ويمكن لترسيب كربونيتريد الفاناديوم في الفريت أن يُحدث زيادة مباشرة في إجهاد الخضوع بعد التبريد. ويكون نتريد التيتانيوم عمومًا أكثر استقرارًا عند درجات الحرارة المرتفعة، ولذلك يُختار غالبًا للتحكم في نمو الحبيبات، لا ليكون المصدر الوحيد للتقوية بالترسيب في الفريت.
وتفسر هذه الآليات سبب كون التركيب الاسمي وصفًا غير مكتمل. فقد يختلف فولاذان يحتويان على كميتين متشابهتين من الفاناديوم في مقاومتهما إذا احتفظ أحدهما بالفاناديوم في المحلول، في حين كوّن الآخر مجموعة دقيقة من الرواسب الفريتية. وقد ينشأ هذا الاختلاف من درجة حرارة إعادة التسخين، ومعدل التبريد، ومحتويي الكربون والنيتروجين، وجدول الدرفلة، والسماكة النهائية للمنتج.
التقوية بالمحلول الصلب والانخلاعات
تشوّه الذرات المنحلة في الفريت شبكته البلورية. ويُعد الكربون والنيتروجين من العناصر البينية المنحلة الفعالة بصفة خاصة، في حين يمكن أن يساهم المنغنيز والسيليكون والنحاس والنيكل والكروم والموليبدينوم في التقوية بالمحلول الصلب الإحلالي. ويتفاعل التشوه المرن الموضعي المحيط بهذه الذرات مع الانخلاعات، مما يجعل حركتها أكثر صعوبة.
تستخدم كيمياء فولاذ HSLA هذه الآلية باعتدال. فزيادة الكربون يمكن أن ترفع المقاومة، لكنها قد تقلل قابلية اللحام، وتشجع تكوّن نواتج تحول أكثر صلادة في المنطقة المتأثرة بالحرارة، وتضر بالمتانة. ويوفر المنغنيز تقوية مفيدة ويؤثر في سلوك التحول، غير أن كميته يجب أن تُضبط بالتزامن مع الكربون والكبريت والفوسفور وإضافات السبك الدقيق. وتصف AISI فولاذ HSLA بأنه مجموعة توفر فيها الإضافات المعتدلة من النيوبيوم أو الفاناديوم أو التيتانيوم مقاومة أعلى، وقد تحسن أيضًا مقاومة التآكل الجوي أو قابلية التشكيل. وكلمة «معتدلة» مهمة هنا؛ فالنتيجة المقصودة تأتي من إضافات مضبوطة، لا من تعظيم كمية كل عنصر من عناصر السبك.
كما ترفع الإزاحة الباردة أو الساخنة المقاومةَ بزيادة كثافة الانخلاعات. إذ تولّد الدرفلة انخلاعات وبنىً فرعية داخل الأوستنيت أو الفريت؛ وإذا لم تُعَد بلورة المادة بالكامل، فإن جزءًا من ذلك التشوه المختزن يساهم في المقاومة النهائية. وفي الصفائح المدرفلة درفلةً محكومة، يمكن للأوستنيت غير المعاد تبلوره والمسطح بفعل الدرفلة أن يتحول إلى فريت دقيق. وفي الفريت النهائي، تتفاعل الانخلاعات مع بعضها وتعيق الانزلاق اللاحق. وقد تنخفض هذه المساهمة بفعل الاسترجاع أو التسخين اللاحق.
ويجب الفصل مفاهيميًا بين التقوية والمتانة. فقد ترفع ذرات المحلول الصلب والانخلاعات إجهاد الخضوع، لكن كثافة الانخلاعات العالية لا تحسن أداء الصدم تلقائيًا. وتعتمد المتانة بدرجة كبيرة على حجم الحبيبات، وشكل الشوائب ونظافة الفولاذ، واستمرارية الأطوار، وفروق الصلادة الموضعية، وآلية الكسر المعتمدة على درجة الحرارة. وقد يستوفي الفولاذ متطلبات إجهاد الخضوع، لكنه يفشل في متطلبات المتانة إذا كانت بنيته المجهرية أو مجموعة شوائبه غير مناسبة.
دور تحولات الأطوار
يتحول الأوستنيت أثناء التبريد، ويحدد مسار التحول جزءًا كبيرًا من البنية المجهرية النهائية لفولاذ HSLA. وقد ينتج عن التبريد البطيء أو المعتدل فريت وبرليت. أما التبريد المحكوم الأسرع فيمكن أن يولد فريتًا دقيقًا، أو فريتًا بينيتيًا، أو نواتج تحول أخرى منخفضة الكربون، تبعًا للتركيب والسماكة وظروف التبريد. وتختلف هذه البنى في كثافة الانخلاعات، وشكل الأطوار، وتوزيع الكربون، ومقاومة انتشار الشقوق.
تعدل الدرفلة المحكومة الأوستنيت أولًا، ثم يحدد التبريد المحكوم كيفية تحول ذلك الأوستنيت المشوه. ويمكن للتشوه أن يزيد مواقع تنوي الفريت، في حين يكبح التبريد السريع نواتج التحول الخشنة. ويمكن للبنى الفريتية أو البينيتية الدقيقة الناتجة أن توفر إجهاد خضوع مرتفعًا من دون مستويات الكربون المرتبطة بأنواع الفولاذ التقليدية المقساة والمراجعة. كما تستخدم بعض درجات فولاذ HSLA بنى فريتية ثنائية الطور أو مقواة بالترسيب، غير أنه يجب التحقق من التعيين والمواصفة الخاصة بالمنتج المعني.
وتؤثر ظروف التحول أيضًا في سلوك اللحام. إذ تعيد عملية اللحام تسخين المنطقة المتأثرة بالحرارة، مما قد يؤدي إلى إذابة الرواسب، أو تخشين الحبيبات، أو إنتاج نواتج تحول موضعية صلدة عند التبريد. ولذلك قد تُظهر صفيحة يتمتع معدنها الأساس بمقاومة ومتانة ممتازتين خصائص مختلفة بجوار اللحام. ويؤثر كل من مكافئ الكربون، وسماكة الصفيحة، ومدخل الحرارة، ومعدل التبريد، وكيمياء عناصر السبك الدقيق.
وبالتالي فإن المقاومة النهائية لفولاذ HSLA لا تكون تراكمية إلا بمعنى محدود. فحبيبات الفريت الدقيقة، وترسيب الكربونيتريد المضبوط، وذرات المحلول الصلب، وبنى الانخلاعات، ونواتج التحول، تساهم جميعًا، لكنها تتفاعل أيضًا فيما بينها. وتسجل مواصفة مثل ASTM A572/A572M الحدود الميكانيكية والكيميائية المطلوبة، لكنها لا تعني أن كل درجة تحقق تلك الحدود عبر المسار البنيوي المجهري نفسه. ويجب تقييم مقاومة الفولاذ ومتانته وقابليته للتشكيل وقابليته للحام وسلوكه في التآكل استنادًا إلى درجته، وشكل المنتج، وتاريخ معالجته.
5. الدرفلة المتحكَّم بها، والتبريد، والحالة بعد الدرفلة
تتحدد خصائص فولاذ HSLA بأكثر من العناصر المدرجة في شهادة المصنع. فالمحتويات الاسمية نفسها من الكربون أو المنغنيز أو النيوبيوم أو الفاناديوم أو التيتانيوم يمكن أن تنتج مقاومة خضوع ومتانة واستطالة وقابلية لحام مختلفة عندما تتغير عملية إعادة التسخين، ومقدار الاختزال بالدرفلة، ودرجة حرارة الإنهاء، وممارسة التبريد. ولهذا السبب، فإن فولاذ HSLA يمثل عائلة من المنتجات المعتمدة على المعالجة، وليس سبيكة واحدة أو مجرد مرادف بسيط لفولاذ كربوني أعلى مقاومة.
توضح ASTM A572/A572M النطاق الكامن وراء مواصفة واحدة؛ فهي تشمل خمس درجات من الفولاذ الإنشائي عالي المقاومة منخفض السبائكية المحتوي على الكولومبيوم-الفاناديوم، مع مقاومات خضوع دنيا محددة تتراوح من 42 ksi [290 MPa] إلى 65 ksi [450 MPa]. أما ASTM A588، فعلى النقيض من ذلك، فهي تخص فولاذًا إنشائيًا من HSLA محددًا بمقاومة للتآكل الجوي؛ ويحدده NIST بحد أدنى لنقطة الخضوع يبلغ 50 ksi. وتصف هذه التسميات متطلبات منتجات ودرجات معينة، لا بنية مجهرية عالمية واحدة. وقد عرضت مناقشة ندوة ASTM لعام 1979 مستويات مُبلَّغًا عنها لمقاومة خضوع فولاذ HSLA تتراوح من 40,000 إلى 140,000 psi [276 إلى 966 MPa]، مما يوضح سبب أهمية المعالجة الخاصة بكل درجة.

التحكم في إعادة التبلور أثناء الدرفلة على الساخن
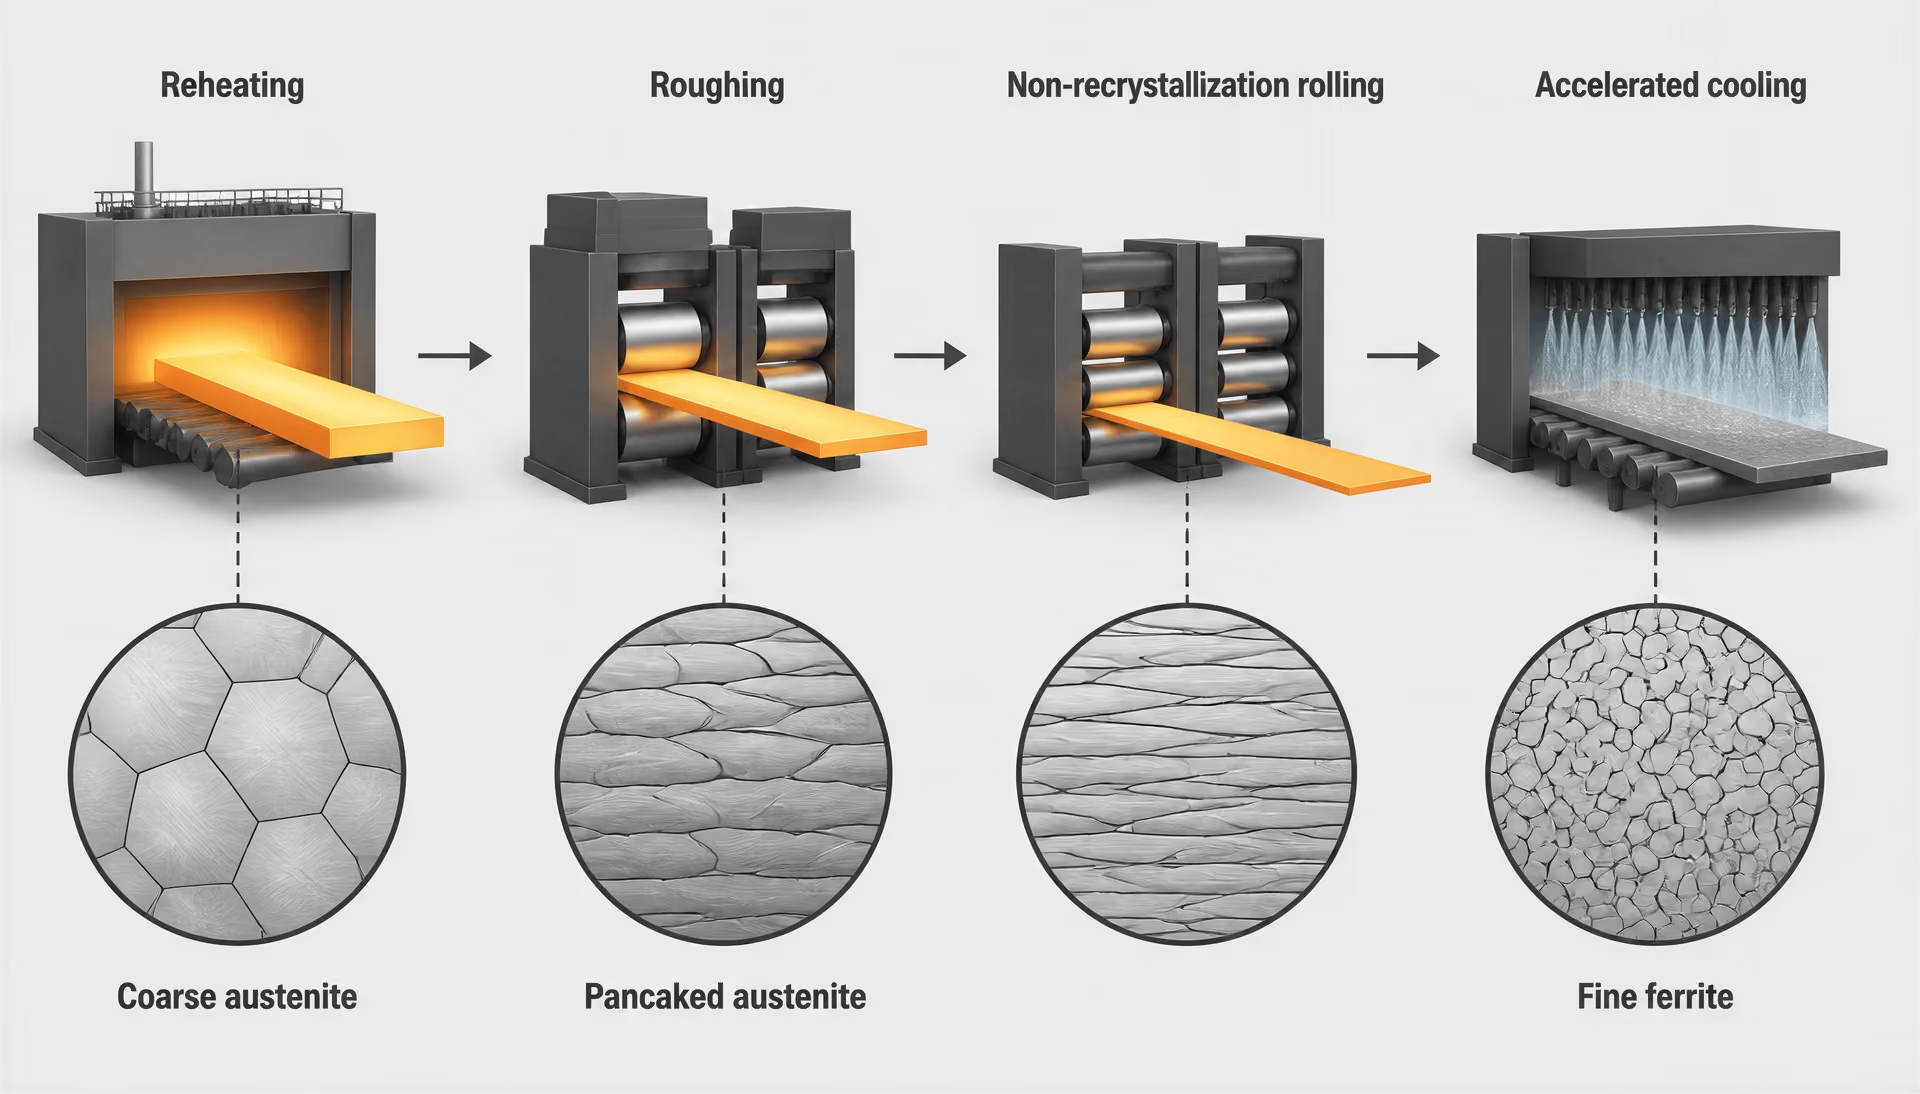
تبدأ صفائح فولاذ HSLA بإعادة التسخين، عادةً عند درجة حرارة تُختار لإذابة كمية كافية من رواسب السبائك الدقيقة، بما يسمح لاحقًا بالتقوية بالترسيب والتحكم في الأوستنيت. ولا تذوب كربيدات النيوبيوم وكربونيتريداته، وكربونيتريدات الفاناديوم، ونتريدات التيتانيوم كلها عند درجة الحرارة نفسها أو بالقدر نفسه. ويتميز TiN باستقراره الشديد، وقد يبقى على هيئة جسيمات خشنة بعد إعادة التسخين، في حين يمكن أن تذوب أجزاء من الرواسب الحاوية على النيوبيوم، فيعود النيوبيوم إلى المحلول الصلب. ولذلك يحدد برنامج إعادة التسخين كمية عناصر السبائك الدقيقة المتاحة أثناء الدرفلة اللاحقة.
وهذا التمييز حاسم. فالإضافة الاسمية البالغة 0.04% من Nb لا تعني أن كل النيوبيوم فعال بالطريقة نفسها. فإذا بقي جزء كبير منه مرتبطًا في جسيمات غير ذائبة، أصبحت كمية أقل منه متاحة لإعاقة إعادة التبلور أو للترسيب أثناء التبريد. وإذا أدت إعادة التسخين إلى إذابة كمية مفرطة منه، فقد يحدث الترسيب في مرحلة غير ملائمة، كما قد يختلف التحكم في نمو الحبيبات عن الممارسة المقصودة. وتؤثر محتويات الكربون والنيتروجين أيضًا في استقرار هذه الجسيمات وتركيبها.
أثناء الدرفلة على الساخن، تختزن التشوهات طاقة في الأوستنيت. وعند درجة حرارة مرتفعة بما يكفي، تعيد الحبيبات المشوهة التبلور بين الدورات. فتحل حبيبات جديدة خالية من الانفعال محل الحبيبات الممدودة، ولذلك يمكن للتشوه وإعادة التبلور المتكررين أن يصقلا حبيبات الأوستنيت قبل التحول. ويؤخر النيوبيوم الموجود في المحلول الصلب عملية إعادة التبلور هذه؛ كما يمكن لكربونيتريد النيوبيوم الذي يترسب أثناء الدرفلة أن يؤخرها بدرجة أكبر من خلال تثبيت حدود حبيبات الأوستنيت. ويمكن لنتريد التيتانيوم أن يحد من نمو الحبيبات أثناء إعادة التسخين، في حين يسهم الفاناديوم عمومًا بدرجة أكبر من خلال الترسيب بعد التحول أو أثناء التبريد اللاحق، وليس من خلال التحكم المبكر في إعادة التبلور.
ولذلك يجب أن يفصل برنامج الدرفلة بين مناطق حرارية ذات أغراض معدنية مختلفة. فالدرفلة التمهيدية عند درجات حرارة أعلى يمكن أن تفكك البنية المصبوبة وتؤسس حجمًا مناسبًا لحبيبات الأوستنيت. وقد تُجرى دورات الإنهاء بالقرب من درجة الحرارة التي تُثبَّط عندها إعادة التبلور بدرجة كافية أو عند درجة أدنى منها. ويؤثر مقدار الاختزال في كل دورة، والزمن بين الدورات، والتأخير بين الدرفلة التمهيدية والإنهائية، كلها في ما إذا كان الأوستنيت سيعيد التبلور. ويمكن لتغير لا يتجاوز بضع عشرات من الدرجات أن يغير حركية الترسيب وكمية التشوه المختزنة.
وهذا هو أساس الدرفلة المتحكَّم بها. فالمصطلح لا يعني مجرد درفلة الفولاذ إلى سماكة محددة، بل يشير إلى إدارة إعادة التسخين والتشوه بحيث يحدث نمو حبيبات الأوستنيت وإعادة التبلور والترسيب والتحول النهائي وفق تسلسل مخطط. ويضع تناول ASM International لعام 2024 «فولاذ HSLA بعد الدرفلة»، الذي يُسمى أيضًا الفولاذ المسبوك دقيق السبائك، ضمن فئة الفولاذ الكربوني والفولاذ منخفض السبائكية عاليي المقاومة، ذوي مقاومات خضوع أكبر من 275 MPa [40 ksi]. وفي هذا الاستخدام، تحدد عبارة «بعد الدرفلة» الحالة الناتجة عن مسار الدرفلة والتبريد، لا تركيبًا تشترك فيه جميع منتجات HSLA.
الدرفلة في نطاق عدم إعادة التبلور والأوستنيت المفلطح
عندما يدخل الفولاذ نطاق درجات الحرارة الذي لا تحدث فيه إعادة التبلور، لا يعود التشوه يؤدي إلى إعادة تبلور كاملة بين الدورات. فتصبح حبيبات الأوستنيت ممدودة ومسطحة، وهو ما يوصف غالبًا بالأوستنيت المفلطح. وتضيف كل دورة مزيدًا من الانخلاعات وتزيد مساحة حدود حبيبات الأوستنيت. وتوفر البنية المشوهة مواقع تنوي أكثر عند بدء تشكل الفريت أثناء التبريد.
وتُعد عملية التفلطح مفيدة لأن التحول يمكن أن ينتج بنية فريت أدق بكثير من تلك التي كانت ستنتج من أوستنيت خشن متساوي المحاور. ولا يتعلق الأمر بمجرد ضغط الحبيبات لتصبح أصغر؛ إذ يغير الانفعال المختزن، وحزم التشوه، ومساحة حدود الأوستنيت ظروف التنوي، في حين تثبت رواسب السبائك الدقيقة الحدود وتحافظ على الترتيب المشوه إلى أن يبدأ التحول. ويزيد الفريت الدقيق مقاومة الخضوع من خلال التقوية بحدود الحبيبات، ويحسن عادةً التوازن بين المقاومة والمتانة عند درجات الحرارة المنخفضة.
وبالتالي، فإن درجة حرارة الدرفلة النهائية متغير أساسي في العملية. فإذا اكتملت الدورات عند درجة حرارة مرتفعة جدًا، فقد يعيد الأوستنيت التبلور ويفقد قدرًا كبيرًا من التشوه المختزن. وإذا كانت درجة الحرارة منخفضة جدًا، ترتفع أحمال الدرفلة، وقد تزداد احتمالية ظهور عيوب السطح والشكل، كما قد لا يحدث تسلسل الترسيب المقصود. وتعتمد نافذة التشغيل الممكنة على التركيب الكيميائي، وسماكة البلاطة، وقدرة الطاحونة، والزمن بين الدورات، وشكل المنتج. ويمكن أن تغادر الصفيحة واللوح المدرفل على الساخن، رغم تشابه تركيبهما الكيميائي، المصنع بتاريخين مختلفين للأوستنيت.
ويجعل ترسيب عناصر السبائك الدقيقة البرنامج أكثر ارتباطًا بالدرجة. فقد يترسب كربونيتريد النيوبيوم أثناء التشوه ويؤخر إعادة التبلور بدرجة كبيرة. وقد يبقى الفاناديوم في المحلول خلال جزء كبير من عملية الدرفلة، ثم يشكل جسيمات دقيقة من الكربونيتريد أثناء التحول أو بعده، مسهمًا في التقوية بالترسيب. ويمكن لميل التيتانيوم القوي إلى تكوين النتريدات أن يتحكم في نمو حبيبات الأوستنيت، إلا أن نتريدات التيتانيوم الخشنة قد تعمل أيضًا كمواقع لبدء الكسر إذا كان حجمها وتوزيعها غير ملائمين. ويتوقف الأثر المفيد على حجم الجسيمات وكسرها الحجمي وموقعها، وليس على وجود العنصر فحسب.
وتفسر الدرفلة المتحكَّم بها أيضًا سبب تغير معنى الحالة المسلَّمة عند إجراء معالجة حرارية بعد الدرفلة. فالتطبيع يمكن أن يعيد تبلور الأوستنيت عند إعادة التسخين، وينتج بنية تحول مختلفة. أما التقسية والمراجعة فتستبدلان مسار ما بعد الدرفلة بتحول مارتنسيتي يتبعه تصليد بالمراجعة. وقد تستوفي هذه المنتجات متطلبات مختلفة للمقاومة والمتانة، لكن لا ينبغي وصفها بأنها متكافئة لمجرد تشابه تركيبها الكيميائي.
التبريد المعجَّل ونواتج التحول
بعد دورة الدرفلة النهائية، يحدد التبريد كيفية تحول الأوستنيت المشوه. وقد ينتج عن التبريد الهوائي فريت متعدد الأضلاع وبرليت، بحيث تتحدد المقاومة بحجم الحبيبات، وكسر البرليت، وتأثيرات المحلول الصلب، وأي ترسيب يحدث أثناء التبريد. ويخفض التبريد المعجَّل درجة حرارة التحول ويمكن أن يثبط تشكل البرليت الخشن، منتجًا بنى أدق من الفريت-البرليت، أو فريت بينيتي، أو غيرها من بنى التحول عند درجات الحرارة المنخفضة. ومع تركيب كيميائي ملائم ومعدل تبريد مرتفع بدرجة كافية، قد تتشكل مخاليط تحتوي على فريت إبري أو بينيت أو مارتنسيت.
ويجب النظر في مسار التبريد بالتزامن مع برنامج الدرفلة النهائية. فقد يسمح التبريد البطيء جدًا بنمو الحبيبات أو بتشكل نواتج تحول خشنة، كما قد يسمح بتكون رواسب السبائك الدقيقة بأبعاد كبيرة نسبيًا، مما يقلل إسهامها في التقوية. ويمكن للتبريد الأسرع أن يصقل نواتج التحول ويُبقي عناصر السبائك متاحة للترسيب اللاحق، إلا أن المعدل المفرط قد يولد مارتنسيت غير مُراجَع، أو إجهادًا متبقيًا أعلى، أو قابلية لحام أقل. وتكتسب سماكة الصفيحة أهمية لأن السطح والمركز لا يتبعان تاريخين حراريين متطابقين.
وغالبًا ما تكتسب أنواع الفولاذ الحاوية على الفاناديوم جزءًا كبيرًا من مقاومتها من ترسيب كربونيتريد الفاناديوم الدقيق أثناء التبريد المتحكَّم به أو أثناء التعرض اللاحق لدرجات حرارة معتدلة. ويمكن للنيوبيوم أن يسهم في كل من تصغير الحبيبات والتقوية بالترسيب، بينما يؤثر التيتانيوم أساسًا في التحكم في نمو الحبيبات وفي تجمعات الشوائب أو الرواسب. ويعدل كل من المنغنيز والسيليكون والموليبدينوم والنيكل والكروم قابلية التصليد وحركية التحول. ومن ثم، فإن وصف فولاذ HSLA بأنه «بينيتي» أو «فريتي-برليتي» يشير إلى بنية المنتج، لا إلى تركيب كيميائي عالمي لفولاذ HSLA.
وتسجل الحالة النهائية بعد الدرفلة هذا التاريخ الحراري والميكانيكي بأكمله. فقد تحتوي على فريت مصقول، أو برليت، أو فريت بينيتي، أو مكونات مختلطة، إلى جانب رواسب من عناصر السبائك الدقيقة حُددت أحجامها وتوزيعاتها أثناء المعالجة. ولا يستطيع التركيب الكيميائي الاسمي وحده التنبؤ بهذه السمات. ويجب قراءة المواصفة ذات الصلة، مثل ASTM A572/A572M أو ASTM A588، بالاقتران مع سماكة المنتج، وحالة التسليم، والمتطلبات الميكانيكية، وأحكام المتانة، وأي حدود قابلة للتطبيق على اللحام. فالمقاومة ليست سوى إحدى نتائج مسار المعالجة؛ إذ تعتمد قابلية التشكيل، ومتانة الكسر، وسلوك التآكل، وأداء المنطقة المتأثرة بالحرارة أيضًا على الدرجة وشكل المنتج.
6. ASTM A572/A572M: الدرجات، وأشكال المنتجات، ومستويات مقاومة الخضوع
التعيين الدقيق ASTM A572/A572M
ASTM A572/A572M هي مواصفة للمنتجات، وليست اسماً عاماً لكل أنواع الفولاذ منخفض السبيكة عالي المقاومة. ويحدد عنوانها أنها مواصفة تخص الفولاذ الإنشائي منخفض السبيكة عالي المقاومة المحتوي على الكولومبيوم-الفاناديوم. و«الكولومبيوم» هو الاسم المعتمد في تعيين ASTM للنيوبيوم، ولذلك يشير العنوان إلى نظام من الفولاذ الإنشائي المسبك دقيقاً، يسهم فيه الكولومبيوم والفاناديوم في زيادة المقاومة من خلال تنقية حجم الحبيبات، والترسيب، والتأثيرات المرتبطة بعمليات التصنيع.
- A572
- متطلبات البوصة-رطل
- A572M
- متطلبات النظام الدولي للوحدات
- نطاق المواصفة
- المقاطع والألواح ودعامات الصفائح والقضبان
- عدد الدرجات
- خمس
وتكتسب التسمية المزدوجة أهمية عملية. فـ ASTM A572 يعبّر عن المتطلبات بوحدات البوصة-الرطل، في حين يعبّر ASTM A572M عنها بوحدات النظام الدولي SI. ويظهر التعيينان معاً بصيغة ASTM A572/A572M، غير أن الإصدار المعمول به يظل هو الذي يحكم المادة. فقد تتغير المتطلبات بين الإصدارات، كما قد تستند مواصفة المشروع إلى سنة معينة، أو إلى متطلب تكميلي، أو إلى أحكام اختبار، أو إلى شرط شراء محدد. أما الرسم الذي يذكر «A572» فقط، فيترك أسئلة مهمة دون إجابة.
تشمل ASTM A572/A572M خمس درجات ذات مقاومات خضوع دنيا محددة من 42 ksi [290 MPa] إلى 65 ksi [450 MPa]. Strong evidence
[1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM International. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)يذكر وصف ASTM International الصادر عام 2000 أن ASTM A572/A572M تشمل خمس درجات من الفولاذ الإنشائي منخفض السبيكة عالي المقاومة، ذات حدود دنيا محددة لمقاومة الخضوع تتراوح بين 42 ksi [290 MPa] و65 ksi [450 MPa]. ويضع هذا المجال المواصفة ضمن نطاق HSLA الأوسع، لكنه لا يجعل جميع منتجات A572 قابلة للاستبدال فيما بينها. ويصف تصنيف المواد الصادر عن ASM International عام 2024 أنواع فولاذ HSLA، أو الفولاذ المسبك دقيقاً، المدرفلة كما هي، بأنها فولاذ كربوني وفولاذ منخفض السبيكة عاليَا المقاومة، تبلغ مقاومة الخضوع فيهما أكثر من 275 MPa [40 ksi]. كما أفادت ورقة مقدمة إلى ندوة تابعة لـ ASTM ونُشرت عام 1979 بأن مستويات مقاومة الخضوع لفولاذ HSLA تراوحت بين 40,000 و140,000 psi [276 و966 MPa]، مما يوضح أن A572 يشغل جزءاً فقط من المجال الأكبر لفولاذ HSLA.
ولذلك ينبغي قراءة المواصفة باعتبارها مجموعة مضبوطة من متطلبات المنتج. فهي لا تحدد تركيبة كيميائية عالمية واحدة. فالإضافات الاسمية من الكولومبيوم أو الفاناديوم أو غيرهما من العناصر لا تحدد، بمفردها، الخواص النهائية. إذ تعتمد تأثيراتها على درجة حرارة إعادة التسخين، وذوبان العناصر قبل الدرفلة، والترسيب أثناء التشوه أو التبريد، وحجم حبيبات الأوستنيت، وتاريخ التبريد، ومستويي الكربون والمنغنيز، ومسار التصنيع المختار. وقد يمتلك نوعان من الفولاذ يستوفيان وصفاً عاماً لفولاذ HSLA قابلية لحام، ومتانة، واستجابة للتشكيل، واحتفاظاً بالمقاومة بعد التصنيع، على نحو مختلف.
الدرجات الخمس والحدود الدنيا المحددة لمقاومة الخضوع
| درجة ASTM A572/A572M | مقاومة الخضوع الدنيا المحددة | المكافئ المتري |
|---|---|---|
| الدرجة 42 | 42 ksi | 290 MPa |
| الدرجة 50 | 50 ksi | 345 MPa |
| الدرجة 55 | 55 ksi | 380 MPa |
| الدرجة 60 | 60 ksi | 415 MPa |
| الدرجة 65 | 65 ksi | 450 MPa |
تحدد ASTM A572/A572M خمس درجات هي: Grade 42، وGrade 50، وGrade 55، وGrade 60، وGrade 65. ومستويات الحد الأدنى المحددة لمقاومة الخضوع المرتبطة بها هي:
- Grade 42: 42 ksi [290 MPa]
- Grade 50: 50 ksi [345 MPa]
- Grade 55: 55 ksi [380 MPa]
- Grade 60: 60 ksi [415 MPa]
- Grade 65: 65 ksi [450 MPa]
وتُعد هذه القيم مستويات المقاومة المحددة التي ترتبط عادةً بالدرجات، وليست مواصفة مكتملة للخواص الميكانيكية. فقيمة الخضوع الدنيا هي حد أدنى تحدده متطلبات الاختبار الواردة في المعيار. وهي لا تضمن أن تكون لكل صهرة، أو لوح، أو قضيب، أو قطاع مدرفل، قيمة مقاومة شد، أو استطالة، أو متانة كسر بالشق، أو سلوك بعد اللحام، متماثلة.
ويجب التحقق من السمك وشكل المنتج إلى جانب الدرجة. فقد تُنتج القطاعات الإنشائية، والألواح، والركائز الصفائحية، والقضبان بعمليات درفلة مختلفة، وقد تخضع لنطاقات أبعاد أو لأحكام اختبار مختلفة. وتحدد الجداول والبنود المعمول بها في المعيار المتطلبات التي تحكم منتجاً معيناً. ولا يوضح تعيين Grade 50 وحده ما إذا كانت المادة لوحاً، أو قطاعاً على شكل W، أو قضيباً، أو ركائز صفائحية، كما لا يحدد اتجاه الاختبار ذي الصلة.
ولا ينبغي كذلك اعتبار تسلسل الدرجات الخمس سلماً بسيطاً تمثل فيه الأرقام الأعلى دائماً بديلاً مباشراً للأرقام الأدنى. فقد تؤثر زيادة مقاومة الخضوع المحددة في خيارات التصنيع. وقد تتطلب الدرجات الأعلى مقاومةً ضبطاً أدق للتسخين المسبق، ومدخلات الحرارة، وتقييد الوصلة، واختيار المستهلكات، والتحكم في الهيدروجين، تبعاً للسمك والتركيب الكيميائي وإجراء اللحام. كما تتطلب حدود التشكيل ومقاومة الكسر مراجعة خاصة بكل درجة ومنتج. فالمقاومة ليست سوى جزء واحد من قرار الاختيار.
وتفسر علم المعادن سبب عدم اختزال الدرجة إلى مجرد تسمية لفولاذ كربوني. إذ يمكن للسبك الدقيق بالكولومبيوم أن يحد من نمو حبيبات الأوستنيت ويعزز تكوّن الفريت الدقيق بعد الدرفلة المضبوطة؛ كما يمكن للفاناديوم أن يُكوّن رواسب تقوية أثناء التبريد؛ ويمكن للتيتانيوم أن يرتبط بالنيتروجين ويؤثر في التحكم في حجم الحبيبات. وتعتمد هذه الآليات على تاريخ المعالجة. فقد يحدد برنامج إعادة التسخين والدرفلة والتبريد لدى منتج الفولاذ ما إذا كان العنصر سيبقى مذاباً، أو سيكوّن راسباً مفيداً، أو سيسهم إسهاماً ضئيلاً في الخاصية المستهدفة. وتضبط المواصفة المنتج النهائي من خلال متطلبات كيميائية وميكانيكية وتصنيعية، لا من خلال وصفة عالمية واحدة.
القطاعات، والألواح، والركائز الصفائحية، والقضبان
يشمل نطاق ASTM A572/A572M القطاعات، والألواح، والركائز الصفائحية، والقضبان. ويشمل مصطلح «القطاعات» القطاعات الإنشائية المدرفلة، مثل الكمرات، والقنوات، والزوايا، والمقاطع على شكل T، والأشكال الإنشائية ذات الصلة المصنّعة ضمن الأبعاد ومتطلبات المنتجات الواردة في المواصفة. أما «الألواح» فهي منتجات مسطحة مدرفلة تُستخدم في العناصر الإنشائية المصنّعة، والجسور، والمعدات، وغيرها من التجميعات الحاملة للأحمال. وتتكون الركائز الصفائحية من قطاعات مدرفلة متشابكة مخصصة لأنظمة التربة الساندة أو دعم الحفر، في حين تشمل القضبان منتجات القضبان الإنشائية المدرفلة على الساخن والمحددة في المواصفة.
ويغير شكل المنتج ما هو أكثر من مجرد الهندسة. فقد يتعرض لوح سميك وقطاع مدرفل لتاريخين حراريين مختلفين، حتى عند استخدام مسار عام متماثل لصناعة الفولاذ. ويمكن لاختزال الدرفلة، وسمك القطاع، ومعدل التبريد، والإجهاد المتبقي أن تغير حجم الحبيبات وتوازن الأطوار. وتؤثر هذه الاختلافات في المتانة، والسلوك عبر السمك، واستجابة اللحام، والأداء البُعدي، حتى عندما يكون رقم الدرجة الاسمي متماثلاً.
ويجب أيضاً تسجيل اتجاه الاختبار. فالفولاذ المدرفل متباين الخواص؛ إذ يؤدي التشوه أثناء الدرفلة إلى اختلافات اتجاهية في بنية الحبيبات، والشوائب، والاستجابة الميكانيكية. وقد تؤخذ عينات الشد في الاتجاه الطولي أو العرضي وفقاً للمعيار والمنتج، وينطبق الحد الأدنى المحدد من خلال إجراء الاختبار المطلوب، وليس على كل اتجاه أو موضع ممكن في المكوّن. وبالنسبة إلى المنشآت الملحومة الحرجة أو شديدة التقييد، ينبغي مراجعة شهادة المادة والإصدار الحاكم بدلاً من استنتاج ذلك من وسم الدرجة.
وبناءً على ذلك، ينبغي أن يحدد بيان المواصفة ASTM A572/A572M، والإصدار أو المراجعة المنطبقة تعاقدياً، والدرجة، وشكل المنتج، والأبعاد أو السمك، وأي أحكام تكميلية مطلوبة. وإذا كانت المتانة، أو قابلية اللحام، أو مقاومة التآكل الجوي، أو أداء التشكيل مهمة، فإن هذه الخواص تتطلب تحققاً منفصلاً. ولا تُعد ASTM A572/A572M المواصفة نفسها مثل ASTM A588، التي يعرّفها NIST بأنها فولاذ إنشائي HSLA ذو حد أدنى لنقطة الخضوع يبلغ 50 ksi، والتي تربطها المواد المرجعية لـ ASTM بمقاومة التآكل الجوي. وقد تظهر A572 وA588 في مناقشات إنشائية متشابهة، إلا أن متطلبات مواصفتيهما وملامح خواصهما المستهدفة ليست قابلة للاستبدال.
وهذا هو الجانب العملي الأساسي: A572 عائلة تضم خمس درجات محددة وعدة أشكال من المنتجات، وليست مادة واحدة ذات مجموعة واحدة من الخواص. وتوفر مستويات مقاومة الخضوع تصنيفاً أولياً مفيداً، في حين تحدد الدرجة، والسمك، والشكل، واتجاه الاختبار، والإصدار، والمتطلبات المنطبقة، ما الذي تستوفيه المادة الفولاذية الموردة فعلياً من متطلبات الاستخدام.
7. الفولاذ ASTM A588 والفولاذ HSLA المقاوم للتآكل الجوي
لا يُعد ASTM A588 اسمًا عامًا للفولاذ المقاوم للعوامل الجوية، كما أنه ليس قابلًا للتبادل مع كل فئة من فئات الفولاذ عالي المقاومة منخفض السبائك (HSLA). فهو مواصفة للفولاذ الإنشائي تُحدَّد فيها معًا خصائص المقاومة المطلوبة وخصائص مقاومة التآكل الجوي. وتكمن أهمية هذا التمييز في أن HSLA يصف عائلة من أنواع الفولاذ، في حين يحدد ASTM A588 مواصفة بعينها تتضمن متطلبات الفئة، والمنتج، والتركيب الكيميائي، والخصائص الميكانيكية، والتوريد.
يحتوي فولاذ HSLA عمومًا على نسبة منخفضة من الكربون وإضافات محدودة من عناصر مثل النيوبيوم (الكولومبيوم) والفاناديوم والتيتانيوم. ويمكن لهذه الإضافات أن تعزز تنقية الحبيبات، أو التقوية بالترسيب، أو كليهما، غير أن تأثيراتها تعتمد على كيمياء الفولاذ ومعالجته. وتحدد درجة حرارة إعادة التسخين الجسيمات التي تذوب؛ كما يتحكم الدرفلة في إعادة التبلور وحجم الحبيبات؛ ويؤثر التبريد في نواتج التحول. ولا يثبت مجرد وجود عنصر من عناصر السبك الدقيق، اسميًا، البنية المجهرية أو الأداء الناتجَين.
وهذه النقطة هي التي تميز A588 عن وصف بسيط من قبيل «فولاذ كربوني أقوى». إذ ينتمي ASTM A588 إلى مجموعة من أنواع الفولاذ الإنشائي المقاوم للتآكل الجوي والمحددة بمواصفة. ويتأثر سلوكه بتصميم السبيكة ومعالجتها، وكذلك ببيئة الخدمة وتفاصيل التصنيع. كما أن تعيين الفئة لا يضمن أن منتجين لهما مقاومة خضوع متشابهة سيلتحمان أو يتشكلان أو ينكسران أو يتآكلان بالطريقة نفسها.
كيفية تحديد ASTM A588 في المراجع المقارنة
| المواصفة | التعريف الأساسي | الحد الأدنى أو نطاق نقطة الخضوع المذكور | متطلب مقاومة التآكل الجوي |
|---|---|---|---|
| ASTM A572/A572M | فولاذ إنشائي من الكولومبيوم والفاناديوم منخفض السبائك عالي المقاومة | من 42 إلى 65 ksi [من 290 إلى 450 MPa] حسب الدرجة | لم يحدد الوصف المذكور أنه السمة التعريفية |
| ASTM A588 | فولاذ إنشائي منخفض السبائك عالي المقاومة مع مقاومة محسنة للتآكل الجوي | الحد الأدنى لنقطة الخضوع 50 ksi | جزء من هوية المواصفة |
تعرّف NIST الفولاذ الإنشائي منخفض السبائك عالي المقاومة ASTM A588 بأنه ذو حد أدنى لنقطة الخضوع يبلغ 50 ksi. Strong evidence
[2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. National Institute of Standards and Technology. NIST NCSTAR 1-3A, 2005.تضع المراجع المقارنة عادةً ASTM A588 إلى جانب ASTM A572 لأن كليهما من مواصفات الفولاذ الإنشائي HSLA، لكنهما لا يعرّفان بالمصطلحات نفسها. ويحدد المعهد الوطني للمعايير والتكنولوجيا (NIST) ASTM A588 بوصفه فولاذًا إنشائيًا HSLA بحد أدنى لنقطة الخضوع قدره 50 ksi. وفي التصنيف نفسه للمواد، يحدد NIST ASTM A572 بوصفه فولاذًا إنشائيًا عالي المقاومة منخفض السبائك من النيـوبيوم-الفاناديوم. وتكتسب هذه الأوصاف فائدتها تحديدًا لأنها تحافظ على الفرق بين تعيين واسع للفولاذ الإنشائي وفئة محددة مقاومة للتآكل الجوي. وتتوفر مادة NIST في Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis، NCSTAR 1-3A (2005): NIST.
يحدد مصدر تعريف المنتجات التابع لـ ASTM الفولاذ ASTM A588 بأنه «فولاذ إنشائي عالي المقاومة منخفض السبائك مع مقاومة محسَّنة للتآكل الجوي». أما ASTM A572/A572M، فعلى النقيض من ذلك، فيغطي «فولاذًا إنشائيًا عالي المقاومة منخفض السبائك من النيوبيوم-الفاناديوم». ويغطي ASTM A572/A572M خمس فئات ذات مقاومات خضوع دنيا محددة تتراوح بين 42 ksi [290 MPa] و65 ksi [450 MPa]، وفقًا لمعلومات المنتج الصادرة عن ASTM للطبعة المنشورة عام 2000. ولذلك لا يجوز التعامل مع A572 على أنه تركيب واحد أو بديل تلقائي لـ A588 لمجرد أن كلتا المواصفتين تستخدمان مصطلحات HSLA.
وتوضح نطاقات المقاومة أيضًا سبب إمكانية أن تكون المقارنات العامة مضللة. فقد أوردت ورقة بحثية من ندوة لـ ASTM نُشرت عام 1979 مستويات لمقاومة خضوع فولاذ HSLA تتراوح بين 40,000 و140,000 psi [276 إلى 966 MPa]، في حين يصف مرجع ASM International لعام 2024 فولاذ HSLA المدرفل كما هو، المعروف أيضًا باسم الفولاذ المسبوك دقيقًا، بأنه فولاذ كربوني وفولاذ منخفض السبائك عالي المقاومة، بمقاومات خضوع تتجاوز 275 MPa [40 ksi]. وتصف هذه التصنيفات مجالًا تقنيًا واسعًا، لا منتجًا موحدًا واحدًا. وتذكر مناقشة ASTM المشار إليها أن معظم الفئات التي جرى تناولها كانت مسبوكة دقيقًا بالنيوبيوم أو الفاناديوم أو التيتانيوم، أو بمجموعات من هذه العناصر.
قد تحسن الإضافات المعتدلة من عناصر السبائك الدقيقة مقاومة التآكل الجوي أو قابلية التشكيل في بعض درجات الفولاذ منخفض السبائك عالي المقاومة. Limited evidence
كما تصف AISI فولاذ HSLA بأنه مجموعة يمكن أن تزيد فيها الإضافات المعتدلة من النيوبيوم أو الفاناديوم أو التيتانيوم المقاومة، وقد تحسن مقاومة التآكل الجوي أو قابلية التشكيل. وهذه الصياغة مشروطة؛ فهي لا تقول إن كل فئة من فئات HSLA تقاوم التآكل الجوي بالدرجة نفسها، ولا إن الفئة التي تستوفي متطلبًا متعلقًا بالمقاومة تستوفي أيضًا متطلبات ASTM A588 المتعلقة بالتآكل.

معنى مقاومة التآكل الجوي
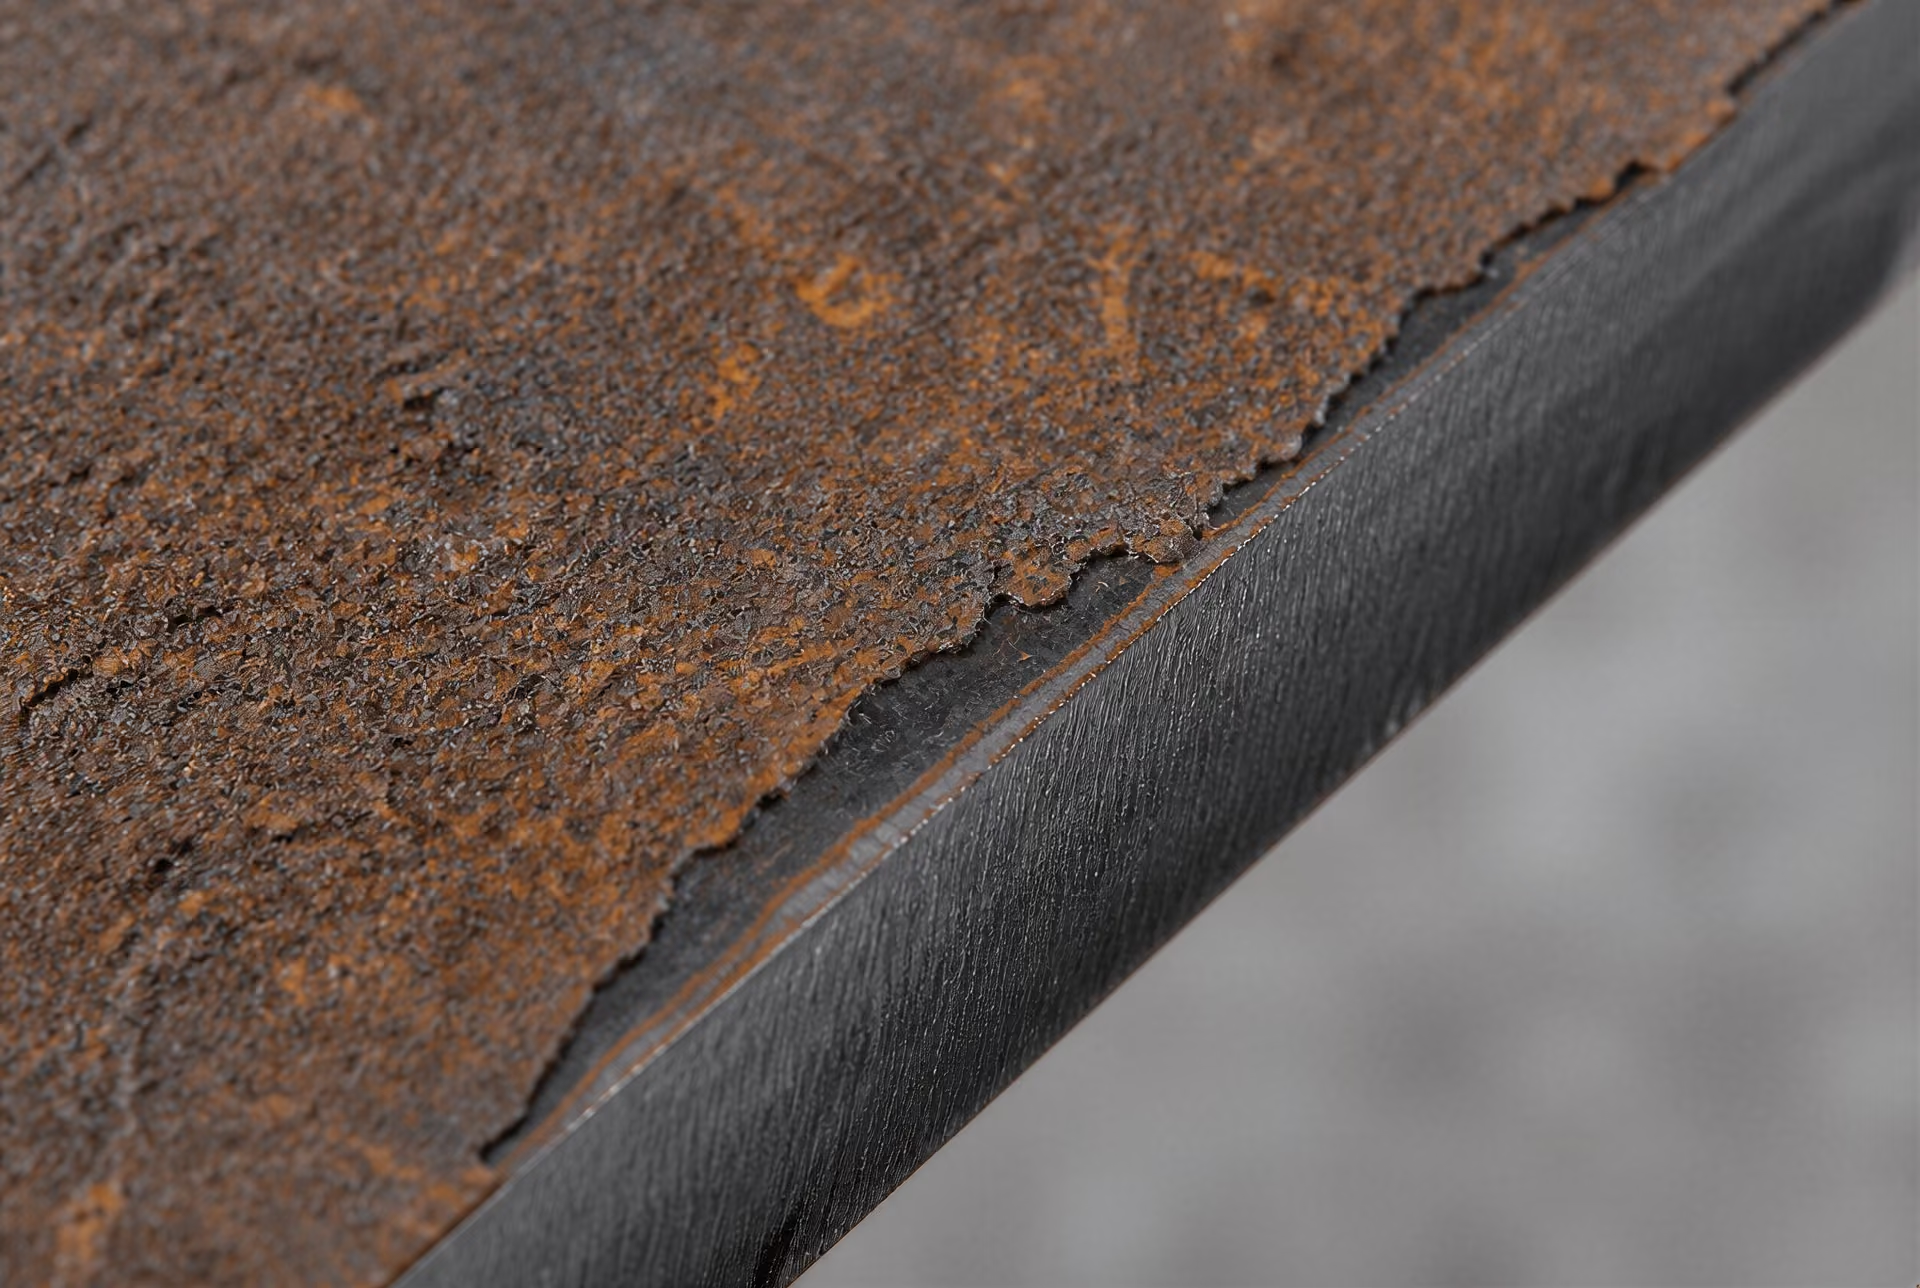
تعني مقاومة التآكل الجوي أنه، في ظل التعرض الجوي الملائم، يمكن للفولاذ أن يكوّن نواتج تآكل تقلل معدل الهجوم اللاحق مقارنةً بفولاذ الكربون الإنشائي العادي. وغالبًا ما ترتبط هذه العملية بطبقة صدأ متماسكة نسبيًا وأقل نفاذية. ويمكن لهذه الطبقة أن تحد من وصول الماء والأكسجين إلى المعدن الواقع تحتها، لكنها ليست طلاءً محكم الإغلاق ولا توقف التآكل الكهروكيميائي في جميع الظروف.
لذلك، لا ينبغي وصف A588 بأنه محصّن ضد التآكل، أو خالٍ من متطلبات الصيانة، أو غير قابل للصدأ. فتتعلق لغة المواصفة بمقاومة محسَّنة في الظروف الجوية، لا بمقاومة الغمر أو التعرض للدفن أو التكاثف المستمر أو الهجوم الكيميائي أو كل بيئة صناعية. وهذا التمييز عملي؛ إذ قد يُكوّن سطح الفولاذ طبقة patina واقية أثناء دورات البلل والجفاف المتكررة، لكنه قد يتآكل بسرعة في المواضع التي يظل فيها الماء محبوسًا أو تتركز فيها الملوثات.
ولا يمثل تصميم السبيكة سوى جزء من النتيجة. فقد يسهم النحاس والنيكل والكروم والفوسفور وعناصر أخرى في تركيب نواتج التآكل الجوي المقاومة للتآكل وطبيعتها، في حين يستمر محتوى الكربون والمنغنيز والسيليكون وعناصر السبك الدقيق في التأثير في المقاومة والمتانة وقابلية اللحام والمعالجة. والأداء المعني هو الحصيلة المشتركة لحدود المواصفة، وسماكة المنتج، وحالة السطح، وتاريخ التصنيع، والتعرض—وليس مجرد وجود عنصر واحد «مقاوم للعوامل الجوية».
لماذا يعتمد سلوك التآكل على البيئة والتعرض
يتطلب التآكل الجوي غشاءً من الإلكتروليت، ولذلك تؤثر دورات البلل والجفاف بقوة في معدل الهجوم وشكله. وقد يسمح هطول المطر يعقبه الجفاف بتكوّن طبقة تآكل مستقرة نسبيًا. أما الرطوبة المستمرة فقد تمنع تلك الطبقة من النضج وتحافظ على النشاط الكهروكيميائي. كما أن التعرض المتناوب ليس حميدًا تلقائيًا؛ إذ يمكن للدورات المتكررة أن تعيد تنشيط السطح مرارًا.
وتغير الملوثات الوضع. فالكلوريد الناتج عن الرذاذ البحري أو ملح إزالة الجليد يمكن أن يفكك نواتج التآكل الواقية ويعزز الهجوم الموضعي. وقد تؤدي مركبات الكبريت وغيرها من الملوثات الصناعية إلى زيادة حموضة الرطوبة السطحية. كما قد تحتفظ الأتربة والأوساخ وقشور الدرفلة والترسبات البيولوجية بالماء، وتُحدث فروقًا في تركيز الأكسجين عبر السطح. ولذلك قد يضم الموقع الموصوف ببساطة بأنه «جوي» عدة بيئات مختلفة للتآكل.
وتتسم الهندسة بأهمية مماثلة. إذ يمكن للفجوات، والوصلات المتراكبة، وتقاطع المقويات، والمقاطع الصندوقية، والحواف الأفقية أن تحبس الماء والحطام. كما يؤدي سوء التصريف إلى تعرض رطب شبه مستمر حتى عندما يكون الهواء المحيط جافًا نسبيًا. وقد تتآكل المثبتات ومناطق اللحام والحواف المقطوعة والأسطح المتضررة بطريقة تختلف عن الألواح العريضة المعرضة بحرية. وقد يكون للتصميم الذي يتيح التصريف والفحص أهمية تضاهي أهمية الفئة الاسمية.
ويجب التحقق من ظروف الخدمة قبل تحديد A588. فقد يتطلب الغمر، أو ملامسة التربة الرطبة، أو التكاثف داخل الحيزات المغلقة، أو التعرض الشديد للكلوريد، أو الأجواء الخاصة بمصانع المعالجة، استخدام طلاء أو إحكام إغلاق أو سماحية للتآكل أو مادة مختلفة أو نظام حماية مصممًا خصيصًا. ويمكن أن يكون A588 فولاذًا إنشائيًا HSLA مقاومًا للتآكل الجوي، لكنه ليس بديلًا شاملًا لـ ASTM A572 أو لغيره من فئات HSLA. ويجب أن تشمل المقارنة الصحيحة تعيين ASTM المنطبق، وشكل المنتج، والسماكة، والمتطلبات الميكانيكية، وإجراء اللحام، واحتياجات المتانة، وبيئة التعرض الفعلية.
8. المقاومة والمتانة والمطيلية وقابلية التشكيل
لا يمكن اختزال خصائص الفولاذ منخفض السبائك عالي المقاومة HSLA في رقم واحد يُسمى «المقاومة». فقد تتطلب المواصفة حدًا أدنى لإجهاد الخضوع، أو مقاومة الشد، أو الاستطالة، أو طاقة الصدم، أو أداء الانحناء، أو مزيجًا من هذه الخصائص. ويقيس كل منها استجابة مختلفة للتحميل، كما أن المعالجة نفسها بإضافة العناصر السبائكية الدقيقة التي ترفع إحدى الخصائص قد تقلل أخرى إذا لم تُضبط التركيبة والمعالجة.
إجهاد الخضوع مقارنةً بمقاومة الشد
مقاومة الخضوع الإجهاد المرتبط ببدء التشوه اللدن الدائم، ويُقاس وفق طريقة اختبار الشد المنطبقة.
إجهاد الخضوع هو الإجهاد الذي يبدأ عنده التشوه البلاستيكي الدائم. وتكمن أهميته عندما يتعين على مكوّن ما الاحتفاظ بشكله تحت أحمال الخدمة. أما مقاومة الشد فهي أقصى إجهاد هندسي يُسجَّل أثناء اختبار الشد، وعادةً ما يتحقق ذلك بعد حدوث تشوه بلاستيكي كبير وقبل أن يؤدي بدء الترقق إلى انخفاض الحمل المقاس. لذلك قد يمتلك الفولاذ مقاومة شد عالية، ولكن إجهاد خضوع منخفضًا نسبيًا، أو نسبة عالية بين إجهاد الخضوع ومقاومة الشد، مع استطالة بلاستيكية منتظمة أقل قبل الكسر.
يتضح هذا التمييز في المواصفات الإنشائية. تغطي ASTM A572/A572M خمس درجات من الفولاذ الإنشائي عالي المقاومة منخفض السبائك المحتوي على الكولومبيوم-الفاناديوم، مع حدود دنيا محددة لإجهاد الخضوع تتراوح من 42 ksi [290 MPa] إلى 65 ksi [450 MPa] (ASTM International, 2000). ولا تُعرَّف هذه الدرجات بإجهاد الخضوع وحده؛ إذ تهم أيضًا متطلبات مقاومة الشد والاستطالة وحدود السماكة وشكل المنتج. كما أن ASTM A588، وهي تسمية إنشائية أخرى للفولاذ منخفض السبائك عالي المقاومة HSLA، تُعرّفها NIST بحد أدنى لنقطة الخضوع يبلغ 50 ksi، في حين تُعد مقاومتها للتآكل الجوي جزءًا من هويتها ضمن المواصفة (NIST, 2005).
تضع ASM International الفولاذ منخفض السبائك عالي المقاومة HSLA، الذي يُسمى أيضًا الفولاذ المضاف إليه عناصر سبائكية دقيقة، ضمن فئة أنواع الفولاذ الكربوني والفولاذ منخفض السبائك عالية المقاومة، ذات إجهادات خضوع تتجاوز 275 MPa [40 ksi] (ASM International, 2024). وقد أوردت مناقشة في ندوة تابعة لـ ASTM ونُشرت عام 1979 مستويات لإجهاد الخضوع في الفولاذ منخفض السبائك عالي المقاومة HSLA تتراوح من 40,000 إلى 140,000 psi [276 إلى 966 MPa]. ويوضح هذا النطاق بحد ذاته سبب كون «HSLA» تصنيفًا لعائلة من أنواع الفولاذ، وليس درجة ميكانيكية واحدة.
قد تنشأ المقاومة من عدة مصادر تعمل معًا. ويؤدي تصغير حجم الحبيبات إلى رفع إجهاد الخضوع من خلال تأثير Hall–Petch، مع تحسين مقاومة الكسر الانفلاقي عمومًا. ويمكن للنيوبيوم، الذي يُسمى كولومبيوم في عدد من المواصفات والوثائق المصدرية، أن يؤخر إعادة التبلور أثناء الدرفلة ويعزز تكوّن بنية أوستنيت دقيقة قبل التحول. كما يمكن للفاناديوم والتيتانيوم تكوين كربونيتريدات تسهم في التقوية بالترسيب أو تحد من نمو الحبيبات. ويوفر المنغنيز والسيليكون تقوية بالمحلول الصلب، في حين قد ينتج عن التبريد المتحكم فيه منتجات تحول من الفيريت-البيرليت أو البينيت أو غيرهما، ذات موازين مختلفة بين المقاومة والمتانة.
ولا يتنبأ المحتوى الاسمي للعناصر السبائكية بالنتيجة بمفرده. فإضافة التيتانيوم التي تكوّن جسيمات نيتريد التيتانيوم الخشنة أثناء التصلب لن تتصرف مثل الرواسب الموزعة بدقة والمتكونة في ظروف مضبوطة. وبالمثل، قد يتصرف النيوبيوم الذي يبقى ذائبًا أثناء إعادة التسخين بصورة مختلفة عن النيوبيوم المترسب أثناء الدرفلة. وتؤثر درجة حرارة إعادة التسخين، ودرجة حرارة التشطيب، ومعدل التبريد، وكيمياء البلاطة، وسماكة المقطع، جميعًا في إجهادي الخضوع والشد النهائيين.
المطيلية وتمركز الانفعال
تصف المطيلية مقدار التشوه البلاستيكي الذي يستطيع الفولاذ تحمله قبل الكسر، لكن القيمة المبلغ عنها تعتمد على الاختبار وطول القياس. فالاستطالة الكلية، والاستطالة المنتظمة، ونقص المساحة، وانفعال الانحناء، خصائص مترابطة لكنها غير قابلة للتبادل. وتقيس الاستطالة المنتظمة التشوه الموزع على طول مقطع القياس قبل بدء الترقق. أما الاستطالة الكلية فتشمل أيضًا التشوه الموضعي بعد بدء الترقق، وقد تبدو أكبر عند قياسها على طول قياس أقصر.
قد يقلل ارتفاع إجهاد الخضوع الهامش المتاح بين التحميل المرن والتشوه البلاستيكي، لكن المقاومة العالية لا تعني تلقائيًا انخفاض المطيلية. ويمكن للبنى الفيريتية دقيقة الحبيبات أن توفر استطالة مفيدة مع رفع إجهاد الخضوع، شريطة أن تكون حدود الحبيبات نقية وأن يكون توزيع الأطوار مضبوطًا. كما توزع الحبيبات الدقيقة الانفعال البلاستيكي بصورة أكثر انتظامًا من البنية الخشنة غير المتجانسة.
يبدأ التمركز عندما يتركز التشوه في عنق، أو حزمة قص، أو حزمة من الفيريت الألين، أو منطقة تحيط بجسيم صلب. ويمكن للشوائب الكبيرة، والكربونيتريدات الخشنة، وحزم الانفصال، وجزر المارتنسيت أو البينيت، أن تُنشئ تركّزات موضعية للإجهاد. وقد يؤدي الترسيب المفرط إلى رفع إجهاد الخضوع مع تقليل الاستطالة المنتظمة، ولا سيما إذا كانت الرواسب كثيرة أو خشنة أو موزعة بصورة غير ملائمة. وبالتالي قد يُظهر الفولاذ مقاومة مبهرة في اختبار الشد، لكنه يؤدي أداءً ضعيفًا في التشكيل بالتمدد أو في مكوّن يحتوي على شق أو حز.
وتساعد نسبة الخضوع—أي إجهاد الخضوع مقسومًا على مقاومة الشد—في وصف هذا السلوك. وغالبًا ما تترك نسبة الخضوع العالية قدرة أقل على التشوه البلاستيكي المستقر بعد الخضوع، رغم أن سلوك التشكيل الفعلي يعتمد أيضًا على أسّ التقسية بالانفعال، والتباين الاتجاهي، وحالة السطح، وحالة الإجهاد. وتُعد التقسية بالانفعال مهمة لأنها تتيح للمنطقة التي تبدأ في التشوه أن تزداد مقاومتها وتنقل الحمل إلى المادة المجاورة. فإذا كانت التقسية غير كافية، تمركز التشوه مبكرًا.
تذكر AISI أن الإضافات المعتدلة من الكولومبيوم أو الفاناديوم أو التيتانيوم توفر مقاومة أعلى، وقد تحسن أيضًا قابلية التشكيل في بعض درجات الفولاذ منخفض السبائك عالي المقاومة HSLA (AISI, 2024). ولهذا القيد أهميته؛ إذ يمكن لإضافة العناصر السبائكية الدقيقة أن تصقل الحبيبات وتضبط إعادة التبلور، لكن الحجم المفرط للرواسب، أو حجم الجسيمات غير الملائم، أو البنية المورفولوجية غير المناسبة من الفيريت-البيرليت، قد يؤدي إلى تأثير معاكس.
متانة الصدم وسلوك الانتقال
متانة الصدم الطاقة التي تمتصها عينة محززة أثناء اختبار كسر بالصدم السريع، وتُستخدم غالبًا لتقييم سلوك الكسر المعتمد على درجة الحرارة.
تقيس متانة الصدم الطاقة الممتصة أثناء الكسر السريع، وعادةً ما تُقاس باختبار Charpy ذي الحز على شكل V. وهي ليست مماثلة لمطيلية الشد. فقد يُظهر الفولاذ استطالة جيدة في عينة شد ملساء، لكنه يمتص طاقة قليلة في اختبار ذي حز، ولا سيما عند درجة حرارة منخفضة.
تُظهر أنواع كثيرة من الفولاذ الفيريتي انتقالًا من المطيل إلى الهش. وفوق نطاق الانتقال، يُرجح أن يتضمن الكسر تنويًا ونموًا مطيلين للفجوات المجهرية. أما تحته، فقد ينتشر الكسر الانفلاقي بسرعة عبر الحبيبات ذات الاتجاه الملائم. وليس الانتقال درجة حرارة عالمية واحدة؛ إذ يؤثر اتجاه العينة، والسماكة، وهندسة الحز، وحجم الحبيبات، والشوائب، وتاريخ التبريد، وطاقة الاختبار، جميعًا في النتيجة المقاسة.
ويُعد تصغير حجم الحبيبات ذا قيمة خاصة لأن حبيبات الفيريت الأصغر تقطع مسارات الكسر الانفلاقي وتخفض درجة الحرارة التي يصبح عندها الكسر الهش مرجحًا. وهذا أحد أسباب قدرة الدرفلة المتحكم فيها والتبريد المعجل على رفع إجهاد الخضوع دون فرض العقوبة نفسها على المتانة التي تفرضها الإضافات الكبيرة من الكربون أو العناصر السبائكية. وتدعم الحبيبات الدقيقة الخاصيتين معًا، ولكن فقط عندما ينتج مسار المعالجة بنية متجانسة إلى حد معقول.
وتكون الجسيمات والشوائب الخشنة ضارة لأنها قد تبدأ فجوات مجهرية أو شقوقًا انفلاقية. ويمكن للشوائب الحاملة للكبريت والأكسجين، والانفصال في خط المنتصف، والبنى النطاقية، والكربونيتريدات الخشنة، أن تُحدث فروقًا اتجاهية في المتانة بين العينات الطولية والعرضية وعينات الاتجاه عبر السماكة. كما قد يؤدي الترسيب المفرط إلى استنزاف المذاب اللازم للتحكم في حجم الحبيبات أو إلى إنشاء واجهات هشة بين الجسيمات والمصفوفة. وتزيد سماكة اللوح ومعدل التبريد من تعقيد المقارنات؛ فقد يتكون في منتصف لوح سميك تركيب مختلف عن ذلك الموجود في صفيحة رقيقة مصنوعة من فولاذ مماثل اسميًا.
وبالتالي، يجب قراءة متطلب الصدم الخاص بدرجة معينة مع مراعاة شكل المنتج، ونطاق السماكة، ودرجة حرارة الاختبار، واتجاه العينة. ولا ينبغي التعامل مع A572 وA588 وغيرها من تسميات الفولاذ منخفض السبائك عالي المقاومة HSLA على أنها قابلة للتبادل لمجرد أن أسماءها تتضمن عبارة «عالي المقاومة منخفض السبائك».
قابلية التشكيل في منتجات الصفائح والألواح
قابلية التشكيل هي قدرة منتج معين على الخضوع لعملية محددة—مثل السحب، أو التمديد، أو الانحناء، أو تشكيل الحواف، أو توسيع الثقوب، أو التشكيل بالدرافيل—من دون تشقق، أو تجعد، أو ترقق مفرط، أو ارتداد مرن غير مقبول. وهي ليست فائدة تلقائية تنتج عن التركيب الكيميائي للفولاذ منخفض السبائك عالي المقاومة HSLA.
تعتمد قابلية تشكيل الصفائح على السماكة، وحالة السطح، والنسج البلوري، والتباين الاتجاهي المستوي، وسلوك التقسية بالانفعال، والعملية المحددة. ويتطلب السحب العميق استطالة منتظمة كافية ونسبة مواتية للانفعال البلاستيكي. ويعتمد التشكيل بالتمدد بدرجة كبيرة على التقسية بالانفعال ومقاومة بدء الترقق الموضعي. وغالبًا ما تتحكم جودة الحافة المقصوصة والأطوار الصلبة الثانية القريبة من تلك الحافة في توسيع الثقوب، وليس استطالة الشد وحدها. كما تميل الصفائح عالية المقاومة إلى إنتاج ارتداد مرن أكبر، مما يتطلب أدوات خاصة بالعملية وتعويضًا مناسبًا.
وتواجه منتجات الألواح متطلبات مختلفة. إذ يعتمد أداء الانحناء على سماكة اللوح، ونصف قطر الانحناء، واتجاه الدرفلة، وعيوب السطح، والشوائب، والانفصال عبر السماكة. وقد يفي لوح ما بمتطلب استطالة الشد، لكنه يظل عرضة للتشقق أثناء انحناء عرضي ضيق. وتضيف الهياكل المصنوعة من الألواح الملحومة تأثيرات تليين أو تقسية المنطقة المتأثرة بالحرارة وتأثيرات الإجهادات المتبقية إلى تقييم قابلية التشكيل.
ويمكن للدرفلة المتحكم فيها أن تحسن قابلية التشكيل من خلال إنتاج بنية حبيبية دقيقة وأكثر تجانسًا وتقليل الانفصال الشديد. وقد تساعد إضافة العناصر السبائكية الدقيقة في بعض الدرجات، كما تشير AISI، لكن النتيجة تعتمد على كيفية ترسب النيوبيوم أو الفاناديوم أو التيتانيوم، وعلى كيفية درفلة الفولاذ وتبريده. ويمكن للجسيمات الخشنة، والترسيب المفرط، والتشكيل النطاقي، ومخاليط الأطوار غير الملائمة، أن تقلل المطيلية الموضعية حتى مع زيادة إجهاد الخضوع. ولذلك ترتبط قابلية التشكيل بالدرجة المحددة، والمنتج، والسماكة، والاتجاه، والعملية، وليس بتسمية الفولاذ منخفض السبائك عالي المقاومة HSLA وحدها.
9. قابلية اللحام وسلوك المنطقة المتأثرة بالحرارة
لا تُصنَّف أنواع الفولاذ HSLA جميعها ضمن فئة واحدة من حيث قابلية اللحام. إذ يعتمد سلوكها أثناء اللحام على الدرجة المحددة، وسُمك المنتج، وحالة التوريد، ومحتوى الكربون والعناصر السبائكية، ورواسب العناصر السبائكية الدقيقة، ومتطلبات المتانة، وعملية اللحام. فعلى سبيل المثال، تغطي المواصفة ASTM A572/A572M خمس درجات من الفولاذ الإنشائي عالي المقاومة منخفض السبائك المحتوي على النيوبيوم والفاناديوم، مع حدود دنيا محددة لمقاومة الخضوع تتراوح من 42 ksi [290 MPa] إلى 65 ksi [450 MPa]. أما ASTM A588 فهي مواصفة مختلفة للفولاذ الإنشائي HSLA، وترتبط بمقاومة التآكل الجوي وبحد أدنى لنقطة الخضوع يبلغ 50 ksi في المادة المرجعية الصادرة عن NIST. ولا يجوز افتراض أن إجراء لحام مناسب لتسمية معينة أو لنطاق سُمك أو لشكل منتج معين سيكون مناسبًا لتسمية أخرى أو لنطاق آخر أو لشكل مختلف.
التحكم في الكربون وقابلية اللحام
تُصمَّم أنواع الفولاذ HSLA عادةً بمحتوى كربون أقل من محتوى كثير من أنواع الفولاذ التقليدية عالية المقاومة، لأن الكربون يرفع قابلية التصلد ويزيد احتمال تحوّل المنطقة المتأثرة بالحرارة (HAZ) إلى بنيات مجهرية صلبة وهشة أثناء التبريد. كما يقلل انخفاض محتوى الكربون من كمية الكربون المتاحة لتكوين المارتنسيت غير المراجَع أو مكوّنات أخرى عالية الصلادة بالقرب من حد الانصهار. ويساعد ذلك على خفض خطر التشقق البارد، لكنه لا يجعل كل أنواع الفولاذ HSLA منخفضة الكربون سهلة اللحام تلقائيًا.
ويُكتسبَت المقاومة بدلًا من ذلك من خلال عدة آليات. فتنقية الحبيبات، والتقوية بالمحلول الصلب، وترسيب مركبات تحتوي على النيوبيوم أو الكولومبيوم، والفاناديوم، والتيتانيوم، والدرفلة المتحكَّم فيها، والتبريد المُدار بعناية، يمكن أن تنتج مقاومة خضوع عالية من دون الاعتماد على محتوى كربون مرتفع. ويصف معهد الحديد والفولاذ الأمريكي أنواع الفولاذ HSLA بأنها مجموعة تؤدي فيها الإضافات المعتدلة من الكولومبيوم أو الفاناديوم أو التيتانيوم إلى زيادة المقاومة، وقد تحسن أيضًا مقاومة التآكل الجوي أو قابلية التشكيل. ويضع تصنيف ASM International لعام 2024 أنواع الفولاذ HSLA المدرفلة على حالتها، أو السبائكية الدقيقة، ضمن أنواع الفولاذ الكربوني وسبائكه منخفضة السبائك عالية المقاومة، ذات مقاومات خضوع تتجاوز 275 MPa [40 ksi]. وتعكس قابلية اللحام الناتجة التركيب الكيميائي الكامل وتاريخ المعالجة، وليس مجرد وجود عنصر واحد من عناصر السبائك الدقيقة اسميًا.
المكافئ الكربوني مؤشر محسوب يجمع الكربون وعناصر السبائك لتقدير قابلية التصلد واحتمال تكوّن بنى صلبة حساسة للتشقق في المنطقة المتأثرة بالحرارة أثناء اللحام.
يوفر المكافئ الكربوني إطارًا مفيدًا لتقدير قابلية اللحام. فهو يجمع تأثيرات الكربون والعناصر السبائكية التي تؤثر في قابلية التصلد، مما يتيح إجراء تقييم أولي لميل الفولاذ إلى تكوين منطقة متأثرة بالحرارة صلبة في ظل حالة تبريد معينة. وتُستخدم مؤشرات متعددة للمكافئ الكربوني في المواصفات والمع research والممارسات التصنيعية؛ وهي ليست قابلة للتبادل، كما أن تفسيرها يعتمد على عائلة الفولاذ، والسُمك، ومستوى الهيدروجين، ودرجة التقييد، وعملية اللحام. ولذلك ينبغي قراءة قيمة المكافئ الكربوني المبلَّغ عنها مع معادلتها ومواصفتها المنطبقتين. ولا ينبغي أن تحل محل إجراء لحام مؤهل أو مراجعة شهادة المصنع.
قد تكون للصفيحتين ذواتي مقاومة الخضوع المتشابهة مكافئات كربونية مختلفة وسلوك مختلف جدًا في المنطقة المتأثرة بالحرارة. وتبرد الصفيحة السميكة عمومًا ببطء أكبر عبر بعض المناطق، لكنها قد تفرض أيضًا درجة أكبر من التقييد؛ بينما قد تبرد الصفيحة الرقيقة بسرعة وتنتج تصلدًا أكبر في المنطقة المتأثرة بالحرارة. ويمكن أن يؤثر الكبريت، والفوسفور، والمنغنيز، والنحاس، والنيكل، والكروم، والموليبدينوم، وإضافات السبائك الدقيقة في سلوك التحول والمتانة. ويجب تقييم الدرجة والسُمك معًا.

مخاطر تليين المنطقة المتأثرة بالحرارة وتصلدها
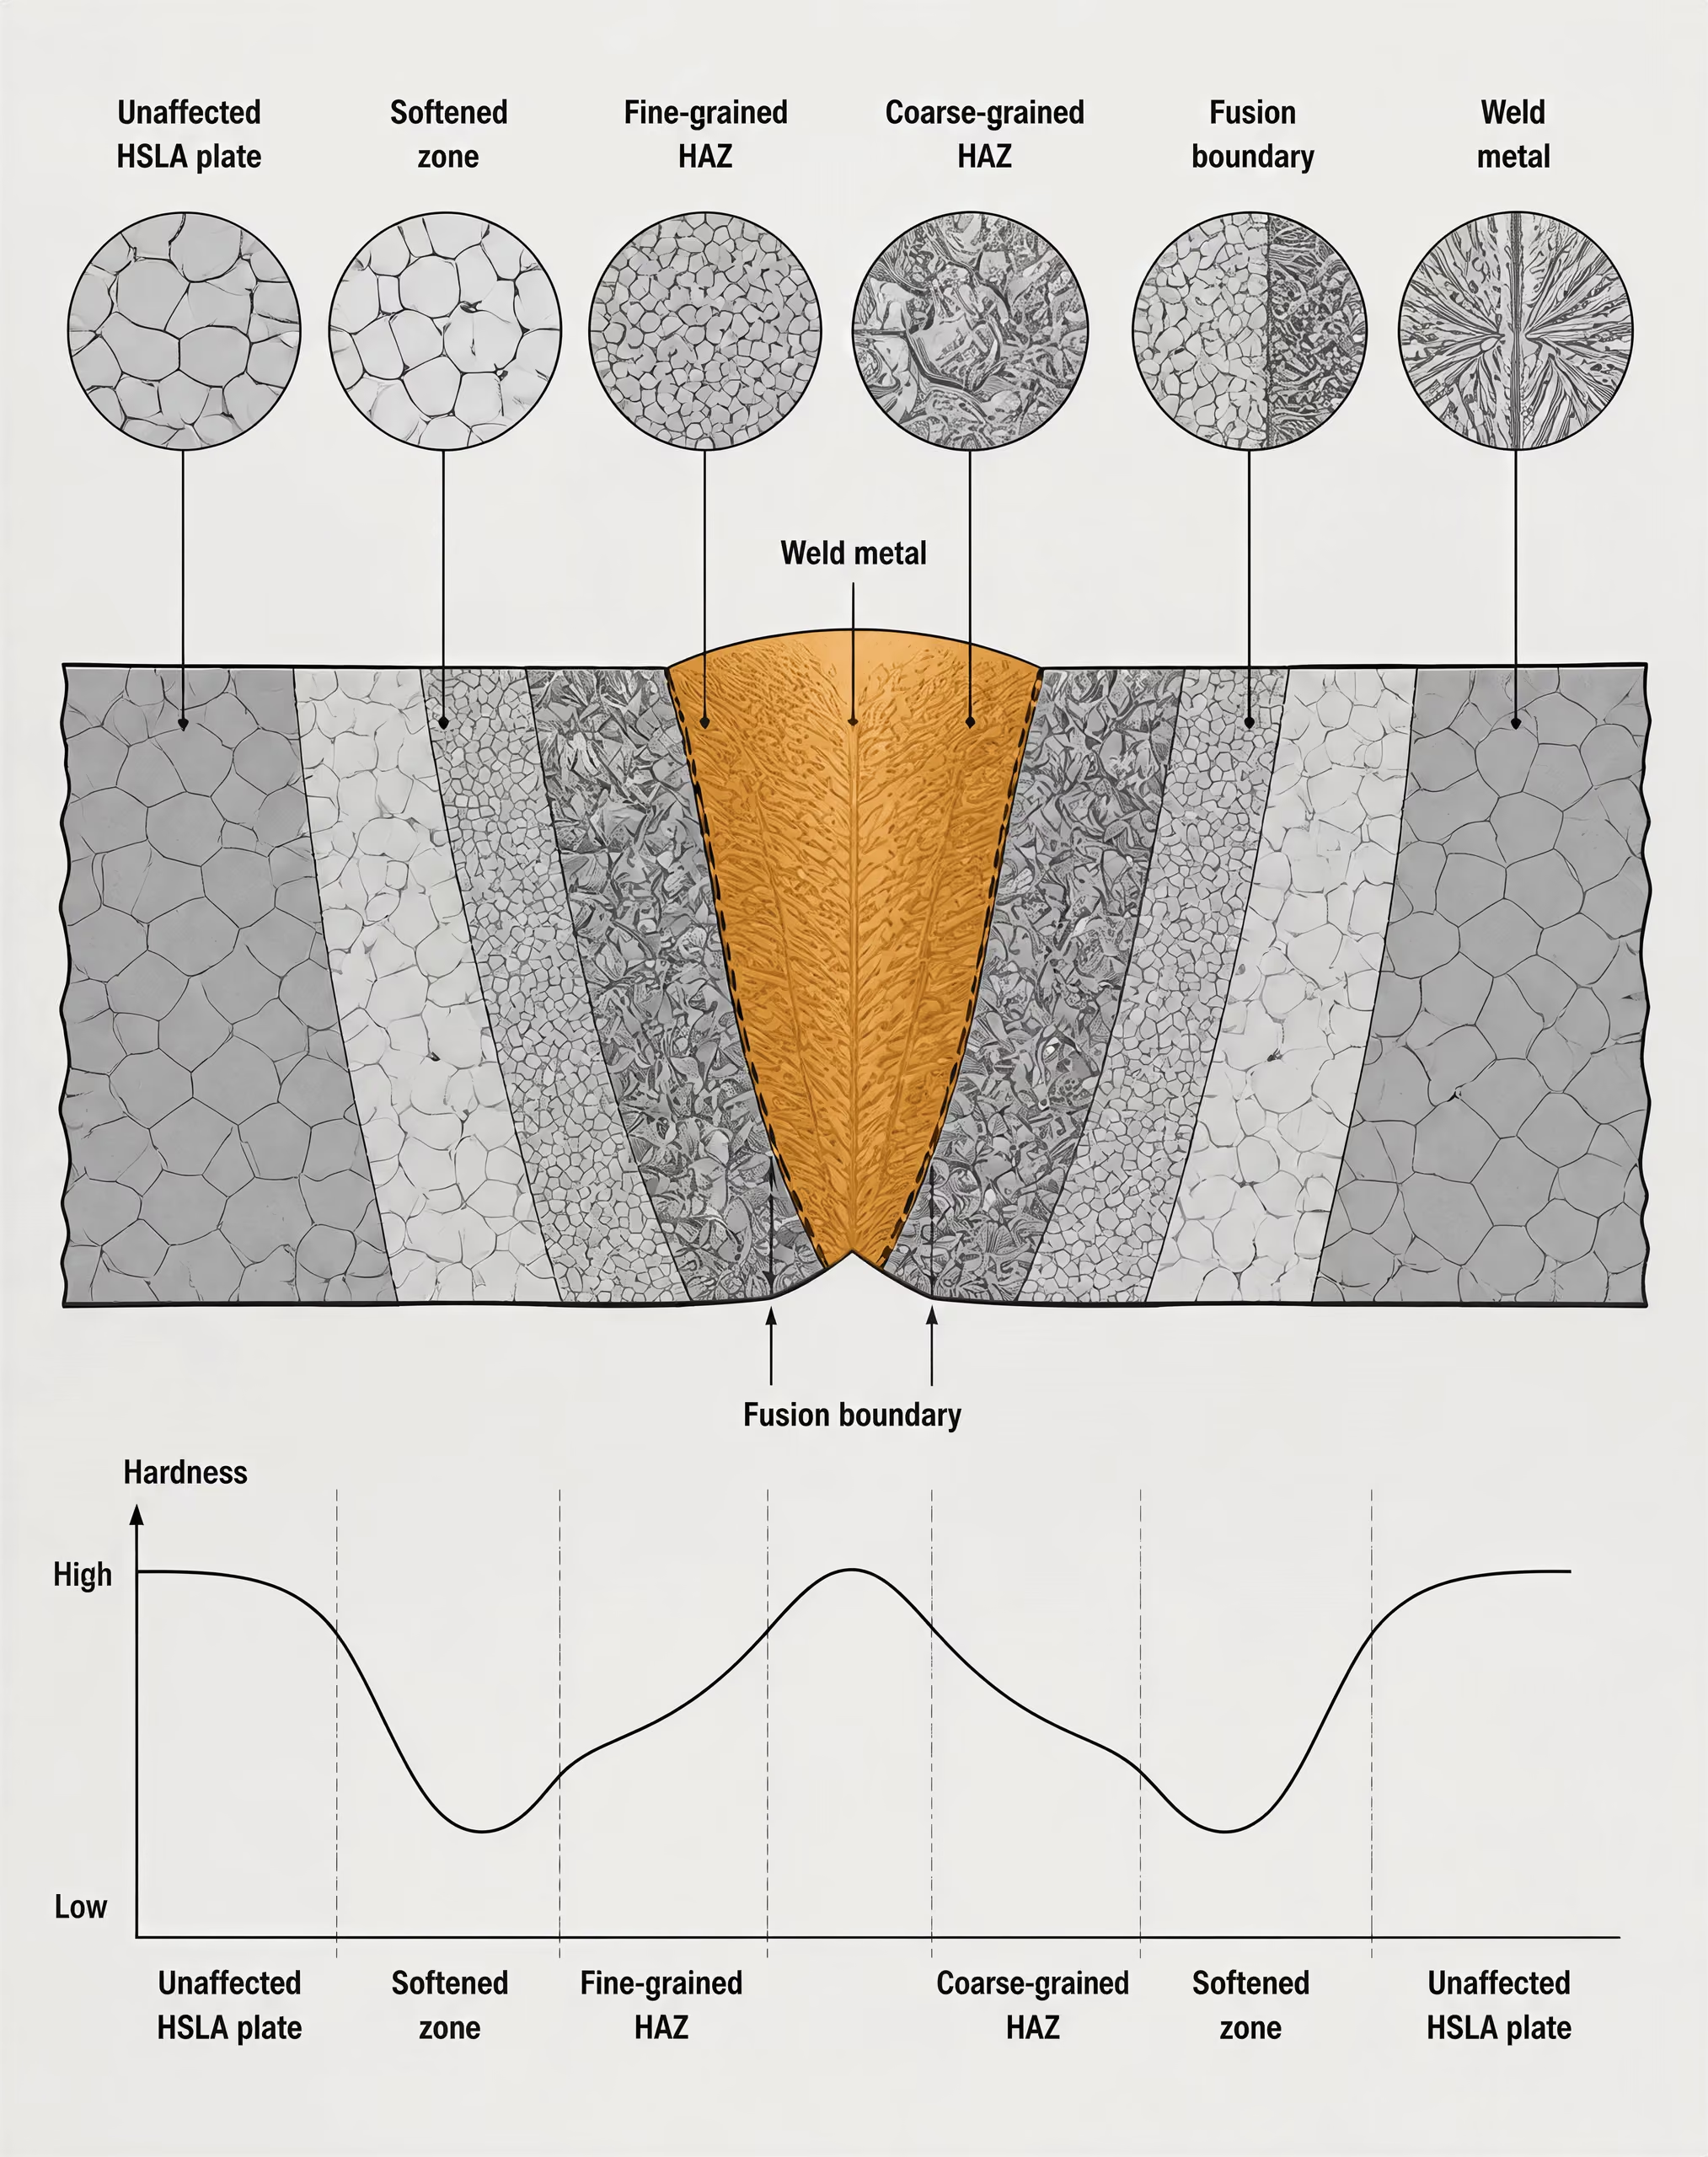
المنطقة المتأثرة بالحرارة ليست شريطًا واحدًا متجانسًا. إذ ينشئ اللحام مناطق تتعرض لدرجات حرارة قصوى وتاريخ تبريد مختلفين. وبمحاذاة حد الانصهار مباشرةً، قد تتكون في المنطقة المتأثرة بالحرارة ذات الحبيبات الخشنة حبيبات أوستنيت كبيرة، لأن رواسب التحكم في حجم الحبيبات الموجودة تذوب أو تفقد فعاليتها عند درجات الحرارة المرتفعة. ويمكن للحبيبات الخشنة أن تقلل متانة الشق، ولا سيما عندما تكون الدورة الحرارية للحام شديدة. أما المنطقة الأبعد عن خط الانصهار، فقد تتعرض منطقة ذات حبيبات دقيقة أو منطقة بين حرجة لتحولات مختلفة، وقد لا تُظهر الفقد نفسه في المتانة.
ويُعد التصلد الموضعي مصدر قلق رئيسيًا عندما تبرد المنطقة المتأثرة بالحرارة بسرعة تكفي لتكوين المارتنسيت أو بنية غنية بالمارتنسيت. ولا تثبت الصلادة وحدها أن الوصلة ستتشقق، إلا أن المنطقة المتأثرة بالحرارة الصلبة تكون أكثر عرضة للتشقق بمساعدة الهيدروجين عند وجود هيدروجين قابل للانتشار، وتقييد شدّي، وبنية مجهرية قابلة للتشقق. وقد تظهر الشقوق أثناء التبريد أو بعد فترة تأخير. وتزيد الوصلات السميكة المقيَّدة، والمواد المستهلكة عالية المقاومة، والأسطح الملوثة، والأقطاب الرطبة، وعدم كفاية التسخين المسبق من مستوى القلق. ولذلك قد يكون توقيت الفحص مهمًا، ولا سيما في الوصلات شديدة التقييد أو أنواع الفولاذ ذات قابلية التصلد المرتفعة.
وتحدث المشكلة المعاكسة في بعض أنواع الفولاذ HSLA المقوّاة بالترسيب. فقد يؤدي اللحام إلى إذابة رواسب التقوية في جزء من المنطقة المتأثرة بالحرارة، وقد لا يعيد التبريد اللاحق حالة الترسيب الأصلية. ويمكن أن يؤدي فرط التعتيق، أو تخشن الرواسب، أو التحول إلى بنية موضعية أكثر ليونة، إلى خفض مقاومة الخضوع في تلك المنطقة. وقد يصبح الشريط المُليَّن هو الموقع الحاكم أثناء التحميل بالشد أو التشوه الدوري، حتى عندما يحتفظ معدن اللحام والصفيحة غير المتأثرة بمقاومتهما المحددة. ويكتسب ذلك أهمية خاصة في المنتجات المعالجة حراريًا-ميكانيكيًا وفي الدرجات التي تعتمد مقاومتها بدرجة كبيرة على مجموعة رواسب مضبوطة بعناية.
وليست مدخلات الحرارة الأعلى حلًا عامًا. فقد تؤدي إلى إبطاء التبريد وتقليل تكوّن نواتج التحول شديدة الصلادة، إلا أن مدخلات الحرارة المفرطة توسّع المنطقة المتأثرة بالحرارة ذات الحبيبات الخشنة، وتعزز نمو الحبيبات، وتذيب مزيدًا من الرواسب، وقد تقلل المتانة أو المقاومة. وقد تحافظ مدخلات الحرارة المنخفضة على منطقة حرارية أضيق، لكن التبريد السريع قد يزيد صلادة المنطقة المتأثرة بالحرارة. ويكون التوازن المقبول خاصًا بالدرجة والسُمك.
التسخين المسبق ومدخلات الحرارة وتأهيل الإجراء
يُحدَّد التسخين المسبق للتحكم في معدل التبريد، وتقليل التدرجات الحرارية، وإتاحة الوقت للهيدروجين كي ينتشر خارج الوصلة. وتعتمد قيمته المطلوبة، عند تحديدها، على المكافئ الكربوني، والسُمك، وتقييد الوصلة، والظروف المحيطة، والتحكم في الهيدروجين، وعملية اللحام، ومدونة التصنيع الحاكمة. وليس تسخين الصفيحة مسبقًا لمجرد أن تصنيفها هو HSLA قاعدة سليمة؛ كما أن إغفال التسخين المسبق لأن محتوى الكربون منخفض ليس قاعدة سليمة أيضًا. وقد يؤدي التسخين المسبق المفرط إلى توسيع المنطقة المتأثرة بالحرارة والإضرار بالمتانة، ولذلك يجب التحكم في درجة الحرارة بدلًا من زيادتها بلا حدود.
وتكتسب درجة الحرارة بين التمريرات أهمية للسبب نفسه. فقد تؤدي درجة الحرارة المرتفعة بين التمريرات إلى تراكم الحرارة وتغيير حجم حبيبات المنطقة المتأثرة بالحرارة وسلوك الترسيب، بينما قد تنتج درجة الحرارة المنخفضة جدًا تبريدًا سريعًا في التمريرات اللاحقة. وقد يؤدي اللحام متعدد التمريرات إلى مراجعة أجزاء من المنطقة المتأثرة بالحرارة السابقة أو تنقيتها جزئيًا، لكنه قد ينشئ أيضًا مناطق متداخلة ذات صلادة ومتانة مختلفتين. ويجب أن يحدد الإجراء المؤهل نطاق مدخلات الحرارة المسموح به، والتسخين المسبق، ودرجة الحرارة بين التمريرات، وتسلسل التمريرات، وسرعة الحركة، وشدة التيار، والجهد، وتصنيف المادة المستهلكة.
تبدأ السيطرة على الهيدروجين بالمادة المستهلكة وتمتد إلى التخزين والمناولة وتجهيز الوصلة ونظافة السطح. ويمكن للأقطاب والعمليات منخفضة الهيدروجين أن تقلل الخطر، لكنها لا تلغي تأثيرات التقييد العالي أو المنطقة المتأثرة بالحرارة الصلبة. وقد تضيف الرطوبة والزيت والطلاء والصدأ وبقايا القطع هيدروجينًا أو تعيق الاندماج. وقد يقتضي الإجراء المنطبق إجراء تسخين لاحق أو تبريدًا متحكمًا به لأنواع معينة من الفولاذ وظروف معينة للوصلات.
ويُعد تأهيل الإجراء وسيلة التحكم الحاسمة. ويجب أن تتوافق مواصفة إجراء اللحام (WPS) مع مواصفة المادة ومدونة التصنيع الحاكمة، مثل AWS D1.1/D1.1M للحام الإنشائي المنطبق أو ASME Section IX لتأهيل إجراءات معدات الضغط. ويجب أن يغطي سجل التأهيل مجموعة معدن الأساس الفعلية، ونطاق السُمك، وعملية اللحام، وتصنيف معدن الحشو، والوضعية، وحدود التسخين المسبق ودرجة الحرارة بين التمريرات، ونطاق مدخلات الحرارة، وأي اختبارات مطلوبة للمتانة أو الصلادة. وتحدد ASTM A572/A572M وASTM A588 متطلبات المواد؛ لكنها لا تجعل جميع متغيرات اللحام قابلة للتبادل. وتلزم إجراءات مؤهلة، ومواد مستهلكة تم التحقق منها، وفحص ملائم للتشقق المتأخر ولمتانة المنطقة المتأثرة بالحرارة، لأن أداء الفولاذ HSLA يُثبت عند الوصلة المحددة، ولا يُستنتج من تسمية السبيكة وحدها.
10. أشكال المنتجات، ومسارات المعالجة، واتجاهية الخصائص
لا يخرج فولاذ HSLA من المصنع بمجموعة موحّدة من الخصائص. فقد تشترك الصفيحة، والقطاع المدرفل، والقضيب، وقطاع الركائز الصفائحية في عائلة مواصفات واحدة، مع تطوّر تراكيب حبيبية، وتواريخ تبريد، وإجهادات متبقية، ونتائج اختبارات مختلفة. ولذلك فإن شكل المنتج يُعد جزءًا من الوصف الفلزي، وليس مجرد تفصيل أبعادي.
الصفائح، والشرائح، والقطاعات، والقضبان، والركائز الصفائحية
تغطي المواصفة ASTM A572/A572M خمس درجات من فولاذ الكولومبيوم-الفاناديوم الإنشائي عالي المقاومة منخفض السبائكية: الدرجة 42 [290 MPa]، والدرجة 50 [345 MPa]، والدرجة 55 [380 MPa]، والدرجة 60 [415 MPa]، والدرجة 65 [450 MPa]، وذلك من حيث الحد الأدنى لمقاومة الخضوع، بحسب الدرجة ومتطلبات المنتج. وتشمل أشكال المنتجات المدرجة في المواصفة القطاعات، والصفائح، والركائز الصفائحية، والقضبان. ولا ينبغي قراءة المواصفة باعتبارها تسمية شاملة لكل منتج من منتجات الصفائح المسطحة التي تُباع أو تُعالج تحت وصف تجاري مماثل.
تُدرفل الصفيحة من كتلة مصبوبة، وقد تُورَّد ضمن نطاق من السماكات التي يبرد فيها مركز المنتج ببطء أكبر بكثير من السطح. ويؤثر هذا الاختلاف في حجم حبيبات الفيريت، وتوزيع البرليت، وترسّب مركبات النيوبيوم أو الفاناديوم، واستمرار الانفصال المركزي. ولذلك قد تُظهر الصفيحة السميكة متانة أقل أو مطيلية مختلفة عبر السمك مقارنةً بمنتج أرق ذي تركيب كيميائي ومقاومة خضوع اسميين متشابهين.
تكون الشريحة أرق، وتتعرّض عادةً لاختزال أكبر وتبريد أسرع بعد الدرفلة. وتساعد سماكتها الصغيرة على تحقيق درجة حرارة أكثر تجانسًا عبر المقطع، رغم استمرار أهمية حالة السطح، ودرجة حرارة اللف، وتاريخ الانفعال. وقد تخضع منتجات الشرائح أيضًا لعمليات التشكيل، والتخليل، والاختزال على البارد، والتخمير، أو التمرير الخفيف، وهي عمليات لا يعبّر عنها مصطلح «HSLA» وحده.
تحتوي القطاعات مثل المقاطع على شكل I، والقنوات، والزوايا، والقطاعات على شكل T على أجنحة، وأجسام، وزوايا، وأحيانًا تغيرات كبيرة في السماكة الموضعية. ويبرد طرف الجناح قبل منطقة الوصل بين الجناح والجسم. ويمكن لنمط الخصائص الناتج أن يختلف داخل القطاع الواحد. كما تتطور الإجهادات المتبقية عندما تنكمش الأسطح المعرّضة قبل المناطق الداخلية الأكثر سخونة. وتؤثر هذه الإجهادات في التشوه أثناء القطع واللحام، حتى عندما تستوفي قيم اختبار الشد متطلبات المواصفة.
تُنتج القضبان بأشكال دائرية، ومربعة، وسداسية، وقطاعات أخرى. وغالبًا ما تسمح مقاطعها الأصغر بتبريد أكثر تجانسًا من الصفيحة السميكة، لكن القضيب الكبير قد يظل محتويًا على قلب يبرد ببطء ومركز يعاني من الانفصال. وقد تؤدي عملية الطرق، أو الدرفلة المتحكم فيها، أو المعالجة الحرارية اللاحقة إلى تغيير البنية بدرجة أكبر. وتضيف الركائز الصفائحية تعقيدًا آخر: إذ تتركز التشوهات وإجهادات الخدمة في القطاعات المتشابكة قرب الأقفال، والزوايا، والانحناءات، ولذلك تكتسب هندسة القطاع أهمية إلى جانب الدرجة الاسمية.
المنتجات المدرفلة على الساخن مقابل المنتجات المُطبَّعة أو المعالجة حراريًا-ميكانيكيًا
يصف مصطلح «على حالتها بعد الدرفلة» حالة التسليم، وليس تعريفًا كيميائيًا لفولاذ HSLA. ويضع مرجع المواد الصادر عن ASM International في عام 2024 فولاذ HSLA على حالته بعد الدرفلة، ويُسمى أيضًا الفولاذ الميكروسبائكي، ضمن أنواع فولاذ الكربون والفولاذ منخفض السبائكية ذات مقاومات خضوع تتجاوز 275 MPa [40 ksi]. وقد تنتج المقاومة عن عدة آليات تعمل معًا، منها تقليل حجم حبيبات الفيريت، وترسّب كربونيتريدات النيوبيوم أو الفاناديوم أو التيتانيوم، والتقوية بالمحلول الصلب، ونواتج التحول المتكوّنة أثناء التبريد المتحكم فيه.
في الدرفلة التقليدية على الساخن، يُعاد تسخين الفولاذ، ويُختزل عند درجة حرارة مرتفعة، ثم يُترك ليبرد بعد التمريرة النهائية. فإذا كانت درجة حرارة الإنهاء مرتفعة بما يكفي لإعادة تبلور الأوستنيت بين التمريرات، فإن إعادة التبلور المتكررة يمكن أن تعيد ضبط بنية حبيبات الأوستنيت. أما إذا استمرت الدرفلة تحت نطاق إعادة التبلور ذي الصلة، فإن التشوه يتراكم داخل الأوستنيت بدلًا من ذلك. وهذا هو أساس الدرفلة المتحكم فيها: إذ يمكن لترسّب العناصر الميكروسبائكية أن يؤخر إعادة التبلور، بينما يعزز الأوستنيت المصفح تكوّن فيريت دقيق بعد التحول.
ويصبح معدل التبريد حاسمًا بعد ذلك. فالتبريد البطيء يفضّل تكوّن الفيريت والبرليت، في حين يمكن للتبريد الأسرع أن ينتج فيريتًا أدق، أو بينيت، أو تراكيب تحول مختلطة، تبعًا لمحتوى الكربون، والعناصر السبائكية، والسماكة، ودرجة حرارة البدء. ولا يضمن مجرد إضافة اسمية للنيوبيوم أو الفاناديوم أو التيتانيوم نتيجة محددة. إذ يجب أن يكون العنصر مذابًا أو محتفظًا به أو مترسّبًا في المرحلة المناسبة، كما يعتمد تأثيره على درجة حرارة إعادة التسخين، وجدول الدرفلة، وممارسة التبريد، وبقية التركيب الكيميائي.
| حالة التسليم | المسار الأساسي | النتيجة النموذجية |
|---|---|---|
| مدرفل كما هو | إعادة تسخين ودرفلة وتبريد مضبوطة | تعتمد الخواص بدرجة كبيرة على تاريخ التشوه والتبريد |
| مطبع | تسخين فوق نطاق التحول الحرج، ثم تبريد بالهواء | يمكن أن ينقي البنية السابقة أو يجانسها |
| مقسى ومراجع | الأوستنة، ثم تبريد سريع، ثم إعادة تسخين دون النطاق الحرج | ينتج غالبًا مارتنسيت مراجعًا أو بنية أخرى عالية المقاومة ذات صلة |
| معالج حراريًا-ميكانيكيًا | تشوه وتبريد مضبوطان ضمن تسلسل حراري مخطط | يستخدم المعالجة لتنقية الحبيبات والتحكم في الترسيب |
تُسخَّن المنتجات المُطبَّعة فوق نطاق التحول الحرج ثم تُبرَّد في الهواء. ويمكن لهذه المعالجة أن تنقّي البنية وتجانسها بعد الدرفلة السابقة، وأن تقلل بعض آثار التاريخ الحراري غير المتجانس، وأن تنتج خصائص تختلف عن خصائص الحالة بعد الدرفلة. والتطبيع مسار معالجة، وليس دليلًا على أن الفولاذ من نوع HSLA. إذ يمكن تطبيع فولاذ كربوني عادي، كما يمكن توريد فولاذ HSLA على حالته بعد الدرفلة.
تُؤوستَن المنتجات المُقساة والمُراجَعة أولًا، ثم تُبرَّد بسرعة، وبعد ذلك يُعاد تسخينها إلى ما دون المجال الحرج. ويمكن للمارتنسيت المُراجَع الناتج، أو للبنية ذات الصلة، أن يوفر مقاومة عالية ومتانة متحكمًا فيها، لكن تسمية هذه المعالجة الحرارية لا تثبت بحد ذاتها أن الفولاذ منخفض السبائكية أو ميكروسبائكي. وعلى العكس، قد تحقق درجة من درجات HSLA قدرًا كبيرًا من مقاومتها المحددة من دون التقسية والمراجعة. وينبغي تفسير ASTM A572/A572M من خلال درجتها، وشكل المنتج، والحدود الكيميائية، والمتطلبات الميكانيكية، وأحكام التسليم، لا من خلال افتراض عام بشأن المعالجة.
التباين الاتجاهي، وتأثيرات السماكة، واتجاه أخذ العينات
تعمل الدرفلة على إطالة الشوائب، وحزم الانفصال، والحبيبات بصورة تفضيلية على امتداد اتجاه الدرفلة. وتعطي عينات الشد المقطوعة موازيةً لاتجاه الدرفلة عادةً استطالةً، ونقصًا في المساحة، وأحيانًا سلوك خضوع مختلفًا عن العينات المقطوعة عرضيًا بالنسبة إلى اتجاه الدرفلة. ولا يمكن اعتبار الخصائص الطولية قابلة للتبادل مع الخصائص العرضية أو الخصائص عبر السمك.
ويكتسب هذا الاختلاف أهمية خاصة في الصفائح والقطاعات الإنشائية. فقد تعمل شوائب كبريتيد المنغنيز الممدودة مساراتٍ للشقوق أثناء التشوه، في حين يمكن للانفصال المركزي أن ينشئ نطاقات ذات قابلية تصلب ومتانة متغيرتين. وفي المنتجات السميكة، تبرد منطقة منتصف السمك في وقت لاحق، وقد تتحول بطريقة مختلفة عن السطح. ويمكن أن يؤدي ذلك إلى تدرج عبر السمك في حجم الحبيبات، والترسّب، والصلادة، ومتانة الصدم.
ولذلك يجب أن يتبع أخذ عينات الاختبار المواصفة المنطبقة وهندسة المنتج. فقضيب الشد المأخوذ من جناح ليس مطابقًا فلزيًا لقضيب مأخوذ من جسم القطاع؛ كما أن عينة الصفيحة الطولية لا تمثل مسار كسر عبر السمك أو مسار كسر عرضيًا. وتتأثر قيم صدم شاربي، بالمثل، باتجاه الشق، وموضع أخذ العينة، والسماكة، ودرجة حرارة الاختبار. ومقاومة الخضوع المُبلَّغ عنها هي خاصية مقاسة لعينة محددة، وليست ثابتًا مستقلًا عن الاتجاه.
يوضح نطاق مقاومة فولاذ HSLA سبب أهمية هذه التمييزات. فقد أوردت ورقة بحثية ضمن ندوة لـ ASTM نُشرت في عام 1979 مستويات لمقاومة الخضوع تراوحت بين 40,000 و140,000 psi [276 إلى 966 MPa]، وكانت معظم الدرجات التي ناقشتها ميكروسبائكية باستخدام الكولومبيوم، أو الفاناديوم، أو التيتانيوم، أو توليفات من هذه العناصر. ولا تشغل ASTM A572/A572M سوى جزء من هذه العائلة الأوسع. ويحدد شكل المنتج، وجدول الدرفلة، ومعدل التبريد، وهندسة القطاع، واتجاه أخذ العينات كيفية أداء درجة معينة في مكوّن فعلي.
11. كيفية قراءة معايير HSLA وتسميات المواد
تحدّد تسمية مثل ASTM A572/A572M عائلةً من المواصفات، وليست قرارًا هندسيًا مكتملًا. تغطي المواصفة فولاذًا إنشائيًا عالي المقاومة منخفض السبائكية من نوع الكولومبيوم-الفاناديوم، لكن التسمية وحدها لا توضح أي درجة، أو شكل منتج، أو سُمك، أو حالة اختبار، أو متطلب إضافي ينطبق. وهذه التفاصيل هي التي تحدد المادة المسلّمة فعليًا والخواص التي يمكن اعتمادها في التصميم.
يُعد HSLA فئةً ميتالورجية، وليس تركيبًا واحدًا. وتصف AISI هذه الفئة بأنها فولاذ منخفض الكربون تؤدي فيه الإضافات المعتدلة من الكولومبيوم (النيوبيوم) أو الفاناديوم أو التيتانيوم إلى زيادة المقاومة، وقد تحسّن أيضًا مقاومة التآكل الجوي أو قابلية التشكيل. وتعتمد النتيجة على التركيب الكيميائي والمعالجة: إذ تؤثر عملية إذابة كربونيتريدات العناصر السبائكية الدقيقة أثناء إعادة التسخين، وترسيبها أثناء الدرفلة أو التبريد، والتحكم في حجم حبيبات الأوستنيت، وتحول الفريت، والسُّمك النهائي للمنتج. ولا تضمن إضافة اسمية من الفاناديوم الحصول على البنية المجهرية نفسها أو قابلية اللحام نفسها في كل مواصفة.
وتضع المادة المرجعية الصادرة عن ASM International عام 2024 أنواع فولاذ HSLA المدرفلة بحالتها، أو السبائكية الدقيقة، ضمن أنواع الفولاذ الكربوني وسبائكي منخفض السبائكية عالية المقاومة، ذات مقاومات خضوع تتجاوز 275 MPa [40 ksi]. ويمثل هذا الحد أداةً للتصنيف، وليس قاعدة قبول عالمية. وقد أوردت ورقة مقدمة إلى ندوة لـ ASTM ونُشرت عام 1979 مستويات مقاومة خضوع لفولاذ HSLA تتراوح بين 40,000 و140,000 psi [276 إلى 966 MPa]، مما يوضح سبب عدم إمكان أن تحل تسمية HSLA العامة محل تسمية الدرجة. فعلى سبيل المثال، تغطي ASTM A572/A572M خمس درجات ذات مقاومات خضوع دنيا محددة تتراوح بين 42 ksi [290 MPa] و65 ksi [450 MPa] (ASTM International، 2000).
المواصفة والدرجة وشكل المنتج والإصدار
كيفية قراءة بيان مادة من الفولاذ منخفض السبائك عالي المقاومة
- المواصفة حدد رقم المعيار والإصدار المنطبق.
- الدرجة سجّل الدرجة الدقيقة، مثل الدرجة 50 أو الدرجة 65.
- شكل المنتج تأكد مما إذا كان المنتج لوحًا أو مقطعًا أو دعامة صفائح أو قضيبًا أو شكلًا آخر مدرجًا.
- السُّمك استخدم المتطلبات الميكانيكية والبعدية الخاصة بالسُّمك.
- حالة التسليم تحقق مما إذا كانت المادة مدرفلة كما هي أو مطبعة أو معالجة حراريًا-ميكانيكيًا أو معالجة حراريًا.
- المتطلبات التكميلية تحقق من المتانة أو الخواص عبر السُّمك أو الفحص بالموجات فوق الصوتية أو قابلية اللحام أو الأحكام المختارة الأخرى.
اقرأ بيان المادة من اليسار إلى اليمين، ثم ارجع إلى الجداول والبنود المشار إليها. تمثل ASTM A572/A572M رقم المواصفة، وتشير إلى متطلبات الوحدتين البوصية والدولية. لكن لا يزال يتعين تحديد الدرجة: Grade 42 أو Grade 50 أو Grade 55 أو Grade 60 أو Grade 65. وتُعد عبارة «فولاذ A572» غير مكتملة، لأن هذه الدرجات لا تملك مقاومة الخضوع الدنيا نفسها، أو نطاق مقاومة الشد نفسه، أو حدود السُّمك نفسها، وقد لا تخضع أحيانًا لمتطلبات الطلب نفسها.
ويكتسب شكل المنتج أهمية مماثلة. تغطي ASTM A572/A572M المقاطع الإنشائية والألواح وخوازيق الصفائح والقضبان، لكن متطلبات الألواح لا تكون قابلة للتبادل تلقائيًا مع متطلبات المقاطع أو القضبان. وقد يحدد جدول شكل المنتج ذي الصلة تفاوتات أبعاد مختلفة، ونطاقات سُمك، ومواضع أخذ العينات، وتفاوتات مسموحة، وأحكامًا للاختبار. وقد تستدعي المواصفة أيضًا معيارًا عامًا مثل ASTM A6/A6M للمنتجات الإنشائية المدرفلة. ويجب على المشتري والمصمم والمصنّع والمفتش تحديد الشكل الفعلي للمنتج، بدلًا من الاعتماد على اسم درجة عام.
ويكتسب الإصدار أهمية أيضًا. فقد يظهر البيان على النحو ASTM A572/A572M-00a، حيث يحدد العام واللاحقة الحرفية إصدارًا تاريخيًا معينًا، في حين قد يتطلب المشروع الإصدار المعتمد في عقده أو في الكود الحاكم له. ويمكن أن تتغير المتطلبات بين الإصدارات، بما في ذلك حدود التركيب الكيميائي، وطرائق الاختبار، ومعلومات الطلب، والأحكام الإضافية. ولا ينبغي افتراض أن شهادة مادة مستوفية لمتطلبات إصدار معين تستوفي متطلبات إصدار آخر من دون إجراء مقارنة.
ويجب قراءة حالة المعالجة الحرارية من المواصفة ووصف الشراء. فقد تكون المادة مدرفلة بحالتها، أو مطبّعة، أو مدرفلة بالتحكم، أو مطبّعة ومراجَعة، أو مروَّىة ومراجَعة، أو معالجة حراريًا-ميكانيكيًا، ولكل حالة سلوك مختلف من حيث المقاومة والمتانة والإجهادات المتبقية وقابلية التشكيل. وتحصل بعض درجات HSLA على خواصها في حالة الدرفلة والتبريد التي تُورَّد بها، وليس من خلال معالجة لاحقة في فرن. فإذا اقتصر الرسم على ذكر «HSLA» فقط، فإنه لم يحدد هذه الحالة.
وينبغي كذلك التمييز بين ASTM A572/A572M وASTM A588/A588M. وتعرّف NIST ASTM A588 بأنه فولاذ إنشائي HSLA ذي حد أدنى لنقطة الخضوع يبلغ 50 ksi، كما تربطه المواد المرجعية لـ ASTM بمقاومة التآكل الجوي. لكن ذلك لا يجعل A588 بديلًا مقاومًا للتآكل عن كل درجة من درجات A572. فلا يزال يتعين التحقق من التعرض، والتفاصيل الإنشائية، ومناطق اللحام، والسُّمك، ومتطلبات الطلاء، والأحكام الحاكمة الخاصة بالتآكل الجوي.
الخواص الدنيا مقابل الخواص النموذجية
الحد الأدنى المحدد هو حد قبول تعاقدي، وليس تنبؤًا بنتيجة كل صُهارة. فإذا أظهر جدول ما حدًا أدنى لمقاومة الخضوع قدره 50 ksi [345 MPa]، فيجب أن تستوفي نتيجة الاختبار المطابقة هذه القيمة أو تتجاوزها، وفق إجراء الاختبار المحدد ونطاق السُّمك المعني. وقد تحدد المواصفة أيضًا نطاقًا لمقاومة الشد، واستطالة دنيا، ومتطلبات أخرى. وهذه حدود تُستخدم للتحقق من المطابقة.
وغالبًا ما تُبلغ شهادات المطحنة عن نتائج فعلية تتجاوز الحد الأدنى بفارق ملحوظ. وتوفر هذه القيم دليلًا مفيدًا بشأن صُهارة أو دفعة معينة، لكنها لا تُعد ضمانًا تلقائيًا لجميع المواد المستقبلية من الدرجة نفسها. كما لا ينبغي للمصمم استبدال الحد الأدنى الوارد في المواصفة بمتوسط قيمة الشهادة. فقد تؤثر المقاومة الإضافية في الثني، وإنشاء الثقوب، ومدخلات حرارة اللحام، وسلوك الكسر، ومقاومة الوصلات؛ ولذلك لا تمثل فائدة غير مشروطة.
وتشكّل قيم التصميم فئة ثالثة. فقد تستمد معايير التصميم الإنشائي المقاومات الاسمية والمسموح بها من الخواص الدنيا المحددة، وسلوك المقطع، والاستقرار، ومعاملات المقاومة، ومعاملات الأمان، وحالات الحد المنطبقة. ومن ثم، فإن قيمة الكود لا تطابق نتيجة اختبار المطحنة أو الحد الأدنى المحدد في مواصفة الفولاذ. وقد يقيّد معيار التصميم أيضًا الإصدارات أو الدرجات المعترف بها. فاللوح الذي يجتاز ASTM A572/A572M لا يكتسب مقاومة تصميم مختلفة لمجرد أن شهادته أبلغت عن مقاومة خضوع أعلى.
ويستحق السُّمك اهتمامًا خاصًا. فقد تتغير متطلبات الخضوع والشد تبعًا للسُّمك، كما قد تستخدم متطلبات الاستطالة أطوال قياس مختلفة أو أحكامًا مختلفة بشأن النقص في مساحة المقطع. ويجب أن يتوافق الصف الصحيح في الجدول مع السُّمك المطلوب، لا مع الدرجة الاسمية فحسب. كما يهم اتجاه الاختبار؛ إذ يمكن أن تعطي العينات الطولية والعرضية نتائج مختلفة، ولا سيما في الألواح والمقاطع المدرفلة.
الحدود الكيميائية والاختبارات الميكانيكية والمتطلبات الإضافية
تحدد الجداول الكيميائية الحدود أو النطاقات المسموح بها للكربون والمنغنيز والفوسفور والكبريت والسيليكون والعناصر السبائكية الدقيقة مثل النيوبيوم والفاناديوم والتيتانيوم. لكنها لا تصف، بمفردها، البنية المجهرية الكاملة. وقد تكون هناك حاجة إلى حساب مكافئ الكربون أو حسابات أخرى لقابلية اللحام، كما يجب تحديد المعادلة المنطبقة، لأن المعايير المختلفة تستخدم تعريفات مختلفة. وقد تتطلب الصُهارة الواقعة ضمن الحدود الكيميائية إجراء درفلة محكومة، أو تبريدًا معجلًا، أو حالة توريد محددة لتحقيق المتطلبات الميكانيكية.
ويجب قراءة الاختبارات الميكانيكية بالاقتران مع طريقتها، والعينة، وموضعها، واتجاهها، وتواترها. ويحدد اختبار الشد مقاومة الخضوع، ومقاومة الشد، والاستطالة وفق الطريقة المشار إليها، وغالبًا من خلال معايير مثل ASTM A370 عند استدعائها. وقد يُعرَّف الخضوع بنقطة الخضوع أو بطريقة الإزاحة. أما اختبار الصدم بشق V وفق شاربي، فعند اشتراطه، فيضيف درجة حرارة، ومعيارًا للطاقة الممتصة، واتجاهًا للعينة، وقاعدةً لأخذ العينات؛ ولا يُفترض تلقائيًا لمجرد تسمية الفولاذ بأنه HSLA.
والمتطلبات الإضافية هي أحكام أخرى يختارها المشتري أو يفرضها المشروع. وقد تتناول متانة الصدم، والمطيلية عبر السُّمك، وممارسة الحصول على حبيبات دقيقة، ووثائق قابلية اللحام، والفحص بالموجات فوق الصوتية، أو ضوابط جودة أخرى، بحسب المواصفة. ويجب تحديدها والتحقق منها صراحةً؛ إذ إن افتراض أن كل لوح يحمل كل المتطلبات الإضافية يُعد خطأً جسيمًا في القراءة.
ويتمثل الفحص النهائي في مطابقة بيان المادة الكامل: المواصفة والإصدار، والدرجة، وشكل المنتج، والسُّمك، وحالة التوريد، والتركيب الكيميائي، والاختبارات الميكانيكية، والمتطلبات الإضافية، وكود التصميم المنطبق. وعندئذ فقط يمكن تقييم المقاومة والمتانة وقابلية اللحام وقابلية التشكيل وسلوك التآكل للمنتج الفعلي من HSLA، بدلًا من تقييم تسمية غير دقيقة.
12. التطبيقات واختيار الهندسة دون تبسيط مفرط
يُختار فولاذ HSLA استنادًا إلى مجموعة من الخصائص تشمل المقاومة، وسلوك التصنيع، والمتانة، والامتثال للمدونات—not لمجرد وصف عام بأنه «عالي المقاومة». تصنّف ASM International فولاذ HSLA المدرفل على حالته، ويُسمّى أيضًا الفولاذ الميكروسبيكي، ضمن أنواع فولاذ الكربون والفولاذ منخفض السبيكة عالية المقاومة، ذات مقاومات خضوع تتجاوز 275 MPa [40 ksi] (2024). وقد أوردت ورقة بحثية في ندوة تابعة لـ ASTM نُشرت عام 1979 مستويات مقاومة خضوع لفولاذ HSLA تتراوح بين 40,000 و140,000 psi [276 إلى 966 MPa]. ويوضح هذا النطاق وحده سبب عدم جواز التعامل مع كل درجات HSLA على أنها قابلة للتبادل عند اتخاذ قرارات الاستخدام.
لا يصف تصنيف الدرجة سوى جزء من السلوك الهندسي. إذ يمكن للكولومبيوم (النيوبيوم) والفاناديوم والتيتانيوم تنقية حجم حبيبات الفريت أو تكوين رواسب، إلا أن تأثيرها يعتمد على التركيب الكيميائي للفولاذ، ودرجة حرارة إعادة التسخين، وبرنامج الدرفلة، ومعدل التبريد، وسماكة المنتج، والبنية المجهرية النهائية. ولذلك قد تختلف قابلية التشكيل، واللحام، ومتانة الكسر، أو سلوك الكلال لدرجة ذات مقاومة خضوع محددة أعلى عن درجة أخرى ذات مستوى مقاومة مماثل.
العناصر الإنشائية ومنشآت النقل
تُستخدم أنواع فولاذ HSLA الإنشائية عندما يستطيع المصمم تحويل زيادة مقاومة الخضوع إلى مقطع عرضي أصغر، أو كتلة أقل للعنصر، أو مقاومة أكبر للخضوع الموضعي. إلا أن الفائدة الناتجة ليست تلقائية؛ فقد يحكم التصميمَ الانبعاج، أو عدم الاستقرار الجانبي الالتوائي، أو مقاومة الوصلات، أو الكلال، أو قابلية الخدمة قبل بلوغ مقاومة الخضوع الاسمية. كما قد يمتلك العنصر الأقل سماكة أو الأخف وزنًا سماحية تآكل أقل، أو صلابة انحناء أدنى، أو حساسية أكبر لتشوهات اللحام.
يوضح ASTM A572/A572M الفرق بين تصنيف عائلي ومواصفة منتج. فهو يغطي خمس درجات من فولاذ إنشائي عالي المقاومة منخفض السبيكة من الكولومبيوم والفاناديوم، في المقاطع والألواح والصفائح الركائزية والقضبان، مع مقاومات خضوع دنيا محددة تتراوح بين 42 ksi [290 MPa] و65 ksi [450 MPa] (ASTM International، 2000). ويجب التحقق بصورة منفصلة من الدرجة المنطبقة، ونطاق السماكة، ومتطلبات مقاومة الشد، ومتطلبات الصدم، والأحكام التكميلية. فعبارة «فولاذ A572» لا تشير إلى حالة ميكانيكية موحّدة واحدة.
قد تستخدم جوائز الجسور، والجمالونات، والأعمدة، والعناصر الحاملة للرافعات، والهياكل، وغيرها من المنشآت المصنّعة ألواح HSLA أو مقاطع مدرفلة عندما تسمح المواصفة الإنشائية الحاكمة بالدرجة المختارة. وفي أعمال الجسور، قد تحكم تفاصيل الكلال وفئات اللحام التصميم حتى عندما تكون المقاومة الساكنة كافية. كما تكتسب المتانة عند أدنى درجة حرارة تشغيل أهمية خاصة، ولا سيما عند الملحقات الملحومة، والفجوات، وتغيرات المقطع، والمناطق المعرضة للتقييد.
يشغل ASTM A588 موضعًا مختلفًا من حيث المواصفة. فهو يُعرَّف بأنه فولاذ إنشائي HSLA مقاوم للتآكل الجوي، وقد أفاد NIST في عام 2005 بأن ASTM A588 يتمتع بحد أدنى لنقطة الخضوع يبلغ 50 ksi. ولا يلغي سلوكه تجاه التآكل الجوي متطلبات الطلاء، وتصريف المياه، والفحص، ومكافحة التآكل. وتحدد شدة التعرض، والأملاح المترسبة، والشقوق، ودورات البلل والجفاف، والقدرة على الحفاظ على سطح متجوي، ما إذا كان أداء التآكل المقصود سيتحقق. ولا ينبغي استبدال A588 بـ A572 لمجرد أن كليهما من أنواع فولاذ HSLA الإنشائي.
وتطبّق منشآت النقل المنطق نفسه ضمن حدود أكثر صرامة تتعلق بالكتلة والكلال. فقد تستخدم إطارات المركبات، وعربات السكك الحديدية، والمقطورات، والمعدات الثقيلة، والمنشآت الداعمة للنقل صفائح أو ألواحًا أو مقاطع من فولاذ HSLA لتقليل الكتلة مع الحفاظ على قدرة تحمل الصدمات أو نظام التعليق أو الحمولة. إلا أن مكوّن المركبة يتعرض لأحمال متكررة ذات سعة متغيرة، وانفعالات تشكيل، وحرارة اللحام، وصدمات الحصى، وأحيانًا لأملاح إزالة الجليد. ومن ثم فإن مقاومة الشد الساكنة ليست سوى أحد المدخلات.
الصفائح المشكلة والمكوّنات المصنّعة
غالبًا ما تُختار صفائح HSLA للأقواس المشكلة، وأجزاء الشاسيه، والقضبان، والتدعيمات، والحوامل الحافظة للضغط، ومكوّنات الآلات، عندما يؤدي تقليل السماكة إلى الحاجة إلى مقطع أكبر أو إلى زيادة الكتلة. ولا يتمثل السؤال الأساسي ببساطة في ما إذا كانت الصفيحة تحقق هدفًا محددًا لمقاومة الخضوع. فاستطالة التجانس، والاستطالة الكلية، وسلوك التصلد بالانفعال، ونصف قطر الثني، والتباين الاتجاهي، وجودة الحواف، والارتداد المرن، كلها عوامل تؤثر في إمكانية إنتاج الشكل المحدد دون حدوث تشقق أو فشل أبعادي.
يمكن لترسيب العناصر الميكروسبيكية أن يزيد المقاومة مع تقليل المطيلية في بعض الظروف، وقد تتطلب درجة عالية المقاومة أنصاف أقطار ثني أكبر من درجة أقل مقاومة ذات سماكة مماثلة. كما تهم طريقة القطع. فقد تحتوي الحواف المقصوصة أو المقطوعة حراريًا على مناطق متصلدة بالتشغيل، أو شقوق، أو تغيرات موضعية في الصلادة، يمكن أن تصبح مواقع لبدء التشققات أثناء التشكيل أو الخدمة. وقد يحكم تمدد الثقوب وأداء الحواف المشكلة بالشد مكوّنًا ذا حواف مثقبة، حتى عندما يبدو اختبار الشد مرضيًا.
وتضيف مكوّنات الألواح المصنّعة مجموعة ثانية من عناصر التحكم. إذ يمكن للحام أن يغير المنطقة المتأثرة بالحرارة، وأن يذيب رواسب التقوية أو يسبب تخشنها، وأن يقلل المتانة الموضعية، وأن ينشئ إجهادات متبقية. ويجب أخذ مكافئ الكربون أو أي مقياس آخر لقابلية اللحام في الاعتبار مع سماكة اللوح، والتقييد، والتحكم في الهيدروجين، والتسخين المسبق، ودرجة الحرارة بين الطبقات، واختيار مادة الحشو، ومدخل الحرارة. وبوجه عام، تُصمَّم درجة HSLA منخفضة الكربون بحيث تدعم اللحام، لكن وصفها بأنها «قابلة للحام» لا يعني أن كل عملية أو تفصيل وصلة مقبول دون تأهيل لإجراء اللحام.
قد تجمع هياكل الآلات، ومكوّنات الرفع، والمعدات الزراعية، والدعائم المصممة هندسيًا بين الصفائح المشكلة والألواح الملحومة أو التفاصيل المشغّلة آليًا. وفي هذه التجميعات، قد تتحكم فروق المقاومة بين المعدن الأساسي، ومعدن اللحام، والمناطق المتأثرة بالحرارة، والمسامير، والملحقات، في نمط الفشل. كما يمكن للتشغيل الآلي أن يزيل حالة السطح أو سماحية التآكل المفترضة في التصميم. ولذلك يجب تقييم المكوّن باعتباره نظامًا مصنّعًا، لا باعتباره عينة اختبار من درجة اسمية.
الاختيار وفق متطلبات الأحمال والوصلات والبيئة والفحص
يبدأ الاختيار بمسار الحمل وحالة الحد الحاكمة. ويجب تحديد الحد الأدنى المطلوب لمقاومة الخضوع ومقاومة الشد بالنسبة إلى السماكة المعنية، ثم تقييم الترخيم المرن، والانهيار اللدن، والانبعاج، والتحمل الموضعي، والاقتلاع، والكلال. وفي المنشآت الدورية التحميل، قد تكون هندسة اللحام وتركيز الإجهاد أهم من الفرق بين درجتي مقاومة متجاورتين. أما في المنشآت المعرضة للصدم أو للخدمة في درجات حرارة منخفضة، فيجب تحديد متطلبات صدم Charpy أو أي مقياس آخر للمتانة تحدده المدونة؛ إذ لا يمكن أن تحل مقاومة الشد محل مقاومة الكسر.
تغير السماكة القرارَ المتخذ. فقد تحدد مواصفات المنتجات متطلبات ميكانيكية مختلفة بحسب السماكة، بينما تزيد الألواح السميكة من التقييد ويمكن أن تغير سلوك التبريد أثناء اللحام. ويجب على المصمم التحقق من شكل المنتج الفعلي—لوح، أو صفيحة، أو قضيب، أو مقطع—ومن السماحات البُعدية المطلوبة في المدونة الحاكمة. ولا يجوز ببساطة نقل متطلبات ASTM A572/A572M إلى شكل منتج غير مدرج فيها.
وتضيّق طريقة الوصل نطاق الدرجة والإجراء المسموح بهما. إذ يتطلب الإنشاء الملحوم إجراءات مؤهلة وفحصًا مناسبًا للوصلة والسماكة والتقييد وظروف الخدمة. أما الإنشاء المربوط بالمسامير، فيحوّل الاهتمام إلى تصنيع الثقوب، وكسر المقطع الصافي، والتحمل الموضعي، والاقتلاع، والانزلاق، وتوافق المسامير، وتفاصيل الطلاء أو التآكل. وتتطلب الصفائح المشكلة أو المثبتة ميكانيكيًا جودة حواف، ومطيلية موضعية، وتحكمًا في الارتداد المرن. وينبغي التعامل مع القطع الحراري، والثني، واللحام، والتقويم بوصفها عمليات تصنيع يمكن أن تغير الخصائص الموضعية.
وتضيف البيئة عامل تصفية آخر. فالتعرض الجوي، أو الغمر، أو التلوث بالكلوريدات، أو درجات الحرارة المرتفعة أو دون الصفر، أو التآكل بالحَكّ، أو آليات التآكل المنتجة للهيدروجين، تتطلب تقييمًا منفصلًا. والدرجة المعترف بمقاومتها للتآكل الجوي ليست مادة عالمية مقاومة للتآكل. وتظل الطلاءات، وتصريف المياه، والإحكام، وإمكانية الوصول للفحص، والصيانة المخططة، جميعها جزءًا من التصميم.
وأخيرًا، يجب أن تحدد المواصفة متطلبات الفحص والقبول، بما في ذلك الحدود الكيميائية، وإمكانية تتبع الصهر والمنتج، واختبارات الشد والثني، واختبارات الصدم عند اشتراطها، والفحص غير الإتلافي للحامات، والتحققات البُعدية، وضوابط الإصلاح. ولذلك فإن اختيار فولاذ HSLA هو قرار يتعلق بالدرجة وبالعملية معًا، وتحكمه الأحمال، والسماكة، وانفعال التشكيل، والوصل، والبيئة، والكلال، والفحص، ومدونة التصميم المنطبقة.
13. المفاهيم الخاطئة الشائعة حول فولاذ HSLA
فولاذ HSLA ليس درجة واحدة
فولاذ السبائك المنخفضة عالي المقاومة (HSLA) هو تصنيف لعائلة من أنواع الفولاذ، وليس تركيبًا كيميائيًا واحدًا أو تسمية لمنتج واحد. وتكون هذه الأنواع عمومًا من فولاذ الهندسة منخفض الكربون ومنخفض السبائكية، إذ تنتج مقاومتها وخصائصها الأخرى عن التحكم في التركيب الكيميائي والمعالجة والبنية المجهرية. وتصف AISI هذه العائلة بأنها أنواع من الفولاذ يمكن للإضافات المعتدلة من النيوبيوم (الكولومبيوم) أو الفاناديوم أو التيتانيوم أن تزيد مقاومتها، وقد تؤثر أيضًا في مقاومتها للتآكل الجوي أو قابليتها للتشكيل. ولا يعني هذا التعريف أن كل فولاذ يحتوي على أحد هذه العناصر متكافئ.
ويشمل المصطلح أيضًا أكثر من مسار ميتالورجي واحد. فقد تنتج المقاومة عن التقوية بالمحلول الصلب، أو تصغير حجم الحبيبات، أو ترسيب الكربونيتريدات، أو الدرفلة المتحكم بها، أو التبريد المتسارع، أو تأثيرات التحولات الطورية. ولا يعطي النيوبيوم والفاناديوم والتيتانيوم النتيجة نفسها في جميع الظروف. إذ يعتمد تأثيرها على ما إذا كانت تذوب أثناء إعادة التسخين، أو تترسب أثناء الدرفلة أو التبريد، أو تعمل على تصغير حبيبات الأوستنيت، وعلى كيفية تفاعلها مع محتوى الفولاذ من الكربون والنيتروجين.
لذلك يرتبط مصطلح «الفولاذ الميكروسبائكي» بفولاذ HSLA، لكن لا ينبغي التعامل مع المصطلحين بوصفهما مترادفين تمامًا في كل مواصفة. ويصف المرجع الصادر عن ASM International في عام 2024 أنواع فولاذ HSLA المدرفلة كما هي، والتي تُسمى أيضًا أنواع الفولاذ الميكروسبائكي، ضمن أنواع فولاذ الكربون والفولاذ منخفض السبائكية ذات مقاومات خضوع تتجاوز 275 MPa [40 ksi]. وهذا تصنيف يستند إلى علم الفلزات والمقاومة، في حين تحدد تسميات ASTM منتجات ذات تركيب كيميائي وخواص ميكانيكية وأبعاد واختبارات ومتطلبات توريد محددة.
وتوضح ASTM A572/A572M هذه النقطة. فهي تشمل خمس درجات من الفولاذ الإنشائي منخفض السبائكية عالي المقاومة، المحتوي على الكولومبيوم والفاناديوم، وذلك في القطاعات والصفائح والركائز الصفائحية والقضبان. وتتراوح الحدود الدنيا المحددة لمقاومة الخضوع بين 42 ksi [290 MPa] و65 ksi [450 MPa]، تبعًا للدرجة وشكل المنتج. ولا تُعد «A572» اسمًا عامًا لجميع أنواع فولاذ HSLA، بل تحدد مواصفة معينة لفولاذ إنشائي صادرة عن ASTM، كما أن درجاتها ليست قابلة للتبادل تلقائيًا مع ASTM A588، وهي مواصفة مختلفة.
ويُعد A588 أيضًا فولاذًا إنشائيًا من نوع HSLA، لكن مواصفته تتضمن أحكامًا تتعلق بمقاومة التآكل الجوي. وتحدد NIST أن ASTM A588 يتمتع بحد أدنى لنقطة الخضوع يبلغ 50 ksi. ولا يحدد مستوى المقاومة هذا عائلة فولاذ HSLA بأكملها؛ فقد أوردت ورقة بحثية ضمن ندوة لـ ASTM نُشرت عام 1979 مستويات لمقاومة خضوع فولاذ HSLA تتراوح بين 40,000 و140,000 psi [276 إلى 966 MPa]. فجميع من الدرجة وشكل المنتج والسماكة والمعالجة الحرارية وتاريخ المعالجة عوامل مهمة.
زيادة عناصر السبك لا تعني تلقائيًا أداءً أفضل
لا تمثل زيادة إضافة أحد عناصر السبك مسارًا عامًا للحصول على فولاذ أفضل. إذ يعتمد تصميم فولاذ HSLA على التحكم في كميات معتدلة من العناصر ومواءمتها مع برنامج المعالجة. وقد تؤدي السبائك المفرطة إلى زيادة قابلية التصلب، أو تغيير نواتج التحول، أو رفع التكلفة، أو تعقيد اللحام، أو إنتاج مستوى من المقاومة يقلل القدرة على التشكيل. وقد تؤدي أيضًا إلى تكوين تجمعات غير مرغوبة من الرواسب أو إلى الانفصال الكيميائي إذا لم يُتحكم في الصهر والتبريد.
وقد تؤدي الإضافة الاسمية نفسها إلى خواص مختلفة في صهرات مختلفة. فالنيوبيوم الذي يبقى في المحلول أثناء إعادة التسخين يمكن أن يؤثر في إعادة التبلور أثناء الدرفلة المتحكم بها؛ أما النيوبيوم الذي يترسب لاحقًا فيمكنه تقوية الفيريت. ويتأثر ترسيب الفاناديوم بدرجة كبيرة بدرجات حرارة التبريد واللف. وقد يرتبط التيتانيوم بالنيتروجين ويكوّن جسيمات نيتريد التيتانيوم، لكن الجسيمات الخشنة لا توفر تأثير تصغير الحبيبات نفسه الذي يوفره التشتت الدقيق المتحكم به. ولا يستطيع التركيب الكيميائي وحده الكشف عن البنية المجهرية النهائية.
ولا تمثل المقاومة سوى جزء واحد من استيفاء متطلبات المواصفة. فقد تتحكم المتانة والاستطالة وأداء الانحناء والسلوك عبر السماكة وقابلية اللحام والحدود البُعدية في مدى ملاءمة الدرجة. فالفولاذ ذو مقاومة الخضوع العالية الذي لا يستطيع تحقيق متانة الصدم المطلوبة عند درجة حرارة التصميم، أو الذي يُكوّن منطقة متأثرة بالحرارة غير مقبولة أثناء اللحام، لا يصبح مناسبًا لمجرد ارتفاع قيمة مقاومته.
ارتفاع مقاومة الخضوع لا يلغي قيود التصميم
يمكن لارتفاع مقاومة الخضوع أن يتيح استخدام مقاطع أقل سماكة أو مقاومة أكبر للخضوع، لكنه لا يلغي متطلبات الانبعاج أو الكلال أو الكسر أو الوصلات أو الترخيم أو عدم الاستقرار الموضعي. فقد تنبعج حافة ضغط نحيلة قبل بلوغ مقاومة الخضوع الاسمية. وقد تتعرض صفيحة رقيقة للانبعاج الموضعي، كما قد تتحكم في الوصلة الملحومة عوامل مثل معدن اللحام أو المقطع الصافي أو القص الكتلي أو سلوك المسامير أو تركّزات الإجهاد، بدلًا من نقطة خضوع الفولاذ الأساسي.
وقد تفرض درجات المقاومة الأعلى أيضًا ضوابط تصنيع أكثر صرامة. إذ تنتج عمليات التشكيل ارتدادًا مرنًا أكبر، وقد تتطلب أنصاف أقطار انحناء أكبر أو أدوات مختلفة. ويمكن للتشكيل على البارد أن يزيد الصلادة الموضعية ويقلل المطيلية المتبقية. وقد يؤدي اللحام إلى تكوين منطقة متأثرة بالحرارة تختلف صلادتها ومتانتها ومقاومتها عن تلك الخاصة بالصفيحة. ويجب تقييم التسخين المسبق ومدخل الحرارة ودرجة الحرارة بين الطبقات واختيار مستلزمات اللحام والتحكم في الهيدروجين في ضوء الدرجة والسماكة والتقييد وإجراء اللحام المحددة.
لذلك، من غير الصحيح وصف كل أنواع فولاذ HSLA بأنها سهلة التشكيل أو سهلة اللحام. فبعض الدرجات مصمم لتطبيقات التشكيل على البارد، في حين أن البعض الآخر منتجات إنشائية تكون حدود تشكيلها أضيق. وتكتسب مواصفة المصنع المعتمدة وإجراء التصنيع المؤهل أهمية أكبر من تسمية HSLA وحدها. وقد تفرض أكواد التصميم أيضًا حدودًا أكثر تقييدًا من الحد الأدنى المنشور لمقاومة خضوع المادة.
مقاومة A588 للتآكل ليست حماية عامة من التآكل
لا تعني مقاومة ASTM A588 للتآكل الجوي أن كل أنواع فولاذ HSLA تقاوم التآكل بالدرجة نفسها، كما لا تعني أن A588 محصّن ضد التآكل. فالطبقة الأكسيدية الواقية المرتبطة بفولاذ التجوية لا تتطور إلا في ظروف تعرض مناسبة. ويساعد تكرار البلل والجفاف، وتوافر الأكسجين، وغياب التلوث المستمر، على تكوّن تلك الطبقة الباتينية واستقرارها.
وقد تمنع الرطوبة المستمرة، وسوء التصريف، وترسبات الكلوريد، والرذاذ البحري، والملوثات الصناعية، والفجوات، والتلامس مع مواد مختلفة، تكوّن الطبقة الباتينية الواقية أو تسرّع الهجوم الموضعي. ويمكن للمياه المحتجزة عند الوصلات أو المقويات أو فواصل سطح الجسر أو الحواف الأفقية أن تسبب التآكل حتى عندما تكون المادة الاسمية هي A588. كما قد يتسبب الجريان السطحي في تلطيخ الخرسانة أو المباني المجاورة.
ويصف بيان AISI، الذي يفيد بأن عناصر السبائك الدقيقة قد تحسن مقاومة التآكل الجوي، خاصية محتملة مرتبطة بدرجة معينة، وليس ضمانًا يسري على العائلة بأكملها. ويجب تقييم ASTM A572 وASTM A588 وفق متطلبات كل مواصفة منهما. ويبقى تقييم البيئة والتصريف وإمكانية الوصول للفحص وتفاصيل الوصلات وأي طلاء مطلوب أو سماحية للتآكل جزءًا من التصميم. فمقاومة التآكل الجوي تقلل مجموعة معينة من المخاطر في ظروف محددة، لكنها لا تحل محل هندسة التآكل.
14. قائمة تحقق تقنية عملية لتقييم تصنيف HSLA
لا يكفي تعيين HSLA لإثبات الملاءمة. تشكل أنواع فولاذ HSLA عائلة من أنواع الفولاذ منخفض الكربون ومنخفض السبائك، وتنتج مقاومتها وأداؤها عن تراكيب محددة من الكيمياء، وإعادة التسخين، والدرفلة المتحكم فيها، والتبريد، والترسيب، وحجم الحبيبات، وسلوك التحول. ولذلك، يمكن لمستوى المقاومة الاسمي نفسه أن يخفي اختلافات مهمة في قابلية اللحام، والمتانة، والاستجابة للتشكيل، وسلوك التآكل، والخواص عبر السمك.
يبدأ التقييم السليم بمواصفة المادة، وليس بعبارة عامة من قبيل «فولاذ HSLA أقوى من الفولاذ الكربوني».
تحديد المواصفة والتصنيف الدقيقين
سجّل المعيار الحاكم بدقة كما يظهر في وثائق التصميم، ومواصفة الشراء، وشهادة المادة، وخطة الفحص. بالنسبة إلى الصفائح الإنشائية، قد يكون ذلك ASTM A572/A572M، فولاذ إنشائي عالي المقاومة منخفض السبائك من النيوبيوم-الفاناديوم، أو ASTM A588/A588M، فولاذ إنشائي عالي المقاومة منخفض السبائك مقاوم للتآكل الجوي، بحد أدنى لنقطة الخضوع قدره 50 ksi [345 MPa] حتى سمك 4 in. [100 mm]. لا تتعامل مع هذه التسميات على أنها قابلة للتبادل. يغطي ASTM A572/A572M خمس درجات ذات حدود دنيا محددة لمقاومة الخضوع تتراوح من 42 ksi [290 MPa] إلى 65 ksi [450 MPa]، في حين يتناول ASTM A588/A588M الفولاذ الإنشائي المقاوم للتآكل الجوي.
دوّن تعيين الدرجة، وشكل المنتج، ونطاق السمك أو القطر، وحالة التسليم. إن عبارة «ASTM A572» من دون تحديد الدرجة والشكل غير مكتملة. فقد تخضع الصفائح، والقضبان، والمقاطع المدرفلة، والصفائح الرقيقة، والمنتجات الأنبوبية الملحومة لمتطلبات مختلفة، حتى عندما تبدو كيمياؤها أو درجتها الاسمية متشابهة. أدرج إصدار المعيار، والمتطلبات التكميلية، وأي أحكام مستند إليها، مثل التسليم بعد التطبيع، أو بعد التطبيع والمراجعة، أو بعد التخمير والتلطيف، أو التسليم المتحكم فيه حرارياً-ميكانيكياً.
يجب أيضاً التمييز بين الدرجة والفئة الفلزية. تضع المادة المرجعية الصادرة عن ASM International في عام 2024 فولاذ HSLA المدرفل في حالته، والذي يُسمى أيضاً الفولاذ السبائكي الدقيق، ضمن أنواع الفولاذ الكربوني ومنخفض السبائك عالية المقاومة ذات مقاومات خضوع تتجاوز 275 MPa [40 ksi]. وقد أوردت ورقة بحثية مقدمة في ندوة لـ ASTM ونُشرت في عام 1979 مستويات لمقاومة خضوع فولاذ HSLA تتراوح من 40,000 إلى 140,000 psi [276 إلى 966 MPa]. وتصف هذه النطاقات فئةً من المواد؛ لكنها لا تحل محل متطلبات معيار المادة.
وتتطلب حدود التركيب الكيميائي القدر نفسه من الدقة. حدّد الحدود المسموح بها للكربون، والمنغنيز، والفوسفور، والكبريت، والسيليكون، والنحاس، والنيكل، والكروم، والموليبدينوم، والنيوبيوم (الكولومبيوم)، والفاناديوم، والتيتانيوم، والنيتروجين، وأي حدود لمكافئ الكربون. ولا تُعدّ تسميات النيوبيوم والفاناديوم والتيتانيوم مترادفة مع مصطلح «مسبّك دقيق». إذ يعتمد تأثير كل منها على ذوبانه أثناء إعادة التسخين، وترسّبه أثناء الدرفلة أو التبريد، وتنقية الحبيبات، وتفاعلاته مع الكربون والنيتروجين. ولا يكفي وجود العنصر اسمياً للتنبؤ بالبنية المجهرية النهائية.
مواءمة الخواص الميكانيكية مع أفعال التصميم
ابدأ بأفعال التصميم الفعلية: الشد، أو الضغط، أو الانحناء، أو القص، أو التحميل على سطح الارتكاز، أو الانبعاج الموضعي، أو الصدم، أو التحميل الدوري، أو مجموعات من هذه الأفعال. ثم قارنها بحد الخضوع الأدنى المحدد، ومقاومة الشد، والاستطالة، ونقص المساحة عند اشتراطه، والقيم المعتمدة على السمك. ويمكن لمقاومة خضوع أعلى أن تقلل حجم المقطع، لكنها لا تحسن تلقائياً عمر الكلال، أو مقاومة الكسر، أو أداء اللحام، أو مقاومة عدم الاستقرار الموضعي.
تحقق مما إذا كان التصميم يعتمد على مقاومة الخضوع عند سمك معين. إذ تخفض معايير كثيرة الخواص المحددة مع زيادة السمك، لأن معدل التبريد، والانفصال، وبنية الحبيبات، والسلامة الداخلية تختلف عبر المقطع. وتأكد مما إذا كانت القيمة المبلغ عنها تمثل خاصية طولية دنيا، أو خاصية مستعرضة، أو متطلباً للخواص عبر السمك.
يجب ربط المتانة بخطر الفشل ودرجة حرارة الخدمة. حدّد درجة حرارة اختبار شاربي ذي الحز على شكل V، ومتطلب الطاقة الممتصة، واتجاه العينة، وتواتر الاختبار، وقاعدة القبول. ولا يمكن لشهادة اختبار شد في درجة حرارة الغرفة أن تثبت مقاومة الكسر عند درجات الحرارة المنخفضة. وبالنسبة إلى المجمّعات الملحومة السميكة والمقيدة، أو المكونات الحاوية للضغط، أو الجسور، أو المنشآت البحرية، أو الأعضاء المعرضة للصدم، حدّد ما إذا كانت المتطلبات التكميلية للمتانة تنطبق، وما إذا كانت تتطلب فحص معدن الأساس، ومعدن اللحام، والمنطقة المتأثرة بالحرارة جميعاً.
وتتطلب احتياجات الكلال معالجة منفصلة. حدّد مدى الإجهاد، وعدد الدورات، وتركيز الإجهاد، وفئة اللحام، وحالة السطح، وافتراضات الإجهاد المتبقي، وفترة الفحص. إن رفع مقاومة الخضوع لا يزيد بحد ذاته مدى إجهاد الكلال المسموح به لتفصيل ملحوم. وقد تحكم متطلبات التحكم في الكسر أيضاً إذا كان من الممكن لشق أن ينتشر قبل اكتشافه.
تقييم ظروف التصنيع والخدمة
أدرج كل عملية تصنيع قبل قبول الدرجة: القطع، والحفر، والتثقيب، والثني على البارد، والتشكيل على الساخن، والتقويم، والتشغيل الآلي، واللحام. ويجب التحقق من نصف قطر التشكيل بالرجوع إلى الدرجة، واتجاه المنتج، والسمك، واتجاه الثني. فقد تُظهر الصفائح الأعلى مقاومة ارتداداً مرناً أكبر، وقد تتطلب أنصاف أقطار أكبر أو تسلسلات تشكيل متحكم فيها. ويمكن للتشغيل الشديد على البارد أن يقلل المطيلية ويغير المتانة الموضعية، ولذلك قد يلزم إجراء فحص بعد التشكيل أو معالجة حرارية.
وبالنسبة إلى اللحام، حدّد إجراء اللحام المعتمد، وتصنيف المستهلك، ونطاق مدخل الحرارة، ودرجات حرارة التسخين المسبق وما بين التمريرات، والحدين الأدنى والأقصى لدرجات حرارة التمريرات، والتحكم في الهيدروجين، وأي معالجة حرارية بعد اللحام. ويجب أن يكون الإجراء مؤهلاً للدرجة الفعلية، والسمك، وتقييد الوصلة، ووضعية اللحام. ويفيد مكافئ الكربون في الفحص الأولي لقابلية التصلب وخطر التشقق، لكنه لا يحل محل تأهيل الإجراء. ويمكن لمدخل الحرارة أن يغير المنطقة الخشنة الحبيبات المتأثرة بالحرارة، والمتانة، والمقاومة، وسلوك التليين. وقد ينتج فولاذ ذو خواص مقبولة في معدن الأساس وصلة ملحومة غير مقبولة إذا كانت الدورة الحرارية غير مناسبة.
قيّم بيئة الخدمة بعبارات محددة. ففي حالة التعرض الجوي، حدّد البلل، أو التلوث بالكلوريدات أو البيئة البحرية، أو تركيز الملوثات، أو التصريف، أو الفجوات، أو إمكانية الوصول لأغراض الصيانة. ويوفر ASTM A588/A588M مقاومة للتآكل الجوي في ظروف التعرض المناسبة، لكنه لا يلغي التآكل في الظروف المستمرة البلل، أو الغمر، أو الغنية بالكلوريدات، أو سيئة التصريف. وقرّر ما إذا كانت هناك حاجة إلى طلاء، أو سماحية للتآكل، أو تفاصيل إنشائية مناسبة لفولاذ التجوية، أو نظام حماية آخر.
أدرج نطاق درجات الحرارة، والتعرض للحريق، والتآكل السحجي، وخدمة الهيدروجين، ودورات الضغط، والتحميل الزلزالي، والتلامس مع المعادن غير المتماثلة، حيثما ينطبق ذلك. فالخاصية المطلوبة تعتمد على الحالة.
التحقق من الأدلة والشهادات
تتبّع المادة من المكوّن النهائي إلى رقم الصهيرة ووثائق المصنع الأصلية. راجع تقرير اختبار المادة للتأكد من المعيار والدرجة الدقيقين، وشكل المنتج، والسمك، وحالة التسليم، والتركيب الكيميائي للصهيرة، ونتائج الشد، وطريقة قياس الخضوع، والاستطالة، ونتائج الصدم، والاختبارات التكميلية. وتحقق من أن القيم المبلغ عنها تستوفي فئة السمك الصحيحة، لا نطاقاً أكثر ملاءمة.
تحقق مما إذا كانت الشهادة تقرير اختبار صادرًا عن المصنع، أو شهادة فحص، أو وثيقة إفراج خاصة بالمشروع. وتحقق من اعتماد المختبر، وتواريخ الاختبار، واتجاه العينات، وحالة المعايرة، وأي انحرافات أو إعفاءات. وعندما يكون التحكم في الكسر مهماً، فضع في الاعتبار الفحص بالموجات فوق الصوتية، وتقييم التمزق الصفائحي، ورسم خريطة الصلادة، وسجلات تأهيل إجراءات اللحام، والاختبار بحضور جهة مستقلة.
| مجال التقييم | الأدلة المطلوب التحقق منها |
|---|---|
| الهوية | المواصفة والإصدار والدرجة وشكل المنتج والسُّمك وحالة التسليم |
| الخواص الميكانيكية | مقاومة الخضوع ومقاومة الشد والاستطالة ونتائج الثني ونطاق السُّمك |
| المتانة | درجة حرارة الصدم ومتطلب الطاقة واتجاه العينة والتواتر |
| التصنيع | مواصفة إجراء اللحام المؤهلة، والتسخين المسبق، ودرجة الحرارة بين الممرات، والإدخال الحراري، والمواد المستهلكة، والتحكم في الهيدروجين |
| البيئة | الابتلال والتعرض للكلوريد والتصريف والطلاءات وسماحية التآكل وإمكانية الوصول للفحص |
إن إطار اتخاذ القرار مباشر: حدّد التعيين والدرجة الدقيقين وفق ASTM أو أي معيار حاكم آخر؛ وتحقق من شكل المنتج، والسمك، وحالة التسليم، والخواص الميكانيكية الدنيا، وحدود التركيب الكيميائي، ومتطلبات المتانة؛ ثم طابقها مع أفعال التصميم، وإجراء اللحام، وعملية التشكيل، وبيئة التآكل، ومتطلبات الكلال، وأساس الفحص. ولا تقبل الدرجة إلا عندما تغطي الأدلة كل متطلب حاكم. وعندما يختلف معيار حالي واجب التطبيق ومدونة المشروع عن ملخص مرجعي عام، يكون المعيار الحالي ومدونة المشروع هما الحاكمين.
المراجع
- [1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)
- [2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. NIST NCSTAR 1-3A, 2005. https://nvlpubs.nist.gov/nistpubs/Legacy/NCSTAR/ncstar1-3a.pdf