




1. Что означает высокопрочная низколегированная сталь
HSLA как класс, а не отдельный сплав
Высокопрочная низколегированная сталь (HSLA) — это семейство низкоуглеродистых низколегированных конструкционных сталей, прочностные и эксплуатационные свойства которых обеспечиваются контролируемым сочетанием химического состава, технологии производства и микроструктуры. Это не один сплав, не одна термическая обработка и не универсальный состав. Лист, поставляемый по ASTM A572/A572M Grade 50, и атмосферостойкий лист, поставляемый по ASTM A588, могут относиться к HSLA, однако к ним предъявляются разные требования стандартов, применяются разные стратегии легирования, они обладают различными характеристиками коррозионного поведения и допускаются к изготовлению в разных формах продукции.
Основное металлургическое отличие заключается в том, что HSLA-стали достигают повышенной прочности без использования высокого содержания углерода, характерного для многих прежних высокопрочных углеродистых сталей. В их состав могут входить умеренные добавки марганца, кремния, меди, никеля, хрома, молибдена или других легирующих элементов, а также небольшие добавки ниобия, ванадия и титана. В старой американской терминологии ниобий часто обозначается как columbium («колумбий»), поэтому в обозначениях и описаниях ASTM могут встречаться «колумбий-ванадиевые» стали.
Умеренные добавки ниобия, ванадия или титана могут повышать прочность и улучшать стойкость к атмосферной коррозии или формуемость. Strong evidence
Американский институт чугуна и стали описывает HSLA-сталь как группу сталей, в которой умеренные добавки колумбия, ванадия или титана повышают прочность и могут также улучшать стойкость к атмосферной коррозии или формуемость. Эти эффекты не являются автоматическим следствием добавления какого-либо элемента. Они зависят от количества добавленного элемента, содержания углерода и азота в стали, термической истории, а также конечного распределения выделений и зерен.
В обзоре ASM International за 2024 год горячекатаные HSLA-стали, также называемые микролегированными сталями, отнесены к высокопрочным углеродистым и низколегированным сталям с пределом текучести свыше 275 MPa [40 ksi]. Этот показатель полезен для идентификации широкой категории горячекатаных сталей, однако он не является универсальной границей, установленной законодательством или стандартом. Стандарт ASTM может определять изделие HSLA посредством обозначения марки, пределов химического состава, требований к механическим свойствам и условий производства, а не посредством единого общего порогового значения.
Диапазон характеристик широк. В докладе симпозиума ASTM, опубликованном в 1979 году, для HSLA-сталей были приведены значения предела текучести от 40 000 до 140 000 psi [276–966 MPa]. Уже один этот диапазон показывает, почему термин «HSLA» не может заменять фактическое обозначение марки. Для верхней части диапазона могут требоваться иные технология производства, содержание легирующих элементов, ограничения по толщине проката и требования к вязкости, чем для конструкционного листа, находящегося у нижней границы диапазона.
Определения по прочности отличаются от определений по стандарту
| Описание | Что это устанавливает | Что это не устанавливает |
|---|---|---|
| Определение по прочности | Заданный уровень предела текучести или прочности при растяжении | Химический состав, технологический маршрут или форма изделия |
| Определение по спецификации | Химический состав, механические свойства, требования к изделию и условия изготовления | Единую универсальную микроструктуру ВНЛС |
| Обозначение микролегированной стали | Контролируемые добавки ниобия, ванадия, титана или их сочетаний | Эквивалентные характеристики всех изделий |
Определение по прочности отвечает на вопрос о том, какие механические свойства демонстрирует сталь. Определение по стандарту отвечает на вопрос о том, каким требованиям должно соответствовать изделие. Эти вопросы взаимосвязаны, но не идентичны.
Предел текучести часто является наиболее заметным критерием. Например, ASTM A572/A572M распространяется на пять марок высокопрочной низколегированной колумбий-ванадиевой конструкционной стали, предназначенной для изготовления фасонных профилей, листов, шпунтовых свай и прутков. Установленные минимальные значения предела текучести составляют от 42 ksi [290 MPa] до 65 ksi [450 MPa] в зависимости от марки и вида продукции. Таким образом, обозначение сообщает значительно больше, чем просто «высокопрочная сталь»: оно указывает стандарт, регламентирующий химический состав, свойства при растяжении, размерные требования или требования к виду продукции, а также другие условия, применимые к заказанной форме изделия.
ASTM A588 — ещё один важный пример. Этот стандарт определяет конструкционную HSLA-сталь с повышенной стойкостью к атмосферной коррозии, а NIST в 2005 году указал для данной марки минимальный предел текучести 50 ksi. С металлургической точки зрения вполне обоснованно называть и A572/A572M, и A588 сталями HSLA, однако считать их взаимозаменяемыми нельзя. A572 обозначается как высокопрочная низколегированная колумбий-ванадиевая конструкционная сталь, тогда как A588 содержит требования, связанные со стойкостью к атмосферной коррозии. Инженер-проектировщик по-прежнему должен проверить ограничения по толщине, требования к вязкости, требования к сварке, воздействие окружающей среды и конкретную форму продукции.
Сталь может иметь предел текучести выше 275 MPa и при этом не классифицироваться как HSLA в соответствии с конкретным стандартом закупки или проектирования. И наоборот, стандарт может использовать термин HSLA из-за предусмотренного сочетания химического состава и свойств, даже если минимальная прочность не совпадает точно с широким пороговым значением, установленным ASM International для горячекатаных сталей. Стандарты на продукцию могут отдельно различать горячекатаный лист, листовой прокат, прутки, конструкционные профили и закалённые и отпущенные изделия; для каждого из них устанавливаются отдельные требования.
Следовательно, механический показатель является лишь одной частью идентификации материала. В эксплуатации не меньшее значение могут иметь временное сопротивление разрыву, отношение предела текучести к временному сопротивлению, относительное удлинение, ударная вязкость, результаты испытаний на изгиб, свариваемость и свойства в направлении толщины. Две стали с близкими значениями предела текучести могут по-разному вести себя при формовании или сварке, поскольку отличаются углеродными эквивалентами, количеством выделений, размерами зерна и историей охлаждения.
Почему понятия «низколегированная», «высокопрочная» и «микролегированная» не являются взаимозаменяемыми
Термин «низколегированная» описывает содержание легирующих элементов в широком композиционном смысле; сам по себе он не гарантирует определённый уровень прочности, способ производства или микроструктуру. Низколегированная сталь может предназначаться для обеспечения прокаливаемости, износостойкости, работы при повышенных температурах, вязкости или конструкционной прочности. Некоторые низколегированные стали содержат относительно значительные добавки хрома, никеля, молибдена или марганца и могут подвергаться закалке и отпуску. Автоматически HSLA-сталями они не являются.
Основные механизмы упрочнения ВНЛС
- Упрочнение твёрдого раствора
- Растворённые атомы легирующих элементов искажают решётку феррита и затрудняют движение дислокаций.
- Измельчение зерна
- Более мелкие зёрна феррита повышают предел текучести и могут улучшать сопротивление хрупкому разрушению по механизму скола.
- Дисперсионное упрочнение
- Мелкие частицы карбонитридов блокируют дислокации в ферритной матрице.
- Упрочнение за счёт превращений
- Охлаждение может приводить к образованию мелкодисперсного феррита, бейнитного феррита или других более твёрдых составляющих.
- Контролируемая деформация
- Сохранённая деформация и нерекристаллизованный аустенит влияют на конечную структуру феррита.
Термин «высокопрочная» описывает уровень свойств, обычно устанавливаемый заданным пределом текучести или временным сопротивлением разрыву. Он почти ничего не говорит о том, каким образом была достигнута эта прочность. Вклад могут вносить упрочнение твёрдого раствора марганцем или кремнием, измельчение зерна, дисперсионное упрочнение, превращение в более твёрдые ферритные или бейнитные составляющие и контролируемая прокатка. Низколегированная сталь, прошедшая закалку и отпуск, может быть высокопрочной, не являясь при этом микролегированной HSLA-маркой в обычном смысле горячекатаной стали.
Микролегированная сталь Сталь, содержащая очень малые контролируемые добавки, например ниобия, ванадия или титана, которые изменяют структуру зерна, выделение фаз, рекристаллизацию или характер превращений.
Термин «микролегированная» более конкретно относится к применению очень малых контролируемых добавок — обычно ниобия, ванадия, титана или их сочетаний — для изменения характера превращений и деформации. Эти элементы действуют посредством таких механизмов, как выделение карбидов, нитридов или карбонитридов, контроль размера аустенитного зерна и подавление рекристаллизации в процессе прокатки. Одного только номинального присутствия элемента недостаточно. Ниобий, остающийся в растворённом состоянии при повторном нагреве, может вести себя иначе, чем ниобий, выделившийся до прокатки или во время неё. Титан может связывать азот с образованием нитрида титана, тогда как выделение ванадия может способствовать упрочнению феррита при охлаждении. Результат зависит от температуры растворения, режима повторного нагрева, графика прокатки, скорости охлаждения и соотношения углерода и азота.
Поэтому контролируемая термомеханическая обработка на практике является частью определения материала. Прокатка при температурах ниже выбранных температур рекристаллизации может измельчать структуру предшествующего аустенита; ускоренное охлаждение может изменять соотношение феррита, перлита, бейнита и других продуктов превращения; а выделение дисперсных фаз может повышать прочность без существенного увеличения содержания углерода. Эти механизмы также влияют на вязкость, пластичность, предельную формуемость и зоны термического влияния при сварке.
В материалах симпозиума ASTM 1979 года отмечалось, что большинство рассматривавшихся марок были микролегированы колумбием, ванадием, титаном или сочетаниями этих элементов. Это наблюдение не означает, что каждая сталь, называемая HSLA, содержит все три элемента или хотя бы один из них. Оно также не означает, что каждая микролегированная сталь относится к одному и тому же семейству стандартов. Надёжная идентификация определяется полным обозначением — например, ASTM A572/A572M Grade 50 или ASTM A588 — вместе с указанием формы продукции, толщины, состояния поставки и применимых дополнительных требований. Только после этого можно оценивать прочность, вязкость, свариваемость, формуемость и коррозионные характеристики именно той стали, которая фактически используется.
2. Отличия сталей HSLA от углеродистых и обычных низколегированных сталей
Высокопрочная низколегированная сталь (HSLA) представляет собой семейство конструкционных сталей с низким содержанием углерода и легирующих элементов, а не один конкретный химический состав. Ее эксплуатационные характеристики определяются взаимодействием химического состава, повторного нагрева, прокатки, охлаждения и формирующейся микроструктуры. Поэтому это обозначение не указывает на какое-либо универсальное соотношение прочности, пластичности, вязкости, свариваемости или коррозионного поведения.
ASM International относит горячекатаные стали HSLA, также называемые микролегированными сталями, к высокопрочным углеродистым и низколегированным сталям с пределом текучести выше 275 MPa [40 ksi]. Этот порог характеризует диапазон прочности, а не единую металлургическую технологию. Например, ASTM A572/A572M распространяется на пять марок высокопрочной низколегированной конструкционной стали, легированной ниобием и ванадием. Нормируемые минимальные значения предела текучести для них находятся в диапазоне от 42 ksi [290 MPa] до 65 ksi [450 MPa]. ASTM A588 представляет собой другую спецификацию: она распространяется на конструкционную сталь HSLA с атмосферной коррозионной стойкостью, а NIST указывает для этого материала минимальный предел текучести 50 ksi.
Это различие имеет значение, поскольку углеродистая сталь, обычная низколегированная сталь и сталь HSLA могут содержать углерод и марганец, но обеспечивать различные свойства благодаря разным стратегиям проектирования состава и технологии. Сталь, соответствующая обозначению одной марки, не может считаться взаимозаменяемой со сталью другой марки только потому, что обе описываются как «высокопрочные».
Углерод как упрочняющий элемент и контроль его содержания
Углерод упрочняет феррит за счет внедренного твердорастворного упрочнения, а также способствует образованию более твердых структурных составляющих, таких как перлит, бейнит и мартенсит. Поэтому увеличение содержания углерода может повышать временное сопротивление и предел текучести, особенно если термическая обработка приводит к образованию значительной доли упрочненных фаз. Обычные углеродистые стали часто используют именно эту зависимость: содержание углерода, скорость охлаждения и термическая обработка в значительной степени определяют окончательную прочность.
Однако такой подход имеет свои недостатки. Более высокое содержание углерода может снижать свариваемость, повышая прокаливаемость и риск образования твердой хрупкой зоны термического влияния, особенно при быстром охлаждении, вызываемом сваркой. Оно также может уменьшать пластичность и усложнять формообразование. Сталь с высоким содержанием углерода может быть прочной, но при этом менее устойчивой к технологическим операциям, чем низкоуглеродистая сталь с тщательно контролируемой микроструктурой.
При разработке HSLA обычно стремятся обеспечить прочность без опоры на высокое содержание углерода. Углерод поддерживают на достаточно низком уровне, чтобы обеспечить свариваемость и формуемость, тогда как марганец обеспечивает твердорастворное упрочнение и способствует контролю превращений. Кремний, медь, никель, хром и молибден также могут контролироваться или вводиться для конкретных целей, однако их влияние зависит от спецификации и технологического маршрута. Это не просто взаимозаменяемые упрочняющие добавки.
Низкое содержание углерода не означает, что углерод не играет металлургической роли. Даже небольшое его изменение может влиять на прокаливаемость, образование цементита, долю бейнита или мартенсита, а также на углеродный эквивалент, используемый для оценки условий сварки. Целью является контролируемое содержание углерода, а не его полное удаление. Во многих марках HSLA значительную часть требуемого предела текучести производитель стали получает за счет измельчения зерна и выделительного упрочнения, а не за счет большого объема твердых продуктов превращения.
Обычные низколегированные стали часто содержат большее количество легирующих элементов, чем стали HSLA, и могут основываться на закалке и отпуске, объемной прокаливаемости или тщательно разработанных сочетаниях фаз. Их назначение может включать обеспечение высокой прокаливаемости, прочности при повышенных температурах, износостойкости или заданной реакции на термическую обработку. Стали HSLA, напротив, часто поставляются в горячекатаном или контролируемо прокатанном состоянии, при этом режим прокатки и траектория охлаждения являются частью проектирования свойств.

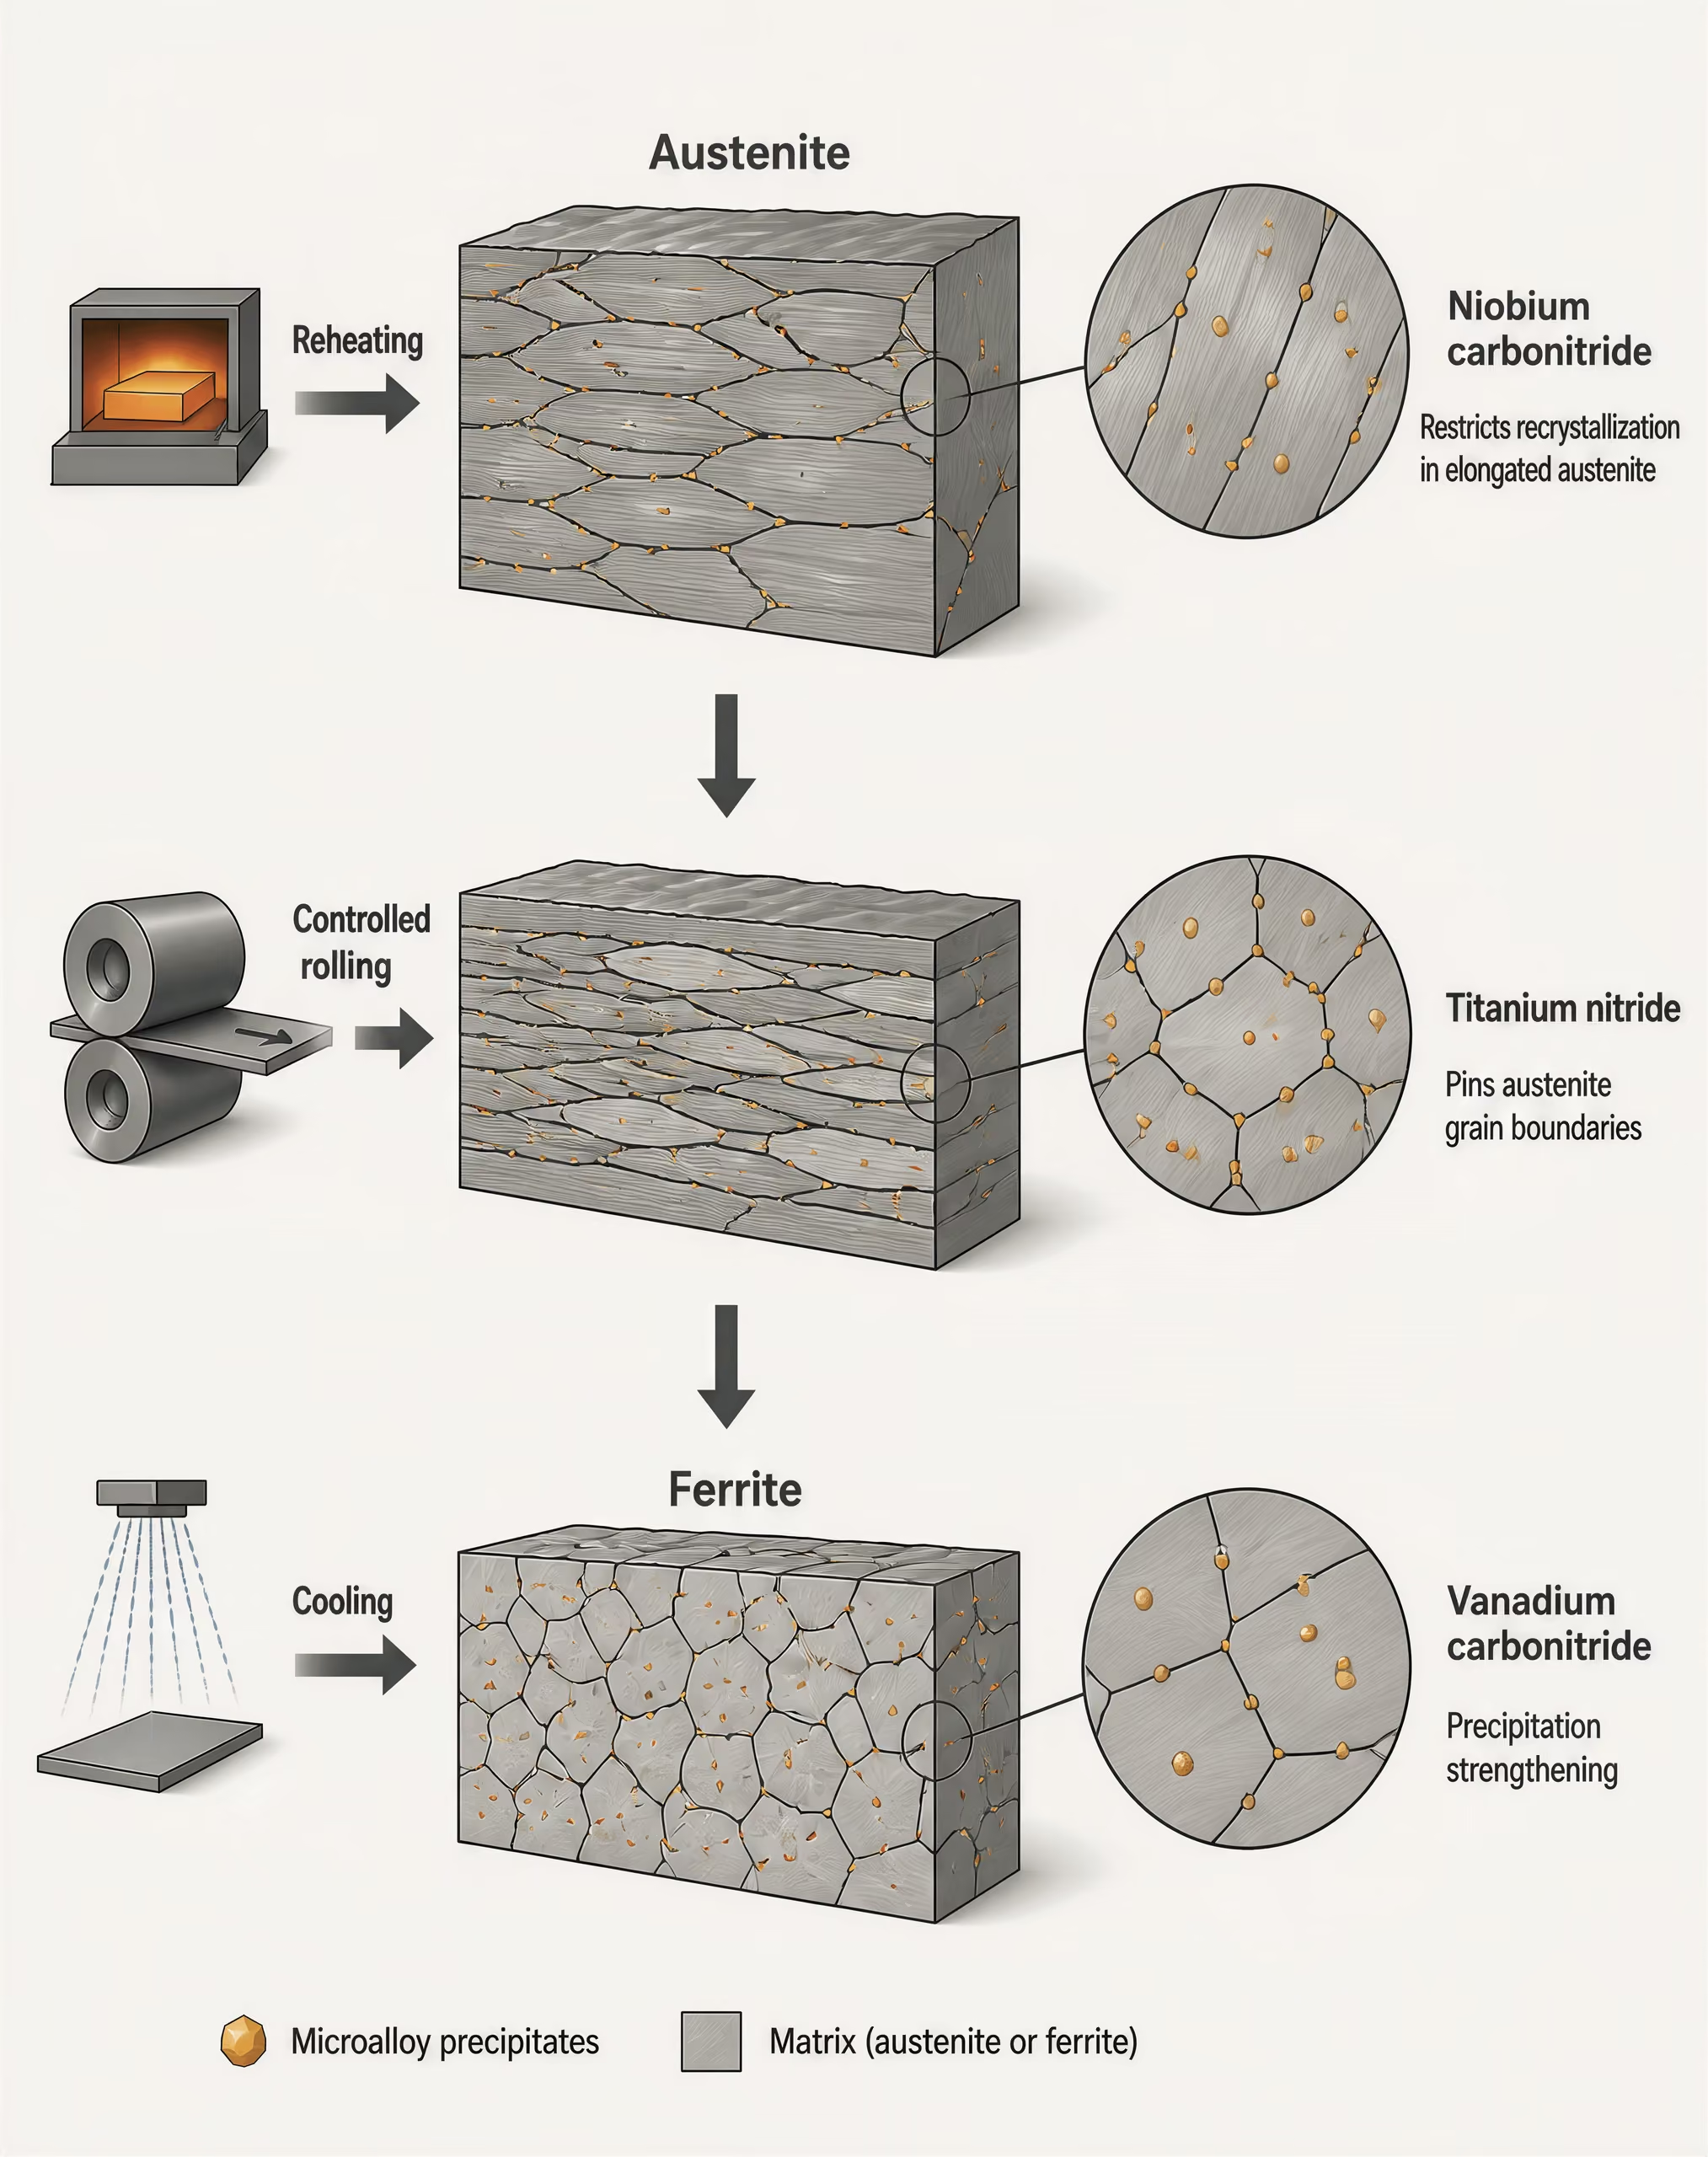
Почему небольшие добавки легирующих элементов могут существенно изменять свойства
Микролегирование эффективно потому, что элементы, присутствующие в небольших концентрациях, способны контролировать процессы на уровне зерен и выделений. Ниобий, ванадий и титан — в ряде американских спецификаций и справочных материалов называемые соответственно columbium, vanadium и titanium — могут образовывать стабильные карбиды, нитриды или карбонитриды. Само номинальное присутствие этих элементов мало говорит о свойствах готовой стали. Результат зависит от того, растворяется ли каждый элемент при повторном нагреве, выделяется ли во время прокатки или охлаждения и сохраняется ли он в доступном состоянии, позволяющем влиять на конечную микроструктуру.
Ниобий может замедлять рекристаллизацию аустенита при контролируемой прокатке. Благодаря этому до начала превращения накапливается больше деформации, а после охлаждения формируется мелкозернистая ферритная структура. Поскольку измельчение зерна повышает предел текучести и обычно сохраняет полезную вязкость, ниобий позволяет получить иное соотношение прочности и пластичности, чем простое увеличение содержания углерода.
Ванадий обычно вносит вклад через выделительное упрочнение. Карбонитриды ванадия, образующиеся в феррите, препятствуют движению дислокаций и повышают прочность после превращения. Титан образует особенно стабильные нитриды и может способствовать контролю роста зерна аустенита при повторном нагреве. Однако если частицы титана слишком крупные, они могут обеспечивать меньшее упрочнение и влиять на вязкость или технологическую реакцию материала. Поэтому одна и та же добавка может иметь различную ценность при разных условиях выплавки и прокатки стали.
Эти механизмы являются аддитивными лишь в ограниченном смысле. Твердорастворное упрочнение марганцем или кремнием, измельчение зерна при контролируемой прокатке, выделительное упрочнение ниобием или ванадием и упрочнение за счет фазовых превращений могут взаимодействовать, однако конечное свойство нельзя предсказать только по перечню легирующих элементов. Важны температура повторного нагрева, толщина сляба, температура чистовой прокатки, скорость охлаждения, размер поперечного сечения и форма готового изделия.
Масштаб диапазона прочности хорошо иллюстрирует это положение. В статье из материалов симпозиума ASTM, опубликованной в 1979 году, для сталей HSLA приводился диапазон значений предела текучести от 40 000 до 140 000 psi [276–966 MPa]; большинство марок было микролегировано колумбием, ванадием, титаном или сочетаниями этих элементов. Такой диапазон невозможно представить одной «композицией HSLA». Определение AISI также указывает, что умеренные добавки колумбия, ванадия или титана способны повышать прочность и в некоторых марках улучшать атмосферную коррозионную стойкость или формуемость.
Прочность, свариваемость, вязкость и формуемость как конкурирующие проектные параметры
Предел текучести является лишь одним из результатов разработки стали HSLA. Его повышение автоматически не улучшает пластичность, ударную вязкость, свариваемость, формуемость или коррозионную стойкость. Мелкозернистая ферритная сталь HSLA может сочетать высокий предел текучести с полезной вязкостью, тогда как другая марка с более твердой микроструктурой может быть более чувствительной к условиям у вершины надреза, термическим циклам сварки или холодному формообразованию.
Факторы, определяющие свариваемость ВНЛС
- Химический состав Углерод, марганец, легирующие добавки и углеродный эквивалент влияют на прокаливаемость.
- Геометрия Толщина листа и степень закрепления соединения влияют на охлаждение и риск образования трещин.
- Термический цикл Тепловложение, предварительный подогрев, температура между проходами и скорость охлаждения изменяют твёрдость и вязкость зоны термического влияния.
- Контроль водорода Хранение сварочных материалов, чистота поверхности и применение технологии сварки с низким содержанием водорода снижают риск замедленного растрескивания.
- Аттестация процедуры Технологическая инструкция по сварке должна охватывать фактическую марку, толщину, процесс, сварочный материал и тепловые ограничения.
На свариваемость существенно влияют содержание углерода, марганца и легирующих добавок, толщина листа, степень стеснения деформаций, погонная энергия и скорость охлаждения. Низкоуглеродистая марка HSLA может свариваться легче, чем более высокоуглеродистая закаленная и отпущенная сталь, но даже для нее может потребоваться контроль предварительного подогрева, температуры между проходами, содержания водорода или погонной энергии. В зависимости от термического цикла зона термического влияния может потерять вязкость, размягчиться или приобрести твердые структурные составляющие.
Формуемость связана с аналогичным компромиссом. Более высокий предел текучести может увеличивать пружинение и усилие формообразования. Крупные выделения, полосчатая структура или анизотропия, обусловленная прокаткой, могут ухудшать гибку или глубокую вытяжку даже при соответствии временного сопротивления требованиям спецификации. И наоборот, тщательно контролируемые размер зерна и химический состав могут обеспечить улучшенную формуемость при заданном уровне прочности.
Коррозионную стойкость также необходимо рассматривать отдельно от прочности. ASTM A588 включает атмосферостойкую конструкционную сталь HSLA, тогда как ASTM A572 определяется как высокопрочная низколегированная конструкционная сталь, легированная ниобием и ванадием. Эти два обозначения не следует считать синонимами. На атмосферную коррозию влияют медь, фосфор, хром, никель, условия воздействия, состояние поверхности и циклы увлажнения и высыхания; сам по себе более высокий предел текучести этого не обеспечивает.
Таким образом, выбор HSLA представляет собой задачу с ограничениями. Важен не вопрос о том, является ли сталь «более прочной», а вопрос о том, какие марка, форма изделия, толщина, состояние поставки и спецификация обеспечивают требуемое сочетание свойств. Контроль содержания углерода, выделения микролегирующих фаз, измельчение зерна, контролируемая прокатка и характер фазовых превращений необходимо рассматривать совместно.
3. Микролегирующие Элементы: Ниобий, Ванадий и Титан
Высокопрочные низколегированные стали получают свои свойства не за счёт какой-либо одной обобщённой «микролегирующей добавки». Небольшие количества ниобия, ванадия, титана или их сочетаний взаимодействуют с углеродом и азотом, изменяют поведение зёрен аустенита, влияют на рекристаллизацию во время прокатки и образуют выделения, которые изменяют конечную ферритную структуру. Результат зависит от химического состава стали и истории её обработки: температура повторного нагрева определяет, какие частицы растворятся, температура прокатки контролирует рекристаллизацию, а скорость охлаждения влияет на феррит, перлит, бейнит или другие продукты превращения, формирующиеся впоследствии.
Американский институт чугуна и стали описывает стали HSLA как группу сталей, в которой умеренные добавки колумбия, ванадия или титана повышают прочность и могут также улучшать стойкость к атмосферной коррозии или штампуемость (AISI, 2024). ASM International относит прокатанные без нормализации стали HSLA, также называемые микролегированными сталями, к высокопрочным углеродистым и низколегированным сталям с пределом текучести более 275 MPa [40 ksi] (ASM International, 2024). Эти описания определяют металлургическое семейство, а не один конкретный состав или технологический маршрут. В статье, представленной на симпозиуме ASTM и опубликованной в 1979 году, сообщалось об уровнях предела текучести сталей HSLA от 40 000 до 140 000 psi [от 276 до 966 MPa]; большинство рассмотренных марок были микролегированы колумбием, ванадием, титаном или сочетаниями этих элементов.
Терминология: колумбий и ниобий
Ниобий Североамериканский термин спецификаций для ниобия, химического элемента Nb.
«Колумбий» и «ниобий» обозначают один и тот же химический элемент Nb. Ниобий — широко используемое современное химическое название в научной и международной металлургической литературе, тогда как колумбий сохраняется в качестве устоявшегося термина в ряде североамериканских спецификаций на сталь. Например, ASTM A572/A572M озаглавлен как Стандартная спецификация на высокопрочную низколегированную конструкционную колумбиево-ванадиевую сталь. Для пяти марок этой стали установлены минимальные значения предела текучести от 42 ksi [290 MPa] до 65 ksi [450 MPa] в зависимости от марки и требований к продукции (ASTM International, 2000). Название элемента «ниобий» не означает, что речь идёт о другом сплаве; название «колумбий» соответствует терминологии, использованной в данной спецификации.
В сталях HSLA ниобий обычно соединяется с углеродом и азотом с образованием карбида ниобия, нитрида ниобия или смешанного карбонитрида ниобия, часто обозначаемого как Nb(C,N). Одни частицы выделяются во время горячей прокатки, другие образуются при охлаждении, а третьи остаются нерастворёнными после повторного нагрева. Мелкие дисперсные частицы могут ограничивать рост зёрен аустенита и способствовать упрочнению выделениями. Нерастворённые частицы могут закреплять границы зёрен аустенита при высокой температуре, однако важны их размер и распределение. Небольшое количество крупных частиц не обеспечивает такого же эффекта упрочнения или контроля размера зёрен, как значительно более мелкая дисперсия.
Ниобий также изменяет поведение аустенита при прокатке. Если Nb(C,N) остаётся в твёрдом растворе, ниобий может замедлять рекристаллизацию между проходами прокатки. Это позволяет накопленной деформации формировать сплющенную, сильно вытянутую структуру аустенита, а не последовательность полностью рекристаллизованных равноосных зёрен. При последующем охлаждении увеличение числа потенциальных центров зарождения феррита может способствовать формированию более мелкозернистой ферритной структуры. Измельчение зерна повышает предел текучести, обычно сохраняя более благоприятный баланс вязкости и прочности, чем упрочнение, полученное только за счёт грубых выделений или высокого содержания углерода.
Как ниобий влияет на контролируемую прокатку
- Повторный нагрев Некоторые содержащие ниобий частицы растворяются, возвращая ниобий в твёрдый раствор аустенита.
- Деформация Растворённый ниобий и выделения задерживают рекристаллизацию аустенита во время прокатки.
- Расплющивание зёрен аустенита Накопленная деформация создаёт вытянутые зёрна аустенита и дополнительные центры превращения.
- Охлаждение Деформированный аустенит превращается в более мелкодисперсную ферритную структуру.
Эта последовательность не является автоматической. Если при повторном нагреве растворяется слишком мало ниобия, может оказаться недостаточно растворённого элемента для задержки рекристаллизации или последующего образования мелких выделений. Если прокатка проводится при слишком высокой температуре, рекристаллизация может устранить предусмотренную деформационную структуру. При иных условиях охлаждения конечная микроструктура может содержать полигональный феррит, перлит, игольчатый феррит, бейнитные составляющие или смеси этих структур. Поэтому одинаковое номинальное содержание Nb может приводить к различным свойствам листа, полосы или прутка, изготовленных по разным термическим режимам.
Ниобий также не заменяет контроль соответствия спецификации. ASTM A572/A572M определяет семейство конструкционных колумбиево-ванадиевых сталей, тогда как ASTM A588 распространяется на высокопрочную низколегированную конструкционную сталь с атмосферостойкостью. NIST указывает для ASTM A588 минимальный предел текучести 50 ksi (NIST, 2005). Обозначение и требуемые эксплуатационные характеристики определяются совокупностью химического состава, формы продукции, технологии производства и требований к испытаниям, а не одним лишь присутствием Nb.
Карбонитриды ванадия и упрочнение выделениями
Ванадий особенно связан с упрочнением выделениями, поскольку карбонитрид ванадия V(C,N) может выделяться при охлаждении стали из области аустенита или в процессе превращения феррита. Мелкие частицы V(C,N) препятствуют движению дислокаций в феррите. Повышение предела текучести часто описывают с помощью механизма типа Орована: для обхода или прохождения между близко расположенными выделениями дислокациям требуется дополнительное приложенное напряжение.
Поведение ванадия отличается от поведения ниобия. Карбонитриды ванадия обычно лучше растворяются в аустените при температурах повторного нагрева, чем многие соединения ниобия или титана. Поэтому большая доля ванадия может переходить в твёрдый раствор перед прокаткой, а затем выделяться в феррите. Это делает важными режим охлаждения, содержание углерода и азота, а также температуру превращения. Более быстрое или более медленное охлаждение может изменять количество, размер и расстояние между частицами V(C,N), тогда как доступность азота может существенно влиять на выделение, поскольку нитрид ванадия является важной составляющей совокупности карбонитридов.
Упрочнение выделениями имеет отрицательную сторону, если частицы становятся слишком крупными или расположенными слишком далеко друг от друга. Крупные выделения вносят меньший вклад в упрочнение на единицу объёма и могут неблагоприятно взаимодействовать с процессами разрушения. Чрезмерная добавка ванадия также не гарантирует пропорционального повышения предела текучести. Полезный эффект зависит от тонкого распределения частиц, а это распределение определяется полным термическим циклом, а не номинальным содержанием легирующего элемента.
Ванадий может работать совместно с ниобием. Ниобий может контролировать рекристаллизацию аустенита и измельчать структуру после превращения, тогда как ванадий выделяется во время превращения или после него и упрочняет феррит. Поэтому сталь, содержащая оба элемента, может сочетать измельчение зерна с упрочнением выделениями, однако баланс необходимо проектировать с учётом конкретного изделия и технологического маршрута. В нормализованной плите, листе, изготовленном с термомеханически контролируемой прокаткой, и прокатанном без нормализации прутке одинаковый состав Nb–V может не обеспечивать одинаковую ферритную структуру или механические свойства.
Нитрид титана, контроль размера зёрен и эффекты, связанные с включениями
Титан обладает высоким сродством к азоту и при высоких температурах образует нитрид титана TiN. Частицы TiN относительно устойчивы при повторном нагреве, поэтому контролируемая совокупность мелких частиц может закреплять границы зёрен аустенита и ограничивать укрупнение зёрен. Это особенно важно в зонах термического влияния при сварке, где высокие температуры могут вызывать значительный рост зёрен аустенита. Мелкозернистая структура после превращения может обеспечивать лучшую вязкость, чем крупнозернистая, хотя свариваемость остаётся специфичной для конкретной марки и процедуры сварки.
Эффект титана, связанный с контролем размера зёрен, резко зависит от размера и распределения TiN. Очень мелкие частицы TiN эффективно закрепляют границы зёрен; крупные кубические частицы TiN обеспечивают значительно меньшее закрепление, поскольку их численная плотность ниже. Крупные включения TiN могут служить локальными концентраторами напряжений и становиться местами зарождения трещин, особенно при повышенных требованиях к вязкости или при нагрузках в направлении толщины. Таким образом, титан не является универсальным измельчителем зерна. Азотный баланс, содержание титана, температура повторного нагрева и условия затвердевания определяют, сформируется ли полезная дисперсия или нежелательные крупные включения.
Титан также может соединяться с углеродом с образованием карбида титана или смешанных карбонитридов, однако TiN часто является основной высокотемпературной частицей, учитываемой при проектировании контроля размера зёрен. Его устойчивость может сохранять закрепление границ зёрен в условиях, когда соединения ниобия и ванадия растворяются легче. В то же время избыточное или плохо контролируемое содержание титана может связывать азот и изменять поведение при выделении других микролегирующих элементов.
| Элемент | Основная тенденция | Чувствительность к обработке |
|---|---|---|
| Ниобий | Контроль рекристаллизации и мелкодисперсных выделений | Растворение при повторном нагреве и температура прокатки |
| Ванадий | Дисперсионное упрочнение феррита | Скорость охлаждения, температура превращения, углерод и азот |
| Титан | Стабильность нитридов при высокой температуре и фиксация зёрен аустенита | Баланс азота, температура повторного нагрева и размер частиц |
Таким образом, три элемента могут вызывать сходные, но различающиеся эффекты. Ниобий в значительной степени связан с контролем рекристаллизации и образованием мелких выделений; ванадий — с упрочнением феррита выделениями; титан — с устойчивостью нитридов при высоких температурах и закреплением зёрен аустенита. Это тенденции, а не неизменные правила. Растворение, выделение, степень обжатия при прокатке, повторный нагрев, охлаждение, сварка и конечное фазовое превращение определяют, какой механизм будет доминировать в конкретной марке HSLA. Поэтому классификации ASTM, AISI, ASM International и NIST следует рассматривать вместе с конкретной маркой, формой продукции и требованиями к испытаниям, а не считать взаимозаменяемыми обозначениями.
4. Металлургические Механизмы, Обеспечивающие Прочность Сталей HSLA
Высокопрочная низколегированная сталь не получает свой предел текучести по единому универсальному рецепту. Это семейство низкоуглеродистых низколегированных сталей, в которых химический состав, повторный нагрев, прокатка, охлаждение и формирующаяся микроструктура проектируются совместно. Это различие имеет значение: ASTM A572/A572M охватывает пять марок высокопрочной низколегированной конструкционной стали, легированной ниобием и ванадием, с установленными минимальными пределами текучести от 42 ksi [290 МПа] до 65 ksi [450 МПа], однако эти марки не являются взаимозаменяемыми. В отличие от этого, ASTM A588 определяется как атмосферостойкая высокопрочная низколегированная конструкционная сталь; NIST указывает для нее минимальный предел текучести 50 ksi.
ASM International относит горячекатаные высокопрочные низколегированные стали, также называемые микролегированными сталями, к высокопрочным углеродистым и низколегированным сталям с пределом текучести выше 275 МПа [40 ksi]. В статье, опубликованной в 1979 году по материалам симпозиума ASTM, были приведены уровни предела текучести высокопрочных низколегированных сталей от 40 000 до 140 000 psi [от 276 до 966 МПа]. Такой диапазон невозможно объяснить одним лишь номинальным обозначением. Прочность является совокупным результатом действия нескольких барьеров для движения дислокаций, тогда как вязкость и свариваемость зависят от дополнительных особенностей, таких как размер зерна, контроль примесей, распределение фаз и локальная термическая обработка.
Измельчение зерна
Измельчение ферритного зерна — один из наиболее важных способов повышения предела текучести высокопрочной низколегированной стали без существенного увеличения содержания углерода. Эта зависимость качественно описывается эффектом Холла—Петча: по мере уменьшения среднего размера ферритного зерна напряжение текучести возрастает, поскольку границы зерен препятствуют движению дислокаций. Дислокация, перемещающаяся внутри одного зерна, не может перейти в соседнее зерно без изменения направления или приспособления к иной кристаллографической структуре. Поэтому более близко расположенные границы затрудняют пластическую деформацию.
Практический вывод заключается не просто в том, что «больше легирующих элементов означает большую прочность». Низкоуглеродистая сталь с мелкозернистой однородной ферритной структурой может обеспечить лучшее сочетание прочности и вязкости, чем более высокоуглеродистая сталь с крупным ферритом и перлитом. Мелкие зерна также уменьшают размер области, доступной для хрупкого транскристаллитного разрушения. Поэтому измельчение зерна способно повышать предел текучести, одновременно поддерживая ударную вязкость, тогда как некоторые другие методы упрочнения увеличивают прочность ценой более значительного снижения вязкости.
Ниобий, обозначаемый как columbium в ряде обозначений ASTM и AISI, особенно важен для высокопрочных низколегированных сталей с контролируемой прокаткой. Растворенный ниобий может замедлять рекристаллизацию аустенита во время горячей прокатки, позволяя накапливать деформацию в аустените. Последующее превращение приводит к образованию более мелкого феррита. Титан способен образовывать устойчивый нитрид титана, который помогает ограничивать рост зерна аустенита при повторном нагреве, если частицы сохраняют подходящее распределение. Ванадий играет более значительную роль в выделении фаз во время превращения или после него, хотя его воздействие также зависит от температуры и химического состава стали.
Диапазон технологических параметров узок. Чрезмерный повторный нагрев может растворить или укрупнить частицы, предназначенные для контроля размера зерна аустенита. Прокатка при неподходящих температурах может допустить рекристаллизацию и устранить накопленную деформацию, необходимую для измельчения структуры. Поэтому измельчение зерна является результатом технологического процесса, а не гарантированным следствием добавления ниобия, ванадия или титана.
Дисперсионное упрочнение
Микролегирующие элементы образуют тонкодисперсные соединения, препятствующие движению дислокаций. К распространенным примерам относятся карбонитрид ниобия, карбонитрид ванадия, а также карбид или нитрид титана. Эти частицы упрочняют ферритную матрицу, если контролируются их размер, расстояние между ними, распределение и объемная доля. Выделение не становится автоматически полезным лишь потому, что содержит микролегирующий элемент.
Очень мелкие частицы способны эффективно препятствовать движению дислокаций. Если частицы укрупняются при повторном нагреве или длительном воздействии повышенной температуры, среднее расстояние между эффективными барьерами увеличивается, а их вклад в упрочнение снижается. Недостаточная объемная доля может обеспечить слишком мало препятствий. Чрезмерное или неравномерное распределение частиц может привести к расходованию легирующих элементов без получения предусмотренного упрочнения, усилить локальную неоднородность или ухудшить вязкость. Крупные частицы нитрида титана представляют собой известную проблему, поскольку могут служить местами зарождения разрушения, даже если содержащие титан выделения ограничивают рост зерна аустенита.
Выделения могут образовываться в аустените, во время превращения аустенита в феррит или после превращения — в феррите. История температурного воздействия определяет, какие реакции будут происходить. Выделение карбонитрида ниобия во время контролируемой прокатки может блокировать рекристаллизацию и измельчать формирующуюся структуру. Выделение карбонитрида ванадия в феррите может непосредственно повысить предел текучести после охлаждения. Нитрид титана, как правило, более устойчив при высоких температурах и часто выбирается для контроля роста зерна, а не как единственный источник дисперсионного упрочнения феррита.
Эти механизмы объясняют, почему номинальный состав не дает полного описания свойств. Две стали с близким содержанием ванадия могут иметь разную прочность, если в одной ванадий сохранился в твердом растворе, а в другой образовалось тонкодисперсное распределение выделений в феррите. Различие может возникать из-за температуры повторного нагрева, скорости охлаждения, содержания углерода и азота, режима прокатки и конечной толщины изделия.
Упрочнение твердым раствором и дислокационное упрочнение
Атомы, растворенные в феррите, искажают его кристаллическую решетку. Углерод и азот особенно эффективны как атомы внедрения, тогда как марганец, кремний, медь, никель, хром и молибден могут способствовать упрочнению твердым раствором замещения. Локальное упругое искажение вокруг этих атомов взаимодействует с дислокациями и затрудняет их движение.
В химическом составе высокопрочных низколегированных сталей этот механизм используется сдержанно. Увеличение содержания углерода может повысить прочность, но также способно снизить свариваемость, способствовать образованию более твердых продуктов превращения в зоне термического влияния и ухудшить вязкость. Марганец обеспечивает полезное упрочнение и влияет на характер превращений, однако его содержание необходимо контролировать одновременно с содержанием углерода, серы, фосфора и микролегирующих добавок. AISI описывает высокопрочные низколегированные стали как группу сталей, в которой умеренные добавки ниобия, ванадия или титана обеспечивают более высокую прочность и могут также улучшать стойкость к атмосферной коррозии или способность к формованию. Слово «умеренные» имеет существенное значение: требуемый результат достигается контролируемыми добавками, а не максимизацией содержания каждого легирующего элемента.
Холодная или горячая деформация также повышает прочность за счет увеличения плотности дислокаций. Прокатка создает дислокации и субструктуры в аустените или феррите; если материал не подвергается полной рекристаллизации, часть накопленной деформации вносит вклад в конечную прочность. В листе, прокатанном по контролируемому режиму, нерекристаллизованный и расплющенный аустенит может превращаться в мелкий феррит. В сформировавшемся феррите дислокации взаимодействуют друг с другом и препятствуют дальнейшему скольжению. Этот вклад может уменьшаться вследствие возврата или последующего нагрева.
Упрочнение и вязкость следует концептуально разделять. Атомы твердого раствора и дислокации могут повышать предел текучести, однако высокая плотность дислокаций не приводит автоматически к улучшению ударных характеристик. Вязкость в значительной степени зависит от размера зерна, формы и чистоты неметаллических включений, непрерывности фаз, локальных различий твердости и зависящего от температуры механизма разрушения. Сталь может соответствовать требованию по пределу текучести, но не отвечать требованию по вязкости, если ее микроструктура или совокупность включений неблагоприятны.
Роль фазовых превращений
Аустенит превращается при охлаждении, и путь превращения в значительной степени определяет конечную микроструктуру высокопрочной низколегированной стали. Медленное или умеренное охлаждение может привести к образованию феррита и перлита. Более быстрое контролируемое охлаждение способно формировать мелкий феррит, бейнитный феррит или другие низкоуглеродистые продукты превращения — в зависимости от состава, толщины листа и условий охлаждения. Эти структуры различаются по плотности дислокаций, морфологии фаз, распределению углерода и сопротивлению распространению трещин.
Контролируемая прокатка сначала изменяет состояние аустенита, а затем контролируемое охлаждение определяет, как этот деформированный аустенит превращается. Деформация может увеличить число центров зарождения феррита, тогда как быстрое охлаждение подавляет образование грубых продуктов превращения. Получающиеся мелкозернистые ферритные или бейнитные структуры могут обеспечивать высокий предел текучести без уровней содержания углерода, характерных для традиционных сталей, подвергнутых закалке и отпуску. В некоторых марках высокопрочных низколегированных сталей также используются двухфазные или дисперсионно-упрочненные ферритные структуры, однако для конкретного изделия необходимо проверить обозначение и требования соответствующего стандарта.
Условия превращения также влияют на поведение при сварке. Сварка повторно нагревает зону термического влияния, что может привести к растворению выделений, укрупнению зерен или образованию при охлаждении локальных продуктов превращения высокой твердости. Поэтому лист, основной металл которого обладает отличными прочностными и вязкостными свойствами, может демонстрировать иные характеристики рядом со сварным швом. Имеют значение углеродный эквивалент, толщина листа, погонная энергия сварки, скорость охлаждения и химический состав с микролегирующими добавками.
Следовательно, конечная прочность высокопрочной низколегированной стали является аддитивной лишь в ограниченном смысле. Мелкие ферритные зерна, контролируемое выделение карбонитридов, атомы твердого раствора, дислокационные структуры и продукты превращения вносят собственный вклад, но также взаимодействуют друг с другом. Такой стандарт, как ASTM A572/A572M, устанавливает требуемые механические и химические пределы; он не означает, что каждая марка достигает этих пределов одним и тем же микроструктурным путем. Прочность, вязкость, способность к формованию, свариваемость и коррозионное поведение стали необходимо оценивать с учетом ее марки, формы изделия и истории обработки.
5. Управляемая Прокатка, Охлаждение и Состояние После Прокатки
Свойства HSLA определяются не только элементами, указанными в сертификате металлургического завода. Одинаковое номинальное содержание углерода, марганца, ниобия, ванадия или титана может приводить к различным значениям предела текучести, вязкости, относительного удлинения и свариваемости при изменении режимов повторного нагрева, степени обжатия при прокатке, температуры окончания прокатки и условий охлаждения. Поэтому HSLA стали представляют собой семейство продуктов, свойства которых зависят от технологии обработки, а не один сплав или простой синоним более прочной углеродистой стали.
ASTM A572/A572M демонстрирует диапазон, скрытый за одной спецификацией: она охватывает пять марок высокопрочной низколегированной конструкционной стали с ниобием и ванадием, с установленными минимальными значениями предела текучести от 42 ksi [290 MPa] до 65 ksi [450 MPa]. ASTM A588, напротив, представляет собой конструкционную HSLA сталь, для которой установлена стойкость к атмосферной коррозии; NIST указывает для нее минимальный предел текучести 50 ksi. Эти обозначения описывают требования к конкретным изделиям и маркам, а не одну универсальную микроструктуру. В материалах симпозиума ASTM 1979 года сообщалось о значениях предела текучести HSLA в диапазоне от 40 000 до 140 000 psi [276–966 MPa], что демонстрирует важность обработки, соответствующей конкретной марке.

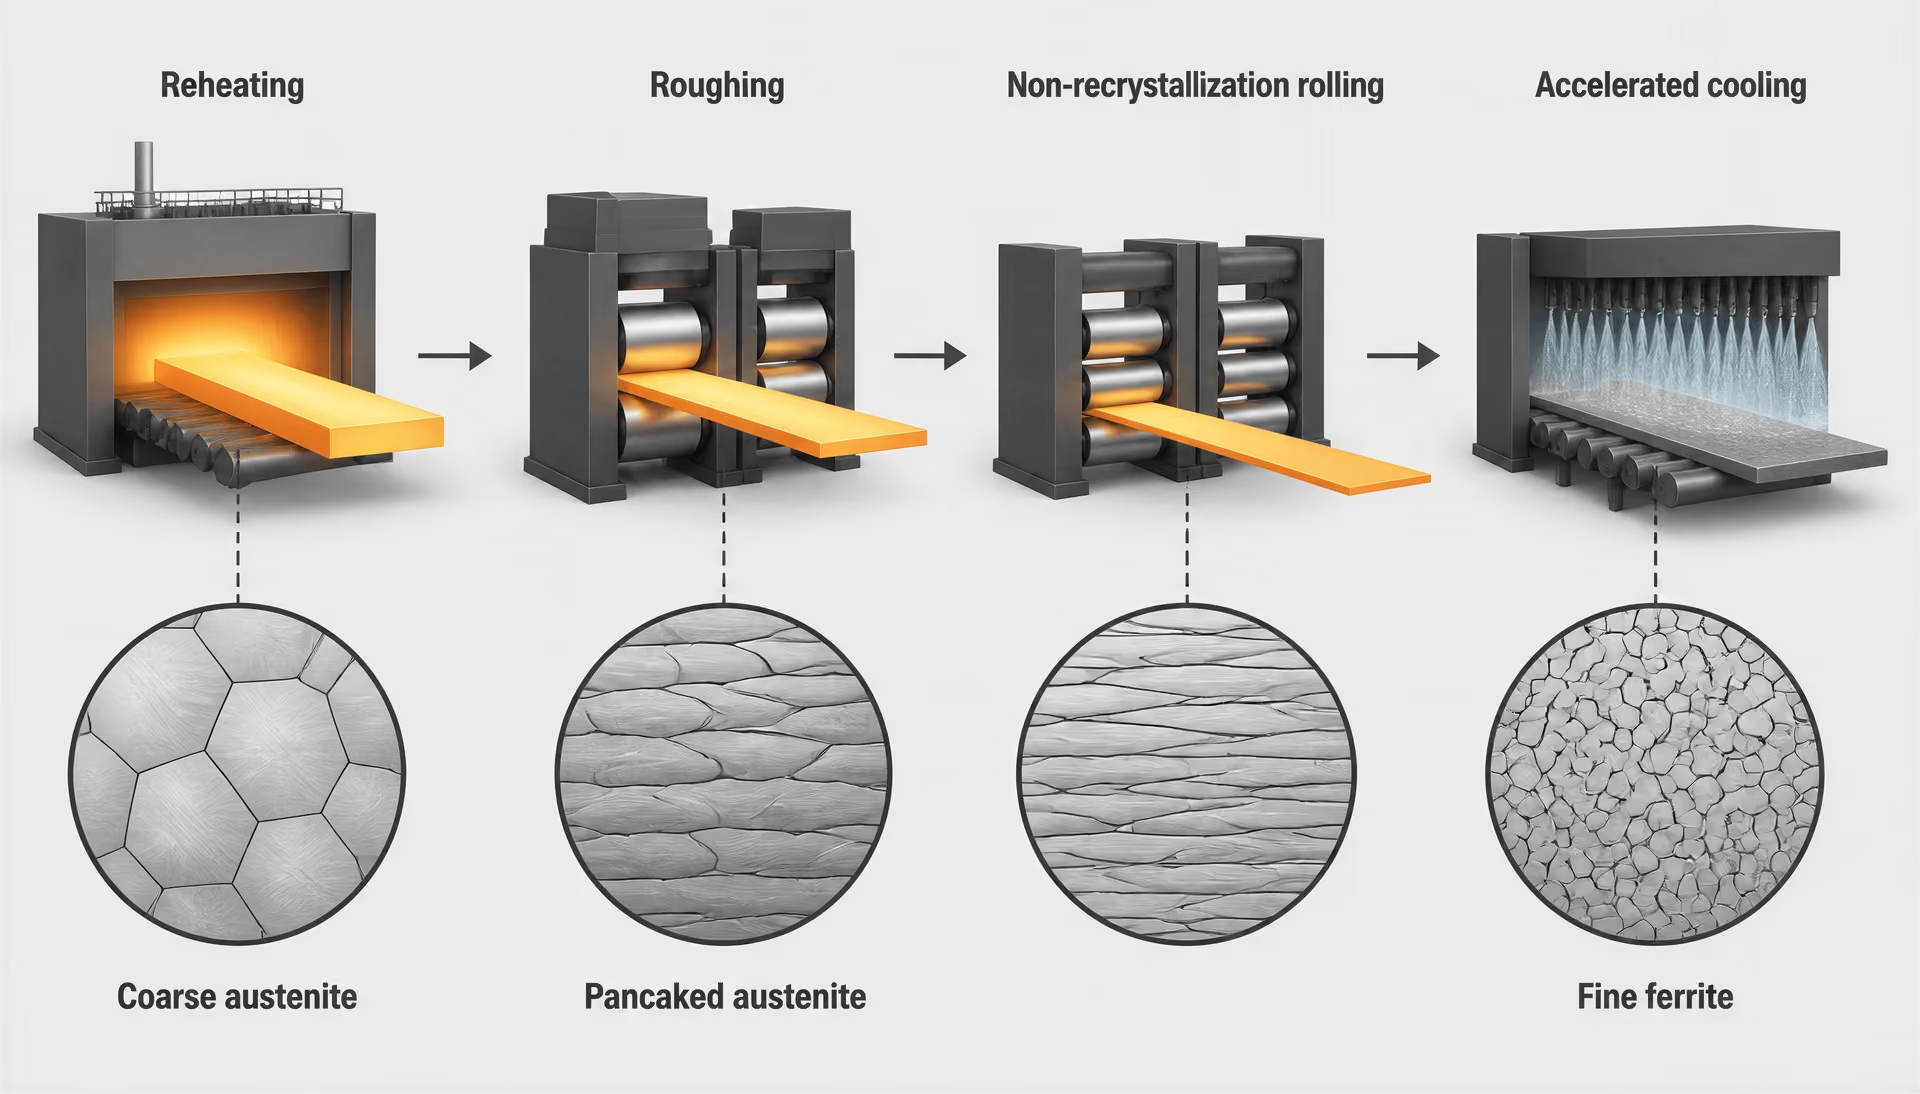
Контроль рекристаллизации при горячей прокатке
Производство листа HSLA начинается с повторного нагрева, обычно до температуры, выбранной таким образом, чтобы растворить достаточное количество выделений микролегирующих элементов для последующего упрочнения выделениями и контроля аустенита. Карбид и карбонитрид ниобия, карбонитрид ванадия и нитрид титана растворяются при неодинаковых температурах и в неодинаковой степени. TiN отличается особой стабильностью и после повторного нагрева может сохраняться в виде крупных частиц, тогда как часть выделений, содержащих ниобий, может раствориться, переводя ниобий обратно в твердый раствор. Таким образом, режим повторного нагрева определяет количество микролегирующих элементов, доступное на последующих стадиях прокатки.
Это различие имеет решающее значение. Номинальная добавка 0,04% Nb не означает, что весь ниобий будет действовать одинаковым образом. Если значительная его часть остается связанной в нерастворившихся частицах, меньшее количество доступно для замедления рекристаллизации или выделения при охлаждении. Если при повторном нагреве растворяется слишком много ниобия, выделение может происходить на неблагоприятной стадии, а контроль роста зерна может отличаться от предусмотренного технологией. Содержание углерода и азота также изменяет стабильность и состав этих частиц.
Во время горячей прокатки деформация накапливает энергию в аустените. При достаточно высокой температуре деформированные зерна рекристаллизуются в промежутках между проходами. Новые, свободные от деформации зерна замещают вытянутые зерна, поэтому многократное деформирование и рекристаллизация могут измельчать аустенит до начала превращения. Ниобий в твердом растворе задерживает эту рекристаллизацию; карбонитрид ниобия, выделяющийся во время прокатки, может дополнительно замедлять ее, закрепляя границы зерен аустенита. Нитрид титана способен ограничивать рост зерна при повторном нагреве, тогда как ванадий обычно в большей степени воздействует посредством выделения после превращения или на последующей стадии охлаждения, чем за счет раннего контроля рекристаллизации.
Поэтому режим прокатки должен разделять температурные области, имеющие различное металлургическое назначение. Обжатия при более высоких температурах могут разрушать литую структуру и формировать подходящий размер зерна аустенита. Чистовые проходы могут выполняться при температуре, близкой к температуре, при которой рекристаллизация существенно подавляется, или ниже нее. Величина обжатия за проход, время между проходами и задержка между черновой и чистовой прокаткой влияют на то, будет ли аустенит рекристаллизоваться. Изменение температуры всего на несколько десятков градусов способно изменить кинетику выделения и количество накопленной деформации.
На этом основана управляемая прокатка. Этот термин означает не просто прокатку стали до заданной толщины. Он обозначает управление повторным нагревом и деформацией таким образом, чтобы рост зерна аустенита, рекристаллизация, выделение и конечное превращение происходили в запланированной последовательности. В публикации ASM International за 2024 год «as-rolled HSLA steels», также называемые микролегированными сталями, рассматриваются среди высокопрочных углеродистых и низколегированных сталей с пределом текучести свыше 275 MPa [40 ksi]. В этом значении термин «as-rolled» обозначает состояние, полученное в результате определенного маршрута прокатки и охлаждения, а не состав, общий для всех продуктов HSLA.
Прокатка в области нерекристаллизации и сплющенный аустенит
После того как сталь входит в температурный интервал нерекристаллизации, деформация уже не вызывает полной рекристаллизации между проходами. Зерна аустенита вытягиваются и уплощаются, образуя структуру, которую часто называют сплющенным аустенитом. Каждый проход увеличивает плотность дислокаций и площадь границ зерен аустенита. Деформированная структура создает больше центров зарождения при начале образования феррита во время охлаждения.
Сплющивание аустенита полезно, поскольку при превращении может образоваться гораздо более мелкая ферритная структура, чем при исходном крупном равноосном аустените. Эффект обусловлен не просто уменьшением размера зерен за счет сжатия. Накопленная деформация, полосы деформации и площадь границ аустенита изменяют условия зарождения, а выделения микролегирующих элементов закрепляют границы и сохраняют деформированную структуру до начала превращения. Мелкий феррит повышает предел текучести за счет упрочнения границами зерен и обычно улучшает соотношение прочности и низкотемпературной вязкости.
Поэтому температура окончания чистовой прокатки является одним из центральных технологических параметров. Если проходы завершаются при слишком высокой температуре, аустенит может рекристаллизоваться и потерять значительную часть накопленной деформации. Если температура слишком низкая, возрастает усилие прокатки, увеличивается вероятность поверхностных и геометрических дефектов, а предусмотренная последовательность выделения может не реализоваться. Рабочее температурное окно зависит от химического состава, толщины сляба, мощности прокатного стана, времени между проходами и формы изделия. Лист и горячекатаная полоса с близким химическим составом могут покидать стан с различной историей аустенита.
Выделение микролегирующих элементов делает режим еще более специфичным для конкретной марки. Карбонитрид ниобия может выделяться во время деформации и резко замедлять рекристаллизацию. Ванадий может оставаться в растворе на протяжении большей части прокатки, а затем образовывать мелкие частицы карбонитрида во время или после превращения, способствуя упрочнению выделениями. Сильная склонность титана к образованию нитридов позволяет контролировать рост зерна аустенита, однако крупные нитриды титана также могут служить очагами зарождения разрушения, если их размер и распределение неблагоприятны. Полезный эффект определяется размером частиц, их объемной долей и расположением, а не только присутствием соответствующего элемента.
Управляемая прокатка также объясняет, почему термическая обработка после прокатки изменяет значение поставочного состояния. Нормализация может вызвать рекристаллизацию аустенита при повторном нагреве и привести к формированию иной структуры превращения. При закалке и отпуске маршрут после прокатки заменяется мартенситным превращением с последующим отпуском. Такие продукты могут соответствовать другим требованиям к прочности и вязкости, но их не следует считать эквивалентными лишь потому, что их химический состав схож.
Ускоренное охлаждение и продукты превращения
После последнего прохода прокатки охлаждение определяет, каким образом будет превращаться деформированный аустенит. Охлаждение на воздухе может приводить к образованию полигонального феррита и перлита, причем прочность определяется размером зерна, долей перлита, эффектами твердорастворного упрочнения и выделениями, формирующимися при охлаждении. Ускоренное охлаждение снижает температуру превращения и может подавлять образование крупного перлита, формируя более мелкие феррито-перлитные структуры, бейнитный феррит или другие низкотемпературные структуры превращения. При подходящем химическом составе и достаточно высокой скорости охлаждения могут образовываться структуры, содержащие игольчатый феррит, бейнит или мартенсит.
Путь охлаждения необходимо рассматривать во взаимосвязи с режимом чистовой прокатки. Слишком медленное охлаждение может способствовать росту зерна или образованию грубых продуктов превращения, а также приводить к формированию микролегирующих выделений относительно крупного размера, снижая их вклад в упрочнение. Более быстрое охлаждение может измельчать продукты превращения и сохранять легирующие элементы для последующего выделения, однако чрезмерная скорость способна вызвать образование неотпущенного мартенсита, повысить остаточные напряжения или снизить свариваемость. Толщина листа имеет значение, поскольку поверхностные слои и центральная часть проходят неодинаковые температурные циклы.
Стали, содержащие ванадий, часто получают значительную часть своей прочности за счет выделения мелкодисперсного карбонитрида ванадия при управляемом охлаждении или последующем воздействии умеренных температур. Ниобий может способствовать как измельчению зерна, так и упрочнению выделениями, тогда как титан преимущественно влияет на контроль роста зерна, а также на состав и количество включений или выделений. Марганец, кремний, молибден, никель и хром изменяют прокаливаемость и кинетику превращений. Поэтому обозначения «бейнитная HSLA» или «феррито-перлитная HSLA» относятся к структуре продукта, а не к универсальному химическому составу HSLA.
Конечное состояние после прокатки отражает всю эту термическую и механическую историю. Оно может включать измельченный феррит, перлит, бейнитный феррит или смешанные структурные составляющие, а также выделения микролегирующих элементов, размеры и распределение которых были сформированы в процессе обработки. По одному номинальному химическому составу эти особенности предсказать невозможно. Соответствующую спецификацию — например, ASTM A572/A572M или ASTM A588 — необходимо рассматривать вместе с толщиной изделия, состоянием поставки, механическими требованиями, положениями о вязкости и всеми применимыми ограничениями по сварке. Прочность является лишь одним из результатов технологического маршрута; формуемость, вязкость разрушения, коррозионные свойства и характеристики зоны термического влияния также зависят от марки и формы изделия.
6. ASTM A572/A572M: марки, виды продукции и уровни предела текучести
Точное обозначение ASTM A572/A572M
ASTM A572/A572M представляет собой спецификацию на продукцию, а не общее наименование для любой высокопрочной низколегированной стали. Ее название указывает, что это спецификация на высокопрочную низколегированную конструкционную сталь с колумбием и ванадием. «Колумбий» — это наименование, сохраненное в обозначении ASTM для ниобия, поэтому название указывает на микролегированную конструкционную стальную систему, в которой колумбий и ванадий повышают прочность за счет измельчения зерна, выделения упрочняющих фаз и эффектов, зависящих от режима обработки.
- A572
- Требования в дюймо-фунтовой системе
- A572M
- Требования в системе СИ
- Область применения спецификации
- Профили, листы, шпунтовые сваи и прутки
- Количество марок
- Пять
Двойное обозначение имеет значение. ASTM A572 устанавливает требования в дюйм-фунтовой системе единиц, а ASTM A572M — в единицах SI. Оба обозначения приводятся вместе как ASTM A572/A572M, однако требования к материалу по-прежнему определяются применимым изданием стандарта. Требования могут изменяться от одного издания к другому, а спецификация проекта может ссылаться на конкретный год издания, дополнительное требование, положение об испытаниях или условие закупки. Чертеж, содержащий только обозначение «A572», оставляет без ответа важные вопросы.
ASTM A572/A572M охватывает пять марок с заданными минимальными пределами текучести от 42 ksi [290 МПа] до 65 ksi [450 МПа]. Strong evidence
[1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM International. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)В описании ASTM International за 2000 год указано, что ASTM A572/A572M распространяется на пять марок высокопрочной низколегированной конструкционной стали с установленными минимальными пределами текучести от 42 ksi [290 MPa] до 65 ksi [450 MPa]. Этот диапазон помещает данную спецификацию в более широкую область HSLA-сталей, однако это не означает взаимозаменяемость всех изделий A572. В классификации материалов ASM International за 2024 год горячекатаные HSLA-стали, или микролегированные стали, описываются как высокопрочные углеродистые и низколегированные стали с пределом текучести выше 275 MPa [40 ksi]. В статье, опубликованной по материалам симпозиума ASTM в 1979 году, для HSLA-сталей были указаны уровни предела текучести от 40 000 до 140 000 psi [276–966 MPa], что показывает: A572 охватывает лишь часть более широкого диапазона HSLA-сталей.
Поэтому эту спецификацию следует рассматривать как регулируемый набор требований к продукции. Она не устанавливает единый универсальный химический состав. Номинальное добавление колумбия, ванадия или других элементов само по себе не определяет конечные свойства. Их воздействие зависит от температуры повторного нагрева, растворения перед прокаткой, выделения фаз в процессе деформации или охлаждения, размера аустенитного зерна, истории охлаждения, содержания углерода и марганца, а также выбранного маршрута обработки. Две стали, соответствующие широкому описанию HSLA, могут различаться по свариваемости, вязкости, поведению при формообразовании и сохранению прочности после изготовления конструкции.
Пять марок и установленные минимальные пределы текучести
| Марка ASTM A572/A572M | Заданный минимальный предел текучести | Метрический эквивалент |
|---|---|---|
| Марка 42 | 42 ksi | 290 МПа |
| Марка 50 | 50 ksi | 345 МПа |
| Марка 55 | 55 ksi | 380 МПа |
| Марка 60 | 60 ksi | 415 МПа |
| Марка 65 | 65 ksi | 450 МПа |
ASTM A572/A572M определяет пять марок: Grade 42, Grade 50, Grade 55, Grade 60 и Grade 65. Указываемые для них минимальные уровни предела текучести составляют:
- Grade 42: 42 ksi [290 MPa]
- Grade 50: 50 ksi [345 MPa]
- Grade 55: 55 ksi [380 MPa]
- Grade 60: 60 ksi [415 MPa]
- Grade 65: 65 ksi [450 MPa]
Эти значения представляют собой характерные для марок установленные уровни прочности, но не являются полной спецификацией механических свойств. Минимальное значение предела текучести — это нижний предел, установленный требованиями стандарта к испытаниям. Оно не гарантирует, что каждая плавка, плита, пруток или фасонный профиль будут иметь одинаковые предел прочности при растяжении, удлинение, ударную вязкость или поведение после сварки.
Марку необходимо проверять одновременно с толщиной и видом продукции. Строительные профили, плиты, шпунтовые сваи и прутки могут изготавливаться по различным режимам прокатки и подпадать под действие разных диапазонов размеров или положений об испытаниях. Соответствующие таблицы и пункты стандарта определяют, какие требования применяются к конкретному изделию. Одно лишь обозначение Grade 50 не сообщает инженеру, является ли материал плитой, профилем W, прутком или шпунтовой сваей, и не устанавливает соответствующее направление испытания.
Последовательность из пяти марок также не следует воспринимать как простую шкалу, в которой более высокие номера всегда означают прямую замену более низких. Повышение установленного предела текучести может влиять на выбор технологических решений при изготовлении. Для высокопрочных марок может потребоваться более строгий контроль предварительного подогрева, погонной энергии, жесткости закрепления соединения, выбора сварочных материалов и содержания водорода — в зависимости от толщины, химического состава и технологии сварки. Ограничения при формообразовании и сопротивление разрушению также требуют проверки с учетом конкретной марки и вида продукции. Прочность — лишь один из факторов выбора.
Металлургия объясняет, почему марку нельзя свести к обозначению углеродистой стали. Микролегирование колумбием может ограничивать рост аустенитного зерна и способствовать образованию мелкозернистого феррита после контролируемой прокатки; ванадий может образовывать упрочняющие выделения при охлаждении; титан может связывать азот и влиять на контроль зерна. Эти механизмы чувствительны к истории обработки. Температура повторного нагрева, режимы прокатки и охлаждения, выбранные производителем стали, могут определять, останется ли элемент в твердом растворе, образует ли полезное выделение или внесет лишь незначительный вклад в требуемое свойство. Стандарт регулирует получаемую продукцию посредством требований к химическому составу, механическим свойствам и изготовлению, а не посредством единого универсального рецепта.
Профили, плиты, шпунтовые сваи и прутки
Область применения ASTM A572/A572M включает профили, плиты, шпунтовые сваи и прутки. Термин «профили» охватывает горячекатаные строительные профили, такие как двутавры, швеллеры, уголки, тавры и другие аналогичные конструкционные формы, изготовленные в соответствии с размерными требованиями и требованиями к продукции данной спецификации. «Плиты» — это плоский прокат, используемый в изготовленных конструкционных элементах, балках, оборудовании и других несущих узлах. Шпунтовые сваи представляют собой взаимно соединяемые профили, предназначенные для подпорных конструкций или систем удержания грунта, а прутки включают установленные спецификацией горячекатаные конструкционные прутковые изделия.
Вид продукции влияет не только на геометрию. Толстая плита и фасонный профиль могут испытывать различные термические воздействия даже при изготовлении по одному общему сталеплавильному маршруту. Степень обжатия при прокатке, толщина профиля, скорость охлаждения и остаточные напряжения могут изменять размер зерна и фазовый состав. Эти различия влияют на вязкость, свойства в направлении толщины, поведение при сварке и размерную стабильность, даже если номинальный номер марки одинаков.
Необходимо также фиксировать направление испытания. Прокатная сталь анизотропна: деформация при прокатке создает различия по направлениям в структуре зерен, распределении включений и механическом поведении. Образцы для испытания на растяжение могут вырезаться в продольном или поперечном направлении в соответствии со стандартом и видом продукции, а установленный минимум относится к предусмотренной процедуре испытания, а не к любому возможному направлению или месту в компоненте. Для ответственных сварных конструкций или конструкций с высокой степенью закрепления следует проверять сертификат на материал и применимое издание стандарта, а не делать выводы только по маркировке марки.
В обозначении спецификации, следовательно, необходимо указывать ASTM A572/A572M, издание или договорно применимую редакцию, марку, вид продукции, размеры или толщину, а также все требуемые дополнительные положения. Если важны вязкость, свариваемость, стойкость к атмосферной коррозии или технологичность при формообразовании, эти свойства требуют отдельной проверки. ASTM A572/A572M не является той же спецификацией, что ASTM A588, которую NIST идентифицирует как HSLA-конструкционную сталь с минимальным пределом текучести 50 ksi и которую справочные материалы ASTM связывают со стойкостью к атмосферной коррозии. A572 и A588 могут упоминаться в сходном контексте конструкционных сталей, однако требования их спецификаций и предполагаемые профили свойств не являются взаимозаменяемыми.
Именно в этом заключается главный практический вывод: A572 — это семейство из пяти установленных марок и нескольких видов продукции, а не один материал с единым набором свойств. Уровни предела текучести дают полезную исходную классификацию, тогда как марка, толщина, вид продукции, направление испытания, издание стандарта и применимые требования определяют, для каких задач фактически пригодна поставленная сталь.
7. ASTM A588 и атмосферостойкая высокопрочная низколегированная сталь
ASTM A588 — это не общее наименование атмосферостойкой стали и не обозначение, взаимозаменяемое с любой маркой высокопрочной низколегированной стали (HSLA). Это спецификация на конструкционную сталь, в которой одновременно определены требования к прочности и атмосферной коррозионной стойкости. Это различие имеет значение, поскольку HSLA обозначает семейство сталей, тогда как ASTM A588 определяет конкретную спецификацию, включающую требования к марке, виду продукции, химическому составу, механическим свойствам и поставке.
Высокопрочные низколегированные стали обычно содержат мало углерода и небольшие добавки таких элементов, как ниобий (колумбий), ванадий и титан. Эти добавки могут способствовать измельчению зерна, дисперсионному упрочнению или обоим процессам одновременно, однако их действие зависит от химического состава стали и технологии обработки. Температура повторного нагрева определяет, какие частицы растворяются; прокатка контролирует рекристаллизацию и размер зерна; охлаждение влияет на продукты превращения. Само по себе номинальное присутствие микро легирующего элемента не определяет получающуюся микроструктуру или эксплуатационные характеристики.
Именно это отличает A588 от упрощённого описания «более прочной углеродистой стали». ASTM A588 относится к определённой спецификацией группе атмосферостойких конструкционных сталей. Её свойства зависят от легирования и технологии обработки, а также от условий эксплуатации и особенностей изготовления конструкции. Обозначение марки не гарантирует, что два изделия с близким пределом текучести будут одинаково свариваться, формоваться, разрушаться или корродировать.
Как ASTM A588 обозначается в сравнительных источниках
| Спецификация | Основная идентификация | Указанный минимальный предел текучести или диапазон | Требование по стойкости к атмосферной коррозии |
|---|---|---|---|
| ASTM A572/A572M | Высокопрочная низколегированная конструкционная ниобий-ванадиевая сталь | От 42 до 65 ksi [от 290 до 450 МПа] в зависимости от марки | В приведённом описании не указано как определяющее свойство |
| ASTM A588 | Высокопрочная низколегированная конструкционная сталь с повышенной стойкостью к атмосферной коррозии | Минимальный предел текучести 50 ksi | Часть идентификации спецификации |
NIST определяет ASTM A588 как высокопрочную низколегированную конструкционную сталь с минимальным пределом текучести 50 ksi. Strong evidence
[2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. National Institute of Standards and Technology. NIST NCSTAR 1-3A, 2005.В сравнительных источниках ASTM A588 часто рассматривается рядом с ASTM A572, поскольку обе являются спецификациями на конструкционные стали HSLA, однако определяются они по-разному. Национальный институт стандартов и технологий (NIST) характеризует ASTM A588 как конструкционную сталь HSLA с минимальным пределом текучести 50 ksi. В рамках той же классификации материалов NIST определяет ASTM A572 как высокопрочную низколегированную колумбий-ванадиевую сталь. Эти определения полезны именно потому, что сохраняют различие между широким обозначением конструкционной стали и маркой с заданной атмосферной коррозионной стойкостью. Материал NIST опубликован в работе Федеральное расследование катастрофы Всемирного торгового центра в области строительной и противопожарной безопасности: анализ стали, NCSTAR 1-3A (2005): NIST.
Источник с определением продукции ASTM обозначает ASTM A588 как «высокопрочную низколегированную конструкционную сталь с повышенной атмосферной коррозионной стойкостью». В отличие от неё, ASTM A572/A572M распространяется на «высокопрочную низколегированную колумбий-ванадиевую конструкционную сталь». Согласно информации ASTM о продукции по изданию 2000 года, ASTM A572/A572M охватывает пять марок с установленными минимальными пределами текучести от 42 ksi [290 MPa] до 65 ksi [450 MPa]. Поэтому A572 нельзя рассматривать как сталь одного состава или автоматически заменять ею A588 только потому, что в обеих спецификациях используется термин HSLA.
Диапазоны прочности также показывают, почему широкие сопоставления могут вводить в заблуждение. В статье симпозиума ASTM, опубликованной в 1979 году, для HSLA были указаны уровни предела текучести от 40 000 до 140 000 psi [276–966 MPa], тогда как в справочном издании ASM International за 2024 год прокатанные стали HSLA, также называемые микролегированными сталями, описываются как высокопрочные углеродистые и низколегированные стали с пределом текучести более 275 MPa [40 ksi]. Эти классификации охватывают обширную техническую область, а не один однородный вид продукции. В цитируемом обсуждении ASTM указано, что большинство рассматриваемых марок были микролегированы колумбием, ванадием, титаном или сочетаниями этих элементов.
Умеренные микролегирующие добавки могут улучшать стойкость к атмосферной коррозии или формуемость некоторых марок ВНЛС. Limited evidence
AISI также описывает сталь HSLA как группу сталей, в которой умеренные добавки колумбия, ванадия или титана могут повышать прочность и улучшать атмосферную коррозионную стойкость или формуемость. Такая формулировка носит условный характер. Она не означает, что каждая марка HSLA обладает одинаковой атмосферной коррозионной стойкостью или что марка, соответствующая требованию по прочности, одновременно соответствует требованиям спецификации A588, связанным с коррозионной стойкостью.

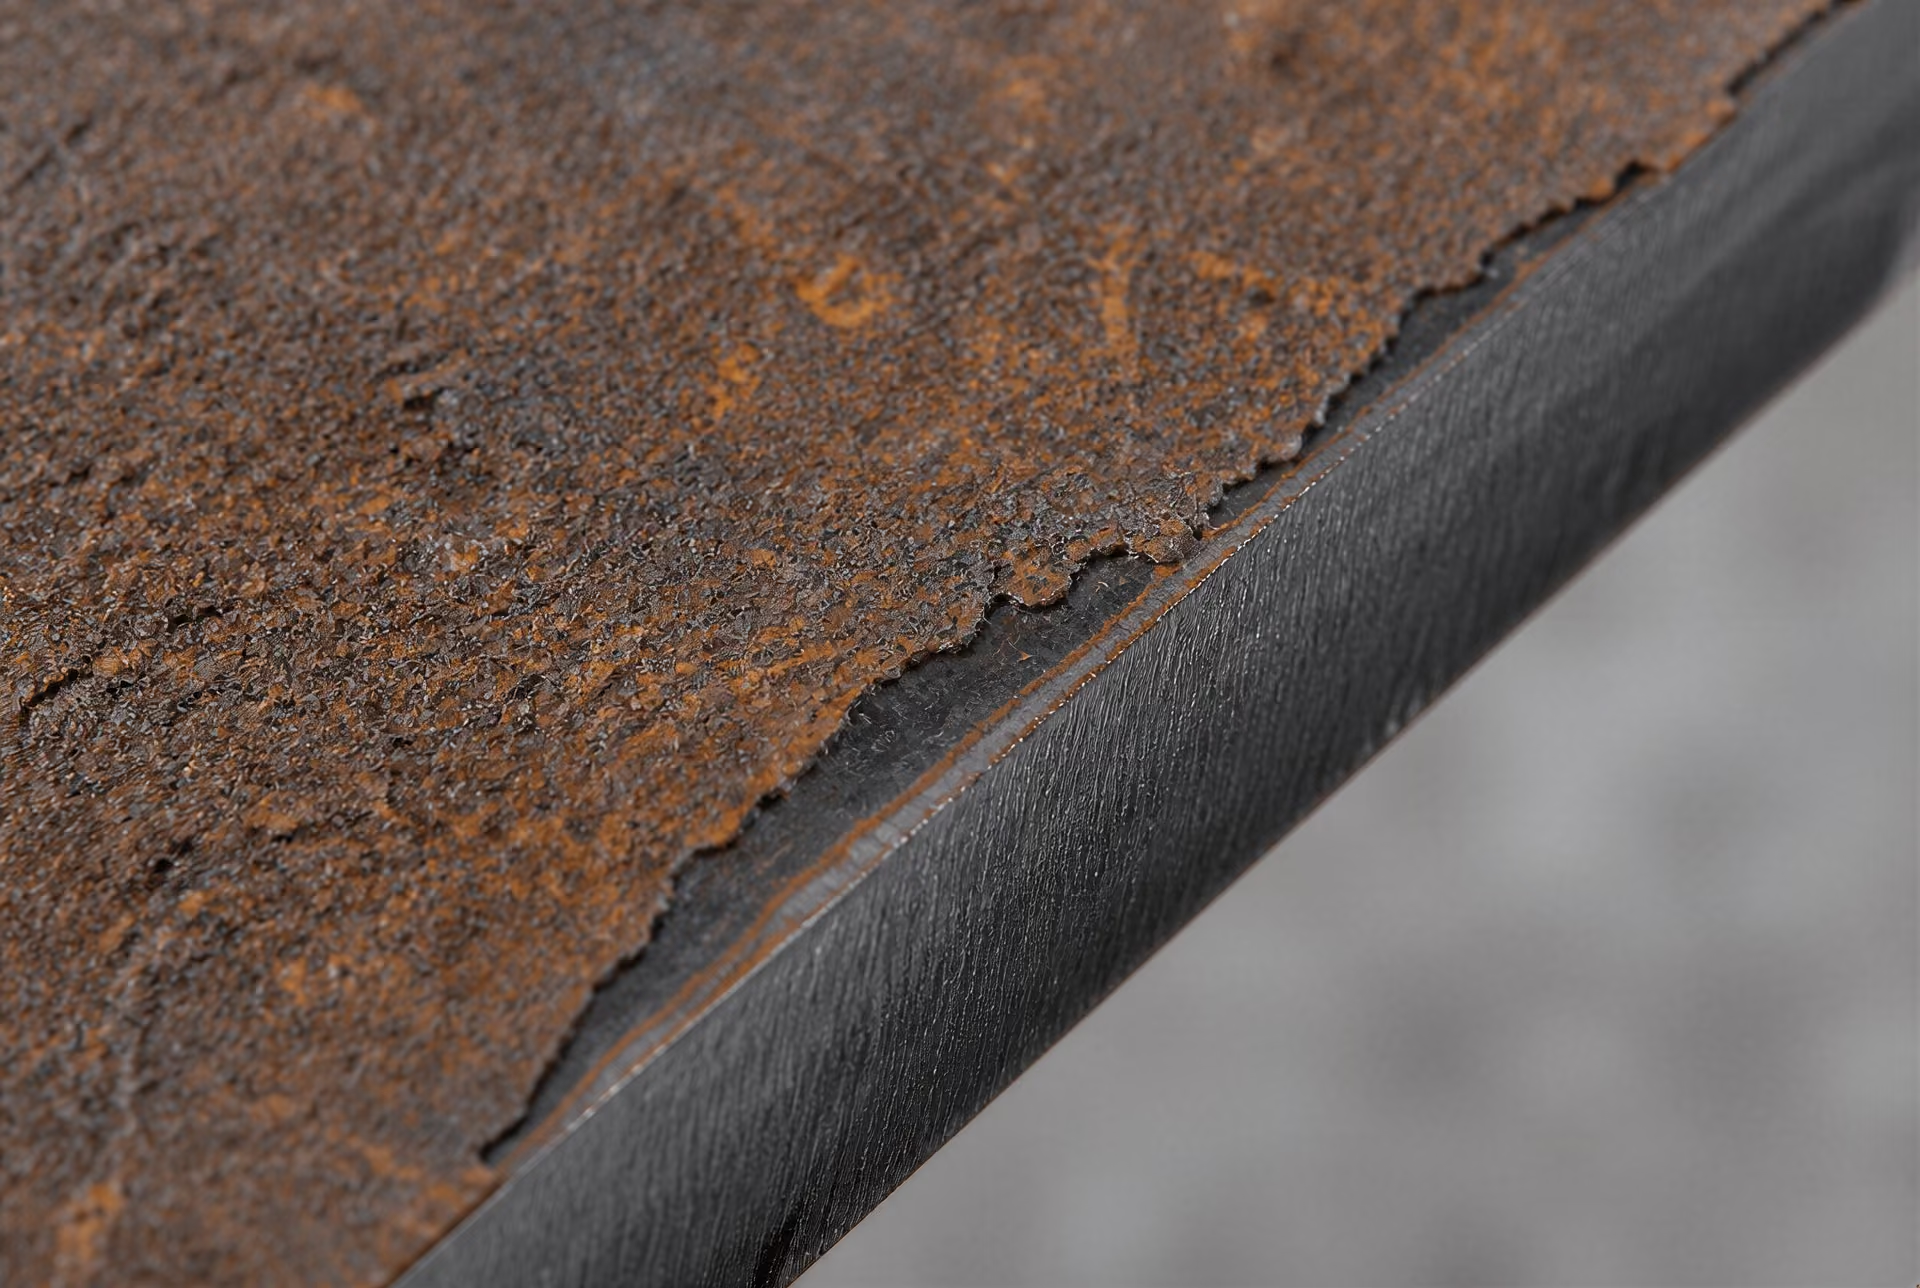
Значение атмосферной коррозионной стойкости
Атмосферная коррозионная стойкость означает, что при подходящих атмосферных условиях сталь может образовывать продукты коррозии, снижающие скорость последующего разрушения по сравнению с обычной конструкционной углеродистой сталью. Этот процесс часто связывают с относительно прочно сцепленным и менее проницаемым слоем ржавчины. Такой слой может ограничивать доступ воды и кислорода к находящемуся под ним металлу, однако он не является герметичным покрытием и не останавливает электрохимическую коррозию во всех условиях.
Поэтому A588 не следует описывать как коррозионностойкую без каких-либо ограничений, не требующую обслуживания или невосприимчивую к ржавлению. Формулировки спецификации относятся к повышенной стойкости в атмосферных условиях, а не к стойкости при погружении, контакте с грунтом, постоянной конденсации, химическом воздействии или в любой промышленной атмосфере. Различие имеет практическое значение: поверхность стали может сформировать защитную патину при повторяющихся циклах увлажнения и высыхания, но быстро корродировать там, где вода остаётся в замкнутом пространстве или накапливаются загрязняющие вещества.
Легирование является лишь частью общего результата. Медь, никель, хром, фосфор и другие элементы могут влиять на состав и характер продуктов коррозии в атмосферостойких сталях, тогда как содержание углерода, марганца, кремния и микро легирующих элементов по-прежнему влияет на прочность, вязкость, свариваемость и технологичность. Эксплуатационные характеристики определяются совокупным воздействием пределов, установленных спецификацией, толщины изделия, состояния поверхности, истории изготовления и условий воздействия, а не присутствием какого-либо одного «атмосферостойкого» элемента.
Почему коррозионное поведение зависит от окружающей среды и условий воздействия
Для атмосферной коррозии необходима плёнка электролита, поэтому циклы увлажнения и высыхания существенно влияют на скорость и характер разрушения. Дождь с последующим высыханием может позволить сформироваться относительно стабильному коррозионному слою. Постоянная влажность способна препятствовать его созреванию и поддерживать электрохимическую активность. Чередующееся воздействие также не является автоматически безопасным: частые циклы могут неоднократно реактивировать поверхность.
Загрязняющие вещества меняют ситуацию. Хлориды, содержащиеся в морских брызгах или противогололёдной соли, могут разрушать защитные продукты коррозии и способствовать локализованному разрушению. Соединения серы и другие промышленные загрязнители могут подкислять поверхностную влагу. Пыль, грязь, окалина и биологические отложения могут удерживать воду и создавать различия в концентрации кислорода на разных участках поверхности. Поэтому место, просто описанное как «атмосферное», может включать несколько различных коррозионных сред.
Геометрия имеет не меньшее значение. В щелях, нахлёсточных соединениях, местах пересечения рёбер жёсткости, коробчатых сечениях и на горизонтальных выступах могут скапливаться вода и загрязнения. Плохой дренаж создаёт почти непрерывное влажное воздействие, даже если окружающий воздух относительно сух. Крепёж, зоны сварных швов, кромки реза и повреждённые поверхности также могут корродировать иначе, чем широкие участки пластины, свободно подвергающиеся воздействию среды. Конструкция, обеспечивающая отвод воды и возможность осмотра, может иметь не меньшее значение, чем номинальная марка стали.
Перед выбором A588 необходимо проверить условия эксплуатации. Погружение, контакт с влажным грунтом, конденсация в замкнутых пространствах, интенсивное воздействие хлоридов и атмосфера промышленных установок могут потребовать нанесения покрытия, герметизации, введения припуска на коррозию, применения другого материала или специально разработанной системы защиты. A588 может быть атмосферостойкой высокопрочной низколегированной конструкционной сталью, однако она не является универсальной заменой ASTM A572 или другим маркам HSLA. Корректное сравнение должно учитывать применимое обозначение ASTM, вид продукции, толщину, механические требования, технологию сварки, требования к вязкости и фактические условия воздействия.
8. Прочность, вязкость, пластичность и формуемость
Свойства HSLA нельзя свести к одному показателю, называемому «прочностью». Спецификация может устанавливать минимальные требования к пределу текучести, пределу прочности, относительному удлинению, ударной энергии, результатам испытания на изгиб или к некоторой комбинации этих характеристик. Каждая из них отражает различную реакцию на нагрузку, и одна и та же обработка с применением микролегирования, повышающая один показатель, может снизить другой, если состав и технологический процесс не контролируются.
Предел текучести и предел прочности
Предел текучести Напряжение, соответствующее началу необратимой пластической деформации, измеренное в соответствии с применимым методом испытания на растяжение.
Предел текучести — это напряжение, при котором начинается необратимая пластическая деформация. Он имеет значение, когда деталь должна сохранять свою форму под воздействием эксплуатационных нагрузок. Предел прочности — это максимальное условное напряжение, достигаемое в ходе испытания на растяжение, обычно после значительной пластической деформации и до образования шейки, из-за которого измеряемая нагрузка начинает снижаться. Поэтому сталь может иметь высокий предел прочности, но сравнительно низкий предел текучести, либо высокое отношение предела текучести к пределу прочности при меньшей равномерной пластической деформации до разрушения.
Различие хорошо видно в строительных спецификациях. ASTM A572/A572M распространяется на пять марок высокопрочной низколегированной конструкционной стали, легированной ниобием и ванадием, с установленными минимальными пределами текучести от 42 ksi [290 MPa] до 65 ksi [450 MPa] (ASTM International, 2000). Эти марки определяются не только пределом текучести: важны также требования к пределу прочности, относительному удлинению, ограничения по толщине и форма выпуска продукции. Другая конструкционная марка HSLA, ASTM A588, согласно данным NIST, имеет минимальный предел текучести 50 ksi, а устойчивость к атмосферной коррозии является частью характеристик, определяющих эту спецификацию (NIST, 2005).
ASM International относит горячекатаную HSLA, также называемую микролегированной сталью, к высокопрочным углеродистым и низколегированным сталям с пределом текучести выше 275 MPa [40 ksi] (ASM International, 2024). В опубликованном в 1979 году обсуждении на симпозиуме ASTM сообщалось о значениях предела текучести HSLA от 40 000 до 140 000 psi [276–966 MPa]. Сам этот диапазон показывает, почему «HSLA» является классификацией семейства сталей, а не обозначением одной механической марки.
Прочность может быть обусловлена совместным действием нескольких механизмов. Уменьшение размера зерна повышает предел текучести благодаря эффекту Холла—Петча и обычно одновременно улучшает сопротивление хрупкому сколу. Ниобий, называемый колумбием в ряде спецификаций и исходных документов, может замедлять рекристаллизацию во время прокатки и способствовать формированию мелкозернистой аустенитной структуры перед превращением. Ванадий и титан могут образовывать карбонитриды, способствующие дисперсионному упрочнению или ограничивающие рост зерна. Марганец и кремний обеспечивают упрочнение твёрдого раствора, а регулируемое охлаждение может приводить к образованию феррито-перлитных, бейнитных или других продуктов превращения с различным сочетанием прочности и вязкости.
Номинальное содержание легирующих элементов само по себе не позволяет предсказать результат. Добавка титана, образующая при затвердевании крупные частицы нитрида титана, не будет действовать так же, как мелкодисперсные выделения, сформированные в контролируемых условиях. Аналогичным образом, ниобий, остающийся в растворённом состоянии при повторном нагреве, может вести себя иначе, чем ниобий, выделившийся во время прокатки. Температура повторного нагрева, температура окончания прокатки, скорость охлаждения, химический состав сляба и толщина сечения — всё это влияет на конечные значения предела текучести и предела прочности.
Пластичность и локализация деформации
Пластичность характеризует величину пластической деформации, которую сталь может выдержать до разрушения, однако приведённое значение зависит от метода испытания и расчётной длины образца. Полное удлинение, равномерное удлинение, относительное сужение и деформация при изгибе связаны между собой, но не являются взаимозаменяемыми характеристиками. Равномерное удлинение отражает деформацию, распределённую по рабочей части образца до образования шейки. Полное удлинение также включает локализованную деформацию после образования шейки и при измерении на меньшей расчётной длине может казаться большим.
Высокий предел текучести может уменьшать запас между упругим нагружением и началом пластической деформации, однако высокая прочность не означает автоматически низкую пластичность. Мелкозернистые ферритные структуры способны обеспечивать полезное удлинение при одновременном повышении предела текучести, если границы зёрен чистые, а распределение фаз контролируется. Мелкие зёрна также распределяют пластическую деформацию более равномерно, чем крупнозернистая неоднородная структура.
Локализация начинается, когда деформация концентрируется в шейке, полосе сдвига, полосе более мягкого феррита или области вокруг твёрдой частицы. Крупные включения, грубые карбонитриды, полосы ликвации, а также островки мартенсита или бейнита могут создавать локальные концентрации напряжений. Чрезмерное дисперсионное упрочнение может повышать предел текучести, одновременно уменьшая равномерное удлинение, особенно если выделения многочисленны, крупны или распределены неблагоприятно. Поэтому сталь с впечатляющими показателями прочности при испытании на растяжение может плохо работать при вытяжке или в детали с концентратором напряжений.
Отношение предела текучести к пределу прочности помогает описать такое поведение. Высокое значение этого отношения часто оставляет меньшую способность к устойчивой пластической деформации после достижения текучести, хотя фактическая формуемость также зависит от показателя деформационного упрочнения, анизотропии, состояния поверхности и напряжённого состояния. Деформационное упрочнение важно, поскольку позволяет области, в которой начинается деформация, упрочняться и передавать нагрузку на соседний материал. При недостаточном упрочнении деформация рано локализуется.
AISI указывает, что умеренные добавки ниобия, ванадия или титана обеспечивают более высокую прочность и в некоторых марках HSLA могут также улучшать формуемость (AISI, 2024). Это уточнение имеет значение. Микролегирование может измельчать зёрна и регулировать рекристаллизацию, но чрезмерная объёмная доля выделений, неблагоприятный размер частиц или неподходящая феррито-перлитная морфология могут привести к противоположному результату.
Ударная вязкость и переходное поведение
Ударная вязкость Энергия, поглощённая образцом с надрезом при испытании на разрушение ударной нагрузкой, часто используемая для оценки зависящего от температуры характера разрушения.
Ударная вязкость характеризует энергию, поглощаемую при быстром разрушении; обычно её определяют с помощью испытания по Шарпи на образцах с V-образным надрезом. Она не тождественна пластичности при растяжении. Сталь может демонстрировать хорошее удлинение на гладком образце при растяжении, но поглощать мало энергии при испытании образца с надрезом, особенно при низкой температуре.
Многие ферритные стали проявляют переход от вязкого к хрупкому разрушению. Выше переходного диапазона разрушение с большей вероятностью связано с зарождением и ростом пластических микропор. Ниже него хрупкое скалывание может быстро распространяться через зёрна с подходящей ориентацией. Переход не характеризуется одной универсальной температурой: на измеряемый результат влияют ориентация образца, толщина, геометрия надреза, размер зерна, включения, история охлаждения и энергия испытания.
Измельчение зерна особенно ценно, поскольку мелкие зёрна феррита прерывают пути распространения скола и снижают температуру, при которой становится вероятным хрупкое разрушение. Это одна из причин, по которым контролируемая прокатка и ускоренное охлаждение могут повышать предел текучести без такого же снижения вязкости, какое вызывают значительные добавки углерода или легирующих элементов. Мелкие зёрна способствуют улучшению обоих свойств, но только если технологический процесс обеспечивает достаточно однородную структуру.
Крупные частицы и включения вредны, поскольку могут инициировать микропоры или трещины скола. Включения, содержащие серу и кислород, осевая ликвация, полосчатые структуры и грубые карбонитриды могут вызывать различия в вязкости в продольных, поперечных образцах и образцах, вырезанных в направлении толщины. Чрезмерное выделение частиц также может изымать из твёрдого раствора элементы, необходимые для контроля зерна, или создавать хрупкие границы раздела между частицами и матрицей. Толщина листа и скорость охлаждения дополнительно усложняют сравнение: в толстой плите может сформироваться иная структура осевой зоны, чем в тонком листе, изготовленном из номинально аналогичной стали.
Следовательно, требование к ударной вязкости для конкретной марки необходимо рассматривать с учётом формы выпуска продукции, диапазона толщин, температуры испытания и ориентации образца. Обозначения A572, A588 и другие обозначения HSLA не следует считать взаимозаменяемыми только потому, что в их названии присутствует выражение «высокопрочная низколегированная».
Формуемость листовой и плитной продукции
Формуемость — это способность конкретного изделия подвергаться заданной операции — вытяжке, растяжению, гибке, отбортовке, расширению отверстий или профилированию — без образования трещин, складок, чрезмерного утонения или недопустимого пружинения. Она не является автоматическим преимуществом химического состава HSLA.
Формуемость листа зависит от толщины, состояния поверхности, кристаллографической текстуры, плоскостной анизотропии, характера деформационного упрочнения и конкретной операции. Глубокая вытяжка требует достаточного равномерного удлинения и благоприятного коэффициента пластической анизотропии. Формовка растяжением в значительной степени зависит от деформационного упрочнения и сопротивления локализации шейки. Расширение отверстий часто определяется качеством поверхности среза и наличием твёрдых вторичных фаз вблизи этой поверхности, а не только удлинением при растяжении. Высокопрочный лист также обычно сильнее пружинит, что требует специальной оснастки и компенсации, учитывающих особенности процесса.
К плитной продукции предъявляются иные требования. Результаты гибки зависят от толщины плиты, радиуса гибки, направления прокатки, поверхностных дефектов, включений и ликвации в направлении толщины. Плита, соответствующая требованию по относительному удлинению при растяжении, всё же может растрескаться при малом радиусе поперечной гибки. В сварных конструкциях из плитной стали при оценке формуемости дополнительно необходимо учитывать разупрочнение или упрочнение зоны термического влияния и влияние остаточных напряжений.
Контролируемая прокатка может улучшать формуемость за счёт формирования мелкозернистой, более однородной структуры и уменьшения выраженной ликвации. Микролегирование в некоторых марках также может быть полезным, как указывает AISI, однако результат зависит от того, каким образом выделяются ниобий, ванадий или титан, а также от условий прокатки и охлаждения стали. Крупные частицы, чрезмерное выделение фаз, полосчатость и неподходящие сочетания фаз могут снижать локальную пластичность даже при повышении предела текучести. Поэтому формуемость относится к конкретной марке, изделию, толщине, направлению и операции, а не только к обозначению HSLA.
9. Свариваемость и поведение зоны термического влияния
Стали HSLA не относятся к одной-единственной категории по свариваемости. Их поведение при сварке зависит от конкретной марки, толщины изделия, состояния поставки, содержания углерода и легирующих элементов, выделений микролегирующих элементов, требований к вязкости и применяемого сварочного процесса. Например, ASTM A572/A572M охватывает пять марок высокопрочной низколегированной конструкционной стали, легированной ниобием и ванадием, с установленными минимальными пределами текучести от 42 ksi [290 МПа] до 65 ksi [450 МПа]. ASTM A588 представляет собой другую спецификацию для конструкционной низколегированной стали HSLA, связанную с атмосферостойкостью и минимальным пределом текучести 50 ksi в справочных материалах NIST. Нельзя считать, что сварочная процедура, пригодная для одного обозначения, диапазона толщин или вида изделия, будет пригодна для другого.
Контроль содержания углерода и свариваемость
Стали HSLA обычно проектируют с меньшим содержанием углерода, чем многие обычные высокопрочные стали, поскольку углерод повышает прокаливаемость и увеличивает вероятность превращения зоны термического влияния (ЗТВ) в твердые, хрупкие микроструктуры при охлаждении. Более низкое содержание углерода также уменьшает количество углерода, доступного для образования неотпущенного мартенсита или других высокотвердых составляющих вблизи границы сплавления. Это способствует снижению риска образования холодных трещин, однако не делает любую низкоуглеродистую сталь HSLA автоматически легко свариваемой.
Вместо этого прочность обеспечивается несколькими механизмами. Измельчение зерна, твердорастворное упрочнение, выделение соединений, содержащих ниобий, ванадий и титан, контролируемая прокатка и тщательно регулируемое охлаждение позволяют получать высокий предел текучести без опоры на высокое содержание углерода. American Iron and Steel Institute описывает стали HSLA как группу сталей, в которой умеренные добавки ниобия, ванадия или титана повышают прочность, а также могут улучшать стойкость к атмосферной коррозии или формуемость. Согласно классификации ASM International от 2024 года, стали HSLA в состоянии после прокатки, или микролегированные стали HSLA, относятся к высокопрочным углеродистым и низколегированным сталям с пределом текучести выше 275 МПа [40 ksi]. Поэтому их свариваемость определяется совокупным химическим составом и историей обработки, а не номинальным присутствием какого-либо одного микролегирующего элемента.
Углеродный эквивалент Расчётный показатель, объединяющий содержание углерода и легирующих элементов для оценки прокаливаемости и вероятности образования твёрдых, чувствительных к растрескиванию структур в зоне термического влияния при сварке.
Эквивалент углерода служит полезной основой для оценки свариваемости. Он объединяет влияние углерода и легирующих элементов, воздействующих на прокаливаемость, и позволяет предварительно оценить склонность стали к образованию твердой ЗТВ при определенных условиях охлаждения. В стандартах, исследованиях и производственной практике применяются несколько показателей углеродного эквивалента; они не являются взаимозаменяемыми, а их интерпретация зависит от семейства стали, толщины, уровня содержания водорода, степени закрепления и сварочного процесса. Поэтому указанное значение углеродного эквивалента следует рассматривать вместе с применимым уравнением и спецификацией. Оно не должно заменять аттестованную сварочную процедуру или проверку сертификата завода-изготовителя.
Две плиты с близкими пределами текучести могут иметь разные значения углеродного эквивалента и совершенно разное поведение ЗТВ. Более толстая плита обычно медленнее охлаждается в некоторых зонах, но при этом может создавать большую степень закрепления; тонкая плита может охлаждаться быстрее и приводить к более сильному упрочнению ЗТВ. Сера, фосфор, марганец, медь, никель, хром, молибден и микролегирующие добавки могут влиять на характер превращений и вязкость. Марку и толщину необходимо оценивать совместно.

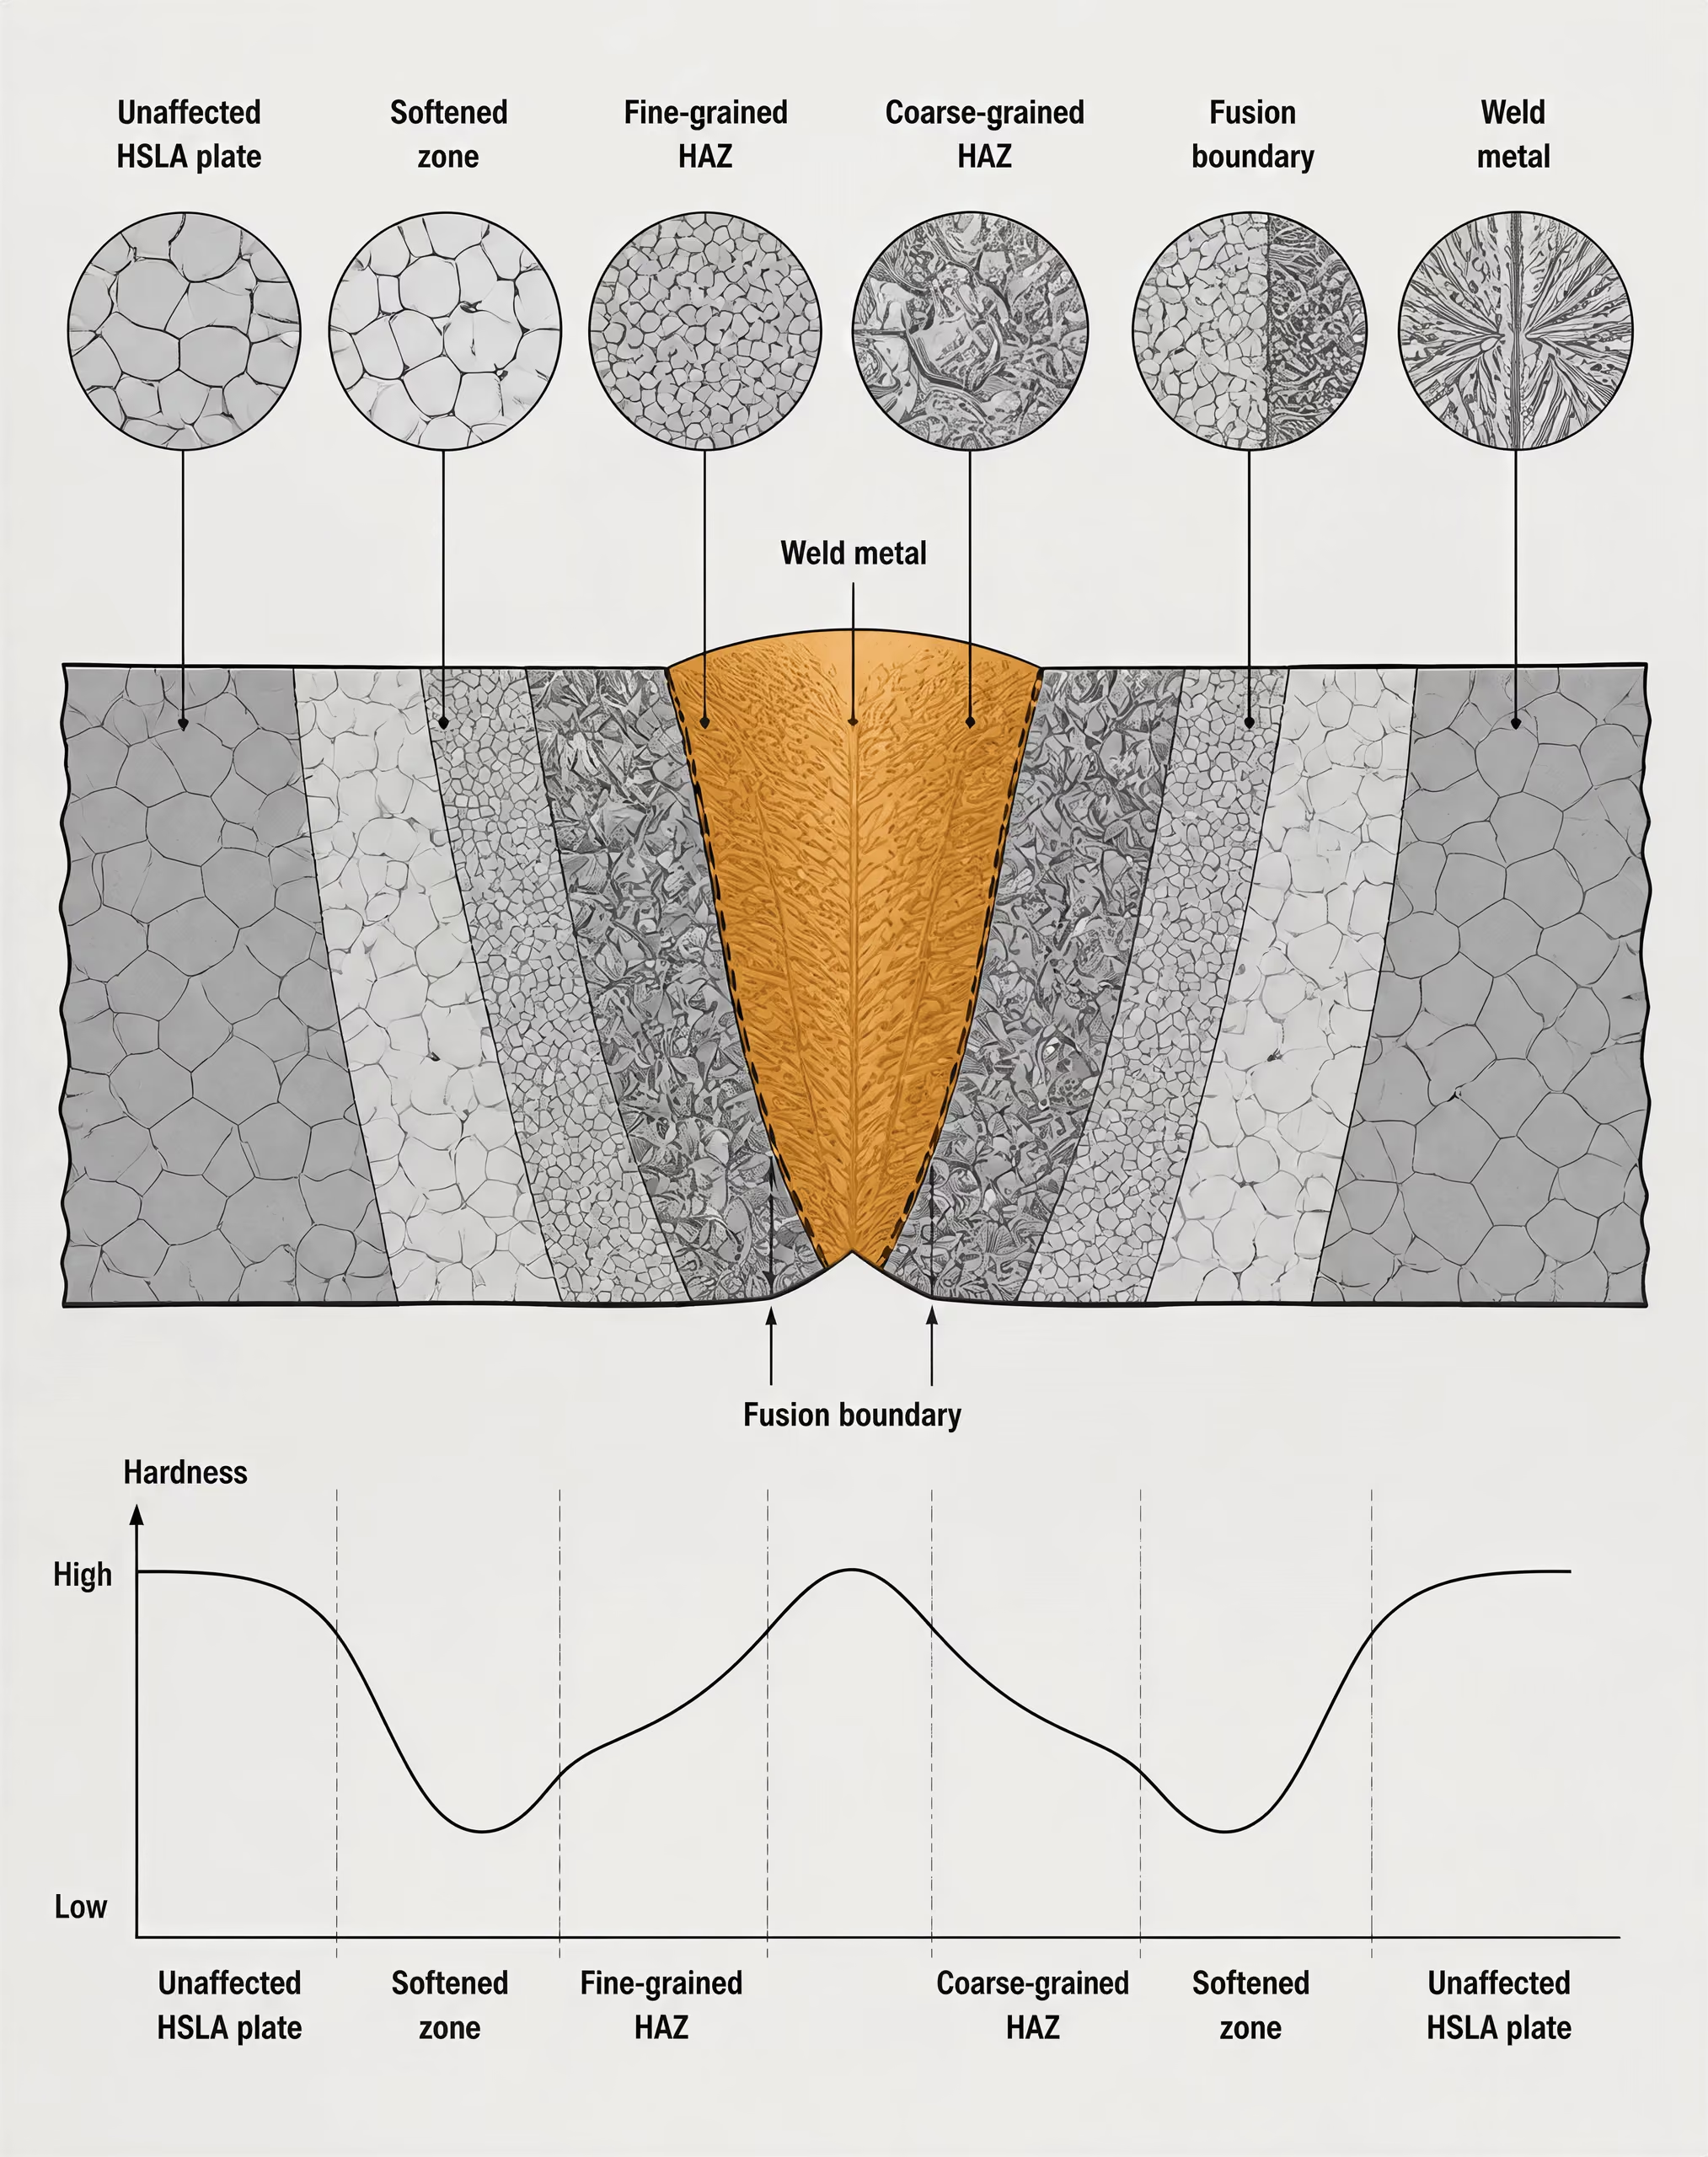
Риски разупрочнения и упрочнения зоны термического влияния
ЗТВ не представляет собой единую однородную полосу. При сварке образуются зоны, испытывающие различные максимальные температуры и имеющие разную историю охлаждения. Непосредственно возле границы сплавления в крупнозернистой ЗТВ могут формироваться крупные аустенитные зерна, поскольку существующие выделения, контролирующие размер зерна, растворяются или теряют эффективность при высокой температуре. Крупные зерна могут снижать ударную вязкость, особенно при жестком термическом цикле сварки. В расположенной дальше от линии сплавления мелкозернистой или межкритической зоне могут происходить другие превращения, и такое же снижение вязкости может отсутствовать.
Локальное упрочнение представляет собой серьезную проблему, когда ЗТВ охлаждается достаточно быстро для образования мартенсита или структуры с высоким содержанием мартенсита. Сама по себе твердость не доказывает, что соединение растрескается, однако твердая ЗТВ более восприимчива к водородному растрескиванию при наличии диффузионно-подвижного водорода, растягивающих напряжений от закрепления и чувствительной микроструктуры. Трещины могут появляться во время охлаждения или спустя некоторое время. Опасность возрастает при сварке толстых соединений с высоким уровнем закрепления, применении высокопрочных сварочных материалов, наличии загрязнений на поверхностях, использовании влажных электродов и недостаточном предварительном подогреве. Поэтому значение может иметь время проведения контроля, особенно для соединений с высоким уровнем закрепления или сталей с повышенной прокаливаемостью.
Противоположная проблема возникает у некоторых сталей HSLA, упрочненных выделениями. При сварке в части ЗТВ упрочняющие выделения могут раствориться, а последующее охлаждение может не воспроизвести исходное состояние выделений. Перестаривание, укрупнение выделений или превращение в более мягкую локальную структуру могут снизить предел текучести в этой зоне. Разупрочненная полоса может стать определяющим участком при растяжении или циклической деформации, даже если металл шва и основной металл вне зоны влияния сохраняют установленную прочность. Это особенно важно для изделий, обработанных термомеханически, и для марок, прочность которых в значительной степени зависит от тщательно контролируемого распределения выделений.
Большее тепловложение не является универсальным решением. Оно может замедлить охлаждение и уменьшить образование очень твердых продуктов превращения, однако чрезмерное тепловложение увеличивает размер крупнозернистой ЗТВ, способствует росту зерна, растворяет больше выделений и может снижать вязкость или прочность. Низкое тепловложение позволяет сохранить более узкую термическую зону, но быстрое охлаждение может повысить твердость ЗТВ. Допустимый баланс зависит от марки и толщины.
Предварительный подогрев, тепловложение и аттестация процедуры
Предварительный подогрев выбирают для регулирования скорости охлаждения, уменьшения температурных градиентов и предоставления водороду времени для диффузии из соединения. Его требуемое значение, если оно установлено, зависит от углеродного эквивалента, толщины, степени закрепления соединения, температуры окружающей среды, контроля водорода, сварочного процесса и применяемого нормативного документа по изготовлению. Предварительный подогрев плиты только потому, что она обозначена как HSLA, не является обоснованным правилом; столь же необоснованным будет отказ от предварительного подогрева лишь на том основании, что содержание углерода невелико. Чрезмерный предварительный подогрев может расширить ЗТВ и ухудшить вязкость, поэтому температуру необходимо контролировать, а не бесконечно повышать.
Температура между проходами важна по той же причине. Высокая температура между проходами может приводить к накоплению тепла и изменять размер зерна и характер выделений в ЗТВ, тогда как чрезмерно низкая температура может вызывать быстрое охлаждение при выполнении последующих проходов. Многопроходная сварка может отпускать или частично измельчать отдельные участки ЗТВ, образовавшейся ранее, но также способна создавать перекрывающиеся зоны с различными твердостью и вязкостью. В аттестованной процедуре должны быть указаны допустимый диапазон тепловложения, предварительный подогрев, температура между проходами, последовательность проходов, скорость перемещения, ток, напряжение и классификация сварочных материалов.
Контроль водорода начинается с выбора сварочного материала и распространяется на его хранение, обращение с ним, подготовку соединения и чистоту поверхности. Электроды и процессы с низким содержанием водорода способны снизить риск, но не устраняют влияние высокого уровня закрепления или твердой ЗТВ. Влага, масло, краска, ржавчина и остатки после резки могут добавлять водород или препятствовать сплавлению. Для некоторых сталей и условий соединения применяемая процедура может предусматривать дополнительный подогрев после сварки или контролируемое охлаждение.
Решающим средством контроля является аттестация процедуры. Технологическая инструкция по сварке (WPS) должна соответствовать спецификации материала и применяемому нормативному документу по изготовлению, например AWS D1.1/D1.1M для соответствующей сварки конструкционных сталей или разделу IX ASME для аттестации процедур сварки оборудования, работающего под давлением. Протокол аттестации должен охватывать фактическую группу основного металла, диапазон толщин, сварочный процесс, классификацию присадочного металла, пространственное положение, ограничения по предварительному подогреву и температуре между проходами, диапазон тепловложения, а также любые требуемые испытания на вязкость или твердость. ASTM A572/A572M и ASTM A588 устанавливают требования к материалу; они не делают все сварочные переменные взаимозаменяемыми. Аттестованные процедуры, проверенные сварочные материалы и контроль, соответствующий риску замедленного растрескивания и требованиям к вязкости ЗТВ, необходимы, поскольку эксплуатационные характеристики стали HSLA устанавливаются для конкретного соединения, а не выводятся только из обозначения сплава.
10. Формы продукции, маршруты обработки и направленность свойств
HSLA-сталь не покидает металлургический завод с единым и однородным набором свойств. Плита, прокатный профиль, пруток и шпунтовая секция могут соответствовать одному семейству спецификаций, но при этом иметь различную структуру зерна, историю охлаждения, остаточные напряжения и результаты испытаний. Поэтому форма продукции является частью металлургического описания, а не только размерной характеристикой.
Плиты, листы, профили, прутки и шпунтовые сваи
ASTM A572/A572M распространяется на пять марок высокопрочной низколегированной конструкционной стали, легированной ниобием и ванадием: марка 42 [290 МПа], марка 50 [345 МПа], марка 55 [380 МПа], марка 60 [415 МПа] и марка 65 [450 МПа] по минимальному пределу текучести, в зависимости от марки и требований к продукции. В перечень охватываемых форм продукции входят профили, плиты, шпунтовые сваи и прутки. Спецификацию не следует воспринимать как общее обозначение для любого плоского листового изделия, реализуемого или обрабатываемого под аналогичным торговым наименованием.
Плиту прокатывают из сляба; она может поставляться в диапазоне толщин, при котором центральная часть изделия охлаждается значительно медленнее поверхности. Это различие влияет на размер зерна феррита, распределение перлита, выделение соединений ниобия или ванадия и сохранение ликвации по осевой линии. Поэтому толстая плита может демонстрировать более низкую ударную вязкость или иную пластичность в направлении толщины по сравнению с более тонким изделием с номинально аналогичными химическим составом и пределом текучести.
Лист имеет меньшую толщину и обычно подвергается большей степени обжатия и более быстрому охлаждению после прокатки. Небольшая толщина способствует более равномерному распределению температуры по сечению, хотя состояние поверхности, температура смотки и история деформации по-прежнему имеют значение. Листовая продукция также может подвергаться формовке, травлению, холодной деформационной обработке, отжигу или дрессировке, которые сами по себе не отражаются в одном лишь обозначении «HSLA».
Профили, такие как двутавры, швеллеры, уголки и тавры, содержат полки, стенки, углы и иногда значительные изменения локальной толщины. Конец полки охлаждается раньше, чем участок соединения полки со стенкой. В результате распределение свойств внутри одного профиля может различаться. Остаточные напряжения также возникают, когда открытые поверхности сжимаются раньше, чем более горячие внутренние области. Эти напряжения влияют на деформацию при резке и сварке, даже если результаты испытаний на растяжение соответствуют спецификации.
Прутки производят круглого, квадратного, шестигранного и других профилей. Их меньшие поперечные сечения часто обеспечивают более равномерное охлаждение, чем у толстой плиты, однако крупный пруток всё же может содержать медленно охлаждающуюся сердцевину и осевую ликвацию. Ковка, контролируемая прокатка или последующая термическая обработка могут дополнительно изменить структуру. Шпунтовые сваи создают ещё одно осложнение: замковые профили концентрируют деформацию и эксплуатационные напряжения вблизи замков, углов и изгибов, поэтому геометрия сечения имеет значение наряду с номинальной маркой стали.
Горячекатаная продукция по сравнению с нормализованной или термомеханически обработанной
Термин «в состоянии после прокатки» описывает состояние поставки, а не химическое определение HSLA-стали. В справочном издании ASM International по материалам за 2024 год HSLA-сталь в состоянии после прокатки, также называемая микролегированной сталью, отнесена к высокопрочным углеродистым и низколегированным сталям с пределом текучести выше 275 МПа [40 ksi]. Прочность может быть результатом совместного действия нескольких механизмов: уменьшения размера зерна феррита, выделения карбонитридов ниобия, ванадия или титана, твердорастворного упрочнения и образования продуктов превращения при контролируемом охлаждении.
При обычной горячей прокатке сталь нагревают повторно, деформируют при повышенной температуре и охлаждают после последнего прохода. Если температура окончания прокатки достаточно высока для рекристаллизации аустенита между проходами, многократная рекристаллизация может восстанавливать структуру аустенитного зерна. Если прокатка продолжается ниже соответствующего диапазона рекристаллизации, деформация, напротив, накапливается в аустените. На этом основана контролируемая прокатка: выделение микролегирующих элементов может задерживать рекристаллизацию, а блинчатая аустенитная структура способствует образованию мелкозернистого феррита после превращения.
Затем решающим фактором становится скорость охлаждения. Медленное охлаждение способствует образованию феррита и перлита, тогда как более быстрое охлаждение может приводить к образованию более мелкого феррита, бейнита или смешанных структур превращения в зависимости от содержания углерода, легирования, толщины и температуры начала охлаждения. Номинальная добавка ниобия, ванадия или титана не гарантирует конкретного результата. Элемент должен быть растворён, сохранён в растворе или выделен на соответствующей стадии, а его воздействие зависит от температуры повторного нагрева, режима прокатки, условий охлаждения и остального химического состава.
| Состояние поставки | Основной технологический маршрут | Типичное последствие |
|---|---|---|
| После прокатки | Контролируемые повторный нагрев, прокатка и охлаждение | Свойства в значительной степени зависят от истории деформации и охлаждения |
| Нормализованное | Нагрев выше критического интервала превращений с последующим охлаждением на воздухе | Может измельчить или гомогенизировать исходную структуру |
| Закалённое и отпущенное | Аустенитизация, быстрое охлаждение и последующий нагрев ниже критического интервала | Часто приводит к образованию отпущенного мартенсита или родственной высокопрочной структуры |
| Термомеханически обработанное | Контролируемые деформация и охлаждение в заданной температурной последовательности | Использует технологическую обработку для измельчения зёрен и управления выделением фаз |
Нормализованную продукцию нагревают выше критического интервала превращений и охлаждают на воздухе. Такая обработка может измельчить и сделать более однородной структуру после предшествующей прокатки, уменьшить некоторые последствия неравномерной температурной истории и обеспечить свойства, отличающиеся от свойств материала в состоянии после прокатки. Нормализация является маршрутом обработки, но не доказывает, что сталь относится к HSLA. Нормализации можно подвергать нелегированную углеродистую сталь, а HSLA-сталь может поставляться в состоянии после прокатки.
Закалённую и отпущенную продукцию сначала подвергают аустенитизации, быстро охлаждают, а затем повторно нагревают ниже критического интервала. Образовавшийся отпущенный мартенсит или родственная ему структура могут обеспечивать высокую прочность и контролируемую вязкость, однако сама по себе такая маркировка термической обработки не устанавливает низколегированную или микролегированную природу стали. И наоборот, HSLA-марка может получить значительную часть заданной прочности без закалки и отпуска. ASTM A572/A572M следует интерпретировать с учётом её марки, формы продукции, ограничений по химическому составу, механических требований и условий поставки, а не на основании общего предположения о способе обработки.
Анизотропия, влияние толщины и направление отбора образцов
Прокатка преимущественно вытягивает неметаллические включения, полосы ликвации и зёрна вдоль направления прокатки. Образцы для испытаний на растяжение, вырезанные параллельно направлению прокатки, обычно дают иные значения удлинения, относительного сужения и иногда предела текучести, чем образцы, вырезанные поперёк направления прокатки. Свойства в продольном направлении нельзя приравнивать к свойствам в поперечном направлении или по толщине.
Это различие особенно важно для плит и конструкционных профилей. Вытянутые включения сульфида марганца могут служить путями распространения трещин при деформации, тогда как осевая ликвация может создавать полосы с изменёнными прокаливаемостью и ударной вязкостью. В толстых изделиях область средней толщины охлаждается позднее и может превращаться иначе, чем поверхность. В результате по толщине могут возникать градиенты размера зерна, выделений, твёрдости и ударной вязкости.
Поэтому отбор образцов для испытаний должен соответствовать применимой спецификации и геометрии продукции. Образец для испытания на растяжение, вырезанный из полки, не является металлургически идентичным образцу, вырезанному из стенки; продольный образец из плиты не характеризует путь разрушения по толщине или поперёк направления прокатки. Значения ударной вязкости по Шарпи также чувствительны к ориентации надреза, месту отбора образца, толщине и температуре испытания. Заявленный предел текучести представляет собой измеренное свойство определённого образца, а не константу, независимую от ориентации.
Диапазон прочности HSLA-сталей показывает, почему эти различия имеют значение. В статье, опубликованной в материалах симпозиума ASTM в 1979 году, сообщалось об уровнях предела текучести от 40 000 до 140 000 psi [от 276 до 966 МПа]; большинство рассмотренных марок были микролегированы ниобием, ванадием, титаном или сочетаниями этих элементов. ASTM A572/A572M охватывает лишь часть этого более широкого семейства. Форма продукции, режим прокатки, скорость охлаждения, геометрия профиля и направление отбора образцов определяют, как конкретная марка будет работать в реальном компоненте.
11. Как читать стандарты HSLA и обозначения материалов
Такое обозначение, как ASTM A572/A572M, указывает на семейство нормативных документов, а не на полностью сформулированное инженерное решение. Данная спецификация распространяется на высокопрочную низколегированную конструкционную сталь с ниобием и ванадием, однако само обозначение не указывает, какая марка, форма изделия, толщина, условие проведения испытаний или дополнительное требование должны применяться. Именно эти детали определяют фактически поставляемый материал и свойства, которые можно учитывать при проектировании.
HSLA представляет собой металлургический класс, а не материал одного определённого химического состава. AISI описывает этот класс как низкоуглеродистые стали, в которых умеренные добавки ниобия (колумбия), ванадия или титана повышают прочность и могут также улучшать стойкость к атмосферной коррозии или способность к формоизменению. Результат зависит от химического состава и технологии обработки: важны растворение карбонитридов микролегирующих элементов при повторном нагреве, выделение частиц при прокатке или охлаждении, контроль размера аустенитного зерна, превращение аустенита в феррит и конечная толщина изделия. Номинальная добавка ванадия не гарантирует одинаковую микроструктуру или свариваемость для каждой спецификации.
Справочные материалы ASM International за 2024 год относят HSLA-стали в состоянии после прокатки, или микролегированные стали, к высокопрочным углеродистым и низколегированным сталям с пределом текучести свыше 275 МПа [40 ksi]. Этот порог является лишь классификационным ориентиром, а не универсальным правилом приемки. В статье, опубликованной в 1979 году по материалам симпозиума ASTM, для HSLA были указаны уровни предела текучести от 40 000 до 140 000 psi [276–966 МПа], что показывает, почему широкое обозначение HSLA не может заменить обозначение конкретной марки. Например, ASTM A572/A572M распространяется на пять марок с установленными минимальными значениями предела текучести от 42 ksi [290 МПа] до 65 ksi [450 МПа] (ASTM International, 2000).
Спецификация, марка, форма изделия и редакция стандарта
Как читать обозначение материала ВНЛС
- Спецификация Укажите номер стандарта и применимое издание.
- Марка Запишите точную марку, например марку 50 или марку 65.
- Форма изделия Убедитесь, что изделие является листом, профилем, шпунтовой сваей, прутком или другой указанной формой.
- Толщина Используйте требования к механическим свойствам и размерам, установленные для соответствующей толщины.
- Состояние поставки Проверьте, является ли материал прокатанным, нормализованным, термомеханически обработанным или термически обработанным.
- Дополнительные требования Проверьте требования к вязкости, свойствам в направлении толщины, ультразвуковому контролю, свариваемости или другие выбранные положения.
Обозначение материала следует читать слева направо, после чего необходимо обратиться к указанным таблицам и пунктам. ASTM A572/A572M — это номер спецификации, указывающий на требования в дюймо-фунтовой и международной системе единиц. При этом марка всё равно должна быть указана: Grade 42, Grade 50, Grade 55, Grade 60 или Grade 65. Обозначение «сталь A572» является неполным, поскольку эти марки имеют различные минимальные значения предела текучести, диапазоны временного сопротивления, ограничения по толщине и, в некоторых случаях, различные требования к заказу.
Форма изделия имеет такое же значение. ASTM A572/A572M распространяется на фасонные профили, листы, шпунтовые изделия и прутки, однако требования к листу не являются автоматически взаимозаменяемыми с требованиями к профилю или прутку. В соответствующей таблице для конкретной формы изделия могут быть установлены различные допуски на размеры, диапазоны толщин, места отбора образцов, допустимые отклонения и положения, касающиеся испытаний. Спецификация также может ссылаться на общий стандарт, такой как ASTM A6/A6M, для катаных конструкционных изделий. Заказчик, проектировщик, изготовитель и инспектор должны определить фактическую форму изделия, а не полагаться на общее обозначение марки.
Редакция стандарта также имеет значение. Обозначение может иметь вид ASTM A572/A572M-00a, где год и буквенный суффикс указывают на конкретную историческую редакцию, тогда как проект может требовать редакцию, принятую его договором или применимым нормативным кодом. Между редакциями могут изменяться требования к химическому составу, методам испытаний, информации для заказа и дополнительным положениям. Нельзя предполагать, что сертификат на материал, соответствующий одной редакции, автоматически соответствует другой без сопоставления требований.
Состояние термической обработки должно определяться по спецификации и описанию заказа. Материал в состоянии после прокатки, нормализованный, контролируемо прокатанный, нормализованный и отпущенный, закалённый и отпущенный или подвергнутый термомеханической обработке может иметь различающиеся прочность, вязкость, остаточные напряжения и поведение при формоизменении. Некоторые марки HSLA получают свои свойства в состоянии поставки после прокатки и охлаждения, а не в результате последующей печной термообработки. Если на чертеже указано только «HSLA», это состояние не определено.
ASTM A572/A572M также следует отличать от ASTM A588/A588M. NIST определяет ASTM A588 как HSLA-конструкционную сталь с минимальным пределом текучести 50 ksi и связывает её с атмосферостойкостью. Однако это не означает, что A588 является коррозионностойкой заменой любой марки A572. Необходимо по-прежнему проверять условия воздействия среды, конструктивные решения, зоны сварки, толщину, требования к покрытиям и применимые положения, касающиеся атмосферной коррозии.
Минимальные и типичные свойства
Установленное минимальное значение является договорным пределом приемки, а не прогнозом результата для каждой плавки. Если в таблице указано минимальное значение предела текучести 50 ksi [345 МПа], результат соответствующего испытания должен быть не ниже этого значения при соблюдении установленной методики испытаний и диапазона толщин. Спецификация также может устанавливать диапазон временного сопротивления, минимальное относительное удлинение и другие требования. Это предельные значения, используемые для подтверждения соответствия.
В сертификатах металлургического предприятия часто приводятся фактические результаты, существенно превышающие минимальные значения. Такие данные полезны как свидетельство свойств конкретной плавки или партии, однако они не являются автоматически гарантированными для всего будущего материала данной марки. Проектировщик также не должен заменять минимальное значение, установленное спецификацией, средним значением из сертификатов. Повышенная прочность может влиять на гибку, изготовление отверстий, погонную тепловую энергию при сварке, поведение при разрушении и несущую способность соединений; она не является безусловным преимуществом.
Расчётные значения образуют третью категорию. Стандарты проектирования конструкций могут определять номинальные и допускаемые сопротивления на основе установленных минимальных свойств, поведения сечения, устойчивости, коэффициентов сопротивления, коэффициентов безопасности и применимых предельных состояний. Поэтому значение, установленное нормативным кодом, не идентично ни результату заводского испытания, ни минимальному значению, указанному в спецификации на сталь. Стандарт проектирования также может ограничивать перечень признаваемых редакций или марок. Лист, соответствующий ASTM A572/A572M, не приобретает иное расчётное сопротивление только потому, что в его сертификате указано более высокое фактическое значение предела текучести.
Толщина требует особого внимания. Требования к пределу текучести и временному сопротивлению могут изменяться в зависимости от толщины, а требования к относительному удлинению могут предусматривать различные расчётные длины образца или положения, связанные с уменьшением площади поперечного сечения. В таблице необходимо выбрать строку, соответствующую заказанной толщине, а не только номинальной марке. Важна также ориентация образца: результаты для продольных и поперечных образцов могут различаться, особенно для катаного листа и профилей.
Ограничения по химическому составу, механические испытания и дополнительные требования
В таблицах химического состава устанавливаются допустимые пределы или диапазоны содержания углерода, марганца, фосфора, серы, кремния и микролегирующих элементов, таких как ниобий, ванадий и титан. Сами по себе эти таблицы не описывают полностью сформировавшуюся микроструктуру. Могут потребоваться расчёты углеродного эквивалента или другие оценки свариваемости, причём применяемую формулу необходимо идентифицировать, поскольку в разных стандартах используются различные определения. Плавка, соответствующая ограничениям по химическому составу, всё ещё может требовать контролируемой прокатки, ускоренного охлаждения или установленного состояния поставки для достижения требуемых механических свойств.
Механические испытания необходимо рассматривать с учётом метода, образца, места отбора, ориентации и периодичности испытаний. Испытание на растяжение позволяет определить предел текучести, временное сопротивление и относительное удлинение в соответствии с указанной методикой, часто с применением таких стандартов, как ASTM A370, если на него имеется ссылка. Предел текучести может определяться по площадке текучести или методом условного смещения. Испытание на ударный изгиб по Шарпи с V-образным надрезом, если оно требуется, дополнительно устанавливает температуру испытания, критерий поглощённой энергии, ориентацию образца и правила отбора; оно не подразумевается автоматически только потому, что сталь называется HSLA.
Дополнительные требования представляют собой положения, выбираемые заказчиком или устанавливаемые проектом. В зависимости от спецификации они могут касаться ударной вязкости, пластичности в направлении толщины, практики получения мелкозернистой структуры, документирования свариваемости, ультразвукового контроля или других мер контроля качества. Они должны быть прямо указаны и проверены; предположение о том, что каждый лист соответствует всем дополнительным требованиям, является серьёзной ошибкой при чтении документации.
Итоговая проверка должна выполняться по полному обозначению материала: спецификации и её редакции, марке, форме изделия, толщине, состоянию поставки, химическому составу, механическим испытаниям, дополнительным требованиям и применимому расчётному коду. Только после этого можно оценивать прочность, вязкость, свариваемость, способность к формоизменению и коррозионное поведение фактического изделия HSLA, а не материала, обозначенного неточным общим термином.
12. Применение и инженерный выбор без упрощений
Стали HSLA выбирают с учётом сочетания прочности, технологичности изготовления, долговечности и соответствия нормативным требованиям, а не по общему обозначению «высокопрочная». ASM International относит горячекатаные стали HSLA, также называемые микролегированными сталями, к высокопрочным углеродистым и низколегированным сталям с пределом текучести выше 275 МПа [40 ksi] (2024). В статье, представленной на симпозиуме ASTM в 1979 году, для сталей HSLA были указаны уровни предела текучести от 40 000 до 140 000 psi [от 276 до 966 МПа]. Уже один этот диапазон показывает, почему при выборе материала для конкретного применения нельзя считать все марки HSLA взаимозаменяемыми.
Обозначение марки описывает лишь часть её эксплуатационных характеристик. Ниобий (колумбий), ванадий и титан могут измельчать размер зёрен феррита или образовывать выделения, однако их действие зависит от химического состава стали, температуры повторного нагрева, режима прокатки, скорости охлаждения, толщины изделия и конечной микроструктуры. Поэтому марка с более высоким установленным пределом текучести может обладать иными характеристиками формуемости, свариваемости, трещиностойкости или усталостной прочности, чем другая марка с аналогичным уровнем прочности.
Несущие элементы и транспортные конструкции
Конструкционные стали HSLA применяют там, где проектировщик может преобразовать более высокий предел текучести в уменьшение поперечного сечения, массы элемента или повышение сопротивления местной текучести. Однако такой результат не является автоматическим: до достижения номинального предела текучести определяющими могут стать потеря устойчивости, изгибно-крутильная потеря устойчивости, прочность соединений, усталость и эксплуатационная пригодность. Более тонкий или лёгкий элемент также может иметь меньший припуск на коррозию, меньшую изгибную жёсткость или большую чувствительность к деформациям от сварки.
ASTM A572/A572M иллюстрирует различие между классификацией семейства сталей и спецификацией изделия. Этот стандарт распространяется на пять марок высокопрочной низколегированной конструкционной стали, легированной ниобием и ванадием, в виде профилей, листов, шпунтовых свай и прутков; установленные минимальные пределы текучести составляют от 42 ksi [290 МПа] до 65 ksi [450 МПа] (ASTM International, 2000). Применимую марку, диапазон толщин, требования к прочности при растяжении, требования к ударной вязкости и дополнительные положения необходимо проверять отдельно. «Сталь A572» не представляет собой одно единообразное механическое состояние материала.
Балочные пролётные строения мостов, фермы, колонны, элементы, поддерживающие краны, рамы и другие изготовленные конструкции могут выполняться из листов или прокатных профилей HSLA, если применимый конструкционный стандарт допускает выбранную марку. В мостовых конструкциях детали, определяющие усталостную долговечность, и категории сварных швов могут определять проект даже при достаточной статической прочности. Важна также трещиностойкость при минимальной эксплуатационной температуре, особенно в местах приварных элементов, у вырезов, изменений сечения и в областях, подверженных стеснению деформаций.
ASTM A588 занимает иное положение среди спецификаций. Эта сталь определяется как конструкционная HSLA с устойчивостью к атмосферной коррозии; в 2005 году NIST указал для ASTM A588 минимальный предел текучести 50 ksi. Устойчивость к атмосферной коррозии не отменяет требований к окраске, отводу воды, осмотру и контролю коррозии. Достижение предполагаемых характеристик коррозионной стойкости определяется агрессивностью воздействия, отложениями солей, наличием щелей, чередованием увлажнения и высыхания, а также возможностью поддерживать защитный слой, формируемый атмосферными условиями. A588 не следует заменять на A572 только потому, что обе марки относятся к конструкционным сталям HSLA.
В транспортных конструкциях применяется тот же принцип, но при более жёстких ограничениях по массе и усталостной долговечности. Рамы транспортных средств, железнодорожные вагоны, прицепы, тяжёлая техника и опорные конструкции транспортной инфраструктуры могут изготавливаться из листов, плит или профилей HSLA для снижения массы при сохранении характеристик, связанных с безопасностью при столкновении, подвеской или полезной нагрузкой. Однако элементы транспортных средств подвергаются повторным нагрузкам переменной амплитуды, деформациям при формовании, тепловому воздействию сварки, ударам камней и иногда воздействию противогололёдных солей. Статическая прочность при растяжении является лишь одним из исходных параметров.
Формуемый лист и изготовленные компоненты
Листовую сталь HSLA часто выбирают для формуемых кронштейнов, деталей шасси, направляющих, усилителей, опор элементов, работающих под давлением, и деталей машин, когда уменьшение толщины в противном случае потребовало бы увеличения сечения или привело бы к повышению массы. Важен не только вопрос о соответствии листа заданному пределу текучести. Равномерное удлинение, полное удлинение, характеристики упрочнения при деформации, радиус гибки, анизотропия, качество кромок и пружинение влияют на возможность изготовления заданной формы без образования трещин или недопустимых отклонений размеров.
Выделения микролегирующих фаз могут повышать прочность, одновременно снижая пластичность при некоторых условиях; высокопрочная марка может требовать больших радиусов гибки, чем марка меньшей прочности аналогичной толщины. Имеет значение и способ резки. Кромки, полученные резкой ножницами или термической резкой, могут содержать зоны наклёпа, надрезы или локальные изменения твёрдости, которые при формовании или эксплуатации становятся очагами зарождения трещин. Для детали с пробитыми отверстиями определяющими могут оказаться способность к расширению отверстий и характеристики отбортовки при растяжении, даже если результаты испытания на растяжение выглядят удовлетворительными.
Изготовление деталей из листа или плиты вводит дополнительный набор факторов контроля. Сварка может изменять зону термического влияния, растворять или укрупнять упрочняющие выделения, снижать местную трещиностойкость и создавать остаточные напряжения. Необходимо учитывать углеродный эквивалент или иной показатель свариваемости вместе с толщиной плиты, степенью закрепления, контролем водорода, предварительным подогревом, температурой между проходами, выбором сварочных материалов и погонной энергией. Низкоуглеродистая сталь HSLA, как правило, предназначена для обеспечения свариваемости, однако «свариваемая» не означает, что любой процесс или конструкция соединения допустимы без аттестации технологии.
Рамы машин, грузоподъёмные элементы, сельскохозяйственная техника и проектируемые опоры могут сочетать формуемый лист со сварными плитами или механически обработанными деталями. В таких конструкциях отказ может определяться несоответствием прочности между основным металлом, металлом шва, зонами термического влияния, болтами и присоединёнными элементами. Механическая обработка также может удалить состояние поверхности или припуск на коррозию, учтённые при проектировании. Компонент необходимо оценивать как изготовленную систему, а не как образец номинальной марки стали.
Выбор с учётом нагрузок, соединения, условий среды и требований к контролю
Выбор начинается с анализа пути передачи нагрузки и определяющего предельного состояния. Необходимо задать требуемые минимальные значения предела текучести и прочности при растяжении для соответствующей толщины, а затем оценить упругий прогиб, пластическое разрушение, потерю устойчивости, смятие, вырыв, разрушение по ослабленному сечению и усталость. Для конструкций, работающих при циклических нагрузках, геометрия сварного шва и концентрация напряжений могут иметь большее значение, чем разница между соседними марками по прочности. Для конструкций, подверженных ударным нагрузкам или работающих при низких температурах, должны быть указаны требования к ударной вязкости по Шарпи либо другой показатель трещиностойкости, установленный нормативным документом; прочность при растяжении не может служить заменой сопротивлению разрушению.
Толщина изменяет результат выбора. Стандарты на продукцию могут устанавливать различные механические требования в зависимости от толщины, а большая толщина плиты повышает степень закрепления и может изменить характер охлаждения при сварке. Проектировщик должен подтвердить фактическую форму изделия — плиту, лист, пруток или профиль — и требуемые размерные допуски, установленные применимым нормативным документом. Требования ASTM A572/A572M нельзя автоматически переносить на форму изделия, не указанную в стандарте.
Способ соединения сужает допустимый выбор марки и технологии. Сварные конструкции требуют аттестованных технологий и контроля, соответствующих соединению, толщине, степени закрепления и условиям эксплуатации. При болтовом соединении основное внимание смещается к изготовлению отверстий, разрушению по чистому сечению, смятию, проскальзыванию, совместимости болтов, а также к покрытиям и защите от коррозии. Для формуемого или механически соединяемого листа необходимы надлежащее качество кромок, местная пластичность и контроль пружинения. Термическую резку, гибку, сварку и правку следует рассматривать как технологические операции, способные изменять местные свойства материала.
Условия среды добавляют ещё один критерий. Атмосферное воздействие, погружение, загрязнение хлоридами, повышенная или отрицательная температура, абразивный износ и механизмы коррозии с выделением водорода требуют отдельной оценки. Марка, признанная устойчивой к атмосферной коррозии, не является универсальным коррозионно-стойким материалом. Покрытия, отвод воды, герметизация, доступ для осмотра и плановое техническое обслуживание по-прежнему остаются частью проектирования.
Наконец, спецификация должна определять требования к контролю и приёмке: ограничения по химическому составу, прослеживаемость плавки и изделия, испытания на растяжение и изгиб, испытания на ударную вязкость, если они требуются, неразрушающий контроль сварных швов, проверку размеров и контроль исправлений. Таким образом, выбор стали HSLA является решением, охватывающим марку и технологический процесс; оно определяется нагрузкой, толщиной, деформацией при формовании, способом соединения, условиями среды, усталостью, контролем и применимым проектным нормативным документом.
13. Распространённые заблуждения о сталях HSLA
HSLA — это не одна марка стали
Высокопрочная низколегированная сталь (HSLA) — это классификационная группа, а не один химический состав или обозначение конкретного изделия. Как правило, такие стали представляют собой низкоуглеродистые низколегированные конструкционные стали, прочность и другие свойства которых обусловлены контролируемым химическим составом, технологией обработки и микроструктурой. AISI описывает эту группу как стали, в которых умеренные добавки колумбия (ниобия), ванадия или титана могут повышать прочность, а также влиять на стойкость к атмосферной коррозии или формуемость. Это определение не означает, что любая сталь, содержащая один из этих элементов, обладает эквивалентными свойствами.
Этот термин также охватывает более одного металлургического маршрута. Прочность может обеспечиваться упрочнением твёрдого раствора, измельчением зерна, выделением карбонитридов, контролируемой прокаткой, ускоренным охлаждением или эффектами фазовых превращений. Ниобий, ванадий и титан не дают одинакового результата при любых условиях. Их влияние зависит от того, растворяются ли они при повторном нагреве, выделяются ли во время прокатки или охлаждения, измельчают ли зёрна аустенита и взаимодействуют ли с содержащимися в стали углеродом и азотом.
Таким образом, «микролегированная сталь» связана с HSLA, однако эти термины не следует считать полными синонимами в рамках любой спецификации. В справочном издании ASM International за 2024 год стали HSLA, прокатанные в горячем состоянии и также называемые микролегированными сталями, рассматриваются среди высокопрочных углеродистых и низколегированных сталей с пределом текучести выше 275 MPa [40 ksi]. Это классификация, основанная на металлургии и прочности, тогда как обозначения ASTM идентифицируют изделия с установленными требованиями к химическому составу, механическим свойствам, размерам, испытаниям и поставке.
ASTM A572/A572M наглядно иллюстрирует это различие. Стандарт распространяется на пять марок высокопрочной низколегированной конструкционной стали, легированной колумбием и ванадием, в виде фасонного проката, листов, шпунтовых свай и прутков. Установленные минимальные значения предела текучести находятся в диапазоне от 42 ksi [290 MPa] до 65 ksi [450 MPa] в зависимости от марки и вида изделия. «A572» — это не общее название любой стали HSLA. Это обозначение конкретной спецификации ASTM на конструкционную сталь, и её марки не являются автоматически взаимозаменяемыми с ASTM A588 — другой спецификацией.
A588 также является конструкционной сталью HSLA, однако её спецификация включает требования к стойкости против атмосферной коррозии. NIST указывает для ASTM A588 минимальный предел текучести 50 ksi. Этот уровень прочности не определяет всю группу HSLA: в статье, опубликованной в 1979 году по материалам симпозиума ASTM, для сталей HSLA были приведены значения предела текучести от 40 000 до 140 000 psi [276–966 MPa]. Имеют значение марка, форма изделия, толщина, термическая обработка и история технологической обработки.
Более высокое легирование не означает автоматически лучшие эксплуатационные характеристики
Увеличение содержания легирующих элементов не является универсальным способом получить лучшую сталь. Проектирование стали HSLA основано на контроле умеренных количеств элементов и их согласовании с режимом обработки. Чрезмерное легирование может повысить прокаливаемость, изменить продукты превращения, увеличить стоимость, усложнить сварку или привести к такому уровню прочности, который снизит способность к формованию. Кроме того, при отсутствии контроля плавки и охлаждения оно может вызвать образование нежелательных выделений или ликвацию.
Одна и та же номинальная добавка может приводить к различным свойствам в разных плавках. Ниобий, остающийся в растворе при повторном нагреве, может влиять на рекристаллизацию во время контролируемой прокатки; ниобий, выделяющийся позднее, может упрочнять феррит. На выделение ванадия сильно влияют температуры охлаждения и смотки. Титан может связывать азот с образованием частиц нитрида титана, однако крупные частицы не обеспечивают такого же эффекта измельчения зерна, как контролируемая мелкодисперсная фаза. По одному химическому составу нельзя определить конечную микроструктуру.
Прочность является лишь одной из составляющих соответствия требованиям спецификации. Пригодность марки могут определять также ударная вязкость, относительное удлинение, способность выдерживать гибку, свойства в направлении толщины, свариваемость и допустимые размерные отклонения. Высокопрочная сталь, которая не обеспечивает требуемую ударную вязкость при расчётной температуре или в которой во время сварки образуется неприемлемая зона термического влияния, не становится пригодной только благодаря высокому значению прочности.
Более высокий предел текучести не устраняет конструкционные ограничения
Более высокий предел текучести может позволить уменьшить толщину элементов или повысить сопротивление текучести, однако он не отменяет требований, связанных с потерей устойчивости, усталостью, разрушением, соединениями, прогибом или местной потерей устойчивости. Тонкая сжатая полка может потерять устойчивость до достижения номинального предела текучести. В тонком листе может возникнуть местная потеря устойчивости, а несущую способность сварного соединения могут определять наплавленный металл, нетто-сечение, срез по блоку, работа болтов или концентрации напряжений, а не предел текучести основного металла.
Марки с более высокой прочностью могут также требовать более строгого контроля изготовления. При формовании возникает больший пружинящий возврат, поэтому могут потребоваться увеличенные радиусы гибки или другой инструмент. Холодное формование может повысить местную твёрдость и уменьшить оставшуюся пластичность. При сварке может образоваться зона термического влияния, твёрдость, ударная вязкость и прочность которой отличаются от соответствующих характеристик листа. Предварительный подогрев, погонная энергия, температура между проходами, выбор сварочных материалов и контроль содержания водорода должны оцениваться с учётом конкретной марки, толщины, степени закрепления и сварочной процедуры.
Поэтому неправильно характеризовать любую сталь HSLA как легко формуемую или легко свариваемую. Некоторые марки предназначены для холодной формовки; другие являются конструкционными изделиями с более узкими пределами формуемости. Сертифицированная спецификация завода-изготовителя и аттестованная процедура изготовления важнее одной лишь маркировки HSLA. Строительные нормы также могут устанавливать ограничения, которые строже опубликованного минимального предела текучести материала.
Стойкость A588 к коррозии не является универсальной защитой от коррозии
Стойкость ASTM A588 к атмосферной коррозии не означает, что любая сталь HSLA противостоит коррозии в такой же степени, и не означает, что A588 полностью защищена от коррозии. Защитный слой оксидов, характерный для атмосферостойких сталей, формируется только при подходящих условиях воздействия среды. Периодическое увлажнение и высыхание, доступ кислорода и отсутствие постоянных загрязнений способствуют образованию и сохранению стабильной патины.
Постоянная влажность, плохой дренаж, отложения хлоридов, морские аэрозоли, промышленные загрязнители, щели и контакт с разнородными материалами могут препятствовать образованию защитной патины или ускорять локализованное разрушение. Вода, задерживающаяся в местах стыков, у рёбер жёсткости, в деформационных швах настила или на горизонтальных выступах, может вызывать коррозию даже тогда, когда номинальным материалом является A588. Сток воды также может оставлять пятна на прилегающем бетоне или каменной кладке.
Утверждение AISI о том, что микролегирующие элементы могут повышать стойкость к атмосферной коррозии, описывает возможное свойство конкретной марки, а не гарантию для всей группы. ASTM A572 и ASTM A588 должны оцениваться с учётом собственных требований соответствующих спецификаций. Оценка воздействия окружающей среды, дренаж, доступ для осмотра, конструкция соединений, а также требуемое покрытие или коррозионный припуск остаются частью проектирования. Стойкость к атмосферной коррозии снижает один набор рисков при определённых условиях, но не заменяет инженерную защиту от коррозии.
14. Практический технический контрольный перечень для оценки марки HSLA
Обозначения HSLA недостаточно для установления пригодности материала. Стали HSLA образуют семейство низкоуглеродистых низколегированных сталей, прочность и эксплуатационные характеристики которых обусловлены определёнными сочетаниями химического состава, повторного нагрева, контролируемой прокатки, охлаждения, выделения фаз, размера зерна и особенностей превращений. Поэтому один и тот же номинальный уровень прочности может скрывать существенные различия в свариваемости, вязкости, способности к формоизменению, коррозионном поведении и свойствах по толщине.
Обоснованная оценка начинается со спецификации материала, а не с общего утверждения вроде «HSLA прочнее углеродистой стали».
Определите точную спецификацию и марку
Зафиксируйте применяемый стандарт в точности так, как он указан в проектной документации, спецификации на закупку, сертификате на материал и плане инспекционного контроля. Для конструкционного листового проката это могут быть ASTM A572/A572M, Высокопрочная низколегированная конструкционная сталь с ниобием и ванадием, или ASTM A588/A588M, Высокопрочная низколегированная конструкционная сталь с минимальным пределом текучести 50 ksi [345 MPa] при толщине до 4 дюймов [100 мм включительно]. Не следует считать эти обозначения взаимозаменяемыми. ASTM A572/A572M охватывает пять марок с установленными минимальными пределами текучести от 42 ksi [290 MPa] до 65 ksi [450 MPa], тогда как ASTM A588/A588M относится к атмосферостойкой конструкционной стали.
Укажите обозначение марки, вид металлопродукции, диапазон толщины или диаметра и состояние поставки. Запись «ASTM A572» без указания марки и вида продукции является неполной. Для листа, прутка, фасонного проката, полосы и сварного трубного изделия могут действовать разные требования, даже если их химический состав или номинальная марка кажутся сходными. Укажите издание стандарта, дополнительные требования и все применённые положения, например о поставке в нормализованном, нормализованном и отпущенном, закалённом и отпущенном или термомеханически контролируемом состоянии.
Марку также необходимо отличать от металлургической категории. В справочных материалах ASM International за 2024 год прокатанная без термической обработки сталь HSLA, также называемая микролегированной сталью, отнесена к высокопрочным углеродистым и низколегированным сталям с пределом текучести свыше 275 MPa [40 ksi]. В статье, опубликованной на симпозиуме ASTM в 1979 году, для сталей HSLA были приведены уровни предела текучести от 40 000 до 140 000 psi [276–966 MPa]. Эти диапазоны характеризуют класс материалов, но не заменяют требования стандарта на конкретный материал.
Требования к химическому составу требуют такой же точности. Определите допустимые содержания углерода, марганца, фосфора, серы, кремния, меди, никеля, хрома, молибдена, ниобия (колумбия), ванадия, титана, азота, а также любые ограничения по углеродному эквиваленту. Ниобий, ванадий и титан — это не взаимозаменяемые обозначения понятия «микролегированный». Их влияние зависит от растворения при повторном нагреве, выделения фаз во время прокатки или охлаждения, измельчения зерна и взаимодействия с углеродом и азотом. Одно лишь номинальное присутствие этих элементов не позволяет прогнозировать конечную микроструктуру.
Сопоставьте механические свойства с расчётными воздействиями
Начните с фактических расчётных воздействий: растяжения, сжатия, изгиба, сдвига, смятия, местной потери устойчивости, ударной нагрузки, циклического нагружения или их сочетаний. Затем сопоставьте их с установленными минимальными значениями предела текучести, временного сопротивления, относительного удлинения, относительного сужения — если оно требуется, — и показателей, зависящих от толщины. Более высокий предел текучести может позволить уменьшить размеры сечения, но сам по себе не обеспечивает повышения усталостной долговечности, сопротивления разрушению, качества сварных соединений или устойчивости к местной потере устойчивости.
Проверьте, опирается ли расчёт на значение предела текучести, установленное для конкретной толщины. Во многих стандартах установленные свойства снижаются с увеличением толщины, поскольку скорость охлаждения, ликвация, структура зерна и внутреннее качество металла различаются по сечению. Уточните, относится ли приведённое значение к минимальному свойству в продольном направлении, к свойству в поперечном направлении или к требованию по свойствам в направлении толщины.
Требования к вязкости необходимо связывать с риском разрушения и рабочей температурой. Установите температуру испытания по Шарпи с V-образным надрезом, требование к поглощённой энергии, ориентацию образца, периодичность испытаний и правило приёмки. Сертификат с результатами испытания на растяжение при комнатной температуре не может подтвердить сопротивление хрупкому разрушению при низкой температуре. Для толстых сварных конструкций с высокой степенью стеснения деформаций, компонентов, работающих под давлением, мостов, морских сооружений и элементов, подвергающихся ударным нагрузкам, укажите, применяются ли дополнительные требования к вязкости и требуется ли исследование основного металла, металла шва и зоны термического влияния.
Требования, связанные с усталостью, необходимо рассматривать отдельно. Определите диапазон напряжений, число циклов, концентрацию напряжений, категорию сварного соединения, состояние поверхности, принятые предпосылки относительно остаточных напряжений и периодичность контроля. Повышение предела текучести само по себе не увеличивает допустимый диапазон усталостных напряжений для сварного элемента. Требования по предотвращению хрупкого разрушения также могут иметь решающее значение, если трещина способна распространиться до её обнаружения.
Оцените условия изготовления и эксплуатации
До принятия марки перечислите все технологические операции: резку, сверление, пробивку, холодную гибку, горячую штамповку, правку, механическую обработку и сварку. Радиус гибки необходимо проверять с учётом марки, направления прокатки, толщины и ориентации гиба. Листовой прокат повышенной прочности может характеризоваться большим пружинением и требовать увеличенных радиусов или контролируемой последовательности формообразования. Значительная холодная деформация способна снизить пластичность и изменить локальную вязкость, поэтому может потребоваться контроль после формообразования или термическая обработка.
Для сварки определите утверждённую технологию, классификацию сварочного материала, диапазон погонной энергии, температуры предварительного подогрева и межслойные температуры, минимальную и максимальную температуры проходов, меры контроля водорода и любую послесварочную термическую обработку. Технология должна быть аттестована для фактической марки, толщины, степени стеснения соединения и положения сварки. Углеродный эквивалент полезен для предварительной оценки прокаливаемости и риска образования трещин, но не заменяет аттестацию технологии. Погонная энергия может изменять свойства крупнозернистой зоны термического влияния, вязкость, прочность и характер разупрочнения. Сталь с приемлемыми свойствами основного металла всё же может привести к неприемлемому сварному соединению, если термический цикл выбран неправильно.
Оценивайте эксплуатационную среду в конкретных выражениях. Для атмосферного воздействия определите условия увлажнения, наличие хлоридов или морских загрязнений, концентрацию загрязняющих веществ, возможность отвода воды, наличие щелей и доступность для технического обслуживания. ASTM A588/A588M обеспечивает сопротивление атмосферной коррозии при подходящих условиях воздействия, но не устраняет коррозию в постоянно влажной, погружённой, богатой хлоридами среде или в условиях плохого отвода воды. Определите, требуются ли покрытие, припуск на коррозию, конструктивные решения для атмосферостойкой стали или иная система защиты.
При необходимости учитывайте диапазон температур, воздействие пожара, абразивный износ, эксплуатацию в водородной среде, циклическое воздействие давления, сейсмические нагрузки и контакт с разнородными металлами. Требуемое свойство определяется конкретными условиями.
Проверьте доказательства соответствия и сертификацию
Проследите путь материала от готового компонента до номера плавки и исходной документации завода-изготовителя. Изучите сертификат испытаний материала, проверив точный стандарт и марку, вид продукции, толщину, состояние поставки, химический состав плавки, результаты испытаний на растяжение, метод определения предела текучести, относительное удлинение, результаты ударных испытаний и дополнительные испытания. Убедитесь, что приведённые значения соответствуют правильному диапазону толщины, а не более благоприятному диапазону.
Проверьте, является ли документ протоколом испытаний изготовителя, сертификатом инспекционного контроля или документом о выпуске материала для конкретного проекта. Удостоверьтесь в аккредитации лаборатории, датах испытаний, ориентации образцов, состоянии калибровки оборудования, а также наличии отклонений или разрешений на отступления. Если важны требования по предотвращению хрупкого разрушения, рассмотрите ультразвуковой контроль, оценку риска слоистого разрушения, картирование твёрдости, записи об аттестации технологии сварки и независимые контрольные испытания.
| Область оценки | Проверяемые сведения |
|---|---|
| Идентификация | Спецификация, издание, марка, форма изделия, толщина и состояние поставки |
| Механические свойства | Предел текучести, прочность при растяжении, относительное удлинение, результаты испытания на изгиб и диапазон толщины |
| Вязкость | Температура испытания на удар, требование к энергии, ориентация образца и периодичность |
| Изготовление | Аттестованная технологическая инструкция по сварке, предварительный подогрев, температура между проходами, тепловложение, сварочные материалы и контроль водорода |
| Условия среды | Увлажнение, воздействие хлоридов, дренаж, покрытия, припуск на коррозию и доступ для осмотра |
Схема принятия решения является прямой: определите точное обозначение и марку по ASTM или другому применяемому стандарту; подтвердите вид продукции, толщину, состояние поставки, минимальные механические свойства, ограничения по химическому составу и требования к вязкости; затем сопоставьте их с расчётными воздействиями, технологией сварки, операцией формообразования, коррозионной средой, требованиями по усталости и основой для инспекционного контроля. Принимайте марку только в том случае, если имеющиеся доказательства охватывают каждое определяющее требование. Если действующий применимый стандарт и проектный норматив отличаются от общего справочного описания, приоритет имеют действующий стандарт и проектный норматив.
Источники
- [1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)
- [2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. NIST NCSTAR 1-3A, 2005. https://nvlpubs.nist.gov/nistpubs/Legacy/NCSTAR/ncstar1-3a.pdf