




1. O que significa o aço de baixa liga e alta resistência
HSLA enquanto classe, e não enquanto liga única
O aço de baixa liga e alta resistência (HSLA) é uma família de aços de engenharia de baixo carbono e baixa liga, cujas propriedades de resistência e de serviço são produzidas por uma combinação controlada de composição química, processamento e microestrutura. Não se trata de uma única liga, de um único tratamento térmico ou de uma composição universal. Uma chapa fornecida segundo a norma ASTM A572/A572M, Grau 50, e uma chapa patinável fornecida segundo a norma ASTM A588 podem ambas ser designadas como HSLA, mas têm requisitos de especificação, estratégias de liga, comportamento face à corrosão e formas de produto permitidas diferentes.
A distinção metalúrgica central é que os aços HSLA obtêm maior resistência sem depender dos elevados teores de carbono associados a muitos aços de carbono de alta resistência mais antigos. As suas composições podem conter adições moderadas de manganês, silício, cobre, níquel, crómio, molibdénio ou outros elementos de liga, juntamente com adições menores de nióbio, vanádio e titânio. Na terminologia americana mais antiga, o nióbio é frequentemente designado por columbium, pelo que as designações e descrições ASTM podem referir-se a aços de “columbium-vanadium”.
Adições moderadas de nióbio, vanádio ou titânio podem aumentar a resistência e melhorar a resistência à corrosão atmosférica ou a conformabilidade. Strong evidence
O American Iron and Steel Institute descreve o aço HSLA como um grupo no qual adições moderadas de columbium, vanádio ou titânio aumentam a resistência e podem também melhorar a resistência à corrosão atmosférica ou a conformabilidade. Esses efeitos não são consequências automáticas da adição de um elemento. Dependem da quantidade adicionada, dos teores de carbono e azoto do aço, da história térmica e da distribuição final dos precipitados e dos grãos.
A abordagem da ASM International de 2024 inclui os aços HSLA no estado laminado, também designados por aços microligados, entre os aços de carbono de alta resistência e os aços de baixa liga com tensões de cedência superiores a 275 MPa [40 ksi]. Este valor é útil para identificar a categoria geral dos aços no estado laminado, mas não constitui um limite legal ou de especificação universal. Uma especificação ASTM pode definir um produto HSLA através de uma designação de grau, limites químicos, requisitos de propriedades mecânicas e condições de fabrico, em vez de recorrer a um único limiar geral.
A gama é ampla. Um artigo de um simpósio da ASTM publicado em 1979 referia níveis de tensão de cedência dos aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa]. Só esta amplitude demonstra por que motivo “HSLA” não pode substituir a designação efetiva do grau. Uma resistência situada no extremo superior pode envolver processamento, teor de liga, espessura da secção e requisitos de tenacidade diferentes dos de uma chapa estrutural próxima do extremo inferior.
As definições baseadas na resistência diferem das definições baseadas em especificações
| Descrição | O que estabelece | O que não estabelece |
|---|---|---|
| Definição baseada na resistência | Um nível especificado de tensão de cedência ou de resistência à tração | A composição química, o processo de fabrico ou a forma do produto |
| Definição por especificação | Composição química, propriedades mecânicas, requisitos do produto e condições de fabrico | Uma microestrutura HSLA universal |
| Designação de aço microligado | Adições controladas de nióbio, vanádio, titânio ou combinações destes elementos | Desempenho equivalente em todos os produtos |
Uma definição baseada na resistência pergunta o que o aço consegue fazer do ponto de vista mecânico. Uma definição baseada numa especificação pergunta o que o produto tem de cumprir. Estas questões sobrepõem-se, mas não são idênticas.
A tensão de cedência é frequentemente o critério mais visível. A ASTM A572/A572M, por exemplo, abrange cinco graus de aço estrutural HSLA de columbium-vanadium de alta resistência, sob a forma de perfis, chapas, estacas-prancha e barras. As tensões de cedência mínimas especificadas variam entre 42 ksi [290 MPa] e 65 ksi [450 MPa], consoante o grau e o produto. A designação comunica, portanto, muito mais do que “aço resistente”: identifica uma norma que rege a composição química, as propriedades de tração, os requisitos dimensionais ou relativos ao produto e outras condições aplicáveis à forma encomendada.
A ASTM A588 é outro exemplo importante. Define um aço estrutural HSLA com resistência à corrosão atmosférica, e o NIST identificou este grau como tendo um limite de cedência mínimo de 50 ksi em 2005. Designar tanto o A572/A572M como o A588 por “HSLA” é razoável do ponto de vista metalúrgico, mas considerá-los intercambiáveis não é. O A572 é identificado como aço estrutural HSLA de columbium-vanadium de alta resistência, enquanto o A588 inclui requisitos associados à resistência à corrosão atmosférica. O engenheiro de estruturas tem ainda de verificar os limites de espessura, as disposições relativas à tenacidade, os requisitos de soldadura, o ambiente de exposição e a forma exata do produto.
Um aço também pode ultrapassar uma tensão de cedência de 275 MPa sem ser classificado como HSLA segundo uma determinada norma de aquisição ou de projeto. Inversamente, uma norma pode utilizar a terminologia HSLA devido à combinação pretendida de composição química e propriedades, mesmo quando a sua resistência mínima não coincide exatamente com o limiar geral dos aços no estado laminado definido pela ASM International. As normas de produto podem distinguir chapa laminada a quente, chapa grossa, barra, perfis estruturais e produtos temperados e revenidos, cada um com requisitos próprios.
O valor mecânico é, por conseguinte, apenas uma parte da identidade. A resistência à tração, a relação de cedência, o alongamento, a tenacidade ao impacto, o comportamento à dobragem, a soldabilidade e o comportamento na direção da espessura podem ser igualmente importantes durante o serviço. Dois aços com tensões de cedência semelhantes podem reagir de forma diferente à conformação ou à soldadura, porque os seus carbon equivalents, populações de precipitados, tamanhos de grão e histórias de arrefecimento são diferentes.
Por que motivo baixa liga, alta resistência e microligado não são termos intercambiáveis
“Baixa liga” descreve o teor de elementos de liga num sentido composicional amplo; por si só, não garante uma determinada resistência, uma determinada via de processamento ou uma determinada microestrutura. Um aço de baixa liga pode ser concebido para obter temperabilidade, resistência ao desgaste, serviço a temperatura elevada, tenacidade ou resistência estrutural. Alguns aços de baixa liga dependem de adições relativamente substanciais de crómio, níquel, molibdénio ou manganês e podem ser temperados e revenidos. Não são automaticamente aços HSLA.
Principais mecanismos de reforço dos aços HSLA
- Reforço por solução sólida
- Os átomos de liga dissolvidos distorcem a rede da ferrite e dificultam o movimento das deslocações.
- Refinação dos grãos
- Grãos de ferrite mais finos aumentam a tensão de cedência e podem melhorar a resistência à fratura por clivagem.
- Reforço por precipitação
- Partículas finas de carbonitretos dificultam o movimento das deslocações na matriz ferrítica.
- Reforço por transformação
- O arrefecimento pode produzir ferrite fina, ferrite bainítica ou outros constituintes mais duros.
- Deformação controlada
- A deformação armazenada e a austenite não recristalizada influenciam a estrutura final da ferrite.
“Alta resistência” descreve um nível de propriedades, normalmente estabelecido pela tensão de cedência ou pela resistência à tração especificada. Diz pouco sobre a forma como essa resistência foi obtida. O endurecimento por solução sólida através do manganês ou do silício, o refinamento do grão, o endurecimento por precipitação, a transformação em constituintes ferríticos ou bainíticos mais duros e a laminagem controlada podem todos contribuir para esse resultado. Um aço de baixa liga temperado e revenido pode ser de alta resistência sem ser um grau HSLA microligado no sentido habitual dos aços no estado laminado.
Aço microligado Aço que contém adições muito pequenas e controladas, como nióbio, vanádio ou titânio, que alteram a estrutura dos grãos, a precipitação, a recristalização ou o comportamento de transformação.
“Microligado” refere-se mais especificamente à utilização de adições muito pequenas e controladas — normalmente nióbio, vanádio, titânio ou combinações destes — para alterar o comportamento durante a transformação e a deformação. Os elementos atuam através de mecanismos como a precipitação de carbonetos, nitretos ou carbonitretos; o controlo do tamanho do grão da austenite; e a inibição da recristalização durante a laminagem. A sua presença nominal não é suficiente. O nióbio que permanece dissolvido durante o reaquecimento pode comportar-se de forma diferente do nióbio que precipita antes ou durante a laminagem. O titânio pode fixar o azoto sob a forma de nitreto de titânio, enquanto a precipitação do vanádio pode contribuir para o reforço da ferrite durante o arrefecimento. O resultado depende da temperatura de dissolução, da prática de reaquecimento, do programa de laminagem, da velocidade de arrefecimento e do equilíbrio entre carbono e azoto.
O processamento termomecânico controlado é, consequentemente, parte da definição do material na prática. A laminagem abaixo de temperaturas de recristalização selecionadas pode refinar a estrutura da austenite primária; o arrefecimento acelerado pode alterar a ferrite, a perlita, a bainite ou outros produtos de transformação; e a precipitação pode aumentar a resistência sem um aumento significativo do teor de carbono. Estes mecanismos também afetam a tenacidade, a ductilidade, os limites de conformação e as zonas termicamente afetadas pela soldadura.
A discussão do simpósio da ASTM de 1979 referia que a maioria dos graus analisados era microligada com columbium, vanádio, titânio ou combinações desses elementos. Essa observação não significa que todos os aços designados como HSLA contenham os três elementos, ou sequer qualquer um deles. Também não significa que todos os aços microligados pertençam à mesma família de especificações. A identificação fiável é a designação completa — como ASTM A572/A572M Grau 50 ou ASTM A588 — juntamente com a forma do produto, a espessura, a condição de fornecimento e os requisitos suplementares aplicáveis. Só então podem ser avaliadas a resistência, a tenacidade, a soldabilidade, a conformabilidade e o desempenho face à corrosão do aço efetivamente utilizado.
2. Diferenças entre os Aços HSLA, os Aços ao Carbono Comuns e os Aços Convencionais de Baixa Liga
O aço de alta resistência e baixa liga (HSLA) é uma família de aços de engenharia de baixo carbono e baixa liga, não uma composição única. O seu desempenho característico resulta da interação entre a composição química, o reaquecimento, a laminagem, o arrefecimento e a microestrutura resultante. Por conseguinte, a designação não identifica um equilíbrio universal entre resistência, ductilidade, tenacidade, soldabilidade ou comportamento face à corrosão.
A ASM International classifica os aços HSLA no estado laminado, também designados por aços microligados, entre os aços de carbono e de baixa liga de alta resistência, com limites de elasticidade superiores a 275 MPa [40 ksi]. Esse limiar descreve uma gama de resistências, não uma receita metalúrgica única. A ASTM A572/A572M, por exemplo, abrange cinco classes de aço estrutural de alta resistência e baixa liga, ligado com nióbio-vanádio. Os seus limites de elasticidade mínimos especificados variam entre 42 ksi [290 MPa] e 65 ksi [450 MPa]. A ASTM A588 é uma especificação diferente: abrange aço estrutural HSLA resistente à corrosão atmosférica, e o NIST identifica para esse material um limite de elasticidade mínimo de 50 ksi.
A distinção é importante porque um aço ao carbono comum, um aço convencional de baixa liga e um aço HSLA podem todos conter carbono e manganês, alcançando propriedades diferentes através de estratégias de conceção distintas. Um aço que cumpra uma determinada designação de classe não pode ser considerado intercambiável com outro simplesmente porque ambos são descritos como tendo “alta resistência”.
O carbono como elemento de reforço versus o controlo do carbono
O carbono reforça a ferrite através do reforço por solução sólida intersticial e também permite a formação de constituintes mais duros, como perlite, bainite e martensite. O aumento do teor de carbono pode, por conseguinte, elevar a resistência à tração e o limite de elasticidade, sobretudo quando o tratamento térmico produz uma fração substancial de fases endurecidas. Os aços ao carbono comuns dependem frequentemente desta relação: o teor de carbono, a velocidade de arrefecimento e o tratamento térmico determinam grande parte da resistência final.
Este método tem custos. Uma maior quantidade de carbono pode reduzir a soldabilidade ao aumentar a temperabilidade e o risco de formação de uma zona termicamente afetada dura e frágil, especialmente quando a soldadura provoca um arrefecimento rápido. Pode também reduzir a ductilidade e complicar a conformação. Um aço rico em carbono pode ser resistente, mas menos tolerante às operações de fabrico do que um aço com menor teor de carbono e uma microestrutura cuidadosamente controlada.
A conceção de aços HSLA procura geralmente obter resistência sem depender de um teor elevado de carbono. O carbono é mantido suficientemente baixo para favorecer a soldadura e a conformação, enquanto o manganês fornece reforço por solução sólida e ajuda a controlar o comportamento das transformações. O silício, o cobre, o níquel, o crómio e o molibdénio também podem ser controlados ou adicionados para fins específicos, mas os seus efeitos dependem da especificação e da rota de processamento. Não são simplesmente ingredientes de reforço permutáveis.
Um baixo teor de carbono não significa que o carbono não desempenhe qualquer função metalúrgica. Mesmo uma pequena alteração pode modificar a temperabilidade, a formação de cementite, as frações de bainite ou martensite e o carbono equivalente utilizado para avaliar as condições de soldadura. O objetivo é controlar o carbono, não eliminá-lo completamente. Em muitas classes de HSLA, o fabricante de aço obtém uma parte significativa do limite de elasticidade necessário através do refinamento do grão e da precipitação, e não através de um elevado volume de produtos de transformação duros.
Os aços convencionais de baixa liga contêm frequentemente adições maiores de elementos de liga do que os aços HSLA e podem depender de têmpera e revenido, de endurecimento integral ou de misturas de fases cuidadosamente concebidas. A sua finalidade pode incluir uma elevada temperabilidade, resistência a temperaturas elevadas, resistência ao desgaste ou uma resposta especificada ao tratamento térmico. Os aços HSLA, pelo contrário, são frequentemente fornecidos no estado laminado ou no estado laminado sob condições controladas, sendo o programa de laminagem e o percurso de arrefecimento parte integrante da conceção das propriedades.

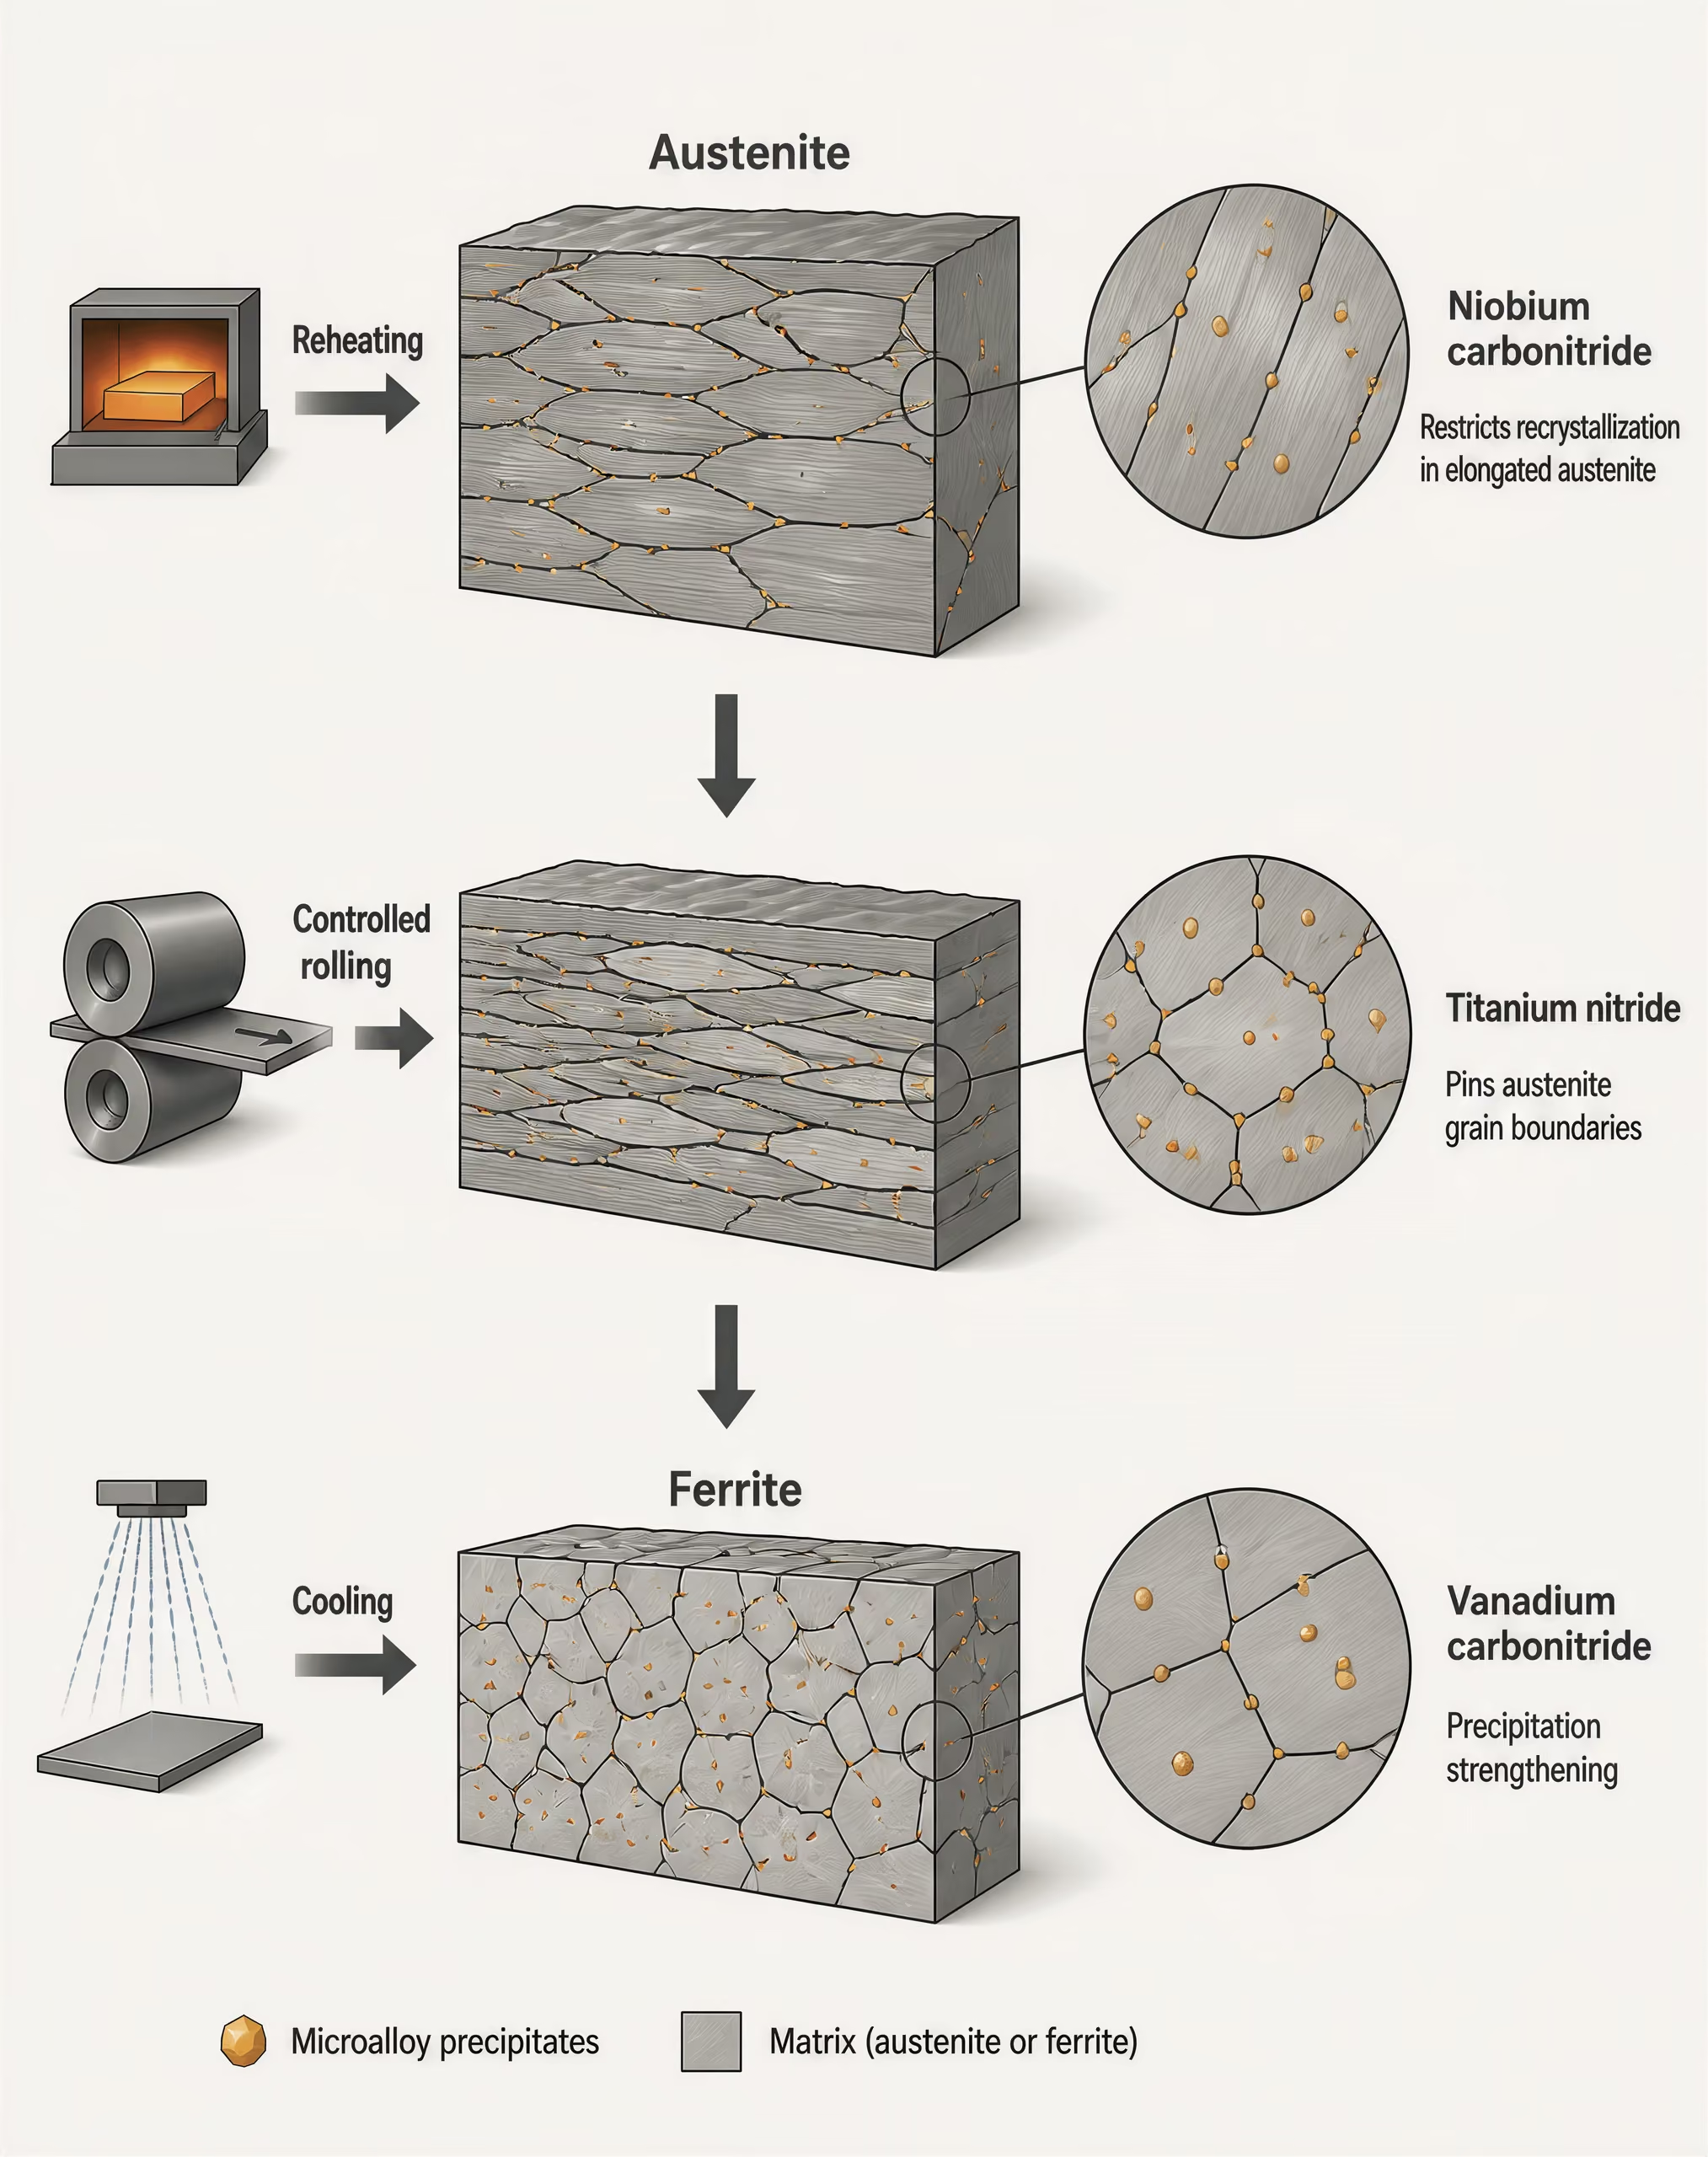
Por que razão pequenas adições de liga podem produzir grandes alterações nas propriedades
A microligação funciona porque elementos presentes em pequenas concentrações podem controlar fenómenos à escala dos grãos e dos precipitados. O nióbio, o vanádio e o titânio — designados por columbium, vanadium e titanium em muitas especificações e referências norte-americanas — podem formar carbonetos, nitretos ou carbonitretos estáveis. A sua simples presença nominal diz pouco sobre o aço acabado. O resultado depende de cada elemento se dissolver durante o reaquecimento, precipitar durante a laminagem ou o arrefecimento e permanecer disponível para influenciar a microestrutura final.
O nióbio pode retardar a recristalização da austenite durante a laminagem controlada. Isto permite acumular deformação antes da transformação e promove uma estrutura de grão fino de ferrite após o arrefecimento. Como o refinamento do grão aumenta o limite de elasticidade, preservando geralmente uma tenacidade útil, o nióbio pode proporcionar um equilíbrio diferente entre resistência e ductilidade do que o simples aumento do teor de carbono.
O vanádio contribui geralmente através do reforço por precipitação. Os carbonitretos de vanádio que se formam na ferrite dificultam o movimento das deslocações, aumentando a resistência após a transformação. O titânio forma nitretos particularmente estáveis e pode ajudar a controlar o crescimento dos grãos de austenite durante o reaquecimento. Contudo, se as partículas de titânio forem demasiado grosseiras, podem proporcionar menos reforço e afetar a tenacidade ou a resposta ao processamento. Assim, a mesma adição pode ter um valor diferente consoante as condições de produção do aço e de laminagem.
Estes mecanismos são aditivos apenas num sentido limitado. O reforço por solução sólida proporcionado pelo manganês ou pelo silício, o refinamento do grão resultante da laminagem controlada, o reforço por precipitação proporcionado pelo nióbio ou pelo vanádio e o reforço associado às transformações de fase podem interagir, mas a propriedade final não pode ser prevista apenas a partir da lista de elementos de liga. A temperatura de reaquecimento, a espessura da placa, a temperatura de laminagem final, a velocidade de arrefecimento, a dimensão da secção e a forma do produto são todos fatores relevantes.
A amplitude da gama de resistências ilustra este ponto. Um artigo de um simpósio da ASTM publicado em 1979 referia níveis de limite de elasticidade dos aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa], sendo a maioria das classes microligada com columbium, vanádio, titânio ou combinações destes elementos. Uma gama desta dimensão não pode ser representada por uma única “composição HSLA”. A definição da AISI descreve igualmente as adições moderadas de columbium, vanádio ou titânio como capazes de aumentar a resistência e, em algumas classes, de melhorar a resistência à corrosão atmosférica ou a conformabilidade.
Resistência, soldabilidade, tenacidade e conformabilidade como variáveis de conceção concorrentes
O limite de elasticidade é apenas um dos resultados da conceção de um aço HSLA. Aumentá-lo não melhora automaticamente a ductilidade, a tenacidade ao impacto, a soldabilidade, a conformabilidade ou a resistência à corrosão. Um aço HSLA ferrítico de grão fino pode combinar um elevado limite de elasticidade com uma tenacidade útil, enquanto outra classe com uma microestrutura mais dura pode apresentar maior sensibilidade às condições de entalhe, aos ciclos térmicos de soldadura ou à conformação a frio.
Variáveis que controlam a soldabilidade dos aços HSLA
- Composição química O carbono, o manganês, os elementos de liga e o carbono equivalente influenciam a temperabilidade.
- Geometria A espessura da chapa e o grau de restrição da junta afetam o arrefecimento e o risco de fissuração.
- Ciclo térmico O aporte térmico, o pré-aquecimento, a temperatura entre passes e a velocidade de arrefecimento alteram a dureza e a tenacidade da ZAC.
- Controlo do hidrogénio O armazenamento dos consumíveis, a limpeza das superfícies e a prática de baixo hidrogénio reduzem o risco de fissuração retardada.
- Qualificação do procedimento A EPS deve abranger a classe, a espessura, o processo, o consumível e os limites térmicos efetivamente utilizados.
A soldabilidade é fortemente afetada pelo teor de carbono, pelas adições de manganês e de outros elementos de liga, pela espessura da chapa, pelo grau de restrição, pelo aporte térmico e pela velocidade de arrefecimento. Uma classe HSLA de baixo carbono pode ser mais fácil de soldar do que um aço temperado e revenido com maior teor de carbono, mas ainda pode exigir o controlo do pré-aquecimento, da temperatura entre passes, do hidrogénio ou do aporte térmico. Dependendo do ciclo térmico, a sua zona termicamente afetada pode perder tenacidade, sofrer amaciamento ou desenvolver constituintes duros.
A conformabilidade apresenta uma relação de compromisso semelhante. Um limite de elasticidade mais elevado pode aumentar o retorno elástico e a força necessária para a conformação. Precipitados grosseiros, estruturas bandadas ou anisotropia resultante da laminagem podem prejudicar a dobragem ou a estampagem profunda, mesmo quando a resistência à tração cumpre a especificação. Inversamente, um tamanho de grão e uma composição química cuidadosamente controlados podem produzir uma classe com melhor comportamento na conformação para um determinado nível de resistência.
A resistência à corrosão também deve ser diferenciada da resistência mecânica. A ASTM A588 inclui aço estrutural HSLA resistente à corrosão atmosférica, enquanto a ASTM A572 é identificada como aço estrutural de alta resistência e baixa liga ligado com columbium-vanádio. As duas designações não devem ser tratadas como sinónimos. O cobre, o fósforo, o crómio, o níquel, as condições de exposição, o estado da superfície e os ciclos de humedecimento e secagem influenciam a corrosão atmosférica; um limite de elasticidade mais elevado, por si só, não.
A seleção de um aço HSLA é, por conseguinte, um problema de conceção com restrições. A questão relevante não é saber se um aço é “mais resistente”, mas qual a classe, a forma do produto, a espessura, a condição de fornecimento e a especificação que proporcionam a combinação de propriedades necessária. O controlo do carbono, a precipitação de microligantes, o refinamento do grão, a laminagem controlada e o comportamento das transformações devem ser considerados em conjunto.
3. Os Elementos de Microadição: Nióbio, Vanádio e Titânio
Os aços microligados de alta resistência não obtêm as suas propriedades de uma única “adição de microaliação” genérica. Pequenas quantidades de nióbio, vanádio, titânio ou combinações destes elementos interagem com o carbono e o azoto, alteram o comportamento dos grãos de austenite, afetam a recristalização durante a laminagem e formam precipitados que modificam a estrutura ferrítica final. O resultado depende da composição química do aço e do seu historial de processamento: a temperatura de reaquecimento determina quais as partículas que se dissolvem, a temperatura de laminagem controla a recristalização e a velocidade de arrefecimento afeta a ferrite, a perlite, a bainite ou outros produtos de transformação que se formam posteriormente.
O American Iron and Steel Institute descreve os aços HSLA como um grupo no qual adições moderadas de colúmbio, vanádio ou titânio aumentam a resistência e podem também melhorar a resistência à corrosão atmosférica ou a conformabilidade (AISI, 2024). A ASM International inclui os aços HSLA laminados no estado de laminado, também designados por aços microligados, entre os aços de carbono e de baixa liga de alta resistência, com tensões de cedência superiores a 275 MPa [40 ksi] (ASM International, 2024). Estas descrições identificam uma família metalúrgica, não uma composição ou uma rota de processamento únicas. Um artigo apresentado num simpósio da ASTM e publicado em 1979 indicou níveis de tensão de cedência dos aços HSLA entre 40 000 e 140 000 psi [276 e 966 MPa], sendo a maioria dos graus analisados microligados com colúmbio, vanádio, titânio ou combinações destes elementos.
Terminologia relativa ao colúmbio e ao nióbio
Colúmbio Termo utilizado nas especificações norte-americanas para o nióbio, o elemento químico Nb.
“Colúmbio” e “nióbio” referem-se ao mesmo elemento químico, Nb. Nióbio é a designação química moderna amplamente utilizada na literatura científica e metalúrgica internacional, enquanto colúmbio continua estabelecido em várias especificações norte-americanas para aços. A ASTM A572/A572M, por exemplo, intitula-se Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. Os seus cinco graus têm tensões de cedência mínimas especificadas entre 42 ksi [290 MPa] e 65 ksi [450 MPa], dependendo do grau e dos requisitos aplicáveis ao produto (ASTM International, 2000). Designar o elemento por nióbio não descreve uma liga diferente; designá-lo por colúmbio segue a terminologia utilizada nessa especificação.
Nos aços HSLA, o nióbio combina-se frequentemente com o carbono e o azoto para formar carboneto de nióbio, nitreto de nióbio ou carbonitreto misto de nióbio, frequentemente representado por Nb(C,N). Algumas partículas precipitam durante a laminagem a quente, enquanto outras se formam durante o arrefecimento ou permanecem não dissolvidas desde o reaquecimento. Partículas finas e dispersas podem restringir o crescimento dos grãos de austenite e contribuir para o endurecimento por precipitação. As partículas não dissolvidas podem fixar os limites dos grãos de austenite a alta temperatura, mas o seu tamanho e distribuição são importantes. Uma pequena população de partículas grosseiras não proporciona o mesmo efeito de endurecimento ou de controlo dos grãos que uma dispersão muito mais fina.
O nióbio também altera a resposta da austenite à laminagem. Quando o Nb(C,N) permanece em solução, o nióbio pode atrasar a recristalização entre passagens de laminagem. Isto permite que a deformação acumulada produza uma estrutura de austenite achatada e muito alongada, em vez de uma sequência de grãos equiaxiais completamente recristalizados. Durante o arrefecimento subsequente, o maior número de potenciais locais de nucleação da ferrite pode promover uma estrutura de grão ferrítico mais fina. O refinamento dos grãos aumenta a tensão de cedência, preservando geralmente um equilíbrio mais útil entre tenacidade e resistência do que aquele obtido apenas através de precipitação grosseira ou de um elevado teor de carbono.
Como o nióbio afeta a laminagem controlada
- Reaquecimento Algumas partículas que contêm nióbio dissolvem-se e devolvem o nióbio à solução sólida da austenite.
- Deformação O nióbio dissolvido e os precipitados retardam a recristalização da austenite durante a laminagem.
- Austenite em forma de panqueca A deformação acumulada cria grãos de austenite alongados e locais adicionais de transformação.
- Arrefecimento A austenite deformada transforma-se numa estrutura ferrítica mais fina.
Essa sequência não é automática. Se o reaquecimento dissolver uma quantidade demasiado pequena de nióbio, poderá não existir soluto suficiente para atrasar a recristalização ou formar posteriormente precipitados finos. Se o ciclo de laminagem for realizado a uma temperatura demasiado elevada, a recristalização poderá eliminar a estrutura de deformação pretendida. Se o aço for arrefecido em condições diferentes, a microestrutura final poderá conter ferrite poligonal, perlite, ferrite acicular, constituintes bainíticos ou misturas destes. Assim, o mesmo teor nominal de Nb pode produzir propriedades diferentes em chapa grossa, chapa fina ou barra fabricadas segundo ciclos térmicos diferentes.
O nióbio também não substitui o controlo da especificação. A ASTM A572/A572M identifica uma família de aços estruturais de colúmbio-vanádio, enquanto a ASTM A588 aborda aços estruturais HSLA com resistência à corrosão atmosférica. O NIST identifica a ASTM A588 como tendo um limite de cedência mínimo de 50 ksi (NIST, 2005). A designação e o desempenho exigido resultam da composição química completa, da forma do produto, do processamento e dos requisitos de ensaio, não apenas da presença de Nb.
Carbonitretos de vanádio e endurecimento por precipitação
O vanádio está especialmente associado ao endurecimento por precipitação, porque o carbonitreto de vanádio, V(C,N), pode precipitar à medida que o aço arrefece a partir da região austenítica ou durante a transformação da ferrite. As partículas finas de V(C,N) dificultam o movimento das deslocações na ferrite. O aumento da tensão de cedência é frequentemente descrito por um mecanismo do tipo Orowan: as deslocações têm de contornar ou atravessar precipitados muito próximos entre si, o que requer uma tensão aplicada adicional.
A resposta do vanádio difere da do nióbio. Os carbonitretos de vanádio são geralmente mais solúveis na austenite às temperaturas de reaquecimento do que muitos compostos de nióbio ou de titânio. Assim, uma fração maior do vanádio pode entrar em solução sólida antes da laminagem e precipitar posteriormente na ferrite. Isto torna importantes o ciclo de arrefecimento, os teores de carbono e azoto e a temperatura de transformação. Um arrefecimento mais rápido ou mais lento pode alterar a quantidade, o tamanho e o espaçamento do V(C,N), enquanto a disponibilidade de azoto pode afetar fortemente a precipitação, uma vez que o nitreto de vanádio constitui uma parte importante da população de carbonitretos.
O endurecimento por precipitação tem um custo se as partículas se tornarem demasiado grosseiras ou demasiado espaçadas. Os precipitados grosseiros contribuem menos para o endurecimento por unidade de volume e podem interagir de forma desfavorável com os processos de fratura. Uma adição excessiva de vanádio também não garante um aumento proporcional da tensão de cedência. O efeito útil depende de uma distribuição de partículas finas, e essa distribuição é determinada pelo ciclo térmico completo, não pelo teor nominal de liga.
O vanádio pode atuar em conjunto com o nióbio. O nióbio pode controlar a recristalização da austenite e refinar a estrutura dos grãos transformados, enquanto o vanádio precipita durante ou após a transformação e aumenta a resistência da ferrite. Um aço que contenha ambos os elementos pode, assim, combinar o refinamento dos grãos com o endurecimento por precipitação, mas o equilíbrio deve ser concebido em função do produto e da rota de processamento. Numa chapa normalizada, numa chapa fina laminada com controlo termomecânico e numa barra laminada no estado de laminado, a mesma composição Nb-V pode não produzir a mesma estrutura ferrítica nem as mesmas propriedades mecânicas.
Nitreto de titânio, controlo dos grãos e efeitos relacionados com inclusões
O titânio tem uma forte afinidade com o azoto e forma nitreto de titânio, TiN, a temperaturas elevadas. As partículas de TiN são relativamente estáveis durante o reaquecimento, pelo que uma população controlada de partículas finas pode fixar os limites dos grãos de austenite e limitar o crescimento dos grãos. Isto é particularmente importante nas zonas afetadas pelo calor durante a soldadura, onde as temperaturas elevadas podem provocar um crescimento substancial dos grãos de austenite. Uma estrutura transformada de grão fino pode proporcionar uma tenacidade melhor do que uma estrutura de grão grosseiro, embora o desempenho durante a soldadura continue a depender do grau e do procedimento específico.
O efeito do titânio no controlo dos grãos depende fortemente do tamanho e da distribuição do TiN. Partículas de TiN muito finas proporcionam uma fixação eficaz dos limites; partículas cúbicas de TiN grosseiras proporcionam uma fixação muito menor, porque a sua densidade numérica é inferior. As inclusões grandes de TiN podem atuar como concentradores locais de tensões e tornar-se locais de iniciação de fissuras, especialmente sob condições exigentes de tenacidade ou de carregamento na direção da espessura. Assim, o titânio não é simplesmente um refinador universal de grão. O equilíbrio do azoto, o teor de titânio, a temperatura de reaquecimento e a prática de solidificação determinam se este forma uma dispersão útil ou inclusões grosseiras indesejáveis.
O titânio também pode combinar-se com o carbono e formar carboneto de titânio ou carbonitretos mistos, mas o TiN é frequentemente a partícula dominante considerada na conceção do controlo dos grãos a alta temperatura. A sua persistência pode preservar a fixação dos limites dos grãos quando os compostos de nióbio e vanádio se dissolvem mais facilmente. Ao mesmo tempo, uma quantidade excessiva ou mal controlada de titânio pode consumir azoto e alterar o comportamento da precipitação de outros elementos de microadição.
| Elemento | Tendência principal | Sensibilidade ao processamento |
|---|---|---|
| Nióbio (colúmbio) | Controlo da recristalização e precipitação fina | Dissolução durante o reaquecimento e temperatura de laminagem |
| Vanádio | Reforço por precipitação na ferrite | Velocidade de arrefecimento, temperatura de transformação, carbono e azoto |
| Titânio | Estabilidade dos nitretos a alta temperatura e fixação dos grãos de austenite | Equilíbrio do azoto, temperatura de reaquecimento e dimensão das partículas |
Os três elementos podem, portanto, produzir efeitos sobrepostos, mas distintos. O nióbio está fortemente associado ao controlo da recristalização e à precipitação fina; o vanádio está fortemente associado ao endurecimento por precipitação na ferrite; o titânio está fortemente associado à estabilidade dos nitretos a alta temperatura e à fixação dos grãos de austenite. Estas são tendências, não regras fixas. A dissolução, a precipitação, a redução na laminagem, o reaquecimento, o arrefecimento, a soldadura e a transformação de fase final determinam qual o mecanismo dominante num determinado grau HSLA. Por esse motivo, as classificações da ASTM, da AISI, da ASM International e do NIST devem ser interpretadas juntamente com o grau específico, a forma do produto e os requisitos de ensaio, em vez de serem tratadas como designações intercambiáveis.
4. Os Mecanismos Metalúrgicos que Produzem a Resistência dos Aços HSLA
O aço de alta resistência e baixa liga não obtém a sua tensão de cedência a partir de uma receita universal. Trata-se de uma família de aços de baixo teor de carbono e baixa liga, nos quais a composição química, o reaquecimento, a laminagem, o arrefecimento e a microestrutura resultante são concebidos em conjunto. Esta distinção é importante: a ASTM A572/A572M abrange cinco graus de aço estrutural de alta resistência e baixa liga, ligado com nióbio-vanádio, com tensões de cedência mínimas especificadas entre 42 ksi [290 MPa] e 65 ksi [450 MPa], mas esses graus não são permutáveis. A ASTM A588, por outro lado, é especificada como aço estrutural HSLA resistente à corrosão atmosférica; o NIST identifica-a com um limite de cedência mínimo de 50 ksi.
A ASM International inclui os aços HSLA no estado laminado, também designados por aços microligados, entre os aços de carbono e de baixa liga de alta resistência, com tensões de cedência superiores a 275 MPa [40 ksi]. Um artigo apresentado num simpósio da ASTM e publicado em 1979 indicou níveis de tensão de cedência dos aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa]. Um intervalo desta amplitude não pode ser explicado apenas pela designação nominal. A resistência é o resultado combinado de várias barreiras ao movimento das deslocações, enquanto a tenacidade e a soldabilidade dependem de características adicionais, como o tamanho do grão, o controlo das impurezas, a distribuição das fases e o tratamento térmico local.
Refinação do grão
A refinação do grão de ferrite é uma das formas mais importantes pelas quais o processamento dos aços HSLA aumenta a tensão de cedência sem exigir um aumento significativo do teor de carbono. A relação é descrita qualitativamente pelo efeito de Hall–Petch: à medida que diminui o tamanho médio do grão de ferrite, aumenta a tensão de cedência, porque os limites de grão dificultam o movimento das deslocações. Uma deslocação que se move através de um grão não pode passar para um grão vizinho sem alterar a sua direção ou acomodar uma disposição cristalográfica diferente. Limites mais próximos uns dos outros tornam, por conseguinte, a deformação plástica mais difícil.
O resultado útil não é simplesmente “mais liga significa mais resistência”. Um aço de baixo teor de carbono com uma estrutura de grão de ferrite fina e uniforme pode alcançar uma combinação de resistência e tenacidade melhor do que um aço com maior teor de carbono, ferrite grosseira e perlite. Os grãos finos também reduzem o tamanho da região disponível para a fratura por clivagem. É por isso que a refinação do grão pode aumentar a tensão de cedência e, simultaneamente, favorecer a tenacidade ao impacto, enquanto alguns outros métodos de endurecimento aumentam a resistência com um custo maior em termos de tenacidade.
O nióbio, designado por columbium em várias designações da ASTM e da AISI, é especialmente importante nos aços HSLA de laminagem controlada. O nióbio em solução sólida pode retardar a recristalização da austenite durante a laminagem a quente, permitindo que a deformação se acumule na austenite. A transformação subsequente produz então ferrite mais fina. O titânio pode formar nitreto de titânio estável, que ajuda a limitar o crescimento do grão de austenite durante o reaquecimento, quando as partículas permanecem adequadamente distribuídas. O vanádio desempenha um papel mais forte na precipitação durante ou após a transformação, embora o seu efeito também dependa da temperatura e da composição do aço.
A janela de processamento é estreita. Um reaquecimento excessivo pode dissolver ou engrossar as partículas que se destinavam a controlar o tamanho do grão de austenite. A laminagem a temperaturas inadequadas pode permitir a recristalização e eliminar a deformação armazenada necessária à refinação. A refinação do grão é, portanto, um resultado do processamento, não uma consequência garantida da adição de nióbio, vanádio ou titânio.
Endurecimento por precipitação
Os elementos de microliga formam compostos finamente dispersos que dificultam o movimento das deslocações. Entre os exemplos comuns encontram-se o carbonitreto de nióbio, o carbonitreto de vanádio e o carbonitreto ou nitreto de titânio. Estas partículas endurecem a matriz ferrítica quando o seu tamanho, espaçamento, distribuição e fração volúmica são controlados. Um precipitado não é automaticamente benéfico apenas por conter um elemento de microliga.
Partículas muito finas podem impedir eficazmente o movimento das deslocações. Se as partículas engrossarem durante o reaquecimento ou durante uma exposição prolongada a temperaturas elevadas, aumenta o espaçamento médio entre as barreiras eficazes e diminui a sua contribuição para o endurecimento. Uma fração volúmica insuficiente pode proporcionar um número demasiado reduzido de obstáculos. Uma população excessiva ou mal distribuída pode consumir elementos de liga sem produzir o endurecimento pretendido, promover heterogeneidade local ou prejudicar a tenacidade. As partículas grandes de nitreto de titânio constituem uma preocupação conhecida, pois podem atuar como locais de iniciação de fratura, mesmo quando os precipitados contendo titânio limitam o crescimento do grão de austenite.
A precipitação pode ocorrer na austenite, durante a transformação de austenite em ferrite ou após a transformação, na ferrite. O historial térmico controla quais as reações que ocorrem. A precipitação de carbonitreto de nióbio durante a laminagem controlada pode fixar a recristalização e refinar a estrutura transformada. A precipitação de carbonitreto de vanádio na ferrite pode produzir um aumento direto da tensão de cedência após o arrefecimento. O nitreto de titânio é, em geral, mais estável a temperaturas elevadas e é frequentemente selecionado para controlar o crescimento do grão, e não como fonte única de endurecimento por precipitação da ferrite.
Estes mecanismos explicam por que razão a composição nominal é uma descrição incompleta. Dois aços que contenham quantidades semelhantes de vanádio podem apresentar resistências diferentes se, num deles, o vanádio permanecer em solução e, no outro, se formar uma população fina de precipitados na ferrite. A diferença pode resultar da temperatura de reaquecimento, da velocidade de arrefecimento, dos teores de carbono e azoto, do ciclo de laminagem e da espessura final do produto.
Endurecimento por solução sólida e por deslocações
Os átomos dissolvidos na ferrite distorcem a sua rede cristalina. O carbono e o azoto são solutos intersticiais particularmente eficazes, enquanto o manganês, o silício, o cobre, o níquel, o crómio e o molibdénio podem contribuir para o endurecimento por solução sólida substitucional. A distorção elástica local em torno destes átomos interage com as deslocações e torna o seu movimento mais difícil.
A composição química dos aços HSLA utiliza este mecanismo de forma moderada. O aumento do teor de carbono pode elevar a resistência, mas também pode reduzir a soldabilidade, favorecer a formação de produtos de transformação mais duros na zona afetada pelo calor e prejudicar a tenacidade. O manganês proporciona um endurecimento útil e afeta o comportamento da transformação, mas a sua quantidade deve ser controlada em conjunto com o carbono, o enxofre, o fósforo e as adições de microliga. A AISI descreve os aços HSLA como um grupo no qual adições moderadas de nióbio, vanádio ou titânio proporcionam maior resistência e podem também melhorar a resistência à corrosão atmosférica ou a conformabilidade. O termo “moderadas” é significativo: o resultado pretendido provém de adições controladas, não da maximização de todos os elementos de liga.
A deformação a frio ou a quente também aumenta a resistência ao elevar a densidade de deslocações. A laminagem produz deslocações e subestruturas na austenite ou na ferrite; se o material não recristalizar completamente, parte dessa deformação armazenada contribui para a resistência final. Na chapa laminada de forma controlada, a austenite não recristalizada e achatada pode transformar-se em ferrite fina. Na ferrite acabada, as deslocações interagem entre si e dificultam o deslizamento adicional. Esta contribuição pode ser reduzida pela recuperação ou por um aquecimento posterior.
O endurecimento e a tenacidade devem ser separados do ponto de vista conceptual. Os átomos em solução sólida e as deslocações podem elevar a tensão de cedência, mas uma densidade elevada de deslocações não melhora automaticamente o comportamento ao impacto. A tenacidade depende fortemente do tamanho do grão, da forma e do grau de limpeza das inclusões, da continuidade das fases, das diferenças locais de dureza e do mecanismo de fratura dependente da temperatura. Um aço pode cumprir um requisito de tensão de cedência e, simultaneamente, não cumprir um requisito de tenacidade se a sua microestrutura ou população de inclusões forem inadequadas.
O papel das transformações de fase
A austenite transforma-se durante o arrefecimento, e o percurso da transformação determina grande parte da microestrutura final do aço HSLA. Um arrefecimento lento ou moderado pode produzir ferrite e perlite. Um arrefecimento controlado mais rápido pode gerar ferrite fina, ferrite bainítica ou outros produtos de transformação de baixo teor de carbono, dependendo da composição, da espessura da chapa e das condições de arrefecimento. Estas estruturas diferem em termos de densidade de deslocações, morfologia das fases, distribuição do carbono e resistência à propagação de fissuras.
A laminagem controlada modifica primeiro a austenite; em seguida, o arrefecimento controlado determina como essa austenite deformada se transforma. A deformação pode aumentar o número de locais de nucleação da ferrite, enquanto o arrefecimento rápido suprime a formação de produtos de transformação grosseiros. As estruturas ferríticas finas ou bainíticas resultantes podem proporcionar uma elevada tensão de cedência sem os teores de carbono associados aos aços convencionais temperados e revenidos. Alguns graus de HSLA utilizam também estruturas ferríticas de dupla fase ou endurecidas por precipitação, mas a designação e a especificação devem ser verificadas para o produto específico.
As condições de transformação também afetam o comportamento durante a soldadura. A soldadura volta a aquecer a zona afetada pelo calor, podendo dissolver precipitados, engrossar os grãos ou produzir produtos de transformação locais duros durante o arrefecimento. Uma chapa cujo metal de base tenha uma excelente resistência e tenacidade pode, por conseguinte, apresentar propriedades diferentes junto de uma soldadura. O carbono equivalente, a espessura da chapa, o aporte térmico, a velocidade de arrefecimento e a composição química dos elementos de microliga são todos relevantes.
A resistência final do aço HSLA é, consequentemente, aditiva apenas num sentido limitado. Os grãos finos de ferrite, a precipitação controlada de carbonitretos, os átomos em solução sólida, as estruturas de deslocações e os produtos de transformação contribuem individualmente, mas também interagem entre si. Uma especificação como a ASTM A572/A572M regista limites mecânicos e químicos exigidos; não implica que todos os graus atinjam esses limites através do mesmo percurso microestrutural. A resistência, a tenacidade, a conformabilidade, a soldabilidade e o comportamento à corrosão do aço devem ser avaliados com base no seu grau, na forma do produto e no historial de processamento.
5. Laminagem Controlada, Arrefecimento e Condição no Estado Laminado
As propriedades dos aços HSLA são determinadas por mais do que os elementos indicados num certificado de fábrica. Os mesmos teores nominais de carbono, manganês, nióbio, vanádio ou titânio podem produzir diferentes valores de resistência ao escoamento, tenacidade, alongamento e soldabilidade quando variam o reaquecimento, a redução durante a laminagem, a temperatura de acabamento e o processo de arrefecimento. É por isso que os aços HSLA constituem uma família de produtos dependentes do processamento, e não uma única liga ou um simples sinónimo de aço-carbono mais resistente.
A ASTM A572/A572M ilustra a variedade abrangida por uma única especificação: contempla cinco graus de aço estrutural de alta resistência e baixa liga, ligado com nióbio e vanádio, com resistências mínimas especificadas ao escoamento entre 42 ksi [290 MPa] e 65 ksi [450 MPa]. A ASTM A588, por sua vez, especifica um aço estrutural HSLA com resistência à corrosão atmosférica; o NIST identifica-o com um limite mínimo de escoamento de 50 ksi. As designações descrevem requisitos para determinados produtos e graus, e não uma única microestrutura universal. A discussão do simpósio da ASTM de 1979 apresentou níveis de resistência ao escoamento de aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa], demonstrando por que motivo o processamento específico de cada grau é importante.

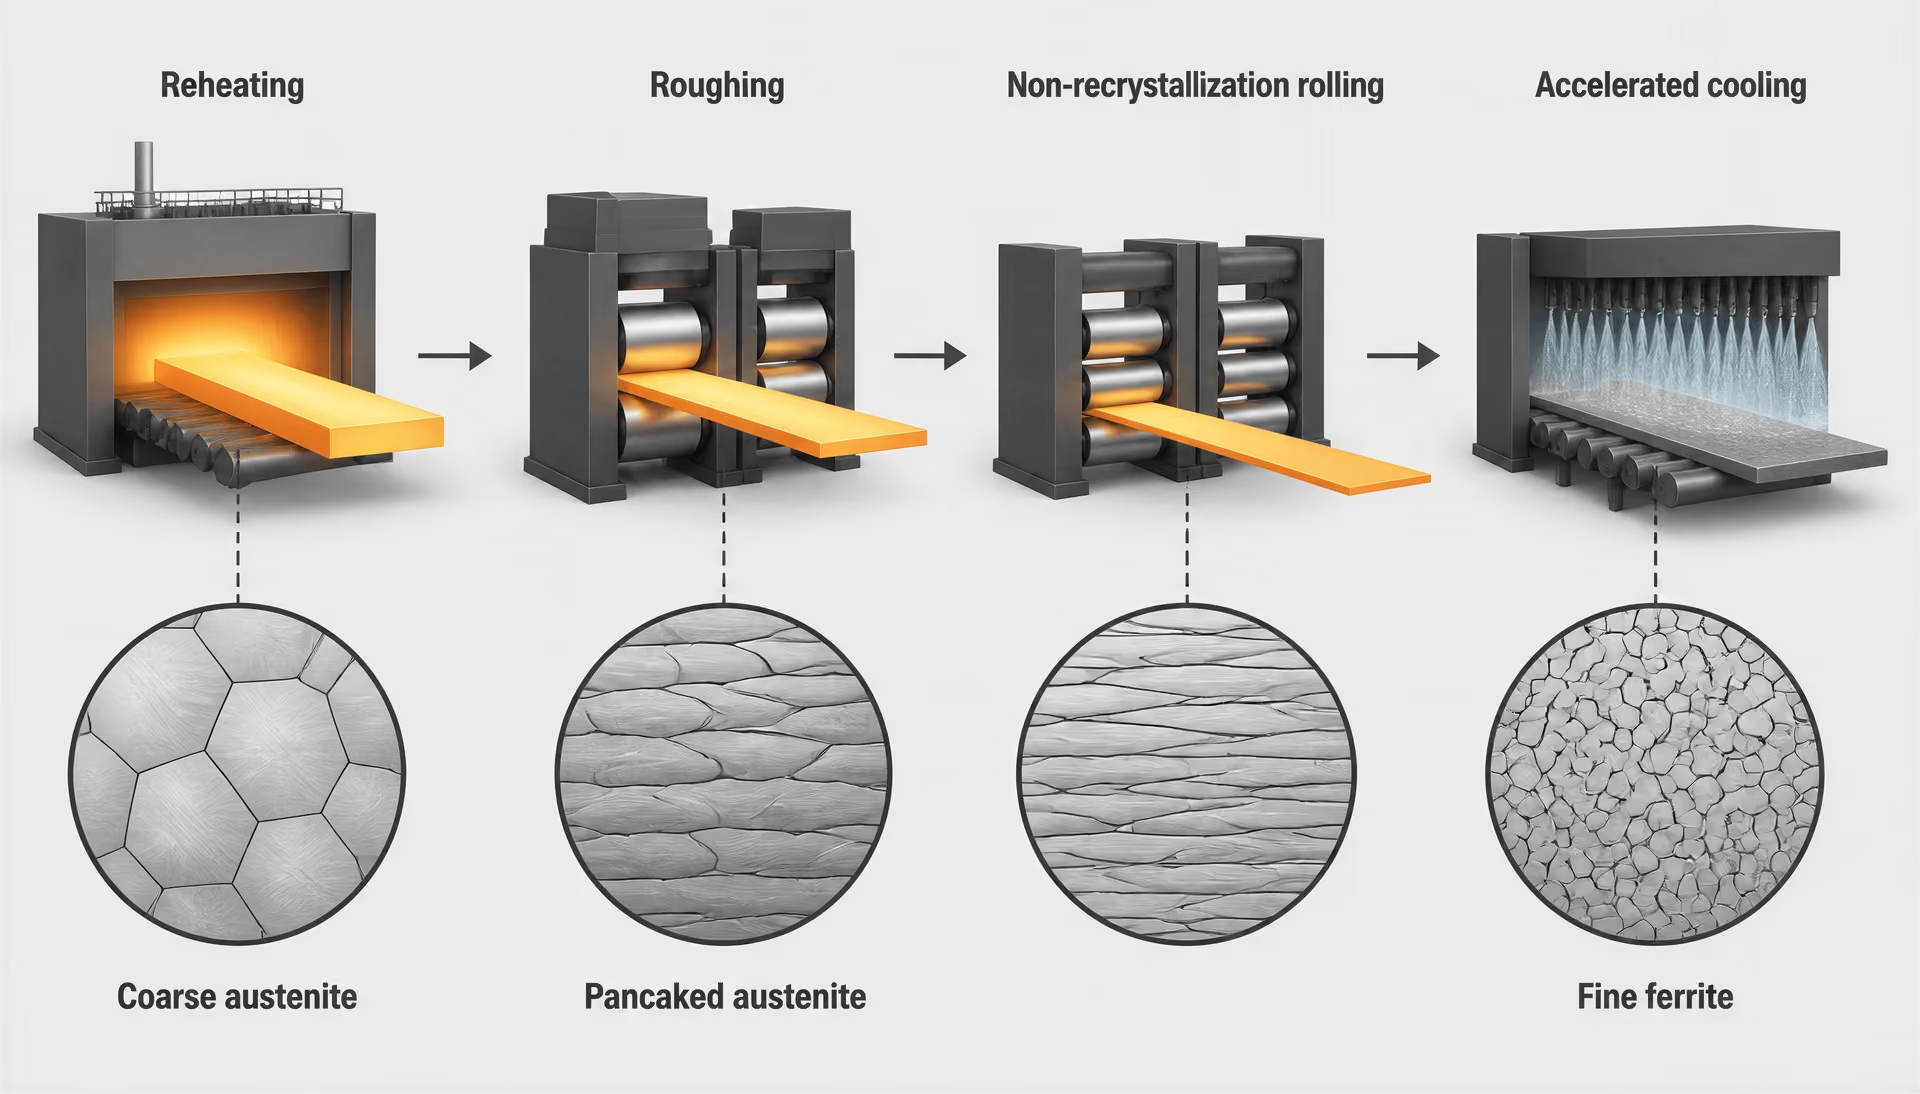
Controlo da recristalização durante a laminagem a quente
A chapa HSLA começa por ser reaquecida, normalmente a uma temperatura escolhida para dissolver uma quantidade suficiente de precipitados de microelementos de liga, permitindo o posterior endurecimento por precipitação e o controlo da austenite. O carboneto e o carbonitreto de nióbio, o carbonitreto de vanádio e o nitreto de titânio não se dissolvem todos à mesma temperatura nem na mesma proporção. O TiN é especialmente estável e pode permanecer sob a forma de partículas grosseiras após o reaquecimento, enquanto parte dos precipitados que contêm nióbio pode dissolver-se, fazendo regressar o nióbio à solução sólida. O ciclo de reaquecimento estabelece, portanto, a quantidade de microelementos de liga disponível durante a laminagem subsequente.
Essa distinção é decisiva. Uma adição nominal de 0,04% de Nb não significa que todo o nióbio esteja ativo da mesma forma. Se grande parte permanecer retida em partículas não dissolvidas, haverá menos nióbio disponível para retardar a recristalização ou precipitar durante o arrefecimento. Se o reaquecimento dissolver uma quantidade excessiva, a precipitação poderá ocorrer numa fase inadequada, e o controlo do crescimento dos grãos poderá diferir do previsto. Os teores de carbono e azoto também alteram a estabilidade e a composição dessas partículas.
Durante a laminagem a quente, a deformação armazena energia na austenite. A uma temperatura suficientemente elevada, os grãos deformados recristalizam entre os passes. Novos grãos, livres de deformação, substituem os grãos alongados, pelo que a deformação e a recristalização repetidas podem refinar a austenite antes da transformação. O nióbio em solução sólida retarda essa recristalização; o carbonitreto de nióbio que precipita durante a laminagem pode retardá-la ainda mais, fixando os limites dos grãos de austenite. O nitreto de titânio pode restringir o crescimento dos grãos durante o reaquecimento, enquanto o vanádio contribui geralmente de forma mais significativa através da precipitação após a transformação ou durante o arrefecimento posterior do que através do controlo inicial da recristalização.
O programa de laminagem deve, portanto, separar regiões de temperatura com diferentes finalidades metalúrgicas. A laminagem de desbaste a temperaturas mais elevadas pode desagregar a estrutura fundida e estabelecer uma dimensão adequada dos grãos de austenite. Os passes de acabamento podem ser realizados próximo da temperatura, ou abaixo dela, a partir da qual a recristalização é suficientemente suprimida. A redução por passe, o tempo entre passes e o intervalo entre a laminagem de desbaste e a de acabamento influenciam a recristalização da austenite. Uma alteração de apenas algumas dezenas de graus pode modificar a cinética de precipitação e a quantidade de deformação armazenada.
Esta é a base da laminagem controlada. O termo não significa apenas laminar um aço até uma espessura especificada. Refere-se à gestão do reaquecimento e da deformação de modo que o crescimento dos grãos de austenite, a recristalização, a precipitação e a transformação final ocorram numa sequência planeada. O tratamento de 2024 da ASM International inclui os “aços HSLA no estado laminado”, também designados por aços microligados, entre os aços-carbono e os aços de baixa liga de alta resistência, com resistências ao escoamento superiores a 275 MPa [40 ksi]. Neste contexto, “no estado laminado” identifica a condição produzida pelo percurso de laminagem e arrefecimento, e não uma composição partilhada por todos os produtos HSLA.
Laminagem sem recristalização e austenite achatada
Quando o aço entra na faixa de temperaturas sem recristalização, a deformação deixa de produzir uma recristalização completa entre passes. Os grãos de austenite tornam-se alongados e achatados, sendo frequentemente descritos como austenite «em panqueca». Cada passe acrescenta deslocações e aumenta a área dos limites dos grãos de austenite. A estrutura deformada proporciona mais locais de nucleação quando a ferrite começa a formar-se durante o arrefecimento.
O achatamento dos grãos é útil porque a transformação pode produzir uma estrutura de ferrite muito mais fina do que a resultante de uma austenite grosseira e equiaxial. O efeito não consiste simplesmente em comprimir os grãos, tornando-os mais pequenos. A deformação armazenada, as bandas de deformação e a área dos limites da austenite alteram as condições de nucleação, enquanto os precipitados de microelementos fixam os limites e preservam a configuração deformada até ao início da transformação. A ferrite fina aumenta a resistência ao escoamento através do endurecimento pelos limites de grão e melhora frequentemente o equilíbrio entre resistência e tenacidade a baixa temperatura.
A temperatura de laminagem de acabamento é, consequentemente, uma variável central do processo. Se os passes forem concluídos a uma temperatura demasiado elevada, a austenite poderá recristalizar e perder grande parte da deformação armazenada. Se a temperatura for demasiado baixa, as cargas de laminagem aumentam, os defeitos superficiais e de forma podem tornar-se mais prováveis e a sequência de precipitação pretendida poderá não ocorrer. A janela de processamento depende da composição química, da espessura da placa, da capacidade do laminador, do tempo entre passes e da forma do produto. Uma placa e uma chapa laminada a quente com composição química semelhante podem sair do laminador com histórias de austenite diferentes.
A precipitação de microelementos de liga torna o programa ainda mais específico para cada grau. O carbonitreto de nióbio pode precipitar durante a deformação e retardar fortemente a recristalização. O vanádio pode permanecer em solução durante grande parte da laminagem e formar posteriormente partículas finas de carbonitreto durante ou após a transformação, contribuindo para o endurecimento por precipitação. A forte tendência do titânio para formar nitretos pode controlar o crescimento dos grãos de austenite, mas os nitretos de titânio grosseiros também podem funcionar como locais de iniciação de fratura se a sua dimensão e distribuição forem desfavoráveis. O efeito benéfico depende da dimensão das partículas, da fração volúmica e da localização, e não apenas da presença do elemento.
A laminagem controlada também explica por que motivo o tratamento térmico posterior altera o significado da condição de fornecimento. A normalização pode recristalizar a austenite durante o reaquecimento e produzir uma estrutura de transformação diferente. A têmpera e o revenido substituem o percurso no estado laminado por uma transformação martensítica seguida de revenido. Esses produtos podem cumprir requisitos diferentes de resistência e tenacidade, mas não devem ser descritos como equivalentes apenas porque a sua composição química é semelhante.
Arrefecimento acelerado e produtos de transformação
Após o passe final de laminagem, o arrefecimento determina a forma como a austenite deformada se transforma. O arrefecimento ao ar pode produzir ferrite poligonal e perlite, sendo a resistência determinada pela dimensão dos grãos, pela fração de perlite, pelos efeitos da solução sólida e por qualquer precipitação que ocorra durante o arrefecimento. O arrefecimento acelerado reduz a temperatura de transformação e pode suprimir a formação de perlite grosseira, produzindo ferrite-perlite mais fina, ferrite bainítica ou outras estruturas de transformação a baixa temperatura. Com uma composição química adequada e uma velocidade de arrefecimento suficientemente elevada, podem formar-se misturas que contenham ferrite acicular, bainite ou martensite.
O percurso de arrefecimento deve ser considerado juntamente com o programa de laminagem de acabamento. Um arrefecimento demasiado lento pode permitir o crescimento dos grãos ou a formação de produtos de transformação grosseiros, além de poder permitir que os precipitados de microelementos se formem com dimensões relativamente grandes, reduzindo a sua contribuição para o endurecimento. Um arrefecimento mais rápido pode refinar os produtos de transformação e manter os elementos de liga em solução para uma precipitação posterior, mas uma velocidade excessiva pode gerar martensite não revenida, maiores tensões residuais ou menor soldabilidade. A espessura da placa é importante, pois a superfície e o centro não seguem histórias térmicas idênticas.
Os aços que contêm vanádio obtêm frequentemente uma parte substancial da sua resistência através da precipitação fina de carbonitreto de vanádio durante o arrefecimento controlado ou numa exposição posterior a temperaturas moderadas. O nióbio pode contribuir tanto para o refinamento dos grãos como para o endurecimento por precipitação, enquanto o titânio afeta principalmente o controlo do crescimento dos grãos e as populações de inclusões ou precipitados. O manganês, o silício, o molibdénio, o níquel e o crómio modificam a temperabilidade e a cinética de transformação. Assim, a designação “HSLA bainítico” ou “HSLA ferrítico-perlítico” refere-se à estrutura do produto, e não a uma composição química universal dos aços HSLA.
A condição final no estado laminado regista toda esta história térmica e mecânica. Pode conter ferrite refinada, perlite, ferrite bainítica ou constituintes mistos, juntamente com precipitados de microelementos cujas dimensões e distribuições foram determinadas durante o processamento. A composição química nominal, por si só, não permite prever essas características. A especificação aplicável — como a ASTM A572/A572M ou a ASTM A588 — deve ser lida em conjunto com a espessura do produto, a condição de fornecimento, os requisitos mecânicos, as disposições relativas à tenacidade e quaisquer limites de soldadura aplicáveis. A resistência é apenas um dos resultados do processo; a conformabilidade, a tenacidade à fratura, o comportamento face à corrosão e o desempenho da zona afetada pelo calor também dependem do grau e da forma do produto.
6. ASTM A572/A572M: Classes, Formas de Produto e Níveis de Limite de Elasticidade
A designação exata ASTM A572/A572M
ASTM A572/A572M é uma especificação de produto, não uma designação genérica para todos os aços de alta resistência e baixa liga. O seu título identifica-a como uma especificação para aço estrutural de alta resistência e baixa liga, ligado com colúmbio e vanádio. «Columbium» é o nome conservado na designação ASTM para o nióbio, pelo que o título aponta para um sistema de aço estrutural microligado no qual o colúmbio e o vanádio contribuem para a resistência através do refinamento do grão, da precipitação e de efeitos dependentes do processamento.
- A572
- Requisitos em unidades polegada-libra
- A572M
- Requisitos no sistema SI
- Âmbito da especificação
- Perfis, chapas, estacas-pranchas e barras
- Número de classes
- Cinco
A designação dupla é importante. ASTM A572 exprime os requisitos em unidades polegada-libra, enquanto ASTM A572M os exprime em unidades SI. Ambas aparecem em conjunto como ASTM A572/A572M, mas a edição aplicável continua a reger o material. Os requisitos podem alterar-se entre edições, e uma especificação de projeto pode referir um determinado ano, um requisito suplementar, uma disposição relativa aos ensaios ou uma condição de aquisição. Um desenho que indique apenas «A572» deixa questões importantes sem resposta.
A ASTM A572/A572M abrange cinco classes com tensões de cedência mínimas especificadas de 42 ksi [290 MPa] a 65 ksi [450 MPa]. Strong evidence
[1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM International. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)A descrição da ASTM International de 2000 afirma que ASTM A572/A572M abrange cinco classes de aço estrutural de alta resistência e baixa liga, com limites de elasticidade mínimos especificados entre 42 ksi [290 MPa] e 65 ksi [450 MPa]. Esse intervalo coloca a especificação no âmbito mais vasto dos aços HSLA, mas não torna todos os produtos A572 permutáveis. A classificação de materiais da ASM International de 2024 descreve os aços HSLA no estado laminado, ou microligados, como aços de carbono e de baixa liga de alta resistência com limites de elasticidade superiores a 275 MPa [40 ksi]. Um artigo de um simpósio da ASTM publicado em 1979 indicava níveis de limite de elasticidade dos aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa], demonstrando que A572 ocupa apenas uma parte do intervalo mais amplo dos aços HSLA.
Por conseguinte, a especificação deve ser lida como um conjunto controlado de requisitos aplicáveis ao produto. Não define uma composição química universal única. As adições nominais de colúmbio, vanádio ou outros elementos não estabelecem, por si só, as propriedades finais. Os seus efeitos dependem da temperatura de reaquecimento, da dissolução antes da laminagem, da precipitação durante a deformação ou o arrefecimento, do tamanho do grão da austenite, do histórico de arrefecimento, dos teores de carbono e manganês e da rota de processamento selecionada. Dois aços que satisfaçam ambos uma descrição geral de HSLA podem apresentar soldabilidade, tenacidade, resposta à conformação e retenção de resistência após o fabrico diferentes.
Cinco classes e limites de elasticidade mínimos especificados
| Classe ASTM A572/A572M | Tensão de cedência mínima especificada | Equivalente métrico |
|---|---|---|
| Classe 42 | 42 ksi | 290 MPa |
| Classe 50 | 50 ksi | 345 MPa |
| Classe 55 | 55 ksi | 380 MPa |
| Classe 60 | 60 ksi | 415 MPa |
| Classe 65 | 65 ksi | 450 MPa |
ASTM A572/A572M identifica cinco classes: Grade 42, Grade 50, Grade 55, Grade 60 e Grade 65. Os respetivos níveis mínimos especificados de limite de elasticidade são:
- Grade 42: 42 ksi [290 MPa]
- Grade 50: 50 ksi [345 MPa]
- Grade 55: 55 ksi [380 MPa]
- Grade 60: 60 ksi [415 MPa]
- Grade 65: 65 ksi [450 MPa]
Estes valores são os níveis de resistência definidores habitualmente associados às classes, não uma especificação completa das propriedades mecânicas. Um valor mínimo de limite de elasticidade é um limite inferior estabelecido pelos requisitos de ensaio da norma. Não constitui uma garantia de que cada corrida, chapa, barra ou perfil laminado terá a mesma resistência à tração, extensão, tenacidade à entalhadura ou comportamento após a soldadura.
A espessura e a forma do produto devem ser verificadas juntamente com a classe. Os perfis estruturais, as chapas, as estacas-prancha e as barras podem ser produzidos através de diferentes práticas de laminagem e estar sujeitos a diferentes intervalos dimensionais ou disposições relativas aos ensaios. As tabelas e cláusulas aplicáveis da norma determinam quais os requisitos que regem um determinado produto. A designação Grade 50, por si só, não informa um engenheiro se o material é uma chapa, um perfil W, uma barra ou uma estaca-prancha, nem estabelece a orientação de ensaio relevante.
A sequência das cinco classes também não deve ser confundida com uma simples escala em que os números mais elevados representam sempre um substituto direto dos números mais baixos. O aumento do limite de elasticidade especificado pode afetar as opções de fabrico. As classes de maior resistência podem exigir um controlo mais rigoroso do pré-aquecimento, do aporte térmico, do grau de restrição da junta, da seleção dos consumíveis e da gestão do hidrogénio, consoante a espessura, a composição química e o procedimento de soldadura. Do mesmo modo, os limites de conformação e a resistência à fratura exigem uma análise específica da classe e do produto. A resistência é apenas uma parte da decisão de seleção.
A metalurgia explica por que razão a classe não pode ser reduzida a uma simples designação de aço-carbono. A microligação com colúmbio pode limitar o crescimento do grão da austenite e promover a formação de ferrite fina após a laminagem controlada; o vanádio pode formar precipitados de reforço durante o arrefecimento; o titânio pode fixar o azoto e influenciar o controlo do grão. Esses mecanismos são sensíveis ao histórico de processamento. O ciclo de reaquecimento, laminagem e arrefecimento do produtor de aço pode determinar se um elemento permanece em solução, forma um precipitado útil ou contribui pouco para a propriedade pretendida. A norma controla o produto resultante através de requisitos químicos, mecânicos e de fabrico, e não através de uma única receita universal.
Perfis, chapas, estacas-prancha e barras
O âmbito de ASTM A572/A572M inclui perfis, chapas, estacas-prancha e barras. «Perfis» abrange perfis estruturais laminados, tais como vigas, canais, cantoneiras, tês e formas estruturais relacionadas, fabricados de acordo com os requisitos dimensionais e de produto da especificação. As «chapas» são produtos laminados planos utilizados em elementos estruturais fabricados, vigas principais, equipamentos e outros conjuntos destinados a suportar cargas. As estacas-prancha são constituídas por perfis laminados interligáveis, destinados a sistemas de contenção ou de suporte de terras, enquanto as barras incluem produtos de barras estruturais laminadas a quente especificados.
A forma do produto altera mais do que a geometria. Uma chapa espessa e um perfil laminado podem experimentar históricos térmicos diferentes a partir da mesma rota geral de produção do aço. A redução de laminagem, a espessura da secção, a velocidade de arrefecimento e as tensões residuais podem alterar o tamanho do grão e o equilíbrio de fases. Essas diferenças afetam a tenacidade, o comportamento na direção da espessura, a resposta à soldadura e o desempenho dimensional, mesmo quando o número nominal da classe é idêntico.
A direção do ensaio também deve ser registada. O aço laminado é anisotrópico: a deformação durante a laminagem produz diferenças direcionais na estrutura do grão, nas inclusões e na resposta mecânica. Os provetes de tração podem ser retirados longitudinalmente ou transversalmente, de acordo com a norma e o produto, e o mínimo especificado aplica-se através do procedimento de ensaio exigido, não a todas as direções ou localizações possíveis no componente. No caso de estruturas soldadas críticas ou altamente restringidas, o certificado do material e a edição aplicável devem ser analisados, em vez de serem inferidos apenas da marcação da classe.
Consequentemente, uma referência de especificação deve identificar ASTM A572/A572M, a edição ou revisão aplicável por contrato, a classe, a forma do produto, as dimensões ou a espessura e quaisquer disposições suplementares exigidas. Se a tenacidade, a soldabilidade, a resistência à corrosão atmosférica ou o desempenho na conformação forem importantes, essas propriedades exigem uma verificação separada. ASTM A572/A572M não é a mesma especificação que ASTM A588, que o NIST identifica como aço estrutural HSLA com um limite de elasticidade mínimo de 50 ksi e que os materiais de referência da ASTM associam à resistência à corrosão atmosférica. A572 e A588 podem surgir em discussões estruturais semelhantes, mas os seus requisitos de especificação e perfis de propriedades pretendidos não são permutáveis.
Essa distinção constitui o ponto prático central: A572 é uma família de cinco classes especificadas e várias formas de produto, não um único material com um único conjunto de propriedades. Os seus níveis de limite de elasticidade fornecem uma classificação inicial útil, enquanto a classe, a espessura, a forma, a direção do ensaio, a edição e os requisitos aplicáveis determinam aquilo que o aço fornecido está efetivamente qualificado para fazer.
7. ASTM A588 e o aço HSLA resistente à corrosão atmosférica
ASTM A588 não é uma designação genérica para aço patinável, nem é permutável com qualquer qualidade de aço de alta resistência e baixa liga (HSLA). Trata-se de uma especificação para aço estrutural na qual são definidas conjuntamente as características requeridas de resistência e de resistência à corrosão atmosférica. A distinção é importante porque HSLA descreve uma família de aços, enquanto ASTM A588 identifica uma especificação específica, com requisitos relativos à qualidade, ao produto, à composição química, às propriedades mecânicas e ao fornecimento.
Os aços HSLA contêm geralmente baixo teor de carbono e adições moderadas de elementos como nióbio (colúmbio), vanádio e titânio. Essas adições podem promover o refinamento do grão, o endurecimento por precipitação, ou ambos, mas os seus efeitos dependem da composição química e do processamento do aço. A temperatura de reaquecimento determina quais partículas se dissolvem; a laminagem controla a recristalização e o tamanho do grão; o arrefecimento afeta os produtos de transformação. A presença nominal de um elemento de microliga, por si só, não estabelece a microestrutura nem o desempenho resultantes.
Este ponto distingue A588 de uma simples descrição como “aço-carbono mais resistente”. ASTM A588 pertence a um grupo, definido por especificação, de aços estruturais resistentes à corrosão atmosférica. O seu comportamento resulta do projeto da liga e do processamento, mas também do ambiente de serviço e dos pormenores de fabrico. A designação de uma qualidade não garante que dois produtos com limite de elasticidade semelhante tenham o mesmo comportamento em soldadura, conformação, fratura ou corrosão.
Como ASTM A588 é identificada em referências comparativas
| Especificação | Identificação principal | Limite de elasticidade mínimo ou intervalo citado | Requisito de resistência à corrosão atmosférica |
|---|---|---|---|
| ASTM A572/A572M | Aço estrutural de alta resistência e baixa liga, com nióbio e vanádio | 42 a 65 ksi [290 a 450 MPa], por classe | Não identificado na descrição citada como característica definidora |
| ASTM A588 | Aço estrutural HSLA com resistência melhorada à corrosão atmosférica | Limite de elasticidade mínimo de 50 ksi | Parte da identidade da especificação |
O NIST identifica a ASTM A588 como aço estrutural HSLA com um limite de elasticidade mínimo de 50 ksi. Strong evidence
[2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. National Institute of Standards and Technology. NIST NCSTAR 1-3A, 2005.As referências comparativas colocam frequentemente ASTM A588 ao lado de ASTM A572, porque ambas são especificações HSLA para aços estruturais, mas não as definem nos mesmos termos. O National Institute of Standards and Technology (NIST) identifica ASTM A588 como aço estrutural HSLA com um limite de elasticidade mínimo de 50 ksi. No mesmo tipo de classificação de materiais, o NIST identifica ASTM A572 como aço estrutural de alta resistência e baixa liga ao nióbio-vanádio. Essas descrições são úteis precisamente porque preservam a diferença entre uma designação ampla de aço estrutural e uma qualidade especificada como resistente à corrosão atmosférica. O material do NIST está disponível em Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A (2005): NIST.
A fonte de definição do produto ASTM identifica ASTM A588 como “aço estrutural de alta resistência e baixa liga com resistência melhorada à corrosão atmosférica”. ASTM A572/A572M, em contrapartida, abrange “aço estrutural de alta resistência e baixa liga ao nióbio-vanádio”. ASTM A572/A572M abrange cinco qualidades, com limites de elasticidade mínimos especificados entre 42 ksi [290 MPa] e 65 ksi [450 MPa], de acordo com a informação sobre o produto ASTM relativa à edição de 2000. Por conseguinte, A572 não pode ser tratada como uma única composição nem como um substituto automático de A588 apenas porque ambas as especificações utilizam a terminologia HSLA.
Os intervalos de resistência também mostram por que razão as comparações genéricas podem induzir em erro. Um artigo de um simpósio da ASTM publicado em 1979 referia níveis de limite de elasticidade de aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa], enquanto a referência de 2024 da ASM International descreve os aços HSLA no estado laminado, também designados aços microligados, como aços de alta resistência, ao carbono e de baixa liga, com limites de elasticidade superiores a 275 MPa [40 ksi]. Estas classificações descrevem um vasto domínio técnico, não um único produto uniforme. A discussão da ASTM citada afirma que a maioria das qualidades consideradas era microligada com colúmbio, vanádio, titânio ou combinações desses elementos.
Adições moderadas de microliga podem melhorar a resistência à corrosão atmosférica ou a conformabilidade em algumas classes HSLA. Limited evidence
A AISI descreve igualmente o aço HSLA como um grupo no qual adições moderadas de colúmbio, vanádio ou titânio podem aumentar a resistência e podem melhorar a resistência à corrosão atmosférica ou a conformabilidade. Essa formulação é condicional. Não afirma que todas as qualidades HSLA resistem à corrosão atmosférica no mesmo grau, nem que uma qualidade que cumpra um requisito de resistência também cumpra os requisitos da especificação A588 relacionados com a corrosão.

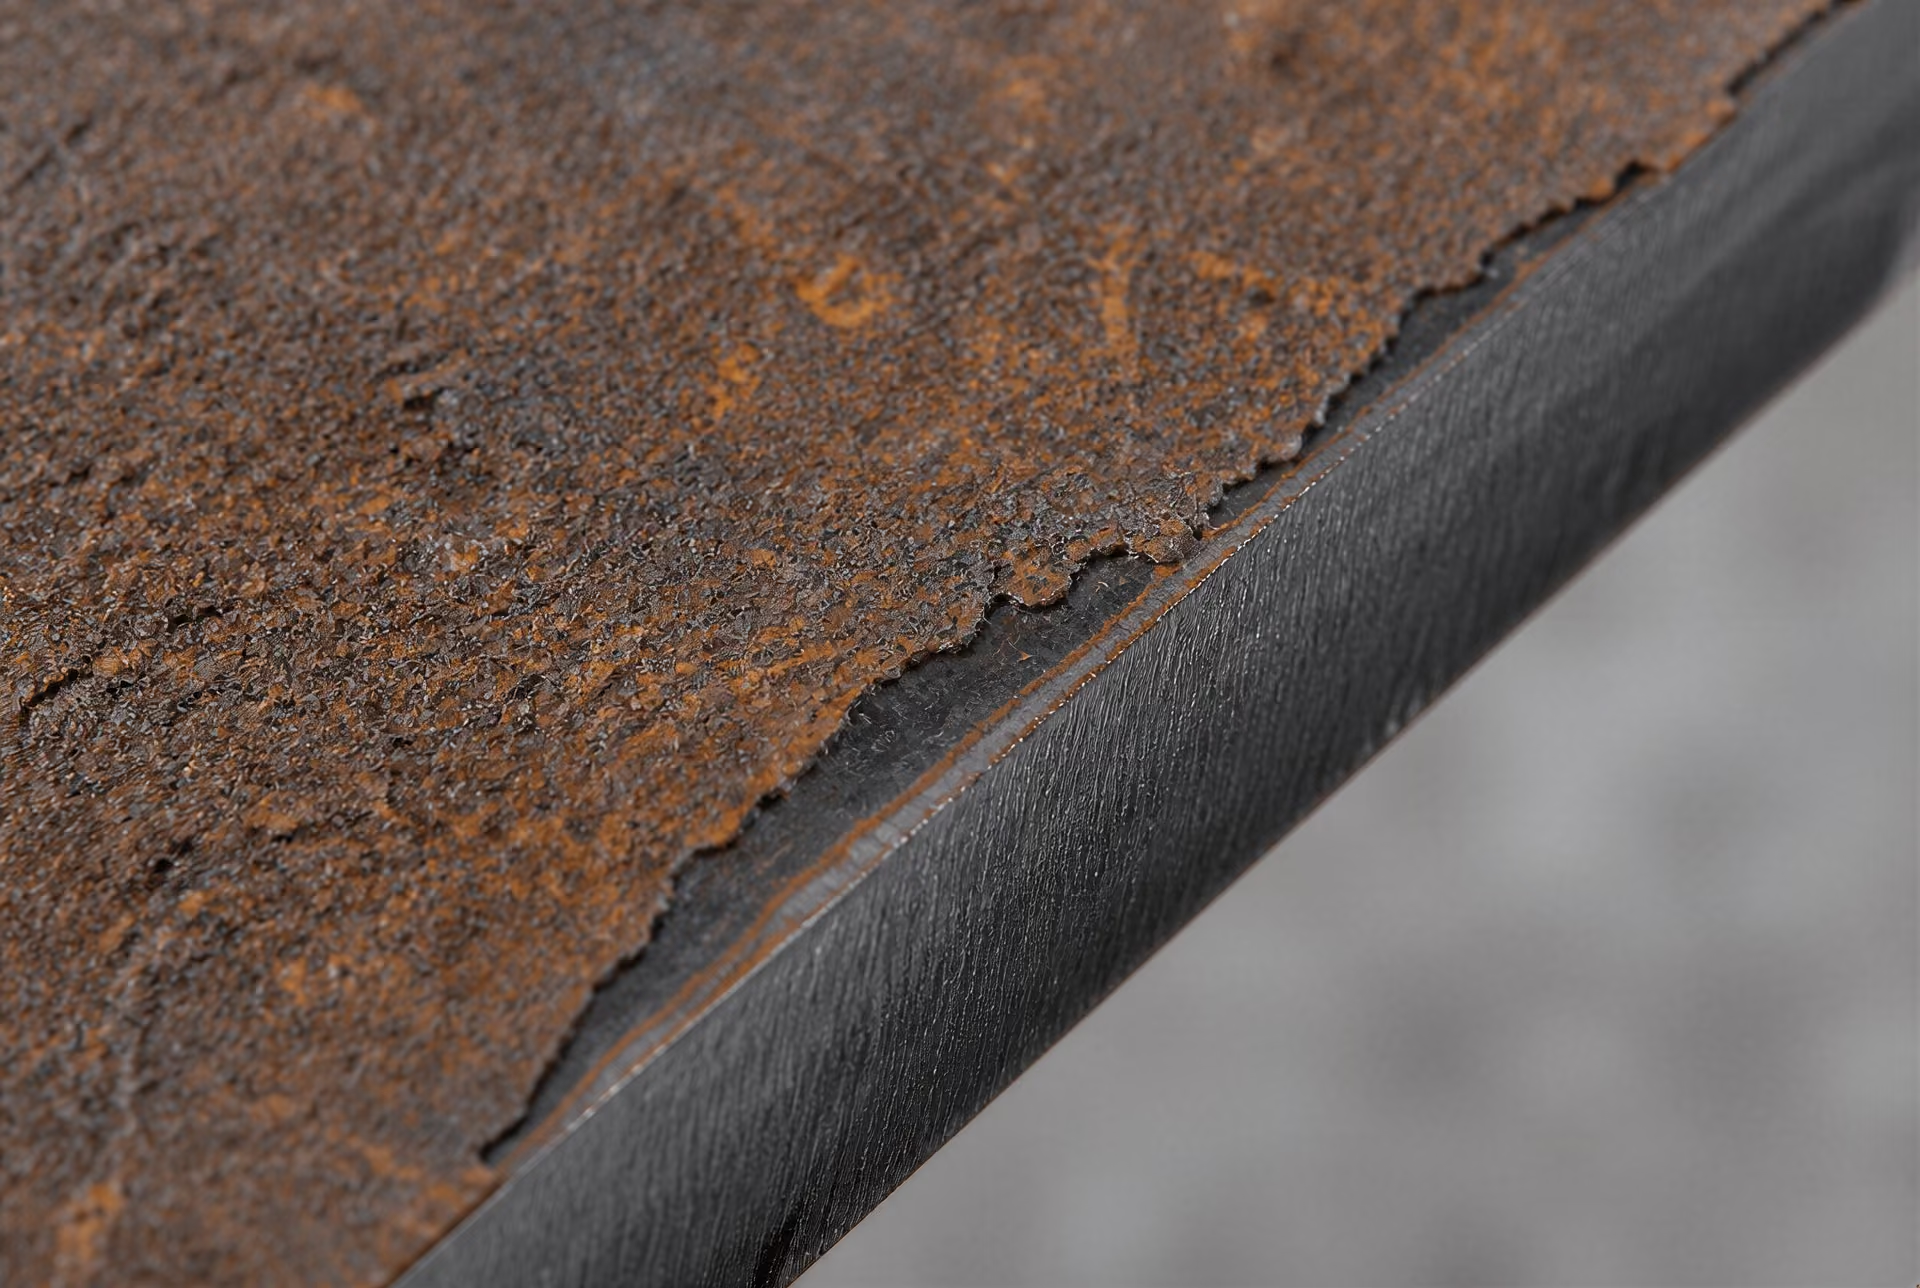
O significado de resistência à corrosão atmosférica
Resistência à corrosão atmosférica significa que, sob condições adequadas de exposição atmosférica, o aço pode desenvolver produtos de corrosão que reduzem a velocidade de ataque subsequente em comparação com um aço-carbono estrutural comum. O processo está frequentemente associado a uma camada de ferrugem relativamente aderente e menos permeável. Essa camada pode limitar o acesso da água e do oxigénio ao metal subjacente, mas não constitui um revestimento selado e não interrompe a corrosão eletroquímica em todas as condições.
Por conseguinte, A588 não deve ser descrita como à prova de corrosão, isenta de manutenção ou imune à ferrugem. A linguagem da especificação diz respeito à resistência melhorada em condições atmosféricas, não à resistência à imersão, à exposição a solos, à condensação persistente, ao ataque químico ou a qualquer atmosfera industrial. A distinção é prática: uma superfície de aço pode formar uma pátina protetora durante ciclos repetidos de humidificação e secagem, mas corroer rapidamente onde a água permanece retida ou onde os contaminantes se concentram.
A estratégia de liga é apenas uma parte do resultado. O cobre, o níquel, o crómio, o fósforo e outros elementos podem contribuir para a composição e as características dos produtos de corrosão nos aços resistentes à corrosão atmosférica, enquanto os teores de carbono, manganês, silício e elementos de microliga continuam a afetar a resistência, a tenacidade, a resposta à soldadura e o processamento. O desempenho relevante é o resultado combinado dos limites da especificação, da espessura do produto, do estado da superfície, do historial de fabrico e da exposição — não da presença de um único elemento “patinável”.
Por que razão o comportamento face à corrosão depende do ambiente e da exposição
A corrosão atmosférica requer uma película de eletrólito, pelo que os ciclos de humidificação e secagem influenciam fortemente a velocidade e a forma do ataque. A chuva seguida de secagem pode permitir o desenvolvimento de uma camada de corrosão relativamente estável. A humidade contínua pode impedir a maturação dessa camada e manter a atividade eletroquímica. A exposição alternada também não é automaticamente inofensiva; ciclos frequentes podem reativar repetidamente a superfície.
Os contaminantes alteram a situação. Os cloretos provenientes da pulverização marinha ou do sal utilizado na remoção do gelo podem degradar os produtos de corrosão protetores e promover ataques localizados. Os compostos de enxofre e outros poluentes industriais podem acidificar a humidade superficial. O pó, a sujidade, a carepa de laminação e os depósitos biológicos podem reter água e criar diferenças de concentração de oxigénio ao longo da superfície. Assim, um local descrito simplesmente como “atmosférico” pode incluir vários ambientes de corrosão distintos.
A geometria é igualmente importante. Frestas, juntas sobrepostas, intersecções de reforços, secções fechadas e saliências horizontais podem reter água e detritos. Uma drenagem deficiente cria uma exposição quase continuamente húmida, mesmo quando o ar circundante é relativamente seco. Os elementos de fixação, as zonas soldadas, os bordos cortados e as superfícies danificadas também podem corroer-se de forma diferente de uma chapa ampla e livremente exposta. Um projeto que permita a drenagem e a inspeção pode ser tão importante como a qualidade nominal.
As condições de serviço devem ser verificadas antes de especificar A588. A imersão, o contacto com solos húmidos, a condensação em espaços fechados, a exposição intensa a cloretos e as atmosferas de instalações de processo podem exigir revestimento, selagem, uma margem de corrosão, um material diferente ou um sistema de proteção especificamente concebido. A588 pode ser um aço estrutural HSLA resistente à corrosão atmosférica, mas não é um substituto universal de ASTM A572 nem de outras qualidades HSLA. A comparação correta deve incluir a designação ASTM aplicável, a forma do produto, a espessura, os requisitos mecânicos, o procedimento de soldadura, as necessidades de tenacidade e o ambiente de exposição efetivo.
8. Resistência, Tenacidade, Ductilidade e Conformabilidade
As propriedades dos aços HSLA não podem ser reduzidas a um único número denominado «resistência». Uma especificação pode exigir uma tensão de cedência mínima, uma resistência à tração, um alongamento, uma energia de impacto, um desempenho à flexão ou uma combinação de vários destes requisitos. Cada um mede uma resposta diferente à aplicação de carga, e o mesmo tratamento de microliga que aumenta uma propriedade pode reduzir outra se a composição e o processamento não forem controlados.
Tensão de cedência versus resistência à tração
Tensão de cedência A tensão associada ao início da deformação plástica permanente, medida de acordo com o método de ensaio de tração aplicável.
A tensão de cedência é a tensão à qual se inicia a deformação plástica permanente. É importante quando um componente tem de conservar a sua forma sob as cargas de serviço. A resistência à tração é a tensão de engenharia máxima atingida durante um ensaio de tração, normalmente após uma deformação plástica substancial e antes de a estricção provocar uma diminuição da carga medida. Assim, um aço pode ter uma resistência à tração elevada, mas uma tensão de cedência comparativamente baixa, ou uma relação elevada entre a tensão de cedência e a resistência à tração, com menor deformação plástica uniforme antes da fratura.
A distinção é clara nas especificações estruturais. A ASTM A572/A572M abrange cinco graus de aço estrutural de alta resistência e baixa liga com nióbio-vanádio, com tensões de cedência mínimas especificadas entre 42 ksi [290 MPa] e 65 ksi [450 MPa] (ASTM International, 2000). Esses graus não são definidos apenas pela tensão de cedência: também são relevantes os requisitos de resistência à tração, alongamento, limites de espessura e forma do produto. A ASTM A588, outra designação de aço estrutural HSLA, é identificada pelo NIST como tendo um limite de cedência mínimo de 50 ksi, sendo a sua resistência à corrosão atmosférica parte integrante da identidade da especificação (NIST, 2005).
A ASM International inclui os aços HSLA laminados, também denominados aços microligados, entre os aços de carbono e de baixa liga de alta resistência, com tensões de cedência superiores a 275 MPa [40 ksi] (ASM International, 2024). Uma discussão num simpósio da ASTM, publicada em 1979, referiu níveis de tensão de cedência dos aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa]. O próprio intervalo demonstra por que razão «HSLA» é uma classificação de família e não um único grau mecânico.
A resistência pode resultar da ação conjunta de várias fontes. A redução do tamanho de grão aumenta a tensão de cedência através do efeito Hall–Petch, melhorando geralmente a resistência à fratura por clivagem. O nióbio, denominado columbium em várias especificações e documentos de origem, pode retardar a recristalização durante a laminagem e promover uma estrutura fina de austenite antes da transformação. O vanádio e o titânio podem formar carbonitretos que contribuem para o endurecimento por precipitação ou restringem o crescimento de grão. O manganês e o silício proporcionam endurecimento por solução sólida, enquanto o arrefecimento controlado pode produzir ferrite-perlite, bainite ou outros produtos de transformação com diferentes equilíbrios entre resistência e tenacidade.
O teor nominal de elementos de liga, por si só, não permite prever o resultado. Uma adição de titânio que forme partículas grosseiras de nitreto de titânio durante a solidificação não atuará como precipitados finamente dispersos formados em condições controladas. Do mesmo modo, o nióbio que permaneça dissolvido durante o reaquecimento pode comportar-se de forma diferente do nióbio precipitado durante a laminagem. A temperatura de reaquecimento, a temperatura de acabamento, a velocidade de arrefecimento, a composição química da placa e a espessura da secção influenciam todas as resistências finais à cedência e à tração.
Ductilidade e localização da deformação
A ductilidade descreve a quantidade de deformação plástica que um aço consegue suportar antes da fratura, mas o valor reportado depende do ensaio e do comprimento de referência. O alongamento total, o alongamento uniforme, a redução de área e a deformação na flexão estão relacionados, mas não são intercambiáveis. O alongamento uniforme mede a deformação distribuída ao longo do comprimento de referência antes da estricção. O alongamento total inclui também a deformação localizada após a estricção e pode parecer maior quando é medido num comprimento de referência mais curto.
Uma tensão de cedência elevada pode reduzir a margem disponível entre o carregamento elástico e a deformação plástica, mas uma resistência elevada não significa automaticamente baixa ductilidade. Estruturas ferríticas de grão fino podem proporcionar um alongamento útil, aumentando simultaneamente a tensão de cedência, desde que os limites de grão estejam limpos e a distribuição das fases seja controlada. Os grãos finos também distribuem a deformação plástica de forma mais uniforme do que uma estrutura grosseira e heterogénea.
A localização começa quando a deformação se concentra numa estricção, numa banda de corte, numa banda de ferrite mais macia ou numa região em torno de uma partícula dura. Inclusões de grandes dimensões, carbonitretos grosseiros, bandas de segregação e ilhas de martensite ou bainite podem criar concentrações locais de tensão. Uma precipitação excessiva pode aumentar a tensão de cedência e, simultaneamente, reduzir o alongamento uniforme, sobretudo quando os precipitados são numerosos, grosseiros ou estão mal distribuídos. Consequentemente, um aço com uma resistência impressionante no ensaio de tração pode apresentar um desempenho deficiente na conformação por estiramento ou num componente com entalhe.
A relação de cedência — a tensão de cedência dividida pela resistência à tração — ajuda a descrever este comportamento. Uma relação de cedência elevada deixa frequentemente menor capacidade para uma deformação plástica estável após a cedência, embora o comportamento real na conformação também dependa do expoente de encruamento, da anisotropia, do estado superficial e do estado de tensão. O encruamento é importante porque permite que uma região que começa a deformar-se se fortaleça e transfira carga para o material adjacente. Se o encruamento for insuficiente, a deformação localiza-se precocemente.
A AISI afirma que adições moderadas de columbium, vanádio ou titânio proporcionam maior resistência e podem também melhorar a conformabilidade em alguns graus HSLA (AISI, 2024). Esta ressalva é importante. A microliga pode refinar os grãos e ajustar a recristalização, mas um volume excessivo de precipitados, uma dimensão desfavorável das partículas ou uma morfologia ferrite-perlite inadequada podem produzir o efeito oposto.
Tenacidade ao impacto e comportamento de transição
Tenacidade ao impacto A energia absorvida por um provete entalhado durante um ensaio de fratura por impacto rápido, frequentemente utilizada para avaliar o comportamento da fratura dependente da temperatura.
A tenacidade ao impacto mede a energia absorvida durante uma fratura rápida, normalmente através de um ensaio Charpy com entalhe em V. Não é o mesmo que a ductilidade à tração. Um aço pode apresentar um bom alongamento num provete de tração liso e, ainda assim, absorver pouca energia num ensaio com entalhe, especialmente a baixa temperatura.
Muitos aços ferríticos apresentam uma transição dúctil-frágil. Acima do intervalo de transição, é mais provável que a fratura envolva a nucleação e o crescimento dúctil de microvazios. Abaixo desse intervalo, a fratura por clivagem pode propagar-se rapidamente através de grãos com orientação adequada. A transição não ocorre a uma única temperatura universal: a orientação do provete, a espessura, a geometria do entalhe, o tamanho de grão, as inclusões, o historial de arrefecimento e a energia do ensaio influenciam todos o resultado medido.
O refino do grão é particularmente valioso porque os grãos de ferrite mais pequenos interrompem os percursos de clivagem e reduzem a temperatura à qual a fratura frágil se torna provável. Esta é uma das razões pelas quais a laminagem controlada e o arrefecimento acelerado podem aumentar a tensão de cedência sem impor a mesma penalização à tenacidade que adições elevadas de carbono ou de elementos de liga. Os grãos finos favorecem ambas as propriedades, mas apenas quando o processo produz uma estrutura razoavelmente uniforme.
As partículas grosseiras e as inclusões são prejudiciais porque podem iniciar microvazios ou fissuras de clivagem. As inclusões que contêm enxofre e oxigénio, a segregação na linha central, as estruturas bandadas e os carbonitretos grosseiros podem produzir diferenças direcionais de tenacidade entre provetes longitudinais, transversais e na direção da espessura. Uma precipitação excessiva também pode remover o soluto necessário para o controlo do grão ou criar interfaces frágeis entre partículas e matriz. A espessura da chapa e a velocidade de arrefecimento complicam ainda mais as comparações: uma chapa espessa pode desenvolver uma estrutura na linha central diferente da de uma chapa fina produzida a partir de um aço nominalmente semelhante.
Consequentemente, o requisito de impacto de um grau deve ser interpretado em conjunto com a sua forma de produto, gama de espessuras, temperatura de ensaio e orientação do provete. As designações A572, A588 e outras designações HSLA não devem ser tratadas como intercambiáveis simplesmente porque os seus nomes contêm «high-strength low-alloy».
Conformabilidade em produtos de chapa e de placa
A conformabilidade é a capacidade de um determinado produto para ser submetido a uma operação especificada — estampagem profunda, estiramento, dobragem, flangeamento, expansão de furos ou perfilagem — sem fissurar, enrugar, sofrer um afinamento excessivo ou apresentar um retorno elástico inaceitável. Não é um benefício automático da composição química HSLA.
A conformabilidade da chapa depende da espessura, do estado superficial, da textura cristalográfica, da anisotropia planar, do comportamento ao encruamento e da operação específica. A estampagem profunda requer um alongamento uniforme suficiente e uma relação de deformação plástica favorável. A conformação por estiramento depende fortemente do encruamento e da resistência à formação de uma estricção localizada. A expansão de furos é frequentemente controlada pela qualidade da aresta cortada e pelas segundas fases duras próximas dessa aresta, e não apenas pelo alongamento à tração. A chapa de alta resistência também tende a produzir um retorno elástico maior, exigindo ferramentas específicas para o processo e compensação.
Os produtos em placa estão sujeitos a exigências diferentes. O desempenho à flexão depende da espessura da placa, do raio de curvatura, da direção de laminagem, dos defeitos superficiais, das inclusões e da segregação na direção da espessura. Uma placa que cumpra um requisito de alongamento à tração pode ainda fissurar durante uma dobragem transversal apertada. As estruturas de placas soldadas acrescentam à avaliação da conformação os efeitos de amaciamento ou endurecimento da zona afetada pelo calor e das tensões residuais.
A laminagem controlada pode melhorar a conformabilidade ao produzir uma estrutura de grão fina e mais uniforme e ao reduzir a segregação intensa. A microliga pode ser benéfica em alguns graus, como indica a AISI, mas o resultado depende da forma como o nióbio, o vanádio ou o titânio precipitam e da forma como o aço é laminado e arrefecido. Partículas grosseiras, precipitação excessiva, estruturas bandadas e misturas de fases inadequadas podem reduzir a ductilidade local, mesmo quando aumentam a tensão de cedência. A conformabilidade pertence, portanto, ao grau, produto, espessura, direção e operação especificados — e não apenas à designação HSLA.
9. Soldabilidade e comportamento da zona afetada pelo calor
Os aços HSLA não constituem uma única categoria de soldabilidade. A sua resposta à soldadura depende do grau especificado, da espessura do produto, da condição de fornecimento, do teor de carbono e de elementos de liga, dos precipitados de microliga, dos requisitos de tenacidade e do processo de soldadura. A ASTM A572/A572M, por exemplo, abrange cinco graus de aço estrutural de alta resistência e baixa liga, ligado com colúmbio-vanádio, com limites mínimos especificados de cedência entre 42 ksi [290 MPa] e 65 ksi [450 MPa]. A ASTM A588 é uma especificação diferente para aço estrutural HSLA, associada à resistência à corrosão atmosférica e a um limite mínimo de cedência de 50 ksi no material de referência do NIST. Não se pode presumir que um procedimento de soldadura adequado para uma designação, gama de espessuras ou forma de produto seja adequado para outra.
Controlo do carbono e soldabilidade
Os aços HSLA são habitualmente concebidos com menos carbono do que muitos aços convencionais de alta resistência, porque o carbono aumenta a temperabilidade e a probabilidade de a zona afetada pelo calor (ZAC) se transformar em microestruturas duras e frágeis durante o arrefecimento. Um teor de carbono mais baixo também reduz a quantidade de carbono disponível para formar martensite não revenida ou outros constituintes de elevada dureza junto da linha de fusão. Isto ajuda a reduzir o risco de fissuração a frio, mas não torna automaticamente fácil de soldar qualquer aço HSLA de baixo teor de carbono.
Em vez disso, a resistência é obtida através de vários mecanismos. O refinamento do grão, o endurecimento por solução sólida, a precipitação de compostos contendo nióbio ou colúmbio, vanádio e titânio, a laminagem controlada e um arrefecimento cuidadosamente gerido podem produzir um elevado limite de cedência sem depender de um teor elevado de carbono. O American Iron and Steel Institute descreve os aços HSLA como um grupo no qual adições moderadas de colúmbio, vanádio ou titânio aumentam a resistência e podem também melhorar a resistência à corrosão atmosférica ou a conformabilidade. A classificação de 2024 da ASM International inclui os aços HSLA no estado laminado, ou microligados, entre os aços de carbono e de baixa liga de alta resistência, com limites de cedência superiores a 275 MPa [40 ksi]. A soldabilidade resultante reflete a composição química e o historial de processamento completos, e não a presença nominal de um único elemento de microliga.
Carbono equivalente Índice calculado que combina o carbono e os elementos de liga para estimar a temperabilidade e a probabilidade de formação de estruturas duras e sensíveis à fissuração na zona afetada pelo calor durante a soldadura.
O carbono equivalente fornece um enquadramento útil para estimar a soldabilidade. Combina os efeitos do carbono e dos elementos de liga que influenciam a temperabilidade, permitindo uma avaliação preliminar da tendência do aço para formar uma ZAC dura sob determinadas condições de arrefecimento. São utilizados vários índices de carbono equivalente em normas, investigação e prática de fabrico; estes índices não são permutáveis, e a sua interpretação depende da família do aço, da espessura, do nível de hidrogénio, do grau de restrição e do processo de soldadura. Por conseguinte, um valor de carbono equivalente comunicado deve ser interpretado juntamente com a equação e a especificação aplicáveis. Não deve substituir um procedimento de soldadura qualificado nem a análise do certificado do fabricante.
Duas chapas com limites de cedência semelhantes podem ter carbonos equivalentes diferentes e comportamentos muito distintos na ZAC. Uma chapa mais espessa arrefece geralmente mais lentamente em algumas regiões, mas também pode impor uma maior restrição; uma chapa fina pode arrefecer rapidamente e produzir um maior endurecimento da ZAC. As adições de enxofre, fósforo, manganês, cobre, níquel, crómio, molibdénio e elementos de microliga podem afetar o comportamento das transformações e a tenacidade. O grau e a espessura devem ser avaliados em conjunto.

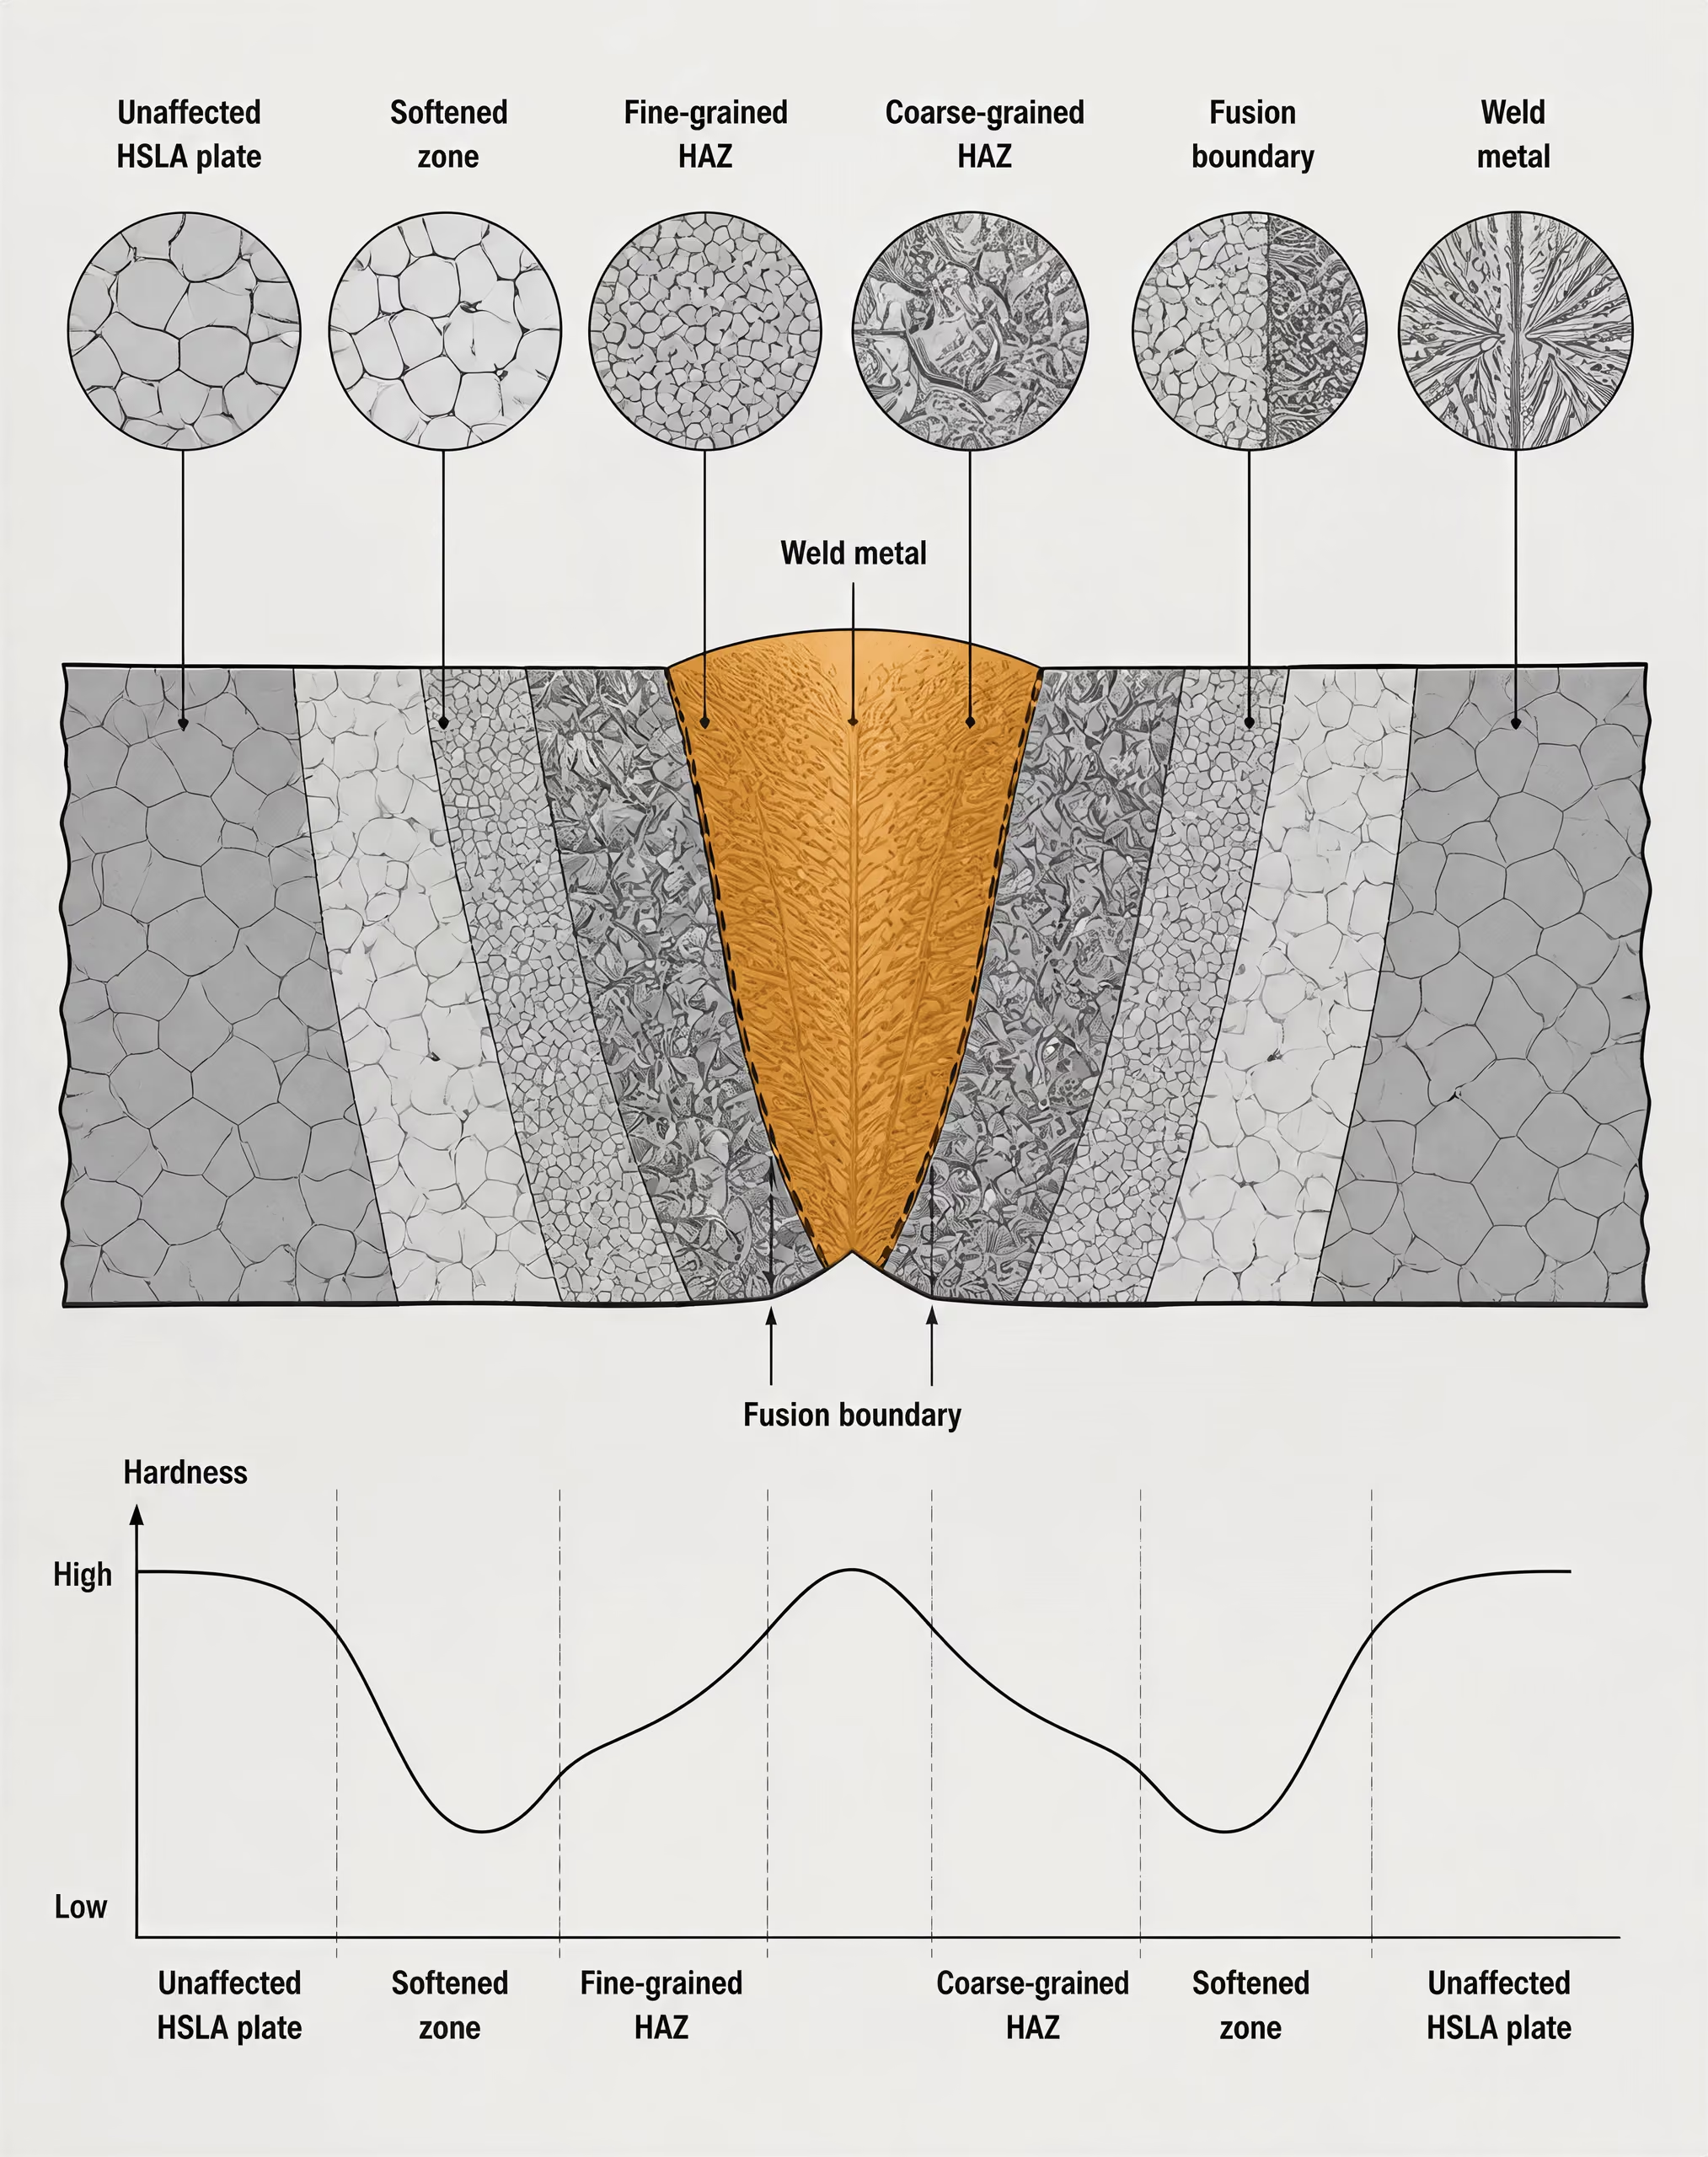
Riscos de amolecimento e endurecimento da zona afetada pelo calor
A ZAC não é uma faixa única e uniforme. A soldadura cria regiões que experimentam diferentes temperaturas máximas e histórias de arrefecimento. Imediatamente junto da linha de fusão, a ZAC de grão grosseiro pode desenvolver grãos de austenite de grandes dimensões, porque os precipitados existentes de controlo do grão se dissolvem ou perdem eficácia a temperaturas elevadas. Os grãos grosseiros podem reduzir a tenacidade à entalhadura, sobretudo quando o ciclo térmico de soldadura é severo. Mais afastada da linha de fusão, uma região de grão fino ou intercrítica pode sofrer transformações diferentes e não apresentar a mesma perda de tenacidade.
O endurecimento local é uma preocupação importante quando a ZAC arrefece suficientemente depressa para formar martensite ou uma estrutura rica em martensite. A dureza, por si só, não prova que uma junta irá fissurar, mas uma ZAC dura é mais suscetível à fissuração assistida pelo hidrogénio quando estão presentes hidrogénio difusível, restrição à tração e uma microestrutura suscetível. As fissuras podem surgir durante o arrefecimento ou após um período de indução. Juntas espessas e restringidas, consumíveis de alta resistência, superfícies contaminadas, elétrodos húmidos e um pré-aquecimento inadequado aumentam a preocupação. O momento da inspeção pode, por conseguinte, ser importante, sobretudo no caso de juntas muito restringidas ou de aços com elevada temperabilidade.
O problema oposto ocorre em alguns aços HSLA endurecidos por precipitação. A soldadura pode dissolver os precipitados de endurecimento numa parte da ZAC, e o arrefecimento subsequente pode não reproduzir o estado original de precipitação. O sobreenvelhecimento, o engrossamento dos precipitados ou a transformação numa estrutura local mais macia podem reduzir o limite de cedência nessa região. A faixa amolecida pode tornar-se o local determinante sob carga de tração ou deformação cíclica, mesmo quando o metal de soldadura e a chapa não afetada mantêm a resistência especificada. Isto é particularmente importante no caso de produtos processados termomecanicamente e de graus cuja resistência depende fortemente de uma população de precipitados cuidadosamente controlada.
Um aporte térmico mais elevado não é uma solução universal. Pode abrandar o arrefecimento e reduzir a formação de produtos de transformação muito duros, mas um aporte térmico excessivo aumenta a dimensão da ZAC de grão grosseiro, promove o crescimento do grão, dissolve mais precipitados e pode reduzir a tenacidade ou a resistência. Um aporte térmico baixo pode preservar uma zona térmica mais estreita, mas o arrefecimento rápido pode aumentar a dureza da ZAC. O equilíbrio aceitável é específico do grau e da espessura.
Pré-aquecimento, aporte térmico e qualificação do procedimento
O pré-aquecimento é selecionado para controlar a velocidade de arrefecimento, reduzir os gradientes térmicos e dar tempo para que o hidrogénio se difunda para fora da junta. O seu valor necessário, quando especificado, depende do carbono equivalente, da espessura, da restrição da junta, das condições ambientais, do controlo do hidrogénio, do processo de soldadura e do código de fabrico aplicável. Pré-aquecer uma chapa simplesmente por estar identificada como HSLA não é uma regra adequada; tão-pouco é adequado omitir o pré-aquecimento por o seu teor de carbono ser baixo. Um pré-aquecimento excessivo pode alargar a ZAC e prejudicar a tenacidade, pelo que a temperatura deve ser controlada, em vez de ser aumentada sem limite.
A temperatura interpasse é importante pelo mesmo motivo. Uma temperatura interpasse elevada pode acumular calor e alterar a dimensão do grão e o comportamento da precipitação na ZAC, enquanto uma temperatura excessivamente baixa pode produzir um arrefecimento rápido em passes sucessivos. A soldadura multipasse pode revenir ou refinar parcialmente porções de uma ZAC anterior, mas também pode criar regiões sobrepostas com dureza e tenacidade diferentes. O procedimento qualificado deve especificar a gama de aportes térmicos permitida, o pré-aquecimento, a temperatura interpasse, a sequência dos passes, a velocidade de avanço, a intensidade da corrente, a tensão e a classificação do consumível.
O controlo do hidrogénio começa no consumível e estende-se ao armazenamento, manuseamento, preparação da junta e limpeza das superfícies. Elétrodos e processos de baixo hidrogénio podem reduzir o risco, mas não eliminam os efeitos de uma restrição elevada ou de uma ZAC dura. A humidade, o óleo, a tinta, a ferrugem e os resíduos de corte podem adicionar hidrogénio ou interferir com a fusão. O pós-aquecimento ou o arrefecimento controlado podem ser exigidos pelo procedimento aplicável para determinados aços e condições de junta.
A qualificação do procedimento é o controlo decisivo. A especificação do procedimento de soldadura (WPS) deve cumprir a especificação do material e o código de fabrico aplicável, como a AWS D1.1/D1.1M para soldadura estrutural aplicável ou a Secção IX da ASME para a qualificação de procedimentos de equipamentos sob pressão. O registo de qualificação deve abranger o grupo de metal de base efetivamente utilizado, a gama de espessuras, o processo de soldadura, a classificação do metal de adição, a posição, os limites de pré-aquecimento e de temperatura interpasse, a gama de aportes térmicos e quaisquer ensaios de tenacidade ou dureza exigidos. A ASTM A572/A572M e a ASTM A588 identificam os requisitos do material; não tornam permutáveis todas as variáveis de soldadura. São necessários procedimentos qualificados, consumíveis verificados e uma inspeção adequada à fissuração retardada e à tenacidade da ZAC, porque o desempenho do aço HSLA é estabelecido na junta específica e não inferido apenas a partir da designação da liga.
10. Formas dos Produtos, Rotas de Processamento e Direcionalidade das Propriedades
O aço HSLA não sai da unidade de produção com um conjunto uniforme de propriedades. Uma chapa, um perfil laminado, uma barra e uma estaca-prancha podem partilhar uma família de especificações, desenvolvendo, contudo, diferentes estruturas de grão, históricos de arrefecimento, tensões residuais e resultados de ensaio. A forma do produto faz, portanto, parte da descrição metalúrgica, não sendo apenas um pormenor dimensional.
Chapa, folha, perfis, barras e estacas-prancha
A ASTM A572/A572M abrange cinco graus de aço estrutural de alta resistência e baixa liga, ligado com nióbio e vanádio: Grau 42 [290 MPa], Grau 50 [345 MPa], Grau 55 [380 MPa], Grau 60 [415 MPa] e Grau 65 [450 MPa] de resistência mínima ao escoamento, consoante o grau e os requisitos aplicáveis ao produto. As formas de produto enumeradas na especificação são perfis, chapas, estacas-prancha e barras. A especificação não deve ser interpretada como uma designação geral para todas as folhas metálicas planas comercializadas ou processadas sob uma descrição comercial semelhante.
A chapa é laminada a partir de um brame e pode ser fornecida numa gama de espessuras em que o centro do produto arrefece muito mais lentamente do que a superfície. Essa diferença afeta a dimensão dos grãos de ferrite, a distribuição da perlite, a precipitação de compostos de nióbio ou vanádio e a persistência da segregação na linha central. Uma chapa espessa pode, por conseguinte, apresentar menor tenacidade ou uma ductilidade através da espessura diferente da de um produto mais fino com composição química e resistência ao escoamento nominalmente semelhantes.
A folha é mais fina e normalmente sofre uma maior redução e um arrefecimento mais rápido após a laminagem. A sua reduzida espessura favorece uma temperatura mais uniforme ao longo da secção, embora o estado da superfície, a temperatura de bobinagem e o histórico de deformação continuem a ser importantes. Os produtos em folha podem também ser submetidos a operações de conformação, decapagem, redução a frio, recozimento ou passe de acabamento que não são representadas apenas pela expressão «HSLA».
Os perfis, como perfis em I, canais, cantoneiras e perfis em T, contêm abas, almas, cantos e, por vezes, variações substanciais da espessura local. A extremidade de uma aba arrefece mais cedo do que a junção entre a aba e a alma. O padrão de propriedades resultante pode variar dentro de uma mesma secção. Também se desenvolvem tensões residuais quando as superfícies expostas se contraem antes das regiões interiores, que permanecem mais quentes. Estas tensões influenciam a deformação durante o corte e a soldadura, mesmo quando os valores obtidos no ensaio de tração cumprem a especificação.
As barras são produzidas com secções circulares, quadradas, hexagonais e outros perfis. As suas secções transversais mais pequenas permitem frequentemente um arrefecimento mais uniforme do que o de uma chapa pesada, mas uma barra de grandes dimensões pode ainda conter um núcleo de arrefecimento mais lento e um centro segregado. A forjagem, a laminagem controlada ou um tratamento térmico subsequente podem alterar ainda mais a estrutura. As estacas-prancha acrescentam outra complexidade: os perfis de encaixe concentram a deformação e as tensões de serviço junto dos fechos, cantos e curvaturas, pelo que a geometria da secção é importante juntamente com o grau nominal.
Produtos laminados a quente, normalizados ou processados termomecanicamente
«No estado laminado» descreve uma condição de fornecimento, não uma definição química do aço HSLA. A referência de materiais da ASM International de 2024 inclui o aço HSLA no estado laminado, também designado aço microligado, entre os aços ao carbono e de baixa liga de alta resistência, com resistências ao escoamento superiores a 275 MPa [40 ksi]. A resistência pode resultar da ação conjunta de vários mecanismos: redução da dimensão dos grãos de ferrite, precipitação de carbonitretos de nióbio, vanádio ou titânio, endurecimento por solução sólida e produtos de transformação formados durante o arrefecimento controlado.
Na laminagem a quente convencional, o aço é reaquecido, deformado a temperatura elevada e deixado arrefecer após o último passe. Se a temperatura de acabamento for suficientemente elevada para recristalizar a austenite entre passes, a recristalização repetida pode restabelecer a estrutura dos grãos de austenite. Se a laminagem prosseguir abaixo do intervalo de recristalização relevante, a deformação acumula-se, pelo contrário, na austenite. Esta é a base da laminagem controlada: a precipitação de elementos de microliga pode retardar a recristalização, enquanto a austenite deformada e achatada favorece a formação de ferrite fina após a transformação.
A velocidade de arrefecimento torna-se então decisiva. Um arrefecimento lento favorece a ferrite e a perlite, ao passo que um arrefecimento mais rápido pode produzir ferrite mais fina, bainite ou estruturas de transformação mistas, consoante o teor de carbono, os elementos de liga, a espessura e a temperatura de início. A adição nominal de nióbio, vanádio ou titânio não garante um resultado específico. O elemento tem de estar dissolvido, retido ou precipitado na fase apropriada, e o seu efeito depende da temperatura de reaquecimento, do programa de laminagem, da prática de arrefecimento e do restante da composição química.
| Condição de fornecimento | Processo principal | Consequência típica |
|---|---|---|
| No estado laminado | Reaquecimento, laminagem e arrefecimento controlados | As propriedades dependem fortemente do historial de deformação e arrefecimento |
| Normalizado | Aquecimento acima do intervalo de transformação crítica, seguido de arrefecimento ao ar | Pode refinar ou homogeneizar a estrutura anterior |
| Temperado e revenido | Austenitização, arrefecimento rápido e posterior reaquecimento abaixo do intervalo crítico | Produz frequentemente martensite revenida ou uma estrutura de alta resistência relacionada |
| Processado termomecanicamente | Deformação e arrefecimento controlados numa sequência de temperaturas planeada | Utiliza o processamento para refinar os grãos e controlar a precipitação |
Os produtos normalizados são aquecidos acima do intervalo crítico de transformação e arrefecidos ao ar. Este tratamento pode refinar e homogeneizar a estrutura após uma laminagem anterior, reduzir alguns efeitos de um histórico térmico não uniforme e produzir propriedades diferentes das da condição no estado laminado. A normalização é uma rota de processamento, não uma prova de que o aço é HSLA. Um aço ao carbono simples pode ser normalizado, e um aço HSLA pode ser fornecido no estado laminado.
Os produtos temperados e revenidos são primeiro austenitizados, arrefecidos rapidamente e depois reaquecidos abaixo do intervalo crítico. A martensite revenida resultante, ou uma estrutura relacionada, pode proporcionar elevada resistência e tenacidade controlada, mas essa designação do tratamento térmico não estabelece, por si só, o estatuto de aço de baixa liga ou microligado. Inversamente, um grau HSLA pode atingir grande parte da resistência especificada sem têmpera e revenido. A ASTM A572/A572M deve ser interpretada com base no grau, na forma do produto, nos limites químicos, nos requisitos mecânicos e nas condições de fornecimento, e não através de uma suposição genérica sobre o processamento.
Anisotropia, efeitos da espessura e direção de amostragem
A laminagem alonga as inclusões, as bandas de segregação e os grãos preferencialmente segundo a direção de laminagem. Os provetes de tração cortados paralelamente à direção de laminagem produzem normalmente valores de alongamento, redução de área e, por vezes, comportamento ao escoamento diferentes dos obtidos com provetes cortados transversalmente à laminagem. As propriedades longitudinais não são intercambiáveis com as propriedades transversais ou através da espessura.
A diferença é especialmente importante para chapas e perfis estruturais. As inclusões alongadas de sulfureto de manganês podem atuar como trajetórias de propagação de fendas durante a deformação, enquanto a segregação na linha central pode criar bandas com temperabilidade e tenacidade alteradas. Nos produtos espessos, a região a meia espessura arrefece mais tarde e pode transformar-se de forma diferente da superfície. O resultado pode ser um gradiente através da espessura relativamente à dimensão dos grãos, à precipitação, à dureza e à tenacidade ao impacto.
A amostragem para os ensaios deve, por conseguinte, seguir a especificação aplicável e a geometria do produto. Um provete de tração retirado de uma aba não é metalurgicamente idêntico a um retirado de uma alma; um provete longitudinal de uma chapa não representa uma trajetória de fratura através da espessura ou transversal. Os valores do ensaio de impacto Charpy são igualmente sensíveis à orientação do entalhe, ao local de amostragem, à espessura e à temperatura de ensaio. A resistência ao escoamento comunicada é uma propriedade medida de um provete definido, não uma constante independente da orientação.
A gama de resistências dos aços HSLA demonstra por que motivo estas distinções são importantes. Um artigo apresentado num simpósio da ASTM e publicado em 1979 comunicou níveis de resistência ao escoamento entre 40 000 e 140 000 psi [276 a 966 MPa], sendo a maioria dos graus discutidos microligados com nióbio, vanádio, titânio ou combinações destes elementos. A ASTM A572/A572M ocupa apenas uma parte dessa família mais ampla. A forma do produto, o programa de laminagem, a velocidade de arrefecimento, a geometria da secção e a direção de amostragem determinam o desempenho de um determinado grau num componente real.
11. Como Interpretar as Normas HSLA e as Designações dos Materiais
Uma designação como ASTM A572/A572M identifica uma família de especificações, não uma decisão de engenharia completa. A especificação abrange aço estrutural de alta resistência e baixa liga, ligado com colúmbio (nióbio) e vanádio, mas a designação, por si só, não indica qual o grau, a forma do produto, a espessura, a condição de ensaio ou o requisito suplementar aplicável. Esses pormenores determinam o material efetivamente fornecido e as propriedades que podem ser consideradas no dimensionamento.
HSLA é uma classe metalúrgica, e não uma composição única. A AISI descreve esta classe como constituída por aços de baixo teor de carbono nos quais adições moderadas de colúmbio (nióbio), vanádio ou titânio aumentam a resistência e podem também melhorar a resistência à corrosão atmosférica ou a conformabilidade. O resultado depende da composição química e do processamento: a dissolução dos carbonitretos de elementos de microadição durante o reaquecimento, a precipitação durante a laminagem ou o arrefecimento, o controlo do tamanho do grão da austenite, a transformação da ferrite e a espessura final do produto são todos relevantes. Uma adição nominal de vanádio não garante a mesma microestrutura ou soldabilidade em todas as especificações.
O material de referência da ASM International de 2024 inclui os aços HSLA no estado de laminado, ou microligados, entre os aços de carbono e de baixa liga de alta resistência, com tensões de cedência superiores a 275 MPa [40 ksi]. Esse limiar é um auxiliar de classificação, não uma regra universal de aceitação. Um artigo apresentado num simpósio da ASTM e publicado em 1979 registou níveis de tensão de cedência dos aços HSLA entre 40 000 e 140 000 psi [276 e 966 MPa], mostrando por que motivo uma designação genérica HSLA não pode substituir uma designação de grau. A ASTM A572/A572M, por exemplo, abrange cinco graus, com tensões de cedência mínimas especificadas entre 42 ksi [290 MPa] e 65 ksi [450 MPa] (ASTM International, 2000).
Especificação, grau, forma do produto e edição
Como interpretar uma designação de material HSLA
- Especificação Identificar o número da norma e a edição aplicável.
- Classe Registar a classe exata, como Classe 50 ou Classe 65.
- Forma do produto Confirmar se o produto é uma chapa, um perfil, uma estaca-prancha, uma barra ou outra forma indicada.
- Espessura Utilizar os requisitos mecânicos e dimensionais específicos da espessura.
- Condição de fornecimento Verificar se o material se encontra no estado laminado, normalizado, processado termomecanicamente ou tratado termicamente.
- Requisitos suplementares Verificar a tenacidade, as propriedades na direção da espessura, os ensaios ultrassónicos, a soldabilidade ou outras disposições selecionadas.
Leia a indicação do material da esquerda para a direita e, em seguida, consulte as tabelas e cláusulas referenciadas. ASTM A572/A572M é o número da especificação e indica requisitos nos sistemas de unidades polegada-libra e SI. O grau tem ainda de ser indicado: Grade 42, Grade 50, Grade 55, Grade 60 ou Grade 65. “Aço A572” é uma indicação incompleta, porque estes graus não têm a mesma tensão de cedência mínima, o mesmo intervalo de resistência à tração, os mesmos limites de espessura nem, por vezes, os mesmos requisitos de encomenda.
A forma do produto é igualmente importante. A ASTM A572/A572M abrange perfis estruturais, chapas, estacas-pranchas e barras, mas um requisito aplicável a chapas não é automaticamente permutável com um requisito aplicável a perfis ou barras. A tabela relevante para a forma do produto pode estabelecer diferentes tolerâncias dimensionais, intervalos de espessura, locais de amostragem, variações admissíveis e disposições relativas aos ensaios. Uma especificação pode também remeter para uma norma geral, como a ASTM A6/A6M, relativa a produtos estruturais laminados. O comprador, o projetista, o fabricante e o inspetor têm de identificar a forma efetiva do produto, em vez de se basearem numa designação genérica do grau.
A edição é importante. Uma indicação pode surgir como ASTM A572/A572M-00a, em que o ano e o sufixo constituído por uma letra identificam uma determinada edição histórica, enquanto um projeto pode exigir a edição adotada pelo respetivo contrato ou código aplicável. Os requisitos podem mudar entre edições, incluindo os limites de composição química, os métodos de ensaio, as informações de encomenda e as disposições suplementares. Não se deve presumir que um certificado de material que cumpre uma edição cumpre outra sem efetuar uma comparação.
A condição de tratamento térmico deve ser consultada na especificação e na descrição da encomenda. Um material no estado de laminado, normalizado, laminado com controlo, normalizado e revenido, temperado e revenido ou processado termomecanicamente pode apresentar diferentes valores de resistência, tenacidade, tensão residual e comportamento à conformação. Alguns graus HSLA obtêm as suas propriedades na condição de laminagem e arrefecimento em que são fornecidos, e não através de um tratamento posterior em forno. Se um desenho indicar apenas “HSLA”, essa condição não foi identificada.
A ASTM A572/A572M deve também ser distinguida da ASTM A588/A588M. O NIST identifica a ASTM A588 como um aço estrutural HSLA com um limite de cedência mínimo de 50 ksi, e o material de referência da ASTM associa-a à resistência à corrosão atmosférica. Isso não transforma a A588 num substituto resistente à corrosão para todos os graus A572. A exposição, o detalhe construtivo, as zonas soldadas, a espessura, os requisitos de revestimento e as disposições aplicáveis à corrosão atmosférica têm ainda de ser verificados.
Propriedades mínimas versus propriedades típicas
Um valor mínimo especificado é um limite contratual de aceitação, não uma previsão do resultado de cada corrida. Se uma tabela indicar uma tensão de cedência mínima de 50 ksi [345 MPa], o resultado de um ensaio conforme tem de atingir ou exceder esse valor segundo o procedimento de ensaio e o intervalo de espessura indicados. A especificação pode também indicar um intervalo de resistência à tração, um alongamento mínimo e outros requisitos. Estes são limites utilizados para verificar a conformidade.
Os certificados de fábrica apresentam frequentemente resultados reais substancialmente superiores ao mínimo. Esses valores constituem evidência útil sobre uma determinada corrida ou lote, mas não são automaticamente garantidos para todo o material futuro desse grau. Do mesmo modo, o projetista não deve substituir o valor mínimo da especificação por um valor médio dos certificados. Uma resistência adicional pode afetar a dobragem, a execução de furos, o aporte térmico de soldadura, o comportamento à fratura e a resistência das ligações; não constitui simplesmente um benefício sem reservas.
Os valores de dimensionamento formam uma terceira categoria. As normas de dimensionamento estrutural podem obter as resistências nominais e admissíveis a partir das propriedades mínimas especificadas, do comportamento da secção, da estabilidade, dos coeficientes de resistência, dos coeficientes de segurança e dos estados-limite aplicáveis. Por conseguinte, um valor de um código não é idêntico ao resultado do ensaio de fábrica nem ao valor mínimo da especificação do aço. A norma de dimensionamento pode também limitar as edições ou os graus reconhecidos. Uma chapa que cumpra a ASTM A572/A572M não adquire uma resistência de dimensionamento diferente apenas porque o seu certificado indica uma tensão de cedência mais elevada.
A espessura merece particular atenção. Os requisitos de cedência e de tração podem variar com a espessura, e os requisitos de alongamento podem utilizar diferentes comprimentos de referência ou disposições relativas à redução de área. A linha correta da tabela tem de corresponder à espessura encomendada, e não apenas ao grau nominal. A orientação do ensaio também é relevante: os provetes longitudinais e transversais podem produzir resultados diferentes, especialmente em chapas e perfis laminados.
Limites químicos, ensaios mecânicos e requisitos suplementares
As tabelas de composição química estabelecem limites ou intervalos permitidos para o carbono, o manganês, o fósforo, o enxofre, o silício e elementos de microadição como o nióbio, o vanádio e o titânio. Não descrevem, por si só, a microestrutura completa. Podem ser necessários cálculos do carbono equivalente ou de outros parâmetros de soldabilidade, devendo identificar-se a fórmula aplicável, uma vez que diferentes normas utilizam definições diferentes. Uma corrida que se encontre dentro dos limites de composição química pode ainda exigir laminagem controlada, arrefecimento acelerado ou uma condição de fornecimento especificada para atingir os requisitos mecânicos.
Os ensaios mecânicos têm de ser lidos em conjunto com o respetivo método, provete, localização, orientação e frequência. O ensaio de tração determina a tensão de cedência, a resistência à tração e o alongamento de acordo com o método referenciado, frequentemente através de normas como a ASTM A370, quando esta é invocada. A cedência pode ser definida por um patamar de cedência ou por um método da extensão sob tensão. O ensaio de impacto Charpy com entalhe em V, quando exigido, acrescenta uma temperatura, um critério de energia absorvida, a orientação do provete e uma regra de amostragem; não está implícito simplesmente pelo facto de um aço ser designado HSLA.
Os requisitos suplementares são disposições adicionais selecionadas pelo comprador ou exigidas pelo projeto. Podem abranger a tenacidade ao impacto, a ductilidade na direção da espessura, a prática de obtenção de grão fino, a documentação da soldabilidade, o exame ultrassónico ou outros controlos de qualidade, consoante a especificação. Têm de ser expressamente identificados e verificados; presumir que todas as chapas incluem todos os requisitos suplementares é um erro grave de interpretação.
A verificação final deve ser feita com base na indicação completa do material: especificação e edição, grau, forma do produto, espessura, condição de fornecimento, composição química, ensaios mecânicos, requisitos suplementares e código de dimensionamento aplicável. Só então podem ser avaliadas a resistência, a tenacidade, a soldabilidade, a conformabilidade e o comportamento à corrosão do produto HSLA efetivo, em vez de se avaliar uma designação imprecisa.
12. Aplicações e Seleção de Engenharia sem Simplificações Excessivas
Os aços HSLA são selecionados pela combinação de resistência, comportamento durante o fabrico, durabilidade e conformidade com os códigos — e não por uma designação genérica de “alta resistência”. A ASM International classifica os aços HSLA no estado laminado, também designados por aços microligados, entre os aços de carbono e de baixa liga de alta resistência, com limites de elasticidade superiores a 275 MPa [40 ksi] (2024). Um artigo apresentado num simpósio da ASTM e publicado em 1979 indicava níveis de limite de elasticidade dos aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa]. Só este intervalo demonstra por que razão as decisões relativas às aplicações não podem tratar todos os graus HSLA como permutáveis.
A designação do grau descreve apenas parte do comportamento de engenharia. O colúmbio (nióbio), o vanádio e o titânio podem refinar o tamanho de grão da ferrite ou formar precipitados, mas o seu efeito depende da composição química do aço, da temperatura de reaquecimento, do esquema de laminagem, da velocidade de arrefecimento, da espessura do produto e da microestrutura final. Assim, um grau com um limite de elasticidade especificado mais elevado pode apresentar comportamento diferente na conformação, soldadura, tenacidade à fratura ou fadiga em relação a outro grau com um nível de resistência semelhante.
Elementos estruturais e estruturas de transporte
Os aços estruturais HSLA são utilizados quando o projetista pode converter um limite de elasticidade mais elevado numa secção transversal menor, numa redução da massa do elemento ou numa maior resistência à cedência local. O benefício resultante não é automático: a encurvadura, a instabilidade lateral-torsional, a resistência das ligações, a fadiga e a aptidão para o serviço podem ser determinantes antes de se atingir o limite de elasticidade nominal. Um elemento mais fino ou mais leve pode também ter uma menor margem de corrosão, menor rigidez à flexão ou maior sensibilidade à distorção provocada pela soldadura.
A ASTM A572/A572M ilustra a diferença entre uma classificação de família e uma especificação de produto. Abrange cinco graus de aço estrutural de alta resistência e baixa liga, ligado com colúmbio-vanádio, sob a forma de perfis, chapas, estacas-prancha e barras, com limites de elasticidade mínimos especificados entre 42 ksi [290 MPa] e 65 ksi [450 MPa] (ASTM International, 2000). O grau aplicável, o intervalo de espessuras, o requisito de resistência à tração, o requisito de impacto e as disposições suplementares devem ser verificados separadamente. “Aço A572” não corresponde a uma única condição mecânica uniforme.
As vigas de pontes, treliças, colunas, elementos de suporte de gruas, pórticos e outras estruturas fabricadas podem utilizar chapas ou perfis laminados HSLA quando a norma estrutural aplicável permite o grau selecionado. No caso das pontes, os detalhes de fadiga e as categorias de soldadura podem controlar o projeto mesmo quando a resistência estática é adequada. A tenacidade à temperatura mínima de serviço também é importante, particularmente em ligações soldadas, entalhes, mudanças de secção e regiões sujeitas a restrição.
A ASTM A588 ocupa uma posição diferente entre as especificações. É identificada como um aço estrutural HSLA com resistência à corrosão atmosférica, e o NIST indicou, em 2005, um limite de elasticidade mínimo de 50 ksi para a ASTM A588. O seu comportamento perante a corrosão atmosférica não elimina os requisitos de pintura, drenagem, inspeção ou controlo da corrosão. A severidade da exposição, os sais depositados, as fendas, os ciclos de humedecimento e secagem e a possibilidade de manter uma superfície de pátina determinam se o desempenho de corrosão pretendido será alcançado. O A588 não deve ser substituído pelo A572 apenas porque ambos são aços estruturais HSLA.
As estruturas de transporte aplicam o mesmo raciocínio, mas com margens de massa e fadiga mais reduzidas. Estruturas de veículos, vagões ferroviários, reboques, equipamento pesado e estruturas de suporte de transporte podem utilizar chapa, placa ou perfis HSLA para reduzir a massa, mantendo simultaneamente a capacidade de absorção de energia em colisões, de suspensão ou de carga útil. Contudo, um componente de veículo está sujeito a cargas repetidas de amplitude variável, deformações de conformação, calor de soldadura, impacto de gravilha e, por vezes, sais descongelantes. A resistência à tração estática é apenas um dos fatores de análise.
Chapa conformada e componentes fabricados
A chapa HSLA é frequentemente selecionada para suportes conformados, componentes de chassis, longarinas, reforços, apoios de equipamentos de retenção de pressão e componentes de máquinas, quando a redução da espessura exigiria, de outro modo, uma secção maior ou acrescentaria massa. A questão relevante não é simplesmente saber se a chapa cumpre um determinado limite de elasticidade. O alongamento uniforme, o alongamento total, o comportamento de encruamento, o raio de dobragem, a anisotropia, a qualidade dos bordos e o retorno elástico influenciam a possibilidade de produzir a forma especificada sem fissuração ou falha dimensional.
A precipitação de microligantes pode aumentar a resistência, reduzindo simultaneamente a ductilidade em determinadas condições, e um grau de alta resistência pode exigir raios de dobragem maiores do que um grau de menor resistência com espessura semelhante. O método de corte também é importante. Os bordos cortados por cisalhamento ou termicamente podem conter zonas endurecidas por deformação, entalhes ou alterações locais de dureza que se tornam locais de iniciação de fissuras durante a conformação ou em serviço. O desempenho na expansão de furos e no flangeamento por estiramento pode ser determinante num componente com bordos puncionados, mesmo quando um ensaio de tração apresenta resultados satisfatórios.
Os componentes fabricados em chapa introduzem um segundo conjunto de fatores de controlo. A soldadura pode alterar a zona afetada pelo calor, dissolver ou engrossar os precipitados endurecedores, reduzir a tenacidade local e criar tensões residuais. O carbono equivalente ou outra medida de soldabilidade deve ser considerado em conjunto com a espessura da chapa, o grau de restrição, o controlo do hidrogénio, o pré-aquecimento, a temperatura interpasse, a seleção do consumível e o aporte térmico. Um grau HSLA de baixo teor de carbono é geralmente concebido para favorecer a soldadura, mas “soldável” não significa que qualquer processo ou configuração de junta seja aceitável sem qualificação do procedimento.
Os chassis de máquinas, os componentes de elevação, o equipamento agrícola e os suportes projetados podem combinar chapa conformada com chapa soldada ou elementos maquinados. Nestes conjuntos, as diferenças de resistência entre o metal de base, o metal de soldadura, as zonas afetadas pelo calor, os parafusos e os acessórios podem controlar a falha. A maquinagem pode também remover a condição superficial ou a margem de corrosão consideradas no projeto. O componente deve ser avaliado como um sistema fabricado e não como um provete do grau nominal.
Seleção em função das cargas, da união, do ambiente e dos requisitos de inspeção
A seleção começa pelo caminho de carga e pelo estado-limite determinante. Deve especificar-se o limite de elasticidade mínimo e a resistência à tração necessários para a espessura relevante, avaliando-se depois a deformação elástica, o colapso plástico, a encurvadura, o esmagamento, a rotura por arrancamento e a fadiga. Nas estruturas sujeitas a cargas cíclicas, a geometria da soldadura e a concentração de tensões podem ser mais importantes do que a diferença entre graus de resistência adjacentes. Para estruturas sujeitas a impactos ou a serviço a baixa temperatura, devem ser especificados os requisitos de impacto Charpy ou outra medida de tenacidade definida pelo código; a resistência à tração não pode substituir a resistência à fratura.
A espessura altera a decisão. As normas de produto podem estabelecer requisitos mecânicos diferentes em função da espessura, enquanto uma chapa espessa aumenta a restrição e pode alterar o comportamento do arrefecimento durante a soldadura. O projetista deve verificar a forma real do produto — chapa, folha, barra ou perfil — e as tolerâncias dimensionais exigidas pelo código aplicável. Os requisitos da ASTM A572/A572M não podem ser simplesmente transferidos para uma forma de produto não abrangida pela norma.
O método de união restringe os graus e procedimentos admissíveis. A construção soldada exige procedimentos qualificados e uma inspeção adequada à junta, à espessura, à restrição e ao serviço. A construção aparafusada desloca a atenção para a execução dos furos, a fratura da secção líquida, o esmagamento, o escorregamento, a compatibilidade dos parafusos e os pormenores do revestimento ou da corrosão. A chapa conformada ou unida mecanicamente exige controlo da qualidade dos bordos, da ductilidade local e do retorno elástico. O corte térmico, a dobragem, a soldadura e o desempeno devem ser tratados como operações de fabrico suscetíveis de alterar as propriedades locais.
O ambiente acrescenta outro critério de seleção. A exposição atmosférica, a imersão, a contaminação por cloretos, as temperaturas elevadas ou abaixo de zero, a abrasão e os mecanismos de corrosão que produzem hidrogénio exigem avaliações distintas. Um grau reconhecido pela sua resistência à corrosão atmosférica não é um material universalmente resistente à corrosão. Os revestimentos, a drenagem, a selagem, o acesso para inspeção e a manutenção planeada continuam a fazer parte do projeto.
Por fim, a especificação deve definir os requisitos de inspeção e aceitação: limites químicos, rastreabilidade da corrida e do produto, ensaios de tração e de dobragem, ensaios de impacto quando exigidos, ensaios não destrutivos das soldaduras, verificações dimensionais e controlos das reparações. A escolha de um aço HSLA é, portanto, uma decisão relativa ao grau e ao processo, condicionada pela carga, espessura, deformação de conformação, união, ambiente, fadiga, inspeção e pelo código de projeto aplicável.
13. Conceções erradas comuns sobre os aços HSLA
HSLA não corresponde a uma única classe
O aço de alta resistência e baixa liga (HSLA) é uma classificação de família, não uma composição química única nem uma designação de produto. Estes aços são geralmente aços de engenharia de baixo teor de carbono e baixa liga, cuja resistência e outras propriedades resultam de uma composição química, de um processamento e de uma microestrutura controlados. A AISI descreve esta família como constituída por aços nos quais adições moderadas de colúmbio (nióbio), vanádio ou titânio podem aumentar a resistência e também afetar a resistência à corrosão atmosférica ou a conformabilidade. Essa definição não torna equivalentes todos os aços que contêm um desses elementos.
O termo abrange também mais do que uma via metalúrgica. A resistência pode resultar do endurecimento por solução sólida, do refino do grão, da precipitação de carbonitretos, da laminagem controlada, do arrefecimento acelerado ou de efeitos associados a transformações de fase. O nióbio, o vanádio e o titânio não produzem o mesmo resultado em todas as condições. O seu efeito depende de se dissolverem durante o reaquecimento, de precipitarem durante a laminagem ou o arrefecimento, de refinarem os grãos de austenite e de interagirem com os teores de carbono e azoto do aço.
“Aço microligado” está, portanto, relacionado com HSLA, mas os termos não devem ser tratados como sinónimos exatos em todas as especificações. A referência de 2024 da ASM International descreve os aços HSLA laminados no estado de fornecimento, também designados por aços microligados, entre os aços de carbono e de baixa liga de alta resistência com tensões de cedência superiores a 275 MPa [40 ksi]. Trata-se de uma classificação baseada na metalurgia e na resistência, ao passo que as designações ASTM identificam produtos com composição química, propriedades mecânicas, dimensões, ensaios e requisitos de fornecimento definidos.
A ASTM A572/A572M ilustra este ponto. Abrange cinco classes de aço estrutural de alta resistência e baixa liga, ligado com colúmbio-vanádio, sob a forma de perfis, chapas, estacas-prancha e barras. As tensões de cedência mínimas especificadas variam entre 42 ksi [290 MPa] e 65 ksi [450 MPa], consoante a classe e o produto. “A572” não é um nome genérico para todos os aços HSLA. Identifica uma especificação ASTM específica para aço estrutural, e as suas classes não são automaticamente permutáveis com a ASTM A588, que corresponde a uma especificação diferente.
A A588 também é uma especificação de aço estrutural HSLA, mas inclui requisitos relativos à resistência à corrosão atmosférica. O NIST identifica a ASTM A588 como tendo um limite de cedência mínimo de 50 ksi. Esse nível de resistência não define toda a família HSLA: um artigo apresentado num simpósio da ASTM e publicado em 1979 indicou níveis de tensão de cedência dos aços HSLA entre 40 000 e 140 000 psi [276 a 966 MPa]. A classe, a forma do produto, a espessura, o tratamento térmico e o historial de processamento são todos relevantes.
Uma maior quantidade de elementos de liga não significa automaticamente um melhor desempenho
Uma adição maior de elementos de liga não constitui uma via universal para obter um aço melhor. O projeto de aços HSLA depende do controlo de quantidades moderadas de elementos e da sua correspondência com um ciclo de processamento adequado. Uma liga excessiva pode aumentar a temperabilidade, alterar os produtos de transformação, elevar os custos, complicar a soldadura ou produzir um nível de resistência que reduza a capacidade de conformação. Pode também criar populações de precipitados indesejáveis ou segregação, se a fusão e o arrefecimento não forem controlados.
A mesma adição nominal pode produzir propriedades diferentes em diferentes corridas. O nióbio que permanece em solução durante o reaquecimento pode influenciar a recristalização durante a laminagem controlada; o nióbio que precipita posteriormente pode aumentar a resistência da ferrite. A precipitação do vanádio é fortemente afetada pelas temperaturas de arrefecimento e de bobinagem. O titânio pode fixar o azoto e formar partículas de nitreto de titânio, mas as partículas grosseiras não proporcionam o mesmo efeito de refino do grão que uma dispersão fina e controlada. A composição química, por si só, não permite determinar a microestrutura final.
A resistência é apenas uma parte da conformidade com a especificação. A tenacidade, o alongamento, o comportamento à dobragem, o comportamento na direção da espessura, a soldabilidade e os limites dimensionais podem determinar se uma classe é adequada. Um aço de elevada tensão de cedência que não consiga cumprir a tenacidade ao impacto exigida à temperatura de projeto, ou que desenvolva uma zona afetada pelo calor inaceitável durante a soldadura, não se torna adequado apenas devido ao seu valor de resistência.
Uma tensão de cedência superior não elimina as limitações de projeto
Uma tensão de cedência superior pode permitir secções mais finas ou uma maior resistência à cedência, mas não elimina os requisitos relativos à encurvadura, à fadiga, à fratura, às ligações, à deformação ou à instabilidade local. Um banzo esbelto comprimido pode encurvar antes de ser atingida a tensão de cedência nominal. Uma chapa fina pode sofrer encurvadura local, e uma ligação soldada pode ser condicionada pelo metal de soldadura, pela secção líquida, pelo corte em bloco, pelo comportamento dos parafusos ou pelas concentrações de tensões, em vez de ser condicionada pelo limite de cedência do aço de base.
As classes de maior resistência podem também exigir controlos de fabrico mais rigorosos. As operações de conformação produzem um retorno elástico maior e podem exigir raios de dobragem superiores ou ferramentas diferentes. A conformação a frio pode aumentar a dureza local e reduzir a ductilidade remanescente. A soldadura pode introduzir uma zona afetada pelo calor cuja dureza, tenacidade e resistência diferem das da chapa. O pré-aquecimento, o aporte térmico, a temperatura entre passes, a seleção dos consumíveis e o controlo do hidrogénio devem ser avaliados em função da classe, da espessura, do grau de restrição e do procedimento de soldadura específicos.
É, portanto, incorreto descrever todos os aços HSLA como facilmente conformáveis ou facilmente soldáveis. Algumas classes são concebidas para aplicações de conformação a frio; outras são produtos estruturais cujos limites de conformação são mais reduzidos. Uma especificação certificada da siderurgia e um procedimento de fabrico qualificado são mais importantes do que a designação HSLA, por si só. Os códigos de projeto podem também impor limites mais restritivos do que a tensão de cedência mínima publicada para o material.
A resistência à corrosão da A588 não constitui uma proteção universal contra a corrosão
A resistência à corrosão atmosférica da ASTM A588 não significa que todos os aços HSLA resistam à corrosão no mesmo grau, nem que a A588 seja imune à corrosão. A camada de óxido protetora associada aos aços patináveis só se desenvolve em condições de exposição adequadas. Ciclos repetidos de humidificação e secagem, acesso ao oxigénio e ausência de contaminação persistente favorecem a formação e a estabilidade dessa pátina.
A humidade constante, a drenagem deficiente, os depósitos de cloretos, a pulverização marinha, os poluentes industriais, as frestas e o contacto com materiais diferentes podem impedir o desenvolvimento de uma pátina protetora ou acelerar o ataque localizado. A água retida em emendas, rigidizadores, juntas de tabuleiros ou ressaltos horizontais pode provocar corrosão mesmo quando o material nominal é A588. O escoamento da água pode também manchar o betão ou a alvenaria adjacentes.
A afirmação da AISI de que os elementos de microliga podem melhorar a resistência à corrosão atmosférica descreve uma propriedade possível e específica de determinada classe, não uma garantia aplicável a toda a família. A ASTM A572 e a ASTM A588 devem ser avaliadas de acordo com os requisitos das respetivas especificações. A avaliação ambiental, a drenagem, o acesso para inspeção, o pormenor das juntas e qualquer revestimento ou margem de corrosão necessários continuam a fazer parte do projeto. A resistência à corrosão atmosférica reduz um conjunto de riscos em condições definidas; não substitui a engenharia da corrosão.
14. Lista de Verificação Técnica Prática para Avaliar um Grau HSLA
Uma designação HSLA não é suficiente para estabelecer a adequação. Os aços HSLA constituem uma família de aços de baixo carbono e baixa liga cuja resistência e desempenho resultam de combinações específicas de composição química, reaquecimento, laminagem controlada, arrefecimento, precipitação, tamanho de grão e comportamento durante as transformações. Por conseguinte, o mesmo nível nominal de resistência pode ocultar diferenças importantes na soldabilidade, tenacidade, resposta à conformação, comportamento face à corrosão e propriedades na direção da espessura.
Uma avaliação sólida começa pela especificação do material, e não por uma afirmação genérica como “o HSLA é mais resistente do que o aço ao carbono”.
Identificar a especificação e o grau exatos
Registe exatamente a norma aplicável tal como aparece nos documentos de projeto, na especificação de compra, no certificado do material e no plano de inspeção. Para chapa estrutural, pode tratar-se da ASTM A572/A572M, Aço Estrutural de Alta Resistência e Baixa Liga com Nióbio-Vanádio, ou da ASTM A588/A588M, Aço Estrutural de Alta Resistência e Baixa Liga Resistente à Corrosão Atmosférica, com Limite de Elasticidade Mínimo de 50 ksi [345 MPa] até 4 in. [100 mm] de Espessura. Não trate essas designações como intercambiáveis. A ASTM A572/A572M abrange cinco graus com limites de elasticidade mínimos especificados entre 42 ksi [290 MPa] e 65 ksi [450 MPa], enquanto a ASTM A588/A588M diz respeito ao aço estrutural resistente à corrosão atmosférica.
Registe a designação do grau, a forma do produto, a gama de espessuras ou diâmetros e a condição de fornecimento. “ASTM A572”, sem indicar o grau e a forma, é uma designação incompleta. Uma chapa, uma barra, um perfil laminado, uma folha e um produto tubular soldado podem estar sujeitos a requisitos diferentes, mesmo quando a sua composição química ou o seu grau nominal parecem semelhantes. Inclua a edição da norma, os requisitos suplementares e quaisquer disposições invocadas, tais como fornecimento normalizado, normalizado e revenido, temperado e revenido, ou produzido por laminagem termomecanicamente controlada.
O grau também deve ser distinguido de uma categoria metalúrgica. O material de referência da ASM International de 2024 inclui o HSLA no estado laminado, também designado aço microligado, entre os aços de alta resistência ao carbono e de baixa liga com limites de elasticidade superiores a 275 MPa [40 ksi]. Um artigo de um simpósio da ASTM publicado em 1979 indicava níveis de limite de elasticidade dos aços HSLA entre 40 000 e 140 000 psi [276 e 966 MPa]. Esses intervalos descrevem uma classe; não substituem os requisitos de uma norma de materiais.
Os limites de composição química exigem o mesmo grau de precisão. Identifique os teores permitidos de carbono, manganês, fósforo, enxofre, silício, cobre, níquel, crómio, molibdénio, nióbio (colúmbio), vanádio, titânio, azoto e quaisquer limites de equivalente de carbono. Nióbio, vanádio e titânio não são designações intercambiáveis para “microligado”. O seu efeito depende da dissolução durante o reaquecimento, da precipitação durante a laminagem ou o arrefecimento, do refinamento do grão e das interações com o carbono e o azoto. A simples presença nominal destes elementos não permite prever a microestrutura final.
Relacionar as propriedades mecânicas com as ações de projeto
Comece pelas ações efetivas de projeto: tração, compressão, flexão, corte, apoio, encurvadura local, impacto, carregamento cíclico ou combinações destes. Compare-as depois com o limite de elasticidade mínimo especificado, a resistência à tração, o alongamento, a redução de área quando exigida e os valores dependentes da espessura. Um limite de elasticidade mais elevado pode permitir reduzir a dimensão da secção, mas não melhora automaticamente a vida à fadiga, a resistência à fratura, o desempenho da soldadura ou a resistência à instabilidade local.
Verifique se o projeto depende do limite de elasticidade para uma determinada espessura. Muitas normas reduzem as propriedades especificadas à medida que a espessura aumenta, porque a velocidade de arrefecimento, a segregação, a estrutura do grão e a integridade interna variam ao longo da secção. Confirme se o valor indicado é uma propriedade longitudinal mínima, uma propriedade transversal ou um requisito na direção da espessura.
A tenacidade deve ser relacionada com o risco de falha e a temperatura de serviço. Identifique a temperatura de ensaio de impacto Charpy com entalhe em V, o requisito de energia absorvida, a orientação do provete, a frequência dos ensaios e o critério de aceitação. Um certificado de tração à temperatura ambiente não permite estabelecer a resistência à fratura a baixa temperatura. Para conjuntos soldados espessos e restringidos, componentes sob pressão, pontes, estruturas offshore e elementos expostos a impacto, especifique se são aplicáveis requisitos suplementares de tenacidade e se o metal de base, o metal de soldadura e a zona afetada pelo calor devem ser todos examinados.
As exigências relativas à fadiga requerem um tratamento separado. Estabeleça a amplitude de tensão, o número de ciclos, a concentração de tensões, a categoria da soldadura, o estado da superfície, os pressupostos relativos às tensões residuais e o intervalo de inspeção. O aumento do limite de elasticidade, por si só, não aumenta a amplitude de tensão admissível à fadiga para um detalhe soldado. Os requisitos de controlo da fratura também podem ser determinantes se uma fissura puder propagar-se antes de ser detetada.
Avaliar as condições de fabrico e de serviço
Enumere todas as operações de fabrico antes de aceitar o grau: corte, furação, puncionamento, dobragem a frio, conformação a quente, endireitamento, maquinagem e soldadura. O raio de conformação deve ser verificado em função do grau, da direção do produto, da espessura e da orientação da dobra. As chapas de maior resistência podem apresentar maior recuperação elástica e exigir raios maiores ou sequências de conformação controladas. A deformação severa a frio pode reduzir a ductilidade e alterar a tenacidade local, pelo que pode ser necessária uma inspeção após a conformação ou um tratamento térmico.
Para a soldadura, identifique o procedimento de soldadura aprovado, a classificação do consumível, o intervalo de energia de soldadura, as temperaturas de pré-aquecimento e entre passes, as temperaturas mínima e máxima dos passes, o controlo do hidrogénio e qualquer tratamento térmico pós-soldadura. O procedimento deve ser qualificado para o grau e a espessura efetivos, para o grau de restrição da junta e para a posição de soldadura. O equivalente de carbono é útil para avaliar preliminarmente a temperabilidade e o risco de fissuração, mas não substitui a qualificação do procedimento. A energia de soldadura pode alterar a zona de grão grosseiro da zona afetada pelo calor, a tenacidade, a resistência e o comportamento de amaciamento. Um aço com propriedades aceitáveis no metal de base pode, ainda assim, produzir uma junta soldada inaceitável se o ciclo térmico for inadequado.
Avalie o ambiente de serviço em termos específicos. Para exposição atmosférica, determine a molhagem, a contaminação por cloretos ou de origem marinha, a concentração de poluentes, a drenagem, as frestas e o acesso para manutenção. A ASTM A588/A588M proporciona resistência à corrosão atmosférica em condições de exposição adequadas, mas não elimina a corrosão em condições de humidade contínua, imersão, elevada concentração de cloretos ou drenagem deficiente. Determine se é necessário um revestimento, uma margem de corrosão, um pormenor construtivo adequado para aço patinável ou outro sistema de proteção.
Inclua, quando aplicável, a gama de temperaturas, a exposição ao fogo, a abrasão, o serviço com hidrogénio, os ciclos de pressão, as ações sísmicas e o contacto com metais dissimilares. A propriedade exigida depende das condições específicas.
Verificar as evidências e a certificação
Rastreie o material desde o componente acabado até ao número de corrida e à documentação original da fábrica. Analise o relatório de ensaios do material quanto à norma e ao grau exatos, à forma do produto, à espessura, à condição de fornecimento, à composição química da corrida, aos resultados de tração, ao método de determinação do limite de elasticidade, ao alongamento, aos resultados de impacto e aos ensaios suplementares. Confirme que os valores indicados cumprem o intervalo correto de espessura, e não um intervalo mais favorável.
Verifique se o certificado é um relatório de ensaios do fabricante, um certificado de inspeção ou um documento de liberação específico do projeto. Confirme a acreditação do laboratório, as datas dos ensaios, a orientação dos provetes, o estado de calibração e quaisquer desvios ou dispensas. Quando o controlo da fratura for relevante, considere o exame ultrassónico, a avaliação do risco de fissuração lamelar, o mapeamento de dureza, os registos de qualificação do procedimento de soldadura e os ensaios testemunhados independentes.
| Área de avaliação | Elementos a verificar |
|---|---|
| Identidade | Especificação, edição, classe, forma do produto, espessura e condição de fornecimento |
| Propriedades mecânicas | Tensão de cedência, resistência à tração, alongamento, resultados do ensaio de dobragem e intervalo de espessura |
| Tenacidade | Temperatura de impacto, requisito energético, orientação do provete e frequência |
| Fabrico | EPS qualificada, pré-aquecimento, temperatura entre passes, aporte térmico, consumíveis e controlo do hidrogénio |
| Ambiente | Humedecimento, exposição a cloretos, drenagem, revestimentos, margem de corrosão e acesso para inspeção |
O quadro de decisão é direto: identifique a designação e o grau exatos da ASTM ou de outra norma aplicável; confirme a forma do produto, a espessura, a condição de fornecimento, as propriedades mecânicas mínimas, os limites de composição química e os requisitos de tenacidade; em seguida, relacione-os com as ações de projeto, o procedimento de soldadura, a operação de conformação, o ambiente de corrosão, as exigências de fadiga e a base de inspeção. Aceite o grau apenas quando as evidências abrangerem cada requisito determinante. Sempre que uma norma atual aplicável e o código do projeto forem diferentes de um resumo de referência geral, prevalecem a norma atual e o código do projeto.
Referências
- [1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)
- [2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. NIST NCSTAR 1-3A, 2005. https://nvlpubs.nist.gov/nistpubs/Legacy/NCSTAR/ncstar1-3a.pdf