




O que é o aço elétrico — e o que o nome da classe não informa
O aço elétrico como material de circuito magnético
O aço elétrico é uma família de produtos de chapas e tiras ferromagnéticas projetados para conduzir fluxo magnético alternado com perdas controladas. Não se trata de uma única composição, textura ou condição de processamento. Esse material forma as laminações ou a tira enrolada utilizadas em motores, geradores, transformadores, reatores e outros circuitos magnéticos, nos quais o aço precisa ser magnetizado e desmagnetizado repetidamente sem converter energia elétrica em calor em excesso.
Essa função impõe requisitos diferentes daqueles aplicados ao aço estrutural. Um núcleo magnético precisa apresentar alta permeabilidade na indução de operação prevista, perdas no núcleo limitadas na frequência prevista, resistência mecânica adequada ao manuseio e uma superfície eletricamente isolante entre laminações adjacentes. Por isso, o aço é submetido a fusão, laminação, recozimento, tratamento superficial e, às vezes, tratamento por deformação ou laser para controlar sua resposta magnética.
Três classes de aço elétrico
- Não orientado totalmente processado
- Fornecido com sua condição magnética pretendida já estabelecida e projetado para um comportamento magnético no plano relativamente uniforme.
- Não orientado semiprocessado
- Fornecido antes do tratamento térmico final de aprimoramento magnético realizado pelo usuário.
- Totalmente processado de grão orientado
- Fornecido com uma forte textura cristalográfica que favorece a magnetização ao longo da direção de laminação.
| Classe do material | Direcionalidade magnética | Condição de fornecimento | Contexto típico de projeto |
|---|---|---|---|
| Não orientado totalmente processado | Resposta no plano relativamente uniforme | Condição magnética final estabelecida | Máquinas rotativas |
| Não orientado semiprocessado | Resposta no plano relativamente uniforme após o processamento final | Processamento adicional pelo usuário esperado | Componentes de máquinas rotativas que exigem recozimento final |
| Totalmente processado de grão orientado | Forte preferência pela direção de laminação | Totalmente processado antes do fornecimento | Circuitos magnéticos de transformadores |
Três classes de produtos devem ser mantidas separadas. O aço elétrico não orientado totalmente processado é destinado a apresentar comportamento magnético relativamente semelhante em diferentes direções no plano, sendo comum em máquinas girantes. O aço não orientado semiprocessado é fornecido prevendo-se uma melhoria magnética adicional durante a operação de recozimento final do usuário. O aço elétrico orientado a grãos totalmente processado é produzido com uma forte textura cristalográfica, convencionalmente a textura de Goss, de modo que a magnetização ao longo da direção de laminação seja especialmente favorável. São produtos de engenharia diferentes, e não apenas pontos distintos em uma escala de teor de silício.
Componentes da perda no núcleo
- Perda por histerese Energia dissipada pelo movimento irreversível das paredes de domínio durante os ciclos de magnetização.
- Perda clássica por corrente parasita Calor gerado por correntes circulantes induzidas no interior da chapa condutora.
- Perda excedente Perda dinâmica adicional associada ao movimento das estruturas de domínio e às interações locais.
Os mecanismos de perda explicam por que a chapa é laminada. O estudo de 2017 do Karlsruhe Institute of Technology separa a perda no núcleo de transformadores em perda por histerese, perda clássica por correntes parasitas e perda excedente. A perda por histerese decorre dos aspectos irreversíveis do movimento das paredes de domínio à medida que o campo magnético varia ciclicamente. O fluxo alternado também induz correntes circulantes no interior do aço; essas correntes parasitas clássicas dissipam energia por meio da resistência elétrica. A perda excedente representa uma perda dinâmica adicional associada ao movimento das estruturas de domínio e às suas interações locais.
A chapa fina reduz o caminho disponível para as correntes parasitas. Um revestimento isolante separa eletricamente uma laminação da seguinte. O aumento dos teores de silício e alumínio geralmente eleva a resistividade elétrica, enquanto o processamento e o controle da textura afetam o movimento das paredes de domínio e a permeabilidade. O alinhamento dos grãos pode reduzir a perda ao longo de uma direção preferencial. Nenhuma dessas medidas constitui uma regra universal de classificação: espessura, composição química, textura, revestimento, recozimento, tensão e indução de operação atuam em conjunto.
Designação da classe versus propriedade magnética medida
Uma designação de classe só é significativa quando acompanhada da norma aplicável e da condição de fornecimento. Um nome impresso no certificado da usina não informa, por si só, uma única propriedade magnética que possa ser transferida sem alterações para todos os projetos de núcleo. A designação identifica uma classe e uma estrutura de especificação; o resultado medido pertence a uma condição de ensaio.
| Norma | Escopo | Fornecimento ou função |
|---|---|---|
| ASTM A677 | Aço elétrico não orientado totalmente processado | Especificação do material |
| ASTM A683 | Aço elétrico não orientado semiprocessado | Especificação do material |
| ASTM A876 | Aço elétrico de grão orientado totalmente processado | Especificação do material |
| ASTM A976 | Revestimentos isolantes para aço elétrico | Classificação de revestimentos |
| ASTM A804/A804M | Medições magnéticas unidirecionais | Método de ensaio |
A ASTM International fornece um mapa útil das normas por meio do Subcommittee A06.02. A ASTM A677 abrange aços elétricos não orientados totalmente processados, a ASTM A683 abrange aços elétricos não orientados semiprocessados, a ASTM A876 abrange aços elétricos orientados a grãos totalmente processados, e a ASTM A976 classifica revestimentos isolantes para aço elétrico. A distinção entre A677 e A683 não é meramente estética. Uma descreve material fornecido em uma condição magnética acabada, enquanto a outra trata de material cujo processamento final pode alterar suas propriedades magnéticas.
A ASTM A677 classifica os graus de aço elétrico não orientado totalmente processado pela perda máxima no núcleo a 60 Hz e 1,5 T, utilizando o método de Epstein. Strong evidence
[1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International. ASTM International standard, 2007.De acordo com a ASTM A677, as classes destinadas principalmente a dispositivos magnéticos de 50 e 60 Hz são classificadas pela perda máxima no núcleo medida a 60 Hz e 1,5 T pelo método de ensaio de Epstein, conforme especificado na edição de 2007 citada aqui. Assim, um valor de perda declarado para a A677 deve ser interpretado como “perda a 60 Hz, 1,5 T, Epstein”, e não como uma constante independente da frequência. Um valor medido a 1,0 T ou a 400 Hz responde a uma pergunta diferente.
| Designação de grão orientado | Indução de ensaio especificada |
|---|---|
| Graus convencionais | 1,5 T |
| Outros graus de grão orientado | 1,7 T |
As designações de materiais orientados a grãos exigem ainda mais cuidado. A ASTM A876, citada em sua edição de 2017, abrange aços silício-ferro de baixo carbono orientados a grãos, contendo aproximadamente 3,2% de silício, e inclui classes convencionais, de alta permeabilidade e riscadas a laser. A prática da ASTM distingue as classes convencionais orientadas a grãos, designadas para ensaios a 1,5 T, de outras classes orientadas a grãos, designadas para ensaios a 1,7 T. Uma classe associada a uma perda informada menor em determinada indução não pode ser declarada superior a outra classe ensaiada em uma indução diferente.
A IEC 60404-8-3:2023 abrange tiras e chapas de aço elétrico não orientado laminadas a frio, fornecidas no estado semiprocessado. Suas espessuras nominais incluem 0,47, 0,50, 0,64, 0,65 e 0,79 mm, além de requisitos para propriedades magnéticas, dimensões, tolerâncias e inspeção. A IEC 60404-8-7:2017 abrange tiras e chapas orientadas a grãos laminadas a frio, fornecidas totalmente processadas, incluindo material com textura de Goss nas espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm. Essas designações de espessura descrevem produtos dentro de uma norma; elas não preveem o comportamento completo das perdas de todo núcleo montado.
O teor de silício apresenta a mesma limitação. A descrição de aproximadamente 3,2% de silício na ASTM A876 identifica uma faixa química importante para os aços orientados a grãos abrangidos pela norma, mas o percentual de silício, por si só, não revela a nitidez da textura, o refinamento dos domínios, o comportamento do revestimento, a sensibilidade à tensão nem a perda medida. Dois aços com teores de silício semelhantes podem responder de maneiras diferentes porque sua laminação, recozimento, tamanho de grão e textura são diferentes.
Por que a frequência, a indução, a direção e o método de ensaio do corpo de prova são importantes
A perda no núcleo é condicional. A frequência altera o número de ciclos de magnetização por segundo e modifica as contribuições relativas da perda por histerese, da perda por correntes parasitas e da perda excedente. A indução altera a excursão magnética e pode levar o material a uma região na qual o comportamento das paredes de domínio e a saturação local produzem perdas muito maiores. A espessura é particularmente importante para a perda por correntes parasitas, mas não pode ser dissociada da resistividade e da qualidade do isolamento.
A direção é decisiva para o aço orientado a grãos. Seu caminho magnético favorável situa-se substancialmente ao longo da direção de laminação, enquanto um caminho transversal ou oblíquo pode apresentar permeabilidade e perda diferentes. O aço não orientado é menos direcional, mas não é perfeitamente independente da direção. Bordas cortadas, tensões de puncionamento, dobramento, juntas e fixação também podem alterar o resultado em relação ao valor medido em uma chapa não deformada.
A ASTM A804/A804M fornece medições unidirecionais em aço elétrico de grão orientado termicamente aplainado, com resultados comparáveis ao método de Epstein de 25 cm. Strong evidence
O método de ensaio do corpo de prova define a geometria e o circuito magnético utilizados para obter o valor. A ASTM A804/A804M, citada na edição de 2021, destina-se principalmente a medições magnéticas em corrente alternada unidirecional em aço elétrico orientado a grãos, achatado termicamente, utilizado como material para laminações de núcleos de transformadores. Seus resultados são comparáveis aos do método de Epstein de 25 cm, mas essa afirmação não torna todos os ensaios magnéticos intercambiáveis. Um resultado de tira única ou unidirecional e um resultado de Epstein devem ser identificados pelo método, pela direção e pela preparação do corpo de prova.
Campos mínimos para uma comparação responsável
- Classe do material Identifique o aço não orientado, de grão orientado ou não orientado semiprocessado.
- Norma e designação Informe a especificação aplicável e a estrutura de classificação do grau.
- Estado de fornecimento Declare se o produto é totalmente processado ou semiprocessado.
- Espessura Registre a espessura nominal separadamente do grau.
- Condições magnéticas Informe a frequência, a indução de pico, a forma de onda quando pertinente e a direção de laminação quando pertinente.
- Condição de ensaio e de superfície Identifique o método aplicado ao corpo de prova e a condição do revestimento.
O formato seguro de comparação, portanto, inclui a classe do material, a norma e a designação, o estado de fornecimento, a espessura nominal, a frequência, a indução de pico, a direção de laminação, quando relevante, o método de ensaio do corpo de prova e a condição do revestimento. “Aço orientado a grãos de 0,30 mm” é uma descrição incompleta. “Aço orientado a grãos totalmente processado, IEC 60404-8-7:2017, 0,30 mm, medido ao longo da direção de laminação em uma frequência e indução declaradas, por um método especificado” pode ser comparado de forma responsável.
Um valor de perda no núcleo sem essas condições não é uma classificação portátil de desempenho. É apenas uma medição sem contexto.
As Três Classes de Material: Não Orientado, De Grão Orientado e Semiprocessado
O aço elétrico não é uma única categoria de material com uma classificação que vai simplesmente de “baixo teor de silício” a “alto teor de silício”. A primeira distinção é a classe de fornecimento e a estrutura cristalográfica: aço elétrico não orientado totalmente processado, aço elétrico de grão orientado totalmente processado ou aço elétrico não orientado semiprocessado. Cada classe chega ao usuário em um estado metalúrgico diferente, é medida sob diferentes direções magnéticas e condições de ensaio e pode responder de maneira distinta à estampagem, ao alívio de tensões, ao revestimento e à montagem.
O Subcomitê A06.02 da ASTM fornece um mapa útil das normas. A ASTM A677 abrange aço elétrico não orientado totalmente processado; a ASTM A683 abrange aço elétrico não orientado semiprocessado; a ASTM A876 abrange aço elétrico de grão orientado totalmente processado; e a ASTM A976 classifica os revestimentos isolantes para aço elétrico. Os documentos correspondentes da IEC acrescentam uma distinção importante: a IEC 60404-8-3:2023 abrange tiras e chapas de aço elétrico não orientado laminado a frio fornecidas no estado semiprocessado, enquanto a IEC 60404-8-7:2017 abrange tiras e chapas de aço elétrico de grão orientado laminado a frio fornecidas no estado totalmente processado.
O resultado magnético não pode ser determinado apenas pelo nome do grau. Frequência, indução de pico, método de ensaio do corpo de prova, direção de laminação, espessura, revestimento e condição de fornecimento devem acompanhar qualquer valor informado de perda no núcleo ou permeabilidade.
Aço elétrico não orientado totalmente processado
O aço elétrico não orientado totalmente processado é projetado para que suas propriedades magnéticas estejam substancialmente estabelecidas antes de o material chegar ao fabricante do componente. Seus grãos não apresentam o forte alinhamento preferencial característico do aço de grão orientado para transformadores. Em vez disso, a resposta magnética no plano é aproximadamente isotrópica: o fluxo pode percorrer diferentes direções da chapa sem a grande vantagem na direção de laminação associada à textura Goss. “Aproximadamente” é importante. O processamento ainda produz textura, tensões residuais, efeitos de borda e diferenças direcionais; portanto, não orientado não significa perfeitamente independente da direção.
A ASTM A677, citada pela ASTM International em 2007, abrange aços elétricos não orientados totalmente processados usados principalmente em dispositivos magnéticos de 50 e 60 Hz. Seus graus são classificados pela perda máxima no núcleo medida a 60 Hz e 1,5 T, utilizando o método de ensaio Epstein. Essa designação é uma classificação baseada em ensaio, não um valor universal de perda para todo motor, gerador ou indutor. Um corpo de prova ensaiado em outra indução, frequência ou forma de onda pode produzir um resultado diferente. O resultado Epstein também não prevê automaticamente o comportamento magnético de um núcleo estampado e montado, no qual as tensões de corte, rebarbas, juntas, fixação e distorção local do fluxo afetam a perda.
A chapa não orientada está, portanto, associada a circuitos magnéticos nos quais o fluxo muda de direção ao redor da máquina ou do componente. Os estatores de motores e geradores são o exemplo mais conhecido, embora a classe do material, por si só, não prescreva um projeto específico de máquina. A ausência de um forte alinhamento em uma única direção torna a resposta média no plano mais útil quando o caminho do fluxo gira ou ocupa várias direções da chapa.
A perda no núcleo tem fontes físicas distintas. O estudo de 2017 do Karlsruhe Institute of Technology separa a perda no núcleo de transformadores em contribuições de histerese, correntes parasitas clássicas e perdas excedentes. A perda por histerese acompanha o movimento das paredes de domínio à medida que a magnetização se inverte. A perda por correntes parasitas clássicas surge quando o fluxo variável induz correntes circulantes na chapa condutora. A perda excedente representa efeitos dinâmicos adicionais associados ao movimento das estruturas de domínio e às suas interações locais. A perda no núcleo declarada para um grau é a medição combinada sob condições especificadas, não uma medição direta de um único mecanismo.
A espessura está especialmente relacionada à contribuição das correntes parasitas clássicas, porque laminações mais finas restringem o tamanho dos circuitos de corrente. O isolamento elétrico entre as laminações desempenha a mesma função elétrica básica no nível do empilhamento. O aumento do teor de silício e alumínio pode elevar a resistividade elétrica, reduzindo a perda por correntes parasitas, mas a composição também afeta a indução de saturação, a ductilidade, a resposta ao processamento e a textura. A porcentagem de silício é, portanto, uma variável de projeto, não um substituto para a classificação do material ou para a perda medida.
O material totalmente processado ainda pode sofrer alterações de propriedades durante a fabricação. A estampagem introduz deformação plástica e tensão residual nas proximidades das bordas cortadas. Soldagem, fixação e dobras acentuadas podem alterar a permeabilidade local e aumentar a perda. A palavra “processado” descreve a condição de fornecimento do aço; ela não garante que um núcleo acabado mantenha o resultado obtido no ensaio da chapa pelo fornecedor.
Aço elétrico de grão orientado totalmente processado
Textura de Goss Textura cristalográfica do aço elétrico de grão orientado que posiciona uma direção favorável de fácil magnetização aproximadamente ao longo da direção de laminação.
O aço elétrico de grão orientado totalmente processado é projetado deliberadamente para apresentar uma forte preferência cristalográfica. Na textura usualmente orientada para transformadores, a direção de magnetização fácil está alinhada de perto com a direção de laminação. Consequentemente, o comportamento magnético é altamente direcional: a permeabilidade é alta e a perda é comparativamente favorável quando o fluxo segue a direção de laminação, enquanto o comportamento transversal ou na direção transversal à laminação pode ser substancialmente diferente. Um grau de grão orientado nunca deve ser descrito por um único número magnético sem indicação de direção.[2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International. ASTM International standard, 2017.[3] IEC 60404-8-7:2017. International Electrotechnical Commission. IEC standard, 2017.
A ASTM A876, identificada pela ASTM International em 2017, abrange aços de silício e ferro de baixo teor de carbono, contendo aproximadamente 3,2% de silício, e inclui graus convencionais, de alta permeabilidade e riscados a laser. A IEC 60404-8-7:2017 abrange tiras e chapas de grão orientado laminadas a frio fornecidas totalmente processadas. Suas espessuras nominais listadas incluem 0,23, 0,27, 0,30 e 0,35 mm, substancialmente menores que as espessuras nominais do aço não orientado semiprocessado especificadas na IEC 60404-8-3:2023.
Essas espessuras não constituem uma escala universal de desempenho. A orientação dos grãos, o refinamento dos domínios, o revestimento, o estado de tensões e a condição do ensaio magnético contribuem para o resultado. A riscagem a laser, por exemplo, é um tratamento de controle de domínios destinado a modificar o comportamento magnético; ela não transforma uma chapa de grão orientado em uma chapa não orientada.
A prática da ASTM também distingue graus convencionais de grão orientado designados para ensaio a 1,5 T de outros graus de grão orientado designados para ensaio a 1,7 T. A indução deve ser informada juntamente com o valor da propriedade. “Perda no núcleo de um grau de grão orientado” é uma afirmação incompleta, a menos que indique a frequência, a indução, o método de ensaio do corpo de prova e a direção. A ASTM A804/A804M:2021 destina-se principalmente a medições magnéticas unidirecionais em corrente alternada em aço elétrico de grão orientado termicamente planificado, usado como material para laminações de núcleos de transformadores. Seus resultados são comparáveis ao método Epstein de 25 cm, mas essa comparação ainda depende do corpo de prova e do procedimento definidos.
A orientação dos grãos favorece projetos de núcleos de transformadores nos quais o principal caminho do fluxo pode ser disposto ao longo da direção de laminação. As juntas interrompem esse caminho, e o fluxo local pode mudar de direção através da chapa próximo aos cantos ou às regiões de sobreposição escalonada. A propriedade medida na direção de laminação descreve, portanto, uma direção crítica do material, não todos os pontos de um núcleo montado.
Aço elétrico não orientado semiprocessado
O aço elétrico não orientado semiprocessado chega ao fabricante antes que a condição magnética final tenha sido estabelecida. Operações subsequentes — normalmente a estampagem seguida de um tratamento térmico especificado — continuam sendo relevantes para a estrutura dos grãos, as tensões residuais, o controle do carbono, a condição do isolamento e a perda magnética. A condição de fornecimento faz parte da descrição do grau, não é uma observação secundária.[4] IEC 60404-8-3:2023. International Electrotechnical Commission. IEC standard, 2023.
A IEC 60404-8-3:2023 abrange tiras e chapas de aço elétrico não orientado laminado a frio fornecidas no estado semiprocessado, com espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm. A norma trata das propriedades magnéticas, das tolerâncias dimensionais e dos procedimentos de inspeção. A ASTM A683 ocupa a posição correspondente do aço não orientado semiprocessado no mapa de normas ASTM A06.02.
Semiprocessado Condição de fornecimento na qual se espera que o usuário realize processamento adicional, normalmente uma operação de recozimento final, antes que o estado magnético pretendido seja estabelecido.
A propriedade medida em uma chapa semiprocessada antes do tratamento térmico realizado pelo fabricante não é necessariamente igual à propriedade após esse tratamento. A estampagem pode introduzir deformação e danos nas bordas; o ciclo térmico subsequente pode reduzir parte das tensões e alterar a resposta magnética final. Temperatura, tempo, atmosfera, prática do forno, geometria do componente e preservação do revestimento podem ser relevantes. Dois núcleos feitos com a mesma designação de fornecimento podem, portanto, apresentar diferenças se seus históricos de fabricação forem diferentes.
Essa classe é frequentemente confundida com o aço não orientado totalmente processado porque ambos são não orientados e ambos podem ser usados em circuitos magnéticos de máquinas rotativas. A distinção está na rota de processamento magnético ainda não concluída. Espessura, teor de silício e a expressão “não orientado” não permitem determinar se um tratamento posterior é esperado. A norma aplicável e a condição de fornecimento devem ser verificadas primeiro; somente então a frequência, a indução, a direção, o método de ensaio do corpo de prova e os componentes da perda declarados fornecem uma comparação significativa.
Como as Normas ASTM e IEC Organizam os Graus de Aço Elétrico
As normas para aços elétricos não formam uma única tabela universal de graus. Elas dividem o material por classe magnética, estado de processamento, forma do produto, condição de ensaio e isolamento superficial. Portanto, uma designação presente em um documento não pode ser interpretada como substituta direta de uma designação presente em outro.
O principal mapa da ASTM vem do Subcomitê A06.02. A ASTM A677 abrange o aço elétrico não orientado totalmente processado; a ASTM A683 abrange o aço elétrico não orientado semiprocessado; a ASTM A876 abrange o aço elétrico de grão orientado totalmente processado; e a ASTM A976 classifica os revestimentos isolantes para aços elétricos. Esses documentos têm funções diferentes. A A677 e a A876 são especificações de materiais, a A976 trata da classificação de revestimentos, e normas de ensaio como a ASTM A804/A804M definem como determinadas propriedades magnéticas são medidas.
Os documentos da IEC organizam os materiais de maneira semelhante, mas não idêntica. A IEC 60404-8-3:2023 abrange tiras e chapas de aço elétrico não orientado laminadas a frio, fornecidas no estado semiprocessado. A IEC 60404-8-7:2017 abrange tiras e chapas de aço elétrico de grão orientado laminadas a frio, fornecidas no estado totalmente processado. As normas identificam as categorias de produtos permitidas e as propriedades exigidas; elas não transformam espessura, teor de silício ou classe de revestimento em uma classificação universal de desempenho.
ASTM A677 e os graus não orientados totalmente processados
A ASTM A677 é a especificação para aços elétricos não orientados totalmente processados, utilizados principalmente em dispositivos magnéticos de 50 e 60 Hz. “Não orientado” significa que as propriedades magnéticas não estão concentradas em uma única direção de laminação desenvolvida deliberadamente, como ocorre no aço de transformadores de grão orientado. O material é fornecido em uma condição magnética acabada, de modo que não se espera que o comprador realize o recozimento final para alívio de tensões que caracteriza a prática de processamento semiprocessado.
De acordo com a ASTM A677, os graus são classificados pela perda máxima no núcleo, medida a 60 Hz e 1,5 T pelo método de ensaio Epstein, conforme a descrição da ASTM International registrada em 2007. Essa afirmação contém quatro qualificadores necessários: perda máxima, 60 Hz, 1,5 T e corpos de prova Epstein. Remova qualquer um deles, e a comparação entre os graus ficará incompleta. Uma perda medida a 50 Hz, com uma indução diferente ou com uma geometria diferente de corpo de prova não corresponde à mesma propriedade declarada.
A designação de material totalmente processado também não informa, por si só, a divisão exata entre perdas por histerese, perdas clássicas por correntes parasitas e perdas excedentes. O estudo de 2017 do Karlsruhe Institute of Technology trata essas perdas como contribuições separadas para a perda no núcleo de transformadores. O movimento das paredes de domínio contribui para a perda por histerese. O fluxo alternado induz correntes circulantes na chapa, produzindo perdas clássicas por correntes parasitas, enquanto a perda excedente representa processos dinâmicos adicionais nos domínios. O tamanho dos grãos, a textura, as tensões residuais, a espessura da laminação e o isolamento elétrico afetam esse equilíbrio.
Portanto, a A677 deve ser interpretada como uma estrutura definida de especificação e ensaio, e não como uma afirmação de que todo grau não orientado se comportará de maneira idêntica em um motor, reator ou componente de alta frequência. A indução de ensaio de 1,5 T faz parte da classificação do grau. Ela não constitui um limite geral de operação.
A ASTM A683 ocupa a categoria vizinha: aço elétrico não orientado semiprocessado. Sua inclusão no mapa de normas do A06.02 é importante porque a chapa semiprocessada é fornecida em uma condição que exige um tratamento de processamento posterior, normalmente uma operação de recozimento final, antes que seu estado magnético pretendido seja estabelecido. Assim, a A677 e a A683 distinguem tanto o estado de fornecimento quanto a classe magnética. Chamar ambos os produtos simplesmente de “aço elétrico não orientado” oculta uma distinção de fabricação que pode alterar o resultado medido após a etapa de processamento realizada pelo usuário.
ASTM A876 e as designações de grão orientado
A ASTM A876 abrange aços elétricos de ferro-silício de grão orientado, de baixo teor de carbono, totalmente processados e contendo aproximadamente 3,2% de silício, de acordo com a descrição da ASTM International de 2017. Sua textura cristalográfica é desenvolvida de modo que o comportamento magnético seja fortemente favorável ao longo da direção de laminação. Essa é uma classe de material diferente do aço não orientado totalmente processado, e não simplesmente uma versão com maior teor de silício.
A especificação inclui graus de grão orientado convencionais, de alta permeabilidade e com marcação a laser. A categoria com marcação a laser indica uma rota de processamento destinada a modificar a estrutura dos domínios e a perda magnética; isso não significa que o material possa ser comparado a um grau sem marcação sem utilizar as mesmas condições de ensaio. A prática de identificação de graus da ASTM também distingue os graus convencionais de grão orientado designados para ensaio a 1,5 T de outros graus de grão orientado designados para ensaio a 1,7 T. A indução deve ser indicada junto com a propriedade declarada. Um valor numérico de perda sem a indução especificada é incompleto.
A direção de laminação é especialmente importante para o aço de grão orientado. Um resultado medido paralelamente à direção de laminação não pode ser transferido diretamente para uma região transversal ou para uma região de borda cortada de um núcleo fabricado. O corte, a estampagem, a dobra, o projeto das juntas e a tensão aplicada podem perturbar o comportamento magnético que a especificação mede em corpos de prova controlados.
A ASTM A804/A804M é principalmente uma norma de medição das propriedades magnéticas em corrente alternada unidirecional de aço elétrico de grão orientado, termicamente planificado. Seus resultados são comparáveis aos obtidos pelo método Epstein de 25 cm, conforme declarado pela ASTM no registro da edição de 2021. Ela não substitui a especificação de material da A876 e não deve ser tratada como uma família de graus separada. Ela fornece uma rota de ensaio para uma classe relevante de material de núcleo de grão orientado.
IEC 60404-8-3:2023 e IEC 60404-8-7:2017
A IEC 60404-8-3:2023 especifica tiras e chapas de aço elétrico não orientado laminadas a frio, fornecidas no estado semiprocessado. Sua série declarada de espessuras nominais é de 0,47, 0,50, 0,64, 0,65 e 0,79 mm. O documento aborda propriedades magnéticas, tolerâncias dimensionais e procedimentos de inspeção como parte da especificação do produto.
Essas espessuras não são nomes de graus intercambiáveis. A espessura afeta a perda clássica por correntes parasitas, pois um caminho elétrico mais fino restringe a distância na qual as correntes circulantes podem se desenvolver; no entanto, a perda no núcleo medida também depende da resistividade, do isolamento, da frequência, da indução, da textura, das tensões e da condição de processamento final. Um produto de 0,50 mm não é automaticamente superior a um produto de 0,65 mm em todas as condições de ensaio ou de aplicação.
A IEC 60404-8-7:2017 abrange tiras e chapas de aço elétrico de grão orientado laminadas a frio, fornecidas no estado totalmente processado. Ela inclui material com textura de Goss, em espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm, juntamente com classes convencionais e de alta permeabilidade. A textura de Goss alinha direções cristalográficas favoráveis com a direção de laminação, o que explica o forte caráter direcional do material.
Os documentos da IEC e da ASTM devem ser comparados quanto ao escopo e às condições de ensaio, e não por meio da tentativa de traduzir cada designação palavra por palavra. A IEC 60404-8-3 trata de chapas não orientadas semiprocessadas, enquanto a ASTM A677 trata de aço não orientado totalmente processado. A IEC 60404-8-7 trata de chapas de grão orientado totalmente processadas, enquanto a ASTM A876 aborda aço de ferro-silício de grão orientado totalmente processado. Palavras semelhantes não eliminam a diferença no estado de fornecimento.
A ASTM A976 acrescenta outra camada ao classificar os revestimentos isolantes. O revestimento limita o contato elétrico entre as laminações e, portanto, afeta as correntes parasitas interlaminares, mas uma classe de revestimento não é um grau de aço magnético. Da mesma forma, o aumento do teor de silício ou alumínio, a redução da espessura da chapa, o alinhamento dos grãos e o isolamento superficial são mecanismos de controle de perdas, e não indicadores universais do comportamento de um material. A designação da norma só permanece significativa quando acompanhada de sua classe, estado de fornecimento, frequência, indução, método de ensaio do corpo de prova e, quando pertinente, direção de laminação.
Aço Elétrico Não Orientado: Classes, Processamento e Uso Magnético
O significado do aço não orientado totalmente processado
O aço elétrico não orientado totalmente processado é um aço magnético laminado a frio, contendo silício, fornecido pelo produtor com sua condição magnética final estabelecida. Seus grãos não estão organizados em uma única direção cristalográfica predominante. Em vez disso, o material é processado de modo que suas propriedades magnéticas permaneçam razoavelmente semelhantes quando o fluxo percorre diferentes direções no plano da chapa. Assim, “não orientado” descreve a textura magnética, enquanto “totalmente processado” descreve o estado de fornecimento. Nenhum dos dois termos, isoladamente, especifica o teor de silício, a espessura ou um valor específico de perda no núcleo.
Essa distinção é importante porque as designações dos aços elétricos estão vinculadas a normas e condições de ensaio. A ASTM A677 abrange aços elétricos não orientados totalmente processados, utilizados principalmente em dispositivos magnéticos de 50 e 60 Hz. De acordo com essa especificação, as classes são classificadas pela perda máxima no núcleo, medida a 60 Hz e 1,5 T pelo método de ensaio Epstein (ASTM International, 2007). Consequentemente, a designação de uma classe representa um limite determinado por um procedimento de medição específico, e não uma previsão universal da perda em qualquer frequência, indução, forma de onda, temperatura ou direção de magnetização.
O resultado do ensaio Epstein também exige contexto. O ensaio utiliza uma disposição definida dos corpos de prova e uma condição magnética alternada especificada; ele não reproduz todos os esforços, juntas, bordas de corte, revestimentos ou distorções locais de fluxo presentes no estator de um motor. A perda no núcleo medida a 60 Hz e 1,5 T deve ser informada juntamente com essas condições. Um valor apresentado sem sua frequência, indução e método de ensaio dos corpos de prova pode induzir a uma comparação enganosa.
A chapa não orientada totalmente processada é diferente da chapa não orientada semiprocessada. O Subcomitê A06.02 da ASTM identifica a ASTM A677 para aço não orientado totalmente processado e a ASTM A683 para aço não orientado semiprocessado. A IEC 60404-8-3:2023 abrange fitas e chapas de aço elétrico laminado a frio fornecidas no estado semiprocessado, incluindo espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm. O material semiprocessado pode receber um recozimento final após a estampagem, frequentemente como parte da rota de processamento do fabricante; portanto, seu estado magnético de fornecimento não é equivalente ao da chapa totalmente processada.
Essa distinção evita um erro comum: tratar uma espessura ou um teor nominal de silício como se fosse uma classe. Duas chapas com a mesma espessura podem diferir quanto à textura, ao tamanho de grão, às tensões residuais, ao revestimento e à perda medida. Inversamente, uma chapa mais fina não apresenta automaticamente menor perda total se o processamento ou as condições do ensaio magnético forem diferentes.
O papel do histórico de laminação e recozimento
Variáveis de fabricação que afetam a resposta magnética
- Redução a frio Introduz discordâncias, deformação armazenada e alterações na textura.
- Recuperação e recristalização Aliviam a deformação e estabelecem novas estruturas de grãos.
- Crescimento de grãos Altera a densidade dos contornos de grão e os caminhos das paredes de domínio magnético.
- Corte e puncionamento Adicionam deformação plástica local e tensão residual.
- Fixação e empilhamento Aplicam tensão mecânica e podem danificar o isolamento entre lâminas.
A laminação cria a geometria da chapa, mas também altera o estado interno do metal. A deformação plástica introduz discordâncias, modifica a textura cristalográfica e armazena energia de deformação. Antes do recozimento, esses efeitos normalmente dificultam o movimento das paredes de domínio e aumentam a perda magnética. A estampagem, o cisalhamento, a dobra e a montagem podem adicionar tensões locais, especialmente nas proximidades das bordas cortadas. Portanto, a propriedade final é resultado do processamento, e não simplesmente da composição química.
O recozimento permite a recuperação e a recristalização. Durante a recuperação, parte da energia de deformação armazenada é aliviada. Durante a recristalização, formam-se e crescem novos grãos relativamente livres de deformação. O tamanho de grão e a textura cristalográfica dependem, então, das temperaturas, dos tempos, das condições de aquecimento e resfriamento, da programação de reduções e das etapas anteriores da produção do aço. O crescimento de grão pode reduzir o número de contornos de grão encontrados pelas paredes de domínio em movimento, mas um crescimento excessivo ou mal controlado pode afetar o comportamento mecânico e produzir uma textura inadequada. A condição magnética útil é um equilíbrio estabelecido por toda a rota de processamento.
Os teores de silício e alumínio influenciam a resistividade elétrica e o comportamento magnético, mas a composição química, por si só, não determina o desempenho. O aumento da resistividade pode reduzir as correntes parasitas circulantes, enquanto a laminação e o recozimento determinam como essa composição se manifesta por meio da textura, do tamanho de grão e do estado de tensões. Por isso, duas classes nominalmente semelhantes podem apresentar perdas diferentes quando uma delas foi submetida a deformação durante a fabricação ou ensaiada após um recozimento diferente.
A própria perda possui componentes distintos. Um estudo de 2017 do Karlsruhe Institute of Technology descreve a perda no núcleo de transformadores por meio das contribuições de perda por histerese, por correntes parasitas clássicas e por perdas excedentes. A perda por histerese está associada ao movimento irreversível das paredes de domínio e às mudanças na magnetização. A perda por correntes parasitas clássicas ocorre quando o fluxo alternado induz correntes elétricas no interior do aço. A perda excedente representa efeitos dinâmicos adicionais relacionados ao movimento e à interação dos domínios magnéticos. Esses componentes respondem de maneira diferente à frequência, à indução, à resistividade, à estrutura de grãos e às tensões.
A espessura da chapa está principalmente relacionada ao caminho disponível para as correntes parasitas, razão pela qual laminações mais finas podem reduzir essa contribuição. Ela não elimina as perdas por histerese nem as perdas excedentes. Da mesma forma, uma classe nominalmente de baixa perda não manterá seu comportamento ensaiado se a estampagem deixar tensões residuais severas ou se as laminações forem conectadas eletricamente por um revestimento danificado.
O isolamento superficial faz parte do sistema magnético. Um revestimento isolante aumenta a resistência elétrica entre laminações adjacentes e limita a corrente interlaminar. A ASTM A976 trata da classificação dos revestimentos isolantes para aços elétricos. O tipo de revestimento, sua cobertura, aderência e cura, bem como os danos ocorridos durante o corte ou o empilhamento, podem afetar a perda no núcleo montado. Portanto, o substrato de aço e seu revestimento devem ser considerados em conjunto.
Por que o comportamento não orientado é importante em circuitos magnéticos rotativos
Um transformador geralmente canaliza o fluxo em uma direção preferencial, permitindo que o aço elétrico de grão orientado aproveite um forte alinhamento cristalográfico. Um motor ou gerador é diferente. À medida que o rotor se movimenta, os dentes e a culatra do estator são submetidos a um fluxo magnético que muda de direção ao redor da máquina. O fluxo também muda localmente de direção próximo às raízes dos dentes, às ranhuras, aos cantos e às juntas. Uma chapa com baixa perda apenas ao longo de uma direção preferencial não apresentaria essa propriedade em todo o circuito rotativo.
O aço não orientado aborda esse problema direcional limitando a diferença entre as respostas magnéticas no plano da chapa. O objetivo não é obter um comportamento idêntico em todas as direções; a textura real e o processamento ainda produzem diferenças direcionais. O objetivo é alcançar uma resposta magnética adequada ao longo dos caminhos de fluxo variáveis encontrados nas máquinas rotativas.[5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International. ASTM International standard, 2021.
A distinção em relação ao aço de grão orientado é explícita no conjunto de normas aplicáveis. A ASTM A876 abrange aços de silício-ferro de baixo carbono e grão orientado, com aproximadamente 3,2% de silício, incluindo classes convencionais, de alta permeabilidade e riscadas a laser. A IEC 60404-8-7:2017 abrange chapas de grão orientado totalmente processadas, com espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm. As classes convencionais de grão orientado são designadas para ensaios a 1,5 T, enquanto as demais classes de grão orientado são designadas para ensaios a 1,7 T. A ASTM A804/A804M destina-se principalmente a medições unidirecionais em aço de grão orientado termicamente planificado, com resultados comparáveis ao método Epstein de 25 cm. Esses resultados não devem ser transferidos diretamente para uma classe de aço não orientado destinada a máquinas rotativas.
Para materiais não orientados, os engenheiros comparam a perda e a permeabilidade relevantes na frequência, indução, forma de onda, direção de laminação, método de ensaio dos corpos de prova e estado de fornecimento correspondentes à aplicação. A pergunta correta não é se uma chapa possui mais silício ou é mais fina. A questão é saber se sua estrutura magnética processada, seu isolamento e sua perda medida permanecem adequados enquanto o fluxo muda repetidamente de direção através do núcleo acabado.
Aço elétrico de grão orientado e textura de Goss

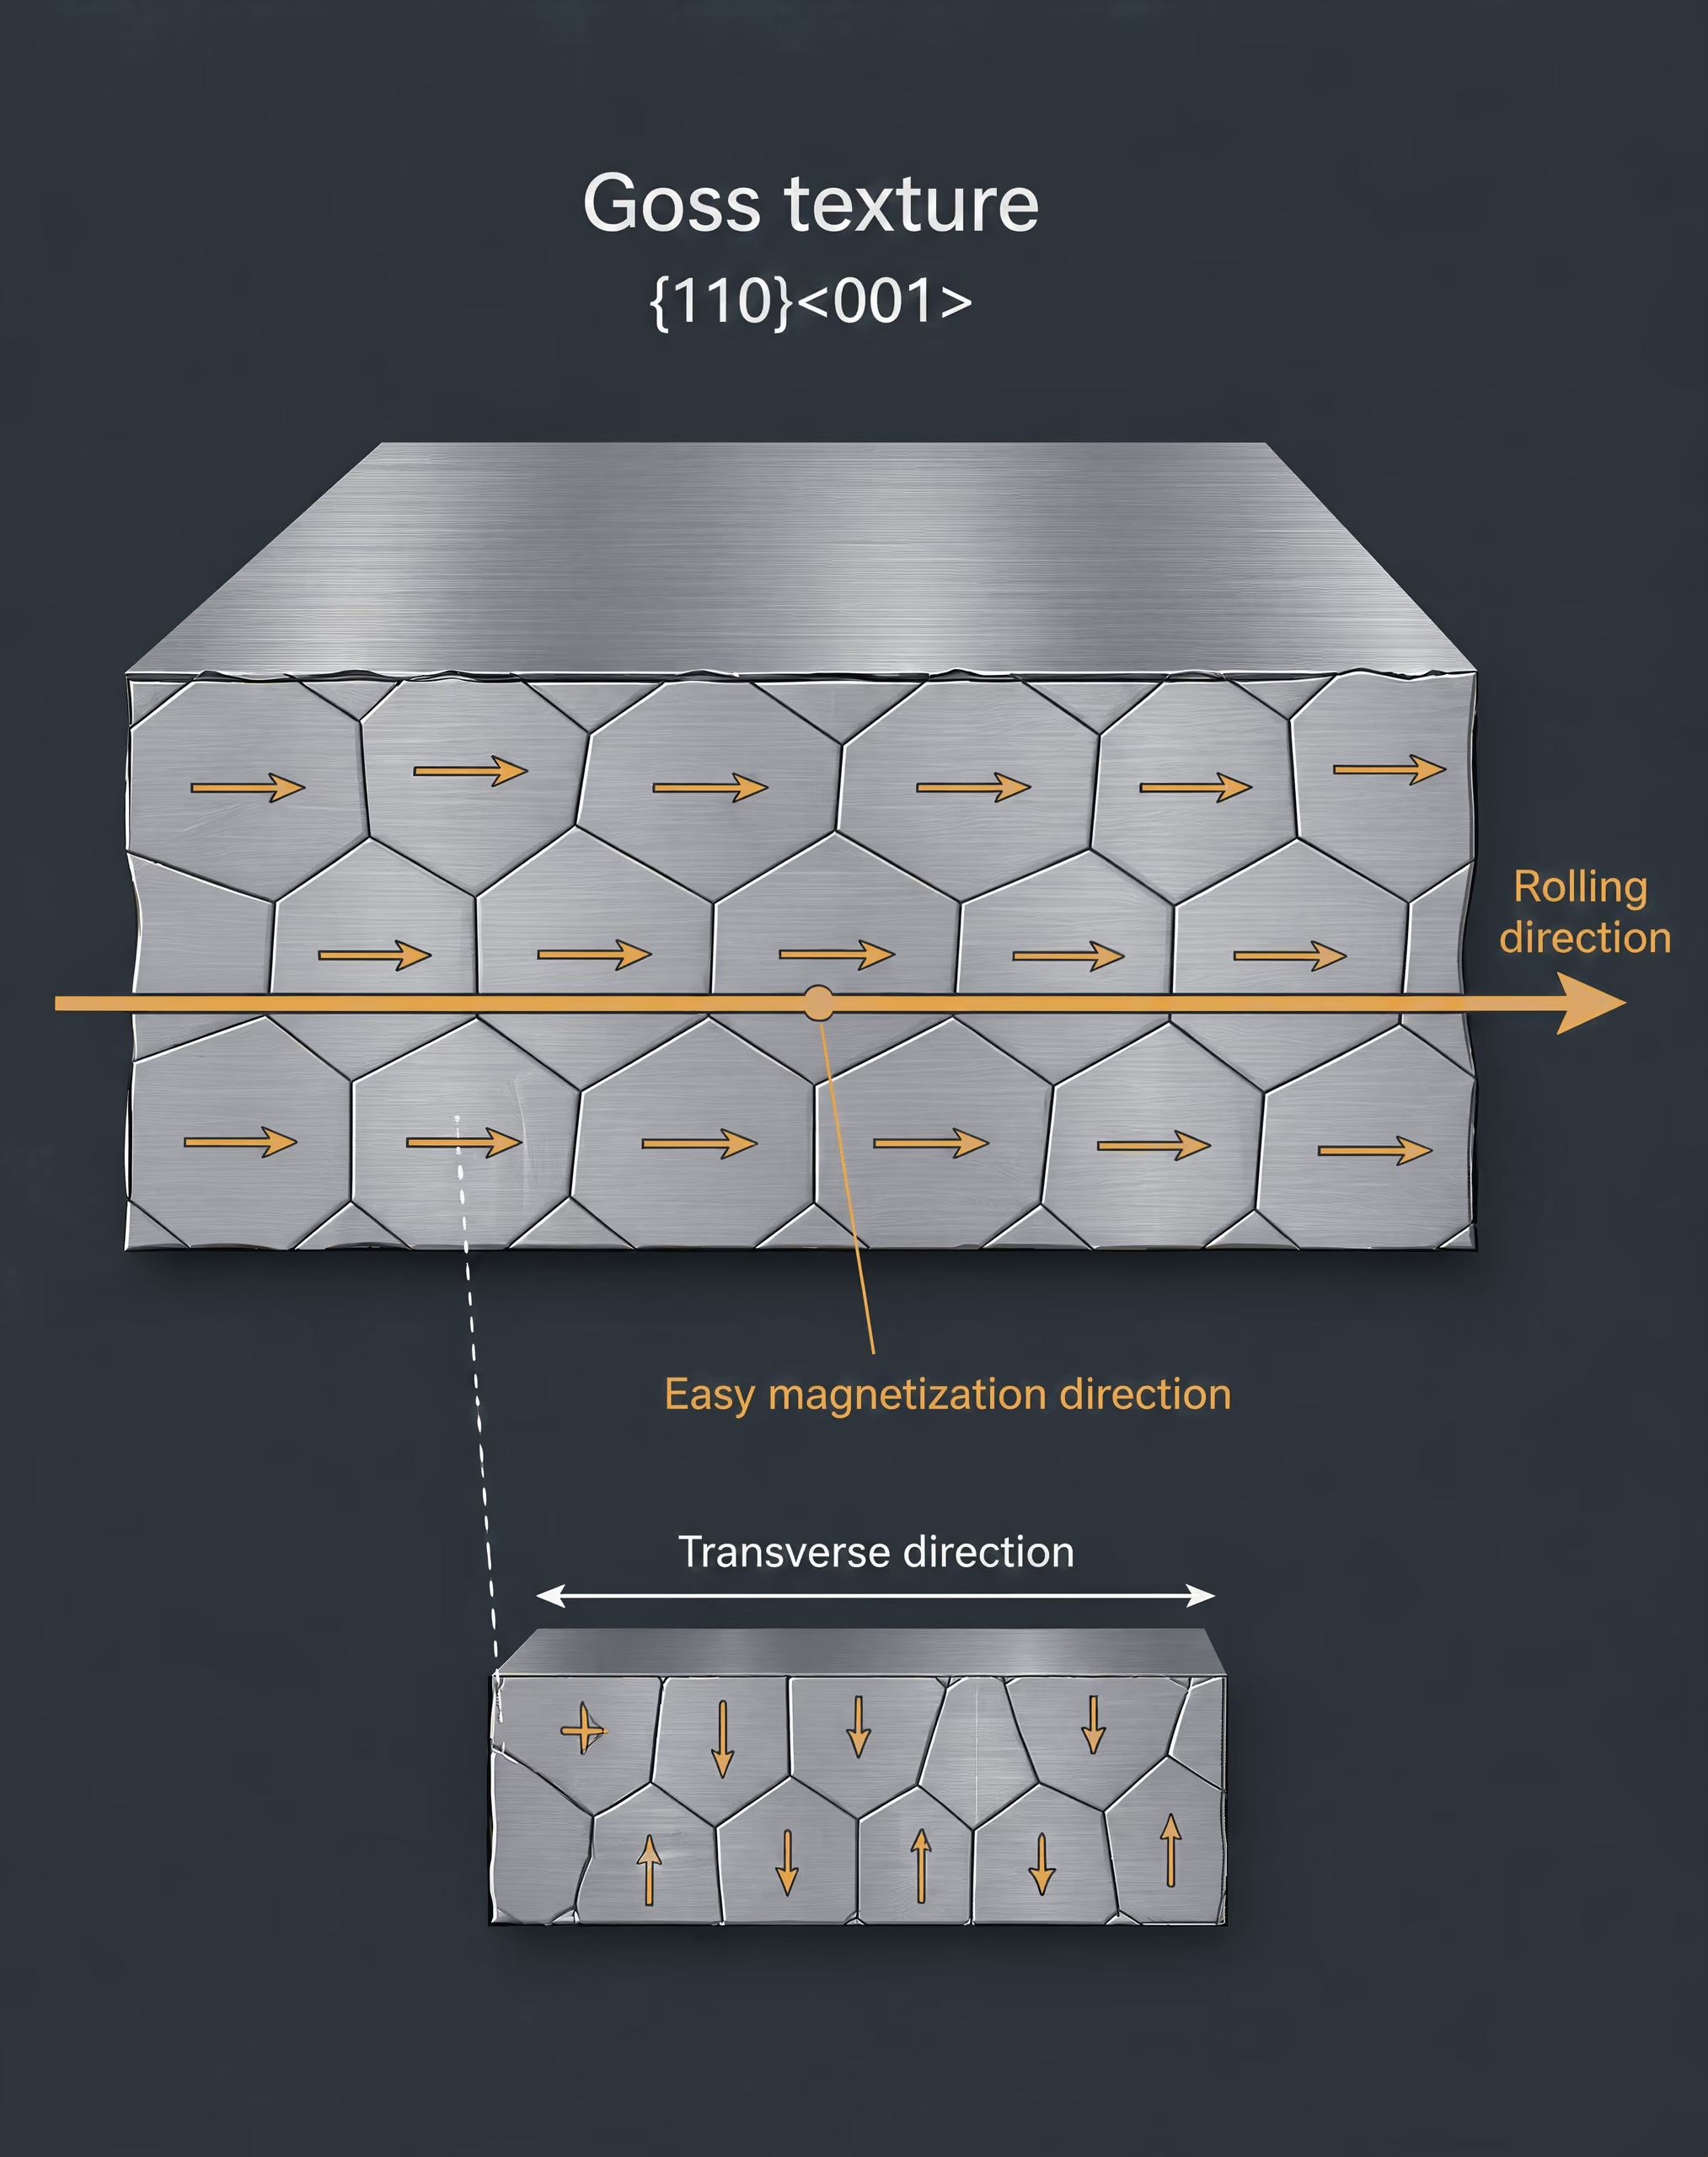
Textura de Goss e magnetização na direção de laminação
O aço elétrico de grão orientado não é definido apenas pelo teor de silício ou pela espessura da chapa. Sua característica definidora é uma textura cristalográfica controlada, produzida por laminação, recozimento e recristalização secundária. Na orientação de Goss desejada, o cristal de ferro cúbico de corpo centrado apresenta aproximadamente o plano \(\{110\}\) paralelo à superfície da chapa e a direção \(\langle001\rangle\) paralela à direção de laminação. A notação costuma ser escrita como \(\{110\}\langle001\rangle\).
Essa orientação é importante porque a magnetização é mais fácil ao longo das direções cúbicas \(\langle001\rangle\) do que ao longo das direções cristalográficas mais difíceis. Quando muitos grãos posicionam uma direção fácil próxima à direção de laminação, os domínios magnéticos podem crescer e as paredes de domínio podem se mover com um campo aplicado menor. O resultado é uma permeabilidade elevada e uma menor perda por histerese quando o fluxo alternado acompanha a direção de laminação. Ao longo da largura da chapa, o mesmo material pode apresentar um comportamento magnético substancialmente diferente. Portanto, um valor medido transversalmente à direção de laminação não é intercambiável com um valor medido na direção de laminação.
A textura nunca é perfeitamente uniforme. Os grãos se desviam da orientação ideal de Goss, e a distribuição desses desvios afeta a permeabilidade, o campo coercitivo e a perda. A textura local, o tamanho dos grãos, a tensão residual, a condição superficial e a interação magnética entre grãos adjacentes também contribuem. O nome de uma classe não consegue expressar essas variáveis por si só.
A chapa de grão orientado normalmente é utilizada com o caminho magnético alinhado à direção de laminação, como nos braços e jugos de transformadores. O corte, o projeto das juntas, a deformação causada por puncionamento, a dobragem e a fixação podem perturbar o comportamento pretendido. Portanto, uma tira medida como uma amostra não danificada e totalmente processada pode apresentar uma perda menor do que um núcleo acabado que contenha bordas cortadas, juntas e tensão aplicada.
A perda no núcleo também deve ser separada em contribuições físicas. O estudo do Karlsruhe Institute of Technology publicado em 2017 trata a perda no núcleo de transformadores como a soma da perda por histerese, da perda clássica por correntes parasitas e da perda excedente. A perda por histerese está associada ao movimento irreversível das paredes de domínio e à rotação durante cada ciclo de magnetização. A perda clássica por correntes parasitas resulta das correntes induzidas pela variação do fluxo magnético, enquanto a perda excedente representa perdas dinâmicas adicionais relacionadas ao movimento não uniforme das paredes de domínio e a processos magnéticos localizados.
A chapa fina reduz os caminhos disponíveis para as correntes parasitas. Um revestimento eletricamente isolante aumenta ainda mais a resistência elétrica entre as laminações, limitando a circulação de corrente através de uma pilha de núcleo. O silício e o alumínio podem elevar a resistividade elétrica, mas seus efeitos também interagem com a textura, o processamento, a ductilidade, a estrutura dos grãos e o recozimento. Nenhuma dessas medidas, isoladamente, identifica a perda total de uma classe.
A condição de ensaio deve acompanhar toda declaração de propriedade. “Perda no núcleo” sem frequência, indução de pico, método de ensaio da amostra e direção é uma informação incompleta. Para medições unidirecionais, a ASTM A804/A804M-04(2021) destina-se principalmente ao aço elétrico de grão orientado termicamente aliviado e produz resultados comparáveis aos do método Epstein de 25 cm. Sua medição é especialmente relevante para o material de laminação de núcleos de transformadores, nos quais se pretende que o fluxo percorra uma direção, em vez de girar como ocorre em muitos núcleos de motores.
Classes convencionais e de alta permeabilidade
A IEC 60404-8-7:2017 abrange tiras e chapas de aço elétrico de grão orientado laminado a frio, fornecidas no estado totalmente processado. Seu escopo inclui materiais com textura de Goss nas espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm, e distingue as classes convencional e de alta permeabilidade. “Totalmente processado” significa que o processamento magnético, incluindo o recozimento final e o tratamento de isolamento especificados para o produto, foi concluído antes da entrega; não se espera que o usuário desenvolva as propriedades magnéticas por meio de um recozimento final adicional.
As designações convencional e de alta permeabilidade descrevem classes de desempenho magnético dentro dos aços de grão orientado. Elas não significam que toda chapa de alta permeabilidade terá menor perda sob qualquer indução, frequência, direção ou construção de núcleo possível. A permeabilidade depende do campo e da indução, enquanto a perda no núcleo varia com a frequência, a indução de pico, a forma de onda, a tensão, a geometria da amostra e o isolamento entre as laminações.
A ASTM A876 trata de aços de ferro-silício de baixo carbono e grão orientado contendo aproximadamente 3,2% de silício. A norma inclui as categorias convencional, de alta permeabilidade e com marcação a laser. A prática de identificação de classes da ASTM também distingue as classes convencionais de grão orientado designadas para ensaio a 1,5 T de outras classes de grão orientado designadas para ensaio a 1,7 T. Essas designações de indução são essenciais: um valor de perda a 1,5 T não pode ser comparado diretamente com um valor a 1,7 T e tratado como uma classificação do aço isoladamente.
Essa é uma das razões pelas quais os números das classes e as espessuras são substitutos inadequados para dados magnéticos medidos. Uma laminação mais fina geralmente reduz a perda clássica por correntes parasitas quando as demais condições permanecem comparáveis, mas o resultado medido também reflete a qualidade da textura, a resistividade, a resistência do revestimento, a estrutura dos domínios e a forma de onda de indução aplicada. Uma designação de alta permeabilidade indica uma classe definida pelos requisitos da norma aplicável; ela não transforma a espessura em um índice universal de desempenho.
O conjunto de normas reforça a distinção entre as classes de aço. O Subcomitê A06.02 da ASTM identifica a ASTM A677 para aço elétrico não orientado totalmente processado, a ASTM A683 para aço elétrico não orientado semiprocessado, a ASTM A876 para aço elétrico de grão orientado totalmente processado e a ASTM A976 para a classificação de revestimentos isolantes de aços elétricos. Esses documentos não descrevem uma única família de materiais intercambiáveis. O aço de grão orientado é processado para favorecer uma direção específica do fluxo, enquanto o aço não orientado é projetado para proporcionar um comportamento magnético mais uniforme no plano da chapa.
Para fins de comparação, a ASTM A677 abrange aços elétricos não orientados totalmente processados utilizados principalmente em dispositivos magnéticos de 50 e 60 Hz. Suas classes são classificadas pela perda máxima no núcleo medida a 60 Hz e 1,5 T pelo método de ensaio Epstein. Essa classificação não pode ser transferida para uma classe de grão orientado da ASTM A876 sem preservar a classe do aço, o método de ensaio da amostra, a direção, a indução e o estado de fornecimento.
Classes de grão orientado com marcação a laser
A marcação a laser é um tratamento de refinamento de domínios, não um sinônimo de alta permeabilidade. Um laser cria trilhas próximas umas das outras, geralmente transversais ao fluxo principal na direção de laminação, produzindo alterações térmicas ou de tensão localizadas na superfície. Essas trilhas subdividem os domínios magnéticos ou restringem sua largura. Domínios menores podem reduzir o movimento dinâmico das paredes de domínio e, nas condições de ensaio especificadas, diminuir a perda total no núcleo.
O tratamento não substitui a textura de Goss. Um produto com marcação a laser continua sendo um aço de grão orientado, cujo comportamento na direção de laminação depende de seu alinhamento cristalográfico, do histórico de processamento e do estado de tensão magnética. A marcação a laser também não coloca automaticamente o material na classe de alta permeabilidade. A ASTM A876 lista as classes com marcação a laser como uma categoria separada, ao lado das classes convencional e de alta permeabilidade, porque a classificação descreve a rota de processamento ou a categoria resultante, e não um nível universal de permeabilidade.
O efeito depende das condições. A marcação pode reduzir a perda em uma determinada frequência e indução, ao mesmo tempo que produz uma alteração diferente na permeabilidade, na magnetostricção ou na perda em outra indução. O espaçamento, a profundidade e a energia aplicada às trilhas, a condição do revestimento e a tensão subsequente podem ser relevantes. A montagem do núcleo também pode alterar o resultado: o corte e o empilhamento podem interromper o padrão de domínios pretendido, e a tensão de fixação pode aumentar a perda.
Portanto, uma especificação adequada informa a classe, a espessura nominal, o estado de fornecimento, a direção de laminação, a indução de ensaio, a frequência e o método. Por exemplo, uma chapa totalmente processada, com textura de Goss, ensaiada na direção de laminação a 1,5 T segundo o procedimento Epstein ou unidirecional aplicável constitui uma medição definida. “Aço fino de alta permeabilidade com 3,2% de silício” não constitui. A primeira descrição preserva as variáveis que controlam o comportamento magnético; a segunda reduz a textura, o processamento, o refinamento dos domínios e as condições de ensaio a um rótulo enganoso.
Silício, alumínio, carbono e a metalurgia das perdas magnéticas
Silício e resistividade elétrica
O silício é adicionado ao ferro principalmente porque aumenta a resistividade elétrica e altera o comportamento magnético da liga. Uma resistividade mais alta reduz a corrente que pode circular dentro de uma lâmina de aço quando o fluxo magnético se altera. Essas correntes circulantes constituem a componente clássica das correntes parasitas na perda do núcleo. Para uma determinada forma de onda de indução e frequência, tanto as lâminas mais finas quanto a maior resistividade restringem o tamanho desses trajetos de corrente, embora nenhuma das duas elimine completamente a perda por correntes parasitas.
O silício também altera as características cristalinas e magnéticas do ferro. Em geral, ele reduz a indução de saturação e pode dificultar o processamento quando sua concentração se torna elevada; por isso, a composição representa um compromisso, e não uma escala de qualidade em uma única direção. O efeito sobre a resistividade elétrica continua sendo importante: a adição de silício diferencia o comportamento dos aços elétricos daquele do ferro estrutural de baixo carbono, no qual a menor resistividade permite uma corrente induzida maior.
A designação do grau ainda deve ser interpretada junto com sua condição de ensaio. A ASTM A677, citada pela ASTM International em 2007, abrange aços elétricos não orientados totalmente processados, utilizados principalmente em dispositivos magnéticos de 50 e 60 Hz. Seus graus são classificados pela perda máxima no núcleo, medida a 60 Hz e 1,5 T pelo método de ensaio Epstein. Uma perda registrada nessa condição não é uma constante universal do material. Ela descreve um determinado aço, estado de fornecimento, disposição dos corpos de prova, frequência e indução.
O teor de silício associado ao aço de grão orientado também costuma ser simplificado de forma incorreta. A ASTM A876 descreve aços de silício-ferro de baixo carbono e de grão orientado com aproximadamente 3,2% de silício. Esse valor identifica a composição química geral da classe; por si só, não estabelece a permeabilidade nem a perda no núcleo. O aço de grão orientado obtém grande parte de sua vantagem magnética da textura cristalográfica, especialmente do alinhamento das direções cristalinas favoráveis com a direção de laminação. O silício contribui para o projeto elétrico e magnético, mas não cria, sozinho por meio da composição química, a textura de Goss.
A frequência torna mais relevante a vantagem da resistividade. A perda clássica por correntes parasitas aumenta fortemente com a frequência e depende da espessura da lâmina, da resistividade e da forma de onda local do fluxo. Uma lâmina mais espessa, feita de aço de maior resistividade, ainda pode apresentar uma perda diferente da de uma lâmina mais fina, feita de aço de menor resistividade, enquanto a histerese e a perda excedente podem variar de forma independente. Portanto, “mais silício” não substitui a indicação da espessura, da frequência, da indução e da componente de perda medida ou da perda total.
Alumínio, controle do carbono e efeitos secundários
O alumínio pode aumentar a resistividade e contribui para a metalurgia de processamento dos aços elétricos. Nos graus de grão orientado, precipitados que contêm alumínio, especialmente o nitreto de alumínio, podem atuar como inibidores durante a sequência de tratamentos térmicos que controla o crescimento anormal dos grãos. A textura final desejada depende da interação entre composição, laminação a quente, redução a frio, recozimento e estabilidade dos precipitados. Consequentemente, na produção de aços de grão orientado, o alumínio é mais do que um simples aditivo de resistividade.
Seu efeito é condicional. A quantidade, a forma e o histórico térmico das partículas que contêm alumínio são importantes, assim como o nitrogênio, o manganês, o enxofre e o ciclo de recozimento. Uma análise química que informe o teor de alumínio sem indicar o estado dos precipitados diz pouco sobre a possibilidade de a estrutura final dos grãos produzir a resposta magnética pretendida. Se os inibidores forem fracos ou grosseiros demais, ou se forem dissolvidos na etapa inadequada, a recristalização secundária e o desenvolvimento da textura podem se alterar.
O controle do carbono é igualmente importante. O baixo teor de carbono permite a descarburação durante o processamento final e reduz o risco de envelhecimento magnético. O carbono residual pode combinar-se com o ferro e com elementos de liga para formar carbonetos, e os átomos intersticiais podem dificultar o movimento das paredes de domínio ou sofrer alterações com o tempo e a temperatura. Esses efeitos podem aumentar a perda por histerese ou tornar as propriedades magnéticas menos estáveis. No aço de grão orientado totalmente processado, o carbono é removido até um nível baixo antes que sejam estabelecidos o estado final de isolamento e o estado magnético; o aspecto relevante é o resultado do processamento, e não um número universal de carbono aplicável a todas as normas.
O carbono também afeta indiretamente o crescimento dos grãos e a textura. Ele influencia a recristalização, a precipitação de carbonetos e as condições nas quais os grãos incorporam seus vizinhos. Uma composição de baixo carbono não garante grãos grandes e favoravelmente orientados. Ela cria uma composição química capaz de sustentar a rota de processamento necessária. O resultado final depende de a deformação de laminação, o recozimento, os inibidores e a descarburação produzirem a estrutura de grãos pretendida.
O mecanismo de perda explica por que esses detalhes são importantes. O estudo de 2017 do Karlsruhe Institute of Technology separa a perda no núcleo de transformadores em contribuições de histerese, correntes parasitas clássicas e perda excedente. A perda por histerese reflete o movimento irreversível das paredes de domínio à medida que a magnetização se inverte. A perda clássica por correntes parasitas resulta das correntes induzidas pelo fluxo variável. A perda excedente representa processos dinâmicos adicionais dos domínios que não são contemplados pelo termo clássico. O silício e o alumínio ajudam principalmente ao aumentar a resistividade e influenciar a microestrutura, enquanto o controle do carbono afeta o comportamento das paredes de domínio, a estrutura dos grãos e o envelhecimento magnético. Seus efeitos se sobrepõem, mas não são intercambiáveis.
O isolamento proporciona outra variável química e de processamento. Um revestimento entre as lâminas aumenta a resistência elétrica nos contatos entre lâminas e limita a corrente interlaminar. A ASTM A976 classifica os revestimentos isolantes para aços elétricos; ela não transforma a designação do revestimento em uma classificação direta da perda total no núcleo. A espessura do revestimento, a cobertura, a aderência, os danos durante a estampagem e a tensão de fixação resultante podem afetar um núcleo acabado.
A composição como uma entre muitas variáveis
O aço elétrico não constitui uma única categoria de material. O aço não orientado totalmente processado, o aço não orientado semiprocessado e o aço de grão orientado totalmente processado seguem rotas de fabricação diferentes e não devem ser comparados apenas pelo percentual de silício. O Subcomitê A06.02 da ASTM identifica a ASTM A677 para aço não orientado totalmente processado, a ASTM A683 para aço não orientado semiprocessado, a ASTM A876 para aço de grão orientado totalmente processado e a ASTM A976 para a classificação de revestimentos isolantes. A IEC 60404-8-3:2023 abrange tiras e chapas laminadas a frio não orientadas fornecidas no estado semiprocessado, incluindo espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm. A IEC 60404-8-7:2017 abrange chapas de grão orientado totalmente processadas com espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm.
Essas espessuras são importantes porque a perda por correntes parasitas responde fortemente à espessura da lâmina; no entanto, a espessura não prevê a perda total sem o restante da descrição do ensaio. O tamanho dos grãos, a nitidez da textura, a tensão residual, a condição da superfície, os danos causados pela estampagem, o revestimento e a tensão aplicada podem alterar o movimento das paredes de domínio e, portanto, a perda por histerese ou a perda excedente. Uma chapa de grão orientado submetida à marcação a laser pode controlar os domínios de forma diferente da de um grau convencional ou de alta permeabilidade com composição química nominal semelhante.
A direção do ensaio e a indução são essenciais. A ASTM A804/A804M destina-se principalmente a medições unidirecionais em corrente alternada em aço elétrico de grão orientado termicamente aplainado, utilizado como material para lâminas de núcleos de transformadores, com resultados comparáveis ao método Epstein de 25 cm. A ASTM A876 inclui graus convencionais, de alta permeabilidade e submetidos à marcação a laser, ensaiados a 1,5 ou 1,7 T. A prática de identificação de graus da ASTM distingue os graus convencionais de grão orientado designados para ensaio a 1,5 T daqueles designados para ensaio a 1,7 T. Uma perda informada a 1,5 T não pode ser tratada como equivalente a outra medida a 1,7 T.
A mesma disciplina se aplica ao aço não orientado. Um valor classificado segundo a ASTM A677 significa perda máxima no núcleo a 60 Hz e 1,5 T pelo método Epstein, e não desempenho em qualquer frequência de motor, indução ou forma de onda. O material semiprocessado segundo a IEC 60404-8-3:2023 pode exigir recozimento final ou outro processamento definido pelo fabricante antes que suas propriedades magnéticas representem o estado de serviço pretendido.
A composição contribui para o desempenho magnético; ela não o determina. O silício e o alumínio podem reduzir a perda por correntes parasitas por meio do aumento da resistividade, e os precipitados que contêm alumínio podem ajudar a controlar o desenvolvimento dos grãos. O baixo teor de carbono favorece a descarburação, a estabilidade do processamento e a resistência ao envelhecimento magnético. No entanto, a propriedade do produto acabado resulta da combinação entre composição química, textura, tamanho dos grãos, tensão, espessura, revestimento, estado de fornecimento e condições de medição. Qualquer comparação que omita essas variáveis compara rótulos, e não comportamento magnético.

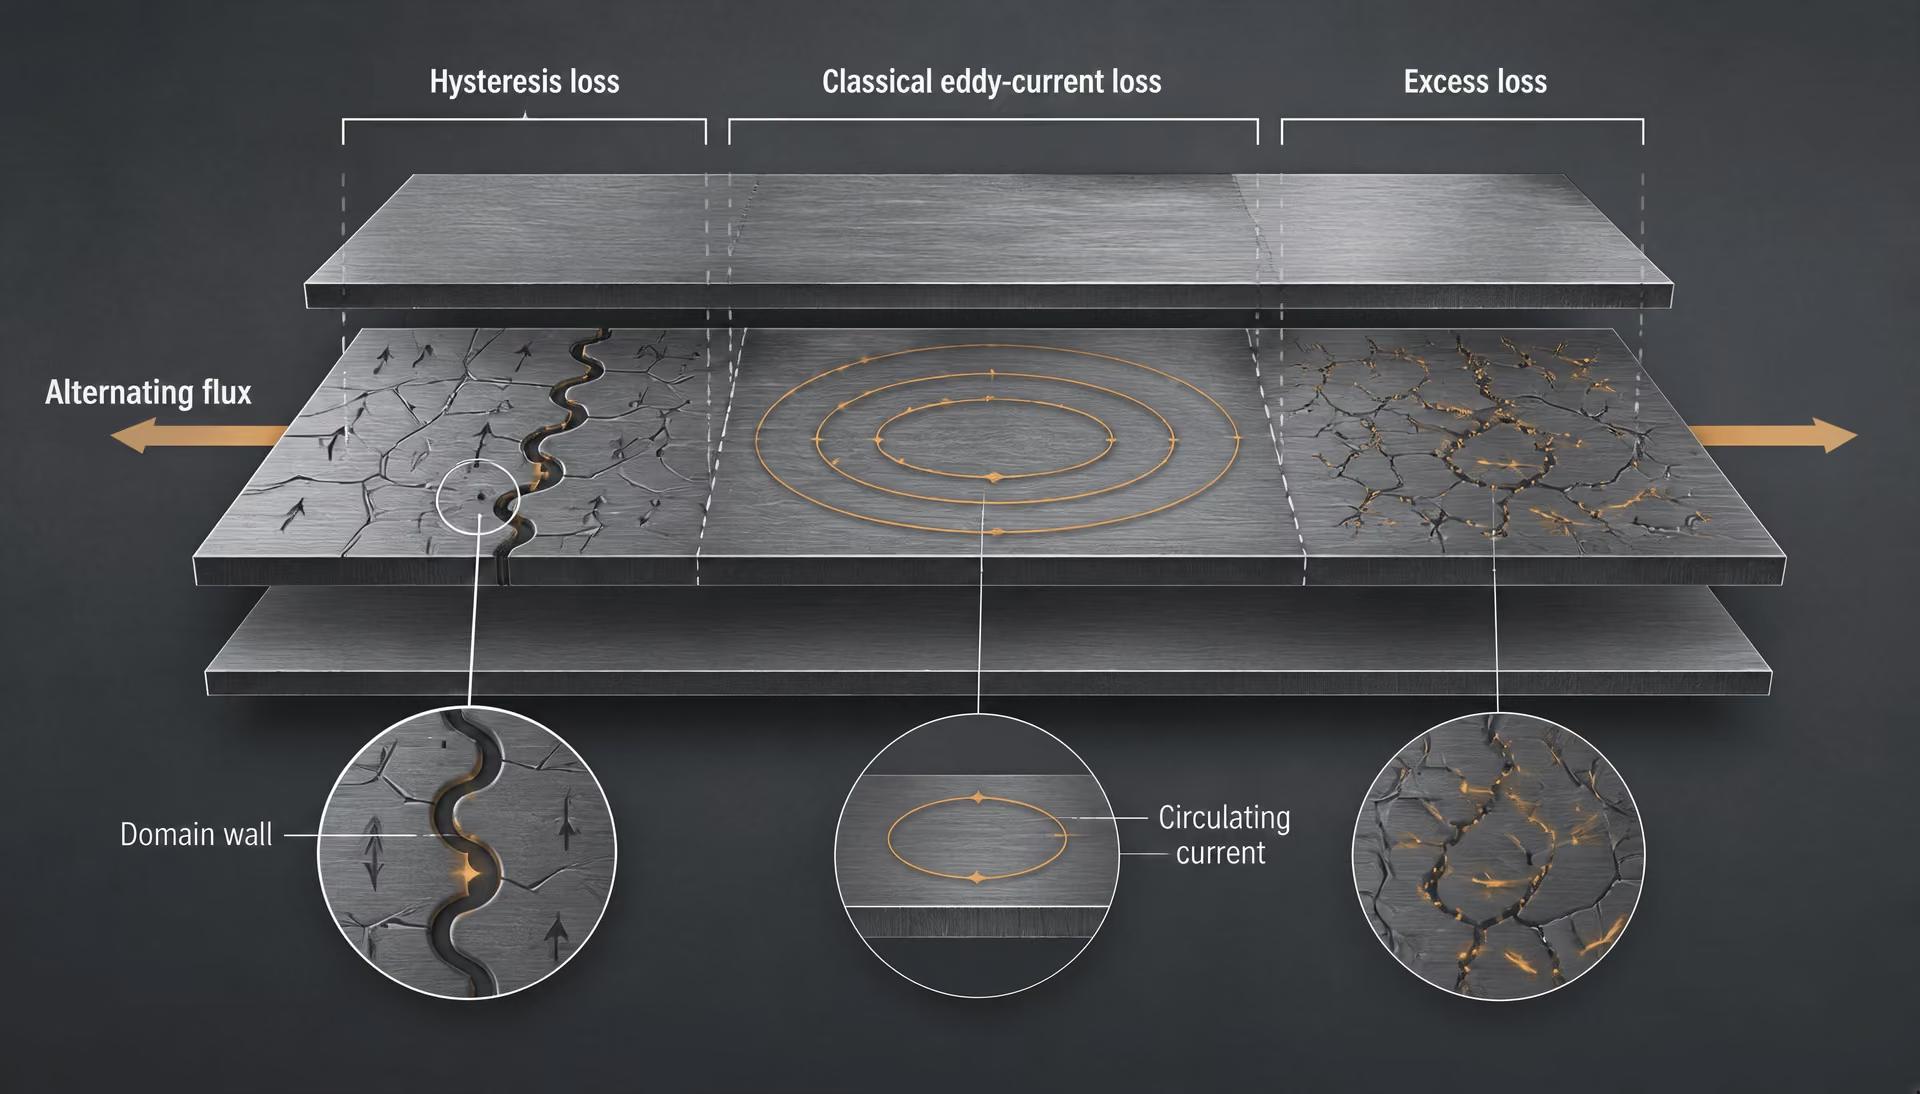
Perda no núcleo em detalhes: histerese, correntes parasitas e perda excedente
A perda no núcleo é a potência elétrica convertida em calor quando um núcleo ferromagnético conduz fluxo magnético alternado. O valor medido não é uma constante única do material. Ele depende da frequência, da indução de pico, da forma de onda, da geometria do corpo de prova, da direção de laminação, da espessura da lâmina, do isolamento, da tensão e do estado de fornecimento do aço. Um valor de perda informado a 60 Hz e 1,5 T não pode ser comparado diretamente com outro informado a 50 Hz e 1,7 T, mesmo quando ambos os corpos de prova apresentam a mesma designação de grau.[6] Transformer-core loss separation study. Karlsruhe Institute of Technology. Karlsruhe Institute of Technology publication, 2017.
O estudo de 2017 do Karlsruhe Institute of Technology (KIT) separa a perda no núcleo de transformadores em três contribuições: perda por histerese, perda clássica por correntes parasitas e perda excedente, ou anômala. Essa divisão é uma estrutura física, e não três propriedades impressas independentemente em um certificado padrão. A perda total medida é o resultado combinado dessas contribuições:
Os termos podem interagir por meio do processamento e da microestrutura. O tamanho de grão, a textura cristalográfica, a tensão residual, a resistência do revestimento e o refinamento de domínios podem alterar mais de uma contribuição ao mesmo tempo.
Perda por histerese e movimento das paredes de domínio
A perda por histerese é a energia dissipada durante ciclos irreversíveis de magnetização. Quando um campo alternado muda de direção, os domínios magnéticos não retornam pela mesma trajetória de magnetização. A área delimitada pelo ciclo de histerese magnética representa a energia perdida por ciclo e por unidade de volume. A multiplicação dessa energia pela frequência fornece uma contribuição para a perda de potência.
Parede de domínio Região de transição que separa domínios magnéticos com diferentes direções de magnetização.
Em baixa indução, a magnetização geralmente começa pelo movimento das paredes de domínio. Uma parede de domínio separa regiões cujos momentos magnéticos apontam em diferentes direções cristalográficas. Em um cristal perfeito, um pequeno campo aplicado poderia mover uma parede com pouca resistência. O aço elétrico real contém discordâncias, contornos de grão, inclusões, tensão residual, irregularidades superficiais e variações locais de textura. Essas características fixam ou distorcem as paredes. O campo precisa então aumentar antes que uma parede se libere, produzindo saltos irreversíveis e dissipação de energia.
Em induções mais altas, o movimento das paredes de domínio é acompanhado pela rotação da magnetização em direção ao campo aplicado. O equilíbrio entre o movimento das paredes e a rotação depende da orientação cristalográfica. É por isso que a textura é importante. O aço elétrico de grão orientado totalmente processado desenvolve uma forte textura de Goss, posicionando muitos grãos em uma orientação que favorece a magnetização com baixas perdas ao longo da direção de laminação. Sua baixa perda se aplica à direção e às condições de ensaio especificadas; isso não significa que a chapa tenha a mesma resposta magnética em todas as direções.
O aço elétrico não orientado é processado para reduzir as diferenças direcionais, e não para criar uma única direção fácil dominante. O material não orientado totalmente processado é abrangido pela ASTM A677 para aplicações que utilizam principalmente dispositivos magnéticos de 50 e 60 Hz. Segundo essa norma, os graus são classificados pela perda máxima no núcleo medida a 60 Hz e 1,5 T pelo método de ensaio Epstein. Portanto, a designação do grau comunica um resultado obtido em um ensaio definido, e não um valor universal de perda por histerese para toda indução e frequência.
A condição de fornecimento também altera o movimento das paredes. A chapa totalmente processada recebeu o recozimento final e o tratamento superficial destinados a estabelecer sua condição magnética. A chapa não orientada semiprocessada, abrangida pela ASTM A683 e pela IEC 60404-8-3:2023, é fornecida para receber um tratamento posterior pelo usuário. O corte, a estampagem, o alívio de tensões e o recozimento final podem alterar a fixação das paredes de domínio. Uma designação de material semiprocessado não pode ser tratada como uma versão de menor desempenho de um grau totalmente processado.
O silício e o alumínio podem elevar a resistividade elétrica e modificar o comportamento magnético, mas apenas a composição química não determina a perda por histerese. O recozimento, o crescimento de grão, a textura e o controle de tensões podem ter um efeito maior sobre a forma do ciclo do que sugere uma simples comparação dos teores nominais de silício. A mesma cautela se aplica à espessura: uma chapa mais fina pode reduzir a perda por correntes parasitas, enquanto a perda por histerese continua sendo governada principalmente pela textura, pelos defeitos e pela fixação das paredes de domínio.
Perda clássica por correntes parasitas em lâminas
A variação do fluxo magnético induz campos elétricos no interior de uma chapa de aço condutora. Esses campos impulsionam correntes circulantes, chamadas correntes parasitas, em planos que envolvem o fluxo variável. As correntes encontram a resistência elétrica do aço e dissipam potência na forma de calor. Essa é a contribuição clássica das correntes parasitas.
Para um modelo simples de chapa laminada sob excitação senoidal, a perda clássica por correntes parasitas aumenta aproximadamente com o quadrado da frequência, o quadrado da indução de pico e o quadrado da espessura da lâmina, enquanto diminui à medida que a resistividade elétrica aumenta. Essa relação não autoriza comparar a espessura de forma isolada. O coeficiente depende da geometria, da distribuição do fluxo, da forma de onda e do grau em que o isolamento interrompe os caminhos das correntes.
As lâminas reduzem a área disponível para as correntes circulantes. Um revestimento eletricamente isolante em cada lâmina acrescenta resistência entre camadas adjacentes, impedindo que um grande circuito de corrente atravesse o empilhamento. A ASTM A976 classifica os revestimentos isolantes para aço elétrico; portanto, a designação do revestimento faz parte da construção magnética, e não é apenas uma descrição do acabamento superficial. Um revestimento danificado, fino, descontínuo ou eletricamente condutor pode aumentar a perda do empilhamento mesmo quando o aço-base atende ao seu grau magnético especificado.
O silício aumenta a resistividade, e o alumínio pode contribuir para a mesma estratégia de controle de perdas quando presente dentro da composição e do sistema de processamento aplicáveis. Uma resistividade mais alta suprime as correntes parasitas clássicas, mas também pode afetar a ductilidade, o desenvolvimento da textura, o crescimento de grão e o comportamento de saturação. Consequentemente, o teor de silício é uma variável de projeto, e não uma regra de equivalência entre graus. “Mais silício” não identifica um determinado grau normatizado nem garante uma perda total medida mais baixa.
A espessura também deve ser interpretada em conjunto com a condição de ensaio. A IEC 60404-8-3:2023 abrange tiras e chapas de aço elétrico não orientado laminado a frio, fornecidas no estado semiprocessado, incluindo espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm. A IEC 60404-8-7:2017 abrange material de grão orientado totalmente processado em espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm. Essas faixas ilustram uma diferença de construção, mas não estabelecem que toda chapa de 0,23 mm tenha perda total menor que toda chapa de 0,35 mm. As contribuições de histerese e excedente permanecem, e a indução de ensaio pode ser diferente.
O corte e o empilhamento também afetam o resultado prático. Rebarbas podem criar pontes elétricas entre as lâminas. A estampagem introduz deformação plástica e tensão residual nas proximidades das bordas, aumentando a perda por histerese local e alterando os padrões de domínio. Um recozimento para alívio de tensões pode restaurar parte do desempenho magnético, mas seu efeito depende da classe do aço, do revestimento, da atmosfera e do ciclo térmico.
Perda excedente ou anômala e microestrutura real
A perda excedente é a contribuição dinâmica adicional associada à estrutura dos domínios e à magnetização não uniforme. Ela não é simplesmente o termo clássico de correntes parasitas calculado a partir da espessura e da resistividade. Durante a excitação alternada, as paredes de domínio se movem em etapas descontínuas, em vez de avançarem como uma única frente suave e uniforme. Cada parede em movimento cria alterações locais no fluxo magnético e, consequentemente, correntes parasitas locais. Essas correntes interagem com o movimento das paredes, produzindo uma perda dinâmica além do cálculo clássico idealizado.
O padrão real dos domínios controla essa contribuição. Contornos de grão, inclusões, campos de tensão, danos superficiais e o espaçamento e a forma dos domínios criam regiões que comutam em campos e momentos diferentes. À medida que a frequência aumenta, as paredes têm menos tempo para responder antes que o campo aplicado mude novamente. A magnetização não uniforme resultante aumenta o componente excedente. O refinamento de domínios pode reduzir a magnitude das alterações locais de fluxo e encurtar os caminhos das correntes ao redor das paredes em movimento, razão pela qual tratamentos de controle de domínios são utilizados em alguns produtos de grão orientado.
O aço elétrico de grão orientado demonstra a importância de separar esses mecanismos. A ASTM A876 abrange aços silício-ferro de baixo carbono e de grão orientado, com aproximadamente 3,2% de silício, e inclui graus convencionais, de alta permeabilidade e riscados a laser. A prática de identificação de graus da ASTM distingue os graus convencionais de grão orientado designados para ensaio a 1,5 T dos graus designados para ensaio a 1,7 T. Uma perda declarada deve manter essa condição de indução. A ASTM A804/A804M destina-se principalmente a medições de corrente alternada unidirecional em aço de grão orientado termicamente aplainado, com resultados comparáveis ao método Epstein de 25 cm; sua configuração unidirecional não é intercambiável com um ensaio isotrópico.
A riscagem a laser altera localmente a estrutura dos domínios e pode reduzir a perda sob condições especificadas, mas não elimina os efeitos da tensão, do corte, do empilhamento ou do fluxo transversal. Da mesma forma, o alinhamento dos grãos pode reduzir a perda medida ao longo da direção de laminação e, ao mesmo tempo, produzir uma resposta diferente fora dessa direção. O aço de grão orientado totalmente processado segundo a IEC 60404-8-7:2017 e o aço não orientado totalmente processado segundo a ASTM A677 pertencem, portanto, a classes magnéticas diferentes, mesmo que um único resultado de ensaio faça com que suas perdas totais pareçam semelhantes.
A conclusão prática é precisa: o controle da perda no núcleo exige compatibilizar a classe do aço, a condição de fornecimento, a espessura, o revestimento, a orientação, a frequência, a indução, a forma de onda e o método de ensaio do corpo de prova com a aplicação. A perda por histerese descreve o ciclo irreversível, a perda clássica por correntes parasitas descreve as correntes induzidas pelo fluxo variável e a perda excedente capta os efeitos dinâmicos da estrutura dos domínios e da magnetização não uniforme. A perda total medida contém as três. Tratá-la como qualquer uma delas produz uma explicação incorreta e pode levar à escolha errada do material ou do processo.
Espessura, Laminação e Revestimentos Isolantes como Controles de Perdas
A espessura do aço elétrico, a espessura do revestimento e as dimensões do núcleo montado descrevem características físicas diferentes. Tratá-las como intercambiáveis leva a previsões incorretas das perdas no núcleo. A espessura da chapa é a bitola de uma laminação de aço. A espessura do revestimento é a espessura do filme eletricamente resistivo sobre sua superfície. A geometria do empilhamento inclui o número de laminações, suas sobreposições e juntas, o fator de empilhamento, a direção do fluxo e o caminho magnético montado. Um núcleo fabricado com chapas mais finas não apresenta automaticamente perdas totais menores se danos de corte, isolamento inadequado, fixação excessiva ou uma classe magnética inadequada compensarem a redução das perdas por correntes parasitas.
O estudo do KIT publicado em 2017 separa as perdas no núcleo do transformador em perdas por histerese, perdas clássicas por correntes parasitas e perdas excedentes. O movimento das paredes de domínio está associado às perdas por histerese; um fluxo magnético alternado induz correntes circulantes; e a contribuição dinâmica restante é tratada como perda excedente. O projeto da laminação e do revestimento atua mais diretamente sobre os termos relacionados às correntes, não substituindo uma textura cristalográfica adequada, a composição química, o controle de tensões ou as condições de ensaio.
Por que chapas mais finas geralmente reduzem os caminhos de correntes parasitas interlaminares
Um fluxo magnético variável produz um campo elétrico. Em um núcleo de aço maciço, esse campo pode conduzir correntes circulantes através de laços que se estendem pelo material. Essas correntes dissipam potência por meio da resistência elétrica do aço, produzindo perdas clássicas por correntes parasitas e alterando o campo magnético local. Quanto maior for a dimensão disponível do laço na direção afetada pelo fluxo variável, maior será a tensão induzida ao redor desse laço.
Um núcleo laminado divide um grande volume condutor em muitas chapas finas. Cada chapa conduz o fluxo principalmente em seu próprio plano, enquanto as interfaces entre as chapas interrompem o fluxo de corrente de uma laminação para a seguinte. Para o componente clássico das perdas por correntes parasitas, a relação simplificada usual contém o quadrado da espessura da laminação: mantendo constantes a frequência, a indução, a resistividade e a forma de onda, a redução da espessura geralmente produz uma redução desproporcionalmente grande nesse componente. Essa afirmação representa uma tendência, não uma garantia independente da classe do material. As perdas reais também incluem termos de histerese e excedente, e as tensões introduzidas pela fabricação podem aumentá-los.
O benefício físico decorre de dois efeitos relacionados. Primeiro, uma chapa mais fina oferece uma dimensão menor para os laços de corrente induzida. Segundo, um empilhamento de chapas individualmente isoladas impede que esses laços se unam através das faces amplas de laminações adjacentes. Se as interfaces forem interligadas eletricamente, a dimensão efetiva do laço poderá se aproximar da altura ou da largura de uma parte substancial do núcleo, anulando grande parte do efeito do projeto laminado.
Os valores de espessura especificados por uma norma de produto só são significativos quando associados à classe do material e ao estado de fornecimento. A IEC 60404-8-3:2023 abrange tiras e chapas de aço elétrico não orientado, laminado a frio e fornecido no estado semiprocessado, com espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm. Essas são espessuras de produto definidas por norma, não classificações universais de desempenho. Uma chapa não orientada semiprocessada com uma dessas bitolas ainda deve ser avaliada de acordo com seu ensaio magnético especificado e sua condição de processamento.
A IEC 60404-8-7:2017 abrange aço elétrico de grão orientado, laminado a frio e fornecido no estado totalmente processado, incluindo espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm. O material de grão orientado é normalmente utilizado com o fluxo principalmente ao longo da direção de laminação, de modo que a espessura e a textura atuam em conjunto. Uma chapa de grão orientado de 0,27 mm e uma chapa não orientada semiprocessada de 0,50 mm não podem ser comparadas apenas pela espessura, pois diferem quanto à textura, ao tratamento térmico, à direção magnética e ao estado de fornecimento.
Laminações mais finas também aumentam o número de interfaces em uma determinada altura de empilhamento. Isso pode reduzir o volume de aço por unidade de dimensão externa, porque os revestimentos e as pequenas folgas ocupam parte do empilhamento. O fator de empilhamento resultante é importante: um pacote nominalmente com 100 mm de altura não contém 100 mm de aço magnético. O corte e a estampagem introduzem outra ressalva. Rebarbas podem conectar eletricamente laminações vizinhas, enquanto tensões residuais próximas às bordas cortadas podem aumentar as perdas por histerese e excedentes. Assim, um material mais fino pode reduzir as perdas clássicas por correntes parasitas, enquanto uma fabricação inadequada aumenta outras contribuições.
A função elétrica do isolamento superficial
O revestimento não é apenas uma barreira contra corrosão ou um acabamento para manuseio. Sua função elétrica é manter uma alta resistência através das faces amplas de laminações vizinhas, para que uma corrente induzida permaneça confinada, em grande parte, à sua própria chapa. O revestimento não precisa impedir a corrente de fluir ao longo de uma laminação; isso seria impossível sem alterar o próprio aço. Ele deve limitar a corrente que atravessa a interface entre as laminações.
Essa distinção explica por que a continuidade do revestimento é importante. Uma pequena área danificada, uma borda exposta, um contaminante condutor ou uma rebarba de estampagem pode criar uma ponte através de várias chapas. Uma única ponte não necessariamente curto-circuita todo o núcleo, mas muitas pontes podem formar caminhos interlaminares extensos. A pressão de fixação também pode comprimir ou danificar o revestimento, e processos de soldagem ou colagem podem criar conexões condutoras locais. Portanto, a montagem do núcleo afeta as perdas mesmo quando a chapa de aço e seu revestimento nominal permanecem inalterados.
A espessura do revestimento e a espessura da chapa têm consequências diferentes. Aumentar a espessura da chapa altera a região de aço através da qual o fluxo e as correntes parasitas se desenvolvem. Aumentar a espessura do revestimento aumenta principalmente a separação elétrica e reduz a fração de um empilhamento fixo ocupada pelo aço. Isso não transforma uma laminação espessa em uma fina. Da mesma forma, um revestimento muito fino sobre uma chapa fina não equivale a uma chapa mais espessa com a mesma espessura total do pacote.
O isolamento também deve resistir aos processos de fabricação e térmicos especificados. O aço de grão orientado totalmente processado pode receber tratamentos de alívio de tensões ou outros tratamentos controlados associados à sua especificação; o aço não orientado semiprocessado é fornecido para processamento posterior, que pode alterar suas propriedades magnéticas. A resistência elétrica, a aderência, a tolerância à temperatura e a resposta ao corte ou ao recozimento devem ser consideradas em conjunto, mas uma designação de revestimento não deve ser tratada como um valor numérico de perda no núcleo.
A ASTM A976 é a especificação ASTM relevante para a classificação de revestimentos isolantes de aço elétrico. A ASTM não utiliza a A976 como substituta das normas de produto para aços magnéticos. O Subcomitê A06.02 da ASTM identifica a ASTM A677 para aço elétrico não orientado totalmente processado, a ASTM A683 para aço elétrico não orientado semiprocessado, a ASTM A876 para aço elétrico de grão orientado totalmente processado e a ASTM A976 para a classificação de revestimentos isolantes. A classificação do revestimento identifica o tipo ou a classe do revestimento no âmbito da estrutura normativa aplicável; por si só, não estabelece a perda no núcleo de um determinado aço em uma frequência e uma indução não especificadas. Portanto, as classes de revestimento e o desempenho medido devem ser obtidos da edição aplicável da ASTM A976, e não inferidos ou atribuídos com base na aparência da chapa.
As comparações de perdas no núcleo continuam vinculadas às condições de medição. A ASTM A677, por exemplo, abrange aços elétricos não orientados totalmente processados utilizados principalmente em dispositivos magnéticos de 50 e 60 Hz, com classes classificadas pela perda máxima no núcleo medida a 60 Hz e 1,5 T, utilizando o método de ensaio de Epstein. A ASTM A804/A804M destina-se principalmente a medições de corrente alternada unidirecional em aço elétrico de grão orientado termicamente planificado, com resultados comparáveis ao método de Epstein de 25 cm. As designações das classes de grão orientado também distinguem as classes convencionais ensaiadas a 1,5 T de outras classes designadas para ensaios a 1,7 T. Uma perda informada sem sua frequência, indução, método de ensaio do corpo de prova, direção de laminação quando aplicável e estado de fornecimento está incompleta. A espessura e o revestimento controlam os caminhos elétricos; não eliminam essas condições de medição.
Ensaios Magnéticos: Métodos de Epstein, de Folha Única e Unidirecional
Uma propriedade magnética não é um número independente. Ela pertence a uma condição de ensaio: classe do material, estado de fornecimento, geometria do corpo de prova, circuito magnético, frequência, indução de pico, direção em relação à laminação e isolamento elétrico entre as lâminas. Relatar “perda no núcleo” sem esses detalhes pode fazer com que duas medições válidas pareçam contraditórias.
A distinção é importante porque os aços elétricos não constituem uma única categoria de material. O aço elétrico não orientado totalmente processado, o aço elétrico não orientado semiprocessado e o aço elétrico de grão orientado totalmente processado possuem texturas, tratamentos térmicos, aplicações previstas e convenções de ensaio diferentes. O Subcomitê A06.02 da ASTM organiza essas distinções em normas separadas: a ASTM A677 abrange o aço não orientado totalmente processado, a ASTM A683 abrange o aço não orientado semiprocessado, a ASTM A876 abrange o aço de grão orientado totalmente processado e a ASTM A976 classifica os revestimentos isolantes.
A perda medida também possui várias fontes físicas. O estudo de 2017 do Karlsruhe Institute of Technology separa a perda no núcleo de transformadores em perda por histerese, perda clássica por correntes parasitas e perda excedente. A perda por histerese surge à medida que as paredes de domínio se movimentam através de defeitos e locais de ancoragem durante a reversão da magnetização. A perda clássica por correntes parasitas é causada pelas correntes induzidas no aço quando o fluxo alternado varia. A perda excedente representa uma perda dinâmica adicional associada ao movimento não uniforme das paredes de domínio e a processos magnéticos localizados. Um método de ensaio registra o efeito combinado desses componentes sob uma forma de onda e uma frequência especificadas; ele não identifica um grau apenas pela composição química.
O método de Epstein de 25 cm e os corpos de prova em tira
| Abordagem de ensaio | Caminho magnético | Uso mais relevante |
|---|---|---|
| Epstein de 25 cm | Conjunto definido de tiras com resposta direcional média | Comparação padronizada de chapas |
| Chapa única ou unidirecional | Direção selecionada definida | Medições direcionais de materiais de grão orientado |
| Medição do núcleo acabado | Juntas reais, empilhamento, tensão e montagem | Validação no nível do componente |
O método de Epstein de 25 cm utiliza tiras estreitas e retangulares montadas em um circuito magnético quadrado. O comprimento do corpo de prova é convencionalmente de 25 cm, e as tiras são dispostas de modo que o circuito magnético inclua material cortado nas principais direções de ensaio. O ensaio resultante não é uma medição realizada em um segmento de chapa isolado. Trata-se de uma montagem controlada na qual a força magnetizante aplicada, a tensão induzida, o fluxo e a massa ou o volume do corpo de prova estão relacionados às grandezas magnéticas relatadas.
Para chapas não orientadas, essa configuração fornece uma resposta média padronizada do material amostrado em diferentes direções. Essa média é útil porque o aço elétrico não orientado é projetado para limitar as diferenças direcionais, em vez de concentrar seu desempenho magnético ao longo de uma única direção cristalográfica. O resultado ainda depende do corte, das rebarbas, da condição do corpo de prova, do empilhamento, do isolamento e da forma como a excitação é controlada.
A ASTM A677 é o exemplo central. Ela abrange aços elétricos não orientados totalmente processados, utilizados principalmente em dispositivos magnéticos de 50 e 60 Hz, e classifica os graus pela perda máxima no núcleo medida a 60 Hz e 1,5 T pelo método de ensaio de Epstein. A frequência e a indução fazem parte do critério de classificação do grau. Um valor medido a 50 Hz ou a 1,0 T não corresponde ao mesmo resultado de classificação segundo a ASTM A677, mesmo quando as tiras e o instrumento são os mesmos.
As tiras também devem representar o estado de fornecimento especificado. A chapa totalmente processada recebeu o recozimento final e o tratamento de isolamento necessários para estabelecer sua condição magnética de fornecimento. O aço não orientado semiprocessado é diferente: seu desenvolvimento magnético final pode depender do processamento realizado pelo usuário, geralmente incluindo um recozimento para alívio de tensões. A IEC 60404-8-3:2023 abrange tiras e chapas de aço elétrico não orientado laminado a frio fornecidas no estado semiprocessado, incluindo espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm. Essas designações de espessura não se convertem automaticamente em graus de aço totalmente processado da ASTM A677.
A espessura afeta a perda, mas não substitui uma designação de grau. A redução da espessura da lâmina geralmente encurta o caminho disponível para as correntes parasitas circulantes. O isolamento elétrico na superfície interrompe ainda mais essas correntes, enquanto as adições de silício e alumínio aumentam a resistividade elétrica. No entanto, a perda final também depende da textura, do tamanho de grão, das tensões, do revestimento, da forma de onda e da frequência. Uma chapa fina ensaiada em um determinado estado não pode ser classificada, com base apenas na espessura, em relação a uma chapa mais espessa ensaiada segundo outra norma.
ASTM A804/A804M para chapas de grão orientado
O aço elétrico de grão orientado exige uma ênfase diferente porque seu comportamento magnético é deliberadamente direcional. No material de grão orientado termicamente nivelado, a direção de laminação está associada a uma forte textura de Goss; por isso, a magnetização nessa direção pode diferir acentuadamente da magnetização na direção transversal. Um ensaio que faça a média das direções pode ocultar a propriedade relevante em um núcleo de transformador.
A ASTM A804/A804M destina-se principalmente a medições magnéticas unidirecionais em corrente alternada realizadas em aço elétrico de grão orientado termicamente nivelado, utilizado como material para lâminas de núcleos de transformadores. Diferentemente de uma montagem convencional de Epstein, o método foi projetado para medir o material em uma direção magnética definida. A ASTM International declara que os resultados da ASTM A804/A804M são comparáveis aos resultados do método de Epstein de 25 cm, mas “comparável” não significa que a disposição do corpo de prova e as informações direcionais sejam intercambiáveis. O método ainda deve ser informado junto com o resultado.
Um ensaio de folha única ou unidirecional pode revelar mais diretamente o comportamento na direção de laminação do material de grão orientado do que uma montagem de tiras multidirecional. O corpo de prova é magnetizado ao longo de uma direção selecionada, e a indução alternada é estabelecida a partir da tensão induzida. Portanto, a perda relatada possui significado direcional: um valor na direção de laminação não deve ser interpretado como uma média isotrópica da chapa, e um resultado na direção transversal não deve ser usado em seu lugar.
A ASTM A876 abrange aços de grão orientado de ferro-silício com baixo teor de carbono e aproximadamente 3,2% de silício. Ela inclui graus convencionais, de alta permeabilidade e marcados a laser. A IEC 60404-8-7:2017 abrange tiras e chapas de aço elétrico de grão orientado laminado a frio fornecidas no estado totalmente processado, incluindo material com textura de Goss e espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm. Esses documentos descrevem classes e condições de fornecimento; o método de ensaio fornece o contexto de medição que torna significativa uma propriedade magnética listada.
Interpretação das condições de indução e frequência
A indução, geralmente expressa em tesla, não é intercambiável com a intensidade do campo magnético. Em um ensaio de corrente alternada, a forma de onda da indução e seu valor de pico determinam até que ponto o material é conduzido ao longo de sua curva de magnetização. Em induções mais elevadas, os processos de domínio e os efeitos de saturação podem aumentar substancialmente a perda. A frequência altera o número de reversões de magnetização por segundo e aumenta as contribuições dinâmicas, especialmente a perda por correntes parasitas e a perda excedente.
É por isso que a prática da ASTM distingue as designações de grão orientado ensaiadas a 1,5 T daquelas ensaiadas a 1,7 T. Os graus convencionais de grão orientado são designados para ensaios a 1,5 T, enquanto outros graus de grão orientado são designados para ensaios a 1,7 T. A designação identifica a indução prescrita para a classificação ou para a propriedade relatada; ela não é simplesmente um ponto de operação preferencial. Comparar um resultado a 1,5 T com um resultado a 1,7 T como se fossem o mesmo ensaio de classificação pode inverter as classificações aparentes.
A mesma cautela se aplica à frequência. A condição de classificação da ASTM A677 é 60 Hz e 1,5 T, refletindo seu uso principal em dispositivos de 50 e 60 Hz. Um ensaio a 400 Hz mede um equilíbrio diferente entre a perda por histerese, a perda clássica por correntes parasitas e a perda excedente. Mesmo que o material, a espessura e o método de ensaio do corpo de prova permaneçam constantes, o número não pode ser transferido sem um modelo de frequência justificado e hipóteses compatíveis sobre a forma de onda.
Portanto, um relatório defensável informa a norma do material e a designação do grau, o estado de fornecimento, a espessura nominal, o método de ensaio do corpo de prova, a frequência, a indução de pico, a forma de onda quando relevante, a condição do isolamento e a direção de ensaio. Para o aço de grão orientado, a direção de laminação deve ser indicada explicitamente. “Perda no núcleo: 1,5 W/kg” é incompleto; “perda no núcleo medida pelo método de Epstein de 25 cm a 60 Hz e 1,5 T em aço não orientado totalmente processado” identifica um resultado utilizável. Para uma medição unidirecional em aço de grão orientado, a direção e o método ASTM A804/A804M são igualmente essenciais.
O método de ensaio faz parte da propriedade — não é uma nota de rodapé acrescentada depois dela.
Como Ler um Grau ou uma Ficha Técnica sem Interpretá-los Incorretamente
Sequência de leitura da ficha técnica
- 1. Identifique a norma Encontre o documento ASTM ou IEC aplicável.
- 2. Identifique o estado de fornecimento Determine se a chapa é totalmente processada ou semiprocessada.
- 3. Identifique a família do material Separe o aço não orientado do aço de grão orientado.
- 4. Registre as condições de ensaio Registre a frequência, a indução, a direção, o método aplicado ao corpo de prova e a forma de onda quando pertinente.
- 5. Verifique as condições de fabricação Analise a espessura, o revestimento, o corte, o alívio de tensões, o empilhamento e a fixação.
A designação do grau não constitui uma especificação magnética completa. Ela identifica um material dentro de uma norma, mas o comportamento informado também depende do estado de fornecimento, da espessura, da frequência de ensaio, da indução, da direção do corpo de prova e do método de medição. Uma sequência de leitura disciplinada evita o erro comum de tratar o percentual de silício ou uma espessura nominal reduzida como substitutos diretos do desempenho magnético.
Decodifique a norma, o estado de fornecimento e a família do grau
Comece pela norma aplicável, não pelo número do grau. A ASTM A677, por exemplo, abrange aços elétricos não orientados totalmente processados, destinados principalmente a dispositivos magnéticos de 50 e 60 Hz. Seus graus são classificados pela perda máxima no núcleo, medida a 60 Hz e 1,5 T pelo método de ensaio Epstein, conforme especificado na ASTM A677-07 (ASTM International, 2007). Essa classificação não descreve todas as possíveis condições de operação.
Em seguida, identifique o estado de fornecimento. O material totalmente processado recebeu o tratamento térmico magnético exigido por sua especificação e é fornecido com suas propriedades magnéticas estabelecidas. O material semiprocessado é fornecido para processamento adicional pelo usuário, comumente incluindo um recozimento final. Seu comportamento magnético no estado de fornecimento não deve ser considerado equivalente ao de uma chapa totalmente processada.
O mapa das normas ASTM torna essa distinção explícita. O Subcomitê A06.02 da ASTM relaciona a ASTM A677 ao aço não orientado totalmente processado, a ASTM A683 ao aço não orientado semiprocessado e a ASTM A876 ao aço orientado totalmente processado. A ASTM A976 trata da classificação dos revestimentos isolantes. Uma ficha técnica que informe apenas “aço elétrico” omitiu as informações necessárias para posicionar o material nesse mapa.
Em seguida, determine a família do aço. O aço elétrico não orientado é projetado para proporcionar comportamento magnético relativamente semelhante em diferentes direções no plano, embora não seja perfeitamente independente da direção. O aço elétrico orientado possui uma forte textura cristalográfica, geralmente associada à orientação de Goss, e normalmente é avaliado ao longo da direção de laminação ou de outra direção especificada. As duas famílias atendem a projetos diferentes de circuitos magnéticos e não devem ser comparadas por meio de uma única hierarquia de números de grau.
A ASTM A876 abrange o aço orientado de ferro-silício com baixo teor de carbono, contendo aproximadamente 3,2% de silício. Ela inclui graus convencionais, de alta permeabilidade e marcados a laser. A IEC 60404-8-7:2017 abrange tiras e chapas de aço elétrico orientado laminado a frio, fornecidas no estado totalmente processado, incluindo as espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm. Essas espessuras são entradas características nessa norma de produto; por si só, não constituem uma classificação de desempenho.
Para materiais não orientados semiprocessados, a IEC 60404-8-3:2023 especifica as espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm, juntamente com propriedades magnéticas, tolerâncias dimensionais e procedimentos de inspeção. A presença de uma espessura nessa lista não torna uma chapa equivalente a um grau não orientado totalmente processado de mesma espessura.
Registre a espessura nominal separadamente do grau. Registre também as informações sobre revestimento ou isolamento. Um revestimento eletricamente isolante aumenta a resistência interlaminar e reduz a corrente que circula entre lâminas adjacentes; a ASTM A976 fornece a estrutura de classificação pertinente aos revestimentos. O silício e o alumínio podem aumentar a resistividade elétrica, enquanto o controle da textura e o processamento afetam a histerese e a permeabilidade. Nenhuma dessas características, considerada isoladamente, determina o valor final da perda no núcleo.
Leia corretamente as classificações de perda máxima no núcleo
Uma classe de perda máxima no núcleo é um limite de aprovação sob condições especificadas, não uma constante universal de perda. Se a ASTM A677 atribui um grau com base na perda máxima a 60 Hz, 1,5 T e no ensaio Epstein, o valor se aplica a essa medição definida. Ele não prevê automaticamente a perda a 400 Hz, a 1,0 T, sob fluxo rotativo ou após um processo diferente de corte e tratamento para alívio de tensões.
Uma transcrição útil mantém a condição ao lado do número: “perda total específica máxima, [frequência], [indução], ensaio Epstein”. A remoção das condições entre colchetes transforma um resultado qualificado em um dado enganoso. A mesma disciplina se aplica aos graus orientados. A prática da ASTM distingue os graus convencionais designados para ensaio a 1,5 T de outros graus orientados designados para ensaio a 1,7 T (ASTM International, 2024). Comparar seus limites numéricos sem manter registrada a indução de ensaio é inválido.
O método utilizado no corpo de prova também pode alterar o resultado. A ASTM A804/A804M destina-se principalmente a medições de corrente alternada unidirecional em aço elétrico orientado, termicamente planificado, usado como material para lâminas de núcleos de transformadores. Seus resultados são comparáveis aos do método Epstein de 25 cm, mas “comparável” não significa que toda geometria de ensaio produza leituras idênticas. Portanto, a ASTM A804/A804M-04, reafirmada em 2021, deve ser identificada sempre que suas medições aparecerem em uma ficha técnica.
A perda no núcleo propriamente dita contém várias contribuições físicas. O estudo do Karlsruhe Institute of Technology publicado em 2017 separa a perda no núcleo de transformadores em perda por histerese, perda clássica por correntes parasitas e perda excedente. O movimento das paredes de domínio pela estrutura magnética contribui para a perda por histerese. A variação do fluxo induz correntes parasitas no aço, produzindo a perda clássica por correntes parasitas; a estrutura dos domínios e os caminhos localizados da corrente contribuem para a perda excedente.
Uma chapa de aço elétrico mais fina não apresenta automaticamente menor perda quando a textura, o processamento, o revestimento, a tensão ou as condições de ensaio são diferentes. Limited evidence
A espessura afeta principalmente a contribuição das correntes parasitas, porque caminhos elétricos mais curtos reduzem a perda por correntes circulantes. Uma perda menor também pode resultar de maior resistividade, isolamento adequado, redução das tensões ou melhor alinhamento dos grãos. Uma chapa mais fina ainda pode apresentar perda total medida mais elevada se sua textura, seu estado de processamento, seu revestimento ou sua condição de ensaio forem diferentes. “0,27 mm” é uma espessura, não um grau magnético completo.
Separe permeabilidade, indução e perda
A permeabilidade descreve quanta indução magnética é produzida para um determinado campo magnetizante. De forma simplificada, a permeabilidade relativa compara a resposta do material com a do espaço livre. Uma ficha técnica pode informar a permeabilidade inicial, a permeabilidade máxima ou a permeabilidade em uma indução especificada. Essas são grandezas diferentes e não devem ser reduzidas a um único número.
A indução é a densidade de fluxo magnético, normalmente informada em tesla. Ela corresponde ao ponto de operação ou de ensaio no qual uma propriedade é medida. Um aço orientado de alta permeabilidade pode atingir uma indução especificada com um campo magnetizante menor que o de outro aço, mas sua perda total ainda depende da frequência, da forma de onda, da espessura, da textura, das tensões e do isolamento. A facilidade de magnetização não é o mesmo que baixa dissipação de energia por ciclo.
A perda no núcleo é a potência dissipada por unidade de massa ou volume sob uma excitação magnética alternada definida. Seu valor depende fortemente tanto da frequência quanto da indução. Duas chapas podem apresentar permeabilidades semelhantes em uma determinada indução e, ainda assim, perdas diferentes, ou perdas semelhantes em um determinado ponto de ensaio e permeabilidades diferentes em outra região da curva de magnetização.
Leia cada propriedade como uma tupla completa: estado de fornecimento, família do grau, espessura nominal, frequência, indução, direção, método do corpo de prova e propriedade informada. Para o aço orientado, acrescente a direção de laminação e indique se o ensaio é longitudinal, transversal ou realizado em outra direção especificada. Em uma comparação, altere uma variável de cada vez. Uma ficha técnica que não apresente essas condições ainda pode identificar uma família de produtos, mas não permite uma comparação magnética sólida.
Variáveis de Fabricação que Alteram o Desempenho Magnético
O aço elétrico não adquire seu comportamento magnético apenas em função do teor de silício ou da espessura nominal. O histórico de laminação, o recozimento, a orientação dos grãos, as tensões residuais, o isolamento superficial e o estado em que a chapa chega à unidade de fabricação do núcleo afetam o resultado medido. Portanto, a distinção entre aço não orientado totalmente processado, aço não orientado semiprocessado e aço de grão orientado totalmente processado é tanto uma distinção de fabricação quanto uma distinção normativa.
O Subcomitê A06.02 da ASTM identifica a ASTM A677 para aço não orientado totalmente processado, a ASTM A683 para aço não orientado semiprocessado, a ASTM A876 para aço de grão orientado totalmente processado e a ASTM A976 para revestimentos isolantes de aço elétrico. A IEC 60404-8-3:2023 abrange o aço elétrico não orientado, laminado a frio, fornecido no estado semiprocessado, enquanto a IEC 60404-8-7:2017 abrange o aço elétrico de grão orientado, laminado a frio, fornecido no estado totalmente processado. A designação de uma classe só tem significado quando associada ao estado de fornecimento e às condições de ensaio vinculadas à sua propriedade magnética.
Redução a frio, recristalização e tamanho de grão
A redução a frio altera mais do que a espessura da chapa. Ela alonga os grãos, aumenta a densidade de discordâncias, armazena energia de deformação e cria anisotropia cristalográfica e mecânica. Essas alterações afetam o movimento das paredes de domínio e a facilidade com que a magnetização acompanha um campo aplicado. Assim, uma tira fortemente deformada pode apresentar comportamento magnético substancialmente diferente do de uma tira recozida com a mesma composição e espessura nominal.
A recristalização remove grande parte da estrutura deformada a frio por meio da formação de novos grãos relativamente livres de deformação durante o tratamento térmico. A textura resultante depende da estrutura inicial, do histórico de redução, das condições de recozimento, dos inibidores e da composição da liga. O crescimento dos grãos modifica então o número e a natureza dos contornos de grão. Os contornos podem impedir o movimento das paredes de domínio, enquanto grãos excessivamente grandes ou irregulares podem aumentar a não uniformidade magnética local e complicar a resposta nas proximidades de juntas e bordas cortadas. Não existe uma regra universal de tamanho de grão que se aplique igualmente a produtos não orientados e de grão orientado.
No aço elétrico não orientado, o processamento busca uma distribuição de orientações cristalográficas que proporcione uma resposta magnética útil em mais de uma direção no plano da chapa. O material não orientado totalmente processado recebeu do produtor seu recozimento magnético final. O material não orientado semiprocessado não recebeu o tratamento final completo; o posterior recozimento e a sequência de fabricação realizados pelo usuário podem alterar sua estrutura recristalizada, o tamanho de grão e as propriedades magnéticas. A IEC 60404-8-3:2023 inclui material semiprocessado com espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm, mas essas espessuras não especificam a perda final após um tratamento térmico posterior não definido.
O aço de grão orientado segue um objetivo diferente. Seu processamento desenvolve uma forte textura de Goss, comumente descrita pela orientação {110}<001>, de modo que muitos grãos tenham sua direção de fácil magnetização paralela à direção de laminação. A ASTM A876 abrange aços de grão orientado de ferro-silício com baixo teor de carbono e aproximadamente 3,2% de silício, incluindo classes convencionais, de alta permeabilidade e riscadas a laser. A IEC 60404-8-7:2017 abrange tiras de grão orientado totalmente processadas com espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm.
A direção de laminação é essencial ao relatar o desempenho de materiais de grão orientado. Um valor medido na direção pretendida do fluxo não pode ser transferido diretamente para uma região transversal ou dominada por juntas. A ASTM A804/A804M destina-se principalmente a medições unidirecionais em corrente alternada em aço de grão orientado termicamente aplainado, com resultados comparáveis aos do método Epstein de 25 cm. A geometria e a direção do corpo de prova fazem parte do resultado.
O tamanho de grão também interage com os componentes separados da perda no núcleo. O estudo de 2017 do Karlsruhe Institute of Technology separa a perda no núcleo de transformadores em contribuições de perda por histerese, perda clássica por correntes parasitas e perda excedente. A perda por histerese reflete o movimento irreversível das paredes de domínio e os processos de magnetização. A perda clássica por correntes parasitas surge quando o fluxo alternado induz correntes circulantes na chapa. A perda excedente representa processos dinâmicos adicionais dos domínios que não são capturados pelo termo clássico simples. O recozimento pode reduzir os efeitos relacionados à histerese ao remover deformações, enquanto a espessura, a resistividade, a estrutura dos domínios e a frequência afetam as demais contribuições.
Alívio de tensões e planicidade
O corte, a estampagem, o cisalhamento, a dobra e o empilhamento impõem tensões ausentes na tira plana de ensaio. Uma borda estampada contém deformação plástica e tensão residual; um dente estreito ou um canto pode apresentar um grande gradiente de tensão em relação à sua largura. Essas regiões dificultam o movimento das paredes de domínio e podem elevar a perda por histerese local. O efeito pode ser pequeno em um corpo de prova Epstein de grandes dimensões, mas significativo em um estator compacto de motor, em um canto de transformador ou em uma peça formada com ângulos acentuados.
A condição de fornecimento é importante porque o material totalmente processado não está necessariamente imune aos efeitos da fabricação. Uma chapa totalmente processada concluiu o tratamento magnético especificado pelo produtor, mas o corte e a conformação ainda podem degradar a resposta magnética da lâmina acabada. O aço não orientado semiprocessado depende mais da sequência posterior de recozimento e conformação definida pelo comprador. Portanto, um núcleo montado com chapas ensaiadas antes da fabricação pode apresentar perdas superiores às indicadas no certificado.
O aplainamento térmico trata tanto da geometria quanto das tensões. O tratamento térmico pode reduzir as tensões residuais provenientes da laminação, do corte ou do manuseio e pode melhorar a planicidade, mas a exposição à temperatura também afeta a estrutura dos grãos, o comportamento do revestimento e as propriedades magnéticas. A ASTM A804/A804M trata especificamente de material de grão orientado termicamente aplainado, utilizado como matéria-prima para lâminas de núcleos de transformadores. Essa qualificação é importante: um valor obtido em uma tira termicamente aplainada e ensaiada unidirecionalmente não descreve automaticamente um núcleo cisalhado, empilhado e prensado.
A prensagem mecânica introduz outra fonte de tensão. Pressão excessiva, empilhamento irregular, enrolamento apertado ou contato localizado com rebarbas podem restringir a magnetostricção e o movimento dos domínios. Problemas de planicidade podem produzir vãos ou contatos pontuais entre as lâminas, alterando a distribuição do fluxo e aumentando a perda local. O aplainamento térmico não é uma etapa genérica de reparo capaz de eliminar todos os efeitos do processamento. Seu resultado depende da deformação anterior, do tratamento térmico, da classe do aço e do sistema de revestimento.
Refinamento dos domínios e condição superficial
O refinamento dos domínios reduz a distância ao longo da qual os domínios magnéticos se invertem, limitando a energia associada ao movimento das paredes de domínio e, em condições adequadas, reduzindo a perda. A gravação a laser é um dos métodos utilizados com aço de grão orientado. Ela cria perturbações superficiais estreitas e controladas que subdividem os domínios ao longo da chapa. O tratamento não equivale à alteração do percentual de silício na massa do material, e seu efeito deve ser considerado em conjunto com a indução de ensaio especificada para a classe.
A ASTM A876 diferencia classes de grão orientado e condições de ensaio que incluem classes convencionais designadas a 1,5 T e outras classes designadas a 1,7 T. A comparação de valores de perda obtidos nessas diferentes induções pode produzir uma classificação enganosa. A frequência, a indução, a direção de laminação, o método de ensaio do corpo de prova e o estado de fornecimento devem acompanhar todos os valores magnéticos citados.
O revestimento superficial tem duas funções. Ele isola eletricamente as lâminas adjacentes, aumentando a resistência interlaminar e reduzindo as correntes parasitas circulantes, ao mesmo tempo que afeta a tensão, a estampabilidade, a compatibilidade com o tratamento térmico e o comportamento no empilhamento. A ASTM A976 fornece a estrutura de classificação para revestimentos isolantes de aço elétrico. Um revestimento danificado, uma rebarba condutora, uma espessura excessiva do revestimento ou um padrão de contato inadequado podem alterar a perda do núcleo montado, mesmo quando o substrato de aço atende à especificação da chapa.
A condição superficial também afeta as tensões. Rugosidade, riscos, resíduos de óxido e falta de uniformidade do revestimento podem criar pontos de contato locais ou restringir a chapa durante o empilhamento. A gravação a laser, a tensão do revestimento e os danos nas bordas após o corte podem atuar em conjunto, e não de forma independente. Lâminas finas ajudam a reduzir a perda clássica por correntes parasitas, mas uma chapa mais fina não elimina a perda por histerese nem a perda excedente causadas por textura inadequada, tensões residuais ou excitação desfavorável.
Por essa razão, a pergunta relevante não é simplesmente qual classe foi fornecida. É preciso determinar se a classe especificada, o estado de processamento, a textura, o isolamento superficial, a prática de corte, o tratamento de alívio de tensões e a montagem do núcleo produzem a perda exigida na frequência e na indução reais. O núcleo acabado é o componente magnético efetivamente utilizado; o ensaio original da tira plana é apenas uma medição controlada ao longo de seu histórico de fabricação.
Projetando Núcleos de Transformadores e Máquinas Rotativas com Base no Comportamento do Material
Um núcleo não é submetido à mesma condição magnética usada para classificar uma categoria de chapa. O material é cortado em uma geometria, isolado, empilhado, prensado e excitado por uma forma de onda específica. Cada etapa pode alterar a resposta magnética observada no componente acabado. Portanto, a designação de uma categoria identifica uma classe de material e uma condição de ensaio especificada, não um valor de perdas garantido para todo núcleo montado.
A distinção entre os estados de fornecimento é importante na etapa de projeto. A ASTM A677 abrange aços elétricos não orientados totalmente processados, usados principalmente em dispositivos magnéticos de 50 e 60 Hz; suas categorias são classificadas pela perda máxima no núcleo, medida a 60 Hz e 1,5 T pelo método de ensaio Epstein. A ASTM A683 abrange aço não orientado semiprocessado, enquanto a ASTM A876 abrange aço totalmente processado de grão orientado. A IEC 60404-8-3:2023 especifica tiras e chapas de aço elétrico não orientado laminado a frio fornecidas no estado semiprocessado, enquanto a IEC 60404-8-7:2017 abrange material totalmente processado de grão orientado.
Essas normas não descrevem produtos intercambiáveis. Elas descrevem diferentes combinações de composição, textura, processamento, ensaio magnético e condição de fornecimento.
Núcleos de transformadores e a direção preferencial do fluxo
Um núcleo de transformador é projetado de modo que a maior parte do fluxo alternado siga uma trajetória controlada na direção de laminação do aço elétrico de grão orientado. No aço de grão orientado totalmente processado, uma forte textura de Goss posiciona muitas direções cristalográficas favoravelmente em relação à direção de laminação. A magnetização então exige um campo menor nessa direção do que exigiria em um agregado com orientação aleatória, particularmente na indução e na frequência utilizadas no projeto.
Por isso, as lâminas de transformadores não são simplesmente dispostas como uma pilha de retângulos idênticos. A tira é cortada e orientada para que o fluxo percorra pernas e culatras com o menor número possível de mudanças abruptas de direção. As juntas step-lap e configurações de junta relacionadas distribuem a transição por várias lâminas, em vez de obrigar todo o fluxo a atravessar uma única junta de topo acentuada. O objetivo não é apenas obter uma trajetória magnética mais curta. Também se busca uma menor concentração local do campo magnetizante e uma menor perturbação da textura preferencial.
A ASTM A876 abrange aços de grão orientado de ferro-silício com baixo teor de carbono, contendo aproximadamente 3,2% de silício, e inclui categorias convencionais, de alta permeabilidade e riscadas a laser. A designação da indução de ensaio deve permanecer associada a qualquer propriedade informada: as categorias convencionais de grão orientado são designadas para ensaio a 1,5 T, enquanto outras categorias de grão orientado são designadas para ensaio a 1,7 T segundo a prática de classificação ASTM identificada pela ASTM International em 2024. Um valor de perdas a 1,5 T não pode ser comparado casualmente com outro a 1,7 T.
A ASTM A804/A804M destina-se principalmente a medições magnéticas unidirecionais em corrente alternada de aço de grão orientado termicamente planificado. Seus resultados são comparáveis aos do método Epstein de 25 cm, mas a configuração do ensaio ainda difere de um transformador acabado que contenha juntas, cantos, elementos de prensagem e campos induzidos pelo enrolamento. A direção de laminação e a orientação do corpo de prova fazem parte da definição da medição.
A orientação dos grãos reduz um componente da carga magnética; ela não elimina as três fontes físicas de perdas no núcleo. O estudo de 2017 do Karlsruhe Institute of Technology separa as perdas por histerese, as perdas clássicas por correntes parasitas e as perdas excedentes. O movimento das paredes de domínio contribui para as perdas por histerese. O fluxo alternado induz correntes parasitas, cuja magnitude é afetada pela espessura das lâminas, pela resistividade elétrica e pelo isolamento entre as chapas. As perdas excedentes representam efeitos dinâmicos adicionais associados aos processos de domínio e à não uniformidade magnética local. O silício, o alumínio, as tiras finas, o isolamento superficial e a textura podem afetar esses termos de maneiras diferentes.
Portanto, o projetista de transformadores deve alinhar a direção preferencial do aço com a trajetória do fluxo e, em seguida, preservar essa vantagem durante a fabricação. Uma chapa com baixa perda padronizada pode apresentar desempenho insatisfatório se suas bordas cortadas, juntas ou regiões tensionadas dominarem o comportamento do núcleo montado.
Máquinas rotativas e o fluxo variável no plano
A trajetória magnética em uma máquina rotativa é menos previsível. Nos dentes do estator, no ferro de retorno e nos componentes do rotor, a direção local do fluxo muda à medida que o rotor se movimenta e o campo do enrolamento gira. Grande parte desse fluxo permanece no plano das lâminas, mas seu ângulo em relação à direção de laminação varia continuamente. Uma chapa de grão orientado ofereceria sua resposta mais forte apenas em direções selecionadas, ficando mal adaptada a um núcleo que deve suportar mudanças direcionais repetidas no plano.
Consequentemente, o aço elétrico não orientado totalmente processado é a classe de material normalmente utilizada para essas trajetórias. Sua textura cristalográfica é controlada para limitar as diferenças direcionais, em vez de criar uma única direção fácil dominante. A escolha relevante ainda não é simplesmente “alto teor de silício versus baixo teor de silício”. Ela inclui a categoria especificada, a espessura nominal, o estado de fornecimento, a resistividade, o isolamento superficial, a indução magnética, a frequência e o histórico de processamento.
O aço não orientado semiprocessado apresenta outra condição de projeto. A IEC 60404-8-3:2023 inclui espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm para tiras e chapas fornecidas no estado semiprocessado, juntamente com propriedades magnéticas, tolerâncias dimensionais e procedimentos de inspeção. O recozimento final pode fazer parte da rota de fabricação do usuário; portanto, o estado magnético após a estampagem e o tratamento térmico não pode ser inferido a partir da designação de um material totalmente processado. O Subcomitê A06.02 da ASTM lista a A683 para aço não orientado semiprocessado e a A677 para aço não orientado totalmente processado; essas designações não devem ser substituídas umas pelas outras.
Os núcleos de máquinas rotativas também sofrem componentes locais de fluxo produzidos pelo ranhuramento, pela saturação das pontas dos dentes, pelos harmônicos e pela assimetria mecânica. Esses campos podem diferir da excitação senoidal e uniforme utilizada em um catálogo ou em um ensaio normativo. A perda resultante pode aumentar mesmo quando a frequência nominal de operação permanece inalterada. Lâminas finas ajudam a reduzir as perdas clássicas por correntes parasitas porque cada chapa isolada restringe a trajetória da corrente circulante, mas um material mais fino não elimina automaticamente as perdas por histerese ou excedentes causadas por bordas danificadas, tensão ou fluxo distorcido.
Empilhamento, juntas e tensão local
O núcleo acabado contém mais aço do que o circuito magnético efetivamente aproveita. O fator de empilhamento é a razão entre o volume de aço sólido e o volume total empilhado; o restante é ocupado pelo revestimento, pela rugosidade superficial, pela ondulação e por pequenas folgas. Um fator de empilhamento menor exige uma densidade de fluxo maior no aço para produzir o mesmo fluxo médio através da seção transversal do núcleo. Isso pode aumentar as perdas e a corrente de magnetização, embora a chapa individual ainda atenda ao resultado original do ensaio Epstein.
O isolamento elétrico entre as lâminas é essencial para limitar as correntes parasitas interlaminares. A ASTM A976 fornece a estrutura de classificação ASTM para revestimentos isolantes de aços elétricos. Um revestimento danificado, contaminado, mal curado ou comprimido além de sua condição prevista pode criar pontes condutoras entre várias chapas. Essas pontes ampliam os circuitos das correntes parasitas. A categoria nominal do aço não mudou, mas o circuito elétrico no interior do empilhamento mudou.
O corte e a estampagem introduzem outra diferença entre o ensaio da chapa e o comportamento do núcleo. O cisalhamento deforma plasticamente o material próximo à borda, altera os domínios magnéticos locais e pode aumentar as perdas por histerese e excedentes. A estampagem pode impor uma deformação mais severa ao redor de furos e de seções estreitas dos dentes. Uma zona estreita danificada pode ter importância desproporcional quando ocupa uma grande fração de um dente ou quando o fluxo se concentra próximo à borda. A rebarbação, o uso de ferramentas adequadas, o recozimento para alívio de tensões quando o estado de fornecimento e o revestimento permitirem e o controle cuidadoso da folga são meios de limitar essa penalidade; nenhum deles altera retroativamente o resultado da categoria padronizada.
As rebarbas são defeitos tanto mecânicos quanto elétricos. Uma rebarba pode reduzir a folga efetiva entre lâminas adjacentes, perfurar ou deslocar o isolamento e formar contato condutor através do empilhamento. Também pode criar uma saliência geométrica local que concentre tensão durante a prensagem. O resultado é uma região com densidade de fluxo alterada e trajetórias adicionais para correntes circulantes.
As juntas merecem atenção específica. Em um canto de transformador, o fluxo deve passar de uma perna ou seção de culatra para outra. Mesmo uma junta step-lap bem projetada acrescenta relutância e cria um franjeamento local. Um encaixe inadequado, uma folga excessiva, lâminas desalinhadas ou uma rebarba podem concentrar o campo em apenas algumas chapas. A perda medida no núcleo completo pode então exceder o valor estimado pela multiplicação de uma perda específica da chapa pela massa.
A pressão de prensagem é necessária para manter a geometria, mas uma pressão excessiva ou desigual introduz tensão elástica e plástica. A tensão altera o movimento das paredes de domínio e pode reduzir a permeabilidade, especialmente nas proximidades de furos, cantos, juntas e dentes estreitos. O mesmo efeito ocorre quando as lâminas são deformadas durante o empilhamento ou quando uma estrutura restringe a expansão térmica. O projeto do núcleo deve especificar a distribuição de pressão, a planicidade, o encaixe das juntas, a condição do revestimento e a qualidade das bordas, além da designação do aço.
A regra prática é simples: selecione o material de acordo com a direção magnética e a condição de ensaio e, em seguida, projete a rota de fabricação para que essas propriedades sobrevivam à montagem. Um resultado padronizado pertence a um corpo de prova definido. Um núcleo de máquina é uma estrutura magnética tensionada, isolada e dotada de juntas.
Uma Estrutura Prática para Comparar Classes de Aços Elétricos
Compare materiais equivalentes
“Aço elétrico” descreve várias classes de materiais, não um único produto intercambiável. Um aço não orientado totalmente processado, um aço não orientado semiprocessado e um aço elétrico de grão orientado totalmente processado podem ser chamados de aços elétricos, embora atendam a diferentes circuitos magnéticos e exijam comparações distintas.
O aço elétrico não orientado totalmente processado é caracterizado depois que o fabricante conclui a rota de processamento magnético. Suas propriedades devem ser relativamente semelhantes em diferentes direções no plano, embora nunca sejam perfeitamente isotrópicas. A ASTM A677 abrange essa classe, principalmente para dispositivos magnéticos de 50 e 60 Hz. Suas classes são classificadas pela perda máxima no núcleo, medida a 60 Hz e 1,5 T pelo método de ensaio Epstein. Essa classificação só é útil quando o projeto opera próximo da mesma frequência, indução, método de ensaio e condição de fornecimento.
O aço não orientado semiprocessado envolve uma comparação diferente. O comprador ou fabricante pode realizar um recozimento final após a puncionagem, estampagem ou conformação, permitindo que o material desenvolva seu estado magnético especificado. A ASTM A683 trata do aço não orientado semiprocessado, enquanto a IEC 60404-8-3:2023 abrange tiras e chapas laminadas a frio não orientadas fornecidas no estado semiprocessado. A norma IEC inclui espessuras nominais de 0,47, 0,50, 0,64, 0,65 e 0,79 mm. Uma chapa semiprocessada e uma chapa totalmente processada com a mesma espessura nominal não são equivalentes simplesmente porque ambas apresentam uma designação de perda.
O aço elétrico de grão orientado pertence a outra categoria. Sua textura de Goss concentra a orientação cristalográfica favorável ao longo da direção de laminação, tornando-o particularmente adequado para circuitos magnéticos nos quais o fluxo segue essa direção. A ASTM A876 abrange aços de ferro-silício de baixo carbono de grão orientado, com aproximadamente 3,2% de silício, e inclui classes convencionais, de alta permeabilidade e riscadas a laser. A IEC 60404-8-7:2017 abrange chapas de grão orientado totalmente processadas, com espessuras nominais de 0,23, 0,27, 0,30 e 0,35 mm. Esses produtos mais finos podem apresentar menor perda por correntes parasitas que chapas não orientadas mais espessas, mas isso não os torna substitutos diretos em uma máquina rotativa com fluxo transversal ou rotativo significativo.
| Campo de comparação | Por que é importante |
|---|---|
| Classe do material | Determina a direcionalidade e o circuito magnético pretendido. |
| Estado de fornecimento | Determina se é esperado tratamento térmico adicional pelo usuário. |
| Espessura nominal | Influencia os caminhos das correntes parasitas clássicas. |
| Textura e direção | Controlam a permeabilidade direcional e a perda. |
| Frequência e indução | Definem a condição magnética de operação ou de ensaio. |
| Método aplicado ao corpo de prova | Define a geometria e o caminho magnético. |
| Revestimento e montagem | Controlam os caminhos das correntes entre lâminas no núcleo acabado. |
A primeira pergunta da comparação, portanto, não é “Qual classe apresenta o menor valor?”. É: “Esses materiais pertencem à mesma classe, ao mesmo estado de fornecimento e à mesma aplicação magnética?”
Uma lista de verificação de propriedades baseada em normas
Uma comparação útil registra a propriedade juntamente com suas condições de medição. Comece pela norma e pela designação da classe; em seguida, informe se o material é totalmente processado ou semiprocessado. O estado de processamento afeta a permeabilidade, a histerese, o comportamento na puncionagem, as tensões residuais e o resultado obtido após qualquer recozimento final exigido.
Registre a espessura nominal separadamente da espessura medida. A espessura afeta a perda clássica por correntes parasitas, pois o fluxo alternado induz correntes circulantes dentro da chapa; a redução da espessura da lâmina encurta seu percurso e aumenta a resistência elétrica nos circuitos de corrente relevantes. No entanto, a espessura, por si só, não especifica a perda total no núcleo. O estudo do KIT, publicado em 2017, separa a perda no núcleo de transformadores em contribuições de perda por histerese, perda clássica por correntes parasitas e perda excedente. O movimento das paredes de domínio produz perda por histerese, enquanto a variação do fluxo induz correntes parasitas; a perda excedente reflete processos dinâmicos adicionais nos domínios. Uma comparação de espessuras que ignore as outras duas contribuições pode identificar incorretamente o mecanismo dominante.
A frequência de ensaio e a indução devem aparecer ao lado de cada valor de perda. A ASTM A677 utiliza 60 Hz e 1,5 T como base de sua classificação. As classes de grão orientado exigem atenção especial: a prática da ASTM distingue as classes convencionais, designadas para ensaio a 1,5 T, de outras classes, designadas para ensaio a 1,7 T. Um valor medido a 1,5 T não pode ser comparado diretamente com outro medido a 1,7 T sem considerar o ponto diferente na curva de magnetização. A frequência também altera o equilíbrio entre as perdas por histerese, por correntes parasitas e excedente.
Informe o método de ensaio do corpo de prova. O ensaio Epstein calcula a média do comportamento magnético por meio de um conjunto definido de tiras, enquanto a ASTM A804/A804M destina-se principalmente a medições de corrente alternada unidirecional em aço elétrico de grão orientado, termicamente planificado, utilizado como material para lâminas de núcleos de transformadores. Os resultados da ASTM A804/A804M são comparáveis aos do método Epstein de 25 cm, mas os métodos não são designações intercambiáveis. A direção de medição é igualmente importante. Para aço não orientado, informe a direção ou o procedimento de cálculo da média. Para aço de grão orientado, especifique a direção de laminação, a direção transversal ou o ângulo entre o fluxo e a direção de laminação. Um resultado de grão orientado medido paralelamente à direção de laminação diz pouco sobre um circuito dominado por fluxo transversal.
A lista de verificação também deve incluir a permeabilidade, e não apenas a perda. Uma alta permeabilidade pode reduzir a corrente de magnetização e as tensões locais de fluxo, mesmo quando o valor informado de perda no núcleo é semelhante. O alinhamento dos grãos pode elevar a permeabilidade em uma direção, ao mesmo tempo que aumenta a anisotropia e torna mais difícil administrar juntas de canto, fluxo inclinado e componentes transversais. A riscagem a laser pode modificar a estrutura dos domínios e reduzir a perda em uma condição de ensaio especificada, mas não elimina o comportamento direcional.
Por fim, registre a classificação do revestimento isolante e a condição da superfície após a fabricação. A ASTM A976 fornece a estrutura de classificação dos revestimentos isolantes para aços elétricos. A espessura do revestimento, a resistência interlaminar, a puncionabilidade, a soldabilidade e o alívio de tensões após o corte afetam o núcleo montado. Um revestimento que eleva a resistência interlaminar pode reduzir as correntes circulantes entre as lâminas, enquanto um revestimento excessivo ou interfaces danificadas pode alterar o fator de empilhamento e o comportamento das juntas.
Quando uma perda nominal menor não é a resposta completa do projeto
Uma perda catalogada menor pode levar à seleção incorreta quando é obtida sob uma indução, frequência, direção ou método de ensaio diferente. O erro é especialmente grave na comparação entre materiais de grão orientado e não orientado. O aço de grão orientado pode oferecer perda muito baixa e alta permeabilidade ao longo da direção de laminação, mas o estator de um motor é submetido a fluxo rotativo, e uma junta de transformador contém desvios locais de fluxo. O aço não orientado sacrifica o desempenho direcional máximo em favor de um comportamento mais uniforme no plano, frequentemente simplificando o circuito magnético e o processo de fabricação.
A fabricabilidade também altera o resultado. A puncionagem introduz danos nas bordas e tensões residuais, que podem aumentar a perda por histerese e reduzir a permeabilidade. O material semiprocessado pode recuperar suas propriedades magnéticas durante um recozimento final controlado, mas essa etapa impõe restrições de atmosfera, temperatura, limpeza, dispositivos de fixação e dimensões. O material totalmente processado evita essa operação específica, mas continua sensível às tensões de corte, à fixação, à flexão e à pressão nas juntas.
O teor de silício e alumínio contribui para uma resistividade elétrica mais elevada e pode reduzir a perda por correntes parasitas, mas a composição não constitui uma classificação universal de desempenho. A textura, o tamanho de grão, o controle de precipitados, o histórico de recozimento, o revestimento e o estado de tensões podem superar uma comparação simples do teor de silício. Lâminas finas, revestimentos isolantes, teores maiores de silício e alumínio e o alinhamento dos grãos são mecanismos de controle de perdas — não indicadores intercambiáveis da adequação magnética geral.
Uma estrutura de comparação reutilizável é:
classe do material; estado de fornecimento e processamento; espessura nominal; textura e anisotropia; permeabilidade e perda informadas; indução de ensaio; frequência; método de ensaio do corpo de prova; direção magnética; classificação do revestimento e resistência interlaminar; condição de fabricação e de tensões; e o circuito magnético pretendido.
Somente depois que esses campos coincidirem, ou que suas diferenças tenham sido modeladas, uma classe deverá ser comparada com outra. A comparação correta é compatível com as condições, não apenas com os rótulos.
Referências
- [1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International standard, 2007. https://store.astm.org/a0677-07.html
- [2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International standard, 2017. https://store.astm.org/a0876-17r26.html
- [3] IEC 60404-8-7:2017. IEC standard, 2017. https://webstore.iec.ch/en/publication/32891
- [4] IEC 60404-8-3:2023. IEC standard, 2023. https://webstore.iec.ch/en/publication/68450
- [5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International standard, 2021. https://store.astm.org/a0804_a0804m-04r21.html
- [6] Transformer-core loss separation study. Karlsruhe Institute of Technology publication, 2017. https://publikationen.bibliothek.kit.edu/1000066142/4047647