




Czym jest stal elektrotechniczna — i czego nie mówi nazwa gatunku
Stal elektrotechniczna jako materiał obwodu magnetycznego
Stal elektrotechniczna to rodzina wyrobów w postaci ferromagnetycznych blach i taśm, zaprojektowanych do przewodzenia przemiennego strumienia magnetycznego przy kontrolowanych stratach. Nie jest to jeden skład chemiczny, jedna tekstura ani jeden stan przetworzenia. Z materiału tego wykonuje się blachy pakietowane lub taśmy zwijane stosowane w silnikach, generatorach, transformatorach, dławikach i innych obwodach magnetycznych, w których stal musi wielokrotnie ulegać magnesowaniu i rozmagnesowaniu bez przekształcania zbyt dużej ilości energii elektrycznej w ciepło.
Funkcja ta nakłada inne wymagania niż te stosowane wobec stali konstrukcyjnej. Rdzeń magnetyczny musi charakteryzować się dużą przenikalnością przy zakładanej indukcji roboczej, ograniczonymi stratami w rdzeniu przy zakładanej częstotliwości, wystarczającą wytrzymałością mechaniczną podczas manipulowania oraz elektrycznie izolowaną powierzchnią między sąsiednimi blachami. Dlatego stal poddaje się procesom topienia, walcowania, wyżarzania, obróbki powierzchniowej, a niekiedy także obróbce odkształceniowej lub laserowej, aby kontrolować jej właściwości magnetyczne.
Trzy klasy stali elektrotechnicznej
- W pełni przetworzona stal elektrotechniczna nieorientowana
- Dostarczana z ustalonym docelowym stanem magnetycznym i zaprojektowana tak, aby wykazywać względnie podobne właściwości magnetyczne w płaszczyźnie blachy.
- Częściowo przetworzona stal elektrotechniczna nieorientowana
- Dostarczana przed końcową obróbką cieplną użytkownika, mającą poprawić właściwości magnetyczne.
- W pełni przetworzona stal elektrotechniczna o ziarnie zorientowanym
- Dostarczana z silną teksturą krystalograficzną, która sprzyja namagnesowaniu w kierunku walcowania.
| Klasa materiału | Kierunkowość magnetyczna | Stan dostawy | Typowy kontekst projektowy |
|---|---|---|---|
| W pełni przetworzona stal elektrotechniczna nieorientowana | Względnie podobna odpowiedź magnetyczna w płaszczyźnie blachy | Końcowy stan magnetyczny ustalony | Maszyny wirujące |
| Częściowo przetworzona stal elektrotechniczna nieorientowana | Względnie podobna odpowiedź magnetyczna w płaszczyźnie blachy po końcowym przetworzeniu | Oczekiwane dalsze przetwarzanie przez użytkownika | Elementy maszyn wirujących wymagające końcowego wyżarzania |
| W pełni przetworzona stal elektrotechniczna o ziarnie zorientowanym | Silne uprzywilejowanie kierunku walcowania | W pełni przetworzona przed dostawą | Drogi magnetyczne transformatorów |
Należy rozróżniać trzy klasy wyrobów. W pełni przetworzona niezorientowana stal elektrotechniczna jest przeznaczona do uzyskiwania względnie podobnych właściwości magnetycznych w różnych kierunkach w płaszczyźnie blachy, dlatego powszechnie stosuje się ją w maszynach wirujących. Półprzetworzona niezorientowana stal elektrotechniczna jest dostarczana z założeniem, że dalsza poprawa właściwości magnetycznych nastąpi podczas końcowego wyżarzania wykonywanego przez użytkownika. W pełni przetworzona stal elektrotechniczna o ziarnie zorientowanym jest wytwarzana z silną teksturą krystalograficzną, tradycyjnie teksturą Gossa, dzięki czemu magnesowanie w kierunku walcowania jest szczególnie korzystne. Są to różne wyroby inżynierskie, a nie tylko różne punkty na skali zawartości krzemu.
Składniki strat w rdzeniu
- Straty histerezowe Energia rozpraszana wskutek nieodwracalnego ruchu ścian domen podczas cyklicznego magnesowania.
- Klasyczne straty wywołane prądami wirowymi Ciepło wytwarzane przez prądy krążące indukowane wewnątrz przewodzącej blachy.
- Straty dodatkowe Dodatkowe straty dynamiczne związane z przemieszczaniem się struktur domenowych i lokalnymi oddziaływaniami.
Mechanizmy powstawania strat wyjaśniają, dlaczego blachę dzieli się na warstwy. W badaniu Karlsruhe Institute of Technology z 2017 roku straty w rdzeniu transformatora podzielono na straty histerezowe, klasyczne straty od prądów wirowych oraz straty nadmiarowe. Straty histerezowe wynikają z nieodwracalnych aspektów ruchu ścian domen podczas cyklicznych zmian pola magnetycznego. Przemienny strumień magnetyczny indukuje również prądy krążące wewnątrz stali; te klasyczne prądy wirowe rozpraszają energię wskutek oporu elektrycznego. Straty nadmiarowe oznaczają dodatkowe straty dynamiczne związane z przemieszczaniem się struktur domenowych i ich lokalnymi wzajemnymi oddziaływaniami.
Cienka blacha ogranicza drogę dostępną dla prądów wirowych. Powłoka izolacyjna oddziela elektrycznie jedną warstwę od następnej. Zwiększenie zawartości krzemu i aluminium na ogół podnosi rezystywność elektryczną, natomiast obróbka i kontrola tekstury wpływają na ruch ścian domen oraz przenikalność. Zorientowanie ziaren może zmniejszać straty w preferowanym kierunku. Żaden z tych środków nie stanowi uniwersalnej zasady klasyfikacji: grubość, skład chemiczny, tekstura, powłoka, wyżarzanie, naprężenia i indukcja robocza oddziałują na siebie wzajemnie.
Oznaczenie gatunku a zmierzona właściwość magnetyczna
Oznaczenie gatunku ma znaczenie wyłącznie w połączeniu z właściwą normą i stanem dostawy. Nazwa umieszczona na świadectwie hutniczym sama w sobie nie określa jednej właściwości magnetycznej, którą można bez zmian przenieść na każdy projekt rdzenia. Oznaczenie identyfikuje klasę wyrobu i ramy specyfikacji, natomiast zmierzony wynik odnosi się do określonych warunków badania.
| Norma | Zakres | Dostawa lub funkcja |
|---|---|---|
| ASTM A677 | W pełni przetworzona stal elektrotechniczna nieorientowana | Specyfikacja materiału |
| ASTM A683 | Częściowo przetworzona stal elektrotechniczna nieorientowana | Specyfikacja materiału |
| ASTM A876 | W pełni przetworzona stal elektrotechniczna o ziarnie zorientowanym | Specyfikacja materiału |
| ASTM A976 | Powłoki izolacyjne stali elektrotechnicznej | Klasyfikacja powłok |
| ASTM A804/A804M | Jednokierunkowe pomiary magnetyczne | Metoda badania |
ASTM International udostępnia użyteczną mapę norm za pośrednictwem podkomitetu A06.02. ASTM A677 obejmuje w pełni przetworzone niezorientowane stale elektrotechniczne, ASTM A683 — półprzetworzone niezorientowane stale elektrotechniczne, ASTM A876 — w pełni przetworzone stale elektrotechniczne o ziarnie zorientowanym, a ASTM A976 klasyfikuje izolacyjne powłoki stosowane na stalach elektrotechnicznych. Rozróżnienie między A677 i A683 nie ma charakteru wyłącznie kosmetycznego. Pierwsza norma opisuje materiał dostarczany w końcowym stanie magnetycznym, druga zaś dotyczy materiału, którego końcowa obróbka może zmienić właściwości magnetyczne.
ASTM A677 klasyfikuje gatunki w pełni przetworzonej stali elektrotechnicznej nieorientowanej według maksymalnych strat w rdzeniu przy 60 Hz i 1.5 T, z zastosowaniem metody Epsteina. Strong evidence
[1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International. ASTM International standard, 2007.Zgodnie z ASTM A677 gatunki przeznaczone głównie do urządzeń magnetycznych pracujących przy częstotliwościach 50 i 60 Hz klasyfikuje się na podstawie maksymalnych strat w rdzeniu zmierzonych przy 60 Hz i 1,5 T metodą Epsteina, zgodnie z wydaniem z 2007 roku cytowanym tutaj. Zatem podaną wartość strat według A677 należy odczytywać jako „straty przy 60 Hz, 1,5 T, metodą Epsteina”, a nie jako stałą niezależną od częstotliwości. Wartość zmierzona przy 1,0 T lub przy 400 Hz odpowiada na inne pytanie.
| Oznaczenie stali o ziarnie zorientowanym | Określona indukcja podczas badania |
|---|---|
| Gatunki konwencjonalne | 1.5 T |
| Inne gatunki stali o ziarnie zorientowanym | 1.7 T |
Oznaczenia stali o ziarnie zorientowanym wymagają jeszcze większej ostrożności. ASTM A876, cytowana w wydaniu z 2017 roku, obejmuje niskowęglowe stale krzemowo-żelazowe o ziarnie zorientowanym, zawierające około 3,2% krzemu, i uwzględnia gatunki konwencjonalne, o wysokiej przenikalności oraz gatunki trasowane laserowo. Praktyka ASTM rozróżnia konwencjonalne gatunki o ziarnie zorientowanym przeznaczone do badań przy 1,5 T od innych gatunków o ziarnie zorientowanym przeznaczonych do badań przy 1,7 T. Gatunku charakteryzującego się niższymi zgłoszonymi stratami przy jednej indukcji nie można uznać za lepszy od innego gatunku badanego przy innej indukcji.
IEC 60404-8-3:2023 obejmuje walcowane na zimno taśmy i blachy z niezorientowanej stali elektrotechnicznej dostarczane w stanie półprzetworzonym. Wśród nominalnych grubości wymienia 0,47, 0,50, 0,64, 0,65 i 0,79 mm, a także określa wymagania dotyczące właściwości magnetycznych, wymiarów, tolerancji i kontroli. IEC 60404-8-7:2017 obejmuje walcowane na zimno taśmy i blachy ze stali o ziarnie zorientowanym, dostarczane w pełni przetworzone, w tym materiał o teksturze Gossa o nominalnych grubościach 0,23, 0,27, 0,30 i 0,35 mm. Oznaczenia grubości opisują wyroby w ramach danej normy; nie przewidują pełnego zachowania się pod względem strat każdego zmontowanego rdzenia.
Zawartość krzemu ma takie samo ograniczenie. Opis zawartości około 3,2% krzemu w ASTM A876 wskazuje istotny zakres składu chemicznego objętych nią stali o ziarnie zorientowanym, lecz sama zawartość krzemu nie ujawnia stopnia uporządkowania tekstury, sposobu kształtowania domen, zachowania powłoki, wrażliwości na naprężenia ani zmierzonych strat. Dwie stale o podobnej zawartości krzemu mogą reagować odmiennie, ponieważ różnią się sposobem walcowania, wyżarzania, wielkością ziaren i teksturą.
Dlaczego znaczenie mają częstotliwość, indukcja, kierunek i metoda badania próbki
Straty w rdzeniu są zależne od warunków. Częstotliwość zmienia liczbę cykli magnesowania na sekundę oraz wpływa na względny udział strat histerezowych, od prądów wirowych i nadmiarowych. Indukcja zmienia zakres zmian magnetycznych i może przenieść materiał do obszaru, w którym zachowanie ścian domen oraz lokalne nasycenie powodują znacznie większe straty. Grubość ma szczególne znaczenie dla strat od prądów wirowych, lecz nie można jej rozpatrywać w oderwaniu od rezystywności i jakości izolacji.
Kierunek ma decydujące znaczenie w przypadku stali o ziarnie zorientowanym. Jej korzystna droga przepływu strumienia magnetycznego przebiega w znacznym stopniu wzdłuż kierunku walcowania, podczas gdy droga poprzeczna lub ukośna może wykazywać inną przenikalność i inne straty. Stal niezorientowana jest mniej kierunkowa, ale nie jest całkowicie niezależna od kierunku. Krawędzie po cięciu, naprężenia powstałe podczas wykrawania, zginanie, połączenia i ściskanie mogą również zmienić wynik w porównaniu z wartością zmierzoną na nieodkształconej blasze.
ASTM A804/A804M określa jednokierunkowe pomiary dla termicznie spłaszczonej stali elektrotechnicznej o ziarnie zorientowanym, z wynikami porównywalnymi z metodą Epsteina dla próbek o długości 25 cm. Strong evidence
Metoda badania próbki określa geometrię i obwód magnetyczny wykorzystywane do uzyskania danej wartości. ASTM A804/A804M, cytowana w wydaniu z 2021 roku, jest przeznaczona przede wszystkim do jednokierunkowych pomiarów magnetycznych prądem przemiennym na termicznie wyrównanej stali elektrotechnicznej o ziarnie zorientowanym, stosowanej jako materiał na blachy rdzeni transformatorów. Jej wyniki są porównywalne z wynikami uzyskiwanymi metodą Epsteina dla próbek o długości 25 cm, lecz stwierdzenie to nie oznacza, że wszystkie badania magnetyczne są wzajemnie wymienne. Wynik uzyskany dla pojedynczego paska lub w jednym kierunku oraz wynik uzyskany metodą Epsteina należy identyfikować za pomocą metody, kierunku i sposobu przygotowania próbki.
Minimalny zakres danych dla odpowiedzialnego porównania
- Klasa materiału Określ, czy jest to stal nieorientowana, stal o ziarnie zorientowanym czy częściowo przetworzona stal nieorientowana.
- Norma i oznaczenie Podaj obowiązującą specyfikację oraz system oznaczania gatunku.
- Stan dostawy Określ, czy produkt jest w pełni przetworzony, czy częściowo przetworzony.
- Grubość Zapisz grubość nominalną oddzielnie od gatunku.
- Warunki magnetyczne Podaj częstotliwość, maksymalną indukcję, przebieg czasowy tam, gdzie ma to znaczenie, oraz kierunek walcowania tam, gdzie ma to znaczenie.
- Warunki badania i powierzchni Określ metodę badania próbki oraz stan powłoki.
Dlatego bezpieczny format porównania powinien obejmować klasę materiału, normę i oznaczenie, stan dostawy, nominalną grubość, częstotliwość, maksymalną indukcję, w odpowiednich przypadkach kierunek walcowania, metodę badania próbki oraz stan powłoki. Określenie „stal o ziarnie zorientowanym o grubości 0,30 mm” jest niepełne. Określenie „w pełni przetworzona stal o ziarnie zorientowanym, IEC 60404-8-7:2017, 0,30 mm, zmierzona w kierunku walcowania przy podanej częstotliwości i indukcji, określoną metodą” umożliwia odpowiedzialne porównanie.
Wartość strat w rdzeniu bez podania tych warunków nie jest uniwersalnym wskaźnikiem użytkowym. Jest jedynie pomiarem wyrwanym z kontekstu.
Trzy klasy materiałów: niezorientowana, z ziarnem zorientowanym i półprzetworzona
Stal elektrotechniczna nie stanowi jednej kategorii materiałów z pojedynczą skalą od „niskiej zawartości krzemu” do „wysokiej zawartości krzemu”. Pierwszym kryterium rozróżnienia jest klasa dostawy oraz struktura krystalograficzna: w pełni przetworzona stal elektrotechniczna niezorientowana, w pełni przetworzona stal elektrotechniczna z ziarnem zorientowanym albo półprzetworzona stal elektrotechniczna niezorientowana. Każda z tych klas trafia do użytkownika w innym stanie metalurgicznym, jest mierzona przy innych kierunkach magnetycznych i w innych warunkach badania, a także może odmiennie reagować na wykrawanie, odprężanie, powlekanie i montaż.
Podkomitet ASTM A06.02 stanowi użyteczną mapę norm. ASTM A677 obejmuje w pełni przetworzoną stal elektrotechniczną niezorientowaną; ASTM A683 obejmuje półprzetworzoną stal elektrotechniczną niezorientowaną; ASTM A876 obejmuje w pełni przetworzoną stal elektrotechniczną z ziarnem zorientowanym; natomiast ASTM A976 klasyfikuje powłoki izolacyjne stali elektrotechnicznej. Odpowiednie dokumenty IEC wprowadzają ważne rozróżnienie: IEC 60404-8-3:2023 obejmuje walcowaną na zimno taśmę i blachę elektrotechniczną niezorientowaną dostarczaną w stanie półprzetworzonym, podczas gdy IEC 60404-8-7:2017 obejmuje walcowaną na zimno taśmę i blachę elektrotechniczną z ziarnem zorientowanym, dostarczaną w stanie w pełni przetworzonym.
Wyniku magnetycznego nie można określić wyłącznie na podstawie oznaczenia gatunku. Częstotliwość, indukcja szczytowa, metoda badania próbki, kierunek walcowania, grubość, powłoka oraz stan dostawy muszą towarzyszyć każdej podanej wartości strat w rdzeniu lub przenikalności.
W pełni przetworzona stal elektrotechniczna niezorientowana
W pełni przetworzona stal elektrotechniczna niezorientowana jest projektowana tak, aby jej właściwości magnetyczne były w znacznym stopniu ustalone, zanim materiał trafi do producenta komponentów. Jej ziarna nie wykazują silnego preferowanego uporządkowania charakterystycznego dla transformatorowej stali elektrotechnicznej z ziarnem zorientowanym. Zamiast tego odpowiedź magnetyczna w płaszczyźnie blachy jest w przybliżeniu izotropowa: strumień może przemieszczać się w różnych kierunkach blachy bez bardzo dużej przewagi kierunku walcowania związanej z teksturą Gossa. Określenie „w przybliżeniu” ma znaczenie. Proces przetwarzania nadal powoduje powstawanie tekstury, naprężeń szczątkowych, efektów krawędziowych i różnic kierunkowych, dlatego „niezorientowana” nie oznacza całkowitej niezależności od kierunku.
ASTM A677, przywołana przez ASTM International w 2007 roku, obejmuje w pełni przetworzone stale elektrotechniczne niezorientowane stosowane przede wszystkim w urządzeniach magnetycznych o częstotliwości 50 i 60 Hz. Gatunki klasyfikuje się na podstawie maksymalnych strat w rdzeniu mierzonych przy 60 Hz i 1,5 T, z zastosowaniem metody badania Epsteina. Jest to klasyfikacja oparta na badaniu, a nie uniwersalna wartość strat dla każdego silnika, generatora lub dławika. Próbka badana przy innej indukcji, częstotliwości lub postaci przebiegu może dać inny wynik. Wynik badania metodą Epsteina nie przewiduje również automatycznie zachowania magnetycznego rdzenia po wykrawaniu i montażu, gdyż na straty wpływają naprężenia po cięciu, zadziory, połączenia, ściskanie oraz lokalne odkształcenia strumienia.
Blacha niezorientowana jest zatem kojarzona z obwodami magnetycznymi, w których strumień zmienia kierunek wokół maszyny lub komponentu. Stojany silników i generatorów stanowią typowy przykład, chociaż sama klasa materiału nie narzuca konkretnej konstrukcji maszyny. Brak silnego uporządkowania jednokierunkowego sprawia, że średnia odpowiedź w płaszczyźnie blachy jest bardziej użyteczna, gdy strumień zmienia kierunek lub przebiega w kilku kierunkach blachy.
Straty w rdzeniu mają odrębne źródła fizyczne. W badaniu Karlsruhe Institute of Technology z 2017 roku straty w rdzeniu transformatora rozdzielono na składową histerezową, klasyczne straty wiroprądowe oraz straty nadmiarowe. Stratom histerezowym towarzyszy ruch ścian domen podczas odwracania magnesowania. Klasyczne straty wiroprądowe powstają, gdy zmienny strumień indukuje prądy wirowe w przewodzącej blasze. Straty nadmiarowe uwzględniają dodatkowe efekty dynamiczne związane z przemieszczaniem się struktur domenowych i ich lokalnymi wzajemnymi oddziaływaniami. Podane straty w rdzeniu dla danego gatunku są łącznym wynikiem pomiaru w określonych warunkach, a nie bezpośrednim pomiarem jednego mechanizmu.
Grubość jest szczególnie związana z klasyczną składową strat wiroprądowych, ponieważ cieńsze blachy ograniczają rozmiar pętli prądowych. Izolacja elektryczna między blachami wykonuje to samo podstawowe zadanie elektryczne na poziomie pakietu. Zwiększenie zawartości krzemu i aluminium może podnosić rezystywność elektryczną, zmniejszając straty wiroprądowe, jednak skład chemiczny wpływa również na indukcję nasycenia, ciągliwość, podatność na przetwarzanie i teksturę. Zawartość procentowa krzemu jest zatem zmienną projektową, a nie zamiennikiem klasyfikacji materiału ani zmierzonych strat.
W pełni przetworzony materiał może nadal ulegać zmianom właściwości podczas wytwarzania. Wykrawanie powoduje odkształcenie plastyczne i naprężenia szczątkowe w pobliżu krawędzi cięcia. Spawanie, ściskanie i ostre gięcia mogą zmienić lokalną przenikalność oraz zwiększyć straty. Słowo „przetworzona” opisuje stan dostawy stali; nie gwarantuje, że gotowy rdzeń zachowa wynik badania blachy uzyskany przez dostawcę.
W pełni przetworzona stal elektrotechniczna z ziarnem zorientowanym
Tekstura Gossa Tekstura krystalograficzna w stali elektrotechnicznej o ziarnie zorientowanym, w której korzystny kierunek łatwego magnesowania przebiega w przybliżeniu wzdłuż kierunku walcowania.
W pełni przetworzona stal elektrotechniczna z ziarnem zorientowanym jest celowo projektowana tak, aby wykazywała silną preferencję krystalograficzną. W typowej teksturze transformatorowej kierunek łatwego magnesowania jest ściśle zbliżony do kierunku walcowania. Właściwości magnetyczne są w konsekwencji silnie kierunkowe: przenikalność jest wysoka, a straty stosunkowo korzystne, gdy strumień przebiega w kierunku walcowania, natomiast zachowanie w kierunku poprzecznym lub prostopadłym do kierunku walcowania może być znacząco odmienne. Gatunku z ziarnem zorientowanym nigdy nie należy opisywać za pomocą jednej, niezależnej od kierunku wartości magnetycznej.[2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International. ASTM International standard, 2017.[3] IEC 60404-8-7:2017. International Electrotechnical Commission. IEC standard, 2017.
ASTM A876, zidentyfikowana przez ASTM International w 2017 roku, obejmuje niskowęglowe stale krzemowo-żelazowe z ziarnem zorientowanym, zawierające około 3,2% krzemu, i uwzględnia gatunki konwencjonalne, o wysokiej przenikalności oraz trawione laserowo. IEC 60404-8-7:2017 obejmuje walcowaną na zimno taśmę i blachę z ziarnem zorientowanym, dostarczaną w stanie w pełni przetworzonym. Wymienione grubości nominalne obejmują 0,23, 0,27, 0,30 i 0,35 mm, czyli są znacznie mniejsze od nominalnych grubości stali elektrotechnicznej niezorientowanej półprzetworzonej określonych w IEC 60404-8-3:2023.
Grubości te nie tworzą uniwersalnej skali właściwości użytkowych. Wpływ mają orientacja ziaren, rozdrobnienie domen, powłoka, stan naprężeń oraz warunki badania magnetycznego. Trawienie laserowe jest na przykład zabiegiem kontroli domen, którego celem jest modyfikacja zachowania magnetycznego; nie zmienia ono blachy z ziarnem zorientowanym w blachę niezorientowaną.
Praktyka ASTM rozróżnia również konwencjonalne gatunki z ziarnem zorientowanym, oznaczone do badania przy 1,5 T, od innych gatunków z ziarnem zorientowanym, oznaczonych do badania przy 1,7 T. Indukcja musi być podawana wraz z wartością właściwości. „Straty w rdzeniu dla gatunku z ziarnem zorientowanym” to określenie niepełne, jeśli nie podano częstotliwości, indukcji, metody badania próbki i kierunku. ASTM A804/A804M:2021 jest przeznaczona przede wszystkim do jednokierunkowych pomiarów magnetycznych prądu przemiennego na termicznie spłaszczonej stali elektrotechnicznej z ziarnem zorientowanym, stosowanej jako materiał na blachy rdzeni transformatorów. Jej wyniki są porównywalne z wynikami uzyskiwanymi metodą Epsteina dla próbek o długości 25 cm, jednak porównanie to nadal zależy od określonej próbki i procedury.
Orientacja ziaren umożliwia projektowanie rdzeni transformatorów, w których główny przebieg strumienia można poprowadzić wzdłuż kierunku walcowania. Połączenia przerywają tę drogę, a w pobliżu naroży lub obszarów połączeń schodkowych strumień lokalnie może skręcać w poprzek blachy. Zmierzona właściwość w kierunku walcowania opisuje zatem krytyczny kierunek materiału, a nie każdy punkt zmontowanego rdzenia.
Półprzetworzona stal elektrotechniczna niezorientowana
Półprzetworzona stal elektrotechniczna niezorientowana trafia do producenta, zanim zostanie ustalony jej końcowy stan magnetyczny. Późniejsze operacje — zazwyczaj wykrawanie, a następnie określona obróbka cieplna — nadal wpływają na strukturę ziaren, naprężenia szczątkowe, kontrolę zawartości węgla, stan izolacji i straty magnetyczne. Stan dostawy jest częścią opisu gatunku, a nie drugorzędną informacją.[4] IEC 60404-8-3:2023. International Electrotechnical Commission. IEC standard, 2023.
IEC 60404-8-3:2023 obejmuje walcowaną na zimno taśmę i blachę elektrotechniczną niezorientowaną dostarczaną w stanie półprzetworzonym, o grubościach nominalnych 0,47, 0,50, 0,64, 0,65 i 0,79 mm. Norma określa właściwości magnetyczne, tolerancje wymiarowe i procedury kontroli. W mapie norm ASTM A06.02 odpowiednią pozycję zajmuje ASTM A683, dotycząca półprzetworzonej stali elektrotechnicznej niezorientowanej.
Częściowo przetworzona Stan dostawy, w którym oczekuje się od użytkownika dalszego przetwarzania, zazwyczaj końcowego wyżarzania, przed ustaleniem docelowego stanu magnetycznego.
Zbadana właściwość blachy półprzetworzonej przed obróbką cieplną u producenta nie musi być równa właściwości uzyskanej po tej obróbce. Wykrawanie może wprowadzać odkształcenia i uszkodzenia krawędzi, a następujący po nim cykl cieplny może zmniejszać część naprężeń i zmieniać końcową odpowiedź magnetyczną. Znaczenie mogą mieć temperatura, czas, atmosfera, sposób prowadzenia procesu w piecu, geometria komponentu oraz zachowanie powłoki. Dlatego dwa rdzenie wykonane z materiału o tym samym oznaczeniu dostawy mogą różnić się właściwościami, jeśli różnią się przebiegiem wytwarzania.
Klasa ta jest często mylona z w pełni przetworzoną stalą elektrotechniczną niezorientowaną, ponieważ oba materiały są niezorientowane i oba mogą być stosowane w obwodach magnetycznych maszyn wirujących. Różnicę stanowi nieukończona ścieżka obróbki magnetycznej. Grubość, zawartość krzemu i określenie „niezorientowana” nie wskazują, czy oczekuje się późniejszej obróbki. W pierwszej kolejności należy sprawdzić właściwą normę i stan dostawy; dopiero wtedy podane częstotliwość, indukcja, kierunek, metoda badania próbki i składowe strat umożliwiają miarodajne porównanie.
Jak Normy ASTM i IEC Porządkują Gatunki Stali Elektrotechnicznej
Normy dotyczące stali elektrotechnicznej nie tworzą jednej uniwersalnej tabeli gatunków. Dzielą Materiał według klasy magnetycznej, stanu przetworzenia, postaci wyrobu, warunków badania oraz izolacji powierzchniowej. Oznaczenia zawartego w jednym dokumencie nie można zatem odczytywać jako bezpośredniego odpowiednika oznaczenia z innego dokumentu.
Podstawowy schemat ASTM wynika z prac Podkomitetu A06.02. ASTM A677 obejmuje w pełni przetworzoną nieorientowaną stal elektrotechniczną; ASTM A683 — półprzetworzoną nieorientowaną stal elektrotechniczną; ASTM A876 — w pełni przetworzoną stal elektrotechniczną o ziarnie zorientowanym; natomiast ASTM A976 klasyfikuje powłoki izolacyjne stali elektrotechnicznej. Dokumenty te pełnią różne funkcje. A677 i A876 są specyfikacjami Materiałowymi, A976 dotyczy klasyfikacji powłok, a Normy badań, takie jak ASTM A804/A804M, określają sposób pomiaru poszczególnych właściwości magnetycznych.
Dokumenty IEC organizują Materiał w sposób podobny, lecz nieidentyczny. IEC 60404-8-3:2023 obejmuje walcowaną na zimno taśmę i blachę z nieorientowanej stali elektrotechnicznej dostarczaną w stanie półprzetworzonym. IEC 60404-8-7:2017 obejmuje walcowaną na zimno taśmę i blachę ze stali elektrotechnicznej o ziarnie zorientowanym, dostarczaną w stanie w pełni przetworzonym. Normy określają dozwolone kategorie wyrobów i wymagane właściwości; nie przekształcają grubości, zawartości krzemu ani klasy powłoki w uniwersalny ranking właściwości użytkowych.
ASTM A677 i gatunki w pełni przetworzonej stali nieorientowanej
ASTM A677 jest specyfikacją dotyczącą w pełni przetworzonych nieorientowanych stali elektrotechnicznych, stosowanych przede wszystkim w urządzeniach magnetycznych pracujących przy częstotliwości 50 i 60 Hz. Określenie „nieorientowana” oznacza, że właściwości magnetyczne nie są skoncentrowane w jednym, celowo wytworzonym kierunku walcowania, tak jak ma to miejsce w przypadku ziarnowo orientowanej stali transformatorowej. Materiał jest dostarczany w stanie zapewniającym gotowe właściwości magnetyczne, dlatego od nabywcy nie oczekuje się przeprowadzenia końcowego wyżarzania odprężającego, które jest charakterystyczne dla materiału półprzetworzonego.
Zgodnie z ASTM A677 gatunki klasyfikuje się według maksymalnej straty w rdzeniu mierzonej przy 60 Hz i 1,5 T metodą próby Epsteina, zgodnie z opisem ASTM International zarejestrowanym w 2007 r. Stwierdzenie to zawiera cztery niezbędne kwalifikatory: maksymalną stratę, częstotliwość 60 Hz, indukcję 1,5 T oraz próbki Epsteina. Pominięcie któregokolwiek z nich sprawia, że porównanie gatunków staje się niepełne. Strata zmierzona przy 50 Hz, przy innej indukcji lub z użyciem próbek o innej geometrii nie jest tą samą raportowaną właściwością.
Samo oznaczenie „w pełni przetworzona” nie mówi również nic o dokładnym podziale na straty histerezowe, klasyczne straty wiroprądowe i straty dodatkowe. W badaniu Karlsruhe Institute of Technology z 2017 r. potraktowano je jako odrębne składniki strat w rdzeniu transformatora. Ruch ścian domen magnetycznych przyczynia się do powstawania strat histerezowych. Zmienny strumień magnetyczny wywołuje prądy wirowe w blasze, powodując klasyczne straty wiroprądowe, natomiast straty dodatkowe odzwierciedlają dodatkowe dynamiczne procesy domenowe. Na wzajemne proporcje tych składników wpływają wielkość ziaren, tekstura, naprężenia resztkowe, grubość blachy oraz izolacja elektryczna.
Normę A677 należy zatem odczytywać jako określone ramy specyfikacji i badań, a nie jako twierdzenie, że każdy gatunek stali nieorientowanej zachowuje się identycznie w silniku, reaktorze lub elemencie pracującym przy wysokiej częstotliwości. Indukcja badania wynosząca 1,5 T stanowi część klasyfikacji gatunku. Nie jest ogólną granicą eksploatacyjną.
ASTM A683 obejmuje sąsiednią kategorię: półprzetworzoną nieorientowaną stal elektrotechniczną. Jej uwzględnienie na mapie Norm A06.02 ma znaczenie, ponieważ blacha półprzetworzona jest dostarczana w stanie wymagającym dalszego przetwarzania, zazwyczaj końcowego wyżarzania, zanim zostanie osiągnięty jej zamierzony stan magnetyczny. A677 i A683 rozdzielają zatem nie tylko klasy magnetyczne, lecz także stany dostawy. Określanie obu wyrobów po prostu jako „nieorientowanej stali elektrotechnicznej” ukrywa różnicę technologiczną, która może zmienić zmierzony wynik po przetworzeniu Materiału przez użytkownika.
ASTM A876 i oznaczenia stali o ziarnie zorientowanym
ASTM A876 obejmuje w pełni przetworzone, niskowęglowe, krzemowo-żelazowe stale elektrotechniczne o ziarnie zorientowanym, zawierające około 3,2% krzemu, zgodnie z opisem ASTM International z 2017 r. Ich tekstura krystalograficzna jest kształtowana w taki sposób, aby właściwości magnetyczne były szczególnie korzystne w kierunku walcowania. Jest to inna klasa Materiału niż w pełni przetworzona stal nieorientowana, a nie tylko jej odmiana o wyższej zawartości krzemu.
Specyfikacja obejmuje konwencjonalne gatunki o ziarnie zorientowanym, gatunki o wysokiej przenikalności oraz gatunki z trasowaniem laserowym. Kategoria z trasowaniem laserowym wskazuje na technologię przetwarzania ukierunkowaną na modyfikację struktury domenowej i strat magnetycznych; nie oznacza, że Materiał można porównywać z gatunkiem bez trasowania bez zastosowania takich samych warunków badań. Praktyka oznaczania gatunków ASTM rozróżnia również konwencjonalne gatunki o ziarnie zorientowanym przeznaczone do badań przy 1,5 T od innych gatunków o ziarnie zorientowanym przeznaczonych do badań przy 1,7 T. Indukcję należy podawać razem z raportowaną właściwością. Liczbowa wartość straty bez określonej indukcji jest niepełna.
Kierunek walcowania ma szczególne znaczenie w przypadku stali o ziarnie zorientowanym. Wyniku pomiaru uzyskanego równolegle do kierunku walcowania nie można bezpośrednio przenosić na obszar poprzeczny ani na strefę krawędzi ciętej w wykonanym rdzeniu. Cięcie, wykrawanie, gięcie, konstrukcja połączeń oraz przyłożone naprężenia mogą zaburzać właściwości magnetyczne, które specyfikacja mierzy na próbkach kontrolowanych.
ASTM A804/A804M jest przede wszystkim Normą pomiarową dotyczącą jednokierunkowych właściwości magnetycznych przy prądzie przemiennym w pełni przetworzonej, płasko wyżarzanej stali elektrotechnicznej o ziarnie zorientowanym. Jej wyniki są porównywalne z wynikami uzyskiwanymi metodą Epsteina na próbkach o długości 25 cm, jak stwierdzono w zapisie wydania ASTM z 2021 r. Nie zastępuje ona specyfikacji Materiałowej A876 i nie należy traktować jej jako odrębnej rodziny gatunków. Dostarcza jedynie metody badań odpowiedniej klasy Materiału rdzeni o ziarnie zorientowanym.
IEC 60404-8-3:2023 i IEC 60404-8-7:2017
IEC 60404-8-3:2023 określa wymagania dotyczące walcowanej na zimno taśmy i blachy z nieorientowanej stali elektrotechnicznej, dostarczanej w stanie półprzetworzonym. Podany w niej nominalny szereg grubości obejmuje 0,47, 0,50, 0,64, 0,65 i 0,79 mm. Dokument obejmuje właściwości magnetyczne, tolerancje wymiarowe oraz procedury kontroli jako elementy specyfikacji wyrobu.
Grubości te nie są zamiennymi nazwami gatunków. Grubość wpływa na klasyczne straty wiroprądowe, ponieważ cieńsza droga przewodzenia ogranicza odległość, na której mogą rozwijać się prądy wirowe, jednak mierzona strata w rdzeniu zależy również od rezystywności, izolacji, częstotliwości, indukcji, tekstury, naprężeń oraz końcowego stanu przetworzenia. Wyrób o grubości 0,50 mm nie jest automatycznie lepszy od wyrobu o grubości 0,65 mm w każdych warunkach badań lub zastosowania.
IEC 60404-8-7:2017 obejmuje walcowaną na zimno taśmę i blachę ze stali elektrotechnicznej o ziarnie zorientowanym, dostarczaną w stanie w pełni przetworzonym. Norma uwzględnia Materiał o teksturze Gossa w nominalnych grubościach 0,23, 0,27, 0,30 i 0,35 mm, a także klasy konwencjonalne i klasy o wysokiej przenikalności. Tekstura Gossa ustawia korzystne kierunki krystalograficzne zgodnie z kierunkiem walcowania, co wyjaśnia silnie kierunkowy charakter tego Materiału.
Dokumenty IEC i ASTM należy porównywać pod względem zakresu i warunków badań, a nie przez próbę tłumaczenia każdego oznaczenia słowo w słowo. IEC 60404-8-3 dotyczy półprzetworzonej blachy nieorientowanej, natomiast ASTM A677 dotyczy w pełni przetworzonej stali nieorientowanej. IEC 60404-8-7 dotyczy w pełni przetworzonej blachy o ziarnie zorientowanym, natomiast ASTM A876 obejmuje w pełni przetworzoną krzemowo-żelazową stal o ziarnie zorientowanym. Podobnie brzmiące określenia nie znoszą różnicy w stanie dostawy.
ASTM A976 dodaje kolejną warstwę, klasyfikując powłoki izolacyjne. Powłoka ogranicza kontakt elektryczny między blachami, a tym samym wpływa na prądy wirowe międzywarstwowe, jednak klasa powłoki nie jest gatunkiem stali magnetycznej. Podobnie zwiększona zawartość krzemu lub aluminium, cieńsza blacha, ukierunkowanie ziaren oraz izolacja powierzchniowa są mechanizmami ograniczania strat, a nie uniwersalnymi wskaźnikami zachowania danego Materiału. Oznaczenie Normowe zachowuje znaczenie wyłącznie wraz z klasą, stanem dostawy, częstotliwością, indukcją, metodą badania próbek oraz — w stosownych przypadkach — kierunkiem walcowania.
Nieorientowana stal elektrotechniczna: gatunki, przetwarzanie i zastosowania magnetyczne
Znaczenie stali nieorientowanej w stanie w pełni przetworzonym
W pełni przetworzona nieorientowana stal elektrotechniczna to walcowana na zimno, zawierająca krzem stal magnetyczna, dostarczana przez producenta w końcowym stanie magnetycznym. Jej ziarna nie są uporządkowane wzdłuż jednego dominującego kierunku krystalograficznego. Zamiast tego materiał jest przetwarzany tak, aby właściwości magnetyczne pozostawały w przybliżeniu podobne, gdy strumień przemieszcza się w różnych kierunkach w płaszczyźnie blachy. Określenie „nieorientowana” opisuje zatem teksturę magnetyczną, natomiast „w pełni przetworzona” opisuje stan dostawy. Żaden z tych terminów sam w sobie nie określa zawartości krzemu, grubości ani konkretnej wartości strat w rdzeniu.
To rozróżnienie ma znaczenie, ponieważ oznaczenia stali elektrotechnicznych są powiązane z normami i warunkami badań. ASTM A677 obejmuje w pełni przetworzone nieorientowane stale elektrotechniczne stosowane przede wszystkim w urządzeniach magnetycznych pracujących przy częstotliwości 50 i 60 Hz. Zgodnie z tą specyfikacją gatunki klasyfikuje się na podstawie maksymalnych strat w rdzeniu, mierzonych przy 60 Hz i 1,5 T metodą pomiaru Epsteina (ASTM International, 2007). Oznaczenie gatunku jest zatem wartością graniczną określoną dla danej procedury pomiarowej, a nie uniwersalną prognozą strat przy każdej częstotliwości, indukcji, postaci przebiegu, temperaturze czy kierunku magnesowania.
Wynik pomiaru metodą Epsteina również wymaga odpowiedniego kontekstu. Badanie wykorzystuje określony układ próbek i zdefiniowany zmienny warunek magnetyczny; nie odwzorowuje ono wszystkich naprężeń, połączeń, krawędzi po wykrawaniu, powłok ani lokalnych odkształceń strumienia występujących w stojanie silnika. Straty w rdzeniu mierzone przy 60 Hz i 1,5 T należy podawać wraz z tymi warunkami. Wartość pozbawiona informacji o częstotliwości, indukcji i metodzie badania próbki może prowadzić do mylącego porównania.
W pełni przetworzona blacha nieorientowana różni się od półprzetworzonej blachy nieorientowanej. Podkomisja ASTM A06.02 wskazuje ASTM A677 dla w pełni przetworzonej stali nieorientowanej oraz ASTM A683 dla półprzetworzonej stali nieorientowanej. IEC 60404-8-3:2023 obejmuje walcowane na zimno taśmy i blachy z nieorientowanej stali elektrotechnicznej dostarczane w stanie półprzetworzonym, w tym o grubościach nominalnych 0,47, 0,50, 0,64, 0,65 i 0,79 mm. Materiał półprzetworzony może być poddawany końcowemu wyżarzaniu po wykrawaniu, często jako element procesu technologicznego producenta, dlatego jego stan magnetyczny w chwili dostawy nie jest równoważny stanowi blachy w pełni przetworzonej.
To rozróżnienie zapobiega częstemu błędowi: traktowaniu grubości lub nominalnego poziomu zawartości krzemu tak, jak gdyby były one gatunkiem stali. Dwie blachy o tej samej grubości mogą różnić się teksturą, wielkością ziaren, naprężeniami resztkowymi, powłoką i zmierzonymi stratami. Z drugiej strony cieńsza blacha nie musi automatycznie charakteryzować się niższymi stratami całkowitymi, jeśli różnią się sposób przetwarzania lub warunki pomiaru magnetycznego.
Rola historii walcowania i wyżarzania
Zmienne produkcyjne wpływające na odpowiedź magnetyczną
- Zgniot na zimno Wprowadza dyslokacje, odkształcenia zmagazynowane i zmiany tekstury.
- Zdrowienie i rekrystalizacja Usuwają skutki odkształcenia i tworzą nowe struktury ziarnowe.
- Rozrost ziaren Zmienia gęstość granic ziaren i drogi przemieszczania się ścian domen magnetycznych.
- Cięcie i wykrawanie Powodują lokalne odkształcenie plastyczne i naprężenia resztkowe.
- Mocowanie i układanie w stos Wywierają naprężenia mechaniczne i mogą uszkadzać izolację międzywarstwową.
Walcowanie nadaje blasze geometrię, ale zmienia również jej stan wewnętrzny. Odkształcenie plastyczne powoduje powstawanie dyslokacji, modyfikuje teksturę krystalograficzną i magazynuje energię odkształcenia. Przed wyżarzaniem efekty te zwykle utrudniają ruch ścian domenowych i zwiększają straty magnetyczne. Wykrawanie, cięcie, gięcie i montaż mogą powodować dalsze lokalne naprężenia, szczególnie w pobliżu krawędzi cięcia. Końcowa właściwość jest zatem wynikiem procesu technologicznego, a nie wyłącznie składu chemicznego.
Wyżarzanie umożliwia zdrowienie i rekrystalizację. Podczas zdrowienia część zmagazynowanej energii odkształcenia zostaje uwolniona. Podczas rekrystalizacji powstają i rosną nowe ziarna, stosunkowo wolne od odkształceń. Wielkość ziaren i tekstura krystalograficzna zależą następnie od temperatury, czasu, warunków nagrzewania i chłodzenia, harmonogramu redukcji oraz wcześniejszych etapów wytwarzania stali. Rozrost ziaren może zmniejszyć liczbę granic ziaren, które napotykają przemieszczające się ściany domenowe, jednak nadmierny lub niewłaściwie kontrolowany rozrost może wpływać na właściwości mechaniczne i prowadzić do powstania nieodpowiedniej tekstury. Korzystny stan magnetyczny jest równowagą ustanowioną przez cały proces technologiczny.
Zawartość krzemu i aluminium wpływa na rezystywność elektryczną oraz zachowanie magnetyczne, jednak sam skład chemiczny nie określa parametrów użytkowych. Zwiększona rezystywność może ograniczać wirowe prądy elektryczne, natomiast walcowanie i wyżarzanie decydują o tym, jak skład chemiczny przejawia się poprzez teksturę, wielkość ziaren i stan naprężeń. Dlatego dwa nominalnie podobne gatunki mogą wykazywać różne straty, jeśli jeden z nich został poddany odkształceniom podczas wytwarzania lub zbadany po innym procesie wyżarzania.
Same straty składają się z odrębnych części. W badaniu Karlsruhe Institute of Technology z 2017 roku opisano straty w rdzeniu transformatora jako sumę składowej histerezowej, klasycznej składowej strat od prądów wirowych oraz składowej strat dodatkowych. Straty histerezowe wiążą się z nieodwracalnym ruchem ścian domenowych i zmianami namagnesowania. Klasyczne straty od prądów wirowych powstają, gdy zmienny strumień indukuje prądy elektryczne w stali. Straty dodatkowe obejmują dodatkowe efekty dynamiczne związane z ruchem i wzajemnym oddziaływaniem domen magnetycznych. Składowe te reagują w różny sposób na częstotliwość, indukcję, rezystywność, strukturę ziaren i naprężenia.
Grubość blachy wpływa przede wszystkim na dostępną drogę dla prądów wirowych, dlatego cieńsze blachy mogą ograniczać tę składową strat. Nie eliminuje ona jednak strat histerezowych ani dodatkowych. Gatunek nominalnie niskostratny nie zachowa też swoich parametrów uzyskanych w badaniu, jeśli wykrawanie spowoduje znaczne naprężenia resztkowe lub jeśli blachy zostaną elektrycznie połączone przez uszkodzoną powłokę.
Izolacja powierzchniowa jest częścią układu magnetycznego. Powłoka izolacyjna zwiększa opór elektryczny między sąsiednimi blachami i ogranicza prąd płynący między warstwami. ASTM A976 dotyczy klasyfikacji powłok izolacyjnych stosowanych na stalach elektrotechnicznych. Rodzaj powłoki, jej pokrycie, przyczepność, utwardzenie oraz uszkodzenia powstałe podczas cięcia lub układania mogą wpływać na straty w zmontowanym rdzeniu. Podłoże stalowe i jego powłokę należy zatem rozpatrywać łącznie.
Dlaczego zachowanie nieorientowane ma znaczenie w wirujących obwodach magnetycznych
Transformator na ogół kieruje strumień wzdłuż preferowanego kierunku, co pozwala wykorzystać silne uporządkowanie krystalograficzne ziarnowej stali elektrotechnicznej. Silnik lub generator działa inaczej. W miarę ruchu wirnika zęby i jarzmo stojana doświadczają strumienia magnetycznego, którego kierunek zmienia się wokół maszyny. Strumień lokalnie również zmienia kierunek w pobliżu nasad zębów, żłobków, narożników i połączeń. Blacha charakteryzująca się niskimi stratami wyłącznie w jednym uprzywilejowanym kierunku nie zapewniałaby tych właściwości w całym wirującym obwodzie.
Stal nieorientowana rozwiązuje ten problem kierunkowy poprzez ograniczenie różnic między odpowiedziami magnetycznymi w płaszczyźnie blachy. Celem nie jest identyczne zachowanie w każdym kierunku; rzeczywista tekstura i sposób przetwarzania nadal powodują różnice kierunkowe. Chodzi o uzyskanie odpowiedniej odpowiedzi magnetycznej w zmieniających się drogach strumienia występujących w maszynach wirujących.[5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International. ASTM International standard, 2021.
Rozróżnienie względem stali ziarnowej orientowanej jest wyraźnie określone w zestawieniu norm. ASTM A876 obejmuje niskowęglowe, krzemowe stale żelazowe o orientowanych ziarnach, zawierające około 3,2% krzemu, w tym gatunki konwencjonalne, o wysokiej przenikalności oraz trasowane laserowo. IEC 60404-8-7:2017 obejmuje w pełni przetworzoną blachę ziarnową orientowaną o nominalnych grubościach 0,23, 0,27, 0,30 i 0,35 mm. Konwencjonalne gatunki ziarnowe orientowane są przeznaczone do badań przy 1,5 T, natomiast pozostałe gatunki ziarnowe orientowane są przeznaczone do badań przy 1,7 T. ASTM A804/A804M jest przeznaczona przede wszystkim do pomiarów jednokierunkowych na termicznie prostowanej stali ziarnowej orientowanej, a uzyskane wyniki są porównywalne z wynikami metody Epsteina dla próbek o długości 25 cm. Wyników tych nie należy bezpośrednio przenosić na nieorientowany gatunek przeznaczony do maszyn wirujących.
W przypadku materiału nieorientowanego inżynierowie porównują odpowiednie straty i przenikalność przy częstotliwości, indukcji, postaci przebiegu, kierunku walcowania, metodzie badania próbki i stanie dostawy odpowiadających danemu zastosowaniu. Właściwe pytanie nie brzmi, czy blacha zawiera więcej krzemu albo czy jest cieńsza. Należy ustalić, czy jej przetworzona struktura magnetyczna, izolacja i zmierzone straty pozostają odpowiednie w sytuacji, gdy strumień wielokrotnie zmienia kierunek w gotowym rdzeniu.
Stal elektrotechniczna o ziarnach zorientowanych i tekstura Gossa

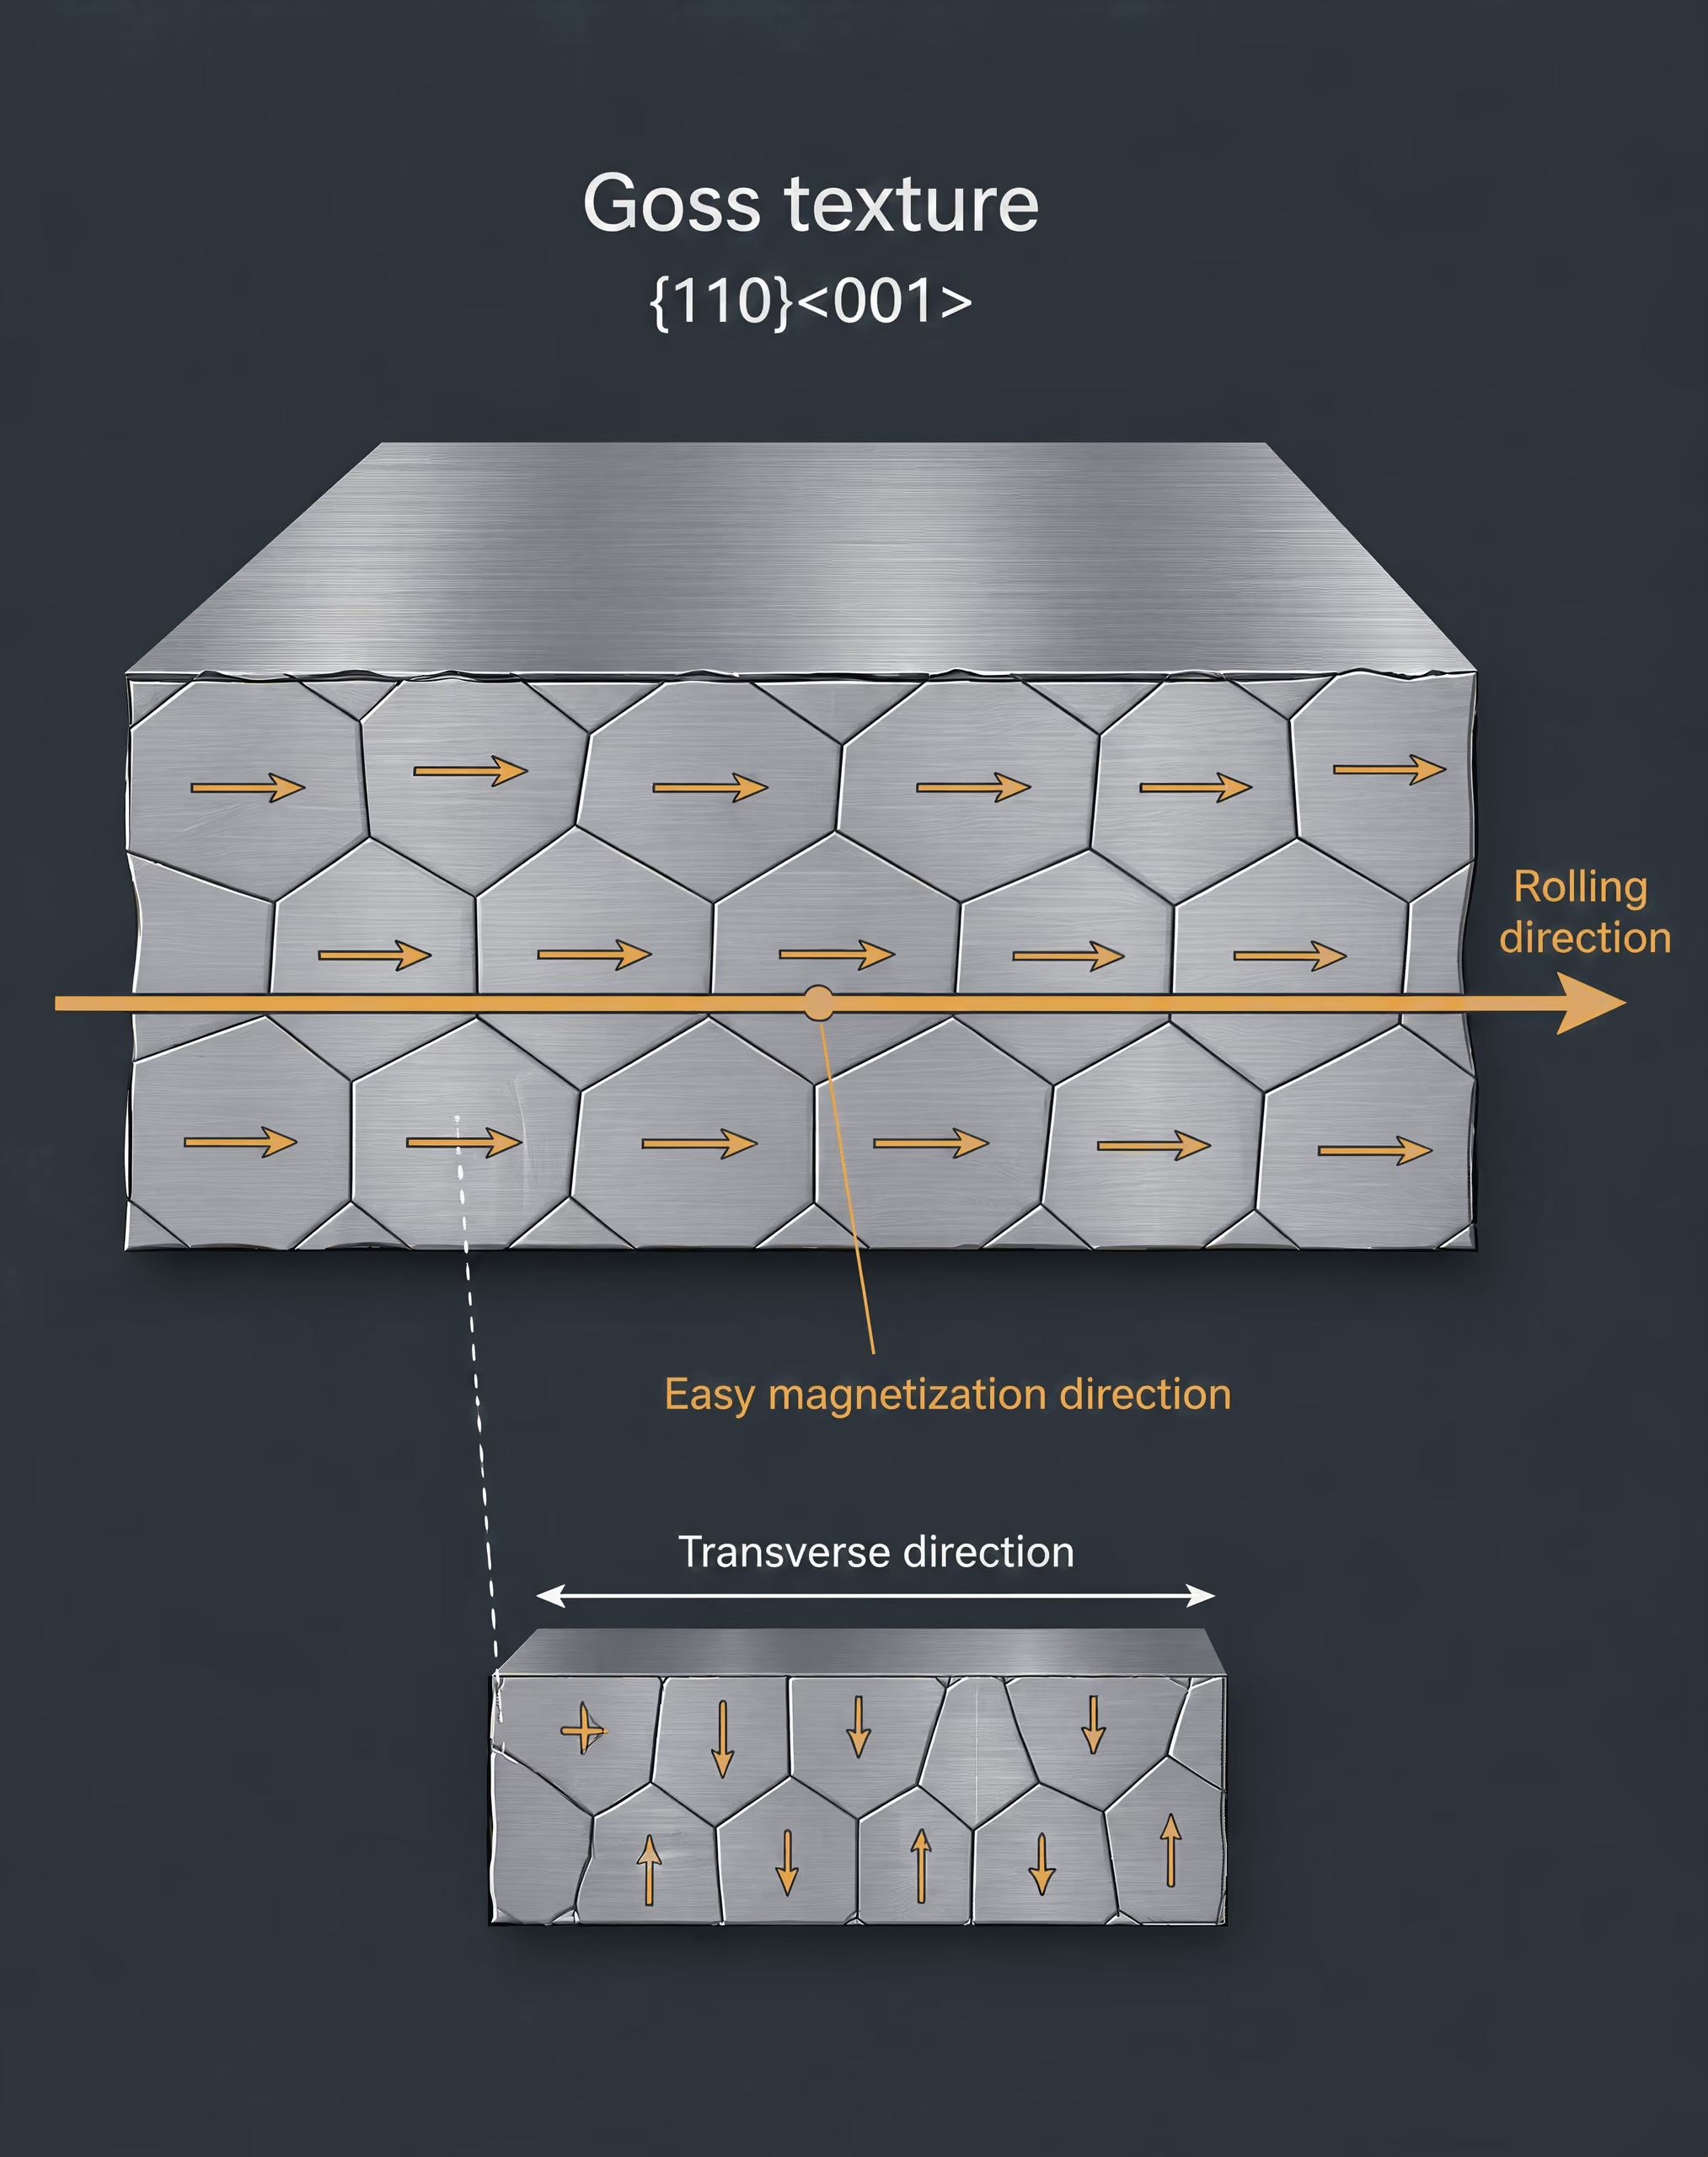
Tekstura Gossa i namagnesowanie w kierunku walcowania
Stal elektrotechniczna o ziarnach zorientowanych nie jest definiowana wyłącznie przez zawartość krzemu ani grubość blachy. Jej cechą wyróżniającą jest kontrolowana tekstura krystalograficzna uzyskiwana w wyniku walcowania, wyżarzania i rekrystalizacji wtórnej. W pożądanej orientacji Gossa kryształ żelaza o strukturze regularnej przestrzennie centrowanej ma w przybliżeniu płaszczyznę \(\{110\}\) równoległą do powierzchni blachy, a kierunek \(\langle001\rangle\) równoległy do kierunku walcowania. Oznaczenie to często zapisuje się jako \(\{110\}\langle001\rangle\).
Orientacja ta ma znaczenie, ponieważ namagnesowanie jest łatwiejsze wzdłuż kierunków sześciennych \(\langle001\rangle\) niż wzdłuż trudniejszych kierunków krystalograficznych. Gdy wiele ziaren ma kierunek łatwego namagnesowania zbliżony do kierunku walcowania, domeny magnetyczne mogą powiększać się, a ścianki domen mogą przemieszczać się przy mniejszym natężeniu przyłożonego pola. W rezultacie uzyskuje się wysoką przenikalność magnetyczną i mniejsze straty histerezowe, gdy przemienny strumień przebiega w kierunku walcowania. W poprzek blachy ten sam materiał może wykazywać znacznie odmienne właściwości magnetyczne. Wartość zmierzona poprzecznie do kierunku walcowania nie jest zatem zamienna z wartością zmierzoną w kierunku walcowania.
Tekstura nigdy nie jest idealnie jednorodna. Ziarna odchylają się od idealnej orientacji Gossa, a rozkład tych odchyleń wpływa na przenikalność magnetyczną, pole koercji i straty. Znaczenie mają również lokalna tekstura, wielkość ziaren, naprężenia szczątkowe, stan powierzchni oraz oddziaływania magnetyczne między sąsiednimi ziarnami. Sama nazwa gatunku nie może wyrażać tych zmiennych.
Blachę o ziarnach zorientowanych stosuje się zwykle tak, aby droga magnetyczna była zgodna z kierunkiem walcowania, jak w ramionach i jarzmach transformatorów. Cięcie, konstrukcja połączeń, odkształcenia powstające podczas wykrawania, zginanie i zaciskanie mogą zakłócać zamierzone właściwości. Taśma zmierzona jako nieuszkodzona, w pełni przetworzona próbka może zatem wykazywać mniejsze straty niż gotowy rdzeń zawierający krawędzie po cięciu, połączenia i przyłożone naprężenia.
Straty w rdzeniu należy również rozdzielać na poszczególne składniki fizyczne. W badaniu Karlsruhe Institute of Technology opublikowanym w 2017 r. straty w rdzeniu transformatora przedstawiono jako sumę strat histerezowych, klasycznych strat wiroprądowych i strat nadmiarowych. Straty histerezowe są związane z nieodwracalnym ruchem i obrotem ścianek domen podczas każdego cyklu namagnesowania. Klasyczne straty wiroprądowe wynikają z prądów indukowanych przez zmienny strumień magnetyczny, natomiast straty nadmiarowe stanowią dodatkowe straty dynamiczne związane z niejednorodnym ruchem ścianek domen i lokalnymi procesami magnetycznymi.
Cienka blacha ogranicza drogi dostępne dla prądów wirowych. Elektrycznie izolacyjna powłoka dodatkowo zwiększa opór elektryczny między poszczególnymi warstwami blachy, ograniczając krążenie prądu przez pakiet rdzenia. Krzem i aluminium mogą zwiększać rezystywność elektryczną, lecz ich działanie jest również powiązane z teksturą, procesem przetwarzania, ciągliwością, strukturą ziaren i wyżarzaniem. Żaden z tych środków, rozpatrywany niezależnie, nie identyfikuje całkowitych strat właściwych dla danego gatunku.
Warunki badania należy podawać wraz z każdym stwierdzeniem dotyczącym właściwości. Określenie „straty w rdzeniu” bez podania częstotliwości, indukcji szczytowej, metody badania próbki i kierunku jest niepełne. W przypadku pomiarów jednokierunkowych norma ASTM A804/A804M-04(2021) jest przeznaczona przede wszystkim do termicznie spłaszczonej stali elektrotechnicznej o ziarnach zorientowanych i daje wyniki porównywalne z metodą Epsteina dla próbek o długości 25 cm. Jej pomiar ma szczególne znaczenie w odniesieniu do materiału na blachy rdzeni transformatorów, w których strumień ma przebiegać w jednym kierunku, a nie obracać się, jak ma to miejsce w wielu rdzeniach silników.
Klasy konwencjonalne i o wysokiej przenikalności magnetycznej
Norma IEC 60404-8-7:2017 obejmuje walcowaną na zimno taśmę i blachę elektrotechniczną o ziarnach zorientowanych, dostarczane w stanie w pełni przetworzonym. Zakres normy obejmuje materiały o teksturze Gossa i nominalnych grubościach 0,23, 0,27, 0,30 i 0,35 mm oraz rozróżnia klasy konwencjonalne i klasy o wysokiej przenikalności magnetycznej. Określenie „w pełni przetworzony” oznacza, że przed dostawą zakończono obróbkę magnetyczną, w tym końcowe wyżarzanie i obróbkę izolacyjną określone dla danego wyrobu; od użytkownika nie oczekuje się uzyskania właściwości magnetycznych w wyniku dodatkowego końcowego wyżarzania.
Oznaczenia „konwencjonalna” i „o wysokiej przenikalności magnetycznej” opisują klasy właściwości magnetycznych w obrębie stali o ziarnach zorientowanych. Nie oznaczają, że każda blacha o wysokiej przenikalności magnetycznej będzie miała mniejsze straty przy każdej możliwej indukcji, częstotliwości, w każdym kierunku lub w każdej konstrukcji rdzenia. Przenikalność magnetyczna zależy od pola i indukcji, natomiast straty w rdzeniu zmieniają się wraz z częstotliwością, indukcją szczytową, przebiegiem fali, naprężeniami, geometrią próbki i izolacją międzywarstwową.
Norma ASTM A876 dotyczy niskowęglowych, krzemowych stali o ziarnach zorientowanych, zawierających około 3,2% krzemu. Norma obejmuje kategorie: konwencjonalną, o wysokiej przenikalności magnetycznej oraz trasowaną laserowo. Praktyka oznaczania gatunków ASTM rozróżnia także konwencjonalne gatunki o ziarnach zorientowanych przeznaczone do badania przy 1,5 T od innych gatunków o ziarnach zorientowanych przeznaczonych do badania przy 1,7 T. Te oznaczenia indukcji mają zasadnicze znaczenie: wartości strat przy 1,5 T nie można bezpośrednio porównywać z wartością przy 1,7 T i traktować takiego porównania jako rankingu samej stali.
Jest to jeden z powodów, dla których numery gatunków i grubości są słabym substytutem zmierzonych danych magnetycznych. Cieńsza blacha zwykle zmniejsza klasyczne straty wiroprądowe, gdy pozostałe warunki są porównywalne, lecz wynik pomiaru odzwierciedla również jakość tekstury, rezystywność, opór powłoki, strukturę domen i narzucony przebieg indukcji. Oznaczenie wysokiej przenikalności magnetycznej wskazuje klasę zdefiniowaną wymaganiami właściwej normy; nie zmienia ono grubości w uniwersalny wskaźnik właściwości użytkowych.
Zestawienie norm dodatkowo wzmacnia rozróżnienie między klasami stali. Podkomitet ASTM A06.02 wskazuje normę ASTM A677 dla w pełni przetworzonej, niekierunkowej stali elektrotechnicznej, ASTM A683 dla półprzetworzonej, niekierunkowej stali elektrotechnicznej, ASTM A876 dla w pełni przetworzonej stali elektrotechnicznej o ziarnach zorientowanych oraz ASTM A976 dotyczącą klasyfikacji powłok izolacyjnych na stali elektrotechnicznej. Dokumenty te nie opisują jednej rodziny materiałów, które można stosować zamiennie. Stal o ziarnach zorientowanych jest przetwarzana tak, aby uprzywilejować określony kierunek strumienia, natomiast stal niekierunkowa jest projektowana tak, aby zapewniać bardziej zbliżone właściwości magnetyczne w płaszczyźnie blachy.
Dla porównania, norma ASTM A677 obejmuje w pełni przetworzone, niekierunkowe stale elektrotechniczne stosowane przede wszystkim w urządzeniach magnetycznych pracujących przy częstotliwościach 50 i 60 Hz. Ich gatunki klasyfikuje się według maksymalnych strat w rdzeniu zmierzonych przy 60 Hz i 1,5 T metodą Epsteina. Klasyfikacji tej nie można przenosić na gatunek stali o ziarnach zorientowanych według ASTM A876 bez zachowania informacji o klasie stali, metodzie badania próbki, kierunku, indukcji i stanie dostawy.
Gatunki stali o ziarnach zorientowanych trasowane laserowo
Trasowanie laserowe jest zabiegiem udoskonalania domen, a nie synonimem wysokiej przenikalności magnetycznej. Laser wytwarza gęsto rozmieszczone ścieżki, zwykle poprzeczne do głównego strumienia w kierunku walcowania, powodując lokalne zmiany cieplne lub naprężeniowe na powierzchni. Ścieżki te dzielą domeny magnetyczne na mniejsze obszary lub ograniczają ich szerokość. Mniejsze domeny mogą ograniczać dynamiczny ruch ścianek domen i, w określonych warunkach badania, zmniejszać całkowite straty w rdzeniu.
Zabieg ten nie zastępuje tekstury Gossa. Wyrób trasowany laserowo pozostaje stalą o ziarnach zorientowanych, której właściwości w kierunku walcowania zależą od zgodności krystalograficznej, historii przetwarzania i stanu naprężeń magnetycznych. Trasowanie laserowe nie powoduje również automatycznego zaklasyfikowania materiału do klasy o wysokiej przenikalności magnetycznej. Norma ASTM A876 wymienia gatunki trasowane laserowo jako odrębną kategorię obok gatunków konwencjonalnych i o wysokiej przenikalności magnetycznej, ponieważ klasyfikacja opisuje drogę przetwarzania lub uzyskaną kategorię, a nie jeden uniwersalny poziom przenikalności magnetycznej.
Efekt zależy od warunków. Trasowanie może zmniejszać straty przy określonej częstotliwości i indukcji, powodując jednocześnie inną zmianę przenikalności magnetycznej, magnetostrykcji lub strat przy innej indukcji. Znaczenie mogą mieć odstęp między ścieżkami, ich głębokość, dostarczona energia, stan powłoki i późniejsze naprężenia. Montaż rdzenia również może zmienić wynik: cięcie i układanie warstw może przerwać zamierzony układ domen, a naprężenia zaciskające mogą zwiększać straty.
Prawidłowa specyfikacja powinna zatem określać klasę, nominalną grubość, stan dostawy, kierunek walcowania, indukcję badania, częstotliwość i metodę. Na przykład w pełni przetworzona blacha o teksturze Gossa, badana w kierunku walcowania przy 1,5 T zgodnie z właściwą procedurą Epsteina lub procedurą jednokierunkową, stanowi jednoznacznie zdefiniowany pomiar. Określenie „stal o zawartości 3,2% krzemu, cienka, o wysokiej przenikalności magnetycznej” takim pomiarem nie jest. Pierwszy opis zachowuje zmienne kontrolujące właściwości magnetyczne; drugi sprowadza teksturę, przetwarzanie, udoskonalanie domen i warunki badania do wprowadzającego w błąd oznaczenia.
Krzem, aluminium, węgiel i metalurgia strat magnetycznych
Krzem i rezystywność elektryczna
Krzem dodaje się do żelaza przede wszystkim dlatego, że zwiększa rezystywność elektryczną i zmienia właściwości magnetyczne stopu. Wyższa rezystywność ogranicza prąd, który może krążyć w blasze stalowej podczas zmian strumienia magnetycznego. Te prądy wirowe stanowią klasyczny składnik strat w rdzeniu. Przy danym przebiegu indukcji i częstotliwości zarówno cieńsze blachy, jak i wyższa rezystywność ograniczają rozmiar tych ścieżek prądowych, choć żadne z tych rozwiązań nie eliminuje całkowicie strat od prądów wirowych.
Krzem zmienia również strukturę krystaliczną i właściwości magnetyczne żelaza. Zasadniczo obniża indukcję nasycenia i może utrudniać przetwarzanie, gdy jego stężenie staje się wysokie, dlatego skład jest kompromisem, a nie jednowymiarową skalą jakości. Wpływ rezystywności elektrycznej pozostaje istotny: dodanie krzemu odróżnia właściwości stali elektrotechnicznej od właściwości niskowęglowego żelaza konstrukcyjnego, w którym niższa rezystywność umożliwia przepływ większego prądu indukowanego.
Oznaczenie gatunku należy zawsze odczytywać wraz z warunkami badania. Norma ASTM A677, przywołana przez ASTM International w 2007 roku, obejmuje w pełni przetworzone, niezorientowane stale elektrotechniczne stosowane głównie w urządzeniach magnetycznych zasilanych częstotliwością 50 i 60 Hz. Gatunki te klasyfikuje się według maksymalnych strat w rdzeniu zmierzonych przy 60 Hz i 1,5 T metodą Epsteina. Strata podana dla tych warunków nie jest uniwersalną stałą materiałową. Opisuje konkretną stal, stan dostawy, układ próbek, częstotliwość i indukcję.
Poziom krzemu kojarzony ze stalą o ziarnie zorientowanym również bywa nadmiernie upraszczany. Norma ASTM A876 opisuje niskowęglowe stale krzemowo-żelazne o ziarnie zorientowanym, zawierające około 3,2% krzemu. Wartość ta określa ogólny skład chemiczny tej klasy; sama w sobie nie przesądza o przenikalności ani o stratach w rdzeniu. Stal o ziarnie zorientowanym uzyskuje znaczną część swojej przewagi magnetycznej dzięki teksturze krystalograficznej, zwłaszcza dzięki ustawieniu korzystnych kierunków krystalicznych zgodnie z kierunkiem walcowania. Krzem wspiera projekt elektryczny i magnetyczny, ale sam skład chemiczny nie tworzy tekstury Gossa.
Częstotliwość zwiększa znaczenie przewagi wynikającej z wyższej rezystywności. Klasyczne straty od prądów wirowych silnie rosną wraz z częstotliwością i zależą od grubości blachy, rezystywności oraz lokalnego przebiegu strumienia. Grubsza blacha wykonana ze stali o wyższej rezystywności może nadal wykazywać inne straty niż cieńsza blacha wykonana ze stali o niższej rezystywności, podczas gdy straty histerezowe i straty dodatkowe mogą zmieniać się niezależnie. „Większa zawartość krzemu” nie zastępuje zatem podania grubości, częstotliwości, indukcji oraz zmierzonego składnika strat lub całkowitych strat.
Aluminium, kontrola zawartości węgla i skutki wtórne
Aluminium może zwiększać rezystywność i uczestniczy w metalurgii procesowej stali elektrotechnicznych. W gatunkach o ziarnie zorientowanym wydzielenia zawierające aluminium, zwłaszcza azotek aluminium, mogą działać jako inhibitory podczas sekwencji zabiegów wyżarzania kontrolujących nienormalny wzrost ziaren. Uzyskanie pożądanej tekstury końcowej zależy od współdziałania składu chemicznego, walcowania na gorąco, zgniotu na zimno, wyżarzania i stabilności wydzieleń. W produkcji stali o ziarnie zorientowanym aluminium jest zatem czymś więcej niż prostym dodatkiem zwiększającym rezystywność.
Jego działanie jest uwarunkowane wieloma czynnikami. Znaczenie mają ilość, postać i historia cieplna cząstek zawierających aluminium, a także azot, mangan, siarka i harmonogram wyżarzania. Analiza chemiczna podająca zawartość aluminium, ale pomijająca stan wydzieleń, niewiele mówi o tym, czy końcowa struktura ziaren zapewni zamierzoną odpowiedź magnetyczną. Jeżeli inhibitory są zbyt słabe, zbyt grube lub rozpuszczą się na niewłaściwym etapie, mogą zmienić się rekrystalizacja wtórna i rozwój tekstury.
Równie ważna jest kontrola zawartości węgla. Niska zawartość węgla umożliwia odwęglanie podczas końcowych etapów przetwarzania i zmniejsza ryzyko starzenia magnetycznego. Pozostałości węgla mogą łączyć się z żelazem i pierwiastkami stopowymi, tworząc węgliki, a atomy międzywęzłowe mogą utrudniać ruch ścian domen lub zmieniać swoje oddziaływanie z czasem i temperaturą. Skutki te mogą zwiększać straty histerezowe lub obniżać stabilność właściwości magnetycznych. W pełni przetworzonej stali o ziarnie zorientowanym węgiel usuwa się do niskiego poziomu przed ustaleniem końcowego stanu izolacyjnego i magnetycznego; istotny jest rezultat procesu, a nie uniwersalna zawartość węgla obowiązująca dla każdej normy.
Węgiel wpływa również pośrednio na wzrost ziaren i teksturę. Oddziałuje na rekrystalizację, wydzielanie węglików oraz warunki, w których ziarna pochłaniają sąsiadujące z nimi ziarna. Skład niskowęglowy nie gwarantuje dużych ziaren o korzystnej orientacji. Tworzy on skład chemiczny, który może wspierać wymaganą trasę technologiczną. Końcowy rezultat zależy od tego, czy odkształcenie po walcowaniu, wyżarzanie, inhibitory i odwęglanie doprowadzą do uzyskania zamierzonej struktury ziaren.
Mechanizm powstawania strat wyjaśnia, dlaczego te szczegóły mają znaczenie. W badaniu Karlsruhe Institute of Technology z 2017 roku straty w rdzeniu transformatora rozdzielono na straty histerezowe, klasyczne straty od prądów wirowych oraz straty dodatkowe. Straty histerezowe odzwierciedlają nieodwracalny ruch ścian domen podczas odwracania magnetyzacji. Klasyczne straty od prądów wirowych wynikają z prądów indukowanych przez zmienny strumień. Straty dodatkowe obejmują dodatkowe dynamiczne procesy zachodzące w domenach, których nie uwzględnia składnik klasyczny. Krzem i aluminium pomagają głównie przez zwiększanie rezystywności i wpływanie na mikrostrukturę, natomiast kontrola zawartości węgla oddziałuje na zachowanie ścian domen, strukturę ziaren i starzenie magnetyczne. Ich skutki częściowo się nakładają, ale nie są wzajemnie wymienne.
Izolacja stanowi kolejną zmienną chemiczną i procesową. Powłoka między blachami zwiększa opór elektryczny w poprzek styków blacha–blacha i ogranicza prąd międzywarstwowy. Norma ASTM A976 klasyfikuje powłoki izolacyjne stosowane na stalach elektrotechnicznych; nie oznacza to, że oznaczenie powłoki staje się bezpośrednim rankingiem całkowitych strat w rdzeniu. Grubość powłoki, jej pokrycie, przyczepność, uszkodzenia powstałe podczas wykrawania oraz wynikające z tego naprężenia montażowe mogą wpływać na właściwości gotowego rdzenia.
Skład jako jedna z wielu zmiennych
Stal elektrotechniczna nie stanowi jednej kategorii materiałów. W pełni przetworzona stal niezorientowana, półprzetworzona stal niezorientowana oraz w pełni przetworzona stal o ziarnie zorientowanym są wytwarzane w odmiennych procesach i nie powinny być porównywane wyłącznie na podstawie procentowej zawartości krzemu. Podkomitet ASTM A06.02 wskazuje normę ASTM A677 dla w pełni przetworzonej stali niezorientowanej, ASTM A683 dla półprzetworzonej stali niezorientowanej, ASTM A876 dla w pełni przetworzonej stali o ziarnie zorientowanym oraz ASTM A976 dla klasyfikacji powłok izolacyjnych. Norma IEC 60404-8-3:2023 obejmuje walcowane na zimno taśmy i blachy niezorientowane dostarczane w stanie półprzetworzonym, w tym o nominalnych grubościach 0,47, 0,50, 0,64, 0,65 i 0,79 mm. Norma IEC 60404-8-7:2017 obejmuje w pełni przetworzone blachy o ziarnie zorientowanym o nominalnych grubościach 0,23, 0,27, 0,30 i 0,35 mm.
Grubości te mają znaczenie, ponieważ straty od prądów wirowych silnie reagują na grubość blachy, jednak sama grubość nie pozwala przewidzieć całkowitych strat bez pozostałej części opisu badania. Wielkość ziaren, ostrość tekstury, naprężenia szczątkowe, stan powierzchni, uszkodzenia powstałe podczas wykrawania, powłoka i przyłożone naprężenie mogą zmieniać ruch ścian domen, a tym samym straty histerezowe lub dodatkowe. Blacha o ziarnie zorientowanym, na której wykonano laserowe znakowanie, może kontrolować domeny inaczej niż konwencjonalny gatunek lub gatunek o wysokiej przenikalności o podobnym nominalnym składzie chemicznym.
Kierunek badania i indukcja mają zasadnicze znaczenie. Norma ASTM A804/A804M jest przeznaczona przede wszystkim do jednokierunkowych pomiarów prądem przemiennym na termicznie spłaszczonej stali elektrotechnicznej o ziarnie zorientowanym, stosowanej jako materiał na blachy rdzeni transformatorów; uzyskiwane wyniki są porównywalne z metodą Epsteina dla próbek o długości 25 cm. Norma ASTM A876 obejmuje gatunki konwencjonalne, o wysokiej przenikalności oraz znakowane laserowo, badane przy 1,5 lub 1,7 T. Praktyka oznaczania gatunków ASTM rozróżnia konwencjonalne gatunki o ziarnie zorientowanym przeznaczone do badań przy 1,5 T od gatunków przeznaczonych do badań przy 1,7 T. Straty podanych przy 1,5 T nie można traktować jako równoważnych stratom zmierzonym przy 1,7 T.
Ta sama zasada dotyczy stali niezorientowanej. Wartość sklasyfikowana zgodnie z ASTM A677 oznacza maksymalne straty w rdzeniu przy 60 Hz i 1,5 T, zmierzone metodą Epsteina, a nie właściwości przy każdej częstotliwości pracy silnika, każdej indukcji czy każdym przebiegu czasowym. Materiał półprzetworzony zgodnie z IEC 60404-8-3:2023 może wymagać końcowego wyżarzania lub innego przetwarzania określonego przez producenta, zanim jego właściwości magnetyczne będą reprezentować zamierzony stan eksploatacyjny.
Skład chemiczny wspiera właściwości magnetyczne, ale ich nie determinuje. Krzem i aluminium mogą ograniczać straty od prądów wirowych dzięki zwiększaniu rezystywności, a wydzielenia zawierające aluminium mogą pomagać w kontrolowaniu rozwoju ziaren. Niska zawartość węgla sprzyja odwęglaniu, stabilności procesu i odporności na starzenie magnetyczne. Jednak końcowa właściwość wynika z połączenia składu chemicznego z teksturą, wielkością ziaren, naprężeniami, grubością, powłoką, stanem dostawy i warunkami pomiaru. Porównanie pomijające te zmienne porównuje oznaczenia, a nie zachowanie magnetyczne.

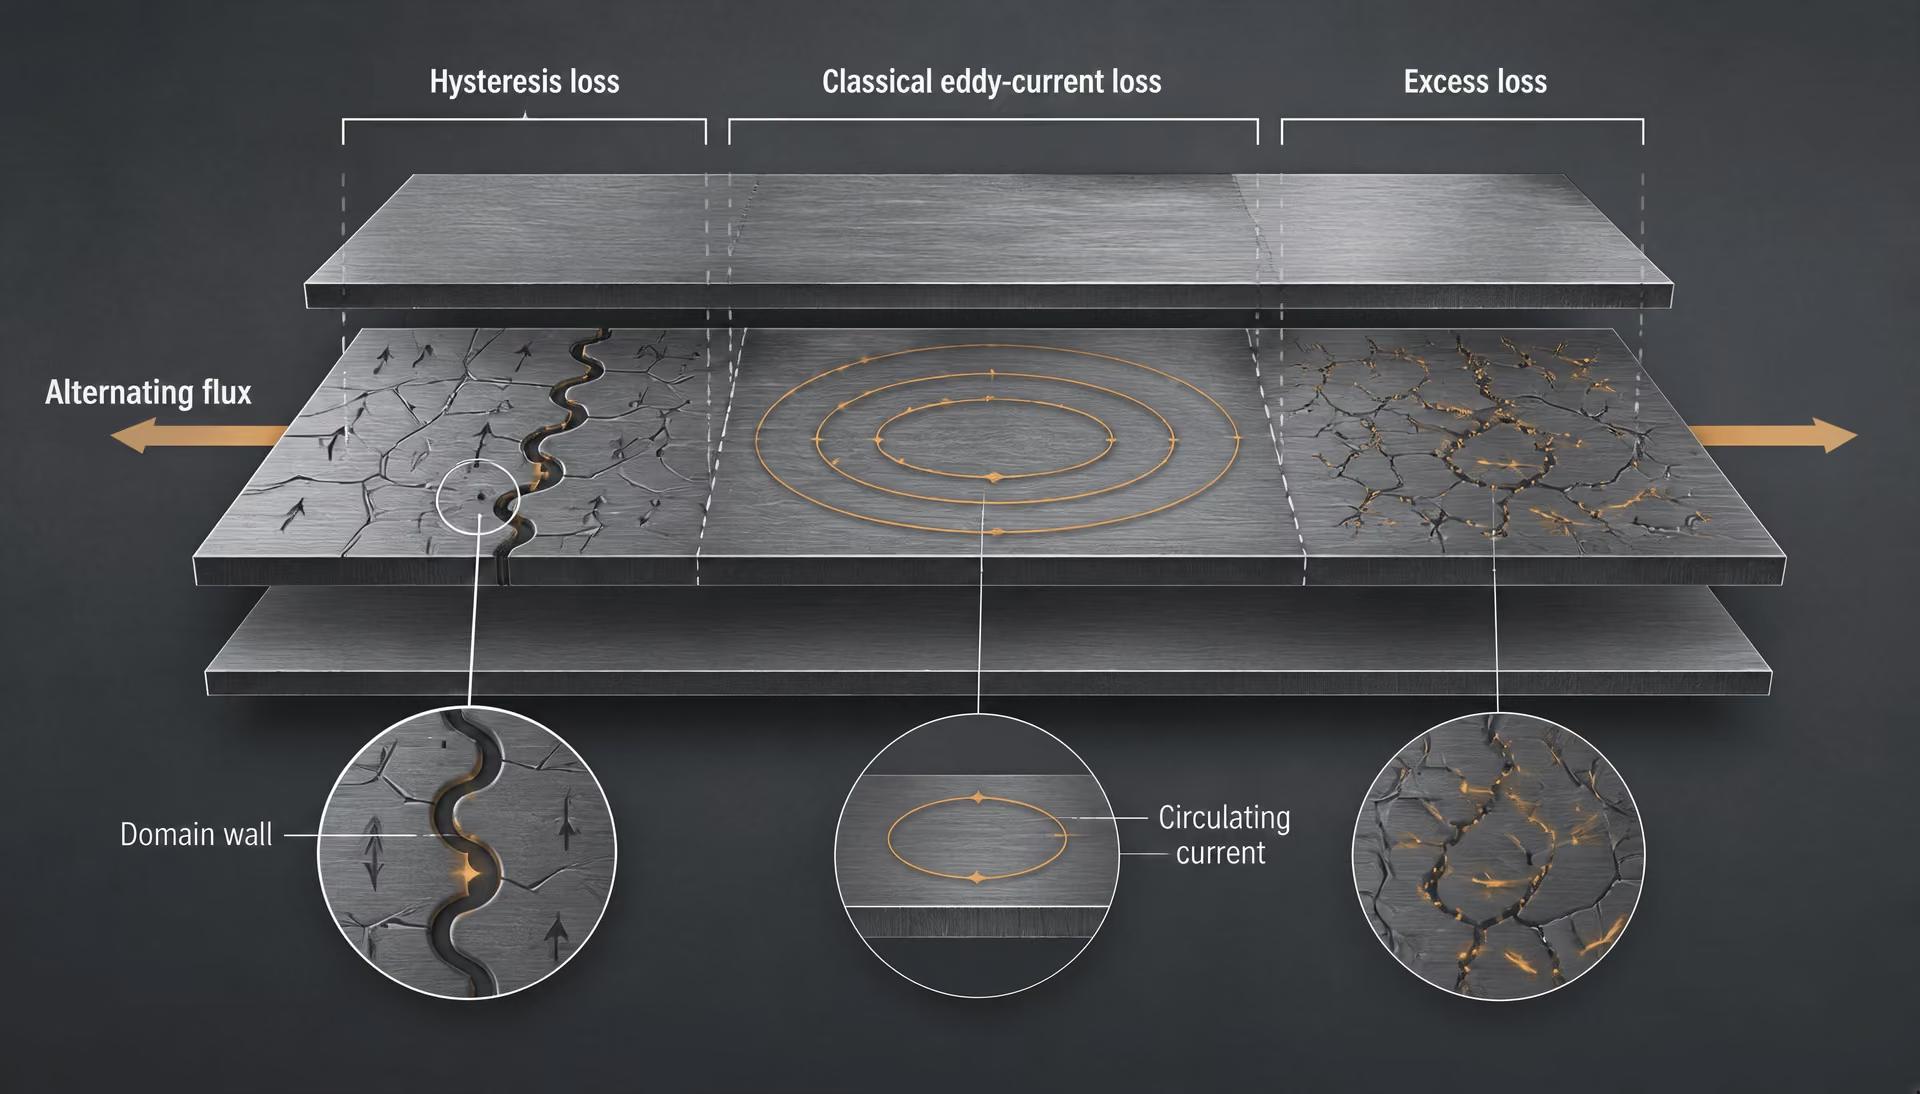
Straty w rdzeniu — analiza składowych: histereza, prądy wirowe i straty dodatkowe
Straty w rdzeniu to moc elektryczna przekształcana w ciepło, gdy ferromagnetyczny rdzeń przewodzi przemienny strumień magnetyczny. Zmierzona wartość nie jest pojedynczą stałą materiałową. Zależy od częstotliwości, indukcji szczytowej, przebiegu czasowego, geometrii próbki, kierunku walcowania, grubości blachy, izolacji, naprężeń i stanu dostawy stali. Wartości strat podanej przy 60 Hz i 1,5 T nie można bezpośrednio porównywać z wartością podaną przy 50 Hz i 1,7 T, nawet gdy obie próbki mają to samo oznaczenie gatunku.[6] Transformer-core loss separation study. Karlsruhe Institute of Technology. Karlsruhe Institute of Technology publication, 2017.
W badaniu Karlsruhe Institute of Technology (KIT) z 2017 roku straty w rdzeniu transformatora rozdzielono na trzy składniki: straty histerezowe, klasyczne straty od prądów wirowych oraz straty dodatkowe, nazywane także anomalnymi. Podział ten stanowi fizyczny model, a nie trzy niezależne właściwości drukowane na standardowym świadectwie. Zmierzone straty całkowite są ich łącznym wynikiem:
Poszczególne składniki mogą wzajemnie na siebie oddziaływać za pośrednictwem procesu wytwarzania i mikrostruktury. Wielkość ziaren, tekstura krystalograficzna, naprężenia szczątkowe, rezystancja powłoki oraz rozdrobnienie domen mogą jednocześnie zmieniać więcej niż jeden składnik.
Straty histerezowe i ruch ścian domenowych
Straty histerezowe to energia rozpraszana podczas nieodwracalnych cykli magnesowania. Gdy pole przemienne zmienia kierunek, domeny magnetyczne nie wracają tą samą ścieżką magnesowania. Pole powierzchni ograniczone pętlą histerezy magnetycznej reprezentuje energię tracona w każdym cyklu i na jednostkę objętości. Pomnożenie tej energii przez częstotliwość daje składową strat mocy.
Ściana domeny Obszar przejściowy oddzielający domeny magnetyczne o różnych kierunkach namagnesowania.
Przy małej indukcji magnesowanie często rozpoczyna się od ruchu ścian domenowych. Ściana domenowa oddziela obszary, w których momenty magnetyczne są skierowane w różnych kierunkach krystalograficznych. W idealnym krysztale niewielkie pole przyłożone mogłoby przesuwać ścianę przy małym oporze. Rzeczywista blacha elektrotechniczna zawiera dyslokacje, granice ziaren, wtrącenia, naprężenia szczątkowe, nieregularności powierzchni oraz lokalne różnice tekstury. Elementy te unieruchamiają ściany lub je odkształcają. Pole musi następnie wzrosnąć, zanim ściana uwolni się, co prowadzi do nieodwracalnych skoków i rozpraszania energii.
Przy wyższej indukcji do ruchu ścian domenowych dołącza obrót namagnesowania w kierunku pola przyłożonego. Równowaga między ruchem ścian a obrotem zależy od orientacji krystalograficznej. Dlatego tekstura ma znaczenie. W pełni przetworzona blacha elektrotechniczna o ziarnach zorientowanych rozwija silną teksturę Gossa, lokując wiele ziaren w orientacji sprzyjającej magnesowaniu przy małych stratach w kierunku walcowania. Jej niskie straty odnoszą się do określonego kierunku i warunków badania; nie oznaczają, że blacha ma taką samą odpowiedź magnetyczną we wszystkich kierunkach.
Blachę elektrotechniczną o ziarnach niezorientowanych przetwarza się w celu ograniczenia różnic kierunkowych, a nie w celu wytworzenia jednego dominującego kierunku łatwego magnesowania. W pełni przetworzony materiał o ziarnach niezorientowanych jest objęty normą ASTM A677 dla zastosowań wykorzystujących przede wszystkim urządzenia magnetyczne pracujące przy częstotliwościach 50 i 60 Hz. Zgodnie z tą normą gatunki klasyfikuje się na podstawie maksymalnych strat w rdzeniu zmierzonych przy 60 Hz i 1,5 T metodą Epsteina. Oznaczenie gatunku informuje zatem o wyniku uzyskanym w zdefiniowanym badaniu, a nie o uniwersalnej wartości strat histerezowych przy każdej indukcji i częstotliwości.
Stan dostawy również zmienia ruch ścian domenowych. Blacha w pełni przetworzona została poddana końcowemu wyżarzaniu i obróbce powierzchniowej, których celem jest uzyskanie określonego stanu magnetycznego. Blacha o ziarnach niezorientowanych w stanie półprzetworzonym, objęta normami ASTM A683 i IEC 60404-8-3:2023, jest dostarczana w celu poddania jej przez użytkownika dalszej obróbce. Cięcie, wykrawanie, odprężanie i końcowe wyżarzanie mogą zmieniać zjawisko unieruchamiania ścian domenowych. Oznaczenia materiału półprzetworzonego nie można traktować jako mniej dokładnej wersji gatunku w pełni przetworzonego.
Krzem i aluminium mogą zwiększać rezystywność elektryczną oraz modyfikować zachowanie magnetyczne, jednak sama zawartość chemiczna nie określa strat histerezowych. Wyżarzanie, rozrost ziaren, tekstura i kontrola naprężeń mogą mieć większy wpływ na kształt pętli niż sugerowałoby proste porównanie nominalnych zawartości krzemu. Ta sama ostrożność dotyczy grubości: cieńsza blacha może zmniejszać straty wywołane prądami wirowymi, podczas gdy straty histerezowe nadal zależą głównie od tekstury, defektów i unieruchamiania ścian domenowych.
Klasyczne straty wywołane prądami wirowymi w blachach pakietowanych
Zmienny strumień magnetyczny indukuje pola elektryczne wewnątrz przewodzącej blachy stalowej. Pola te wymuszają prądy obiegowe, zwane prądami wirowymi, płynące w płaszczyznach obejmujących zmienny strumień. Prądy napotykają opór elektryczny stali i rozpraszają moc w postaci ciepła. Jest to klasyczna składowa strat wywołanych prądami wirowymi.
W przypadku prostego modelu blachy pakietowanej z wymuszeniem sinusoidalnym klasyczne straty wywołane prądami wirowymi rosną w przybliżeniu proporcjonalnie do kwadratu częstotliwości, kwadratu maksymalnej indukcji oraz kwadratu grubości blachy, a maleją wraz ze wzrostem rezystywności elektrycznej. Zależność ta nie upoważnia do porównywania grubości w oderwaniu od pozostałych czynników. Współczynnik zależy od geometrii, rozkładu strumienia, przebiegu czasowego oraz stopnia, w jakim izolacja przerywa drogi przepływu prądu.
Blachy pakietowane zmniejszają obszar dostępny dla prądów obiegowych. Izolacyjna elektrycznie powłoka na każdej blasze zwiększa rezystancję między sąsiednimi warstwami, zapobiegając powstaniu dużej pętli prądowej obejmującej cały pakiet. Norma ASTM A976 klasyfikuje izolacyjne powłoki blach elektrotechnicznych; oznaczenie powłoki jest zatem częścią konstrukcji magnetycznej, a nie jedynie opisem wykończenia powierzchni. Uszkodzona, cienka, nieciągła lub przewodząca elektrycznie powłoka może zwiększać straty w pakiecie, nawet gdy stal podłoża spełnia wymagania określonego gatunku magnetycznego.
Krzem zwiększa rezystywność, a aluminium może wspierać tę samą strategię ograniczania strat, jeżeli występuje w zakresie odpowiedniego składu i systemu przetwarzania. Wyższa rezystywność tłumi klasyczne prądy wirowe, ale może również wpływać na ciągliwość, rozwój tekstury, rozrost ziaren i zachowanie przy nasyceniu. Zawartość krzemu jest zatem zmienną projektową, a nie zasadą równoważności gatunków. „Więcej krzemu” nie wskazuje konkretnego gatunku normowego ani nie gwarantuje niższej zmierzonej wartości strat całkowitych.
Grubość należy również interpretować w powiązaniu z warunkami badania. Norma IEC 60404-8-3:2023 obejmuje walcowaną na zimno taśmę i blachę elektrotechniczną o ziarnach niezorientowanych, dostarczaną w stanie półprzetworzonym, w tym o grubościach nominalnych 0,47, 0,50, 0,64, 0,65 i 0,79 mm. Norma IEC 60404-8-7:2017 obejmuje w pełni przetworzony materiał o ziarnach zorientowanych o grubościach nominalnych 0,23, 0,27, 0,30 i 0,35 mm. Zakresy te ilustrują różnicę konstrukcyjną, ale nie dowodzą, że każda blacha o grubości 0,23 mm ma niższe straty całkowite niż każda blacha o grubości 0,35 mm. Straty histerezowe i składowa dodatkowa nadal występują, a indukcja podczas badania może być różna.
Cięcie i układanie w pakiet również wpływają na wynik praktyczny. Zadziory mogą tworzyć mostki elektryczne między blachami. Wykrawanie powoduje odkształcenie plastyczne i naprężenia szczątkowe w pobliżu krawędzi, zwiększając lokalne straty histerezowe i zmieniając układ domen. Wyżarzanie odprężające może przywrócić część właściwości magnetycznych, jednak jego efekt zależy od klasy stali, powłoki, atmosfery i cyklu cieplnego.
Straty dodatkowe lub anomalne a rzeczywista mikrostruktura
Straty dodatkowe to dodatkowa składowa dynamiczna związana ze strukturą domen i niejednorodnym magnesowaniem. Nie są one po prostu klasyczną składową strat wywołanych prądami wirowymi, obliczoną na podstawie grubości i rezystywności. Podczas wzbudzenia przemiennego ściany domenowe przemieszczają się skokowo, a nie jako jedna gładko i równomiernie przesuwająca się granica. Każda poruszająca się ściana powoduje lokalne zmiany strumienia magnetycznego, a tym samym lokalne prądy wirowe. Prądy te oddziałują z ruchem ścian, powodując straty dynamiczne wykraczające poza wyidealizowane obliczenia klasyczne.
Rzeczywisty układ domen steruje tą składową. Granice ziaren, wtrącenia, pola naprężeń, uszkodzenia powierzchni oraz rozstaw i kształt domen tworzą obszary przełączające się przy różnych polach i w różnym czasie. Wraz ze wzrostem częstotliwości ściany mają mniej czasu na reakcję, zanim pole przyłożone ponownie się zmieni. Wynikające z tego niejednorodne magnesowanie zwiększa składową dodatkową. Rozdrobnienie domen może zmniejszyć rozmiar lokalnych zmian strumienia i skrócić drogi przepływu prądu wokół poruszających się ścian, dlatego w niektórych produktach o ziarnach zorientowanych stosuje się obróbkę w celu kontroli domen.
Blacha elektrotechniczna o ziarnach zorientowanych pokazuje znaczenie rozdzielania tych mechanizmów. Norma ASTM A876 obejmuje niskowęglowe stale krzemowo-żelazowe o ziarnach zorientowanych, zawierające około 3,2% krzemu, i uwzględnia gatunki konwencjonalne, o wysokiej przenikalności oraz trasowane laserowo. Praktyka oznaczania gatunków ASTM rozróżnia konwencjonalne gatunki o ziarnach zorientowanych przeznaczone do badań przy 1,5 T od gatunków przeznaczonych do badań przy 1,7 T. Podana wartość strat musi zachowywać informację o tej indukcji. Norma ASTM A804/A804M jest zasadniczo przeznaczona do jednokierunkowych pomiarów prądu przemiennego na termicznie płasko wyżarzanej blasze o ziarnach zorientowanych, z wynikami porównywalnymi z metodą Epsteina dla próbek o długości 25 cm; jej konfiguracja jednokierunkowa nie jest zamienna z badaniem izotropowym.
Trasowanie laserowe lokalnie zmienia strukturę domen i może zmniejszać straty w określonych warunkach, ale nie eliminuje wpływu naprężeń, cięcia, układania w pakiet ani strumienia poprzecznego. Podobnie orientacja ziaren może zmniejszać straty mierzone w kierunku walcowania, powodując jednocześnie inną odpowiedź poza tym kierunkiem. W pełni przetworzona blacha o ziarnach zorientowanych zgodna z IEC 60404-8-7:2017 oraz w pełni przetworzona blacha o ziarnach niezorientowanych zgodna z ASTM A677 należą zatem do różnych klas magnetycznych, nawet jeżeli pojedynczy wynik badania sprawia, że ich straty całkowite wydają się podobne.
Wniosek praktyczny jest jednoznaczny: kontrola strat w rdzeniu wymaga dopasowania klasy stali, stanu dostawy, grubości, powłoki, orientacji, częstotliwości, indukcji, przebiegu czasowego oraz metody badania próbki do danego zastosowania. Straty histerezowe opisują nieodwracalne cykle, klasyczne straty wywołane prądami wirowymi opisują prądy indukowane przez zmienny strumień, a straty dodatkowe obejmują efekty dynamiczne wynikające ze struktury domen i niejednorodnego magnesowania. Wszystkie trzy składowe zawierają się w całkowitej zmierzonej wartości strat. Traktowanie jej jako dowolnej jednej z tych składowych prowadzi do błędnego wyjaśnienia i może skutkować wyborem niewłaściwego materiału lub niewłaściwej decyzji dotyczącej przetwarzania.
Grubość, laminowanie i powłoki izolacyjne jako czynniki ograniczające straty
Grubość blachy ze stali elektrotechnicznej, grubość powłoki i wymiary zmontowanego rdzenia opisują różne cechy fizyczne. Traktowanie ich jako wzajemnie wymiennych prowadzi do błędnych przewidywań dotyczących strat w rdzeniu. Grubość blachy jest grubością pojedynczej blachy rdzenia. Grubość powłoki jest grubością elektrycznie rezystancyjnej warstwy na jej powierzchni. Geometria pakietu obejmuje liczbę blach, ich zakładki i połączenia, współczynnik upakowania, kierunek strumienia oraz zmontowaną drogę magnetyczną. Rdzeń wykonany z cieńszej blachy nie ma automatycznie mniejszych strat całkowitych, jeśli uszkodzenia powstałe podczas cięcia, niewystarczająca izolacja, nadmierne ściskanie lub nieodpowiedni gatunek magnetyczny niwelują zmniejszenie strat wiroprądowych.
W badaniu KIT opublikowanym w 2017 roku straty w rdzeniu transformatora podzielono na straty histerezowe, klasyczne straty wiroprądowe oraz straty dodatkowe. Ruch ścian domen magnetycznych wiąże się ze stratami histerezowymi; przemienny strumień magnetyczny indukuje prądy wirowe; natomiast pozostały dynamiczny składnik traktuje się jako straty dodatkowe. Konstrukcja blach i powłok oddziałuje najbardziej bezpośrednio na składniki związane z przepływem prądu, a nie zastępuje odpowiedniej tekstury krystalograficznej, składu chemicznego, kontroli naprężeń ani warunków badania.
Dlaczego cieńsza blacha zwykle zmniejsza ścieżki prądów wiroprądowych między warstwami
Zmienny strumień magnetyczny wytwarza pole elektryczne. W litym rdzeniu stalowym pole to może wymuszać przepływ prądów wirowych w obwodach obejmujących materiał. Prądy te rozpraszają moc wskutek rezystancji elektrycznej stali, powodując klasyczne straty wiroprądowe i zmieniając lokalne pole magnetyczne. Im większy jest dostępny wymiar pętli w kierunku oddziaływania zmiennego strumienia, tym większe napięcie indukuje się wokół tej pętli.
Rdzeń laminowany dzieli jedną dużą objętość przewodzącą na wiele cienkich blach. Każda blacha przewodzi strumień głównie w swojej płaszczyźnie, natomiast powierzchnie styku między blachami przerywają przepływ prądu z jednej blachy do drugiej. W przypadku klasycznego składnika strat wiroprądowych znana uproszczona zależność zawiera kwadrat grubości blachy: przy stałej częstotliwości, indukcji, rezystywności i kształcie przebiegu zmniejszenie grubości na ogół powoduje nieproporcjonalnie duże zmniejszenie tego składnika. Jest to tendencja, a nie gwarancja niezależna od gatunku. Rzeczywiste straty obejmują również składniki histerezowe i dodatkowe, a naprężenia technologiczne mogą je zwiększać.
Korzyść fizyczna wynika z dwóch powiązanych efektów. Po pierwsze, cieńsza blacha zapewnia krótszy wymiar dla pętli prądów indukowanych. Po drugie, stos pojedynczo izolowanych blach uniemożliwia tym pętlom łączenie się przez duże powierzchnie czołowe sąsiednich blach. Jeśli powierzchnie styku zostaną połączone elektrycznie, efektywny wymiar pętli może zbliżyć się do wysokości lub szerokości znacznej części rdzenia, niwecząc dużą część korzyści wynikającej z laminowania.
Wartości grubości określone w normie wyrobu mają zatem znaczenie wyłącznie w połączeniu z klasą materiału i stanem dostawy. IEC 60404-8-3:2023 obejmuje walcowaną na zimno, nieorientowaną taśmę i blachę ze stali elektrotechnicznej dostarczaną w stanie półprzetworzonym, o grubościach nominalnych 0,47, 0,50, 0,64, 0,65 i 0,79 mm. Są to grubości wyrobu określone w normie, a nie uniwersalny ranking właściwości użytkowych. Półprzetworzona blacha nieorientowana o jednej z tych grubości nadal musi być oceniana przy określonych warunkach badania magnetycznego i przetwarzania.
IEC 60404-8-7:2017 obejmuje walcowaną na zimno, zorientowaną magnetycznie stal elektrotechniczną dostarczaną w stanie w pełni przetworzonym, w tym o grubościach nominalnych 0,23, 0,27, 0,30 i 0,35 mm. Materiał zorientowany magnetycznie jest powszechnie stosowany przy przepływie strumienia głównie w kierunku walcowania, dlatego grubość i tekstura działają łącznie. Blachy zorientowanej magnetycznie o grubości 0,27 mm i półprzetworzonej blachy nieorientowanej o grubości 0,50 mm nie można porównywać wyłącznie na podstawie grubości, ponieważ różnią się teksturą, obróbką cieplną, kierunkiem magnetycznym i stanem dostawy.
Cieńsze blachy zwiększają również liczbę powierzchni styku na określoną wysokość pakietu. Może to zmniejszyć objętość stali na jednostkę wymiaru zewnętrznego, ponieważ powłoki i niewielkie szczeliny zajmują część pakietu. Znaczenie ma wynikający z tego współczynnik upakowania: pakiet o nominalnej wysokości 100 mm nie zawiera 100 mm stali magnetycznej. Cięcie i wykrawanie stanowią kolejne czynniki wymagające uwzględnienia. Zadziory mogą elektrycznie łączyć sąsiednie blachy, natomiast naprężenia szczątkowe w pobliżu krawędzi cięcia mogą zwiększać straty histerezowe i dodatkowe. W rezultacie cieńszy materiał może zmniejszać klasyczne straty wiroprądowe, podczas gdy wadliwe wykonanie zwiększa inne składniki strat.
Elektryczna funkcja izolacji powierzchniowej
Powłoka nie jest jedynie zabezpieczeniem antykorozyjnym ani wykończeniem ułatwiającym obsługę. Jej funkcją elektryczną jest utrzymanie wysokiej rezystancji na dużych powierzchniach czołowych sąsiednich blach, tak aby indukowany prąd pozostawał w znacznym stopniu ograniczony do własnej blachy. Powłoka nie musi zatrzymywać przepływu prądu wzdłuż blachy; byłoby to niemożliwe bez zmiany samej stali. Musi natomiast ograniczać przepływ prądu przez powierzchnię styku między blachami.
To rozróżnienie wyjaśnia, dlaczego ciągłość powłoki ma znaczenie. Niewielki uszkodzony obszar, odsłonięta krawędź, przewodzące zanieczyszczenie lub zadzior po wykrawaniu mogą utworzyć mostek przez kilka blach. Jeden mostek nie musi powodować zwarcia całego rdzenia, lecz wiele mostków może tworzyć rozległe ścieżki prądu między warstwami. Nacisk montażowy może również ściskać powłokę lub ją uszkadzać, a procesy spawania lub klejenia mogą tworzyć lokalne połączenia przewodzące. Montaż rdzenia wpływa zatem na straty nawet wtedy, gdy blacha stalowa i jej nominalna powłoka pozostają niezmienione.
Grubość powłoki i grubość blachy mają odmienne konsekwencje. Zwiększenie grubości blachy zmienia obszar stali, w którym powstają strumień i prądy wiroprądowe. Zwiększenie grubości powłoki przede wszystkim zwiększa separację elektryczną i zmniejsza udział stali w całkowitej grubości pakietu. Nie zmienia ono grubej blachy w cienką. I odwrotnie, bardzo cienka powłoka na cienkiej blasze nie jest równoważna grubszej blasze o tej samej całkowitej grubości pakietu.
Izolacja musi również wytrzymywać określone procesy produkcyjne i cieplne. W pełni przetworzona stal zorientowana magnetycznie może być poddawana odprężaniu lub innym kontrolowanym procesom związanym z jej specyfikacją; półprzetworzona stal nieorientowana jest dostarczana do dalszego przetwarzania, które może zmienić jej właściwości magnetyczne. Rezystywność elektryczną, przyczepność, odporność temperaturową oraz reakcję na cięcie lub wyżarzanie należy rozpatrywać łącznie, jednak oznaczenia powłok nie należy traktować jako liczbowej wartości strat w rdzeniu.
ASTM A976 jest właściwą specyfikacją ASTM dotyczącą klasyfikacji powłok izolacyjnych stali elektrotechnicznej. ASTM nie stosuje A976 jako zamiennika norm wyrobów ze stali magnetycznej. Podkomitet ASTM A06.02 wskazuje ASTM A677 dla w pełni przetworzonej, nieorientowanej stali elektrotechnicznej, ASTM A683 dla półprzetworzonej, nieorientowanej stali elektrotechnicznej, ASTM A876 dla w pełni przetworzonej, zorientowanej magnetycznie stali elektrotechnicznej oraz ASTM A976 do klasyfikacji powłok izolacyjnych. Klasyfikacja powłoki określa typ lub klasę powłoki w ramach odpowiedniego systemu norm; sama w sobie nie ustala strat w rdzeniu określonej stali przy niepodanej częstotliwości i indukcji. Klasy powłok i zmierzone właściwości należy zatem ustalać na podstawie właściwego wydania ASTM A976, a nie wnioskować ich ani przypisywać na podstawie wyglądu blachy.
Porównania strat w rdzeniu nadal są powiązane z warunkami pomiaru. ASTM A677 obejmuje na przykład w pełni przetworzone, nieorientowane stale elektrotechniczne stosowane głównie w urządzeniach magnetycznych pracujących przy częstotliwości 50 i 60 Hz, przy czym gatunki klasyfikuje się według maksymalnych strat w rdzeniu mierzonych przy 60 Hz i 1,5 T metodą Epstein’a. ASTM A804/A804M dotyczy przede wszystkim jednokierunkowych pomiarów prądem przemiennym na termicznie prostowanej, zorientowanej magnetycznie stali elektrotechnicznej, a uzyskane wyniki są porównywalne z metodą Epsteina dla próbek o długości 25 cm. Oznaczenia gatunków stali zorientowanej magnetycznie rozróżniają również gatunki konwencjonalne badane przy 1,5 T od innych gatunków przeznaczonych do badań przy 1,7 T. Podana wartość strat bez częstotliwości, indukcji, metody badania próbki, kierunku walcowania, jeśli ma zastosowanie, oraz stanu dostawy jest niepełna. Grubość i powłoka kontrolują ścieżki elektryczne, lecz nie znoszą tych warunków pomiaru.
Badania magnetyczne: metody Epsteina, pojedynczego arkusza i jednokierunkowa
Właściwość magnetyczna nie jest liczbą niezależną od kontekstu. Jest przypisana do warunków badania: klasy materiału, stanu dostawy, geometrii próbki, obwodu magnetycznego, częstotliwości, indukcji maksymalnej, kierunku względem kierunku walcowania oraz izolacji elektrycznej między blachami. Podanie „strat w rdzeniu” bez tych szczegółów może sprawić, że dwa prawidłowe pomiary będą wyglądały na sprzeczne.
Rozróżnienie to ma znaczenie, ponieważ stale elektrotechniczne nie stanowią jednej kategorii materiałów. W pełni przetworzona niezorientowana stal elektrotechniczna, częściowo przetworzona niezorientowana stal elektrotechniczna oraz w pełni przetworzona zorientowana ziarnowo stal elektrotechniczna mają różne tekstury, procesy obróbki cieplnej, przeznaczenie i konwencje badawcze. Podkomitet ASTM A06.02 odzwierciedla te różnice w odrębnych normach: ASTM A677 obejmuje w pełni przetworzoną stal niezorientowaną, ASTM A683 — częściowo przetworzoną stal niezorientowaną, ASTM A876 — w pełni przetworzoną stal zorientowaną ziarnowo, a ASTM A976 klasyfikuje powłoki izolacyjne.
Mierzone straty mają również kilka źródeł fizycznych. W badaniu Karlsruhe Institute of Technology z 2017 roku straty w rdzeniu transformatora podzielono na straty histerezowe, klasyczne straty wiroprądowe oraz straty dodatkowe. Straty histerezowe powstają wskutek przemieszczania się ścian domen przez defekty i miejsca kotwiczenia podczas przemagnesowania. Klasyczne straty wiroprądowe są powodowane przez prądy indukowane w stali podczas zmian strumienia przemiennego. Straty dodatkowe oznaczają dodatkowe straty dynamiczne związane z niejednorodnym ruchem ścian domen i lokalnymi procesami magnetycznymi. Metoda badania rejestruje ich łączny efekt przy określonym przebiegu fali i częstotliwości; nie identyfikuje gatunku wyłącznie na podstawie składu chemicznego.
Metoda Epsteina z użyciem próbek o długości 25 cm
| Podejście badawcze | Droga magnetyczna | Najbardziej istotne zastosowanie |
|---|---|---|
| Metoda Epsteina dla próbek o długości 25 cm | Zdefiniowany zespół pasków ze uśrednioną odpowiedzią kierunkową | Standaryzowane porównanie blach |
| Pomiar pojedynczej blachy lub jednokierunkowy | Zdefiniowany wybrany kierunek | Kierunkowe pomiary stali o ziarnie zorientowanym |
| Pomiar gotowego rdzenia | Rzeczywiste połączenia, ułożenie w stos, naprężenia i montaż | Walidacja na poziomie elementu |
Metoda Epsteina z użyciem próbek o długości 25 cm wykorzystuje wąskie, prostokątne paski złożone w kwadratowy obwód magnetyczny. Długość próbki wynosi zgodnie z konwencją 25 cm, a paski są układane tak, aby obwód magnetyczny obejmował materiał wycięty w głównych kierunkach badania. Badanie to nie jest pomiarem wykonywanym na odizolowanym fragmencie arkusza. Jest to kontrolowany układ, w którym przyłożone natężenie pola magnesującego, napięcie indukowane, strumień oraz masa lub objętość próbki są powiązane z raportowanymi wielkościami magnetycznymi.
W przypadku blachy niezorientowanej taki układ zapewnia znormalizowaną wartość uśrednionej odpowiedzi materiału pobranego w różnych kierunkach. Uśrednienie to jest użyteczne, ponieważ niezorientowana stal elektrotechniczna została zaprojektowana tak, aby ograniczać różnice kierunkowe, a nie koncentrować właściwości magnetyczne wzdłuż jednego kierunku krystalograficznego. Wynik nadal zależy jednak od sposobu cięcia, zadziorów, stanu próbki, ułożenia warstw, izolacji oraz sposobu sterowania wzbudzeniem.
ASTM A677 jest tu głównym przykładem. Norma obejmuje w pełni przetworzone niezorientowane stale elektrotechniczne stosowane przede wszystkim w urządzeniach magnetycznych o częstotliwości 50 i 60 Hz oraz klasyfikuje gatunki według maksymalnych strat w rdzeniu mierzonych przy 60 Hz i 1,5 T metodą Epsteina. Częstotliwość i indukcja stanowią część kryterium klasyfikacji gatunku. Wartość zmierzona przy 50 Hz lub przy 1,0 T nie jest takim samym wynikiem klasyfikacji według ASTM A677, nawet jeśli paski i przyrząd pozostają niezmienione.
Paski muszą również odzwierciedlać określony stan dostawy. Blacha w pełni przetworzona została poddana końcowemu wyżarzaniu i obróbce izolacyjnej niezbędnym do uzyskania dostarczanego stanu magnetycznego. Częściowo przetworzona niezorientowana stal elektrotechniczna jest inna: jej końcowe właściwości magnetyczne mogą zależeć od obróbki wykonywanej przez użytkownika, zwykle obejmującej wyżarzanie odprężające. IEC 60404-8-3:2023 obejmuje walcowaną na zimno niezorientowaną taśmę i blachę elektrotechniczną dostarczaną w stanie częściowo przetworzonym, w tym o grubościach nominalnych 0,47, 0,50, 0,64, 0,65 i 0,79 mm. Oznaczenia tych grubości nie przekładają się automatycznie na w pełni przetworzone gatunki według ASTM A677.
Grubość wpływa na straty, ale nie zastępuje oznaczenia gatunku. Zmniejszenie grubości blachy na ogół skraca drogę dostępną dla krążących prądów wirowych. Izolacja elektryczna na powierzchni dodatkowo przerywa przepływ tych prądów, natomiast dodatki krzemu i aluminium zwiększają rezystywność elektryczną. Na końcowe straty wpływają jednak również tekstura, wielkość ziaren, naprężenia, powłoka, przebieg fali i częstotliwość. Cienkiej blachy badanej w jednym stanie nie można klasyfikować względem grubszej blachy badanej według innej normy wyłącznie na podstawie grubości.
ASTM A804/A804M dla blachy zorientowanej ziarnowo
Zorientowana ziarnowo stal elektrotechniczna wymaga odmiennego podejścia, ponieważ jej właściwości magnetyczne są celowo kierunkowe. W materiale zorientowanym ziarnowo, poddanym końcowemu wyżarzaniu wyrównującemu, kierunek walcowania jest związany z silną teksturą Gossa, dlatego magnesowanie wzdłuż tego kierunku może znacznie różnić się od magnesowania poprzecznego. Badanie uśredniające różne kierunki może ukryć właściwość istotną dla rdzenia transformatora.
ASTM A804/A804M jest przeznaczona przede wszystkim do jednokierunkowych pomiarów magnetycznych prądu przemiennego na zorientowanej ziarnowo stali elektrotechnicznej poddanej końcowemu wyżarzaniu wyrównującemu, stosowanej jako materiał na blachy rdzeni transformatorów. W odróżnieniu od konwencjonalnego układu Epsteina metoda ta służy do pomiaru materiału w określonym kierunku magnetycznym. ASTM International stwierdza, że wyniki według ASTM A804/A804M są porównywalne z wynikami uzyskiwanymi metodą Epsteina dla próbek o długości 25 cm, jednak „porównywalne” nie oznacza, że układ próbki i informacje kierunkowe są wzajemnie wymienne. Metodę nadal należy podawać wraz z wynikiem.
Badanie pojedynczego arkusza lub badanie jednokierunkowe może bardziej bezpośrednio ujawnić właściwości materiału zorientowanego ziarnowo w kierunku walcowania niż wielokierunkowy układ pasków. Próbka jest magnesowana w wybranym kierunku, a indukcję przemienną określa się na podstawie napięcia indukowanego. Podane straty mają zatem znaczenie kierunkowe: wartości w kierunku walcowania nie należy odczytywać jako izotropowej średniej dla blachy, a wyniku w kierunku poprzecznym nie należy stosować zamiast tej wartości.
ASTM A876 obejmuje niskowęglowe stale krzemowo-żelazowe z zawartością około 3,2% krzemu, w tym gatunki konwencjonalne, o wysokiej przenikalności oraz znakowane laserowo. IEC 60404-8-7:2017 obejmuje walcowaną na zimno zorientowaną ziarnowo taśmę i blachę elektrotechniczną dostarczaną w stanie w pełni przetworzonym, w tym materiał o teksturze Gossa i grubościach nominalnych 0,23, 0,27, 0,30 oraz 0,35 mm. Dokumenty te opisują klasy i warunki dostawy; metoda badania zapewnia kontekst pomiarowy, który nadaje znaczenie podanej właściwości magnetycznej.
Interpretacja warunków indukcji i częstotliwości
Indukcja, zwykle wyrażana w teslach, nie jest wielkością zamienną z natężeniem pola magnetycznego. W badaniu prądem przemiennym przebieg indukcji i jego wartość szczytowa określają, jak daleko materiał zostanie przesunięty wzdłuż swojej krzywej magnesowania. Przy wyższej indukcji procesy domenowe i efekty nasycenia mogą znacznie zwiększać straty. Zmiana częstotliwości zmienia liczbę przemagnesowań na sekundę i zwiększa składowe dynamiczne, zwłaszcza straty wiroprądowe oraz straty dodatkowe.
Dlatego praktyka ASTM rozróżnia oznaczenia gatunków zorientowanych ziarnowo badanych przy 1,5 T od oznaczeń gatunków badanych przy 1,7 T. Konwencjonalne gatunki zorientowane ziarnowo są przeznaczone do badań przy 1,5 T, natomiast inne gatunki zorientowane ziarnowo — do badań przy 1,7 T. Oznaczenie identyfikuje zalecaną indukcję dla klasyfikacji lub raportowanej właściwości; nie jest jedynie preferowanym punktem pracy. Porównanie wyniku przy 1,5 T z wynikiem przy 1,7 T tak, jakby były wynikami tego samego badania gatunku, może odwrócić pozorną kolejność ocenianych materiałów.
Ta sama ostrożność dotyczy częstotliwości. Warunek klasyfikacyjny według ASTM A677 wynosi 60 Hz i 1,5 T, co odzwierciedla podstawowe zastosowanie tej stali w urządzeniach o częstotliwości 50 i 60 Hz. Badanie przy 400 Hz mierzy inną proporcję strat histerezowych, klasycznych strat wiroprądowych i strat dodatkowych. Nawet jeśli materiał, grubość i metoda przygotowania próbki pozostają stałe, wartości tej nie można przenosić bez uzasadnionego modelu częstotliwościowego i zgodnych założeń dotyczących przebiegu fali.
Rzetelny raport powinien zatem podawać normę materiałową i oznaczenie gatunku, stan dostawy, grubość nominalną, metodę badania próbki, częstotliwość, indukcję szczytową, przebieg fali, jeśli ma znaczenie, stan izolacji oraz kierunek badania. W przypadku stali zorientowanej ziarnowo kierunek walcowania musi być wyraźnie określony. „Straty w rdzeniu: 1,5 W/kg” to informacja niepełna; „straty w rdzeniu zmierzone metodą Epsteina dla próbek o długości 25 cm przy 60 Hz i 1,5 T na w pełni przetworzonej niezorientowanej stali elektrotechnicznej” identyfikują użyteczny wynik. W przypadku jednokierunkowego pomiaru stali zorientowanej ziarnowo równie istotne są kierunek oraz metoda ASTM A804/A804M.
Metoda badania jest częścią właściwości — a nie przypisem dopisywanym po jej podaniu.
Jak odczytywać oznaczenie gatunku lub kartę danych bez błędnej interpretacji
Sekwencja odczytywania karty danych
- 1. Określ normę Znajdź obowiązujący dokument ASTM lub IEC.
- 2. Określ stan dostawy Ustal, czy blacha jest w pełni przetworzona, czy częściowo przetworzona.
- 3. Określ rodzinę materiału Oddziel stal nieorientowaną od stali o ziarnie zorientowanym.
- 4. Zapisz warunki badania Uwzględnij częstotliwość, indukcję, kierunek, metodę badania próbki oraz przebieg czasowy tam, gdzie ma to znaczenie.
- 5. Sprawdź warunki wytwarzania Przeanalizuj grubość, powłokę, cięcie, odprężanie, układanie w stos i mocowanie.
Oznaczenie gatunku nie stanowi pełnej specyfikacji magnetycznej. Identyfikuje materiał w ramach określonej normy, jednak raportowane właściwości zależą również od stanu dostawy, grubości, częstotliwości badania, indukcji, kierunku próbki oraz metody pomiaru. Uporządkowana kolejność analizy pozwala uniknąć częstego błędu polegającego na traktowaniu zawartości krzemu lub małej grubości nominalnej jako bezpośredniego zamiennika właściwości magnetycznych.
Odczytaj normę, stan dostawy i rodzinę gatunku
Zacznij od obowiązującej normy, a nie od numeru gatunku. ASTM A677 obejmuje na przykład w pełni przetworzone, nieorientowane stale elektrotechniczne przeznaczone przede wszystkim do urządzeń magnetycznych pracujących przy częstotliwości 50 i 60 Hz. Ich gatunki klasyfikuje się na podstawie maksymalnych strat w rdzeniu zmierzonych przy 60 Hz i 1,5 T metodą Epsteina, zgodnie z ASTM A677-07 (ASTM International, 2007). Klasyfikacja ta nie opisuje wszystkich możliwych warunków pracy.
Następnie określ stan dostawy. Materiał w pełni przetworzony został poddany obróbce cieplnej wymaganej przez jego specyfikację i jest dostarczany z ustalonymi właściwościami magnetycznymi. Materiał półprzetworzony jest dostarczany w celu dalszego przetworzenia przez użytkownika, które zwykle obejmuje wyżarzanie końcowe. Jego właściwości magnetycznych w stanie dostawy nie należy uznawać za równoważne właściwościom blachy w pełni przetworzonej.
Mapa norm ASTM wyraźnie wskazuje tę różnicę. Podkomitet ASTM A06.02 wymienia ASTM A677 dla w pełni przetworzonej stali nieorientowanej, ASTM A683 dla półprzetworzonej stali nieorientowanej oraz ASTM A876 dla w pełni przetworzonej stali zorientowanej ziarnowo. ASTM A976 dotyczy klasyfikacji powłok izolacyjnych. Karta danych, w której podano jedynie określenie „stal elektrotechniczna”, pomija informacje niezbędne do umiejscowienia materiału na tej mapie.
Następnie określ rodzinę stali. Nieorientowana stal elektrotechniczna jest projektowana tak, aby zapewniać względnie podobne właściwości magnetyczne w różnych kierunkach w płaszczyźnie, choć nie jest idealnie niezależna od kierunku. Stal elektrotechniczna zorientowana ziarnowo ma silną teksturę krystalograficzną, zwykle związaną z orientacją Gossa, i jest zazwyczaj oceniana w kierunku walcowania lub w innym określonym kierunku. Obie rodziny służą różnym konstrukcjom obwodów magnetycznych i nie powinny być porównywane za pomocą jednej hierarchii numerów gatunków.
ASTM A876 obejmuje niskowęglową stal krzemowo-żelazową zorientowaną ziarnowo, zawierającą około 3,2% krzemu. Obejmuje ona gatunki konwencjonalne, o wysokiej przenikalności oraz gatunki znakowane laserowo. IEC 60404-8-7:2017 obejmuje walcowaną na zimno taśmę i blachę ze stali elektrotechnicznej zorientowanej ziarnowo, dostarczane w stanie w pełni przetworzonym, w tym o grubościach nominalnych 0,23, 0,27, 0,30 i 0,35 mm. Grubości te są charakterystycznymi pozycjami w tej normie wyrobu; same w sobie nie stanowią rankingu właściwości.
W przypadku półprzetworzonego materiału nieorientowanego IEC 60404-8-3:2023 określa grubości nominalne 0,47, 0,50, 0,64, 0,65 i 0,79 mm, a także właściwości magnetyczne, tolerancje wymiarowe oraz procedury kontroli. Obecność danej grubości na tej liście nie oznacza, że blacha jest równoważna w pełni przetworzonemu gatunkowi nieorientowanemu o tej samej grubości.
Zapisz grubość nominalną oddzielnie od gatunku. Zapisz również informacje o powłoce lub izolacji. Elektrycznie izolacyjna powłoka zwiększa rezystancję międzywarstwową i ogranicza prądy krążące między sąsiednimi warstwami blachy; ASTM A976 zawiera odpowiednie ramy klasyfikacji powłok. Krzem i aluminium mogą zwiększać rezystywność elektryczną, natomiast kontrola tekstury i proces przetwarzania wpływają na histerezę oraz przenikalność. Żadna z tych cech rozpatrywana samodzielnie nie określa końcowej wartości strat w rdzeniu.
Prawidłowo interpretuj klasyfikacje maksymalnych strat w rdzeniu
Klasa maksymalnych strat w rdzeniu jest granicą akceptacji w określonych warunkach, a nie uniwersalną stałą strat. Jeżeli ASTM A677 przypisuje gatunek na podstawie maksymalnych strat przy 60 Hz, 1,5 T i w badaniu metodą Epsteina, wartość ta odnosi się do tak zdefiniowanego pomiaru. Nie pozwala automatycznie przewidzieć strat przy 400 Hz, przy 1,0 T, w warunkach zmiennego strumienia magnetycznego ani po zastosowaniu innego procesu wykrawania i odprężania.
Przydatny zapis zachowuje warunki obok liczby: „maksymalne właściwe całkowite straty, [częstotliwość], [indukcja], badanie metodą Epsteina”. Usunięcie warunków podanych w nawiasach zmienia kwalifikowany wynik w informację wprowadzającą w błąd. Ta sama zasada dotyczy gatunków zorientowanych ziarnowo. Praktyka ASTM rozróżnia gatunki konwencjonalne przeznaczone do badania przy 1,5 T od innych gatunków zorientowanych ziarnowo przeznaczonych do badania przy 1,7 T (ASTM International, 2024). Porównywanie ich limitów liczbowych bez zachowania indukcji badania jest nieprawidłowe.
Metoda badania próbki również może zmienić wynik. ASTM A804/A804M jest przeznaczona przede wszystkim do jednokierunkowych pomiarów prądem przemiennym na termicznie spłaszczonej stali elektrotechnicznej zorientowanej ziarnowo, stosowanej jako materiał na blachy rdzeni transformatorów. Jej wyniki są porównywalne z wynikami uzyskiwanymi metodą Epsteina na próbkach o długości 25 cm, jednak „porównywalne” nie oznacza, że każda geometria badania daje identyczne odczyty. Dlatego ASTM A804/A804M-04, potwierdzoną w 2021 r., należy wskazywać za każdym razem, gdy jej pomiary pojawiają się w karcie danych.
Same straty w rdzeniu obejmują kilka składowych fizycznych. W badaniu Karlsruhe Institute of Technology opublikowanym w 2017 r. straty w rdzeniu transformatora rozdzielono na straty histerezowe, klasyczne straty wywołane prądami wirowymi oraz straty nadmiarowe. Ruch ścian domen w strukturze magnetycznej przyczynia się do strat histerezowych. Zmienny strumień magnetyczny indukuje w stali prądy wirowe, powodując klasyczne straty wywołane prądami wirowymi; struktura domen i zlokalizowane ścieżki przepływu prądu przyczyniają się do strat nadmiarowych.
Cieńsza blacha ze stali elektrotechnicznej nie zawsze oznacza mniejsze straty, gdy różnią się tekstura, przetwarzanie, powłoka, naprężenia lub warunki badania. Limited evidence
Grubość wpływa głównie na składową strat wywołanych prądami wirowymi, ponieważ krótsze ścieżki elektryczne zmniejszają straty związane z prądami krążącymi. Mniejsze straty mogą również wynikać z większej rezystywności, odpowiedniej izolacji, ograniczenia naprężeń lub lepszego uporządkowania ziaren. Cieńsza blacha może mimo to wykazywać większe zmierzone straty całkowite, jeżeli różni się teksturą, stanem przetworzenia, powłoką lub warunkami badania. „0,27 mm” oznacza grubość, a nie kompletny gatunek magnetyczny.
Rozdziel przenikalność, indukcję i straty
Przenikalność opisuje, jak duża indukcja magnetyczna powstaje pod wpływem określonego pola magnetyzującego. W uproszczeniu przenikalność względna porównuje reakcję materiału z reakcją próżni. Karta danych może podawać przenikalność początkową, przenikalność maksymalną lub przenikalność przy określonej indukcji. Są to różne wielkości i nie wolno sprowadzać ich do jednej liczby.
Indukcja jest gęstością strumienia magnetycznego, zwykle podawaną w teslach. Jest punktem pracy lub punktem badania, przy którym mierzy się daną właściwość. Stal zorientowana ziarnowo o wysokiej przenikalności może osiągać określoną indukcję przy niższym polu magnetyzującym niż inna stal, jednak jej straty całkowite nadal zależą od częstotliwości, przebiegu czasowego, grubości, tekstury, naprężeń i izolacji. Łatwość magnesowania nie jest tym samym co małe rozpraszanie energii w każdym cyklu.
Każdą właściwość odczytuj jako kompletną krotkę: stan dostawy, rodzina gatunku, grubość nominalna, częstotliwość, indukcja, kierunek, metoda badania próbki oraz raportowana właściwość. W przypadku stali zorientowanej ziarnowo dodaj kierunek walcowania oraz informację, czy badanie przeprowadzono w kierunku wzdłużnym, poprzecznym czy w innym określonym kierunku. Przy porównywaniu zmieniaj tylko jedną zmienną naraz. Karta danych, w której brakuje tych warunków, może nadal identyfikować rodzinę wyrobu, ale nie stanowi podstawy do rzetelnego porównania właściwości magnetycznych.
Zmienne produkcyjne zmieniające właściwości magnetyczne
Stal elektrotechniczna nie uzyskuje swoich właściwości magnetycznych wyłącznie dzięki zawartości krzemu ani nominalnej grubości. Historia walcowania, wyżarzanie, orientacja ziaren, naprężenia resztkowe, izolacja powierzchniowa oraz stan, w jakim blacha trafia do zakładu wykonującego rdzenie, wpływają na zmierzony wynik. Rozróżnienie między w pełni przetworzoną stalą nieorientowaną, półprzetworzoną stalą nieorientowaną a w pełni przetworzoną stalą zorientowaną ziarnowo jest zatem zarówno rozróżnieniem produkcyjnym, jak i rozróżnieniem określonym przez normy.
Podkomitet ASTM A06.02 wskazuje ASTM A677 dla w pełni przetworzonej stali nieorientowanej, ASTM A683 dla półprzetworzonej stali nieorientowanej, ASTM A876 dla w pełni przetworzonej stali zorientowanej ziarnowo oraz ASTM A976 dla powłok izolacyjnych stali elektrotechnicznej. IEC 60404-8-3:2023 obejmuje walcowaną na zimno stal elektrotechniczną nieorientowaną dostarczaną w stanie półprzetworzonym, natomiast IEC 60404-8-7:2017 obejmuje walcowaną na zimno stal elektrotechniczną zorientowaną ziarnowo, dostarczaną w stanie w pełni przetworzonym. Oznaczenie gatunku ma znaczenie wyłącznie w połączeniu z tym stanem dostawy oraz warunkami badania przypisanymi do jego właściwości magnetycznych.
Zgniot na zimno, rekrystalizacja i wielkość ziaren
Zgniot na zimno zmienia nie tylko grubość blachy. Wydłuża ziarna, zwiększa gęstość dyslokacji, magazynuje energię odkształcenia oraz powoduje anizotropię krystalograficzną i mechaniczną. Zmiany te wpływają na ruch ścian domenowych oraz na łatwość, z jaką namagnesowanie podąża za przyłożonym polem. Silnie odkształcona taśma może zatem wykazywać właściwości magnetyczne znacznie różniące się od właściwości wyżarzonej taśmy o tym samym składzie i nominalnej grubości.
Rekrystalizacja usuwa znaczną część struktury powstałej w wyniku zgniotu na zimno, tworząc podczas obróbki cieplnej nowe ziarna o stosunkowo małych naprężeniach. Uzyskana tekstura zależy od struktury wyjściowej, historii zgniotu, warunków wyżarzania, inhibitorów oraz składu stopu. Wzrost ziaren zmienia następnie liczbę i charakter granic ziaren. Granice mogą utrudniać ruch ścian domenowych, natomiast nadmiernie duże lub nieregularne ziarna mogą zwiększać lokalną niejednorodność magnetyczną i komplikować odpowiedź w obszarze połączeń oraz krawędzi ciętych. Nie istnieje uniwersalna zasada dotycząca wielkości ziaren, która miałaby jednakowe zastosowanie do produktów nieorientowanych i zorientowanych ziarnowo.
W przypadku stali elektrotechnicznej nieorientowanej proces ma na celu uzyskanie rozkładu orientacji krystalograficznych zapewniającego użyteczną odpowiedź magnetyczną w więcej niż jednym kierunku w płaszczyźnie blachy. W pełni przetworzony materiał nieorientowany otrzymał od producenta końcowe wyżarzanie magnetyczne. Materiał nieorientowany półprzetworzony nie został poddany pełnej obróbce końcowej; późniejsze wyżarzanie i sekwencja operacji technologicznych wykonywanych przez użytkownika mogą zmienić jego strukturę po rekrystalizacji, wielkość ziaren oraz właściwości magnetyczne. IEC 60404-8-3:2023 obejmuje materiały półprzetworzone o nominalnych grubościach 0,47, 0,50, 0,64, 0,65 i 0,79 mm, jednak grubości te nie określają końcowych strat po nieokreślonej dalszej obróbce cieplnej.
W przypadku stali zorientowanej ziarnowo cel jest inny. Proces technologiczny prowadzi do wytworzenia silnej tekstury Gossa, zwykle opisywanej orientacją {110}<001>, dzięki czemu kierunek łatwego magnesowania wielu ziaren jest równoległy do kierunku walcowania. ASTM A876 obejmuje niskowęglowe stale krzemowo-żelazowe zorientowane ziarnowo, zawierające około 3,2% krzemu, oraz uwzględnia gatunki konwencjonalne, o wysokiej przenikalności i trasowane laserowo. IEC 60404-8-7:2017 obejmuje w pełni przetworzoną taśmę zorientowaną ziarnowo o nominalnych grubościach 0,23, 0,27, 0,30 i 0,35 mm.
Kierunek walcowania ma zasadnicze znaczenie przy podawaniu właściwości stali zorientowanej ziarnowo. Wartości zmierzone wzdłuż zamierzonego kierunku strumienia nie można bezpośrednio przenieść na obszar poprzeczny ani na obszar zdominowany przez połączenia. ASTM A804/A804M jest przeznaczona przede wszystkim do jednokierunkowych pomiarów prądu przemiennego na termicznie prostowanej stali zorientowanej ziarnowo, przy czym wyniki są porównywalne z metodą Epsteina na próbce o długości 25 cm. Geometria próbki i kierunek pomiaru są częścią wyniku.
Wielkość ziaren oddziałuje również na poszczególne składniki strat w rdzeniu. W badaniu Karlsruhe Institute of Technology z 2017 r. straty w rdzeniu transformatora rozdzielono na straty histerezowe, klasyczne straty od prądów wirowych oraz straty nadmiarowe. Straty histerezowe odzwierciedlają nieodwracalny ruch ścian domenowych i procesy magnesowania. Klasyczne straty od prądów wirowych powstają, gdy zmienny strumień indukuje prądy cyrkulacyjne w blasze. Straty nadmiarowe obejmują dodatkowe dynamiczne procesy domenowe, których nie uwzględnia prosty składnik klasyczny. Wyżarzanie może ograniczyć zjawiska związane ze stratami histerezowymi poprzez usunięcie naprężeń, natomiast grubość, rezystywność, struktura domenowa i częstotliwość wpływają na pozostałe składniki.
Redukcja naprężeń i płaskość
Cięcie, wykrawanie, ścinanie, gięcie i układanie w stos powodują naprężenia, których nie było w płaskiej taśmie testowej. Krawędź po wykrawaniu zawiera odkształcenie plastyczne i naprężenia resztkowe; wąski ząb lub naroże może przenosić duży gradient naprężeń w stosunku do swojej szerokości. Obszary te utrudniają ruch ścian domenowych i mogą zwiększać lokalne straty histerezowe. Efekt może być niewielki w dużej próbce Epsteina, lecz znaczący w zwartym stojanie silnika, narożu transformatora lub elemencie o ostrym uformowaniu.
Stan dostawy ma znaczenie, ponieważ materiał w pełni przetworzony nie jest z konieczności odporny na wpływ operacji technologicznych. W pełni przetworzona blacha przeszła określoną przez producenta obróbkę magnetyczną, jednak cięcie i formowanie nadal mogą pogorszyć właściwości magnetyczne gotowej blachy rdzenia. Półprzetworzona stal nieorientowana jest w większym stopniu zależna od późniejszej sekwencji wyżarzania i formowania zastosowanej przez nabywcę. Rdzeń złożony z blach przebadanych przed wykonaniem operacji technologicznych może zatem wykazywać większe straty, niż wynikałoby to ze świadectwa.
Prostowanie termiczne wpływa zarówno na geometrię, jak i na naprężenia. Obróbka cieplna może zmniejszyć naprężenia resztkowe powstałe podczas walcowania, cięcia lub przenoszenia oraz poprawić płaskość, jednak działanie temperatury wpływa również na strukturę ziaren, zachowanie powłoki i właściwości magnetyczne. ASTM A804/A804M dotyczy w szczególności termicznie prostowanego materiału zorientowanego ziarnowo, stosowanego jako materiał na blachy rdzeni transformatorów. To zastrzeżenie jest istotne: wartość uzyskana dla termicznie prostowanej taśmy badanej jednokierunkowo nie opisuje automatycznie rdzenia po cięciu, ułożeniu w stos i zaciśnięciu.
Docisk mechaniczny wprowadza kolejne źródło naprężeń. Nadmierny nacisk, nierównomierne układanie, zbyt ciasne nawijanie lub lokalny kontakt z zadziorami mogą ograniczać magnetostrykcję i ruch domen. Problemy z płaskością mogą powodować szczeliny lub punktowe styki między blachami, zmieniając rozkład strumienia i zwiększając straty lokalne. Prostowanie termiczne nie jest uniwersalnym etapem naprawczym, który usuwa każdy wpływ procesu technologicznego. Jego rezultat zależy od wcześniejszego odkształcenia, obróbki cieplnej, klasy stali oraz systemu powłokowego.
Rozdrobnienie domen i stan powierzchni
Rozdrobnienie domen skraca odległość, na której następuje odwrócenie domen magnetycznych, ograniczając energię związaną z przemieszczaniem ścian domenowych i, w odpowiednich warunkach, zmniejszając straty. Trasowanie laserowe jest jedną z metod stosowanych w przypadku stali zorientowanej ziarnowo. Tworzy ono wąskie, kontrolowane zaburzenia powierzchni, które dzielą domeny w poprzek blachy. Obróbka ta nie jest równoważna zmianie zawartości krzemu w objętości materiału, a jej wpływ należy rozpatrywać wraz z indukcją probierczą określoną dla danego gatunku.
ASTM A876 rozróżnia gatunki stali zorientowanej ziarnowo i warunki badania obejmujące gatunki konwencjonalne oznaczane przy 1,5 T oraz inne gatunki oznaczane przy 1,7 T. Porównanie wartości strat przy tych różnych indukcjach może prowadzić do fałszywego uszeregowania gatunków. Częstotliwość, indukcja, kierunek walcowania, metoda badania próbki i stan dostawy muszą być podawane wraz z każdą przytaczaną wartością magnetyczną.
Powłoka powierzchniowa pełni dwa zadania. Izoluje elektrycznie sąsiadujące blachy, zwiększając rezystancję międzywarstwową i ograniczając cyrkulacyjne prądy wirowe, a jednocześnie wpływa na naprężenie, podatność na wykrawanie, zgodność z obróbką cieplną i zachowanie podczas układania w stos. ASTM A976 ustanawia system klasyfikacji powłok izolacyjnych stali elektrotechnicznej. Uszkodzona powłoka, przewodzący zadzi or, nadmierna grubość powłoki lub niewłaściwy układ styków mogą zmienić straty w zmontowanym rdzeniu, nawet gdy podłoże stalowe spełnia wymagania dotyczące blachy.
Stan powierzchni wpływa również na naprężenia. Chropowatość, zarysowania, pozostałości tlenków i niejednorodność powłoki mogą tworzyć lokalne punkty styku lub ograniczać swobodę blachy podczas układania. Trasowanie laserowe, naprężenie powłoki i uszkodzenia krawędzi po cięciu mogą działać łącznie, a nie niezależnie. Cienkie blachy pomagają ograniczyć klasyczne straty od prądów wirowych, lecz mniejsza grubość nie eliminuje strat histerezowych ani nadmiarowych powodowanych niekorzystną teksturą, naprężeniami resztkowymi lub niekorzystnymi warunkami wzbudzenia.
Z tego względu właściwe pytanie nie brzmi po prostu, jaki gatunek dostarczono. Należy ustalić, czy określony gatunek, stan przetworzenia, tekstura, izolacja powierzchniowa, sposób cięcia, obróbka zmniejszająca naprężenia oraz montaż rdzenia zapewniają wymagane straty przy rzeczywistej częstotliwości i indukcji. Używanym elementem magnetycznym jest gotowy rdzeń; pierwotne badanie płaskiej taśmy stanowi tylko jeden kontrolowany pomiar w całej historii jego wytwarzania.
Projektowanie Rdzeni Transformatorów i Maszyn Wirujących z Uwzględnieniem Właściwości Materiału
Rdzeń nie jest poddawany takim samym warunkom magnetycznym, jakie stosuje się do klasyfikowania gatunku blachy. Materiał jest cięty do określonej geometrii, izolowany, układany w pakiet, zaciskany i zasilany przebiegiem o określonym kształcie. Każdy z tych etapów może zmienić odpowiedź magnetyczną obserwowaną w gotowym elemencie. Nazwa gatunku identyfikuje zatem klasę materiału i określone warunki badania, a nie gwarantowaną wartość strat dla każdego zmontowanego rdzenia.
Rozróżnienie stanów dostawy ma znaczenie już na etapie projektowania. ASTM A677 obejmuje w pełni przetworzone niezorientowane stale elektrotechniczne stosowane głównie w urządzeniach magnetycznych 50- i 60-Hz; ich gatunki klasyfikuje się na podstawie maksymalnych strat w rdzeniu zmierzonych przy 60 Hz i 1,5 T metodą Epsteina. ASTM A683 obejmuje niezorientowaną stal elektrotechniczną w stanie półprzetworzonym, natomiast ASTM A876 dotyczy w pełni przetworzonej stali zorientowanej ziarnowo. IEC 60404-8-3:2023 określa wymagania dla walcowanej na zimno taśmy i blachy z niezorientowanej stali elektrotechnicznej dostarczanej w stanie półprzetworzonym, podczas gdy IEC 60404-8-7:2017 obejmuje w pełni przetworzony materiał zorientowany ziarnowo.
Normy te nie opisują produktów wzajemnie zamiennych. Opisują różne kombinacje składu, tekstury, obróbki, badań magnetycznych i stanu dostawy.
Rdzenie transformatorów i preferowany kierunek strumienia
Rdzeń transformatora projektuje się tak, aby większość przemiennego strumienia płynęła kontrolowaną drogą w kierunku walcowania stali elektrotechnicznej zorientowanej ziarnowo. W pełni przetworzonej stali zorientowanej ziarnowo silna tekstura Gossa sprawia, że wiele kierunków krystalograficznych jest korzystnie usytuowanych względem kierunku walcowania. Magnesowanie w tym kierunku wymaga zatem mniejszego natężenia pola niż w przypadku agregatu o przypadkowej orientacji, szczególnie przy indukcji i częstotliwości stosowanych w danym projekcie.
Dlatego blach transformatorowych nie układa się po prostu w stos identycznych prostokątów. Taśmę tnie się i orientuje tak, aby strumień płynął wzdłuż kolumn i jarzm, z możliwie niewielką liczbą nagłych zmian kierunku. Połączenia typu step-lap i podobne układy złączy rozkładają zmianę na kilka blach zamiast zmuszać cały strumień do przejścia przez jedno ostre złącze stykowe. Celem nie jest wyłącznie skrócenie drogi magnetycznej. Chodzi również o zmniejszenie lokalnego natężenia pola magnesującego i ograniczenie zaburzenia preferowanej tekstury.
ASTM A876 obejmuje niskowęglowe stale krzemowo-żelazowe zorientowane ziarnowo, zawierające około 3,2% krzemu, i uwzględnia gatunki konwencjonalne, o wysokiej przenikalności oraz z nacięciami laserowymi. Oznaczenie indukcji badania musi pozostać związane z każdą podawaną właściwością: konwencjonalne gatunki zorientowane ziarnowo przeznacza się do badań przy 1,5 T, natomiast inne gatunki zorientowane ziarnowo — do badań przy 1,7 T, zgodnie z praktyką klasyfikacyjną ASTM wskazaną przez ASTM International w 2024 roku. Wartości strat przy 1,5 T nie można bezkrytycznie porównywać z wartością przy 1,7 T.
ASTM A804/A804M dotyczy przede wszystkim jednokierunkowych pomiarów magnetycznych prądem przemiennym w odniesieniu do termicznie spłaszczonej stali zorientowanej ziarnowo. Wyniki są porównywalne z metodą Epsteina dla próbek o długości 25 cm, jednak układ badawczy nadal różni się od gotowego transformatora zawierającego złącza, naroża, elementy zaciskowe i pola wywołane przez uzwojenie. Kierunek walcowania i orientacja próbki stanowią część definicji pomiaru.
Orientacja ziaren zmniejsza jeden ze składników obciążenia magnetycznego, ale nie eliminuje trzech fizycznych źródeł strat w rdzeniu. W badaniu Karlsruhe Institute of Technology z 2017 roku rozdzielono straty histerezowe, klasyczne straty wiroprądowe i straty dodatkowe. Ruch ścian domen przyczynia się do strat histerezowych. Przemienny strumień indukuje prądy wirowe, których wartość zależy między innymi od grubości blachy, rezystywności elektrycznej i izolacji między arkuszami. Straty dodatkowe obejmują dodatkowe efekty dynamiczne związane z procesami domenowymi i lokalną niejednorodnością magnetyczną. Krzem, aluminium, cienka taśma, izolacja powierzchniowa i tekstura mogą w różny sposób wpływać na te składniki.
Projektant transformatora musi zatem dopasować preferowany kierunek stali do drogi strumienia, a następnie zachować tę przewagę podczas wytwarzania. Blacha o niskich stratach znormalizowanych może działać słabo, jeśli o właściwościach zmontowanego rdzenia decydują przede wszystkim jej krawędzie po cięciu, złącza lub obszary poddane naprężeniom.
Maszyny wirujące i zmienny strumień w płaszczyźnie blach
Droga magnetyczna w maszynie wirującej jest mniej uporządkowana. W zębach stojana, jarzmie i elementach wirnika lokalny kierunek strumienia zmienia się w miarę ruchu wirnika oraz wirowania pola wytwarzanego przez uzwojenie. Znaczna część tego strumienia pozostaje w płaszczyźnie blach, lecz jego kąt względem kierunku walcowania stale się zmienia. Blacha zorientowana ziarnowo zapewniałaby najlepszą odpowiedź tylko w wybranych kierunkach, dlatego słabo nadaje się do rdzenia, który musi wielokrotnie przyjmować zmiany kierunku strumienia w swojej płaszczyźnie.
W pełni przetworzona niezorientowana stal elektrotechniczna jest zatem zwykle stosowaną klasą materiału dla takich dróg magnetycznych. Jej teksturę krystalograficzną kontroluje się tak, aby ograniczyć różnice kierunkowe, a nie utworzyć jeden dominujący kierunek łatwego magnesowania. Wybór nadal nie sprowadza się do kwestii „wysokiej zawartości krzemu czy niskiej zawartości krzemu”. Obejmuje on określony gatunek, nominalną grubość, stan dostawy, rezystywność, izolację powierzchniową, indukcję magnetyczną, częstotliwość oraz historię obróbki.
Półprzetworzona niezorientowana stal stwarza dodatkowy warunek projektowy. IEC 60404-8-3:2023 obejmuje nominalne grubości 0,47, 0,50, 0,64, 0,65 i 0,79 mm dla taśmy i blachy dostarczanych w stanie półprzetworzonym, a także właściwości magnetyczne, tolerancje wymiarowe i procedury kontroli. Końcowe wyżarzanie może być częścią procesu wytwarzania prowadzonego przez użytkownika, dlatego stanu magnetycznego po wykrawaniu i obróbce cieplnej nie można wnioskować na podstawie oznaczenia materiału w pełni przetworzonego. Podkomitet ASTM A06.02 wymienia A683 dla półprzetworzonej stali niezorientowanej i A677 dla w pełni przetworzonej stali niezorientowanej; oznaczeń tych nie należy stosować zamiennie.
Rdzenie maszyn wirujących doświadczają również lokalnych składowych strumienia powstających wskutek żłobkowania, nasycenia wierzchołków zębów, harmonicznych i asymetrii mechanicznej. Pola te mogą różnić się od sinusoidalnego, jednorodnego wymuszenia stosowanego w katalogu lub badaniu normowym. W rezultacie straty mogą wzrosnąć, nawet gdy nominalna częstotliwość pracy pozostaje niezmieniona. Cienkie blachy pomagają ograniczyć klasyczne straty wiroprądowe, ponieważ każda izolowana blacha ogranicza drogę prądu cyrkulacyjnego, lecz mniejsza grubość materiału nie eliminuje automatycznie strat histerezowych ani dodatkowych strat wywołanych uszkodzonymi krawędziami, naprężeniami lub zniekształconym strumieniem.
Pakietowanie, złącza i lokalne naprężenia
Gotowy rdzeń zawiera więcej stali, niż efektywnie wykorzystuje obwód magnetyczny. Współczynnik wypełnienia blachami jest stosunkiem objętości litej stali do całkowitej objętości pakietu, przy czym pozostałą część zajmują powłoka, chropowatość powierzchni, pofalowanie i niewielkie szczeliny. Mniejszy współczynnik wypełnienia wymaga większej indukcji magnetycznej w stali, aby uzyskać taki sam średni strumień przez przekrój rdzenia. Może to zwiększyć straty i prąd magnesujący, mimo że pojedyncza blacha nadal spełnia wymagania pierwotnego wyniku uzyskanego metodą Epsteina.
Izolacja elektryczna między blachami jest niezbędna do ograniczania międzylamelarnych prądów wirowych. ASTM A976 określa ramy klasyfikacji ASTM dla powłok izolacyjnych stali elektrotechnicznej. Powłoka uszkodzona, zanieczyszczona, niewłaściwie utwardzona lub ściśnięta poza przewidziany zakres może utworzyć przewodzące mostki między wieloma blachami. Mostki te powiększają obwody prądów wirowych. Nominalny gatunek stali się nie zmienił, lecz zmienił się obwód elektryczny wewnątrz pakietu.
Cięcie i wykrawanie powodują kolejną rozbieżność między badaniem blachy a zachowaniem rdzenia. Ścinanie odkształca plastycznie materiał w pobliżu krawędzi, zmienia lokalne domeny magnetyczne i może zwiększać straty histerezowe oraz dodatkowe. Wykrawanie może powodować silniejsze odkształcenia wokół otworów i wąskich przekrojów zębów. Wąska strefa uszkodzeń może mieć nieproporcjonalnie duże znaczenie, gdy zajmuje znaczną część zęba lub gdy strumień koncentruje się w pobliżu krawędzi. Usuwanie zadziorów, stosowanie odpowiednich narzędzi, wyżarzanie odprężające — o ile pozwalają na to stan dostawy i powłoka — oraz staranna kontrola luzu są sposobami ograniczenia tej straty; żaden z nich nie zmienia wstecznie wyniku uzyskanego dla znormalizowanego gatunku.
Zadziory są jednocześnie wadą mechaniczną i elektryczną. Zadzior może zmniejszyć efektywną szczelinę między sąsiednimi blachami, przebić lub przemieścić izolację oraz utworzyć przewodzący styk w poprzek pakietu. Może także powodować lokalne wystawanie materiału, które koncentruje naprężenia podczas zaciskania. W rezultacie powstaje obszar o zmienionej indukcji magnetycznej i dodatkowych drogach prądów cyrkulacyjnych.
Złącza wymagają osobnej uwagi. W narożu transformatora strumień musi przejść z jednej kolumny lub części jarzma do drugiej. Nawet prawidłowo zaprojektowane złącze typu step-lap zwiększa reluktancję i powoduje lokalne rozproszenie strumienia. Niedokładne dopasowanie, nadmierna szczelina, niewspółosiowość blach lub zadzior mogą skoncentrować pole tylko w kilku arkuszach. Zmierzone straty całego rdzenia mogą wówczas przekroczyć wartość oszacowaną przez pomnożenie strat właściwych blachy przez masę.
Siła zacisku jest niezbędna do utrzymania geometrii, lecz nadmierny lub nierównomierny nacisk wprowadza naprężenia sprężyste i plastyczne. Naprężenia zmieniają ruch ścian domen i mogą zmniejszać przenikalność, szczególnie w pobliżu otworów, naroży, złączy i wąskich zębów. Ten sam efekt występuje, gdy blachy zostają odkształcone podczas pakietowania lub gdy rama ogranicza rozszerzalność cieplną. W projekcie rdzenia należy zatem określić rozkład nacisku, płaskość, dopasowanie złączy, stan powłoki i jakość krawędzi, a także oznaczenie stali.
Praktyczna zasada jest prosta: należy dobierać materiał na podstawie kierunku magnetycznego i warunków badania, a następnie projektować proces wytwarzania tak, aby właściwości te przetrwały montaż. Wynik znormalizowanego badania dotyczy określonej próbki. Rdzeń maszyny jest naprężoną, izolowaną i wyposażoną w złącza konstrukcją magnetyczną.
Praktyczne ramy porównywania gatunków stali elektrotechnicznej
Porównuj materiały o porównywalnych właściwościach
„Stal elektrotechniczna” obejmuje kilka klas materiałów, a nie jeden wzajemnie zamienny produkt. W pełni przetworzona stal elektrotechniczna o ziarnie niezorientowanym, stal o ziarnie niezorientowanym w stanie półprzetworzonym oraz w pełni przetworzona stal elektrotechniczna o ziarnie zorientowanym mogą być określane jako stale elektrotechniczne, choć są przeznaczone do różnych obwodów magnetycznych i wymagają odmiennych metod porównania.
W pełni przetworzona stal elektrotechniczna o ziarnie niezorientowanym jest charakteryzowana po zakończeniu przez producenta procesu obróbki magnetycznej. Jej właściwości powinny być względnie podobne w różnych kierunkach w płaszczyźnie blachy, choć nigdy nie są ona doskonale izotropowe. Norma ASTM A677 obejmuje tę klasę, przede wszystkim w zastosowaniach w urządzeniach magnetycznych pracujących przy częstotliwości 50 i 60 Hz. Gatunki tej stali klasyfikuje się na podstawie maksymalnych strat w rdzeniu zmierzonych przy 60 Hz i 1,5 T metodą Epsteina. Klasyfikacja ta jest użyteczna wyłącznie wtedy, gdy konstrukcja pracuje w przybliżeniu przy tej samej częstotliwości, indukcji, metodzie badania próbek i stanie dostawy.
Stal o ziarnie niezorientowanym w stanie półprzetworzonym stanowi odrębny przedmiot porównania. Nabywca lub wykonawca może przeprowadzić końcowe wyżarzanie po wykrawaniu, tłoczeniu lub formowaniu, umożliwiając materiałowi uzyskanie określonego stanu magnetycznego. Norma ASTM A683 dotyczy półprzetworzonej stali o ziarnie niezorientowanym, natomiast norma IEC 60404-8-3:2023 obejmuje walcowane na zimno taśmy i blachy o ziarnie niezorientowanym dostarczane w stanie półprzetworzonym. Norma IEC uwzględnia grubości nominalne 0,47, 0,50, 0,64, 0,65 i 0,79 mm. Blacha półprzetworzona i blacha w pełni przetworzona o tej samej grubości nominalnej nie są równoważne tylko dlatego, że obie mają oznaczenie strat.
Stal elektrotechniczna o ziarnie zorientowanym należy z kolei do jeszcze innej kategorii. Tekstura Gossa skupia korzystną orientację krystalograficzną wzdłuż kierunku walcowania, dzięki czemu materiał ten szczególnie dobrze nadaje się do obwodów magnetycznych, w których strumień przebiega w tym kierunku. Norma ASTM A876 obejmuje niskowęglowe stale krzemowo-żelazowe o ziarnie zorientowanym, zawierające około 3,2% krzemu, i uwzględnia gatunki konwencjonalne, o wysokiej przenikalności oraz z nacięciami laserowymi. Norma IEC 60404-8-7:2017 obejmuje w pełni przetworzone blachy o ziarnie zorientowanym o grubościach nominalnych 0,23, 0,27, 0,30 i 0,35 mm. Te cieńsze produkty mogą wykazywać mniejsze straty wywołane prądami wirowymi niż grubsza blacha o ziarnie niezorientowanym, ale nie oznacza to, że stanowią bezpośredni zamiennik w maszynie wirującej, w której występuje znaczny strumień poprzeczny lub wirujący.
| Pole porównania | Znaczenie |
|---|---|
| Klasa materiału | Określa kierunkowość i przeznaczenie w obwodzie magnetycznym. |
| Stan dostawy | Określa, czy oczekuje się dalszej obróbki cieplnej przez użytkownika. |
| Grubość nominalna | Wpływa na drogi przepływu klasycznych prądów wirowych. |
| Tekstura i kierunek | Kontrolują przenikalność kierunkową i straty. |
| Częstotliwość i indukcja | Definiują warunki pracy magnetycznej lub badania. |
| Metoda badania próbki | Definiuje geometrię i drogę magnetyczną. |
| Powłoka i montaż | Kontrolują drogi przepływu prądów międzywarstwowych w gotowym rdzeniu. |
Pierwsze pytanie porównawcze nie brzmi zatem: „Który gatunek ma niższą wartość?”. Powinno brzmieć: „Czy te materiały należą do tej samej klasy, są dostarczane w tym samym stanie i są przeznaczone do tego samego zastosowania magnetycznego?”.
Lista kontrolna właściwości oparta na normach
Użyteczne porównanie powinno przedstawiać daną właściwość wraz z warunkami jej pomiaru. Należy zacząć od normy i oznaczenia gatunku, a następnie określić, czy materiał jest w pełni przetworzony, czy półprzetworzony. Stan przetworzenia wpływa na przenikalność, straty histerezowe, podatność na wykrawanie, naprężenia szczątkowe oraz wynik uzyskiwany po wymaganym wyżarzaniu końcowym.
Grubość nominalną należy podawać oddzielnie od grubości zmierzonej. Grubość wpływa na klasyczne straty wywołane prądami wirowymi, ponieważ zmienny strumień indukuje prądy obiegowe w blasze; zmniejszenie grubości pakietu skraca ich drogę i zwiększa opór elektryczny w odpowiednich obwodach tych prądów. Sama grubość nie określa jednak całkowitych strat w rdzeniu. W opublikowanym w 2017 r. badaniu KIT rozdzielono straty w rdzeniu transformatora na składową histerezową, klasyczne straty wywołane prądami wirowymi oraz straty dodatkowe. Ruch ścian domen powoduje straty histerezowe, natomiast zmienny strumień indukuje prądy wirowe; straty dodatkowe odzwierciedlają dodatkowe dynamiczne procesy zachodzące w domenach. Porównanie grubości pomijające dwie pozostałe składowe może prowadzić do błędnego wskazania mechanizmu dominującego.
Przy każdej wartości strat należy podać częstotliwość badania i indukcję. Norma ASTM A677 wykorzystuje do celów klasyfikacji częstotliwość 60 Hz i indukcję 1,5 T. Gatunki o ziarnie zorientowanym wymagają szczególnej uwagi: praktyka ASTM rozróżnia gatunki konwencjonalne przeznaczone do badania przy 1,5 T od innych gatunków przeznaczonych do badania przy 1,7 T. Wartości zmierzonej przy 1,5 T nie można bezpośrednio porównywać z wartością zmierzoną przy 1,7 T bez uwzględnienia tego, że dotyczą one różnych punktów krzywej magnesowania. Częstotliwość również zmienia udział strat histerezowych, strat wywołanych prądami wirowymi i strat dodatkowych.
Należy podać metodę badania próbek. Badanie metodą Epsteina uśrednia zachowanie magnetyczne określonego zespołu pasków, natomiast ASTM A804/A804M jest przeznaczona zasadniczo do jednokierunkowych pomiarów prądem przemiennym na termicznie spłaszczonej stali elektrotechnicznej o ziarnie zorientowanym, stosowanej jako materiał na blachy rdzeni transformatorów. Wyniki uzyskane zgodnie z ASTM A804/A804M są porównywalne z wynikami metody Epsteina dla próbek o długości 25 cm, ale metod tych nie należy traktować jako wzajemnie zamiennych oznaczeń. Równie ważny jest kierunek pomiaru. W przypadku stali o ziarnie niezorientowanym należy podać kierunek lub sposób uśredniania. W przypadku stali o ziarnie zorientowanym należy określić kierunek walcowania, kierunek poprzeczny albo kąt między kierunkiem strumienia a kierunkiem walcowania. Wynik pomiaru uzyskany równolegle do kierunku walcowania niewiele mówi o obwodzie, w którym dominuje strumień poprzeczny.
Lista kontrolna musi obejmować również przenikalność, a nie tylko straty. Wysoka przenikalność może zmniejszać prąd magnesujący i lokalne naprężenie magnetyczne, nawet gdy podana wartość strat w rdzeniu jest podobna. Ukierunkowanie ziaren może zwiększać przenikalność w jednym kierunku, a jednocześnie zwiększać anizotropię i utrudniać kontrolowanie połączeń narożnych, strumienia skośnego oraz składowych poprzecznych. Nacinanie laserowe może modyfikować strukturę domen i zmniejszać straty w określonych warunkach badania, ale nie eliminuje zachowania kierunkowego.
Na koniec należy odnotować klasyfikację powłoki izolacyjnej oraz stan powierzchni po wykonaniu operacji technologicznych. Norma ASTM A976 określa system klasyfikacji izolacyjnych powłok stosowanych na stali elektrotechnicznej. Grubość powłoki, rezystancja międzywarstwowa, podatność na wykrawanie, spawalność oraz odprężanie po cięciu wpływają na właściwości zmontowanego rdzenia. Powłoka zwiększająca rezystancję międzywarstwową może ograniczać prądy obiegowe między blachami, natomiast nadmierna grubość powłoki lub uszkodzone powierzchnie styku mogą zmieniać współczynnik wypełnienia i zachowanie połączeń.
Kiedy niższe nominalne straty nie są pełną odpowiedzią projektową
Niższe straty katalogowe mogą prowadzić do niewłaściwego wyboru, jeśli uzyskano je przy innej indukcji, częstotliwości, w innym kierunku lub inną metodą badania próbek. Błąd ten jest szczególnie poważny przy porównywaniu materiałów o ziarnie zorientowanym i niezorientowanym. Stal o ziarnie zorientowanym może zapewniać bardzo małe straty i wysoką przenikalność w kierunku walcowania, ale w stojanie silnika występuje strumień wirujący, a w połączeniu transformatorowym pojawiają się lokalne odchylenia strumienia. Stal o ziarnie niezorientowanym poświęca maksymalną charakterystykę kierunkową na rzecz bardziej równomiernego zachowania w płaszczyźnie blachy, co często upraszcza obwód magnetyczny i proces wytwarzania.
Właściwości technologiczne również zmieniają wynik. Wykrawanie wprowadza uszkodzenia krawędzi i naprężenia szczątkowe, które mogą zwiększać straty histerezowe i zmniejszać przenikalność. Materiał półprzetworzony może odzyskać właściwości magnetyczne podczas kontrolowanego wyżarzania końcowego, ale etap ten nakłada wymagania dotyczące atmosfery, temperatury, czystości, oprzyrządowania i wymiarów. Materiał w pełni przetworzony nie wymaga tej konkretnej operacji, pozostaje jednak wrażliwy na naprężenia powstające podczas cięcia, zaciskania, gięcia i wywierania nacisku w połączeniach.
Zawartość krzemu i aluminium przyczynia się do zwiększenia rezystywności elektrycznej i może ograniczać straty wywołane prądami wirowymi, ale skład chemiczny nie stanowi uniwersalnej podstawy klasyfikowania gatunków. Tekstura, wielkość ziaren, kontrola wydzieleń, historia wyżarzania, powłoka i stan naprężeń mogą mieć większe znaczenie niż proste porównanie zawartości krzemu. Cienkie blachy, powłoki izolacyjne, zwiększona zawartość krzemu i aluminium oraz orientacja ziaren są mechanizmami ograniczania strat, a nie wzajemnie zamiennymi wskaźnikami ogólnej przydatności magnetycznej.
Uniwersalne ramy porównania obejmują:
klasę materiału; stan dostawy i przetworzenia; grubość nominalną; teksturę i anizotropię; podaną przenikalność i straty; indukcję podczas badania; częstotliwość; metodę badania próbek; kierunek magnetyczny; klasyfikację powłoki i rezystancję międzywarstwową; stan materiału po wykonaniu operacji technologicznych i wystąpieniu naprężeń; a także przeznaczony obwód magnetyczny.
Dopiero gdy te parametry są zgodne lub gdy ich różnice zostały uwzględnione w modelu, można oceniać jeden gatunek względem drugiego. Właściwe porównanie opiera się na zgodności warunków, a nie na zgodności samych oznaczeń.
Źródła
- [1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International standard, 2007. https://store.astm.org/a0677-07.html
- [2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International standard, 2017. https://store.astm.org/a0876-17r26.html
- [3] IEC 60404-8-7:2017. IEC standard, 2017. https://webstore.iec.ch/en/publication/32891
- [4] IEC 60404-8-3:2023. IEC standard, 2023. https://webstore.iec.ch/en/publication/68450
- [5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International standard, 2021. https://store.astm.org/a0804_a0804m-04r21.html
- [6] Transformer-core loss separation study. Karlsruhe Institute of Technology publication, 2017. https://publikationen.bibliothek.kit.edu/1000066142/4047647