




Что такое электротехническая сталь — и чего не указывает обозначение марки
Электротехническая сталь как материал магнитопровода
Электротехническая сталь — это семейство ферромагнитных листовых и полосовых материалов, разработанных для проведения переменного магнитного потока с контролируемыми потерями. Это не один химический состав, не одна текстура и не одно технологическое состояние. Из этого материала изготавливают пластины магнитопроводов или наматываемые ленты для электродвигателей, генераторов, трансформаторов, реакторов и других магнитных цепей, где сталь должна многократно намагничиваться и размагничиваться, не превращая слишком большую долю электрической энергии в тепло.
Эта функция предъявляет к материалу требования, отличающиеся от требований к конструкционной стали. Магнитопроводу необходимы высокая магнитная проницаемость при заданной рабочей индукции, ограниченные потери в стали на заданной частоте, достаточная механическая прочность при обращении и электрически изолирующая поверхность между соседними пластинами. Поэтому сталь подвергают выплавке, прокатке, отжигу, обработке поверхности, а иногда также деформационной или лазерной обработке для управления ее магнитными характеристиками.
Три класса электротехнической стали
- Полностью обработанная неориентированная
- Поставляется с заданным магнитным состоянием и рассчитана на относительно одинаковые магнитные свойства в плоскости листа.
- Полуобработанная неориентированная
- Поставляется до проведения пользователем окончательной термообработки для улучшения магнитных свойств.
- Полностью обработанная текстурованная
- Поставляется с выраженной кристаллографической текстурой, благоприятствующей намагничиванию вдоль направления прокатки.
| Класс материала | Направленность магнитных свойств | Состояние поставки | Типичный контекст проектирования |
|---|---|---|---|
| Полностью обработанная неориентированная | Относительно одинаковые свойства в плоскости листа | Окончательное магнитное состояние установлено | Вращающиеся машины |
| Полуобработанная неориентированная | Относительно одинаковые свойства в плоскости листа после окончательной обработки | Предполагается дальнейшая обработка пользователем | Компоненты вращающихся машин, требующие окончательного отжига |
| Полностью обработанная текстурованная | Выраженное предпочтение направления прокатки | Полностью обработана до поставки | Магнитопроводы трансформаторов |
Следует различать три класса продукции. Полностью обработанная электротехническая сталь с неориентированной структурой рассчитана на относительно сходные магнитные характеристики в различных направлениях в плоскости листа, поэтому она широко применяется во вращающихся электрических машинах. Полуобработанная сталь с неориентированной структурой поставляется в состоянии, при котором дальнейшее улучшение магнитных свойств ожидается в ходе окончательного отжига, выполняемого пользователем. Полностью обработанная электротехническая сталь с ориентированной структурой производится с выраженной кристаллографической текстурой — традиционно текстурой Госса, — благодаря чему намагничивание вдоль направления прокатки происходит особенно благоприятно. Это различные инженерные материалы, а не просто разные точки на шкале содержания кремния.
Составляющие потерь в магнитопроводе
- Гистерезисные потери Энергия, рассеиваемая при необратимом движении доменных стенок в процессе циклического намагничивания.
- Классические потери на вихревые токи Тепло, выделяемое циркулирующими токами, индуцированными внутри проводящего листа.
- Добавочные потери Дополнительные динамические потери, связанные с движением доменной структуры и локальными взаимодействиями.
Механизмы потерь объясняют, почему лист выполняют шихтованным. В исследовании Технологического института Карлсруэ 2017 года потери в магнитопроводе трансформатора разделяются на гистерезисные потери, классические потери на вихревые токи и добавочные потери. Гистерезисные потери возникают из-за необратимых аспектов движения доменных стенок при циклическом изменении магнитного поля. Переменный магнитный поток также индуцирует в стали циркулирующие токи; эти классические вихревые токи рассеивают энергию за счет электрического сопротивления. Добавочные потери представляют собой дополнительные динамические потери, связанные с движением доменных структур и их локальным взаимодействием.
Тонкий лист уменьшает длину пути, доступного для вихревых токов. Изолирующее покрытие электрически отделяет одну пластину от другой. Повышенное содержание кремния и алюминия, как правило, увеличивает электрическое сопротивление, тогда как технология обработки и контроль текстуры влияют на движение доменных стенок и магнитную проницаемость. Ориентация зерен может снижать потери в предпочтительном направлении. Ни одна из этих мер не является универсальным правилом ранжирования: толщина, химический состав, текстура, покрытие, отжиг, напряжения и рабочая индукция действуют совместно.
Обозначение марки и измеренное магнитное свойство
Обозначение марки имеет смысл только с учетом применяемого стандарта и состояния поставки. Название, напечатанное в сертификате металлургического предприятия, само по себе не указывает единственное магнитное свойство, которое можно без изменений перенести на любую конструкцию магнитопровода. Обозначение определяет класс материала и систему требований; измеренный результат относится к конкретным условиям испытания.
| Стандарт | Область применения | Поставка или функция |
|---|---|---|
| ASTM A677 | Полностью обработанная неориентированная электротехническая сталь | Спецификация материала |
| ASTM A683 | Полуобработанная неориентированная электротехническая сталь | Спецификация материала |
| ASTM A876 | Полностью обработанная текстурованная электротехническая сталь | Спецификация материала |
| ASTM A976 | Изоляционные покрытия электротехнической стали | Классификация покрытий |
| ASTM A804/A804M | Однонаправленные магнитные измерения | Метод испытаний |
ASTM International предлагает удобную систему стандартов, разработанную Подкомитетом A06.02. ASTM A677 распространяется на полностью обработанную электротехническую сталь с неориентированной структурой, ASTM A683 — на полуобработанную электротехническую сталь с неориентированной структурой, ASTM A876 — на полностью обработанную электротехническую сталь с ориентированной структурой, а ASTM A976 классифицирует электроизоляционные покрытия электротехнической стали. Различие между A677 и A683 не является формальным. Один стандарт описывает материал, поставляемый в окончательном магнитном состоянии, тогда как другой касается материала, магнитные свойства которого могут измениться в результате окончательной обработки.
ASTM A677 классифицирует марки полностью обработанной неориентированной электротехнической стали по максимальным потерям в магнитопроводе при 60 Hz и 1.5 T с использованием метода Эпштейна. Strong evidence
[1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International. ASTM International standard, 2007.Согласно ASTM A677, марки, предназначенные главным образом для магнитных устройств на 50 и 60 Гц, классифицируют по максимальным потерям в магнитопроводе, измеренным при 60 Гц и 1,5 Т методом Эпштейна, как указано в цитируемом здесь издании 2007 года. Поэтому указанное значение потерь по A677 следует понимать как «потери при 60 Гц, 1,5 Т, методом Эпштейна», а не как постоянную, не зависящую от частоты. Значение, измеренное при 1,0 Т или при 400 Гц, отвечает на другой вопрос.
| Обозначение текстурованной стали | Заданная индукция при испытании |
|---|---|
| Обычные марки | 1.5 T |
| Другие текстурованные марки | 1.7 T |
Обозначения стали с ориентированной структурой требуют еще большей осторожности. ASTM A876, цитируемый в издании 2017 года, распространяется на кремнистую сталь с ориентированной структурой и низким содержанием углерода, содержащую приблизительно 3,2% кремния, и включает обычные марки, марки с высокой магнитной проницаемостью и марки с лазерной обработкой. В практике ASTM обычные марки с ориентированной структурой выделяются для испытаний при 1,5 Т, а другие марки с ориентированной структурой — для испытаний при 1,7 Т. Марку, для которой указаны меньшие потери при одной индукции, нельзя объявлять превосходящей другую марку, испытанную при иной индукции.
IEC 60404-8-3:2023 распространяется на холоднокатаную полосу и лист из электротехнической стали с неориентированной структурой, поставляемые в полуобработанном состоянии. В число ее номинальных толщин входят 0,47, 0,50, 0,64, 0,65 и 0,79 мм; стандарт также устанавливает требования к магнитным свойствам, размерам, допускам и контролю. IEC 60404-8-7:2017 распространяется на холоднокатаную полосу и лист из стали с ориентированной структурой, поставляемые в полностью обработанном состоянии, включая материал с текстурой Госса номинальной толщиной 0,23, 0,27, 0,30 и 0,35 мм. Эти обозначения толщины описывают продукцию в рамках стандарта; они не позволяют предсказать полное поведение потерь каждого собранного магнитопровода.
Содержание кремния имеет то же ограничение. Указание ASTM A876 на приблизительно 3,2% кремния определяет важный диапазон химического состава охватываемых этим стандартом сталей с ориентированной структурой, однако одна лишь доля кремния не раскрывает степень совершенства текстуры, особенности измельчения доменов, свойства покрытия, чувствительность к напряжениям или измеренные потери. Две стали с близким содержанием кремния могут вести себя по-разному из-за различий в прокатке, отжиге, размере зерна и текстуре.
Почему важны частота, индукция, направление и метод испытания образца
Потери в магнитопроводе зависят от условий. Частота изменяет число циклов намагничивания в секунду и соотношение вкладов гистерезисных потерь, потерь на вихревые токи и добавочных потерь. Индукция изменяет амплитуду магнитного цикла и может перевести материал в область, где движение доменных стенок и локальное насыщение вызывают значительно более высокие потери. Толщина особенно важна для потерь на вихревые токи, однако ее нельзя рассматривать отдельно от удельного электрического сопротивления и качества изоляции.
Для стали с ориентированной структурой направление имеет решающее значение. Благоприятный путь магнитного потока в ней в значительной степени проходит вдоль направления прокатки, тогда как поперечное или косое направление может давать иные значения магнитной проницаемости и потерь. Сталь с неориентированной структурой менее направленно зависима, но не является полностью независимой от направления. Кромки после резки, напряжения от вырубки, изгиб, стыки и зажим могут также изменить результат по сравнению со значением, измеренным на недеформированном листе.
ASTM A804/A804M предусматривает однонаправленные измерения на текстурованной электротехнической стали, выправленной термически, с результатами, сопоставимыми с методом Эпштейна с образцом 25-cm. Strong evidence
Метод испытания образца определяет геометрию и магнитную цепь, используемые для получения числового результата. ASTM A804/A804M, цитируемый в издании 2021 года, предназначен главным образом для однонаправленных измерений магнитных характеристик при переменном токе на термически выправленной электротехнической стали с ориентированной структурой, используемой в качестве материала для пластин магнитопроводов трансформаторов. Его результаты сопоставимы с результатами метода Эпштейна на образцах длиной 25 см, однако это не делает все магнитные испытания взаимозаменяемыми. Результат для одной полосы или при однонаправленном намагничивании и результат по методу Эпштейна должны быть идентифицированы с указанием метода, направления и подготовки образца.
Минимальные поля для обоснованного сравнения
- Класс материала Укажите неориентированную, текстурованную или полуобработанную неориентированную сталь.
- Стандарт и обозначение Укажите основную спецификацию и систему классификации марок.
- Состояние поставки Укажите, является ли изделие полностью обработанным или полуобработанным.
- Толщина Указывайте номинальную толщину отдельно от марки.
- Магнитные условия Укажите частоту, максимальную индукцию, форму волны, если это необходимо, и направление прокатки, если это необходимо.
- Метод испытания и состояние поверхности Укажите метод испытания образца и состояние покрытия.
Поэтому безопасный формат сравнения должен включать класс материала, стандарт и обозначение марки, состояние поставки, номинальную толщину, частоту, максимальную индукцию, направление прокатки, если оно имеет значение, метод испытания образца и состояние покрытия. Формулировка «сталь с ориентированной структурой толщиной 0,30 мм» неполна. Формулировку «полностью обработанная сталь с ориентированной структурой, IEC 60404-8-7:2017, толщиной 0,30 мм, измеренная вдоль направления прокатки при указанной частоте и индукции установленным методом» уже можно ответственно использовать для сравнения.
Значение потерь в магнитопроводе без указания этих условий не является переносимой характеристикой эксплуатационных показателей. Это лишь измерение, вырванное из контекста.
Три класса материалов: неориентированная, текстурированная и полуобработанная сталь
Электротехническая сталь — это не единая категория материалов с одной шкалой от «низкого содержания кремния» до «высокого содержания кремния». Первое различие связано с классом поставки и кристаллографической структурой: полностью обработанная электротехническая сталь с неориентированной текстурой, полностью обработанная электротехническая сталь с ориентированной текстурой или полуобработанная электротехническая сталь с неориентированной текстурой. Каждый класс поступает к потребителю в различном металлургическом состоянии, характеризуется при разных направлениях намагничивания и условиях испытаний и может по-разному реагировать на штамповку, снятие напряжений, нанесение покрытия и сборку.
Подкомитет ASTM A06.02 представляет полезную систему стандартов. ASTM A677 распространяется на полностью обработанную электротехническую сталь с неориентированной текстурой; ASTM A683 — на полуобработанную электротехническую сталь с неориентированной текстурой; ASTM A876 — на полностью обработанную электротехническую сталь с ориентированной текстурой; ASTM A976 классифицирует электроизоляционные покрытия электротехнической стали. Соответствующие документы IEC добавляют важное различие: IEC 60404-8-3:2023 распространяется на холоднокатаную электротехническую стальную ленту и лист, поставляемые в полуобработанном состоянии и имеющие неориентированную текстуру, тогда как IEC 60404-8-7:2017 — на холоднокатаную электротехническую стальную ленту и лист, поставляемые в полностью обработанном состоянии и имеющие ориентированную текстуру.
Магнитные характеристики нельзя определить только по обозначению марки. Любое приводимое значение удельных магнитных потерь или магнитной проницаемости должно сопровождаться указанием частоты, максимальной индукции, метода испытания образца, направления прокатки, толщины, покрытия и состояния поставки.
Полностью обработанная электротехническая сталь с неориентированной текстурой
Полностью обработанная электротехническая сталь с неориентированной текстурой рассчитана на то, чтобы её магнитные свойства в основном были сформированы ещё до поступления материала к изготовителю компонентов. Её зёрна не имеют выраженной преимущественной ориентации, характерной для текстурированной стали трансформаторного назначения. Вместо этого магнитный отклик в плоскости листа является приблизительно изотропным: магнитный поток может проходить в различных направлениях листа без очень большого преимущества направления прокатки, связанного с текстурой Госса. Слово «приблизительно» имеет значение. Технологический процесс по-прежнему формирует текстуру, остаточные напряжения, краевые эффекты и различия между направлениями, поэтому неориентированная текстура не означает полной независимости свойств от направления.
ASTM A677, на который ASTM International ссылалась в 2007 году, распространяется на полностью обработанные электротехнические стали с неориентированной текстурой, применяемые преимущественно в магнитных устройствах, работающих на частотах 50 и 60 Гц. Их марки классифицируются по максимальным удельным магнитным потерям, измеренным при 60 Гц и 1,5 Тл методом испытания Эпштейна. Это обозначение представляет собой классификацию по результатам испытаний, а не универсальное значение потерь для любого двигателя, генератора или дросселя. Образец, испытанный при другой индукции, частоте или форме волны, может дать иной результат. Результат испытания по методу Эпштейна также автоматически не предсказывает магнитное поведение шихтованного и собранного сердечника, поскольку на потери влияют напряжения от резки, заусенцы, соединения, усилия стягивания и локальные искажения магнитного потока.
Поэтому листовая сталь с неориентированной текстурой связана с магнитными цепями, в которых поток изменяет направление внутри машины или компонента. Типичным примером служат статоры двигателей и генераторов, хотя сам класс материала не предписывает конкретную конструкцию машины. Отсутствие сильной однонаправленной ориентации делает средний отклик в плоскости листа более пригодным для случаев, когда магнитный поток вращается или проходит по нескольким направлениям листа.
Магнитные потери в сердечнике имеют различные физические источники. В исследовании Технологического института Карлсруэ, опубликованном в 2017 году, потери в трансформаторном сердечнике разделяются на гистерезисные, классические вихретоковые и дополнительные потери. Гистерезисные потери возникают при движении доменных стенок во время перемагничивания. Классические вихретоковые потери возникают, когда изменяющийся магнитный поток индуцирует циркулирующие токи в проводящем листе. Дополнительные потери учитывают динамические эффекты, связанные с движением доменной структуры и её локальными взаимодействиями. Заявленные для марки магнитные потери в сердечнике представляют собой совокупный результат измерения в заданных условиях, а не прямое измерение одного отдельного механизма.
Толщина особенно тесно связана с классической составляющей вихретоковых потерь, поскольку более тонкие листы ограничивают размер контуров циркуляции тока. Электроизоляция между листами выполняет ту же основную электрическую функцию на уровне пакета. Повышение содержания кремния и алюминия может увеличивать удельное электрическое сопротивление и снижать вихретоковые потери, однако состав также влияет на индукцию насыщения, пластичность, реакцию на обработку и текстуру. Поэтому процентное содержание кремния является переменной проектирования, а не заменой классификации материала или измеренного значения потерь.
Полностью обработанный материал всё же может изменить свои свойства в процессе изготовления. Штамповка вызывает пластическую деформацию и остаточные напряжения вблизи кромок реза. Сварка, стягивание и крутые изгибы могут изменять локальную магнитную проницаемость и увеличивать потери. Слово «обработанный» описывает состояние поставки стали; оно не гарантирует, что готовый сердечник сохранит результат испытания листа, предоставленный поставщиком.
Полностью обработанная электротехническая сталь с ориентированной текстурой
Текстура Госса Кристаллографическая текстура в текстурованной электротехнической стали, при которой благоприятное направление лёгкого намагничивания располагается приблизительно вдоль направления прокатки.
Полностью обработанная электротехническая сталь с ориентированной текстурой специально создаётся для формирования выраженного кристаллографического предпочтительного направления. В обычной текстуре трансформаторной стали направление лёгкого намагничивания близко совпадает с направлением прокатки. Поэтому магнитные свойства сильно зависят от направления: проницаемость высока, а потери сравнительно низки, когда магнитный поток следует направлению прокатки, тогда как свойства в поперечном направлении или направлении поперёк прокатки могут существенно отличаться. Марку стали с ориентированной текстурой никогда не следует описывать одним магнитным показателем без указания направления.[2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International. ASTM International standard, 2017.[3] IEC 60404-8-7:2017. International Electrotechnical Commission. IEC standard, 2017.
ASTM A876, обозначенный ASTM International в 2017 году, распространяется на текстурированные кремнисто-железные стали с низким содержанием углерода, содержащие приблизительно 3,2% кремния, и включает обычные марки, марки с высокой магнитной проницаемостью и марки с лазерной обработкой поверхности. IEC 60404-8-7:2017 распространяется на холоднокатаную текстурированную ленту и лист, поставляемые полностью обработанными. В стандарте перечислены номинальные толщины 0,23, 0,27, 0,30 и 0,35 мм, которые значительно меньше номинальных толщин полуобработанной электротехнической стали с неориентированной текстурой, установленных в IEC 60404-8-3:2023.
Эти значения толщины не образуют универсальную шкалу эксплуатационных характеристик. Вклад в свойства вносят ориентация зёрен, измельчение доменов, покрытие, напряжённое состояние и условия магнитных испытаний. Например, лазерная обработка поверхности представляет собой метод управления доменами, предназначенный для изменения магнитных свойств; она не превращает лист с ориентированной текстурой в лист с неориентированной текстурой.
Практика ASTM также различает обычные марки с ориентированной текстурой, предназначенные для испытаний при 1,5 Тл, и другие марки с ориентированной текстурой, предназначенные для испытаний при 1,7 Тл. Индукция должна указываться вместе со значением свойства. Формулировка «магнитные потери текстурированной марки» неполна, если в ней не указаны частота, индукция, метод испытания образца и направление. ASTM A804/A804M:2021 предназначен главным образом для однонаправленных измерений магнитных свойств при переменном токе у термически выправленной электротехнической стали с ориентированной текстурой, используемой в качестве материала для шихтованных трансформаторных сердечников. Полученные результаты сопоставимы с результатами метода Эпштейна на образцах длиной 25 см, однако это сопоставление по-прежнему зависит от установленного образца и процедуры.
Ориентация зёрен позволяет создавать конструкции трансформаторных сердечников, в которых основной путь магнитного потока можно расположить вдоль направления прокатки. Соединения прерывают этот путь, а вблизи углов или участков ступенчатой шихтовки локальный поток может поворачивать поперёк листа. Поэтому измеренное свойство в направлении прокатки описывает критически важное направление материала, но не каждую точку собранного сердечника.
Полуобработанная электротехническая сталь с неориентированной текстурой
Полуобработанная электротехническая сталь с неориентированной текстурой поступает к изготовителю до формирования окончательного магнитного состояния. Последующие операции — обычно штамповка с последующей заданной термической обработкой — по-прежнему влияют на структуру зёрен, остаточные напряжения, контроль содержания углерода, состояние изоляции и магнитные потери. Состояние поставки является частью описания марки, а не второстепенной примечательной характеристикой.[4] IEC 60404-8-3:2023. International Electrotechnical Commission. IEC standard, 2023.
IEC 60404-8-3:2023 распространяется на холоднокатаную электротехническую стальную ленту и лист с неориентированной текстурой, поставляемые в полуобработанном состоянии, с номинальными толщинами 0,47, 0,50, 0,64, 0,65 и 0,79 мм. Стандарт устанавливает требования к магнитным свойствам, допускам на размеры и процедурам контроля. В системе стандартов ASTM A06.02 соответствующее место для полуобработанной стали с неориентированной текстурой занимает ASTM A683.
Полуобработанное состояние Состояние поставки, при котором от пользователя ожидается дальнейшая обработка, обычно окончательный отжиг, до установления предусмотренного магнитного состояния.
Испытанное свойство полуобработанного листа до термической обработки, выполняемой изготовителем, не обязательно совпадает со свойством после этой обработки. Штамповка может вызвать деформацию и повреждение кромок; последующий термический цикл способен снять часть напряжений и изменить окончательный магнитный отклик. Значение могут иметь температура, время выдержки, атмосфера, режим работы печи, геометрия компонента и сохранность покрытия. Поэтому два сердечника, изготовленные из материала с одним и тем же обозначением поставки, могут различаться, если их производственная история неодинакова.
Этот класс часто путают с полностью обработанной электротехнической сталью с неориентированной текстурой, поскольку обе разновидности имеют неориентированную текстуру и обе могут применяться в магнитных цепях вращающихся машин. Различие заключается в незавершённом маршруте формирования магнитных свойств. Толщина, содержание кремния и слово «неориентированная» не позволяют определить, предполагается ли последующая обработка. Сначала необходимо проверить применимый стандарт и состояние поставки; только после этого указанные частота, индукция, направление, метод испытания образца и составляющие потерь позволяют провести содержательное сравнение.
Как стандарты ASTM и IEC систематизируют марки электротехнической стали
Стандарты на электротехническую сталь не образуют единой универсальной таблицы марок. Они классифицируют материал по магнитному классу, состоянию обработки, форме изделия, условиям испытаний и типу изоляции поверхности. Поэтому обозначение в одном документе нельзя напрямую рассматривать как замену обозначению в другом.
Основная система ASTM представлена документами Подкомитета A06.02. ASTM A677 распространяется на полностью обработанную неориентированную электротехническую сталь; ASTM A683 — на полуобработанную неориентированную электротехническую сталь; ASTM A876 — на полностью обработанную текстурованную электротехническую сталь; а ASTM A976 классифицирует изоляционные покрытия электротехнической стали. Эти документы выполняют разные функции. A677 и A876 являются спецификациями на материал, A976 касается классификации покрытий, а такие стандарты на испытания, как ASTM A804/A804M, определяют методы измерения конкретных магнитных свойств.
Документы IEC систематизируют материал сходным, но не идентичным образом. IEC 60404-8-3:2023 распространяется на холоднокатаную неориентированную электротехническую ленту и лист, поставляемые в полуобработанном состоянии. IEC 60404-8-7:2017 распространяется на холоднокатаную текстурованную электротехническую ленту и лист, поставляемые в полностью обработанном состоянии. Стандарты устанавливают допустимые категории продукции и требуемые свойства; они не превращают толщину, содержание кремния или класс покрытия в универсальный рейтинг эксплуатационных характеристик.
ASTM A677 и полностью обработанные неориентированные марки
ASTM A677 является спецификацией на полностью обработанную неориентированную электротехническую сталь, используемую преимущественно в магнитных устройствах на частотах 50 и 60 Гц. Термин «неориентированная» означает, что магнитные свойства не сосредоточены в одном специально сформированном направлении прокатки, как это происходит у текстурованной трансформаторной стали. Материал поставляется в готовом магнитном состоянии, поэтому от покупателя не требуется выполнять окончательный отжиг для снятия напряжений, характерный для полуобработанной продукции.
Согласно описанию ASTM International, зафиксированному в 2007 году, в ASTM A677 марки классифицируются по максимальным удельным потерям в стали, измеренным при 60 Гц и 1,5 Тл методом Эпштейна. Это утверждение содержит четыре необходимых уточнения: максимальные потери, частота 60 Гц, индукция 1,5 Тл и образцы для испытания по методу Эпштейна. Если исключить хотя бы одно из них, сравнение марок становится неполным. Потери, измеренные при 50 Гц, при другой индукции или на образцах другой геометрии, не являются тем же самым заявляемым свойством.
Само обозначение «полностью обработанная» ничего не говорит о точном соотношении потерь на гистерезис, классических вихревых потерь и добавочных потерь. В исследовании Технологического института Карлсруэ 2017 года они рассматриваются как отдельные составляющие потерь в магнитопроводе трансформатора. Движение доменных стенок обусловливает потери на гистерезис. Переменный магнитный поток вызывает циркулирующие токи внутри листа, создавая классические вихревые потери, тогда как добавочные потери отражают дополнительные динамические процессы в доменной структуре. На это соотношение влияют размер зерна, текстура, остаточные напряжения, толщина листа и электрическая изоляция.
Поэтому ASTM A677 следует рассматривать как определённую систему спецификации и испытаний, а не как утверждение, будто все неориентированные марки одинаково ведут себя в двигателе, реакторе или высокочастотном компоненте. Испытательная индукция 1,5 Тл является частью классификации марки. Она не представляет собой общий эксплуатационный предел.
ASTM A683 относится к соседней категории — полуобработанной неориентированной электротехнической стали. Её включение в систему стандартов A06.02 важно потому, что полуобработанный лист поставляется в состоянии, требующем последующей технологической обработки, обычно окончательного отжига, до формирования предусмотренного магнитного состояния. Таким образом, A677 и A683 разграничивают не только магнитный класс, но и состояние поставки. Если называть оба изделия просто «неориентированной электротехнической сталью», это скрывает производственное различие, способное изменить измеренный результат после обработки, выполняемой пользователем.
ASTM A876 и обозначения текстурованной стали
ASTM A876 распространяется на полностью обработанную текстурованную кремнистую электротехническую сталь с низким содержанием углерода и приблизительно 3,2 % кремния, согласно описанию ASTM International 2017 года. Её кристаллографическая текстура формируется таким образом, чтобы магнитные свойства были особенно благоприятными вдоль направления прокатки. Это отдельный класс материала, отличающийся от полностью обработанной неориентированной стали, а не просто её разновидность с повышенным содержанием кремния.
Спецификация включает обычные текстурованные марки, марки с высокой магнитной проницаемостью и марки с лазерной разметкой. Категория с лазерной разметкой указывает на технологический процесс, предназначенный для изменения доменной структуры и магнитных потерь; это не означает, что такой материал можно сравнивать с материалом без лазерной разметки без применения одинаковых условий испытаний. Практика обозначения марок ASTM также различает обычные текстурованные марки, предназначенные для испытаний при 1,5 Тл, и другие текстурованные марки, предназначенные для испытаний при 1,7 Тл. Индукция должна указываться вместе с измеренным свойством. Числовое значение потерь без указанной индукции является неполным.
Для текстурованной стали направление прокатки имеет особое значение. Результат, измеренный параллельно направлению прокатки, нельзя напрямую переносить на поперечный участок или участок у кромки реза в изготовленном магнитопроводе. Резка, вырубка, гибка, конструкция стыков и приложенные напряжения могут нарушить магнитное поведение, измеряемое на контролируемых образцах по требованиям спецификации.
ASTM A804/A804M является главным образом стандартом измерения однонаправленных магнитных свойств текстурованной электротехнической стали при переменном токе после термического правления. Согласно записи об издании ASTM 2021 года, его результаты сопоставимы с результатами, полученными методом Эпштейна на образцах длиной 25 см. Этот стандарт не заменяет спецификацию на материал A876 и не должен рассматриваться как отдельное семейство марок. Он устанавливает метод испытаний для соответствующего класса материала текстурованного магнитопровода.
IEC 60404-8-3:2023 и IEC 60404-8-7:2017
IEC 60404-8-3:2023 устанавливает требования к холоднокатаной неориентированной электротехнической ленте и листу, поставляемым в полуобработанном состоянии. В документе указана серия номинальных толщин: 0,47, 0,50, 0,64, 0,65 и 0,79 мм. Документ рассматривает магнитные свойства, предельные отклонения размеров и процедуры контроля как элементы спецификации на продукцию.
Эти значения толщины не являются взаимозаменяемыми названиями марок. Толщина влияет на классические вихревые потери, поскольку более тонкий электрический путь ограничивает расстояние, на котором могут развиваться циркулирующие токи, однако измеренные потери в стали также зависят от удельного электрического сопротивления, изоляции, частоты, индукции, текстуры, напряжений и конечного состояния обработки. Продукция толщиной 0,50 мм не является автоматически более эффективной, чем продукция толщиной 0,65 мм, при любых условиях испытаний или эксплуатации.
IEC 60404-8-7:2017 распространяется на холоднокатаную текстурованную электротехническую ленту и лист, поставляемые в полностью обработанном состоянии. Документ включает материал с текстурой Госса номинальной толщиной 0,23, 0,27, 0,30 и 0,35 мм, а также обычные классы и классы с высокой магнитной проницаемостью. Текстура Госса ориентирует благоприятные кристаллографические направления вдоль направления прокатки, что объясняет ярко выраженную направленность свойств материала.
Документы IEC и ASTM следует сопоставлять по области применения и условиям испытаний, а не пытаться переводить каждое обозначение слово в слово. IEC 60404-8-3 касается полуобработанного неориентированного листа, тогда как ASTM A677 — полностью обработанной неориентированной стали. IEC 60404-8-7 касается полностью обработанного текстурованного листа, тогда как ASTM A876 — полностью обработанной текстурованной кремнистой стали. Сходство терминов не отменяет различия в состоянии поставки.
ASTM A976 добавляет ещё один уровень классификации, классифицируя изоляционные покрытия. Покрытие ограничивает электрический контакт между отдельными листами и тем самым влияет на межлистовые вихревые токи, однако класс покрытия не является маркой магнитной стали. Аналогично, повышенное содержание кремния или алюминия, уменьшенная толщина листа, ориентация зёрен и изоляция поверхности являются механизмами снижения потерь, а не универсальными показателями поведения конкретного материала. Обозначение стандарта сохраняет смысл только с учётом его класса, состояния поставки, частоты, индукции, метода испытания образцов и — когда это применимо — направления прокатки.
Неориентированная электротехническая сталь: марки, обработка и применение в магнитных системах
Значение полностью обработанной неориентированной стали
Полностью обработанная неориентированная электротехническая сталь представляет собой холоднокатаную магнитную сталь с содержанием кремния, поставляемую производителем в окончательно сформированном магнитном состоянии. Ее зерна не выстроены в одном преобладающем кристаллографическом направлении. Вместо этого материал обрабатывают таким образом, чтобы магнитные свойства оставались достаточно сходными при прохождении магнитного потока в различных направлениях в плоскости листа. Таким образом, «неориентированная» характеризует магнитную текстуру, а «полностью обработанная» — состояние поставки. Ни один из этих терминов сам по себе не определяет содержание кремния, толщину или конкретное значение магнитных потерь в сердечнике.
Это различие важно, поскольку обозначения электротехнических сталей связаны со стандартами и условиями испытаний. ASTM A677 распространяется на полностью обработанные неориентированные электротехнические стали, применяемые главным образом в магнитных устройствах, работающих на частотах 50 и 60 Гц. Согласно этой спецификации, марки классифицируют по максимальным магнитным потерям в сердечнике, измеренным при 60 Гц и 1,5 Тл методом Эпштейна (ASTM International, 2007). Следовательно, обозначение марки представляет собой предельное значение, установленное при определенной методике измерения, а не универсальный прогноз потерь при любой частоте, магнитной индукции, форме волны, температуре или направлении намагничивания.
Результат испытания по методу Эпштейна также требует контекста. В испытании используется определенная конфигурация образцов и заданный режим переменного магнитного поля; оно не воспроизводит все напряжения, соединения, кромки после вырубки, покрытия или локальные искажения магнитного потока в статоре двигателя. Магнитные потери, измеренные при 60 Гц и 1,5 Тл, следует указывать вместе с этими условиями. Значение без указания частоты, магнитной индукции и метода подготовки образцов может привести к некорректному сравнению.
Полностью обработанный неориентированный лист отличается от полуобработанного неориентированного листа. Подкомитет ASTM A06.02 определяет ASTM A677 для полностью обработанной неориентированной стали, а ASTM A683 — для полуобработанной неориентированной стали. IEC 60404-8-3:2023 распространяется на холоднокатаную неориентированную электротехническую стальную ленту и лист, поставляемые в полуобработанном состоянии, включая номинальные толщины 0,47, 0,50, 0,64, 0,65 и 0,79 мм. Полуобработанный материал может подвергаться окончательному отжигу после штамповки, часто в рамках технологического маршрута производителя, поэтому его магнитное состояние при поставке не эквивалентно состоянию полностью обработанного листа.
Это различие позволяет избежать распространенной ошибки: нельзя рассматривать толщину или номинальное содержание кремния как обозначение марки. Два листа одинаковой толщины могут различаться по текстуре, размеру зерна, остаточным напряжениям, покрытию и измеренным потерям. И наоборот, более тонкий лист не обязательно имеет меньшие суммарные потери, если отличаются технология обработки или условия магнитных испытаний.
Роль истории прокатки и отжига
Технологические переменные, влияющие на магнитные свойства
- Холодная деформация Вызывает появление дислокаций, накопленной деформации и изменений текстуры.
- Возврат и рекристаллизация Снимают последствия деформации и формируют новые зеренные структуры.
- Рост зёрен Изменяет плотность границ зёрен и пути движения доменных стенок.
- Резка и пробивка Вызывают локальную пластическую деформацию и остаточные напряжения.
- Стягивание и сборка в пакет Создают механическое напряжение и могут повреждать межслойную изоляцию.
Прокатка формирует геометрию листа, но одновременно изменяет внутреннее состояние металла. Пластическая деформация создает дислокации, изменяет кристаллографическую текстуру и накапливает энергию деформации. До отжига эти эффекты обычно затрудняют движение доменных стенок и увеличивают магнитные потери. Вырубка, резка, гибка и сборка могут создавать дополнительные локальные напряжения, особенно вблизи обрезанных кромок. Поэтому конечные свойства являются результатом технологического процесса, а не просто следствием химического состава.
Отжиг обеспечивает протекание процессов возврата и рекристаллизации. В ходе возврата часть накопленной энергии деформации рассеивается. При рекристаллизации образуются и растут новые, относительно свободные от деформаций зерна. Размер зерна и кристаллографическая текстура затем зависят от температур, продолжительности выдержки, условий нагрева и охлаждения, режима обжатия и предшествующих этапов производства стали. Рост зерен может уменьшить число границ зерен, которые пересекают движущиеся доменные стенки, однако чрезмерный или плохо контролируемый рост может повлиять на механические свойства и сформировать неподходящую текстуру. Оптимальное магнитное состояние является результатом баланса, установленного всем технологическим маршрутом.
Содержание кремния и алюминия влияет на удельное электрическое сопротивление и магнитные свойства, однако одной химией эксплуатационные характеристики не определяются. Повышение удельного сопротивления может уменьшить циркулирующие вихревые токи, тогда как прокатка и отжиг определяют, как этот химический состав проявляется через текстуру, размер зерна и напряженное состояние. Поэтому две номинально сходные марки могут демонстрировать разные потери, если одна из них подвергалась деформации при изготовлении или испытывалась после другого режима отжига.
Сами потери состоят из нескольких составляющих. В исследовании 2017 года, выполненном в Технологическом институте Карлсруэ, потери в сердечнике трансформатора описываются как сумма гистерезисных, классических вихретоковых и добавочных потерь. Гистерезисные потери связаны с необратимым движением доменных стенок и изменениями намагниченности. Классические вихретоковые потери возникают, когда переменный магнитный поток индуцирует электрические токи внутри стали. Добавочные потери отражают дополнительные динамические эффекты, связанные с движением и взаимодействием магнитных доменов. Эти составляющие по-разному зависят от частоты, магнитной индукции, удельного сопротивления, структуры зерен и напряжений.
Толщина листа главным образом определяет путь, доступный для вихревых токов, поэтому более тонкие пластины могут уменьшать эту составляющую потерь. Однако она не устраняет гистерезисные или добавочные потери. Кроме того, номинально низкопотерная марка не сохранит характеристики, полученные при испытаниях, если штамповка создает значительные остаточные напряжения или если пластины электрически соединяются из-за повреждения покрытия.
Поверхностная изоляция является частью магнитной системы. Изоляционное покрытие повышает электрическое сопротивление между соседними пластинами и ограничивает межлистовые токи. ASTM A976 устанавливает классификацию изоляционных покрытий электротехнической стали. Тип покрытия, его сплошность, адгезия, отверждение и повреждения при резке или укладке могут влиять на потери в собранном сердечнике. Поэтому стальную основу и ее покрытие необходимо рассматривать совместно.
Почему неориентированные свойства важны в магнитных цепях вращающихся машин
Трансформатор обычно направляет магнитный поток преимущественно в одном направлении, что позволяет использовать сильную кристаллографическую ориентацию электротехнической стали с ориентированной структурой. Двигатель или генератор устроен иначе. По мере вращения ротора магнитный поток в зубцах и ярме статора изменяет направление по окружности машины. Поток также локально меняет направление вблизи оснований зубцов, пазов, углов и соединений. Лист с низкими потерями только в одном предпочтительном направлении не обеспечивал бы таких свойств во всей вращающейся магнитной цепи.
Неориентированная сталь решает эту проблему направленности, ограничивая различия между магнитными откликами в плоскости листа. Цель состоит не в полном совпадении свойств во всех направлениях: реальная текстура и технологическая обработка по-прежнему вызывают различия по направлениям. Задача заключается в обеспечении подходящего магнитного отклика при изменяющихся путях потока, характерных для вращающихся машин.[5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International. ASTM International standard, 2021.
Различие между неориентированной и ориентированной сталью прямо отражено в системе стандартов. ASTM A876 распространяется на низкоуглеродистые кремнистые стали с ориентированной структурой и содержанием кремния около 3,2 %, включая обычные марки, марки с высокой магнитной проницаемостью и марки с лазерной обработкой поверхности. IEC 60404-8-7:2017 распространяется на полностью обработанный лист с ориентированной структурой номинальной толщины 0,23, 0,27, 0,30 и 0,35 мм. Обычные ориентированные марки предназначены для испытаний при 1,5 Тл, тогда как другие ориентированные марки — для испытаний при 1,7 Тл. ASTM A804/A804M предназначен главным образом для однонаправленных измерений на термически выровненной стали с ориентированной структурой; получаемые результаты сопоставимы с результатами метода Эпштейна на образцах длиной 25 см. Эти результаты не следует напрямую переносить на неориентированную сталь для вращающихся машин.
Для неориентированного материала инженеры сравнивают соответствующие потери и магнитную проницаемость при таких частоте, магнитной индукции, форме волны, направлении прокатки, методе испытания образцов и состоянии поставки, которые соответствуют конкретному применению. Правильный вопрос заключается не в том, содержит ли лист больше кремния и не является ли он более тонким. Важно определить, сохраняют ли его сформированная обработкой магнитная структура, изоляция и испытанные потери пригодность в условиях, когда магнитный поток многократно меняет направление в готовом сердечнике.
Электротехническая сталь с ориентированной текстурой и текстура Госса

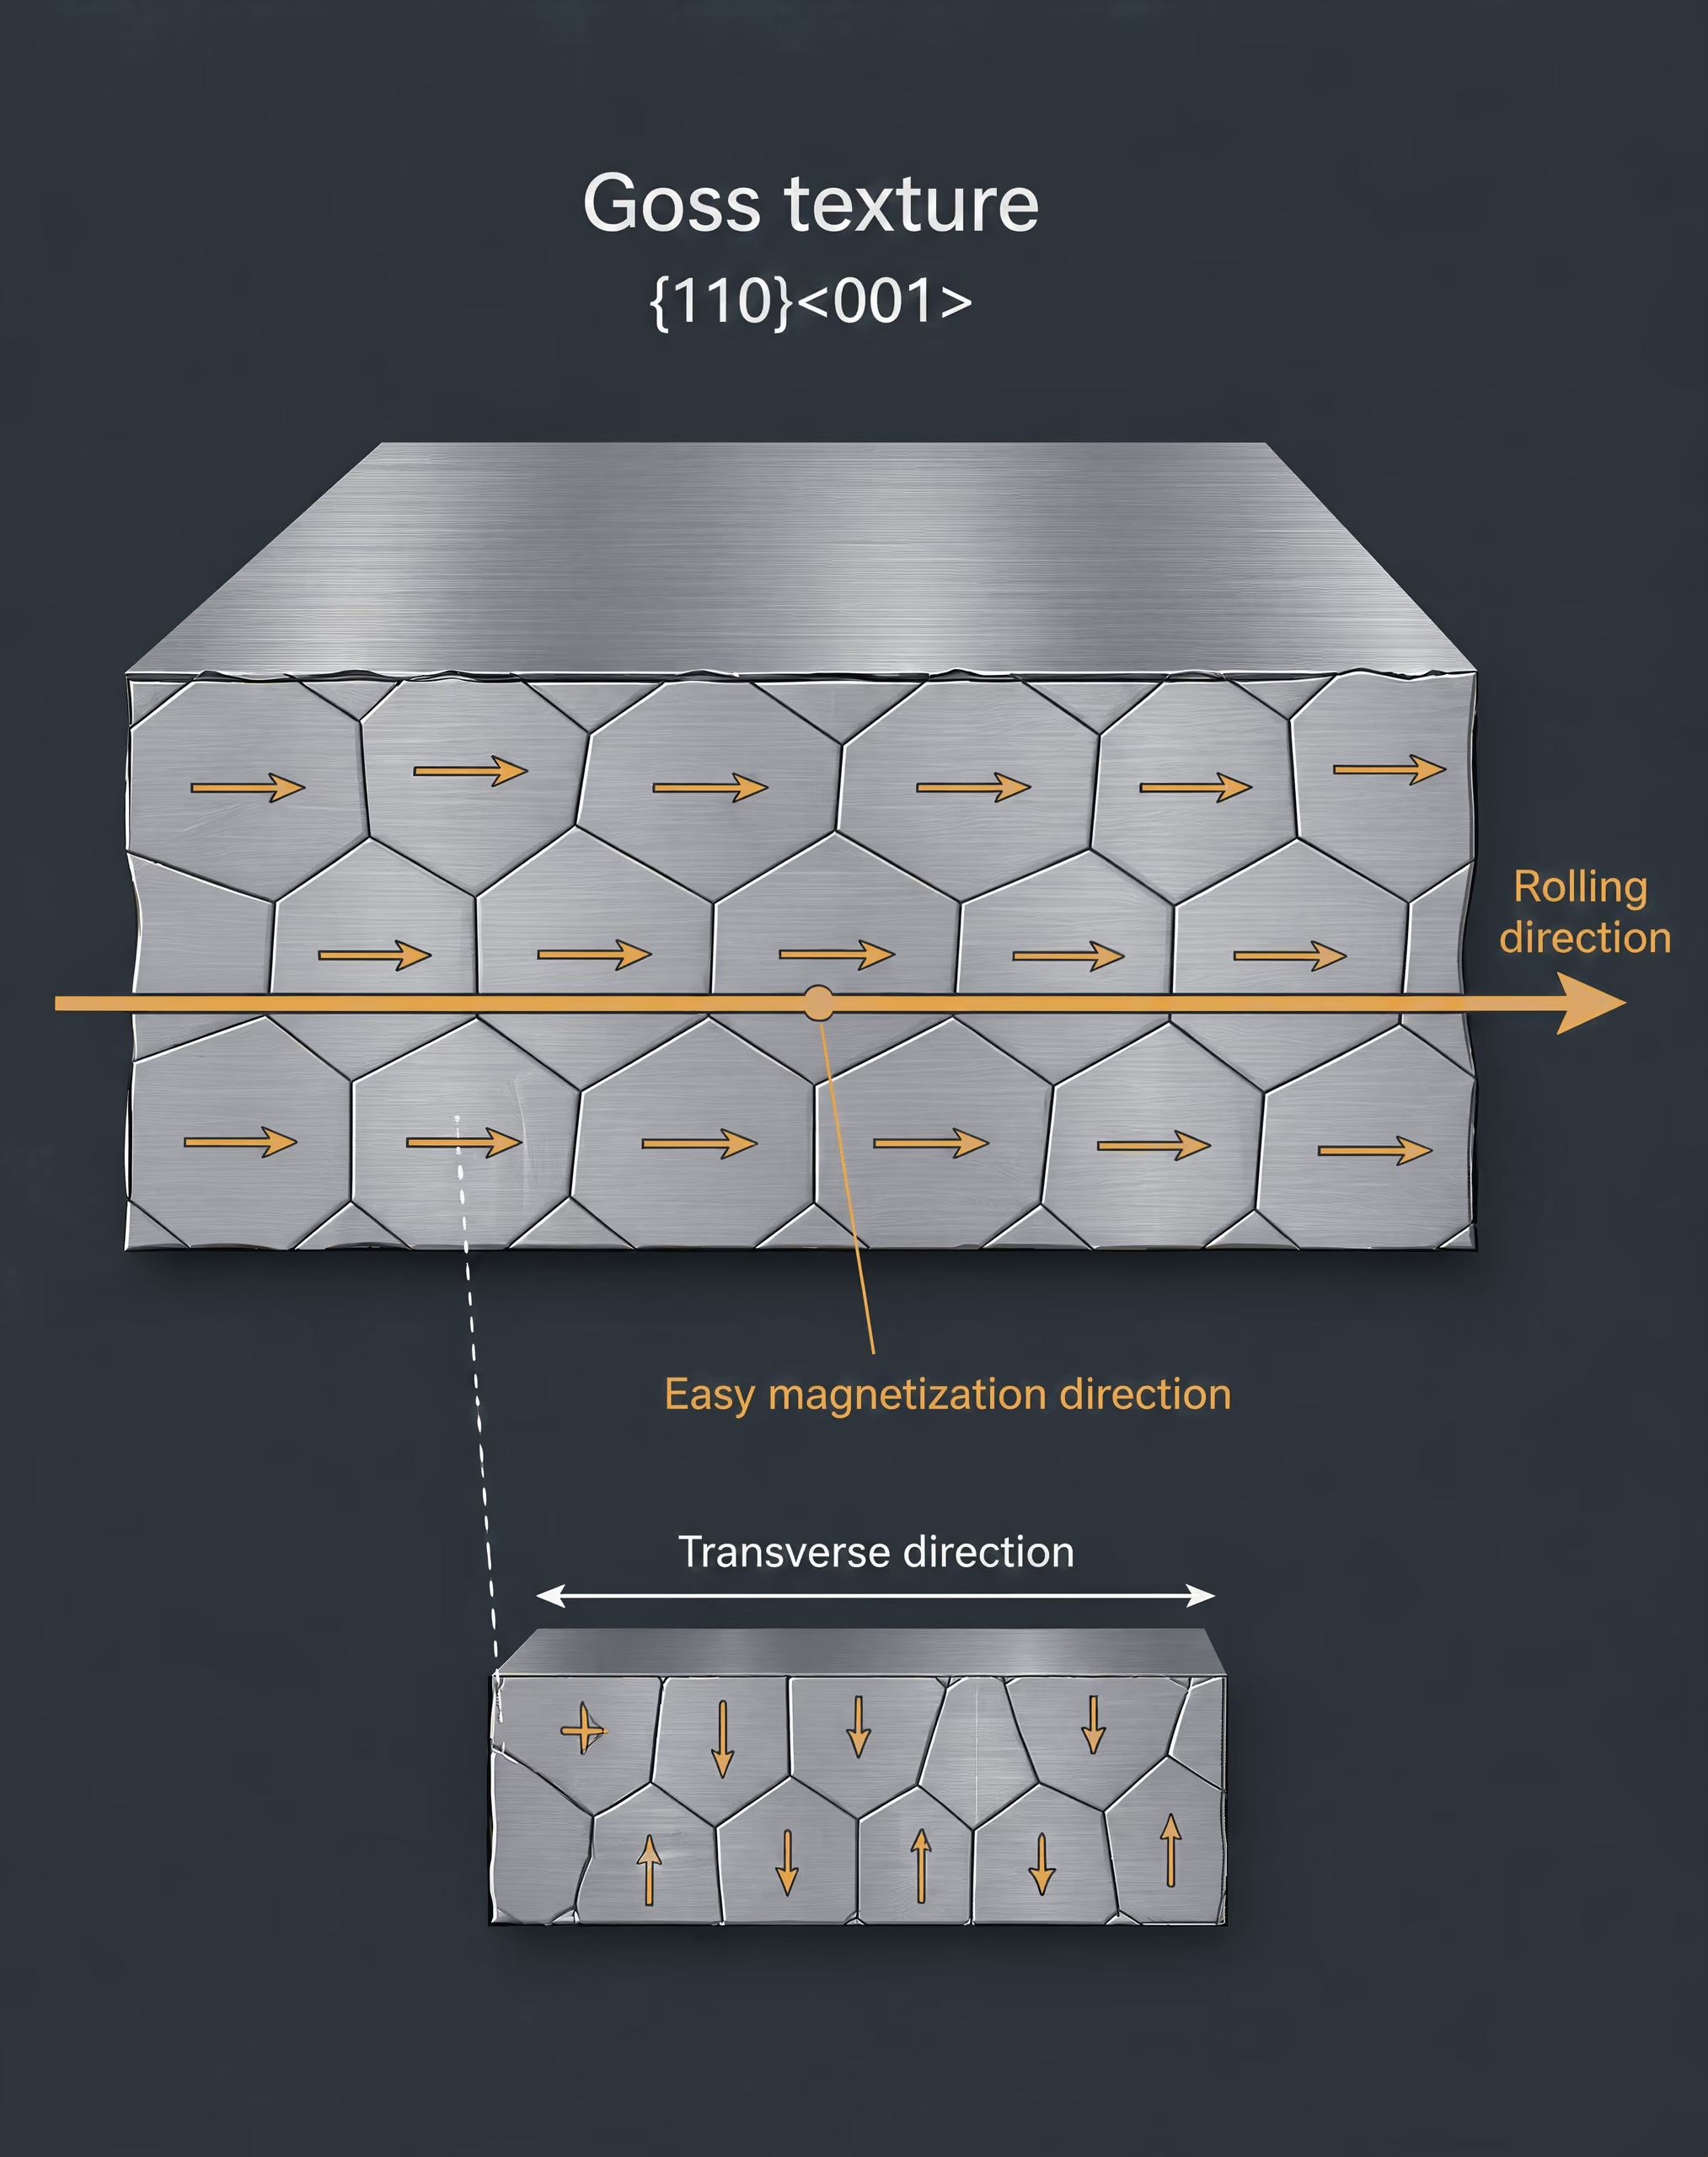
Текстура Госса и намагничивание в направлении прокатки
Электротехническая сталь с ориентированной текстурой определяется не только содержанием кремния или толщиной листа. Ее отличительный признак — контролируемая кристаллографическая текстура, формируемая прокаткой, отжигом и вторичной рекристаллизацией. При требуемой ориентации Госса объемно-центрированная кубическая кристаллическая решетка железа имеет плоскость \(\{110\}\), примерно параллельную поверхности листа, а направление \(\langle001\rangle\) — параллельное направлению прокатки. Обозначение часто записывают как \(\{110\}\langle001\rangle\).
Эта ориентация важна потому, что намагничивание происходит легче вдоль кубических направлений \(\langle001\rangle\), чем вдоль более сложных кристаллографических направлений. Когда у множества зерен легкое направление оказывается близким к направлению прокатки, магнитные домены могут расти, а доменные стенки — перемещаться при меньшей напряженности приложенного поля. В результате при прохождении переменного магнитного потока в направлении прокатки достигаются высокая магнитная проницаемость и меньшие потери на гистерезис. В поперечном направлении тот же материал может демонстрировать существенно иные магнитные свойства. Поэтому значение, измеренное поперек направления прокатки, нельзя считать взаимозаменяемым со значением, измеренным в направлении прокатки.
Текстура никогда не бывает полностью однородной. Зерна отклоняются от идеальной ориентации Госса, и распределение этих отклонений влияет на магнитную проницаемость, коэрцитивное поле и потери. Вклад вносят локальная текстура, размер зерен, остаточные напряжения, состояние поверхности и магнитное взаимодействие между соседними зернами. Одно только обозначение марки не может отразить эти переменные.
Лист с ориентированной текстурой обычно используют так, чтобы магнитный путь совпадал с направлением прокатки, например в стержнях и ярмах трансформаторов. Резка, конструкция соединений, деформации при штамповке, гибка и зажим могут нарушить предполагаемые свойства. Поэтому полоса, измеренная в виде неповрежденного, полностью обработанного образца, может демонстрировать меньшие потери, чем готовый магнитопровод с резаными кромками, соединениями и приложенными напряжениями.
Потери в магнитопроводе также необходимо разделять на физические составляющие. В исследовании Технологического института Карлсруэ, опубликованном в 2017 году, потери в магнитопроводе трансформатора рассматриваются как сумма потерь на гистерезис, классических вихретоковых потерь и добавочных потерь. Потери на гистерезис связаны с необратимым перемещением и поворотом доменных стенок в каждом цикле намагничивания. Классические вихретоковые потери возникают вследствие токов, индуцируемых изменяющимся магнитным потоком, тогда как добавочные потери представляют собой дополнительные динамические потери, связанные с неоднородным движением доменных стенок и локальными магнитными процессами.
Тонкий лист уменьшает доступные пути для вихревых токов. Электроизоляционное покрытие дополнительно повышает электрическое сопротивление между листами, ограничивая циркуляцию токов в пакете магнитопровода. Кремний и алюминий могут повышать удельное электрическое сопротивление, однако их влияние также взаимодействует с текстурой, технологией обработки, пластичностью, структурой зерен и отжигом. Ни одна из этих характеристик по отдельности не определяет суммарные потери марки.
Условия испытания должны указываться вместе с каждым заявлением о свойствах. Формулировка «потери в магнитопроводе» без указания частоты, максимальной индукции, метода испытания образца и направления является неполной. Для измерений при однонаправленном потоке стандарт ASTM A804/A804M-04(2021) предназначен главным образом для электротехнической стали с ориентированной текстурой, подвергнутой термической правке, и дает результаты, сопоставимые с результатами метода Эпштейна на образце длиной 25 см. Этот метод особенно актуален для листовой стали, предназначенной для шихтованных магнитопроводов трансформаторов, где предполагается прохождение магнитного потока в одном направлении, а не его вращение, как во многих магнитопроводах двигателей.
Классы обычной и высокой магнитной проницаемости
Стандарт IEC 60404-8-7:2017 распространяется на холоднокатаную ленту и лист из электротехнической стали с ориентированной текстурой, поставляемые в полностью обработанном состоянии. В область его применения входит материал с текстурой Госса номинальной толщиной 0,23, 0,27, 0,30 и 0,35 мм; стандарт различает классы обычной и высокой магнитной проницаемости. «Полностью обработанное состояние» означает, что магнитная обработка, включая предусмотренные для данного изделия окончательный отжиг и нанесение изоляционного покрытия, завершена до поставки; предполагается, что пользователь не будет формировать магнитные свойства посредством дополнительного окончательного отжига.
Обозначения «обычная» и «высокая магнитная проницаемость» описывают классы магнитных характеристик электротехнической стали с ориентированной текстурой. Они не означают, что любой лист с высокой магнитной проницаемостью будет иметь меньшие потери при любой возможной индукции, частоте, направлении или конструкции магнитопровода. Магнитная проницаемость зависит от напряженности поля и индукции, тогда как потери в магнитопроводе изменяются в зависимости от частоты, максимальной индукции, формы сигнала, напряжений, геометрии образца и межлистовой изоляции.
Стандарт ASTM A876 распространяется на низкоуглеродистые кремнистые электротехнические стали с содержанием кремния приблизительно 3,2 %. Стандарт предусматривает категории обычной, высокой магнитной проницаемости и лазерной разметки. Практика идентификации марок ASTM также различает обычные марки стали с ориентированной текстурой, предназначенные для испытаний при 1,5 Тл, и другие марки стали с ориентированной текстурой, предназначенные для испытаний при 1,7 Тл. Эти обозначения индукции имеют принципиальное значение: значение потерь при 1,5 Тл нельзя напрямую сравнивать со значением при 1,7 Тл и использовать как показатель сравнительного качества самой стали.
Именно поэтому номера марок и толщины являются плохой заменой измеренным магнитным характеристикам. При прочих сопоставимых условиях более тонкий лист обычно уменьшает классические вихретоковые потери, однако измеренный результат также отражает качество текстуры, удельное сопротивление, сопротивление покрытия, доменную структуру и заданную форму волны индукции. Обозначение высокой магнитной проницаемости указывает на класс, определенный требованиями применимого стандарта; оно не превращает толщину в универсальный показатель эксплуатационных характеристик.
Система стандартов дополнительно подтверждает различие между классами сталей. Подкомитет ASTM A06.02 указывает ASTM A677 для полностью обработанной неориентированной электротехнической стали, ASTM A683 — для полуобработанной неориентированной электротехнической стали, ASTM A876 — для полностью обработанной электротехнической стали с ориентированной текстурой, а ASTM A976 — для классификации электроизоляционных покрытий электротехнической стали. Эти документы не описывают одно взаимозаменяемое семейство материалов. Сталь с ориентированной текстурой обрабатывается таким образом, чтобы обеспечить преимущественное прохождение потока в определенном направлении, тогда как неориентированная сталь предназначена для получения более близких магнитных характеристик в плоскости листа.
Для сравнения, ASTM A677 распространяется на полностью обработанную неориентированную электротехническую сталь, используемую главным образом в магнитных устройствах, работающих при частоте 50 и 60 Гц. Ее марки классифицируются по максимальным потерям в магнитопроводе, измеренным при 60 Гц и 1,5 Тл методом Эпштейна. Эту классификацию нельзя переносить на марку стали с ориентированной текстурой по ASTM A876 без сохранения класса стали, метода испытания образца, направления, индукции и состояния поставки.
Марки стали с ориентированной текстурой и лазерной разметкой
Лазерная разметка представляет собой обработку для измельчения доменов, а не синоним высокой магнитной проницаемости. Лазер формирует близко расположенные дорожки, обычно поперек основного потока в направлении прокатки, создавая локальные термические или механические изменения на поверхности. Эти дорожки разделяют магнитные домены или ограничивают их ширину. Более мелкие домены могут уменьшать динамическое перемещение доменных стенок и при заданных условиях испытания снижать суммарные потери в магнитопроводе.
Такая обработка не заменяет текстуру Госса. Изделие с лазерной разметкой остается сталью с ориентированной текстурой, свойства которой в направлении прокатки зависят от кристаллографического согласования, истории обработки и магнитного напряженного состояния. Лазерная разметка также не переводит материал автоматически в класс высокой магнитной проницаемости. В ASTM A876 марки с лазерной разметкой указаны как отдельная категория наряду с обычными марками и марками высокой магнитной проницаемости, поскольку классификация описывает способ обработки или полученную категорию, а не один универсальный уровень магнитной проницаемости.
Эффект зависит от условий. Лазерная разметка может уменьшить потери при заданных частоте и индукции, одновременно вызывая иное изменение магнитной проницаемости, магнитострикции или потерь при другой индукции. Значение могут иметь расстояние между дорожками, глубина, подводимая энергия, состояние покрытия и последующие напряжения. Сборка магнитопровода также может изменить результат: резка и шихтовка способны нарушить предполагаемый доменный рисунок, а напряжения от зажима — увеличить потери.
Поэтому корректная спецификация должна содержать класс, номинальную толщину, состояние поставки, направление прокатки, испытательную индукцию, частоту и метод испытания. Например, полностью обработанный лист с текстурой Госса, испытанный в направлении прокатки при 1,5 Тл по применимой процедуре Эпштейна или процедуре однонаправленного намагничивания, представляет собой определенное измерение. Формулировка «тонкая сталь с содержанием кремния 3,2 % и высокой магнитной проницаемостью» таковым не является. Первое описание сохраняет переменные, определяющие магнитные свойства; второе сводит текстуру, технологию обработки, измельчение доменов и условия испытания к вводящему в заблуждение обозначению.
Кремний, алюминий, углерод и металлургия магнитных потерь
Кремний и электрическое сопротивление
Кремний добавляют в железо прежде всего потому, что он повышает электрическое сопротивление и изменяет магнитное поведение сплава. Более высокое сопротивление уменьшает ток, который может циркулировать внутри стального листа при изменении магнитного потока. Эти циркулирующие токи являются классической составляющей потерь в сердечнике, обусловленной вихревыми токами. При заданных форме волны магнитной индукции и частоте более тонкие листы и более высокое сопротивление ограничивают размер таких токовых контуров, хотя ни один из этих факторов не устраняет потери на вихревые токи полностью.
Кремний также изменяет кристаллические и магнитные характеристики железа. Как правило, он снижает индукцию насыщения и может усложнять обработку при высокой концентрации, поэтому состав представляет собой компромисс, а не одностороннюю шкалу качества. Влияние электрического сопротивления остается важным: добавление кремния отделяет свойства электротехнической стали от свойств низкоуглеродистой конструкционной стали, в которой более низкое сопротивление допускает возникновение больших индуцированных токов.
Обозначение марки по-прежнему необходимо рассматривать с учетом условий испытания. ASTM A677, на который ссылается ASTM International в 2007 году, распространяется на полностью обработанные неориентированные электротехнические стали, используемые преимущественно в магнитных устройствах, работающих на частотах 50 и 60 Гц. Марки классифицируют по максимальным потерям в сердечнике, измеренным при 60 Гц и 1,5 Тл методом Эпштейна. Указанные при этих условиях потери не являются универсальной константой материала. Они характеризуют конкретную сталь, состояние поставки, конфигурацию образца, частоту и магнитную индукцию.
Уровень кремния, связанный с анизотропной сталью, также часто упрощенно трактуется неправильно. ASTM A876 описывает низкоуглеродистые кремнисто-железные анизотропные стали, содержащие примерно 3,2 % кремния. Эта величина указывает на общий химический состав данного класса, но сама по себе не определяет ни магнитную проницаемость, ни потери в сердечнике. Анизотропная сталь получает значительную часть своих магнитных преимуществ благодаря кристаллографической текстуре, особенно благодаря совмещению благоприятных кристаллографических направлений с направлением прокатки. Кремний поддерживает электротехническую и магнитную конструкцию материала, но сам по себе, только за счет химического состава, не создает текстуру Госса.
С повышением частоты преимущество высокого сопротивления становится более существенным. Классические потери на вихревые токи резко возрастают с частотой и зависят от толщины листа, сопротивления и локальной формы волны магнитного потока. Более толстый лист из стали с более высоким сопротивлением все же может иметь потери, отличающиеся от потерь более тонкого листа из стали с меньшим сопротивлением, тогда как потери на гистерезис и добавочные потери могут изменяться независимо. Поэтому «больше кремния» не заменяет указания толщины, частоты, магнитной индукции и измеренной составляющей потерь либо суммарных потерь.
Алюминий, контроль содержания углерода и вторичные эффекты
Алюминий может повышать сопротивление и участвует в металлургии производства электротехнических сталей. В анизотропных марках содержащие алюминий выделения, особенно нитрид алюминия, могут действовать как ингибиторы в ходе последовательности отжигов, регулирующей аномальный рост зерен. Желаемая конечная текстура зависит от взаимодействия состава, горячей прокатки, холодной деформации, отжига и стабильности выделений. Поэтому при производстве анизотропной стали алюминий является не просто добавкой для повышения сопротивления.
Его действие обусловлено конкретными условиями. Важны количество, форма и термическая история частиц, содержащих алюминий, а также содержание азота, марганца и серы и режим отжига. Химический анализ, в котором указано только содержание алюминия без информации о состоянии выделений, мало говорит о том, обеспечит ли конечная структура зерен требуемый магнитный отклик. Если ингибиторы слишком слабы, слишком крупны или растворяются на неподходящей стадии, вторичная рекристаллизация и развитие текстуры могут измениться.
Контроль содержания углерода имеет не меньшее значение. Низкое содержание углерода позволяет проводить обезуглероживание на заключительных этапах обработки и снижает риск магнитного старения. Остаточный углерод может соединяться с железом и легирующими элементами с образованием карбидов, а атомы внедрения могут препятствовать движению доменных стенок или изменяться со временем и под воздействием температуры. Эти эффекты способны увеличивать потери на гистерезис или снижать стабильность магнитных свойств. В полностью обработанной анизотропной стали углерод удаляют до низкого уровня до формирования окончательного изоляционного и магнитного состояния; существенен результат обработки, а не универсальное содержание углерода, применимое ко всем стандартам.
Углерод также косвенно влияет на рост зерен и текстуру. Он воздействует на рекристаллизацию, выделение карбидов и условия, при которых зерна поглощают соседние зерна. Низкоуглеродистый состав не гарантирует формирования крупных зерен с благоприятной ориентацией. Он создает химическую основу, способную поддержать необходимый технологический маршрут. Конечный результат зависит от того, обеспечивают ли деформация при прокатке, отжиг, ингибиторы и обезуглероживание требуемую структуру зерен.
Механизм формирования потерь объясняет значение этих деталей. В исследовании Технологического института Карлсруэ, опубликованном в 2017 году, потери в трансформаторном сердечнике разделены на потери на гистерезис, классические потери на вихревые токи и добавочные потери. Потери на гистерезис отражают необратимое движение доменных стенок при перемагничивании. Классические потери на вихревые токи возникают из-за токов, индуцированных изменяющимся магнитным потоком. Добавочные потери учитывают дополнительные динамические процессы в доменах, которые не описываются классическим членом. Кремний и алюминий главным образом способствуют повышению сопротивления и влияют на микроструктуру, тогда как контроль углерода воздействует на поведение доменных стенок, структуру зерен и магнитное старение. Их эффекты перекрываются, но не являются взаимозаменяемыми.
Изоляция представляет собой еще одну химическую и технологическую переменную. Покрытие между листами повышает электрическое сопротивление в местах контакта листов и ограничивает межлистовые токи. ASTM A976 классифицирует изоляционные покрытия электротехнической стали, но не превращает обозначение покрытия в прямой рейтинг суммарных потерь в сердечнике. Толщина покрытия, его сплошность, адгезия, повреждения при вырубке и возникающее напряжение зажима могут влиять на характеристики готового сердечника.
Состав как одна из множества переменных
Электротехническая сталь не представляет собой единственную категорию материала. Полностью обработанная неориентированная сталь, полуобработанная неориентированная сталь и полностью обработанная анизотропная сталь производятся по разным технологическим маршрутам, и сравнивать их только по содержанию кремния нельзя. Подкомитет ASTM A06.02 определяет ASTM A677 для полностью обработанной неориентированной стали, ASTM A683 для полуобработанной неориентированной стали, ASTM A876 для полностью обработанной анизотропной стали и ASTM A976 для классификации изоляционных покрытий. IEC 60404-8-3:2023 распространяется на холоднокатаную неориентированную ленту и лист, поставляемые в полуобработанном состоянии, включая номинальные толщины 0,47, 0,50, 0,64, 0,65 и 0,79 мм. IEC 60404-8-7:2017 распространяется на полностью обработанный анизотропный лист номинальной толщиной 0,23, 0,27, 0,30 и 0,35 мм.
Эти толщины имеют значение, поскольку потери на вихревые токи сильно зависят от толщины листа, однако по одной толщине нельзя предсказать суммарные потери без остальных сведений об испытании. Размер зерен, выраженность текстуры, остаточные напряжения, состояние поверхности, повреждения от вырубки, покрытие и приложенное натяжение могут изменять движение доменных стенок и тем самым влиять на потери на гистерезис или добавочные потери. Анизотропный лист с лазерной обработкой поверхности может управлять доменами иначе, чем обычная марка или марка с высокой магнитной проницаемостью при сходном номинальном химическом составе.
Направление испытания и магнитная индукция имеют принципиальное значение. ASTM A804/A804M предназначен главным образом для измерений при однонаправленном переменном токе на термически выправленной анизотропной электротехнической стали, используемой в качестве материала для шихтованных сердечников трансформаторов; результаты сопоставимы с методом Эпштейна на образце длиной 25 см. ASTM A876 включает обычные марки, марки с высокой магнитной проницаемостью и марки с лазерной обработкой поверхности, испытываемые при 1,5 или 1,7 Тл. Практика обозначения марок ASTM различает обычные анизотропные марки, предназначенные для испытаний при 1,5 Тл, и марки, предназначенные для испытаний при 1,7 Тл. Потери, указанные при 1,5 Тл, нельзя считать эквивалентными потерям, измеренным при 1,7 Тл.
Та же строгость необходима и в отношении неориентированной стали. Значение, классифицированное по ASTM A677, означает максимальные потери в сердечнике при 60 Гц и 1,5 Тл, измеренные методом Эпштейна, а не характеристики при любой частоте двигателя, магнитной индукции или форме волны. Полуобработанный материал согласно IEC 60404-8-3:2023 может потребовать окончательного отжига или другой обработки, определяемой изготовителем, прежде чем его магнитные свойства будут соответствовать предполагаемому эксплуатационному состоянию.
Состав способствует достижению магнитных характеристик, но не определяет их однозначно. Кремний и алюминий могут снижать потери на вихревые токи за счет повышения сопротивления, а содержащие алюминий выделения могут способствовать контролю развития зерен. Низкое содержание углерода облегчает обезуглероживание, повышает стабильность обработки и устойчивость к магнитному старению. Однако конечное свойство формируется в результате сочетания химического состава с текстурой, размером зерен, напряжениями, толщиной, покрытием, состоянием поставки и условиями измерения. Любое сравнение, в котором эти переменные не учитываются, сопоставляет обозначения, а не магнитное поведение.

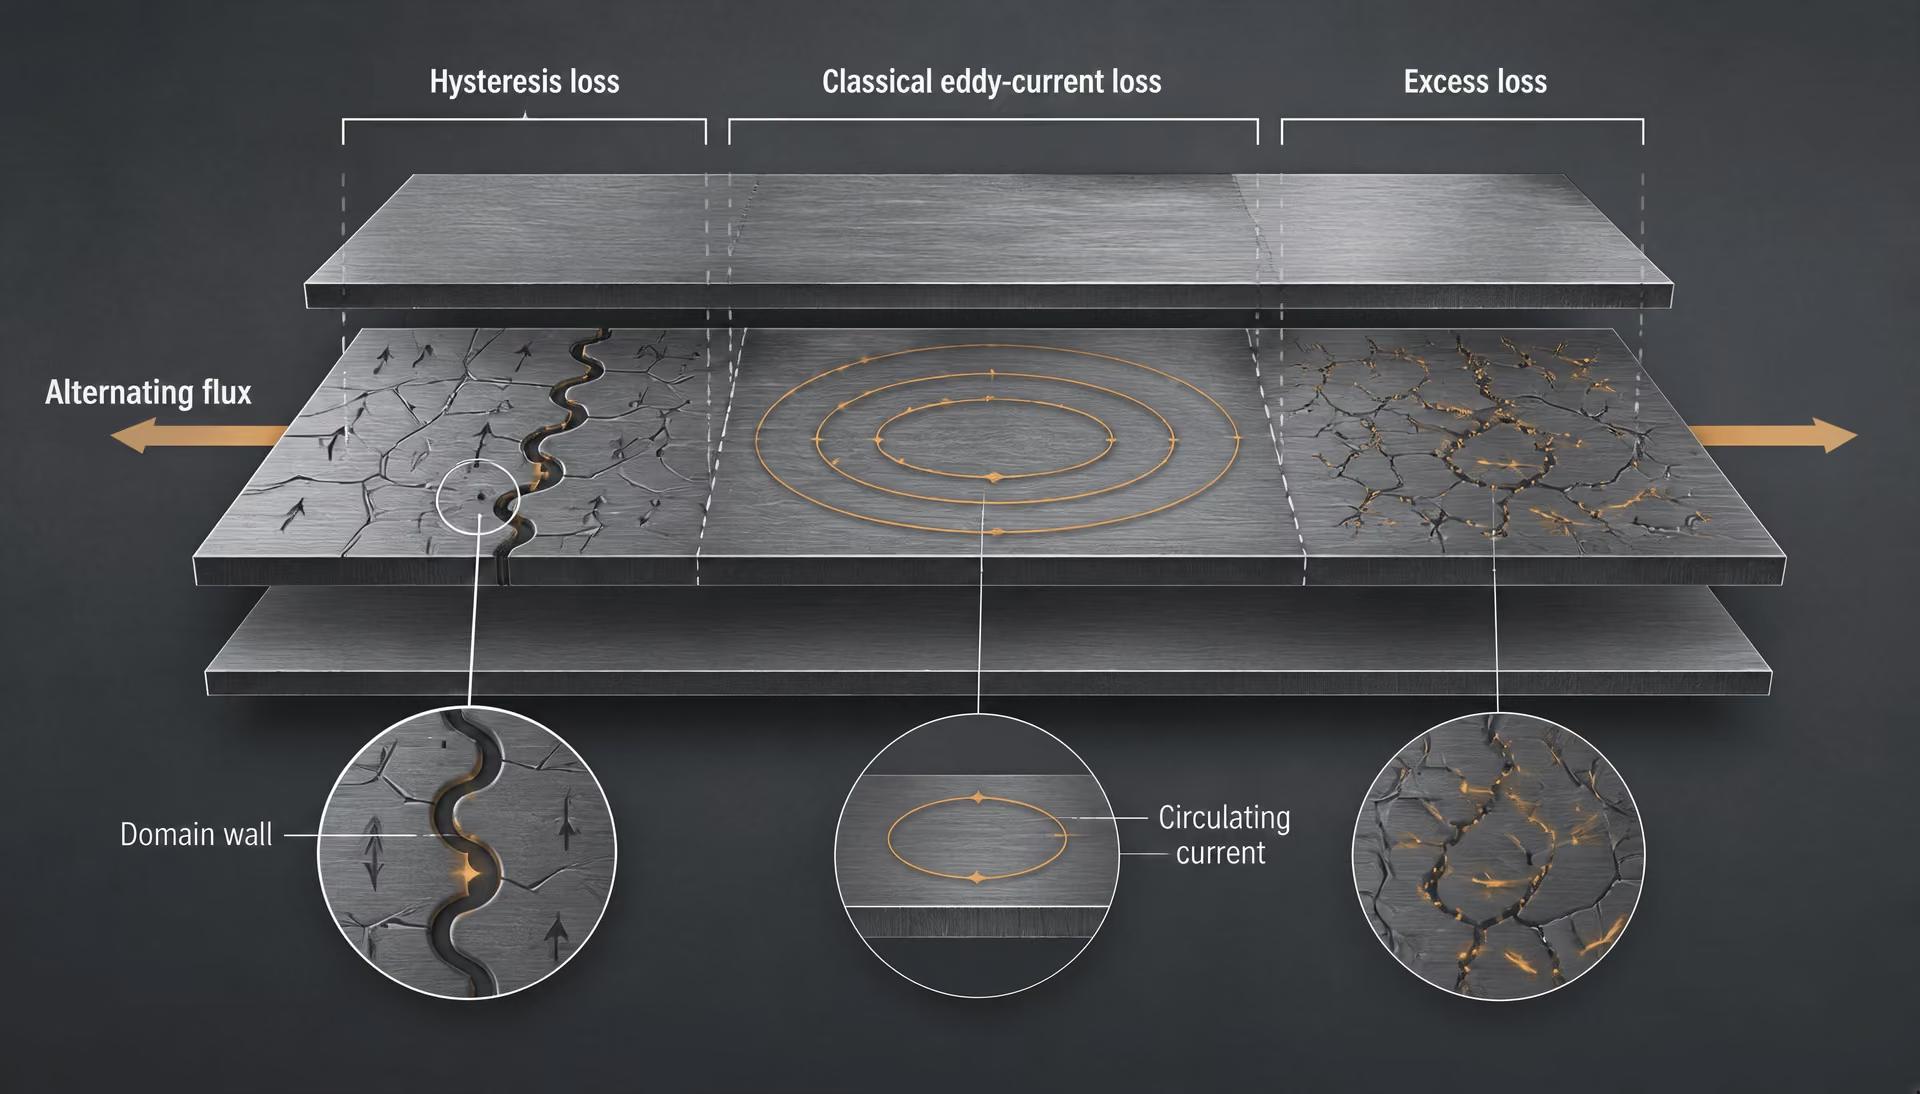
Разбор потерь в сердечнике: гистерезис, вихревые токи и добавочные потери
Потери в сердечнике — это электрическая мощность, преобразуемая в тепло, когда ферромагнитный сердечник проводит переменный магнитный поток. Измеренное значение не является единственной константой материала. Оно зависит от частоты, пиковой магнитной индукции, формы волны, геометрии образца, направления прокатки, толщины листов, изоляции, напряжений и состояния поставки стали. Значение потерь, указанное при 60 Гц и 1,5 Тл, нельзя напрямую сравнивать со значением, указанным при 50 Гц и 1,7 Тл, даже если оба образца имеют одинаковое обозначение марки.[6] Transformer-core loss separation study. Karlsruhe Institute of Technology. Karlsruhe Institute of Technology publication, 2017.
В исследовании Технологического института Карлсруэ (KIT), опубликованном в 2017 году, потери в трансформаторном сердечнике разделены на три составляющие: потери на гистерезис, классические потери на вихревые токи и добавочные, или аномальные, потери. Это разделение представляет собой физическую модель, а не три независимых свойства, отдельно напечатанных в стандартном сертификате. Измеренные суммарные потери являются их совокупным результатом:
Эти составляющие могут взаимодействовать между собой через процессы обработки и микроструктуру. Размер зерна, кристаллографическая текстура, остаточные напряжения, сопротивление покрытия и измельчение доменов могут одновременно изменять более чем одну составляющую.
Потери на гистерезис и движение доменных стенок
Потери на гистерезис — это энергия, рассеиваемая в процессе необратимого циклического перемагничивания. Когда переменное поле меняет направление, магнитные домены не возвращаются по тому же пути намагничивания. Площадь, ограниченная петлёй магнитного гистерезиса, представляет собой энергию, теряемую за цикл и на единицу объёма. Умножение этой энергии на частоту даёт составляющую потерь мощности.
Доменная стенка Переходная область, разделяющая магнитные домены с различными направлениями намагничивания.
При низкой индукции намагничивание часто начинается с движения доменных стенок. Доменные стенки разделяют области, магнитные моменты которых направлены в разных кристаллографических направлениях. В идеальном кристалле небольшое приложенное поле могло бы перемещать стенку с малым сопротивлением. Реальная электротехническая сталь содержит дислокации, границы зёрен, включения, остаточные напряжения, неровности поверхности и локальные вариации текстуры. Эти особенности закрепляют или деформируют стенки. Поэтому поле должно возрасти, прежде чем стенка высвободится, что приводит к необратимым скачкам и рассеянию энергии.
При более высокой индукции движение доменных стенок сопровождается поворотом намагниченности в направлении приложенного поля. Соотношение между движением стенок и вращением зависит от кристаллографической ориентации. Поэтому текстура имеет большое значение. Полностью обработанная электротехническая сталь с ориентированными зёрнами приобретает выраженную текстуру Госса, при которой многие зёрна имеют ориентацию, обеспечивающую перемагничивание с низкими потерями вдоль направления прокатки. Её низкие потери относятся к указанному направлению и условиям испытания; это не означает, что лист обладает одинаковыми магнитными свойствами во всех направлениях.
Неориентированную электротехническую сталь обрабатывают с целью уменьшить различия между направлениями, а не создать одно преобладающее направление лёгкого намагничивания. Полностью обработанный неориентированный материал подпадает под ASTM A677 для применений, в которых главным образом используются магнитные устройства на 50 и 60 Гц. Согласно этому стандарту, марки классифицируют по максимальным удельным потерям в стали, измеренным при 60 Гц и 1,5 Тл методом Эпштейна. Таким образом, обозначение марки сообщает результат в рамках определённого испытания, а не универсальное значение потерь на гистерезис при любой индукции и частоте.
Состояние поставки также изменяет движение доменных стенок. Полностью обработанный лист прошёл окончательный отжиг и обработку поверхности, предназначенные для формирования его магнитных свойств. Полуобработанный неориентированный лист, на который распространяются ASTM A683 и IEC 60404-8-3:2023, поставляется для последующей обработки пользователем. Резка, вырубка, отжиг для снятия напряжений и окончательный отжиг могут изменять закрепление доменных стенок. Обозначение полуобработанного материала нельзя рассматривать как менее качественную версию полностью обработанной марки.
Кремний и алюминий могут повышать электрическое сопротивление и изменять магнитные свойства, однако одно лишь химическое содержание не определяет потери на гистерезис. Отжиг, рост зёрен, текстура и контроль напряжений могут сильнее влиять на форму петли, чем предполагает простое сравнение номинального содержания кремния. Такая же осторожность необходима и в отношении толщины: более тонкий лист может уменьшить потери на вихревые токи, тогда как потери на гистерезис по-прежнему определяются главным образом текстурой, дефектами и закреплением доменных стенок.
Классические потери на вихревые токи в листах магнитопровода
Изменение магнитного потока индуцирует электрические поля внутри проводящего стального листа. Эти поля создают циркулирующие токи, называемые вихревыми токами, в плоскостях, пронизываемых изменяющимся потоком. Токи сталкиваются с электрическим сопротивлением стали и рассеивают мощность в виде тепла. Это и есть классическая составляющая потерь на вихревые токи.
Для простой модели листового магнитопровода при синусоидальном возбуждении классические потери на вихревые токи приблизительно возрастают пропорционально квадрату частоты, квадрату максимальной индукции и квадрату толщины листа, а при увеличении удельного электрического сопротивления уменьшаются. Эта зависимость не позволяет сравнивать толщину изолированно. Коэффициент зависит от геометрии, распределения магнитного потока, формы сигнала и степени, в которой изоляция прерывает пути прохождения тока.
Шихтованные листы уменьшают площадь, доступную для циркулирующих токов. Электроизоляционное покрытие на каждом листе повышает сопротивление между соседними слоями, препятствуя прохождению большого токового контура через пакет. ASTM A976 классифицирует электроизоляционные покрытия электротехнической стали; поэтому обозначение покрытия является частью конструкции магнитопровода, а не просто характеристикой отделки поверхности. Повреждённое, слишком тонкое, прерывистое или электропроводящее покрытие может увеличить потери в пакете, даже если основная сталь соответствует установленной магнитной марке.
Кремний повышает удельное электрическое сопротивление, а алюминий может способствовать той же стратегии управления потерями, если он присутствует в пределах применимой системы состава и обработки. Более высокое удельное сопротивление подавляет классические вихревые токи, но также может влиять на пластичность, формирование текстуры, рост зёрен и поведение при насыщении. Поэтому содержание кремния является проектным параметром, а не правилом эквивалентности марок. «Больше кремния» не указывает на конкретную стандартную марку и не гарантирует меньших измеренных суммарных потерь.
Толщину также необходимо рассматривать с учётом условий испытания. IEC 60404-8-3:2023 распространяется на холоднокатаную неориентированную электротехническую стальную ленту и лист, поставляемые в полуобработанном состоянии, включая номинальные толщины 0,47, 0,50, 0,64, 0,65 и 0,79 мм. IEC 60404-8-7:2017 распространяется на полностью обработанный материал с ориентированными зёрнами номинальной толщиной 0,23, 0,27, 0,30 и 0,35 мм. Эти диапазоны показывают различие в конструкции, но не устанавливают, что любой лист толщиной 0,23 мм имеет меньшие суммарные потери, чем любой лист толщиной 0,35 мм. Сохраняются составляющие потерь на гистерезис и дополнительные потери, а индукция при испытании может различаться.
Резка и укладка также влияют на практический результат. Заусенцы могут создавать электрические перемычки между листами. Вырубка вызывает пластическую деформацию и остаточные напряжения вблизи кромок, увеличивая локальные потери на гистерезис и изменяя доменную структуру. Отжиг для снятия напряжений может восстановить часть магнитных свойств, однако его эффект зависит от класса стали, покрытия, атмосферы и температурного цикла.
Дополнительные, или аномальные, потери и реальная микроструктура
Дополнительные потери — это динамическая составляющая, связанная с доменной структурой и неоднородным намагничиванием. Они не сводятся к классической составляющей потерь на вихревые токи, рассчитанной по толщине и удельному сопротивлению. При переменном возбуждении доменные стенки перемещаются дискретными скачками, а не как единый плавно и равномерно движущийся фронт. Каждая движущаяся стенка вызывает локальные изменения магнитного потока и, следовательно, локальные вихревые токи. Эти токи взаимодействуют с движением стенок, создавая динамические потери сверх идеализированного классического расчёта.
Реальная доменная структура определяет эту составляющую. Границы зёрен, включения, поля напряжений, повреждения поверхности, а также расстояние между доменами и их форма создают области, переключающиеся при разных полях и в разные моменты времени. При повышении частоты стенкам остаётся меньше времени для реакции до того, как приложенное поле снова изменится. Возникающее неоднородное намагничивание увеличивает дополнительную составляющую потерь. Измельчение доменов может уменьшить величину локальных изменений потока и сократить длину токовых путей вокруг движущихся стенок, поэтому в некоторых изделиях из электротехнической стали с ориентированными зёрнами применяют технологии управления доменной структурой.
Электротехническая сталь с ориентированными зёрнами демонстрирует важность разграничения этих механизмов. ASTM A876 распространяется на низкоуглеродистые кремнисто-железные стали с ориентированными зёрнами и содержанием кремния приблизительно 3,2 %; стандарт включает обычные марки, марки с высокой магнитной проницаемостью и марки с лазерной обработкой поверхности. Практика обозначения марок ASTM различает обычные марки с ориентированными зёрнами, предназначенные для испытаний при 1,5 Тл, и марки, предназначенные для испытаний при 1,7 Тл. В сообщаемом значении потерь должно сохраняться это условие по индукции. ASTM A804/A804M главным образом предназначен для измерений при однонаправленном переменном токе на термически выправленной стали с ориентированными зёрнами; результаты сопоставимы с методом Эпштейна на образце длиной 25 см. Его однонаправленная конфигурация не является взаимозаменяемой с изотропным испытанием.
Лазерная обработка поверхности локально изменяет доменную структуру и может уменьшать потери при заданных условиях, но не устраняет влияние напряжений, резки, укладки или поперечного магнитного потока. Аналогично, ориентация зёрен может снизить потери, измеренные вдоль направления прокатки, при этом в поперечном направлении отклик будет иным. Поэтому полностью обработанная сталь с ориентированными зёрнами по IEC 60404-8-7:2017 и полностью обработанная неориентированная сталь по ASTM A677 относятся к разным магнитным классам, даже если результаты одного испытания показывают сходные суммарные потери.
Практический вывод точен: для управления потерями в магнитопроводе необходимо согласовать класс стали, состояние поставки, толщину, покрытие, ориентацию, частоту, индукцию, форму сигнала и метод испытания образца с условиями применения. Потери на гистерезис описывают необратимое циклическое перемагничивание, классические потери на вихревые токи — токи, индуцированные изменяющимся магнитным потоком, а дополнительные потери отражают динамические эффекты, обусловленные доменной структурой и неоднородным намагничиванием. Все три составляющие входят в суммарные измеренные потери. Если рассматривать их как какую-либо одну из этих составляющих, объяснение будет неверным, что может привести к неправильному выбору материала или режима обработки.
Толщина, ламинирование и изоляционные покрытия как средства снижения потерь
Толщина электротехнической стали, толщина покрытия и габариты собранного сердечника описывают разные физические характеристики. Их взаимозаменяемое рассмотрение приводит к ошибочным прогнозам потерь в сердечнике. Толщина листа — это толщина одного листа электротехнической стали. Толщина покрытия — это толщина электрически изолирующей плёнки на его поверхности. Геометрия шихтовки включает количество листов, их перекрытия и стыки, коэффициент заполнения сталью, направление магнитного потока и собранный магнитный путь. Сердечник, изготовленный из более тонкого листа, не обязательно имеет меньшие суммарные потери, если повреждения при резке, плохая изоляция, чрезмерное стягивание или неподходящая магнитная марка компенсируют снижение потерь от вихревых токов.
В исследовании KIT, опубликованном в 2017 году, потери в сердечнике трансформатора разделяются на гистерезисные, классические потери от вихревых токов и добавочные потери. Движение доменных стенок связано с гистерезисными потерями; переменный магнитный поток вызывает циркулирующие токи; оставшаяся динамическая составляющая рассматривается как добавочные потери. Конструкция листов и покрытий наиболее непосредственно влияет на составляющие, связанные с токами, но не заменяет подходящую кристаллографическую текстуру, химический состав, контроль напряжений или соблюдение условий испытаний.
Почему более тонкий лист обычно уменьшает пути вихревых токов между листами
Изменяющийся магнитный поток создаёт электрическое поле. В сплошном стальном сердечнике это поле может создавать циркулирующие токи, протекающие по контурам через материал. Эти токи рассеивают мощность вследствие электрического сопротивления стали, создавая классические потери от вихревых токов и изменяя локальное магнитное поле. Чем больше доступный размер контура в направлении, на которое воздействует изменяющийся поток, тем выше индуцированное напряжение по этому контуру.
Шихтованный сердечник разделяет один большой проводящий объём на множество тонких листов. Каждый лист проводит поток главным образом в своей плоскости, а границы между листами прерывают прохождение тока от одного листа к другому. Для классической составляющей потерь от вихревых токов известная упрощённая зависимость содержит квадрат толщины листа: если частота, индукция, удельное сопротивление и форма волны постоянны, уменьшение толщины обычно приводит к непропорционально большому снижению этой составляющей. Это утверждение описывает общую тенденцию, а не является гарантией, независимой от марки стали. Фактические потери также включают гистерезисную и добавочную составляющие, а производственные напряжения могут их увеличить.
Физический эффект обусловлен двумя взаимосвязанными факторами. Во-первых, более тонкий лист обеспечивает меньший размер для контуров индуцированных токов. Во-вторых, стопка отдельных изолированных листов не позволяет этим контурам замыкаться через широкие поверхности соседних листов. Если между поверхностями возникает электрическое соединение, эффективный размер контура может приблизиться к высоте или ширине значительной части сердечника, что сводит на нет существенную часть преимуществ шихтованной конструкции.
Поэтому значения толщины, установленные стандартом на продукцию, имеют смысл только с учётом класса материала и состояния поставки. IEC 60404-8-3:2023 распространяется на холоднокатаную неориентированную электротехническую сталь в виде ленты и листов, поставляемую в полупроработанном состоянии, с номинальной толщиной 0,47, 0,50, 0,64, 0,65 и 0,79 мм. Это толщины продукции, определённые стандартом, а не универсальный рейтинг эксплуатационных характеристик. Полупроработанный неориентированный лист одной из этих толщин всё равно должен оцениваться в соответствии с установленными для него условиями магнитных испытаний и обработки.
IEC 60404-8-7:2017 распространяется на холоднокатаную текстурированную электротехническую сталь, поставляемую в полностью обработанном состоянии, включая номинальную толщину 0,23, 0,27, 0,30 и 0,35 мм. Текстурированную сталь обычно используют при прохождении магнитного потока преимущественно вдоль направления прокатки, поэтому толщина и текстура действуют совместно. Текстурированный лист толщиной 0,27 мм и полупроработанный неориентированный лист толщиной 0,50 мм нельзя сравнивать только по толщине, поскольку они различаются текстурой, термической обработкой, направлением намагничивания и состоянием поставки.
Более тонкие листы также увеличивают количество границ между листами при заданной высоте шихтовки. Это может уменьшить объём стали на единицу внешнего размера, поскольку покрытия и небольшие зазоры занимают часть объёма шихтовки. Поэтому важен коэффициент заполнения сталью: пакет номинальной высотой 100 мм не содержит 100 мм магнитной стали. Резка и штамповка требуют ещё одной оговорки. Заусенцы могут создавать электрическое соединение между соседними листами, а остаточные напряжения возле кромок реза могут увеличивать гистерезисные и добавочные потери. Таким образом, более тонкий материал может уменьшать классические потери от вихревых токов, тогда как неудовлетворительное изготовление увеличивает другие составляющие потерь.
Электрическая роль поверхностной изоляции
Покрытие служит не только барьером против коррозии или защитной отделкой для удобства обращения с материалом. Его электрическая функция заключается в поддержании высокого сопротивления между широкими поверхностями соседних листов, благодаря чему индуцированный ток в основном остаётся в пределах собственного листа. Покрытие не обязано препятствовать прохождению тока вдоль листа; это было бы невозможно без изменения самой стали. Оно должно ограничивать ток, пересекающий границу между листами.
Это различие объясняет, почему важна непрерывность покрытия. Небольшой повреждённый участок, открытая кромка, проводящее загрязнение или заусенец после штамповки могут создать перемычку через несколько листов. Одна перемычка не обязательно замыкает весь сердечник, но множество перемычек может образовать протяжённые пути токов между листами. Давление при стягивании также может сжимать или повреждать покрытие, а процессы сварки или склеивания могут создавать локальные проводящие соединения. Поэтому сборка сердечника влияет на потери даже тогда, когда стальной лист и его номинальное покрытие остаются неизменными.
Толщина покрытия и толщина листа имеют разные последствия. Увеличение толщины листа изменяет область стали, в которой формируются магнитный поток и вихревые токи. Увеличение толщины покрытия главным образом усиливает электрическое разделение и уменьшает долю стали в шихтовке фиксированной толщины. Оно не превращает толстый лист в тонкий. И наоборот, очень тонкое покрытие на тонком листе не эквивалентно более толстому листу при той же общей толщине пакета.
Изоляция также должна выдерживать предусмотренные производственные и термические процессы. Полностью обработанная текстурированная сталь может подвергаться снятию напряжений или другим контролируемым обработкам, предусмотренным её спецификацией; полупроработанная неориентированная сталь поставляется для последующей обработки, которая может изменить магнитные свойства. Электрическое сопротивление, адгезию, термостойкость и реакцию на резку или отжиг необходимо рассматривать в совокупности, однако обозначение покрытия не следует трактовать как числовое значение потерь в сердечнике.
ASTM A976 является соответствующей спецификацией ASTM для классификации изоляционных покрытий электротехнической стали. ASTM не использует A976 вместо стандартов на магнитную сталь. Подкомитет ASTM A06.02 указывает ASTM A677 для полностью обработанной неориентированной электротехнической стали, ASTM A683 для полупроработанной неориентированной электротехнической стали, ASTM A876 для полностью обработанной текстурированной электротехнической стали и ASTM A976 для классификации изоляционных покрытий. Классификация покрытия определяет его тип или класс в рамках применимой системы стандартов; сама по себе она не устанавливает потери в сердечнике конкретной стали при неуказанных частоте и индукции. Поэтому классы покрытия и измеренные характеристики следует брать из применимого издания ASTM A976, а не выводить или назначать по внешнему виду листа.
Сравнение потерь в сердечнике по-прежнему связано с условиями измерений. Например, ASTM A677 распространяется на полностью обработанную неориентированную электротехническую сталь, используемую главным образом в магнитных устройствах с частотой 50 и 60 Гц; марки классифицируются по максимальным потерям в сердечнике, измеренным при 60 Гц и 1,5 Тл методом испытаний Эпштейна. ASTM A804/A804M главным образом предназначен для однонаправленных измерений при переменном токе на текстурированной электротехнической стали, подвергнутой термическому уплощению; получаемые результаты сопоставимы с методом Эпштейна на образце длиной 25 см. Обозначения марок текстурированной стали также различают стандартные марки, испытываемые при 1,5 Тл, и другие марки, предназначенные для испытаний при 1,7 Тл. Указание потерь без указания частоты, индукции, метода испытаний образца, направления прокатки, если оно применимо, и состояния поставки является неполным. Толщина и покрытие регулируют электрические пути; они не отменяют эти условия измерений.
Магнитные испытания: методы Эпштейна, однолистовой и однонаправленный
Магнитное свойство не является самостоятельным числом. Оно относится к условиям испытания: классу материала, состоянию поставки, геометрии образца, магнитной цепи, частоте, максимальной индукции, направлению относительно направления прокатки и электрической изоляции между листами. Указание «удельные магнитные потери» без этих подробностей может создать впечатление противоречия между двумя действительными результатами измерений.
Это различие имеет значение, поскольку электротехнические стали не образуют единую категорию материалов. Полностью обработанная неориентированная электротехническая сталь, полуобработанная неориентированная электротехническая сталь и полностью обработанная электротехническая сталь с ориентированной текстурой имеют различную текстуру, термическую обработку, предполагаемые области применения и методы испытаний. Подкомитет ASTM A06.02 отражает эти различия в отдельных стандартах: ASTM A677 распространяется на полностью обработанную неориентированную сталь, ASTM A683 — на полуобработанную неориентированную сталь, ASTM A876 — на полностью обработанную электротехническую сталь с ориентированной текстурой, а ASTM A976 классифицирует изоляционные покрытия.
Измеряемые потери также имеют несколько физических источников. В исследовании Технологического института Карлсруэ 2017 года потери в магнитопроводе трансформатора разделяются на гистерезисные потери, классические вихретоковые потери и добавочные потери. Гистерезисные потери возникают при перемещении доменных стенок через дефекты и центры пиннинга во время перемагничивания. Классические вихретоковые потери вызываются токами, индуцированными в стали при изменении переменного магнитного потока. Добавочные потери представляют собой дополнительные динамические потери, связанные с неоднородным движением доменных стенок и локальными магнитными процессами. Метод испытания фиксирует их совокупное воздействие при заданных форме волны и частоте; он не идентифицирует марку только по химическому составу.
Метод Эпштейна с длиной образца 25 см и ленточные образцы
| Метод испытания | Магнитный путь | Наиболее соответствующее применение |
|---|---|---|
| Метод Эпштейна с образцом 25-cm | Заданная сборка полос с усреднёнными свойствами по направлениям | Стандартизированное сравнение листов |
| Однолистовой или однонаправленный метод | Заданное выбранное направление | Направленные измерения текстурованной стали |
| Измерение готового магнитопровода | Фактические стыки, сборка в пакет, напряжения и монтаж | Проверка на уровне компонента |
Метод Эпштейна с длиной образца 25 см использует узкие прямоугольные полосы, собранные в квадратную магнитную цепь. Номинальная длина образца составляет 25 см, а полосы располагаются таким образом, чтобы магнитный путь включал материал, вырезанный в основных направлениях испытания. Поэтому такое испытание не является измерением на изолированном фрагменте листа. Это контролируемая сборка, в которой приложенная намагничивающая сила, индуцированное напряжение, магнитная индукция и масса или объем образца связаны с определяемыми магнитными характеристиками.
Для неориентированного листа такая схема обеспечивает стандартизированный усредненный отклик материала, отобранного в разных направлениях. Это усреднение полезно, поскольку неориентированная электротехническая сталь предназначена для ограничения различий между направлениями, а не для концентрации магнитных свойств вдоль одного кристаллографического направления. Однако результат по-прежнему зависит от резки, заусенцев, состояния образца, укладки, изоляции и способа управления возбуждением.
ASTM A677 является основным примером. Он распространяется на полностью обработанные неориентированные электротехнические стали, применяемые преимущественно в магнитных устройствах с частотой 50 и 60 Гц, и классифицирует марки по максимальным удельным магнитным потерям, измеренным при 60 Гц и 1,5 Тл методом Эпштейна. Частота и индукция являются частью критерия классификации марки. Значение, измеренное при 50 Гц или при 1,0 Тл, не является тем же результатом классификации по ASTM A677, даже если полосы и прибор остаются неизменными.
Полосы также должны соответствовать заданному состоянию поставки. Полностью обработанный лист прошел окончательную отжиговую и изоляционную обработку, необходимую для формирования его магнитного состояния при поставке. Полуобработанная неориентированная сталь отличается от него: окончательное формирование ее магнитных свойств может зависеть от обработки потребителем, обычно включая отжиг для снятия напряжений. IEC 60404-8-3:2023 распространяется на холоднокатаную неориентированную электротехническую стальную ленту и лист, поставляемые в полуобработанном состоянии, включая номинальные толщины 0,47, 0,50, 0,64, 0,65 и 0,79 мм. Эти обозначения толщины автоматически не переводятся в марки полностью обработанной стали по ASTM A677.
Толщина влияет на потери, но не заменяет обозначение марки. Уменьшение толщины листа обычно сокращает путь, доступный для циркуляции вихревых токов. Электрическая изоляция на поверхности дополнительно прерывает эти токи, а добавки кремния и алюминия повышают удельное электрическое сопротивление. Однако конечные потери также зависят от текстуры, размера зерна, напряжений, покрытия, формы волны и частоты. Нельзя ранжировать тонкий лист, испытанный в одном состоянии, по одной только толщине относительно более толстого листа, испытанного по другому стандарту.
ASTM A804/A804M для стали с ориентированной текстурой
Электротехническая сталь с ориентированной текстурой требует иного подхода, поскольку ее магнитные свойства намеренно направлены. В термически выправленной стали с ориентированной текстурой направление прокатки связано с выраженной текстурой Госса, поэтому намагничивание вдоль этого направления может резко отличаться от намагничивания поперек него. Испытание, усредняющее разные направления, может скрыть свойство, имеющее решающее значение для магнитопровода трансформатора.
ASTM A804/A804M предназначен главным образом для однонаправленных измерений магнитных свойств при переменном токе у термически выправленной электротехнической стали с ориентированной текстурой, используемой в качестве материала для шихтованных магнитопроводов трансформаторов. В отличие от обычной сборки Эпштейна, этот метод предназначен для измерения материала в заданном магнитном направлении. ASTM International указывает, что результаты по ASTM A804/A804M сопоставимы с результатами по методу Эпштейна с длиной образца 25 см, однако «сопоставимы» не означает, что схема размещения образца и информация о направлении взаимозаменяемы. Метод по-прежнему необходимо указывать вместе с результатом.
Однолистовое или однонаправленное испытание позволяет более непосредственно выявить поведение стали с ориентированной текстурой в направлении прокатки, чем многонаправленная сборка полос. Образец намагничивается в выбранном направлении, а переменная индукция определяется по индуцированному напряжению. Поэтому указанные потери имеют направленный смысл: значение для направления прокатки нельзя трактовать как усредненное свойство изотропного листа, а результат для поперечного направления нельзя подставлять вместо него.
ASTM A876 распространяется на низкоуглеродистые кремнистые стали с ориентированной текстурой, содержащие приблизительно 3,2 % кремния. Он включает обычные марки, марки с высокой магнитной проницаемостью и марки с лазерной обработкой поверхности. IEC 60404-8-7:2017 распространяется на холоднокатаную электротехническую стальную ленту и лист с ориентированной текстурой, поставляемые в полностью обработанном состоянии, включая материал с текстурой Госса номинальной толщиной 0,23, 0,27, 0,30 и 0,35 мм. Эти документы описывают классы и состояния поставки; метод испытания задает контекст измерения, благодаря которому указанное магнитное свойство приобретает смысл.
Интерпретация условий по индукции и частоте
Индукция, обычно выражаемая в теслах, не взаимозаменяема с напряженностью магнитного поля. При испытании переменным током форма волны индукции и ее максимальное значение определяют, насколько глубоко материал перемещается по кривой намагничивания. При более высокой индукции доменные процессы и эффекты насыщения могут существенно увеличивать потери. Повышение частоты увеличивает число перемагничиваний в секунду и усиливает динамические составляющие, особенно вихретоковые и добавочные потери.
Именно поэтому практика ASTM различает обозначения марок стали с ориентированной текстурой, испытанных при 1,5 Тл, и марок, испытанных при 1,7 Тл. Обычные марки с ориентированной текстурой обозначаются для испытаний при 1,5 Тл, тогда как другие марки с ориентированной текстурой обозначаются для испытаний при 1,7 Тл. Обозначение указывает предписанную индукцию для классификации или заявленного свойства; это не просто предпочтительная рабочая точка. Сопоставление результата при 1,5 Тл с результатом при 1,7 Тл так, будто это одно и то же испытание марки, может изменить кажущийся порядок характеристик.
Та же осторожность необходима в отношении частоты. Условие классификации по ASTM A677 составляет 60 Гц и 1,5 Тл, что отражает основное применение стандарта в устройствах с частотой 50 и 60 Гц. Испытание при 400 Гц определяет иное соотношение гистерезисных, классических вихретоковых и добавочных потерь. Даже если материал, толщина и метод подготовки образца остаются неизменными, полученное число нельзя переносить без обоснованной частотной модели и согласованных допущений относительно формы волны.
Поэтому в обоснованном отчете указывают стандарт на материал и обозначение марки, состояние поставки, номинальную толщину, метод испытания образца, частоту, максимальную индукцию, при необходимости форму волны, состояние изоляции и направление испытания. Для стали с ориентированной текстурой направление прокатки должно быть указано явно. Формулировка «удельные магнитные потери: 1,5 Вт/кг» неполна; формулировка «удельные магнитные потери, измеренные методом Эпштейна с длиной образца 25 см при 60 Гц и 1,5 Тл на полностью обработанной неориентированной стали» определяет пригодный для использования результат. Для однонаправленного измерения стали с ориентированной текстурой направление и метод ASTM A804/A804M имеют столь же существенное значение.
Метод испытания является частью свойства, а не примечанием, добавляемым после его указания.
Как читать обозначение марки или технический паспорт, не допуская неправильного толкования
Последовательность чтения технического паспорта
- 1. Определите стандарт Найдите основополагающий документ ASTM или IEC.
- 2. Определите состояние поставки Установите, является ли лист полностью обработанным или полуобработанным.
- 3. Определите семейство материала Отделите неориентированную сталь от текстурованной.
- 4. Зафиксируйте условия испытания Укажите частоту, индукцию, направление, метод испытания образца и форму волны, если это необходимо.
- 5. Проверьте условия изготовления Проверьте толщину, покрытие, резку, снятие напряжений, сборку в пакет и стягивание.
Обозначение марки не является полной магнитной спецификацией. Оно идентифицирует материал в рамках определённого стандарта, однако заявленные характеристики также зависят от состояния поставки, толщины, частоты испытаний, магнитной индукции, направления относительно образца и метода измерения. Последовательный и дисциплинированный анализ позволяет избежать распространённой ошибки — считать процентное содержание кремния или малую номинальную толщину прямым заменителем магнитных характеристик.
Расшифруйте стандарт, состояние поставки и семейство марок
Начинайте с применяемого стандарта, а не с номера марки. Например, ASTM A677 распространяется на полностью обработанные неориентированные электротехнические стали, предназначенные главным образом для магнитных устройств, работающих при частоте 50 и 60 Гц. Марки классифицируются по максимальным удельным потерям в стали, измеренным при частоте 60 Гц и магнитной индукции 1,5 Тл методом Эпштейна, как указано в ASTM A677-07 (ASTM International, 2007). Эта классификация не описывает все возможные условия эксплуатации.
Затем определите состояние поставки. Полностью обработанный материал прошёл предусмотренную спецификацией магнитную термическую обработку и поставляется с установленными магнитными характеристиками. Полуобработанный материал поставляется для дальнейшей обработки пользователем, обычно включая окончательный отжиг. Его магнитные характеристики в состоянии поставки не следует считать эквивалентными характеристикам полностью обработанного листа.
Система стандартов ASTM прямо подчёркивает это различие. Подкомитет ASTM A06.02 указывает ASTM A677 для полностью обработанной неориентированной стали, ASTM A683 — для полуобработанной неориентированной стали, а ASTM A876 — для полностью обработанной текстурованной электротехнической стали. ASTM A976 посвящён классификации электроизоляционных покрытий. В техническом паспорте, где указано только «электротехническая сталь», отсутствует информация, необходимая для отнесения материала к соответствующей категории.
Далее определите семейство стали. Неориентированная электротехническая сталь предназначена для обеспечения относительно близких магнитных характеристик в разных направлениях в плоскости листа, хотя полной независимости от направления она не имеет. Текстурованная электротехническая сталь обладает выраженной кристаллографической текстурой, обычно связанной с ориентацией Госса, и обычно оценивается вдоль направления прокатки или в другом указанном направлении. Эти два семейства предназначены для различных конструкций магнитопроводов, поэтому их не следует сравнивать с помощью единой иерархии номеров марок.
ASTM A876 распространяется на низкоуглеродистую кремний-железную текстурованную сталь, содержащую примерно 3,2% кремния. Стандарт включает обычные марки, марки с высокой магнитной проницаемостью и марки с лазерной обработкой поверхности. IEC 60404-8-7:2017 распространяется на холоднокатаную текстурованную электротехническую стальную ленту и лист, поставляемые в полностью обработанном состоянии, включая номинальные толщины 0,23, 0,27, 0,30 и 0,35 мм. Эти толщины являются характерными позициями в данном стандарте на продукцию; сами по себе они не представляют собой рейтинг эксплуатационных характеристик.
Для полуобработанного неориентированного материала IEC 60404-8-3:2023 устанавливает номинальные толщины 0,47, 0,50, 0,64, 0,65 и 0,79 мм, а также магнитные характеристики, допуски на размеры и процедуры контроля. Наличие толщины в этом перечне не делает лист эквивалентным полностью обработанной неориентированной стали той же толщины.
Записывайте номинальную толщину отдельно от марки. Также фиксируйте сведения о покрытии или изоляции. Электроизоляционное покрытие повышает межслойное сопротивление и уменьшает токи, циркулирующие между соседними листами шихты; ASTM A976 содержит соответствующую систему классификации покрытий. Кремний и алюминий могут повышать удельное электрическое сопротивление, тогда как управление текстурой и технологией обработки влияет на гистерезис и магнитную проницаемость. Ни одна из этих характеристик, взятая отдельно, не определяет окончательное значение потерь в сердечнике.
Правильно интерпретируйте классификацию по максимальным потерям в сердечнике
Класс по максимальным потерям в сердечнике — это предельное значение, при котором материал проходит испытание в заданных условиях, а не универсальная постоянная потерь. Если ASTM A677 присваивает марку по максимальным потерям при частоте 60 Гц, магнитной индукции 1,5 Тл и испытании методом Эпштейна, это значение относится только к такому определённому измерению. Оно не позволяет автоматически прогнозировать потери при частоте 400 Гц, магнитной индукции 1,0 Тл, переменном вращающемся магнитном потоке или после другой процедуры вырубки и снятия напряжений.
При переносе данных полезно указывать условия рядом с числовым значением: «максимальные удельные суммарные потери, [частота], [магнитная индукция], испытание методом Эпштейна». Если убрать условия в скобках, квалифицированный результат превращается в вводящий в заблуждение показатель. Такой же принцип применяется к текстурованным маркам. Практика ASTM различает обычные марки, предназначенные для испытаний при магнитной индукции 1,5 Тл, и другие текстурованные марки, предназначенные для испытаний при 1,7 Тл (ASTM International, 2024). Сравнивать их числовые предельные значения без указания испытательной магнитной индукции некорректно.
Метод испытания образца также может изменить результат. ASTM A804/A804M главным образом предназначен для измерений переменного тока в одном направлении на термически выправленной текстурованной электротехнической стали, используемой в качестве материала для листов шихтованных сердечников трансформаторов. Его результаты сопоставимы с результатами метода Эпштейна на образце длиной 25 см, однако слово «сопоставимы» не означает, что при любой геометрии образца будут получены идентичные показания. Поэтому при появлении таких измерений в техническом паспорте следует указывать ASTM A804/A804M-04, подтверждённый в 2021 году.
Сами потери в сердечнике включают несколько физических составляющих. В исследовании Технологического института Карлсруэ, опубликованном в 2017 году, потери в сердечнике трансформатора разделены на гистерезисные потери, классические вихретоковые потери и дополнительные потери. Движение доменных стенок в магнитной структуре вносит вклад в гистерезисные потери. Изменение магнитного потока индуцирует вихревые токи в стали, вызывая классические вихретоковые потери; структура доменов и локализованные пути прохождения токов вносят вклад в дополнительные потери.
Более тонкий лист электротехнической стали не обязательно характеризуется меньшими потерями, если различаются текстура, обработка, покрытие, напряжение или условия испытания. Limited evidence
Толщина главным образом влияет на вихретоковую составляющую, поскольку более короткие электрические пути уменьшают потери от циркулирующих токов. Снижение потерь также может быть обусловлено более высоким удельным электрическим сопротивлением, подходящей изоляцией, уменьшением механических напряжений или улучшенной ориентацией зёрен. Более тонкий лист всё же может демонстрировать более высокие измеренные суммарные потери, если его текстура, состояние после обработки, покрытие или условия испытания отличаются. «0,27 мм» — это толщина, а не полное обозначение магнитной марки.
Различайте магнитную проницаемость, индукцию и потери
Магнитная проницаемость описывает, какая магнитная индукция создаётся при заданной напряжённости намагничивающего поля. В упрощённом виде относительная магнитная проницаемость сравнивает отклик материала с откликом свободного пространства. В техническом паспорте могут быть указаны начальная магнитная проницаемость, максимальная магнитная проницаемость или магнитная проницаемость при заданной индукции. Это разные величины, и их нельзя сводить к одному числу.
Индукция — это плотность магнитного потока, обычно выражаемая в теслах. Она представляет собой рабочую или испытательную точку, в которой измеряется определённое свойство. Текстурованная сталь с высокой магнитной проницаемостью может достигать заданной индукции при меньшей напряжённости намагничивающего поля, чем другая сталь, однако её суммарные потери всё равно зависят от частоты, формы сигнала, толщины, текстуры, напряжений и изоляции. Лёгкость намагничивания — не то же самое, что низкое рассеяние энергии за цикл.
Потери в сердечнике — это мощность, рассеиваемая на единицу массы или объёма при заданном переменном магнитном воздействии. Их значение в значительной степени зависит как от частоты, так и от магнитной индукции. Два листа могут иметь близкую магнитную проницаемость при одной индукции, но разные потери, либо близкие потери в одной испытательной точке, но разную магнитную проницаемость в других участках кривой намагничивания.
Рассматривайте каждую характеристику как полный набор параметров: состояние поставки, семейство марки, номинальная толщина, частота, магнитная индукция, направление, метод испытания образца и заявленная характеристика. Для текстурованной стали добавляйте направление прокатки и указывайте, проводится ли испытание в продольном, поперечном или ином установленном направлении. При сравнении изменяйте только одну переменную за раз. Технический паспорт, в котором отсутствуют эти условия, всё ещё может идентифицировать семейство продукции, но он не позволяет провести обоснованное магнитное сравнение.
Производственные параметры, изменяющие магнитные характеристики
Электротехническая сталь приобретает свои магнитные свойства не только благодаря содержанию кремния или номинальной толщине. История прокатки, отжиг, ориентация зерен, остаточные напряжения, поверхностная изоляция и состояние, в котором лист поступает в цех сборки магнитопровода, — всё это влияет на измеряемый результат. Поэтому различие между полностью обработанной неориентированной, полуобработанной неориентированной и полностью обработанной текстурованной сталью является одновременно производственным и нормативным различием.
Подкомитет A06.02 ASTM указывает ASTM A677 для полностью обработанной неориентированной стали, ASTM A683 — для полуобработанной неориентированной стали, ASTM A876 — для полностью обработанной текстурованной стали, а ASTM A976 — для электроизоляционных покрытий электротехнической стали. IEC 60404-8-3:2023 охватывает холоднокатаную неориентированную электротехническую сталь, поставляемую в полуобработанном состоянии, тогда как IEC 60404-8-7:2017 распространяется на холоднокатаную текстурованную электротехническую сталь, поставляемую в полностью обработанном состоянии. Обозначение марки имеет смысл только вместе с указанием состояния поставки и условий испытания, относящихся к ее магнитным свойствам.
Холодная деформация, рекристаллизация и размер зерна
Холодная деформация изменяет не только толщину листа. Она вытягивает зерна, повышает плотность дислокаций, накапливает энергию деформации и создает кристаллографическую и механическую анизотропию. Эти изменения влияют на движение доменных стенок и на то, насколько легко намагничивание следует за приложенным полем. Поэтому полоса после значительной деформации может демонстрировать магнитные характеристики, существенно отличающиеся от характеристик отожженной полосы того же состава и номинальной толщины.
Рекристаллизация устраняет значительную часть структуры, сформированной при холодной обработке, за счет образования новых, относительно свободных от деформаций зерен во время термической обработки. Формирующаяся текстура зависит от исходной структуры, истории деформации, условий отжига, ингибиторов и химического состава сплава. Последующий рост зерен изменяет количество и характер границ зерен. Границы могут препятствовать движению доменных стенок, тогда как чрезмерно крупные или нерегулярные зерна способны усиливать локальную магнитную неоднородность и усложнять поведение материала вблизи стыков и обрезанных кромок. Универсального правила по размеру зерна, одинаково применимого к неориентированной и текстурованной продукции, не существует.
При производстве неориентированной электротехнической стали стремятся получить такое распределение кристаллографических ориентаций, которое обеспечивает полезную магнитную реакцию более чем в одном направлении в плоскости листа. Полностью обработанный неориентированный материал прошел у производителя окончательный магнитный отжиг. Полуобработанный неориентированный материал не подвергался полной окончательной обработке; последующие отжиг и последовательность операций изготовления у потребителя могут изменить его рекристаллизованную структуру, размер зерна и магнитные свойства. IEC 60404-8-3:2023 включает полуобработанный материал номинальной толщиной 0,47, 0,50, 0,64, 0,65 и 0,79 мм, однако эти значения толщины не определяют конечные удельные потери после неуказанной последующей термической обработки.
Для текстурованной стали применяется иная цель. В процессе производства формируется выраженная текстура Госс, обычно описываемая ориентацией {110}<001>, благодаря чему у многих зерен направление легкого намагничивания параллельно направлению прокатки. ASTM A876 распространяется на низкоуглеродистые кремний-железные текстурованные стали с содержанием кремния приблизительно 3,2 % и включает обычные марки, марки с высокой магнитной проницаемостью и марки с лазерной обработкой поверхности. IEC 60404-8-7:2017 охватывает полностью обработанную текстурованную полосу номинальной толщиной 0,23, 0,27, 0,30 и 0,35 мм.
При представлении характеристик текстованной стали направление прокатки имеет принципиальное значение. Значение, измеренное вдоль предполагаемого направления магнитного потока, нельзя напрямую переносить на поперечную область или область, где преобладают стыки. ASTM A804/A804M главным образом предназначен для измерений переменного тока в одном направлении на текстованной стали, подвергнутой термической правке; результаты сопоставимы с результатами метода Эпштейна на образце длиной 25 см. Геометрия и направление образца являются частью результата.
Размер зерна также взаимодействует с отдельными составляющими потерь в магнитопроводе. В исследовании Технологического института Карлсруэ 2017 года потери в магнитопроводе трансформатора разделяются на гистерезисные, классические вихретоковые и добавочные. Гистерезисные потери отражают необратимое движение доменных стенок и процессы намагничивания. Классические вихретоковые потери возникают, когда переменный магнитный поток индуцирует циркулирующие токи в листе. Добавочные потери представляют собой дополнительные динамические процессы в доменах, не учитываемые простым классическим слагаемым. Отжиг может уменьшить эффекты, связанные с гистерезисом, за счет снятия деформаций, тогда как на остальные составляющие влияют толщина, удельное электрическое сопротивление, доменная структура и частота.
Снятие напряжений и плоскостность
Резка, вырубка, срезание, гибка и укладка создают напряжения, отсутствовавшие в плоской испытательной полосе. На вырубленной кромке присутствуют пластическая деформация и остаточные напряжения; узкий зубец или угол могут характеризоваться значительным градиентом напряжений относительно своей ширины. Эти области препятствуют движению доменных стенок и могут повышать локальные гистерезисные потери. Эффект может быть малым в крупном образце Эпштейна, но существенным в компактном статоре двигателя, углу трансформатора или детали со сложной формовкой.
Состояние поставки имеет значение, поскольку полностью обработанный материал не обязательно остается невосприимчивым к воздействию операций изготовления. Полностью обработанный лист прошел предусмотренную магнитную обработку у производителя, однако резка и формовка по-прежнему могут ухудшить магнитные характеристики готовой шихтованной детали. Полуобработанная неориентированная сталь сильнее зависит от последующей последовательности отжига и формовки, выполняемой покупателем. Поэтому магнитопровод, собранный из листов, испытанных до изготовления, может иметь более высокие потери, чем указано в сертификате.
Термическая правка решает одновременно задачи, связанные с геометрией и напряжениями. Термическая обработка может уменьшить остаточные напряжения, возникшие при прокатке, резке или обращении с материалом, и улучшить плоскостность, однако воздействие температуры также влияет на структуру зерен, состояние покрытия и магнитные свойства. ASTM A804/A804M специально относится к текстованному материалу, подвергнутому термической правке и используемому в качестве материала для шихтованных магнитопроводов трансформаторов. Это уточнение важно: значение для термически выправленной полосы, испытанной в одном направлении, автоматически не характеризует магнитопровод, подвергнутый срезанию, шихтовке и стяжке.
Механическая стяжка создает еще один источник напряжений. Чрезмерное давление, неравномерная укладка, плотная намотка или локальный контакт с заусенцами могут ограничивать магнитострикцию и движение доменов. Нарушения плоскостности могут приводить к зазорам или точечным контактам между листами, изменяя распределение магнитного потока и увеличивая локальные потери. Термическая правка не является универсальной операцией восстановления, которая устраняет последствия любой обработки. Ее результат зависит от предшествующей деформации, режима термической обработки, класса стали и системы покрытия.
Уточнение доменной структуры и состояние поверхности
Уточнение доменной структуры сокращает расстояние, на котором происходит перемагничивание магнитных доменов, ограничивая энергию, связанную с движением доменных стенок, и при соответствующих условиях снижая потери. Один из методов, применяемых для текстованной стали, — лазерная обработка поверхности. Она создает узкие контролируемые поверхностные возмущения, разделяющие домены по ширине листа. Эта обработка не равнозначна изменению массовой доли кремния и должна рассматриваться с учетом заданной для данной марки индукции испытания.
ASTM A876 различает текстованные марки и условия испытаний, включая обычные марки, обозначаемые при 1,5 Тл, и другие марки, обозначаемые при 1,7 Тл. Сопоставление значений потерь при этих различных индукциях может привести к ложному ранжированию. Частота, индукция, направление прокатки, метод испытания образца и состояние поставки должны указываться вместе с каждым приведенным значением магнитных характеристик.
У поверхностного покрытия две основные функции. Оно электрически изолирует соседние листы, повышая сопротивление между слоями и уменьшая циркулирующие вихревые токи, а также влияет на натяжение, штампуемость, совместимость с термической обработкой и поведение при укладке. ASTM A976 устанавливает классификационную основу для электроизоляционных покрытий электротехнической стали. Поврежденное покрытие, проводящий заусенец, чрезмерная толщина покрытия или неудовлетворительный характер контакта могут изменить потери собранного магнитопровода, даже если стальная основа соответствует спецификации на лист.
Состояние поверхности также влияет на напряжения. Шероховатость, царапины, остатки оксидов и неоднородность покрытия могут создавать локальные точки контакта или ограничивать лист при укладке. Лазерная обработка поверхности, натяжение покрытия и повреждение кромок после резки могут действовать совместно, а не независимо друг от друга. Тонкие листы способствуют снижению классических вихретоковых потерь, однако уменьшение толщины не устраняет гистерезисные или добавочные потери, вызванные неблагоприятной текстурой, остаточными напряжениями или неподходящими условиями возбуждения.
По этой причине следует спрашивать не просто о том, какая марка была поставлена. Важно установить, обеспечивают ли заданные марка, состояние обработки, текстура, поверхностная изоляция, технология резки, обработка для снятия напряжений и сборка магнитопровода требуемые потери при фактических частоте и индукции. Используемым магнитным компонентом является готовый магнитопровод; первоначальное испытание плоской полосы представляет собой лишь одно контролируемое измерение в рамках всей истории его изготовления.
Проектирование сердечников ТРАНСФОРМАТОРОВ и электрических машин с учетом свойств материала
Сердечник не подвергается тем же магнитным условиям, которые используются для классификации марки листа. Материал разрезают, придают ему определенную геометрию, изолируют, набирают в пакет, стягивают и возбуждают определенной формой волны. Каждый этап может изменить магнитный отклик готового компонента. Поэтому обозначение марки идентифицирует класс материала и заданное условие испытания, а не гарантированное значение потерь для любого собранного сердечника.
Различие между состояниями поставки имеет значение уже на этапе проектирования. ASTM A677 распространяется на полностью обработанные неориентированные электротехнические стали, используемые главным образом в магнитных устройствах, работающих при частотах 50 и 60 Гц; их марки классифицируют по максимальным потерям в стали, измеренным при 60 Гц и 1,5 Тл методом Эпштейна. ASTM A683 распространяется на полуобработанную неориентированную сталь, тогда как ASTM A876 — на полностью обработанную текстурированную сталь. IEC 60404-8-3:2023 устанавливает требования к холоднокатаной неориентированной электротехнической полосе и листу, поставляемым в полуобработанном состоянии, тогда как IEC 60404-8-7:2017 распространяется на полностью обработанный текстурированный материал.
Эти стандарты не описывают взаимозаменяемые изделия. Они описывают различные сочетания химического состава, текстуры, технологической обработки, магнитных испытаний и состояния поставки.
Сердечники трансформаторов и предпочтительное направление магнитного потока
Сердечник трансформатора проектируют таким образом, чтобы большая часть переменного магнитного потока проходила по контролируемому пути вдоль направления прокатки текстурированной электротехнической стали. В полностью обработанной текстурированной стали выраженная текстура Госса обеспечивает благоприятную ориентацию многих кристаллографических направлений относительно направления прокатки. Поэтому намагничивание в этом направлении требует меньшей напряженности поля, чем в поликристаллическом материале со случайной ориентацией зерен, особенно при индукции и частоте, предусмотренных проектом.
Именно поэтому пластины сердечника трансформатора не просто собирают в пакет из одинаковых прямоугольников. Полосу разрезают и ориентируют так, чтобы поток проходил по стержням и ярмам с минимальным числом резких изменений направления. Ступенчатые соединения типа step-lap и аналогичные конструкции стыков распределяют переход по нескольким пластинам, вместо того чтобы заставлять весь поток пересекать один резкий стыковой зазор. Цель состоит не только в сокращении длины магнитного пути. Важно также снизить концентрацию локального намагничивающего поля и уменьшить нарушение предпочтительной текстуры.
ASTM A876 распространяется на низкоуглеродистые кремний-железные текстурированные стали, содержащие приблизительно 3,2 % кремния, и включает обычные, высокопроницаемые стали, а также марки с лазерной обработкой поверхности. Обозначение индукции испытания должно сохраняться при указании любого свойства: обычные текстурированные марки обозначаются для испытаний при 1,5 Тл, тогда как другие текстурированные марки — для испытаний при 1,7 Тл в соответствии с классификационной практикой ASTM, указанной ASTM International в 2024 году. Значение потерь при 1,5 Тл нельзя безоговорочно сравнивать со значением при 1,7 Тл.
ASTM A804/A804M предназначен главным образом для однонаправленных измерений магнитных свойств при переменном токе у термически выправленной текстурированной стали. Его результаты сопоставимы с результатами, полученными методом Эпштейна на образцах длиной 25 см, однако схема испытания все равно отличается от готового трансформатора, содержащего стыки, углы, крепежные элементы и поля, создаваемые обмоткой. Направление прокатки и ориентация образца являются частью определения метода измерения.
Ориентация зерен уменьшает один из компонентов магнитной нагрузки, но не устраняет три физических источника потерь в сердечнике. В исследовании Karlsruhe Institute of Technology 2017 года разделяются гистерезисные потери, классические вихретоковые потери и добавочные потери. Движение доменных стенок обусловливает гистерезисные потери. Переменный магнитный поток вызывает вихревые токи, величина которых зависит от толщины пластин, электрического удельного сопротивления и изоляции между листами. Добавочные потери отражают дополнительные динамические эффекты, связанные с процессами в доменах и локальной магнитной неоднородностью. Кремний, алюминий, тонкая полоса, поверхностная изоляция и текстура могут по-разному влиять на эти составляющие.
Таким образом, разработчик трансформатора должен согласовать предпочтительное направление стали с траекторией магнитного потока, а затем сохранить это преимущество в процессе изготовления. Лист с низкими стандартизированными потерями может демонстрировать неудовлетворительные характеристики, если доминирующее влияние на собранный сердечник оказывают его кромки после резки, стыки или напряженные участки.
Вращающиеся электрические машины и изменяющийся магнитный поток в плоскости листа
Магнитный путь во вращающейся электрической машине менее однозначен. В зубцах статора, магнитопроводе и компонентах ротора локальное направление магнитного потока изменяется по мере движения ротора и вращения поля обмотки. Значительная часть этого потока остается в плоскости пластин, однако его угол относительно направления прокатки непрерывно меняется. Текстурированный лист обеспечивал бы наилучшие характеристики только в отдельных направлениях, поэтому он плохо подходит для сердечника, который должен воспринимать повторяющиеся изменения направления потока в своей плоскости.
По этой причине для таких магнитных путей обычно применяют полностью обработанную неориентированную электротехническую сталь. Ее кристаллографическую текстуру контролируют так, чтобы ограничить различия свойств по направлениям, а не создать одно доминирующее направление легкого намагничивания. При этом выбор по-прежнему определяется не простой альтернативой «высокое содержание кремния против низкого содержания кремния». Он включает указанную марку, номинальную толщину, состояние поставки, удельное электрическое сопротивление, поверхностную изоляцию, магнитную индукцию, частоту и историю технологической обработки.
Полуобработанная неориентированная сталь создает еще одно проектное условие. IEC 60404-8-3:2023 включает номинальные толщины 0,47, 0,50, 0,64, 0,65 и 0,79 мм для полосы и листа, поставляемых в полуобработанном состоянии, а также устанавливает магнитные свойства, допуски на размеры и процедуры контроля. Окончательный отжиг может быть частью производственного маршрута пользователя, поэтому магнитное состояние после штамповки и термической обработки нельзя выводить из обозначения полностью обработанного материала. Подкомитет ASTM A06.02 указывает A683 для полуобработанной неориентированной стали и A677 для полностью обработанной неориентированной стали; эти обозначения не следует подменять друг другом.
Сердечники вращающихся машин также испытывают локальные составляющие магнитного потока, создаваемые зубчатостью, насыщением кончиков зубцов, гармониками и механической асимметрией. Такие поля могут отличаться от синусоидального однородного возбуждения, используемого в каталогах или при стандартных испытаниях. В результате потери могут возрастать даже при неизменной номинальной рабочей частоте. Тонкие пластины помогают уменьшить классические вихретоковые потери, поскольку каждый изолированный лист ограничивает путь циркулирующего тока, однако уменьшение толщины материала автоматически не устраняет гистерезисные или добавочные потери, вызванные поврежденными кромками, напряжениями или искаженным магнитным потоком.
Набор в пакет, стыки и локальные напряжения
В готовом сердечнике содержится больше стали, чем фактически участвует в магнитной цепи. Коэффициент заполнения сталью представляет собой отношение объема сплошной стали к общему объему пакета; оставшаяся часть приходится на покрытие, шероховатость поверхности, волнистость и небольшие зазоры. При меньшем коэффициенте заполнения для создания того же среднего магнитного потока через поперечное сечение сердечника требуется более высокая магнитная индукция в стали. Это может увеличить потери и намагничивающий ток, даже если отдельный лист по-прежнему соответствует исходному результату испытания методом Эпштейна.
Электрическая изоляция между пластинами необходима для ограничения межлистовых вихревых токов. ASTM A976 устанавливает классификационную основу ASTM для электроизоляционных покрытий электротехнической стали. Поврежденное, загрязненное, плохо отвержденное или чрезмерно сжатое покрытие может создавать проводящие перемычки между несколькими листами. Такие перемычки увеличивают размеры контуров вихревых токов. Номинальная марка стали не изменилась, однако изменилась электрическая цепь внутри пакета.
Резка и штамповка создают еще одно расхождение между результатами испытаний листа и поведением сердечника. При резке ножницами материал вблизи кромки подвергается пластической деформации, локальные магнитные домены изменяются, а гистерезисные и добавочные потери могут возрастать. Штамповка может вызвать еще более значительную деформацию вокруг отверстий и узких участков зубцов. Узкая поврежденная зона может иметь непропорционально большое значение, если она занимает значительную часть зубца или если магнитный поток концентрируется у кромки. Удаление заусенцев, применение подходящего инструмента, отжиг для снятия напряжений — если это допускается состоянием поставки и покрытием — и тщательный контроль зазора позволяют ограничить эти потери; ни одна из этих мер не изменяет задним числом результат испытания по стандарту для данной марки.
Заусенцы являются одновременно механическим и электрическим дефектом. Заусенец может уменьшить эффективный зазор между соседними пластинами, пробить или сместить изоляцию и создать проводящий контакт через пакет. Он также может образовать локальный геометрический выступ, концентрирующий напряжения при стягивании. В результате возникает участок с измененной магнитной индукцией и дополнительными путями циркуляции тока.
Стыки требуют отдельного внимания. В углу трансформатора магнитный поток должен переходить от одного стержня или участка ярма к другому. Даже хорошо спроектированный ступенчатый стык увеличивает магнитное сопротивление и создает локальное рассеяние потока. Плохая подгонка, чрезмерный зазор, смещение пластин или заусенец могут сконцентрировать поле всего на нескольких листах. Поэтому измеренные потери полного сердечника могут превышать значение, рассчитанное путем умножения потерь листа на массу.
Сила стягивания необходима для сохранения геометрии, однако чрезмерное или неравномерное давление создает упругие и пластические напряжения. Напряжения изменяют движение доменных стенок и могут снижать магнитную проницаемость, особенно вблизи отверстий, углов, стыков и узких зубцов. Такой же эффект возникает, когда пластины деформируются при наборе пакета или когда рама ограничивает тепловое расширение. При проектировании сердечника следует наряду с обозначением стали задавать распределение давления, плоскостность, качество подгонки стыков, состояние покрытия и качество кромок.
Практическое правило просто: выбирайте материал с учетом направления магнитных свойств и условия испытания, а затем проектируйте производственный маршрут так, чтобы эти свойства сохранялись после сборки. Стандартизированный результат относится к образцу, испытанному в определенных условиях. Сердечник электрической машины представляет собой находящуюся под напряжением, изолированную и снабженную стыками магнитную конструкцию.
Практическая система сравнения марок электротехнической стали
Сравнивайте сопоставимые материалы
«Электротехническая сталь» обозначает несколько классов материалов, а не один взаимозаменяемый продукт. Полностью обработанная неориентированная сталь, полуобработанная неориентированная сталь и полностью обработанная текстурированная сталь могут называться электротехническими сталями, хотя применяются в разных магнитных цепях и требуют разных подходов к сравнению.
Полностью обработанная неориентированная электротехническая сталь характеризуется после завершения производителем технологического маршрута магнитной обработки. Предполагается, что ее свойства относительно схожи в различных направлениях в плоскости листа, хотя полной изотропности не бывает. ASTM A677 распространяется на этот класс, главным образом предназначенный для магнитных устройств, работающих на частотах 50 и 60 Гц. Марки классифицируют по максимальным удельным магнитным потерям, измеренным при 60 Гц и 1,5 Тл методом Эпштейна. Такая классификация полезна только тогда, когда конструкция работает примерно при той же частоте и индукции, а также при использовании того же метода испытаний образцов и того же состояния поставки.
Полуобработанная неориентированная сталь требует иного подхода к сравнению. Покупатель или изготовитель может выполнить окончательный отжиг после вырубки, штамповки или формовки, чтобы материал приобрел заданное магнитное состояние. ASTM A683 распространяется на полуобработанную неориентированную сталь, а IEC 60404-8-3:2023 — на холоднокатаную неориентированную ленту и лист, поставляемые в полуобработанном состоянии. Стандарт IEC включает номинальные толщины 0,47, 0,50, 0,64, 0,65 и 0,79 мм. Полуобработанный лист и полностью обработанный лист одинаковой номинальной толщины не являются эквивалентными лишь потому, что оба имеют обозначение потерь.
Текстурированная электротехническая сталь относится уже к другой категории. Текстура Госса концентрирует благоприятную кристаллографическую ориентацию вдоль направления прокатки, благодаря чему такая сталь особенно подходит для магнитных цепей, в которых магнитный поток следует в этом направлении. ASTM A876 распространяется на низкоуглеродистые кремнисто-железные текстурированные стали с содержанием кремния около 3,2 % и включает обычные, высокопроницаемые и подвергнутые лазерному скрайбированию марки. IEC 60404-8-7:2017 распространяется на полностью обработанный текстурированный лист номинальной толщиной 0,23, 0,27, 0,30 и 0,35 мм. Такие более тонкие материалы могут иметь меньшие потери от вихревых токов, чем более толстый неориентированный лист, однако это не делает их прямой заменой в электрической машине с существенной поперечной или вращающейся составляющей магнитного потока.
| Параметр сравнения | Почему это важно |
|---|---|
| Класс материала | Определяет направленность свойств и предполагаемый магнитопровод. |
| Состояние поставки | Определяет, ожидается ли дальнейшая термообработка пользователем. |
| Номинальная толщина | Влияет на пути классических вихревых токов. |
| Текстура и направление | Определяют направленную магнитную проницаемость и потери. |
| Частота и индукция | Задают рабочее или испытательное магнитное условие. |
| Метод испытания образца | Определяет геометрию и магнитный путь. |
| Покрытие и сборка | Определяют пути межслойных токов в готовом магнитопроводе. |
Поэтому первый вопрос при сравнении звучит не так: «У какой марки показатель ниже?» Правильный вопрос: «Относятся ли эти материалы к одному и тому же классу, состоянию поставки и области магнитного применения?»
Контрольный перечень свойств на основе стандартов
Полезное сравнение фиксирует свойство вместе с условиями его измерения. Сначала укажите стандарт и обозначение марки, затем отметьте, является ли материал полностью обработанным или полуобработанным. Состояние обработки влияет на магнитную проницаемость, гистерезис, реакцию на вырубку, остаточные напряжения и результат, получаемый после любого необходимого окончательного отжига.
Номинальную толщину следует указывать отдельно от измеренной. Толщина влияет на классические потери от вихревых токов, поскольку переменный магнитный поток индуцирует циркулирующие токи внутри листа; уменьшение толщины электротехнической стали сокращает длину их пути и повышает электрическое сопротивление соответствующих контуров тока. Однако одна только толщина не определяет суммарные магнитные потери. В исследовании KIT, опубликованном в 2017 году, потери в сердечнике трансформатора разделены на гистерезисные потери, классические потери от вихревых токов и избыточные потери. Движение доменных стенок вызывает гистерезисные потери, тогда как изменение магнитного потока индуцирует вихревые токи; избыточные потери отражают дополнительные динамические процессы в доменной структуре. Сравнение толщины, не учитывающее два других вклада, может привести к неверному определению преобладающего механизма.
Испытательные частота и индукция должны указываться рядом с каждым значением потерь. ASTM A677 использует частоту 60 Гц и индукцию 1,5 Тл в качестве основы классификации. Для текстурированных марок необходима особая осторожность: практика ASTM различает обычные марки, предназначенные для испытаний при 1,5 Тл, и другие марки, предназначенные для испытаний при 1,7 Тл. Значение, измеренное при 1,5 Тл, нельзя напрямую сопоставлять со значением, измеренным при 1,7 Тл, без учета того, что это разные точки на кривой намагничивания. Изменение частоты также меняет соотношение между гистерезисными потерями, потерями от вихревых токов и избыточными потерями.
Укажите метод испытаний образца. Испытание по методу Эпштейна усредняет магнитные характеристики определенной сборки полос, тогда как ASTM A804/A804M предназначен главным образом для измерений при однонаправленном переменном токе на термически выправленной текстурированной электротехнической стали, используемой для изготовления листов магнитопровода трансформатора. Результаты по ASTM A804/A804M сопоставимы с результатами метода Эпштейна на образцах длиной 25 см, однако эти методы не являются взаимозаменяемыми обозначениями. Направление измерения имеет такое же значение. Для неориентированной стали укажите направление или способ усреднения. Для текстурированной стали укажите направление прокатки, поперечное направление либо угол между направлением магнитного потока и направлением прокатки. Результат для текстурированной стали, измеренный параллельно направлению прокатки, мало что говорит о цепи, в которой преобладает поперечный магнитный поток.
Контрольный перечень должен включать и магнитную проницаемость, а не только потери. Высокая магнитная проницаемость может уменьшить намагничивающий ток и локальную магнитную нагрузку даже при близких указанных значениях магнитных потерь. Ориентация зерен может повысить магнитную проницаемость в одном направлении, одновременно усиливая анизотропию и усложняя работу с угловыми стыками, перекошенным магнитным потоком и поперечными составляющими. Лазерное скрайбирование может изменять доменную структуру и уменьшать потери при заданном условии испытания, но не устраняет направленный характер свойств.
Наконец, зафиксируйте классификацию изоляционного покрытия и состояние поверхности после изготовления деталей. ASTM A976 устанавливает систему классификации изоляционных покрытий электротехнической стали. Толщина покрытия, межслойное сопротивление, штампуемость, свариваемость и снятие напряжений после резки — все эти факторы влияют на собранный магнитопровод. Покрытие, повышающее межслойное сопротивление, может уменьшить циркулирующие токи между листами, тогда как чрезмерная толщина покрытия или поврежденные поверхности контакта могут изменить коэффициент заполнения и поведение стыков.
Когда более низкие номинальные потери не дают полного ответа для конструкции
Более низкие каталожные потери могут привести к неправильному выбору, если они получены при другой индукции, частоте, ориентации или с использованием другого метода испытаний образца. Ошибка особенно серьезна при сравнении текстурированных и неориентированных материалов. Текстурированная сталь может обеспечивать очень низкие потери и высокую магнитную проницаемость вдоль направления прокатки, однако в статоре двигателя магнитный поток вращается, а в стыке трансформатора присутствуют локальные отклонения потока. Неориентированная сталь жертвует максимальными характеристиками в одном направлении ради более равномерного поведения в плоскости листа, что часто упрощает магнитную цепь и производственный процесс.
Технологичность также меняет результат. Вырубка вызывает повреждение кромок и остаточные напряжения, которые могут увеличить гистерезисные потери и снизить магнитную проницаемость. Полуобработанный материал может восстановить магнитные свойства при контролируемом окончательном отжиге, однако этот этап предъявляет требования к атмосфере, температуре, чистоте, оснастке и соблюдению размеров. Полностью обработанный материал не требует именно этой операции, но остается чувствительным к напряжениям при резке, зажиму, изгибу и давлению в стыках.
Содержание кремния и алюминия способствует повышению электрического удельного сопротивления и может уменьшать потери от вихревых токов, однако химический состав не является универсальным критерием ранжирования марок. Текстура, размер зерна, контроль выделений, история отжига, покрытие и напряженное состояние могут иметь большее значение, чем простое сравнение содержания кремния. Тонкие листы, изоляционные покрытия, повышенное содержание кремния и алюминия, а также ориентация зерен — это механизмы управления потерями, а не взаимозаменяемые показатели общей пригодности материала для магнитного применения.
Универсальная система сравнения включает следующие параметры:
класс материала; состояние поставки и обработки; номинальная толщина; текстура и анизотропия; указанная магнитная проницаемость и потери; испытательная индукция; частота; метод испытаний образца; направление магнитного потока; классификация покрытия и межслойное сопротивление; состояние материала после изготовления и воздействия напряжений; предполагаемая магнитная цепь.
Только после того, как эти параметры совпадают либо их различия смоделированы, одну марку следует сопоставлять с другой. Корректное сравнение должно учитывать условия, а не только обозначения.
Источники
- [1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International standard, 2007. https://store.astm.org/a0677-07.html
- [2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International standard, 2017. https://store.astm.org/a0876-17r26.html
- [3] IEC 60404-8-7:2017. IEC standard, 2017. https://webstore.iec.ch/en/publication/32891
- [4] IEC 60404-8-3:2023. IEC standard, 2023. https://webstore.iec.ch/en/publication/68450
- [5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International standard, 2021. https://store.astm.org/a0804_a0804m-04r21.html
- [6] Transformer-core loss separation study. Karlsruhe Institute of Technology publication, 2017. https://publikationen.bibliothek.kit.edu/1000066142/4047647