




Wat elektrisch staal is — en wat de aanduiding van de kwaliteit u niet vertelt
Elektrisch staal als materiaal voor magnetische circuits
Elektrisch staal is een familie van ferromagnetische plaat- en bandproducten die zijn ontworpen om wisselende magnetische flux met gecontroleerde verliezen te geleiden. Het gaat niet om één samenstelling, één textuur of één verwerkingstoestand. Het materiaal vormt de lamellen of gewikkelde band in motoren, generatoren, transformatoren, smoorspoelen en andere magnetische circuits, waarin het staal herhaaldelijk moet magnetiseren en demagnetiseren zonder te veel elektrische energie in warmte om te zetten.
Deze functie stelt andere eisen dan die welke aan constructiestaal worden gesteld. Een magnetische kern heeft een hoge permeabiliteit bij de beoogde bedrijfsinductie, beperkte kernverliezen bij de beoogde frequentie, voldoende mechanische verwerkingssterkte en een elektrisch isolerend oppervlak tussen aangrenzende lamellen nodig. Het staal wordt daarom bewerkt door middel van smelten, walsen, gloeien, oppervlaktebehandeling en soms rek- of laserbehandeling om de magnetische respons ervan te beheersen.
Drie klassen elektrotechnisch staal
- Volledig bewerkt ongeoriënteerd
- Geleverd met de beoogde magnetische toestand reeds ingesteld en ontworpen voor relatief vergelijkbaar magnetisch gedrag in het plaatvlak.
- Semibewerkt ongeoriënteerd
- Geleverd vóór de laatste warmtebehandeling door de gebruiker ter verbetering van de magnetische eigenschappen.
- Volledig bewerkt korrelgeoriënteerd
- Geleverd met een sterke kristallografische textuur die magnetisatie in de walsrichting bevordert.
| Materiaalklasse | Magnetische richtingsafhankelijkheid | Leveringstoestand | Typische ontwerpcontext |
|---|---|---|---|
| Volledig bewerkt ongeoriënteerd | Relatief vergelijkbare respons in het plaatvlak | Eindtoestand van de magnetische eigenschappen vastgesteld | Roterende machines |
| Semibewerkt ongeoriënteerd | Relatief vergelijkbare respons in het plaatvlak na de eindbewerking | Verdere bewerking door de gebruiker verwacht | Onderdelen van roterende machines die eindgloeien vereisen |
| Volledig bewerkt korrelgeoriënteerd | Sterke voorkeur voor de walsrichting | Vóór levering volledig bewerkt | Magnetische paden in transformatoren |
Drie productklassen moeten van elkaar worden onderscheiden. Volledig verwerkt niet-georiënteerd elektrisch staal is bedoeld om in verschillende richtingen in het vlak relatief vergelijkbaar magnetisch gedrag te vertonen, waardoor het veel wordt toegepast in draaiende machines. Halfverwerkt niet-georiënteerd staal wordt geleverd met de verwachting dat tijdens de laatste gloeioperatie van de gebruiker verdere magnetische verbetering optreedt. Volledig verwerkt korrelgeoriënteerd elektrisch staal wordt geproduceerd met een sterke kristallografische textuur, conventioneel de Goss-textuur genoemd, zodat magnetisatie in de walsrichting bijzonder gunstig verloopt. Dit zijn verschillende technische producten, niet slechts verschillende posities op een schaal van siliciumgehalte.
Componenten van kernverlies
- Hystereseverlies Energie die wordt gedissipeerd door onomkeerbare verplaatsing van domeinwanden tijdens magnetisatiecycli.
- Klassiek wervelstroomverlies Warmte die wordt opgewekt door circulerende stromen die in de geleidende plaat worden geïnduceerd.
- Overmatig verlies Aanvullend dynamisch verlies dat verband houdt met bewegende domeinstructuren en lokale interacties.
De verliesmechanismen verklaren waarom de plaat gelamelleerd wordt. De studie uit 2017 van het Karlsruhe Institute of Technology splitst het verlies in een transformatorkern op in hystereseverlies, klassiek wervelstroomverlies en excess loss. Hystereseverlies ontstaat door onomkeerbare aspecten van de beweging van domeinwanden wanneer het magnetische veld cyclisch verandert. Wisselende flux induceert ook circulerende stromen in het staal; deze klassieke wervelstromen dissiperen energie door elektrische weerstand. Excess loss staat voor bijkomend dynamisch verlies dat samenhangt met bewegende domeinstructuren en hun lokale interacties.
Dunne plaat beperkt het beschikbare pad voor wervelstromen. Een isolerende coating scheidt de ene lamel elektrisch van de volgende. Een hoger gehalte aan silicium en aluminium verhoogt over het algemeen de elektrische soortelijke weerstand, terwijl verwerking en textuurbeheersing de beweging van domeinwanden en de permeabiliteit beïnvloeden. Korreloriëntatie kan het verlies in een voorkeursrichting verlagen. Geen van deze maatregelen vormt een universele rangschikkingsregel: dikte, chemische samenstelling, textuur, coating, gloeien, spanning en bedrijfsinductie werken gezamenlijk.
Aanduiding van de kwaliteit versus gemeten magnetische eigenschap
Een kwaliteitsaanduiding heeft alleen betekenis in combinatie met de toepasselijke norm en de leveringstoestand. Een naam die op een fabriekscertificaat staat, vermeldt op zichzelf geen enkele magnetische eigenschap die ongewijzigd op elk kernontwerp kan worden overgedragen. De aanduiding identificeert een klasse en een specificatiekader; het gemeten resultaat behoort bij een testconditie.
| Norm | Toepassingsgebied | Levering of functie |
|---|---|---|
| ASTM A677 | Volledig bewerkt ongeoriënteerd elektrotechnisch staal | Materiaalspecificatie |
| ASTM A683 | Semibewerkt ongeoriënteerd elektrotechnisch staal | Materiaalspecificatie |
| ASTM A876 | Volledig bewerkt korrelgeoriënteerd elektrotechnisch staal | Materiaalspecificatie |
| ASTM A976 | Isolerende coatings voor elektrotechnisch staal | Classificatie van coatings |
| ASTM A804/A804M | Magnetische metingen in één richting | Beproevingsmethode |
ASTM International biedt via Subcommittee A06.02 een bruikbaar overzicht van de normen. ASTM A677 heeft betrekking op volledig verwerkt niet-georiënteerd elektrisch staal, ASTM A683 op halfverwerkt niet-georiënteerd elektrisch staal, ASTM A876 op volledig verwerkt korrelgeoriënteerd elektrisch staal en ASTM A976 op isolerende coatings voor elektrisch staal. Het onderscheid tussen A677 en A683 is niet louter cosmetisch. De ene norm beschrijft materiaal dat in een voltooide magnetische toestand wordt geleverd, terwijl de andere betrekking heeft op materiaal waarvan de laatste verwerking de magnetische eigenschappen nog kan veranderen.
ASTM A677 classificeert volledig bewerkte ongeoriënteerde kwaliteiten elektrotechnisch staal op basis van het maximale kernverlies bij 60 Hz en 1,5 T met gebruik van de Epstein-methode. Strong evidence
[1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International. ASTM International standard, 2007.Volgens ASTM A677 worden kwaliteiten voor magnetische apparaten die voornamelijk bij 50 en 60 Hz worden gebruikt, geclassificeerd aan de hand van het maximale kernverlies, gemeten bij 60 Hz en 1,5 T met de Epstein-testmethode, zoals gespecificeerd in de hier aangehaalde editie uit 2007. Een vermelde A677-verlieswaarde moet daarom worden gelezen als “verlies bij 60 Hz, 1,5 T, Epstein”, en niet als een frequentieonafhankelijke constante. Een waarde die bij 1,0 T of bij 400 Hz is gemeten, beantwoordt een andere vraag.
| Aanduiding van korreloriëntatie | Gespecificeerde beproevingsinductie |
|---|---|
| Conventionele kwaliteiten | 1,5 T |
| Andere korrelgeoriënteerde kwaliteiten | 1,7 T |
Aanduidingen voor korrelgeoriënteerd staal vereisen nog meer zorgvuldigheid. ASTM A876, aangehaald in de editie van 2017, heeft betrekking op laag-koolstofhoudend, siliciumhoudend korrelgeoriënteerd staal met ongeveer 3,2% silicium en omvat conventionele kwaliteiten, kwaliteiten met hoge permeabiliteit en lasergegraveerde kwaliteiten. De ASTM-praktijk maakt onderscheid tussen conventionele korrelgeoriënteerde kwaliteiten die voor beproeving bij 1,5 T zijn aangeduid en andere korrelgeoriënteerde kwaliteiten die voor beproeving bij 1,7 T zijn aangeduid. Een kwaliteit die bij één inductie met een lager verlies wordt geassocieerd, kan niet superieur worden verklaard aan een andere kwaliteit die bij een andere inductie is getest.
IEC 60404-8-3:2023 heeft betrekking op koudgewalste band en plaat van niet-georiënteerd elektrisch staal die in halfverwerkte toestand wordt geleverd. De nominale dikten omvatten 0,47, 0,50, 0,64, 0,65 en 0,79 mm, naast eisen voor magnetische eigenschappen, afmetingen, toleranties en inspectie. IEC 60404-8-7:2017 heeft betrekking op koudgewalste band en plaat van korrelgeoriënteerd staal die volledig verwerkt worden geleverd, waaronder materiaal met Goss-textuur in nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm. Deze dikteaanduidingen beschrijven producten binnen een norm; zij voorspellen niet het volledige verliesgedrag van elke samengestelde kern.
Voor het siliciumgehalte geldt dezelfde beperking. De beschrijving in ASTM A876 van ongeveer 3,2% silicium identificeert een belangrijk bereik van de chemische samenstelling voor het daarin behandelde korrelgeoriënteerde staal, maar het siliciumpercentage alleen onthult niets over de scherpte van de textuur, domeinverfijning, het gedrag van de coating, spanningsgevoeligheid of het gemeten verlies. Twee staalsoorten met vergelijkbare siliciumgehalten kunnen verschillend reageren doordat hun walsproces, gloeibehandeling, korrelgrootte en textuur verschillen.
Waarom frequentie, inductie, richting en proefstukmethode van belang zijn
Kernverlies is afhankelijk van de omstandigheden. De frequentie verandert het aantal magnetisatiecycli per seconde en wijzigt de relatieve bijdragen van hystereseverlies, wervelstroomverlies en excess loss. De inductie verandert de magnetische uitslag en kan het materiaal in een gebied brengen waar het gedrag van domeinwanden en lokale verzadiging een veel groter verlies veroorzaken. De dikte is vooral van belang voor wervelstroomverlies, maar kan niet los worden gezien van de soortelijke weerstand en de kwaliteit van de isolatie.
De richting is doorslaggevend voor korrelgeoriënteerd staal. De gunstige magnetische weg ligt grotendeels in de walsrichting, terwijl een dwars- of schuine richting een andere permeabiliteit en ander verlies kan vertonen. Niet-georiënteerd staal is minder richtingsafhankelijk, maar niet volkomen richtingsonafhankelijk. Ook gesneden randen, ponsbelasting, buiging, verbindingen en klemming kunnen het resultaat veranderen ten opzichte van de waarde die op onvervormde plaat is gemeten.
ASTM A804/A804M voorziet in metingen in één richting aan thermisch vlakgewalst korrelgeoriënteerd elektrotechnisch staal, met resultaten die vergelijkbaar zijn met de 25-cm-Epsteinmethode. Strong evidence
ASTM A804/A804M, aangehaald in de editie van 2021, is in de eerste plaats bedoeld voor unidirectionele metingen van magnetische eigenschappen met wisselstroom aan thermisch vlakgemaakt korrelgeoriënteerd elektrisch staal dat als lamellenmateriaal voor transformatorkernen wordt gebruikt. De resultaten zijn vergelijkbaar met die van de 25 cm-Epsteinmethode, maar die uitspraak betekent niet dat elke magnetische test onderling uitwisselbaar is. Een resultaat van een enkele strip of van een unidirectionele meting en een Epstein-resultaat moeten worden geïdentificeerd aan de hand van methode, richting en voorbereiding van het proefstuk.
Minimale velden voor een verantwoorde vergelijking
- Materiaalklasse Geef aan of het staal ongeoriënteerd, korrelgeoriënteerd of semibewerkt ongeoriënteerd is.
- Norm en aanduiding Vermeld de geldende specificatie en het bijbehorende gradekader.
- Leveringstoestand Geef aan of het product volledig bewerkt of semibewerkt is.
- Dikte Registreer de nominale dikte afzonderlijk van de gradenaam.
- Magnetische condities Vermeld de frequentie, de piekinductie, de golfvorm waar relevant en de walsrichting waar relevant.
- Beproevings- en oppervlaktoestand Geef de proefstukmethode en de toestand van de coating aan.
Een veilige vergelijkingsvorm omvat daarom de materiaalklasse, norm en aanduiding, leveringstoestand, nominale dikte, frequentie, piekinductie, de walsrichting waar relevant, de proefstukmethode en de toestand van de coating. “0,30 mm korrelgeoriënteerd staal” is onvolledig. “Volledig verwerkt korrelgeoriënteerd staal, IEC 60404-8-7:2017, 0,30 mm, gemeten in de walsrichting bij een vermelde frequentie en inductie volgens een vermelde methode” kan op verantwoorde wijze worden vergeleken.
Een kernverlieswaarde zonder deze omstandigheden is geen overdraagbare prestatieclassificatie. Het is slechts een meting zonder context.
De drie materiaalklassen: niet-georiënteerd, korrelgeoriënteerd en halfbewerkt
Elektrotechnisch staal vormt niet één materiaalgroep met één rangorde van “laag siliciumgehalte” tot “hoog siliciumgehalte”. Het eerste onderscheid betreft de leveringsklasse en de kristallografische structuur: volledig verwerkt niet-georiënteerd elektrotechnisch staal, volledig verwerkt korrelgeoriënteerd elektrotechnisch staal of halfbewerkt niet-georiënteerd elektrotechnisch staal. Elke klasse bereikt de gebruiker in een andere metallurgische toestand, wordt gemeten bij andere magnetische richtingen en testomstandigheden, en kan verschillend reageren op stansen, spanningsarm gloeien, coaten en assembleren.
ASTM-subcommissie A06.02 biedt een bruikbaar overzicht van de normen. ASTM A677 heeft betrekking op volledig verwerkt niet-georiënteerd elektrotechnisch staal; ASTM A683 op halfbewerkt niet-georiënteerd elektrotechnisch staal; ASTM A876 op volledig verwerkt korrelgeoriënteerd elektrotechnisch staal; en ASTM A976 classificeert isolerende coatings voor elektrotechnisch staal. De overeenkomstige IEC-documenten voegen een belangrijk onderscheid toe: IEC 60404-8-3:2023 heeft betrekking op koudgewalste band en plaat van niet-georiënteerd elektrotechnisch staal, geleverd in halfbewerkte toestand, terwijl IEC 60404-8-7:2017 betrekking heeft op koudgewalste band en plaat van korrelgeoriënteerd elektrotechnisch staal, geleverd in volledig verwerkte toestand.
Het magnetische resultaat kan niet uitsluitend uit de aanduiding van de kwaliteit worden afgeleid. Frequentie, piekinductie, proefstukmethode, walsrichting, dikte, coating en leveringstoestand moeten worden vermeld bij elke opgegeven waarde voor kernverlies of permeabiliteit.
Volledig verwerkt niet-georiënteerd elektrotechnisch staal
Volledig verwerkt niet-georiënteerd elektrotechnisch staal is zo ontworpen dat de magnetische eigenschappen grotendeels zijn vastgesteld voordat het materiaal de fabrikant van het onderdeel bereikt. De korrels vertonen niet de sterke voorkeursoriëntatie die kenmerkend is voor korrelgeoriënteerd transformatorstaal. In plaats daarvan is de magnetische respons in het vlak bij benadering isotroop: de flux kan zich in verschillende richtingen van de plaat verplaatsen zonder het zeer grote voordeel in de walsrichting dat met een Goss-textuur wordt geassocieerd. “Bij benadering” is hierbij van belang. Het verwerkingsproces veroorzaakt nog steeds textuur, restspanningen, randeffecten en richtingsverschillen; niet-georiënteerd betekent dus niet volledig onafhankelijk van de richting.
ASTM A677, waarnaar ASTM International in 2007 verwees, heeft betrekking op volledig verwerkte niet-georiënteerde elektrotechnische staalsoorten die voornamelijk worden gebruikt in magnetische apparaten voor 50 en 60 Hz. De kwaliteiten worden ingedeeld op basis van het maximale kernverlies, gemeten bij 60 Hz en 1,5 T, volgens de Epstein-proefmethode. Deze aanduiding is een op testen gebaseerde classificatie en geen universele verlieswaarde voor elke motor, generator of smoorspoel. Een proefstuk dat bij een andere inductie, frequentie of golfvorm wordt getest, kan een ander resultaat opleveren. Het Epstein-resultaat voorspelt bovendien niet automatisch het magnetische gedrag van een gestanst en geassembleerd blikpakket, waarbij snijspanningen, bramen, verbindingen, klemming en lokale fluxvervorming het verlies beïnvloeden.
Niet-georiënteerde plaat wordt daarom geassocieerd met magnetische circuits waarin de flux rond de machine of het onderdeel van richting verandert. De statoren van motoren en generatoren vormen het bekende voorbeeld, hoewel de materiaalklasse op zichzelf geen specifiek machineontwerp voorschrijft. Het ontbreken van een sterke oriëntatie in één richting maakt de gemiddelde respons in het plaatvlak nuttiger wanneer de fluxbaan roteert of meerdere richtingen in de plaat omvat.
Kernverlies heeft afzonderlijke fysische oorzaken. De studie van het Karlsruhe Institute of Technology uit 2017 splitst het kernverlies van transformatoren op in bijdragen van hysterese, klassieke wervelstromen en excess loss. Hystereseverlies ontstaat door de beweging van domeinwanden wanneer de magnetisatie omkeert. Klassiek wervelstroomverlies ontstaat wanneer veranderende flux circulerende stromen in de geleidende plaat induceert. Excess loss omvat aanvullende dynamische effecten die samenhangen met bewegende domeinstructuren en hun lokale interacties. Het opgegeven kernverlies van een kwaliteit is de gecombineerde meting onder gespecificeerde omstandigheden en geen directe meting van één afzonderlijk mechanisme.
Dikte hangt in het bijzonder samen met de klassieke wervelstroombijdrage, omdat dunnere lamellen de omvang van de stroomlussen beperken. Elektrische isolatie tussen de lamellen vervult op het niveau van het blikpakket dezelfde fundamentele elektrische functie. Een hoger gehalte aan silicium en aluminium kan de elektrische soortelijke weerstand verhogen en daarmee het wervelstroomverlies verlagen, maar de samenstelling beïnvloedt ook de verzadigingsinductie, ductiliteit, verwerkingsrespons en textuur. Het siliciumpercentage is daarom een ontwerpparameter en geen vervanging voor de materiaalklassificatie of het gemeten verlies.
Volledig verwerkt materiaal kan tijdens de fabricage nog steeds veranderingen in de eigenschappen ondergaan. Stansen veroorzaakt plastische vervorming en restspanningen nabij de snijranden. Lassen, klemmen en scherpe bochten kunnen de lokale permeabiliteit wijzigen en het verlies verhogen. Het woord “verwerkt” beschrijft de leveringstoestand van het staal; het garandeert niet dat een voltooid blikpakket de plaatproefwaarde van de leverancier behoudt.
Volledig verwerkt korrelgeoriënteerd elektrotechnisch staal
Goss-textuur Een kristallografische textuur in korrelgeoriënteerd elektrotechnisch staal waarbij een gunstige richting voor gemakkelijke magnetisatie ongeveer langs de walsrichting ligt.
Volledig verwerkt korrelgeoriënteerd elektrotechnisch staal is doelbewust ontwikkeld met een sterke kristallografische voorkeursrichting. In de gebruikelijke transformatorgeoriënteerde textuur ligt de gemakkelijke magnetisatierichting dicht bij de walsrichting. Het magnetische gedrag is daardoor sterk richtingsafhankelijk: de permeabiliteit is hoog en het verlies relatief gunstig wanneer de flux de walsrichting volgt, terwijl het gedrag in dwarsrichting of loodrecht op de walsrichting aanzienlijk anders kan zijn. Een korrelgeoriënteerde kwaliteit mag nooit worden beschreven met één ongerichte magnetische waarde.[2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International. ASTM International standard, 2017.[3] IEC 60404-8-7:2017. International Electrotechnical Commission. IEC standard, 2017.
ASTM A876, geïdentificeerd door ASTM International in 2017, heeft betrekking op laag-koolstofhoudende silicium-ijzer-korrelgeoriënteerde staalsoorten met ongeveer 3,2% silicium en omvat conventionele kwaliteiten, kwaliteiten met hoge permeabiliteit en lasergekerfde kwaliteiten. IEC 60404-8-7:2017 heeft betrekking op koudgewalste korrelgeoriënteerde band en plaat die volledig verwerkt worden geleverd. De vermelde nominale dikten omvatten 0,23, 0,27, 0,30 en 0,35 mm, aanzienlijk dunner dan de nominale halfbewerkte dikten voor niet-georiënteerd staal die in IEC 60404-8-3:2023 zijn gespecificeerd.
Deze dikten vormen geen universele prestatieladder. Korreloriëntatie, domeinverfijning, coating, spanningstoestand en de magnetische testconditie dragen allemaal bij aan het resultaat. Laserkerfvorming is bijvoorbeeld een behandeling voor domeincontrole die bedoeld is om het magnetische gedrag te wijzigen; hierdoor wordt korrelgeoriënteerde plaat geen niet-georiënteerde plaat.
De ASTM-praktijk onderscheidt eveneens conventionele korrelgeoriënteerde kwaliteiten die zijn aangewezen voor testen bij 1,5 T van andere korrelgeoriënteerde kwaliteiten die zijn aangewezen voor testen bij 1,7 T. De inductie moet samen met de eigenschapswaarde worden vermeld. “Kernverlies van een korrelgeoriënteerde kwaliteit” is onvolledig wanneer de verklaring niet de frequentie, inductie, proefstukmethode en richting vermeldt. ASTM A804/A804M:2021 is voornamelijk bedoeld voor unidirectionele wisselstroommetingen van magnetische eigenschappen aan thermisch vlakgegloeid korrelgeoriënteerd elektrotechnisch staal dat als materiaal voor transformatorblikpakketten wordt gebruikt. De resultaten zijn vergelijkbaar met de Epstein-methode met een proefstuk van 25 cm, maar ook die vergelijking blijft afhankelijk van het gedefinieerde proefstuk en de voorgeschreven procedure.
Korreloriëntatie ondersteunt transformatorontwerpen waarbij de belangrijkste fluxbaan langs de walsrichting kan worden aangelegd. Verbindingen onderbreken die baan, en nabij hoeken of step-lap-gebieden kan de lokale flux dwars door de plaat lopen. De gemeten eigenschap in de walsrichting beschrijft daarom een kritieke materia richting en niet elk punt in een geassembleerd blikpakket.
Halfbewerkt niet-georiënteerd elektrotechnisch staal
Halfbewerkt niet-georiënteerd elektrotechnisch staal bereikt de fabrikant voordat de uiteindelijke magnetische toestand is vastgesteld. Latere bewerkingen—doorgaans stansen, gevolgd door een voorgeschreven warmtebehandeling—blijven van belang voor de korrelstructuur, restspanningen, koolstofbeheersing, isolatietoestand en het magnetische verlies. De leveringstoestand maakt deel uit van de kwaliteitsbeschrijving en is geen onbelangrijke voetnoot.[4] IEC 60404-8-3:2023. International Electrotechnical Commission. IEC standard, 2023.
IEC 60404-8-3:2023 heeft betrekking op koudgewalste band en plaat van niet-georiënteerd elektrotechnisch staal, geleverd in halfbewerkte toestand, met nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm. De norm behandelt magnetische eigenschappen, maattoleranties en inspectieprocedures. ASTM A683 neemt binnen het normenoverzicht van ASTM A06.02 de overeenkomstige positie in voor halfbewerkt niet-georiënteerd staal.
Semibewerkt Een leveringstoestand waarin van de gebruiker wordt verwacht dat deze verdere bewerking uitvoert, doorgaans een eindgloeibehandeling, voordat de beoogde magnetische toestand is ingesteld.
De geteste eigenschap van een halfbewerkte plaat vóór de warmtebehandeling door de fabrikant komt niet noodzakelijk overeen met de eigenschap na die behandeling. Stansen kan vervorming en randbeschadiging veroorzaken; de daaropvolgende thermische cyclus kan een deel van de spanning verminderen en de uiteindelijke magnetische respons wijzigen. Temperatuur, tijd, atmosfeer, de uitvoering van de warmtebehandeling in de oven, de geometrie van het onderdeel en het behoud van de coating kunnen allemaal van belang zijn. Twee blikpakketten die van dezelfde geleverde aanduiding zijn gemaakt, kunnen daarom verschillen wanneer hun productiegeschiedenis verschilt.
Deze klasse wordt vaak verward met volledig verwerkt niet-georiënteerd staal, omdat beide niet-georiënteerd zijn en beide kunnen worden gebruikt in magnetische circuits van roterende machines. Het onderscheid ligt in de nog niet voltooide magnetische verwerkingsroute. Dikte, siliciumgehalte en het woord “niet-georiënteerd” maken niet duidelijk of een latere behandeling wordt verwacht. De toepasselijke norm en leveringstoestand moeten eerst worden gecontroleerd; pas daarna bieden de vermelde frequentie, inductie, richting, proefstukmethode en verliescomponenten een zinvolle vergelijking.
Hoe ASTM- en IEC-normen de kwaliteiten van elektrisch staal ordenen
Normen voor elektrisch staal vormen geen universele kwaliteitstabel. Zij delen het materiaal in naar magnetische klasse, verwerkingstoestand, productvorm, testconditie en oppervlakte-isolatie. Een aanduiding in het ene document kan daarom niet worden gelezen als een rechtstreekse vervanging van een aanduiding in een ander document.
De belangrijkste ASTM-indeling is afkomstig van Subcommittee A06.02. ASTM A677 behandelt volledig verwerkt niet-georiënteerd elektrisch staal; ASTM A683 behandelt halfverwerkt niet-georiënteerd elektrisch staal; ASTM A876 behandelt volledig verwerkt korrelgeoriënteerd elektrisch staal; en ASTM A976 classificeert isolerende coatings voor elektrisch staal. Deze documenten hebben verschillende functies. A677 en A876 zijn materiaalspecificaties, A976 betreft de classificatie van coatings, en testnormen zoals ASTM A804/A804M definiëren hoe bepaalde magnetische eigenschappen worden gemeten.
IEC-documenten ordenen het materiaal op een vergelijkbare, maar niet identieke manier. IEC 60404-8-3:2023 behandelt koudgewalste strips en platen van niet-georiënteerd elektrisch staal die in halfverwerkte toestand worden geleverd. IEC 60404-8-7:2017 behandelt koudgewalste strips en platen van korrelgeoriënteerd elektrisch staal die in volledig verwerkte toestand worden geleverd. De normen identificeren toegestane productcategorieën en vereiste eigenschappen; zij maken van dikte, siliciumgehalte of een coatingklasse geen universele prestatieclassificatie.
ASTM A677 en volledig verwerkte niet-georiënteerde kwaliteiten
ASTM A677 is de specificatie voor volledig verwerkte niet-georiënteerde elektrische staalsoorten die voornamelijk worden gebruikt in magnetische apparaten van 50 en 60 Hz. “Niet-georiënteerd” betekent dat de magnetische eigenschappen niet geconcentreerd zijn in één doelbewust ontwikkelde walsrichting, zoals bij korrelgeoriënteerd transformatorstaal. Het materiaal wordt geleverd in een afgewerkte magnetische toestand, zodat van de afnemer niet wordt verwacht dat hij de laatste spanningsarmende gloeiing uitvoert die kenmerkend is voor halfverwerkte producten.
Volgens ASTM A677 worden de kwaliteiten geclassificeerd op basis van het maximale ijzerverlies, gemeten bij 60 Hz en 1,5 T volgens de Epstein-testmethode, overeenkomstig de beschrijving van ASTM International die in 2007 is vastgelegd. Deze formulering bevat vier noodzakelijke kwalificaties: maximaal verlies, 60 Hz, 1,5 T en Epstein-proefstukken. Wanneer één daarvan wordt weggelaten, wordt de vergelijking tussen kwaliteiten onvolledig. Een verlies dat bij 50 Hz, bij een andere inductie of met een andere proefstukgeometrie is gemeten, is niet dezelfde gerapporteerde eigenschap.
De aanduiding “volledig verwerkt” zegt op zichzelf ook niets over de exacte verdeling tussen hysteresisverlies, klassiek wervelstroomverlies en overmatig verlies. De studie van het Karlsruhe Institute of Technology uit 2017 behandelt deze als afzonderlijke bijdragen aan het verlies in een transformator- of kernmateriaal. Domeinwandbeweging draagt bij aan het hysteresisverlies. Een wisselende flux veroorzaakt circulerende stromen in de plaat, wat klassiek wervelstroomverlies oplevert, terwijl overmatig verlies staat voor aanvullende dynamische domeinprocessen. Korrelgrootte, textuur, restspanning, lameldikte en elektrische isolatie beïnvloeden deze verhouding.
A677 moet daarom worden gelezen als een vastgelegd specificatie- en testkader, niet als de bewering dat elke niet-georiënteerde kwaliteit zich identiek gedraagt in een motor, reactor of hoogfrequent component. De testinductie van 1,5 T maakt deel uit van de kwaliteitsclassificatie. Zij is geen algemene gebruiksgrens.
ASTM A683 valt in de aangrenzende categorie: halfverwerkt niet-georiënteerd elektrisch staal. De opname ervan in de normenindeling van A06.02 is van belang, omdat halfverwerkte plaat wordt geleverd in een toestand die een daaropvolgende bewerking vereist, doorgaans een laatste gloeiingsbehandeling, voordat de beoogde magnetische toestand tot stand komt. A677 en A683 onderscheiden dus niet alleen de magnetische klasse, maar ook de leveringstoestand. Door beide producten eenvoudigweg “niet-georiënteerd elektrisch staal” te noemen, wordt een productiedistinctie verhuld die het gemeten resultaat na de bewerkingsstap van de gebruiker kan veranderen.
ASTM A876 en aanduidingen voor korrelgeoriënteerd staal
ASTM A876 behandelt volledig verwerkte, laagkoolstofhoudende korrelgeoriënteerde silicium-ijzerstaalsoorten met volgens de beschrijving van ASTM International uit 2017 ongeveer 3,2% silicium. Hun kristallografische textuur wordt zo ontwikkeld dat het magnetische gedrag sterk gunstig is in de walsrichting. Dit is een andere materiaalklasse dan volledig verwerkt niet-georiënteerd staal, en niet slechts een versie daarvan met een hoger siliciumgehalte.
De specificatie omvat conventionele, hoogpermeabele en lasergekraste korrelgeoriënteerde kwaliteiten. De categorie met laserinschrijving duidt op een bewerkingsroute die bedoeld is om de domeinstructuur en het magnetische verlies te wijzigen; dit betekent niet dat het materiaal zonder gebruik van dezelfde testcondities met een niet-ingeschreven kwaliteit kan worden vergeleken. De ASTM-praktijk voor kwaliteitsidentificatie onderscheidt ook conventionele korrelgeoriënteerde kwaliteiten die bedoeld zijn voor tests bij 1,5 T van andere korrelgeoriënteerde kwaliteiten die bedoeld zijn voor tests bij 1,7 T. De inductie hoort naast de gerapporteerde eigenschap te worden vermeld. Een numerieke verlieswaarde zonder de gespecificeerde inductie is onvolledig.
De walsrichting is bijzonder belangrijk voor korrelgeoriënteerd staal. Een resultaat dat parallel aan de walsrichting is gemeten, kan niet rechtstreeks worden overgedragen naar een dwarsrichting of naar een gebied aan een snijrand in een vervaardigde kern. Snijden, ponsen, buigen, de uitvoering van verbindingen en aangelegde spanning kunnen allemaal het magnetische gedrag verstoren dat de specificatie op gecontroleerde proefstukken meet.
ASTM A804/A804M is in hoofdzaak een meetnorm voor unidirectionele magnetische eigenschappen bij wisselstroom van thermisch vlakgewalst korrelgeoriënteerd elektrisch staal. De resultaten ervan zijn vergelijkbaar met die van de 25-cm-Epsteinmethode, zoals ASTM vermeldt in de registratie van de editie uit 2021. De norm is geen vervanging voor de materiaalspecificatie van A876 en mag niet als een afzonderlijke kwaliteitsfamilie worden beschouwd. Zij biedt een testmethode voor een relevante klasse korrelgeoriënteerd kernmateriaal.
IEC 60404-8-3:2023 en IEC 60404-8-7:2017
IEC 60404-8-3:2023 specificeert koudgewalste strips en platen van niet-georiënteerd elektrisch staal die in halfverwerkte toestand worden geleverd. De vermelde nominale diktereeks bedraagt 0,47, 0,50, 0,64, 0,65 en 0,79 mm. Het document behandelt magnetische eigenschappen, maattoleranties en inspectieprocedures als onderdelen van de productspecificatie.
Deze dikten zijn geen onderling uitwisselbare kwaliteitsnamen. De dikte beïnvloedt het klassieke wervelstroomverlies, omdat een dunnere elektrische baan de afstand beperkt waarover circulerende stromen zich kunnen ontwikkelen. Het gemeten kernverlies hangt echter ook af van soortelijke weerstand, isolatie, frequentie, inductie, textuur, spanning en de uiteindelijke bewerkingstoestand. Een product van 0,50 mm is niet automatisch beter dan een product van 0,65 mm onder iedere test- of toepassingsconditie.
IEC 60404-8-7:2017 behandelt koudgewalste strips en platen van korrelgeoriënteerd elektrisch staal die in volledig verwerkte toestand worden geleverd. De norm omvat materiaal met Goss-textuur in nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm, samen met conventionele en hoogpermeabele klassen. De Goss-textuur brengt gunstige kristallografische richtingen op één lijn met de walsrichting, wat het sterk directionele karakter van het materiaal verklaart.
De IEC- en ASTM-documenten moeten worden vergeleken op basis van reikwijdte en testcondities, en niet door te proberen elke aanduiding woord voor woord te vertalen. IEC 60404-8-3 betreft halfverwerkte niet-georiënteerde plaat, terwijl ASTM A677 betrekking heeft op volledig verwerkt niet-georiënteerd staal. IEC 60404-8-7 betreft volledig verwerkte korrelgeoriënteerde plaat, terwijl ASTM A876 volledig verwerkt korrelgeoriënteerd silicium-ijzerstaal behandelt. Gelijkluidende termen nemen het verschil in leveringstoestand niet weg.
ASTM A976 voegt een andere laag toe door isolerende coatings te classificeren. De coating beperkt het elektrische contact tussen laminaties en beïnvloedt daardoor de interlaminaire wervelstromen, maar een coatingklasse is geen kwaliteit elektrisch staal. Evenmin zijn een verhoogd silicium- of aluminiumgehalte, een dunnere plaat, korreloriëntatie en oppervlakte-isolatie universele indicatoren van het gedrag van één materiaal; het zijn mechanismen voor verliesbeheersing. De norm- of kwaliteitsAanduiding blijft alleen betekenisvol in combinatie met de klasse, leveringstoestand, frequentie, inductie, proefstukmethode en — waar relevant — de walsrichting.
Niet-georiënteerd elektrisch staal: kwaliteiten, verwerking en magnetisch gebruik
De betekenis van volledig verwerkt niet-georiënteerd staal
Volledig verwerkt niet-georiënteerd elektrisch staal is koudgewalst, siliciumhoudend magnetisch staal dat wordt geleverd met de uiteindelijke magnetische toestand die door de producent is vastgesteld. De korrels zijn niet gerangschikt volgens één dominante kristallografische richting. In plaats daarvan wordt het materiaal zo verwerkt dat de magnetische eigenschappen redelijk vergelijkbaar blijven wanneer de flux zich in verschillende richtingen in het vlak van de plaat verplaatst. “Niet-georiënteerd” beschrijft daarom de magnetische textuur, terwijl “volledig verwerkt” de toestand bij levering beschrijft. Geen van beide termen specificeert op zichzelf het siliciumgehalte, de dikte of een bepaalde waarde voor het ijzerverlies.
Dat onderscheid is van belang omdat aanduidingen van elektrisch staal gekoppeld zijn aan normen en testomstandigheden. ASTM A677 heeft betrekking op volledig verwerkt niet-georiënteerd elektrisch staal dat voornamelijk wordt gebruikt in magnetische apparaten voor 50 en 60 Hz. Volgens deze specificatie worden kwaliteiten ingedeeld op basis van het maximale ijzerverlies, gemeten bij 60 Hz en 1,5 T met de Epstein-testmethode (ASTM International, 2007). Een kwaliteitsaanduiding is bijgevolg een grenswaarde onder een vastgelegde meetprocedure en geen universele voorspelling van het verlies bij iedere frequentie, inductie, golfvorm, temperatuur of magnetisatierichting.
Ook het Epstein-resultaat vereist context. De test maakt gebruik van een vastgelegde proefstukopstelling en een gespecificeerde wisselende magnetische toestand; de test reproduceert niet alle spanningen, verbindingen, ponsranden, coatings of lokale fluxvervormingen in een motorstator. Het bij 60 Hz en 1,5 T gemeten ijzerverlies moet met deze omstandigheden worden gerapporteerd. Een waarde zonder vermelding van de frequentie, inductie en proefstukmethode nodigt uit tot een misleidende vergelijking.
Volledig verwerkte niet-georiënteerde plaat verschilt van halfverwerkte niet-georiënteerde plaat. ASTM Subcommittee A06.02 noemt ASTM A677 voor volledig verwerkt niet-georiënteerd staal en ASTM A683 voor halfverwerkt niet-georiënteerd staal. IEC 60404-8-3:2023 heeft betrekking op koudgewalste strip en plaat van niet-georiënteerd elektrisch staal die in halfverwerkte toestand worden geleverd, waaronder nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm. Halfverwerkt materiaal kan na het stansen een laatste gloeiing ondergaan, vaak als onderdeel van de verwerkingsroute van de fabrikant. De magnetische toestand bij levering is daardoor niet gelijkwaardig aan die van volledig verwerkte plaat.
Dit onderscheid voorkomt een veelgemaakte fout: een dikte of nominaal siliciumgehalte behandelen alsof dit een kwaliteit is. Twee platen met dezelfde dikte kunnen verschillen in textuur, korrelgrootte, restspanning, coating en gemeten verlies. Omgekeerd heeft een dunnere plaat niet automatisch een lager totaalverlies wanneer de verwerking of de magnetische testomstandigheden verschillen.
De rol van de geschiedenis van walsen en gloeien
Productievariabelen die de magnetische respons beïnvloeden
- Koudvervorming Introduceert dislocaties, opgeslagen vervorming en veranderingen in de textuur.
- Herstel en herkristallisatie Verminderen de vervorming en brengen nieuwe korrelstructuren tot stand.
- Korrelgroei Verandert de dichtheid van korrelgrenzen en de paden van magnetische domeinwanden.
- Snijden en ponsen Voegen plaatselijke plastische vervorming en restspanning toe.
- Opspannen en stapelen Oefenen mechanische spanning uit en kunnen de isolatie tussen de lagen beschadigen.
Walsen bepaalt de geometrie van de plaat, maar verandert ook de inwendige toestand van het metaal. Plastische vervorming introduceert dislocaties, wijzigt de kristallografische textuur en slaat vervormingsenergie op. Voor het gloeien maken deze effecten de beweging van domeinwanden doorgaans moeilijker en verhogen ze het magnetische verlies. Ponsen, knippen, buigen en assembleren kunnen extra lokale spanningen veroorzaken, vooral nabij snijranden. De uiteindelijke eigenschap is daarom het resultaat van de verwerking en niet eenvoudigweg van de chemische samenstelling.
Gloeien maakt herstel en herkristallisatie mogelijk. Tijdens het herstel wordt een deel van de opgeslagen vervormingsenergie opgeheven. Tijdens de herkristallisatie ontstaan en groeien nieuwe, relatief spanningsvrije korrels. De korrelgrootte en de kristallografische textuur zijn vervolgens afhankelijk van de temperaturen, tijden, verwarmings- en afkoelomstandigheden, het reductieschema en de voorafgaande staalproductiestappen. Korrelgroei kan het aantal korrelgrenzen verminderen dat bewegende domeinwanden tegenkomen, maar overmatige of slecht gecontroleerde groei kan het mechanische gedrag beïnvloeden en een ongeschikte textuur veroorzaken. De bruikbare magnetische toestand is een evenwicht dat door de volledige verwerkingsroute wordt vastgesteld.
Het gehalte aan silicium en aluminium beïnvloedt de elektrische soortelijke weerstand en het magnetische gedrag, maar de chemische samenstelling alleen bepaalt de prestaties niet. Een hogere soortelijke weerstand kan circulerende wervelstromen verminderen, terwijl walsen en gloeien bepalen hoe die chemische samenstelling tot uiting komt in de textuur, korrelgrootte en spanningstoestand. Daarom kunnen twee nominaal vergelijkbare kwaliteiten een verschillend verlies vertonen wanneer één ervan tijdens de fabricage is vervormd of na een andere gloeiing is getest.
Het verlies zelf bestaat uit afzonderlijke componenten. Een studie uit 2017 van het Karlsruhe Institute of Technology beschrijft het verlies in transformatorkernen aan de hand van bijdragen van hystereseverlies, klassiek wervelstroomverlies en extra verlies. Hystereseverlies houdt verband met onomkeerbare beweging van domeinwanden en veranderingen in de magnetisatie. Klassiek wervelstroomverlies ontstaat wanneer een wisselende flux elektrische stromen in het staal induceert. Extra verlies vertegenwoordigt aanvullende dynamische effecten die verband houden met de beweging en wisselwerking van magnetische domeinen. Deze componenten reageren verschillend op frequentie, inductie, soortelijke weerstand, korrelstructuur en spanning.
De dikte van de plaat heeft voornamelijk betrekking op de beschikbare weg voor wervelstromen, en daarom kunnen dunnere laminaten die bijdrage verminderen. De dikte elimineert hystereseverlies of extra verlies echter niet. Evenmin behoudt een nominaal verliesarme kwaliteit haar geteste gedrag wanneer het stansen aanzienlijke restspanningen achterlaat of wanneer laminaten door een beschadigde coating elektrisch met elkaar verbonden zijn.
Oppervlakte-isolatie maakt deel uit van het magnetische systeem. Een isolerende coating verhoogt de elektrische weerstand tussen aangrenzende laminaten en beperkt de stroom tussen de laminaten. ASTM A976 behandelt de classificatie van isolerende coatings voor elektrisch staal. Het type coating, de bedekking, hechting, uitharding en beschadiging tijdens het snijden of stapelen kunnen het verlies van de samengestelde kern beïnvloeden. Het stalen substraat en de coating moeten daarom als één geheel worden beschouwd.
Waarom niet-georiënteerd gedrag van belang is in roterende magnetische circuits
Een transformator geleidt de flux doorgaans in een voorkeursrichting, waardoor korrelgeoriënteerd elektrisch staal een sterke kristallografische uitlijning kan benutten. Een motor of generator is anders. Naarmate de rotor beweegt, ondervinden de tanden en het juk van de stator een magnetische flux die rondom de machine van richting verandert. De flux buigt ook lokaal af nabij tandvoeten, sleuven, hoeken en verbindingen. Een plaat met een laag verlies slechts in één voorkeursrichting zou die eigenschap niet in het gehele roterende circuit bieden.
Niet-georiënteerd staal pakt dit richtingsprobleem aan door het verschil tussen de magnetische reacties in het vlak van de plaat te beperken. Het doel is niet identiek gedrag in iedere richting; de werkelijke textuur en verwerking veroorzaken nog steeds richtingsverschillen. Het doel is een geschikte magnetische respons over de wisselende fluxpaden die in roterende machines voorkomen.[5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International. ASTM International standard, 2021.
Het onderscheid met korrelgeoriënteerd staal is expliciet in het overzicht van de normen. ASTM A876 heeft betrekking op laagkoolstofhoudend, silicium-ijzerhoudend korrelgeoriënteerd staal met ongeveer 3,2% silicium, waaronder conventionele kwaliteiten, kwaliteiten met hoge permeabiliteit en lasergegraveerde kwaliteiten. IEC 60404-8-7:2017 heeft betrekking op volledig verwerkte korrelgeoriënteerde plaat met nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm. Conventionele korrelgeoriënteerde kwaliteiten worden aangewezen voor tests bij 1,5 T, terwijl andere korrelgeoriënteerde kwaliteiten worden aangewezen voor tests bij 1,7 T. ASTM A804/A804M is voornamelijk bedoeld voor unidirectionele metingen aan thermisch vlakgewalst korrelgeoriënteerd staal, met resultaten die vergelijkbaar zijn met de Epstein-methode met een meetlengte van 25 cm. Deze resultaten mogen niet rechtstreeks worden overgedragen naar een niet-georiënteerde kwaliteit voor roterende machines.
Voor niet-georiënteerd materiaal vergelijken ingenieurs het relevante verlies en de permeabiliteit bij de frequentie, inductie, golfvorm, walsrichting, proefstukmethode en leveringstoestand die bij de toepassing passen. De juiste vraag is niet of een plaat meer silicium bevat of dunner is. De vraag is of de verwerkte magnetische structuur, isolatie en het geteste verlies geschikt blijven wanneer de flux in de afgewerkte kern herhaaldelijk van richting verandert.
Korrelgeoriënteerd elektrisch staal en Goss-textuur

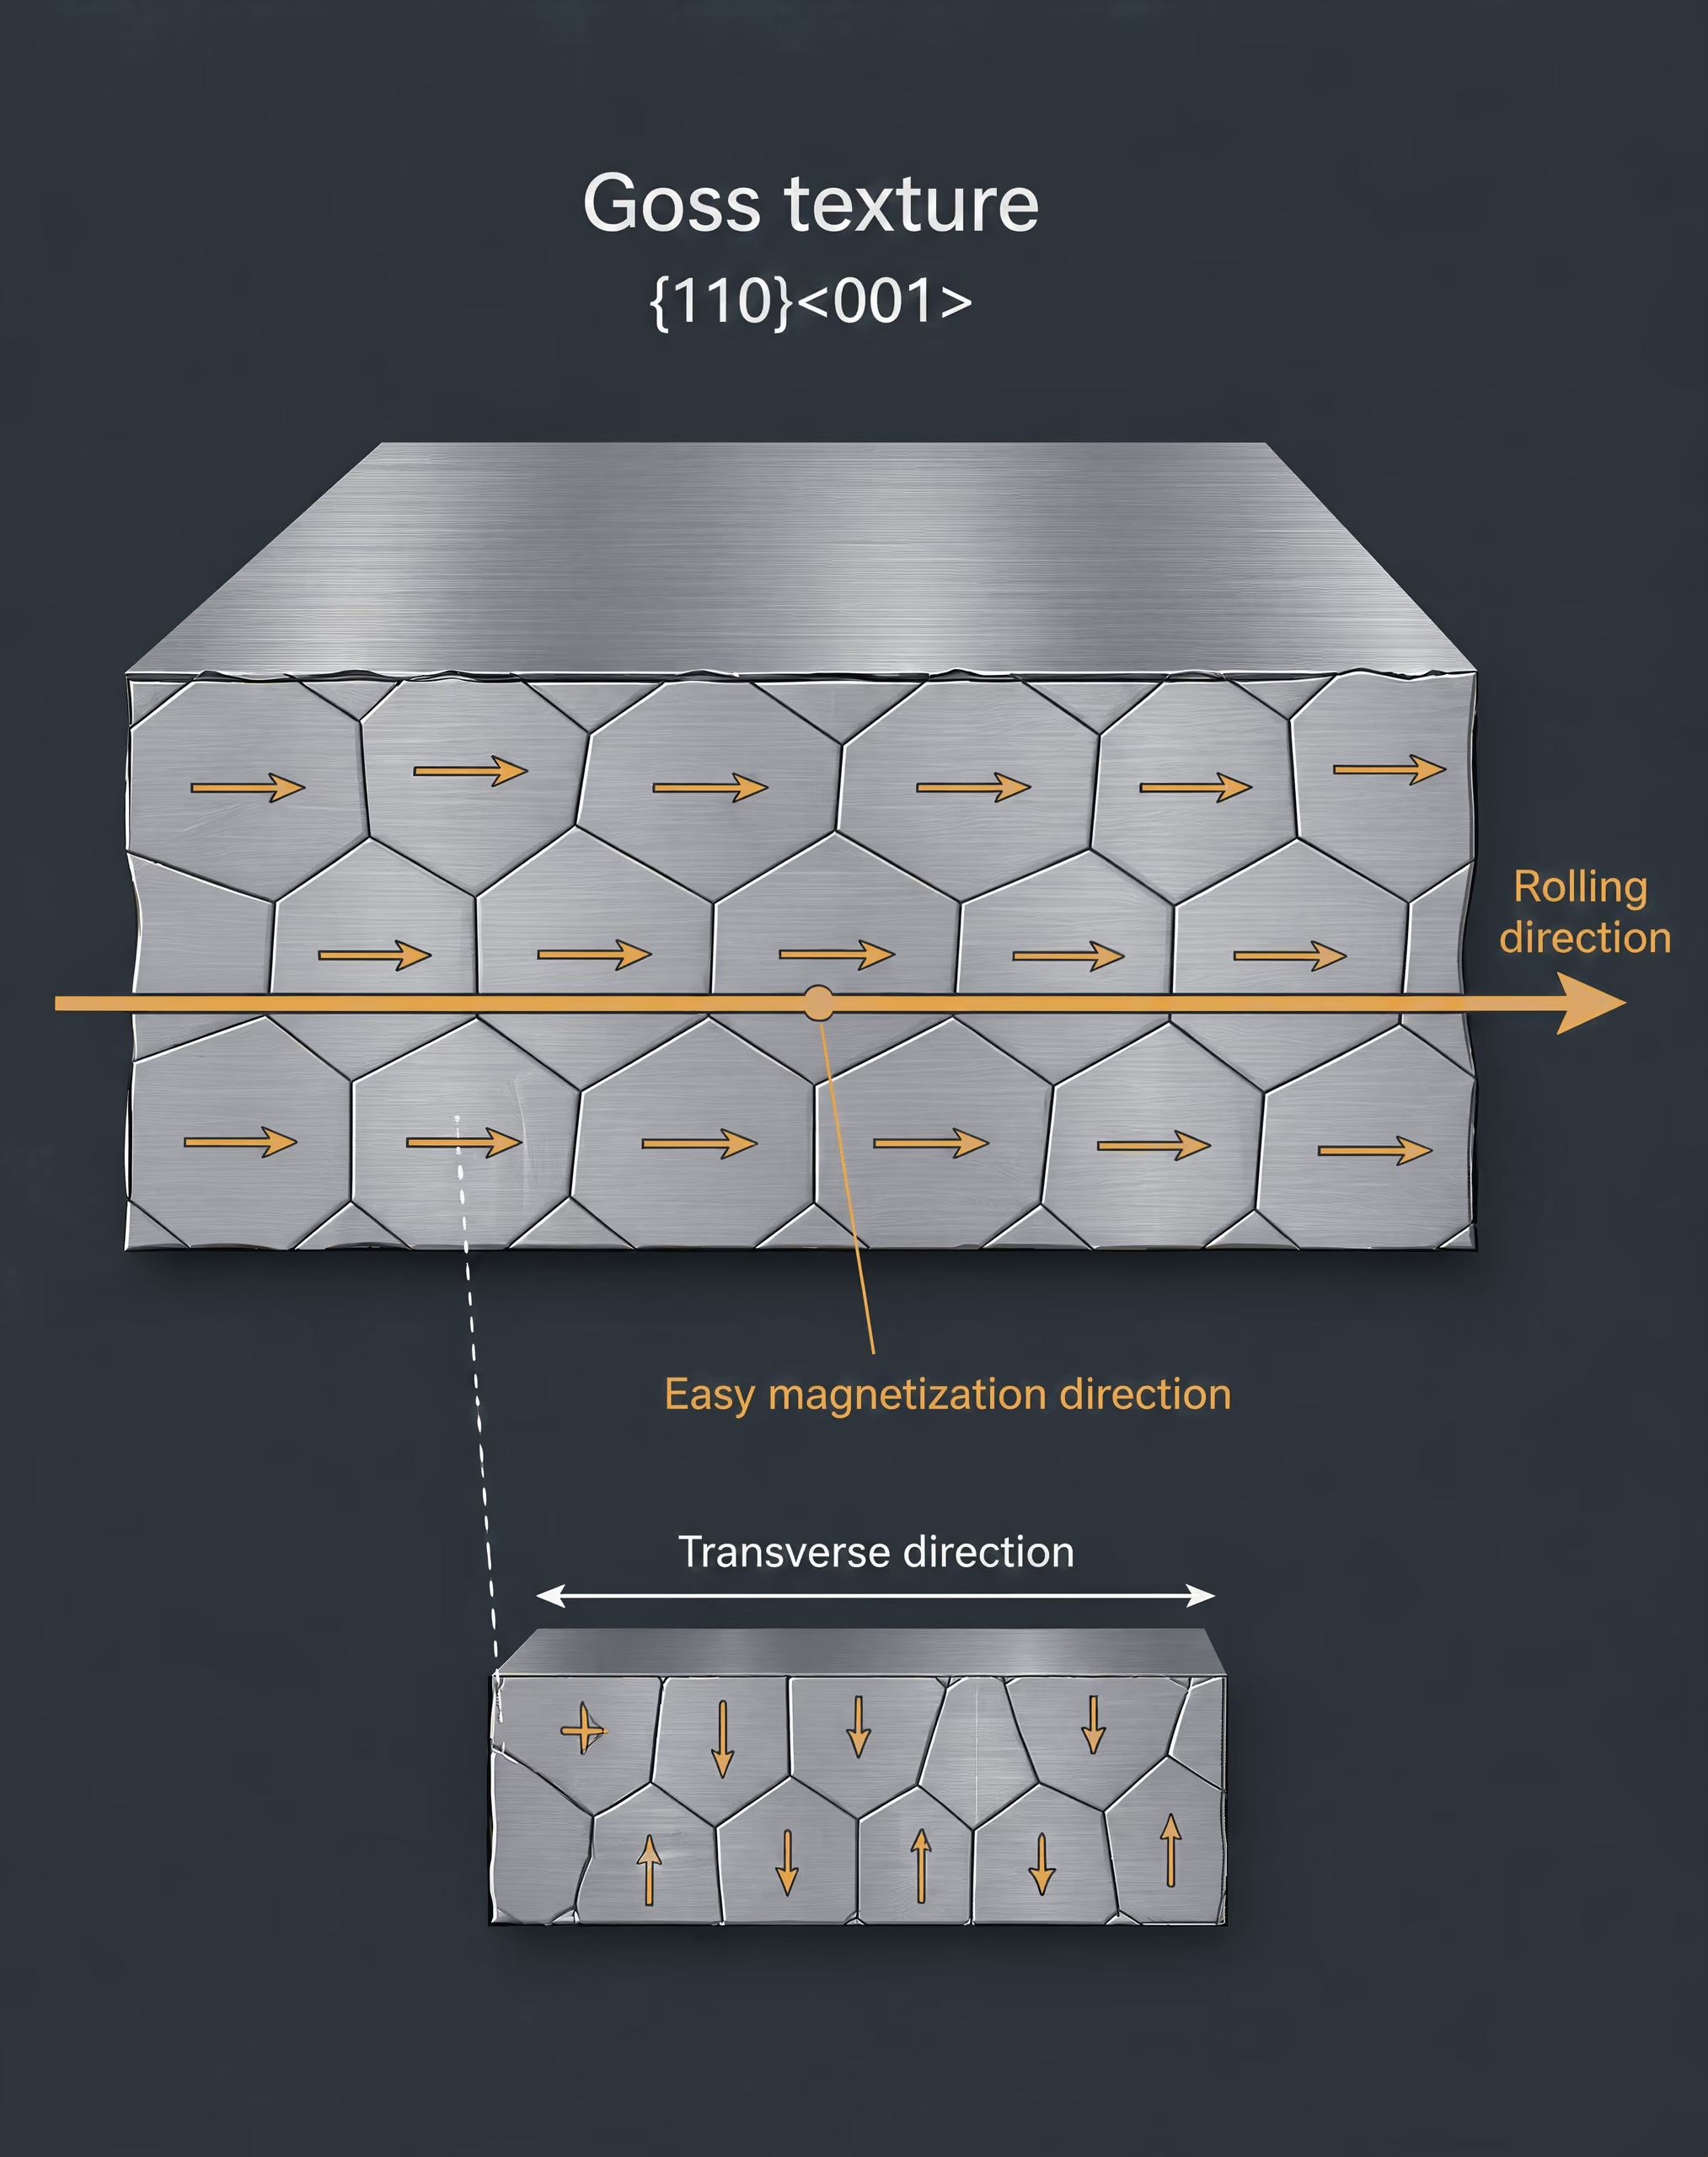
Goss-textuur en magnetisatie in de walsrichting
Korrelgeoriënteerd elektrisch staal wordt niet uitsluitend gedefinieerd door het siliciumgehalte of de plaatdikte. Het bepalende kenmerk is een gecontroleerde kristallografische textuur die ontstaat door walsen, gloeien en secundaire herkristallisatie. In de gewenste Goss-oriëntatie heeft het lichaamsgecentreerd-kubische ijzerkristal ongeveer het \(\{110\}\)-vlak parallel aan het plaatoppervlak en de \(\langle001\rangle\)-richting parallel aan de walsrichting. De notatie wordt vaak geschreven als \(\{110\}\langle001\rangle\).
Deze oriëntatie is van belang omdat magnetisatie gemakkelijker verloopt langs de kubische \(\langle001\rangle\)-richtingen dan langs de moeilijkere kristallografische richtingen. Wanneer veel korrels een gemakkelijke richting dicht bij de walsrichting hebben, kunnen magnetische domeinen groeien en domeinwanden bewegen bij een kleiner aangelegd veld. Het resultaat is een hoge permeabiliteit en een lager hysteresisverlies wanneer de wisselende flux de walsrichting volgt. Dwars op de plaat kan hetzelfde materiaal wezenlijk ander magnetisch gedrag vertonen. Een waarde die dwars op de walsrichting is gemeten, kan daarom niet zonder meer worden gelijkgesteld aan een waarde in de walsrichting.
De textuur is nooit volkomen uniform. Korrels wijken af van de ideale Goss-oriëntatie, en de verdeling van deze afwijkingen beïnvloedt de permeabiliteit, het coercieve veld en het verlies. Lokale textuur, korrelgrootte, restspanning, toestand van het oppervlak en de magnetische wisselwerking tussen aangrenzende korrels dragen hier allemaal aan bij. Een kwaliteitsnaam kan deze variabelen op zichzelf niet weergeven.
Korrelgeoriënteerde plaat wordt normaal gebruikt met het magnetische pad uitgelijnd met de walsrichting, zoals bij transformatorbenen en jukken. Snijden, het ontwerp van verbindingen, ponsvervorming, buigen en klemmen kunnen het beoogde gedrag verstoren. Een strip die als onbeschadigd, volledig verwerkt proefstuk wordt gemeten, kan daarom een lager verlies vertonen dan een afgewerkte kern met snijranden, verbindingen en aangelegde spanning.
Kernverlies moet eveneens worden opgesplitst in fysische bijdragen. De studie van het Karlsruhe Institute of Technology, gepubliceerd in 2017, behandelt transformator-kernverlies als de som van hysteresisverlies, klassiek wervelstroomverlies en excess loss. Hysteresisverlies houdt verband met onomkeerbare beweging en rotatie van domeinwanden tijdens elke magnetisatiecyclus. Klassiek wervelstroomverlies ontstaat door stromen die worden geïnduceerd door de veranderende magnetische flux, terwijl excess loss staat voor aanvullende dynamische verliezen die samenhangen met niet-uniforme beweging van domeinwanden en gelokaliseerde magnetische processen.
Dunne plaat verkleint de beschikbare paden voor wervelstromen. Een elektrisch isolerende coating verhoogt bovendien de elektrische weerstand tussen de laminaties, waardoor de stroomcirculatie door een kernpakket wordt beperkt. Silicium en aluminium kunnen de elektrische soortelijke weerstand verhogen, maar hun effecten werken ook samen met textuur, verwerking, ductiliteit, korrelstructuur en gloeien. Geen van deze maatregelen bepaalt op zichzelf het totale verlies van een kwaliteit.
De testconditie hoort bij elke eigenschapsvermelding. “Kernverlies” zonder frequentie, piekinductie, proefstukmethode en richting is onvolledig. Voor unidirectionele metingen is ASTM A804/A804M-04(2021) in de eerste plaats bedoeld voor thermisch vlakgewalst korrelgeoriënteerd elektrisch staal en levert de norm resultaten op die vergelijkbaar zijn met de Epstein-methode met een meetlengte van 25 cm. Deze meting is vooral relevant voor transformator-kernlaminatiemateriaal, waarbij de flux bedoeld is om in één richting te lopen in plaats van te roteren, zoals bij veel motorkernen.
Conventionele klassen en klassen met hoge permeabiliteit
IEC 60404-8-7:2017 heeft betrekking op koudgewalste stroken en platen van korrelgeoriënteerd elektrisch staal die in volledig verwerkte toestand worden geleverd. Het toepassingsgebied omvat Goss-getextureerd materiaal met nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm, en maakt onderscheid tussen conventionele klassen en klassen met hoge permeabiliteit. “Volledig verwerkt” betekent dat de magnetische verwerking, met inbegrip van het voor het product gespecificeerde eindgloeien en de isolatiebehandeling, vóór levering is voltooid; van de gebruiker wordt niet verwacht dat hij de magnetische eigenschappen door een aanvullend eindgloeien ontwikkelt.
De aanduidingen conventioneel en hoge permeabiliteit beschrijven klassen van magnetische prestaties binnen korrelgeoriënteerd staal. Ze betekenen niet dat elke plaat met hoge permeabiliteit bij elke mogelijke inductie, frequentie, richting of kernconstructie een lager verlies heeft. Permeabiliteit is afhankelijk van veld en inductie, terwijl kernverlies verandert met frequentie, piekinductie, golfvorm, spanning, proefstukgeometrie en isolatie tussen de laminaties.
ASTM A876 heeft betrekking op laag-koolstofhoudende, siliciumhoudende, korrelgeoriënteerde staalsoorten met ongeveer 3,2% silicium. De norm omvat categorieën voor conventioneel staal, staal met hoge permeabiliteit en lasergegraveerd staal. De ASTM-praktijk voor kwaliteitsidentificatie maakt bovendien onderscheid tussen conventionele korrelgeoriënteerde kwaliteiten die bedoeld zijn om bij 1,5 T te worden getest en andere korrelgeoriënteerde kwaliteiten die bedoeld zijn om bij 1,7 T te worden getest. Deze inductie-aanduidingen zijn essentieel: een verlieswaarde bij 1,5 T kan niet rechtstreeks worden vergeleken met een waarde bij 1,7 T en vervolgens worden gebruikt om het staal zelf te rangschikken.
Dit is een van de redenen waarom kwaliteitsnummers en dikten een slechte vervanging vormen voor gemeten magnetische gegevens. Een dunnere laminatie vermindert gewoonlijk het klassieke wervelstroomverlies wanneer de overige omstandigheden vergelijkbaar blijven, maar het gemeten resultaat weerspiegelt ook de kwaliteit van de textuur, de soortelijke weerstand, de weerstand van de coating, de domeinstructuur en de opgelegde inductiegolfvorm. Een aanduiding voor hoge permeabiliteit geeft een klasse aan die wordt gedefinieerd door de eisen van de toepasselijke norm; zij maakt van dikte geen universele prestatie-index.
Het overzicht van de normen benadrukt het onderscheid tussen de staal klassen. ASTM Subcommittee A06.02 vermeldt ASTM A677 voor volledig verwerkt niet-georiënteerd elektrisch staal, ASTM A683 voor semiverwerkt niet-georiënteerd elektrisch staal, ASTM A876 voor volledig verwerkt korrelgeoriënteerd elektrisch staal en ASTM A976 voor de classificatie van isolerende coatings voor elektrisch staal. Deze documenten beschrijven geen onderling uitwisselbare materiaalfamilie. Korrelgeoriënteerd staal wordt verwerkt om een specifieke fluxrichting te bevoordelen, terwijl niet-georiënteerd staal is ontworpen om in het vlak van de plaat een meer gelijkmatig magnetisch gedrag te bieden.
Ter vergelijking: ASTM A677 heeft betrekking op volledig verwerkte niet-georiënteerde elektrische staalsoorten die voornamelijk worden gebruikt in magnetische apparaten voor 50 en 60 Hz. De kwaliteiten ervan worden ingedeeld op basis van het maximale kernverlies, gemeten bij 60 Hz en 1,5 T met de Epstein-testmethode. Deze classificatie kan niet worden overgedragen op een korrelgeoriënteerde kwaliteit volgens ASTM A876 zonder de staal klasse, proefstukmethode, richting, inductie en leveringstoestand te behouden.
Lasergegraveerde korrelgeoriënteerde kwaliteiten
Lasergraveren is een behandeling voor domeinverfijning en geen synoniem voor hoge permeabiliteit. Een laser creëert dicht bij elkaar liggende sporen, meestal dwars op de voornaamste flux in de walsrichting, door plaatselijk thermische of spanningsveranderingen aan het oppervlak te veroorzaken. Deze sporen verdelen magnetische domeinen verder op of beperken hun breedte. Kleinere domeinen kunnen de dynamische beweging van domeinwanden verminderen en onder de gespecificeerde testcondities het totale kernverlies verlagen.
De behandeling vervangt de Goss-textuur niet. Een lasergegraveerd product blijft korrelgeoriënteerd staal waarvan het gedrag in de walsrichting afhankelijk is van de kristallografische uitlijning, de verwerkingsgeschiedenis en de magnetische spanningstoestand. Lasergraveren plaatst het materiaal evenmin automatisch in de klasse met hoge permeabiliteit. ASTM A876 vermeldt lasergegraveerde kwaliteiten als een afzonderlijke categorie naast conventionele kwaliteiten en kwaliteiten met hoge permeabiliteit, omdat de classificatie de verwerkingsroute of de daaruit voortvloeiende categorie beschrijft en niet één universeel permeabiliteitsniveau.
Het effect is afhankelijk van de omstandigheden. Graveren kan het verlies bij een bepaalde frequentie en inductie verminderen, terwijl bij een andere inductie een andere verandering in permeabiliteit, magnetostrictie of verlies optreedt. Spoorafstand, diepte, energie-inbreng, toestand van de coating en daaropvolgende spanning kunnen van belang zijn. Ook de assemblage van de kern kan het resultaat veranderen: door snijden en stapelen kan het beoogde domeinpatroon worden onderbroken, en klemspanning kan het verlies verhogen.
Een juiste specificatie vermeldt daarom de klasse, nominale dikte, leveringstoestand, walsrichting, testinductie, frequentie en methode. Een volledig verwerkte, Goss-getextureerde plaat die in de walsrichting bij 1,5 T volgens de toepasselijke Epstein- of unidirectionele procedure wordt getest, vormt bijvoorbeeld een welomschreven meting. “3,2% silicium, dun, staal met hoge permeabiliteit” doet dat niet. De eerste beschrijving behoudt de variabelen die het magnetische gedrag bepalen; de tweede reduceert textuur, verwerking, domeinverfijning en testcondities tot een misleidend etiket.
Silicium, aluminium, koolstof en de metallurgie van magnetische verliezen
Silicium en elektrische soortelijke weerstand
Silicium wordt voornamelijk aan ijzer toegevoegd omdat het de elektrische soortelijke weerstand verhoogt en het magnetische gedrag van de legering verandert. Een hogere soortelijke weerstand vermindert de stroom die in een staalplaat kan circuleren wanneer de magnetische flux verandert. Deze circulerende stromen vormen de klassieke wervelstroomcomponent van het kernverlies. Bij een gegeven inductiegolfvorm en frequentie beperken dunnere lamellen en een hogere soortelijke weerstand beide de omvang van deze stroomlussen, hoewel geen van beide het wervelstroomverlies volledig wegneemt.
Silicium verandert ook de kristallijne en magnetische eigenschappen van ijzer. Het verlaagt doorgaans de verzadigingsinductie en kan de verwerking bemoeilijken wanneer de concentratie hoog wordt. De samenstelling is daarom een compromis en geen kwaliteitsmaatstaf die slechts in één richting verloopt. Het effect van de elektrische soortelijke weerstand blijft belangrijk: door silicium toe te voegen, wijkt het gedrag van elektrisch staal af van dat van constructiestaal met een laag koolstofgehalte, waarin de lagere soortelijke weerstand grotere geïnduceerde stromen mogelijk maakt.
De staalkwaliteitsaanduiding moet nog steeds samen met de testconditie worden gelezen. ASTM A677, waarnaar ASTM International in 2007 verwees, heeft betrekking op volledig bewerkt niet-georiënteerd elektrisch staal dat voornamelijk wordt gebruikt in magnetische apparaten van 50 en 60 Hz. De kwaliteiten worden geclassificeerd aan de hand van het maximale kernverlies, gemeten bij 60 Hz en 1,5 T met de Epstein-testmethode. Een verlies dat onder die conditie wordt gerapporteerd, is geen universele materiaalconstante. Het beschrijft een bepaald staal, een bepaalde leveringstoestand, proefstukopstelling, frequentie en inductie.
Ook het siliciumgehalte dat met korrelgeoriënteerd staal wordt geassocieerd, wordt vaak onjuist vereenvoudigd. ASTM A876 beschrijft laag-koolstofhoudend, siliciumhoudend korrelgeoriënteerd staal met ongeveer 3,2% silicium. Dat cijfer identificeert de globale chemische samenstelling van de klasse; op zichzelf zegt het niets over de permeabiliteit of het kernverlies. Korrelgeoriënteerd staal ontleent een groot deel van zijn magnetische voordeel aan de kristallografische textuur, vooral aan de uitlijning van gunstige kristalrichtingen met de walsrichting. Silicium ondersteunt het elektrische en magnetische ontwerp, maar creëert de Goss-textuur niet uitsluitend door de chemische samenstelling.
De frequentie maakt het voordeel van een hogere soortelijke weerstand belangrijker. Het klassieke wervelstroomverlies neemt sterk toe met de frequentie en hangt af van de lameldikte, de soortelijke weerstand en de lokale fluxgolfvorm. Een dikkere plaat van staal met een hogere soortelijke weerstand kan nog steeds een ander verlies vertonen dan een dunnere plaat van staal met een lagere soortelijke weerstand, terwijl hystereseverlies en excess loss zich onafhankelijk daarvan kunnen ontwikkelen. “Meer silicium” is daarom geen vervanging voor het vermelden van de dikte, frequentie, inductie en de gemeten verliescomponent of het totale verlies.
Aluminium, koolstofbeheersing en secundaire effecten
Aluminium kan de soortelijke weerstand verhogen en draagt bij aan de verwerkingstechnologie van elektrisch staal. In korrelgeoriënteerde kwaliteiten kunnen aluminiumhoudende precipitaten, met name aluminiumnitride, als remmende deeltjes fungeren tijdens de opeenvolgende gloeibehandelingen die de abnormale korrelgroei sturen. De gewenste eindtextuur hangt af van de wisselwerking tussen samenstelling, warmwalsen, koudvervormen, gloeien en de stabiliteit van de precipitaten. Aluminium is bij de productie van korrelgeoriënteerd staal dan ook meer dan alleen een toevoeging ter verhoging van de soortelijke weerstand.
Het effect ervan is afhankelijk van de omstandigheden. De hoeveelheid, vorm en thermische voorgeschiedenis van aluminiumhoudende deeltjes zijn van belang, evenals stikstof, mangaan, zwavel en het gloeischema. Een chemische analyse die alleen het aluminiumgehalte vermeldt en niets zegt over de toestand van de precipitaten, biedt weinig informatie over de vraag of de uiteindelijke korrelstructuur de beoogde magnetische respons zal opleveren. Als de remmende deeltjes te zwak of te grof zijn, of in de verkeerde fase oplossen, kunnen secundaire herkristallisatie en textuurontwikkeling veranderen.
Koolstofbeheersing is even belangrijk. Een laag koolstofgehalte maakt ontkoling tijdens de eindbewerking mogelijk en vermindert het risico op magnetische veroudering. Resterende koolstof kan met ijzer en legeringselementen carbiden vormen, en interstitiële atomen kunnen de beweging van domeinwanden belemmeren of in de loop van de tijd en bij temperatuurveranderingen veranderen. Deze effecten kunnen het hystereseverlies verhogen of de stabiliteit van de magnetische eigenschappen verminderen. In volledig bewerkt korrelgeoriënteerd staal wordt koolstof vóór het vastleggen van de uiteindelijke isolerende en magnetische toestand tot een laag niveau verwijderd; het relevante punt is het resultaat van de verwerking, niet een universeel koolstofgetal dat voor elke norm geldt.
Koolstof beïnvloedt ook indirect de korrelgroei en textuur. Het heeft invloed op herkristallisatie, carbideprecipitatie en de omstandigheden waaronder korrels hun buren verdringen. Een samenstelling met een laag koolstofgehalte garandeert geen grote, gunstig georiënteerde korrels. Zij creëert een chemische basis die de vereiste verwerkingsroute kan ondersteunen. Het eindresultaat hangt ervan af of walsvervorming, gloeien, remmende deeltjes en ontkoling de beoogde korrelstructuur opleveren.
Het verliesmechanisme verklaart waarom deze details van belang zijn. De studie van het Karlsruhe Institute of Technology uit 2017 splitst het verlies in een transformatorblik op in hystereseverlies, klassiek wervelstroomverlies en excess loss. Hystereseverlies weerspiegelt de onomkeerbare beweging van domeinwanden wanneer de magnetisatie omkeert. Klassiek wervelstroomverlies ontstaat door stromen die door een veranderende flux worden geïnduceerd. Excess loss omvat aanvullende dynamische domeinprocessen die niet door de klassieke term worden beschreven. Silicium en aluminium helpen voornamelijk door de soortelijke weerstand te verhogen en de microstructuur te beïnvloeden, terwijl koolstofbeheersing invloed heeft op het gedrag van domeinwanden, de korrelstructuur en magnetische veroudering. Hun effecten overlappen elkaar, maar zijn niet onderling uitwisselbaar.
Isolatie vormt een andere chemische en verwerkingsvariabele. Een coating tussen de lamellen verhoogt de elektrische weerstand over de contactvlakken tussen de platen en beperkt de stroom tussen de lamellen. ASTM A976 classificeert isolerende coatings voor elektrisch staal; de coatingaanduiding vormt geen directe rangschikking van het totale kernverlies. De laagdikte, dekking, hechting, beschadiging tijdens het ponsen en de daaruit voortvloeiende klemspanning kunnen allemaal invloed hebben op een afgewerkte kern.
Samenstelling als één variabele uit vele
Elektrisch staal is geen enkele materiaalklasse. Volledig bewerkt niet-georiënteerd staal, halfbewerkt niet-georiënteerd staal en volledig bewerkt korrelgeoriënteerd staal worden volgens verschillende productieroutes vervaardigd en mogen niet uitsluitend op basis van het siliciumpercentage met elkaar worden vergeleken. ASTM Subcommittee A06.02 identificeert ASTM A677 voor volledig bewerkt niet-georiënteerd staal, ASTM A683 voor halfbewerkt niet-georiënteerd staal, ASTM A876 voor volledig bewerkt korrelgeoriënteerd staal en ASTM A976 voor de classificatie van isolerende coatings. IEC 60404-8-3:2023 heeft betrekking op koudgewalste niet-georiënteerde band en plaat die in halfbewerkte toestand wordt geleverd, met inbegrip van nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm. IEC 60404-8-7:2017 heeft betrekking op volledig bewerkt korrelgeoriënteerd plaatstaal met nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm.
Deze dikten zijn van belang omdat het wervelstroomverlies sterk reageert op de lameldikte. Toch voorspelt de dikte het totale verlies niet zonder de rest van de testbeschrijving. Korrelgrootte, scherpte van de textuur, restspanning, toestand van het oppervlak, ponsbeschadiging, coating en aangebrachte trekspanning kunnen de beweging van domeinwanden en daarmee het hystereseverlies of excess loss veranderen. Een met laser gegraveerde korrelgeoriënteerde plaat kan domeinen anders sturen dan een conventionele kwaliteit of een kwaliteit met hoge permeabiliteit en een vergelijkbare nominale chemische samenstelling.
De testrichting en inductie zijn essentieel. ASTM A804/A804M is in hoofdzaak bedoeld voor unidirectionele wisselstroommetingen aan thermisch vlakgewalst korrelgeoriënteerd elektrisch staal dat als lamelmateriaal voor transformatorconernen wordt gebruikt, waarbij de resultaten vergelijkbaar zijn met de 25-cm-Epsteinmethode. ASTM A876 omvat conventionele kwaliteiten, kwaliteiten met hoge permeabiliteit en met laser gegraveerde kwaliteiten die worden getest bij 1,5 of 1,7 T. De ASTM-praktijk voor de identificatie van kwaliteiten onderscheidt conventionele korrelgeoriënteerde kwaliteiten die zijn aangewezen voor tests bij 1,5 T van kwaliteiten die zijn aangewezen voor tests bij 1,7 T. Een verlies dat bij 1,5 T wordt opgegeven, kan niet als gelijkwaardig worden beschouwd aan een verlies dat bij 1,7 T is gemeten.
Dezelfde nauwkeurigheid geldt voor niet-georiënteerd staal. Een waarde die volgens ASTM A677 is geclassificeerd, betekent een maximaal kernverlies bij 60 Hz en 1,5 T volgens de Epsteinmethode, niet prestaties bij elke motorfrequentie, inductie of golfvorm. Halfbewerkt materiaal volgens IEC 60404-8-3:2023 kan een eindgloeiing of een andere door de fabrikant bepaalde bewerking vereisen voordat de magnetische eigenschappen de beoogde gebruikstoestand vertegenwoordigen.
De samenstelling ondersteunt de magnetische prestaties, maar bepaalt deze niet volledig. Silicium en aluminium kunnen het wervelstroomverlies verminderen door de soortelijke weerstand te verhogen, en aluminiumhoudende precipitaten kunnen helpen de korrelontwikkeling te sturen. Een laag koolstofgehalte ondersteunt ontkoling, verwerkingsstabiliteit en weerstand tegen magnetische veroudering. De uiteindelijke eigenschap ontstaat echter uit de combinatie van chemische samenstelling, textuur, korrelgrootte, spanning, dikte, coating, leveringstoestand en meetcondities. Een vergelijking waarin deze variabelen ontbreken, vergelijkt etiketten en geen magnetisch gedrag.

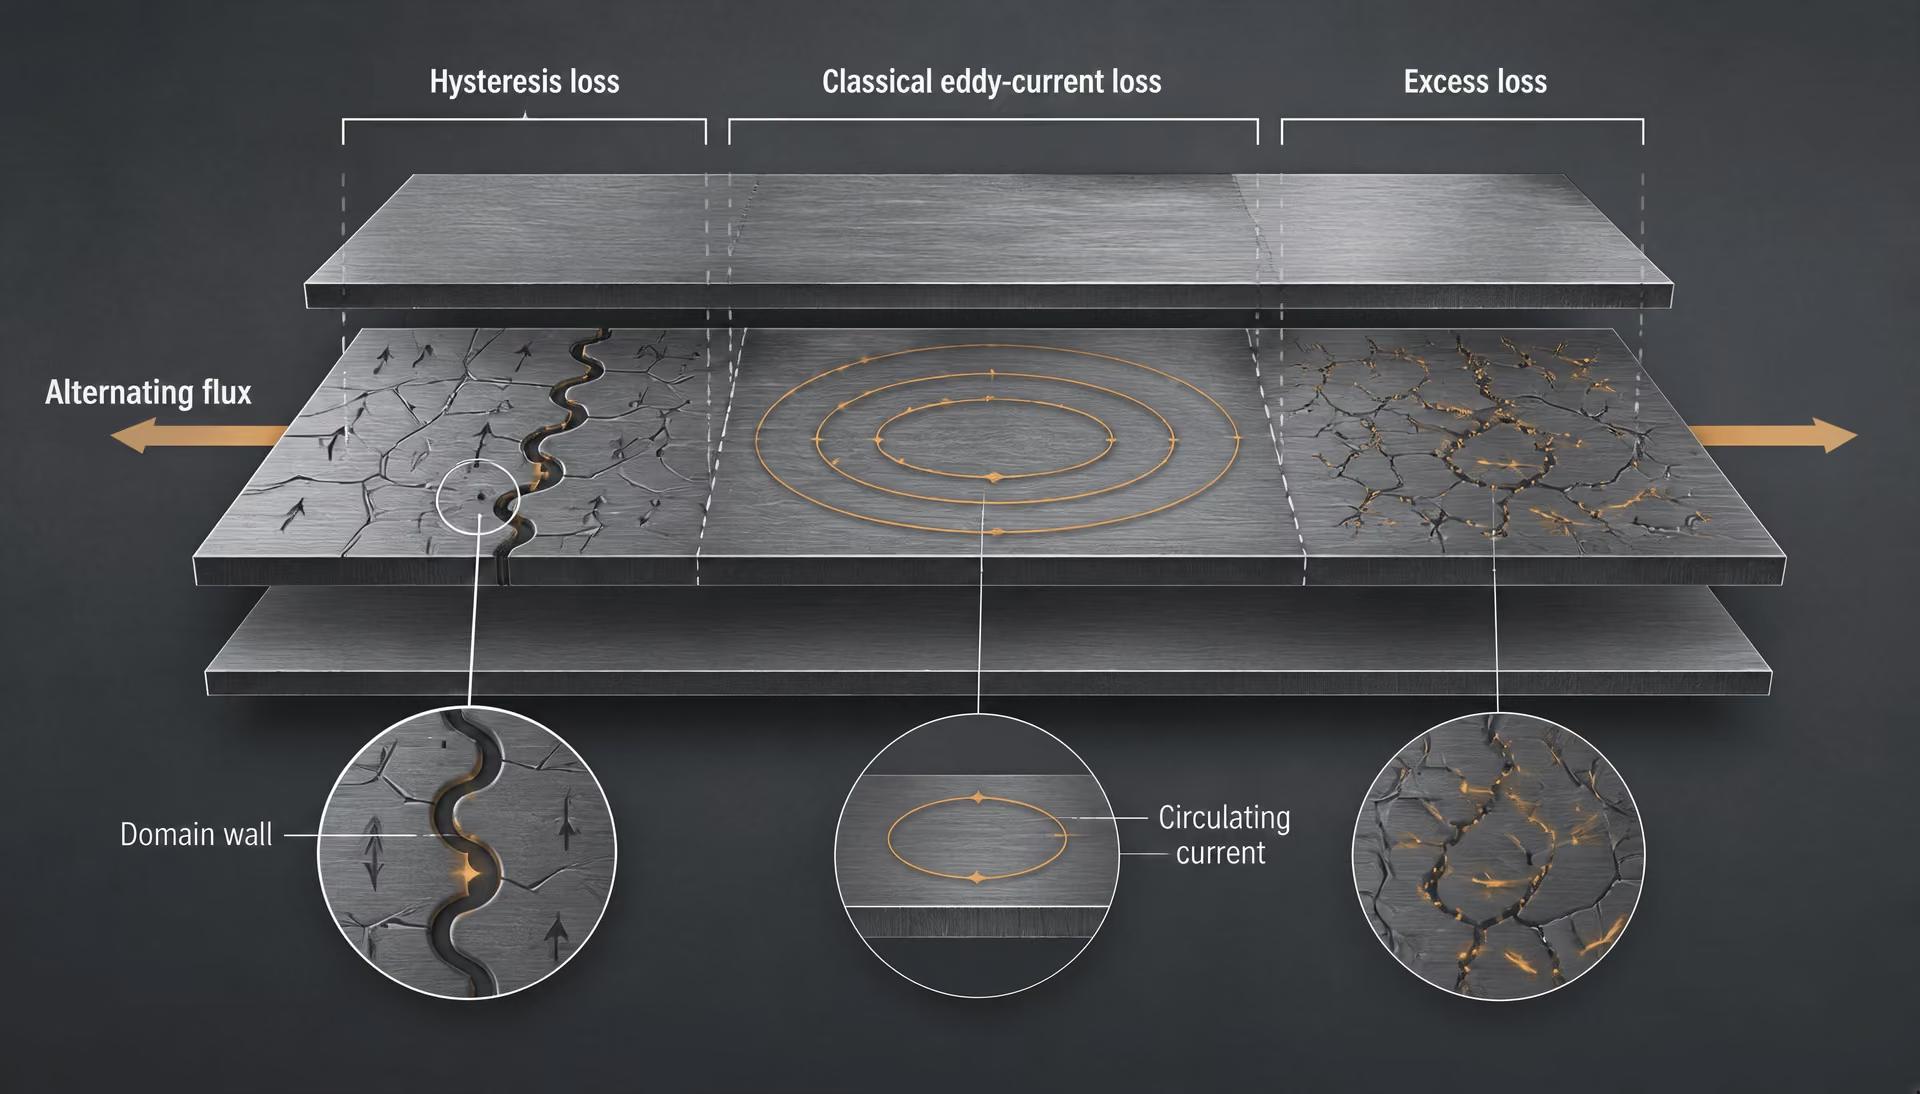
Kernverlies ontleed: hysterese, wervelstromen en excess loss
Kernverlies is het elektrische vermogen dat in warmte wordt omgezet wanneer een ferromagnetische kern een wisselende magnetische flux voert. Het gemeten getal is geen enkele materiaalconstante. Het hangt af van de frequentie, de piekinductie, de golfvorm, de geometrie van het proefstuk, de walsrichting, de lameldikte, de isolatie, de spanning en de leveringstoestand van het staal. Een verlieswaarde die wordt gerapporteerd bij 60 Hz en 1,5 T kan niet rechtstreeks worden vergeleken met een waarde die wordt gerapporteerd bij 50 Hz en 1,7 T, zelfs niet wanneer beide proefstukken dezelfde kwaliteitsaanduiding hebben.[6] Transformer-core loss separation study. Karlsruhe Institute of Technology. Karlsruhe Institute of Technology publication, 2017.
De studie van het Karlsruhe Institute of Technology (KIT) uit 2017 splitst het verlies in een transformatorblik op in drie bijdragen: hystereseverlies, klassiek wervelstroomverlies en excess loss, ook wel anomalous loss genoemd. Deze verdeling vormt een fysisch raamwerk en geen drie afzonderlijke eigenschappen die op een standaardcertificaat worden afgedrukt. Het gemeten totale verlies is het gecombineerde resultaat daarvan:
De termen kunnen elkaar beïnvloeden via verwerking en microstructuur. Korrelgrootte, kristallografische textuur, restspanning, isolatiecoatingweerstand en domeinverfijning kunnen meer dan één bijdrage tegelijk veranderen.
Hystereseverlies en beweging van domeinwanden
Hystereseverlies is de energie die wordt gedissipeerd tijdens een onomkeerbare magnetisatiecyclus. Wanneer een wisselveld van richting verandert, keren magnetische domeinen niet langs hetzelfde magnetisatiepad terug. Het oppervlak dat door de magnetische hysteresislus wordt omsloten, vertegenwoordigt de energie die per cyclus en per volume-eenheid verloren gaat. Vermenigvuldiging van die energie met de frequentie geeft een bijdrage aan het vermogensverlies.
Domeinwand De overgangszone die magnetische domeinen met verschillende magnetisatierichtingen van elkaar scheidt.
Bij lage inductie begint de magnetisatie vaak met de beweging van domeinwanden. Een domeinwand scheidt gebieden waarvan de magnetische momenten in verschillende kristallografische richtingen wijzen. In een perfect kristal zou een kleine aangelegde veldsterkte een domeinwand met weinig weerstand kunnen verplaatsen. Echt elektrotechnisch staal bevat dislocaties, korrelgrenzen, insluitsels, restspanning, onregelmatigheden aan het oppervlak en lokale variaties in textuur. Deze kenmerken verankeren of vervormen domeinwanden. De veldsterkte moet vervolgens toenemen voordat een domeinwand losbreekt, wat onomkeerbare sprongen en energiedissipatie veroorzaakt.
Bij hogere inductie wordt de beweging van domeinwanden aangevuld met een rotatie van de magnetisatie in de richting van het aangelegde veld. De verhouding tussen wandbeweging en rotatie hangt af van de kristallografische oriëntatie. Daarom is textuur van belang. Volledig verwerkt korrelgeoriënteerd elektrotechnisch staal ontwikkelt een sterke Goss-textuur, waardoor veel korrels in een oriëntatie komen die magnetisatie met lage verliezen in de walsrichting ondersteunt. Het lage verlies geldt onder de gespecificeerde richting en testomstandigheden; dit betekent niet dat de plaat in elke richting dezelfde magnetische respons heeft.
Niet-georiënteerd elektrotechnisch staal wordt verwerkt om richtingsverschillen te beperken, in plaats van één dominante gemakkelijke magnetisatierichting te creëren. Volledig verwerkt niet-georiënteerd materiaal valt onder ASTM A677 voor toepassingen waarbij voornamelijk magnetische apparaten van 50 en 60 Hz worden gebruikt. Volgens die norm worden kwaliteiten ingedeeld op basis van het maximale ijzerverlies, gemeten bij 60 Hz en 1,5 T met de Epstein-testmethode. De kwaliteitsaanduiding geeft dus een resultaat onder een vastgelegde test aan, geen universele waarde voor het hystereseverlies bij elke inductie en frequentie.
Ook de leveringstoestand verandert de beweging van domeinwanden. Volledig verwerkte plaat heeft de laatste gloeibehandeling en oppervlaktebehandeling ondergaan die bedoeld zijn om de magnetische toestand vast te leggen. Halfverwerkte niet-georiënteerde plaat, die valt onder ASTM A683 en IEC 60404-8-3:2023, wordt geleverd voor een daaropvolgende behandeling door de gebruiker. Snijden, ponsen, spanningsarmgloeien en de laatste gloeibehandeling kunnen de verankering van domeinwanden veranderen. Een aanduiding als halfverwerkt mag niet worden beschouwd als een versie met lagere specificaties van een volledig verwerkte kwaliteit.
Silicium en aluminium kunnen de elektrische soortelijke weerstand verhogen en het magnetische gedrag wijzigen, maar alleen het chemische gehalte bepaalt het hystereseverlies niet. Gloeien, korrelgroei, textuur en spanningsbeheersing kunnen een groter effect hebben op de vorm van de lus dan een eenvoudige vergelijking van nominale siliciumpercentages suggereert. Dezelfde voorzichtigheid geldt voor de dikte: een dunnere plaat kan het wervelstroomverlies verminderen, terwijl het hystereseverlies voornamelijk wordt bepaald door textuur, defecten en de verankering van domeinwanden.
Klassiek wervelstroomverlies in lamellen
Een veranderende magnetische flux induceert elektrische velden in een geleidende staalplaat. Deze velden drijven circulerende stromen aan, wervelstromen genoemd, in vlakken die de veranderende flux omvatten. De stromen ondervinden de elektrische weerstand van het staal en dissiperen vermogen in de vorm van warmte. Dit is de klassieke bijdrage aan het wervelstroomverlies.
Voor een eenvoudig model van gelamineerde platen onder sinusvormige bekrachtiging neemt het klassieke wervelstroomverlies bij benadering toe met het kwadraat van de frequentie, het kwadraat van de piekinductie en het kwadraat van de lameldikte, terwijl het afneemt naarmate de elektrische soortelijke weerstand toeneemt. Deze relatie vormt geen basis om de dikte afzonderlijk te vergelijken. De coëfficiënt hangt af van de geometrie, de fluxverdeling, de golfvorm en de mate waarin de isolatie de stroompaden onderbreekt.
Lamelplaten verkleinen het oppervlak dat beschikbaar is voor circulerende stromen. Een elektrisch isolerende coating op elke plaat verhoogt de weerstand tussen aangrenzende lagen en voorkomt dat een grote stroomlus de lamellenstapel doorkruist. ASTM A976 classificeert isolerende coatings voor elektrotechnisch staal; de coatingaanduiding maakt daarom deel uit van de magnetische constructie en is niet slechts een beschrijving van de oppervlakteafwerking. Een beschadigde, dunne, onderbroken of elektrisch geleidende coating kan het stapelverlies verhogen, zelfs wanneer het basismateriaal aan de gespecificeerde magnetische kwaliteit voldoet.
Silicium verhoogt de soortelijke weerstand, en aluminium kan aan dezelfde strategie voor verliesbeheersing bijdragen wanneer het binnen het toepasselijke samenstellings- en verwerkingssysteem aanwezig is. Een hogere soortelijke weerstand onderdrukt klassieke wervelstromen, maar kan ook de taaiheid, textuurontwikkeling, korrelgroei en het verzadigingsgedrag beïnvloeden. Het siliciumgehalte is daarom een ontwerpvariabele en geen regel voor gelijkwaardigheid van kwaliteiten. “Meer silicium” identificeert geen specifieke normkwaliteit en garandeert geen lager gemeten totaalverlies.
Ook de dikte moet in samenhang met de testomstandigheid worden geïnterpreteerd. IEC 60404-8-3:2023 heeft betrekking op koudgewalste band en plaat van niet-georiënteerd elektrotechnisch staal, geleverd in halfverwerkte toestand, waaronder nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm. IEC 60404-8-7:2017 heeft betrekking op volledig verwerkt korrelgeoriënteerd materiaal met nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm. Deze bereiken illustreren een constructieverschil, maar stellen niet vast dat elke plaat van 0,23 mm een lager totaalverlies heeft dan elke plaat van 0,35 mm. De bijdragen van hysterese en excess loss blijven bestaan en de testinductie kan verschillen.
Ook het snijden en stapelen beïnvloeden het praktische resultaat. Bramen kunnen elektrische bruggen tussen lamellen vormen. Ponsen veroorzaakt plastische vervorming en restspanning nabij de randen, waardoor het lokale hystereseverlies toeneemt en de domeinpatronen veranderen. Spanningsarmgloeien kan een deel van de magnetische prestaties herstellen, maar het effect hangt af van de staalklasse, de coating, de atmosfeer en de thermische cyclus.
Excess loss of anomalous loss en de werkelijke microstructuur
Excess loss is de aanvullende dynamische bijdrage die samenhangt met de domeinstructuur en niet-uniforme magnetisatie. Het is niet eenvoudigweg de klassieke wervelstroomterm die op basis van dikte en soortelijke weerstand wordt berekend. Tijdens wisselbekrachtiging bewegen domeinwanden in discontinue stappen in plaats van als één glad, gelijkmatig voortschrijdend front. Elke bewegende domeinwand veroorzaakt lokale veranderingen in de magnetische flux en daarmee lokale wervelstromen. Deze stromen werken samen met de beweging van de domeinwand en veroorzaken een dynamisch verlies boven op de geïdealiseerde klassieke berekening.
Het werkelijke domeinpatroon bepaalt deze bijdrage. Korrelgrenzen, insluitsels, spanningsvelden, oppervlakteschade en de onderlinge afstand en vorm van domeinen creëren gebieden die bij verschillende veldsterkten en op verschillende tijdstippen omschakelen. Naarmate de frequentie stijgt, hebben domeinwanden minder tijd om te reageren voordat het aangelegde veld opnieuw verandert. De daaruit voortvloeiende niet-uniforme magnetisatie verhoogt de excess-losscomponent. Domeinverfijning kan de omvang van lokale fluxveranderingen verminderen en de stroompaden rond bewegende domeinwanden verkorten. Daarom worden behandelingen voor domeinbeheersing in sommige korrelgeoriënteerde producten toegepast.
Korrelgeoriënteerd elektrotechnisch staal toont aan hoe belangrijk het is deze mechanismen van elkaar te scheiden. ASTM A876 heeft betrekking op laag-koolstof silicium-ijzerlegeringen met korreloriëntatie, met ongeveer 3,2% silicium, en omvat conventionele kwaliteiten, kwaliteiten met hoge permeabiliteit en lasergegraveerde kwaliteiten. De ASTM-praktijk voor kwaliteitsaanduidingen onderscheidt conventionele korrelgeoriënteerde kwaliteiten die bestemd zijn voor tests bij 1,5 T van kwaliteiten die bestemd zijn voor tests bij 1,7 T. Een gerapporteerd verlies moet die inductievoorwaarde behouden. ASTM A804/A804M is voornamelijk bedoeld voor unidirectionele wisselstroommetingen aan thermisch vlakgewalst korrelgeoriënteerd staal, met resultaten die vergelijkbaar zijn met de 25-cm-Epsteinmethode; de unidirectionele configuratie is niet uitwisselbaar met een isotrope test.
Lasergraveren verandert de domeinstructuur lokaal en kan onder gespecificeerde omstandigheden het verlies verminderen, maar het heft de effecten van spanning, snijden, stapelen of transversale flux niet op. Evenzo kan korreloriëntatie het gemeten verlies in de walsrichting verlagen, terwijl buiten die richting een andere respons optreedt. Volledig verwerkt korrelgeoriënteerd staal volgens IEC 60404-8-7:2017 en volledig verwerkt niet-georiënteerd staal volgens ASTM A677 behoren daarom tot verschillende magnetische klassen, ook als één testresultaat hun totale verliezen vergelijkbaar doet lijken.
De praktische conclusie is nauwkeurig: beheersing van het kernverlies vereist dat de staalklasse, leveringstoestand, dikte, coating, oriëntatie, frequentie, inductie, golfvorm en proefstukmethode worden afgestemd op de toepassing. Hystereseverlies beschrijft onomkeerbare cycli, klassiek wervelstroomverlies beschrijft stromen die door veranderende flux worden geïnduceerd, en excess loss omvat dynamische effecten van domeinstructuur en niet-uniforme magnetisatie. Het totale gemeten verlies bevat alle drie. Wanneer het als slechts één van deze bijdragen wordt beschouwd, ontstaat een onjuiste verklaring en kan dat leiden tot een verkeerde materiaal- of verwerkingskeuze.
Dikte, laminering en isolerende coatings als beheersmaatregelen voor verliezen
De dikte van elektrisch staal, de coatingdikte en de afmetingen van een samengestelde kern beschrijven verschillende fysieke eigenschappen. Wanneer deze als onderling uitwisselbaar worden beschouwd, leidt dat tot onjuiste voorspellingen van kernverliezen. Plaatdikte is de dikte van één lamel van elektrisch staal. Coatingdikte is de dikte van de elektrisch weerstandbiedende film op het oppervlak daarvan. De stapelgeometrie omvat het aantal lamellen, hun overlappingen en verbindingen, de stapelfactor, de richting van de flux en de samengestelde magnetische kring. Een kern die uit dunnere plaat is vervaardigd, heeft niet automatisch een lager totaalverlies als sn schade, slechte isolatie, overmatige klemkracht of een ongeschikte magnetische kwaliteit de vermindering van het wervelstroomverlies tenietdoet.
De KIT-studie die in 2017 werd gepubliceerd, splitst het verlies in een transformatorkern op in hysteresisverlies, klassiek wervelstroomverlies en excessverlies. Domeinwandbeweging houdt verband met hysteresisverlies; een wisselende magnetische flux induceert circulerende stromen; en de resterende dynamische bijdrage wordt als excessverlies beschouwd. Het ontwerp van de lamellen en de coating werkt het meest rechtstreeks op de stroomgerelateerde termen in, en vormt geen vervanging voor een geschikte kristallografische textuur, chemische samenstelling, spanningsbeheersing of testomstandigheden.
Waarom dunnere plaat doorgaans de interlamellaire wervelstroompaden verkleint
Een veranderende magnetische flux veroorzaakt een elektrisch veld. In een massieve stalen kern kan dat veld circulerende stromen aandrijven door lussen die zich door het materiaal uitstrekken. Deze stromen dissiperen vermogen door de elektrische weerstand van het staal, waardoor klassiek wervelstroomverlies ontstaat en het lokale magnetische veld wordt gewijzigd. Hoe groter de beschikbare lusafmeting in de richting die door de veranderende flux wordt beïnvloed, des te groter de geïnduceerde spanning rond die lus.
Een gelamelleerde kern verdeelt één groot geleidend volume in veel dunne platen. Elke plaat voert de flux voornamelijk in zijn vlak, terwijl de grensvlakken tussen de platen de stroomdoorgang van de ene lamel naar de volgende onderbreken. Voor de klassieke wervelstroomcomponent bevat de bekende vereenvoudigde relatie het kwadraat van de lameldikte: wanneer frequentie, inductie, soortelijke weerstand en golfvorm constant worden gehouden, leidt een vermindering van de dikte doorgaans tot een buitenproportionele afname van deze component. Dit is een trend en geen garantie die onafhankelijk is van de staalsoort. Het werkelijke verlies omvat ook hysteresis- en excesscomponenten, en productiespanningen kunnen deze verhogen.
Het fysieke voordeel komt voort uit twee samenhangende effecten. Ten eerste biedt een dunnere plaat een kortere afmeting voor geïnduceerde stroomlussen. Ten tweede voorkomt een stapel van afzonderlijk geïsoleerde platen dat deze lussen zich via de brede vlakken van aangrenzende lamellen met elkaar verbinden. Als de grensvlakken elektrisch worden overbrugd, kan de effectieve lusafmeting de hoogte of breedte van een aanzienlijk deel van de kern benaderen, waardoor een groot deel van het voordeel van het lamelontwerp verloren gaat.
De diktewaarden die in een productnorm worden gespecificeerd, zijn daarom alleen betekenisvol wanneer ook de materiaalklasse en de leveringstoestand worden vermeld. IEC 60404-8-3:2023 heeft betrekking op koudgewalst niet-georiënteerd band- en plaatstaal voor elektrische toepassingen, geleverd in halfbewerkte toestand, met nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm. Dit zijn normatief vastgelegde productdikten en geen universele rangschikking van prestaties. Een halfbewerkte niet-georiënteerde plaat met een van deze dikten moet nog steeds worden geëvalueerd onder de gespecificeerde magnetische test- en verwerkingsconditie.
IEC 60404-8-7:2017 heeft betrekking op koudgewalst korrelgeoriënteerd elektrisch staal, geleverd in volledig bewerkte toestand, met inbegrip van nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm. Korrelgeoriënteerd materiaal wordt doorgaans gebruikt met de flux voornamelijk in de walsrichting, zodat dikte en textuur gezamenlijk werken. Een korrelgeoriënteerde plaat van 0,27 mm en een halfbewerkte niet-georiënteerde plaat van 0,50 mm kunnen niet uitsluitend op basis van dikte worden vergeleken, omdat hun textuur, warmtebehandeling, magnetische richting en leveringstoestand verschillen.
Dunnere lamellen verhogen ook het aantal grensvlakken in een stapel met een bepaalde hoogte. Daardoor kan het volume staal per eenheid van de buitenafmeting afnemen, omdat coatings en kleine tussenruimten een deel van de stapel innemen. De resulterende stapelfactor is van belang: een pakket met een nominale hoogte van 100 mm bevat niet 100 mm magnetisch staal. Snijden en ponsen vormen een aanvullende factor. Bramen kunnen aangrenzende lamellen elektrisch met elkaar verbinden, terwijl restspanningen nabij de snijranden het hysteresis- en excessverlies kunnen verhogen. Dunner materiaal kan dus het klassieke wervelstroomverlies verlagen, terwijl een gebrekkige fabricage andere verliesbijdragen verhoogt.
De elektrische functie van oppervlakte-isolatie
De coating is niet slechts een corrosiewerende laag of afwerkingslaag voor de verwerking. De elektrische functie ervan is het handhaven van een hoge weerstand over de brede vlakken van aangrenzende lamellen, zodat een geïnduceerde stroom grotendeels beperkt blijft tot de eigen plaat. De coating hoeft de stroom die langs een lamel vloeit niet te stoppen; dat zou onmogelijk zijn zonder het staal zelf te veranderen. De coating moet de stroomdoorgang over het grensvlak tussen lamellen beperken.
Dit onderscheid verklaart waarom de continuïteit van de coating van belang is. Een klein beschadigd gebied, een blootliggende rand, een geleidende verontreiniging of een ponsbraam kan een brug over meerdere platen vormen. Eén brug veroorzaakt niet noodzakelijk een kortsluiting van de gehele kern, maar veel bruggen kunnen uitgestrekte interlamellaire stroompaden vormen. Ook klemkracht kan de coating samendrukken of beschadigen, en las- of hechtprocessen kunnen plaatselijke geleidende verbindingen creëren. De kernassemblage beïnvloedt het verlies dus ook wanneer de staalplaat en de nominale coating ervan ongewijzigd zijn.
Coatingdikte en plaatdikte hebben verschillende gevolgen. Een toename van de plaatdikte verandert het staalgebied waarin flux en wervelstromen ontstaan. Een toename van de coatingdikte vergroot voornamelijk de elektrische scheiding en verkleint het aandeel van een stapel met een vaste afmeting dat door staal wordt ingenomen. Een dikke lamel wordt daardoor niet veranderd in een dunne lamel. Omgekeerd is een zeer dunne coating op een dunne plaat niet gelijkwaardig aan een dikkere plaat met dezelfde totale pakketdikte.
De isolatie moet ook bestand zijn tegen de gespecificeerde productie- en thermische processen. Volledig bewerkt korrelgeoriënteerd staal kan spanningsarme of andere gecontroleerde behandelingen ondergaan die verband houden met de specificatie; halfbewerkte niet-georiënteerde staalsoorten worden geleverd voor verdere verwerking die de magnetische eigenschappen kan veranderen. De elektrische weerstand, hechting, temperatuurbestendigheid en reactie op snijden of gloeien moeten in samenhang worden beschouwd, maar een coatingaanduiding mag niet worden behandeld als een numerieke waarde voor het kernverlies.
ASTM A976 is de relevante ASTM-specificatie voor de classificatie van isolerende coatings voor elektrisch staal. ASTM gebruikt A976 niet als vervanging voor de productnormen voor magnetisch staal. ASTM Subcommittee A06.02 noemt ASTM A677 voor volledig bewerkt niet-georiënteerd elektrisch staal, ASTM A683 voor halfbewerkt niet-georiënteerd elektrisch staal, ASTM A876 voor volledig bewerkt korrelgeoriënteerd elektrisch staal en ASTM A976 voor de classificatie van isolerende coatings. De coatingclassificatie identificeert het coatingtype of de coatingklasse binnen het toepasselijke normenkader; op zichzelf stelt zij niet het kernverlies vast van een bepaald staal bij een niet-gespecificeerde frequentie en inductie. Coatingklassen en gemeten prestaties moeten daarom worden ontleend aan de toepasselijke editie van ASTM A976 en niet worden afgeleid of toegekend op basis van het uiterlijk van de plaat.
Vergelijkingen van kernverliezen blijven gekoppeld aan de meetomstandigheden. ASTM A677 heeft bijvoorbeeld betrekking op volledig bewerkte niet-georiënteerde elektrische staalsoorten die voornamelijk worden gebruikt in magnetische apparaten van 50 en 60 Hz, waarbij de kwaliteiten worden geclassificeerd op basis van het maximale kernverlies dat bij 60 Hz en 1,5 T met de Epstein-testmethode wordt gemeten. ASTM A804/A804M is voornamelijk bedoeld voor unidirectionele wisselstroommetingen aan thermisch vlakgewalst korrelgeoriënteerd elektrisch staal, waarbij de resultaten vergelijkbaar zijn met de 25 cm-Epsteinmethode. Aanduidingen van korrelgeoriënteerde kwaliteiten maken ook onderscheid tussen conventionele kwaliteiten die bij 1,5 T worden getest en andere kwaliteiten die voor tests bij 1,7 T zijn aangewezen. Een opgegeven verlies zonder de frequentie, inductie, proefstukmethode, walsrichting waar van toepassing en leveringstoestand is onvolledig. Dikte en coating bepalen de elektrische stroompaden; zij heffen deze meetomstandigheden niet op.
Magnetische beproeving: Epstein-, enkelplaat- en unidirectionele methoden
Een magnetische eigenschap is geen op zichzelf staand getal. Zij behoort bij een beproevingsconditie: materiaalklasse, leveringstoestand, proefstukgeometrie, magnetische baan, frequentie, piekinductie, richting ten opzichte van de walsrichting en elektrische isolatie tussen de lamellen. Het rapporteren van “kernverlies” zonder deze gegevens kan twee geldige metingen tegenstrijdig doen lijken.
Dit onderscheid is van belang omdat elektrisch staal niet één enkele materiaalkategorie vormt. Volledig verwerkt niet-georiënteerd elektrisch staal, halfverwerkt niet-georiënteerd elektrisch staal en volledig verwerkt korrelgeoriënteerd elektrisch staal hebben verschillende texturen, warmtebehandelingen, beoogde toepassingen en beproevingsconventies. ASTM Subcommittee A06.02 vertaalt deze verschillen in afzonderlijke normen: ASTM A677 heeft betrekking op volledig verwerkt niet-georiënteerd staal, ASTM A683 op halfverwerkt niet-georiënteerd staal, ASTM A876 op volledig verwerkt korrelgeoriënteerd staal en ASTM A976 classificeert isolerende deklagen.
Het gemeten verlies heeft eveneens verschillende fysische oorzaken. De studie uit 2017 van het Karlsruhe Institute of Technology splitst het verlies in een transformatorhart op in hystereseverlies, klassiek wervelstroomverlies en overmatig verlies. Hystereseverlies ontstaat wanneer domeinwanden zich tijdens het omkeren van de magnetisatie door defecten en verankeringsplaatsen verplaatsen. Klassiek wervelstroomverlies wordt veroorzaakt door stromen die in het staal worden geïnduceerd wanneer de wisselende flux verandert. Overmatig verlies vertegenwoordigt een extra dynamisch verlies dat samenhangt met niet-uniforme beweging van domeinwanden en gelokaliseerde magnetische processen. Een beproevingsmethode registreert hun gecombineerde effect onder een gespecificeerde golfvorm en frequentie; zij identificeert geen kwaliteit uitsluitend op basis van de chemische samenstelling.
De 25-cm-Epsteinmethode en stripproefstukken
| Beproevingsbenadering | Magnetisch pad | Meest relevante gebruik |
|---|---|---|
| Epstein van 25 cm | Gedefinieerde stripassemblage met gemiddeld richtingsafhankelijk gedrag | Gestandaardiseerde vergelijking van plaatmateriaal |
| Enkele plaat of meting in één richting | Gedefinieerde geselecteerde richting | Richtingsafhankelijke metingen aan korrelgeoriënteerd staal |
| Meting aan de voltooide kern | Werkelijke verbindingen, stapeling, spanning en assemblage | Validatie op componentniveau |
Bij de 25-cm-Epsteinmethode worden smalle, rechthoekige strips samengevoegd tot een vierkant magnetisch circuit. De lengte van het proefstuk bedraagt volgens de conventie 25 cm en de strips worden zo gerangschikt dat het magnetische pad materiaal omvat dat in de belangrijkste beproevingsrichtingen is gesneden. De resulterende beproeving is geen meting aan een geïsoleerd segment van een plaat. Het betreft een gecontroleerde samenstelling waarin de aangelegde magnetiserende veldsterkte, de geïnduceerde spanning, de flux en de massa of het volume van het proefstuk in verband worden gebracht met de gerapporteerde magnetische grootheden.
Voor niet-georiënteerde plaat geeft deze opstelling een gestandaardiseerde gemiddelde respons van materiaal dat in verschillende richtingen is bemonsterd. Dit gemiddelde is nuttig omdat niet-georiënteerd elektrisch staal is ontworpen om richtingsverschillen te beperken in plaats van de magnetische prestaties langs één kristallografische richting te concentreren. Het resultaat blijft echter afhankelijk van het snijden, bramen, de toestand van het proefstuk, het stapelen, de isolatie en de wijze waarop de excitatie wordt geregeld.
ASTM A677 is hiervan het belangrijkste voorbeeld. Deze norm heeft betrekking op volledig verwerkt niet-georiënteerd elektrisch staal dat voornamelijk wordt gebruikt in magnetische apparaten van 50 en 60 Hz, en classificeert kwaliteiten op basis van het maximale kernverlies, gemeten bij 60 Hz en 1,5 T volgens de Epstein-beproevingsmethode. De frequentie en inductie maken deel uit van het kwaliteitscriterium. Een waarde die bij 50 Hz of bij 1,0 T is gemeten, vormt niet hetzelfde ASTM A677-classificatieresultaat, zelfs niet wanneer de strips en het instrument ongewijzigd zijn.
De strips moeten bovendien de gespecificeerde leveringstoestand vertegenwoordigen. Volledig verwerkt plaatstaal heeft de laatste gloei- en isolatiebehandeling ondergaan die nodig is om de magnetische toestand bij levering vast te leggen. Halfverwerkt niet-georiënteerd staal is anders: de uiteindelijke magnetische ontwikkeling kan afhankelijk zijn van de bewerking door de gebruiker, waaronder doorgaans een spanningsarmende gloeibehandeling valt. IEC 60404-8-3:2023 heeft betrekking op koudgewalste strip en plaat van niet-georiënteerd elektrisch staal die in halfverwerkte toestand wordt geleverd, waaronder nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm. Deze dikteaanduidingen worden niet automatisch omgezet in volledig verwerkte kwaliteiten volgens ASTM A677.
De dikte beïnvloedt het verlies, maar vormt geen vervanging voor een kwaliteitsaanduiding. Het verkleinen van de lameldikte verkort over het algemeen het pad waarover circulerende wervelstromen kunnen lopen. Elektrische isolatie op het oppervlak onderbreekt deze stromen verder, terwijl toevoegingen van silicium en aluminium de elektrische soortelijke weerstand verhogen. Het uiteindelijke verlies hangt echter ook af van textuur, korrelgrootte, spanning, deklaag, golfvorm en frequentie. Een dunne plaat die in de ene toestand is beproefd, kan op basis van de dikte alleen niet worden gerangschikt tegenover een dikkere plaat die volgens een andere norm is beproefd.
ASTM A804/A804M voor korrelgeoriënteerde plaat
Korrelgeoriënteerd elektrisch staal vereist een andere nadruk omdat het magnetische gedrag ervan opzettelijk richtingsafhankelijk is. Bij thermisch vlakgewalst korrelgeoriënteerd materiaal hangt de walsrichting samen met een sterke Goss-textuur, waardoor magnetisatie in die richting sterk kan verschillen van magnetisatie dwars daarop. Een beproeving die richtingen middelt, kan de eigenschap verhullen die in een transformatorhart van belang is.
ASTM A804/A804M is in de eerste plaats bedoeld voor unidirectionele wisselstroommetingen aan thermisch vlakgewalst korrelgeoriënteerd elektrisch staal dat als lamelmateriaal voor transformatorharten wordt gebruikt. In tegenstelling tot een conventionele Epsteinopstelling is de methode ontworpen om het materiaal in een vastgelegde magnetische richting te meten. ASTM International vermeldt dat resultaten volgens ASTM A804/A804M vergelijkbaar zijn met resultaten volgens de 25-cm-Epsteinmethode, maar “vergelijkbaar” betekent niet dat de rangschikking van het proefstuk en de richtingsinformatie onderling uitwisselbaar zijn. De methode moet nog steeds samen met het resultaat worden vermeld.
Een enkelplaat- of unidirectionele beproeving kan het gedrag in de walsrichting van korrelgeoriënteerd materiaal directer zichtbaar maken dan een multidirectionele stripopstelling. Het proefstuk wordt langs een geselecteerde richting gemagnetiseerd en de wisselinductie wordt vastgesteld aan de hand van de geïnduceerde spanning. Het gerapporteerde verlies heeft daarom een richtingsgebonden betekenis: een waarde in de walsrichting mag niet worden gelezen als een isotroop gemiddelde voor de plaat, en een resultaat in de dwarsrichting mag er niet voor in de plaats worden gesteld.
ASTM A876 heeft betrekking op laag-koolstofhoudend, siliciumhoudend korrelgeoriënteerd staal met ongeveer 3,2% silicium. De norm omvat conventionele kwaliteiten, kwaliteiten met hoge permeabiliteit en met laser ingeschreven kwaliteiten. IEC 60404-8-7:2017 heeft betrekking op koudgewalste strip en plaat van korrelgeoriënteerd elektrisch staal die in volledig verwerkte toestand wordt geleverd, waaronder materiaal met Goss-textuur en nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm. Deze documenten beschrijven klassen en leveringstoestanden; de beproevingsmethode verschaft de meetcontext die een vermelde magnetische eigenschap betekenisvol maakt.
Interpretatie van inductie- en frequentiecondities
Inductie, doorgaans uitgedrukt in tesla, is niet uitwisselbaar met magnetische veldsterkte. Bij een wisselstroombeproeving bepalen de inductiegolfvorm en de piekwaarde hoe ver het materiaal langs zijn magnetisatiecurve wordt aangedreven. Bij hogere inductie kunnen domeinprocessen en verzadigingseffecten het verlies aanzienlijk verhogen. Een verandering van de frequentie wijzigt het aantal magnetisatieomkeringen per seconde en verhoogt de dynamische bijdragen, met name het wervelstroomverlies en het overmatige verlies.
Daarom onderscheidt de ASTM-praktijk korrelgeoriënteerde aanduidingen die bij 1,5 T worden beproefd van aanduidingen die bij 1,7 T worden beproefd. Conventionele korrelgeoriënteerde kwaliteiten worden aangeduid voor beproeving bij 1,5 T, terwijl andere korrelgeoriënteerde kwaliteiten worden aangeduid voor beproeving bij 1,7 T. De aanduiding identificeert de voorgeschreven inductie voor de classificatie of de gerapporteerde eigenschap; het is niet slechts een voorkeursbedrijfspunt. Het vergelijken van een resultaat bij 1,5 T met een resultaat bij 1,7 T alsof het om dezelfde kwaliteitsbeproeving gaat, kan de schijnbare rangorde omkeren.
Dezelfde voorzichtigheid geldt voor de frequentie. De classificatieconditie van ASTM A677 is 60 Hz en 1,5 T, in overeenstemming met het primaire gebruik ervan in apparaten van 50 en 60 Hz. Een beproeving bij 400 Hz meet een andere verhouding tussen hystereseverlies, klassiek wervelstroomverlies en overmatig verlies. Zelfs wanneer het materiaal, de dikte en de proefstukmethode gelijk blijven, kan het getal niet zonder een onderbouwd frequentiemodel en overeenkomende aannames over de golfvorm worden overgedragen.
Een verdedigbaar rapport vermeldt daarom de materiaalnorm en de kwaliteitsaanduiding, de leveringstoestand, de nominale dikte, de proefstukmethode, de frequentie, de piekinductie, de golfvorm waar relevant, de isolatietoestand en de beproevingsrichting. Voor korrelgeoriënteerd staal moet de walsrichting expliciet worden vermeld. “Kernverlies: 1,5 W/kg” is onvolledig; “kernverlies gemeten volgens de 25-cm-Epsteinmethode bij 60 Hz en 1,5 T aan volledig verwerkt niet-georiënteerd staal” identificeert een bruikbaar resultaat. Bij een unidirectionele meting aan korrelgeoriënteerd staal zijn de richting en de methode ASTM A804/A804M even essentieel.
De beproevingsmethode maakt deel uit van de eigenschap — het is geen voetnoot die erna komt.
Een kwaliteitsclassificatie of datasheet lezen zonder deze verkeerd te interpreteren
Leesvolgorde van een gegevensblad
- 1. Bepaal de norm Zoek het geldende ASTM- of IEC-document.
- 2. Bepaal de leveringstoestand Bepaal of de plaat volledig bewerkt of semibewerkt is.
- 3. Bepaal de materiaalfamilie Maak onderscheid tussen ongeoriënteerd en korrelgeoriënteerd staal.
- 4. Registreer de beproevingscondities Leg de frequentie, inductie, richting, proefstukmethode en golfvorm vast waar relevant.
- 5. Controleer de fabricagecondities Controleer de dikte, coating, het snijden, spanningsarmgloeien, stapelen en opspannen.
Een kwaliteitsclassificatie vormt geen volledige magnetische specificatie. Zij identificeert een materiaal binnen een norm, maar het gerapporteerde gedrag hangt ook af van de leveringstoestand, de dikte, de testfrequentie, de inductie, de richting van het proefstuk en de meetmethode. Een gedisciplineerde leesvolgorde voorkomt de veelgemaakte fout om het siliciumpercentage of een geringe nominale dikte als een directe vervanging voor magnetische prestaties te beschouwen.
De norm, leveringstoestand en kwaliteitsfamilie ontcijferen
Begin met de toepasselijke norm, niet met het kwaliteitsnummer. ASTM A677 heeft bijvoorbeeld betrekking op volledig verwerkte niet-georiënteerde elektrotechnische staalsoorten die voornamelijk bestemd zijn voor magnetische apparaten van 50 en 60 Hz. De kwaliteitsklassen worden ingedeeld op basis van het maximale kernverlies, gemeten bij 60 Hz en 1,5 T met de Epstein-testmethode, zoals gespecificeerd in ASTM A677-07 (ASTM International, 2007). Deze classificatie beschrijft niet elke mogelijke bedrijfsconditie.
Bepaal vervolgens de leveringstoestand. Volledig verwerkt materiaal heeft de magnetische warmtebehandeling ondergaan die door de specificatie wordt vereist en wordt geleverd met vastgestelde magnetische eigenschappen. Halfverwerkt materiaal wordt geleverd voor verdere verwerking door de gebruiker, doorgaans met inbegrip van een laatste gloeibehandeling. Het magnetische gedrag in de leveringstoestand mag niet worden beschouwd als gelijkwaardig aan dat van volledig verwerkte plaat.
De normenkaart van ASTM maakt dit onderscheid expliciet. ASTM Subcommittee A06.02 vermeldt ASTM A677 voor volledig verwerkt niet-georiënteerd staal, ASTM A683 voor halfverwerkt niet-georiënteerd staal en ASTM A876 voor volledig verwerkt korrelgeoriënteerd staal. ASTM A976 behandelt de classificatie van isolerende coatings. Een datasheet waarop alleen “elektrotechnisch staal” staat, laat de informatie weg die nodig is om het materiaal in deze kaart te plaatsen.
Bepaal vervolgens tot welke staalfamilie het materiaal behoort. Niet-georiënteerd elektrotechnisch staal is ontworpen om in verschillende richtingen in het vlak een betrekkelijk vergelijkbaar magnetisch gedrag te vertonen, hoewel het niet volledig richtingsonafhankelijk is. Korrelgeoriënteerd elektrotechnisch staal heeft een sterke kristallografische textuur, die gewoonlijk in verband wordt gebracht met de Goss-oriëntatie, en wordt doorgaans geëvalueerd in de walsrichting of een andere gespecificeerde richting. De twee families zijn bestemd voor verschillende ontwerpen van magnetische circuits en mogen niet aan de hand van één hiërarchie van kwaliteitsnummers met elkaar worden vergeleken.
ASTM A876 heeft betrekking op laag-koolstofhoudend, siliciumhoudend korrelgeoriënteerd staal met ongeveer 3,2% silicium. De norm omvat conventionele kwaliteiten, kwaliteiten met hoge permeabiliteit en met laser ingesneden kwaliteiten. IEC 60404-8-7:2017 heeft betrekking op koudgewalste band en plaat van korrelgeoriënteerd elektrotechnisch staal die volledig verwerkt wordt geleverd, met inbegrip van nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm. Deze dikten zijn kenmerkende vermeldingen in deze productnorm; op zichzelf vormen zij geen prestatieklassement.
Voor halfverwerkt niet-georiënteerd materiaal specificeert IEC 60404-8-3:2023 nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm, samen met magnetische eigenschappen, maattoleranties en inspectieprocedures. Het voorkomen van een dikte in deze lijst maakt een plaat niet gelijkwaardig aan een volledig verwerkte niet-georiënteerde kwaliteit met dezelfde dikte.
Noteer de nominale dikte afzonderlijk van de kwaliteit. Noteer ook informatie over coating of isolatie. Een elektrisch isolerende coating verhoogt de interlaminaire weerstand en vermindert de stroom die tussen aangrenzende laminaties circuleert; ASTM A976 biedt het relevante classificatiekader voor coatings. Silicium en aluminium kunnen de elektrische soortelijke weerstand verhogen, terwijl textuurbeheersing en verwerking het hystereseverlies en de permeabiliteit beïnvloeden. Geen van deze kenmerken bepaalt op zichzelf de uiteindelijke waarde van het kernverlies.
Maximale kernverliesclassificaties correct lezen
Een klasse voor maximaal kernverlies is een grenswaarde voor goedkeuring onder vastgelegde omstandigheden, geen universele verliesconstante. Als ASTM A677 een kwaliteit indeelt op basis van het maximale verlies bij 60 Hz, 1,5 T en een Epstein-test, geldt die waarde voor die welomschreven meting. Zij voorspelt niet automatisch het verlies bij 400 Hz, bij 1,0 T, onder roterende flux of na een andere stans- en spanningsarmingsbehandeling.
Een nuttige transcriptie vermeldt de omstandigheden naast het getal: “maximaal specifiek totaalverlies, [frequentie], [inductie], Epstein-test.” Wanneer de voorwaarden tussen vierkante haken worden weggelaten, verandert een gekwalificeerd resultaat in een misleidende waarde. Dezelfde discipline geldt voor korrelgeoriënteerde kwaliteiten. De ASTM-praktijk onderscheidt conventionele kwaliteiten die zijn aangewezen voor beproeving bij 1,5 T van andere korrelgeoriënteerde kwaliteiten die zijn aangewezen voor beproeving bij 1,7 T (ASTM International, 2024). Het vergelijken van hun numerieke grenswaarden zonder de testinductie te behouden is ongeldig.
Ook de methode voor het proefstuk kan het resultaat veranderen. ASTM A804/A804M is voornamelijk bedoeld voor metingen met een unidirectionele wisselstroom op thermisch vlakgewalst korrelgeoriënteerd elektrotechnisch staal dat wordt gebruikt als materiaal voor laminaties van transformator kernen. De resultaten zijn vergelijkbaar met de Epstein-methode van 25 cm, maar “vergelijkbaar” betekent niet dat elke testgeometrie identieke meetwaarden oplevert. ASTM A804/A804M-04, opnieuw bevestigd in 2021, moet daarom worden vermeld wanneer de metingen ervan in een datasheet voorkomen.
Het kernverlies zelf bestaat uit verschillende fysische bijdragen. De studie van het Karlsruhe Institute of Technology die in 2017 werd gepubliceerd, splitst het verlies in een transformator kern op in hystereseverlies, klassiek wervelstroomverlies en extra verlies. De beweging van domeinwanden door de magnetische structuur draagt bij aan het hystereseverlies. Een veranderende flux wekt wervelstromen in het staal op, wat klassiek wervelstroomverlies veroorzaakt; de domeinstructuur en plaatselijke stroompaden dragen bij aan het extra verlies.
Een dunnere plaat van elektrotechnisch staal heeft niet automatisch een lager verlies wanneer textuur, bewerking, coating, spanning of beproevingscondities verschillen. Limited evidence
De dikte beïnvloedt voornamelijk de bijdrage van de wervelstromen, omdat kortere elektrische paden het verlies door circulerende stromen verminderen. Een lager verlies kan ook het gevolg zijn van een hogere soortelijke weerstand, geschikte isolatie, verminderde spanning of een betere korreluitlijning. Een dunnere plaat kan toch een hoger gemeten totaalverlies vertonen als de textuur, de verwerkingstoestand, de coating of de testconditie verschilt. “0,27 mm” is een dikte, geen volledige magnetische kwaliteitsclassificatie.
Permeabiliteit, inductie en verlies van elkaar onderscheiden
Permeabiliteit beschrijft hoeveel magnetische inductie wordt opgewekt door een gegeven magnetiserend veld. In vereenvoudigde vorm vergelijkt de relatieve permeabiliteit de respons van het materiaal met die van de vrije ruimte. Een datasheet kan de initiële permeabiliteit, de maximale permeabiliteit of de permeabiliteit bij een bepaalde inductie vermelden. Dit zijn verschillende grootheden die niet tot één getal mogen worden samengevoegd.
Inductie is de magnetische fluxdichtheid, die gewoonlijk in tesla wordt uitgedrukt. Zij is het bedrijfs- of testpunt waarop een eigenschap wordt gemeten. Een korrelgeoriënteerde staalsoort met hoge permeabiliteit kan een bepaalde inductie bereiken met een lager magnetiserend veld dan een andere staalsoort, maar het totale verlies hangt nog steeds af van frequentie, golfvorm, dikte, textuur, spanning en isolatie. Gemakkelijke magnetisatie is niet hetzelfde als een lage energiedissipatie per cyclus.
Kernverlies is het vermogen dat per massa- of volume-eenheid wordt gedissipeerd onder een welomschreven wisselende magnetische excitatie. De waarde ervan hangt sterk af van zowel de frequentie als de inductie. Twee platen kunnen bij één inductie een vergelijkbare permeabiliteit hebben en toch verschillende verliezen vertonen, of bij één testpunt een vergelijkbaar verlies hebben terwijl hun permeabiliteit elders op de magnetisatiecurve verschilt.
Lees elke eigenschap als een volledige combinatie van leveringstoestand, kwaliteitsfamilie, nominale dikte, frequentie, inductie, richting, proefstukmethode en gerapporteerde eigenschap. Voeg voor korrelgeoriënteerd staal de walsrichting toe en vermeld of de test in de langsrichting, dwarsrichting of een andere gespecificeerde richting is uitgevoerd. Verander bij een vergelijking telkens slechts één variabele. Een datasheet waarin deze omstandigheden ontbreken, kan nog steeds een productfamilie identificeren, maar biedt geen basis voor een deugdelijke magnetische vergelijking.
Productievariabelen die de magnetische prestaties veranderen
Elektrotechnisch staal verkrijgt zijn magnetische gedrag niet uitsluitend door het siliciumgehalte of de nominale dikte. Walsgeschiedenis, gloeien, korreloriëntatie, restspanning, oppervlakte-isolatie en de toestand waarin het plaatmateriaal de kernproductie bereikt, beïnvloeden allemaal het gemeten resultaat. Het onderscheid tussen volledig behandeld niet-georiënteerd staal, halfbehandeld niet-georiënteerd staal en volledig behandeld korrelgeoriënteerd staal is daarom zowel een productiedistinctie als een onderscheid volgens de normen.
ASTM Subcommittee A06.02 verwijst naar ASTM A677 voor volledig behandeld niet-georiënteerd staal, ASTM A683 voor halfbehandeld niet-georiënteerd staal, ASTM A876 voor volledig behandeld korrelgeoriënteerd staal en ASTM A976 voor isolerende deklagen van elektrotechnisch staal. IEC 60404-8-3:2023 behandelt koudgewalst niet-georiënteerd elektrotechnisch staal dat in halfbehandelde toestand wordt geleverd, terwijl IEC 60404-8-7:2017 koudgewalst korrelgeoriënteerd elektrotechnisch staal behandelt dat in volledig behandelde toestand wordt geleverd. Een gradenaanduiding heeft alleen betekenis in combinatie met die leveringstoestand en de testomstandigheden die bij de magnetische eigenschap horen.
Koudwalsreductie, herkristallisatie en korrelgrootte
Koudwalsreductie verandert meer dan alleen de plaatdikte. Zij rekt korrels uit, verhoogt de dislocatiedichtheid, slaat vervormingsenergie op en creëert kristallografische en mechanische anisotropie. Deze veranderingen beïnvloeden de beweging van domeinwanden en het gemak waarmee de magnetisatie een aangelegd veld volgt. Een sterk vervormde band kan daardoor magnetisch gedrag vertonen dat aanzienlijk verschilt van dat van een gegloeide band met dezelfde samenstelling en nominale dikte.
Herkristallisatie verwijdert een groot deel van de koudvervormde structuur door tijdens de warmtebehandeling nieuwe, relatief spanningsvrije korrels te vormen. De resulterende textuur hangt af van de uitgangsstructuur, de reductiegeschiedenis, de gloeicondities, inhibitoren en de legeringschemie. Korrelgroei verandert vervolgens het aantal en de eigenschappen van de korrelgrenzen. Korrelgrenzen kunnen domeinwanden hinderen, terwijl extreem grote of onregelmatige korrels de lokale magnetische niet-uniformiteit kunnen vergroten en de respons rond verbindingen en snijranden kunnen compliceren. Er bestaat geen universele regel voor korrelgrootte die gelijkelijk van toepassing is op niet-georiënteerde en korrelgeoriënteerde producten.
Bij niet-georiënteerd elektrotechnisch staal streeft de verwerking naar een verdeling van kristallografische oriëntaties die in meer dan één richting in het plaatvlak een bruikbare magnetische respons oplevert. Volledig behandeld niet-georiënteerd materiaal heeft bij de producent zijn laatste magnetische gloeiing ondergaan. Halfbehandeld niet-georiënteerd materiaal heeft de volledige eindbehandeling niet ondergaan; de latere gloei- en fabricagevolgorde van de gebruiker kan de herkristalliseerde structuur, korrelgrootte en magnetische eigenschappen ervan veranderen. IEC 60404-8-3:2023 omvat halfbehandeld materiaal met nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm, maar deze dikten specificeren niet het uiteindelijke verlies na een niet-gespecificeerde daaropvolgende warmtebehandeling.
Korrelgeoriënteerd staal volgt een andere doelstelling. De verwerking ontwikkelt een sterke Goss-textuur, die gewoonlijk wordt beschreven met de oriëntatie {110}<001>, zodat veel korrels hun gemakkelijke magnetisatierichting parallel aan de walsrichting hebben. ASTM A876 omvat laag-koolstofhoudende silicium-ijzerlegeringen met korreloriëntatie en ongeveer 3,2% silicium, en omvat conventionele, hoogpermeabele en met laser beschreven kwaliteiten. IEC 60404-8-7:2017 behandelt volledig behandeld korrelgeoriënteerd bandstaal met nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm.
De walsrichting is essentieel bij het rapporteren van de prestaties van korrelgeoriënteerd staal. Een waarde die in de beoogde fluxrichting is gemeten, kan niet rechtstreeks worden overgedragen naar een dwarsrichting of een door verbindingen gedomineerd gebied. ASTM A804/A804M is in hoofdzaak bedoeld voor unidirectionele wisselstroommetingen aan thermisch vlakgemaakt korrelgeoriënteerd staal, met resultaten die vergelijkbaar zijn met de 25-cm-Epsteinmethode. De geometrie en richting van het proefstuk maken deel uit van het resultaat.
De korrelgrootte werkt ook samen met de afzonderlijke componenten van het kernverlies. De studie van het Karlsruhe Institute of Technology uit 2017 splitst het verlies in een transformatorkern op in hystereseverlies, klassiek wervelstroomverlies en extra verlies. Hystereseverlies weerspiegelt onomkeerbare beweging van domeinwanden en magnetisatieprocessen. Klassiek wervelstroomverlies ontstaat wanneer wisselende flux kringstromen in het plaatmateriaal induceert. Extra verlies vertegenwoordigt aanvullende dynamische domeinprocessen die niet door de eenvoudige klassieke term worden beschreven. Gloeien kan hysterese-gerelateerde effecten verminderen door spanning te verwijderen, terwijl dikte, soortelijke weerstand, domeinstructuur en frequentie de overige bijdragen beïnvloeden.
Spanningsarmgloeien en vlakheid
Snijden, ponsen, scheren, buigen en stapelen brengen spanningen aan die in de vlakke teststrook niet aanwezig waren. Een geponste rand bevat plastische vervorming en restspanning; een smalle tand of hoek kan ten opzichte van zijn breedte een grote spanningsgradiënt dragen. Deze gebieden hinderen de beweging van domeinwanden en kunnen het lokale hystereseverlies verhogen. Het effect kan klein zijn in een groot Epstein-proefstuk, maar aanzienlijk in een compacte motorstator, een transformatorhoek of een scherp gevormd onderdeel.
De leveringstoestand is van belang, omdat volledig behandeld materiaal niet noodzakelijk ongevoelig is voor fabricage. Een volledig behandelde plaat heeft de gespecificeerde magnetische behandeling aan de zijde van de producent voltooid, maar snijden en vormen kunnen de magnetische respons van de uiteindelijke lamel nog steeds verslechteren. Halfbehandeld niet-georiënteerd staal is sterker afhankelijk van de latere gloei- en vormgevingsvolgorde van de afnemer. Een kern die is samengesteld uit platen die vóór de fabricage zijn getest, kan daardoor een hoger verlies hebben dan het certificaat suggereert.
Thermisch vlakmaken richt zich zowel op geometrie als op spanning. Een warmtebehandeling kan restspanning door walsen, snijden of hanteren verminderen en de vlakheid verbeteren, maar blootstelling aan temperatuur beïnvloedt ook de korrelstructuur, het gedrag van de deklaag en de magnetische eigenschappen. ASTM A804/A804M heeft specifiek betrekking op thermisch vlakgemaakt korrelgeoriënteerd materiaal dat als lamelmateriaal voor transformatorkernen wordt gebruikt. Die kwalificatie is belangrijk: een waarde voor thermisch vlakgemaakt, unidirectioneel getest bandstaal beschrijft niet automatisch een geschoren, gestapelde en vastgeklemde kern.
Mechanisch klemmen introduceert een andere spanningsbron. Overmatige druk, ongelijkmatig stapelen, strak wikkelen of plaatselijk contact met bramen kan magnetostrictie en domeinbeweging beperken. Problemen met vlakheid kunnen tussen lamellen spleten of puntcontacten veroorzaken, waardoor de fluxverdeling verandert en het lokale verlies toeneemt. Thermisch vlakmaken is geen algemene herstelstap die elk verwerkingseffect uitwist. Het resultaat hangt af van de voorafgaande vervorming, de warmtebehandeling, de staalsoort en het coatingsysteem.
Domeinverfijning en oppervlakteconditie
Domeinverfijning verkleint de afstand waarover magnetische domeinen omkeren, waardoor de energie die met de beweging van domeinwanden samenhangt wordt beperkt en het verlies onder geschikte omstandigheden afneemt. Laserschrijven is een methode die bij korrelgeoriënteerd staal wordt toegepast. Hierbij worden smalle, gecontroleerde verstoringen in het oppervlak aangebracht die de domeinen in de plaat onderverdelen. De behandeling is niet gelijkwaardig aan een verandering van het siliciumpercentage in het basismateriaal, en het effect ervan moet worden beschouwd in samenhang met de gespecificeerde testinductie van de kwaliteit.
ASTM A876 maakt onderscheid tussen korrelgeoriënteerde kwaliteiten en testomstandigheden, waaronder conventionele kwaliteiten die bij 1,5 T worden aangeduid en andere kwaliteiten die bij 1,7 T worden aangeduid. Het vergelijken van verlieswaarden bij deze verschillende inducties kan tot een onjuiste rangschikking leiden. De frequentie, inductie, walsrichting, proefstukmethode en leveringstoestand moeten bij elke opgegeven magnetische waarde worden vermeld.
De deklaag heeft twee functies. Zij isoleert aangrenzende lamellen elektrisch, verhoogt de weerstand tussen de lamellen en vermindert circulerende wervelstromen, en beïnvloedt tegelijkertijd de spanning, ponsbaarheid, compatibiliteit met warmtebehandeling en het stapelgedrag. ASTM A976 biedt het classificatiekader voor isolerende deklagen van elektrotechnisch staal. Een beschadigde deklaag, geleidende braam, overmatige laagdikte of slecht contactpatroon kan het verlies van de samengestelde kern veranderen, zelfs wanneer het stalen basismateriaal aan de pla dezelfde specificatie voldoet.
De oppervlakteconditie beïnvloedt ook de spanning. Ruwheid, krassen, oxide-resten en niet-uniformiteit van de deklaag kunnen lokale contactpunten creëren of de plaat tijdens het stapelen belemmeren. Laserschrijven, coatingspanning en schade aan de snijrand na het snijden kunnen gezamenlijk optreden in plaats van onafhankelijk van elkaar. Dunne lamellen helpen het klassieke wervelstroomverlies te verminderen, maar een dunnere plaat heft geen hysterese- of extra verlies op dat door een ongunstige textuur, restspanning of ongunstige bekrachtiging wordt veroorzaakt.
Daarom is de relevante vraag niet eenvoudigweg welke kwaliteit werd geleverd. De vraag is of de gespecificeerde kwaliteit, verwerkingstoestand, textuur, oppervlakte-isolatie, snijpraktijk, spanningsarmbehandeling en kernassemblage het vereiste verlies opleveren bij de werkelijke frequentie en inductie. De afgewerkte kern is het magnetische onderdeel dat wordt gebruikt; de oorspronkelijke test aan vlak bandstaal is slechts één gecontroleerde meting binnen zijn productiegeschiedenis.
Transformator- en machinekernen ontwerpen op basis van materiaaleigenschappen
Een kern wordt niet blootgesteld aan dezelfde magnetische toestand als die welke wordt gebruikt om een plaatstaalkwaliteit te classificeren. Het materiaal wordt in een bepaalde geometrie gesneden, geïsoleerd, gestapeld, geklemd en door een specifieke golfvorm aangedreven. Elke stap kan de magnetische respons van het uiteindelijke onderdeel veranderen. Een kwaliteitsnaam identificeert daarom een materiaalklasse en een gespecificeerde testconditie, geen gegarandeerde verlieswaarde voor elke geassembleerde kern.
Het onderscheid tussen leveringstoestanden is in de ontwerpfase van belang. ASTM A677 heeft betrekking op volledig verwerkt niet-georiënteerd elektrotechnisch staal, dat voornamelijk wordt gebruikt in magnetische apparaten van 50 en 60 Hz; de kwaliteiten worden geclassificeerd op basis van het maximale kernverlies, gemeten bij 60 Hz en 1,5 T volgens de Epstein-testmethode. ASTM A683 heeft betrekking op halfverwerkt niet-georiënteerd staal, terwijl ASTM A876 volledig verwerkt korrelgeoriënteerd staal behandelt. IEC 60404-8-3:2023 specificeert koudgewalste band en plaat van niet-georiënteerd elektrotechnisch staal, geleverd in halfverwerkte toestand, terwijl IEC 60404-8-7:2017 betrekking heeft op volledig verwerkt korrelgeoriënteerd materiaal.
Deze normen beschrijven geen onderling uitwisselbare producten. Ze beschrijven verschillende combinaties van samenstelling, textuur, verwerking, magnetische beproeving en leveringstoestand.
Transformator-kernen en de voorkeursrichting van de flux
Een transformator-kern wordt zo ontworpen dat het grootste deel van de wisselende flux een gecontroleerd traject volgt door de walsrichting van korrelgeoriënteerd elektrotechnisch staal. In volledig verwerkt korrelgeoriënteerd staal zorgt een sterke Goss-textuur ervoor dat veel kristalrichtingen gunstig georiënteerd zijn ten opzichte van de walsrichting. Magnetisatie vereist in die richting vervolgens een kleiner veld dan bij een willekeurig georiënteerd aggregaat, in het bijzonder bij de inductie en frequentie die voor het ontwerp worden gebruikt.
Daarom worden transformatorlaminaties niet eenvoudigweg als een stapel identieke rechthoeken gerangschikt. De band wordt gesneden en georiënteerd zodat de flux langs benen en jukken loopt met zo weinig mogelijk abrupte richtingsveranderingen. Step-lapverbindingen en vergelijkbare voegconfiguraties spreiden de overgang over meerdere laminaties, in plaats van de volledige flux te dwingen één scherpe stompe verbinding te kruisen. Het doel is niet alleen een korter magnetisch traject. Het is ook een lagere concentratie van het lokale magnetiserende veld en een geringere verstoring van de voorkeursoriëntatie van de textuur.
ASTM A876 heeft betrekking op laag-koolstofhoudende, silicium-ijzeren korrelgeoriënteerde staalsoorten met ongeveer 3,2% silicium en omvat conventionele, hoogpermeabele en lasergegraveerde kwaliteiten. De aanduiding van de testinductie moet aan elke gerapporteerde eigenschap gekoppeld blijven: conventionele korrelgeoriënteerde kwaliteiten zijn aangewezen voor beproeving bij 1,5 T, terwijl andere korrelgeoriënteerde kwaliteiten volgens de in 2024 door ASTM International beschreven ASTM-classificatiepraktijk zijn aangewezen voor beproeving bij 1,7 T. Een verlieswaarde bij 1,5 T kan niet zonder meer worden vergeleken met een waarde bij 1,7 T.
ASTM A804/A804M is hoofdzakelijk bedoeld voor unidirectionele metingen van magnetische wisselstroomeigenschappen aan thermisch vlakgewalst korrelgeoriënteerd staal. De resultaten zijn vergelijkbaar met de 25-cm-Epsteinmethode, maar de testopstelling verschilt nog steeds van een voltooide transformator met verbindingen, hoeken, klemonderdelen en door de wikkeling veroorzaakte velden. De walsrichting en de oriëntatie van het proefstuk maken deel uit van de meetdefinitie.
Korreloriëntatie vermindert één component van de magnetische belasting; zij elimineert de drie fysische bronnen van kernverlies niet. De studie van het Karlsruhe Institute of Technology uit 2017 maakt onderscheid tussen hystereseverlies, klassiek wervelstroomverlies en excess loss. De beweging van domeinwanden draagt bij aan het hystereseverlies. Wisselende flux induceert wervelstromen, waarvan de omvang wordt beïnvloed door de dikte van de laminatie, de elektrische soortelijke weerstand en de isolatie tussen de platen. Excess loss vertegenwoordigt aanvullende dynamische effecten die samenhangen met domeinprocessen en lokale magnetische inhomogeniteit. Silicium, aluminium, dunne band, oppervlakte-isolatie en textuur kunnen deze termen op verschillende manieren beïnvloeden.
Een transformatorontwerper moet de voorkeursrichting van het staal daarom afstemmen op het fluxtraject en dit voordeel vervolgens tijdens de fabricage behouden. Een plaat met een laag gestandaardiseerd verlies kan slecht presteren als de gesneden randen, verbindingen of mechanisch belaste zones het gedrag van de geassembleerde kern domineren.
Roterende machines en veranderende flux in het plaatvlak
Het magnetische traject in een roterende machine is minder voorspelbaar. In statortanden, rugijzer en rotoronderdelen verandert de lokale fluxrichting naarmate de rotor beweegt en het wikkelingsveld roteert. Een groot deel van deze flux blijft in het vlak van de laminaties, maar de hoek ten opzichte van de walsrichting verandert voortdurend. Een korrelgeoriënteerde plaat zou haar sterkste respons slechts in bepaalde richtingen bieden en is daardoor slecht afgestemd op een kern die herhaaldelijk veranderende richtingen in het plaatvlak moet kunnen opnemen.
Volledig verwerkt niet-georiënteerd elektrotechnisch staal is daarom doorgaans de materiaalklasse die voor dergelijke trajecten wordt gebruikt. De kristallografische textuur wordt beheerst om richtingsverschillen te beperken, in plaats van één dominante gemakkelijke magnetisatierichting te creëren. De relevante keuze is nog steeds niet eenvoudigweg “veel silicium versus weinig silicium”. Zij omvat ook de gespecificeerde kwaliteit, nominale dikte, leveringstoestand, soortelijke weerstand, oppervlakte-isolatie, magnetische inductie, frequentie en verwerkingsgeschiedenis.
Halfverwerkt niet-georiënteerd staal vormt een andere ontwerpconditie. IEC 60404-8-3:2023 omvat nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm voor band en plaat die in halfverwerkte toestand worden geleverd, samen met magnetische eigenschappen, maattoleranties en inspectieprocedures. Eindgloeien kan deel uitmaken van de productieroute van de gebruiker. Daarom kan de magnetische toestand na ponsen en warmtebehandeling niet worden afgeleid uit een aanduiding voor volledig verwerkt materiaal. ASTM Subcommittee A06.02 vermeldt A683 voor halfverwerkt niet-georiënteerd staal en A677 voor volledig verwerkt niet-georiënteerd staal; deze aanduidingen mogen niet door elkaar worden vervangen.
Kernen van roterende machines ondervinden ook lokale fluxcomponenten die worden veroorzaakt door sleuven, verzadiging van tandpunten, harmonischen en mechanische asymmetrie. Deze velden kunnen verschillen van de sinusvormige, uniforme excitatie die in een catalogus of normtest wordt gebruikt. Het resulterende verlies kan daardoor toenemen, zelfs wanneer de nominale bedrijfsfrequentie ongewijzigd blijft. Dunne laminaties helpen het klassieke wervelstroomverlies te beperken, omdat elke geïsoleerde plaat het traject van de circulerende stroom begrenst. Dunner materiaal lost hysterese- of excess loss door beschadigde randen, spanning of vervormde flux echter niet automatisch op.
Stapeling, verbindingen en lokale spanningen
De voltooide kern bevat meer staal dan het magnetische circuit effectief benut. De stapelfactor is de verhouding tussen het volume massief staal en het totale gestapelde volume; het resterende deel wordt ingenomen door coating, oppervlakteruwheid, golving en kleine spleten. Een lagere stapelfactor vereist een hogere fluxdichtheid in het staal om dezelfde gemiddelde flux door de kerndoorsnede te produceren. Dat kan het verlies en de magnetiseringsstroom verhogen, ook al voldoet de afzonderlijke plaat nog steeds aan het oorspronkelijke Epstein-resultaat.
Elektrische isolatie tussen laminaties is essentieel om interlaminair wervelstroomverlies te beperken. ASTM A976 biedt het ASTM-classificatiekader voor isolerende coatings van elektrotechnisch staal. Een coating die beschadigd, verontreinigd of onvoldoende uitgehard is, of die sterker wordt samengedrukt dan onder de beoogde toestand, kan geleidende bruggen over meerdere platen vormen. Deze bruggen vergroten de wervelstroomlussen. De nominale staalkwaliteit is niet veranderd, maar het elektrische circuit in de stapel wel.
Snijden en ponsen veroorzaken een verdere afwijking tussen het gedrag van de plaat tijdens beproeving en dat van de kern. Scheren vervormt het materiaal plastisch nabij een rand, verandert lokale magnetische domeinen en kan het hysterese- en excess loss verhogen. Ponsen kan rond gaten en smalle tandgedeelten zwaardere vervorming veroorzaken. Een smalle beschadigde zone kan onevenredig belangrijk zijn wanneer zij een groot deel van een tand inneemt of wanneer de flux zich nabij de rand concentreert. Ontbramen, geschikt gereedschap, spanningsarm gloeien wanneer de leveringstoestand en coating dit toestaan, en een zorgvuldige beheersing van de snijspleet zijn middelen om deze nadelige invloed te beperken; geen daarvan wijzigt achteraf het gestandaardiseerde resultaat van de kwaliteit.
Bramen zijn zowel een mechanisch als een elektrisch gebrek. Een braam kan de effectieve spleet tussen aangrenzende laminaties verkleinen, de isolatie doorboren of verplaatsen en elektrisch geleidend contact door de stapel vormen. Ook kan een braam een plaatselijke geometrische uitstulping veroorzaken die tijdens het klemmen de spanning concentreert. Het resultaat is een gebied met een gewijzigde fluxdichtheid en aanvullende trajecten voor circulerende stromen.
Verbindingen verdienen afzonderlijke aandacht. Bij een transformatorhoek moet de flux van een been- of jukgedeelte naar een ander worden overgedragen. Zelfs een goed ontworpen step-lapverbinding voegt magnetische weerstand toe en veroorzaakt lokale randvelden. Een slechte passing, een te grote spleet, verkeerd uitgelijnde laminaties of een braam kan het veld op slechts enkele platen concentreren. Het gemeten verlies van de volledige kern kan dan hoger zijn dan de waarde die wordt geschat door een verlieswaarde per massa-eenheid van de plaat met de massa te vermenigvuldigen.
Klemkracht is nodig om de geometrie te handhaven, maar een te hoge of ongelijkmatige druk veroorzaakt elastische en plastische spanning. Spanning verandert de beweging van domeinwanden en kan de permeabiliteit verlagen, vooral nabij gaten, hoeken, verbindingen en smalle tanden. Hetzelfde effect treedt op wanneer laminaties tijdens het stapelen vervormen of wanneer een frame de thermische uitzetting beperkt. Bij het kernontwerp moeten daarom naast de staalaanduiding ook de drukverdeling, vlakheid, passing van de verbindingen, toestand van de coating en kwaliteit van de randen worden gespecificeerd.
De praktische regel is eenvoudig: selecteer het materiaal op basis van de magnetische richting en de testconditie en ontwerp vervolgens de productieroute zo dat deze eigenschappen de assemblage doorstaan. Een gestandaardiseerd resultaat behoort bij een welomschreven proefstuk. Een machinekern is een mechanisch belaste, geïsoleerde en van verbindingen voorziene magnetische structuur.
Een praktisch vergelijkingskader voor kwaliteiten elektrisch staal
Vergelijk gelijksoortige materialen
“Elektrisch staal” beschrijft verschillende materiaalklassen en niet één onderling uitwisselbaar product. Volledig verwerkt niet-georiënteerd staal, halfverwerkt niet-georiënteerd staal en volledig verwerkt georiënteerd staal kunnen allemaal elektrisch staal worden genoemd, terwijl ze voor verschillende magnetische circuits worden gebruikt en anders moeten worden vergeleken.
Volledig verwerkt niet-georiënteerd elektrisch staal wordt gekarakteriseerd nadat de fabrikant het magnetische verwerkingsproces heeft voltooid. De eigenschappen zijn bedoeld om in verschillende richtingen in het vlak relatief vergelijkbaar te zijn, hoewel ze nooit volmaakt isotroop zijn. ASTM A677 heeft voornamelijk betrekking op deze klasse voor magnetische apparaten van 50 en 60 Hz. De kwaliteiten worden ingedeeld op basis van het maximale kernverlies, gemeten bij 60 Hz en 1,5 T volgens de Epstein-testmethode. Die indeling is alleen bruikbaar wanneer het ontwerp rond dezelfde frequentie, inductie, proefstukmethode en leveringsconditie werkt.
Halfverwerkt niet-georiënteerd staal vormt een andere vergelijkingscategorie. De afnemer of verwerker kan na het ponsen, stansen of vormen een laatste gloeiing uitvoeren, waardoor het materiaal zijn gespecificeerde magnetische toestand kan ontwikkelen. ASTM A683 heeft betrekking op halfverwerkt niet-georiënteerd staal, terwijl IEC 60404-8-3:2023 koudgewalste band en plaat behandelt die in halfverwerkte toestand wordt geleverd. De IEC-norm omvat nominale dikten van 0,47, 0,50, 0,64, 0,65 en 0,79 mm. Een halfverwerkte plaat en een volledig verwerkte plaat met dezelfde nominale dikte zijn niet gelijkwaardig alleen omdat beide een verliesclassificatie hebben.
Georiënteerd elektrisch staal behoort weer tot een andere categorie. De Goss-textuur concentreert een gunstige kristallografische oriëntatie in de walsrichting, waardoor dit staal bijzonder geschikt is voor magnetische circuits waarin de flux deze richting volgt. ASTM A876 heeft betrekking op laag-koolstofhoudende silicium-ijzerkwaliteiten met ongeveer 3,2% silicium en omvat conventionele kwaliteiten, kwaliteiten met hoge permeabiliteit en met laser ingekerfde kwaliteiten. IEC 60404-8-7:2017 behandelt volledig verwerkte georiënteerde plaat met nominale dikten van 0,23, 0,27, 0,30 en 0,35 mm. Deze dunnere producten kunnen een lager wervelstroomverlies vertonen dan dikkere niet-georiënteerde plaat, maar daardoor zijn ze nog geen directe vervanging in een roterende machine met aanzienlijke dwarsflux of roterende flux.
| Vergelijkingsveld | Waarom het van belang is |
|---|---|
| Materiaalklasse | Bepaalt de richtingsafhankelijkheid en het beoogde magnetische circuit. |
| Leveringstoestand | Bepaalt of verdere warmtebehandeling door de gebruiker wordt verwacht. |
| Nominale dikte | Beïnvloedt de paden van klassieke wervelstromen. |
| Textuur en richting | Bepalen de richtingsafhankelijke permeabiliteit en het verlies. |
| Frequentie en inductie | Definiëren de magnetische bedrijfs- of beproevingsconditie. |
| Proefstukmethode | Definieert de geometrie en het magnetische pad. |
| Coating en assemblage | Bepalen de stroompaden tussen de lagen in de voltooide kern. |
De eerste vergelijkingsvraag luidt daarom niet: “Welke kwaliteit heeft het laagste getal?” De vraag is: “Behoren deze materialen tot dezelfde klasse, verkeren ze in dezelfde leveringstoestand en zijn ze bedoeld voor dezelfde magnetische toepassing?”
Een op normen gebaseerde checklist van eigenschappen
Een bruikbare vergelijking vermeldt de eigenschap samen met de meetomstandigheden. Begin met de norm en de kwaliteitsaanduiding en vermeld vervolgens of het materiaal volledig verwerkt of halfverwerkt is. De verwerkingstoestand beïnvloedt de permeabiliteit, hysteresis, het gedrag bij ponsen, restspanningen en het resultaat na een eventueel vereiste laatste gloeiing.
Vermeld de nominale dikte afzonderlijk van de gemeten dikte. De dikte beïnvloedt het klassieke wervelstroomverlies, omdat een wisselende flux kringstromen in de plaat induceert; door de lameldikte te verkleinen wordt hun af te leggen weg korter en neemt de elektrische weerstand in de relevante stroomlussen toe. Toch bepaalt de dikte op zichzelf niet het totale kernverlies. De in 2017 gepubliceerde KIT-studie splitst het verlies in een transformator-kern op in hysteresisverlies, klassiek wervelstroomverlies en overmatig verlies. Domeinwandbeweging veroorzaakt hysteresisverlies, terwijl veranderende flux wervelstromen induceert; overmatig verlies weerspiegelt aanvullende dynamische domeinprocessen. Een diktevergelijking die de andere twee bijdragen negeert, kan het bepalende mechanisme verkeerd identificeren.
De testfrequentie en inductie moeten naast iedere verlieswaarde worden vermeld. ASTM A677 gebruikt 60 Hz en 1,5 T als basis voor de classificatie. Bij georiënteerde kwaliteiten is bijzondere zorgvuldigheid vereist: de ASTM-praktijk onderscheidt conventionele kwaliteiten die zijn aangewezen voor beproeving bij 1,5 T van andere kwaliteiten die zijn aangewezen voor beproeving bij 1,7 T. Een waarde die bij 1,5 T is gemeten, kan niet rechtstreeks worden gerangschikt tegenover een waarde die bij 1,7 T is gemeten zonder rekening te houden met het verschillende punt op de magnetisatiecurve. Ook de frequentie verandert de verhouding tussen hysteresisverlies, wervelstroomverlies en overmatig verlies.
Vermeld de proefstukmethode. De Epstein-test middelt het magnetische gedrag over een gedefinieerde strokenassemblage, terwijl ASTM A804/A804M voornamelijk bedoeld is voor unidirectionele wisselstroommetingen aan thermisch vlakgewalst georiënteerd elektrisch staal dat als lamelmateriaal voor transformator- kernen wordt gebruikt. Resultaten volgens ASTM A804/A804M zijn vergelijkbaar met de 25-cm-Epsteinmethode, maar de methoden zijn geen onderling uitwisselbare aanduidingen. De meetrichting is even belangrijk. Vermeld bij niet-georiënteerd staal de richting of de middelingsprocedure. Geef bij georiënteerd staal de walsrichting, de dwarsrichting of de hoek tussen de flux en de walsrichting aan. Een resultaat voor georiënteerd staal dat parallel aan de walsrichting is gemeten, zegt weinig over een circuit dat door dwarsflux wordt gedomineerd.
De checklist moet ook de permeabiliteit omvatten en niet alleen het verlies. Een hoge permeabiliteit kan de magnetiseringsstroom en lokale fluxbelasting verminderen, zelfs wanneer de opgegeven waarde voor het kernverlies vergelijkbaar is. Uitlijning van de korrels kan de permeabiliteit in één richting verhogen, maar ook de anisotropie vergroten en hoekverbindingen, scheeflopende flux en dwarscomponenten moeilijker beheersbaar maken. Laserinkerving kan de domeinstructuur wijzigen en het verlies onder een gespecificeerde testconditie verminderen, maar maakt het richtingsafhankelijke gedrag niet ongedaan.
Leg ten slotte de classificatie van de isolerende deklaag en de toestand van het oppervlak na de fabricage vast. ASTM A976 biedt het classificatiekader voor isolerende deklagen van elektrisch staal. De dikte van de deklaag, de interlaminaire weerstand, de ponsbaarheid, de lasbaarheid en de spanningsrelaxatie na het snijden beïnvloeden allemaal de samengestelde kern. Een deklaag die de interlaminaire weerstand verhoogt, kan kringstromen tussen de lamellen verminderen, terwijl een te dikke deklaag of beschadigde raakvlakken de vulfactor en het gedrag van verbindingen kan veranderen.
Wanneer een lager nominaal verlies niet het volledige ontwer antwoord biedt
Een lager gecatalogiseerd verlies kan de verkeerde keuze zijn wanneer het is verkregen bij een andere inductie, frequentie, richting of proefstukmethode. De fout is vooral ernstig bij het vergelijken van georiënteerde en niet-georiënteerde materialen. Georiënteerd staal kan in de walsrichting een zeer laag verlies en een hoge permeabiliteit bieden, maar een motorstator ondervindt roterende flux en een transformatorverbinding bevat lokale fluxafwijkingen. Niet-georiënteerd staal levert maximale richtingsprestaties in voor een gelijkmatiger gedrag in het vlak, wat het magnetische circuit en het fabricageproces vaak vereenvoudigt.
Ook de verwerkbaarheid verandert het resultaat. Ponsen veroorzaakt beschadiging aan de randen en restspanningen, die het hysteresisverlies kunnen verhogen en de permeabiliteit kunnen verlagen. Halfverwerkt materiaal kan zijn magnetische eigenschappen tijdens een gecontroleerde laatste gloeiing herstellen, maar die stap stelt eisen aan atmosfeer, temperatuur, reinheid, bevestigingsmiddelen en afmetingen. Volledig verwerkt materiaal vermijdt deze specifieke bewerking, maar blijft gevoelig voor snijspanning, inklemming, buiging en verbindingsdruk.
Het silicium- en aluminiumgehalte draagt bij aan een hogere elektrische soortelijke weerstand en kan het wervelstroomverlies verminderen, maar de samenstelling vormt geen universele rangschikking van kwaliteiten. Textuur, korrelgrootte, beheersing van precipitaten, gloeigeschiedenis, deklaag en spanningstoestand kunnen zwaarder wegen dan een eenvoudige vergelijking van het siliciumgehalte. Dunne lamellen, isolerende deklagen, een hoger silicium- en aluminiumgehalte en korreloriëntatie zijn mechanismen voor verliesbeheersing — geen onderling uitwisselbare indicatoren van de algehele magnetische geschiktheid.
Een herbruikbaar vergelijkingskader is:
materiaalklasse; leverings- en verwerkingstoestand; nominale dikte; textuur en anisotropie; opgegeven permeabiliteit en verlies; testinductie; frequentie; proefstukmethode; magnetische richting; classificatie van de deklaag en interlaminaire weerstand; fabricage- en spanningstoestand; en het beoogde magnetische circuit.
Pas wanneer deze velden overeenkomen, of wanneer de verschillen ervan zijn gemodelleerd, mag de ene kwaliteit tegen de andere worden beoordeeld. De juiste vergelijking is afgestemd op de omstandigheden en niet op het etiket.
Bronnen
- [1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International standard, 2007. https://store.astm.org/a0677-07.html
- [2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International standard, 2017. https://store.astm.org/a0876-17r26.html
- [3] IEC 60404-8-7:2017. IEC standard, 2017. https://webstore.iec.ch/en/publication/32891
- [4] IEC 60404-8-3:2023. IEC standard, 2023. https://webstore.iec.ch/en/publication/68450
- [5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International standard, 2021. https://store.astm.org/a0804_a0804m-04r21.html
- [6] Transformer-core loss separation study. Karlsruhe Institute of Technology publication, 2017. https://publikationen.bibliothek.kit.edu/1000066142/4047647