




Ce qu’est l’acier électrique — et ce que sa désignation ne vous dit pas
L’acier électrique comme matériau pour circuits magnétiques
L’acier électrique est une famille de produits en tôle et en feuillard ferromagnétiques conçus pour conduire un flux magnétique alternatif avec des pertes maîtrisées. Il ne s’agit ni d’une composition unique, ni d’une texture unique, ni d’un état de transformation unique. Ce matériau constitue les tôles empilées ou le feuillard enroulé des moteurs, générateurs, transformateurs, réactances et autres circuits magnétiques, dans lesquels l’acier doit être aimanté et désaimanté de manière répétée sans convertir une quantité excessive d’énergie électrique en chaleur.
Cette fonction impose des exigences différentes de celles applicables à l’acier de construction. Un circuit magnétique doit présenter une perméabilité élevée à l’induction prévue en fonctionnement, des pertes dans le fer limitées à la fréquence prévue, une résistance mécanique suffisante pour la manutention, ainsi qu’une surface électriquement isolante entre les tôles adjacentes. L’acier est donc soumis à des opérations de fusion, de laminage, de recuit, de traitement de surface et, parfois, de traitement par déformation ou par laser afin de maîtriser sa réponse magnétique.
Trois classes d’acier électrique
- Non orienté entièrement fini
- Fourni avec l’état magnétique prévu déjà établi et conçu pour présenter un comportement magnétique relativement similaire dans le plan.
- Non orienté semi-fini
- Fourni avant le traitement thermique final d’amélioration magnétique effectué par l’utilisateur.
- À grains orientés entièrement fini
- Fourni avec une texture cristallographique fortement marquée qui favorise l’aimantation dans la direction de laminage.
| Classe de matériau | Directionnalité magnétique | État de livraison | Contexte de conception typique |
|---|---|---|---|
| Non orienté entièrement fini | Réponse relativement similaire dans le plan | État magnétique final établi | Machines tournantes |
| Non orienté semi-fini | Réponse relativement similaire dans le plan après la transformation finale | Transformation supplémentaire par l’utilisateur prévue | Composants de machines tournantes nécessitant un recuit final |
| À grains orientés entièrement fini | Forte préférence dans la direction de laminage | Entièrement fini avant la livraison | Circuits magnétiques de transformateurs |
Trois classes de produits doivent être distinguées. L’acier électrique non orienté entièrement transformé est destiné à présenter un comportement magnétique relativement similaire dans les différentes directions du plan de la tôle, ce qui en fait un matériau courant dans les machines tournantes. L’acier non orienté semi-transformé est livré avec l’attente d’une amélioration magnétique supplémentaire lors de l’opération de recuit final effectuée par l’utilisateur. L’acier électrique à grains orientés entièrement transformé est produit avec une texture cristallographique fortement marquée, généralement la texture de Goss, de sorte que l’aimantation dans le sens du laminage soit particulièrement favorable. Il s’agit de produits d’ingénierie différents, et non pas simplement de positions différentes sur une échelle de teneur en silicium.
Composantes des pertes dans le noyau
- Pertes par hystérésis Énergie dissipée par le déplacement irréversible des parois de domaines au cours des cycles d’aimantation.
- Pertes classiques par courants de Foucault Chaleur produite par les courants circulants induits à l’intérieur de la tôle conductrice.
- Pertes supplémentaires Pertes dynamiques additionnelles associées au déplacement des structures de domaines et aux interactions locales.
Les mécanismes de pertes expliquent pourquoi la tôle est feuilletée. L’étude menée en 2017 par le Karlsruhe Institute of Technology distingue, dans les pertes d’un circuit magnétique de transformateur, les pertes par hystérésis, les pertes classiques par courants de Foucault et les pertes supplémentaires. Les pertes par hystérésis résultent des aspects irréversibles du déplacement des parois de domaines lorsque le champ magnétique varie. Le flux alternatif induit également des courants de circulation dans l’acier ; ces courants de Foucault classiques dissipent de l’énergie par effet Joule du fait de la résistance électrique. Les pertes supplémentaires correspondent à des pertes dynamiques additionnelles associées au déplacement des structures de domaines et à leurs interactions locales.
Une tôle mince réduit le trajet disponible pour les courants de Foucault. Un revêtement isolant sépare électriquement chaque tôle de la suivante. Une teneur accrue en silicium et en aluminium augmente généralement la résistivité électrique, tandis que les procédés de fabrication et le contrôle de la texture influencent le déplacement des parois de domaines et la perméabilité. L’orientation des grains peut réduire les pertes dans une direction privilégiée. Aucune de ces mesures ne constitue une règle universelle de classement : l’épaisseur, la composition chimique, la texture, le revêtement, le recuit, les contraintes et l’induction de fonctionnement agissent conjointement.
Désignation de nuance et propriété magnétique mesurée
Une désignation de nuance n’a de signification qu’en lien avec la norme applicable et l’état de livraison. Un nom imprimé sur un certificat de laminage n’indique pas, à lui seul, une propriété magnétique unique qui pourrait être transposée sans modification à toutes les conceptions de circuits magnétiques. La désignation identifie une classe et un cadre de spécification ; le résultat mesuré correspond à une condition d’essai.
| Norme | Domaine d’application | Livraison ou fonction |
|---|---|---|
| ASTM A677 | Acier électrique non orienté entièrement fini | Spécification du matériau |
| ASTM A683 | Acier électrique non orienté semi-fini | Spécification du matériau |
| ASTM A876 | Acier électrique à grains orientés entièrement fini | Spécification du matériau |
| ASTM A976 | Revêtements isolants pour acier électrique | Classification des revêtements |
| ASTM A804/A804M | Mesures magnétiques unidirectionnelles | Méthode d’essai |
ASTM International fournit une cartographie utile des normes par l’intermédiaire du sous-comité A06.02. ASTM A677 couvre les aciers électriques non orientés entièrement transformés, ASTM A683 couvre les aciers électriques non orientés semi-transformés, ASTM A876 couvre les aciers électriques à grains orientés entièrement transformés et ASTM A976 classe les revêtements isolants des aciers électriques. La distinction entre A677 et A683 n’est pas simplement cosmétique. La première décrit un matériau livré dans un état magnétique fini, tandis que la seconde concerne un matériau dont le traitement final peut modifier les propriétés magnétiques.
ASTM A677 classe les nuances d’acier électrique non orienté entièrement fini selon la perte maximale dans le noyau à 60 Hz et 1,5 T, au moyen de la méthode Epstein. Strong evidence
[1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International. ASTM International standard, 2007.Dans le cadre de l’ASTM A677, les nuances destinées principalement aux dispositifs magnétiques fonctionnant à 50 et 60 Hz sont classées selon la perte maximale dans le fer mesurée à 60 Hz et à 1,5 T au moyen de la méthode d’essai Epstein, comme le précise l’édition de 2007 citée ici. Ainsi, une valeur de perte indiquée selon l’A677 doit être lue comme « perte à 60 Hz, 1,5 T, selon Epstein », et non comme une constante indépendante de la fréquence. Une valeur mesurée à 1,0 T ou à 400 Hz répond à une question différente.
| Désignation des aciers à grains orientés | Induction d’essai spécifiée |
|---|---|
| Nuances conventionnelles | 1,5 T |
| Autres nuances à grains orientés | 1,7 T |
Les désignations des aciers à grains orientés exigent encore davantage de précautions. ASTM A876, citée dans son édition de 2017, couvre les aciers fer-silicium à grains orientés faiblement carbonés contenant environ 3,2 % de silicium et comprend les nuances conventionnelles, à haute perméabilité et inscrites au laser. La pratique ASTM distingue les nuances conventionnelles à grains orientés désignées pour des essais à 1,5 T des autres nuances à grains orientés désignées pour des essais à 1,7 T. Une nuance associée à une perte déclarée plus faible à une induction donnée ne peut pas être déclarée supérieure à une autre nuance essayée à une induction différente.
La norme IEC 60404-8-3:2023 couvre les feuillards et tôles d’acier électrique non orienté laminés à froid et livrés à l’état semi-transformé. Ses épaisseurs nominales comprennent 0,47, 0,50, 0,64, 0,65 et 0,79 mm, avec des exigences relatives aux propriétés magnétiques, aux dimensions, aux tolérances et au contrôle. La norme IEC 60404-8-7:2017 couvre les feuillards et tôles à grains orientés laminés à froid et livrés à l’état entièrement transformé, notamment les matériaux à texture de Goss d’épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm. Ces désignations d’épaisseur décrivent des produits compris dans une norme ; elles ne prédisent pas le comportement complet d’un circuit magnétique assemblé en matière de pertes.
La teneur en silicium présente la même limitation. La description d’environ 3,2 % de silicium figurant dans l’ASTM A876 identifie une plage de composition chimique importante pour les aciers à grains orientés couverts par cette norme, mais le seul pourcentage de silicium ne révèle ni la précision de la texture, ni l’affinement des domaines, ni le comportement du revêtement, ni la sensibilité aux contraintes, ni la perte mesurée. Deux aciers présentant des teneurs en silicium similaires peuvent réagir différemment en raison de différences dans leur laminage, leur recuit, leur taille de grain et leur texture.
Pourquoi la fréquence, l’induction, la direction et la méthode d’essai des éprouvettes sont importantes
Les pertes dans le fer dépendent des conditions d’essai. La fréquence modifie le nombre de cycles d’aimantation par seconde et change la contribution relative des pertes par hystérésis, des pertes par courants de Foucault et des pertes supplémentaires. L’induction modifie l’excursion magnétique et peut amener le matériau dans une zone où le comportement des parois de domaines et la saturation locale entraînent une perte beaucoup plus élevée. L’épaisseur joue un rôle particulièrement important dans les pertes par courants de Foucault, mais elle ne peut pas être dissociée de la résistivité et de la qualité de l’isolation.
La direction est déterminante pour l’acier à grains orientés. Son trajet magnétique favorable se situe essentiellement dans le sens du laminage, tandis qu’un trajet transversal ou oblique peut présenter une perméabilité et des pertes différentes. L’acier non orienté est moins directionnel, mais il n’est pas parfaitement indépendant de la direction. Les arêtes découpées, les contraintes de poinçonnage, le pliage, les joints et le serrage peuvent également modifier le résultat par rapport à la valeur mesurée sur une tôle non déformée.
ASTM A804/A804M fournit des mesures unidirectionnelles sur de l’acier électrique à grains orientés aplati thermiquement, avec des résultats comparables à ceux de la méthode Epstein à 25 cm. Strong evidence
La méthode d’essai des éprouvettes définit la géométrie et le circuit magnétique utilisés pour obtenir la valeur. ASTM A804/A804M, citée dans son édition de 2021, est principalement destinée aux mesures magnétiques en courant alternatif unidirectionnel sur de l’acier électrique à grains orientés aplani thermiquement, utilisé comme matériau de base pour les tôles feuilletées des transformateurs. Ses résultats sont comparables à ceux de la méthode Epstein à 25 cm, mais cette affirmation ne rend pas pour autant tous les essais magnétiques interchangeables. Un résultat obtenu sur une bande unique ou en configuration unidirectionnelle et un résultat Epstein doivent être identifiés par leur méthode, leur direction et la préparation de l’éprouvette.
Champs minimaux pour une comparaison rigoureuse
- Classe de matériau Indiquer s’il s’agit d’un acier non orienté, à grains orientés ou non orienté semi-fini.
- Norme et désignation Nommer la spécification applicable et le référentiel de nuances.
- État de livraison Préciser si le produit est entièrement fini ou semi-fini.
- Épaisseur Consigner l’épaisseur nominale séparément de la nuance.
- Conditions magnétiques Indiquer la fréquence, l’induction maximale, la forme d’onde le cas échéant et la direction de laminage le cas échéant.
- Conditions d’essai et de surface Identifier la méthode appliquée à l’éprouvette et l’état du revêtement.
Un format de comparaison fiable comprend donc la classe du matériau, la norme et la désignation, l’état de livraison, l’épaisseur nominale, la fréquence, l’induction de crête, le sens du laminage lorsqu’il est pertinent, la méthode d’essai des éprouvettes et l’état du revêtement. « Acier à grains orientés de 0,30 mm » est une indication incomplète. « Acier à grains orientés entièrement transformé, IEC 60404-8-7:2017, 0,30 mm, mesuré dans le sens du laminage à une fréquence et une induction indiquées, selon une méthode indiquée » peut être comparé de manière responsable.
Une valeur de perte dans le fer dépourvue de ces conditions n’est pas une caractéristique de performance transférable. Ce n’est qu’une mesure isolée.
Les trois classes de matériaux : non orienté, à grains orientés et semi-transformé
L’acier électrique ne constitue pas une seule catégorie de matériaux avec un classement unique allant du « faible taux de silicium » au « taux élevé de silicium ». La première distinction concerne la classe de livraison et la structure cristallographique : acier électrique non orienté entièrement transformé, acier électrique à grains orientés entièrement transformé, ou acier électrique non orienté semi-transformé. Chaque classe parvient à l’utilisateur dans un état métallurgique différent, est mesurée selon des directions magnétiques et des conditions d’essai différentes, et peut réagir différemment au poinçonnage, au détensionnement, au revêtement et à l’assemblage.
Le sous-comité A06.02 de l’ASTM fournit une cartographie utile des normes. La norme ASTM A677 couvre les aciers électriques non orientés entièrement transformés ; la norme ASTM A683 couvre les aciers électriques non orientés semi-transformés ; la norme ASTM A876 couvre les aciers électriques à grains orientés entièrement transformés ; et la norme ASTM A976 classe les revêtements isolants des aciers électriques. Les documents IEC correspondants ajoutent une distinction importante : la norme IEC 60404-8-3:2023 couvre les feuillards et tôles d’acier électrique non orienté laminés à froid et livrés à l’état semi-transformé, tandis que la norme IEC 60404-8-7:2017 couvre les feuillards et tôles d’acier électrique à grains orientés laminés à froid et livrés à l’état entièrement transformé.
Le résultat magnétique ne peut pas être déduit du seul nom de la nuance. La fréquence, l’induction maximale, la méthode d’essai des éprouvettes, la direction de laminage, l’épaisseur, le revêtement et l’état de livraison doivent accompagner toute valeur annoncée de pertes dans le noyau ou de perméabilité.
Acier électrique non orienté entièrement transformé
L’acier électrique non orienté entièrement transformé est conçu de manière à ce que ses propriétés magnétiques soient pour l’essentiel établies avant que le matériau n’atteigne le fabricant du composant. Ses grains ne présentent pas l’orientation préférentielle marquée caractéristique de l’acier à grains orientés de qualité transformateur. En revanche, la réponse magnétique dans le plan est approximativement isotrope : le flux peut circuler dans différentes directions de la tôle sans bénéficier de l’avantage très important dans la direction de laminage associé à une texture de Goss. Le terme « approximativement » est important. La transformation produit néanmoins une texture, des contraintes résiduelles, des effets de bord et des différences directionnelles ; « non orienté » ne signifie donc pas parfaitement indépendant de la direction.
La norme ASTM A677, citée par ASTM International en 2007, couvre les aciers électriques non orientés entièrement transformés utilisés principalement dans des dispositifs magnétiques fonctionnant à 50 et 60 Hz. Leurs nuances sont classées selon la perte maximale dans le noyau mesurée à 60 Hz et 1,5 T, au moyen de la méthode d’essai Epstein. Cette désignation constitue une classification fondée sur un essai, et non une valeur universelle de pertes applicable à tout moteur, générateur ou inductance. Une éprouvette essayée à une autre induction, à une autre fréquence ou avec une autre forme d’onde peut donner un résultat différent. Le résultat Epstein ne permet pas non plus de prédire automatiquement le comportement magnétique d’un noyau poinçonné et assemblé, dans lequel les contraintes de découpe, les bavures, les joints, le serrage et les distorsions locales du flux influencent les pertes.
La tôle non orientée est donc associée aux circuits magnétiques dans lesquels le flux change de direction autour de la machine ou du composant. Les stators de moteurs et de générateurs en constituent l’exemple classique, bien que la classe de matériau elle-même n’impose pas une conception particulière de la machine. L’absence d’une orientation marquée dans une seule direction rend la réponse moyenne dans le plan plus utile lorsque le trajet du flux tourne ou emprunte plusieurs directions de la tôle.
Les pertes dans le noyau ont plusieurs sources physiques distinctes. L’étude publiée en 2017 par le Karlsruhe Institute of Technology distingue, dans les pertes d’un noyau de transformateur, les contributions de l’hystérésis, des courants de Foucault classiques et des pertes en excès. Les pertes par hystérésis accompagnent le déplacement des parois de domaines lorsque l’aimantation s’inverse. Les pertes classiques par courants de Foucault apparaissent lorsque la variation du flux induit des courants circulants dans la tôle conductrice. Les pertes en excès rendent compte d’effets dynamiques supplémentaires associés au déplacement des structures de domaines et à leurs interactions locales. La perte dans le noyau indiquée pour une nuance correspond à la mesure combinée obtenue dans des conditions spécifiées, et non à une mesure directe d’un seul mécanisme.
L’épaisseur est particulièrement liée à la contribution des courants de Foucault classiques, car des laminations plus minces limitent la taille des boucles de courant. L’isolation électrique entre les laminations remplit la même fonction électrique fondamentale à l’échelle du paquet. Une teneur accrue en silicium et en aluminium peut augmenter la résistivité électrique et réduire les pertes par courants de Foucault, mais la composition influe également sur l’induction à saturation, la ductilité, la réponse aux opérations de transformation et la texture. Le pourcentage de silicium constitue donc une variable de conception, et non un substitut à la classification du matériau ou à la mesure des pertes.
Le matériau entièrement transformé peut néanmoins subir des modifications de ses propriétés au cours de la fabrication. Le poinçonnage introduit une déformation plastique et des contraintes résiduelles à proximité des bords découpés. Le soudage, le serrage et les pliages à faible rayon peuvent modifier la perméabilité locale et accroître les pertes. Le terme « transformé » décrit l’état de livraison de l’acier ; il ne garantit pas qu’un noyau fini conserve le résultat obtenu par le fournisseur lors de l’essai sur tôle.
Acier électrique à grains orientés entièrement transformé
Texture de Goss Texture cristallographique de l’acier électrique à grains orientés qui place une direction favorable d’aimantation facile approximativement le long de la direction de laminage.
L’acier électrique à grains orientés entièrement transformé est conçu intentionnellement pour présenter une forte orientation cristallographique préférentielle. Dans la texture habituelle des aciers destinés aux transformateurs, la direction d’aimantation facile est étroitement alignée sur la direction de laminage. Le comportement magnétique est donc fortement directionnel : la perméabilité est élevée et les pertes sont relativement favorables lorsque le flux suit la direction de laminage, tandis que le comportement transversal ou dans la direction perpendiculaire au laminage peut être sensiblement différent. Une nuance à grains orientés ne doit jamais être décrite au moyen d’une seule valeur magnétique non associée à une direction.[2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International. ASTM International standard, 2017.[3] IEC 60404-8-7:2017. International Electrotechnical Commission. IEC standard, 2017.
La norme ASTM A876, identifiée par ASTM International en 2017, couvre les aciers au silicium fer-carbone à grains orientés à faible teneur en carbone, contenant environ 3,2 % de silicium, et comprend des nuances conventionnelles, à haute perméabilité et scribed au laser. La norme IEC 60404-8-7:2017 couvre les feuillards et tôles à grains orientés laminés à froid et livrés à l’état entièrement transformé. Les épaisseurs nominales indiquées comprennent 0,23, 0,27, 0,30 et 0,35 mm, soit des valeurs sensiblement inférieures aux épaisseurs nominales des aciers non orientés semi-transformés spécifiées dans la norme IEC 60404-8-3:2023.
Ces épaisseurs ne constituent pas une échelle universelle de performances. L’orientation des grains, le raffinement des domaines, le revêtement, l’état de contrainte et la condition d’essai magnétique y contribuent tous. Le scribing au laser, par exemple, est un traitement de contrôle des domaines destiné à modifier le comportement magnétique ; il ne transforme pas une tôle à grains orientés en tôle non orientée.
La pratique de l’ASTM distingue également les nuances conventionnelles à grains orientés désignées pour être essayées à 1,5 T des autres nuances à grains orientés désignées pour être essayées à 1,7 T. L’induction doit être indiquée avec la valeur de la propriété. L’expression « perte dans le noyau d’une nuance à grains orientés » est incomplète si elle ne précise pas la fréquence, l’induction, la méthode d’essai des éprouvettes et la direction. La norme ASTM A804/A804M:2021 est principalement destinée aux mesures magnétiques en courant alternatif unidirectionnel sur de l’acier électrique à grains orientés aplati thermiquement, utilisé comme matériau de laminations pour noyaux de transformateurs. Ses résultats sont comparables à ceux de la méthode Epstein de 25 cm, mais cette comparaison dépend toujours de l’éprouvette et de la procédure définies.
L’orientation des grains favorise les conceptions de noyaux de transformateurs dans lesquelles le trajet principal du flux peut être disposé suivant la direction de laminage. Les joints interrompent ce trajet, et le flux local peut se détourner transversalement à la tôle à proximité des angles ou des zones à recouvrement gradué. La propriété mesurée dans la direction de laminage décrit donc une direction critique du matériau, et non chaque point d’un noyau assemblé.
Acier électrique non orienté semi-transformé
L’acier électrique non orienté semi-transformé parvient au fabricant avant que son état magnétique final ne soit établi. Les opérations ultérieures — généralement un poinçonnage suivi d’un traitement thermique spécifié — restent déterminantes pour la structure des grains, les contraintes résiduelles, le contrôle du carbone, l’état de l’isolation et les pertes magnétiques. L’état de livraison fait partie intégrante de la description de la nuance et ne constitue pas une simple remarque secondaire.[4] IEC 60404-8-3:2023. International Electrotechnical Commission. IEC standard, 2023.
La norme IEC 60404-8-3:2023 couvre les feuillards et tôles d’acier électrique non orienté laminés à froid et livrés à l’état semi-transformé, avec des épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm. La norme traite des propriétés magnétiques, des tolérances dimensionnelles et des procédures d’inspection. La norme ASTM A683 occupe la position correspondante des aciers non orientés semi-transformés dans la cartographie des normes du sous-comité A06.02 de l’ASTM.
Semi-fini État de livraison dans lequel l’utilisateur doit effectuer une transformation supplémentaire, généralement une opération de recuit final, avant que l’état magnétique prévu soit établi.
La propriété mesurée sur une tôle semi-transformée avant le traitement thermique du fabricant n’est pas nécessairement égale à celle obtenue après ce traitement. Le poinçonnage peut introduire une déformation et endommager les bords ; le cycle thermique ultérieur peut réduire certaines contraintes et modifier la réponse magnétique finale. La température, la durée, l’atmosphère, les pratiques de traitement au four, la géométrie du composant et la résistance du revêtement peuvent toutes avoir une influence. Deux noyaux fabriqués à partir de la même désignation de livraison peuvent donc différer si leurs historiques de fabrication sont différents.
Cette classe est souvent confondue avec l’acier non orienté entièrement transformé, car tous deux sont non orientés et peuvent être utilisés dans les circuits magnétiques de machines tournantes. La distinction réside dans le fait que la voie de transformation magnétique n’est pas achevée. L’épaisseur, la teneur en silicium et le terme « non orienté » ne permettent pas de déterminer si un traitement ultérieur est prévu. Il faut d’abord vérifier la norme applicable et l’état de livraison ; ce n’est qu’ensuite que la fréquence, l’induction, la direction, la méthode d’essai des éprouvettes et les composantes des pertes indiquées permettent une comparaison pertinente.
Comment les normes ASTM et IEC organisent les nuances d’aciers électriques
Les normes relatives aux aciers électriques ne constituent pas un tableau universel unique des nuances. Elles classent les matériaux selon leur classe magnétique, leur état de transformation, leur forme de produit, leurs conditions d’essai et leur revêtement isolant de surface. Une désignation figurant dans un document ne peut donc pas être interprétée comme le substitut direct d’une désignation figurant dans un autre.
La principale classification ASTM provient du sous-comité A06.02. ASTM A677 couvre les aciers électriques non orientés entièrement transformés ; ASTM A683 couvre les aciers électriques non orientés semi-transformés ; ASTM A876 couvre les aciers électriques à grains orientés entièrement transformés ; et ASTM A976 classe les revêtements isolants des aciers électriques. Ces documents ont des fonctions différentes. A677 et A876 sont des spécifications de matériau, A976 concerne la classification des revêtements, et des normes d’essai telles que ASTM A804/A804M définissent la manière dont certaines propriétés magnétiques sont mesurées.
Les documents IEC organisent les matériaux d’une manière comparable, mais non identique. IEC 60404-8-3:2023 couvre les bandes et tôles d’acier électrique non orienté laminées à froid et livrées à l’état semi-transformé. IEC 60404-8-7:2017 couvre les bandes et tôles d’acier électrique à grains orientés laminées à froid et livrées à l’état entièrement transformé. Ces normes définissent les catégories de produits autorisées et les propriétés requises ; elles ne transforment pas l’épaisseur, la teneur en silicium ou une classe de revêtement en un classement universel des performances.
ASTM A677 et les nuances non orientées entièrement transformées
ASTM A677 est la spécification applicable aux aciers électriques non orientés entièrement transformés, utilisés principalement dans les dispositifs magnétiques fonctionnant à 50 et 60 Hz. « Non orienté » signifie que les propriétés magnétiques ne sont pas concentrées dans une seule direction de laminage délibérément développée, comme dans le cas de l’acier pour transformateurs à grains orientés. Le matériau est fourni dans un état magnétique fini ; l’acheteur n’est donc pas censé effectuer le recuit final de détente qui caractérise la pratique des produits semi-transformés.
Selon ASTM A677, les nuances sont classées en fonction de la perte dans le fer maximale mesurée à 60 Hz et à 1,5 T selon la méthode d’essai Epstein, d’après la description d’ASTM International publiée en 2007. Cette formulation comporte quatre précisions indispensables : perte maximale, 60 Hz, 1,5 T et éprouvettes Epstein. Si l’une d’elles est supprimée, la comparaison des nuances devient incomplète. Une perte mesurée à 50 Hz, à une induction différente ou avec une géométrie d’éprouvette différente ne correspond pas à la même propriété déclarée.
La désignation « entièrement transformé » ne renseigne pas non plus, à elle seule, sur la répartition exacte entre pertes par hystérésis, pertes classiques par courants de Foucault et pertes excédentaires. L’étude publiée en 2017 par le Karlsruhe Institute of Technology considère ces pertes comme des contributions distinctes aux pertes dans le fer d’un noyau de transformateur. Le déplacement des parois de domaines contribue aux pertes par hystérésis. Le flux alternatif engendre des courants induits dans la tôle, produisant des pertes classiques par courants de Foucault, tandis que les pertes excédentaires représentent des processus dynamiques supplémentaires au sein des domaines. La taille des grains, la texture, les contraintes résiduelles, l’épaisseur des tôles et l’isolation électrique influencent cet équilibre.
ASTM A677 doit donc être comprise comme un cadre défini de spécification et d’essai, et non comme l’affirmation que toute nuance non orientée se comportera de manière identique dans un moteur, une réactance ou un composant haute fréquence. L’induction d’essai de 1,5 T fait partie de la classification de la nuance. Elle ne constitue pas une limite générale de fonctionnement.
ASTM A683 concerne la catégorie voisine des aciers électriques non orientés semi-transformés. Sa présence dans la classification des normes A06.02 est importante, car la tôle semi-transformée est livrée dans un état qui nécessite un traitement ultérieur, généralement une opération de recuit final, avant que son état magnétique prévu soit établi. A677 et A683 distinguent donc l’état de livraison aussi bien que la classe magnétique. Désigner simplement les deux produits comme des « aciers électriques non orientés » masque une différence de fabrication qui peut modifier le résultat mesuré après l’étape de transformation effectuée par l’utilisateur.
ASTM A876 et les désignations des aciers à grains orientés
ASTM A876 couvre les aciers électriques au silicium-fer à grains orientés, à faible teneur en carbone, entièrement transformés et contenant environ 3,2 % de silicium, selon la description d’ASTM International publiée en 2017. Leur texture cristallographique est développée de manière à favoriser fortement le comportement magnétique dans la direction de laminage. Il s’agit d’une classe de matériau différente de celle de l’acier non orienté entièrement transformé, et non pas simplement d’une version plus riche en silicium de ce dernier.
La spécification comprend les nuances à grains orientés conventionnelles, à haute perméabilité et inscrites au laser. La catégorie inscrite au laser correspond à un procédé destiné à modifier la structure des domaines et les pertes magnétiques ; elle ne signifie pas que le matériau peut être comparé à une nuance non inscrite sans utiliser les mêmes conditions d’essai. Les pratiques ASTM d’identification des nuances distinguent également les nuances à grains orientés conventionnelles destinées à être essayées à 1,5 T des autres nuances à grains orientés destinées à être essayées à 1,7 T. L’induction doit être indiquée conjointement avec la propriété déclarée. Une valeur numérique de perte dépourvue de son induction spécifiée est incomplète.
La direction de laminage revêt une importance particulière pour l’acier à grains orientés. Un résultat mesuré parallèlement à la direction de laminage ne peut pas être directement transposé à une zone transversale ou à une zone située au bord découpé d’un noyau fabriqué. La découpe, le poinçonnage, le pliage, la conception des joints et les contraintes appliquées peuvent tous perturber le comportement magnétique mesuré par la spécification sur des éprouvettes contrôlées.
ASTM A804/A804M est principalement une norme de mesure des propriétés magnétiques en courant alternatif unidirectionnel de l’acier électrique à grains orientés aplani thermiquement. Ses résultats sont comparables à ceux obtenus avec la méthode Epstein de 25 cm, comme l’indique ASTM dans la notice de l’édition de 2021. Elle ne remplace pas la spécification de matériau A876 et ne doit pas être considérée comme une famille de nuances distincte. Elle fournit une méthode d’essai applicable à une classe pertinente de matériau magnétique pour noyaux à grains orientés.
IEC 60404-8-3:2023 et IEC 60404-8-7:2017
IEC 60404-8-3:2023 spécifie les bandes et tôles d’acier électrique non orienté laminées à froid et livrées à l’état semi-transformé. Sa série d’épaisseurs nominales indiquée comprend 0,47, 0,50, 0,64, 0,65 et 0,79 mm. Le document traite des propriétés magnétiques, des tolérances dimensionnelles et des procédures d’inspection dans le cadre de la spécification du produit.
Ces épaisseurs ne sont pas des désignations de nuances interchangeables. L’épaisseur influe sur les pertes classiques par courants de Foucault, car un chemin électrique plus mince limite la distance sur laquelle les courants induits peuvent se développer. Toutefois, la perte dans le fer mesurée dépend également de la résistivité, de l’isolation, de la fréquence, de l’induction, de la texture, des contraintes et de l’état final de transformation. Un produit de 0,50 mm n’est pas automatiquement supérieur à un produit de 0,65 mm dans toutes les conditions d’essai ou d’utilisation.
IEC 60404-8-7:2017 couvre les bandes et tôles d’acier électrique à grains orientés laminées à froid et livrées à l’état entièrement transformé. Elle comprend des matériaux à texture de Goss, d’épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm, ainsi que des classes conventionnelles et à haute perméabilité. La texture de Goss aligne les directions cristallographiques favorables avec la direction de laminage, ce qui explique le caractère fortement directionnel du matériau.
Les documents IEC et ASTM doivent être comparés selon leur domaine d’application et leurs conditions d’essai, et non en tentant de traduire chaque désignation mot à mot. IEC 60404-8-3 concerne les tôles non orientées semi-transformées, tandis qu’ASTM A677 concerne les aciers non orientés entièrement transformés. IEC 60404-8-7 concerne les tôles à grains orientés entièrement transformées, tandis qu’ASTM A876 porte sur les aciers électriques au silicium-fer à grains orientés entièrement transformés. La similitude des termes n’efface pas la différence d’état de livraison.
ASTM A976 ajoute une autre dimension en classant les revêtements isolants. Le revêtement limite le contact électrique entre les tôles et influe donc sur les courants de Foucault interlaminaires, mais une classe de revêtement n’est pas une nuance d’acier magnétique. De même, une teneur accrue en silicium ou en aluminium, une tôle plus mince, l’orientation des grains et l’isolation de surface sont des mécanismes de réduction des pertes, et non des indicateurs universels du comportement d’un matériau. La désignation de la norme ne conserve sa signification qu’avec sa classe, son état de livraison, sa fréquence, son induction, sa méthode d’essai sur éprouvette et, le cas échéant, sa direction de laminage.
Acier électrique non orienté : nuances, transformation et utilisation magnétique
Signification de l’acier non orienté totalement transformé
L’acier électrique non orienté totalement transformé est un acier magnétique laminé à froid, contenant du silicium, livré par le producteur dans son état magnétique final. Ses grains ne sont pas organisés selon une seule direction cristallographique privilégiée. Le matériau est plutôt transformé de manière à ce que ses propriétés magnétiques restent relativement similaires lorsque le flux circule dans différentes directions du plan de la tôle. « Non orienté » décrit donc la texture magnétique, tandis que « totalement transformé » décrit l’état de livraison. Aucun de ces deux termes ne précise à lui seul la teneur en silicium, l’épaisseur ou une valeur particulière de pertes dans le fer.
Cette distinction est importante, car les désignations des aciers électriques sont liées à des normes et à des conditions d’essai. ASTM A677 couvre les aciers électriques non orientés totalement transformés utilisés principalement dans les dispositifs magnétiques fonctionnant à 50 et 60 Hz. Selon cette spécification, les nuances sont classées en fonction de la perte maximale dans le fer mesurée à 60 Hz et 1,5 T au moyen de la méthode d’essai Epstein (ASTM International, 2007). Une désignation de nuance constitue donc une limite définie par une procédure de mesure donnée, et non une prédiction universelle des pertes à toute fréquence, induction, forme d’onde, température ou direction d’aimantation.
Le résultat Epstein doit également être interprété dans son contexte. L’essai utilise une disposition définie des éprouvettes et une condition magnétique alternative spécifiée ; il ne reproduit pas toutes les contraintes, jonctions, arêtes de poinçonnage, revêtements ou distorsions locales du flux présents dans le stator d’un moteur. Les pertes dans le fer mesurées à 60 Hz et 1,5 T doivent être rapportées avec ces conditions. Une valeur dépourvue de sa fréquence, de son induction et de sa méthode d’essai peut conduire à une comparaison trompeuse.
La tôle non orientée totalement transformée diffère de la tôle non orientée semi-transformée. Le sous-comité A06.02 d’ASTM identifie ASTM A677 pour l’acier non orienté totalement transformé et ASTM A683 pour l’acier non orienté semi-transformé. IEC 60404-8-3:2023 couvre les bandes et tôles d’acier électrique non orienté laminées à froid et livrées à l’état semi-transformé, notamment dans les épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm. Le matériau semi-transformé peut subir un recuit final après emboutissage, souvent dans le cadre du processus de fabrication du constructeur ; son état magnétique à la livraison n’est donc pas équivalent à celui d’une tôle totalement transformée.
Cette distinction permet d’éviter une erreur fréquente : considérer une épaisseur ou une teneur nominale en silicium comme s’il s’agissait d’une nuance. Deux tôles de même épaisseur peuvent différer par leur texture, leur taille de grain, leurs contraintes résiduelles, leur revêtement et leurs pertes mesurées. À l’inverse, une tôle plus mince n’a pas automatiquement des pertes totales plus faibles si la transformation ou les conditions d’essai magnétique sont différentes.
Rôle de l’historique du laminage et du recuit
Variables de fabrication qui influencent la réponse magnétique
- Réduction à froid Introduit des dislocations, des déformations stockées et des modifications de texture.
- Restauration et recristallisation Soulagent la déformation et établissent de nouvelles structures de grains.
- Croissance des grains Modifie la densité des joints de grains et les trajectoires des parois de domaines magnétiques.
- Découpage et poinçonnage Ajoutent une déformation plastique locale et des contraintes résiduelles.
- Serrage et empilage Appliquent une contrainte mécanique et peuvent endommager l’isolation entre les tôles.
Le laminage crée la géométrie de la tôle, mais il modifie également l’état interne du métal. La déformation plastique introduit des dislocations, modifie la texture cristallographique et emmagasine de l’énergie de déformation. Avant le recuit, ces effets rendent généralement plus difficile le déplacement des parois de domaines et augmentent les pertes magnétiques. Le poinçonnage, le cisaillage, le pliage et l’assemblage peuvent ajouter des contraintes locales, en particulier près des arêtes découpées. La propriété finale résulte donc du processus de fabrication, et pas seulement de la composition chimique.
Le recuit permet la restauration et la recristallisation. Au cours de la restauration, une partie de l’énergie de déformation emmagasinée est dissipée. Pendant la recristallisation, de nouveaux grains relativement exempts de contraintes se forment et croissent. La taille des grains et la texture cristallographique dépendent alors des températures, des durées, des conditions de chauffage et de refroidissement, du programme de réduction et des étapes antérieures de l’élaboration de l’acier. La croissance des grains peut réduire le nombre de joints de grains rencontrés par les parois de domaines en mouvement, mais une croissance excessive ou mal maîtrisée peut affecter le comportement mécanique et produire une texture inadaptée. L’état magnétique utile est un équilibre établi par l’ensemble du processus.
La teneur en silicium et en aluminium influe sur la résistivité électrique et le comportement magnétique ; toutefois, la chimie seule ne détermine pas les performances. Une résistivité accrue peut réduire les courants de Foucault induits, tandis que le laminage et le recuit déterminent la manière dont cette composition se traduit en termes de texture, de taille de grain et d’état de contrainte. C’est pourquoi deux nuances nominalement similaires peuvent présenter des pertes différentes si l’une a été déformée pendant la fabrication ou si elle a été soumise à un recuit différent avant l’essai.
Les pertes elles-mêmes comportent plusieurs composantes. Une étude réalisée en 2017 par le Karlsruhe Institute of Technology décrit les pertes dans le noyau d’un transformateur comme résultant de contributions liées à l’hystérésis, aux courants de Foucault classiques et aux pertes supplémentaires. Les pertes par hystérésis sont associées au déplacement irréversible des parois de domaines et aux variations d’aimantation. Les pertes classiques par courants de Foucault apparaissent lorsque le flux alternatif induit des courants électriques dans l’acier. Les pertes supplémentaires représentent des effets dynamiques additionnels liés au déplacement et à l’interaction des domaines magnétiques. Ces composantes réagissent différemment à la fréquence, à l’induction, à la résistivité, à la structure des grains et aux contraintes.
L’épaisseur de la tôle agit principalement sur le trajet disponible pour les courants de Foucault, ce qui explique pourquoi des tôles plus minces peuvent réduire cette composante. Elle n’élimine ni les pertes par hystérésis ni les pertes supplémentaires. De même, une nuance nominalement à faibles pertes ne conservera pas nécessairement ses performances mesurées si le poinçonnage laisse de fortes contraintes résiduelles ou si les tôles sont électriquement reliées par un revêtement endommagé.
L’isolation de surface fait partie intégrante du système magnétique. Un revêtement isolant augmente la résistance électrique entre les tôles adjacentes et limite les courants interlaminaires. ASTM A976 traite de la classification des revêtements isolants des aciers électriques. Le type de revêtement, sa couverture, son adhérence, sa polymérisation et les dommages subis lors de la découpe ou de l’empilage peuvent affecter les pertes dans le noyau assemblé. Le substrat en acier et son revêtement doivent donc être considérés conjointement.
Pourquoi le comportement non orienté est important dans les circuits magnétiques tournants
Un transformateur canalise généralement le flux selon une direction privilégiée, ce qui permet à l’acier électrique à grains orientés de tirer parti d’un fort alignement cristallographique. Un moteur ou un générateur est différent. Lorsque le rotor se déplace, les dents et la culasse du stator sont soumises à un flux magnétique dont la direction change autour de la machine. Le flux change également localement de direction près des pieds de dents, des encoches, des angles et des jonctions. Une tôle présentant de faibles pertes uniquement dans une direction privilégiée ne conserverait pas cette propriété dans l’ensemble d’un circuit tournant.
L’acier non orienté répond à ce problème directionnel en limitant l’écart entre les réponses magnétiques dans le plan de la tôle. L’objectif n’est pas d’obtenir un comportement identique dans toutes les directions ; une texture et une transformation réelles produisent encore des différences directionnelles. Il s’agit d’obtenir une réponse magnétique appropriée le long des trajectoires de flux changeantes rencontrées dans les machines tournantes.[5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International. ASTM International standard, 2021.
La distinction par rapport à l’acier à grains orientés est explicitement établie dans la cartographie des normes. ASTM A876 couvre les aciers au silicium-fer à faible teneur en carbone et à grains orientés, contenant environ 3,2 % de silicium, notamment les nuances conventionnelles, à haute perméabilité et à marquage laser. IEC 60404-8-7:2017 couvre les tôles à grains orientés totalement transformées dans les épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm. Les nuances conventionnelles à grains orientés sont désignées pour des essais à 1,5 T, tandis que les autres nuances à grains orientés sont désignées pour des essais à 1,7 T. ASTM A804/A804M est principalement destinée aux mesures unidirectionnelles sur un acier à grains orientés aplani thermiquement, avec des résultats comparables à ceux de la méthode Epstein sur cadre de 25 cm. Ces résultats ne doivent pas être transposés directement à une nuance non orientée destinée aux machines tournantes.
Pour les matériaux non orientés, les ingénieurs comparent les pertes et la perméabilité pertinentes à la fréquence, à l’induction, à la forme d’onde, à la direction de laminage, à la méthode d’essai et à l’état de livraison correspondant à l’application. La question appropriée n’est pas de savoir si une tôle contient davantage de silicium ou si elle est plus mince. Il faut déterminer si sa structure magnétique issue de la transformation, son isolation et ses pertes mesurées restent adaptées lorsque le flux change répétitivement de direction dans le noyau fini.
Acier électrique à grains orientés et texture de Goss

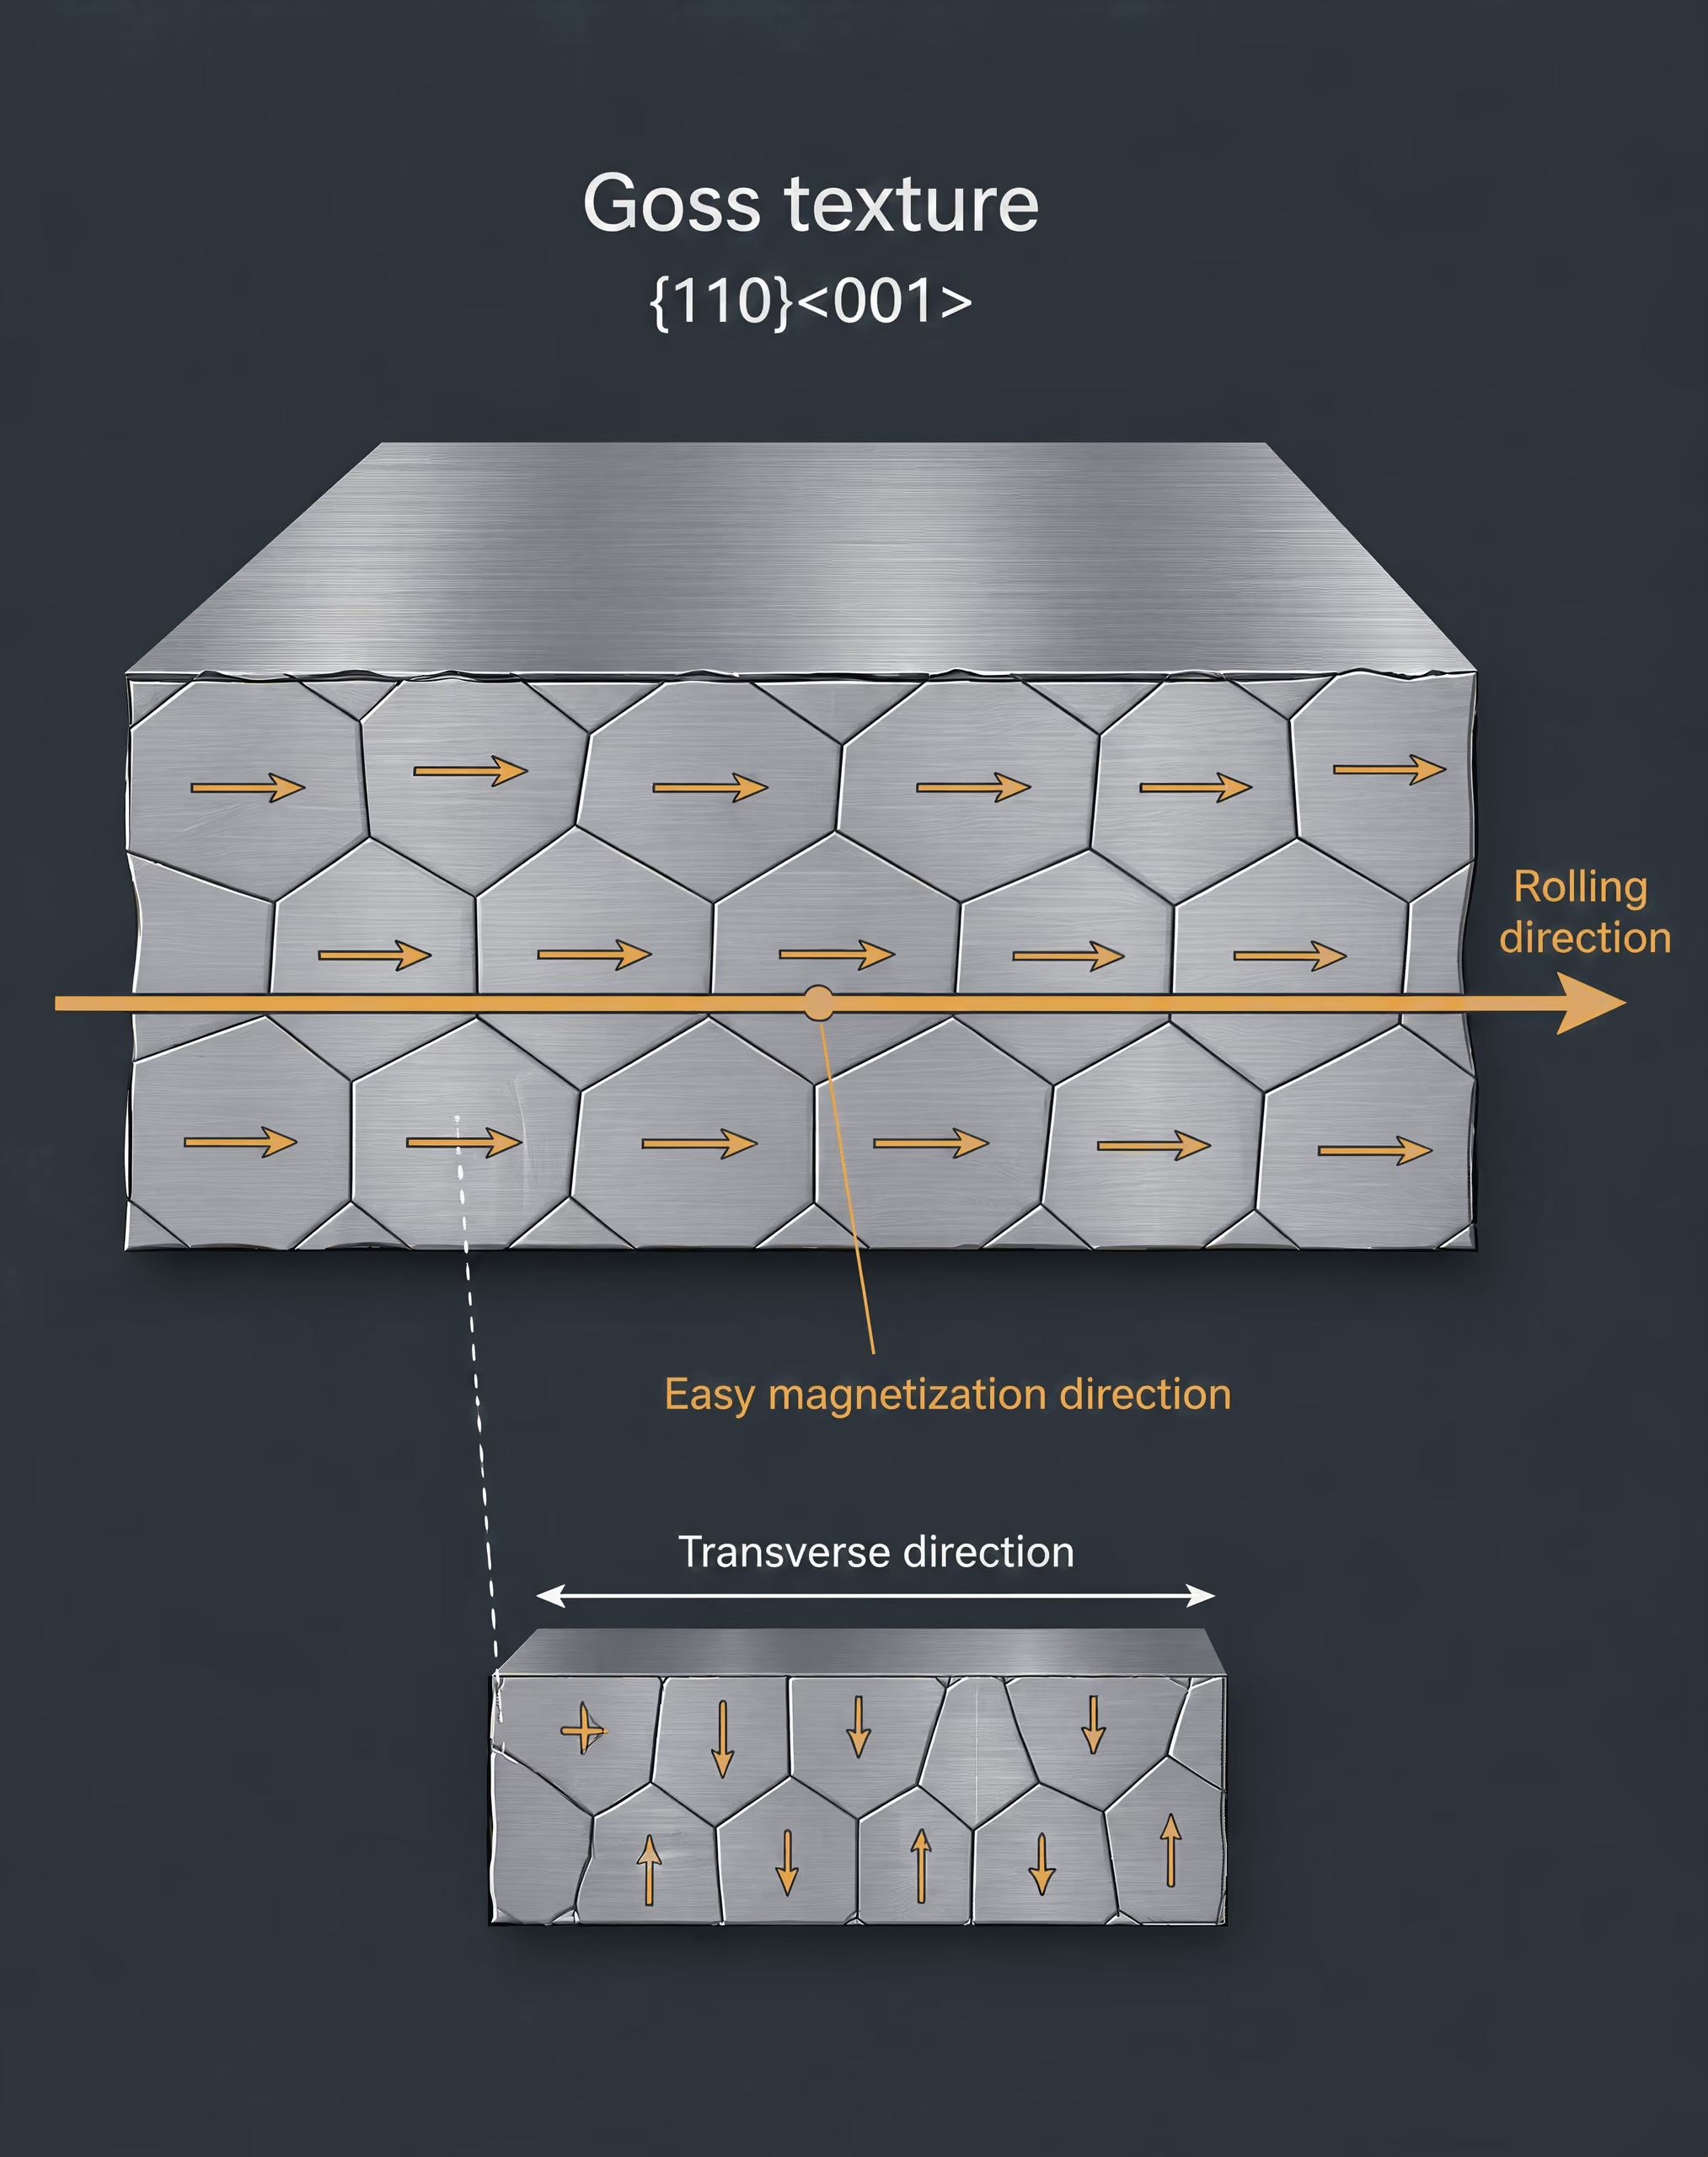
Texture de Goss et aimantation dans la direction de laminage
L’acier électrique à grains orientés n’est pas défini uniquement par sa teneur en silicium ou par l’épaisseur de la tôle. Sa caractéristique déterminante est une texture cristallographique contrôlée, produite par le laminage, le recuit et la recristallisation secondaire. Dans l’orientation de Goss recherchée, le cristal de fer cubique centré présente approximativement le plan \(\{110\}\) parallèle à la surface de la tôle et la direction \(\langle001\rangle\) parallèle à la direction de laminage. Cette notation s’écrit souvent \(\{110\}\langle001\rangle\).
Cette orientation est importante, car l’aimantation est plus facile suivant les directions cubiques \(\langle001\rangle\) que suivant les directions cristallographiques plus difficiles. Lorsque de nombreux grains placent une direction facile à proximité de la direction de laminage, les domaines magnétiques peuvent croître et les parois de domaines se déplacer avec un champ appliqué plus faible. Il en résulte une perméabilité élevée et des pertes par hystérésis plus faibles lorsque le flux alternatif suit la direction de laminage. Dans le sens transversal à la tôle, le même matériau peut présenter un comportement magnétique sensiblement différent. Une valeur mesurée transversalement à la direction de laminage ne peut donc pas être considérée comme interchangeable avec une valeur mesurée dans la direction de laminage.
La texture n’est jamais parfaitement uniforme. Les grains s’écartent de l’orientation idéale de Goss, et la distribution de ces écarts influence la perméabilité, le champ coercitif et les pertes. La texture locale, la taille des grains, les contraintes résiduelles, l’état de surface et les interactions magnétiques entre grains adjacents contribuent tous à ces propriétés. À elle seule, la désignation d’une nuance ne permet pas d’exprimer ces variables.
La tôle à grains orientés est normalement utilisée avec le circuit magnétique aligné sur la direction de laminage, comme dans les colonnes et les culasses des transformateurs. Le découpage, la conception des joints, les déformations dues au poinçonnage, le pliage et le serrage peuvent perturber le comportement prévu. Une bande mesurée à l’état intact et entièrement transformé peut donc présenter des pertes plus faibles qu’un circuit magnétique fini comportant des bords découpés, des joints et des contraintes appliquées.
Les pertes dans le noyau doivent également être séparées en contributions physiques. L’étude du Karlsruhe Institute of Technology publiée en 2017 traite les pertes dans le noyau d’un transformateur comme la somme des pertes par hystérésis, des pertes classiques par courants de Foucault et des pertes excédentaires. Les pertes par hystérésis sont associées au déplacement et à la rotation irréversibles des parois de domaines au cours de chaque cycle d’aimantation. Les pertes classiques par courants de Foucault résultent des courants induits par la variation du flux magnétique, tandis que les pertes excédentaires représentent des pertes dynamiques supplémentaires liées au déplacement non uniforme des parois de domaines et à des processus magnétiques localisés.
Une tôle mince réduit les trajets disponibles pour les courants de Foucault. Un revêtement électriquement isolant augmente davantage la résistance électrique entre les tôles, limitant la circulation des courants dans un empilement constituant un noyau. Le silicium et l’aluminium peuvent augmenter la résistivité électrique, mais leurs effets interagissent également avec la texture, la transformation, la ductilité, la structure des grains et le recuit. Aucune de ces mesures ne permet à elle seule d’identifier les pertes totales d’une nuance.
La condition d’essai doit accompagner toute déclaration de propriété. La mention « pertes dans le noyau », sans indication de la fréquence, de l’induction maximale, de la méthode appliquée à l’éprouvette et de la direction, est incomplète. Pour les mesures unidirectionnelles, ASTM A804/A804M-04(2021) est principalement destinée à l’acier électrique à grains orientés à planéité obtenue thermiquement et produit des résultats comparables à ceux de la méthode Epstein à 25 cm. Sa mesure est particulièrement pertinente pour les tôles destinées aux circuits magnétiques de transformateurs, dans lesquels le flux est censé circuler dans une seule direction plutôt que de tourner comme c’est le cas dans de nombreux noyaux de moteurs.
Classes conventionnelles et à haute perméabilité
IEC 60404-8-7:2017 couvre les bandes et tôles d’acier électrique à grains orientés laminées à froid, livrées à l’état entièrement transformé. Son domaine d’application comprend les matériaux à texture de Goss, d’épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm, et distingue les classes conventionnelles et à haute perméabilité. « Entièrement transformé » signifie que le traitement magnétique, y compris le recuit final et le traitement d’isolation prescrits pour le produit, a été achevé avant la livraison ; il n’est pas attendu de l’utilisateur qu’il développe les propriétés magnétiques par un recuit final supplémentaire.
Les désignations « conventionnelle » et « à haute perméabilité » décrivent des classes de performances magnétiques au sein des aciers à grains orientés. Elles ne signifient pas que toute tôle à haute perméabilité présentera des pertes plus faibles pour n’importe quelle induction, fréquence, direction ou construction de noyau. La perméabilité dépend du champ et de l’induction, tandis que les pertes dans le noyau varient avec la fréquence, l’induction maximale, la forme d’onde, les contraintes, la géométrie de l’éprouvette et l’isolation interlaminaire.
ASTM A876 traite des aciers au silicium-fer à grains orientés et à faible teneur en carbone, contenant environ 3,2 % de silicium. La norme comprend les catégories conventionnelle, à haute perméabilité et rainurée au laser. Les pratiques d’identification des nuances ASTM distinguent également les nuances conventionnelles à grains orientés désignées pour des essais à 1,5 T des autres nuances à grains orientés désignées pour des essais à 1,7 T. Ces désignations d’induction sont essentielles : une valeur de pertes à 1,5 T ne peut pas être comparée directement à une valeur à 1,7 T et être interprétée comme un classement de l’acier seul.
C’est l’une des raisons pour lesquelles les numéros de nuance et les épaisseurs ne peuvent guère remplacer les données magnétiques mesurées. Une tôle plus mince réduit généralement les pertes classiques par courants de Foucault lorsque les autres conditions restent comparables, mais le résultat mesuré reflète également la qualité de la texture, la résistivité, la résistance du revêtement, la structure des domaines et la forme d’onde d’induction imposée. Une désignation de haute perméabilité indique une classe définie par les exigences de la norme applicable ; elle ne transforme pas l’épaisseur en indice universel de performance.
La cartographie des normes renforce la distinction entre les classes d’aciers. Le sous-comité ASTM A06.02 identifie ASTM A677 pour les aciers électriques non orientés entièrement transformés, ASTM A683 pour les aciers électriques non orientés semi-transformés, ASTM A876 pour les aciers électriques à grains orientés entièrement transformés et ASTM A976 pour la classification des revêtements isolants des aciers électriques. Ces documents ne décrivent pas une seule famille de matériaux interchangeables. L’acier à grains orientés est transformé afin de favoriser une direction spécifique du flux, tandis que l’acier non orienté est conçu pour présenter un comportement magnétique plus homogène dans le plan de la tôle.
À titre de comparaison, ASTM A677 couvre les aciers électriques non orientés entièrement transformés utilisés principalement dans les dispositifs magnétiques fonctionnant à 50 et 60 Hz. Leurs nuances sont classées selon la perte maximale dans le noyau, mesurée à 60 Hz et 1,5 T avec la méthode d’essai Epstein. Cette classification ne peut pas être transposée à une nuance d’acier à grains orientés ASTM A876 sans conserver la classe d’acier, la méthode appliquée à l’éprouvette, la direction, l’induction et l’état de livraison.
Nuances d’acier à grains orientés rainurées au laser
Le rainurage laser est un traitement d’affinement des domaines, et non un synonyme de haute perméabilité. Un laser crée des pistes très rapprochées, généralement transversales au flux principal orienté dans la direction de laminage, en produisant à la surface des modifications thermiques ou des contraintes localisées. Ces pistes subdivisent les domaines magnétiques ou limitent leur largeur. Des domaines plus petits peuvent réduire le déplacement dynamique des parois de domaines et, dans les conditions d’essai spécifiées, diminuer les pertes totales dans le noyau.
Ce traitement ne remplace pas la texture de Goss. Un produit rainuré au laser reste un acier à grains orientés, dont le comportement dans la direction de laminage dépend de son alignement cristallographique, de son historique de transformation et de son état de contrainte magnétique. Le rainurage laser ne fait pas non plus automatiquement entrer le matériau dans la classe à haute perméabilité. ASTM A876 répertorie les nuances rainurées au laser comme une catégorie distincte, aux côtés des nuances conventionnelles et à haute perméabilité, car la classification décrit le procédé de transformation ou la catégorie obtenue, et non un niveau universel de perméabilité.
L’effet dépend des conditions. Le rainurage peut réduire les pertes à une fréquence et une induction données, tout en produisant une variation différente de la perméabilité, de la magnétostriction ou des pertes à une autre induction. L’espacement, la profondeur et l’énergie des pistes, l’état du revêtement et les contraintes ultérieures peuvent être déterminants. L’assemblage du noyau peut également modifier le résultat : le découpage et l’empilage peuvent interrompre le schéma de domaines prévu, et les contraintes de serrage peuvent accroître les pertes.
Une spécification appropriée indique donc la classe, l’épaisseur nominale, l’état de livraison, la direction de laminage, l’induction d’essai, la fréquence et la méthode. Par exemple, une tôle à texture de Goss, entièrement transformée, soumise à un essai dans la direction de laminage à 1,5 T selon la procédure Epstein ou unidirectionnelle applicable constitue une mesure définie. En revanche, la mention « acier à 3,2 % de silicium, mince et à haute perméabilité » ne l’est pas. La première description conserve les variables qui contrôlent le comportement magnétique ; la seconde réduit la texture, la transformation, l’affinement des domaines et les conditions d’essai à une désignation trompeuse.
Le silicium, l’aluminium, le carbone et la métallurgie des pertes magnétiques
Le silicium et la résistivité électrique
Le silicium est ajouté au fer principalement parce qu’il augmente la résistivité électrique et modifie le comportement magnétique de l’alliage. Une résistivité plus élevée réduit le courant qui peut circuler dans une tôle d’acier lorsque le flux magnétique varie. Ces courants circulants constituent la composante classique des courants de Foucault dans les pertes dans le fer. Pour une forme d’onde d’induction et une fréquence données, des tôles plus minces et une résistivité plus élevée limitent toutes deux la taille de ces trajets de courant, sans toutefois éliminer complètement les pertes par courants de Foucault.
Le silicium modifie également les caractéristiques cristallographiques et magnétiques du fer. Il réduit généralement l’induction à saturation et peut rendre la transformation plus difficile lorsque sa concentration devient élevée ; la composition constitue donc un compromis plutôt qu’une échelle de qualité évoluant dans une seule direction. L’effet de la résistivité électrique demeure important : l’ajout de silicium distingue le comportement de l’acier électrique de celui du fer de construction faiblement carboné, dont la résistivité plus faible permet un courant induit plus important.
La désignation de la nuance doit néanmoins être interprétée en fonction de sa condition d’essai. La norme ASTM A677, citée par ASTM International en 2007, couvre les aciers électriques non orientés entièrement transformés, principalement utilisés dans les dispositifs magnétiques de 50 et 60 Hz. Les nuances sont classées selon la perte dans le fer maximale mesurée à 60 Hz et 1,5 T avec la méthode d’essai Epstein. Une perte mesurée dans ces conditions n’est pas une constante universelle du matériau. Elle décrit un acier particulier, un état de livraison, une disposition des éprouvettes, une fréquence et une induction donnés.
Le niveau de silicium associé à l’acier à grains orientés est lui aussi souvent simplifié à tort. La norme ASTM A876 décrit les aciers au silicium et à faible teneur en carbone à grains orientés, contenant environ 3,2 % de silicium. Cette valeur indique la composition chimique générale de la catégorie ; elle ne suffit pas, à elle seule, à établir la perméabilité ou la perte dans le fer. L’acier à grains orientés tire une grande partie de son avantage magnétique de sa texture cristallographique, notamment de l’alignement des directions cristallines favorables avec la direction de laminage. Le silicium contribue à la conception électrique et magnétique, mais il ne crée pas à lui seul la texture de Goss par la seule composition chimique.
La fréquence rend l’avantage lié à la résistivité plus déterminant. Les pertes classiques par courants de Foucault augmentent fortement avec la fréquence et dépendent de l’épaisseur de la tôle, de la résistivité et de la forme d’onde locale du flux. Une tôle plus épaisse fabriquée dans un acier à résistivité plus élevée peut néanmoins présenter une perte différente de celle d’une tôle plus mince fabriquée dans un acier à résistivité plus faible, tandis que les pertes par hystérésis et les pertes excédentaires peuvent évoluer indépendamment. « Plus de silicium » ne saurait donc remplacer l’indication de l’épaisseur, de la fréquence, de l’induction et de la composante de perte mesurée — ou de la perte totale.
L’aluminium, le contrôle du carbone et les effets secondaires
L’aluminium peut augmenter la résistivité et contribue à la métallurgie de transformation des aciers électriques. Dans les nuances à grains orientés, les précipités contenant de l’aluminium, en particulier le nitrure d’aluminium, peuvent agir comme inhibiteurs pendant la succession des traitements de recuit qui contrôle la croissance anormale des grains. La texture finale recherchée dépend de l’interaction entre la composition, le laminage à chaud, la réduction à froid, le recuit et la stabilité des précipités. Dans la production d’aciers à grains orientés, l’aluminium est donc davantage qu’un simple additif destiné à augmenter la résistivité.
Son effet dépend des conditions. La quantité, la forme et l’histoire thermique des particules contenant de l’aluminium sont importantes, tout comme l’azote, le manganèse, le soufre et le cycle de recuit. Une analyse chimique indiquant la teneur en aluminium sans préciser l’état des précipités apporte peu d’informations sur la capacité de la structure granulaire finale à produire la réponse magnétique recherchée. Si les inhibiteurs sont trop faibles, trop grossiers ou dissous au mauvais stade, la recristallisation secondaire et le développement de la texture peuvent être modifiés.
Le contrôle du carbone est tout aussi important. Une faible teneur en carbone permet la décarburation au cours de la transformation finale et réduit le risque de vieillissement magnétique. Le carbone résiduel peut se combiner au fer et aux éléments d’alliage pour former des carbures, tandis que les atomes interstitiels peuvent entraver le déplacement des parois de domaines ou évoluer avec le temps et la température. Ces effets peuvent accroître les pertes par hystérésis ou rendre les propriétés magnétiques moins stables. Dans l’acier à grains orientés entièrement transformé, le carbone est éliminé jusqu’à une faible teneur avant que l’état isolant et magnétique final ne soit établi ; le point important est le résultat de la transformation, et non une teneur universelle en carbone applicable à toutes les normes.
Le carbone influence également indirectement la croissance des grains et la texture. Il agit sur la recristallisation, la précipitation des carbures et les conditions dans lesquelles les grains absorbent leurs voisins. Une composition à faible teneur en carbone ne garantit pas la formation de grains volumineux et favorablement orientés. Elle crée une composition chimique susceptible de permettre le parcours de transformation requis. Le résultat final dépend de la capacité de la déformation de laminage, du recuit, des inhibiteurs et de la décarburation à produire la structure granulaire recherchée.
Le mécanisme des pertes explique l’importance de ces détails. L’étude publiée en 2017 par le Karlsruhe Institute of Technology distingue, dans les pertes d’un noyau de transformateur, les contributions de l’hystérésis, des courants de Foucault classiques et des pertes excédentaires. Les pertes par hystérésis reflètent le déplacement irréversible des parois de domaines lors de l’inversion de l’aimantation. Les pertes classiques par courants de Foucault proviennent des courants induits par la variation du flux. Les pertes excédentaires rendent compte de processus dynamiques supplémentaires au niveau des domaines, qui ne sont pas pris en compte par le terme classique. Le silicium et l’aluminium contribuent principalement en augmentant la résistivité et en influençant la microstructure, tandis que le contrôle du carbone agit sur le comportement des parois de domaines, la structure granulaire et le vieillissement magnétique. Leurs effets se recouvrent, mais ils ne sont pas interchangeables.
L’isolation constitue une autre variable chimique et de transformation. Un revêtement entre les tôles augmente la résistance électrique aux contacts entre tôles et limite le courant interlaminaire. La norme ASTM A976 classe les revêtements isolants des aciers électriques ; elle ne transforme pas la désignation du revêtement en classement direct de la perte totale dans le fer. L’épaisseur du revêtement, sa couverture, son adhérence, les dommages subis lors du poinçonnage et la contrainte de serrage qui en résulte peuvent tous affecter un noyau fini.
La composition, une variable parmi d’autres
L’acier électrique ne constitue pas une seule catégorie de matériaux. L’acier non orienté entièrement transformé, l’acier non orienté semi-transformé et l’acier à grains orientés entièrement transformé suivent des procédés de fabrication différents et ne doivent pas être comparés sur la seule base du pourcentage de silicium. Le sous-comité A06.02 d’ASTM identifie la norme ASTM A677 pour l’acier non orienté entièrement transformé, la norme ASTM A683 pour l’acier non orienté semi-transformé, la norme ASTM A876 pour l’acier à grains orientés entièrement transformé et la norme ASTM A976 pour la classification des revêtements isolants. La norme IEC 60404-8-3:2023 couvre les bandes et tôles laminées à froid non orientées livrées à l’état semi-transformé, notamment dans les épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm. La norme IEC 60404-8-7:2017 couvre les tôles à grains orientés entièrement transformées dans les épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm.
Ces épaisseurs sont importantes, car les pertes par courants de Foucault dépendent fortement de l’épaisseur des tôles ; toutefois, l’épaisseur ne permet pas de prédire la perte totale sans le reste de la description de l’essai. La taille des grains, la netteté de la texture, les contraintes résiduelles, l’état de surface, les dommages dus au poinçonnage, le revêtement et la tension appliquée peuvent modifier le déplacement des parois de domaines et, par conséquent, les pertes par hystérésis ou les pertes excédentaires. Une tôle à grains orientés ayant subi un marquage laser peut contrôler les domaines différemment d’une nuance conventionnelle ou à haute perméabilité présentant une composition nominale similaire.
La direction d’essai et l’induction sont essentielles. La norme ASTM A804/A804M est principalement destinée aux mesures en courant alternatif unidirectionnel sur de l’acier électrique à grains orientés aplati thermiquement, utilisé comme matériau de base pour les tôles de noyaux de transformateurs, avec des résultats comparables à ceux de la méthode Epstein à 25 cm. La norme ASTM A876 inclut les nuances conventionnelles, à haute perméabilité et marquées au laser, testées à 1,5 ou 1,7 T. La pratique d’identification des nuances ASTM distingue les nuances conventionnelles à grains orientés désignées pour être testées à 1,5 T des nuances désignées pour être testées à 1,7 T. Une perte indiquée à 1,5 T ne peut pas être considérée comme équivalente à une perte mesurée à 1,7 T.
La même rigueur s’applique à l’acier non orienté. Une valeur classée selon la norme ASTM A677 signifie une perte dans le fer maximale à 60 Hz et 1,5 T mesurée par la méthode Epstein, et non une performance à toute fréquence de moteur, toute induction ou toute forme d’onde. Le matériau semi-transformé visé par la norme IEC 60404-8-3:2023 peut nécessiter un recuit final ou un autre traitement défini par le fabricant avant que ses propriétés magnétiques ne représentent l’état de service recherché.
La composition contribue aux performances magnétiques ; elle ne les détermine pas à elle seule. Le silicium et l’aluminium peuvent réduire les pertes par courants de Foucault en augmentant la résistivité, et les précipités contenant de l’aluminium peuvent contribuer au contrôle du développement des grains. Une faible teneur en carbone favorise la décarburation, la stabilité du procédé et la résistance au vieillissement magnétique. Pourtant, la propriété finale résulte de la combinaison de la chimie avec la texture, la taille des grains, les contraintes, l’épaisseur, le revêtement, l’état de livraison et les conditions de mesure. Toute comparaison qui omet ces variables compare des désignations plutôt que le comportement magnétique.

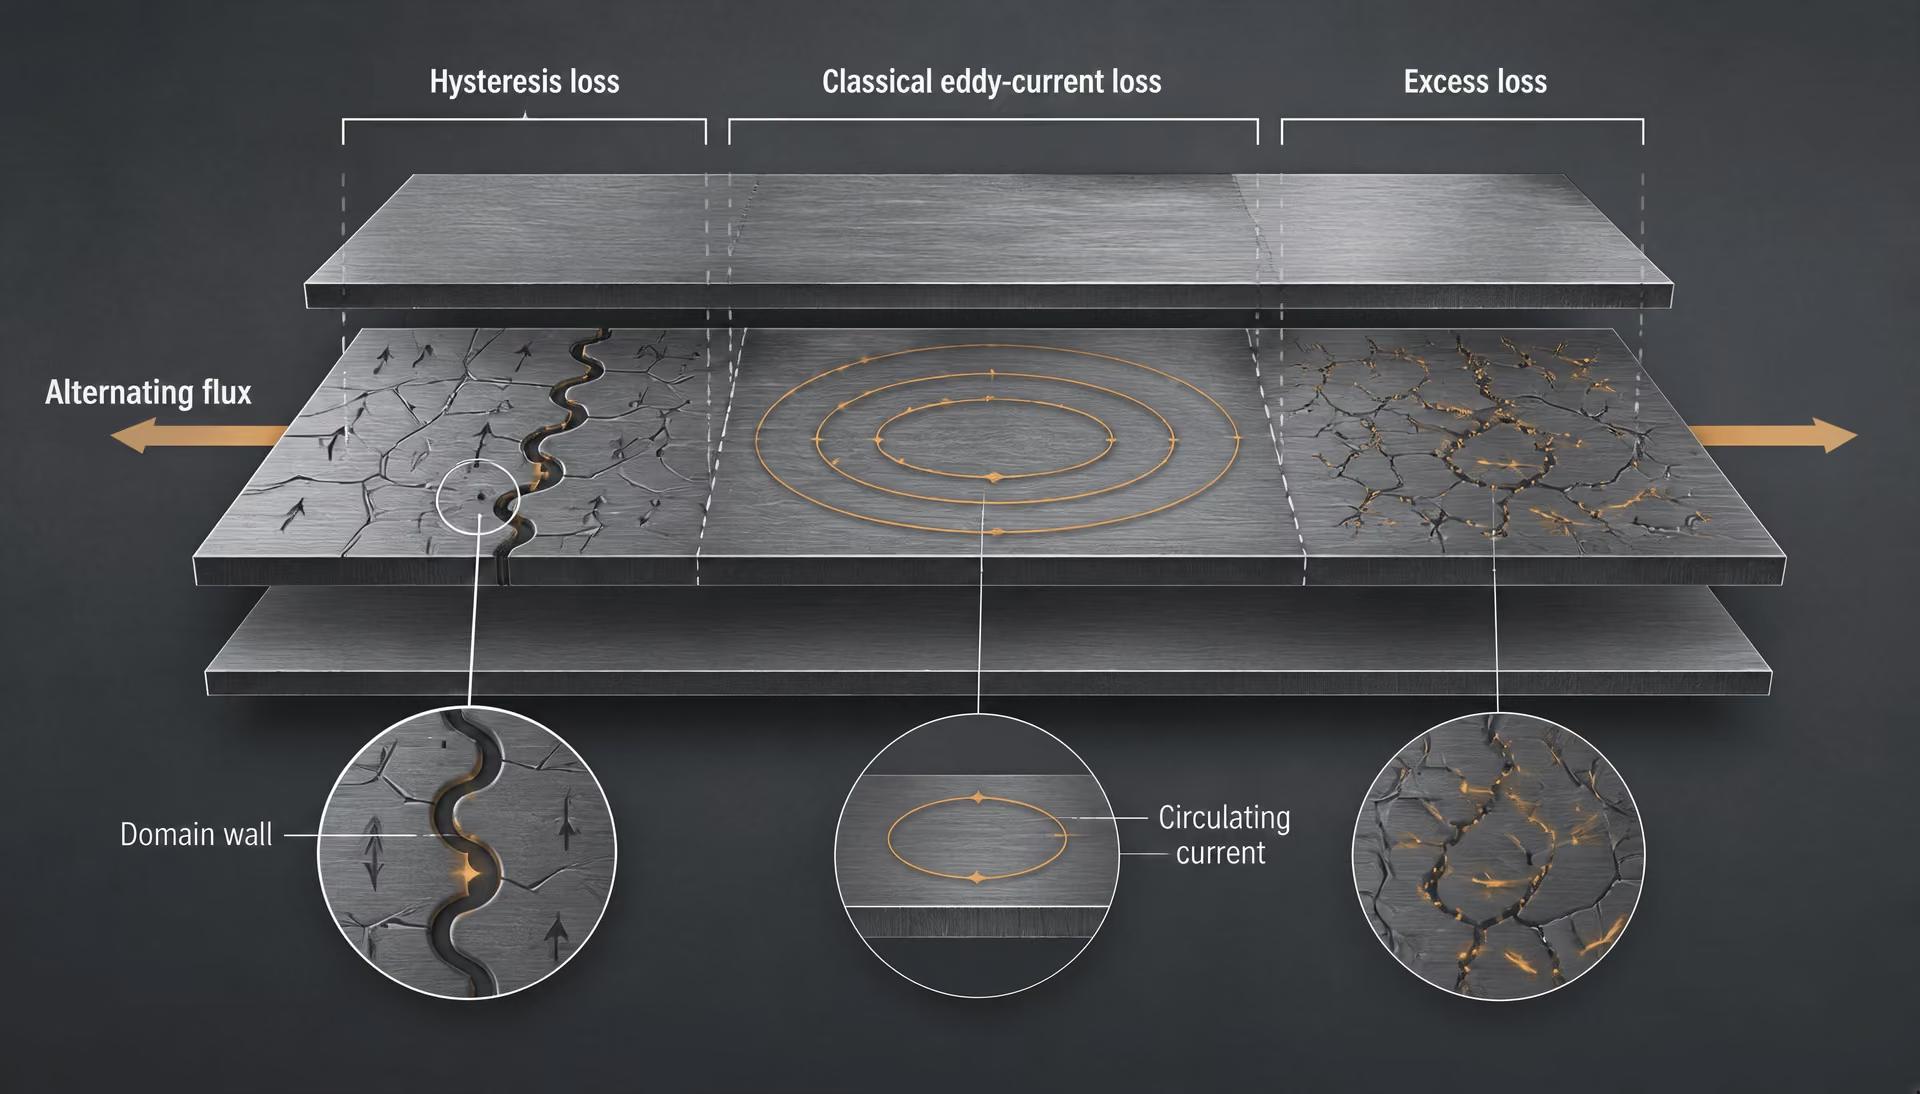
Décomposition des pertes dans le fer : hystérésis, courants de Foucault et pertes excédentaires
Les pertes dans le fer correspondent à la puissance électrique convertie en chaleur lorsqu’un noyau ferromagnétique est soumis à un flux magnétique alternatif. La valeur mesurée n’est pas une constante unique du matériau. Elle dépend de la fréquence, de l’induction maximale, de la forme d’onde, de la géométrie de l’éprouvette, de la direction de laminage, de l’épaisseur des tôles, de l’isolation, des contraintes et de l’état de livraison de l’acier. Une valeur de perte indiquée à 60 Hz et 1,5 T ne peut pas être comparée directement à une valeur indiquée à 50 Hz et 1,7 T, même lorsque les deux éprouvettes portent la même désignation de nuance.[6] Transformer-core loss separation study. Karlsruhe Institute of Technology. Karlsruhe Institute of Technology publication, 2017.
L’étude du Karlsruhe Institute of Technology (KIT) publiée en 2017 distingue trois contributions aux pertes d’un noyau de transformateur : les pertes par hystérésis, les pertes classiques par courants de Foucault et les pertes excédentaires, ou anormales. Cette division constitue un cadre physique, et non trois propriétés imprimées séparément sur un certificat standard. La perte totale mesurée est leur résultat combiné :
Les différents termes peuvent interagir par l’intermédiaire du traitement et de la microstructure. La taille des grains, la texture cristallographique, les contraintes résiduelles, la résistance du revêtement et l’affinement des domaines peuvent modifier plusieurs contributions à la fois.
Pertes par hystérésis et mouvement des parois de domaines
Les pertes par hystérésis correspondent à l’énergie dissipée au cours de cycles irréversibles d’aimantation. Lorsqu’un champ alternatif change de direction, les domaines magnétiques ne reviennent pas en suivant le même chemin d’aimantation. L’aire délimitée par la boucle d’hystérésis magnétique représente l’énergie perdue par cycle et par unité de volume. La multiplication de cette énergie par la fréquence donne une contribution aux pertes de puissance.
Paroi de domaine Région de transition séparant des domaines magnétiques dont les directions d’aimantation diffèrent.
À faible induction, l’aimantation commence souvent par le déplacement des parois de domaines. Une paroi de domaine sépare des régions dont les moments magnétiques sont orientés selon des directions cristallographiques différentes. Dans un cristal parfait, un faible champ appliqué pourrait déplacer une paroi avec peu de résistance. L’acier électrique réel contient des dislocations, des joints de grains, des inclusions, des contraintes résiduelles, des irrégularités de surface et des variations locales de texture. Ces caractéristiques immobilisent ou déforment les parois. Le champ doit alors augmenter avant qu’une paroi ne se libère, ce qui produit des sauts irréversibles et une dissipation d’énergie.
À plus forte induction, le mouvement des parois de domaines s’accompagne d’une rotation de l’aimantation vers le champ appliqué. L’équilibre entre le mouvement des parois et la rotation dépend de l’orientation cristallographique. C’est pourquoi la texture est importante. L’acier électrique à grains orientés entièrement transformé développe une forte texture de Goss, qui place de nombreux grains dans une orientation favorisant une aimantation à faibles pertes dans la direction du laminage. Ses faibles pertes s’appliquent dans la direction et selon les conditions d’essai spécifiées ; cela ne signifie pas que la tôle présente la même réponse magnétique dans toutes les directions.
L’acier électrique non orienté est traité de manière à réduire les différences directionnelles plutôt qu’à créer une direction facile dominante. Les matériaux non orientés entièrement transformés sont couverts par l’ASTM A677 pour les applications utilisant principalement des dispositifs magnétiques à 50 et 60 Hz. Selon cette norme, les nuances sont classées en fonction de la perte dans le noyau maximale mesurée à 60 Hz et 1,5 T selon la méthode d’essai Epstein. La désignation de la nuance communique donc un résultat obtenu dans le cadre d’un essai défini, et non une valeur universelle de perte par hystérésis pour toute induction et toute fréquence.
L’état de livraison modifie également le mouvement des parois. La tôle entièrement transformée a subi le recuit final et le traitement de surface destinés à établir ses propriétés magnétiques. La tôle non orientée semi-transformée, couverte par l’ASTM A683 et l’IEC 60404-8-3:2023, est livrée pour subir un traitement ultérieur par l’utilisateur. La découpe, le poinçonnage, le recuit de détensionnement et le recuit final peuvent modifier l’ancrage des parois de domaines. Une désignation semi-transformée ne peut pas être considérée comme une version moins performante d’une nuance entièrement transformée.
Le silicium et l’aluminium peuvent augmenter la résistivité électrique et modifier le comportement magnétique, mais la composition chimique seule ne détermine pas les pertes par hystérésis. Le recuit, la croissance des grains, la texture et la maîtrise des contraintes peuvent avoir un effet plus important sur la forme de la boucle qu’une simple comparaison des pourcentages nominaux de silicium ne le laisse penser. La même prudence s’applique à l’épaisseur : une tôle plus mince peut réduire les pertes par courants de Foucault tout en laissant les pertes par hystérésis principalement gouvernées par la texture, les défauts et l’ancrage des parois de domaines.
Pertes classiques par courants de Foucault dans les tôles feuilletées
La variation du flux magnétique induit des champs électriques à l’intérieur d’une tôle d’acier conductrice. Ces champs engendrent des courants circulaires, appelés courants de Foucault, dans des plans qui embrassent le flux variable. Les courants rencontrent la résistance électrique de l’acier et dissipent de la puissance sous forme de chaleur. Il s’agit de la contribution classique des pertes par courants de Foucault.
Pour un modèle simple de tôle feuilletée soumis à une excitation sinusoïdale, les pertes classiques par courants de Foucault augmentent approximativement avec le carré de la fréquence, le carré de l’induction maximale et le carré de l’épaisseur du feuillet, tandis qu’elles diminuent lorsque la résistivité électrique augmente. Cette relation n’autorise pas à comparer l’épaisseur isolément. Le coefficient dépend de la géométrie, de la répartition du flux, de la forme d’onde et de la mesure dans laquelle l’isolation interrompt les trajets de courant.
Le feuilletage réduit la surface disponible pour les courants circulaires. Un revêtement électriquement isolant sur chaque tôle ajoute une résistance entre les couches adjacentes, empêchant une grande boucle de courant de traverser l’empilement. L’ASTM A976 classe les revêtements isolants des aciers électriques ; la désignation du revêtement fait donc partie de la construction magnétique et ne constitue pas simplement une description de la finition de surface. Un revêtement endommagé, mince, discontinu ou électriquement conducteur peut augmenter les pertes de l’empilement, même lorsque l’acier de base respecte la nuance magnétique spécifiée.
Le silicium augmente la résistivité, et l’aluminium peut contribuer à la même stratégie de maîtrise des pertes lorsqu’il est présent dans le cadre de la composition et du système de traitement applicables. Une résistivité plus élevée réduit les courants de Foucault classiques, mais elle peut également influer sur la ductilité, le développement de la texture, la croissance des grains et le comportement à la saturation. La teneur en silicium constitue par conséquent une variable de conception, et non une règle d’équivalence entre nuances. « Plus de silicium » ne permet pas d’identifier une nuance normalisée particulière ni de garantir une perte totale mesurée plus faible.
L’épaisseur doit également être interprétée en fonction de la condition d’essai. L’IEC 60404-8-3:2023 couvre les bandes et tôles d’acier électrique non orienté laminées à froid et livrées à l’état semi-transformé, notamment les épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm. L’IEC 60404-8-7:2017 couvre les matériaux à grains orientés entièrement transformés dans les épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm. Ces plages illustrent une différence de construction, mais elles n’établissent pas que toute tôle de 0,23 mm présente une perte totale inférieure à celle de toute tôle de 0,35 mm. Les contributions hystérétiques et excédentaires subsistent, et l’induction d’essai peut différer.
La découpe et l’empilage influent également sur le résultat pratique. Les bavures peuvent créer des ponts électriques entre les tôles. Le poinçonnage introduit une déformation plastique et des contraintes résiduelles près des bords, ce qui augmente les pertes par hystérésis locales et modifie les configurations des domaines. Un recuit de détensionnement peut restaurer une partie des performances magnétiques, mais son effet dépend de la classe d’acier, du revêtement, de l’atmosphère et du cycle thermique.
Pertes excédentaires ou anormales et microstructure réelle
Les pertes excédentaires correspondent à la contribution dynamique supplémentaire associée à la structure des domaines et à l’aimantation non uniforme. Elles ne constituent pas simplement le terme classique des courants de Foucault calculé à partir de l’épaisseur et de la résistivité. Au cours d’une excitation alternative, les parois de domaines se déplacent par étapes discontinues plutôt que sous la forme d’un front unique progressant de manière régulière et uniforme. Chaque paroi en mouvement crée des variations locales du flux magnétique et, par conséquent, des courants de Foucault locaux. Ces courants interagissent avec le mouvement des parois, produisant une perte dynamique supérieure à celle du calcul classique idéalisé.
La configuration réelle des domaines contrôle cette contribution. Les joints de grains, les inclusions, les champs de contraintes, les dommages de surface ainsi que l’espacement et la forme des domaines créent des régions qui s’inversent sous des champs et à des instants différents. Lorsque la fréquence augmente, les parois disposent de moins de temps pour réagir avant que le champ appliqué ne change à nouveau. L’aimantation non uniforme qui en résulte accroît la composante excédentaire. L’affinement des domaines peut réduire l’amplitude des variations locales du flux et raccourcir les trajets de courant autour des parois en mouvement, raison pour laquelle des traitements de contrôle des domaines sont utilisés dans certains produits à grains orientés.
L’acier électrique à grains orientés montre l’importance de distinguer ces mécanismes. L’ASTM A876 couvre les aciers fer-silicium à faible teneur en carbone et à grains orientés contenant environ 3,2 % de silicium, et inclut les nuances conventionnelles, à haute perméabilité et scribing laser. Les pratiques d’identification des nuances ASTM distinguent les nuances conventionnelles à grains orientés destinées à être testées à 1,5 T des nuances destinées à être testées à 1,7 T. Toute perte déclarée doit conserver cette condition d’induction. L’ASTM A804/A804M est principalement destinée aux mesures en courant alternatif unidirectionnel sur de l’acier à grains orientés aplani thermiquement, avec des résultats comparables à ceux de la méthode Epstein à 25 cm ; sa configuration unidirectionnelle n’est pas interchangeable avec un essai isotrope.
Le scribing laser modifie localement la structure des domaines et peut réduire les pertes dans des conditions spécifiées, mais il n’élimine pas les effets des contraintes, de la découpe, de l’empilage ou du flux transversal. De même, l’orientation des grains peut réduire les pertes mesurées dans la direction du laminage tout en produisant une réponse différente dans les autres directions. L’acier à grains orientés entièrement transformé selon l’IEC 60404-8-7:2017 et l’acier non orienté entièrement transformé selon l’ASTM A677 appartiennent donc à des classes magnétiques différentes, même si un résultat d’essai unique rend leurs pertes totales apparemment similaires.
La conclusion pratique est précise : la maîtrise des pertes dans le noyau exige d’adapter à l’application la classe d’acier, l’état de livraison, l’épaisseur, le revêtement, l’orientation, la fréquence, l’induction, la forme d’onde et la méthode d’essai des éprouvettes. Les pertes par hystérésis décrivent les cycles irréversibles, les pertes classiques par courants de Foucault décrivent les courants induits par la variation du flux, et les pertes excédentaires rendent compte des effets dynamiques liés à la structure des domaines et à l’aimantation non uniforme. La perte totale mesurée contient ces trois contributions. La traiter comme s’il s’agissait d’une seule d’entre elles conduit à une explication erronée et peut mener à une mauvaise décision concernant le matériau ou le traitement.
Épaisseur, isolation et revêtements isolants comme moyens de réduction des pertes
L’épaisseur de l’acier électrique, l’épaisseur du revêtement et les dimensions du circuit magnétique assemblé décrivent des caractéristiques physiques différentes. Les traiter comme interchangeables conduit à des prévisions incorrectes des pertes dans le circuit magnétique. L’épaisseur de la tôle correspond à l’épaisseur d’une tôle individuelle d’acier. L’épaisseur du revêtement correspond à l’épaisseur du film électriquement résistif présent à sa surface. La géométrie de l’empilage comprend le nombre de tôles, leur recouvrement et leurs jonctions, le facteur d’empilage, la direction du flux et le circuit magnétique assemblé. Un circuit magnétique constitué de tôles plus minces ne présente pas automatiquement des pertes totales plus faibles si les dommages dus à la découpe, une mauvaise isolation, un serrage excessif ou une nuance magnétique inadaptée compensent la réduction des pertes par courants de Foucault.
L’étude du KIT publiée en 2017 distingue les pertes dans le circuit magnétique d’un transformateur en pertes par hystérésis, pertes classiques par courants de Foucault et pertes en excès. Le déplacement des parois de domaines est associé aux pertes par hystérésis ; un flux magnétique alternatif induit des courants circulants ; la contribution dynamique restante est traitée comme une perte en excès. La conception des tôles et des revêtements agit principalement sur les termes liés aux courants, et ne saurait remplacer une texture cristallographique appropriée, une composition chimique adaptée, une maîtrise des contraintes ou des conditions d’essai adéquates.
Pourquoi une tôle plus mince réduit généralement les trajets de courants de Foucault interlaminaires
Un flux magnétique variable produit un champ électrique. Dans un circuit magnétique en acier massif, ce champ peut entraîner des courants circulants dans des boucles s’étendant à travers le matériau. Ces courants dissipent de la puissance en raison de la résistance électrique de l’acier, produisant des pertes classiques par courants de Foucault et modifiant le champ magnétique local. Plus la dimension disponible de la boucle est grande dans la direction affectée par la variation du flux, plus la tension induite autour de cette boucle est importante.
Un circuit magnétique feuilleté divise un grand volume conducteur en de nombreuses tôles minces. Chaque tôle porte principalement le flux dans son plan, tandis que les interfaces entre les tôles interrompent la circulation du courant d’une tôle à l’autre. Pour la composante classique des pertes par courants de Foucault, la relation simplifiée couramment utilisée contient le carré de l’épaisseur de la tôle : à fréquence, induction, résistivité et forme d’onde constantes, la réduction de l’épaisseur entraîne généralement une diminution disproportionnée de cette composante. Il s’agit d’une tendance, et non d’une garantie indépendante de la nuance. Les pertes réelles comprennent également les termes d’hystérésis et de pertes en excès, et les contraintes liées à la fabrication peuvent les accroître.
Le bénéfice physique provient de deux effets liés. Premièrement, une tôle plus mince offre une dimension plus courte pour les boucles de courant induit. Deuxièmement, un empilage de tôles isolées individuellement empêche ces boucles de se prolonger à travers les grandes faces des tôles adjacentes. Si les interfaces deviennent électriquement pontées, la dimension effective de la boucle peut se rapprocher de la hauteur ou de la largeur d’une partie importante du circuit magnétique, annulant une grande partie de l’effet recherché par la conception feuilletée.
Les valeurs d’épaisseur spécifiées par une norme de produit n’ont donc de signification qu’en association avec la classe du matériau et son état de livraison. La norme IEC 60404-8-3:2023 couvre les bandes et tôles d’acier électrique non orienté laminées à froid et livrées à l’état semi-fini, avec des épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm. Il s’agit d’épaisseurs de produit définies par la norme, et non d’un classement universel des performances. Une tôle non orientée semi-finie présentant l’une de ces épaisseurs doit néanmoins être évaluée dans les conditions d’essai magnétique et de traitement spécifiées.
La norme IEC 60404-8-7:2017 couvre l’acier électrique à grains orientés laminé à froid et livré à l’état entièrement fini, notamment avec des épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm. Les matériaux à grains orientés sont généralement utilisés avec un flux principalement dirigé suivant la direction de laminage ; l’épaisseur et la texture agissent donc conjointement. Une tôle à grains orientés de 0,27 mm et une tôle non orientée semi-finie de 0,50 mm ne peuvent pas être comparées sur la seule base de leur épaisseur, car leur texture, leur traitement thermique, leur direction magnétique et leur état de livraison diffèrent.
Des tôles plus minces augmentent également le nombre d’interfaces pour une hauteur d’empilage donnée. Cela peut réduire le volume d’acier par unité de dimension extérieure, car les revêtements et les petits espaces occupent une partie de l’empilage. Le facteur d’empilage qui en résulte est important : un paquet d’une hauteur nominale de 100 mm ne contient pas 100 mm d’acier magnétique. La découpe et le poinçonnage constituent une autre réserve. Les bavures peuvent relier électriquement les tôles voisines, tandis que les contraintes résiduelles près des bords découpés peuvent augmenter les pertes par hystérésis et les pertes en excès. Ainsi, un matériau plus mince peut réduire les pertes classiques par courants de Foucault, tandis qu’une fabrication de mauvaise qualité accroît d’autres composantes des pertes.
Rôle électrique de l’isolation de surface
Le revêtement n’est pas simplement une barrière contre la corrosion ou une finition destinée à faciliter la manutention. Sa fonction électrique consiste à maintenir une résistance élevée entre les grandes faces des tôles voisines, de sorte qu’un courant induit reste en grande partie confiné dans sa propre tôle. Le revêtement n’a pas besoin d’empêcher le courant de circuler le long d’une tôle ; cela serait impossible sans modifier l’acier lui-même. Il doit limiter le courant traversant l’interface entre les tôles.
Cette distinction explique pourquoi la continuité du revêtement est importante. Une petite zone endommagée, un bord exposé, un contaminant conducteur ou une bavure de poinçonnage peut créer un pont à travers plusieurs tôles. Un seul pont ne court-circuite pas nécessairement l’ensemble du circuit magnétique, mais de nombreux ponts peuvent former des trajets interlaminaires étendus. La pression de serrage peut également comprimer ou endommager le revêtement, et les procédés de soudage ou de collage peuvent créer des connexions conductrices locales. L’assemblage du circuit magnétique influence donc les pertes même lorsque la tôle d’acier et son revêtement nominal restent inchangés.
L’épaisseur du revêtement et celle de la tôle ont des conséquences différentes. L’augmentation de l’épaisseur de la tôle modifie la région d’acier dans laquelle se développent le flux et les courants de Foucault. L’augmentation de l’épaisseur du revêtement accroît principalement la séparation électrique et réduit la fraction d’un empilage donné occupée par l’acier. Elle ne transforme pas une tôle épaisse en tôle mince. À l’inverse, un revêtement très mince sur une tôle mince n’est pas équivalent à une tôle plus épaisse présentant la même épaisseur totale de paquet.
L’isolation doit également résister aux procédés de fabrication et aux traitements thermiques spécifiés. L’acier à grains orientés entièrement fini peut recevoir un traitement de détensionnement ou d’autres traitements contrôlés associés à sa spécification ; l’acier non orienté semi-fini est fourni en vue d’un traitement ultérieur susceptible de modifier ses propriétés magnétiques. La résistance électrique, l’adhérence, la tenue en température et la réaction à la découpe ou au recuit doivent être considérées conjointement, mais une désignation de revêtement ne doit pas être assimilée à une valeur numérique de pertes dans le circuit magnétique.
ASTM A976 est la spécification ASTM applicable à la classification des revêtements isolants pour aciers électriques. ASTM n’utilise pas A976 en remplacement des normes de produit relatives aux aciers magnétiques. Le sous-comité ASTM A06.02 identifie ASTM A677 pour l’acier électrique non orienté entièrement fini, ASTM A683 pour l’acier électrique non orienté semi-fini, ASTM A876 pour l’acier électrique à grains orientés entièrement fini et ASTM A976 pour la classification des revêtements isolants. La classification du revêtement identifie le type ou la classe de revêtement dans le cadre normatif applicable ; elle ne permet pas à elle seule d’établir les pertes dans le circuit magnétique d’un acier particulier à une fréquence et une induction non précisées. Les classes de revêtement et les performances mesurées doivent donc être tirées de l’édition applicable d’ASTM A976, plutôt que déduites ou attribuées à partir de l’aspect de la tôle.
Les comparaisons de pertes dans le circuit magnétique restent liées aux conditions de mesure. ASTM A677, par exemple, couvre les aciers électriques non orientés entièrement finis utilisés principalement dans des dispositifs magnétiques à 50 et 60 Hz, avec des nuances classées selon la perte maximale dans le circuit magnétique mesurée à 60 Hz et 1,5 T au moyen de la méthode d’essai Epstein. ASTM A804/A804M concerne principalement les mesures en courant alternatif unidirectionnel sur l’acier électrique à grains orientés aplani thermiquement, avec des résultats comparables à ceux de la méthode Epstein sur éprouvette de 25 cm. Les désignations des nuances à grains orientés distinguent également les nuances conventionnelles essayées à 1,5 T des autres nuances désignées pour des essais à 1,7 T. Une valeur de perte indiquée sans sa fréquence, son induction, sa méthode d’essai sur éprouvette, sa direction de laminage le cas échéant et son état de livraison est incomplète. L’épaisseur et le revêtement contrôlent les trajets électriques ; ils n’annulent pas ces conditions de mesure.
Essais magnétiques : méthodes Epstein, sur tôle unique et unidirectionnelles
Une propriété magnétique n’est pas un nombre indépendant. Elle correspond à des conditions d’essai précises : classe de matériau, état de livraison, géométrie de l’éprouvette, circuit magnétique, fréquence, induction maximale, direction par rapport au laminage et isolation électrique entre les tôles. Indiquer une « perte dans le fer » sans ces informations peut donner l’impression que deux mesures valides sont contradictoires.
Cette distinction est importante, car les aciers électriques ne constituent pas une seule catégorie de matériaux. Les aciers électriques non orientés entièrement finis, les aciers électriques non orientés semi-finis et les aciers électriques à grains orientés entièrement finis présentent des textures, des traitements thermiques, des applications prévues et des conventions d’essai différentes. Le sous-comité A06.02 de l’ASTM traduit ces distinctions dans des normes distinctes : ASTM A677 couvre les aciers non orientés entièrement finis, ASTM A683 couvre les aciers non orientés semi-finis, ASTM A876 couvre les aciers à grains orientés entièrement finis et ASTM A976 classe les revêtements isolants.
La perte mesurée a également plusieurs origines physiques. L’étude menée en 2017 par le Karlsruhe Institute of Technology distingue, dans la perte d’un noyau de transformateur, la perte par hystérésis, la perte classique par courants de Foucault et la perte excédentaire. La perte par hystérésis apparaît lorsque les parois de domaines se déplacent à travers des défauts et des sites d’ancrage pendant l’inversion de l’aimantation. La perte classique par courants de Foucault est due aux courants induits dans l’acier lorsque le flux alternatif varie. La perte excédentaire représente une perte dynamique supplémentaire associée au mouvement non uniforme des parois de domaines et à des processus magnétiques localisés. Une méthode d’essai enregistre leur effet combiné pour une forme d’onde et une fréquence données ; elle n’identifie pas une nuance sur la seule base de sa composition chimique.
La méthode Epstein de 25 cm et les éprouvettes en bandes
| Approche d’essai | Circuit magnétique | Utilisation la plus pertinente |
|---|---|---|
| Epstein à 25 cm | Assemblage défini de bandes avec une réponse directionnelle moyenne | Comparaison standardisée des tôles |
| Éprouvette unique ou mesure unidirectionnelle | Direction choisie définie | Mesures directionnelles sur les aciers à grains orientés |
| Mesure sur noyau fini | Joints réels, empilage, contraintes et assemblage | Validation au niveau du composant |
La méthode Epstein de 25 cm utilise des bandes étroites et rectangulaires assemblées en circuit magnétique carré. La longueur des éprouvettes est conventionnellement de 25 cm, et les bandes sont disposées de manière que le circuit magnétique comprenne du matériau découpé selon les principales directions d’essai. L’essai obtenu ne constitue pas une mesure effectuée sur un segment de tôle isolé. Il s’agit d’un assemblage contrôlé dans lequel la force magnétomotrice appliquée, la tension induite, le flux et la masse ou le volume de l’éprouvette sont reliés aux grandeurs magnétiques indiquées.
Pour les tôles non orientées, cette disposition fournit une réponse moyenne normalisée du matériau prélevé selon différentes directions. Cette moyenne est utile, car les aciers électriques non orientés sont conçus pour limiter les différences directionnelles plutôt que pour concentrer leurs performances magnétiques selon une direction cristallographique particulière. Le résultat dépend néanmoins de la découpe, des bavures, de l’état de l’éprouvette, de l’empilage, de l’isolation et du mode de régulation de l’excitation.
ASTM A677 en est l’exemple central. Cette norme couvre les aciers électriques non orientés entièrement finis utilisés principalement dans des dispositifs magnétiques à 50 et 60 Hz, et classe les nuances selon la perte dans le fer maximale mesurée à 60 Hz et 1,5 T selon la méthode d’essai Epstein. La fréquence et l’induction font partie du critère de classement. Une valeur mesurée à 50 Hz ou à 1,0 T ne constitue pas le même résultat de classification ASTM A677, même si les bandes et l’instrument sont inchangés.
Les bandes doivent également représenter l’état de livraison spécifié. La tôle entièrement finie a reçu le recuit final et le traitement d’isolation nécessaires pour établir son état magnétique à la livraison. L’acier non orienté semi-fini est différent : son développement magnétique final peut dépendre du traitement effectué par l’utilisateur, notamment d’un recuit de détensionnement. La norme IEC 60404-8-3:2023 couvre les bandes et tôles d’acier électrique non orienté laminées à froid et livrées à l’état semi-fini, notamment dans les épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm. Ces désignations d’épaisseur ne se convertissent pas automatiquement en nuances ASTM A677 entièrement finies.
L’épaisseur influe sur la perte, mais ne remplace pas une désignation de nuance. La réduction de l’épaisseur des tôles raccourcit généralement le trajet disponible pour les courants de Foucault circulants. L’isolation électrique de surface interrompt davantage ces courants, tandis que les additions de silicium et d’aluminium augmentent la résistivité électrique. Toutefois, la perte finale dépend également de la texture, de la taille des grains, des contraintes, du revêtement, de la forme d’onde et de la fréquence. Une tôle mince testée dans un état donné ne peut pas être classée, sur la seule base de son épaisseur, par rapport à une tôle plus épaisse testée selon une autre norme.
ASTM A804/A804M pour les tôles à grains orientés
Les aciers électriques à grains orientés nécessitent une approche différente, car leur comportement magnétique est intentionnellement directionnel. Dans les matériaux à grains orientés aplatis thermiquement, la direction de laminage est associée à une forte texture de Goss ; l’aimantation dans cette direction peut donc différer fortement de l’aimantation transversale. Un essai faisant la moyenne des directions peut masquer la propriété déterminante dans un noyau de transformateur.
La norme ASTM A804/A804M est principalement destinée aux mesures magnétiques unidirectionnelles en courant alternatif sur des aciers électriques à grains orientés aplatis thermiquement, utilisés comme matériau pour les tôles de noyaux de transformateurs. Contrairement à un assemblage Epstein classique, la méthode est conçue pour mesurer le matériau dans une direction magnétique définie. ASTM International indique que les résultats obtenus selon ASTM A804/A804M sont comparables à ceux de la méthode Epstein de 25 cm, mais « comparable » ne signifie pas que la disposition de l’éprouvette et les informations directionnelles sont interchangeables. La méthode doit néanmoins être mentionnée avec le résultat.
Un essai sur tôle unique ou unidirectionnel peut révéler plus directement le comportement dans la direction de laminage d’un matériau à grains orientés qu’un assemblage de bandes multidirectionnel. L’éprouvette est aimantée selon une direction sélectionnée et l’induction alternative est établie à partir de la tension induite. La perte indiquée revêt donc une signification directionnelle : une valeur dans la direction de laminage ne doit pas être interprétée comme une moyenne isotrope de la tôle, et un résultat dans la direction transversale ne doit pas lui être substitué.
La norme ASTM A876 couvre les aciers au silicium et à faible teneur en carbone à grains orientés, contenant environ 3,2 % de silicium. Elle inclut les nuances conventionnelles, à haute perméabilité et scribe laser. La norme IEC 60404-8-7:2017 couvre les bandes et tôles d’acier électrique à grains orientés laminées à froid et livrées à l’état entièrement fini, notamment les matériaux à texture de Goss dans les épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm. Ces documents décrivent les classes et les états de livraison ; la méthode d’essai fournit le contexte de mesure qui donne son sens à une propriété magnétique indiquée.
Interprétation des conditions d’induction et de fréquence
L’induction, généralement exprimée en teslas, n’est pas interchangeable avec l’intensité du champ magnétique. Dans un essai en courant alternatif, la forme d’onde de l’induction et sa valeur maximale déterminent jusqu’à quel point le matériau est parcouru sur sa courbe d’aimantation. À induction plus élevée, les processus de domaines et les effets de saturation peuvent accroître considérablement la perte. L’augmentation de la fréquence accroît le nombre d’inversions de l’aimantation par seconde et les contributions dynamiques, en particulier la perte par courants de Foucault et la perte excédentaire.
C’est pourquoi la pratique ASTM distingue les désignations des matériaux à grains orientés testés à 1,5 T de celles des matériaux testés à 1,7 T. Les nuances conventionnelles à grains orientés sont désignées pour des essais à 1,5 T, tandis que d’autres nuances à grains orientés sont désignées pour des essais à 1,7 T. La désignation identifie l’induction prescrite pour la classification ou la propriété indiquée ; il ne s’agit pas simplement d’un point de fonctionnement privilégié. Comparer un résultat à 1,5 T avec un résultat à 1,7 T comme s’il s’agissait du même essai de nuance peut inverser le classement apparent.
La même prudence s’applique à la fréquence. La condition de classification de l’ASTM A677 est de 60 Hz et 1,5 T, ce qui correspond à son utilisation principale dans des dispositifs à 50 et 60 Hz. Un essai à 400 Hz mesure un équilibre différent entre la perte par hystérésis, la perte classique par courants de Foucault et la perte excédentaire. Même si le matériau, l’épaisseur et la méthode d’éprouvette restent constants, la valeur ne peut pas être transposée sans modèle fréquentiel justifié et hypothèses concordantes concernant la forme d’onde.
Un rapport défendable indique donc la norme applicable au matériau et la désignation de la nuance, l’état de livraison, l’épaisseur nominale, la méthode d’éprouvette, la fréquence, l’induction maximale, la forme d’onde lorsqu’elle est pertinente, l’état de l’isolation et la direction d’essai. Pour un acier à grains orientés, la direction de laminage doit être explicitement indiquée. « Perte dans le fer : 1,5 W/kg » est incomplet ; « perte dans le fer mesurée selon la méthode Epstein de 25 cm à 60 Hz et 1,5 T sur un acier non orienté entièrement fini » identifie un résultat exploitable. Pour une mesure unidirectionnelle sur un acier à grains orientés, la direction et la méthode ASTM A804/A804M sont tout aussi essentielles.
La méthode d’essai fait partie intégrante de la propriété — ce n’est pas une note de bas de page ajoutée après coup.
Comment lire une désignation de nuance ou une fiche technique sans l’interpréter de travers
Séquence de lecture d’une fiche technique
- 1. Identifier la norme Rechercher le document ASTM ou IEC applicable.
- 2. Identifier l’état de livraison Déterminer si la tôle est entièrement finie ou semi-finie.
- 3. Identifier la famille de matériaux Distinguer l’acier non orienté de l’acier à grains orientés.
- 4. Consigner les conditions d’essai Relever la fréquence, l’induction, la direction, la méthode appliquée à l’éprouvette et la forme d’onde le cas échéant.
- 5. Vérifier les conditions de fabrication Examiner l’épaisseur, le revêtement, le découpage, le détensionnement, l’empilage et le serrage.
Une désignation de nuance ne constitue pas une spécification magnétique complète. Elle identifie un matériau au sein d’une norme, mais le comportement indiqué dépend également de l’état de livraison, de l’épaisseur, de la fréquence d’essai, de l’induction, de la direction de l’éprouvette et de la méthode de mesure. Une séquence de lecture rigoureuse permet d’éviter l’erreur courante qui consiste à considérer le pourcentage de silicium ou une faible épaisseur nominale comme un substitut direct des performances magnétiques.
Décoder la norme, l’état de livraison et la famille de nuances
Commencez par la norme applicable, et non par le numéro de nuance. ASTM A677, par exemple, couvre les aciers électriques non orientés entièrement transformés, principalement destinés aux dispositifs magnétiques fonctionnant à 50 et 60 Hz. Ses nuances sont classées selon la perte dans le fer maximale mesurée à 60 Hz et 1,5 T avec la méthode d’essai Epstein, comme le précise ASTM A677-07 (ASTM International, 2007). Cette classification ne décrit pas toutes les conditions de fonctionnement possibles.
Identifiez ensuite l’état de livraison. Le matériau entièrement transformé a reçu le traitement thermique magnétique requis par sa spécification et est livré avec des propriétés magnétiques établies. Le matériau semi-transformé est livré pour subir des opérations supplémentaires effectuées par l’utilisateur, comprenant généralement un recuit final. Son comportement magnétique à la livraison ne doit pas être considéré comme équivalent à celui d’une tôle entièrement transformée.
La structure des normes ASTM rend cette distinction explicite. Le sous-comité ASTM A06.02 répertorie ASTM A677 pour les aciers non orientés entièrement transformés, ASTM A683 pour les aciers non orientés semi-transformés et ASTM A876 pour les aciers à grains orientés entièrement transformés. ASTM A976 traite de la classification des revêtements isolants. Une fiche technique qui mentionne uniquement « acier électrique » omet les informations nécessaires pour situer le matériau dans cette classification.
Déterminez ensuite la famille d’acier. L’acier électrique non orienté est conçu pour présenter un comportement magnétique relativement similaire dans différentes directions du plan, même s’il n’est pas parfaitement indépendant de la direction. L’acier électrique à grains orientés présente une texture cristallographique marquée, généralement associée à l’orientation de Goss, et est normalement évalué dans la direction de laminage ou dans une autre direction spécifiée. Ces deux familles sont destinées à des conceptions différentes de circuits magnétiques et ne doivent pas être comparées au moyen d’une hiérarchie unique de numéros de nuances.
ASTM A876 couvre les aciers à grains orientés au silicium-fer faiblement carbonés contenant environ 3,2 % de silicium. Cette norme inclut des nuances conventionnelles, à haute perméabilité et à gravure laser. La norme IEC 60404-8-7:2017 couvre les bandes et tôles d’acier électrique à grains orientés, laminées à froid et livrées à l’état entièrement transformé, notamment dans les épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm. Ces épaisseurs sont des valeurs caractéristiques de cette norme produit ; elles ne constituent pas en elles-mêmes un classement des performances.
Pour les matériaux non orientés semi-transformés, la norme IEC 60404-8-3:2023 spécifie des épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm, ainsi que des propriétés magnétiques, des tolérances dimensionnelles et des procédures d’inspection. La présence d’une épaisseur dans cette liste ne rend pas une tôle équivalente à une nuance non orientée entièrement transformée de même épaisseur.
Notez séparément l’épaisseur nominale et la nuance. Notez également les informations relatives au revêtement ou à l’isolation. Un revêtement électriquement isolant augmente la résistance interlaminaire et réduit les courants circulant entre des tôles adjacentes ; ASTM A976 fournit le cadre de classification applicable aux revêtements. Le silicium et l’aluminium peuvent accroître la résistivité électrique, tandis que le contrôle de la texture et les opérations de transformation influent sur l’hystérésis et la perméabilité. Aucune de ces caractéristiques, considérée isolément, ne détermine la valeur finale de la perte dans le fer.
Lire correctement les classifications selon la perte maximale dans le fer
Une classe de perte maximale dans le fer constitue une limite d’acceptation dans des conditions spécifiées, et non une constante universelle de perte. Si ASTM A677 attribue une nuance selon la perte maximale à 60 Hz, 1,5 T et avec un essai Epstein, la valeur s’applique à cette mesure définie. Elle ne permet pas automatiquement de prédire la perte à 400 Hz, à 1,0 T, sous flux tournant ou après une opération différente de découpage et de détensionnement.
Une transcription utile conserve les conditions à côté de la valeur : « perte totale spécifique maximale, [fréquence], [induction], essai Epstein ». La suppression des conditions entre crochets transforme un résultat assorti de réserves en une information trompeuse. La même rigueur s’applique aux nuances à grains orientés. La pratique ASTM distingue les nuances conventionnelles désignées pour un essai à 1,5 T d’autres nuances à grains orientés désignées pour un essai à 1,7 T (ASTM International, 2024). Comparer leurs limites numériques sans conserver l’induction d’essai n’est pas valide.
La méthode utilisée pour l’éprouvette peut également modifier le résultat. ASTM A804/A804M est principalement destinée aux mesures en courant alternatif unidirectionnel sur des aciers électriques à grains orientés aplatis thermiquement, utilisés comme matériau pour les tôles des noyaux de transformateurs. Ses résultats sont comparables à ceux de la méthode Epstein à 25 cm, mais « comparable » ne signifie pas que toutes les géométries d’essai produisent des valeurs identiques. ASTM A804/A804M-04, reconduite en 2021, doit donc être identifiée chaque fois que ses mesures apparaissent dans une fiche technique.
La perte dans le fer elle-même comporte plusieurs contributions physiques. L’étude du Karlsruhe Institute of Technology publiée en 2017 distingue la perte dans le noyau d’un transformateur en perte par hystérésis, perte classique par courants de Foucault et perte excédentaire. Le déplacement des parois de domaines à travers la structure magnétique contribue à la perte par hystérésis. La variation du flux induit des courants de Foucault dans l’acier, produisant une perte classique par courants de Foucault ; la structure des domaines et les trajectoires locales des courants contribuent à la perte excédentaire.
Une tôle d’acier électrique plus mince n’entraîne pas automatiquement des pertes plus faibles lorsque la texture, la transformation, le revêtement, les contraintes ou les conditions d’essai diffèrent. Limited evidence
L’épaisseur influe principalement sur la contribution des courants de Foucault, car des trajectoires électriques plus courtes réduisent les pertes dues aux courants circulants. Une perte plus faible peut également résulter d’une résistivité plus élevée, d’une isolation appropriée, d’une réduction des contraintes ou d’un meilleur alignement des grains. Une tôle plus mince peut néanmoins présenter une perte totale mesurée plus élevée si sa texture, son état de transformation, son revêtement ou ses conditions d’essai diffèrent. « 0,27 mm » est une épaisseur, et non une nuance magnétique complète.
Distinguer perméabilité, induction et perte
La perméabilité décrit l’induction magnétique produite pour un champ magnétisant donné. Sous une forme simplifiée, la perméabilité relative compare la réponse du matériau à celle du vide. Une fiche technique peut indiquer la perméabilité initiale, la perméabilité maximale ou la perméabilité à une induction donnée. Il s’agit de grandeurs différentes qui ne doivent pas être réduites à une seule valeur.
L’induction est la densité de flux magnétique, généralement exprimée en teslas. Elle correspond au point de fonctionnement ou d’essai auquel une propriété est mesurée. Un acier à grains orientés à haute perméabilité peut atteindre une induction spécifiée avec un champ magnétisant plus faible qu’un autre acier, mais sa perte totale dépend néanmoins de la fréquence, de la forme d’onde, de l’épaisseur, de la texture, des contraintes et de l’isolation. La facilité d’aimantation n’est pas équivalente à une faible dissipation d’énergie par cycle.
La perte dans le fer est la puissance dissipée par unité de masse ou de volume sous l’effet d’une excitation magnétique alternative définie. Sa valeur dépend fortement à la fois de la fréquence et de l’induction. Deux tôles peuvent présenter une perméabilité similaire à une induction donnée tout en affichant des pertes différentes, ou une perte similaire à un point d’essai donné tout en ayant des perméabilités différentes ailleurs sur la courbe d’aimantation.
Lisez chaque propriété comme un ensemble complet : état de livraison, famille de nuances, épaisseur nominale, fréquence, induction, direction, méthode appliquée à l’éprouvette et propriété mesurée. Pour l’acier à grains orientés, ajoutez la direction de laminage et précisez si l’essai est longitudinal, transversal ou réalisé dans une autre direction spécifiée. Pour effectuer une comparaison, ne modifiez qu’une seule variable à la fois. Une fiche technique dépourvue de ces conditions peut encore identifier une famille de produits, mais elle ne permet pas une comparaison magnétique fiable.
Variables de fabrication qui modifient les performances magnétiques
L’acier électrique n’acquiert pas son comportement magnétique uniquement en fonction de sa teneur en silicium ou de son épaisseur nominale. L’historique du laminage, le recuit, l’orientation des grains, les contraintes résiduelles, l’isolation de surface et l’état dans lequel la tôle arrive à l’atelier de fabrication des noyaux influent tous sur le résultat mesuré. La distinction entre l’acier non orienté entièrement fini, l’acier non orienté semi-fini et l’acier à grains orientés entièrement fini est donc à la fois une distinction de fabrication et une distinction normative.
Le sous-comité A06.02 de l’ASTM désigne ASTM A677 pour l’acier non orienté entièrement fini, ASTM A683 pour l’acier non orienté semi-fini, ASTM A876 pour l’acier à grains orientés entièrement fini et ASTM A976 pour les revêtements isolants des aciers électriques. La norme IEC 60404-8-3:2023 couvre l’acier électrique non orienté laminé à froid livré à l’état semi-fini, tandis que la norme IEC 60404-8-7:2017 couvre l’acier électrique à grains orientés laminé à froid livré à l’état entièrement fini. Une désignation de nuance n’a de signification qu’en association avec cet état de livraison et avec les conditions d’essai liées à sa propriété magnétique.
Réduction à froid, recristallisation et taille des grains
La réduction à froid modifie davantage que l’épaisseur de la tôle. Elle allonge les grains, augmente la densité de dislocations, emmagasine de l’énergie de déformation et crée une anisotropie cristallographique et mécanique. Ces changements affectent le déplacement des parois de domaines et la facilité avec laquelle l’aimantation suit un champ appliqué. Une bande fortement déformée peut donc présenter un comportement magnétique très différent de celui d’une bande recuite de même composition et de même épaisseur nominale.
La recristallisation élimine une grande partie de la structure écrouie en formant, lors du traitement thermique, de nouveaux grains relativement exempts de contraintes. La texture obtenue dépend de la structure initiale, de l’historique de réduction, des conditions de recuit, des inhibiteurs et de la composition de l’alliage. La croissance des grains modifie ensuite le nombre et la nature des joints de grains. Les joints peuvent entraver le déplacement des parois de domaines, tandis que des grains excessivement grands ou irréguliers peuvent accroître la non-uniformité magnétique locale et compliquer la réponse au voisinage des jonctions et des bords découpés. Il n’existe pas de règle universelle concernant la taille des grains qui s’applique de manière identique aux produits non orientés et aux produits à grains orientés.
Dans l’acier électrique non orienté, le traitement vise à obtenir une répartition des orientations cristallographiques assurant une réponse magnétique utile dans plusieurs directions du plan. Le matériau non orienté entièrement fini a reçu son recuit magnétique final chez le producteur. Le matériau non orienté semi-fini n’a pas reçu le traitement final complet ; le recuit ultérieur et la séquence de fabrication appliqués par l’utilisateur peuvent modifier sa structure recristallisée, sa taille de grains et ses propriétés magnétiques. La norme IEC 60404-8-3:2023 inclut les matériaux semi-finis dans les épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm, mais ces épaisseurs ne définissent pas la perte finale après un traitement thermique ultérieur non spécifié.
L’acier à grains orientés répond à un objectif différent. Son traitement développe une texture de Goss fortement marquée, généralement décrite par l’orientation {110}<001>, de sorte que de nombreux grains aient leur direction d’aimantation facile parallèle à la direction de laminage. La norme ASTM A876 couvre les aciers au silicium-fer à grains orientés et à faible teneur en carbone, contenant environ 3,2 % de silicium, et inclut les nuances conventionnelles, à haute perméabilité et à inscription laser. La norme IEC 60404-8-7:2017 couvre les bandes à grains orientés entièrement finies dans les épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm.
La direction de laminage est essentielle lors de la déclaration des performances d’un acier à grains orientés. Une valeur mesurée dans la direction prévue du flux ne peut pas être transposée directement à une région transversale ou dominée par une jonction. La norme ASTM A804/A804M est principalement destinée aux mesures en courant alternatif unidirectionnel sur de l’acier à grains orientés aplani thermiquement, avec des résultats comparables à ceux de la méthode Epstein à 25 cm. La géométrie et la direction de l’éprouvette font partie intégrante du résultat.
La taille des grains interagit également avec les différentes composantes de la perte dans le noyau. L’étude publiée en 2017 par le Karlsruhe Institute of Technology sépare la perte dans les noyaux de transformateurs en contributions dues à l’hystérésis, aux courants de Foucault classiques et aux pertes excédentaires. La perte par hystérésis reflète le déplacement irréversible des parois de domaines et les processus d’aimantation. La perte par courants de Foucault classiques apparaît lorsque le flux alternatif induit des courants circulants dans la tôle. La perte excédentaire représente des processus dynamiques supplémentaires au sein des domaines, qui ne sont pas pris en compte par le terme classique simplifié. Le recuit peut réduire les effets liés à l’hystérésis en éliminant les contraintes, tandis que l’épaisseur, la résistivité, la structure des domaines et la fréquence influent sur les autres contributions.
Détente des contraintes et planéité
La découpe, le poinçonnage, le cisaillage, le pliage et l’empilage imposent des contraintes absentes de la bande d’essai plane. Un bord poinçonné contient une déformation plastique et des contraintes résiduelles ; une dent étroite ou un angle peut présenter un gradient de contraintes important par rapport à sa largeur. Ces régions entravent le déplacement des parois de domaines et peuvent accroître la perte locale par hystérésis. L’effet peut être faible dans une grande éprouvette Epstein, mais significatif dans un stator de moteur compact, un angle de transformateur ou une pièce formée de manière marquée.
L’état de livraison est important, car un matériau entièrement fini n’est pas nécessairement insensible aux opérations de fabrication. Une tôle entièrement finie a achevé le traitement magnétique spécifié par le producteur, mais la découpe et le formage peuvent encore dégrader la réponse magnétique de l’empilage fini. L’acier non orienté semi-fini dépend davantage de la séquence ultérieure de recuit et de formage appliquée par l’acheteur. Un noyau assemblé à partir de tôles testées avant fabrication peut donc présenter une perte supérieure à celle indiquée par le certificat.
L’aplanissement thermique agit à la fois sur la géométrie et sur les contraintes. Le traitement thermique peut réduire les contraintes résiduelles dues au laminage, à la découpe ou à la manutention et améliorer la planéité, mais l’exposition à la température influe également sur la structure des grains, le comportement du revêtement et les propriétés magnétiques. La norme ASTM A804/A804M concerne spécifiquement les matériaux à grains orientés aplatis thermiquement, utilisés comme matière première pour les tôles de noyaux de transformateurs. Cette précision est importante : une valeur obtenue sur une bande aplatie thermiquement et testée de manière unidirectionnelle ne décrit pas automatiquement un noyau cisaillé, empilé et serré.
Le serrage mécanique introduit une autre source de contraintes. Une pression excessive, un empilage irrégulier, un bobinage trop serré ou un contact local avec une bavure peuvent limiter la magnétostriction et le mouvement des domaines. Les problèmes de planéité peuvent créer des interstices ou des contacts ponctuels entre les tôles, modifier la répartition du flux et accroître les pertes locales. L’aplanissement thermique n’est pas une opération de réparation générique qui efface tous les effets du traitement. Son résultat dépend de la déformation antérieure, du traitement thermique, de la classe d’acier et du système de revêtement.
Affinement des domaines et état de surface
L’affinement des domaines réduit la distance sur laquelle les domaines magnétiques s’inversent, limitant l’énergie associée au déplacement des parois de domaines et, dans des conditions appropriées, réduisant les pertes. L’inscription laser est une méthode utilisée avec l’acier à grains orientés. Elle crée à la surface de la tôle des perturbations étroites et contrôlées qui subdivisent les domaines. Ce traitement n’équivaut pas à modifier le pourcentage de silicium en volume, et son effet doit être pris en compte avec l’induction d’essai spécifiée pour la nuance.
La norme ASTM A876 distingue des nuances à grains orientés et des conditions d’essai qui incluent des nuances conventionnelles désignées à 1,5 T et d’autres nuances désignées à 1,7 T. La comparaison de valeurs de perte obtenues à ces différentes inductions peut conduire à un classement erroné. La fréquence, l’induction, la direction de laminage, la méthode d’essai sur éprouvette et l’état de livraison doivent accompagner toute valeur magnétique citée.
Le revêtement de surface remplit deux fonctions. Il isole électriquement les tôles adjacentes, augmentant la résistance interlaminaire et réduisant les courants de Foucault circulants, tout en influant sur la tension, l’aptitude au poinçonnage, la compatibilité avec le traitement thermique et le comportement lors de l’empilage. La norme ASTM A976 fournit le cadre de classification des revêtements isolants des aciers électriques. Un revêtement endommagé, une bavure conductrice, une épaisseur de revêtement excessive ou un mauvais schéma de contact peut modifier la perte du noyau assemblé, même lorsque le substrat en acier respecte sa spécification de tôle.
L’état de surface influe également sur les contraintes. La rugosité, les rayures, les résidus d’oxydes et la non-uniformité du revêtement peuvent créer des points de contact locaux ou contraindre la tôle pendant l’empilage. L’inscription laser, la tension du revêtement et les dommages subis par les bords après découpe peuvent agir conjointement plutôt qu’indépendamment. Les tôles minces contribuent à réduire la perte par courants de Foucault classiques, mais une tôle plus mince n’annule pas les pertes par hystérésis ou les pertes excédentaires dues à une texture médiocre, aux contraintes résiduelles ou à une excitation défavorable.
Pour cette raison, la question pertinente n’est pas simplement de savoir quelle nuance a été fournie. Il faut déterminer si la nuance spécifiée, l’état de fabrication, la texture, l’isolation de surface, les pratiques de découpe, le traitement de détente des contraintes et l’assemblage du noyau produisent la perte requise à la fréquence et à l’induction réelles. Le noyau fini est le composant magnétique utilisé ; l’essai initial sur bande plane ne constitue qu’une mesure contrôlée parmi les différentes étapes de son historique de fabrication.
Concevoir les noyaux de transformateurs et de machines tournantes en fonction du comportement des matériaux
Un noyau n’est pas soumis à la même condition magnétique que celle utilisée pour classer une nuance de tôle. Le matériau est découpé selon une géométrie donnée, isolé, empilé, serré et soumis à une forme d’onde particulière. Chaque étape peut modifier la réponse magnétique observée dans le composant fini. Une désignation de nuance identifie donc une classe de matériau et une condition d’essai spécifiée, et non une valeur de pertes garantie pour tout noyau assemblé.
La distinction entre les états de livraison est importante au stade de la conception. ASTM A677 couvre les aciers électriques non orientés totalement finis, principalement utilisés dans les dispositifs magnétiques à 50 et 60 Hz ; ses nuances sont classées selon la perte maximale dans le noyau mesurée à 60 Hz et 1,5 T avec la méthode d’essai Epstein. ASTM A683 couvre les aciers non orientés semi-finis, tandis que ASTM A876 couvre les aciers à grains orientés totalement finis. IEC 60404-8-3:2023 spécifie les bandes et tôles d’acier électrique non orienté laminées à froid livrées à l’état semi-fini, tandis que IEC 60404-8-7:2017 couvre les matériaux à grains orientés totalement finis.
Ces normes ne décrivent pas des produits interchangeables. Elles décrivent différentes combinaisons de composition, de texture, de traitement, d’essais magnétiques et d’état de livraison.
Noyaux de transformateurs et direction privilégiée du flux
Un noyau de transformateur est conçu de manière que la majeure partie de son flux alternatif suive un trajet contrôlé dans la direction de laminage de l’acier électrique à grains orientés. Dans l’acier à grains orientés totalement fini, une forte texture de Goss place de nombreuses directions cristallines dans une orientation favorable par rapport à la direction de laminage. L’aimantation nécessite alors un champ plus faible dans cette direction que dans un agrégat orienté aléatoirement, notamment à l’induction et à la fréquence utilisées pour la conception.
C’est pourquoi les tôles magnétiques de transformateur ne sont pas simplement disposées en empilement de rectangles identiques. La bande est découpée et orientée de façon que le flux circule dans les jambes et les culasses en subissant le moins possible de changements brusques de direction. Les assemblages à recouvrement par gradins, ainsi que les configurations de joints apparentées, répartissent la transition sur plusieurs tôles au lieu de contraindre la totalité du flux à traverser un unique joint bout à bout net. L’objectif n’est pas seulement de raccourcir le trajet magnétique. Il consiste également à réduire la concentration locale du champ magnétisant et la perturbation de la texture privilégiée.
ASTM A876 couvre les aciers au silicium et au fer à faible teneur en carbone, à grains orientés, contenant environ 3,2 % de silicium, et comprend les nuances conventionnelles, à haute perméabilité et scribe laser. La valeur d’induction utilisée pour l’essai doit toujours être associée à toute propriété rapportée : les nuances conventionnelles à grains orientés sont désignées pour des essais à 1,5 T, tandis que les autres nuances à grains orientés sont désignées pour des essais à 1,7 T selon la pratique de classification ASTM identifiée par ASTM International en 2024. Une valeur de pertes à 1,5 T ne peut pas être comparée sans précaution à une valeur à 1,7 T.
ASTM A804/A804M concerne principalement les mesures magnétiques unidirectionnelles en courant alternatif sur de l’acier à grains orientés aplati thermiquement. Ses résultats sont comparables à ceux de la méthode Epstein à 25 cm, mais la configuration d’essai reste différente de celle d’un transformateur fini comportant des joints, des angles, des éléments de serrage et des champs induits par les enroulements. La direction de laminage et l’orientation de l’éprouvette font partie de la définition de la mesure.
L’orientation des grains réduit une composante des contraintes magnétiques ; elle n’élimine pas les trois sources physiques des pertes dans le noyau. L’étude réalisée en 2017 par le Karlsruhe Institute of Technology distingue les pertes par hystérésis, les pertes classiques par courants de Foucault et les pertes excédentaires. Le déplacement des parois de domaines contribue aux pertes par hystérésis. Le flux alternatif induit des courants de Foucault, dont l’intensité dépend notamment de l’épaisseur des tôles, de la résistivité électrique et de l’isolation entre les tôles. Les pertes excédentaires représentent des effets dynamiques supplémentaires associés aux processus de domaines et à la non-uniformité magnétique locale. Le silicium, l’aluminium, les bandes minces, l’isolation de surface et la texture peuvent influencer ces termes de manière différente.
Le concepteur d’un transformateur doit donc faire correspondre la direction privilégiée de l’acier au trajet du flux, puis préserver cet avantage pendant la fabrication. Une tôle présentant de faibles pertes normalisées peut donner de mauvaises performances si ses bords découpés, ses joints ou ses zones soumises à des contraintes dominent le comportement du noyau assemblé.
Machines tournantes et flux variable dans le plan
Le trajet magnétique d’une machine tournante est moins docile. Dans les dents du stator, le fer de retour et les composants du rotor, la direction locale du flux change lorsque le rotor se déplace et que le champ de l’enroulement tourne. Une grande partie de ce flux reste dans le plan des tôles, mais son angle par rapport à la direction de laminage varie continuellement. Une tôle à grains orientés n’offrirait sa réponse la plus favorable que dans certaines directions, ce qui la rendrait mal adaptée à un noyau devant accepter des changements directionnels répétés dans son plan.
L’acier électrique non orienté totalement fini constitue donc habituellement la classe de matériaux utilisée pour ces trajets. Sa texture cristallographique est contrôlée afin de limiter les différences directionnelles plutôt que de créer une unique direction de magnétisation privilégiée. Le choix pertinent ne se résume toujours pas à « forte teneur en silicium contre faible teneur en silicium ». Il comprend la nuance spécifiée, l’épaisseur nominale, l’état de livraison, la résistivité, l’isolation de surface, l’induction magnétique, la fréquence et l’historique de fabrication.
L’acier non orienté semi-fini présente une autre condition de conception. IEC 60404-8-3:2023 comprend des épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm pour les bandes et tôles livrées à l’état semi-fini, ainsi que des propriétés magnétiques, des tolérances dimensionnelles et des procédures d’inspection. Un recuit final peut faire partie du processus de fabrication de l’utilisateur ; l’état magnétique après poinçonnage et traitement thermique ne peut donc pas être déduit de la désignation d’un matériau totalement fini. Le sous-comité A06.02 d’ASTM répertorie A683 pour l’acier non orienté semi-fini et A677 pour l’acier non orienté totalement fini ; ces désignations ne doivent pas être substituées l’une à l’autre.
Les noyaux de machines tournantes subissent également des composantes locales du flux créées par les encoches, la saturation des extrémités de dents, les harmoniques et les dissymétries mécaniques. Ces champs peuvent différer de l’excitation sinusoïdale et uniforme utilisée dans un catalogue ou dans un essai normatif. Les pertes qui en résultent peuvent augmenter même lorsque la fréquence nominale de fonctionnement reste inchangée. Les tôles minces contribuent à réduire les pertes classiques par courants de Foucault, car chaque tôle isolée limite le trajet du courant circulant, mais un matériau plus mince ne résout pas automatiquement les pertes par hystérésis ou les pertes excédentaires dues à des bords endommagés, aux contraintes ou à un flux déformé.
Empilage, joints et contraintes locales
Le noyau fini contient davantage d’acier que ce que le circuit magnétique reçoit effectivement. Le facteur d’empilage est le rapport entre le volume d’acier massif et le volume total empilé, le reste étant occupé par le revêtement, la rugosité de surface, l’ondulation et de petits interstices. Un facteur d’empilage plus faible exige une densité de flux plus élevée dans l’acier pour produire le même flux moyen à travers la section du noyau. Cela peut augmenter les pertes et le courant magnétisant, même si chaque tôle respecte toujours son résultat Epstein initial.
L’isolation électrique entre les tôles est essentielle pour limiter les courants de Foucault interlaminaires. ASTM A976 fournit le cadre de classification ASTM des revêtements isolants pour aciers électriques. Un revêtement endommagé, contaminé, mal durci ou comprimé au-delà de ses conditions prévues peut créer des ponts conducteurs entre plusieurs tôles. Ces ponts agrandissent les boucles de courants de Foucault. La nuance nominale de l’acier n’a pas changé, mais le circuit électrique à l’intérieur de l’empilement, lui, a changé.
Le découpage et le poinçonnage créent une autre divergence entre les essais sur tôle et le comportement du noyau. Le cisaillage déforme plastiquement le matériau près d’un bord, modifie les domaines magnétiques locaux et peut augmenter les pertes par hystérésis et les pertes excédentaires. Le poinçonnage peut imposer une déformation plus importante autour des trous et des sections étroites des dents. Une zone étroite endommagée peut avoir une importance disproportionnée lorsqu’elle représente une grande fraction d’une dent ou lorsque le flux se concentre près du bord. L’ébavurage, l’utilisation d’un outillage approprié, le recuit de détensionnement lorsque l’état de livraison et le revêtement le permettent, ainsi qu’un contrôle rigoureux du jeu, permettent de limiter cette pénalité ; aucun de ces procédés ne modifie rétroactivement le résultat de la nuance normalisée.
Les bavures constituent à la fois un défaut mécanique et un défaut électrique. Une bavure peut réduire l’espace effectif entre des tôles adjacentes, perforer ou déplacer l’isolation et créer un contact conducteur à travers l’empilement. Elle peut également former une saillie géométrique locale qui concentre les contraintes lors du serrage. Il en résulte une zone où la densité de flux est modifiée et où apparaissent des trajets supplémentaires pour les courants circulants.
Les joints méritent une attention particulière. Dans un angle de transformateur, le flux doit passer d’une jambe ou d’une section de culasse à l’autre. Même un joint à recouvrement par gradins bien conçu ajoute une réluctance et crée une répartition locale du flux. Un ajustement médiocre, un jeu excessif, des tôles mal alignées ou une bavure peuvent concentrer le champ sur seulement quelques tôles. Les pertes mesurées sur le noyau complet peuvent alors dépasser la valeur estimée en multipliant une valeur de pertes par tôle par la masse.
La pression de serrage est nécessaire pour maintenir la géométrie, mais une pression excessive ou inégale introduit des contraintes élastiques et plastiques. Les contraintes modifient le déplacement des parois de domaines et peuvent réduire la perméabilité, notamment près des trous, des angles, des joints et des dents étroites. Le même effet apparaît lorsque les tôles sont déformées pendant l’empilage ou lorsqu’un châssis entrave la dilatation thermique. La conception du noyau doit spécifier la répartition de la pression, la planéité, l’ajustement des joints, l’état du revêtement et la qualité des bords, en plus de la désignation de l’acier.
La règle pratique est simple : sélectionner le matériau en fonction de la direction magnétique et de la condition d’essai, puis concevoir le processus de fabrication de manière que ces propriétés soient préservées lors de l’assemblage. Un résultat normalisé appartient à une éprouvette définie. Un noyau de machine est une structure magnétique soumise à des contraintes, isolée et assemblée par joints.
Cadre pratique de comparaison des nuances d’acier électrique
Comparer des matériaux comparables
L’expression « acier électrique » désigne plusieurs classes de matériaux, et non un produit interchangeable unique. Un acier non orienté entièrement traité, un acier non orienté semi-traité et un acier à grains orientés entièrement traité peuvent tous être qualifiés d’aciers électriques, tout en étant destinés à des circuits magnétiques différents et en nécessitant des comparaisons différentes.
L’acier électrique non orienté entièrement traité est caractérisé après l’achèvement, par le fabricant, du traitement magnétique. Ses propriétés sont conçues pour être relativement similaires dans les différentes directions du plan, même si elles ne sont jamais parfaitement isotropes. La norme ASTM A677 couvre cette classe, principalement destinée aux dispositifs magnétiques fonctionnant à 50 et 60 Hz. Ses nuances sont classées selon la perte maximale dans le fer mesurée à 60 Hz et 1,5 T au moyen de la méthode d’essai Epstein. Cette classification n’est utile que lorsque la conception fonctionne à une fréquence, une induction, une méthode d’essai sur éprouvette et un état de livraison similaires.
L’acier non orienté semi-traité constitue une comparaison différente. L’acheteur ou le fabricant peut effectuer un recuit final après le poinçonnage, l’emboutissage ou le formage, afin de permettre au matériau d’atteindre l’état magnétique spécifié. La norme ASTM A683 concerne l’acier non orienté semi-traité, tandis que la norme IEC 60404-8-3:2023 couvre les bandes et tôles laminées à froid en acier non orienté livrées à l’état semi-traité. La norme IEC inclut les épaisseurs nominales de 0,47, 0,50, 0,64, 0,65 et 0,79 mm. Une tôle semi-traitée et une tôle entièrement traitée de même épaisseur nominale ne sont pas équivalentes simplement parce qu’elles portent toutes deux une désignation de perte.
L’acier électrique à grains orientés appartient à une autre catégorie. Sa texture de Goss concentre l’orientation cristallographique favorable dans la direction de laminage, ce qui le rend particulièrement adapté aux circuits magnétiques dans lesquels le flux suit cette direction. La norme ASTM A876 couvre les aciers fer-silicium à faible teneur en carbone à grains orientés, contenant environ 3,2 % de silicium, et inclut les nuances conventionnelles, à haute perméabilité et scribed au laser. La norme IEC 60404-8-7:2017 couvre les tôles à grains orientés entièrement traitées, d’épaisseurs nominales de 0,23, 0,27, 0,30 et 0,35 mm. Ces produits plus minces peuvent présenter des pertes par courants de Foucault inférieures à celles d’une tôle non orientée plus épaisse, mais cela n’en fait pas un substitut direct dans une machine tournante soumise à un flux transversal ou tournant important.
| Champ de comparaison | Pourquoi il est important |
|---|---|
| Classe de matériau | Détermine la directionnalité et le circuit magnétique prévu. |
| État de livraison | Détermine si un traitement thermique supplémentaire par l’utilisateur est prévu. |
| Épaisseur nominale | Influe sur les trajectoires classiques des courants de Foucault. |
| Texture et direction | Contrôlent la perméabilité directionnelle et les pertes. |
| Fréquence et induction | Définissent la condition magnétique de fonctionnement ou d’essai. |
| Méthode appliquée à l’éprouvette | Définit la géométrie et le circuit magnétique. |
| Revêtement et assemblage | Contrôlent les trajectoires des courants entre les tôles dans le noyau fini. |
La première question de comparaison n’est donc pas : « Quelle nuance présente la valeur la plus faible ? » C’est plutôt : « Ces matériaux appartiennent-ils à la même classe, au même état de livraison et à la même application magnétique ? »
Liste de contrôle des propriétés fondée sur les normes
Une comparaison utile consigne chaque propriété avec ses conditions de mesure. Il faut commencer par la norme et la désignation de la nuance, puis préciser si le matériau est entièrement traité ou semi-traité. L’état de traitement influe sur la perméabilité, l’hystérésis, le comportement au poinçonnage, les contraintes résiduelles et le résultat obtenu après tout recuit final requis.
Il convient d’indiquer séparément l’épaisseur nominale et l’épaisseur mesurée. L’épaisseur influe sur les pertes classiques par courants de Foucault, car un flux alternatif induit des courants circulants dans la tôle ; la réduction de l’épaisseur de l’empilage raccourcit leur trajet et augmente la résistance électrique dans les boucles de courant concernées. Toutefois, l’épaisseur seule ne définit pas la perte totale dans le fer. L’étude du KIT publiée en 2017 décompose la perte dans le fer des transformateurs en contributions dues à l’hystérésis, aux courants de Foucault classiques et aux pertes excédentaires. Le déplacement des parois de domaines produit une perte par hystérésis, tandis que la variation du flux induit des courants de Foucault ; les pertes excédentaires reflètent des processus dynamiques supplémentaires au sein des domaines. Une comparaison d’épaisseurs qui ne tient pas compte des deux autres contributions peut conduire à mal identifier le mécanisme déterminant.
La fréquence d’essai et l’induction doivent figurer à côté de chaque valeur de perte. La norme ASTM A677 utilise 60 Hz et 1,5 T comme base de classification. Les nuances à grains orientés nécessitent une attention particulière : la pratique ASTM distingue les nuances conventionnelles destinées à être essayées à 1,5 T des autres nuances destinées à être essayées à 1,7 T. Une valeur mesurée à 1,5 T ne peut pas être classée directement par rapport à une valeur mesurée à 1,7 T sans tenir compte du point différent considéré sur la courbe d’aimantation. La fréquence modifie également l’équilibre entre les pertes par hystérésis, les pertes par courants de Foucault et les pertes excédentaires.
Il faut préciser la méthode utilisée sur l’éprouvette. L’essai Epstein établit une moyenne du comportement magnétique à travers un assemblage défini de bandes, tandis que la norme ASTM A804/A804M est principalement destinée aux mesures en courant alternatif unidirectionnel sur de l’acier électrique à grains orientés aplati thermiquement, utilisé comme matériau de tôles pour noyaux de transformateurs. Les résultats obtenus selon ASTM A804/A804M sont comparables à ceux de la méthode Epstein à 25 cm, mais ces méthodes ne sont pas des appellations interchangeables. La direction de mesure est tout aussi importante. Pour l’acier non orienté, il faut indiquer la direction ou la procédure de moyennage. Pour l’acier à grains orientés, il faut préciser la direction de laminage, la direction transverse ou l’angle entre le flux et la direction de laminage. Un résultat obtenu sur un acier à grains orientés parallèlement à la direction de laminage renseigne peu sur un circuit dominé par un flux transversal.
La liste de contrôle doit également inclure la perméabilité, et pas seulement les pertes. Une perméabilité élevée peut réduire le courant d’aimantation et les contraintes locales de flux, même lorsque la valeur annoncée de perte dans le fer est similaire. L’orientation des grains peut accroître la perméabilité dans une direction tout en augmentant l’anisotropie et en rendant plus difficiles la gestion des joints d’angle, des flux inclinés et des composantes transversales. Le scribing au laser peut modifier la structure des domaines et réduire les pertes dans une condition d’essai spécifiée, mais il n’élimine pas le comportement directionnel.
Enfin, il faut consigner la classification du revêtement isolant ainsi que l’état de la surface après fabrication. La norme ASTM A976 fournit le cadre de classification des revêtements isolants pour aciers électriques. L’épaisseur du revêtement, la résistance interlaminaire, l’aptitude au poinçonnage, la soudabilité et la relaxation des contraintes après découpe influent toutes sur le noyau assemblé. Un revêtement qui augmente la résistance interlaminaire peut réduire les courants circulants entre les tôles, tandis qu’un revêtement excessif ou des interfaces endommagées peuvent modifier le facteur de remplissage et le comportement des joints.
Lorsqu’une perte nominale plus faible ne suffit pas à déterminer la conception
Une perte indiquée au catalogue plus faible peut conduire à un mauvais choix lorsqu’elle est obtenue à une induction, une fréquence, une direction ou selon une méthode d’essai sur éprouvette différente. L’erreur est particulièrement grave lors de la comparaison de matériaux à grains orientés et non orientés. L’acier à grains orientés peut offrir une très faible perte et une perméabilité élevée dans la direction de laminage, mais le stator d’un moteur est soumis à un flux tournant et un joint de transformateur comporte des déviations locales du flux. L’acier non orienté sacrifie les performances directionnelles maximales au profit d’un comportement plus uniforme dans le plan, ce qui simplifie souvent le circuit magnétique et le processus de fabrication.
La fabricabilité modifie également le résultat. Le poinçonnage introduit des dommages de bord et des contraintes résiduelles, qui peuvent augmenter les pertes par hystérésis et réduire la perméabilité. Un matériau semi-traité peut retrouver ses propriétés magnétiques lors d’un recuit final contrôlé, mais cette étape impose des contraintes relatives à l’atmosphère, à la température, à la propreté, au montage et aux dimensions. Le matériau entièrement traité évite cette opération particulière, mais il reste sensible aux contraintes de découpe, au serrage, au pliage et à la pression exercée sur les joints.
La teneur en silicium et en aluminium contribue à accroître la résistivité électrique et peut réduire les pertes par courants de Foucault, mais la composition ne constitue pas un classement universel des nuances. La texture, la taille des grains, le contrôle des précipités, l’historique de recuit, le revêtement et l’état de contrainte peuvent avoir davantage d’influence qu’une simple comparaison de la teneur en silicium. Les tôles minces, les revêtements isolants, l’augmentation de la teneur en silicium et en aluminium et l’orientation des grains sont des mécanismes de réduction des pertes, et non des indicateurs interchangeables de l’aptitude magnétique globale.
Un cadre de comparaison réutilisable est le suivant :
classe du matériau ; état de livraison et de traitement ; épaisseur nominale ; texture et anisotropie ; perméabilité et pertes annoncées ; induction d’essai ; fréquence ; méthode d’essai sur éprouvette ; direction magnétique ; classification du revêtement et résistance interlaminaire ; état de fabrication et de contrainte ; et circuit magnétique visé.
Ce n’est qu’après avoir fait coïncider ces paramètres, ou après avoir modélisé leurs différences, qu’il convient de comparer une nuance à une autre. La comparaison correcte est fondée sur les conditions, et non sur les seules désignations.
Références
- [1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International standard, 2007. https://store.astm.org/a0677-07.html
- [2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International standard, 2017. https://store.astm.org/a0876-17r26.html
- [3] IEC 60404-8-7:2017. IEC standard, 2017. https://webstore.iec.ch/en/publication/32891
- [4] IEC 60404-8-3:2023. IEC standard, 2023. https://webstore.iec.ch/en/publication/68450
- [5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International standard, 2021. https://store.astm.org/a0804_a0804m-04r21.html
- [6] Transformer-core loss separation study. Karlsruhe Institute of Technology publication, 2017. https://publikationen.bibliothek.kit.edu/1000066142/4047647