




Austêmpera e Martêmpera: a terminologia que deve ser mantida separada
Ambos os tratamentos interrompem a têmpera direta, mas não criam a mesma microestrutura. A austêmpera é um tratamento de transformação bainítica: o aço austenitizado é resfriado rapidamente até uma temperatura na qual a bainita possa se formar e é mantido nessa temperatura até que a fração necessária de austenita se transforme. A martêmpera é uma etapa de equalização da temperatura antes da formação de martensita: o aço é temperado até uma temperatura logo acima de sua temperatura de início da martensita, mantido apenas pelo tempo suficiente para que a seção se aproxime de uma temperatura uniforme e, em seguida, resfriado através da faixa martensítica. O aço submetido à martêmpera normalmente requer revenimento antes de entrar em serviço.
Essa distinção é mais importante que o nome do banho de têmpera. Um banho de sal, um banho de óleo ou outro meio controlado não identifica, por si só, o processo. A composição da liga determina as posições e os formatos das curvas de transformação; a temperatura de início da martensita, o tamanho da seção, a temperabilidade, a temperatura do banho, o tempo de permanência, a agitação e a taxa de resfriamento determinam o percurso efetivo. Um banho a 300 °C pode permitir austêmpera em um aço se a bainita se formar durante a permanência, mas atuar como uma estação de martêmpera em outro se a peça for removida antes da transformação bainítica e depois resfriada para formar martensita.
Por que os nomes são frequentemente confundidos
A confusão decorre de uma semelhança real nos equipamentos e no manuseio. Em ambos os tratamentos, a peça é austenitizada, transferida rapidamente para um meio com temperatura controlada e impedida de sofrer uma têmpera direta e não controlada desde a temperatura de austenitização até a temperatura ambiente. Ambos os ciclos podem reduzir os gradientes térmicos em comparação com a têmpera convencional, e ambos podem ser descritos informalmente como “têmpera interrompida”. Essas características compartilhadas não determinam um produto de transformação comum.
Termos que não identificam a fase final
- Têmpera em banho de sal
- Descreve o meio de transferência de calor, não o produto da transformação.
- Têmpera a quente
- Descreve uma têmpera em temperatura controlada, mas não um ciclo específico.
- Têmpera isotérmica
- Descreve uma trajetória de temperatura e tempo cujo resultado depende do patamar.
- Têmpera Ausbay
- Descreve uma rota de têmpera interrompida que deve estar vinculada ao procedimento especificado.
Os nomes dos banhos aumentam o problema. Termos como têmpera em banho de sal, têmpera a quente, têmpera isotérmica, têmpera ausbay e têmpera interrompida são frequentemente usados de maneira sobreposta, embora descrevam equipamentos, controle de temperatura ou um ciclo, e não uma única fase final. A SAE AMS-H-6875C: Tratamento térmico de matérias-primas de aço abrange quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas. A linguagem da especificação, portanto, reforça um ponto essencial: a designação do tratamento deve estar vinculada ao procedimento e ao resultado exigidos, e não ser inferida apenas do fato de ter sido utilizado sal.
A geometria também altera a interpretação. Uma peça fina pode equalizar sua temperatura através da espessura durante uma breve permanência acima da temperatura de início da martensita. Uma peça espessa pode exigir uma permanência mais longa, e esse tempo adicional pode permitir que a bainita comece a se formar ou avance, caso a temperatura esteja dentro da faixa de transformação bainítica. Por outro lado, um aço com formação retardada de bainita pode permanecer substancialmente austenítico durante uma permanência que transformaria um aço de outro grau. A mesma temperatura nominal do banho pode, portanto, produzir estruturas diferentes em AISI 52100, AISI 8620 e uma liga de alta temperabilidade.
[1] ASM Handbook Volume 4A: Martempering of Steels. ASM International. ASM Handbook, 2013.
O ASM Handbook Volume 4A de 2013, da ASM International, identifica a temperatura de austenitização, a temperatura do banho, o tempo de permanência, a agitação e a taxa de resfriamento como variáveis de controle da martêmpera. Essas variáveis são dados do processo, e não detalhes incidentais. Um desenho ou procedimento que indique apenas “têmpera em sal a 300 °C” está incompleto, a menos que também defina o aço, o tempo de transferência, o critério de equalização, o limite de permanência e as operações subsequentes de resfriamento e revenimento.

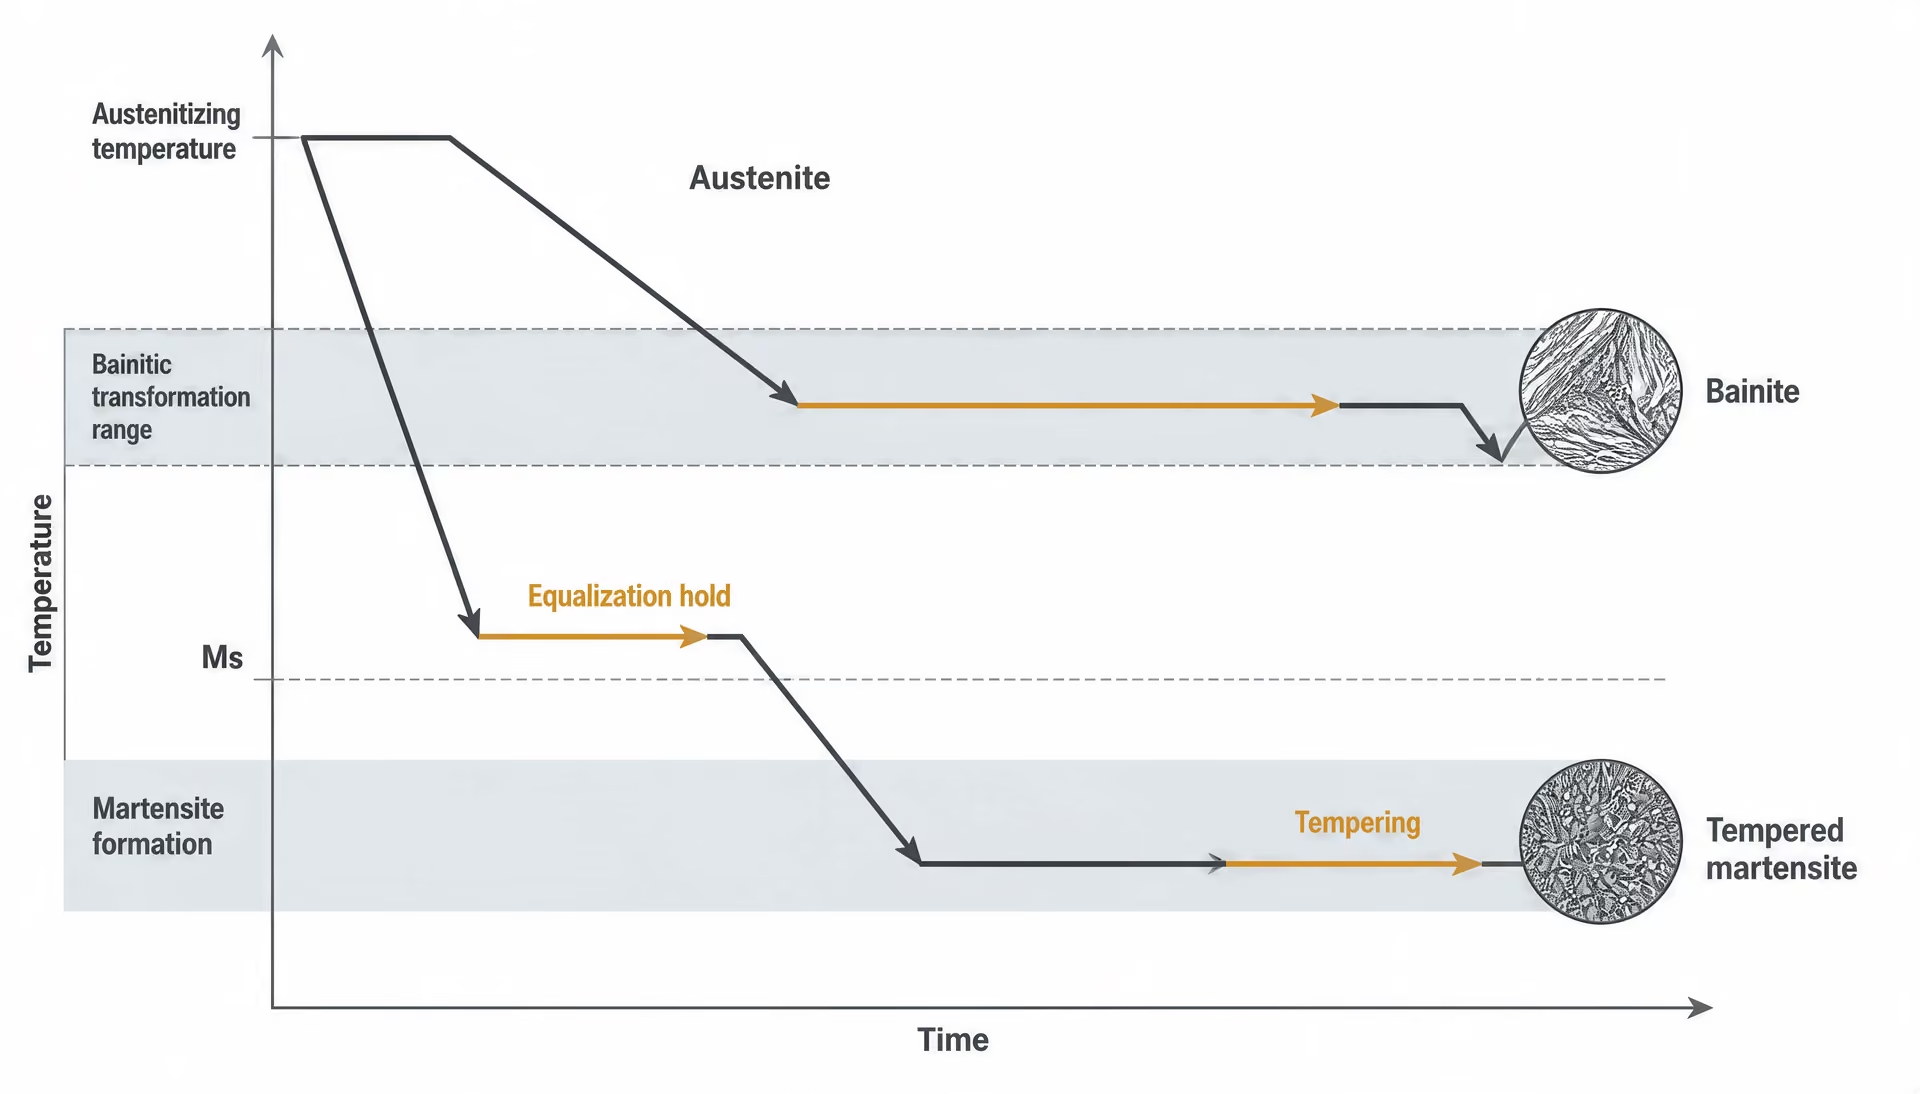
O produto de transformação define o processo
| Característica | Austêmpera | Martêmpera |
|---|---|---|
| Objetivo principal | Formar bainita durante um patamar isotérmico | Equalizar a temperatura antes da formação de martensita |
| Local do patamar | Faixa de transformação bainítica | Logo acima de Ms |
| Transformação durante o patamar | A austenita se transforma em bainita | A transformação difusional é evitada |
| Estrutura final | Bainita, possivelmente com martensita ou austenita retida | Martensita, possivelmente com austenita retida |
| Revenido | Não é automaticamente obrigatório como etapa definidora | Obrigatório antes do serviço |
A austêmpera é definida pela transformação bainítica deliberada durante o patamar isotérmico. Strong evidence
A austêmpera é definida pela formação deliberada de bainita. Após a austenitização, o aço é temperado em um meio mantido dentro de uma faixa de temperatura na qual a austenita possa se transformar isotermicamente em bainita. Um estudo de 2013 sobre AISI 52100 descreve a austêmpera como a têmpera em um meio mantido aproximadamente entre 200 e 400 °C, com permanência até a formação de bainita. A faixa útil precisa depende do grau do aço; os elementos de liga deslocam a cinética de transformação, e os produtos de bainita superior e inferior não precisam apresentar propriedades idênticas.
O tempo de permanência é, portanto, um requisito metalúrgico, e não apenas um método para reduzir diferenças de temperatura. Se a peça for removida antes que ocorra a reação bainítica pretendida, o processo não terá produzido uma estrutura completamente austemperada. Dependendo do ciclo, o material final pode conter bainita com martensita, austenita retida ou regiões não transformadas. Um estudo de 2020 sobre austêmpera de curta duração e baixa temperatura em um aço médio carbono e baixa liga relatou nanobainita, martensita e austenita retida; seus coeficientes de desgaste foram até 50% menores que os do aço martensítico temperado. Esse resultado pertence ao aço e ao ciclo estudados, e não a todo aço austemperado.
Temperatura de início da martensita (Ms) A temperatura na qual a transformação martensítica começa durante o resfriamento, sob uma composição e um histórico térmico definidos.
A martêmpera tem um objetivo diferente. O banho é selecionado logo acima da temperatura de início da martensita do aço, normalmente expressa como . A peça permanece nessa temperatura apenas até que as temperaturas da superfície e do núcleo se tornem suficientemente próximas. Em seguida, é resfriada através da faixa de formação da martensita, geralmente ao ar ou sob outra condição de resfriamento controlada. A martensita se forma durante essa etapa posterior de resfriamento, e não durante a permanência no banho. O Heat Treating Subject Guide da ASM, de 2020, descreve essa sequência e afirma que o aço deve ser posteriormente revenido antes de entrar em serviço.
O objetivo é reduzir a diferença de temperatura entre a superfície e o interior antes que ocorra a deformação de transformação da martensita. A contração térmica e a expansão de transformação se desenvolvem, então, com menor incompatibilidade temporal, o que pode reduzir a distorção e as trincas em comparação com uma têmpera direta. A martêmpera não elimina as tensões de têmpera e não substitui o revenimento. A martensita não revenida pode apresentar elevada dureza, mas baixa tenacidade e tensão residual excessiva.
A distinção pode ser verificada, e não apenas presumida. Um exame metalográfico pode identificar bainita, martensita e austenita retida, enquanto os ensaios de dureza, a inspeção dimensional e, quando necessário, a medição da austenita retida verificam se o resultado especificado foi alcançado. O ciclo térmico deve ser comparado aos dados de resfriamento contínuo e de transformação isotérmica do grau do aço. A temperatura do banho, isoladamente, não é evidência suficiente.
Uma comparação concisa da finalidade dos processos
A austêmpera mantém o aço em uma temperatura de transformação bainítica por tempo suficiente para que a austenita se converta em bainita. Seu evento definidor ocorre durante a permanência isotérmica. Dependendo do grau do aço e da geometria, a estrutura resultante pode proporcionar um equilíbrio útil entre dureza, tenacidade, comportamento à fadiga e estabilidade dimensional. Em AISI 8620, AISI 8822 e AISI 4320 cementados, uma pesquisa da SAE publicada em 2013 utilizou temperaturas de austêmpera de 260, 288 e 304 °C e relatou distorção significativamente menor que a observada em corpos de prova cementados, temperados e revenidos. O resultado apoia a seleção do processo para aquelas condições testadas; não constitui uma classificação universal dos tratamentos.
Equalizar o aço logo acima da faixa martensítica antes de um resfriamento mais lento pode reduzir as trincas, sacrificando pouca dureza. Strong evidence
A martêmpera mantém o aço acima de por tempo suficiente para equalizar a temperatura e, em seguida, permite a transformação martensítica controlada durante o resfriamento. Seu evento definidor é a equalização da temperatura antes da formação da martensita, seguida de revenimento. O estudo de 1946 sobre a faixa de temperatura de formação da martensita descreveu diretamente essa base: temperar até pouco acima da faixa de formação da martensita e depois resfriar mais lentamente pode reduzir as trincas, sacrificando pouca dureza.
A austêmpera pergunta: “Este aço pode se transformar na estrutura bainítica necessária dentro do tempo e da faixa de temperatura disponíveis?” A martêmpera pergunta: “Esta seção pode equalizar sua temperatura acima de antes de se transformar em martensita?” A temperabilidade do aço, o tamanho da seção, o atraso na transferência, o controle do banho e o tempo de permanência respondem a essas perguntas. Chamar ambos os tratamentos de “têmpera a quente” obscurece a resposta e pode resultar na especificação incorreta, na microestrutura errada ou na omissão da operação de revenimento.
O Ponto de Partida Metalúrgico: Austenita, Diagramas TTT e Ms
Austêmpera e martêmpera começam na mesma condição metalúrgica: austenita. A distinção entre os processos aparece mais adiante, quando o aço austenitizado segue uma trajetória diferente de temperatura–tempo. A austenita possui uma estrutura cristalina cúbica de face centrada e pode dissolver uma quantidade substancialmente maior de carbono do que a ferrita. O aquecimento até a faixa austenítica, portanto, prepara o carbono e os elementos de liga para uma transformação controlada durante o resfriamento. Se o aço não for austenitizado de forma completa ou adequada, nenhum dos dois tratamentos seguirá o ciclo de transformação previsto.
Austenitização e dissolução das fases anteriores
A austenitização é mais do que atingir o ponto de ajuste do forno. A peça deve ser aquecida suficientemente acima da temperatura crítica relevante, mantida por tempo suficiente para que a seção se equalize e tratada a uma temperatura que dissolva as fases anteriores necessárias sem provocar crescimento excessivo dos grãos de austenita. A temperatura apropriada depende da composição, do tamanho da seção, da microestrutura inicial e das propriedades finais exigidas.
Em um aço hipoeutetóide, o aquecimento acima da temperatura crítica superior transforma ferrita e perlita em austenita. Em um aço hipereutetóide, o tratamento é normalmente selecionado para dissolver a perlita e uma fração apropriada da cementita proeutetóide, embora a dissolução completa dos carbonetos possa não ser desejável. Os carbonetos de liga acrescentam outra complexidade. Cromo, molibdênio, vanádio e outros elementos formadores de carbonetos podem dissolver-se lentamente ou permanecer parcialmente não dissolvidos nas temperaturas comuns de austenitização. Sua dissolução altera o teor de carbono e de elementos de liga da austenita, modificando, consequentemente, a temperabilidade, a cinética de transformação e a temperatura de início da formação de martensita.
O AISI 52100 ilustra por que a interpretação específica do grau é importante. Sua população de carbonetos ricos em cromo e seu alto teor de carbono tornam o ciclo de austenitização diferente daquele de um aço carbono comum. Um tratamento que produz austenita adequada no AISI 52100 não pode ser transferido automaticamente para o AISI 8620 ou o AISI 4320. A superfície cementada do AISI 8620, 8822 ou 4320 também apresenta um gradiente de carbono; portanto, a superfície e o núcleo não possuem necessariamente as mesmas temperaturas de transformação ou as mesmas frações martensíticas.
O tempo de manutenção apresenta dois efeitos opostos. Tempo insuficiente pode deixar perlita, ferrita ou carbonetos não dissolvidos e produzir uma composição não uniforme da austenita. Tempo excessivo promove o crescimento dos grãos, oxidação, descarbonetação e maior alteração dimensional. O tamanho do grão da austenita prévia afeta o número de sítios de nucleação disponíveis para transformações difusionais e pode alterar a temperabilidade. Uma austenita de grão grosseiro pode retardar a formação de perlita ou bainita durante o resfriamento, enquanto uma estrutura de grão fino frequentemente se transforma mais prontamente por difusão. O tamanho dos grãos também pode deslocar as temperaturas de transformação medidas, incluindo Ms, embora seu efeito geralmente seja menor do que o do teor de carbono e da composição da liga.
A austenitização também estabelece a condição inicial para o diagrama temperatura–tempo. Uma curva TTT produzida após determinada temperatura de austenitização, tempo de manutenção e tamanho de grão não necessariamente descreve um aço austenitizado segundo outro ciclo. O histórico térmico é importante antes mesmo do início da têmpera.
Os campos de transformação da perlita, da bainita e da martensita
Um diagrama de transformação tempo–temperatura representa os produtos formados quando a austenita é rapidamente levada a uma temperatura selecionada e mantida nessa temperatura. Suas conhecidas curvas em “C” mostram o início e o fim das transformações difusionais, mas as curvas pertencem a um aço específico e a uma condição específica de austenitização. Um diagrama genérico ferro-carbono pode explicar os conceitos; ele não pode especificar o ciclo para todos os graus de engenharia.
Em temperaturas de transformação mais elevadas, a austenita pode formar perlita. O carbono se difunde por distâncias relativamente longas, produzindo ferrita e cementita alternadas. Em temperaturas mais baixas, a difusão é mais lenta e a perlita resultante é mais fina. A transformação ainda requer tempo. Se o resfriamento atravessar o campo da perlita lentamente demais, parte ou toda a austenita poderá transformar-se antes que o aço alcance a faixa bainítica ou martensítica.
A bainita se forma em temperaturas abaixo da faixa da perlita e acima da temperatura na qual começa a transformação martensítica, embora os campos exatos se sobreponham de maneiras diferentes entre as ligas. Sua formação envolve redistribuição de carbono e um componente displacivo, produzindo bainita ferrítica com padrões de precipitação ou retenção de carbonetos que dependem da temperatura e da composição do aço. Bainita superior e bainita inferior não são estruturas intercambiáveis. A temperatura de manutenção, a atividade do carbono, os elementos de liga e o tempo de conclusão afetam sua morfologia e suas propriedades.
| Campo de transformação | Produto típico | Operação definidora |
|---|---|---|
| Faixa perlítica | Perlita | Resfriamento ou patamar em que ferrita e cementita se formam por difusão |
| Faixa bainítica | Bainita | Patamar isotérmico até que a fração necessária de austenita se transforme |
| Faixa martensítica | Martensita | Resfriamento abaixo de Ms por uma transformação em grande parte sem difusão |
A austêmpera conduz intencionalmente o aço austenitizado para a faixa de transformação bainítica e o mantém nessa faixa até que a fração necessária de austenita se transforme. Um estudo de 2013 sobre o AISI 52100 descreveu a austêmpera como a têmpera em um meio mantido aproximadamente entre 200 e 400 °C, seguida de manutenção até a formação de bainita. Esse intervalo é uma descrição útil do experimento relatado, não uma faixa universal para todos os graus. O estudo publicado pela ACS Omega em 2024 declara diretamente a distinção entre os processos: a austêmpera mantém o aço austenitizado em uma temperatura de transformação bainítica, enquanto a martêmpera o mantém brevemente logo acima de Ms antes do resfriamento ao ar.
A martensita é diferente. Ela se forma quando a austenita é resfriada abaixo de Ms por meio de uma transformação de cisalhamento predominantemente sem difusão. O carbono permanece aprisionado na rede tetragonal de corpo centrado supersaturada da martensita, e a transformação produz uma rápida alteração de volume. A quantidade de martensita aumenta à medida que o resfriamento prossegue através da faixa de formação da martensita, frequentemente descrita por meio de Mf, a temperatura de término da formação de martensita. Parte da austenita pode permanecer não transformada se Mf estiver abaixo da temperatura ambiente ou se os elementos de liga reduzirem a faixa de transformação.
A curva de resfriamento deve, portanto, ser comparada com a cinética de transformação, e não apenas com os nomes dos banhos. Um diagrama de transformação sob resfriamento contínuo mostra se uma taxa de resfriamento real evita os “narizes” de perlita e bainita. Um diagrama TTT mostra o comportamento isotérmico e é útil para compreender tratamentos com manutenção, mas não reproduz diretamente a trajetória de temperatura de uma peça grande que se desloca através de óleo, sal, polímero ou ar. O centro e a superfície de uma seção também podem seguir curvas diferentes. A dureza e a distribuição de fases passam então a depender das taxas locais de resfriamento, além da temperatura nominal do banho.
Temperatura de início da formação de martensita e faixa de transformação
Ms é a temperatura na qual a transformação martensítica começa durante o resfriamento sob um conjunto definido de condições. Ela não é uma constante universal do “aço”. O carbono geralmente reduz Ms porque estabiliza a austenita; elementos de liga como manganês, níquel, cromo e molibdênio também podem alterar a estabilidade da austenita e deslocar a faixa de transformação. A concentração de carbono pode variar entre a camada cementada e o núcleo de baixo carbono, conferindo valores diferentes de Ms às duas regiões.
O tamanho do grão da austenita prévia, a temperatura de austenitização, os carbonetos dissolvidos, as tensões residuais e o histórico anterior de aquecimento e resfriamento também podem afetar as temperaturas medidas de início e término. A austenita retida, a segregação e as variações químicas locais tornam as medições práticas ainda mais complexas. Consequentemente, o valor de Ms indicado em um diagrama está vinculado a uma composição e a um histórico térmico especificados, e não simplesmente ao nome do grau.
A martêmpera utiliza essa dependência da temperatura de forma controlada. O ASM Handbook Volume 4A (2013) a define como uma têmpera interrompida que utiliza óleo ou sal e identifica a temperatura de austenitização, a temperatura do banho, o tempo de manutenção, a agitação e a taxa de resfriamento como variáveis de controle. O banho é selecionado logo acima de Ms para que a peça possa equalizar-se internamente antes do início da formação de martensita. Em seguida, ela é resfriada através da faixa martensítica, normalmente ao ar, e deve ser revenida antes de entrar em serviço. A breve manutenção para equalização tem o objetivo de reduzir a diferença de temperatura entre a superfície e o núcleo; não se trata de uma manutenção bainítica.
A austêmpera adota um objetivo de transformação oposto. Ela mantém a peça por tempo suficiente no campo bainítico para que a austenita se converta em bainita, em vez de apenas equalizar a temperatura acima de Ms. Um estudo de 2020 sobre austêmpera em baixa temperatura relatou nanobainita, martensita e austenita retida, com coeficientes de desgaste até 50% menores do que os do aço martensítico temperado, nas condições de ensaio especificadas. Esse resultado não pode ser atribuído a todos os aços, geometrias ou ciclos. Ele demonstra, contudo, por que o campo de transformação e o tempo de manutenção devem ser verificados para o grau efetivamente utilizado.
A SAE AMS-H-6875C (2020) abrange os requisitos de tratamento térmico para quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas. Essa permissão não torna os processos intercambiáveis. A especificação aplicável, o diagrama específico do grau, o tamanho da seção e o histórico de temperatura medido determinam se o produto pretendido será bainita, martensita após martêmpera ou uma mistura indesejada.
Como funciona a austêmpera: têmpera, manutenção e transformação bainítica
A austêmpera é um ciclo de tratamento térmico isotérmico projetado para transformar a austenita em bainita. Ela não é simplesmente outro nome para a martêmpera. A distinção depende do que acontece durante a manutenção: na austêmpera, o aço é mantido por tempo suficiente para que ocorra uma transformação bainítica planejada, enquanto, na martêmpera, ele é mantido apenas pelo tempo necessário para que a temperatura se torne quase uniforme antes do resfriamento através da temperatura de início da martensita, ou , para formar martensita.
Sequência da austêmpera
- Austenitização Aqueça a peça de modo que a porção necessária se torne austenita.
- Transferência Mova-a rapidamente para um banho controlado, sem formação significativa de perlita.
- Patamar bainítico Mantenha a temperatura selecionada até que ocorra a reação necessária de transformação de austenita em bainita.
- Resfriamento final Resfrie até a temperatura ambiente, permitindo que qualquer martensita ou austenita retida especificada permaneça.
O ciclo começa com o aquecimento da peça acima de sua faixa crítica de transformação, de modo que a parte necessária da estrutura se torne austenita. A temperatura e o tempo de austenitização dependem da classe do aço, do tamanho da seção, da microestrutura anterior e da distribuição de carbono necessária. O aquecimento excessivo pode aumentar o tamanho dos grãos de austenita ou dissolver carbonetos que deveriam permanecer, enquanto o aquecimento insuficiente pode deixar ferrita ou constituintes não dissolvidos que alteram a resposta final à transformação.

Têmpera na faixa bainítica
Após a austenitização, o aço é transferido rapidamente para um banho mantido dentro da faixa de transformação bainítica. Para muitos aços, essa faixa situa-se aproximadamente entre 200 e 400 °C, embora a janela de temperatura utilizável seja específica para cada classe, e não fixa. Um estudo sobre AISI 52100 define a austêmpera nesses termos: resfriamento a partir da temperatura de austenitização em um meio mantido entre aproximadamente 200 e 400 °C, seguido de manutenção até a formação de bainita.
A transferência deve ser suficientemente rápida para atravessar a região da perlita sem permitir que uma quantidade significativa de austenita se transforme durante o resfriamento. Esse é um problema de tempo e temperatura. O aço deve atravessar o “nariz” da perlita em seu diagrama de transformação tempo-temperatura antes que seja atingido o tempo de incubação da perlita. A temperabilidade, a espessura da seção, a disposição da carga, a agitação do banho e a diferença de temperatura entre a peça e o banho influenciam a possibilidade de atendimento dessa condição. Um pino pequeno pode entrar rapidamente na faixa bainítica; já um dente de engrenagem pesado ou uma chapa espessa pode resfriar de maneira desigual, permitindo a formação de perlita ou ferrita em seu interior, mesmo quando a superfície segue o ciclo planejado.
O banho pode conter sal fundido, óleo ou outro meio controlado de transferência de calor adequado à temperatura especificada. O nome do banho não define o processo. Um banho de sal pode ser usado tanto para um ciclo de austêmpera quanto para um de martêmpera, dependendo de sua temperatura e da duração da manutenção. O estudo publicado em 2024 na ACS Omega faz essa distinção diretamente para misturas de sais fundidos de Ca(NO₃)₂–KNO₃: a austêmpera mantém o aço austenitizado em uma temperatura de transformação bainítica até que a austenita se converta em bainita, enquanto a martêmpera mantém brevemente a peça logo acima de antes do resfriamento ao ar.
O controle de temperatura deve considerar o calor liberado e absorvido durante a transformação, bem como a carga que entra no banho. A agitação reduz os gradientes térmicos locais e ajuda a evitar que uma camada-limite mais fria ou mais quente altere o ciclo efetivo. Termopares, calibração do banho e ensaios com cargas representativas são frequentemente necessários para estabelecer que o núcleo, a superfície e as diferentes posições da carga realmente seguem o caminho pretendido. O processo é sensível ao tamanho da seção porque o banho pode equalizar a temperatura da superfície antes que o centro tenha atingido a mesma temperatura.
O banho de austêmpera normalmente é selecionado acima da temperatura efetiva do aço quando o produto pretendido é bainita convencional. Nesse nível, a austenita pode se transformar por um mecanismo assistido por difusão e dominado por cisalhamento sem produzir martensita imediatamente. Resfriar abaixo de antes que a transformação bainítica planejada esteja completa altera o resultado: a austenita não transformada poderá então se converter em martensita, produzindo uma estrutura mista.
Manutenção até a transformação necessária da austenita
Quando a peça atinge a temperatura do banho, ela é mantida isotermicamente. Durante essa etapa, a bainita nucleia nos contornos dos grãos de austenita ou em outros locais favoráveis e cresce na austenita circundante. O carbono é rejeitado da ferrita bainítica para a austenita remanescente, alterando a estabilidade e a composição de ambas as regiões. A taxa de transformação depende da temperatura, da composição da liga, do tamanho dos grãos de austenita anterior e da quantidade de bainita já formada.
O tempo de manutenção não é selecionado por uma regra universal como “uma hora por polegada”. Ele deve basear-se em dados de transformação, ensaios de processo validados ou em um diagrama de transformação tempo-temperatura apropriado. Uma manutenção curta pode deixar intencionalmente parte da austenita sem transformar. Se o aço for então resfriado abaixo de , essa austenita residual poderá formar martensita. Uma manutenção mais longa poderá converter a maior parte ou quase toda a austenita transformável em bainita, reduzindo a fração martensítica posterior. Ambos os ciclos podem estar corretos, mas produzem diferentes níveis de dureza, tenacidade, resposta dimensional e austenita retida.
Transformação incompleta Condição em que a reação bainítica termina antes que toda a austenita transformável tenha se convertido, deixando possível austenita retida ou martensita formada posteriormente.
A transformação também pode cessar antes que cada última porção de austenita se torne bainita, porque o enriquecimento em carbono estabiliza a austenita remanescente. Essa condição é frequentemente chamada de transformação incompleta ou reação incompleta. Em alguns aços-liga, a austenita residual enriquecida é desejável porque pode acomodar deformação e melhorar a tenacidade; em outras aplicações, uma quantidade excessiva de austenita retida pode causar alterações dimensionais durante o serviço ou durante um resfriamento posterior. Portanto, a especificação deve definir não apenas a temperatura do banho, mas também a constituição de fases permitida e o método de verificação.
A austêmpera pode reduzir a distorção porque o aço evita a alteração volumétrica abrupta e não uniforme associada à têmpera direta para formar martensita. Um estudo da SAE de 2013 sobre AISI 8620, AISI 8822 e AISI 4320 cementados relatou uma distorção significativamente menor em corpos de prova cementados e austemperados do que em corpos de prova cementados, temperados e revenidos. As temperaturas de austêmpera relatadas foram 260, 288 e 304 °C. Esses resultados aplicam-se às composições químicas, geometrias e condições de ciclo testadas; eles não estabelecem a mesma redução para todo componente cementado.
O fim da manutenção pode ser determinado por uma fração mínima de bainita exigida, uma faixa de dureza, um limite dimensional ou um requisito metalográfico. O aço bainítico austemperado não exige automaticamente a mesma etapa de revenimento que a martensita. Em contrapartida, o aço martemperado é resfriado através de para formar martensita e deve ser posteriormente revenido antes do serviço. Um tratamento de alívio de tensões em baixa temperatura ainda pode ser especificado para uma peça austemperada, mas isso constitui um requisito separado, e não a etapa de transformação que define o processo.

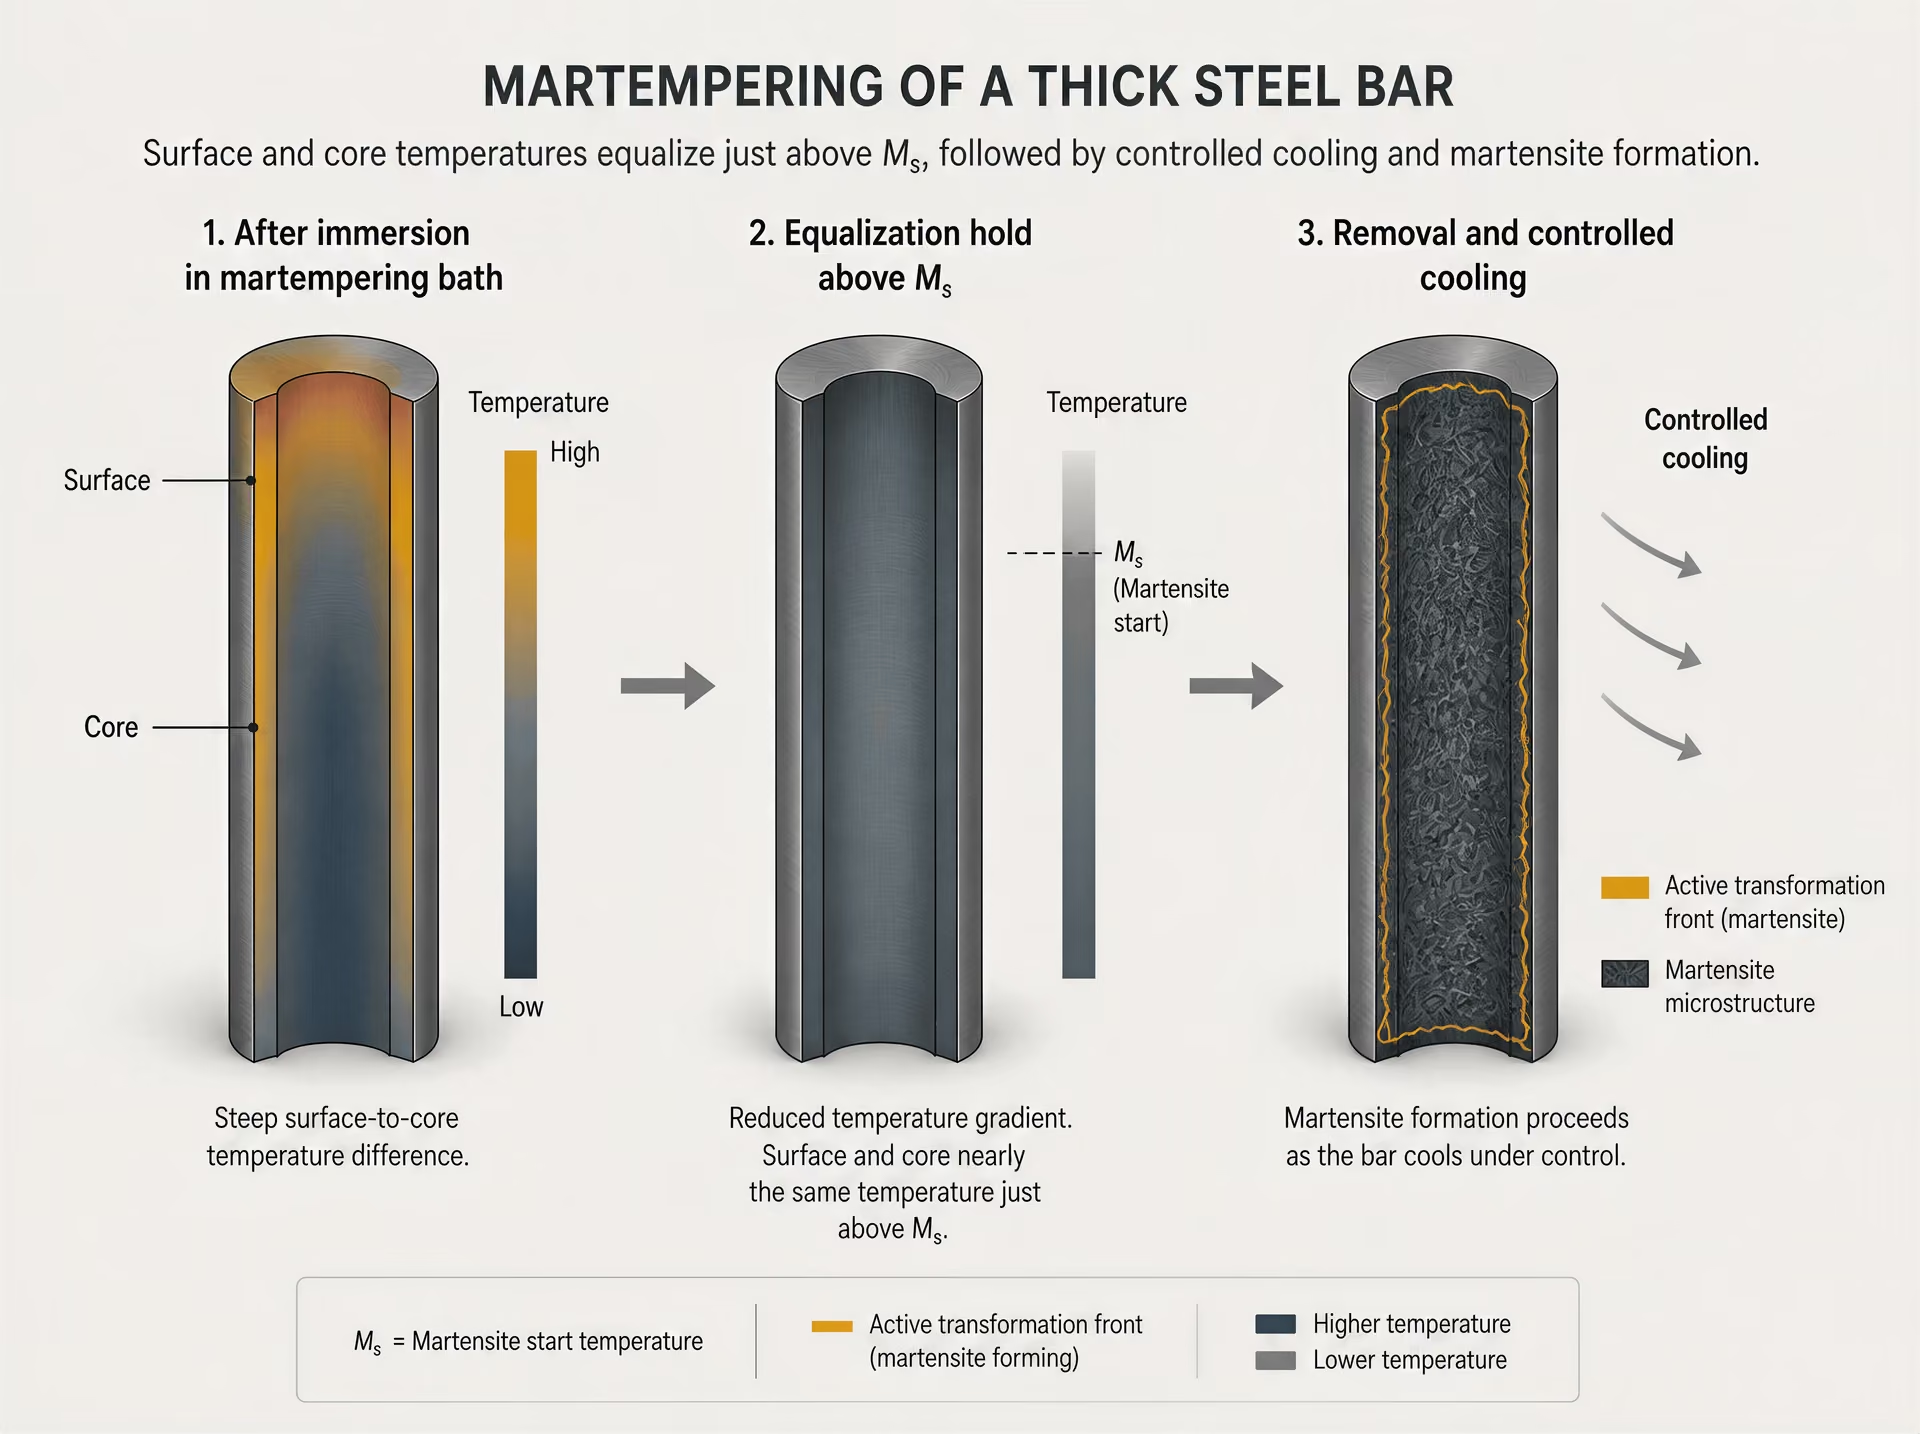
Bainita superior, bainita inferior e produtos mistos
A temperatura do banho influencia fortemente a forma da bainita. A bainita superior geralmente se forma na parte mais elevada da faixa bainítica. Ela é constituída por feixes ou ripas de ferrita bainítica, com regiões enriquecidas em carbono entre elas, nas quais podem precipitar carbonetos. Sua morfologia e distribuição de carbonetos diferem das da bainita inferior, que se forma em temperaturas mais baixas.
A bainita inferior se desenvolve em temperaturas mais próximas de . O carbono dispõe de menos tempo e mobilidade para se particionar na austenita circundante, e os carbonetos podem precipitar no interior das placas ou ripas de ferrita bainítica. Essa estrutura mais fina pode proporcionar um equilíbrio diferente entre dureza, resistência e tenacidade em comparação com a bainita superior. A transição entre bainita superior e inferior não ocorre em uma única temperatura universal, pois os elementos de liga deslocam as faixas de transformação e alteram a precipitação de carbonetos.
A austêmpera de curto prazo e baixa temperatura produziu coeficientes de desgaste até 50% menores do que os do aço martensítico temperado no estudo relatado. Limited evidence
A austêmpera em temperaturas muito baixas pode produzir estruturas que não são adequadamente descritas como um único produto bainítico totalmente transformado. Um estudo de 2020 sobre austêmpera de baixa temperatura e curta duração em um aço de médio carbono e baixa liga relatou nanobainita juntamente com martensita e austenita retida. Os coeficientes de desgaste relatados foram até 50% menores que os do aço martensítico temperado nas condições de ensaio do estudo. Esse valor constitui evidência para o aço e o método de desgaste testados, e não uma garantia geral de desempenho.
Produtos mistos surgem quando a manutenção é deliberadamente interrompida antes que a reação bainítica esteja completa, quando a temperatura selecionada está próxima do limite inferior de transformação ou quando a seção não consegue resfriar uniformemente. Durante o resfriamento subsequente, a austenita não transformada pode se tornar martensita; parte dela pode permanecer como austenita retida se o enriquecimento em carbono reduzir sua temperatura efetiva . A estrutura final pode, portanto, conter bainita superior, bainita inferior, martensita, austenita retida e, se a transferência tiver sido lenta demais, perlita.
A qualificação do processo deve examinar a dureza, a alteração dimensional, as frações de fases metalográficas e a austenita retida, quando pertinente. Difração de raios X, microscopia, dilatometria e exames de cargas seccionadas podem confirmar se o produto real corresponde ao ciclo pretendido. A SAE AMS-H-6875C, publicada em 2020, abrange requisitos de tratamento térmico para quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas. Essa permissão não substitui o desenvolvimento de um ciclo específico para cada classe. A designação do aço, a temperabilidade, o tamanho da seção, a capacidade do banho e os critérios de aceitação ainda determinam se o ciclo de austêmpera escolhido é metalurgicamente bem-sucedido.
Como funciona a martêmpera: equalização acima de Ms, seguida de martensita
A martêmpera é uma têmpera interrompida projetada para controlar quando e onde a martensita se forma. Ela não é austêmpera com outro nome. Na austêmpera, a austenita é mantida dentro da faixa de transformação bainítica até que uma parcela significativa ou determinada dela se transforme em bainita. Na martêmpera, a manutenção ocorre logo acima da temperatura de início da formação de martensita, ou Ms, e é curta o suficiente para evitar transformações difusionais indesejadas. Depois que a temperatura se equaliza através do aço, a peça é resfriada através da faixa de formação de martensita. A estrutura final é, portanto, martensítica, não bainítica, e permanece não revenida até uma operação separada de revenimento.
Têmpera interrompida acima do início da formação de martensita
O ASM Handbook, Volume 4A, descreve a martêmpera como uma têmpera interrompida utilizando óleo ou sal. Primeiro, o aço é aquecido até a temperatura de austenitização especificada, na qual são estabelecidas a estrutura austenítica pretendida e a distribuição de carbono. Em seguida, ele é rapidamente transferido para um banho mantido a uma temperatura logo acima de Ms. O banho deve remover calor com rapidez suficiente para evitar perlita ou outros produtos de transformação em alta temperatura, mas a interrupção impede que a superfície fique muito mais fria que o núcleo antes do início da formação de martensita.
Ms não é uma temperatura universal para todos os aços. Ela depende do teor de carbono, dos elementos de liga, da condição do grão austenítico, do histórico térmico anterior e, em alguns casos, da quantidade de austenita retida esperada após o resfriamento. Um aço-carbono comum e um aço baixa-liga cementado podem, portanto, exigir diferentes temperaturas do banho de martêmpera. O banho é selecionado com uma margem suficiente acima da Ms aplicável, e não pela aplicação de uma única temperatura fixa a todos os graus.
| Variável | Requisito padrão da martêmpera | Risco se não for controlada |
|---|---|---|
| Temperatura do banho | Logo acima de Ms | Formação prematura de martensita ou bainita |
| Duração do patamar | Somente até que as temperaturas da seção se aproximem da uniformidade | Transformação difusional indesejada |
| Resfriamento após o patamar | Resfriamento controlado através da faixa martensítica | Gradiente térmico excessivo ou endurecimento incompleto |
| Revenido | Operação separada antes do serviço | Alta tensão e martensita não revenida frágil |
O período de manutenção é a interrupção que define o processo. Ele deve durar o suficiente para que a diferença de temperatura entre a superfície e o centro diminua, mas continuar sendo curto o bastante para evitar bainita, perlita ou outro produto difusional. Esse requisito distingue a martêmpera da austêmpera de maneira mais confiável que o nome do banho. Um banho de sal fundido pode ser utilizado em qualquer um dos processos; o caminho de transformação e o cronograma de manutenção determinam qual processo está sendo realizado.
O ASM Handbook Volume 4A, de 2013, da ASM International, identifica a temperatura de austenitização, a temperatura do banho, o tempo de manutenção, a agitação e a velocidade de resfriamento como variáveis de controle. Essas variáveis interagem entre si. Uma agitação excessiva pode aumentar a extração de calor na superfície, enquanto uma agitação insuficiente pode produzir diferenças locais de temperatura no banho. Um banho nominalmente acima de Ms, mas mal controlado, ainda pode produzir um cronograma de transformação desigual em uma carga grande.
A temperatura deve permanecer suficientemente alta para suprimir a formação de martensita durante a manutenção. Se a peça atingir Ms no banho, a martensita poderá começar a se formar antes que a seção tenha se equalizado. Se a manutenção for longa demais ou a temperatura for baixa demais, poderá ocorrer formação de bainita. Isso constitui uma falha do processo quando a especificação exige martensita.

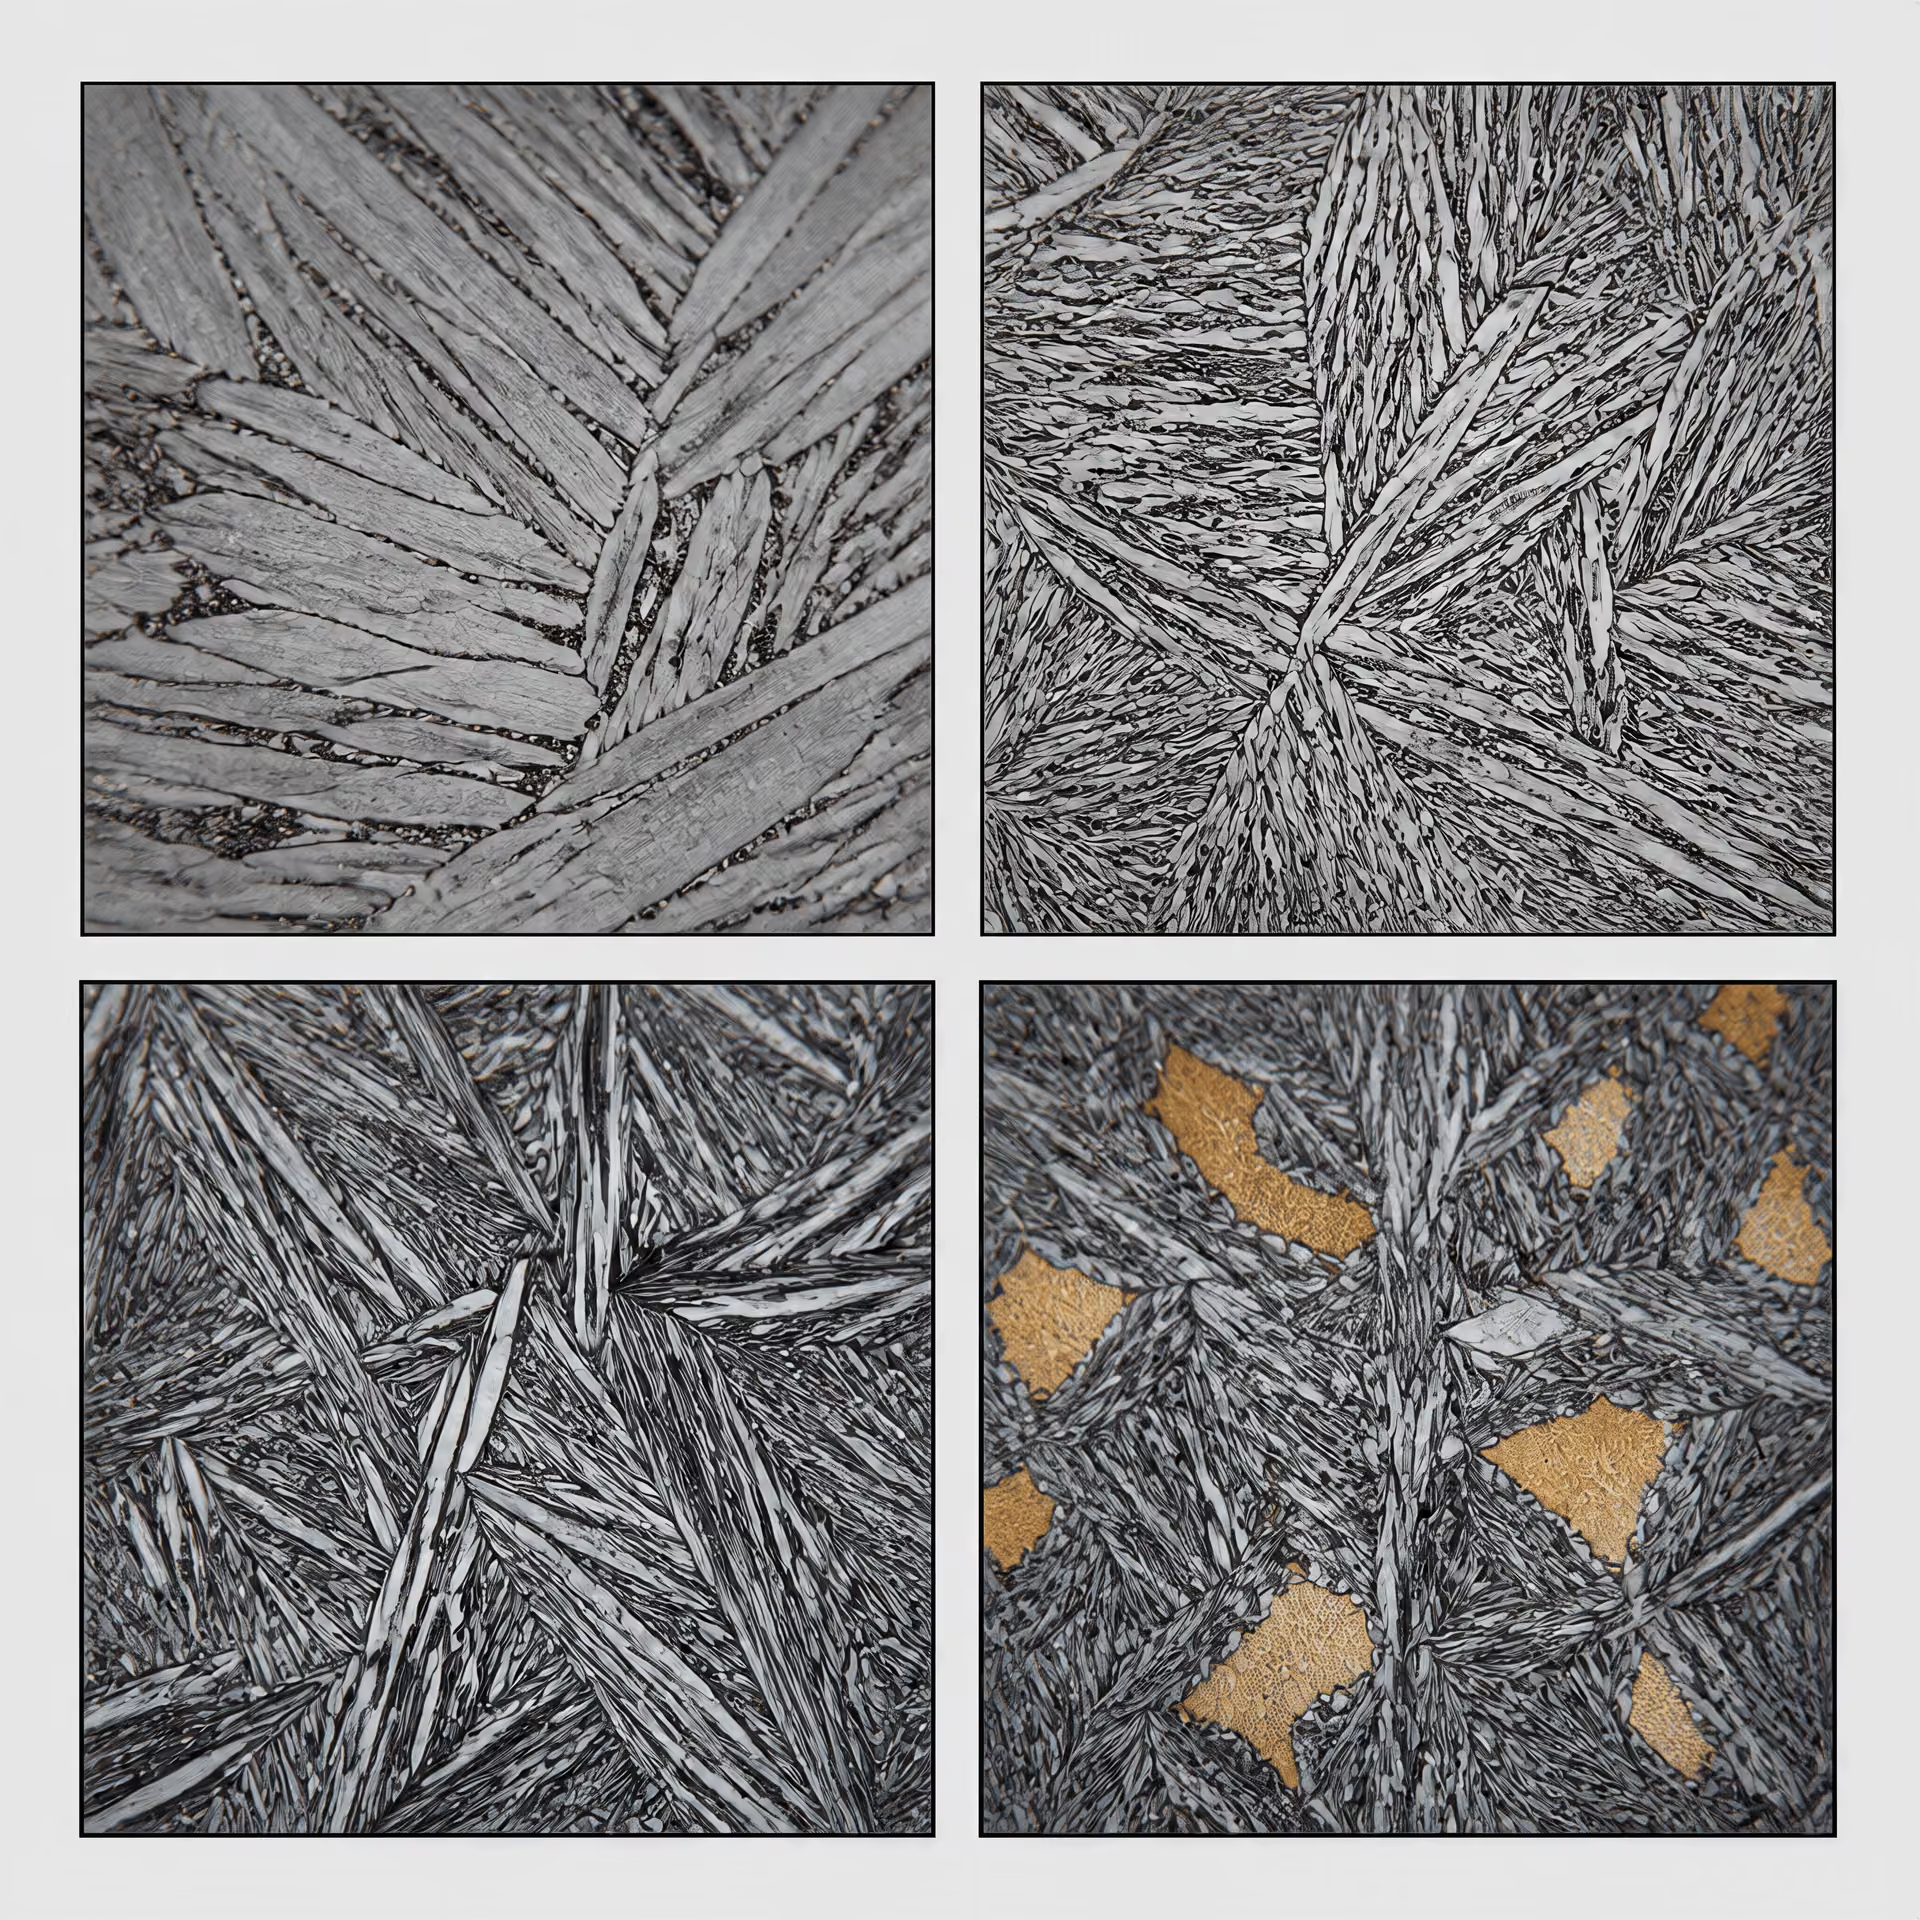
Equalização da temperatura através da seção
A têmpera convencional cria um gradiente térmico acentuado. A superfície esfria primeiro, enquanto o interior permanece mais quente e continua a se expandir termicamente. Quando a superfície atravessa Ms, ela começa a se transformar em martensita e se expande à medida que a austenita muda de estrutura cristalina. O núcleo ainda pode estar austenítico e em uma temperatura diferente. Mais tarde, quando o núcleo se transforma, sua expansão é restringida pelo material externo já transformado. Essas deformações concorrentes geram tensão interna, distorção e, às vezes, trincas de têmpera.
A martêmpera altera o momento em que isso ocorre. A peça quente é temperada no banho, mas permanece acima de Ms até que a temperatura se torne mais uniforme do exterior em direção ao centro. A formação de martensita é então iniciada durante uma etapa subsequente de resfriamento, e não enquanto a superfície e o núcleo estão em temperaturas muito diferentes. A redução do gradiente de temperatura no momento da transformação reduz a incompatibilidade entre a contração térmica e a deformação de transformação.
O benefício é um menor risco de distorção e trincas, não a eliminação de nenhum dos dois. Uma placa fina, um dente de engrenagem e um eixo pesado não se equalizam à mesma velocidade. A espessura da seção, a geometria, os furos, as mudanças acentuadas de seção transversal e o contato entre as peças afetam o fluxo de calor. A temperabilidade do aço também é importante: o centro deve resfriar através da faixa de transformação com rapidez suficiente para evitar perlita ou bainita quando se exige uma estrutura predominantemente martensítica.
Um grau de alta temperabilidade pode permitir uma velocidade de resfriamento mais lenta após a equalização, enquanto um grau de baixa temperabilidade pode exigir uma interrupção mais curta e um resfriamento mais rápido. O teor de carbono e de elementos de liga também altera Ms e a cinética de transformação. Por esse motivo, a temperatura do banho e o tempo de manutenção devem ser estabelecidos com base no grau do aço, no tamanho da seção, na disposição da carga e na resposta térmica medida, em vez de serem copiados de uma tabela genérica.[2] The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
O estudo de 1946 sobre a faixa de temperatura de formação de martensita descreveu a justificativa básica como a têmpera até uma temperatura logo acima da faixa de formação de martensita, seguida de um resfriamento mais lento. O método pode reduzir as trincas sacrificando pouca dureza, desde que o aço permaneça livre de transformações difusionais indesejadas. “Mais lentamente” não significa de forma arbitrariamente lenta; significa suficientemente lento para reduzir o choque térmico e, ao mesmo tempo, atravessar a faixa de transformação a uma velocidade adequada ao aço.
Resfriamento ao ar e a etapa obrigatória de revenimento
Após a equalização, a peça é removida do óleo ou do sal e resfriada através da faixa de formação de martensita, normalmente ao ar. O Heat Treating Subject Guide da ASM, de 2020, descreve essa sequência como a manutenção do aço logo acima de Ms até que sua temperatura se equalize, seguida de resfriamento ao ar para formar martensita. Durante essa etapa, a austenita se transforma sem a grande diferença de temperatura entre a superfície e o núcleo associada à têmpera direta.
A martensita resultante não é revenida. Esse ponto é essencial. A martêmpera não inclui revenimento simplesmente porque a peça foi resfriada em etapas. A martensita formada durante o resfriamento ao ar é dura e contém elevada tensão interna; ela também pode conter austenita retida, dependendo do aço e do caminho de resfriamento. A peça deve passar por um tratamento separado de revenimento antes de entrar em serviço. O revenimento reduz a tensão e a fragilidade e ajusta a dureza, a resistência, a tenacidade e a estabilidade dimensional de acordo com a especificação.
A temperatura e o tempo de revenimento dependem do grau do aço e das propriedades exigidas. Um aço para rolamentos de alto carbono, como o AISI 52100, não pode receber o mesmo ciclo de revenimento que um grau destinado à cementação, como o AISI 8620. Uma camada cementada e um núcleo de baixo carbono também respondem de maneira diferente; portanto, quando aplicável, as propriedades exigidas devem ser verificadas em ambas as regiões.
A SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials abrange quatro classes de aço e permite austêmpera, têmpera em ausbay e martêmpera quando especificadas. A designação do processo, por si só, não estabelece a aceitação. O controle da produção pode exigir o registro das temperaturas de austenitização e do banho, do tempo de transferência, do tempo de interrupção, das condições de agitação, dos registros de revenimento, dos ensaios de dureza, do exame metalográfico e das medições dimensionais.
A verificação também deve procurar os modos de falha que o ciclo pretende evitar. Perfis de dureza podem revelar um núcleo macio causado por temperabilidade insuficiente ou por uma interrupção excessiva. A metalografia pode distinguir martensita de bainita e identificar perlita ou excesso de austenita retida. A inspeção dimensional antes e depois do tratamento térmico mostra se a redução da tensão de transformação produziu a melhoria esperada para a geometria real.
O processo, portanto, tem uma sequência precisa: austenitizar, temperar rapidamente em óleo ou sal mantido logo acima de Ms, manter apenas até que a seção se equalize sem transformação difusional, resfriar através da faixa de formação de martensita e revenir. Transformar a manutenção em um tratamento de transformação bainítica muda o processo para austêmpera. Alterar a etapa de revenimento posterior à têmpera não é opcional; sem ela, o aço martemperado é simplesmente um aço martensítico não revenido, obtido por uma rota controlada de formação.
Microestruturas e Propriedades: Bainita Versus Martensita Revenida
A austêmpera e a martêmpera podem reduzir as tensões de têmpera, mas não produzem a mesma estrutura final. Na austêmpera, o aço austenitizado é resfriado rapidamente até uma temperatura na qual a bainita pode se formar e é mantido nessa temperatura por tempo suficiente para que ocorra a transformação pretendida. O produto pode ser bainita superior, bainita inferior ou uma mistura que ainda contenha austenita não transformada e, após o resfriamento final, martensita. Um estudo de 2013 sobre o AISI 52100 descreve a faixa de austêmpera como aproximadamente 200–400 °C, com a manutenção prosseguindo até a formação de bainita.
A martêmpera segue uma trajetória diferente. A peça é mantida brevemente em óleo ou sal, pouco acima da temperatura de início da formação de martensita, permitindo que sua seção atinja uma temperatura mais uniforme antes de ser resfriada através da faixa martensítica. A martensita resultante não está em uma condição pronta para uso: posteriormente, ela deve ser revenida. O Heat Treating Subject Guide (2020) da ASM International declara diretamente essa sequência. O ASM Handbook Volume 4A (2013) identifica a temperatura de austenitização, a temperatura do banho, o tempo de manutenção, a agitação e a taxa de resfriamento como variáveis de controle.
A distinção é importante porque a bainita e a martensita revenida obtêm resistência por meio de diferentes arranjos de ferrita, carbono e carbonetos. Sua dureza pode se sobrepor, mas a sobreposição de dureza não torna seu comportamento mecânico intercambiável.
Resistência mecânica, dureza, tenacidade e ductilidade
| Constituinte | Mecanismo de formação | Considerações sobre as propriedades |
|---|---|---|
| Bainita superior | Transformação bainítica em temperatura mais alta, com carbonetos comumente entre regiões ferríticas | Pode diferir da bainita inferior em dureza e ductilidade |
| Bainita inferior | Transformação em temperatura mais baixa, com arranjos de carbonetos mais finos | Pode proporcionar um equilíbrio diferente entre resistência e tenacidade |
| Martensita revenida | Redistribuição do carbono e formação de carbonetos durante o revenido | A dureza e a tenacidade dependem fortemente da temperatura e do tempo de revenido |
| Austenita retida | Austenita que permanece não transformada após o resfriamento | Pode se transformar durante o serviço, a retificação ou um resfriamento posterior |
A bainita consiste em regiões ferríticas formadas por uma transformação deslocativa, com o carbono sendo rejeitado para a austenita ou precipitado na forma de carbonetos, dependendo da temperatura de transformação e da composição química da liga. A bainita superior geralmente contém ripas ou placas de ferrita com carbonetos entre elas. A bainita inferior se forma em temperaturas mais baixas e apresenta carbonetos mais finos dentro das placas ferríticas ou intimamente associados a elas. A morfologia exata varia com o teor de carbono, as adições de elementos de liga, a taxa de resfriamento e o tempo de manutenção.
A martensita revenida começa como uma fase tetragonal de corpo centrado, supersaturada e altamente deformada. Durante o revenimento, o carbono deixa a martensita, formam-se carbonetos de transição e, posteriormente, carbonetos mais estáveis, enquanto a matriz perde grande parte de sua tetragonalidade e de suas tensões internas. A temperatura e a duração do revenimento determinam até que ponto essa sequência avança. Uma temperatura de revenimento baixa pode preservar uma dureza elevada, mantendo, porém, uma tensão residual substancial; uma temperatura de revenimento mais alta geralmente reduz a dureza, mas melhora a tenacidade e a estabilidade dimensional. Uma exposição prolongada pode produzir amolecimento adicional ou endurecimento secundário em aços que contêm elementos como cromo, molibdênio ou vanádio.
Nem a bainita nem a martensita revenida apresentam uma vantagem universal de dureza. A bainita inferior fina pode ser muito dura, enquanto a bainita superior pode ser mais macia e dúctil. Uma estrutura martensítica revenida a baixa temperatura pode superar a dureza de uma determinada estrutura bainítica; entretanto, um revenimento mais intenso pode conferir ao aço martensítico menor dureza e maior resistência à fratura. O teor de carbono, o tamanho de grão da austenita prévia, a temperabilidade da liga, a temperatura de transformação e a quantidade de cada constituinte devem ser especificados antes que uma comparação tenha significado.
A tenacidade segue a mesma regra. A ferrita bainítica pode proporcionar uma combinação favorável de resistência mecânica e resistência à iniciação de trincas quando suas placas são finas e os filmes de carbonetos são controlados. Bainita grosseira, austenita não transformada ou martensita de alto teor de carbono recém-formada durante o resfriamento final podem reduzir essa vantagem. A martensita revenida pode oferecer alta tenacidade quando o revenimento alivia as tensões e refina a distribuição de carbonetos, mas um revenimento inadequado deixa uma estrutura frágil. O revenimento excessivo pode sacrificar a resistência mecânica.
A ductilidade não é simplesmente uma consequência da escolha de um ou outro processo. Ela depende da fração volumétrica e da morfologia da bainita, da martensita, da austenita retida, dos carbonetos, das inclusões e de quaisquer regiões ricas em carbono. Uma estrutura mista pode apresentar alongamento útil e ainda conter constituintes locais frágeis. Portanto, a resistência à tração, o limite de escoamento, a energia de impacto, a tenacidade à fratura, o desempenho em fadiga e a resistência ao desgaste devem ser medidos separadamente, em vez de serem inferidos apenas a partir da dureza.
A distorção também pode ser diferente. Pesquisas sobre AISI 8620, AISI 8822 e AISI 4320 cementados utilizaram temperaturas de austêmpera de 260, 288 e 304 °C e relataram uma distorção significativamente menor do que a observada em corpos de prova cementados, temperados e revenidos. Esse resultado reflete as geometrias e os ciclos de cementação testados, não uma garantia geral. A martêmpera reduz os gradientes térmicos antes da formação da martensita e, portanto, também pode reduzir trincas e distorções em comparação com uma têmpera direta, embora a transformação martensítica ainda provoque uma alteração de volume.
Austenita retida e misturas de transformação
A austêmpera é frequentemente descrita como um processo que produz bainita, mas “bainítico” não significa necessariamente 100% de bainita. Se a manutenção terminar antes que a austenita tenha se transformado, a austenita remanescente pode persistir como austenita retida ou transformar-se em martensita durante o resfriamento subsequente. O enriquecimento de carbono da austenita remanescente pode estabilizar parte dela à temperatura ambiente. O resultado pode ser bainita mais austenita retida, bainita mais martensita ou bainita mais ambos os constituintes.
Essa mistura afeta fortemente as propriedades. A austenita retida pode melhorar a ductilidade aparente e absorver a deformação de transformação, mas também pode transformar-se sob carga, durante a retificação ou em serviço. Essa transformação pode causar alteração dimensional, endurecimento local ou tensão residual. A martensita formada a partir da austenita não transformada após a manutenção de austêmpera pode ser mais dura e mais frágil do que a bainita formada no banho. Difração de raios X, metalografia, dilatometria e mapeamento de dureza podem ajudar a identificar esses constituintes; um único valor de dureza global não pode fazê-lo.[3] Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020.
O estudo de 2020 sobre austêmpera de curta duração e baixa temperatura em um aço baixa liga de médio teor de carbono ilustra essa limitação. A estrutura relatada continha nanobainita, martensita e austenita retida, e não uma única fase. Nas condições de ensaio, seus coeficientes de desgaste foram até 50% menores do que os do aço martensítico temperado. Essa é uma comparação delimitada: ela se aplica ao aço estudado, à preparação dos corpos de prova, ao ciclo de austêmpera, ao contracorpo, à carga e ao ensaio de desgaste utilizados. Ela não estabelece que todo aço austemperado terá metade da taxa de desgaste de todo aço temperado e revenido.
A martêmpera também pode produzir misturas de transformação, mas sua sequência pretendida é diferente. A manutenção para equalização acima da temperatura de início da formação de martensita deve ser suficientemente curta para evitar uma formação significativa de bainita. Após o resfriamento ao ar através da faixa martensítica, o aço contém martensita, frequentemente com alguma austenita retida e possivelmente carbonetos não dissolvidos. O revenimento modifica então a matriz martensítica e a condição dos carbonetos. Se o tratamento de austenitização tiver dissolvido carbono em excesso, ou se o aço apresentar alta temperabilidade e a trajetória de resfriamento final for inadequada, a austenita retida poderá permanecer em quantidade substancial.
O artigo da SAE sobre martêmpera modificada diferencia esse processo ao posicionar o banho de têmpera abaixo da temperatura de início da formação de martensita, para evitar a formação de bainita. Esse detalhe mostra por que a temperatura do banho, por si só, não é uma designação de processo suficiente: a relação entre a temperatura do banho, a temperatura de início da formação de martensita, o tempo de manutenção e a trajetória de resfriamento controla as fases que efetivamente se formam.
Por que as afirmações sobre propriedades devem ser específicas para cada grau
O grau do aço determina a cinética de transformação. O aço para rolamentos AISI 52100, os aços para cementação AISI 8620, AISI 8822 e AISI 4320 e um aço baixa liga de médio teor de carbono não apresentam os mesmos teores de carbono, teores de elementos de liga, temperabilidade, temperatura de início da formação de martensita, estabilidade dos carbonetos ou resposta ao revenimento. Mesmo dentro de uma mesma designação, o tamanho da seção e a prática de austenitização podem alterar a taxa de resfriamento no centro o suficiente para produzir estruturas diferentes.
A especificação também define o processo permitido e os critérios de aceitação. A SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials abrange quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas. Essa permissão não atribui um único limite de dureza, tenacidade ou austenita retida a todos os graus. A especificação do material aplicável, o desenho, o procedimento de tratamento térmico e o método de inspeção devem fornecer esses limites.
Uma comparação válida, portanto, informa o grau ou a composição química do aço, a temperatura de austenitização, o tempo de transferência, a temperatura do banho, a duração da manutenção, o método de resfriamento, a temperatura e o tempo de revenimento, o tamanho da seção e o método de ensaio. A dureza deve ser associada ao exame microestrutural e, quando pertinente, à medição da austenita retida e à inspeção dimensional. Sem esses detalhes, afirmações como “a austêmpera proporciona maior tenacidade” ou “a martêmpera proporciona maior dureza” são amplas demais para serem tecnicamente confiáveis.
Controle de Distorção, Trincamento e Tensões Residuais
Por que a têmpera direta cria tensões térmicas e de transformação
A têmpera direta submete o aço austenitizado a um gradiente acentuado de temperatura. A superfície entra primeiro em contato com o refrigerante, contrai-se enquanto o núcleo permanece quente e expandido e, portanto, fica restringida pelo interior mais quente. A superfície pode entrar em compressão durante o estágio inicial do resfriamento, enquanto o núcleo suporta tensão de tração. À medida que o resfriamento prossegue, o núcleo se contrai e o padrão de tensões pode se inverter. Seções finas, cantos vivos, furos e mudanças na espessura da seção amplificam essas diferenças, pois resfriam a taxas diferentes.
Um segundo evento ocorre após a contração térmica: a austenita se transforma. Em aços-carbono comuns e aços de baixa liga, a martensita tem um volume específico maior que o da austenita de origem. A temperatura na qual isso começa é a temperatura de início da formação de martensita, ou . Se uma camada superficial atinge enquanto o núcleo ainda é austenítico, a superfície se expande devido à transformação martensítica enquanto o núcleo continua a se contrair termicamente. A expansão de transformação não é uniforme ao longo da seção; portanto, ela se soma à tensão térmica existente, em vez de substituí-la.
O estado de tensões resultante depende do momento em que os eventos ocorrem. Uma engrenagem cementada, por exemplo, pode se transformar primeiro em sua camada enriquecida em carbono, enquanto o núcleo, com menor teor de carbono, se transforma mais tarde ou permanece parcialmente austenítico. Uma camada martensítica dura e relativamente frágil pode então conter tensão residual de tração, particularmente próxima a descontinuidades geométricas. Essa combinação favorece o surgimento de trincas de têmpera. Mesmo quando não ocorre trincamento, a contração desigual ao redor de um furo ou ao longo de um dente pode produzir ovalização, batimento, flexão ou alteração no espaçamento entre dentes.
A severidade do resfriamento é apenas uma parte do problema. A temperatura de austenitização controla o tamanho de grão e a quantidade de carbono e elementos de liga dissolvidos na austenita; a agitação altera o coeficiente de transferência de calor; e a temperabilidade determina se o núcleo se transforma em martensita ou em produtos mais macios, como bainita ou perlita. O ASM Handbook, Volume 4A (2013), identifica a temperatura de austenitização, a temperatura do banho, o tempo de permanência, a agitação e a taxa de resfriamento como variáveis importantes da martêmpera. Essas mesmas variáveis influenciam a distorção na têmpera direta, juntamente com a geometria, o padrão de carregamento, os dispositivos de fixação e a condição da camada cementada.
Como a têmpera interrompida altera o histórico de tensões
A martêmpera altera a sequência de eventos, em vez de simplesmente selecionar um banho diferente. A peça quente austenitizada é resfriada rapidamente em óleo ou sal fundido mantido logo acima de sua temperatura . Ela permanece nesse meio tempo suficiente para que a superfície e o núcleo se aproximem de uma temperatura mais uniforme, mas não por tempo suficiente para que se formem bainita ou perlita. Em seguida, a peça é resfriada através da faixa de formação de martensita, geralmente ao ar ou sob outra condição controlada de baixa severidade, e é revenida antes de entrar em serviço.
Essa equalização de temperatura reduz o diferencial térmico presente quando a martensita começa a se formar. A superfície e o núcleo ainda não se transformam exatamente no mesmo instante, e a transformação martensítica ainda produz expansão, mas o gradiente de temperatura e a restrição associada são menores. Portanto, a martêmpera reduz a distorção e a probabilidade de trincamento de têmpera; ela não elimina nenhum dos dois. Um componente complexo ainda pode empenar se suas seções tiverem tempos de resfriamento diferentes, se o banho for mal controlado ou se sua temperabilidade produzir um padrão de transformação não uniforme.
O ASM Heat Treating Subject Guide de 2020 descreve diretamente o ciclo: o aço é mantido logo acima de até que a temperatura se equalize e, em seguida, é resfriado ao ar para que a martensita se forme, seguido de revenimento. O revenimento não é opcional em condições normais de serviço, pois a martensita como temperada apresenta elevada tensão interna e resistência à fratura limitada. A temperatura e o tempo finais devem ser adequados à classe do aço, às dimensões, ao requisito de dureza e à condição da austenita retida.
A austêmpera tem uma finalidade diferente. O aço austenitizado é resfriado em um banho mantido dentro da faixa de transformação bainítica — aproximadamente de 200 a 400 °C, segundo a definição apresentada para o AISI 52100 — e permanece nesse banho até que a fração necessária de austenita se transforme em bainita. O resfriamento subsequente produz uma estrutura bainítica, possivelmente com austenita retida ou martensita caso a permanência seja incompleta. O estudo publicado na ACS Omega em 2024 distingue esse ciclo da martêmpera: a austêmpera mantém a peça até que a austenita se converta em bainita, enquanto a martêmpera equaliza brevemente a temperatura acima de e então permite que a martensita se forme durante o resfriamento.
Como a bainita se forma isotermicamente depois que a peça atinge uma temperatura de banho relativamente uniforme, a austêmpera evita a sequência térmica severa entre superfície e núcleo característica da têmpera direta. A transformação bainítica também distribui sua deformação ao longo da permanência, em vez de concentrar a expansão martensítica através de um gradiente de temperatura em movimento. Consequentemente, a distorção e a tensão residual podem ser menores, mas somente quando a temperabilidade do aço, o tamanho da seção e a cinética de transformação permitem que toda a seção atinja o banho e complete a reação pretendida antes que se forme perlita ou martensita indesejada.
Martêmpera e austêmpera, portanto, não são nomes intercambiáveis para uma têmpera de distorção reduzida. A martêmpera ainda produz martensita e exige revenimento posterior. A austêmpera busca produzir bainita e utiliza uma permanência isotérmica suficientemente longa para obtê-la. As especificações podem permitir ambas as rotas: a SAE AMS-H-6875C (2020), que abrange o tratamento térmico de quatro classes de aço, lista austêmpera, têmpera ausbay e martêmpera quando o requisito aplicável as especifica. Um registro do processo deve identificar o percurso real de temperatura e tempo, e não apenas declarar que a peça foi “temperada em sal”.
As evidências provenientes de aços de baixa liga cementados
A austêmpera produziu menos distorção do que a cementação seguida de têmpera e revenido convencionais nas amostras testadas de AISI 8620, AISI 8822 e AISI 4320. Limited evidence
O artigo da SAE “Austempering Process for Carburized Low-Alloy Steels”, SAE 2013-01-0949, examinou os aços cementados AISI 8620, AISI 8822 e AISI 4320. A comparação foi feita entre corpos de prova cementados e austemperados e corpos de prova cementados, temperados convencionalmente e revenidos. Os tratamentos de austêmpera utilizaram temperaturas de banho de 260, 288 e 304 °C. O resultado relatado foi uma distorção significativamente menor nos corpos de prova cementados e austemperados.
Essa constatação é compatível com o mecanismo de tensões. A cementação cria um gradiente de carbono: a camada cementada apresenta maior teor de carbono, maior temperabilidade e uma temperatura diferente daquela do núcleo. Durante a têmpera direta, a camada e o núcleo, portanto, resfriam e se transformam segundo ciclos diferentes. A austêmpera substitui essa sequência martensítica rápida e espacialmente não uniforme por uma permanência bainítica controlada, depois que o componente se aproxima da temperatura do banho. A menor distorção é um resultado plausível e metalurgicamente consistente, mas não constitui um fator de correção universal para toda engrenagem, eixo ou pista de rolamento.
A aplicação desse resultado a outro componente depende, em primeiro lugar, da geometria. Um anel fino pode equalizar rapidamente, enquanto o cubo espesso de uma engrenagem pode manter um núcleo quente depois que a camada atinge a temperatura do banho. AISI 8620, AISI 8822 e AISI 4320 também diferem em teor de elementos de liga e temperabilidade; portanto, a mesma temperatura de banho não garante as mesmas frações de fases. A profundidade da camada cementada, o carbono superficial, a austenita retida, a condição dos carbonetos, o tamanho de grão da austenita prévia e a uniformidade da cementação afetam tanto a deformação de transformação quanto a sensibilidade ao trincamento.
Os dispositivos de fixação e o carregamento também são importantes. Um componente restringido durante o resfriamento pode apresentar menor movimentação livre, mas adquirir maior tensão residual; um componente apoiado de maneira mais livre pode se distorcer mais enquanto alivia parte dessa tensão. A composição do banho, a circulação, o espaçamento entre as peças carregadas, o tempo de transferência e a uniformidade da temperatura devem ser verificados. Verificações dimensionais antes e depois do tratamento térmico, perfis de dureza da camada ao núcleo, exame metalográfico e medições de tensão residual quando necessárias são mais informativos do que presumir que um processo identificado por determinado nome garanta um resultado.
Banhos, Transferência de Calor e Controle do Processo
A seleção do banho não define o processo por si só. Austêmpera e martêmpera podem utilizar tanto sal quanto óleo, mas suas trajetórias de temperatura e objetivos de transformação são diferentes. Na austêmpera, o aço austenitizado é transferido para um banho mantido a uma temperatura de transformação bainítica — aproximadamente de 200 a 400 °C, conforme a descrição do AISI 52100 por G. A. H. D. et al. (2013) — e mantido até a formação de bainita. Na martêmpera, o aço é transferido para um banho imediatamente acima da temperatura de início da martensita, a temperatura é equalizada ao longo da seção e, em seguida, o aço é resfriado ao ar para que a martensita se forme de maneira mais uniforme. O revenimento é necessário posteriormente.
O ASM Handbook Volume 4A (2013) fornece uma estrutura de controle útil para a martêmpera: temperatura de austenitização, temperatura do banho, tempo de permanência, agitação e taxa de resfriamento. Essas variáveis também evidenciam por que um processo em banho pode produzir resultados diferentes quando são utilizados ciclos de forno aparentemente semelhantes. O grau do aço, a espessura da seção, a temperabilidade, a massa da carga, o atraso na transferência e a condição do banho determinam se a trajetória térmica prescrita é de fato alcançada.
Óleo, sais de nitrato-nitrito e misturas de sais fundidos
O óleo é conhecido e prático, mas seu comportamento de transferência de calor muda durante a têmpera. Quando o aço quente entra no óleo, uma camada de vapor pode se formar na superfície. Essa etapa de filme transfere calor de maneira relativamente lenta e desigual; quando o filme colapsa, a ebulição nucleada pode remover calor muito mais rapidamente, seguida por um resfriamento convectivo mais lento. A agitação rompe a camada de vapor e conduz óleo mais frio em direção à peça. A temperatura do óleo, a viscosidade, a oxidação, a contaminação por água, a borra e a relação entre a massa da carga e o volume do banho alteram toda essa sequência.
Assim, dois tanques contendo o mesmo óleo nominal podem produzir curvas de resfriamento diferentes. O óleo envelhecido pode apresentar maior viscosidade ou comportamento de molhabilidade alterado. A contaminação por água pode causar ebulição localizada e, em casos graves, risco de incêndio ou de ejeção relacionada ao vapor. Um cesto muito cheio reduz a circulação junto às superfícies, enquanto uma carga quente de grande massa eleva a temperatura do óleo e desacelera a parte seguinte da têmpera. A variável relevante não é simplesmente “têmpera em óleo”, mas a resposta de resfriamento medida sob a carga e a condição de agitação reais.
Os banhos de sais de nitrato-nitrito geralmente transferem calor rapidamente porque o líquido molha diretamente o aço e não depende de uma camada de vapor persistente da mesma maneira que a têmpera em óleo. A convecção no sal fundido pode manter o banho relativamente uniforme, e a superfície do aço pode se aproximar rapidamente da temperatura do banho. Essa transferência rápida é valiosa quando uma peça martemperada precisa atravessar a região de perlita ou bainita sem diferenças excessivas de temperatura entre a superfície e o núcleo. Ela também ajuda as peças submetidas à austêmpera a atingir a temperatura bainítica selecionada antes que a transformação prossiga de maneira desigual.
O sal não dispensa manutenção. A composição do sal, a oxidação, a umidade, o arraste, a borra e as contaminações afetam o comportamento de fusão, a viscosidade, a condutividade elétrica e a transferência de calor. As misturas de nitrato-nitrito também exigem controle da temperatura de operação e da condição química, pois a decomposição e as contaminações podem alterar o banho e criar riscos à segurança. As peças devem estar secas antes da imersão; a água introduzida no sal fundido pode vaporizar violentamente.
O estudo publicado na ACS Omega por Sun et al. (2024) examinou misturas de sais fundidos de Ca(NO3)2–KNO3 e tratou a medição da transferência de calor como uma questão central. Seu valor para a engenharia de processos não está em declarar uma única proporção de nitrato de cálcio/nitrato de potássio como uma receita universal de austêmpera. Diferentes composições de sal apresentam diferentes temperaturas liquidus, propriedades térmicas, viscosidades e faixas de utilização. As medições do estudo ajudam a relacionar a composição e a temperatura do banho ao comportamento da transferência de calor, mas um ciclo de produção ainda requer uma curva de resfriamento validada, dados de transformação específicos do aço e controle do banho real.
Efeitos da temperatura do banho, da agitação e da carga
A temperatura do banho é uma variável de transformação, não apenas um ajuste do forno. Na austêmpera, o banho deve permanecer dentro da faixa na qual o aço selecionado possa se transformar em bainita a uma taxa aceitável. A permanência continua até que tenha ocorrido a reação necessária de austenita para bainita, conforme estabelecido por dados de transformação isotérmica ou por verificação metalográfica. Na martêmpera, o banho normalmente é mantido imediatamente acima do início da martensita, frequentemente indicado como , por tempo suficiente para que a diferença de temperatura entre a superfície e o núcleo caia a um nível aceitável. Uma permanência excessivamente longa ou a uma temperatura muito baixa pode permitir a formação de bainita, frustrando o ciclo martensítico pretendido.
A agitação deve ser especificada pelo método e pela intensidade, em vez de ser descrita vagamente como “boa circulação”. A vazão da bomba, a posição do impulsor, o movimento da peça e o projeto do cesto determinam se todas as superfícies estarão sujeitas a um movimento de fluido comparável. Movimento excessivo pode danificar peças delicadas ou arrastar ar; movimento insuficiente deixa regiões estagnadas e aumenta as diferenças locais de resfriamento. Os banhos de sal geralmente precisam de circulação para remover o calor da carga e restaurar a uniformidade da temperatura, embora o contato direto proporcione uma transferência mais rápida que a do óleo.
Os efeitos da carga são frequentemente subestimados. Um único corpo de prova pequeno pode experimentar uma temperatura de banho quase constante, enquanto um cesto de produção pode reduzir a temperatura do banho ao entrar e criar um período de recuperação. As peças externas de uma carga compactada podem resfriar-se de maneira diferente das peças internas porque o espaçamento restringe o acesso do fluido. As peças devem ser suficientemente separadas para permitir o contato com o banho e a circulação, com dispositivos projetados para evitar encaixe entre peças, marcas de contato e retenção de sal. O padrão de carga utilizado durante a qualificação deve corresponder ao padrão utilizado na produção.
A medição da temperatura também gera variações. Um termopar do forno mede a atmosfera do forno ou um dispositivo próximo, não necessariamente o núcleo do aço. Um controlador do banho pode fazer a leitura em um ponto próximo a um aquecedor, enquanto a região mais fria se encontra em outro local. Sensores independentes devem examinar a zona de trabalho, e termopares fixados a peças representativas podem estabelecer o atraso térmico real. Para seções espessas, um termopar de superfície pode indicar a entrada no banho enquanto o centro permanece substancialmente mais quente. Essa diferença é precisamente o que a martêmpera pretende reduzir antes da formação da martensita.
Severidade da têmpera e tempo de transferência
A severidade da têmpera descreve a rapidez com que o calor é removido do aço, mas a medida útil é a curva de resfriamento completa através da faixa crítica de transformação. A agitação do óleo, a circulação do sal, a temperatura do banho, a geometria da peça e a temperabilidade do aço contribuem para esse processo. Um aço de alta temperabilidade pode formar martensita ao longo de uma grande seção sob condições que deixariam um grau de menor temperabilidade parcialmente bainítico ou perlítico. Cantos de seções resfriam rapidamente; regiões centrais espessas resfriam lentamente. O mesmo banho não pode garantir a mesma estrutura em um pino fino e em uma engrenagem espessa.
O atraso de transferência começa quando a peça deixa o forno de austenitização e termina quando as superfícies de trabalho são imersas. Durante esse intervalo, a superfície pode resfriar-se ao ar enquanto o núcleo permanece próximo da temperatura de austenitização. O atraso também permite transformações indesejadas em graus suscetíveis e faz com que a primeira peça de um lote seja termicamente diferente da última. Trajetórias de transferência curtas e repetíveis, dispositivos de transferência cobertos e manuseio sincronizado reduzem essa fonte de variação.
A recuperação do banho ocorre após a imersão. A carga que entra remove calor do banho, e zonas frias locais podem se desenvolver ao redor de um cesto muito cheio. O controlador pode indicar o setpoint enquanto a zona de trabalho ainda está se recuperando. Um limite de recuperação definido — com base na temperatura do banho medida no local da carga — deve determinar quando a próxima carga poderá entrar. Sem esse limite, lotes consecutivos podem receber taxas de resfriamento diferentes, apesar de receitas nominais idênticas.
O trabalho de 1946 sobre a faixa de temperatura de formação da martensita explica o objetivo da martêmpera: resfriar até imediatamente acima da faixa de formação da martensita, permitir a equalização das temperaturas e, então, resfriar mais lentamente. Isso reduz as tensões térmicas e de transformação, diminuindo o risco de trincas e distorções, com pouca perda de dureza quando o aço e a seção são adequados. A austêmpera segue um requisito diferente: o banho deve permanecer estável durante todo o período de permanência bainítica. Um estudo de 2020 sobre austêmpera de curta duração e baixa temperatura relatou nano-bainita, martensita e austenita retida, com coeficientes de desgaste até 50% menores que os do aço martensítico temperado, mas esse resultado não se aplica automaticamente a outro grau ou ciclo.[4] Heat Treatment of Steel Raw Materials. SAE International. SAE AMS-H-6875C, 2020.
A SAE AMS-H-6875C (2020) abrange quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas. A conformidade, portanto, depende do grau, do ciclo, do equipamento e da verificação especificados — não apenas do nome do banho. Registros de temperatura, registros do tempo de transferência, configuração da carga, levantamentos do banho, dureza, inspeção dimensional e metalografia são necessários para demonstrar que a transformação pretendida realmente ocorreu.
Martêmpera Modificada e Sua Fronteira com a Austêmpera
Martêmpera convencional versus martêmpera modificada
A martêmpera e a austêmpera interrompem a queda direta da temperatura de austenitização até a temperatura ambiente, mas fazem isso por razões metalúrgicas diferentes. A austêmpera é projetada para produzir bainita. A martêmpera é projetada para reduzir as diferenças de temperatura antes da formação da martensita, limitando, assim, a distorção e as trincas de têmpera.
Na martêmpera convencional, o aço austenitizado é temperado em óleo ou sal fundido mantido pouco acima da temperatura de início da formação de martensita no aço, ou Ms. A peça permanece nesse banho apenas o tempo necessário para que sua superfície e seu núcleo atinjam temperaturas semelhantes. Em seguida, é resfriada através da faixa de transformação martensítica, normalmente por resfriamento ao ar. Como a martensita se forma durante essa etapa final de resfriamento, o processo deve ser seguido de revenimento antes da entrada em serviço. O Heat Treating Subject Guide (2020), da ASM International, descreve essa sequência como uma permanência pouco acima de Ms, equalização da temperatura, resfriamento ao ar para formar martensita e posterior revenimento.
A temperatura não é selecionada a partir de uma tabela universal. Ms varia conforme o teor de carbono, os elementos de liga, o tamanho de grão da austenita prévia e a condição da austenita. Uma superfície cementada, por exemplo, pode apresentar uma Ms substancialmente menor que o núcleo, com menor teor de carbono. A espessura da seção também é importante, pois o calor deixa a superfície mais rapidamente do que deixa o centro. Portanto, o banho deve ser selecionado com base nos dados de transformação do aço e do componente específicos, e não apenas em uma designação nominal de grau.
O ASM Handbook Volume 4A (2013) identifica a temperatura de austenitização, a temperatura do banho, o tempo de permanência, a agitação e a taxa de resfriamento como variáveis de controle na martêmpera. Essas variáveis determinam se o componente se equalizará com segurança, começará a formar bainita, se transformará parcialmente em martensita no banho ou desenvolverá tensões térmicas e de transformação excessivas. Uma permanência curta e bem controlada é fundamental para o processo convencional.
A martêmpera modificada altera o local da interrupção. Na descrição da martêmpera modificada pela SAE, o banho de têmpera está abaixo de Ms, enquanto a martêmpera convencional utiliza um banho acima de Ms. Essa diferença não é um pequeno ajuste em uma operação que, de resto, seria idêntica. Ela altera o momento em que a martensita começa a se formar e modifica o percurso térmico e de transformação experimentado pela peça.
Um banho abaixo de Ms pode fazer com que a martensita comece a se formar enquanto o aço ainda está imerso. A peça não está simplesmente sendo resfriada até uma temperatura de equalização mais baixa antes de uma transformação posterior. Parte da austenita pode se transformar durante a permanência no banho, e o restante pode se transformar durante o resfriamento subsequente. As frações resultantes dependem da temperabilidade do aço, da temperatura real do banho, do tempo de permanência no banho e da distribuição de temperatura através da seção.
A SAE AMS-H-6875C (2020), Heat Treatment of Steel Raw Materials, abrange quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas. Essa permissão não torna os processos intercambiáveis. Uma especificação de processo, desenho ou requisito do comprador ainda precisa identificar o ciclo pretendido e os critérios de inspeção. O termo “martempered”, isoladamente, pode ser insuficiente quando se pretende uma martêmpera modificada.
Por que um banho abaixo de Ms altera o percurso de transformação
Ms indica aproximadamente o início de uma transformação sem difusão da austenita em martensita durante o resfriamento. Isso não significa que toda a austenita se transforme instantaneamente em martensita a uma única temperatura fixa. A transformação progride ao longo de um intervalo de temperaturas, e a quantidade formada depende principalmente de quanto o aço é resfriado abaixo de Ms. O tempo de permanência também pode ser importante indiretamente: ele permite que o componente se equalize termicamente enquanto a transformação prossegue de acordo com a temperatura local.
Colocar o banho abaixo de Ms permite, portanto, que a peça entre na faixa martensítica antes que sua temperatura esteja totalmente equalizada. Isso pode reduzir a diferença de temperatura entre a superfície e o núcleo em uma etapa posterior, mas o faz enquanto a deformação de transformação está se desenvolvendo. A martêmpera convencional retarda a maior parte da formação de martensita até depois da equalização; a martêmpera modificada aceita um início mais precoce para obter um equilíbrio diferente entre gradientes térmicos, tensões de transformação e austenita retida.
A fronteira com a austêmpera é definida pela transformação de fase pretendida durante a permanência. A austêmpera resfria o aço austenitizado até uma faixa de temperaturas na qual a bainita pode se formar e o mantém nessa faixa até que a quantidade necessária de austenita tenha se transformado. Um estudo de 2013 sobre o AISI 52100 descreve a austêmpera como o resfriamento em um meio mantido aproximadamente entre 200 e 400 °C, seguido de permanência até a formação de bainita. Um estudo publicado em 2024 na ACS Omega também diferencia a austêmpera, que mantém o aço em uma temperatura de transformação bainítica, da martêmpera, que mantém brevemente o aço pouco acima de Ms antes do resfriamento ao ar para formar martensita.
As faixas de temperatura podem se sobrepor em alguns aços; portanto, apenas a temperatura do banho não pode estabelecer o nome do processo. Um banho a 300 °C pode produzir bainita em um grau de aço, martensita em outro ou uma estrutura mista se a permanência for muito curta ou se as curvas de transformação se sobrepuserem. As evidências relevantes provêm do comportamento de transformação isotérmica ou de resfriamento contínuo do aço e da verificação metalográfica.
Um estudo de 2020 sobre austêmpera de curta duração e baixa temperatura em um aço de médio carbono e baixa liga relatou nanobainita, martensita e austenita retida. Seus coeficientes de desgaste foram até 50% menores que os do aço martensítico temperado, mas esse resultado corresponde à composição, à geometria e ao ciclo testados. Ele não pode ser transferido automaticamente para um componente martemperado.
A austêmpera pode reduzir a distorção porque a bainita se forma a uma temperatura comparativamente constante, em vez de se formar durante um gradiente de temperatura não controlado. Em AISI 8620, AISI 8822 e AISI 4320 cementados, um estudo da SAE publicado em 2013 encontrou uma distorção significativamente menor em corpos de prova cementados e austemperados do que em corpos de prova cementados, temperados e revenidos; as temperaturas de austêmpera relatadas foram 260, 288 e 304 °C. Isso constitui evidência para um grupo específico de aços cementados, não uma prova de que toda peça austemperada apresentará menor distorção.
Como evitar a formação acidental de bainita
A martêmpera modificada é selecionada, em parte, para manter a peça fora da região de formação de bainita durante a interrupção. O banho deve estar abaixo de Ms, mas também deve ser posicionado de modo que a permanência não ofereça tempo suficiente para o desenvolvimento de bainita. Se o banho estiver em uma faixa de temperatura na qual o aço apresente cinética bainítica significativa, ou se a transferência e a permanência forem lentas, a estrutura poderá conter bainita, ainda que a operação tenha sido denominada martêmpera.
Por isso, “modificada” não significa simplesmente “usar um banho mais frio”. O ciclo deve especificar as condições de austenitização, o tempo de transferência, a temperatura do banho, a agitação, o tempo máximo admissível de permanência, o método de resfriamento e o tratamento de revenimento. A temperatura do banho deve ser medida na posição da peça, e não presumida a partir do ajuste do forno ou do recipiente de sal. O tamanho da carga e a circulação do sal podem criar variações locais suficientemente grandes para alterar o percurso de transformação.
O operador também precisa conhecer a temperabilidade do aço e os limites relacionados ao tamanho da seção. Um aço de baixa temperabilidade pode formar perlita ou bainita no núcleo antes que a peça alcance o percurso martensítico pretendido. Um aço de alta temperabilidade pode reter uma quantidade substancial de austenita após o resfriamento, especialmente quando o enriquecimento de carbono ou a cementação reduziu Ms. O revenimento então reduz a fragilidade da martensita e alivia as tensões de transformação, mas não elimina a bainita formada durante uma permanência inadequada.
A verificação deve combinar o mapeamento de dureza com análise metalográfica, inspeção dimensional e, quando necessário, medição da austenita retida. Um único valor de dureza superficial não consegue distinguir, em todos os componentes, uma estrutura totalmente martensítica de uma estrutura mista de martensita e bainita. Portanto, a fronteira prática é estabelecida pelo ciclo térmico especificado e pelas fases efetivamente produzidas — não pelo rótulo do banho.
Classes de Aço, Temperabilidade e Tamanho da Seção
A classe do aço determina se um ciclo proposto de austêmpera ou martêmpera pode produzir a estrutura pretendida em toda a peça. O teor de carbono controla a quantidade de martensita que pode se formar, enquanto o cromo, o manganês, o níquel, o molibdênio e outros elementos de liga deslocam as curvas de transformação e aumentam a temperabilidade. O tamanho da seção, por sua vez, determina quão próximo o centro da peça acompanha a temperatura do banho. Um ciclo que funciona em um pequeno corpo de prova pode permitir a formação de perlita, ferrita ou bainita superior no centro de um componente maior antes que a transformação necessária seja concluída.
A distinção entre os dois tratamentos continua sendo essencial. A austêmpera mantém o aço austenitizado em uma faixa de transformação bainítica até que a fração especificada de austenita se transforme em bainita. A martêmpera interrompe o resfriamento logo acima da temperatura de início da formação de martensita, permite que a seção se equilibre termicamente e, em seguida, resfria a peça através da formação de martensita. O produto martensítico deve ser posteriormente revenido antes de entrar em serviço. A temperatura do banho, isoladamente, não identifica o processo; o fazem o caminho de transformação e as fases resultantes.
Considerações sobre AISI 52100 e aços para rolamentos
| Aço | Aplicação principal ou condição | Problema do processo indicado no artigo |
|---|---|---|
| AISI 52100 | Aço para rolamentos, com alto teor de carbono e cromo | Dissolução de carbonetos, austenita retida, tensão de têmpera e alteração dimensional |
| AISI 8620 | Aço para cementação | Gradiente de carbono entre camada e núcleo e temperabilidade |
| AISI 8822 | Aço para cementação | Resposta diferente da camada e do núcleo em relação ao 8620 |
| AISI 4320 | Aço para cementação de níquel-cromo-molibdênio | Geometria, profundidade da camada e resposta à transformação |
O AISI 52100 é um aço para rolamentos de alto teor de carbono e cromo, comumente especificado como UNS G52986. Sua composição nominal é de aproximadamente 1,00% em massa de carbono e 1,5% de cromo, embora a especificação do material aplicável controle a faixa permitida e os requisitos de limpeza. Essa composição confere ao 52100 elevada dureza alcançável e forte resistência ao desgaste após a têmpera, mas também torna importantes as preocupações relacionadas à austenita retida, à dissolução de carbonetos, às tensões de têmpera e às alterações dimensionais.
Um estudo sobre o AISI 52100 descreve a austêmpera como a têmpera a partir da temperatura de austenitização para um meio mantido aproximadamente entre 200 e 400 °C, com manutenção até a formação de bainita. Essa faixa constitui uma definição da prática de austêmpera investigada, não uma janela universal de temperatura para toda seção de rolamento ou para toda morfologia de bainita desejada. Na parte inferior da faixa, a transformação é mais lenta e o produto pode ser mais fino; em temperaturas mais altas, a transformação pode prosseguir mais rapidamente, mas produzir bainita mais grosseira. A temperatura selecionada também deve levar em conta o comportamento de transformação tempo-temperatura do aço, o tamanho do grão da austenita prévia, a condição dos carbonetos e a espessura da seção.
As aplicações em rolamentos impõem requisitos que vão além da dureza nominal. A fadiga por contato de rolamento é afetada por inclusões não metálicas, distribuição de carbonetos, austenita retida, tensão residual, acabamento superficial e diferenças locais de transformação. Uma superfície que atinge a estrutura bainítica pretendida enquanto o núcleo contém perlita não constitui um componente de rolamento austemperado bem-sucedido. Da mesma forma, uma peça de 52100 submetida à martêmpera pode apresentar menor distorção em comparação com uma têmpera direta em óleo, mas ainda contém martensita não revenida imediatamente após o resfriamento e requer revenimento. O revenimento também reduz a fragilidade e estabiliza as dimensões, embora a temperatura escolhida deva preservar a dureza necessária e o desempenho em fadiga de contato.
Um anel pequeno de 52100 pode se equalizar rapidamente em um banho de sal, permitindo que toda a seção transversal entre no campo bainítico antes que ocorra uma transformação significativa. Um anel, rolete ou pista de rolamento maior pode apresentar uma resposta muito mais lenta no centro. A superfície pode começar a se transformar enquanto o núcleo ainda está resfriando por um intervalo de temperatura diferente. Portanto, o tempo de manutenção não pode ser selecionado apenas com base no diâmetro; ele deve estar relacionado à localização relevante mais lenta e ser verificado por meio de dureza, metalografia, medição dimensional e, quando necessário, análise da austenita retida.
AISI 8620, 8822 e 4320 cementados
Os aços baixa-liga cementados apresentam um problema de duas zonas. A cementação eleva o teor de carbono na superfície, enquanto mantém o núcleo em um nível mais baixo de carbono. Assim, a camada cementada apresenta maior temperabilidade e maior potencial de formação de martensita que o núcleo, mas ambas as regiões devem seguir um ciclo térmico compatível. Os gradientes de carbono também alteram a temperatura de início da formação de martensita: a camada com alto teor de carbono geralmente inicia a transformação martensítica em uma temperatura mais baixa que o núcleo com menor teor de carbono. A transformação não ocorre simultaneamente em toda a seção.
Uma pesquisa realizada com AISI 8620, AISI 8822 e AISI 4320 cementados utilizou temperaturas de austêmpera de 260, 288 e 304 °C. Nas experiências, os corpos de prova cementados e austemperados apresentaram distorção significativamente menor que os corpos de prova cementados, temperados e revenidos. Esse resultado sustenta um mecanismo, e não uma afirmação geral aplicável a todos os casos. A austêmpera substitui o choque térmico e de transformação severo e desigual de uma têmpera direta por uma transformação isotérmica controlada, reduzindo a diferença de expansão e contração entre a camada e o núcleo. Ela não elimina a distorção, e o resultado relatado não pode ser automaticamente transferido para outra geometria de engrenagem, profundidade de camada, potencial de cementação ou lote de aço.
O AISI 8620, designado UNS G86200, contém níquel, cromo e molibdênio em quantidades que favorecem a temperabilidade do núcleo após a cementação. O AISI 8822, designado UNS G88220, possui uma composição de liga com maior teor de níquel que o 8620 e é selecionado para um equilíbrio diferente entre a resposta da camada e do núcleo. O AISI 4320, designado UNS G43200, também é um aço de cementação ao níquel-cromo-molibdênio. A composição química exata deve ser obtida na especificação aplicável, pois pequenas diferenças nos teores de carbono, manganês, níquel, cromo e molibdênio podem deslocar os tempos de início e término da transformação.
A relação entre a camada e o núcleo é decisiva. Se o núcleo não tiver temperabilidade suficiente, poderá formar perlita ou ferrita durante a transferência ou a manutenção, mesmo enquanto a camada cementada desenvolve bainita ou, posteriormente, martensita. Se a manutenção em austêmpera for suficientemente longa para o núcleo, mas excessiva para a condição selecionada da camada, esta poderá desenvolver uma morfologia indesejada ou quantidade excessiva de austenita retida. Na martêmpera, o banho deve permanecer acima da faixa relevante de início da formação de martensita durante a equalização; após o resfriamento ao ar, a camada e o núcleo se transformam em intervalos de temperatura diferentes e ambos devem ser revenidos.
Espessura, gradientes de carbono e resposta da liga
O resfriamento não segue uma única curva em um componente real. Um dente fino, um pino pequeno ou um anel estreito de rolamento pode se aproximar rapidamente da temperatura do banho, enquanto o centro de um bloco espesso de engrenagem ou de um eixo permanece substancialmente mais quente. A agitação, a disposição da carga, a circulação do banho, a condição superficial e o contato com dispositivos de fixação também alteram a taxa de transferência de calor. O ASM Handbook Volume 4A identifica a temperatura de austenitização, a temperatura do banho, o tempo de manutenção, a agitação e a taxa de resfriamento como variáveis de controle da martêmpera. Essas variáveis se aplicam ao controle do processo, não apenas à repetibilidade laboratorial.
Temperabilidade Capacidade de um aço desenvolver e conservar uma estrutura martensítica até determinada profundidade sob uma condição de resfriamento especificada; não é o mesmo que dureza.
A temperabilidade determina se o núcleo pode evitar produtos de transformação indesejados durante o resfriamento. Ela é diferente da dureza. A dureza descreve a resistência medida em uma determinada localização; a temperabilidade descreve a profundidade ou a seção na qual um aço pode desenvolver uma estrutura martensítica sob determinada condição de resfriamento. Elementos de liga como manganês, cromo, níquel e molibdênio geralmente retardam as reações de perlita e bainita, dando ao centro mais tempo para atingir o campo de transformação pretendido. Eles não garantem resultados uniformes, pois o tamanho do grão da austenita, o processamento anterior e os gradientes de carbono também afetam a cinética.
Na austêmpera, a região mais lenta deve atingir a faixa bainítica sem primeiro cruzar o nariz da perlita em sua curva de resfriamento. O banho deve então remover calor com rapidez suficiente para suprimir transformações indesejadas, mas permanecer controlado o bastante para evitar grandes diferenças de temperatura dentro da peça. Na martêmpera, toda a seção deve se aproximar de uma temperatura logo acima do início da formação de martensita antes que a peça seja resfriada através da faixa martensítica. Uma seção espessa que não tenha se equalizado pode se transformar na superfície enquanto o núcleo ainda está sofrendo contração térmica, aumentando as tensões internas e a distorção.
As normas não substituem essa análise. A SAE AMS-H-6875C, Heat Treatment of Steel Raw Materials, abrange quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas. Portanto, a especificação, o desenho, a classe do aço, o tamanho da seção e o procedimento aprovado devem ser analisados em conjunto. A verificação deve incluir a medição da profundidade da camada para peças cementadas, a dureza do núcleo e da superfície, o exame microestrutural em vários locais, a inspeção dimensional e as verificações de austenita retida ou trincas de têmpera quando a aplicação assim exigir. A identificação do banho não pode comprovar que o centro seguiu o ciclo de transformação requerido.
Estrutura de Especificação: AMS-H-6875C e Documentação de Processo
A SAE AMS-H-6875C, Tratamento Térmico de Matérias-Primas de Aço, estabelece requisitos de tratamento térmico para quatro classes de aço. Sua importância é processual: o documento permite a austêmpera, a têmpera ausbay e a martêmpera quando a especificação aplicável do material ou da peça exigir um desses ciclos. Essa permissão não aprova todas as temperaturas de banho de sal, os atrasos de transferência, os tempos de permanência ou as práticas de resfriamento. O comprador, a autoridade de projeto ou a especificação de material aplicável ainda deve identificar o ciclo exigido e os critérios de aceitação.
A distinção é importante porque esses processos não produzem os mesmos produtos de transformação. Na austêmpera, o aço austenitizado é rapidamente levado a uma faixa de temperatura na qual a bainita pode se formar e, em seguida, mantido nessa temperatura até que a transformação necessária de austenita em bainita esteja substancialmente completa. Um estudo de 2013 sobre AISI 52100 descreveu o meio de austêmpera como mantido aproximadamente entre 200 e 400 °C até a formação da bainita. A faixa exata depende da composição química do aço, do tamanho da seção, da temperabilidade e da morfologia de bainita desejada.
A martêmpera tem um objetivo diferente. A peça é temperada em óleo ou sal fundido mantido pouco acima da temperatura de início da formação da martensita, normalmente indicada por , e permanece ali apenas o tempo suficiente para que a temperatura se equalize em toda a seção. Em seguida, é resfriada através da faixa martensítica, frequentemente ao ar. A martensita se forma durante esse resfriamento subsequente, e não durante a permanência para equalização. O revenimento é necessário antes da utilização, pois a martensita no estado temperado contém alta tensão residual e pode ser excessivamente frágil. O ASM Handbook Volume 4A de 2013, da ASM International, identifica a temperatura de austenitização, a temperatura do banho, o tempo de permanência, a agitação e a velocidade de resfriamento como variáveis de controle da martêmpera.
A têmpera ausbay também é uma rota especificada de têmpera interrompida, mas seu uso permitido não deve ser tratado como sinônimo de austêmpera. O nome descreve o percurso de têmpera e a disposição do banho; as fases resultantes dependem da cinética de transformação do aço e do histórico real de tempo e temperatura. Portanto, um documento de processo precisa declarar se a estrutura pretendida é bainita, martensita após a equalização térmica ou outro resultado permitido pela especificação aplicável.
O que a AMS-H-6875C abrange
A AMS-H-6875C fornece uma estrutura geral para o tratamento térmico de matérias-primas de aço, e não uma receita universal para cada grau e geometria. Ela aborda requisitos associados a operações como aquecimento, austenitização, têmpera, resfriamento, revenimento e inspeção. O documento abrange quatro classes de aço e permite três ciclos alternativos — austêmpera, têmpera ausbay e martêmpera — quando especificados pelo requisito de engenharia ou de material aplicável.
Essa redação é importante. Uma norma pode reconhecer um processo sem torná-lo aceitável para uma determinada peça. Por exemplo, um grau de baixa liga para cementação pode ter temperabilidade suficiente para produzir um núcleo bainítico em uma determinada espessura de seção, enquanto uma seção maior de outro grau pode não se transformar completamente durante a mesma permanência no banho. Corpos de prova cementados de AISI 8620, AISI 8822 e AISI 4320 apresentaram distorção significativamente menor após austêmpera do que após cementação, têmpera e revenimento convencionais no estudo SAE 2013-01-0949. Os experimentos utilizaram temperaturas de austêmpera de 260, 288 e 304 °C. Esses resultados respaldam uma escolha de processo para as condições testadas; não estabelecem essas temperaturas para todos os componentes.
Assim, uma especificação que invoque a AMS-H-6875C deve identificar a designação e a condição do material, a rota de tratamento térmico permitida e quaisquer requisitos suplementares. A composição química do grau controla o início e o fim da transformação bainítica, a temperatura , a temperabilidade, a resposta da austenita retida e a resposta ao revenimento. A espessura e a forma da seção controlam o gradiente de temperatura e o tempo necessário para que o núcleo acompanhe a superfície ao entrar no banho.
Quando a austêmpera, a têmpera ausbay ou a martêmpera são permitidas
A austêmpera é permitida somente quando a especificação aplicável a selecionar expressamente ou aceitá-la como uma rota alternativa. A permanência deve ser suficientemente longa para a transformação bainítica exigida, conforme estabelecido por qualificação ou por um procedimento validado de tempo e temperatura. Interromper o processo prematuramente pode deixar martensita e austenita retida misturadas à bainita. Um estudo de 2020 sobre austêmpera de curto prazo e baixa temperatura em aço de médio carbono e baixa liga relatou a presença conjunta de nanobainita, martensita e austenita retida; os coeficientes de desgaste foram até 50% menores que os do aço martensítico temperado nas condições de ensaio do estudo. A estrutura mista demonstra por que o termo “austemperado”, isoladamente, não constitui uma declaração de aceitação suficiente.
A martêmpera é permitida quando o requisito aplicável exigir têmpera interrompida para reduzir as tensões térmicas e de transformação. O banho deve permanecer acima de durante a etapa de equalização, e a permanência não deve se estender até uma faixa de transformação bainítica não intencional, a menos que essa estrutura seja permitida. O trabalho de 1946 sobre a faixa de temperatura de formação da martensita descreveu o objetivo básico: resfriar até pouco acima da faixa de formação da martensita, equalizar e, em seguida, resfriar mais lentamente através dessa faixa. Trincas e distorções podem ser reduzidas, mas a dureza ainda depende da transformação martensítica completa, da temperabilidade do aço e do revenimento subsequente.
A têmpera ausbay também deve estar vinculada a uma especificação declarada e a condições controladas do banho. O nome do processo, por si só, não define a constituição das fases. Um banho abaixo de , por exemplo, pode iniciar a formação de martensita durante a imersão, enquanto um banho acima de favorece o princípio de equalização associado à martêmpera convencional. A especificação deve resolver essa diferença.
O que uma especificação de processo deve definir
Uma especificação de processo utilizável começa com o grau exato do aço e sua designação normativa, incluindo a forma do produto, a condição anterior e o estado cementado ou descarburado, quando pertinente. Em seguida, identifica a rota selecionada: austêmpera, têmpera ausbay, martêmpera ou têmpera e revenimento convencionais.
A instrução de austenitização deve informar o tipo de forno ou a atmosfera, quando controlada, a temperatura-alvo, a faixa permitida, o método de aquecimento e o tempo de encharque ou de equalização. “Aquecer para austenitizar” é inadequado para o controle da produção. O documento deve declarar se o tempo é medido após a recuperação da temperatura do forno, após a equalização da carga ou a partir da introdução da carga no forno.
Os requisitos do banho precisam ter a mesma precisão. Devem identificar o meio — óleo, sal de nitrato/nitrito, polímero à base de água ou outro meio aprovado — além da temperatura de operação, da variação permitida, do volume do banho ou da relação de carga, quando pertinente, da direção e intensidade da agitação e da frequência de monitoramento. Um estudo de 2024 publicado na ACS Omega, que utilizou misturas de sais fundidos de Ca(NO₃)₂–KNO₃, enfatizou os diferentes percursos de transformação produzidos por uma permanência bainítica e por uma breve permanência acima de . Portanto, a composição química do sal é uma variável de processo, e não apenas um detalhe do recipiente.
O tempo de transferência do forno para o banho deve ter um valor máximo, com os pontos de medição definidos. A especificação também deve declarar a orientação de imersão, a agitação durante a entrada, o tempo de permanência no banho e o critério para encerramento dessa permanência. Na austêmpera, esse tempo pode ser um período qualificado suficiente para alcançar a fração de bainita exigida. Na martêmpera, normalmente corresponde ao tempo necessário para a equalização da temperatura sem permitir uma formação inaceitável de bainita.
O resfriamento após a permanência deve ser definido: resfriamento ao ar, ao ar parado, com ar forçado ou por outro método aprovado, incluindo a temperatura na qual a peça deixa o banho. Os requisitos de revenimento devem indicar o atraso mínimo após a têmpera, a temperatura de revenimento, o tempo nessa temperatura, o número de ciclos, a uniformidade do forno e o método de resfriamento. O aço martemperado não deve entrar em serviço sem o revenimento especificado.
Por fim, a aceitação deve ser mensurável. O documento deve definir os locais e os limites de dureza, a variação de dureza permitida, a microestrutura exigida e os constituintes proibidos, os limites de austenita retida, quando aplicável, a condição da superfície e a aceitação dimensional. As medições de distorção precisam indicar referências, instrumentos, frequência de amostragem e alteração máxima permitida. Os registros de qualificação devem relacionar os gráficos do forno, os registros de temperatura do banho, os registros dos tempos de transferência, os resultados de dureza, os exames metalográficos e os relatórios dimensionais ao lote e ao grau exato. Sem esse registro, um ciclo nominalmente permitido continua sendo um processo não controlado, e não uma evidência de conformidade.
Projetando um Ciclo: Dos Dados de Transformação aos Parâmetros de Produção
Um ciclo adequado começa com o aço e a peça, não com uma temperatura de banho familiar. Registre a classe do aço, a composição química, o tratamento térmico anterior, a espessura da seção, a geometria, a condição da superfície e as propriedades exigidas. O aço para rolamentos AISI 52100, o AISI 8620 cementado e um aço baixa liga de médio teor de carbono não apresentam a mesma cinética de transformação, mesmo quando suas peças cabem no mesmo tanque de sal. A condição anterior também é importante: grãos grosseiros de austenita prévia, carbonetos não dissolvidos, profundidade da camada cementada e segregação podem alterar a temperabilidade, o tempo de transformação e a resposta dimensional.
O produto de fase exigido define a direção. A austêmpera deve colocar o aço em uma faixa de temperatura na qual se forme bainita e, em seguida, mantê-lo nessa temperatura até que o volume selecionado de austenita se transforme. A martêmpera, por outro lado, interrompe o resfriamento pouco acima da temperatura de início da formação de martensita, equaliza a temperatura através da seção e então permite que a martensita se forme durante o resfriamento controlado. Esse último processo exige revenimento antes do serviço. O nome do banho, por si só, não identifica o processo.
Os dados de transformação devem estabelecer a temperatura de início da formação de martensita, a faixa de final da formação de martensita, a temperatura de início da formação de bainita e o tempo necessário para evitar perlita ou ferrita. Os diagramas de transformação por resfriamento contínuo e de transformação tempo-temperatura fornecem uma primeira estimativa, mas não substituem ensaios com a classe e a condição reais do aço. O teor de carbono, os elementos de liga, o tamanho de grão da austenita e a composição química da camada cementada deslocam as curvas. Em seguida, o projetista do processo compatibiliza a janela de transformação com o banho, a carga, o tempo de transferência e a geometria da peça.
O ASM Handbook Volume 4A (2013) identifica a temperatura de austenitização, a temperatura do banho, o tempo de permanência, a agitação e a taxa de resfriamento como variáveis de controle da martêmpera. Essas variáveis interagem. Uma temperatura de banho que funciona para um pequeno corpo de prova pode falhar quando uma carga pesada é introduzida, porque a carga extrai calor mais rapidamente do que os aquecedores do banho conseguem repô-lo. Portanto, o ciclo deve consistir em temperaturas medidas na peça e limites de recuperação, e não apenas em valores de ajuste do forno e do banho.
Selecionando a condição de austenitização
Escolha a temperatura de austenitização com base na especificação do aço, nas informações de equilíbrio de fases e na microestrutura pretendida. A temperatura deve dissolver carbono e elementos de liga em quantidade suficiente para proporcionar a temperabilidade exigida, mas uma temperatura ou um tempo excessivos podem aumentar o tamanho dos grãos de austenita prévia, elevar a quantidade de austenita retida, promover oxidação e intensificar a distorção. Para peças cementadas, o núcleo e a camada devem ser considerados separadamente. A camada pode conter substancialmente mais carbono que o núcleo; por isso, sua temperatura de início da formação de martensita e sua resposta quanto à austenita retida podem ser bastante diferentes.
O tempo de austenitização deve basear-se no tamanho da seção e no comportamento de aquecimento do forno, com o início do período de permanência definido quando o local relevante mais frio — e não o visor do forno — atingir a temperatura especificada. O valor de ajuste do forno corresponde à temperatura do ar ou do sensor de controle em um determinado local. Durante o carregamento, a temperatura do aço fica defasada em relação a esse valor e, durante a recuperação, pode ultrapassá-lo ou permanecer abaixo dele. Radiação, contato com dispositivos de fixação, espaçamento entre peças e circulação no forno produzem diferenças adicionais. Um termopar fixado a uma peça representativa normalmente mostra uma elevação retardada, seguida de um sobressinal ou subsinal transitório após a transferência.
A condição anterior determina quanto tempo é necessário. O AISI 52100 esferoidizado, um aço baixa liga normalizado e o AISI 8620 cementado podem exigir tempos de dissolução diferentes, mesmo à mesma temperatura nominal. Uma permanência excessiva pode dissolver carbonetos que deveriam permanecer, enquanto uma permanência insuficiente deixa variações químicas através da seção. A metalografia de amostras austenitizadas pode confirmar a dissolução dos carbonetos e o tamanho de grão antes que um ciclo de produção seja definido.
Na martêmpera, a condição de austenitização deve produzir austenita suficiente para alcançar a dureza especificada após a transformação e o revenimento. Na austêmpera, ela também deve evitar uma composição química e um tamanho de grão da austenita que desloquem a temperatura de início da formação de bainita ou o tempo de incubação para fora da faixa operacional do banho. A seleção é um compromisso, mas deve ser feita com base em evidências de transformação, e não em um valor genérico de “aquecer até”.
Escolhendo a temperatura do banho e o tempo de permanência
Selecione uma temperatura de banho de austêmpera dentro da faixa de transformação bainítica identificada para o aço. O AISI 52100 foi submetido à austêmpera em estudos que utilizaram meios mantidos aproximadamente entre 200 e 400 °C, com a permanência continuada até a formação de bainita; essa faixa é uma referência ampla, não uma janela universal de produção. Um estudo de 2024 publicado na ACS Omega também descreve a austêmpera como a manutenção do aço austenitizado em uma temperatura de transformação bainítica até que a austenita se converta em bainita. A permanência necessária pode ser obtida a partir de um diagrama de transformação isotérmica e, em seguida, verificada por meio de dureza e metalografia, pois o tamanho da amostra e a condição anterior utilizados no diagrama podem diferir dos da peça.
A temperatura de austêmpera altera o equilíbrio entre a taxa de transformação, a morfologia da bainita, a dureza e a austenita retida. Temperaturas mais baixas geralmente prolongam os tempos de incubação e transformação e podem produzir estruturas bainíticas mais finas; temperaturas mais altas encurtam o ciclo, mas podem produzir bainita mais grosseira e uma resposta diferente de dureza. Um estudo de 2020 sobre austêmpera de baixa temperatura e curta duração relatou nano-bainita, martensita e austenita retida, com coeficientes de desgaste até 50% menores que os do aço martensítico temperado. Esse resultado pertence ao aço e ao ciclo estudados; não pode ser transferido para todas as classes de aço.
A temperatura do banho de martêmpera é ajustada pouco acima da temperatura de início da formação de martensita, com margem suficiente para impedir a formação prematura de martensita durante a equalização. A peça permanece no banho apenas até que as temperaturas através da seção se aproximem. Em seguida, é removida para resfriamento ao ar através da faixa martensítica e posteriormente revenida. Uma permanência excessivamente longa nessa temperatura pode permitir a formação de bainita ou outras transformações, dependendo do aço. A martêmpera modificada coloca deliberadamente o banho abaixo da temperatura de início da formação de martensita e constitui um ciclo diferente; portanto, essa distinção deve constar na especificação escrita do processo.
A capacidade do banho envolve mais que o volume do tanque. Meça a uniformidade da temperatura, a agitação, a circulação, a recuperação térmica e a relação admissível entre a massa da carga e a massa do banho. Um banho de sal à base de Ca(NO₃)₂–KNO₃, óleo ou outro meio transfere calor de acordo com sua viscosidade, condutividade térmica, movimentação e temperatura de operação. Quando uma carga grande ou densamente compactada é introduzida, a temperatura do banho pode cair e a recuperação pode ser lenta. Se o aço atravessar uma região de início da formação de perlita antes que o banho restaure a temperatura, o equilíbrio de fases pretendido será perdido. Registre a temperatura mínima do banho após o carregamento e o tempo necessário para retornar à faixa de controle.
O cronômetro da permanência deve começar quando a peça atingir a temperatura-alvo, não necessariamente quando o suporte entrar no banho. Para seções espessas, isso exige um termopar no núcleo ou uma relação tempo-temperatura validada. As bordas finas podem já estar se transformando enquanto o núcleo ainda está aquecendo; por isso, os limites de tamanho de seção e os tempos de transferência devem constar do procedimento.
Utilizando termopares, corpos de prova e ensaios interrompidos
Posicione os termopares nos locais que governam a transformação: no centro da seção mais espessa, em uma borda fina, em uma superfície exposta ao banho e, para peças cementadas, tanto na camada quanto no núcleo, quando for viável. Utilize fios e métodos de fixação capazes de suportar o forno e o banho e verifique a calibração em toda a faixa de operação. O registro deve mostrar o aquecimento no forno, a austenitização, a transferência, a entrada no banho, a equalização da temperatura, a remoção, o resfriamento ao ar e o revenimento. É o registro da peça — e não o valor de ajuste do forno — que confirma o ciclo.
Os corpos de prova devem reproduzir o material de produção, a condição anterior, a espessura da seção e a química da superfície. Um corpo de prova simples e fino pode responder rapidamente demais e sugerir falsamente uma capacidade adequada do banho. Um corpo de prova escalonado ou uma testemunha com formato semelhante ao da produção pode revelar o atraso térmico entre a superfície e o núcleo. Durante a qualificação, posicione os corpos de prova nos locais mais frios, mais congestionados e mais representativos da carga.
Os ensaios interrompidos fornecem evidências da transformação. Remova as amostras após vários tempos de permanência, tempere-as ou resfrie-as por um método definido e examine as seções polidas quanto à presença de bainita, martensita, perlita, carbonetos e austenita retida. Meça a dureza da superfície ao centro e em diferentes orientações. O mapeamento de dureza pode revelar um núcleo mole, uma borda excessivamente transformada ou alterações na profundidade da camada que uma única leitura Rockwell não detectaria.
As medições dimensionais devem acompanhar esses ensaios, mas não podem substituí-los. Registre o diâmetro, a planicidade, o desvio radial, o comprimento e a distorção antes e depois do tratamento térmico, em temperaturas controladas. Corpos de prova de AISI 8620, 8822 e 4320 cementados, em um estudo da SAE de 2013, apresentaram significativamente menos distorção após a austêmpera do que após a cementação seguida de têmpera e revenimento convencionais, utilizando temperaturas de austêmpera de 260, 288 e 304 °C. O resultado apoia a lógica do processo, mas não constitui uma garantia geral para todas as geometrias.
Por fim, compare a metalografia, o mapeamento de dureza, as medições de austenita retida, quando exigidas, e os dados dimensionais com a especificação aplicável. A SAE AMS-H-6875C (2020) abrange quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas. O ciclo aprovado deve indicar a classe e a condição do aço, a faixa de austenitização, o limite de transferência, a temperatura do banho e o requisito de recuperação, o critério de equalização ou transformação, o método de resfriamento, o tratamento de revenimento e as evidências de inspeção. Esse nível de definição transforma os dados de transformação em um parâmetro de produção reproduzível.
Modos de Falha e Metalografia Diagnóstica
Uma peça tratada termicamente que apresente defeitos deve ser diagnosticada a partir de sua trajetória de transformação, e não apenas do nome do banho. A austêmpera tem como objetivo manter o aço austenitizado em uma temperatura de transformação bainítica até que se forme bainita. A martêmpera é diferente: a peça é temperada até uma temperatura logo acima da temperatura de início da formação de martensita, mantida apenas pelo tempo suficiente para que a seção se aproxime de uma temperatura uniforme e, em seguida, resfriada para que a martensita se forme antes do revenimento. Uma fase encontrada no local ou na quantidade incorreta geralmente identifica um problema de programação do tratamento, transferência de calor ou temperabilidade.
Formação de perlita ou bainita durante uma etapa não prevista
A presença de perlita em uma peça austemperada geralmente indica que parte da austenita entrou na faixa de transformação perlítica antes do patamar bainítico planejado. A causa mais comum é a velocidade insuficiente de transferência do forno de austenitização para o banho de sal ou de óleo. Uma transferência prolongada pelo ar, uma disposição de carga muito compacta ou um atraso enquanto a peça é introduzida no banho pode permitir a transformação na superfície. A temperatura do forno pode estar correta, mas a peça ainda assim falhar porque a superfície já ultrapassou a curva de início da formação de perlita.
Um controle inadequado do banho produz o mesmo resultado. Um banho de sal com circulação deficiente, carga excessiva ou termopar calibrado incorretamente pode conter regiões localizadas abaixo da temperatura especificada. As primeiras peças introduzidas em uma zona fria podem formar perlita antes de atingir a temperatura de austêmpera prevista. O estudo de 2013 sobre o AISI 52100 descreve a austêmpera entre aproximadamente 200 e 400 °C, com a peça mantida até a formação de bainita; essa faixa não autoriza a seleção de qualquer temperatura dentro dela sem verificar a cinética de transformação do aço. O teor de carbono, os elementos de liga, o tamanho do grão de austenita e a espessura da seção alteram o tempo disponível antes do início da formação de perlita.
Metalograficamente, a perlita aparece como colônias de ferrita e cementita, frequentemente com aspecto lamelar em uma ampliação adequada. Perlita grosseira próxima à superfície sugere entrada lenta no banho ou resfriamento superficial, enquanto uma faixa ou região isolada ao longo da seção sugere temperatura não uniforme do banho ou contato com dispositivos de fixação. O mapeamento de dureza pode revelar a consequência: as áreas perlíticas são substancialmente mais macias do que as regiões totalmente bainíticas ou martensíticas. Examine uma seção transversal desde a superfície até o centro e compare vários pontos ao redor do componente, em vez de depender de um único campo metalográfico polido.
A bainita também pode aparecer durante um ciclo destinado a produzir martensita. Na martêmpera convencional, o período de manutenção acima da temperatura de início da formação de martensita, ou Ms, destina-se à equalização da temperatura; não se trata de um patamar de transformação bainítica. Um tempo de manutenção excessivo, uma temperatura do banho situada na faixa de formação de bainita ou um resfriamento lento através dessa faixa permitem que a bainita se forme antes do desenvolvimento da martensita. A estrutura resultante pode apresentar bainita superior, bainita inferior e martensita em regiões adjacentes. Um estudo de 2024 publicado na ACS Omega explicita a distinção entre os processos: na austêmpera, o aço é mantido em uma temperatura de transformação bainítica até que a austenita se converta, enquanto na martêmpera ele é mantido brevemente logo acima de Ms antes do resfriamento ao ar.
Os registros do banho devem ser verificados antes de atribuir a falha à composição química do aço. O Volume 4A do ASM Handbook identifica a temperatura de austenitização, a temperatura do banho, o tempo de manutenção, a agitação e a velocidade de resfriamento como variáveis de controle da martêmpera. Essas mesmas variáveis afetam a possibilidade de um tratamento de austêmpera atingir o campo de fases previsto. Um termopar com defeito, um tanque sobrecarregado ou uma agitação insuficiente podem explicar a microestrutura de maneira mais direta do que uma pequena variação na composição química.
Transformação incompleta e austenita retida
A austenita retida resulta quando a austenita não completa sua transformação prevista durante o resfriamento ou a manutenção. Em uma peça martemperada, a austenita deve se transformar predominantemente em martensita durante o resfriamento controlado subsequente, mas a quantidade transformada depende do teor de carbono, da composição de liga, da velocidade de resfriamento e da temperatura final. Regiões cementadas de alto carbono, especialmente em aços cementados, normalmente apresentam temperaturas Ms e Mf inferiores às do núcleo de baixo carbono. Portanto, podem reter mais austenita após o mesmo ciclo de resfriamento.
A austêmpera apresenta um modo de falha diferente. Se a manutenção terminar antes que a reação bainítica esteja completa, a austenita não transformada permanece e pode se transformar posteriormente em martensita durante o resfriamento, em serviço ou durante a retificação. Isso produz uma estrutura mista de bainita–martensita–austenita retida, em vez da estrutura predominantemente bainítica planejada. O estudo de 2020 sobre austêmpera de curta duração em baixa temperatura de um aço de médio carbono e baixa liga relatou a presença conjunta de nanobainita, martensita e austenita retida; a redução relatada do coeficiente de desgaste, de até 50% em relação ao aço martensítico temperado, aplica-se ao material e ao ciclo investigados, e não a toda peça parcialmente transformada.
A austenita retida não é identificada de modo confiável apenas pela dureza. Ela pode ser suficientemente macia para reduzir uma leitura, mas a transformação induzida por deformação durante a indentação pode elevar o valor aparente. Utilize a metalografia óptica após ataque com nital como uma triagem inicial e, em seguida, confirme quantidades significativas por difração de raios X, métodos magnéticos ou análise quantitativa de imagens, quando necessário. Procure variações dimensionais, trincas retardadas ou crescimento durante o serviço, pois a austenita retida pode se transformar em martensita nova e não revenida.
Para componentes cementados, examine separadamente a camada cementada e o núcleo. Deve-se traçar o perfil de dureza da camada até o núcleo em conjunto com as fases observadas. Uma camada dura com austenita retida e um núcleo mais macio, bainítico ou perlítico, indica respostas de transformação locais diferentes, e não necessariamente um problema no lote de aço. Por outro lado, uma dureza uniformemente baixa, com ausência de martensita em ambas as regiões, aponta para austenitização inadequada, atraso excessivo na transferência, severidade de têmpera insuficiente ou erro na temperatura do banho.
Trincas, zonas moles, distorção e microestruturas mistas
As trincas geralmente resultam dos efeitos combinados da tensão de transformação, da tensão térmica, da geometria com cantos vivos, das tensões residuais e da dureza excessiva. A martêmpera reduz a diferença de temperatura entre a superfície e o núcleo antes da formação da martensita, o que pode reduzir as trincas e a distorção em comparação com a têmpera direta, mas não elimina a necessidade de revenimento. O ASM Heat Treating Subject Guide de 2020 afirma que o aço martemperado deve ser revenido antes de entrar em serviço. A martensita não revenida, especialmente em uma camada cementada, continua vulnerável a trincas sob retificação ou carga aplicada.
Inspecione separadamente as superfícies das trincas e as seções transversais polidas. As trincas de têmpera frequentemente seguem os contornos dos grãos de austenita anterior ou se propagam para dentro a partir de cantos, rasgos de chaveta e mudanças abruptas de seção. As trincas de retificação geralmente são rasas e alinhadas com a direção de retificação. O ensaio por líquidos penetrantes pode localizar trincas abertas na superfície, enquanto a metalografia mostra se a trinca contém óxido, descarbonetação ou martensita nova em suas margens.
As zonas moles podem resultar de agitação deficiente, blindagem causada por dispositivos de fixação, circulação inadequada do banho, descarbonetação ou temperabilidade insuficiente para o tamanho da seção. A distorção pode refletir aquecimento desigual, cementação assimétrica, resfriamento não uniforme ou transformação retardada entre regiões finas e espessas. O estudo de 2013 da SAE sobre AISI 8620, AISI 8822 e AISI 4320 cementados utilizou temperaturas de austêmpera de 260, 288 e 304 °C e constatou distorção significativamente menor do que a observada em corpos de prova cementados, temperados e revenidos; esses resultados não eliminam a influência da geometria nem da distorção específica da carga.
Microestruturas mistas exigem um diagnóstico espacial. Compare a borda, o raio médio, o centro, a raiz do dente e a ponta do dente, quando aplicável. Correlacione cada micrografia com o perfil de dureza e com o registro de temperatura em função do tempo. Somente depois de verificar o tempo de transferência, a temperatura do banho, a agitação, o carregamento, a austenitização e o revenimento é que a composição química, a temperabilidade ou a mistura de materiais devem se tornar a explicação principal.
Comparação entre Austêmpera, Martêmpera e Têmpera Convencional com Revenimento
Os três processos podem produzir propriedades substancialmente diferentes, mesmo quando começam com o mesmo aço austenitizado. Seus nomes descrevem ciclos de transformação, e não apenas o líquido utilizado na têmpera. Óleo, sal de nitrato–nitrito e outros meios podem aparecer em mais de um ciclo; as variáveis decisivas são o percurso de temperatura, o tempo em cada temperatura e a transformação que se permite ocorrer.
Percurso de transformação e microestrutura final
Na têmpera convencional com revenimento, o aço austenitizado é resfriado com rapidez suficiente para evitar a maior parte da formação de perlita e bainita. A austenita passa pela temperatura de início da formação de martensita, , e transforma-se progressivamente em martensita à medida que o resfriamento continua. A martensita resultante é dura, porém apresenta tensões elevadas; por isso, o revenimento é realizado antes da utilização. O revenimento precipita compostos contendo carbono, reduz as tensões internas e altera o equilíbrio entre dureza, resistência, tenacidade e estabilidade dimensional.
A martêmpera altera o momento dessa sequência, e não seu produto principal. A peça é temperada a partir da temperatura de austenitização em óleo ou em um banho de sal fundido mantido logo acima de . Ela permanece nesse meio apenas o tempo suficiente para que a superfície e o núcleo se aproximem de uma temperatura semelhante. Em seguida, a peça é resfriada, normalmente ao ar, através da faixa de formação da martensita. Assim, a martensita se forma depois que grande parte da seção se equalizou termicamente, e não enquanto ainda existe um gradiente acentuado de temperatura entre a superfície e o núcleo. A martêmpera não elimina a necessidade de revenimento. O Heat Treating Subject Guide (2020), da ASM International, afirma que o aço submetido à martêmpera deve ser posteriormente revenido antes da utilização.
A austêmpera segue um percurso de transformação diferente. O aço austenitizado é temperado em um banho mantido dentro da faixa de transformação bainítica e permanece nele até que a fração necessária de austenita se converta em bainita. Um estudo de 2013 sobre AISI 52100 descreve uma faixa de austêmpera de aproximadamente 200 a 400 °C, com a manutenção continuada até a formação de bainita. Dependendo do teor de carbono, dos elementos de liga, da temperatura e do tempo de manutenção, o produto pode ser bainita superior, bainita inferior ou uma mistura contendo martensita e austenita retida. O processo não é simplesmente “martêmpera com uma manutenção mais longa”. Um estudo de 2024 publicado na ACS Omega distingue explicitamente a austêmpera, que mantém a peça até a transformação bainítica, da martêmpera, que equaliza brevemente a temperatura acima de antes do resfriamento ao ar.
O aço austemperado ainda pode exigir um tratamento posterior ou uma etapa de estabilização, mas não é automaticamente submetido à mesma operação de revenimento utilizada para o aço temperado totalmente martensítico. O ciclo necessário depende da microestrutura especificada e da condição de serviço. A austêmpera de curta duração e baixa temperatura pode produzir nanobainita juntamente com martensita e austenita retida. Em um estudo de 2020 sobre aço de médio carbono e baixa liga, essa estrutura produziu coeficientes de desgaste até 50% menores que os medidos para o aço martensítico temperado. Esse resultado indica uma vantagem específica do processo naquele ensaio; não estabelece uma classificação universal de resistência ao desgaste.
Objetivos relacionados à distorção e à formação de trincas
A têmpera convencional expõe a peça a duas fontes principais de alteração dimensional: contração térmica e deformação de transformação. A superfície esfria e se transforma antes do núcleo, de modo que a seção é submetida a tensões variáveis à medida que a temperatura e a fração de fases mudam ao longo de sua espessura. Geometrias complexas, cantos vivos, furos, transições entre seções finas e espessas e camadas cementadas são especialmente sensíveis. Se as tensões excederem a resistência local do material quente ou em transformação, podem ocorrer trincas.
A martêmpera aborda o componente associado ao gradiente térmico mantendo o aço próximo, mas acima de , antes do início da formação da martensita. A superfície e o núcleo transformam-se então em uma faixa de temperatura mais semelhante. Um artigo de 1946 sobre a faixa de temperatura de formação da martensita descreveu esse princípio como a têmpera até pouco acima da faixa martensítica, seguida de resfriamento lento, reduzindo a formação de trincas com pouca perda de dureza. O processo reduz a distorção; não garante o controle dimensional, pois a transformação martensítica ainda provoca alteração de volume e tensões residuais.
A austêmpera pode reduzir a distorção por uma razão diferente. Grande parte da transformação ocorre isotermicamente como bainita, em vez de ocorrer por meio de uma frente martensítica em movimento durante um resfriamento contínuo. A bainita também apresenta sua própria deformação de transformação, e a austenita retida pode transformar-se posteriormente durante a usinagem ou em serviço. Consequentemente, a austêmpera pode reduzir uma classe de distorção, mas introduzir outras preocupações relacionadas à estabilidade dimensional se a transformação for incompleta ou mal controlada.[5] Austempering Process for Carburized Low-Alloy Steels. SAE International. SAE Technical Paper 2013-01-0949, 2013.
Evidências obtidas em aços de baixa liga cementados ilustram a dependência em relação à geometria e ao material. O artigo SAE 2013-01-0949 examinou AISI 8620, AISI 8822 e AISI 4320 cementados, utilizando temperaturas de austêmpera de 260, 288 e 304 °C. Nas condições desses experimentos, os corpos de prova cementados e austemperados apresentaram distorção significativamente menor que os corpos de prova cementados, temperados e revenidos. Esse resultado não pode ser transferido automaticamente para todos os casos de profundidade de camada, tamanho de seção ou configurações de forno e banho. A temperabilidade determina se o centro alcança a faixa de transformação pretendida antes da formação de perlita, enquanto a agitação, a temperatura do banho, o carregamento e o tempo de transferência afetam o ciclo térmico efetivo.
Quando a comparação não é tecnicamente justa
A afirmação de que a austêmpera produz mais dureza, tenacidade, resistência ao desgaste ou estabilidade dimensional que a martêmpera ou a têmpera convencional com revenimento é incompleta, a menos que a comparação controle as variáveis que determinam a transformação. Os corpos de prova devem utilizar o mesmo grau de aço, incluindo a mesma corrida e a mesma condição química; a mesma geometria e espessura de seção; a mesma temperatura de austenitização, tempo de encharque, atmosfera e microestrutura inicial; além de condições superficiais comparáveis, incluindo rugosidade, descarbonetação e camada cementada.
Os critérios de aceitação também devem corresponder à função pretendida. Comparar apenas a dureza Rockwell pode favorecer uma estrutura martensítica e deixar de considerar a sensibilidade a trincas, a instabilidade da austenita retida, a tenacidade ao impacto ou a distorção. Um ensaio de desgaste com uma única carga, contracorpo e condição de lubrificação não pode classificar estruturas para todas as aplicações de contato. As medições dimensionais devem especificar quando foram realizadas, pois a austenita retida pode transformar-se após a têmpera, a austêmpera, a usinagem ou em serviço.
A especificação também é importante. A SAE AMS-H-6875C (2020) abrange os requisitos de tratamento térmico para quatro classes de aço e permite austêmpera, têmpera em ausbay e martêmpera quando o procedimento é especificado. A verificação deve, portanto, incluir o perfil de dureza exigido, a microestrutura, a profundidade da camada quando aplicável, os limites de distorção e evidências de ausência de trincas e de descarbonetação inaceitável. O ASM Handbook Volume 4A (2013) identifica a temperatura de austenitização, a temperatura do banho, o tempo de manutenção, a agitação e a taxa de resfriamento como variáveis de controle da martêmpera. Alterar qualquer uma delas pode invalidar uma comparação direta entre processos.
| Têmpera convencional com revenimento | Martêmpera | Austêmpera |
|---|---|---|
| Resfria através de sem uma manutenção para equalização, forma martensita diretamente e depois a revene. | Interrompe o resfriamento logo acima de para que a seção se equalize antes da transformação martensítica controlada; em seguida, requer revenimento. | Resfria até a faixa bainítica e mantém a peça até que a austenita se transforme em bainita, com o ciclo final definido pela estrutura bainítica pretendida. |
Lista de verificação prática de referência e glossário de terminologia
Perguntas a responder antes de especificar um ciclo
Comece pela microestrutura necessária, não pelo nome do banho. A austêmpera e a martêmpera podem utilizar tanto sal fundido quanto óleo, mas suas trajetórias de transformação e seus produtos são diferentes. A austêmpera é especificada quando a estrutura pretendida é a bainita. A martêmpera é especificada quando a peça deve formar martensita após uma interrupção para equalização da temperatura, seguida de revenimento.
Identifique exatamente a designação do aço conforme fornecida: por exemplo, AISI 52100, AISI 8620, AISI 8822, AISI 4320 ou a designação SAE, ASTM, EN ou AMS aplicável. A composição química controla a temperabilidade, a dissolução de carbonetos, a cinética da bainita, a temperatura de início da formação de martensita e a austenita retida. Um ciclo demonstrado para AISI 52100 não pode ser transferido automaticamente para AISI 8620 cementado.
Registre o tamanho e a geometria da seção, incluindo variações de espessura, furos, rasgos de chaveta, cantos vivos e a massa da carga. Um anel fino e um dente espesso de engrenagem não resfriam na mesma velocidade, mesmo quando colocados no mesmo banho. Verifique se o material é cementado ou não cementado. Para peças cementadas, especifique a profundidade da camada, o teor de carbono superficial desejado, a composição do núcleo e se a estrutura pretendida de bainita ou martensita se aplica à camada, ao núcleo ou a ambos.
A temperatura de austenitização deve ser selecionada de acordo com a classe e a condição do aço. Ela deve permitir a formação necessária de austenita sem crescimento excessivo dos grãos, dissolução indesejada de carbonetos ou formação anormal de austenita retida. A especificação também deve indicar a atmosfera do forno, a taxa de aquecimento quando a distorção for relevante, o tempo de permanência, a disposição da carga e se a temperatura significa o valor programado do forno, a temperatura do componente ou uma temperatura efetiva medida.
Defina o tempo de transferência do forno para o banho de têmpera. Uma transferência longa ou variável pode permitir o resfriamento superficial, a formação de ferrita ou perlita em um aço de baixa temperabilidade ou condições térmicas desiguais dentro de uma carga. Indique a composição e a temperatura de operação do banho, em vez de escrever apenas “têmpera em sal”. Um sal de nitrato-nitrito, um óleo ou outro meio apresenta comportamento de transferência de calor e limites operacionais seguros diferentes. A agitação, a circulação, o carregamento do banho e a recuperação da temperatura também fazem parte do ciclo.
Para a austêmpera, determine a faixa de transformação bainítica e o tempo necessário para que a seção selecionada atinja uma temperatura quase uniforme e complete a transformação pretendida. Para a martêmpera, estabeleça a temperatura de início da formação de martensita, ou Ms, e ajuste a interrupção acima desse valor. A permanência equaliza a temperatura; não se destina a produzir bainita. A taxa de resfriamento subsequente deve permitir a formação de martensita sem gradientes térmicos excessivos. Verifique se um revenimento separado é obrigatório e especifique sua temperatura, seu tempo, sua atmosfera e o número de ciclos.
Por fim, defina as evidências de aceitação antes do início do processamento. A dureza, isoladamente, não pode provar que a austêmpera produziu bainita ou que a martêmpera produziu a estrutura martensítica pretendida. Exija análise metalográfica, inspeção dimensional e medição da austenita retida quando a classe do aço, o teor de carbono, a camada cementada ou o requisito de serviço tornarem a austenita retida significativa.
Termos essenciais: Ms, bainita, martensita, austêmpera, martêmpera
Ms, ou temperatura de início da formação de martensita, é a temperatura na qual a martensita começa a se formar durante o resfriamento sob a condição relevante. Ela não é uma constante universal para o “aço”; o teor de elementos de liga, o carbono na austenita, o tratamento térmico anterior e o estado de tensões a afetam. A martêmpera interrompe o resfriamento pouco acima de Ms para que as diferenças de temperatura dentro da peça possam diminuir antes do início da transformação martensítica.
Martensita é um produto sem difusão formado quando a austenita resfria suficientemente rápido para suprimir os produtos difusionais. Sua morfologia em ripas ou placas e sua elevada dureza resultam de uma transformação deslocativa e da supersaturação de carbono. A martensita normalmente é seguida de revenimento, pois as tensões, a fragilidade e a instabilidade dimensional no estado temperado podem ser inaceitáveis em serviço.
Bainita forma-se a partir da austenita em um intervalo de temperaturas abaixo da faixa da perlita e acima da faixa martensítica inferior, embora o intervalo exato de transformação dependa da composição e da condição da austenita anterior. Ela contém regiões ferríticas com precipitação de carbonetos ou enriquecimento em carbono, e sua morfologia se modifica com a temperatura de transformação. Uma peça austemperada também pode conter martensita ou austenita retida se a permanência for curta demais, se a temperatura do banho for inadequada ou se a cinética de transformação não estiver completamente estabelecida.
Austêmpera significa resfriar rapidamente o aço austenitizado até uma temperatura na qual a bainita se forme, mantê-lo nessa temperatura até que a transformação especificada de austenita em bainita seja alcançada e, então, resfriá-lo até a temperatura ambiente. Um estudo de 2013 sobre AISI 52100 descreveu um meio de austêmpera mantido aproximadamente entre 200 e 400 °C, com permanência até a formação de bainita. Em AISI 8620, AISI 8822 e AISI 4320 cementados, experimentos utilizaram temperaturas de austêmpera de 260, 288 e 304 °C e relataram menor distorção que a cementação, têmpera e revenimento convencionais nas condições testadas. Esses valores são dados de processo, não configurações universais.
Martêmpera é uma têmpera interrompida. O ASM Handbook Volume 4A (2013) identifica a temperatura de austenitização, a temperatura do banho, o tempo de permanência, a agitação e a taxa de resfriamento como variáveis de controle. A peça é mantida brevemente em óleo ou sal, pouco acima de Ms, até que sua temperatura se equalize; em seguida, é resfriada através da faixa martensítica. O resultado pretendido é martensita, não bainita, e a peça deve ser posteriormente revenida antes de entrar em serviço. Um tratamento de 1946 sobre a formação de martensita estabeleceu a lógica da redução de trincas: reduzir os gradientes de temperatura antes da transformação, sacrificando o mínimo possível da dureza alcançável.
Os nomes, portanto, descrevem a intenção da transformação. Um banho de sal não torna um ciclo uma austêmpera, e uma permanência curta não o torna uma martêmpera. A microestrutura observada determina se o processo pretendido ocorreu. A SAE AMS-H-6875C (2020) abrange quatro classes de aço e permite austêmpera, têmpera ausbay e martêmpera quando especificadas; os requisitos aplicáveis ao material e ao produto continuam sendo determinantes.
Registros mínimos para um tratamento térmico repetível
Registros mínimos do processo
- Material Designação do aço, número da corrida ou do lote, tamanho da seção e condição cementada.
- Aquecimento Temperatura de austenitização, atmosfera, tempo de aquecimento e tempo de encharque.
- Transferência e banho Tempo de transferência, composição do banho, temperatura, agitação, carregamento e recuperação térmica.
- Transformação Critério e duração da equalização ou do patamar bainítico.
- Resfriamento e revenido Método de resfriamento final, temperatura de revenido, tempo, atmosfera e ciclos.
- Verificação Dureza, metalografia, avaliação da austenita retida e inspeção dimensional.
Um registro repetível relaciona o material, o percurso térmico, a condição do banho e os resultados da inspeção. No mínimo, registre:
- designação do aço, número da corrida ou do lote, tamanho da seção, geometria da peça, massa da carga e condição cementada ou não cementada;
- profundidade da camada e informações sobre o carbono superficial ou do núcleo quando houver cementação;
- temperatura de austenitização, atmosfera do forno, tempos de aquecimento e permanência e temperatura medida da carga;
- tempo de transferência do forno para o banho, composição e temperatura do banho, agitação ou circulação, espaçamento entre as peças da carga e recuperação da temperatura do banho;
- para a austêmpera, tempo de equalização, temperatura e duração da permanência de transformação e evidências de que a reação bainítica atingiu a condição especificada;
- para a martêmpera, Ms, quando estabelecida, temperatura do banho acima de Ms, permanência para equalização, método e taxa do resfriamento final e o momento em que a transformação martensítica foi autorizada a prosseguir;
- temperatura de revenimento, tempo, atmosfera, método de resfriamento e número de ciclos de revenimento;
- localização das medições de dureza, método de ensaio, escala e resultados; preparação metalográfica e imagens representativas; método e porcentagem de medição da austenita retida, quando pertinente; e medições dimensionais antes e depois do tratamento.
Um registro de ciclo deve identificar a calibração dos instrumentos e os perfis reais de temperatura, não apenas os valores nominais programados. A microestrutura deve ser verificada na superfície, no núcleo e na região de transição quando houver uma camada cementada. A inspeção dimensional deve incluir as características com maior probabilidade de sofrer alterações: diâmetro externo, furo, perfil do dente, planeza, batimento e distorção nas mudanças de seção.
Referência rápida: especifique a designação do aço; o tamanho da seção; a condição cementada ou não cementada; a temperatura de austenitização; o tempo de transferência; a composição e a temperatura do banho; a agitação; a permanência de equalização ou de transformação; o resfriamento final; o revenimento; a dureza; a análise metalográfica; a avaliação da austenita retida, quando pertinente; e a inspeção dimensional. Em seguida, verifique a estrutura. A bainita confirma a intenção de austêmpera; a martensita formada após a equalização e seguida de revenimento confirma a intenção de martêmpera.
Referências
- [1] ASM Handbook Volume 4A: Martempering of Steels. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/18/chapter-abstract/278992/Martempering-of-Steels-1
- [2]The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
- [3]Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020. https://doi.org/10.1007/s12540-020-00957-6
- [4] Heat Treatment of Steel Raw Materials. SAE AMS-H-6875C, 2020. https://www.normsplash.com/Samples/SAE/165267379/SAE-AMSH-6875C-2020-en.pdf
- [5] Austempering Process for Carburized Low-Alloy Steels. SAE Technical Paper 2013-01-0949, 2013. https://saemobilus.sae.org/papers/austempering-process-carburized-low-alloy-steels-2013-01-0949