




Co se při popouštění mění v oceli
Definice pod dolní kritickou teplotou
ASM International definuje popouštění jako „ohřev kalené nebo normalizované oceli na teplotu pod dolní kritickou teplotou“ (ASM Handbook Volume 4A, 2024). Tato definice je přesnější než běžný popis popouštění jako opětovného ohřevu oceli za účelem jejího změkčení. Popouštění následuje po kalení a může také následovat po normalizaci. Ocel se znovu ohřeje, udržuje se po zvolenou dobu a ochlazuje se za řízených podmínek, aniž by došlo k úmyslnému překročení dolní kritické teploty a ke vzniku nové objemové austenitické struktury.
| Tepelné zpracování | Primární účel | Vztah k popouštění |
|---|---|---|
| Popouštění | Upravit kalenou nebo normalizovanou ocel pod dolní kritickou teplotou | Mění stávající strukturu |
| Normalizace | Zjemnit nebo obnovit strukturu ohřevem do austenitické oblasti s následným ochlazením | Může předcházet kalení nebo popouštění |
| Žíhání | Změkčit materiál a uvolnit napětí řízeným tepelným cyklem | Má jiný tepelný účel |
| Druhé kalení | Vytvořit před kalením novou objemovou austenitickou strukturu | Nahrazuje předchozí strukturu, místo aby ji upravovalo |
Dolní kritická teplota se běžně spojuje s rozsahem eutektoidní přeměny, ačkoli její přesná poloha závisí na složení a podmínkách ohřevu. Setrvání pod touto teplotou je důležité, protože popouštění mění strukturu vzniklou kalením, místo aby ji nahrazovalo úplnou reaustenitizací. Cyklus popouštění má proto jiný metalurgický účel než normalizace, žíhání nebo druhá operace kalení.
Proměnné určující odezvu
- Tepelný cyklus Teplota popouštění, doba výdrže a rychlost ohřevu určují rozsah difuzně řízených reakcí.
- Složení Uhlík a legující prvky určují přesycení, stabilitu karbidů a potenciál pro precipitaci.
- Výchozí struktura Velikost austenitického zrna, morfologie martenzitu, zbytkový austenit a nerozpuštěné karbidy ovlivňují odezvu.
- Kalení a geometrie Intenzita kalení a velikost průřezu vytvářejí různé lokální mikrostruktury a tepelné historie.
Hlavními proměnnými jsou teplota popouštění, doba výdrže, obsah uhlíku, obsah legujících prvků a obsah zbytkových prvků. Důležitá je také výchozí mikrostruktura. Stejně tak záleží na austenitizační teplotě, předchozí normalizaci nebo historii kování, intenzitě kalení, velikosti průřezu a rychlosti ohřevu. Dvě součásti vyrobené z nominálně podobné oceli proto mohou vykazovat odlišné odezvy, pokud se jejich tepelné historie liší.
Teplota obvykle urychluje reakce výrazněji než samotný čas, avšak čas stále určuje, jak daleko tyto reakce proběhnou. Obsah uhlíku ovlivňuje množství a přesycení uhlíku zachyceného v martenzitu po kalení. Chrom, molybden, vanad, wolfram a další legující prvky mění stabilitu karbidů, rychlost difuze a průběh precipitace. Zbytkové prvky mohou měnit kinetiku přeměn i odolnost proti popouštění, i když nebyly přidány záměrně. Popouštění je tepelné zpracování závislé na průběhu, nikoli jediná hodnota tvrdosti.

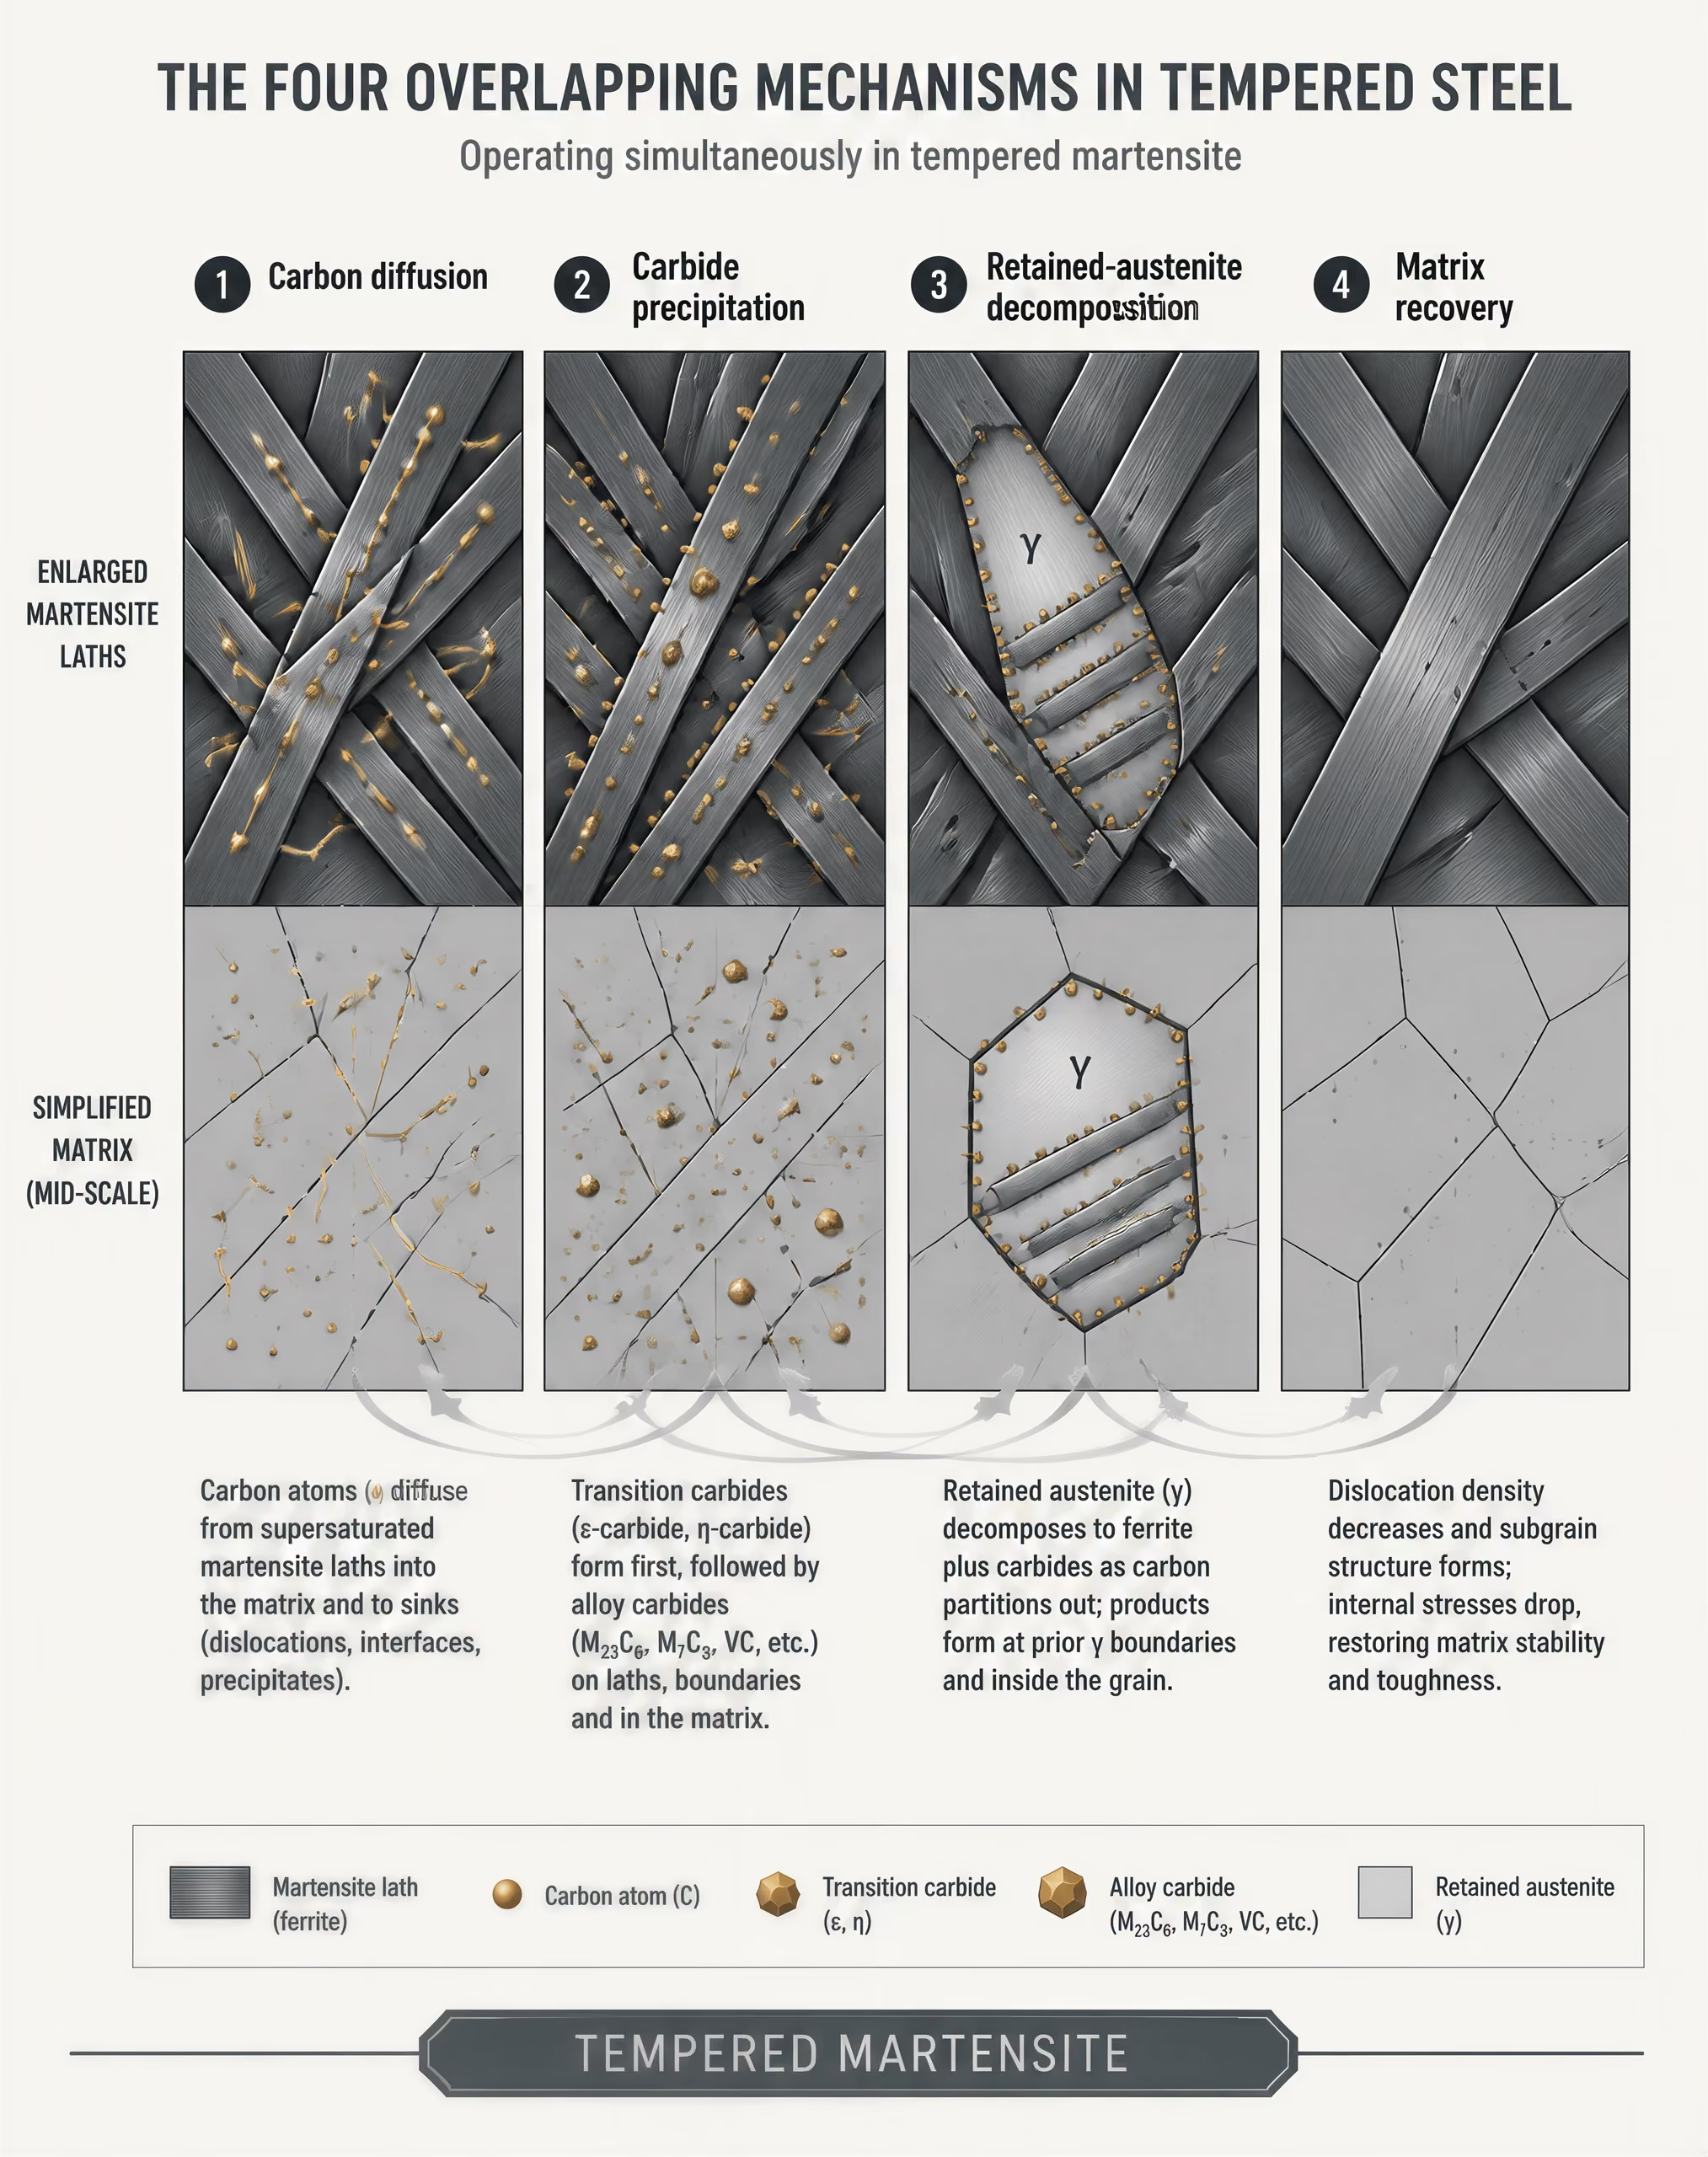
Od martenzitu po kalení k popuštěné mikrostruktuře
Martenzit po kalení Tvrdá fáze přesycená uhlíkem, vznikající rychlým ochlazením austenitu, s vysokou hustotou dislokací a uloženou vnitřní energií.
Jak se mění struktura po kalení
- Redistribuce uhlíku Uhlík se přesouvá z přesyceného martenzitu k defektům, hranicím a vznikajícím částicím karbidů.
- Precipitace karbidů Vznikají přechodové nebo stabilnější karbidy, které mění své složení, rostou nebo hrubnou.
- Rozklad zbytkového austenitu Zbytkový austenit může vylučovat uhlík a transformovat se, což ovlivňuje rozměry a vlastnosti.
- Zotavení matrice Dislokace se přeskupují nebo zanikají, čímž se snižuje deformační zpevnění a vnitřní napětí.
Martenzit po kalení je přesycená a deformovaná fáze. Jeho vysoká hustota dislokací a přesycení uhlíkem jsou příčinou velké části jeho tvrdosti, zároveň však uchovávají elastickou a chemickou energii. Popouštění umožňuje struktuře tuto energii snižovat prostřednictvím několika překrývajících se reakcí. U.S. Department of Energy popisuje difuzi uhlíku, tvorbu karbidů, rozklad austenitu a zotavení jako ústřední části tohoto procesu (2010).
Při relativně nízkých teplotách popouštění se uhlík pohybuje na krátké vzdálenosti a může se segregovat k defektům nebo vytvářet přechodové karbidy. Vnitřní napětí klesá a tetragonalita martenzitu se zmenšuje, protože uhlík opouští martenzitickou mřížku. Ocel může ztratit část tvrdosti, současně však získat rozměrovou stabilitu a odolnost proti opožděnému praskání. Zbytkový austenit, pokud je přítomen, se může během následujících stupňů popouštění také rozkládat a vytvářet nové produkty přeměny, které ovlivňují rozměry i mechanické vlastnosti.
Při vyšší teplotě nebo delší době výdrže se částice karbidů zvětšují nebo se mění na stabilnější sloučeniny, zatímco feritická matrice se zotavuje a ztrácí část zpevnění způsobeného dislokacemi. Tyto změny obvykle snižují tvrdost a mez kluzu, ale zvyšují houževnatost a tažnost. Výsledkem je popuštěný martenzit: feritická matrice obsahující rozložení karbidických částic, přičemž toto rozložení je určeno složením a historií zpracování, nikoli pouze teplotou.
Vysoce legované nástrojové oceli mohou během popouštění vykazovat sekundární tvrdnutí v důsledku precipitace jemných karbidů legujících prvků. Strong evidence
Sekundární tvrdnutí Nárůst tvrdosti během popouštění způsobený precipitací jemných karbidů legujících prvků po předchozích reakcích vedoucích ke změkčení.
Vysoce legované nástrojové oceli představují důležitou výjimku z jednoduchého měknutí. ASM International uvádí, že sekundární vytvrzení vzniká precipitací jemných legovaných karbidů, včetně karbidů spojených s molybdenem, vanadem a wolframem (2024). Během popouštění mohou tyto částice zpevnit matrici natolik, že po předchozím poklesu tvrdosti dojde k jejímu zvýšení. Tento účinek se nazývá sekundární vytvrzení a výraznější precipitace obecně vede k vyšší odolnosti proti popouštění.
National Institute of Standards and Technology v roce 1930 uvedl, že „intenzita píku sekundárního vytvrzení roste se stupněm austenitizace“. Toto zjištění spojuje pík nejen s teplotou popouštění, ale také s předchozím cyklem kalení. Vyšší stupeň austenitizace může před kalením rozpustit v austenitu více legujících prvků a uhlíku, a změnit tak složení dostupné pro pozdější precipitaci. Stejný nominální režim popouštění proto může po různých austenitizačních úpravách vést k odlišným křivkám tvrdosti.
Nástrojová ocel H13 ukazuje, proč je nutné zohlednit historii ohřevu. Recenzovaná studie zaznamenala metodu predikce odezvy oceli H13 na popouštění při izotermických režimech, pomalém ohřevu a rychlém ohřevu včetně chování při sekundárním vytvrzení (University of Arizona publication record, 2013). Součást ohřívaná plynule přes oblast precipitace nemusí podstoupit stejné reakce jako součást udržovaná izotermicky při této teplotě. Vypočtená odezva tvrdosti se může lišit, i když je konečná nominální teplota shodná.
J. H. Hollomon a L. D. Jaffe se v roce 1945 zabývali problémem času a teploty formulací vztahu mezi dobou popouštění, teplotou a složením kalené oceli. Hollomonův-Jaffeho vztah se běžně zapisuje takto:
T(log t + c)
Zde T označuje absolutní teplotu, t dobu popouštění a c konstantu závislou na složení a stavu materiálu. Tento vztah poskytuje parametr popouštění pro porovnávání expozic a kvantifikaci stupně popuštění martenzitu. Je užitečný, protože umožňuje spojit teplotu a čas do jediného indexu, avšak ekvivalentní parametr neodstraňuje rozdíly v rychlosti ohřevu, předchozí mikrostruktuře, austenitizaci, velikosti průřezu nebo odezvě slitiny.
ASM Handbook Volume 4C uvádí, že korelace Hollomona-Jaffeho a Grangeho-Baughmana mohou při hodnocení indukčně kalených ocelí vyjadřovat ekvivalentní podmínky času a teploty (ASM International, 2024). Tato shoda se týká korelace, nikoli důkazu, že každá tepelná dráha vede ke stejné mikrostruktuře. Toto rozlišení je důležité u povrchově kalených součástí, kde strmý teplotní gradient a proměnlivá teplota průřezu mohou způsobit nerovnoměrnou skutečnou historii popouštění.
Proč tvrdost není jedinou sledovanou veličinou
Tvrdost se snadno měří, ale je pouze jedním z výsledků popouštění. Pevnost může klesat s úbytkem martenzitického napětí a hustoty dislokací, avšak lokálně se může zvýšit, když precipitují jemné legované karbidy. Houževnatost se může zlepšit díky uvolnění vnitřních napětí, ale rozklad zbytkového austenitu, morfologie karbidů nebo teplotní rozsahy podporující křehnutí mohou u konkrétních ocelí houževnatost snížit. Rozměrová stabilita se může zlepšit uvolněním napětí, zatímco přeměna zbytkového austenitu může způsobit měřitelnou expanzi.
Mikrostruktura vysvětluje tyto protichůdné trendy. Difuze uhlíku, zotavení, precipitace karbidů, rozklad zbytkového austenitu a hrubnutí částic mohou probíhat postupně nebo se překrývat. Konečná struktura řídí únavové chování, odolnost proti opotřebení, odolnost proti lomu a odolnost vůči dalšímu tepelnému působení, nikoli pouze hodnotu vtiskové tvrdosti získanou při zkoušce tvrdosti.
Studie z roku 2013 zabývající se zápustkovými ocelemi pro kování za tepla a za tepla snížených teplot použila parametr popouštění — označovaný také jako Hollomonův-Jaffeho nebo Larsonův-Millerův parametr — ke korelaci působení času a teploty se změnou tvrdosti. Takové korelace jsou praktické pro popis konkrétní jakosti oceli a rozsahu zpracování. Nejsou univerzálními zákony tvrdosti. Jakost oceli, výchozí stav a historie zpracování zůstávají rozhodující, a proto by popouštění mělo být specifikováno jako tepelná dráha a výsledná mikrostruktura, nikoli jednoduše jako „změkčení“.
Proměnné, které řídí odezvu na popouštění
Popouštění není definováno pouze nastavenou teplotou pece. ASM International uvádí v publikaci ASM Handbook Volume 4A (2024): „Popouštění je ohřev kalené nebo normalizované oceli na teplotu nižší, než je dolní kritická teplota.“ Tato definice popisuje transformační dráhu, nikoli jedinou operaci. Výslednou mikrostrukturu a vlastnosti ovlivňují teplota, čas, obsah uhlíku, obsah legujících prvků a reziduální prvky. Důležitou roli hrají také rychlost ohřevu, teplota, které dosáhne samotná ocel, předchozí austenitizační zpracování a kalení.
Teplota a doba trvání
Během popouštění difunduje uhlík z přesyceného martenzitu, vznikají karbidy nebo se mění jejich složení, zbytkový austenit se může rozkládat a martenzitická struktura prochází zotavením. U.S. Department of Energy popisuje tento proces prostřednictvím těchto vzájemně propojených difuzních, precipitačních, rozkladných a zotavovacích reakcí, nikoli jako prosté měknutí vyvolané teplem. Při relativně nízkých teplotách může segregace uhlíku a precipitace přechodových karbidů snížit vnitřní napětí při zachování značné tvrdosti. S rostoucí teplotou nebo dobou výdrže obecně hrubnutí karbidů, zotavení feritu a další transformace snižují tvrdost a pevnost.
| Ocel nebo stav | Typická konkurenční odezva | Důležité řídicí faktory |
|---|---|---|
| Martenzitická nelegovaná uhlíková nebo nízkolegovaná ocel | Tvrdost a pevnost obecně klesají | Difuze uhlíku, tvorba karbidů a zotavení |
| Vysoce legovaná nástrojová ocel | Po předchozím poklesu může tvrdost vzrůst | Precipitace jemných karbidů spojených s molybdenem, vanadem nebo wolframem |
| Ocel obsahující zbytkový austenit | Rozklad může být doprovázen změnami rozměrů a tvrdosti | Stabilita austenitu, obsah uhlíku a historie popouštění |
| Velký průřez | Povrch a jádro mohou dosáhnout odlišných vlastností | Tepelné gradienty, velikost průřezu a místo měření |
Slovo „obecně“ je důležité. U vysokolegovaných nástrojových ocelí může tvrdost po počátečním poklesu vzrůst. ASM International v roce 2024 uvedla, že sekundární tvrdnutí je způsobeno precipitací jemných legovaných karbidů, včetně karbidů spojených s molybdenem, vanadem a wolframem. Ocel musí nejprve obsahovat dostatečné množství rozpuštěných legujících prvků a uhlíku a předchozí austenitizační zpracování musí tyto prvky uvést do stavu, v němž může precipitace proběhnout. Intenzivnější precipitace zvyšuje odolnost proti popouštění, avšak poloha maxima i jeho velikost závisí na jakosti oceli a její předchozí historii; neexistuje žádná univerzální teplota sekundárního tvrdnutí.
Doba trvání mění výsledek i tehdy, když je nominální teplota totožná. Krátká expozice může vést k neúplné precipitaci nebo zotavení, zatímco delší výdrž umožní difuzně řízeným reakcím pokračovat ve větším rozsahu. Opakované cykly popouštění přidávají další část tepelné historie: první cyklus může transformovat zbytkový austenit nebo změnit množství nukleačních míst, takže druhý cyklus již nepůsobí na původní martenzit.
Teplota v peci také nemusí být teplotou součásti. Malý zkušební vzorek se může nastavené teplotě přiblížit rychle, zatímco u velké zápustky, hřídele nebo desky vznikají napříč průřezem teplotní gradienty. Při rychlém ohřevu může být povrch vystaven nominální popouštěcí teplotě ještě předtím, než jí dosáhne jádro. Naopak pomalý nárůst teploty umožňuje, aby reakce průběžně začínaly při každé mezilehlé teplotě. Údaj „540 °C po dobu dvou hodin“ je proto neúplný, pokud režim neuvádí, jak byla součást ohřívána, kdy začala doba výdrže a zda byla uvedená teplota měřena v peci, nebo na oceli.
J. H. Hollomon a L. D. Jaffe se tímto problémem zabývali ve své práci publikované v roce 1945 v časopise Metals Technology, kde dali do souvislosti dobu popouštění, teplotu a složení se strukturou a vlastnostmi kalené oceli. Hollomonův-Jaffeho vztah se běžně zapisuje takto:
kde je absolutní teplota, je čas a je konstanta závislá na složení a materiálu. U.S. Department of Energy tento parametr popisuje jako způsob kvantifikace stupně popouštění martenzitu. Je užitečný pro porovnávání expozic, avšak stejná hodnota parametru neodstraňuje rozdíly v rychlosti ohřevu, výchozí mikrostruktuře, austenitizaci, velikosti průřezu ani v odezvě slitiny. Dva cykly mohou mít stejnou vypočtenou hodnotu , a přesto vytvořit odlišné profily tvrdosti.
Uhlík, legující prvky a reziduální prvky
Uhlík řídí množství a přesycení martenzitu vznikajícího při kalení, takže nominální obsah uhlíku výrazně ovlivňuje počáteční tvrdost i množství uhlíku dostupného pro reakce při popouštění. Vyšší obsah uhlíku může podpořit vznik tvrdšího martenzitu a většího množství karbidotvorných složek, avšak konečná odezva závisí také na stabilitě austenitu a na množství uhlíku rozpuštěného před kalením. Uhlík vázaný v nerozpuštěných karbidech není ekvivalentní uhlíku rozpuštěnému v austenitu.
Chrom, molybden, vanad a wolfram mění stabilitu karbidů, difuzi a kinetiku precipitace. Chrom může zvýšit prokalitelnost a přispívat ke vzniku stabilních karbidů; molybden, vanad a wolfram mohou podporovat precipitaci jemných legovaných karbidů během sekundárního tvrdnutí. Tyto prvky mohou při zvýšených popouštěcích teplotách zpomalovat měknutí, jejich účinek však závisí na rozpuštění během austenitizace a na velikosti a distribuci již existujících karbidů. Nadměrná austenitizace může rozpustit více karbidů a obohatit austenit, zatímco nedostatečná austenitizace může ponechat legující prvky nedostupné pro pozdější precipitaci.
U rychlořezné oceli zkoumané NIST se intenzita píku sekundárního tvrdnutí zvyšovala se stupněm austenitizace. Strong evidence
Studie NIST o rychlořezné oceli, publikovaná v roce 1930, uváděla, že „intenzita maxima sekundárního tvrdnutí roste se stupněm austenitizace“. Tento výsledek přímo varuje před přiřazováním jediné pevné popouštěcí křivky nominální jakosti oceli. Vyšší stupeň austenitizace může změnit obsah uhlíku a legujících prvků v tuhém roztoku, množství zbytkového austenitu, složení martenzitu i potenciál precipitace. Může také zvětšit zrna původního austenitu, což ovlivňuje transformační chování a houževnatost.
Reziduální prvky a výrobní historie přidávají další, menší, ale někdy významné proměnné. Křemík, mangan, nikl, měď, fosfor, síra, dusík, kyslík a stopové přísady mohou ovlivňovat reakce karbidů, zbytkový austenit, segregaci a popouštěcí křehkost. Zbytková napětí a předchozí deformace mění nukleační místa a rychlosti zotavení. Dva vzorky certifikované podle stejné nominální jakosti se proto mohou lišit v důsledku odlišného původu tavby, distribuce karbidů nebo stupně kování, a to ještě před zahájením tepelného zpracování.
Vysokolegovaná nástrojová ocel tento princip názorně ilustruje. Běžné popouštění změkčuje nepopuštěný martenzit, protože uhlík opouští přesycená místa a probíhá zotavení. Sekundární tvrdnutí během části režimu trend tvrdosti obrací, protože jemné legované karbidy zajišťují precipitační zpevnění a omezují zotavení. Pozdější maximum neznamená, že popouštění ustalo; dokládá, že konkurenční reakce změnily mechanismus, který řídí tvrdost.
Výchozí stav, intenzita kalení a velikost průřezu
Zakalená struktura představuje výchozí stav pro popouštění. Následnou odezvu ovlivňují velikost zrn austenitu, rozpuštěný uhlík, nerozpuštěné karbidy, zbytkový austenit, morfologie martenzitu a kalicí napětí. Vzorek kalený dostatečně rychle na to, aby vznikl převážně martenzit, se nebude popouštět stejně jako vzorek obsahující bainit nebo perlit. Ani střed silného průřezu nemusí odpovídat jeho povrchu.
Intenzita kalení určuje rychlost ochlazování, a tím i transformační produkty. Kalení ve vodě, polymeru, oleji a plynu vytváří odlišné průběhy ochlazování; dokonce i stejné kalivo může poskytovat odlišné výsledky při změnách intenzity míchání, teploty a vsázky. Velký průřez se ve svém středu ochlazuje pomalu, což umožňuje vznik bainitu, perlitu nebo zbytkového austenitu v místech, kde by u malého zkušebního vzorku vznikl martenzit. Během popouštění pak tyto oblasti procházejí odlišnými reakcemi a mohou dosáhnout různých hodnot tvrdosti.
Velikost průřezu rovněž mění prodlevu při austenitizaci a popouštění. Povrch může překročit cílovou teplotu, zatímco jádro se stále ohřívá, čímž vzniká radiální gradient popouštění. Pokud regulátor zahájí výdrž ve chvíli, kdy pec dosáhne nastavené teploty, obdrží středová oblast při dané teplotě kratší dobu, než vyplývá z režimu. Je-li termočlánek umístěn na povrchu, může zaznamenaný průběh nadhodnotit expozici vnitřní části.
Nástrojová ocel H13 může při izotermických režimech popouštění, režimech s pomalým ohřevem a režimech s rychlým ohřevem vykazovat odlišné předpovězené změny tvrdosti včetně sekundárního tvrdnutí. Limited evidence
Recenzovaná studie nástrojové oceli H13 z roku 2013 modelovala izotermické režimy popouštění, režimy s pomalým ohřevem i s rychlým ohřevem a předpověděla odlišné odezvy tvrdosti včetně chování při sekundárním tvrdnutí. Toto zjištění podporuje přístup, podle něhož je popouštění považováno za nepřetržitou tepelnou historii. ASM Handbook Volume 4C (2024) obdobně porovnává korelace Hollomona-Jaffeho a Grangea-Baughmana pro indukčně kalené oceli jako způsoby vyjádření ekvivalentních časově-teplotních podmínek, nikoli jako náhradu za měření skutečného procesu.
Studie o ocelích pro zápustky kování za tepla a za tepla s nižší teplotou, publikovaná v roce 2013 v časopise Journal of Materials Processing Technology, použila popouštěcí parametr — označovaný také jako Hollomonův-Jaffeho nebo Larsonův-Millerův parametr — ke korelaci časově-teplotní expozice se změnou tvrdosti. Tyto korelace jsou cenné pro porovnávání procesů, zůstávají však empirickými popisy konkrétní oceli a výchozího stavu. Stejný nominální údaj o teplotě může popisovat odlišná metalurgická zpracování, pokud se změní rychlost ohřevu, velikost průřezu, austenitizace, kalení nebo předchozí popouštění.
Mechanismy popouštění: difuze, rozklad a zotavení
ASM International definuje popouštění jako „ohřev zakalené nebo normalizované oceli na teplotu pod dolní kritickou teplotou“ (ASM Handbook Volume 4A, 2024). Tato definice vymezuje interval tepelného zpracování, nikoli jedinou reakci. Výsledná mikrostruktura a vlastnosti závisí na teplotě a době popouštění, obsahu uhlíku, obsahu legujících prvků, zbytkových prvcích, předchozí austenitizaci, podmínkách kalení a historii ohřevu. Zakalená ocel proto může změknout, zachovat si značnou část své tvrdosti nebo po změně přesycené martenzitické matrice později vykázat zvýšení tvrdosti.
U.S. Department of Energy popisuje popouštění jako sled dějů zahrnující difuzi uhlíku, tvorbu karbidů, rozklad zbytkového austenitu a zotavení. Tyto děje se překrývají, místo aby probíhaly ve čtyřech dokonale oddělených krocích. Jejich rychlost a relativní význam se mění v závislosti na složení a teplotním průběhu. Označení „popouštění při nízké teplotě“, „popouštění při střední teplotě“ a „popouštění při vysoké teplotě“ jsou užitečnými popisy procesu, neurčují však univerzální soubor reakcí. Vysokolegovaná nástrojová ocel a martenzitická nelegovaná uhlíková ocel mohou při stejné jmenovité teplotě reagovat zcela odlišně.
Difuze uhlíku a počáteční fáze popouštění
Čerstvý martenzit je přesycená a deformovaná fáze. Uhlík zaujímá intersticiální polohy, které nejsou v rovnováze s tělesově centrovanou tetragonální martenzitickou mřížkou, zatímco při kalení vznikla značná hustota dislokací a zbytková napětí. Během první části popouštění se uhlík pohybuje na krátké vzdálenosti k energeticky příznivějším místům: k dislokacím, hranicím latí, samopopouštěným oblastem a zárodkům částic karbidů železa. Toto přerozdělení snižuje tetragonalitu mřížky a zmírňuje elastická a deformační napětí spojená se stavem po kalení.
Počáteční reakce není jednoduše „odstraněním tvrdosti“. Segregace uhlíku může stabilizovat lokální uspořádání ještě před vznikem rozpoznatelné populace karbidů a rozsah odstranění napětí závisí na teplotě, době a rychlosti ohřevu. Pomalu ohřívaná součást se začne měnit v době, kdy její jádro a povrch mají stále odlišné teploty. Rychle ohřívaná součást může projít stejným intervalem jmenovitých teplot dříve, než difuze vytvoří stejné rozložení uhlíku. Ze stejného důvodu záleží i na rozměru průřezu.
V martenzitech z nelegovaných uhlíkových a nízkolegovaných ocelí mohou před vznikem stabilnějšího cementitu vznikat přechodné karbidy. Přesné pořadí závisí na obsahu uhlíku, legujících přísadách a počáteční morfologii martenzitu. Některé nízkouhlíkové martenzity obsahují méně přesyceného uhlíku a mohou vykazovat slabší počáteční reakci; martenzity s vyšším obsahem uhlíku mohou vykazovat větší tetragonalitu a výraznější počáteční odstranění napětí. Právě tyto rozdíly vysvětlují, proč označení teploty nemůže nahradit popis založený na mechanismu.
Hollomonova-Jaffeho metoda, formulovaná J. H. Hollomonem a L. D. Jaffem v roce 1945, dává do vztahu dobu popouštění, teplotu a složení se strukturou a vlastnostmi vznikajícími v kalené oceli. Její známý tvar se používá ke kvantifikaci stupně popuštění martenzitu, přičemž je absolutní teplota, čas a konstanta související se složením. Jde o užitečný nástroj pro porovnávání, nikoli o zrušení vlivu metalurgické historie. Stejné parametry nezaručují stejné výsledky, pokud se liší rychlost ohřevu, předchozí mikrostruktura, austenitizace, rozměr průřezu nebo reakce slitiny.
Tvorba a růst karbidů
Jak uhlík opouští přesycený martenzit, stává se precipitace karbidů ústřední součástí reakce při popouštění. U mnoha ocelí se produkty vyvíjejí od jemných přechodných karbidů ke stabilnějšímu cementitu, zatímco legující prvky mohou toto pořadí zpomalit, změnit nebo nahradit. Nukleace karbidů spotřebovává uhlík a mění složení matrice; růst a hrubnutí snižují počet překážek dostupných pro dislokace. K běžnému měknutí při popouštění obvykle dochází, když matrice ztrácí přesycení a precipitáty se zvětšují nebo se od sebe více vzdalují.
Vysokolegované nástrojové oceli mohou tento trend obrátit. ASM International uvádí, že „sekundární tvrdnutí ve vysokolegovaných nástrojových ocelích vzniká precipitací jemných legovaných karbidů“, včetně karbidů spojených s molybdenem, vanadem a wolframem (2024). Jemné legované karbidy koherentně nebo semikoherentně spojené s matricí mohou pohyb dislokací omezovat účinněji než hrubý cementit, a během pozdějšího intervalu popouštění tak způsobit zvýšení tvrdosti. Výraznější precipitace obecně vede k vyšší odolnosti proti popouštění, výsledek však závisí na množství legujících prvků v tuhém roztoku, režimu popouštění a stabilitě matrice.
| Stav austenitizace | Pravděpodobný účinek před popouštěním | Možný důsledek během popouštění |
|---|---|---|
| Větší rozpuštění | Více uhlíku a legujících prvků vstupuje do austenitu | Větší potenciál pro precipitaci karbidů legujících prvků a sekundární tvrdnutí |
| Nedostatečné rozpuštění | Více legujících prvků zůstává v nerozpuštěných karbidech | Menší dostupnost rozpuštěných prvků a slabší zamýšlená precipitační odezva |
| Nadměrná austenitizace | Větší rozpuštění a možný růst zrna | Změněný zbytkový austenit, houževnatost a precipitační chování |
Austenitizace tuto odezvu řídí, protože určuje, které karbidy se rozpustí a kolik legujících prvků a uhlíku přejde před kalením do austenitu. Studie National Institute of Standards and Technology z roku 1930 o rychlořezné oceli uvedla, že „intenzita píku sekundárního tvrdnutí roste se stupněm austenitizace“. Toto pozorování nestanovuje jednu pevnou teplotu píku ani jednu pevnou tvrdost pro každou rychlořeznou ocel. Ukazuje, že výchozí stav řídí potenciál precipitace.
Recenzovaná studie nástrojové oceli H13 z roku 2013 je užitečná ze stejného důvodu. Její metoda předpovídá tvrdost po izotermických režimech popouštění, po popouštění s pomalým ohřevem i po popouštění s rychlým ohřevem, včetně chování při sekundárním tvrdnutí. Tyto režimy mohou vést k odlišným předpovězeným změnám tvrdosti, i když se jejich jmenovité intervaly působení překrývají. Během kontinuálního ohřevu probíhají precipitace a zotavení současně s růstem teploty; izotermické zpracování poskytuje reakcím více času při jedné zvolené teplotě. Považovat oba režimy za rovnocenné pouze proto, že mají společný vypočtený parametr popouštění, může tyto rozdíly zakrýt.
Rozklad zbytkového austenitu a zotavení matrice
Při kalení může zůstat zbytkový austenit, zejména když legující přísady snižují teploty přeměn nebo když podmínky austenitizace rozpustí značné množství uhlíku a legujících prvků. Během popouštění může zbytkový austenit vytěsňovat uhlík, přeměňovat se na feritické produkty a karbidy nebo se před přeměnou při ochlazování stát méně stabilním. Jeho rozklad může měnit rozměrovou stabilitu, tvrdost a zbytková napětí. Načasování závisí na konkrétní jakosti a zbytkový austenit se nechová stejným způsobem v každé oceli.
Zotavení matrice probíhá souběžně s těmito reakcemi. Dislokace se přeskupují nebo zanikají, napětí v latích a deskách klesá a lokální deformační pole se zmírňují. Zotavení obecně snižuje pevnost a tvrdost, precipitace však může tuto ztrátu vyrovnat nebo převážit u jakostí se sekundárním tvrdnutím. Konečná vlastnost je proto výsledkem rovnováhy mezi měknutím matrice, odstraněním napětí, přeměnou zbytkového austenitu, precipitací karbidů a hrubnutím karbidů.
ASM Handbook Volume 4C porovnává korelace Hollomon-Jaffe a Grange-Baughman jako vyjádření ekvivalentních časově-teplotních podmínek pro hodnocení indukčně kalených ocelí. Takové korelace představují praktické způsoby uspořádání dat, nikoli důkaz, že dvě tepelné historie vytvoří identické mikrostruktury. Studie zápustkové oceli pro zápustky pro kování za tepla nebo za polotepla, publikovaná v Journal of Materials Processing Technology v roce 2013, rovněž použila parametr popouštění — označovaný také jako Hollomon-Jaffeho nebo Larson-Millerův parametr — ke korelaci časově-teplotního působení se změnou tvrdosti. Tyto nástroje popisují trendy v rámci definovaného materiálu a rozsahu zpracování. Neposkytují univerzální hodnoty tvrdosti ani zaručené změny vlastností, protože jakost, počáteční stav, austenitizace, průběh ohřevu a historie ochlazování zůstávají součástí mechanismu popouštění.
Sekundární tvrdnutí ve vysokolegovaných nástrojových ocelích

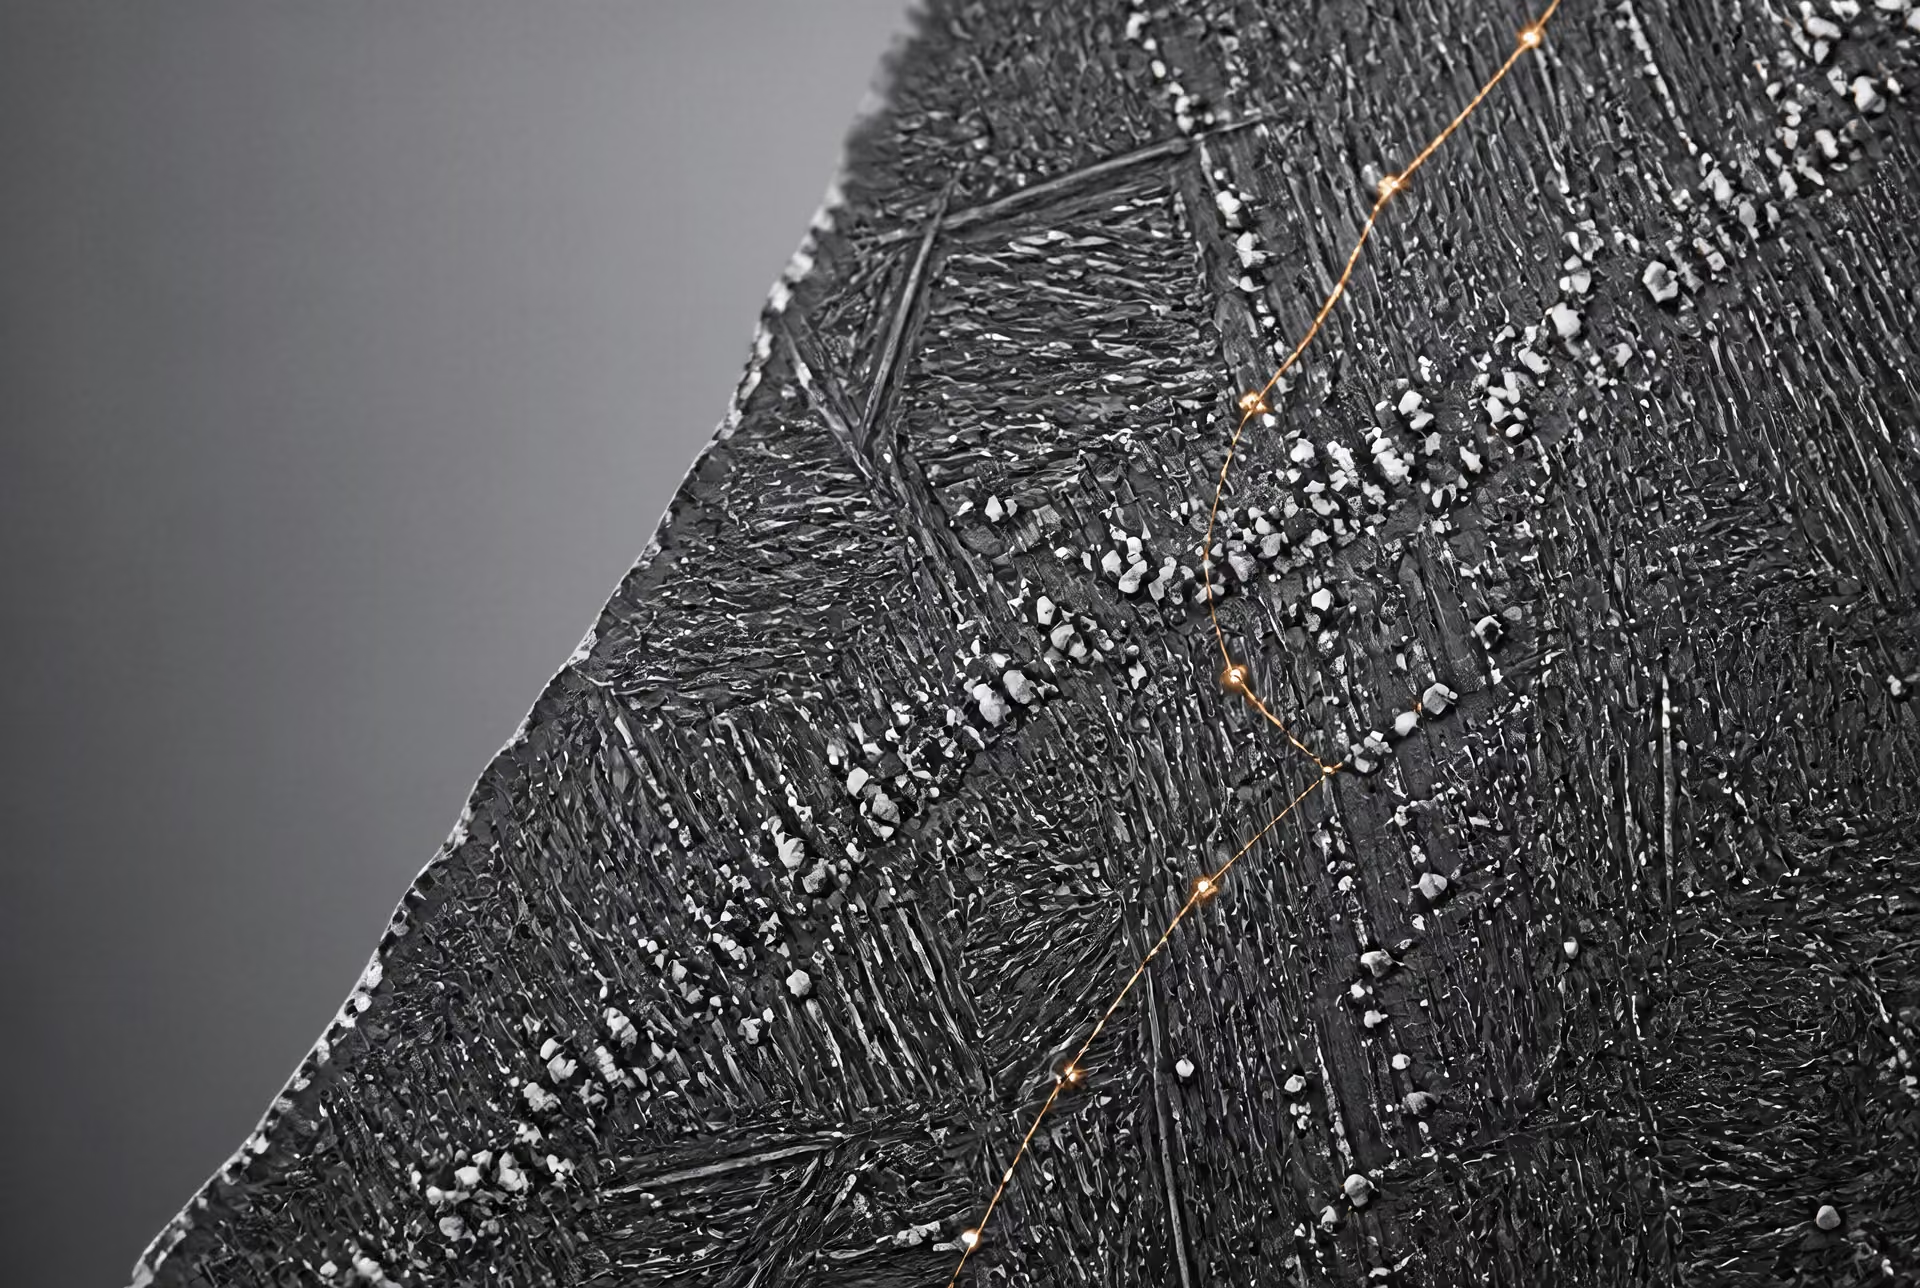
Proč může tvrdost během popouštění růst
Popouštění není definováno jednoduše jako změkčování. ASM International uvádí v publikaci ASM Handbook Volume 4A (2024): „Popouštění je ohřev kalené nebo normalizačně žíhané oceli na teplotu nižší, než je dolní kritická teplota.“ Výsledná struktura a vlastnosti závisí na teplotě a době popouštění, obsahu uhlíku, obsahu legujících prvků, zbytkových prvcích a stavu vytvořeném kalením nebo normalizačním žíháním. Tyto proměnné určují, které reakce proběhnou a do jaké míry.
U uhlíkových a mnoha nízkolegovaných ocelí je obvyklým výsledkem pokles tvrdosti. Zakalený martenzit obsahuje přesycený uhlík, vysokou hustotu dislokací a značné vnitřní napětí. Během popouštění uhlík difunduje z martenzitu, tvoří se přechodové karbidy nebo cementit, zbytkový austenit se může rozkládat a martenzitická struktura se zotavuje. Zpracování popouštění vydané U.S. Department of Energy v roce 2010 popisuje tyto vzájemně propojené procesy jako difuzi uhlíku, tvorbu karbidů, rozklad austenitu a zotavení. Každý z nich obecně snižuje akumulovanou deformační energii a odpor proti plastické deformaci.
Vysokolegované nástrojové oceli mohou postupovat jinou cestou. Se vzrůstem teploty mohou legující prvky, které během kalení zůstaly rozpuštěné, difundovat na krátké vzdálenosti a vytvářet velké množství mimořádně malých legovaných karbidů. Tyto částice brání pohybu dislokací. Pokud jejich zpevňující účinek převáží změkčení způsobené zotavením martenzitu, naměřená tvrdost se během popouštění zvýší. Jedná se o sekundární tvrdnutí.
ASM International vysvětluje, že „sekundární tvrdnutí ve vysokolegovaných nástrojových ocelích vzniká vylučováním jemných legovaných karbidů“, včetně karbidů spojených s molybdenem, vanadem a wolframem. Na slově jemných záleží. Hrubá populace karbidů nezpevňuje matrici tak účinně, protože částice jsou od sebe dále a poskytují menší odpor pohybujícím se dislokacím. Velmi malé precipitáty rozptýlené v popuštěném martenzitu vytvářejí precipitační zpevnění, zatímco matrice stále prochází zotavením.
Výsledná odezva je tedy soutěží mezi změkčováním a zpevňováním. Počáteční popouštění může tvrdost snížit, protože uhlík opouští martenzit. Při vyšší teplotě může vylučování legovaných karbidů tento trend obrátit. Při ještě vyšší tepelné expozici precipitáty hrubnou, matrice ztrácí více své martenzitické pevnosti a tvrdost znovu klesá. Ne každá jakost vykazuje výrazný nárůst a křivka tvrdosti může obsahovat překrývající se reakce namísto jediného jasně vymezeného maxima.
Karbidy spojené s molybdenem, vanadem a wolframem
Molybden, vanad a wolfram mají při sekundárním tvrdnutí ústřední význam, protože mají výraznou tendenci tvořit karbidy a během vhodného popouštění difundují z ocelové matrice do precipitátů. Přesné fáze závisí na chemickém složení a tepelné historii. Karbidy lze popisovat označením krystalové struktury nebo složení, například MC, M₂C, M₆C nebo M₂₃C₆, kde M představuje jeden nebo více kovových prvků; tato označení neznamenají, že každá ocel vytváří všechny uvedené fáze.
Vanad běžně přispívá k tvorbě velmi stabilních, vanadem bohatých karbidů MC. Jejich odolnost proti rozpouštění jim umožňuje zůstat účinnými při teplotách, které by vedly ke zhrubnutí nebo rozpuštění méně stabilních částic. Molybden se může podílet na tvorbě jemných precipitátů typu M₂C a na populacích směsných legovaných karbidů. Wolfram může v závislosti na druhu oceli a režimu popouštění vstupovat do karbidů typu M₆C nebo do jiných směsných karbidů. U rychlořezných ocelí, v nichž jsou wolfram, molybden, vanad, chrom a uhlík kombinovány ve značných množstvích, se může několik skupin karbidů tvořit postupně nebo současně.
Chemické složení matrice před popouštěním je rozhodující. Austenitizace rozpouští část karbidů a obohacuje austenit o uhlík a legující prvky, zatímco nerozpuštěné karbidy zadržují další prvky mimo matrici. Kalením pak vzniká martenzit a často také zbytkový austenit. Vyšší austenitizační teplota nebo delší výdrž mohou rozpustit větší množství karbidů, avšak nadměrná austenitizace může způsobit růst zrna a další poškození. Obsah rozpuštěných legujících prvků dostupných pro pozdější vylučování proto může měnit průběh sekundárního tvrdnutí.
Studie National Institute of Standards and Technology o rychlořezné oceli, publikovaná v roce 1930, uváděla, že „intenzita maxima sekundárního tvrdnutí roste se stupněm austenitizace“. Toto pozorování by nemělo být převáděno na univerzální teplotu nebo přírůstek tvrdosti. Vyšší stupeň austenitizace může zvýšit množství legujících prvků dostupných pro vylučování, zároveň však mění velikost zrna, množství zbytkového austenitu, aktivitu uhlíku a množství nerozpuštěných karbidů. Výsledná křivka odráží všechny tyto změny.
Odolnost proti popouštění a maximum sekundárního tvrdnutí
Odolnost proti popouštění znamená zachování tvrdosti, pevnosti nebo rozměrové stability během stanovené tepelné expozice. Vylučování jemných legovaných karbidů zvyšuje odolnost proti popouštění, protože precipitáty brání pohybu dislokací a zpomalují ztrátu martenzitické pevnosti. Ocel s výrazným sekundárním tvrdnutím může vykazovat jen malé změkčení v teplotním intervalu, v němž by uhlíková ocel rychle ztrácela tvrdost. To však neznamená, že je vůči popouštění imunní; při pokračující expozici nakonec dochází k zotavení, hrubnutí karbidů, transformaci zbytkového austenitu a dalším změkčovacím reakcím.
Poloha a velikost maxima závisí na jakosti oceli a její předchozí historii. Nelze je odpovědně uvádět jako pevné hodnoty bez uvedení druhu oceli, počáteční tvrdosti, austenitizačního zpracování, kalení, doby popouštění, rychlosti ohřevu, způsobu ochlazování a zkoušky tvrdosti. Například AISI H13 může vykazovat jinou odezvu než rychlořezná ocel bohatá na wolfram, protože se liší jejich poměr legujících prvků a populace karbidů. Dokonce i dva vzorky H13 mohou po odlišném austenitizačním nebo kalicím zpracování vytvořit různé křivky.
Metoda J. H. Hollomona a L. D. Jaffeho z roku 1945 dává do vztahu dobu popouštění, teplotu a složení se strukturou a vlastnostmi vyvinutými v zakalené oceli. Její známá podoba představuje parametr popouštění:
Zde je T absolutní teplota, t čas a c konstanta závislá na složení a odezvě materiálu. U.S. Department of Energy tento vztah popisuje jako kvantifikaci stupně popuštění martenzitu. Je užitečný pro porovnávání tepelných expozic a pro aproximaci údajů o tvrdosti, avšak stejný parametr neodstraňuje rozdíly v rychlosti ohřevu, výchozí mikrostruktuře, austenitizaci, rozměru průřezu ani v odezvě dané legováním.
Toto omezení je zvláště důležité u neizotermického zpracování. Recenzovaná studie o nástrojové oceli H13 z roku 2013 zkoumala režimy izotermického popouštění, popouštění při pomalém ohřevu a při rychlém ohřevu a vytvořila metodu, která předpovídala různé odezvy tvrdosti včetně chování při sekundárním tvrdnutí. Rychle ohřívaný průřez může projít oblastmi vylučování dříve, než difuze a růst karbidů odpovídají izotermickému předpokladu. Teplotní gradienty také způsobují, že povrch a jádro procházejí odlišnými tepelnými drahami.
ASM Handbook Volume 4C (2024) porovnává korelace Hollomona-Jaffeho a Grangeho-Baughmana pro indukčně kalené oceli a chápe je jako způsoby vyjádření ekvivalentních časově-teplotních podmínek pro hodnocení odezvy na popouštění. „Ekvivalentní“ znamená ekvivalentní v rámci ověřené korelace a rozsahu materiálů, nikoli totožnou mikrostrukturní historii.
Studie z roku 2013 publikovaná v Journal of Materials Processing Technology, která se zabývala ocelmi pro zápustky kování za tepla a za tepla při nižších teplotách, rovněž použila parametr popouštění — označovaný také jako Hollomonův-Jaffeho nebo Larsonův-Millerův parametr — ke korelaci časově-teplotní expozice se změnou tvrdosti. Takové korelace jsou cennými nástroji pro řízení procesů, popisují však naměřené chování konkrétních ocelí a zpracovatelských režimů. Nestanovují univerzální maximum sekundárního tvrdnutí. U vysokolegovaných nástrojových ocelí zůstává popouštění sledem konkurenčních difuzních, precipitačních, transformačních a zotavovacích reakcí.
Austenitizace jako faktor sekundárního vytvrzování
Austenitizace není pouze předběžným ohřevem před kalením. Nastavuje chemický a strukturní stav, z něhož vzniká martenzit, a tento stav určuje, jak bude ocel reagovat během popouštění. ASM Handbook Volume 4A definuje popouštění jako „ohřev kalené nebo normalizované oceli na teplotu pod dolní kritickou teplotou“. Výsledná mikrostruktura závisí na teplotě a době popouštění, obsahu uhlíku, obsahu legujících prvků a přítomnosti reziduálních prvků. Tyto proměnné působí na předchozí stav vytvořený austenitizací, rozpouštěním, růstem zrn a kalením.

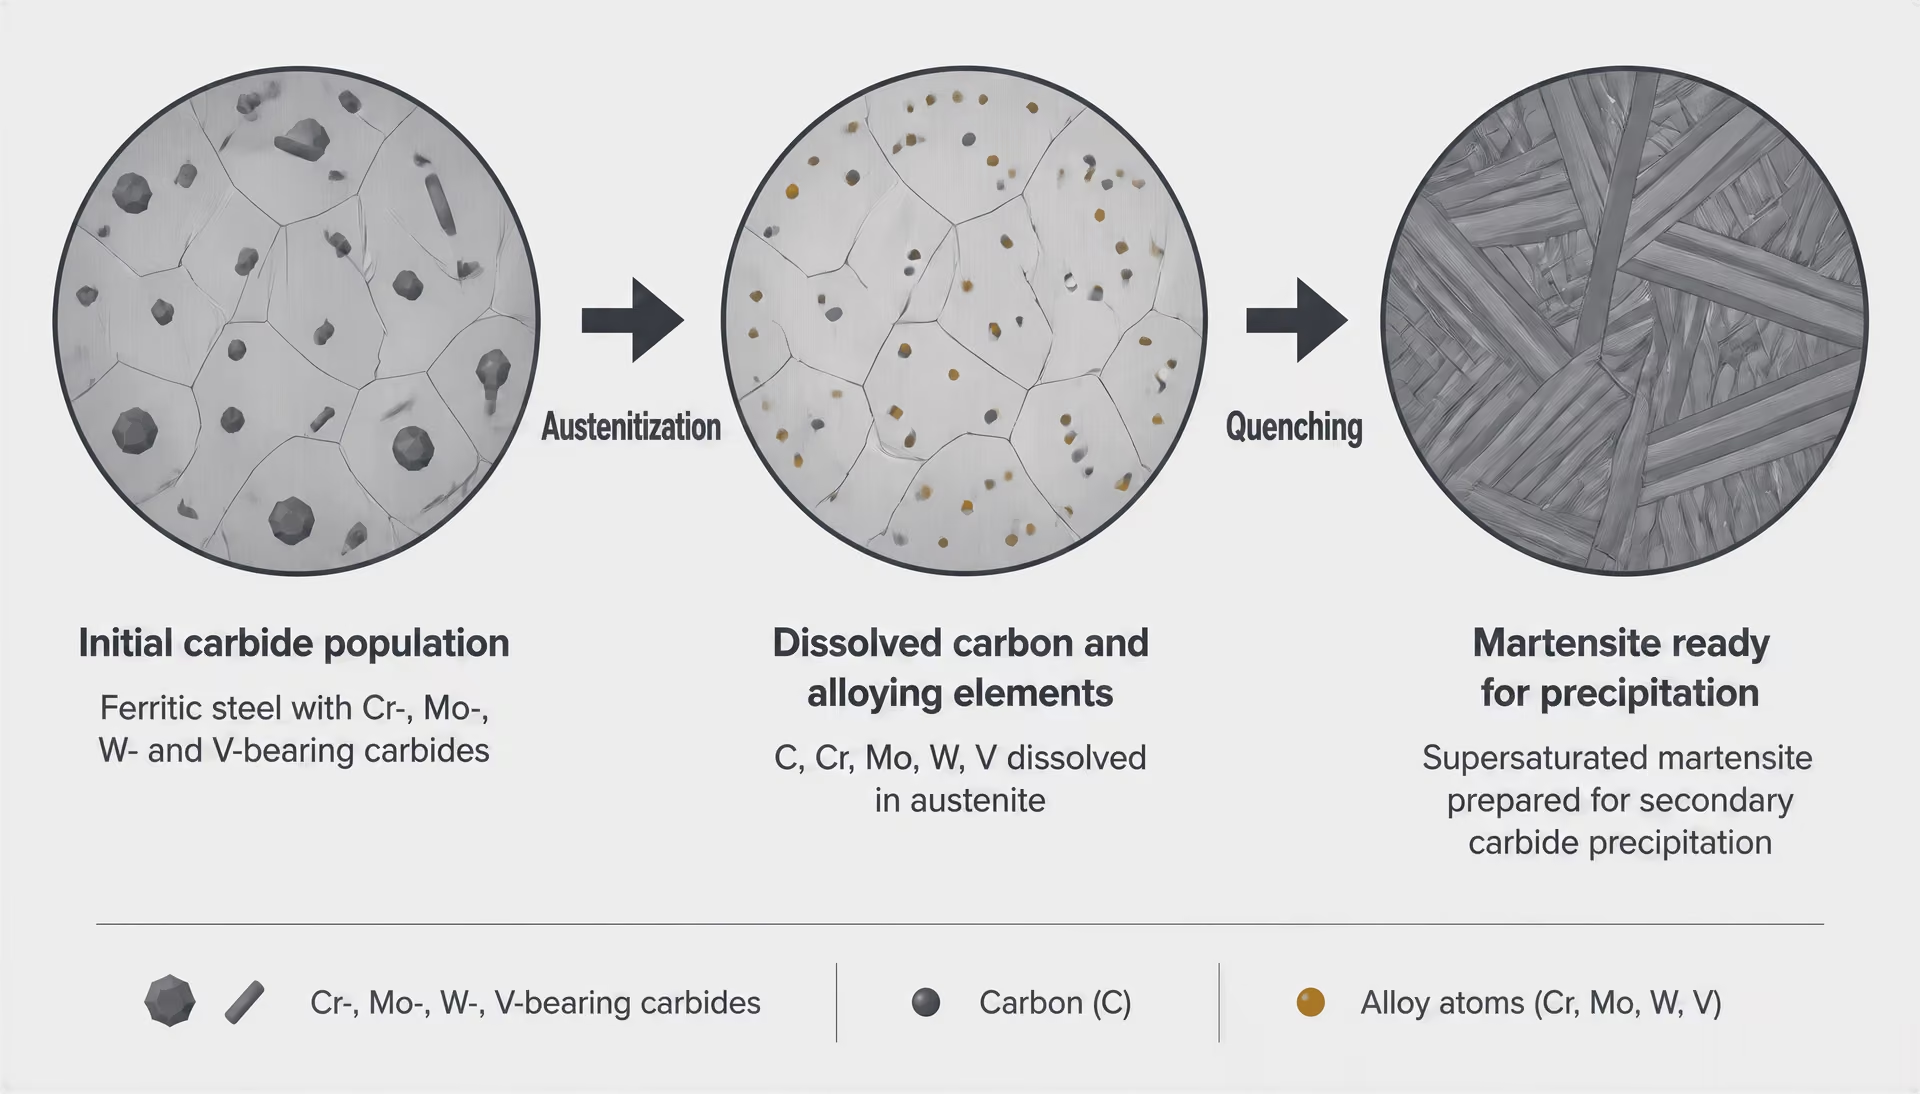
Rozpouštění legujících prvků před kalením
Během austenitizace se některé karbidy rozpouštějí v austenitu, zatímco jiné zůstávají nerozpuštěné. Poměr těchto podílů určuje teplota, doba výdrže, rychlost ohřevu a původní množství karbidů. Uhlík a substituční legující prvky, jako jsou chrom, molybden, wolfram a vanad, nevstupují do tuhého roztoku stejnou rychlostí. Austenit tak může opouštět pec s velmi odlišným obsahem rozpuštěných prvků, i když dvě tepelné úpravy používají stejnou nominální jakost oceli.
Toto rozpuštěné množství je po kalení významné. Větší množství uhlíku a legujících prvků v austenitu může vést ke vzniku více přesycené martenzitické matrice. Během popouštění difuze uhlíku, tvorba karbidů, rozklad zbytkového austenitu a zotavení postupně snižují akumulovanou energii a chemickou nestabilitu této struktury. U.S. Department of Energy popisuje tyto procesy jako zásadní součásti popouštění, neprobíhají však stejnou rychlostí v každé oceli ani z každého austenitizačního stavu.
Vysoce legované nástrojové oceli přidávají další mechanismus: sekundární vytvrzování. ASM International ve svém popisu z roku 2024 uvádí, že „sekundární vytvrzování ve vysoce legovaných nástrojových ocelích vzniká precipitací jemných legovaných karbidů“, včetně karbidů spojených s molybdenem, vanadem a wolframem. Pokud kalená matrice obsahuje dostatečné množství rozpuštěných legujících prvků, může při popouštění vzniknout hustá disperze jemných, stabilních karbidů. Jejich precipitace může kompenzovat nebo dočasně převýšit měknutí způsobené popouštěním martenzitu. Proto tvrdost nemusí s rostoucí teplotou popouštění monotónně klesat.
Austenitizace rovněž řídí, co zůstává mimo matrici. Nerozpuštěné primární karbidy mohou omezovat růst austenitických zrn a zadržovat legující prvky, které by jinak přispěly k sekundární precipitaci. Množství zbytkového austenitu se může zvýšit, pokud austenit obsahuje více rozpuštěného uhlíku a legujících prvků, protože se tím snižuje jeho teplota počátku martenzitické transformace. Při následném popouštění se tento zbytkový austenit může rozkládat nebo transformovat, čímž se ke změnám způsobeným precipitací a zotavením přidává samostatná změna tvrdosti.
Zjištění NIST u rychlořezné oceli
Článek National Institute of Standards and Technology publikovaný v roce 1930 poskytuje přímou souvislost mezi austenitizací a sekundárním vytvrzováním rychlořezné oceli. Jeho uvedený závěr zní, že „intenzita píku sekundárního vytvrzování roste se stupněm austenitizace“. V tomto kontextu stupeň austenitizace označuje, do jaké míry tepelné zpracování rozpustilo karbidické složky a obohatilo austenit před kalením, nikoli pouze teplotu v peci uvedenou v technické specifikaci.
Metalurgická logika je zřejmá. Dokonalejší rozpuštění může do přesyceného martenzitu vnést větší množství karbidotvorných prvků. Při popouštění má pak tato matrice větší potenciál pro precipitaci jemných karbidů bohatých na molybden, wolfram nebo vanad. Výsledná precipitace zpevňuje matrici a zvyšuje odolnost proti měknutí při popouštění. Pozorování NIST proto spojuje výšku odezvy sekundárního vytvrzování s výchozím stavem rozpuštěných prvků v kalené oceli.
Nezakládá však univerzální pokyn ke zvyšování austenitizační teploty. Nadměrný ohřev může zvětšit původní austenitická zrna, zvýšit množství zbytkového austenitu, podpořit oduhličení nebo přehřátí a změnit citlivost ke vzniku trhlin při kalení. Může také rozpustit karbidy, jejichž nerozpuštěný podíl byl potřebný ke kontrole růstu zrn. Větší velikost zrn může změnit prokalitelnost a lomové chování, i když se výsledná tvrdost jeví jako přijatelná. Odezva se proto může stát méně příznivou navzdory většímu nominálnímu rozpuštění legujících prvků.
Nedostatečná austenitizace vytváří opačný problém. Nerozpuštěné legované karbidy mohou zanechat v austenitu příliš málo uhlíku a příliš málo legujících prvků pro dosažení požadované martenzitické tvrdosti nebo odezvy sekundární precipitace. Neúplné rozpuštění může rovněž vést k chemické segregaci mezi oblastmi matrice a oblastmi bohatými na karbidy. Při kalení pak vzniká méně homogenní struktura a popouštění nemůže tento výchozí stav plně napravit.
Kompromis mezi austenitizací a výslednou odezvou
Výsledná odezva je dána celou historií procesu, nikoli účinkem jediné teploty. Metoda J. H. Hollomona a L. D. Jaffeho z roku 1945 spojuje dobu popouštění, teplotu a složení prostřednictvím parametru popouštění běžně zapisovaného jako T(log t + c), který se používá ke kvantifikaci stupně popouštění martenzitu. Tento parametr je užitečný pro porovnávání expozic, avšak stejná ekvivalentní hodnota neodstraňuje rozdíly v rychlosti ohřevu, výchozí mikrostruktuře, austenitizaci, průřezu, množství zbytkového austenitu ani v precipitaci specifické pro danou slitinu.
Recenzovaná studie nástrojové oceli H13 z roku 2013 toto omezení prokázala tím, že samostatně posuzovala izotermické režimy, pomalý ohřev a rychlý ohřev. Předpovězené odezvy tvrdosti se lišily a výpočty zahrnovaly i chování při sekundárním vytvrzování. Rychle ohřívaný průřez nestráví při průchodu oblastmi transformací a precipitace stejnou dobu jako izotermicky popouštěný průřez. Stejná nominální maximální teplota a doba výdrže proto mohou zakrývat rozdílné reakce.[1] Tempering of Induction-Hardened Steels. ASM International. ASM Handbook Volume 4C, 2024.
ASM Handbook Volume 4C rovněž porovnává korelace Hollomona-Jaffeho a Grangeho-Baughmana pro indukčně kalené oceli. Obě vyjadřují ekvivalentní časově-teplotní podmínky pro posouzení odezvy při popouštění, jejich využitelnost však závisí na tepelném cyklu a stavu materiálu, které byly použity k vytvoření dané korelace. Studie zápustkové oceli pro zápustkové kování za tepla a za poloohřevu, publikovaná v Journal of Materials Processing Technology v roce 2013, použila parametr popouštění — označovaný také jako Hollomonův-Jaffeho nebo Larsonův-Millerův parametr — ke korelaci časově-teplotní expozice se změnou tvrdosti. Takové korelace uspořádávají data; neposkytují pevně stanovené hodnoty tvrdosti ani zaručené změny vlastností napříč jednotlivými jakostmi.
Austenitizaci je proto třeba volit tak, aby byl vyvážený rozsah rozpuštění, kontrola velikosti zrn, řízení množství zbytkového austenitu, odezva při kalení a požadovaná sekvence precipitace. Výsledek NIST podporuje vyšší pík sekundárního vytvrzování při větším stupni austenitizace u zkoumané rychlořezné oceli. Nečiní však z maximálního rozpuštění obecný cíl. Užitečným cílem je výchozí struktura, která po úplné historii kalení a popouštění poskytne požadovanou výslednou odezvu.
Ekvivalence času a teploty a Hollomonův-Jaffeho parametr
Formulace Hollomona a Jaffeho z roku 1945
Popouštění není definováno pouze jako „změkčení po kalení“. ASM Handbook, svazek 4A, je definuje jako „ohřev zakalené nebo normalizované oceli na teplotu pod dolní kritickou teplotou“ (ASM International, 2024). Během tohoto zpracování difunduje uhlík z přesyceného martenzitu, mohou vznikat přechodové karbidy a cementit, může se rozkládat zbytkový austenit a martenzitická struktura prochází zotavením. Konečná tvrdost a houževnatost závisí na teplotě a čase, ale také na obsahu uhlíku, legujících přísadách, zbytkových prvcích, předchozí austenitizaci a struktuře vytvořené kalením.[2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. J. H. Hollomon, L. D. Jaffe. Metals Technology, 1945.
J. H. Hollomon a L. D. Jaffe se ve své práci z roku 1945 „Transformation of Austenite: Time-Temperature Relations in Tempering Steel“, publikované v časopise Metals Technology, zabývali potřebou porovnávat režimy popouštění. Jejich metoda dávala do souvislosti dobu popouštění, teplotu a složení se strukturou a vlastnostmi vznikajícími v kalené oceli. Praktický problém byl jednoduchý: ocel popouštěná krátkou dobu při vysoké teplotě mohla dosáhnout podobného stavu jako ocel udržovaná mnohem déle při nižší teplotě. Jediná teplota popouštění nemohla oba režimy popsat.
Jejich empirický vztah se běžně zapisuje jako
kde je Hollomonův-Jaffeho parametr popouštění, je absolutní teplota v kelvinech, je doba popouštění a je konstanta závislá na složení a reakci. V mnoha technických výpočtech se hodnotě přiřazuje hodnota blízká 20, toto číslo je však konvencí, nikoli materiálovou konstantou společnou pro každou jakost a každou reakci. Musí být rovněž uvedena jednotka času, protože převod hodin na sekundy mění logaritmický člen, a tím i číselnou hodnotu parametru.
Tento vztah je empirický. Hollomon a Jaffe nestanovili univerzální termodynamický zákon, podle něhož by všechny režimy popouštění byly vzájemně zaměnitelné. Poskytli užitečnou korelaci pro soubory údajů, v nichž se porovnává stejná ocel, stejný výchozí stav a stejný dominantní mechanismus popouštění. Parametr slučuje dvě proměnné do jediného indexu, takže tvrdost, pevnost v tahu nebo jinou měřenou vlastnost lze vynášet proti společné míře teplotní expozice.
Význam
Teplotní člen dává parametru jeho výraznou citlivost na tepelnou expozici. Musí být vyjádřen na absolutní stupnici, obvykle v kelvinech, protože vztah má odrážet teplotní závislost difuzně řízených reakcí. Logaritmus času vyjadřuje klesající přínos prodlužování výdrže: prodloužení zpracování z 1 na 10 hodin změní o jednu jednotku, zatímco prodloužení ze 100 na 110 hodin způsobí pouze malou změnu.
Konstanta , často zapisovaná jako , přizpůsobuje vztah dané oceli a popouštěcí odezvě, která je předmětem proložení. Někdy se popisuje jako konstanta související se složením, protože obsah uhlíku a legujících prvků ovlivňuje difuzi, stabilitu karbidů, kinetiku precipitace a odolnost proti zotavení. V praxi však může stanovená hodnota zahrnovat také experimentální konvence, včetně zvoleného rozsahu vlastností, jednotek času a reakčního mechanismu zastoupeného v datech. Považovat za univerzální zákon může vést k zavádějícímu dojmu přesnosti.
U běžných uhlíkových a nízkolegovaných ocelí parametr často přiměřeně koreluje s postupným měknutím při popouštění v omezeném rozsahu teplot a časů. Fyzikální sled dějů může zahrnovat redistribuci uhlíku, vznik karbidů železa, rozklad zbytkového austenitu a zotavení dislokační struktury. U.S. Department of Energy popisuje jako míru stupně popuštění martenzitu, tato interpretace však neznamená, že všechny mikrostrukturní děje postupují stejnou rychlostí.
Tentýž parametr může popisovat také nárůst tvrdosti. U vysoce legovaných nástrojových ocelí může popouštění vést spíše k sekundárnímu vytvrzení než k trvalému měknutí. ASM International připisuje sekundární vytvrzení precipitaci jemných legujících karbidů, včetně karbidů spojených s molybdenem, vanadem a wolframem. Intenzivnější precipitace může zvýšit odolnost proti popouštění. National Institute of Standards and Technology u rychlořezné oceli uvedl, že „intenzita píku sekundárního vytvrzení roste se stupněm austenitizace“. Toto zjištění je důležité, protože austenitizace mění množství legujících prvků a uhlíku rozpuštěných v austenitu před kalením. Dva vzorky stejné nominální jakosti proto mohou dosáhnout různých píků sekundárního vytvrzení, pokud se jejich režimy austenitizace liší.
Rostoucí hodnota tvrdosti při daném Hollomonově-Jaffeho parametru není sama o sobě chybou. Může signalizovat precipitační vytvrzení, zatímco klesající hodnota může indikovat popouštění martenzitu a zotavení. Parametr zaznamenává vypočtenou expozici; neidentifikuje reakci odpovědnou za měřenou vlastnost.
Co může ekvivalentní parametr popouštění předpovědět a co nikoli
Ekvivalentní parametr je nejužitečnější při porovnávání režimů v rámci kontrolované skupiny: u stejné jakosti, stejné velikosti průřezu, stejné zakalené struktury, stejného režimu austenitizace, stejné atmosféry a stejného měření vlastnosti. V těchto mezích může pomoci odhadnout, zda by změněná kombinace teploty a doby výdrže měla vést k podobnému trendu tvrdosti. ASM Handbook, svazek 4C, uvádí korelace Hollomona-Jaffeho a Grangeho-Baughmana jako ekvivalentní časově-teplotní metody pro hodnocení popouštěcí odezvy indukčně kalených ocelí. Takové korelace jsou technickými nástroji pro uspořádání výsledků, nikoli důkazem, že teplotní historie jsou fyzikálně totožné.
Rychlost ohřevu představuje významné omezení. Vzorek ohřátý rychle na teplotu popouštění stráví v oblasti nižších teplot jen krátkou dobu, zatímco pomalu ohřívaný vzorek může zahájit redistribuci uhlíku, tvorbu karbidů nebo rozklad zbytkového austenitu ještě před dosažením jmenovité teploty výdrže. Recenzovaná studie nástrojové oceli H13 z roku 2013 vytvořila predikce pro izotermické režimy, režimy s pomalým ohřevem a režimy s rychlým ohřevem a zahrnula také chování při sekundárním vytvrzení. Její význam spočívá v tom, že režimy se srovnatelnými nominálními hodnotami parametru mohou při změně dráhy ohřevu přesto vést k různým předpovězeným odezvám tvrdosti.
Přerušované popouštění představuje další problém. Ochlazení mezi dvěma stupni popouštění může změnit precipitaci, rozklad zbytkového austenitu a zastoupení přechodových karbidů. Opětovný ohřev nemusí nutně pokračovat ve stejné reakci stejnou rychlostí. Důležitá je také velikost průřezu: povrch a střed velkého zápustkového tělesa mohou prodělat odlišnou historii ohřevu a ochlazování, i když je teplota v peci zaznamenána jako jediná hodnota.
Stejně důležitá je i výchozí mikrostruktura. Následné reakce ovlivňují velikost austenitického zrna, obsah uhlíku v martenzitu, zbytkový austenit, segregace a nerozpuštěné karbidy. Austenitizace má mimořádný význam zejména u rychlořezných a nástrojových ocelí pro práci za tepla, protože řídí dostupnost rozpuštěných prvků pro precipitaci sekundárních karbidů. Nominálně ekvivalentní parametr nemůže tuto výchozí podmínku rekonstruovat.
Omezení je ještě výraznější v blízkosti transformačních nebo precipitačních vrcholů. Jediná monotónní křivka měknutí nemůže popsat ocel, která nejprve měkne, poté se vytvrzuje v důsledku precipitace jemných karbidů bohatých na molybden, vanad nebo wolfram a následně znovu měkne po přestárnutí. Studie zápustkové oceli pro zápustkové a zápustkové ohýbání za tepla a za tepla publikovaná v časopise Journal of Materials Processing Technology v roce 2013 použila parametr popouštění — označovaný také jako Hollomonův-Jaffeho nebo Larsonův-Millerův parametr — ke korelaci časově-teplotní expozice se změnami tvrdosti. Tento přístup je užitečný pro mapování chování zápustkových ocelí, jeho proložený vztah však zůstává svázán se zkoumanou ocelí a rozsahem zpracování.
je tedy srovnávacím indexem, nikoli náhradou za tepelnou historii nebo mikrostrukturní důkazy. Může uspořádat údaje o popouštění a podpořit interpolaci mezi testovanými podmínkami. Nemůže zaručit stejnou tvrdost, stejnou houževnatost, stejné zastoupení karbidů ani stejný obsah zbytkového austenitu, pokud se liší rychlost ohřevu, přerušení, austenitizace, výchozí struktura nebo odezva slitiny.
Neizotermické popouštění a skutečné teplotní režimy
Popouštění není definováno pouze nastavenou teplotou pece. ASM International uvádí v publikaci ASM Handbook Volume 4A (2024): „Popouštění je ohřev zakalené nebo normalizované oceli na teplotu nižší než dolní kritická teplota.“ Výsledný stav závisí na teplotě a době popouštění, ale také na obsahu uhlíku, legujících prvcích, zbytkových prvcích, předchozí austenitizaci a teplotní dráze použité k dosažení udržovací teploty.
Toto rozlišení je důležité, protože průmyslové součásti se jen zřídka ohřívají všude stejnou rychlostí. Forma, vložka nebo velký hřídel mohou mít horký povrch, zatímco jejich jádro je stále pod zamýšleným rozsahem popouštění. Během tohoto intervalu probíhají v různých oblastech odlišné reakce.

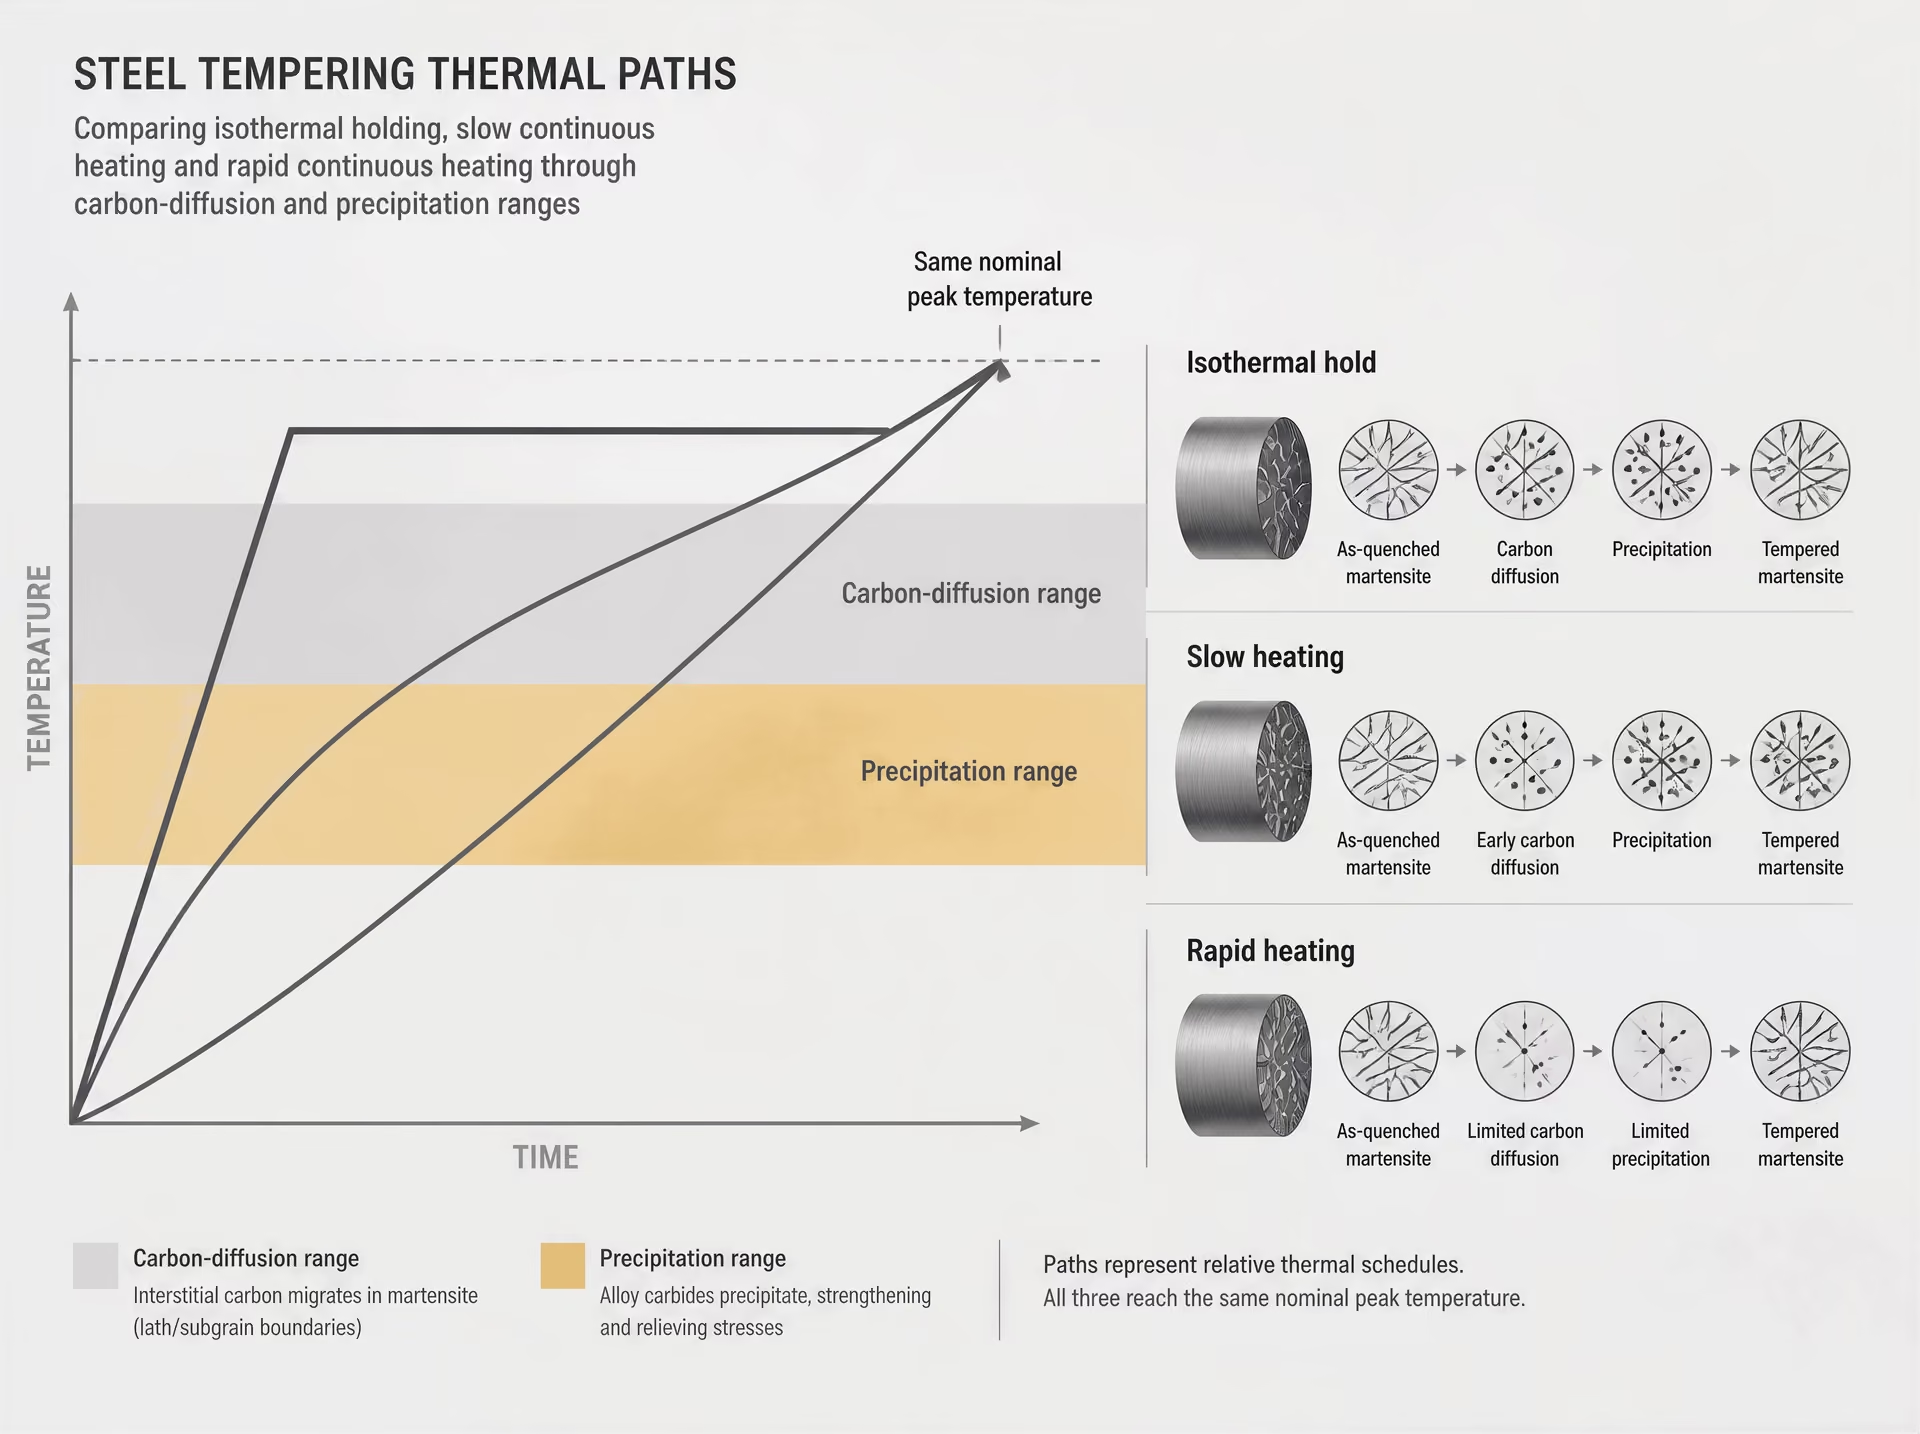
Izotermická výdrž versus kontinuální ohřev
| Režim | Tepelný průběh | Omezení interpretace |
|---|---|---|
| Izotermický | Ohřev na zvolenou teplotu a výdrž | Nepopisuje reakce probíhající během skutečného průběhu ohřevu |
| Pomalý ohřev | Průchod mezilehlými teplotami během prodlouženého ohřevu | Počáteční difuze a precipitace mohou začít před konečnou výdrží |
| Rychlý ohřev | Rychlý průchod mezilehlými teplotami | Na reakce při nižších teplotách je k dispozici méně času |
Při izotermické zkoušce popouštění se vzorek ohřeje na zvolenou teplotu a udržuje se na ní. Tato zkouška je užitečná pro oddělení vlivu doby výdrže, nereprodukuje však úplnou historii skutečné součásti. Při kontinuálním ohřevu je ocel vystavena postupnosti teplot a každá teplota umožňuje jinou kombinaci difuze uhlíku, tvorby karbidů, rozkladu austenitu a zotavení.
Ministerstvo energetiky USA popisuje popouštění z hlediska difuze uhlíku a s ní související tvorby karbidů, rozkladu zbytkového austenitu a zotavení martenzitické struktury. Tyto reakce nezačínají, neprobíhají ani nekončí stejnou rychlostí. Pomalu ohřívaný vzorek může strávit značnou dobu v pásmech nižších teplot, kde dochází k redistribuci uhlíku a tvorbě přechodových karbidů ještě před dosažením jmenovité teploty popouštění. Rychle ohřívaný vzorek v těchto pásmech setrvává kratší dobu, takže precipitace a zotavení začínají za odlišné posloupnosti podmínek.
Rozdíl nespočívá pouze v sečtení doby strávené nad zvolenou teplotou. Difuze je citlivá na teplotu, zatímco precipitace závisí jak na dostupnosti rozpuštěné látky, tak na historii nukleace a růstu částic. Reakce, která začne během pomalého ohřevu, může změnit matrici a tím ovlivnit průběh při konečné výdrži. Naproti tomu rychlý ohřev může přivést ocel do oblasti vyšších teplot dříve, než stejné mezilehlé reakce postoupí do srovnatelného stupně.
Metoda Hollomona–Jaffeho, formulovaná J. H. Hollomonem a L. D. Jaffem v roce 1945, vyjadřuje vztah mezi časem, teplotou a složením u kalené oceli. Její běžně uváděná podoba je:
kde je absolutní teplota, je doba popouštění a je konstanta závislá na složení a odezvě materiálu. Ministerstvo energetiky USA popisuje tento vztah jako způsob kvantifikace stupně popuštění martenzitu. Jde o užitečný srovnávací parametr, nikoli o fyzikální „gumu“. Dva režimy se stejnou vypočtenou hodnotou se mohou lišit v důsledku rychlosti ohřevu, předchozí mikrostruktury, austenitizace, rozměru průřezu a precipitačních reakcí specifických pro danou slitinu.
Publikace ASM Handbook Volume 4C (2024) uvádí podobný praktický závěr pro indukčně kalené oceli: korelace Hollomona–Jaffeho a Grangeho–Baughmana mohou představovat ekvivalentní časově-teplotní podmínky pro posouzení odezvy na popouštění, jejich shoda však platí v rozsahu zkoušeného materiálu a procesu. Korelace není důkazem, že každá teplotní dráha vytvoří stejnou mikrostrukturu.
Nástrojová ocel H13 jako případová studie[3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. University of Arizona publication record. Peer-reviewed publication record, 2013.
Recenzovaná studie evidovaná v publikační databázi University of Arizona, Tvrdost nástrojové oceli H13 po neizotermickém popouštění (2013), je zvláště užitečná, protože porovnává předpovězené odezvy oceli AISI H13 při izotermickém, pomalém a rychlém ohřevu. Studie zahrnuje chování při sekundárním vytvrzování, místo aby tvrdost považovala za veličinu, která musí monotónně klesat.
AISI H13 je nástrojová ocel pro práci za tepla obsahující chrom, molybden a vanad. U vysoce legovaných nástrojových ocelí ASM International označuje sekundární vytvrzování jako precipitaci jemných legujících karbidů, včetně karbidů spojených s molybdenem, vanadem a wolframem. Precipitace může v části rozsahu popouštění vyrovnat nebo překonat změkčení způsobené zotavením martenzitu. Přesná odezva závisí na chemickém složení oceli a jejím výchozím stavu; studii o H13 proto nelze chápat tak, že stanovuje jednu univerzální hodnotu tvrdosti nebo jednu pevnou teplotu sekundárního vytvrzování pro všechny výrobky z H13.
Její porovnání režimů ohřevu demonstruje ústřední bod: izotermické, pomalé a rychlé ohřevy mohou vytvářet odlišný předpokládaný průběh tvrdosti, včetně odlišného projevu maxima sekundárního vytvrzování. Při pomalém ohřevu se materiál začíná popouštět ještě před dosažením jmenovité cílové teploty. Při rychlém ohřevu se zkracuje doba dostupná pro nízkoteplotní difuzi a počáteční precipitaci. Konečná tvrdost proto odráží dráhu vedoucí k výdrži, nikoli pouze samotnou výdrž.
Sekundární vytvrzování také silně závisí na austenitizaci. Studie National Institute of Standards and Technology (1930) uvádí, že „intenzita maxima sekundárního vytvrzování roste se stupněm austenitizace“. Vyšší stupeň austenitizace může změnit množství legujících prvků rozpuštěných v austenitu i stav zakalené matrice, což následně mění precipitační odezvu během popouštění. Toto zjištění je dalším důvodem, proč bez ověření nepřenášet diagram popouštění z jedné historie tepelného zpracování na jinou.
Praktický důsledek je přímý: jmenovitě stejný režim popouštění H13 může vést k odlišným výsledkům, pokud se změní rychlost ohřevu, předchozí austenitizační zpracování, velikost vzorku nebo historie ochlazování. Předpověď je cenná, musí však být kalibrována pro danou jakost a proces.
Proč diagramy z pece plně nepopisují součást
Diagram z pece obvykle zaznamenává teplotu vzduchu nebo teplotu měřenou termočlánkem na jednom zvoleném místě. Tato hodnota automaticky nepředstavuje teplotu povrchu oceli a o teplotě středu tlusté formy vypovídá ještě méně. Teplotní gradient ovlivňuje naplnění pece, kontakt s přípravky, sálání, konvekce i geometrie součásti.
Uvažujme velkou kovací zápustku. Její exponované rohy mohou dosáhnout rozsahu popouštění, zatímco zahloubená část zůstává chladnější. Povrch pak akumuluje delší dobu reakce při zvýšené teplotě, zatímco vnitřní část se stále ohřívá spodní částí intervalu popouštění. Pokud je zápustka vyjmuta ve chvíli, kdy diagram z pece dosáhne naplánované doby výdrže, povrch a jádro nezažily ekvivalentní tepelné působení.
Místo měření může také zakrýt překročení teploty a zpoždění. Regulační termočlánek může rychle reagovat na vzduch v peci, zatímco termočlánek umístěný v blízkosti středu součásti zaznamenává pomalejší nárůst teploty. Při kvalifikaci procesu mohou být důležitá obě místa: měření v peci charakterizuje chování zařízení, zatímco termočlánky v součásti odhalují skutečné působení, které řídí transformaci a precipitaci.
Studie o oceli pro zápustky pro kování za tepla a za zvýšených teplot, publikovaná v časopise Journal of Materials Processing Technology (2013), používá parametr popouštění — rovněž nazývaný Hollomonův–Jaffeho nebo Larsonův–Millerův parametr — ke korelaci časově-teplotního působení se změnou tvrdosti. Takový parametr pomáhá uspořádat údaje z několika režimů, stále však jde o empiricky proložený vztah. K jeho ověření jsou zapotřebí vzorky specifické pro danou jakost, reprezentativní velikosti průřezů, měřené teploty součásti a kontroly tvrdosti nebo mikrostruktury. Diagram z pece je záznamem prostředí ohřevu. Sám o sobě nepředstavuje úplný popis historie popouštění oceli.
Popouštění indukčně kalených ocelí

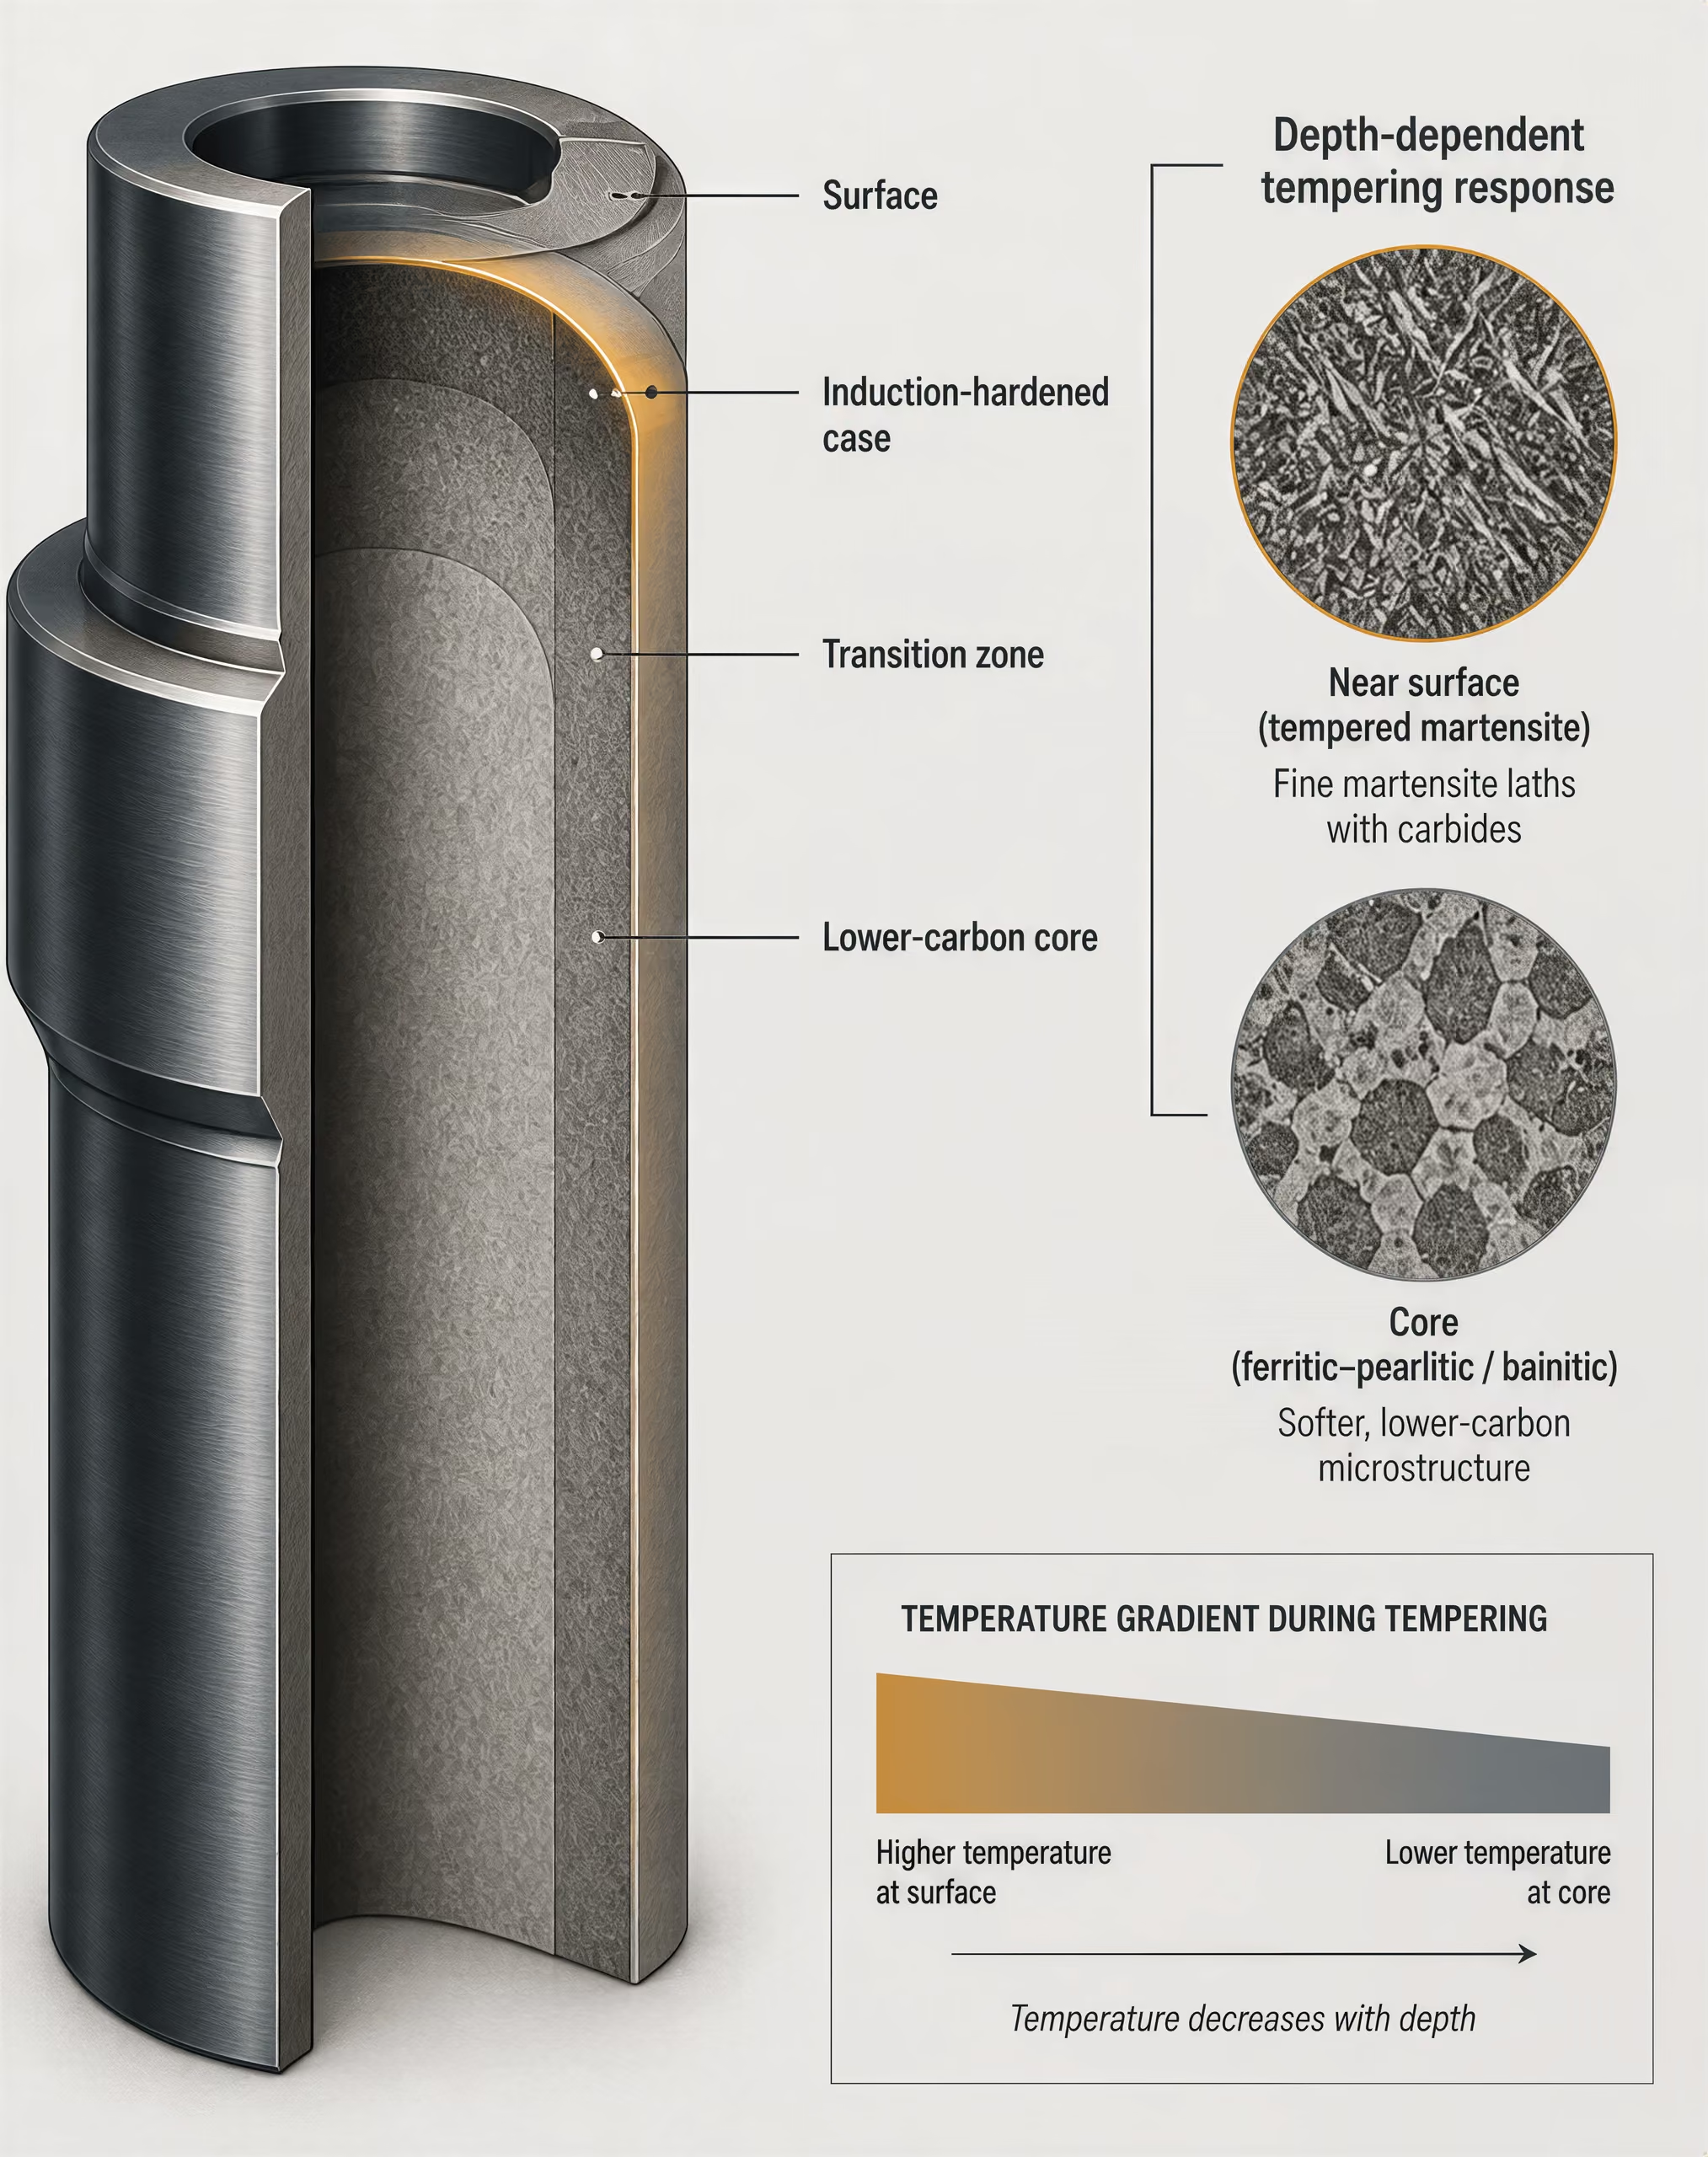
Zakalená vrstva a uhlíkově chudší jádro
ASM International definuje popouštění jako „ohřev kalené nebo normalizované oceli na teplotu nižší, než je spodní kritická teplota“ (ASM Handbook Volume 4A, 2024). Tato definice je jednoduchá; indukčně kalený průřez nikoli. Indukční ohřev vytváří austenit především v blízkosti povrchu, po němž následuje rychlé ochlazení. Výsledkem je obvykle vysokouhlíková martenzitická vrstva nad měkčím jádrem s nižším obsahem uhlíku, které může v závislosti na výchozím stavu a hloubce zasažené tepelným cyklem zůstat feriticko-perlitické, bainitické, popuštěné nebo částečně transformované.
Zakalená vrstva a jádro proto nezačínají popouštění ze stejné mikrostruktury. V blízkosti povrchu může obsah uhlíku odrážet základní jakost oceli, nauhličování nebo karbonitridaci, oduhličení, segregaci či neúplné rozpuštění karbidů během austenitizace. Větší hloubka může obsahovat méně rozpuštěného uhlíku a nemusela nikdy překročit austenitizační oblast. Dokonce i uvnitř zakalené vrstvy se mohou s hloubkou měnit velikost zrna původního austenitu, obsah uhlíku v martenzitu, zbytkový austenit, rozpuštění legujících karbidů a rychlost ochlazování.
Popouštění následně vyvolává několik překrývajících se reakcí. U.S. Department of Energy uvádí jako důležité části procesu difuzi uhlíku, tvorbu karbidů, rozklad zbytkového austenitu a zotavení. Jejich rychlost závisí na teplotě a čase, ale také na místní struktuře, která je k reakci k dispozici. Povrchová oblast rychle ohřátá na popouštěcí teplotu neprochází stejnou posloupností reakcí jako jádro, které se ohřívá pomalu vedením. Během indukčního popouštění může povrch dosáhnout cílové teploty, zatímco podpovrchová oblast se stále ohřívá; během samostatného popouštění v peci se může celý díl přiblížit rovnoměrnější teplotě, ačkoli velikost průřezu stále určuje potřebný čas.
Běžné popouštění často snižuje tvrdost martenzitu po kalení, protože uhlík opouští přesycený martenzit a vytváří přechodové karbidy nebo cementit. Tento trend však není univerzální. ASM International uvádí, že sekundární vytvrzení u vysokolegovaných nástrojových ocelí je způsobeno precipitací jemných legujících karbidů, včetně karbidů spojených s molybdenem, vanadem a wolframem. Intenzivnější precipitace zvyšuje odolnost proti popouštěcímu změknutí a po počátečním poklesu může tvrdost zvýšit. National Institute of Standards and Technology v roce 1930 uvedl, že „intenzita píku sekundárního vytvrzení roste se stupněm austenitizace“. Vyšší stupeň austenitizace může rozpustit více legujících prvků, ale může také zvýšit množství zbytkového austenitu a změnit velikost zrna, takže píku nelze přiřadit jedinou pevnou teplotu platnou pro každou jakost nebo tepelné zpracování.
Použití korelací Hollomona-Jaffea a Grangeho-Baughmana
J. H. Hollomon a L. D. Jaffe vyvinuli svou metodu v roce 1945 jako vztah mezi časem, teplotou a složením pro kalenou ocel. Její známou podobou je popouštěcí parametr
kde je absolutní teplota, je čas a je konstanta závislá na složení a reakci. Výraz vyjadřuje stupeň popouštění martenzitu tím, že různé expozice při dané teplotě a po danou dobu umisťuje na ekvivalentní stupnici. Dlouhou expozici při nižší teplotě tak lze porovnat s kratší expozicí při vyšší teplotě, pokud je korelace pro daný materiál a rozsah reakcí vhodná.
ASM Handbook Volume 4C používá tento typ analýzy pro indukčně kalené oceli a porovnává Hollomonovu-Jaffeho korelaci s korelací Grangeho-Baughmana při popisu ekvivalentních časově-teplotních podmínek. Tyto vztahy jsou užitečné pro převod naměřeného nebo vypočteného tepelného cyklu na parametr, který lze spojit se změnou tvrdosti. Nenahrazují však metalografii ani měření tvrdosti na příčných řezech. Ekvivalentní parametr neodstraňuje rozdíly v rychlosti ohřevu, austenitizaci, výchozí mikrostruktuře, velikosti průřezu, zbytkovém austenitu ani v reakci legované oceli.
Toto omezení je obzvláště důležité při sekundárním vytvrzení. Korelace sestavená pro monotónní popouštěcí změknutí může nesprávně popsat nárůst tvrdosti způsobený precipitací legujících karbidů. Recenzovaná studie nástrojové oceli H13 z roku 2013 představila predikce pro izotermické režimy popouštění, režimy s pomalým ohřevem i režimy s rychlým ohřevem, včetně chování při sekundárním vytvrzení. Tyto režimy mohly vést k rozdílným predikovaným změnám tvrdosti, i když jejich jmenovité tepelné expozice vypadaly srovnatelně. Ocel H13 s významným obsahem chromu, molybdenu a vanadu není modelem pro každou jakost určenou k indukčnímu kalení.
Odezva závislá na hloubce a interpretace procesu
Užitečná interpretace začíná teplotně-časovým průběhem v každé hloubce, nikoli jedním nastavením pece. Povrch může projít rychlým austenitizačním cyklem, být ochlazen na martenzit a následně krátce popuštěn. V hloubce poblíž hranice zakalení může být maximální teplota nižší než teplota úplné austenitizace, ale dostatečně vysoká k popuštění stávající struktury. Jádro může být vystaveno pouze ohřevu vedením a zachovat si vlastnosti určené převážně původním normalizačním žíháním, žíháním nebo předchozím popouštěním.
Profily tvrdosti by proto měly být měřeny na řádně připraveném příčném řezu, přičemž je nutné zaznamenat počátek měření, rozteč měřicích bodů, zatížení a stav povrchu. Tvrdost zakalené vrstvy, účinná hloubka zakalené vrstvy, chování přechodové oblasti a tvrdost jádra musí být uváděny samostatně. Metalografie, měření zbytkového austenitu a podle potřeby také analýza karbidů nebo složení pomáhají vysvětlit odchylky od vypočteného profilu.
Studie oceli pro zápustky používané při kování za tepla a za tepla s nižší teplotou z roku 2013 poukazuje na totéž v jiném kontextu: popouštěcí parametr, nazývaný také Hollomonův-Jaffeho nebo Larsonův-Millerův parametr, může korelovat časově-teplotní expozici se změnou tvrdosti, avšak korelace zůstává svázána s testovanou ocelí a rozsahem tepelného zpracování. U indukčně kalených součástí je hodnoty Hollomonova-Jaffeho a Grangeho-Baughmanova parametru nejvhodnější používat jako nástroje pro porovnávání procesů. Validace stále vyžaduje teplotní záznamy rozlišené podle hloubky a měření na příčných řezech jak zakalené vrstvy, tak uhlíkově chudšího jádra.
Použití popouštěcích parametrů pro oceli na zápustky a řízení procesu
Oceli na zápustky pro kování za tepla a za polotepla
Popouštění není pouze plánované snížení tvrdosti. ASM International je definuje jako „ohřev kalené nebo normalizované oceli na teplotu pod spodní kritickou teplotou“ (ASM Handbook Volume 4A, 2024). Během tohoto zpracování difunduje uhlík z přesyceného martenzitu, tvoří se nebo hrubnou karbidy, může se rozkládat zbytkový austenit a v matrici probíhá zotavení. U.S. Department of Energy popisuje tyto procesy jako vzájemně propojené změny, nikoli jako jedinou reakci vedoucí ke změknutí.
Toto rozlišení je důležité u ocelí na zápustky pro kování za tepla a za polotepla. Jakostní oceli, jako je ASTM A681 H13, se běžně kalí z austenitizačního zpracování a popouštějí tak, aby se dosáhlo řízené rovnováhy mezi tvrdostí, houževnatostí a odolností proti teplotnímu cyklování. Jiné oceli pro práci za tepla, včetně H11 a H10, reagují v závislosti na svém obsahu uhlíku, chromu, molybdenu a vanadu, na předchozím stavu zrn a na průběhu kalení. Režim popouštění, který u H13 vede k určité tvrdosti, nelze přímo přenést na jinou jakost pouze proto, že jmenovité popouštěcí teploty jsou podobné.
Vysoce legované nástrojové oceli mohou během popouštění tvrdnout. ASM International připisuje sekundární vytvrzení vylučování jemných legujících karbidů, včetně karbidů spojených s molybdenem, vanadem a wolframem. Čím výraznější je vylučovací reakce, tím větší může být odolnost proti popouštěcímu změknutí. National Institute of Standards and Technology v roce 1930 uvedl, že „intenzita píku sekundárního vytvrzení roste se stupněm austenitizace“. Vyšší austenitizační teplota může rozpustit více legujícího karbidu a zvýšit obsah legujících prvků v austenitu, zároveň však může zvětšit velikost původních austenitických zrn a změnit obsah zbytkového austenitu. Výsledný pík tvrdosti je proto výsledkem celého průběhu tepelného zpracování, nikoli pouze popouštěcí teploty.
U kovacích zápustek by mělo řízení procesu zaznamenávat označení oceli, tavbu nebo šarži, výchozí tvrdost, austenitizační teplotu a dobu výdrže, dobu přenosu, kalicí médium, rychlost ochlazování, popouštěcí teplotu, rychlost ohřevu, dobu výdrže a způsob ochlazování. Důležitá je také rovnoměrnost teploty v peci. Povrch zápustky a její jádro mohou být vystaveny odlišným tepelným cyklům, zejména u velkých průřezů.
Korelace tvrdosti pomocí popouštěcích parametrů
J. H. Hollomon a L. D. Jaffe navrhli v roce 1945 vztah mezi časem, teplotou a složením pro kalenou ocel. Jejich metoda vyjadřuje stupeň popouštění martenzitu pomocí vztahu:
kde je absolutní teplota, je čas a je konstanta související s materiálem. V závislosti na zdroji a použití se tato veličina označuje jako Hollomonův-Jaffeho parametr nebo Larsonův-Millerův parametr. Čas musí být uveden v jednotkách použitých při stanovení korelace a teplota musí být absolutní, nikoli ve stupních Celsia.
Parametr je užitečný, protože spojuje dobu působení a teplotu do jediné srovnávací hodnoty. Technolog může vynést naměřenou tvrdost v závislosti na a následně určit, zda výrobní cyklus spadá do ověřeného rozsahu. Studie o ocelích na kovací zápustky z roku 2013 publikovaná v časopise Journal of Materials Processing Technology použila tento popouštěcí parametr — označovaný také jako Hollomonův-Jaffeho nebo Larsonův-Millerův parametr — ke korelaci časově-teplotní expozice se změnou tvrdosti u ocelí na zápustky pro kování za tepla a za polotepla.
Korelace není příčinná souvislost. Dva cykly se stejným nemusí vést ke shodné mikrostruktuře, pokud jeden využívá rychlý ohřev a druhý dlouhý náběh teploty v peci. Odezvu mohou změnit morfologie výchozího martenzitu, zbytkový austenit, velikost průřezu, austenitizační zpracování, intenzita kalení i množství legujících karbidů. Tento parametr také neposkytuje přímou predikci tvrdosti napříč nesouvisejícími jakostmi oceli. Jeho konstanta , proložená křivka i použitelný rozsah musí být podloženy údaji pro hodnocenou ocel a její stav.
Recenzovaná studie o H13 zaznamenala odlišné predikované hodnoty tvrdosti pro izotermické režimy popouštění, režimy s pomalým ohřevem a režimy s rychlým ohřevem, včetně chování při sekundárním vytvrzení (University of Arizona publication record, 2013). Tento výsledek přímo omezuje použití jediného ekvivalentního parametru pro neizotermické výrobní cykly. ASM Handbook Volume 4C rovněž porovnává korelace Hollomon-Jaffe a Grange-Baughman pro indukčně kalené oceli a popisuje je jako ekvivalentní časově-teplotní podmínky pro hodnocení odezvy při popouštění, nikoli jako univerzální rovnice vlastností.
Ověření pomocí tvrdosti a mikrostruktury
Ověření začíná přesnou identifikací materiálu: označením jakosti, příslušnou specifikací, číslem tavby, dodacím stavem, austenitizačním zpracováním a stavem po kalení. Kontrolor by měl poté uchovat úplný tepelný záznam včetně kalibrace pece, teploty vsázky, pokud je k dispozici, rychlosti náběhu, doby výdrže, prodlev při přenosu a ochlazování mezi několika popouštěními. Údaj „dvě popouštění při 550 °C“ je neúplný, pokud není známa také doba trvání a průběh ohřevu.
Při zkoušce tvrdosti musí být uvedena použitá metoda. U dostatečně tlustého průřezu zápustky může být vhodná zkouška podle Rockwella C v souladu s ASTM E18; protokol by měl obsahovat přípravu povrchu, místa měření, počet vtisků a ověření přístroje. Zkoušení podle Vickerse v souladu s ASTM E384 je vhodnější pro tenké průřezy, gradienty, oduhličené vrstvy nebo lokální šetření. Pokud to velikost průřezu umožňuje, měla by měření zahrnovat pracovní povrch, podpovrchovou oblast i jádro. Hodnota tvrdosti bez uvedení místa a metody představuje slabý důkaz o průběhu procesu.
Neočekávané změknutí, neobvykle vysoká tvrdost nebo zvýšení tvrdosti v oblasti, kde se očekává popouštěcí změknutí, vyžadují metalografické vyšetření. Vyleštěný a vhodně naleptaný výbrus může odhalit popuštěný martenzit, rozložení karbidů, produkty zbytkového austenitu, zhrubnutí zrn a oduhličení. Světelná mikroskopie může stanovit celkový stav; rastrovací elektronová mikroskopie umožňuje rozlišit jemné sekundární karbidy, zatímco profily tvrdosti mohou odhalit teplotní gradienty. Pokud existuje podezření na rozměrové změny nebo opožděnou transformaci, může být zapotřebí rentgenová difrakce nebo jiné měření zbytkového austenitu.
Rozhodnutí o přijetí by mělo porovnávat tvrdost i strukturu s kvalifikovaným referenčním stavem. Shodná hodnota parametru Hollomon-Jaffe představuje užitečný důkaz, není však důkazem, že zápustka prošla stejným metalurgickým zpracováním. U sekundárního vytvrzení musí naměřený pík tvrdosti a stav karbidů odpovídat validovanému procesnímu oknu dané jakosti.
Jak číst křivku popouštění, aniž bychom ji interpretovali nesprávně
Křivka popouštění obvykle znázorňuje tvrdost v závislosti na teplotě popouštění, době popouštění nebo kombinovaném časově-teplotním parametru. Není univerzální mapou „úbytku tvrdosti působením tepla“. ASM Handbook, svazek 4A, definuje popouštění jako „ohřev zakalené nebo normalizačně žíhané oceli na teplotu nižší, než je dolní kritická teplota“. Výsledná struktura závisí na teplotě a čase, ale také na obsahu uhlíku, obsahu legujících prvků, zbytkových prvcích, austenitizačním zpracování, kalení a stavu oceli před popouštěním.
Křivku je třeba číst jako záznam konkurenčních reakcí. Uhlík difunduje z přesyceného martenzitu; mohou vznikat přechodné karbidy nebo cementit; zbytkový austenit se může rozkládat; mohou se vylučovat legující karbidy a matrice může prodělávat zotavení. U.S. Department of Energy označuje difuzi uhlíku, tvorbu karbidů, rozklad austenitu a zotavení za ústřední procesy popouštění. Jejich pořadí a rychlost se mezi jednotlivými druhy oceli a režimy ohřevu liší.
Oblasti měknutí a maxima sekundárního vytvrzení
První klesající část křivky obvykle odráží běžné popouštěcí měknutí. Jak zakalený martenzit ztrácí přesycený uhlík a vnitřní napětí, jeho tvrdost obecně klesá. Pokles tedy může signalizovat tvorbu karbidů a zotavení matrice, ale může zahrnovat také transformaci zbytkového austenitu nebo změnu objemového podílu tvrdých fází. Téměř vodorovná oblast není důkazem, že se „nic neděje“. Může probíhat několik reakcí současně, přičemž jejich vlivy na naměřenou tvrdost se částečně ruší.
Pozdější vzestup je charakteristickým varováním před chápáním popouštění jako nepřetržitého měknutí. U vysoce legovaných nástrojových ocelí ASM International uvádí, že sekundární vytvrzení vzniká vylučováním jemných legujících karbidů, včetně karbidů spojených s molybdenem, vanadem a wolframem. Tyto částice zpevňují popuštěnou matrici, přičemž intenzivnější vylučování obecně zvyšuje odolnost proti dalšímu popouštění. Tento vzestup může být zvláště významný u rychlořezných ocelí a ocelí pro nástroje pro práci za tepla, ačkoli jeho teplotní rozsah a velikost jsou specifické pro daný druh oceli, nikoli pevně danými vlastnostmi celé kategorie ocelí.
Studie National Institute of Standards and Technology z roku 1930 zaměřená na rychlořeznou ocel uváděla, že „intenzita maxima sekundárního vytvrzení roste se stupněm austenitizace“. Tento výsledek má přímý důsledek pro interpretaci: dvě křivky jmenovitě stejné oceli mohou vykazovat odlišná maxima, pokud byl jeden vzorek austenitizován intenzivněji, rozpustilo se v něm více legujícího karbidu nebo v něm zůstal odlišný podíl austenitu. Nepřenášejte maximum z rychlořezné oceli AISI M2 na jinou rychlořeznou ocel ani z oceli AISI H13 na jinou ocel pro práci za tepla, aniž byste porovnali historii tepelného zpracování.
Čas je stejně důležitý jako teplota. Metoda J. H. Hollomona a L. D. Jaffeho z roku 1945 vztahuje dobu popouštění, teplotu a složení k mikrostruktuře a vlastnostem vznikajícím v kalené oceli. Její běžně zapisovaný parametr T(log t + c) kvantifikuje stupeň popuštění martenzitu; teplota je obvykle absolutní teplota, čas je doba expozice a c představuje konstantu závislou na složení a odezvě materiálu. Tento parametr může zařadit různé režimy do ekvivalentního jmenovitého stavu popouštění, neodstraňuje však rozdíly v rychlosti ohřevu, předchozí mikrostruktuře, austenitizaci, velikosti průřezu ani v odezvě dané legováním.
Recenzovaná studie nástrojové oceli H13 z roku 2013 toto omezení potvrzuje. Její metoda předpověděla odlišné změny tvrdosti pro izotermické režimy, pomalý ohřev a rychlý ohřev, včetně chování spojeného se sekundárním vytvrzením. Režim v peci, při němž vzorek stráví několik minut průchodem oblastí vylučování, nemusí být ekvivalentní okamžitému přechodu na konečnou teplotu.
Maximální tvrdost versus užitné vlastnosti
Nejvyšší bod grafu představuje pouze nejvyšší tvrdost naměřenou daným zkušebním postupem. Automaticky nejde o nejlepší podmínky popouštění. Maximální sekundární tvrdost může být spojena se sníženou houževnatostí, vyšší citlivostí k praskání, zbytkovým napětím nebo rozměrovými změnami v důsledku transformace zbytkového austenitu. Odolnost proti opotřebení se může v jednom kontaktním režimu zlepšit, zatímco odolnost proti tepelné únavě nebo rázové vlastnosti se zhorší.
Ocel pro zápustky může vyžadovat tvrdost nižší než její maximum sekundárního vytvrzení, aby bylo dosaženo přijatelné houževnatosti a rozměrové stability. Naopak nástroj pracující za vysoké teploty může těžit z odolnosti proti měknutí, i když jeho tvrdost při pokojové teplotě není maximální. Samotná tvrdost také vypovídá jen málo o lomové houževnatosti, tahové tažnosti, tepelné únavě, deformacích nebo měknutí vyvolaném provozem. Křivku je proto nutné posuzovat společně s údaji o rázových vlastnostech, tahu, houževnatosti, rozměrech a vlastnostech specifických pro danou aplikaci.
U indukčně kalených ocelí ASM Handbook, svazek 4C, porovnává korelace Hollomona–Jaffeho a Grangeho–Baughmana jako vyjádření ekvivalentních časově-teplotních podmínek. „Ekvivalentní“ znamená ekvivalentní v rámci zkoušeného materiálu a rozsahu použitého modelu, nikoli zaměnitelné pro každou ocel nebo každou dráhu ohřevu. Obdobně studie publikovaná v roce 2013 v Journal of Materials Processing Technology použila parametr popouštění — rovněž označovaný jako parametr Hollomona–Jaffeho nebo Larsonův–Millerův parametr — ke korelaci doby expozice se změnou tvrdosti u ocelí pro zápustky pro kování za tepla a za tepla při nižších teplotách. Takové korelace uspořádávají data; neposkytují zaručené hodnoty tvrdosti ani pevně stanovené teploty maxim.
Uvádění druhu oceli, jejího stavu a zkušební metody
Užitečná křivka musí uvádět přesné označení oceli a normu, například AISI H13 nebo AISI M2, spolu s příslušnou specifikací, například ASTM A681, pokud je relevantní. Je-li známo, uveďte chemické složení včetně uhlíku a hlavních karbidotvorných prvků. Uveďte, zda byl materiál před experimentem žíhán, normalizačně žíhán, kalen a popuštěn nebo jinak zpracován.
Záznam tepelného zpracování by měl obsahovat austenitizační teplotu, dobu výdrže, atmosféru, velikost vzorku, rychlost ohřevu, kalicí médium a prodlevu před kalením. Uveďte teplotu popouštění, dobu na dané teplotě, rychlost ohřevu, způsob chlazení a počet cyklů popouštění. Uveďte také místo odběru nebo měření vzorku — povrch, střed, příčný řez, podélný řez nebo jinou definovanou polohu — protože velikost průřezu a teplotní gradienty mohou výsledek změnit.
Nakonec uveďte metodu a stupnici měření tvrdosti, například HRC, HV nebo HBW; v příslušných případech indentor a zatížení; přípravu povrchu; zkušební teplotu a počet měření i jejich rozptyl. Bez těchto údajů může křivka popisovat skutečný experiment, přesto však nemusí být bezpečně porovnatelná. Maximum tvrdosti je důkazem o jedné oceli, v jednom stavu a při použití jedné měřicí metody — nikoli obecným pravidlem pro všechna popouštěcí zpracování.
Referenční rámec: obhajitelná specifikace popouštění
Definujte materiál a výchozí stav
Specifikace popouštění není obhajitelná, pokud přesně neidentifikuje ocel. Uveďte jakost, výrobkovou normu, normu pro tepelné zpracování a označení přesně podle příslušných požadavků, například ASTM A681 H13, UNS T20813 nebo jiné označení vyžadované rozhodující specifikací. Nepište pouze „nástrojová ocel“ nebo „kalená ocel“. Chemické složení určuje dostupný uhlík, prvky tvořící legované karbidy a zbytkové prvky, zatímco rozměr průřezu a předchozí zpracování ovlivňují strukturu, která bude na popouštění reagovat.
Musí být zaznamenán také výchozí metalurgický stav. Uveďte, zda je materiál žíhaný, normalizačně žíhaný, zakalený a nepopuštěný nebo již popuštěný, a pokud je známa, zahrňte také předchozí tvrdost. U kaleného stavu zdokumentujte austenitizační teplotu, dobu výdrže, atmosféru v peci, dobu přenosu a kalicí médium. Míchání kalicí lázně, přerušení kalení a intenzita ochlazování mohou měnit množství zbytkového austenitu, morfologii martenzitu, zbytková napětí a potenciál pro precipitaci. Druhé popouštění dříve popuštěné oceli není rovnocenné prvnímu popouštění, ani když se shodují teplota v peci a doba výdrže.
ASM Handbook Volume 4A definuje popouštění jako „ohřev kalené nebo normalizačně žíhané oceli na teplotu nižší než dolní kritická teplota“. Tato definice vymezuje hranice procesu, nikoli univerzální recepturu. Tentýž zdroj uvádí teplotu popouštění, dobu, obsah uhlíku, obsah legujících prvků a zbytkové prvky jako faktory ovlivňující výslednou mikrostrukturu a vlastnosti.
Specifikujte tepelný cyklus
Zapište cyklus jako sled kroků, nikoli jako jedinou jmenovitou teplotu. Specifikace by měla uvádět cílovou teplotu a přípustný rozsah, rychlost ohřevu nebo průběh nárůstu teploty v peci, způsob měření teploty vsázky, dobu na teplotě, počet popouštěcích cyklů a způsob ochlazování. Údaj „popouštět při 550 °C po dobu dvou hodin“ ponechává důležité otázky nezodpovězené, pokud obrobek dosahuje teploty 550 °C pomalu, pokud termočlánek měří teplotu vzduchu v peci namísto teploty vsázky nebo pokud k ochlazování dochází v nehybném vzduchu, nuceným prouděním vzduchu či v jiném řízeném médiu.
Popouštění je vzájemně provázaný proces. U.S. Department of Energy popisuje difuzi uhlíku, tvorbu karbidů, rozklad austenitu a zotavení jako současné nebo následné části této reakce. Při běžném popouštění uhlíkových ocelí často dochází ke snížení tvrdosti v důsledku rozkladu přesyceného martenzitu a postupujícího zotavení. Vysoce legované nástrojové oceli se mohou chovat odlišně: ASM International uvádí, že sekundární vytvrzování vzniká precipitací jemných legovaných karbidů, včetně karbidů spojených s molybdenem, vanadem a wolframem. Výraznější precipitace může zvýšit odolnost proti změknutí při popouštění a vést k maximu tvrdosti.
Toto maximum je třeba považovat za běžnou metalurgickou reakci, nikoli za abnormální výsledek zkoušky. Studie National Institute of Standards and Technology zveřejněná v roce 1930 uváděla, že „intenzita píku sekundárního vytvrzování roste se stupněm austenitizace“. Tento výsledek nestanovuje jednu teplotu píku pro každou jakost. Rozsáhlejší austenitizace může měnit rozpouštění legujících prvků, množství zbytkového austenitu a množství rozpuštěných prvků dostupných pro pozdější precipitaci.
Parametry čas–teplota pomáhají porovnávat cykly, nenahrazují však specifikovaný cyklus. Metoda J. H. Hollomona a L. D. Jaffeho z roku 1945 vztahuje dobu popouštění, teplotu a složení ke struktuře a vlastnostem vznikajícím v kalené oceli. V běžně používaném tvaru je parametr vyjádřen jako T(log t + c), přičemž absolutní teplota, čas a konstanta související se složením se používají ke kvantifikaci stupně popuštění martenzitu. Ekvivalentní parametr neodstraňuje rozdíly v rychlosti ohřevu, předchozí mikrostruktuře, způsobu austenitizace, rozměru průřezu ani v reakci dané slitiny.
Toto omezení je zvláště důležité při neizotermickém ohřevu. Recenzovaná studie nástrojové oceli H13 z roku 2013 porovnávala izotermické cykly, pomalý ohřev a rychlý ohřev a předpověděla rozdílné reakce tvrdosti včetně chování při sekundárním vytvrzování. ASM Handbook Volume 4C rovněž porovnává korelace Hollomona–Jaffeho a Grangeho–Baughmana pro indukčně kalené oceli; obě mohou popisovat ekvivalentní časově-teplotní podmínky, avšak korelace není důkazem, že dva fyzické cykly vytvoří identické mikrostruktury. Studie zápustkových ocelí pro kování za tepla a za polo tepla z roku 2013 použila popouštěcí parametr — označovaný také jako Hollomonův–Jaffeho nebo Larsonův–Millerův parametr — k vyjádření vztahu mezi dobou působení, teplotou a změnou tvrdosti. Takový parametr je nástrojem pro porovnávání, nikoli oprávněním vynechat historii ohřevu.
Ověřte výsledek podle zamýšleného souboru vlastností
Specifikace musí definovat, co znamená přijetí výsledku. Uveďte požadovanou stupnici tvrdosti, zkušební metodu, zatížení, místa měření a přípustný rozsah. U velké součásti nebo součásti s gradientem tvrdosti specifikujte povrch, jádro a mezilehlá místa namísto uvedení jediného snadno dostupného měření. Zaznamenejte skutečný diagram popouštění a teplotu vsázky, protože samotné nastavení pece nemůže prokázat shodu s požadavky.
Ověření tvrdosti by mělo být doplněno metalografickým vyšetřením, pokud to vyžaduje jakost, provozní riziko nebo reakce na sekundární vytvrzování. Vyšetření může posuzovat popuštěný martenzit, precipitaci legovaných karbidů, zbytkový austenit, bainit, oduhličení a trhliny po kalení. Metalografické důkazy nemohou pomocí světelné mikroskopie určit chemické složení každého karbidu, takže pokud jeho složení nebo distribuce rozhoduje o funkci, mohou být zapotřebí metody s vyšším rozlišením. Do souboru sledovaných vlastností mohou patřit také rozměrové změny, houževnatost nebo zkoušení zbytkových napětí; samotná tvrdost nemůže prokázat, že je popouštění vhodné.
Stručný rámec kontroly je tedy následující: identifikujte přesnou jakost a příslušné označení; uveďte výchozí metalurgický stav; zdokumentujte austenitizaci a kalení; definujte teplotu popouštění, dobu, rychlost ohřevu, počet cyklů a způsob ochlazování; poté ověřte tvrdost a v případě potřeby také mikrostrukturu podle stanovených přejímacích kritérií. Specifikace by měla uznávat, že difuze, precipitace, rozklad a zotavení se vzájemně ovlivňují. Průběžné změkčování je jedním z možných výsledků — není však rozhodujícím pravidlem pro každou ocel.
Zdroje
- [1] Tempering of Induction-Hardened Steels. ASM Handbook Volume 4C, 2024. https://dl.asminternational.org/handbooks/edited-volume/11/chapter-abstract/127400/Tempering-of-Induction-Hardened-Steels
- [2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. Metals Technology, 1945. https://onetunnel.org/documents/transformation-of-austenite-time-temperature-relations-in-tempering-steel-metals-technology-september-1945-with-discussion-
- [3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. Peer-reviewed publication record, 2013. https://experts.arizona.edu/en/publications/hardness-of-h13-tool-steel-after-non-isothermal-tempering/