




Что изменяет отпуск в стали
Определение ниже нижней критической температуры
ASM International определяет отпуск как «нагрев закаленной или нормализованной стали до температуры ниже нижней критической температуры» (ASM Handbook Volume 4A, 2024). Это определение точнее распространенного описания отпуска как повторного нагрева стали для ее размягчения. Отпуск проводят после закалки; он также может следовать за нормализацией. Сталь повторно нагревают, выдерживают в течение выбранного времени и охлаждают в контролируемых условиях, не пересекая намеренно нижнюю критическую температуру и не формируя новую объемную аустенитную структуру.
| Обработка | Основное назначение | Связь с отпуском |
|---|---|---|
| Отпуск | Изменение закаленной или нормализованной стали при температуре ниже нижней критической | Изменяет существующую структуру |
| Нормализация | Измельчение или восстановление структуры посредством нагрева до аустенитного диапазона с последующим охлаждением | Может предшествовать закалке или отпуску |
| Отжиг | Размягчение и снятие напряжений посредством контролируемого термического цикла | Имеет иное термическое назначение |
| Вторичная закалка | Формирование новой объемной аустенитной структуры перед закалкой | Заменяет предшествующую структуру, а не изменяет ее |
Нижнюю критическую температуру обычно связывают с интервалом эвтектоидного превращения, хотя ее точное положение зависит от состава и условий нагрева. Важно оставаться ниже этой температуры, поскольку при отпуске изменяется структура, полученная в результате закалки, а не происходит ее замена посредством полной повторной аустенитизации. Поэтому цикл отпуска имеет иное металлургическое назначение, чем нормализация, отжиг или повторная закалка.
Переменные, определяющие характер изменения
- Термический цикл Температура отпуска, время выдержки и скорость нагрева определяют степень протекания реакций, контролируемых диффузией.
- Состав Углерод и легирующие элементы определяют пересыщение, стабильность карбидов и потенциал выделения фаз.
- Исходная структура Размер зерна аустенита, морфология мартенсита, остаточный аустенит и нерастворившиеся карбиды влияют на результат.
- Закалка и геометрия Интенсивность закалки и размер сечения создают различные локальные микроструктуры и термические истории.
Основными переменными являются температура отпуска, время выдержки, содержание углерода, содержание легирующих элементов и остаточных элементов. Имеет значение и исходная микроструктура. Важны также температура аустенитизации, предшествующая нормализация или история ковки, интенсивность закалки, размер сечения и скорость нагрева. Поэтому два компонента, изготовленные из номинально сходной стали, могут по-разному реагировать, если их термическая история различается.
Температура обычно ускоряет реакции сильнее, чем одно лишь увеличение времени, однако время по-прежнему определяет степень их протекания. Содержание углерода влияет на количество углерода, захваченного в свежезакаленном мартенсите, и степень его пересыщения. Хром, молибден, ванадий, вольфрам и другие легирующие элементы изменяют стабильность карбидов, скорости диффузии и характер выделения фаз. Остаточные элементы могут изменять кинетику превращений и сопротивление отпуску, даже если они не вводились преднамеренно. Отпуск — это зависящая от предшествующей истории обработка, а не установка одного определенного значения твердости.

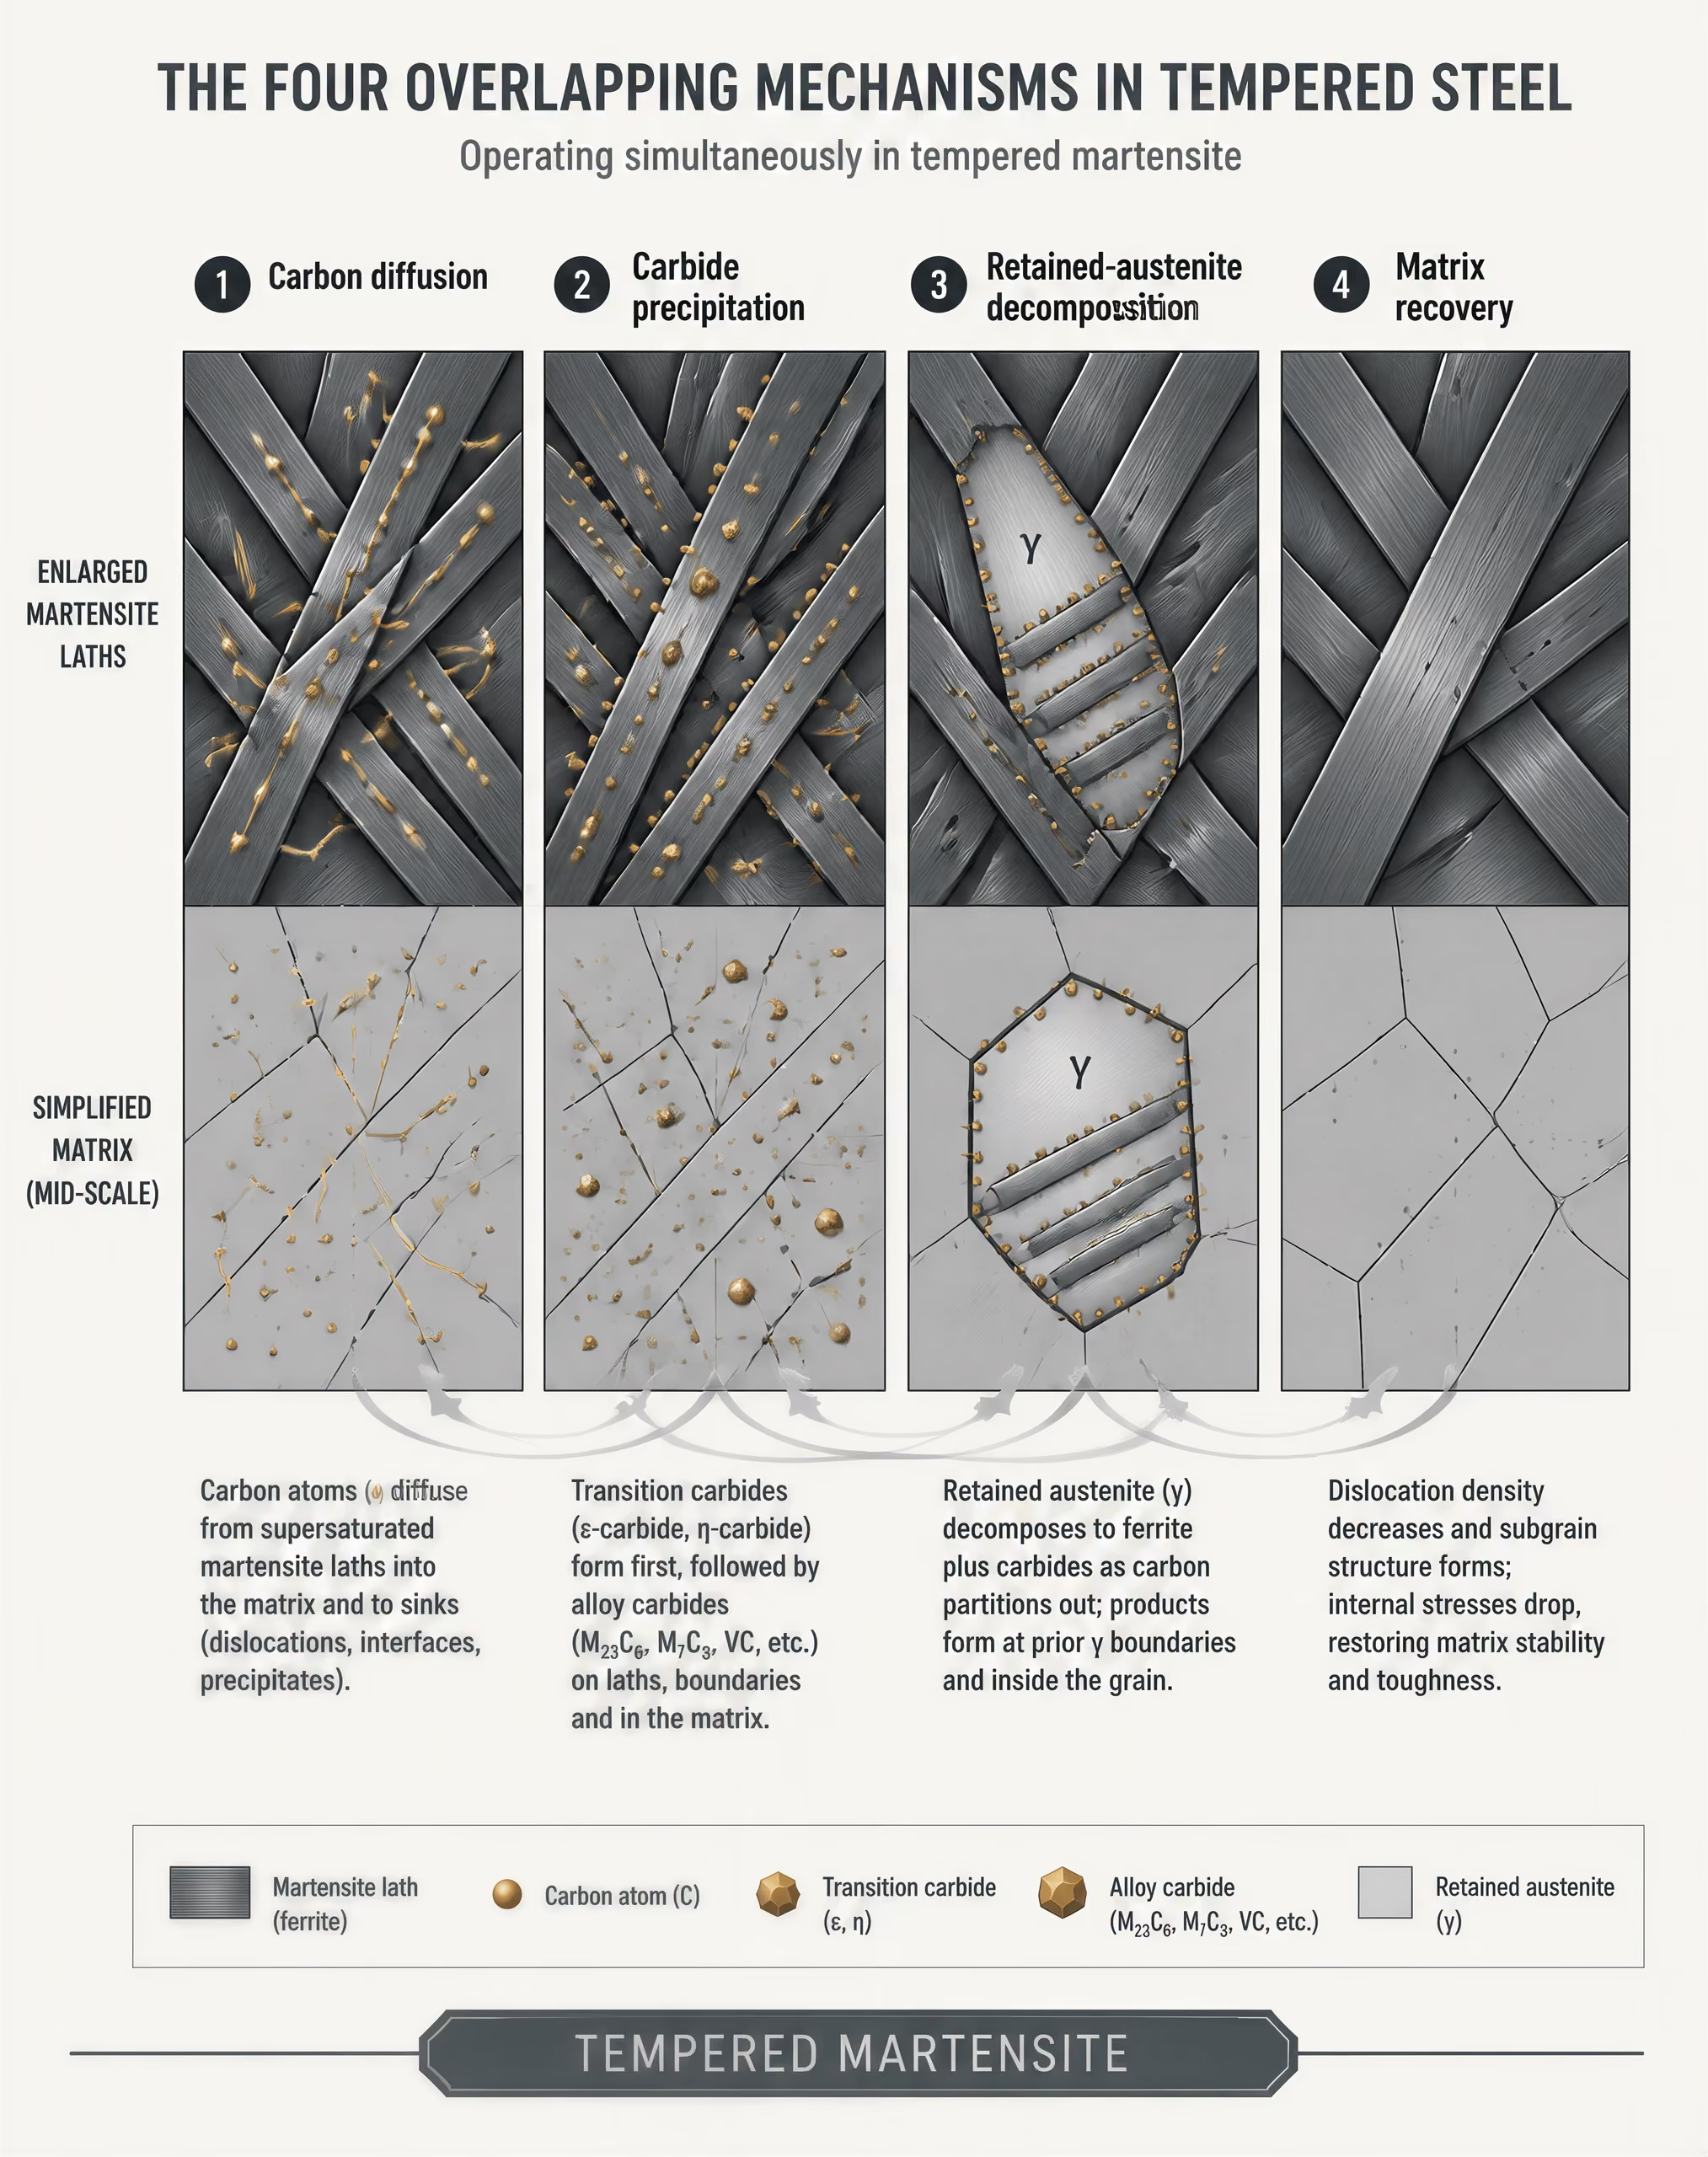
От свежезакаленного мартенсита к отпущенной микроструктуре
Мартенсит после закалки Твердая, пересыщенная углеродом фаза, образующаяся при быстром охлаждении аустенита; характеризуется высокой плотностью дислокаций и запасенной внутренней энергией.
Как изменяется структура после закалки
- Перераспределение углерода Углерод перемещается из пересыщенного мартенсита к дефектам, границам и формирующимся частицам карбидов.
- Выделение карбидов Образуются переходные или более стабильные карбиды, изменяющие состав, растущие или укрупняющиеся.
- Разложение остаточного аустенита Остаточный аустенит может выделять углерод и превращаться, влияя на размеры и свойства.
- Возврат матрицы Дислокации перестраиваются или аннигилируют, что снижает деформационное упрочнение и внутренние напряжения.
Свежезакаленный мартенсит представляет собой пересыщенную и напряженную фазу. Высокая плотность дислокаций и пересыщение углеродом в значительной степени обусловливают его твердость, но одновременно в нем накапливается упругая и химическая энергия. Отпуск позволяет структуре уменьшить эту энергию посредством нескольких перекрывающихся реакций. Министерство энергетики США рассматривает диффузию углерода, образование карбидов, распад аустенита и возврат как основные составляющие этого процесса (2010).
При сравнительно низких температурах отпуска углерод перемещается на небольшие расстояния и может сегрегировать у дефектов или образовывать переходные карбиды. Внутренние напряжения снижаются, а тетрагональность мартенсита уменьшается по мере выхода углерода из мартенситной решетки. Сталь может потерять часть твердости, одновременно приобретая стабильность размеров и повышенную стойкость к замедленному растрескиванию. Остаточный аустенит, если он присутствует, также может распадаться на последующих стадиях отпуска, образуя новые продукты превращения, которые влияют как на размеры, так и на механические свойства.
При повышении температуры или увеличении времени выдержки частицы карбидов укрупняются или превращаются в более стабильные соединения, тогда как ферритная матрица претерпевает возврат и частично утрачивает дислокационное упрочнение. Эти изменения обычно снижают твердость и предел текучести, но повышают вязкость и пластичность. В результате образуется отпущенный мартенсит: ферритная матрица, содержащая распределенные частицы карбидов, причем характер распределения определяется составом и историей обработки, а не только температурой.
В высоколегированных инструментальных сталях во время отпуска может развиваться вторичное упрочнение вследствие выделения мелкодисперсных легированных карбидов. Strong evidence
Вторичное упрочнение Повышение твердости во время отпуска, вызванное выделением мелкодисперсных легированных карбидов после предшествующих реакций размягчения.
Высоколегированные инструментальные стали представляют собой важное исключение из простого размягчения. ASM International указывает, что вторичное твердение вызывается выделением мелкодисперсных легированных карбидов, включая карбиды, связанные с молибденом, ванадием и вольфрамом (2024). При отпуске эти частицы могут достаточно упрочнить матрицу, чтобы после первоначального снижения твердости вызвать ее повышение. Этот эффект называют вторичным твердением, причем более интенсивное выделение обычно обеспечивает большее сопротивление отпуску.
В 1930 году National Institute of Standards and Technology сообщил, что «интенсивность пика вторичного твердения возрастает с увеличением степени аустенитизации». Это наблюдение связывает положение пика не только с температурой отпуска, но и с предшествующим циклом закалки. Более высокая степень аустенитизации позволяет растворить в аустените больше легирующих элементов и углерода до закалки, изменяя состав, доступный для последующего выделения фаз. Поэтому один и тот же номинальный режим отпуска может давать различные кривые твердости после разных режимов аустенитизации.
Инструментальная сталь H13 показывает, почему необходимо учитывать историю нагрева. В рецензируемом исследовании был описан метод прогнозирования реакции H13 на отпуск при изотермическом режиме, медленном и быстром нагреве, включая поведение при вторичном твердении (University of Arizona publication record, 2013). Компонент, который непрерывно нагревают через интервал выделения фаз, не обязательно испытывает те же реакции, что и компонент, выдерживаемый изотермически при этой температуре. Расчетная реакция твердости может различаться даже при одинаковой конечной номинальной температуре.
В 1945 году J. H. Hollomon и L. D. Jaffe рассмотрели проблему времени и температуры, сформулировав зависимость между временем отпуска, температурой и составом закаленной стали. Выражение Холломона—Джаффе обычно записывают следующим образом:
T(log t + c)
Здесь T — абсолютная температура, t — время отпуска, а c — постоянная, зависящая от состава и состояния материала. Это выражение задает параметр отпуска для сравнения режимов выдержки и количественной оценки степени отпуска мартенсита. Оно полезно тем, что позволяет объединить температуру и время в один индекс, однако эквивалентный параметр не устраняет различия в скорости нагрева, исходной микроструктуре, аустенитизации, размере сечения или реакции сплава.
В ASM Handbook Volume 4C отмечается, что корреляции Холломона—Джаффе и Grange-Baughman могут описывать эквивалентные условия времени и температуры при оценке сталей, упрочненных индукционной закалкой (ASM International, 2024). Это согласие относится к корреляции, а не доказывает, что каждый термический путь приводит к одинаковой микроструктуре. Различие особенно важно для деталей с поверхностной закалкой, где крутой температурный градиент и изменяющаяся температура сечения могут сделать фактическую историю отпуска неоднородной.
Почему твердость не является единственным показателем реакции
Твердость удобно измерять, но она представляет собой лишь один из результатов отпуска. Прочность может снижаться по мере уменьшения мартенситной деформации и плотности дислокаций, а затем локально возрастать при выделении мелкодисперсных легированных карбидов. Вязкость может повышаться благодаря снятию внутренних напряжений, однако распад остаточного аустенита, морфология карбидов или температурные интервалы охрупчивания в отдельных сталях могут снижать вязкость. Стабильность размеров может улучшаться вследствие снятия напряжений, тогда как превращение остаточного аустенита способно вызывать измеримое расширение.
Микроструктура объясняет эти разнонаправленные тенденции. Диффузия углерода, возврат, выделение карбидов, распад остаточного аустенита и укрупнение частиц могут происходить последовательно или перекрываться. Конечная структура определяет усталостные характеристики, износостойкость, сопротивление разрушению и стойкость к последующему термическому воздействию, а не только числовое значение, полученное при испытании на твердость.
В исследовании 2013 года, посвященном штамповым сталям для горячей и полугорячей ковки, параметр отпуска — также называемый параметром Холломона—Джаффе или Ларсона—Миллера — использовался для установления связи между температурно-временным воздействием и изменением твердости. Такие корреляции практичны для описания конкретной марки стали и диапазона обработки. Они не являются универсальными законами изменения твердости. Марка стали, исходное состояние и история обработки по-прежнему имеют решающее значение, поэтому отпуск следует задавать как термический путь и результирующую микроструктуру, а не просто как «размягчение».
Переменные, определяющие реакцию при отпуске
Отпуск определяется не только заданной температурой печи. ASM International указывает в ASM Handbook Volume 4A (2024): «Отпуск — это нагрев закалённой или нормализованной стали до температуры ниже нижней критической температуры». Это определение описывает путь превращений, а не отдельную операцию. Температура, время, содержание углерода, легирующие элементы и остаточные элементы — всё это влияет на формирующуюся микроструктуру и свойства. Важны также скорость нагрева, температура, которой фактически достигла сама сталь, предшествующая аустенитизация и закалка.
Температура и продолжительность
Во время отпуска углерод диффундирует из пересыщенного мартенсита, карбиды образуются или изменяют свой состав, остаточный аустенит может разлагаться, а мартенситная структура подвергается возврату. U.S. Department of Energy описывает этот процесс как совокупность взаимосвязанных реакций диффузии, выделения, разложения и возврата, а не как простое размягчение под воздействием нагрева. При относительно низких температурах сегрегация углерода и выделение переходных карбидов могут снижать внутренние напряжения при сохранении значительной твёрдости. С повышением температуры или увеличением времени выдержки укрупнение карбидов, возврат феррита и дальнейшие превращения обычно приводят к снижению твёрдости и прочности.
| Сталь или состояние | Типичный конкурирующий результат | Важные определяющие факторы |
|---|---|---|
| Мартенситная углеродистая или низколегированная сталь | Твердость и прочность обычно снижаются | Диффузия углерода, образование карбидов и возврат |
| Высоколегированная инструментальная сталь | После первоначального снижения твердость может повыситься | Выделение мелкодисперсных карбидов, связанных с молибденом, ванадием или вольфрамом |
| Сталь, содержащая остаточный аустенит | Разложение может сопровождаться изменениями размеров и твердости | Стабильность аустенита, содержание углерода и история отпуска |
| Большое сечение | Поверхность и сердцевина могут приобрести различные свойства | Термические градиенты, размер сечения и место измерения |
Слово «обычно» имеет значение. В высоколегированных инструментальных сталях после первоначального снижения твёрдость может возрасти. ASM International сообщила в 2024 году, что вторичное упрочнение вызывается выделением тонкодисперсных легированных карбидов, включая карбиды, связанные с молибденом, ванадием и вольфрамом. Сталь должна изначально содержать достаточное количество растворённых легирующих элементов и углерода, а предшествующая аустенитизация должна перевести эти элементы в состояние, при котором возможно выделение. Более интенсивное выделение повышает сопротивление отпуску, однако положение и величина пика зависят от марки стали и предшествующей термической обработки; универсальной температуры вторичного упрочнения не существует.
Продолжительность выдержки изменяет результат даже при одинаковой номинальной температуре. Кратковременное воздействие может привести к неполному выделению или возврату, тогда как более длительная выдержка позволяет реакциям, контролируемым диффузией, протекать дальше. Повторные операции отпуска добавляют ещё один фактор предшествующей истории: первая операция может преобразовать остаточный аустенит или изменить количество центров зарождения, поэтому вторая операция воздействует уже не на исходный мартенсит.
Температура в печи также не обязательно равна температуре детали. Небольшой образец может быстро приблизиться к заданной температуре, тогда как в крупной штамповой детали, валу или плите возникают температурные градиенты по сечению. При быстром нагреве поверхность может подвергнуться воздействию номинальной температуры отпуска ещё до того, как её достигнет сердцевина. Напротив, медленный нагрев позволяет реакциям непрерывно начинаться при каждой промежуточной температуре. Поэтому формулировка «540 °C в течение двух часов» является неполной, если в графике не указано, каким образом нагревалась деталь, с какого момента отсчитывалось время выдержки и измерялась ли указанная температура в печи или непосредственно в стали.
J. H. Hollomon и L. D. Jaffe рассмотрели эту проблему в своей статье, опубликованной в Metals Technology в 1945 году, связав время и температуру отпуска, а также состав с микроструктурой и свойствами закалённой стали. Выражение Hollomon-Jaffe обычно записывают следующим образом:
где — абсолютная температура, — время, а — зависящая от состава и материала константа. U.S. Department of Energy описывает этот параметр как способ количественной оценки степени отпуска мартенсита. Он полезен для сравнения термических воздействий, однако одинаковое значение параметра не устраняет различий в скорости нагрева, исходной микроструктуре, аустенитизации, размере сечения или реакции стали на легирование. Два цикла могут иметь одинаковое рассчитанное значение и при этом приводить к различным профилям твёрдости.
Углерод, легирующие и остаточные элементы
Углерод определяет количество и степень пересыщения мартенсита, образующегося при закалке, поэтому номинальное содержание углерода существенно влияет на исходную твёрдость и количество углерода, доступного для реакций отпуска. Более высокое содержание углерода может обеспечивать более твёрдый мартенсит и больший запас элементов для образования карбидов, хотя конечная реакция также зависит от стабильности аустенита и количества углерода, растворённого до закалки. Углерод, связанный в нерастворённых карбидах, не эквивалентен углероду, растворённому в аустените.
Хром, молибден, ванадий и вольфрам изменяют стабильность карбидов, диффузию и кинетику выделения. Хром может повышать прокаливаемость и участвовать в образовании стабильных карбидов; молибден, ванадий и вольфрам могут способствовать выделению тонкодисперсных легированных карбидов при вторичном упрочнении. Эти элементы способны замедлять размягчение при повышенных температурах отпуска, однако их действие зависит от растворения при аустенитизации, а также от размера и распределения уже существующих карбидов. Чрезмерная аустенитизация может растворить больше карбидов и обогатить аустенит, тогда как недостаточная аустенитизация может оставить легирующие элементы недоступными для последующего выделения.
В быстрорежущей стали, исследованной Национальным институтом стандартов и технологий США, интенсивность пика вторичного упрочнения возрастала с увеличением степени аустенитизации. Strong evidence
В исследовании NIST высокоскоростной стали, опубликованном в 1930 году, указывалось, что «интенсивность пика вторичного упрочнения возрастает со степенью аустенитизации». Этот результат непосредственно предостерегает от построения одной фиксированной кривой отпуска для номинальной марки стали. Более высокая степень аустенитизации может изменять содержание углерода и легирующих элементов в твёрдом растворе, количество остаточного аустенита, состав мартенсита и потенциал выделения. Она также может укрупнять зёрна бывшего аустенита, что влияет на характер превращений и вязкость.
Остаточные элементы и история изготовления добавляют переменные, которые обычно имеют меньшее, но иногда существенное значение. Кремний, марганец, никель, медь, фосфор, сера, азот, кислород и микродобавки могут влиять на карбидные реакции, остаточный аустенит, сегрегацию и отпускную хрупкость. Остаточные напряжения и предшествующая деформация изменяют центры зарождения и скорость возврата. Поэтому два образца, сертифицированные как одна и та же номинальная марка, могут различаться из-за различий в плавках, распределении карбидов или степени ковочной деформации ещё до начала термической обработки.
Высоколегированная инструментальная сталь наглядно демонстрирует этот принцип. Обычный отпуск размягчает неотпущенный мартенсит по мере выхода углерода из пересыщенных позиций и протекания возврата. Вторичное упрочнение обращает тенденцию изменения твёрдости на части графика термической обработки, поскольку тонкодисперсные легированные карбиды обеспечивают упрочнение выделениями и ограничивают возврат. Последующий пик не свидетельствует о прекращении отпуска; он показывает, что конкурирующие реакции изменили реакцию, определяющую твёрдость.
Исходное состояние, интенсивность закалки и размер сечения
Закалённая структура является исходным состоянием для отпуска. Размер зерна аустенита, растворённый углерод, нерастворённые карбиды, остаточный аустенит, морфология мартенсита и закалочные напряжения — всё это влияет на последующую реакцию. Образец, охлаждённый достаточно быстро для образования преимущественно мартенсита, будет отпускаться не так, как образец, содержащий бейнит или перлит. Не обязательно будет совпадать и состояние сердцевины толстого сечения с состоянием его поверхности.
Интенсивность закалки определяет скорость охлаждения и, следовательно, продукты превращения. Закалка в воде, полимере, масле и газе создаёт различные температурно-временные режимы охлаждения, и даже одна и та же закалочная среда может давать разные результаты при изменении перемешивания, температуры и загрузки. Крупное сечение охлаждается в сердцевине медленно, что позволяет образоваться бейниту, перлиту или остаточному аустениту там, где небольшой образец образовал бы мартенсит. При отпуске эти области затем претерпевают различные реакции и могут достигать разных значений твёрдости.
Размер сечения также изменяет отставание при аустенитизации и отпуске. Поверхность может превысить целевую температуру, пока сердцевина всё ещё нагревается, создавая радиальный градиент отпуска. Если контроллер начинает отсчёт выдержки в момент достижения печью заданной температуры, сердцевина получает меньше времени при этой температуре, чем предполагает график. Если термопара установлена на поверхности, зарегистрированная история может завышать степень воздействия на внутренние области.
Инструментальная сталь H13 может демонстрировать различный расчетный отклик твердости при изотермических режимах отпуска, а также при медленном и быстром нагреве, включая поведение, связанное со вторичным упрочнением. Limited evidence
В рецензируемом исследовании инструментальной стали H13, опубликованном в 2013 году, моделировались изотермические графики отпуска, а также графики с медленным и быстрым нагревом; были предсказаны различные изменения твёрдости, включая поведение при вторичном упрочнении. Этот результат подтверждает необходимость рассматривать отпуск как непрерывную температурно-временную историю. В ASM Handbook Volume 4C (2024) аналогичным образом сопоставляются корреляции Hollomon-Jaffe и Grange-Baughman для сталей с индукционной закалкой — как способы представления эквивалентных температурно-временных условий, а не как замену измерению фактического процесса.
В исследовании сталей для штампов горячей и тёплой обработки, опубликованном в Journal of Materials Processing Technology в 2013 году, параметр отпуска — также называемый параметром Hollomon-Jaffe или Larson-Miller — использовался для установления связи между температурно-временным воздействием и изменением твёрдости. Такие корреляции ценны для сравнения процессов, однако они остаются эмпирическими описаниями конкретной стали и конкретного исходного состояния. Одна и та же номинальная температура может обозначать различные металлургические процессы, если изменяются скорость нагрева, размер сечения, аустенитизация, закалка или предшествующий отпуск.
Механизмы отпуска: диффузия, разложение и восстановление
ASM International определяет отпуск как «нагрев закалённой или нормализованной стали до температуры ниже нижней критической температуры» (ASM Handbook Volume 4A, 2024). Это определение обозначает интервал обработки, а не одну-единственную реакцию. Формирующиеся микроструктура и свойства зависят от температуры и продолжительности отпуска, содержания углерода, легирующих элементов, остаточных элементов, предшествующей аустенитизации, условий закалки и истории нагрева. Поэтому закалённая сталь может размягчаться, сохранять значительную часть своей твёрдости или демонстрировать последующее повышение твёрдости по мере изменения пересыщенной мартенситной матрицы.
Министерство энергетики США описывает отпуск как последовательность процессов, включающую диффузию углерода, образование карбидов, разложение остаточного аустенита и восстановление. Эти явления перекрываются, а не происходят в виде четырёх совершенно обособленных стадий. Их скорости и относительная значимость зависят от состава и термического цикла. Термины «низкотемпературный отпуск», «среднетемпературный отпуск» и «высокотемпературный отпуск» удобны для описания процесса, однако они не обозначают универсальный набор реакций. Высоколегированная инструментальная сталь и мартенситная углеродистая сталь могут совершенно по-разному реагировать на одну и ту же номинальную температуру.
Диффузия углерода и ранняя стадия отпуска
Свежий мартенсит представляет собой пересыщенную и напряжённую фазу. Углерод занимает межузельные позиции, не находящиеся в равновесии с объёмно-центрированной тетрагональной решёткой мартенсита, тогда как закалка создаёт значительную плотность дислокаций и остаточные напряжения. В первой части отпуска углерод перемещается на короткие расстояния к более благоприятным позициям: дислокациям, границам реек, участкам самоотпуска и зарождающимся частицам карбидов железа. Это перераспределение уменьшает тетрагональность решётки и снижает упругие искажающие напряжения, связанные с состоянием после закалки.
Ранняя реакция не сводится просто к «устранению твёрдости». Сегрегация углерода может стабилизировать локальные конфигурации ещё до формирования различимой совокупности карбидов, а степень снятия напряжений зависит от температуры, времени и скорости нагрева. Медленно нагреваемая деталь начинает изменяться, пока её сердцевина и поверхность ещё имеют разную температуру. Быстро нагреваемая деталь может пройти тот же номинальный диапазон температур до того, как диффузия обеспечит такое же распределение углерода. По той же причине имеет значение размер сечения.
В углеродистых и низколегированных мартенситах переходные карбиды могут образовываться до формирования более стабильного цементита. Точная последовательность зависит от содержания углерода, легирующих добавок и исходной морфологии мартенсита. Некоторые низкоуглеродистые мартенситы содержат меньше пересыщенного углерода и могут демонстрировать более слабую раннюю реакцию; в высокоуглеродистых мартенситах возможны большая тетрагональность и более интенсивное первоначальное снятие напряжений. Именно поэтому обозначение температуры не может заменить описание, основанное на механизме процесса.
Метод Холломона—Джаффе, сформулированный J. H. Hollomon и L. D. Jaffe в 1945 году, связывает время и температуру отпуска, а также состав с формирующимися структурой и свойствами закалённой стали. Его распространённая форма используется для количественной оценки степени отпуска мартенсита; здесь — абсолютная температура, — время, а — константа, связанная с составом. Это полезный инструмент для сопоставления, но не способ исключить влияние металлургической предыстории. Одинаковые параметры не гарантируют одинаковых результатов, если различаются скорость нагрева, исходная микроструктура, аустенитизация, размер сечения или реакция сплава.
Образование и рост карбидов
По мере выхода углерода из пересыщенного мартенсита выделение карбидов становится центральной частью реакции отпуска. Во многих сталях продукты эволюционируют от мелких переходных карбидов к более стабильному цементиту, тогда как легирующие элементы могут задерживать, изменять или заменять эту последовательность. Зарождение карбидов расходует углерод и изменяет состав матрицы; рост и укрупнение уменьшают количество препятствий для движения дислокаций. Обычное разупрочнение при отпуске обычно происходит тогда, когда матрица теряет пересыщение, а выделения становятся крупнее или располагаются на большем расстоянии друг от друга.
Высоколегированные инструментальные стали могут изменить эту тенденцию. ASM International указывает, что «вторичное твердение в высоколегированных инструментальных сталях вызывается выделением мелких легированных карбидов», включая карбиды, связанные с молибденом, ванадием и вольфрамом (2024). Мелкие легированные карбиды, когерентно или полукогерентно связанные с матрицей, могут эффективнее препятствовать движению дислокаций, чем крупный цементит, вызывая повышение твёрдости на более позднем интервале отпуска. Более интенсивное выделение обычно обеспечивает большую сопротивляемость отпуску, хотя результат зависит от количества легирующих элементов в твёрдом растворе, режима отпуска и стабильности матрицы.
| Состояние после аустенитизации | Вероятный эффект перед отпуском | Возможное следствие во время отпуска |
|---|---|---|
| Большее растворение | Большее количество углерода и легирующих элементов переходит в аустенит | Более высокий потенциал выделения легированных карбидов и вторичного упрочнения |
| Недостаточное растворение | Большее количество легирующих элементов остается в нерастворившихся карбидах | Меньшая доступность растворенных элементов и более слабый ожидаемый отклик выделения |
| Чрезмерная аустенитизация | Большее растворение и возможный рост зерна | Изменение количества остаточного аустенита, вязкости и характера выделения фаз |
Аустенитизация контролирует эту реакцию, поскольку определяет, какие карбиды растворяются и какое количество легирующих элементов и углерода поступает в аустенит перед закалкой. В исследовании высокоскоростной стали, проведённом в 1930 году National Institute of Standards and Technology, было установлено, что «интенсивность пика вторичного твердения возрастает с увеличением степени аустенитизации». Это наблюдение не устанавливает одной фиксированной температуры пика или твёрдости для любой высокоскоростной стали. Оно показывает, что исходное состояние определяет потенциал выделения.
Рецензируемое исследование инструментальной стали H13, опубликованное в 2013 году, важно по той же причине. Его метод прогнозирует твёрдость после изотермического отпуска, отпуска с медленным нагревом и отпуска с быстрым нагревом, включая поведение при вторичном твердении. Эти режимы могут давать различные прогнозируемые изменения твёрдости, даже если их номинальные интервалы воздействия перекрываются. При непрерывном нагреве выделение и восстановление протекают по мере повышения температуры; изотермическая обработка предоставляет реакциям больше времени при одной выбранной температуре. Рассмотрение обоих режимов как эквивалентных только потому, что они имеют общий расчётный параметр отпуска, может скрыть эти различия.
Разложение остаточного аустенита и восстановление матрицы
После закалки может сохраняться остаточный аустенит, особенно если легирующие добавки снижают температуры превращений или если условия аустенитизации обеспечивают растворение значительного количества углерода и легирующих элементов. Во время отпуска остаточный аустенит может выделять углерод, превращаться в ферритные продукты и карбиды либо становиться менее стабильным, прежде чем превратиться при охлаждении. Его разложение может изменять размерную стабильность, твёрдость и остаточные напряжения. Время протекания этого процесса зависит от марки стали, и остаточный аустенит не проходит одинаковый путь в каждой стали.
Восстановление матрицы происходит одновременно с этими реакциями. Дислокации перестраиваются или аннигилируют, напряжения в рейках и пластинах уменьшаются, а локальные поля деформаций становятся менее выраженными. Восстановление обычно снижает прочность и твёрдость, однако выделение карбидов может компенсировать эту потерю или превысить её эффект в сталях со вторичным твердением. Поэтому конечное свойство определяется балансом между разупрочнением матрицы, снятием напряжений, превращением остаточного аустенита, выделением карбидов и укрупнением карбидов.
ASM Handbook Volume 4C сопоставляет корреляции Холломона—Джаффе и Грейнджа—Богмана как представления эквивалентных временно-температурных условий для оценки индукционно-закалённых сталей. Такие корреляции представляют собой практические способы систематизации данных, но не доказывают, что две термические истории создают идентичные микроструктуры. Аналогичным образом, исследование штамповой стали для горячей или тёплой ковки, опубликованное в Journal of Materials Processing Technology в 2013 году, использовало параметр отпуска — также называемый параметром Холломона—Джаффе или Ларсона—Миллера, — чтобы связать временно-температурное воздействие с изменением твёрдости. Эти инструменты описывают тенденции в пределах определённого материала и диапазона обработки. Они не дают универсальных значений твёрдости или гарантированных изменений свойств, поскольку марка стали, исходное состояние, аустенитизация, траектория нагрева и история охлаждения остаются частью механизма отпуска.
Вторичное твердение высоколегированных инструментальных сталей

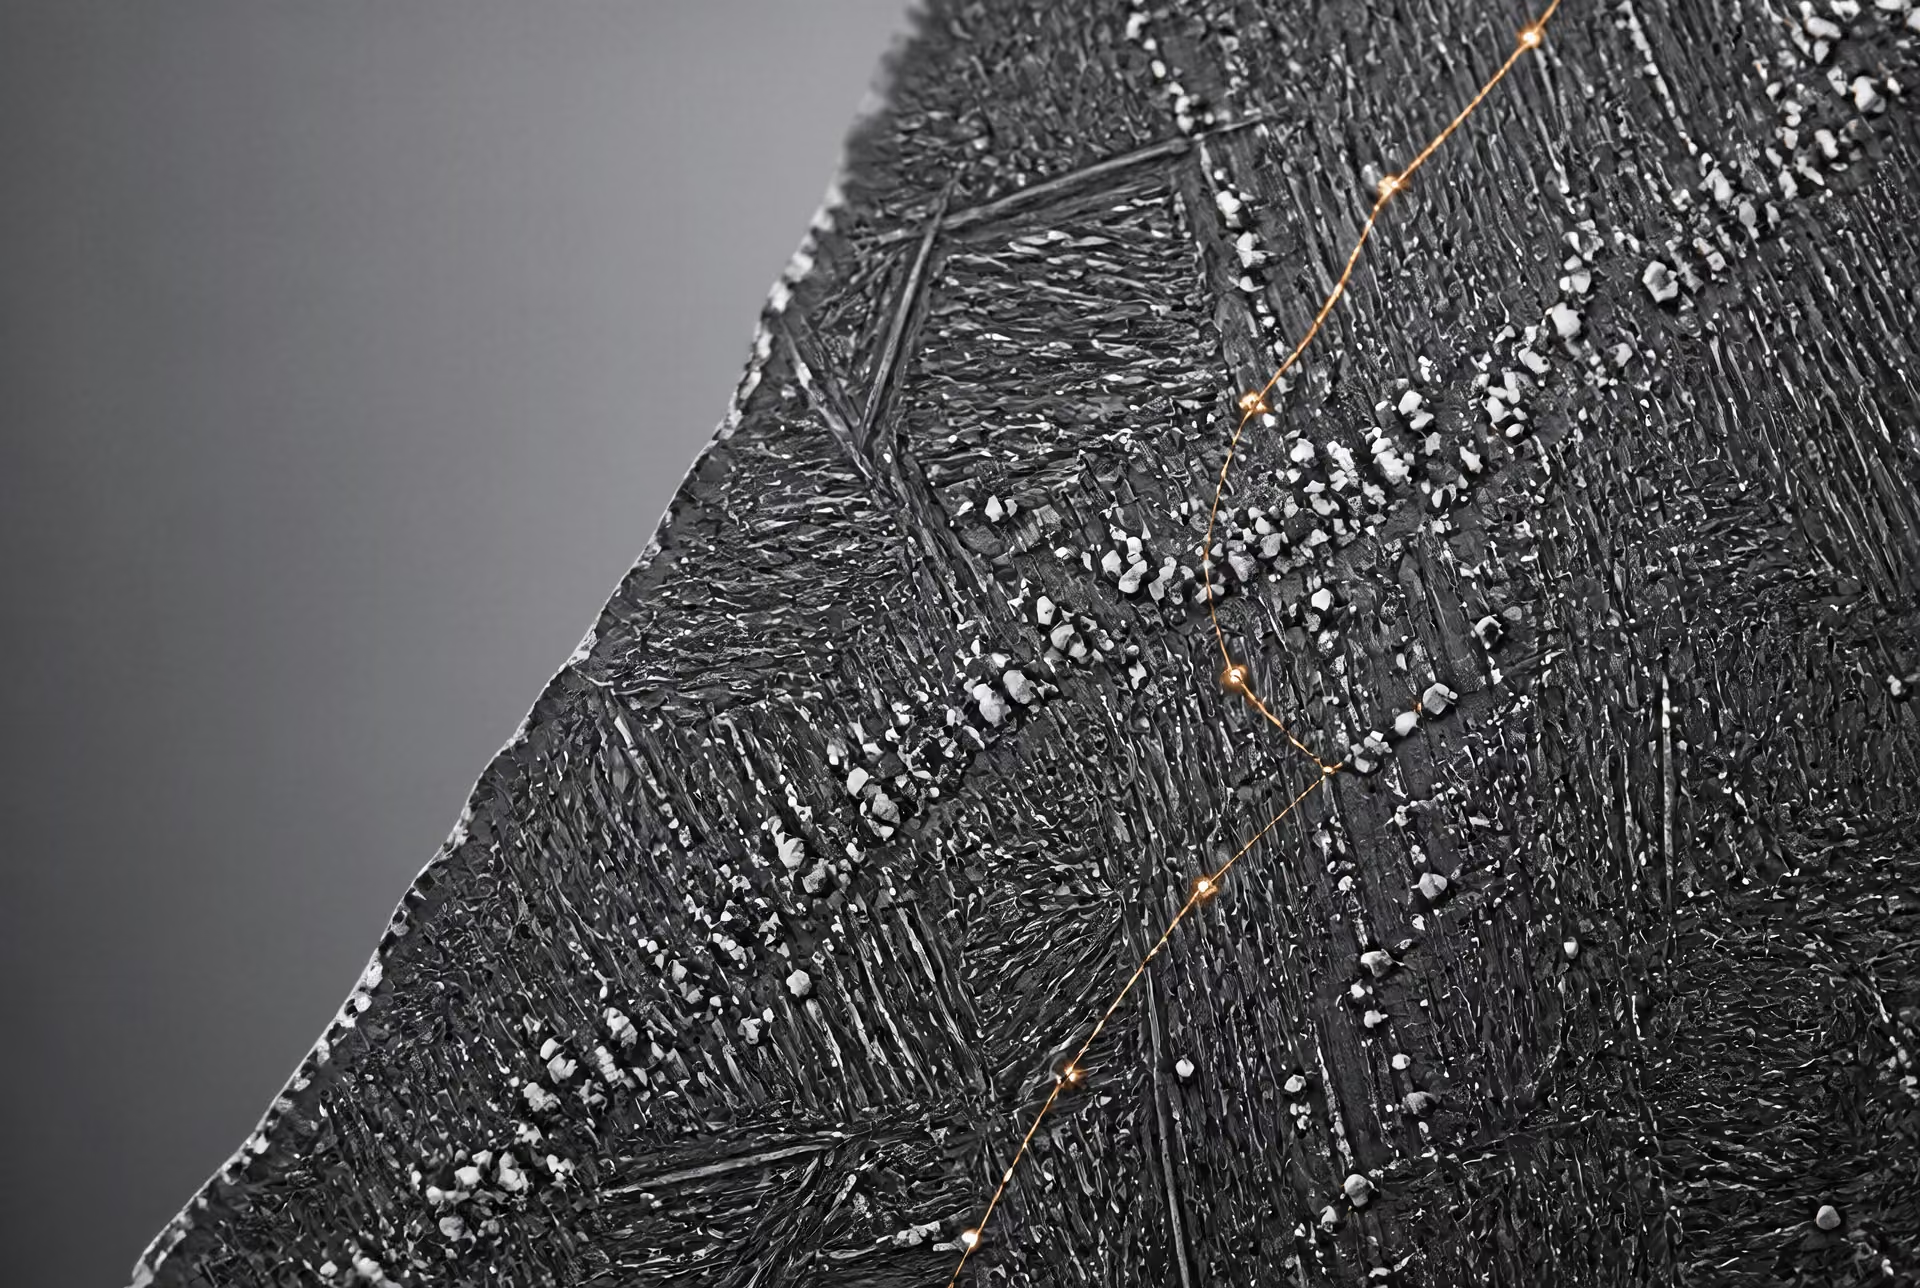
Почему твердость может повышаться при отпуске
Отпуск не определяется исключительно как размягчение. ASM International указывает в ASM Handbook Volume 4A (2024): «Отпуск — это нагрев закаленной или нормализованной стали до температуры ниже нижней критической температуры». Получающаяся структура и свойства зависят от температуры и времени отпуска, содержания углерода, содержания легирующих элементов, остаточных элементов, а также от состояния, сформированного при закалке или нормализации. Эти переменные определяют, какие реакции происходят и насколько далеко они протекают.
В углеродистых и многих низколегированных сталях обычным результатом является снижение твердости. Закаленный мартенсит содержит пересыщенный углерод, высокую плотность дислокаций и значительные внутренние напряжения. Во время отпуска углерод диффундирует из мартенсита, образуются переходные карбиды или цементит, остаточный аустенит может разлагаться, а мартенситная структура претерпевает возврат. В описании отпуска, опубликованном Министерством энергетики США в 2010 году, эти взаимосвязанные процессы охарактеризованы как диффузия углерода, образование карбидов, разложение аустенита и возврат. Каждый из них, как правило, уменьшает запасенную энергию деформации и сопротивление пластической деформации.
Высоколегированные инструментальные стали могут следовать иному пути. При повышении температуры легирующие элементы, оставшиеся растворенными во время закалки, могут диффундировать на короткие расстояния и образовывать плотную совокупность чрезвычайно мелких легированных карбидов. Эти частицы препятствуют движению дислокаций. Если их упрочняющее действие превышает размягчение, вызванное возвратом мартенсита, измеренная твердость при отпуске повышается. Это и есть вторичное твердение.
ASM International поясняет, что «вторичное твердение высоколегированных инструментальных сталей обусловлено выделением дисперсных легированных карбидов», в том числе карбидов, связанных с молибденом, ванадием и вольфрамом. Слово дисперсных имеет значение. Крупные карбиды упрочняют матрицу менее эффективно, поскольку частицы расположены дальше друг от друга и слабее препятствуют движению дислокаций. Очень мелкие выделения, распределенные в отпущенном мартенсите, обеспечивают дисперсионное упрочнение, в то время как матрица все еще претерпевает возврат.
Таким образом, реакция представляет собой конкуренцию между размягчением и упрочнением. На ранних стадиях отпуска твердость может снижаться по мере выхода углерода из мартенсита. При более высокой температуре выделение легированных карбидов может обратить эту тенденцию. При еще более длительном или высокотемпературном воздействии выделения укрупняются, матрица в большей степени утрачивает мартенситную прочность, и твердость вновь снижается. Не у каждой марки наблюдается значительное повышение, а кривая твердости может отражать перекрывающиеся реакции, а не один четко выраженный максимум.
Карбиды, связанные с молибденом, ванадием и вольфрамом
Молибден, ванадий и вольфрам играют центральную роль во вторичном твердении, поскольку обладают выраженной склонностью к образованию карбидов и при подходящих режимах отпуска диффундируют из стальной матрицы в выделения. Конкретные фазы зависят от химического состава и термической истории. Карбиды могут обозначаться по кристаллической структуре или составу, например MC, M₂C, M₆C или M₂₃C₆, где M представляет один или несколько металлических элементов; эти обозначения не означают, что в каждой стали образуются все перечисленные фазы.
Ванадий обычно способствует образованию очень стабильных, обогащенных ванадием карбидов MC. Их устойчивость к растворению позволяет им сохранять эффективность при температурах, которые приводили бы к укрупнению или растворению менее стабильных частиц. Молибден может участвовать в образовании мелкодисперсных выделений типа M₂C и смешанных совокупностей легированных карбидов. Вольфрам может входить в карбиды типа M₆C или другие смешанные карбиды в зависимости от состава стали и режима отпуска. В быстрорежущих сталях, где в значительных количествах сочетаются вольфрам, молибден, ванадий, хром и углерод, несколько семейств карбидов могут образовываться последовательно или одновременно.
Химический состав матрицы перед отпуском имеет критическое значение. Аустенитизация растворяет часть карбидов и обогащает аустенит углеродом и легирующими элементами, тогда как нерастворившиеся карбиды удерживают другие элементы вне матрицы. Затем при закалке образуется мартенсит и, как правило, остаточный аустенит. Более высокая температура аустенитизации или более длительная выдержка могут растворить большее количество карбидов, хотя чрезмерная аустенитизация способна вызвать рост зерна и другие повреждения. Поэтому содержание растворенных легирующих элементов, доступных для последующего выделения, может изменять реакцию вторичного твердения.
В исследовании быстрорежущей стали, опубликованном Национальным институтом стандартов и технологий в 1930 году, сообщалось, что «интенсивность пика вторичного твердения возрастает с увеличением степени аустенитизации». Это наблюдение не следует превращать в универсальное значение температуры или прироста твердости. Более высокая степень аустенитизации может увеличить запас легирующих элементов для выделения, но одновременно изменяет размер зерна, количество остаточного аустенита, активность углерода и содержание нерастворившихся карбидов. Итоговая кривая отражает совокупность всех этих изменений.
Сопротивление отпуску и пик вторичного твердения
Сопротивление отпуску означает сохранение твердости, прочности или стабильности размеров при заданном термическом воздействии. Выделение мелкодисперсных легированных карбидов повышает сопротивление отпуску, поскольку выделения препятствуют движению дислокаций и замедляют потерю мартенситной прочности. Сталь с выраженным вторичным твердением может демонстрировать лишь небольшое размягчение в температурном интервале, в котором углеродистая сталь быстро теряла бы твердость. Это не означает, что она не подвержена отпуску: при продолжительном воздействии в конечном счете происходят возврат, укрупнение карбидов, превращение остаточного аустенита и другие реакции размягчения.
Положение и величина пика зависят от марки стали и предшествующей термической обработки. Их нельзя обоснованно указывать как фиксированные значения без обозначения стали, исходной твердости, режима аустенитизации, закалки, времени отпуска, скорости нагрева, способа охлаждения и метода измерения твердости. Например, AISI H13 может демонстрировать реакцию, отличную от реакции богатой вольфрамом быстрорежущей стали, поскольку у них различаются баланс легирующих элементов и совокупность карбидов. Даже два образца H13 могут давать разные кривые после различных режимов аустенитизации или закалки.
Метод J. H. Hollomon и L. D. Jaffe, опубликованный в 1945 году, связывает время отпуска, температуру и состав со структурой и свойствами, формирующимися в закаленной стали. Его общепринятая форма — параметр отпуска:
Здесь T — абсолютная температура, t — время, а c — константа, зависящая от состава и характера реакции. Министерство энергетики США описывает это выражение как количественную характеристику степени отпуска мартенсита. Оно полезно для сопоставления термических воздействий и аппроксимации данных о твердости, однако одинаковое значение параметра не устраняет различий в скорости нагрева, исходной микроструктуре, аустенитизации, размере сечения или реакции конкретной стали.
Это ограничение особенно важно для нестационарных температурных режимов. В рецензируемом исследовании инструментальной стали H13, опубликованном в 2013 году, изучались режимы изотермического отпуска, отпуска с медленным нагревом и отпуска с быстрым нагревом; в работе был разработан метод, предсказывающий различные изменения твердости, включая поведение при вторичном твердении. Быстро нагреваемое сечение может проходить области выделения раньше, чем диффузия и рост карбидов достигнут условий, соответствующих изотермическому предположению. Температурные градиенты также приводят к тому, что поверхность и сердцевина испытывают различные температурные циклы.
В ASM Handbook Volume 4C (2024) сопоставляются корреляции Hollomon-Jaffe и Grange-Baughman для сталей, упрочненных индукционной закалкой; они рассматриваются как способы представления эквивалентных временно-температурных условий при оценке реакции на отпуск. «Эквивалентный» означает эквивалентный в пределах исследованной корреляции и диапазона материалов, а не идентичную микроструктурную историю.
В исследовании сталей для штампов горячей и теплой обработки, опубликованном в Journal of Materials Processing Technology в 2013 году, параметр отпуска — также называемый параметром Hollomon-Jaffe или Larson-Miller — аналогичным образом использовался для установления связи между временно-температурным воздействием и изменением твердости. Такие корреляции представляют собой ценные инструменты для управления технологическим процессом, однако они описывают измеренное поведение конкретных сталей при заданных режимах обработки. Они не устанавливают универсального пика вторичного твердения. В высоколегированных инструментальных сталях отпуск по-прежнему остается последовательностью конкурирующих реакций диффузии, выделения, превращения и возврата.
Аустенитизация как фактор вторичного твердения
Аустенитизация — это не просто предварительный нагрев перед закалкой. Она задает химическое и структурное состояние, из которого формируется мартенсит, а это состояние определяет реакцию стали на отпуск. В томе 4A справочника ASM отпуск определяется как «нагрев закаленной или нормализованной стали до температуры ниже нижней критической температуры». Формирующаяся микроструктура зависит от температуры и времени отпуска, содержания углерода, легирующих элементов и остаточных примесей. Эти переменные воздействуют на состояние, предварительно сформированное в результате аустенитизации, растворения карбидов, роста зерна и закалки.

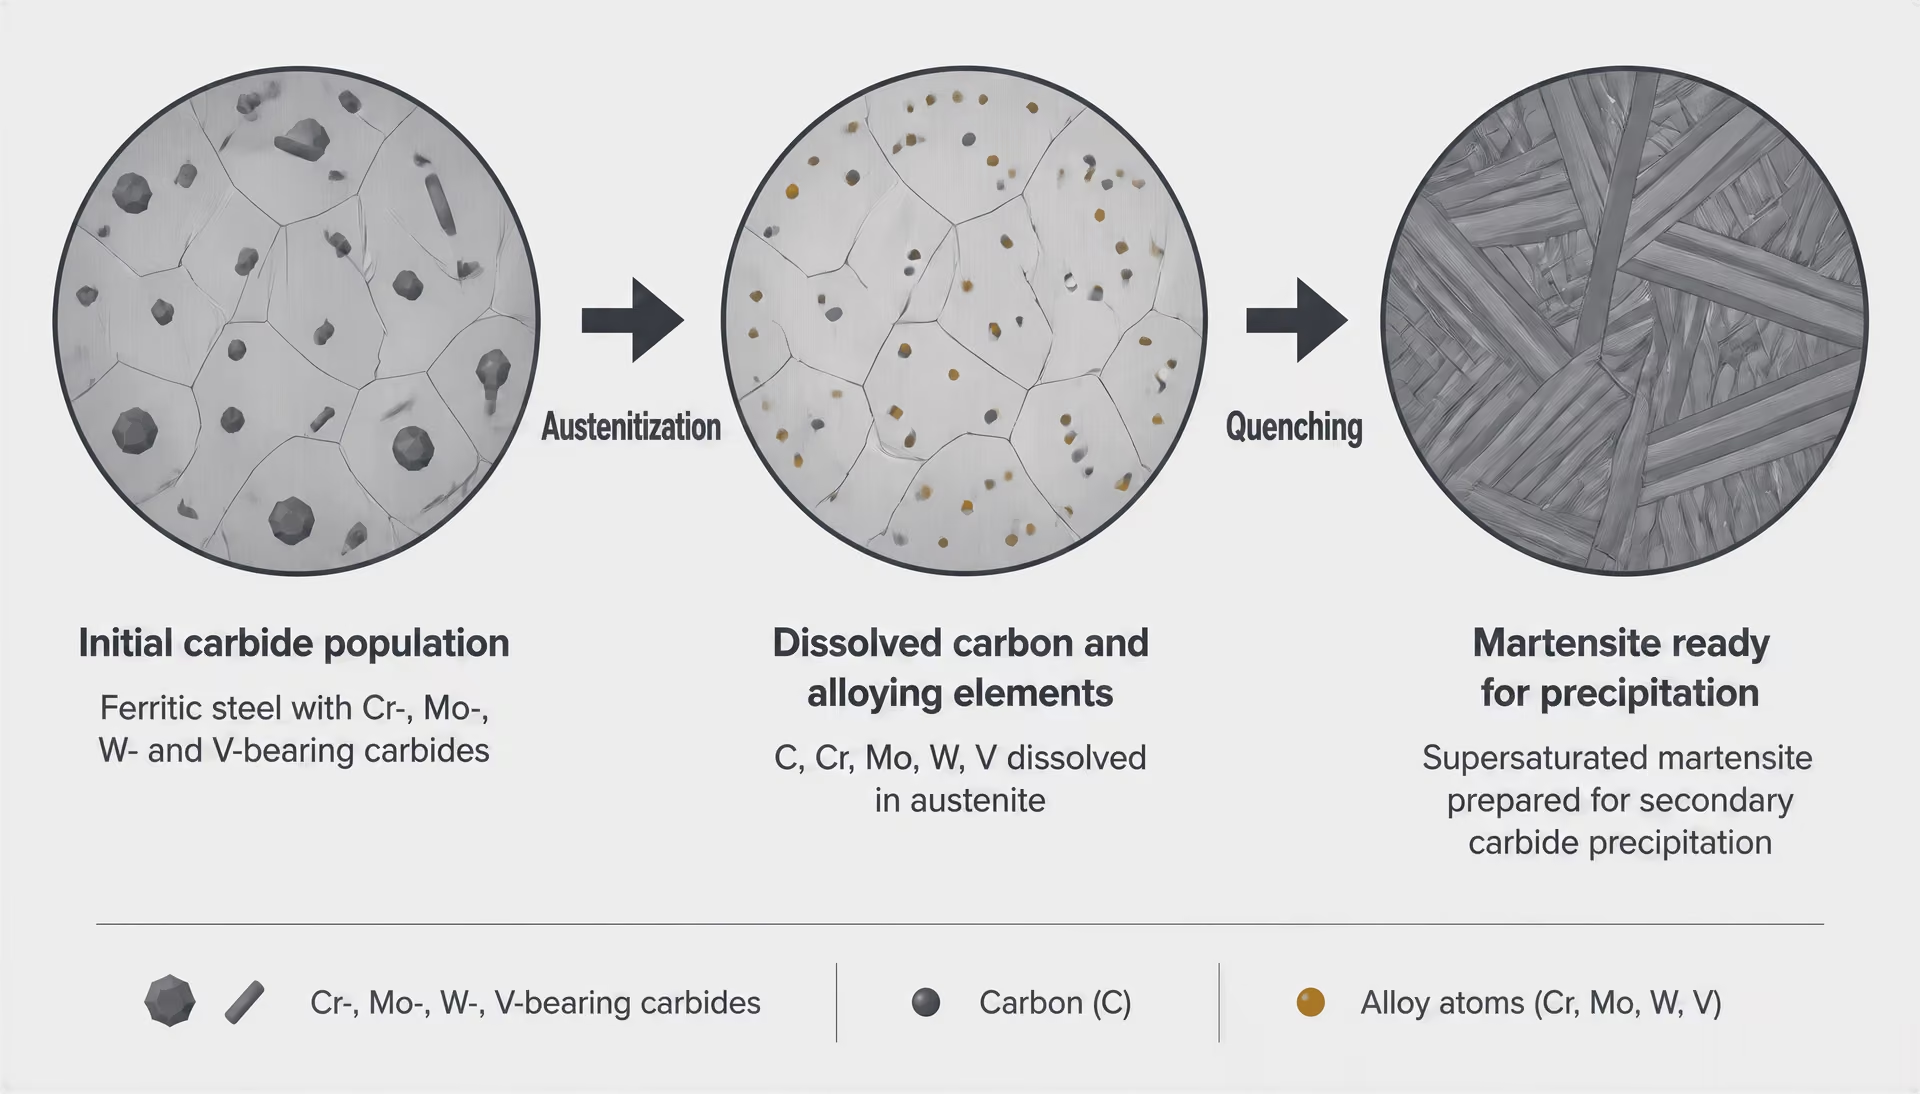
Растворение легирующих элементов перед закалкой
Во время аустенитизации одни карбиды растворяются в аустените, тогда как другие остаются нерастворенными. Соотношение между ними определяется температурой, временем выдержки, скоростью нагрева и исходным количеством карбидов. Углерод и легирующие элементы замещения, такие как хром, молибден, вольфрам и ванадий, растворяются с неодинаковой скоростью, поэтому после выхода из печи аустенит может иметь совершенно разное содержание растворенных элементов даже в том случае, если две обработки выполняются для одной и той же номинальной марки стали.
Растворенные элементы имеют большое значение после закалки. Более высокое содержание углерода и легирующих элементов в аустените может привести к формированию более пересыщенной мартенситной матрицы. При отпуске диффузия углерода, образование карбидов, распад остаточного аустенита и возврат постепенно снижают запасенную энергию и химическую неустойчивость этой структуры. Министерство энергетики США рассматривает эти процессы как центральные составляющие отпуска, однако в разных сталях и при разных условиях аустенитизации они протекают с неодинаковой скоростью.
Высоколегированные инструментальные стали дают дополнительный эффект — вторичное твердение. Согласно описанию ASM International от 2024 года, «вторичное твердение в высоколегированных инструментальных сталях обусловлено выделением дисперсных легированных карбидов», в том числе карбидов, связанных с молибденом, ванадием и вольфрамом. Если закаленная матрица содержит достаточное количество растворенных легирующих элементов, отпуск может привести к образованию плотной дисперсии мелких, устойчивых карбидов. Их выделение способно компенсировать или временно превысить размягчение, вызванное отпуском мартенсита. Поэтому твердость при повышении температуры отпуска не обязательно снижается монотонно.
Аустенитизация также определяет, что остается за пределами матрицы. Нерастворившиеся первичные карбиды могут ограничивать рост зерна аустенита и удерживать легирующие элементы, которые в противном случае участвовали бы во вторичном выделении. Количество остаточного аустенита может увеличиваться, если аустенит содержит больше растворенных углерода и легирующих элементов, поскольку при этом снижается температура начала образования мартенсита. При последующем отпуске этот остаточный аустенит может распадаться или превращаться, вызывая отдельное изменение твердости наряду с реакциями выделения и возврата.
Данные NIST для быстрорежущей стали
Статья Национального института стандартов и технологий, опубликованная в 1930 году, непосредственно связывает аустенитизацию со вторичным твердением быстрорежущей стали. В ней установлено, что «интенсивность пика вторичного твердения увеличивается с повышением степени аустенитизации». В данном контексте степень аустенитизации означает, насколько полно при нагреве растворились карбидные составляющие и насколько обогатился аустенит перед закалкой, а не просто температуру в печи, указанную в технических условиях.
Металлургическая логика здесь очевидна. Более полное растворение может обеспечить поступление большего количества карбидообразующих элементов в пересыщенный мартенсит. При отпуске такая матрица обладает более высоким потенциалом для выделения мелких карбидов, обогащенных молибденом, вольфрамом или ванадием. Образующиеся выделения упрочняют матрицу и повышают ее сопротивление отпускному размягчению. Таким образом, наблюдение NIST связывает высоту эффекта вторичного твердения с исходным состоянием растворенных элементов в закаленной стали.
Это не означает универсальной рекомендации повышать температуру аустенитизации. Чрезмерный нагрев может привести к укрупнению бывшего аустенитного зерна, увеличению количества остаточного аустенита, обезуглероживанию или перегреву, а также изменить склонность к образованию закалочных трещин. Он может также растворить карбиды, нерастворившаяся доля которых необходима для контроля размера зерна. Увеличение размера зерна способно изменить прокаливаемость и характер разрушения даже в том случае, если конечная твердость остается приемлемой. Поэтому, несмотря на большее номинальное растворение легирующих элементов, результат может оказаться менее благоприятным.
Недостаточная аустенитизация создает противоположную проблему. Нерастворившиеся легированные карбиды могут оставить в аустените слишком мало углерода и легирующих элементов для получения требуемой мартенситной твердости или ожидаемого эффекта вторичного выделения. Неполное растворение также может привести к химической неоднородности между участками матрицы и областями, богатыми карбидами. В результате закалки формируется менее однородная структура, и отпуск не способен полностью исправить исходное состояние.
Компромисс между аустенитизацией и конечным результатом
Конечный результат определяется всей историей обработки, а не воздействием одной температуры. Метод J. H. Hollomon и L. D. Jaffe, предложенный в 1945 году, связывает время отпуска, температуру и состав посредством параметра отпуска, который обычно записывают как T(log t + c) и используют для количественной оценки степени отпуска мартенсита. Этот параметр удобен для сравнения выдержек, однако одинаковое значение не устраняет различий в скорости нагрева, исходной микроструктуре, условиях аустенитизации, размере сечения, количестве остаточного аустенита или специфике выделения карбидов в конкретной стали.
Рецензируемое исследование инструментальной стали H13, опубликованное в 2013 году, продемонстрировало это ограничение, рассматривая отдельно режимы изотермического отпуска, медленного нагрева и быстрого нагрева. Расчетные зависимости твердости различались, причем расчеты учитывали и поведение при вторичном твердении. При быстром нагреве деталь проводит неодинаковое время в интервалах превращений и выделения по сравнению с деталью, отпускаемой изотермически, поэтому одинаковые номинальные описания максимальной температуры и времени выдержки могут скрывать различные реакции.[1] Tempering of Induction-Hardened Steels. ASM International. ASM Handbook Volume 4C, 2024.
В томе 4C справочника ASM также сопоставляются корреляции Hollomon–Jaffe и Grange–Baughman для сталей, упрочненных индукционной закалкой. Обе корреляции описывают эквивалентные температурно-временные условия для оценки реакции на отпуск, однако их применимость зависит от использованных для построения корреляции термического цикла и состояния материала. В исследовании штамповой стали для горячей и полугорячей штамповки, опубликованном в Journal of Materials Processing Technology в 2013 году, параметр отпуска — также называемый параметром Hollomon–Jaffe или Larson–Miller — использовался для установления связи между температурно-временной выдержкой и изменением твердости. Такие корреляции систематизируют данные, но не задают фиксированных значений твердости и не гарантируют определенных изменений свойств для разных марок стали.
Поэтому режим аустенитизации следует выбирать с учетом компромисса между растворением карбидов, контролем размера зерна, управлением количеством остаточного аустенита, реакцией на закалку и требуемой последовательностью выделений. Результат NIST подтверждает усиление пика вторичного твердения при повышении степени аустенитизации для исследованной быстрорежущей стали. Однако он не делает максимальное растворение универсальной целью. Практически значимой целью является такое исходное состояние структуры, которое обеспечивает требуемый конечный результат после полного цикла закалки и отпуска.
Эквивалентность времени и температуры и параметр Холломона—Джаффе
Формулировка Холломона и Джаффе 1945 года
Отпуск определяется не просто как «размягчение после закалки». В томе 4A справочника ASM он определяется как «нагрев закалённой или нормализованной стали до температуры ниже нижней критической температуры» (ASM International, 2024). В ходе такой обработки углерод диффундирует из пересыщенного мартенсита, могут образовываться переходные карбиды и цементит, остаточный аустенит может разлагаться, а мартенситная структура претерпевает восстановление. Конечные твёрдость и вязкость зависят от температуры и времени, но также от содержания углерода, легирующих добавок, остаточных элементов, предшествующей аустенитизации и структуры, сформированной при закалке.[2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. J. H. Hollomon, L. D. Jaffe. Metals Technology, 1945.
Дж. Х. Холломон и Л. Д. Джаффе рассмотрели необходимость сопоставления режимов отпуска в своей работе 1945 года «Превращение аустенита: зависимости времени и температуры при отпуске стали», опубликованной в Metals Technology. Их метод связывал время отпуска, температуру и состав с формирующимися в закалённой стали структурой и свойствами. Практическая проблема была очевидной: сталь, выдержанная в течение короткого времени при высокой температуре, могла достичь состояния, сходного с состоянием стали, выдержанной значительно дольше при более низкой температуре. Одна температура отпуска не могла описать оба режима.
Их эмпирическое соотношение обычно записывают следующим образом:
где — параметр отпуска Холломона—Джаффе, — абсолютная температура в кельвинах, — время отпуска, а — константа, зависящая от состава и протекающей реакции. Во многих инженерных расчётах принимают близкой к 20, однако это значение является условной договорённостью, а не материальной константой, общей для любой марки стали и любой реакции. Единица измерения времени также должна быть указана, поскольку переход от часов к секундам изменяет логарифмический член и, следовательно, численное значение параметра.
Это соотношение является эмпирическим. Холломон и Джаффе не устанавливали универсальный термодинамический закон, делающий все режимы отпуска взаимозаменяемыми. Они предложили полезную корреляцию для наборов данных, в которых сопоставляются одна и та же сталь, одинаковое исходное состояние и один и тот же преобладающий механизм отпуска. Параметр объединяет две переменные в один индекс, позволяя строить зависимости твёрдости, предела прочности при растяжении или другого измеренного свойства от общей меры термического воздействия.
Значение
Температурный член придаёт параметру высокую чувствительность к термическому воздействию. Он должен выражаться в абсолютной шкале, обычно в кельвинах, поскольку соотношение предназначено для отражения температурной зависимости реакций, контролируемых диффузией. Логарифм времени отражает уменьшающуюся отдачу от увеличения выдержки: увеличение продолжительности обработки с 1 до 10 часов изменяет на одну единицу, тогда как увеличение времени со 100 до 110 часов даёт лишь небольшое изменение.
Константа , часто обозначаемая как , корректирует соотношение с учётом конкретной стали и подбираемой зависимости отклика при отпуске. Её иногда называют константой, связанной с составом, поскольку содержание углерода и легирующих элементов влияет на диффузию, стабильность карбидов, кинетику выделения и сопротивление восстановлению. Однако на практике подобранное значение может также учитывать особенности эксперимента, включая выбранный диапазон свойств, единицы времени и механизм реакции, представленный в наборе данных. Рассмотрение как универсального закона может создавать вводящее в заблуждение ощущение точности.
Для обычных углеродистых и низколегированных сталей параметр часто достаточно хорошо коррелирует с постепенным снижением твёрдости при отпуске в ограниченном диапазоне температур и времени. Физическая последовательность процессов может включать перераспределение углерода, образование карбидов железа, разложение остаточного аустенита и восстановление дислокационной структуры. Министерство энергетики США описывает как меру степени отпуска мартенсита, однако это не означает, что каждое структурное событие протекает с одинаковой скоростью.
Тот же параметр может описывать и повышение твёрдости. В высоколегированных инструментальных сталях отпуск может вызывать вторичное твердение, а не непрерывное размягчение. ASM International связывает вторичное твердение с выделением мелкодисперсных легированных карбидов, включая карбиды, содержащие молибден, ванадий и вольфрам. Более интенсивное выделение может повышать сопротивление отпуску. Национальный институт стандартов и технологий сообщил для быстрорежущей стали, что «интенсивность пика вторичного твердения возрастает с увеличением степени аустенитизации». Это наблюдение важно, поскольку аустенитизация изменяет количество легирующих элементов и углерода, растворённых в аустените перед закалкой. Поэтому два образца одной и той же номинальной марки могут достигать различных пиков вторичного твердения, если режимы их аустенитизации различались.
Повышение твёрдости при заданном параметре Холломона—Джаффе само по себе не является ошибкой. Оно может указывать на дисперсионное твердение, тогда как снижение твёрдости может свидетельствовать об отпуске мартенсита и восстановлении. Параметр фиксирует рассчитанную величину термического воздействия, но не определяет реакцию, ответственную за измеренное свойство.
Что может и чего не может предсказать эквивалентный параметр отпуска
Эквивалентный параметр наиболее полезен при сравнении режимов в рамках контролируемой совокупности условий: одной и той же марки стали, одинаковых размеров сечения, закалённой структуры, режима аустенитизации, атмосферы и методики измерения свойств. В этих пределах он может помочь оценить, должна ли изменённая комбинация температуры и времени выдержки приводить к сходной тенденции изменения твёрдости. В томе 4C справочника ASM корреляции Холломона—Джаффе и Гранжа—Бау́мана представлены как эквивалентные методы «время—температура» для оценки отклика на отпуск индукционно-закалённых сталей. Такие корреляции являются инженерными инструментами систематизации результатов, а не доказательством физической идентичности термических циклов.
Скорость нагрева является существенным ограничением. Образец, быстро нагретый до температуры отпуска, проводит мало времени в области более низких температур, тогда как медленно нагреваемый образец может начать перераспределение углерода, образование карбидов или разложение остаточного аустенита ещё до достижения номинальной температуры выдержки. В рецензируемом исследовании инструментальной стали H13, опубликованном в 2013 году, были разработаны прогнозы для изотермических режимов, режимов с медленным и быстрым нагревом, включая поведение при вторичном твердении. Значение этого исследования состоит в том, что режимы с сопоставимыми номинальными значениями параметра всё же могут давать различные прогнозируемые изменения твёрдости при различии траектории нагрева.
Прерывистый отпуск создаёт ещё одну проблему. Охлаждение между двумя стадиями отпуска может изменить выделение карбидов, разложение остаточного аустенита и количество переходных карбидов. Повторный нагрев не обязательно возобновляет ту же реакцию с прежней скоростью. Размер сечения также имеет значение: поверхность и центр крупной штамповой заготовки могут испытывать различные циклы нагрева и охлаждения, даже если температура в печи регистрируется как одно значение.
Предшествующая микроструктура не менее важна. Размер зерна аустенита, содержание углерода в мартенсите, остаточный аустенит, ликвация и нерастворившиеся карбиды — всё это влияет на последующие реакции. Аустенитизация особенно важна для быстрорежущих сталей и инструментальных сталей для горячей обработки, поскольку она определяет доступность растворённых элементов для выделения вторичных карбидов. Параметр, формально являющийся эквивалентным, не может восстановить это исходное состояние.
Ограничение становится ещё более существенным вблизи пиков превращения или выделения. Одна монотонная кривая размягчения не может описать сталь, которая сначала размягчается, затем упрочняется по мере выделения мелкодисперсных карбидов, обогащённых молибденом, ванадием или вольфрамом, а позднее снова размягчается после перестаривания. В исследовании штамповой стали для горячей и тёплой ковки, опубликованном в Journal of Materials Processing Technology в 2013 году, параметр отпуска, также называемый параметром Холломона—Джаффе или Ларсона—Миллера, использовался для корреляции температурно-временного воздействия с изменениями твёрдости. Такой подход полезен для картирования поведения штамповой стали, однако подобранное соотношение остаётся привязанным к исследованной стали и диапазону режимов обработки.
Таким образом, — это индекс для сравнения, а не замена данным о термической истории или микроструктурным свидетельствам. Он может систематизировать данные об отпуске и поддерживать интерполяцию между испытанными режимами. Однако он не может гарантировать одинаковые твёрдость, вязкость, состав карбидных фаз или содержание остаточного аустенита, если различаются скорость нагрева, прерывания обработки, аустенитизация, исходная структура или отклик легированной стали.
Неизотермический отпуск и реальные температурные графики
Отпуск определяется не только заданной температурой печи. ASM International указывает в ASM Handbook Volume 4A (2024): «Отпуск — это нагрев закалённой или нормализованной стали до температуры ниже нижней критической температуры». Получаемое состояние зависит от температуры и времени отпуска, а также от содержания углерода, легирующих и остаточных элементов, предшествующей аустенитизации и использованного температурного пути при достижении температуры выдержки.
Это различие важно, поскольку промышленные детали редко нагреваются по всему объёму с одинаковой скоростью. У штампа, вставки или крупного вала поверхность может быть уже горячей, тогда как сердцевина всё ещё находится ниже заданного диапазона отпуска. В этот период в различных областях протекают разные реакции.

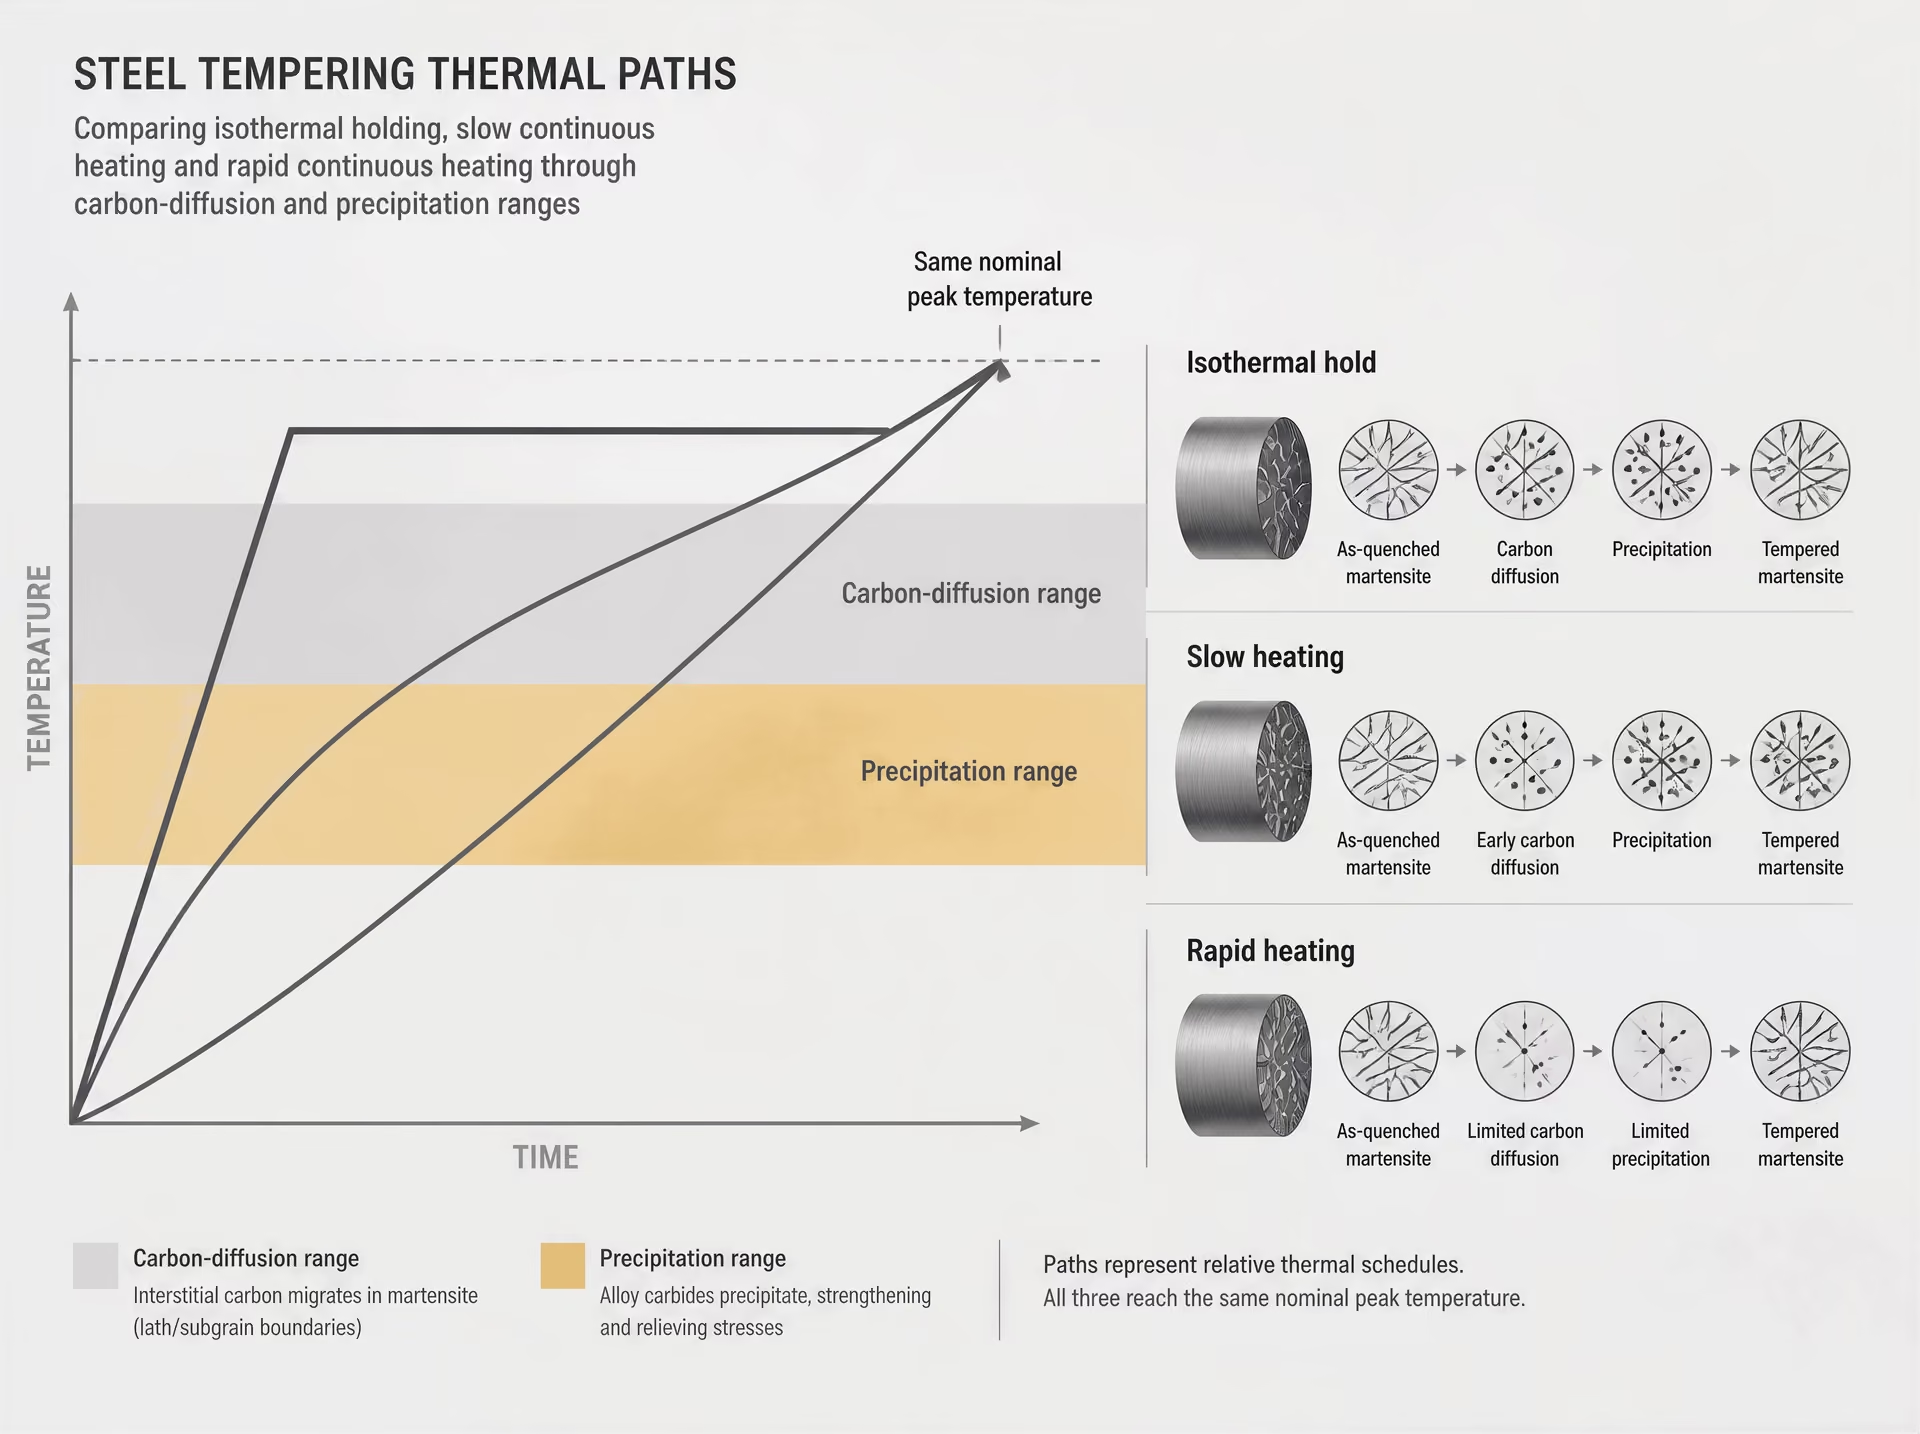
Изотермическая выдержка и непрерывный нагрев
| Режим | Термический путь | Ограничение интерпретации |
|---|---|---|
| Изотермический | Нагрев до выбранной температуры и выдержка | Не воспроизводит реакции, протекающие при реальном непрерывном нагреве |
| Медленный нагрев | Прохождение промежуточных температур в течение продолжительного нагрева | Ранние диффузионные процессы и выделение фаз могут начаться до достижения конечной выдержки |
| Быстрый нагрев | Быстрое прохождение промежуточных температур | Для реакций при более низких температурах остается меньше времени |
При изотермическом испытании на отпуск образец нагревают до выбранной температуры и выдерживают при ней. Такой подход удобен для отделения влияния времени выдержки, однако он не воспроизводит полную историю реальной детали. При непрерывном нагреве сталь проходит через последовательность температур, и каждая температура обеспечивает различное сочетание диффузии углерода, образования карбидов, распада аустенита и возврата.
Министерство энергетики США описывает отпуск с точки зрения диффузии углерода и связанного с ней образования карбидов, распада остаточного аустенита и возврата мартенситной структуры. Эти реакции не начинаются, не протекают и не завершаются с одинаковой скоростью. Медленно нагреваемый образец может в течение значительного времени находиться в низкотемпературных диапазонах, где происходит перераспределение углерода и образуются переходные карбиды, ещё до достижения номинальной температуры отпуска. Быстро нагреваемый образец проводит в этих диапазонах меньше времени, поэтому выделение и возврат начинаются при иной последовательности условий.
Различие не сводится к простому суммированию времени, проведённого выше выбранной температуры. Диффузия чувствительна к температуре, тогда как выделение зависит как от доступности растворённого вещества, так и от истории зарождения и роста частиц. Реакция, начавшаяся во время медленного нагрева, может изменить матрицу и тем самым повлиять на процессы, происходящие во время конечной выдержки. Напротив, быстрый нагрев может перевести сталь в более высокотемпературный режим до того, как те же промежуточные реакции успеют развиться в сопоставимой степени.
Метод Холломона—Джаффе, сформулированный J. H. Hollomon и L. D. Jaffe в 1945 году, выражает зависимость между временем, температурой и составом для закалённой стали. Обычно он представляется в следующем виде:
где — абсолютная температура, — время отпуска, а — константа, зависящая от состава и отклика материала. Министерство энергетики США описывает это выражение как способ количественной оценки степени отпуска мартенсита. Это полезный параметр для сравнения, но не средство, стирающее физические различия. Два режима с одинаковым расчётным значением могут различаться из-за скорости нагрева, исходной микроструктуры, аустенитизации, размера сечения и специфичных для сплава реакций выделения.
В ASM Handbook Volume 4C (2024) приводится аналогичное практическое замечание для сталей, упрочнённых индукционной закалкой: корреляции Холломона—Джаффе и Grange—Baughman могут описывать эквивалентные временно-температурные условия при оценке отклика на отпуск, однако их соответствие применимо в пределах исследованного диапазона материалов и процессов. Наличие корреляции не доказывает, что каждый температурный путь приводит к образованию одинаковой микроструктуры.
Инструментальная сталь H13 как пример[3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. University of Arizona publication record. Peer-reviewed publication record, 2013.
Рецензируемое исследование, зарегистрированное в базе публикаций University of Arizona, Hardness of H13 Tool Steel After Non-Isothermal Tempering (2013), особенно полезно, поскольку в нём сравниваются прогнозируемые отклики стали AISI H13 при изотермическом, медленном и быстром нагреве. Исследование учитывает вторичное твердение, а не рассматривает твёрдость как величину, которая обязана монотонно снижаться.
AISI H13 — инструментальная сталь для горячей работы, содержащая хром, молибден и ванадий. Для высоколегированных инструментальных сталей ASM International определяет вторичное твердение как выделение мелкодисперсных легированных карбидов, включая карбиды, связанные с молибденом, ванадием и вольфрамом. Выделение карбидов может компенсировать или превысить размягчение, вызванное возвратом мартенсита, в определённой части диапазона отпуска. Точный отклик зависит от химического состава и исходного состояния стали; исследование H13 не следует трактовать как установление одного универсального значения твёрдости или одной фиксированной температуры вторичного твердения для всех изделий из H13.
Сравнение режимов нагрева демонстрирует основной тезис: изотермическая выдержка, медленный и быстрый нагрев могут формировать различные прогнозируемые изменения твёрдости, включая различия в проявлении пика вторичного твердения. При медленном нагреве материал начинает отпускаться ещё до достижения номинальной целевой температуры. При быстром нагреве сокращается время, доступное для низкотемпературной диффузии и раннего выделения. Поэтому конечная твёрдость определяется не только самой выдержкой, но и путём, по которому материал к ней пришёл.
Вторичное твердение также в значительной степени зависит от аустенитизации. В исследовании National Institute of Standards and Technology (1930) сообщалось, что «интенсивность пика вторичного твердения возрастает с увеличением степени аустенитизации». Более полная аустенитизация может изменить количество легирующих элементов, растворённых в аустените, а также состояние закалённой матрицы; это, в свою очередь, изменяет отклик на выделение во время отпуска. Данное наблюдение — ещё одна причина не переносить диаграмму отпуска с одной истории термической обработки на другую без проверки.
Практический вывод очевиден: номинально одинаковый режим отпуска H13 может дать различные результаты при изменении скорости нагрева, предшествующей аустенитизации, размера образца или истории охлаждения. Прогнозирование ценно, однако его необходимо калибровать с учётом конкретной марки и процесса.
Почему графики температуры в печи не дают полного описания детали
График работы печи обычно показывает температуру воздуха или температуру, измеренную термопарой в одном выбранном месте. Это значение не является автоматически температурой поверхности стали и тем более мало говорит о температуре в центре толстого штампа. Загрузка печи, контакт с приспособлениями, излучение, конвекция и геометрия детали — всё это влияет на температурный градиент.
Рассмотрим крупный штамповочный инструмент. Его открытые углы могут достичь диапазона отпуска, тогда как углублённый участок останется более холодным. Поэтому на поверхности накапливается больше времени протекания реакций при повышенной температуре, в то время как внутренняя часть всё ещё проходит через нижнюю часть интервала отпуска. Если штамп извлекают после достижения заданного времени выдержки по графику печи, поверхность и сердцевина не подвергались эквивалентному температурному воздействию.
Место измерения также может скрывать превышение температуры и запаздывание нагрева. Контрольная термопара может быстро реагировать на температуру воздуха в печи, тогда как термопара, установленная вблизи центра детали, регистрирует более медленный рост температуры. При квалификации процесса важны оба места измерения: измерение в печи характеризует работу оборудования, тогда как термопары в детали показывают фактическое температурное воздействие, определяющее превращения и выделение фаз.
В исследовании сталей для штампов горячей и тёплой обработки, опубликованном в Journal of Materials Processing Technology (2013), для сопоставления временно-температурного воздействия с изменением твёрдости используется параметр отпуска, также называемый параметром Холломона—Джаффе или Ларсона—Миллера. Такой параметр помогает систематизировать данные для нескольких режимов, но по-прежнему представляет собой аппроксимированную зависимость. Для её проверки необходимы образцы конкретной марки, соответствующие размеры сечения, измеренные температуры детали, а также контроль твёрдости или микроструктуры. График температуры в печи — это запись температурной среды нагрева. Сам по себе он не является полным описанием истории отпуска стали.
Отпуск индукционно-закаленных сталей

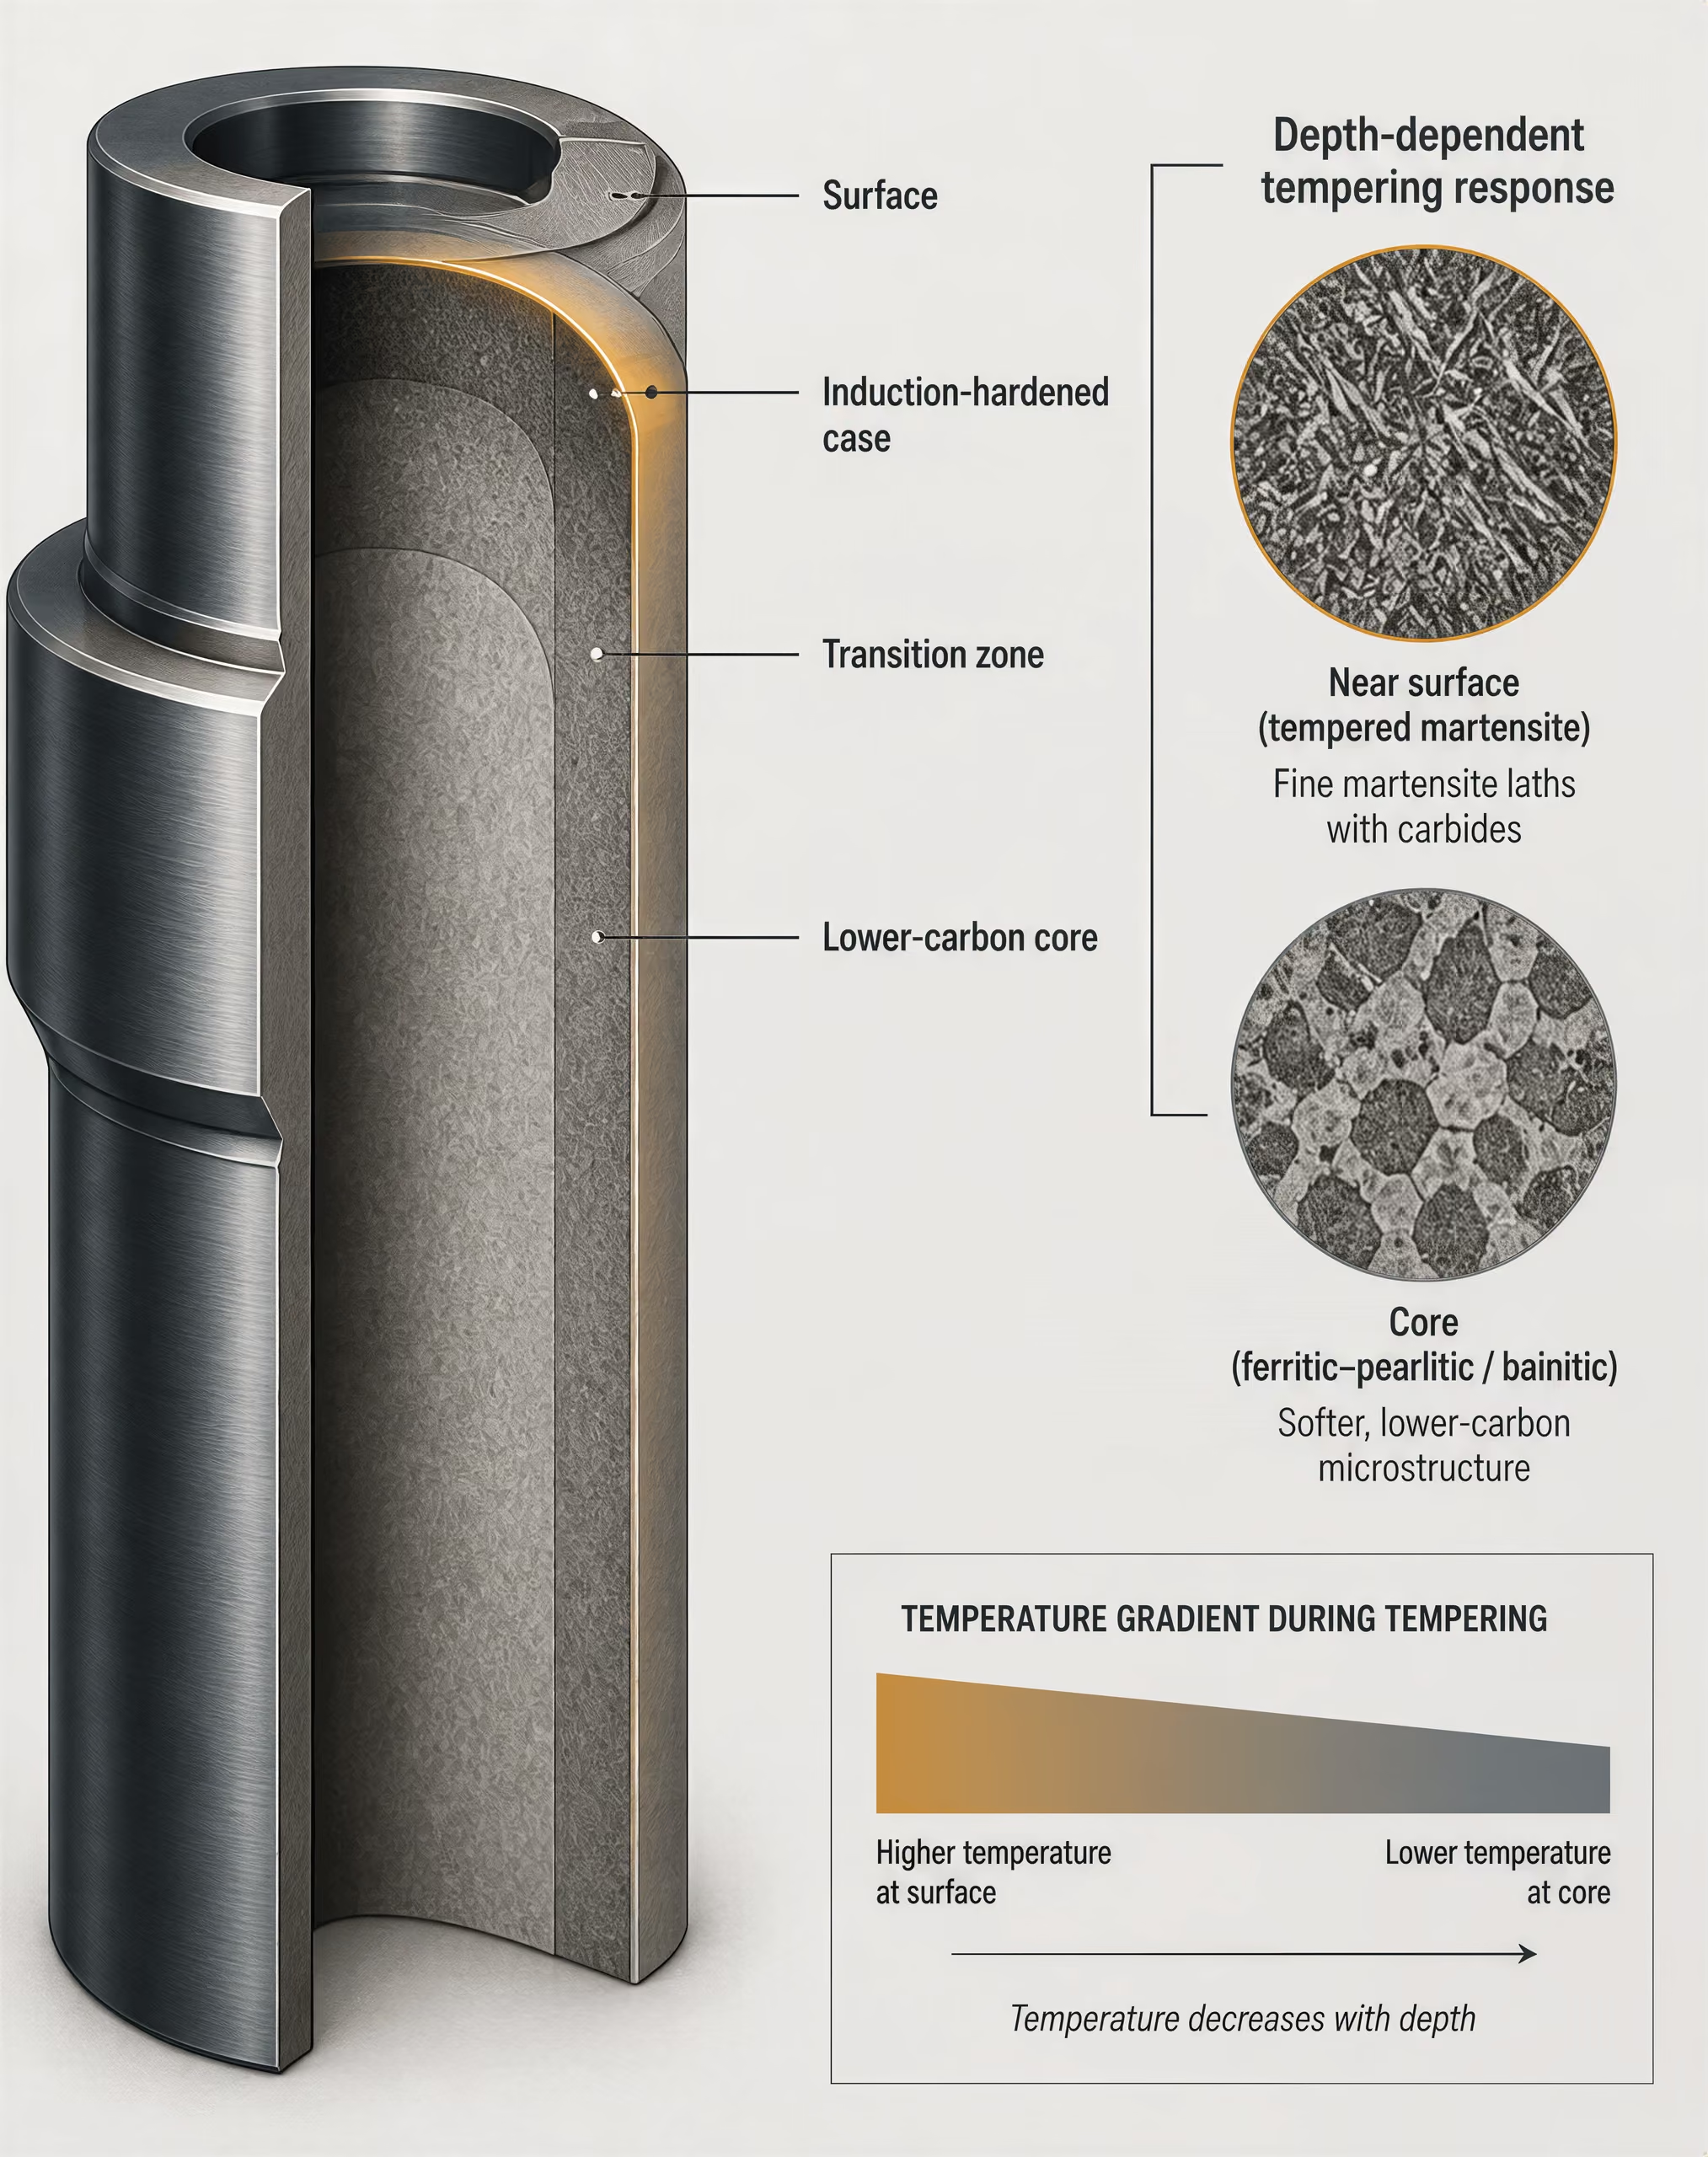
Закаленный поверхностный слой и сердцевина с пониженным содержанием углерода
ASM International определяет отпуск как «нагрев закаленной или нормализованной стали до температуры ниже нижней критической температуры» (ASM Handbook, Volume 4A, 2024). Это определение просто; однако структура, закаленная индукционным нагревом, таковой не является. При индукционном нагреве аустенит образуется главным образом вблизи поверхности, после чего происходит быстрое охлаждение. В результате обычно формируется высокоуглеродистый мартенситный слой поверх более мягкой сердцевины с пониженным содержанием углерода, которая в зависимости от исходного состояния и глубины, охваченной термическим циклом, может оставаться ферритно-перлитной, бейнитной, отпущенной или частично превращенной.
Таким образом, поверхностный слой и сердцевина начинают отпуск не из одинаковой микроструктуры. Вблизи поверхности содержание углерода может определяться маркой основного материала, цементацией или карбонитрацией, обезуглероживанием, ликвацией либо неполным растворением карбидов при аустенитизации. В более глубоких слоях может содержаться меньше растворенного углерода, и они могли вообще не нагреваться до диапазона аустенитизации. Даже в пределах закаленного слоя размер зерна бывшего аустенита, содержание углерода в мартенсите, количество остаточного аустенита, степень растворения легирующих карбидов и скорость охлаждения могут изменяться с глубиной.
При отпуске протекает несколько перекрывающихся реакций. Министерство энергетики США указывает, что важными составляющими процесса являются диффузия углерода, образование карбидов, распад остаточного аустенита и рекристаллизационный возврат. Их скорость зависит от температуры и времени, но также и от локальной структуры, доступной для превращения. Поверхностная зона, быстро нагретая до температуры отпуска, проходит иную последовательность реакций, чем сердцевина, медленно прогревающаяся за счет теплопроводности. При индукционном отпуске поверхность может достичь целевой температуры, пока подповерхностный слой еще нагревается; при отдельном отпуске в печи вся деталь может приблизиться к более однородной температуре, хотя размер сечения по-прежнему определяет необходимое время.
Обычный отпуск часто снижает твердость мартенсита после закалки, поскольку углерод выходит из пересыщенного мартенсита и образует переходные карбиды или цементит. Однако эта тенденция не является универсальной. ASM International указывает, что вторичное твердение высоколегированных инструментальных сталей обусловлено выделением дисперсных легирующих карбидов, включая карбиды, связанные с молибденом, ванадием и вольфрамом. Более интенсивное выделение таких карбидов повышает сопротивление отпускному разупрочнению и может увеличить твердость после первоначального снижения. Национальный институт стандартов и технологий в 1930 году сообщил, что «интенсивность пика вторичного твердения возрастает со степенью аустенитизации». Более высокая степень аустенитизации может обеспечить растворение большего количества легирующих элементов, но также способна увеличить количество остаточного аустенита и изменить размер зерна, поэтому для каждой марки или режима нельзя установить одну фиксированную температуру пика.
Применение корреляций Холломона—Джаффе и Грейнджа—Баўмана
J. H. Hollomon и L. D. Jaffe разработали свой метод в 1945 году как зависимость времени, температуры и состава для закаленной стали. Его распространенной формой является параметр отпуска
где — абсолютная температура, — время, а — константа, зависящая от состава и протекающей реакции. Выражение характеризует степень отпуска мартенсита, переводя различные режимы выдержки при определенных температурах на эквивалентную шкалу. Поэтому длительную выдержку при более низкой температуре можно сопоставить с кратковременной выдержкой при более высокой температуре, если данная корреляция применима к материалу и рассматриваемому диапазону реакций.
В ASM Handbook, Volume 4C этот тип анализа применяется к индукционно-закаленным сталям; также сопоставляется корреляция Холломона—Джаффе с корреляцией Грейнджа—Баумана для представления эквивалентных температурно-временных условий. Эти зависимости полезны для преобразования измеренного или рассчитанного термического цикла в параметр, который можно связать с изменением твердости. Однако они не заменяют металлографический анализ или измерения твердости на поперечных шлифах. Эквивалентный параметр не устраняет различия в скорости нагрева, аустенитизации, исходной микроструктуре, размере сечения, количестве остаточного аустенита или реакции легированной стали.
Это ограничение особенно важно при протекании вторичного твердения. Корреляция, подобранная для монотонного отпускного разупрочнения, может неправильно описывать повышение твердости, вызванное выделением легирующих карбидов. В прошедшем экспертную оценку исследовании инструментальной стали H13, опубликованном в 2013 году, были продемонстрированы прогнозы для режимов изотермического отпуска, отпуска с медленным нагревом и отпуска с быстрым нагревом, включая поведение при вторичном твердении. Эти режимы могли давать различные прогнозируемые изменения твердости, даже если их номинальные температурные воздействия казались сопоставимыми. Сталь H13, содержащая значительные количества хрома, молибдена и ванадия, не является моделью для любой стали, закаливаемой индукционным нагревом.
Зависимость свойств от глубины и интерпретация процесса
Полезная интерпретация начинается с определения температурно-временной истории на каждой глубине, а не с одной заданной температуры печи. Поверхность может подвергаться быстрому циклу аустенитизации, закаливаться с образованием мартенсита, а затем получать кратковременный отпуск. На глубине, близкой к границе закалки, максимальная температура может быть ниже температуры полной аустенитизации, но достаточно высокой для отпуска уже существующей структуры. Сердцевина может испытывать только нагрев за счет теплопроводности и сохранять свойства, определяемые главным образом исходной нормализацией, отжигом или предшествующим отпуском.
Поэтому измерения твердости по глубине следует выполнять на правильно подготовленном поперечном сечении, фиксируя начало отсчета, шаг между измерениями, нагрузку и состояние поверхности. Твердость поверхностного слоя, эффективная глубина слоя, характер переходной зоны и твердость сердцевины должны указываться отдельно. Металлографический анализ, измерение количества остаточного аустенита и, при необходимости, анализ карбидов или химического состава помогают объяснить отклонения от расчетного профиля.
Исследование инструментальной стали для штампов горячей и теплой обработки, опубликованное в 2013 году, демонстрирует ту же мысль в другой области: параметр отпуска, также называемый параметром Холломона—Джаффе или Ларсона—Миллера, может связывать температурно-временное воздействие с изменением твердости, однако корреляция по-прежнему привязана к исследованной стали и диапазону режима обработки. Для деталей, закаленных индукционным нагревом, значения параметров Холломона—Джаффе и Грейнджа—Баумана лучше всего использовать как инструменты сопоставления процессов. Валидация по-прежнему требует регистрации температурно-временных характеристик с привязкой к глубине и измерений на поперечных сечениях как закаленного поверхностного слоя, так и сердцевины с пониженным содержанием углерода.
Использование параметров отпуска для штамповых сталей и управления процессом
Штамповые стали для горячей и тёплой штамповки
Отпуск — это не просто предусмотренное графиком снижение твёрдости. ASM International определяет его как «нагрев закалённой или нормализованной стали до температуры ниже нижней критической температуры» (ASM Handbook, том 4A, 2024). В ходе этой обработки углерод диффундирует из пересыщенного мартенсита, образуются или укрупняются карбиды, может разлагаться остаточный аустенит, а матрица подвергается возврату. Министерство энергетики США описывает эти процессы как взаимосвязанные изменения, а не как единственную реакцию размягчения.
Это различие имеет значение для штамповых сталей, применяемых при горячей и тёплой штамповке. Марки, такие как ASTM A681 H13, обычно закаливают после аустенитизации и отпускают для формирования контролируемого сочетания твёрдости, вязкости и стойкости к термическому циклированию. Другие стали для горячей работы, включая H11 и H10, реагируют с учётом собственного содержания углерода, хрома, молибдена и ванадия, исходного состояния зерна и истории закалки. Режим отпуска, обеспечивающий определённую твёрдость для H13, нельзя напрямую переносить на другую марку только потому, что номинальные температуры отпуска схожи.
Высоколегированные инструментальные стали могут упрочняться при отпуске. ASM International связывает вторичное твердение с выделением мелких легированных карбидов, включая карбиды, содержащие молибден, ванадий и вольфрам. Чем интенсивнее реакция выделения, тем выше может быть сопротивление отпускному размягчению. Национальный институт стандартов и технологий в 1930 году сообщил, что «интенсивность пика вторичного твердения возрастает с увеличением степени аустенитизации». Более высокая температура аустенитизации может растворить больше легированного карбида и повысить содержание легирующих элементов в аустените, однако она также может увеличить размер бывших аустенитных зёрен и изменить содержание остаточного аустенита. Поэтому возникающий пик твёрдости является результатом всей истории термической обработки, а не только температуры отпуска.
Для штампов процесс управления должен предусматривать регистрацию обозначения стали, плавки или партии, исходной твёрдости, температуры аустенитизации и времени выдержки, времени переноса, закалочной среды, скорости охлаждения, температуры отпуска, скорости нагрева, времени выдержки и способа охлаждения. Важна также однородность температуры в печи. Поверхность штампа и его сердцевина могут подвергаться различным термическим циклам, особенно при большой толщине сечения.
Корреляция твёрдости с использованием параметров отпуска
В 1945 году J. H. Hollomon и L. D. Jaffe предложили зависимость «время–температура–состав» для закалённой стали. Их метод выражает степень отпуска мартенсита следующим уравнением:
где — абсолютная температура, — время, а — константа, связанная с материалом. В зависимости от источника и области применения эту величину называют параметром Hollomon-Jaffe или параметром Larson-Miller. Время должно быть указано в единицах, использованных для установления корреляции, а температура должна быть абсолютной, а не выраженной в градусах Цельсия.
Этот параметр полезен тем, что объединяет время выдержки и температуру в одно сравнительное значение. Инженер-технолог может построить график зависимости измеренной твёрдости от , а затем определить, попадает ли производственный цикл в испытанный диапазон. В исследовании штамповых сталей для ковки, опубликованном в 2013 году в Journal of Materials Processing Technology, этот параметр отпуска — также называемый параметром Hollomon-Jaffe или Larson-Miller — использовался для установления связи между температурно-временной выдержкой и изменением твёрдости штамповых сталей для горячей и тёплой штамповки.
Корреляция не означает причинно-следственную связь. Два цикла с одинаковым значением не обязательно сформируют идентичную микроструктуру, если в одном случае используется быстрый нагрев, а в другом — длительный подъём температуры в печи. Морфология исходного мартенсита, остаточный аустенит, размер сечения, режим аустенитизации, интенсивность закалки и количество легированных карбидов могут изменять реакцию материала. Этот параметр также не обеспечивает прямого прогнозирования твёрдости для несвязанных между собой марок. Его константа , аппроксимирующая кривая и область применимости должны быть подтверждены данными по исследуемой стали и её состоянию.
В прошедшем рецензирование исследовании H13 были зафиксированы различные расчётные изменения твёрдости при изотермическом отпуске, отпуске с медленным нагревом и отпуске с быстрым нагревом, включая поведение при вторичном твердении (библиографическая запись публикации University of Arizona, 2013). Этот результат непосредственно ограничивает применение единственного эквивалентного параметра к производственным циклам с нестационарной температурой. В ASM Handbook, том 4C, также сопоставляются корреляции Hollomon-Jaffe и Grange-Baughman для сталей с индукционной закалкой; они описываются как эквивалентные температурно-временные условия для оценки реакции при отпуске, а не как универсальные уравнения свойств.
Проверка по твёрдости и микроструктуре
Проверка начинается с точной идентификации материала: обозначения марки, применимой спецификации, номера плавки, состояния поставки, режима аустенитизации и условий закалки. Затем инспектор должен сохранить полный термический протокол, включая калибровку печи, температуру загрузки, если она известна, скорость подъёма температуры, выдержку, задержки при переносе и охлаждение между несколькими отпусками. Формулировка «два отпуска при 550 °C» является неполной, если неизвестны продолжительность и история нагрева.
При испытании твёрдости необходимо указывать метод. Для достаточно толстого сечения штампа может подходить испытание по Роквеллу по шкале C в соответствии с ASTM E18; в отчёте следует указать подготовку поверхности, места проведения измерений, количество отпечатков и результаты проверки прибора. Испытание по Виккерсу в соответствии с ASTM E384 лучше подходит для тонких сечений, градиентов, обезуглероженных слоёв или локальных исследований. Если это позволяет размер сечения, измерения должны охватывать рабочую поверхность, подповерхностную зону и сердцевину. Значение твёрдости без указания места и метода является недостаточным свидетельством надёжности процесса.
Неожиданное размягчение, необычно высокая твёрдость или повышение твёрдости в диапазоне, где ожидается отпускное размягчение, требуют металлографического исследования. Полированный и надлежащим образом протравленный шлиф может выявить отпущенный мартенсит, распределение карбидов, продукты превращения остаточного аустенита, укрупнение зёрен и обезуглероживание. Оптическая микроскопия может установить общее состояние материала; сканирующая электронная микроскопия позволяет выявить мелкие вторичные карбиды, а измерения твёрдости по сечению — обнаружить температурные градиенты. Рентгеновская дифракция или другие методы измерения остаточного аустенита могут потребоваться при подозрении на изменение размеров или замедленное превращение.
Решение о соответствии следует принимать путём сопоставления как твёрдости, так и структуры с квалифицированным эталонным состоянием. Совпадающее значение параметра Hollomon-Jaffe является полезным свидетельством, но не доказывает, что штамп подвергался такой же металлургической обработке. При вторичном твердении измеренный пик твёрдости и состояние карбидов должны соответствовать подтверждённому технологическому окну, установленному для конкретной марки.
Как читать кривую отпуска и не делать ошибочных выводов
Кривая отпуска обычно показывает зависимость твердости от температуры отпуска, времени отпуска или комбинированного параметра «время—температура». Это не универсальная схема «потери твердости под воздействием нагрева». В томе 4A справочника ASM отпуск определяется как «нагрев закаленной или нормализованной стали до температуры ниже нижней критической температуры». Формирующаяся структура зависит от температуры и времени, а также от содержания углерода, легирующих элементов, остаточных элементов, режима аустенитизации, закалки и состояния стали перед отпуском.
Рассматривайте кривую как отражение конкурирующих реакций. Углерод диффундирует из пересыщенного мартенсита; могут образовываться переходные карбиды или цементит; остаточный аустенит может распадаться; могут выделяться легированные карбиды; матрица может претерпевать возврат. Министерство энергетики США рассматривает диффузию углерода, образование карбидов, распад аустенита и возврат как центральные процессы отпуска. Их последовательность и скорость различаются для разных марок стали и режимов нагрева.
Области разупрочнения и пики вторичной твердости
Первый нисходящий участок кривой обычно отражает обычное разупрочнение при отпуске. По мере того как закаленный мартенсит теряет пересыщенный углерод и внутренние напряжения, его твердость, как правило, снижается. Поэтому провал может указывать на образование карбидов и возврат матрицы, но также может включать превращение остаточного аустенита или изменение объемной доли твердых фаз. Почти горизонтальный участок не доказывает, что «ничего не происходит». Одновременно могут протекать несколько реакций, а их влияние на измеренную твердость может частично взаимно компенсироваться.
Более поздний подъем — характерное предостережение против рассмотрения отпуска как непрерывного разупрочнения. В высоколегированных инструментальных сталях ASM International указывает, что вторичная твердость возникает в результате выделения мелкодисперсных легированных карбидов, включая карбиды, связанные с молибденом, ванадием и вольфрамом. Эти частицы упрочняют отпущенную матрицу, а более интенсивное выделение обычно повышает сопротивление дальнейшему отпуску. Подъем может иметь особенно большое значение для быстрорежущих сталей и сталей для горячих штампов, однако его температурный диапазон и величина зависят от конкретной марки и не являются фиксированными свойствами всей категории сталей.
В исследовании Национального института стандартов и технологий 1930 года, посвященном быстрорежущей стали, сообщалось, что «интенсивность пика вторичной твердости возрастает с увеличением степени аустенитизации». Это непосредственно влияет на интерпретацию: две кривые для номинально одинаковой стали могут иметь различные пики, если один образец подвергался более интенсивной аустенитизации, в нем растворилось больше легированного карбида или сохранилось иное количество аустенита. Не переносите пик, установленный для быстрорежущей стали AISI M2, на другую быстрорежущую сталь или результат для AISI H13 на другую марку стали для горячих штампов без сопоставления истории термической обработки.
Время имеет не меньшее значение, чем температура. Метод Дж. Х. Холломона и Л. Д. Джаффе, опубликованный в 1945 году, связывает время отпуска, температуру и состав с формирующейся в закаленной стали структурой и ее свойствами. Его обычно записываемый параметр, T(log t + c), количественно характеризует степень отпуска мартенсита; температурой обычно считается абсолютная температура, временем — продолжительность выдержки, а c представляет собой константу, зависящую от состава и характера отклика материала. Этот параметр может помещать различные режимы в эквивалентное номинальное состояние отпуска, но не устраняет различия в скорости нагрева, исходной микроструктуре, аустенитизации, размере сечения или реакции на легирование.
Рецензируемое исследование инструментальной стали H13, опубликованное в 2013 году, подтверждает это ограничение. В нем были предсказаны различные изменения твердости для изотермических режимов, медленного и быстрого нагрева, включая поведение при вторичном упрочнении. Режим в печи, при котором образец в течение нескольких минут проходит через диапазон выделения карбидов, не обязательно эквивалентен мгновенному переходу к конечной температуре.
Максимальная твердость и полезные эксплуатационные свойства
Самая высокая точка на графике — это лишь максимальная твердость, измеренная при данной методике испытания. Она не является автоматически оптимальным состоянием отпуска. Максимальная вторичная твердость может сопровождаться снижением вязкости, повышенной чувствительностью к образованию трещин, остаточными напряжениями или изменением размеров вследствие превращения остаточного аустенита. Износостойкость может повыситься в одних условиях контакта, одновременно с ухудшением сопротивления термической усталости или ударных нагрузок.
Для стали, применяемой в штампах, может потребоваться твердость ниже максимума вторичной твердости, чтобы обеспечить приемлемые вязкость и стабильность размеров. И наоборот, инструмент, работающий при высокой температуре, может выиграть от повышенного сопротивления разупрочнению, даже если его твердость при комнатной температуре не максимальна. Одна лишь твердость также мало говорит о трещиностойкости, пластичности при растяжении, термической усталости, деформации или разупрочнении в процессе эксплуатации. Поэтому кривую следует рассматривать вместе с данными об ударных, прочностных, вязкостных, размерных и специфичных для конкретного применения свойствах.
Для сталей, подвергнутых индукционной закалке, в томе 4C справочника ASM сопоставляются корреляции Холломона—Джаффе и Грейнджа—Боугмана как представления эквивалентных условий «время—температура». «Эквивалентный» означает эквивалентный в пределах испытанного материала и диапазона применимости модели, а не взаимозаменяемый для любой стали или траектории нагрева. Аналогично, в исследовании, опубликованном в 2013 году в Journal of Materials Processing Technology, параметр отпуска — также называемый параметром Холломона—Джаффе или Ларсона—Миллера — использовался для установления связи между продолжительностью выдержки и изменением твердости в сталях для штампов горячей и теплой ковки. Такие корреляции упорядочивают данные, но не обеспечивают гарантированных значений твердости или фиксированных температур пиков.
Указание марки, состояния и метода испытания
Полезная кривая должна сопровождаться точным обозначением марки стали и стандарта, например AISI H13 или AISI M2, с указанием применимой спецификации, такой как ASTM A681, если это необходимо. Если химический состав известен, следует привести его, включая содержание углерода и основных карбидообразующих элементов. Необходимо указать, находился ли материал перед экспериментом в отожженном, нормализованном, закаленном и отпущенном состоянии или подвергался иной обработке.
В записи о термической обработке должны быть приведены температура аустенитизации, время выдержки, атмосфера, размер образца, скорость нагрева, закалочная среда и задержка перед закалкой. Следует указать температуру отпуска, время выдержки при этой температуре, скорость нагрева, способ охлаждения и число циклов отпуска. Необходимо также указать положение образца — поверхность, центр, поперечное или продольное сечение либо другое определенное положение, — поскольку размер сечения и температурные градиенты могут изменить результат.
Наконец, укажите метод и шкалу измерения твердости: например, HRC, HV или HBW; тип индентора и нагрузку, если применимо; подготовку поверхности; температуру испытания; а также число измерений и диапазон их разброса. Без этих сведений кривая может описывать реальный эксперимент, но оставаться непригодной для безопасного сравнения. Пик твердости — это свидетельство о поведении одной стали в одном состоянии и при одном методе измерения, а не общее правило для всех режимов отпуска.
Система обоснования: спецификация отпуска, допускающая техническое обоснование
Определение материала и исходного состояния
Спецификация отпуска не может считаться обоснованной, если в ней точно не идентифицирована сталь. Необходимо указать марку, стандарт на продукцию, стандарт термической обработки и обозначение в точном соответствии с применимыми требованиями: например, ASTM A681 H13, UNS T20813 или другое обозначение, предусмотренное действующей спецификацией. Недопустимо писать только «инструментальная сталь» или «закалённая сталь». Химический состав определяет доступное содержание углерода, легирующих элементов — карбидообразователей — и остаточных элементов, тогда как размер сечения и предшествующая обработка влияют на структуру, которая будет изменяться при отпуске.
Необходимо также зафиксировать исходное металлургическое состояние. Следует указать, является ли материал отожжённым, нормализованным, закалённым без отпуска или уже отпущенным, а также привести исходную твёрдость, если она известна. Для закалённого состояния необходимо документировать температуру аустенитизации, время выдержки, атмосферу печи, время переноса и закалочную среду. Перемешивание закалочной среды, прерывание закалки и интенсивность охлаждения могут изменять содержание остаточного аустенита, морфологию мартенсита, остаточные напряжения и потенциал выделения. Второй отпуск ранее отпущенной стали не эквивалентен первому отпуску, даже если температура в печи и время выдержки совпадают.
В ASM Handbook, том 4A, отпуск определяется как «нагрев закалённой или нормализованной стали до температуры ниже нижней критической температуры». Это определение устанавливает границы процесса, но не задаёт универсальный режим. В том же источнике температура отпуска, время, содержание углерода, содержание легирующих элементов и остаточные элементы указаны как факторы, определяющие формирующуюся микроструктуру и свойства.
Определение термического цикла
Цикл следует описывать как последовательность операций, а не одной номинальной температурой. В спецификации необходимо указать целевую температуру и допустимый диапазон, скорость нагрева или температурный график печи, метод измерения температуры садки, время выдержки при температуре, количество циклов отпуска и способ охлаждения. Формулировка «отпуск при 550 °C в течение двух часов» оставляет без ответа важные вопросы: медленно ли изделие достигает 550 °C, измеряет ли термопара температуру воздуха в печи, а не садки, и происходит ли охлаждение на спокойном воздухе, принудительным воздушным потоком или в другой контролируемой среде.
Отпуск представляет собой взаимосвязанный процесс. Министерство энергетики США описывает диффузию углерода, образование карбидов, распад аустенита и возврат как одновременно протекающие либо последовательные составляющие этого процесса. При обычном отпуске углеродистых сталей часто происходит снижение твёрдости по мере распада пересыщенного мартенсита и развития возврата. Высоколегированные инструментальные стали могут вести себя иначе: ASM International указывает, что вторичное упрочнение обусловлено выделением дисперсных легированных карбидов, включая карбиды, содержащие молибден, ванадий и вольфрам. Более интенсивное выделение может повысить сопротивление отпускному разупрочнению и привести к максимуму твёрдости.
К этому максимуму следует относиться как к нормальному металлургическому проявлению, а не как к аномальному результату испытания. В исследовании Национального института стандартов и технологий, опубликованном в 1930 году, сообщалось, что «интенсивность пика вторичного упрочнения возрастает с увеличением степени аустенитизации». Этот результат не устанавливает единую температуру пика для всех марок стали. Более интенсивная аустенитизация может изменять растворение легирующих элементов, содержание остаточного аустенита и количество растворённых элементов, доступных для последующего выделения.
Параметры «время—температура» помогают сравнивать циклы, но не заменяют заданный цикл. Метод Дж. Х. Холломона и Л. Д. Джаффе, опубликованный в 1945 году, связывает время отпуска, температуру и состав со структурой и свойствами, формирующимися в закалённой стали. В часто используемой форме параметр выражается как T(log t + c), где абсолютная температура, время и константа, связанная с составом, используются для количественной оценки степени отпуска мартенсита. Эквивалентность параметров не устраняет различий в скорости нагрева, исходной микроструктуре, режиме аустенитизации, размере сечения или реакции конкретной легированной стали.
Это ограничение особенно важно при неизотермическом нагреве. В прошедшем экспертную оценку исследовании инструментальной стали H13, опубликованном в 2013 году, сравнивались режимы изотермического, медленного и быстрого нагрева; были спрогнозированы различные изменения твёрдости, включая поведение при вторичном упрочнении. В ASM Handbook, том 4C, также сопоставляются корреляции Холломона—Джаффе и Гранжа—Баумана для сталей, упрочнённых индукционной закалкой; обе корреляции могут описывать эквивалентные условия «время—температура», однако наличие корреляции не доказывает, что два физических цикла формируют идентичные микроструктуры. В исследовании сталей для штампов горячей и тёплой ковки, опубликованном в 2013 году, параметр отпуска — также называемый параметром Холломона—Джаффе или параметром Ларсона—Миллера — использовался для связывания времени и температуры выдержки с изменением твёрдости. Такой параметр является инструментом сравнения, но не основанием для исключения истории нагрева из спецификации.
Проверка результата в соответствии с заданным набором свойств
В спецификации необходимо определить, что именно считается соответствием требованиям. Следует указать требуемую шкалу твёрдости, метод испытания, нагрузку, места измерений и допустимый диапазон. Для крупного компонента или детали с градиентом твёрдости необходимо задавать точки на поверхности, в сердцевине и на промежуточных участках, а не сообщать одно удобное значение. Следует сохранять фактическую диаграмму отпуска и температуру садки, поскольку одна лишь заданная температура печи не может подтвердить соответствие требованиям.
Контроль твёрдости следует дополнять исследованием микроструктуры, если этого требуют марка стали, риск при эксплуатации или реакция на вторичное упрочнение. При таком исследовании могут оцениваться отпущенный мартенсит, выделение легированных карбидов, остаточный аустенит, бейнит, обезуглероживание и закалочные трещины. Металлографическое исследование в световом микроскопе не позволяет определить химический состав каждого карбида, поэтому при определяющем влиянии состава или распределения карбидов на эксплуатационные характеристики могут потребоваться методы с более высоким разрешением. В набор контролируемых свойств также могут входить изменение размеров, вязкость или испытания остаточных напряжений; одной твёрдости недостаточно, чтобы установить пригодность отпуска.
Таким образом, краткая схема проверки выглядит следующим образом: точно идентифицировать марку стали и применимое обозначение; указать исходное металлургическое состояние; документировать аустенитизацию и закалку; определить температуру отпуска, время, скорость нагрева, количество циклов и способ охлаждения; затем проверить твёрдость и, если требуется, микроструктуру по установленным критериям приемки. В спецификации следует учитывать взаимодействие диффузии, выделения, распада и возврата. Непрерывное разупрочнение является одним из возможных результатов, но не универсальным правилом для каждой стали.
Источники
- [1] Tempering of Induction-Hardened Steels. ASM Handbook Volume 4C, 2024. https://dl.asminternational.org/handbooks/edited-volume/11/chapter-abstract/127400/Tempering-of-Induction-Hardened-Steels
- [2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. Metals Technology, 1945. https://onetunnel.org/documents/transformation-of-austenite-time-temperature-relations-in-tempering-steel-metals-technology-september-1945-with-discussion-
- [3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. Peer-reviewed publication record, 2013. https://experts.arizona.edu/en/publications/hardness-of-h13-tool-steel-after-non-isothermal-tempering/