




Was das Anlassen im Stahl verändert
Definition unterhalb der unteren kritischen Temperatur
ASM International definiert das Anlassen als „das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur“ (ASM Handbook Volume 4A, 2024). Diese Definition ist präziser als die verbreitete Beschreibung des Anlassens als erneutes Erwärmen von Stahl, um ihn weicher zu machen. Das Anlassen folgt einer Härtungsbehandlung und kann auch auf eine Normalisierung folgen. Der Stahl wird erneut erwärmt, für eine ausgewählte Zeit gehalten und unter kontrollierten Bedingungen abgekühlt, ohne die untere kritische Temperatur absichtlich zu überschreiten und ein neues austenitisches Grundgefüge zu bilden.
| Behandlung | Hauptzweck | Beziehung zum Anlassen |
|---|---|---|
| Anlassen | Gehärteten oder normalisierten Stahl unterhalb der unteren kritischen Temperatur verändern | Verändert das vorhandene Gefüge |
| Normalisieren | Das Gefüge durch Erwärmen in den austenitischen Bereich und anschließendes Abkühlen verfeinern oder zurücksetzen | Kann dem Härten oder Anlassen vorausgehen |
| Glühen | Durch einen kontrollierten thermischen Zyklus erweichen und Spannungen abbauen | Verfolgt einen anderen thermischen Zweck |
| Sekundärhärten | Vor dem Abschrecken ein neues austenitisches Volumengefüge bilden | Ersetzt das vorherige Gefüge, anstatt es zu verändern |
Die untere kritische Temperatur wird üblicherweise mit dem eutektoiden Umwandlungsbereich in Verbindung gebracht, obwohl ihre genaue Lage von der Zusammensetzung und den Erwärmungsbedingungen abhängt. Das Unterschreiten dieser Temperatur ist von Bedeutung, weil das Anlassen das durch das Härten erzeugte Gefüge verändert, anstatt dieses Gefüge durch vollständige Reaustenitisierung zu ersetzen. Ein Anlasszyklus hat daher einen anderen metallurgischen Zweck als das Normalisieren, das Glühen oder ein erneuter Härtungsvorgang.
Variablen, die das Verhalten bestimmen
- Thermischer Zyklus Anlasstemperatur, Haltezeit und Aufheizgeschwindigkeit bestimmen, wie weit diffusionsgesteuerte Reaktionen ablaufen.
- Zusammensetzung Kohlenstoff und Legierungselemente bestimmen Übersättigung, Karbidstabilität und Ausscheidungspotenzial.
- Ausgangsgefüge Austenitkorngröße, Martensitmorphologie, Restaustenit und ungelöste Karbide beeinflussen das Verhalten.
- Abschrecken und Geometrie Abschreckintensität und Querschnittsgröße erzeugen unterschiedliche lokale Gefüge und thermische Vorgeschichten.
Die wichtigsten Einflussgrößen sind Anlasstemperatur, Haltezeit, Kohlenstoffgehalt, Legierungsgehalt und Restgehalte. Auch das Ausgangsgefüge ist von Bedeutung. Gleiches gilt für die Austenitisierungstemperatur, die vorausgegangene Normalisierungs- oder Schmiedegeschichte, die Abschreckintensität, die Querschnittsgröße und die Erwärmungsgeschwindigkeit. Zwei Bauteile aus nominell ähnlichem Stahl können daher unterschiedliche Reaktionen zeigen, wenn sich ihre thermischen Vorgeschichten unterscheiden.
Die Temperatur beschleunigt die Reaktionen gewöhnlich stärker als die Zeit allein, doch die Zeit bestimmt weiterhin, wie weit diese Reaktionen fortschreiten. Der Kohlenstoffgehalt beeinflusst die Menge und Übersättigung des im abgeschreckten Martensit eingeschlossenen Kohlenstoffs. Chrom, Molybdän, Vanadium, Wolfram und andere Legierungselemente verändern die Karbidstabilität, die Diffusionsgeschwindigkeiten und das Ausscheidungsverhalten. Restgehalte können die Umwandlungskinetik und die Anlassbeständigkeit verändern, selbst wenn sie nicht absichtlich zugesetzt wurden. Das Anlassen ist eine pfadabhängige Behandlung und keine einzelne Härteeinstellung.

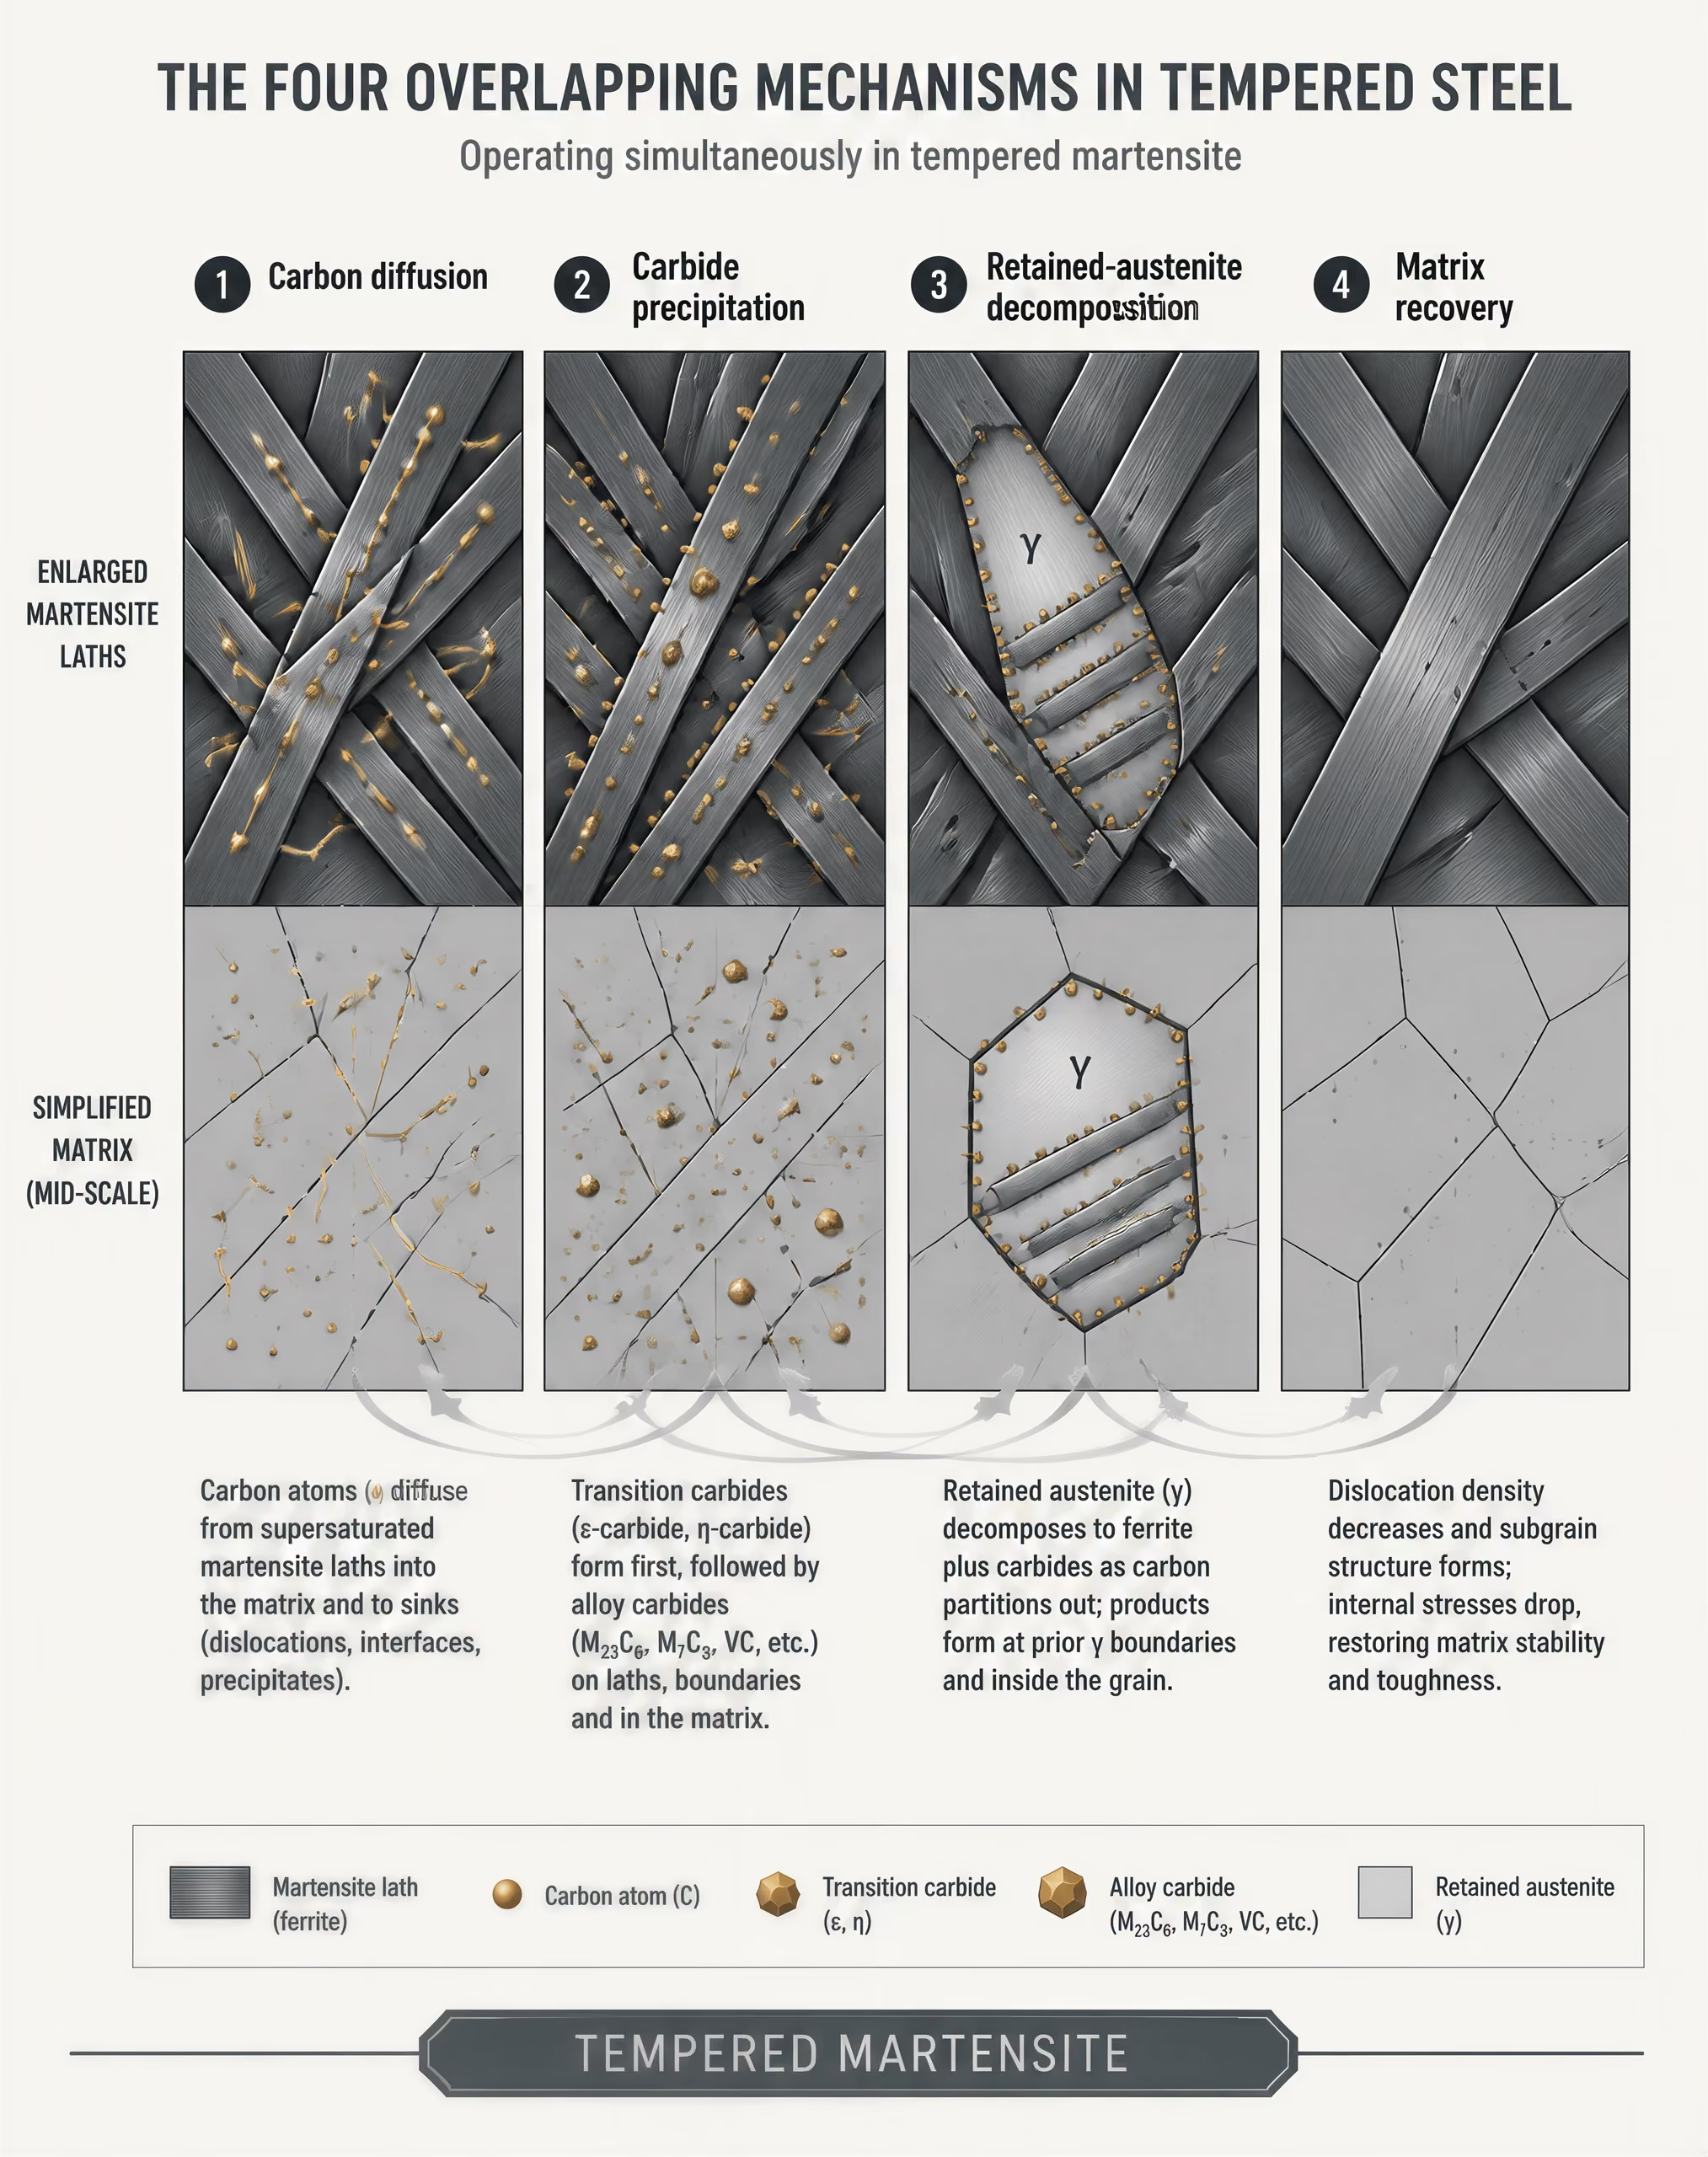
Vom abgeschreckten Martensit zum angelassenen Gefüge
Martensit im abgeschreckten Zustand Eine harte, kohlenstoffübersättigte Phase, die durch schnelles Abkühlen von Austenit entsteht und eine hohe Versetzungsdichte sowie gespeicherte innere Energie aufweist.
Wie sich das Gefüge im abgeschreckten Zustand verändert
- Umverteilung des Kohlenstoffs Kohlenstoff wandert aus dem übersättigten Martensit zu Fehlstellen, Grenzflächen und sich bildenden Karbidteilchen.
- Karbidausscheidung Übergangskarbid oder stabilere Karbide bilden sich, verändern ihre Zusammensetzung, wachsen oder vergröbern.
- Zersetzung des Restaustenits Restaustenit kann Kohlenstoff ausscheiden und sich umwandeln, wodurch Abmessungen und Eigenschaften beeinflusst werden.
- Erholung der Matrix Versetzungen ordnen sich neu an oder verschwinden, wodurch Verfestigung und innere Spannungen abnehmen.
Abgeschreckter Martensit ist eine übersättigte und verspannte Phase. Seine hohe Versetzungsdichte und die Kohlenstoffübersättigung erklären einen großen Teil seiner Härte, speichern jedoch zugleich elastische und chemische Energie. Das Anlassen ermöglicht es dem Gefüge, diese Energie durch mehrere sich überlagernde Reaktionen abzubauen. Das U.S. Department of Energy beschreibt die Kohlenstoffdiffusion, die Karbidbildung, die Zersetzung von Austenit und die Erholung als zentrale Bestandteile des Vorgangs (2010).
Bei vergleichsweise niedrigen Anlasstemperaturen bewegt sich der Kohlenstoff über kurze Distanzen und kann sich an Gitterfehlern anreichern oder Übergangskarbide bilden. Innere Spannungen nehmen ab, und die Tetragonalität des Martensits verringert sich, wenn Kohlenstoff das martensitische Gitter verlässt. Der Stahl kann etwas Härte verlieren, während Maßbeständigkeit und Widerstand gegen verzögertes Risswachstum zunehmen. Vorhandener Restaustenit kann sich während nachfolgender Anlassstufen ebenfalls zersetzen und dabei neue Umwandlungsprodukte bilden, die sowohl die Abmessungen als auch die mechanischen Eigenschaften beeinflussen.
Bei höherer Temperatur oder längerer Haltezeit vergröbern sich die Karbidteilchen oder wandeln sich in stabilere Verbindungen um, während sich die ferritische Matrix erholt und einen Teil ihrer Versetzungsverfestigung verliert. Diese Veränderungen verringern gewöhnlich Härte und Streckgrenze, erhöhen jedoch Zähigkeit und Duktilität. Das Ergebnis ist angelassener Martensit: eine ferritische Matrix mit einer Verteilung von Karbidteilchen, wobei diese Verteilung durch die Zusammensetzung und die Behandlungsgeschichte und nicht allein durch die Temperatur bestimmt wird.
Hochlegierte Werkzeugstähle können während des Anlassens durch die Ausscheidung feiner Legierungskarbidpartikel eine Sekundärhärtung entwickeln. Strong evidence
Sekundärhärtung Ein Anstieg der Härte während des Anlassens, verursacht durch die Ausscheidung feiner Legierungskarbide nach vorausgegangenen Erweichungsreaktionen.
Hochlegierte Werkzeugstähle stellen eine wichtige Ausnahme von der einfachen Erweichung dar. ASM International erklärt, dass die Sekundärhärtung durch die Ausscheidung feiner Legierungskarbide hervorgerufen wird, darunter Karbide von Molybdän, Vanadium und Wolfram (2024). Während des Anlassens können diese Teilchen die Matrix so stark verfestigen, dass nach einem vorherigen Härteabfall wieder eine höhere Härte erreicht wird. Dieser Effekt wird als Sekundärhärtung bezeichnet, und eine stärkere Ausscheidung führt im Allgemeinen zu einer höheren Anlassbeständigkeit.
Das National Institute of Standards and Technology berichtete bereits 1930, dass „die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zunimmt“. Diese Feststellung verknüpft das Maximum nicht nur mit der Anlasstemperatur, sondern auch mit dem vorausgegangenen Härtungszyklus. Ein höherer Austenitisierungsgrad kann vor dem Abschrecken größere Mengen an Legierungselementen und Kohlenstoff im Austenit lösen und dadurch die für spätere Ausscheidungen verfügbare Zusammensetzung verändern. Derselbe nominelle Anlassplan kann daher nach unterschiedlichen Austenitisierungsbehandlungen zu unterschiedlichen Härteverläufen führen.
Werkzeugstahl H13 veranschaulicht, warum die Erwärmungsgeschichte berücksichtigt werden muss. Eine begutachtete Studie dokumentierte ein Verfahren zur Vorhersage des Anlassverhaltens von H13 bei isothermischen, langsam erwärmten und schnell erwärmten Zyklen einschließlich des Sekundärhärtungsverhaltens (University of Arizona publication record, 2013). Ein Bauteil, das kontinuierlich durch einen Ausscheidungsbereich erwärmt wird, durchläuft nicht zwangsläufig dieselben Reaktionen wie ein Bauteil, das bei dieser Temperatur isotherm gehalten wird. Das berechnete Härteverhalten kann sich unterscheiden, selbst wenn die endgültige nominelle Temperatur identisch ist.
J. H. Hollomon und L. D. Jaffe behandelten das Zeit-Temperatur-Problem 1945, indem sie eine Beziehung zwischen Anlasszeit, Temperatur und Zusammensetzung von abgeschrecktem Stahl formulierten. Der Hollomon-Jaffe-Ausdruck wird üblicherweise wie folgt geschrieben:
T(log t + c)
Hierbei ist T die absolute Temperatur, t die Anlasszeit und c eine von der Zusammensetzung und dem Zustand abhängige Konstante. Der Ausdruck liefert einen Anlassparameter zum Vergleich von Einwirkungsbedingungen und zur Quantifizierung des Anlassgrades von Martensit. Er ist nützlich, weil Temperatur und Zeit zu einem Index zusammengefasst werden können. Ein äquivalenter Parameter beseitigt jedoch nicht die Unterschiede bei Erwärmungsgeschwindigkeit, Ausgangsgefüge, Austenitisierung, Querschnittsgröße oder Legierungsverhalten.
ASM Handbook Volume 4C weist darauf hin, dass die Korrelationen nach Hollomon-Jaffe und Grange-Baughman bei der Bewertung induktionsgehärteter Stähle äquivalente Zeit-Temperatur-Bedingungen darstellen können (ASM International, 2024). Diese Übereinstimmung betrifft die Korrelation und ist kein Beweis dafür, dass jeder thermische Weg dasselbe Gefüge erzeugt. Die Unterscheidung ist bei randschichtgehärteten Bauteilen von Bedeutung, da ein steiler Temperaturgradient und eine sich verändernde Bauteiltemperatur zu einer uneinheitlichen tatsächlichen Anlassgeschichte führen können.
Warum die Härte nicht die einzige Reaktionsgröße ist
Die Härte ist bequem zu messen, aber nur eines der Ergebnisse des Anlassens. Die Festigkeit kann abnehmen, wenn martensitische Verzerrung und Versetzungsdichte zurückgehen, und lokal wieder zunehmen, wenn sich feine Legierungskarbide ausscheiden. Die Zähigkeit kann sich durch den Abbau innerer Spannungen verbessern. Eine Zersetzung von Restaustenit, eine bestimmte Karbidmorphologie oder versprödungsfördernde Temperaturbereiche können die Zähigkeit bei bestimmten Stählen jedoch verringern. Die Maßbeständigkeit kann sich durch den Spannungsabbau verbessern, während die Umwandlung von Restaustenit eine messbare Ausdehnung verursachen kann.
Das Gefüge liefert die Erklärung für diese gegenläufigen Entwicklungen. Kohlenstoffdiffusion, Erholung, Karbidausscheidung, Zersetzung von Restaustenit und Teilchenvergröberung können nacheinander oder überlappend stattfinden. Das Endgefüge bestimmt das Ermüdungsverhalten, den Verschleißwiderstand, den Bruchwiderstand und die Beständigkeit gegenüber weiterer thermischer Einwirkung und nicht lediglich den Eindrückwert, der bei einer Härteprüfung ermittelt wird.
Eine Studie aus dem Jahr 2013 über Gesenkstähle für das Warm- und Halbwarmumformen verwendete den Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um die Zeit-Temperatur-Einwirkung mit der Härteänderung zu korrelieren. Solche Korrelationen sind für die Beschreibung einer bestimmten Güte und eines bestimmten Behandlungsbereichs praktisch. Sie sind keine universellen Härtegesetze. Güte, Ausgangszustand und Behandlungsgeschichte bleiben entscheidend. Deshalb sollte das Anlassen als thermischer Weg und als daraus hervorgehendes Gefüge spezifiziert werden und nicht lediglich als „Erweichen“.
Die Variablen, die das Anlassverhalten bestimmen
Das Anlassen wird nicht allein durch die Solltemperatur des Ofens definiert. ASM International erklärt im ASM Handbook Volume 4A (2024): „Anlassen ist das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur.“ Diese Definition beschreibt einen Umwandlungsweg und nicht einen einzelnen Arbeitsgang. Temperatur, Zeit, Kohlenstoffgehalt, Legierungsgehalt und Restelemente beeinflussen sämtlich das entstehende Gefüge und die Eigenschaften. Auch die Aufheizgeschwindigkeit, die Temperatur, die der Stahl selbst erreicht, die vorausgegangene Austenitisierungsbehandlung und das Abschrecken spielen eine Rolle.
Temperatur und Dauer
Während des Anlassens diffundiert Kohlenstoff aus übersättigtem Martensit, Karbide bilden sich oder ändern ihre Zusammensetzung, Restaustenit kann sich zersetzen, und das martensitische Gefüge unterliegt einer Erholung. Das U.S. Department of Energy beschreibt den Vorgang anhand dieser miteinander verknüpften Diffusions-, Ausscheidungs-, Zersetzungs- und Erholungsreaktionen und nicht als einfache, durch Wärme verursachte Erweichung. Bei relativ niedrigen Temperaturen können Kohlenstoffseigerung und die Ausscheidung von Übergangskarbiden die inneren Spannungen verringern, während eine beträchtliche Härte erhalten bleibt. Mit steigender Temperatur oder längerer Haltezeit verringern die Vergröberung der Karbide, die Erholung des Ferrits und weitere Umwandlungen im Allgemeinen Härte und Festigkeit.
| Stahl oder Zustand | Typisches konkurrierendes Verhalten | Wichtige bestimmende Faktoren |
|---|---|---|
| Martensitischer unlegierter oder niedriglegierter Stahl | Härte und Festigkeit nehmen im Allgemeinen ab | Kohlenstoffdiffusion, Karbidbildung und Erholung |
| Hochlegierter Werkzeugstahl | Die Härte kann nach einem anfänglichen Rückgang wieder ansteigen | Ausscheidung feiner molybdän-, vanadium- oder wolframgebundener Karbide |
| Stahl mit Restaustenit | Mit der Zersetzung können Änderungen der Abmessungen und der Härte einhergehen | Austenitstabilität, Kohlenstoffgehalt und Anlassgeschichte |
| Großer Querschnitt | Oberfläche und Kern können unterschiedliche Eigenschaften erreichen | Wärmegradienten, Querschnittsgröße und Messort |
Das Wort „im Allgemeinen“ ist von Bedeutung. Bei hochlegierten Werkzeugstählen kann die Härte nach einer anfänglichen Abnahme wieder steigen. ASM International berichtete 2024, dass die Sekundärhärtung durch die Ausscheidung feiner Legierungskarbide hervorgerufen wird, darunter Karbide im Zusammenhang mit Molybdän, Vanadium und Wolfram. Ein Stahl muss zunächst ausreichend gelöste Legierungselemente und Kohlenstoff enthalten, und die vorausgegangene Austenitisierungsbehandlung muss diese Elemente in einen Zustand versetzen, aus dem eine Ausscheidung erfolgen kann. Eine stärkere Ausscheidung führt zu einem höheren Anlasswiderstand, doch der Höchstwert und seine Größe hängen von der Stahlsorte und der Vorgeschichte ab; es gibt keine universelle Temperatur für die Sekundärhärtung.
Die Dauer verändert das Ergebnis selbst dann, wenn die nominale Temperatur identisch ist. Eine kurze Einwirkungsdauer kann zu einer unvollständigen Ausscheidung oder Erholung führen, während eine längere Haltezeit den diffusionsgesteuerten Reaktionen ermöglicht, weiter fortzuschreiten. Wiederholte Anlassvorgänge fügen der Vorgeschichte einen weiteren Faktor hinzu: Der erste Anlassvorgang kann Restaustenit umwandeln oder die Population der Keimbildungsstellen verändern, sodass der zweite Anlassvorgang nicht auf den ursprünglichen Martensit einwirkt.
Die Ofentemperatur entspricht außerdem nicht zwangsläufig der Werkstücktemperatur. Ein kleines Probestück kann sich der Solltemperatur schnell annähern, während sich in einem großen Gesenk, einer Welle oder einer Platte über den Querschnitt Temperaturgradienten ausbilden. Bei einem schnellen Aufheizzyklus kann die Oberfläche der nominalen Anlasstemperatur ausgesetzt sein, bevor der Kern diese Temperatur erreicht hat. Umgekehrt ermöglicht eine langsame Aufheizung, dass die Reaktionen kontinuierlich bei jeder dazwischenliegenden Temperatur beginnen. Daher ist „540 °C für zwei Stunden“ unvollständig, sofern der Ablauf nicht angibt, wie das Werkstück aufgeheizt wurde, wann die Haltezeit begann und ob die angegebene Temperatur im Ofen oder am Stahl gemessen wurde.
J. H. Hollomon und L. D. Jaffe befassten sich in ihrer 1945 in Metals Technology veröffentlichten Arbeit mit diesem Problem, indem sie Anlasszeit, Temperatur und Zusammensetzung mit dem Gefüge und den Eigenschaften von abgeschrecktem Stahl in Beziehung setzten. Der Hollomon-Jaffe-Ausdruck wird üblicherweise wie folgt geschrieben:
Dabei ist die absolute Temperatur, die Zeit und eine von der Zusammensetzung und dem Werkstoff abhängige Konstante. Das U.S. Department of Energy beschreibt diesen Parameter als Möglichkeit, den Grad des Anlassens von Martensit zu quantifizieren. Er ist für den Vergleich von Einwirkungsbedingungen nützlich, doch ein gleicher Parameter beseitigt nicht die Unterschiede bei Aufheizgeschwindigkeit, vorausgegangenem Gefüge, Austenitisierung, Querschnittsgröße oder dem Verhalten der Legierung. Zwei Zyklen können denselben berechneten -Wert aufweisen und dennoch unterschiedliche Härteprofile hervorbringen.
Kohlenstoff, Legierungselemente und Restelemente
Der Kohlenstoff bestimmt die während des Abschreckens gebildete Menge und Übersättigung des Martensits. Daher beeinflusst der nominelle Kohlenstoffgehalt die Ausgangshärte und die für Anlassreaktionen verfügbare Kohlenstoffmenge erheblich. Ein höherer Kohlenstoffgehalt kann härteren Martensit und ein größeres Karbidbildungspotenzial ermöglichen, wobei das endgültige Verhalten auch von der Stabilität des Austenits und dem vor dem Abschrecken gelösten Kohlenstoff abhängt. In ungelösten Karbiden gebundener Kohlenstoff ist nicht gleichwertig mit in Austenit gelöstem Kohlenstoff.
Chrom, Molybdän, Vanadium und Wolfram verändern die Karbidstabilität, die Diffusion und die Kinetik der Ausscheidung. Chrom kann die Härtbarkeit erhöhen und zur Bildung stabiler Karbide beitragen; Molybdän, Vanadium und Wolfram können während der Sekundärhärtung die Ausscheidung feiner Legierungskarbide unterstützen. Diese Elemente können die Erweichung bei erhöhten Anlasstemperaturen verzögern, doch ihre Wirkung hängt von ihrer Auflösung während der Austenitisierung sowie von Größe und Verteilung der vorhandenen Karbide ab. Eine übermäßige Austenitisierung kann mehr Karbid auflösen und den Austenit anreichern, während eine unzureichende Austenitisierung Legierungselemente für eine spätere Ausscheidung un verfügbar lassen kann.
Beim von NIST untersuchten Schnellarbeitsstahl nahm die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zu. Strong evidence
Die 1930 veröffentlichte NIST-Untersuchung zu Schnellarbeitsstahl stellte fest, dass „die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zunimmt“. Dieses Ergebnis warnt unmittelbar davor, einer nominellen Stahlsorte eine einzige feste Anlasskurve zuzuordnen. Eine stärkere Austenitisierung kann den Gehalt an gelöstem Kohlenstoff und gelösten Legierungselementen, die Menge an Restaustenit, die Zusammensetzung des Martensits und das Ausscheidungspotenzial verändern. Sie kann außerdem die ehemaligen Austenitkörner vergrößern, was das Umwandlungsverhalten und die Zähigkeit beeinflusst.
Restelemente und die Herstellungsgeschichte fügen kleinere, aber mitunter wichtige Variablen hinzu. Silizium, Mangan, Nickel, Kupfer, Phosphor, Schwefel, Stickstoff, Sauerstoff und Spurenzusätze können Karbidreaktionen, Restaustenit, Seigerungen und Anlassversprödung beeinflussen. Eigenspannungen und eine vorausgegangene Umformung verändern Keimbildungsstellen und Erholungsgeschwindigkeiten. Zwei Proben, die derselben nominellen Stahlsorte bescheinigt wurden, können sich daher unterscheiden, weil sich ihre Schmelzen, Karbidverteilungen oder Schmiedereduktionen unterscheiden – und zwar bereits vor Beginn der Wärmebehandlung.
Ein hochlegierter Werkzeugstahl veranschaulicht diesen Punkt besonders deutlich. Das gewöhnliche Anlassen erweicht unangelassenen Martensit, während Kohlenstoff übersättigte Gitterplätze verlässt und die Erholung fortschreitet. Die Sekundärhärtung kehrt den Härteverlauf über einen Teil des Ablaufs um, weil feine Legierungskarbide eine Ausscheidungshärtung bewirken und die Erholung einschränken. Das spätere Maximum ist kein Hinweis darauf, dass das Anlassen aufgehört hat; es zeigt vielmehr, dass konkurrierende Reaktionen diejenige Reaktion verändert haben, die die Härte bestimmt.
Ausgangszustand, Abschreckintensität und Querschnittsgröße
Das abgeschreckte Gefüge ist der Ausgangszustand für das Anlassen. Austenitkorngröße, gelöster Kohlenstoff, ungelöste Karbide, Restaustenit, Martensitmorphologie und Abschreckspannungen beeinflussen sämtlich das anschließende Verhalten. Eine Probe, die schnell genug abgeschreckt wurde, um überwiegend Martensit zu bilden, wird sich beim Anlassen nicht wie eine Probe mit Bainit oder Perlit verhalten. Ebenso muss der Kern eines dicken Querschnitts nicht zwangsläufig dem Oberflächenbereich entsprechen.
Die Abschreckintensität bestimmt die Abkühlgeschwindigkeit und damit die Umwandlungsprodukte. Wasser-, Polymer-, Öl- und Gasabschreckung erzeugen unterschiedliche Abkühlungsverläufe, und selbst ein einziges Abschreckmittel kann bei Änderungen der Bewegung, der Temperatur und der Beladung unterschiedliche Ergebnisse liefern. Ein großer Querschnitt kühlt in seinem Kern langsam ab, sodass sich dort Bainit, Perlit oder Restaustenit bilden können, während eine kleine Probe Martensit bildet. Beim Anlassen durchlaufen diese Bereiche anschließend unterschiedliche Reaktionen und können unterschiedliche Härtewerte erreichen.
Die Querschnittsgröße verändert außerdem die Verzögerung bei der Austenitisierung und beim Anlassen. Die Oberfläche kann die Zieltemperatur überschreiten, während der Kern noch aufgeheizt wird, wodurch ein radialer Anlassgradient entsteht. Wenn eine Steuerung die Haltezeit beginnt, sobald der Ofen den Sollwert erreicht, erhält der Kern weniger Zeit bei Temperatur, als der Ablauf vermuten lässt. Wenn ein Thermoelement an der Oberfläche angebracht ist, kann der aufgezeichnete Verlauf die Einwirkungsdauer im Inneren überschätzen.
H13-Werkzeugstahl kann bei isothermen, langsam aufgeheizten und schnell aufgeheizten Anlassplänen unterschiedliche vorhergesagte Härteverläufe zeigen, einschließlich eines Sekundärhärtungsverhaltens. Limited evidence
Eine 2013 veröffentlichte, begutachtete Untersuchung zu H13-Werkzeugstahl modellierte isotherme, langsam aufgeheizte und schnell aufgeheizte Anlasszyklen und sagte unterschiedliche Härteverläufe einschließlich eines Verhaltens bei der Sekundärhärtung voraus. Dieses Ergebnis unterstützt die Betrachtung des Anlassens als kontinuierliche thermische Vorgeschichte. Das ASM Handbook Volume 4C (2024) vergleicht ebenfalls die Korrelationen nach Hollomon-Jaffe und Grange-Baughman für induktionsgehärtete Stähle als Möglichkeiten zur Darstellung äquivalenter Zeit-Temperatur-Bedingungen, nicht als Ersatz für die Messung des tatsächlichen Prozesses.
Eine 2013 in Journal of Materials Processing Technology veröffentlichte Untersuchung zu Warm- und Halbwarmumformgesenkstählen verwendete den Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um die Zeit-Temperatur-Einwirkung mit der Härteänderung zu korrelieren. Solche Korrelationen sind für den Prozessvergleich wertvoll, bleiben jedoch empirische Beschreibungen eines bestimmten Stahls und Ausgangszustands. Dieselbe Bezeichnung der nominalen Temperatur kann unterschiedliche metallurgische Behandlungen beschreiben, wenn sich Aufheizgeschwindigkeit, Querschnittsgröße, Austenitisierung, Abschrecken oder vorausgegangenes Anlassen ändern.
Anlassmechanismen: Diffusion, Zersetzung und Erholung
ASM International definiert das Anlassen als „das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur“ (ASM Handbook Volume 4A, 2024). Diese Definition bezeichnet das Behandlungsfenster, nicht eine einzelne Reaktion. Das entstehende Gefüge und die Eigenschaften hängen von Anlasstemperatur und -dauer, Kohlenstoffgehalt, Legierungsgehalt, Restelementen, vorausgegangener Austenitisierung, Abschreckbedingungen und Wärmevorgeschichte ab. Ein abgeschreckter Stahl kann daher weicher werden, einen großen Teil seiner Härte behalten oder durch die Veränderung seiner übersättigten martensitischen Matrix einen späteren Härteanstieg entwickeln.
Das U.S. Department of Energy beschreibt das Anlassen als eine Abfolge, die Kohlenstoffdiffusion, Karbidbildung, die Zersetzung von Restaustenit und Erholung umfasst. Diese Vorgänge überlappen sich, anstatt in vier vollständig getrennten Schritten abzulaufen. Ihre Geschwindigkeiten und relative Bedeutung variieren mit der Zusammensetzung und dem thermischen Verlauf. „Niedertemperaturanlassen“, „Mitteltemperaturanlassen“ und „Hochtemperaturanlassen“ sind nützliche Bezeichnungen für Prozessbereiche, identifizieren jedoch keine universell gültige Reaktionsfolge. Ein hochlegierter Werkzeugstahl und ein unlegierter martensitischer Kohlenstoffstahl können bei derselben nominalen Temperatur sehr unterschiedlich reagieren.
Kohlenstoffdiffusion und Anlassen im Frühstadium
Frischer Martensit ist eine übersättigte, verspannte Phase. Kohlenstoff besetzt Zwischengitterplätze, die mit dem raumzentrierten tetragonalen martensitischen Gitter nicht im Gleichgewicht stehen, während das Abschrecken eine beträchtliche Versetzungsdichte und Eigenspannung erzeugt hat. Während des ersten Teils des Anlassens bewegt sich der Kohlenstoff über kurze Strecken zu energetisch günstigeren Plätzen: zu Versetzungen, Lattengrenzen, selbstangelassenen Bereichen und entstehenden Eisenkarbidpartikeln. Diese Umverteilung verringert die Gittertetragonalität und reduziert die mit dem abgeschreckten Zustand verbundenen elastischen Spannungen und Verzerrungsspannungen.
Die Frühreaktion ist nicht einfach eine „Härtebeseitigung“. Eine Kohlenstoffseigerung kann lokale Konfigurationen stabilisieren, bevor sich eine erkennbare Karbidpopulation entwickelt, und das Ausmaß des Spannungsabbaus hängt von Temperatur, Zeit und Aufheizgeschwindigkeit ab. Ein langsam erwärmtes Bauteil beginnt sich zu verändern, während sich Kern und Oberfläche noch auf unterschiedlichen Temperaturen befinden. Ein schnell erwärmtes Bauteil kann denselben nominalen Temperaturbereich durchlaufen, bevor die Diffusion dieselbe Kohlenstoffverteilung erzeugt hat. Aus demselben Grund ist auch die Querschnittsgröße von Bedeutung.
In unlegierten und niedriglegierten Martensiten können sich Übergangskarbidphasen bilden, bevor sich stabileres Zementit entwickelt. Die genaue Abfolge hängt vom Kohlenstoffgehalt, den Legierungszusätzen und der ursprünglichen Martensitmorphologie ab. Einige kohlenstoffarme Martensite enthalten weniger übersättigten Kohlenstoff und können eine schwächere Frühreaktion zeigen; kohlenstoffreichere Martensite können eine stärkere Tetragonalität und einen ausgeprägteren anfänglichen Spannungsabbau aufweisen. Diese Unterschiede erklären, warum eine Temperaturangabe keine mechanistische Beschreibung ersetzen kann.
Das von J. H. Hollomon und L. D. Jaffe 1945 formulierte Hollomon-Jaffe-Verfahren setzt Anlasszeit, Temperatur und Zusammensetzung mit dem Gefüge und den Eigenschaften in Beziehung, die sich in abgeschrecktem Stahl entwickeln. Die geläufige Form wird verwendet, um den Grad des Anlassens von Martensit zu quantifizieren, wobei die absolute Temperatur, die Zeit und eine von der Zusammensetzung abhängige Konstante bezeichnet. Das Verfahren ist ein nützliches Vergleichsinstrument, hebt jedoch die metallurgische Vorgeschichte nicht auf. Gleiche Parameter garantieren keine gleichen Ergebnisse, wenn sich Aufheizgeschwindigkeit, ursprüngliches Gefüge, Austenitisierung, Querschnittsgröße oder das Verhalten der Legierung unterscheiden.
Karbidbildung und -wachstum
Wenn Kohlenstoff den übersättigten Martensit verlässt, wird die Karbidausscheidung zu einem zentralen Bestandteil der Anlassreaktion. In vielen Stählen entwickeln sich die Produkte von feinen Übergangskarbidphasen zu stabilerem Zementit, während Legierungselemente diese Abfolge verzögern, verändern oder ersetzen können. Die Keimbildung von Karbiden verbraucht Kohlenstoff und verändert die Zusammensetzung der Matrix; Wachstum und Vergröberung verringern die für Versetzungen verfügbaren Hindernisse. Eine gewöhnliche Anlassweichung tritt meist ein, wenn die Matrix ihre Übersättigung verliert und die Ausscheidungen größer oder weiter voneinander entfernt werden.
Hochlegierte Werkzeugstähle können diesen Trend umkehren. ASM International erklärt, dass „die Sekundärhärtung in hochlegierten Werkzeugstählen durch die Ausscheidung feiner Legierungskarbidphasen erzeugt wird“, darunter Karbide mit Molybdän, Vanadium und Wolfram (2024). Feine, kohärente oder semikohärente Legierungskarbidphasen können die Versetzungsbewegung wirksamer behindern als grobes Zementit und dadurch während eines späteren Anlassintervalls einen Härteanstieg bewirken. Eine stärkere Ausscheidung führt im Allgemeinen zu einer höheren Anlassbeständigkeit, obwohl das Ergebnis von der Menge des in Lösung befindlichen Legierungselements, dem Anlassplan und der Stabilität der Matrix abhängt.
| Austenitisierungszustand | Wahrscheinliche Wirkung vor dem Anlassen | Mögliche Folge während des Anlassens |
|---|---|---|
| Stärkere Auflösung | Mehr Kohlenstoff und Legierungselemente gelangen in den Austenit | Größeres Potenzial für die Ausscheidung von Legierungskarbiden und für eine Sekundärhärtung |
| Unzureichende Auflösung | Mehr Legierung verbleibt in ungelösten Karbiden | Geringere Verfügbarkeit gelöster Elemente und schwächere beabsichtigte Ausscheidungsreaktion |
| Übermäßige Austenitisierung | Stärkere Auflösung und mögliches Kornwachstum | Verändertes Verhalten von Restaustenit, Zähigkeit und Ausscheidungen |
Die Austenitisierung steuert diese Reaktion, weil sie bestimmt, welche Karbide sich lösen und wie viel Legierungselement und Kohlenstoff vor dem Abschrecken in den Austenit übergehen. Eine Studie des National Institute of Standards and Technology aus dem Jahr 1930 über Schnellarbeitsstahl berichtete, dass „die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zunimmt“. Diese Beobachtung legt weder eine feste Spitzentemperatur noch eine feste Härte für jeden Schnellarbeitsstahl fest. Sie zeigt, dass der Ausgangszustand das Ausscheidungspotenzial bestimmt.
Die begutachtete Studie über H13-Werkzeugstahl aus dem Jahr 2013 ist aus demselben Grund nützlich. Ihr Verfahren sagt die Härte nach isothermen Anlassbehandlungen sowie nach Anlassbehandlungen mit langsamer und schneller Erwärmung voraus und berücksichtigt dabei auch das Verhalten der Sekundärhärtung. Diese Behandlungspläne können unterschiedliche vorhergesagte Härtereaktionen ergeben, selbst wenn sich ihre nominalen Expositionsbereiche überschneiden. Beim kontinuierlichen Erwärmen laufen Ausscheidung und Erholung ab, während die Temperatur steigt; bei einer isothermen Behandlung steht den Reaktionen an einer ausgewählten Temperatur mehr Zeit zur Verfügung. Wenn beide Behandlungspläne allein deshalb als gleichwertig behandelt werden, weil sie einen berechneten Anlassparameter gemeinsam haben, können diese Unterschiede verborgen bleiben.
Zersetzung von Restaustenit und Erholung der Matrix
Beim Abschrecken kann Restaustenit zurückbleiben, insbesondere wenn Legierungszusätze die Umwandlungstemperaturen absenken oder wenn die Austenitisierungsbedingungen einen beträchtlichen Anteil an Kohlenstoff und Legierungselementen lösen. Während des Anlassens kann der Restaustenit Kohlenstoff ausscheiden, sich in ferritische Produkte und Karbide umwandeln oder zunächst instabiler werden, bevor er sich beim Abkühlen umwandelt. Seine Zersetzung kann die Maßbeständigkeit, Härte und Eigenspannung verändern. Der Zeitpunkt ist werkstoffsortenabhängig, und Restaustenit folgt nicht in jedem Stahl demselben Umwandlungsweg.
Die Erholung der Matrix tritt gleichzeitig mit diesen Reaktionen auf. Versetzungen ordnen sich neu oder löschen sich aus, Spannungen in Latten und Platten nehmen ab, und lokale Spannungsfelder werden weniger ausgeprägt. Die Erholung verringert im Allgemeinen Festigkeit und Härte, doch in sekundärhärtenden Stählen kann die Ausscheidung diesen Verlust ausgleichen oder übertreffen. Die endgültige Eigenschaft ergibt sich daher aus dem Gleichgewicht zwischen Erweichung der Matrix, Spannungsabbau, Umwandlung von Restaustenit, Karbidausscheidung und Karbidvergröberung.
ASM Handbook Volume 4C vergleicht die Korrelationen nach Hollomon-Jaffe und Grange-Baughman als Darstellungen äquivalenter Zeit-Temperatur-Bedingungen zur Bewertung induktionsgehärteter Stähle. Solche Korrelationen sind praktische Möglichkeiten zur Strukturierung von Daten, jedoch kein Beweis dafür, dass zwei thermische Verläufe identische Gefüge erzeugen. Eine 2013 im Journal of Materials Processing Technology veröffentlichte Studie über einen Warm- oder Halbwarmumformstahl für Gesenke verwendete ebenfalls den Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um die Zeit-Temperatur-Exposition mit der Härteänderung zu korrelieren. Diese Instrumente beschreiben Trends innerhalb eines festgelegten Werkstoffs und Behandlungsbereichs. Sie liefern keine universell gültigen Härtewerte oder garantierten Eigenschaftsänderungen, da Werkstoffsorte, Ausgangszustand, Austenitisierung, Aufheizverlauf und Abkühlvorgeschichte weiterhin Bestandteil des Anlassmechanismus sind.
Sekundärhärtung in hochlegierten Werkzeugstählen

Warum die Härte während des Anlassens steigen kann
Anlassen ist nicht einfach als Erweichen definiert. ASM International erklärt im ASM Handbook Volume 4A (2024): „Anlassen ist das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur.“ Das entstehende Gefüge und die Eigenschaften hängen von Anlass-Temperatur und -Zeit, Kohlenstoffgehalt, Legierungsgehalt, Restgehalten an Elementen sowie dem durch Härten oder Normalisieren erzeugten Zustand ab. Diese Variablen bestimmen, welche Reaktionen ablaufen und wie weit sie fortschreiten.
Bei unlegierten Kohlenstoffstählen und vielen niedriglegierten Stählen ist das übliche Ergebnis ein Härteabfall. Abgeschreckter Martensit enthält übersättigten Kohlenstoff, eine hohe Versetzungsdichte und beträchtliche innere Spannungen. Während des Anlassens diffundiert Kohlenstoff aus dem Martensit, Übergangskarbid oder Zementit bildet sich, Restaustenit kann zerfallen, und das martensitische Gefüge erholt sich. Die Darstellung des Anlassens durch das U.S. Department of Energy aus dem Jahr 2010 beschreibt diese miteinander verbundenen Vorgänge als Kohlenstoffdiffusion, Karbidbildung, Austenitzerfall und Erholung. Jeder dieser Vorgänge verringert im Allgemeinen die gespeicherte Verzerrungsenergie und den Widerstand gegen plastische Verformung.
Hochlegierte Werkzeugstähle können einen anderen Verlauf nehmen. Mit steigender Temperatur können Legierungselemente, die während des Abschreckens in Lösung geblieben sind, über kurze Strecken diffundieren und eine dichte Population extrem kleiner Legierungskarbidpartikel bilden. Diese Partikel behindern die Versetzungsbewegung. Überwiegt ihre festigkeitssteigernde Wirkung die durch die Erholung des Martensits verursachte Erweichung, steigt die gemessene Härte während des Anlassens. Dies ist die Sekundärhärtung.
ASM International erklärt, dass „die Sekundärhärtung in hochlegierten Werkzeugstählen durch die Ausscheidung feiner Legierungskarbidpartikel entsteht“, darunter Karbide in Verbindung mit Molybdän, Vanadium und Wolfram. Das Wort fein ist entscheidend. Eine grobe Karbidpopulation verfestigt die Matrix weniger wirksam, weil die Partikel weiter voneinander entfernt sind und den sich bewegenden Versetzungen weniger Widerstand entgegensetzen. Sehr kleine, im angelassenen Martensit verteilte Ausscheidungen erzeugen eine Ausscheidungshärtung, während sich die Matrix noch erholt.
Die Reaktion ist daher ein Wettbewerb zwischen Erweichung und Verfestigung. Ein frühes Anlassen kann die Härte verringern, wenn Kohlenstoff den Martensit verlässt. Bei höherer Temperatur kann die Ausscheidung von Legierungskarbiden diesen Trend umkehren. Bei noch höherer thermischer Einwirkung vergröbern die Ausscheidungen, die Matrix verliert einen größeren Teil ihrer martensitischen Festigkeit, und die Härte fällt erneut ab. Nicht jede Stahlsorte zeigt einen deutlichen Anstieg, und eine Härtekurve kann überlappende Reaktionen statt eines einzigen klar ausgeprägten Maximums enthalten.
Molybdän-, Vanadium- und Wolfram-assoziierte Karbide
Molybdän, Vanadium und Wolfram sind für die Sekundärhärtung von zentraler Bedeutung, weil sie eine starke Neigung zur Karbidbildung besitzen und während geeigneter Anlassbehandlungen aus der Stahlmatrix in Ausscheidungen diffundieren. Die genauen Phasen hängen von der Zusammensetzung und der thermischen Vorgeschichte ab. Karbide können durch Bezeichnungen ihrer Kristallstruktur oder Zusammensetzung wie MC, M₂C, M₆C oder M₂₃C₆ beschrieben werden, wobei M für ein oder mehrere Metallelemente steht; diese Bezeichnungen bedeuten nicht, dass jeder Stahl jede der aufgeführten Phasen bildet.
Vanadium trägt häufig zu sehr stabilen, vanadiumreichen MC-Karbiden bei. Ihre hohe Auflösungsbeständigkeit ermöglicht es ihnen, bei Temperaturen wirksam zu bleiben, bei denen weniger stabile Partikel vergröbern oder sich auflösen würden. Molybdän kann an der Bildung feiner Ausscheidungen vom Typ M₂C sowie an gemischten Legierungskarbidpopulationen beteiligt sein. Wolfram kann in Karbide vom Typ M₆C oder in andere Mischkarbide eingehen, abhängig vom Stahl und vom Anlassprogramm. In Schnellarbeitsstählen, in denen Wolfram, Molybdän, Vanadium, Chrom und Kohlenstoff in erheblichen Gehalten kombiniert werden, können sich mehrere Karbidfamilien nacheinander oder gleichzeitig bilden.
Die Zusammensetzung der Matrix vor dem Anlassen ist von entscheidender Bedeutung. Beim Austenitisieren werden einige Karbide aufgelöst und der Austenit mit Kohlenstoff und Legierungselementen angereichert, während nicht aufgelöste Karbide andere Elemente außerhalb der Matrix binden. Beim anschließenden Abschrecken entstehen Martensit und häufig Restaustenit. Eine höhere Austenitisierungstemperatur oder eine längere Haltezeit kann mehr Karbid auflösen, obwohl übermäßiges Austenitisieren zu Kornwachstum und anderen Schädigungen führen kann. Der für die spätere Ausscheidung verfügbare Gehalt an gelösten Legierungselementen kann dadurch das Verhalten bei der Sekundärhärtung verändern.
Eine 1930 veröffentlichte Untersuchung des National Institute of Standards and Technology zu Schnellarbeitsstahl berichtete, dass „die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zunimmt“. Diese Beobachtung darf nicht in eine allgemeingültige Temperatur oder einen universellen Härtezuwachs umgewandelt werden. Eine stärkere Austenitisierung kann die für die Ausscheidung verfügbare Menge an Legierungselementen erhöhen, verändert jedoch zugleich Korngröße, Restaustenit, Kohlenstoffaktivität und die Menge an nicht aufgelöstem Karbid. Die endgültige Kurve spiegelt sämtliche dieser Veränderungen wider.
Anlassbeständigkeit und das Sekundärhärtungsmaximum
Anlassbeständigkeit bedeutet, dass Härte, Festigkeit oder Maßstabilität während einer bestimmten thermischen Beanspruchung erhalten bleiben. Die Ausscheidung feiner Legierungskarbidpartikel erhöht die Anlassbeständigkeit, weil die Ausscheidungen die Versetzungsbewegung behindern und den Verlust der martensitischen Festigkeit verzögern. Ein Stahl mit ausgeprägter Sekundärhärtung kann innerhalb eines Temperaturbereichs nur geringfügig erweichen, in dem ein unlegierter Kohlenstoffstahl rasch an Härte verlieren würde. Das bedeutet nicht, dass er gegenüber dem Anlassen unempfindlich ist; bei längerer Einwirkung ermöglichen Erholung, Karbidvergröberung, die Umwandlung von Restaustenit und andere Erweichungsreaktionen schließlich eine Abnahme der Härte.
Lage und Größe des Maximums hängen von der Stahlsorte und der Vorgeschichte ab. Ohne Angabe des Stahls, der Ausgangshärte, der Austenitisierungsbehandlung, des Abschreckvorgangs, der Anlasszeit, der Aufheizgeschwindigkeit, des Abkühlverfahrens und der Härteprüfung können sie nicht verantwortungsvoll als feste Werte angegeben werden. AISI H13 kann beispielsweise ein anderes Verhalten zeigen als ein wolframreicher Schnellarbeitsstahl, weil sich deren Legierungsverhältnisse und Karbidpopulationen unterscheiden. Selbst zwei H13-Proben können nach unterschiedlichen Austenitisierungs- oder Abschreckbehandlungen unterschiedliche Kurven ergeben.
Das Verfahren von J. H. Hollomon und L. D. Jaffe aus dem Jahr 1945 setzt Anlasszeit, Temperatur und Zusammensetzung mit dem im abgeschreckten Stahl entwickelten Gefüge und den daraus resultierenden Eigenschaften in Beziehung. Seine bekannte Form ist der Anlassparameter:
Dabei ist T die absolute Temperatur, t die Zeit und c eine von der Zusammensetzung und der Reaktion abhängige Konstante. Das U.S. Department of Energy beschreibt diesen Ausdruck als eine Quantifizierung des Grades des Martensitanlassens. Er ist für den Vergleich thermischer Beanspruchungen und die Anpassung von Härtedaten nützlich, doch ein gleicher Parameter hebt Unterschiede in Aufheizgeschwindigkeit, vorherigem Gefüge, Austenitisierung, Bauteilquerschnitt oder Legierungsreaktion nicht auf.
Diese Einschränkung ist für nichtisotherme Verfahren besonders wichtig. Die begutachtete Untersuchung von Werkzeugstahl H13 aus dem Jahr 2013 analysierte isotherme Anlasszyklen sowie Anlasszyklen mit langsamer und schneller Erwärmung und entwickelte ein Verfahren, das unterschiedliche Härtereaktionen, einschließlich des Verhaltens bei der Sekundärhärtung, vorhersagte. Ein schnell erwärmter Bereich kann Ausscheidungsbereiche durchlaufen, bevor Diffusion und Karbidwachstum den Bedingungen einer isothermen Annahme entsprechen. Temperaturgradienten führen außerdem dazu, dass Oberfläche und Kern unterschiedliche thermische Wege durchlaufen.
Das ASM Handbook Volume 4C (2024) vergleicht die Korrelationen nach Hollomon-Jaffe und Grange-Baughman für induktionsgehärtete Stähle und behandelt sie als Verfahren zur Darstellung äquivalenter Zeit-Temperatur-Bedingungen für die Bewertung des Anlassverhaltens. „Äquivalent“ bedeutet dabei äquivalent innerhalb des geprüften Korrelations- und Werkstoffbereichs, nicht hinsichtlich einer identischen Gefügegeschichte.
Eine Untersuchung von Gesenkstählen für das Warm- und Halbwarmumformen, die 2013 im Journal of Materials Processing Technology veröffentlicht wurde, verwendete ebenfalls den Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um die Zeit-Temperatur-Beanspruchung mit der Härteänderung zu korrelieren. Solche Korrelationen sind wertvolle Werkzeuge für die Prozessgestaltung, beschreiben jedoch das gemessene Verhalten bestimmter Stähle und Behandlungen. Sie begründen kein universelles Sekundärhärtungsmaximum. In hochlegierten Werkzeugstählen bleibt das Anlassen eine Abfolge konkurrierender Diffusions-, Ausscheidungs-, Umwandlungs- und Erholungsreaktionen.
Austenitisierung als Triebkraft der Sekundärhärtung
Austenitisieren ist nicht lediglich ein vorbereitender Erwärmungsschritt vor dem Abschrecken. Es legt den chemischen und strukturellen Zustand fest, aus dem Martensit entsteht, und dieser Zustand bestimmt, wie der Stahl während des Anlassens reagiert. Das ASM Handbook Volume 4A definiert Anlassen als „das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur“. Das entstehende Gefüge hängt von Anlasszeit und -temperatur, Kohlenstoffgehalt, Legierungsgehalt und Restelementen ab. Diese Variablen wirken auf einen bereits durch Austenitisieren, Auflösen, Kornwachstum und Abschrecken etablierten Ausgangszustand ein.

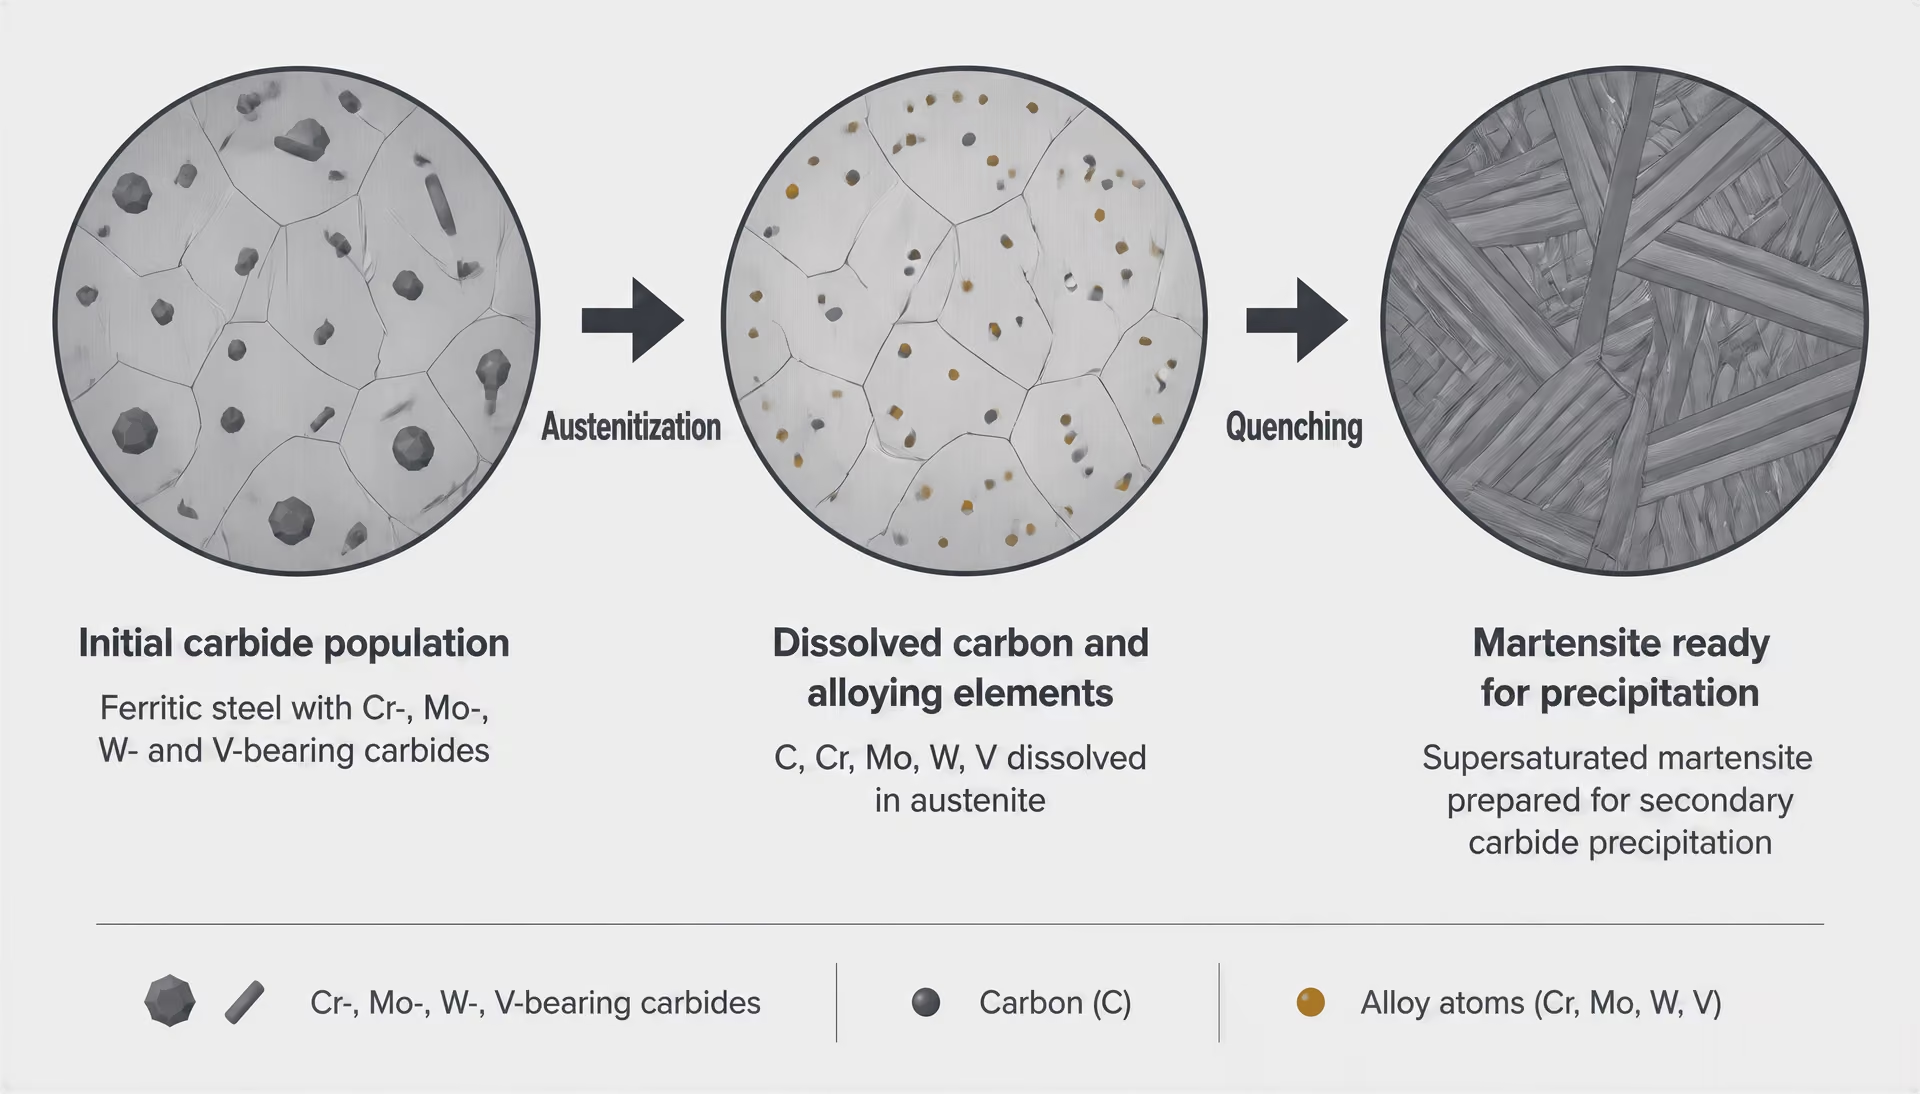
Auflösen von Legierungselementen vor dem Abschrecken
Während des Austenitisierens lösen sich einige Karbide im Austenit auf, während andere ungelöst bleiben. Temperatur, Haltezeit, Aufheizgeschwindigkeit und ursprünglicher Karbidbestand bestimmen dieses Gleichgewicht. Kohlenstoff und substitutionelle Legierungselemente wie Chrom, Molybdän, Wolfram und Vanadium gehen nicht mit identischen Geschwindigkeiten in Lösung. Daher kann der Austenit den Ofen mit sehr unterschiedlichen Gehalten an gelösten Elementen verlassen, selbst wenn zwei Behandlungen dieselbe nominale Stahlsorte verwenden.
Das gelöste Material ist nach dem Abschrecken von Bedeutung. Eine größere Menge an Kohlenstoff und Legierungselementen im Austenit kann eine stärker übersättigte martensitische Matrix erzeugen. Während des Anlassens verringern Kohlenstoffdiffusion, Karbidbildung, Zerfall von Restaustenit und Erholung schrittweise die gespeicherte Energie und die chemische Instabilität dieses Gefüges. Das U.S. Department of Energy beschreibt diese Vorgänge als zentrale Bestandteile des Anlassens; sie verlaufen jedoch nicht in jedem Stahl und nicht aus jedem Austenitisierungszustand heraus mit derselben Geschwindigkeit.
Hochlegierte Werkzeugstähle eröffnen einen weiteren Weg: die Sekundärhärtung. ASM International erklärt in seiner Beschreibung von 2024, dass „die Sekundärhärtung in hochlegierten Werkzeugstählen durch die Ausscheidung feiner Legierungskarbide erzeugt wird“, darunter Karbide, die mit Molybdän, Vanadium und Wolfram verbunden sind. Wenn die abgeschreckte Matrix ausreichende Mengen gelöster Legierungselemente enthält, kann das Anlassen eine dichte Verteilung feiner, widerstandsfähiger Karbide hervorbringen. Ihre Ausscheidung kann die durch das Anlassen des Martensits verursachte Erweichung ausgleichen oder vorübergehend übertreffen. Deshalb muss die Härte mit steigender Anlasstemperatur nicht monoton abnehmen.
Die Austenitisierung steuert auch, was außerhalb der Matrix verbleibt. Ungelöste Primärkarbide können das Austenitkornwachstum begrenzen und Legierungselemente zurückhalten, die andernfalls zur Sekundärausscheidung beitragen würden. Der Anteil an Restaustenit kann zunehmen, wenn der Austenit mehr gelösten Kohlenstoff und mehr gelöste Legierungselemente enthält, weil dadurch seine Martensitstarttemperatur abgesenkt wird. Beim anschließenden Anlassen kann dieser Restaustenit zerfallen oder sich umwandeln, wodurch neben den Ausscheidungs- und Erholungsreaktionen eine zusätzliche Härteänderung entsteht.
Ergebnisse des NIST bei Schnellarbeitsstahl
Eine 1930 veröffentlichte Arbeit des National Institute of Standards and Technology stellt einen direkten Zusammenhang zwischen Austenitisierung und Sekundärhärtung bei Schnellarbeitsstahl her. Als Ergebnis wird angegeben, dass „die Intensität des Sekundärhärtungsmaximums mit dem Austenitisierungsgrad zunimmt“. In diesem Zusammenhang bezeichnet der Austenitisierungsgrad, wie weit die Wärmebehandlung die Karbidbestandteile aufgelöst und den Austenit vor dem Abschrecken angereichert hat, und nicht lediglich eine auf einem Datenblatt angegebene Ofentemperatur.
Die metallurgische Logik ist eindeutig. Eine vollständigere Auflösung kann mehr karbidbildende Elemente in übersättigten Martensit überführen. Beim Anlassen besitzt diese Matrix ein größeres Potenzial für die Ausscheidung feiner, molybdän-, wolfram- oder vanadiumreicher Karbide. Die daraus resultierende Ausscheidung verfestigt die Matrix und erhöht den Widerstand gegen Anlassweichwerden. Die NIST-Beobachtung verbindet somit die Höhe der Sekundärhärtungsreaktion mit dem Ausgangszustand der gelösten Elemente im abgeschreckten Stahl.
Daraus ergibt sich jedoch keine allgemeingültige Anweisung, die Austenitisierungstemperatur zu erhöhen. Übermäßiges Erwärmen kann die ehemaligen Austenitkörner vergrößern, den Restaustenitanteil erhöhen, Entkohlung oder Überhitzung fördern und die Empfindlichkeit gegenüber Abschreckrissen verändern. Außerdem können Karbide aufgelöst werden, deren ungelöster Anteil zur Kornkontrolle erforderlich war. Eine größere Korngröße kann die Härtbarkeit und das Bruchverhalten verändern, selbst wenn die Endhärte akzeptabel erscheint. Die Reaktion kann daher trotz einer nominell stärkeren Auflösung von Legierungselementen weniger vorteilhaft werden.
Eine unzureichende Austenitisierung verursacht das entgegengesetzte Problem. Ungelöste Legierungskarbide können dazu führen, dass im Austenit zu wenig Kohlenstoff und zu wenige Legierungselemente für die angestrebte martensitische Härte oder die gewünschte Sekundärausscheidungsreaktion vorhanden sind. Eine unvollständige Lösung kann außerdem eine chemische Entmischung zwischen Matrixbereichen und karbidreichen Bereichen hervorrufen. Beim Abschrecken entsteht dann ein weniger gleichmäßiges Gefüge, und durch Anlassen lässt sich dieser Ausgangszustand nicht vollständig korrigieren.
Der Zielkonflikt zwischen Austenitisierung und Endreaktion
Die Endreaktion ist das Ergebnis einer Prozessgeschichte und nicht lediglich eines einzelnen Temperatureffekts. Die Methode von J. H. Hollomon und L. D. Jaffe aus dem Jahr 1945 verknüpft Anlasszeit, Temperatur und Zusammensetzung durch einen Anlassparameter, der gewöhnlich als T(log t + c) geschrieben wird und zur Quantifizierung des Grades der Martensitanlassung dient. Der Parameter ist für den Vergleich von Wärmebehandlungen nützlich, doch ein gleicher Wert beseitigt nicht die Unterschiede in Aufheizgeschwindigkeit, vorherigem Gefüge, Austenitisierung, Bauteilquerschnitt, Restaustenit oder legierungsspezifischer Ausscheidung.
Eine begutachtete Studie aus dem Jahr 2013 über den Werkzeugstahl H13 verdeutlichte diese Einschränkung, indem isotherme, langsam aufgeheizte und schnell aufgeheizte Wärmebehandlungspläne getrennt betrachtet wurden. Die vorhergesagten Härtereaktionen unterschieden sich, und die Berechnungen bezogen das Verhalten der Sekundärhärtung ein. Ein schnell aufgeheizter Querschnitt verbringt beim Durchlaufen der Umwandlungs- und Ausscheidungsbereiche nicht dieselbe Zeit wie ein isotherm angelassener Querschnitt. Daher können gleiche nominale Angaben zu Spitzentemperatur und Haltezeit unterschiedliche Reaktionen verbergen.[1] Tempering of Induction-Hardened Steels. ASM International. ASM Handbook Volume 4C, 2024.
Das ASM Handbook Volume 4C vergleicht ebenfalls die Korrelationen nach Hollomon-Jaffe und Grange-Baughman für induktionsgehärtete Stähle. Beide stellen äquivalente Zeit-Temperatur-Bedingungen zur Bewertung der Anlassreaktion dar, doch ihre Aussagekraft hängt vom Wärmezyklus und vom Werkstoffzustand ab, anhand derer die Korrelation ermittelt wurde. Die 2013 im Journal of Materials Processing Technology veröffentlichte Studie über Warm- und Halbwarmumformgesenkstähle verwendete den Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um die Zeit-Temperatur-Belastung mit der Härteänderung zu korrelieren. Solche Korrelationen ordnen Daten; sie liefern jedoch keine festen Härtewerte oder garantierten Eigenschaftsänderungen für verschiedene Stahlsorten.
Die Austenitisierung sollte daher so gewählt werden, dass Auflösung, Kornkontrolle, Steuerung des Restaustenits, Abschreckreaktion und die gewünschte Ausscheidungsfolge miteinander in Einklang gebracht werden. Das NIST-Ergebnis stützt bei dem untersuchten Schnellarbeitsstahl ein ausgeprägteres Sekundärhärtungsmaximum bei stärkerer Austenitisierung. Es macht jedoch eine maximale Auflösung nicht zum allgemeinen Ziel. Maßgeblich ist vielmehr der Ausgangszustand, der nach der vollständigen Abschreck- und Anlassbehandlung die erforderliche Endreaktion ergibt.
Zeit-Temperatur-Äquivalenz und der Hollomon-Jaffe-Parameter
Die Formulierung von Hollomon und Jaffe aus dem Jahr 1945
Anlassen ist nicht einfach als „Erweichen nach dem Abschrecken“ definiert. Das ASM Handbook Volume 4A definiert es als „das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur“ (ASM International, 2024). Während dieser Behandlung diffundiert Kohlenstoff aus dem übersättigten Martensit, Übergangskarbide und Zementit können sich bilden, Restaustenit kann sich zersetzen, und das martensitische Gefüge unterliegt einer Erholung. Die endgültige Härte und Zähigkeit hängen von Temperatur und Zeit ab, aber auch vom Kohlenstoffgehalt, von den Legierungszusätzen, von Restelementen, von der vorausgegangenen Austenitisierung und von dem durch das Abschrecken erzeugten Gefüge.[2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. J. H. Hollomon, L. D. Jaffe. Metals Technology, 1945.
J. H. Hollomon und L. D. Jaffe befassten sich in ihrer 1945 in Metals Technology veröffentlichten Arbeit „Transformation of Austenite: Time-Temperature Relations in Tempering Steel“ mit der Notwendigkeit, Anlassbehandlungen miteinander zu vergleichen. Ihre Methode setzte Anlasszeit, Temperatur und Zusammensetzung mit dem im abgeschreckten Stahl entwickelten Gefüge und den daraus resultierenden Eigenschaften in Beziehung. Das praktische Problem war unmittelbar einleuchtend: Ein Stahl, der für kurze Zeit bei hoher Temperatur angelassen wurde, konnte einen ähnlichen Zustand erreichen wie ein Stahl, der wesentlich länger bei niedrigerer Temperatur gehalten wurde. Eine einzige Anlasstemperatur konnte beide Behandlungen nicht beschreiben.
Ihre empirische Beziehung wird üblicherweise folgendermaßen geschrieben:
Dabei ist der Hollomon-Jaffe-Anlassparameter, die absolute Temperatur in Kelvin, die Anlasszeit und eine von der Zusammensetzung und der Reaktion abhängige Konstante. In vielen technischen Berechnungen wird ein Wert von etwa 20 zugewiesen; diese Zahl ist jedoch eine Konvention und keine für jede Stahlsorte und jede Reaktion gleichermaßen gültige Materialkonstante. Die Zeiteinheit muss ebenfalls angegeben werden, da der Wechsel von Stunden zu Sekunden den logarithmischen Term und damit den numerischen Parameter verändert.
Die Beziehung ist empirisch. Hollomon und Jaffe stellten kein universelles thermodynamisches Gesetz auf, das alle Anlassbehandlungen austauschbar machen würde. Sie lieferten eine nützliche Korrelation für Datensätze, in denen derselbe Stahl, derselbe Ausgangszustand und derselbe vorherrschende Anlassmechanismus verglichen werden. Der Parameter komprimiert zwei Variablen zu einem Index, sodass Härte, Zugfestigkeit oder eine andere gemessene Eigenschaft gegen ein gemeinsames Maß der thermischen Einwirkung aufgetragen werden kann.
Bedeutung von
Der Temperaturterm verleiht dem Parameter seine hohe Empfindlichkeit gegenüber der thermischen Einwirkung. Er muss auf einer absoluten Skala, normalerweise in Kelvin, ausgedrückt werden, da die Beziehung die Temperaturabhängigkeit diffusionsgesteuerter Reaktionen widerspiegeln soll. Der Logarithmus der Zeit beschreibt den abnehmenden Zusatznutzen einer verlängerten Haltezeit: Eine Verlängerung einer Behandlung von 1 auf 10 Stunden verändert um eine Einheit, während eine Verlängerung von 100 auf 110 Stunden nur eine geringe Änderung bewirkt.
Die Konstante , häufig als geschrieben, passt die Beziehung an den Stahl und an die zu beschreibende Anlassreaktion an. Sie wird mitunter als eine von der Zusammensetzung abhängige Konstante bezeichnet, weil Kohlenstoff- und Legierungsgehalt die Diffusion, die Karbidstabilität, die Ausscheidungskinetik und die Beständigkeit gegenüber Erholung beeinflussen. In der Praxis kann der angepasste Wert jedoch auch experimentelle Konventionen aufnehmen, darunter den ausgewählten Eigenschaftsbereich, die Zeiteinheiten und den durch die Daten repräsentierten Reaktionsmechanismus. Die Behandlung von als universell gültigem Gesetz kann daher einen irreführenden Eindruck von Genauigkeit vermitteln.
Bei gewöhnlichen Kohlenstoff- und niedriglegierten Stählen korreliert der Parameter häufig in einem begrenzten Temperatur- und Zeitbereich angemessen mit dem fortschreitenden Anlassweichen. Die physikalische Abfolge kann die Umverteilung von Kohlenstoff, die Bildung von Eisenkarbiden, die Zersetzung von Restaustenit und die Erholung des Versetzungsgefüges umfassen. Das US-Energieministerium beschreibt als ein Maß für den Grad des Anlassens von Martensit. Diese Interpretation bedeutet jedoch nicht, dass jedes mikrostrukturelle Ereignis mit derselben Geschwindigkeit fortschreitet.
Derselbe Parameter kann auch einen Härteanstieg beschreiben. Bei hochlegierten Werkzeugstählen kann das Anlassen eine Sekundärhärtung anstelle eines kontinuierlichen Erweichens bewirken. ASM International führt die Sekundärhärtung auf die Ausscheidung feiner Legierungskarbide zurück, darunter Karbide mit Molybdän, Vanadium und Wolfram. Eine stärkere Ausscheidung kann den Widerstand gegen das Anlassen erhöhen. Das National Institute of Standards and Technology berichtete für Schnellarbeitsstahl, dass „die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zunimmt“. Diese Beobachtung ist von Bedeutung, weil die Austenitisierung die Menge der vor dem Abschrecken im Austenit gelösten Legierungselemente und des Kohlenstoffs verändert. Zwei Proben derselben Nennsorte können daher unterschiedliche Sekundärhärtungsmaxima erreichen, wenn sich ihre Austenitisierungsbehandlungen unterscheiden.
Ein bei einem bestimmten Hollomon-Jaffe-Parameter ansteigender Härtewert ist nicht per Definition ein Fehler. Er kann auf Ausscheidungshärtung hindeuten, während ein fallender Wert auf das Anlassen und die Erholung des Martensits hinweisen kann. Der Parameter erfasst eine berechnete thermische Einwirkung; er identifiziert nicht die für die gemessene Eigenschaft verantwortliche Reaktion.
Was ein äquivalenter Anlassparameter vorhersagen kann und was nicht
Ein äquivalenter Parameter ist besonders nützlich, wenn Behandlungen innerhalb einer kontrollierten Gruppe verglichen werden: gleiche Stahlsorte, gleiche Querschnittsgröße, gleiches abgeschrecktes Gefüge, gleicher Austenitisierungsplan, gleiche Atmosphäre und gleiche Eigenschaftsmessung. Innerhalb dieser Grenzen kann er dabei helfen abzuschätzen, ob eine veränderte Kombination aus Temperatur und Haltezeit einen ähnlichen Härteverlauf hervorbringen sollte. Das ASM Handbook Volume 4C stellt die Korrelationen nach Hollomon-Jaffe und Grange-Baughman als äquivalente Zeit-Temperatur-Verfahren zur Bewertung des Anlassverhaltens induktiv gehärteter Stähle dar. Solche Korrelationen sind technische Hilfsmittel zur Ordnung von Ergebnissen und kein Beweis dafür, dass die thermischen Verläufe physikalisch identisch sind.
Die Aufheizgeschwindigkeit stellt eine wesentliche Einschränkung dar. Eine Probe, die schnell auf die Anlasstemperatur gebracht wird, verweilt nur kurze Zeit im niedrigeren Temperaturbereich, während eine langsam aufgeheizte Probe bereits vor Erreichen der nominellen Haltetemperatur mit der Umverteilung von Kohlenstoff, der Karbidbildung oder der Zersetzung von Restaustenit beginnen kann. Eine 2013 veröffentlichte, begutachtete Studie zu H13-Werkzeugstahl entwickelte Vorhersagen für isotherme, langsam aufgeheizte und schnell aufgeheizte Behandlungspläne und schloss das Verhalten bei der Sekundärhärtung ein. Ihre Bedeutung liegt darin, dass Behandlungspläne mit vergleichbaren nominalen Parameterwerten bei einer Änderung des Aufheizverlaufs dennoch unterschiedliche vorhergesagte Härteverläufe ergeben können.
Unterbrochene Anlassbehandlungen verursachen ein weiteres Problem. Das Abkühlen zwischen zwei Anlassstufen kann die Ausscheidung, die Zersetzung von Restaustenit und die Menge der Übergangskarbide verändern. Ein erneutes Aufheizen setzt die gleiche Reaktion nicht zwangsläufig mit derselben Geschwindigkeit fort. Auch die Querschnittsgröße ist von Bedeutung: Die Oberfläche und das Zentrum eines großen Gesenks können unterschiedliche Aufheiz- und Abkühlverläufe erfahren, selbst wenn die Ofentemperatur als ein einziger Wert aufgezeichnet wird.
Das Ausgangsgefüge ist ebenso wichtig. Austenitkorngröße, Kohlenstoffgehalt des Martensits, Restaustenit, Seigerungen und ungelöste Karbide beeinflussen allesamt die nachfolgenden Reaktionen. Die Austenitisierung ist bei Schnellarbeits- und Warmarbeitsstählen besonders maßgeblich, weil sie die Verfügbarkeit gelöster Elemente für die Ausscheidung von Sekundärkarbiden steuert. Ein nominell äquivalenter Parameter kann diesen Ausgangszustand nicht rekonstruieren.
Die Einschränkung wird in der Nähe von Umwandlungs- oder Ausscheidungsmaxima noch deutlicher. Eine einzige monotone Erweichungskurve kann keinen Stahl darstellen, der zunächst erweicht, anschließend durch die Ausscheidung feiner molybdän-, vanadium- oder wolframreicher Karbide härtet und später nach einer Überalterung erneut erweicht. Die 2013 im Journal of Materials Processing Technology veröffentlichte Studie zu Gesenkstählen für das Warm- und Warmschmieden verwendete den Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um die Zeit-Temperatur-Einwirkung mit Härteänderungen zu korrelieren. Dieser Ansatz ist für die Abbildung des Verhaltens von Gesenkstählen nützlich, doch die angepasste Beziehung bleibt an den untersuchten Stahl und den untersuchten Behandlungsbereich gebunden.
Daher ist ein Vergleichsindex und kein Ersatz für den thermischen Verlauf oder für mikrostrukturelle Nachweise. Er kann Anlassdaten ordnen und die Interpolation zwischen geprüften Bedingungen unterstützen. Er kann jedoch weder eine gleiche Härte, noch eine gleiche Zähigkeit, gleiche Karbidpopulationen oder einen gleichen Restaustenitgehalt garantieren, wenn sich Aufheizgeschwindigkeit, Unterbrechungen, Austenitisierung, Ausgangsgefüge oder das Verhalten der Legierung unterscheiden.
Nichtisothermes Anlassen und reale Aufheizverläufe
Das Anlassen wird nicht allein durch den Sollwert des Ofens definiert. ASM International stellt im ASM Handbook Volume 4A (2024) fest: „Anlassen ist das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur.“ Der resultierende Zustand hängt von der Anlasstemperatur und der Anlas6zeit ab, aber auch vom Kohlenstoffgehalt, von den Legierungselementen, den Reststoffen, der vorherigen Austenitisierung und dem verwendeten thermischen Verlauf bis zum Erreichen der Haltetemperatur.
Diese Unterscheidung ist bedeutsam, weil sich industrielle Bauteile nur selten überall mit derselben Geschwindigkeit erwärmen. Eine Matrize, ein Einsatz oder eine große Welle kann an der Oberfläche bereits heiß sein, während sich ihr Kern noch unterhalb des vorgesehenen Anlassbereichs befindet. Während dieses Zeitraums laufen in verschiedenen Bereichen unterschiedliche Reaktionen ab.

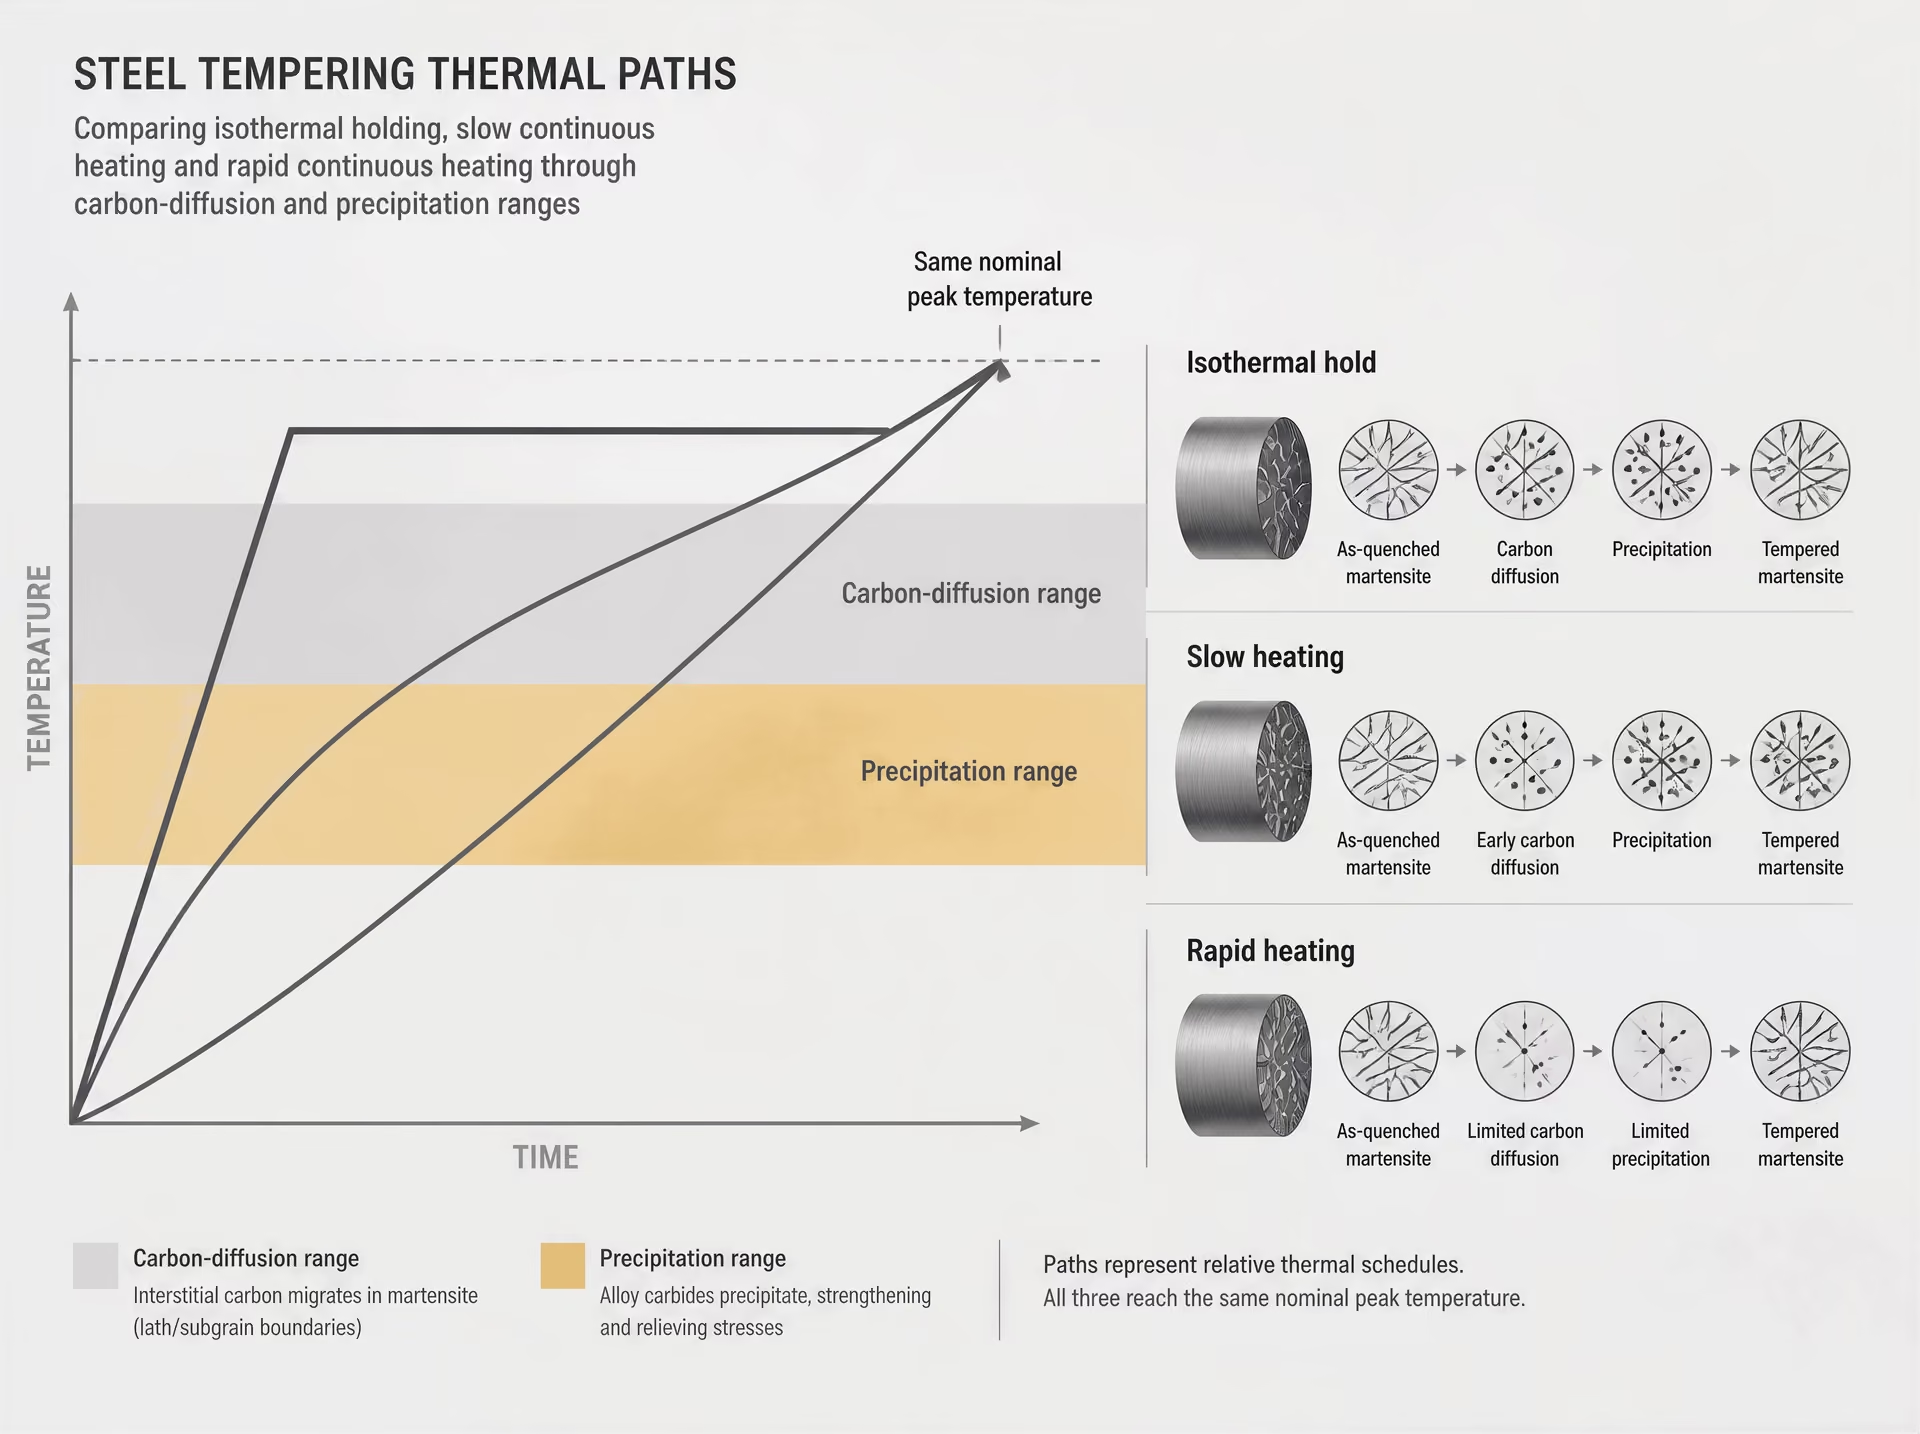
Isothermes Halten gegenüber kontinuierlichem Erwärmen
| Wärmebehandlungsplan | Thermischer Verlauf | Einschränkung der Interpretation |
|---|---|---|
| Isotherm | Auf eine ausgewählte Temperatur erwärmen und halten | Bildet Reaktionen während einer realen Aufheizrampe nicht nach |
| Langsames Aufheizen | Während einer ausgedehnten Rampe durchläuft das Material Zwischentemperaturen | Frühe Diffusion und Ausscheidung können vor dem abschließenden Halten beginnen |
| Schnelles Aufheizen | Zwischentemperaturen werden schnell durchlaufen | Für Reaktionen bei niedrigeren Temperaturen steht weniger Zeit zur Verfügung |
Bei einem isothermen Anlassversuch wird eine Probe auf eine ausgewählte Temperatur erwärmt und dort gehalten. Dies ist nützlich, um den Einfluss der Haltezeit zu isolieren, bildet jedoch nicht die vollständige Vorgeschichte eines realen Bauteils ab. Beim kontinuierlichen Erwärmen wird der Stahl einer Folge verschiedener Temperaturen ausgesetzt, wobei jede Temperatur eine andere Kombination aus Kohlenstoffdiffusion, Karbidbildung, Zerfall von Austenit und Erholung ermöglicht.
Das U.S. Department of Energy beschreibt das Anlassen im Zusammenhang mit der Kohlenstoffdiffusion und der damit verbundenen Bildung von Karbiden, der Zersetzung von Restaustenit und der Erholung des martensitischen Gefüges. Diese Reaktionen beginnen, verlaufen und enden nicht mit ein und derselben Geschwindigkeit. Eine langsam erwärmte Probe kann längere Zeit in niedrigeren Temperaturbereichen verbringen, in denen sich Kohlenstoff umverteilt und Übergangskarbide bilden, bevor die nominale Anlasstemperatur erreicht wird. Eine schnell erwärmte Probe verbringt dort weniger Zeit, sodass Ausscheidung und Erholung unter einer anderen Abfolge von Bedingungen beginnen.
Der Unterschied besteht nicht einfach darin, die Zeit oberhalb einer ausgewählten Temperatur zu addieren. Die Diffusion ist temperaturabhängig, während die Ausscheidung sowohl von der Verfügbarkeit gelöster Atome als auch von der Keimbildungs- und Wachstumsgeschichte der Teilchen abhängt. Eine Reaktion, die während des langsamen Erwärmens beginnt, kann die Matrix verändern und dadurch beeinflussen, was beim abschließenden Halten geschieht. Beim schnellen Erwärmen kann der Stahl dagegen in einen höheren Temperaturbereich gelangen, bevor dieselben Zwischenreaktionen einen vergleichbaren Fortschritt erreicht haben.
Das von J. H. Hollomon und L. D. Jaffe im Jahr 1945 formulierte Hollomon-Jaffe-Verfahren beschreibt eine Zeit-Temperatur-Zusammensetzungs-Beziehung für abgeschreckten Stahl. Die häufig verwendete Form lautet:
Dabei ist die absolute Temperatur, die Anlasszeit und eine von der Zusammensetzung und dem Werkstoffverhalten abhängige Konstante. Das U.S. Department of Energy beschreibt diesen Ausdruck als Möglichkeit, den Grad des Anlassens von Martensit zu quantifizieren. Er ist ein nützlicher Vergleichsparameter, jedoch kein physikalischer „Radiergummi“. Zwei Wärmebehandlungspläne mit demselben berechneten Wert können sich aufgrund der Erwärmungsgeschwindigkeit, des vorherigen Gefüges, der Austenitisierung, der Querschnittsgröße und legierungsspezifischer Ausscheidungsreaktionen unterscheiden.
Das ASM Handbook Volume 4C (2024) weist in ähnlicher praktischer Hinsicht auf induktionsgehärtete Stähle hin: Hollomon-Jaffe- und Grange-Baughman-Korrelationen können äquivalente Zeit-Temperatur-Bedingungen zur Bewertung des Anlassverhaltens darstellen, doch ihre Übereinstimmung gilt nur innerhalb des untersuchten Werkstoff- und Prozessbereichs. Eine Korrelation ist kein Beweis dafür, dass jeder thermische Verlauf dasselbe Gefüge erzeugt.
Werkzeugstahl H13 als Fallbeispiel[3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. University of Arizona publication record. Peer-reviewed publication record, 2013.
Eine in der Publikationsdatenbank der University of Arizona erfasste, begutachtete Studie mit dem Titel Hardness of H13 Tool Steel After Non-Isothermal Tempering (2013) ist besonders nützlich, weil sie vorhergesagte Reaktionen von AISI H13 bei isothermen, langsam erwärmten und schnell erwärmten Wärmebehandlungsplänen vergleicht. Die Studie berücksichtigt das Sekundärhärteverhalten, anstatt die Härte als eine Größe zu behandeln, die zwangsläufig monoton abnehmen muss.
AISI H13 ist ein Warmarbeitsstahl mit Chrom, Molybdän und Vanadium. Für hochlegierte Werkzeugstähle bezeichnet ASM International die Sekundärhärtung als Ausscheidung feiner Legierungskarbide, darunter Karbide, die mit Molybdän, Vanadium und Wolfram verbunden sind. Die Ausscheidung kann die durch die Martensiterholung verursachte Erweichung in einem Teil des Anlassbereichs ausgleichen oder übertreffen. Das genaue Verhalten hängt von der chemischen Zusammensetzung und dem Ausgangszustand des Stahls ab; die H13-Studie sollte daher nicht so verstanden werden, als weise sie allen H13-Produkten einen einheitlichen Härtewert oder eine feste Temperatur der Sekundärhärtung zu.
Der Vergleich der Aufheizverläufe zeigt den zentralen Punkt: Isotherme, langsam erwärmte und schnell erwärmte Behandlungen können unterschiedliche vorhergesagte Härteverläufe erzeugen, einschließlich unterschiedlicher Ausprägungen des Peaks der Sekundärhärtung. Beim langsamen Erwärmen beginnt das Anlassen des Werkstoffs, bevor die nominale Zieltemperatur erreicht ist. Beim schnellen Erwärmen steht für die Diffusion bei niedrigen Temperaturen und die frühe Ausscheidung weniger Zeit zur Verfügung. Die Endhärte spiegelt daher den Weg in die Haltephase wider und nicht nur die Haltephase selbst.
Die Sekundärhärtung hängt außerdem stark von der Austenitisierung ab. Eine Studie des National Institute of Standards and Technology (1930) berichtete: „Die Intensität des Peaks der Sekundärhärtung nimmt mit dem Grad der Austenitisierung zu.“ Eine stärkere Austenitisierung kann die Menge der in Austenit gelösten Legierungselemente und den Zustand des abgeschreckten Gefüges verändern, was wiederum das Ausscheidungsverhalten während des Anlassens beeinflusst. Dieser Befund ist ein weiterer Grund, eine Anlasskurve nicht ohne Überprüfung von einer Wärmebehandlungsvorgeschichte auf eine andere zu übertragen.
Die praktische Konsequenz ist unmittelbar: Ein nominell identischer Anlassplan für H13 kann unterschiedliche Ergebnisse hervorbringen, wenn sich die Aufheizrampe, die vorherige Austenitisierungsbehandlung, die Probengröße oder die Abkühlungsgeschichte ändert. Vorhersagen sind wertvoll, müssen jedoch anhand der jeweiligen Güte und des jeweiligen Prozesses kalibriert werden.
Warum Ofendiagramme das Bauteil nicht vollständig beschreiben
Ein Ofendiagramm gibt in der Regel die Lufttemperatur oder die Temperatur an, die von einem Thermoelement an einer ausgewählten Stelle gemessen wird. Dieser Wert entspricht nicht automatisch der Temperatur der Stahloberfläche und sagt noch weniger über die Mitte einer dicken Matrize aus. Ofenbeschickung, Kontakt mit Vorrichtungen, Strahlung, Konvektion und Bauteilgeometrie beeinflussen sämtlich den Temperaturgradienten.
Betrachten wir eine große Schmiedematrize. Ihre freiliegenden Ecken können den Anlassbereich erreichen, während ein vertiefter Abschnitt kühler bleibt. Die Oberfläche sammelt dann mehr Reaktionszeit bei erhöhter Temperatur, während sich das Innere noch durch den unteren Teil des Anlassintervalls erwärmt. Wird die Matrize entfernt, sobald das Ofendiagramm die vorgesehene Haltezeit erreicht, waren Oberfläche und Kern keiner gleichwertigen thermischen Belastung ausgesetzt.
Auch der Messort kann Überschwingen und Verzögerungen verdecken. Ein Regelthermoelement kann schnell auf die Ofenluft reagieren, während ein nahe der Bauteilmitte eingebettetes Thermoelement einen langsameren Temperaturanstieg registriert. Für die Prozessqualifizierung können beide Messorte relevant sein: Die Ofenmessung beschreibt das Verhalten der Anlage, während Bauteilthermoelemente die tatsächliche Belastung erkennen lassen, die Umwandlung und Ausscheidung bestimmt.
Die in der Journal of Materials Processing Technology (2013) veröffentlichte Studie zu Werkzeugstählen für das Warm- und Halbwarmumformen verwendet den Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um die Zeit-Temperatur-Belastung mit der Härteänderung zu korrelieren. Ein solcher Parameter hilft, Daten aus mehreren Wärmebehandlungsplänen zu ordnen, bleibt jedoch eine angepasste Beziehung. Gütespezifische Proben, repräsentative Querschnittsgrößen, gemessene Bauteiltemperaturen sowie Härte- oder Gefügeprüfungen sind erforderlich, um sie zu validieren. Ein Ofendiagramm ist eine Aufzeichnung der Erwärmungsumgebung. Es ist für sich genommen keine vollständige Beschreibung der Anlassgeschichte des Stahls.
Anlassen induktionsgehärteter Stähle

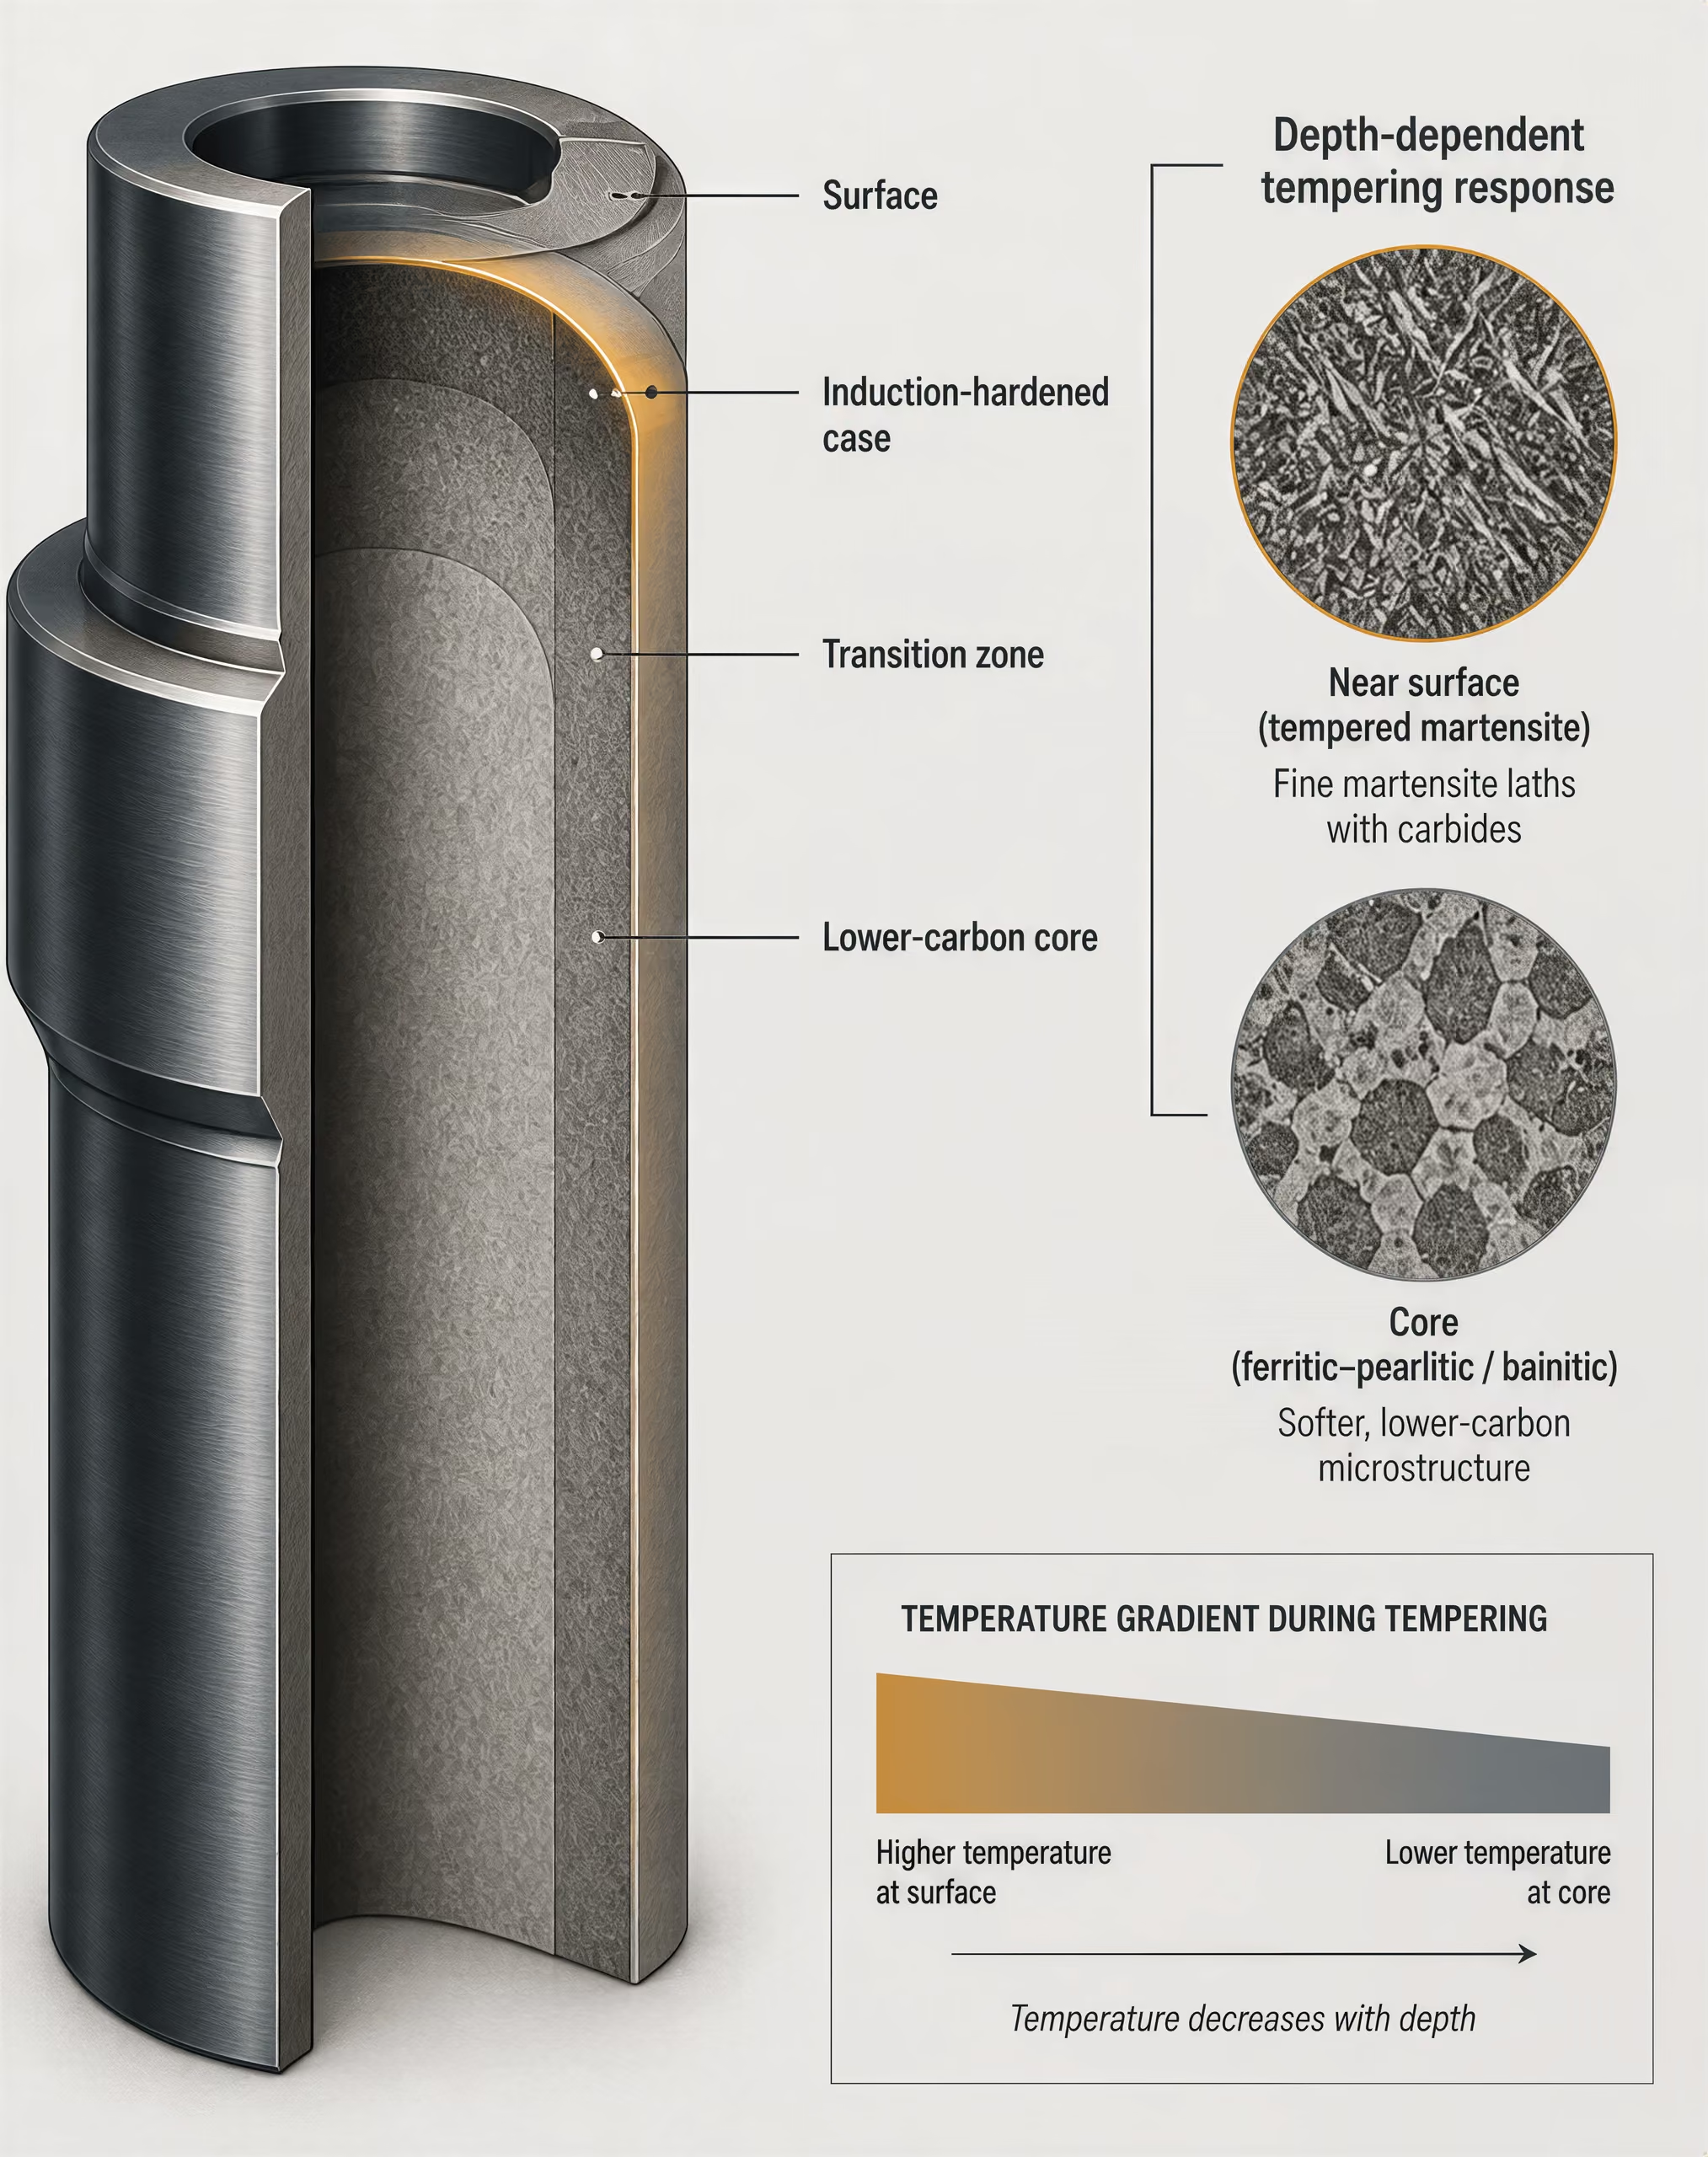
Eine gehärtete Randschicht und ein kohlenstoffärmerer Kern
ASM International definiert das Anlassen als „das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur“ (ASM Handbook Volume 4A, 2024). Diese Definition ist einfach; ein induktionsgehärteter Bereich ist es nicht. Durch induktives Erwärmen entsteht Austenit hauptsächlich in der Nähe der Oberfläche, gefolgt von einem schnellen Abschrecken. Das Ergebnis ist gewöhnlich eine kohlenstoffreiche martensitische Randschicht über einem kohlenstoffärmeren, weicheren Kern, der abhängig vom Ausgangszustand und von der durch den Wärmezyklus erreichten Tiefe ferritisch-perlitisch, bainitisch, angelassen oder teilweise umgewandelt bleiben kann.
Die Randschicht und der Kern beginnen das Anlassen daher nicht aus demselben Gefüge heraus. In der Nähe der Oberfläche kann der Kohlenstoffgehalt die Grundlegierung, das Aufkohlen oder Carbonitrieren, die Entkohlung, die Seigerung oder die unvollständige Auflösung von Karbiden während der Austenitisierung widerspiegeln. Tiefer liegendes Material kann weniger gelösten Kohlenstoff enthalten und den Austenitisierungsbereich möglicherweise nie überschritten haben. Selbst innerhalb der gehärteten Schicht können sich die frühere Austenitkorngröße, der Kohlenstoffgehalt des Martensits, der Restaustenit, die Auflösung von Legierungskarbiden und die Abschreckgeschwindigkeit mit der Tiefe verändern.
Das Anlassen setzt anschließend mehrere überlappende Reaktionen in Gang. Das U.S. Department of Energy beschreibt die Kohlenstoffdiffusion, die Karbidbildung, die Zersetzung von Restaustenit und die Erholung als wichtige Bestandteile des Prozesses. Ihre Geschwindigkeiten hängen von Temperatur und Zeit, aber auch von dem lokal verfügbaren, reaktionsfähigen Gefüge ab. Eine Oberflächenzone, die rasch auf eine Anlasstemperatur erwärmt wird, durchläuft nicht dieselbe Reaktionsfolge wie ein Kern, der sich langsam durch Wärmeleitung erwärmt. Beim induktiven Anlassen kann die Oberfläche die Zieltemperatur erreichen, während sich der oberflächennahe Bereich noch erwärmt; bei einem separaten Ofenanlassen kann sich das gesamte Bauteil einer gleichmäßigeren Temperatur annähern, obwohl die Bauteilgröße weiterhin die erforderliche Zeit bestimmt.
Ein gewöhnliches Anlassen senkt häufig die Härte des abgeschreckten Martensits, da Kohlenstoff aus dem übersättigten Martensit austritt und Übergangskarbide oder Zementit bildet. Dieser Trend ist nicht universell. ASM International gibt an, dass die Sekundärhärtung in hochlegierten Werkzeugstählen durch die Ausscheidung feiner Legierungskarbide entsteht, darunter Karbide in Verbindung mit Molybdän, Vanadium und Wolfram. Eine stärkere Ausscheidung führt zu einem höheren Widerstand gegen Anlassentfestigung und kann die Härte nach einer anfänglichen Abnahme erhöhen. Das National Institute of Standards and Technology berichtete 1930, dass „die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zunimmt“. Eine stärkere Austenitisierung kann mehr Legierungselemente lösen, aber auch den Restaustenitgehalt erhöhen und die Korngröße verändern. Daher kann dem Maximum nicht für jede Güte oder Behandlung eine einzige feste Temperatur zugeordnet werden.
Anwendung der Hollomon-Jaffe- und Grange-Baughman-Korrelationen
J. H. Hollomon und L. D. Jaffe entwickelten ihre 1945 veröffentlichte Methode als Zeit-Temperatur-Zusammenhang für abgeschreckten Stahl unter Berücksichtigung der Zusammensetzung. Ihre bekannte Form ist der Anlassparameter
wobei die absolute Temperatur, die Zeit und eine von der Zusammensetzung und der Reaktion abhängige Konstante ist. Der Ausdruck beschreibt den Grad des Anlassens von Martensit, indem verschiedene Zeit-Temperatur-Belastungen auf einer äquivalenten Skala angeordnet werden. Eine lange Belastung bei niedrigerer Temperatur kann daher mit einer kürzeren Belastung bei höherer Temperatur verglichen werden, sofern die Korrelation für das Material und den betrachteten Reaktionsbereich geeignet ist.
ASM Handbook Volume 4C wendet diese Art der Analyse auf induktionsgehärtete Stähle an und vergleicht die Hollomon-Jaffe-Korrelation mit der Grange-Baughman-Korrelation zur Darstellung äquivalenter Zeit-Temperatur-Bedingungen. Diese Zusammenhänge sind nützlich, um einen gemessenen oder berechneten Wärmezyklus in einen Parameter umzuwandeln, der mit einer Härteänderung in Beziehung gesetzt werden kann. Sie sind kein Ersatz für metallografische Untersuchungen oder Härtemessungen an Querschliffen. Ein äquivalenter Parameter beseitigt keine Unterschiede bei Erwärmungsgeschwindigkeit, Austenitisierung, Ausgangsgefüge, Bauteilgröße, Restaustenit oder Legierungsreaktion.
Diese Einschränkung ist besonders wichtig, wenn eine Sekundärhärtung auftritt. Eine Korrelation, die an eine monotone Anlassentfestigung angepasst wurde, kann einen Härteanstieg infolge der Ausscheidung von Legierungskarbiden falsch darstellen. Eine begutachtete Studie aus dem Jahr 2013 über H13-Werkzeugstahl zeigte Vorhersagen für isotherme Anlassbehandlungen sowie für Anlassbehandlungen mit langsamer und schneller Erwärmung, einschließlich des Verhaltens bei der Sekundärhärtung. Die Behandlungen konnten unterschiedliche vorhergesagte Härtereaktionen ergeben, selbst wenn ihre nominalen thermischen Belastungen vergleichbar erschienen. H13 mit beträchtlichen Anteilen an Chrom, Molybdän und Vanadium ist kein Modell für jede Güte von Induktionshärtungsstahl.
Tiefenabhängige Reaktion und Prozessinterpretation
Eine zweckmäßige Interpretation beginnt mit einer Temperatur-Zeit-Historie in jeder Tiefe und nicht mit einem einzigen Ofen-Sollwert. Die Oberfläche kann einen schnellen Austenitisierungszyklus durchlaufen, zu Martensit abgeschreckt und anschließend kurz angelassen werden. In einer Tiefe nahe der Härtungsgrenze kann die Spitzentemperatur unterhalb einer vollständigen Austenitisierung liegen, aber dennoch hoch genug sein, um das vorhandene Gefüge anzulassen. Der Kern kann lediglich einer Erwärmung durch Wärmeleitung ausgesetzt sein und Eigenschaften beibehalten, die weitgehend durch die ursprüngliche Normalisierung, das Glühen oder ein vorausgegangenes Anlassen bestimmt werden.
Härteverläufe sollten daher an einem ordnungsgemäß vorbereiteten Querschliff aufgenommen werden, wobei Messursprung, Abstände, Prüfkraft und Oberflächenzustand zu dokumentieren sind. Randschichthärte, wirksame Randschichthärtetiefe, das Verhalten der Übergangszone und Kernhärte müssen getrennt angegeben werden. Metallografische Untersuchungen, Messungen des Restaustenits und, falls erforderlich, Analysen der Karbide oder der Zusammensetzung helfen, Abweichungen von einem berechneten Profil zu erklären.
Die Studie aus dem Jahr 2013 über Warm- und Halbwarmumformwerkzeugstähle verdeutlicht denselben Punkt in einem anderen Zusammenhang: Ein Anlassparameter, der auch als Hollomon-Jaffe- oder Larson-Miller-Parameter bezeichnet wird, kann die Zeit-Temperatur-Belastung mit einer Härteänderung korrelieren; die Korrelation bleibt jedoch an den untersuchten Stahl und den untersuchten Behandlungsbereich gebunden. Bei induktionsgehärteten Bauteilen werden die Werte nach Hollomon-Jaffe und Grange-Baughman am besten als Hilfsmittel zum Prozessvergleich verwendet. Eine Validierung erfordert weiterhin tiefenaufgelöste thermische Aufzeichnungen sowie Messungen an Querschliffen sowohl der gehärteten Randschicht als auch des kohlenstoffärmeren Kerns.
Verwendung von Anlassparametern für Gesenkstähle und die Prozesskontrolle
Gesenkstähle für das Heiß- und Halbwarmgesenkschmieden
Anlassen ist nicht einfach eine planmäßige Verringerung der Härte. ASM International definiert es als „das Erwärmen von gehärtetem oder normalgeglühtem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur“ (ASM Handbook Volume 4A, 2024). Während dieser Behandlung diffundiert Kohlenstoff aus übersättigtem Martensit, Karbide bilden sich oder vergröbern, Restaustenit kann zerfallen, und die Matrix erfährt eine Erholung. Das U.S. Department of Energy beschreibt diese Vorgänge als gekoppelte Veränderungen und nicht als eine einzige Erweichungsreaktion.
Diese Unterscheidung ist für Gesenkstähle zum Heiß- und Halbwarmgesenkschmieden von Bedeutung. Güten wie ASTM A681 H13 werden üblicherweise nach einer Austenitisierungsbehandlung abgeschreckt und angelassen, um ein kontrolliertes Gleichgewicht aus Härte, Zähigkeit und Beständigkeit gegenüber thermischer Wechselbeanspruchung herzustellen. Andere Warmarbeitsstähle, darunter H11 und H10, reagieren entsprechend ihren jeweiligen Gehalten an Kohlenstoff, Chrom, Molybdän und Vanadium, ihrem ursprünglichen Kornzustand und ihrer Abschreckhistorie. Ein Anlassplan, der bei H13 eine bestimmte Härte erzeugt, kann nicht allein deshalb direkt auf eine andere Güte übertragen werden, weil die nominalen Anlasstemperaturen ähnlich sind.
Hochlegierte Werkzeugstähle können während des Anlassens härter werden. ASM International führt die Sekundärhärtung auf die Ausscheidung feiner Legierungskarbide zurück, darunter Karbide mit Molybdän, Vanadium und Wolfram. Je stärker die Ausscheidungsreaktion ist, desto größer kann die Beständigkeit gegen Anlassweichwerden sein. Das National Institute of Standards and Technology berichtete 1930, dass „die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zunimmt“. Eine höhere Austenitisierungstemperatur kann mehr Legierungskarbide lösen und den Legierungsgehalt im Austenit erhöhen, sie kann jedoch auch die früheren Austenitkörner vergrößern und den Restaustenitgehalt verändern. Das daraus resultierende Härtemaximum ist daher ein Ergebnis der gesamten Behandlungshistorie und nicht allein der Anlasstemperatur.
Bei Schmiedegesenken sollte die Prozesskontrolle die Stahlbezeichnung, die Schmelze oder Charge, die Ausgangshärte, die Austenitisierungstemperatur und Haltezeit, die Transferzeit, das Abschreckmedium, die Abkühlgeschwindigkeit, die Anlasstemperatur, die Aufheizgeschwindigkeit, die Haltezeit und das Abkühlverfahren erfassen. Auch die Temperaturgleichmäßigkeit des Ofens ist von Bedeutung. Die Oberfläche eines Gesenks und sein Kern können unterschiedlichen Temperaturzyklen ausgesetzt sein, insbesondere bei großen Querschnitten.
Härtekorrelation anhand von Anlassparametern
J. H. Hollomon und L. D. Jaffe schlugen 1945 eine Zeit-Temperatur-Zusammensetzungs-Beziehung für abgeschreckten Stahl vor. Ihre Methode beschreibt das Ausmaß des Anlassens von Martensit mit:
wobei die absolute Temperatur, die Zeit und eine werkstoffbezogene Konstante ist. Je nach Quelle und Anwendung wird diese Größe als Hollomon-Jaffe-Parameter oder als Larson-Miller-Parameter bezeichnet. Die Zeit muss in den Einheiten angegeben werden, die zur Erstellung der Korrelation verwendet wurden, und die Temperatur muss als absolute Temperatur und nicht in Celsius angegeben werden.
Der Parameter ist nützlich, weil er Einwirkungszeit und Temperatur zu einem einzigen Vergleichswert zusammenfasst. Ein Prozessingenieur kann die gemessene Härte gegen auftragen und anschließend feststellen, ob ein Produktionszyklus innerhalb des geprüften Bereichs liegt. Die 2013 veröffentlichte Untersuchung zu Schmiedegesenksstählen im Journal of Materials Processing Technology verwendete diesen Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um die Zeit-Temperatur-Einwirkung mit der Härteänderung in Gesenkstählen für das Heiß- und Halbwarmgesenkschmieden zu korrelieren.
Korrelation ist nicht Kausalität. Zwei Zyklen mit demselben -Wert müssen nicht zu identischen Mikrostrukturen führen, wenn einer eine schnelle Erwärmung und der andere eine lange Aufheizrampe im Ofen verwendet. Die vorherige Martensitmorphologie, der Restaustenit, die Querschnittsgröße, die Austenitisierungsbehandlung, die Abschreckintensität und die Population der Legierungskarbide können die Reaktion jeweils verändern. Der Parameter ermöglicht außerdem keine direkte Härtevorhersage über voneinander unabhängige Güten hinweg. Seine Konstante , die angepasste Kurve und der nutzbare Bereich müssen durch Nachweise für den untersuchten Stahl und Zustand belegt sein.
Eine begutachtete Untersuchung zu H13 ermittelte unterschiedliche vorhergesagte Härtereaktionen für isotherme Anlasspläne sowie für Anlasspläne mit langsamer und schneller Erwärmung, einschließlich des Verhaltens bei der Sekundärhärtung (Publikationsnachweis der University of Arizona, 2013). Dieses Ergebnis schränkt die Verwendung eines einzigen äquivalenten Parameters für nichtisotherme Produktionszyklen unmittelbar ein. ASM Handbook Volume 4C vergleicht ebenfalls die Korrelationen nach Hollomon-Jaffe und Grange-Baughman für induktionsgehärtete Stähle und beschreibt sie als äquivalente Zeit-Temperatur-Bedingungen zur Bewertung der Anlassreaktion, nicht als universelle Eigenschaftsgleichungen.
Überprüfung durch Härte und Mikrostruktur
Die Überprüfung beginnt mit der eindeutigen Identifizierung des Werkstoffs: Gütebezeichnung, zutreffende Spezifikation, Schmelzennummer, Lieferzustand, Austenitisierungsbehandlung und Abschreckzustand. Anschließend sollte der Prüfer das vollständige Temperaturprotokoll aufbewahren, einschließlich Ofenkalibrierung, Temperatur der Charge, sofern verfügbar, Aufheizgeschwindigkeit, Haltezeit, Transferverzögerungen und Abkühlung zwischen mehreren Anlassvorgängen. „Zweimal bei 550 °C angelassen“ ist unvollständig, sofern Dauer und Aufheizhistorie nicht ebenfalls bekannt sind.
Bei der Härteprüfung muss das Verfahren angegeben werden. Für einen ausreichend dicken Gesenkquerschnitt kann die Rockwell-C-Prüfung nach ASTM E18 geeignet sein; der Bericht sollte die Oberflächenvorbereitung, die Prüfstellen, die Anzahl der Eindrücke und die Geräteüberprüfung enthalten. Die Vickers-Prüfung nach ASTM E384 eignet sich besser für dünne Querschnitte, Gradienten, entkohlte Schichten oder lokale Untersuchungen. Soweit es die Querschnittsgröße erlaubt, sollten die Messungen die Arbeitsfläche, den oberflächennahen Bereich und den Kern abdecken. Ein Härtewert ohne Angabe von Messstelle und Verfahren ist ein schwacher Nachweis für die Prozessqualität.
Unerwartete Erweichung, eine ungewöhnlich hohe Härte oder ein Härteanstieg im erwarteten Bereich des Anlassweichwerdens erfordern eine metallografische Untersuchung. Ein polierter und geeignet geätzter Schliff kann angelassenen Martensit, die Karbidverteilung, Umwandlungsprodukte des Restaustenits, Kornvergröberung und Entkohlung sichtbar machen. Die Lichtmikroskopie kann den allgemeinen Zustand bestimmen; die Rasterelektronenmikroskopie kann feine Sekundärkarbide auflösen, während Härteverläufe thermische Gradienten sichtbar machen können. Bei Verdacht auf Maßänderungen oder verzögerte Umwandlung können Röntgenbeugung oder andere Messverfahren für Restaustenit erforderlich sein.
Die Annahmeentscheidung sollte sowohl die Härte als auch die Struktur mit einem qualifizierten Referenzzustand vergleichen. Ein übereinstimmender Hollomon-Jaffe-Wert ist ein nützlicher Nachweis, beweist jedoch nicht, dass das Gesenk dieselbe metallurgische Behandlung erhalten hat. Bei der Sekundärhärtung müssen das gemessene Härtemaximum und der Karbidzustand mit dem validierten gütespezifischen Prozessfenster übereinstimmen.
Wie eine Anlasskurve zu lesen ist, ohne sie falsch zu interpretieren
Eine Anlasskurve stellt normalerweise die Härte in Abhängigkeit von der Anlasstemperatur, der Anlassdauer oder einem kombinierten Zeit-Temperatur-Parameter dar. Sie ist keine universelle Darstellung der „mit zunehmender Wärme verlorenen Härte“. Das ASM Handbook Volume 4A definiert das Anlassen als „das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur“. Das entstehende Gefüge hängt von Temperatur und Zeit ab, aber auch vom Kohlenstoffgehalt, vom Legierungsgehalt, von Restelementen, von der Austenitisierungsbehandlung, vom Abschrecken und vom Zustand des Stahls vor dem Anlassen.
Lesen Sie die Kurve als Aufzeichnung konkurrierender Reaktionen. Kohlenstoff diffundiert aus übersättigtem Martensit; Übergangskarbide oder Zementit können sich bilden; Restaustenit kann zerfallen; Legierungskarbide können ausscheiden; und die Matrix kann sich erholen. Das U.S. Department of Energy nennt Kohlenstoffdiffusion, Karbidbildung, Austenitzerfall und Erholung als zentrale Anlassvorgänge. Ihre Abfolge und Geschwindigkeit unterscheiden sich zwischen verschiedenen Sorten und Erwärmungsprogrammen.
Bereiche der Erweichung und Spitzen der Sekundärhärtung
Der erste abfallende Abschnitt einer Kurve spiegelt gewöhnlich eine normale Anlassweichung wider. Wenn abgeschreckter Martensit übersättigten Kohlenstoff und innere Spannungen verliert, nimmt seine Härte im Allgemeinen ab. Ein Einbruch kann daher auf Karbidbildung und Matrixerholung hinweisen, aber auch die Umwandlung von Restaustenit oder eine Änderung des Volumenanteils harter Phasen einschließen. Ein nahezu horizontaler Bereich ist kein Beweis dafür, dass „nichts passiert“. Mehrere Reaktionen können gleichzeitig ablaufen, während sich ihre Auswirkungen auf die gemessene Härte teilweise gegenseitig aufheben.
Ein späterer Anstieg ist die charakteristische Warnung davor, das Anlassen als kontinuierliche Erweichung zu betrachten. Bei hochlegierten Werkzeugstählen wird die Sekundärhärtung laut ASM International durch die Ausscheidung feiner Legierungskarbide hervorgerufen, darunter Karbide mit Molybdän, Vanadium und Wolfram. Diese Teilchen verfestigen die angelassene Matrix, während eine stärkere Ausscheidung im Allgemeinen den Widerstand gegen weiteres Anlassen erhöht. Der Anstieg kann bei Schnellarbeitsstählen und Warmarbeitsstählen besonders bedeutsam sein, obwohl sein Temperaturbereich und seine Ausprägung von der jeweiligen Sorte abhängen und keine festen Eigenschaften der jeweiligen Stahlkategorie darstellen.
Eine Studie des National Institute of Standards and Technology aus dem Jahr 1930 über Schnellarbeitsstahl berichtete, dass „die Intensität der Sekundärhärtungsspitze mit dem Grad der Austenitisierung zunimmt“. Dieses Ergebnis hat eine unmittelbare Bedeutung für die Interpretation: Zwei Kurven für nominell identischen Stahl können unterschiedliche Spitzen zeigen, wenn eine Probe stärker austenitisiert wurde, mehr Legierungskarbide gelöst wurden oder ein anderer Austenitanteil erhalten blieb. Übertragen Sie eine Spitze nicht von Schnellarbeitsstahl AISI M2 auf einen anderen Schnellarbeitsstahl oder von AISI H13 auf eine andere Warmarbeitsstahlsorte, ohne die Behandlungsvorgeschichte abzugleichen.
Die Zeit ist ebenso wichtig wie die Temperatur. Das Verfahren von J. H. Hollomon und L. D. Jaffe aus dem Jahr 1945 setzt Anlassdauer, Temperatur und Zusammensetzung mit dem im abgeschreckten Stahl entwickelten Gefüge und den daraus resultierenden Eigenschaften in Beziehung. Sein üblicherweise angegebener Parameter, T(log t + c), quantifiziert den Grad des Anlassens von Martensit; die Temperatur ist normalerweise die absolute Temperatur, die Zeit ist die Einwirkungsdauer, und c stellt eine von der Zusammensetzung und vom Ansprechverhalten abhängige Konstante dar. Dieser Parameter kann verschiedene Wärmebehandlungsprogramme einer äquivalenten nominellen Anlassbedingung zuordnen, beseitigt jedoch keine Unterschiede bei Erwärmungsgeschwindigkeit, vorherigem Gefüge, Austenitisierung, Querschnittsgröße oder Legierungsverhalten.
Eine begutachtete Studie über H13-Werkzeugstahl aus dem Jahr 2013 bestätigt diese Einschränkung. Ihr Verfahren sagte für isotherme, langsam aufgeheizte und schnell aufgeheizte Wärmebehandlungsprogramme unterschiedliche Härteverläufe voraus, einschließlich des Verhaltens bei der Sekundärhärtung. Ein Ofenprogramm, bei dem die Probe Minuten benötigt, um einen Ausscheidungsbereich zu durchlaufen, ist daher nicht zwangsläufig einem sofortigen Sprung auf die Endtemperatur gleichwertig.
Spitzenhärte im Vergleich zu praxisrelevanten Gebrauchseigenschaften
Der höchste Punkt im Diagramm ist lediglich die höchste bei diesem Prüfverfahren gemessene Härte. Er stellt nicht automatisch den besten Anlasszustand dar. Eine maximale Sekundärhärte kann mit verringerter Zähigkeit, höherer Rissanfälligkeit, Eigenspannungen oder Maßänderungen infolge der Umwandlung von Restaustenit einhergehen. Die Verschleißbeständigkeit kann sich unter einer bestimmten Kontaktbedingung verbessern, während die Thermoermüdungsbeständigkeit oder die Schlagfestigkeit abnimmt.
Ein Werkzeugstahl kann eine Härte unterhalb seines Maximums der Sekundärhärtung benötigen, um eine ausreichende Zähigkeit und Maßstabilität zu erreichen. Umgekehrt kann ein bei hohen Temperaturen arbeitendes Werkzeug von einem höheren Widerstand gegen Erweichung profitieren, selbst wenn seine Härte bei Raumtemperatur nicht dem höchstmöglichen Wert entspricht. Die Härte allein sagt außerdem wenig über Bruchzähigkeit, Zugdehnung, Thermoermüdung, Verzug oder die betriebsbedingte Erweichung aus. Die Kurve muss daher gemeinsam mit Daten zu Schlagfestigkeit, Zugverhalten, Zähigkeit, Maßänderungen und anwendungsspezifischen Eigenschaften betrachtet werden.
Für induktionsgehärtete Stähle vergleicht das ASM Handbook Volume 4C die Korrelationen nach Hollomon–Jaffe und Grange–Baughman als Darstellungen äquivalenter Zeit-Temperatur-Bedingungen. „Äquivalent“ bedeutet innerhalb des geprüften Werkstoffs und Modellbereichs äquivalent, nicht für jeden Stahl oder jeden Erwärmungsverlauf austauschbar. Ebenso verwendete eine Studie aus dem Jahr 2013 im Journal of Materials Processing Technology den Anlassparameter – auch Hollomon–Jaffe- oder Larson–Miller-Parameter genannt –, um die Einwirkungsdauer mit der Härteänderung bei Gesenkstählen für das Warm- und Halbwarmumformen zu korrelieren. Solche Korrelationen strukturieren Daten; sie liefern jedoch keine garantierten Härtewerte oder feststehenden Spitzentemperaturen.
Angabe von Stahlsorte, Zustand und Prüfverfahren
Eine aussagekräftige Kurve muss die genaue Stahlbezeichnung und die Norm angeben, beispielsweise AISI H13 oder AISI M2, gegebenenfalls zusammen mit der maßgeblichen Spezifikation wie ASTM A681. Geben Sie die chemische Zusammensetzung an, sofern sie bekannt ist, einschließlich des Kohlenstoffgehalts und der wichtigsten karbidbildenden Elemente. Geben Sie an, ob das Material vor dem Versuch geglüht, normalisiert, abgeschreckt und angelassen oder anderweitig behandelt wurde.
Das Wärmebehandlungsprotokoll sollte Austenitisierungstemperatur, Haltezeit, Atmosphäre, Probengröße, Erwärmungsgeschwindigkeit, Abschreckmedium und Abschreckverzögerung enthalten. Geben Sie die Anlasstemperatur, die Haltezeit bei dieser Temperatur, die Erwärmungsgeschwindigkeit, das Abkühlverfahren und die Anzahl der Anlasszyklen an. Geben Sie die Lage der Probe an – Oberfläche, Zentrum, Querschnitt, Längsschnitt oder eine andere festgelegte Position –, da Querschnittsgröße und Temperaturgradienten das Ergebnis verändern können.
Geben Sie schließlich das Härteprüfverfahren und die Härteskala an, beispielsweise HRC, HV oder HBW, gegebenenfalls auch Eindringkörper und Prüfkraft, die Oberflächenvorbereitung, die Prüftemperatur sowie die Anzahl und Streuung der Messwerte. Ohne diese Angaben kann eine Kurve zwar ein reales Experiment beschreiben, für Vergleiche jedoch ungeeignet sein. Eine Härtespitze ist ein Beleg für einen bestimmten Stahl, einen bestimmten Zustand und ein bestimmtes Messverfahren – keine allgemeine Regel für alle Anlassbehandlungen.
Referenzrahmen: Eine belastbar begründbare Anlassspezifikation
Werkstoff und Ausgangszustand festlegen
Eine Anlassspezifikation ist nicht belastbar begründbar, wenn sie den Stahl nicht eindeutig identifiziert. Geben Sie den Werkstoffgrad, die Produktnorm, die Wärmebehandlungsnorm und die Bezeichnung exakt entsprechend den geltenden Anforderungen an, beispielsweise ASTM A681 H13, UNS T20813 oder eine andere durch die maßgebliche Spezifikation vorgeschriebene Bezeichnung. Schreiben Sie nicht lediglich „Werkzeugstahl“ oder „gehärteter Stahl“. Die Chemische Zusammensetzung bestimmt den verfügbaren Kohlenstoff, die Legierungselemente zur Carbidausbildung und die Reststoffe, während die Querschnittsgröße und die vorherige Verarbeitung das Gefüge beeinflussen, das auf das Anlassen reagiert.
Der Ausgangszustand des Werkstoffs muss ebenfalls dokumentiert werden. Geben Sie an, ob sich das Material im geglühten, normalisierten, abgeschreckten und nicht angelassenen oder bereits angelassenen Zustand befindet, und fügen Sie, sofern bekannt, die vorherige Härte hinzu. Für einen gehärteten Zustand sind die Austenitisierungstemperatur, die Haltezeit, die Ofenatmosphäre, die Transferzeit und das Abschreckmedium zu dokumentieren. Die Abschreckumwälzung, eine Unterbrechung des Abschreckvorgangs und die Abkühlintensität können den Anteil an Restaustenit, die Martensitmorphologie, die Eigenspannung und das Ausscheidungspotenzial verändern. Ein zweites Anlassen von zuvor angelassenem Stahl ist nicht gleichwertig mit dem ersten Anlassen, selbst wenn Ofentemperatur und Haltezeit übereinstimmen.
Das ASM Handbook Volume 4A definiert das Anlassen als „das Erwärmen von gehärtetem oder normalisiertem Stahl auf eine Temperatur unterhalb der unteren kritischen Temperatur“. Diese Definition legt die Prozessgrenze fest, jedoch kein universell gültiges Verfahren. Dieselbe Referenz nennt die Anlasstemperatur, die Zeit, den Kohlenstoffgehalt, den Legierungsgehalt und die Reststoffe als Einflussgrößen auf das entstehende Gefüge und die Eigenschaften.
Wärmebehandlungszyklus spezifizieren
Beschreiben Sie den Zyklus als Abfolge und nicht als einzelne Nenntemperatur. Die Spezifikation sollte die Solltemperatur und den zulässigen Bereich, die Aufheizgeschwindigkeit oder die Ofenrampe, das Verfahren zur Messung der Werkstücktemperatur, die Haltezeit auf Temperatur, die Anzahl der Anlasszyklen und das Abkühlverfahren angeben. „Bei 550 °C zwei Stunden anlassen“ lässt wichtige Fragen offen, wenn das Werkstück 550 °C nur langsam erreicht, wenn das Thermoelement statt der Charge die Ofenluft misst oder wenn die Abkühlung in ruhender Luft, in bewegter Luft oder in einem anderen kontrollierten Medium erfolgt.
Das Anlassen ist ein gekoppelter Prozess. Das U.S. Department of Energy beschreibt die Kohlenstoffdiffusion, die Carbidausbildung, die Austenitzerlegung und die Erholung als gleichzeitig oder nacheinander ablaufende Teile der Reaktion. Beim Anlassen gewöhnlicher Kohlenstoffstähle kommt es häufig zu einer Verringerung der Härte, wenn sich übersättigtes Martensit zersetzt und die Erholung fortschreitet. Hochlegierte Werkzeugstähle können sich anders verhalten: ASM International erklärt, dass die Sekundärhärtung durch die Ausscheidung feiner Legierungscarbide entsteht, darunter Carbide im Zusammenhang mit Molybdän, Vanadium und Wolfram. Eine stärkere Ausscheidung kann den Widerstand gegen Anlassweichwerden erhöhen und zu einem Härtemaximum führen.
Dieses Maximum ist als normale metallurgische Reaktion und nicht als ungewöhnliches Prüfergebnis zu behandeln. Eine 1930 veröffentlichte Studie des National Institute of Standards and Technology berichtete, dass „die Intensität des Sekundärhärtungsmaximums mit dem Grad der Austenitisierung zunimmt“. Daraus lässt sich keine einheitliche Spitzentemperatur für jeden Werkstoffgrad ableiten. Eine umfangreichere Austenitisierung kann die Auflösung von Legierungsbestandteilen, den Restaustenit und die für spätere Ausscheidungen verfügbare Menge an gelösten Elementen verändern.
Zeit-Temperatur-Parameter erleichtern den Vergleich von Zyklen, ersetzen jedoch keinen spezifizierten Zyklus. Das 1945 von J. H. Hollomon und L. D. Jaffe entwickelte Verfahren setzt Anlasszeit, Temperatur und Zusammensetzung mit dem Gefüge und den Eigenschaften in Beziehung, die sich in abgeschrecktem Stahl entwickeln. In der häufig verwendeten Form wird der Parameter als T(log t + c) ausgedrückt, wobei die absolute Temperatur, die Zeit und eine zusammensetzungsabhängige Konstante verwendet werden, um den Grad des Anlassens von Martensit zu quantifizieren. Ein gleichwertiger Parameter beseitigt nicht die Unterschiede bei Aufheizgeschwindigkeit, vorherigem Gefüge, Austenitisierungsverfahren, Querschnittsgröße oder Werkstoffreaktion.
Diese Einschränkung ist insbesondere beim nichtisothermen Aufheizen wichtig. Eine von Fachgutachtern geprüfte Studie aus dem Jahr 2013 über H13-Werkzeugstahl verglich isotherme, langsam aufgeheizte und schnell aufgeheizte Zeitpläne und sagte unterschiedliche Härteverläufe einschließlich des Verhaltens bei der Sekundärhärtung voraus. Das ASM Handbook Volume 4C vergleicht ebenfalls die Korrelationen nach Hollomon-Jaffe und Grange-Baughman für induktionsgehärtete Stähle; beide können gleichwertige Zeit-Temperatur-Bedingungen darstellen, doch eine Korrelation ist kein Beweis dafür, dass zwei physikalische Zyklen identische Gefüge erzeugen. Eine Studie aus dem Jahr 2013 über Gesenkstähle für das Warm- und Halbwarmumformen verwendete den Anlassparameter – auch Hollomon-Jaffe- oder Larson-Miller-Parameter genannt –, um Einwirkungszeit und Temperatur mit der Härteänderung in Beziehung zu setzen. Ein solcher Parameter ist ein Vergleichsinstrument und keine Erlaubnis, die Aufhe इतिहास?
Die Aufheizgeschichte wegzulassen.
Ergebnis anhand des vorgesehenen Eigenschaftssatzes validieren
Die Spezifikation muss festlegen, was als Annahme gilt. Geben Sie die erforderliche Härteskala, das Prüfverfahren, die Prüflast, die Messstellen und den zulässigen Bereich an. Für ein großes oder gradientengehärtetes Bauteil sind Messstellen an Oberfläche, Kern und in Zwischenbereichen festzulegen, anstatt nur einen zweckmäßigen Einzelwert zu melden. Zeichnen Sie das tatsächliche Anlassdiagramm und die Werkstücktemperatur auf, da der Ofen-Sollwert allein keine Übereinstimmung mit den Anforderungen nachweisen kann.
Die Härteprüfung sollte durch eine Gefügeuntersuchung ergänzt werden, wenn der Werkstoffgrad, das Betriebsrisiko oder das Verhalten bei der Sekundärhärtung dies rechtfertigt. Die Untersuchung kann angelassenes Martensit, Ausscheidungen von Legierungscarbiden, Restaustenit, Bainit, Entkohlung und Abschreckrisse bewerten. Metallografische Befunde können die Chemische Zusammensetzung jedes Carbids mit der Lichtmikroskopie nicht bestimmen; daher können Zusammensetzung oder Verteilung der Carbide hochauflösende Verfahren erfordern, wenn sie die Leistungsfähigkeit bestimmen. Maßänderung, Zähigkeit oder die Prüfung von Eigenspannungen können ebenfalls zum Eigenschaftssatz gehören; die Härte allein kann nicht belegen, dass ein Anlassvorgang geeignet ist.
Ein kompakter Prüfrahmen lautet daher: den exakten Werkstoffgrad und die geltende Bezeichnung identifizieren; den metallurgischen Ausgangszustand angeben; Austenitisierung und Abschrecken dokumentieren; Anlasstemperatur, Zeit, Aufheizgeschwindigkeit, Anzahl der Zyklen und Abkühlverfahren festlegen; anschließend Härte und, sofern erforderlich, Gefüge anhand der festgelegten Annahmekriterien überprüfen. Die Spezifikation sollte anerkennen, dass Diffusion, Ausscheidung, Zersetzung und Erholung miteinander wechselwirken. Eine kontinuierliche Erweichung ist ein mögliches Ergebnis – jedoch nicht die maßgebliche Regel für jeden Stahl.
Quellen
- [1] Tempering of Induction-Hardened Steels. ASM Handbook Volume 4C, 2024. https://dl.asminternational.org/handbooks/edited-volume/11/chapter-abstract/127400/Tempering-of-Induction-Hardened-Steels
- [2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. Metals Technology, 1945. https://onetunnel.org/documents/transformation-of-austenite-time-temperature-relations-in-tempering-steel-metals-technology-september-1945-with-discussion-
- [3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. Peer-reviewed publication record, 2013. https://experts.arizona.edu/en/publications/hardness-of-h13-tool-steel-after-non-isothermal-tempering/