




Wat ontlaten verandert in staal
Definitie onder de onderste kritische temperatuur
ASM International definieert ontlaten als “het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de onderste kritische temperatuur” (ASM Handbook Volume 4A, 2024). Die definitie is nauwkeuriger dan de gebruikelijke beschrijving van ontlaten als het opnieuw verhitten van staal om het zachter te maken. Ontlaten volgt op een hardingsbehandeling en kan ook volgen op normaliseren. Het staal wordt opnieuw verhit, gedurende een geselecteerde tijd op temperatuur gehouden en onder gecontroleerde omstandigheden afgekoeld, zonder opzettelijk de onderste kritische temperatuur te overschrijden en een nieuwe austenitische bulkstructuur te vormen.
| Behandeling | Primair doel | Verband met ontlaten |
|---|---|---|
| Ontlaten | Gehard of genormaliseerd staal wijzigen onder de onderste kritische temperatuur | Wijzigt de bestaande structuur |
| Normaliseren | De structuur verfijnen of opnieuw instellen door verwarming tot in het austenitische gebied, gevolgd door afkoeling | Kan voorafgaan aan harden of ontlaten |
| Gloeien | Verzachten en spanningen verminderen door middel van een gecontroleerde thermische cyclus | Heeft een ander thermisch doel |
| Secundaire harding | Een nieuwe austenitische bulkstructuur vormen vóór het afschrikken | Vervangt de eerdere structuur in plaats van deze te wijzigen |
De onderste kritische temperatuur wordt gewoonlijk in verband gebracht met het eutectoïde transformatiebereik, hoewel de precieze positie ervan afhankelijk is van de samenstelling en de verwarmingsomstandigheden. Het is van belang onder deze temperatuur te blijven, omdat ontlaten de door harden gevormde structuur verandert in plaats van die structuur te vervangen door volledige reaustenitisatie. Een ontlaatcyclus heeft daarom een ander metallurgisch doel dan normaliseren, gloeien of een tweede hardingsbewerking.
Variabelen die de respons bepalen
- Thermische cyclus De ontlaattemperatuur, houdtijd en verwarmingssnelheid bepalen in hoeverre diffusiegecontroleerde reacties voortschrijden.
- Samenstelling Koolstof en legeringselementen bepalen oververzadiging, carbide-stabiliteit en het precipitatiepotentieel.
- Uitgangsstructuur De austenietkorrelgrootte, martensietmorfologie, achtergebleven austeniet en onopgeloste carbiden beïnvloeden de respons.
- Afschrikken en geometrie De afschrikintensiteit en de doorsnede veroorzaken verschillende lokale microstructuren en thermische voorgeschiedenissen.
De belangrijkste variabelen zijn de ontlaattemperatuur, de houdtijd, het koolstofgehalte, het gehalte aan legeringselementen en restcomponenten. Ook de oorspronkelijke microstructuur is van belang. Dat geldt eveneens voor de austenitiseertemperatuur, de voorafgaande normalisatie- of smeedgeschiedenis, de hardheid van het afschrikken, de doorsnede en de verwarmingssnelheid. Twee componenten die van nominaal vergelijkbaar staal zijn gemaakt, kunnen daarom verschillende reacties vertonen wanneer hun thermische voorgeschiedenis verschilt.
Temperatuur versnelt de reacties doorgaans sterker dan tijd alleen, maar tijd bepaalt nog steeds in hoeverre die reacties verlopen. Het koolstofgehalte beïnvloedt de hoeveelheid en oververzadiging van koolstof die in ongeharde martensiet opgesloten zit. Chroom, molybdeen, vanadium, wolfraam en andere legeringselementen veranderen de stabiliteit van carbiden, de diffusiesnelheden en het precipitatiegedrag. Restcomponenten kunnen de transformatiekenmerken en de ontlaatbestendigheid veranderen, zelfs wanneer ze geen doelbewust toegevoegde elementen zijn. Ontlaten is een behandeling die afhankelijk is van de gevolgde route, niet één enkele hardheidsinstelling.

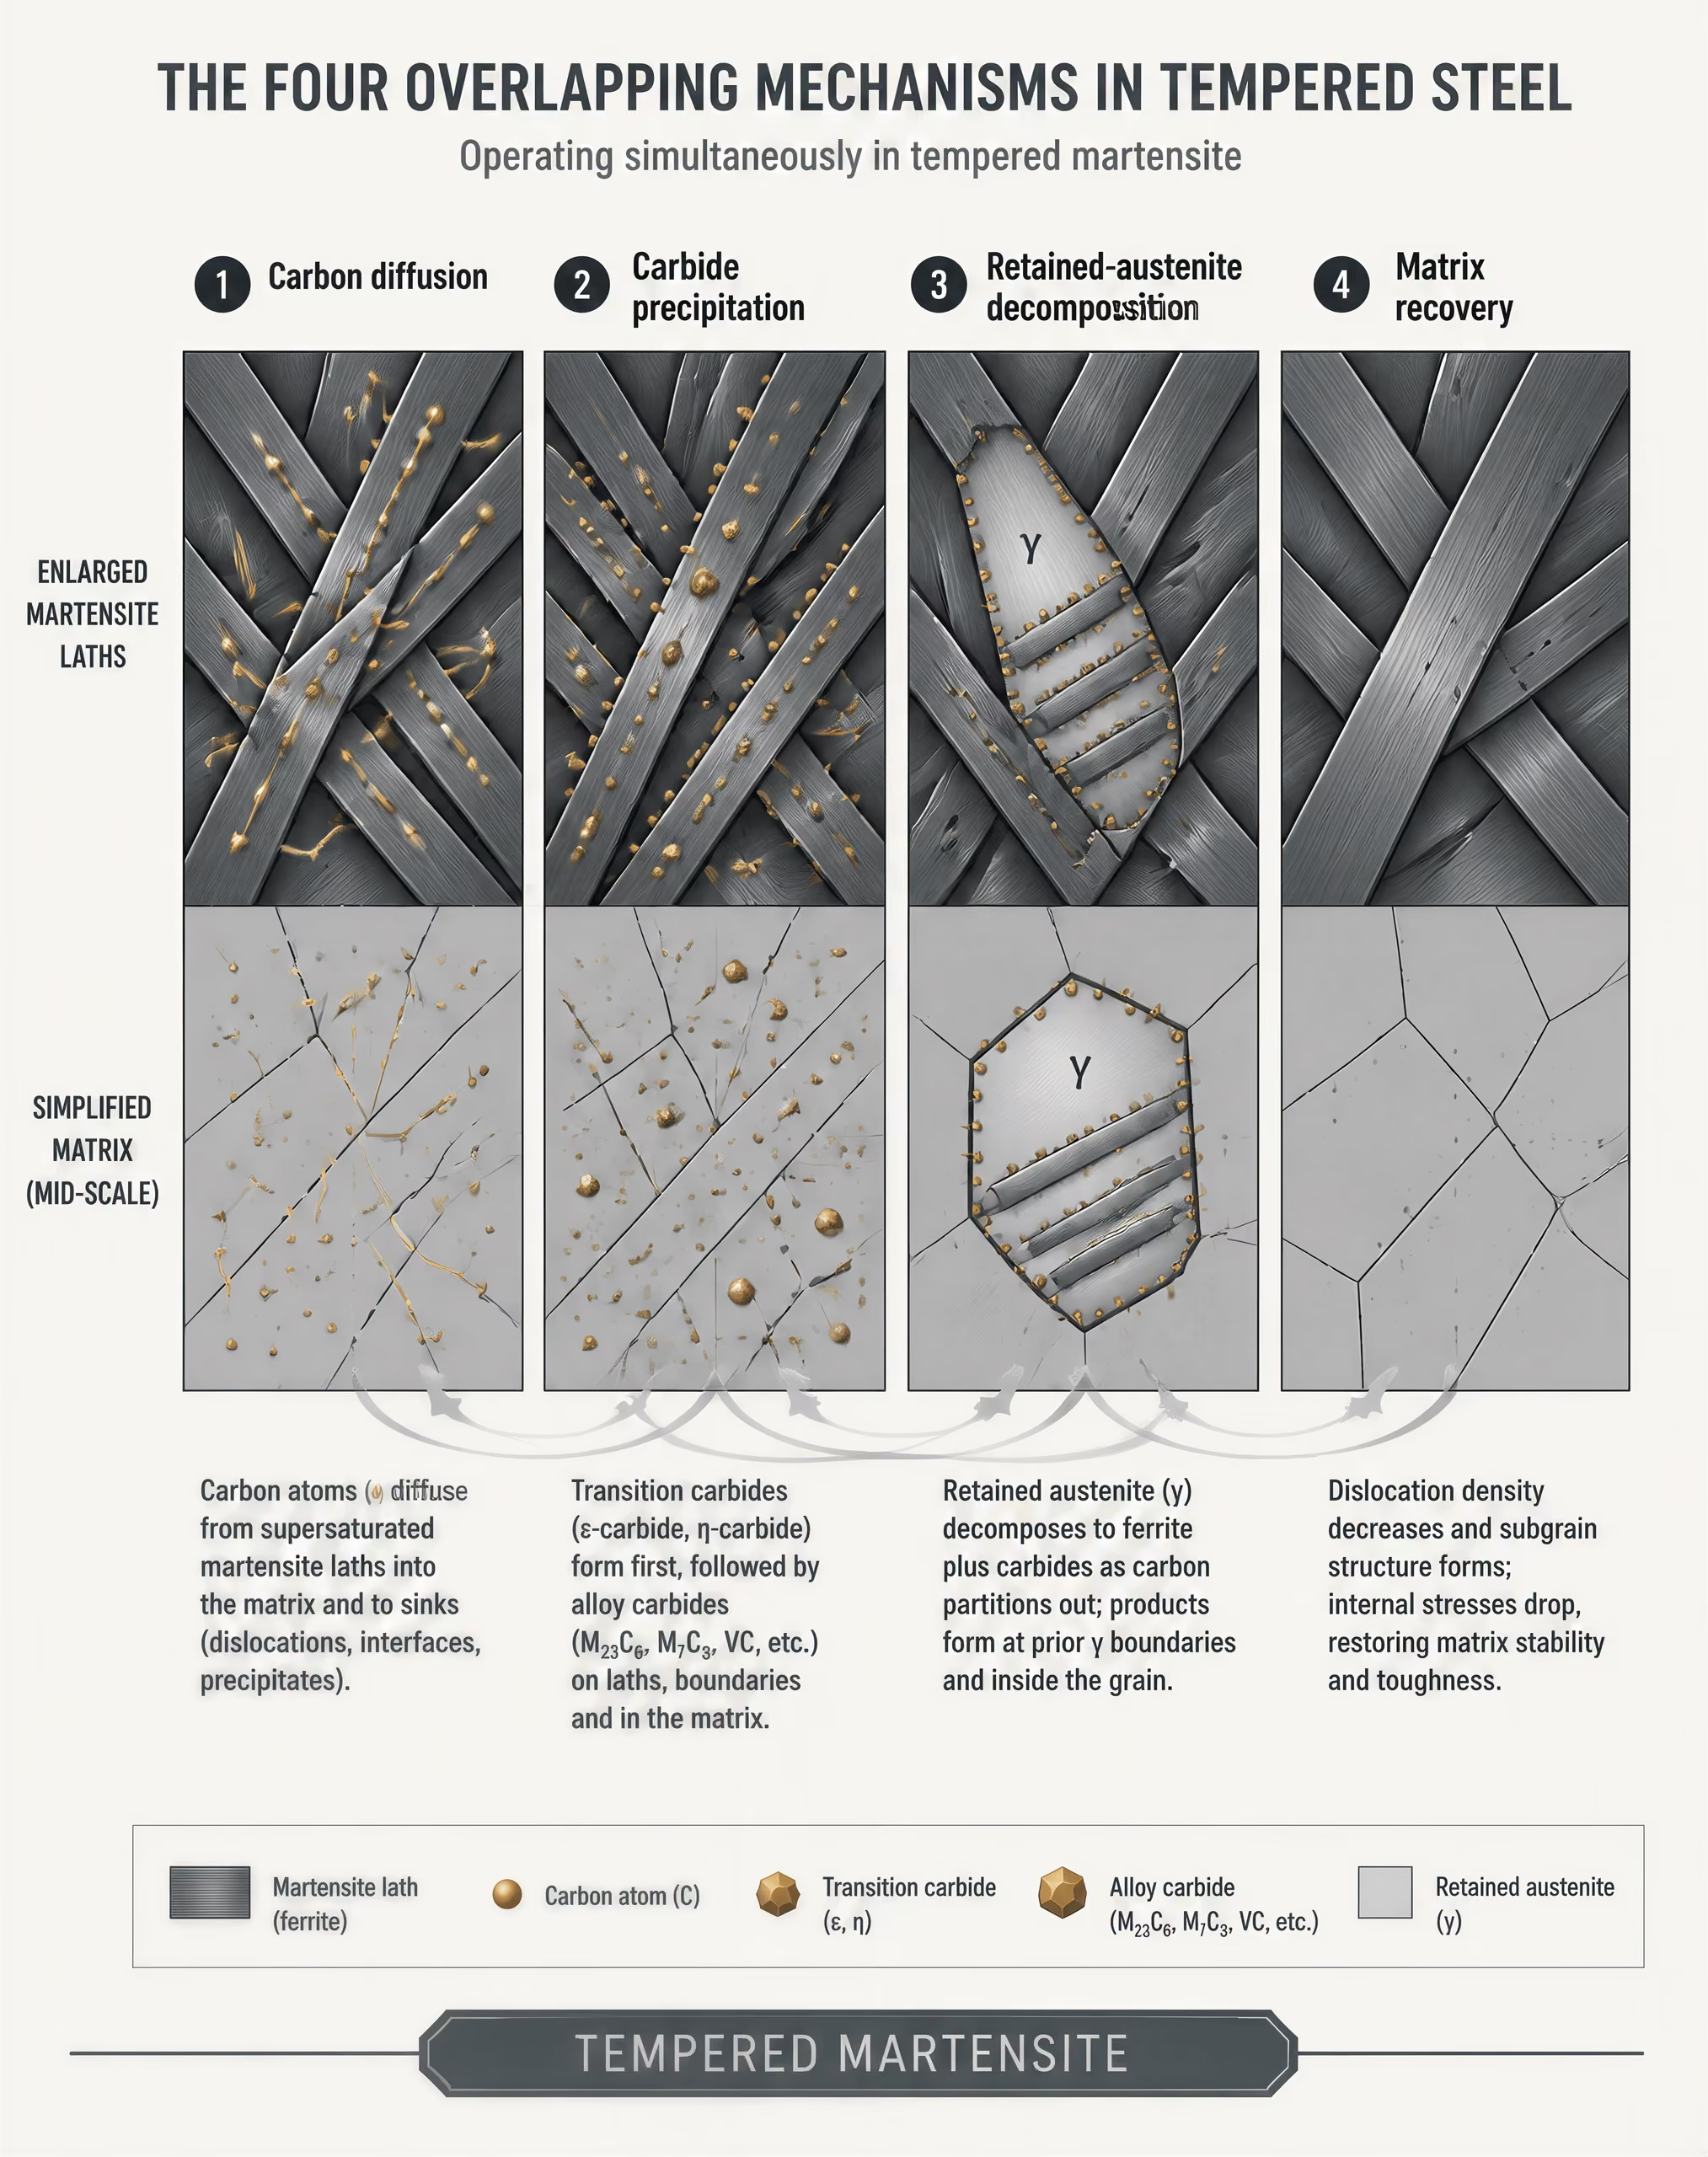
Van ongeharde martensiet naar een ontlaten microstructuur
Martensiet direct na afschrikken Een harde, koolstof-oververzadigde fase die wordt gevormd door snelle afkoeling van austeniet, met een hoge dislocatiedichtheid en opgeslagen inwendige energie.
Hoe de structuur direct na afschrikken verandert
- Herverdeling van koolstof Koolstof verplaatst zich vanuit oververzadigd martensiet naar defecten, grenzen en zich vormende carbidepartikels.
- Carbideprecipitatie Overgangscarbiden of stabielere carbiden vormen zich, veranderen van samenstelling, groeien of groven uit.
- Ontleding van achtergebleven austeniet Achtergebleven austeniet kan koolstof afstoten en transformeren, wat afmetingen en eigenschappen beïnvloedt.
- Herstel van de matrix Dislocaties herschikken zich of verdwijnen, waardoor versteviging door vervorming en inwendige spanning afnemen.
Ongeharde martensiet is een oververzadigde, vervormde fase. De hoge dislocatiedichtheid en de oververzadiging aan koolstof verklaren een groot deel van de hardheid, maar slaan ook elastische en chemische energie op. Door ontlaten kan de structuur die energie via verschillende overlappende reacties verminderen. Het U.S. Department of Energy beschrijft koolstofdiffusie, carbidevorming, ontleding van austeniet en herstel als centrale onderdelen van het proces (2010).
Bij relatief lage ontlaattemperaturen verplaatst koolstof zich over korte afstanden en kan het zich naar defecten segregëren of overgangscarbiden vormen. Interne spanningen nemen af en de tetragonaliteit van martensiet vermindert naarmate koolstof het martensietrooster verlaat. Het staal kan een deel van zijn hardheid verliezen en tegelijkertijd maatvastheid en weerstand tegen vertraagde scheurvorming winnen. Achtergebleven austeniet kan, indien aanwezig, tijdens latere ontlaatfasen eveneens ontleden, waarbij nieuwe transformatieproducten ontstaan die zowel de afmetingen als de mechanische eigenschappen beïnvloeden.
Bij een hogere temperatuur of langere houdtijd groeien carbidepartikels uit of veranderen ze in stabielere verbindingen, terwijl de ferritische matrix herstelt en een deel van zijn dislocatieversterking verliest. Deze veranderingen verlagen gewoonlijk de hardheid en vloeigrens, maar verhogen de taaiheid en ductiliteit. Het resultaat is ontlaten martensiet: een ferritische matrix met daarin een verdeling van carbidepartikels, waarbij de verdeling wordt bepaald door de samenstelling en de behandelingsgeschiedenis, en niet alleen door de temperatuur.
Hooggelegeerde gereedschapsstalen kunnen tijdens het ontlaten secundaire harding ontwikkelen door precipitatie van fijne legeringscarbiden. Strong evidence
Secundaire harding Een stijging van de hardheid tijdens het ontlaten, veroorzaakt door precipitatie van fijne legeringscarbiden na eerdere verzachtingsreacties.
Hooggelegeerde gereedschapsstalen vormen een belangrijke uitzondering op eenvoudige verweking. ASM International stelt dat secundaire harding wordt veroorzaakt door precipitatie van fijne legeringscarbiden, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam (2024). Tijdens het ontlaten kunnen deze deeltjes de matrix voldoende versterken om na een eerdere daling een toename van de hardheid te veroorzaken. Dit effect wordt secundaire harding genoemd, en een sterkere precipitatie leidt doorgaans tot een grotere ontlaatbestendigheid.
Het National Institute of Standards and Technology rapporteerde in 1930 dat “de intensiteit van de piek van secundaire harding toeneemt met de mate van austenitisatie”. Deze bevinding koppelt de piek niet alleen aan de ontlaattemperatuur, maar ook aan de voorafgaande hardingscyclus. Een hogere mate van austenitisatie kan meer legeringselementen en koolstof in austeniet oplossen vóór het afschrikken, waardoor de samenstelling die voor latere precipitatie beschikbaar is, verandert. Hetzelfde nominale ontlaatschema kan bijgevolg verschillende hardheidscurven opleveren na verschillende austenitiseerbehandelingen.
H13-gereedschapsstaal illustreert waarom de verwarmingsgeschiedenis moet worden meegenomen. In een peer-reviewed onderzoek werd een methode vastgelegd voor het voorspellen van de ontlaatrespons van H13 bij isotherme, langzaam verwarmde en snel verwarmde schema’s, inclusief het gedrag bij secundaire harding (publicatieregistratie van de University of Arizona, 2013). Een component die continu door een precipitatiebereik wordt verwarmd, ondergaat niet noodzakelijk dezelfde reacties als een component die isotherm op die temperatuur wordt gehouden. De berekende hardheidsrespons kan verschillen, zelfs wanneer de uiteindelijke nominale temperatuur identiek is.
J. H. Hollomon en L. D. Jaffe behandelden het tijd-temperatuurprobleem in 1945 door een verband te formuleren tussen ontlaattijd, temperatuur en samenstelling van afgeschrikt staal. De Hollomon-Jaffe-formule wordt gewoonlijk als volgt geschreven:
T(log t + c)
Hierbij is T de absolute temperatuur, t de ontlaattijd en c een constante die afhankelijk is van de samenstelling en de toestand. De formule levert een ontlaatparameter voor het vergelijken van blootstellingen en het kwantificeren van de mate waarin martensiet is ontlaten. De formule is nuttig omdat temperatuur en tijd in één index kunnen worden gecombineerd, maar een equivalente parameter wist verschillen in verwarmingssnelheid, voorafgaande microstructuur, austenitisatie, doorsnede of legeringsrespons niet uit.
ASM Handbook Volume 4C vermeldt dat correlaties van Hollomon-Jaffe en Grange-Baughman equivalente tijd-temperatuuromstandigheden kunnen weergeven bij de beoordeling van inductiegeharde staalsoorten (ASM International, 2024). Die overeenstemming betreft een correlatie en vormt geen bewijs dat iedere thermische route dezelfde microstructuur oplevert. Dit onderscheid is belangrijk bij oppervlakhardingsonderdelen, waar een steile temperatuurgradiënt en een veranderende temperatuur in de doorsnede de feitelijke ontlaatgeschiedenis niet-uniform kunnen maken.
Waarom hardheid niet de enige responsvariabele is
Hardheid is eenvoudig te meten, maar vormt slechts één resultaat van ontlaten. De sterkte kan afnemen naarmate de martensitische vervorming en de dislocatiedichtheid verminderen, en vervolgens lokaal toenemen wanneer fijne legeringscarbiden precipiteren. De taaiheid kan verbeteren doordat interne spanningen worden opgeheven, maar ontleding van achtergebleven austeniet, de morfologie van carbiden of brosmakende temperatuurbereiken kan de taaiheid in bepaalde staalsoorten verminderen. De maatvastheid kan door spanningsrelaxatie verbeteren, terwijl de transformatie van achtergebleven austeniet meetbare uitzetting kan veroorzaken.
De microstructuur verklaart deze elkaar tegenwerkende tendensen. Koolstofdiffusie, herstel, carbideprecipitatie, ontleding van achtergebleven austeniet en het uitgroeien van deeltjes kunnen elkaar opvolgen of overlappen. De uiteindelijke structuur bepaalt het vermoeiingsgedrag, de slijtvastheid, de breukweerstand en de weerstand tegen verdere thermische blootstelling, en niet alleen het indrukkingsgetal dat bij een hardheidstest wordt verkregen.
Een onderzoek uit 2013 naar matrijsstaalsoorten voor warm- en halfwarm smeden gebruikte de ontlaatparameter — ook de Hollomon-Jaffe- of Larson-Miller-parameter genoemd — om de blootstelling aan tijd en temperatuur te correleren met de verandering in hardheid. Dergelijke correlaties zijn praktisch voor het beschrijven van een specifieke kwaliteit en een specifiek behandelingsbereik. Het zijn geen universele hardheidswetten. De staalsoort, de oorspronkelijke toestand en de behandelingsgeschiedenis blijven doorslaggevend. Daarom moet ontlaten worden gespecificeerd als een thermische route en de daaruit resulterende microstructuur, en niet eenvoudigweg als “verweking”.
De variabelen die het temperingsgedrag bepalen
Temperen wordt niet uitsluitend gedefinieerd door de ingestelde oventemperatuur. ASM International stelt in ASM Handbook Volume 4A (2024): “Temperen is het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de onderste kritische temperatuur.” Deze definitie beschrijft een transformatieroute, niet één enkele bewerking. Temperatuur, tijd, koolstofgehalte, legeringsgehalte en resterende elementen beïnvloeden allemaal de resulterende microstructuur en eigenschappen. Ook de verwarmingssnelheid, de temperatuur die het staal zelf bereikt, de voorafgaande austenitiseringsbehandeling en het afschrikken zijn van belang.
Temperatuur en duur
Tijdens het temperen diffundeert koolstof uit oververzadigd martensiet, ontstaan carbiden of verandert hun samenstelling, kan resterend austeniet ontleden en ondergaat de martensitische structuur herstel. Het U.S. Department of Energy beschrijft het proces aan de hand van deze onderling verbonden diffusie-, precipitatie-, ontledings- en herstelreacties, en niet als een eenvoudige door warmte veroorzaakte ontharding. Bij relatief lage temperaturen kunnen koolstofsegregatie en precipitatie van overgangscarbiden de inwendige spanning verminderen, terwijl een aanzienlijke hardheid behouden blijft. Bij toenemende temperatuur of houdtijd verminderen het grover worden van carbiden, het herstel van ferriet en verdere transformaties over het algemeen de hardheid en sterkte.
| Staal of toestand | Typische concurrerende respons | Belangrijke bepalende factoren |
|---|---|---|
| Martensitisch ongelegeerd of laaggelegeerd staal | Hardheid en sterkte nemen doorgaans af | Koolstofdiffusie, carbidevorming en herstel |
| Hooggelegeerd gereedschapsstaal | De hardheid kan na een eerdere afname stijgen | Precipitatie van fijne molybdeen-, vanadium- of wolfraamgebonden carbiden |
| Staal met achtergebleven austeniet | Veranderingen in afmetingen en hardheid kunnen gepaard gaan met ontleding | Austenietstabiliteit, koolstofgehalte en ontlaatgeschiedenis |
| Grote doorsnede | Het oppervlak en de kern kunnen verschillende eigenschappen bereiken | Thermische gradiënten, doorsnede en meetlocatie |
Het woord “over het algemeen” is van belang. In hooggelegeerde gereedschapsstalen kan de hardheid na een aanvankelijke afname weer toenemen. ASM International rapporteerde in 2024 dat secundaire harding ontstaat door precipitatie van fijne legeringscarbiden, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. Een staal moet eerst voldoende opgeloste legeringselementen en koolstof bevatten, en de voorafgaande austenitiseringsbehandeling moet deze elementen in een toestand brengen waarin precipitatie kan plaatsvinden. Sterkere precipitatie leidt tot een grotere weerstand tegen temperen, maar de piek en de omvang ervan zijn afhankelijk van de staalsoort en de voorgeschiedenis; er bestaat geen universele temperatuur voor secundaire harding.
De duur verandert het resultaat, zelfs wanneer de nominale temperatuur identiek is. Een korte blootstelling kan leiden tot onvolledige precipitatie of onvolledig herstel, terwijl een langere houdtijd diffusiegecontroleerde reacties verder laat verlopen. Herhaalde temperingsgangen voegen een extra onderdeel aan de voorgeschiedenis toe: de eerste gang kan resterend austeniet transformeren of de populatie kiemvormingsplaatsen veranderen, waardoor de tweede gang niet op het oorspronkelijke martensiet inwerkt.
De oventemperatuur is bovendien niet noodzakelijk de temperatuur van het werkstuk. Een kleine proefstaaf kan de ingestelde temperatuur snel benaderen, terwijl in een grote matrijs, as of plaat temperatuurgradiënten over de doorsnede ontstaan. Bij een snelle verwarmingscyclus kan het oppervlak aan de nominale tempertemperatuur worden blootgesteld voordat de kern deze temperatuur heeft bereikt. Omgekeerd zorgt een langzame opwarming ervoor dat reacties continu beginnen bij elke tussenliggende temperatuur. “540 °C gedurende twee uur” is daarom onvolledig, tenzij het schema vermeldt hoe het werkstuk is verwarmd, wanneer de houdtijd begon en of de vermelde temperatuur in de oven of aan het staal is gemeten.
J. H. Hollomon en L. D. Jaffe behandelden dit probleem in hun artikel in Metals Technology uit 1945 door temperingstijd, temperatuur en samenstelling in verband te brengen met de structuur en eigenschappen van afgeschrikt staal. De Hollomon-Jaffe-uitdrukking wordt gewoonlijk als volgt geschreven:
waarbij de absolute temperatuur is, de tijd en een van de samenstelling en het materiaal afhankelijke constante. Het U.S. Department of Energy beschrijft deze parameter als een manier om de mate van tempering van martensiet te kwantificeren. De parameter is nuttig voor het vergelijken van blootstellingen, maar een gelijke parameter maakt verschillen in verwarmingssnelheid, voorafgaande microstructuur, austenitisering, doorsnedegrootte of reactie van de legering niet ongedaan. Twee cycli kunnen dezelfde berekende -waarde hebben en toch verschillende hardheidsprofielen opleveren.
Koolstof, legeringselementen en resterende elementen
Koolstof bepaalt de hoeveelheid en oververzadiging van het martensiet dat tijdens het afschrikken wordt gevormd. Het nominale koolstofgehalte heeft daardoor een sterke invloed op de starthardheid en op de hoeveelheid koolstof die voor temperingsreacties beschikbaar is. Meer koolstof kan harder martensiet en een grotere voorraad voor carbidevorming ondersteunen, hoewel de uiteindelijke reactie ook afhangt van de stabiliteit van het austeniet en van de hoeveelheid koolstof die vóór het afschrikken in oplossing was. Koolstof die in onopgeloste carbiden is gebonden, is niet gelijkwaardig aan koolstof die in austeniet is opgelost.
Chroom, molybdeen, vanadium en wolfraam veranderen de stabiliteit van carbiden, de diffusie en de kinetiek van precipitatie. Chroom kan de hardbaarheid verhogen en bijdragen aan stabiele carbiden; molybdeen, vanadium en wolfraam kunnen tijdens secundaire harding fijne legeringscarbideprecipitatie ondersteunen. Deze elementen kunnen de ontharding bij verhoogde tempertemperaturen vertragen, maar hun effect hangt af van het oplossen tijdens de austenitisering en van de grootte en verdeling van de bestaande carbiden. Overmatige austenitisering kan meer carbide oplossen en het austeniet verrijken, terwijl onvoldoende austenitisering legeringselementen beschikbaar kan laten voor latere precipitatie.
In het door NIST onderzochte snelstaal nam de intensiteit van de piek van de secundaire harding toe met de mate van austenitisatie. Strong evidence
De NIST-studie naar hogesnelheidsstaal, gepubliceerd in 1930, stelde dat “de intensiteit van de piek van de secundaire harding toeneemt met de mate van austenitisering.” Dit resultaat waarschuwt er rechtstreeks voor om aan één nominale staalsoort één vaste temperingscurve toe te kennen. Een sterkere austenitisering kan het gehalte aan opgeloste koolstof en legeringselementen, de hoeveelheid resterend austeniet, de samenstelling van het martensiet en het precipitatiepotentieel veranderen. Ook kunnen daardoor de oorspronkelijke austenietkorrels groter worden, wat het transformatiegedrag en de taaiheid beïnvloedt.
Resterende elementen en de productiegeschiedenis voegen kleinere, maar soms belangrijke variabelen toe. Silicium, mangaan, nikkel, koper, fosfor, zwavel, stikstof, zuurstof en sporenelementen kunnen carbide-reacties, resterend austeniet, segregatie en verbrossing door temperen beïnvloeden. Restspanningen en voorafgaande vervorming veranderen de kiemvormingsplaatsen en herstelsnelheden. Twee proefstukken die voor dezelfde nominale staalsoort zijn gecertificeerd, kunnen daardoor verschillen omdat hun smelten, carbideverdelingen of smeedreducties verschillen, zelfs voordat de warmtebehandeling begint.
Een hooggelegeerd gereedschapsstaal illustreert dit duidelijk. Gewoon temperen maakt ongetemperd martensiet zachter doordat koolstof oververzadigde plaatsen verlaat en herstel optreedt. Secundaire harding keert de hardheidstrend gedurende een deel van het schema om, omdat fijne legeringscarbiden precipitatieversteviging veroorzaken en herstel beperken. De latere piek betekent niet dat het temperen is gestopt; het is een aanwijzing dat concurrerende reacties de reactie hebben veranderd die de hardheid bepaalt.
Begintoestand, afschrikintensiteit en doorsnedegrootte
De afgeschrikte structuur is de begintoestand voor het temperen. De austenietkorrelgrootte, opgeloste koolstof, onopgeloste carbiden, resterend austeniet, martensietmorfologie en afschrikspanningen beïnvloeden allemaal de daaropvolgende reactie. Een proefstuk dat snel genoeg is afgeschrikt om voornamelijk martensiet te vormen, zal niet op dezelfde manier temperen als een proefstuk dat bainiet of perliet bevat. Evenmin hoeft het midden van een dikke doorsnede overeen te komen met het oppervlak.
De afschrikintensiteit bepaalt de afkoelsnelheid en daarmee de transformatieproducten. Afschrikken in water, polymeer, olie en gas leidt tot verschillende afkoelgeschiedenissen, en zelfs één afschrikmedium kan bij veranderingen in roering, temperatuur en belading verschillende resultaten geven. Een grote doorsnede koelt in de kern langzaam af, waardoor bainiet, perliet of resterend austeniet kan ontstaan op plaatsen waar een kleine proefstaaf martensiet vormt. Tijdens het temperen ondergaan deze gebieden vervolgens verschillende reacties en kunnen zij verschillende hardheidswaarden bereiken.
De doorsnedegrootte verandert ook de vertraging bij het austenitiseren en temperen. Het oppervlak kan de doeltemperatuur overschrijden terwijl de kern nog wordt verwarmd, waardoor een radiale temperingsgradiënt ontstaat. Als een regelaar de houdtijd start wanneer de oven de ingestelde temperatuur bereikt, ontvangt het midden minder tijd op temperatuur dan het schema suggereert. Als een thermokoppel aan het oppervlak is geplaatst, kan de geregistreerde geschiedenis de blootstelling van het inwendige overschatten.
H13-gereedschapsstaal kan verschillende voorspelde hardheidsresponsen vertonen bij isotherme, langzaam verwarmde en snel verwarmde ontlaatschema’s, waaronder gedrag met secundaire harding. Limited evidence
Een collegiaal getoetste studie uit 2013 naar H13-gereedschapsstaal modelleerde isotherme, langzaam verwarmde en snel verwarmde temperingsschema’s en voorspelde verschillende hardheidsreacties, waaronder gedrag tijdens secundaire harding. Deze bevinding ondersteunt een benadering waarbij temperen wordt beschouwd als een continue thermische geschiedenis. ASM Handbook Volume 4C (2024) vergelijkt eveneens de correlaties van Hollomon-Jaffe en Grange-Baughman voor inductiegeharde stalen als manieren om equivalente tijd-temperatuuromstandigheden weer te geven, en niet als vervanging voor het meten van het werkelijke proces.
Een studie uit 2013 in Journal of Materials Processing Technology naar matrijsstaal voor warm- en laagsmeedprocessen gebruikte de temperingsparameter — ook wel de Hollomon-Jaffe- of Larson-Miller-parameter genoemd — om de blootstelling aan tijd en temperatuur te correleren met de verandering in hardheid. Dergelijke correlaties zijn waardevol voor procesvergelijkingen, maar blijven empirische beschrijvingen van een gespecificeerd staal en een bepaalde begintoestand. Hetzelfde nominale temperatuur-etiket kan verschillende metallurgische behandelingen beschrijven wanneer de verwarmingssnelheid, doorsnedegrootte, austenitisering, het afschrikken of het voorafgaande temperen verandert.
Ontlaatmechanismen: diffusie, ontleding en herstel
ASM International definieert ontlaten als “het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de onderste kritische temperatuur” (ASM Handbook Volume 4A, 2024). Deze definitie identificeert het behandelingsvenster, niet één enkele reactie. De resulterende microstructuur en eigenschappen zijn afhankelijk van de ontlaattemperatuur en -tijd, het koolstofgehalte, het gehalte aan legeringselementen, resterende elementen, de voorafgaande austenitisatie, de toestand na afschrikken en de verwarmingsgeschiedenis. Een afgeschrikt staal kan daardoor zachter worden, een groot deel van zijn hardheid behouden of later een hardheidstoename ontwikkelen naarmate zijn oververzadigde martensitische matrix verandert.
Het U.S. Department of Energy beschrijft ontlaten als een opeenvolging waarbij koolstofdiffusie, carbidevorming, ontleding van behouden austeniet en herstel betrokken zijn. Deze gebeurtenissen overlappen elkaar in plaats van als vier volkomen gescheiden stappen op te treden. Hun snelheid en relatieve belang variëren met de samenstelling en het thermische traject. “Ontlaten bij lage temperatuur”, “ontlaten bij middelhoge temperatuur” en “ontlaten bij hoge temperatuur” zijn bruikbare procesbeschrijvingen, maar identificeren geen universele reeks reacties. Een hooggelegeerd gereedschapsstaal en een martensitisch ongelegeerd koolstofstaal kunnen bij dezelfde nominale temperatuur zeer verschillend reageren.
Koolstofdiffusie en ontlaten in het beginstadium
Vers gevormd martensiet is een oververzadigde fase met hoge interne spanningen. Koolstof bezet interstitiële plaatsen die niet in evenwicht zijn met het lichaamsgecentreerd tetragonale martensitische rooster, terwijl het afschrikken een aanzienlijke dislocatiedichtheid en restspanning heeft veroorzaakt. Tijdens het eerste deel van het ontlaten verplaatst koolstof zich over korte afstanden naar gunstiger plaatsen: dislocaties, latgrenzen, zelfgetemperde gebieden en ontluikende ijzercarbide-deeltjes. Deze herverdeling vermindert de tetragonaliteit van het rooster en verlaagt de elastische en vervormingsspanningen die met de toestand na het afschrikken samenhangen.
De vroege reactie is niet eenvoudigweg het “verwijderen van hardheid”. Koolstofsegregatie kan lokale configuraties stabiliseren voordat een herkenbare carbidepopulatie ontstaat, en de mate van spanningsrelaxatie hangt af van temperatuur, tijd en verwarmingssnelheid. Een langzaam verwarmd onderdeel begint te veranderen terwijl de kern en het oppervlak nog verschillende temperaturen hebben. Een snel verwarmd onderdeel kan hetzelfde nominale temperatuurbereik doorlopen voordat diffusie dezelfde koolstofverdeling heeft veroorzaakt. Om dezelfde reden is de sectiegrootte van belang.
In martensieten van ongelegeerd koolstofstaal en laaggelegeerd staal kunnen overgangscarbiden ontstaan voordat stabieler cementiet wordt gevormd. De exacte volgorde hangt af van het koolstofgehalte, de legeringstoevoegingen en de oorspronkelijke martensietmorfologie. Sommige martensieten met een laag koolstofgehalte bevatten minder oververzadigde koolstof en kunnen een zwakkere vroege reactie vertonen; martensieten met een hoger koolstofgehalte kunnen een grotere tetragonaliteit en een sterkere aanvankelijke spanningsrelaxatie vertonen. Deze verschillen verklaren waarom een temperatuuraanduiding geen vervanging kan zijn voor een mechanistische beschrijving.
De Hollomon-Jaffe-methode, in 1945 geformuleerd door J. H. Hollomon en L. D. Jaffe, brengt ontlaattijd, temperatuur en samenstelling in verband met de structuur en eigenschappen die in afgeschrikt staal worden ontwikkeld. De bekende vorm, , wordt gebruikt om de mate van ontlaten van martensiet te kwantificeren, waarbij de absolute temperatuur is, de tijd en een samenstellingsgerelateerde constante. Het is een nuttig vergelijkingsinstrument, maar geen opheffing van de metallurgische voorgeschiedenis. Gelijke parameters garanderen geen gelijke resultaten wanneer de verwarmingssnelheid, voorafgaande microstructuur, austenitisatie, sectiegrootte of legeringsrespons verschilt.
Carbidevorming en -groei
Naarmate koolstof het oververzadigde martensiet verlaat, wordt carbideprecipitatie een centraal onderdeel van de ontlaatreactie. In veel staalsoorten evolueren de producten van fijne overgangscarbiden naar stabieler cementiet, terwijl legeringselementen deze volgorde kunnen vertragen, wijzigen of vervangen. Carbidenucleatie verbruikt koolstof en verandert de samenstelling van de matrix; groei en coalescentie verminderen de obstakels voor dislocaties. Gewone ontlaatverzachting volgt doorgaans wanneer de matrix haar oververzadiging verliest en de precipitaten groter worden of verder uit elkaar komen te liggen.
Hooggelegeerde gereedschapsstalen kunnen deze trend omkeren. ASM International stelt dat “secundaire harding in hooggelegeerde gereedschapsstalen wordt veroorzaakt door precipitatie van fijne legeringscarbiden”, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam (2024). Fijne, coherent of semicoherent gerelateerde legeringscarbiden kunnen de dislocatiebeweging effectiever hinderen dan grof cementiet, waardoor tijdens een later ontlaatinterval een hardheidstoename ontstaat. Sterkere precipitatie leidt doorgaans tot een grotere ontlaatbestendigheid, hoewel het resultaat afhangt van de hoeveelheid legeringselementen in oplossing, het ontlaatschema en de stabiliteit van de matrix.
| Austenitisatietoestand | Waarschijnlijk effect vóór het ontlaten | Mogelijk gevolg tijdens het ontlaten |
|---|---|---|
| Grotere oplossing | Meer koolstof en legeringselementen komen in austeniet terecht | Groter potentieel voor precipitatie van legeringscarbiden en secundaire harding |
| Onvoldoende oplossing | Meer legering blijft aanwezig in onopgeloste carbiden | Minder beschikbaarheid van opgeloste elementen en een zwakkere beoogde precipitatierespons |
| Overmatige austenitisatie | Meer oplossing en mogelijke korrelgroei | Veranderd achtergebleven austeniet, gewijzigde taaiheid en ander precipitatiegedrag |
Austenitisatie beheerst deze respons omdat zij bepaalt welke carbiden oplossen en hoeveel legeringselementen en koolstof vóór het afschrikken in austeniet terechtkomen. Een onderzoek uit 1930 van het National Institute of Standards and Technology naar sneldraaistaal rapporteerde dat “de intensiteit van de piek van de secundaire harding toeneemt met de mate van austenitisatie”. Deze waarneming stelt geen vaste piektemperatuur of hardheid vast voor elk sneldraaistaal. Zij toont aan dat de uitgangstoestand het precipitatiepotentieel bepaalt.
De peer-reviewed studie uit 2013 naar H13-gereedschapsstaal is om dezelfde reden nuttig. De methode voorspelt de hardheid na isotherme, langzaam verwarmde en snel verwarmde ontlaatschema’s, waaronder het gedrag van secundaire harding. Deze schema’s kunnen verschillende voorspelde hardheidsresponsen opleveren, zelfs wanneer hun nominale blootstellingsbereiken elkaar overlappen. Tijdens continu verwarmen verlopen precipitatie en herstel terwijl de temperatuur stijgt; een isotherme behandeling geeft de reacties meer tijd bij één geselecteerde temperatuur. Wanneer beide schema’s uitsluitend omdat zij een berekende ontlaatparameter gemeen hebben als gelijkwaardig worden beschouwd, kunnen deze verschillen aan het zicht worden onttrokken.
Ontleding van behouden austeniet en herstel van de matrix
Bij het afschrikken kan behouden austeniet achterblijven, vooral wanneer legeringstoevoegingen de transformatietemperaturen verlagen of wanneer de austenitiseertoestand aanzienlijke hoeveelheden koolstof en legeringselementen in oplossing brengt. Tijdens het ontlaten kan behouden austeniet koolstof afstoten, transformeren in ferritische producten en carbiden, of minder stabiel worden voordat het tijdens het afkoelen transformeert. De ontleding ervan kan de maatvastheid, hardheid en restspanning veranderen. Het tijdstip is staalkwaliteitsafhankelijk, en behouden austeniet volgt niet in elk staal hetzelfde traject.
Matrixherstel treedt naast deze reacties op. Dislocaties herschikken zich of verdwijnen, spanningen in latten en platen nemen af en lokale rekvelden worden minder ernstig. Herstel vermindert doorgaans de sterkte en hardheid, maar precipitatie kan dit verlies in staalsoorten met secundaire harding compenseren of overtreffen. De uiteindelijke eigenschap is daarom het evenwicht tussen matrixverzachting, spanningsrelaxatie, transformatie van behouden austeniet, carbideprecipitatie en carbidegroei.
ASM Handbook Volume 4C vergelijkt correlaties van Hollomon-Jaffe en Grange-Baughman als representaties van equivalente tijd-temperatuurcondities voor de beoordeling van inductiegeharde staalsoorten. Dergelijke correlaties zijn praktische manieren om gegevens te ordenen, maar vormen geen bewijs dat twee thermische geschiedenissen identieke microstructuren opleveren. Een onderzoek uit 2013 naar warm- of smeedmatrijsstaal, gepubliceerd in het Journal of Materials Processing Technology, gebruikte de ontlaatparameter — ook wel de Hollomon-Jaffe- of Larson-Miller-parameter genoemd — om tijd-temperatuurblootstelling te correleren met veranderingen in hardheid. Deze instrumenten beschrijven trends binnen een welbepaald materiaal- en behandelingsbereik. Zij leveren geen universele hardheidswaarden of gegarandeerde veranderingen in eigenschappen, omdat staalkwaliteit, uitgangstoestand, austenitisatie, verwarmingsverloop en afkoelgeschiedenis onderdeel blijven van het ontlaatmechanisme.
Secundaire harding in hooggelegeerde gereedschapsstalen

Waarom de hardheid tijdens het ontlaten kan toenemen
Ontlaten wordt niet eenvoudigweg gedefinieerd als zachter maken. ASM International stelt in ASM Handbook Volume 4A (2024): “Ontlaten is het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de onderste kritische temperatuur.” De resulterende structuur en eigenschappen hangen af van de ontlaattemperatuur en -tijd, het koolstofgehalte, het gehalte aan legeringselementen, reststoffen en de toestand die door harden of normaliseren is verkregen. Deze variabelen bepalen welke reacties optreden en in hoeverre ze verlopen.
In ongelegeerde koolstofstalen en veel laaggelegeerde stalen is het gebruikelijke resultaat een afname van de hardheid. Afgeschrikt martensiet bevat oververzadigde koolstof, een hoge dislocatiedichtheid en aanzienlijke inwendige spanningen. Tijdens het ontlaten diffundeert koolstof uit het martensiet, vormen zich overgangscarbiden of cementiet, kan restausteniet ontleden en herstelt de martensitische structuur zich. De behandeling van ontlaten door het U.S. Department of Energy uit 2010 beschrijft deze gekoppelde processen als koolstofdiffusie, carbidevorming, austenietontleding en herstel. Elk van deze processen vermindert over het algemeen de opgeslagen vervormingsenergie en de weerstand tegen plastische vervorming.
Hooggelegeerde gereedschapsstalen kunnen een ander verloop volgen. Naarmate de temperatuur stijgt, kunnen legeringselementen die tijdens het afschrikken opgelost zijn gebleven over korte afstanden diffunderen en een dichte populatie van uiterst kleine legeringscarbiden vormen. Deze deeltjes belemmeren de beweging van dislocaties. Als hun versterkende werking groter is dan de verweking door het herstel van het martensiet, neemt de gemeten hardheid tijdens het ontlaten toe. Dit is secundaire harding.
ASM International legt uit dat “secundaire harding in hooggelegeerde gereedschapsstalen wordt veroorzaakt door precipitatie van fijne legeringscarbiden”, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. Het woord fijn is van belang. Een grove carbidepopulatie versterkt de matrix minder effectief, omdat de deeltjes verder uit elkaar liggen en minder weerstand bieden aan bewegende dislocaties. Zeer kleine precipitaties, verdeeld over het ontlaten martensiet, veroorzaken precipitatieversterking terwijl de matrix nog herstel ondergaat.
De respons is daarom een competitie tussen verweking en versterking. Tijdens het vroege ontlaten kan de hardheid afnemen doordat koolstof het martensiet verlaat. Bij een hogere temperatuur kan precipitatie van legeringscarbiden deze trend omkeren. Bij nog langere of hogere thermische blootstelling groeien de precipitaties grover, verliest de matrix meer van haar martensitische sterkte en daalt de hardheid opnieuw. Niet iedere kwaliteit vertoont een grote toename, en een hardheidscurve kan overlappende reacties bevatten in plaats van één duidelijk maximum.
Met molybdeen, vanadium en wolfraam geassocieerde carbiden
Molybdeen, vanadium en wolfraam zijn van centraal belang voor secundaire harding, omdat zij een sterke neiging tot carbidevorming hebben en tijdens geschikte ontlaatbehandelingen vanuit de staalmatrix naar precipitaties diffunderen. De exacte fasen hangen af van de samenstelling en de thermische voorgeschiedenis. Carbiden kunnen worden aangeduid aan de hand van hun kristalstructuur of samenstelling, bijvoorbeeld als MC, M₂C, M₆C of M₂₃C₆, waarbij M staat voor een of meer metallische elementen; deze aanduidingen betekenen niet dat ieder staal alle genoemde fasen vormt.
Vanadium draagt vaak bij aan zeer stabiele, vanadiumrijke MC-carbiden. Door hun weerstand tegen oplossen blijven zij effectief bij temperaturen waarbij minder stabiele deeltjes zouden vergroven of oplossen. Molybdeen kan deelnemen aan fijne precipitatie van het M₂C-type en aan gemengde populaties van legeringscarbiden. Wolfraam kan, afhankelijk van het staal en het ontlaatschema, terechtkomen in M₆C-carbiden of andere gemengde carbiden. In sneldraaistalen, waarin wolfraam, molybdeen, vanadium, chroom en koolstof in aanzienlijke hoeveelheden worden gecombineerd, kunnen verschillende carbidefamilies achtereenvolgens of gelijktijdig ontstaan.
De chemische samenstelling van de matrix vóór het ontlaten is van cruciaal belang. Austenitiseren lost een deel van de carbiden op en verrijkt de austeniet met koolstof en legeringselementen, terwijl onopgeloste carbiden andere elementen buiten de matrix houden. Afschrikken produceert vervolgens martensiet en vaak ook restausteniet. Een hogere austenitiseertemperatuur of een langere houdtijd kan meer carbide oplossen, hoewel overmatig austenitiseren korrelgroei en andere schade kan veroorzaken. Het gehalte aan opgeloste legeringselementen dat voor latere precipitatie beschikbaar is, kan daardoor de respons op secundaire harding veranderen.
Een studie van het National Institute of Standards and Technology naar sneldraaistaal, gepubliceerd in 1930, rapporteerde dat “de intensiteit van de secundaire-hardingspiek toeneemt met de mate van austenitisering”. Deze waarneming mag niet worden vertaald naar een universele temperatuur of hardheidstoename. Een sterkere austenitisering kan de hoeveelheid legeringselementen die voor precipitatie beschikbaar is vergroten, maar verandert ook de korrelgrootte, de hoeveelheid restausteniet, de koolstofactiviteit en de hoeveelheid onopgelost carbide. De uiteindelijke curve weerspiegelt al deze veranderingen.
Ontlaatbestendigheid en de secundaire-hardingspiek
Ontlaatbestendigheid betekent het behouden van hardheid, sterkte of maatvastheid tijdens een gespecificeerde thermische blootstelling. Fijne precipitatie van legeringscarbiden verhoogt de ontlaatbestendigheid, omdat de precipitaties de beweging van dislocaties tegengaan en het verlies van martensitische sterkte vertragen. Een staal met sterke secundaire harding kan binnen een temperatuurbereik weinig verweken waarin een ongelegeerd koolstofstaal snel hardheid zou verliezen. Dat betekent niet dat het immuun is voor ontlaten; bij voortdurende blootstelling kunnen herstel, vergroving van carbiden, omzetting van restausteniet en andere verwekingreacties uiteindelijk toch optreden.
De positie en omvang van de piek zijn afhankelijk van de kwaliteit en de voorgeschiedenis. Ze kunnen niet op verantwoorde wijze als vaste waarden worden opgegeven zonder het staal, de initiële hardheid, de austenitiseerbehandeling, het afschrikken, de ontlaattijd, de verwarmingssnelheid, de koelmethode en de hardheidstest te vermelden. AISI H13 kan bijvoorbeeld een andere respons vertonen dan een wolfraamrijk sneldraaistaal, omdat de legeringsbalans en de carbidepopulatie verschillen. Zelfs twee H13-monsters kunnen na verschillende austenitiseer- of afschrikbehandelingen verschillende curves opleveren.
De methode van J. H. Hollomon en L. D. Jaffe uit 1945 relateert ontlaattijd, temperatuur en samenstelling aan de structuur en eigenschappen die zich in afgeschrikt staal ontwikkelen. De bekende vorm ervan is de ontlaatparameter:
Hierbij is T de absolute temperatuur, t de tijd en c een van samenstelling en respons afhankelijke constante. Het U.S. Department of Energy beschrijft deze uitdrukking als een kwantificering van de mate waarin martensiet is ontlaten. De parameter is nuttig voor het vergelijken van blootstellingen en het aanpassen van hardheidsgegevens, maar een gelijke parameter heft verschillen in verwarmingssnelheid, voorafgaande microstructuur, austenitisering, doorsnede-afmetingen of legeringsrespons niet op.
Deze beperking is vooral belangrijk bij niet-isotherme processen. De collegiaal getoetste studie uit 2013 naar H13-gereedschapsstaal onderzocht isotherme ontlaatschema’s en schema’s met langzaam en snel verwarmen, en ontwikkelde een methode die verschillende hardheidsresponsen voorspelde, waaronder gedrag tijdens secundaire harding. Een snel verwarmd onderdeel kan precipitatiegebieden doorlopen voordat diffusie en carbidegroei overeenkomen met een isotherme aanname. Temperatuurgradiënten zorgen er bovendien voor dat het oppervlak en de kern verschillende thermische trajecten doorlopen.
ASM Handbook Volume 4C (2024) vergelijkt de correlaties van Hollomon-Jaffe en Grange-Baughman voor inductiegeharde stalen en behandelt deze als methoden om equivalente tijd-temperatuuromstandigheden weer te geven voor het beoordelen van de ontlaatrespons. “Equivalent” betekent equivalent binnen het onderzochte correlatie- en materiaalbereik, niet dat de microstructurele voorgeschiedenis identiek is.
Een studie uit 2013 in het Journal of Materials Processing Technology naar matrijsstalen voor warm- en warmhalssmeden gebruikte eveneens de ontlaatparameter — ook de Hollomon-Jaffe- of Larson-Miller-parameter genoemd — om de blootstelling aan tijd en temperatuur te correleren met de verandering in hardheid. Dergelijke correlaties zijn waardevolle proceshulpmiddelen, maar beschrijven gemeten gedrag voor gespecificeerde staalsoorten en behandelingen. Zij stellen geen universele secundaire-hardingspiek vast. In hooggelegeerde gereedschapsstalen blijft ontlaten een opeenvolging van concurrerende diffusie-, precipitatie-, transformatie- en herstelreacties.
Austenitisatie als drijvende kracht achter secundaire harding
Austenitisatie is niet slechts een voorbereidende verwarmingsstap vóór het afschrikken. Zij bepaalt de chemische en structurele toestand waaruit martensiet ontstaat, en die toestand bepaalt hoe het staal tijdens het ontlaten reageert. ASM Handbook Volume 4A definieert ontlaten als “het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de onderste kritische temperatuur.” De resulterende microstructuur hangt af van de ontlaattemperatuur en -tijd, het koolstofgehalte, het gehalte aan legeringselementen en de resterende elementen. Deze variabelen werken in op een toestand die eerder door austenitisatie, oplossing, korrelgroei en afschrikken is vastgesteld.

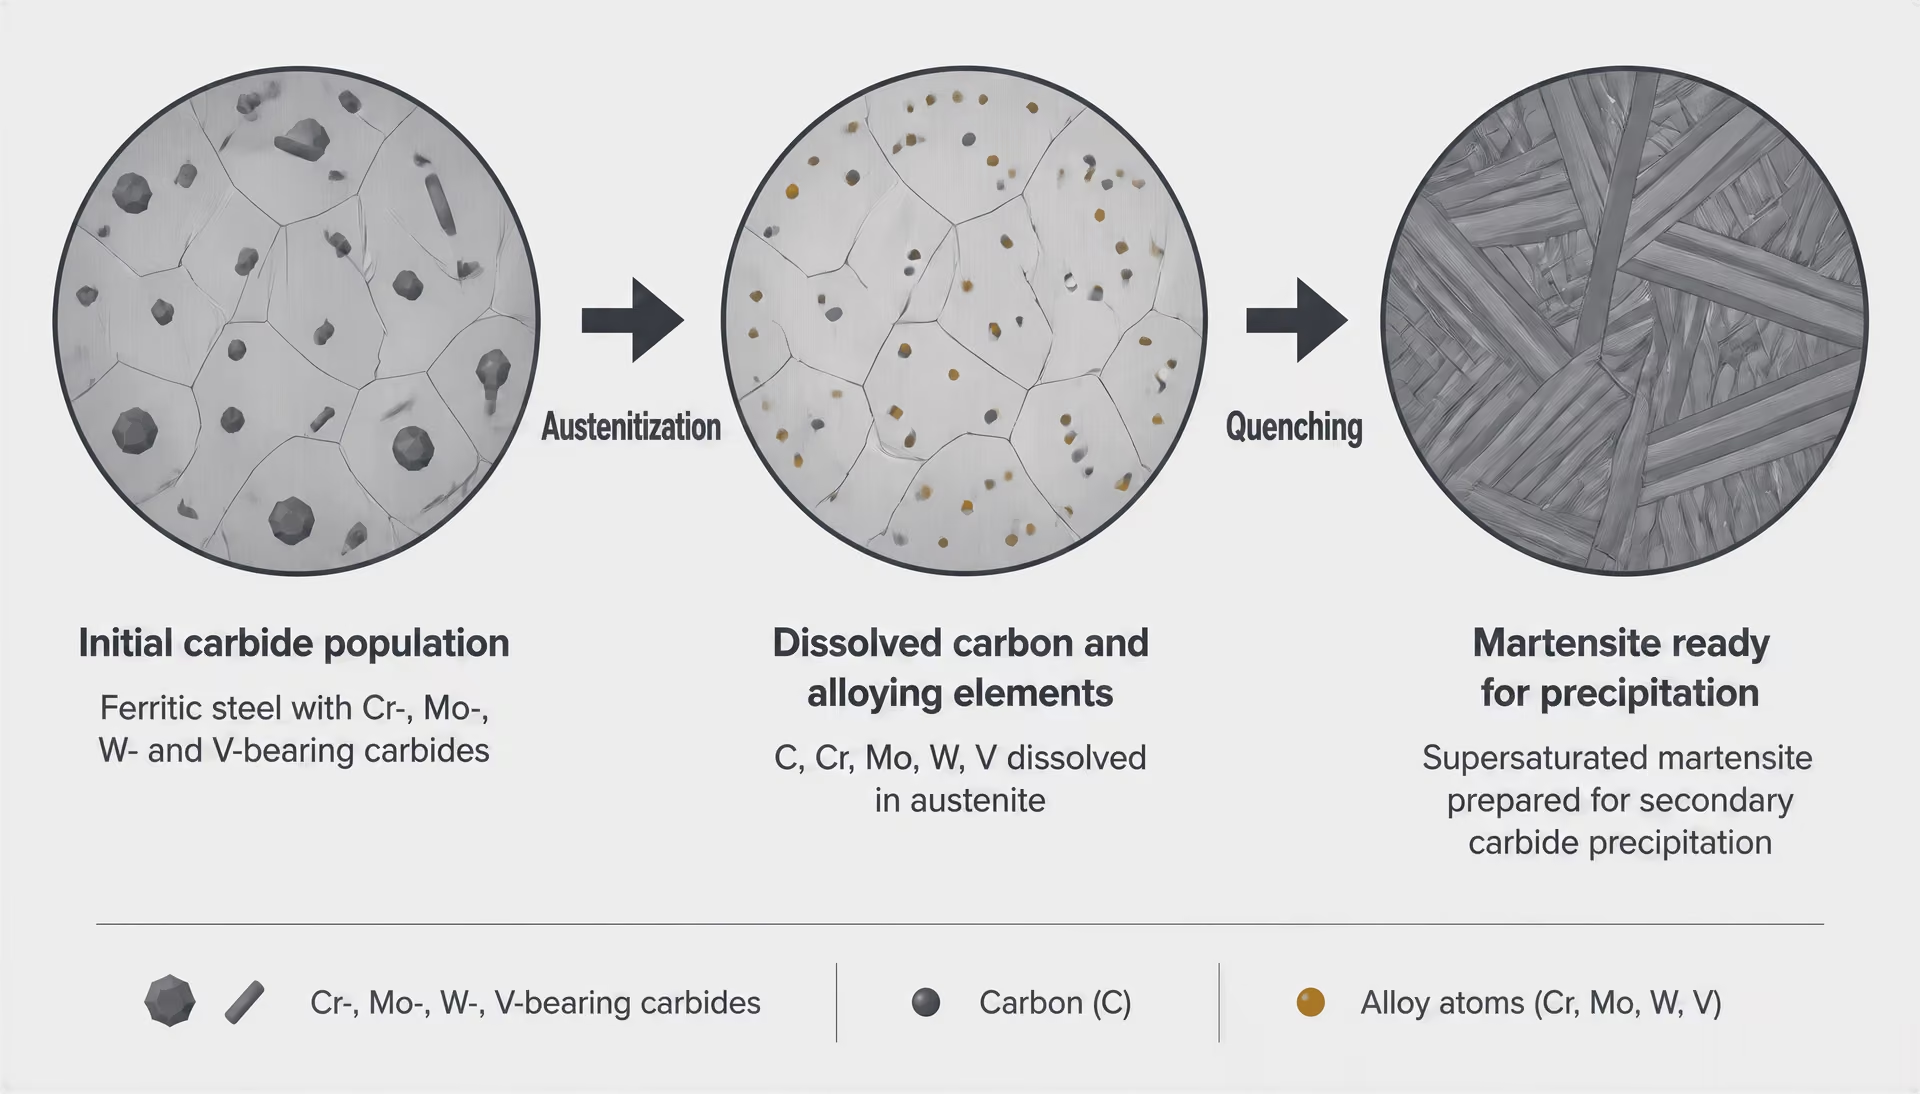
Oplossing van legeringselementen vóór het afschrikken
Tijdens de austenitisatie lossen sommige carbiden op in austeniet, terwijl andere onopgelost blijven. De temperatuur, houdtijd, opwarmsnelheid en oorspronkelijke carbidepopulatie bepalen deze balans. Koolstof en substititionele legeringselementen zoals chroom, molybdeen, wolfraam en vanadium gaan niet met identieke snelheden in oplossing. Daardoor kan austeniet de oven verlaten met zeer verschillende gehalten aan opgeloste elementen, zelfs wanneer twee behandelingen dezelfde nominale staalsoort gebruiken.
Dat opgeloste materiaal is na het afschrikken van belang. Een grotere hoeveelheid koolstof en legeringselementen in austeniet kan een sterker oververzadigde martensitische matrix opleveren. Tijdens het ontlaten verminderen koolstofdiffusie, carbidevorming, ontleding van rest-austeniet en herstel geleidelijk de opgeslagen energie en chemische instabiliteit van die structuur. Het U.S. Department of Energy beschrijft deze processen als centrale onderdelen van het ontlaten, maar ze verlopen niet in elk staal of vanuit elke austenitisatietoestand met dezelfde snelheid.
Hooggelegeerde gereedschapsstalen kennen nog een ander mechanisme: secundaire harding. ASM International stelt in zijn beschrijving uit 2024 dat “secundaire harding in hooggelegeerde gereedschapsstalen wordt veroorzaakt door precipitatie van fijne legeringscarbiden”, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. Als de afgeschrikte matrix voldoende opgeloste legeringselementen bevat, kan het ontlaten een dichte dispersie van fijne, stabiele carbiden opleveren. Hun precipitatie kan de door het ontlaten van martensiet veroorzaakte verweking compenseren of deze tijdelijk overtreffen. Daarom hoeft de hardheid niet monotoon af te nemen naarmate de ontlaattemperatuur stijgt.
Austenitisatie bepaalt ook wat buiten de matrix achterblijft. Onopgeloste primaire carbiden kunnen de korrelgroei van austeniet beperken en legeringselementen vasthouden die anders aan secundaire precipitatie zouden bijdragen. De hoeveelheid rest-austeniet kan toenemen wanneer het austeniet meer opgeloste koolstof en legeringselementen bevat, omdat daardoor de martensietstarttemperatuur daalt. Tijdens daaropvolgend ontlaten kan dit rest-austeniet ontleden of transformeren, waardoor naast de precipitatie- en herstelreacties een afzonderlijke verandering in hardheid optreedt.
Bevindingen van NIST over snelstaal
Een artikel van het National Institute of Standards and Technology, gepubliceerd in 1930, legt een directe relatie tussen austenitisatie en secundaire harding in snelstaal. De vermelde bevinding luidt dat “de intensiteit van de piek van de secundaire harding toeneemt met de mate van austenitisatie.” In deze context verwijst de mate van austenitisatie naar de mate waarin de warmtebehandeling de carbidebestanddelen heeft opgelost en het austeniet vóór het afschrikken heeft verrijkt, en niet eenvoudigweg naar een oventemperatuur die op een specificatieblad staat vermeld.
De metallurgische logica is duidelijk. Een vollediger oplossing kan meer carbidevormende elementen in oververzadigd martensiet brengen. Tijdens het ontlaten heeft die matrix daardoor een groter potentieel voor de precipitatie van fijne, molybdeen-, wolfraam- of vanadiumrijke carbiden. De resulterende precipitatie versterkt de matrix en verhoogt de weerstand tegen verweking tijdens het ontlaten. De NIST-waarneming verbindt de hoogte van de respons op secundaire harding dus met de uitgangstoestand van opgeloste elementen in het afgeschrikte staal.
Dit vormt geen universele instructie om de austenitisatietemperatuur te verhogen. Overmatige verhitting kan de voorafgaande austenietkorrels vergroten, de hoeveelheid rest-austeniet verhogen, ontkoling of oververhitting bevorderen en de gevoeligheid voor afschrikscheuren veranderen. Ook kunnen carbiden oplossen waarvan de onopgeloste fractie nodig was voor korrelbeheersing. Een grotere korrelgrootte kan de hardbaarheid en het breukgedrag veranderen, zelfs wanneer de uiteindelijke hardheid aanvaardbaar lijkt. De respons kan daardoor minder bruikbaar worden ondanks een grotere nominale oplossing van legeringselementen.
Onvoldoende austenitisatie veroorzaakt het tegenovergestelde probleem. Onopgeloste legeringscarbiden kunnen ertoe leiden dat er te weinig koolstof en te weinig legeringselementen in het austeniet aanwezig zijn voor de beoogde martensitische hardheid of respons op secundaire precipitatie. Onvolledige oplossing kan bovendien chemische segregatie veroorzaken tussen matrixgebieden en carbide-rijke gebieden. Het afschrikken levert dan een minder uniforme structuur op, en het ontlaten kan die uitgangstoestand niet volledig corrigeren.
De afweging tussen austenitisatie en de uiteindelijke respons
De uiteindelijke respons is het resultaat van de volledige procesgeschiedenis, niet van het effect van één enkele temperatuur. De methode van J. H. Hollomon en L. D. Jaffe uit 1945 relateert ontlaattijd, temperatuur en samenstelling via een ontlaatparameter die gewoonlijk wordt geschreven als T(log t + c) en die wordt gebruikt om de mate van martensietontlaten te kwantificeren. De parameter is nuttig voor het vergelijken van blootstellingen, maar een equivalente waarde wist verschillen in opwarmsnelheid, voorafgaande microstructuur, austenitisatie, doorsnede, rest-austeniet of legeringsspecifieke precipitatie niet uit.
Een peer-reviewed onderzoek uit 2013 naar H13-gereedschapsstaal illustreerde deze beperking door isotherme, langzaam opgewarmde en snel opgewarmde schema’s afzonderlijk te behandelen. De voorspelde hardheidsresponsen verschilden, en de berekeningen omvatten ook het gedrag van secundaire harding. Een snel opgewarmde doorsnede verblijft niet even lang in de transformatie- en precipitatiegebieden als een isotherm ontlaten doorsnede. Daardoor kunnen beschrijvingen met dezelfde nominale piektemperatuur en houdtijd verschillende reacties verhullen.[1] Tempering of Induction-Hardened Steels. ASM International. ASM Handbook Volume 4C, 2024.
ASM Handbook Volume 4C vergelijkt eveneens de correlaties van Hollomon-Jaffe en Grange-Baughman voor inductiegeharde staalsoorten. Beide geven equivalente tijd-temperatuuromstandigheden weer voor het beoordelen van de ontlaatrespons, maar hun bruikbaarheid hangt af van de gebruikte thermische cyclus en materiaaltoestand waarmee de correlatie is opgesteld. Het onderzoek naar warm- en semi-warm gesmede matrijsstaal, gepubliceerd in de Journal of Materials Processing Technology in 2013, gebruikte de ontlaatparameter—ook wel de Hollomon-Jaffe- of Larson-Miller-parameter genoemd—om blootstelling aan tijd en temperatuur te correleren met veranderingen in hardheid. Dergelijke correlaties ordenen gegevens; zij leveren geen vaste hardheidswaarden of gegarandeerde veranderingen in eigenschappen voor verschillende staalsoorten.
Austenitisatie moet daarom worden gekozen met het oog op een evenwicht tussen oplossing, korrelbeheersing, beheersing van rest-austeniet, de respons op het afschrikken en de gewenste precipitatievolgorde. Het NIST-resultaat ondersteunt een sterkere piek van secundaire harding bij een verder gevorderde austenitisatie in het onderzochte snelstaal. Het maakt maximale oplossing echter niet tot het algemene doel. Het bruikbare doel is de uitgangsstructuur die na de volledige geschiedenis van afschrikken en ontlaten de vereiste eindrespons oplevert.
Tijd-temperatuurequivalentie en de Hollomon-Jaffe-parameter
Formulering van Hollomon en Jaffe uit 1945
Ontlaten wordt niet eenvoudigweg gedefinieerd als “verzachten na het afschrikken”. ASM Handbook Volume 4A definieert het als “het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de lagere kritische temperatuur” (ASM International, 2024). Tijdens deze behandeling diffundeert koolstof uit oververzadigd martensiet, kunnen overgangscarbiden en cementiet worden gevormd, kan restausteniet ontleden en ondergaat de martensitische structuur herstel. De uiteindelijke hardheid en taaiheid hangen af van temperatuur en tijd, maar ook van het koolstofgehalte, legeringstoevoegingen, restelementen, de voorafgaande austenitisatie en de structuur die door het afschrikken is ontstaan.[2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. J. H. Hollomon, L. D. Jaffe. Metals Technology, 1945.
J. H. Hollomon en L. D. Jaffe behandelden de behoefte om ontlaatbehandelingen met elkaar te vergelijken in hun artikel uit 1945, “Transformation of Austenite: Time-Temperature Relations in Tempering Steel”, gepubliceerd in Metals Technology. Hun methode bracht ontlaattijd, temperatuur en samenstelling in verband met de structuur en eigenschappen die in afgeschrikt staal ontstaan. Het praktische probleem was duidelijk: staal dat gedurende korte tijd bij hoge temperatuur wordt ontlaten, kan een vergelijkbare toestand bereiken als staal dat veel langer bij een lagere temperatuur wordt gehouden. Eén enkele ontlaattemperatuur kan beide behandelingen niet beschrijven.
Hun empirische relatie wordt doorgaans geschreven als
waarbij de Hollomon-Jaffe-ontlaatparameter is, de absolute temperatuur in kelvin, de ontlaattijd en een van de samenstelling en de reactie afhankelijke constante. In veel technische berekeningen krijgt een waarde van ongeveer 20, maar dat getal is een conventie en geen materiaaleigenschap die voor iedere staalsoort en iedere reactie hetzelfde is. Ook de tijdseenheid moet worden vermeld, omdat de overgang van uren naar seconden de logaritmische term verandert en daarmee ook de numerieke waarde van de parameter.
De relatie is empirisch. Hollomon en Jaffe hebben geen universele thermodynamische wet vastgesteld die alle ontlaatbehandelingen onderling uitwisselbaar maakt. Zij leverden een bruikbare correlatie voor gegevensverzamelingen waarin hetzelfde staal, dezelfde uitgangstoestand en hetzelfde dominante ontlaatmechanisme met elkaar worden vergeleken. De parameter comprimeert twee variabelen tot één index, zodat hardheid, treksterkte of een andere gemeten eigenschap kan worden uitgezet tegen een gemeenschappelijke maat voor de thermische blootstelling.
Betekenis van
De temperatuurterm geeft de parameter zijn sterke gevoeligheid voor thermische blootstelling. Deze moet op een absolute schaal worden uitgedrukt, gewoonlijk in kelvin, omdat de relatie bedoeld is om de temperatuurafhankelijkheid van diffusiegecontroleerde reacties weer te geven. De logaritme van de tijd vertegenwoordigt de afnemende meeropbrengst van een langere houdtijd: wanneer een behandeling wordt verlengd van 1 naar 10 uur, verandert met één eenheid, terwijl een verlenging van 100 naar 110 uur slechts een kleine verandering veroorzaakt.
De constante , vaak geschreven als , corrigeert de relatie voor het staal en voor de ontlaatrespons die wordt gefit. Soms wordt deze beschreven als een samenstellingsgerelateerde constante, omdat het koolstof- en legeringsgehalte de diffusie, de stabiliteit van carbiden, de precipitatiekinetiek en de weerstand tegen herstel beïnvloeden. In de praktijk kan de gefitte waarde echter ook experimentele conventies omvatten, waaronder het gekozen bereik van de eigenschap, de tijdseenheden en het reactiemechanisme dat door de gegevens wordt weergegeven. Het behandelen van als een universele wet kan een misleidende indruk van nauwkeurigheid wekken.
Voor gewone koolstofstalen en laaggelegeerde staalsoorten correleert de parameter vaak redelijk met de voortschrijdende ontlaatverzachting binnen een beperkt temperatuur- en tijdsbereik. De fysische opeenvolging kan bestaan uit koolstofherverdeling, vorming van ijzercarbiden, ontleding van restausteniet en herstel van de dislocatiestructuur. Het U.S. Department of Energy beschrijft als een maat voor de mate van martensietontlaten, maar die interpretatie betekent niet dat iedere microstructurele gebeurtenis met dezelfde snelheid verloopt.
Dezelfde parameter kan ook een toename van de hardheid beschrijven. In hooggelegeerde gereedschapsstalen kan ontlaten secundaire harding veroorzaken in plaats van voortdurende verzachting. ASM International schrijft secundaire harding toe aan de precipitatie van fijne legeringscarbiden, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. Sterkere precipitatie kan de weerstand tegen ontlaten verhogen. Het National Institute of Standards and Technology rapporteerde voor snelstaal dat “de intensiteit van de secundairehardingspiek toeneemt met de mate van austenitisatie”. Deze waarneming is van belang omdat austenitisatie de hoeveelheid legeringselementen en koolstof verandert die vóór het afschrikken in austeniet is opgelost. Twee proefstukken van dezelfde nominale staalsoort kunnen daardoor verschillende secundairehardingspieken bereiken wanneer hun austenitisatiebehandelingen verschillen.
Een stijgende hardheidswaarde bij een bepaalde Hollomon-Jaffe-parameter is per definitie geen fout. Dit kan wijzen op precipitatieharding, terwijl een dalende waarde kan wijzen op martensietontlaten en herstel. De parameter registreert een berekende blootstelling; hij identificeert niet de reactie die verantwoordelijk is voor de gemeten eigenschap.
Wat een equivalente ontlaatparameter wel en niet kan voorspellen
Een equivalente parameter is het meest bruikbaar wanneer behandelingen binnen een gecontroleerde reeks worden vergeleken: dezelfde staalsoort, doorsnede, afgeschrikte structuur, austenitisatiestrategie, atmosfeer en meting van de eigenschap. Binnen deze grenzen kan de parameter helpen inschatten of een gewijzigde combinatie van temperatuur en houdtijd een vergelijkbare hardheidstrend zou moeten opleveren. ASM Handbook Volume 4C presenteert de correlaties van Hollomon-Jaffe en Grange-Baughman als equivalente tijd-temperatuurmethoden voor het beoordelen van de ontlaatrespons van inductiegeharde staalsoorten. Dergelijke correlaties zijn technische hulpmiddelen om resultaten te ordenen, geen bewijs dat de thermische voorgeschiedenissen fysisch identiek zijn.
De verwarmingssnelheid vormt een belangrijke beperking. Een proefstuk dat snel tot de ontlaattemperatuur wordt gebracht, verblijft maar korte tijd in het lagere temperatuurbereik, terwijl een langzaam verwarmd proefstuk al kan beginnen met koolstofherverdeling, carbidevorming of ontleding van restausteniet voordat de nominale houdtijdtemperatuur wordt bereikt. Een collegiaal getoetste studie uit 2013 van H13-gereedschapsstaal ontwikkelde voorspellingen voor isotherme, langzaam verwarmde en snel verwarmde behandelingsschema’s en nam daarbij secundairehardingsgedrag op. Het belang daarvan is dat schema’s met vergelijkbare nominale parametergrootheden toch verschillende voorspelde hardheidsreacties kunnen opleveren wanneer het verwarmingspad verandert.
Onderbroken ontlaten veroorzaakt een ander probleem. Afkoeling tussen twee ontlaatfasen kan de precipitatie, de ontleding van restausteniet en de hoeveelheid overgangscarbiden beïnvloeden. Opnieuw verwarmen hervat dezelfde reactie niet noodzakelijkerwijs met dezelfde snelheid. Ook de doorsnede is van belang: het oppervlak en het midden van een grote matrijs kunnen verschillende verwarmings- en afkoelgeschiedenissen ondergaan, zelfs wanneer de oventemperatuur als één enkele waarde wordt geregistreerd.
De voorafgaande microstructuur is eveneens belangrijk. Austenietkorrelgrootte, koolstofgehalte van het martensiet, restausteniet, segregatie en onopgeloste carbiden beïnvloeden alle de daaropvolgende reacties. Austenitisatie is vooral van invloed bij snelstaal en warmwerk-gereedschapsstaal, omdat zij de beschikbaarheid van opgeloste elementen voor de precipitatie van secundaire carbiden bepaalt. Een nominaal equivalente parameter kan die uitgangstoestand niet reconstrueren.
De beperking wordt nog duidelijker in de buurt van transformatie- of precipitatiepieken. Eén monotone verzachtingscurve kan geen staal beschrijven dat eerst zachter wordt, vervolgens harder wordt doordat fijne molybdeen-, vanadium- of wolfraamrijke carbiden precipiteren, en later opnieuw zachter wordt na oververoudering. De studie naar warm- en warmvervormingsmatrijsstaal die in 2013 in het Journal of Materials Processing Technology werd gepubliceerd, gebruikte de ontlaatparameter — ook wel de Hollomon-Jaffe- of Larson-Miller-parameter genoemd — om blootstelling aan tijd en temperatuur te correleren met veranderingen in hardheid. Deze aanpak is nuttig voor het in kaart brengen van het gedrag van matrijsstaal, maar de gefitte relatie blijft gebonden aan het onderzochte staal en het behandelingsbereik.
De uitdrukking is dus een vergelijkingsindex en geen vervanging voor de thermische voorgeschiedenis of microstructureel bewijs. Zij kan ontlaatgegevens ordenen en interpolatie tussen geteste omstandigheden ondersteunen. Zij kan geen gelijke hardheid, gelijke taaiheid, gelijke carbidepopulaties of een gelijk gehalte aan restausteniet garanderen wanneer verwarmingssnelheid, onderbrekingen, austenitisatie, voorafgaande structuur of legeringsrespons verschilt.
Niet-isotherm ontlaten en reële verwarmingsschema’s
Ontlaten wordt niet uitsluitend bepaald door de instelwaarde van de oven. ASM International stelt in ASM Handbook Volume 4A (2024): “Ontlaten is het verwarmen van gehard of genormaliseerd staal tot een temperatuur onder de onderste kritische temperatuur.” De resulterende toestand hangt af van de ontlaattemperatuur en -tijd, maar ook van het koolstofgehalte, legeringselementen, restelementen, de voorafgaande austenitisatie en het thermische traject dat wordt gevolgd om de houdt temperatuur te bereiken.
Dat onderscheid is van belang, omdat industriële onderdelen zelden overal met dezelfde snelheid opwarmen. Een matrijs, inzetstuk of grote as kan aan het oppervlak heet zijn, terwijl de kern nog onder het beoogde ontlaatbereik ligt. Tijdens dat interval ondergaan verschillende gebieden verschillende reacties.

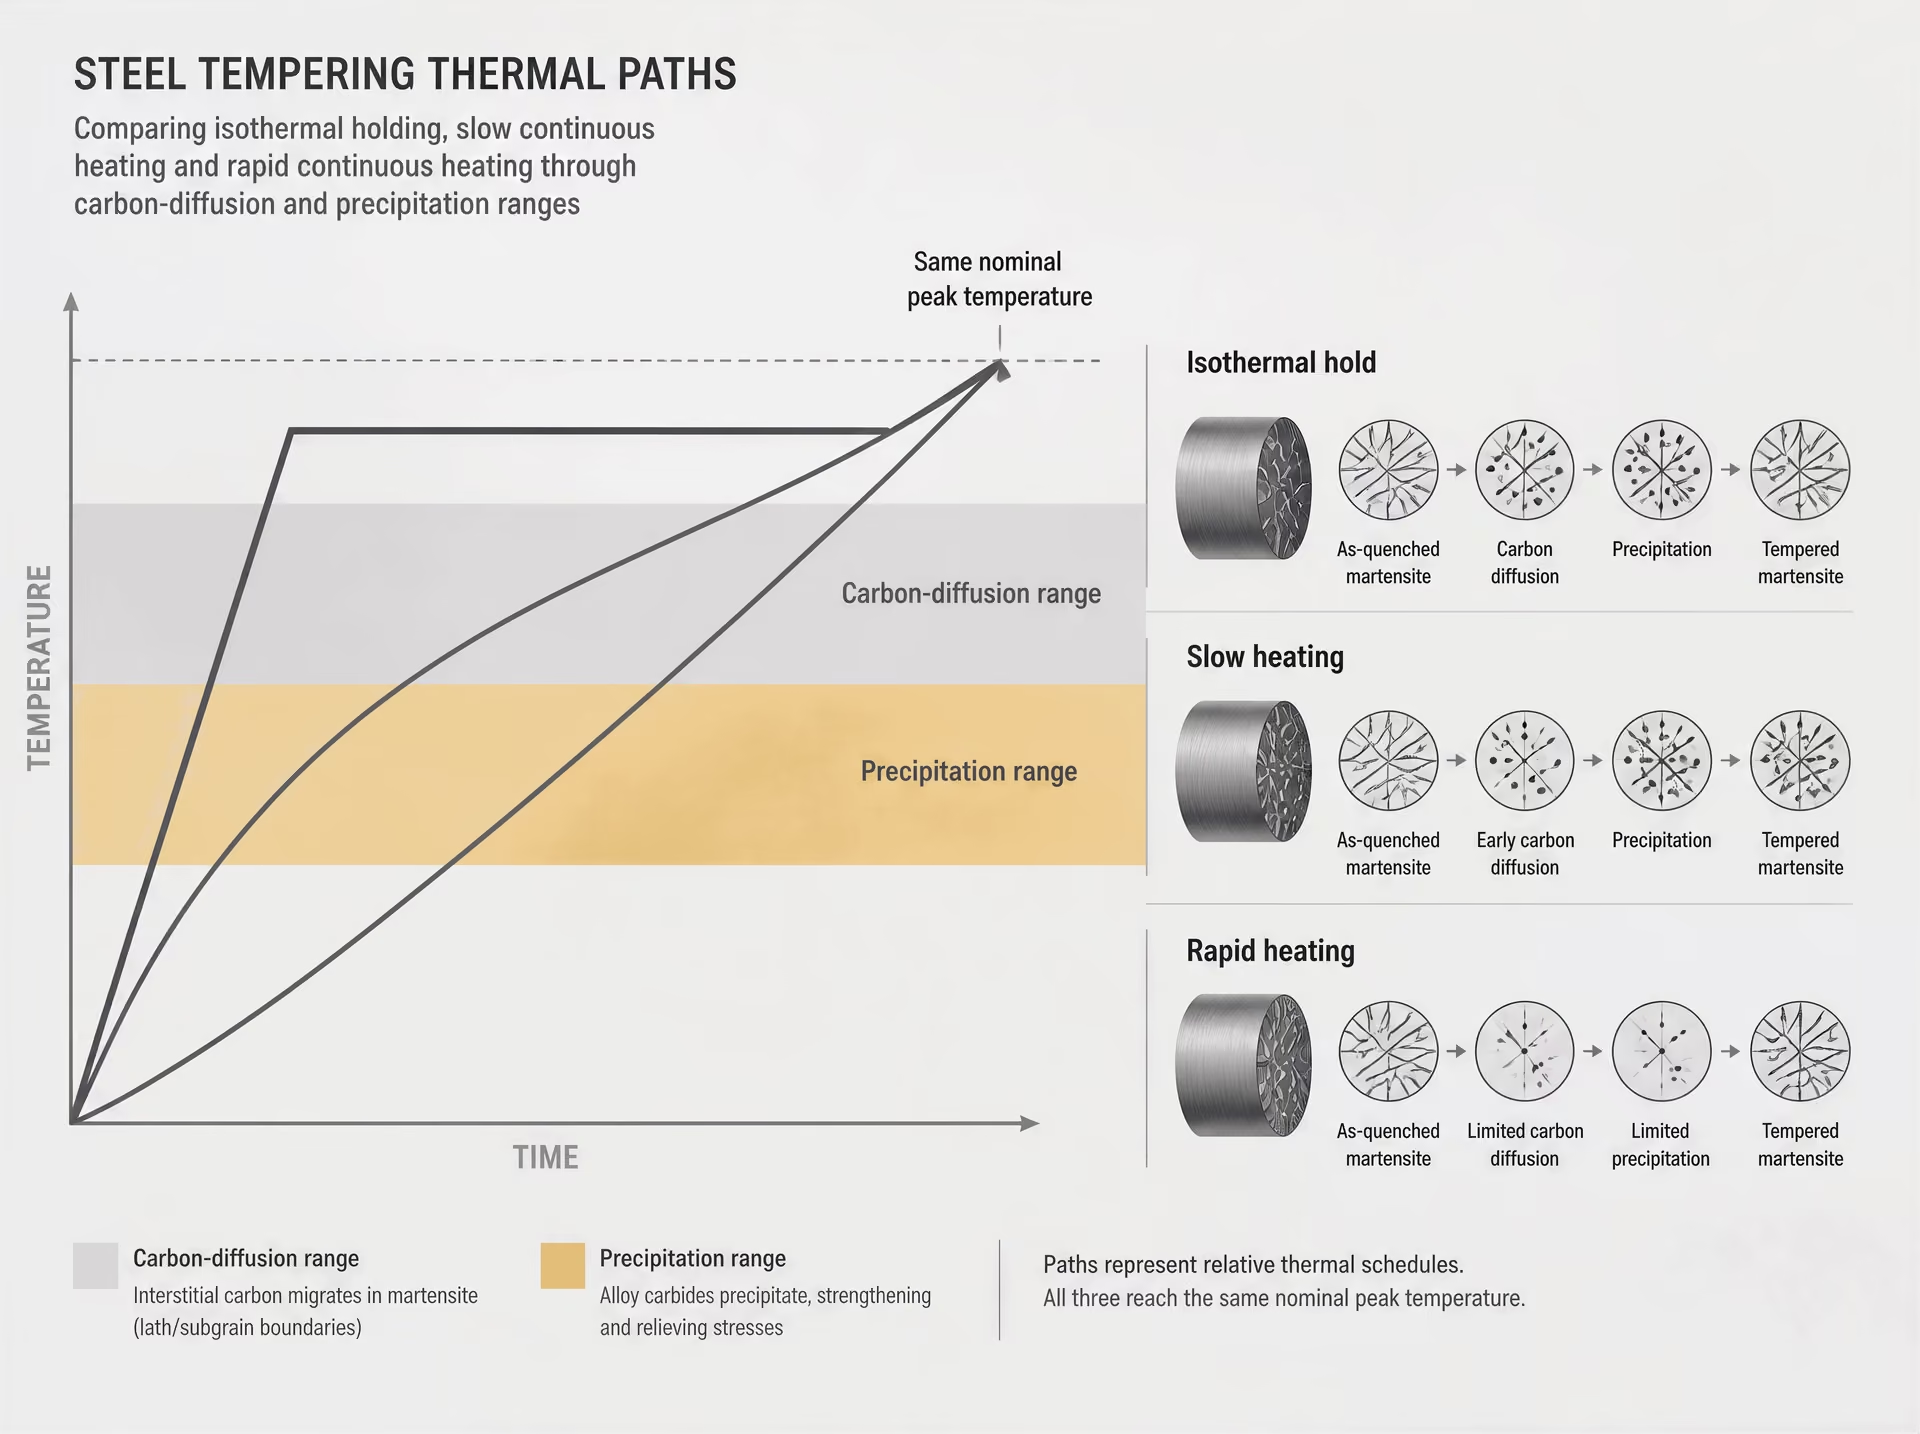
Isotherm houden versus continu verwarmen
| Schema | Thermisch verloop | Interpretatieve beperking |
|---|---|---|
| Isotherm | Verwarmen tot een geselecteerde temperatuur en daar houden | Bootst de reacties tijdens een werkelijke verwarmingshelling niet na |
| Langzaam verwarmen | Tijdens een langdurige verwarmingshelling door tussenliggende temperaturen gaan | Vroege diffusie en precipitatie kunnen al vóór de uiteindelijke houdtijd beginnen |
| Snel verwarmen | Snel door tussenliggende temperaturen gaan | Er is minder tijd beschikbaar voor reacties bij lagere temperaturen |
Bij een isotherme ontlaatproef wordt een proefstuk tot een geselecteerde temperatuur verwarmd en daar gehouden. Dit is nuttig om het effect van de houdtijd afzonderlijk te onderzoeken, maar het bootst de volledige voorgeschiedenis van een reëel onderdeel niet na. Bij continu verwarmen wordt het staal aan een opeenvolging van temperaturen blootgesteld, waarbij iedere temperatuur een andere combinatie mogelijk maakt van koolstofdiffusie, carbidevorming, ontleding van austeniet en herstel.
Het U.S. Department of Energy beschrijft ontlaten in termen van koolstofdiffusie en de daarmee samenhangende vorming van carbiden, de ontleding van restausteniet en het herstel van de martensitische structuur. Deze reacties beginnen, verlopen en eindigen niet allemaal met dezelfde snelheid. Een langzaam verwarmd proefstuk kan aanzienlijke tijd doorbrengen in lagere temperatuurbereiken, waarin koolstof zich herverdeelt en overgangscarbiden worden gevormd voordat de nominale ontlaattemperatuur wordt bereikt. Een snel verwarmd proefstuk brengt daar minder tijd door, waardoor precipitatie en herstel beginnen onder een andere opeenvolging van omstandigheden.
Het verschil is niet eenvoudigweg een kwestie van het optellen van de tijd boven een gekozen temperatuur. Diffusie is temperatuurafhankelijk, terwijl precipitatie zowel afhangt van de beschikbaarheid van opgeloste stoffen als van de nucleatie- en groeigeschiedenis van de deeltjes. Een reactie die tijdens langzaam verwarmen begint, kan de matrix veranderen en daarmee beïnvloeden wat er tijdens het uiteindelijke houden gebeurt. Bij snel verwarmen komt het staal daarentegen in een hoger temperatuurbereik terecht voordat dezelfde tussenliggende reacties een vergelijkbare mate van voortgang hebben bereikt.
De Hollomon-Jaffe-methode, in 1945 geformuleerd door J. H. Hollomon en L. D. Jaffe, geeft een tijd-temperatuur-samenstellingsrelatie voor gehard staal. De vaak weergegeven vorm is:
waarbij de absolute temperatuur is, de ontlaattijd en een constante die afhankelijk is van de samenstelling en de respons. Het U.S. Department of Energy beschrijft deze uitdrukking als een manier om de mate van ontlaten van martensiet te kwantificeren. Het is een nuttige vergelijkingsparameter, geen fysieke uitwisser. Twee schema’s met dezelfde berekende waarde kunnen van elkaar verschillen door de verwarmingssnelheid, de voorafgaande microstructuur, de austenitisatie, de doorsnede-afmetingen en legeringsspecifieke precipitatiereacties.
ASM Handbook Volume 4C (2024) maakt een vergelijkbaar praktisch punt voor inductiegeharde staalsoorten: correlaties van Hollomon-Jaffe en Grange-Baughman kunnen equivalente tijd-temperatuuromstandigheden weergeven voor het beoordelen van de ontlaatrespons, maar hun overeenstemming geldt binnen het onderzochte materiaal- en procesbereik. Een correlatie bewijst niet dat ieder thermisch traject dezelfde microstructuur oplevert.
H13-gereedschapsstaal als casestudy[3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. University of Arizona publication record. Peer-reviewed publication record, 2013.
Een collegiaal getoetste studie die is opgenomen in de publicatiedatabase van de University of Arizona, Hardheid van H13-gereedschapsstaal na niet-isotherm ontlaten (2013), is bijzonder nuttig omdat zij de voorspelde responsen van AISI H13 vergelijkt voor isotherme, langzaam verwarmde en snel verwarmde schema’s. De studie omvat het gedrag van secundaire harding en behandelt hardheid dus niet als een grootheid die noodzakelijkerwijs monotoon moet afnemen.
AISI H13 is een gereedschapsstaal voor warmwerk dat chroom, molybdeen en vanadium bevat. Bij hooggelegeerde gereedschapsstaalsoorten identificeert ASM International secundaire harding als de precipitatie van fijne legeringscarbiden, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. De precipitatie kan gedurende een deel van het ontlaatbereik de door herstel van martensiet veroorzaakte verweking compenseren of overtreffen. De exacte respons hangt af van de chemische samenstelling en de uitgangstoestand van het staal; de H13-studie mag niet worden geïnterpreteerd als een universele hardheidswaarde of één vaste temperatuur voor secundaire harding voor alle H13-producten.
De vergelijking van de verwarmingsschema’s laat het centrale punt zien: isotherme, langzaam verwarmde en snel verwarmde behandelingen kunnen verschillende voorspelde hardheidsgeschiedenissen opleveren, waaronder verschillende uitingsvormen van de piek van secundaire harding. Bij langzaam verwarmen begint het materiaal al te ontlaten voordat de nominale doeltemperatuur wordt bereikt. Bij snel verwarmen wordt de beschikbare tijd voor diffusie bij lage temperatuur en vroege precipitatie korter. De uiteindelijke hardheid weerspiegelt daarom het traject naar de houdt temperatuur, en niet alleen het houden zelf.
Secundaire harding hangt bovendien sterk af van de austenitisatie. Een studie van het National Institute of Standards and Technology (1930) rapporteerde dat “de intensiteit van de piek van secundaire harding toeneemt met de mate van austenitisatie.” Een sterkere austenitisatie kan de hoeveelheid legeringselementen die in austeniet zijn opgelost en de toestand van de geharde matrix veranderen, waardoor vervolgens de precipitatierespons tijdens het ontlaten verandert. Deze bevinding is nog een reden om een ontlaatschema niet zonder verificatie van de ene warmtebehandelingsgeschiedenis naar de andere over te dragen.
De praktische consequentie is rechtstreeks: een nominaal identiek H13-ontlaatschema kan verschillende resultaten opleveren wanneer de verwarmingsramp, de voorafgaande austenitiserende behandeling, de afmetingen van het proefstuk of de afkoelgeschiedenis verandert. Voorspelling is waardevol, maar de voorspelling moet worden gekalibreerd aan de hand van de staalsoort en het proces.
Waarom ovenregistraties het onderdeel niet volledig beschrijven
Een ovenregistratie geeft doorgaans de luchttemperatuur weer, of de temperatuur die wordt gemeten door een thermokoppel op één geselecteerde locatie. Die waarde is niet automatisch de temperatuur van het staaloppervlak en zegt nog minder over het midden van een dikke matrijs. De belading van de oven, het contact met bevestigingsmiddelen, straling, convectie en de geometrie van het onderdeel beïnvloeden allemaal de thermische gradiënt.
Neem een grote smeedmatrijs. De blootgestelde hoeken kunnen het ontlaatbereik bereiken terwijl een verzonken gedeelte koeler blijft. Het oppervlak bouwt dan meer reactietijd op bij verhoogde temperatuur, terwijl het binnenste mogelijk nog door het lagere deel van het ontlaatinterval heen opwarmt. Als de matrijs wordt verwijderd wanneer de ovenregistratie de geplande houdtijd bereikt, hebben het oppervlak en de kern geen gelijkwaardige thermische blootstelling ondergaan.
De meetlocatie kan ook overschrijding en vertraging verhullen. Een regelthermokoppel kan snel reageren op de ovenlucht, terwijl een thermokoppel dat nabij het midden van het onderdeel is ingebed een tragere stijging registreert. Voor proceskwalificatie kunnen beide locaties van belang zijn: de ovenmeting legt het gedrag van de apparatuur vast, terwijl thermokoppels in het onderdeel de werkelijke blootstelling onthullen die de transformatie en precipitatie bepaalt.
De studie naar matrijsstaal voor warm- en laagsmeedwerk, gepubliceerd in het Journal of Materials Processing Technology (2013), gebruikt de ontlaatparameter — ook wel de Hollomon-Jaffe- of Larson-Miller-parameter genoemd — om de tijd-temperatuurblootstelling te correleren aan de verandering in hardheid. Een dergelijke parameter helpt gegevens uit verschillende schema’s te ordenen, maar blijft een aangepaste relatie. Staalsoortspecifieke proefstukken, representatieve doorsnede-afmetingen, gemeten onderdeeltemperaturen en controles van hardheid of microstructuur zijn nodig om de parameter te valideren. Een ovenregistratie is een verslag van de verwarmingsomgeving. Op zichzelf is het geen volledige beschrijving van de ontlaatgeschiedenis van het staal.
Ontlaten van inductiegeharde staalsoorten

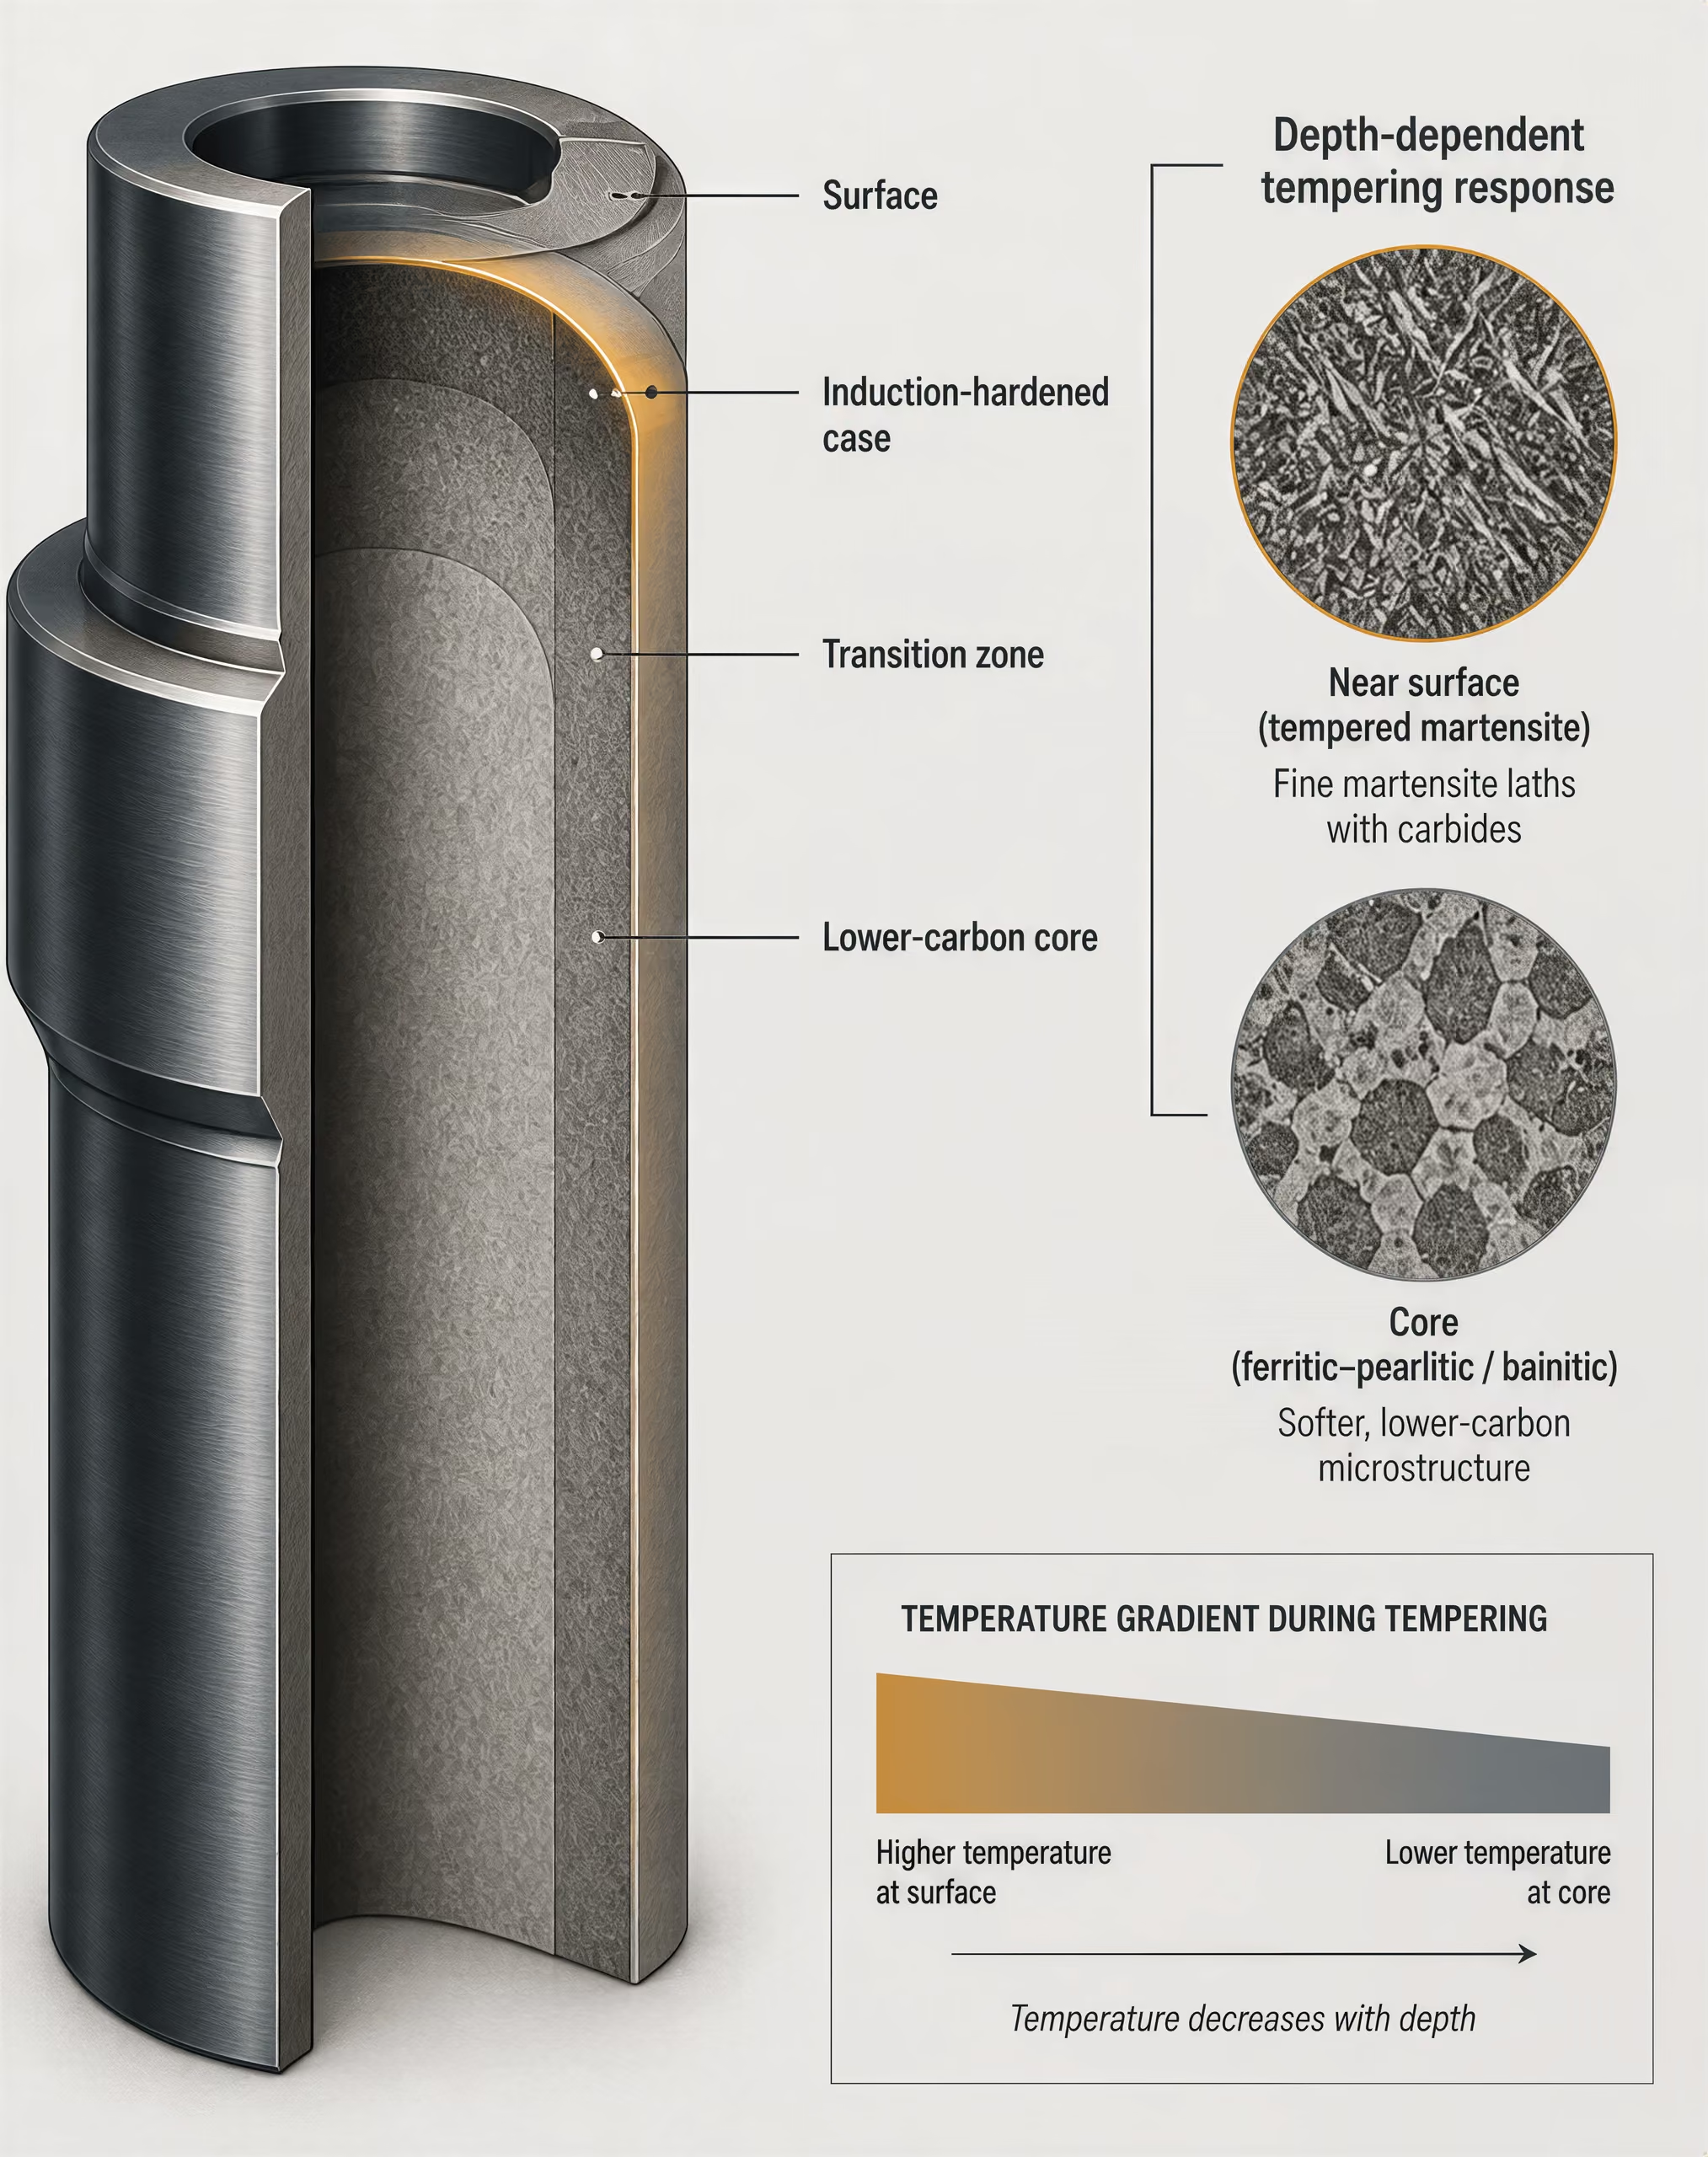
Een geharde laag en een koolstofarme kern
ASM International definieert ontlaten als “het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de lagere kritische temperatuur” (ASM Handbook Volume 4A, 2024). Die definitie is eenvoudig; een inductiegehard onderdeel is dat niet. Inductieverhitting produceert voornamelijk nabij het oppervlak austeniet, gevolgd door snel afschrikken. Het resultaat is doorgaans een martensitische laag met een hoog koolstofgehalte boven een zachtere kern met een lager koolstofgehalte, die afhankelijk van de uitgangstoestand en de diepte die door de thermische cyclus wordt bereikt, ferritisch-perlitisch, bainitisch, ontlaten of gedeeltelijk getransformeerd kan blijven.
De laag en de kern beginnen daarom niet vanuit dezelfde microstructuur aan het ontlaten. Nabij het oppervlak kan het koolstofgehalte worden bepaald door de basiskwaliteit, carbureren of carbonitreren, ontkoling, segregatie of het onvolledig oplossen van carbiden tijdens het austenitiseren. Dieper in het materiaal kan minder opgelost koolstof aanwezig zijn en is het mogelijk dat de austenitiseertemperatuur nooit is overschreden. Zelfs binnen de geharde laag kunnen de korrelgrootte van het voorafgaande austeniet, het koolstofgehalte van de martensiet, rest-austeniet, het oplossen van legeringscarbiden en de afschriksnelheid met de diepte veranderen.
Tijdens het ontlaten treden vervolgens verschillende overlappende reacties op. Het U.S. Department of Energy beschrijft koolstofdiffusie, carbidevorming, ontleding van rest-austeniet en herstel als belangrijke onderdelen van het proces. De snelheden daarvan hangen af van temperatuur en tijd, maar ook van de lokale structuur die voor de reactie beschikbaar is. Een oppervlaktelaag die snel tot een ontlaattemperatuur wordt verhit, ondergaat niet dezelfde reactiesequentie als een kern die door geleiding langzaam opwarmt. Tijdens inductie-ontlaten kan het oppervlak de doeltemperatuur bereiken terwijl het materiaal onder het oppervlak nog wordt verhit; tijdens een afzonderlijk ovenontlaten kan het gehele onderdeel een meer uniforme temperatuur benaderen, hoewel de afmetingen van het onderdeel nog steeds bepalen hoeveel tijd daarvoor nodig is.
Conventioneel ontlaten verlaagt vaak de hardheid van martensiet in de afgeschrikte toestand, doordat koolstof de oververzadigde martensiet verlaat en overgangscarbiden of cementiet vormt. Die trend is niet universeel. ASM International stelt dat secundaire harding in hooggelegeerde gereedschapsstaalsoorten wordt veroorzaakt door precipitatie van fijne legeringscarbiden, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. Sterkere precipitatie leidt tot een grotere weerstand tegen ontlaatverzachting en kan de hardheid na een aanvankelijke afname weer verhogen. Het National Institute of Standards and Technology rapporteerde in 1930 dat “de intensiteit van de piek van secundaire harding toeneemt met de mate van austenitiseren”. Een verdergaand austenitiseren kan meer legeringselementen oplossen, maar kan ook het gehalte aan rest-austeniet verhogen en de korrelgrootte veranderen. Daarom kan voor geen enkele kwaliteit of behandeling één vaste temperatuur aan de piek worden toegewezen.
Toepassing van correlaties van Hollomon-Jaffe en Grange-Baughman
J. H. Hollomon en L. D. Jaffe ontwikkelden hun methode in 1945 als een tijd-temperatuur-samenstellingsrelatie voor afgeschrikt staal. De bekende vorm ervan is de ontlaatparameter
waarbij de absolute temperatuur is, de tijd en een van samenstelling en reactie afhankelijke constante. De uitdrukking geeft de mate van ontlaten van martensiet weer door verschillende tijd-temperatuurblootstellingen op een equivalente schaal te plaatsen. Een langdurige blootstelling bij een lagere temperatuur kan daardoor worden vergeleken met een kortere blootstelling bij een hogere temperatuur, mits de correlatie geschikt is voor het materiaal en het betreffende reactiegebied.
ASM Handbook Volume 4C past dit type analyse toe op inductiegeharde staalsoorten en vergelijkt Hollomon-Jaffe met de correlatie van Grange-Baughman voor het weergeven van equivalente tijd-temperatuuromstandigheden. Deze relaties zijn nuttig om een gemeten of berekende thermische cyclus om te zetten in een parameter die aan een verandering in hardheid kan worden gerelateerd. Ze zijn geen vervanging voor metallografie of hardheidsmetingen op doorsneden. Een equivalente parameter wist verschillen in verwarmingssnelheid, austenitiseren, voorafgaande microstructuur, onderdeelafmetingen, rest-austeniet of de reactie van de legering niet uit.
Die beperking is vooral belangrijk wanneer secundaire harding optreedt. Een correlatie die is aangepast aan monotone ontlaatverzachting kan een stijging van de hardheid door precipitatie van legeringscarbiden onjuist weergeven. Een peer-reviewed onderzoek uit 2013 naar H13-gereedschapsstaal presenteerde voorspellingen voor ontlaatschema’s met isotherme verhitting, langzaam opwarmen en snel opwarmen, waaronder gedrag met secundaire harding. De schema’s konden verschillende voorspelde hardheidsreacties opleveren, ook wanneer hun nominale thermische blootstelling vergelijkbaar leek. H13, met aanzienlijke hoeveelheden chroom, molybdeen en vanadium, is geen model voor elke inductiehardende staalkwaliteit.
Diepteafhankelijke reactie en procesinterpretatie
Een bruikbare interpretatie begint met een temperatuur-tijdgeschiedenis op elke diepte, niet met één ingestelde oventemperatuur. Het oppervlak kan een snelle austenitiseer-cyclus ondergaan, tot martensiet worden afgeschrikt en vervolgens kort worden ontlaten. Op een diepte nabij de hardingsgrens kan de piektemperatuur onder volledige austenitisering blijven, maar toch hoog genoeg zijn om de bestaande structuur te ontlaten. De kern kan uitsluitend door geleidingswarmte worden verwarmd en eigenschappen behouden die grotendeels worden bepaald door de oorspronkelijke normaliseer-, gloei- of voorafgaande ontlaatbehandeling.
Hardheidsprofielen moeten daarom worden opgenomen op een correct voorbereide dwarsdoorsnede, waarbij de meetoorsprong, meetafstand, belasting en toestand van het oppervlak worden vastgelegd. De hardheid van de laag, de effectieve laagdiepte, het gedrag van de overgangszone en de hardheid van de kern moeten afzonderlijk worden gerapporteerd. Metallografie, meting van rest-austeniet en, waar nodig, analyse van carbiden of samenstelling helpen om afwijkingen van een berekend profiel te verklaren.
Het onderzoek uit 2013 naar warm- en heetvervormingsmatrijsstaal maakt hetzelfde punt in een andere context: een ontlaatparameter, die ook de Hollomon-Jaffe- of Larson-Miller-parameter wordt genoemd, kan de tijd-temperatuurblootstelling correleren met een verandering in hardheid, maar de correlatie blijft gebonden aan het onderzochte staal en het behandelingsgebied. Voor inductiegeharde onderdelen kunnen de waarden van Hollomon-Jaffe en Grange-Baughman het best worden gebruikt als hulpmiddelen voor procesvergelijking. Validatie vereist nog steeds diepteopgeloste thermische registraties en metingen op doorsneden van zowel de geharde laag als de koolstofarme kern.
Gebruik van ontlaatparameters voor matrijsstaal en procesbeheersing
Matrijsstaal voor warm- en heet smeden
Ontlaten is niet simpelweg een volgens een schema uitgevoerde verlaging van de hardheid. ASM International definieert het als “het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de onderste kritische temperatuur” (ASM Handbook Volume 4A, 2024). Tijdens deze behandeling diffundeert koolstof uit oververzadigde martensiet, vormen zich carbiden of groeien deze uit, kan restausteniet ontleden en ondergaat de matrix herstel. Het U.S. Department of Energy beschrijft deze processen als gekoppelde veranderingen en niet als één enkele verwekingreactie.
Dit onderscheid is van belang voor matrijsstaal voor warm- en heet smeden. Staalsoorten zoals ASTM A681 H13 worden doorgaans afgeschrikt vanuit een austenitiserende behandeling en ontlaten om een gecontroleerde balans van hardheid, taaiheid en weerstand tegen thermische cycli te verkrijgen. Andere warmwerkstaalsoorten, waaronder H11 en H10, reageren overeenkomstig hun eigen gehaltes aan koolstof, chroom, molybdeen en vanadium, de toestand van de voorafgaande korrels en de geschiedenis van het afschrikken. Een ontlaatschema dat een bepaalde hardheid in H13 oplevert, kan niet rechtstreeks op een andere staalsoort worden toegepast alleen omdat de nominale ontlaattemperaturen vergelijkbaar zijn.
Hooggelegeerde gereedschapsstalen kunnen tijdens het ontlaten harden. ASM International schrijft secundaire harding toe aan de precipitatie van fijne legeringscarbiden, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. Hoe sterker de precipitatiereactie, hoe groter de weerstand tegen ontlaatverweking kan zijn. Het National Institute of Standards and Technology rapporteerde in 1930 dat “de intensiteit van de piek van secundaire harding toeneemt met de mate van austenitisering”. Een hogere austenitiseertemperatuur kan meer legeringscarbide oplossen en het legeringsgehalte in austeniet verhogen, maar kan ook de voorafgaande austenietkorrels vergroten en het gehalte aan restausteniet veranderen. De resulterende hardheidspiek is daarom het resultaat van de volledige behandelingsgeschiedenis en niet alleen van de ontlaattemperatuur.
Voor smeedmatrijzen moet de procesbeheersing de staalaanduiding, smelt- of chargenummer, starthardheid, austenitiseertemperatuur en houdtijd, overdrachtstijd, het afschrikmedium, de afkoelsnelheid, ontlaattemperatuur, verwarmingssnelheid, houdtijd en koelmethode registreren. Ook de uniformiteit van de oven is van belang. Het oppervlak en de kern van een matrijs kunnen verschillende thermische cycli ondergaan, vooral bij een groot doorsnede-oppervlak.
Hardheidscorrelatie met behulp van ontlaatparameters
J. H. Hollomon en L. D. Jaffe stelden in 1945 een tijd-temperatuur-samenstellingsrelatie voor gehard staal voor. Hun methode drukt de mate van het ontlaten van martensiet uit met:
waarbij de absolute temperatuur is, de tijd en een materiaalgerelateerde constante. Afhankelijk van de bron en de toepassing wordt deze grootheid de Hollomon-Jaffe-parameter of de Larson-Miller-parameter genoemd. De tijd moet worden vermeld in de eenheden die zijn gebruikt om de correlatie vast te stellen, en de temperatuur moet absoluut en niet in Celsius worden uitgedrukt.
De parameter is nuttig omdat deze blootstellingsduur en temperatuur combineert tot één vergelijkingswaarde. Een procestechnoloog kan de gemeten hardheid uitzetten tegen en vervolgens vaststellen of een productiecyclus binnen het geteste bereik valt. De studie uit 2013 naar smeedmatrijsstaal in het Journal of Materials Processing Technology gebruikte deze ontlaatparameter — ook wel de Hollomon-Jaffe- of Larson-Miller-parameter genoemd — om de tijd-temperatuurblootstelling te correleren met de verandering in hardheid van staalsoorten voor warm- en heet smeden.
Correlatie is geen causaliteit. Twee cycli met dezelfde hoeven geen identieke microstructuren op te leveren wanneer bij de ene cyclus snel wordt verwarmd en bij de andere een lange ovenopwarmingsfase wordt gebruikt. De morfologie van de voorafgaande martensiet, het restausteniet, de doorsnedeafmetingen, de austenitiserende behandeling, de intensiteit van het afschrikken en de populatie legeringscarbiden kunnen allemaal de respons veranderen. De parameter levert evenmin een rechtstreekse hardheidsvoorspelling voor verschillende, niet-verwante staalsoorten. De constante , de aangepaste curve en het bruikbare bereik moeten worden onderbouwd met gegevens van de onderzochte staalsoort en toestand.
Een collegiaal getoetste studie naar H13 registreerde verschillende voorspelde hardheidsreacties voor isotherme, langzaam verwarmde en snel verwarmde ontlaatschema’s, waaronder gedrag bij secundaire harding (publicatieregister van de University of Arizona, 2013). Dit resultaat beperkt rechtstreeks het gebruik van één enkele equivalente parameter voor niet-isotherme productiecycli. ASM Handbook Volume 4C vergelijkt eveneens de correlaties van Hollomon-Jaffe en Grange-Baughman voor inductiegeharde staalsoorten en beschrijft deze als equivalente tijd-temperatuuromstandigheden voor het beoordelen van de ontlaatrespons, niet als universele eigenschapsvergelijkingen.
Verificatie aan de hand van hardheid en microstructuur
Verificatie begint met een nauwkeurige identificatie van het materiaal: staalaanduiding, toepasselijke specificatie, smeltnummer, leveringstoestand, austenitiserende behandeling en afschrikconditie. De inspecteur moet vervolgens het volledige thermische verslag bewaren, inclusief ovenkalibratie, temperatuur van de charge indien beschikbaar, opwarmsnelheid, verblijftijd, overdrachtsvertragingen en afkoeling tussen meerdere ontlaatbehandelingen. “Twee ontlaatbehandelingen bij 550 °C” is onvolledig wanneer de duur en de opwarmingsgeschiedenis niet eveneens bekend zijn.
Bij hardheidsmetingen moet de methode worden vermeld. Voor een voldoende dikke matrijsdoorsnede kan Rockwell C-hardheidsmeting volgens ASTM E18 geschikt zijn; het verslag moet de oppervlaktevoorbereiding, de meetlocaties, het aantal indrukken en de instrumentverificatie bevatten. Vickers-metingen volgens ASTM E384 zijn beter geschikt voor dunne doorsneden, gradiënten, ontkoolde lagen of lokale onderzoeken. Waar de doorsnedeafmetingen dit toelaten, moeten de metingen het werkoppervlak, het gebied onder het oppervlak en de kern omvatten. Een hardheidswaarde zonder locatie en methode vormt zwak procesbewijs.
Onverwachte verweking, een ongewoon hoge hardheid of een stijging van de hardheid binnen het verwachte bereik van ontlaatverweking vereist metallografisch onderzoek. Een gepolijste en geschikt geëtste doorsnede kan ontlaten martensiet, de verdeling van carbiden, producten van restausteniet, korrelgroei en ontkoling zichtbaar maken. Lichtmicroscopie kan de algemene toestand vaststellen; rasterelektronenmicroscopie kan fijne secundaire carbiden oplossen, terwijl hardheidsprofielen thermische gradiënten zichtbaar kunnen maken. Röntgendiffractie of andere metingen van restausteniet kunnen nodig zijn wanneer maatafwijkingen of een vertraagde transformatie worden vermoed.
De acceptatiebeslissing moet zowel de hardheid als de structuur vergelijken met een gekwalificeerde referentietoestand. Een overeenkomende Hollomon-Jaffe-waarde vormt nuttig bewijs, maar bewijst niet dat de matrijs dezelfde metallurgische behandeling heeft gekregen. Bij secundaire harding moeten de gemeten hardheidspiek en de toestand van de carbiden overeenkomen met het gevalideerde procesvenster voor de betreffende staalsoort.
Hoe u een ontlaatcurve leest zonder haar verkeerd te interpreteren
Een ontlaatcurve geeft doorgaans de hardheid weer als functie van de ontlaattemperatuur, de ontlaattijd of een gecombineerde tijd-temperatuurparameter. Het is geen universele kaart van “hardheidsverlies door warmte”. ASM Handbook Volume 4A definieert ontlaten als “het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de onderste kritische temperatuur”. De resulterende structuur hangt af van temperatuur en tijd, maar ook van het koolstofgehalte, het gehalte aan legeringselementen, residuele elementen, de austenitiseerbehandeling, het afschrikken en de toestand van het staal vóór het ontlaten.
Lees de curve als een registratie van elkaar beconcurrerende reacties. Koolstof diffundeert uit oververzadigd martensiet; overgangscarbiden of cementiet kunnen zich vormen; rest-austeniet kan ontleden; legeringscarbiden kunnen precipiteren; en de matrix kan recupereren. Het Amerikaanse Department of Energy identificeert koolstofdiffusie, carbidevorming, austenietontleding en recuperatie als centrale ontlaatprocessen. Hun volgorde en snelheid verschillen per staalsoort en verwarmingsschema.
Gebieden van verweking en pieken door secundaire harding
Het eerste dalende deel van een curve weerspiegelt doorgaans normale ontlaatverweking. Naarmate afgeschrikt martensiet oververzadigde koolstof en inwendige spanning verliest, neemt de hardheid over het algemeen af. Een daling kan daarom wijzen op carbidevorming en recuperatie van de matrix, maar kan ook de transformatie van rest-austeniet of een verandering in de volumefractie van harde fasen omvatten. Een vrijwel vlak gebied bewijst niet dat er “niets gebeurt”. Er kunnen meerdere reacties plaatsvinden terwijl hun effecten op de gemeten hardheid elkaar gedeeltelijk opheffen.
Een latere stijging is de kenmerkende waarschuwing tegen het behandelen van ontlaten als een proces van continue verweking. Bij hooggelegeerde gereedschapsstalen stelt ASM International dat secundaire harding wordt veroorzaakt door precipitatie van fijne legeringscarbiden, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. Deze deeltjes versterken de ontlaten matrix, terwijl sterkere precipitatie doorgaans de weerstand tegen verder ontlaten verhoogt. De stijging kan vooral belangrijk zijn bij snelstaal en warmarbeidsmatrijzenstaal, hoewel het temperatuurbereik en de omvang ervan per staalsoort verschillen en geen vaste eigenschappen van de staalcategorie zijn.
Een onderzoek uit 1930 van het National Institute of Standards and Technology naar snelstaal meldde dat “de intensiteit van de piek van de secundaire harding toeneemt met de mate van austenitiseren”. Dat resultaat heeft een directe consequentie voor de interpretatie: twee curves voor nominaal identiek staal kunnen verschillende pieken vertonen als één proefstuk intensiever werd geaustenitiseerd, meer legeringscarbide heeft opgelost of een andere hoeveelheid austeniet heeft behouden. Draag een piek niet over van snelstaal AISI M2 naar een andere snelstaalsoort, of van AISI H13 naar een andere warmarbeidskwaliteit, zonder de behandelingsgeschiedenis op elkaar af te stemmen.
Tijd is even belangrijk als temperatuur. De methode van J. H. Hollomon en L. D. Jaffe uit 1945 relateert ontlaattijd, temperatuur en samenstelling aan de structuur en eigenschappen die zich in afgeschrikt staal ontwikkelen. De gebruikelijk geschreven parameter, T(log t + c), kwantificeert de mate waarin martensiet is ontlaten; temperatuur is normaal gesproken de absolute temperatuur, tijd is de blootstellingsduur en c staat voor een van samenstelling en respons afhankelijke constante. Met deze parameter kunnen verschillende schema’s worden geplaatst bij een equivalente nominale ontlaattoestand, maar verschillen in verwarmingssnelheid, voorafgaande microstructuur, austenitisering, doorsnede en legeringsrespons worden er niet door opgeheven.
Een peer-reviewed onderzoek uit 2013 naar gereedschapsstaal H13 onderstreept die beperking. De methode voorspelde verschillende hardheidsreacties voor isotherme, langzaam verwarmde en snel verwarmde schema’s, waaronder gedrag met secundaire harding. Een ovenschema waarbij het materiaal minutenlang door een precipitatiegebied gaat, is niet noodzakelijk equivalent aan een onmiddellijke sprong naar de eindtemperatuur.
Piekhardheid versus bruikbare gebruikseigenschappen
Het hoogste punt in de grafiek is alleen de hoogste gemeten hardheid onder die specifieke beproevingsprocedure. Het is niet automatisch de beste ontlaatconditie. Een maximale secundaire hardheid kan samengaan met verminderde taaiheid, grotere gevoeligheid voor scheurvorming, restspanningen of maatverandering door de transformatie van rest-austeniet. Slijtvastheid kan onder één contactconditie verbeteren, terwijl de weerstand tegen thermische vermoeiing of de slagvastheid afneemt.
Een matrijzenstaal kan een hardheid onder zijn maximum voor secundaire harding vereisen om een aanvaardbare taaiheid en maatvastheid te verkrijgen. Omgekeerd kan een gereedschap dat bij hoge temperatuur werkt baat hebben bij weerstand tegen verweking, zelfs wanneer de hardheid bij kamertemperatuur niet maximaal is. Hardheid alleen zegt bovendien weinig over breuktaaiheid, trekductiliteit, thermische vermoeiing, vervorming of verweking tijdens gebruik. De curve moet daarom worden gelezen in combinatie met gegevens over slagvastheid, trekgedrag, taaiheid, maatvoering en de specifieke toepassing.
Voor inductiegeharde stalen vergelijkt ASM Handbook Volume 4C de correlaties van Hollomon–Jaffe en Grange–Baughman als weergaven van equivalente tijd-temperatuurcondities. “Equivalent” betekent equivalent binnen het geteste materiaal en het bereik van het model, niet onderling uitwisselbaar voor elk staal of elk verwarmingspad. Ook gebruikte een onderzoek uit 2013 in het Journal of Materials Processing Technology de ontlaatparameter—ook wel de Hollomon–Jaffe- of Larson–Miller-parameter genoemd—om de blootstelling te correleren aan de verandering in hardheid bij warm- en halfwarmgesmede matrijzenstalen. Dergelijke correlaties ordenen gegevens; ze leveren geen gegarandeerde hardheidswaarden of vaste piektemperaturen.
Rapportage van staalsoort, toestand en beproevingsmethode
Een bruikbare curve moet de exacte staalaanduiding en norm vermelden, zoals AISI H13 of AISI M2, met de toepasselijke specificatie, zoals ASTM A681, waar relevant. Rapporteer de chemische samenstelling wanneer die bekend is, met inbegrip van koolstof en de belangrijkste carbidevormende elementen. Vermeld of het materiaal vóór het experiment gegloeid, genormaliseerd, gehard en ontlaten of op een andere wijze voorbewerkt was.
Het warmtebehandelingsverslag moet de austenitiseertemperatuur, houdtijd, atmosfeer, proefstukafmetingen, verwarmingssnelheid, het afschrikmedium en de vertraging vóór het afschrikken vermelden. Geef de ontlaattemperatuur, de tijd op temperatuur, de verwarmingssnelheid, de koelmethode en het aantal ontlaatcycli. Vermeld de locatie van het proefstuk—oppervlak, kern, dwarsdoorsnede, lengtedoorsnede of een andere gedefinieerde positie—omdat doorsnede en thermische gradiënten het resultaat kunnen beïnvloeden.
Vermeld ten slotte de hardheidsmethode en -schaal: bijvoorbeeld HRC, HV of HBW; de indringer en belasting waar van toepassing; de oppervlaktevoorbereiding; de beproevingstemperatuur; en het aantal metingen en de spreiding ervan. Zonder deze gegevens kan een curve een werkelijk experiment beschrijven en toch onveilig zijn voor vergelijking. Een hardheidspiek is bewijs over één staalsoort, één toestand en één meetmethode—not een algemene regel voor alle ontlaatbehandelingen.
Referentiekader: een verdedigbare ontlaatspecificatie
Definieer het materiaal en de uitgangstoestand
Een ontlaatspecificatie is niet verdedigbaar tenzij het staal nauwkeurig wordt geïdentificeerd. Vermeld de staalsoort, productnorm, warmtebehandelingsnorm en aanduiding exact zoals van toepassing, bijvoorbeeld ASTM A681 H13, UNS T20813 of een andere aanduiding die door de toepasselijke specificatie wordt vereist. Schrijf niet alleen “gereedschapsstaal” of “gehard staal”. De chemische samenstelling bepaalt de beschikbare hoeveelheid koolstof, legerings- en carbidevormende elementen en rest- of sporenelementen, terwijl de doorsnedeafmetingen en voorafgaande bewerkingen de structuur beïnvloeden die op ontlaten zal reageren.
Ook de metallurgische uitgangstoestand moet worden vastgelegd. Vermeld of het materiaal gegloeid, genormaliseerd, afgeschrikt en niet-ontlaten, of al ontlaten is, en neem de voorafgaande hardheid op wanneer die bekend is. Leg voor een geharde toestand de austenitiseertemperatuur, houdtijd, ovenatmosfeer, overdrachtstijd en het afschrikmedium vast. Afschrikroering, onderbreking en de intensiteit van de koeling kunnen het restausteniet, de morfologie van het martensiet, de restspanning en het precipitatiepotentieel veranderen. Een tweede ontlaatbehandeling van eerder ontlaten staal is niet gelijkwaardig aan de eerste ontlaatbehandeling, zelfs niet wanneer de oventemperatuur en houdtijd overeenkomen.
ASM Handbook Volume 4A definieert ontlaten als “het verhitten van gehard of genormaliseerd staal tot een temperatuur onder de lagere kritische temperatuur.” Deze definitie stelt de procesgrens vast, maar geen universeel recept. Dezelfde bron noemt de ontlaattemperatuur, tijd, koolstofgehalte, legeringsgehalte en rest- of sporenelementen als factoren die de resulterende microstructuur en eigenschappen bepalen.
Specificeer de thermische cyclus
Beschrijf de cyclus als een reeks stappen en niet als één nominale temperatuur. De specificatie moet de doeltemperatuur en het toegestane bereik, de verwarmingssnelheid of ovenopwarmsnelheid, de methode voor het meten van de werkstuktemperatuur, de tijd op temperatuur, het aantal ontlaatcycli en de koelmethode vermelden. “Ontlaten bij 550 °C gedurende twee uur” laat belangrijke vragen onbeantwoord wanneer het werkstuk langzaam 550 °C bereikt, wanneer het thermokoppel de ovenlucht meet in plaats van het werkstuk, of wanneer de koeling plaatsvindt in stilstaande lucht, geforceerde lucht of een ander gecontroleerd medium.
Ontlaten is een gekoppeld proces. Het Amerikaanse Ministerie van Energie beschrijft koolstofdiffusie, carbidevorming, ontleding van austeniet en herstel als gelijktijdige of opeenvolgende onderdelen van de respons. Bij het ontlaten van gewoon koolstofstaal ontstaat vaak een afname van de hardheid doordat oververzadigd martensiet ontleedt en het herstel voortschrijdt. Hooggelegeerde gereedschapsstalen kunnen zich anders gedragen: ASM International stelt dat secundaire harding ontstaat door precipitatie van fijne legeringscarbiden, waaronder carbiden die verband houden met molybdeen, vanadium en wolfraam. Sterkere precipitatie kan de weerstand tegen ontlaatverweking verhogen en een hardheidspiek veroorzaken.
Die piek moet als een normale metallurgische respons worden beschouwd en niet als een abnormaal testresultaat. Een studie van het National Institute of Standards and Technology uit 1930 rapporteerde dat “de intensiteit van de secundaire-hardingspiek toeneemt met de mate van austenitisering.” Dit resultaat stelt niet voor iedere staalsoort één piektemperatuur vast. Verdergaande austenitisering kan het oplossen van legeringselementen, het restausteniet en de hoeveelheid opgeloste elementen die later voor precipitatie beschikbaar zijn, veranderen.
Tijd-temperatuurparameters helpen bij het vergelijken van cycli, maar vervangen geen gespecificeerde cyclus. De methode van J. H. Hollomon en L. D. Jaffe uit 1945 relateert ontlaattijd, temperatuur en samenstelling aan de structuur en eigenschappen die zich in afgeschrikt staal ontwikkelen. In de gangbare vorm wordt de parameter uitgedrukt als T(log t + c), waarbij de absolute temperatuur, tijd en een samenstellingsafhankelijke constante worden gebruikt om de mate van ontlaten van martensiet te kwantificeren. Een equivalente parameter neemt verschillen in verwarmingssnelheid, voorafgaande microstructuur, austenitiseringspraktijk, doorsnedeafmetingen of legeringsrespons niet weg.
Deze beperking is vooral belangrijk bij niet-isotherm verhitten. Een peer-reviewed studie uit 2013 van H13-gereedschapsstaal vergeleek isotherme, langzaam opwarmende en snel opwarmende schema’s en voorspelde verschillende hardheidsreacties, waaronder gedrag tijdens secundaire harding. ASM Handbook Volume 4C vergelijkt eveneens de correlaties van Hollomon-Jaffe en Grange-Baughman voor inductiegeharde stalen; beide kunnen equivalente tijd-temperatuuromstandigheden weergeven, maar een correlatie bewijst niet dat twee fysieke cycli identieke microstructuren opleveren. Een studie uit 2013 van warm- en heetvervormingsmatrijsstalen gebruikte de ontlaatparameter — ook de Hollomon-Jaffe- of Larson-Miller-parameter genoemd — om blootstellingstijd en temperatuur te relateren aan de verandering in hardheid. Een dergelijke parameter is een vergelijkingsinstrument en geen toestemming om de verwarmingsgeschiedenis weg te laten.
Valideer het resultaat aan de hand van de beoogde eigenschappen
De specificatie moet definiëren wat als acceptatie geldt. Vermeld de vereiste hardheidsschaal, testmethode, belasting, meetlocaties en het toegestane bereik. Specificeer voor een groot of gradiëntgehard onderdeel de locaties aan het oppervlak, in de kern en op tussenliggende posities, in plaats van één gemakkelijk te verkrijgen meetwaarde te rapporteren. Leg de werkelijke ontlaatgrafiek en de werkstuktemperatuur vast, omdat alleen de ingestelde oventemperatuur geen naleving kan aantonen.
Hardheidsverificatie moet worden aangevuld met microstructureel onderzoek wanneer de staalsoort, het bedrijfsrisico of de respons tijdens secundaire harding daartoe aanleiding geeft. Bij het onderzoek kunnen ontlaten martensiet, precipitatie van legeringscarbiden, restausteniet, bainiet, ontkoling en afschrikscheuren worden beoordeeld. Metallografisch bewijs kan niet elke carbidechemie met lichtmicroscopie identificeren; wanneer de carbidechemie of -verdeling bepalend is voor de prestaties, kunnen methoden met een hogere resolutie nodig zijn. Ook maatverandering, taaiheid of restspanningsonderzoek kunnen deel uitmaken van de eigenschappenverzameling; alleen hardheid kan niet aantonen dat een ontlaatbehandeling geschikt is.
Een beknopt beoordelingskader luidt daarom: identificeer de exacte staalsoort en toepasselijke aanduiding; vermeld de metallurgische uitgangstoestand; documenteer het austenitiseren en afschrikken; definieer ontlaattemperatuur, tijd, verwarmingssnelheid, aantal cycli en koelmethode; en verifieer vervolgens de hardheid en, waar vereist, de microstructuur aan de hand van vastgelegde acceptatiecriteria. De specificatie moet erkennen dat diffusie, precipitatie, ontleding en herstel elkaar beïnvloeden. Continue verweking is één mogelijke uitkomst, maar niet de bepalende regel voor elk staal.
Bronnen
- [1] Tempering of Induction-Hardened Steels. ASM Handbook Volume 4C, 2024. https://dl.asminternational.org/handbooks/edited-volume/11/chapter-abstract/127400/Tempering-of-Induction-Hardened-Steels
- [2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. Metals Technology, 1945. https://onetunnel.org/documents/transformation-of-austenite-time-temperature-relations-in-tempering-steel-metals-technology-september-1945-with-discussion-
- [3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. Peer-reviewed publication record, 2013. https://experts.arizona.edu/en/publications/hardness-of-h13-tool-steel-after-non-isothermal-tempering/