




Qué es el acero resistente a la intemperie y qué no es
El acero resistente a la intemperie como acero de baja aleación aleado deliberadamente
El acero resistente a la intemperie no es un único grado ni simplemente acero estructural ordinario sin pintar. Es una familia de aceros de bajo contenido de carbono y baja aleación cuyas composiciones químicas se ajustan para modificar la forma en que se desarrolla la corrosión atmosférica. El cobre, el cromo, el níquel, el fósforo, el silicio y el manganeso se encuentran entre las adiciones tradicionales. También puede emplearse molibdeno, mientras que la investigación ha estudiado adiciones de tungsteno, titanio, aluminio y tierras raras. La revisión de 2009 de la Federal Highway Administration identifica Mn, Si, Cr, Ni, Cu, Mo y P como el foco histórico de la aleación.
El acero patinable desarrolla una resistencia condicional a la corrosión atmosférica, en lugar de volverse inmune a la corrosión. Strong evidence
Corrosión electroquímica Corrosión causada por la disolución anódica acoplada del metal y por reacciones catódicas a través de una película de electrolito.
Estas adiciones no detienen la corrosión electroquímica. Modifican la composición, la estructura, la adherencia y la permeabilidad de la capa de óxido que se forma durante la exposición. Cuando el acero se moja, las zonas anódicas liberan hierro en un electrolito, mientras que las zonas catódicas favorecen las reacciones de reducción del oxígeno. Los productos de corrosión resultantes pueden volverse relativamente densos y adherentes, lo que ralentiza el acceso posterior del agua y el oxígeno. Sin embargo, las reacciones continúan. «Resistente a la intemperie» describe un comportamiento frente a la corrosión, no inmunidad.
| Norma o designación | Ejemplos o alcance | Nota de diseño |
|---|---|---|
| ASTM A242/A242M | Acero estructural de alta resistencia y baja aleación | Norma de producto para acero patinable |
| ASTM A588/A588M | Acero estructural de alta resistencia y baja aleación con resistencia mejorada a la corrosión atmosférica | El grado y los límites químicos siguen siendo determinantes |
| ASTM A709/A709M | Aceros para puentes, incluidos los grados 50W y HPS 50W | Los documentos del proyecto determinan el grado patinable aplicable |
| EN 10025-5 | S355J0WP, S355J2WP, S355J0W y S355J2W | El sufijo y el grado no son intercambiables |
Entre las designaciones habituales se encuentran ASTM A242/A242M para acero estructural de alta resistencia y baja aleación, ASTM A588/A588M para acero estructural de alta resistencia y baja aleación con resistencia mejorada a la corrosión atmosférica, y los aceros para puentes ASTM A709/A709M, que incluyen grados resistentes a la intemperie como Grade 50W y Grade HPS 50W cuando así lo especifican la norma del material y los documentos del proyecto. Los aceros estructurales europeos resistentes a la intemperie se designan conforme a EN 10025-5, incluidos S355J0WP, S355J2WP, S355J0W y S355J2W. El sufijo y el grado son importantes: los límites químicos, las propiedades mecánicas, las disposiciones relativas a la soldabilidad y la condición de suministro no son intercambiables simplemente porque cada producto se denomine «acero resistente a la intemperie».[1] Improved Corrosion-Resistant Steel for Highway Bridges. Federal Highway Administration. Federal Highway Administration research publication, 2011.
Variables de diseño que controlan el desempeño
- Química de la aleación
- Influye en la composición, la estructura y la adherencia de los productos de corrosión.
- Historial de humedecimiento
- Determina si la superficie recibe ciclos repetidos de humedecimiento y secado o permanece continuamente húmeda.
- Geometría
- Controla la retención de agua, la acumulación de residuos, la ventilación y la escorrentía.
- Contaminantes
- Los cloruros, el dióxido de azufre y los depósitos industriales pueden mantener activa la corrosión.
- Inspección
- Verifica si las hipótesis de diseño siguen siendo válidas durante el servicio.
Los índices de corrosión basados en la composición de ASTM G101 son herramientas de cribado o comparación y no pueden sustituir la evaluación específica del sitio sobre la exposición y los detalles constructivos. Limited evidence
[2] ASTM G101-04(2010), Standard Guide for Estimating Atmospheric Corrosion Data. ASTM International. ASTM International standard, 2010.Por tanto, la aleación es solo una parte de la decisión de diseño. ASTM G101-04(2010) proporciona métodos para estimar las pérdidas por corrosión atmosférica a largo plazo a partir de datos de exposición más breve, así como para estimar la resistencia atmosférica relativa a la corrosión de un acero de baja aleación a partir de su composición química. Este índice es una herramienta de cribado, no un certificado de idoneidad del emplazamiento. Una investigación de FHWA publicada en 2011 informó de que la mayoría de los aceros resistentes a la intemperie presentaban valores del índice de corrosión ASTM G101 de entre 6 y 7; dicho estudio buscaba valores próximos a 9,5 o superiores para obtener una resistencia sustancialmente mejorada en atmósferas que contuvieran cloruros. Un número basado en la composición no puede tener plenamente en cuenta una repisa de puente que retenga residuos húmedos o una fachada lavada por la bruma salina.
Formación de la pátina frente a un recubrimiento aplicado en fábrica
La pátina del acero resistente a la intemperie se produce en la superficie después de la fabricación y el montaje. No es pintura, galvanizado, proyección térmica ni una película aplicada en taller con un espesor fijo y una cobertura garantizada. La superficie inicial suele corroerse con relativa rapidez cuando hay humedad. Con exposiciones repetidas, los productos de corrosión cambian de composición y disposición, y una parte de la capa de óxido se vuelve más adherente y menos permeable. El color puede evolucionar a través de tonos naranja, pardo rojizo, pardo oscuro y casi negro, pero el color por sí solo no demuestra que se haya producido la estabilización.
La National Steel Bridge Alliance indicó en su introducción de 2010 que el desarrollo de una pátina protectora requiere ciclos repetidos de humectación y secado. Este requisito es fundamental. La lluvia seguida de secado puede favorecer una capa de óxido diferente de la producida por condensación continua, agua estancada o una hendidura que nunca drena. Una superficie protegida de la lluvia puede permanecer sucia y húmeda en lugar de desarrollar el ciclo deseado. Por el contrario, el lavado frecuente por la lluvia no garantiza la protección si los depósitos retienen cloruros o contaminantes ácidos.
La formación de la pátina también requiere tiempo, y el periodo varía según el clima, la orientación, la composición del acero, el estado de la superficie y la carga de contaminantes. La calamina, los residuos de fabricación, las salpicaduras de soldadura y los aceites pueden crear diferencias locales en la humectación y la corrosión. Las manchas de óxido sobre hormigón, piedra o acero revestido adyacentes constituyen un problema de diseño independiente: incluso cuando la pérdida de metal es limitada, la escorrentía puede producir daños visuales permanentes. La continuidad de un recubrimiento aplicado en fábrica puede inspeccionarse, su espesor de película seca puede especificarse y los defectos definidos pueden repararse. Una pátina no puede aceptarse partiendo de esos mismos supuestos. Se desarrolla de manera irregular, se ve afectada por cada junta y cada desagüe, y puede alterarse por la limpieza, la abrasión o reparaciones posteriores.
[3] Guidance Note 1.07: Weather Resistant Steel. Steel Construction Institute. SCI Guidance Note 1.07, 2015.
Los diseñadores también deben distinguir una cara expuesta estable de una hendidura. Las uniones solapadas atornilladas, los estrechos espacios entre rigidizadores, los detalles cajón, las chapas de empalme, los asientos de apoyo y los huecos inferiores pueden retener agua y residuos. La SCI Guidance Note 1.07, publicada por el Steel Construction Institute en 2015, identifica los entornos continuamente mojados o húmedos, la exposición elevada a cloruros o a la bruma salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin revestimiento. Estas condiciones pueden impedir que la superficie alcance un estado de menor corrosión o producir un ataque local grave pese a un color general atractivo.
Resistencia a la corrosión atmosférica frente a inmunidad a la corrosión[4] ISO 9223:2012 Corrosivity of Atmospheres. International Organization for Standardization. International Standard, 2012.
«Resistencia mejorada a la corrosión atmosférica» es una afirmación de desempeño condicionada. No significa que el acero sea adecuado para cualquier exposición exterior ni que la pérdida de espesor pase a ser insignificante. ISO 9223:2012 clasifica la corrosividad atmosférica utilizando las velocidades de corrosión del primer año de probetas estándar e identifica la influencia de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire como factores clave. La clasificación describe la atmósfera; no convierte un grado resistente a la intemperie en un material universalmente seguro.[5] Uncoated Weathering Steel in Bridges. Federal Highway Administration. Federal Highway Administration guidance, 2003.
La misma distinción se aplica a la selección para un proyecto. Las directrices de FHWA de 2003 exigen considerar específicamente el emplazamiento, el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento antes de seleccionar acero resistente a la intemperie sin revestimiento. Un emplazamiento interior seco con drenaje libre puede favorecer el comportamiento frente a la corrosión previsto. Una estructura costera expuesta a bruma cargada de sal, una carretera sobre la que el viento arrastra salmuera descongelante o un emplazamiento industrial con humos concentrados pueden no hacerlo. La humectación repetida es necesaria para el desarrollo de la pátina, pero la humectación con presencia de cloruros y la humedad persistente pueden mantener activa la corrosión y favorecer la formación de picaduras.
La corrosión por picaduras se reconoce en el tratamiento AASHTO citado mediante la asignación al metal base de acero patinable simple sin revestimiento de una categoría de fatiga inferior a la del acero comparable no patinable. Strong evidence
[6] Steel Bridge Design Handbook: Design for Fatigue. Federal Highway Administration. Federal Highway Administration handbook, 2016.La formación de picaduras tiene importancia estructural, no solo estética. Las directrices de FHWA sobre fatiga explican que el acero resistente a la intemperie forma su pátina mediante ciclos alternos de humectación y secado, y también señalan que AASHTO asigna al metal base de acero resistente a la intemperie liso y sin revestimiento una categoría de fatiga inferior a la del acero comparable no resistente a la intemperie debido a la formación de picaduras. Esta consideración reconoce que la corrosión localizada puede crear concentraciones de tensiones incluso cuando la pérdida media de sección parece moderada. Por tanto, las comprobaciones de fatiga, los detalles de soldadura, el acceso para la inspección y las tolerancias de corrosión deben seguir formando parte del diseño estructural.
La descripción correcta es sencilla: una superficie de acero resistente a la intemperie sin revestimiento es un sistema de corrosión gestionado. La composición de la aleación puede favorecer una capa de óxido más protectora en condiciones adecuadas de exposición atmosférica, pero el drenaje, la ventilación, la geometría de las juntas, los contaminantes, el control de los cloruros, la inspección y el mantenimiento determinan si ese potencial llega a materializarse. Es acero resistente a la intemperie, no acero a prueba de corrosión ni acero con un recubrimiento permanente suministrado ya por la fábrica.
El entorno de corrosión atmosférica
El acero patinable no es inmune a la corrosión atmosférica. Es un acero de bajo contenido de carbono y baja aleación, formulado para desarrollar una capa de óxido relativamente densa y adherente cuando la exposición permite que los productos de corrosión se formen, se sequen y se reorganizen sin ser arrastrados repetidamente por el agua ni mantenerse continuamente húmedos. El cobre, el cromo, el níquel, el fósforo, el silicio y otras adiciones de aleación modifican las reacciones electroquímicas y la estructura del óxido, pero la composición química no puede compensar todas las condiciones de exposición.
La norma ISO 9223:2012 proporciona el marco principal para describir la corrosividad atmosférica. Clasifica los entornos mediante las velocidades de corrosión del primer año, medidas en probetas normalizadas, e identifica tres influencias determinantes: el régimen de temperatura y humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire. Estos factores interactúan con la superficie del acero. Por tanto, el mismo grado nominal puede presentar diferentes velocidades de corrosión, colores del óxido, profundidades de picadura y desarrollo de la pátina en un entorno rural interior, junto a un estuario mareal, bajo una pluma industrial o en el interior de un detalle protegido de un puente.
La distinción es importante durante el diseño. Una viga de acero patinable en aire limpio, con drenaje libre y secado regular, puede desarrollar una capa protectora estable. Una viga nominalmente idéntica situada bajo una junta de tablero con filtraciones puede seguir corroyéndose activamente en la hendidura, mientras las superficies expuestas parecen maduras. La clasificación atmosférica es un punto de partida, no un sustituto del examen del emplazamiento real y de la geometría que controlará la retención de humedad.

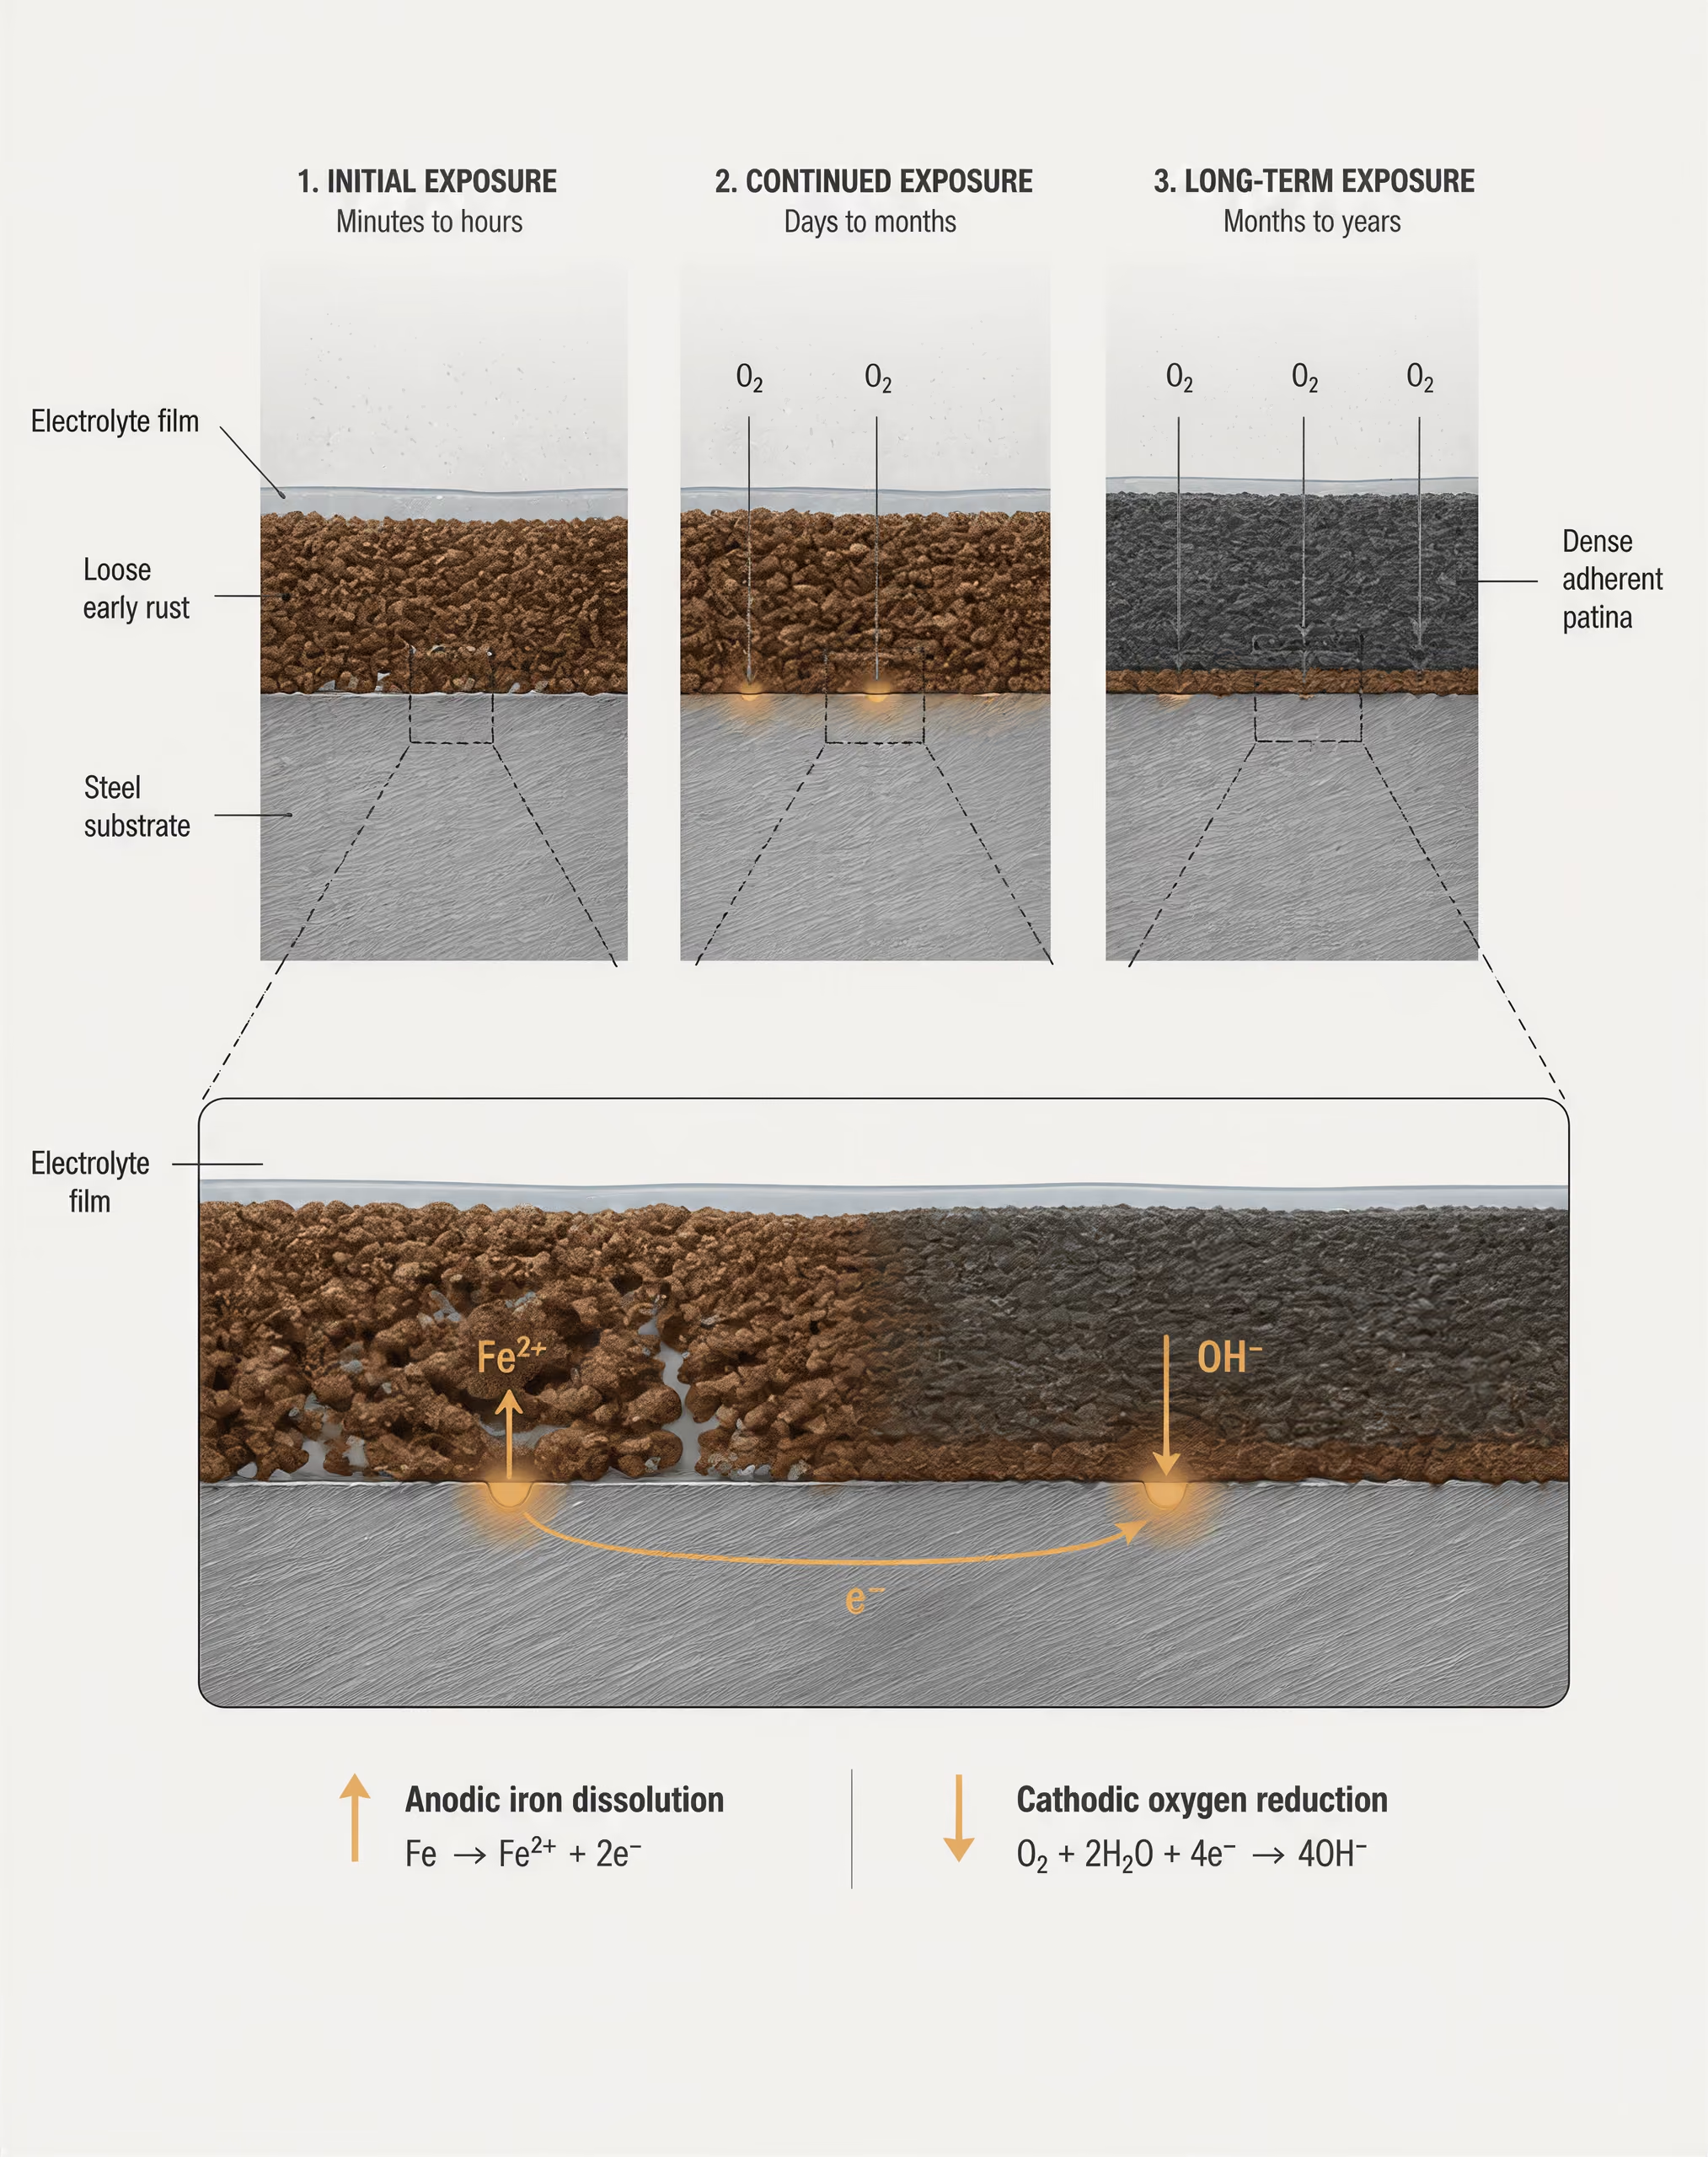
Tiempo de humectación y ciclos repetidos de humectación y secado
Tiempo de humectación Periodo durante el cual una superficie metálica permanece cubierta por una película de humedad suficientemente conductora para favorecer la corrosión atmosférica.
La corrosión electroquímica requiere un electrolito. La lluvia, la niebla, el rocío, la condensación y las sales depositadas proporcionan ese electrolito sobre la superficie del acero. El periodo durante el cual permanece una película superficial suficientemente conductora se describe habitualmente como tiempo de humectación. Los periodos húmedos más prolongados generalmente permiten una mayor disolución anódica del metal y una mayor reducción catódica del oxígeno, aunque la relación no es un simple cómputo temporal: la concentración de sales, la temperatura, el suministro de oxígeno, la contaminación superficial y la permeabilidad de la capa de óxido también cambian durante la exposición.
El humedecimiento y el secado repetidos son una condición ambiental necesaria para el desarrollo de una pátina protectora. Strong evidence
El secado no es simplemente una pausa en la corrosión. En el acero patinable, los periodos alternos de humedad y sequedad ayudan a transformar los productos de corrosión inicialmente sueltos en una pátina más adherente y menos permeable. La guía introductoria de la National Steel Bridge Alliance, publicada en 2010, afirma que el desarrollo de una pátina protectora requiere ciclos repetidos de humectación y secado. Durante la humectación, el hierro se disuelve y precipitan los productos de corrosión; durante el secado, la capa de óxido se contrae, continúa oxidándose y puede volverse más compacta. Los ciclos repetidos pueden reducir gradualmente la velocidad a la que el agua y el oxígeno llegan al acero.
Este proceso falla cuando el agua queda atrapada. Un saliente horizontal, un solape estrecho, un desagüe obstruido, el extremo de un rigidizador, un alojamiento de perno o una hendidura sellada pueden permanecer húmedos después de que las superficies circundantes se hayan secado. La celda de aireación diferencial resultante puede producir un ataque localizado, mientras que los depósitos de cloruros aumentan la conductividad del electrolito. La escorrentía también puede transportar agua rica en hierro hacia el hormigón, los pavimentos o las superficies arquitectónicas, generando manchas incluso cuando la pérdida de sección es moderada.
Secuencia de exposición
- Humedecimiento La lluvia, la niebla, el rocío, la condensación o las sales depositadas crean una película de electrolito.
- Reacción electroquímica La disolución anódica del hierro y la reducción catódica del oxígeno avanzan a través de la película.
- Secado La evaporación modifica la concentración de sales, el acceso de oxígeno y la estructura de los productos de corrosión.
- Reorganización Los ciclos repetidos pueden producir una capa de óxido más densa y adherente cuando las condiciones son adecuadas.
Por tanto, el historial de exposición es más importante que la cantidad anual de lluvia por sí sola. Los episodios de lluvia breves y frecuentes seguidos de secado pueden favorecer la formación de la pátina. Los periodos prolongados de humedad pueden mantener una corrosión activa. El depósito y la evaporación cíclicos de sales pueden ser especialmente perjudiciales, porque la evaporación concentra los cloruros en la superficie y el siguiente periodo húmedo reactiva el electrolito concentrado.
La guía de la FHWA publicada en 2003 exige una evaluación específica del emplazamiento que considere el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento antes de seleccionar acero patinable sin revestimiento. Este requisito es práctico, no burocrático. Un puente situado en un clima interior seco puede contener microentornos continuamente húmedos, mientras que una estructura costera lluviosa puede tener caras expuestas que se sequen rápidamente y juntas protegidas que no lo hagan.
Temperatura, humedad y condensación
La humedad relativa influye en la posibilidad de que persista una película superficial. Cuando el aire se enfría hasta aproximarse a su punto de rocío, el agua se condensa sobre el acero incluso cuando no ha llovido. El enfriamiento nocturno, las caras en sombra, las secciones cajón cerradas y el metal frío bajo aire cálido y húmedo son causas habituales. Por tanto, una superficie puede experimentar muchas horas de humedad en un lugar que recibe pocas precipitaciones medibles.
La temperatura modifica tanto las velocidades de reacción como la evaporación del agua. Las temperaturas más altas suelen acelerar las reacciones electroquímicas, pero también pueden acortar el periodo de humectación al aumentar la evaporación. Cerca del punto de rocío, un cambio moderado de temperatura puede producir condensación y prolongar el periodo del electrolito. La temperatura también modifica la solubilidad del oxígeno, la cristalización de las sales, las transformaciones del óxido y la viscosidad o movilidad de las películas superficiales. La norma ISO 9223:2012 agrupa estos efectos mediante su influencia de temperatura y humedad, en lugar de tratar la humedad como una garantía independiente de la velocidad de corrosión.
La humedad adquiere mayor importancia cuando hay contaminantes solubles. Las sales higroscópicas pueden absorber agua del aire a humedades relativas inferiores a aquellas en las que el acero limpio permanecería seco. Por tanto, una superficie que contenga cloruro de sodio, cloruro de magnesio o cloruro de calcio puede mantenerse electroquímicamente activa durante periodos húmedos repetidos. El polvo y los depósitos industriales pueden producir un efecto similar, especialmente cuando se acumulan sobre superficies horizontales o protegidas.
El desarrollo de la pátina depende de este equilibrio. Se necesita cierta humedad para iniciar y mantener las reacciones de corrosión que producen la capa de óxido. Una humedad excesiva o persistente impide que la capa se seque y puede mantener electroquímicamente activos sus poros y grietas. Una ventilación deficiente empeora la situación al ralentizar la evaporación. La nota de orientación SCI Guidance Note 1.07, publicada por el Steel Construction Institute en 2015, identifica los entornos continuamente mojados o húmedos como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin revestimiento, junto con la exposición elevada a cloruros o niebla salina, los humos industriales concentrados y las condiciones enterradas.
La composición de la aleación sigue siendo importante. Los aceros patinables han utilizado históricamente manganeso, silicio, cromo, níquel, cobre, molibdeno y fósforo para influir en los productos de corrosión y su adherencia. La investigación de la FHWA publicada en 2009 también examinó adiciones de tungsteno, titanio, aluminio y tierras raras. Sin embargo, una adición de aleación no puede eliminar la condensación de una sección cajón ni drenar una trampa de agua. El entorno y los detalles constructivos siguen estando vinculados.
Dióxido de azufre, cloruros y salinidad transportada por el aire
El dióxido de azufre es importante porque se disuelve en la humedad superficial y forma especies de ácido sulfuroso y, después de la oxidación, de ácido sulfúrico. Estas películas ácidas aumentan la conductividad y pueden alterar la estabilización de la capa de óxido. Históricamente, las fuentes industriales de combustión produjeron entornos con concentraciones graves de dióxido de azufre, aunque las emisiones varían considerablemente según la región y la fuente. Una superficie de acero próxima a una refinería, una fundición, una central eléctrica o un corredor de tráfico denso puede recibir una carga de contaminantes distinta de la medida en una estación rural cercana.
Los cloruros suelen ser más persistentes y localmente más agresivos. La pulverización marina, el oleaje rompiente, los aerosoles marinos transportados por el viento, las sales de deshielo y la escorrentía contaminada depositan iones cloruro sobre el acero. Los cloruros penetran en los poros y defectos del óxido, favorecen la disolución anódica localizada y hacen que el secado sea menos protector, porque los residuos higroscópicos vuelven a absorber humedad. La dirección del viento, la elevación, la distancia a la costa, la exposición a salpicaduras y el lavado por la lluvia influyen en el depósito. «Costero» no es una descripción de exposición suficiente; un detalle protegido que acumule sal puede ser más agresivo que una superficie completamente expuesta situada más lejos del mar.
La norma ISO 9223:2012 considera la salinidad transportada por el aire un factor principal de corrosividad, y la evaluación del emplazamiento debe tener en cuenta tanto el depósito como la retención. La investigación de la FHWA de 2011 sobre aceros mejorados resistentes a la corrosión informó de que la mayoría de los aceros patinables presentaban valores del índice de corrosión ASTM G101 de entre 6 y 7, mientras que la investigación buscaba valores cercanos o superiores a 9,5 para lograr una resistencia sustancialmente mejorada en atmósferas que contuvieran cloruros. ASTM G101-04(2010) proporciona métodos para estimar las pérdidas de corrosión atmosférica a largo plazo a partir de datos de exposición de corta duración y para estimar la resistencia relativa a la corrosión atmosférica de aceros de baja aleación a partir de su composición química; no convierte un índice de composición en inmunidad.
Los contaminantes y las sales también afectan a las consecuencias estructurales. Las picaduras generan concentraciones de tensiones, y la guía de la FHWA sobre fatiga explica que AASHTO asigna al metal base de acero patinable simple sin revestimiento una categoría de fatiga inferior a la del acero no patinable comparable debido a las picaduras. Por tanto, el diseño frente a la corrosión atmosférica debe relacionar la exposición conforme a ISO 9223, las estimaciones basadas en la composición conforme a ASTM G101, el drenaje y el acceso para inspección con los detalles de fatiga. Un acero nominalmente idéntico no está expuesto a una única atmósfera. Su entorno real de corrosión es la combinación del clima, los depósitos, el historial de humectación y la geometría en cada metro cuadrado de la estructura.
Cómo se desarrolla la pátina del acero resistente a la intemperie
El acero resistente a la intemperie no llega con una superficie a prueba de corrosión. Su resistencia atmosférica se desarrolla después de la exposición, y el resultado depende de la composición química del acero, del aire circundante y de la forma en que el agua llega a la superficie y la abandona. Los grados como ASTM A588 y los grados de acero resistente a la intemperie especificados en ASTM A709 son aceros de bajo contenido de carbono y baja aleación que contienen adiciones deliberadas capaces de modificar la formación de productos de corrosión. Las composiciones tradicionales hacen hincapié en Mn, Si, Cr, Ni, Cu, Mo y P; las investigaciones de la Federal Highway Administration también han examinado adiciones de W, Ti, Al y elementos de tierras raras.
Esos elementos no detienen las reacciones anódicas y catódicas que constituyen la corrosión atmosférica. En cambio, bajo condiciones de exposición adecuadas, influyen en los óxidos y oxihidróxidos que se forman, en la densidad con que se desarrolla la capa de herrumbre y en la fuerza con que permanece adherida al sustrato. Por tanto, una pátina es un producto de corrosión en evolución, no un recubrimiento aplicado ni una garantía de protección permanente.

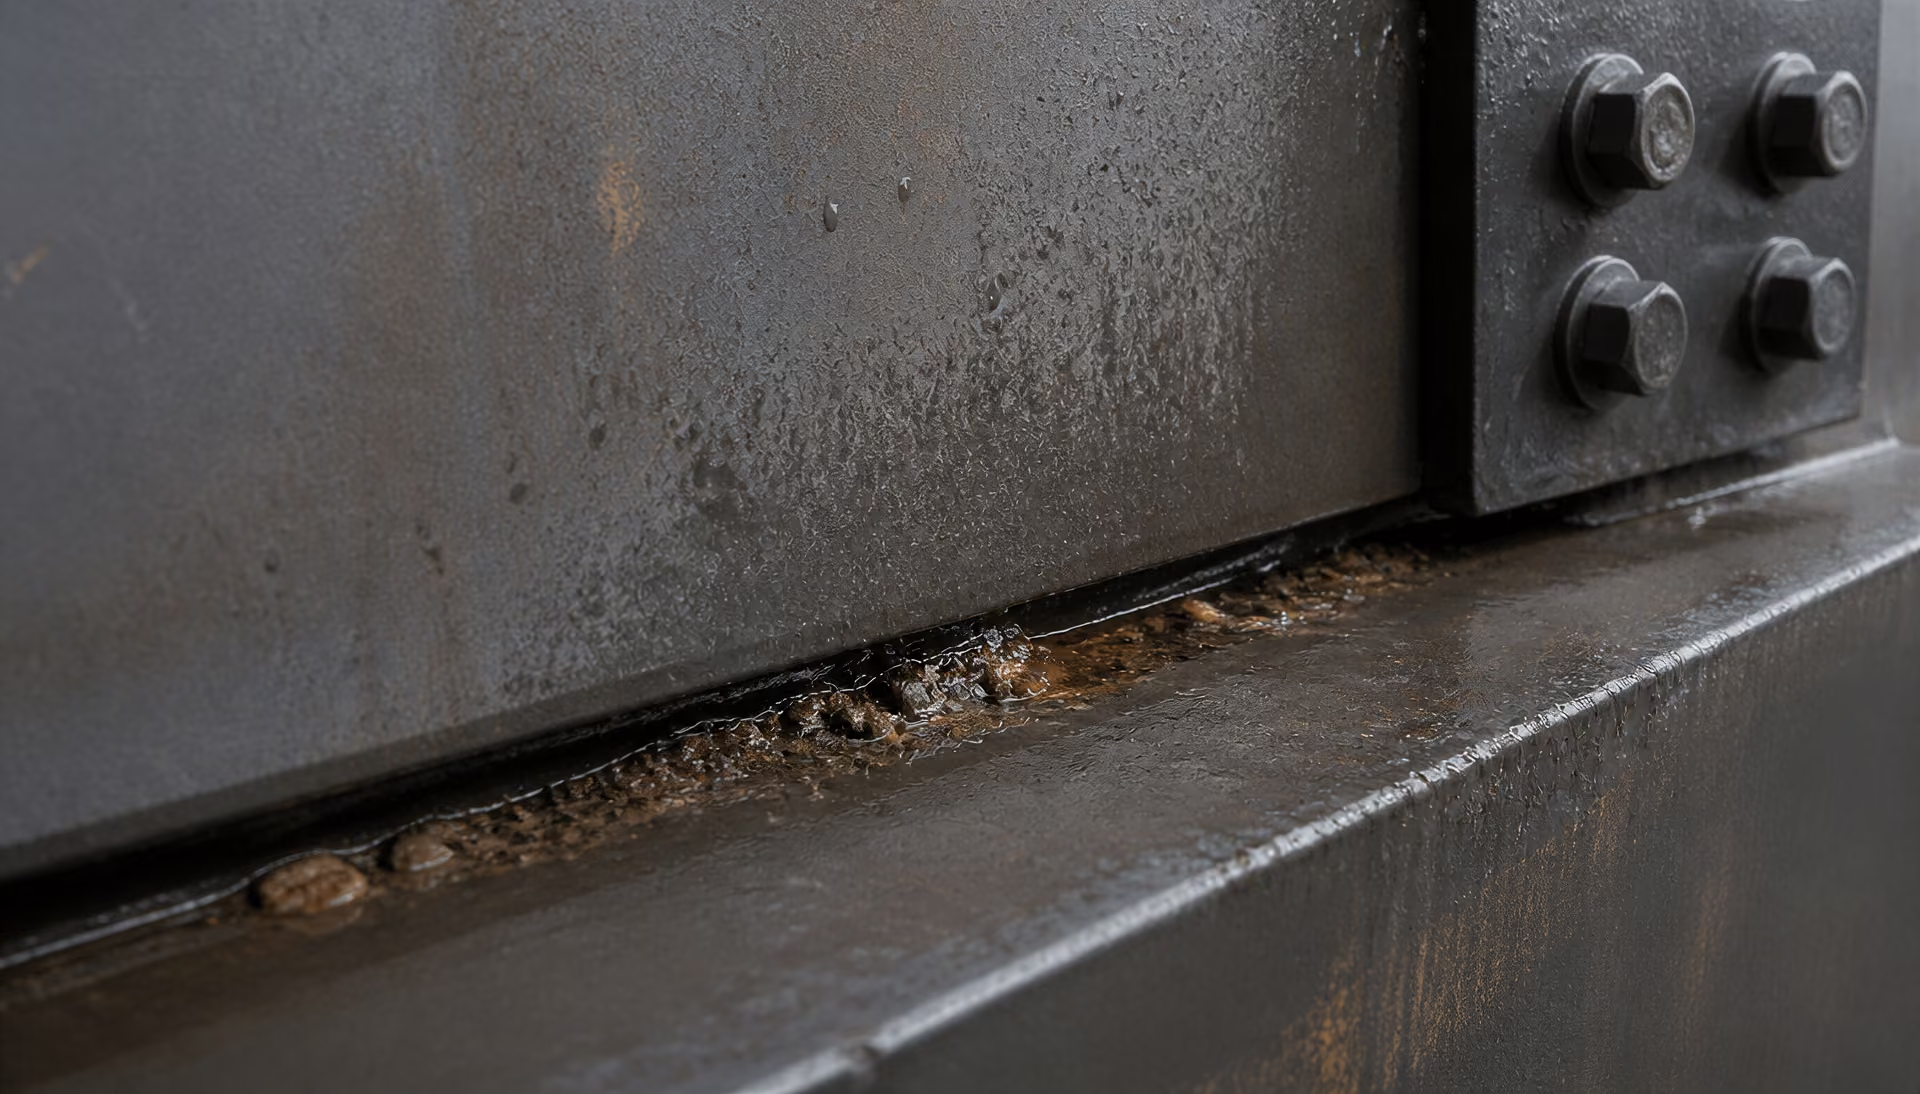
Corrosión inicial y transformación de la capa de herrumbre
Una superficie recién fabricada normalmente presenta cascarilla de laminación, contaminación del taller, óxido procedente del corte térmico o residuos derivados de la manipulación y el montaje. Cuando la humedad forma un electrolito continuo o semicontinuo sobre el acero expuesto, las zonas anódicas locales liberan iones de hierro:
Las reacciones catódicas consumen oxígeno y agua, y producen iones hidróxido. Los productos iniciales incluyen oxihidróxidos de hierro y óxidos hidratados mal ordenados. Su apariencia puede cambiar del naranja brillante o marrón amarillento a un rojo marrón más oscuro y, en algunas exposiciones, a zonas casi negras. El color no es una medida fiable de la protección. Una superficie oscura todavía puede presentar picaduras activas bajo los depósitos, mientras que una capa más clara puede contener zonas relativamente adherentes.
A medida que continúa la exposición, la herrumbre inicial se disuelve, vuelve a precipitar, se deshidrata y se reorganiza de forma repetida. Entre los productos de corrosión habituales se encuentran la lepidocrocita, a menudo escrita como γ-FeOOH, la goethita, α-FeOOH, y la magnetita, Fe₃O₄. Las proporciones y la disposición física varían según la duración del humedecimiento, el acceso al oxígeno, los contaminantes, la temperatura y el contenido de elementos de aleación del acero. Las adiciones del acero resistente a la intemperie pueden favorecer una capa de corrosión más fina y compacta que la que se forma sobre un acero al carbono estructural ordinario, pero no pueden imponer una estructura mineral idéntica en todos los lugares.
Estabilización de la pátina Condición en la que la capa de óxido y el entorno producen una velocidad de corrosión relativamente constante, generalmente menor, durante un periodo definido; no significa que la corrosión haya terminado.
La distinción es importante en la superficie del acero. Una capa suelta, agrietada o mal adherida permite que el agua y el oxígeno lleguen repetidamente al metal fresco. Una capa más densa restringe el transporte y reduce el área de metal fácilmente accesible, por lo que la velocidad de corrosión puede disminuir. Esto supone un cambio en las condiciones de reacción, no la conversión de la superficie en una barrera impermeable. Las grietas, los daños por impacto, los bordes cortados, las hendiduras y las zonas situadas bajo residuos acumulados pueden seguir corroyéndose aunque las caras amplias adyacentes parezcan maduras.
ASTM G101-04(2010) refleja este comportamiento dependiente del tiempo al proporcionar métodos para estimar las pérdidas por corrosión atmosférica a largo plazo a partir de datos de exposiciones más cortas, así como para estimar la resistencia relativa a la corrosión atmosférica del acero de baja aleación a partir de su composición química. Su uso no elimina la necesidad de realizar una evaluación específica de la exposición. La composición química puede indicar una tendencia, pero por sí sola no puede tener en cuenta una junta con filtraciones, un depósito de cloruros o una cara inferior permanentemente húmeda.
Exposición alternada a condiciones húmedas y secas
La pátina se desarrolla mediante la repetición de ciclos. Durante un periodo húmedo, la lluvia, la condensación, las salpicaduras o la humedad depositada crean un electrolito. El movimiento iónico y la reducción del oxígeno favorecen la corrosión, mientras que los compuestos de hierro solubles pueden migrar a través de la capa húmeda. Durante el secado, la evaporación aumenta la concentración de las sales restantes y modifica el acceso al oxígeno. Algunos productos precipitan dentro de los poros y defectos; otros son arrastrados por el agua. Esta disolución y precipitación repetidas ayudan a transformar un depósito de herrumbre inicialmente suelto en una capa más estructurada cuando la exposición es adecuada.
La palabra «alternada» es importante. Una superficie que permanece continuamente húmeda no experimenta las mismas etapas de secado que ayudan a consolidar la capa de corrosión. La SteelConstruction Institute Guidance Note 1.07 identifica las condiciones de humedad continua, la exposición elevada a cloruros o niebla salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin recubrimiento. La National Steel Bridge Alliance también señala que el desarrollo de una pátina protectora requiere ciclos repetidos de humedecimiento y secado.
El secado no significa que la corrosión se detenga de forma permanente. Después de que una cara parezca seca, pueden permanecer películas delgadas de humedad en los poros, las juntas y las zonas rugosas. Los cloruros pueden atraer humedad y prolongar el tiempo de humectación, permitiendo que la corrosión se reanude con una humedad relativa inferior a la que se produciría sobre una superficie limpia. El dióxido de azufre y otros contaminantes industriales pueden acidificar la humedad superficial o producir depósitos que modifiquen las reacciones de corrosión. ISO 9223:2012 clasifica la corrosividad atmosférica utilizando las velocidades de corrosión del primer año de especímenes normalizados e identifica los efectos de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire como factores ambientales principales. Estas variables ayudan a explicar por qué dos estructuras fabricadas con la misma designación pueden desarrollar capas de herrumbre visiblemente diferentes.
La geometría controla el ciclo húmedo-seco tanto como el clima. Los resaltes horizontales, las placas de empalme, los espacios entre rigidizadores, los detalles de los pernos y las cavidades parcialmente selladas pueden retener agua y sedimentos. Una cara protegida puede secarse lentamente, mientras que una cara expuesta al viento recibe episodios breves de lluvia y experimenta una evaporación rápida. La escorrentía procedente de una superficie de acero puede transportar agua rica en hierro hacia otra, creando manchas sin generar necesariamente una protección equivalente. La escorrentía procedente del hormigón, de componentes galvanizados o de superficies contaminadas también puede introducir sustancias que modifiquen la corrosión local.
Por ello, las directrices de la FHWA exigen evaluar el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento antes de seleccionar acero resistente a la intemperie sin recubrimiento. No puede suponerse que una pátina formada sobre una viga de puente con buen drenaje se desarrolle de la misma manera bajo una junta de tablero con filtraciones o dentro de una conexión llena de residuos.
Estabilización de la pátina y corrosión en estado estacionario
«Estabilizada» no significa que la corrosión haya terminado. Describe una condición en la que la capa de herrumbre y el entorno producen una velocidad de corrosión relativamente constante, normalmente menor, durante un periodo definido. La capa puede seguir aumentando de espesor, agrietándose, compactándose y cambiando de forma mineral, mientras que la pérdida media de metal se aproxima a una tendencia de estado estacionario. El tiempo de estabilización no es un valor universal. Varía según la composición de la aleación, la preparación de la superficie, la orientación, las precipitaciones, la humedad, la contaminación, la salinidad, la temperatura, el drenaje y la frecuencia de los ciclos de humedecimiento y secado.
Las revisiones sobre corrosión atmosférica hacen especial hincapié en distinguir los tiempos de estabilización de las velocidades de corrosión en estado estacionario. Las exposiciones breves pueden captar la fase inicial agresiva, antes de que la capa de herrumbre se haya reorganizado. También pueden coincidir con una estación inusualmente húmeda o con un episodio temporal de contaminación. Por tanto, los modelos de predicción a largo plazo deben separar la corrosión transitoria de la velocidad posterior e indicar las condiciones de exposición en las que se basa la predicción. ASTM G101-04(2010) proporciona métodos de estimación, pero la inspección sobre el terreno sigue siendo necesaria cuando las consecuencias de subestimar la pérdida son graves.
La composición de la aleación establece parte del límite superior del rendimiento alcanzable. La investigación de la FHWA de 2011 sobre aceros mejorados resistentes a la corrosión informa de que la mayoría de los aceros resistentes a la intemperie presentaban valores del índice de corrosión de ASTM G101 de entre 6 y 7, mientras que la investigación buscaba valores cercanos a 9,5 o superiores para obtener una resistencia considerablemente mejorada en atmósferas que contienen cloruros. Este resultado no establece una vida útil independiente del emplazamiento; muestra por qué son importantes los índices basados en la composición y los ensayos específicos para cloruros.
Una pátina de aspecto maduro tampoco elimina las obligaciones del diseño estructural. Las picaduras producen pérdidas localizadas de sección y concentraciones de tensiones. Las directrices de la FHWA sobre fatiga establecen que AASHTO asigna al metal base de acero resistente a la intemperie, desnudo y sin recubrimiento, una categoría de fatiga inferior a la del acero comparable no resistente a la intemperie debido a las picaduras. En consecuencia, la inspección debe examinar las zonas de retención de agua, las hendiduras, los bordes, las zonas de elementos de fijación y los lugares donde la cascarilla de herrumbre o los residuos ocultan el acero. Si la humectación permanece continua, se acumulan cloruros o falla el drenaje, es posible que nunca se desarrolle la velocidad inferior esperada en estado estacionario. La pátina solo es protectora como resultado condicionado por una composición química, una exposición y unos detalles constructivos compatibles, no como un recubrimiento automático y permanente.
Química de las aleaciones y mecanismos de corrosión
El acero patinable es un acero de bajo contenido de carbono y baja aleación cuyo comportamiento atmosférico depende de la capa de herrumbre que se desarrolla tras la exposición. Esa capa no es un recubrimiento aplicado en fábrica y no hace que el metal base sea inmune a la corrosión. En condiciones adecuadas, los productos de corrosión se vuelven relativamente densos, adherentes y menos permeables que la herrumbre suelta que se forma sobre el acero al carbono ordinario. El resultado es una menor velocidad de corrosión a largo plazo, no una corrosión nula.
La química de la aleación afecta a la composición, la estructura y la adherencia de esta capa de herrumbre, pero la química no puede separarse de la exposición. ISO 9223:2012 clasifica la corrosividad atmosférica utilizando las velocidades de corrosión del primer año de probetas normalizadas e identifica las condiciones de temperatura y humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire como influencias principales. Un acero que se estabiliza en una atmósfera rural puede seguir perdiendo sección en una zona marina de salpicaduras, debajo de residuos o en el interior de una unión que permanece húmeda.
| Elemento o grupo | Función descrita en el artículo | Limitación importante |
|---|---|---|
| Mn | Aditivo para la resistencia y el procesamiento; fija el azufre como inclusiones de sulfuro de manganeso | Las inclusiones pueden afectar la actividad electroquímica localizada |
| Si | Desoxidante y contribución a la resistencia | No predice por sí solo la estabilidad de la pátina |
| Cr | Asociado con productos de corrosión compactos y menos solubles | El efecto depende de la concentración y la exposición |
| Ni | Puede mejorar la resistencia atmosférica e influir en el ataque localizado | Debe seguir siendo compatible con los requisitos de soldabilidad y tenacidad |
| Cu | Puede favorecer una capa de óxido más adherente y menos permeable | No impide la oxidación inicial |
| Mo | Puede mejorar la resistencia a la corrosión localizada | No impide la corrosión por picaduras relacionada con los cloruros en depósitos húmedos |
| P | Puede contribuir a la formación de una capa de óxido compacta | El exceso puede perjudicar la tenacidad o la soldabilidad |
Elementos de aleación tradicionales: Mn, Si, Cr, Ni, Cu, Mo y P
El enfoque convencional del acero patinable combina varias adiciones moderadas de elementos de aleación en lugar de depender de un único elemento. Las investigaciones de FHWA describen como elementos tradicionales principales el manganeso (Mn), el silicio (Si), el cromo (Cr), el níquel (Ni), el cobre (Cu), el molibdeno (Mo) y el fósforo (P). Sus efectos se superponen a través de la limpieza del acero, la segregación, la formación de fases y la química de los productos de corrosión.
El manganeso suele estar presente como adición para mejorar la resistencia y el procesamiento, y fija el azufre formando inclusiones de sulfuro de manganeso. Estas inclusiones pueden afectar a la actividad electroquímica localizada y a la formación de picaduras, especialmente cuando su forma y distribución son desfavorables. El silicio actúa principalmente como desoxidante y contribuye a la resistencia; también puede influir en los componentes que contienen sílice y en la compacidad de los productos de corrosión. Ninguno de estos elementos, considerado por sí solo, permite predecir si una viga principal de puente formará una pátina estable.
El cromo se asocia con productos de corrosión más compactos y menos solubles, y puede favorecer el enriquecimiento de fases protectoras de óxidos u oxihidróxidos en la interfaz entre el acero y la herrumbre. Su efecto depende de la concentración y de la exposición. El níquel es especialmente importante en muchas composiciones de acero patinable porque puede mejorar la resistencia atmosférica sin generar los mismos problemas de soldabilidad o fragilización que pueden acompañar a adiciones excesivas de algunos otros elementos de aleación. En condiciones que contienen cloruros, se han estudiado aceros con níquel por su capacidad para reducir la gravedad del ataque localizado y modificar la composición de la capa de herrumbre.
El cobre es una adición característica de los aceros patinables. Tiende a enriquecerse cerca del límite entre el metal y la herrumbre a medida que avanza la corrosión, y puede favorecer la formación de una capa más adherente y menos permeable. El cobre no impide la primera etapa de la oxidación; la humedad sigue iniciando la disolución anódica del hierro. Su contribución adquiere importancia a medida que se acumulan los productos de corrosión y los ciclos repetidos de humectación y secado modifican su estructura.
El molibdeno puede mejorar la resistencia a la corrosión localizada, incluido el ataque relacionado con cloruros, al influir en los oxihidróxidos de hierro y en la química de las picaduras. No constituye una garantía contra la formación de picaduras cuando los depósitos de sal permanecen húmedos. Históricamente, el fósforo se ha utilizado en algunos aceros patinables porque puede aumentar la resistencia a la corrosión atmosférica y favorecer la formación de una capa de herrumbre compacta. Sin embargo, un contenido elevado de fósforo puede perjudicar la tenacidad, la soldabilidad o el comportamiento frente a la fractura, por lo que su cantidad admisible está limitada por la especificación del acero y por los requisitos de diseño.
Por tanto, el mecanismo es secuencial. Durante la humectación, una película de electrolito permite la disolución del hierro y la reducción catódica del oxígeno. Durante el secado, los iones disueltos se concentran, los productos de corrosión se transforman y la herrumbre puede volverse menos conductora y menos permeable. La aleación modifica la velocidad y los productos de estas reacciones. Los ciclos repetidos son esenciales: la National Steel Bridge Alliance afirma que el desarrollo de una pátina protectora requiere humectación y secado, mientras que el acero continuamente húmedo puede seguir corroyéndose activamente porque la herrumbre nunca experimenta la etapa de secado necesaria para su estabilización.
Esta distinción también afecta a la fatiga. Las picaduras son concentradores de tensiones incluso cuando la pérdida media de material por corrosión es moderada. Las directrices de FHWA sobre fatiga indican que AASHTO asigna al metal base de acero patinable desnudo y sin recubrimiento una categoría de fatiga inferior a la del acero comparable no patinable debido a la formación de picaduras. La química de la aleación puede reducir los daños por corrosión, pero no elimina la necesidad de comprobar los detalles de fatiga, inspeccionar las picaduras y controlar el agua en soldaduras, conexiones y bordes de alas.
Investigaciones emergentes sobre adiciones de W, Ti, Al y tierras raras
Se han estudiado el tungsteno (W), el titanio (Ti), el aluminio (Al) y las adiciones de tierras raras como medios para modificar la nucleación de la capa de herrumbre, el transporte iónico y el desarrollo de picaduras. Estas investigaciones no establecen un sustituto universal para la química convencional de los aceros patinables. Cada adición puede afectar a las inclusiones, la precipitación, el comportamiento durante la soldadura, la tenacidad y las prácticas de fabricación, además de la corrosión.
Se ha estudiado el tungsteno por su posible contribución a una capa de herrumbre más densa y químicamente estable, especialmente bajo exposición a cloruros. El titanio puede refinar los granos y formar partículas estables de carburos, nitruros o carbonitruros; este refinamiento puede influir en la uniformidad de la corrosión, aunque las inclusiones mal controladas pueden crear celdas electroquímicas locales. El aluminio puede modificar los productos de desoxidación y la química de los óxidos. Los elementos de tierras raras pueden modificar la forma y la distribución de las inclusiones, mejorar la limpieza del acero o cambiar la adherencia y la morfología de los productos de corrosión. Su efecto depende en gran medida del elemento exacto, de la concentración y de la ruta de procesamiento.
El programa de FHWA sobre acero mejorado resistente a la corrosión establece claramente la distinción práctica. El acero patinable tradicional se desarrolló en torno al Mn, Si, Cr, Ni, Cu, Mo y P, mientras que investigaciones posteriores estudiaron adiciones de W, Ti, Al y tierras raras para mejorar el comportamiento en atmósferas que contienen cloruros. En 2011, FHWA informó que la mayoría de los aceros patinables presentaban valores del índice de corrosión ASTM G101 de entre 6 y 7, mientras que la investigación tenía como objetivo valores cercanos o superiores a 9,5. Este objetivo representa un criterio de investigación para una resistencia a los cloruros sustancialmente mejorada, no un umbral general que demuestre que un elemento sin recubrimiento es adecuado en cualquier emplazamiento costero o expuesto a sales descongelantes.
La distinción es importante porque la química convencional del acero patinable y la investigación sobre aceros mejorados resistentes a la corrosión abordan límites de exposición diferentes. Las directrices de FHWA para la selección de emplazamientos exigen evaluar el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento. SCI Guidance Note 1.07, publicada en 2015, identifica los ambientes continuamente mojados o húmedos, la elevada exposición a cloruros o a niebla salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin recubrimiento. Ninguna adición de aleación compensa un detalle que retiene indefinidamente el agua y la sal de las carreteras.
Índices de corrosión basados en la composición según ASTM G101
ASTM G101-04(2010) proporciona un marco de estimación con dos usos distintos: estimar las pérdidas de corrosión atmosférica a largo plazo a partir de datos de exposición a corto plazo, y estimar la resistencia atmosférica relativa a la corrosión de un acero de baja aleación a partir de su composición química. El índice de corrosión basado en la composición convierte los contenidos especificados de los elementos de aleación en una medida empírica destinada a comparar distintos aceros. No constituye un cálculo directo de la vida útil de un elemento de puente.
El índice es útil porque relaciona la química con una expectativa cuantificable. Un valor más elevado indica, por lo general, una mayor resistencia a la corrosión atmosférica dentro del intervalo y las condiciones para los que se desarrolló la relación. Los valores de FHWA —aproximadamente de 6 a 7 para la mayoría de los aceros patinables existentes y cercanos o superiores a 9,5 para las composiciones resistentes a los cloruros investigadas— muestran cómo el índice puede orientar el desarrollo de aleaciones. No significan que todo acero con un valor superior a 9,5 vaya a formar una pátina estable en una hendidura cargada de sal, ni que todo acero con un valor inferior a 9,5 vaya a fallar en una atmósfera interior seca.
ASTM G101 también tiene limitaciones impuestas por sus datos de entrada. La composición química no describe las trayectorias de escorrentía, la geometría de las hendiduras, los depósitos, el tiempo de secado, la concentración de dióxido de azufre, la exposición a salpicaduras ni el mantenimiento. No puede representar la cara inferior de un ala que permanece húmeda debido a una junta de dilatación con fugas. ISO 9223:2012 proporciona el marco de la corrosividad atmosférica, mientras que las directrices de FHWA aportan las cuestiones relativas al emplazamiento y a los detalles constructivos; ninguna de las dos normas permite que la química sustituya a la evaluación de la exposición.
En los aceros utilizados en la construcción de puentes, la especificación del material sigue siendo pertinente. ASTM A709/A709M contempla el acero estructural para puentes, incluidos los grados de acero patinable, mientras que las comprobaciones de diseño deben abordar la pérdida de sección, las conexiones, las soldaduras, la tenacidad a la fractura y la fatiga. La conclusión correcta de ASTM G101 es limitada, pero útil: la química de la aleación puede aumentar o disminuir la probabilidad de estabilización de la capa de herrumbre y puede respaldar la comparación entre composiciones candidatas. La pátina aún debe desarrollarse mediante una humectación y un secado adecuados, protegerse frente a la contaminación persistente y verificarse mediante inspecciones.
ASTM G101 y los límites de la predicción basada en la composición
ASTM G101-04(2010) aborda dos tareas relacionadas, pero diferentes. Proporciona métodos para estimar las pérdidas por corrosión atmosférica a largo plazo a partir de datos de exposición a corto plazo, y proporciona un método para estimar la resistencia relativa a la corrosión atmosférica de un acero de baja aleación a partir de su composición química. Ninguno de los dos métodos convierte una designación de acero en un valor garantizado de vida útil.
Esta distinción es importante en el caso de los aceros patinables, como ASTM A588, y de los grados de acero patinable contemplados por ASTM A709. Su resistencia depende de la formación y retención de una capa de óxido relativamente densa y adherente. La aleación no se vuelve inmune a la corrosión, y la pátina no es un recubrimiento permanente que siga siendo protector bajo cualquier condición de exposición. ASTM G101 puede respaldar una evaluación de ingeniería; no puede sustituir la caracterización del emplazamiento, la revisión de los detalles constructivos, los ensayos de exposición ni la planificación de las inspecciones.
Estimación de la pérdida a largo plazo a partir de una exposición breve
Una exposición breve puede proporcionar un punto de partida para estimar un registro de corrosión más prolongado, pero la estimación depende de si la exposición representa el entorno y la etapa de corrosión que se está modelando. La corrosión inicial puede ser relativamente rápida mientras la superficie se moja, se seca, se oxida y pierde repetidamente productos sueltos. Más adelante, la corrosión puede disminuir a medida que se desarrolla una capa de óxido más estable. La transición no es instantánea ni idéntica en todos los emplazamientos.
Por tanto, ASTM G101 trata la pérdida a largo plazo como un problema de estimación basado en datos de exposición y en el comportamiento de la corrosión, no como una conversión fija de meses a décadas. Una medición de pérdida de masa a corto plazo obtenida de un panel expuesto al aire libre puede decir poco sobre una placa de empalme de un puente que permanece húmeda debajo de una junta con filtraciones. Del mismo modo, un bastidor de ensayo con buena circulación de aire puede producir un resultado diferente del de un ala de viga cubierta por excrementos de aves, gravilla de la carretera o sales acumuladas.
La incertidumbre aumenta cuando el periodo de exposición no incluye las condiciones estacionales importantes. La sal de deshielo invernal, la condensación estival, el aerosol marino y las emisiones industriales pueden producir episodios de corrosión que una campaña breve no registra. Por el contrario, un periodo de construcción con contaminación intensa puede exagerar el promedio a largo plazo si el contaminante no es representativo de las condiciones normales de funcionamiento.
ISO 9223:2012 proporciona el marco más amplio para la corrosividad atmosférica. Clasifica la corrosividad mediante las tasas de corrosión del primer año de probetas normalizadas e identifica la influencia de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire como factores clave. Sus categorías describen una atmósfera, no la pérdida exacta de un componente concreto de acero patinable. La clase del emplazamiento puede orientar la selección, pero las hendiduras, repisas y vías de drenaje locales pueden crear microentornos más agresivos de lo que sugiere la clasificación nominal.
Por tanto, la predicción a largo plazo debería utilizar, siempre que sea posible, registros de exposición, datos de corrosión comparables y la geometría real del componente. Los ensayos con cupones pueden aumentar la confianza, especialmente en entornos industriales, costeros o expuestos a sales de deshielo poco habituales. Incluso en ese caso, la pérdida de sección medida solo constituye una parte de la cuestión de diseño. Los picados, la exposición de laminaciones, el agrandamiento de los orificios para pernos y las entalladuras sensibles a la fatiga pueden resultar determinantes antes de que la pérdida media de espesor sea considerable.
Resistencia relativa a la corrosión a partir de la composición química
El método de composición de ASTM G101 calcula un índice de corrosión a partir de los elementos de aleación especificados. El índice es comparativo. Ayuda a indicar cómo puede comportarse un acero de baja aleación con respecto a otro bajo exposición atmosférica; no predice la tasa de corrosión de un proyecto, expresada en milímetros por año, con la precisión de un modelo específico del emplazamiento.
La química tradicional de los aceros patinables se centra en el manganeso, el silicio, el cromo, el níquel, el cobre, el molibdeno y el fósforo. Estos elementos afectan a la capa de óxido, a las reacciones electroquímicas y a la tendencia de los productos de corrosión a volverse menos porosos y más adherentes. La investigación de 2009 de la Federal Highway Administration sobre aceros resistentes a la corrosión también examinó adiciones de tungsteno, titanio, aluminio y tierras raras. Esa investigación refleja un aspecto importante: la composición puede diseñarse para mejorar la resistencia, pero el índice solo es un indicador indirecto del mecanismo de corrosión resultante.
La Federal Highway Administration informó en 2011 de que la mayoría de los aceros patinables presentaban valores del índice de corrosión de ASTM G101 de entre 6 y 7, mientras que su investigación tenía como objetivo valores próximos a 9,5 o superiores para lograr una resistencia sustancialmente mejorada en atmósferas que contuvieran cloruros. Estas cifras son útiles para comparar composiciones químicas candidatas. No significan que un índice de 9,5 garantice un comportamiento aceptable sin recubrimiento junto a una carretera tratada con sal, ni que un acero con un índice de 6 vaya a fallar en cualquier emplazamiento interior.
Un índice más alto puede indicar un equilibrio más favorable entre las aleaciones; sin embargo, la composición no describe la contaminación superficial, las zonas soldadas, el estado de la cascarilla de laminación, la escorrentía ni la duración de la humedad. Tampoco recoge todas las interacciones entre los elementos de aleación y la atmósfera. Dos coladas que cumplan los mismos límites de un grado pueden mostrar un desarrollo diferente de la capa de óxido debido a diferencias menores de composición, al historial de procesado, a la preparación superficial y a la orientación durante la exposición.
El índice también debe mantenerse separado de la designación del grado. ASTM A588 especifica un producto de acero patinable con requisitos químicos y mecánicos definidos; no promete una única curva de pérdida por corrosión para todos los entornos. ASTM A709 incluye grados de acero para puentes y requisitos asociados, pero seleccionar un grado conforme no elimina la necesidad de evaluar la exposición y los detalles constructivos. La conformidad del material es una condición necesaria para el acero especificado, no un sustituto del diseño frente a la corrosión.
Por qué las condiciones de exposición siguen controlando el resultado
El acero patinable necesita ciclos alternos de humedad y secado para desarrollar su pátina protectora. Si una superficie permanece continuamente húmeda, los productos de corrosión pueden seguir siendo porosos y activos en lugar de estabilizarse. La SCI Guidance Note 1.07 identifica los entornos continuamente mojados o húmedos, la exposición elevada a cloruros o a niebla salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin recubrimiento. Estas condiciones pueden anular el beneficio sugerido por un índice de composición favorable.
El cloruro resulta especialmente perjudicial porque puede concentrarse en los depósitos y degradar las capas protectoras de óxido. El aerosol marino, la sal de deshielo transportada por los vehículos, las juntas de tablero con filtraciones y la escorrentía contaminada pueden producir una exposición local intensa incluso cuando la atmósfera general parece moderada. El dióxido de azufre y otros contaminantes industriales pueden aumentar la acidez del electrolito o alterar la química del óxido. Las superficies protegidas pueden corroerse más rápidamente que las caras expuestas porque reciben menos lavado por la lluvia y se secan más lentamente.
El drenaje y la geometría suelen determinar si la pátina puede estabilizarse. Los puntos de acumulación de agua en placas de empalme, extremos de rigidizadores, cavidades de conexiones, solapes sin sellar y repisas horizontales generan una humectación repetida o continua. Los residuos retienen humedad y cloruros. La ventilación deficiente bajo los tableros o en el interior de secciones cajón produce el mismo efecto. Los detalles constructivos deben conducir el agua lejos del acero, en lugar de permitir que fluya sobre una conexión sensible y se acumule debajo.
La consecuencia para el diseño va más allá de la pérdida atmosférica media. Los picados crean concentraciones de tensiones, y las directrices de FHWA sobre fatiga indican que AASHTO asigna al metal base de acero patinable plano y sin recubrimiento una categoría de fatiga inferior a la del acero no patinable comparable debido a los picados. Por tanto, una estructura puede requerir atención específica a la fatiga incluso cuando la pérdida general de corrosión calculada parezca moderada.
ASTM G101 es valiosa cuando su resultado se interpreta como evidencia, no como garantía. Una decisión sólida combina el índice de composición con la información atmosférica de ISO 9223, la evaluación de cloruros y contaminantes, el tiempo de humectación, la revisión del drenaje, la geometría, el acceso para mantenimiento y las disposiciones para inspección. Cuando esas condiciones no puedan favorecer ciclos repetidos de secado y el desarrollo de una capa de óxido estable, puede ser necesario aplicar pintura, proporcionar protección frente a la intemperie u adoptar otra medida de control de la corrosión, independientemente del índice calculado del acero.
Clases de corrosividad según ISO 9223 en las decisiones de diseño
ISO 9223:2012 proporciona un lenguaje común para describir la corrosividad atmosférica, pero no es un certificado de aprobación para el acero patinable sin revestimiento. La norma clasifica una atmósfera utilizando la velocidad de corrosión durante el primer año de probetas normalizadas y relaciona ese resultado con parámetros ambientales, especialmente la temperatura y la humedad relativa, la contaminación por dióxido de azufre y la salinidad suspendida en el aire. Esos datos describen la agresividad de la atmósfera frente a metales de referencia. Por sí solos, no predicen el estado de cada aleación, unión, hendidura, soldadura o detalle de drenaje de una estructura.
Velocidades de corrosión durante el primer año de las probetas normalizadas
Para las probetas normalizadas de acero al carbono ordinario, ISO 9223:2012 establece los siguientes intervalos de velocidad de corrosión durante el primer año:
| Clase según ISO 9223 | Velocidad de corrosión del acero al carbono durante el primer año |
|---|---|
| C1, muy baja | ≤1.3 μm/year |
| C2, baja | >1.3 a 25 μm/year |
| C3, media | >25 a 50 μm/year |
| C4, alta | >50 a 80 μm/year |
| C5, muy alta | >80 a 200 μm/year |
| CX, extrema | >200 a 700 μm/year |
| Clase ISO 9223 | Velocidad de corrosión del acero al carbono durante el primer año |
|---|---|
| C1, muy baja | ≤1,3 μm/año |
| C2, baja | >1,3 a 25 μm/año |
| C3, media | >25 a 50 μm/año |
| C4, alta | >50 a 80 μm/año |
| C5, muy alta | >80 a 200 μm/año |
| CX, extrema | >200 a 700 μm/año |
Estas cifras son límites de clasificación, no pérdidas garantizadas de espesor del acero estructural a lo largo de la vida útil. El primer año también constituye un periodo especial. El acero desnudo suele corroerse más rápidamente al comienzo de la exposición, mientras se desarrolla una capa de óxido que modifica el acceso del oxígeno, el agua y los contaminantes a la superficie metálica. El acero patinable está diseñado para formar una capa de corrosión relativamente densa y adherente, por lo que su velocidad posterior puede diferir sustancialmente de la velocidad de una probeta de referencia de acero al carbono ordinario.
Esta diferencia no hace irrelevante la clase ISO. La clase establece el punto de partida ambiental. Por ejemplo, una atmósfera C3 no es automáticamente inadecuada para el acero patinable, pero requiere una evaluación diferente de la de una atmósfera C2 en el interior. Del mismo modo, una clasificación CX indica condiciones en las que la deposición de cloruros, el aerosol marino, la humedad persistente o la contaminación industrial agresiva pueden impedir la estabilización de la capa de corrosión.
ISO 9223 utiliza el comportamiento de probetas normalizadas junto con mediciones y estimaciones ambientales. En la práctica, un emplazamiento puede recibir inicialmente una clase basada en las condiciones de temperatura y humedad y en los datos de contaminación, y posteriormente asignársele una severidad práctica mayor o menor tras considerar las características locales de exposición. Las superficies protegidas, los detalles de la cara inferior y las ubicaciones próximas a carreteras pueden experimentar un microambiente más perjudicial que una estructura de ensayo expuesta. Una zona de salpicaduras cargada de cloruros puede seguir siendo agresiva incluso cuando una clasificación regional general parece moderada.
Por tanto, las velocidades establecidas por la norma deben interpretarse como un parámetro de referencia atmosférico. No sustituyen la medición de la deposición, la inspección de estructuras comparables ni el análisis de la geometría propuesta.
Uso de la clasificación de corrosividad como dato de entrada
La clase resulta útil en la etapa de evaluación preliminar. Ayuda a determinar si un concepto de acero patinable sin revestimiento merece una evaluación adicional, si debe considerarse desde el principio un sistema de revestimiento protector y si el equipo de diseño necesita datos de exposición específicos del emplazamiento. La clase debe registrarse junto con la fuente y la base de la clasificación: velocidad de corrosión medida, cálculo climático, datos de contaminación, distancia al mar o juicio de ingeniería.
Por sí sola, una clase no puede decidir si el acero patinable sin revestimiento es aceptable. Las directrices de la Federal Highway Administration exigen evaluar el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento antes de seleccionar acero patinable sin revestimiento. Esta lista es importante porque la pátina depende de ciclos alternos de humectación y secado. La National Steel Bridge Alliance afirma que la humectación y el secado repetidos son necesarios para el desarrollo de una pátina protectora. Una superficie que permanece húmeda bajo una unión con filtraciones puede seguir corroyéndose incluso en una atmósfera nominalmente moderada.
La revisión del diseño debe preguntarse qué elementos oculta la clase ISO. ¿Está el elemento expuesto a pulverización marina, sales descongelantes o cloruros transportados por el viento? ¿Puede el agua drenar desde las alas y las placas de unión, o se acumulará detrás de un empalme, un rigidizador o un apoyo? ¿Existen hendiduras estrechas, repisas horizontales, acumulaciones de óxido bajo presión o detalles que retengan residuos? ¿El dióxido de azufre industrial, el condensado ácido o el contacto entre metales incompatibles crearán una celda local? ¿Es suficiente el acceso para la inspección a fin de detectar picaduras antes de que afecten al comportamiento frente a la fatiga?
La composición de la aleación también forma parte de esta decisión. Los aceros patinables dependen de adiciones deliberadas que incluyen Mn, Si, Cr, Ni, Cu, Mo y P; la investigación también ha estudiado adiciones de W, Ti, Al y elementos de tierras raras. ASTM G101-04(2010) proporciona métodos para estimar las pérdidas por corrosión atmosférica a largo plazo a partir de datos de exposición a corto plazo y para estimar la resistencia relativa a la corrosión atmosférica del acero de baja aleación a partir de su composición química. Su índice basado en la composición puede respaldar la comparación, pero sigue siendo una estimación y no una garantía específica del emplazamiento. La investigación de FHWA informó que la mayoría de los aceros patinables presentaban valores del índice ASTM G101 entre 6 y 7, mientras que el objetivo de investigación para lograr una resistencia sustancialmente mejorada en atmósferas que contienen cloruros se situaba cerca de 9,5 o por encima de ese valor.
No obstante, la norma de producto seleccionada debe seguir rigiendo los requisitos del material. Para trabajos de puentes, el Steel Bridge Design Handbook incluye las disposiciones relativas al acero patinable entre las consideraciones sobre materiales y diseño aplicables a los aceros para puentes ASTM A709. La composición química, las propiedades mecánicas, la soldabilidad y los controles de fabricación no pueden inferirse de una clase de corrosividad ISO.
La fatiga requiere un tratamiento independiente. Las picaduras reducen la resistencia efectiva a la fatiga incluso cuando la pérdida media de espesor parece pequeña. Las directrices de FHWA sobre fatiga indican que AASHTO asigna al metal base de acero patinable ordinario sin revestimiento una categoría de fatiga inferior a la del acero comparable no patinable debido a las picaduras. Por tanto, la clasificación de corrosividad debe incorporarse a la revisión de la fatiga, no limitarse al cálculo de la reserva de corrosión.
Reservas de espesor e interpretación de la clase de exposición
Una clase ISO puede aportar información para establecer una reserva de espesor, pero dicha reserva debe corresponder a la exposición real, la vida de diseño, el modelo de corrosión y el número de caras expuestas. Multiplicar una velocidad nominal del primer año por los años de servicio suele ser un enfoque demasiado simplista: las velocidades de corrosión cambian a medida que se desarrolla el óxido, las superficies protegidas se comportan de forma diferente de las superficies libremente expuestas y las picaduras localizadas pueden controlar el comportamiento antes de que la pérdida uniforme resulte crítica.
SCI Guidance Note 1.07 relaciona las reservas de espesor para acero resistente a la intemperie con la clase de exposición y las condiciones en la superficie del acero. Su enfoque de diseño exige que el ingeniero determine si el elemento está expuesto externamente, protegido o sometido a condiciones que inhiben la formación de la pátina, y que después aplique la reserva pertinente para el periodo de servicio previsto. La clase de exposición no es una etiqueta meramente decorativa. Modifica la demanda de corrosión asumida y, por tanto, el espesor residual disponible para las comprobaciones de resistencia.
La reserva también debe ser compatible con los detalles constructivos. Un milímetro adicional no puede compensar un ala que retiene agua salada durante años. Tampoco hace que el acero enterrado, el acero continuamente húmedo o una superficie expuesta a pulverización salina sean equivalentes a una superficie expuesta con drenaje libre. SCI Guidance Note 1.07 identifica los ambientes continuamente mojados o húmedos, la exposición elevada a cloruros o a pulverización salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin revestimiento. En esas ubicaciones, puede ser necesario utilizar un sistema de revestimiento, modificar el drenaje, sellar el detalle o adoptar una estrategia de materiales diferente, en lugar de aumentar la reserva de corrosión.
Los diseñadores deben distinguir entre la reserva utilizada para conservar la resistencia estructural y el metal necesario para las tolerancias de fabricación, los daños durante el montaje o la incertidumbre de futuras inspecciones. Las chapas deben comprobarse en la condición de espesor reducido, y las uniones deben examinarse para detectar acumulaciones de óxido bajo presión, pérdida de sección y puntos de retención de agua. Los orificios de drenaje deben seguir siendo funcionales después de la acumulación de residuos y productos de corrosión.
| Etapa del flujo de trabajo | Acción requerida | Resultado |
|---|---|---|
| Atmósfera | Establecer las condiciones de corrosividad, humedad, salinidad y contaminantes | Clasificación de la exposición y registro de contaminantes |
| Detalles del sitio | Revisar el tiempo de humectación, el drenaje, la geometría y el mantenimiento | Mapa de exposición local |
| Material | Verificar el grado, la composición química, la forma del producto y la norma aplicable | Selección de material conforme |
| Diseño estructural | Comprobar los requisitos de pérdida de sección, picaduras, fatiga y fractura | Resistencia de diseño y base de cálculo de la fatiga |
| Planificación del servicio | Definir la inspección, la limpieza, la corrección del drenaje y los factores que activan la reparación | Plan de mantenimiento y seguimiento |
La secuencia práctica es clara: establecer la clase ISO 9223, verificar los parámetros ambientales, identificar los modificadores locales de la exposición, seleccionar y verificar el grado de acero patinable, aplicar las reglas de espesor dependientes de la exposición establecidas en las directrices de diseño aplicables y, después, comprobar el drenaje, la fatiga, la inspección y el mantenimiento. ISO 9223 inicia la decisión. No la concluye.
Selección del emplazamiento: cuándo el acero patinable sin revestimiento se vuelve arriesgado
El acero patinable sin revestimiento no es adecuado simplemente porque una estructura se encuentre al aire libre. Su resistencia a la corrosión atmosférica depende de un patrón de exposición específico: la superficie debe mojarse y después secarse, de forma repetida, mientras la aleación desarrolla una capa de óxido relativamente densa y adherente. Esa capa puede reducir la corrosión posterior, pero no constituye un revestimiento automático y permanente. Un emplazamiento que mantenga el acero húmedo, aporte cloruros, retenga agua contaminada o concentre humos industriales puede impedir que la pátina se estabilice.
Por tanto, la evaluación ambiental es un requisito previo para seleccionar un sistema sin revestimiento. La Federal Highway Administration (FHWA) indica que, antes de elegir acero patinable sin revestimiento, los diseñadores deben evaluar el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y las condiciones de mantenimiento. Estas comprobaciones deben realizarse en la fase de diseño preliminar, no después de que hayan aparecido manchas de óxido, pérdida de sección o fisuración.
La norma ISO 9223:2012 proporciona un marco útil para esta evaluación. Clasifica la corrosividad atmosférica utilizando las velocidades de corrosión del primer año de probetas normalizadas y considera como influencias principales los efectos de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire. La clasificación, por sí sola, no autoriza una aplicación de acero patinable. Aporta evidencias ambientales que deben interpretarse junto con la composición de la aleación, la geometría de exposición y las consecuencias de la corrosión en el emplazamiento.
Atmósferas marinas, de pulverización salina y con presencia de cloruros
La exposición marina es una de las condiciones de riesgo más claras. La pulverización marina, el oleaje rompiente, la sal transportada por el viento y las sales descongelantes depositan iones cloruro sobre el acero. Los cloruros hacen que la capa de óxido sea más conductora y químicamente activa, retienen la humedad y favorecen el ataque localizado bajo los depósitos. En lugar de desarrollar una pátina relativamente uniforme y adherente, la superficie puede desarrollar picaduras y productos de corrosión sueltos. Una capa de óxido puede parecer oscura y madura mientras la corrosión continúa debajo.
La exposición a la sal no se limita a la línea de costa. Los tableros y las rampas de los puentes pueden recibir aplicaciones repetidas de cloruro de sodio o cloruro de calcio, cuya pulverización puede alcanzar las vigas principales, los apoyos, los marcos transversales y las alas inferiores. El viento puede transportar la sal tierra adentro. Los emplazamientos industriales costeros pueden combinar la salinidad transportada por el aire con compuestos de azufre y una humedad persistente. La cuestión pertinente no es solo la distancia al mar, sino también la cantidad de cloruros que alcanza el acero, la frecuencia con que se depositan y si la lluvia puede eliminarlos.
Las restricciones de la FHWA abordan directamente los entornos marinos y cargados de cloruros. No debe seleccionarse acero patinable sin revestimiento cuando la contaminación por cloruros sea intensa o cuando la humedad cargada de sal moje repetidamente la superficie sin un lavado y secado suficientes. La SCI Guidance Note 1.07 del Steel Construction Institute identifica la exposición elevada a cloruros o a la pulverización salina como una condición inadecuada o restringida para el acero resistente a la intemperie sin revestimiento. Una zona de salpicaduras resulta especialmente problemática: el acero que se sumerge, recibe salpicaduras y queda expuesto al oxígeno de forma alternada no experimenta la secuencia estable de humectación y secado necesaria para la formación normal de una pátina atmosférica.
La química del grado de acero es importante, pero no puede eliminar una exposición hostil. Una investigación de la FHWA publicada en 2011 informó de que la mayoría de los aceros patinables presentaban valores del índice de corrosión ASTM G101 de entre 6 y 7, mientras que la investigación tenía como objetivo valores cercanos o superiores a 9,5 para obtener una resistencia considerablemente mejor en atmósferas con presencia de cloruros. La norma ASTM G101-04(2010) proporciona métodos para estimar las pérdidas de corrosión atmosférica a largo plazo a partir de datos de exposición a corto plazo y para estimar la resistencia atmosférica relativa a la corrosión del acero de baja aleación a partir de su composición química. Estos índices permiten establecer comparaciones; no constituyen una exención aplicable al emplazamiento.
El diseño frente a la fatiga aporta otra razón para tratar seriamente la exposición a cloruros. Las picaduras generan concentraciones locales de tensiones, y la pérdida de corrosión puede variar considerablemente en distancias cortas. La guía de la FHWA sobre fatiga indica que AASHTO asigna al metal base de acero patinable convencional sin revestimiento una categoría de fatiga inferior a la del acero comparable no patinable debido a las picaduras. Por tanto, un puente expuesto a sales debe evaluarse tanto por la pérdida de material como por el efecto de las picaduras sobre la resistencia a la fatiga. Puede ser necesario pintar las superficies vulnerables, mejorar el drenaje o seleccionar un sistema diferente de protección contra la corrosión.
Emplazamientos permanentemente húmedos, enterrados y con ventilación deficiente
La pátina requiere ciclos alternos de humectación y secado. La National Steel Bridge Alliance (NSBA) afirma que el desarrollo de una pátina protectora requiere humectaciones y secados repetidos. La humedad continua interrumpe ese proceso. El agua retenida contra el acero limita el transporte de oxígeno en algunas zonas, al tiempo que favorece la corrosión electroquímica en otras; los depósitos pueden crear pilas de aireación diferencial y los productos de corrosión resultantes pueden permanecer blandos, porosos y poco adheridos.
Los detalles de diseño suelen crear esta condición incluso cuando el clima regional es moderado. Los resaltes horizontales, las secciones cajón, las separaciones entre rigidizadores, las chapas de empalme, los perfiles angulares dispuestos espalda con espalda y los desagües obstruidos pueden retener agua de lluvia o sedimentos contaminados. Una hendidura estrecha puede secarse en su borde expuesto y permanecer húmeda en su fondo. Esta exposición desigual favorece la corrosión localizada, en lugar del cambio superficial ampliamente uniforme que se presupone en un diseño atmosférico.
La guía de la FHWA exige una revisión específica del emplazamiento en relación con el drenaje y la geometría. El agua debe abandonar rápidamente la estructura, y los detalles deben impedir que los residuos formen bolsas húmedas. La ventilación es igualmente importante. Los espacios cerrados o protegidos pueden permanecer húmedos después de que las superficies expuestas se hayan secado, especialmente cuando la circulación de aire es débil y se produce condensación. La SCI Guidance Note 1.07 identifica los entornos permanentemente mojados o húmedos y la ventilación deficiente como condiciones restringidas o inadecuadas para el acero resistente a la intemperie sin revestimiento.
El acero enterrado constituye una advertencia independiente, no una aplicación atmosférica ordinaria. El suelo aporta humedad persistente, sales disueltas y, en algunos emplazamientos, condiciones ácidas o microbiológicamente activas. El contacto con el suelo también impide la secuencia de humectación y secado al aire libre de la que depende la meteorización atmosférica. El mismo problema se aplica al acero parcialmente embebido en hormigón, pavimento, relleno o sedimentos acumulados cuando la interfaz permanece húmeda. Las secciones bajo rasante, los detalles de contención, los arriostramientos enterrados y el acero situado en cimentaciones requieren una estrategia de protección diseñada para la exposición al suelo o por inmersión, en lugar de depender de una pátina atmosférica.
El agua también puede quedar atrapada en las transiciones entre materiales. Los sellantes, las membranas, la protección contra incendios, los metales incompatibles y las cubiertas mal ajustadas pueden crear hendiduras que permanezcan húmedas. La escorrentía de un elemento puede descargarse sobre otro, concentrando cloruros y productos de corrosión en una línea estrecha. Las zonas de salpicaduras situadas bajo juntas de dilatación o desagües del tablero con fugas requieren especial atención, ya que el acero puede mojarse repetidamente con agua contaminada y recibir muy poco secado beneficioso.
Humos industriales y concentración de contaminantes
Las atmósferas industriales pueden ser corrosivas incluso sin pulverización salina visible. El dióxido de azufre procedente de instalaciones de combustión y procesamiento se disuelve en la humedad superficial y forma compuestos ácidos, incluidos los ácidos sulfuroso y sulfúrico a medida que avanza la oxidación. Otros contaminantes, como el sulfuro de hidrógeno, los cloruros, los óxidos de nitrógeno, los aerosoles ácidos y el polvo de procesos industriales, pueden modificar la química de la capa de óxido. El polvo depositado puede absorber agua del aire húmedo, prolongando el tiempo de humectación una vez finalizada la lluvia.
La norma ISO 9223:2012 identifica específicamente la contaminación por dióxido de azufre como un factor de la clasificación de la corrosividad atmosférica. La concentración y el patrón de deposición son importantes. Un emplazamiento cercano a una chimenea, una fundición, una planta química, una instalación de fertilizantes, una operación de tratamiento de residuos o un puerto muy industrializado puede recibir una carga de contaminantes mucho mayor de la que sugiere una estación regional de vigilancia. Las plumas locales, los recovecos protegidos y las caras orientadas a sotavento pueden producir microentornos severos dentro de una misma estructura.
Por ello, las restricciones de la FHWA incluyen los contaminantes industriales concentrados entre las condiciones que requieren precaución o exclusión. La SCI Guidance Note 1.07 también identifica los humos industriales concentrados como una condición inadecuada o restringida para el acero resistente a la intemperie sin revestimiento. La cuestión no es si la aleación contiene cobre, cromo, níquel, fósforo u otras adiciones deliberadas. Los aceros patinables son aceros de bajo contenido de carbono cuyo comportamiento frente a la corrosión se modifica mediante elementos de aleación; la FHWA recoge el enfoque tradicional en Mn, Si, Cr, Ni, Cu, Mo y P, mientras que estudios posteriores han examinado adiciones de W, Ti, Al y tierras raras. El diseño de la aleación mejora la resistencia en condiciones de exposición adecuadas, pero no convierte una superficie cargada de ácido y permanentemente húmeda en una superficie protegida.
Una decisión sobre el emplazamiento que pueda justificarse combina los datos atmosféricos con un estudio físico: deposición de cloruros, fuentes de contaminantes, vientos dominantes, condensación, trayectorias de drenaje, zonas de salpicaduras, espacios cerrados, contacto con el suelo y acceso para inspección. Los cálculos conforme a ASTM G101 y la clasificación según ISO 9223 pueden aportar información a la evaluación, mientras que en emplazamientos inciertos puede estar justificado utilizar probetas de exposición o realizar un seguimiento local de la corrosión. Si la estructura no puede secarse, no puede inspeccionarse o recibirá cloruros concentrados o humos industriales, el acero patinable sin revestimiento debe rechazarse o restringirse antes de fijar los detalles.
Detallado estructural: drenaje, residuos y ventilación

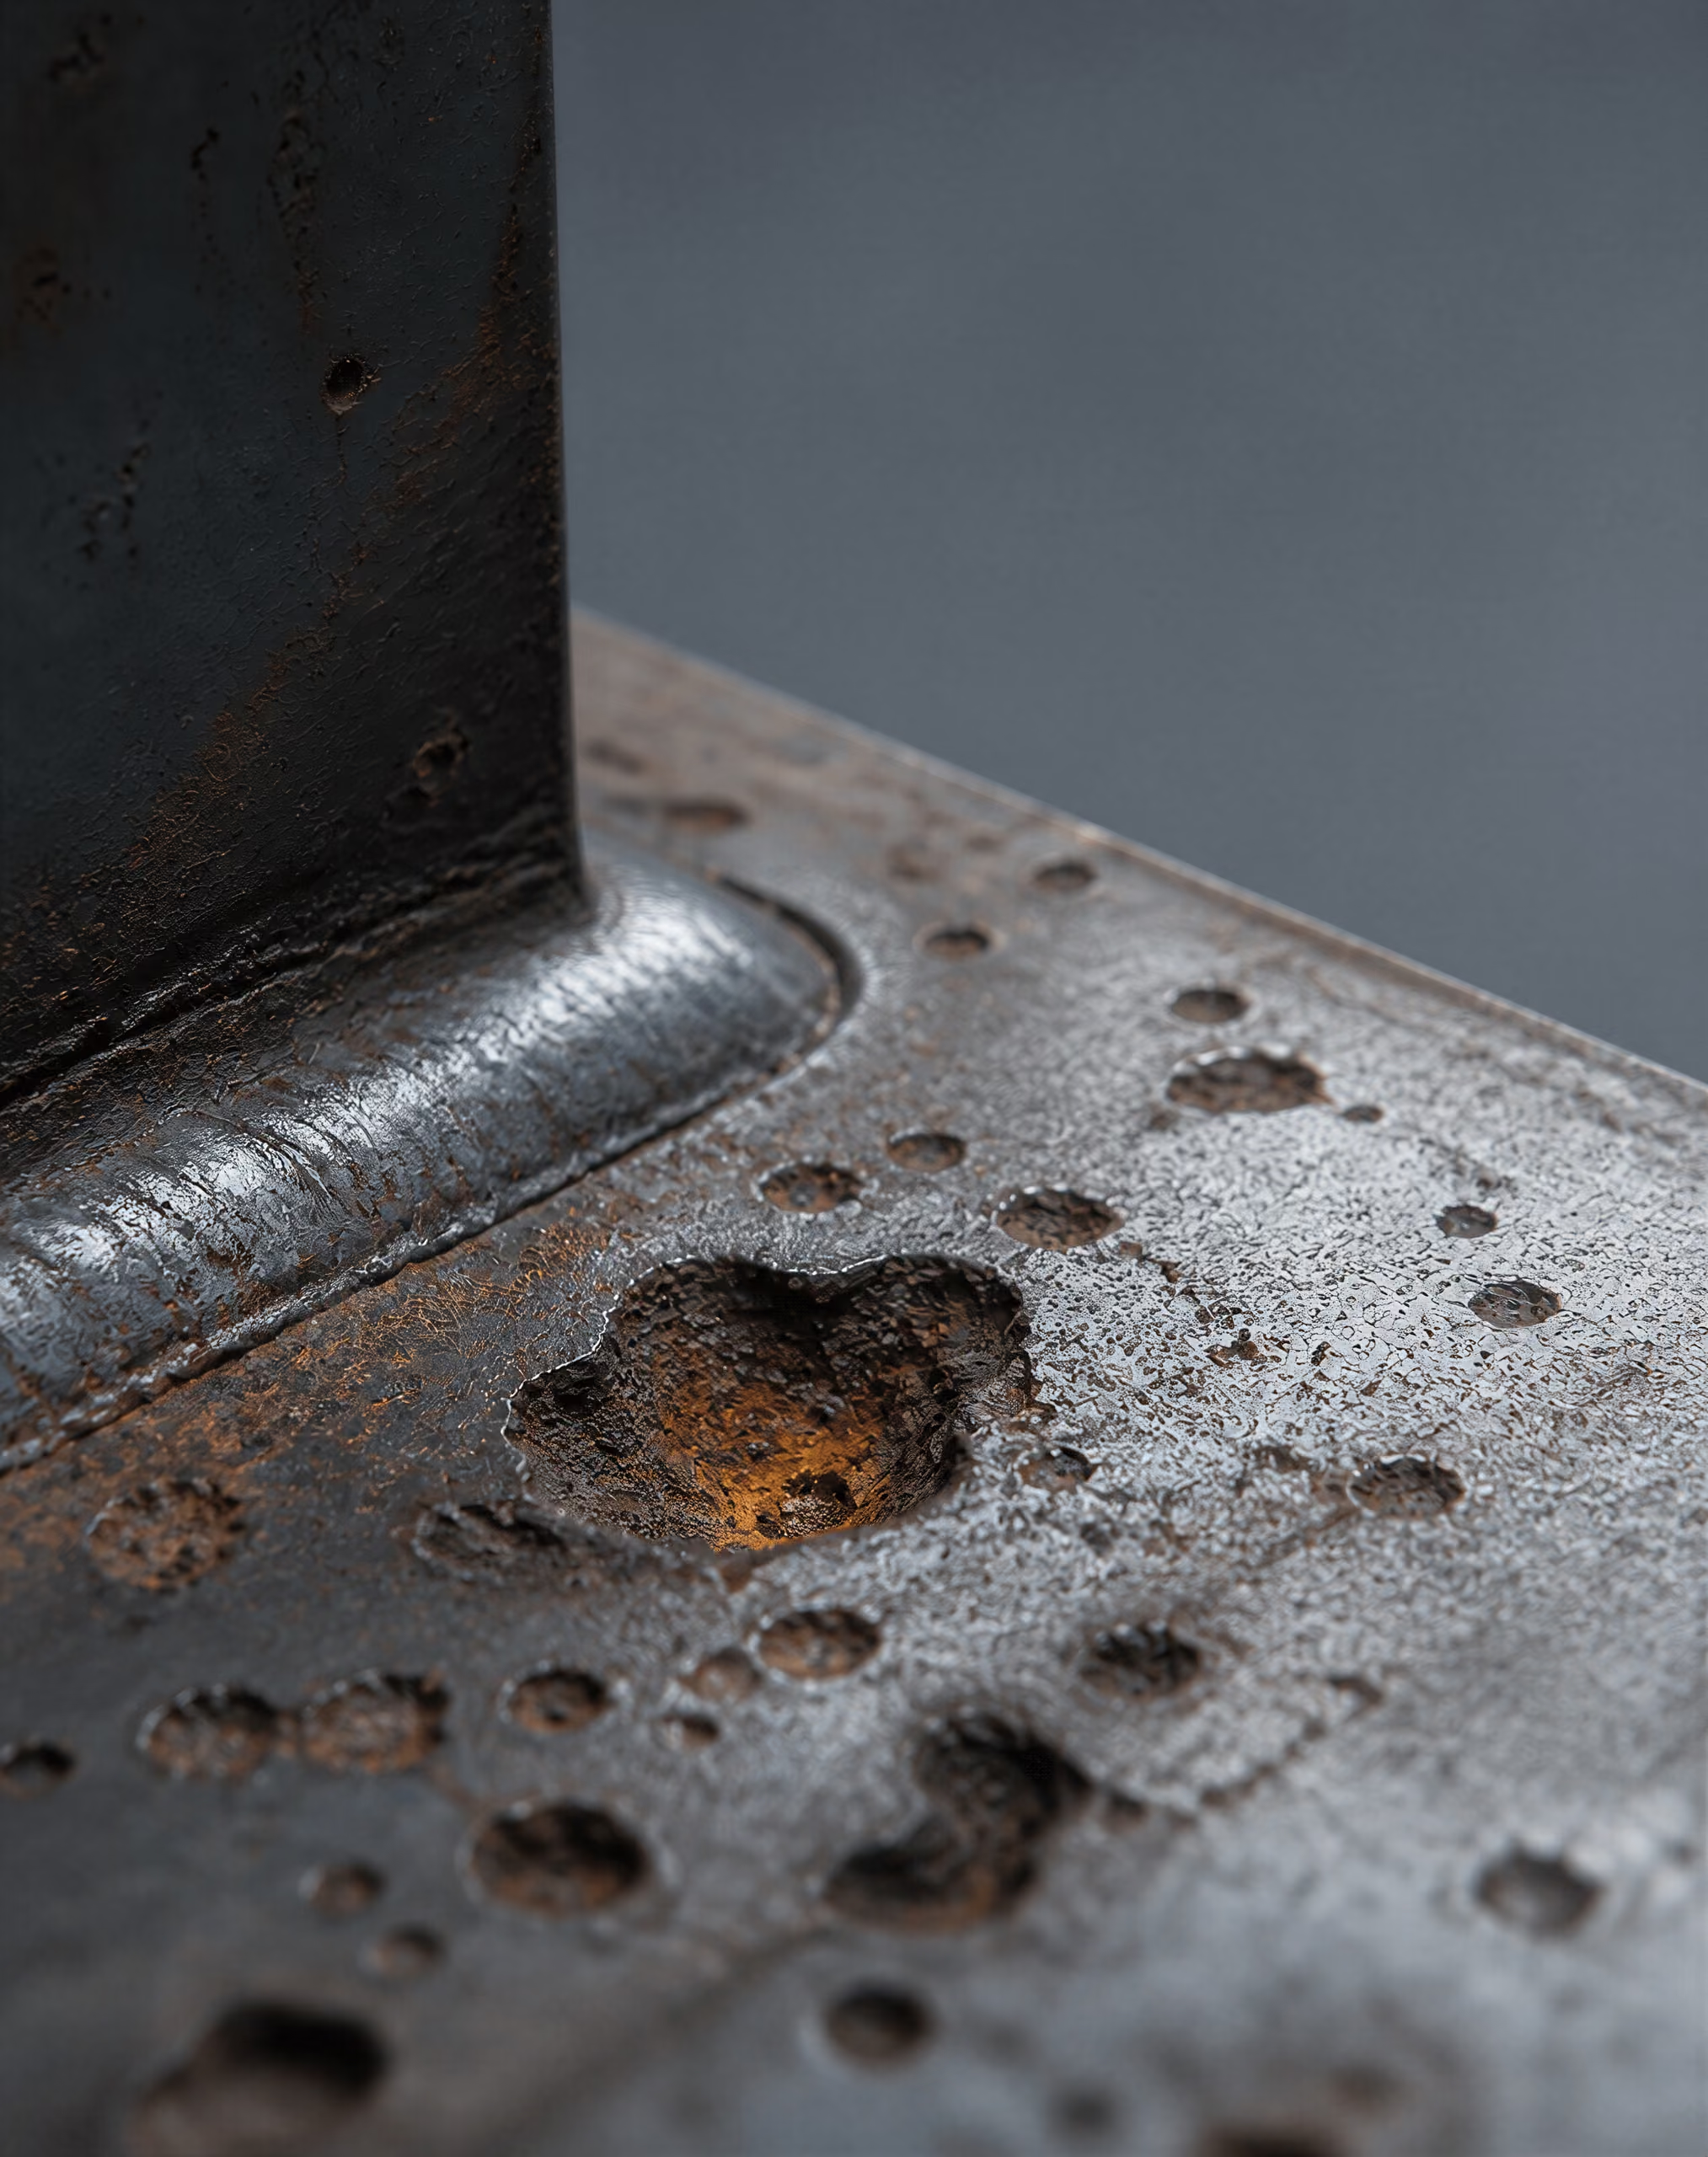
Prevención de la retención de agua y la acumulación de residuos
El acero resistente a la intemperie no compensa una geometría deficiente. Una aleación adecuada solo puede formar una capa de óxido relativamente densa y adherente cuando la superficie experimenta ciclos repetidos de humectación y secado; una unión que permanece húmeda, retiene limo o recibe escorrentía concentrada puede corroerse más rápidamente que una superficie expuesta fabricada con un acero menos resistente a la corrosión. La guía introductoria de la National Steel Bridge Alliance (2010) identifica los ciclos alternos de humedad y sequedad como una condición para el desarrollo de una pátina protectora. La implicación práctica es directa: el detallado puede controlar la corrosión con tanta intensidad como la selección nominal del material.
SteelConstruction.info y la SCI Guidance Note 1.07 sitúan la acumulación de agua y residuos entre las principales causas de un comportamiento insatisfactorio del acero resistente a la intemperie sin revestimiento. Las repisas horizontales son especialmente problemáticas. El saliente de una brida, un rigidizador, una ménsula, una repisa de apoyo o un retorno arquitectónico pueden atrapar hojas, gravilla y material de nidificación de aves, y después mantener el agua de lluvia contra el acero. Los residuos también generan un mayor tiempo de humectación y pueden retener cloruros procedentes de las salpicaduras de la carretera o de aerosoles marinos una vez que la superficie visible parece seca. Una repisa estrecha no se vuelve segura simplemente por ser estrecha; las fuerzas capilares pueden mantener húmedos su intradós y la soldadura adyacente.
Por tanto, los detalles deben evacuar el agua en lugar de almacenarla. Las superficies superiores inclinadas, las transiciones redondeadas o ahusadas, los canales abiertos por los extremos y las caras accesibles reducen la retención. Cuando una repisa sea estructuralmente necesaria, su anchura, pendiente y tratamiento de los bordes deben impedir que permanezcan sedimentos, y su intradós debe quedar visible para la inspección. Los rigidizadores no deben terminar en pequeños alojamientos cerrados. Las intersecciones entre chapas deben disponer de holgura suficiente para que el agua pueda salir y para que un inspector pueda ver las soldaduras y el metal base pertinentes.
Las hendiduras requieren especial atención. Las chapas superpuestas, las soldaduras intermitentes, las uniones solapadas atornilladas, las barras de respaldo y los bordes plegados sin sellar pueden formar estrechas celdas de diferencia de oxígeno. El agua entra por la abertura, mientras que la evaporación queda restringida dentro de la unión. La corrosión local resultante puede ser más intensa que la corrosión general de la superficie y producir picaduras en la boca de la hendidura. Una composición nominalmente resistente a la corrosión no elimina este problema electroquímico.
El mismo principio se aplica a las tolerancias de construcción. Un detalle que evacúa el agua sobre el papel puede retenerla después de una deformación de la chapa, la contracción de las soldaduras, un asentamiento o la obstrucción de una salida. Los orificios de drenaje deben situarse de modo que sigan siendo eficaces con las tolerancias previstas de fabricación y montaje, y no limitarse a aparecer en el punto más bajo de un dibujo idealizado. Los orificios pequeños pueden obstruirse con escamas de óxido o limo; su tamaño y accesibilidad deben corresponder a los residuos que probablemente lleguen a ellos. La documentación de diseño debe identificar los lugares donde una obstrucción generaría una humectación prolongada, y debe proporcionarse acceso para la inspección antes de completar la estructura.
El diseño frente a la fatiga no puede separarse de este detallado. La guía de fatiga de la FHWA (2016) informa de que AASHTO asigna al metal base de acero resistente a la intemperie, desnudo y sin revestimiento, una categoría de fatiga inferior a la del acero comparable no resistente a la intemperie debido a las picaduras. Una hendidura o una trampa de residuos puede intensificar esas picaduras locales y crear un concentrador de tensiones más acusado que el supuesto en un cálculo con chapa lisa. Por tanto, los pies de soldadura, las esquinas de los recortes, los orificios para pernos y las zonas junto a las salidas de drenaje requieren tanto categorías adecuadas de detalle frente a la fatiga como un plan de inspección de la corrosión.
Provisión de drenaje y ventilación
Las vías de drenaje deben ser continuas, visibles y estar protegidas contra obstrucciones accidentales. El agua que entre en una viga cajón, un parapeto, un soporte de señal, un hueco de junta de expansión o un panel rigidizado debe disponer de un recorrido definido hasta una salida. Un drenaje que descargue sobre otra superficie de acero simplemente transfiere el problema. Las posiciones de las salidas deben evitar la humectación de las bridas inferiores, los apoyos, las juntas, las vías peatonales y las superficies de hormigón vulnerables a las manchas de óxido. Cuando una descarga deba atravesar una cara estructural, la geometría debe impedir que el flujo se extienda a lo largo de una junta o penetre en una hendidura.
Los alojamientos cerrados constituyen un punto recurrente de fallo. Una cavidad sellada puede excluir la lluvia, pero aun así contener humedad de fabricación, condensación o una pequeña fuga difícil de detectar. Una cavidad que no esté sellada contra el agua ni ventilada para facilitar el secado es especialmente peligrosa. SteelConstruction.info y la SCI Guidance Note 1.07 hacen hincapié en el drenaje y la ventilación porque el tiempo de secado, y no solo la lluvia, afecta a la corrosión atmosférica. Las aberturas de ventilación deben disponerse de manera que permitan el movimiento del aire y la inspección, evitando al mismo tiempo la entrada directa de lluvia y salpicaduras salinas. También deben tener dimensiones adecuadas y estar protegidas contra nidos, insectos y residuos acumulados.
La ventilación no sustituye al drenaje. La circulación de aire no puede eliminar un charco atrapado detrás de una chapa superpuesta, y una abertura puede admitir aire húmedo o salpicaduras que contengan cloruros. El mecanismo previsto debe estar claro: el agua debe salir por gravedad, mientras que la ventilación debe reducir la condensación y favorecer el secado. En las secciones cajón pueden ser necesarias aberturas altas y bajas para promover el intercambio de aire y el drenaje, pero su disposición debe tener en cuenta la lluvia impulsada por el viento y la posibilidad de que una de las aberturas se obstruya.
La evaluación de la exposición debe seguir las condiciones del emplazamiento, no la etiqueta de «acero resistente a la intemperie». ISO 9223:2012 clasifica la corrosividad atmosférica utilizando las velocidades de corrosión del primer año de probetas normalizadas e identifica las condiciones de temperatura y humedad, la contaminación por dióxido de azufre y la salinidad atmosférica como factores clave. La guía de la FHWA (2003) exige evaluar el tiempo de humectación, los cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento antes de seleccionar acero resistente a la intemperie sin revestimiento. La SCI Guidance Note 1.07 (2015) identifica los lugares continuamente mojados o húmedos, la exposición elevada a cloruros o a salpicaduras salinas, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas.
Esto es importante en los detalles que modifican el entorno local. El tablero de un puente puede exponer una cara a la lluvia, pero mantener otra húmeda debido a fugas en las juntas. Un parapeto costero puede recibir salpicaduras salinas en su lado orientado al mar y retener depósitos de sal bajo su baranda superior. Una estructura industrial puede experimentar concentraciones de dióxido de azufre u otros humos en la salida de un proceso. En cada caso, el mismo grado de acero puede comportarse de forma diferente en distintas partes de la estructura. El drenaje, el apantallamiento y la ventilación deben revisarse junto con el mapa de exposición ambiental, y no después de que aparezca la corrosión.
La inspección debe incluir los lugares menos visibles desde el nivel del suelo: el intradós de las repisas, las zonas situadas detrás de las chapas de unión, el interior de las secciones cajón, los alrededores de los orificios de drenaje, las uniones solapadas y las zonas bajo depósitos acumulados. Los intervalos de inspección deben permitir corregir las salidas obstruidas y la humedad persistente antes de que la pérdida de sección sea significativa. El registro debe distinguir entre manchas, escamas superficiales, picaduras activas y pérdida de espesor; un aspecto marrón por sí solo no demuestra que la pátina se haya estabilizado.
Prevención del contacto con metales incompatibles y de las vías de manchas
No debe suponerse que el acero resistente a la intemperie sea electroquímicamente compatible con todos los materiales adyacentes. El contacto con un metal más noble en presencia de un electrolito puede producir corrosión galvánica del acero resistente a la intemperie, especialmente cuando el material catódico tiene una gran superficie expuesta y la zona de contacto con el acero es pequeña. Los accesorios de acero inoxidable, los componentes que contienen cobre, los herrajes de bronce y algunas configuraciones de aluminio requieren una evaluación específica del contacto, el aislamiento, la retención de agua y el drenaje. El problema no es únicamente el contacto en seco. Es la película húmeda conductora o la solución atrapada que conecta ambos metales.
Los detalles deben evitar, cuando sea posible, los pares de metales distintos, o separar eléctricamente los materiales e impedir que la escorrentía de un metal se dirija hacia otro. Los elementos de fijación, las arandelas, las calzas, los componentes de apoyo, los accesorios de barandillas y los elementos de drenaje deben revisarse como parte de la unión, en lugar de tratarse como accesorios menores. Los materiales de aislamiento pueden retener agua por sí mismos o crear una hendidura, por lo que el detalle debe seguir siendo inspeccionable y drenable una vez instalado el aislamiento.
La escorrentía también crea vías de manchas. El agua cargada de óxido procedente de una superficie de acero resistente a la intemperie sin revestimiento puede manchar el hormigón, la piedra, el enfoscado, el pavimento y el acero pintado. La mancha puede resultar inaceptable incluso cuando la velocidad de corrosión estructural sea tolerable. Las gotas procedentes de recortes, parapetos y bordes expuestos de chapas deben alejarse de los acabados visibles mediante pendientes intencionadas, goterones y puntos de descarga controlados. Un goterón que envíe el agua hacia una brida inferior simplemente concentra allí la corrosión; debe considerarse todo el recorrido desde la superficie de humectación hasta la salida final.
Las interfaces con el hormigón requieren cuidado porque las grietas, las juntas y las superficies porosas pueden retener agua contaminada contra el acero. Los bordes enterrados o rellenados son especialmente malos candidatos para el acero resistente a la intemperie sin revestimiento, en consonancia con las restricciones de la SCI Guidance Note 1.07. El detalle debe mantener el acero expuesto a condiciones que permitan el secado o proporcionar una estrategia de protección adecuada para el entorno oculto.
Por último, los planos deben identificar las zonas propensas a la corrosión para facilitar el acceso y las futuras inspecciones. Una geometría que oculte una unión, bloquee un drenaje o canalice la escorrentía hacia una conexión aumenta la dependencia del mantenimiento. El acero resistente a la intemperie sigue siendo una elección condicionada para el diseño frente a la corrosión atmosférica; su comportamiento queda determinado conjuntamente por la aleación, la exposición y el detalle. (1.047 palabras)
Diseño de puentes, picaduras y fatiga
El acero autopatinable no está exento de los requisitos de diseño de durabilidad de los puentes. Un puente puede utilizar ASTM A709/A709M Grado 50W u otra designación de acero resistente a la intemperie y, aun así, sufrir una corrosión perjudicial si el agua, los cloruros, los residuos o los depósitos industriales permanecen sobre el acero. La resistencia a la corrosión atmosférica reduce la velocidad y modifica la forma de la corrosión en condiciones de exposición adecuadas; no proporciona inmunidad ni elimina la necesidad de diseñar los detalles de fatiga, proporcionar acceso para la inspección o controlar el drenaje.

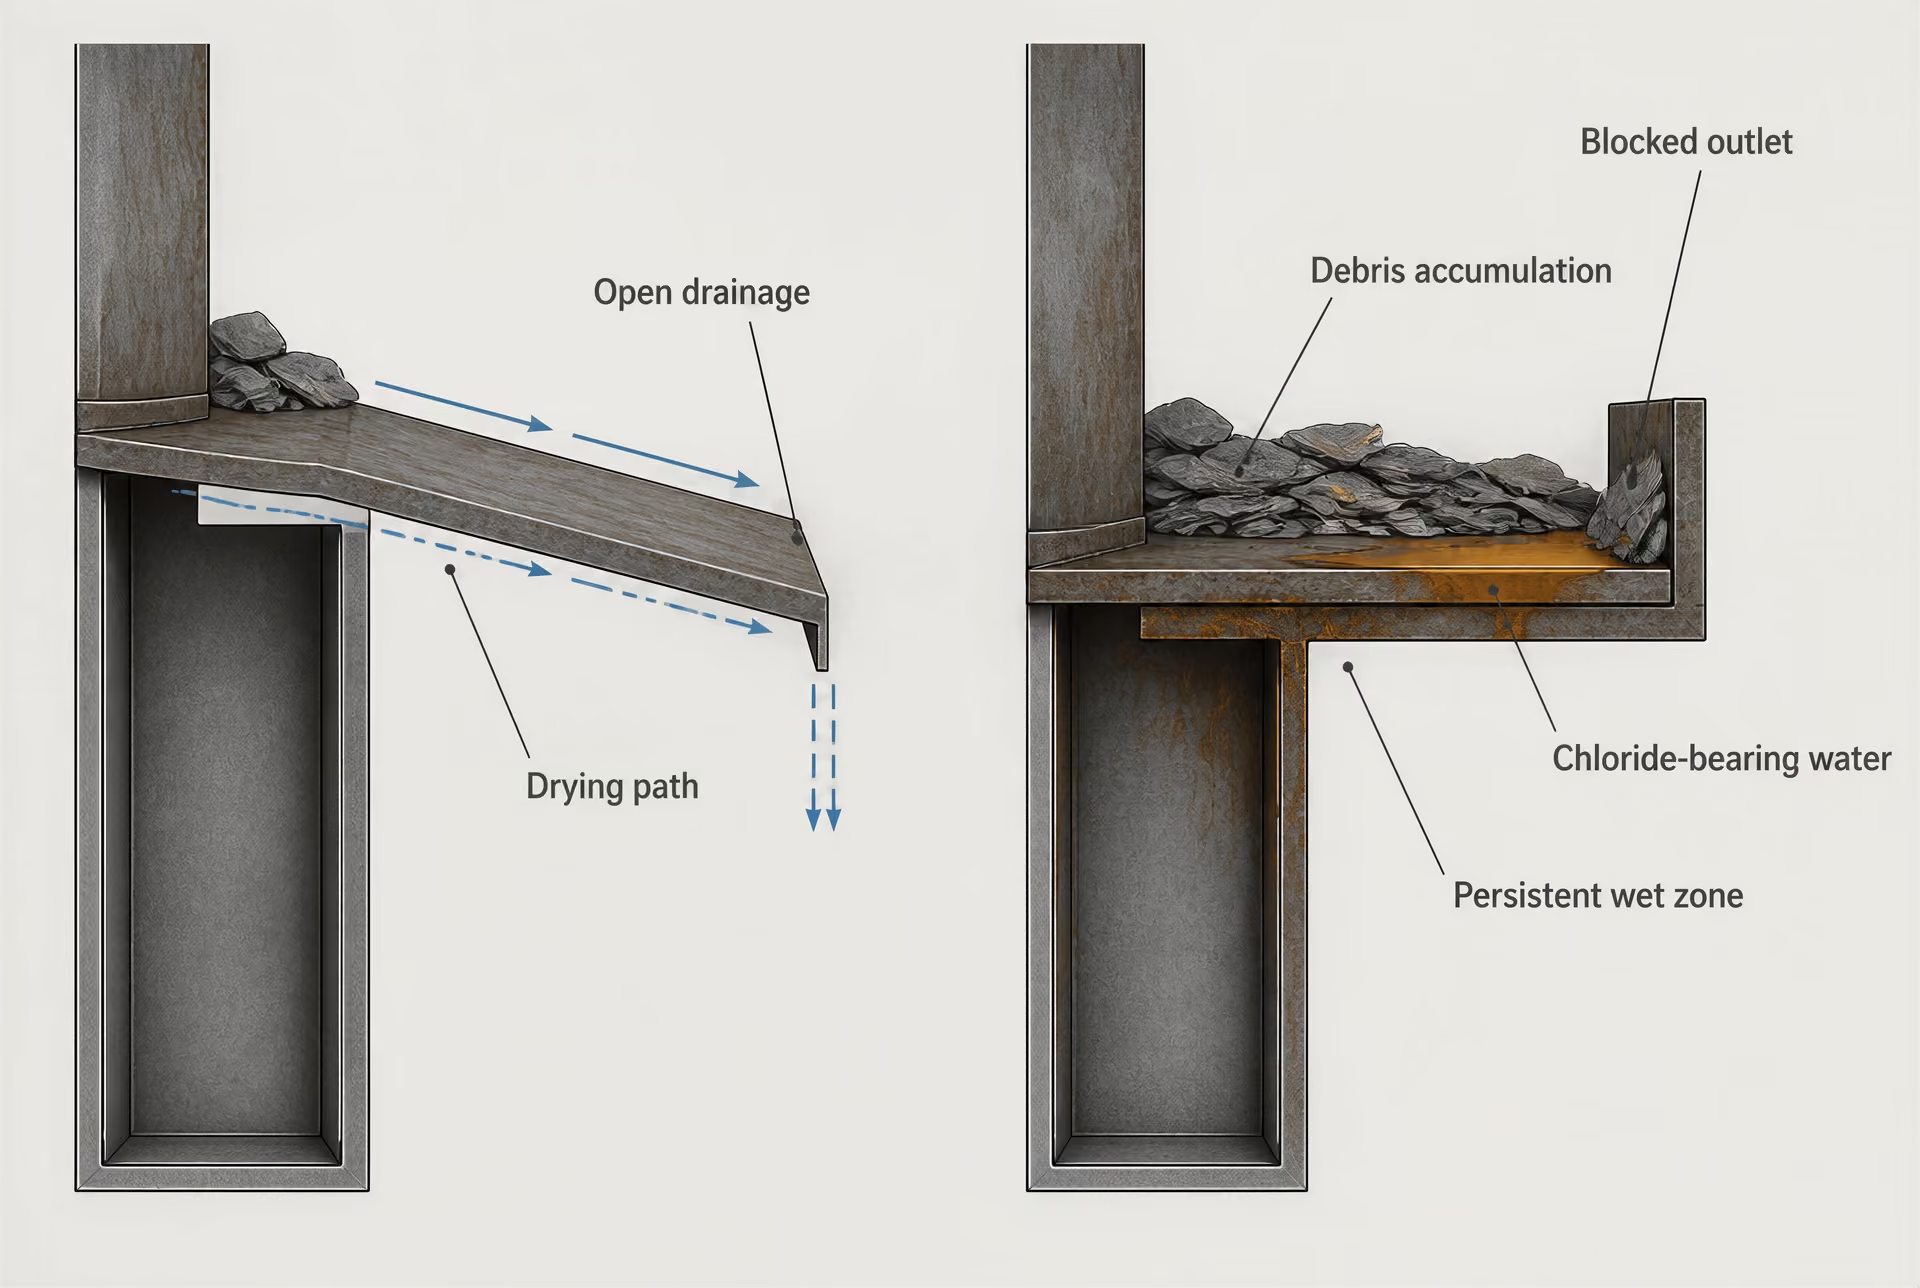
Las picaduras como problema estructural y de fatiga
La guía de fatiga de la FHWA describe la formación prevista de una pátina mediante periodos alternos de humedad y secado. La oxidación inicial produce una capa de herrumbre, y la exposición repetida puede transformar esa capa en una película superficial relativamente densa y adherente que ralentiza el ataque posterior. El proceso depende del secado. Una superficie que permanece continuamente húmeda, recibe salpicaduras de sal o acumula escorrentía contaminada no experimenta la misma secuencia de exposición que una placa abierta y con drenaje libre.
Por qué las picaduras son importantes estructuralmente
- Concentración de tensiones Una picadura actúa como una entalla y aumenta la tensión local.
- Inicio de la fatiga Las picaduras pueden proporcionar sitios de inicio para las grietas de fatiga.
- Incertidumbre de medición Una sola lectura ultrasónica puede no detectar la parte más profunda de una picadura irregular.
- Pérdida de sección neta La penetración localizada puede ser sustancialmente mayor que la pérdida media de espesor.
Esta distinción es importante porque la corrosión del acero autopatinable no siempre consiste en una reducción uniforme del espesor. Las picaduras pueden producir depresiones locales con cambios más acusados en el perfil superficial de lo que sugeriría la pérdida media por corrosión. La pérdida media de espesor puede parecer moderada, mientras que el acero remanente contiene pequeñas áreas con una penetración considerablemente mayor. En una zona sensible a la fatiga, la picadura actúa como una entalla: aumenta la tensión local, modifica el gradiente de tensiones y puede proporcionar un punto de iniciación para una fisura por fatiga.
Corrosión por picaduras Corrosión localizada que forma cavidades o depresiones con una penetración mayor que la de la corrosión general circundante.
Una fisura que se inicia en una picadura puede crecer bajo rangos de tensión que no habrían provocado una fisura en un metal base liso y nominalmente de espesor completo. El riesgo es mayor en los bordes de las alas, los orificios, los extremos de los cordones de soldadura, las superficies de contacto intermitente, las conexiones de diafragmas, las zonas de empalme y otros detalles en los que ya existen concentraciones geométricas de tensiones. Las picaduras también complican las mediciones ultrasónicas de espesor, ya que una sola lectura puede no detectar la parte más profunda de una cavidad irregular. Por tanto, las mediciones deben identificar la distribución y la profundidad máxima del ataque, y no limitarse a calcular una pérdida media.
La advertencia del manual de la FHWA es directa: las picaduras afectan al tratamiento de la fatiga del acero autopatinable. Por ello, una pátina no debe describirse como un recubrimiento permanente con un espesor o desempeño garantizados. Es un producto ambiental cuya calidad depende de la aleación, el historial de exposición, la geometría de la superficie y el tiempo de humectación. Los depósitos de cloruros son especialmente importantes porque pueden permanecer higroscópicos, prolongando la humedad superficial y alterando las condiciones necesarias para una capa estable de herrumbre.
La composición de la aleación influye en el resultado, pero la composición química por sí sola no puede compensar un diseño deficiente de los detalles. Una investigación de la FHWA publicada en 2009 describe el uso tradicional de manganeso, silicio, cromo, níquel, cobre, molibdeno y fósforo en los aceros autopatinables, y examina también adiciones de tungsteno, titanio, aluminio y tierras raras. Su investigación de 2011 sobre aceros mejorados resistentes a la corrosión informó de que la mayoría de los aceros autopatinables presentaban valores del índice de corrosión ASTM G101 de entre 6 y 7; el estudio se orientó a valores cercanos o superiores a 9,5 para lograr una resistencia sustancialmente mejorada en atmósferas que contienen cloruros. Esas cifras son indicadores comparativos, no una autorización para ignorar las condiciones de exposición del puente.
ASTM G101-04(2010) proporciona métodos para estimar las pérdidas de corrosión atmosférica a largo plazo a partir de datos de exposición más breves y para estimar la resistencia relativa a la corrosión atmosférica de aceros de baja aleación a partir de su composición química. ISO 9223:2012 clasifica la corrosividad atmosférica utilizando las velocidades de corrosión del primer año de especímenes normalizados e identifica los efectos de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire como factores fundamentales. Ninguna de estas normas convierte una hipótesis de formación de pátina independiente del emplazamiento en una base de diseño estructural.
Tratamiento de las categorías de fatiga de AASHTO
La categoría de fatiga asignada a un detalle de puente describe su resistencia a ciclos repetidos de tensión, pero la categoría no se determina únicamente por el grado nominal del acero. La geometría de la soldadura, el tipo de conexión, los orificios, los elementos adjuntos, el estado de la superficie, las tensiones residuales y la exposición a la corrosión influyen en el comportamiento frente a la fatiga. El acero autopatinable añade una preocupación específica, ya que la corrosión localizada puede modificar el estado superficial utilizado para establecer la hipótesis de diseño frente a la fatiga.
El Steel Bridge Design Handbook: Design for Fatigue de la FHWA explica que, conforme al tratamiento de AASHTO citado, el metal base desnudo y sin recubrimiento de acero autopatinable recibe una categoría de fatiga inferior a la del acero no autopatinable comparable debido a las picaduras. Se trata de una reducción de diseño correspondiente al estado del material, no de una afirmación de que todas las conexiones de acero autopatinable tengan una categoría universal. La categoría de fatiga aplicable de AASHTO LRFD sigue dependiendo del detalle real y de su rango de tensiones determinante.
Esta distinción evita dos errores opuestos. Es incorrecto asignar al acero desnudo ordinario el comportamiento frente a la fatiga simplemente porque la capa de herrumbre parece madura. También es incorrecto reducir todos los detalles soldados o atornillados en una cantidad arbitraria sin comprobar la clasificación del detalle de AASHTO. Una placa de ASTM A709/A709M Grado 50W en servicio como metal base plano se trata de manera diferente de un elemento soldado fabricado conforme a la misma especificación, porque el detalle soldado tiene su propio comportamiento frente a la fatiga y su propia concentración de tensiones.
El diseño frente a la fatiga debe tener en cuenta el rango de tensiones producido por el tráfico, el viento, los efectos térmicos, la distorsión secundaria y las restricciones. El rango de tensiones nominal puede calcularse correctamente, mientras que el rango local en una picadura, el extremo de una soldadura, una entalladura, un orificio o una ranura de corrosión puede ser mucho mayor. Cuando la corrosión ha reducido el espesor, la misma fuerza produce además una tensión nominal mayor. Estos efectos pueden combinarse: la pérdida de sección aumenta la tensión nominal, mientras que las picaduras incrementan el factor de concentración local.
Las consideraciones relativas a la fractura forman parte de la misma evaluación. Una pequeña fisura por fatiga puede permanecer estable durante un periodo y después crecer rápidamente cuando se reduce la sección neta remanente o cuando una zona frágil crítica para la fractura tiene una capacidad limitada para detener la fisura. Las bajas temperaturas, las tensiones residuales de tracción y una orientación desfavorable de la fisura pueden reducir aún más el margen de seguridad. Por tanto, el acero autopatinable debe seleccionarse y detallarse considerando conjuntamente los requisitos de control de fractura del puente, la especificación de tenacidad, la categoría de fatiga y el plan de inspección.
Interacción entre corrosión, rango de tensiones e inspección
La decisión relativa al emplazamiento comienza antes de especificar el acero. La guía de la FHWA de 2003 exige evaluar el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y las condiciones de mantenimiento antes de seleccionar acero autopatinable sin recubrimiento. Un puente sobre una carretera en la que se utilizan sales descongelantes, una estructura costera expuesta a la salinidad transportada por el aire y un puente rural con secado rápido no comparten un mismo entorno de corrosión. ISO 9223:2012 proporciona un marco de clasificación, pero siguen siendo necesarios los datos de exposición del proyecto y los detalles locales.
Los puntos de acumulación de agua son simultáneamente detalles de fatiga y de corrosión. Los resaltes horizontales, los extremos de rigidizadores, los huecos estrechos, las interfaces de empalme mal selladas, los bolsillos de residuos y los sumideros obstruidos pueden mantener húmedo el acero mucho después de que se hayan secado las superficies adyacentes. La escorrentía procedente de un elemento puede concentrar cloruros sobre otro. SteelConstruction.info y la Nota de Orientación 1.07 del SCI identifican los entornos continuamente húmedos o mojados, la exposición elevada a cloruros o a salpicaduras de sal, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin recubrimiento. El contacto entre metales diferentes y una ventilación deficiente pueden crear células de corrosión locales adicionales.
El historial de tensiones debe relacionarse con el patrón de corrosión probable. Un detalle de pocos ciclos y alta tensión puede estar controlado por unos pocos eventos severos, mientras que una viga de puente sometida a millones de ciclos de carga de camiones es sensible a pequeños cambios en la resistencia a la fatiga. Si se prevén picaduras en una conexión, el diseño no debe basarse en una reserva nominal de corrosión como si la pérdida fuera uniforme. Las mejoras del drenaje, el sellado de las hendiduras, los componentes reemplazables, la aplicación de recubrimientos protectores en zonas seleccionadas o una estrategia diferente de acero y mantenimiento pueden ser más adecuados.
Registro de inspección
- Retención de agua Registrar el agua estancada, las bandas húmedas, las juntas con fugas y los desagües obstruidos.
- Depósitos Registrar los residuos que contienen cloruros, el barro, las incrustaciones y la contaminación industrial.
- Forma de corrosión Distinguir entre oxidación general, incrustaciones sueltas, ataque en hendiduras y corrosión por picaduras.
- Estado estructural Medir la pérdida de sección e inspeccionar las soldaduras, los orificios, los elementos accesorios y los detalles sensibles a la fatiga.
La inspección verifica posteriormente si las hipótesis de diseño siguen siendo válidas. Los inspectores deben registrar la oxidación activa, las escamas sueltas, la profundidad de las picaduras, la retención de agua, los depósitos de cloruros, el óxido de empaquetamiento, la pérdida de sección, las indicaciones similares a fisuras y los cambios en las soldaduras y los elementos adjuntos. El color visual por sí solo constituye una evidencia débil. Una superficie oscura o estratificada puede indicar una pátina en desarrollo, pero no establece la profundidad máxima de las picaduras ni la seguridad frente a la fatiga.
Los intervalos y métodos de inspección deben reflejar las consecuencias, la categoría del detalle, las cargas de tráfico, la severidad de la exposición y la dificultad de acceso. La inspección visual minuciosa puede requerir el apoyo de la cartografía ultrasónica de espesores, medidores de profundidad de picaduras, ensayos con partículas magnéticas, ensayos con líquidos penetrantes u otros métodos de detección de fisuras en zonas sensibles a la fatiga. Los resultados deben incorporarse al modelo estructural: la pérdida de sección medida puede modificar el rango de tensiones y una fisura detectada puede modificar la evaluación de la fractura y de la capacidad de carga.
Por tanto, el diseño frente a la corrosión atmosférica forma parte del diseño frente a la fatiga. La pátina puede reducir la corrosión posterior en las condiciones adecuadas de humectación y secado, pero el puente sigue siendo un sistema portante con concentradores locales de tensiones, ciclos repetidos de tráfico y obligaciones de inspección. Un diseño sólido con acero autopatinable especifica la aleación y el tratamiento de fatiga de AASHTO, controla el agua y los contaminantes, anticipa las picaduras y mantiene una vía práctica desde los resultados de la inspección hasta la reparación o el refuerzo.
Acero patinable en la práctica del acero para puentes ASTM A709
Consideraciones sobre el material ASTM A709 y el diseño
ASTM A709/A709M es la norma para materiales de acero destinados a puentes, no una designación general para construcciones patinables sin revestimiento. Sus grados incluyen ASTM A709 Grade 36, Grade 50, Grade 50W, HPS 50W y HPS 70W, entre otros especificados por la edición aplicable. La designación “W” identifica los requisitos para acero patinable, pero por sí sola no establece que un puente pueda permanecer sin pintar en cualquier emplazamiento. La selección del grado, los requisitos suplementarios, la soldabilidad, la tenacidad, el control de la fractura, la fabricación y la resistencia estructural aún deben abordarse dentro del diseño del proyecto.
El Steel Bridge Design Handbook sitúa la resistencia a la corrosión atmosférica y los requisitos para el acero patinable dentro del marco más amplio de materiales y diseño aplicable a los aceros para puentes ASTM A709. Esta ubicación es importante. Un ingeniero de puentes no selecciona primero un grado patinable y luego trata la corrosión como una decisión independiente sobre el revestimiento. La designación debe corresponder a la resistencia y la tenacidad requeridas, mientras que la evaluación de la exposición determina si las disposiciones relativas a la corrosión atmosférica pueden funcionar según lo previsto. El diseño de las conexiones, la resistencia a la fatiga, los detalles de soldadura y el acceso para inspección siguen siendo cuestiones estructurales incluso cuando no se especifica ningún sistema de pintura.
El acero patinable es un acero de bajo contenido de carbono y aleado, concebido para formar una capa de óxido relativamente densa y adherente con ciclos repetidos de humectación y secado. Esta capa no es un revestimiento impermeable, y la resistencia a la corrosión atmosférica no equivale a inmunidad frente a la corrosión. La oxidación inicial se produce cuando la humedad alcanza el acero. Una pátina puede ralentizar la pérdida posterior cuando la superficie se seca entre periodos húmedos, pero ese resultado depende de la composición de la aleación, la carga de contaminantes, la deposición de cloruros, la temperatura, la humedad y la geometría del elemento.
Por tanto, la composición química debe considerarse conforme a los requisitos del grado ASTM A709/A709M aplicable y a la especificación del proyecto, en lugar de basarse en una fórmula genérica supuesta. Las investigaciones de FHWA describen como elementos de aleación históricamente relevantes el manganeso, el silicio, el cromo, el níquel, el cobre, el molibdeno y el fósforo; estudios posteriores sobre corrosión también investigaron adiciones de tungsteno, titanio, aluminio y tierras raras. ASTM G101-04(2010) proporciona métodos para estimar las pérdidas por corrosión atmosférica a largo plazo a partir de datos de exposición a corto plazo, así como para estimar la resistencia relativa a la corrosión atmosférica de un acero de baja aleación a partir de su composición química. Estos métodos sirven para la comparación y la predicción. No eliminan la necesidad de examinar el entorno real del puente.
El programa de FHWA sobre aceros mejorados resistentes a la corrosión informó que la mayoría de los aceros patinables presentaban valores del índice de corrosión de ASTM G101 entre 6 y 7, mientras que su investigación tenía como objetivo alcanzar valores próximos a 9,5 o superiores para lograr una resistencia considerablemente mejorada en atmósferas que contienen cloruros. Este resultado advierte contra la consideración de todas las designaciones patinables como equivalentes en servicio. La composición afecta al comportamiento, pero un índice favorable no puede compensar una ala permanentemente húmeda, una conexión que retenga sal o una trayectoria de drenaje contaminada.
Resistencia a la corrosión atmosférica en las especificaciones para puentes
La exposición atmosférica debe clasificarse antes de aceptar acero patinable ASTM A709 sin revestimiento. ISO 9223:2012 basa la clasificación de corrosividad en las velocidades de corrosión durante el primer año de probetas normalizadas e identifica la influencia de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire como factores clave. La clasificación constituye un marco ambiental, no una garantía de vida útil para un elemento específico del puente. La exposición local puede ser más severa de lo que sugiere una descripción general del emplazamiento, especialmente cerca de rutas en las que se utilizan sales de deshielo, costas marinas, instalaciones industriales y carriles de tráfico que generan pulverización cargada de sal.
Las directrices de FHWA exigen una evaluación específica del emplazamiento que considere el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento antes de seleccionar acero patinable sin revestimiento. Estos factores interactúan. Una viga situada bajo un tablero abierto puede secarse rápidamente, mientras que una placa de empalme bajo una junta con filtraciones puede permanecer húmeda durante largos periodos. Un puente situado en una atmósfera rural generalmente moderada puede desarrollar, no obstante, una corrosión perjudicial allí donde los residuos obstruyan un drenaje o donde la escorrentía se concentre en la terminación de un rigidizador.
SCI Guidance Note 1.07 identifica los entornos continuamente húmedos o mojados, la exposición elevada a cloruros o a pulverización salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin revestimiento. La sal resulta especialmente problemática porque los depósitos de cloruros pueden mantener la humedad electrolítica y alterar la estabilización de la pátina. El dióxido de azufre y otros contaminantes industriales también pueden aumentar las velocidades de corrosión. Cuando la exposición no puede controlarse, puede ser necesario utilizar un sistema de revestimiento protector, un detalle resistente a la corrosión, un material alternativo o una combinación de medidas; la designación patinable por sí sola no constituye una especificación adecuada.
El manual introductorio de la National Steel Bridge Alliance señala que el desarrollo de una pátina protectora requiere ciclos repetidos de humectación y secado. Esto explica por qué un puente puede mostrar un atractivo óxido marrón en las superficies expuestas del alma, mientras la corrosión continúa en repisas protegidas, interfaces de empalmes o alas inferiores. La bibliografía de revisión sobre datos de corrosión atmosférica también identifica el tiempo de estabilización, la velocidad de corrosión en régimen estacionario, las condiciones de exposición y la incertidumbre de las predicciones a largo plazo como cuestiones diferenciadas. Una capa de óxido que parezca uniforme después de varias temporadas no demuestra que la corrosión se haya detenido, ni el color visible establece un margen de corrosión para el diseño.
El diseño frente a la fatiga añade otra cuestión específica del material. Las directrices de FHWA sobre fatiga explican que el acero patinable forma su pátina mediante ciclos alternos de humectación y secado, pero también señalan que AASHTO asigna al metal base de acero patinable liso sin revestimiento una categoría de fatiga inferior a la de un acero no patinable comparable debido a la picadura. Esta reducción reconoce el daño superficial local y la concentración de tensiones. Significa que la selección frente a la corrosión no puede separarse de los cálculos del intervalo de tensiones, la clasificación de los detalles y la planificación de las inspecciones.
Coordinación entre la selección del material y los detalles estructurales
Un puente de acero patinable funciona correctamente gracias a la compatibilidad entre la selección del material y una geometría que favorezca la evacuación del agua. Los detalles deben impedir la acumulación de agua y residuos, proporcionar drenaje en espacios cerrados o parcialmente cerrados y permitir que los elementos se sequen y que los inspectores puedan observar las superficies críticas. Las hendiduras, las repisas estrechas, los solapes sin sellar y los espacios mal ventilados pueden impedir las condiciones ambientales necesarias para la formación de la pátina. El diseño también debe controlar las manchas producidas por la escorrentía cuando el drenaje de color oxidado pueda afectar al hormigón, los apoyos, las juntas de dilatación o las propiedades colindantes.
Los orificios de drenaje deben permanecer accesibles y descargar sin mojar otra superficie de acero. Las juntas del tablero requieren especial atención, ya que las filtraciones pueden crear una fuente concentrada de cloruros en los extremos de las vigas y en las conexiones de los arriostramientos transversales. Los diafragmas extremos, los detalles de los rigidizadores y las zonas de empalme deben revisarse para detectar agua retenida, acumulación de sal y posibilidades de limpieza. Los metales incompatibles pueden producir efectos galvánicos, mientras que el acero enterrado o parcialmente embebido está sometido a un régimen de humedad diferente del de las superficies atmosféricas libremente expuestas.
La misma revisión debe examinar el mantenimiento futuro. Un detalle que no pueda lavarse, inspeccionarse o repararse puede transformar una exposición manejable en un foco persistente de corrosión. Los intervalos de inspección deben reflejar el uso de cloruros, la contaminación industrial, el comportamiento del drenaje y la pérdida de sección observada, en lugar de basarse en el supuesto fijo de que la pátina es permanente.
Por tanto, el marco más amplio del Steel Bridge Design Handbook conduce a una posición de diseño clara: la designación del grado ASTM A709/A709M, los requisitos del material, la clasificación de la exposición, la predicción de la corrosión, el tratamiento de la fatiga y los detalles estructurales deben coordinarse. El acero patinable sin revestimiento es un sistema condicionado. Puede reducir la dependencia de la pintura cuando la aleación, la atmósfera, el drenaje y las disposiciones de inspección favorecen la formación de la pátina, pero no sustituye la evaluación ambiental ni un diseño sólido del puente.
Estrategias de Protección contra la Corrosión mediante Recubrimientos, sin Recubrimiento e Híbridas
El acero patinable no elimina la necesidad de diseñar frente a la corrosión. Cambia la forma en que se proporciona la protección: en lugar de depender principalmente de un recubrimiento aplicado industrialmente, el diseñador puede confiar en una capa de óxido dependiente de la aleación que se desarrolla durante ciclos repetidos de humectación y secado. Esta elección está condicionada. Cuando el entorno no puede favorecer una pátina estable, puede ser necesario aplicar un sistema de recubrimiento, protección local contra la corrosión, modificar la geometría o combinar varias de estas medidas.
| Estrategia | Mecanismo principal de protección | Exigencia principal de diseño |
|---|---|---|
| Acero patinable sin revestimiento | Capa de óxido dependiente de la aleación | Exposición, drenaje, secado e inspección adecuados |
| Acero revestido | Revestimiento protector aplicado industrialmente | Preparación superficial, continuidad, reparación e inspección del revestimiento |
| Estrategia híbrida | Áreas sin revestimiento más protección local o selectiva | Límites cuidadosamente definidos, control de la escorrentía, compatibilidad y acceso |
Las tres estrategias no son denominaciones intercambiables. Un diseño sin recubrimiento exige más a la composición química del acero, la evaluación de la exposición y el drenaje. Un diseño con recubrimiento exige más a la preparación de superficies, la especificación del recubrimiento, el tratamiento de bordes, las reparaciones y la inspección. Un diseño híbrido distribuye esas exigencias: deja sin recubrimiento las superficies adecuadas y protege las zonas donde el agua, las sales o los contaminantes generan un riesgo de corrosión inaceptable.
Cuando se considera el acero patinable sin recubrimiento
El acero patinable sin recubrimiento solo es razonable después de evaluar conjuntamente el entorno de servicio y los detalles propuestos. El acero debe estar expuesto a la atmósfera y experimentar suficientes periodos alternos de humectación y secado para que se forme una capa de óxido relativamente densa y adherente. La guía introductoria de la National Steel Bridge Alliance (2010) identifica la humectación y el secado repetidos como una condición para el desarrollo de una pátina protectora; la humedad persistente no proporciona la misma secuencia de exposición.
También es importante la designación del material. La resistencia a la corrosión atmosférica depende de la composición de la aleación, no únicamente de la denominación «acero patinable». Las composiciones tradicionales de los aceros patinables se basan en manganeso, silicio, cromo, níquel, cobre, molibdeno y fósforo. Las investigaciones de la Federal Highway Administration también examinaron adiciones de tungsteno, titanio, aluminio y tierras raras. ASTM G101-04(2010) proporciona métodos para estimar la resistencia atmosférica relativa a la corrosión a partir de la composición química y para estimar pérdidas a más largo plazo a partir de registros de exposición más breves. Es un método de evaluación, no una garantía de que una estructura determinada desarrolle una pátina aceptable.
ISO 9223:2012 proporciona un marco ambiental útil. Sus clases de corrosividad atmosférica utilizan las velocidades de corrosión del primer año de especímenes normalizados y tienen en cuenta los efectos de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad atmosférica. Por tanto, un emplazamiento clasificado únicamente por su clima general puede ocultar diferencias locales importantes: la cara inferior protegida, una zona expuesta a salpicaduras de la carretera, una elevación orientada hacia el mar y una pluma industrial pueden experimentar condiciones de corrosión distintas dentro de un mismo proyecto.
La guía de la FHWA (2003) exige considerar específicamente el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento antes de seleccionar acero patinable sin recubrimiento. Estos factores deben examinarse al nivel de cada detalle. El agua atrapada detrás de una placa de empalme, dentro de un rigidizador, bajo residuos acumulados o en el ala de un perfil con drenaje deficiente puede mantener húmedo el acero mucho tiempo después de que se hayan secado las superficies adyacentes. La corrosión resultante puede permanecer concentrada, en lugar de desarrollarse como la oxidación superficial relativamente uniforme que supone un modelo general de exposición atmosférica.
La geometría puede determinar el resultado. Las superficies inclinadas, los extremos abiertos, las repisas accesibles y las vías de drenaje correctamente dimensionadas ayudan a que el agua abandone la estructura. Las grietas estrechas, los huecos horizontales, los espacios cerrados con vías de filtración y los lugares donde se acumulan partículas abrasivas u hojas dificultan la estabilización de la pátina. También es necesario prestar atención al contacto entre metales incompatibles, ya que los efectos galvánicos pueden modificar el comportamiento local frente a la corrosión.
La selección de una solución sin recubrimiento debe incluir las consecuencias estructurales. La picadura puede generar una concentración de tensiones mayor que una pérdida de espesor relativamente uniforme. La guía de la FHWA sobre fatiga señala que AASHTO asigna al metal base de acero patinable plano sin recubrimiento una categoría de fatiga inferior a la del acero comparable no patinable debido a la picadura. Por tanto, los detalles sensibles a la fatiga no pueden justificarse suponiendo una reducción de la velocidad general de corrosión. Las uniones soldadas, los elementos auxiliares, los orificios para pernos y las regiones sometidas a tensiones repetidas requieren su propia evaluación de fatiga e inspección.
La aleación puede ser inadecuada incluso cuando el aire circundante parece limpio. Las investigaciones de la FHWA publicadas en 2011 informaron de que la mayoría de los aceros patinables presentaban valores del índice de corrosión ASTM G101 de entre 6 y 7, mientras que la investigación tenía como objetivo valores cercanos a 9,5 o superiores para obtener una resistencia considerablemente mejor en atmósferas que contienen cloruros. Este resultado respalda una posición de diseño clara: la composición química ordinaria del acero patinable no debe considerarse una solución universal para exposiciones contaminadas con sales.
Cuando las limitaciones ambientales favorecen una protección adicional
Un recubrimiento resulta más justificable cuando el entorno impide la formación fiable de una pátina o cuando las consecuencias de la corrosión localizada son graves. La SCI Guidance Note 1.07 (2015) identifica las condiciones de humedad permanente o continua, la elevada exposición a cloruros o a niebla salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin recubrimiento. Estas limitaciones abarcan más que la exposición marina directa. La sal utilizada para deshielo de carreteras, las salpicaduras del tráfico, las instalaciones con fugas, la condensación en espacios cerrados y la escorrentía contaminada pueden producir problemas similares.
La protección adicional puede abarcar todo el elemento o solo zonas seleccionadas. Un recubrimiento completo puede ser adecuado cuando la deposición de cloruros, el dióxido de azufre o la condensación persistente afectan a la mayoría de las superficies expuestas. Puede aplicarse un recubrimiento localizado en zonas de salpicaduras, trayectorias de drenaje del tablero, extremos de vigas, huecos de conexiones, caras ocultas y áreas próximas a juntas de expansión. El límite entre el acero recubierto y el acero sin recubrimiento debe detallarse de modo que el agua no se dirija hacia un borde sin protección ni quede atrapada en la terminación del recubrimiento.
Una estrategia híbrida también puede combinar elementos de acero patinable con componentes de conexión recubiertos, interfaces selladas o elementos de fijación resistentes a la corrosión, siempre que sean compatibles galvánicamente y cumplan las normas aplicables a los materiales. No debe suponerse que una placa recubierta elimina todos los riesgos alrededor de uniones atornilladas, grietas o bordes dañados. El sistema de protección también debe poder inspeccionarse y repararse.
Modificar el detalle puede aportar tanto beneficio como añadir un recubrimiento. Mejorar el drenaje, eliminar los puntos de acumulación de residuos, abrir un cerramiento ventilado, separar metales distintos o impedir la escorrentía directa cargada de sales puede restablecer condiciones en las que el acero sin recubrimiento se comporte de forma más predecible. Por el contrario, una superficie visualmente expuesta aún puede requerir recubrimiento si su ubicación recibe contaminación concentrada. La apariencia no constituye una clasificación de exposición.
La selección del recubrimiento debe estar vinculada al intervalo de inspección, los daños previstos y el método de reparación. La preparación de superficies, el perfil de las soldaduras, los bordes afilados, los pernos, las juntas ejecutadas en obra y el espesor del recubrimiento influyen en el comportamiento durante el servicio. Cuando no sea posible acceder de forma segura a los daños del recubrimiento, una solución sin recubrimiento o con un detalle diferente puede generar una carga de mantenimiento más manejable. Por tanto, la comparación correcta no es «pátina frente a pintura», sino el sistema completo de control de la corrosión durante el periodo de servicio previsto.
Hipótesis de mantenimiento y posibilidad de inspección
Toda estrategia implica una hipótesis de mantenimiento. El acero patinable sin recubrimiento presupone que los inspectores pueden comprobar si la capa de óxido se desarrolla uniformemente, identificar la retención de agua y eliminar los residuos antes de que se acelere la corrosión localizada. También presupone que las manchas de escorrentía, las escamas de óxido y el acceso para un examen detallado son consecuencias aceptables del diseño.
Un sistema de recubrimiento presupone inspecciones programadas para detectar fisuración, ampollamiento, desprendimiento, daños mecánicos y corrosión en bordes o defectos. Las reparaciones requieren materiales compatibles, condiciones meteorológicas adecuadas y acceso para limpiar y volver a aplicar el recubrimiento. Si es improbable que puedan realizarse esas operaciones, la vida nominal del recubrimiento no debe utilizarse como única base del diseño.
El acceso para la inspección debe establecerse antes de cerrar los elementos o situarlos sobre vías de tráfico, agua o equipos. Las salidas de drenaje deben permanecer visibles y despejadas. Las caras ocultas, las zonas de apoyo, el interior de los empalmes y los extremos de los rigidizadores pueden requerir aberturas de acceso específicas o procedimientos de inspección especiales. El seguimiento debe registrar no solo la pérdida de sección, sino también su causa: agua estancada, acumulación de sales, fallo del recubrimiento, residuos, fugas o una hipótesis de exposición inadecuada.
La planificación del mantenimiento también afecta al diseño frente a la fatiga. Las picaduras y la corrosión en concentraciones de tensiones pueden requerir un examen más minucioso que una superficie amplia ligeramente oxidada. Un diseño que dependa de la detección temprana debe especificar quién inspecciona, qué condición desencadena la reparación y cómo se llevará a cabo. Sin estas disposiciones, «sin recubrimiento» no es una categoría exenta de mantenimiento; es un diseño que transfiere las responsabilidades de protección al drenaje, el control de la exposición y la inspección.
Ensayos, datos de exposición y predicción de la corrosión a largo plazo
Ensayos de exposición en laboratorio y atmosférica
El acero patinable no se evalúa preguntando si aparece óxido. El acero al carbono convencional también se oxida. La pregunta pertinente es si la aleación forma una capa de óxido suficientemente adherente y relativamente poco permeable bajo la secuencia real de humectación, secado, contaminación y limpieza del emplazamiento. Los ensayos de laboratorio pueden medir esa tendencia, pero ningún ensayo acelerado por sí solo reproduce todas las condiciones de exposición atmosférica.
La composición es la primera variable. ASTM A242, ASTM A588 y los aceros para puentes especificados conforme a ASTM A709/A709M contienen adiciones deliberadas que modifican los productos de corrosión y su adherencia. La aleación tradicional se ha centrado en el manganeso, el silicio, el cromo, el níquel, el cobre, el molibdeno y el fósforo. La investigación de la Federal Highway Administration publicada en 2009 también examinó adiciones de tungsteno, titanio, aluminio y tierras raras. El objetivo no es simplemente aumentar el contenido de elementos de aleación, sino modificar las reacciones electroquímicas y la estructura de la capa de óxido sin comprometer la soldabilidad, la tenacidad, la resistencia ni el comportamiento frente a la fatiga.
ASTM G101-04(2010) proporciona dos métodos relacionados. Permite estimar la pérdida por corrosión atmosférica a largo plazo a partir de resultados de exposición a corto plazo, así como estimar la resistencia relativa a la corrosión atmosférica de un acero de baja aleación a partir de su composición química. Su índice de corrosión basado en la composición es útil para comparar coladas o grados de acero, pero no constituye un certificado de aprobación para un emplazamiento. La investigación de FHWA informó que la mayoría de los aceros patinables presentaban valores del índice ASTM G101 de entre 6 y 7, mientras que un programa posterior de desarrollo de aleaciones fijó como objetivo valores próximos a 9,5 o superiores para lograr una resistencia sustancialmente mejorada en atmósferas que contienen cloruros. Esas cifras describen un índice, no milímetros de vida útil garantizada.
El capítulo Corrosion of Weathering Steels del ASM Handbook considera los ensayos de exposición como un vínculo entre la metalurgia y las condiciones de servicio. Aborda las adiciones de elementos de aleación, los índices basados en la composición, la formación de la capa de óxido y los ensayos de corrosión, y también destaca problemas de diseño como las hendiduras, los residuos atrapados y la humedad persistente. Una probeta de laboratorio puede revelar si una composición química propuesta tiende a desarrollar una capa de óxido compacta. No puede determinar si una unión de empalme de un puente permanecerá suficientemente seca para comportarse del mismo modo.
Los ensayos de exposición atmosférica aportan la dimensión ambiental que falta. Las probetas se colocan en emplazamientos representativos, se pesan, se limpian y se vuelven a pesar a intervalos definidos, registrando además el aspecto del óxido, la escorrentía y el ataque localizado. ISO 9223:2012 clasifica la corrosividad atmosférica utilizando las velocidades de corrosión del primer año de probetas normalizadas. Su marco considera la influencia combinada de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad transportada por el aire. Esta clasificación es útil para describir una exposición, pero no sustituye la inspección de la estructura propuesta. El ala de una viga protegida de la lluvia, el alma sometida al lavado por la lluvia y una unión de empalme que retiene sal pueden encontrarse en condiciones de corrosividad diferentes dentro de un mismo puente.
Los ensayos de niebla salina o de corrosión cíclica pueden clasificar rápidamente los materiales, especialmente cuando la contaminación por cloruros forma parte del caso de diseño. Son sustitutos deficientes de la exposición natural cuando suministran electrolito de forma continua o no incluyen el secado. El acero patinable necesita ciclos repetidos de humectación y secado para desarrollar su pátina característica. Una probeta mantenida continuamente húmeda puede sufrir un ataque que no se produciría en una posición atmosférica con drenaje libre; una probeta secada de forma excesivamente intensa puede no representar un microclima costero o industrial. Por tanto, la duración del ensayo, la composición química de la disolución, la temperatura, el ciclo de humectación y la orientación de la probeta deben notificarse junto con el resultado de corrosión.
Datos a corto plazo frente al comportamiento a largo plazo
La pérdida de masa inicial puede sobrestimar o subestimar el comportamiento posterior. Durante la exposición inicial, el acero desnudo reacciona rápidamente en los sitios anódicos, y la capa de óxido puede ser porosa, estar agrietada o presentar una adherencia deficiente. Con ciclos adecuados, los productos de corrosión pueden volverse más compactos y protectores, reduciendo la velocidad posterior. Esta reducción no es automática. Los cloruros pueden permanecer dentro de los poros, el dióxido de azufre puede acidificar la humedad superficial y la abrasión o la escorrentía repetidas pueden eliminar el óxido en desarrollo.
La revisión sobre corrosión atmosférica citada para este artículo describe el tiempo de estabilización y la velocidad de corrosión posterior en régimen estacionario como magnitudes distintas. Una probeta puede mostrar una disminución de la velocidad de corrosión después de varios años, pero el tiempo necesario para alcanzar esa condición depende del clima, la carga de contaminantes, la orientación, la protección y la composición de la aleación. Una exposición breve que finaliza antes de la estabilización no puede establecer una velocidad a largo plazo. Por el contrario, un ensayo corto que fuerce la humectación con cloruros puede producir una velocidad de pérdida inadecuada para una superficie interior sometida al lavado por la lluvia.
ASTM G101 aborda este problema utilizando información de exposición a corto plazo para estimar la pérdida a más largo plazo, pero la estimación incorpora supuestos sobre la forma en que cambia la velocidad con el tiempo. Esta extrapolación es más defendible cuando el historial de exposición se asemeja al entorno de servicio previsto y cuando varios intervalos de exposición muestran la tendencia. Se vuelve poco fiable cuando el emplazamiento está cambiando. Las sales descongelantes pueden introducirse después de años de exposición relativamente limpia. Una carretera puede recibir una nueva disposición de drenaje. Las emisiones industriales pueden disminuir, o puede comenzar a operar una fuente cercana. Un modelo calibrado antes de ese cambio no puede prolongarse sin modificaciones.
Por ello, las directrices de FHWA exigen una revisión específica del emplazamiento que incluya el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y el mantenimiento. SCI Guidance Note 1.07 identifica los emplazamientos continuamente mojados o húmedos, la elevada exposición a cloruros o a niebla salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin revestimiento. SteelConstruction.info también destaca el drenaje, la ventilación y la prevención de la acumulación de agua o residuos. No se trata de preferencias secundarias de detalle constructivo. Estos factores determinan si la exposición utilizada en una predicción de corrosión sigue siendo válida en la superficie del acero.
La pérdida por corrosión también debe diferenciarse de la decoloración visible. Una pátina oscura y uniforme puede ocultar picaduras localizadas, mientras que una escorrentía anaranjada puede parecer grave sin corresponderse con una pérdida de sección significativa. Las mediciones deben incluir la pérdida de masa o las lecturas de espesor, la profundidad de las picaduras, el ataque en hendiduras y el estado de los bordes, las uniones y las superficies de contacto. En un elemento sensible a la fatiga, las picaduras localizadas son importantes incluso cuando la pérdida media de espesor parece moderada. Las directrices de FHWA sobre fatiga registran la consecuencia para el diseño: AASHTO asigna al metal base de acero patinable desnudo una categoría de fatiga inferior a la de un acero convencional comparable, debido a las picaduras. Por tanto, un modelo de corrosión que prediga únicamente la pérdida media es incompleto para detalles sometidos a cargas cíclicas.
Estabilización de la capa de óxido y modelos predictivos
Una predicción útil considera la formación de la pátina como una respuesta dependiente del tiempo, no como un revestimiento permanente aplicado durante la fabricación. La alternancia de ciclos húmedos y secos permite que los productos de oxidación se transformen y se consoliden; el drenaje y la ventilación limitan la duración del contacto con el electrolito. De este modo, la capa puede reducir la velocidad de ataques posteriores. Su comportamiento sigue dependiendo del mismo equilibrio ambiental que permitió su formación.
Los modelos predictivos suelen expresar la pérdida por corrosión como una función del tiempo de exposición, a menudo con una pérdida inicialmente pronunciada seguida de una velocidad menor después de una estabilización parcial. Los coeficientes deben proceder de datos de campo comparables. Un modelo desarrollado a partir de paneles expuestos en zonas rurales no debe transferirse directamente a un puente costero cargado de cloruros, y una clase de corrosividad atmosférica de primer año conforme a ISO 9223 no debe tratarse como una constante durante toda la vida útil. ISO 9223 describe la carga atmosférica inicial mediante probetas normalizadas; no predice todas las hendiduras protegidas ni los cambios futuros de mantenimiento.
En consecuencia, la predicción a largo plazo debe utilizar un intervalo, en lugar de una única cifra atractiva. Debe indicar el patrón supuesto de humectación y secado, los niveles de contaminantes y cloruros, la limpieza o el lavado, las vías de escorrentía, los intervalos de inspección y el momento en que se realizaría un repintado o una reparación. Las probetas de campo, los paneles de referencia y los estudios programados de espesores pueden comprobar si la estabilización supuesta está produciéndose realmente. Si la corrosión permanece activa, si las picaduras se profundizan o si persisten los depósitos húmedos, la respuesta de diseño puede consistir en corregir el drenaje, efectuar un lavado, aplicar un revestimiento local o modificar la protección contra la corrosión.
La distinción fundamental para la ingeniería es sencilla: el acero patinable puede reducir la corrosión atmosférica en condiciones adecuadas, pero su pérdida futura es condicional y puede revisarse. La composición química establece una capacidad para formar pátina. El historial de exposición, los detalles constructivos y el mantenimiento determinan si dicha capacidad llega a hacerse efectiva.
Inspección, mantenimiento y modos de fallo
El acero resistente a la intemperie no está exento de mantenimiento. Su resistencia a la corrosión atmosférica depende de que la capa de óxido permanezca relativamente densa y adherente, lo que requiere una composición química adecuada de la aleación y ciclos repetidos de humectación y secado. Si el agua queda atrapada, se acumulan depósitos de cloruros o la contaminación industrial modifica el entorno corrosivo, la pátina puede volverse porosa, agrietarse o perder adherencia. En ese caso, la corrosión continúa bajo la superficie visible.
Por tanto, la inspección forma parte del diseño. El objetivo no es confirmar que todas las superficies sean marrones, sino determinar si siguen existiendo las condiciones de exposición previstas durante la selección del material y la definición de los detalles constructivos.
Reconocimiento de la corrosión anómala y de la retención de agua
Por lo general, una pátina estable se desarrolla mediante períodos alternos de humedad y secado. El manual de la NSBA, publicado en 2010, identifica la humectación y el secado repetidos como condiciones necesarias para el desarrollo de una pátina protectora. Una superficie que permanece húmeda no experimenta el mismo ciclo ambiental que una superficie expuesta y con drenaje libre. Puede presentar óxido naranja suelto, manchas oscuras de humedad, capas descamadas, tubérculos de corrosión o picaduras localizadas, en lugar de una pátina relativamente uniforme y adherente.
La retención de agua suele ser más importante que el aspecto medio del elemento. Los inspectores deben buscar escurrimientos de óxido bajo las uniones, bandas húmedas continuas en los solapes, agua estancada sobre placas horizontales, alojamientos de pernos llenos de barro y zonas húmedas detrás de las placas de conexión. Una fuga estrecha puede generar una condición local grave mientras el resto del elemento parece estar en buen estado. La presencia de óxido reciente después de un período seco, especialmente alrededor de una grieta, una salida de drenaje o un elemento de fijación, indica corrosión activa y no una variación cromática inofensiva.
Las vías de drenaje requieren una atención especial. Las pequeñas aberturas pueden obstruirse con hojas, limo, material de nidificación de aves, hielo, proyecciones de soldadura o productos de corrosión. Una vez obstruido, un detalle diseñado para una exposición intermitente puede convertirse en un depósito permanente de humedad. El mismo fallo se produce cuando una junta de tablero presenta fugas sobre una viga, cuando un parapeto dirige la escorrentía cargada de sales hacia una ala o cuando una junta de sellante se separa y permite la entrada de agua detrás de una placa.
La atmósfera circundante también puede cambiar. ISO 9223:2012 clasifica la corrosividad atmosférica utilizando las velocidades de corrosión durante el primer año de probetas normalizadas e identifica la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad del aire como factores clave. Un emplazamiento que era aceptable cuando se construyó la estructura puede volverse más agresivo si se intensifica la aplicación de sal en una carretera, se amplía un puerto, cambia un proceso industrial o aumenta la deposición de contaminantes provocada por el tráfico. ASTM G101-04(2010) proporciona métodos para estimar las pérdidas de corrosión atmosférica a largo plazo a partir de datos de exposición a corto plazo y para estimar la resistencia relativa a la corrosión atmosférica de un acero de baja aleación a partir de su composición química; no convierte una estimación de la composición en una garantía para todos los detalles de una estructura.
Las picaduras constituyen una preocupación particular porque la pérdida media de espesor puede ocultar una sección local mucho menor. Las directrices de FHWA sobre fatiga señalan que AASHTO asigna al metal base de acero resistente a la intemperie, desnudo y sin recubrimiento, una categoría de fatiga inferior a la del acero comparable no resistente a la intemperie debido a las picaduras. Esta reducción es relevante en elementos sometidos a tensiones repetidas, incluso cuando la corrosión general parece moderada. Las picaduras profundas próximas a los pies de soldadura, los orificios, los extremos de los rigidizadores o las líneas de conexión deben medirse y evaluarse, no limitarse a ser fotografiadas.
Inspección de detalles ocultos y propensos a la corrosión
El plan de inspección debe seguir la trayectoria del agua, los residuos y los contaminantes a través de la estructura. Las juntas, los empalmes, las zonas de apoyo, las transiciones de alas, las terminaciones de los rigidizadores, las penetraciones del alma y las conexiones atornilladas deben tener prioridad, ya que interrumpen el drenaje o crean hendiduras. Debe inspeccionarse debajo de las placas de empalme y de los ángulos de conexión, detrás de las placas de unión, alrededor de las cabezas y tuercas de los pernos y en los extremos de los elementos sellados o parcialmente sellados. Una superficie oculta no puede evaluarse desde la cara expuesta.
Los rigidizadores pueden formar canales estrechos que acumulan residuos e impiden el secado. Sus extremos deben examinarse para detectar agua atrapada, soldaduras incompletas, hendiduras en las soldaduras y levantamiento por corrosión. Las soldaduras intermitentes y las líneas de contacto sin soldar pueden retener electrolito por acción capilar. Deben revisarse los salientes horizontales para detectar sedimentos y crecimiento vegetal, ya que ambos prolongan el tiempo de humectación. Cuando el acceso sea limitado, la inspección puede requerir espejos, boroscopios, mediciones ultrasónicas de espesor o una limpieza local cuidadosamente seleccionada. La limpieza no debe eliminar las evidencias antes de haber registrado el mecanismo de corrosión.
Las conexiones que incluyan metales distintos requieren atención. Los efectos galvánicos pueden concentrar el ataque cuando un componente de acero resistente a la intemperie entra en contacto con acero inoxidable, acero galvanizado, aluminio u otro metal bajo una película húmeda conductora. Los elementos de fijación deben ser compatibles con el acero especificado y con la exposición prevista, y cualquier sistema de recubrimiento o aislamiento debe seguir siendo eficaz en la interfaz. La presencia de una pátina de acero resistente a la intemperie no protege una pareja de metales incompatible.
Las ubicaciones enterradas, sumergidas o continuamente húmedas deben tratarse como condiciones de exposición independientes, no como superficies atmosféricas ordinarias. El contacto con el suelo, las fugas de servicios, la condensación en el interior de secciones cajón y las zonas de salpicadura pueden impedir el ciclo de secado del que depende la formación de la pátina. La SCI Guidance Note 1.07, publicada en 2015, identifica los entornos continuamente mojados o húmedos, la exposición elevada a cloruros o a niebla salina, los humos industriales concentrados y las condiciones enterradas como aplicaciones inadecuadas o restringidas para el acero resistente a la intemperie sin recubrimiento.
La inspección debe comparar las condiciones actuales con la base de diseño original. Los registros deben identificar la forma de corrosión, la profundidad de las picaduras, el área afectada, el estado del drenaje, las fuentes de contaminantes o cloruros y cualquier cambio en las fisuras o deformaciones. Un examen visual uniforme es insuficiente cuando existen detalles sensibles a la fatiga.
Condiciones de mantenimiento como parte del diseño original
El acceso para el mantenimiento y las disposiciones de limpieza deben especificarse antes de la fabricación, no añadirse después de que aparezca la corrosión. Los diseñadores deben proporcionar orificios de drenaje que puedan inspeccionarse y desatascarse, pendientes que no creen bolsas planas de agua, separaciones suficientemente amplias para evitar la formación de puentes de residuos y ventilación cuando los espacios cerrados puedan sufrir condensación de humedad. Los planos de detalle deben mostrar cómo sale el agua de una junta y dónde se descarga; una abertura nominal no constituye una estrategia de drenaje si la escorrentía se dirige hacia otra superficie propensa a la corrosión.
El grado de acero seleccionado y la clasificación de exposición también deben mantenerse vinculados. Las directrices de FHWA exigen una evaluación específica del emplazamiento que considere el tiempo de humectación, la exposición a cloruros, los contaminantes industriales, el drenaje, la geometría y las condiciones de mantenimiento antes de seleccionar acero resistente a la intemperie sin recubrimiento. La composición química tradicional del acero resistente a la intemperie se centra en el manganeso, el silicio, el cromo, el níquel, el cobre, el molibdeno y el fósforo. Una investigación de FHWA publicada en 2011 informó de que la mayoría de los aceros resistentes a la intemperie presentaban valores del índice de corrosión de ASTM G101 comprendidos entre 6 y 7, mientras que su estudio sobre aceros mejorados resistentes a la corrosión tenía como objetivo valores cercanos o superiores a 9,5 para obtener un rendimiento considerablemente mejor en atmósferas que contengan cloruros. Este resultado respalda la evaluación preliminar y la selección de materiales, pero no justifica un drenaje deficiente.
Un plan de mantenimiento debe indicar quién se encargará de despejar los drenajes, retirar los residuos, examinar las fugas, registrar las mediciones de las picaduras y reparar los detalles dañados. También debe definir los factores que desencadenan una revisión de ingeniería: humedad persistente, nueva exposición a cloruros, óxido suelto o exfoliante, pérdida de sección inesperada, corrosión en detalles sensibles a la fatiga o un cambio de exposición atmosférica a enterrada o de salpicadura. Las reparaciones pueden consistir en restablecer el drenaje, aislar un par galvánico, sustituir el acero dañado, sellar una fuga o aplicar un recubrimiento en una zona local. Pintar una superficie visiblemente oxidada sin eliminar la fuente de humedad suele ocultar el fallo en lugar de detenerlo.
Las hipótesis de diseño originales pueden dejar de cumplirse durante la vida útil. La pátina es un producto de corrosión condicionado por las circunstancias, no un recubrimiento permanente. La inspección y el mantenimiento mantienen las condiciones ambientales dentro del intervalo para el que se seleccionaron el acero, la geometría y el diseño frente a la fatiga.
Flujo de trabajo práctico para el diseño frente a la corrosión atmosférica
El acero patinable sin revestimiento debe seleccionarse mediante una secuencia de decisiones relativas al emplazamiento, el material y los detalles constructivos, no basándose únicamente en la designación del grado o en el color previsto de la pátina. La aleación está diseñada para formar una capa de óxido relativamente densa y adherente bajo una exposición alterna adecuada a condiciones húmedas y secas. Esta capa puede reducir la corrosión posterior, pero no constituye un revestimiento automático y permanente. La humedad continua, los depósitos de sales, la contaminación industrial, un drenaje deficiente o las hendiduras protegidas pueden mantener activa la corrosión bajo una película superficial irregular.
El flujo de trabajo debe comenzar antes de seleccionar el grado de acero y continuar hasta la planificación de las inspecciones. ISO 9223:2012 proporciona el marco para evaluar la corrosividad atmosférica; las directrices de FHWA añaden las preguntas específicas del emplazamiento que una clasificación por sí sola no puede responder.
Clasificar la atmósfera e identificar los contaminantes
En primer lugar, debe establecerse el patrón de temperatura y humedad en la superficie del acero, en lugar de basarse únicamente en los datos climáticos regionales. Deben registrarse la temperatura estacional, la humedad relativa, las precipitaciones, la condensación, la niebla, los ciclos de congelación y deshielo y los periodos durante los cuales las superficies permanecen visiblemente húmedas o húmedas a escala microscópica. ISO 9223:2012 considera la influencia de la temperatura y la humedad, la contaminación por dióxido de azufre y la salinidad atmosférica como los principales factores atmosféricos, y clasifica la corrosividad utilizando las velocidades de corrosión del primer año medidas en probetas normalizadas. La categoría resultante es útil para realizar comparaciones, pero no describe todos los rebordes, juntas o recorridos de drenaje protegidos de una estructura.
El tiempo de humectación constituye el vínculo práctico entre el clima y la corrosión. Un elemento que se seca en una hora después de la lluvia está sometido a una exposición distinta de la de otro que retiene agua bajo una placa de empalme durante varios días. Deben inspeccionarse los mecanismos probables de humectación: lluvia directa, salpicaduras, condensación, niebla, juntas con fugas, acumulación de nieve y agua de lavado. A continuación, debe determinarse si el secado se ve favorecido o impedido por el viento, el calentamiento solar, el cerramiento o las superficies adyacentes.
La salinidad requiere algo más que afirmar que un emplazamiento está «cerca de la costa». Deben determinarse la distancia hasta la línea de costa, la dirección predominante del viento, la exposición al oleaje o al rompiente, las salpicaduras cargadas de sal, el uso de sales de deshielo y la posibilidad de escorrentías contaminadas. Los cloruros pueden acumularse en resaltes horizontales y hendiduras incluso cuando la concentración media en el aire es moderada. Un puente situado sobre una carretera en la que se utilizan sales puede presentar un problema de cloruros más grave en sus alas inferiores que en sus superficies superiores.
El dióxido de azufre y otros contaminantes también requieren una evaluación basada en sus fuentes. Deben cartografiarse el tráfico intenso, los equipos de combustión, los procesos químicos, el tratamiento de metales, el almacenamiento de fertilizantes y las emisiones industriales confinadas. El dióxido de azufre puede aumentar la acidez del electrolito y modificar el desarrollo de la capa de óxido. El polvo puede retener humedad y contaminantes; el hollín y los depósitos de los procesos industriales pueden crear células localmente agresivas. Debe determinarse si las emisiones son continuas, estacionales o episódicas, ya que un pulso contaminante breve pero repetido puede ser relevante en un detalle protegido.
Por tanto, la categoría ISO debe registrarse junto con la deposición de cloruros medida o estimada, la concentración de dióxido de azufre, el tiempo de humectación y las fuentes locales de contaminación. ASTM G101-04(2010) permite estimar las pérdidas por corrosión atmosférica a largo plazo a partir de datos de exposiciones de corta duración, así como estimar la resistencia relativa a la corrosión a partir de la composición química del acero de baja aleación. Es un método de cálculo, no un sustituto de las evidencias de exposición ni una garantía de que un elemento seleccionado desarrollará una pátina protectora.
Evaluar la combinación de material, geometría y exposición
A continuación, debe revisarse la designación exacta del material, la forma del producto y la norma aplicable. «Acero patinable» es una descripción de una familia de materiales, no una especificación completa. En obras de puentes pueden aplicarse los grados de ASTM A709/A709M, mientras que en otras estructuras pueden utilizarse designaciones establecidas por una norma nacional de producto. Los límites químicos, las propiedades mecánicas, el intervalo de espesores, los requisitos de soldadura y la condición de suministro deben ajustarse a la edición aplicable de la norma. Deben confirmarse el certificado del fabricante y la composición química de la colada, en lugar de suponer que una designación de grado conocida ofrece el mismo comportamiento atmosférico en todas las normas.
El diseño de la aleación es importante. La composición química tradicional del acero patinable se ha centrado en el manganeso, el silicio, el cromo, el níquel, el cobre, el molibdeno y el fósforo. Las investigaciones de FHWA publicadas en 2009 también examinaron adiciones de tungsteno, titanio, aluminio y tierras raras. Los valores del índice de ASTM G101 proporcionan una comparación preliminar: FHWA informó en 2011 de que la mayoría de los aceros patinables presentaban valores entre 6 y 7, mientras que su investigación se orientó a valores próximos o superiores a 9,5 para lograr una resistencia considerablemente mejor en atmósferas que contienen cloruros. Estas cifras no definen un umbral universal de aceptación. Muestran por qué la composición, la exposición a contaminantes y las condiciones de cloruros deben considerarse conjuntamente.
A continuación, debe evaluarse la geometría como un sistema de gestión del agua. Toda superficie debe contar con una vía de secado viable. Deben eliminarse los huecos, los solapes sin sellar, los resaltes orientados hacia arriba, las hendiduras estrechas, los orificios de drenaje obstruidos y los detalles que retengan hojas, barro o residuos de aves. Debe proporcionarse un drenaje eficaz y una ventilación suficiente en los espacios cerrados. Las juntas por las que pueda entrar agua, pero de las que esta no pueda evaporarse, deben sellarse o protegerse de otro modo. Debe prestarse especial atención a los rigidizadores, las placas de empalme, las zonas de apoyo, las secciones cajón, las placas de unión, las escuadras de conexión y las interfaces con el hormigón.
Una pátina visualmente atractiva no demuestra que una superficie oculta esté protegida. Las manchas de óxido pueden indicar la escorrentía procedente de una zona estable, pero también pueden señalar una pérdida de sección en una junta húmeda. Del mismo modo, las distintas tonalidades de naranja, marrón y negro pueden reflejar el historial de exposición, la contaminación, la retención de humedad o una estabilización incompleta, y no necesariamente una etapa fiable del comportamiento.
Deben rechazarse o modificarse las aplicaciones sometidas a exposición continuamente mojada o húmeda, contacto enterrado, salpicaduras persistentes de agua salada, humos industriales concentrados o salpicaduras no controladas de sales de deshielo. SCI Guidance Note 1.07 identifica estas condiciones como inadecuadas o restringidas para el acero resistente a la intemperie sin revestimiento. Cuando la exposición no pueda modificarse, puede ser necesario utilizar un sistema de revestimiento, rediseñar el drenaje, establecer una tolerancia de corrosión u optar por otra estrategia de materiales.
En esta fase también deben comprobarse los materiales adyacentes. El cobre, el latón, el acero inoxidable, los componentes galvanizados y el aluminio pueden producir efectos galvánicos cuando un electrolito conecta metales distintos. El riesgo depende de la relación de áreas, la conexión eléctrica, la concentración de contaminantes y el drenaje. Cuando sea necesario, deben aislarse los metales incompatibles, impedirse la escorrentía desde un metal más noble hacia el acero patinable y especificarse elementos de fijación y arandelas compatibles.
Por último, deben evaluarse las consecuencias estructurales, en lugar de tratar la corrosión únicamente como un problema visual. La picadura reduce la sección neta y crea concentraciones locales de tensiones. Las directrices de FHWA sobre fatiga indican que AASHTO asigna al metal base de acero patinable desnudo y sin revestimiento una categoría de fatiga inferior a la del acero comparable no patinable debido a la formación de picaduras. Por tanto, los puentes susceptibles a la fatiga, los elementos de grúas, los soportes sometidos a vibración y los elementos delgados requieren hipótesis explícitas sobre las picaduras, clasificación de las conexiones, tolerancias de corrosión y acceso para inspección.
Documentar las hipótesis de inspección y mantenimiento
El expediente de diseño debe indicar qué condiciones deben mantenerse para utilizar el acero sin revestimiento: la clase de corrosividad prevista, las condiciones de cloruros y dióxido de azufre, las hipótesis relativas al tiempo de humectación, el funcionamiento del drenaje, la ventilación, el periodo de estabilización de la pátina y las zonas de exposición excluidas. También debe identificar las superficies que no se espera que se estabilicen, como las juntas continuamente húmedas o las zonas que reciben salpicaduras de la carretera.
Debe definirse la primera inspección posterior al montaje y el intervalo de las inspecciones posteriores en función de las consecuencias, la exposición y la incertidumbre. Las primeras inspecciones deben buscar retención de agua, depósitos de sales inesperados, manchas de escorrentía, daños de ejecución, zonas de soldadura, hendiduras y corrosión irregular, y no limitarse al color general. Deben medirse la profundidad de las picaduras y la pérdida de sección en ubicaciones representativas y sospechosas, conservando fotografías y puntos de referencia fijos para poder comparar los cambios.
Las instrucciones de mantenimiento deben especificar la retirada de residuos, la recuperación del funcionamiento de los drenajes obstruidos, la reparación de las juntas con fugas y la eliminación de los depósitos contaminantes. No debe prescribirse el lavado de forma indiscriminada: el agua retenida puede desplazar los cloruros hacia nuevas hendiduras a menos que se controlen el drenaje y el secado. Todo revestimiento de reparación debe seleccionarse para el entorno real y el estado de la superficie, y deben documentarse sus límites y requisitos de preparación.
El expediente también debe definir los niveles de activación. Entre los ejemplos se incluyen la humedad persistente, la contaminación recurrente por sales, las picaduras medibles que superen la tolerancia de diseño, la aparición de fisuras en las picaduras de corrosión, el drenaje obstruido o los daños por fatiga cerca de detalles corroídos. En ese momento, la respuesta puede incluir la corrección del drenaje, la limpieza local, la aplicación de un revestimiento, la medición del espesor, la evaluación de la capacidad de carga o la sustitución.
Ningún índice, designación de grado, categoría de corrosividad o color de pátina sustituye a esta evaluación. La resistencia a la corrosión atmosférica es un comportamiento condicionado. El diseño solo es aceptable cuando la composición química, la exposición, la geometría, la demanda estructural y las inspecciones futuras se respaldan mutuamente.
Referencias
- [1] Improved Corrosion-Resistant Steel for Highway Bridges. Federal Highway Administration research publication, 2011. https://www.fhwa.dot.gov/publications/research/infrastructure/bridge/11062/001.cfm
- [2] ASTM G101-04(2010), Standard Guide for Estimating Atmospheric Corrosion Data. ASTM International standard, 2010. https://store.astm.org/g0101-04r10.html
- [3] Guidance Note 1.07: Weather Resistant Steel. SCI Guidance Note 1.07, 2015. https://www.steelconstruction.info/images/a/aa/GN_1-07.pdf
- [4] ISO 9223:2012 Corrosivity of Atmospheres. International Standard, 2012. https://www.iso.org/standard/53499.html
- [5] Uncoated Weathering Steel in Bridges. Federal Highway Administration guidance, 2003. https://www.fhwa.dot.gov/bridge/t514022.cfm
- [6] Steel Bridge Design Handbook: Design for Fatigue. Federal Highway Administration handbook, 2016. https://www.fhwa.dot.gov/bridge/steel/pubs/nhi16016.pdf