




Ce qu’est l’acier patinable — et ce qu’il n’est pas
L’acier patinable en tant qu’acier faiblement allié délibérément élaboré
L’acier patinable ne correspond ni à une nuance unique ni simplement à un acier de construction ordinaire laissé sans peinture. Il s’agit d’une famille d’aciers faiblement carbonés et faiblement alliés dont la composition chimique est ajustée afin de modifier le développement de la corrosion atmosphérique. Le cuivre, le chrome, le nickel, le phosphore, le silicium et le manganèse figurent parmi les additions traditionnelles. Le molybdène peut également être utilisé, tandis que des recherches ont porté sur des additions de tungstène, de titane, d’aluminium et de terres rares. L’examen de la Federal Highway Administration publié en 2009 identifie Mn, Si, Cr, Ni, Cu, Mo et P comme les principaux éléments d’alliage étudiés historiquement.
L’acier patinable développe une résistance conditionnelle à la corrosion atmosphérique plutôt que de devenir insensible à la corrosion. Strong evidence
Corrosion électrochimique Corrosion provoquée par la dissolution anodique couplée du métal et par des réactions cathodiques à travers un film d’électrolyte.
Ces additions n’arrêtent pas la corrosion électrochimique. Elles modifient la composition, la structure, l’adhérence et la perméabilité de la couche de rouille qui se forme pendant l’exposition. Lorsque l’acier est mouillé, les zones anodiques libèrent du fer dans un électrolyte, tandis que les zones cathodiques favorisent les réactions de réduction de l’oxygène. Les produits de corrosion qui en résultent peuvent devenir relativement denses et adhérents, ralentissant ainsi l’accès ultérieur de l’eau et de l’oxygène. Les réactions se poursuivent toutefois. Le terme « patinable » décrit un comportement face à la corrosion, et non une immunité.
| Norme ou désignation | Exemples ou domaine d’application | Note de conception |
|---|---|---|
| ASTM A242/A242M | Acier structural faiblement allié à haute résistance | Norme de produit pour acier patinable |
| ASTM A588/A588M | Acier structural faiblement allié à haute résistance, présentant une résistance améliorée à la corrosion atmosphérique | La nuance et les limites chimiques restent déterminantes |
| ASTM A709/A709M | Aciers pour ponts, notamment les nuances Grade 50W et HPS 50W | Les documents du projet déterminent la nuance d’acier patinable applicable |
| EN 10025-5 | S355J0WP, S355J2WP, S355J0W et S355J2W | Le suffixe et la nuance ne sont pas interchangeables |
Parmi les désignations courantes figurent ASTM A242/A242M pour les aciers de construction faiblement alliés à haute résistance, ASTM A588/A588M pour les aciers de construction faiblement alliés à haute résistance présentant une résistance améliorée à la corrosion atmosphérique, ainsi que les aciers pour ponts ASTM A709/A709M, qui comprennent des nuances patinables telles que Grade 50W et Grade HPS 50W lorsque la norme relative au matériau et les documents du projet le précisent. Les aciers de construction européens résistants aux intempéries sont désignés conformément à la norme EN 10025-5, notamment S355J0WP, S355J2WP, S355J0W et S355J2W. Le suffixe et la nuance sont importants : les limites de composition chimique, les propriétés mécaniques, les dispositions relatives à la soudabilité et l’état de livraison ne sont pas interchangeables simplement parce que chaque produit est appelé « acier patinable ».[1] Improved Corrosion-Resistant Steel for Highway Bridges. Federal Highway Administration. Federal Highway Administration research publication, 2011.
Variables de conception qui contrôlent les performances
- Chimie de l’alliage
- Influe sur la composition, la structure et l’adhérence des produits de corrosion.
- Historique des mouillages
- Détermine si la surface subit des mouillages et séchages répétés ou reste constamment humide.
- Géométrie
- Contrôle la rétention d’eau, l’accumulation de débris, la ventilation et l’écoulement.
- Contaminants
- Les chlorures, le dioxyde de soufre et les dépôts industriels peuvent maintenir une corrosion active.
- Inspection
- Vérifie que les hypothèses de conception restent valides pendant le service.
Les indices de corrosion fondés sur la composition selon ASTM G101 sont des outils de présélection ou de comparaison et ne peuvent remplacer l’évaluation de l’exposition et des détails de conception propres au site. Limited evidence
[2] ASTM G101-04(2010), Standard Guide for Estimating Atmospheric Corrosion Data. ASTM International. ASTM International standard, 2010.L’alliage ne constitue donc qu’un élément de la décision de conception. La norme ASTM G101-04(2010) fournit des méthodes permettant d’estimer les pertes dues à la corrosion atmosphérique à long terme à partir de données d’exposition de plus courte durée, ainsi que d’estimer la résistance relative à la corrosion atmosphérique d’un acier faiblement allié à partir de sa composition chimique. Un tel indice est un outil de présélection, et non une certification du site. Des recherches de la FHWA publiées en 2011 ont indiqué que la plupart des aciers patinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7 ; cette étude visait des valeurs proches de 9,5 ou supérieures afin d’obtenir une résistance nettement améliorée dans les atmosphères contenant des chlorures. Un nombre fondé sur la composition ne peut pas tenir pleinement compte, par exemple, d’une corniche de pont qui retient des débris humides ou d’une façade exposée aux embruns salins.
Formation de la patine par rapport à un revêtement appliqué en usine
La patine d’un acier patinable se forme à la surface après la fabrication et le montage. Il ne s’agit ni d’une peinture, ni d’une galvanisation, ni d’une projection thermique, ni d’un film appliqué en atelier présentant une épaisseur fixe et une couverture garantie. La surface initiale se corrode généralement assez rapidement en présence d’humidité. Avec des expositions répétées, les produits de corrosion changent de composition et d’organisation, et une partie de la couche de rouille devient plus adhérente et moins perméable. La couleur peut évoluer vers des tons orange, brun-rouge, brun foncé et presque noirs, mais la couleur seule ne prouve pas qu’une stabilisation s’est produite.
Dans son guide introductif publié en 2010, la National Steel Bridge Alliance indiquait que le développement d’une patine protectrice nécessite des cycles répétés de mouillage et de séchage. Cette exigence est fondamentale. Une pluie suivie d’un séchage peut favoriser la formation d’une couche de rouille différente de celle produite par une condensation continue, une eau stagnante ou une fissure qui ne se draine jamais. Une surface abritée de la pluie peut rester sale et humide au lieu de développer le cycle recherché. À l’inverse, un lavage fréquent par la pluie ne garantit pas une protection si des dépôts retiennent des chlorures ou des contaminants acides.
La formation de la patine prend également du temps, et sa durée varie selon le climat, l’orientation, la composition de l’acier, l’état de surface et la charge en polluants. La calamine, les résidus de fabrication, les projections de soudage et les huiles peuvent créer des différences locales de mouillage et de corrosion. Les coulures de rouille sur le béton, la pierre ou l’acier revêtu adjacents constituent un problème de conception distinct : même lorsque la perte de métal est limitée, le ruissellement peut causer des dommages visuels permanents. La continuité d’un revêtement appliqué en usine peut être contrôlée, son épaisseur de film sec peut être spécifiée et les défauts définis peuvent être réparés. Une patine ne peut pas être considérée selon ces mêmes hypothèses. Elle se développe de manière irrégulière, est influencée par chaque assemblage et chaque dispositif d’évacuation, et peut être perturbée par le nettoyage, l’abrasion ou des réparations ultérieures.
[3] Guidance Note 1.07: Weather Resistant Steel. Steel Construction Institute. SCI Guidance Note 1.07, 2015.
Les concepteurs doivent également distinguer une face exposée stable d’une fissure ou d’un interstice. Les recouvrements boulonnés, les espaces étroits entre raidisseurs, les détails en caisson, les couvre-joints, les zones d’appui et les poches situées sous les éléments peuvent retenir l’eau et les débris. La note d’orientation SCI Guidance Note 1.07, publiée par le Steel Construction Institute en 2015, identifie les environnements constamment humides ou mouillés, les expositions élevées aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou soumises à restrictions pour l’acier résistant aux intempéries non revêtu. Ces conditions peuvent empêcher la surface d’atteindre un état de corrosion moindre ou provoquer une attaque locale sévère malgré une couleur générale attrayante.
Résistance à la corrosion atmosphérique par rapport à l’immunité à la corrosion[4] ISO 9223:2012 Corrosivity of Atmospheres. International Organization for Standardization. International Standard, 2012.
L’expression « résistance améliorée à la corrosion atmosphérique » correspond à une affirmation de performance conditionnelle. Elle ne signifie pas que l’acier convient à toute exposition extérieure ni que la perte d’épaisseur devient négligeable. La norme ISO 9223:2012 classe la corrosivité atmosphérique au moyen des vitesses de corrosion observées la première année sur des éprouvettes étalons et identifie l’influence de la température et de l’humidité, la pollution au dioxyde de soufre et la salinité atmosphérique comme des facteurs essentiels. La classification décrit l’atmosphère ; elle ne transforme pas une nuance d’acier patinable en un matériau universellement sûr.[5] Uncoated Weathering Steel in Bridges. Federal Highway Administration. Federal Highway Administration guidance, 2003.
La même distinction s’applique au choix pour un projet. Les recommandations de la FHWA publiées en 2003 exigent de prendre en compte, en fonction du site, la durée de mouillage, l’exposition aux chlorures, les polluants industriels, le drainage, la géométrie et la maintenance avant de sélectionner un acier patinable non revêtu. Un site intérieur sec avec un drainage libre peut favoriser le comportement face à la corrosion recherché. En revanche, une structure côtière exposée à des embruns chargés de sel, une voie routière au-dessus de laquelle des projections de saumure de déverglaçage sont entraînées par le vent, ou un site industriel soumis à des fumées concentrées peuvent ne pas s’y prêter. Un mouillage répété est nécessaire au développement de la patine, mais le mouillage contenant des chlorures et l’humidité persistante peuvent maintenir la corrosion active et favoriser la corrosion par piqûres.
Les piqûres sont prises en compte dans le traitement AASHTO cité en attribuant au métal de base en acier patinable nu et non revêtu une catégorie de fatigue inférieure à celle d’un acier non patinable comparable. Strong evidence
[6] Steel Bridge Design Handbook: Design for Fatigue. Federal Highway Administration. Federal Highway Administration handbook, 2016.La corrosion par piqûres a une importance structurelle, et pas seulement esthétique. Les recommandations de la FHWA relatives à la fatigue expliquent que l’acier patinable forme sa patine au moyen de cycles alternés de mouillage et de séchage, tout en indiquant que l’AASHTO attribue au métal de base en acier patinable nu non revêtu une catégorie de fatigue inférieure d’un niveau à celle d’un acier comparable non patinable, en raison de la corrosion par piqûres. Cette disposition tient compte du fait que la corrosion localisée peut créer des concentrations de contraintes même lorsque la perte moyenne de section semble modeste. Les vérifications à la fatigue, les détails de soudage, l’accès pour les inspections et les marges de corrosion doivent donc rester intégrés à la conception structurelle.
La description correcte est simple : une surface en acier patinable non revêtue constitue un système de corrosion maîtrisé. La composition de l’alliage peut favoriser la formation d’une couche de rouille plus protectrice dans des conditions d’exposition atmosphérique appropriées, mais le drainage, la ventilation, la géométrie des assemblages, les contaminants, le contrôle des chlorures, l’inspection et la maintenance déterminent si ce potentiel est effectivement réalisé. Il s’agit d’un acier résistant aux intempéries — et non d’un acier inoxydable à la corrosion, ni d’un acier auquel l’usine aurait déjà appliqué un revêtement permanent.
L’environnement de corrosion atmosphérique
L’acier patinable n’est pas immunisé contre la corrosion atmosphérique. Il s’agit d’un acier à faible teneur en carbone et faiblement allié, conçu pour développer une couche de rouille relativement dense et adhérente lorsque l’exposition permet aux produits de corrosion de se former, de sécher et de se réorganiser sans être continuellement lessivés ni maintenus en permanence à l’état humide. Le cuivre, le chrome, le nickel, le phosphore, le silicium et d’autres éléments d’alliage modifient les réactions électrochimiques ainsi que la structure de la rouille, mais la composition chimique ne peut pas compenser toutes les conditions d’exposition.
La norme ISO 9223:2012 fournit le principal cadre de description de la corrosivité atmosphérique. Elle classe les environnements au moyen des vitesses de corrosion mesurées durant la première année sur des éprouvettes normalisées et identifie trois influences déterminantes : le régime de température et d’humidité, la pollution par le dioxyde de soufre et la salinité atmosphérique. Ces facteurs interagissent avec la surface de l’acier. Une même nuance nominale peut donc présenter des vitesses de corrosion, des couleurs de rouille, des profondeurs de piqûres et un développement de patine différents dans un environnement rural continental, à proximité d’un estuaire soumis aux marées, sous un panache industriel ou à l’intérieur d’un détail de pont abrité.
Cette distinction est importante lors de la conception. Une poutre principale en acier patinable exposée à un air propre, bénéficiant d’un drainage libre et d’un séchage régulier, peut développer une couche protectrice stable. Une poutre nominalement identique située sous un joint de tablier non étanche peut rester soumise à une corrosion active au niveau de la crevasse, tandis que les surfaces exposées semblent avoir atteint une patine mature. La classification atmosphérique constitue un point de départ, et non un substitut à l’examen du site réel et de la géométrie qui déterminera la rétention d’humidité.

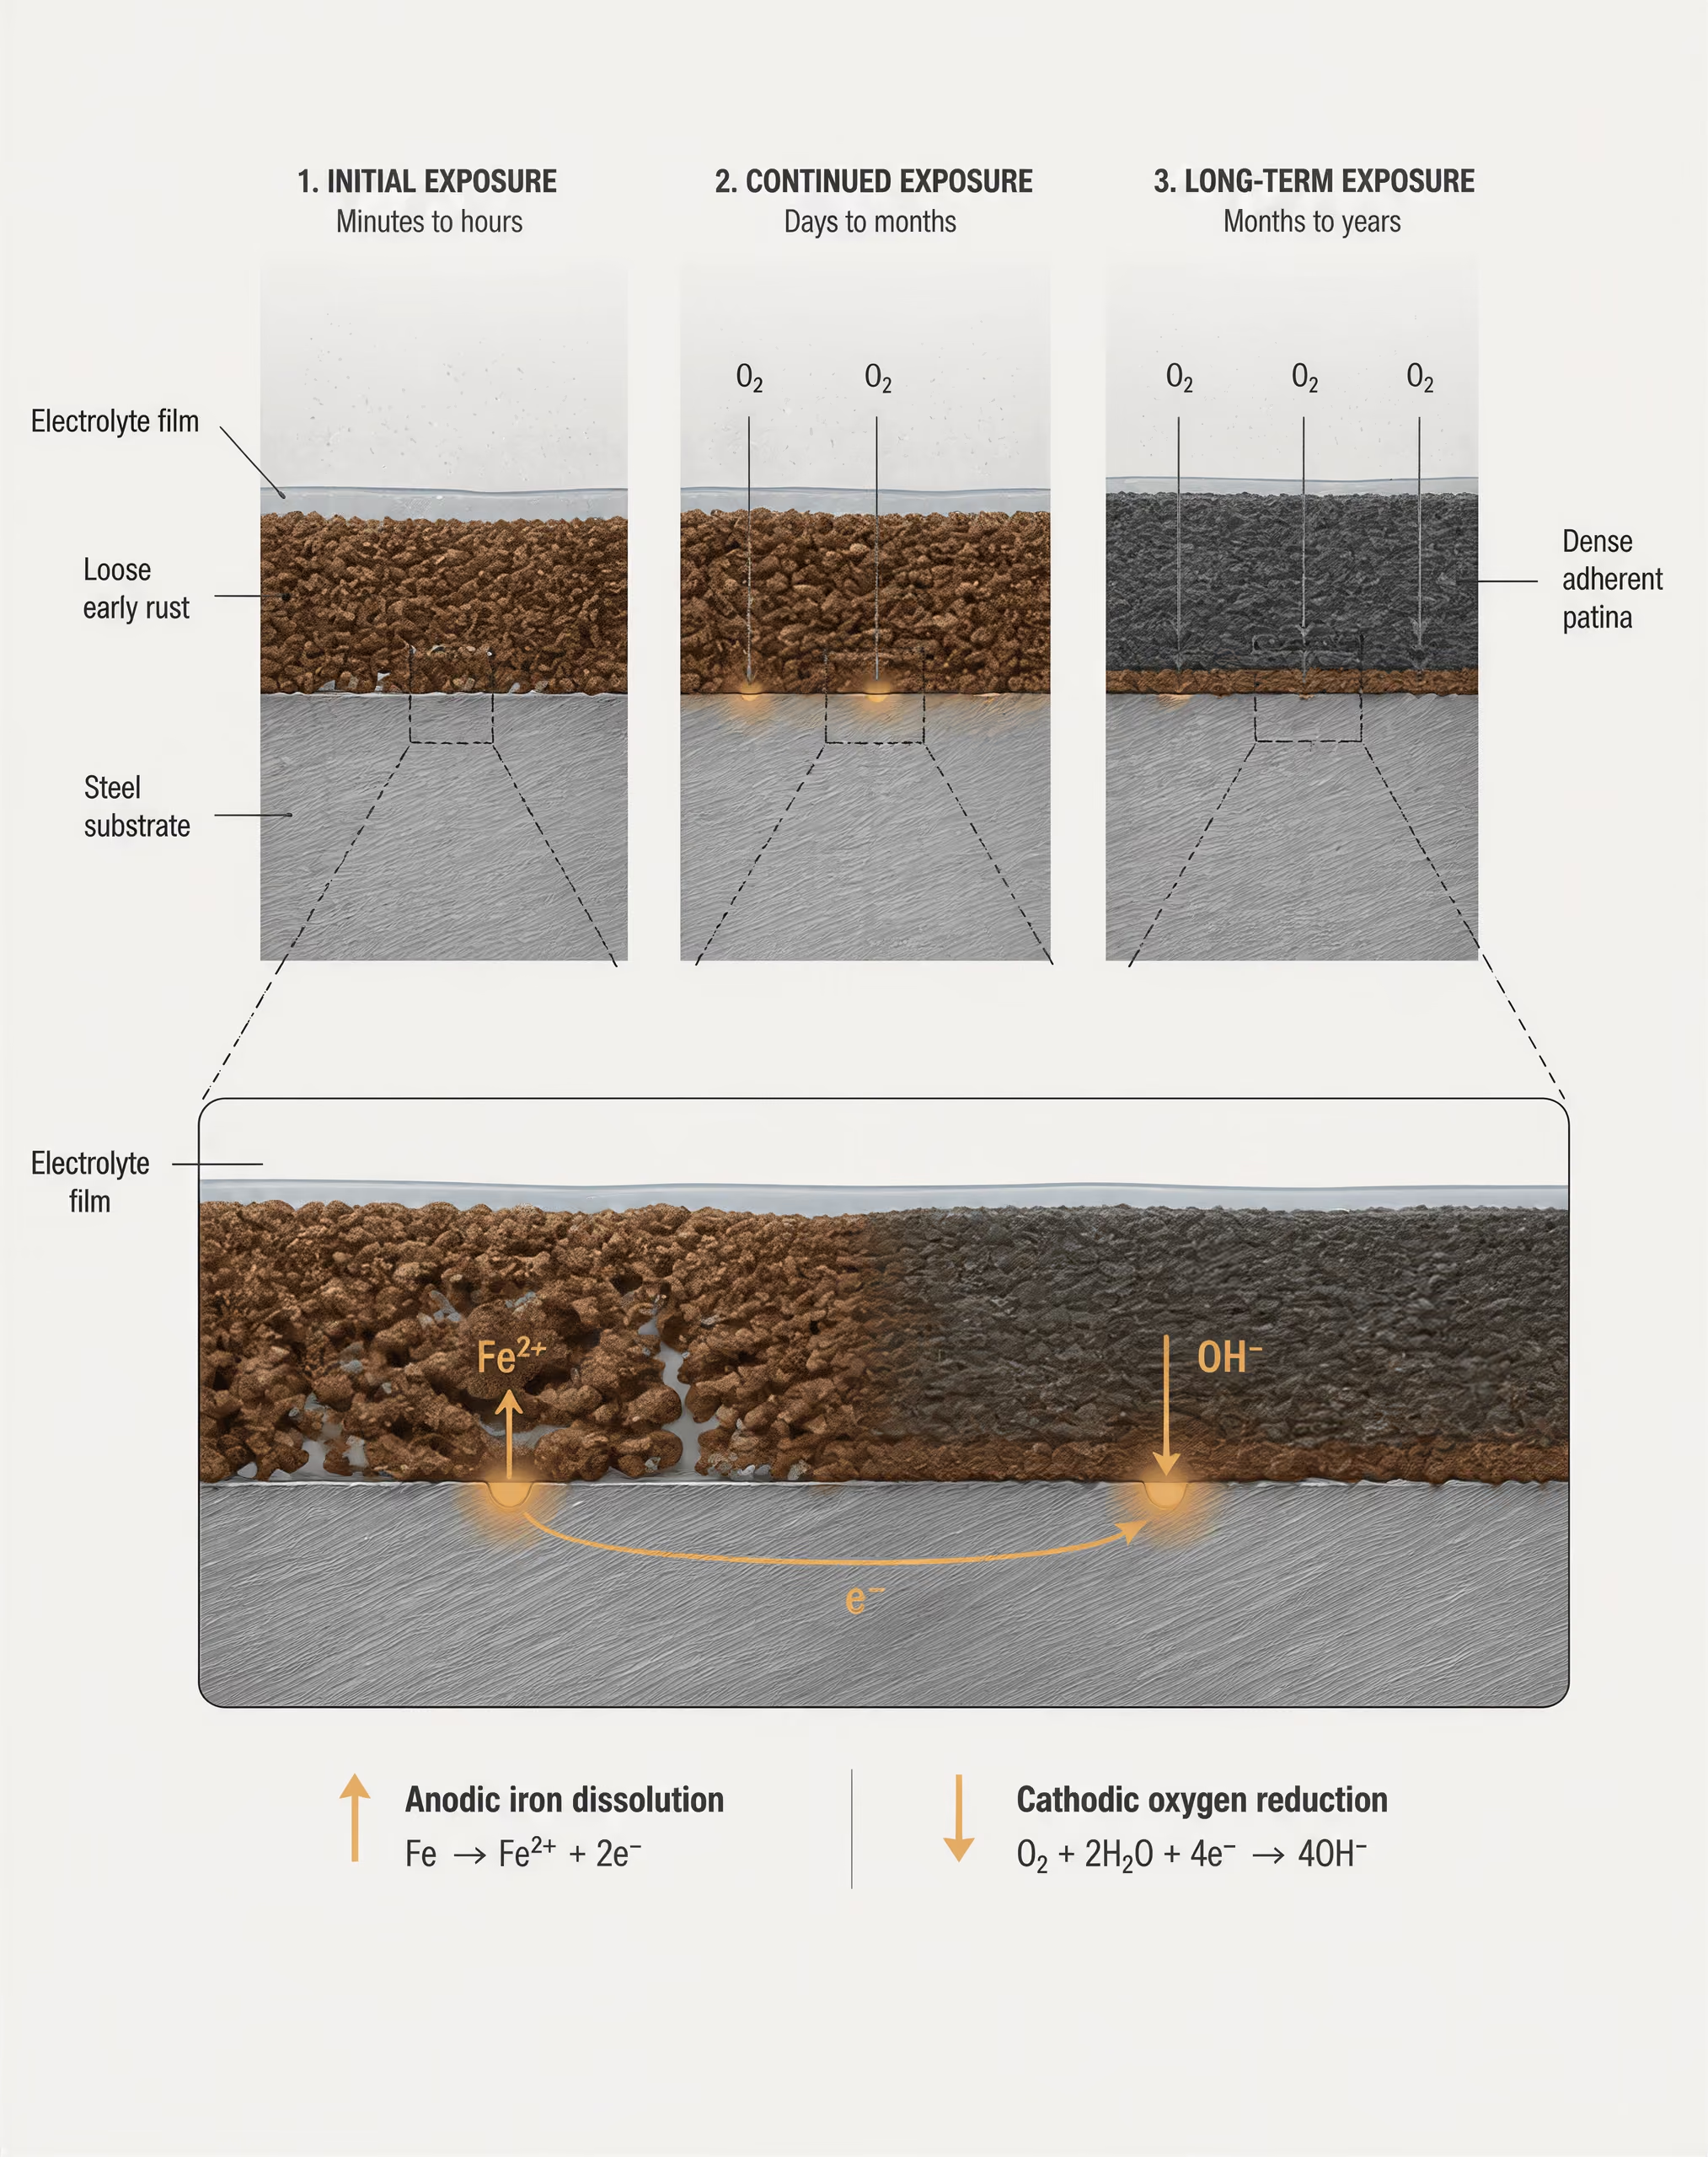
Durée d’humectation et cycles répétés d’humidification et de séchage
Durée d’humectation Période pendant laquelle une surface métallique reste recouverte d’un film d’humidité suffisamment conducteur pour permettre la corrosion atmosphérique.
La corrosion électrochimique nécessite un électrolyte. La pluie, le brouillard, la rosée, la condensation et les sels déposés fournissent cet électrolyte à la surface de l’acier. La période durant laquelle subsiste un film superficiel suffisamment conducteur est généralement décrite comme la durée d’humectation. Des périodes humides plus longues permettent généralement une dissolution anodique plus importante du métal et une réduction cathodique accrue de l’oxygène, bien que la relation ne soit pas une simple question de durée : la concentration en sels, la température, l’apport d’oxygène, la contamination de la surface et la perméabilité de la couche de rouille évoluent également au cours de l’exposition.
Des mouillages et séchages répétés constituent une condition environnementale nécessaire au développement d’une patine protectrice. Strong evidence
Le séchage n’est pas simplement une interruption de la corrosion. Pour l’acier patinable, l’alternance de périodes humides et sèches contribue à transformer les produits de corrosion initialement peu compacts en une patine plus adhérente et moins perméable. Le guide de référence de la National Steel Bridge Alliance, publié en 2010, indique que le développement d’une patine protectrice nécessite des humidifications et des séchages répétés. Pendant l’humidification, le fer se dissout et les produits de corrosion précipitent ; pendant le séchage, la couche de rouille se contracte, s’oxyde davantage et peut devenir plus compacte. La répétition de ces cycles peut réduire progressivement la vitesse à laquelle l’eau et l’oxygène atteignent l’acier.
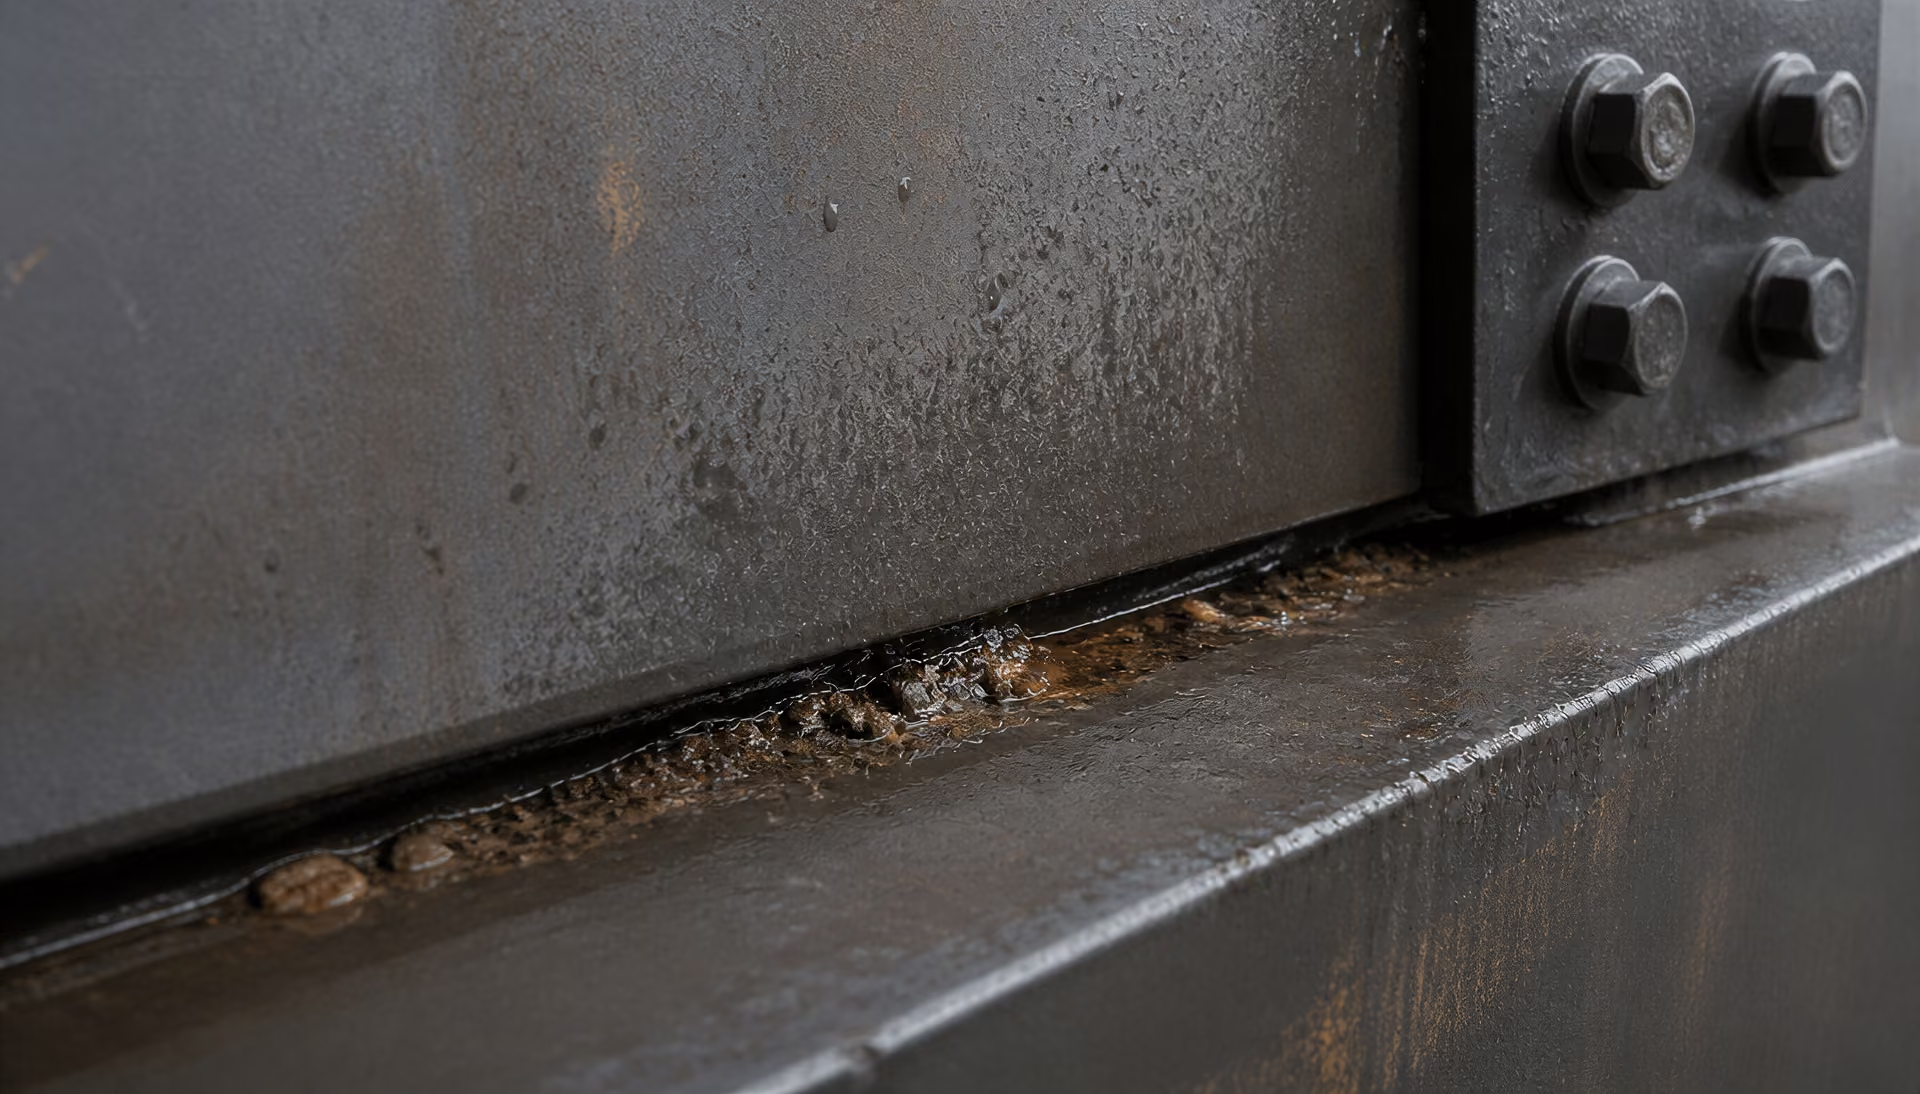
Ce processus échoue lorsque l’eau est piégée. Une corniche horizontale, un recouvrement serré, un drain obstrué, l’extrémité d’un raidisseur, un logement de boulon ou une crevasse obturée peuvent rester humides après le séchage des surfaces environnantes. La cellule d’aération différentielle qui en résulte peut provoquer une attaque localisée, tandis que les dépôts de chlorures augmentent la conductivité de l’électrolyte. Le ruissellement peut également transporter de l’eau riche en fer sur le béton, les chaussées ou les surfaces architecturales et y provoquer des taches, même lorsque la perte de section reste modérée.
Séquence d’exposition
- Mouillage La pluie, le brouillard, la rosée, la condensation ou les sels déposés créent un film d’électrolyte.
- Réaction électrochimique La dissolution anodique du fer et la réduction cathodique de l’oxygène se produisent à travers le film.
- Séchage L’évaporation modifie la concentration en sels, l’accès de l’oxygène et la structure des produits de corrosion.
- Réorganisation Des cycles répétés peuvent produire une couche de rouille plus dense et plus adhérente lorsque les conditions sont favorables.
L’historique d’exposition est donc plus important que la seule quantité annuelle de précipitations. Des épisodes pluvieux courts et fréquents suivis d’un séchage peuvent favoriser la formation de la patine. De longues périodes d’humidité peuvent maintenir une corrosion active. Les dépôts cycliques de sels et leur évaporation peuvent être particulièrement dommageables, car l’évaporation concentre les chlorures à la surface et la période humide suivante réactive l’électrolyte concentré.
Les recommandations de la FHWA publiées en 2003 préconisent une évaluation spécifique au site de la durée d’humectation, de l’exposition aux chlorures, des polluants industriels, du drainage, de la géométrie et de la maintenance avant de sélectionner un acier patinable non revêtu. Cette exigence est pratique plutôt que bureaucratique. Un pont situé dans un climat continental sec peut comporter des microenvironnements constamment humides, tandis qu’une structure côtière humide peut présenter des faces exposées qui sèchent rapidement et des joints abrités qui ne sèchent pas.
Température, humidité et condensation
L’humidité relative influe sur la capacité d’un film superficiel à subsister. Lorsque l’air se refroidit jusqu’à son point de rosée, l’eau se condense sur l’acier même en l’absence de pluie. Le refroidissement nocturne, les faces ombragées, les sections caissons fermées et le métal froid exposé à un air chaud et humide sont des causes courantes de ce phénomène. Une surface peut donc subir de nombreuses heures d’humidité dans un endroit recevant peu de précipitations mesurables.
La température modifie à la fois les vitesses de réaction et l’évaporation de l’eau. Des températures plus élevées accélèrent souvent les réactions électrochimiques, mais elles peuvent aussi raccourcir la durée d’humectation en augmentant l’évaporation. À proximité du point de rosée, une faible variation de température peut provoquer de la condensation et prolonger la période de présence de l’électrolyte. La température modifie également la solubilité de l’oxygène, la cristallisation des sels, les transformations de la rouille ainsi que la viscosité ou la mobilité des films superficiels. La norme ISO 9223:2012 regroupe ces effets dans son influence température-humidité, plutôt que de considérer l’humidité comme une garantie indépendante de la vitesse de corrosion.
L’humidité devient plus déterminante en présence de polluants solubles. Les sels hygroscopiques peuvent absorber l’eau de l’air à des humidités relatives inférieures au seuil auquel un acier propre resterait sec. Une surface portant du chlorure de sodium, du chlorure de magnésium ou du chlorure de calcium peut ainsi rester électrolytiquement active au cours de périodes humides répétées. Les poussières et les dépôts industriels peuvent avoir un effet analogue, particulièrement lorsqu’ils s’accumulent sur des surfaces horizontales ou abritées.
Le développement de la patine dépend de cet équilibre. Une certaine humidité est nécessaire pour amorcer et entretenir les réactions de corrosion qui produisent la couche de rouille. Une humidité excessive ou persistante empêche le séchage de la couche et peut maintenir les pores et les fissures à l’état électrochimiquement actif. Une ventilation insuffisante aggrave la situation en ralentissant l’évaporation. La note d’orientation SCI Guidance Note 1.07, publiée par le Steel Construction Institute en 2015, identifie les environnements constamment humides ou mouillés comme des conditions inadaptées ou faisant l’objet de restrictions pour les applications en acier résistant aux intempéries non revêtu, au même titre qu’une forte exposition aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées.
La composition de l’alliage demeure néanmoins importante. Les aciers patinables ont historiquement utilisé le manganèse, le silicium, le chrome, le nickel, le cuivre, le molybdène et le phosphore afin d’influencer les produits de corrosion et leur adhérence. Les recherches de la FHWA publiées en 2009 ont également étudié des additions de tungstène, de titane, d’aluminium et de terres rares. Toutefois, aucun élément d’alliage ne peut éliminer la condensation dans une section caisson ni vidanger une retenue d’eau. L’environnement et les détails constructifs restent indissociables.
Dioxyde de soufre, chlorures et salinité atmosphérique
Le dioxyde de soufre est important parce qu’il se dissout dans l’humidité superficielle et forme des espèces sulfureuses puis, après oxydation, des espèces d’acide sulfurique. Ces films acides augmentent la conductivité et peuvent perturber la stabilisation de la couche de rouille. Les sources de combustion industrielles ont historiquement produit des environnements fortement chargés en dioxyde de soufre, bien que les émissions varient considérablement selon les régions et les sources. Une surface en acier située à proximité d’une raffinerie, d’une fonderie, d’une centrale électrique ou d’un axe de circulation dense peut recevoir une charge polluante très différente de celle mesurée dans une station rurale voisine.
Les chlorures sont souvent plus persistants et localement plus agressifs. Les embruns marins, le déferlement des vagues, les aérosols marins transportés par le vent, les sels de déverglaçage et les ruissellements contaminés déposent des ions chlorure sur l’acier. Les chlorures pénètrent dans les pores et les défauts de la rouille, favorisent la dissolution anodique localisée et rendent le séchage moins protecteur, car les résidus hygroscopiques réabsorbent l’humidité. La direction du vent, l’altitude, la distance au rivage, l’exposition aux projections et le lavage par la pluie influent tous sur les dépôts. La simple mention d’un environnement « côtier » ne suffit pas à décrire l’exposition ; un détail abrité qui accumule le sel peut être plus agressif qu’une surface totalement exposée située plus loin de la mer.
La norme ISO 9223:2012 considère la salinité atmosphérique comme un facteur principal de corrosivité, et l’évaluation du site doit tenir compte à la fois du dépôt et de la rétention. Les recherches de la FHWA menées en 2011 sur les aciers à résistance améliorée à la corrosion ont indiqué que la plupart des aciers patinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7, tandis que ces recherches visaient des valeurs proches de 9,5 ou supérieures pour obtenir une résistance sensiblement améliorée dans les atmosphères contenant des chlorures. La norme ASTM G101-04(2010) fournit des méthodes permettant d’estimer les pertes de métal dues à la corrosion atmosphérique à long terme à partir de données d’exposition à court terme, ainsi que la résistance relative à la corrosion atmosphérique d’un acier faiblement allié à partir de sa composition chimique ; elle ne transforme pas un indice de composition en immunité.
Les polluants et les sels influent également sur les conséquences structurelles. Les piqûres créent des concentrations de contraintes, et les recommandations de la FHWA relatives à la fatigue expliquent que l’AASHTO attribue au métal de base en acier patinable non revêtu une catégorie de fatigue inférieure d’un niveau à celle d’un acier comparable non patinable, en raison des piqûres. La conception vis-à-vis de la corrosion atmosphérique doit donc mettre en relation l’exposition définie par l’ISO 9223, les estimations fondées sur la composition selon l’ASTM G101, le drainage et l’accessibilité pour l’inspection avec les détails de fatigue. Des aciers nominalement identiques ne sont pas exposés à une atmosphère unique. Leur environnement réel de corrosion est la combinaison du climat, des dépôts, de l’historique d’humidification et de la géométrie, à chaque mètre carré de la structure.
Comment se développe la patine de l’acier patinable
L’acier patinable n’est pas livré avec une surface protégée contre la corrosion. Sa résistance atmosphérique se développe après exposition, et le résultat dépend de la composition chimique de l’acier, de l’air environnant ainsi que de la manière dont l’eau atteint la surface et s’en évacue. Les nuances telles que ASTM A588 et les nuances d’acier patinable spécifiées dans le cadre de l’ASTM A709 sont des aciers faiblement carbonés et faiblement alliés contenant des additions délibérées qui modifient la formation des produits de corrosion. Les compositions traditionnelles mettent l’accent sur Mn, Si, Cr, Ni, Cu, Mo et P ; les recherches de la Federal Highway Administration ont également examiné des additions de W, Ti, Al et de terres rares.
Ces éléments n’empêchent pas les réactions anodiques et cathodiques qui constituent la corrosion atmosphérique. Dans des conditions d’exposition appropriées, ils influencent plutôt les oxydes et oxyhydroxydes qui se forment, la compacité de la couche de rouille et la force avec laquelle celle-ci reste attachée au substrat. La patine est donc un produit de corrosion évolutif, et non un revêtement appliqué ni une garantie de protection permanente.

Corrosion initiale et transformation de la couche de rouille
Une surface nouvellement fabriquée porte généralement une calamine, des contaminations d’atelier, des oxydes issus de la découpe thermique ou des résidus de manutention et de montage. Dès que l’humidité forme un électrolyte continu ou semi-continu sur l’acier exposé, des zones anodiques locales libèrent des ions fer :
Les réactions cathodiques consomment de l’oxygène et de l’eau, en produisant des ions hydroxyde. Les premiers produits comprennent des oxyhydroxydes de fer peu ordonnés et des oxydes hydratés. Leur apparence peut passer de l’orange vif ou du brun jaune à des teintes brun-rouge plus foncées et, dans certaines conditions d’exposition, à des zones presque noires. La couleur ne constitue pas une mesure fiable de la protection. Une surface sombre peut encore présenter une corrosion par piqûres active sous les dépôts, tandis qu’une couche plus claire peut comporter des zones relativement adhérentes.
À mesure que l’exposition se poursuit, la rouille initiale est successivement dissoute, reprécipitée, déshydratée et réorganisée. Les produits de corrosion courants comprennent la lépidocrocite, souvent notée γ-FeOOH, la goethite, α-FeOOH, et la magnétite, Fe₃O₄. Les proportions et l’organisation physique varient en fonction de la durée de mouillage, de l’accès à l’oxygène, des contaminants, de la température et de la teneur en éléments d’alliage de l’acier. Les additions présentes dans l’acier patinable peuvent favoriser une couche de corrosion plus fine et plus compacte que celle qui se forme sur un acier de construction ordinaire au carbone, mais elles ne peuvent pas imposer une structure minérale identique sur tous les sites.
Stabilisation de la patine État dans lequel la couche de rouille et l’environnement produisent un taux de corrosion relativement constant, généralement plus faible, sur une période définie ; cela ne signifie pas que la corrosion a cessé.
Cette distinction est importante à la surface de l’acier. Une couche lâche, fissurée ou mal adhérente permet à l’eau et à l’oxygène d’atteindre de manière répétée le métal sain. Une couche plus dense limite les transferts et réduit la surface de métal facilement accessible, de sorte que la vitesse de corrosion peut diminuer. Il s’agit d’une modification des conditions de réaction, et non d’une transformation de la surface en barrière imperméable. Les fissures, les dommages dus aux chocs, les bords découpés, les interstices et les zones situées sous des débris accumulés peuvent continuer à se corroder, même lorsque les grandes surfaces adjacentes semblent avoir atteint leur maturité.
L’ASTM G101-04(2010) tient compte de ce comportement dépendant du temps en fournissant des méthodes permettant d’estimer les pertes dues à la corrosion atmosphérique à long terme à partir de données d’exposition plus courtes, ainsi que d’estimer la résistance atmosphérique relative d’un acier faiblement allié à partir de sa composition chimique. Son utilisation ne dispense pas d’un jugement spécifique aux conditions d’exposition. La composition chimique peut indiquer une tendance, mais elle ne peut pas, à elle seule, prendre en compte un assemblage présentant une fuite, un dépôt de chlorures ou une face inférieure constamment humide.
Alternance d’exposition humide et sèche
La patine se développe par répétition de cycles. Pendant une période humide, la pluie, la condensation, les embruns ou l’humidité déposée créent un électrolyte. Le déplacement des ions et la réduction de l’oxygène favorisent la corrosion, tandis que les composés de fer solubles peuvent migrer à travers la couche humide. Pendant le séchage, l’évaporation augmente la concentration des sels résiduels et modifie l’accès à l’oxygène. Certains produits précipitent dans les pores et les défauts ; d’autres sont emportés par lavage. Cette dissolution et cette précipitation répétées contribuent à transformer un dépôt de rouille initialement lâche en une couche plus structurée lorsque les conditions d’exposition sont appropriées.
Le mot « alternance » est important. Une surface qui reste constamment humide ne connaît pas les mêmes phases de séchage que celles qui contribuent à la consolidation de la couche de corrosion. La note d’orientation 1.07 du SteelConstruction Institute considère les conditions constamment humides ou mouillées, l’exposition élevée aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou soumises à restrictions pour l’acier patinable non revêtu. La National Steel Bridge Alliance indique également que le développement d’une patine protectrice nécessite une alternance répétée de mouillage et de séchage.
Le séchage ne signifie pas que la corrosion s’arrête définitivement. Après qu’une face semble sèche, de minces films d’humidité peuvent subsister dans les pores, les assemblages et les zones rugueuses. Les chlorures peuvent attirer l’humidité et prolonger la durée de mouillage, permettant à la corrosion de reprendre à une humidité relative plus faible que sur une surface propre. Le dioxyde de soufre et d’autres polluants industriels peuvent acidifier l’humidité de surface ou produire des dépôts qui modifient les réactions de corrosion. L’ISO 9223:2012 classe la corrosivité atmosphérique au moyen des vitesses de corrosion de première année de spécimens normalisés et identifie les effets de la température et de l’humidité, la pollution par le dioxyde de soufre et la salinité atmosphérique comme principaux facteurs environnementaux. Ces variables contribuent à expliquer pourquoi deux structures fabriquées selon la même désignation peuvent développer des couches de rouille visiblement différentes.
La géométrie contrôle le cycle humide-sec autant que le climat. Les rebords horizontaux, les couvre-joints, les entretoises, les zones situées autour des boulons et les cavités partiellement obturées peuvent retenir l’eau et les sédiments. Une face abritée peut sécher lentement, tandis qu’une face exposée au vent reçoit de brèves pluies et sèche rapidement par évaporation. Le ruissellement provenant d’une surface en acier peut transporter de l’eau riche en fer sur une autre surface, créant des taches sans nécessairement produire une protection équivalente. Le ruissellement provenant du béton, d’éléments galvanisés ou de surfaces contaminées peut également introduire des substances qui modifient la corrosion locale.
Les recommandations de la FHWA exigent donc d’évaluer la durée de mouillage, l’exposition aux chlorures, les polluants industriels, le drainage, la géométrie et la maintenance avant de sélectionner un acier patinable non revêtu. On ne peut pas supposer qu’une patine formée sur une poutre de pont bien drainée se formera de la même manière sous un joint de tablier qui fuit ou à l’intérieur d’un assemblage rempli de débris.
Stabilisation de la patine et corrosion en régime stationnaire
« Stabilisée » ne signifie pas que la corrosion a cessé. Ce terme décrit une situation dans laquelle la couche de rouille et l’environnement produisent une vitesse de corrosion relativement constante, généralement plus faible, sur une période définie. La couche peut continuer à s’épaissir, à se fissurer, à se compacter et à changer de forme minérale, tandis que la perte moyenne de métal tend vers un régime stationnaire. Le temps nécessaire à la stabilisation n’est pas une valeur universelle. Il varie selon la composition de l’alliage, la préparation de surface, l’orientation, les précipitations, l’humidité, la pollution, la salinité, la température, le drainage et la fréquence des cycles de mouillage et de séchage.
Les analyses de la corrosion atmosphérique insistent particulièrement sur la distinction entre les temps de stabilisation et les vitesses de corrosion en régime stationnaire. De courtes expositions peuvent saisir la phase initiale agressive, avant que la couche de rouille ne se soit réorganisée. Elles peuvent également coïncider avec une saison exceptionnellement humide ou un épisode temporaire de pollution. Les modèles de prévision à long terme doivent donc distinguer la corrosion transitoire de la vitesse ultérieure et préciser les conditions d’exposition sur lesquelles repose la prévision. L’ASTM G101-04(2010) fournit des méthodes d’estimation, mais une inspection sur site demeure nécessaire lorsque les conséquences d’une sous-estimation de la perte sont importantes.
La composition de l’alliage détermine en partie la limite supérieure des performances atteignables. Les recherches de la FHWA menées en 2011 sur les aciers à résistance améliorée à la corrosion indiquent que la plupart des aciers patinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7, tandis que ces recherches visaient des valeurs proches de 9,5 ou supérieures pour obtenir une résistance nettement améliorée dans les atmosphères contenant des chlorures. Ce résultat n’établit pas une durée de service indépendante du site ; il montre pourquoi les indices fondés sur la composition et les essais spécifiques aux chlorures sont importants.
Une patine d’aspect mature ne supprime pas non plus les obligations de conception structurale. La corrosion par piqûres entraîne une perte localisée de section et des concentrations de contraintes. Les recommandations de la FHWA relatives à la fatigue indiquent que l’AASHTO attribue au métal de base en acier patinable ordinaire non revêtu une catégorie de fatigue inférieure à celle d’un acier non patinable comparable en raison de la corrosion par piqûres. L’inspection doit par conséquent examiner les pièges à eau, les interstices, les bords, les zones autour des éléments de fixation et les endroits où la calamine ou les débris dissimulent l’acier. Si le mouillage reste continu, si les chlorures s’accumulent ou si le drainage est défaillant, la vitesse réduite attendue en régime stationnaire peut ne jamais se développer. La patine n’est protectrice que comme résultat conditionnel d’une compatibilité entre la composition chimique, l’exposition et les dispositions constructives — et non comme un revêtement automatique et permanent.
Chimie des Alliages et Mécanismes de Corrosion
L’acier patinable est un acier faiblement carboné et faiblement allié dont le comportement en atmosphère dépend de la couche de rouille qui se développe après exposition. Cette couche n’est pas un revêtement appliqué en usine et ne rend pas le métal de base immunisé contre la corrosion. Dans des conditions appropriées, les produits de corrosion deviennent relativement denses, adhérents et moins perméables que la rouille meuble formée sur un acier ordinaire au carbone. Il en résulte une vitesse de corrosion à long terme plus faible, et non une absence de corrosion.
La chimie de l’alliage influe sur la composition, la structure et l’adhérence de cette couche de rouille, mais elle ne peut pas être dissociée de l’exposition. La norme ISO 9223:2012 classe la corrosivité atmosphérique à l’aide des vitesses de corrosion observées au cours de la première année sur des éprouvettes normalisées et identifie les conditions de température et d’humidité, la pollution par le dioxyde de soufre ainsi que la salinité atmosphérique comme des facteurs majeurs. Un acier qui se stabilise dans une atmosphère rurale peut continuer à perdre de l’épaisseur dans une zone d’embruns marins, sous des débris ou à l’intérieur d’un assemblage qui reste humide.
| Élément ou groupe | Rôle décrit dans l’article | Limitation importante |
|---|---|---|
| Mn | Ajout pour la résistance et la mise en œuvre ; lie le soufre sous forme d’inclusions de sulfure de manganèse | Les inclusions peuvent influer sur l’activité électrochimique localisée |
| Si | Désoxydant et contribution à la résistance | Ne permet pas, à lui seul, de prédire la stabilité de la patine |
| Cr | Associé à des produits de corrosion compacts et moins solubles | L’effet dépend de la concentration et de l’exposition |
| Ni | Peut améliorer la résistance atmosphérique et influer sur l’attaque localisée | Doit rester compatible avec les exigences d’aptitude au soudage et de ténacité |
| Cu | Peut favoriser une couche de rouille plus adhérente et moins perméable | N’empêche pas l’oxydation initiale |
| Mo | Peut améliorer la résistance à la corrosion localisée | N’empêche pas la corrosion par piqûres liée aux chlorures dans les dépôts humides |
| P | Peut contribuer à la formation d’une couche de rouille compacte | Un excès peut dégrader la ténacité ou l’aptitude au soudage |
Éléments d’alliage traditionnels : Mn, Si, Cr, Ni, Cu, Mo et P
L’approche classique de l’acier patinable associe plusieurs additions d’alliage modérées plutôt que de s’appuyer sur un seul élément. Les recherches de la FHWA décrivent l’approche traditionnelle comme axée sur le manganèse (Mn), le silicium (Si), le chrome (Cr), le nickel (Ni), le cuivre (Cu), le molybdène (Mo) et le phosphore (P). Leurs effets se recouvrent par l’intermédiaire de la propreté de l’acier, de la ségrégation, de la formation des phases et de la chimie des produits de corrosion.
Le manganèse est généralement présent comme élément d’augmentation de la résistance et d’amélioration de la mise en œuvre, et il fixe le soufre sous forme d’inclusions de sulfure de manganèse. Ces inclusions peuvent influer sur l’activité électrochimique localisée et sur la corrosion par piqûres, notamment lorsque leur forme et leur répartition sont défavorables. Le silicium agit principalement comme désoxydant et contribue à la résistance mécanique ; il peut également influer sur les constituants contenant de la silice et sur la compacité des produits de corrosion. Aucun de ces deux éléments, considéré isolément, ne permet de prédire si une poutre de pont formera une patine stable.
Le chrome est associé à des produits de corrosion plus compacts et moins solubles et peut favoriser l’enrichissement en phases d’oxydes ou d’oxyhydroxydes protectrices à l’interface acier-rouille. Son effet dépend de sa concentration et de l’exposition. Le nickel est particulièrement important dans de nombreuses compositions d’aciers patinables, car il peut améliorer la résistance atmosphérique sans entraîner les mêmes problèmes de soudabilité ou de fragilisation que des additions excessives de certains autres éléments d’alliage. Dans les conditions contenant des chlorures, les aciers contenant du nickel ont été étudiés pour leur capacité à réduire la gravité des attaques localisées et à modifier la composition de la couche de rouille.
Le cuivre est un élément d’addition caractéristique des aciers patinables. Il tend à s’enrichir près de l’interface métal-rouille au fur et à mesure de la corrosion et peut favoriser la formation d’une couche plus adhérente et moins perméable. Le cuivre n’empêche pas la première phase de l’oxydation ; l’humidité provoque toujours la dissolution anodique du fer. Sa contribution devient importante à mesure que les produits de corrosion s’accumulent et que les cycles répétés d’humidification et de séchage modifient leur structure.
Le molybdène peut améliorer la résistance à la corrosion localisée, notamment aux attaques liées aux chlorures, en influant sur les oxyhydroxydes de fer et sur la chimie des piqûres. Il ne constitue pas une garantie contre la corrosion par piqûres lorsque des dépôts salins restent humides. Le phosphore a historiquement été utilisé dans certains aciers patinables, car il peut accroître la résistance à la corrosion atmosphérique et favoriser la formation d’une couche de rouille compacte. Toutefois, une teneur élevée en phosphore peut nuire à la ténacité, à la soudabilité ou au comportement à la rupture ; sa teneur autorisée est donc limitée par la spécification de l’acier et les exigences de conception.
Le mécanisme est donc séquentiel. Lors de l’humidification, un film d’électrolyte permet la dissolution du fer et la réduction cathodique de l’oxygène. Lors du séchage, les ions dissous se concentrent, les produits de corrosion se transforment et la rouille peut devenir moins conductrice et moins perméable. Les éléments d’alliage modifient la vitesse et les produits de ces réactions. Les cycles répétés sont essentiels : la National Steel Bridge Alliance indique que le développement d’une patine protectrice nécessite une alternance d’humidification et de séchage, tandis qu’un acier constamment humide peut continuer à se corroder activement, car la rouille ne connaît jamais la phase de séchage nécessaire à sa stabilisation.
Cette distinction concerne également la fatigue. Les piqûres constituent des concentrateurs de contraintes, même lorsque la perte moyenne de métal due à la corrosion reste modérée. Les recommandations de la FHWA relatives à la fatigue indiquent que l’AASHTO attribue au métal de base non revêtu en acier patinable une catégorie de fatigue inférieure d’un niveau à celle d’un acier comparable non patinable, en raison de la corrosion par piqûres. La chimie de l’alliage peut réduire les dommages dus à la corrosion, mais elle ne dispense pas de vérifier les détails de fatigue, d’inspecter les piqûres et de maîtriser l’écoulement de l’eau au niveau des soudures, des assemblages et des bords de semelles.
Recherches émergentes sur les additions de W, Ti, Al et de terres rares
Des recherches ont étudié le tungstène (W), le titane (Ti), l’aluminium (Al) et les additions de terres rares comme moyens de modifier la nucléation de la couche de rouille, le transport ionique et le développement des piqûres. Ces travaux n’établissent pas de remplacement universel de la chimie conventionnelle des aciers patinables. Chaque addition peut influer sur les inclusions, la précipitation, le comportement au soudage, la ténacité et les pratiques de fabrication, tout autant que sur la corrosion.
Le tungstène a été étudié pour sa contribution possible à la formation d’une couche de rouille plus dense et chimiquement plus stable, en particulier lors d’une exposition aux chlorures. Le titane peut affiner les grains et former des particules stables de carbure, de nitrure ou de carbonitrure ; cet affinement peut influer sur l’uniformité de la corrosion, bien que des inclusions mal maîtrisées puissent créer des cellules électrochimiques locales. L’aluminium peut modifier les produits de désoxydation et la chimie des oxydes. Les éléments des terres rares peuvent modifier la forme et la répartition des inclusions, améliorer la propreté de l’acier ou changer l’adhérence et la morphologie des produits de corrosion. Leur effet dépend fortement de l’élément considéré, de sa concentration et du procédé d’élaboration.
Le programme de la FHWA consacré à l’amélioration de la résistance à la corrosion des aciers établit clairement cette distinction pratique. Les aciers patinables traditionnels ont été développés autour du Mn, du Si, du Cr, du Ni, du Cu, du Mo et du P, tandis que les recherches ultérieures ont étudié des additions de W, de Ti, d’Al et de terres rares afin d’améliorer les performances dans les atmosphères contenant des chlorures. La FHWA a indiqué en 2011 que la plupart des aciers patinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7, tandis que les recherches visaient des valeurs proches de 9,5 ou supérieures. Cette valeur cible constitue un critère de recherche pour une résistance aux chlorures nettement améliorée, et non un seuil général démontrant qu’un élément non revêtu convient sur tout site côtier ou exposé aux sels de déverglaçage.
Cette distinction est importante, car la chimie conventionnelle des aciers patinables et les recherches sur les aciers à résistance améliorée à la corrosion répondent à des limites d’exposition différentes. Les recommandations de la FHWA concernant le choix des sites exigent d’évaluer la durée d’humidité, l’exposition aux chlorures, les polluants industriels, le drainage, la géométrie et la maintenance. La note d’orientation SCI Guidance Note 1.07, publiée en 2015, identifie les environnements constamment humides ou mouillés, les fortes expositions aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou soumises à restrictions pour les aciers résistants aux intempéries non revêtus. Aucune addition d’alliage ne peut compenser un détail constructif qui piège indéfiniment l’eau et le sel routier.
Indices de corrosion fondés sur la composition selon l’ASTM G101
La norme ASTM G101-04(2010) fournit un cadre d’estimation comportant deux usages distincts : estimer les pertes de métal dues à la corrosion atmosphérique à long terme à partir de données d’exposition à court terme, et estimer la résistance atmosphérique relative à la corrosion d’un acier faiblement allié à partir de sa composition chimique. L’indice de corrosion fondé sur la composition convertit les teneurs spécifiées en éléments d’alliage en une mesure empirique destinée à comparer différents aciers. Il ne constitue pas un calcul direct de la durée de service d’un élément de pont.
Cet indice est utile parce qu’il relie la chimie à une estimation mesurable. Une valeur plus élevée indique généralement une résistance accrue à la corrosion atmosphérique dans la plage et les conditions pour lesquelles la relation a été établie. Les valeurs de la FHWA — environ 6 à 7 pour la plupart des aciers patinables existants et proches de 9,5 ou supérieures pour les compositions résistantes aux chlorures étudiées — montrent comment l’indice peut orienter le développement des alliages. Elles ne signifient pas que tout acier dont la valeur est supérieure à 9,5 formera une patine stable dans une crevasse chargée en sels, ni que tout acier dont la valeur est inférieure à 9,5 sera défaillant dans une atmosphère intérieure sèche.
L’ASTM G101 comporte également des limites liées à ses données d’entrée. La composition chimique ne décrit ni les trajectoires d’écoulement, ni la géométrie des crevasses, ni les dépôts, ni le temps de séchage, ni la concentration en dioxyde de soufre, ni l’exposition aux embruns, ni la maintenance. Elle ne peut pas représenter le dessous d’une semelle qui reste humide en raison d’un joint de dilatation qui fuit. L’ISO 9223:2012 fournit le cadre de classification de la corrosivité atmosphérique, tandis que les recommandations de la FHWA fournissent les questions relatives au site et aux détails constructifs ; aucune de ces normes n’autorise la chimie à remplacer l’évaluation de l’exposition.
Pour les aciers utilisés dans la construction des ponts, la spécification du matériau reste pertinente. L’ASTM A709/A709M couvre les aciers de construction destinés aux ponts, y compris les nuances d’acier patinable, tandis que les vérifications de conception doivent prendre en compte la perte d’épaisseur, les assemblages, les soudures, la ténacité à la rupture et la fatigue. La conclusion correcte à tirer de l’ASTM G101 est limitée, mais utile : la chimie de l’alliage peut augmenter ou réduire la probabilité de stabilisation de la couche de rouille et contribuer à la comparaison de compositions candidates. La patine doit néanmoins être obtenue grâce à une alternance appropriée d’humidification et de séchage, protégée contre les contaminations persistantes et vérifiée par inspection.
ASTM G101 et les limites de la prédiction fondée sur la composition
ASTM G101-04(2010) traite de deux tâches connexes, mais distinctes. Cette norme fournit des méthodes pour estimer les pertes dues à la corrosion atmosphérique à long terme à partir de données d’exposition à court terme, ainsi qu’une méthode pour estimer la résistance relative à la corrosion atmosphérique d’un acier faiblement allié à partir de sa composition chimique. Aucune de ces méthodes ne permet de convertir une désignation d’acier en une valeur garantie de durée de service.
Cette distinction est importante pour les aciers patinables tels que l’ASTM A588 et les nuances d’acier patinable couvertes par l’ASTM A709. Leur résistance dépend de la formation et du maintien d’une couche de rouille relativement dense et adhérente. L’alliage ne devient pas immunisé contre la corrosion, et la patine n’est pas un revêtement permanent qui reste protecteur dans toutes les conditions d’exposition. ASTM G101 peut étayer une évaluation d’ingénierie, mais ne peut remplacer la caractérisation du site, l’examen des détails de conception, les essais d’exposition ou la planification des inspections.
Estimation des pertes à long terme à partir d’une exposition à court terme
Une exposition de courte durée peut constituer un point de départ pour estimer une évolution de la corrosion sur une période plus longue, mais l’estimation dépend de la représentativité de l’exposition vis-à-vis de l’environnement et du stade de corrosion modélisé. La corrosion initiale peut être relativement rapide lorsque la surface est soumise à des cycles répétés d’humidification, de séchage, de formation de rouille et de détachement de produits peu adhérents. Par la suite, la corrosion peut diminuer lorsqu’une couche de rouille plus stable se développe. Cette transition n’est ni instantanée ni identique sur tous les sites.
ASTM G101 considère donc la perte à long terme comme un problème d’estimation fondé sur des données d’exposition et sur le comportement de la corrosion, et non comme une conversion fixe de quelques mois en plusieurs décennies. Une mesure de perte de masse à court terme effectuée sur un panneau exposé à l’air libre peut fournir peu d’informations sur une plaque d’éclissage de pont qui reste humide sous un joint non étanche. De même, un banc d’essai bénéficiant d’une bonne circulation d’air peut produire un résultat différent de celui d’une semelle de poutre recouverte de déjections d’oiseaux, de gravillons routiers ou de sels accumulés.
L’incertitude augmente lorsque la période d’exposition n’englobe pas les conditions saisonnières importantes. Le sel de déverglaçage hivernal, la condensation estivale, les aérosols marins et les émissions industrielles peuvent provoquer des épisodes de corrosion qu’une campagne de courte durée ne permet pas d’observer. À l’inverse, une période de construction fortement contaminée peut exagérer une moyenne à long terme si le contaminant n’est pas représentatif des conditions normales d’exploitation.
ISO 9223:2012 fournit le cadre général de corrosivité atmosphérique. Elle classe la corrosivité à partir des vitesses de corrosion observées durant la première année sur des éprouvettes normalisées et identifie l’influence de la température et de l’humidité, la pollution par le dioxyde de soufre et la salinité atmosphérique comme des facteurs essentiels. Ses catégories décrivent une atmosphère, et non la perte exacte d’un élément particulier en acier patinable. La classe d’un site peut orienter le choix, mais les crevasses, corniches et chemins d’écoulement locaux peuvent créer des micro-environnements plus sévères que ne le laisse supposer la classification nominale.
La prédiction à long terme devrait donc s’appuyer, dans la mesure du possible, sur les relevés d’exposition, sur des données de corrosion comparables et sur la géométrie réelle de l’élément. Les essais sur éprouvettes peuvent renforcer la fiabilité de l’évaluation, notamment dans les environnements industriels, côtiers ou soumis à des sels de déverglaçage inhabituels. Même dans ce cas, la perte d’épaisseur mesurée ne constitue qu’une partie du problème de conception. Les piqûres, la mise à nu de feuillets, l’agrandissement des trous de boulons et les entailles sensibles à la fatigue peuvent devenir déterminants avant que la perte moyenne d’épaisseur ne soit importante.
Résistance relative à la corrosion d’après la composition chimique
La méthode fondée sur la composition décrite dans ASTM G101 calcule un indice de corrosion à partir de certains éléments d’alliage spécifiés. Cet indice est comparatif. Il aide à déterminer comment un acier faiblement allié peut se comporter par rapport à un autre lors d’une exposition atmosphérique ; il ne prédit pas la vitesse de corrosion d’un projet, en millimètres par an, avec la précision d’un modèle spécifique au site.
La composition traditionnelle des aciers patinables met l’accent sur le manganèse, le silicium, le chrome, le nickel, le cuivre, le molybdène et le phosphore. Ces éléments influencent la couche de rouille, les réactions électrochimiques et la tendance des produits de corrosion à devenir moins poreux et plus adhérents. Les travaux de recherche de la Federal Highway Administration sur les aciers résistants à la corrosion, menés en 2009, ont également étudié des additions de tungstène, de titane, d’aluminium et de terres rares. Ces travaux mettent en évidence un point important : la composition peut être conçue pour améliorer la résistance, mais l’indice ne constitue qu’un indicateur indirect du mécanisme de corrosion qui en résulte.
La Federal Highway Administration a indiqué en 2011 que la plupart des aciers patinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7, tandis que ses recherches visaient des valeurs proches de 9,5 ou supérieures pour obtenir une résistance sensiblement améliorée dans les atmosphères contenant des chlorures. Ces valeurs sont utiles pour comparer des compositions candidates. Elles ne signifient pas qu’un indice de 9,5 garantisse des performances acceptables sans revêtement à proximité d’une chaussée traitée au sel, ni qu’un acier présentant un indice de 6 échouera sur tous les sites de l’intérieur des terres.
Un indice plus élevé peut indiquer un équilibre plus favorable entre les éléments d’alliage, mais la composition ne décrit ni la contamination de surface, ni les zones soudées, ni l’état de la calamine, ni les écoulements, ni la durée d’humidité. Elle ne rend pas non plus compte de toutes les interactions entre les éléments d’alliage et l’atmosphère. Deux coulées conformes aux mêmes limites de nuance peuvent présenter un développement différent de la couche de rouille en raison de différences mineures de composition, de l’historique de transformation, de la préparation de surface et de l’orientation lors de l’exposition.
L’indice doit également être distingué de la désignation de la nuance. ASTM A588 spécifie un produit en acier patinable répondant à des exigences chimiques et mécaniques définies ; elle ne garantit pas une courbe unique de perte par corrosion pour tous les environnements. ASTM A709 comprend des nuances d’acier pour les ponts ainsi que les exigences associées, mais le choix d’une nuance conforme ne dispense pas d’évaluer l’exposition et les détails de conception. La conformité du matériau est une condition nécessaire pour l’acier spécifié, mais elle ne remplace pas la conception vis-à-vis de la corrosion.
Pourquoi les conditions d’exposition restent déterminantes
L’acier patinable a besoin d’une alternance d’humidification et de séchage pour développer sa patine protectrice. Si une surface reste constamment humide, les produits de corrosion peuvent demeurer poreux et actifs au lieu de se stabiliser. La SCI Guidance Note 1.07 identifie les environnements continuellement mouillés ou humides, les fortes expositions aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou restreintes pour les aciers patinables non revêtus. Ces conditions peuvent neutraliser l’avantage suggéré par un indice de composition favorable.
Les chlorures sont particulièrement dommageables, car ils peuvent se concentrer dans les dépôts et dégrader les couches de rouille protectrices. Les embruns marins, le sel de déverglaçage transporté par les véhicules, les joints de tablier non étanches et les écoulements contaminés peuvent provoquer une exposition locale sévère, même lorsque l’atmosphère générale paraît modérée. Le dioxyde de soufre et d’autres polluants industriels peuvent accroître l’acidité de l’électrolyte ou modifier la chimie de la rouille. Les surfaces abritées peuvent se corroder plus rapidement que les faces exposées, car elles sont moins lavées par la pluie et sèchent plus lentement.
Le drainage et la géométrie déterminent souvent si la patine peut se stabiliser. Les pièges à eau au niveau des plaques d’éclissage, des extrémités de raidisseurs, des logements de connexions, des recouvrements non étanchés et des corniches horizontales créent une humidification répétée ou continue. Les débris retiennent l’humidité et les chlorures. Une ventilation insuffisante sous les tabliers ou à l’intérieur des caissons produit le même effet. Les détails de conception doivent éloigner l’eau de l’acier, plutôt que de lui permettre de s’écouler sur une connexion sensible et de s’accumuler en dessous.
La conséquence pour la conception dépasse la seule perte atmosphérique moyenne. Les piqûres créent des concentrations de contraintes, et les recommandations de la FHWA relatives à la fatigue indiquent que l’AASHTO attribue au métal de base en acier patinable non revêtu une catégorie de fatigue inférieure d’un niveau à celle d’un acier non patinable comparable, en raison des piqûres. Une structure peut donc nécessiter une attention particulière du point de vue de la fatigue, même lorsque la perte générale de corrosion calculée paraît modeste.
ASTM G101 est utile lorsque son résultat est interprété comme un élément probant, et non comme une garantie. Une décision fiable combine l’indice de composition avec les informations de corrosivité atmosphérique fournies par ISO 9223, l’évaluation des chlorures et des polluants, la durée d’humidité, l’examen du drainage, la géométrie, l’accessibilité pour la maintenance et les dispositions d’inspection. Lorsque ces conditions ne permettent pas un séchage répété et le développement stable d’une couche de rouille, une mise en peinture, une protection contre les intempéries ou une autre mesure de lutte contre la corrosion peut être nécessaire, quel que soit l’indice calculé de l’acier.
Classes de corrosivité selon l’ISO 9223 dans les décisions de conception
L’ISO 9223:2012 fournit un langage commun pour décrire la corrosivité atmosphérique, mais elle ne constitue pas un certificat d’homologation pour l’acier patinable non revêtu. La norme classe une atmosphère au moyen de la vitesse de corrosion, au cours de la première année, d’éprouvettes normalisées et met ce résultat en relation avec des paramètres environnementaux, notamment la température et l’humidité relative, la pollution par le dioxyde de soufre et la salinité de l’air. Ces données décrivent l’agressivité de l’atmosphère à l’égard de métaux de référence. Elles ne permettent pas, à elles seules, de prédire l’état de chaque alliage, assemblage, interstice, soudure ou dispositif d’évacuation des eaux d’une structure.
Vitesses de corrosion des éprouvettes normalisées au cours de la première année
Pour les éprouvettes normalisées en acier au carbone ordinaire, l’ISO 9223:2012 attribue les plages de vitesses de corrosion suivantes pour la première année :
| Classe ISO 9223 | Taux de corrosion de première année de l’acier au carbone |
|---|---|
| C1, très faible | ≤1.3 μm/year |
| C2, faible | >1.3 à 25 μm/year |
| C3, moyenne | >25 à 50 μm/year |
| C4, élevée | >50 à 80 μm/year |
| C5, très élevée | >80 à 200 μm/year |
| CX, extrême | >200 à 700 μm/year |
| Classe ISO 9223 | Vitesse de corrosion de l’acier au carbone au cours de la première année |
|---|---|
| C1, très faible | ≤1,3 μm/an |
| C2, faible | >1,3 à 25 μm/an |
| C3, moyenne | >25 à 50 μm/an |
| C4, élevée | >50 à 80 μm/an |
| C5, très élevée | >80 à 200 μm/an |
| CX, extrême | >200 à 700 μm/an |
Ces valeurs sont des limites de classification, et non des pertes d’épaisseur garanties de l’acier de construction pendant la durée de service. La première année constitue également une période particulière. L’acier nu se corrode généralement plus rapidement au début de l’exposition, tandis qu’une couche de rouille se forme et modifie l’accès de l’oxygène, de l’eau et des polluants à la surface métallique. L’acier patinable est conçu pour former une couche de corrosion relativement dense et adhérente ; sa vitesse de corrosion ultérieure peut donc différer sensiblement de celle d’une éprouvette de référence en acier au carbone ordinaire.
Cette différence ne rend pas la classe ISO sans pertinence. Elle établit le point de départ environnemental. Une atmosphère C3, par exemple, ne convient pas automatiquement mal à l’acier patinable, mais elle justifie une évaluation différente de celle d’une atmosphère intérieure C2. De même, une classification CX indique des conditions dans lesquelles les dépôts de chlorures, les aérosols marins, l’humidité persistante ou une contamination industrielle agressive peuvent empêcher la stabilisation de la couche de corrosion.
L’ISO 9223 utilise le comportement d’éprouvettes normalisées conjointement avec des mesures et des estimations environnementales. En pratique, un site peut recevoir une classe initiale fondée sur les conditions de température et d’humidité ainsi que sur les données de pollution, puis se voir attribuer un niveau de sévérité pratique supérieur ou inférieur après prise en compte des caractéristiques locales d’exposition. Les surfaces abritées, les détails situés en sous-face et les emplacements proches des routes peuvent subir un microenvironnement plus dommageable qu’un râtelier d’essai exposé. Une zone soumise à des projections chargées en chlorures peut rester agressive même lorsqu’une classification régionale générale paraît modérée.
Les valeurs de la norme doivent donc être interprétées comme une référence atmosphérique. Elles ne remplacent ni la mesure des dépôts, ni l’inspection de structures comparables, ni l’examen de la géométrie envisagée.
Utilisation de la classification de corrosivité comme donnée d’entrée
La classe est utile au stade de l’évaluation préliminaire. Elle permet de déterminer si un concept en acier patinable non revêtu mérite une analyse plus approfondie, si un système de revêtement protecteur doit être envisagé dès le départ et si l’équipe de conception a besoin de données d’exposition propres au site. Elle doit être consignée avec la source et la base de la classification : vitesse de corrosion mesurée, calcul climatique, données de pollution, distance par rapport au milieu marin ou jugement d’ingénierie.
La classe, à elle seule, ne permet pas de décider si l’acier patinable non revêtu est acceptable. Les recommandations de la Federal Highway Administration exigent d’évaluer la durée d’humidité, l’exposition aux chlorures, les polluants industriels, le drainage, la géométrie et la maintenance avant de sélectionner un acier patinable non revêtu. Cette liste est importante, car la patine dépend de l’alternance des cycles d’humidification et de séchage. La National Steel Bridge Alliance indique qu’une humidification et un séchage répétés sont nécessaires au développement d’une patine protectrice. Une surface qui reste humide sous un assemblage présentant une fuite peut continuer à se corroder, même dans une atmosphère nominalement modérée.
La revue de conception doit examiner ce que la classe ISO dissimule. L’élément est-il exposé aux embruns marins, aux sels de déverglaçage ou aux chlorures transportés par le vent ? L’eau peut-elle s’écouler des semelles et des goussets, ou s’accumulera-t-elle derrière une éclisse, un raidisseur ou un appareil d’appui ? Existe-t-il des interstices étroits, des ressauts horizontaux, des pièges à rouille en couches ou des détails retenant les débris ? Le dioxyde de soufre industriel, un condensat acide ou un contact entre métaux incompatibles peuvent-ils créer une cellule locale ? L’accès pour l’inspection est-il suffisant pour détecter les piqûres avant qu’elles n’affectent les performances en fatigue ?
La composition de l’alliage doit également être prise en compte dans cette décision. Les aciers patinables reposent sur des additions délibérées de Mn, Si, Cr, Ni, Cu, Mo et P ; les recherches ont également porté sur des additions de W, Ti, Al et de terres rares. L’ASTM G101-04(2010) fournit des méthodes pour estimer les pertes de métal dues à la corrosion atmosphérique à long terme à partir de données d’exposition à court terme, ainsi que pour estimer la résistance relative à la corrosion atmosphérique d’un acier faiblement allié à partir de sa composition chimique. Son indice fondé sur la composition peut faciliter les comparaisons, mais il demeure une estimation et non une garantie propre au site. Des recherches de la FHWA ont indiqué que la plupart des aciers patinables présentaient des valeurs d’indice ASTM G101 comprises entre 6 et 7, tandis que la valeur visée pour une résistance nettement améliorée dans des atmosphères contenant des chlorures était proche de 9,5 ou supérieure.
La norme de produit sélectionnée doit néanmoins rester déterminante pour les exigences applicables au matériau. Pour les ouvrages d’art, le Steel Bridge Design Handbook situe les dispositions relatives aux aciers patinables parmi les considérations concernant les matériaux et la conception des aciers pour ponts ASTM A709. La composition chimique, les propriétés mécaniques, l’aptitude au soudage et les contrôles de fabrication ne peuvent pas être déduits d’une classe de corrosivité ISO.
La fatigue doit faire l’objet d’un traitement distinct. Les piqûres réduisent la résistance effective à la fatigue, même lorsque la perte moyenne d’épaisseur paraît faible. Les recommandations de la FHWA relatives à la fatigue indiquent que l’AASHTO attribue au métal de base en acier patinable ordinaire non revêtu une catégorie de fatigue inférieure à celle d’un acier non patinable comparable en raison des piqûres. La classification de corrosivité doit donc alimenter la vérification à la fatigue, et pas seulement le calcul de la surépaisseur de corrosion.
Surépaisseurs et interprétation des classes d’exposition
Une classe ISO peut contribuer à la détermination d’une surépaisseur, mais celle-ci doit correspondre à l’exposition réelle, à la durée de conception, au modèle de corrosion et au nombre de faces exposées. La multiplication d’une vitesse nominale de première année par le nombre d’années de service est généralement trop rudimentaire : les vitesses de corrosion évoluent avec la formation de la rouille, les surfaces abritées se comportent différemment des surfaces librement exposées et les piqûres localisées peuvent déterminer les performances avant que la perte uniforme ne devienne critique.
La SCI Guidance Note 1.07 relie les surépaisseurs applicables à l’acier résistant aux intempéries à la classe d’exposition et aux conditions régnant à la surface de l’acier. Son approche de conception exige que l’ingénieur détermine si l’élément est exposé extérieurement, abrité ou soumis à des conditions qui empêchent la formation de la patine, puis applique la surépaisseur pertinente pour la période de service prévue. La classe d’exposition n’est pas une simple étiquette. Elle modifie la demande de corrosion retenue et, par conséquent, l’épaisseur résiduelle disponible pour les vérifications de résistance.
La surépaisseur doit également être compatible avec les détails constructifs. Un millimètre supplémentaire ne peut pas compenser une semelle qui retient de l’eau salée pendant des années. Il ne rend pas non plus équivalents un acier enterré, un acier constamment humide ou une surface soumise aux embruns salins et une surface exposée dont l’eau s’évacue librement. La SCI Guidance Note 1.07 identifie les environnements constamment mouillés ou humides, les fortes expositions aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou soumises à restrictions pour l’acier résistant aux intempéries non revêtu. Dans ces situations, un système de revêtement, une amélioration du drainage, un détail étanche ou une autre stratégie de choix des matériaux peut être nécessaire, plutôt qu’une surépaisseur de corrosion plus importante.
Les concepteurs doivent distinguer la surépaisseur destinée à préserver la résistance structurale du métal nécessaire pour tenir compte des tolérances de fabrication, des dommages lors du montage ou des incertitudes liées aux inspections futures. Les tôles doivent être vérifiées dans leur état aminci, et les assemblages doivent être examinés pour détecter la rouille feuilletante, les pertes de section et les pièges à eau. Les trous d’évacuation doivent rester fonctionnels après l’accumulation de débris et de produits de corrosion.
| Étape du processus | Action requise | Résultat |
|---|---|---|
| Atmosphère | Établir les conditions de corrosivité, d’humidité, de salinité et de pollution | Classification de l’exposition et relevé des contaminants |
| Détails du site | Examiner la durée d’humectation, le drainage, la géométrie et la maintenance | Carte de l’exposition locale |
| Matériau | Vérifier la nuance, la composition chimique, la forme du produit et la norme applicable | Sélection d’un matériau conforme |
| Conception structurale | Vérifier les exigences relatives à la perte de section, aux piqûres, à la fatigue et à la rupture | Résistance de calcul et base de justification à la fatigue |
| Planification de l’exploitation | Définir les inspections, le nettoyage, la correction du drainage et les seuils de déclenchement des réparations | Plan de maintenance et de surveillance |
La démarche pratique est donc claire : établir la classe ISO 9223, vérifier les paramètres environnementaux, identifier les facteurs locaux modifiant l’exposition, sélectionner et vérifier la nuance d’acier patinable, appliquer les règles relatives à l’épaisseur en fonction de l’exposition prévues par les recommandations de conception applicables, puis vérifier le drainage, la fatigue, l’inspection et la maintenance. L’ISO 9223 amorce la décision ; elle ne la clôt pas.
Choix du site : quand l’acier autopatinable non revêtu devient risqué
L’acier autopatinable non revêtu ne convient pas simplement parce qu’une structure se trouve à l’extérieur. Sa résistance à la corrosion atmosphérique dépend d’un régime d’exposition particulier : la surface doit être mouillée, puis sécher, de manière répétée, tandis que l’alliage développe une couche de rouille relativement dense et adhérente. Cette couche peut réduire la corrosion ultérieure, mais elle ne constitue pas un revêtement automatique et permanent. Un site qui maintient l’acier humide, apporte des chlorures, retient de l’eau contaminée ou concentre des fumées industrielles peut empêcher la patine de se stabiliser.
L’évaluation environnementale constitue donc un préalable au choix d’un système non revêtu. La Federal Highway Administration (FHWA) demande aux concepteurs d’évaluer la durée d’humectation, l’exposition aux chlorures, les polluants industriels, le drainage, la géométrie et les conditions de maintenance avant de choisir un acier autopatinable non revêtu. Ces vérifications doivent être effectuées au stade de la conception préliminaire, et non après l’apparition de coulures de rouille, de pertes de section ou de fissures.
La norme ISO 9223:2012 fournit un cadre utile pour cette évaluation. Elle classe la corrosivité atmosphérique au moyen des vitesses de corrosion enregistrées au cours de la première année sur des éprouvettes normalisées et considère les effets de la température et de l’humidité, la pollution au dioxyde de soufre ainsi que la salinité atmosphérique comme des influences majeures. La classification ne suffit pas, à elle seule, à approuver une application en acier autopatinable. Elle fournit des données environnementales qui doivent être interprétées conjointement avec la composition de l’alliage, la géométrie d’exposition et les conséquences de la corrosion sur le site.
Atmosphères marines, projections salines et atmosphères contenant des chlorures
L’exposition marine constitue l’une des conditions de risque les plus évidentes. Les embruns, les vagues déferlantes, le sel transporté par le vent et les sels de déverglaçage déposent des ions chlorure sur l’acier. Les chlorures rendent la couche de rouille plus conductrice et chimiquement active, retiennent l’humidité et favorisent les attaques localisées sous les dépôts. Au lieu de développer une patine relativement uniforme et adhérente, la surface peut présenter des piqûres et des produits de corrosion peu adhérents. Une couche de rouille peut sembler sombre et mature alors que la corrosion se poursuit en dessous.
L’exposition aux sels ne se limite pas au littoral. Les tabliers et les rampes de pont peuvent recevoir des applications répétées de chlorure de sodium ou de chlorure de calcium, les projections atteignant les poutres, les appareils d’appui, les entretoises et les semelles inférieures. Le vent peut transporter le sel à l’intérieur des terres. Les sites industriels côtiers peuvent cumuler la salinité atmosphérique, les composés soufrés et une humidité persistante. La question pertinente n’est pas seulement la distance par rapport à la mer, mais aussi la quantité de chlorures atteignant l’acier, la fréquence de leur dépôt et la possibilité pour la pluie de les éliminer par lavage.
Les restrictions de la FHWA concernent directement les environnements marins et chargés en chlorures. Il ne faut pas choisir un acier autopatinable non revêtu lorsque la contamination par les chlorures est importante ou lorsque l’humidité chargée de sels mouille répétitivement la surface sans lavage et séchage suffisants. La note d’orientation SCI Guidance Note 1.07 du Steel Construction Institute identifie l’exposition élevée aux chlorures ou aux embruns salins comme une condition inadaptée ou soumise à restriction pour l’acier résistant aux intempéries non revêtu. Une zone d’éclaboussures est particulièrement problématique : un acier alternativement immergé, aspergé et exposé à l’oxygène ne bénéficie pas de la séquence stable d’humectation et de séchage nécessaire à la formation d’une patine atmosphérique ordinaire.
La chimie de la nuance est importante, mais elle ne peut pas neutraliser une exposition hostile. Des recherches de la FHWA publiées en 2011 ont indiqué que la plupart des aciers autopatinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7, tandis que les recherches visaient des valeurs proches de 9,5 ou supérieures pour obtenir une résistance nettement améliorée dans les atmosphères contenant des chlorures. La norme ASTM G101-04(2010) fournit des méthodes permettant d’estimer les pertes de corrosion atmosphérique à long terme à partir de données d’exposition à court terme, ainsi que d’estimer la résistance relative à la corrosion atmosphérique d’un acier faiblement allié à partir de sa composition chimique. Ces indices permettent d’établir des comparaisons ; ils ne constituent pas une exemption liée au site.
La conception en fatigue est une raison supplémentaire de prendre au sérieux l’exposition aux chlorures. Les piqûres créent des concentrations locales de contraintes, et la perte de matière par corrosion peut varier fortement sur de courtes distances. Les recommandations de la FHWA relatives à la fatigue indiquent que l’AASHTO attribue au métal de base en acier autopatinable non revêtu une catégorie de fatigue inférieure d’un niveau à celle d’un acier comparable ne résistant pas aux intempéries, en raison des piqûres. Un pont exposé aux sels doit donc être évalué à la fois en fonction de la perte de matière et de l’effet des piqûres sur la résistance à la fatigue. La mise en peinture des surfaces vulnérables, l’amélioration du drainage ou le choix d’un autre système de protection contre la corrosion peuvent s’avérer nécessaires.
Emplacements constamment humides, enterrés et mal ventilés
La patine nécessite une alternance de cycles humides et secs. La National Steel Bridge Alliance (NSBA) indique que le développement d’une patine protectrice exige des humidifications et des séchages répétés. L’humidité permanente interrompt ce processus. L’eau maintenue contre l’acier limite le transport de l’oxygène dans certaines zones tout en favorisant la corrosion électrochimique dans d’autres ; les dépôts peuvent créer des cellules d’aération différentielle, et les produits de corrosion qui en résultent peuvent rester mous, poreux et faiblement adhérents.
Les détails de conception créent souvent cette situation même lorsque le climat régional est modéré. Les ressauts horizontaux, les sections caissonnées, les espaces entre raidisseurs, les couvre-joints, les profilés cornières disposés dos à dos et les drains obstrués peuvent retenir l’eau de pluie ou les sédiments contaminés. Une crevasse étroite peut sécher sur son bord exposé tout en restant humide à sa racine. Cette exposition irrégulière favorise une corrosion localisée plutôt que l’évolution de surface globalement uniforme supposée dans une conception destinée à une exposition atmosphérique.
Les recommandations de la FHWA exigent un examen du drainage et de la géométrie propre au site. L’eau doit pouvoir quitter rapidement la structure, et les détails doivent empêcher les débris de former des poches humides. La ventilation est tout aussi importante. Les espaces fermés ou protégés peuvent rester humides après le séchage des surfaces exposées, en particulier lorsque les mouvements d’air sont faibles et que de la condensation se produit. La note d’orientation SCI Guidance Note 1.07 identifie les environnements constamment mouillés ou humides ainsi que la mauvaise ventilation comme des conditions soumises à restriction ou inadaptées à l’acier résistant aux intempéries non revêtu.
L’acier enterré constitue un avertissement distinct et ne relève pas d’une application atmosphérique ordinaire. Le sol fournit une humidité permanente, des sels dissous et, dans certains sites, des conditions acides ou favorables à une activité microbiologique. Le contact avec le sol empêche également la séquence d’humectation et de séchage à l’air libre dont dépend le processus d’autoprotection atmosphérique. Le même problème se pose pour l’acier partiellement noyé dans le béton, la chaussée, un remblai ou des sédiments accumulés lorsque l’interface reste humide. Les parties situées sous le niveau du sol, les détails de murs de soutènement, les contreventements enterrés et l’acier au niveau des fondations nécessitent une stratégie de protection conçue pour une exposition au sol ou une immersion, plutôt que de reposer sur une patine atmosphérique.
L’eau peut également être piégée aux interfaces entre matériaux. Les mastics, les membranes, les protections contre l’incendie, les métaux incompatibles et les capots mal ajustés peuvent créer des crevasses qui restent humides. L’écoulement provenant d’un élément peut se déverser sur un autre, concentrant les chlorures et les produits de corrosion le long d’une ligne étroite. Les zones d’éclaboussures situées sous des joints de dilatation ou des drains de tablier qui fuient méritent une attention particulière, car l’acier peut y être mouillé à répétition par de l’eau contaminée tout en bénéficiant de très peu de séchage efficace.
Fumées industrielles et concentration de polluants
Les atmosphères industrielles peuvent être corrosives même en l’absence de projections salines visibles. Le dioxyde de soufre provenant des installations de combustion et de traitement se dissout dans l’humidité de surface et forme des composés acides, notamment de l’acide sulfureux puis de l’acide sulfurique à mesure que l’oxydation progresse. D’autres polluants, tels que le sulfure d’hydrogène, les chlorures, les oxydes d’azote, les aérosols acides et les poussières de procédé, peuvent modifier la chimie de la couche de rouille. Les poussières déposées peuvent absorber l’eau de l’air humide, prolongeant la durée d’humectation après la fin des précipitations.
La norme ISO 9223:2012 identifie spécifiquement la pollution au dioxyde de soufre comme un facteur de classification de la corrosivité atmosphérique. La concentration et le mode de dépôt sont importants. Un site situé à proximité d’une cheminée, d’une fonderie, d’une usine chimique, d’une installation de production d’engrais, d’une unité de traitement des déchets ou d’un port fortement industrialisé peut recevoir une charge polluante bien supérieure à celle suggérée par une station régionale de surveillance. Les panaches locaux, les renfoncements abrités et les faces sous le vent peuvent produire, au sein d’une même structure, des microenvironnements sévères.
Les restrictions de la FHWA incluent donc les polluants industriels concentrés parmi les conditions exigeant la prudence ou l’exclusion. La note d’orientation SCI Guidance Note 1.07 identifie également les fumées industrielles concentrées comme une condition inadaptée ou soumise à restriction pour l’acier résistant aux intempéries non revêtu. La question n’est pas de savoir si l’alliage contient du cuivre, du chrome, du nickel, du phosphore ou d’autres additions délibérées. Les aciers autopatinables sont des aciers à faible teneur en carbone dont le comportement à la corrosion est modifié par les éléments d’alliage ; la FHWA rappelle l’importance traditionnellement accordée à Mn, Si, Cr, Ni, Cu, Mo et P, tandis que des études ultérieures ont examiné l’ajout de W, Ti, Al et de terres rares. La conception de l’alliage améliore la résistance dans des conditions d’exposition appropriées, mais elle ne transforme pas une surface chargée d’acide et constamment humide en surface protégée.
Une décision défendable concernant le site combine les données atmosphériques avec une inspection physique : dépôt de chlorures, sources de polluants, vents dominants, condensation, chemins d’écoulement, zones d’éclaboussures, espaces fermés, contact avec le sol et accès pour l’inspection. Les calculs selon ASTM G101 et la classification selon ISO 9223 peuvent contribuer à l’évaluation, tandis que des éprouvettes d’exposition ou une surveillance locale de la corrosion peuvent être justifiées sur les sites incertains. Si la structure ne peut pas sécher, ne peut pas être inspectée ou sera exposée à des chlorures ou à des fumées industrielles concentrés, l’acier autopatinable non revêtu doit être écarté ou soumis à des restrictions avant de fixer les détails de conception.
Détails structurels : drainage, débris et ventilation

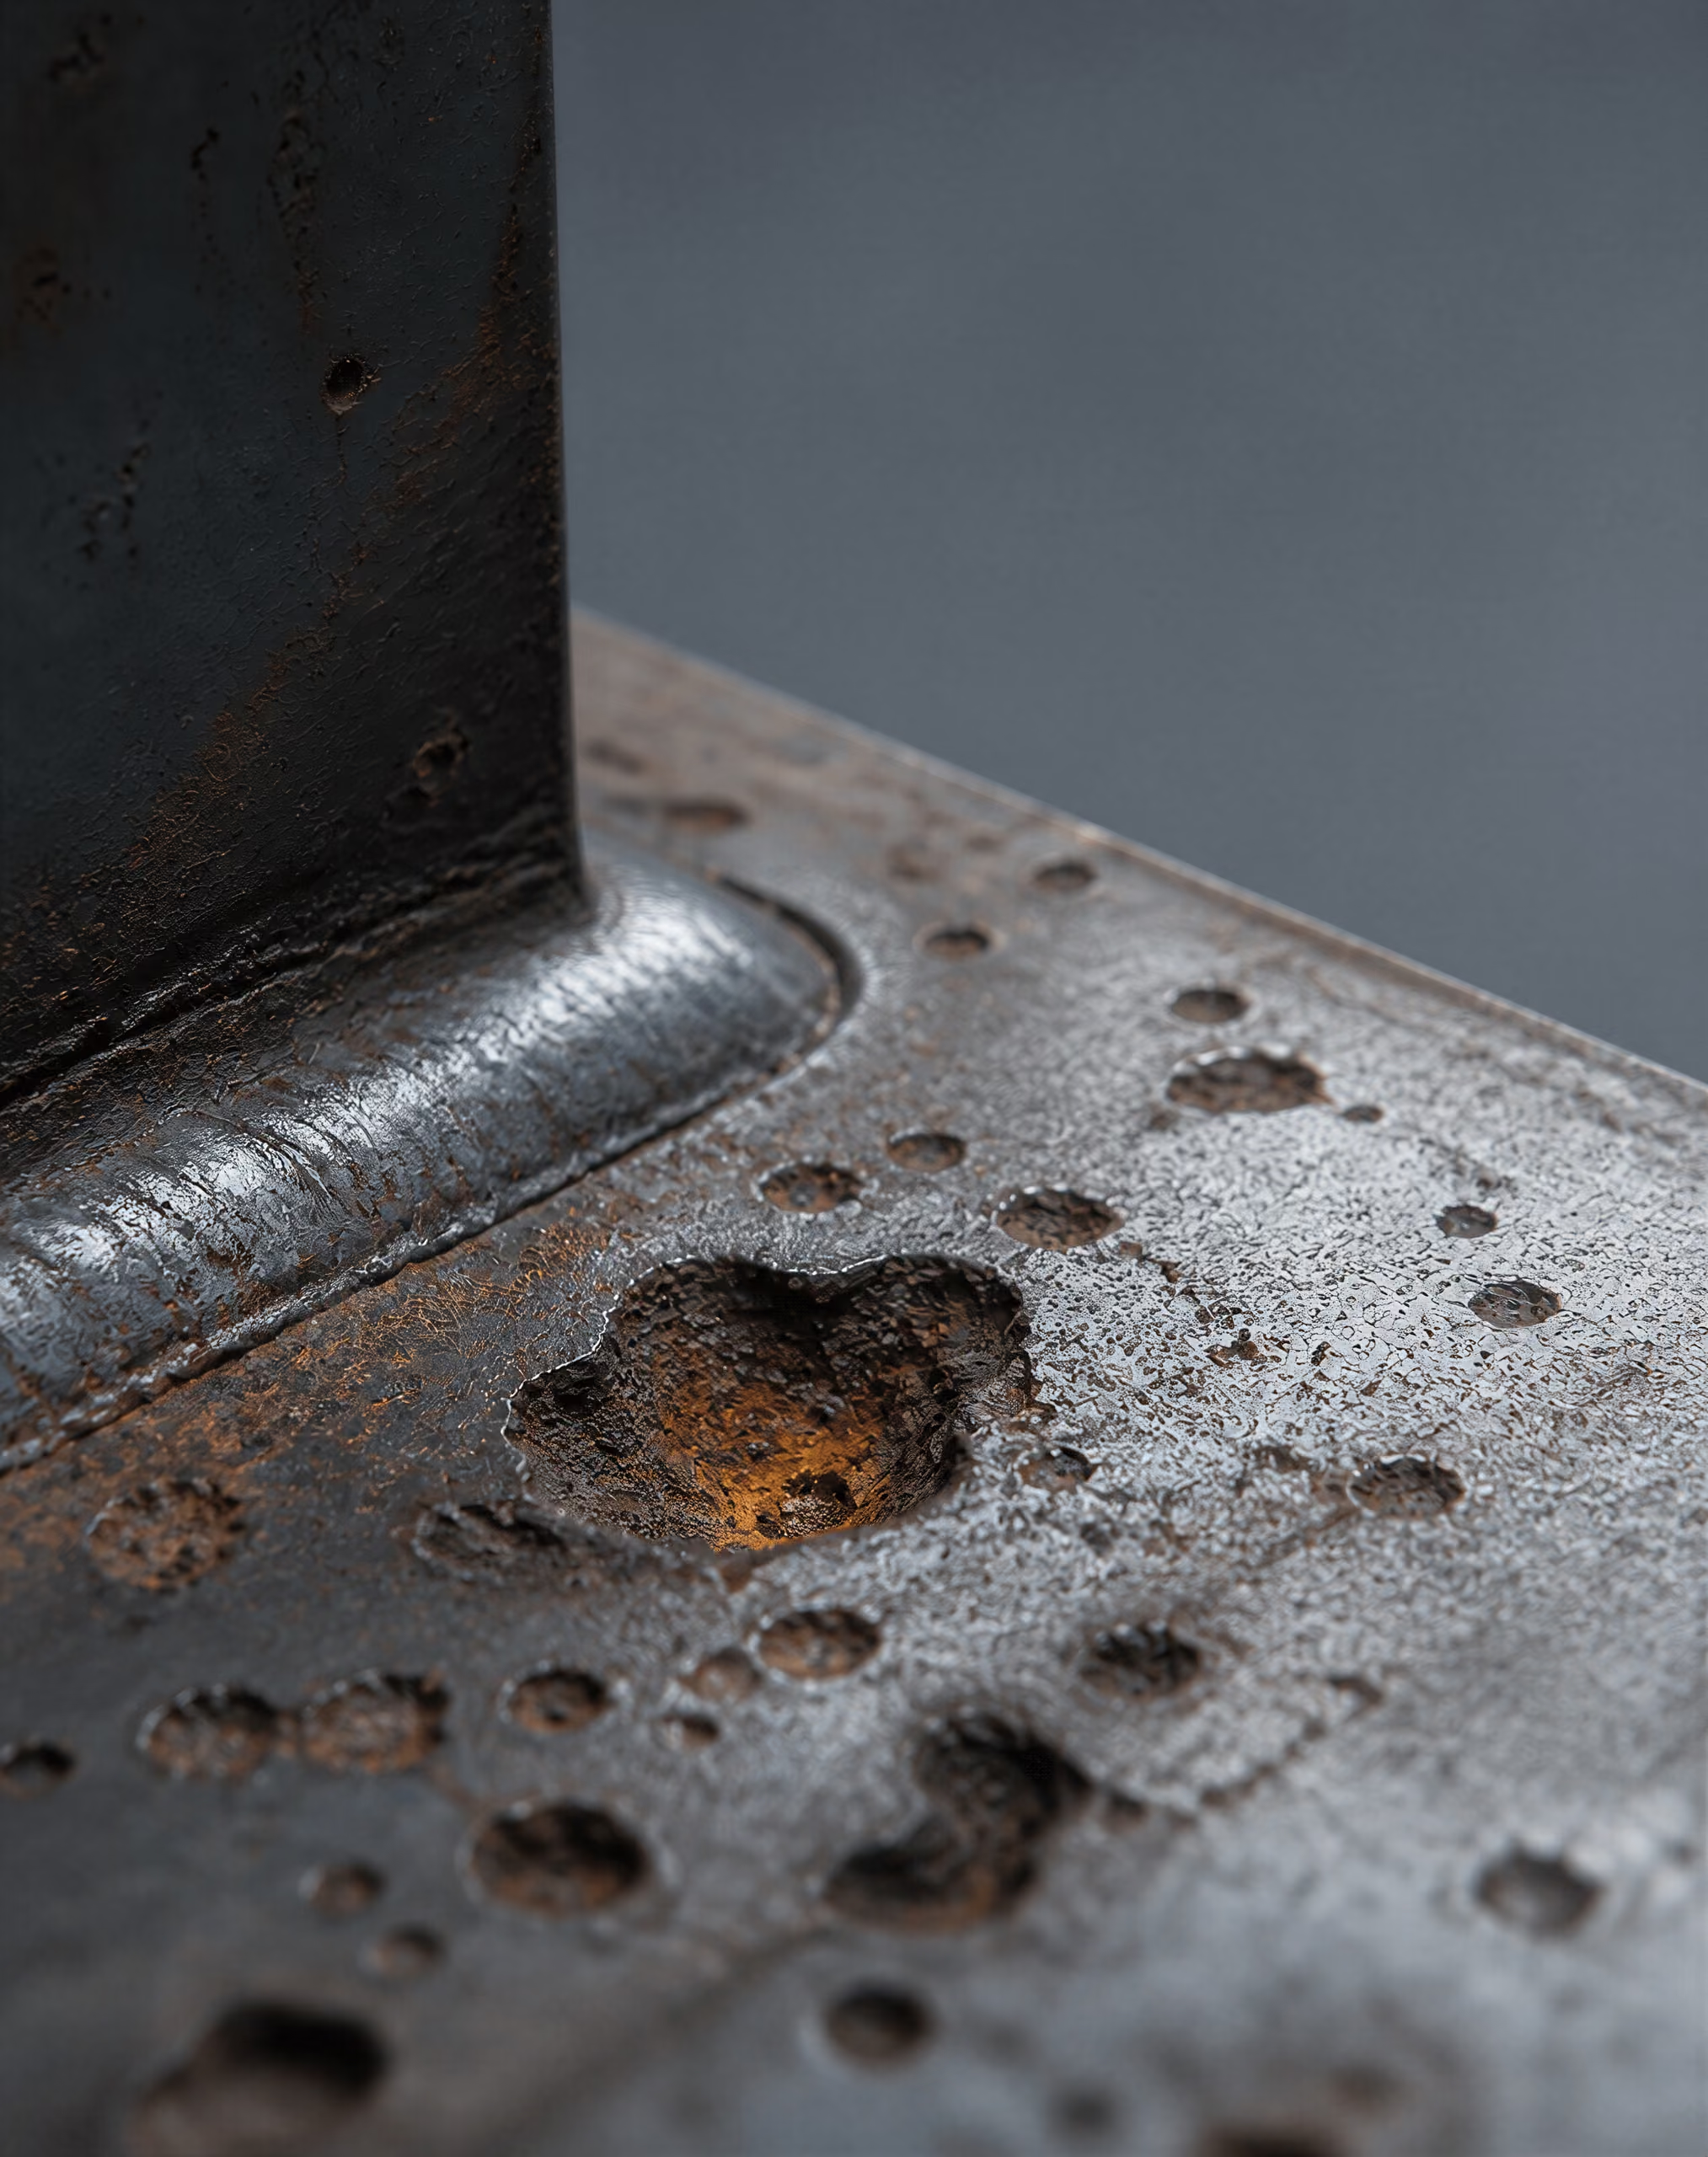
Prévenir les pièges à eau et l’accumulation de débris
L’acier autopatinable ne compense pas une géométrie inadéquate. Un alliage approprié ne peut former une couche de rouille relativement dense et adhérente que lorsque la surface est soumise à des cycles répétés d’humidification et de séchage ; un assemblage qui reste humide, retient des limons ou reçoit un ruissellement concentré peut se corroder plus rapidement qu’une surface exposée constituée d’un acier moins résistant à la corrosion. Le guide de la National Steel Bridge Alliance (2010) identifie l’alternance de cycles humides et secs comme une condition nécessaire au développement d’une patine protectrice. La conséquence pratique est directe : le détail constructif peut contrôler la corrosion aussi fortement que le choix nominal du matériau.
SteelConstruction.info et la note d’orientation SCI Guidance Note 1.07 classent l’accumulation d’eau et de débris parmi les principales causes de performances insatisfaisantes de l’acier autopatinable non revêtu. Les ressauts horizontaux sont particulièrement problématiques. Une saillie de semelle, un raidisseur, une console, une tablette d’appui ou un retour architectural peuvent retenir des feuilles, des gravillons et des matériaux de nidification d’oiseaux, puis maintenir l’eau de pluie contre l’acier. Les débris prolongent également la durée d’humidité et peuvent retenir des chlorures provenant des projections de la circulation routière ou des aérosols marins, après que la surface visible semble sèche. Un ressaut étroit n’est pas rendu sûr par sa seule étroitesse ; les forces capillaires peuvent maintenir son dessous et la soudure adjacente humides.
Les détails constructifs doivent donc évacuer l’eau plutôt que la retenir. Des surfaces supérieures inclinées, des transitions arrondies ou effilées, des caniveaux ouverts à leurs extrémités et des faces accessibles réduisent la rétention. Lorsqu’un ressaut est nécessaire du point de vue structurel, sa largeur, sa pente et le traitement de son arête doivent empêcher les sédiments de rester en place, et sa face inférieure doit être visible pour l’inspection. Les raidisseurs ne doivent pas se terminer dans de petites poches fermées. Les intersections entre les tôles doivent présenter un dégagement suffisant pour permettre l’évacuation de l’eau et permettre à un inspecteur de voir les soudures et le métal de base concernés.
Les interstices exigent une attention particulière. Les tôles superposées, les soudures intermittentes, les joints à recouvrement boulonnés, les barres de support et les bords pliés non étanchés peuvent former d’étroites cellules à différence d’aération. L’eau pénètre par l’ouverture, tandis que l’évaporation est limitée à l’intérieur du joint. La corrosion locale qui en résulte peut être plus sévère que la corrosion générale de surface et produire des piqûres à l’entrée de l’interstice. Une composition nominalement résistante à la corrosion ne supprime pas ce problème électrochimique.
Le même principe s’applique aux tolérances d’exécution. Un détail qui se draine sur le papier peut retenir l’eau après une déformation de tôle, le retrait d’une soudure, un tassement ou l’obstruction d’un exutoire. Les trous de drainage doivent être positionnés de manière à rester efficaces compte tenu des tolérances prévisibles de fabrication et de montage, et non pas simplement représentés au point le plus bas d’un dessin idéalisé. Les petits trous peuvent se boucher avec des écailles de rouille ou des limons ; leur dimension et leur accessibilité doivent tenir compte des débris susceptibles de les atteindre. Le dossier de conception doit indiquer les emplacements où une obstruction provoquerait une humidité prolongée, et un accès pour l’inspection doit être prévu avant l’achèvement de la structure.
La conception à la fatigue ne peut pas être dissociée de ces détails constructifs. Les recommandations de la FHWA relatives à la fatigue (2016) indiquent que l’AASHTO attribue au métal de base en acier autopatinable non revêtu une catégorie de fatigue inférieure d’un niveau à celle d’un acier non autopatinable comparable, en raison des piqûres. Un interstice ou un piège à débris peut intensifier ces piqûres locales et créer une concentration de contraintes plus marquée que celle prise en compte dans un calcul portant sur une tôle lisse. Les pieds de cordon de soudure, les angles de grugeage, les trous de boulons et les zones adjacentes aux exutoires de drainage nécessitent donc à la fois des catégories de détails de fatigue appropriées et un plan d’inspection de la corrosion.
Assurer le drainage et la ventilation
Les parcours de drainage doivent être continus, visibles et protégés contre les obstructions accidentelles. L’eau pénétrant dans une poutre-caisson, une parapet, un support de panneau, une réservation de joint de dilatation ou un panneau raidit doit disposer d’un cheminement défini jusqu’à un exutoire. Un drain qui déverse l’eau sur une autre surface en acier ne fait que déplacer le problème. Les positions des exutoires doivent éviter de mouiller les semelles inférieures, les appareils d’appui, les joints, les cheminements piétonniers et les surfaces en béton exposées aux taches de rouille. Lorsqu’un écoulement doit traverser une face structurelle, la géométrie doit empêcher l’eau de s’étaler le long d’un joint ou de pénétrer dans un interstice.
Les poches fermées constituent un point de défaillance récurrent. Une cavité étanche peut exclure la pluie, mais elle peut tout de même contenir de l’humidité de fabrication, de la condensation ou une petite fuite difficile à détecter. Une cavité qui n’est ni étanchée contre l’eau ni ventilée pour permettre le séchage est particulièrement dangereuse. SteelConstruction.info et la note d’orientation SCI Guidance Note 1.07 mettent l’accent sur le drainage et la ventilation, car la durée de séchage, et pas seulement la pluviométrie, influence la corrosion atmosphérique. Les ouvertures de ventilation doivent être disposées de manière à permettre la circulation de l’air et l’inspection, tout en évitant de recueillir directement la pluie et les embruns salins. Elles doivent également être dimensionnées et protégées contre les nids, les insectes et l’accumulation de débris.
La ventilation ne remplace pas le drainage. La circulation de l’air ne peut pas éliminer une flaque piégée derrière une tôle superposée, et une ouverture peut laisser entrer de l’air humide ou des embruns chargés de chlorures. Le mécanisme recherché doit être clair : l’eau doit s’évacuer par gravité, tandis que la ventilation doit réduire la condensation et favoriser le séchage. Dans les caissons, des ouvertures hautes et basses peuvent être nécessaires pour favoriser les échanges d’air et le drainage, mais leur disposition doit tenir compte de la pluie poussée par le vent et de la possibilité qu’une des ouvertures soit obstruée.
L’évaluation de l’exposition doit être fondée sur le site, et non sur l’appellation « acier autopatinable ». L’ISO 9223:2012 classe la corrosivité atmosphérique à partir des vitesses de corrosion de première année de témoins normalisés et identifie les conditions de température et d’humidité, la pollution par le dioxyde de soufre et la salinité atmosphérique comme des facteurs essentiels. Les recommandations de la FHWA (2003) exigent d’évaluer la durée d’humidité, les chlorures, les polluants industriels, le drainage, la géométrie et la maintenance avant de sélectionner un acier autopatinable non revêtu. La note d’orientation SCI Guidance Note 1.07 (2015) identifie les emplacements continuellement humides ou mouillés, les expositions élevées aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inappropriées ou soumises à restrictions.
Cela est important au niveau des détails qui modifient l’environnement local. Un tablier de pont peut exposer une face à la pluie tout en maintenant une autre face humide en raison de fuites au niveau des joints. Un parapet côtier peut recevoir des embruns salins sur sa face côté mer et retenir des dépôts de sel sous sa lisse supérieure. Une structure industrielle peut subir l’action concentrée de dioxyde de soufre ou d’autres fumées à la sortie d’un procédé. Dans chacun de ces cas, une même nuance peut se comporter différemment selon les parties de la structure. Le drainage, la protection et la ventilation doivent être examinés conjointement avec la cartographie de l’exposition environnementale, et non après l’apparition de la corrosion.
L’inspection doit inclure les emplacements les moins visibles depuis le niveau du sol : le dessous des ressauts, l’arrière des goussets, l’intérieur des caissons, le pourtour des trous de drainage, les joints à recouvrement et les zones situées sous les dépôts accumulés. Les intervalles d’inspection doivent permettre de corriger les exutoires obstrués et l’humidité persistante avant que la perte de section ne devienne importante. Le rapport doit distinguer les taches, les écailles superficielles, les piqûres actives et la perte d’épaisseur ; une apparence brune ne prouve pas à elle seule que la patine s’est stabilisée.
Éviter le contact avec des métaux incompatibles et les parcours de ruissellement tachants
Il ne faut pas supposer que l’acier autopatinable est électrochimiquement compatible avec tous les matériaux adjacents. Le contact avec un métal plus noble en présence d’un électrolyte peut provoquer une corrosion galvanique de l’acier autopatinable, en particulier lorsque le matériau cathodique présente une grande surface exposée et que la zone de contact avec l’acier est réduite. Les fixations en acier inoxydable, les composants contenant du cuivre, les accessoires en bronze et certaines configurations en aluminium nécessitent une évaluation spécifique du contact, de l’isolation, de la rétention d’eau et du drainage. Le problème ne réside pas dans le seul contact à sec. Il réside dans le film humide conducteur ou la solution piégée qui assure la liaison entre les métaux.
Les détails constructifs doivent empêcher, lorsque cela est possible, la formation de couples entre métaux dissemblables, ou séparer électriquement les matériaux et empêcher que le ruissellement provenant d’un métal soit dirigé vers un autre. Les fixations, les rondelles, les cales, les composants d’appui, les accessoires de garde-corps et le matériel de drainage doivent tous être examinés comme faisant partie intégrante de la liaison, plutôt que traités comme des accessoires secondaires. Les matériaux d’isolation peuvent eux-mêmes retenir l’eau ou créer un interstice ; le détail doit donc rester inspectable et drainable après la mise en place de la séparation.
Le ruissellement crée également des parcours de taches. L’eau chargée de rouille provenant d’une surface en acier autopatinable non revêtue peut tacher le béton, la pierre, l’enduit, les revêtements de sol et l’acier peint. La tache peut être inacceptable même lorsque la vitesse de corrosion structurelle reste tolérable. Les gouttes provenant des angles de grugeage, des parapets et des bords de tôles exposés doivent être éloignées des finitions visibles au moyen de pentes délibérées, de larmiers et de points de rejet maîtrisés. Un larmier qui déverse l’eau sur une semelle inférieure ne fait que concentrer la corrosion à cet endroit ; l’intégralité du parcours, depuis la surface mouillée jusqu’à l’exutoire final, doit être prise en compte.
Les interfaces avec le béton nécessitent une attention particulière, car les fissures, les joints et les surfaces poreuses peuvent retenir de l’eau contaminée contre l’acier. Les bords enterrés ou remblayés sont particulièrement mal adaptés à l’acier autopatinable non revêtu, conformément aux restrictions de la note d’orientation SCI Guidance Note 1.07. Le détail doit soit maintenir l’acier exposé à des conditions permettant le séchage, soit prévoir une stratégie de protection adaptée à l’environnement dissimulé.
Enfin, les plans doivent identifier les zones sujettes à la corrosion afin de permettre leur accès et leur examen ultérieur. Une géométrie qui dissimule un joint, bloque un drain ou canalise le ruissellement vers une liaison accroît la dépendance à la maintenance. L’acier autopatinable demeure un choix de conception conditionnel pour la corrosion atmosphérique ; ses performances sont déterminées conjointement par l’alliage, l’exposition et le détail constructif. (1 047 mots)
Conception des ponts, piqûration et fatigue
L’acier patinable n’est pas exempt des exigences de conception relatives à la durabilité des ponts. Un pont peut utiliser de l’acier ASTM A709/A709M Grade 50W, ou une autre nuance d’acier patinable, et néanmoins subir une corrosion dommageable si de l’eau, des chlorures, des débris ou des dépôts industriels restent présents sur l’acier. La résistance à la corrosion atmosphérique réduit la vitesse de corrosion et en modifie la forme dans des conditions d’exposition appropriées ; elle ne confère pas une immunité et ne dispense pas de concevoir les détails vis-à-vis de la fatigue, de prévoir un accès pour l’inspection ou de maîtriser le drainage.

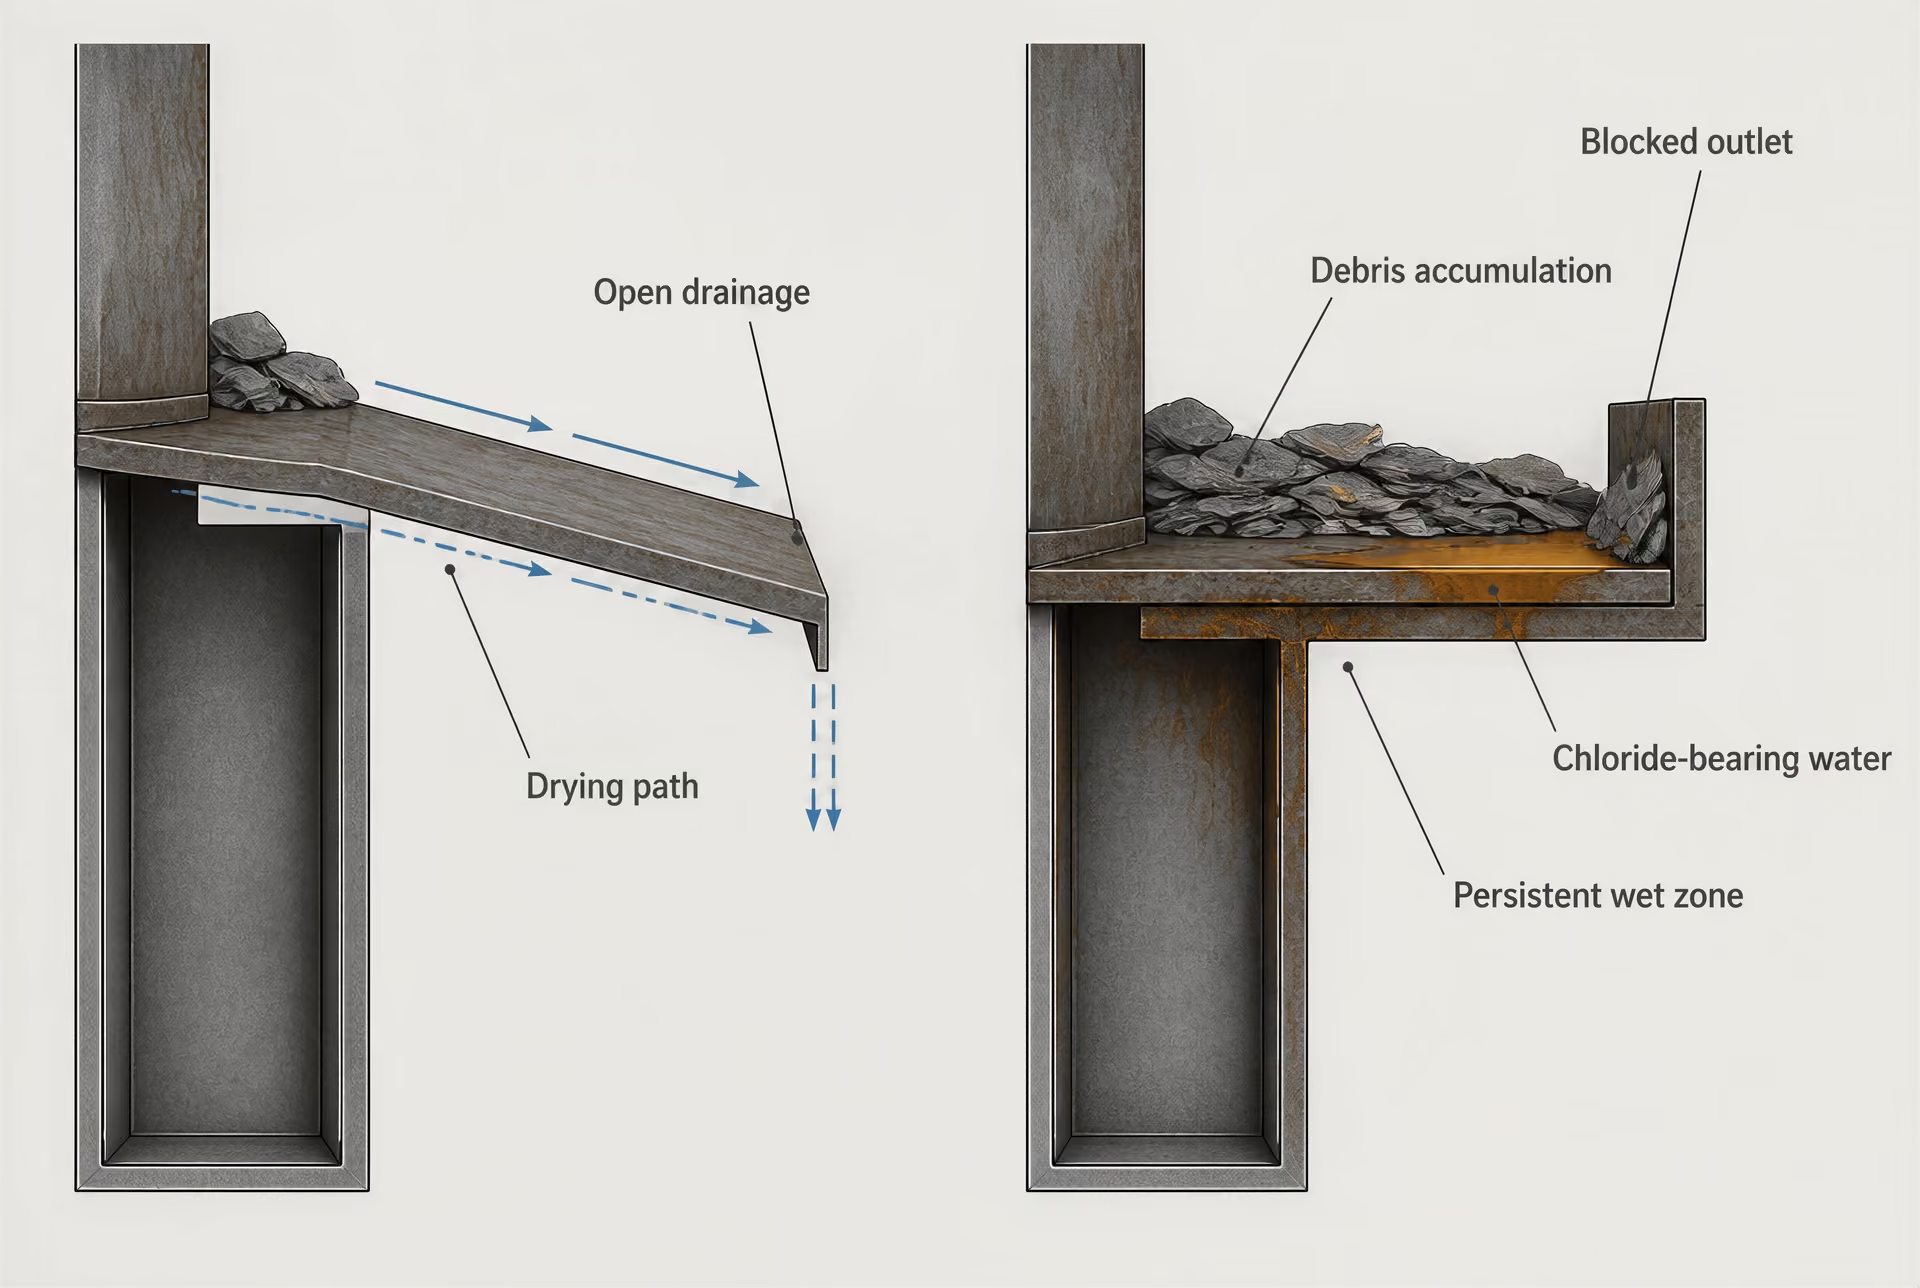
La piqûration en tant que problème structural et de fatigue
Les recommandations de la FHWA relatives à la fatigue décrivent la formation attendue d’une patine au cours de périodes alternées d’humidification et de séchage. L’oxydation initiale produit une couche de rouille, et des expositions répétées peuvent transformer cette couche en un film de surface relativement dense et adhérent qui ralentit les attaques ultérieures. Le processus dépend du séchage. Une surface qui reste continuellement humide, qui reçoit des embruns salins ou qui recueille des eaux de ruissellement contaminées ne connaît pas la même succession de conditions d’exposition qu’une plaque ouverte et se drainant librement.
Pourquoi les piqûres sont importantes pour la structure
- Concentration des contraintes Une piqûre agit comme une entaille et accroît la contrainte locale.
- Amorçage de la fatigue Les piqûres peuvent constituer des sites d’amorçage de fissures de fatigue.
- Incertitude de mesure Une seule mesure ultrasonore peut ne pas détecter la partie la plus profonde d’une piqûre irrégulière.
- Perte de section nette La pénétration localisée peut être sensiblement supérieure à la perte moyenne d’épaisseur.
Cette distinction est importante, car la corrosion de l’acier patinable ne se traduit pas toujours par une réduction uniforme de l’épaisseur. La piqûration peut créer des dépressions locales, avec des variations plus marquées du profil de surface que ne le laisserait supposer la perte moyenne de matière. La perte moyenne d’épaisseur peut sembler modeste alors que l’acier restant comporte de petites zones présentant une pénétration nettement plus importante. Dans une zone sensible à la fatigue, la piqûre agit comme une entaille : elle augmente la contrainte locale, modifie le gradient de contrainte et peut constituer un site d’amorçage pour une fissure de fatigue.
Piqûre Corrosion localisée qui forme des cavités ou des dépressions présentant une pénétration supérieure à celle de la corrosion généralisée environnante.
Une fissure qui prend naissance au niveau d’une piqûre peut se propager sous des amplitudes de contrainte qui n’auraient pas provoqué de fissuration dans un métal de base lisse, nominalement d’épaisseur complète. Le risque est plus élevé au niveau des bords de semelles, des trous, des extrémités de cordons de soudure, des surfaces de contact intermittentes, des assemblages avec entretoises, des zones d’éclissage et d’autres détails où existent déjà des concentrations géométriques de contraintes. La piqûration complique également les mesures ultrasonores d’épaisseur, car une mesure ponctuelle peut ne pas détecter la partie la plus profonde d’une cavité irrégulière. Les mesures doivent donc déterminer la répartition et la profondeur maximale des attaques, et pas seulement calculer une perte moyenne.
La mise en garde du manuel de la FHWA est directe : la piqûration influe sur le traitement de la fatigue de l’acier patinable. C’est pourquoi une patine ne doit pas être décrite comme un revêtement permanent dont l’épaisseur ou les performances seraient garanties. Il s’agit d’un produit de l’environnement, dont la qualité dépend de l’alliage, de l’historique d’exposition, de la géométrie de la surface et de la durée d’humidification. Les dépôts de chlorures revêtent une importance particulière, car ils peuvent rester hygroscopiques, prolongeant ainsi l’humidité de la surface et perturbant les conditions nécessaires à la formation d’une couche de rouille stable.
La composition de l’alliage influe sur le résultat, mais la composition chimique seule ne peut pas compenser une conception inadéquate des détails. Une étude de la FHWA publiée en 2009 décrit l’utilisation traditionnelle du manganèse, du silicium, du chrome, du nickel, du cuivre, du molybdène et du phosphore dans les aciers patinables, tout en examinant également des additions de tungstène, de titane, d’aluminium et de terres rares. Les recherches de 2011 de la FHWA sur les aciers à résistance améliorée à la corrosion ont indiqué que la plupart des aciers patinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7 ; l’étude visait des valeurs proches de 9,5 ou supérieures afin d’obtenir une résistance nettement améliorée dans les atmosphères contenant des chlorures. Ces valeurs sont des indicateurs comparatifs et ne permettent pas de négliger les conditions d’exposition du pont.
La norme ASTM G101-04(2010) fournit des méthodes permettant d’estimer les pertes de corrosion atmosphérique à long terme à partir de données d’exposition de plus courte durée, ainsi que d’estimer la résistance atmosphérique relative à la corrosion d’un acier faiblement allié à partir de sa composition chimique. La norme ISO 9223:2012 classe la corrosivité atmosphérique au moyen des vitesses de corrosion observées durant la première année sur des éprouvettes normalisées et identifie les effets de la température et de l’humidité, la pollution au dioxyde de soufre et la salinité atmosphérique comme des facteurs essentiels. Aucune de ces normes ne transforme l’hypothèse d’une patine indépendante du site en base de conception structurale.
Traitement des catégories de fatigue selon l’AASHTO
La catégorie de fatigue attribuée à un détail de pont décrit sa résistance aux cycles de contraintes répétés, mais cette catégorie n’est pas déterminée par la seule nuance nominale de l’acier. La géométrie des soudures, le type d’assemblage, les trous, les pièces rapportées, l’état de surface, les contraintes résiduelles et l’exposition à la corrosion influent tous sur le comportement en fatigue. L’acier patinable soulève une difficulté particulière, car la corrosion localisée peut modifier l’état de surface pris en compte pour établir l’hypothèse de dimensionnement vis-à-vis de la fatigue.
Le Steel Bridge Design Handbook: Design for Fatigue de la FHWA explique que, dans le cadre du traitement AASHTO cité, le métal de base nu et non revêtu en acier patinable reçoit une catégorie de fatigue inférieure d’un niveau à celle d’un acier non patinable comparable, en raison de la piqûration. Il s’agit d’une réduction de conception liée à l’état du matériau, et non de l’affirmation selon laquelle tout assemblage en acier patinable relèverait d’une catégorie universelle unique. La catégorie de fatigue AASHTO LRFD applicable dépend toujours du détail réel et de l’amplitude de contrainte qui le dimensionne.
Cette distinction permet d’éviter deux erreurs opposées. Il est erroné d’attribuer au matériau nu une résistance ordinaire à la fatigue simplement parce que la couche de rouille semble mature. Il est également erroné de réduire chaque détail soudé ou boulonné d’une valeur arbitraire sans vérifier la classification du détail selon l’AASHTO. Une plaque en ASTM A709/A709M Grade 50W utilisée comme métal de base simple est traitée différemment d’une pièce rapportée soudée fabriquée selon la même spécification, car le détail soudé possède son propre comportement en fatigue et sa propre concentration de contraintes.
La conception vis-à-vis de la fatigue doit tenir compte de l’amplitude de contrainte produite par le trafic, le vent, les effets thermiques, les distorsions secondaires et les contraintes de liaison. L’amplitude nominale de contrainte peut être calculée correctement alors que l’amplitude locale au niveau d’une piqûre, d’une extrémité de cordon de soudure, d’un épanouissement, d’un trou ou d’une rainure de corrosion est beaucoup plus élevée. Lorsque la corrosion a réduit l’épaisseur, la même force produit également une contrainte nominale plus élevée. Ces effets peuvent se cumuler : la perte de section augmente la contrainte nominale, tandis que la piqûration augmente le facteur local de concentration des contraintes.
Les considérations relatives à la rupture doivent être intégrées à la même évaluation. Une petite fissure de fatigue peut rester stable pendant un certain temps, puis se propager rapidement lorsque la section nette restante est réduite ou lorsqu’une zone fragile critique vis-à-vis de la rupture dispose d’une capacité limitée d’arrêt de fissure. Les basses températures, les contraintes résiduelles de traction et une orientation défavorable de la fissure peuvent réduire davantage la marge de sécurité. L’acier patinable doit donc être sélectionné et conçu en tenant compte conjointement des exigences de maîtrise de la rupture du pont, de la spécification de ténacité, de la catégorie de fatigue et du plan d’inspection.
Interaction entre corrosion, amplitude de contrainte et inspection
La décision relative au site intervient avant même la spécification de l’acier. Les recommandations de la FHWA de 2003 préconisent d’évaluer la durée d’humidité, l’exposition aux chlorures, les polluants industriels, le drainage, la géométrie et les conditions de maintenance avant de sélectionner un acier patinable non revêtu. Un pont situé au-dessus d’une voie soumise aux sels de déverglaçage, une structure côtière exposée à la salinité atmosphérique et un pont rural séchant rapidement ne sont pas soumis au même environnement de corrosion. La norme ISO 9223:2012 fournit un cadre de classification, mais les données d’exposition du projet et la conception locale des détails restent nécessaires.
Les pièges à eau constituent à la fois des détails de fatigue et de corrosion. Les ressauts horizontaux, les extrémités de raidisseurs, les interstices étroits, les interfaces d’éclissage mal étanchées, les poches à débris et les avaloirs obstrués peuvent maintenir l’acier humide longtemps après le séchage des surfaces adjacentes. Le ruissellement provenant d’un élément peut concentrer les chlorures sur un autre. SteelConstruction.info et la note d’orientation SCI Guidance Note 1.07 identifient les environnements continuellement humides ou mouillés, les fortes expositions aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou restreintes pour l’acier résistant aux intempéries non revêtu. Le contact entre métaux dissemblables et une ventilation insuffisante peuvent créer des cellules locales de corrosion supplémentaires.
L’historique des contraintes doit être mis en relation avec le profil de corrosion probable. Un détail soumis à un faible nombre de cycles et à de fortes contraintes peut être gouverné par quelques événements sévères, tandis qu’une poutre de pont soumise à des millions de cycles de charge dus aux poids lourds est sensible à de faibles variations de la résistance à la fatigue. Si une piqûration est attendue au niveau d’un assemblage, la conception ne doit pas s’appuyer sur une simple surépaisseur nominale de corrosion, comme si la perte était uniforme. L’amélioration du drainage, l’étanchéification des interstices, l’utilisation de composants remplaçables, l’application d’un revêtement protecteur dans certaines zones ou l’adoption d’une autre stratégie concernant l’acier et la maintenance peuvent être plus appropriées.
Fiche d’inspection
- Rétention d’eau Relever les eaux stagnantes, les bandes humides, les joints fuyards et les drains obstrués.
- Dépôts Relever les débris contenant des chlorures, la boue, les dépôts de tartre et les contaminations industrielles.
- Forme de corrosion Distinguer la rouille généralisée, les écailles non adhérentes, l’attaque en crevasse et les piqûres.
- État structural Mesurer la perte de section et inspecter les soudures, les trous, les attaches et les détails sensibles à la fatigue.
L’inspection permet ensuite de vérifier si les hypothèses de conception restent valides. Les inspecteurs doivent relever la rouille active, les écailles non adhérentes, la profondeur des piqûres, la rétention d’eau, les dépôts de chlorures, la rouille feuilletante, les pertes de section, les indications de type fissure et les évolutions au niveau des soudures et des pièces rapportées. La seule couleur visuelle constitue un indice peu fiable. Une surface sombre ou stratifiée peut indiquer la formation d’une patine, mais elle ne permet pas de déterminer la profondeur maximale des piqûres ni de garantir la sécurité vis-à-vis de la fatigue.
Les intervalles et les méthodes d’inspection doivent tenir compte des conséquences d’une défaillance, de la catégorie du détail, des charges de trafic, de la sévérité de l’exposition et de la difficulté d’accès. Une inspection visuelle rapprochée peut devoir être complétée par une cartographie ultrasonore des épaisseurs, des jauges de profondeur de piqûres, un contrôle par particules magnétiques, un contrôle par ressuage ou d’autres méthodes de détection des fissures dans les zones sensibles à la fatigue. Les résultats doivent être réintégrés dans le modèle structural : une perte de section mesurée peut modifier l’amplitude de contrainte, et une fissure détectée peut modifier l’évaluation de la rupture et de la capacité portante.
La conception vis-à-vis de la corrosion atmosphérique fait donc partie intégrante de la conception vis-à-vis de la fatigue. Dans les conditions appropriées d’humidification et de séchage, la patine peut réduire la poursuite de la corrosion, mais le pont reste un système porteur comportant des amplificateurs locaux de contraintes, soumis à des cycles répétés de trafic et assujetti à des obligations d’inspection. Une conception robuste en acier patinable spécifie l’alliage et le traitement de la fatigue selon l’AASHTO, maîtrise l’eau et les contaminants, anticipe la piqûration et préserve une voie pratique permettant de passer des résultats d’inspection aux réparations ou au renforcement.
Acier autopatinable dans la pratique des aciers de pont selon ASTM A709
Considérations relatives aux matériaux et à la conception selon ASTM A709
ASTM A709/A709M est la norme relative aux matériaux pour les aciers de pont, et non une désignation générale pour les ouvrages autopatinables non revêtus. Ses nuances comprennent notamment ASTM A709 Grade 36, Grade 50, Grade 50W, HPS 50W et HPS 70W, ainsi que d’autres nuances spécifiées par l’édition applicable. La désignation « W » identifie les exigences applicables aux aciers autopatinables, mais elle n’établit pas à elle seule qu’un pont peut rester non peint sur tous les sites. Le choix de la nuance, les exigences supplémentaires, la soudabilité, la ténacité, la maîtrise de la rupture, la fabrication et la résistance structurale doivent toujours être pris en compte dans le cadre de la conception du projet.
Le Steel Bridge Design Handbook intègre la résistance à la corrosion atmosphérique et les exigences relatives aux aciers autopatinables dans le cadre plus large applicable aux matériaux et à la conception des aciers de pont selon ASTM A709. Cette intégration est importante. L’ingénieur chargé d’un pont ne choisit pas d’abord une nuance autopatinable pour traiter ensuite la corrosion comme une décision distincte concernant le revêtement. La désignation doit correspondre à la résistance et à la ténacité requises, tandis que l’évaluation de l’exposition détermine si les dispositions relatives à la corrosion atmosphérique peuvent fonctionner comme prévu. La conception des assemblages, la résistance à la fatigue, les détails soudés et l’accès pour l’inspection demeurent des questions structurelles, même lorsqu’aucun système de peinture n’est spécifié.
L’acier autopatinable est un acier faiblement carboné et allié destiné à former une couche de rouille relativement dense et adhérente sous l’effet de cycles répétés d’humidification et de séchage. Cette couche n’est pas un revêtement imperméable, et la résistance à la corrosion atmosphérique ne signifie pas une immunité à la corrosion. L’oxydation initiale se produit lorsque l’humidité atteint l’acier. Une patine peut ralentir la perte ultérieure lorsque la surface sèche entre les périodes humides, mais ce résultat dépend de la composition de l’alliage, de la charge en polluants, des dépôts de chlorures, de la température, de l’humidité et de la géométrie de l’élément.
La composition chimique doit donc être considérée au regard des exigences de la nuance ASTM A709/A709M applicable et des spécifications du projet, plutôt qu’en fonction d’une formule générique présumée. Les travaux de recherche de la FHWA décrivent comme principaux éléments d’alliage historiques le manganèse, le silicium, le chrome, le nickel, le cuivre, le molybdène et le phosphore ; des études ultérieures sur la corrosion ont également examiné des additions de tungstène, de titane, d’aluminium et de terres rares. ASTM G101-04(2010) fournit des méthodes permettant d’estimer les pertes de corrosion atmosphérique à long terme à partir de données d’exposition à court terme, ainsi que d’estimer la résistance relative à la corrosion atmosphérique d’un acier faiblement allié à partir de sa composition chimique. Ces méthodes permettent d’étayer les comparaisons et les prévisions. Elles ne dispensent toutefois pas d’examiner l’environnement réel du pont.
Le programme de la FHWA consacré aux aciers améliorés résistants à la corrosion a indiqué que la plupart des aciers autopatinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7, tandis que ses recherches visaient des valeurs proches de 9,5 ou supérieures afin d’obtenir une résistance nettement améliorée dans les atmosphères contenant des chlorures. Ce résultat met en garde contre le fait de considérer toutes les désignations d’aciers autopatinables comme équivalentes en service. La composition influe sur les performances, mais un indice favorable ne peut pas compenser une semelle constamment humide, un assemblage retenant le sel ou un chemin d’évacuation des eaux contaminé.
Résistance à la corrosion atmosphérique dans les spécifications relatives aux ponts
L’exposition atmosphérique doit être classifiée avant d’accepter un acier autopatinable ASTM A709 non revêtu. ISO 9223:2012 fonde la classification de la corrosivité sur les vitesses de corrosion observées durant la première année sur des éprouvettes normalisées et identifie l’influence de la température et de l’humidité, la pollution au dioxyde de soufre et la salinité de l’air comme des facteurs essentiels. La classification constitue un cadre environnemental et non une garantie de durée de vie pour un élément de pont particulier. L’exposition locale peut être plus sévère que ne le laisse supposer une description générale du site, notamment à proximité des itinéraires soumis au salage hivernal, des littoraux marins, des installations industrielles et des voies de circulation générant des projections chargées en sel.
Les recommandations de la FHWA préconisent une évaluation spécifique au site de la durée d’humectation, de l’exposition aux chlorures, des polluants industriels, du drainage, de la géométrie et de la maintenance avant de choisir un acier autopatinable non revêtu. Ces facteurs interagissent. Une poutre située sous un tablier ouvert peut sécher rapidement, tandis qu’une plaque d’about sous un joint défectueux peut rester humide pendant de longues périodes. Un pont situé dans une atmosphère rurale généralement clémente peut néanmoins subir une corrosion dommageable lorsque des débris obstruent un drain ou lorsque les eaux de ruissellement se concentrent à l’extrémité d’un raidisseur.
La SCI Guidance Note 1.07 identifie les environnements constamment humides ou mouillés, les fortes expositions aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou soumises à restrictions pour les aciers résistants aux intempéries non revêtus. Le sel est particulièrement problématique, car les dépôts de chlorures peuvent maintenir une humidité électrolytique et perturber la stabilisation de la patine. Le dioxyde de soufre et d’autres polluants industriels peuvent également accroître les vitesses de corrosion. Lorsque l’exposition ne peut pas être maîtrisée, un système de revêtement protecteur, un détail résistant à la corrosion, un autre matériau ou une combinaison de mesures peut être nécessaire ; la seule désignation d’acier autopatinable ne constitue pas une spécification suffisante.
Le guide de la National Steel Bridge Alliance indique que le développement d’une patine protectrice nécessite des cycles répétés d’humidification et de séchage. Cela explique pourquoi un pont peut présenter un oxyde brun esthétique sur les surfaces exposées de l’âme, alors que la corrosion se poursuit sur les corniches abritées, aux interfaces des éclisses ou sur les semelles inférieures. Les publications de synthèse consacrées aux données de corrosion atmosphérique identifient également comme des questions distinctes le temps de stabilisation, la vitesse de corrosion en régime permanent, les conditions d’exposition et l’incertitude des prévisions à long terme. Une couche de rouille qui semble uniforme après plusieurs saisons ne prouve pas que la corrosion s’est arrêtée ; de même, la couleur observée ne permet pas à elle seule d’établir une surépaisseur de corrosion à prendre en compte dans la conception.
La conception à la fatigue ajoute une autre question propre au matériau. Les recommandations de la FHWA relatives à la fatigue expliquent que l’acier autopatinable forme sa patine au cours de cycles alternés d’humidification et de séchage, mais indiquent également que l’AASHTO attribue au métal de base en acier autopatinable non revêtu une catégorie de fatigue inférieure à celle d’un acier non autopatinable comparable, en raison de la corrosion par piqûres. Cette réduction tient compte des dommages locaux de surface et des concentrations de contraintes. Elle signifie que le choix du matériau résistant à la corrosion ne peut pas être dissocié des calculs des étendues de contrainte, de la classification des détails et de la planification des inspections.
Coordination entre le choix des matériaux et les détails structuraux
La réussite d’un pont en acier autopatinable repose sur la compatibilité entre le choix du matériau et une géométrie favorisant l’écoulement de l’eau. Les détails doivent empêcher l’accumulation d’eau et de débris, assurer l’évacuation de l’eau des espaces fermés ou partiellement fermés et permettre aux éléments de sécher ainsi qu’aux inspecteurs d’observer les surfaces critiques. Les interstices, les corniches étroites, les recouvrements non étanchés et les poches mal ventilées peuvent compromettre les conditions environnementales nécessaires à la formation de la patine. La conception doit également limiter les taches dues au ruissellement lorsque des eaux chargées de rouille risquent d’affecter le béton, les appareils d’appui, les joints de dilatation ou les propriétés voisines.
Les trous de drainage doivent rester accessibles et évacuer l’eau sans mouiller une autre surface en acier. Les joints de tablier méritent une attention particulière, car les fuites peuvent créer une source concentrée de chlorures au niveau des extrémités des poutres et des assemblages avec les cadres transversaux. Les diaphragmes d’extrémité, les détails des raidisseurs et les zones d’éclissage doivent être examinés afin de détecter les risques de rétention d’eau, d’accumulation de sel et de difficultés d’accès pour le nettoyage. Des métaux incompatibles peuvent produire des effets galvaniques, tandis que l’acier enterré ou partiellement noyé est soumis à un régime d’humidité différent de celui des surfaces librement exposées à l’atmosphère.
Le même examen doit porter sur la maintenance future. Un détail qui ne peut être lavé, inspecté ou réparé peut transformer une exposition maîtrisable en site de corrosion persistante. Les intervalles d’inspection doivent tenir compte de l’utilisation de chlorures, de la contamination industrielle, des performances du drainage et de la perte de section observée, plutôt que de reposer sur l’hypothèse fixe que la patine est permanente.
Le cadre plus large du Steel Bridge Design Handbook conduit donc à une position de conception claire : la désignation de la nuance ASTM A709/A709M, les exigences relatives aux matériaux, la classification de l’exposition, la prévision de la corrosion, le traitement de la fatigue et les détails structuraux doivent être coordonnés. L’acier autopatinable non revêtu constitue un système soumis à conditions. Il peut réduire la dépendance à la peinture lorsque l’alliage, l’atmosphère, le drainage et les dispositions d’inspection favorisent la formation d’une patine, mais il ne remplace ni l’évaluation environnementale ni une conception rigoureuse des ponts.
Stratégies de protection contre la corrosion avec acier revêtu, non revêtu et en configuration hybride
L’acier patinable ne dispense pas de concevoir la protection contre la corrosion. Il modifie la manière dont cette protection est assurée : au lieu de reposer principalement sur un revêtement fabriqué, le concepteur peut s’appuyer sur une couche de rouille dépendant de la composition de l’alliage, qui se forme au cours de cycles répétés d’humidification et de séchage. Ce choix est conditionnel. Lorsque l’environnement ne permet pas la formation d’une patine stable, un système de revêtement, une protection locale contre la corrosion, une géométrie modifiée ou une combinaison de ces mesures peut être nécessaire.
| Stratégie | Mécanisme principal de protection | Exigence principale de conception |
|---|---|---|
| Acier patinable non revêtu | Couche de rouille dépendante de l’alliage | Exposition, drainage, séchage et inspection appropriés |
| Acier revêtu | Revêtement protecteur fabriqué | Préparation de surface, continuité, réparation et inspection du revêtement |
| Stratégie hybride | Zones non revêtues avec protection locale ou sélective | Limites soigneusement définies, maîtrise de l’écoulement, compatibilité et accessibilité |
Ces trois stratégies ne sont pas des appellations interchangeables. Une conception sans revêtement impose davantage d’exigences concernant la composition chimique de l’acier, l’évaluation de l’exposition et le drainage. Une conception avec revêtement impose davantage d’exigences concernant la préparation de surface, la spécification du revêtement, le traitement des arêtes, les réparations et l’inspection. Une conception hybride répartit ces exigences, en laissant sans revêtement les surfaces appropriées tout en protégeant les zones où l’eau, les sels ou les polluants créent un risque de corrosion inacceptable.
Lorsqu’un acier patinable non revêtu est envisagé
L’acier patinable non revêtu n’est raisonnable qu’après avoir évalué conjointement l’environnement en service et les détails de conception proposés. L’acier doit être exposé à l’atmosphère avec un nombre suffisant de périodes alternées d’humidification et de séchage pour qu’une couche de rouille relativement dense et adhérente puisse se former. Le guide de la National Steel Bridge Alliance (2010) identifie les cycles répétés d’humidification et de séchage comme une condition nécessaire au développement d’une patine protectrice ; une humidité persistante n’offre pas la même succession de conditions d’exposition.
La désignation du matériau est également importante. La résistance à la corrosion atmosphérique dépend de la composition de l’alliage, et pas simplement de l’appellation « acier patinable ». Les compositions traditionnelles des aciers patinables portent principalement sur le manganèse, le silicium, le chrome, le nickel, le cuivre, le molybdène et le phosphore. Les recherches de la Federal Highway Administration ont également étudié des additions de tungstène, de titane, d’aluminium et de terres rares. ASTM G101-04(2010) fournit des méthodes permettant d’estimer la résistance relative à la corrosion atmosphérique à partir de la composition chimique, ainsi que les pertes à plus long terme à partir de relevés d’exposition de plus courte durée. Il s’agit d’une méthode d’évaluation, et non d’une garantie qu’une structure donnée développera une patine acceptable.
ISO 9223:2012 fournit un cadre environnemental utile. Ses classes de corrosivité atmosphérique utilisent les vitesses de corrosion enregistrées au cours de la première année sur des éprouvettes normalisées et prennent en compte les effets de la température et de l’humidité, la pollution au dioxyde de soufre et la salinité atmosphérique. Ainsi, un site classé uniquement selon son climat général peut masquer d’importantes différences locales : une sous-face abritée, une zone soumise aux projections de la circulation routière, une élévation exposée au milieu marin et un panache industriel peuvent connaître des conditions de corrosion différentes au sein d’un même projet.
Les recommandations de la FHWA (2003) demandent de prendre spécifiquement en compte le temps d’humidité, l’exposition aux chlorures, les polluants industriels, le drainage, la géométrie et la maintenance avant de sélectionner un acier patinable non revêtu. Ces facteurs doivent être examinés au niveau des détails. L’eau retenue derrière une platine d’about, à l’intérieur d’un raidisseur, sous des débris accumulés ou au niveau d’une semelle mal drainée peut maintenir l’acier humide longtemps après le séchage des surfaces adjacentes. La corrosion qui en résulte peut rester concentrée au lieu de se transformer en une oxydation de surface relativement uniforme, telle que celle supposée par un modèle général d’exposition atmosphérique.
La géométrie peut déterminer le résultat. Les surfaces inclinées, les extrémités ouvertes, les appuis accessibles et les chemins d’évacuation correctement dimensionnés facilitent l’écoulement de l’eau hors de la structure. Les interstices étroits, les poches horizontales, les volumes fermés présentant des chemins de fuite et les emplacements où s’accumulent le gravier ou les feuilles nuisent à la stabilisation de la patine. Les contacts entre métaux incompatibles doivent également être pris en compte, car les effets galvaniques peuvent modifier le comportement local de la corrosion.
La sélection d’un acier non revêtu doit intégrer les conséquences structurales. La corrosion par piqûres peut créer une concentration de contraintes plus importante qu’une perte d’épaisseur relativement uniforme. Les recommandations de la FHWA relatives à la fatigue indiquent que l’AASHTO attribue au métal de base en acier patinable ordinaire non revêtu une catégorie de fatigue inférieure d’un niveau à celle d’un acier non patinable comparable, en raison de la corrosion par piqûres. Les détails sensibles à la fatigue ne peuvent donc pas être justifiés par la seule hypothèse d’une réduction de la vitesse générale de corrosion. Les assemblages soudés, les pièces rapportées, les trous de boulons et les zones soumises à des contraintes répétées nécessitent leur propre évaluation de la fatigue et de l’inspectabilité.
L’alliage peut être inadapté même lorsque l’air environnant paraît propre. Des recherches de la FHWA publiées en 2011 ont indiqué que la plupart des aciers patinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7, tandis que la recherche visait des valeurs proches de 9,5 ou supérieures pour obtenir une résistance sensiblement améliorée dans les atmosphères contenant des chlorures. Ce résultat étaye une position de conception claire : la composition chimique d’un acier patinable ordinaire ne doit pas être considérée comme une solution universelle pour les environnements contaminés par les sels.
Lorsque les contraintes environnementales justifient une protection supplémentaire
Un revêtement est plus facilement justifiable lorsque l’environnement empêche la formation fiable d’une patine ou lorsque les conséquences d’une corrosion localisée sont graves. La SCI Guidance Note 1.07 (2015) identifie les conditions continuellement humides ou mouillées, les fortes expositions aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou faisant l’objet de restrictions pour l’acier patinable non revêtu. Ces contraintes ne se limitent pas à l’exposition en milieu marin ouvert. Le sel de déverglaçage routier, les projections dues à la circulation, les réseaux présentant des fuites, la condensation dans les espaces fermés et les eaux de ruissellement contaminées peuvent provoquer des problèmes similaires.
La protection supplémentaire peut couvrir l’ensemble de l’élément ou seulement certaines zones. Un revêtement intégral peut être approprié lorsque les dépôts de chlorures, le dioxyde de soufre ou une condensation persistante affectent la plupart des surfaces exposées. Un revêtement localisé peut être appliqué aux zones d’éclaboussures, aux chemins d’évacuation des eaux du tablier, aux extrémités des poutres, aux évidements des assemblages, aux faces dissimulées et aux zones proches des joints de dilatation. La limite entre l’acier revêtu et l’acier non revêtu doit être conçue de manière à empêcher l’eau de se diriger vers une arête non protégée ou de rester piégée au niveau de l’arrêt du revêtement.
Une stratégie hybride peut également associer des éléments en acier patinable à des composants d’assemblage revêtus, à des interfaces étanchées ou à des fixations résistantes à la corrosion, sous réserve de la compatibilité galvanique et du respect des normes applicables aux matériaux. Il ne faut pas supposer qu’une platine revêtue élimine tous les risques autour des assemblages boulonnés, des interstices ou des arêtes endommagées. Le système de protection doit également pouvoir être inspecté et réparé.
La modification du détail peut offrir autant d’avantages que l’ajout d’un revêtement. L’amélioration du drainage, la suppression des pièges à débris, l’ouverture d’une enceinte ventilée, la séparation de métaux différents ou la prévention du ruissellement direct chargé en sels peuvent rétablir des conditions dans lesquelles l’acier non revêtu se comporte de manière plus prévisible. À l’inverse, une surface visuellement exposée peut tout de même nécessiter un revêtement si sa position l’expose à une contamination concentrée. L’apparence ne constitue pas une classe d’exposition.
Le choix du revêtement doit être lié à l’intervalle d’inspection, aux dommages prévus et à la méthode de réparation. La préparation de surface, le profil des soudures, les arêtes vives, les boulons, les joints réalisés sur site et l’épaisseur du revêtement influent tous sur les performances en service. Lorsque les dommages du revêtement ne peuvent pas être atteints en toute sécurité, une solution sans revêtement ou présentant des détails différents peut générer une charge de maintenance plus facilement maîtrisable. La comparaison pertinente n’est donc pas « patine contre peinture », mais celle de l’ensemble du système de maîtrise de la corrosion sur la durée de service prévue.
Hypothèses de maintenance et inspectabilité
Chaque stratégie repose sur une hypothèse de maintenance. L’acier patinable non revêtu suppose que les inspecteurs peuvent vérifier si la couche de rouille se développe uniformément, repérer les zones de rétention d’eau et éliminer les débris avant que la corrosion locale ne s’accélère. Il suppose également que les taches dues au ruissellement, les écailles de rouille et l’accès nécessaire à un examen rapproché constituent des conséquences acceptables de la conception.
Un système de revêtement suppose des inspections planifiées visant à détecter la fissuration, le cloquage, le décollement, les dommages mécaniques et la corrosion au niveau des arêtes ou des défauts. Les réparations nécessitent des matériaux compatibles, des conditions météorologiques appropriées et un accès permettant le nettoyage et la remise en peinture. Si ces opérations sont peu probables, la durée de vie nominale du revêtement ne doit pas constituer l’unique fondement de la conception.
L’accès pour l’inspection doit être défini avant que les éléments ne soient enfermés ou installés au-dessus de voies de circulation, de plans d’eau ou d’équipements. Les évacuations d’eau doivent rester visibles et dégagées. Les faces cachées, les zones d’appui, l’intérieur des assemblages et les extrémités des raidisseurs peuvent nécessiter des ouvertures d’accès dédiées ou des procédures d’inspection spécifiques. Le suivi doit consigner non seulement la perte de section, mais aussi sa cause : eau stagnante, accumulation de sels, défaillance du revêtement, débris, fuite ou hypothèse d’exposition inadaptée.
La planification de la maintenance influe également sur la conception à la fatigue. Les piqûres et la corrosion au niveau des concentrations de contraintes peuvent nécessiter un examen plus rapproché qu’une surface largement et faiblement rouillée. Une conception qui dépend d’une détection précoce doit préciser qui effectue l’inspection, quelle condition déclenche une réparation et comment celle-ci sera réalisée. En l’absence de telles dispositions, « non revêtu » ne constitue pas une catégorie sans maintenance ; il s’agit d’une conception qui transfère les responsabilités de protection au drainage, à la maîtrise de l’exposition et à l’inspection.
Essais, données d’exposition et prévision de la corrosion à long terme
Essais d’exposition en laboratoire et en atmosphère
L’acier patinable n’est pas évalué en demandant simplement si de la rouille apparaît. L’acier au carbone ordinaire rouille également. La question pertinente est de savoir si l’alliage forme une couche de rouille suffisamment adhérente et relativement peu perméable dans la séquence réelle d’humidification, de séchage, de contamination et de nettoyage du site. Les essais en laboratoire peuvent mesurer cette tendance, mais aucun essai accéléré unique ne reproduit toutes les conditions d’exposition atmosphérique.
La composition constitue la première variable. Les nuances ASTM A242, ASTM A588 et les aciers pour ponts spécifiés selon ASTM A709/A709M contiennent des additions délibérées qui modifient les produits de corrosion et leur adhérence. L’alliage traditionnel s’est concentré sur le manganèse, le silicium, le chrome, le nickel, le cuivre, le molybdène et le phosphore. Les recherches de la Federal Highway Administration publiées en 2009 ont également examiné des additions de tungstène, de titane, d’aluminium et de terres rares. L’objectif n’est pas simplement d’augmenter la teneur en éléments d’alliage, mais de modifier les réactions électrochimiques et la structure de la couche de rouille sans compromettre la soudabilité, la ténacité, la résistance ou la tenue en fatigue.
La norme ASTM G101-04(2010) fournit deux méthodes connexes. Elle permet d’estimer la perte par corrosion atmosphérique à long terme à partir de résultats d’exposition à court terme, ainsi que d’estimer la résistance relative à la corrosion atmosphérique d’un acier faiblement allié à partir de sa composition chimique. Son indice de corrosion fondé sur la composition est utile pour comparer des coulées ou des nuances, mais il ne constitue pas une attestation d’acceptation pour un site donné. Les recherches de la FHWA ont indiqué que la plupart des aciers patinables présentaient des valeurs d’indice ASTM G101 comprises entre 6 et 7, tandis qu’un programme ultérieur de développement d’alliages visait des valeurs proches de 9,5 ou supérieures afin d’obtenir une résistance nettement améliorée dans les atmosphères contenant des chlorures. Ces chiffres décrivent un indice, et non une durée de vie garantie exprimée en millimètres.
Le chapitre Corrosion of Weathering Steels de l’ASM Handbook considère les essais d’exposition comme un lien entre la métallurgie et les conditions de service. Il traite des additions d’alliage, des indices fondés sur la composition, de la formation de la couche de rouille et des essais de corrosion, tout en soulignant les problèmes de conception tels que les interstices, les débris piégés et l’humidité persistante. Une éprouvette de laboratoire peut révéler si une composition chimique proposée tend à développer une couche de rouille compacte. Elle ne peut pas déterminer si un assemblage de pont restera suffisamment sec pour se comporter de la même manière.
Les essais d’exposition atmosphérique apportent la dimension environnementale manquante. Des éprouvettes sont installées sur des sites représentatifs, pesées, nettoyées puis pesées de nouveau à intervalles définis, avec des observations portant sur l’aspect de la rouille, les écoulements et les attaques locales. La norme ISO 9223:2012 classe la corrosivité atmosphérique au moyen des vitesses de corrosion mesurées durant la première année sur des éprouvettes normalisées. Son cadre prend en compte l’influence combinée de la température et de l’humidité, de la pollution par le dioxyde de soufre et de la salinité atmosphérique. Cette classification est utile pour décrire une exposition, mais elle ne remplace pas l’inspection de la structure envisagée. Une semelle de poutre abritée, une âme lavée par la pluie et un assemblage retenant le sel peuvent relever de conditions de corrosivité différentes au sein d’un même pont.
Les essais au brouillard salin ou les essais cycliques de corrosion peuvent classer rapidement les matériaux, notamment lorsque la contamination par les chlorures fait partie du cas de conception. Ils constituent toutefois de mauvais substituts à l’exposition naturelle lorsque l’essai fournit continuellement un électrolyte ou ne comporte pas de phase de séchage. L’acier patinable a besoin de cycles répétés d’humidification et de séchage pour développer sa patine caractéristique. Une éprouvette maintenue constamment humide peut subir une attaque qui ne se produirait pas dans une position atmosphérique permettant un drainage libre ; une éprouvette séchée de manière trop intensive peut ne pas représenter un microclimat côtier ou industriel. La durée de l’essai, la composition de la solution, la température, le cycle d’humidification et l’orientation de l’éprouvette doivent donc être indiqués avec le résultat de corrosion.
Données à court terme et comportement à long terme
La perte de masse initiale peut surestimer ou sous-estimer les performances ultérieures. Au début de l’exposition, l’acier nu réagit rapidement sur les sites anodiques, et la couche de rouille peut être poreuse, fissurée ou mal adhérente. Dans des cycles appropriés, les produits de corrosion peuvent devenir plus compacts et plus protecteurs, réduisant ainsi la vitesse ultérieure. Cette réduction n’est pas automatique. Les chlorures peuvent rester dans les pores, le dioxyde de soufre peut acidifier l’humidité de surface, et l’abrasion ou les écoulements répétés peuvent éliminer la rouille en cours de formation.
La revue de la corrosion atmosphérique citée dans cet article décrit le temps de stabilisation et la vitesse de corrosion ultérieure à l’état stationnaire comme deux grandeurs distinctes. Une éprouvette peut présenter une diminution de la vitesse de corrosion après plusieurs années, mais le temps nécessaire pour atteindre cet état dépend du climat, de la charge en polluants, de l’orientation, de l’abri et de la composition de l’alliage. Une exposition courte qui s’achève avant la stabilisation ne peut pas établir une vitesse à long terme. À l’inverse, un essai court imposant une humidification par les chlorures peut produire une vitesse de perte inadaptée à une surface intérieure lavée par la pluie.
La norme ASTM G101 traite ce problème en utilisant des informations d’exposition à court terme pour estimer une perte à plus long terme, mais cette estimation repose sur des hypothèses concernant l’évolution de la vitesse dans le temps. Une telle extrapolation est plus défendable lorsque l’historique d’exposition ressemble à l’environnement de service prévu et lorsque plusieurs intervalles d’exposition mettent en évidence la tendance. Elle devient fragile lorsque le site évolue. Du sel de déverglaçage peut être introduit après plusieurs années d’exposition relativement propre. Le dispositif d’évacuation des eaux d’une route peut être modifié. Les émissions industrielles peuvent diminuer, ou une source voisine peut commencer à fonctionner. Un modèle étalonné avant cette modification ne peut pas être prolongé tel quel.
Les recommandations de la FHWA préconisent donc un examen propre au site portant sur la durée d’humidité, l’exposition aux chlorures, les polluants industriels, le drainage, la géométrie et la maintenance. La note d’orientation SCI Guidance Note 1.07 identifie les emplacements constamment mouillés ou humides, l’exposition élevée aux chlorures ou au brouillard salin, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou soumises à restrictions pour l’acier patinable non revêtu. SteelConstruction.info souligne de manière similaire l’importance du drainage, de la ventilation et de la prévention de l’accumulation d’eau ou de débris. Il ne s’agit pas de préférences secondaires en matière de détails constructifs. Ces facteurs déterminent si l’exposition utilisée dans une prévision de corrosion reste valable à la surface de l’acier.
La perte par corrosion doit également être distinguée d’une simple décoloration visible. Une patine sombre et uniforme peut dissimuler des piqûres locales, tandis qu’un ruissellement orange peut sembler important sans perte de section correspondante. Les mesures doivent inclure la perte de masse ou les relevés d’épaisseur, la profondeur des piqûres, l’attaque dans les interstices ainsi que l’état des bords, des assemblages et des surfaces de contact. Pour un élément sensible à la fatigue, les piqûres locales sont importantes même lorsque la perte moyenne d’épaisseur semble modeste. Les recommandations de la FHWA relatives à la fatigue consignent la conséquence sur la conception : l’AASHTO attribue au métal de base en acier patinable nu une catégorie de fatigue inférieure d’un niveau à celle d’un acier non patinable comparable en raison des piqûres. Un modèle de corrosion qui ne prédit que la perte moyenne est donc incomplet pour les détails soumis à des charges cycliques.
Stabilisation de la couche de rouille et modèles prédictifs
Une prévision utile considère la formation de la patine comme une réponse dépendant du temps, et non comme un revêtement permanent appliqué lors de la fabrication. L’alternance de cycles humides et secs permet aux produits d’oxydation de se transformer et de se consolider ; le drainage et la ventilation limitent la durée du contact avec l’électrolyte. La couche peut alors réduire la vitesse d’attaque ultérieure. Ses performances restent conditionnées par le même équilibre environnemental que celui qui a permis sa formation.
Les modèles prédictifs expriment couramment la perte par corrosion en fonction de la durée d’exposition, souvent avec une perte initiale élevée suivie d’une vitesse plus faible après une stabilisation partielle. Les coefficients doivent provenir de données de terrain comparables. Un modèle élaboré à partir de panneaux exposés en milieu rural ne doit pas être transféré directement à un pont côtier chargé en chlorures, et une classe de corrosivité ISO 9223 fondée sur la première année ne doit pas être considérée comme une constante sur toute la durée de vie. La norme ISO 9223 décrit la charge atmosphérique initiale au moyen d’éprouvettes normalisées ; elle ne prédit pas chaque interstice abrité ni les modifications futures de la maintenance.
La prévision à long terme doit par conséquent utiliser une plage plutôt qu’un chiffre unique séduisant. Elle doit préciser le schéma d’humidification et de séchage retenu, les niveaux de polluants et de chlorures, les opérations de nettoyage ou de lavage, les trajets d’écoulement, les intervalles d’inspection et le moment auquel une remise en peinture ou une réparation serait effectuée. Des éprouvettes de terrain, des panneaux de référence et des relevés d’épaisseur programmés peuvent vérifier si la stabilisation supposée se produit effectivement. Si la corrosion reste active, si les piqûres s’approfondissent ou si des dépôts humides persistent, la réponse de conception peut consister à corriger le drainage, à procéder à un lavage, à appliquer localement un revêtement ou à modifier le système de protection contre la corrosion.
La distinction fondamentale en ingénierie est simple : l’acier patinable peut réduire la corrosion atmosphérique dans des conditions appropriées, mais sa perte future reste conditionnelle et réévaluable. La composition chimique établit une capacité à former une patine. L’historique d’exposition, les détails constructifs et la maintenance déterminent si cette capacité se réalise.
Inspection, maintenance et modes de défaillance
L’acier autopatinable n’est pas exempt de maintenance. Sa résistance à la corrosion atmosphérique dépend du maintien d’une couche de rouille relativement dense et adhérente, ce qui exige une composition d’alliage appropriée ainsi que des cycles répétés d’humidification et de séchage. Si l’eau reste piégée, si des dépôts de chlorures s’accumulent ou si la pollution industrielle modifie l’environnement corrosif, la patine peut devenir poreuse, fissurée ou mal adhérente. La corrosion se poursuit alors sous la surface visible.
L’inspection fait donc partie de la conception. L’objectif n’est pas de confirmer que toutes les surfaces sont brunes, mais de déterminer si les conditions d’exposition supposées lors du choix du matériau et de la conception des détails sont toujours réunies.
Reconnaître une corrosion anormale et la rétention d’eau
Une patine stable se développe généralement avec une alternance de périodes d’humidité et de séchage. Le guide de la NSBA, publié en 2010, identifie l’humidification et le séchage répétés comme nécessaires au développement d’une patine protectrice. Une surface qui reste humide ne subit pas le même cycle environnemental qu’une surface exposée et se drainant librement. Elle peut présenter une rouille orange pulvérulente, des taches sombres dues à l’humidité, des couches qui s’écaillent, des tubercules de corrosion ou des piqûres localisées, plutôt qu’une patine relativement uniforme et adhérente.
La rétention d’eau est souvent plus importante que l’apparence moyenne de l’élément. Les inspecteurs doivent rechercher des traînées de rouille sous les assemblages, des bandes humides continues au niveau des recouvrements, de l’eau stagnante sur les plaques horizontales, des logements de boulons remplis de boue et des zones humides derrière les plaques de liaison. Une fuite étroite peut créer une condition locale sévère alors que le reste de l’élément semble en bon état. La présence de rouille fraîche après une période sèche, en particulier autour d’une fissure, d’un orifice d’évacuation ou d’un élément de fixation, indique une corrosion active plutôt qu’une simple variation de couleur sans conséquence.
Les chemins d’évacuation de l’eau méritent une attention particulière. De petites ouvertures peuvent être obstruées par des feuilles, du limon, des matériaux de nidification d’oiseaux, de la glace, des projections de soudage ou des produits de corrosion. Une fois obstrué, un détail conçu pour une exposition intermittente peut devenir un réservoir permanent d’humidité. Le même phénomène se produit lorsqu’un joint de tablier fuit sur une poutre, lorsqu’un parapet dirige des eaux de ruissellement chargées de sel vers une semelle ou lorsqu’un joint d’étanchéité se sépare et laisse l’eau pénétrer derrière une plaque.
L’atmosphère environnante peut également évoluer. L’ISO 9223:2012 classe la corrosivité atmosphérique au moyen des vitesses de corrosion de première année de spécimens normalisés et identifie la température et l’humidité, la pollution au dioxyde de soufre ainsi que la salinité de l’air comme des facteurs essentiels. Un site acceptable lors de la construction d’une structure peut devenir plus agressif si une route est davantage salée, si un port s’agrandit, si un procédé industriel est modifié ou si le trafic augmente les dépôts de polluants. L’ASTM G101-04(2010) fournit des méthodes pour estimer les pertes de corrosion atmosphérique à long terme à partir de données d’exposition à court terme et pour estimer la résistance relative à la corrosion atmosphérique d’un acier faiblement allié à partir de sa composition chimique ; elle ne transforme pas une estimation de composition en garantie applicable à chaque détail d’une structure.
Les piqûres constituent un sujet de préoccupation particulier, car une perte moyenne d’épaisseur peut masquer une section locale beaucoup plus réduite. Les recommandations de la FHWA relatives à la fatigue indiquent que l’AASHTO attribue au métal de base en acier autopatinable non revêtu une catégorie de fatigue inférieure d’un niveau à celle d’un acier comparable non autopatinable, en raison des piqûres. Cette réduction est importante pour les éléments soumis à des contraintes répétées, même lorsque la corrosion générale semble modérée. Les piqûres profondes près des pieds de cordons de soudure, des trous, des extrémités de raidisseurs ou des lignes d’assemblage doivent être mesurées et évaluées, et pas simplement photographiées.
Inspection des détails dissimulés et sujets à la corrosion
Un plan d’inspection doit suivre la manière dont l’eau, les débris et les contaminants se déplacent dans la structure. Les joints, les éclissages, les zones d’appui, les transitions de semelles, les terminaisons de raidisseurs, les ouvertures dans les âmes et les assemblages boulonnés doivent être prioritaires, car ils interrompent l’évacuation de l’eau ou créent des interstices. Il faut examiner sous les plaques d’éclissage et les cornières de liaison, derrière les plaques goussets, autour des têtes et des écrous de boulons, ainsi qu’aux extrémités des éléments scellés ou partiellement scellés. Une surface dissimulée ne peut pas être évaluée depuis la face exposée.
Les raidisseurs peuvent former des canaux étroits qui accumulent les débris et empêchent le séchage. Leurs extrémités doivent être examinées afin de détecter l’eau piégée, les soudures incomplètes, les interstices de soudage et le foisonnement de la rouille. Les soudures discontinues et les lignes de contact non soudées peuvent retenir l’électrolyte par capillarité. Les ressauts horizontaux doivent être contrôlés pour détecter la présence de sédiments et de végétation, qui prolongent tous deux la durée d’humidité. Lorsque l’accès est limité, l’inspection peut nécessiter l’utilisation de miroirs, de vidéoscopes, de mesures ultrasonores d’épaisseur ou d’un nettoyage local soigneusement sélectionné. Le nettoyage ne doit pas éliminer les indices avant que le mécanisme de corrosion ait été consigné.
Les assemblages impliquant des métaux dissemblables exigent une attention particulière. Les effets galvaniques peuvent concentrer l’attaque lorsqu’un composant en acier autopatinable est en contact avec de l’acier inoxydable, de l’acier galvanisé, de l’aluminium ou un autre métal sous un film humide conducteur. Les éléments de fixation doivent être compatibles avec l’acier spécifié et les conditions d’exposition, et tout système de revêtement ou d’isolation doit rester efficace au niveau de l’interface. La présence d’une patine d’acier autopatinable ne protège pas un couple de métaux incompatibles.
Les emplacements enterrés, immergés ou continuellement humides doivent être traités comme des conditions d’exposition distinctes, et non comme des surfaces atmosphériques ordinaires. Le contact avec le sol, des réseaux présentant des fuites, la condensation à l’intérieur des caissons et les zones d’éclaboussures peuvent empêcher le cycle de séchage dont dépend la formation de la patine. La note d’orientation 1.07 du SCI, publiée en 2015, identifie les environnements continuellement mouillés ou humides, l’exposition élevée aux chlorures ou aux embruns salins, les fumées industrielles concentrées et les conditions enterrées comme des applications inadaptées ou soumises à restrictions pour l’acier résistant aux intempéries non revêtu.
L’inspection doit comparer les conditions actuelles avec les bases de conception initiales. Les rapports doivent identifier la forme de corrosion, la profondeur des piqûres, la zone touchée, l’état du drainage, les sources de polluants ou de chlorures ainsi que toute évolution de la fissuration ou des déformations. Une étude visuelle uniforme est insuffisante lorsque des détails sensibles à la fatigue sont présents.
Conditions de maintenance intégrées à la conception initiale
Les dispositions d’accès pour la maintenance et de nettoyage doivent être spécifiées avant la fabrication, et non ajoutées après l’apparition de la corrosion. Les concepteurs doivent prévoir des orifices de drainage pouvant être inspectés et dégagés, des pentes qui ne créent pas de poches d’eau planes, des espaces suffisamment larges pour éviter la formation de ponts de débris et une ventilation lorsque les espaces clos risquent de condenser l’humidité. Les plans de détail doivent montrer comment l’eau quitte un joint et où elle est évacuée ; une ouverture nominale ne constitue pas une stratégie de drainage si le ruissellement est dirigé vers une autre surface exposée à la corrosion.
La nuance d’acier sélectionnée et la classe d’exposition doivent également rester liées. Les recommandations de la FHWA exigent une évaluation propre au site de la durée d’humidité, de l’exposition aux chlorures, des polluants industriels, du drainage, de la géométrie et des conditions de maintenance avant de sélectionner un acier autopatinable non revêtu. La composition chimique traditionnelle des aciers autopatinables met l’accent sur le manganèse, le silicium, le chrome, le nickel, le cuivre, le molybdène et le phosphore. Une étude de la FHWA publiée en 2011 a indiqué que la plupart des aciers autopatinables présentaient des valeurs d’indice de corrosion ASTM G101 comprises entre 6 et 7, tandis que son étude sur les aciers à résistance améliorée à la corrosion visait des valeurs proches de 9,5 ou supérieures, afin d’obtenir de bien meilleures performances dans les atmosphères contenant des chlorures. Ce résultat est utile pour le présélectionnement et le choix des matériaux ; il ne dispense pas de prévoir un drainage adéquat.
Un plan de maintenance doit préciser qui dégagera les drains, enlèvera les débris, examinera les fuites, consignera les mesures de profondeur des piqûres et réparera les détails endommagés. Il doit également définir les critères déclenchant une revue d’ingénierie : humidité persistante, nouvelle exposition aux chlorures, rouille détachée ou exfoliante, perte de section inattendue, corrosion au niveau de détails sensibles à la fatigue ou passage d’une exposition atmosphérique à une exposition enterrée ou à des éclaboussures. Les réparations peuvent consister à rétablir le drainage, à isoler un couple galvanique, à remplacer l’acier endommagé, à colmater une fuite ou à appliquer un revêtement sur une zone locale. Peindre une surface visiblement rouillée sans supprimer la source d’humidité dissimule généralement la défaillance au lieu de l’arrêter.
Les hypothèses de conception initiales peuvent devenir caduques en service. Une patine est un produit de corrosion dépendant des conditions, et non un revêtement permanent. L’inspection et la maintenance maintiennent les conditions environnementales dans la plage pour laquelle l’acier, la géométrie et la conception à la fatigue ont été retenus.
Méthode pratique de conception face à la corrosion atmosphérique
L’acier patinable non revêtu doit être sélectionné au terme d’une succession de décisions concernant le site, le matériau et les détails constructifs, et non en fonction de sa désignation de nuance ou de la couleur attendue de la patine. L’alliage est conçu pour former une couche de rouille relativement dense et adhérente dans des conditions appropriées d’exposition alternée à l’humidité et au séchage. Cette couche peut réduire la corrosion ultérieure, mais elle ne constitue pas un revêtement automatique et permanent. Une humidité continue, des dépôts salins, une pollution industrielle, un drainage insuffisant ou des crevasses abritées peuvent maintenir la corrosion active sous un film de surface irrégulier.
La méthode doit commencer avant la sélection de la nuance d’acier et se poursuivre jusqu’à la planification des inspections. La norme ISO 9223:2012 fournit le cadre de classification de la corrosivité atmosphérique ; les recommandations de la FHWA ajoutent les questions propres au site auxquelles une simple classification ne peut pas répondre.
Classer l’atmosphère et identifier les contaminants
Il faut d’abord établir le profil de température et d’humidité à la surface de l’acier, plutôt que de s’appuyer uniquement sur les données climatiques régionales. Consigner la température saisonnière, l’humidité relative, les précipitations, la condensation, le brouillard, les cycles de gel-dégel et les périodes pendant lesquelles les surfaces restent visiblement ou microscopiquement humides. La norme ISO 9223:2012 considère l’influence de la température et de l’humidité, la pollution au dioxyde de soufre et la salinité atmosphérique comme les principaux facteurs atmosphériques, et classe la corrosivité au moyen des vitesses de corrosion de première année mesurées sur des éprouvettes normalisées. La catégorie obtenue est utile à des fins de comparaison, mais elle ne décrit pas chaque semelle, assemblage ou chemin d’écoulement abrité d’une structure.
La durée d’humidité constitue le lien pratique entre le climat et la corrosion. Un élément qui sèche dans l’heure suivant une pluie est soumis à une exposition différente de celle d’un élément qui retient l’eau sous une couvre-joint pendant plusieurs jours. Examiner les mécanismes probables de mouillage : pluie directe, projections, condensation, brouillard, joints fuyards, accumulation de neige et eaux de lavage. Déterminer ensuite si le séchage est favorisé ou empêché par le vent, le rayonnement solaire, l’enceinte ou les surfaces adjacentes.
La salinité exige davantage qu’une simple indication selon laquelle un site serait « proche de la côte ». Déterminer la distance par rapport au rivage, la direction des vents dominants, l’exposition aux vagues ou aux embruns, les projections chargées en sel, l’utilisation de sels de déverglaçage et la possibilité d’un ruissellement contaminé. Les chlorures peuvent s’accumuler sur les rebords horizontaux et dans les crevasses, même lorsque la concentration moyenne dans l’air est modérée. Un pont situé au-dessus d’une chaussée traitée au sel peut être davantage exposé aux chlorures sur ses semelles inférieures que sur ses surfaces supérieures.
Le dioxyde de soufre et les autres polluants doivent également faire l’objet d’une évaluation fondée sur leurs sources. Cartographier le trafic dense, les équipements de combustion, les procédés chimiques, le traitement des métaux, le stockage d’engrais et les émissions industrielles confinées. Le dioxyde de soufre peut accroître l’acidité de l’électrolyte et modifier le développement de la couche de rouille. Les poussières peuvent retenir l’humidité et les polluants ; la suie et les dépôts issus des procédés peuvent créer localement des cellules agressives. Déterminer si les émissions sont continues, saisonnières ou épisodiques, car une émission contaminante brève mais répétée peut avoir de l’importance au niveau d’un détail abrité.
La catégorie ISO doit donc être consignée parallèlement au dépôt mesuré ou estimé de chlorures, à la concentration de dioxyde de soufre, à la durée d’humidité et aux sources locales de contaminants. La norme ASTM G101-04(2010) peut estimer les pertes dues à la corrosion atmosphérique à long terme à partir de données d’exposition à court terme et estimer la résistance relative à la corrosion à partir de la composition chimique d’un acier faiblement allié. Il s’agit d’une méthode de calcul, et non d’un substitut aux données d’exposition ni d’une garantie qu’un élément sélectionné développera une patine protectrice.
Évaluer la combinaison matériau-géométrie-exposition
Examiner ensuite la désignation exacte du matériau, la forme du produit et la norme applicable. « Acier patinable » est une description de famille, et non une spécification complète. Les ouvrages d’art peuvent relever des nuances ASTM A709/A709M, tandis que d’autres structures peuvent utiliser des désignations établies par une norme nationale de produit. Les limites de composition chimique, les propriétés mécaniques, la plage d’épaisseurs, les exigences de soudage et l’état de livraison doivent correspondre à l’édition applicable de la norme. Vérifier le certificat du producteur et la composition de la coulée, plutôt que de supposer qu’une désignation de nuance familière offre les mêmes performances atmosphériques dans toutes les normes.
La conception de l’alliage est importante. La composition traditionnelle des aciers patinables s’est concentrée sur le manganèse, le silicium, le chrome, le nickel, le cuivre, le molybdène et le phosphore. Des recherches de la FHWA publiées en 2009 ont également étudié des additions de tungstène, de titane, d’aluminium et de terres rares. Les valeurs d’indice de l’ASTM G101 fournissent une comparaison préliminaire : la FHWA a indiqué en 2011 que la plupart des aciers patinables présentaient des valeurs comprises entre 6 et 7, tandis que ses recherches visaient des valeurs proches de 9,5 ou supérieures afin d’obtenir une résistance nettement améliorée dans les atmosphères contenant des chlorures. Ces chiffres ne définissent pas un seuil universel d’acceptation. Ils montrent pourquoi la composition, l’exposition aux polluants et les conditions de présence de chlorures doivent être considérées conjointement.
Il faut ensuite examiner la géométrie comme un système de gestion de l’eau. Chaque surface doit disposer d’un chemin de séchage crédible. Éliminer les poches, les recouvrements non étanchés, les rebords orientés vers le haut, les crevasses étroites, les orifices d’évacuation obstrués et les détails qui retiennent les feuilles, la boue ou les débris d’oiseaux. Prévoir un drainage efficace et une ventilation suffisante des espaces confinés. Étancher ou protéger autrement les joints par lesquels l’eau peut pénétrer sans pouvoir s’évaporer. Accorder une attention particulière aux raidisseurs, aux couvre-joints, aux zones d’appui, aux sections en caisson, aux plaques de gousset, aux cornières d’assemblage et aux interfaces avec le béton.
Une patine visuellement attrayante ne prouve pas qu’une surface dissimulée est protégée. Des taches de rouille peuvent indiquer le ruissellement depuis une zone stable, mais elles peuvent également signaler une perte de section au niveau d’un joint humide. De même, différentes teintes d’orange, de brun et de noir peuvent traduire l’historique d’exposition, une contamination, une rétention d’humidité ou une stabilisation incomplète, plutôt qu’un stade de performance fiable.
Écarter ou modifier les applications soumises à une exposition continuellement humide ou mouillée, à un contact enterré, à des embruns salins persistants, à des fumées industrielles concentrées ou à des projections incontrôlées de sels de déverglaçage. Le document SCI Guidance Note 1.07 identifie ces conditions comme inadaptées ou soumises à restrictions pour l’acier patinable non revêtu. Lorsque l’exposition ne peut pas être modifiée, un système de revêtement, une refonte du drainage, une surépaisseur sacrificielle ou une autre stratégie relative au matériau peut être nécessaire.
Vérifier à ce stade les matériaux adjacents. Le cuivre, le laiton, l’acier inoxydable, les composants galvanisés et l’aluminium peuvent produire des effets galvaniques lorsqu’un électrolyte relie des métaux dissemblables. Le risque dépend du rapport des surfaces, de la liaison électrique, de la concentration des contaminants et du drainage. Isoler les métaux incompatibles lorsque cela est nécessaire, empêcher le ruissellement d’un métal plus noble sur l’acier patinable et spécifier des fixations et des rondelles compatibles.
Enfin, évaluer les conséquences structurales plutôt que de considérer la corrosion comme un problème uniquement visuel. La corrosion par piqûres réduit la section nette et crée une concentration locale des contraintes. Les recommandations de la FHWA relatives à la fatigue indiquent que l’AASHTO attribue au métal de base en acier patinable ordinaire non revêtu une catégorie de fatigue inférieure à celle d’un acier non patinable comparable, en raison de la corrosion par piqûres. Les ponts sensibles à la fatigue, les éléments de grues, les supports soumis aux vibrations et les éléments minces nécessitent donc des hypothèses explicites concernant les piqûres, une classification des assemblages, des surépaisseurs de corrosion et un accès pour l’inspection.
Documenter les hypothèses d’inspection et de maintenance
Le dossier de conception doit préciser les conditions qui doivent rester réunies pour une utilisation sans revêtement : classe de corrosivité attendue, conditions relatives aux chlorures et au dioxyde de soufre, hypothèses concernant la durée d’humidité, performance du drainage, ventilation, période de stabilisation de la patine et zones d’exposition exclues. Il doit également identifier les surfaces dont la stabilisation n’est pas attendue, telles que les joints continuellement humides ou les zones recevant des projections provenant de la chaussée.
Définir la première inspection après le montage ainsi que l’intervalle entre les inspections ultérieures en fonction des conséquences, de l’exposition et de l’incertitude. Les inspections initiales doivent rechercher la rétention d’eau, les dépôts salins inattendus, les taches de ruissellement, les dommages liés à la construction, les zones soudées, les crevasses et la corrosion irrégulière, et pas seulement la couleur générale. Mesurer la profondeur des piqûres et la perte de section à des emplacements représentatifs et suspects, en conservant des photographies et des points de référence fixes afin de pouvoir comparer les évolutions.
Les instructions de maintenance doivent préciser l’élimination des débris, le rétablissement du fonctionnement des drains obstrués, la réparation des joints fuyards et l’élimination des dépôts de contaminants. Ne pas prescrire un lavage de manière indiscriminée : l’eau retenue peut entraîner les chlorures dans de nouvelles crevasses si le drainage et le séchage ne sont pas maîtrisés. Tout revêtement de réparation doit être sélectionné en fonction de l’environnement réel et de l’état de la surface ; ses limites d’application et les exigences de préparation doivent être documentées.
Le dossier doit également définir les seuils de déclenchement. Il peut s’agir notamment d’une humidité persistante, d’une contamination saline récurrente, de piqûres mesurables dépassant la surépaisseur de conception, de fissures au niveau des piqûres de corrosion, d’un drainage obstrué ou de dommages dus à la fatigue à proximité de détails corrodés. À ce stade, la réponse peut comprendre une correction du drainage, un nettoyage local, l’application d’un revêtement, une mesure d’épaisseur, une évaluation de la capacité portante ou un remplacement.
Aucun indice, aucune désignation de nuance, aucune catégorie de corrosion ni aucune couleur de patine ne remplace cette évaluation. La résistance à la corrosion atmosphérique est une performance conditionnelle. La conception n’est acceptable que lorsque la composition chimique, l’exposition, la géométrie, les sollicitations structurales et les inspections futures se soutiennent mutuellement.
Références
- [1] Improved Corrosion-Resistant Steel for Highway Bridges. Federal Highway Administration research publication, 2011. https://www.fhwa.dot.gov/publications/research/infrastructure/bridge/11062/001.cfm
- [2] ASTM G101-04(2010), Standard Guide for Estimating Atmospheric Corrosion Data. ASTM International standard, 2010. https://store.astm.org/g0101-04r10.html
- [3] Guidance Note 1.07: Weather Resistant Steel. SCI Guidance Note 1.07, 2015. https://www.steelconstruction.info/images/a/aa/GN_1-07.pdf
- [4] ISO 9223:2012 Corrosivity of Atmospheres. International Standard, 2012. https://www.iso.org/standard/53499.html
- [5] Uncoated Weathering Steel in Bridges. Federal Highway Administration guidance, 2003. https://www.fhwa.dot.gov/bridge/t514022.cfm
- [6] Steel Bridge Design Handbook: Design for Fatigue. Federal Highway Administration handbook, 2016. https://www.fhwa.dot.gov/bridge/steel/pubs/nhi16016.pdf