




Ce qu’est—et n’est pas—un certificat d’essai d’usine
« Mill test certificate » (MTC) est une expression courante dans le secteur, et non le nom d’un document mondialement identique. Selon le fournisseur, la juridiction, le produit et le contrat, cette même expression peut désigner un certificat de conformité, un rapport d’essai de matériau, un certificat d’inspection du fabricant ou un document d’inspection délivré conformément à une norme désignée.
La signification du document découle du référentiel qui lui est applicable. ISO 10474:2013 définit les types de documents d’inspection fournis aux acheteurs pour l’acier et les produits sidérurgiques, conformément aux exigences de la commande. ISO/TC 17/SC 20 identifie ISO 10474:2013 comme la norme internationale relative aux documents d’inspection des produits sidérurgiques et cite ISO 404:2013 comme la norme connexe relative aux exigences techniques générales de livraison. Dans le référentiel des normes britanniques, BS EN 10204:2004 couvre les documents d’inspection des produits métalliques, notamment les déclarations de conformité, les rapports d’essai et les certificats fondés sur une inspection spécifique ou non spécifique.
La valeur probante d’un CM dépend de son type de document, des exigences, de la responsabilité d’inspection, de l’unité d’essai couverte et de la traçabilité. Strong evidence
Cette distinction est importante. Un MTC ne possède pas un niveau d’autorité fixe simplement parce que son titre contient le mot « certificat ». Sa valeur probante dépend du type de document délivré, des exigences appliquées, de l’identité de la personne ou de l’organisme ayant effectué ou examiné l’inspection, du matériau ou de l’unité d’essai concernés, ainsi que de la possibilité d’assurer la traçabilité des résultats rapportés jusqu’au produit livré.

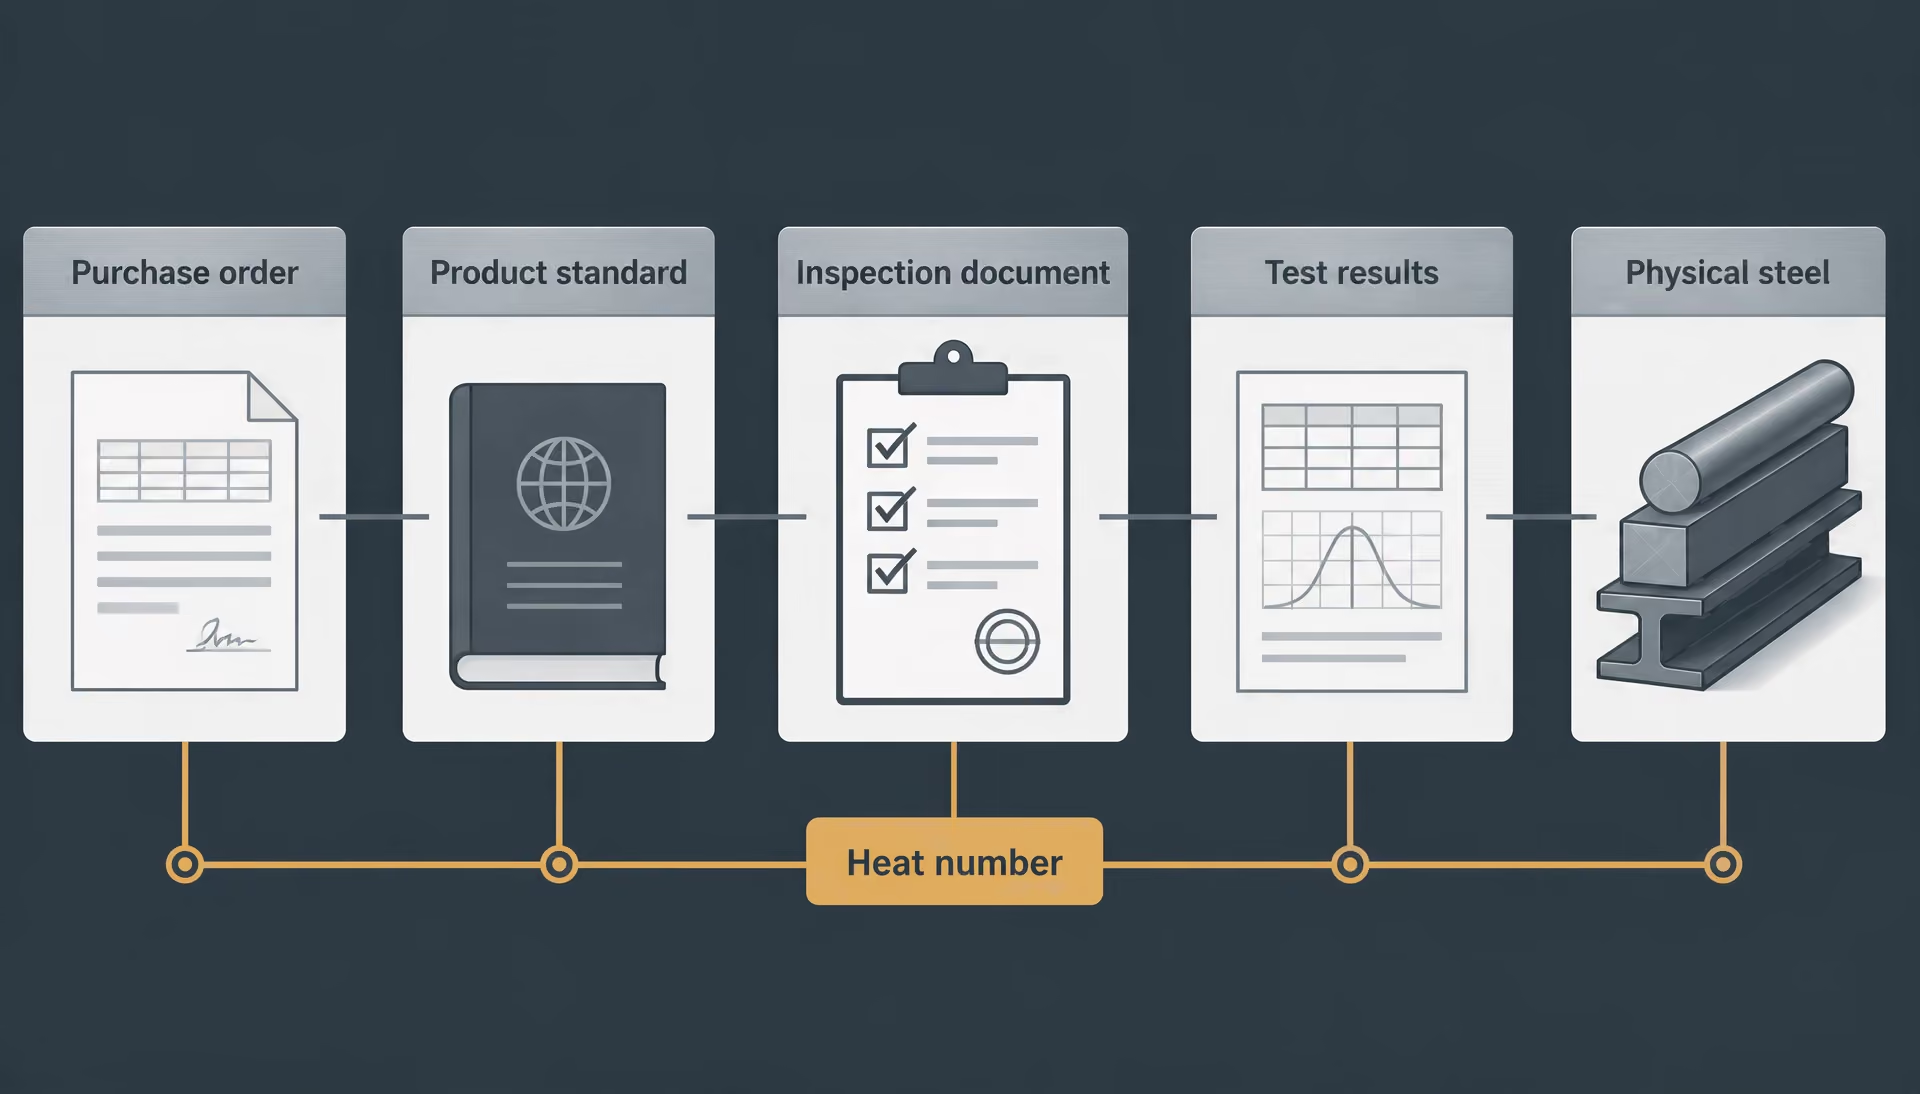
Le document en tant que preuve de conformité
Un MTC constitue principalement une preuve documentaire attestant qu’une livraison, un lot ou une unité d’essai déterminé(e) a été évalué(e) au regard d’exigences précises. Ces exigences peuvent inclure une plage de composition chimique, la résistance à la traction, la limite d’élasticité, l’allongement, l’énergie de choc, la dureté, les dimensions, les tolérances, le traitement thermique, l’état de surface ou d’autres dispositions prévues dans la commande et la spécification du produit.
La chaîne probante
- Le document identifie un produit, une nuance, une dimension, une quantité ou une coulée.
- La commande ou la spécification établit les exigences applicables.
- Le fabricant ou l’organisme d’inspection rend compte d’une déclaration, d’une activité d’inspection ou d’un résultat d’essai.
- Les éléments de preuve communiqués sont attribués au matériau identifié par le document.
Le certificat doit donc être lu comme une chaîne d’affirmations liées entre elles :
- le document identifie un produit, une nuance, une dimension, une quantité ou une coulée ;
- la commande ou la spécification établit les exigences applicables ;
- le fabricant ou l’organisme d’inspection fournit une déclaration, rend compte d’une activité d’inspection ou communique un résultat d’essai ;
- les éléments de preuve rapportés sont attribués au matériau identifié dans le document.
Traçabilité Lien maîtrisé entre un certificat, ses résultats d’inspection et l’acier physique identifiable, généralement au moyen de références à la coulée, au lot, à la tôle, au faisceau ou au numéro de série.
La traçabilité est essentielle. Un numéro de coulée, de lot, de plaque, de paquet ou tout autre marquage relie le certificat au matériau physique. Si ce lien est absent, modifié ou ambigu, une analyse chimique d’apparence correcte peut ne rien démontrer concernant la plaque, la barre, le tube ou le profilé particulier faisant l’objet de l’examen.
| Type selon EN 10204 | Base d’inspection | Résultats d’essai | Lien avec la livraison |
|---|---|---|---|
| 2.1 | Déclaration de conformité | Aucun résultat d’essai | La livraison est déclarée conforme à l’accord |
| 2.2 | Inspection non spécifique | Résultats communiqués | Les résultats ne proviennent pas nécessairement de la livraison fournie |
| 3.1 | Inspection spécifique | Résultats communiqués | Les résultats concernent les produits fournis ou l’unité d’essai pertinente |
| 3.2 | Inspection spécifique avec validation supplémentaire | Résultats communiqués | Le fabricant et l’acheteur, ou l’inspecteur désigné, valident le document |
Le type de document détermine également les éléments de preuve disponibles. Selon EN 10204, un document de type 2.1 est une déclaration de conformité sous forme textuelle, sans résultats d’essai, confirmant que la livraison correspond à l’accord conclu. Il n’est donc pas équivalent à un certificat d’essai fondé sur des résultats. Un document de type 2.2 rend compte de résultats d’inspection non spécifique : le fabricant fournit des résultats d’essai issus d’une inspection effectuée sur des produits fabriqués selon le même procédé, mais pas nécessairement sur la livraison concernée. Les types 3.1 et 3.2 impliquent une inspection spécifique, c’est-à-dire que les résultats se rapportent aux produits livrés ou à l’unité d’essai pertinente ; le type 3.2 ajoute une validation par un représentant d’un organisme d’inspection autorisé ou par une autre partie convenue.
La formulation précise et les modalités autorisées doivent néanmoins être vérifiées dans l’édition applicable de EN 10204 ou d’ISO 10474. Un document portant la mention « 3.1 » n’a de signification que lorsque son identité, son signataire, l’étendue des essais et le lien avec le produit sont clairement établis.
Un MTC peut également contenir davantage que des valeurs d’essai. Le référentiel européen relatif aux documents d’inspection identifie les informations susceptibles d’être communiquées dans les documents EN 10204 et fournit des désignations et des numéros de code normalisés pour les sections de ces documents. En conséquence, l’examinateur peut devoir vérifier la désignation du produit, la référence de la commande ou de l’article, la quantité, le traitement thermique, l’unité d’essai, la direction de prélèvement, la température d’essai, la méthode d’essai, les critères d’acceptation et la signature autorisée—et pas uniquement le tableau de composition chimique.
Pourquoi un certificat ne constitue pas une garantie universelle de qualité
Un certificat constitue une preuve de conformité à des exigences spécifiées, et non la preuve que l’acier convient à toutes les utilisations ou que toutes ses propriétés ont été établies. Il s’agit de questions différentes.
| Éléments de preuve du certificat | Ce qu’ils peuvent établir | Ce qu’ils n’établissent pas automatiquement |
|---|---|---|
| Composition chimique | Composition conforme aux limites de la nuance désignée | Aptitude au soudage, résistance à la corrosion ou durée de vie en fatigue |
| Résultats de traction et de limite d’élasticité | Résistance mesurée pour l’éprouvette et l’état indiqués | Résistance après fabrication ou traitement thermique ultérieur |
| Énergie de choc | Ténacité dans les conditions de température et d’éprouvette indiquées | Ténacité générale à la rupture dans toutes les conditions de service |
| Contrôle dimensionnel | Dimensions mesurées par rapport aux tolérances indiquées | Géométrie correcte après les opérations ultérieures |
Premièrement, le certificat peut ne rendre compte que des propriétés exigées par la commande ou la norme du produit. Le certificat d’une plaque en acier au carbone indiquant le carbone, le manganèse, la limite d’élasticité et la résistance à la traction n’établit pas automatiquement la résistance à l’endommagement par l’hydrogène, le comportement en fatigue, la soudabilité selon une procédure de fabrication particulière, la ténacité à la rupture à une température donnée ou le comportement à la corrosion dans un environnement chimique déterminé. Si une propriété n’a pas été exigée, contrôlée et rapportée, le certificat ne doit pas être considéré comme une preuve que cette propriété a été démontrée.
Deuxièmement, la conformité documentaire ne constitue pas une vérification indépendante. Un fabricant peut délivrer une déclaration du fabricant ou un rapport conformément à la base d’inspection convenue. Ce document peut être valide et correctement établi tout en se distinguant d’essais réalisés par un laboratoire indépendant, un inspecteur de l’acheteur ou un organisme d’inspection notifié. Lorsque la commande exige la présence d’un tiers lors des essais, l’examen des dossiers du fabricant ou un document de type 3.2, ces exigences ajoutent un niveau distinct de contrôle de l’inspection. Elles ne découlent pas simplement de l’appellation générique MTC.
Un CM original n’établit pas l’état ni les performances d’un composant après les opérations ultérieures. Strong evidence
Troisièmement, le certificat décrit le matériau à un moment déterminé de son historique d’approvisionnement. Le découpage, le perçage, le formage, le soudage, le traitement thermique, l’usinage, la galvanisation, le décapage ou l’exposition en service peuvent modifier les dimensions, les contraintes résiduelles, l’état de surface ou les propriétés métallurgiques. Un certificat relatif à une plaque normalisée ne certifie pas l’état d’un récipient sous pression soudé après sa fabrication. De même, un certificat relatif à une coulée ne certifie pas les performances d’un composant fini dont la géométrie et le traitement diffèrent de ceux du produit initial.
Enfin, un certificat ne peut pas corriger une spécification inappropriée. Les désignations des nuances d’acier doivent être interprétées conformément à la norme de référence applicable. Par exemple, ASTM A6/A6M établit les exigences générales applicables aux barres, plaques, profilés et palplanches en acier de construction laminés, tandis que la spécification ASTM applicable au matériau fournit les exigences propres à la nuance. Les exigences relatives aux rapports d’essai de matériaux ASTM varient selon la spécification et la forme du produit, notamment pour les plaques, tôles, feuillards, tubes, profilés de construction et pièces forgées. Un rapport établi pour une plaque ASTM A36 ne peut pas être présumé satisfaire aux exigences applicables à un profilé ASTM A572 Grade 50, à une plaque EN 10025-2 S355J2 ou à une nuance destinée aux appareils à pression, simplement parce que tous ces produits sont décrits de manière informelle comme de l’acier de construction.
Relation entre un MTC, une commande et une norme de produit
La commande est le document qui assure le lien. ISO 10474:2013 définit expressément les documents d’inspection par rapport aux exigences de la commande ; le certificat ne peut donc pas être évalué indépendamment de la spécification d’achat, des plans, des conditions techniques de livraison et du plan d’inspection convenu.
La norme du produit définit les règles de base applicables à un matériau et à une forme de produit particuliers : limites de composition chimique, propriétés mécaniques, prélèvement, méthodes d’essai, tolérances, état de livraison et critères d’acceptation. La commande peut adopter cette norme, ajouter des exigences, sélectionner un type de document d’inspection ou imposer des essais supplémentaires. Elle peut également spécifier un état de traitement thermique particulier, une température d’essai de résilience, une classe de surface, un niveau de contrôle ultrasonore ou un dispositif de traçabilité déterminé. Le certificat doit refléter l’ensemble combiné des exigences, et pas seulement le nom de la nuance.
La forme du produit est particulièrement importante. « S355 » ne constitue pas une description complète de toutes les conditions de livraison ou obligations d’essai. La norme européenne de produit pertinente, la plage d’épaisseur, l’état de livraison et la sous-nuance—telle que S355JR, S355J0 ou S355J2—peuvent modifier l’énergie de choc et la température d’essai exigées. De même, une désignation ASTM peut prévoir des dispositions distinctes pour les plaques, les barres, les tubes ou les pièces forgées. Le MTC doit être mis en correspondance avec la forme effectivement livrée.
La base d’inspection détermine la manière dont les éléments de preuve rapportés ont été obtenus. Une inspection non spécifique peut étayer une déclaration du fabricant fondée sur une production réalisée selon le même procédé, tandis qu’une inspection spécifique relie les essais au matériau livré ou à l’unité d’essai. Aucune de ces deux bases ne remplace implicitement l’autre. La commande doit préciser, ou intégrer valablement par référence, le type de document requis.
Quatre questions pour chaque CM
- 1. Norme directrice Quelle norme de produit définit les exigences applicables au matériau ?
- 2. Commande Qu’exigeaient le bon de commande et les conditions techniques de livraison ?
- 3. Type de document Quel document d’inspection a été délivré ?
- 4. Lien avec le matériau Quel matériau physique et quels essais le document couvre-t-il ?
Un examen rigoureux pose donc quatre questions : quelle norme régit le produit ? Qu’exigeait la commande ? Quel document d’inspection a été délivré ? Quels matériaux physiques et quels essais couvre-t-il ? Ce n’est qu’une fois ces réponses concordantes qu’un MTC fournit une preuve utile de conformité. Il reste une preuve inscrite dans un référentiel défini—et non une garantie universelle de qualité, d’aptitude au service ou d’état après transformation.
L’architecture des normes : exigences de l’ISO 10474, de l’EN 10204 et de l’ASTM
| Cadre | Rôle principal | Portée habituelle |
|---|---|---|
| ISO 10474:2013 | Classe les documents d’inspection des produits en acier | Acier et produits en acier |
| EN 10204:2004 | Classe les documents d’inspection des produits métalliques | Produits métalliques, y compris l’acier |
| Spécifications de produits ASTM | Définissent les exigences techniques et de compte rendu propres au matériau | Dépend du produit et de la nuance |
| ISO 404:2013 | Fournit des exigences générales de livraison connexes | Acier et produits en acier |
Un certificat d’essai en usine ne tire pas sa signification de la seule expression « certificat d’essai en usine ». Son autorité découle du type de document qui y est indiqué, de la norme produit appliquée à l’acier, de la base de l’inspection, des essais exigés par la commande et du lien entre les résultats communiqués et la coulée, le lot ou le produit fourni. L’ISO 10474, l’EN 10204 et les spécifications ASTM couvrent des parties qui se chevauchent dans ce système, mais elles ne constituent pas un référentiel unique et interchangeable.
Cette distinction est importante, car un document peut confirmer la conformité à une commande sans communiquer les valeurs des essais chimiques ou mécaniques. Un autre document peut communiquer des résultats d’essai tout en ne couvrant qu’un échantillon ou un lot défini. Aucun de ces documents ne prouve automatiquement des propriétés que la spécification produit applicable n’exigeait pas.
ISO 10474:2013 et documents d’inspection des produits en acier
L’ISO 10474:2013, Aciers et produits sidérurgiques — Documents de contrôle, est la norme internationale spécifiquement consacrée aux documents fournis aux acheteurs pour les aciers et les produits sidérurgiques. L’ISO précise qu’elle « définit les types de documents de contrôle fournis aux acheteurs pour les produits sidérurgiques conformément aux exigences de la commande » (International Organization for Standardization, 2013). Cette formulation place la commande au centre du système documentaire. La norme classe les informations communiquées par le fournisseur ; elle ne remplace pas la norme de nuance d’acier qui définit la composition chimique, la résistance, la ténacité, les dimensions ou les autres exigences applicables au produit.
L’ISO 10474:2013 distingue les documents à la fois par leur contenu et par l’origine de l’inspection. Un document de type 2.1 est une déclaration de conformité : le fabricant déclare que les produits fournis sont conformes à la commande, mais aucun résultat d’essai n’est inclus. Un document de type 2.2 est un relevé d’essais contenant les résultats d’une inspection non spécifique. Les essais portent sur des produits fabriqués selon le même procédé de production, mais le matériau soumis aux essais n’est pas nécessairement celui de la livraison exacte couverte par le document.
| Type | Base d’inspection | Validation ou déclaration |
|---|---|---|
| 2.1 | Aucun résultat d’essai | Déclaration de conformité du fabricant |
| 2.2 | Inspection non spécifique | Rapport d’essai du fabricant |
| 3.1 | Inspection spécifique | Représentant autorisé du fabricant chargé de l’inspection |
| 3.2 | Inspection spécifique | Fabricant, accompagné du représentant de l’acheteur ou de l’inspecteur désigné |
La distinction est plus nette avec l’inspection spécifique. Le type 3.1 communique les résultats d’essais effectués sur les produits fournis ou sur des unités d’essai appartenant à la livraison, le document étant validé par le représentant autorisé du fabricant chargé de l’inspection. Le type 3.2 ajoute la validation d’un représentant de l’inspection désigné par l’acheteur ou d’un inspecteur officiellement désigné, en plus de celle du représentant du fabricant. La désignation renseigne donc sur le lien entre le résultat, la livraison et les personnes responsables de l’approbation du rapport.
Cette information demeure toutefois limitée. Un certificat 3.1 concernant une tôle fournie selon une spécification relative aux aciers de construction ne devient pas un certificat couvrant chaque soudure, boulon, revêtement, élément usiné ou composant assemblé fabriqué ultérieurement à partir de cette tôle. Il constitue un élément probant concernant le produit sidérurgique et les essais indiqués dans le document. Le numéro de coulée, l’identification du produit, les dimensions, l’état de livraison et les références aux unités d’essai sont des liens essentiels entre le document et le matériau.
L’ISO/TC 17/SC 20 identifie l’ISO 10474:2013 comme la norme internationale relative aux documents de contrôle des aciers et des produits sidérurgiques. Le même catalogue du comité identifie l’ISO 404:2013, Aciers et produits sidérurgiques — Conditions générales techniques de livraison, comme une norme connexe. L’ISO 404 traite des dispositions générales de livraison plutôt que de servir de format universel de certificat. Elle peut fournir le contexte technique général de livraison dans lequel une commande précise les exigences relatives à l’inspection, à l’échantillonnage, au marquage, à la documentation et à l’acceptation.
BS EN 10204:2004 et produits métalliques
La BS EN 10204:2004, Produits métalliques — Types de documents de contrôle, est l’adoption britannique de la norme européenne EN 10204:2004. Son champ d’application est plus large que celui de l’acier : elle couvre les produits métalliques et les documents de contrôle délivrés avec ceux-ci. Le BSI décrit cette norme comme couvrant les déclarations de conformité, les relevés d’essais et les certificats fondés sur une inspection spécifique ou non spécifique (BSI, 2004). Les certificats d’acier utilisent couramment ses désignations, mais le cadre ne se limite pas à la sidérurgie.
La désignation la plus souvent mal comprise est le type 2.1. Selon l’EN 10204, il s’agit d’un certificat de conformité établi sous forme textuelle et dépourvu de résultats d’essai, confirmant que la livraison correspond à l’accord conclu. Il peut donc s’agir d’un document de contrôle valide tout en ne contenant aucune valeur de teneur en carbone, de limite d’élasticité, de résistance à la traction ou de résilience. Qualifier chaque certificat de « certificat d’essai » peut masquer cette différence.
Le type 2.2 est un relevé d’essais. Il comprend les résultats d’une inspection non spécifique, ce qui signifie que les essais sont réalisés sur des produits ne faisant pas nécessairement partie de la livraison, bien qu’ils soient fabriqués conformément à la même spécification et au même procédé de production. Ces résultats peuvent montrer que le procédé de fabrication a produit un matériau conforme, mais ils n’établissent pas que chaque article de l’expédition de l’acheteur a fait l’objet d’un essai individuel.
Le type 3.1 est un certificat de contrôle fondé sur une inspection spécifique. Le fabricant fournit les résultats d’essais relatifs à la livraison ou à des unités d’essai qui lui sont associées, et un représentant autorisé de l’inspection, indépendant du service de production, confirme le document. Le type 3.2 exige la confirmation à la fois du représentant autorisé du fabricant et du représentant de l’acheteur ou d’un inspecteur désigné. La signature supplémentaire ne crée pas de nouvelles données métallurgiques ; elle modifie la chaîne d’inspection et d’acceptation.
L’EN 10204 fournit également un vocabulaire commun pour identifier le document fourni, tandis que la norme produit applicable détermine les essais à effectuer. Un document 3.1 relatif à l’EN 10025-2 S355J2+N doit, par exemple, être lu avec les exigences applicables à cette nuance, à la forme du produit, à la gamme d’épaisseurs, à l’état de livraison et à la désignation de l’essai de résilience. Le type de document, à lui seul, n’indique pas si l’acier est une tôle, un profilé, une barre ou une autre forme, et ne définit pas non plus les limites chimiques autorisées.
Le cadre européen relatif aux documents de contrôle identifie également les informations pouvant être communiquées et fournit des désignations et des numéros de code normalisés pour les sections des documents. En pratique, cela favorise une présentation cohérente du numéro de commande, de la description du produit, de la nuance, des dimensions, de l’identification de la coulée, de l’état de livraison, des résultats d’essai et de la validation. Il ne transforme pas une information facultative en exigence d’essai obligatoire. Le libellé du contrat et la norme produit citée restent déterminants.
Spécifications produit ASTM et ASTM A6/A6M
| Référence ASTM | Rôle dans l’examen d’un CM |
|---|---|
| ASTM A6/A6M | Exigences générales applicables aux barres, tôles, profilés en acier de construction laminés et palplanches |
| ASTM A36/A36M | Spécification relative à l’acier de construction au carbone |
| ASTM A572/A572M | Spécification relative à l’acier de construction à haute résistance faiblement allié |
| ASTM A992/A992M | Spécification relative aux profilés en acier de construction |
| ASTM A516/A516M | Spécification relative aux tôles pour appareils à pression |
L’ASTM adopte une approche différente. ASTM International n’impose généralement pas une structure de certificat unique pour tous les produits en acier. Les exigences relatives aux rapports d’essais des matériaux varient selon la spécification ASTM applicable et la forme du produit, notamment les tôles, feuilles, bandes, tubes, profilés de construction et pièces forgées (ASTM International, 2024). La spécification pertinente peut exiger un rapport, en définir le contenu, identifier les essais, fixer les règles d’échantillonnage et préciser à quel moment le fournisseur doit le fournir. La commande peut ajouter des exigences, à condition qu’elles soient compatibles avec la spécification applicable.
L’ASTM A6/A6M, Standard Specification for General Requirements for Rolled Structural Steel Bars, Plates, Shapes, and Sheet Piling, établit les exigences générales applicables aux barres, tôles, profilés et palplanches en acier de construction laminés. Il ne s’agit pas d’une norme ASTM universelle relative aux certificats d’usine et elle ne remplace pas la spécification de nuance. L’acheteur ou l’ingénieur doit lire l’ASTM A6/A6M conjointement avec la spécification de matériau désignée, telle que l’ASTM A36/A36M pour l’acier de construction au carbone, l’ASTM A572/A572M pour l’acier de construction faiblement allié à haute résistance ou l’ASTM A992/A992M pour les profilés en acier de construction.
La spécification de nuance établit les règles relatives au matériau ; l’ASTM A6/A6M fournit les exigences communes lorsqu’elle s’applique. Ces règles peuvent porter sur la fabrication, les dimensions et les tolérances autorisées, les propriétés de traction et la limite d’élasticité, les essais de pliage, les essais de résilience lorsqu’ils sont spécifiés, le marquage, les réparations, les contre-essais et la certification. Le contenu exact du certificat dépend toutefois encore de la forme du produit et des clauses invoquées par la commande. Les tôles pour appareils à pression ASTM A516/A516M, les tubes sans soudure en acier au carbone ASTM A106/A106M et les brides forgées ou laminées en acier allié et en acier inoxydable ASTM A182/A182M ne sont pas soumises à des obligations de communication identiques simplement parce qu’il s’agit dans tous les cas de produits en acier.
Les rapports ASTM exigent également une attention particulière aux suffixes des désignations. « A36 » et « A36M » identifient les versions en unités pouce-livre et en unités SI au sein du système de désignation ASTM ; la commande doit préciser la version applicable ainsi que les exigences supplémentaires qui s’appliquent. Une analyse chimique peut être une analyse de coulée, tandis qu’une analyse de produit peut être exigée sur le produit fini. Les résultats mécaniques peuvent être liés à une éprouvette, à un lot, à une coulée ou à une gamme d’épaisseurs, plutôt qu’à chaque pièce prise individuellement.
Méthode d’examen séquentiel
- 1. Cadre Déterminez si le document utilise EN 10204, ISO 10474, ASTM ou un autre cadre contractuel.
- 2. Spécification Identifiez la spécification du produit et son édition.
- 3. Produit Confirmez la forme, la nuance, les dimensions et l’état de livraison.
- 4. Éléments de preuve Comparez les essais et déclarations communiqués avec la commande et les clauses d’acceptation.
La méthode de lecture pratique est donc séquentielle : identifier le cadre documentaire, identifier la spécification produit, confirmer la forme du produit et la nuance, puis comparer les essais communiqués avec la commande et les clauses d’acceptation. L’ISO 10474 et l’EN 10204 décrivent le type de document de contrôle délivré. Les spécifications ASTM définissent, dans leur propre système, les obligations spécifiques au matériau. L’ISO 404:2013 fournit des exigences générales de livraison connexes. Aucune de ces normes, prise isolément, ne garantit toutes les propriétés de chaque composant associé à une livraison.
Types de documents de contrôle selon l’EN 10204
EN 10204 est souvent considéré comme s’il définissait un « certificat d’essai d’usine » universel. Ce n’est pas le cas. La norme définit des catégories de documents d’inspection, et chaque catégorie exprime une relation différente entre la commande, le produit livré et les éléments de preuve issus de l’inspection. La désignation doit donc être lue comme faisant partie intégrante de la signification du document, et non comme un numéro décoratif imprimé près du titre.
ISO 10474:2013 définit les types de documents d’inspection fournis aux acheteurs pour les produits en acier, conformément aux exigences de la commande. Dans le cadre des British Standards, BS EN 10204:2004 couvre les documents d’inspection des produits métalliques, notamment les déclarations de conformité, les rapports d’essai et les certificats fondés sur une inspection spécifique ou non spécifique. Ces catégories décrivent des éléments de preuve documentaires. À elles seules, elles n’établissent pas que toutes les propriétés pertinentes pour une conception, un procédé de fabrication ou une condition de service ont été contrôlées.
La norme produit applicable reste importante. ISO/TC 17/SC 20 désigne ISO 10474:2013 comme la norme internationale relative aux documents d’inspection de l’acier et des produits sidérurgiques, et mentionne ISO 404:2013 comme la norme associée aux exigences techniques générales de livraison. Les normes produit fixent ensuite les exigences applicables à certains produits, nuances, dimensions, traitements thermiques et essais. ASTM suit un principe similaire, bien que ses exigences relatives aux rapports d’essai des matériaux varient selon les spécifications d’acier et les formes de produits. ASTM A6/A6M, par exemple, établit des exigences générales pour les barres, plaques, profilés en acier de construction laminé et palplanches ; elle ne remplace pas la spécification ASTM particulière régissant le matériau.

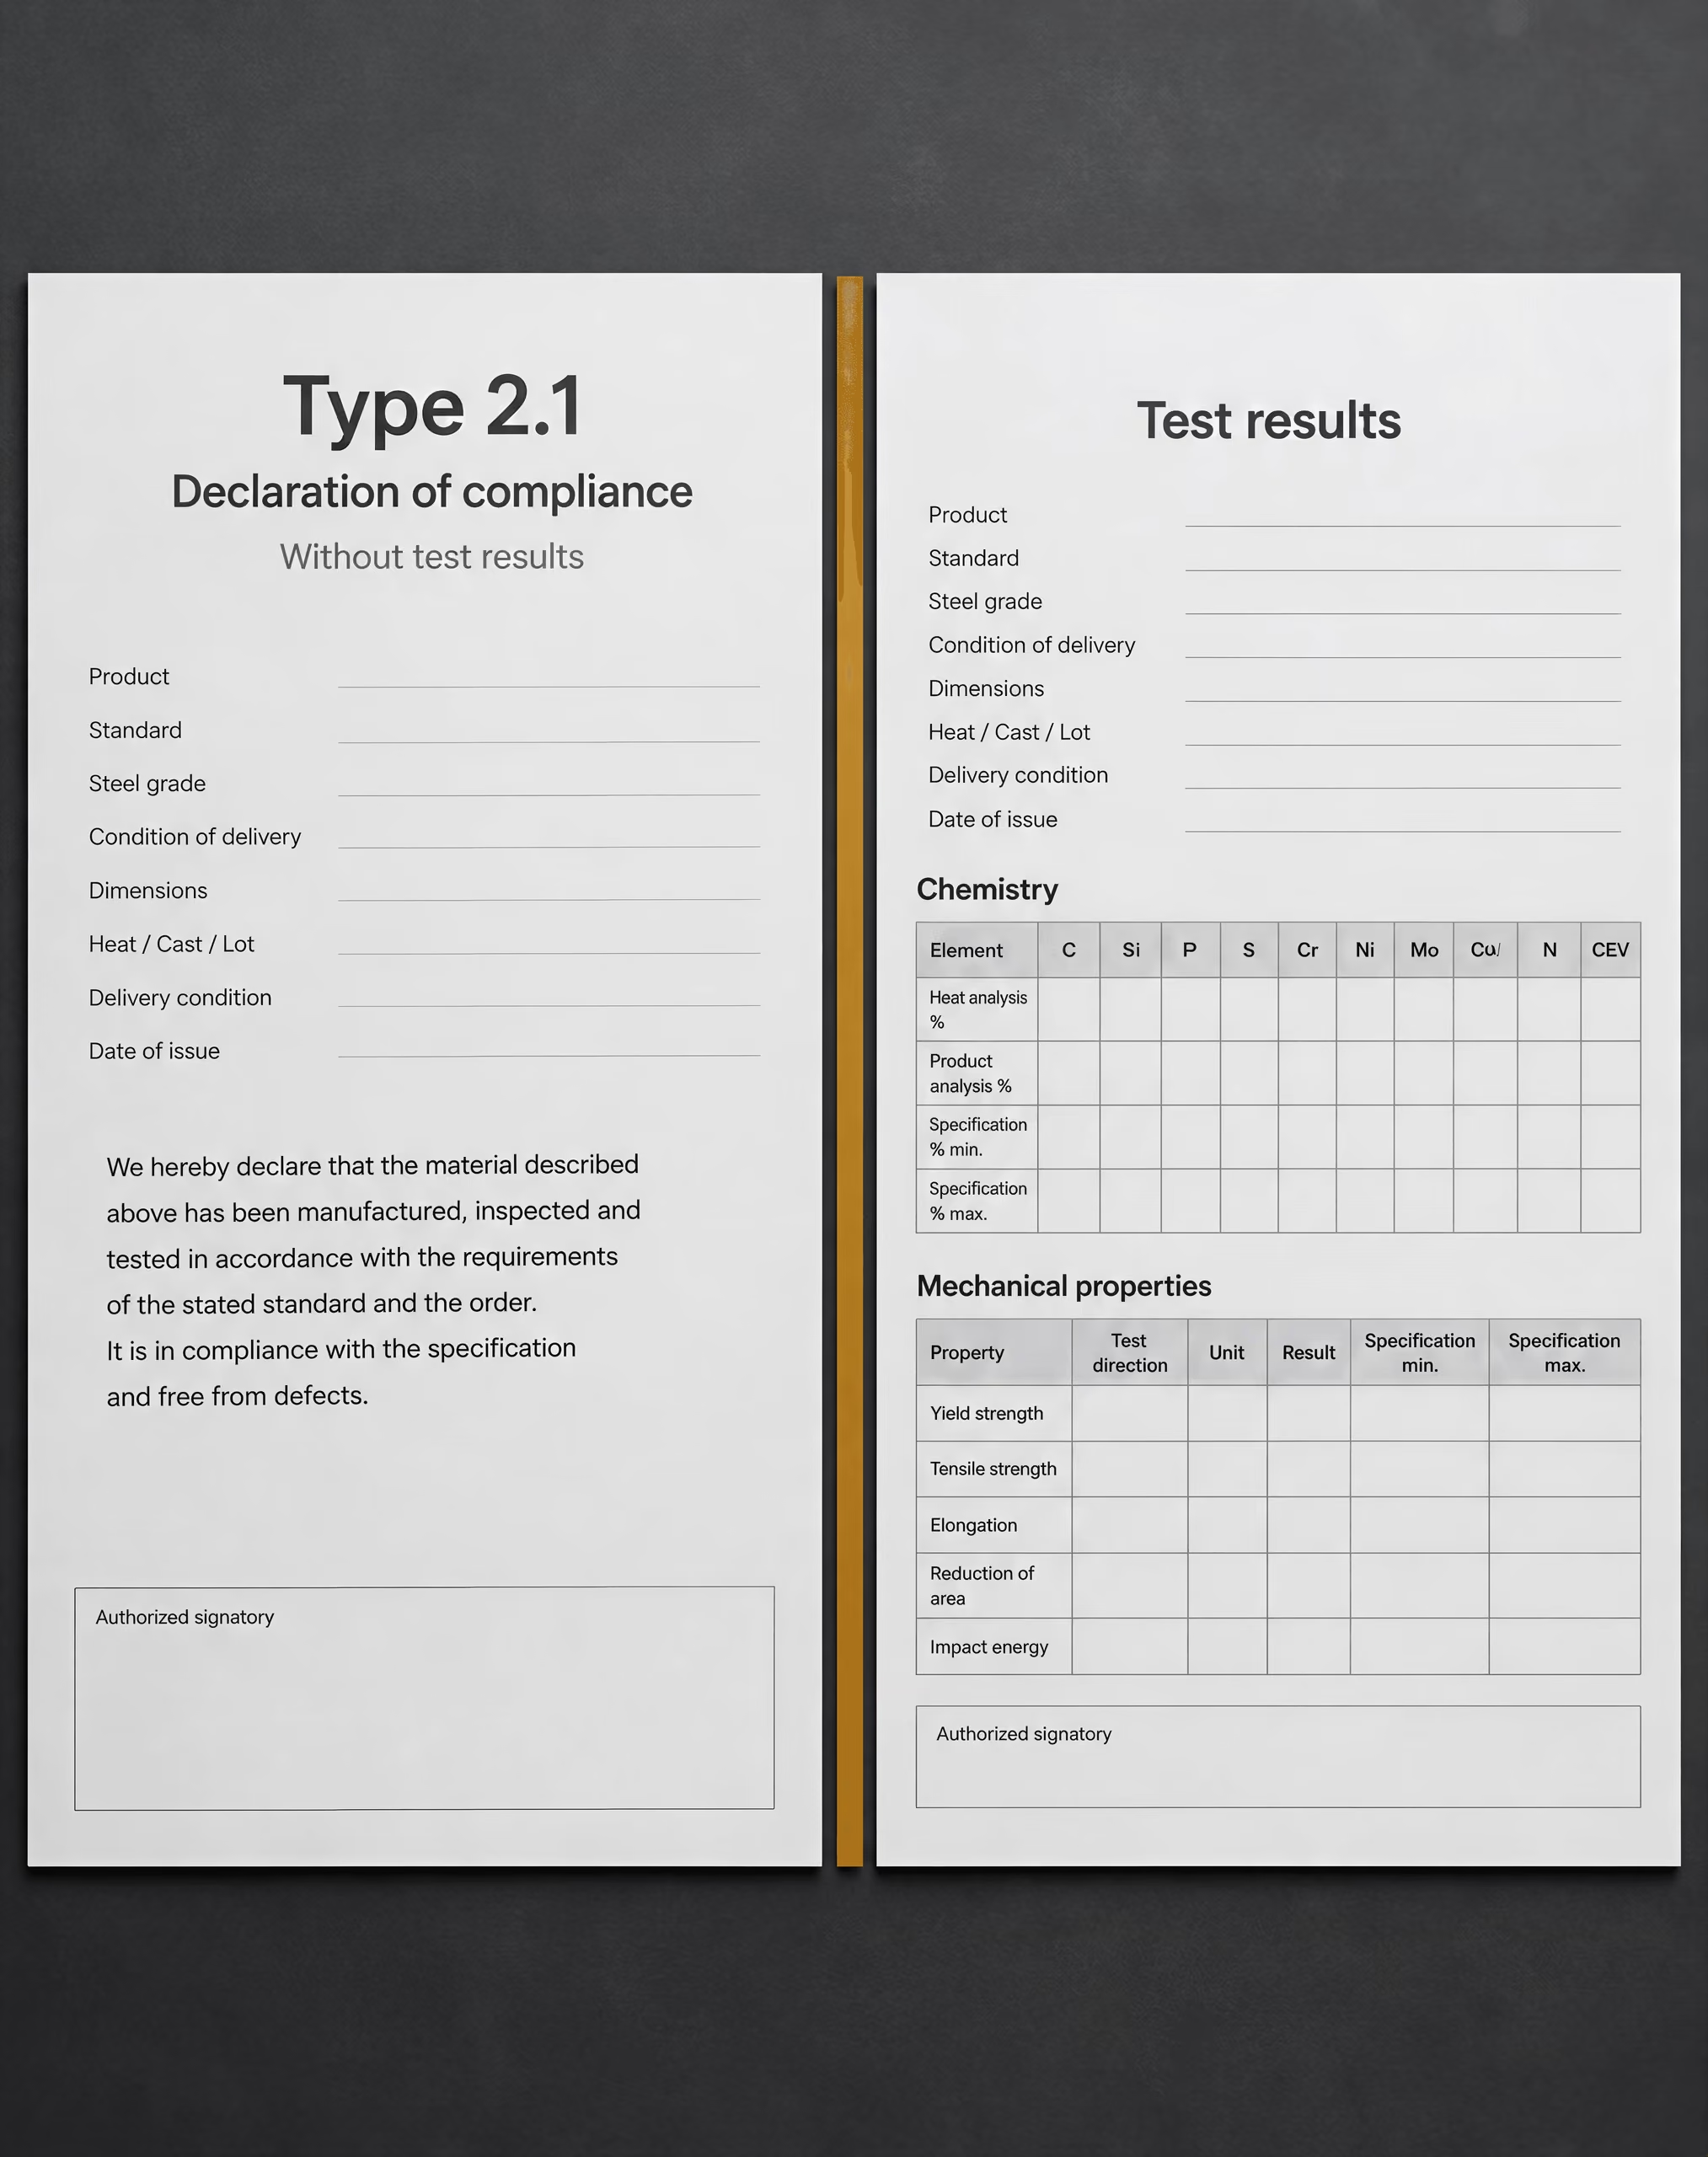
Déclarations de conformité et Type 2.1
Une déclaration de conformité répond à une question limitée : le fournisseur déclare-t-il que la livraison est conforme à l’accord ? Il ne s’agit pas nécessairement d’un tableau présentant des analyses chimiques, des résultats de traction, des valeurs de résilience ou des mesures dimensionnelles.
Le type 2.1 selon EN 10204 contient une déclaration de conformité, mais aucun résultat d’essai. Strong evidence
Selon EN 10204, le Type 2.1 est un certificat de conformité délivré sous forme textuelle, sans résultats d’essai, confirmant que la livraison correspond à l’accord. Cette définition a une conséquence pratique. Un document de Type 2.1 peut identifier la commande, le produit ou la nuance et déclarer la conformité, mais la désignation ne garantit pas que des données d’essai numériques figureront sur la page. Si un acheteur s’attend à obtenir une analyse du carbone, une limite d’élasticité, une résistance à la traction ou un résultat d’essai de résilience Charpy, le Type 2.1 à lui seul ne démontre pas que ces valeurs ont été communiquées.
L’expression « sans résultats d’essai » est précisément le point qui est le plus souvent perdu de vue lorsque les documents sont couramment appelés certificats d’usine. Une déclaration signée peut être authentique et correctement établie tout en ne contenant aucune valeur mesurée. Elle consigne la déclaration du fournisseur au regard de la commande ; elle ne se transforme pas en rapport de laboratoire simplement parce qu’elle porte le cachet d’une entreprise.
L’accord doit également être identifié avec précision. Une déclaration selon laquelle la livraison est conforme à « la commande » n’a de sens que par rapport aux exigences intégrées à cette commande. Celles-ci peuvent inclure une nuance de matériau, une norme produit, des dimensions, un état de livraison, des exigences de surface, une classe d’inspection ou des clauses supplémentaires de l’acheteur. Si la commande spécifie uniquement une nuance, sans exiger un document d’inspection particulier, une déclaration de Type 2.1 peut satisfaire à l’exigence documentaire tout en ne laissant au destinataire aucune donnée d’essai communiquée à examiner.
Un document intitulé « certificat de conformité » ne doit pas automatiquement être classé comme Type 2.1. La désignation exacte selon EN 10204, la norme produit indiquée et l’exigence contractuelle doivent être vérifiées conjointement. Les fournisseurs et les clients utilisent parfois des appellations informelles, d’anciens modèles ou une terminologie mixte. L’édition applicable et le libellé de la commande déterminent l’interprétation.
Les déclarations doivent également être distinguées de l’identité du matériau. Une déclaration peut relier une livraison à une coulée, un lot, une gamme de dimensions ou un numéro de commande, mais le degré de traçabilité et les informations nécessaires à cette relation dépendent du document et de l’accord. Une affirmation générale selon laquelle « tous les matériaux sont conformes » ne peut pas être interprétée comme la preuve que chaque pièce, composant ou élément transformé a individuellement fait l’objet de tous les essais demandés.
Rapports d’essai et certificats d’inspection
Les documents qui communiquent des données d’essai apportent davantage d’informations qu’une déclaration, mais ces informations supplémentaires ont également des limites. Un rapport d’essai présente normalement les résultats d’essais spécifiés, tandis qu’un certificat d’inspection associe des informations de conformité à des résultats d’inspection ou d’essai communiqués dans le cadre de la catégorie EN 10204 applicable. L’intitulé ne suffit pas : le lecteur doit déterminer ce qui a été contrôlé, par rapport à quelle exigence, sur quel matériau et selon quelle base d’inspection.
La distinction apparaît dans le contenu du document. Un rapport utile peut mentionner le numéro de coulée, la désignation du produit, la nuance, la spécification, les dimensions, l’état de livraison, l’identification de l’échantillon ou de l’éprouvette, la méthode d’essai, le résultat mesuré et l’exigence d’acceptation. Une analyse chimique peut présenter le carbone, le manganèse, le silicium, le phosphore et le soufre. Les résultats mécaniques peuvent inclure la limite d’élasticité, la résistance à la traction, l’allongement, la dureté ou l’énergie de résilience. Aucune de ces informations ne doit être présumée si elle n’est pas effectivement communiquée ou exigée par la spécification citée.
La désignation de la nuance doit également être lue avec attention. Les nuances d’acier ne sont pas interchangeables simplement parce que leurs appellations semblent similaires. Les nuances EN 10025-2 telles que S275JR et S355J2 sont régies par des exigences différentes en matière de propriétés mécaniques et d’essais de résilience. ASTM A36 et ASTM A572/A572M Grade 50 sont également des spécifications distinctes, avec leur propre domaine d’application et leurs propres exigences. Un document indiquant une composition chimique ne peut pas être considéré comme la preuve que le matériau satisfait aux exigences mécaniques d’une autre nuance.
La forme du produit est également déterminante. Les tôles fortes, tôles minces, barres, profilés de construction, tubes, tuyaux et pièces forgées peuvent être soumis à des normes produit, règles d’échantillonnage, tolérances admissibles et essais requis différents. Les directives publiées par ASTM précisent que les exigences relatives aux rapports d’essai des matériaux varient selon les spécifications d’acier et les formes de produits, notamment les tôles fortes, tôles minces, feuillards, tuyaux, profilés de construction et pièces forgées. ASTM A6/A6M établit des exigences générales pour les barres, plaques, profilés en acier de construction laminé et palplanches, mais la spécification particulière du matériau détermine toujours quelles exigences s’appliquent.
Les désignations EN 10204 couramment rencontrées dans les documents d’approvisionnement comprennent les Types 2.2, 3.1 et 3.2. Leur utilisation et leur formulation doivent être vérifiées au regard de l’édition applicable et de la commande. Dans l’usage général, le Type 2.2 est associé à un rapport d’essai fondé sur une inspection non spécifique, tandis que les Types 3.1 et 3.2 sont associés à des certificats d’inspection et à une inspection spécifique. La désignation ne constitue pas un classement de la qualité de l’acier. Elle identifie le mode documentaire par lequel la conformité et les résultats sont communiqués.
Cette distinction permet d’éviter une erreur fréquente : considérer le Type 3.1 comme la preuve de propriétés qui n’ont jamais été contrôlées. Un document de Type 3.1 peut communiquer les résultats exigés par la commande et la norme produit, mais il n’inclut pas automatiquement la résistance à la corrosion, la soudabilité, la tenue en fatigue, la ténacité à la rupture ou les contrôles dimensionnels, sauf si ces éléments font partie des exigences énoncées et de l’inspection communiquée. Un certificat prouve ce qu’il indique dans les limites de son champ défini.
La norme européenne citée relative aux documents d’inspection des produits sidérurgiques énumère les informations pouvant être communiquées dans les documents EN 10204 et fournit des désignations et numéros de code normalisés pour les sections des documents. Cela permet une méthode de lecture structurée. Il faut d’abord identifier le type de document, puis examiner le numéro de commande, la désignation du matériau, la norme produit, la référence de la coulée, les résultats d’inspection, les critères d’acceptation ainsi que les signatures ou approbations. Un résultat dépourvu de sa méthode d’essai ou de sa base d’acceptation constitue un élément de preuve plus faible qu’un résultat clairement rattaché aux deux.
Inspection spécifique et inspection non spécifique
La différence entre l’inspection spécifique et l’inspection non spécifique concerne la relation entre l’inspection communiquée et la livraison réelle.
L’inspection non spécifique utilise des résultats d’inspection qui ne sont pas nécessairement obtenus sur les produits particuliers livrés au titre de la commande. Les résultats peuvent provenir d’un lot de production plus large ou d’inspections réalisées dans le cadre du système général de contrôle de la production du fabricant. Un tel rapport peut constituer un élément de preuve utile que le procédé de fabrication ou qu’un groupe représentatif a produit un matériau satisfaisant aux exigences indiquées, mais il n’établit pas le même lien direct qu’un résultat obtenu spécifiquement sur la livraison commandée.
L’inspection spécifique est liée aux produits livrés au titre de la commande. Les résultats d’inspection et d’essai sont obtenus ou vérifiés pour cette livraison, sous réserve de la norme applicable, des exigences de la commande et des règles d’échantillonnage. Le numéro de coulée, le numéro de lot, l’identification de la pièce ou toute autre référence de traçabilité revêt donc une importance centrale. Sans lien fiable entre le résultat communiqué et le matériau livré, le terme « spécifique » a une portée pratique limitée.
La traçabilité n’est pas synonyme d’essai. Un numéro de coulée peut relier une plaque à une analyse chimique communiquée, mais le certificat doit encore indiquer si l’analyse était exigée, quel échantillon elle représente et si le résultat satisfait à la limite applicable. À l’inverse, un résultat de traction communiqué n’est pas utile pour l’identification si le document ne peut pas être relié au produit livré.
BS EN 10204:2004 classe les documents de contrôle selon les distinctions suivantes : déclarations de conformité, rapports d’essai et certificats fondés sur un contrôle spécifique ou non spécifique. Le cadre est donc à la fois documentaire, contractuel et probatoire. Il ne remplace ni la norme relative à la nuance d’acier, ni la spécification de l’acheteur, ni la procédure de réception.
| Question d’examen | Élément de preuve à rechercher |
|---|---|
| Quel type exact est indiqué ? | Désignation du document selon EN 10204 ou autre |
| Qu’est-ce qui définit la conformité ? | Commande, norme de produit et conditions techniques de livraison |
| D’où proviennent les résultats ? | Livraison spécifique ou base de production non spécifique |
| Qu’est-ce qui a été contrôlé ? | Portée de la composition chimique, des essais mécaniques, des contrôles dimensionnels et des examens |
Un examen attentif conduit à poser quatre questions simples. Quel type exact selon l’EN 10204 est indiqué ? Quel accord ou quelle norme de produit définit la conformité ? Les résultats rapportés proviennent-ils du matériau livré ou d’un contrôle non spécifique ? Quelles propriétés ont effectivement été contrôlées ?
Les réponses déterminent ce que le document peut étayer. Une déclaration de conformité de type 2.1 atteste la conformité par une simple déclaration écrite, sans résultats d’essai. Un rapport présentant des valeurs numériques ne justifie que les essais et le matériau identifiés dans ce rapport. Un certificat fondé sur un contrôle spécifique établit un lien plus étroit avec la livraison commandée, mais toujours dans les limites du domaine d’essai indiqué. Appeler tous ces documents « le certificat d’essai du producteur » masque ces différences ; lire la désignation permet de les rétablir.
Informations pouvant figurer sur un MTC
Un certificat d’essai en usine (MTC, mill test certificate) n’est pas un formulaire unique et universellement défini. Son contenu dépend du produit en acier, de la norme de produit applicable, du bon de commande, des modalités d’inspection et du type de document d’inspection délivré. Un certificat concernant une tôle de construction peut donc contenir des informations différentes de celles d’un certificat relatif à une pièce forgée pour appareil à pression, à un tube sans soudure ou à une barre d’armature.[1] Metallic products — Types of inspection documents. BSI. BSI standard catalogue, 2004.
Le cadre documentaire est distinct des exigences métallurgiques proprement dites. L’ISO 10474:2013 définit les types de documents d’inspection fournis aux acheteurs pour les aciers et produits en acier, conformément aux exigences de la commande (ISO, 2013). Dans le cadre des normes britanniques, la BS EN 10204:2004 couvre les documents d’inspection des produits métalliques, notamment les déclarations de conformité, les rapports d’essai et les certificats fondés sur une inspection spécifique ou non spécifique (BSI, 2004). La norme indique aux utilisateurs quel type de document est délivré et ce que représentent ses déclarations ou ses résultats d’essai ; elle n’impose pas une fiche de données identique pour chaque livraison d’acier.
Trois classes d’informations
- Identification
- Ce qu’est le produit et la livraison, la coulée ou le lot auquel il appartient.
- Résultats
- Ce qu’un laboratoire ou une opération d’inspection a effectivement mesuré.
- Déclarations
- Ce que le fournisseur confirme quant à la conformité à la commande ou à la spécification.
| Groupe d’informations | Exemples |
|---|---|
| Identification | Fabricant, nuance, forme du produit, dimensions, quantité, coulée ou lot |
| Résultats | Composition chimique, limite d’élasticité, résistance à la traction, allongement, énergie de choc, dureté |
| Déclarations | Déclaration de conformité, base d’inspection et approbation autorisée |
Une méthode de lecture utile consiste à distinguer trois catégories d’informations :
- Identification : nature du produit et livraison, coulée ou lot auquel il appartient.
- Résultats : mesures effectivement réalisées par un laboratoire ou dans le cadre d’une opération d’inspection.
- Déclarations : confirmation par le fournisseur de la conformité à la commande ou à la spécification.
Ces catégories peuvent apparaître côte à côte, mais elles n’ont pas la même valeur probante. Une désignation de nuance identifie le matériau spécifié ; elle ne constitue pas en elle-même un résultat d’essai de traction. Une déclaration indiquant que le matériau est conforme à une commande est une déclaration contractuelle ; elle ne constitue pas nécessairement l’enregistrement de chaque caractéristique de chaque composant.
Identité du produit et spécification
La première partie d’un MTC identifie généralement le produit certifié. Elle peut comprendre le fabricant, la description du produit, la nuance du matériau, la forme du produit, les dimensions, la quantité, l’état de livraison et la norme applicable. « Tôle », « barre », « pièce forgée », « tube » et « palplanche » ne sont pas des désignations interchangeables : la forme du produit influe sur les exigences applicables, les modalités d’échantillonnage, les dimensions et les essais autorisés.
Le certificat peut indiquer une désignation telle que S275JR selon l’EN 10025-2, P355NH selon l’EN 10028-3, ou AISI 304 selon une spécification ASTM applicable ou une autre spécification. La désignation doit être lue conjointement avec la norme référencée complète et son édition. Le seul nom de la nuance peut ne pas préciser les limites d’épaisseur, l’état de livraison, la température de l’essai de résilience, les exigences de traitement thermique ou les exigences supplémentaires.
Les exigences des rapports d’essai matière ASTM varient selon la spécification et la forme du produit. Strong evidence
[2] ASTM material-test-report requirements. ASTM International. ASTM technical publication, 2024.Pour les matériaux ASTM, la spécification applicable régit normalement le contenu du certificat. ASTM International indique que les exigences relatives aux rapports d’essai des matériaux varient selon les spécifications et les formes de produits, notamment les tôles, feuilles, bandes, tubes, profilés de construction et pièces forgées (ASTM International, 2024). L’ASTM A6/A6M, par exemple, établit des exigences générales pour les barres, tôles, profilés et palplanches en acier de construction laminés. Elle ne transforme pas chaque MTC relatif à chaque produit en acier en un certificat ASTM A6/A6M.
Les documents d’inspection européens peuvent utiliser des champs d’information normalisés et des numéros de code. La norme européenne référencée relative aux documents d’inspection des produits en acier énumère les informations pouvant être communiquées dans les documents EN 10204 et fournit des désignations et des numéros de code normalisés pour les sections des documents (BSI, 2024). Ces codes contribuent à organiser les informations relatives au produit, à la commande, au document d’inspection et aux données d’essai. Ils ne signifient pas que chaque champ répertorié doit figurer sur chaque certificat. La mention « peut être communiqué » est importante : le contenu effectif reste régi par la commande, la norme de produit et le type de document.
Un certificat peut également identifier le niveau d’inspection applicable, une exigence supplémentaire ou une condition technique de livraison. Par exemple, un acheteur peut spécifier, en plus de la nuance de base, un essai de résilience, un contrôle par ultrasons, des propriétés dans le sens de l’épaisseur ou une condition particulière de traitement thermique. Si cette exigence ne figure ni dans la commande ni dans la norme de produit applicable, son absence du MTC ne constitue pas automatiquement un défaut.

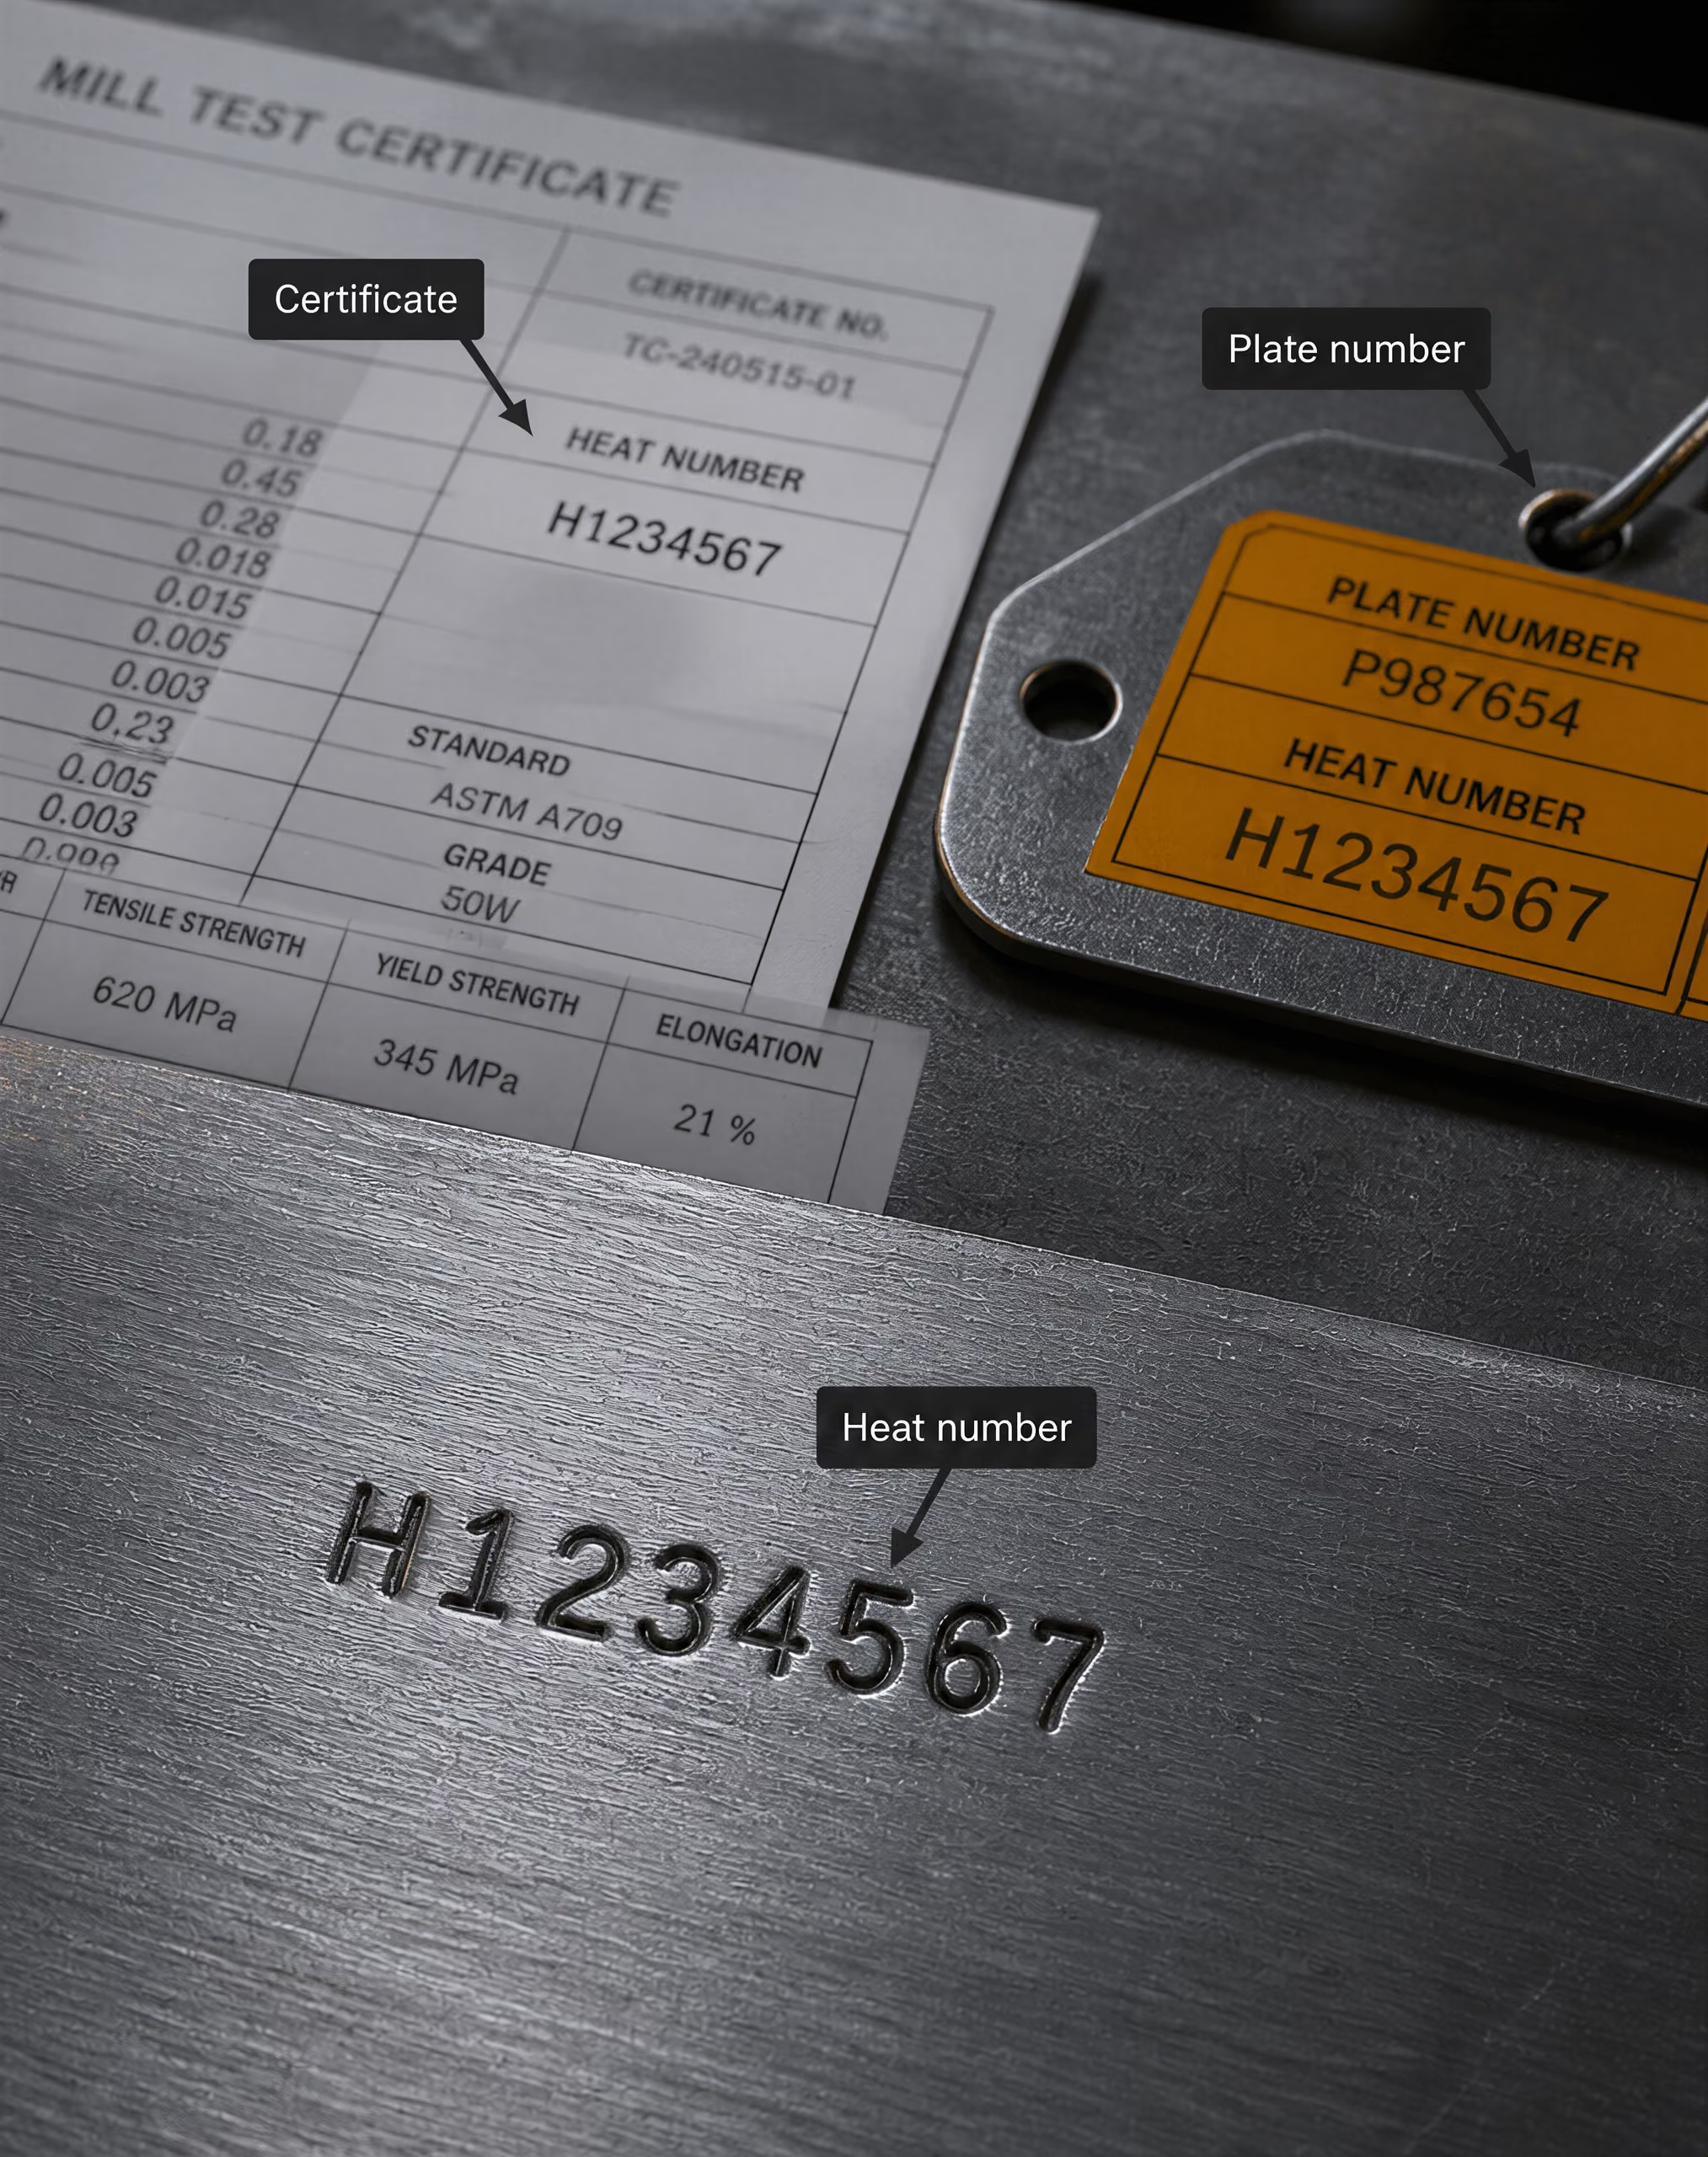
Références à la coulée, au lot et à la livraison
Identifiants de traçabilité
- Numéro de coulée
- Numéro de lot, de lot de fabrication, de bobine ou de faisceau
- Numéro de tôle, de produit ou de série
- Références du bon de commande et du bordereau de livraison
- Marquages, étiquettes, plaques d’identification ou enregistrements électroniques maîtrisés
Les informations de traçabilité relient le document papier au matériau fourni. Les références courantes comprennent le numéro de coulée, le numéro de lot, le numéro de bobine, le numéro de tôle, le numéro de fardeau, le numéro de série, le numéro de bon de commande et le bon de livraison. La terminologie varie selon le procédé de fabrication et le type de produit.
Un numéro de coulée identifie généralement l’acier produit lors d’une même opération de fusion ou une partie définie d’une coulée. En coulée continue, un numéro de coulée peut être utilisé parallèlement à la terminologie, ou à la place de celle-ci, couramment employée pour la production en lingots. Un lot peut ensuite désigner un ensemble de matériaux regroupés pour le traitement, les essais ou l’expédition. Ces termes ne doivent pas être considérés comme des synonymes sans vérification de la norme applicable.
La référence n’est utile que si la chaîne de traçabilité reste intacte. Le numéro figurant sur le MTC doit correspondre aux marquages apposés sur la tôle, l’étiquette, le fardeau, le tube, la pièce forgée ou l’emballage, ainsi qu’aux documents d’expédition ou d’inspection. Si une livraison comprend plusieurs coulées, le certificat peut répertorier plusieurs numéros de coulée et présenter, pour chacune, des résultats distincts d’analyse chimique ou d’essais mécaniques. Un résultat unique ne représente pas nécessairement l’ensemble du matériau expédié.
La traçabilité a également ses limites. Un numéro de coulée peut relier un composant à un dossier de production, mais il ne prouve pas que le composant a été correctement installé, qu’il est resté dans son épaisseur spécifiée, qu’il n’a pas fait l’objet d’un mélange ultérieur ou qu’il a conservé son état initial après découpage, soudage ou traitement thermique. Les opérations réalisées en aval peuvent modifier les éléments de preuve pertinents. Le certificat de la tôle mère n’est pas un certificat pour chaque ensemble soudé fini.[3] Mill Test Certificates EN 10204. Flextech Hose. Technical document, 2024.
Le niveau d’inspection indiqué dans le document est important à cet égard. Selon l’EN 10204, un document de type 2.1 est un certificat de conformité délivré sous forme textuelle, sans résultats d’essai, confirmant que la livraison correspond à l’accord conclu (Flextech Hose, 2024). Il peut identifier la commande et la livraison, mais il ne doit pas être interprété comme un tableau présentant la composition chimique mesurée de la coulée ou les propriétés de traction. D’autres documents EN 10204 indiquent des résultats d’essai, la distinction entre inspection spécifique et non spécifique déterminant si les essais se rapportent à la livraison concernée ou à une base de production plus large.
Informations chimiques, mécaniques et d’inspection
Lorsque la commande et le type de document l’exigent, un MTC peut présenter l’analyse chimique d’éléments tels que le carbone, le manganèse, le silicium, le phosphore, le soufre, le chrome, le nickel, le molybdène, le cuivre, le niobium, le vanadium, le titane, l’aluminium, l’azote ou le bore. Le tableau peut présenter l’analyse de coulée, l’analyse du produit, ou les deux. Il s’agit de mesures différentes. L’analyse de coulée décrit l’acier liquide prélevé pendant la production ; l’analyse du produit mesure le produit fini et peut refléter la ségrégation, l’emplacement du prélèvement et les variations analytiques.
Un tableau de composition chimique doit être comparé aux limites prévues par la norme de produit exacte et par les conditions applicables à la nuance. La présence d’un élément dans le tableau ne signifie pas que la norme impose une limite pour cet élément, tandis que l’absence d’un élément ne prouve pas qu’il était absent de l’acier. Les unités, le nombre de décimales, les écarts admissibles et la méthode d’analyse indiquée sont tous importants.
Les informations mécaniques peuvent comprendre la limite d’élasticité, la résistance à la traction, l’allongement, la réduction de section, l’énergie de résilience, la dureté, les résultats de l’essai de pliage ou d’autres propriétés propres au produit. La valeur indiquée n’a de sens qu’avec sa température d’essai, l’orientation et l’emplacement de l’éprouvette, la plage d’épaisseur, les unités et la méthode d’essai. Un résultat d’essai de résilience Charpy à −20 °C n’est pas équivalent à un résultat obtenu à température ambiante. De même, un résultat de traction dans le sens longitudinal ne doit pas être implicitement considéré comme un résultat dans le sens transversal.
Les informations d’inspection peuvent comprendre un examen visuel, des contrôles dimensionnels, un contrôle par ultrasons, une radiographie, un contrôle par magnétoscopie, un contrôle par ressuage, un essai d’étanchéité, une évaluation de la taille des grains ou des enregistrements de traitement thermique. Le certificat peut présenter des valeurs effectivement relevées, des mentions de réussite ou d’échec, des emplacements d’essai, des classes d’acceptation ou des références à des rapports distincts. La mention « contrôlé par ultrasons » n’indique pas à elle seule la sensibilité de l’équipement, la couverture du balayage ou le niveau d’acceptation.
Enfin, une signature ou une déclaration de conformité doit être interprétée comme une déclaration formulée dans le cadre du type de document indiqué. L’ISO/TC 17/SC 20 identifie l’ISO 10474:2013 comme la norme internationale relative aux documents d’inspection des aciers et produits en acier, et l’ISO 404:2013 comme la norme associée relative aux exigences techniques générales de livraison (ISO/TC 17/SC 20, 2024). Le MTC ne communique donc que les propriétés, inspections et confirmations contractuelles exigées par les normes référencées et la commande. Il constitue un élément de preuve dont la portée est définie, et non la preuve de toutes les propriétés de chaque pièce d’acier en service.
Lire les résultats de composition chimique sans leur faire dire plus qu’ils ne disent
Un tableau de composition chimique indique ce qui a été mesuré dans un échantillon. À lui seul, il ne prouve pas que l’acier se comportera d’une manière particulière en service. Sa signification dépend de quatre questions liées entre elles : quelle nuance d’acier a été commandée, quelle norme produit lui est applicable, s’il s’agit d’une analyse de coulée ou d’une analyse sur produit, et quels éléments ainsi que quelles limites sont exigés par la norme.
Cette distinction est importante, car un certificat de contrôle en usine est un document d’inspection, et non une déclaration générale concernant toutes les propriétés du matériau. La norme ISO 10474:2013 définit les types de documents de contrôle fournis pour les produits en acier selon les exigences de la commande. La norme BS EN 10204:2004 couvre les déclarations de conformité, les rapports d’essai et les certificats fondés sur un contrôle spécifique ou non spécifique. Un document de type 2.1, par exemple, confirme que la livraison correspond à l’accord conclu, mais ne contient aucun résultat d’essai. Un tableau de composition chimique doit donc être lu en premier lieu comme la preuve d’un essai déterminé, dans le cadre d’un document et d’une spécification déterminés.
Analyse de coulée et analyse sur produit
| Type d’analyse | Source de l’échantillon | Ce qu’il représente |
|---|---|---|
| Analyse de coulée | Acier liquide pendant la fabrication | Composition de la coulée représentée |
| Analyse sur produit | Produit fini ou échantillon prélevé sur celui-ci | Composition du produit échantillonné, sous réserve des règles d’analyse sur produit |
L’analyse de coulée, également appelée analyse de poche dans de nombreuses spécifications relatives aux aciers, est la composition chimique déterminée à partir de l’acier liquide pendant la fabrication. Une coulée est une quantité définie produite dans des conditions contrôlées, et le numéro de coulée relie la composition chimique au produit coulé, à la brame, au lopin ou à une autre étape de fabrication qui en résulte. Les valeurs imprimées sur un certificat comprennent généralement le carbone, le manganèse, le silicium, le phosphore et le soufre, ainsi que des éléments d’alliage tels que le chrome, le nickel, le molybdène, le cuivre, le vanadium, le niobium, le titane, l’aluminium, le bore ou l’azote lorsque la spécification les exige.
Un résultat d’analyse de coulée répond à une question précise : quelle composition a été mesurée dans l’acier liquide représenté par cette coulée ? Il ne s’agit pas nécessairement d’une mesure directe effectuée sur chaque tôle, barre ou profilé fini issu de la coulée. Le produit passe par la coulée, le réchauffage, le laminage, le refroidissement et, parfois, un traitement thermique. La ségrégation et l’emplacement du prélèvement peuvent entraîner de légères différences entre le résultat de l’analyse de poche et celui d’un échantillon prélevé sur le produit fini.
L’analyse sur produit est l’analyse chimique du produit fini ou d’un échantillon prélevé sur celui-ci. Une norme applicable peut spécifier des limites d’analyse sur produit distinctes des limites d’analyse de coulée. Ces limites ne sont normalement pas interchangeables. La plage autorisée pour l’analyse sur produit peut tenir compte de la variation attendue entre l’échantillon d’acier liquide et le produit fini, tout en continuant à contrôler la composition du produit.
Le certificat doit donc identifier le type d’analyse, et pas seulement présenter des chiffres. Un résultat indiqué comme « C 0,18 % » constitue une preuve incomplète si le lecteur ne sait pas s’il s’agit d’une analyse de coulée ou d’une analyse sur produit, quelle méthode d’essai a été utilisée le cas échéant, et quelles limites s’appliquent. Une norme produit peut également définir la fréquence et l’emplacement des prélèvements, ainsi que les règles d’acceptation. Une analyse sur produit peut représenter une unité de contrôle ; elle ne représente pas automatiquement chaque pièce, sauf si la spécification et la commande définissent cette portée.
La traçabilité constitue le lien entre ces éléments de preuve. Le numéro de coulée figurant sur le certificat doit correspondre au marquage, au relevé du faisceau, aux documents de livraison ou à toute autre identification contrôlée présente sur le matériau. Si ce lien fait défaut, un tableau chimiquement plausible a une valeur limitée. Il peut encore décrire un lot, mais il ne démontre plus clairement que le matériau contrôlé est bien celui qui fait l’objet de l’examen.
Limites applicables aux éléments et désignations des nuances
Une désignation de nuance n’a de signification qu’en relation avec la spécification qui la régit. « S355 » ne constitue pas à elle seule une description complète. Dans la norme EN 10025-2, des désignations telles que S355JR et S355J2 identifient des aciers de construction soumis à des exigences spécifiées de résistance et d’essai de résilience, tandis que la norme produit complète, la plage d’épaisseur, l’état de livraison et la sous-nuance déterminent les limites applicables. La désignation « J2 » n’est pas l’abréviation d’une recette chimique universelle ; elle fait partie d’une désignation définie par une norme et associée notamment à des exigences d’essai de résilience à une température donnée.
La même prudence s’applique aux désignations ASTM. La norme ASTM A36/A36M définit les exigences applicables à l’acier de construction au carbone, tandis que la norme ASTM A572/A572M couvre les aciers de construction à haute résistance faiblement alliés et comprend des nuances telles que Grade 50. Un tableau ne peut pas être évalué en comparant ses valeurs avec une plage générique trouvée sur un site web ou avec les exigences d’une autre spécification. Les exigences relatives aux rapports d’essai des matériaux ASTM varient selon la spécification et la forme du produit. La norme ASTM A6/A6M fournit des exigences générales pour les barres, tôles, profilés et palplanches de construction laminés, mais elle ne remplace pas les exigences de la spécification particulière du matériau.
Les limites applicables aux éléments peuvent être des valeurs maximales, minimales, des plages ou des exigences conditionnelles. Le phosphore et le soufre sont souvent contrôlés comme des valeurs maximales, car des teneurs excessives peuvent affecter la ductilité, la ténacité ou le comportement lié au soudage. Le carbone peut être limité afin de contrôler la résistance, la trempabilité et le comportement au soudage. Le manganèse peut contribuer à la résistance et aider à compenser les effets du soufre, mais sa signification dépend du reste de la composition et de l’historique de transformation. Des additions de microalliage telles que le niobium, le vanadium et le titane peuvent influencer l’affinement du grain et la précipitation ; toutefois, la présence déclarée d’une addition n’établit pas la microstructure finale.
Une valeur inférieure à un maximum n’est pas automatiquement « meilleure ». Une teneur en carbone plus faible peut améliorer le comportement au soudage d’un acier donné, mais la résistance, la dureté, le traitement thermique et les exigences de la norme produit déterminent toujours si le matériau est conforme. De même, la présence de nickel ou de chrome ne suffit pas à faire de l’acier un alliage résistant à la corrosion. Les désignations d’aciers inoxydables telles que 304 ou 316L doivent être rattachées à la spécification produit et au système de désignation de nuance applicables ; un tableau de composition chimique ne permet pas à lui seul d’établir la résistance dans un environnement chimique, à une température, sous une contrainte ou dans un état de surface particuliers.
La composition chimique seule ne permet pas d’établir les performances en service ni l’ensemble des propriétés mécaniques. Limited evidence
Le certificat peut également indiquer des éléments qui ne constituent pas les principaux critères d’acceptation. Leur présence peut résulter d’un alliage intentionnel, d’une teneur résiduelle, de la pratique d’affinage ou d’une exigence de déclaration. Le lecteur doit distinguer les limites obligatoires des résultats fournis à titre informatif. Une composition déclarée constitue une preuve concernant la composition, et non une prédiction de la résistance à la traction, de la ténacité aux chocs, de la durée de vie en fatigue ou du comportement après fabrication.
Équivalents carbone et contexte de soudabilité
Équivalent carbone Indice de composition calculé servant à estimer la trempabilité et le risque de fissuration lié au soudage ; il fournit un contexte pour les mesures de maîtrise du soudage, mais ne constitue pas à lui seul un résultat d’aptitude au soudage conforme ou non conforme.
Les calculs d’équivalent carbone combinent plusieurs éléments en un indice utilisé pour évaluer la trempabilité et le risque lié au soudage. Une formule couramment utilisée dans la pratique européenne relative aux aciers de construction est l’équivalent carbone de l’International Institute of Welding, souvent écrit :
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Les valeurs sont exprimées en pourcentage. Pour un acier hypothétique contenant 0,18 % de C, 1,40 % de Mn, 0,25 % de Cr, 0,10 % de Mo, 0,02 % de V, 0,10 % de Ni et 0,20 % de Cu, le calcul donne environ 0,43. Ce nombre peut aider à comparer des compositions, mais il ne constitue pas un résultat de conformité ou de non-conformité concernant la soudabilité, sauf si la spécification applicable, le mode opératoire de soudage et le critère d’acceptation le prévoient.
D’autres formules sont utilisées pour des applications particulières. La formule PCM, par exemple, accorde davantage d’importance aux aciers à faible teneur en carbone et comprend des termes correspondant au silicium, au manganèse, au cuivre, au chrome, au molybdène, au vanadium, au nickel et au bore. La formule choisie doit correspondre à l’exigence technique. Remplacer une formule par une autre peut conduire à une évaluation trompeuse, notamment pour les aciers contenant du bore ou microalliés.
Un équivalent carbone plus élevé indique généralement un risque accru de fissuration assistée par l’hydrogène et un besoin accru de contrôler le préchauffage, la température entre passes, l’apport thermique, le niveau d’hydrogène des consommables et les conditions de refroidissement. Il ne prouve pas qu’une fissuration se produira. La soudabilité réelle dépend également de l’épaisseur de la tôle ou du profilé, du bridage, de la conception du joint, de l’état de surface, de la maîtrise de l’hydrogène, du procédé de soudage, du traitement thermique et des conditions ambiantes. Une valeur calculée faible ne dispense pas de disposer d’un mode opératoire de soudage qualifié.
La composition chimique seule n’établit aucune de ces propriétés : elle n’établit ni la ténacité Charpy, ni la ductilité dans le sens de l’épaisseur, ni la résistance à la corrosion, ni la dureté, ni la compatibilité avec le métal fondu, ni l’état microstructural du produit livré. Ces aspects exigent les essais mécaniques, les essais de résilience, les exigences de corrosion, les relevés d’examen, les informations relatives au traitement thermique et les contrôles de fabrication appropriés.
La lecture sûre doit donc rester circonscrite et précise. Il faut d’abord identifier le type de document et la base du contrôle. Il faut ensuite identifier la forme du produit, la spécification applicable, la nuance, la plage d’épaisseur et le type d’analyse. Enfin, il faut comparer chaque élément déclaré aux limites correctes et considérer tout calcul d’équivalent carbone comme un élément de contexte relatif au soudage, et non comme une garantie de comportement en service.
Lire les résultats des essais mécaniques
| Propriété communiquée | Ce qu’elle mesure | Contexte nécessaire |
|---|---|---|
| Limite d’élasticité ou limite conventionnelle d’élasticité | Début de la déformation permanente spécifiée | Définition, épaisseur, unités et méthode d’essai |
| Résistance à la traction | Contrainte technique maximale avant rupture | Éprouvette et exigence applicable à la nuance |
| Allongement | Extension permanente après rupture | Longueur entre repères et géométrie de l’éprouvette |
| Énergie de choc | Énergie absorbée par une éprouvette entaillée | Température, orientation, dimensions et règle de moyennage |
Les valeurs mécaniques figurant sur un certificat d’essai d’usine ne constituent pas un classement indépendant d’un acier par rapport à un autre. Ce sont des mesures réalisées sur des éprouvettes définies, selon une méthode spécifiée, à une température donnée, et évaluées au regard des exigences d’acceptation d’une spécification produit applicable. Une tôle présentant une limite d’élasticité de 355 MPa n’est pas automatiquement « meilleure » qu’une tôle indiquant 275 MPa. Les valeurs peuvent correspondre à des nuances, des plages d’épaisseur, des formes de produits ou des conditions d’essai différentes.
Le cadre documentaire doit être pris en compte avant d’interpréter les chiffres. La norme ISO 10474:2013 définit les types de documents de contrôle fournis aux acheteurs pour les aciers et les produits sidérurgiques, conformément aux exigences de la commande. La norme BS EN 10204:2004 couvre les déclarations de conformité, les procès-verbaux d’essai et les certificats fondés sur un contrôle spécifique ou non spécifique. Un document de type 2.1 selon EN 10204 est une attestation de conformité sous forme textuelle, sans résultats d’essai ; il confirme que la livraison correspond à l’accord, mais ne fournit pas de propriétés mécaniques mesurées. Un document qui fournit effectivement des valeurs d’essai doit néanmoins être rapproché de la commande, de la coulée, du produit et de la spécification concernés.

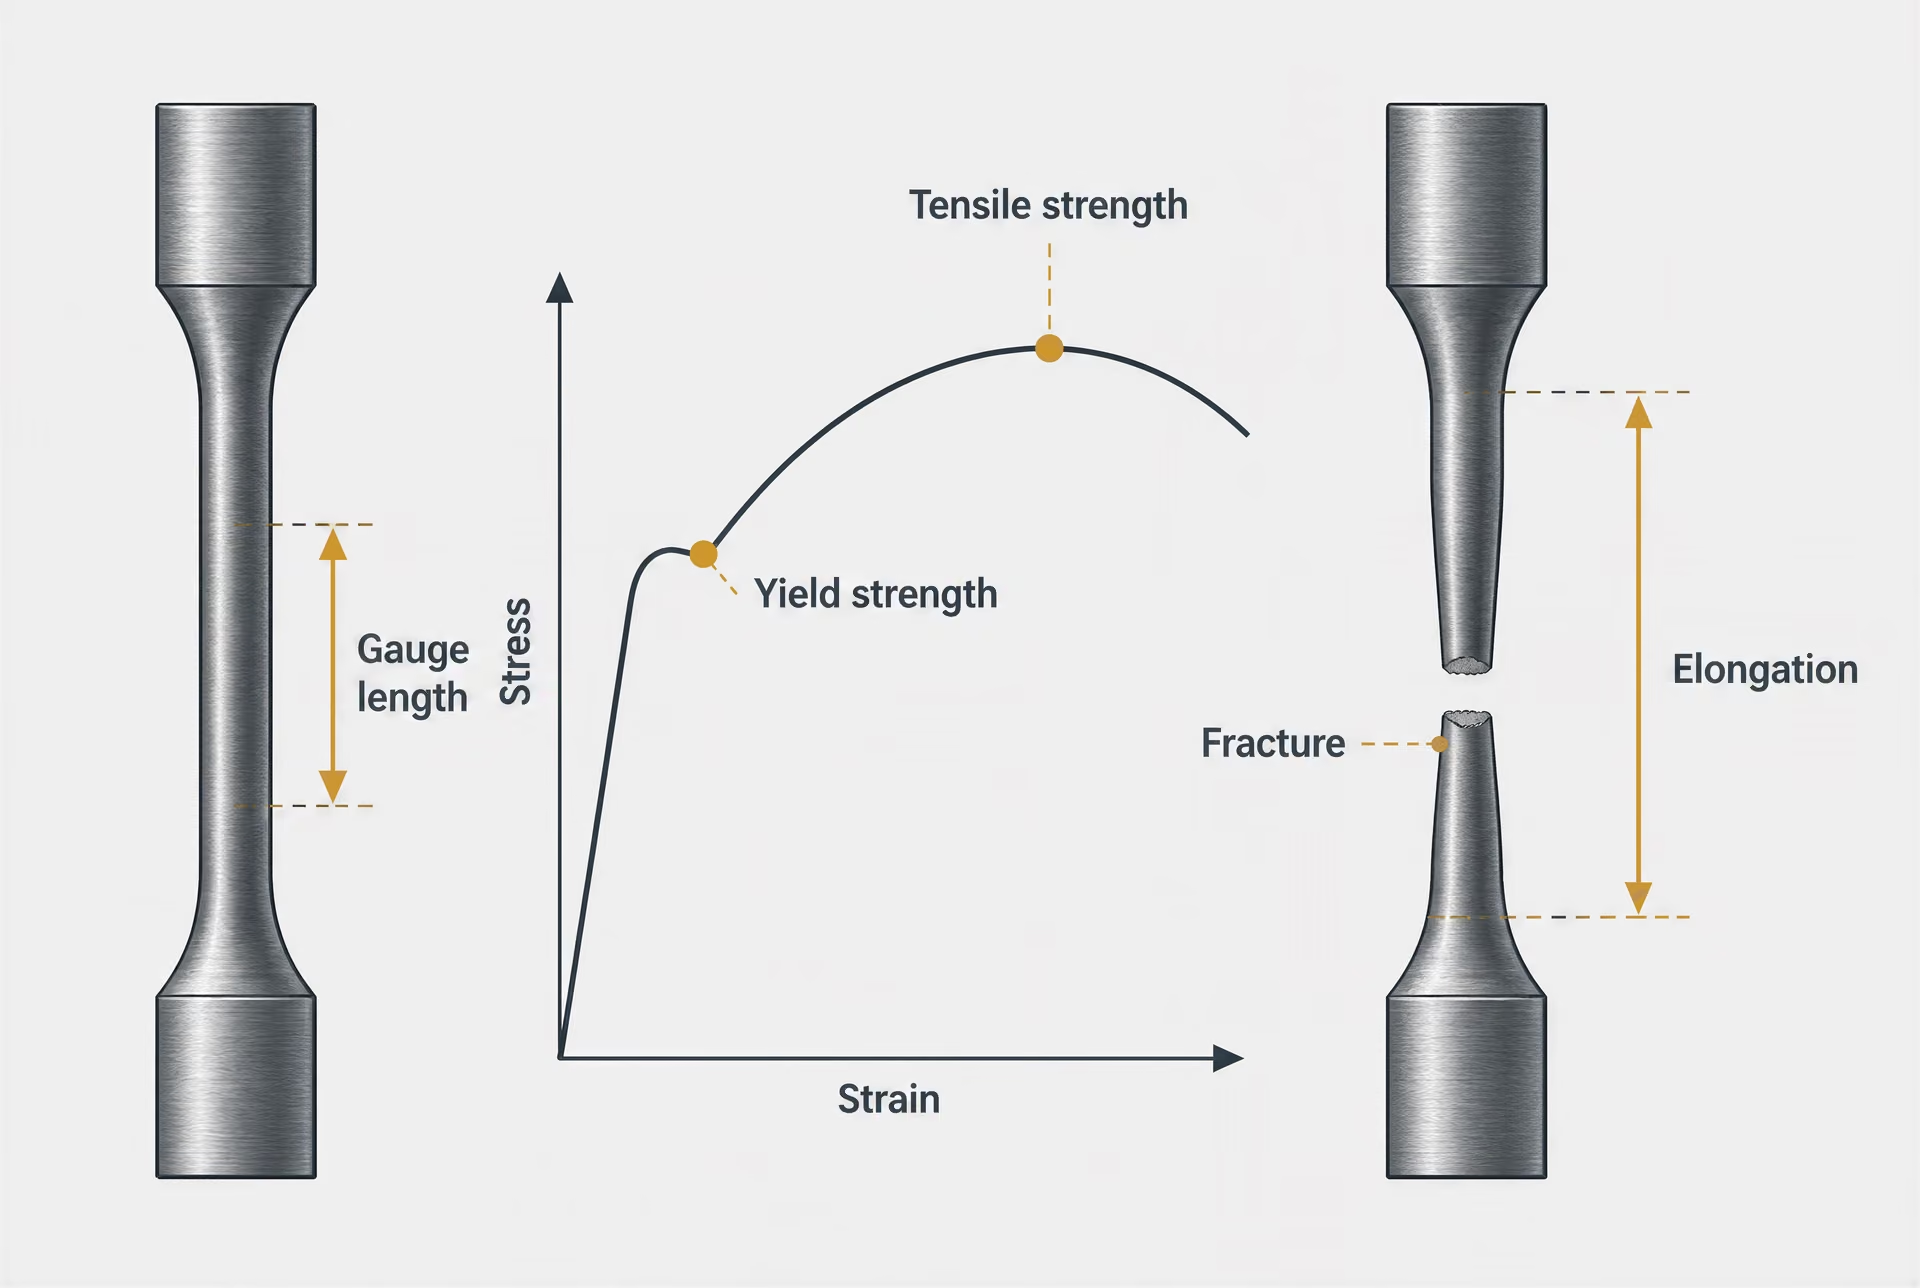
Limite d’élasticité, résistance à la traction et allongement
La limite d’élasticité décrit la contrainte à laquelle commence une quantité spécifiée de déformation permanente, mais sa définition exacte dépend de l’acier et de la norme d’essai. Certains aciers présentent une limite d’élasticité supérieure et une limite d’élasticité inférieure nettement distinctes. D’autres ne présentent pas ce phénomène ; la valeur indiquée est alors généralement une limite conventionnelle d’élasticité, telle que la contrainte produisant une déformation plastique de 0,2 %. Un certificat peut donc présenter des désignations telles que « ReH » et « ReL » pour les limites d’élasticité supérieure et inférieure, ou « Rp0.2 » pour la limite conventionnelle d’élasticité à 0,2 %. Ces symboles ne doivent pas être considérés comme interchangeables.
L’unité doit être vérifiée en premier lieu. Les certificats d’essais mécaniques utilisent couramment le MPa ou le N/mm² ; ces unités sont numériquement équivalentes. Un résultat de 355 MPa correspond donc à 355 N/mm², et non à 3 550 N/mm². Les documents plus anciens ou établis aux États-Unis peuvent utiliser le ksi ; une conversion est alors nécessaire avant toute comparaison. La valeur indiquée peut également être une exigence minimale plutôt qu’un résultat typique. Si une nuance exige une limite d’élasticité minimale de 355 MPa pour une plage d’épaisseur donnée et que le certificat indique 390 MPa, 390 MPa est le résultat mesuré ; 355 MPa est le seuil d’acceptation.
Contrôles des résultats mécaniques
- Épaisseur Faites correspondre le résultat à la plage d’épaisseur applicable.
- Orientation Confirmez la direction longitudinale, transversale ou suivant l’épaisseur.
- Température Vérifiez la température de l’essai de choc.
- Éprouvette Confirmez les dimensions, la longueur entre repères et la méthode d’essai.
- Acceptation Comparez le résultat à la limite correcte propre à la nuance.
L’épaisseur peut modifier ce seuil. Les spécifications relatives aux produits de construction réduisent souvent la limite minimale d’élasticité ou la résistance minimale à la traction autorisée pour les tôles plus épaisses, car il est plus difficile d’obtenir les propriétés requises dans toute une section de plus grande épaisseur. Le certificat doit être interprété en fonction de l’épaisseur indiquée pour le produit essayé, et non d’un tableau générique de nuances retenu d’une autre commande.
La résistance à la traction, généralement désignée par « Rm », est la contrainte nominale maximale atteinte au cours d’un essai de traction avant la rupture. Elle n’est pas identique à la limite d’élasticité. L’écart entre les deux contribue à caractériser la plage de déformation plastique disponible, mais une résistance à la traction plus élevée à elle seule ne permet pas d’établir une meilleure performance structurale. Un acier peut présenter une résistance à la traction élevée tout en ayant un allongement, une soudabilité, une ténacité aux chocs ou une conformité dimensionnelle insuffisants pour une application donnée.
L’allongement est l’extension permanente de l’éprouvette de traction après rupture, exprimée en pourcentage de la longueur initiale entre repères. La longueur entre repères est essentielle. Les résultats peuvent être indiqués sous les désignations A, A50, A80 ou sous une autre désignation associée à une géométrie d’éprouvette spécifiée. Un pourcentage mesuré sur une courte longueur entre repères ne peut pas être comparé directement à un pourcentage mesuré sur une longueur plus grande, car la striction localisée influe sur l’allongement indiqué. L’éprouvette peut également être proportionnelle ou non proportionnelle, et la norme applicable détermine le mode de calcul du résultat.
L’emplacement de la rupture peut également être important. Une rupture trop proche de l’extrémité d’une éprouvette peut invalider le résultat ou nécessiter un nouvel essai, selon les règles d’essai applicables. Un certificat qui indique une limite d’élasticité, une résistance à la traction et un allongement sans préciser la méthode d’essai, l’orientation de l’éprouvette ou la longueur entre repères laisse des éléments essentiels du contexte indéterminés.
Les exigences ASTM varient selon les spécifications et les formes de produits, notamment les tôles, les feuilles, les bandes, les tubes, les profilés de construction et les pièces forgées. ASTM A6/A6M établit des exigences générales applicables aux barres, tôles, profilés en acier de construction laminés et palplanches, mais elle ne remplace pas la spécification matière régissant la nuance concernée. Par exemple, ASTM A36/A36M, ASTM A572/A572M et ASTM A516/A516M imposent des exigences différentes et s’appliquent à des catégories de produits ou à des conditions de service différentes. ASTM A6/A6M peut définir des règles communes concernant les dimensions, les essais, l’échantillonnage et la certification, tandis que la spécification produit fournit les limites mécaniques propres à la nuance.
Essais de résilience et température d’essai
L’essai de résilience mesure l’énergie absorbée lorsqu’une éprouvette entaillée est rompue sous l’effet d’une sollicitation rapide. Le résultat est généralement indiqué, après un essai Charpy avec entaille en V, sous la forme d’une énergie absorbée exprimée en joules, parfois accompagnée de l’expansion latérale ou du pourcentage de faciès de rupture ductile. Il s’agit d’une mesure de la ténacité dans des conditions d’essai particulières, et non d’une mesure générale de la résistance.
La température est déterminante. Un résultat Charpy à 20 °C ne peut pas être considéré comme équivalent à un résultat obtenu à −20 °C. De nombreux aciers absorbent moins d’énergie lorsque la température diminue, et certains aciers ferritiques subissent une transition ductile-fragile marquée sur une certaine plage de températures. Le certificat doit donc indiquer la température d’essai, l’orientation de l’éprouvette, la direction de l’entaille et les dimensions de l’éprouvette. « 27 J » a peu de signification sans ces précisions. Il peut s’agir d’un résultat individuel, d’une moyenne de plusieurs éprouvettes ou d’une valeur minimale d’acceptation, selon la spécification applicable.
Les exigences de résilience peuvent être exprimées sous la forme d’une moyenne pour un ensemble d’éprouvettes, avec un minimum autorisé pour une éprouvette individuelle. Le nombre d’éprouvettes essayées et la règle de calcul de la moyenne doivent être vérifiés dans la norme produit. Un certificat indiquant trois valeurs de 42 J, 38 J et 31 J ne doit pas être évalué simplement en comparant chaque valeur à une exigence supposée de 40 J. La norme applicable peut exiger une moyenne d’au moins 40 J tout en autorisant une valeur individuelle inférieure, ou peut imposer une règle différente.
Toutes les nuances d’acier ou toutes les formes de produits ne sont pas soumises à une exigence de résilience. L’absence de résultat Charpy sur un certificat ne prouve pas une mauvaise ténacité, tout comme la présence d’un résultat Charpy ne prouve pas la conformité à une exigence de ténacité qui n’aurait jamais été incluse dans la commande. La base du contrôle et les exigences supplémentaires déterminent si un essai de résilience était requis.
La température d’essai peut également être spécifiée par la désignation de la nuance ou par une exigence contractuelle supplémentaire. Les spécifications relatives aux tôles pour appareils à pression, aux tôles de construction et aux tubes de canalisation peuvent imposer des températures et des critères d’acceptation différents. Comparer le résultat d’un essai de résilience effectué à température ambiante sur un matériau avec celui d’un autre matériau obtenu à une température inférieure à zéro revient à comparer autant les conditions d’essai que les matériaux eux-mêmes.
Épaisseur, orientation et caractéristiques des éprouvettes
La pièce essayée doit être identifiée avec précision. Un certificat peut mentionner un numéro de coulée, un numéro de tôle ou de bobine, la forme du produit, l’épaisseur nominale et l’emplacement du prélèvement. Ces identifiants relient le résultat au matériau représenté par le document. Un résultat valide obtenu sur une tôle ne permet pas automatiquement d’établir les propriétés de toutes les tôles d’une livraison, sauf si les règles applicables d’échantillonnage et de traçabilité autorisent cette extension.
L’orientation est souvent indiquée comme longitudinale, transversale ou dans le sens de l’épaisseur. Une éprouvette de traction longitudinale est découpée parallèlement à la direction principale de laminage ; une éprouvette transversale est découpée perpendiculairement à celle-ci. Le laminage peut produire des différences directionnelles de résistance, de ductilité et de ténacité. Les essais dans le sens de l’épaisseur évaluent les propriétés dans la direction courte-transversale et sont régis par des exigences distinctes lorsqu’ils sont spécifiés. Un résultat Charpy transversal et un résultat Charpy longitudinal ne sont pas interchangeables.
Les dimensions des éprouvettes sont également importantes. Les éprouvettes Charpy sont généralement de dimensions normales ou réduites, et les dimensions réduites nécessitent en général un traitement d’acceptation différent. Les éprouvettes de traction peuvent être cylindriques ou plates, leurs dimensions étant choisies en fonction de l’épaisseur du produit et de la norme d’essai. Le certificat doit préciser la méthode lorsque cela est possible, par exemple ASTM A370 pour les essais mécaniques des produits sidérurgiques, ASTM E8/E8M pour les essais de traction ou ISO 6892-1 lorsque cette méthode est spécifiée. La norme produit applicable reste déterminante lorsque les méthodes ou les règles de présentation des résultats diffèrent.
Il faut lire le résultat à côté de sa limite, et non l’examiner isolément. Vérifiez la norme produit et la nuance, l’édition ou la révision contractuelle, la plage d’épaisseur, les unités, la température d’essai, l’orientation et les dimensions de l’éprouvette ainsi que l’identification de l’échantillonnage. ASTM A6/A6M fournit des exigences générales pour certains produits de construction laminés spécifiés ; elle ne rend pas comparables tous les résultats mécaniques obtenus sur l’ensemble des aciers ASTM. La même rigueur s’applique aux documents EN et ISO. Un certificat d’essai d’usine consigne des éléments de preuve sélectionnés dans le cadre d’exigences définies. Sa signification découle de la relation entre ces éléments, le produit essayé et les conditions d’acceptation — et non des chiffres seuls.
La forme du produit change la signification du certificat
| Forme du produit | Contrôles supplémentaires ou distincts possibles |
|---|---|
| Tôle | Composition chimique, traction, choc, dimensions et exigences de surface propres aux produits plats laminés |
| Tube | Procédé de fabrication, contrôle de la soudure ou examen hydrostatique et essais propres aux tubes |
| Barre | Géométrie de la section, rectitude, état de surface et emplacement de l’éprouvette |
| Pièce forgée | Opération de forgeage, traitement thermique, dureté, essai de traction et examen |
| Forme du certificat | Ne peut pas établir automatiquement |
|---|---|
| Tôle | Exigences relatives aux tubes, barres ou pièces forgées |
| Tube | Exigences propres aux tôles ou propriétés des profilés de construction |
| Barre | Dimensions des tôles, échantillonnage ou exigences relatives aux essais de choc |
| Pièce forgée | Opération de forgeage, traitement thermique ou examen requis |
Un MTC décrit un produit défini, et non la chimie de l’acier dans l’abstrait. Une même nuance nominale peut être produite sous forme de tôle forte, de tube, de barre ou de pièce forgée ; toutefois, chaque forme peut être régie par une spécification de produit, un procédé de fabrication, un plan d’échantillonnage et un ensemble d’essais d’acceptation différents. Un certificat établi pour une forme ne peut donc pas être considéré comme une preuve automatique pour une autre.
Cela découle de la structure même des normes. L’ISO 10474:2013 définit les types de documents d’inspection fournis aux acheteurs de produits sidérurgiques conformément aux exigences de la commande. Elle ne fait pas de chaque certificat une déclaration universelle concernant tous les produits fabriqués à partir de la même coulée. La norme BS EN 10204:2004 couvre de même les déclarations de conformité, les rapports d’essais et les certificats fondés sur une inspection spécifique ou non spécifique. Le type de document indique comment les informations ont été établies ; la norme de produit indique ce qui devait être établi.
Le cadre des rapports d’essais matière de l’ASTM rend cette distinction particulièrement claire. L’ASTM identifie des exigences différentes pour les tôles fortes, les tôles minces, les feuillards, les tubes, les profilés de construction et les pièces forgées. L’ASTM A6/A6M établit des exigences générales pour les barres, tôles fortes, profilés et palplanches en acier de construction laminés, mais il ne s’agit pas d’une spécification générale applicable à tous les produits sidérurgiques. Un rapport établi selon l’ASTM A6/A6M peut satisfaire une partie des exigences documentaires attendues pour un produit de construction laminé, tout en apportant peu d’informations sur les exigences applicables à un tube ou à un composant forgé.
Tôles fortes, tôles minces, feuillards et profilés de construction
Les tôles fortes, les tôles minces et les feuillards sont des produits laminés plats, mais leurs catégories dimensionnelles et leurs exigences applicables ne sont pas interchangeables. L’épaisseur, la largeur, l’état des rives, les conditions de laminage et l’état de livraison peuvent déterminer la spécification applicable. Un certificat de tôle forte peut mentionner l’analyse de coulée, les caractéristiques de traction, la limite d’élasticité, l’allongement, les résultats d’essais de résilience et les informations dimensionnelles, mais la portée de chaque résultat dépend de la norme citée et de la nuance commandée.
Par exemple, l’ASTM A36/A36M couvre l’acier de construction au carbone sous différentes formes, notamment les tôles fortes, les profilés et les barres, sous réserve du domaine d’application et des exigences de l’édition utilisée. L’ASTM A992/A992M s’applique aux profilés en acier de construction. Un certificat identifiant l’ASTM A992/A992M ne constitue pas simplement un certificat de remplacement pour une tôle forte ASTM A36/A36M, même si les deux documents présentent des valeurs similaires pour le carbone, le manganèse et la résistance à la traction. Les normes définissent des exigences différentes pour le produit et pour sa classification structurale prévue. La désignation figurant sur le rapport est plus importante qu’une comparaison superficielle des compositions chimiques.
L’ASTM A6/A6M montre pourquoi une norme générale doit être lue conjointement avec la spécification matière. Elle fournit des exigences générales pour les barres, tôles fortes, profilés et palplanches en acier de construction laminés, y compris des dispositions susceptibles d’affecter les dimensions, les tolérances, les éprouvettes, le marquage et la certification. Elle n’efface pas les différences entre un profilé à larges ailes et une tôle forte. Leurs sections transversales se refroidissent différemment après le laminage, et les emplacements de prélèvement des éprouvettes peuvent différer. Un résultat de traction obtenu à un emplacement d’essai sur une tôle forte ne peut pas automatiquement représenter les propriétés de l’aile, de l’âme ou d’une autre section critique d’un profilé de construction.
Les tôles minces et les feuillards soulèvent également des difficultés pratiques. Ils peuvent être livrés en bobines ou en longueurs coupées, les essais étant rattachés à une bobine, à un lot ou à une coulée selon la spécification applicable. L’état de surface, la plage d’épaisseurs et la fréquence d’échantillonnage peuvent modifier les essais requis. Un rapport concernant une tôle forte épaisse peut donc contenir des essais de résilience ou des exigences dans le sens de l’épaisseur absents d’une spécification applicable à un feuillard mince, tandis qu’un document relatif à un feuillard peut présenter des essais qui n’établissent pas les exigences propres aux tôles fortes.
Le numéro de coulée assure une traçabilité utile, mais il ne résout pas ce problème. Il relie le produit à une fusion ou à une unité de production identifiée. Il ne transforme pas un essai réalisé sur une tôle forte en essai réalisé sur un profilé et ne prouve pas qu’un produit différent satisfaisait sa propre norme de livraison.
Tubes, barres et pièces forgées
Les tubes font intervenir un procédé de fabrication souvent sensiblement différent de celui des tôles fortes. Les tubes sans soudure sont percés et transformés à partir d’une billette ou d’un produit creux, tandis que les tubes soudés sont formés à partir de feuillard ou de tôle forte et assemblés par une soudure longitudinale ou hélicoïdale. La spécification applicable aux tubes peut donc exiger des contrôles des soudures, des essais hydrostatiques ou non destructifs, des essais d’aplatissement, d’évasement, de pliage, une vérification hydrostatique ou des contrôles dimensionnels qui ne figurent pas sur un certificat de tôle forte.
Un document présentant la composition chimique et les caractéristiques de traction d’une tôle forte ASTM A36/A36M ne démontre pas la conformité à l’ASTM A106/A106M applicable aux tubes sans soudure en acier au carbone pour service à haute température. Il n’établit pas non plus la conformité aux exigences de l’ASTM A53/A53M applicable aux tubes, pour lesquels la catégorie de produit, le mode de fabrication et les essais peuvent différer. Même lorsque la coulée sidérurgique est la même, la transformation du tube et l’inspection propre aux tubes restent des questions distinctes.
Les barres peuvent être laminées à chaud, finies à froid ou soumises à d’autres transformations pour obtenir des sections rondes, carrées, hexagonales ou plates. Les dimensions finales et l’état de livraison influent sur la rectitude, la qualité de surface, les tolérances ainsi que sur l’emplacement ou l’orientation des éprouvettes destinées aux essais mécaniques. Un rapport de tôle forte peut présenter une limite d’élasticité et un allongement satisfaisants, mais il n’établit pas les exigences dimensionnelles ou mécaniques applicables à une barre livrée selon une autre norme.
Les pièces forgées sont encore plus éloignées des éléments de preuve relatifs aux tôles fortes. Le forgeage modifie la forme et l’écoulement de la matière par déformation, et le composant fini peut nécessiter un traitement thermique, un essai de dureté, un essai de traction réalisé à des emplacements spécifiés, un contrôle par ultrasons ou des essais supplémentaires. L’ASTM A788/A788M établit des exigences générales pour les pièces forgées en acier, tandis que les spécifications propres à chaque type de pièce forgée définissent les exigences applicables au produit. L’ASTM A182/A182M, par exemple, concerne les brides de tuyauterie, raccords forgés et robinets en aciers alliés et inoxydables forgés ou laminés pour service à haute température. Un MTC de tôle forte ne peut pas établir qu’un composant fabriqué selon l’ASTM A182/A182M a subi l’opération de forgeage, le traitement thermique ou le contrôle requis.
Le certificat doit également préciser si les essais correspondent aux résultats réels obtenus sur le produit livré, aux résultats obtenus sur une unité d’essai représentative ou à une simple déclaration de conformité de la livraison. Selon l’EN 10204, un document de type 2.1 est un certificat de conformité sous forme textuelle, sans résultats d’essais ; il confirme que la livraison correspond à l’accord conclu. Il ne peut pas être interprété comme un rapport de laboratoire simplement parce qu’il est appelé certificat.
Pourquoi les normes de produit ne peuvent pas être interchangées sans précaution
Une norme de produit associe la composition chimique de la nuance à des exigences relatives à la forme, à la fabrication, aux dimensions, au traitement thermique, à l’échantillonnage et aux essais. Retirer la forme du produit de cet ensemble revient à en supprimer une partie de la signification. L’ISO/TC 17/SC 20 répertorie l’ISO 10474:2013 relative aux documents d’inspection des produits sidérurgiques et l’ISO 404:2013 relative aux exigences techniques générales de livraison ; aucune de ces normes ne remplace la spécification de produit citée dans la commande.
C’est pourquoi un vérificateur devrait examiner un MTC selon une séquence fixe : identifier la forme du produit, confirmer la norme et la nuance applicables, vérifier l’état de livraison et les dimensions commandés, puis examiner la traçabilité de la coulée, l’unité d’essai, l’orientation des éprouvettes, les méthodes d’essai et les résultats déclarés. Un certificat de tôle forte portant le nom d’une nuance connue peut néanmoins constituer une preuve inadéquate pour des tubes, des barres ou des pièces forgées. À l’inverse, un certificat de tube peut contenir des essais dépourvus de pertinence pour une tôle forte de construction.
Les clauses contractuelles peuvent ajouter des exigences, mais elles ne peuvent pas rendre interchangeables, par implication, des normes incompatibles. Si la commande exige une inspection spécifique, le document doit relier les résultats déclarés au produit livré ou au lot d’inspection défini. Si elle autorise une inspection non spécifique, le rapport peut décrire des résultats de production sans prouver que les essais ont été réalisés sur cette livraison précise. Le type de document, la forme du produit, la norme de produit et la base de l’inspection doivent concorder avant que le certificat puisse étayer une décision d’acceptation.
Traçabilité : relier le document à l’acier
Un certificat de réception d’une usine sidérurgique n’a de signification que lorsque les identifiants figurant sur le document peuvent être reliés à un produit physique particulier. Cette relation constitue la traçabilité : la chaîne qui relie la coulée sidérurgique, le produit fabriqué à partir de celle-ci, les marquages apposés au cours de la production, les procès-verbaux d’inspection et l’article livré ou installé. Sans cette chaîne, une page contenant la composition chimique et les résultats d’essais de traction peut décrire un acier, mais elle n’établit pas que cette page décrit la tôle, la barre, le tube ou le profilé qui se trouve devant l’inspecteur.
Le cadre documentaire définit les informations communiquées par un document d’inspection ; il ne supprime pas la nécessité d’identifier le matériau. L’ISO 10474:2013 définit les types de documents d’inspection fournis aux acheteurs pour les produits en acier conformément aux exigences de la commande. La norme BS EN 10204:2004 couvre les déclarations de conformité, les rapports d’essai et les certificats fondés sur une inspection spécifique ou non spécifique. Ces catégories influent sur les éléments de preuve disponibles. Elles ne rendent pas traçable un composant dépourvu de marquage.
Identification de la coulée et de la fusion
Numéro de coulée Identifiant attribué par le producteur à l’acier issu d’une opération de fusion ou d’une coulée définie, utilisé pour relier la composition, les dossiers de production et les produits fournis.
Un numéro de coulée identifie une quantité d’acier produite au cours d’une même opération sidérurgique, ou une coulée lorsque ce terme est employé par le producteur ou la norme applicable au produit. Le numéro est attribué par l’usine sidérurgique et figure sur le certificat et dans les dossiers de production ; sous réserve des exigences applicables au produit et au marquage, il figure également sur le matériau lui-même. Il peut être accompagné d’un numéro de coulée, de lot, de brame, de tôle, de faisceau, de billette ou de bobine. Ces identifiants ne sont pas interchangeables, sauf si les dossiers de l’usine sidérurgique montrent de quelle manière ils sont liés.
Le numéro de coulée fournit normalement le lien avec l’analyse de coulée. Un certificat peut indiquer les teneurs en carbone, manganèse, silicium, phosphore, soufre et éléments d’alliage d’une coulée identifiée, tandis que les résultats mécaniques peuvent se rapporter à une éprouvette prélevée sur cette coulée ou sur un lot de produits défini. Le fait que la composition chimique soit plausible pour une nuance ne prouve pas qu’une tôle particulière appartienne à la coulée déclarée. L’identité et la validité des essais sont deux questions distinctes.
Par exemple, une tôle marquée « S355J2+N » conformément à l’EN 10025-2 peut porter un numéro de coulée ainsi qu’un numéro de tôle ou d’article. Le certificat doit indiquer la spécification applicable, l’état de livraison, les dimensions ou la description du produit, selon les exigences de la commande, ainsi que les résultats chimiques et mécaniques pertinents. Un certificat pour « S355J2 » dépourvu d’un identifiant correspondant de coulée ou d’article ne peut, à lui seul, établir que la tôle marquée est le produit soumis aux essais. La désignation est également importante : « +N » décrit un état de livraison normalisé ou laminé normalisé selon la norme applicable au produit, et non une simple affirmation générale selon laquelle l’acier convient à une utilisation dans les structures.
Le même principe s’applique aux produits ASTM. L’ASTM A6/A6M établit les exigences générales applicables aux barres, tôles, profilés en acier de construction laminés et palplanches, mais les exigences relatives au rapport d’essai du matériau dépendent toujours de la spécification applicable à l’acier et de la forme du produit. Les exigences ASTM varient selon qu’il s’agit de tôles, de feuilles, de bandes, de tubes, de profilés de construction ou de pièces forgées. Un numéro de coulée doit donc être interprété conjointement avec la spécification de nuance, la norme applicable au produit, les dimensions, l’état de livraison et les essais commandés.
Un certificat peut présenter les résultats d’un essai réalisé sur une éprouvette représentative d’une coulée ou d’un lot, plutôt que sur chaque article individuel. Cette disposition peut être valable lorsque la norme applicable et la commande l’autorisent. L’acheteur doit alors savoir quelle population l’échantillon représente. Le résultat de traction obtenu sur une éprouvette constitue un élément de preuve concernant l’unité d’essai définie ; il ne constitue pas automatiquement une mesure de toutes les propriétés en tous les points de chaque composant.
Marquage, dossiers et continuité documentaire
La traçabilité est généralement vérifiée par rapprochement plutôt qu’au moyen d’un document unique. L’inspecteur compare le numéro de coulée, le numéro de coulée ou de fusion, le numéro de produit, la nuance, les dimensions et la quantité figurant sur le certificat avec le marquage au pochoir, le marquage à la peinture, l’étiquette, le code-barres ou l’enregistrement électronique associé au matériau. Le processus de production peut comporter d’autres dossiers : registre de liaison coulée-brame, ordre de laminage, plan de débit, rapport d’inspection, décision relative à une non-conformité, courbe de traitement thermique ou bon d’expédition.
Contrôles de continuité documentaire
- Production Faites correspondre la coulée à la brame, au lopin, à la bobine, à la tôle ou aux dossiers du produit.
- Marquage Faites correspondre le certificat au marquage au pochoir, à l’étiquette, à la plaque d’identification ou au code-barres physique.
- Traitement Reportez l’identité du matériau d’origine dans les dossiers de découpage, de mise en forme, de traitement thermique ou de revêtement.
- Expédition Faites correspondre l’article, la quantité et l’identifiant aux documents de livraison.
Les identifiants doivent former une séquence ininterrompue. Un certificat peut identifier la coulée 7A42, une tôle d’usine comme article 18, un dossier de débitage comme tôle 18-3 et une étiquette de livraison comme colis 18-3A. Chaque modification n’est acceptable que si le dossier conserve la relation parent-enfant. Si un distributeur divise un faisceau, les nouvelles étiquettes doivent conserver les références d’origine de la coulée et de l’article, ou renvoyer à un registre contrôlé qui les conserve. Un réétiquetage sans conservation d’un dossier crée une rupture.
Le type de document doit être pris en considération au même moment. Selon l’EN 10204, un document de type 2.1 est un certificat de conformité établi sous forme textuelle, sans résultats d’essais, confirmant que la livraison est conforme à l’accord. Il ne peut pas être considéré comme un rapport d’analyse de coulée simplement parce qu’il est appelé certificat. Un rapport d’essai de type 2.2 fournit les résultats d’une inspection non spécifique, tandis qu’un certificat de réception de type 3.1 présente les résultats d’une inspection spécifique et est validé par le représentant habilité du fabricant chargé de l’inspection. Les obligations et la terminologie exactes doivent être vérifiées au regard de l’édition de la norme et de la norme applicable au produit mentionnées dans la commande.
L’inspection spécifique rattache généralement les essais aux produits fournis ou à une unité d’essai définie ; l’inspection non spécifique utilise des résultats de production qui peuvent ne pas être attribués de manière unique à la livraison. Aucun de ces dispositifs ne supprime les exigences de marquage. Un rapport de type 2.2 parfaitement traçable peut néanmoins fournir moins d’éléments de preuve spécifiques au produit qu’un certificat de réception de type 3.1. À l’inverse, un document de type 3.1 comportant un numéro de coulée erroné ne devient pas fiable simplement parce qu’il contient des résultats de laboratoire.
La continuité documentaire comprend également les révisions et les corrections. Un certificat corrigé doit identifier le document remplacé, le motif de la correction et la coulée ou l’article concerné. Les copies doivent rester lisibles et les rapports complémentaires — tels que les résultats d’essais de résilience, de dureté, par ultrasons ou de traitement thermique — doivent porter les mêmes identifiants que le certificat principal. L’ISO/TC 17/SC 20 identifie l’ISO 10474:2013 comme la norme internationale relative aux documents d’inspection de l’acier et des produits en acier, et répertorie l’ISO 404:2013 comme la norme associée aux exigences techniques générales de livraison. La norme européenne citée précise également les informations susceptibles d’être communiquées dans les documents EN 10204 ainsi que les désignations normalisées et les numéros de code des sections documentaires. Ces structures sont utiles, mais les dossiers sous-jacents doivent néanmoins concordar.
Limites de la traçabilité après découpage ou fabrication
La traçabilité devient souvent plus difficile après modification du produit d’origine. Le découpage peut transformer une tôle marquée en un grand nombre de pièces, dont certaines perdent le numéro de coulée. La solution ne consiste pas à supposer que toutes les pièces restent identifiables, mais à transférer le marquage ou à créer un dossier de débitage contrôlé avant la séparation. Ce dossier doit indiquer la tôle parente, chaque pièce fille, les dimensions, la quantité et toute reprise ultérieure.
Le mélange pose un problème différent. Si des matériaux provenant de plusieurs coulées sont placés dans un même faisceau non séparé, la traçabilité peut être réduite au niveau du faisceau ou être entièrement perdue. Un certificat correspondant à une seule coulée ne peut normalement pas justifier un mélange non marqué de plusieurs coulées. Le revêtement peut masquer les marquages, tandis que le grenaillage, l’usinage ou la corrosion peuvent les éliminer. Le revêtement lui-même n’invalide pas le certificat d’origine, mais l’identité doit être préservée au moyen de dossiers établis avant revêtement, de marquages en double, de photographies ou d’un registre contrôlé.
Le traitement thermique exige une interprétation attentive. La normalisation, la trempe et le revenu, le détensionnement ou d’autres opérations peuvent modifier les propriétés mécaniques et nécessiter de nouveaux essais conformément à la commande ou à la norme applicable au produit. Le certificat d’usine d’origine continue d’enregistrer l’acier et les résultats dans son état de livraison initial ; il ne certifie pas automatiquement les propriétés après un traitement ultérieur. Une courbe de traitement reliée à la coulée et à l’article, ainsi que les essais après traitement éventuellement requis, complètent les éléments de preuve sans effacer le dossier d’origine.
La fabrication introduit des soudures, des profilés formés, des assemblages boulonnés et des pièces usinées. L’acier parent peut rester traçable même si l’assemblage fini ne porte plus le même marquage. Les plans de fabrication, les plans de repérage des soudures, les fiches d’affectation des matériaux et les dossiers d’inspection doivent assurer la continuité de l’identification. Lorsque plusieurs coulées parentes sont intégrées à un même assemblage, les dossiers doivent indiquer de quelle coulée provient chaque composant.
La traçabilité répond donc à une question limitée mais essentielle : comment cet article physique est-il relié au matériau et aux dossiers d’inspection ? Elle ne prouve pas chaque propriété, chaque condition de transformation ni chaque exigence contractuelle. Pour tirer ces conclusions, il faut que le type de document, la norme applicable au produit, les conditions de la commande, le périmètre des essais et la chaîne d’identification concordent.
Inspection spécifique et non spécifique
Un certificat d’essai d’usine n’a pas une valeur probante fixe. Sa portée dépend en partie de la question de savoir si l’inspection indiquée a été réalisée sur le matériau faisant l’objet de la livraison concernée ou sur un autre matériau fabriqué dans les mêmes conditions de production. Les normes BS EN 10204:2004 et ISO 10474:2013 fournissent le cadre documentaire permettant d’établir cette distinction, mais elles ne remplacent ni la norme produit, ni la commande, ni les conditions techniques de livraison.
La question centrale est simple :
> Les résultats indiqués concernent-ils le matériau fourni, ou décrivent-ils un matériau représentatif provenant d’une base de production plus large ?
Il convient de répondre à cette question avant de considérer un certificat comme une preuve de la composition chimique, des performances mécaniques, du traitement thermique ou de la conformité dimensionnelle.

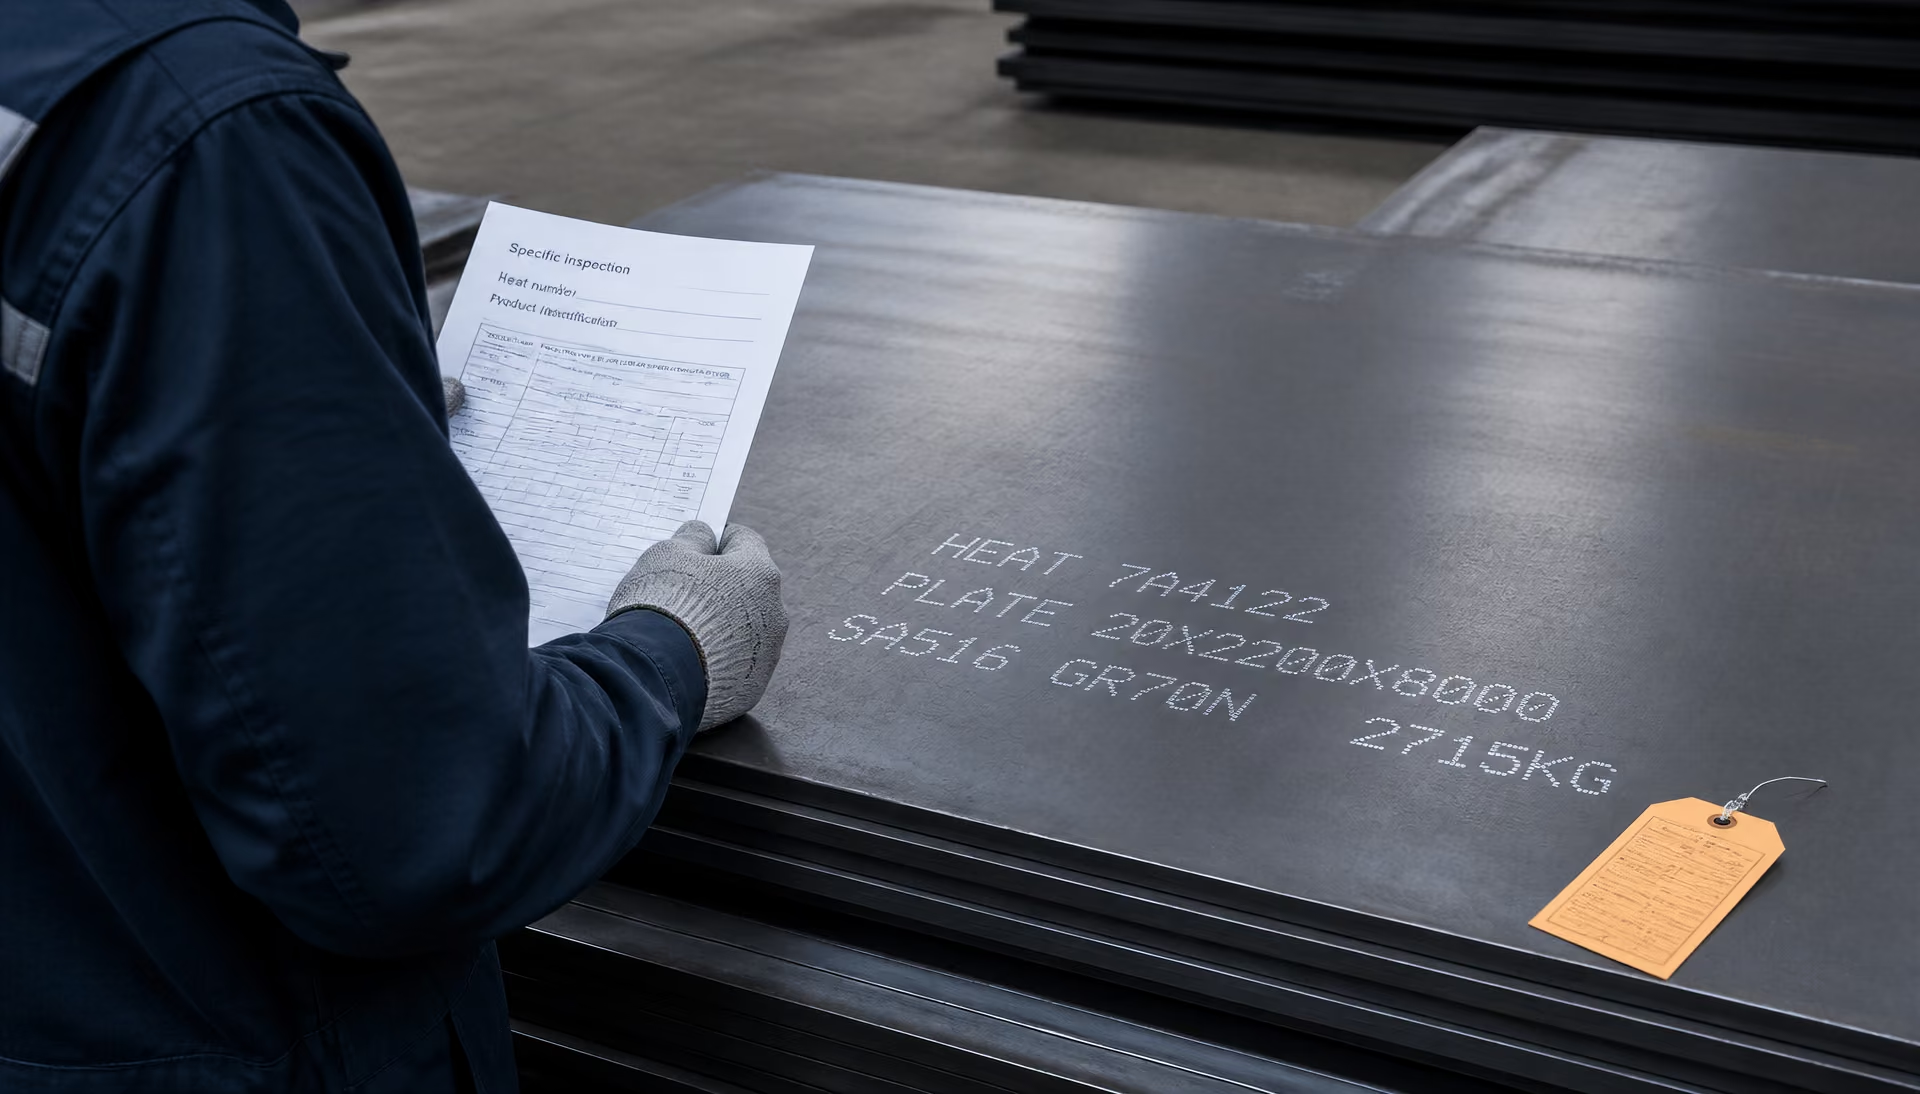
Inspection liée à la livraison
| Base d’inspection | Matériau soumis à l’essai | Élément de preuve établi |
|---|---|---|
| Inspection spécifique | Produits fournis ou unité d’essai associée et définie | Lien plus étroit avec la livraison identifiée |
| Inspection non spécifique | Matériau de production comparable, pas nécessairement inclus dans la livraison | Éléments de preuve concernant la production ou un matériau représentatif |
| Déclaration uniquement | Aucun résultat d’essai communiqué | Déclaration du fournisseur par rapport à l’accord |
L’inspection spécifique est une inspection réalisée sur les produits à fournir, ou sur une unité d’essai représentant ces produits conformément à la norme produit ou à la commande applicable. Les résultats d’essai sont donc liés à une livraison identifiée, à un lot, une coulée, une chaleur, une série ou toute autre unité de produit définie. Le lien exact dépend de la spécification applicable et de la manière dont la traçabilité est enregistrée.
Un certificat d’inspection de type 3.1 selon EN 10204 en est l’exemple le plus courant. Il rend compte des résultats d’une inspection spécifique et est validé par un représentant habilité du fabricant chargé de l’inspection, indépendant du service de production. Un document de type 3.2 concerne également une inspection spécifique, mais les résultats sont validés à la fois par le représentant habilité du fabricant et par le représentant de l’acheteur ou par un inspecteur désigné par celui-ci, lorsque la commande prévoit cette disposition.
Le document doit néanmoins être lu attentivement. Un numéro de coulée peut relier une tôle à une coulée d’acier, tandis qu’une éprouvette peut représenter un groupe défini de tôles plutôt que chaque centimètre carré de chaque tôle. Un résultat de traction obtenu sur un seul échantillon ne signifie pas qu’un essai de traction a été réalisé à chaque emplacement. De même, une valeur de résilience indiquée n’établit pas automatiquement la conformité à des températures, dans des orientations ou pour des plages d’épaisseur qui n’ont pas été soumises à l’essai.
L’inspection spécifique renforce le lien entre les résultats et la livraison, mais reste limitée par l’échantillonnage, la portée des essais, la méthode et la traçabilité. Limited evidence
L’inspection spécifique établit un lien direct avec la livraison, mais ne constitue pas une preuve illimitée.
La norme produit applicable en contrôle les détails. Les exigences ASTM montrent pourquoi un certificat ne peut pas être interprété indépendamment de la spécification et de la forme du produit indiquées. ASTM A6/A6M établit des exigences générales applicables aux barres, tôles, profilés et palplanches en acier de construction laminés, tandis que les différentes spécifications ASTM ajoutent des exigences relatives à des nuances, produits et essais particuliers. Les exigences relatives aux rapports d’essais matière varient selon qu’il s’agit de tôles, de feuilles, de bandes, de tubes, de profilés de construction ou de pièces forgées. Un certificat concernant une tôle en acier de construction ASTM A36/A36M ne peut pas être évalué en appliquant des exigences prévues pour des tubes, des pièces forgées ou une nuance différente.
Le même principe s’applique aux désignations européennes. Un rapport identifiant la nuance S355J2+N selon EN 10025-2 doit être vérifié au regard de cette norme produit, de la forme du produit fourni, de son épaisseur, de son état de livraison et de toute exigence supplémentaire de la commande. La désignation identifie une nuance et un état ; elle n’indique pas, à elle seule, quels essais ont été réalisés ni si toutes les exigences contractuelles ont été incluses.
Inspection fondée sur une production non spécifique
L’inspection non spécifique utilise des résultats obtenus sur des produits qui ne sont pas nécessairement ceux qui ont été fournis, bien qu’ils aient été fabriqués conformément à la même spécification produit ou aux mêmes exigences de production. Les résultats peuvent provenir d’une unité d’essai comparable, d’une fabrication antérieure ou d’un groupe de matériaux plus large. Ils peuvent montrer comment un procédé de production ou un type de produit s’est comporté, mais ils ne démontrent pas nécessairement les propriétés de la livraison particulière identifiée sur le document.
Cela ne signifie pas que le matériau est défectueux. Un rapport d’inspection non spécifique peut présenter des résultats chimiques et mécaniques entièrement satisfaisants. Sa limite concerne l’identité et la portée des résultats, et non un échec automatique de la métallurgie. Le rapport peut répondre à la question suivante : « Quels résultats ont été obtenus sur un matériau représentatif fabriqué selon cette spécification ? » Il peut ne pas répondre à la question : « Quels résultats ont été obtenus sur cette livraison précise ? »
Selon EN 10204, un rapport d’essai de type 2.2 repose sur une inspection non spécifique et rend compte des résultats de cette inspection. Un document de type 2.1 va plus loin dans une autre direction : il s’agit d’une déclaration de conformité sous forme textuelle, sans résultats d’essai, confirmant que la livraison correspond à l’accord conclu. L’absence de résultats numériques dans un document de type 2.1 ne prouve pas que l’acier a échoué aux essais ; elle signifie que ce type de document ne communique pas de résultats d’essai.
Cette distinction est importante lorsque les documents sont désignés de manière imprécise sous le terme de « MTC ». Cette appellation peut dissimuler des types de documents différents. Un document peut contenir l’analyse de coulée, la limite d’élasticité, la résistance à la traction, l’allongement et l’énergie de résilience, tous liés à un numéro de coulée. Un autre peut déclarer la conformité sans résultats numériques. Un troisième peut fournir des données d’essai provenant d’un matériau de production qui n’est pas spécifiquement identifié comme faisant partie de la livraison. Traiter ces trois documents comme équivalents revient à transformer une catégorie documentaire en une affirmation de qualité trompeuse.
Les données non spécifiques peuvent néanmoins jouer un rôle contractuel légitime. Une commande peut autoriser un rapport de type 2.2, ou une norme produit peut définir dans quels cas des essais représentatifs sont acceptables. Dans d’autres cas, l’acheteur peut exiger une inspection spécifique, une traçabilité jusqu’à la coulée fournie et des essais supplémentaires avant l’acceptation. La commande prévaut, dans les limites de la norme applicable.
Pourquoi cette distinction influe sur la valeur probante
L’inspection spécifique possède normalement une valeur probante plus élevée pour les questions concernant la livraison identifiée, car les résultats d’essai ont avec celle-ci un lien défini. Cela ne rend pas le certificat infaillible. Le résultat demeure limité par l’échantillonnage, la méthode d’essai, la compétence du laboratoire, la fréquence des essais, la norme produit et l’exactitude de la chaîne de traçabilité.
L’inspection non spécifique apporte un autre type d’élément probant. Elle peut étayer une déclaration relative à la conformité de la production ou d’un matériau représentatif, mais elle ne peut pas, à elle seule, prouver que chaque article de l’expédition présente la teneur en carbone, la limite d’élasticité, la résilience ou l’état de traitement thermique indiqués. Cela est particulièrement important lorsque le matériau a été découpé, mélangé, transformé ou recertifié après avoir quitté l’usine d’origine. La copie d’un certificat sur un document ultérieur ne crée pas une traçabilité qui n’a jamais été enregistrée.[4] ISO/TC 17/SC 20 catalogue. International Organization for Standardization, ISO/TC 17/SC 20. ISO committee catalogue, 2024.
ISO 10474:2013 définit les types de documents d’inspection fournis aux acheteurs de produits en acier conformément aux exigences de la commande. ISO/TC 17/SC 20 répertorie ISO 10474:2013 aux côtés d’ISO 404:2013, qui traite des exigences techniques générales de livraison. BS EN 10204:2004 couvre de même les documents d’inspection applicables aux produits métalliques, notamment les déclarations de conformité, les rapports d’essai et les certificats fondés sur une inspection spécifique ou non spécifique. Ces normes définissent ce que représente le document ; elles ne déterminent pas si une nuance particulière convient à un pont, à un appareil à pression, à un assemblage soudé ou à un composant soumis à la fatigue.
Le lecteur doit donc comparer quatre éléments : le type de document, le libellé de la commande, la norme produit et la traçabilité indiquée. Il doit ensuite examiner l’étendue des essais. Si le document indique uniquement la conformité, il se peut qu’aucune valeur d’essai ne puisse être vérifiée. S’il présente des résultats non spécifiques, il faut demander quel groupe de production ces résultats représente. S’il présente des résultats spécifiques, il faut identifier l’unité soumise à l’essai et confirmer que le matériau fourni lui reste lié.
Le certificat constitue un élément probant. Sa force dépend de la question posée et de la chaîne reliant la réponse à l’acier qui se trouve devant vous.
Différences entre les rapports d’essais des matériaux ASTM et les documents EN 10204
Un rapport d’essais des matériaux ASTM et un document d’inspection EN 10204 peuvent accompagner la même livraison d’acier, mais ils ne décrivent pas le même système. Les exigences ASTM sont généralement intégrées dans la spécification de produit applicable et dans les exigences générales auxquelles celle-ci fait référence. La norme EN 10204, en revanche, classe le type de document fourni à l’acheteur ainsi que la base sur laquelle l’inspection a été réalisée.
Cette distinction est importante, car un type de document n’établit pas, à lui seul, la nuance d’acier, la composition chimique, les propriétés mécaniques, l’état de traitement thermique ou les critères d’acceptation. Ces éléments découlent de la commande, de la spécification du matériau et des éventuelles exigences supplémentaires invoquées.
Rapportage spécifique à la spécification
ASTM ne fournit pas un format universel de rapport d’essais des matériaux qui s’appliquerait de manière identique à tous les produits sidérurgiques. ASTM International indique que les exigences relatives aux rapports d’essais des matériaux varient selon les spécifications et les formes de produits, notamment les tôles fortes, les tôles minces, les feuillards, les tubes, les profilés et les pièces forgées. La spécification applicable détermine donc les essais que le fabricant doit effectuer ainsi que les informations qui doivent être rapportées.
Par exemple, ASTM A36/A36M traite de l’acier de construction au carbone, tandis que ASTM A572/A572M couvre l’acier de construction faiblement allié à haute résistance, avec des nuances définies selon la limite d’élasticité. ASTM A240/A240M s’applique aux tôles fortes, tôles minces et feuillards en acier inoxydable au chrome et au chrome-nickel destinés aux appareils à pression et aux applications générales. Ces spécifications n’exigent pas un rapportage identique, car elles ne définissent ni les mêmes produits ni les mêmes limites de propriétés. Un rapport établi selon ASTM A572/A572M Grade 50 peut devoir démontrer une exigence de résistance différente de celle d’un rapport établi selon ASTM A36/A36M, tandis qu’un rapport ASTM A240/A240M peut inclure des exigences chimiques et mécaniques associées à une nuance d’acier inoxydable austénitique telle que le Type 304, désigné UNS S30400.
La forme du produit modifie également les règles applicables. Les tôles fortes, les barres, les profilés, les tubes et les pièces forgées peuvent relever de spécifications ASTM distinctes, même lorsque leur composition chimique nominale semble similaire. Une analyse de coulée ne remplace pas une analyse de produit exigée, et un résultat de traction n’établit pas automatiquement la résilience aux chocs, la dureté, la soudabilité ou la conformité dimensionnelle. Chaque propriété doit être exigée par la spécification applicable, le bon de commande ou une exigence supplémentaire référencée.
L’expression « rapport d’essais d’usine » constitue par conséquent une description pratique, et non une classe unique de document ASTM. Un rapport peut identifier la coulée, la nuance, les dimensions, l’analyse chimique, les résultats de traction, la limite d’élasticité et l’allongement. Un autre peut inclure les résultats d’essais de choc, la dureté, l’examen par ultrasons, les essais hydrostatiques ou les détails du traitement thermique. L’absence d’un résultat ne signifie pas nécessairement que l’acier a échoué à cet essai ; elle peut indiquer que l’essai n’était pas exigé par la spécification ou la commande applicables. Inversement, une composition chimique rapportée à elle seule ne peut pas être considérée comme la preuve de toutes les propriétés de chaque composant fabriqué à partir de cette coulée.
Les clauses contractuelles peuvent ajouter des exigences, mais elles ne peuvent pas être interprétées séparément de la spécification ASTM référencée. Si une commande exige ASTM A6/A6M et ASTM A572/A572M Grade 50, les exigences spécifiques au produit énoncées dans ASTM A572/A572M restent déterminantes pour l’acceptation de la nuance. ASTM A6/A6M fournit des dispositions générales susceptibles de s’appliquer conjointement à ces exigences ; elle ne transforme pas tous les aciers de construction en une seule catégorie d’essais commune.
ASTM A6/A6M en tant que norme d’exigences générales
ASTM A6/A6M est fréquemment prise pour une spécification complète de matériau parce qu’elle apparaît dans la documentation relative aux aciers de construction. Son domaine d’application déclaré est plus restreint et plus précis : ASTM International décrit ASTM A6/A6M comme fournissant les exigences générales applicables aux barres, tôles fortes, profilés et palplanches en acier de construction laminé.
Ces exigences générales peuvent porter sur des aspects tels que les écarts admissibles de dimensions et de masse, la qualité d’exécution, le marquage, les réparations, les méthodes d’essai, l’échantillonnage, la certification ainsi que certains détails liés à l’emballage ou à la livraison. Elles fournissent un cadre commun pour les produits fabriqués conformément à plusieurs spécifications ASTM relatives aux aciers de construction. ASTM A6/A6M ne définit pas, à elle seule, la composition chimique et les exigences de résistance de toutes les nuances mentionnées dans un rapport.
La spécification du produit doit être lue conjointement avec celle-ci. ASTM A36/A36M établit les exigences applicables à l’acier de construction A36 ; ASTM A572/A572M établit les exigences applicables à ses nuances définies ; d’autres normes traitent d’autres produits et nuances. ASTM A6/A6M peut préciser la manière dont un essai de traction doit être réalisé ou dont une tolérance dimensionnelle doit être appliquée, tandis que la spécification du produit précise la limite d’élasticité, la résistance à la traction, l’allongement ou la composition chimique exigés. Cette répartition explique pourquoi une référence à A6/A6M dans un rapport n’équivaut pas à une déclaration complète de conformité du matériau.
Elle explique également pourquoi deux rapports reposant sur le même cadre ASTM A6/A6M peuvent comporter des rubriques d’essai différentes. Un profilé de construction fabriqué selon ASTM A992/A992M ne fait pas l’objet exactement des mêmes essais et du même rapportage qu’une tôle forte fabriquée selon ASTM A588/A588M, même si les deux peuvent être des produits de construction laminés. L’épaisseur, la forme du produit, la nuance et les exigences supplémentaires peuvent modifier les essais requis.
Un examen rigoureux commence donc par la désignation exacte, y compris l’édition annuelle lorsque la commande en précise une, la nuance ou la classe, la forme du produit, les dimensions, l’identification de la coulée ou du lot ainsi que les éventuelles exigences supplémentaires. L’examinateur vérifie ensuite que les résultats rapportés correspondent à ces exigences. Le fait qu’un document porte l’intitulé « certificat » ne dispense pas de cette vérification.
Harmonisation de la terminologie ASTM, EN et ISO
EN 10204 est principalement une norme relative aux documents d’inspection, et non une spécification de nuance d’acier. BS EN 10204:2004 couvre les documents d’inspection applicables aux produits métalliques, notamment les déclarations de conformité, les rapports d’essais et les certificats fondés sur une inspection spécifique ou non spécifique. ISO 10474:2013 joue un rôle international connexe pour l’acier et les produits sidérurgiques ; ISO indique qu’elle définit les types de documents d’inspection fournis aux acheteurs conformément aux exigences de la commande.
Dans le cadre d’EN 10204, la désignation identifie la base de l’inspection ainsi que le lien entre le document et les résultats d’essai. Le Type 2.1 est une déclaration de conformité sous forme de texte, sans résultats d’essai, confirmant que la livraison correspond à l’accord conclu. Le Type 2.2 est un rapport d’essais contenant les résultats d’une inspection non spécifique : les essais sont réalisés sur des produits qui ne sont pas nécessairement ceux fournis dans la livraison concernée. Le Type 3.1 fournit les résultats d’une inspection spécifique, liés aux produits ou aux unités d’essai livrés, avec validation par le représentant habilité du fabricant chargé de l’inspection et indépendant du service de production. Le Type 3.2 ajoute la validation du représentant de l’acheteur ou d’un inspecteur officiellement désigné.
Ces désignations ne doivent pas être traduites en termes ASTM comme si elles étaient équivalentes. « 3.1 » ne désigne ni une nuance d’acier, ni une méthode d’essai, ni un niveau de résistance. Cette désignation renseigne sur l’inspection et la validation. « ASTM A572/A572M Grade 50 » identifie une spécification de produit et une nuance assorties d’exigences techniques définies. Un document de Type 3.1 peut attester la conformité à ASTM A572/A572M, mais la désignation ASTM fournit les critères métallurgiques et mécaniques, tandis qu’EN 10204 fournit la classification du document.
ISO/TC 17/SC 20 identifie ISO 10474:2013 comme la norme internationale applicable aux documents d’inspection de l’acier et des produits sidérurgiques, et cite ISO 404:2013 comme norme connexe relative aux exigences techniques générales de livraison. La terminologie européenne et ISO peut donc organiser la présentation des éléments justificatifs, tandis que la terminologie ASTM intègre souvent les obligations de rapportage dans la norme de produit et ses exigences générales.
La question pratique n’est pas de savoir si un rapport ASTM ou un certificat EN 10204 est « plus solide ». Il faut déterminer si le document identifie le matériau correct, indique la spécification applicable, relie les résultats à la coulée ou au lot livré lorsque cela est exigé et rapporte les essais demandés par la commande. La traçabilité, l’étendue des essais et les clauses contractuelles doivent être examinées conjointement. Une déclaration de Type 2.1 peut satisfaire à un accord limité sans présenter aucune valeur d’essai ; un rapport ASTM comportant de nombreuses valeurs peut néanmoins être inadéquat s’il cite une forme de produit incorrecte ou omet un essai supplémentaire exigé.
Le rôle contractuel de la commande et des conditions techniques de livraison
Un certificat de contrôle en usine n’a de signification que dans le cadre de la commande qui l’a exigé. Le document consigne les éléments de preuve spécifiés ; il ne crée pas d’exigences après la fabrication de l’acier et n’établit pas de propriétés que la commande, la norme produit ou le document de contrôle ne prévoit pas. Un certificat concernant une tôle S355J2+N fournie selon l’EN 10025-2 n’est donc pas interchangeable avec un rapport relatif à des profilés de construction ASTM A572 Grade 50, même lorsque les deux documents indiquent la limite d’élasticité, la résistance à la traction et l’allongement. La désignation de la nuance, la forme du produit, l’état de livraison, les dimensions, l’état de traitement thermique, le niveau de contrôle et les règles d’acceptation déterminent la signification de ces valeurs.
Ce point contractuel permet également de distinguer trois questions souvent confondues. Premièrement, quel acier a été commandé ? Deuxièmement, quel document de contrôle était requis ? Troisièmement, le matériau livré satisfait-il aux critères d’acceptation convenus ? Un certificat peut répondre à une partie de la deuxième question et fournir des éléments de preuve pertinents pour la troisième, tout en apportant peu d’informations sur des propriétés qui n’ont jamais été spécifiées.
Exigences de la commande et documents de contrôle
L’ISO 10474:2013 définit les types de documents de contrôle fournis aux acheteurs d’acier et de produits sidérurgiques conformément aux exigences de la commande. L’International Organization for Standardization l’indique directement dans sa description de la norme (ISO, 2013). La commande ne constitue donc pas une simple documentation administrative de contexte. Elle détermine le document à fournir, la personne chargée d’effectuer ou de valider le contrôle, les essais à consigner et la manière dont le matériau est relié aux résultats.
La commande peut identifier une nuance d’acier, telle que S275JR, S355J2 ou 1.4301, mais la nuance seule est insuffisante. Elle devrait également préciser s’il s’agit d’une tôle, d’une barre, d’un profilé laminé à chaud, d’un tube, d’un fil ou d’une autre forme ; indiquer la norme produit applicable ; les dimensions nominales ; l’état de livraison ; ainsi que toute exigence supplémentaire. Les tôles S355J2+N et les profilés S355J2+N portent la même désignation, mais peuvent être régis par des exigences dimensionnelles et des exigences produit différentes. De même, une tôle ASTM A36 ne doit pas être évaluée en supposant que tout produit sidérurgique ASTM est soumis aux mêmes obligations d’essai.
La base du contrôle est déterminante. Le contrôle non spécifique utilise des résultats issus de contrôles de fabrication qui ne sont pas nécessairement effectués sur les produits particuliers fournis. Le contrôle spécifique concerne les produits faisant l’objet de la commande, normalement au moyen de modalités définies d’échantillonnage, d’essai et d’identification. Un document fondé sur un contrôle spécifique peut relier un essai de traction, un essai de résilience ou une analyse chimique à une coulée, une charge, un lot ou une unité de production. Cette traçabilité constitue la preuve d’un mode de contrôle déterminé ; elle ne prouve pas que chaque composant découpé dans la coulée a été soumis à un essai indépendant.
La BS EN 10204:2004 couvre les documents de contrôle applicables aux produits métalliques, notamment les déclarations de conformité, les rapports d’essai et les certificats fondés sur un contrôle spécifique ou non spécifique, selon le BSI (2004). Dans ce cadre, un document de type 2.1 est un certificat de conformité établi sous forme textuelle, sans résultats d’essai, confirmant que la livraison correspond à l’accord convenu. Il ne peut pas être interprété comme une analyse chimique ou comme un rapport d’essais mécaniques. Un document contenant des résultats numériques peut néanmoins être limité par les essais réalisés, le plan d’échantillonnage et la norme utilisée pour les évaluer.
Le numéro du document doit donc être interprété conjointement avec son contenu. Un certificat peut comporter la déclaration du fabricant, rendre compte de résultats issus d’un contrôle non spécifique ou présenter des résultats de contrôle spécifique validés selon les modalités de contrôle applicables. Il peut également identifier le fabricant, l’acheteur, le numéro de commande, la désignation du produit, les dimensions, la quantité, le numéro de coulée et les informations d’expédition. Ces données contribuent à l’identification et à la traçabilité, mais elles n’étendent pas automatiquement la portée du certificat à la soudabilité, à la ténacité à la rupture, au comportement en fatigue, à la résistance à la corrosion ou au comportement en service.
ISO 404:2013 et conditions générales de livraison
L’ISO/TC 17/SC 20 identifie l’ISO 10474:2013 comme la norme internationale relative aux documents de contrôle de l’acier et des produits sidérurgiques, et répertorie l’ISO 404:2013 comme la norme associée relative aux conditions techniques générales de livraison (ISO/TC 17/SC 20, 2024). Cette distinction est importante. L’ISO 10474 concerne la forme et le type des informations de contrôle fournies à l’acheteur. L’ISO 404:2013 traite des conditions techniques générales de livraison : les règles plus larges dans le cadre desquelles les produits sidérurgiques sont commandés, fabriqués, contrôlés et livrés.
Une condition technique de livraison peut définir les exigences par défaut de la norme produit ainsi que les points sur lesquels la commande peut les compléter ou les modifier. Ces exigences peuvent porter notamment sur la composition chimique, les propriétés mécaniques à une température donnée, les essais de résilience, l’état de surface, la santé interne, les tolérances dimensionnelles, le marquage, l’échantillonnage et les contre-essais. Elle peut également fixer le niveau de contrôle ou désigner une spécification de contrôle distincte. Le certificat rend compte de la conformité dans ce cadre ; il ne se substitue pas à ce cadre.
Par exemple, un résultat d’essai Charpy ne possède pas de signification complète sans indication de la température d’essai, de l’orientation de l’éprouvette, de sa dimension lorsque cela est pertinent, de l’emplacement de l’échantillonnage et de la règle d’acceptation. Une valeur de carbone indiquée ne peut être jugée conforme qu’après prise en compte de la spécification produit applicable et de la méthode d’analyse. La limite d’élasticité peut varier en fonction de l’épaisseur, de la forme du produit et de la direction d’essai. La livraison à l’état normalisé ou laminé normalisant, exprimée par une désignation telle que « +N » lorsque la norme applicable l’autorise, décrit également un état métallurgique de livraison et non une garantie universelle des performances ultérieures de fabrication.[5] ASTM A6/A6M general requirements. ASTM International. ASTM technical publication, 2024.
La pratique ASTM met en évidence le même principe au moyen d’exigences propres à chaque spécification. Les exigences relatives aux rapports d’essai des matériaux ASTM varient selon les spécifications d’acier et les formes de produits, notamment les tôles, les feuilles, les bandes, les tubes, les profilés de construction et les pièces forgées (ASTM International, 2024). L’ASTM A6/A6M fixe les exigences générales applicables aux barres, tôles, profilés et palplanches en acier de construction laminés. Elle ne remplace pas les exigences de la spécification ASTM produit concernée. Un rapport ASTM A6/A6M doit être examiné conjointement avec la spécification de la nuance, la forme du produit et toute exigence de l’acheteur intégrée à la commande.
Essais supplémentaires, présence aux essais et formulation de l’acceptation
Les essais supplémentaires ne deviennent des exigences contractuelles que lorsque la commande, la norme référencée ou la condition technique de livraison convenue les établit comme telles. Un acheteur peut exiger des essais de résilience supplémentaires, des essais de traction dans le sens de l’épaisseur, un contrôle ultrasonore, des essais de dureté, des limites de composition chimique liées à la soudabilité ou une fréquence d’échantillonnage plus élevée. Le certificat devrait identifier l’essai, la méthode, l’échantillon ou le lot, le résultat et le critère d’acceptation. Une mention telle que « contrôlé conformément aux exigences » est moins précise qu’un relevé indiquant la clause applicable et le résultat obtenu.
La présence aux essais et les points d’arrêt du contrôle exigent une formulation tout aussi précise. Le terme « présence » peut signifier que l’acheteur ou un inspecteur désigné a la possibilité d’assister à un essai, tandis que le terme « revue » peut désigner l’examen des enregistrements après l’essai. Aucune de ces formulations ne transfère nécessairement la responsabilité de la fabrication ni ne signifie que chaque propriété a été observée. La commande devrait préciser si la présence est obligatoire, si un préavis est requis, quels essais sont soumis à autorisation de libération et ce qui se passe si l’inspecteur n’est pas présent.
La formulation de l’acceptation détermine l’effet juridique du résultat indiqué. « Conforme à la commande » constitue une déclaration au regard d’exigences définies ; ce n’est pas une affirmation selon laquelle l’acier convient à toute conception ou à tout procédé ultérieur. Un certificat peut justifier la libération d’une coulée ou d’un lot, tout en laissant l’acceptation propre au projet, la qualification du mode opératoire de soudage et le contrôle de fabrication à des contrôles ultérieurs. Si la commande exige l’approbation de l’acheteur avant expédition, un certificat signé peut ne pas suffire à satisfaire cette condition.
L’interprétation la plus fiable suit la chaîne suivante : commande, norme produit, conditions techniques de livraison, type de document de contrôle, dispositions relatives aux essais et à l’échantillonnage, puis formulation de l’acceptation. La suppression d’un seul maillon peut donner l’impression qu’un certificat de contrôle en usine d’apparence familière prouve davantage qu’il ne le fait réellement. Cette limitation ne constitue pas un défaut du document. Elle découle du fait que le certificat doit être considéré comme un relevé défini par les normes, et non comme une garantie universelle de qualité.
Erreurs courantes d’interprétation et erreurs de maîtrise documentaire
Un certificat d’essai d’usine est souvent lu comme si son titre suffisait à trancher toutes les questions : l’acier a-t-il été soumis à des essais, qui les a réalisés, quelles exigences s’appliquaient et le résultat est-il acceptable pour le composant prévu ? Cette interprétation est risquée. L’ISO 10474:2013 définit les types de documents d’inspection fournis aux acheteurs de produits sidérurgiques conformément aux exigences de la commande ; elle ne transforme pas tout document portant les mots certificat d’essai d’usine en un élément de preuve de même nature.
Le document doit donc être lu conjointement avec la commande d’achat, la norme produit, la désignation de la nuance, la forme du produit, la base d’inspection et les informations de traçabilité. Un certificat peut confirmer un fait contractuel tout en ne disant rien d’un autre. Il peut identifier une coulée et indiquer la composition chimique, tout en omettant les essais de résilience. Il peut déclarer la conformité à une commande sans consigner aucune valeur mesurée.
Considérer un document de type 2.1 comme un rapport d’essai
L’erreur la plus lourde de conséquences consiste à qualifier de rapport d’essai un document EN 10204 de type 2.1. Selon la description fournie de la BS EN 10204:2004, le type 2.1 est un certificat de conformité établi sous forme textuelle sans résultats d’essais. Il confirme que la livraison correspond à l’accord conclu. Il s’agit d’une déclaration, et non d’un tableau présentant les teneurs mesurées en carbone et en manganèse, la limite d’élasticité, la résistance à la traction ou l’énergie de résilience Charpy.
Un document de type 2.1 peut être parfaitement valable pour une commande qui exige uniquement une déclaration de conformité. Il ne démontre pas, à lui seul, qu’une coulée ou un lot donné a produit les valeurs chimiques et mécaniques indiquées. « Conforme à l’EN 10025-2 » et « limite d’élasticité = 355 MPa » communiquent des informations de nature différente. La première formulation constitue une assertion au regard d’un accord ; la seconde est une mesure rapportée, dont la signification dépend encore de la méthode d’essai applicable, de l’orientation de l’éprouvette, de la plage d’épaisseur et des règles d’échantillonnage.
Cette distinction permet également d’éviter une amplification courante dans le langage employé. Un document désigné de manière informelle comme un « MTC » peut être de type 2.1, 2.2, 3.1 ou 3.2 selon l’EN 10204. Ces désignations ne sont pas interchangeables. Le type 2.2 est un rapport d’essai fondé sur une inspection non spécifique, ce qui signifie que les essais sont réalisés sur des produits qui ne sont pas nécessairement fournis au titre de la commande. Le type 3.1 présente des résultats d’essais spécifiques et est délivré par le représentant autorisé du fabricant chargé de l’inspection, indépendamment du service de fabrication. Le type 3.2 ajoute une validation par le représentant autorisé de l’acheteur ou par un autre inspecteur convenu, en plus de celle du représentant du fabricant.
Le numéro doit néanmoins être vérifié par rapport au document réel. Un formulaire peut afficher « 3.1 » dans son en-tête tout en laissant vides les champs du numéro de coulée, de la méthode d’essai ou des résultats. Un document interne du fournisseur peut utiliser « certificat d’essai matière » comme titre générique alors que sa désignation formelle selon l’EN 10204 n’est pas indiquée. Le titre est une étiquette ; la désignation, le contenu et la référence contractuelle établissent la nature des éléments de preuve présents.
Confondre un certificat avec une inspection par un tiers
Un certificat ne constitue pas automatiquement une vérification indépendante par un tiers. Selon l’EN 10204, les documents d’inspection peuvent être fondés sur une inspection spécifique ou non spécifique, et les fonctions de délivrance diffèrent selon les types de documents. Un certificat de type 3.1 délivré par le fabricant n’est pas équivalent à un certificat de type 3.2 validé par l’inspecteur convenu de l’acheteur ou par une autre partie externe. Un document ne devient pas non plus un élément de preuve émanant d’un tiers simplement parce qu’il comporte une signature, un cachet, un logo ou une mention telle que « approuvé ».
L’indépendance doit être identifiée et non déduite. L’examinateur doit demander qui a effectué l’inspection, par quelle organisation cette personne était employée, si l’inspecteur était autorisé au titre de la commande applicable et si l’inspection portait sur le produit effectivement livré. Une société de négoce peut transmettre le certificat d’un producteur sans devenir un organisme d’inspection. Un laboratoire peut réaliser un essai de traction sans certifier l’ensemble de la livraison. Le fait qu’un inspecteur assiste à un contrôle dimensionnel ne signifie pas qu’il vérifie par là même la composition chimique, le traitement thermique ou la qualité des soudures.
L’« inspection spécifique » a également une conséquence pratique précise : les résultats rapportés sont liés aux produits livrés, généralement par l’intermédiaire d’une coulée, d’un lot, d’un numéro de tôle, d’un numéro de paquet ou d’une autre référence de traçabilité. Une inspection non spécifique peut établir que la production issue du procédé de fabrication concerné satisfaisait aux exigences, mais elle ne prouve pas nécessairement que chaque article livré était représenté par l’éprouvette ayant fait l’objet de l’essai rapporté. Cette distinction est importante lorsqu’un acheteur exige des résultats liés au composant réel plutôt que des éléments de preuve provenant d’un groupe de production.
Les documents ASTM exigent la même rigueur, même si ASTM ne rend pas identiques toutes les exigences relatives aux rapports d’essais matière. ASTM International indique que les exigences varient selon les spécifications d’acier et les formes de produits, notamment les tôles, feuilles, bandes, tubes, profilés de construction et pièces forgées. L’ASTM A6/A6M, par exemple, énonce des exigences générales applicables aux barres, tôles, profilés et palplanches en acier de construction laminé ; la spécification produit applicable peut ajouter ou modifier les exigences relatives aux rapports et aux essais. Une simple référence à l’ASTM A6/A6M n’identifie pas tous les essais requis pour une nuance et un produit particuliers.
Négliger les révisions, les unités et les champs incomplets
Un résultat techniquement correct peut être mal interprété lorsque la maîtrise documentaire est insuffisante. L’édition de la norme produit est importante, car les limites chimiques, les exigences mécaniques, les essais supplémentaires et les règles d’acceptation peuvent changer d’une édition à l’autre. La mention « EN 10025-2 » sans indication de l’édition ne permet pas nécessairement de savoir quelles exigences régissaient la commande. L’ISO 10474:2013 et l’ISO 404:2013 sont des références liées dans le catalogue de l’ISO/TC 17/SC 20, mais aucune des deux ne remplace la norme produit désignée dans le contrat d’achat.
Les unités exigent la même attention. Une valeur de limite d’élasticité de 355 peut signifier MPa, N/mm² ou, dans un autre contexte, ksi ; ces interprétations ne sont pas équivalentes. Une température de 0 peut signifier 0 °C ou 0 °F. Les valeurs dimensionnelles doivent être accompagnées de leurs unités et de leurs tolérances. Les séparateurs décimaux peuvent entraîner une autre erreur : 0.25 et 0,25 peuvent représenter la même valeur selon la notation utilisée, tandis que 25 peut signifier vingt-cinq et non 0,25 si le séparateur décimal a été perdu lors de la transcription.
Les champs laissés vides ne sont ni des résultats non conformes, ni des valeurs nulles, ni une conformité implicite. Ils correspondent à des informations manquantes. Si le certificat n’identifie pas la nuance du matériau, la forme du produit, le numéro de coulée, l’épaisseur, la quantité, le lieu d’échantillonnage, l’orientation de l’éprouvette, le laboratoire, la méthode d’essai ou le critère d’acceptation, la valeur rapportée peut ne pas être attribuable à l’article examiné. Un résultat de traction sans indication de la direction de l’éprouvette peut être insuffisant lorsque les exigences transversales et longitudinales diffèrent. Un résultat de composition chimique sans référence à une coulée ne permet pas d’établir solidement la traçabilité.
La maîtrise documentaire doit comprendre le numéro du certificat, l’état de révision, la date d’émission, l’organisme émetteur et toute version remplacée. Les copies contradictoires doivent être résolues avant l’acceptation : une révision ultérieure peut corriger une erreur de transcription, modifier un résultat ou ne changer que le libellé administratif. L’examinateur doit conserver la version évaluée et consigner la manière dont elle a été rapprochée du matériau.
La question utile n’est pas : « Cet acier possède-t-il un certificat ? » Il faut demander : « Que prouve ce document identifié, pour quel produit, au regard de quelles exigences, et sur la base de quelle inspection et de quels essais ? » Cette question empêche de confondre une déclaration avec un rapport d’essai et le dossier du fabricant avec une vérification indépendante.
Méthode d’examen technique d’un MTC
Un certificat d’essai en usine (MTC) doit être examiné comme un document d’inspection contrôlé, et non comme une déclaration universelle selon laquelle chaque élément fabriqué à partir de l’acier serait acceptable. Sa signification dépend du type de document, du bon de commande, de la nuance d’acier, de la forme du produit, de la spécification applicable, de la base d’inspection et des essais effectivement consignés. Un certificat relatif à une tôle, par exemple, ne peut pas automatiquement établir la conformité d’un composant forgé, même si les deux sont décrits comme étant en acier au carbone.
Flux d’examen d’un CM
- 1. Identité et portée Consignez le numéro du document, sa révision, son émetteur, le produit, la commande et le type de document.
- 2. Normes et résultats Faites correspondre la composition chimique, les propriétés mécaniques, les méthodes, les unités et les limites à la spécification exacte.
- 3. Traçabilité Rapprochez les identifiants de coulée, de lot, de produit et de livraison.
- 4. Écarts Classez les informations manquantes, contradictoires ou non concordantes et demandez des éclaircissements.
- 5. Conclusion Indiquez si la conformité est documentée, si des éclaircissements sont nécessaires ou si l’exigence n’est pas démontrée.
La séquence ci-dessous constitue une méthode de lecture technique. Elle aide l’examinateur à déterminer ce que le document indique, ce qu’il n’indique pas et quelles questions doivent être clarifiées auprès du fournisseur, du producteur ou de l’ingénieur responsable. Il ne s’agit ni d’un processus de certification ni d’un substitut au contrat, à la norme applicable au produit ou aux exigences de l’organisme d’inspection.
Vérifications de l’identité et du périmètre
Commencez par le document lui-même. Consignez son numéro de certificat, sa date d’émission, son état de révision, l’organisme émetteur et le type de document indiqué. La désignation peut prendre la forme d’un type selon EN 10204, d’un rapport d’essai de matériau ASTM, d’un certificat d’analyse ou d’un autre document exigé par la commande. Ne considérez pas ces désignations comme interchangeables.
ISO 10474:2013 définit les types de documents d’inspection fournis aux acheteurs d’acier et de produits sidérurgiques conformément aux exigences de la commande. Son objet est donc la communication des informations d’inspection, et non l’établissement d’un régime universel unique d’essais pour tous les aciers. BS EN 10204:2004 couvre les documents d’inspection applicables aux produits métalliques, notamment les déclarations de conformité, les rapports d’essai et les certificats fondés sur une inspection spécifique ou non spécifique. La catégorie du document doit être déterminée avant d’accorder une valeur technique à ses déclarations.
Cette distinction est importante dans le cas d’un document EN 10204 de type 2.1. Selon EN 10204, le type 2.1 est un certificat de conformité établi sous forme textuelle et dépourvu de résultats d’essai, confirmant que la livraison correspond à l’accord conclu. Il ne fournit pas de tableau présentant l’analyse chimique, les caractéristiques de traction ou les valeurs de résilience de la coulée livrée. Un examinateur qui attend des résultats mesurés dans un document de type 2.1 demande à ce document d’assurer une fonction que son type ne prévoit pas.
Identifiez ensuite le périmètre commercial et technique. Faites correspondre le MTC au bon de commande, à la ligne de commande, au bon de livraison et à l’identification du matériau. Consignez le fabricant, la désignation du produit, la quantité, les dimensions, l’état de surface lorsqu’il est spécifié ainsi que toute exigence complémentaire. La nuance doit être transcrite exactement comme elle est indiquée, par exemple S355J2 selon EN 10025-2, 1.4301 selon EN 10088-2 ou ASTM A36 lorsque cette spécification s’applique. Ne convertissez pas implicitement une désignation en une autre. Une comparaison de nuances peut être utile, mais une désignation équivalente n’est pas automatiquement la nuance commandée.
La forme du produit est tout aussi importante. « Acier » n’est pas une description suffisante. Déterminez s’il s’agit d’une tôle, d’une feuille, d’une bande, d’une barre, d’un profilé, d’un tube, d’un tuyau, d’une pièce forgée, d’une pièce moulée ou d’une autre forme. ASTM International précise que les exigences relatives aux rapports d’essai des matériaux varient selon les spécifications applicables aux aciers et selon les formes de produits, notamment les tôles, feuilles, bandes, tuyaux, profilés et pièces forgées. ASTM A6/A6M, par exemple, fournit des exigences générales pour les barres, tôles, profilés en acier de construction laminés et palplanches ; elle ne remplace ni la spécification ASTM particulière applicable au produit ni les exigences de la commande.
Identifiez la norme applicable ainsi que son édition. Distinguez également la norme produit de la norme relative au document d’inspection. ISO/TC 17/SC 20 identifie ISO 10474:2013 comme la norme internationale relative aux documents d’inspection de l’acier et des produits sidérurgiques et mentionne ISO 404:2013 comme la norme associée relative aux conditions techniques générales de livraison. Ces documents encadrent les informations de livraison et d’inspection ; à eux seuls, ils n’établissent pas les limites chimiques ou les caractéristiques mécaniques de chaque nuance.
Vérifications des normes et des résultats d’essai
Une fois le périmètre défini, établissez une fiche des exigences à partir de la norme produit applicable et de la commande. Pour chaque propriété indiquée, consignez l’exigence, la méthode d’essai, les conditions d’échantillonnage, l’unité et le résultat. Cela empêche qu’un certificat d’apparence familière soit accepté simplement parce qu’il contient des données chimiques et mécaniques.
Commencez par la composition chimique. Vérifiez chaque élément requis, les unités indiquées et les limites applicables à la nuance et à la forme exactes du produit. Le carbone, le manganèse, le silicium, le phosphore et le soufre peuvent être pertinents pour une nuance au carbone ou faiblement alliée ; le chrome, le nickel, le molybdène, l’azote ou d’autres éléments peuvent être exigés pour un acier inoxydable ou allié. Un résultat indiqué comme étant de 0,018 % ne se présente pas de la même manière que 180 parties par million, à moins que la conversion ne soit effectuée explicitement. Vérifiez si la norme spécifie une analyse de coulée, une analyse sur produit ou une autre base, car le lieu de prélèvement peut influer sur les limites autorisées.
Examinez ensuite les essais mécaniques. Identifiez la limite d’élasticité, la résistance à la traction, l’allongement, la striction, la dureté et l’énergie de choc, le cas échéant. Vérifiez si la limite d’élasticité est indiquée sous la forme , ou selon une autre mesure définie, et contrôlez la température d’essai ainsi que l’orientation de l’éprouvette pour les essais de résilience. Une énergie de résilience Charpy V à −20 °C ne peut pas être considérée comme équivalente à un résultat obtenu à température ambiante. Une valeur dépourvue de sa température d’essai, de l’orientation de l’éprouvette ou de la méthode d’essai peut être incomplète, même si le nombre paraît satisfaisant.
L’épaisseur et la forme du produit peuvent modifier l’exigence. La limite d’élasticité minimale peut varier selon l’épaisseur, tandis que les limites d’allongement peuvent dépendre de la longueur de référence et du type d’éprouvette. Pour une tôle, comparez la plage d’épaisseur à la ligne de la norme utilisée par le producteur. Pour un tuyau ou une pièce forgée, appliquez les exigences correspondant à ce produit, et non celles d’une spécification voisine applicable aux tôles. Les dimensions et les tolérances doivent également être vérifiées par rapport à la norme produit indiquée lorsqu’elles relèvent du périmètre d’inspection de la commande.
Distinguez les résultats mesurés des déclarations. Une ligne indiquant « conforme à la spécification » constitue une déclaration. Une ligne indiquant « carbone 0,16 %, limite d’élasticité 355 MPa et énergie de résilience Charpy 48 J à −20 °C » présente des résultats mesurés ou consignés, sous réserve de la base d’essai indiquée. La première ne fournit pas les seconds. Inversement, un tableau de résultats ne prouve pas que chaque exigence contractuelle a été vérifiée ; il prouve uniquement ce que le tableau et les références qui l’étayent identifient.
Vérifiez les méthodes d’essai et les unités avant d’évaluer un résultat. Les résultats de traction peuvent être exprimés en MPa ou en N/mm², unités numériquement équivalentes pour une contrainte, mais les échelles de dureté telles que HBW, HRC et HV ne sont pas interchangeables. Vérifiez si le certificat cite la méthode exigée par la norme produit, telle que la méthode d’essai ISO, EN ou ASTM pertinente. Si un résultat ne respecte pas le format attendu, consignez le problème et demandez une clarification plutôt que de procéder à une conversion par hypothèse.
Vérification de la traçabilité et des écarts
La traçabilité relie le résultat consigné au matériau livré. Repérez le numéro de coulée, le numéro de fusion ou tout autre identifiant de fusion figurant sur le MTC, puis comparez-le au marquage du produit, à l’étiquette du paquet, à la liste de colisage et aux documents de livraison. Si le document fournit un numéro de série de la tôle ou de la barre, incluez également cet identifiant dans la comparaison. La présence de la bonne nuance sur le certificat ne suffit pas si le produit physique ne peut pas être relié au certificat.
Examinez le producteur et la base d’inspection. Selon EN 10204, l’inspection spécifique concerne les essais réalisés sur les produits fournis ou sur des unités d’essai provenant de la livraison, conformément à la commande et aux exigences applicables. L’inspection non spécifique utilise des résultats obtenus sur des produits ou des unités d’essai qui ne font pas nécessairement partie de la livraison concernée, sous réserve du type de document et des dispositions de la norme. Cette différence influe sur le degré de représentation directe du résultat indiqué par rapport au matériau réceptionné.
Recherchez les ruptures dans la chaîne : numéro de coulée absent du marquage du produit, deux certificats portant des numéros de coulée contradictoires, quantité supérieure à celle de la coulée identifiée, ou certificat établi pour une dimension ou une forme de produit différente. Vérifiez les révisions et les numéros de certificat en double. Comparez également l’itinéraire de fabrication indiqué, lorsqu’il est renseigné — par exemple laminé à chaud, normalisé ou trempé et revenu — avec l’état exigé par la commande. Le traitement thermique peut modifier la limite d’élasticité, la dureté et la ténacité ; il ne s’agit donc pas d’un simple détail administratif.
Consignez les écarts dans un langage précis. « Le numéro de coulée indiqué sur l’étiquette du paquet est 74219 ; le MTC indique 74291 » est utile. « Le certificat semble erroné » ne l’est pas. Classez chaque problème comme une discordance d’identité, une exigence manquante, un problème d’unité ou de méthode, une traçabilité incomplète, une déclaration contradictoire ou une non-conformité possible. N’inférez pas la conformité à partir d’une nuance voisine, d’une composition chimique plausible ou d’une déclaration générale du fournisseur.
Enfin, indiquez la conclusion de l’examen en précisant ses limites : accepté pour cohérence documentaire, clarification requise ou conformité non démontrée au regard de l’exigence spécifiée. « Non démontrée » constitue souvent la conclusion la plus exacte lorsqu’un essai requis est absent. ISO 10474:2013 et BS EN 10204:2004 définissent la manière dont les informations d’inspection sont communiquées ; elles ne transforment pas un dossier incomplet en preuve de propriétés qui n’ont jamais été consignées.
Limites des certificats d’essai en usine dans l’évaluation en service
Un certificat d’essai en usine constitue un élément de preuve relatif à une transaction de fourniture de matériau définie, et non un rapport permanent sur l’état de chaque élément fabriqué à partir de ce matériau. Sa portée est déterminée par le type de document, la commande, la spécification du produit, la base du contrôle et les essais consignés. La norme ISO 10474:2013 définit les types de documents de contrôle fournis aux acheteurs pour les aciers et produits sidérurgiques, conformément aux exigences de la commande. Cette formulation est importante : le certificat indique ce qui était exigé et vérifié dans le cadre d’un approvisionnement identifié. Il ne répond pas automatiquement aux questions ultérieures concernant la fabrication, l’installation ou les dommages subis en service.

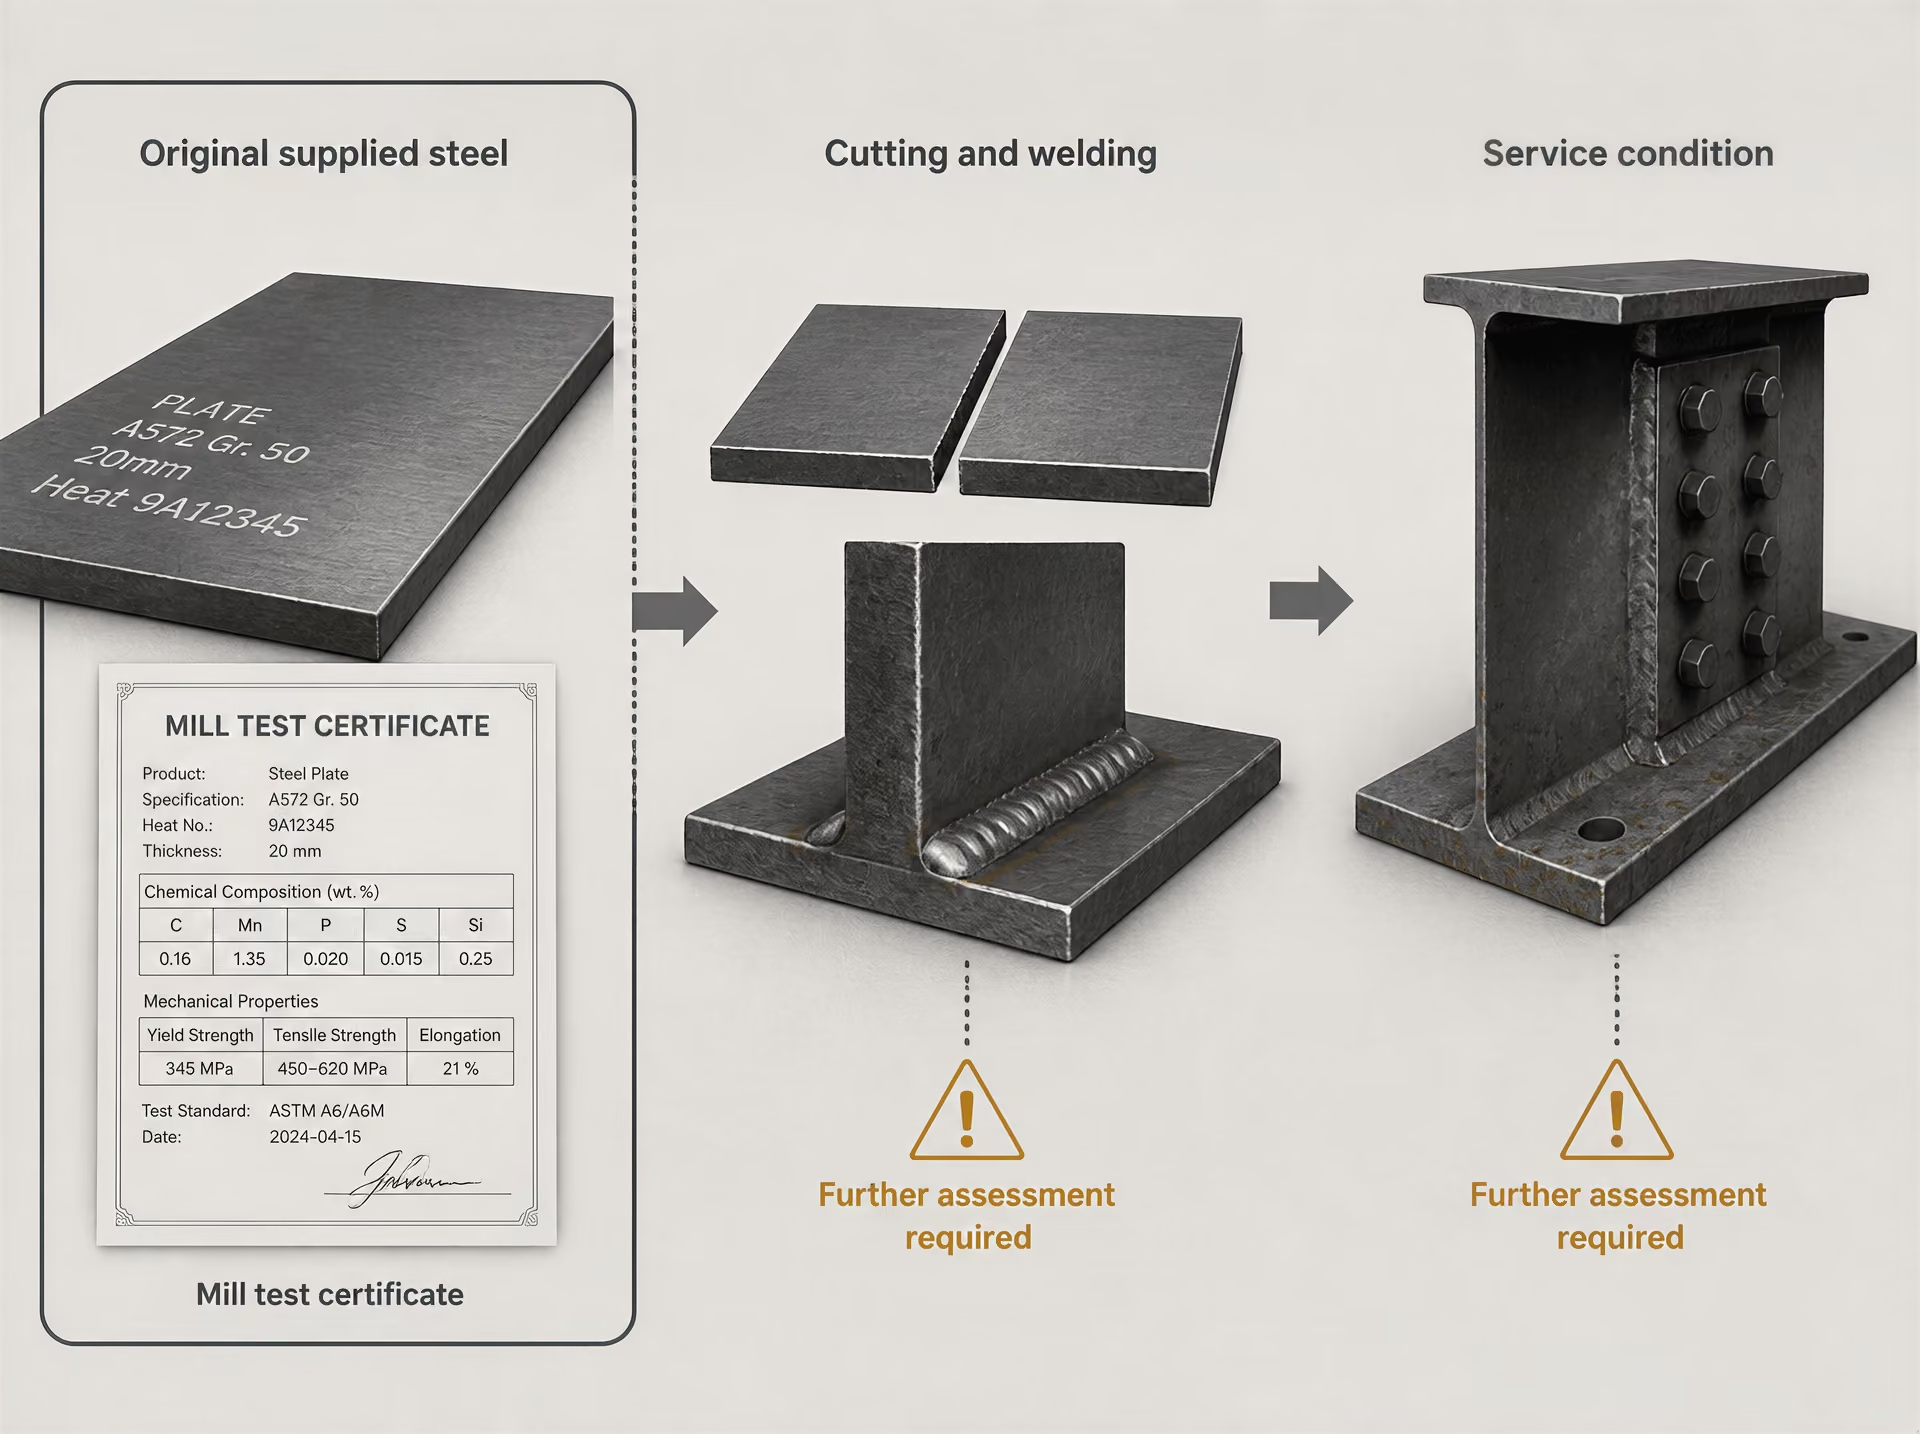
Ce que le document d’origine peut établir
Un certificat d’essai en usine peut établir qu’une livraison, une coulée ou un lot identifié était déclaré conforme aux exigences spécifiées au stade de la production ou de la livraison. Selon la norme applicable, il peut mentionner la nuance d’acier, la forme du produit, ses dimensions, le numéro de coulée, l’analyse de coulée, les résultats des essais mécaniques, l’état de traitement thermique, les résultats du contrôle et les critères d’acceptation applicables. Ces informations peuvent assurer la traçabilité entre une tôle, une barre, un profilé ou un tube et les dossiers de production à l’origine des résultats rapportés.
La valeur probante du certificat dépend en premier lieu de son type de document. La norme BS EN 10204:2004 couvre les documents de contrôle applicables aux produits métalliques, notamment les déclarations de conformité, les rapports d’essai et les certificats fondés sur un contrôle spécifique ou non spécifique. Un document de type 2.1 est un certificat de conformité délivré sous forme textuelle, sans résultats d’essai ; il confirme que la livraison correspond à l’accord, mais ne fournit aucune donnée numérique concernant la limite d’élasticité, la résistance à la traction, l’allongement ou l’énergie de choc. Considérer un document de type 2.1 comme un rapport d’essai complet constitue donc une erreur de catégorie.
Un document de type 2.2 rend compte de résultats issus d’un contrôle non spécifique. Les essais peuvent concerner des produits fabriqués selon le même procédé, mais pas nécessairement l’élément particulier fourni. Un certificat de type 3.1 rend compte de résultats de contrôle spécifique, normalement associés au produit fourni ou à l’unité d’essai et validés par le représentant autorisé du fabricant chargé du contrôle. Le type 3.2 ajoute la validation par un contrôleur désigné par l’acheteur ou par un contrôleur officiel. Les modalités contractuelles précises doivent néanmoins être examinées ; un simple numéro de document n’identifie pas chacun des essais, l’emplacement de chaque prélèvement ou chaque règle d’acceptation.
La composition chimique indiquée peut étayer une évaluation de la composition nominale et, avec une traçabilité appropriée, de l’identité possible de la nuance. Par exemple, un certificat relatif à une tôle spécifiée selon la norme EN 10025-2 comme étant de nuance S355J2 peut indiquer les teneurs en carbone, manganèse, silicium, phosphore, soufre et éléments d’alliage, ainsi que les propriétés en traction et l’énergie de choc Charpy à la température spécifiée. Il ne prouve pas que chaque élément découpé possède exactement la composition moyenne indiquée, ni qu’une zone soudée ultérieure conserve les propriétés de la tôle de base.
Les résultats mécaniques établissent le résultat d’essais spécifiés réalisés sur des éprouvettes spécifiées. Un résultat de traction ne constitue pas une mesure directe de la résistance d’une bride après formage à froid, détensionnement ou exposition au feu. Un résultat Charpy ne constitue pas une caractérisation complète de la ténacité à la rupture. La direction de l’essai, l’emplacement de l’éprouvette, l’épaisseur, la température et la fréquence d’échantillonnage peuvent influencer sensiblement l’interprétation.
Les exigences ASTM doivent être lues de la même manière. Les exigences relatives aux rapports d’essai matière ASTM varient selon la spécification de l’acier et la forme du produit, notamment pour les tôles, feuilles, bandes, tubes, profilés de construction et pièces forgées. La norme ASTM A6/A6M établit des exigences générales pour les barres, tôles, profilés en acier de construction laminé et palplanches, mais elle ne remplace pas les exigences de la spécification particulière du produit. Un certificat d’essai en usine établi selon ASTM A36/A36M, ASTM A572/A572M Grade 50 ou ASTM A516/A516M Grade 70 n’a de signification qu’en association avec l’édition applicable, la forme du produit, les exigences supplémentaires et les conditions de la commande.
Le document d’origine peut donc étayer une conclusion telle que : « Cette tôle traçable a été déclarée conforme aux exigences chimiques et mécaniques spécifiées, selon la base de contrôle indiquée. » Il s’agit d’une conclusion circonscrite. Elle ne revient pas à dire : « Cet élément installé est exempt de défauts et apte à poursuivre son service. »
Ce qu’il ne peut pas établir après transformation ou exposition
Une fois que l’acier a été découpé, laminé, plié, soudé, usiné, revêtu, réparé ou soumis à un traitement thermique, son état peut différer de celui représenté par le certificat d’essai en usine. La fabrication peut introduire des contraintes résiduelles, des déformations, des déchirures lamellaires, une fissuration par l’hydrogène, des morsures, des défauts de fusion, des défauts de pénétration ou une modification de la zone affectée thermiquement. Un certificat relatif au matériau de base ne peut pas certifier la composition chimique du métal soudé, la qualification du mode opératoire de soudage, les performances du soudeur ou l’absence de défauts de fabrication.
L’historique thermique revêt une importance particulière. La normalisation, la trempe et le revenu, le détensionnement, le chauffage par induction, le soudage ou un incendie accidentel peuvent modifier la dureté, la résistance, la ténacité et la microstructure. Un certificat relatif à un acier 42CrMo4 trempé et revenu selon la norme EN 10083-3 n’établit pas qu’un arbre réparé ultérieurement possède encore l’état spécifié de martensite revenue. De même, le certificat d’une poutre en ASTM A572/A572M Grade 50 n’établit pas la résistance résiduelle de cette poutre après une exposition prolongée à la chaleur ou un redressage local à la flamme.
L’exposition en service crée des incertitudes distinctes. La corrosion généralisée réduit l’épaisseur de la section ; la corrosion par piqûres produit des concentrations locales de contraintes ; l’érosion peut enlever de la matière ; et la fatigue-corrosion peut accélérer la propagation des fissures sous chargement cyclique. Une absorption d’hydrogène peut contribuer à une fissuration différée dans les aciers sensibles. Un service à basse température peut réduire la tolérance à la rupture, tandis que des chargements répétés peuvent provoquer des fissures de fatigue même lorsque les résultats initiaux de traction et de résilience satisfaisaient à la spécification. Aucune de ces conditions n’est infirmée par un certificat d’essai en usine authentique.
Le document ne peut pas non plus établir la géométrie actuelle, l’alignement, les conditions d’appui, l’historique des charges ou les conditions de bridage. Un élément peut avoir été surchargé, heurté, soumis à des vibrations, mal assemblé ou exposé à des produits chimiques non prévus par la spécification. La traçabilité peut montrer qu’une tôle de remplacement provenait de la coulée enregistrée, mais elle ne peut pas démontrer que la tôle a été installée à l’emplacement prévu ni que les réparations ultérieures ont utilisé des consommables compatibles.
Cette limite s’applique même lorsque le certificat contient de nombreuses valeurs d’essai. Les essais sont réalisés sur des échantillons définis, et non en continu sur chaque millimètre cube de chaque élément livré. Un résultat conforme réduit une incertitude particulière ; il n’élimine ni les limites de l’échantillonnage, ni les limites de la méthode d’essai, ni la possibilité d’un défaut localisé.
Quand un examen complémentaire devient pertinent
| Question | Éléments de preuve complémentaires habituels |
|---|---|
| Identité actuelle | Identification positive du matériau et dossiers de traçabilité |
| Dommage superficiel ou interne | Inspection visuelle, contrôle ultrasonore, radiographie, contrôle par particules magnétiques ou contrôle par ressuage |
| Perte de section | Cartographie des épaisseurs et contrôle dimensionnel |
| Altération thermique | Relevés de dureté, examen métallographique ou échantillonnage ciblé |
| Fissuration ou durée de vie résiduelle | Dimensionnement des fissures, mécanique de la rupture ou évaluation de la fatigue |
Un examen complémentaire devient pertinent lorsque la décision porte sur l’aptitude actuelle au service, la durée de vie restante, le mécanisme d’endommagement ou la conformité après fabrication, plutôt que sur l’état initial lors de la livraison. Le déclencheur peut être une rupture ou un doute concernant la traçabilité, une fissure inexpliquée, une déformation anormale, de la corrosion, une modification de la température de service, un incident, une réparation non consignée ou une discordance entre le certificat et les propriétés observées de l’élément.
L’examen doit suivre le code de conception applicable, le plan de contrôle, le dossier de sécurité, l’exigence réglementaire ou la procédure de l’installation qui régit l’évaluation. Il ne doit pas être déduit du seul certificat d’essai en usine. Une évaluation compétente peut associer un contrôle visuel et dimensionnel à des contrôles par ultrasons, par radiographie, par magnétoscopie ou par ressuage, sélectionnés en fonction du matériau, de la géométrie et de la discontinuité suspectée. La cartographie des épaisseurs peut quantifier la corrosion ; des relevés de dureté peuvent identifier une altération thermique locale ; la métallographie in situ peut contribuer à évaluer les dommages microstructuraux ; et l’identification positive du matériau peut vérifier si l’alliage installé est compatible avec la nuance indiquée.
Lorsqu’une fissuration ou une dégradation est suspectée, l’évaluateur peut avoir besoin d’un dimensionnement des fissures, d’une analyse de mécanique de la rupture, d’une évaluation de la fatigue, de répliques métallographiques, de prélèvements ciblés ou d’une étude métallographique en laboratoire. Des essais supplémentaires de traction, de résilience ou d’analyse chimique peuvent être justifiés, mais le prélèvement d’une éprouvette sur une structure constitue lui-même une décision d’ingénierie. Les résultats doivent être interprétés en tenant compte de l’historique des contraintes de l’élément, des détails de soudage, de l’environnement et des critères d’acceptation applicables.
Le certificat d’essai en usine demeure utile dans ce processus. Il fournit l’identité du matériau initial, renvoie à la spécification applicable, indique les dossiers possibles de coulée et de lot et contribue à sélectionner les méthodes d’examen appropriées. Son rôle est fondamental, et non décisif : il documente une base de contrôle initiale, tandis que l’examen complémentaire établit si l’élément transformé ou exposé satisfait désormais aux exigences régissant son maintien en service.
Glossaire des termes relatifs aux MTC et aux documents d’inspection
Certificat d’inspection Document maîtrisé communiquant des informations de conformité et d’inspection dans le périmètre défini par son type de document, la commande et la norme de produit.
Un mill test certificate (MTC) ne constitue pas une catégorie universelle et unique de document. Sa signification découle de la norme relative aux documents d’inspection qui y est mentionnée, de la spécification du produit, de la commande, de la base d’inspection ainsi que des résultats ou déclarations effectivement fournis. La norme ISO 10474:2013 définit les types de documents d’inspection remis aux acheteurs pour l’acier et les produits sidérurgiques conformément aux exigences de la commande. Cette formulation est importante : le document consigne la conformité à des exigences définies ; il ne garantit pas automatiquement toutes les propriétés de chaque pièce fabriquée à partir du matériau.
L’ISO/TC 17/SC 20 désigne l’ISO 10474:2013 comme la norme internationale applicable aux documents d’inspection de l’acier et des produits sidérurgiques. Elle cite l’ISO 404:2013 comme norme associée relative aux exigences techniques générales de livraison. Dans le cadre des normes britanniques, la norme BS EN 10204:2004 couvre les documents d’inspection des produits métalliques, notamment les déclarations de conformité, les rapports d’essai et les certificats fondés sur une inspection spécifique ou non spécifique.
Certificat de conformité
Un certificat de conformité est une déclaration officielle du fournisseur attestant que le matériau livré correspond à l’accord convenu. L’« accord » peut comprendre la commande, la norme de produit citée en référence, la nuance spécifiée, les dimensions, l’état de livraison et toute exigence d’inspection supplémentaire. La déclaration doit donc être interprétée au regard de ces documents et non considérée comme une affirmation autonome selon laquelle l’acier serait adapté à tout usage prévu.
Dans le cadre de la norme EN 10204, un document de type 2.1 est un certificat de conformité délivré sous forme textuelle, sans résultats d’essai, confirmant que la livraison correspond à l’accord convenu. Le type 2.1 ne constitue donc ni un rapport d’analyse chimique ni un rapport d’essai mécanique. Il exprime une déclaration. Si une commande exige une analyse de coulée, des caractéristiques de traction, une énergie de rupture par choc ou des résultats de dureté, un document de type 2.1 ne présente pas ces résultats à lui seul.
Cette distinction permet également d’éviter une erreur courante dans la terminologie des MTC. Un fournisseur peut appeler un document « certificat », alors que sa désignation normative, son contenu et sa base d’inspection déterminent ce qu’il communique réellement. Le titre figurant sur la première page est moins informatif que la norme indiquée, le type de document, l’identification du matériau et les éléments de preuve énumérés.
Rapport d’essai et certificat d’inspection
Un rapport d’essai présente les résultats d’essais effectués sur le produit, sur des échantillons le représentant ou, lorsque les exigences applicables l’autorisent, sur un matériau de production associé. Le rapport doit être évalué au regard de la méthode d’essai, de la direction de prélèvement de l’éprouvette, de la température d’essai, des unités, des limites d’acceptation et du matériau auquel les résultats s’appliquent. Une résistance à la traction indiquée, par exemple, n’a de signification que lorsque la nuance spécifiée, la forme du produit, la plage d’épaisseurs et les conditions d’essai sont connues.
Un certificat d’inspection communique à la fois des informations relatives à la conformité et à l’inspection, dans la mesure requise par son type de document et par la commande. Selon le cadre applicable, il peut comprendre la description du produit, la quantité, le numéro de coulée, la composition chimique, les caractéristiques mécaniques, les méthodes d’essai, les résultats d’inspection et la validation par une personne habilitée. Il ne s’ensuit pas que tous les essais possibles y figurent. C’est la spécification applicable à l’acier qui détermine les propriétés requises.
Les exigences ASTM montrent pourquoi il est impossible de négliger la forme du produit. Les exigences relatives aux rapports d’essai des matériaux ASTM varient selon les spécifications de l’acier et les formes de produits, notamment les tôles fortes, les tôles minces, les bandes, les tubes, les profilés de construction et les pièces forgées. La norme ASTM A6/A6M établit des exigences générales pour les barres, tôles fortes, profilés et palplanches en acier de construction laminé, mais elle ne remplace pas la spécification ASTM particulière applicable à la nuance. Un rapport concernant une tôle forte de construction doit donc être lu conjointement avec la désignation de la nuance concernée et avec l’édition de l’ASTM A6/A6M identifiée par la commande ou la spécification.
La même prudence s’applique aux certificats délivrés conformément à la BS EN 10204:2004 ou à l’ISO 10474:2013. La norme relative aux documents décrit la manière dont les informations d’inspection sont communiquées ; elle ne crée pas les exigences métallurgiques applicables à une nuance. La teneur en carbone, les limites relatives aux éléments d’alliage, la limite d’élasticité, les performances au choc et les exigences de traitement thermique découlent de la norme applicable au matériau et de la commande.
Inspection spécifique, inspection non spécifique et traçabilité
L’inspection spécifique est une inspection réalisée avant la livraison sur les produits fournis ou sur des unités d’essai dont font partie les produits fournis, de sorte que les résultats communiqués se rapportent à la livraison. Sa valeur dépend d’un lien ininterrompu entre le résultat et le matériau expédié. Un numéro de coulée, un numéro de lot, une identification du produit, une référence d’échantillon ou tout autre marquage approuvé peut assurer ce lien.
L’inspection non spécifique utilise les résultats d’une inspection effectuée sur des produits qui ne sont pas nécessairement ceux qui ont été livrés, bien qu’ils aient été fabriqués selon le même procédé de production et dans les mêmes conditions. Ces résultats peuvent étayer une déclaration de conformité, mais ils n’établissent pas que chaque article livré a fait l’objet d’un essai individuel. Le document doit donc être interprété au regard de la base d’inspection qu’il indique, plutôt que d’être présumé représenter des essais effectués article par article.
La traçabilité est la capacité à suivre l’identité et les enregistrements pertinents d’un matériau tout au long de la livraison. Dans le contexte d’un MTC, cela signifie généralement faire correspondre le numéro de coulée ou de lot, la nuance, les dimensions, la quantité et les marquages figurant sur le certificat avec le matériau et les documents d’expédition associés. La traçabilité constitue une preuve d’identité et de lien entre les enregistrements ; elle ne prouve pas qu’une propriété non mentionnée respecte une exigence.
En termes concis : l’ISO 10474:2013 et la BS EN 10204:2004 définissent les types de documents d’inspection ; un document de type 2.1 déclare la conformité sans résultats d’essai ; un rapport d’essai consigne les résultats d’essais spécifiés ; un certificat d’inspection communique les informations relatives à la conformité et à l’inspection requises par le type de document applicable ; l’inspection spécifique relie les résultats à la livraison ; l’inspection non spécifique repose sur une production comparable ; et la traçabilité relie le document à un matériau identifiable. L’ISO 404:2013 traite des exigences techniques générales de livraison, tandis que l’ASTM A6/A6M fournit des exigences générales pour les formes de produits en acier de construction laminé qui y sont spécifiées.
Références
- [1] Metallic products — Types of inspection documents. BSI standard catalogue, 2004. https://knowledge.bsigroup.com/products/metallic-products-types-of-inspection-documents
- [2] ASTM material-test-report requirements. ASTM technical publication, 2024. https://store.astm.org/astm-tpt-736.html
- [3] Mill Test Certificates EN 10204. Technical document, 2024. https://www.flextechhose.co.uk/media/downloads/Mill_Test_Certificates_EN_10204.pdf
- [4] ISO/TC 17/SC 20 catalogue. ISO committee catalogue, 2024. https://www.iso.org/committee/46470/x/catalogue/
- [5] ASTM A6/A6M general requirements. ASTM technical publication, 2024. https://store.astm.org/astm-tpt-736.html