




Mit jelent a duplex rozsdamentes acél?
A ferrites–ausztenites meghatározás
Alapvető ötvözési fogalmak
- Króm
- Növeli a korrózióállóságot és elősegíti a ferritképződést.
- Nikkel
- Elősegíti az ausztenitképződést és javítja az alacsony hőmérsékleti szívósságot.
- Molibdén
- Javítja a lokalizált korrózióval szembeni ellenállást és elősegíti a ferritképződést.
- Nitrogén
- Szilárdítja az ausztenitet, növeli a lyukkorrózióval szembeni ellenállást, és hőkezelési feldolgozás után támogatja az ausztenit helyreállását.
A duplex rozsdamentes acélok vasalapú, króm–nikkel–molibdén ötvözetek, amelyeket úgy terveznek, hogy térfogatarányuk tekintetében megközelítőleg azonos mennyiségű ferritet és ausztenitet tartalmazzanak. A World Stainless és az International Stainless Steel Forum 2024-es jelentései szerint gyakran alkalmazott célérték a mintegy 50% ferrit és 50% ausztenit. A duplex kifejezés ezért nemcsak kémiai családot, hanem fázisösszetételt is jelöl. A króm elősegíti a korrózióállóságot és a ferritképződést; a nikkel az ausztenitképződést segíti; a molibdén javítja a lokalizált korrózióval szembeni ellenállást, miközben a fázisstabilitást is befolyásolja. Nitrogént gyakran adnak az ötvözethez, mert erősíti az ausztenitet, növeli a lyukkorrózióval szembeni ellenállást, és segít az ausztenit újbóli kialakulásában magas hőmérsékletű feldolgozás után.
A két fázis nem véletlenszerű keverékként jelenik meg. Polírozott és maratott metszeteken a ferrit és az ausztenit rendszerint megnyúlt, sávos vagy lemezes tartományokat alkot, amelyek a meleghengerlés és az azt követő átalakulás eredményeként jönnek létre. Az ausztenit szigetek vagy megnyúlt szemcsék formájában jelenhet meg ferrites mátrixban, miközben a pontos morfológia az összetételtől, a falvastagságtól, a hengerlési redukciótól, az oldó hőkezeléstől és a hűtési sebességtől függ. A látható szerkezet nem pusztán metallográfiai díszítőelem. A szemcsék alakja, a fázisok folytonossága és a helyi fázisarány befolyásolja a repedésterjedést, a korróziós útvonalakat, a hegesztési viselkedést és a mechanikai anizotrópiát.
A 2205 jelű minőséget gyakran 22Cr duplex acélként nevezik, mivel névleges krómtartalma közel 22%. Az UNS S32205 a minőséghez kapcsolódó, jól ismert jelölés. Az ASTM A928/A928M a töltőanyaggal, elektromos ömlesztőhegesztéssel gyártott ausztenites és ferrites/ausztenites rozsdamentes acélcsövekre vonatkozik, és a hivatkozott termékszabványokban az UNS S32205 jelölést is azonosítja. Önmagában azonban a minőség megnevezése nem bizonyítja, hogy minden alkatrész a kívánt ferrit–ausztenit egyensúlyt tartalmazza. A termék alakja, a hőkezelés, a hegesztési eljárás és az ellenőrzési követelmények továbbra is meghatározóak.
A fázisarányokat alkotmánydiagramokkal, számított fázisegyensúlyi eszközökkel és a hegesztési varratfém értékelési módszereivel becsülik meg. A Schaeffler- és DeLong-diagramok hasznos, történetileg kialakult eszközök a ferrittartalom ötvözetkémia alapján történő becslésére, míg a WRC-1992-diagramot gyakran alkalmazzák a varratfém ferrittartalmának előrejelzésére. A termodinamikai számítások lehetővé teszik a fázisstabilitás vizsgálatát különböző hőmérsékleteken, valamint a szigma-, khi- és nitridfázisok, karbidok vagy másodlagos ausztenit kialakulásához vezető feltételek azonosítását. Ezek a módszerek irányt mutatnak a gyártás során, de nem helyettesítik a metallográfiai vizsgálatot vagy a korrózióvizsgálatot.
Miért alakítják ki szándékosan egyensúlyban a két fázist?
Mindkét fázis célzott alkalmazásának gyakorlati oka van. A ferrit nagyobb folyáshatárt, hasznos ellenállást biztosít a kloridionok okozta feszültségkorróziós repedéssel szemben, valamint kisebb nikkelfüggőséget tesz lehetővé, mint a teljesen ausztenites ötvözetek esetében. Az ausztenit hozzájárul a képlékenységhez, a szívóssághoz, a hegeszthetőséghez és bizonyos hidrogénnel kapcsolatos károsodásokkal szembeni ellenálláshoz. A szabályozott fáziskeverék így olyan tulajdonság-együttest biztosíthat, amelyet sem a hagyományos ferrites, sem a hagyományos ausztenites rozsdamentes acél nem nyújt ugyanilyen módon.
Az egyensúly kompromisszumot jelent, nem pedig szlogent. A túl nagy ferrittartalom csökkentheti a szívósságot, különösen alacsony hőmérsékleten, és bizonyos környezetekben növelheti a lokalizált korrózióra vagy a hidrogén által elősegített repedésre való hajlamot. A túl nagy ausztenittartalom csökkentheti a folyáshatárt, és módosíthatja a kloridionok okozta feszültségkorróziós repedéssel szembeni ellenállást. Az elfogadható tartomány a termékszabványtól és az üzemi körülményektől függ; az „50–50” tervezési cél, nem pedig olyan egyetemes mérési érték, amelyet egy hegesztett alkatrész minden pontján pontosan reprodukálni kell.
A hőtörténet eltérítheti az ötvözetet ettől a céltól. Oldó hőkezelés során a ferrit általában a magas hőmérsékleten stabil fázis, míg az ausztenit az anyag lehűlése közben alakul ki. A gyors hűtés túl sok ferritet hagyhat vissza, mivel nem áll rendelkezésre elegendő idő az ausztenit kialakulásához. A közbenső hőmérsékleteken történő lassú hűtés intermetallikus fázisok, különösen szigmafázis kialakulását eredményezheti, amely a környező mátrixból krómot és molibdént von el. Nem megfelelő hőviszonyok között khi-fázis, krómtartalmú nitridek és karbidok is képződhetnek. Ezek az alkotók jelentősen csökkenthetik az ütőszívósságot, valamint a kritikus lyukkorróziós és réskorróziós ellenállást még akkor is, ha az ömlesztett anyag króm-, nikkel- és molibdéntartalma megfelel a névleges minőségi határértékeknek.
Az ISO 17781 szabvány vizsgálati módszereket határoz meg a duplex rozsdamentes acél mikroszerkezetének minőség-ellenőrzésére kőolaj- és földgázipari alkalmazásokban. Strong evidence
A hegesztés megnehezíti a szabályozást. A hegesztési ömledékzóna és a hőhatásövezet eltérő hőciklusokat, hígulást és hűtési sebességeket tapasztal. A túl nagy ferrittartalmú varratfém szilárd lehet, de kevésbé szívós és kevésbé ellenálló a lokalizált korróziós támadással szemben; a túl sok másodlagos ausztenit ötvözőelem-tartalma kisebb lehet, mint az eredeti ausztenité, ezért előnyben részesített korróziós helyszínné válhat. A hegesztőanyag kiválasztását, a rétegek közötti hőmérsékletet, a hőbevitelt, a védőgázt és a hegesztés utáni hűtést az ötvözettervezés részeként kell kezelni. Ezért a Technical Committee 67 keretében kiadott ISO 17781 vizsgálati módszereket határoz meg a duplex rozsdamentes acélok mikroszerkezetének minőségellenőrzésére kőolaj- és földgázipari alkalmazásokban.
PREN A lyukkorrózióval szembeni egyenértékű szám: összetételen alapuló mutató, amely a rozsdamentesacél-ötvözetek kloridok által kiváltott lokalizált korrózióval szembeni hozzávetőleges ellenállási hajlamának összehasonlítására szolgál.
A korróziós besorolás alkalmazása során is körültekintően kell eljárni. A lyukkorróziós ellenállási egyenértékszám, amelyet általában PREN formában írnak, elsősorban a króm-, molibdén- és nitrogéntartalmon alapuló, ötvözet-összetételi index. A World Stainless 2024-es osztályozása szerint a lean duplex minőségek PREN-értéke 22–27, a standard duplex minőségeké 28–38, a super duplex minőségeké 39–45, míg a hyper duplex minőségeké 45 feletti. Ezek a tartományok segítik az ötvözetcsaládok összehasonlítását, de a PREN nem jelent teljes körű teljesítménygaranciát. A tényleges kritikus lyukkorróziós és réskorróziós viselkedést a felület állapota, a hegesztés, a fázisegyensúly, a zárványok, a hőmérséklet, a kloridkoncentráció, a savasság, a rés geometriája és a galvanikus kapcsolat is meghatározhatja.
Duplex rozsdamentes acél a hagyományos ferrites és ausztenites családokhoz képest
| Család | Domináns fázis vagy szerkezet | Jellemző hozzájárulás | Fontos korlátozás |
|---|---|---|---|
| Ferrites rozsdamentes acél | Térközepes köbös ferrit | Kloridos feszültségkorróziós repedezéssel szembeni ellenállás | Egyes minőségeknél alacsonyabb alacsony hőmérsékleti szívósság |
| Ausztenites rozsdamentes acél | Lapközepes köbös ausztenit | Képlékenység, hegeszthetőség és szívósság | Sok oldatban hőkezelt minőségnél alacsonyabb folyáshatár |
| Duplex rozsdamentes acél | Ferrit és ausztenit | Szilárdság, szívósság és kloridokkal szembeni ellenállás | A fázisegyensúly és a hőtörténet szabályozását igényli |
A hagyományos ferrites rozsdamentes acélok üzemi hőmérsékleten túlnyomórészt térközepes köbös ferritet tartalmaznak. Általában kevés vagy egyáltalán semennyi nikkelt nem tartalmaznak, jó ellenállást mutatnak a kloridionok okozta feszültségkorróziós repedéssel szemben, továbbá hasznos oxidációs és légköri korrózióállóságot biztosítanak. Korlátaik közé tartozhat az alacsony hőmérsékleti szívósság csökkenése, bizonyos minőségek alakíthatósági korlátozása, valamint a hegesztés során bekövetkező szemcsedurvulásra való érzékenység. A duplex ötvözetek megtartják a ferrites összetevőt, de elegendő nikkelt és nitrogént tartalmaznak jelentős ausztenittartalom kialakításához, ezáltal megváltoztatva a szilárdságot és a törési viselkedést is.
A hagyományos ausztenites rozsdamentes acélok, például a 300-as sorozat minőségei, túlnyomórészt lapközepes köbös ausztenitet tartalmaznak. Általában nagy képlékenységet, kiváló hegeszthetőséget és széles hőmérséklet-tartományban jó szívósságot biztosítanak. Oldó hőkezelés utáni állapotban folyáshatáruk gyakran kisebb a duplex minőségekénél, és az arra hajlamos összetételek kloridionok okozta feszültségkorróziós repedést szenvedhetnek. A duplex minőségek nem egyszerűen erősebb ausztenites acélok: a ferrit eltérő mágneses, mechanikai, hegesztési és korróziós viselkedést eredményez.
| Család | Jellemző megkülönböztető kémiai összetétel vagy mutató | Elsődleges kiválasztási szempont |
|---|---|---|
| Sovány duplex | Csökkentett nikkel- és/vagy molibdéntartalom; PREN 22–27 | Mérsékelt kloridos környezet és alacsonyabb ötvözetköltség |
| Szabványos duplex | PREN 28–38; a 2205-öt is magában foglalja | A szilárdság, a szívósság és a korrózióállóság egyensúlya |
| Szuperduplex | Magasabb króm-, molibdén- és nitrogéntartalom; PREN 39–45 | Erős klorid- és tengervízi kitettség |
| Hiperduplex | PREN 45 felett | Nagyon igénybevett kloridos alkalmazás szigorúbb feldolgozási szabályozással |
A családba tartoznak a hagyományos vagy standard duplex minőségek, a csökkentett nikkel- és/vagy molibdéntartalmú lean duplex minőségek, a nagyobb króm-, molibdén- és nitrogéntartalmú super duplex minőségek, valamint a még magasabb korrózióállósági indexszel rendelkező hyper duplex minőségek. A „25Cr” a superduplex összetételek gyakori csoportosítása; az Outokumpu 2020-ban a 2507 és 4501 minőségeket 25Cr superduplex minőségként azonosította. A besorolási határok nem azonosak minden gyártó, szabvány vagy műszaki forrás esetében, ezért a minőségjelölést és az alkalmazandó előírást az összetételi és vizsgálati követelményekkel együtt kell értelmezni.
Az alkalmazások ezt az összetett viselkedést tükrözik. A duplex rozsdamentes acélokat technológiai csővezetékekben, nyomástartó berendezésekben, tengervíz- és sótalanító rendszerekben, vegyipari tartályokban, cellulóz- és papíripari berendezésekben, tengeri létesítményekben, hőcserélőkben, valamint kőolaj- és gázipari létesítményekben alkalmazzák. Viszonylag nagy szilárdságuk egyes tervezési megoldásoknál lehetővé teheti a falvastagság csökkentését, míg a kloridionok okozta korrózióval szembeni ellenállásuk elősegítheti a használatot igényes vizes környezetekben. A kifáradási teljesítmény továbbra is a hegesztési geometria, a felület állapota, a maradó feszültség, a fázisstabilitás és a ciklikus környezet függvénye. A hőkezelés, a gyártástechnológia és az ellenőrzés továbbra is döntő jelentőségű. A krómtartalom az anyag egyik jellemzőjét azonosítja; a ferrit–ausztenit szerkezet határozza meg, hogy az ötvözet tervezett egyensúlya ténylegesen megvalósult-e.
Duplex mikroszerkezet metallurgiai léptékben
[2] Duplex stainless steel: grades, properties and applications. World Stainless, International Stainless Steel Forum. World Stainless technical overview, 2024.
A duplex rozsdamentes acélok króm–nikkel–molibdén–vas ötvözetek, amelyeket úgy alakítanak ki, hogy hozzávetőleg azonos térfogati arányban tartalmazzanak ferritet és ausztenitet. A két fázis nem egyszerűen keveredik egy vasból álló mátrixban. Morfológiájuk, kristálytani orientációjuk, összekapcsoltságuk és kémiai megoszlásuk határozza meg, hogyan reagál az acél a mechanikai igénybevételre, a hőre, a hegesztésre és a kloridtartalmú környezetekre. A World Stainless és az International Stainless Steel Forum 2024-ben hozzávetőleg 50% ferritet és 50% ausztenitet jelölt meg jellegzetes duplex egyensúlyként, ez az érték azonban tervezési célértéket vagy mért átlagot jelent, nem pedig minden helyen fennálló tökéletes egyenletességet.
Az ötvözetcsaládba a közönséges duplex, a lean duplex, a standard duplex, a szuperduplex, a hiperduplex és a 25Cr-csoportok tartoznak. A határértékek az egyes osztályozási rendszerek között eltérnek, a World Stainless által megadott PREN-konvenció azonban a lean duplex minőségeket PREN 22–27, a standard duplex minőségeket PREN 28–38, a szuperduplex minőségeket PREN 39–45, a hiperduplex minőségeket pedig PREN 45 feletti tartományba sorolja. A PREN, amelyet általában a króm-, molibdén- és nitrogéntartalom alapján számítanak, korrózióállósági index. Önmagában nem garantál meghatározott kritikus lyukkorróziós hőmérsékletet, réskorrózióval szembeni ellenállást, hegesztési teljesítményt vagy élettartamot.

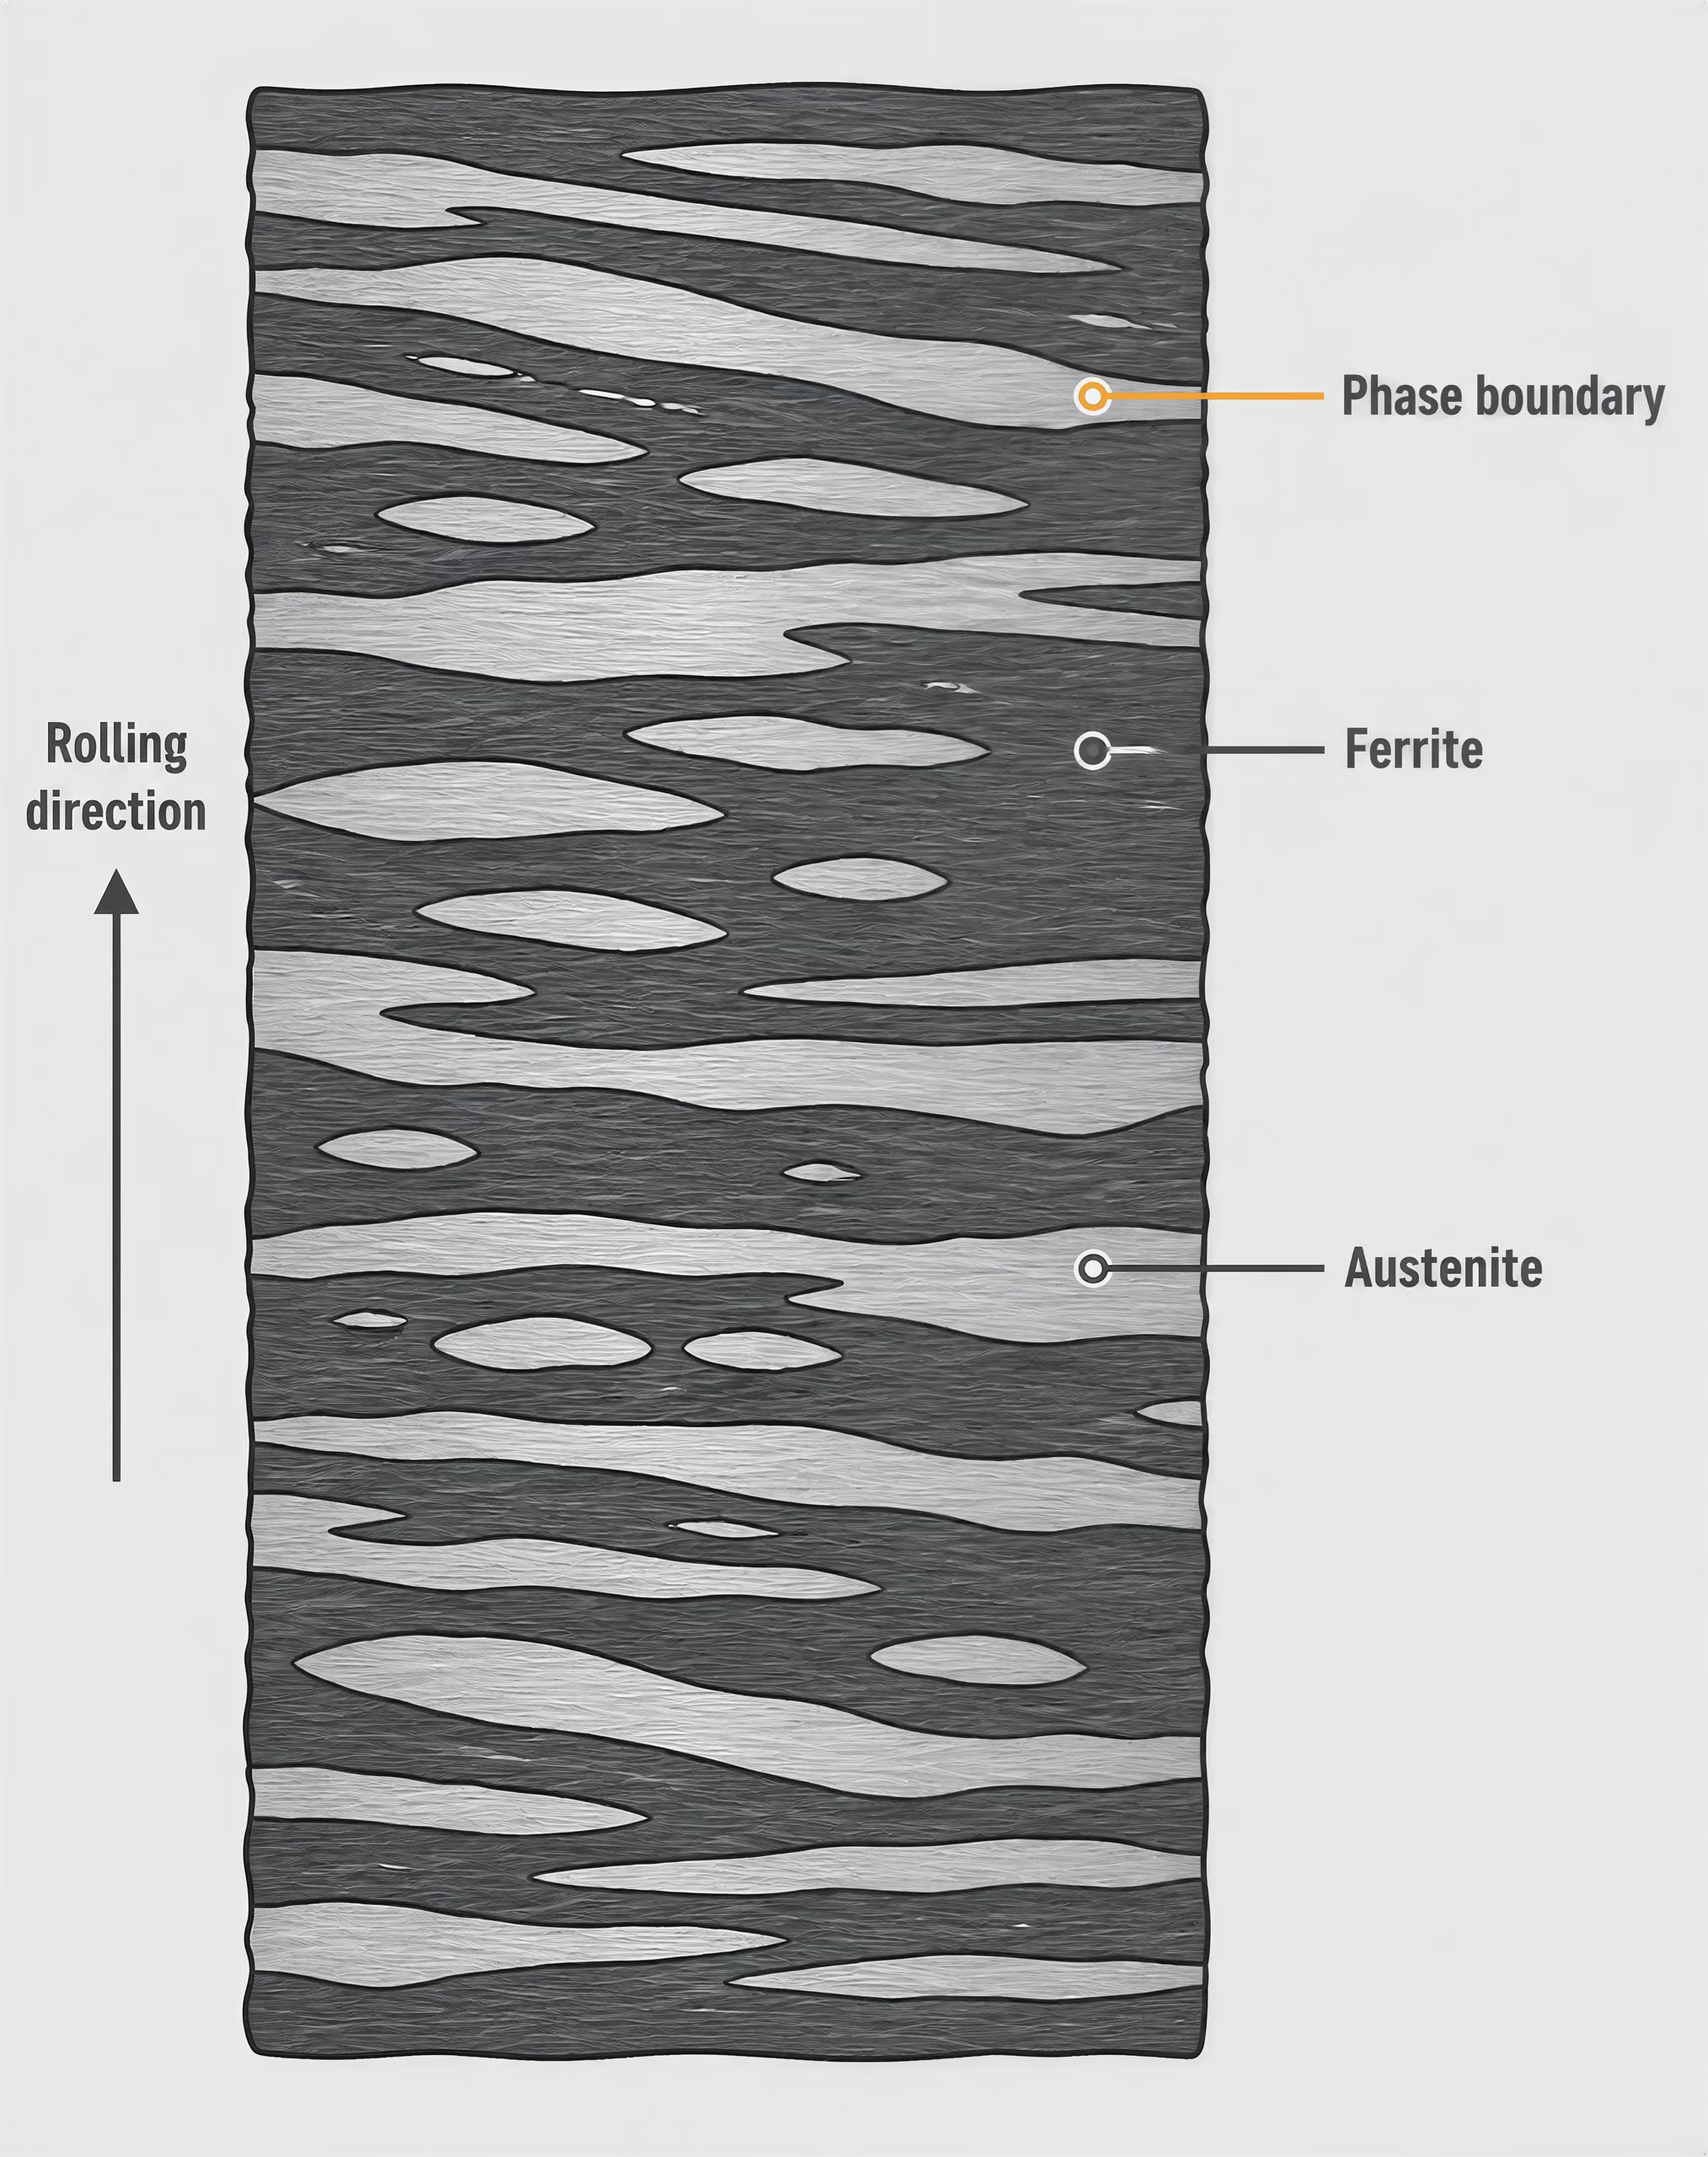
A ferrit és az ausztenit morfológiája
Ferrit és ausztenit A ferrit a duplex rozsdamentes acél térközepes köbös fázisa; az ausztenit a lapközepes köbös fázis. Arányuk, morfológiájuk és összekapcsoltságuk számos mechanikai és korróziós tulajdonságot szabályoz.
A ferrit térközepes köbös fázis, amelyet általában α-val jelölnek, míg az ausztenit lapközepes köbös fázis, amelyet általában γ-val jelölnek. A megszilárdulás és az azt követő melegalakítás során az ötvözőelemek megoszlanak a két fázis között. A króm és a molibdén a ferrit, a nikkel és a nitrogén pedig az ausztenit képződését segíti elő. A mangán, a szilícium, a szén, a lehűlési sebesség, valamint a stabilizáló elemek pontos egyensúlya szintén befolyásolja a fázisképződést. Ezért két, hasonló névleges króm- és nikkeltartalmú adag hengerlés, oldóhőkezelés vagy hegesztés után eltérő lokális szerkezetet alakíthat ki.
Az Outokumpu maratott duplex rozsdamentes acélról adott leírása jól érzékelteti a metallográfiai vizsgálat során látható képet: a ferrites területek sötétebbnek vagy erősebben maratottnak látszanak, míg az ausztenites területek világosabbak maradnak. Polírozott és maratott hengerelt szelvényben a kontraszt rendszerint megnyúlt ferrites és ausztenites sávokat tár fel. A 2205-ös minőséget gyakran 22Cr duplexként, a 2507-es és a 4501-es minőséget pedig 25Cr szuperduplex minőségként említik. Ezek az elnevezések széles ötvözetcsaládokat azonosítanak, nem pedig egyetlen, mindenütt azonos mikroszerkezetet.
A kontrasztot mind a fázisok kémiai összetétele, mind a maratással szembeni reakciójuk meghatározza. Az ausztenit gyakran szigetek, szalagok vagy összekapcsolódó filmek formájában jelenik meg a ferritben, miközben a ferrit az egyik orientációban folytonos mátrixot, a másikban pedig szakaszos alkotóelemet képezhet. A látszólagos mátrix változhat a vizsgálati sík irányával, a redukciós technológiával, a szemcsemérettel és a maratószerrel. A keresztirányú szelvény lekerekített vagy lapított ausztenitszigeteket mutathat; a hosszirányú szelvény hosszú, a hengerlési iránnyal párhuzamos sávokat tárhat fel.
Ez a szerkezet egyesíti a két alkotóelemhez kapcsolódó tulajdonságokat. A ferrit nagy folyáshatárt, kloridos feszültségkorróziós repedéssel szembeni ellenállást, valamint bizonyos környezetekben viszonylag jó, hidrogén által elősegített repedéssel szembeni ellenállást biztosít. Az ausztenit javítja a szívósságot, a duktilitást, a hegesztési fém repedéssel szembeni ellenállását, továbbá nikkel- és nitrogéntartalma révén bizonyos lokális korróziós mechanizmusokkal szembeni ellenállást. Egyik fázis sem biztosítja önmagában az összes kívánt tulajdonságot. A nem megfelelő szabályozás túl sok ferritet, túl sok ausztenitet vagy kémiailag legyengült határfelületi területet eredményezhet.
A megnyúlt lemezes szerkezet
A jellegzetes megnyúlt vagy lemezes megjelenés azért alakul ki, mert a meleg hengerlés és a kovácsolás megnyújtja az eredeti öntött szerkezetet. Az ausztenit és a ferrit eltérően deformálódik, és a két fázis a megmunkálási irányt követő sávokba rendezve marad. Az eredmény nem tökéletesen periodikus lamináris szerkezet: a sávok vastagsága változó, a fázishatárok hullámosak, és az újrakristályosodás a szerkezet egyes részeit feldarabolhatja. Az irányfüggő mintázat ennek ellenére fontos.
A megnyúlt fázishálózat anizotrópiát hoz létre. A hengerlési iránnyal párhuzamosan mért mechanikai tulajdonságok eltérhetnek a keresztirányban mértektől, különösen akkor, ha a zárványok, a sávok folytonossága vagy a szemcseméret szintén irányfüggő. A váltakozó ferrit- és ausztenitsávokkal találkozó repedés eltérülhet, tompulhat, vagy megváltoztathatja terjedési útját. Ez javíthatja a szívósságot és a kifáradással szembeni ellenállást, de egy folytonos gyenge útvonal, egy éles fázishatár vagy egy lokálisan rideg kiválás ellenkező hatást válthat ki.
Szigmafázis Kemény, rideg, krómban és molibdénben gazdag intermetallikus fázis, amely nem megfelelő hőhatás során képződhet, és a körülvevő mátrixot kimerítheti a korrózióállóságot biztosító elemekből.
Hőszabályozási sorrend
- Oldó hőkezelés Az ötvözetet olyan hőmérsékletre kell hevíteni, amely feloldja a káros intermetallikus fázisokat, nitrideket és egyéb kiválásokat.
- Szabályozott hőntartás Elegendő időt kell biztosítani ahhoz, hogy a meghatározott keresztmetszet elérje a szükséges kezelési állapotot.
- Gyors hűtés Olyan gyorsan kell hűteni, hogy korlátozott legyen az újbóli kiválás a közbenső hőmérsékleteken való áthaladás során.
- Ellenőrzés Az alkalmazandó vizsgálatokkal igazolni kell a fázisegyensúlyt, valamint a káros fázisok hiányát vagy korlátozott jelenlétét.
A szerkezet jelentősen megváltozik a hőhatásövezetekben és a hegesztési fémben. A hegesztés egy keskeny tartományt megolvaszt és újra megszilárdít, majd a szomszédos anyagot meredek hőciklusnak teszi ki. A gyors lehűlés túlzott ferrittartalmat tarthat fenn, mivel nem áll rendelkezésre elegendő idő az ausztenit kialakulásához. A lassú lehűlés vagy a hozzávetőleg 600–1000 °C közötti tartományban történő tartós hőhatás az összetételtől és a hőtörténettől függően króm-nitridek, szigmafázis, khi-fázis vagy más intermetallikus alkotóelemek kialakulását teheti lehetővé. A szigmafázis különösen káros, mivel a szomszédos területekből krómot és molibdént von el, miközben csökkenti a szívósságot és a lokális korrózióval szembeni ellenállást.
A fázisok előrejelzésére alkalmazott eszközök közé tartoznak az egyensúlyi számítások, az idő–hőmérséklet–átalakulási adatok, a termodinamikai szoftverek, a ferritszám-mérések, a képelemzés és a közvetlen metallográfiai vizsgálat. Az egyensúlyi előrejelzések hasznosak, de nem reprodukálják minden hegesztési ciklus vagy lehűlési körülmény hatását. A ténylegesen kialakuló szerkezetet a kinetika szabályozza. Az oldóhőkezelést követő, kellően gyors lehűléssel helyreállítható a ferrit–ausztenit szerkezet, és visszaszoríthatók a káros kiválások, azonban a túlzott felhevítés, az ismételt hőciklusok vagy a nem megfelelő rétegközi hőmérséklet-szabályozás továbbra is lokális eltéréseket idézhet elő.
Fázisarány, folytonosság és lokális heterogenitás
A névleges 1:1 fázisarány nem jelenti azt, hogy minden szemcse, hegesztési varrat, csőfal vagy hőhatásövezet 50% ferritet tartalmaz. Egy hengerelt lemez megfelelhet az átlagos fázisarányra vonatkozó követelménynek, miközben az egyik felület közelében ferritben gazdag sávokat, a másik közelében pedig ausztenitben gazdag területeket tartalmaz. Ehhez egyaránt hozzájárul az öntésből örökölt szegregáció, a középvonal menti kémiai ingadozás, a nem egyenletes alakváltozás és a vastagság mentén eltérő lehűlés. A mérési hely és a mérési módszer szintén számít: a pontszámlálás, a képelemzés, a mágneses módszerek és a kristálytani technikák eltérő látszólagos értékeket eredményezhetnek, ha a morfológia erősen irányfüggő.
Az összekapcsoltság legalább olyan fontos, mint a százalékos arány. A folytonos ferrit repedésterjedési vagy preferenciális korróziós útvonalat biztosíthat, míg a folytonos ausztenit módosíthatja a hidrogéntranszportot és a deformáció eloszlását. A fázishatárokon a króm- és molibdénkimerülés, a nitrogén újraeloszlása, a zárványok és a maradó feszültségek olyan helyeket hozhatnak létre, ahol a lyukkorrózió vagy a réskorrózió megindul. A szuperduplex és a hiperduplex ötvözetekben a magas króm- és molibdéntartalom növeli a lehetséges korrózióállóságot, ugyanakkor növeli az intermetallikus kiválásokkal szembeni érzékenységet is nem megfelelő hőhatás esetén.
Ugyanez a lokális szerkezet szabályozza a szilárdságot, a duktilitást, az ütőszívósságot, a kifáradást és a hegesztési integritást. A ferrit általában növeli a szilárdságot, míg az ausztenit támogatja a duktilitást és az alacsony hőmérsékleti szívósságot. A túlzott ferrittartalom csökkentheti az ütőszívósságot, és növelheti a termikus hatás utáni ridegedésre való hajlamot; a túlzott ausztenittartalom csökkentheti a szilárdságot, és módosíthatja a kloridos feszültségkorróziós repedéssel szembeni ellenállást. A kifáradási repedések zárványoknál, fázishatároknál, korróziós gödröknél vagy hegesztési hibáknál indulhatnak meg, ezért a tömbi fázisarány önmagában nem képes előre jelezni a kifáradási viselkedést a felületi állapot és a ciklikus feszültség figyelembevétele nélkül.
Ezért fontosak a termékszabványok és a minőség-ellenőrzési szabványok. Az ASTM A928/A928M a hozaganyaggal készített, elektrofúziós hegesztésű duplex csöveket azonosítja, és termékspecifikációiban az UNS S32205-öt 2205 duplex minőségként hivatkozza. Az ISO 17781 a kőolaj- és földgáziparban használt ferrites/ausztenites, vagyis duplex rozsdamentesacél-mikroszerkezet minőség-ellenőrzésének vizsgálati módszereit határozza meg. Ezek az ellenőrzések az ötvözetjelölésnél többre terjednek ki: a fázisegyensúlyt, valamint a káros fázisok hiányát vagy korlátozott mennyiségét is vizsgálják. A metallográfia ezért továbbra is központi szerepet játszik a hegesztett csövek, nyomástartó berendezések, vegyipari feldolgozóegységek, sótalanító rendszerek, tengeri létesítmények és más olyan alkalmazások értékelésében, amelyekben a lokális korrózió és a mechanikai károsodás egy kis, nem reprezentatív területről indulhat ki.
Az ötvözet kémiája és a fázisstabilitás
A duplex rozsdamentes acélok króm–nikkel–molibdén–vas ötvözetek, amelyeket úgy alakítanak ki, hogy megközelítőleg azonos mennyiségben tartalmazzanak ferritet és ausztenitet. A 2024-es World Stainless/International Stainless Steel Forum leírása tipikus célértékként körülbelül 50% ferritet és 50% ausztenitet ad meg. Ezt a célt önmagában az anyagminőség megjelölése nem garantálja. Az összetétel, a falvastagság, az oldó hőkezelés hőmérséklete, a hűtési sebesség, az alakítási előzmények és a hegesztés mind módosíthatják a végső fázisösszetételt.
A két fázis eltérő tulajdonságokkal járul hozzá az anyag viselkedéséhez. A ferrit nagy folyáshatárt, a kloridos feszültségkorróziós repedéssel szembeni ellenállást, valamint viszonylag jó hidrogén okozta károsodással szembeni ellenállást biztosít. Az ausztenit javítja a szívósságot, a képlékenységet, a hegeszthetőséget és bizonyos lokalizált korróziós mechanizmusokkal szembeni ellenállást. A fázisok határfelületei és eltérő elektrokémiai reakciói szintén befolyásolják a lyukkorróziót és a réskorróziót. A nem megfelelően szabályozott egyensúly ezért egyszerre több tulajdonságot is ronthat: a túl magas ferrittartalom csökkentheti az ütőszívósságot és a korrózióállóságot a hegesztési hőhatásövezetekben, míg a túl magas ausztenittartalom csökkentheti a szilárdságot és a kloridos feszültségkorróziós repedéssel szembeni ellenállást.
A króm, a nikkel, a molibdén, a nitrogén és a vas szerepe
A króm a legfontosabb ferritképző elem. A rozsdamentes viselkedéshez legalább körülbelül 10,5 tömeg% króm szükséges, a duplex anyagminőségek azonban ennél lényegesen többet tartalmaznak. A króm kialakítja és fenntartja a passzív króm-oxid-filmet, valamint növeli az általános korrózióval, a lyukkorrózióval és a réskorrózióval szembeni ellenállást. Emellett növeli a ferrit kialakulásának hajlamát a megszilárdulás során. Ennek metallurgiai hátránya, hogy a túlzott króm, különösen molibdénnel és szilíciummal együtt, elősegítheti a szigmafázis és más krómban gazdag intermetallikus vegyületek kialakulását a megközelítőleg 600–1 000 °C közötti tartományban, hosszan tartó hőhatás esetén.
A nikkel ausztenitképző elem. Ellensúlyozza a króm ferritképző hatását, és hűlés közben elősegíti a ferrites megszilárdulási szerkezet egy részének ausztenitté alakulását. A nikkel javítja az alacsony hőmérsékleten mért szívósságot és stabilizálja az ausztenitet, bár a duplex anyagminőségek általában kevesebb nikkelt tartalmaznak, mint a teljesen ausztenites anyagminőségek. A lean duplex acélok csökkentett nikkeltartalmúak, és gyakran a nikkel ausztenitstabilizáló funkciójának egy részét nitrogénnel és mangánnal helyettesítik. A csökkentett nikkeltartalom nem jelenti azt, hogy a fázisegyensúly kizárólag a nikkeltartalomból meghatározható; a króm, a nitrogén, a molibdén, a hőtörténet és a hegesztési felhígulás továbbra is meghatározó.
A molibdén erősíti a passzív filmet, és növeli a kloridos lyukkorrózióval és réskorrózióval szembeni ellenállást. Emellett ferritképző elem, és növeli a szigma- és chí-fázis kialakulásának hajlamát, ha az ötvözet túl hosszú ideig tartózkodik közbenső hőmérsékleten. Ezek a kiválások krómot és molibdént vonnak el a közeli tartományokból, így elszegényedett zónákat hagynak maguk után, amelyekben lokalizált korrózió indulhat meg. A hőkezelésnek és a hűtésnek ezért a kiválást kell megakadályoznia, nem pedig egyszerűen a lehető legmagasabb molibdéntartalom elérésére kell törekednie.
A nitrogén különösen fontos szerepet tölt be a második generációs duplex anyagminőségekben. Erős ausztenitképző elem, a rácsközi szilárdoldatos keményítés révén növeli a folyáshatárt, és szilárd oldatban maradva javítja a lyukkorrózióval szembeni ellenállást. A nitrogén lehetővé teszi az alacsonyabb nikkeltartalmat, miközben továbbra is biztosítható a szükséges ausztenitfrakció. Hegesztés során elősegítheti az ausztenit visszaképződését a varratfémben és a hőhatásövezetben, feltéve, hogy a védőgázt, a hozaganyag összetételét, a hőbevitelt és a hűtési sebességet szabályozzák. Az ötvözethez és az eljáráshoz képest túl sok nitrogén azonban porozitást vagy nitrideket okozhat, különösen gyorsan hűtött vagy helyileg ferrites tartományokban. A nitrogén adagolását ezért össze kell hangolni az olvasztási gyakorlattal és a gyártási körülményekkel.
A vas az egyensúlyt biztosító elem, valamint az a folyamatos mátrix, amelyből mindkét fázis kialakul. Tervezési szempontból kémiailag nem passzív; mennyisége biztosítja a króm, a nikkel, a molibdén és a nitrogén adagolásának alapját. A kisebb mennyiségben jelen lévő elemek, például a mangán, a szilícium, a réz, a szén és a volfrám ezt követően módosítják a dezoxidációt, a megszilárdulást, a fázisegyensúlyt, a szilárdságot és a korróziós viselkedést. A széntartalmat általában korlátozzák, mivel a krómbidok érzékennyé tehetik a szemcsehatárokat, bár a korszerű duplex anyagminőségek szabályozott acélgyártással rendszerint alacsony széntartalmat érnek el.
| Megjelölés | Gyakori leírás | Család |
|---|---|---|
| 2205 | 22Cr duplex | Szabványos duplex |
| UNS S32205 | A 2205-höz kapcsolódó hivatalos megjelölés | Szabványos duplex |
| 2507 | 25Cr szuperduplex | Szuperduplex |
| 4501 | 25Cr szuperduplex | Szuperduplex |
Az összetételt gyakran korrózióállósági index alapján csoportosítják. A 2024-es World Stainless/International Stainless Steel Forum osztályozása szerint a lean duplex anyagminőségek PREN 22–27, a standard duplex anyagminőségek PREN 28–38, a szuperduplex anyagminőségek PREN 39–45, a hiperduplex anyagminőségek pedig PREN 45 feletti értékkel rendelkeznek. A PREN elsősorban a króm, a molibdén és a nitrogén alapján meghatározott indexelési konvenció; nem jelent teljes körű garanciát a kritikus lyukkorróziós hőmérsékletre, a réskorrózióval szembeni ellenállásra, a hegesztési teljesítményre vagy az élettartamra. Azonos névleges index mellett is eltérő eredményeket okozhat a helyi kémiai összetétel, a felület állapota, a zárványok, a fázisegyensúly és a környezeti igénybevétel.
Az Outokumpu 2020-as rozsdamentesacél-családokra vonatkozó referenciaanyaga szerint a 2205 anyagminőséget gyakran 22Cr duplexként, míg a 2507 és 4501 anyagminőségeket 25Cr szuperduplex anyagminőségként nevezik. A termékcsoportosítások között szerepelnek továbbá a hagyományos duplex, a lean duplex, a standard duplex, a szuperduplex, a hiperduplex és a 25Cr-családok, azonban a közzétett határértékek nem azonosak minden osztályozási rendszerben.
A ferrit és az ausztenit egyensúlya a megszilárdulás során
A legtöbb duplex ötvözet elsősorban ferritként szilárdul meg, mivel a króm, a molibdén és a vas a tércentrált köbös fázist részesíti előnyben. Ahogy a hőmérséklet a szilárd állapotú átalakulási tartományon keresztül csökken, a nikkel és a nitrogén elősegíti az ausztenit, vagyis a lapcentrált köbös fázis magképződését és növekedését a ferrites szerkezeten belül vagy annak mentén. A végső mikroszerkezet rendszerint megnyúlt, lemezes elrendeződésű, maratással elkülöníthető ferrites és ausztenites tartományokból áll, különösen hengerlés vagy kovácsolás után.
Az átalakulás idő- és hőmérsékletfüggő. A vastag keresztmetszet lassabban hűl, mint a vékony, ezért az ausztenitnek több ideje van kialakulni; a gyors edzés túlzott ferrittartalmat tarthat vissza. Az oldó hőkezelést gyors hűtés követi a szigmafázis, a chí-fázis, a kró nitridok és a krómbidok elkerülése érdekében, a hűtésnek azonban továbbra is lehetővé kell tennie a megfelelő mennyiségű ausztenit kialakulását. A szükséges feltétel szabályozott kompromisszum, nem pedig minden körülmény között a lehető leggyorsabb edzés.
A hegesztés tovább nehezíti az egyensúly fenntartását. A hegesztett fém először ferritként szilárdul meg, majd hűlés közben részben ausztenitté alakul. Az autogén hegesztések vagy az alacsony nikkeltartalmú hozaganyagok túlzott ferrittartalmat hagyhatnak vissza, míg az ausztenites hozaganyagok túlzott ausztenittartalmat és az alapfémtől eltérő fázisösszetételt eredményezhetnek. A hőhatásövezetek gyors hőciklusokon mennek keresztül, az ismételt hegesztési menetek pedig a korábban kialakult tartományokat ismét kiválási hőmérsékletnek tehetik ki. Hozaganyaggal végzett, ömlesztő ívhegesztéssel gyártott duplex csövek esetében az ASTM A928/A928M a hivatkozott termékspecifikációkban az UNS S32205 anyagminőséget azonosítja; a minősítéshez azonban továbbra is szükséges a hozaganyag kémiai összetételének, a rétegközi hőmérsékletnek, a hőbevitelnek, a védőgáznak és a hegesztés utáni vizsgálatoknak a szabályozása.
A fázisegyensúly a statikus szilárdság mellett a kifáradást és a törést is befolyásolja. A ferrit rendszerint növeli a szilárdságot, míg az ausztenit a képlékenységet és az ütőszívósságot támogatja. A durva szemcsék, a ferritben gazdag hegesztési zónák vagy az intermetallikus kiválások a repedésindulási helyek létrehozásával csökkenthetik a kifáradási ellenállást. A tengeri létesítmények csővezetékeiben, a vegyipari feldolgozóberendezésekben, a sótalanító rendszerekben, a cellulóz- és papíripari berendezésekben, valamint a kőolaj- és földgázipari rendszerekben alkalmazott anyagok teljesítménye ezért nemcsak a névleges anyagminőségtől, hanem a feldolgozott mikroszerkezettől is függ.
Fázis-előrejelzési módszerek és az összetétel szabályozása
A metallurgusok a fázisegyensúlyt már az olvasztás vagy a hegesztés előtt megbecsülik a krómegyenérték és a nikkel-egyenérték fogalmának segítségével. A krómegyenérték a ferritet elősegítő elemeket, például a krómot, a molibdént és esetenként a szilíciumot vagy a nióbiumot foglalja csoportba; a nikkel-egyenérték az ausztenitet elősegítő elemeket, például a nikkelt, a nitrogént, a szenet és a mangánt csoportosítja. A Schaeffler-, DeLong-, WRC- és hasonló diagramok eltérő együtthatókat alkalmaznak, és meghatározott ötvözettartományokra, illetve hegesztési körülményekre fejlesztették ki őket. Egyetlen univerzális egyenlet sem képes pontosan előre jelezni minden duplex ötvözet, hegesztési felhígulási szint, hűtési sebesség vagy nitrogénaktivitás esetén.
A korszerű összetétel-szabályozás termodinamikai számításokat, fázisdiagram-értékelést és empirikus metallográfiát egyesít. A CALPHAD-típusú adatbázisokon alapuló szoftverek a hőmérséklet változásával megbecsülhetik a ferrit, az ausztenit, a szigmafázis, a chí-fázis, a nitridek és a karbidok stabilitását, az adatbázis minősége és a feldolgozási feltételezések azonban jelentősek. Az előrejelzéseket ferrittartalom-mérésekkel, kémiai elemzéssel, hőkezelési nyilvántartásokkal, valamint korróziós vagy szívóssági vizsgálatokkal kell ellenőrizni.
Az ISO 17781 vizsgálati módszereket biztosít a duplex mikroszerkezet minőség-ellenőrzéséhez a kőolaj- és földgázipari alkalmazásokban. Az optikai mikroszkópos vizsgálat, a ferrittartalom mérése, a keménységvizsgálat, az ütővizsgálat és az intermetallikus fázisok kimutatására irányuló vizsgálatok feltárhatják, hogy egy hő vagy egy hegesztés megfelel-e az előírt állapotnak. Az ASTM International termékszabványai meghatározzák az egyes termékekre vonatkozó kémiai és feldolgozási követelményeket, míg az ASM International, az Outokumpu, a Wiley hivatkozási anyagai, az EurekaSelect adatai és a ScienceDirecten indexelt szakértői lektorálású tanulmányok kiegészítő útmutatást nyújtanak. A gyakorlati szabály közvetlen: először az összetételt kell szabályozni, majd a gyártás után validálni kell a fázisszerkezetet.
Duplex minőségcsaládok és PREN-besorolás
A duplex rozsdamentes acélok olyan króm–nikkel–molibdén–vas ötvözetek családját alkotják, amelyek tervezett szerkezete megközelítőleg azonos térfogatarányban tartalmaz ferritet és ausztenitet. A World Stainless/International Stainless Steel Forum 2024. évi osztályozása a minőségeket a lyukkorróziós ellenállási egyenértékszám (Pitting Resistance Equivalent Number, PREN) alapján családokba sorolja: lean duplex PREN 22–27, standard duplex PREN 28–38, super duplex PREN 39–45, hyper duplex pedig PREN 45 felett. Ezek a tartományok összehasonlító indexelési konvenciók, nem pedig egyetemes metallurgiai törvények. Más szakirodalmi források egy minőséget eltérően helyezhetnek el valamely határérték közelében, különösen akkor, ha a nitrogén, a volfrám, a réz vagy az alkalmazott PREN-egyenlet módosítja a számított értéket.
A PREN értékét általában a króm-, molibdén- és nitrogéntartalom alapján becsülik, gyakran a következő alakú összefüggéssel: PREN = %Cr + 3,3(%Mo) + 16(%N). Egyes előírások és műszaki referenciák volfrámot is figyelembe vesznek, vagy eltérő együtthatót alkalmaznak. Ezért a szám segítséget nyújt a kloridok által előidézett lyukkorrózióval és réskorrózióval szembeni névleges ellenállás összehasonlításához, de nem helyettesíti a korróziós vizsgálatokat, az üzemi környezet elemzését vagy a termékspecifikáció követelményeit. A hőmérséklet, a kloridkoncentráció, a savasság, a lerakódások, az oxigén hozzáférhetősége, a felület állapota, a hegesztett állapot és a galvanikus érintkezés mind megváltoztathatják az üzemi teljesítményt.
A duplex metallurgia a fázisegyensúlytól is függ. Az ötvözet kémiai összetétele meghatározza a ferrit- és ausztenitképző hajlamot, míg az oldó hőkezelés, a hegesztés és a hűtés határozza meg, hogy az egyes fázisokból mennyi marad meg, illetve hogy képződnek-e nem kívánatos vegyületek. Az ASM International és a ScienceDirect által közvetített, lektorált tanulmányok a duplex mikroszerkezeteket maratott, megnyúlt vagy lemezes ferrit- és ausztenitterületekként írják le. Ez a megjelenés nem pusztán leíró jellegű: a fázisok morfológiája, folytonossága, távolsága és helyi kémiai összetétele hatással van a repedésterjedésre, a korrózió kialakulására, a kifáradásra és a hegesztési teljesítményre.
Lean duplex: PREN 22–27
A lean duplex minőségek a World Stainless által megadott PREN 22–27 tartományba esnek. A standard duplex összetételekhez képest a nikkel és a molibdén valamely kombinációját kisebb mennyiségben tartalmazzák, miközben elegendő krómot és nitrogént tartanak meg a kétfázisú szerkezet kialakításához. Az így létrejövő ötvözetkialakítás számos ausztenites rozsdamentes acélnál nagyobb folyáshatárt, valamint a gyakori 300-as sorozatú minőségeknél jobb ellenállást biztosíthat a kloridok által előidézett feszültségkorróziós repedéssel szemben, bár a pontos eredmény a termék alakjától és a feldolgozástól függ.
A „lean” megnevezés az ötvözetcsaládon belüli helyzetet írja le, nem pedig egyetlen minőségjelölést. Egy lean duplex minőség kevés vagy egyáltalán semennyi molibdént tartalmazhat, illetve a költségek és a fázisstabilitás szabályozása érdekében a nitrogén- és mangántartalom módosítását alkalmazhatja; a kémiai összetétel és a tulajdonságok tekintetében továbbra is az alkalmazandó szabvány az irányadó. A PREN-tartományt nem szabad közvetlen üzemi hőmérséklethatárként vagy a réskorrózióval szembeni immunitás bizonyítékaként értelmezni. Szűk rések, pangó tengervíz, hőszíneződés és szennyezett felületek akkor is lokalizált korróziót idézhetnek elő, ha a számított PREN értéke megfelelőnek tűnik.
Az „ordinary duplex” kifejezést nem egységesen használják. Egyes műszaki szövegekben általában duplex rozsdamentes acélt jelent, beleértve a lean és a standard minőségeket is. Más szövegekben a hagyományos, nem super duplex csoportot jelöli. Ezért kevésbé pontos, mint a minőségjelölés, az UNS-szám, a termékszabvány és a meghatározott kémiai határértékek. Egy specifikáció nem azonosíthatja az anyagot kizárólag „ordinary duplex” megnevezéssel.
Standard duplex: PREN 28–38
A standard duplex minőségek a World Stainless/International Stainless Steel Forum 2024. évi rendszere szerint a PREN 28–38 tartományba esnek. A 2205 minőséget gyakran 22Cr duplexként nevezik; az UNS S32205 az ehhez a minőséghez kapcsolódó, széles körben használt jelölés. Az ASTM A928/A928M a hozaganyaggal végzett, elektromos ömlesztőhegesztéssel gyártott duplex rozsdamentes acélcsövekkel foglalkozik, és a hivatkozott termékspecifikációkban az UNS S32205 anyagot azonosítja. Az elfogadást azonban továbbra is a vonatkozó kiadás, a termék alakja, a kiegészítő követelmények és a megrendelői követelmények határozzák meg.
A 2205 minőség jól szemlélteti, miért nem helyettesítheti a családmegjelölés a folyamat szabályozását. Megközelítőleg 22%-os krómtartalma támogatja a ferrites–ausztenites szerkezet kialakulását, de a végső egyensúly eltolódhat, ha a hegesztési varrat túl gyorsan hűl le, ha az oldó hőkezelés nem megfelelő, vagy ha a hőhatásövezet nem megfelelő hőciklusnak van kitéve. A túlzott ferrittartalom csökkentheti a szívósságot és ronthatja a lokalizált korrózióval szembeni ellenállást; a túlzott ausztenittartalom módosíthatja a szilárdságot, és arra utalhat, hogy a kívánt fázisegyensúly nem alakult ki. Ezért a hegesztési eljárások a hőbevitel, a rétegközi hőmérséklet, a hozaganyag kiválasztása, a védőgáz alkalmazása és a hegesztés utáni vizsgálat szabályozására irányulnak, nem pedig kizárólag a névleges kémiai összetételre támaszkodnak.
A mechanikai teljesítmény az egyik oka annak, hogy a standard duplex minőségeket széles körben előírják. A ferrit nagy folyáshatárt biztosít, míg az ausztenit hozzájárul a nyúláshoz és a szívóssághoz. A két fázis együttesen kedvező kifáradási viselkedést is eredményezhet, de a kifáradási ellenállás nagymértékben függ a hegesztési geometriai kialakítástól, a felületminőségtől, a maradó feszültségtől, a hibáktól és a korrozív kitettségtől. A tervezési értékeket a vonatkozó szabványból vagy vizsgálati adatokból kell származtatni, nem pedig a PREN értékéből.
A fő probléma nem pusztán a ferrit–ausztenit arány. Nem megfelelő hőmérsékleten a duplex acélokban kró nitrid, szigmafázis, khi-fázis, szekunder ausztenit vagy más kiválások képződhetnek. A szigma- és khi-fázisok krómot és molibdént vonnak el a környező régiókból, ezáltal elszegényedett zónákat hoznak létre, amelyek csökkenthetik az ütőszívósságot és a lyukkorrózióval szembeni ellenállást. A hőkezelés célja általában e fázisok feloldása és a kívánt szerkezet helyreállítása, amelyet kellően gyors hűtés követ. Az ISO 17781, amelyet az ISO Technical Committee 67 azonosít, a kőolaj- és földgázipari alkalmazásokban a duplex mikroszerkezet minőség-ellenőrzésére szolgáló vizsgálati módszereket határozza meg. Ez minőség-ellenőrzési referenciaként szolgál, nem pedig a projekt anyagspecifikációjának helyettesítőjeként.
Super duplex és hyper duplex: PREN 39–45, illetve 45 felett
A super duplex minőségeket a World Stainless által megadott tartományok szerint PREN 39–45 értéknél sorolják be. Általában több krómot, molibdént és nitrogént tartalmaznak, mint a standard duplex minőségek, ezért megfelelően szabályozott felület és mikroszerkezet esetén nagyobb ellenállást biztosítanak a kloridok által előidézett lyukkorrózióval és réskorrózióval szemben. Az Outokumpu a 2507 és 4501 minőségeket 25Cr superduplex minőségként azonosítja. A „25Cr” csoportosítás elsősorban a krómszintre utal; ez nem jelenti azt, hogy minden 25Cr ötvözet azonos nikkel-, molibdén-, nitrogén-, réz- vagy volfrámtartalommal, illetve azonos fázisstabilitási viselkedéssel rendelkezik.
A hyper duplex minőségeket PREN 45 felett sorolják be. Ez a kategória a súlyos kloridos környezetekhez, valamint a szilárdság és a korrózióállóság igényes kombinációihoz kifejlesztett, erősen ötvözött duplex összetételeket foglalja magában. A nagyobb ötvözőtartalom szűkítheti a feldolgozási ablakot. A hegesztésnek, a melegalakításnak, az oldó hőkezelésnek és a hűtésnek meg kell akadályoznia a káros intermetallikus kiválások kialakulását, és fenn kell tartania az elfogadható ferrit–ausztenit egyensúlyt. A magas PREN együtt járhat gyenge helyi teljesítménnyel, ha a gyártás során hőszíneződés, szennyeződés, el nem távolított oxid vagy kiválásokban gazdag hőhatásövezet marad vissza.
A 25Cr, superduplex és hyperduplex megnevezések hasznos rövidítések, de nem jelentenek teljes körű minősítést. A kritikus lyukkorróziós hőmérséklet, a kritikus réskorróziós hőmérséklet, az elektrokémiai vizsgálati eredmények, az ütőszívósság, a szakítóvizsgálati jellemzők, a keménység, a ferritmérés és az intermetallikus fázisok kimutatására irányuló vizsgálat mind releváns lehet. A PREN az összetételből eredő hajlamot jelzi, de nem veszi figyelembe minden környezeti vagy gyártási változó hatását.
Ezért a minőség kiválasztásakor a családbesorolást össze kell kapcsolni a tényleges üzemi körülményekkel: a tengervíz oxigénellátottságával, a kloridszinttel, a hőmérséklettel, a nyomással, a savassággal, az áramlással, a résgeometriával, a katódos védelemmel, az erózióval és a ciklikus terheléssel. A Schaeffler-, DeLong- vagy WRC-típusú diagramokhoz hasonló fázis-előrejelző eszközök segítséget nyújthatnak a hegesztési varratfém értékelésében, de nem helyettesítik az eljárásminősítést és a metallográfiai ellenőrzést. A duplex rozsdamentes acél szabályozott kétfázisú anyag, nem pedig egyetlen, egységes korrózióálló minőség, amely minden körülmény között azonosan viselkedik.
Elismert minőségek és megnevezések
A duplex rozsdamentes acélok elnevezései ötvözetcsaládokat jelölnek, nem pedig egyetlen, univerzális specifikációt. A megnevezés utalhat a hozzávetőleges krómszintre, egy kereskedelmi minőségazonosítóra vagy egy olyan számozási rendszerre, mint az Unified Numbering System (UNS). Önmagában nem határozza meg, hogy az anyag lemez, cső, rúd, zártszelvény, kovácsdarab vagy hegesztett szerkezet-e. Ugyanígy nem rögzíti a hegesztési eljárást, az ellenőrzések gyakoriságát, a hőkezelést, a ferrit elfogadási tartományát vagy a korrózióvizsgálati követelményt. Ezeket a részleteket az alkalmazandó termékszabvány, a beszerzési specifikáció, a rajz és a minőség-ellenőrzési dokumentumok határozzák meg.
Az alapul szolgáló anyagok króm–nikkel–molibdén–vas ötvözetek, amelyeket úgy fejlesztettek ki, hogy megközelítőleg egyenlő térfogati arányban alakuljon ki ferrit és ausztenit. A World Stainless és az International Stainless Steel Forum 2024-ben a duplex rozsdamentes acélok esetében körülbelül 50% ferritet és 50% ausztenitet közölt. Ez az arány metallurgiai állapot, nem pedig a minőségnévhez automatikusan kapcsolódó jelentés. Az ötvözet kémiai összetétele, az oldó hőkezelés hőmérséklete, a hűtési sebesség, az alakítás, a hegesztési hőbevitel és a hegesztés utáni kezelés módosíthatja a fázisegyensúlyt. Emellett elősegíthetik nem kívánt kiválások, például króมันitridek, szigmafázis, khi-fázis vagy más intermetallikus vegyületek kialakulását.
A maratott duplex anyagban rendszerint megnyúlt, lemezes ferrites és ausztenites tartományok láthatók. A morfológia a melegalakítás, valamint a megszilárdulás vagy az újrakristályosodás történetét tükrözi. A névlegesen megfelelő kémiai elemzés nem bizonyíthatja, hogy a késztermék rendelkezik-e a szükséges mikroszerkezettel. Ezért írják elő a duplex specifikációk gyakran a metallográfiai vizsgálatot, a ferritmérést, a mechanikai vizsgálatot, a korrózióvizsgálatot, illetve az oldó hőkezelés és a hűtés szabályozását.
2205, 22Cr duplex és UNS S32205
A 2205 minőség a legszélesebb körben elismert szabványos duplex megnevezés. Az Outokumpu 2020-as, rozsdamentesacél-családokat ismertető leírása szerint a 2205-öt gyakran 22Cr duplex néven említik. A „22Cr” egy körülbelül 22% krómot tartalmazó ötvözetcsalád rövidített megnevezése; nem teljes kémiai specifikáció. A nikkel, a molibdén, a nitrogén, a szén, a mangán, a szilícium, valamint a kisebb mennyiségben jelen lévő elemekre vonatkozó határértékek szintén befolyásolják a fázisstabilitást, a lyukkorrózióval szembeni ellenállást, a hegeszthetőséget és a mechanikai tulajdonságokat.
A UNS S32205 a 2205 duplex összetételéhez kapcsolódó hivatalos számszerű megjelölés. Az ASTM A928/A928M szabvány, amely hozaganyaggal, elektromos ömlesztőhegesztéssel készített ausztenites és ferrites/austenites rozsdamentes acélcsövekre vonatkozik, a hivatkozott termékspecifikációk között a UNS S32205-öt a 2205 duplex minőségnek megfelelőként azonosítja. Ez a kapcsolat azért fontos, mert a „2205 cső” megjelölés nem teljes, ha nem tüntetik fel a termékszabványt. Az ASTM A928/A928M az adott termékformára és gyártási eljárásra vonatkozó további követelményeket határoz meg; a UNS-szám az ötvözet kémiai összetételét azonosítja, de nem helyettesíti ezeket a követelményeket.
A 2205-öt általában a standard duplex csoportba sorolják. A World Stainless és az International Stainless Steel Forum 2024-es osztályozása szerint a standard duplex minőségek PREN-tartománya 28–38. A PREN, amelyet rendszerint a króm-, molibdén- és nitrogéntartalom alapján számítanak, a lokális korróziós támadással szembeni ellenállás összehasonlítására használt korrózióállósági indexelési konvenció. Nem jelent teljes körű teljesítménygaranciát. A felület állapota, a hegesztés, a zárványok, a hőmérséklet, a kloridkoncentráció, a rések, a maradó feszültség és a behatási idő módosíthatja a kritikus lyukkorróziós és réskorróziós viselkedést.
A hozzávetőleg kiegyensúlyozott ferrit–ausztenit szerkezet a 2205 számára olyan szilárdság, kloridokkal szembeni korrózióállóság és törési viselkedés kombinációját biztosítja, amely különbözik mind a hagyományos ferrites, mind az ausztenites minőségekétől. Ez egyben kevésbé toleránssá teszi a gyártást. A közbenső hőmérséklet-tartományokban eltöltött túl hosszú idő intermetallikus fázisok kialakulásához vezethet, míg a hegesztés utáni gyors vagy nem megfelelően szabályozott hűtés túlzott ferrittartalmat vagy nitrogénben gazdag hibákat eredményezhet. Ezért a hegesztési eljárások a hőbevitelt, a közbenső réteghőmérsékletet, a hozaganyag kiválasztását, a védőgázt és a hűtési körülményeket is szabályozzák, nem csupán a „2205” megnevezésre hagyatkoznak.
2507 és 4501 mint 25Cr szuperduplex minőségek
Az Outokumpu a 2507 és 4501 minőségeket 25Cr szuperduplex minőségként azonosítja. A „25Cr” megjelölés egy hozzávetőleg 25% krómot tartalmazó ötvözetcsaládra utal, míg a „szuperduplex” a standard duplex minőségeknél magasabb ötvözöttségi szintet és nagyobb lokális korrózióállóságot jelez. A megnevezés azonban továbbra sem határozza meg a termékformát vagy a teljes elfogadási kritériumrendszert.
A World Stainless és az International Stainless Steel Forum 2024-ben a szuperduplex minőségeket 39–45 közötti PREN-tartományba sorolta. A magasabb index általában a molibdén és a nitrogén króm melletti jelenlétéből adódik, bár a tényleges képletet és határértékeket a vonatkozó szabványból kell meghatározni. A nitrogén támogatja az ausztenit kialakulását és hozzájárul a lyukkorrózióval szembeni ellenálláshoz; a molibdén javítja a lokális kloridos támadással szembeni ellenállást; a króm elősegíti a passzív film stabilitását. Ezek az elemek ugyanakkor befolyásolják a megszilárdulást, a hegesztési fém fázisegyensúlyát, valamint a nitrid- vagy intermetallikusfázis-képződés kockázatát is.
A 2507 és 4501 neveit ezért család- vagy minőségazonosítóként, nem pedig felcserélhető tanúsítványként kell értelmezni. Egy meghatározott termék esetében követelmény lehet az oldó hőkezelés, a gyors hűtés, a fázisegyensúly határértéke, az ütővizsgálat, a keménységhatár vagy a korrózióvizsgálat. Ezek a követelmények eltérhetnek lemez, varrat nélküli cső, hegesztett cső, kovácsdarab, szerelvény, valamint öntött vagy gyártott alkatrész esetében. Az egyik termékszabványhoz és vastagságtartományhoz minősített hegesztési eljárásról nem feltételezhető, hogy egy másik követelményeinek is megfelel pusztán azért, mert mindkét anyagot 25Cr szuperduplexként írják le.
Hogyan értelmezzük a duplex elnevezéseket
- Gyakori vagy kereskedelmi név Elismert minőségcsalád-név, például 2205 vagy 2507.
- Összetételi rövidítés Hozzávetőleges ötvözési leírás, például 22Cr vagy 25Cr.
- Hivatalos megjelölés Szabványosított összetételazonosító, például UNS S32205.
- Termékszabvány Az a dokumentum, amely meghatározza a termékformát, a gyártási eljárást, a vizsgálatokat és az elfogadási követelményeket.
A szuperduplex ötvözeteket olyan helyeken alkalmazzák, ahol a lokális korrózió és a mechanikai terhelés szigorú követelményeket támaszt, többek között tengeri létesítményekben, tengervizes rendszerekben, vegyipari feldolgozóberendezésekben, sótalanító berendezésekben, valamint az olaj- és gázipar alkatrészeiben. A kifáradással szembeni ellenállás továbbra is erősen függ a hegesztési geometriai kialakítástól, a felület állapotától, a hibáktól, a maradó feszültségtől és a ciklikus környezettől. A magasabb PREN nem szünteti meg a hegesztési varratlábak, rések, zárványok vagy hőhatásövezetek vizsgálatának szükségességét.
Hogyan kapcsolódnak egymáshoz az ötvözetnevek, a UNS-számok és a termékszabványok?
Gyakran háromféle megjelölést kevernek össze:[3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO Technical Committee 67. ISO 17781, 2024.
- Közhasználatú vagy kereskedelmi név, például 2205 vagy 2507.
- Összetételre utaló rövidítés, például 22Cr vagy 25Cr.
- Hivatalos megjelölés, például UNS S32205.
Ezek különböző kérdésekre adnak választ. A közhasználatú név egy elismert minőségcsaládot azonosít. A krómtartalomra utaló rövidítés hozzávetőleges ötvözési szintet közöl. A UNS-megjelölés szabványosított összetételazonosítást biztosít. Ezek közül egyik sem határozza meg önmagában, hogyan gyártották, vizsgálták, jelölték meg, ellenőrizték vagy fogadták el az anyagot.
A termékszabvány biztosítja ezt a hiányzó összefüggést. Az ASTM, az EN, az ISO és más szabványok előírhatják a kémiai határértékeket, a méreteket, a tűréseket, a gyártási módszert, az oldó hőkezelést, a szakítószilárdsági tulajdonságokat, az ütővizsgálati követelményeket, a roncsolásmentes vizsgálatot, a hidrosztatikai vizsgálatot, valamint a kiegészítő korróziós vagy mikroszerkezeti vizsgálatokat. Az ASTM A928/A928M erre példa: hozaganyaggal, elektromos ömlesztőhegesztéssel készített duplex csövekkel foglalkozik, nem csupán egy ötvözet megnevezését adja meg. Az ISO 17781, amelyet az ISO 67. műszaki bizottsága 2024-ben azonosított, a duplex mikroszerkezet minőség-ellenőrzésére vonatkozó vizsgálati módszereket határoz meg a kőolaj- és földgázipari alkalmazásokhoz. Ez minőség-ellenőrzési hivatkozás, nem pedig az anyagminőség vagy a termékszabvány helyettesítője.
Ugyanez a megnevezési probléma érvényes a tágabb kategóriákra is. A World Stainless és az International Stainless Steel Forum a lean duplex minőségeket 22–27, a standard duplex minőségeket 28–38, a szuperduplex minőségeket 39–45, a hiperszuperduplex minőségeket pedig 45 feletti PREN-tartományba sorolja. Ezek a határok hasznos osztályozási konvenciók, de nem minden szervezet alkalmaz azonos értékeket. A közhasználatban az ordinary duplex, a lean duplex, a standard duplex, a szuperduplex, a hiperszuperduplex és a 25Cr-csoportosítások átfedhetnek egymással. Az irányadó dokumentum továbbra is a hivatkozott minőségi specifikáció és az abban meghatározott vizsgálatok, nem pedig önmagában a kategóriamegjelölés.
Mechanikai és fizikai tulajdonságok
A duplex rozsdamentes acélok króm–nikkel–molibdén–vas ötvözetek, amelyek mechanikai viselkedése ferrites–ausztenites szerkezetükből ered, nem pedig egyetlen homogén mátrixból. A célállapot térfogatarányosan megközelítőleg azonos mennyiségű ferrit és ausztenit, amint azt a World Stainless és az International Stainless Steel Forum 2024-ben közölte. Ez az arány metallurgiai célérték, nem pedig a névleges anyagminőség-jelölésből automatikusan következő, garantált eredmény. Az ötvözet kémiai összetétele, az oldó hőkezelés hőmérséklete, a hőntartási idő, a hűtési sebesség, az alakítás és a hegesztés egyaránt eltolhatja az egyensúlyt, illetve módosíthatja a fázisok morfológiáját.
Az ASM Handbook és a duplex rozsdamentes acélokról szóló Wiley-fejezet hasznos keretrendszert biztosít: a tulajdonságokat a fázisösszetétel, a fázismorfológia, a hibák és a feldolgozási előzmények eredményeként kell értékelni. Egy gyártóművi bizonyítvány vagy az anyagminőség megnevezése ezért nem helyettesítheti a termékspecifikus mechanikai adatokat, a hőkezelési követelményeket és az ellenőrzési dokumentációt.
Szilárdság és alakíthatóság a kétfázisú szerkezetből eredően
A ferrit, amely térközepes köbös fázis, nagy folyáshatárhoz és a képlékeny alakváltozással szembeni ellenálláshoz járul hozzá. Az ausztenit, amely lapközepes köbös fázis, nagyobb alakváltozási keményedési képességet és általában nagyobb alakíthatóságot biztosít. Amikor a két fázis folytonos, jól kötött szerkezetet alkot, a duplex acél a tipikus ausztenites rozsdamentes acélokénál nagyobb szilárdságot hasznos nyúlással és alakíthatósággal képes ötvözni. Az eredmény nem a két alkotóelem egyszerű átlaga. A ferrit korlátozza az ausztenit alakváltozását, az ausztenit megszakítja a ferrit alakváltozási útvonalait, a fázishatárok pedig befolyásolják a csúszást, az alakváltozás megoszlását és a repedésindulást.
A maratott mikroszerkezet gyakran megnyúlt, lemezes ferrites és ausztenites tartományokként jelenik meg, különösen hengerelt lemez esetén. Ez a morfológia irányfüggő viselkedést eredményez. A hengerlési irányra merőlegesen mért szakítószilárdsági tulajdonságok eltérhetnek a hosszirányban mértektől, miközben a lemezvastagság irányában érvényes alakíthatóságot a zárványok, a sávos szerkezet, a szegregáció és a hegesztés is befolyásolhatja. Ezért egy kizárólag hosszirányú szakítóvizsgálati adatok alapján tervezett alkatrész nem feltétlenül írható le megfelelően, ha fő terhelései a lemezen keresztül vagy egy hegesztett kötésen át hatnak.
A megközelítőleg azonos fázisarány a szilárdság és az alakíthatóság hasznos egyensúlyát is elősegíti. A túl nagy ferrittartalom növelheti a szilárdságot, ugyanakkor csökkentheti az alakíthatóságot és az ütőszívósságot, különösen akkor, ha a ferrit folytonossá vagy durvaszemcséssé válik. A túl nagy ausztenittartalom javíthatja az alakíthatóságot, miközben csökkenti a megfelelően kiegyensúlyozott duplex szerkezettől elvárt szilárdságot. Egyik eltérés sem értékelhető kizárólag szemrevételezéssel. Kvantitatív metallográfia, fázis-előrejelzési módszerek és az alkalmazandó termékszabvány szerinti ellenőrzés szükséges.
Az anyagminőség-családok a kémiai összetétel és a korrózióállóság keretrendszerét adják meg, nem pedig közvetlen garanciát a mechanikai tulajdonságokra. A World Stainless 2024-es osztályozása szerint a lean duplex minőségek PREN értéke 22–27, a standard duplex minőségeké 28–38, a super duplex minőségeké 39–45, a hyper duplex minőségeké pedig 45 feletti. A PREN korrózióállósági indexelési konvenció, amely általában a króm, a molibdén és a nitrogén mennyiségén alapul; önmagában nem jelzi előre a szilárdságot, a szívósságot, a hegesztés minőségét vagy az élettartamot. Az ordinary duplex, lean duplex, standard duplex, superduplex, hyperduplex és 25Cr megnevezések az egyes osztályozási rendszerek között szintén némileg eltérhetnek.
Az Outokumpu a 2205 anyagminőséget 22Cr duplex, a 2507 és 4501 minőségeket pedig 25Cr superduplex minőségként azonosítja. Terméktervezéskor az UNS-jelölés és az irányadó szabvány pontosabb, mint egy családmegjelölés. Az ASTM A928/A928M például a hozaganyaggal végzett, elektromos ömlesztőhegesztéssel gyártott duplex csövekre vonatkozik, és a hivatkozott termékszabványokban az UNS S32205 jelölést a 2205 duplex anyagminőséggel azonosítja. A szükséges szakítószilárdsági, folyáshatár-, nyúlási, keménységi és hegesztésminőségi értékeket az adott szabványból és a konkrét termékformára vonatkozó követelményekből kell meghatározni.
Szívósság és hőmérsékleti hatások
Az ausztenit széles hőmérséklet-tartományban megtartja a lapközepes köbös szerkezethez kapcsolódó alakváltozási mechanizmusokat, és elősegíti az alakíthatóság, valamint a repedéscsúcs tompulásának megőrzését. A ferrit hőmérsékletre érzékenyebb, mivel térközepes köbös szerkezete képlékeny–rideg átmeneten mehet keresztül. Következésképpen a duplex acél szívóssága erősen függ a ferrittartalomtól, a ferritszemcse méretétől, a fázismorfológiától, a zárványoktól, a hegesztési hőciklusoktól és a vizsgálat irányától. Az ausztenit jelenléte javítja az összesített viselkedést, de nem szünteti meg a ferrittel kapcsolatos alacsony hőmérsékleti kockázatot.
Az alacsony hőmérsékleten mért ütőviselkedés különösen érzékeny a durva ferritre, a kiegyensúlyozatlan fázisarányokra és az intermetallikus kiválásokra. A szigmafázis, a khi-fázis, a króम-nitridek és más másodlagos fázisok helyileg felhasználhatják a krómot vagy a molibdént, csökkenthetik az alakíthatóságot, és repedésindulási helyeket biztosíthatnak. Ezért a kiválást lehetővé tevő hőmérséklet-tartományokban való túlzott kitettség akkor is káros, ha a végső felület elfogadhatónak tűnik. Az oldó hőkezelést és a gyors hűtést az előírások szerint alkalmazzák a megfelelő fázisszerkezet helyreállítására, valamint a nem kívánt fázisok feloldására vagy korlátozására; a megengedett kezelés az anyagminőségtől és a termékszabványtól függ.
A magasabb hőmérséklet más jellegű problémát okoz. A ferrit tartós kitettség során átalakulhat, illetve másodlagos fázisokat választhat ki, miközben az ausztenit–ferrit egyensúly hegesztés vagy hőkezelés közben megváltozhat. A rövid gyártási ciklusok és a szabályozott hűtés elfogadható szerkezetet eredményezhetnek, az újrahevítés, a javítóhegesztés és az ismételt hőterhelések azonban speciális eljárásokat igényelnek. A hőhatásövezetekben a gyors hűtést közvetlenül követően túl sok ferrit lehet jelen, vagy nem megfelelő hőterhelés után nitridek és intermetallikus fázisok alakulhatnak ki.
Ezek a hatások a kifáradást is befolyásolják. A duplex acélok szilárdságuk és korrózióállóságuk miatt kedvező kifáradási szilárdságot mutathatnak, a kifáradási teljesítményt azonban a felület állapota, a hegesztési geometria, a maradó feszültség, a zárványok, a korróziós gödrök és a fázisokra érzékeny hibák határozzák meg. A korrózióálló anyagminőség nem biztosít automatikusan jobb hegesztett kifáradási élettartamot. A tervezési görbéknek és a hegesztési osztályozásoknak illeszkedniük kell a termékhez, a kötés kategóriájához, a környezethez és az alkalmazandó szabványhoz.
Az ISO 17781 releváns minőség-ellenőrzési hivatkozási dokumentum a kőolaj- és földgázipari alkalmazásokhoz. Az ISO 67. műszaki bizottsága szerint ez a szabvány a ferrites/ausztenites, vagyis duplex rozsdamentes acélok mikroszerkezetének minőség-ellenőrzésére szolgáló vizsgálati módszereket határozza meg. Az ilyen vizsgálat kimutathatja a túl nagy ferrittartalmat, a rendellenes fázismorfológiát és a káros kiválásokat, amelyeket önmagában a szakítóvizsgálat esetleg nem tárna fel.
Fizikai tulajdonságok és tervezési következmények
A duplex acél fizikai tulajdonságai a ferrites és az ausztenites rozsdamentes acélok tulajdonságai közé esnek, de nem egyszerűen azokkal azonosak. A ferrit mágneses viselkedést és általában az auszteniténél kisebb hőtágulást biztosít. Az ausztenit nemmágneses viselkedéshez és nagyobb hőtáguláshoz járul hozzá. Egy kétfázisú alkatrész ezért mérhető mágneses permeabilitást és a teljesen ausztenites rozsdamentes acélétól eltérő hőtágulási viselkedést mutathat. Ennek jelentősége van mágneses érzékelők közelében, a méretellenőrzési számításokban és olyan esetekben, amikor a hőciklusok befogási feszültségeket hoznak létre.
A hővezető képességet a ferrit–ausztenit arány, az ötvözőadalékok, a hőmérséklet és a termék állapota befolyásolja. A duplex acélok általában eltérő módon adják át a hőt, mint a gyakori ausztenites anyagminőségek, miközben kisebb hőtágulásuk bizonyos hőtechnológiai műveletek során csökkentheti az alakváltozást. Ez az előny feltételes: a hegesztés továbbra is helyi tágulást, zsugorodást, maradó feszültséget és fázisváltozásokat okoz. A kötés befogása és a hőbevitel meghatározó lehet a végső alakváltozás szempontjából.
A rugalmas viselkedés szintén a kétfázisú aggregátumot tükrözi. A ferrit és az ausztenit eltérő kristálytani rugalmas válaszokkal rendelkezik, a hengerlés pedig textúrát hoz létre, ezért a mért rugalmassági modulus és Poisson-tényező az orientációtól és a vizsgálati módszertől függően változhat. A szokásos szerkezeti számításokhoz a szabványok gyakran tervezési értéket adnak meg, és nem követelnek fázisonkénti rugalmas modellt. Hőmérséklet-gradienseket, ciklikus terhelést vagy hegesztett szerkezeteket vizsgáló végeselemes számításokhoz szükség lehet a tényleges termékállapotból származó, hőmérséklet- és irányfüggő adatokra.
A feldolgozási előzmények továbbra is központi jelentőségűek. A meleg hengerlés, a hideg alakítás, az oldó hőkezelés, a vízhűtés, a forgácsolás és a hegesztés a fázisegyensúly mellett a maradó feszültséget és a textúrát is módosítja. A fázis-előrejelzési diagramok és a számítási eszközök megbecsülhetik a ferritképződést és a kiválást, de nem helyettesítik a metallográfiai vizsgálatot és a minősítő vizsgálatokat. A tervezési adatokat ezért a meghatározott anyagminőségből, termékformából, vastagságból, hőkezelésből, orientációból és szabványból kell venni, nem pedig abból az általános kijelentésből, hogy a duplex rozsdamentes acél erős, szívós vagy mérettartó.
Korróziós mechanizmusok és ellenálló képesség
A duplex rozsdamentes acél nem egyetlen, korrózióálló minőséget jelent. Teljesítményét a ferrit és az ausztenit szabályozott keveréke biztosítja; térfogatarányuk rendszerint közel 50–50%. A World Stainless és az International Stainless Steel Forum 2024-ben ezt a hozzávetőleges egyensúlyt közölte. A két fázis eltérő elektrokémiai és mechanikai tulajdonságokat biztosít: a krómban gazdag ferrit hozzájárul a kloridok által kiváltott lokális korrózióval szembeni ellenálláshoz és a nagy szilárdsághoz, míg a nikkellel stabilizált ausztenit javítja a szívósságot, a képlékenységet, valamint az általános korrózió és a feszültség által elősegített korrózió bizonyos formáival szembeni ellenállást.
Ez az egyensúly a feldolgozás eredménye, nem pedig a névleges minőségjelölés által garantált tulajdonság. Az ötvözet kémiai összetétele, az oldó-hőkezelési hőmérséklet, a hegesztési hőbevitel, a hőntartási idő és a hűtési sebesség mind befolyásolja a végső ferrit–ausztenit arányt. A túl nagy ferrittartalom csökkentheti a szívósságot és módosíthatja a lokális korróziós viselkedést; a túl nagy ausztenittartalom csökkentheti a szilárdságot, és azt eredményezheti, hogy az ötvözetben nem alakul ki a specifikált duplex szerkezethez szükséges ferritmennyiség. A maratott anyagban gyakran megnyúlt, lemezes ferrites és ausztenites tartományok láthatók, különösen hengerlés után. Az olyan fázis-előrejelző eszközök, mint a Schaeffler-, DeLong- és WRC-1992-diagramok, valamint az összetétel–szerkezet diagramok segíthetik a hegesztési és megszilárdulási becsléseket, de a metallográfiai vizsgálat és a korrózióvizsgálat továbbra is szükséges ellenőrzési módszer.
A króm alakítja ki a passzív króm-oxid réteget. A molibdén kloridtartalmú oldatokban erősíti ezt a réteget, és növeli a lyukkorrózió megindulásával és terjedésével szembeni ellenállást. A nitrogén erős ausztenitképző elem, és növeli a lokális korrózióval szembeni ellenállást; emellett szilárdoldatos keményítéssel növeli a folyáshatárt. A nikkel elsősorban az ausztenitet stabilizálja és támogatja a fázisegyensúlyt, azonban a lyukkorróziós ellenállás számításakor nem tekinthető a molibdénnel vagy a nitrogénnel egyenértékűnek. A nem megfelelő felületállapot, a beágyazódott vas, az ívgyújtási nyomok, a hőszíneződés, a csiszolási sérülések vagy a hegesztési oxidok lokálisan megszüntethetik a passzív réteg védőhatását akkor is, ha az ötvözet teljes tömegében megfelelő a kémiai összetétel.

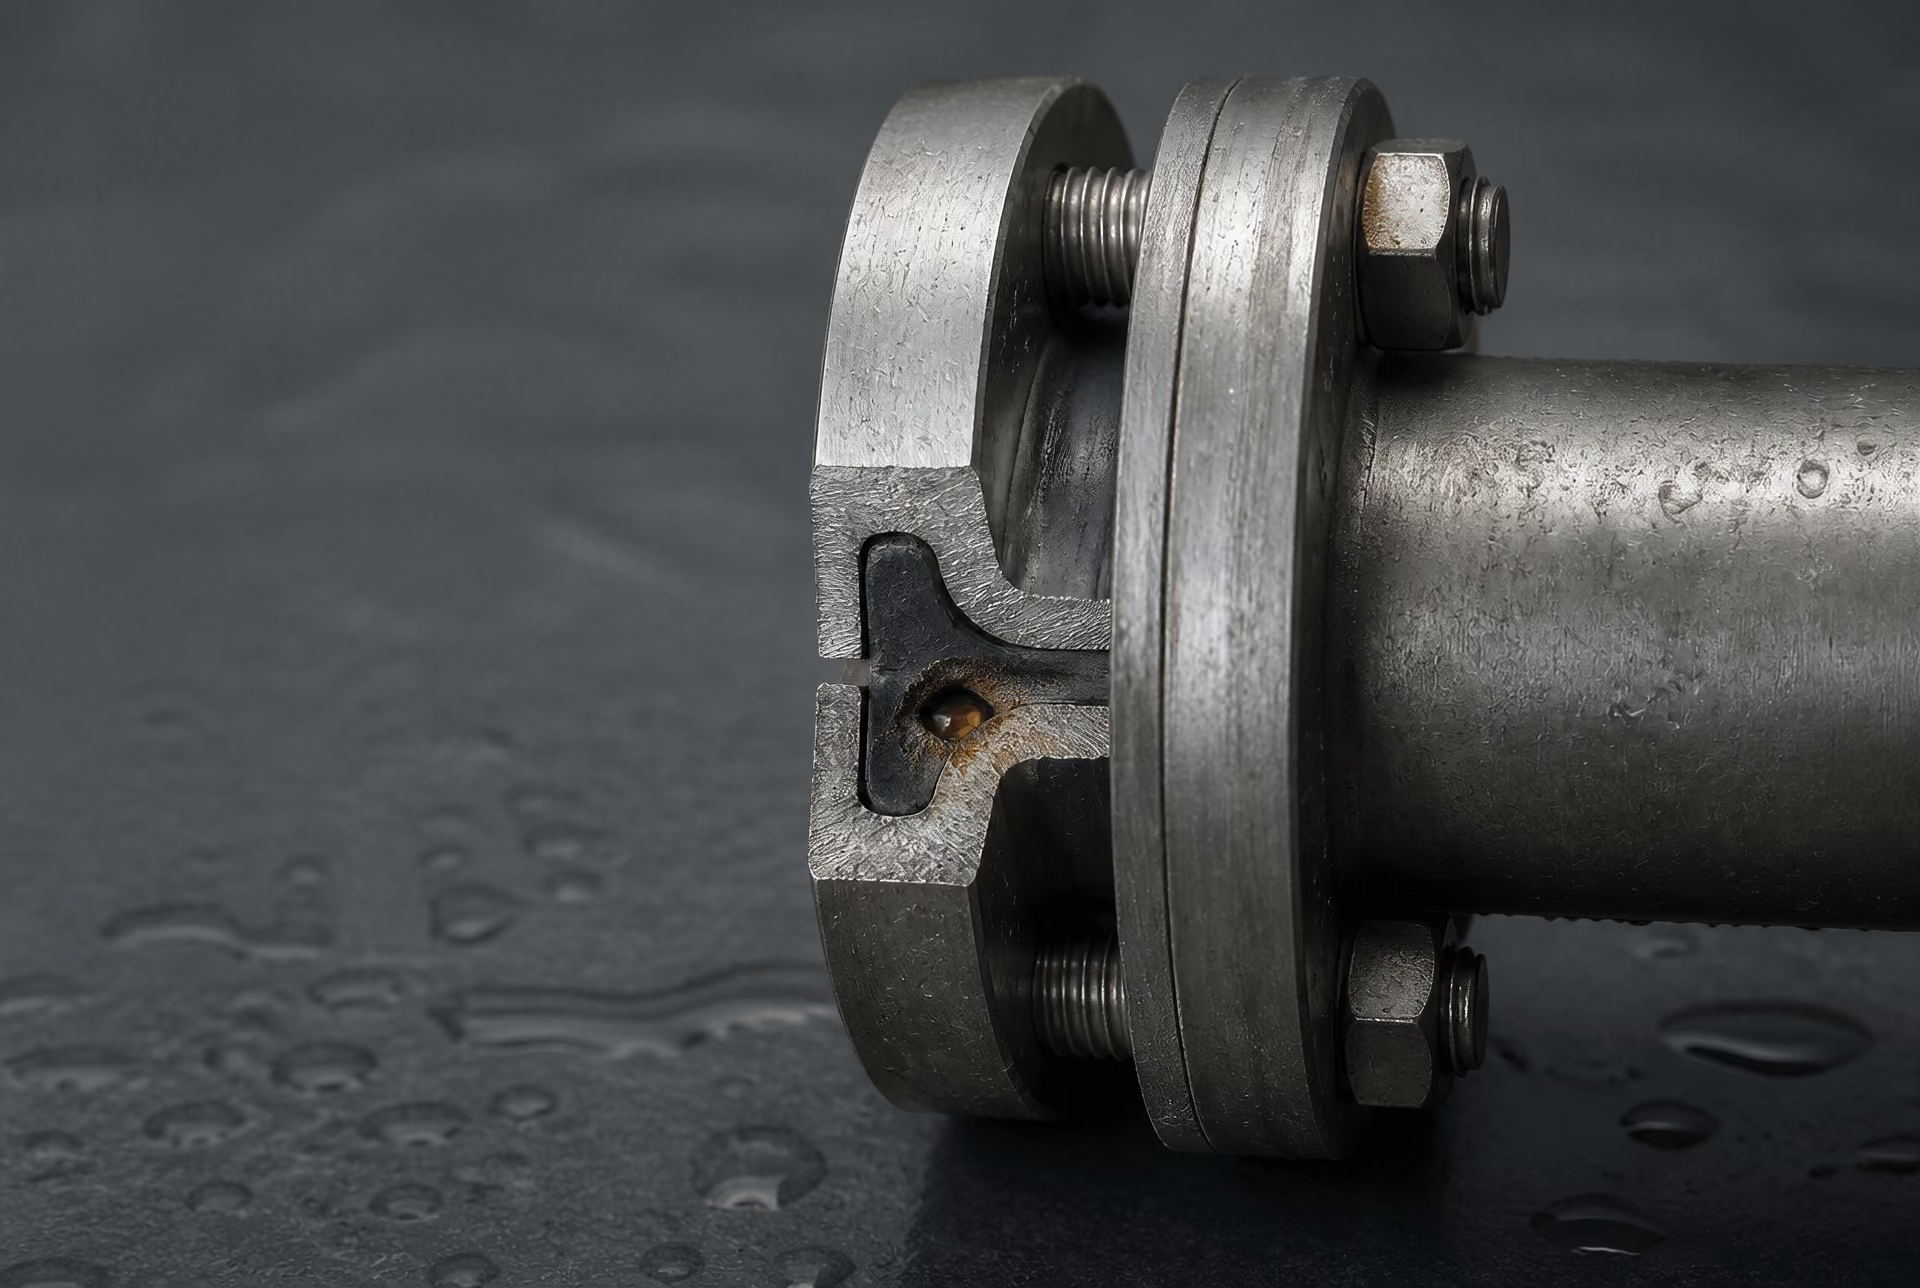
Lyukkorrózió és réskorrózió
Kritikus lyukkorróziós hőmérséklet Az a hőmérséklet, amelyen egy meghatározott vizsgálati oldat és eljárás mellett valószínűvé válik a stabil lyukkorrózió; összehasonlító vizsgálati eredmény, nem pedig egyetemes üzemi határérték.
A lyukkorrózió akkor kezdődik, amikor egy passzív felület egy kis területen tönkremegy, gyakran ott, ahol a kloridionok zárványoknál, felületi érdességi csúcsoknál, oxidmaradványoknál vagy mechanikailag sérült területeken feldúsulnak. A lyuk környezetéhez képest anódossá válik. A hidrolízis csökkenti a helyi pH-értéket, a klorid a mélyedésbe vándorol, és a lyuk az eredeti kiváltó ok megszűnése után is tovább növekedhet. Ez az autokatalitikus folyamat magyarázza, hogy egy kis felületi nyom miért hozhat létre mély behatolási hibát.
A réskorrózió hasonló folyamatot követ, de kialakulását a korlátozott anyagtranszport szabályozza. A tömítések, átlapolt kötések, menetes csatlakozások, lerakódások, karimafelületek és az árnyékolt hegesztési geometriák oxigént fogyaszthatnak a rés belsejében. Az így kialakuló differenciális levegőztetési cella savasítja a zárt területet, és feldúsítja benne a kloridot. Egy duplex minőség ellenállhat a nyílt felületen kialakuló lyukkorróziónak, miközben szűk résben korróziós támadás éri, mivel a rés belsejében kialakuló helyi kémiai környezet sokkal agresszívebb, mint a környező vízé.
Ezért a kritikus lyukkorróziós hőmérséklet (CPT) és a kritikus réskorróziós hőmérséklet (CCT) hasznos összehasonlító mérőszámok. A CPT azt a hőmérsékletet jelzi, amelyen meghatározott vizsgálati oldat és eljárás mellett valószínűvé válik a stabil lyukkorrózió; a CCT ugyanezt a hajlamot mesterséges rés jelenlétében méri. Egyik érték sem jelent univerzális üzemi határértéket. A felület minősége, a vizsgálati módszer, az oxigéntartalom, a kloridkoncentráció, a lerakódások, az áramlás és a hegesztési hőszíneződés jelenléte mind módosíthatja az eredményt.
A ferritnek és az ausztenitnek egymással összhangban álló korrózióállóságot kell biztosítania. Ha az egyik fázis lokális korrózióval szembeni ellenállása kisebb a másikénál, a lyukak elsősorban a fázishatárokon vagy a gyengébb fázison belül indulhatnak meg. A króm és a molibdén megoszlása a fázisok között, a nitrogéntartalom és a hűlési előzmények befolyásolják ezt a különbséget. A fémközi kiválások tovább súlyosbítják a problémát. A szigmafázis, a khi-fázis, a krómmitridek és más másodlagos alkotók krómot vagy molibdént vonhatnak el a környező fémből, és elszegényedett zónákat hozhatnak létre. Az összetételtől és az időtartamtól függően a hozzávetőleg 600–1000 °C-os hőmérséklet-tartományban ilyen fázisok képződhetnek. A kívánt szerkezet helyreállítására oldó-hőkezelést, majd gyors hűtést alkalmaznak, azonban a túlzott hőkezelés vetemedést vagy más gyártási problémákat okozhat.
A hegesztett felületek különös figyelmet igényelnek. A hőszíneződéshez a látható elszíneződés alatt krómban elszegényedett oxidréteg társul, és a gyökoldali hegesztési oxidáció jelentősen csökkentheti a CPT- és CCT-értéket. A pácolás, a megfelelő mechanikai tisztítás, valamint a védő- és öblítőgázok szabályozása eltávolítja vagy korlátozza ezeket a gyenge helyeket. A hozaganyag megválasztásának szintén támogatnia kell a kívánt fázisegyensúlyt, nem pedig egyszerűen megismételnie az alapfém névleges összetételét.
Kloridos környezetek és a PREN értelmezése
A kloridoknak való kitettség központi szempont a duplex acél kiválasztásakor, mivel a kloridok destabilizálják a passzív rétegeket, és valószínűbbé teszik a lyukak és rések kialakulását. A tengervíz, a sóoldatok, a hűtővízrendszerek, a technológiai oldatok, a párolgásból származó lerakódások és a szennyezett mosóvíz mind olyan lokális körülményeket hozhatnak létre, amelyek eltérnek a mért ömlesztett koncentrációtól. A hőmérséklet, a savasság, az oxigén hozzáférhetősége, az áramlás, a lerakódások és a rés geometriája ugyanolyan fontos, mint a névleges kloridérték.
A lyukkorróziós ellenállási egyenértékszámot általában a következőképpen fejezik ki:
A PREN segíthet a rokon ötvözetcsaládok összehasonlításában, de nem alkalmas az üzemi környezetben várható viselkedés előrejelzésére. Limited evidence
PREN = %Cr + 3.3(%Mo) + 16(%N)
Az együtthatók megmutatják, hogy a molibdén és a nitrogén miért gyakorol aránytalanul nagy hatást az indexre. A World Stainless és az International Stainless Steel Forum a lean duplex minőségeket nagy vonalakban PREN 22–27, a standard duplex minőségeket PREN 28–38, a super duplex minőségeket PREN 39–45, a hyper duplex minőségeket pedig PREN 45 feletti tartományba sorolja. Ezek a határok osztályozási konvenciók, nem pedig minden szervezet által azonosan alkalmazott értékek. Emellett egy anyagcsalád tartományát írják le, nem pedig egyetlen rögzített összetételt.
A 2205-ös minőséget gyakran 22Cr duplex acélként nevezik meg. Az ASTM A928/A928M a UNS S32205 jelű anyagot a hivatkozott, elektromos ömlesztőhegesztéssel gyártott csőtermék-előírásokban a 2205 duplex minőségnek megfelelőként azonosítja, ahol hozaganyagot alkalmaznak. A 2507 és 4501 minőségeket általában a 25Cr superduplex minőségek közé sorolják. Az ordinary duplex, lean duplex, standard duplex, superduplex, hyperduplex és 25Cr csoportmegjelöléseket ezért olyan ötvözetcsalád-leírásokként kell értelmezni, amelyek az összetételhez és a PREN-re vonatkozó konvenciókhoz kötődnek, nem pedig egymással felcserélhető üzemi osztályozásokként.
A PREN az ötvözetek összehasonlítását segítő mutató. Nem alkalmas az üzemi környezetben várható viselkedés előrejelzésére. Két, hasonló PREN-értékű ötvözet eltérően viselkedhet a fázisegyensúly, a zárványok, a felületminőség, a hegesztési állapot, a hőkezelés, illetve a molibdén és a nitrogén eltérő eloszlása miatt. Ezzel szemben a magas PREN nem biztosít általános védelmet a réskorrózióval, az eróziós korrózióval, a galvanikus korrózióval, a mikrobiológiailag befolyásolt korrózióval, a hidrogén hatásaival vagy a savas környezetekkel szemben. Az index akkor a leghasznosabb, ha hasonló hőkezelési tételeket vagy minőségeket hasonló vizsgálati körülmények között hasonlítanak össze.
Feszültségkorrózió és korróziós kifáradás
A duplex rozsdamentes acélok általában nagyobb ellenállást mutatnak a kloridos feszültségkorróziós repedéssel szemben, mint a hagyományos ausztenites rozsdamentes acélok, különösen olyan környezetekben, ahol a húzófeszültség, az emelkedett hőmérséklet és a kloridkoncentráció együttesen hat. Ez az előny a kétfázisú szerkezethez és sok duplex minőség alacsonyabb nikkeltartalmához kapcsolódik, de nem abszolút érvényű. Forró kloridos oldatok, párolgásból származó lerakódások, koncentrált lúgos oldatok, hidrogént tartalmazó környezetek és jelentős maradó feszültségek továbbra is repedést okozhatnak.
A repedés megindulhat lyukaknál, résekben, hegesztési hibáknál, fázishatárokon vagy a gyártás által módosított területeken. A hozással, hegesztéssel, forgácsolással vagy hidegalakítással létrehozott maradó húzófeszültség akkor is elegendő lehet, ha külső terhelés nincs jelen. Az ausztenit és a ferrit eltérően reagálhat a hidrogénfelvételre és a repedéscsúcs deformációjára is, ezért a ferrit–ausztenit arány és a helyi fázismorfológia befolyásolja a repedési viselkedést. A hegesztési eljárásoknak korlátozniuk kell a káros kiválásokat, el kell kerülniük a ferrit- vagy ausztenit-túlsúlyt, és szabályozniuk kell a közbenső rétegek hőmérsékletét, valamint a hűlést.
A korróziós kifáradás ciklikus feszültség és korrozív környezet együttes hatásából alakul ki. A lyuk éles bevágásként viselkedik; az ismételt terhelés ezt követően a levegőben várhatónál kisebb feszültségszinteken is előrehalasztja a repedést. A duplex acélok gyakran kedvező kifáradási szilárdságot biztosítanak, azonban a korróziós kifáradás nagymértékben függ a felület állapotától, a hegesztés geometriájától, a maradó feszültségtől, a zárványoktól, a katódos védelemtől és a ciklusfrekvenciától. A hegesztési varrat lábát és a réseket különösen gondosan kell vizsgálni, mivel ezek a geometriai feszültségkoncentrációt korlátozott korróziós környezettel egyesítik.
Ennek megfelelően a tervezésnek meg kell különböztetnie a lokális korrózióval szembeni ellenállást az összes korróziós mechanizmussal szembeni ellenállástól. Az ASTM termékkövetelményei az egyes termékek összetételét, méreteit és vizsgálatát határozzák meg, míg az ISO 17781 a duplex mikroszerkezet minőség-ellenőrzési módszereit írja elő a kőolaj- és földgázipari alkalmazásokhoz. Ezek az ellenőrzések azért fontosak, mert a névleges minőség, a PREN-érték és a korrózióállóság hírneve nem helyettesítheti az ellenőrzött fázisegyensúlyt, a tiszta gyártást, a megfelelő hegesztési eljárás minősítését és a tényleges üzemi környezetben végzett vizsgálatot.
Kiválások, ridegedés és hőhatás
A duplex rozsdamentes acélt önmagában az összetétele nem védi. Teljesítménye attól függ, hogy megőrzi-e szabályozott ferrit–ausztenit szerkezetét, valamint attól, hogy megakadályozható-e, hogy a másodlagos fázisok felhasználják a krómban, molibdénben vagy nikkelben gazdag tartományokat. A World Stainless és az International Stainless Steel Forum a duplex minőségeket megközelítőleg 50% ferritet és 50% ausztenitet tartalmazó anyagokként írja le, bár a megengedett egyensúly az anyagminőségtől, a termék alakjától, az irányadó előírástól és a vizsgálati módszertől függ. A maratott anyagban rendszerint megnyúlt, lemezes ferrites és ausztenites tartományok láthatók. Ez a szerkezet a duplex acélnak nagy szilárdságot, kloridokkal szembeni korrózióállóságot és szívósságot biztosít, ugyanakkor két eltérő kémiai környezetet is létrehoz, amelyekben kiválás és ridegedés alakulhat ki.
A probléma ezért nem egyszerűen a „túl sok hő”. Egy hőciklus módosíthatja a fázisegyensúlyt, rideg intermetallikus vegyületeket hozhat létre, a mátrixot egy kiválás környezetében ötvözőelemekben elszegényítheti, vagy felgyorsíthatja a ferrit bomlását anélkül, hogy a tömbanyag kémiai összetétele láthatóan megváltozna. Ezek a változások csökkenthetik az ütőszívósságot és a fáradási ellenállást, miközben növelhetik a lyukkorrózióval vagy réskorrózióval szembeni érzékenységet. A választ az anyagminőség, a falvastagság, a korábbi feldolgozás, a hegesztési eljárás, az üzemi hőmérséklet, valamint az alkalmazandó termék- vagy minőség-ellenőrzési szabvány alapján kell értékelni.

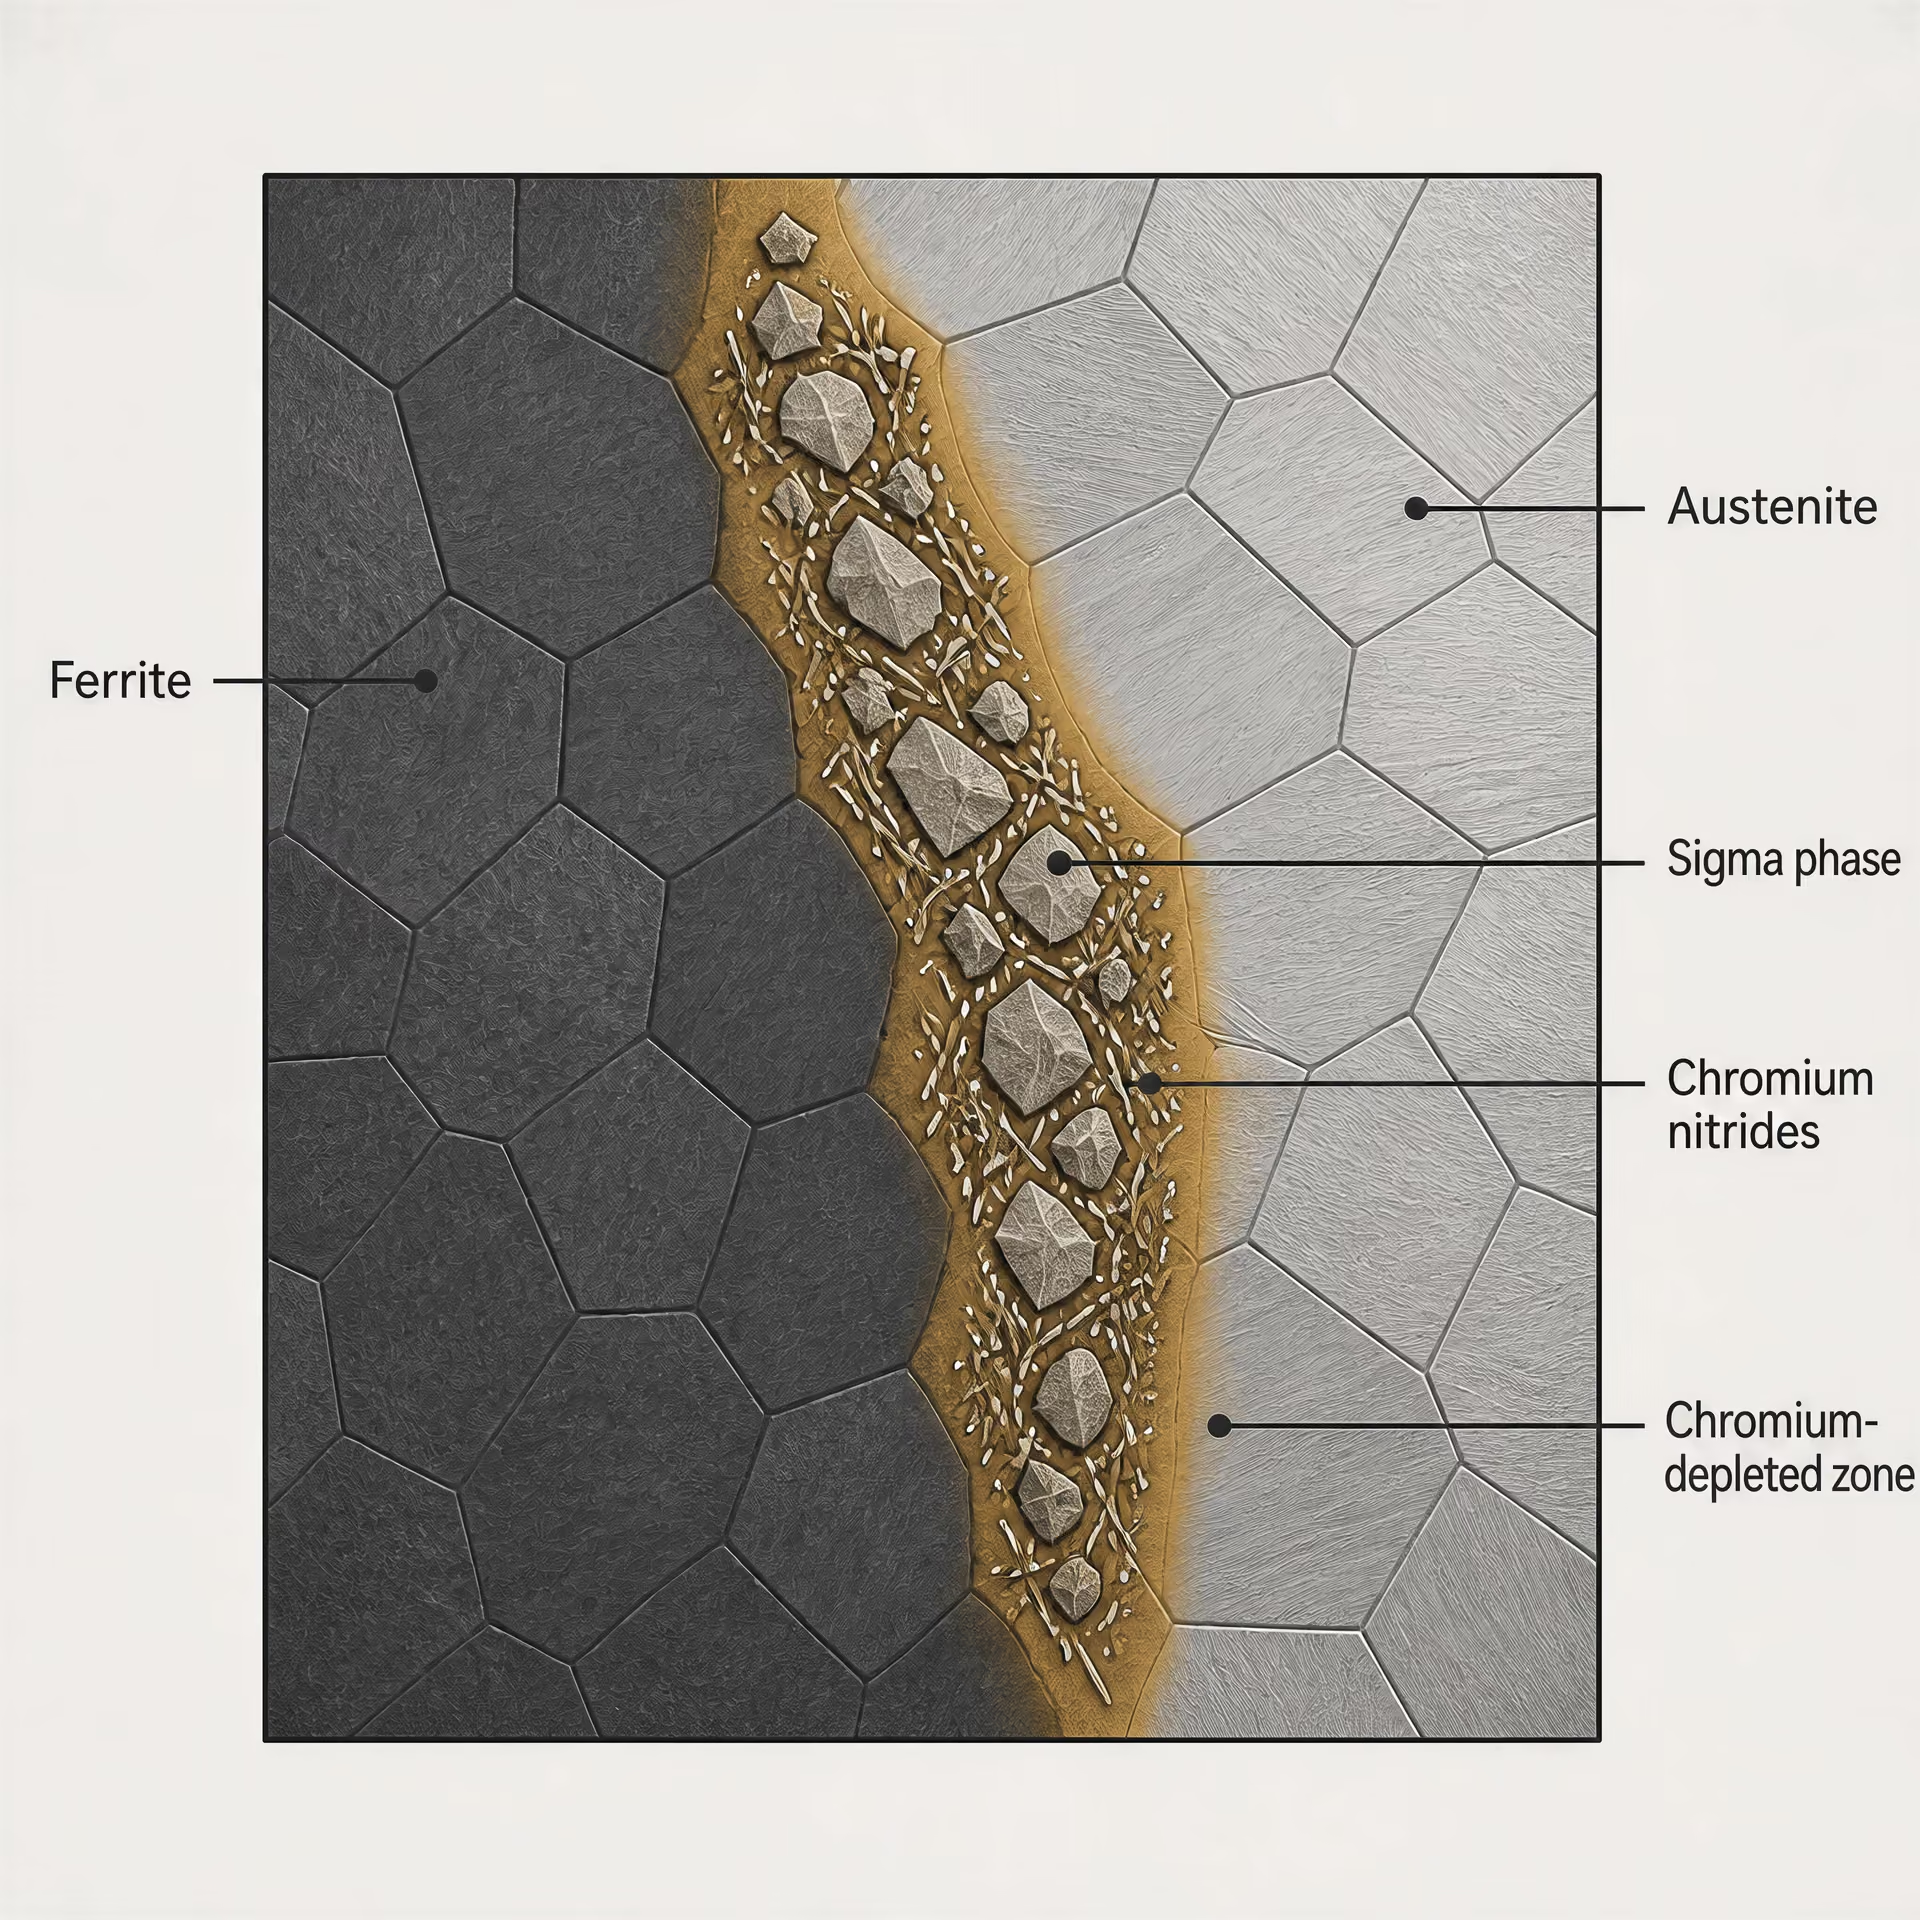
Nem kívánt kiváló fázisok
A duplex rozsdamentes acélok túlzott hőhatása után az elsődleges aggály a krómban és molibdénben gazdag intermetallikus fázisok, különösen a szigma (σ) és a khi (χ) képződése. A szigma kemény és rideg. Előnyösen a ferrit–ausztenit határfelületeken képződhet, ahol a diffúziós utak rövidek, és a helyi kémiai összetétel kedvez a kiválásnak. A khi egyes ötvözeti állapotokban korábban jelenhet meg, majd később szigmává alakulhat, illetve hozzájárulhat annak képződéséhez. Mindkét fázis csökkenti a környező ferrit króm- és molibdéntartalmát, ezért a korróziós károsodás az elszegényedett tartományban akkor is megindulhat, ha a kiválás csak kis térfogathányadot képvisel.
A kró nitridjei, amelyeket általában Cr₂N-ként írnak le, szintén problémát jelenthetnek a ferritben. Sok duplex anyagminőséghez nitrogént adnak az ausztenit stabilizálása és a lokalizált korrózióval szembeni ellenállás javítása céljából, azonban a gyors lehűlés vagy a hegesztési fém nem megfelelő megszilárdulása következtében a nitrogén túltelített állapotban maradhat a ferritben. A nitridok ezt követően a ferritszemcsék határain vagy a ferritszemcséken belül válhatnak ki. Króm-karbidok ott képződhetnek, ahol szén áll rendelkezésre, bár a korszerű, kis széntartalmú anyagminőségek és a szabályozott gyártás csökkentik ezt a kockázatot. A hatás nem korlátozódik a látható részecskékre: a króm és a molibdén helyi elszegényedése csökkentheti a lyuk- és réskorrózióval szembeni kritikus ellenállást.
Az anyagminőség-család módosítja a kiválási hajlamot. A World Stainless/International Stainless Steel Forum osztályozása szerint a lean duplex anyagminőségek PREN-értéke 22–27, a standard duplex anyagminőségeké 28–38, a szuperduplex anyagminőségeké 39–45, a hiperduplex anyagminőségeké pedig 45 feletti. A PREN a korrózióállóság indexelésére szolgáló egyezményes mutató, nem pedig a teljesítmény teljes körű garanciája. A molibdén, a nitrogén, a króm, valamint a ferrit–ausztenit-eloszlás egyaránt befolyásolja a viselkedést, miközben a kiválások érvényteleníthetik a névleges PREN-en alapuló feltételezéseket. A 2205 anyagminőséget gyakran 22Cr duplexként említik; a 2507 és 4501 anyagminőségek 25Cr szuperduplex minőségek, amint arról az Outokumpu 2020-ban beszámolt. Ötvözési különbségeik mind a fázisstabilitást, mind pedig azt a hőmérsékletet befolyásolják, amelyen nem kívánt fázisok képződhetnek.
A fázis-előrejelző eszközök, köztük az egyensúlyi számítások és a kinetikai modellek, segítenek azonosítani a ferrit, az ausztenit, a szigma, a khi, a nitrid és a karbid várható tartományait. Nem helyettesítik a metallográfiai vizsgálatot vagy a korróziós vizsgálatokat. A tényleges anyagban szegregáció, zárványok, hegesztési hígulás, maradó feszültség és helyi hőmérséklet-gradiens is jelen lehet. Ezért a névleges összetételen alapuló számítás stabil fázis-összetételt jelezhet előre, miközben a hegesztés hőhatásövezetében kis mennyiségű, de káros kiválás található. A metallográfiai vizsgálatot, a ferritmérést, a keménységvizsgálatot, az ütővizsgálatot és a lokalizált korróziós vizsgálatokat az előírás és az üzemi kockázat alapján kell kiválasztani.
Az ISO 17781 releváns minőség-ellenőrzési hivatkozási alap a kőolaj- és földgáziparban használt ferrites/austenites, vagyis duplex rozsdamentes acélok esetében. Vizsgálati módszereket határoz meg a mikroszerkezet értékelésére, ahelyett hogy az anyagminőség-jelölést önmagában az elfogadható fázisállapot bizonyítékának tekintené. A termékszabványok szintén fontosak. Az ASTM A928/A928M a hivatkozott, elektromos ömlesztőhegesztéssel gyártott csövekre vonatkozó előírásban az UNS S32205 anyagot a 2205 duplex anyagminőséggel azonosítja, ha hozaganyagot alkalmaznak. Ez a jelölés a termékkövetelményeket szabályozza; nem szünteti meg a hegesztés hőmérsékleti előzményeinek vagy a gyártás utáni állapotnak a vizsgálati szükségességét.
A 475 °C-os ridegedés és a fázisinstabilitás
A ferrit megközelítőleg 300–500 °C közötti hőmérséklet-tartományban való hőhatás során rideggé válhat; ezt gyakran 475 °C-os ridegedésnek nevezik. A mechanizmus a krómban gazdag ferrit egy krómmal dúsult és egy vasban gazdag, krómban elszegényedett fázisra történő bomlásával hozható összefüggésbe; ez utóbbit gyakran alfa-prímként (α′) írják le. Ezzel egyidejűleg a nanométeres léptékű rendeződés és keményedés növelheti a szilárdságot, miközben jelentősen csökkenti az ütőszívósságot. Az anyag szakítóvizsgálatban épnek tűnhet, ennek ellenére a bemetszett próbatest ütőszívósságának súlyos csökkenését mutathatja.
Ez a jelenség eltér a szigmafázis kiválásától, jóllehet mindkettő hőhatásból ered, és átfedő feldolgozási előzmények mellett is bekövetkezhet. A szigma viszonylag durva intermetallikus fázis, amely magasabb hőmérsékletű hőhatással hozható összefüggésbe; az alfa-prím bomlás ezzel szemben a ferrit instabilitási folyamata, amely sokkal finomabb kémiai szétválással jár. A különbség azért fontos, mert a mikroszkópos vizsgálat, a keménység, az ütőviselkedés és a hőkezelésre adott válasz ugyanazt a károsodást nem feltétlenül azonos módon mutatja ki.
A több ferritet tartalmazó duplex alkatrészben nagyobb térfogat áll rendelkezésre e mechanizmus számára, azonban a névleges 50:50 célérték önmagában nem jelzi az élettartamot. A ferrit kémiai összetétele, a nitrogéntartalom, a korábbi oldó hőkezelés, a hidegalakítás és a pontos hőhatási hőmérséklet egyaránt befolyásolja a folyamat sebességét. A maximális reakciósebességhez közeli hőmérsékleten rövidebb hőhatás nagyobb ridegedést okozhat, mint egy jóval hosszabb, alacsonyabb vagy magasabb hőmérsékleten bekövetkező expozíció. Egyetlen, hőmérséklethez és időtartamhoz kötött határérték sem alkalmazható minden duplex anyagminőségre, falvastagságra vagy termékelőírásra.
A termikus öregedés a kovácsolt vagy hengerelt anyag, a hegesztési fém és a hőhatásövezetek közötti különbségeket is láthatóvá teheti. A hegesztési fém ferritmorfologiája és ötvözőelem-eloszlása eltérhet az alaplemezétől. A hőhatásövezet részleges átalakuláson mehet keresztül, nem pedig a gyártás során alkalmazott teljes oldó hőkezelésen. Ezek a helyi tartományok meghatározhatják a törési vagy korróziós teljesítményt akkor is, ha az alkatrész nagy része elfogadható fázisegyensúlyt őriz. Ezért az öregedett berendezések értékelése rendszerint a keménység- és ütővizsgálatot metallográfiai vizsgálattal, valamint szükség esetén törésmechanikai vagy korróziós vizsgálattal kombinálja.
Az idő, a hőmérséklet és a lehűlési sebesség hatásai
A duplex rozsdamentes acél hevítés és hűtés közben változó fázismezőkön halad keresztül. A magas hőmérsékletű ferrites állapotból történő lehűlés során az ausztenitnek szabályozott módon kell újraképződnie. Ha a lehűlés az adott falvastagsághoz és ötvözethez képest túl gyors, nem képződik elegendő ausztenit, és krómmal kapcsolatos nitridok válhatnak ki a ferritben. Ha a lehűlés lassú egy kiválásra érzékeny hőmérséklet-tartományon keresztül, a szigma, a khi vagy más másodlagos fázisok nagyobb eséllyel csíráznak és növekednek. Ezért ugyanaz a névleges csúcshőmérséklet eltérő eredményt okozhat egy vékony hegesztési varratban, egy vastag lemezben és egy mereven befogott idomban.
A hegesztés jól szemlélteti az egymással versengő hatásokat. A nagy hőbevitel és a lassú lehűlés elősegítheti az intermetallikus kiválást, míg a nagyon gyors lehűlés túlzott ferrittartalmat hagyhat vissza, és elősegítheti a nitridképződést. A rétegek közötti hőmérséklet, a varratsorrend, a védőgáz összetétele, a kötés merevsége, a hozaganyag kémiai összetétele és a falvastagság mind módosítja a hőciklust. A hozaganyagot nem pusztán a névtáblán szereplő anyagminőséghez való megfelelés alapján választják ki, hanem azért is, hogy a hígulás és a megszilárdulás után helyreálljon az elfogadható ferrit–ausztenit-egyensúly és korróziós viselkedés.
Az oldó hőkezelés szintén feltételekhez kötött. Célja általában a káros kiválások feloldása és a kívánt kétfázisú szerkezet helyreállítása, amelyet a kiválás újbóli bekövetkezésének korlátozásához kellően gyors lehűlés követ. A szükséges hőmérséklet-tartomány, a hőntartási idő, a hűtési módszer és az elfogadási kritériumok az anyagminőségtől és a termék alakjától függenek. Az UNS S32205 csőhöz megfelelő kezelés nem vihető át automatikusan egy 25Cr szuperduplex kovácsdarabra vagy egy vastag, hegesztett szerkezetre. Az ASTM-követelmények, a megrendelői előírások, az ISO 17781 szerinti vizsgálatok és a gyártási szabályzatok eltérő vizsgálatokat írhatnak elő.
Az üzemi állapot értékelésekor a kumulatív hőhatást kell figyelembe venni, nem csupán a legmagasabb rögzített hőmérsékletet. Az ismétlődő hőciklusok számos kiválási lehetőséget biztosíthatnak akkor is, ha minden egyes ciklus rövid. Ezzel szemben egy rövid ideig tartó hőmérséklet-túllépés csekély hatású lehet, ha az anyag gyorsan áthalad az érzékeny tartományon, és nem tartalmaz érzékeny helyi kémiai összetételű területet. A lehűlési sebesség különösen fontos a varratlábaknál, a vastag keresztmetszetek középső részein és a csatlakozások metszéspontjainál, ahol a hőelvonás eltér a szabad felületekétől.
A gyakorlati kérdés ezért az, hogy a tényleges anyag a dokumentált hőhatási előzmények után megőrzi-e az elfogadható fázisegyensúlyt, szívósságot és lokalizált korrózióval szembeni ellenállást. Erre anyagminőség-specifikus bizonyítékok alapján kell választ adni, nem pedig egyetemes hőmérsékleti szabály alkalmazásával. A kiválások azonosítását, a ferrit–ausztenit mérését, az ütő- vagy keménységi adatokat, valamint a korróziós vizsgálatokat az irányadó előíráshoz és az üzemben reálisan fellépő meghibásodási módokhoz kell igazítani.
Hegesztés és hőkezelés
A duplex rozsdamentes acélt megközelítőleg egyenlő ferrit–ausztenit szerkezetre tervezik, a hegesztés azonban ezt a szerkezetet mozgó, erősen egyenetlen hőciklusnak teszi ki. A hegesztési fürdő megolvad, majd újra megszilárdul; a szomszédos fém a ferrites, a ferrit–ausztenites vagy az ausztenites fázismezőbe melegszik; a végső fázisarányok pedig az ötvözet kémiai összetételétől, a hőbeviteltől, a befogási viszonyoktól, a közbenső hőmérséklettől és a lehűlési sebességtől függenek. A World Stainless/International Stainless Steel Forum 2024-es leírása a duplex acélok esetében körülbelül 50% ferritet és 50% ausztenitet jelöl meg célértékként, nem pedig az összetételtől független eredményként.
| Hegesztési változó | Hatás a duplex hegesztési állapotára |
|---|---|
| Hozaganyag-összetétel | Szabályozza a hegesztett fém ferrit–ausztenit egyensúlyát és korrózióállóságát |
| Hőbevitel | Módosítja a hűlési sebességet és a kiválásnak való kitettséget |
| Közbenső hőmérséklet | Szabályozza a kumulatív hőhatást |
| Védőgáz és öblítés | Hatással van az oxidációra és a nitrogén visszatartására |
| Hűtési feltételek | Befolyásolják az ausztenitképződést és a nitridképződés kockázatát |

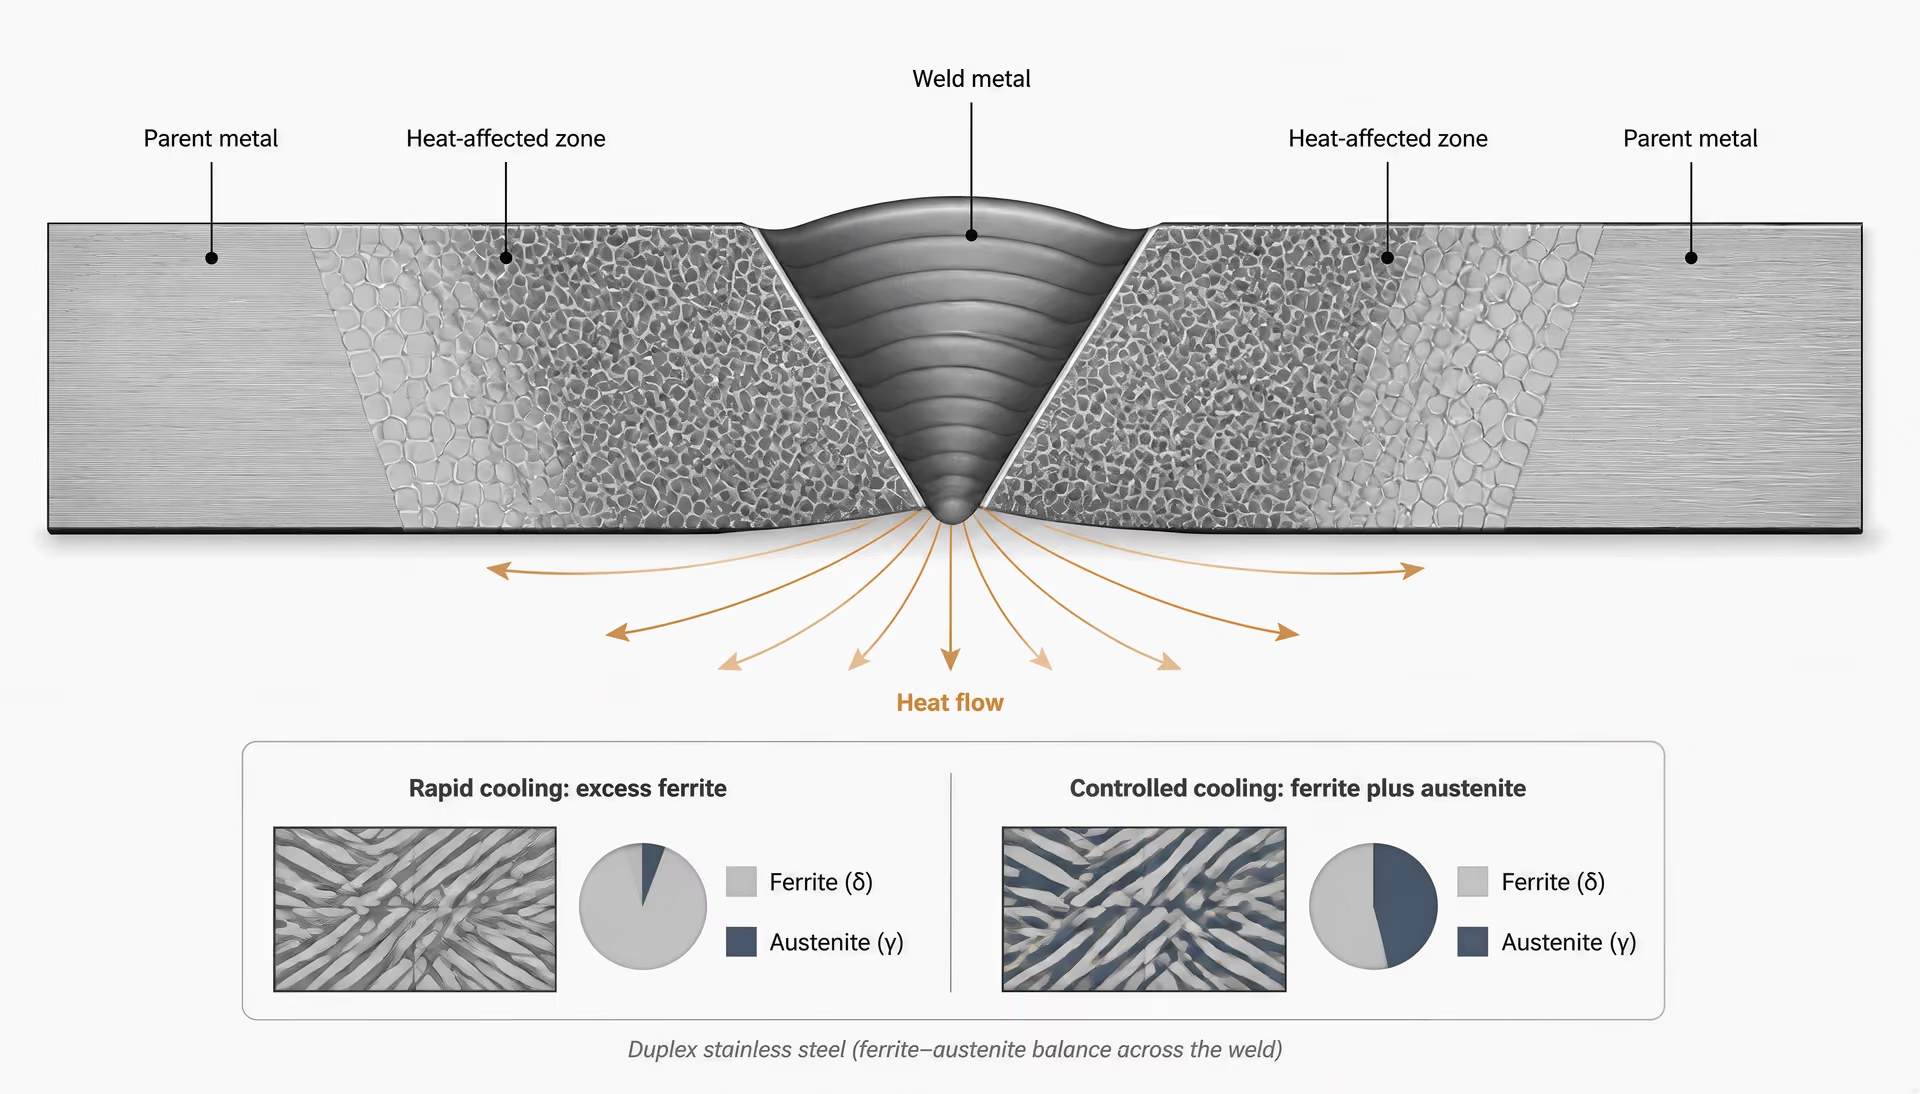
Ez a megkülönböztetés az egyes ötvözetcsaládok esetében is fontos. A lean duplex acélokat általában PREN 22–27, a standard duplex minőségeket PREN 28–38, a szuperduplex minőségeket PREN 39–45, a hiperduplex minőségeket pedig PREN 45 feletti tartományba sorolják. A PREN korrózióállósági indexelési konvenció, amelyet rendszerint a króm-, molibdén- és nitrogéntartalom alapján számítanak ki; nem garantálja, hogy a hegesztés után a varrat megőrzi lyukkorrózióval vagy réskorrózióval szembeni ellenállását. A 2205 minőséget gyakran 22Cr duplexként, míg a 2507 és 4501 minőségeket az Outokumpu 2020-as leírása szerint 25Cr szuperduplex minőségként nevezik meg. A hegesztési gyakorlatnak ezért a meghatározott minőséget és termékszabványt kell követnie, nem pedig egy általános „duplex” eljárást.
A varratfém fázisegyensúlya
A legtöbb duplex varrat elsősorban ferritként szilárdul meg, mivel a folyadékból szilárd állapotba történő átalakulás a tércentrált köbös fázis kialakulásának kedvez. Ezután a lehűlés során ausztenit képződik átalakulással a ferritszemcsék határain és a ferrites mátrixon belül. Ha a lehűlés túl gyors, nem áll rendelkezésre elegendő idő ehhez az átalakuláshoz, így ferritben gazdag varratfém marad vissza. Ha a lehűlés túlzottan lassú, az ausztenit válhat a nagyobb arányú alkotóelemmé, miközben a káros hőmérséklet-tartományokban való hosszan tartó tartózkodás növeli az intermetallikus kiválások kockázatát.
A hozaganyag megválasztása ezért kohászati szabályozási eszköz, nem pusztán a kötés kitöltésének módja. A duplex hegesztési hozaganyagok nikkeltartalma gyakran nagyobb az alapféménél, mivel a nikkel elősegíti az ausztenit képződését a varrat lehűlése során. A többlet nikkel segít ellensúlyozni a gyors hőelvonás ferritképző hatását, és a varratfém összetételét a meghatározott tartományhoz közelebbi egyensúly felé tolja. A pontos hozaganyag-besorolás azonban az alapanyag minőségétől, a hegesztési eljárástól, az üzemi környezettől és az irányadó minősítési szabályzattól függ. Elektromos ömlesztőhegesztéssel készült duplex csövek esetében az ASTM A928/A928M a hivatkozott termékszabványokban az UNS S32205 anyagot azonosítja a 2205 duplex csövekhez, és hozaganyag alkalmazását írja elő.
Az autogén hegesztésnél nehezebb lehet az egyensúly beállítása, mivel elmarad a nikkeltartalmú hozaganyag által biztosított összetétel-módosítás. A volfrámelektródás védőgázas ívhegesztés, a fogyóelektródás védőgázas ívhegesztés, a bevont elektródás kézi ívhegesztés, a fedett ívű hegesztés és más eljárások eltérő hígulási és lehűlési feltételeket teremtenek. A védőgáz szintén fontos. A nitrogéntartalmú védő- vagy gyökoldali gázok befolyásolhatják a varratfém nitrogénmegtartását, míg a nem megfelelő védelem oxidációt, nitrogénveszteséget és kevésbé kiszámítható fázisösszetételt okozhat. Az ASM Handbook rozsdamentes acélok hegesztésével foglalkozó része, valamint az Outokumpu műszaki útmutatása a hozaganyag megválasztását, a védelmet, a hőbevitelt és a kötés-előkészítést egymással összefüggő változókként kezeli.
Az a varrat, amely névlegesen tartalmazza az előírt króm- és molibdénmennyiséget, még mindig nem felelhet meg a korrózióállósági vagy mechanikai követelményeknek, ha ferrit–ausztenit eloszlása nem megfelelő. A ferritben gazdag tartományok csökkent ütőszívósságot és kisebb lokalizált korrózióval szembeni ellenállást mutathatnak, ha az ausztenit aránya nem elegendő. Az ausztenitben gazdag tartományok sem tekinthetők automatikusan ártalmatlannak: a kémiai szegregáció, a zárványok és a hőhatás helyi eltéréseket okozhatnak a lyukkorrózióval vagy réskorrózióval szembeni viselkedésben. A varratfém vizsgálatának ezért a morfológiát és a százalékos arányt egyaránt értékelnie kell. A maratott duplex mikrostruktúrákban gyakran megnyúlt, lemezes ausztenites tartományok láthatók ferrites mátrixon belül, bár a varrat megszilárdulása a kovácsolt vagy hengerelt lemeznél kevésbé szabályos alakzatokat is eredményezhet.
Hőhatásövezetek és a lehűlés szabályozása
A hőhatásövezet (HAZ) nem olvad meg, mégis a varratfémen kialakulónál súlyosabb fázisátalakuláson mehet keresztül. A beolvadási határ közelében az alapfém nagyrészt ferrites mezőbe melegedhet. Az ausztenit feloldódik vagy nagy távolságokra válik szét, és a további lehűlés során új ausztenitnek kell képződnie. A nagy lehűlési sebesség kevesebb időt hagy erre az átalakulásra, ezért ferritben gazdag HAZ alakul ki. Ez az állapot csökkentheti a szívósságot és ronthatja a lokalizált korrózióval szembeni ellenállást, különösen vastag keresztmetszetek vagy nagy ötvözőtartalmú minőségek esetében.
A hőbevitel a hőciklus szabályozására használt fő technológiai változó, de nem önmagában értelmezendő szám. Az ívenergia, a hegesztési sebesség, a lemezvastagság, a kötésgeometria, a hőelvonás és a közbenső hőmérséklet együttesen határozza meg az átalakulási és kiválási hőmérsékleteken eltöltött időt. A túl kicsi hőbevitel gyors lehűlést és túlzott ferrittartalmat eredményezhet. A túl nagy hőbevitel, a túl nagy varratméret vagy a magas közbenső hőmérséklet lelassíthatja a lehűlést, és a kötést szigma- (σ), khi- (χ)-, króm-nitrid- vagy más káros kiválások kialakulásának teheti ki. A szigma- és khi-fázis króm- és molibdénben gazdag intermetallikus fázis; kialakulásuk során a közeli ferrit korrózióállóságot biztosító elemekben elszegényedik, és a szívósság jelentősen csökkenhet.
A gyakorlati cél egy szabályozott hőtechnikai tartomány fenntartása. A hegesztési eljárások általában korlátozzák a hőbevitelt és a közbenső hőmérsékletet, az indokolatlanul széles kígyózó elektródamozgatás helyett keskeny, egyenes varratsorokat alkalmaznak, és a varratsorokat úgy rendezik el, hogy megakadályozzák a hő felhalmozódását. A vékony keresztmetszetek olyan gyorsan hűlhetnek, hogy nagyobb megengedett hőbevitelre van szükség, míg a vastag keresztmetszetek megtarthatják a hőt, ezért szigorúbb szabályozást igényelnek. Az előmelegítés nem univerzális megoldás, és korlátozható, mivel lassítja a lehűlést, valamint növeli a kiválásoknak való kitettséget. A pontos hőbeviteli tartományokat, a közbenső hőmérséklet határértékeit, a védőgázzal kapcsolatos követelményeket és a varratsorok hőmérsékletét a minőségspecifikus hegesztési eljárásból, valamint az alkalmazandó termék- vagy gyártási szabványból kell meghatározni.
A lehűlési sebesség a nitrogénnel is kölcsönhatásban áll. A nitrogén stabilizálja az ausztenitet, és számos korszerű duplex összetételben fontos szerepet játszik, a varratfémben és a HAZ-ban azonban a nitrogén viselkedése a védelmi körülményektől, a lemezvastagságtól és az eljárás paramétereitől függ. Ugyanaz a névleges hozaganyag eltérő fázisegyensúlyt eredményezhet gyökvarratban, fedővarratban és javított területen, mivel a hígulás és a hőelvezetés eltérő. A fázis-előrejelző eszközök, köztük a Schaeffler-, WRC- és alkotóelem-diagramokon alapuló megközelítések jelezhetik a várható ferrithajlamot, de nem helyettesítik a metallográfiai minősítést. A termodinamikai számítások előre jelezhetik az egyensúlyi fázisokat és a kiválási tartományokat, de nem képesek teljes mértékben reprodukálni egy többmenetes varrat időben változó hőtörténetét.
Oldó hőkezelés, edzés és hegesztés utáni értékelés
Az oldó hőkezelést akkor alkalmazzák, ha a gyártási folyamat vagy a hőhatás elfogadhatatlan fázisegyensúlyt vagy kiválási állapotot eredményezett. A melegítés feloldja a króm-nitrideket és az intermetallikus fázisokat, valamint visszajuttatja az ötvözőelemeket a mátrixba, feltéve, hogy a kezelés az adott minőségre előírt oldó hőkezelési tartományt elegendő ideig eléri. Ezt követően az alkatrészt gyorsan lehűtik, rendszerint vízben edzik, hogy a káros fázisok a közbenső hőmérsékleteken való áthaladás során ne képződjenek újra. Ez egy elv, nem pedig univerzális recept: a pontos hőmérsékletet, a hőntartási időt, a falvastagságra vonatkozó szabályokat, az edzőközeget és a megengedett hűtési gyakorlatot az adott minőségjelből és termékszabványból kell meghatározni.
A hegesztés utáni oldó hőkezelés nem mindig praktikus nagy méretű gyártott tartály, csővezeték-szerelvény vagy helyszíni javítás esetében. Alakváltozást és maradó feszültséget is előidézhet. Ezért az eljárásminősítésnek a kiválások megelőzésére kell törekednie, nem pedig arra hagyatkoznia, hogy egy későbbi hőkezelés majd korrigálja azokat. Ha oldó hőkezelés van előírva, minden érintett varratfém- és HAZ-tartománynak részesülnie kell a kezelésben; egy felületes vagy nem teljes hőciklus helyi szigma-, khi- vagy nitridkiválásokat hagyhat vissza.
Az értékelés rendszerint szemrevételezéses vizsgálatot és roncsolásmentes vizsgálatot kombinál az üzemi környezethez megfelelő metallográfiai és korrózióval kapcsolatos ellenőrzésekkel. A ferrittartalom kalibrált mágneses műszerekkel vagy képelemzéssel mérhető, de a mérési módszert, a mintavétel helyét és az elfogadási tartományt az irányadó előírásban kell meghatározni. Egyetlen felületi mérés nem jellemezhet egy többmenetes kötést. A keresztmetszeteket a gyökön, a beolvadási határon, a fedővarraton és a HAZ-on keresztül is vizsgálhatják a ferritben gazdag zónák, az ausztenit morfológiája, a porozitás, a repedések és a kiválások azonosítása céljából.
Az ISO 17781, amelyet az ISO 67. műszaki bizottsága 2024-ben azonosított, vizsgálati módszereket határoz meg a duplex mikrostruktúra minőség-ellenőrzésére kőolaj- és földgázipari alkalmazásokban. A szerződéstől és a minőségtől függően az értékelés magában foglalhat ütővizsgálatot, keménységvizsgálatot, szakítóvizsgálatot, kritikus lyukkorróziós hőmérséklet-vizsgálatot és az intermetallikus fázisok kimutatását is. Ezek az ellenőrzések a mikrostruktúrát az üzemi követelményekhez kapcsolják: a ferrit–ausztenit egyensúly befolyásolja a szilárdságot és a kifáradási viselkedést, míg a króm-, molibdén- és nitrogénben gazdag kémiai összetétel csak akkor hatékony, ha a hegesztés nem hozott létre helyileg elszegényedett vagy kiválásokkal szennyezett tartományokat. Az ASM Handbookot, az ASTM International termékszabványait és az alkalmazandó gyártási szabályzatot együtt kell értelmezni, mivel a hegeszthetőséget az anyagszabvány, a minősített eljárás és a hegesztés utáni bizonyítékok együttesen igazolják.
Gyártás, alakítás és ellenőrzés
A duplex rozsdamentes acélt nem úgy gyártják, mintha közönséges ferrites vagy ausztenites rozsdamentes acél lenne. Króm–nikkel–molibdén–vas összetétele úgy van kiegyensúlyozva, hogy megközelítőleg 50% ferritet és 50% ausztenitet hozzon létre, amint arról a World Stainless és az International Stainless Steel Forum 2024-ben beszámolt. Ez az egyensúly a szilárdság, a kloridok okozta korrózióval szembeni ellenállás, a szívósság és a kifáradási teljesítmény hasznos kombinációját biztosítja, azonban alakítás, hevítés, hegesztés és hűtés során eltolódhat. A gyártás ellenőrzése ezért egyaránt vonatkozik a méretekre és a fázisösszetételre.
Melegalakítás és hidegalakítás
A melegalakítást rendszerint olyan hőmérséklet-tartományban végzik, amelyben a ferrit és az ausztenit együtt, túlzott kiválás nélkül deformálódik. Túl alacsony hőmérsékleten a ferrit nagyobb mértékben viselheti a deformációt, miközben az ausztenit kevésbé képes alkalmazkodni; túl magas hőmérsékleten pedig valószínűbbé válik a szemcsedurvulás és a nem kívánt intermetallikus reakciók kialakulása. A pontos határértékek a minőségtől, a keresztmetszet méretétől, a kiindulási mikroszerkezettől és a gyártóművi gyakorlattól függenek. A fázisok egyenletesebb eloszlásának helyreállításához és a káros kiválások feloldásához ezt követő oldó hőkezelésre lehet szükség.
A melegalakítás utáni hűtés jelentős tényező. A szigmafázis, a khi-fázis, a krómitridek vagy más másodlagos alkotók számára kedvező hőmérséklet-tartományokon keresztül történő lassú hűtés csökkentheti a szívósságot és a lokális korrózióval szembeni ellenállást. Oldó hőkezelés után a megfelelő termékformák esetében gyakran írnak elő vízhűtést, azonban az alkalmazott kezelésnek az adott termékszabványt és minőségi követelményeket kell követnie, nem pedig egy általános duplex eljárást. A vastag keresztmetszetek közepe és felülete eltérő sebességgel hűl, ezért önmagában a felület vizsgálata nem igazolhatja az egész alkatrész állapotát.
A hidegalakítás eltérő problémákat vet fel. A duplex minőségek folyáshatára általában magasabb a szokásos ausztenites minőségekénél, és mindkét fázis jelentős alakváltozási keményedéshez járul hozzá. Emiatt nagyobb alakítóerők, jelentősebb visszarugózás és nagyobb szerszámterhelés alakulhat ki. Az alakított alkatrészben számottevő maradó feszültség is visszamaradhat, különösen aszimmetrikus hajlítás, hideg méretre alakítás vagy helyi egyengetés után. A visszarugózás a hengerlési iránnyal, a vastagsággal, a hőmérséklettel és a korábbi redukció mértékével változik; ezért a méreteket a tehermentesítés után kell ellenőrizni, nem pedig a szerszámgeometriából kell levezetni.
A hidegredukció a kristálytani textúrát is megváltoztatja, és irányfüggő mechanikai viselkedést eredményezhet. A ferrit és az ausztenit nem azonos textúrát és alakváltozási reakciót alakít ki. Súlyos alakítás esetén a lokális fázisalakváltozás, a csúszási rendszerek közötti deformációátadás és a maradófeszültség-gradiensek befolyásolhatják a kifáradás megindulását vagy a későbbi hegesztés során fellépő torzulást. A közbenső izzítás csökkentheti a felhalmozódott alakváltozást, bár minden további hőciklus újabb lehetőséget teremt a szemcsedurvulásra vagy a fázisátalakulásra. A megmunkálási ráhagyásokat, a hajlítási sugarakat és az alakítási sorrendeket az adott termékformára vonatkozó minősített próbák alapján kell meghatározni.
A szokásos minőségcsoportosítások segítenek a probléma kereteinek meghatározásában, de nem helyettesítik a termékspecifikációt. A World Stainless 2024-ben a lean duplex minőségeket PREN 22–27, a standard duplex minőségeket PREN 28–38, a szuperduplex minőségeket PREN 39–45, a hiperduplex minőségeket pedig PREN 45 feletti értékkel sorolta be. A PREN a korrózióállóság indexelésére szolgáló konvenció, nem pedig a lyukkorrózió, a réskorrózió, a hegesztési teljesítmény vagy az élettartam teljes körű előrejelzése. Az Outokumpu 2020-as rozsdamentesacél-család-besorolása szerint a 2205 minőséget általában 22Cr duplexként, míg a 2507 és a 4501 minőséget 25Cr szuperduplex minőségként nevezik. A különböző osztályozási rendszerek a minőségeket eltérő határok közé sorolhatják.
Megmunkálási és gyártási változók
A duplex rozsdamentes acél megmunkálásakor figyelmet kell fordítani az alakváltozási keményedésre. Az a szerszám, amely dörzsöl, egy helyben marad, vagy sekély, megszakított forgácsolást végez, megkeményedett réteget hagyhat maga után, amelyet a következő menetben nehezebb eltávolítani. A túlzott hő emellett növelheti a deformációt és csökkentheti a szerszám élettartamát. A gyakorlati megoldás nem az általánosan érvényes, kellően alá nem támasztott forgácsolási sebességek alkalmazása, hanem a stabil, megfelelően bekapcsolódó forgácsolás fenntartása, a merev befogás használata, a hő szabályozása, valamint a szerszám- és hűtőközeg-feltételek minősített megmunkálási próbákon alapuló kiválasztása. Különösen fontosak az éles szerszámok, a megfelelő forgácselvezetés és a munkakeményedett felületen végzett ismételt menetek kerülése.
Az anyag szilárdsága hatással van a fúró-, menetfúró-, fűrész- és alakítóberendezésekre. A befogásnak meg kell akadályoznia a rezgést anélkül, hogy helyi benyomódásokat vagy túlzott maradó feszültséget hozna létre. Az él-előkészítés során kerülni kell az elkenődött, erősen hidegalakított rétegek kialakulását, amelyek megnehezíthetik a hegesztést vagy a felületvizsgálatot. A szénacélhoz használt szerszámokból származó abrazív szennyeződés rozsdafoltosodást indíthat el, illetve veszélyeztetheti a kívánt rozsdamentes felületet; ezért külön erre a célra fenntartott szerszámokra és szabályozott műhelyi gyakorlatra van szükség.
A hegesztés közvetlenül befolyásolja a fázisegyensúlyt. A hegesztési övezet és a hőhatásövezet eltérő hőciklusokon megy keresztül, továbbá a hegesztési fém összetétele eltérhet az alapfémétől. A túlzott hőbevitel vagy a magas közbenső hőmérséklet ferritben gazdag övezetek, szemcsedurvulás vagy intermetallikus kiválás kialakulását segítheti elő; a túl gyors hűlés pedig túlzott ferrittartalmat hagyhat maga után, és csökkentheti az ausztenit képződését. Fontos a hozaganyag kiválasztása, a védőgáz alkalmazása, a kötés befogása, a közbenső hőmérséklet szabályozása és a hegesztés utáni tisztítás. A hegesztési eljárást az adott minőségre, vastagságra, kötéskialakításra és üzemi környezetre kell minősíteni.
A hozaganyaggal, elektromos ömlesztő hegesztéssel gyártott duplex csövekre az ASTM A928/A928M vonatkozik; az ASTM International a hivatkozott termékspecifikációkban az UNS S32205 jelölést a 2205 duplex minőségnek megfelelőként azonosítja. Ez a jelölés önmagában nem bizonyítja az elfogadható hegesztési mikroszerkezetet. A hőkezelés, a ferrittartalom, a korróziós vizsgálat, a szakító tulajdonságok és a roncsolásmentes vizsgálat továbbra is az alkalmazandó beszerzési és termékkövetelmények hatálya alá tartozik.
| Vizsgálati módszer | Amit feltárhat |
|---|---|
| Fémmikroszkópos vizsgálat | Fázismorfológia, fázisegyensúly és kiválások |
| Ferrittartalom-mérés | Helyi ferrittartalom hozzávetőleges értéke |
| Keménységvizsgálat | Keményedésre vagy ridegedésre utaló jelek |
| Ütővizsgálat | Bemetszett próbatest szívóssága feldolgozás vagy öregítés után |
| Korrózióvizsgálat | Lokalizált korrózióval szembeni viselkedés meghatározott körülmények között |
| Radiográfiai vagy ultrahangos vizsgálat | Belső folytonossági hiányok és hegesztési hibák |
Mikroszerkezeti vizsgálat és elfogadási ellenőrzés
A metallográfiai vizsgálat reprezentatív mintavétellel kezdődik. A mintadarabot beágyazzák, csiszolják, polírozzák és maratják, hogy a ferrites és ausztenites tartományok megkülönböztethetők legyenek. Hengerlés után a duplex szerkezetben gyakran megnyúlt, sávos vagy lemezes ferrit és ausztenit látható, bár a megjelenés az izzítástól, a keresztmetszet irányától és a maratószertől függően változik. Ha szegregáció, hegesztési hatás vagy a felület és a közép eltérő hűlése lehetséges, a vizsgálatnak ki kell terjednie a megfelelő hossz-, kereszt- és keresztmetszeti helyekre.
A fázisegyensúly értékelésére kalibrált képelemzés, ferritszkóp, mágneses módszerek vagy kvantitatív metallográfia alkalmazható. Mindegyik módszernek vannak korlátai. A mágneses mérések elsősorban a ferritre reagálnak, és a geometriától, a felület állapotától, a kalibrációtól, valamint a lokális összetételtől is befolyásolhatók; a képelemzés pedig a minta-előkészítéstől, a maratástól, a küszöbérték megválasztásától és a mintavételtől függ. A megadott ferrittartalom csak akkor értelmezhető, ha meghatározták a módszert, a vizsgálati helyet, a nagyítást és az elfogadási tartományt.
Az ellenőrzésnek a szigmafázis, a khi-fázis, a krómitridek, az oxidok, az üregek és más folytonossági hiányok kimutatására is ki kell terjednie. Ezek az alkotók a környező mátrixból krómot vagy molibdént vonhatnak el, ezáltal csökkenthetik a lyuk- és réskorrózióval szembeni kritikus ellenállást akkor is, ha a tömbi kémiai elemzés megfelel a minőségi követelménynek. A metallográfiát mechanikai vizsgálatokkal, az előírás szerinti ütővizsgálattal, korróziós vizsgálatokkal, keménységvizsgálattal, méretellenőrzéssel, valamint radiográfiai vagy ultrahangos vizsgálattal lehet kombinálni. A kifáradásra érzékeny alkatrészeknél különös figyelmet kell fordítani a hegesztési varratlábakra, a felületi hibákra, a maradó feszültségre és a lokális fázisegyensúly-hiányra.
Az ASTM A928/A928M szabvány a hozaganyaggal, elektromos ömlesztőhegesztéssel készített duplex rozsdamentesacél-csövekre vonatkozik. Strong evidence
Az ISO 17781 a duplex mikroszerkezet minőségellenőrzésének legfontosabb hivatkozási szabványa a kőolaj- és földgázipari alkalmazásokban. Az ISO 67. műszaki bizottsága szerint a szabvány a ferrites/austenites, vagyis duplex, rozsdamentes acél mikroszerkezetének minőségellenőrzésére szolgáló vizsgálati módszereket határozza meg. Nem helyettesíti az anyagminőséget, a hegesztési eljárást vagy a projekt elfogadási kritériumait. Értéke abban rejlik, hogy következetesebbé teszi a vizsgálatot és az értékelést a különböző termékek és beszállítók esetében. Duplex gyártásnál a névleges kémiai összetételt igazoló tanúsítvány csupán az ellenőrzés egyik része; a kész alkatrésznek azt is igazolnia kell, hogy a hőtörténet és a feldolgozás létrehozta az előírt szerkezetet.
Termékszabványok és az ASTM A928/A928M
A duplex rozsdamentes acél nem egyetlen anyagmegjelölést jelent. Olyan króm–nikkel–molibdén–vas ötvözetek családját jelöli, amelyek tervezett szerkezete megközelítőleg azonos térfogati arányú ferritet és ausztenitet tartalmaz. A World Stainless/International Stainless Steel Forum a 2024-es duplex rozsdamentes acélokról szóló áttekintésében a gyakran célul kitűzött arányt körülbelül 50% ferritben és 50% ausztenitben adta meg. Ez az arány azonban a kémiai összetételtől és a feldolgozástól függ. A nitrogén, a nikkel, a króm, a molibdén, az oldó hőkezelési hőmérséklet, a hegesztés hőciklusai és a hűtési sebesség egyaránt befolyásolja a végső fázisegyensúlyt.
Az ASTM A928/A928M egy meghatározott termékformára és gyártási eljárásra vonatkozik: töltőanyag hozzáadásával, elektromos ömlesztőhegesztéssel gyártott ferrites ausztenites, vagyis duplex rozsdamentesacél-csőre. Ezért nem általános előírás minden duplex termékhez. A varrat nélküli csövek, a hozzáadott töltőanyag nélkül hegesztett csövek, a lemezek, a kovácsdarabok, a szerelvények és a rudak más termékszabványok hatálya alá tartoznak, amelyek mindegyike saját megjelöléssel, hőkezelési előírásokkal, vizsgálatokkal és elfogadási kritériumokkal rendelkezik.
A különbségtétel azért fontos, mert egy minőségjelölés önmagában nem adja meg a teljes ellenőrzési követelményrendszert. Az UNS S32205 a Unified Numbering System szerinti ötvözet-összetételt azonosítja. A „2205” ugyanennek az általános duplex családnak a széles körben használt minőségjelölése, az ASTM A928/A928M pedig az ASTM International által a 2009-es kiadásban rögzítettek szerint az UNS S32205-öt a hivatkozott termékszabványokban szereplő 2205 duplex minőséggel hozza összefüggésbe. A beszerzési vagy gyártási követelménynek ennek ellenére meg kell határoznia az alkalmazandó termékszabványt, a méretszabványt, a kiadást, a hegesztési eljárást, a hőkezelést, a vizsgálatokat, a vizsgálatok gyakoriságát és az elfogadási kritériumokat.
Elektromos ömlesztőhegesztéssel gyártott duplex cső
Elektromos ömlesztőhegesztés során a csövet szalagból vagy lemezből alakítják ki, majd a hosszvarratot ömlesztőhegesztési eljárással egyesítik. A kötéshez töltőanyagot adagolnak, nem kizárólag az alapanyag széleinek megolvasztására támaszkodnak. Az ASTM A928/A928M követelményeket határoz meg e duplex csőkategóriára, beleértve a meghatározott minőséghez, a méretekhez, a gyártási állapothoz, a varratminőséghez és a vizsgálatokhoz kapcsolódó előírásokat. Az „A928/A928M” ASTM-megjelölés azt is jelzi, hogy a szabvány hüvelyk-font és SI-mértékegységekben került kiadásra; ha a szabvány eltérő értékeket ad meg, a kiválasztott mértékegységrendszert következetesen kell alkalmazni.
A cső ferrit–ausztenit állapota nem állapítható meg csupán a névleges króm- vagy nikkeltartalomból. A hegesztési ömledék ferritben gazdag szerkezettel szilárdulhat meg, majd a hűlés során ausztenit képződhet benne, miközben a hőhatásövezet eltérő hőtörténeten megy keresztül. A túlzott ferrittartalom csökkentheti a szívósságot, és ronthatja a lokális korrózióval szembeni ellenállást. A túlzott ausztenittartalom csökkentheti a duplex szerkezethez kapcsolódó szilárdságot, és az előírt szabályozási tartományon kívüli ötvözetre vagy hőciklusra utalhat.
Ezért központi szabályozási tényező az oldó hőkezelés és a gyors hűtés sok duplex csőtermék esetében. A kezelés feloldja a nemkívánatos intermetallikus fázisokat, és megfelelő kétfázisú szerkezetet állít helyre a cső vizsgálata előtt. A hegesztési eljárásoknak szabályozniuk kell a hőbevitelt, a rétegek közötti hőmérsékletet, a védőgázt, az öblítés minőségét és a töltőanyag kiválasztását. Egy ausztenites rozsdamentes acélhoz minősített eljárásról nem feltételezhető automatikusan, hogy elfogadható duplex varratot eredményez.
A maratott mikroszerkezet rendszerint megnyúlt vagy lemezes ferrites és ausztenites tartományok formájában jelenik meg, amelyek a megmunkált anyag vagy a hegesztéshez kapcsolódó megszilárdulási minta irányával párhuzamosak. A megjelenés önmagában nem elegendő a megfelelőség igazolására. A metallográfiai vizsgálat, a ferritmérés, a korróziós vizsgálat, a mechanikai vizsgálat és a roncsolásmentes vizsgálat eltérő kérdésekre ad választ, és nem helyettesíthetik egymást.
Töltőanyag és termékkövetelmények
A hozzáadott töltőanyagnak kompatibilisnek kell lennie a meghatározott duplex minőséggel és a hegesztési eljárással. Króm-, nikkel-, molibdén- és nitrogénegyensúlya befolyásolja a hegesztési ömledék fázisképződését, lyukkorrózióval szembeni ellenállását, szilárdságát és képlékenységét. A kizárólag névleges ötvözetjelölés alapján kiválasztott töltőanyag alkalmatlan lehet, ha a hígulás, a védőgáz, a hőbevitel vagy a hegesztés utáni kezelés megváltoztatja a lerakódott anyag összetételét vagy szerkezetét.
Az ASTM A928/A928M-et termékszabványként, nem pedig hegesztési fogyóanyag-katalógusként kell értelmezni. Követelményeket állapít meg a megadott eljárással gyártott csövekre, miközben a hegesztési eljárás és a töltőanyag besorolása további szabályozást biztosít. A teljes műszaki követelmény magában foglalhatja a kémiai elemzést, a szakítószilárdsági tulajdonságokat, az előírt keménységi határértékeket, a hidrosztatikai vagy alternatív roncsolásmentes vizsgálatot, a szemrevételezéses és méretvizsgálatot, a varrat vizsgálatát, valamint a hőkezelési állapotot. A pontos követelmények a kiadástól és a meghatározott minőségtől függenek; egy régebbi kiadás nem tekinthető egy későbbi kiadással felcserélhetőnek.
A duplex minőségeket gyakran a lyukkorrózási ellenállási egyenértékszám, vagyis a PREN alapján csoportosítják. A World Stainless/International Stainless Steel Forum 2024-es besorolása szerint a lean duplex minőségek PREN-értéke 22–27, a standard duplex minőségeké 28–38, a super duplex minőségeké 39–45, a hyper duplex minőségeké pedig 45 feletti. A PREN elsősorban a króm, a molibdén és a nitrogén alapján meghatározott indexelési konvenció. Hasznos az ötvözetcsaládok összehasonlítására, de nem jelent teljesítményre vonatkozó teljes körű garanciát. A kritikus lyukkorróziós hőmérséklet, a réskorrózióval szembeni ellenállás, a felület állapota, a kloridkoncentráció, a hőmérséklet, a gyártás során bekövetkező szennyeződés és a varrat mikroszerkezete eltérő eredményeket okozhat a hasonló számított PREN-értékű ötvözeteknél.
Az ismert 2205 minőséget gyakran 22Cr duplexként nevezik. Az Outokumpu 2020-as, rozsdamentesacél-családokról szóló leírása a 2507 és 4501 minőségeket 25Cr super duplex minőségként azonosítja. Az ilyen családmegjelölések segítenek az ötvözet kémiai összetételének értelmezésében, de nem helyettesítik az UNS-megjelölést vagy a termékszabványt. A „2205 cső” megjelölés hiányos marad, ha a követelmény nem határozza meg, hogy melyik 2205-összetétel, termékforma, gyártási eljárás, méretek, vizsgálatok és elfogadási szabvány alkalmazandó.
A minőség-ellenőrzés túlmutat a ferrittartalom meghatározásán. Az ISO 17781, amelyet az ISO Technical Committee 67 2024-ben azonosított, vizsgálati módszereket határoz meg a kőolaj- és földgáziparban használt ferrites ausztenites rozsdamentes acélok mikroszerkezetének minőség-ellenőrzésére. Jelentősége közvetlen: a duplex alkatrészek nem megfelelő hőhatás után szigmafázist, khi-fázist, krómmintákat vagy más kiválásokat tartalmazhatnak. Ezek a fázisok csökkenthetik a szívósságot, illetve a szemcsehatárok közelében kimeríthetik a krómot és a molibdént, ezáltal rontva a lyuk- és réskorrózióval szembeni ellenállást.
Az UNS S32205 a hivatkozott szabványokon belül
Az UNS S32205 ötvözetmegjelölés, nem pedig teljes körű megrendelési leírás. A duplex rozsdamentes acél 2205-tel általában összefüggő tervezett kémiai azonosságát közli, de nem határozza meg, hogy az adott termék cső, lemez, szerelvény vagy kovácsdarab. Azt sem adja meg, hogy a cső elektromos ömlesztőhegesztéssel készült-e, adtak-e hozzá töltőanyagot, milyen hőkezelést alkalmaztak, illetve mely vizsgálatok kötelezőek.
Az ASTM A928/A928M-en belül az UNS S32205 a hivatkozott termékszabványokban szereplő 2205 duplex minőséggel kapcsolatban van felsorolva. Ezt a kapcsolatot pontosan kell megfogalmazni: az S32205 az anyagminőséget azonosítja, míg az A928/A928M az adott elektromos ömlesztőhegesztéssel gyártott csőtermékre vonatkozik. Ezért a mindkét elemet tartalmazó szabványhivatkozás informatívabb, mint bármelyik kifejezés önmagában.
Ugyanez a következetesség vonatkozik az olyan megjelölésekre is, mint a lean duplex, a standard duplex, a super duplex és a hyper duplex. Ezek a kategóriák megközelítő ötvözetcsoportokat és korrózióállósági tartományokat jelölnek, nem pedig minden osztályozási rendszerben azonos határokat. A fázis-előrejelző eszközök, köztük a króm- és nikkel-egyenértékek, valamint a számított fázisdiagramok iránymutatást adhatnak az ötvözet és a hegesztés szabályozásához, a végső elfogadás azonban az alkalmazandó szabványban megnevezett vizsgálatokon és követelményeken alapul. Az ASTM A928/A928M-et, a meghatározott kiadást és minden hivatkozott minőség-ellenőrzési szabványt együtt kell értelmezni.
Alkalmazások környezet és meghibásodási mód szerint
A duplex rozsdamentes acél kiválasztása a környezettel és a meghibásodási móddal kezdődik, nem önmagában a „duplex” megnevezéssel. A releváns kérdések az, hogy a tervezést a kloridos lyukkorrózió, a réskorrózió, a szulfidfeszültség okozta repedés, az erózió, a kifáradás, a hegesztési károsodás vagy a termikus ridegedés határozza-e meg. Egy olyan minőség, amely oxigénmentesített technológiai közegben jól teljesít, alkalmatlan lehet forró, oxigéndús kloridos résben. Hasonlóképpen, a magas PREN nem teszi szükségtelenné a ferrit–ausztenit egyensúly, a felületi állapot, a hegesztési eljárás és a hőkezelés szabályozását.
A két fázis célértéke rendszerint megközelítőleg 50% ferrit és 50% ausztenit, ahogyan azt a World Stainless és az International Stainless Steel Forum 2024-ben közölte. Ez az egyensúly egyesíti a ferrites rozsdamentes acélhoz kapcsolódó szilárdságot és klorid okozta repedéssel szembeni ellenállást az ausztenites rozsdamentes acélhoz kapcsolódó szívóssággal és általános korróziós viselkedéssel. Ezt az egyensúlyt a névleges anyagminőség-megjelölés nem rögzíti. Az ötvözet kémiai összetétele, az oldó izzítás, a hűtési sebesség, a lemezvastagság, az alakítás és a hegesztés módosíthatja a fázisok arányát, illetve elősegítheti káros kiválások, például sigma-fázis, chi-fázis, krómiumnitridek és szekunder ausztenit képződését.
A PREN hasznos az ötvözetcsaládok lyukkorrózióval szembeni ellenállás szerinti rendezésére, de indexelési konvenció, nem pedig a szolgálati teljesítmény teljes körű garanciája. A World Stainless 2024-es osztályozása szerint a lean duplex minőségek PREN-értéke 22–27, a standard duplex minőségeké 28–38, a superduplex minőségeké 39–45, a hyperduplex minőségeké pedig 45 feletti. A különböző osztályozási rendszerek nem mindig azonos határértékeket alkalmaznak. A 2205-öt általában 22Cr duplexként nevezik meg; az Outokumpu 2020-as, rozsdamentesacél-családokról szóló áttekintése szerint a 2507 és a 4501 25Cr superduplex minőségek.
Kőolajipari, földgázipari és petrolkémiai alkalmazások
A kőolaj- és földgázipari berendezések a rozsdamentes acélt egyszerű tengervizes vizsgálatoknál igénybevevőbb kombinációknak teszik ki: ugyanabban a rendszerben jelen lehetnek kloridok, szén-dioxid, hidrogén-szulfid, oldott oxigén, szerves savak, nagy nyomás, emelkedett hőmérséklet és időszakos nedvesedés. A duplex minőségeket ezért áramlási vezetékekben, szeparátorokban, csővezetékekben, szelepekben, hőcserélő-alkatrészekben, köldökvezetékek szerelvényeiben, mosókban és technológiai tartályokban alkalmazzák, ahol együttesen kell figyelembe venni a szilárdságot, a kloridokkal szembeni ellenállást és a szulfidhoz kapcsolódó repedésekkel szembeni ellenállást.
A lean duplex ötvözetek csökkentett nikkel- és molibdéntartalom mellett is megőrizhetik a kétfázisú szerkezetet, de alacsonyabb PREN-tartományuk miatt nem tekinthetők a standard duplex minőségekkel felcserélhetőnek. Alkalmasak lehetnek kevésbé agresszív technológiai közegekhez, szerkezeti csővezetékekhez vagy olyan berendezésekhez, amelyekben a kloridkoncentráció és a hőmérséklet szabályozott. A standard duplex, különösen az olyan 22Cr anyag, mint az UNS S32205, gyakran kerül értékelésre általános technológiai csővezetékekhez és nyomástartó alkatrészekhez. Az ASTM A928/A928M a hivatkozott termékszabványokban az UNS S32205-öt a 2205 duplex minőségnek megfelelőként azonosítja, és töltőanyaggal hegesztett, elektromos ömlesztőhegesztéssel gyártott duplex csövekre vonatkozik. A töltőanyag fontos: a nem megfelelően kiválasztott vagy felhígult hegesztési varratanyag kedvezőtlen fázisegyensúlyt eredményezhet, illetve csökkentheti a helyi korrózióval szembeni ellenállást.
A 2507-hez és a 4501-hez hasonló superduplex minőségeket akkor mérlegelik, amikor a forró kloridos környezet, a kénhidrogénes üzem vagy a nagy mechanikai terhelés nagyobb tartalékot követel meg a lyukkorrózióval, a réskorrózióval és a feszültség okozta korróziós repedéssel szemben. A hyperduplex minőségek tovább növelik az ötvözöttséget, jellemzően magasabb króm-, molibdén- és nitrogéntartalom révén, ez azonban egyúttal szűkíti a gyártás szabályozási tartományát. A nagyobb ötvözöttségi szint nem helyettesíti a minősített hegesztési és hőkezelési eljárást.
A kőolaj- és földgázipari minőség-ellenőrzésnek sajátos mikrostrukturális vonatkozása van. Az ISO 17781, amelyet az ISO 67. műszaki bizottsága adott ki, vizsgálati módszereket határoz meg a kőolaj- és földgáziparban használt ferrites/austenites, azaz duplex rozsdamentes acél mikroszerkezetének minőség-ellenőrzésére. A fázisegyensúly és a káros intermetallikus fázisok vizsgálatával foglalkozik, nem pedig úgy kezeli a termék megnevezését, mintha az önmagában bizonyítaná az alkalmasságot. Ez a megkülönböztetés fontos hegesztés, javítóhegesztés, oldó izzítás, illetve olyan hőmérséklet-tartományban való üzemelés után, amelyben sigma- vagy chi-fázis képződhet.
A hidrogén-szulfid további meghibásodási útvonalat jelent. A kemény, rideg zónák, a túlzott ferrittartalom, a helyi krómszegényedés és a hegesztési hibák növelhetik a szulfidfeszültség okozta repedéssel vagy a hidrogén által elősegített repedéssel szembeni érzékenységet. A tervezési felülvizsgálat ezért az anyagminősítés mellett keménységszabályozást, a kénhidrogénes üzem követelményeit, a hegesztési eljárás minősítését, roncsolásmentes vizsgálatot és a hőhatásövezetek ellenőrzését is magában foglalja. A kifáradás külön kérdés marad. A duplex acél szilárdsága nem szünteti meg a nyomásciklusokból, rezgésből, hegesztési varratlábakból vagy korróziós gödrökből eredő kifáradási károsodást; az élettartamot gyakran erősebben meghatározza a felületi minőség és a hegesztési geometria, mint a névleges PREN.
Tengeri, sótalanítási és kloridtartalmú környezetek
A tengervíz és a sóoldat a lyukkorróziót és a réskorróziót helyezi az anyagkiválasztás középpontjába. A kloridionok feldúsulnak a tömítések, lerakódások, bilincsek, karimafelületek és pangó folyadékfilmek alatt. A hőmérséklet, az oxigéntartalom, az áramlási sebesség, a lerakódások és a más ötvözetekkel kialakuló katódos kapcsolat jelentősen megváltoztathatja a helyi elektrokémiai feltételeket. A PREN összehasonlítása segít a jelölt minőségek előszűrésében, de nem képes előre jelezni minden résgeometriát, és nem veszi teljes körűen figyelembe a hegesztési állapotot vagy a felületi szennyeződést.
A lean duplex minőségek megfelelőek lehetnek olyan helyeken, ahol a kloridkoncentráció, a hőmérséklet és a pangás korlátozott, például egyes tartályokban, szerkezeti elemekben és segédüzemi rendszerekben. A standard duplex minőségeket számos tengeri szerkezetben, tengervizes csővezetékben, hűtővízrendszerben és sótalanító berendezésben alkalmazzák, de a tervezésnek különbséget kell tennie a folyamatosan áramló víz és a pangó sóoldat között. A superduplex és hyperduplex minőségek erősen igénybe vett tengervizes alkalmazásokhoz, nagynyomású fordított ozmózisos alkatrészekhez, szivattyú- és szelepalkatrészekhez, illetve koncentrált kloridos közegekhez választhatók. Nincs univerzális minőség–alkalmazás megfeleltetés: ugyanabban a tengervizes rendszerben eltérő ötvözetekre lehet szükség egy levegőztetett réshez, egy hegesztett csőszakaszhoz, egy nyomáshatárt alkotó elemhez és egy forgó alkatrészhez.
A sótalanító üzemek eróziót, abrazív kopást és termikus ciklikus terhelést is előidéznek. A nagy sebesség eltávolíthatja a védő filmeket, a lebegő szilárd részecskék pedig károsíthatják a felületeket és friss fémet tehetnek szabaddá. A hegesztési oxidáció, a hőszíneződés és a vasszennyeződés kiindulási helyeket hozhat létre akkor is, ha az alapötvözet króm- és molibdéntartalma magas. A pácolás, a mechanikai tisztítás, az öblítés és a hegesztési védőgáz szabályozása ezért a korróziómegelőzés része, nem pusztán esztétikai felületkezelés.
Az ausztenit fontos az alacsony hőmérsékleti szívósság és a duktilitás szempontjából, míg a ferrit a szilárdsághoz és a klorid okozta repedéssel szembeni ellenálláshoz járul hozzá. A túlzott ferrittartalom csökkentheti a szívósságot és a korrózióval szembeni ellenállást; a túlzott ausztenittartalom mérsékelheti a szilárdságot és módosíthatja a nitrogén eloszlását. A közbenső hőmérsékleteken túl lassú hűtés elősegíti a sigma- és chi-fázis kiválását. Egyes gyártási műveletek után a túl gyors hűtés ezzel szemben túlzott ferrittartalmat vagy nitrogénhez kapcsolódó hibákat hagyhat vissza. Az oldó hőkezelést és a gyors hűtést a szelvényvastagsághoz és az anyagminőség kémiai összetételéhez kell igazítani.
Szerkezeti, technológiai és energetikai alkalmazások
Szerkezeti alkalmazásokban akkor választanak duplex acélt, amikor egyszerre fontos a csökkentett falvastagság, a nagy folyáshatár, a korróziós igénybevétel vagy az életciklus alatti ellenőrzés követelménye. A hidak, tengeri tartószerkezetek, tárolótartályok, építészeti szerkezeti elemek és kötőelemek profitálhatnak a ferrites–ausztenites kombinációból, de a kihajlás, a kötés kialakítása, a hegesztési kifáradás, a tűzhatás és a különböző hőtágulás továbbra is meghatározza a mérnöki számításokat. A nagyobb folyáshatár nem teszi automatikusan lehetővé vékonyabb szerkezet kialakítását ott, ahol a kifáradás vagy a helyi instabilitás a mértékadó.
A technológiai és energetikai berendezések további termikus és mechanikai korlátokat támasztanak. Duplex minőségek jelennek meg hőcserélőkben, nyomástartó edényekben, füstgázkezelő berendezésekben, biomasszaüzemekben, vízerőművi alkatrészekben, kondenzátorokban, valamint nukleáris vagy fosszilis tüzelőanyaggal működő rendszerek segédberendezéseiben. Az üzemi tartománynak ki kell zárnia azokat a hőmérsékleteket, amelyek üzem közben ridegedést vagy kiválást okoznak. Az ismétlődő termikus ciklusok a hegesztési maradó feszültséggel és a nyomásingadozással együtt kifáradási repedéseket idézhetnek elő csonkoknál, támaszoknál és csatlakozó hegesztési varratoknál.
A gyártási előzmények gyakran döntő változót jelentenek. A hidegalakítás növeli a szilárdságot, de módosíthatja a maradó feszültséget; a melegalakítás és a javítási célú hevítés megzavarhatja a fázisegyensúlyt; a hegesztés módosítja a ferrit–ausztenit arányt a hegesztési varratanyagban és a hőhatásövezetben. A fázis-előrejelzési diagramok és a termodinamikai számítások segítenek az ötvözet kémiai összetételének és a hűtési célértékeknek a meghatározásában, míg a metallográfia és a korróziós vizsgálatok ellenőrzik az eredményt. Az ASTM termékkövetelményei meghatározzák az egyes termékformák összetételét, méreteit és mechanikai vizsgálatait, de a projekt-előírások további ferritkorlátokat, intermetallikusfázis-vizsgálatokat, ütővizsgálatokat, hegesztési minősítést vagy korróziós vizsgálatokat is előírhatnak.
A gyakorlati szabály közvetlen: az anyagcsaládot a meghatározó meghibásodási móddal szemben kell kiválasztani, majd minősíteni kell a tényleges terméket és a gyártási útvonalat. A lean, standard, superduplex és hyperduplex minőségek eltérő összetételi és PREN-tartományokban helyezkednek el, de egyik sem jelent univerzális megoldást a kloridos korrózióra, a kifáradásra, a kénhidrogénes üzemre vagy az emelt hőmérsékleten való üzemelésre. A fázisszabályozás az anyagspecifikáció része, nem utólagos szempont.
Duplex rozsdamentes acél kiválasztása és specifikálása
A környezet és a meghibásodás következményeinek meghatározása
A kiválasztás az üzemi környezettel kezdődik, nem pedig azzal, hogy az anyagjegyzékben szerepel a „duplex” szó. Rögzítse a hőmérsékletet és a hőmérséklet-ciklusokat, a kloridkoncentrációt, a savasságot, az oxidáló anyagokat, az oldott oxigént, a nyomást, az áramlási sebességet, a szilárd részecskék jelenlétét, valamint a tengervíznek vagy technológiai vegyszereknek való kitettséget. Azt is azonosítsa, hogy az alkatrészt éri-e húzófeszültség, hőfeszültség, ciklikus terhelés, rezgés, erózió, illetve lerakódások, tömítések, bilincsek és hegesztett csatlakozások alatt kialakuló réskorróziós körülmény.
Ezek a bemeneti adatok határozzák meg, hogy mely károsodási mechanizmusokat kell minősíteni. A kloridtartalmú víz lyukkorróziót és réskorróziót okozhat; a savas, redukáló oldatok általános korróziót vagy szulfidokkal kapcsolatos károsodást idézhetnek elő; az oxidáló savak pedig eltérő irányban változtathatják meg a korróziós viselkedést. A hidrogéntartalmú közegben végzett üzem külön megfontolást igényel a környezeti repedés szempontjából. Egy nyomástartó edény, tenger alatti gyűjtővezeték, hőcserélőcső, szivattyúház és építészeti korlát meghibásodásának következményei nem azonosak, még akkor sem, ha névleges korróziós környezetük hasonlónak tűnik.
A minőség kiválasztása előtt határozza meg a következménykategóriát. Egy kisnyomású közművezeték szivárgása leálláshoz és takarításhoz vezethet, míg egy nagynyomású szénhidrogén- vagy kénhidrogénes üzemi rendszer tömítettségének elvesztése azonnali biztonsági veszélyeket teremthet. A specifikációnak ezért meg kell adnia a megengedett korróziós sebességet, az ellenőrzési időközöket, adott esetben a törés előtti szivárgásra vonatkozó feltételezéseket, a kifáradási tervezési élettartamot, valamint azt, hogy egyáltalán elfogadható-e lokális korrózió. A „korrózióálló” nem mérhető elfogadási kritérium.
A duplex rozsdamentes acélok olyan króm–nikkel–molibdén–vas ötvözetek, amelyeket megközelítőleg egyenlő ferrit- és austenittartalomra terveztek. A World Stainless és az International Stainless Steel Forum 2024-ben megközelítőleg 50% ferritet és 50% austenitet jelentett. Ez a szerkezet egyesíti a ferrites rozsdamentes acélhoz társuló nagyobb folyáshatárt és klorid okozta feszültségkorrózióval szembeni ellenállást az austenites rozsdamentes acélhoz kapcsolódó szívósság és korróziós viselkedés jelentős részével. Az egyensúlyt önmagában a minőségjelölés nem garantálja. A kémiai összetétel, a lemez- vagy csőfal vastagsága, az oldó hőkezelés, a hegesztés hőbevitele, a varratközi hőmérséklet és a hűtési sebesség mind módosíthatja azt.
A PREN kezdeti összehasonlítást biztosít a lokális korrózióval szembeni ellenállásról. Az egyik gyakran alkalmazott összefüggés: PREN = %Cr + 3,3(%Mo) + 16(%N), bár a közzétett egyenletek és az ötvözetspecifikus értelmezések eltérnek. A World Stainless 2024-es osztályozása szerint a lean duplex minőségek PREN-értéke 22–27, a standard duplex minőségeké 28–38, a super duplex minőségeké 39–45, a hyper duplex minőségeké pedig 45 feletti. Ezek indexelési konvenciók, nem pedig teljesítményre vonatkozó teljes körű garanciák. A PREN nem veszi teljes mértékben figyelembe a felület állapotát, a zárványokat, a hegesztési zónákat, a réseket, a hőmérsékletet, a pH-t, a kloridaktivitást vagy a gyártási hibákat.
A minőség, a termékforma és a gyártási eljárás összehangolása
A környezeti besorolást használja a minőségcsalád meghatározására, majd ellenőrizze, hogy a kiválasztott minőség engedélyezett-e az adott termékformához és üzemi szabvány szerint. A hagyományos duplex és lean duplex minőségek általában kevésbé igénybevett kloridos környezetekhez, illetve olyan esetekhez alkalmazhatók, ahol az alacsonyabb nikkel- és molibdéntartalom elfogadható. A standard duplex minőségek közé tartozik a széles körben specifikált 22Cr család. A 2205 minőséget gyakran 22Cr duplexként nevezik; az ASTM A928/A928M a hivatkozott termékkörnyezetben az UNS S32205 anyagszámot a 2205 duplex minőségnek megfelelőként azonosítja. A super duplex minőségek közé jellemzően olyan 25Cr ötvözetek tartoznak, mint a 2507 és a 4501. A hyper duplex ötvözetek tovább növelik a króm-, molibdén- és nitrogéntartalmat, de minősítési követelményeik továbbra is alkalmazásspecifikusak. Az osztályozási határok nem minden műszaki rendszerben azonosak, ezért a terminológiát a vonatkozó szabványnak kell meghatároznia.
Ne alkalmazzon közvetlenül egy lemezre vonatkozó specifikációt hegesztett csőre, kovácsdarabra, öntvényre, rúdra vagy csőre a vonatkozó dokumentum ellenőrzése nélkül. A termékforma módosítja a keresztmetszet vastagságát, a felület állapotát, a hőkezelési reakciót, a mérettűréseket, valamint az előírt vizsgálatok számát és típusát. Töltőanyaggal készített elektromosan ömlesztett hegesztett duplex cső esetén az ASTM A928/A928M szabványt kell megadni, és ha ez a minőség szükséges, az UNS S32205 anyagszámot is fel kell tüntetni; a beszerzési vagy gyártási dokumentumnak ezenfelül tartalmaznia kell a hegesztőanyag-osztályozást, az oldó hőkezelést, a roncsolásmentes vizsgálatot, a hidrosztatikus vagy tömörségi vizsgálatot, valamint az elfogadási kritériumokat.
A gyártási eljárás ugyanolyan figyelmet érdemel. A duplex rozsdamentes acélokat rendszerint oldó hőkezelésnek vetik alá, majd gyorsan lehűtik a kívánt ferrit–austenit szerkezet fenntartása érdekében. A közbenső hőmérséklet-tartományokban eltöltött túl hosszú idő sigma-fázis, chi-fázis, króm-nitridok vagy más kiválások kialakulásához vezethet. A sigma- és chi-fázis a környező mátrixból krómot és molibdént von el, és jelentősen csökkentheti a szívósságot, valamint a lokális korrózióval szembeni ellenállást. A nitridképződés különösen a ferritben gazdag régiókban és a hőhatásövezetekben jelentős.
A hegesztési eljárásnak szabályoznia kell a hőbevitelt, az ívenergiát, a varratközi hőmérsékletet, a védelmet, az öblítés minőségét, a kötés-előkészítést és a töltőanyag kiválasztását. A túl gyors hűlés túlzott ferrittartalmat és az austenitképződés csökkenését eredményezheti; a túl lassú hűlés vagy az ismételt hőterhelés káros kiválásokat segíthet elő. A hegesztési eljárás minősítésének ezért reprezentálnia kell a gyártási falvastagságot, a kötés kialakítását, a hegesztési eljárást, a hegesztési helyzetet, a hozaganyagot, a védőgázt és a javítási gyakorlatot. A hegesztés utáni hőkezelés nem univerzális megoldás: az előírt oldó hőkezelésnek, a hőmérséklet-tartománynak, a hőntartási időnek és az edzésnek illeszkednie kell az ötvözethez és az alkatrész geometriájához, továbbá egyes gyártott szerkezetek alakváltozás vagy méretkárosodás nélkül nem hőkezelhetők.
A mechanikai specifikáció szintén alkalmazásfüggő. A duplex minőségek gyakran nagyobb folyáshatárt biztosítanak, mint a szokásos austenites minőségek, így bizonyos kialakításoknál csökkenthető a falvastagság, azonban a szilárdság a termékformától és a vizsgálat irányától függ. A szívósság csökkenhet, ha a ferrittartalom túl magas, vagy intermetallikus fázisok képződnek. A kifáradási teljesítményt erősen befolyásolja a hegesztési geometria, a felületminőség, a maradó feszültség, a középfeszültség, a korróziós kitettség és az ellenőrzés minősége. A sima alapfémre kapott kifáradási eredmény nem minősíthet egy hegesztés utáni csonkot vagy csatlakozóelemet.
A fázisegyensúly, a korróziós vizsgálatok és a szabványok ellenőrzése
A végleges specifikációnak bizonyítékot kell megkövetelnie, nem pedig a mikroszerkezetet a kémiai összetételből kell levezetnie. A fázis-előrejelző eszközök, a Schaeffler- vagy DeLong-típusú diagramok, a termodinamikai számítások és az ötvözetspecifikus hegesztési modellek segíthetnek a ferrittartalom előrejelzésében, de nem helyettesítik a mérést. A maratott duplex anyagban rendszerint megnyúlt, lemezes ferrites és austenites régiók láthatók. A fázistérfogatarányokat egyeztetett metallográfiai vagy képelemzési módszerrel kell számszerűsíteni, meg kell határozni a mérés helyét, és meg kell adni a megengedett tartományt. A mintavételnek ki kell terjednie az alapfémre, adott esetben a varratfémre és a hőhatásövezetekre is.
Az ISO 17781 minőség-ellenőrzési referenciaként szolgál a kőolaj- és földgáziparban használt ferrites/austenites, vagyis duplex rozsdamentes acélok mikroszerkezetének vizsgálatához. Alkalmazását bele kell foglalni az ellenőrzési tervbe, amikor az adott iparági vagy projekt-előírás erre hivatkozik. A tervnek meg kell határoznia a próbatest irányát, a polírozás és maratás módját, a nagyítást, a fázismérés módszerét, valamint az intermetallikus fázisok és a nitridok kezelését.
A korróziós minősítésnek illeszkednie kell az üzemi közeg kémiájához. A kritikus lyukkorróziós hőmérséklet vizsgálata, a kritikus réskorróziós hőmérséklet vizsgálata, a vas(III)-kloridos szűrővizsgálat, a ciklikus potenciodinamikus polarizáció vagy a bemerítéses vizsgálatok relevánsak lehetnek, de mindegyik vizsgálat más kérdésre ad választ. A magas PREN-érték nem helyettesíti a tényleges üzemi körülmények között várható kloridkoncentrációval, hőmérséklettel, savassággal és felületi állapottal végzett vizsgálatot. Hegesztett mintákat is vizsgálni kell, ha a hegesztések határozzák meg a kockázatot.
Végül minden követelményt hozzá kell rendelni egy irányadó dokumentumhoz: a termékspecifikációhoz, a tervezési szabványhoz, a hegesztési minősítési szabványhoz, a roncsolásmentes vizsgálati eljáráshoz, a hőkezelési jegyzőkönyvhöz és az elfogadási szabványhoz. Az olyan források, mint az ASM International, az Outokumpu, az ASTM International, az ISO Technical Committee 67, a World Stainless/International Stainless Steel Forum és a lektorált ScienceDirect szakirodalom hasznos műszaki háttérrel szolgálnak, de az elfogadást a szerződéses szabvány és az adott szolgáltatásra vonatkozó szabályzat határozza meg. A névleges minőség kiválasztása csak a kezdő döntés. A kémiai összetétel, a termékforma, a gyártási előzmények, a fázisegyensúly, a korróziós adatok, a mechanikai tulajdonságok, a kifáradási tervezés és az ellenőrzési jegyzőkönyvek együttesen igazolják, hogy a duplex alkatrész minősített-e a tényleges üzemi feladatára.
Gyakori félreértelmezések és műszaki korlátok
Miért tervezési cél az 50:50 arány, és nem univerzális mikroszkopikus állandó?
A „duplex” kifejezés ferrites–ausztenites mikroszerkezetet jelöl, nem pedig annak garanciáját, hogy egy alkatrész minden pontja pontosan azonos mennyiségben tartalmazza mindkét fázist. Az ebbe a családba tartozó króm–nikkel–molibdén–vas ötvözeteket úgy fejlesztik, hogy az előírt feldolgozási útvonalat követően hozzávetőleg 50% ferritet és 50% ausztenitet hozzanak létre. A World Stainless és az International Stainless Steel Forum 2024-ben ezt a hozzávetőleges egyensúlyt ismertette, de az érték a releváns termékállapotban elérendő tervezési cél, nem pedig mikroszkopikus állandó.
A különbségtétel azért fontos, mert a fázisegyensúly a kémiai összetétellel és a hőtörténettel változik. A króm, a molibdén és a szilícium általában támogatja a ferrit kialakulását, illetve módosítja a ferrit stabilitását, míg a nikkel, a szén, a mangán és a nitrogén az összetételtől és a hőmérséklettől függően különböző módokon befolyásolja az ausztenit képződését. A megszilárdulás kezdetben ferrites mátrixot hozhat létre; ezt követően a lehűlés során ausztenit képződik a ferritszemcse-határokon és a ferrites tartományokon belül végbemenő átalakulással. A végeredmény függ a keresztmetszeti vastagságtól, az oldó hőkezelés hőmérsékletétől, a tartási időtől és a lehűlési sebességtől.
A polírozott és maratott keresztmetszeten rendszerint megnyúlt vagy lemezes ferrites és ausztenites tartományok láthatók. Ez a kép nem bizonyítja, hogy az egész alkatrészben 1:1 arány áll fenn. A hegesztési fém, a hőhatásövezet, a kovácsolt felület és egy vastag lemez közepe egyaránt eltérő helyi fázistérfogatarányt mutathat. A gyors lehűlés felesleges ferritet hagyhat vissza, mivel nem áll rendelkezésre elegendő idő az ausztenit kialakulásához. A közbenső hőmérséklet-tartományban történő lassú vagy nem megfelelő hőhatás elősegítheti másodlagos ausztenit, szigmafázis, khi-fázis, krómbitridok vagy más kiválások kialakulását. Ezek a fázisok krómot és molibdént vonhatnak el a szomszédos tartományokból, ezáltal csökkentve a helyi korrózióállóságot még akkor is, ha a teljes anyagra jellemző fázisszázalék elfogadhatónak tűnik.
A fázis-előrejelző eszközök, köztük a Schaeffler-, Delong- és WRC-típusú diagramok, az összetétel alapján megbecsülhetik a hegesztési fém megszilárdulási viselkedését. A termodinamikai számítások az egyensúlyi vagy metastabil fázismezők előrejelzésére is alkalmasak. Egyik megközelítés sem helyettesíti a metallográfiát és a gyártástechnológia minősítését. Nem pusztán az a releváns kérdés, hogy egy névleges kémiai összetételt duplexként jelölnek-e, hanem az, hogy a késztermékben elfogadható-e a ferrit–ausztenit egyensúly, nincsenek-e káros kiválások, továbbá ez az egyensúly megfelelő-e azokon a helyeken és azokban az irányokban, amelyek számítanak.
A célként meghatározott egyensúly továbbá nem jelenti azt, hogy az anyag mechanikai viselkedése minden irányban azonos. A ferrit nagyobb folyáshatárhoz és a kloridionok okozta feszültségkorróziós repedéssel szembeni ellenálláshoz járul hozzá, míg az ausztenit a képlékenységet, a szívósságot és a nitrogéntartalommal összefüggő korrózióállóságot biztosítja. Eloszlásuk, folytonosságuk, szemcsemorfológiájuk és a fázishatár állapota befolyásolja a szakítószilárdságot, az ütőszívósságot, a kifáradásos repedésterjedést és a hegesztett kötés teljesítményét. Egy alkatrész megfelelhet a névleges fázistérfogatarány-követelménynek, és mégis megbukhat a szívóssági vagy korróziós vizsgálaton, ha a hőhatás nem megfelelő helyi kémiai összetételt vagy kiválásokat hozott létre.
Miért nem teljes korróziós modell a PREN?
A lyukkorróziós ellenállási ekvivalens szám, vagyis a PREN, elsősorban a króm, a molibdén és a nitrogén alapján meghatározott, hasznos ötvözet-összehasonlítási index. A képlettől függően a volfrám is szerepelhet benne. A World Stainless/International Stainless Steel Forum 2024-es adatai szerint az általánosan alkalmazott duplex-besorolás a lean duplex minőségeket PREN 22–27, a standard duplex minőségeket 28–38, a szuperduplex minőségeket 39–45, a hiperduplex minőségeket pedig 45 feletti értékkel jellemzi. Ezek a tartományok segítenek megkülönböztetni a hagyományos, lean, standard, szuperduplex és hiperduplex csoportokat, de a besorolási határok nem minden rendszerben azonosak.
A PREN nem élettartam-egyenlet. Nem képes teljes körűen előre jelezni a kritikus lyukkorróziós hőmérsékletet, a kritikus réskorróziós hőmérsékletet, a lerakódások alatti lokális támadást vagy a hőhatásövezetben tanúsított viselkedést. A felületminőség, a zárványok, a szulfidok morfológiája, a maradó feszültség, a kloridkoncentráció, a savasság, a hőmérséklet, az oxidáló anyagok, az áramlási viszonyok, a résgeometria és a galvanikus csatolás mind befolyásolja a tényleges meghibásodást. Két hasonlóan számított PREN-értékű olvasztási adag eltérő lyukkorróziós eredményt mutathat, mivel zárványaik, hőkezelésük és felületi állapotuk különbözik.
A fázisegyensúly további korlátot jelent. Egy duplex ötvözet teljes anyagra vonatkozó PREN-értéke kedvező lehet, miközben az egyik fázis, egy fázishatár vagy egy krómszegény tartomány helyi ellenállása alacsonyabb. A szigmafázis különösen káros, mivel krómot és molibdént von el a körülötte lévő mátrixból, és jelentősen csökkentheti a szívósságot. A ferritben kialakuló nitridkiválás hasonló helyi hatással járhat. A hegesztés ezért szabályozott hőbevitelét, közbenső réteghőmérsékletét, védőgáz-ellátását, hozaganyag-választását és lehűlési feltételeit igényli; egy korrózióálló alapanyag-megjelölés nem biztosít automatikusan azonos ellenállást minden hegesztett kötés számára.
A PREN a mechanikai meghibásodásról is kevés információt ad. Nem képes előre jelezni a folyáshatárt, az adott hőmérsékleten mért ütőszívósságot, a kifáradási élettartamot, a hidrogén okozta repedést vagy a ciklikus terhelés alatti alakváltozást. A magasabb PREN továbbá nem garantál védettséget olyan környezetben, amely kívül esik az ötvözet minősített alkalmazási határain. Szükség lehet kritikus lyukkorróziós és réskorróziós vizsgálatokra, hegesztett kötések korróziós vizsgálatára, szakító- és ütővizsgálatra, metallográfiai vizsgálatra, valamint az alkalmazási körülményekre vonatkozó minősítésre. Az ASM International, az Outokumpu, a Wiley műszaki kiadványai és a ScienceDirect által indexelt, lektorált folyóiratok a PREN-t indexelési egyezményként, nem pedig teljes korróziós modellként kezelik.
Miért nem helyettesítik a szabványokat a minőségjelölések?
Egy ismert jelölés tömöríti az információt, de nem tartalmazza a teljes specifikációt. A „2205” megjelölést általában 22% krómot tartalmazó duplex rozsdamentes acélra használják, míg a 2507 és a 4501 jelölést rendszerint 25% krómot tartalmazó szuperduplex minőségekkel azonosítják, az Outokumpu 2020-as összefoglalása szerint. Ezek a megnevezések önmagukban nem határozzák meg a termékformát, a kémiai határértékeket, az oldó hőkezelési állapotot, a méreteket, a mechanikai követelményeket, a roncsolásmentes vizsgálatot, a hegesztési eljárást vagy az átvételi kritériumokat.
A különbség egyértelmű az ASTM A928/A928M szabványban, amely a hozaganyaggal készített, elektromos ömlesztőhegesztéssel gyártott duplex rozsdamentesacél-csövekre vonatkozik. Ebben a termékkörnyezetben az UNS S32205 az ASTM International által rögzítettek szerint a hivatkozott specifikációban szereplő 2205 duplex minőségnek felel meg. Egy lemezre, varrat nélküli csőre, hegesztett csőre, kovácsdarabra, öntvényre vagy gyártott nyomástartó alkatrészre eltérő szabványok vonatkozhatnak akkor is, ha az ötvözetet informálisan 2205-ként írják le. A jelölés nem helyettesítheti az alkalmazandó ASTM-, ASME-, EN-, ISO- vagy vevői követelményt.
A minőség-ellenőrzésnek a gyártási útvonalra is ki kell terjednie. A kémiai összetételt igazoló tanúsítvány nem bizonyítja a megfelelő fázisegyensúlyt a hegesztést követően. Az ellenőrzés magában foglalhatja a ferritmérést, a metallográfiai vizsgálatot, a szakítóvizsgálatot, az ütővizsgálatot, a korróziós vizsgálatot, a radiográfiai vizsgálatot, az ultrahangos vizsgálatot vagy a hőkezelés igazolását. Az ISO 17781, amelyet az ISO Technical Committee 67 2024-ben azonosított, a kőolaj- és földgáziparban használt duplex rozsdamentes acél mikroszerkezetének minőség-ellenőrzésére szolgáló vizsgálati módszereket határozza meg. Létezése jól szemlélteti a központi tételt: a mikroszerkezethez meghatározott módszerre és átvételi követelményre van szükség.
A családszintű alapelvek átvihetők: a duplex acélok a szabályozott ferrit–ausztenit-egyensúlytól, a nitrogéntől és az ötvözeti kémiától, a hőtörténettől, a hegesztési gyakorlattól és a kiválások kialakulásával szembeni ellenállástól függenek. A minőségspecifikus adatok feltételezés alapján nem vihetők át más minőségekre. Vegyipari feldolgozásra, sótalanításra, tengeri alkalmazásra, nyomástartásra, illetve kőolaj- és földgáztermelésre szánt alkatrész esetében tanulmányozni kell az alkalmazandó termékszabványt, az ASTM vagy ISO anyagjelölést, a hegesztési és hőkezelési minősítést, az ellenőrzési tervet, valamint az alkalmazási körülményekre vonatkozó korróziós követelményeket. A minőségjelölés kiindulópontot azonosít; az irányadó dokumentumok határozzák meg, hogy ténylegesen mit gyártottak, és milyen bizonyítékok támasztják alá az alkalmazhatóságát.
Hivatkozások
- [1] Stainless steel families and grades. Outokumpu technical reference, 2020. https://www.outokumpu.com/
- [2] Duplex stainless steel: grades, properties and applications. World Stainless technical overview, 2024. https://www.worldstainless.org/
- [3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO 17781, 2024. https://www.iso.org/standard/