




O que significa aço inoxidável duplex
A definição ferrítico-austenítica
Termos fundamentais de liga
- Crómio
- Promove a resistência à corrosão e a formação de ferrite.
- Níquel
- Promove a austenite e melhora a tenacidade a baixa temperatura.
- Molibdénio
- Melhora a resistência à corrosão localizada e promove a ferrite.
- Azoto
- Reforça a austenite, aumenta a resistência à corrosão por picadas e favorece a restauração da austenite após o processamento térmico.
Os aços inoxidáveis duplex são ligas à base de ferro, crómio, níquel e molibdénio, concebidas para conter ferrite e austenite em fracções volumétricas aproximadamente iguais. Um objectivo frequentemente utilizado é de cerca de 50% de ferrite e 50% de austenite, conforme referido pela World Stainless e pelo International Stainless Steel Forum em 2024. O termo duplex descreve, por conseguinte, tanto uma constituição de fases como uma família química. O crómio promove a resistência à corrosão e a formação de ferrite; o níquel promove a austenite; e o molibdénio melhora a resistência à corrosão localizada, afectando também a estabilidade das fases. O azoto é frequentemente adicionado porque reforça a austenite, aumenta a resistência à corrosão por picadas e ajuda a restaurar a austenite após o processamento a alta temperatura.
As duas fases não surgem como uma mistura aleatória. Em secções polidas e atacadas metalograficamente, a ferrite e a austenite formam normalmente regiões alongadas, bandadas ou lamelares, produzidas pela laminagem a quente e pela transformação subsequente. A austenite pode ocorrer sob a forma de ilhas ou de grãos alongados no interior de uma matriz ferrítica, enquanto a morfologia exacta depende da composição, da espessura da secção, da redução por laminagem, do recozimento de solubilização e da velocidade de arrefecimento. A estrutura visível não é meramente uma decoração metalográfica. A forma dos grãos, a continuidade das fases e a fracção de fases local influenciam a propagação de fissuras, os percursos de corrosão, o comportamento das soldaduras e a anisotropia mecânica.
O grau 2205 é normalmente designado por duplex 22Cr, uma vez que o seu teor nominal de crómio é próximo de 22%. UNS S32205 é a designação habitual associada a este grau. A ASTM A928/A928M abrange tubos de aço inoxidável austenítico e ferrítico/austenítico, soldados por fusão eléctrica, com metal de adição, e identifica o UNS S32205 nas especificações de produto nela referenciadas. Contudo, o nome de um grau, por si só, não estabelece que todos os componentes contenham o equilíbrio desejado entre ferrite e austenite. A forma do produto, o tratamento térmico, o procedimento de soldadura e os requisitos de inspecção continuam a ser importantes.
As fracções de fases são previstas através de diagramas de constituição, ferramentas de cálculo do equilíbrio de fases e métodos de avaliação do metal de soldadura. Os diagramas de Schaeffler e DeLong são ferramentas históricas úteis para estimar a ferrite a partir da composição da liga, enquanto o diagrama WRC-1992 é frequentemente aplicado à previsão da ferrite no metal de soldadura. O cálculo termodinâmico pode examinar a estabilidade das fases em função da temperatura e identificar condições susceptíveis de produzir fase sigma, fase chi, nitretos, carbonetos ou austenite secundária. Estes métodos orientam a produção, mas não substituem o exame metalográfico nem os ensaios de corrosão.
Por que razão as duas fases são deliberadamente equilibradas
A razão para visar ambas as fases é prática. A ferrite contribui para uma maior resistência à cedência, uma resistência útil à fissuração por corrosão sob tensão provocada por cloretos e uma menor dependência do níquel do que numa liga totalmente austenítica. A austenite contribui para a ductilidade, a tenacidade, a soldabilidade e a resistência a alguns tipos de danos relacionados com o hidrogénio. Uma mistura controlada pode, assim, proporcionar um conjunto de propriedades que nem o aço inoxidável ferrítico comum nem o aço inoxidável austenítico comum fornecem da mesma forma.
O equilíbrio é um compromisso, não um slogan. O excesso de ferrite pode reduzir a tenacidade, especialmente a baixa temperatura, e pode aumentar a susceptibilidade à corrosão localizada ou à fissuração assistida pelo hidrogénio em determinados ambientes. O excesso de austenite pode diminuir a resistência à cedência e alterar a resistência à fissuração por corrosão sob tensão provocada por cloretos. O intervalo aceitável depende da norma aplicável ao produto e das condições de serviço; “50–50” é um objectivo de concepção, não uma medição universal que tenha de ser exactamente reproduzida em todos os pontos de um componente soldado.
A história térmica pode afastar a liga desse objectivo. Durante o recozimento de solubilização, a ferrite é geralmente a fase a alta temperatura, enquanto a austenite se forma à medida que o material arrefece. Um arrefecimento rápido pode deixar ferrite em excesso, por não existir tempo suficiente para a formação de austenite. Um arrefecimento lento através de temperaturas intermédias pode produzir fases intermetálicas, especialmente a fase sigma, que consome crómio e molibdénio da matriz circundante. A fase chi, os nitretos de crómio e os carbonetos também podem formar-se em condições térmicas inadequadas. Estes constituintes podem reduzir drasticamente a tenacidade ao impacto e a resistência crítica à corrosão por picadas ou por frestas, mesmo quando os teores globais de crómio, níquel e molibdénio cumprem os limites nominais do grau.
A ISO 17781 especifica métodos de ensaio para o controlo da qualidade da microestrutura dos aços inoxidáveis dúplex em aplicações petrolíferas e de gás natural. Strong evidence
A soldadura torna o controlo mais difícil. A zona de fusão e a zona afectada pelo calor são submetidas a ciclos térmicos, diluição e velocidades de arrefecimento diferentes. Um metal de soldadura com ferrite em excesso pode ser resistente, mas menos tenaz e menos resistente ao ataque localizado; a austenite secundária em excesso pode apresentar um teor de elementos de liga inferior ao da austenite original e tornar-se um local preferencial de corrosão. A selecção do metal de adição, a temperatura entre passes, o aporte térmico, a protecção gasosa e o arrefecimento após a soldadura devem ser tratados como partes da concepção da liga. Por esta razão, a ISO 17781, publicada através do Comité Técnico 67 da ISO, especifica métodos de ensaio para o controlo da qualidade da microestrutura dos aços inoxidáveis duplex em aplicações petrolíferas e de gás natural.
NREP Número equivalente de resistência à corrosão por picadas: índice baseado na composição, utilizado para comparar a tendência aproximada das ligas de aço inoxidável para resistirem à corrosão localizada induzida por cloretos.
A avaliação da corrosão também exige prudência. O número equivalente de resistência à corrosão por picadas, normalmente designado por PREN, é um índice da composição da liga baseado principalmente no crómio, no molibdénio e no azoto. A classificação da World Stainless de 2024 coloca os graus duplex lean num PREN de 22–27, os graus duplex standard num PREN de 28–38, os graus superduplex num PREN de 39–45 e os graus hyperduplex acima de PREN 45. Estes intervalos ajudam a comparar famílias de ligas, mas o PREN não constitui uma garantia completa de desempenho. O estado da superfície, a soldadura, o equilíbrio de fases, as inclusões, a temperatura, a concentração de cloretos, a acidez, a geometria das frestas e o acoplamento galvânico podem determinar o comportamento efectivo em relação à corrosão crítica por picadas e por frestas.
Aço inoxidável duplex versus famílias ferríticas e austeníticas comuns
| Família | Fase ou estrutura dominante | Contributo típico | Limitação importante |
|---|---|---|---|
| Aço inoxidável ferrítico | Ferrite cúbica de corpo centrado | Resistência à fissuração por corrosão sob tensão causada por cloretos | Menor tenacidade a baixa temperatura em alguns graus |
| Aço inoxidável austenítico | Austenite cúbica de faces centradas | Ductilidade, soldabilidade e tenacidade | Menor limite de elasticidade em muitos graus recozidos em solução |
| Aço inoxidável dúplex | Ferrite e austenite | Resistência mecânica, tenacidade e resistência aos cloretos | Requer controlo do equilíbrio de fases e do historial térmico |
Os aços inoxidáveis ferríticos comuns são constituídos predominantemente por ferrite cúbica de corpo centrado à temperatura de serviço. Geralmente contêm pouco ou nenhum níquel, apresentam boa resistência à fissuração por corrosão sob tensão provocada por cloretos e proporcionam uma resistência útil à oxidação e à corrosão atmosférica. As suas limitações podem incluir uma tenacidade reduzida a baixa temperatura, restrições à conformação em alguns graus e sensibilidade ao crescimento dos grãos durante a soldadura. As ligas duplex mantêm um componente ferrítico, mas adicionam níquel e azoto suficientes para desenvolver uma fracção austenítica substancial, alterando tanto a resistência como o comportamento à fractura.
Os aços inoxidáveis austeníticos comuns, como os graus da série 300, são constituídos predominantemente por austenite cúbica de faces centradas. Normalmente proporcionam elevada ductilidade, excelente soldabilidade e boa tenacidade numa ampla gama de temperaturas. A sua resistência à cedência é frequentemente inferior à dos graus duplex na condição de recozimento de solubilização, e as composições susceptíveis podem sofrer fissuração por corrosão sob tensão provocada por cloretos. Os graus duplex não são simplesmente aços austeníticos mais resistentes: a ferrite introduz respostas magnéticas, mecânicas, de soldadura e de corrosão diferentes.
| Família | Composição química ou índice distintivo típico | Principal consideração de seleção |
|---|---|---|
| Dúplex pobre em liga | Níquel e/ou molibdénio reduzidos; NREP 22–27 | Ambientes com cloretos moderados e menor custo da liga |
| Dúplex normalizado | NREP 28–38; inclui 2205 | Equilíbrio entre resistência mecânica, tenacidade e resistência à corrosão |
| Superdúplex | Teores mais elevados de crómio, molibdénio e azoto; NREP 39–45 | Exposição severa a cloretos e à água do mar |
| Hiperdúplex | NREP superior a 45 | Serviço com cloretos muito exigente e controlo de processamento mais rigoroso |
A família inclui graus duplex comuns ou standard, graus duplex lean com teores reduzidos de níquel e/ou molibdénio, graus superduplex com teores mais elevados de crómio, molibdénio e azoto, e graus hyperduplex com índices de resistência à corrosão ainda mais elevados. “25Cr” é uma designação comum para as composições superduplex; em 2020, a Outokumpu identificou os graus 2507 e 4501 como graus superduplex 25Cr. Os limites de classificação não são idênticos em todos os produtores, normas ou fontes técnicas, pelo que a designação do grau e a especificação aplicável devem ser consultadas juntamente com os requisitos de composição e de ensaio.
As aplicações reflectem este comportamento combinado. Os aços inoxidáveis duplex são utilizados em tubagens de processo, equipamentos sob pressão, sistemas de água do mar e de dessalinização, tanques químicos, equipamentos para a indústria da pasta e do papel, estruturas offshore, permutadores de calor e instalações de petróleo e gás. A sua resistência relativamente elevada pode permitir reduzir a espessura das secções em alguns projectos, enquanto a resistência ao ataque por cloretos pode favorecer a utilização em ambientes aquosos exigentes. O desempenho à fadiga continua a depender da geometria da soldadura, do estado da superfície, das tensões residuais, da estabilidade das fases e do ambiente cíclico. O tratamento térmico, as práticas de fabrico e a inspecção continuam a ser determinantes. O teor de crómio identifica apenas uma parte do material; a estrutura ferrítico-austenítica determina se o equilíbrio pretendido da liga foi efectivamente alcançado.
Microestrutura Duplex à Escala Metalúrgica
[2] Duplex stainless steel: grades, properties and applications. World Stainless, International Stainless Steel Forum. World Stainless technical overview, 2024.
Os aços inoxidáveis duplex são ligas de crómio–níquel–molibdénio–ferro concebidas para conter ferrite e austenite em fracções volumétricas aproximadamente iguais. As duas fases não estão simplesmente misturadas numa matriz de ferro. A sua morfologia, orientação cristalográfica, conectividade e partição química determinam a forma como o aço responde a tensões, calor, soldadura e ambientes que contêm cloretos. A World Stainless e o International Stainless Steel Forum indicaram aproximadamente 50% de ferrite e 50% de austenite como o equilíbrio duplex característico em 2024, mas esse valor descreve um objectivo de concepção ou uma média medida, não uma uniformidade perfeita em todos os locais.
A família de ligas inclui as categorias duplex comum, lean duplex, duplex padrão, superduplex, hiperduplex e 25Cr. Os limites variam entre os diferentes sistemas de classificação; contudo, a convenção PREN fornecida pela World Stainless coloca os graus lean duplex em PREN 22–27, os graus duplex padrão em PREN 28–38, os graus superduplex em PREN 39–45 e os graus hiperduplex acima de PREN 45. O PREN, geralmente calculado a partir dos teores de crómio, molibdénio e azoto, é um índice de resistência à corrosão. Por si só, não garante uma determinada temperatura crítica de picada, resistência à corrosão em frestas, desempenho da soldadura ou vida útil em serviço.

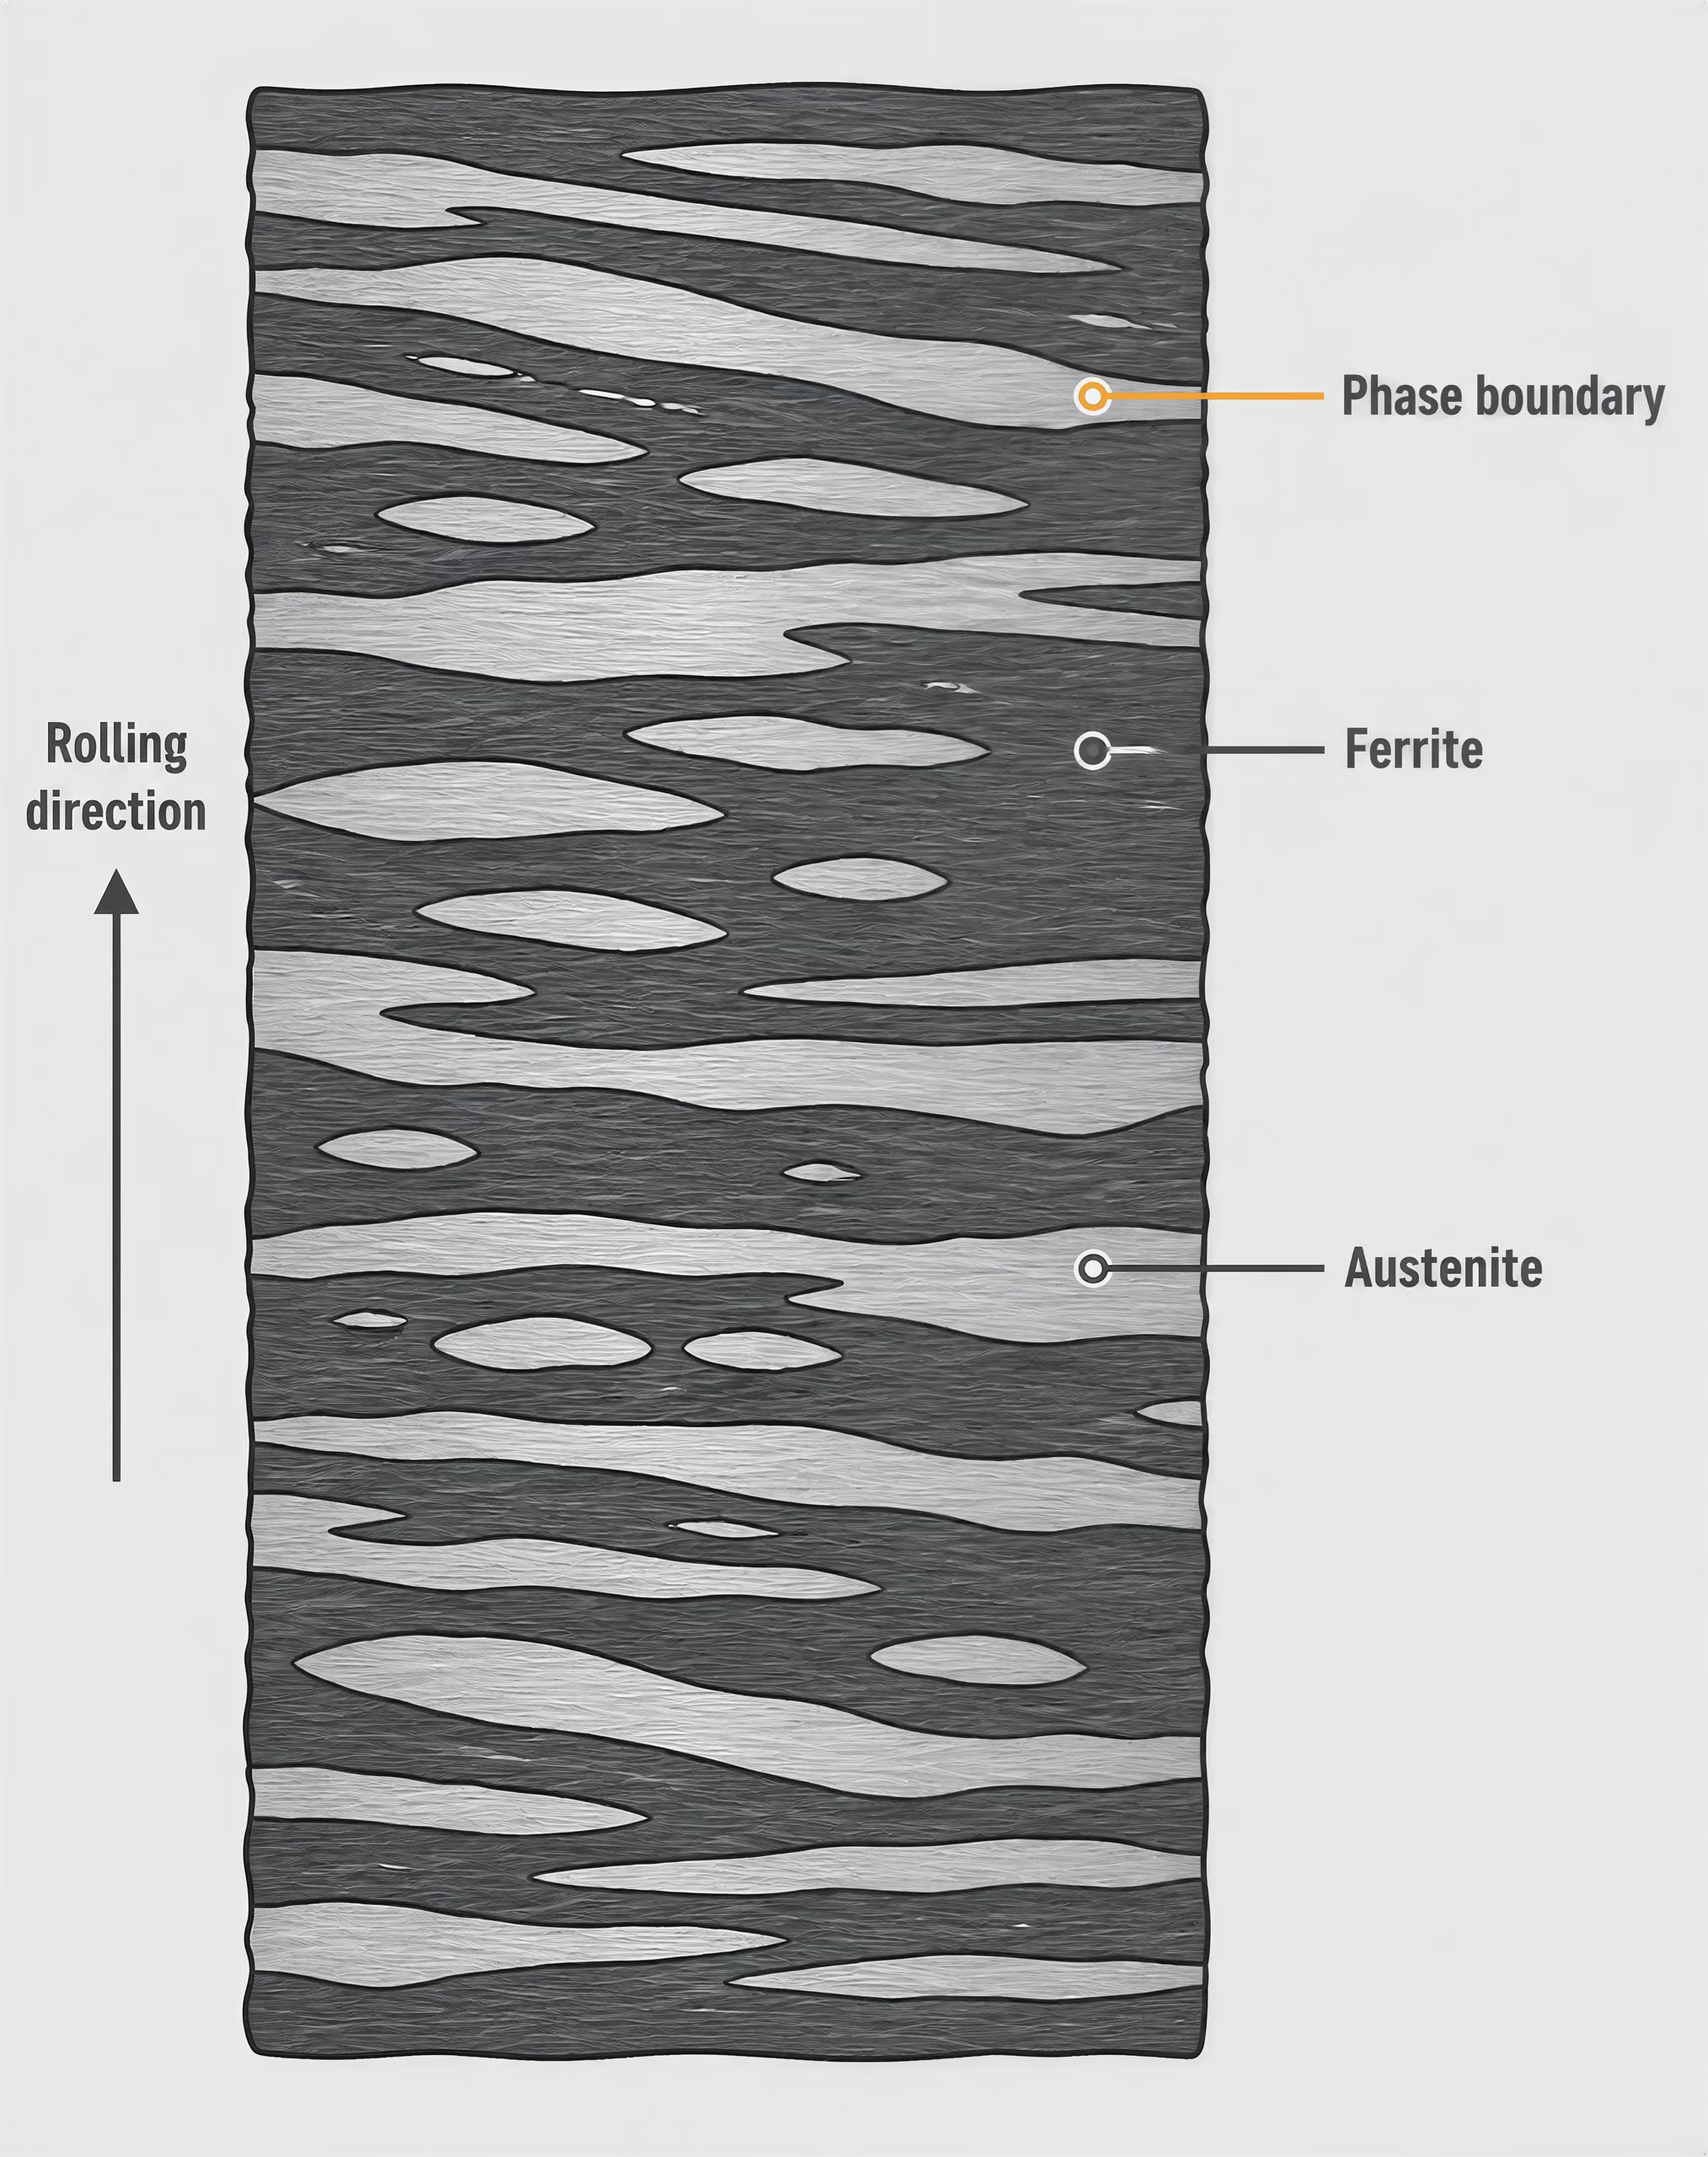
Morfologia da ferrite e da austenite
Ferrite e austenite A ferrite é a fase cúbica de corpo centrado do aço inoxidável dúplex; a austenite é a fase cúbica de faces centradas. A sua proporção, morfologia e conectividade controlam muitas propriedades mecânicas e de corrosão.
A ferrite é a fase cúbica de corpo centrado, normalmente designada por α, enquanto a austenite é a fase cúbica de faces centradas, normalmente designada por γ. Durante a solidificação e a subsequente conformação a quente, os elementos de liga repartem-se entre ambas. O crómio e o molibdénio favorecem a ferrite; o níquel e o azoto favorecem a austenite. O manganês, o silício, o carbono, a velocidade de arrefecimento e o equilíbrio exacto dos elementos estabilizadores também afectam a formação das fases. Consequentemente, duas corridas com valores nominais semelhantes de crómio e níquel podem desenvolver estruturas locais diferentes após a laminagem, o recozimento de solubilização ou a soldadura.
A descrição da Outokumpu relativa ao aço inoxidável duplex atacado metalograficamente capta o aspecto observado no exame metalográfico: as regiões ferríticas aparecem mais escuras ou atacadas, enquanto as regiões austeníticas permanecem mais brilhantes. Numa secção de material trabalhado, polida e atacada, o contraste revela normalmente bandas ferríticas e austeníticas alongadas. O grau 2205 é frequentemente designado por duplex 22Cr; os graus 2507 e 4501 são graus superduplex 25Cr. Estas designações identificam famílias amplas de ligas, não uma única microestrutura universal.
O contraste reflecte tanto a composição das fases como a resposta ao ataque metalográfico. A austenite aparece frequentemente sob a forma de ilhas, fitas ou películas interligadas no interior da ferrite, enquanto a ferrite pode formar a matriz contínua numa orientação e um constituinte descontínuo noutra. A matriz aparente pode variar com a direcção da secção, o regime de redução, o tamanho de grão e o reagente de ataque. Uma secção transversal pode mostrar ilhas de austenite arredondadas ou achatadas; uma secção longitudinal pode expor bandas longas alinhadas com a direcção de laminagem.
Esta arquitectura combina propriedades associadas a cada constituinte. A ferrite contribui para uma elevada resistência ao escoamento, resistência à fissuração por corrosão sob tensão causada por cloretos e resistência relativamente boa à fissuração assistida por hidrogénio em alguns ambientes. A austenite melhora a tenacidade, a ductilidade, a resistência à fissuração do metal de soldadura e a resistência a determinados mecanismos de corrosão localizada através do seu teor de níquel e azoto. Nenhuma das fases fornece, isoladamente, todas as propriedades desejadas. Um controlo deficiente pode deixar ferrite em excesso, austenite em excesso ou uma região interfacial quimicamente enfraquecida.
Estrutura lamelar alongada
O aspecto alongado ou lamelar característico desenvolve-se porque a laminagem e a forjagem a quente estiram a estrutura originalmente vazada. A austenite e a ferrite deformam-se de forma diferente, e as duas fases permanecem dispostas em bandas que seguem a direcção de conformação. O resultado não é um laminado perfeitamente periódico: a espessura das bandas varia, os limites de fase são ondulados e a recristalização pode desagregar partes da estrutura. Ainda assim, o padrão direccional é importante.
Uma rede de fases alongadas cria anisotropia. As propriedades mecânicas medidas paralelamente à direcção de laminagem podem diferir das medidas transversalmente a essa direcção, sobretudo quando as inclusões, a continuidade das bandas ou o tamanho de grão também são direccionais. Uma fissura que encontra ferrite e austenite alternadas pode desviar-se, embotar-se ou alterar o seu percurso de propagação. Isso pode favorecer a tenacidade e a resistência à fadiga, mas um percurso contínuo fraco, um limite de fase acentuado ou um precipitado localmente frágil pode inverter esse efeito.
Fase sigma Fase intermetálica dura e frágil, rica em crómio e molibdénio, que se pode formar durante uma exposição térmica inadequada e empobrecer a matriz circundante em elementos que conferem resistência à corrosão.
Sequência de controlo térmico
- Recozimento em solução Aquecer a liga para dissolver fases intermetálicas, nitretos e outros precipitados prejudiciais.
- Manutenção controlada Proporcionar tempo suficiente para que a secção especificada atinja a condição de tratamento necessária.
- Arrefecimento rápido Arrefecer suficientemente depressa para limitar a reprecipitação durante a passagem por temperaturas intermédias.
- Verificação Confirmar o equilíbrio de fases e a ausência ou limitação de fases prejudiciais através dos exames aplicáveis.
A estrutura altera-se substancialmente nas zonas afectadas pelo calor e no metal de soldadura. A soldadura funde e volta a solidificar uma região estreita, submetendo depois o material adjacente a um ciclo térmico intenso. Um arrefecimento rápido pode reter ferrite em excesso, porque não existe tempo suficiente para a formação de austenite. Um arrefecimento lento ou uma exposição prolongada na gama aproximada de 600–1000 °C pode permitir a formação de nitretos de crómio, fase sigma, fase chi ou outros constituintes intermetálicos, dependendo da composição e da história térmica. A fase sigma é especialmente prejudicial porque consome crómio e molibdénio das regiões próximas, reduzindo simultaneamente a tenacidade e a resistência à corrosão localizada.
As ferramentas de previsão de fases incluem cálculos de equilíbrio, dados de transformação tempo–temperatura, software termodinâmico, medições do número de ferrite, análise de imagem e metalografia directa. As previsões de equilíbrio são úteis, mas não reproduzem todos os ciclos de soldadura ou condições de arrefecimento. O que efectivamente aparece é controlado pela cinética. O tratamento térmico de solubilização, seguido de um arrefecimento suficientemente rápido, é utilizado para restaurar a estrutura ferrite–austenite e suprimir precipitados prejudiciais; contudo, um aquecimento excessivo, ciclos térmicos repetidos ou um controlo inadequado da temperatura entre passes ainda podem produzir desvios locais.
Fracção de fases, continuidade e heterogeneidade local
Uma razão nominal de fases de 1:1 não significa que cada grão, cordão de soldadura, parede de tubo ou zona afectada pelo calor contenha 50% de ferrite. Uma chapa trabalhada pode cumprir um requisito médio de fracção de fases e, simultaneamente, conter bandas ricas em ferrite junto de uma superfície ou regiões ricas em austenite junto de outra. A segregação herdada da fundição, a variação da composição na linha central, a deformação não uniforme e as diferenças de arrefecimento ao longo da espessura contribuem para esse fenómeno. O local e o método de medição também são importantes: a contagem de pontos, a análise de imagem, os métodos magnéticos e as técnicas cristalográficas podem produzir valores aparentes diferentes quando a morfologia é fortemente direccional.
A conectividade é tão importante como a percentagem. Uma ferrite contínua pode proporcionar um percurso para o crescimento de fissuras ou para a corrosão preferencial, enquanto uma austenite contínua pode alterar o transporte de hidrogénio e a distribuição da deformação. Nos limites de fase, o empobrecimento em crómio e molibdénio, a redistribuição do azoto, as inclusões e as tensões residuais podem criar locais onde se iniciam a corrosão por picadas ou a corrosão em frestas. Nas ligas superduplex e hiperduplex, os elevados teores de crómio e molibdénio aumentam o potencial de resistência à corrosão, mas também aumentam a sensibilidade à precipitação de intermetálicos durante uma exposição térmica inadequada.
A mesma estrutura local controla a resistência, a ductilidade, a tenacidade ao impacto, a fadiga e a integridade da soldadura. A ferrite aumenta geralmente a resistência, enquanto a austenite favorece a ductilidade e a tenacidade a baixa temperatura. Um excesso de ferrite pode reduzir a tenacidade ao impacto e aumentar a susceptibilidade à fragilização após exposição térmica; um excesso de austenite pode diminuir a resistência e alterar a resistência à fissuração por corrosão sob tensão causada por cloretos. As fissuras de fadiga podem iniciar-se em inclusões, limites de fase, picadas de corrosão ou defeitos de soldadura; por isso, uma percentagem global de fases não pode prever o comportamento à fadiga sem considerar o estado superficial e a tensão cíclica.
Por este motivo, as especificações dos produtos e as normas de controlo da qualidade são importantes. A ASTM A928/A928M identifica tubos duplex soldados por fusão eléctrica, fabricados com metal de adição, e faz referência ao UNS S32205 como o grau duplex 2205 nas suas especificações de produto. A ISO 17781 especifica métodos de ensaio para o controlo da qualidade da microestrutura de aços inoxidáveis ferríticos/austeníticos, ou duplex, utilizados nas indústrias do petróleo e do gás natural. Estes controlos analisam mais do que a designação da liga: abrangem o equilíbrio de fases e a ausência ou limitação de fases prejudiciais. A metalografia continua, por isso, a ser essencial para a avaliação de tubos soldados, equipamentos sob pressão, componentes de processamento químico, sistemas de dessalinização, estruturas offshore e outras aplicações nas quais a corrosão localizada e os danos mecânicos podem desenvolver-se a partir de uma pequena região não representativa.
Química da Liga e Estabilidade das Fases
Os aços inoxidáveis duplex são ligas de crómio-níquel-molibdénio-ferro concebidas para conter quantidades aproximadamente iguais de ferrite e austenite. A descrição de 2024 da World Stainless/International Stainless Steel Forum indica como objetivo típico cerca de 50% de ferrite e 50% de austenite. Esse objetivo não é garantido apenas pela designação da qualidade. A composição, a espessura da secção, a temperatura de recozimento de solubilização, a velocidade de arrefecimento, o historial de conformação e a soldadura podem alterar a constituição final.
As duas fases contribuem para propriedades diferentes. A ferrite proporciona um elevado limite de elasticidade, resistência à fissuração por corrosão sob tensão causada por cloretos e uma resistência relativamente boa aos danos assistidos por hidrogénio. A austenite melhora a tenacidade, a ductilidade, a soldabilidade e a resistência a alguns mecanismos de corrosão localizada. As interfaces entre ambas e as suas respostas eletroquímicas distintas também influenciam a corrosão por picadas e a corrosão em frestas. Um desequilíbrio mal controlado pode, por conseguinte, reduzir mais do que uma propriedade em simultâneo: um excesso de ferrite pode diminuir a tenacidade ao impacto e a resistência à corrosão nas zonas termicamente afetadas pela soldadura, enquanto um excesso de austenite pode reduzir a resistência mecânica e a resistência à fissuração por corrosão sob tensão causada por cloretos.
Funções do crómio, níquel, molibdénio, azoto e ferro
O crómio é o principal elemento formador de ferrite. É necessário um teor de pelo menos cerca de 10,5% em massa de crómio para obter comportamento inoxidável, mas as qualidades duplex contêm teores substancialmente superiores. O crómio forma e mantém a película passiva de óxido de crómio e aumenta a resistência à corrosão geral, à corrosão por picadas e ao ataque em frestas. Também aumenta a tendência para a formação de ferrite durante a solidificação. A contrapartida é metalúrgica: um excesso de crómio, sobretudo em conjunto com molibdénio e silício, pode promover a formação da fase sigma e de outros compostos intermetálicos ricos em crómio durante uma exposição prolongada na gama aproximada de 600–1 000 °C.
O níquel é um formador de austenite. Contrabalança o efeito promotor de ferrite do crómio e ajuda a transformar parte da estrutura de solidificação ferrítica em austenite durante o arrefecimento. O níquel também melhora a tenacidade a baixa temperatura e estabiliza a austenite, embora as qualidades duplex contenham geralmente menos níquel do que as qualidades totalmente austeníticas. Os aços duplex lean reduzem o teor de níquel e substituem frequentemente parte da sua função de estabilização da austenite por azoto e manganês. O teor reduzido de níquel não significa que o equilíbrio de fases possa ser inferido apenas a partir do níquel; o crómio, o azoto, o molibdénio, o historial térmico e a diluição da soldadura continuam a ser fatores influentes.
O molibdénio reforça a película passiva e aumenta a resistência à corrosão por picadas e à corrosão em frestas causada por cloretos. É também um formador de ferrite e aumenta a tendência para a formação das fases sigma e chi se a liga permanecer demasiado tempo a temperaturas intermédias. Esses precipitados consomem crómio e molibdénio das regiões adjacentes, deixando zonas empobrecidas que podem iniciar corrosão localizada. O tratamento térmico e o arrefecimento devem, por conseguinte, impedir a precipitação, em vez de se limitarem a maximizar o teor de molibdénio.
O azoto desempenha um papel particularmente importante nas qualidades duplex de segunda geração. É um forte formador de austenite, aumenta o limite de elasticidade através do reforço intersticial e melhora a resistência à corrosão por picadas quando permanece em solução sólida. O azoto permite utilizar teores mais baixos de níquel, mantendo simultaneamente a fração de austenite necessária. Durante a soldadura, também pode ajudar a restaurar a austenite no metal de soldadura e na zona termicamente afetada, desde que o gás de proteção, a composição do material de adição, o aporte térmico e a velocidade de arrefecimento sejam controlados. Contudo, um teor de azoto excessivo para a liga e para o processo pode produzir porosidade ou nitretos, especialmente em regiões arrefecidas rapidamente ou localmente ferríticas. As adições de azoto devem, por isso, ser ajustadas à prática de fusão e às condições de fabrico.
O ferro é o elemento de equilíbrio e a matriz contínua a partir da qual ambas as fases se desenvolvem. Não é quimicamente passivo no sentido do projeto da liga; a sua proporção estabelece a base para as adições de crómio, níquel, molibdénio e azoto. Elementos minoritários como manganês, silício, cobre, carbono e tungsténio modificam depois a desoxidação, a solidificação, o equilíbrio de fases, a resistência mecânica e o comportamento perante a corrosão. O carbono é normalmente limitado porque os carbonetos de crómio podem sensibilizar os contornos de grão, embora as qualidades duplex modernas atinjam geralmente baixos teores de carbono através de uma produção siderúrgica controlada.
| Designação | Descrição comum | Família |
|---|---|---|
| 2205 | Dúplex com 22% de crómio | Dúplex normalizado |
| UNS S32205 | Designação formal associada ao 2205 | Dúplex normalizado |
| 2507 | Superdúplex com 25% de crómio | Superdúplex |
| 4501 | Superdúplex com 25% de crómio | Superdúplex |
A composição é frequentemente agrupada através de índices de resistência à corrosão. A classificação de 2024 da World Stainless/International Stainless Steel Forum coloca as qualidades duplex lean em PREN 22–27, as qualidades duplex convencionais em PREN 28–38, as qualidades superduplex em PREN 39–45 e as qualidades hyperduplex acima de PREN 45. O PREN é uma convenção de indexação baseada principalmente no crómio, no molibdénio e no azoto; não constitui uma garantia completa da temperatura crítica de corrosão por picadas, da resistência à corrosão em frestas, do desempenho da soldadura ou da vida útil em serviço. A química local, o estado da superfície, as inclusões, o equilíbrio de fases e as condições de exposição podem produzir resultados diferentes com o mesmo índice nominal.
A qualidade 2205 é habitualmente designada por duplex 22Cr, enquanto 2507 e 4501 são qualidades superduplex 25Cr, de acordo com a referência de 2020 da família de aços inoxidáveis da Outokumpu. As classificações de produtos incluem também as famílias duplex comuns, duplex lean, duplex convencionais, superduplex, hyperduplex e 25Cr, mas os limites publicados não são idênticos em todos os sistemas de classificação.
Equilíbrio entre ferrite e austenite durante a solidificação
A maioria das ligas duplex solidifica principalmente como ferrite, porque o crómio, o molibdénio e o ferro favorecem a fase cúbica de corpo centrado. À medida que a temperatura desce através do intervalo de transformação no estado sólido, o níquel e o azoto promovem a nucleação e o crescimento de austenite, a fase cúbica de faces centradas, no interior ou ao longo da estrutura ferrítica. A microestrutura final é normalmente constituída por uma disposição alongada e lamelar de regiões ferríticas e austeníticas reveladas por ataque, especialmente após laminagem ou forjamento.
A transformação depende do tempo e da temperatura. Uma secção espessa arrefece mais lentamente do que uma secção fina, dando à austenite mais tempo para se formar; uma têmpera rápida pode reter ferrite em excesso. O recozimento de solubilização seguido de arrefecimento rápido é utilizado para evitar a fase sigma, a fase chi, os nitretos de crómio e os carbonetos de crómio, mas o arrefecimento deve ainda permitir a formação de austenite suficiente. A condição necessária é um compromisso controlado, e não a têmpera mais rápida possível em todas as circunstâncias.
A soldadura torna o equilíbrio mais difícil. O metal soldado por fusão solidifica inicialmente como ferrite e transforma-se depois parcialmente em austenite durante o arrefecimento. As soldaduras autogéneas ou os materiais de adição com baixo teor de níquel podem deixar ferrite em excesso, enquanto os materiais de adição austeníticos podem produzir austenite em excesso e uma constituição diferente da do metal de base. As zonas termicamente afetadas sofrem ciclos térmicos rápidos, e os passes de soldadura repetidos podem expor regiões anteriormente soldadas a temperaturas de precipitação. Para tubos duplex soldados por fusão elétrica com metal de adição, a ASTM A928/A928M identifica o UNS S32205 nas especificações de produto referenciadas; a qualificação continua a exigir o controlo da química do material de adição, da temperatura entre passes, do aporte térmico, da proteção gasosa e da inspeção após a soldadura.
O equilíbrio de fases afeta a fadiga e a fratura, bem como a resistência estática. A ferrite aumenta geralmente a resistência mecânica, enquanto a austenite favorece a ductilidade e a tenacidade ao impacto. Grãos grosseiros, zonas de soldadura ricas em ferrite ou precipitados intermetálicos podem reduzir a resistência à fadiga ao criar locais de iniciação de fissuras. As aplicações em serviço em tubagens offshore, no processamento químico, na dessalinização, em equipamentos para a indústria da pasta e do papel e em sistemas de petróleo e gás natural dependem, por conseguinte, tanto da qualidade nominal como da microestrutura resultante do processamento.
Métodos de previsão de fases e controlo da composição
Os metalurgistas estimam o equilíbrio de fases antes da fusão ou da soldadura utilizando os conceitos de equivalente de crómio e equivalente de níquel. Os equivalentes de crómio agrupam elementos promotores de ferrite, como o crómio, o molibdénio e, por vezes, o silício ou o nióbio; os equivalentes de níquel agrupam elementos promotores de austenite, como o níquel, o azoto, o carbono e o manganês. Os diagramas de Schaeffler, DeLong, WRC e outros relacionados aplicam coeficientes diferentes e foram desenvolvidos para gamas de ligas e condições de soldadura específicas. Nenhuma equação universal prevê com exatidão todas as ligas duplex, todos os níveis de diluição da soldadura, todas as velocidades de arrefecimento ou todas as atividades do azoto.
O controlo moderno da composição combina o cálculo termodinâmico, a avaliação de diagramas de fases e a metalografia empírica. O software baseado em bases de dados do tipo CALPHAD pode estimar a estabilidade da ferrite, da austenite, da sigma, da chi, dos nitretos e dos carbonetos à medida que a temperatura varia, mas a qualidade da base de dados e os pressupostos relativos ao processamento são importantes. As previsões devem ser verificadas através de medições da fração de ferrite, de análises químicas, de registos de tratamento térmico e de ensaios de corrosão ou de tenacidade.
A ISO 17781 fornece métodos de ensaio para o controlo da qualidade da microestrutura duplex em aplicações de petróleo e gás natural. A microscopia ótica, as medições de ferrite, os ensaios de dureza, os ensaios de impacto e os exames destinados a detetar fases intermetálicas podem revelar se uma corrida ou uma soldadura cumpre a condição especificada. As normas de produto da ASTM International definem os requisitos de composição química e de processamento para produtos específicos, enquanto a ASM International, a Outokumpu, as referências da Wiley, os dados da EurekaSelect e os estudos revistos por pares indexados através da ScienceDirect fornecem orientações complementares. A regra prática é direta: controlar primeiro a composição e, em seguida, validar a estrutura de fases depois do fabrico.
Famílias de Aços Duplex e Classificação PREN
O aço inoxidável duplex é uma família de ligas de crómio–níquel–molibdénio–ferro cuja estrutura pretendida contém fracções volumétricas aproximadamente iguais de ferrite e austenite. A classificação de 2024 da World Stainless/International Stainless Steel Forum coloca os materiais em famílias utilizando o Número Equivalente de Resistência à Corrosão por Picada (PREN): duplex lean com PREN 22–27, duplex standard com PREN 28–38, superduplex com PREN 39–45 e hyperduplex acima de PREN 45. Estes intervalos são convenções de indexação comparativa, não leis metalúrgicas universais. Outras referências podem colocar um determinado material de forma diferente junto de um limite, sobretudo quando o azoto, o tungsténio, o cobre ou a equação PREN escolhida alteram o valor calculado.
O PREN é normalmente estimado a partir dos teores de crómio, molibdénio e azoto, utilizando frequentemente uma relação do tipo PREN = %Cr + 3,3(%Mo) + 16(%N). Algumas especificações e referências técnicas incluem tungsténio ou utilizam um coeficiente diferente. Por conseguinte, o número ajuda a comparar a resistência nominal à corrosão por picada e à corrosão em frestas induzidas por cloretos, mas não substitui os ensaios de corrosão, a análise do ambiente de serviço nem os requisitos de uma especificação de produto. A temperatura, a concentração de cloretos, a acidez, os depósitos, o acesso de oxigénio, o estado da superfície, o estado das soldaduras e o contacto galvânico podem alterar o desempenho em serviço.
A metalurgia duplex depende também do equilíbrio entre fases. A composição química da liga estabelece a tendência para a formação de ferrite e austenite, enquanto o recozimento de solubilização, a soldadura e o arrefecimento determinam a quantidade de cada fase que permanece e se se formam compostos indesejados. A ASM International e estudos submetidos a revisão por pares representados através da ScienceDirect descrevem as microestruturas duplex como regiões de ferrite e austenite, reveladas por ataque metalográfico, alongadas ou lamelares. Este aspecto não é meramente descritivo: a morfologia, a continuidade, o espaçamento e a composição local das fases afectam a propagação de fissuras, o início da corrosão, a fadiga e o desempenho das soldaduras.
Duplex lean: PREN 22–27
Os materiais duplex lean situam-se no intervalo PREN 22–27 indicado pela World Stainless. Reduzem alguma combinação de níquel e molibdénio em comparação com as composições duplex standard, mantendo simultaneamente crómio e azoto suficientes para suportar uma estrutura bifásica. O desenho resultante da liga pode proporcionar uma tensão de cedência superior à de muitos aços inoxidáveis austeníticos e uma melhor resistência à fissuração por corrosão sob tensão provocada por cloretos do que os materiais comuns da série 300, embora o resultado exacto dependa da forma do produto e do processamento.
O termo “lean” descreve a posição da família da liga, não uma única designação de material. Um material duplex lean pode conter pouco ou nenhum molibdénio, ou utilizar ajustes nos teores de azoto e manganês para controlar o custo e a estabilidade das fases; a norma aplicável continua a ser a autoridade para a sua composição química e propriedades. O seu intervalo PREN não deve ser interpretado como um limite directo de temperatura de serviço nem como prova de imunidade à corrosão em frestas. Frestas estreitas, água do mar estagnada, coloração térmica e superfícies contaminadas podem produzir corrosão localizada mesmo quando um PREN calculado parece adequado.
“Duplex comum” é utilizado de forma inconsistente. Em alguns textos técnicos, significa aço inoxidável duplex em geral, incluindo os materiais lean e standard. Noutros, refere-se ao grupo duplex convencional, não superduplex. É, portanto, menos preciso do que uma designação de material, um número UNS, uma norma de produto e limites químicos especificados. Uma especificação não deve identificar o material apenas como “duplex comum”.
Duplex standard: PREN 28–38
Os materiais duplex standard situam-se no intervalo PREN 28–38 segundo o esquema de 2024 da World Stainless/International Stainless Steel Forum. O material 2205 é habitualmente designado por duplex 22Cr; UNS S32205 é a designação amplamente utilizada associada a este material. A ASTM A928/A928M abrange tubos de aço inoxidável duplex soldados por fusão eléctrica, com metal de adição, e identifica UNS S32205 nas especificações de produto referenciadas. A edição exacta, a forma do produto, os requisitos suplementares e os requisitos do comprador continuam, contudo, a reger a aceitação.
O material 2205 ilustra por que motivo uma designação de família não pode substituir o controlo do processo. A sua composição com aproximadamente 22% de crómio suporta uma estrutura ferrítico-austenítica, mas o equilíbrio final pode alterar-se quando uma soldadura arrefece demasiado rapidamente, quando um tratamento de recozimento de solubilização é inadequado ou quando uma zona afectada pelo calor é sujeita a um ciclo térmico desfavorável. O excesso de ferrite pode reduzir a tenacidade e prejudicar a resistência à corrosão localizada; o excesso de austenite pode alterar a resistência mecânica e indicar que o equilíbrio de fases pretendido não foi alcançado. Por conseguinte, os procedimentos de soldadura controlam o aporte térmico, a temperatura entre passes, a selecção do metal de adição, a protecção gasosa e a inspecção após a soldadura, em vez de dependerem apenas da composição química nominal.
O desempenho mecânico é uma das razões pelas quais os materiais duplex standard são amplamente especificados. A ferrite contribui para uma elevada tensão de cedência, enquanto a austenite favorece a ductilidade e a tenacidade. As duas fases podem também proporcionar um comportamento útil à fadiga, mas a resistência à fadiga depende fortemente da geometria da soldadura, do acabamento superficial, das tensões residuais, dos defeitos e da exposição corrosiva. Os valores de projecto devem provir do código aplicável ou de dados de ensaio, e não do PREN.
A principal preocupação não é simplesmente a relação ferrite-austenite. A temperaturas inadequadas, os aços duplex podem formar nitreto de crómio, fase sigma, fase chi, austenite secundária ou outros precipitados. As fases sigma e chi consomem crómio e molibdénio das regiões adjacentes, criando zonas empobrecidas que podem reduzir a tenacidade ao impacto e a resistência à corrosão por picada. O tratamento térmico visa normalmente dissolver estas fases e restaurar a estrutura pretendida, seguido de um arrefecimento suficientemente rápido. A ISO 17781, identificada pelo Comité Técnico 67 da ISO, especifica métodos de ensaio para o controlo da qualidade da microestrutura duplex em aplicações de petróleo e gás natural. É uma referência de controlo da qualidade, não um substituto para uma especificação de materiais do projecto.
Superduplex e hyperduplex: PREN 39–45 e acima de 45
Os materiais superduplex são classificados no intervalo PREN 39–45 nas gamas da World Stainless aqui indicadas. Contêm geralmente teores de crómio, molibdénio e azoto superiores aos dos materiais duplex standard, proporcionando uma maior resistência à corrosão por picada e à corrosão em frestas provocadas por cloretos, quando a superfície e a microestrutura são devidamente controladas. Os materiais 2507 e 4501 são identificados pela Outokumpu como materiais superduplex 25Cr. A designação “25Cr” refere-se principalmente ao teor de crómio; não significa que todas as ligas 25Cr tenham comportamento idêntico relativamente ao níquel, molibdénio, azoto, cobre, tungsténio ou à estabilidade das fases.
Os materiais hyperduplex são classificados acima de PREN 45. Esta categoria abrange composições duplex altamente ligadas, desenvolvidas para ambientes com cloretos severos e combinações exigentes de resistência mecânica e resistência à corrosão. O seu maior teor de elementos de liga pode estreitar a janela de processamento. A soldadura, a conformação a quente, o recozimento de solubilização e o arrefecimento devem impedir a precipitação de compostos intermetálicos prejudiciais e manter um equilíbrio aceitável entre ferrite e austenite. Um PREN elevado pode coexistir com um desempenho local deficiente se o fabrico deixar coloração térmica, contaminação, óxido não removido ou uma zona afectada pelo calor rica em precipitados.
As designações 25Cr, superduplex e hyperduplex são abreviaturas úteis, mas não estabelecem uma qualificação completa. A temperatura crítica de picada, a temperatura crítica de corrosão em frestas, os resultados de ensaios electroquímicos, a tenacidade ao impacto, as propriedades de tracção, a dureza, a medição da ferrite e a pesquisa de fases intermetálicas podem ser todos relevantes. O PREN prevê uma tendência composicional; não contempla todas as variáveis ambientais ou de fabrico.
Por esse motivo, a selecção do material deve relacionar a classificação da família com o serviço real: oxigenação da água do mar, nível de cloretos, temperatura, pressão, acidez, caudal, geometria das frestas, protecção catódica, erosão e carregamento cíclico. Ferramentas de previsão de fases, como os diagramas do tipo Schaeffler, DeLong ou WRC, podem auxiliar a avaliação do metal de soldadura, mas não substituem a qualificação do procedimento e a verificação metalográfica. O aço inoxidável duplex é um material bifásico controlado, não um único material resistente à corrosão com um comportamento fixo.
Graus e designações reconhecidos
As designações dos aços inoxidáveis duplex descrevem famílias de ligas, não uma única especificação universal. A designação pode indicar um teor aproximado de crómio, a identidade de um grau comercial ou um sistema numérico, como o Unified Numbering System (UNS). Por si só, não define se o material é chapa, tubo, barra, tubo de pequeno diâmetro, peça forjada ou conjunto soldado. Também não estabelece o procedimento de soldadura, a frequência das inspeções, o tratamento térmico, o intervalo aceitável de ferrite ou o requisito de ensaio de corrosão. Esses pormenores provêm da norma aplicável ao produto, da especificação de compra, do desenho e dos documentos de controlo da qualidade.
Os materiais subjacentes são ligas de crómio–níquel–molibdénio–ferro desenvolvidas para formar frações volumétricas aproximadamente iguais de ferrite e austenite. A World Stainless e o International Stainless Steel Forum comunicaram cerca de 50% de ferrite e 50% de austenite para os aços inoxidáveis duplex em 2024. Essa proporção é uma condição metalúrgica, não um significado automaticamente associado ao nome de um grau. A composição da liga, a temperatura de recozimento de solubilização, a velocidade de arrefecimento, a conformação, o aporte térmico da soldadura e o tratamento pós-soldadura podem alterar o equilíbrio das fases. Podem também promover precipitados indesejáveis, como nitretos de crómio, fase sigma, fase chi ou outros compostos intermetálicos.
O material duplex atacado revela normalmente regiões ferríticas e austeníticas alongadas e lamelares. A morfologia reflete o historial de trabalho a quente e de solidificação ou recristalização. Uma análise química nominalmente correta não pode provar que o produto acabado possui a microestrutura exigida. É por isso que as especificações para duplex exigem frequentemente exame metalográfico, medição da ferrite, ensaios mecânicos, ensaios de corrosão ou controlos do recozimento de solubilização e do arrefecimento.
2205, duplex 22Cr e UNS S32205
O grau 2205 é a designação normalizada de duplex mais amplamente reconhecida. A descrição da família de aços inoxidáveis publicada pela Outokumpu em 2020 identifica o 2205 como sendo habitualmente denominado duplex 22Cr. “22Cr” é uma abreviatura para uma família de ligas que contém aproximadamente 22% de crómio; não é uma especificação química completa. O níquel, o molibdénio, o azoto, o carbono, o manganês, o silício e os limites aplicáveis aos elementos minoritários também afetam a estabilidade das fases, a resistência à corrosão por picadas, a soldabilidade e as propriedades mecânicas.
UNS S32205 é uma designação numérica formal associada à composição duplex 2205. A ASTM A928/A928M, que abrange tubos de aço inoxidável austenítico e ferrítico/austenítico, soldados por fusão elétrica com metal de adição, identifica o UNS S32205 nas suas especificações de produto referenciadas como correspondente ao grau duplex 2205. Esta relação é importante porque “tubo 2205” é uma designação incompleta, a menos que seja indicada a norma do produto. A ASTM A928/A928M acrescenta requisitos relativos a uma determinada forma de produto e a um determinado processo de fabrico; o número UNS identifica a composição química da liga, mas não substitui esses requisitos.
O 2205 é geralmente incluído no grupo dos duplex padrão. A classificação da World Stainless/International Stainless Steel Forum de 2024 atribui aos graus duplex padrão um intervalo de PREN de 28–38. O PREN, normalmente calculado a partir dos teores de crómio, molibdénio e azoto, é uma convenção de indexação da resistência à corrosão utilizada para comparar a resistência ao ataque localizado. Não constitui uma garantia completa de desempenho. O estado da superfície, a soldadura, as inclusões, a temperatura, a concentração de cloretos, as frestas, as tensões residuais e o tempo de exposição podem alterar o comportamento relativamente à corrosão por picadas e à corrosão em frestas.
A estrutura aproximadamente equilibrada de ferrite–austenite confere ao 2205 uma combinação de resistência mecânica, resistência à corrosão por cloretos e comportamento à fratura diferente da dos graus ferríticos e austeníticos convencionais. Também torna o fabrico menos tolerante. Um tempo excessivo em intervalos de temperatura intermédios pode formar fases intermetálicas, enquanto um arrefecimento rápido ou mal controlado após a soldadura pode deixar ferrite em excesso ou defeitos ricos em azoto. Por conseguinte, os procedimentos de soldadura controlam o aporte térmico, a temperatura entre passes, a seleção do metal de adição, a proteção gasosa e as condições de arrefecimento, em vez de dependerem apenas do nome “2205”.
2507 e 4501 como graus superduplex 25Cr
A Outokumpu identifica os graus 2507 e 4501 como graus superduplex 25Cr. A designação “25Cr” indica uma família de ligas que contém aproximadamente 25% de crómio, enquanto “superduplex” indica um nível de liga e uma resistência à corrosão localizada superiores aos dos graus duplex padrão. A designação continua, contudo, a não especificar a forma do produto nem os critérios completos de aceitação.
A World Stainless e o International Stainless Steel Forum classificaram os graus superduplex com PREN de 39–45 em 2024. O índice mais elevado reflete geralmente adições de molibdénio e azoto juntamente com crómio, embora a fórmula efetiva e os limites devam ser obtidos na norma relevante. O azoto favorece a formação de austenite e contribui para a resistência à corrosão por picadas; o molibdénio melhora a resistência ao ataque localizado por cloretos; o crómio favorece a estabilidade da película passiva. Estes elementos também afetam a solidificação, o equilíbrio de fases no metal de soldadura e o risco de formação de nitretos ou compostos intermetálicos.
Os nomes 2507 e 4501 devem, portanto, ser entendidos como identificadores de famílias ou de graus, e não como certificados intermutáveis. Um produto especificado pode exigir recozimento de solubilização, arrefecimento rápido, limites para o equilíbrio de fases, ensaios de impacto, limites de dureza ou ensaios de corrosão. Esses requisitos podem variar entre chapas, tubos sem costura, tubos soldados, peças forjadas, acessórios e componentes fundidos ou fabricados. Não se pode presumir que um procedimento de soldadura qualificado para uma determinada norma de produto e intervalo de espessuras satisfaz outra norma apenas porque ambos os materiais são descritos como superduplex 25Cr.
Como devem ser interpretados os nomes dos dúplex
- Nome comum ou comercial Nome reconhecido da família do grau, como 2205 ou 2507.
- Abreviatura da composição Descrição aproximada dos elementos de liga, como 22Cr ou 25Cr.
- Designação formal Identidade normalizada da composição, como UNS S32205.
- Norma do produto Documento que define a forma do produto, o processo de fabrico, os ensaios e os requisitos de aceitação.
As ligas superduplex são utilizadas quando a corrosão localizada e as solicitações mecânicas impõem condições exigentes, nomeadamente em equipamentos offshore, sistemas de água do mar, processamento químico, dessalinização e componentes para petróleo e gás. A resistência à fadiga continua a depender fortemente da geometria da soldadura, do estado da superfície, dos defeitos, das tensões residuais e do ambiente cíclico. Um PREN mais elevado não elimina a necessidade de examinar os pés das soldaduras, as frestas, as inclusões ou as zonas afetadas pelo calor.
Relação entre nomes de ligas, números UNS e normas de produto
Misturam-se frequentemente três tipos de designação:[3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO Technical Committee 67. ISO 17781, 2024.
- Um nome comum ou comercial, como 2205 ou 2507.
- Uma abreviatura da composição, como 22Cr ou 25Cr.
- Uma designação formal, como UNS S32205.
Estas designações respondem a perguntas diferentes. O nome comum identifica uma família de graus reconhecida. A abreviatura relativa ao crómio comunica um nível aproximado de elementos de liga. A designação UNS fornece uma identidade de composição normalizada. Nenhuma destas designações, por si só, indica como o material foi fabricado, ensaiado, marcado, inspecionado ou aceite.
Uma norma de produto fornece esse contexto em falta. As normas ASTM, EN, ISO e outras podem especificar limites químicos, dimensões, tolerâncias, método de fabrico, recozimento de solubilização, propriedades à tração, requisitos de impacto, ensaios não destrutivos, ensaios hidrostáticos e ensaios suplementares de corrosão ou de microestrutura. A ASTM A928/A928M é um exemplo: aborda tubos duplex soldados por fusão elétrica e fabricados com metal de adição, em vez de se limitar a designar uma liga. A ISO 17781, identificada pelo Comité Técnico 67 da ISO em 2024, especifica métodos de ensaio para o controlo da qualidade da microestrutura duplex em aplicações petrolíferas e de gás natural. É uma referência de controlo da qualidade, não um substituto do grau do material ou da norma do produto.
O mesmo problema de nomenclatura aplica-se a categorias mais amplas. A World Stainless/International Stainless Steel Forum indica um PREN de 22–27 para duplex lean, de 28–38 para duplex padrão, de 39–45 para superduplex e superior a 45 para hyperduplex. Estes limites são convenções de classificação úteis, mas nem todas as organizações aplicam limites idênticos. As designações duplex comum, duplex lean, duplex padrão, superduplex, hyperduplex e grupo 25Cr podem sobrepor-se na utilização comercial. O documento de referência continua a ser a especificação do grau citada e os ensaios nela indicados, e não apenas o rótulo da categoria.
Propriedades Mecânicas e Físicas
Os aços inoxidáveis duplex são ligas de crómio–níquel–molibdénio–ferro cuja resposta mecânica resulta de uma estrutura ferrítica–austenítica, e não de uma única matriz uniforme. A condição pretendida corresponde aproximadamente a partes iguais de ferrite e austenite em volume, conforme divulgado pela World Stainless e pelo International Stainless Steel Forum em 2024. Essa proporção é um objetivo metalúrgico, não um resultado garantido pela designação nominal de um determinado grau. A composição química da liga, a temperatura de recozimento de solubilização, o tempo de manutenção, a velocidade de arrefecimento, a conformação e a soldadura podem alterar o equilíbrio ou a morfologia das fases.
O ASM Handbook e o capítulo da Wiley sobre aços inoxidáveis duplex fornecem um enquadramento útil: as propriedades devem ser consideradas como o resultado da constituição das fases, da morfologia das fases, dos defeitos e do historial de processamento. Um certificado de material ou a designação de um grau não pode, portanto, substituir os dados mecânicos específicos do produto, os requisitos de tratamento térmico e os registos de inspeção.
Resistência e ductilidade resultantes da estrutura bifásica
A ferrite, uma fase cúbica de corpo centrado, contribui para uma elevada resistência à cedência e para a resistência à deformação plástica. A austenite, uma fase cúbica de faces centradas, proporciona uma maior capacidade de encruamento e, em geral, uma ductilidade superior. Quando as duas fases formam uma estrutura contínua e bem ligada, o aço duplex pode combinar um nível de resistência superior ao dos aços inoxidáveis austeníticos típicos com um alongamento e uma capacidade de conformação úteis. O resultado não corresponde a uma simples média dos dois constituintes. A ferrite restringe a austenite, a austenite interrompe os percursos de deformação da ferrite e as fronteiras entre fases influenciam o escorregamento, a repartição da deformação e a iniciação de fissuras.
A microestrutura após ataque metalográfico apresenta geralmente regiões ferríticas e austeníticas alongadas e lamelares, especialmente em chapa laminada. Esta morfologia produz um comportamento dependente da direção. As propriedades de tração medidas transversalmente à direção de laminagem podem diferir das medidas longitudinalmente, enquanto a ductilidade na direção da espessura pode ser afetada por inclusões, bandamento, segregação e soldadura. Um componente concebido apenas com base em dados de tração longitudinais pode, portanto, ser representado de forma inadequada se as suas cargas principais atuarem transversalmente à chapa ou através de uma junta soldada.
A condição de fases aproximadamente iguais também favorece um equilíbrio útil entre resistência e ductilidade. Um excesso de ferrite pode aumentar a resistência, mas reduzir a ductilidade e a tenacidade ao impacto, especialmente quando a ferrite se torna contínua ou grosseira. Um excesso de austenite pode melhorar a ductilidade, reduzindo simultaneamente a resistência esperada de uma estrutura duplex corretamente equilibrada. Nenhum destes desvios é avaliado apenas pela aparência visual. São necessários estudos metalográficos quantitativos, métodos de previsão de fases e inspeção de acordo com a especificação aplicável ao produto.
As famílias de graus estabelecem um enquadramento relativo à composição química e à resistência à corrosão, mas não garantem diretamente as propriedades mecânicas. A classificação da World Stainless de 2024 coloca os graus lean duplex em PREN 22–27, os graus duplex standard em PREN 28–38, os graus superduplex em PREN 39–45 e os graus hyper duplex acima de PREN 45. PREN é uma convenção de indexação da resistência à corrosão, baseada habitualmente no crómio, no molibdénio e no azoto; por si só, não prevê a resistência mecânica, a tenacidade, a qualidade da soldadura ou a vida útil em serviço. As designações ordinary duplex, lean duplex, standard duplex, superduplex, hyperduplex e os agrupamentos 25Cr também apresentam algumas variações entre sistemas de classificação.
A Outokumpu identifica o grau 2205 como duplex 22Cr e os graus 2507 e 4501 como graus superduplex 25Cr. Para a conceção de produtos, a designação UNS e a norma aplicável continuam a ser mais precisas do que uma designação de família. A ASTM A928/A928M, por exemplo, abrange tubos duplex soldados por fusão elétrica com metal de adição e identifica o UNS S32205 como correspondente ao grau duplex 2205 nas especificações de produto referenciadas. Os valores exigidos de resistência à tração, tensão de cedência, alongamento, dureza e qualidade da soldadura devem ser obtidos a partir dessa norma e da forma específica do produto.
Tenacidade e efeitos da temperatura
A austenite mantém mecanismos de deformação cúbicos de faces centradas num amplo intervalo de temperaturas e ajuda a preservar a ductilidade e o embotamento da ponta da fissura. A ferrite é mais sensível à temperatura, porque a sua estrutura cúbica de corpo centrado pode sofrer uma transição dúctil-frágil. Consequentemente, a tenacidade do aço duplex depende fortemente do teor de ferrite, do tamanho de grão da ferrite, da morfologia das fases, das inclusões, dos ciclos térmicos de soldadura e da orientação do ensaio. A presença de austenite melhora a resposta global, mas não elimina o risco associado à ferrite a baixas temperaturas.
O comportamento ao impacto a baixa temperatura é especialmente sensível à ferrite grosseira, a frações de fases desequilibradas e a precipitados intermetálicos. A fase sigma, a fase chi, os nitretos de crómio e outras fases secundárias podem consumir localmente crómio ou molibdénio, reduzir a ductilidade e proporcionar locais de iniciação de fissuras. A exposição excessiva a intervalos de temperatura que permitam a precipitação é, portanto, prejudicial, mesmo quando a superfície final parece aceitável. O recozimento de solubilização e o arrefecimento rápido são utilizados, quando especificados, para restabelecer uma estrutura de fases adequada e dissolver ou limitar fases indesejadas; o tratamento admissível depende do grau e da norma do produto.
A temperatura elevada cria um problema diferente. A ferrite pode transformar-se ou precipitar fases secundárias durante uma exposição prolongada, enquanto o equilíbrio austenite–ferrite pode alterar-se durante a soldadura ou o tratamento térmico. Ciclos de fabrico curtos e um arrefecimento controlado podem produzir uma estrutura aceitável, mas o reaquecimento, a soldadura de reparação e as excursões térmicas repetidas exigem procedimentos específicos. As zonas termicamente afetadas podem conter ferrite em excesso imediatamente após um arrefecimento rápido ou desenvolver nitretos e fases intermetálicas após uma exposição térmica inadequada.
Estes efeitos também influenciam a fadiga. Os aços duplex podem apresentar uma resistência à fadiga favorável devido à sua resistência mecânica e resistência à corrosão; contudo, o desempenho à fadiga é controlado pelo estado da superfície, pela geometria da soldadura, pelas tensões residuais, pelas inclusões, pelos alvéolos de corrosão e pelos defeitos sensíveis às fases. Um grau resistente à corrosão não apresenta automaticamente uma vida à fadiga superior quando soldado. As curvas de dimensionamento e as classificações das soldaduras devem corresponder ao produto, à categoria da junta, ao ambiente e ao código aplicável.
A ISO 17781 é uma referência relevante de controlo da qualidade para aplicações petrolíferas e de gás natural. O Comité Técnico 67 da ISO descreve-a como uma norma que especifica métodos de ensaio para o controlo da qualidade da microestrutura de aços inoxidáveis ferríticos/austeníticos, ou duplex. Esse exame pode identificar ferrite em excesso, morfologia anormal das fases e precipitados prejudiciais que os ensaios de tração, por si só, poderiam não detetar.
Propriedades físicas e implicações para a conceção
As propriedades físicas do aço duplex situam-se entre as dos aços inoxidáveis ferríticos e austeníticos, mas não são simplesmente iguais às destas. A ferrite contribui para a resposta magnética e, em geral, para uma menor expansão térmica do que a austenite. A austenite contribui para um comportamento não magnético e para uma maior expansão térmica. Um componente bifásico pode, portanto, apresentar uma permeabilidade magnética mensurável e uma resposta de expansão térmica diferente da de um aço inoxidável totalmente austenítico. Isto é importante nas proximidades de sensores magnéticos, nos cálculos de controlo dimensional e quando os ciclos térmicos produzem tensões de restrição.
A condutividade térmica é afetada pela relação ferrite–austenite, pelos elementos de liga, pela temperatura e pelo estado do produto. Em geral, os aços duplex transferem o calor de forma diferente dos graus austeníticos correntes, enquanto a sua menor expansão térmica pode reduzir a distorção durante algumas operações térmicas. Essa vantagem é condicional: a soldadura continua a produzir expansão, contração, tensões residuais e alterações de fase locais. A restrição da junta e o aporte térmico podem dominar a distorção final.
O comportamento elástico também reflete o agregado bifásico. A ferrite e a austenite apresentam respostas elásticas cristalográficas diferentes e a laminagem cria textura; por isso, o módulo medido e a resposta de Poisson podem variar com a orientação e o método de ensaio. Nos cálculos estruturais correntes, as normas fornecem frequentemente um valor de dimensionamento, em vez de exigirem um modelo elástico fase a fase. Os trabalhos de elementos finitos que envolvam gradientes térmicos, carregamentos cíclicos ou conjuntos soldados podem necessitar de dados dependentes da temperatura e da direção, obtidos no estado real do produto.
O historial de processamento continua a ser fundamental. A laminagem a quente, a redução a frio, o recozimento de solubilização, o arrefecimento em água, a maquinagem e a soldadura alteram as tensões residuais e a textura, além do equilíbrio de fases. Os diagramas de previsão de fases e as ferramentas computacionais podem estimar a formação de ferrite e a precipitação, mas não substituem a metalografia e os ensaios de qualificação. Os dados de conceção devem, portanto, ser obtidos para o grau especificado, a forma do produto, a espessura, o tratamento térmico, a orientação e a norma aplicável — e não a partir de uma afirmação genérica de que o aço inoxidável duplex é resistente, tenaz ou dimensionalmente estável.
Mecanismos e resistência à corrosão
O aço inoxidável duplex não corresponde a uma única qualidade resistente à corrosão. O seu desempenho resulta de uma mistura controlada de ferrite e austenite, normalmente próxima de 50% de cada fase em volume. A World Stainless e o International Stainless Steel Forum comunicaram este equilíbrio aproximado em 2024. As duas fases proporcionam respostas eletroquímicas e mecânicas diferentes: a ferrite rica em crómio contribui para a resistência ao ataque localizado induzido por cloretos e para uma elevada resistência mecânica, enquanto a austenite estabilizada pelo níquel melhora a tenacidade, a ductilidade e a resistência a algumas formas de corrosão geral e de corrosão assistida por tensões.
Esse equilíbrio resulta do processamento, não sendo uma garantia fornecida pela designação nominal da qualidade. A composição da liga, a temperatura de recozimento em solução, o aporte térmico da soldadura, o tempo de permanência e a velocidade de arrefecimento afetam todos a relação final entre ferrite e austenite. Um excesso de ferrite pode reduzir a tenacidade e alterar o comportamento perante a corrosão localizada; um excesso de austenite pode reduzir a resistência mecânica e deixar a liga com ferrite insuficiente para a estrutura duplex especificada. O material atacado quimicamente apresenta normalmente regiões ferríticas e austeníticas alongadas e lamelares, sobretudo após a laminagem. Ferramentas de previsão de fases, como Schaeffler, DeLong, WRC-1992 e os diagramas de constituição, podem orientar as estimativas relativas à soldadura e à solidificação, mas a análise metalográfica e os ensaios de corrosão continuam a ser controlos necessários.
O crómio forma a película passiva de óxido de crómio. O molibdénio reforça essa película em soluções que contêm cloretos e aumenta a resistência à iniciação e à propagação de picadas. O azoto é um poderoso formador de austenite e aumenta a resistência à corrosão localizada; eleva também a tensão de cedência através do endurecimento por solução sólida. O níquel estabiliza principalmente a austenite e contribui para o equilíbrio de fases, embora não seja intercambiável com o molibdénio ou o azoto num cálculo da resistência à formação de picadas. Uma condição superficial deficiente, ferro incrustado, marcas de arco, coloração térmica, danos de rebarbagem ou óxidos de soldadura podem comprometer localmente a película passiva, mesmo quando a liga, na sua massa, apresenta uma composição química adequada.

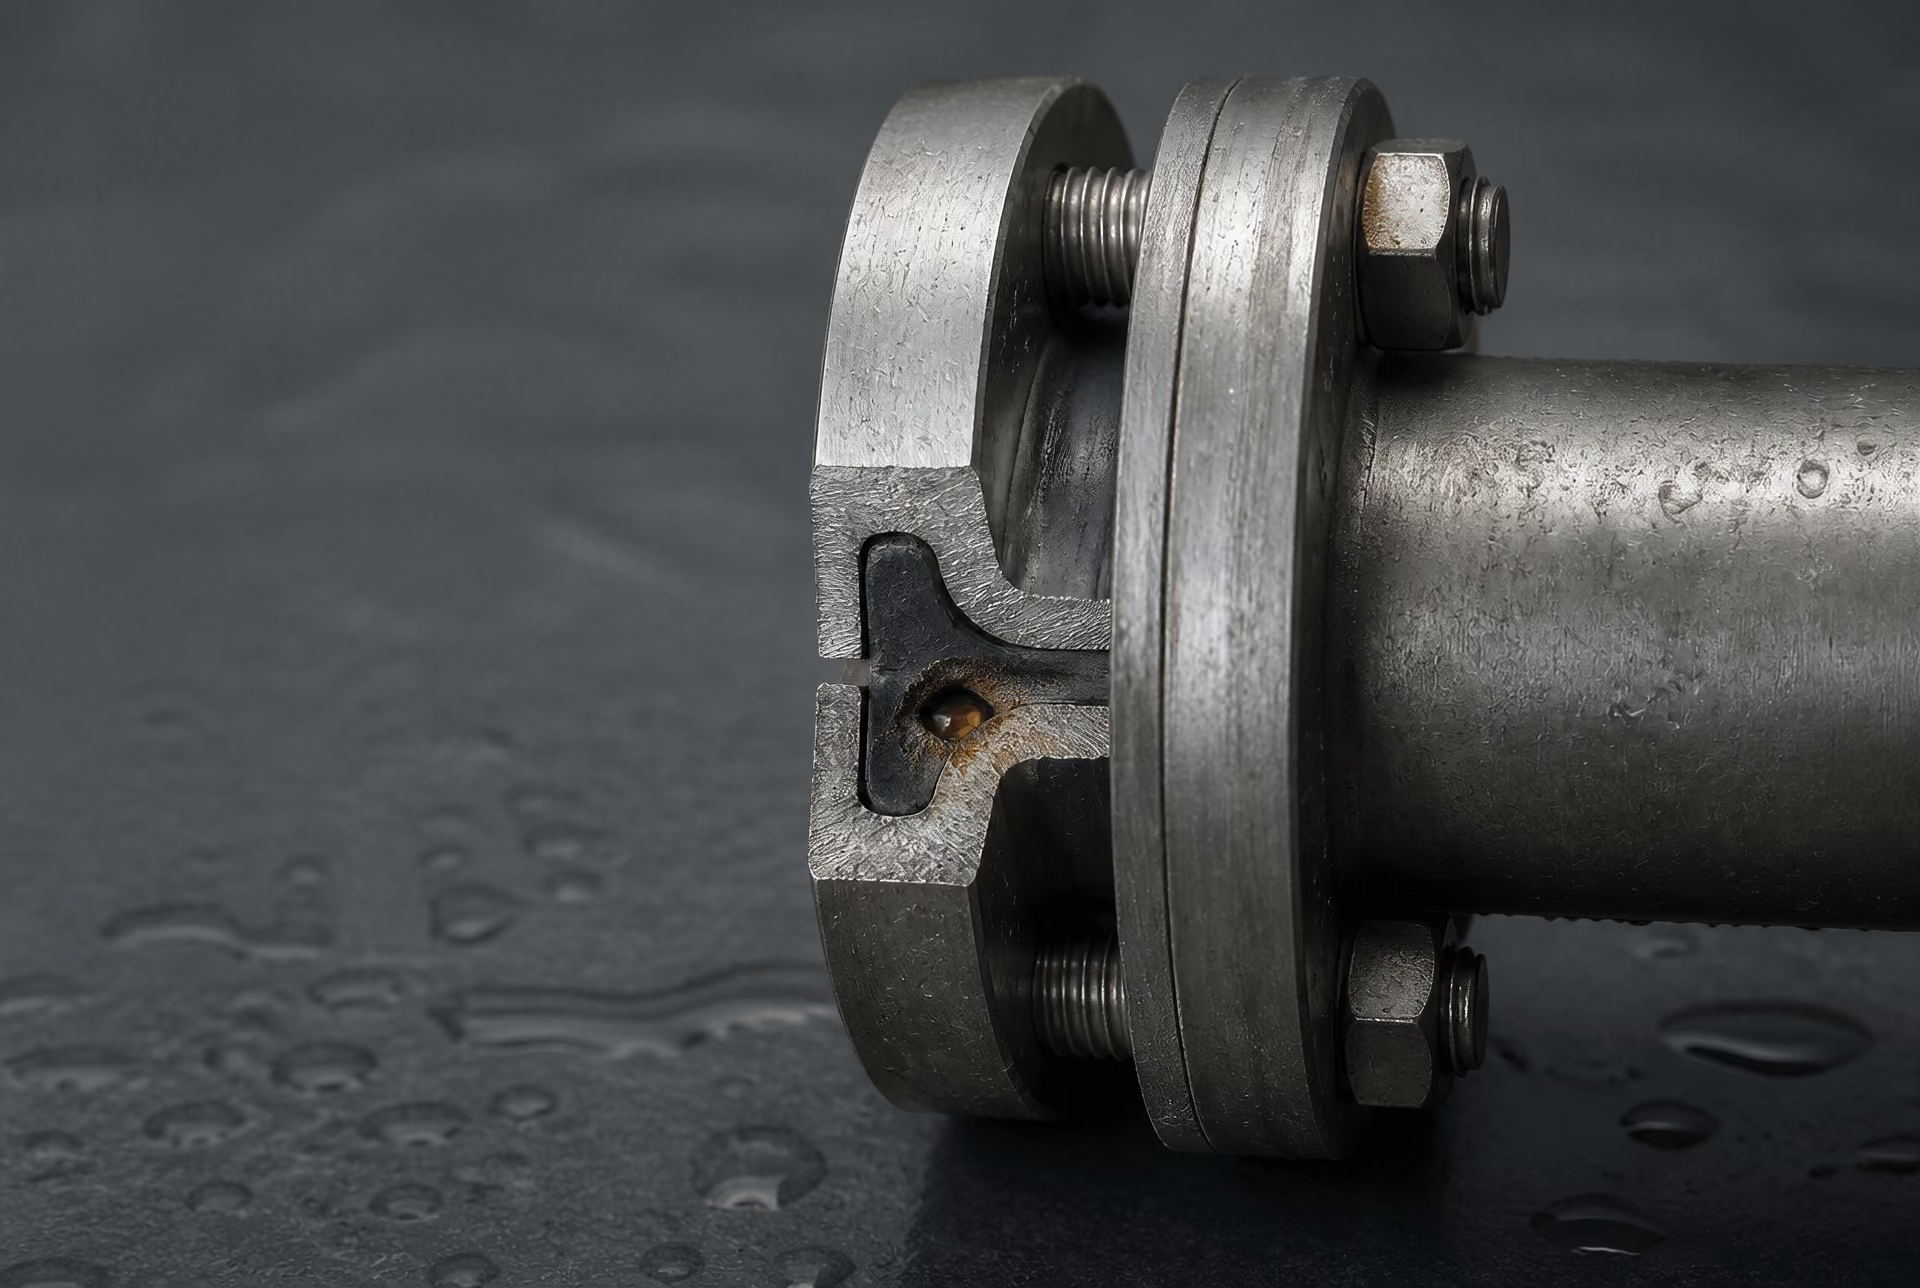
Corrosão por picadas e corrosão em frestas
Temperatura crítica de formação de picadas Temperatura à qual se torna provável a formação estável de picadas sob uma solução e um procedimento de ensaio especificados; trata-se de um resultado de ensaio comparativo, não de um limite operacional universal.
As picadas começam quando uma superfície passiva sofre uma rutura num local pequeno, frequentemente onde os iões cloreto se concentram junto de inclusões, picos de rugosidade, resíduos de óxidos ou zonas danificadas mecanicamente. A picada torna-se anódica em relação à superfície circundante. A hidrólise reduz o pH local, o cloreto migra para o interior da cavidade e a picada pode continuar a crescer depois de o fator desencadeante original ter desaparecido. Este processo autocatalítico explica por que razão uma pequena marca superficial pode produzir uma penetração profunda.
A corrosão em frestas segue uma sequência relacionada, mas é controlada pelo transporte de massa limitado. Juntas, uniões sobrepostas, ligações roscadas, depósitos, faces de flanges e geometrias de soldadura protegidas podem consumir o oxigénio no interior da fresta. A célula de arejamento diferencial resultante acidifica a região confinada e concentra o cloreto. Uma qualidade duplex pode resistir à formação de picadas numa superfície aberta e, simultaneamente, sofrer ataque numa fresta estreita, porque a composição química local no interior da fresta é muito mais severa do que a da água circundante.
A temperatura crítica de picada (CPT) e a temperatura crítica de corrosão em frestas (CCT) são, por isso, medições comparativas úteis. A CPT identifica a temperatura à qual se torna provável a formação de picadas estáveis numa solução de ensaio e segundo um procedimento especificados; a CCT mede a tendência correspondente sob uma fresta artificial. Nenhum destes valores constitui um limite universal de funcionamento. O acabamento superficial, o método de ensaio, o teor de oxigénio, a concentração de cloretos, os depósitos, o escoamento e a presença de coloração térmica de soldadura podem alterar o resultado.
A ferrite e a austenite também têm de apresentar resistências compatíveis. Se uma das fases tiver menor resistência à corrosão localizada do que a outra, as picadas podem iniciar-se preferencialmente nos limites de fase ou no interior da fase mais fraca. A repartição do crómio e do molibdénio, o teor de azoto e o historial de arrefecimento influenciam esta diferença. Os precipitados intermetálicos agravam o problema. A fase sigma, a fase chi, os nitretos de crómio e outros constituintes secundários podem consumir crómio ou molibdénio do metal próximo e criar zonas empobrecidas. A exposição na faixa aproximada de 600–1000 °C, dependendo da composição e do tempo, pode produzir essas fases. O recozimento em solução seguido de arrefecimento rápido é utilizado para restaurar a estrutura pretendida, mas um tratamento térmico excessivo pode causar deformação ou outros problemas de fabrico.
As superfícies soldadas requerem especial atenção. A coloração térmica contém óxidos subjacentes empobrecidos em crómio, e a oxidação da raiz da soldadura pode reduzir substancialmente a CPT e a CCT. A decapagem, uma limpeza mecânica adequada e o controlo dos gases de proteção e de purga removem ou limitam estes pontos fracos. A seleção do metal de adição também deve favorecer o equilíbrio de fases pretendido, em vez de simplesmente reproduzir a composição nominal do metal de base.
Ambientes com cloretos e interpretação do PREN
A exposição a cloretos é fundamental na seleção de duplex, porque os cloretos desestabilizam as películas passivas e tornam mais prováveis as picadas e as frestas. A água do mar, as salmouras, os sistemas de água de arrefecimento, os líquidos de processo, os depósitos evaporativos e a água de lavagem contaminada podem criar condições localizadas diferentes da concentração medida no volume global. A temperatura, a acidez, a disponibilidade de oxigénio, o escoamento, os depósitos e a geometria das frestas são tão importantes como o valor nominal de cloretos.
O índice equivalente de resistência à formação de picadas é habitualmente expresso como:
O NREP pode ajudar a comparar famílias de ligas relacionadas, mas não constitui uma previsão do ambiente de serviço. Limited evidence
PREN = %Cr + 3.3(%Mo) + 16(%N)
Os coeficientes mostram por que razão o molibdénio e o azoto têm um efeito desproporcionalmente elevado no índice. A World Stainless e o International Stainless Steel Forum classificam, de forma geral, as qualidades duplex magras como apresentando PREN 22–27, as qualidades duplex normais como PREN 28–38, as qualidades superduplex como PREN 39–45 e as qualidades hiperduplex como valores superiores a PREN 45. Estes limites são convenções de classificação e não limites idênticos utilizados por todas as organizações. Descrevem também uma faixa de famílias de ligas, e não uma composição fixa única.
A qualidade 2205 é habitualmente designada por duplex 22Cr. A ASTM A928/A928M identifica o UNS S32205 como correspondente à qualidade duplex 2205 nas especificações de tubos soldados por fusão elétrica referidas, nas quais é utilizado metal de adição. As qualidades 2507 e 4501 são habitualmente agrupadas como qualidades superduplex 25Cr. Assim, as designações duplex normal, duplex magro, duplex standard, superduplex, hiperduplex e grupo 25Cr devem ser entendidas como descrições de famílias de ligas associadas a convenções de composição e de PREN, e não como classificações de serviço intercambiáveis.
O PREN é um auxiliar de comparação entre ligas. Não constitui uma previsão do comportamento num ambiente de serviço. Duas ligas com PREN semelhante podem responder de forma diferente devido ao equilíbrio de fases, às inclusões, ao acabamento superficial, à condição da soldadura, ao tratamento térmico ou a diferenças na distribuição do molibdénio e do azoto. Inversamente, um PREN elevado não proporciona resistência universal à corrosão em frestas, à corrosão por erosão, ao ataque galvânico, à corrosão influenciada microbiologicamente, aos efeitos do hidrogénio ou a ambientes ácidos. O índice é mais útil quando se comparam corridas ou qualidades relacionadas em condições de ensaio semelhantes.
Considerações sobre corrosão sob tensão e fadiga por corrosão
Os aços inoxidáveis duplex apresentam geralmente maior resistência à fissuração por corrosão sob tensão em presença de cloretos do que os aços inoxidáveis austeníticos convencionais, sobretudo em ambientes onde atuam simultaneamente tensões de tração, temperatura elevada e concentração de cloretos. Esta vantagem está associada à estrutura bifásica e ao menor teor de níquel de muitas qualidades duplex, mas não é absoluta. Soluções quentes de cloretos, depósitos evaporativos, soluções cáusticas concentradas, ambientes com hidrogénio e tensões residuais severas podem ainda causar fissuração.
A iniciação de fissuras pode ocorrer em picadas, frestas, defeitos de soldadura, limites de fase ou regiões alteradas pelo fabrico. A tensão residual de tração resultante da conformação, soldadura, maquinagem ou deformação a frio pode ser suficiente mesmo quando não é aplicada qualquer carga externa. A austenite e a ferrite também podem responder de forma diferente à absorção de hidrogénio e à deformação na extremidade da fissura, pelo que a relação ferrite–austenite e a morfologia local das fases influenciam o comportamento perante a fissuração. Os procedimentos de soldadura devem limitar os precipitados nocivos, evitar um desequilíbrio excessivo entre ferrite e austenite e controlar a temperatura entre passes e o arrefecimento.
A fadiga por corrosão combina tensões cíclicas com um ambiente corrosivo. Uma picada atua como um entalhe afiado; a carga repetida faz então avançar uma fissura a níveis de tensão inferiores aos esperados no ar. Os aços duplex proporcionam frequentemente uma resistência útil à fadiga, mas a fadiga por corrosão depende fortemente da condição superficial, da geometria da soldadura, das tensões residuais, das inclusões, da proteção catódica e da frequência dos ciclos. Os pés das soldaduras e as frestas merecem uma inspeção especial, porque combinam a concentração geométrica de tensões com ambientes de corrosão confinados.
Consequentemente, o projeto deve distinguir a resistência à corrosão localizada da resistência a todos os mecanismos de corrosão. Os requisitos dos produtos ASTM definem a composição, as dimensões e os ensaios aplicáveis a produtos específicos, enquanto a ISO 17781 especifica métodos de controlo da qualidade da microestrutura duplex em aplicações petrolíferas e de gás natural. Esses controlos são importantes, porque uma qualidade nominal, um valor de PREN e uma reputação de resistência à corrosão não podem substituir a verificação do equilíbrio de fases, um fabrico limpo, uma qualificação adequada do procedimento de soldadura e ensaios no ambiente de serviço efetivo.
Precipitados, Fragilização e Exposição Térmica
O aço inoxidável duplex não fica protegido apenas pela sua composição. O seu desempenho depende da manutenção de uma estrutura controlada de ferrite–austenite e da prevenção de fases secundárias que consumam regiões ricas em crómio, molibdénio ou níquel. A World Stainless e o International Stainless Steel Forum descrevem os graus duplex como tendo aproximadamente 50% de ferrite e 50% de austenite, embora o equilíbrio permitido dependa do grau, da forma do produto, da especificação aplicável e do método de ensaio. O material atacado quimicamente apresenta normalmente regiões ferríticas e austeníticas alongadas e lamelares. Essa estrutura confere ao aço duplex uma combinação de resistência mecânica, resistência à corrosão por cloretos e tenacidade, mas também cria dois ambientes químicos distintos nos quais podem desenvolver-se precipitação e fragilização.
O problema, portanto, não é simplesmente “calor excessivo”. Um ciclo térmico pode alterar o equilíbrio de fases, produzir compostos intermetálicos frágeis, empobrecer a matriz junto de um precipitado ou acelerar a decomposição da ferrite sem alterar visivelmente a composição química global. Estas alterações podem reduzir a tenacidade ao impacto e a resistência à fadiga, aumentando simultaneamente a suscetibilidade à corrosão por picadas ou por frestas. A resposta deve ser avaliada tendo em conta o grau, a espessura da secção, o processamento anterior, o procedimento de soldadura, a temperatura de serviço e a norma aplicável ao produto ou ao controlo da qualidade.

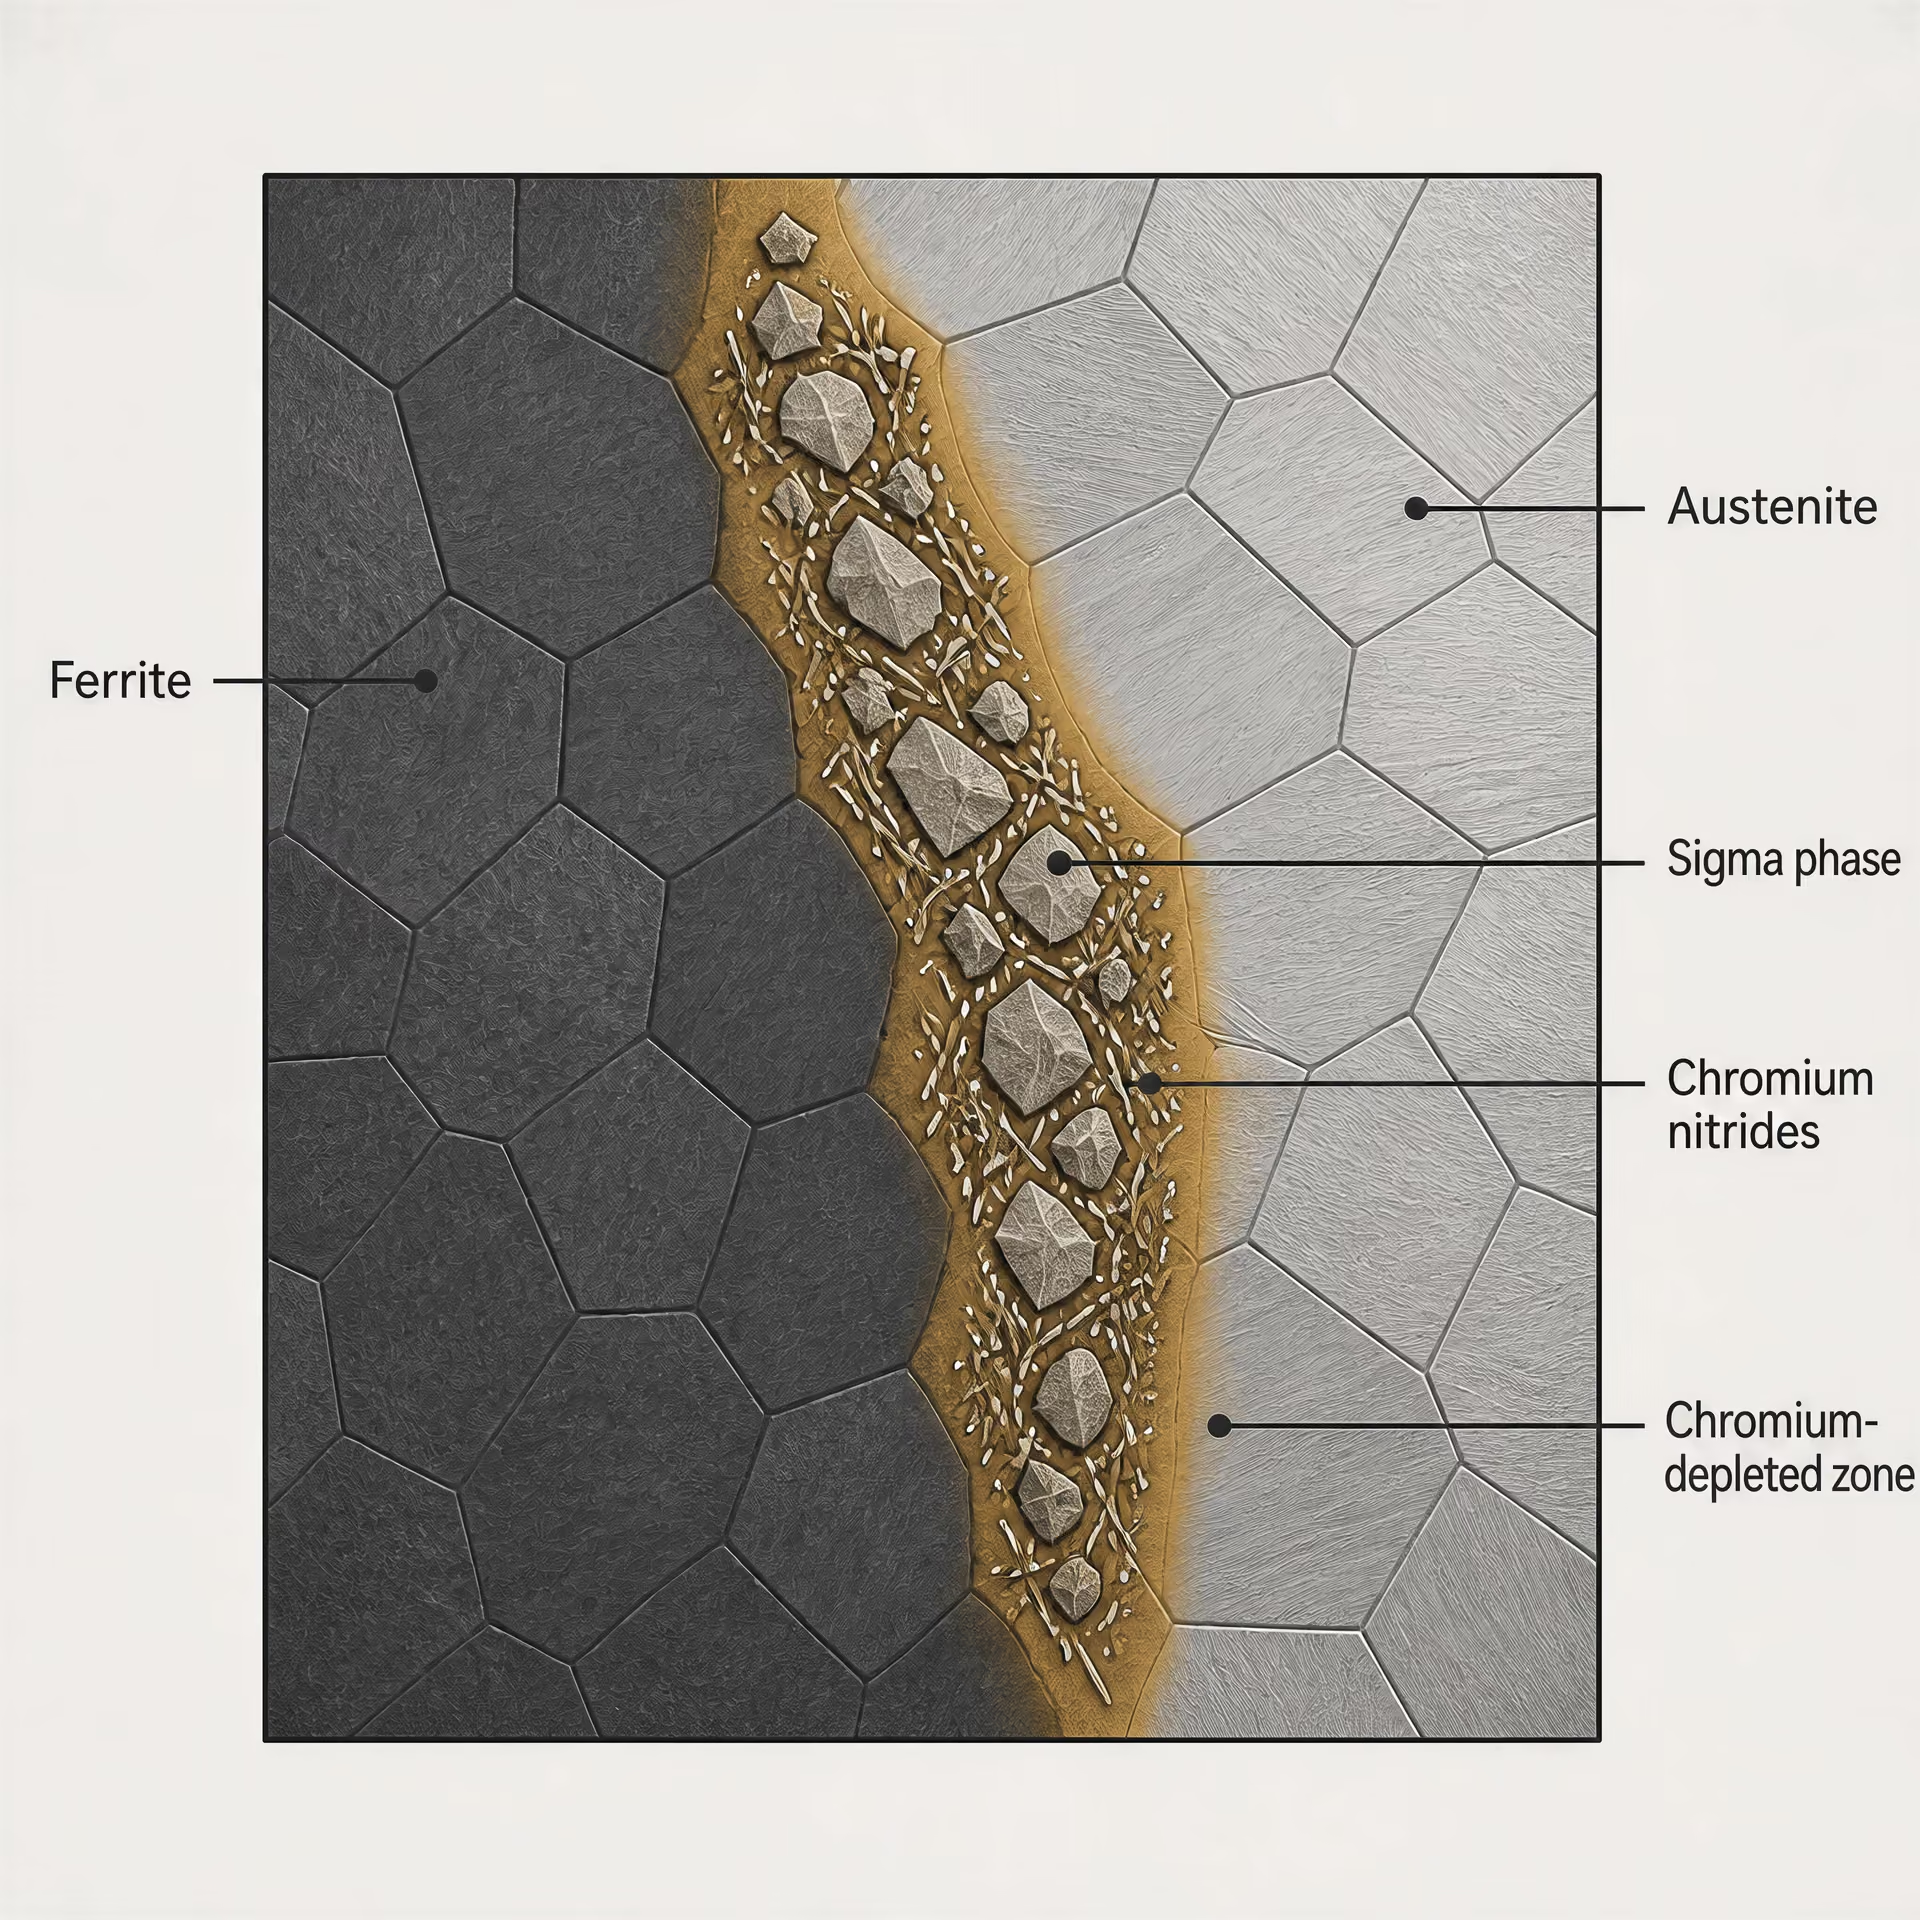
Fases precipitadas indesejadas
A principal preocupação após uma exposição excessiva dos aços inoxidáveis duplex é a formação de fases intermetálicas ricas em crómio e molibdénio, especialmente sigma (σ) e chi (χ). A fase sigma é dura e frágil. Pode formar-se preferencialmente nas interfaces ferrite–austenite, onde as distâncias de difusão são curtas e a química local favorece a precipitação. A fase chi pode surgir mais cedo em algumas condições da liga e, posteriormente, transformar-se ou contribuir para a formação de sigma. Qualquer uma destas fases reduz o teor de crómio e molibdénio da ferrite circundante, pelo que os danos por corrosão podem iniciar-se na região empobrecida, mesmo quando o precipitado ocupa uma pequena fracção volumétrica.
Os nitretos de crómio, normalmente descritos como Cr₂N, constituem outra preocupação na ferrite. É adicionado azoto a muitos graus duplex para estabilizar a austenite e melhorar a resistência à corrosão localizada, mas um arrefecimento rápido ou uma solidificação inadequada do metal de soldadura podem deixar o azoto sobressaturado na ferrite. Os nitretos podem então precipitar nos limites da ferrite ou no interior dos grãos ferríticos. Podem formar-se carbonetos de crómio onde haja carbono disponível, embora os graus modernos de baixo teor de carbono e o fabrico controlado reduzam este risco. O efeito não se limita às partículas visíveis: o empobrecimento local em crómio e molibdénio pode reduzir a resistência crítica à corrosão por picadas e por frestas.
A família do grau altera a tendência para a precipitação. A classificação da World Stainless/International Stainless Steel Forum coloca os graus lean duplex em PREN 22–27, os graus duplex standard em PREN 28–38, os graus super duplex em PREN 39–45 e os graus hyper duplex acima de PREN 45. PREN é uma convenção de indexação da resistência à corrosão, não uma garantia completa de desempenho. O molibdénio, o azoto, o crómio e a distribuição de ferrite–austenite influenciam a resposta, enquanto a precipitação pode invalidar pressupostos baseados no PREN nominal. O grau 2205 é habitualmente designado duplex 22Cr; os graus 2507 e 4501 são graus superduplex 25Cr, conforme comunicado pela Outokumpu em 2020. As diferenças na composição da liga influenciam tanto a estabilidade das fases como as temperaturas às quais se podem formar fases indesejáveis.
As ferramentas de previsão de fases, incluindo cálculos de equilíbrio e modelos cinéticos, ajudam a identificar os campos prováveis de ferrite, austenite, sigma, chi, nitretos e carbonetos. Não substituem a análise metalográfica nem os ensaios de corrosão. O material real contém segregação, inclusões, diluição da soldadura, tensões residuais e gradientes térmicos locais. Assim, um cálculo baseado na composição nominal pode prever uma associação de fases estável, enquanto a zona termicamente afectada de uma soldadura contém uma população pequena, mas danosa, de precipitados. O exame metalográfico, a medição da ferrite, a dureza, os ensaios de impacto e os ensaios de corrosão localizada devem ser seleccionados de acordo com a especificação e o risco em serviço.
A ISO 17781 é uma referência relevante de controlo da qualidade para aços inoxidáveis ferríticos/austeníticos, ou duplex, utilizados nas indústrias petrolífera e do gás natural. Especifica métodos de ensaio para avaliar a microestrutura, em vez de tratar a designação de um grau como prova de uma condição aceitável das fases. As normas do produto também são importantes. A ASTM A928/A928M identifica o UNS S32205 como correspondente ao grau duplex 2205 na especificação de tubos soldados por fusão eléctrica nela referenciada, quando é utilizado metal de adição. Essa designação controla os requisitos do produto; não elimina a necessidade de examinar o historial térmico da soldadura ou a condição após o fabrico.
Fragilização a 475 °C e instabilidade das fases
A ferrite pode fragilizar-se durante uma exposição na faixa aproximada de 300–500 °C, fenómeno habitualmente designado por fragilização a 475 °C. O mecanismo está associado à decomposição da ferrite rica em crómio numa fase enriquecida em crómio e numa fase rica em ferro e empobrecida em crómio, frequentemente descrita como alpha prime (α′). Simultaneamente, a ordenação e o endurecimento à escala nanométrica podem aumentar a resistência mecânica, reduzindo acentuadamente a tenacidade ao impacto. O material pode parecer íntegro num ensaio de tracção e, contudo, apresentar uma perda grave de tenacidade à entalhadura.
Este fenómeno difere da precipitação da fase sigma, embora ambos resultem de uma exposição térmica e possam ocorrer em históricos de processamento sobrepostos. A sigma é uma fase intermetálica relativamente grosseira, associada a uma exposição a temperaturas mais elevadas; a decomposição em alpha-prime é um processo de instabilidade da ferrite que envolve uma separação química muito mais fina. A distinção é importante porque a microscopia, a dureza, o comportamento ao impacto e a resposta ao tratamento térmico podem não identificar os mesmos danos da mesma forma.
Um componente duplex que contenha mais ferrite dispõe de um volume maior disponível para este mecanismo, mas um objectivo nominal de 50:50 não permite, por si só, prever a vida útil em serviço. A química da ferrite, o teor de azoto, o recozimento de solubilização anterior, o trabalho a frio e a temperatura exacta de exposição influenciam a velocidade do processo. A uma temperatura próxima da velocidade máxima da reacção, uma exposição mais curta pode causar mais fragilização do que uma exposição muito mais longa a uma temperatura inferior ou superior. Não existe um limite único de tempo à temperatura aplicável a todos os graus duplex, espessuras ou especificações de produto.
O envelhecimento térmico também pode evidenciar diferenças entre material trabalhado, metal de soldadura e zonas termicamente afectadas. O metal de soldadura pode apresentar uma morfologia da ferrite e uma distribuição dos elementos de liga diferentes das da chapa de base. Uma zona termicamente afectada pode sofrer uma transformação parcial, em vez do tratamento completo de solubilização utilizado durante o fabrico. Essas regiões locais podem controlar o desempenho à fractura ou à corrosão, mesmo quando a maior parte do componente mantém um equilíbrio de fases aceitável. Por esse motivo, as avaliações de equipamentos envelhecidos combinam normalmente ensaios de dureza e de impacto com análise metalográfica e, quando relevante, ensaios de tenacidade à fractura ou de corrosão.
Efeitos do tempo, da temperatura e da velocidade de arrefecimento
O aço inoxidável duplex atravessa campos de fases variáveis durante o aquecimento e o arrefecimento. Ao arrefecer a partir de uma condição ferrítica a alta temperatura, a austenite deve reformar-se de forma controlada. Se o arrefecimento for demasiado rápido para a secção e para a liga, pode formar-se austenite insuficiente e podem precipitar nitretos de crómio na ferrite. Se o arrefecimento for lento através de um intervalo sensível à precipitação, a sigma, a chi ou outras fases secundárias dispõem de mais oportunidades para nuclear e crescer. Assim, a mesma temperatura máxima nominal pode produzir resultados diferentes num cordão de soldadura fino, numa chapa espessa e num acessório restringido.
A soldadura ilustra estes efeitos concorrentes. Um elevado aporte térmico e um arrefecimento lento podem favorecer a precipitação de fases intermetálicas, enquanto um arrefecimento muito rápido pode deixar ferrite em excesso e promover a formação de nitretos. A temperatura entre passes, a sequência dos cordões, a composição do gás de protecção, a restrição da junta, a composição do metal de adição e a espessura da secção modificam o ciclo térmico. O metal de adição é seleccionado não apenas para corresponder a um grau indicado na chapa de características, mas também para restabelecer um equilíbrio aceitável de ferrite–austenite e uma resposta adequada à corrosão após a diluição e a solidificação.
O tratamento térmico de solubilização está igualmente sujeito a condições específicas. O seu objectivo é, em geral, dissolver os precipitados nocivos e restabelecer a estrutura bifásica pretendida, seguindo-se um arrefecimento suficientemente rápido para limitar a reprecipitação. O intervalo de temperaturas necessário, o tempo de manutenção, o método de arrefecimento e os critérios de aceitação dependem do grau e da forma do produto. Um tratamento adequado para tubos de UNS S32205 não pode ser automaticamente transferido para um forjamento superduplex 25Cr ou para um conjunto soldado espesso. Os requisitos da ASTM, as especificações do comprador, os ensaios da ISO 17781 e os códigos de fabrico podem impor exames diferentes.
A avaliação em serviço deve ter em conta a exposição acumulada, e não apenas a temperatura máxima registada. Ciclos térmicos repetidos podem proporcionar numerosas oportunidades de precipitação, mesmo quando cada ciclo é breve. Inversamente, uma excursão curta pode ter pouco efeito se o material atravessar rapidamente o intervalo sensível e não contiver uma química local susceptível. A velocidade de arrefecimento é especialmente importante nos pés das soldaduras, no centro de secções espessas e nas intersecções com acessórios, onde a extracção de calor difere da que ocorre nas superfícies expostas.
A questão prática é, consequentemente, saber se o material real mantém um equilíbrio de fases, uma tenacidade e uma resistência à corrosão localizada aceitáveis após o seu historial térmico documentado. A resposta exige evidência específica do grau, e não uma regra universal de temperatura. A identificação dos precipitados, a medição de ferrite–austenite, os dados de impacto ou de dureza e os ensaios de corrosão devem ser associados à especificação aplicável e aos modos de falha credíveis em serviço.
Soldadura e tratamento térmico
O aço inoxidável duplex é concebido em torno de uma estrutura aproximadamente equitativa de ferrite–austenite, mas a soldadura sujeita essa estrutura a um ciclo térmico móvel e altamente desigual. O banho de fusão funde e solidifica novamente; o metal adjacente é aquecido até aos campos de fases da ferrite, da ferrite–austenite ou da austenite; e as proporções finais das fases dependem da composição química da liga, do aporte térmico, do grau de restrição, da temperatura entre passes e da velocidade de arrefecimento. A descrição dos aços duplex publicada em 2024 pela World Stainless/International Stainless Steel Forum refere aproximadamente 50% de ferrite e 50% de austenite como objetivo, e não como um resultado independente da composição.
| Variável de soldadura | Efeito na condição da soldadura dúplex |
|---|---|
| Composição do metal de adição | Controla o equilíbrio ferrite–austenite e a resistência à corrosão do metal de soldadura |
| Energia introduzida | Altera a velocidade de arrefecimento e a exposição à precipitação |
| Temperatura entre passes | Controla a exposição térmica acumulada |
| Proteção gasosa e purga | Afetam a oxidação e a retenção de azoto |
| Condições de arrefecimento | Influenciam a formação de austenite e o risco de formação de nitretos |

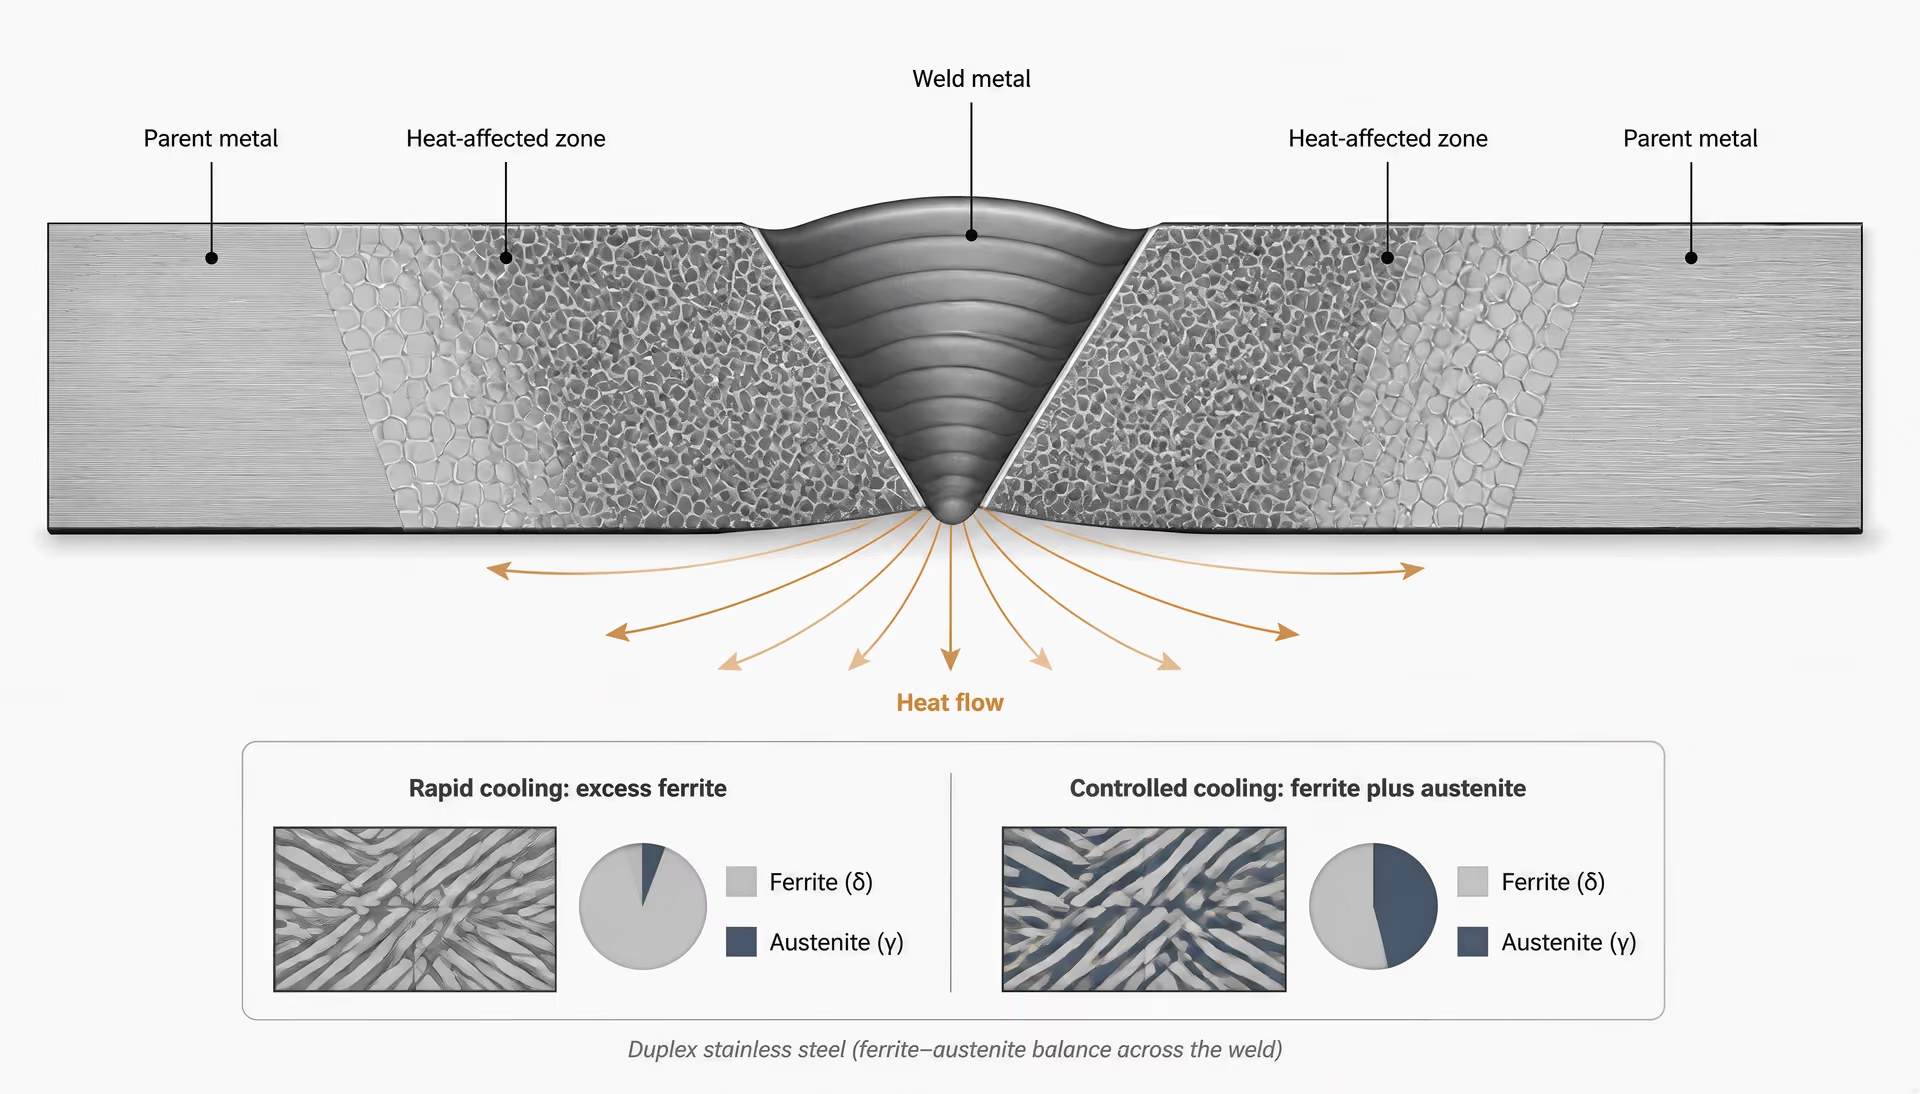
Esta distinção é importante em todas as famílias de ligas. Os aços duplex lean são normalmente agrupados em PREN 22–27, os graus duplex standard em PREN 28–38, os graus superduplex em PREN 39–45 e os graus hiperduplex acima de PREN 45. PREN é uma convenção de indexação da resistência à corrosão, geralmente calculada a partir dos teores de crómio, molibdénio e azoto; não garante que uma soldadura mantenha a sua resistência à corrosão por picadas ou por frestas. O grau 2205 é habitualmente designado duplex 22Cr, enquanto os graus 2507 e 4501 são graus superduplex 25Cr, conforme descrito pela Outokumpu em 2020. Por conseguinte, a prática de soldadura deve seguir o grau especificado e a norma do produto aplicável, e não um procedimento genérico para “duplex”.
Equilíbrio de fases no metal de soldadura
A maioria das soldaduras duplex solidifica principalmente como ferrite, porque a transformação de líquido para sólido favorece a fase cúbica de corpo centrado. A austenite forma-se depois, durante o arrefecimento, por transformação nos limites dos grãos de ferrite e no interior da matriz ferrítica. Se o arrefecimento for demasiado rápido, não haverá tempo suficiente para essa transformação, deixando um metal de soldadura rico em ferrite. Se o arrefecimento for excessivamente lento, a austenite pode tornar-se o constituinte predominante, enquanto a permanência prolongada em intervalos de temperatura prejudiciais aumenta o risco de precipitação de fases intermetálicas.
A seleção do metal de adição constitui, consequentemente, um controlo metalúrgico, e não apenas uma forma de preencher uma junta. Os consumíveis duplex são frequentemente enriquecidos em níquel relativamente ao metal de base, porque o níquel promove a formação de austenite durante o arrefecimento da soldadura. O níquel adicional ajuda a compensar o efeito promotor da ferrite causado por uma extração rápida de calor e produz um equilíbrio no metal de soldadura mais próximo do intervalo especificado. A classificação exata do consumível, contudo, depende do grau do metal de base, do processo de soldadura, do ambiente de serviço e do código de qualificação aplicável. Para tubos duplex soldados por fusão elétrica, a ASTM A928/A928M identifica o UNS S32205 nas especificações de produto referenciadas para tubos duplex 2205 e exige metal de adição.
A soldadura autogénea pode ser mais difícil de equilibrar, porque elimina o ajuste composicional proporcionado por um metal de adição contendo níquel. Os processos de soldadura TIG, MIG/MAG, com elétrodo revestido, por arco submerso e outros impõem condições diferentes de diluição e arrefecimento. O gás de proteção também é importante. Os gases de proteção ou de purga contendo azoto podem afetar a retenção de azoto no metal de soldadura, enquanto uma proteção deficiente pode provocar oxidação, perda de azoto e uma constituição de fases menos previsível. O tratamento da soldadura de aços inoxidáveis no ASM Handbook e as orientações técnicas da Outokumpu apresentam ambos a seleção do metal de adição, a proteção gasosa, o aporte térmico e a preparação da junta como variáveis interligadas.
Uma soldadura que contenha os teores nominais de crómio e molibdénio pode ainda assim não cumprir os requisitos de corrosão ou mecânicos se a sua distribuição de ferrite–austenite for inadequada. Regiões ricas em ferrite podem apresentar menor tenacidade ao impacto e menor resistência à corrosão localizada quando a fração de austenite é insuficiente. As regiões ricas em austenite também não são automaticamente inofensivas: a segregação química, as inclusões e a exposição térmica podem criar diferenças locais no comportamento face à corrosão por picadas ou por frestas. O exame do metal de soldadura deve avaliar tanto a morfologia como a percentagem. As microestruturas duplex atacadas revelam habitualmente regiões austeníticas alongadas e lamelares no interior de uma matriz ferrítica, embora a solidificação da soldadura possa produzir formas menos regulares do que numa chapa laminada.
Zonas afetadas pelo calor e controlo do arrefecimento
A zona afetada pelo calor (ZAC) não funde, mas pode sofrer uma alteração de fases mais severa do que o metal de soldadura. Perto da linha de fusão, o metal de base pode ser aquecido até um campo predominantemente ferrítico. A austenite dissolve-se ou fica amplamente separada, e deve formar-se nova austenite durante o arrefecimento subsequente. Uma velocidade de arrefecimento elevada deixa menos tempo para essa transformação, produzindo uma ZAC rica em ferrite. Esta condição pode reduzir a tenacidade e prejudicar a resistência à corrosão localizada, sobretudo em secções espessas ou em graus com elevado teor de elementos de liga.
O aporte térmico é a principal variável do processo utilizada para gerir esse ciclo térmico, mas não constitui um número isolado. A energia do arco, a velocidade de avanço, a espessura da chapa, a geometria da junta, a extração de calor e a temperatura entre passes determinam conjuntamente o tempo passado às temperaturas de transformação e de precipitação. Um aporte térmico demasiado baixo pode provocar um arrefecimento rápido e ferrite excessiva. Um aporte térmico demasiado elevado, um tamanho excessivo do cordão ou uma temperatura entre passes elevada podem abrandar o arrefecimento e expor a junta a fases sigma (σ), chi (χ), nitreto de crómio ou outros precipitados prejudiciais. As fases sigma e chi são fases intermetálicas ricas em crómio e molibdénio; a sua formação empobrece a ferrite adjacente em elementos que conferem resistência à corrosão e pode reduzir acentuadamente a tenacidade.
O objetivo prático é obter uma janela térmica controlada. Os procedimentos de soldadura limitam normalmente o aporte térmico e a temperatura entre passes, utilizam cordões estreitos em vez de uma oscilação desnecessariamente ampla e sequenciam os passes para evitar um aquecimento cumulativo. As secções finas podem arrefecer suficientemente depressa para necessitarem de um aporte térmico permitido mais elevado, enquanto as secções espessas podem reter calor e exigir um controlo mais rigoroso. O pré-aquecimento não é uma solução universal e pode ser restringido, porque abranda o arrefecimento e aumenta a exposição à precipitação. Os intervalos exatos de aporte térmico, os limites da temperatura entre passes, os requisitos de proteção gasosa e as temperaturas dos passes devem ser obtidos no procedimento de soldadura específico do grau e na norma aplicável ao produto ou ao fabrico.
A velocidade de arrefecimento também interage com o azoto. O azoto estabiliza a austenite e é importante em muitas composições duplex modernas, mas o comportamento do azoto no metal de soldadura e na ZAC depende da proteção gasosa, da espessura da chapa e das condições do processo. O mesmo metal de adição nominal pode produzir diferentes equilíbrios de fases num passe de raiz, num passe de acabamento e numa área reparada, porque a diluição e a dissipação de calor são diferentes. As ferramentas de previsão de fases, incluindo as abordagens de Schaeffler, WRC e dos diagramas de constituição, podem indicar a tendência provável para a formação de ferrite, mas não substituem a qualificação metalográfica. Os cálculos termodinâmicos podem prever as fases de equilíbrio e os intervalos de precipitação; não conseguem reproduzir integralmente o historial térmico transitório de uma soldadura multipasse.
Tratamento de solubilização, têmpera e avaliação pós-soldadura
O tratamento de solubilização é utilizado quando o processo de fabrico ou a exposição térmica produziram um equilíbrio de fases ou uma condição de precipitados inaceitáveis. O aquecimento dissolve os nitretos de crómio e as fases intermetálicas e repõe os elementos de liga na matriz, desde que o tratamento atinja, durante tempo suficiente, o intervalo de tratamento de solubilização especificado para o grau. O componente é depois arrefecido rapidamente, geralmente por têmpera em água, para que as fases prejudiciais não se reformem durante a passagem pelas temperaturas intermédias. Trata-se de um conceito, e não de uma receita universal: a temperatura exata, o tempo de manutenção, as regras relativas à espessura da secção, o meio de têmpera e a prática de arrefecimento permitida devem ser obtidos na designação do grau e na norma do produto.
O tratamento de solubilização pós-soldadura nem sempre é prático para um grande recipiente fabricado, uma montagem de tubagem ou uma reparação em obra. Pode também introduzir deformações e tensões residuais. Por esse motivo, a qualificação do procedimento deve prevenir a precipitação, em vez de presumir que um tratamento térmico posterior a corrigirá. Quando o tratamento de solubilização é especificado, todas as regiões relevantes do metal de soldadura e da ZAC devem ser submetidas ao tratamento; um ciclo térmico superficial ou incompleto pode deixar intacta a precipitação local de fases sigma, chi ou nitretos.
A avaliação combina normalmente a inspeção visual e os ensaios não destrutivos com verificações metalográficas e relacionadas com a corrosão, adequadas ao serviço. O teor de ferrite pode ser medido por instrumentos magnéticos calibrados ou por análise de imagem, mas o método de medição, a localização da amostragem e o intervalo de aceitação devem ser definidos na especificação aplicável. Uma única leitura superficial não pode descrever uma junta multipasse. Podem ser obtidas secções transversais através da raiz, da linha de fusão, do acabamento e da ZAC, para identificar zonas ricas em ferrite, a morfologia da austenite, porosidade, fissuras e precipitados.
A ISO 17781, identificada pelo Comité Técnico 67 da ISO em 2024, especifica métodos de ensaio para o controlo da qualidade da microestrutura duplex em aplicações petrolíferas e de gás natural. Dependendo do contrato e do grau, a avaliação pode também incluir ensaios de impacto, dureza, tração, temperatura crítica de picada e exame de fases intermetálicas. Estas verificações relacionam a microestrutura com os requisitos de serviço: o equilíbrio ferrite–austenite afeta a resistência e a resposta à fadiga, enquanto a composição rica em crómio, molibdénio e azoto só é eficaz quando a soldadura não cria regiões localmente empobrecidas ou contaminadas por precipitados. O ASM Handbook, as normas de produto da ASTM International e o código de fabrico aplicável devem ser consultados em conjunto, porque a soldabilidade é estabelecida pela especificação combinada do material, pelo procedimento qualificado e pelas evidências pós-soldadura.
Fabrico, Conformação e Inspeção
O aço inoxidável duplex não é fabricado como se fosse aço inoxidável ferrítico ou austenítico convencional. A sua composição química de crómio–níquel–molibdénio–ferro é equilibrada para produzir aproximadamente 50% de ferrite e 50% de austenite, conforme referido pela World Stainless e pelo International Stainless Steel Forum em 2024. Esse equilíbrio proporciona combinações úteis de resistência mecânica, resistência à corrosão por cloretos, tenacidade e desempenho à fadiga, mas pode alterar-se durante a conformação, o aquecimento, a soldadura e o arrefecimento. O controlo do fabrico diz, portanto, respeito tanto às dimensões como à constituição das fases.
Trabalho a quente e a frio
O trabalho a quente é normalmente realizado dentro de um intervalo de temperaturas no qual a ferrite e a austenite se deformam conjuntamente sem precipitação excessiva. A uma temperatura demasiado baixa, a ferrite pode suportar uma maior parte da deformação, enquanto a austenite se torna menos capaz de a acomodar; a uma temperatura demasiado elevada, aumenta a probabilidade de crescimento do grão e de reações intermetálicas indesejáveis. Os limites exatos dependem do grau, da espessura da secção, da microestrutura inicial e das práticas de produção da fábrica. Pode ser necessário um tratamento subsequente de recozimento de solubilização para restabelecer uma distribuição mais uniforme das fases e dissolver precipitados prejudiciais.
O arrefecimento após a conformação a quente é importante. Um arrefecimento lento através de intervalos de temperatura favoráveis à fase sigma, à fase chi, aos nitretos de crómio ou a outros constituintes secundários pode reduzir a tenacidade e a resistência à corrosão localizada. O arrefecimento em água é frequentemente especificado após o recozimento de solubilização para formas de produto adequadas, mas o tratamento prescrito deve seguir a norma aplicável ao produto e os requisitos do grau, e não uma receita genérica para duplex. As secções espessas arrefecem a velocidades diferentes no centro e à superfície, pelo que um exame apenas da superfície não pode estabelecer o estado de todo o componente.
A conformação a frio suscita preocupações diferentes. Os graus duplex têm geralmente um limite de elasticidade superior ao dos graus austeníticos comuns, e ambas as fases contribuem para um endurecimento significativo por deformação. Podem ser necessárias forças de conformação mais elevadas, e podem ocorrer maior recuperação elástica e cargas superiores nas ferramentas. O componente conformado pode também conservar tensões residuais consideráveis, especialmente após dobragem assimétrica, calibração a frio ou endireitamento localizado. A recuperação elástica varia com a direção de laminagem, a espessura, a temperatura e a redução anterior; por conseguinte, as dimensões devem ser verificadas após a descarga, em vez de serem inferidas a partir da geometria das ferramentas.
A redução a frio também altera a textura cristalográfica e pode produzir um comportamento mecânico direcional. A ferrite e a austenite não desenvolvem texturas nem respostas à deformação idênticas. Numa conformação severa, a deformação local das fases, a transferência de escorregamento e os gradientes de tensão residual podem afetar o início da fadiga ou a distorção durante uma soldadura posterior. O recozimento intermédio pode reduzir a deformação acumulada, embora cada ciclo térmico adicional crie outra oportunidade para o crescimento do grão ou a transformação de fases. As sobremedidas de maquinação, os raios de curvatura e as sequências de conformação devem ser estabelecidos com base em ensaios qualificados para a forma específica do produto.
As classificações habituais dos graus ajudam a enquadrar o problema, mas não substituem uma especificação. Em 2024, a World Stainless classificou os graus lean duplex com PREN 22–27, os graus duplex padrão com PREN 28–38, os graus superduplex com PREN 39–45 e os graus hyper duplex acima de PREN 45. PREN é uma convenção de indexação da resistência à corrosão, não uma previsão completa de corrosão por picadas, corrosão em frestas, desempenho da soldadura ou vida útil em serviço. O grau 2205 é habitualmente designado por duplex 22Cr, enquanto 2507 e 4501 são graus superduplex 25Cr, de acordo com a classificação de 2020 da família de aços inoxidáveis da Outokumpu. Diferentes sistemas de classificação podem colocar os graus em limites diferentes.
Variáveis de maquinação e fabrico
A maquinação de aço inoxidável duplex exige atenção ao endurecimento por deformação. Uma ferramenta que roce, permaneça parada ou efetue um corte interrompido superficial pode deixar uma camada endurecida que será mais difícil de remover na passagem seguinte. O calor excessivo pode também aumentar a distorção e reduzir a vida útil da ferramenta. A resposta prática não consiste em aplicar velocidades de corte universais sem suporte técnico, mas em manter um corte estável e suficientemente engatado, utilizar dispositivos de fixação rígidos, controlar o calor e selecionar as ferramentas e as condições do líquido de refrigeração através de ensaios de maquinação qualificados. Ferramentas afiadas, evacuação adequada das aparas e a prevenção de passagens repetidas sobre uma superfície endurecida por deformação são especialmente importantes.
A resistência do material afeta o equipamento de furação, abertura de roscas, serragem e conformação. A fixação deve impedir a vibração sem criar mossas locais ou tensões residuais excessivas. A preparação dos bordos deve evitar camadas esborratadas e fortemente trabalhadas a frio que possam complicar a soldadura ou o exame da superfície. A contaminação abrasiva proveniente de ferramentas de aço-carbono pode iniciar manchas de ferrugem ou comprometer a superfície inoxidável pretendida; são, portanto, necessárias ferramentas dedicadas e práticas de oficina controladas.
A soldadura afeta diretamente o equilíbrio das fases. A zona de fusão e a zona afetada pelo calor sofrem ciclos térmicos diferentes, e a composição química do metal de soldadura pode não coincidir com a do metal de base. Um aporte térmico excessivo ou uma temperatura elevada entre passes pode promover regiões ricas em ferrite, o crescimento dos grãos ou a precipitação intermetálica; um arrefecimento muito rápido pode deixar ferrite em excesso e reduzir a formação de austenite. A seleção do metal de adição, a proteção gasosa, o grau de restrição da junta, o controlo da temperatura entre passes e a limpeza após a soldadura são todos relevantes. Um procedimento de soldadura deve ser qualificado para o grau, a espessura, a conceção da junta e o ambiente de serviço.
Os tubos duplex soldados por fusão elétrica com metal de adição são abrangidos pela ASTM A928/A928M; a ASTM International identifica o UNS S32205 como correspondente ao grau duplex 2205 nas especificações de produto referenciadas. Essa designação, por si só, não comprova uma microestrutura de soldadura aceitável. O tratamento térmico, o teor de ferrite, os ensaios de corrosão, as propriedades à tração e o exame não destrutivo continuam sujeitos aos requisitos aplicáveis da encomenda e do produto.
| Método de inspeção | O que pode revelar |
|---|---|
| Metalografia | Morfologia das fases, equilíbrio de fases e precipitados |
| Medição da ferrite | Fração local aproximada de ferrite |
| Ensaio de dureza | Indícios de endurecimento ou fragilização |
| Ensaio de impacto | Tenacidade à fratura após o processamento ou envelhecimento |
| Ensaio de corrosão | Resposta à corrosão localizada em condições especificadas |
| Exame radiográfico ou ultrassónico | Descontinuidades internas e defeitos de soldadura |
Exame microestrutural e controlo da aceitação
O exame metalográfico começa pela recolha de amostras representativas. Uma secção é embutida, desbastada, polida e atacada quimicamente, de modo a distinguir as regiões ferríticas e austeníticas. As estruturas duplex apresentam geralmente ferrite e austenite alongadas, bandadas ou lamelares após a laminagem, embora o aspeto se altere com o recozimento, a orientação da secção e o reagente de ataque. O exame deve incluir as localizações longitudinais, transversais e ao longo da espessura relevantes quando forem possíveis segregação, efeitos da soldadura ou diferenças de arrefecimento entre a superfície e o centro.
A avaliação do equilíbrio das fases pode utilizar análise de imagem calibrada, medições com ferritoscópio, métodos magnéticos ou metalografia quantitativa. Cada método tem limitações. As medições magnéticas respondem principalmente à ferrite e podem ser afetadas pela geometria, pelo estado da superfície, pela calibração e pela composição local; a análise de imagem depende da preparação, do ataque químico, da seleção do limiar e da amostragem. Uma percentagem de ferrite comunicada só é significativa quando estão definidos o método, a localização, a ampliação e o intervalo de aceitação.
A inspeção deve também procurar fase sigma, fase chi, nitretos de crómio, óxidos, vazios e outras descontinuidades. Estes constituintes podem consumir crómio ou molibdénio da matriz circundante, reduzindo a resistência crítica à corrosão por picadas e à corrosão em frestas, mesmo quando a análise química global cumpre os requisitos do grau. Os ensaios mecânicos, os ensaios de impacto quando especificados, os ensaios de corrosão, as verificações de dureza, a inspeção dimensional e o exame radiográfico ou ultrassónico podem ser combinados com a metalografia. Os componentes sensíveis à fadiga exigem especial atenção aos pés das soldaduras, aos defeitos superficiais, às tensões residuais e ao desequilíbrio local das fases.
A ASTM A928/A928M abrange tubos de aço inoxidável dúplex soldados por fusão elétrica e fabricados com metal de adição. Strong evidence
A ISO 17781 é a principal referência de controlo da qualidade da microestrutura duplex em aplicações petrolíferas e de gás natural. O Comité Técnico 67 da ISO declara que esta norma especifica métodos de ensaio para o controlo da qualidade da microestrutura de aços inoxidáveis ferríticos/austeníticos, ou duplex. Não substitui o grau do material, o procedimento de soldadura ou os critérios de aceitação do projeto. O seu valor reside em tornar o exame e a avaliação mais consistentes entre produtos e fornecedores. No fabrico de duplex, um certificado da composição química nominal é apenas uma parte do controlo; o componente acabado deve também demonstrar que a história térmica e o processamento produziram a estrutura exigida.
Normas de Produto e ASTM A928/A928M
O aço inoxidável duplex não corresponde a uma única designação de material. Descreve uma família de ligas de crómio–níquel–molibdénio–ferro cuja estrutura pretendida contém frações volumétricas aproximadamente iguais de ferrite e austenite. O World Stainless/International Stainless Steel Forum indicou, na sua síntese de 2024 sobre aços inoxidáveis duplex, a proporção habitualmente visada de cerca de 50% de ferrite e 50% de austenite. No entanto, essa proporção depende da composição química e do processamento. O azoto, o níquel, o crómio, o molibdénio, a temperatura de recozimento de solubilização, os ciclos térmicos de soldadura e a velocidade de arrefecimento influenciam o equilíbrio final das fases.
A ASTM A928/A928M abrange uma forma específica de produto e um processo de fabrico específico: tubo de aço inoxidável ferrítico/austenítico, ou duplex, fabricado por soldadura por fusão elétrica com adição de metal de adição. Por conseguinte, não é uma especificação geral para todos os produtos duplex. Os tubos sem costura, os tubos soldados sem adição de metal de adição, as chapas, os produtos forjados, os acessórios e as barras estão abrangidos por outras especificações de produto, cada uma com a sua própria designação, disposições relativas ao tratamento térmico, ensaios e critérios de aceitação.
A distinção é importante porque a designação de uma qualidade, por si só, não indica o requisito completo de inspeção. UNS S32205 identifica uma composição de liga no âmbito do Unified Numbering System. “2205” é uma designação de qualidade amplamente utilizada para a mesma família geral de ligas duplex, e a ASTM A928/A928M faz referência à UNS S32205 como correspondente à qualidade duplex 2205 nas especificações de produto referenciadas, conforme registado pela ASTM International na edição de 2009. Um requisito de compra ou de fabrico deve ainda identificar a norma de produto aplicável, a norma dimensional, a edição, o procedimento de soldadura, o tratamento térmico, os exames, a frequência dos ensaios e os critérios de aceitação.
Tubo duplex soldado por fusão elétrica
Na soldadura por fusão elétrica, o tubo é formado a partir de banda ou chapa e a junta longitudinal é unida através de um processo de fusão. É adicionado metal de adição à junta, em vez de se depender exclusivamente da fusão dos bordos do metal de base. A ASTM A928/A928M estabelece requisitos para esta categoria de tubos duplex, incluindo disposições associadas à qualidade especificada, às dimensões, à condição de fabrico, à qualidade da soldadura e aos ensaios. A designação ASTM “A928/A928M” indica também que a especificação é emitida em unidades anglo-americanas e em unidades SI; o sistema de unidades selecionado deve ser aplicado de forma coerente quando a norma apresentar valores diferentes.
O estado ferrítico-austenítico do tubo não pode ser inferido apenas a partir do teor nominal de crómio ou níquel. Um depósito de metal de soldadura pode solidificar com uma estrutura rica em ferrite e formar austenite durante o arrefecimento, enquanto a zona termicamente afetada é submetida a uma história térmica diferente. Um teor excessivo de ferrite pode reduzir a tenacidade e prejudicar a resistência à corrosão localizada. Um teor excessivo de austenite pode reduzir a resistência associada à estrutura duplex e pode refletir uma liga ou um ciclo térmico fora do intervalo de controlo previsto.
É por isso que o recozimento de solubilização e o arrefecimento rápido constituem controlos centrais para muitos produtos de tubos duplex. O tratamento dissolve fases intermetálicas indesejáveis e restabelece uma estrutura bifásica adequada antes de o tubo ser ensaiado. Os procedimentos de soldadura devem controlar o aporte térmico, a temperatura entre passes, a proteção, a qualidade da purga e a seleção do metal de adição. Não se pode simplesmente presumir que um procedimento qualificado para um aço inoxidável austenítico produzirá uma soldadura duplex aceitável.
A microestrutura após ataque metalográfico apresenta-se habitualmente sob a forma de regiões ferríticas e austeníticas alongadas ou lamelares, alinhadas com o material trabalhado ou com o padrão de solidificação associado à soldadura. A aparência, por si só, não constitui prova suficiente de conformidade. O exame metalográfico, a medição da ferrite, os ensaios de corrosão, os ensaios mecânicos e os exames não destrutivos respondem a questões diferentes e não são intercambiáveis.
Metal de adição e requisitos do produto
O metal de adição acrescentado deve ser compatível com a qualidade duplex especificada e com o procedimento de soldadura. O equilíbrio entre o seu crómio, níquel, molibdénio e azoto afeta a formação das fases no metal de soldadura, a resistência à corrosão por picadas, a resistência mecânica e a ductilidade. Um metal de adição selecionado apenas com base na designação nominal da liga pode ser inadequado se a diluição, o gás de proteção, o aporte térmico ou o tratamento pós-soldadura alterarem a composição ou a estrutura do depósito.
A ASTM A928/A928M deve ser interpretada como uma especificação de produto, e não como um catálogo de consumíveis de soldadura. Estabelece requisitos para tubos fabricados pelo processo indicado, enquanto o procedimento de soldadura e a classificação do metal de adição proporcionam controlos adicionais. O requisito técnico completo pode incluir análise química, propriedades à tração, limites de dureza quando especificados, ensaios hidrostáticos ou ensaios não destrutivos alternativos, exame visual e dimensional, exame da soldadura e condição de tratamento térmico. Os requisitos exatos dependem da edição e da qualidade especificada; uma edição anterior não deve ser tratada como intercambiável com uma edição posterior.
As qualidades duplex são frequentemente agrupadas pelo número equivalente de resistência à corrosão por picadas, ou PREN. A classificação de 2024 do World Stainless/International Stainless Steel Forum situa as qualidades lean duplex em PREN 22–27, as qualidades duplex standard em PREN 28–38, as qualidades super duplex em PREN 39–45 e as qualidades hyper duplex acima de 45. O PREN é uma convenção de indexação baseada principalmente no crómio, no molibdénio e no azoto. É útil para comparar famílias de ligas, mas não constitui uma garantia completa de desempenho. A temperatura crítica de picadas, a resistência à corrosão em frestas, o estado da superfície, a concentração de cloretos, a temperatura, a contaminação durante o fabrico e a microestrutura da soldadura podem produzir resultados diferentes em ligas com valores de PREN calculados semelhantes.
A conhecida qualidade 2205 é habitualmente designada por duplex 22Cr. A descrição de 2020 da família de aços inoxidáveis da Outokumpu identifica as qualidades 2507 e 4501 como qualidades super duplex 25Cr. Estas designações de família ajudam a explicar a composição da liga, mas não substituem uma designação UNS nem a norma de produto. “Tubo 2205” continua a ser uma designação incompleta, salvo se o requisito indicar qual a composição 2205, a forma do produto, o processo de fabrico, as dimensões, os ensaios e a norma de aceitação aplicáveis.
O controlo da qualidade estende-se para além da percentagem de ferrite. A ISO 17781, identificada pelo Comité Técnico 67 da ISO em 2024, especifica métodos de ensaio para o controlo da qualidade da microestrutura de aços inoxidáveis ferríticos/austeníticos utilizados nas indústrias petrolífera e do gás natural. A sua relevância é direta: os componentes duplex podem conter fase sigma, fase chi, nitretos de crómio ou outros precipitados após uma exposição térmica inadequada. Estas fases podem reduzir a tenacidade ou empobrecer em crómio e molibdénio as zonas próximas dos limites de grão, diminuindo a resistência à corrosão por picadas e à corrosão em frestas.
UNS S32205 no âmbito das especificações referenciadas
UNS S32205 é uma designação de liga, e não uma descrição completa de encomenda. Comunica a identidade química pretendida de um aço inoxidável duplex habitualmente associado ao 2205, mas não indica se o artigo é um tubo, uma chapa, um acessório ou um produto forjado. Também não especifica se o tubo é soldado por fusão elétrica, se foi adicionado metal de adição, qual o tratamento térmico aplicado ou quais os exames obrigatórios.
No âmbito da ASTM A928/A928M, a UNS S32205 é indicada em relação à qualidade duplex 2205 nas especificações de produto referenciadas. Essa relação deve ser expressa com precisão: S32205 identifica a qualidade do material, enquanto A928/A928M rege o produto específico — tubo soldado por fusão elétrica. Uma referência de especificação que combine ambos os elementos é, por conseguinte, mais informativa do que qualquer dos termos isoladamente.
A mesma disciplina aplica-se a designações como lean duplex, duplex standard, super duplex e hyper duplex. Estas categorias indicam agrupamentos aproximados de ligas e intervalos de resistência à corrosão, e não limites idênticos em todos os sistemas de classificação. As ferramentas de previsão de fases, incluindo os equivalentes de crómio e níquel e os diagramas de fases computacionais, podem orientar o controlo da liga e da soldadura, mas a aceitação final baseia-se nos ensaios e requisitos indicados pela norma aplicável. A ASTM A928/A928M, a edição especificada e qualquer norma de controlo da qualidade invocada devem ser lidas em conjunto.
Aplicações por Ambiente e Modo de Falha
A seleção de aço inoxidável duplex começa pelo ambiente e pelo modo de falha, e não apenas pela palavra “duplex”. As questões relevantes são saber se o projeto é condicionado por picadas causadas por cloretos, corrosão por frestas, fissuração sob tensão por sulfuretos, erosão, fadiga, deterioração das soldaduras ou fragilização térmica. Um grau que apresente bom desempenho numa corrente de processo desaerada pode ser inadequado numa fresta quente, oxigenada e contendo cloretos. Do mesmo modo, um PREN elevado não elimina a necessidade de controlar o equilíbrio ferrite–austenite, o estado da superfície, o procedimento de soldadura e o tratamento térmico.
As duas fases são normalmente definidas como aproximadamente 50% de ferrite e 50% de austenite, conforme publicado pela World Stainless e pelo International Stainless Steel Forum em 2024. Esse equilíbrio combina a resistência mecânica e a resistência à fissuração por cloretos associadas aos aços inoxidáveis ferríticos com a tenacidade e o comportamento face à corrosão geral associados aos aços inoxidáveis austeníticos. Não é fixado pela designação nominal do grau. A composição da liga, o recozimento de solubilização, a velocidade de arrefecimento, a espessura da chapa, a conformação e a soldadura podem alterar as proporções das fases ou promover precipitados prejudiciais, como a fase sigma, a fase chi, os nitretos de crómio e a austenite secundária.
O PREN é útil para ordenar famílias de ligas segundo a resistência à corrosão por picadas, mas constitui uma convenção de indexação e não uma garantia completa do desempenho em serviço. A classificação da World Stainless de 2024 coloca os graus duplex lean na faixa de PREN 22–27, os graus duplex standard na faixa de PREN 28–38, os graus superduplex na faixa de PREN 39–45 e os graus hiperduplex acima de PREN 45. Diferentes sistemas de classificação nem sempre utilizam limites idênticos. O grau 2205 é habitualmente designado duplex 22Cr; os graus 2507 e 4501 são graus superduplex 25Cr, de acordo com a análise das famílias de aços inoxidáveis da Outokumpu de 2020.
Serviço em Petróleo, Gás e Petroquímica
Os equipamentos para petróleo e gás natural expõem o aço inoxidável a combinações mais exigentes do que um simples ensaio em água do mar: podem ocorrer no mesmo sistema cloretos, dióxido de carbono, sulfureto de hidrogénio, oxigénio dissolvido, ácidos orgânicos, pressão elevada, temperatura elevada e humedecimento intermitente. Consequentemente, os graus duplex são utilizados em linhas de escoamento, separadores, tubagens, válvulas, componentes de permutadores de calor, equipamentos de umbilicais, depuradores e vasos de processo, onde a resistência mecânica, a resistência aos cloretos e a resistência à fissuração relacionada com sulfuretos têm de ser consideradas em conjunto.
As ligas duplex lean podem reduzir os teores de níquel e molibdénio, mantendo uma estrutura bifásica, mas a sua faixa inferior de PREN não as torna intercambiáveis com os graus duplex standard. Podem ser adequadas para correntes de processo menos agressivas, tubagens estruturais ou equipamentos nos quais a concentração de cloretos e a temperatura sejam controladas. O duplex standard, particularmente o material 22Cr, como o UNS S32205, é frequentemente avaliado para tubagens gerais de processo e componentes sujeitos a pressão. A ASTM A928/A928M identifica o UNS S32205 como correspondente ao grau duplex 2205 nas especificações de produto referenciadas e abrange tubos duplex soldados por fusão elétrica com metal de adição. O metal de adição é importante: um depósito de soldadura selecionado de forma inadequada ou diluído pode deixar um equilíbrio de fases desfavorável ou reduzir a resistência local à corrosão.
Os graus superduplex, como o 2507 e o 4501, são considerados quando a exposição a cloretos quentes, o serviço ácido ou cargas mecânicas elevadas aumentam a margem necessária contra a corrosão por picadas, a corrosão por frestas e a fissuração sob tensão por corrosão. Os graus hiperduplex levam a liga ainda mais longe, geralmente através de teores mais elevados de crómio, molibdénio e azoto, mas esse aumento também torna mais rigoroso o controlo da fabricação. Uma maior quantidade de elementos de liga não substitui um procedimento qualificado de soldadura e tratamento térmico.
O controlo da qualidade em equipamentos para petróleo e gás natural tem uma dimensão microestrutural específica. A ISO 17781, publicada através do Comité Técnico 67 da ISO, especifica métodos de ensaio para o controlo da qualidade da microestrutura ferrítica/austenítica, ou duplex, dos aços inoxidáveis utilizados nas indústrias do petróleo e do gás natural. Aborda a análise do equilíbrio de fases e das fases intermetálicas prejudiciais, em vez de considerar a designação do produto como prova da sua adequação. Esta distinção é importante após a soldadura, a soldadura de reparação, o recozimento de solubilização ou a exposição a uma faixa de temperaturas na qual se possam formar as fases sigma ou chi.
O sulfureto de hidrogénio introduz outro mecanismo de falha. Zonas duras e frágeis, ferrite em excesso, empobrecimento local em crómio e defeitos de soldadura podem aumentar a suscetibilidade à fissuração sob tensão por sulfuretos ou à fissuração assistida por hidrogénio. A análise do projeto combina, por isso, a qualificação do material com o controlo da dureza, os requisitos de serviço ácido, a qualificação do procedimento de soldadura, os ensaios não destrutivos e a inspeção das zonas termicamente afetadas. A fadiga continua a ser uma questão distinta. A resistência do duplex não elimina os danos por fadiga causados por ciclos de pressão, vibração, zonas terminais de soldadura ou picadas de corrosão; o acabamento superficial e a geometria da soldadura podem controlar a vida útil de forma mais determinante do que o PREN nominal.
Ambientes Marinhos, de Dessalinização e com Cloretos
A água do mar e as salmouras colocam a corrosão por picadas e a corrosão por frestas no centro da seleção do material. Os iões cloreto concentram-se sob juntas, depósitos, abraçadeiras, faces de flanges e películas de líquido estagnado. A temperatura, o teor de oxigénio, a velocidade de escoamento, os depósitos e o acoplamento catódico a outras ligas podem alterar substancialmente as condições eletroquímicas locais. Uma comparação de PREN ajuda a selecionar previamente os graus candidatos, mas não pode prever todas as geometrias de fresta nem considerar plenamente o estado da soldadura e a contaminação da superfície.
Os graus duplex lean podem ser adequados quando a concentração de cloretos, a temperatura e a estagnação são limitadas, incluindo em alguns depósitos, elementos estruturais e sistemas de utilidades. Os graus duplex standard são utilizados em muitas estruturas marinhas, tubagens de água do mar, sistemas de água de arrefecimento e equipamentos de dessalinização, mas o projeto deve distinguir a água em escoamento contínuo da salmoura estagnada. Os graus superduplex e hiperduplex podem ser selecionados para serviços severos com água do mar, componentes de osmose inversa de alta pressão, componentes de bombas e válvulas ou correntes concentradas de cloretos. Não existe uma correspondência universal entre grau e aplicação: o mesmo sistema de água do mar pode exigir ligas diferentes para uma fresta aerada, um troço soldado, um limite de pressão e um componente rotativo.
As instalações de dessalinização também impõem erosão, abrasão e ciclos térmicos. Uma velocidade elevada pode remover películas protetoras, enquanto os sólidos em suspensão danificam as superfícies e expõem metal novo. A oxidação da soldadura, a coloração térmica e a contaminação por ferro podem criar locais de iniciação, mesmo quando a liga de base apresenta teores elevados de crómio e molibdénio. A decapagem, a limpeza mecânica, o enxaguamento e o controlo da proteção gasosa da soldadura fazem, por isso, parte da prevenção da corrosão, e não de um acabamento meramente estético.
A austenite é importante para a tenacidade e a ductilidade a baixa temperatura, enquanto a ferrite contribui para a resistência mecânica e a resistência à fissuração induzida por cloretos. Ferrite em excesso pode reduzir a tenacidade e a resistência à corrosão; austenite em excesso pode diminuir a resistência mecânica e alterar a distribuição do azoto. Um arrefecimento demasiado lento através de temperaturas intermédias favorece a precipitação das fases sigma e chi. Após algumas operações de fabricação, um arrefecimento demasiado rápido pode, pelo contrário, deixar ferrite em excesso ou originar defeitos relacionados com o azoto. O tratamento térmico de solubilização e o arrefecimento rápido devem ser ajustados à espessura da secção e à composição química do grau.
Aplicações Estruturais, de Processo e Energéticas
Nas aplicações estruturais, o aço duplex é selecionado quando a redução da espessura das secções, a elevada tensão de cedência, a exposição à corrosão ou as exigências de inspeção ao longo do ciclo de vida são simultaneamente relevantes. Pontes, estruturas de suporte offshore, tanques de armazenamento, elementos arquitetónicos e elementos de fixação podem beneficiar da combinação ferrítica–austenítica, mas a encurvadura, o projeto das ligações, a fadiga das soldaduras, a exposição ao fogo e a dilatação térmica diferencial continuam a reger os cálculos de engenharia. Uma tensão de cedência mais elevada não permite automaticamente construir com menor espessura quando a fadiga ou a instabilidade local são determinantes.
Os equipamentos de processo e de energia acrescentam restrições térmicas e mecânicas. Os graus duplex são utilizados em permutadores de calor, vasos de pressão, equipamentos para gases de combustão, instalações de biomassa, componentes hidroelétricos, condensadores e sistemas auxiliares nucleares ou de combustíveis fósseis. O envelope de serviço deve excluir temperaturas que provoquem fragilização ou precipitação durante a operação. Ciclos térmicos repetidos podem combinar-se com tensões residuais de soldadura e flutuações de pressão, produzindo fissuras de fadiga em bocais, suportes e soldaduras de fixação.
O historial de fabricação é frequentemente a variável decisiva. A conformação a frio aumenta a resistência mecânica, mas pode alterar as tensões residuais; a conformação a quente e o aquecimento para reparações podem perturbar o equilíbrio de fases; a soldadura altera a relação ferrite–austenite no metal de soldadura e na zona termicamente afetada. Os diagramas de previsão de fases e os cálculos termodinâmicos ajudam a definir a composição da liga e os objetivos de arrefecimento, enquanto a análise metalográfica e os ensaios de corrosão verificam o resultado. Os requisitos dos produtos ASTM definem a composição, as dimensões e os ensaios mecânicos para formas específicas, mas as especificações do projeto podem acrescentar limites de ferrite, análises das fases intermetálicas, ensaios de impacto, qualificação da soldadura ou ensaios de corrosão.
A regra prática é direta: selecionar a família em função do modo de falha determinante e, em seguida, qualificar o produto real e o processo de fabricação. Os graus lean, standard, superduplex e hiperduplex ocupam diferentes faixas de composição e de PREN, mas nenhum constitui uma resposta universal para a corrosão por cloretos, a fadiga, o serviço ácido ou a operação a temperatura elevada. O controlo das fases faz parte da especificação do material, não é um aspeto secundário.
Como selecionar e especificar um aço inoxidável duplex
Definir o ambiente e as consequências da falha
A seleção começa pelo ambiente de serviço, não pela palavra “duplex” numa lista de materiais. Registe a temperatura e os ciclos térmicos, a concentração de cloretos, a acidez, as espécies oxidantes, o oxigénio dissolvido, a pressão, a velocidade de escoamento, os sólidos e a exposição à água do mar ou a produtos químicos de processo. Identifique também se o componente estará sujeito a tensão de tracção, tensão térmica, carga cíclica, vibração, erosão ou condições de fresta sob depósitos, juntas, abraçadeiras e acessórios soldados.
Estes dados determinam quais os mecanismos de degradação que requerem qualificação. A água contendo cloretos pode causar corrosão por picadas e corrosão em frestas; soluções ácidas e redutoras podem provocar corrosão generalizada ou danos relacionados com sulfuretos; os ácidos oxidantes podem alterar a resposta à corrosão noutra direcção. Os serviços que envolvem hidrogénio exigem uma avaliação específica da fissuração ambiental. Um vaso de pressão, um colector submarino, um tubo de permutador de calor, uma carcaça de bomba e um corrimão arquitectónico não têm as mesmas consequências em caso de falha, mesmo quando o respectivo ambiente nominal de corrosão parece semelhante.
Estabeleça a categoria de consequências antes de escolher o grau. Uma fuga numa linha de serviços auxiliares de baixa pressão pode provocar uma paragem e operações de limpeza, ao passo que a perda de contenção num sistema de hidrocarbonetos de alta pressão ou de serviço sour pode criar perigos imediatos para a segurança. Por conseguinte, a especificação deve indicar as velocidades de corrosão admissíveis, os intervalos de inspecção, os pressupostos de fuga antes da rotura, quando aplicável, a vida de projecto à fadiga e se a corrosão localizada é de todo aceitável. “Resistente à corrosão” não é um critério de aceitação mensurável.
Os aços inoxidáveis duplex são ligas de crómio–níquel–molibdénio–ferro concebidas para apresentarem fracções volúmicas aproximadamente iguais de ferrite e austenite. A World Stainless e o International Stainless Steel Forum comunicaram aproximadamente 50% de ferrite e 50% de austenite em 2024. Esta estrutura combina o limite de elasticidade mais elevado e a resistência à corrosão sob tensão por cloretos associada aos aços inoxidáveis ferríticos com grande parte da tenacidade e do comportamento à corrosão associados aos aços inoxidáveis austeníticos. O equilíbrio não é garantido apenas pela designação do grau. A composição química, a espessura da chapa ou do tubo, o tratamento térmico de solubilização, o aporte térmico de soldadura, a temperatura entre passes e a velocidade de arrefecimento podem alterá-lo.
O PREN proporciona uma comparação inicial da resistência à corrosão localizada. Uma expressão frequentemente utilizada é PREN = %Cr + 3,3(%Mo) + 16(%N), embora as equações publicadas e as interpretações específicas para cada liga sejam diferentes. A classificação da World Stainless de 2024 coloca os graus duplex lean em PREN 22–27, os graus duplex standard em PREN 28–38, os graus super duplex em PREN 39–45 e os graus hyper duplex acima de 45. Estas são convenções de indexação e não garantias completas de desempenho. O PREN não tem plenamente em conta o estado da superfície, as inclusões, as zonas de soldadura, as frestas, a temperatura, o pH, a actividade dos cloretos ou os defeitos de fabrico.
Compatibilizar o grau, a forma do produto e o processo de fabrico
Utilize a classificação ambiental para estabelecer uma família de graus e, em seguida, confirme que o grau seleccionado é permitido para a forma do produto e para o código aplicável ao serviço. Os graus duplex comuns e duplex lean destinam-se, em geral, a ambientes com cloretos menos exigentes ou a situações em que sejam aceitáveis teores reduzidos de níquel e molibdénio. Os graus duplex standard incluem a família 22Cr, amplamente especificada. O grau 2205 é normalmente designado por duplex 22Cr; a ASTM A928/A928M identifica o UNS S32205 como correspondente ao grau duplex 2205 no contexto dos produtos nela referenciados. Os graus super duplex incluem normalmente ligas 25Cr, como 2507 e 4501. As ligas hyper duplex ampliam ainda mais o projecto dos teores de crómio, molibdénio e azoto, mas os seus requisitos de qualificação continuam a ser específicos da aplicação. Os limites de classificação não são idênticos em todos os sistemas técnicos; por isso, a norma aplicável deve prevalecer sobre a terminologia.
Não transfira directamente uma especificação de chapa para um tubo soldado, uma peça forjada, uma peça vazada, uma barra ou um tubo sem verificar o documento relevante. A forma do produto altera a espessura da secção, o estado da superfície, a resposta ao tratamento térmico, as tolerâncias dimensionais e o número e tipo de ensaios exigidos. Para tubos duplex soldados por fusão eléctrica com metal de adição, especifique a ASTM A928/A928M e indique o UNS S32205 quando esse grau for exigido; o documento de compra ou de fabrico deve também indicar a classificação do metal de adição de soldadura, o tratamento de solubilização, o exame não destrutivo, o ensaio hidrostático ou de estanquidade e os critérios de aceitação.
O processo de fabrico merece igual atenção. Os aços inoxidáveis duplex são normalmente submetidos a tratamento de solubilização e arrefecidos rapidamente para conservar a estrutura pretendida de ferrite–austenite. Um tempo excessivo em intervalos de temperatura intermédios pode formar fase sigma, fase chi, nitretos de crómio ou outros precipitados. As fases sigma e chi consomem crómio e molibdénio da matriz circundante e podem reduzir acentuadamente a tenacidade e a resistência à corrosão localizada. A formação de nitretos é particularmente relevante em regiões ricas em ferrite e nas zonas afectadas pelo calor.
O procedimento de soldadura deve controlar o aporte térmico, a energia do arco, a temperatura entre passes, a protecção gasosa, a qualidade da purga, a preparação da junta e a selecção do metal de adição. Um arrefecimento demasiado rápido pode deixar ferrite em excesso e reduzir a formação de austenite; um arrefecimento demasiado lento ou exposições térmicas repetidas podem favorecer precipitações nocivas. Por conseguinte, a qualificação do procedimento de soldadura deve representar a espessura de produção, a concepção da junta, o processo de soldadura, a posição, o consumível, o gás de protecção e a prática de reparação. O tratamento térmico pós-soldadura não é uma solução universal: o tratamento de solubilização especificado, o intervalo de temperatura, o tempo de manutenção e a têmpera devem ser adequados à liga e à geometria do componente, e alguns conjuntos fabricados não podem ser tratados sem deformação ou danos dimensionais.
A especificação mecânica também depende da aplicação. Os graus duplex proporcionam frequentemente um limite de elasticidade superior ao dos graus austeníticos comuns, permitindo reduzir a espessura da secção em alguns projectos, mas a resistência varia consoante a forma do produto e a direcção do ensaio. A tenacidade pode diminuir se a ferrite estiver em excesso ou se se formarem fases intermetálicas. O desempenho à fadiga depende fortemente da geometria da soldadura, do acabamento da superfície, das tensões residuais, da tensão média, da exposição à corrosão e da qualidade da inspecção. Um resultado de fadiga obtido num metal de base liso não pode qualificar um bocal ou acessório no estado soldado.
Verificar o equilíbrio de fases, os ensaios de corrosão e as normas
A especificação final deve exigir evidências, em vez de inferir a microestrutura a partir da composição química. Ferramentas de previsão de fases, diagramas do tipo Schaeffler ou DeLong, cálculos termodinâmicos e modelos de soldadura específicos para cada liga podem ajudar a antecipar o teor de ferrite, mas não substituem a medição. O material duplex atacado revela normalmente regiões ferríticas e austeníticas alongadas e lamelares. Quantifique as fracções de fases através de um método metalográfico ou de análise de imagem acordado, defina o local de medição e indique o intervalo admissível. A amostragem deve incluir o metal de base, o metal de soldadura quando relevante e as zonas afectadas pelo calor.
A ISO 17781 é uma referência de controlo da qualidade para o ensaio da microestrutura de aços inoxidáveis ferríticos/austeníticos, ou duplex, utilizados nas indústrias do petróleo e do gás natural. A sua aplicação deve ser incluída no plano de inspecção quando for invocada pela norma do sector ou do projecto. O plano deve identificar a orientação dos provetes, as práticas de polimento e ataque, a ampliação, o método de medição das fases e o tratamento das fases intermetálicas ou dos nitretos.
A qualificação contra a corrosão deve corresponder à química do serviço. Podem ser relevantes ensaios de temperatura crítica de picada, ensaios de temperatura crítica de corrosão em frestas, ensaios de triagem com cloreto férrico, ensaios de polarização potenciodinâmica cíclica ou ensaios de imersão, mas cada ensaio responde a uma questão diferente. Um valor elevado de PREN não substitui um ensaio realizado nas condições reais de cloretos, temperatura, acidez e estado da superfície previstas para o serviço. Devem ser ensaiadas amostras soldadas quando as soldaduras determinarem o risco.
Por fim, associe cada requisito a um documento de controlo: a especificação do produto, o código de projecto, a norma de qualificação da soldadura, o procedimento de exame não destrutivo, o registo do tratamento térmico e a norma de aceitação. Fontes como a ASM International, a Outokumpu, a ASTM International, o ISO Technical Committee 67, a World Stainless/International Stainless Steel Forum e a literatura científica revista por pares da ScienceDirect fornecem um contexto técnico útil, mas a norma contratual e o código específico do serviço determinam a aceitação. A selecção do grau nominal é apenas a decisão inicial. A composição química, a forma do produto, o historial de fabrico, o equilíbrio de fases, os dados de corrosão, as propriedades mecânicas, o projecto à fadiga e os registos de inspecção estabelecem conjuntamente se o componente duplex está qualificado para o serviço real a que será submetido.
Interpretações comuns e limites técnicos
Por que razão 50:50 é um objetivo de projeto, não uma constante microscópica universal
“Duplex” descreve uma microestrutura ferrítico-austenítica, não uma garantia de que todos os pontos de um componente contenham exatamente quantidades iguais de ambas as fases. As ligas de crómio–níquel–molibdénio–ferro desta família são desenvolvidas para produzir aproximadamente 50% de ferrite e 50% de austenite após a sequência de processamento especificada. A World Stainless e o International Stainless Steel Forum comunicaram este equilíbrio aproximado em 2024, mas o valor é um objetivo de projeto na condição relevante do produto, não uma constante microscópica.
A distinção é importante porque o equilíbrio de fases varia com a composição química e o historial térmico. O crómio, o molibdénio, o silício e o azoto geralmente favorecem a ferrite ou alteram a estabilidade da ferrite, enquanto o níquel, o carbono, o manganês e o azoto influenciam a formação de austenite de formas diferentes, consoante a composição e a temperatura. A solidificação pode produzir inicialmente uma matriz ferrítica; a austenite forma-se depois durante o arrefecimento, por transformação nos limites da ferrite e no interior das regiões ferríticas. O resultado final depende da espessura da secção, da temperatura de recozimento de solubilização, do tempo de permanência e da velocidade de arrefecimento.
Uma secção transversal polida e atacada revela habitualmente regiões ferríticas e austeníticas alongadas ou lamelares. Essa imagem não prova que o componente inteiro tenha uma proporção de 1:1. O metal de soldadura, a zona termicamente afetada, uma superfície forjada e o centro de uma chapa espessa podem apresentar frações locais diferentes. Um arrefecimento rápido pode deixar ferrite em excesso, por não existir tempo suficiente para a formação de austenite. Uma exposição lenta ou inadequada num intervalo de temperaturas intermédias pode promover a formação de austenite secundária, fase sigma, fase chi, nitretos de crómio ou outros precipitados. Estas fases podem consumir crómio e molibdénio das regiões adjacentes, reduzindo a resistência local à corrosão, mesmo quando a percentagem global de fases parece aceitável.
As ferramentas de previsão de fases, incluindo os diagramas do tipo Schaeffler, Delong e WRC, podem estimar o comportamento de solidificação do metal de soldadura a partir da composição. Os cálculos termodinâmicos também podem prever campos de fases de equilíbrio ou metaestáveis. Nenhuma destas abordagens substitui a metalografia e a qualificação do processo. A questão relevante não é simplesmente saber se uma composição química nominal é designada como duplex, mas se o produto acabado apresenta um equilíbrio ferrite–austenite aceitável, sem precipitados prejudiciais, nas localizações e orientações relevantes.
O equilíbrio pretendido também não significa que o comportamento mecânico seja idêntico em todas as direções. A ferrite contribui para uma maior resistência ao escoamento e para a resistência à fissuração por corrosão sob tensão causada por cloretos, enquanto a austenite contribui para a ductilidade, a tenacidade e a resistência à corrosão associada ao azoto. A sua distribuição, continuidade, morfologia dos grãos e condição das interfaces afetam as propriedades de tração, a tenacidade ao impacto, o crescimento de fissuras por fadiga e o desempenho das soldaduras. Um componente pode cumprir um requisito nominal de fração de fases e, ainda assim, falhar um ensaio de tenacidade ou de corrosão se a exposição térmica tiver produzido uma composição química local ou precipitados inadequados.
Por que razão o PREN não é um modelo completo de corrosão
O número equivalente de resistência à corrosão por picadas, ou PREN, é um índice útil para a comparação de ligas, baseado principalmente no crómio, no molibdénio e no azoto. Consoante a fórmula, o tungsténio também pode ser incluído. A classificação duplex habitualmente fornecida coloca os graus lean duplex em PREN 22–27, os graus duplex standard em 28–38, os graus superduplex em 39–45 e os graus hyperduplex acima de 45, de acordo com dados da World Stainless/International Stainless Steel Forum de 2024. Estes intervalos ajudam a distinguir os grupos lean, standard, superduplex e hyperduplex, mas os limites de classificação não são idênticos em todos os sistemas.
O PREN não é uma equação de vida útil em serviço. Não prevê integralmente a temperatura crítica de formação de picadas, a temperatura crítica de corrosão em frestas, o ataque localizado sob depósitos ou o comportamento numa zona termicamente afetada pela soldadura. O acabamento superficial, as inclusões, a morfologia dos sulfuretos, as tensões residuais, a concentração de cloretos, a acidez, a temperatura, as espécies oxidantes, as condições de escoamento, a geometria das frestas e o acoplamento galvânico influenciam todos uma falha real. Duas corridas com PREN calculado semelhante podem apresentar resultados diferentes em ensaios de formação de picadas, devido a diferenças nas inclusões, nos tratamentos térmicos e nas condições superficiais.
O equilíbrio de fases acrescenta outra limitação. Uma liga duplex pode apresentar um PREN global favorável, enquanto uma fase, um limite de fase ou uma região empobrecida em crómio possui menor resistência local. A fase sigma é particularmente prejudicial porque remove crómio e molibdénio da matriz circundante e pode reduzir acentuadamente a tenacidade. A precipitação de nitretos na ferrite pode produzir um efeito local semelhante. Por conseguinte, a soldadura requer um controlo rigoroso do aporte térmico, da temperatura entre passes, da proteção, da seleção do metal de adição e das condições de arrefecimento; a designação de um metal de base resistente à corrosão não confere automaticamente a mesma resistência a todas as soldaduras.
O PREN também diz pouco sobre a falha mecânica. Não permite prever a resistência ao escoamento, a tenacidade ao impacto a uma temperatura especificada, a resistência à fadiga, a fissuração assistida pelo hidrogénio ou a deformação sob carregamento cíclico. Além disso, um PREN mais elevado não garante imunidade num ambiente que se situe fora dos limites qualificados para a liga. Podem ser necessários ensaios críticos de formação de picadas e de corrosão em frestas, ensaios de corrosão de conjuntos soldados, ensaios de tração e de impacto, exame metalográfico e qualificação específica para o serviço. A ASM International, a Outokumpu, as publicações técnicas da Wiley e as revistas científicas com revisão por pares indexadas através da ScienceDirect tratam o PREN como uma convenção de indexação, e não como um modelo completo de corrosão.
Por que razão as designações dos graus não substituem as normas
Uma designação familiar condensa informação; não fornece a especificação completa. “2205” é habitualmente utilizado para designar um aço inoxidável duplex com 22% de crómio, enquanto 2507 e 4501 são habitualmente identificados como graus superduplex com 25% de crómio, conforme resumido pela Outokumpu em 2020. Estas designações, por si só, não estabelecem a forma do produto, os limites químicos, a condição de recozimento de solubilização, as dimensões, os requisitos mecânicos, os ensaios não destrutivos, o procedimento de soldadura ou os critérios de aceitação.
A distinção é clara na ASTM A928/A928M, que abrange tubos de aço inoxidável duplex soldados por fusão elétrica com metal de adição. Neste contexto de produto, o UNS S32205 corresponde ao grau duplex 2205 na especificação referida, conforme registado pela ASTM International. Uma chapa, um tubo sem costura, um tubo soldado, um forjamento, uma peça vazada ou um componente de pressão fabricado podem ser regidos por normas diferentes, mesmo quando a sua liga é informalmente descrita como 2205. A designação não pode substituir o requisito aplicável da ASTM, ASME, EN, ISO ou do comprador.
O controlo da qualidade deve também abranger o processo de fabrico. Um certificado que apresente a composição química não demonstra que o equilíbrio de fases esteja correto após a soldadura. A inspeção pode exigir a medição da ferrite, exame metalográfico, ensaios de tração, ensaios de impacto, ensaios de corrosão, radiografia, exame ultrassónico ou verificação do tratamento térmico. A ISO 17781, identificada pelo Comité Técnico 67 da ISO em 2024, especifica métodos de ensaio para o controlo da qualidade da microestrutura de aços inoxidáveis duplex utilizados nas indústrias do petróleo e do gás natural. A sua existência ilustra o ponto central: a microestrutura requer um método definido e um requisito de aceitação.
Os princípios aplicáveis à família são transferíveis: os aços duplex dependem de um equilíbrio controlado entre ferrite e austenite, do azoto e da composição da liga, do historial térmico, das práticas de soldadura e da resistência à formação de precipitados. Os dados específicos de cada grau não são transferíveis por presunção. Para um componente destinado ao processamento químico, à dessalinização, a aplicações offshore, à contenção de pressão ou à produção de petróleo e gás, deve ser consultada a norma de produto aplicável, a designação do material segundo a ASTM ou a ISO, a qualificação da soldadura e do tratamento térmico, o plano de inspeção e os requisitos de corrosão específicos do serviço. A designação de um grau identifica um ponto de partida; os documentos aplicáveis definem o que foi efetivamente produzido e que provas sustentam a sua utilização.
Referências
- [1] Stainless steel families and grades. Outokumpu technical reference, 2020. https://www.outokumpu.com/
- [2] Duplex stainless steel: grades, properties and applications. World Stainless technical overview, 2024. https://www.worldstainless.org/
- [3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO 17781, 2024. https://www.iso.org/standard/