




Was Duplex-Edelstahl bedeutet
Die ferritisch-austenitische Definition
Zentrale Legierungsbegriffe
- Chrom
- Fördert die Korrosionsbeständigkeit und die Ferritbildung.
- Nickel
- Fördert die Austenitbildung und verbessert die Zähigkeit bei niedrigen Temperaturen.
- Molybdän
- Verbessert die Beständigkeit gegen örtlich begrenzte Korrosion und fördert Ferrit.
- Stickstoff
- Verfestigt Austenit, erhöht die Lochfraßbeständigkeit und unterstützt die Wiederherstellung von Austenit nach der thermischen Verarbeitung.
Duplex-Edelstähle sind Eisen-basierte Chrom-Nickel-Molybdän-Legierungen, die so ausgelegt sind, dass sie Ferrit und Austenit in annähernd gleichen Volumenanteilen enthalten. Ein häufig verwendetes Ziel sind etwa 50 % Ferrit und 50 % Austenit, wie World Stainless und das International Stainless Steel Forum im Jahr 2024 berichteten. Der Begriff Duplex beschreibt daher sowohl ein Phasengefüge als auch eine chemische Werkstofffamilie. Chrom verbessert die Korrosionsbeständigkeit und fördert die Ferritbildung; Nickel fördert die Austenitbildung; Molybdän verbessert die Beständigkeit gegen lokale Korrosion und beeinflusst zugleich die Phasenstabilität. Stickstoff wird häufig zugesetzt, da er den Austenit verfestigt, die Beständigkeit gegen Lochkorrosion erhöht und nach einer Hochtemperaturbehandlung zur Wiederherstellung des Austenitanteils beiträgt.
Die beiden Phasen liegen nicht als zufälliges Gemisch vor. In polierten und geätzten Schliffen bilden Ferrit und Austenit häufig längliche, gebänderte oder lamellenartige Bereiche, die durch Warmwalzen und die anschließende Umwandlung entstehen. Austenit kann als Inseln oder längliche Körner in einer ferritischen Matrix auftreten, wobei die genaue Morphologie von der Zusammensetzung, der Wanddicke, dem Walzgrad, dem Lösungsglühen und der Abkühlgeschwindigkeit abhängt. Das sichtbare Gefüge ist nicht lediglich metallografische Dekoration. Kornform, Phasenkontinuität und lokaler Phasenanteil beeinflussen die Rissausbreitung, Korrosionspfade, das Schweißverhalten und die mechanische Anisotropie.
Werkstoff 2205 wird häufig als 22Cr-Duplex bezeichnet, da sein nominaler Chromgehalt nahe bei 22 % liegt. UNS S32205 ist die geläufige Bezeichnung für diesen Werkstoff. ASTM A928/A928M behandelt elektrisch schmelzgeschweißte Rohre aus austenitischem und ferritisch/austenitischem Edelstahl mit Zusatzwerkstoff und führt UNS S32205 in den darin referenzierten Produktspezifikationen auf. Allein eine Werkstoffbezeichnung stellt jedoch nicht sicher, dass jedes Bauteil das gewünschte Ferrit-Austenit-Gleichgewicht aufweist. Produktform, Wärmebehandlung, Schweißverfahren und Prüfanforderungen sind weiterhin von Bedeutung.
Phasenanteile werden mithilfe von Gefügediagrammen, berechneten Phasengleichgewichtsmodellen und Verfahren zur Bewertung von Schweißgut vorhergesagt. Die Schaeffler- und DeLong-Diagramme sind nützliche historische Hilfsmittel zur Abschätzung des Ferritanteils anhand der Legierungschemie, während das WRC-1992-Diagramm häufig zur Vorhersage des Ferritanteils im Schweißgut eingesetzt wird. Thermodynamische Berechnungen können die Phasenstabilität über die Temperatur untersuchen und Bedingungen identifizieren, unter denen Sigma-, Chi-Phasen, Nitride, Carbide oder Sekundäraustenit entstehen können. Diese Verfahren dienen als Orientierung für die Herstellung; sie ersetzen weder eine metallografische Untersuchung noch eine Korrosionsprüfung.
Warum die beiden Phasen gezielt im Gleichgewicht gehalten werden
Der Grund für die Zielsetzung beider Phasen ist praktischer Natur. Ferrit trägt zu einer höheren Streckgrenze, einer nützlichen Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion und einer geringeren Nickelabhängigkeit gegenüber einer vollständig austenitischen Legierung bei. Austenit trägt zur Duktilität, Zähigkeit, Schweißbarkeit und Beständigkeit gegen bestimmte wasserstoffbedingte Schädigungsmechanismen bei. Ein kontrolliertes Gemisch kann daher eine Eigenschaftskombination bieten, die weder ein gewöhnlicher ferritischer noch ein gewöhnlicher austenitischer Edelstahl in gleicher Weise bereitstellt.
Das Gleichgewicht ist ein Zielkonflikt und kein Schlagwort. Ein übermäßiger Ferritanteil kann die Zähigkeit, insbesondere bei niedrigen Temperaturen, verringern und in bestimmten Umgebungen die Anfälligkeit für lokale Korrosion oder wasserstoffunterstützte Rissbildung erhöhen. Ein übermäßiger Austenitanteil kann die Streckgrenze herabsetzen und die Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion verändern. Der zulässige Bereich hängt von der Produktspezifikation und den Einsatzbedingungen ab; „50–50“ ist ein Auslegungsziel und keine universelle Messgröße, die an jeder Stelle eines geschweißten Bauteils exakt reproduziert werden muss.
Die thermische Vorgeschichte kann die Legierung von diesem Ziel abweichen lassen. Beim Lösungsglühen ist Ferrit im Allgemeinen die Hochtemperaturphase, während sich Austenit beim Abkühlen bildet. Eine schnelle Abkühlung kann zu einem übermäßigen Ferritanteil führen, weil nicht genügend Zeit für die Austenitbildung zur Verfügung steht. Eine langsame Abkühlung durch mittlere Temperaturbereiche kann intermetallische Phasen, insbesondere die Sigma-Phase, erzeugen, die der umgebenden Matrix Chrom und Molybdän entzieht. Unter ungeeigneten thermischen Bedingungen können auch die Chi-Phase, Chromnitride und Carbide entstehen. Diese Bestandteile können die Kerbschlagzähigkeit sowie die kritische Beständigkeit gegen Loch- oder Spaltkorrosion deutlich verringern, selbst wenn die Gesamtgehalte an Chrom, Nickel und Molybdän den nominalen Grenzwerten des Werkstoffs entsprechen.
ISO 17781 legt Prüfverfahren für die Qualitätskontrolle des Duplex-Edelstahlgefüges bei Anwendungen in der Erdöl- und Erdgasindustrie fest. Strong evidence
Das Schweißen erschwert die Kontrolle zusätzlich. Schmelzzone und Wärmeeinflusszone unterliegen unterschiedlichen Temperaturzyklen, Verdünnungsgraden und Abkühlgeschwindigkeiten. Ein Schweißgut mit übermäßigem Ferritanteil kann zwar fest, jedoch weniger zäh und weniger beständig gegen lokale Angriffe sein; ein übermäßiger Anteil an Sekundäraustenit kann einen geringeren Gehalt an Legierungselementen aufweisen als der ursprüngliche Austenit und dadurch zu einem bevorzugten Korrosionsort werden. Die Auswahl des Zusatzwerkstoffs, die Zwischenlagentemperatur, der Wärmeeintrag, die Schutzgasführung und die Abkühlung nach dem Schweißen müssen als Bestandteile der Legierungsauslegung betrachtet werden. Aus diesem Grund legt ISO 17781, herausgegeben durch das ISO Technical Committee 67, Prüfverfahren für die Qualitätskontrolle des Gefüges von Duplex-Edelstahl für Anwendungen in der Erdöl- und Erdgasindustrie fest.
PREN Lochfraßbeständigkeitsäquivalentzahl: ein zusammensetzungsbasierter Index zum Vergleich der ungefähren Neigung von Edelstahllegierungen, chloridinduzierter örtlich begrenzter Korrosion zu widerstehen.
Auch bei der Bewertung der Korrosion ist Zurückhaltung geboten. Die Lochkorrosionsbeständigkeitszahl, üblicherweise als PREN bezeichnet, ist ein auf der Legierungszusammensetzung basierender Index, der hauptsächlich von Chrom, Molybdän und Stickstoff abhängt. Die Klassifizierung von World Stainless aus dem Jahr 2024 ordnet Lean-Duplex-Werkstoffe PREN-Werten von 22–27, Standard-Duplex-Werkstoffe PREN-Werten von 28–38, Superduplex-Werkstoffe PREN-Werten von 39–45 und Hyperduplex-Werkstoffe PREN-Werten über 45 zu. Diese Bereiche erleichtern den Vergleich von Legierungsfamilien, doch PREN ist keine vollständige Leistungsgarantie. Oberflächenzustand, Schweißen, Phasengleichgewicht, Einschlüsse, Temperatur, Chloridkonzentration, Säuregrad, Spaltgeometrie und galvanische Kopplung können das tatsächliche Verhalten gegenüber kritischer Loch- und Spaltkorrosion bestimmen.
Duplex-Edelstahl im Vergleich zu gewöhnlichen ferritischen und austenitischen Werkstofffamilien
| Familie | Vorherrschende Phase oder Struktur | Typischer Beitrag | Wichtige Einschränkung |
|---|---|---|---|
| Ferritischer Edelstahl | Kubisch-raumzentrierter Ferrit | Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion | Bei einigen Güten geringere Zähigkeit bei niedrigen Temperaturen |
| Austenitischer Edelstahl | Kubisch-flächenzentrierter Austenit | Duktilität, Schweißbarkeit und Zähigkeit | Bei vielen lösungsgeglühten Güten geringere Streckgrenze |
| Duplex-Edelstahl | Ferrit und Austenit | Festigkeit, Zähigkeit und Chloridbeständigkeit | Erfordert die Kontrolle des Phasengleichgewichts und der thermischen Vorgeschichte |
Gewöhnliche ferritische nichtrostende Stähle bestehen bei Gebrauchstemperatur überwiegend aus kubisch-raumzentriertem Ferrit. Sie enthalten im Allgemeinen wenig oder kein Nickel, weisen eine gute Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion auf und bieten eine nützliche Beständigkeit gegen Oxidation und atmosphärische Korrosion. Zu ihren Einschränkungen können eine verringerte Zähigkeit bei niedrigen Temperaturen, Einschränkungen bei der Umformung bestimmter Werkstoffe und eine Empfindlichkeit gegenüber Kornvergröberung beim Schweißen gehören. Duplex-Legierungen behalten einen ferritischen Anteil bei, enthalten jedoch ausreichend Nickel und Stickstoff, um einen beträchtlichen Austenitanteil zu entwickeln, wodurch sich sowohl die Festigkeit als auch das Bruchverhalten verändern.
Gewöhnliche austenitische nichtrostende Stähle, beispielsweise die Werkstoffe der 300er-Reihe, bestehen überwiegend aus kubisch-flächenzentriertem Austenit. Sie bieten üblicherweise eine hohe Duktilität, eine sehr gute Schweißbarkeit und eine gute Zähigkeit über einen breiten Temperaturbereich. Ihre Streckgrenze ist im lösungsgeglühten Zustand häufig niedriger als die von Duplex-Werkstoffen, und anfällige Zusammensetzungen können chloridinduzierte Spannungsrisskorrosion erfahren. Duplex-Werkstoffe sind nicht einfach nur festere austenitische Stähle: Ihr Ferritanteil führt zu einem anderen magnetischen, mechanischen, schweißtechnischen und korrosionsbezogenen Verhalten.
| Familie | Typische unterscheidende chemische Zusammensetzung oder Kennzahl | Wesentliches Auswahlkriterium |
|---|---|---|
| Magerduplex | Verringerter Nickel- und/oder Molybdängehalt; PREN 22–27 | Mäßige Chloridumgebungen und geringere Legierungskosten |
| Standardduplex | PREN 28–38; einschließlich 2205 | Ausgewogenes Verhältnis von Festigkeit, Zähigkeit und Korrosionsbeständigkeit |
| Superduplex | Höhere Gehalte an Chrom, Molybdän und Stickstoff; PREN 39–45 | Starke Chloridbelastung und Meerwassereinwirkung |
| Hyperduplex | PREN über 45 | Sehr anspruchsvoller Chlorideinsatz mit strengerer Prozesskontrolle |
Die Familie umfasst gewöhnliche oder Standard-Duplex-Werkstoffe, Lean-Duplex-Werkstoffe mit reduziertem Nickel- und/oder Molybdängehalt, Superduplex-Werkstoffe mit höheren Gehalten an Chrom, Molybdän und Stickstoff sowie Hyperduplex-Werkstoffe mit noch höheren Indizes der Korrosionsbeständigkeit. „25Cr“ ist eine verbreitete Gruppierung für Superduplex-Zusammensetzungen; Outokumpu ordnete die Werkstoffe 2507 und 4501 im Jahr 2020 als 25Cr-Superduplex-Werkstoffe ein. Die Klassifizierungsgrenzen sind nicht bei jedem Hersteller, in jeder Norm oder in jeder technischen Quelle identisch. Daher sollten die Werkstoffbezeichnung und die jeweils geltende Spezifikation zusammen mit den Anforderungen an Zusammensetzung und Prüfung betrachtet werden.
Die Anwendungen spiegeln dieses kombinierte Verhalten wider. Duplex-Edelstähle werden in Prozessrohrleitungen, Druckgeräten, Meerwasser- und Entsalzungsanlagen, Chemikalientanks, Anlagen der Zellstoff- und Papierindustrie, Offshore-Konstruktionen, Wärmetauschern sowie in Anlagen der Erdöl- und Erdgasindustrie eingesetzt. Ihre relativ hohe Festigkeit kann bei bestimmten Konstruktionen eine Verringerung der Wanddicke ermöglichen, während ihre Beständigkeit gegen Chloridangriffe den Einsatz in anspruchsvollen wässrigen Umgebungen unterstützt. Das Ermüdungsverhalten hängt weiterhin von der Schweißnahtgeometrie, dem Oberflächenzustand, den Eigenspannungen, der Phasenstabilität und der zyklischen Umgebung ab. Wärmebehandlung, Fertigungspraxis und Prüfung bleiben entscheidend. Der Chromgehalt kennzeichnet nur einen Teil des Werkstoffs; das Ferrit-Austenit-Gefüge bestimmt, ob das beabsichtigte Gleichgewicht der Legierung tatsächlich erreicht wurde.
Duplex-Mikrostruktur auf metallurgischer Ebene
[2] Duplex stainless steel: grades, properties and applications. World Stainless, International Stainless Steel Forum. World Stainless technical overview, 2024.
Duplex-Edelstähle sind Chrom-Nickel-Molybdän-Eisen-Legierungen, die so entwickelt wurden, dass sie Ferrit und Austenit in annähernd gleichen Volumenanteilen enthalten. Die beiden Phasen sind nicht einfach im gesamten Eisenmatrixwerkstoff vermischt. Ihre Morphologie, kristallografische Orientierung, Vernetzung und chemische Verteilung bestimmen, wie der Stahl auf Spannung, Wärme, Schweißen und chloridhaltige Umgebungen reagiert. World Stainless und das International Stainless Steel Forum gaben für das Jahr 2024 etwa 50 % Ferrit und 50 % Austenit als charakteristisches Duplex-Gleichgewicht an; dieser Wert beschreibt jedoch ein Konstruktionsziel oder einen gemessenen Durchschnitt und keine perfekte Gleichmäßigkeit an jeder Stelle.
Die Legierungsfamilie umfasst gewöhnlichen Duplexstahl, Lean-Duplexstahl, Standard-Duplexstahl, Superduplexstahl, Hyperduplexstahl und 25Cr-Gruppen. Die Grenzen unterscheiden sich je nach Klassifizierungssystem. Die von World Stainless bereitgestellte PREN-Konvention ordnet Lean-Duplexgüten einem PREN-Bereich von 22–27, Standard-Duplexgüten einem PREN-Bereich von 28–38, Superduplexgüten einem PREN-Bereich von 39–45 und Hyperduplexgüten einem PREN-Wert über 45 zu. PREN wird im Allgemeinen aus dem Chrom-, Molybdän- und Stickstoffgehalt berechnet und ist ein Index für die Korrosionsbeständigkeit. Der Wert garantiert für sich allein weder eine bestimmte kritische Lochfraßtemperatur noch eine bestimmte Beständigkeit gegen Spaltkorrosion, Schweißleistung oder Gebrauchsdauer.

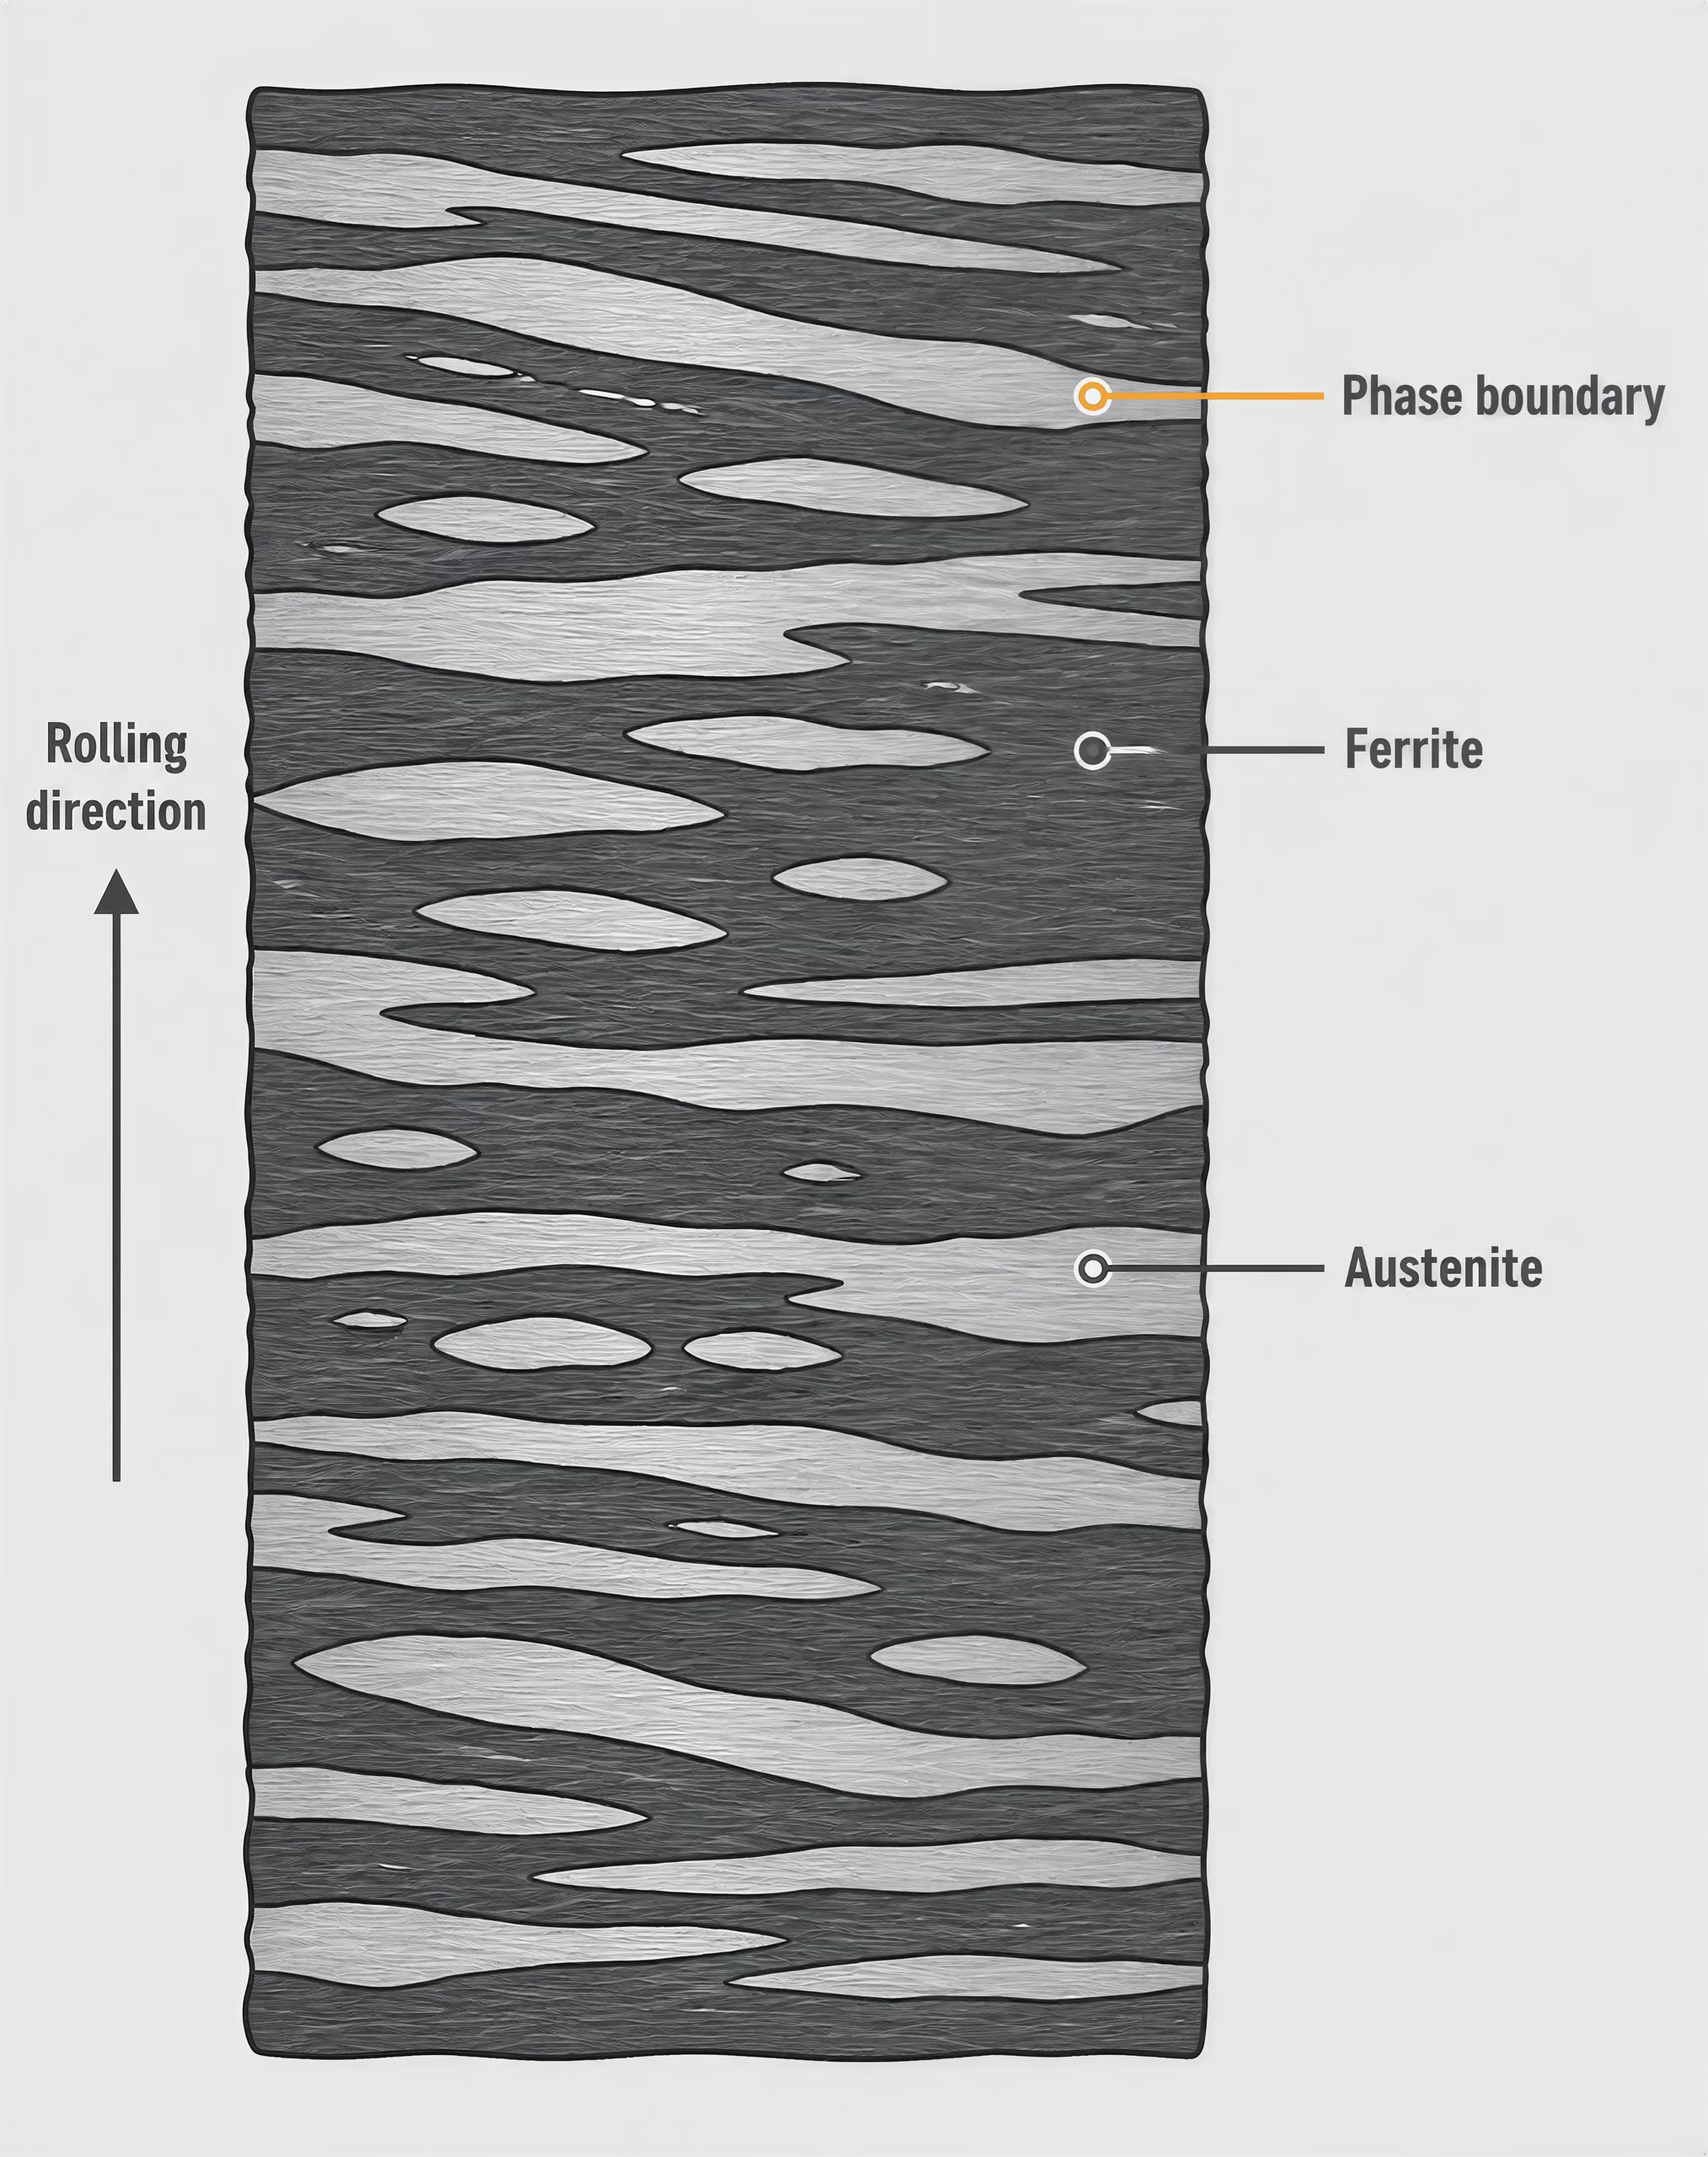
Morphologie von Ferrit und Austenit
Ferrit und Austenit Ferrit ist die kubisch-raumzentrierte Phase von Duplex-Edelstahl; Austenit ist die kubisch-flächenzentrierte Phase. Ihr Anteil, ihre Morphologie und ihre Vernetzung bestimmen zahlreiche mechanische und korrosive Eigenschaften.
Ferrit ist die kubisch-raumzentrierte Phase, die üblicherweise mit α bezeichnet wird, während Austenit die kubisch-flächenzentrierte Phase ist, die üblicherweise mit γ bezeichnet wird. Während der Erstarrung und der anschließenden Warmumformung verteilen sich die Legierungselemente unterschiedlich auf die beiden Phasen. Chrom und Molybdän begünstigen Ferrit; Nickel und Stickstoff begünstigen Austenit. Auch Mangan, Silizium, Kohlenstoff, die Abkühlgeschwindigkeit und das genaue Gleichgewicht der stabilisierenden Elemente beeinflussen die Phasenbildung. Folglich können sich zwei Schmelzen mit ähnlichen nominellen Chrom- und Nickelgehalten nach dem Walzen, Lösungsglühen oder Schweißen zu unterschiedlichen lokalen Strukturen entwickeln.
Die Beschreibung von geätztem Duplex-Edelstahl durch Outokumpu erfasst das Erscheinungsbild bei der metallografischen Untersuchung: Ferritische Bereiche erscheinen dunkler oder geätzt, während austenitische Bereiche heller bleiben. In einem polierten und geätzten Bereich eines gewalzten Werkstoffs zeigt der Kontrast häufig längliche ferritische und austenitische Bänder. Die Güte 2205 wird häufig als 22Cr-Duplexstahl bezeichnet; die Güten 2507 und 4501 sind 25Cr-Superduplexgüten. Diese Bezeichnungen kennzeichnen breite Legierungsfamilien und keine einzelne, universell einheitliche Mikrostruktur.
Der Kontrast ergibt sich sowohl aus der Phasenchemie als auch aus dem Ätzverhalten. Austenit erscheint häufig als Inseln, Bänder oder miteinander verbundene Filme innerhalb des Ferrits, während Ferrit in einer Orientierung die kontinuierliche Matrix und in einer anderen einen diskontinuierlichen Bestandteil bilden kann. Die scheinbare Matrix kann sich mit der Schnittrichtung, dem Umformplan, der Korngröße und dem Ätzmittel verändern. Ein Querschnitt kann abgerundete oder abgeflachte Austenitinseln zeigen; ein Längsschnitt kann lange, an der Walzrichtung ausgerichtete Bänder sichtbar machen.
Diese Architektur verbindet Eigenschaften, die mit den jeweiligen Bestandteilen verbunden sind. Ferrit trägt zu hoher Streckgrenze, Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion und in bestimmten Umgebungen zu einer relativ guten Beständigkeit gegen wasserstoffunterstützte Rissbildung bei. Austenit verbessert aufgrund seines Nickel- und Stickstoffgehalts die Zähigkeit, Duktilität, Rissbeständigkeit des Schweißguts und die Beständigkeit gegen bestimmte Mechanismen der lokalen Korrosion. Keine der beiden Phasen allein bietet sämtliche gewünschten Eigenschaften. Eine unzureichende Kontrolle kann zu einem zu hohen Ferritanteil, einem zu hohen Austenitanteil oder zu einem chemisch geschwächten Grenzflächenbereich führen.
Die längliche lamellare Struktur
Das charakteristische längliche oder lamellare Erscheinungsbild entsteht, weil Warmwalzen und Schmieden die ursprüngliche Gussstruktur strecken. Austenit und Ferrit verformen sich unterschiedlich, und die beiden Phasen bleiben in Bändern angeordnet, die der Umformrichtung folgen. Das Ergebnis ist kein perfekt periodischer Lamellenverbund: Die Banddicke variiert, die Phasengrenzen verlaufen wellenförmig und die Rekristallisation kann Teile der Struktur aufbrechen. Dennoch ist das gerichtete Muster von Bedeutung.
Ein längliches Phasennetzwerk erzeugt Anisotropie. Mechanische Eigenschaften, die parallel zur Walzrichtung gemessen werden, können sich von den quer dazu gemessenen Eigenschaften unterscheiden, insbesondere wenn auch Einschlüsse, Bandkontinuität oder Korngröße eine Richtungsabhängigkeit aufweisen. Ein Riss, der auf abwechselnde Ferrit- und Austenitbereiche trifft, kann abgelenkt, abgestumpft werden oder seinen Ausbreitungspfad ändern. Dies kann die Zähigkeit und Ermüdungsbeständigkeit verbessern; ein kontinuierlicher Schwachpfad, eine scharfe Phasengrenze oder ein lokal sprödes Ausscheidungsprodukt kann den Effekt jedoch umkehren.
Sigma-Phase Eine harte, spröde, chrom- und molybdänreiche intermetallische Phase, die sich bei ungeeigneter thermischer Einwirkung bilden kann und die umgebende Matrix an korrosionsbeständigen Elementen verarmt.
Ablauf der thermischen Kontrolle
- Lösungsglühen Die Legierung erhitzen, um schädliche intermetallische Phasen, Nitride und andere Ausscheidungen aufzulösen.
- Kontrolliertes Halten Ausreichend lange halten, damit der spezifizierte Querschnitt den erforderlichen Behandlungszustand erreicht.
- Schnelles Abkühlen Schnell genug abkühlen, um eine erneute Ausscheidung beim Durchlaufen mittlerer Temperaturen zu begrenzen.
- Überprüfung Das Phasengleichgewicht sowie das Fehlen oder die Begrenzung schädlicher Phasen durch die jeweils anzuwendenden Untersuchungen bestätigen.
Die Struktur verändert sich in Wärmeeinflusszonen und im Schweißgut erheblich. Beim Schweißen wird ein schmaler Bereich aufgeschmolzen und erneut erstarrt; anschließend wird das angrenzende Material einem steilen Wärmezyklus ausgesetzt. Eine schnelle Abkühlung kann zu einem übermäßigen Ferritanteil führen, weil nicht genügend Zeit für die Bildung von Austenit bleibt. Eine langsame Abkühlung oder eine längere Einwirkung im ungefähren Bereich von 600–1000 °C kann je nach Zusammensetzung und thermischer Vorgeschichte die Bildung von Chromnitriden, Sigma-Phase, Chi-Phase oder anderen intermetallischen Bestandteilen ermöglichen. Die Sigma-Phase ist besonders schädlich, weil sie den angrenzenden Bereichen Chrom und Molybdän entzieht und zugleich die Zähigkeit sowie die Beständigkeit gegen lokale Korrosion verringert.
Zu den Instrumenten für die Phasenvorhersage gehören Gleichgewichtsberechnungen, Zeit-Temperatur-Umwandlungsdaten, thermodynamische Software, Messungen der Ferritzahl, Bildanalyse und direkte Metallografie. Gleichgewichtsvorhersagen sind nützlich, bilden jedoch nicht jeden Schweißzyklus und jede Abkühlungsbedingung ab. Die Kinetik bestimmt, was tatsächlich entsteht. Eine Lösungsglühbehandlung mit anschließend ausreichend schneller Abkühlung wird eingesetzt, um die Ferrit-Austenit-Struktur wiederherzustellen und schädliche Ausscheidungen zu unterdrücken. Übermäßige Erwärmung, wiederholte Wärmezyklen oder eine unzureichende Kontrolle der Zwischenlagentemperatur können jedoch weiterhin lokale Abweichungen hervorrufen.
Phasenanteil, Kontinuität und lokale Inhomogenität
Ein nominelles Phasenverhältnis von 1:1 bedeutet nicht, dass jedes Korn, jede Schweißraupe, jede Rohrwand oder jede Wärmeeinflusszone 50 % Ferrit enthält. Ein gewalztes Blech kann eine Anforderung an den durchschnittlichen Phasenanteil erfüllen und dennoch ferritreiche Bänder nahe einer Oberfläche oder austenitreiche Bereiche nahe der anderen Oberfläche enthalten. Aus dem Gießen übernommene Seigerungen, Schwankungen der Chemie entlang der Mittellinie, ungleichmäßige Verformung und Unterschiede der Abkühlung über die Wanddicke tragen hierzu bei. Auch Messort und Messverfahren sind von Bedeutung: Punktezählung, Bildanalyse, magnetische Verfahren und kristallografische Methoden können unterschiedliche scheinbare Werte liefern, wenn die Morphologie stark richtungsabhängig ist.
Die Vernetzung ist ebenso wichtig wie der prozentuale Anteil. Kontinuierlicher Ferrit kann einen Weg für das Risswachstum oder bevorzugte Korrosion bilden, während kontinuierlicher Austenit den Wasserstofftransport und die Dehnungsverteilung verändern kann. An den Phasengrenzen können Chrom- und Molybdänverarmung, Stickstoffumlagerung, Einschlüsse und Eigenspannungen Bereiche schaffen, an denen Lochfraß oder Spaltkorrosion einsetzt. Bei Superduplex- und Hyperduplexlegierungen erhöhen hohe Chrom- und Molybdängehalte das mögliche Korrosionsbeständigkeitsniveau, zugleich steigt jedoch die Empfindlichkeit gegenüber der Ausscheidung intermetallischer Phasen bei ungeeigneter thermischer Einwirkung.
Dieselbe lokale Struktur bestimmt Festigkeit, Duktilität, Kerbschlagzähigkeit, Ermüdungsverhalten und Schweißnahtintegrität. Ferrit erhöht im Allgemeinen die Festigkeit, während Austenit Duktilität und Zähigkeit bei niedrigen Temperaturen unterstützt. Ein übermäßiger Ferritanteil kann die Kerbschlagzähigkeit verringern und die Anfälligkeit für Versprödung nach thermischer Einwirkung erhöhen; ein übermäßiger Austenitanteil kann die Festigkeit vermindern und die Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion verändern. Ermüdungsrisse können an Einschlüssen, Phasengrenzen, Korrosionsnarben oder Schweißfehlern entstehen. Daher kann ein globaler Phasenanteil das Ermüdungsverhalten nicht vorhersagen, ohne den Oberflächenzustand und die zyklische Belastung zu berücksichtigen.
Aus diesem Grund sind Produktspezifikationen und Qualitätskontrollnormen von Bedeutung. ASTM A928/A928M beschreibt elektrisch erschmolzen-geschweißte Duplexrohre, die mit Zusatzwerkstoff hergestellt werden, und verweist in ihren Produktspezifikationen auf UNS S32205 als Duplexgüte 2205. ISO 17781 legt Prüfverfahren zur Qualitätskontrolle der ferritisch/austenitischen, also der Duplex-Mikrostruktur von nichtrostenden Stählen fest, die in der Erdöl- und Erdgasindustrie eingesetzt werden. Diese Kontrollen untersuchen mehr als nur die Legierungsbezeichnung: Sie befassen sich mit dem Phasengleichgewicht sowie mit dem Fehlen oder der Begrenzung schädlicher Phasen. Die Metallografie bleibt daher für die Bewertung geschweißter Rohre, Druckgeräte, Komponenten der chemischen Verfahrenstechnik, Entsalzungsanlagen, Offshore-Strukturen und anderer Anwendungen von zentraler Bedeutung, bei denen sich lokale Korrosion und mechanische Schäden ausgehend von einem kleinen, nicht repräsentativen Bereich entwickeln können.
Legierungschemie und Phasenstabilität
Duplex-Edelstähle sind Chrom-Nickel-Molybdän-Eisen-Legierungen, die so entwickelt wurden, dass sie ungefähr gleiche Anteile an Ferrit und Austenit enthalten. Die Beschreibung von World Stainless/International Stainless Steel Forum aus dem Jahr 2024 nennt als typisches Ziel etwa 50 % Ferrit und 50 % Austenit. Dieses Ziel wird allein durch die Werkstoffbezeichnung nicht garantiert. Zusammensetzung, Wanddicke, Lösungsglühtemperatur, Abkühlgeschwindigkeit, Umformgeschichte und Schweißen können das endgültige Gefüge allesamt verändern.
Die beiden Phasen tragen zu unterschiedlichen Eigenschaften bei. Ferrit liefert eine hohe Streckgrenze, Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion und eine vergleichsweise gute Beständigkeit gegen wasserstoffunterstützte Schädigung. Austenit verbessert Zähigkeit, Duktilität, Schweißbarkeit und die Beständigkeit gegen bestimmte Mechanismen der lokalisierten Korrosion. Ihre Grenzflächen und unterschiedlichen elektrochemischen Reaktionen beeinflussen ebenfalls Loch- und Spaltkorrosion. Ein unzureichend kontrolliertes Ungleichgewicht kann daher mehrere Eigenschaften gleichzeitig verschlechtern: Ein übermäßiger Ferritanteil kann die Kerbschlagzähigkeit und die Korrosionsbeständigkeit in den Wärmeeinflusszonen von Schweißnähten herabsetzen, während ein übermäßiger Austenitanteil die Festigkeit und die Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion vermindern kann.
Aufgaben von Chrom, Nickel, Molybdän, Stickstoff und Eisen
Chrom ist das wichtigste ferritbildende Element. Für das Verhalten als nichtrostender Stahl sind mindestens etwa 10,5 Masse-% Chrom erforderlich, Duplex-Güten enthalten jedoch deutlich mehr. Chrom bildet und erhält den passiven Chromoxidfilm und erhöht die Beständigkeit gegen allgemeine Korrosion, Lochkorrosion und Spaltangriff. Außerdem verstärkt es die Neigung zur Ferritbildung während der Erstarrung. Der Zielkonflikt ist metallurgischer Natur: Ein übermäßiger Chromgehalt kann insbesondere in Verbindung mit Molybdän und Silicium bei längerer Einwirkung im ungefähren Temperaturbereich von 600–1.000 °C die Bildung der Sigma-Phase und anderer chromreicher intermetallischer Verbindungen fördern.
Nickel ist ein austenitbildendes Element. Es wirkt dem ferritfördernden Einfluss von Chrom entgegen und unterstützt die Umwandlung eines Teils des ferritischen Erstarrungsgefüges in Austenit während der Abkühlung. Nickel verbessert außerdem die Zähigkeit bei tiefen Temperaturen und stabilisiert den Austenit, obwohl Duplex-Güten im Allgemeinen weniger Nickel enthalten als vollständig austenitische Güten. Lean-Duplex-Stähle reduzieren den Nickelgehalt und ersetzen häufig einen Teil seiner austenitstabilisierenden Funktion durch Stickstoff und Mangan. Der verringerte Nickelgehalt bedeutet nicht, dass das Phasengleichgewicht allein anhand des Nickelgehalts abgeleitet werden kann; Chrom, Stickstoff, Molybdän, die thermische Vorgeschichte und die Aufmischung beim Schweißen bleiben maßgebliche Einflussgrößen.
Molybdän stärkt den Passivfilm und erhöht die Beständigkeit gegen Chlorid-induzierte Loch- und Spaltkorrosion. Es ist ebenfalls ein ferritbildendes Element und erhöht die Neigung zur Bildung der Sigma- und Chi-Phasen, wenn die Legierung zu lange mittleren Temperaturen ausgesetzt ist. Diese Ausscheidungen entziehen den benachbarten Bereichen Chrom und Molybdän und hinterlassen verarmte Zonen, in denen lokalisierte Korrosion einsetzen kann. Wärmebehandlung und Abkühlung müssen daher die Ausscheidung verhindern, anstatt lediglich den Molybdängehalt zu maximieren.
Stickstoff spielt bei Duplex-Güten der zweiten Generation eine besonders wichtige Rolle. Er ist ein stark austenitbildendes Element, erhöht durch Mischkristallverfestigung die Streckgrenze und verbessert die Lochkorrosionsbeständigkeit, wenn er im Mischkristall gelöst bleibt. Stickstoff ermöglicht niedrigere Nickelgehalte und dennoch den erforderlichen Austenitanteil. Beim Schweißen kann er außerdem dazu beitragen, Austenit im Schweißgut und in der Wärmeeinflusszone zurückzubilden, sofern Schutzgas, Zusatzwerkstoffzusammensetzung, Wärmeeintrag und Abkühlgeschwindigkeit kontrolliert werden. Ein für die Legierung und das Verfahren zu hoher Stickstoffgehalt kann jedoch Porosität oder Nitride hervorrufen, insbesondere in schnell abgekühlten oder örtlich ferritischen Bereichen. Stickstoffzugaben müssen daher auf die Schmelzpraxis und die Fertigungsbedingungen abgestimmt werden.
Eisen ist das Ausgleichselement und die kontinuierliche Matrix, aus der sich beide Phasen entwickeln. Im Sinne der Werkstoffauslegung ist es chemisch nicht passiv; sein Anteil bildet die Grundlage für die Zugaben von Chrom, Nickel, Molybdän und Stickstoff. Geringfügige Elemente wie Mangan, Silicium, Kupfer, Kohlenstoff und Wolfram beeinflussen anschließend Entoxidation, Erstarrung, Phasengleichgewicht, Festigkeit und Korrosionsverhalten. Kohlenstoff wird normalerweise begrenzt, da Chromkarbide Korngrenzen sensibilisieren können, obwohl moderne Duplex-Güten durch kontrollierte Stahlerzeugung im Allgemeinen einen niedrigen Kohlenstoffgehalt erreichen.
| Bezeichnung | Übliche Beschreibung | Familie |
|---|---|---|
| 2205 | 22Cr-Duplex | Standardduplex |
| UNS S32205 | Formale Bezeichnung im Zusammenhang mit 2205 | Standardduplex |
| 2507 | 25Cr-Superduplex | Superduplex |
| 4501 | 25Cr-Superduplex | Superduplex |
Die Zusammensetzung wird häufig anhand einer Einstufung nach der Korrosionsbeständigkeit gruppiert. Die Klassifizierung von World Stainless/International Stainless Steel Forum aus dem Jahr 2024 ordnet Lean-Duplex-Güten einem PREN von 22–27, Standard-Duplex-Güten einem PREN von 28–38, Superduplex-Güten einem PREN von 39–45 und Hyperduplex-Güten einem PREN über 45 zu. PREN ist eine Kennzahl, die hauptsächlich auf Chrom, Molybdän und Stickstoff basiert; sie ist keine vollständige Garantie für die kritische Lochkorrosionstemperatur, die Spaltkorrosionsbeständigkeit, das Schweißverhalten oder die Lebensdauer im Betrieb. Die örtliche Chemie, der Oberflächenzustand, Einschlüsse, das Phasengleichgewicht und die Einwirkungsbedingungen können bei demselben nominalen Kennwert zu unterschiedlichen Ergebnissen führen.
Güte 2205 wird üblicherweise als 22Cr-Duplex bezeichnet, während 2507 und 4501 nach der Referenz von Outokumpu zur Edelstahlfamilie aus dem Jahr 2020 25Cr-Superduplex-Güten sind. Die Produktgruppen umfassen außerdem gewöhnlichen Duplexstahl, Lean-Duplexstahl, Standard-Duplexstahl, Superduplexstahl, Hyperduplexstahl und 25Cr-Familien; die veröffentlichten Abgrenzungen sind jedoch nicht in jedem Klassifizierungssystem identisch.
Gleichgewicht von Ferrit und Austenit während der Erstarrung
Die meisten Duplex-Legierungen erstarren überwiegend als Ferrit, da Chrom, Molybdän und Eisen die kubisch-raumzentrierte Phase begünstigen. Wenn die Temperatur den Umwandlungsbereich im festen Zustand durchläuft, fördern Nickel und Stickstoff die Keimbildung und das Wachstum von Austenit, der kubisch-flächenzentrierten Phase, innerhalb oder entlang der ferritischen Struktur. Das endgültige Gefüge besteht üblicherweise aus einer länglichen, lamellaren Anordnung geätzter ferritischer und austenitischer Bereiche, insbesondere nach dem Walzen oder Schmieden.
Die Umwandlung ist zeit- und temperaturabhängig. Ein dickes Bauteil kühlt langsamer ab als ein dünnes und gibt dem Austenit dadurch mehr Zeit zur Bildung; ein schnelles Abschrecken kann einen übermäßigen Ferritanteil erhalten. Lösungsglühen mit anschließender schneller Abkühlung wird eingesetzt, um die Sigma-Phase, die Chi-Phase, Chromnitride und Chromkarbide zu vermeiden, doch die Abkühlung muss weiterhin eine ausreichende Austenitbildung ermöglichen. Erforderlich ist daher ein kontrollierter Kompromiss und nicht unter allen Umständen das schnellstmögliche Abschrecken.
Das Schweißen erschwert die Einstellung des Gleichgewichts. Schmelzgeschweißtes Metall erstarrt zunächst als Ferrit und wandelt sich beim Abkühlen teilweise in Austenit um. Autogene Schweißnähte oder nickelarme Zusatzwerkstoffe können einen übermäßigen Ferritanteil hinterlassen, während austenitische Zusatzwerkstoffe einen übermäßigen Austenitanteil und ein Gefüge erzeugen können, das sich vom Grundwerkstoff unterscheidet. Wärmeeinflusszonen durchlaufen schnelle thermische Zyklen, und wiederholte Schweißlagen können bereits zuvor entstandene Bereiche den Ausscheidungstemperaturen aussetzen. Für elektrisch schmelzgeschweißte Duplexrohre mit Zusatzwerkstoff nennt ASTM A928/A928M UNS S32205 in den genannten Produktspezifikationen; die Qualifizierung erfordert dennoch die Kontrolle der Chemie des Zusatzwerkstoffs, der Zwischenlagentemperatur, des Wärmeeintrags, der Abschirmung und der Prüfung nach dem Schweißen.
Das Phasengleichgewicht beeinflusst neben der statischen Festigkeit auch Ermüdung und Bruch. Ferrit erhöht üblicherweise die Festigkeit, während Austenit Duktilität und Kerbschlagzähigkeit unterstützt. Grobe Körner, ferritreiche Schweißbereiche oder intermetallische Ausscheidungen können die Ermüdungsbeständigkeit durch die Schaffung von Stellen für die Rissinitiierung herabsetzen. Anwendungen in Offshore-Rohrleitungen, der chemischen Verfahrenstechnik, der Meerwasserentsalzung, Anlagen für die Zellstoff- und Papierindustrie sowie in Erdöl- und Erdgas-Systemen hängen daher sowohl von der nominalen Güte als auch vom verarbeiteten Gefüge ab.
Verfahren zur Phasenvorhersage und Kontrolle der Zusammensetzung
Metallurgen schätzen das Phasengleichgewicht vor dem Schmelzen oder Schweißen mithilfe von Konzepten des Chrom- und Nickeläquivalents. Chromäquivalente fassen ferritfördernde Elemente wie Chrom, Molybdän und teilweise Silicium oder Niob zusammen; Nickeläquivalente fassen austenitfördernde Elemente wie Nickel, Stickstoff, Kohlenstoff und Mangan zusammen. Die Diagramme nach Schaeffler, DeLong, WRC und verwandte Diagramme verwenden unterschiedliche Koeffizienten und wurden für bestimmte Legierungsbereiche und Schweißbedingungen entwickelt. Keine einzelne universelle Gleichung sagt jede Duplex-Legierung, jeden Grad der Aufmischung beim Schweißen, jede Abkühlgeschwindigkeit oder jede Stickstoffaktivität zuverlässig voraus.
Die moderne Kontrolle der Zusammensetzung verbindet thermodynamische Berechnungen, die Auswertung von Phasendiagrammen und empirische Metallografie. Software auf der Grundlage von Datenbanken des CALPHAD-Typs kann den Anteil und die Stabilität von Ferrit, Austenit, Sigma-Phase, Chi-Phase, Nitriden und Karbiden in Abhängigkeit von der Temperatur abschätzen; die Qualität der Datenbank und die Annahmen zur Verarbeitung sind jedoch von Bedeutung. Die Vorhersagen müssen anhand von Messungen des Ferritanteils, chemischen Analysen, Wärmebehandlungsprotokollen sowie Korrosions- oder Zähigkeitsprüfungen überprüft werden.
ISO 17781 stellt Prüfverfahren für die Qualitätskontrolle des Duplexgefüges bei Anwendungen in der Erdöl- und Erdgasindustrie bereit. Lichtmikroskopie, Ferritmessungen, Härteprüfungen, Kerbschlagprüfungen und Untersuchungen auf intermetallische Phasen können zeigen, ob ein Schmelzlos oder eine Schweißnaht den festgelegten Zustand erfüllt. Produktnormen von ASTM International definieren Anforderungen an Chemie und Verarbeitung für bestimmte Produkte, während ASM International, Outokumpu, Wiley-Referenzen, EurekaSelect-Daten und von Fachleuten begutachtete, über ScienceDirect erfasste Studien ergänzende Hinweise liefern. Die praktische Regel ist eindeutig: Zuerst die Zusammensetzung kontrollieren, anschließend die Gefügestruktur nach der Fertigung validieren.
Duplex-Werkstofffamilien und PREN-Klassifizierung
Duplex-Edelstahl ist eine Familie von Chrom-Nickel-Molybdän-Eisen-Legierungen, deren vorgesehene Struktur ungefähr gleiche Volumenanteile an Ferrit und Austenit enthält. Die Klassifizierung von World Stainless/International Stainless Steel Forum aus dem Jahr 2024 ordnet die Werkstoffgüten anhand der Pitting Resistance Equivalent Number (PREN) in Familien ein: Lean-Duplex bei PREN 22–27, Standard-Duplex bei PREN 28–38, Superduplex bei PREN 39–45 und Hyperduplex oberhalb von PREN 45. Diese Bereiche sind vergleichende Einteilungskonventionen und keine universell gültigen metallurgischen Gesetze. Andere Quellen können eine Werkstoffgüte nahe einer Grenze anders einordnen, insbesondere wenn Stickstoff, Wolfram, Kupfer oder die verwendete PREN-Gleichung den berechneten Wert verändern.
Die PREN wird üblicherweise aus den Gehalten an Chrom, Molybdän und Stickstoff abgeschätzt, häufig anhand eines Zusammenhangs der Form PREN = %Cr + 3,3(%Mo) + 16(%N). Einige Spezifikationen und technischen Quellen berücksichtigen Wolfram oder verwenden einen anderen Koeffizienten. Die Zahl erleichtert daher den Vergleich der nominellen Beständigkeit gegen chloridinduzierte Loch- und Spaltkorrosion, ersetzt jedoch weder Korrosionsprüfungen noch die Analyse der Einsatzumgebung oder die Anforderungen einer Produktspezifikation. Temperatur, Chloridkonzentration, Säuregrad, Ablagerungen, Sauerstoffzutritt, Oberflächenzustand, Schweißzustand und galvanischer Kontakt können die Betriebsleistung erheblich verändern.
Die Duplex-Metallurgie hängt außerdem vom Phasengleichgewicht ab. Die Legierungschemie bestimmt die Tendenz zur Ferrit- und Austenitbildung, während Lösungsglühen, Schweißen und Abkühlen festlegen, wie viel von jeder Phase erhalten bleibt und ob unerwünschte Verbindungen entstehen. ASM International und von Fachgutachten gestützte Studien, die über ScienceDirect zugänglich sind, beschreiben Duplex-Mikrostrukturen als geätzte, längliche oder lamellare Bereiche aus Ferrit und Austenit. Dieses Erscheinungsbild ist nicht lediglich deskriptiv: Phasenmorphologie, Kontinuität, Abstand und lokale Chemie beeinflussen Rissausbreitung, Korrosionsinitiierung, Ermüdung und Schweißleistung.
Lean-Duplex: PREN 22–27
Lean-Duplex-Werkstoffgüten liegen im von World Stainless angegebenen PREN-Bereich von 22–27. Sie reduzieren im Vergleich zu Standard-Duplex-Zusammensetzungen eine Kombination aus Nickel und Molybdän, behalten jedoch ausreichende Gehalte an Chrom und Stickstoff bei, um eine zweiphasige Struktur zu gewährleisten. Die daraus resultierende Legierungsauslegung kann eine höhere Streckgrenze als viele austenitische Edelstähle sowie eine bessere Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion als gängige Werkstoffgüten der 300er-Reihe bieten, wobei das genaue Ergebnis von Produktform und Verarbeitung abhängt.
Der Begriff „Lean“ beschreibt die Position innerhalb der Legierungsfamilie und nicht die Bezeichnung einer einzelnen Werkstoffgüte. Eine Lean-Duplex-Werkstoffgüte kann wenig oder kein Molybdän enthalten oder Anpassungen bei Stickstoff und Mangan nutzen, um Kosten und Phasenstabilität zu steuern; die jeweils geltende Norm bleibt maßgeblich für ihre chemische Zusammensetzung und Eigenschaften. Ihr PREN-Bereich darf nicht als unmittelbare Grenze der Einsatztemperatur oder als Nachweis einer Immunität gegen Spaltangriff verstanden werden. Enge Spalte, stagnierendes Meerwasser, Anlassfarben und verunreinigte Oberflächen können örtlich begrenzte Korrosion verursachen, selbst wenn eine berechnete PREN angemessen erscheint.
„Gewöhnlicher Duplex“ wird uneinheitlich verwendet. In einigen technischen Texten bezeichnet der Ausdruck Duplex-Edelstahl im Allgemeinen und schließt Lean- und Standard-Duplex ein. In anderen Texten bezieht er sich auf die konventionelle Gruppe außerhalb des Superduplex-Bereichs. Der Ausdruck ist daher weniger präzise als eine Werkstoffgütenbezeichnung, eine UNS-Nummer, eine Produktnorm und angegebene chemische Grenzwerte. Eine Spezifikation sollte einen Werkstoff nicht ausschließlich als „gewöhnlichen Duplex“ identifizieren.
Standard-Duplex: PREN 28–38
Standard-Duplex-Werkstoffgüten liegen gemäß dem Schema von World Stainless/International Stainless Steel Forum aus dem Jahr 2024 im PREN-Bereich von 28–38. Die Werkstoffgüte 2205 wird üblicherweise als 22Cr-Duplex bezeichnet; UNS S32205 ist die verbreitete Bezeichnung für diese Werkstoffgüte. ASTM A928/A928M behandelt durch Elektroschmelzschweißen hergestellte Duplex-Edelstahlrohre mit Zusatzwerkstoff und nennt UNS S32205 in den entsprechenden Produktspezifikationen. Für die Abnahme bleiben jedoch die genaue Ausgabe, die Produktform, zusätzliche Anforderungen und die Anforderungen des Bestellers maßgeblich.
Die Werkstoffgüte 2205 verdeutlicht, warum eine Familienbezeichnung die Prozesskontrolle nicht ersetzen kann. Ihre Chromchemie mit ungefähr 22 % unterstützt eine ferritisch-austenitische Struktur, doch das endgültige Gleichgewicht kann sich verschieben, wenn eine Schweißnaht zu schnell abkühlt, eine Lösungsglühbehandlung unzureichend ist oder eine Wärmeeinflusszone einem ungeeigneten Wärmezyklus ausgesetzt wird. Ein Ferritüberschuss kann die Zähigkeit verringern und die Beständigkeit gegen örtlich begrenzte Korrosion beeinträchtigen; ein Austenitüberschuss kann die Festigkeit verändern und darauf hindeuten, dass das vorgesehene Phasengleichgewicht nicht erreicht wurde. Schweißverfahren steuern daher Wärmeeintrag, Zwischenlagentemperatur, Zusatzwerkstoffauswahl, Schutzgasführung und Prüfung nach dem Schweißen, anstatt sich allein auf die Nennchemie zu stützen.
Die mechanische Leistungsfähigkeit ist ein Grund dafür, dass Standard-Duplex-Werkstoffgüten häufig spezifiziert werden. Ferrit trägt zur hohen Streckgrenze bei, während Austenit Duktilität und Zähigkeit unterstützt. Die beiden Phasen können außerdem ein günstiges Ermüdungsverhalten ermöglichen, doch die Ermüdungsbeständigkeit hängt stark von Schweißnahtgeometrie, Oberflächenbeschaffenheit, Eigenspannungen, Fehlern und korrosiver Einwirkung ab. Auslegungswerte müssen der maßgeblichen Regelwerksanforderung oder Prüfdaten entnommen werden, nicht der PREN.
Das wesentliche Problem ist nicht einfach das Verhältnis von Ferrit zu Austenit. Bei ungeeigneten Temperaturen können Duplex-Stähle Chromnitrid, Sigma-Phase, Chi-Phase, sekundären Austenit oder andere Ausscheidungen bilden. Sigma- und Chi-Phasen entziehen den angrenzenden Bereichen Chrom und Molybdän und erzeugen abgereicherte Zonen, die Kerbschlagzähigkeit und Lochkorrosionsbeständigkeit verringern können. Die Wärmebehandlung zielt normalerweise darauf ab, diese Phasen aufzulösen und die vorgesehene Struktur wiederherzustellen, gefolgt von einer ausreichend schnellen Abkühlung. ISO 17781, die vom ISO Technical Committee 67 benannt wird, legt Prüfverfahren für die Qualitätskontrolle der Duplex-Mikrostruktur bei Anwendungen in der Erdöl- und Erdgasindustrie fest. Sie ist eine Referenz für die Qualitätskontrolle und kein Ersatz für eine projektspezifische Werkstoffspezifikation.
Superduplex und Hyperduplex: PREN 39–45 und oberhalb von 45
Superduplex-Werkstoffgüten werden in den angegebenen Bereichen von World Stainless bei PREN 39–45 eingeordnet. Sie enthalten im Allgemeinen höhere Gehalte an Chrom, Molybdän und Stickstoff als Standard-Duplex-Werkstoffgüten und bieten dadurch eine höhere Beständigkeit gegen Chlorid-Loch- und Spaltkorrosion, sofern Oberfläche und Mikrostruktur ordnungsgemäß kontrolliert werden. Die Werkstoffgüten 2507 und 4501 werden von Outokumpu als 25Cr-Superduplex-Werkstoffgüten bezeichnet. Die Gruppierung „25Cr“ bezieht sich im Wesentlichen auf den Chromgehalt; sie bedeutet nicht, dass jede 25Cr-Legierung ein identisches Verhalten hinsichtlich Nickel, Molybdän, Stickstoff, Kupfer, Wolfram oder Phasenstabilität aufweist.
Hyperduplex-Werkstoffgüten werden bei PREN-Werten oberhalb von 45 eingeordnet. Diese Kategorie umfasst hochlegierte Duplex-Zusammensetzungen, die für stark chloridhaltige Umgebungen und anspruchsvolle Kombinationen aus Festigkeit und Korrosionsbeständigkeit entwickelt wurden. Ihr höherer Legierungsgehalt kann das Verarbeitungsfenster einengen. Schweißen, Warmumformen, Lösungsglühen und Abkühlen müssen die Bildung schädlicher intermetallischer Ausscheidungen verhindern und ein akzeptables Ferrit-Austenit-Gleichgewicht aufrechterhalten. Eine hohe PREN kann mit einer schlechten örtlichen Leistungsfähigkeit einhergehen, wenn die Fertigung Anlassfarben, Verunreinigungen, nicht entfernte Oxide oder eine ausscheidungsreiche Wärmeeinflusszone hinterlässt.
Die Bezeichnungen 25Cr, Superduplex und Hyperduplex sind nützliche Kurzbezeichnungen, stellen jedoch keine vollständige Qualifizierung dar. Kritische Lochkorrosionstemperatur, kritische Spaltkorrosionstemperatur, Ergebnisse elektrochemischer Prüfungen, Kerbschlagzähigkeit, Zugeigenschaften, Härte, Ferritmessung und die Untersuchung auf intermetallische Phasen können sämtlich relevant sein. Die PREN prognostiziert eine zusammensetzungsbedingte Tendenz; sie berücksichtigt nicht jede Umwelt- oder Fertigungsvariable.
Aus diesem Grund sollte die Werkstoffauswahl die Familienklassifizierung mit den tatsächlichen Betriebsbedingungen verknüpfen: Sauerstoffversorgung des Meerwassers, Chloridgehalt, Temperatur, Druck, Säuregrad, Strömung, Spaltgeometrie, kathodischer Schutz, Erosion und zyklische Belastung. Phasenvorhersagewerkzeuge wie Diagramme nach Schaeffler, DeLong oder WRC können die Beurteilung des Schweißguts unterstützen, ersetzen jedoch weder die Verfahrensqualifizierung noch die metallografische Überprüfung. Duplex-Edelstahl ist ein kontrollierter zweiphasiger Werkstoff und keine einzelne korrosionsbeständige Werkstoffgüte mit einem einheitlichen, unveränderlichen Verhalten.
Anerkannte Güten und Bezeichnungen
Bezeichnungen für Duplex-Edelstähle beschreiben Legierungsfamilien und keine einzelne, universell gültige Spezifikation. Die Bezeichnung kann einen ungefähren Chromgehalt, die Identität einer Handelsgüte oder ein numerisches System wie das Unified Numbering System (UNS) angeben. Sie legt jedoch für sich genommen nicht fest, ob es sich bei dem Werkstoff um Blech, Rohr, Stab, Hohlprofil, Schmiedestück oder eine Schweißkonstruktion handelt. Ebenso wenig bestimmt sie das Schweißverfahren, die Prüfintervalle, die Wärmebehandlung, den zulässigen Ferritbereich oder die Anforderungen an Korrosionsprüfungen. Diese Einzelheiten ergeben sich aus der jeweils geltenden Erzeugnisnorm, der Bestellspezifikation, der Zeichnung und den Dokumenten der Qualitätskontrolle.
Bei den zugrunde liegenden Werkstoffen handelt es sich um Chrom-Nickel-Molybdän-Eisen-Legierungen, die entwickelt wurden, um annähernd gleiche Volumenanteile an Ferrit und Austenit zu bilden. World Stainless und das International Stainless Steel Forum berichteten 2024 für Duplex-Edelstähle von etwa 50 % Ferrit und 50 % Austenit. Dieses Verhältnis ist ein metallurgischer Zustand und keine Bedeutung, die automatisch mit einem Gütenamen verbunden ist. Die Legierungschemie, die Temperatur des Lösungsglühens, die Abkühlgeschwindigkeit, das Umformen, der Wärmeeintrag beim Schweißen und die Nachbehandlung nach dem Schweißen können das Phasengleichgewicht verändern. Sie können außerdem die Bildung unerwünschter Ausscheidungen wie Chromnitriden, der Sigma-Phase, der Chi-Phase oder anderer intermetallischer Verbindungen begünstigen.
Geätztes Duplex-Material weist üblicherweise längliche, lamellenartige ferritische und austenitische Bereiche auf. Die Morphologie spiegelt die Vorgeschichte des Warmumformens sowie der Erstarrung oder Rekristallisation wider. Eine nominell korrekte chemische Analyse kann nicht nachweisen, dass das Fertigerzeugnis über das erforderliche Gefüge verfügt. Aus diesem Grund verlangen Duplex-Spezifikationen häufig metallografische Untersuchungen, Ferritmessungen, mechanische Prüfungen, Korrosionsprüfungen oder Vorgaben für das Lösungsglühen und die Abkühlung.
2205, 22Cr-Duplex und UNS S32205
Die Güte 2205 ist die am weitesten anerkannte Standardbezeichnung für Duplex-Edelstahl. In der Beschreibung der Edelstahlfamilie von Outokumpu aus dem Jahr 2020 wird 2205 als üblicherweise 22Cr duplex bezeichnet. „22Cr“ ist eine Kurzbezeichnung für eine Legierungsfamilie mit etwa 22 % Chrom; sie stellt keine vollständige chemische Spezifikation dar. Auch Nickel, Molybdän, Stickstoff, Kohlenstoff, Mangan, Silizium und die Grenzwerte für Spurenelemente beeinflussen die Phasenstabilität, die Beständigkeit gegen Lochkorrosion, die Schweißbarkeit und die mechanischen Eigenschaften.
UNS S32205 ist eine formale numerische Bezeichnung, die mit der Zusammensetzung des Duplex-Werkstoffs 2205 verbunden ist. ASTM A928/A928M, eine Norm für elektrisch schmelzgeschweißte austenitische und ferritisch/austenitische Edelstahlrohre mit Schweißzusatz, führt UNS S32205 in den in Bezug genommenen Erzeugnisspezifikationen als der Duplex-Güte 2205 entsprechend auf. Dieser Zusammenhang ist wichtig, weil „2205-Rohr“ unvollständig ist, solange die Erzeugnisnorm nicht angegeben wird. ASTM A928/A928M ergänzt Anforderungen für eine bestimmte Erzeugnisform und einen bestimmten Herstellungsweg; die UNS-Nummer kennzeichnet die Legierungschemie, ersetzt diese Anforderungen jedoch nicht.
2205 wird im Allgemeinen der Gruppe der Standard-Duplexstähle zugeordnet. Die Klassifizierung von World Stainless und dem International Stainless Steel Forum aus dem Jahr 2024 weist Standard-Duplexgüten einen PREN-Bereich von 28–38 zu. PREN, der üblicherweise aus dem Gehalt an Chrom, Molybdän und Stickstoff berechnet wird, ist eine Konvention zur Einordnung der Korrosionsbeständigkeit und dient dem Vergleich der Beständigkeit gegen örtlich begrenzten Angriff. Er stellt keine vollständige Leistungsgarantie dar. Oberflächenzustand, Schweißen, Einschlüsse, Temperatur, Chloridkonzentration, Spalte, Eigenspannungen und Einwirkungsdauer können das Verhalten gegenüber kritischer Lochkorrosion und Spaltkorrosion verändern.
Das annähernd ausgewogene Ferrit-Austenit-Gefüge verleiht 2205 eine Kombination aus Festigkeit, Chloridkorrosionsbeständigkeit und Bruchverhalten, die sich sowohl von konventionellen ferritischen als auch von austenitischen Güten unterscheidet. Dadurch wird die Fertigung jedoch auch weniger fehlertolerant. Eine übermäßig lange Verweilzeit in mittleren Temperaturbereichen kann zur Bildung intermetallischer Phasen führen, während eine zu schnelle oder unzureichend kontrollierte Abkühlung nach dem Schweißen übermäßige Ferritanteile oder stickstoffreiche Fehler zurücklassen kann. Schweißverfahren steuern daher Wärmeeintrag, Zwischenlagentemperatur, Auswahl des Schweißzusatzes, Schutzgasführung und Abkühlbedingungen, anstatt sich allein auf die Bezeichnung „2205“ zu verlassen.
2507 und 4501 als 25Cr-Superduplexgüten
Outokumpu führt die Güten 2507 und 4501 als 25Cr-Superduplexgüten auf. Die Bezeichnung „25Cr“ weist auf eine Legierungsfamilie mit etwa 25 % Chrom hin, während „Superduplex“ einen höheren Legierungsgehalt und eine höhere Beständigkeit gegen örtlich begrenzte Korrosion als bei Standard-Duplexgüten bezeichnet. Auch diese Bezeichnung legt die Erzeugnisform oder die vollständigen Abnahmekriterien nicht fest.
World Stainless und das International Stainless Steel Forum ordneten Superduplexgüten 2024 einem PREN-Bereich von 39–45 zu. Der höhere Index beruht im Allgemeinen auf Zusätzen von Molybdän und Stickstoff neben Chrom, wobei die tatsächliche Zusammensetzung und die Grenzwerte der jeweils geltenden Norm entnommen werden müssen. Stickstoff unterstützt die Austenitbildung und trägt zur Lochkorrosionsbeständigkeit bei; Molybdän verbessert die Beständigkeit gegen örtlich begrenzten Chloridangriff; Chrom unterstützt die Stabilität der Passivschicht. Diese Elemente beeinflussen außerdem die Erstarrung, das Phasengleichgewicht im Schweißgut und das Risiko der Bildung von Nitriden oder intermetallischen Phasen.
Die Bezeichnungen 2507 und 4501 sollten daher als Kennzeichnungen von Legierungsfamilien oder Güten und nicht als untereinander austauschbare Werkszeugnisse verstanden werden. Für ein spezifiziertes Erzeugnis können Lösungsglühen, schnelle Abkühlung, Grenzwerte für das Phasengleichgewicht, Kerbschlagprüfungen, Härtegrenzen oder Korrosionsprüfungen vorgeschrieben sein. Diese Anforderungen können sich zwischen Blech, nahtlosem Rohr, geschweißtem Rohr, Schmiedestücken, Formstücken sowie gegossenen oder gefertigten Bauteilen unterscheiden. Es kann nicht vorausgesetzt werden, dass eine für eine bestimmte Erzeugnisnorm und einen bestimmten Dickenbereich qualifizierte Schweißanweisung auch eine andere Anforderung erfüllt, nur weil beide Werkstoffe als 25Cr-Superduplex bezeichnet werden.
Wie Duplex-Bezeichnungen zu lesen sind
- Üblicher oder kommerzieller Name Eine anerkannte Bezeichnung der Gütenfamilie, beispielsweise 2205 oder 2507.
- Kurzbezeichnung der Zusammensetzung Eine ungefähre Beschreibung der Legierungselemente, beispielsweise 22Cr oder 25Cr.
- Formale Bezeichnung Eine standardisierte Identität der Zusammensetzung, beispielsweise UNS S32205.
- Erzeugnisnorm Das Dokument, das Erzeugnisform, Herstellungsweg, Prüfungen und Abnahmeanforderungen festlegt.
Superduplex-Legierungen werden eingesetzt, wenn örtlich begrenzte Korrosion und mechanische Belastung anspruchsvolle Bedingungen schaffen, unter anderem bei Offshore-Anlagen, Meerwassersystemen, in der chemischen Verfahrenstechnik, bei Entsalzungsanlagen sowie bei Komponenten für die Erdöl- und Erdgasindustrie. Die Ermüdungsfestigkeit hängt weiterhin stark von der Schweißnahtgeometrie, dem Oberflächenzustand, Fehlern, Eigenspannungen und der zyklischen Umgebung ab. Ein höherer PREN-Wert macht die Untersuchung von Schweißnahtübergängen, Spalten, Einschlüssen oder Wärmeeinflusszonen nicht überflüssig.
Zusammenhang zwischen Legierungsbezeichnungen, UNS-Nummern und Erzeugnisnormen
Drei Arten von Bezeichnungen werden häufig miteinander vermischt:[3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO Technical Committee 67. ISO 17781, 2024.
- Eine gebräuchliche oder kommerzielle Bezeichnung, beispielsweise 2205 oder 2507.
- Eine Kurzbezeichnung für die Zusammensetzung, beispielsweise 22Cr oder 25Cr.
- Eine formale Bezeichnung, beispielsweise UNS S32205.
Sie beantworten unterschiedliche Fragen. Die gebräuchliche Bezeichnung kennzeichnet eine anerkannte Gütenfamilie. Die Kurzbezeichnung für den Chromgehalt vermittelt einen ungefähren Gehalt an einem Legierungselement. Die UNS-Bezeichnung liefert eine standardisierte Identität der Zusammensetzung. Keine dieser Bezeichnungen legt für sich allein fest, wie der Werkstoff hergestellt, geprüft, gekennzeichnet, inspiziert oder abgenommen wurde.
Eine Erzeugnisnorm liefert diesen fehlenden Zusammenhang. ASTM-, EN-, ISO- und andere Normen können Grenzwerte für die chemische Zusammensetzung, Abmessungen, Toleranzen, das Herstellungsverfahren, das Lösungsglühen, Zugfestigkeitseigenschaften, Kerbschlaganforderungen, zerstörungsfreie Prüfungen, Druckprüfungen sowie ergänzende Korrosions- oder Gefügeprüfungen festlegen. ASTM A928/A928M ist ein Beispiel dafür: Die Norm behandelt elektrisch schmelzgeschweißte Duplexrohre, die mit Schweißzusatz hergestellt werden, anstatt lediglich eine Legierung zu benennen. ISO 17781, die 2024 vom ISO Technical Committee 67 genannt wurde, legt Prüfverfahren für die Qualitätskontrolle des Duplexgefüges bei Anwendungen in der Erdöl- und Erdgasindustrie fest. Sie ist eine Referenz für die Qualitätskontrolle und kein Ersatz für die Werkstoffgüte oder die Erzeugnisnorm.
Dasselbe Problem bei der Bezeichnung besteht auch bei übergeordneten Kategorien. World Stainless und das International Stainless Steel Forum führen Lean-Duplexstähle mit PREN 22–27, Standard-Duplexstähle mit 28–38, Superduplexstähle mit 39–45 und Hyperduplexstähle mit einem Wert über 45 auf. Diese Grenzen sind nützliche Klassifizierungskonventionen, doch nicht jede Organisation wendet identische Grenzwerte an. Die Bezeichnungen Normalduplex, Lean-Duplex, Standard-Duplex, Superduplex, Hyperduplex und 25Cr-Gruppe können sich im kommerziellen Sprachgebrauch überschneiden. Maßgeblich bleiben das angegebene Gütenblatt und die darin genannten Prüfungen, nicht allein die Bezeichnung der Kategorie.
Mechanische und physikalische Eigenschaften
Duplex-Edelstähle sind Chrom-Nickel-Molybdän-Eisen-Legierungen, deren mechanisches Verhalten aus einer ferritisch-austenitischen Struktur und nicht aus einer einheitlichen Matrix resultiert. Der angestrebte Zustand besteht, wie von World Stainless und dem International Stainless Steel Forum im Jahr 2024 berichtet, aus ungefähr gleichen Volumenanteilen an Ferrit und Austenit. Dieser Anteil ist ein metallurgisches Ziel und kein garantiertes Ergebnis einer nominellen Werkstoffbezeichnung. Die Legierungschemie, die Lösungsglühtemperatur, die Haltezeit, die Abkühlgeschwindigkeit, das Umformen und das Schweißen können das Gleichgewicht verschieben oder die Morphologie der Phasen verändern.
Das ASM Handbook und das Wiley-Kapitel über Duplex-Edelstähle bieten hierfür einen nützlichen Bezugsrahmen: Eigenschaften müssen als Ergebnis des Phasengefüges, der Phasenmorphologie, der Fehlstellen und der Verarbeitungsgeschichte betrachtet werden. Ein Werkszeugnis oder eine Werkstoffbezeichnung kann daher spezifische mechanische Daten für das Produkt, Anforderungen an die Wärmebehandlung und Prüfaufzeichnungen nicht ersetzen.
Festigkeit und Duktilität aufgrund der Zweiphasenstruktur
Ferrit, eine kubisch-raumzentrierte Phase, trägt zu einer hohen Streckgrenze und einem hohen Widerstand gegen plastische Verformung bei. Austenit, eine kubisch-flächenzentrierte Phase, ermöglicht eine größere Kaltverfestigungsfähigkeit und im Allgemeinen eine höhere Duktilität. Wenn die beiden Phasen eine durchgängige, gut verbundene Struktur bilden, kann Duplex-Stahl ein höheres Festigkeitsniveau als typischer austenitischer Edelstahl mit einer zweckmäßigen Bruchdehnung und Umformbarkeit verbinden. Das Ergebnis ist kein einfacher Mittelwert der beiden Bestandteile. Ferrit behindert den Austenit, Austenit unterbricht die Verformungspfade des Ferrits, und die Phasengrenzen beeinflussen das Gleiten, die Dehnungsverteilung und die Rissinitiierung.
Das geätzte Gefüge erscheint üblicherweise als längliche, lamellare ferritische und austenitische Bereiche, insbesondere bei gewalztem Blech. Diese Morphologie führt zu einem richtungsabhängigen Verhalten. Quer zur Walzrichtung gemessene Zugeigenschaften können sich von den in Längsrichtung gemessenen unterscheiden, während die Duktilität in Dickenrichtung durch Einschlüsse, Bänderung, Seigerungen und Schweißungen beeinflusst werden kann. Ein Bauteil, das ausschließlich auf Grundlage von Längszugdaten ausgelegt wurde, kann daher unzureichend repräsentiert sein, wenn seine Hauptbelastungen quer zum Blech oder durch eine Schweißverbindung wirken.
Der Zustand mit ungefähr gleichen Phasenanteilen unterstützt außerdem ein zweckmäßiges Gleichgewicht zwischen Festigkeit und Duktilität. Ein zu hoher Ferritanteil kann die Festigkeit erhöhen, jedoch die Duktilität und die Kerbschlagzähigkeit verringern, insbesondere wenn der Ferrit durchgängig oder grobkörnig wird. Ein zu hoher Austenitanteil kann die Duktilität verbessern und gleichzeitig die Festigkeit verringern, die von einem korrekt ausgewogenen Duplex-Gefüge erwartet wird. Keine dieser Abweichungen lässt sich allein anhand des visuellen Erscheinungsbildes beurteilen. Erforderlich sind eine quantitative Metallografie, Methoden zur Phasenvorhersage und eine Prüfung gemäß der jeweils geltenden Produktspezifikation.
Werkstofffamilien bieten einen Rahmen für die chemische Zusammensetzung und die Korrosionsbeständigkeit, jedoch keine unmittelbare Garantie für mechanische Eigenschaften. Die Klassifizierung von World Stainless aus dem Jahr 2024 ordnet Lean-Duplex-Werkstoffe einem PREN-Bereich von 22–27, Standard-Duplex-Werkstoffe einem PREN-Bereich von 28–38, Superduplex-Werkstoffe einem PREN-Bereich von 39–45 und Hyperduplex-Werkstoffe einem PREN-Wert über 45 zu. PREN ist eine Konvention zur Einordnung der Korrosionsbeständigkeit, die üblicherweise auf Chrom, Molybdän und Stickstoff beruht; allein sagt PREN weder die Festigkeit noch die Zähigkeit, die Schweißqualität oder die Lebensdauer voraus. Auch die Gruppierungen gewöhnlicher Duplex, Lean Duplex, Standard Duplex, Superduplex, Hyperduplex und 25Cr unterscheiden sich zwischen den Klassifizierungssystemen teilweise.
Outokumpu bezeichnet Werkstoff 2205 als 22Cr-Duplex und die Werkstoffe 2507 und 4501 als 25Cr-Superduplex-Werkstoffe. Für die Produktentwicklung sind die UNS-Bezeichnung und die maßgebende Norm genauer als eine Bezeichnung der Werkstofffamilie. ASTM A928/A928M beispielsweise behandelt elektrisch schmelzgeschweißte Duplex-Rohre mit Zusatzwerkstoff und führt UNS S32205 in den genannten Produktspezifikationen als dem Duplex-Werkstoff 2205 entsprechend auf. Die erforderlichen Werte für Zugfestigkeit, Streckgrenze, Bruchdehnung, Härte und Schweißqualität müssen dieser Norm und der jeweiligen Produktform entnommen werden.
Zähigkeit und Temperatureinflüsse
Austenit behält über einen weiten Temperaturbereich seine kubisch-flächenzentrierten Verformungsmechanismen bei und trägt dazu bei, Duktilität und eine Abstumpfung der Rissspitze zu erhalten. Ferrit reagiert empfindlicher auf die Temperatur, da seine kubisch-raumzentrierte Struktur einen duktil-spröden Übergang durchlaufen kann. Folglich hängt die Zähigkeit von Duplex-Stahl stark vom Ferritgehalt, von der Ferritkorngröße, der Phasenmorphologie, den Einschlüssen, den thermischen Zyklen beim Schweißen und der Prüfrichtung ab. Das Vorhandensein von Austenit verbessert das Gesamtverhalten, beseitigt jedoch nicht das mit Ferrit verbundene Tieftemperaturrisiko.
Das Kerbschlagverhalten bei niedrigen Temperaturen reagiert besonders empfindlich auf grobkörnigen Ferrit, unausgewogene Phasenanteile und intermetallische Ausscheidungen. Sigma-Phase, Chi-Phase, Chromnitride und andere Sekundärphasen können lokal Chrom oder Molybdän binden, die Duktilität verringern und Stellen für die Rissinitiierung bilden. Eine übermäßige Einwirkung in Temperaturbereichen, in denen Ausscheidungen entstehen können, ist daher schädlich, selbst wenn die fertige Oberfläche einwandfrei erscheint. Wo vorgeschrieben, werden Lösungsglühen und schnelles Abkühlen eingesetzt, um ein geeignetes Phasengefüge wiederherzustellen sowie unerwünschte Phasen aufzulösen oder zu begrenzen; die zulässige Behandlung hängt vom Werkstoff und von der Produktnorm ab.
Erhöhte Temperaturen führen zu einem anderen Problem. Ferrit kann sich während einer längeren Einwirkung umwandeln oder Sekundärphasen ausscheiden, während sich das Austenit-Ferrit-Gleichgewicht beim Schweißen oder bei der Wärmebehandlung verändern kann. Kurze Fertigungszyklen und eine kontrollierte Abkühlung können ein akzeptables Gefüge hervorbringen, doch Wiedererwärmung, Reparaturschweißen und wiederholte thermische Belastungen erfordern spezifische Verfahren. Wärmeeinflusszonen können unmittelbar nach einer schnellen Abkühlung zu viel Ferrit enthalten oder nach einer ungeeigneten thermischen Einwirkung Nitride und intermetallische Phasen entwickeln.
Diese Effekte beeinflussen auch die Ermüdung. Duplex-Stähle können aufgrund ihrer Festigkeit und Korrosionsbeständigkeit eine günstige Ermüdungsfestigkeit aufweisen; die Ermüdungsleistung wird jedoch durch den Oberflächenzustand, die Schweißnahtgeometrie, Eigenspannungen, Einschlüsse, Korrosionsnarben und phasensensitive Fehlstellen bestimmt. Ein korrosionsbeständiger Werkstoff weist nicht automatisch eine überlegene Ermüdungslebensdauer bei geschweißten Bauteilen auf. Bemessungskurven und Schweißnahtklassifizierungen müssen zum Produkt, zur Verbindungskategorie, zur Umgebung und zum jeweils geltenden Regelwerk passen.
ISO 17781 ist eine relevante Referenz für die Qualitätskontrolle bei Anwendungen in der Erdöl- und Erdgasindustrie. Das Technische Komitee 67 der ISO beschreibt die Norm als Festlegung von Prüfverfahren für die Qualitätskontrolle des Gefüges ferritisch/austenitischer beziehungsweise Duplex-Edelstähle. Eine solche Untersuchung kann einen übermäßigen Ferritanteil, eine abnormale Phasenmorphologie und schädliche Ausscheidungen erkennen, die durch eine reine Zugprüfung möglicherweise nicht festgestellt würden.
Physikalische Eigenschaften und Auswirkungen auf die Auslegung
Die physikalischen Eigenschaften von Duplex-Stahl liegen zwischen denen ferritischer und austenitischer Edelstähle, entsprechen jedoch nicht einfach deren Mittelwert. Ferrit trägt zum magnetischen Verhalten und im Allgemeinen zu einer geringeren Wärmeausdehnung als Austenit bei. Austenit bewirkt ein nichtmagnetisches Verhalten und eine höhere Wärmeausdehnung. Ein zweiphasiges Bauteil kann daher eine messbare magnetische Permeabilität und ein Wärmeausdehnungsverhalten aufweisen, die sich von vollständig austenitischem Edelstahl unterscheiden. Dies ist in der Nähe magnetischer Sensoren, bei Berechnungen der Maßhaltigkeit und dort von Bedeutung, wo thermische Zyklen Zwangsspannungen erzeugen.
Die Wärmeleitfähigkeit wird durch das Ferrit-Austenit-Verhältnis, die Legierungszusätze, die Temperatur und den Produktzustand beeinflusst. Duplex-Stähle übertragen Wärme im Allgemeinen anders als gängige austenitische Werkstoffe, während ihre geringere Wärmeausdehnung bei bestimmten thermischen Verfahren die Verformung verringern kann. Dieser Vorteil ist jedoch bedingt: Auch beim Schweißen entstehen lokale Ausdehnung, Schrumpfung, Eigenspannungen und Phasenänderungen. Die Einspannung der Verbindung und der Wärmeeintrag können die endgültige Verformung maßgeblich bestimmen.
Auch das elastische Verhalten wird durch das zweiphasige Gefüge beeinflusst. Ferrit und Austenit weisen unterschiedliche kristallografische elastische Reaktionen auf, und das Walzen erzeugt eine Textur; daher können sich der gemessene Elastizitätsmodul und das Poisson-Verhalten je nach Orientierung und Prüfverfahren unterscheiden. Für gewöhnliche statische Berechnungen geben Normen häufig einen Bemessungswert vor, anstatt ein phasenweises Elastizitätsmodell zu verlangen. Finite-Elemente-Berechnungen mit Temperaturgradienten, zyklischer Belastung oder geschweißten Baugruppen können temperatur- und richtungsabhängige Daten aus dem tatsächlichen Produktzustand erfordern.
Die Verarbeitungsgeschichte bleibt von zentraler Bedeutung. Warmwalzen, Kaltumformen, Lösungsglühen, Wasserabkühlung, Bearbeitung und Schweißen verändern neben dem Phasengleichgewicht auch Eigenspannungen und Textur. Diagramme zur Phasenvorhersage und rechnergestützte Werkzeuge können die Ferritbildung und Ausscheidungen abschätzen, sind jedoch kein Ersatz für Metallografie und Qualifikationsprüfungen. Konstruktionsdaten sollten daher dem spezifizierten Werkstoff, der Produktform, der Wanddicke, der Wärmebehandlung, der Orientierung und der Norm entnommen werden und nicht einer allgemeinen Aussage, Duplex-Edelstahl sei fest, zäh oder maßstabil.
Korrosionsmechanismen und Korrosionsbeständigkeit
Duplex-Edelstahl ist keine einzelne korrosionsbeständige Güte. Seine Leistungsfähigkeit beruht auf einer kontrollierten Mischung aus Ferrit und Austenit, normalerweise mit einem Volumenanteil von jeweils annähernd 50 %. World Stainless und das International Stainless Steel Forum berichteten 2024 über dieses ungefähre Gleichgewicht. Die beiden Phasen weisen unterschiedliche elektrochemische und mechanische Eigenschaften auf: Chromreicher Ferrit trägt zur Beständigkeit gegen chloridinduzierte örtliche Korrosion und zur hohen Festigkeit bei, während Nickel-stabilisierter Austenit die Zähigkeit, Duktilität und die Beständigkeit gegen bestimmte Formen der allgemeinen und spannungsunterstützten Korrosion verbessert.
Dieses Gleichgewicht ist das Ergebnis der Verarbeitung und keine durch die nominelle Gütebezeichnung garantierte Eigenschaft. Legierungschemie, Lösungsglühtemperatur, Wärmeeintrag beim Schweißen, Haltezeit und Abkühlgeschwindigkeit beeinflussen sämtlich das endgültige Ferrit-Austenit-Verhältnis. Ein Ferritüberschuss kann die Zähigkeit verringern und das Verhalten bei örtlicher Korrosion verändern; ein Austenitüberschuss kann die Festigkeit reduzieren und dazu führen, dass der für die vorgesehene Duplexstruktur erforderliche Ferritanteil nicht erreicht wird. Geätztes Material weist häufig längliche, lamellare ferritische und austenitische Bereiche auf, insbesondere nach dem Walzen. Instrumente zur Phasenvorhersage wie Schaeffler-, DeLong- und WRC-1992-Diagramme sowie Gefügediagramme können die Schätzung von Schweiß- und Erstarrungsvorgängen unterstützen; metallografische Untersuchungen und Korrosionsprüfungen bleiben jedoch notwendige Kontrollmaßnahmen.
Chrom bildet den passiven Chromoxidfilm. Molybdän verstärkt diesen Film in chloridhaltigen Lösungen und erhöht die Beständigkeit gegen die Initiierung und Ausbreitung von Lochfraß. Stickstoff ist ein starker Austenitbildner und erhöht die Beständigkeit gegen örtliche Korrosion; außerdem steigert er durch Mischkristallverfestigung die Streckgrenze. Nickel stabilisiert hauptsächlich den Austenit und unterstützt das Phasengleichgewicht, ist bei der Berechnung des Lochfraßwiderstands jedoch nicht mit Molybdän oder Stickstoff gleichzusetzen. Ein mangelhafter Oberflächenzustand, eingebettetes Eisen, Lichtbogenansatzstellen, Anlassfarben, Schleifschäden oder Schweißoxide können den passiven Film örtlich durchbrechen, selbst wenn die Grundlegierung eine geeignete chemische Zusammensetzung aufweist.

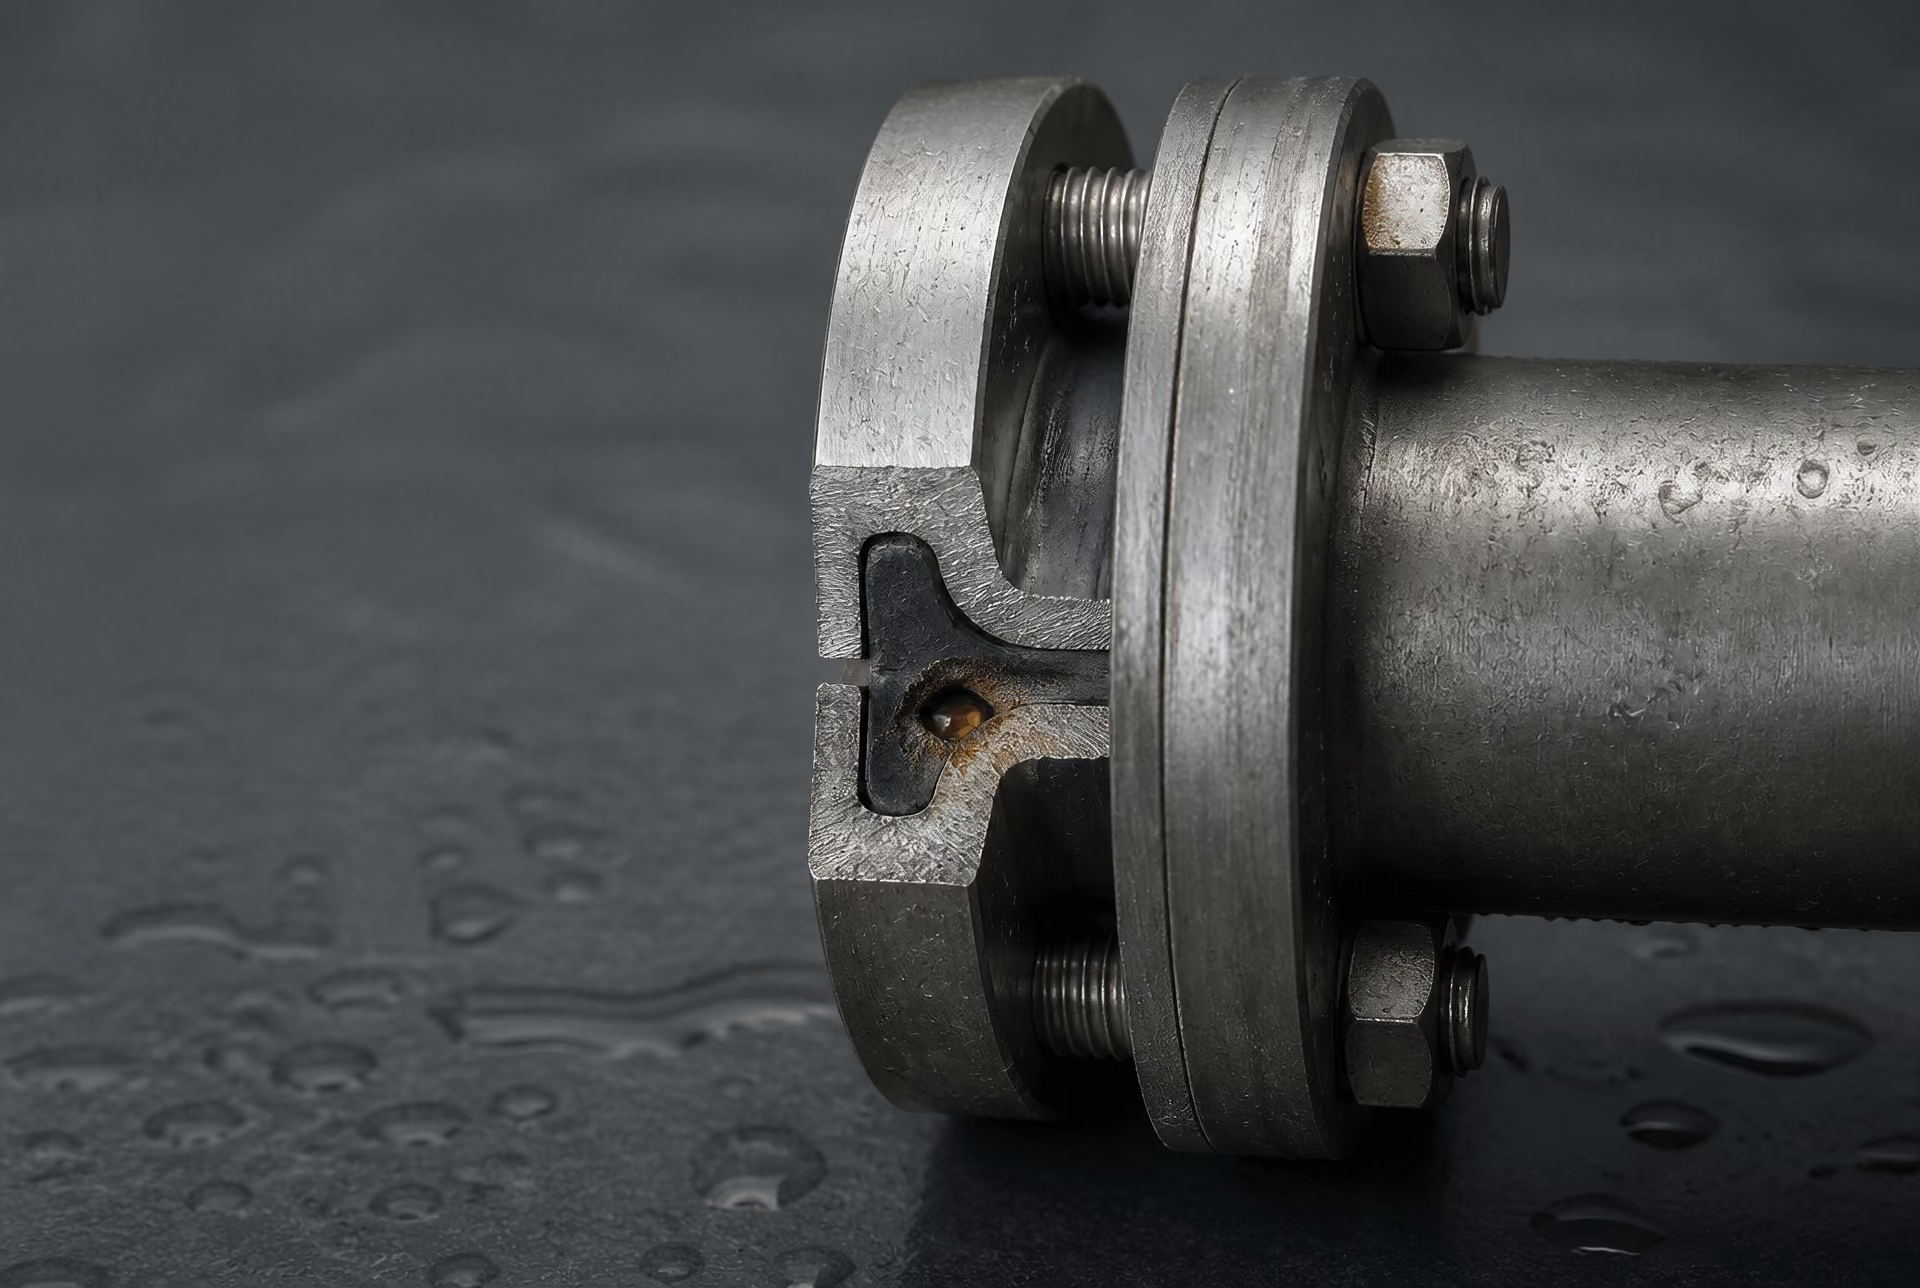
Lochfraß und Spaltkorrosion
Kritische Lochfraßtemperatur Die Temperatur, bei der unter einer festgelegten Prüflösung und einem festgelegten Prüfverfahren stabiler Lochfraß wahrscheinlich wird; sie ist ein vergleichendes Prüfergebnis und keine universelle Betriebsgrenze.
Lochfraß beginnt, wenn eine passive Oberfläche an einer kleinen Stelle zusammenbricht, häufig dort, wo sich Chloridionen an Einschlüssen, Rauheitsspitzen, Oxidrückständen oder mechanisch beschädigten Bereichen konzentrieren. Die Mulde wird gegenüber der umgebenden Oberfläche anodisch. Hydrolyse senkt den örtlichen pH-Wert, Chlorid wandert in den Hohlraum, und der Lochfraß kann weiter fortschreiten, nachdem der ursprüngliche Auslöser verschwunden ist. Dieser autokatalytische Prozess erklärt, warum eine kleine Oberflächenmarkierung zu einer tiefen Eindringstelle führen kann.
Spaltkorrosion folgt einer ähnlichen Abfolge, wird jedoch durch einen eingeschränkten Stofftransport bestimmt. Dichtungen, Überlappungsverbindungen, Gewindeverbindungen, Ablagerungen, Flanschflächen und abgeschirmte Schweißnahtgeometrien können den Sauerstoff innerhalb des Spalts verbrauchen. Die daraus entstehende Belüftungselement-Zelle führt zur Ansäuerung des abgeschlossenen Bereichs und zur Anreicherung von Chlorid. Eine Duplexgüte kann gegen Lochfraß an einer offenen Oberfläche beständig sein und dennoch in einem engen Spalt angegriffen werden, da die örtliche Chemie im Spalt wesentlich aggressiver ist als im umgebenden Wasser.
Die kritische Lochfraßtemperatur (CPT) und die kritische Spaltkorrosionstemperatur (CCT) sind daher nützliche Vergleichsmessgrößen. Die CPT kennzeichnet die Temperatur, bei der unter einer festgelegten Prüflösung und einem festgelegten Prüfverfahren stabiler Lochfraß wahrscheinlich wird; die CCT misst die entsprechende Neigung unter einem künstlich erzeugten Spalt. Keiner dieser Werte ist eine universell gültige Betriebsgrenze. Oberflächenzustand, Prüfverfahren, Sauerstoffgehalt, Chloridkonzentration, Ablagerungen, Strömung und das Vorhandensein von Schweißanlauffarben können das Ergebnis verändern.
Auch Ferrit und Austenit müssen eine miteinander vereinbare Beständigkeit aufweisen. Wenn eine Phase eine geringere Beständigkeit gegen örtliche Korrosion besitzt als die andere, kann Lochfraß bevorzugt an Phasengrenzen oder innerhalb der schwächeren Phase entstehen. Die Verteilung von Chrom und Molybdän, der Stickstoffgehalt und die Abkühlungsgeschichte beeinflussen diesen Unterschied. Intermetallische Ausscheidungen verschärfen das Problem. Sigma-Phase, Chi-Phase, Chromnitride und andere Sekundärbestandteile können der umgebenden Matrix Chrom oder Molybdän entziehen und verarmte Zonen erzeugen. Eine Exposition im ungefähren Temperaturbereich von 600–1000 °C kann, abhängig von Zusammensetzung und Zeit, zur Bildung solcher Phasen führen. Lösungsglühen mit anschließender schneller Abkühlung wird eingesetzt, um die vorgesehene Struktur wiederherzustellen; eine übermäßige Wärmebehandlung kann jedoch Verformungen oder andere Fertigungsprobleme verursachen.
Geschweißte Oberflächen erfordern besondere Aufmerksamkeit. Schweißanlauffarben enthalten unterhalb der sichtbaren Verfärbung chromverarmtes Oxid, und eine Oxidation der Schweißnahtwurzel kann die CPT und CCT erheblich senken. Beizen, eine geeignete mechanische Reinigung sowie die Kontrolle der Schutz- und Formiergase beseitigen diese Schwachstellen oder begrenzen ihre Entstehung. Die Auswahl des Zusatzwerkstoffs muss ebenfalls das gewünschte Phasengleichgewicht unterstützen, anstatt lediglich die nominelle Zusammensetzung des Grundwerkstoffs nachzubilden.
Chloridumgebungen und Auslegung des PREN
Die Chloridexposition ist für die Auswahl von Duplex-Werkstoffen von zentraler Bedeutung, da Chloride passive Filme destabilisieren und das Auftreten von Loch- und Spaltkorrosion begünstigen. Meerwasser, Salzlösungen, Kühlsysteme, Prozessflüssigkeiten, Verdunstungsablagerungen und verunreinigtes Waschwasser können allesamt örtliche Bedingungen schaffen, die sich von der gemessenen Konzentration im Gesamtvolumen unterscheiden. Temperatur, Säuregrad, Sauerstoffverfügbarkeit, Strömung, Ablagerungen und Spaltgeometrie sind ebenso wichtig wie der nominelle Chloridwert.
Die äquivalente Lochfraßwiderstandszahl wird üblicherweise wie folgt ausgedrückt:
PREN kann beim Vergleich verwandter Legierungsfamilien helfen, ist jedoch keine Vorhersage für die Einsatzumgebung. Limited evidence
PREN = %Cr + 3.3(%Mo) + 16(%N)
Die Koeffizienten zeigen, warum Molybdän und Stickstoff im Index eine überproportional große Wirkung haben. World Stainless und das International Stainless Steel Forum ordnen Lean-Duplex-Güten allgemein einem PREN-Bereich von 22–27, Standard-Duplex-Güten einem PREN-Bereich von 28–38, Superduplex-Güten einem PREN-Bereich von 39–45 und Hyperduplex-Güten einem PREN-Wert von über 45 zu. Diese Grenzen sind Klassifizierungskonventionen und keine identischen Grenzwerte, die von jeder Organisation verwendet werden. Außerdem beschreiben sie einen Bereich innerhalb einer Werkstofffamilie und keine festgelegte Einzelzusammensetzung.
Güte 2205 wird allgemein als 22Cr-Duplex bezeichnet. ASTM A928/A928M weist UNS S32205 in den genannten Spezifikationen für elektrisch schmelzgeschweißte Rohre, bei denen Zusatzwerkstoff verwendet wird, der Duplexgüte 2205 zu. Die Güten 2507 und 4501 werden üblicherweise den 25Cr-Superduplex-Güten zugeordnet. Die Bezeichnungen gewöhnlicher Duplex, Lean Duplex, Standard-Duplex, Superduplex, Hyperduplex und 25Cr-Gruppe sollten daher als Beschreibungen von Legierungsfamilien verstanden werden, die an Zusammensetzungs- und PREN-Konventionen gebunden sind, und nicht als austauschbare Betriebsklassifizierungen.
PREN ist ein Hilfsmittel zum Vergleich von Legierungen. Der Wert stellt keine Vorhersage für eine bestimmte Betriebsumgebung dar. Zwei Legierungen mit ähnlichem PREN können sich aufgrund des Phasengleichgewichts, von Einschlüssen, des Oberflächenzustands, des Schweißzustands, der Wärmebehandlung oder einer unterschiedlichen Verteilung von Molybdän und Stickstoff unterschiedlich verhalten. Umgekehrt bietet ein hoher PREN keine allgemeingültige Beständigkeit gegen Spaltkorrosion, Erosionskorrosion, galvanische Korrosion, mikrobiologisch beeinflusste Korrosion, Wasserstoffeinwirkungen oder saure Umgebungen. Der Index ist am nützlichsten beim Vergleich verwandter Schmelzen oder Güten unter ähnlichen Prüfbedingungen.
Überlegungen zu Spannungsrisskorrosion und Korrosionsermüdung
Duplex-Edelstähle weisen im Allgemeinen eine höhere Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion auf als herkömmliche austenitische Edelstähle, insbesondere in Umgebungen, in denen Zugspannung, erhöhte Temperatur und Chloridkonzentration zusammenwirken. Dieser Vorteil steht mit der zweiphasigen Struktur und dem geringeren Nickelgehalt vieler Duplex-Güten in Zusammenhang, ist jedoch nicht absolut. Heiße Chloridlösungen, Verdunstungsablagerungen, konzentrierte alkalische Lösungen, wasserstoffhaltige Umgebungen und starke Eigenspannungen können weiterhin Rissbildung verursachen.
Die Rissinitiierung kann an Mulden, Spalten, Schweißfehlern, Phasengrenzen oder durch die Fertigung veränderten Bereichen erfolgen. Eigenspannungen durch Zug aus Umformen, Schweißen, Bearbeiten oder Kaltverformung können selbst dann ausreichen, wenn keine äußere Last aufgebracht wird. Austenit und Ferrit können außerdem unterschiedlich auf die Wasserstoffaufnahme und die Verformung an der Rissspitze reagieren; daher beeinflussen das Ferrit-Austenit-Verhältnis und die örtliche Phasenmorphologie das Rissverhalten. Schweißverfahren müssen schädliche Ausscheidungen begrenzen, ein übermäßiges Ungleichgewicht zwischen Ferrit und Austenit vermeiden sowie Zwischenlagentemperatur und Abkühlung kontrollieren.
Korrosionsermüdung verbindet zyklische Beanspruchung mit einer korrosiven Umgebung. Eine Mulde wirkt als scharfe Kerbe; wiederholte Belastung treibt anschließend einen Riss bei Spannungsniveaus voran, die unter den in Luft erwarteten Werten liegen. Duplex-Stähle weisen häufig eine nützliche Ermüdungsfestigkeit auf, doch die Korrosionsermüdung hängt stark vom Oberflächenzustand, der Schweißnahtgeometrie, den Eigenspannungen, Einschlüssen, dem kathodischen Schutz und der Lastspielzahl ab. Schweißnahtübergänge und Spalte erfordern eine besondere Prüfung, da sie geometrische Spannungskonzentrationen mit eingeschränkten Korrosionsumgebungen verbinden.
Daher sollte bei der Auslegung zwischen der Beständigkeit gegen örtliche Korrosion und der Beständigkeit gegen sämtliche Korrosionsmechanismen unterschieden werden. ASTM-Produktanforderungen legen für bestimmte Produkte Zusammensetzung, Abmessungen und Prüfungen fest, während ISO 17781 Verfahren zur Qualitätskontrolle des Duplexgefüges in Anwendungen der Erdöl- und Erdgasindustrie spezifiziert. Diese Kontrollen sind wichtig, weil eine nominelle Güte, ein PREN-Wert und der Ruf eines korrosionsbeständigen Werkstoffs keinen Ersatz für ein verifiziertes Phasengleichgewicht, eine saubere Fertigung, eine geeignete Qualifizierung des Schweißverfahrens und Prüfungen in der tatsächlichen Betriebsumgebung darstellen können.
Ausscheidungen, Versprödung und thermische Einwirkung
Duplex-Edelstahl wird nicht allein durch seine Zusammensetzung geschützt. Seine Leistungsfähigkeit hängt davon ab, dass eine kontrollierte Ferrit-Austenit-Struktur erhalten bleibt und verhindert wird, dass Sekundärphasen chrom-, molybdän- oder nickelreiche Bereiche aufzehren. World Stainless und das International Stainless Steel Forum beschreiben Duplex-Güten als Werkstoffe mit etwa 50 % Ferrit und 50 % Austenit, wobei das zulässige Verhältnis von der Güte, der Produktform, der maßgeblichen Spezifikation und dem Prüfverfahren abhängt. Geätztes Material zeigt häufig längliche, lamellenartige ferritische und austenitische Bereiche. Diese Struktur verleiht Duplex-Stahl eine Kombination aus Festigkeit, Chloridkorrosionsbeständigkeit und Zähigkeit, schafft jedoch auch zwei unterschiedliche chemische Umgebungen, in denen sich Ausscheidungen und Versprödung entwickeln können.
Das Problem besteht daher nicht einfach in „zu viel Wärme“. Ein thermischer Zyklus kann das Phasengleichgewicht verändern, spröde intermetallische Verbindungen erzeugen, die an eine Ausscheidung angrenzende Matrix verarmen oder die Zersetzung von Ferrit beschleunigen, ohne die chemische Zusammensetzung des Gesamtwerkstoffs sichtbar zu verändern. Diese Veränderungen können die Kerbschlagzähigkeit und die Ermüdungsfestigkeit verringern und gleichzeitig die Anfälligkeit für Loch- oder Spaltkorrosion erhöhen. Die Bewertung muss unter Berücksichtigung der Güte, der Wanddicke, der vorherigen Verarbeitung, des Schweißverfahrens, der Einsatztemperatur sowie der anwendbaren Produkt- oder Qualitätskontrollnorm erfolgen.

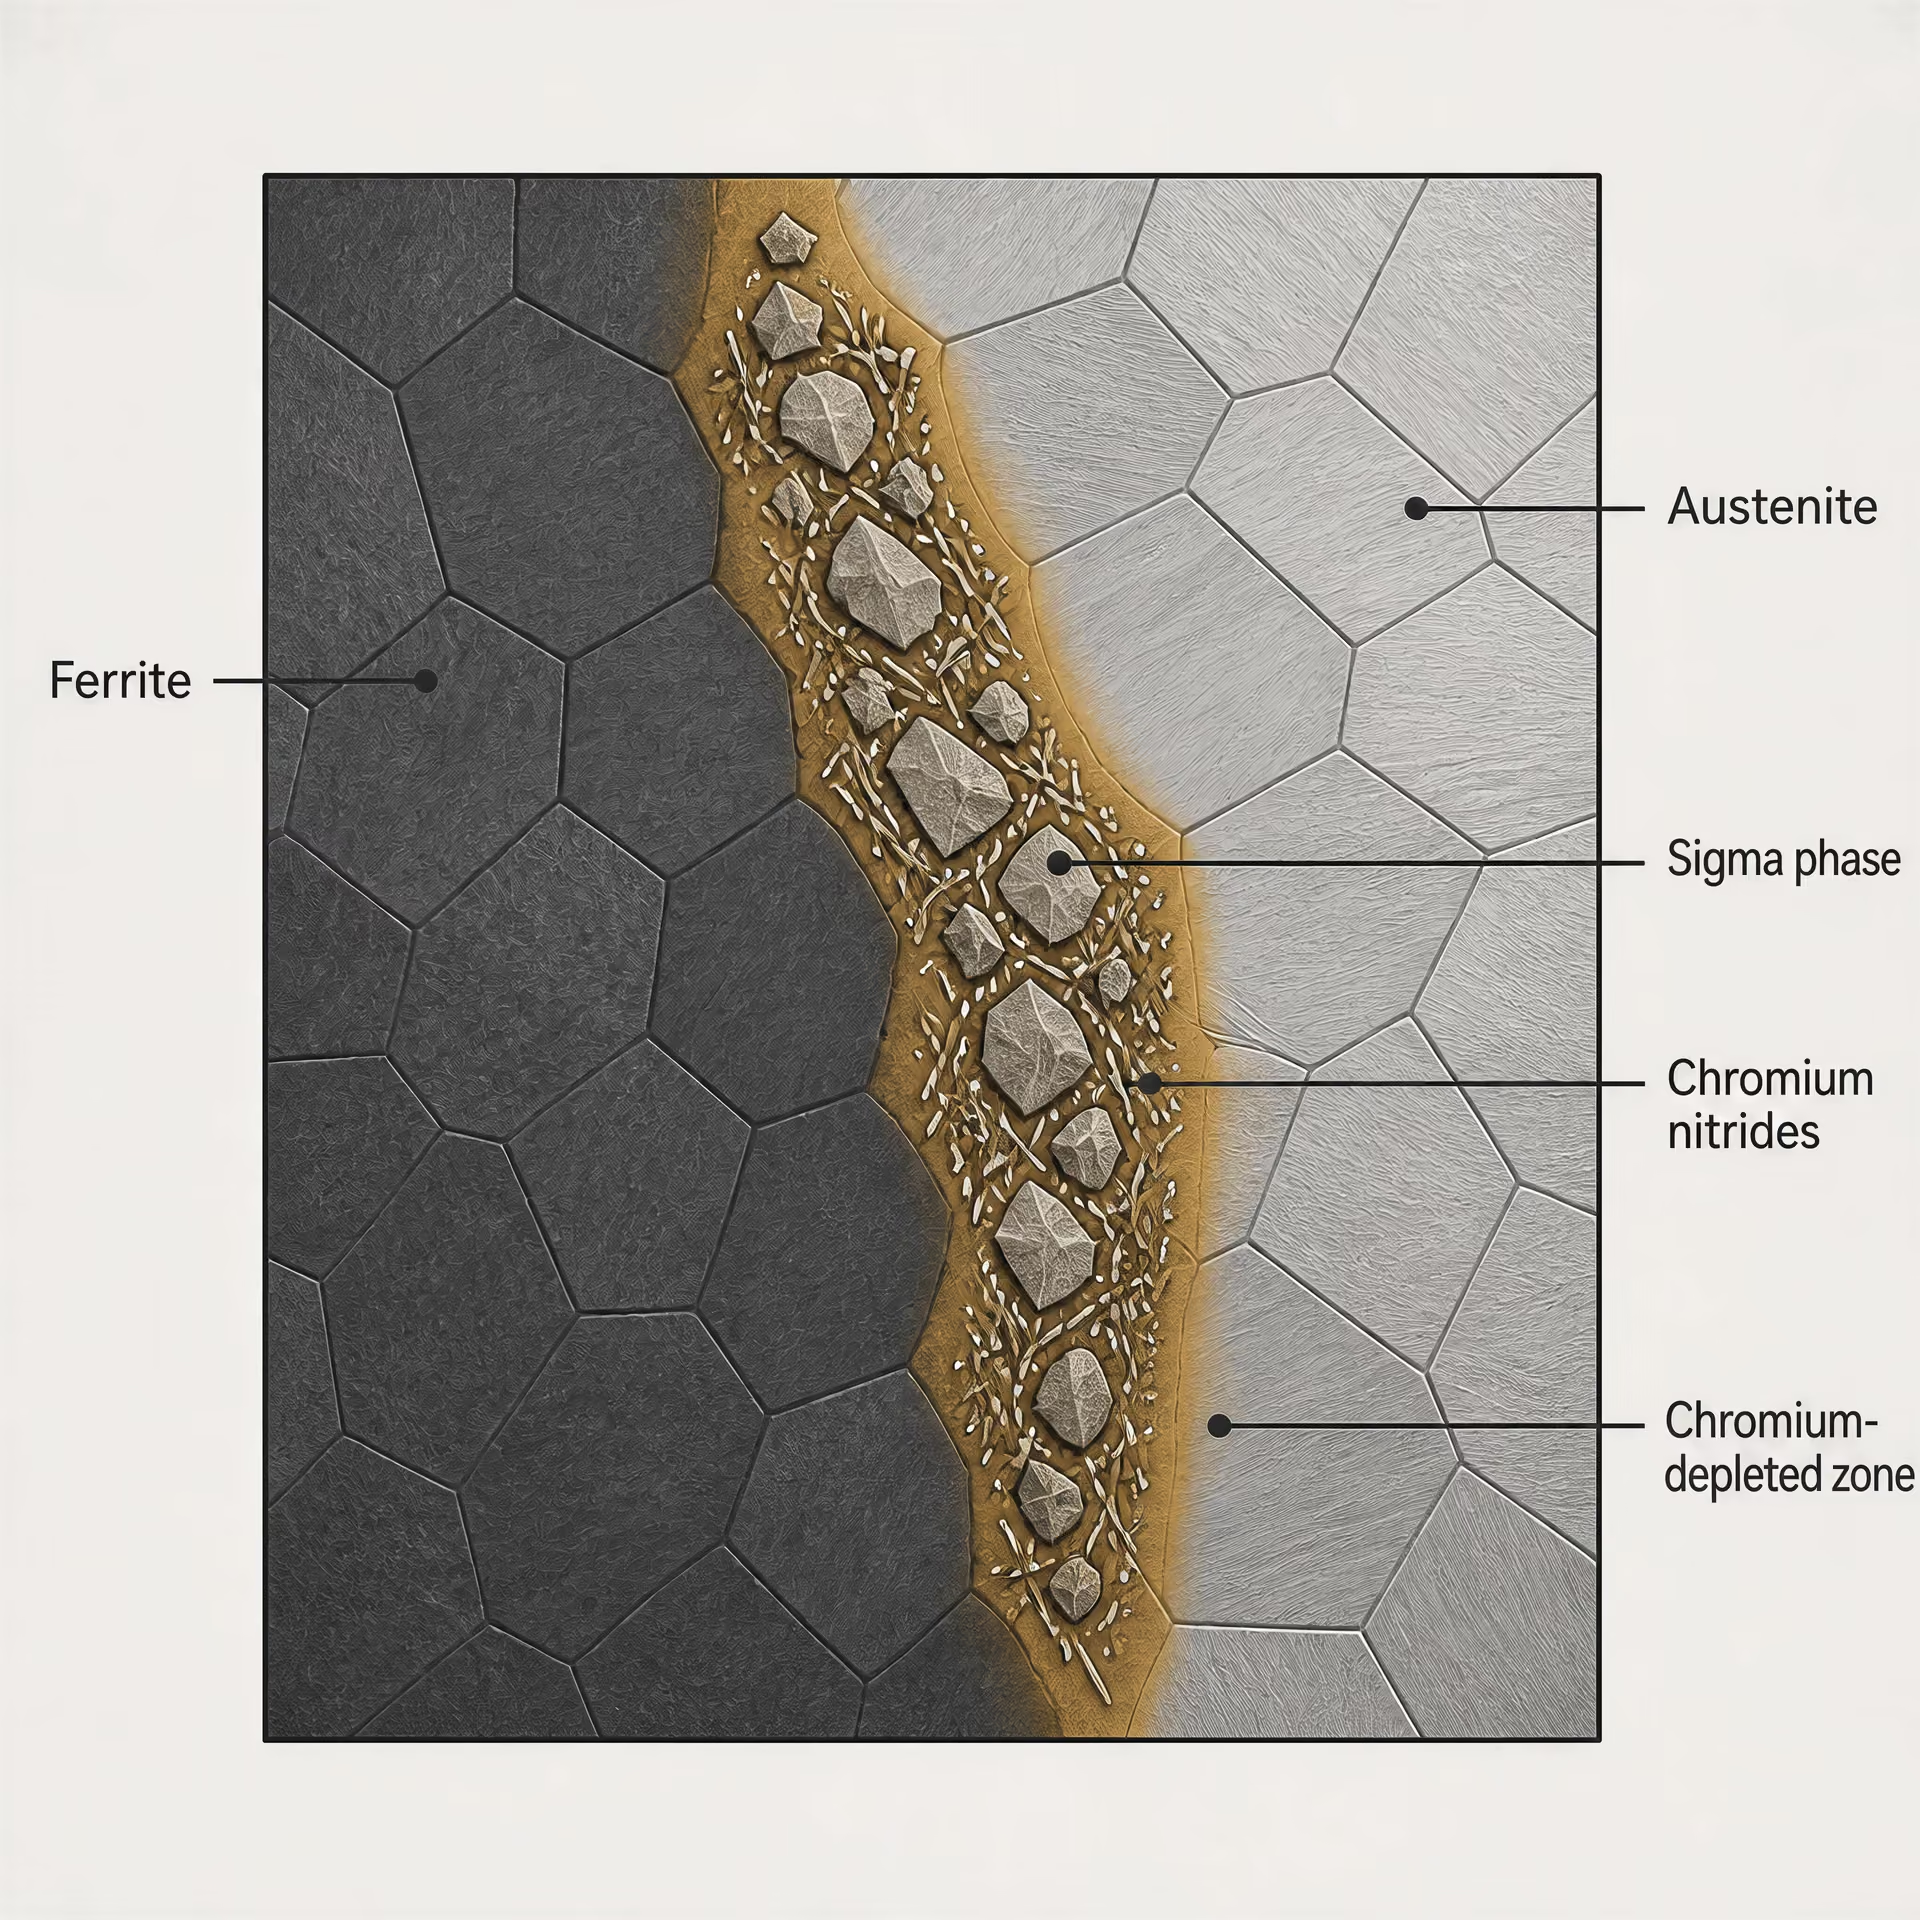
Unerwünschte Ausscheidungsphasen
Das Hauptproblem nach einer übermäßigen thermischen Einwirkung auf Duplex-Edelstähle ist die Bildung chrom- und molybdänreicher intermetallischer Phasen, insbesondere von Sigma (σ) und Chi (χ). Sigma ist hart und spröde. Die Phase kann sich bevorzugt an Ferrit-Austenit-Grenzflächen bilden, an denen die Diffusionswege kurz sind und die lokale chemische Zusammensetzung die Ausscheidung begünstigt. Chi kann unter bestimmten Legierungsbedingungen früher auftreten und später in Sigma umwandeln oder zur Bildung von Sigma beitragen. Beide Phasen verringern den Chrom- und Molybdängehalt des umgebenden Ferrits. Daher kann eine Korrosionsschädigung im verarmten Bereich beginnen, selbst wenn die Ausscheidung nur einen kleinen Volumenanteil einnimmt.
Chromnitride, üblicherweise als Cr₂N bezeichnet, stellen im Ferrit ein weiteres Problem dar. Stickstoff wird vielen Duplex-Güten zugesetzt, um Austenit zu stabilisieren und die Beständigkeit gegen örtliche Korrosion zu verbessern. Eine schnelle Abkühlung oder eine ungeeignete Erstarrung des Schweißguts kann jedoch dazu führen, dass Stickstoff im Ferrit übersättigt bleibt. Anschließend können Nitride an Ferritgrenzen oder innerhalb ferritischer Körner ausscheiden. Chromkarbide können sich bilden, wenn Kohlenstoff verfügbar ist, obwohl moderne Güten mit niedrigem Kohlenstoffgehalt und eine kontrollierte Fertigung dieses Risiko verringern. Die Wirkung beschränkt sich nicht auf sichtbare Teilchen: Eine lokale Verarmung an Chrom und Molybdän kann die Beständigkeit gegen kritische Lochkorrosion und Spaltkorrosion herabsetzen.
Die Gütenfamilie verändert die Neigung zur Ausscheidungsbildung. Die Klassifizierung von World Stainless und dem International Stainless Steel Forum ordnet Lean-Duplex-Güten einem PREN von 22–27, Standard-Duplex-Güten einem PREN von 28–38, Superduplex-Güten einem PREN von 39–45 und Hyperduplex-Güten einem PREN von über 45 zu. PREN ist eine Konvention zur Einordnung der Korrosionsbeständigkeit und keine vollständige Leistungsgarantie. Molybdän, Stickstoff, Chrom und die Ferrit-Austenit-Verteilung beeinflussen das Verhalten, während Ausscheidungen Annahmen auf Grundlage des nominalen PREN-Werts hinfällig machen können. Die Güte 2205 wird üblicherweise als 22Cr-Duplex bezeichnet; die Güten 2507 und 4501 sind 25Cr-Superduplex-Güten, wie von Outokumpu im Jahr 2020 berichtet. Ihre Unterschiede bei der Legierung beeinflussen sowohl die Phasenstabilität als auch die Temperaturen, bei denen sich unerwünschte Phasen bilden können.
Phasenvorhersageverfahren, darunter Gleichgewichtsberechnungen und kinetische Modelle, helfen bei der Ermittlung wahrscheinlicher Bereiche für Ferrit, Austenit, Sigma, Chi, Nitride und Karbide. Sie ersetzen weder die metallografische Untersuchung noch die Korrosionsprüfung. Reale Werkstoffe enthalten Seigerungen, Einschlüsse, eine Vermischung mit dem Schweißzusatzwerkstoff, Eigenspannungen und lokale Temperaturgradienten. Eine Berechnung auf Grundlage der nominalen Zusammensetzung kann daher ein stabiles Phasengefüge vorhersagen, während eine Wärmeeinflusszone des Schweißguts eine kleine, aber schädliche Menge an Ausscheidungen enthält. Metallografische Untersuchungen, Ferritmessungen, Härteprüfungen, Kerbschlagprüfungen und Prüfungen der örtlichen Korrosion müssen entsprechend der Spezifikation und dem Risiko im Einsatz ausgewählt werden.
ISO 17781 ist eine relevante Referenz für die Qualitätskontrolle von ferritisch-austenitischen beziehungsweise Duplex-Edelstählen, die in der Erdöl- und Erdgasindustrie eingesetzt werden. Die Norm legt Prüfverfahren zur Bewertung des Gefüges fest, anstatt die Gütenbezeichnung als Nachweis für einen zulässigen Phasenzustand zu behandeln. Auch Produktnormen sind von Bedeutung. ASTM A928/A928M ordnet UNS S32205 in der dort genannten Spezifikation für elektrisch schmelzgeschweißte Rohre der Duplex-Güte 2205 zu, wenn Schweißzusatzwerkstoff verwendet wird. Eine solche Bezeichnung legt die Produktanforderungen fest; sie macht jedoch weder die Untersuchung der thermischen Vorgeschichte des Schweißens noch die Prüfung des Zustands nach der Fertigung überflüssig.
Versprödung bei 475 °C und Phaseninstabilität
Ferrit kann während einer Einwirkung im ungefähren Temperaturbereich von 300–500 °C verspröden; dieses Phänomen wird allgemein als 475-°C-Versprödung bezeichnet. Der Mechanismus steht im Zusammenhang mit der Zersetzung des chromreichen Ferrits in eine chromangereicherte Phase und eine eisenreiche, chromverarmte Phase, die häufig als Alpha-Prime (α′) bezeichnet wird. Gleichzeitig können eine nanoskalige Ordnung und eine Verfestigung die Festigkeit erhöhen und zugleich die Kerbschlagzähigkeit stark herabsetzen. Der Werkstoff kann in einem Zugversuch unauffällig erscheinen und dennoch einen erheblichen Verlust an Kerbzähigkeit aufweisen.
Dieses Phänomen unterscheidet sich von der Ausscheidung der Sigma-Phase, obwohl beide durch thermische Einwirkung hervorgerufen werden und innerhalb sich überschneidender Prozessbedingungen auftreten können. Sigma ist eine vergleichsweise grobe intermetallische Phase, die mit einer Einwirkung bei höheren Temperaturen verbunden ist; die Alpha-Prime-Zersetzung ist ein Prozess der Ferritinstabilität, bei dem eine wesentlich feinere chemische Entmischung erfolgt. Diese Unterscheidung ist wichtig, weil Mikroskopie, Härte, Schlagverhalten und die Reaktion auf eine Wärmebehandlung dieselbe Schädigung möglicherweise nicht auf dieselbe Weise erkennen.
Ein Duplex-Bauteil mit höherem Ferritanteil bietet für diesen Mechanismus ein größeres verfügbares Volumen. Ein nominelles Zielverhältnis von 50:50 sagt jedoch allein nichts über die Lebensdauer im Einsatz aus. Die Ferritzusammensetzung, der Stickstoffgehalt, das vorherige Lösungsglühen, die Kaltverformung und die genaue Einwirkungstemperatur beeinflussen allesamt die Geschwindigkeit des Vorgangs. Bei einer Temperatur nahe der maximalen Reaktionsgeschwindigkeit kann eine kürzere Einwirkungsdauer eine stärkere Versprödung verursachen als eine wesentlich längere Einwirkung bei einer niedrigeren oder höheren Temperatur. Es gibt keinen einzigen Grenzwert für die Zeit bei einer bestimmten Temperatur, der für jede Duplex-Güte, jede Wanddicke und jede Produktspezifikation gilt.
Durch thermische Alterung können auch Unterschiede zwischen Knetmaterial, Schweißgut und Wärmeeinflusszonen sichtbar werden. Schweißgut kann eine andere Ferritmorphologie und Legierungsverteilung aufweisen als das Grundblech. Eine Wärmeeinflusszone kann eine teilweise Umwandlung erfahren, anstatt die vollständige Lösungsglühbehandlung zu durchlaufen, die bei der Herstellung angewendet wird. Diese lokalen Bereiche können das Bruch- oder Korrosionsverhalten bestimmen, selbst wenn der größte Teil des Bauteils ein zulässiges Phasengleichgewicht beibehält. Aus diesem Grund werden bei der Bewertung gealterter Anlagen häufig Härte- und Kerbschlagprüfungen mit metallografischen Untersuchungen sowie gegebenenfalls mit Prüfungen der Bruchzähigkeit oder der Korrosion kombiniert.
Auswirkungen von Zeit, Temperatur und Abkühlgeschwindigkeit
Duplex-Edelstahl durchläuft beim Erwärmen und Abkühlen sich verändernde Phasenfelder. Beim Abkühlen aus einem hochtemperaturferritischen Zustand muss sich Austenit kontrolliert neu bilden. Ist die Abkühlung für den Querschnitt und die Legierung zu schnell, kann sich zu wenig Austenit bilden und es können Chromnitride im Ferrit ausscheiden. Erfolgt die Abkühlung dagegen langsam durch einen ausscheidungsempfindlichen Temperaturbereich, haben Sigma, Chi oder andere Sekundärphasen mehr Gelegenheit, zu keimen und zu wachsen. Dieselbe nominelle Spitzentemperatur kann daher in einer dünnen Schweißraupe, einer dicken Platte und einem eingespannten Formstück unterschiedliche Ergebnisse hervorrufen.
Das Schweißen veranschaulicht diese gegenläufigen Einflüsse. Eine hohe Wärmeeinbringung und eine langsame Abkühlung können die Ausscheidung intermetallischer Phasen begünstigen, während eine sehr schnelle Abkühlung zu einem überhöhten Ferritanteil führen und die Nitridbildung fördern kann. Zwischenlagentemperatur, Raupenfolge, Zusammensetzung des Schutzgases, Nahtausführung und Einspannung, Chemie des Schweißzusatzwerkstoffs sowie Wanddicke verändern allesamt den thermischen Zyklus. Schweißzusatzwerkstoff wird nicht lediglich ausgewählt, um einer Gütenbezeichnung auf dem Typenschild zu entsprechen, sondern um nach Vermischung und Erstarrung ein zulässiges Ferrit-Austenit-Gleichgewicht und Korrosionsverhalten wiederherzustellen.
Auch eine Lösungsglühbehandlung ist von mehreren Bedingungen abhängig. Ihr Zweck besteht im Allgemeinen darin, schädliche Ausscheidungen aufzulösen und das vorgesehene zweiphasige Gefüge wiederherzustellen, gefolgt von einer ausreichend schnellen Abkühlung, um eine erneute Ausscheidung zu begrenzen. Der erforderliche Temperaturbereich, die Haltezeit, das Abkühlverfahren und die Annahmekriterien hängen von der Güte und der Produktform ab. Eine Behandlung, die für ein Rohr aus UNS S32205 geeignet ist, kann nicht automatisch auf einen 25Cr-Superduplex-Schmiedewerkstoff oder eine dicke geschweißte Baugruppe übertragen werden. ASTM-Anforderungen, Bestellerspezifikationen, Prüfungen nach ISO 17781 und Fertigungsvorschriften können unterschiedliche Untersuchungen vorschreiben.
Bei der Zustandsbewertung im Einsatz muss die kumulative thermische Einwirkung berücksichtigt werden und nicht nur die höchste aufgezeichnete Temperatur. Wiederholte thermische Zyklen können zahlreiche Gelegenheiten für Ausscheidungen schaffen, selbst wenn jeder einzelne Zyklus kurz ist. Umgekehrt kann eine kurze Temperaturüberschreitung nur geringe Auswirkungen haben, wenn der Werkstoff den empfindlichen Bereich schnell durchläuft und keine anfällige lokale chemische Zusammensetzung aufweist. Die Abkühlgeschwindigkeit ist insbesondere an Schweißnahtübergängen, in der Mitte dicker Querschnitte und an Kreuzungen von Anbauteilen von Bedeutung, da sich die Wärmeabfuhr dort von der an freiliegenden Oberflächen unterscheidet.
Die praktische Frage lautet daher, ob der tatsächliche Werkstoff nach seiner dokumentierten thermischen Vorgeschichte ein zulässiges Phasengleichgewicht, eine ausreichende Zähigkeit und eine ausreichende Beständigkeit gegen örtliche Korrosion beibehält. Diese Antwort erfordert gütespezifische Nachweise statt einer universell gültigen Temperaturregel. Die Identifizierung von Ausscheidungen, die Bestimmung des Ferrit-Austenit-Anteils, Kerbschlag- oder Härtedaten sowie Korrosionsprüfungen sollten auf die maßgebliche Spezifikation und die im Einsatz realistischen Versagensarten abgestimmt werden.
Schweißen und Wärmebehandlung
Duplex-Edelstähle sind auf eine ungefähr gleiche Ferrit–Austenit-Struktur ausgelegt, jedoch wird diese Struktur beim Schweißen einem sich bewegenden, stark uneinheitlichen Wärmezyklus ausgesetzt. Das Schweißbad schmilzt und erstarrt erneut; das angrenzende Metall wird in die Ferrit-, Ferrit–Austenit- oder Austenit-Phasenfelder erwärmt; und die endgültigen Phasenanteile hängen von der Legierungschemie, dem Wärmeeintrag, der Einspannung, der Zwischenlagentemperatur und der Abkühlgeschwindigkeit ab. Die Beschreibung von Duplexstählen durch World Stainless/International Stainless Steel Forum aus dem Jahr 2024 nennt ungefähr 50 % Ferrit und 50 % Austenit als Zielwert, nicht als ein von der Zusammensetzung unabhängiges Ergebnis.
| Schweißparameter | Auswirkung auf den Zustand der Duplex-Schweißnaht |
|---|---|
| Zusatzwerkstoffzusammensetzung | Steuert das Ferrit-Austenit-Gleichgewicht im Schweißgut und die Korrosionsbeständigkeit |
| Wärmeeinbringung | Verändert die Abkühlgeschwindigkeit und die Ausscheidungseinwirkung |
| Zwischenlagentemperatur | Steuert die kumulative thermische Einwirkung |
| Schutz- und Spülgas | Beeinflusst die Oxidation und die Stickstoffretention |
| Abkühlbedingungen | Beeinflussen die Austenitbildung und das Nitridrisiko |

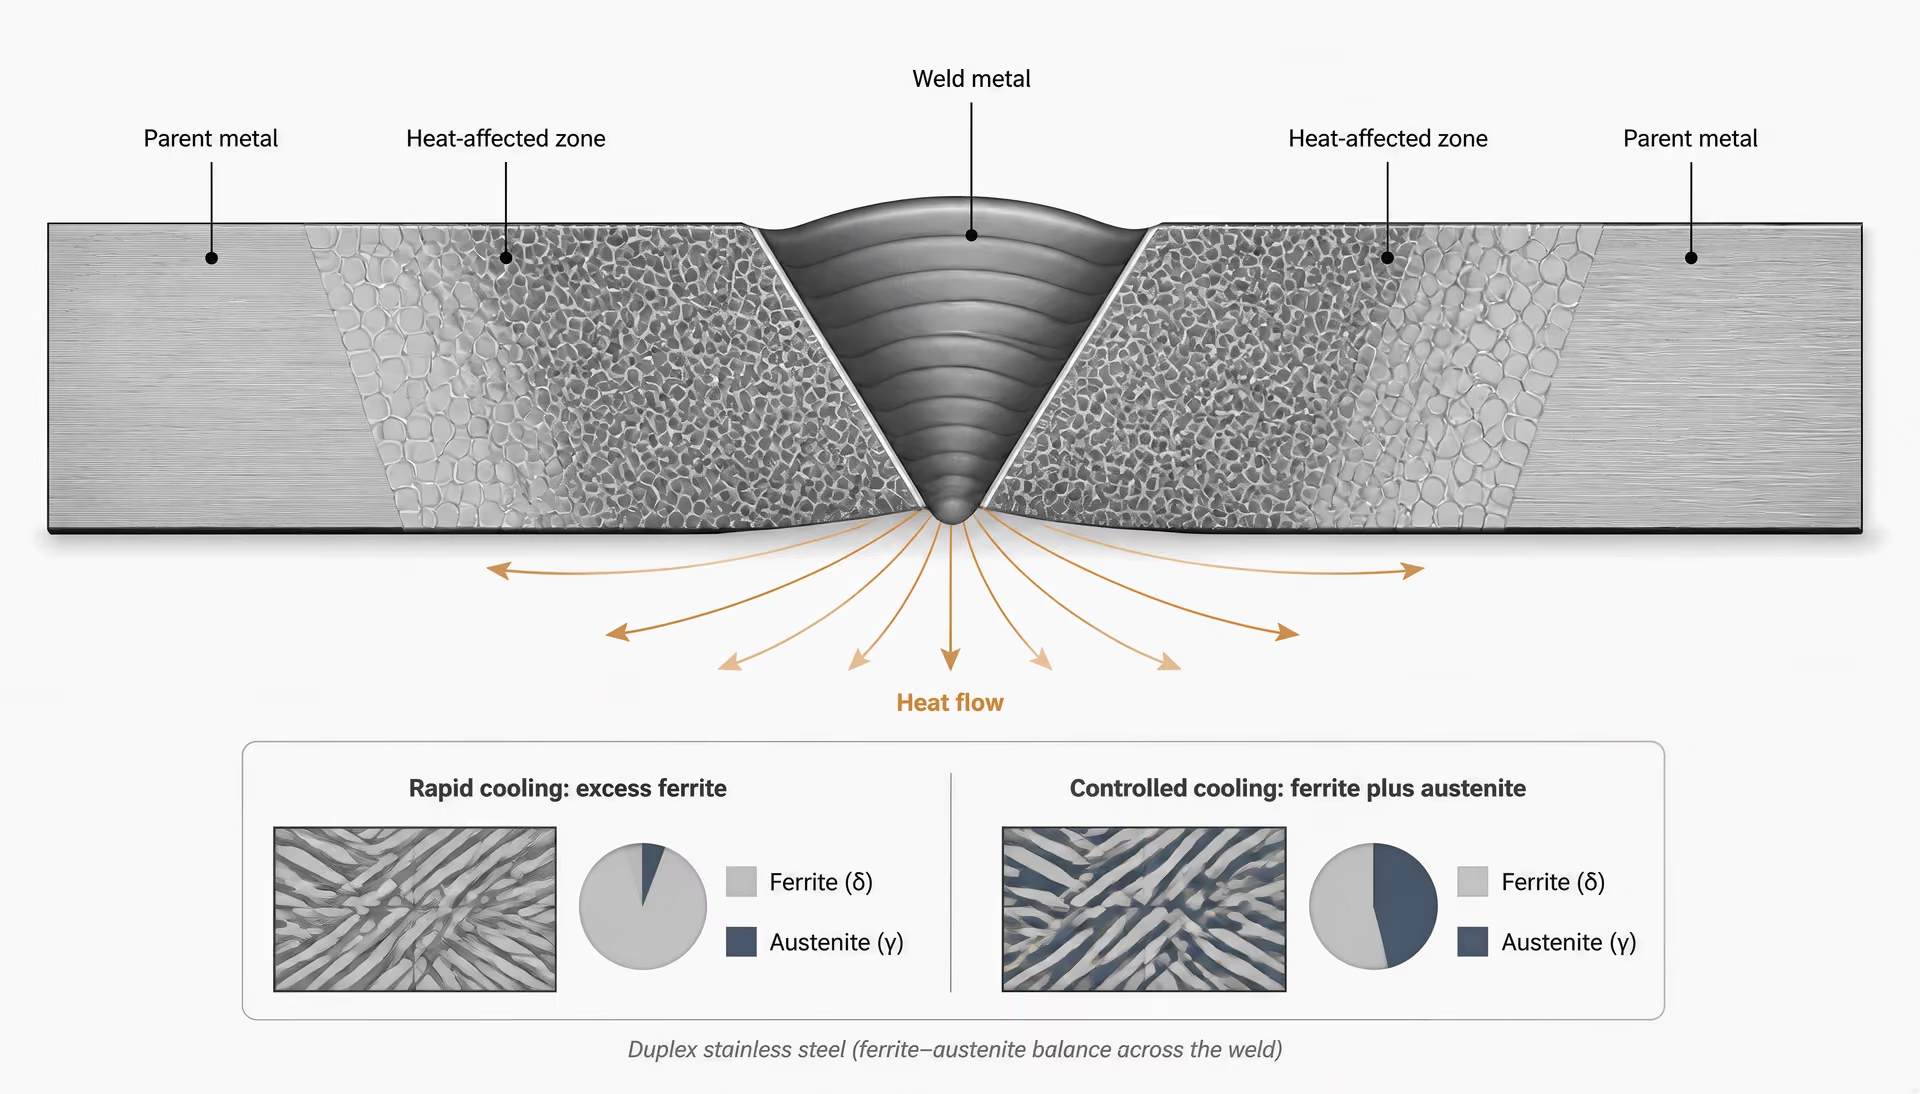
Diese Unterscheidung ist für alle Legierungsfamilien von Bedeutung. Lean-Duplexstähle werden üblicherweise der PREN-Klasse 22–27, Standard-Duplexgüten der PREN-Klasse 28–38, Superduplexgüten der PREN-Klasse 39–45 und Hyperduplexgüten oberhalb von PREN 45 zugeordnet. PREN ist eine Konvention zur Einordnung der Korrosionsbeständigkeit, die gewöhnlich aus den Gehalten an Chrom, Molybdän und Stickstoff berechnet wird; sie garantiert nicht, dass eine Schweißnaht ihre Beständigkeit gegen Loch- oder Spaltkorrosion beibehält. Güte 2205 wird allgemein als 22Cr-Duplex bezeichnet, während die Güten 2507 und 4501, wie von Outokumpu im Jahr 2020 beschrieben, 25Cr-Superduplexgüten sind. Die Schweißpraxis muss sich daher nach der festgelegten Güte und der Produktnorm richten und nicht nach einem allgemeinen „Duplex“-Verfahren.
Phasenverteilung im Schweißgut
Die meisten Duplexschweißnähte erstarren zunächst überwiegend als Ferrit, weil die Umwandlung von der flüssigen in die feste Phase die kubisch-raumzentrierte Phase begünstigt. Austenit bildet sich anschließend beim Abkühlen durch Umwandlung an Ferritkorngrenzen und innerhalb der ferritischen Matrix. Wenn die Abkühlung zu schnell erfolgt, bleibt für diese Umwandlung nicht genügend Zeit, sodass ein ferritreicher Schweißgutbereich entsteht. Bei einer übermäßig langsamen Abkühlung kann Austenit zum größeren Bestandteil werden, während ein längerer Aufenthalt in schädlichen Temperaturbereichen das Risiko intermetallischer Ausscheidungen erhöht.
Die Auswahl des Zusatzwerkstoffs ist folglich eine metallurgische Steuerungsmaßnahme und nicht lediglich eine Möglichkeit, eine Fuge zu füllen. Duplexzusatzwerkstoffe sind im Verhältnis zum Grundwerkstoff häufig mit Nickel angereichert, da Nickel während der Abkühlung des Schweißguts die Austenitbildung fördert. Das zusätzliche Nickel trägt dazu bei, die ferritfördernde Wirkung einer schnellen Wärmeabfuhr auszugleichen und eine Schweißgutverteilung zu erzeugen, die näher am festgelegten Bereich liegt. Die genaue Klassifizierung des Zusatzwerkstoffs hängt jedoch von der Grundwerkstoffgüte, dem Schweißverfahren, der Einsatzumgebung und dem maßgeblichen Qualifikationsregelwerk ab. Für das Schmelzschweißen von Duplexrohren weist ASTM A928/A928M UNS S32205 in den genannten Produktspezifikationen für 2205-Duplexrohre aus und fordert die Verwendung eines Zusatzwerkstoffs.
Das autogene Schweißen kann schwieriger auszubalancieren sein, weil dabei die durch einen nickelhaltigen Zusatzwerkstoff bereitgestellte Anpassung der Zusammensetzung entfällt. Das Wolfram-Lichtbogenschweißen, Metall-Schutzgasschweißen, Lichtbogenhandschweißen, Unterpulverschweißen und andere Verfahren führen jeweils zu unterschiedlichen Bedingungen hinsichtlich Aufmischung und Abkühlung. Auch das Schutzgas ist von Bedeutung. Stickstoffhaltige Schutz- oder Wurzelschutzgase können die Stickstoffretention im Schweißgut beeinflussen, während unzureichender Gasschutz zu Oxidation, Stickstoffverlust und einer weniger vorhersehbaren Phasenzusammensetzung führen kann. Sowohl die Behandlung des Edelstahlschweißens im ASM Handbook als auch die technischen Leitlinien von Outokumpu stellen die Auswahl des Zusatzwerkstoffs, den Gasschutz, den Wärmeeintrag und die Fugenvorbereitung als miteinander verknüpfte Variablen dar.
Ein Schweißgut, das nominell den vorgesehenen Chrom- und Molybdängehalt aufweist, kann dennoch die Anforderungen an Korrosion oder Mechanik nicht erfüllen, wenn seine Ferrit–Austenit-Verteilung ungeeignet ist. Ferritreiche Bereiche können eine geringere Kerbschlagzähigkeit und eine niedrigere Beständigkeit gegen lokale Korrosion aufweisen, wenn der Austenitanteil unzureichend ist. Austenitreiche Bereiche sind jedoch nicht automatisch unbedenklich: Entmischungen, Einschlüsse und thermische Einwirkungen können lokale Unterschiede im Verhalten gegenüber Loch- oder Spaltkorrosion verursachen. Bei der Untersuchung des Schweißguts sollten sowohl die Morphologie als auch der prozentuale Anteil bewertet werden. Geätzte Duplexgefüge zeigen üblicherweise längliche, lamellenartige austenitische Bereiche innerhalb einer ferritischen Matrix, obwohl die Erstarrung des Schweißguts weniger regelmäßige Formen als bei gewalztem Blech hervorbringen kann.
Wärmeeinflusszonen und Kontrolle der Abkühlung
Die Wärmeeinflusszone (WEZ) schmilzt nicht, kann jedoch eine stärkere Phasenumwandlung durchlaufen als das Schweißgut. In der Nähe der Schmelzgrenze kann der Grundwerkstoff in ein weitgehend ferritisches Phasenfeld erwärmt werden. Austenit löst sich auf oder wird weitgehend voneinander getrennt, und beim anschließenden Abkühlen muss sich neuer Austenit bilden. Eine hohe Abkühlgeschwindigkeit lässt weniger Zeit für diese Umwandlung und erzeugt eine ferritreiche WEZ. Dieser Zustand kann die Zähigkeit verringern und die Beständigkeit gegen lokale Korrosion beeinträchtigen, insbesondere bei großen Wanddicken oder hochlegierten Güten.
Der Wärmeeintrag ist die wichtigste Prozessvariable zur Steuerung dieses Wärmezyklus, stellt jedoch keine isolierte Kenngröße dar. Lichtbogenenergie, Schweißgeschwindigkeit, Blechdicke, Fugengeometrie, Wärmeabfuhr und Zwischenlagentemperatur bestimmen gemeinsam die Verweilzeit bei Umwandlungs- und Ausscheidungstemperaturen. Ein zu geringer Wärmeeintrag kann zu schneller Abkühlung und übermäßigem Ferrit führen. Ein zu hoher Wärmeeintrag, eine übermäßige Raupengröße oder eine hohe Zwischenlagentemperatur können die Abkühlung verlangsamen und die Fuge Ausscheidungen von Sigma (σ), Chi (χ), Chromnitrid oder anderen schädlichen Phasen aussetzen. Sigma- und Chi-Phasen sind chrom- und molybdänreiche intermetallische Phasen; ihre Bildung entzieht dem angrenzenden Ferrit korrosionsbeständige Elemente und kann die Zähigkeit deutlich verringern.
Das praktische Ziel ist ein kontrollierter thermischer Bereich. Schweißanweisungen begrenzen üblicherweise den Wärmeeintrag und die Zwischenlagentemperatur, verwenden statt unnötig breiter Pendelbewegungen schmale Raupen und legen die Schweißfolge so fest, dass eine kumulative Erwärmung verhindert wird. Dünne Querschnitte können so schnell abkühlen, dass ein höherer zulässiger Wärmeeintrag erforderlich ist, während schwere Querschnitte Wärme speichern und eine strengere Kontrolle erfordern. Vorwärmen ist kein allgemein anwendbares Abhilfemittel und kann eingeschränkt sein, weil es die Abkühlung verlangsamt und die Ausscheidungsexposition erhöht. Die genauen Bereiche für den Wärmeeintrag, Grenzwerte für die Zwischenlagentemperatur, Anforderungen an den Gasschutz und Temperaturen der einzelnen Schweißlagen müssen der gütespezifischen Schweißanweisung sowie der anwendbaren Produkt- oder Fertigungsnorm entnommen werden.
Die Abkühlgeschwindigkeit wirkt sich auch auf den Stickstoff aus. Stickstoff stabilisiert Austenit und ist in vielen modernen Duplexzusammensetzungen von Bedeutung, doch das Verhalten von Stickstoff im Schweißgut und in der WEZ hängt vom Gasschutz, der Blechdicke und den Prozessbedingungen ab. Derselbe nominelle Zusatzwerkstoff kann in einer Wurzellage, einer Decklage und einem Reparaturbereich zu unterschiedlichen Phasenverteilungen führen, weil sich Aufmischung und Wärmeabfuhr unterscheiden. Werkzeuge zur Phasenvorhersage, einschließlich Ansätzen nach Schaeffler, WRC und Konstitutionsdiagrammen, können die wahrscheinliche Ferritneigung anzeigen, ersetzen jedoch keine metallografische Qualifizierung. Thermodynamische Berechnungen können Gleichgewichtsphasen und Ausscheidungsbereiche vorhersagen; den instationären Wärmeverlauf einer mehrlagigen Schweißung können sie jedoch nicht vollständig nachbilden.
Lösungsglühen, Abschrecken und Bewertung nach dem Schweißen
Lösungsglühen wird eingesetzt, wenn der Fertigungsweg oder die thermische Einwirkung zu einer nicht akzeptablen Phasenverteilung oder einem unzulässigen Ausscheidungszustand geführt hat. Durch das Erwärmen werden Chromnitride und intermetallische Phasen aufgelöst und die Legierungselemente wieder in die Matrix zurückgeführt, sofern die Wärmebehandlung für eine ausreichende Zeit den festgelegten Lösungsglühbereich der Güte erreicht. Anschließend wird das Bauteil schnell abgekühlt, üblicherweise durch Wasserabschrecken, damit sich schädliche Phasen beim Durchlaufen mittlerer Temperaturbereiche nicht erneut bilden. Dies ist ein Konzept und kein universell anwendbares Verfahren: Die genaue Temperatur, Haltezeit, Regeln für die Wanddicke, das Abschreckmedium und die zulässige Abkühlpraxis müssen sich aus der Gütebezeichnung und der Produktnorm ergeben.
Eine Lösungsglühbehandlung nach dem Schweißen ist bei einem großen gefertigten Behälter, einer Rohrleitungsbaugruppe oder einer Reparatur vor Ort nicht immer praktikabel. Sie kann außerdem Verformungen und Eigenspannungen verursachen. Daher sollte die Verfahrensqualifizierung Ausscheidungen verhindern, statt davon auszugehen, dass eine spätere Wärmebehandlung diese korrigieren wird. Wenn Lösungsglühen vorgeschrieben ist, müssen alle relevanten Bereiche des Schweißguts und der WEZ der Behandlung unterzogen werden; ein oberflächlicher oder unvollständiger Wärmezyklus kann lokale Sigma-, Chi- oder Nitridausscheidungen unverändert bestehen lassen.
Die Bewertung umfasst normalerweise eine Sichtprüfung und zerstörungsfreie Prüfung sowie metallografische und korrosionsbezogene Untersuchungen, die für den jeweiligen Einsatz angemessen sind. Der Ferritgehalt kann mit kalibrierten magnetischen Messgeräten oder durch Bildanalyse bestimmt werden; Messverfahren, Probenahmestelle und Annahmebereich müssen jedoch in der maßgeblichen Spezifikation festgelegt sein. Eine einzelne Messung an der Oberfläche kann eine mehrlagige Schweißverbindung nicht beschreiben. Querschliffe können durch die Wurzellage, die Schmelzgrenze, die Decklage und die WEZ angefertigt werden, um ferritreiche Zonen, die Austenitmorphologie, Porosität, Risse und Ausscheidungen zu identifizieren.
ISO 17781, die 2024 vom ISO Technical Committee 67 identifiziert wurde, legt Prüfverfahren zur Qualitätskontrolle des Duplexgefüges bei Anwendungen in der Erdöl- und Erdgasindustrie fest. Je nach Vertrag und Güte können die Prüfungen außerdem die Kerbschlagprüfung, Härteprüfung, Zugprüfung, Prüfung der kritischen Lochkorrosionstemperatur und die Untersuchung auf intermetallische Phasen umfassen. Diese Prüfungen verknüpfen das Gefüge mit den Anforderungen an den Einsatz: Das Ferrit–Austenit-Gleichgewicht beeinflusst Festigkeit und Ermüdungsverhalten, während eine chrom-, molybdän- und stickstoffreiche Zusammensetzung nur dann wirksam ist, wenn das Schweißen keine lokal verarmten oder durch Ausscheidungen verunreinigten Bereiche erzeugt hat. Das ASM Handbook, die Produktspezifikationen von ASTM International und das anwendbare Fertigungsregelwerk sollten gemeinsam betrachtet werden, weil die Schweißeignung durch das Zusammenwirken von Werkstoffspezifikation, qualifiziertem Verfahren und Nachweisen nach dem Schweißen festgelegt wird.
Fertigung, Umformen und Prüfung
Duplex-Edelstahl wird nicht so gefertigt, als handele es sich entweder um gewöhnlichen ferritischen oder austenitischen Edelstahl. Seine Chrom-Nickel-Molybdän-Eisen-Chemie ist darauf abgestimmt, etwa 50 % Ferrit und 50 % Austenit zu erzeugen, wie World Stainless und das International Stainless Steel Forum im Jahr 2024 berichteten. Dieses Gleichgewicht ermöglicht eine vorteilhafte Kombination aus Festigkeit, Chloridkorrosionsbeständigkeit, Zähigkeit und Ermüdungsverhalten, kann sich jedoch während des Umformens, Erwärmens, Schweißens und Abkühlens verschieben. Die Fertigungskontrolle betrifft daher sowohl die Abmessungen als auch das Phasengefüge.
Warm- und Kaltumformen
Das Warmumformen wird normalerweise innerhalb eines Temperaturbereichs durchgeführt, in dem sich Ferrit und Austenit gemeinsam verformen, ohne dass es zu übermäßigen Ausscheidungen kommt. Bei zu niedrigen Temperaturen kann Ferrit einen größeren Anteil der Verformung aufnehmen, während Austenit weniger verformungsfähig wird; bei zu hohen Temperaturen werden Kornwachstum und unerwünschte intermetallische Reaktionen wahrscheinlicher. Die genauen Grenzen hängen von der Güte, der Querschnittsgröße, dem Ausgangsgefüge und der Walzwerkspraxis ab. Eine anschließende Lösungsglühbehandlung kann erforderlich sein, um eine gleichmäßigere Phasenverteilung wiederherzustellen und schädliche Ausscheidungen aufzulösen.
Die Abkühlung nach dem Warmumformen ist von Bedeutung. Eine langsame Abkühlung durch Temperaturbereiche, die die Bildung der Sigma-Phase, der Chi-Phase, von Chromnitriden oder anderer sekundärer Bestandteile begünstigen, kann die Zähigkeit und die Beständigkeit gegen lokale Korrosion verringern. Nach dem Lösungsglühen wird für geeignete Produktformen häufig eine Wasserabkühlung vorgeschrieben; die vorgeschriebene Behandlung muss sich jedoch nach der Produktnorm und den Anforderungen an die jeweilige Güte richten und nicht nach einem allgemeinen Duplex-Verfahren. Dicke Querschnitte kühlen in ihrem Kern und an ihrer Oberfläche mit unterschiedlichen Geschwindigkeiten ab. Daher kann eine alleinige Untersuchung der Oberfläche den Zustand des gesamten Bauteils nicht feststellen.
Das Kaltumformen bringt andere Probleme mit sich. Duplex-Güten weisen im Allgemeinen eine höhere Streckgrenze als gängige austenitische Güten auf, und beide Phasen tragen zu einer erheblichen Kaltverfestigung bei. Dies kann zu höheren Umformkräften, stärkerem Rückfedern und größeren Werkzeugbelastungen führen. Das umgeformte Bauteil kann außerdem beträchtliche Eigenspannungen aufweisen, insbesondere nach asymmetrischem Biegen, Kaltkalibrieren oder örtlichem Richten. Das Rückfedern verändert sich mit der Walzrichtung, der Wanddicke, der Temperatur und dem vorherigen Umformgrad. Daher sollten die Abmessungen nach dem Entlasten geprüft werden, anstatt sie aus der Werkzeuggeometrie abzuleiten.
Die Kaltumformung verändert außerdem die kristallografische Textur und kann zu einem richtungsabhängigen mechanischen Verhalten führen. Ferrit und Austenit entwickeln keine identischen Texturen oder Verformungsreaktionen. Bei starker Umformung können die örtliche Phasenverformung, die Übertragung von Gleiten und Eigenspannungsgradienten die Einleitung von Ermüdungsrissen oder die Verformung während eines späteren Schweißens beeinflussen. Ein Zwischenglühen kann die angesammelte Verformung verringern, obwohl jeder zusätzliche Wärmezyklus eine weitere Möglichkeit für Kornwachstum oder Phasenumwandlung schafft. Bearbeitungszugaben, Biegeradien und Umformfolgen sollten anhand qualifizierter Versuche für die jeweilige Produktform festgelegt werden.
Die üblichen Güteneinteilungen helfen bei der Einordnung des Problems, ersetzen jedoch keine Spezifikation. World Stainless ordnete Lean-Duplex-Güten im Jahr 2024 bei PREN 22–27, Standard-Duplex-Güten bei PREN 28–38, Superduplex-Güten bei PREN 39–45 und Hyperduplex-Güten oberhalb von PREN 45 ein. PREN ist eine Konvention zur Indexierung der Korrosionsbeständigkeit und keine vollständige Vorhersage der Beständigkeit gegen Lochkorrosion, Spaltkorrosion, des Schweißverhaltens oder der Lebensdauer. Güte 2205 wird häufig als 22Cr-Duplex bezeichnet, während 2507 und 4501 gemäß der Klassifizierung der Edelstahlfamilien von Outokumpu aus dem Jahr 2020 25Cr-Superduplex-Güten sind. Unterschiedliche Klassifizierungssysteme können Güten unterschiedlichen Grenzbereichen zuordnen.
Variablen bei Bearbeitung und Fertigung
Die spanende Bearbeitung von Duplex-Edelstahl erfordert besondere Aufmerksamkeit hinsichtlich der Kaltverfestigung. Ein Werkzeug, das reibt, verweilt oder einen flachen unterbrochenen Schnitt ausführt, kann eine verfestigte Schicht hinterlassen, die beim nächsten Durchgang schwieriger zu entfernen ist. Übermäßige Wärme kann außerdem die Verformung erhöhen und die Werkzeuglebensdauer verkürzen. Die praktische Reaktion besteht nicht darin, nicht belegte, allgemeingültige Schnittgeschwindigkeiten anzuwenden, sondern in einem stabilen Schnitt mit ausreichendem Eingriff, einer steifen Aufspannung, kontrollierter Wärme sowie der Auswahl von Werkzeugen und Kühlschmierstoffbedingungen anhand qualifizierter Bearbeitungsversuche. Scharfe Werkzeuge, ein ausreichender Spanraum und die Vermeidung wiederholter Durchgänge über eine kaltverfestigte Oberfläche sind besonders wichtig.
Die Festigkeit des Werkstoffs beeinflusst das Bohren, Gewindeschneiden, Sägen und die Umformausrüstung. Die Spannvorrichtung muss Schwingungen verhindern, ohne örtliche Eindrückungen oder übermäßige Eigenspannungen zu erzeugen. Die Kantenvorbereitung sollte verschmierte, stark kaltverfestigte Schichten vermeiden, die das Schweißen oder die Oberflächenprüfung erschweren könnten. Abrasive Verunreinigungen durch Werkzeuge aus Kohlenstoffstahl können Rostverfärbungen auslösen oder die vorgesehene Edelstahloberfläche beeinträchtigen. Daher sind spezielle Werkzeuge und kontrollierte Arbeitsverfahren erforderlich.
Das Schweißen wirkt sich unmittelbar auf das Phasengleichgewicht aus. Die Schmelzzone und die Wärmeeinflusszone durchlaufen unterschiedliche Wärmezyklen, und die Chemie des Schweißguts kann von der des Grundwerkstoffs abweichen. Ein übermäßiger Wärmeeintrag oder eine hohe Zwischenlagentemperatur kann ferritreiche Bereiche, Kornvergröberung oder intermetallische Ausscheidungen begünstigen; eine sehr schnelle Abkühlung kann zu einem übermäßigen Ferritanteil und einer verminderten Austenitbildung führen. Die Auswahl des Zusatzwerkstoffs, der Schutz, die Nahtausspannung, die Kontrolle der Zwischenlagentemperatur und die Reinigung nach dem Schweißen sind allesamt von Bedeutung. Ein Schweißverfahren sollte für die Güte, die Dicke, die Nahtgestaltung und die Einsatzumgebung qualifiziert werden.
Duplex-Rohre mit Lichtbogenschweißung und Zusatzwerkstoff werden durch ASTM A928/A928M abgedeckt; ASTM International weist UNS S32205 in den einschlägigen Produktspezifikationen der Duplex-Güte 2205 zu. Diese Bezeichnung allein weist jedoch kein zulässiges Schweißgefüge nach. Wärmebehandlung, Ferritgehalt, Korrosionsprüfung, Zugfestigkeitseigenschaften und zerstörungsfreie Prüfung unterliegen weiterhin den anwendbaren Bestell- und Produktanforderungen.
| Prüfverfahren | Was damit festgestellt werden kann |
|---|---|
| Metallografie | Phasenmorphologie, Phasengleichgewicht und Ausscheidungen |
| Ferritmessung | Ungefährer örtlicher Ferritanteil |
| Härteprüfung | Hinweise auf Verfestigung oder Versprödung |
| Kerbschlagprüfung | Kerbzähigkeit nach der Verarbeitung oder Alterung |
| Korrosionsprüfung | Verhalten gegenüber örtlich begrenzter Korrosion unter festgelegten Bedingungen |
| Durchstrahlungs- oder Ultraschallprüfung | Innere Unregelmäßigkeiten und Schweißfehler |
Metallografische Untersuchung und Abnahmekontrolle
Die metallografische Untersuchung beginnt mit einer repräsentativen Probenahme. Ein Schnitt wird eingebettet, geschliffen, poliert und geätzt, sodass ferritische und austenitische Bereiche unterschieden werden können. Duplex-Gefüge zeigen nach dem Walzen häufig längliche, gebänderte oder lamellare Bereiche aus Ferrit und Austenit, wobei sich das Erscheinungsbild mit der Glühbehandlung, der Orientierung des Querschnitts und dem Ätzmittel verändert. Wenn Entmischung, Schweißeinflüsse oder Unterschiede der Abkühlung von der Oberfläche zum Kern möglich sind, sollte die Untersuchung die relevanten Längs-, Quer- und Durchdickenbereiche umfassen.
Die Bewertung des Phasengleichgewichts kann mittels kalibrierter Bildanalyse, Ferritscope-Messungen, magnetischer Verfahren oder quantitativer Metallografie erfolgen. Jede Methode weist Einschränkungen auf. Magnetische Messungen reagieren hauptsächlich auf Ferrit und können durch Geometrie, Oberflächenzustand, Kalibrierung und örtliche Zusammensetzung beeinflusst werden; die Bildanalyse hängt von der Präparation, dem Ätzen, der Auswahl des Schwellenwerts und der Probenahme ab. Ein angegebener Ferritanteil ist nur dann aussagekräftig, wenn Verfahren, Ort, Vergrößerung und Abnahmebereich definiert sind.
Die Prüfung muss außerdem nach Sigma-Phase, Chi-Phase, Chromnitriden, Oxiden, Hohlräumen und anderen Unregelmäßigkeiten suchen. Diese Bestandteile können der umgebenden Matrix Chrom oder Molybdän entziehen und dadurch die Beständigkeit gegen kritische Loch- und Spaltkorrosion verringern, selbst wenn die chemische Gesamtanalyse die Anforderungen an die Güte erfüllt. Mechanische Prüfungen, gegebenenfalls vorgeschriebene Kerbschlagprüfungen, Korrosionsprüfungen, Härteprüfungen, Maßprüfungen sowie Durchstrahlungs- oder Ultraschallprüfungen können mit der Metallografie kombiniert werden. Bei ermüdungsempfindlichen Bauteilen erfordern Schweißnahtübergänge, Oberflächenfehler, Eigenspannungen und örtliche Phasenungleichgewichte besondere Aufmerksamkeit.
ASTM A928/A928M gilt für durch elektrische Schmelzschweißung hergestellte Duplex-Edelstahlrohre mit Zusatzwerkstoff. Strong evidence
ISO 17781 ist die wichtigste Referenz für die Qualitätskontrolle des Duplex-Gefüges bei Anwendungen in der Erdöl- und Erdgasindustrie. Das Technische Komitee 67 der ISO erklärt, dass die Norm Prüfverfahren für die Qualitätskontrolle des ferritisch/austenitischen beziehungsweise Duplex-Gefüges von Edelstahl festlegt. Sie ersetzt weder die Werkstoffgüte noch das Schweißverfahren oder die Abnahmekriterien des Projekts. Ihr Wert besteht darin, die Untersuchung und Bewertung von Produkten und Lieferanten einheitlicher zu gestalten. Bei der Duplex-Fertigung ist ein Zeugnis über die nominale chemische Zusammensetzung nur ein Teil der Kontrolle; das fertige Bauteil muss außerdem zeigen, dass Wärmebehandlung und Verarbeitung das erforderliche Gefüge hervorgebracht haben.
Produktnormen und ASTM A928/A928M
Duplex-Edelstahl ist keine einzelne Werkstoffbezeichnung. Der Begriff beschreibt eine Familie von Chrom-Nickel-Molybdän-Eisen-Legierungen, deren vorgesehene Struktur ungefähr gleiche Volumenanteile von Ferrit und Austenit enthält. World Stainless/International Stainless Steel Forum gab in seiner Übersicht zu Duplex-Edelstählen aus dem Jahr 2024 den häufig angestrebten Anteil mit etwa 50 % Ferrit und 50 % Austenit an. Dieser Anteil hängt jedoch von der Chemischen Zusammensetzung und der Verarbeitung ab. Stickstoff, Nickel, Chrom, Molybdän, die Lösungsglühtemperatur, die thermischen Zyklen beim Schweißen und die Abkühlgeschwindigkeit beeinflussen sämtlich das endgültige Phasengleichgewicht.
ASTM A928/A928M behandelt eine spezifische Produktform und einen spezifischen Herstellungsweg: ferritisch/austenitisches oder Duplex-Edelstahlrohr, das durch elektrische Schmelzschweißung unter Zugabe von Zusatzwerkstoff hergestellt wird. Die Norm ist daher keine allgemeine Spezifikation für jedes Duplex-Produkt. Nahtlose Rohre, geschweißte Rohre ohne Zugabe von Zusatzwerkstoff, Bleche, Schmiedestücke, Fittings und Stangen fallen unter andere Produktspezifikationen, jeweils mit eigener Bezeichnung, eigenen Vorgaben für die Wärmebehandlung, Prüfungen und Annahmekriterien.
Diese Unterscheidung ist wichtig, weil eine Gütebezeichnung allein nicht den vollständigen Prüfbedarf festlegt. UNS S32205 bezeichnet eine Legierungszusammensetzung innerhalb des Unified Numbering System. „2205“ ist eine weithin verwendete Gütebezeichnung für dieselbe allgemeine Duplex-Familie, und ASTM A928/A928M verweist auf UNS S32205 als der Duplex-Güte 2205 in den referenzierten Produktspezifikationen entsprechend, wie von ASTM International in der Ausgabe von 2009 dokumentiert. Eine Anforderung für Einkauf oder Fertigung muss dennoch die anzuwendende Produktnorm, Maßnorm, Ausgabe, Schweißanweisung, Wärmebehandlung, Prüfungen, Prüfhäufigkeit und Annahmekriterien festlegen.
Durch elektrische Schmelzschweißung hergestelltes Duplex-Rohr
Beim elektrischen Schmelzschweißen wird das Rohr aus Band oder Blech geformt, und die Längsnaht wird durch ein Schmelzschweißverfahren verbunden. Der Verbindung wird Zusatzwerkstoff zugeführt, anstatt sich ausschließlich auf das Aufschmelzen der Kanten des Grundwerkstoffs zu stützen. ASTM A928/A928M legt Anforderungen für diese Duplex-Rohrkategorie fest, darunter Vorgaben für die festgelegte Güte, Abmessungen, den Herstellungszustand, die Schweißqualität und die Prüfungen. Die ASTM-Bezeichnung „A928/A928M“ signalisiert außerdem, dass die Spezifikation sowohl in Inch-Pound-Einheiten als auch in SI-Einheiten herausgegeben wird; das ausgewählte Einheitensystem muss konsequent angewendet werden, wenn die Norm abweichende Werte angibt.
Der Ferrit-Austenit-Zustand des Rohrs kann nicht allein aus dem nominalen Chrom- oder Nickelgehalt abgeleitet werden. Ein Schweißgut kann mit einer ferritreichen Struktur erstarren und während der Abkühlung Austenit bilden, während die Wärmeeinflusszone einer anderen thermischen Vorgeschichte ausgesetzt ist. Ein übermäßiger Ferritanteil kann die Zähigkeit verringern und die Beständigkeit gegen örtliche Korrosion beeinträchtigen. Ein übermäßiger Austenitanteil kann die mit der Duplex-Struktur verbundene Festigkeit verringern und auf eine Legierung oder einen thermischen Zyklus außerhalb des vorgesehenen Kontrollbereichs hindeuten.
Aus diesem Grund sind Lösungsglühen und schnelles Abkühlen für viele Duplex-Rohrprodukte zentrale Kontrollen. Durch die Behandlung werden unerwünschte intermetallische Phasen aufgelöst und eine geeignete zweiphasige Struktur wiederhergestellt, bevor das Rohr geprüft wird. Schweißanweisungen müssen den Wärmeeintrag, die Zwischenlagentemperatur, die Schutzgasführung, die Qualität der Formierung sowie die Auswahl des Zusatzwerkstoffs kontrollieren. Es kann nicht einfach vorausgesetzt werden, dass eine für einen austenitischen Edelstahl qualifizierte Schweißanweisung eine akzeptable Duplex-Schweißung erzeugt.
Das geätzte Gefüge erscheint häufig als längliche oder lamellenartige ferritische und austenitische Bereiche, die am bearbeiteten Werkstoff oder am erstarrungsbedingten Muster des Schweißguts ausgerichtet sind. Das Erscheinungsbild allein ist kein ausreichender Nachweis der Konformität. Metallografische Untersuchungen, Ferritmessungen, Korrosionsprüfungen, mechanische Prüfungen und zerstörungsfreie Prüfungen beantworten unterschiedliche Fragen und sind nicht austauschbar.
Zusatzwerkstoff und Produktanforderungen
Der zugesetzte Zusatzwerkstoff muss mit der festgelegten Duplex-Güte und der Schweißanweisung kompatibel sein. Das Gleichgewicht von Chrom, Nickel, Molybdän und Stickstoff beeinflusst die Phasenbildung im Schweißgut, die Beständigkeit gegen Lochkorrosion, die Festigkeit und die Duktilität. Ein Zusatzwerkstoff, der nur anhand der nominalen Legierungsbezeichnung ausgewählt wurde, kann ungeeignet sein, wenn Verdünnung, Schutzgas, Wärmeeintrag oder eine Nachbehandlung nach dem Schweißen die Zusammensetzung oder Struktur des Schweißguts verändert.
ASTM A928/A928M sollte als Produktspezifikation und nicht als Katalog für Schweißzusätze gelesen werden. Die Norm legt Anforderungen für Rohre fest, die nach dem genannten Verfahren hergestellt werden, während die Schweißanweisung und die Klassifizierung des Zusatzwerkstoffs zusätzliche Kontrollen vorgeben. Die vollständige technische Anforderung kann eine Chemische Analyse, Zugeigenschaften, gegebenenfalls festgelegte Härtegrenzen, eine hydrostatische oder alternative zerstörungsfreie Prüfung, eine Sicht- und Maßprüfung, eine Schweißnahtprüfung sowie den Wärmebehandlungszustand umfassen. Die genauen Anforderungen hängen von der Ausgabe und der festgelegten Güte ab; eine ältere Ausgabe darf nicht als mit einer späteren Ausgabe austauschbar behandelt werden.
Duplex-Güten werden häufig anhand der äquivalenten Lochkorrosionszahl oder PREN gruppiert. Die Klassifizierung von World Stainless/International Stainless Steel Forum aus dem Jahr 2024 ordnet Lean-Duplex-Güten einer PREN von 22–27, Standard-Duplex-Güten einer PREN von 28–38, Superduplex-Güten einer PREN von 39–45 und Hyperduplex-Güten einer PREN von über 45 zu. PREN ist eine Indexkonvention, die hauptsächlich auf Chrom, Molybdän und Stickstoff basiert. Sie ist für den Vergleich von Legierungsfamilien nützlich, stellt jedoch keine vollständige Leistungsgarantie dar. Kritische Lochkorrosionstemperatur, Beständigkeit gegen Spaltkorrosion, Oberflächenzustand, Chloridkonzentration, Temperatur, Verunreinigungen aus der Fertigung und das Gefüge der Schweißung können bei Legierungen mit ähnlich berechneter PREN zu unterschiedlichen Ergebnissen führen.
Die bekannte Güte 2205 wird üblicherweise als 22Cr-Duplex bezeichnet. Die Beschreibung der Edelstahlfamilien von Outokumpu aus dem Jahr 2020 bezeichnet die Güten 2507 und 4501 als 25Cr-Superduplex-Güten. Solche Familienbezeichnungen helfen bei der Erläuterung der Legierungszusammensetzung, ersetzen jedoch weder eine UNS-Bezeichnung noch die Produktspezifikation. „2205-Rohr“ bleibt unvollständig, sofern die Anforderung nicht festlegt, welche 2205-Zusammensetzung, Produktform, Herstellungsroute, Abmessungen, Prüfungen und Annahmenorm anzuwenden sind.
Die Qualitätskontrolle geht über den Ferritanteil hinaus. ISO 17781, die 2024 vom ISO Technical Committee 67 genannt wurde, legt Prüfverfahren für die Qualitätskontrolle des Gefüges ferritisch/austenitischer Edelstähle fest, die in der Erdöl- und Erdgasindustrie eingesetzt werden. Ihre Bedeutung ist unmittelbar: Duplex-Bauteile können nach einer ungeeigneten thermischen Beanspruchung Sigma-Phase, Chi-Phase, Chromnitride oder andere Ausscheidungen enthalten. Diese Phasen können die Zähigkeit verringern oder Chrom und Molybdän in der Nähe von Korngrenzen verarmen, wodurch die Beständigkeit gegen Loch- und Spaltkorrosion sinkt.
UNS S32205 innerhalb referenzierter Spezifikationen
UNS S32205 ist eine Legierungsbezeichnung und keine vollständige Bestellbeschreibung. Sie vermittelt die vorgesehene Chemische Identität eines Duplex-Edelstahls, der üblicherweise mit 2205 in Verbindung gebracht wird, legt jedoch nicht fest, ob es sich bei dem Erzeugnis um ein Rohr, Blech, Fitting oder Schmiedestück handelt. Ebenso wenig gibt sie an, ob das Rohr durch elektrische Schmelzschweißung hergestellt wurde, ob Zusatzwerkstoff hinzugefügt wurde, welche Wärmebehandlung angewendet wurde oder welche Prüfungen vorgeschrieben sind.
In ASTM A928/A928M ist UNS S32205 im Zusammenhang mit der Duplex-Güte 2205 in den referenzierten Produktspezifikationen aufgeführt. Diese Beziehung sollte präzise formuliert werden: S32205 bezeichnet die Werkstoffgüte, während A928/A928M das konkrete, durch elektrische Schmelzschweißung hergestellte Rohrprodukt regelt. Eine Spezifikationsangabe, die beide Elemente miteinander verbindet, ist daher aussagekräftiger als jeder der beiden Begriffe allein.
Die gleiche Sorgfalt gilt für Bezeichnungen wie Lean-Duplex, Standard-Duplex, Superduplex und Hyperduplex. Diese Kategorien weisen auf ungefähre Legierungsgruppen und Bereiche der Korrosionsbeständigkeit hin, haben jedoch nicht in jedem Klassifizierungssystem identische Grenzen. Werkzeuge zur Phasenvorhersage, darunter Chrom- und Nickeläquivalente sowie rechnergestützte Phasendiagramme, können die Kontrolle von Legierung und Schweißung unterstützen; die endgültige Abnahme richtet sich jedoch nach den in der anzuwendenden Norm genannten Prüfungen und Anforderungen. ASTM A928/A928M, die festgelegte Ausgabe und jede in Bezug genommene Norm zur Qualitätskontrolle müssen gemeinsam gelesen werden.
Anwendungen nach Umgebung und Schadensmechanismus
Die Auswahl von Duplex-Edelstahl beginnt mit der Umgebung und dem Schadensmechanismus, nicht allein mit dem Wort „Duplex“. Entscheidend ist, ob Lochkorrosion durch Chloride, Spaltkorrosion, Sulfid-Spannungsrisskorrosion, Erosion, Ermüdung, Schädigung von Schweißnähten oder thermische Versprödung die Auslegung bestimmt. Ein Werkstoff, der sich in einem entgasten Prozessstrom gut bewährt, kann in einem heißen, sauerstoffhaltigen Chloridspalt ungeeignet sein. Ebenso macht ein hoher PREN-Wert es nicht überflüssig, das Ferrit-Austenit-Verhältnis, den Oberflächenzustand, das Schweißverfahren und die Wärmebehandlung zu kontrollieren.
Die beiden Phasen werden normalerweise auf jeweils etwa 50 % Ferrit und 50 % Austenit eingestellt, wie von World Stainless und dem International Stainless Steel Forum im Jahr 2024 berichtet. Dieses Gleichgewicht verbindet die Festigkeit und die Beständigkeit gegen chloridinduzierte Rissbildung, die mit ferritischem Edelstahl verbunden sind, mit der Zähigkeit und dem allgemeinen Korrosionsverhalten, die für austenitischen Edelstahl typisch sind. Es wird nicht durch die nominelle Werkstoffbezeichnung festgelegt. Die Legierungschemie, das Lösungsglühen, die Abkühlgeschwindigkeit, die Blechdicke, das Umformen und das Schweißen können die Phasenanteile verändern oder schädliche Ausscheidungen wie Sigma-Phase, Chi-Phase, Chromnitride und sekundären Austenit begünstigen.
PREN ist nützlich, um Legierungsfamilien nach ihrer Lochkorrosionsbeständigkeit zu ordnen, stellt jedoch eine Indexkonvention und keine vollständige Garantie für das Betriebsverhalten dar. Die Klassifizierung von World Stainless aus dem Jahr 2024 ordnet Lean-Duplex-Werkstoffe einem PREN-Bereich von 22–27, Standard-Duplex-Werkstoffe einem Bereich von 28–38, Superduplex-Werkstoffe einem Bereich von 39–45 und Hyperduplex-Werkstoffe einem Bereich über 45 zu. Verschiedene Klassifizierungssysteme verwenden nicht immer identische Grenzwerte. Der Werkstoff 2205 wird üblicherweise als 22Cr-Duplex bezeichnet; die Werkstoffe 2507 und 4501 sind gemäß der Übersicht von Outokumpu über Edelstahlfamilien aus dem Jahr 2020 25Cr-Superduplex-Werkstoffe.
Einsatz in der Öl-, Gas- und Petrochemieindustrie
Anlagen und Ausrüstungen für Erdöl und Erdgas sind Kombinationen ausgesetzt, die anspruchsvoller sind als ein einfacher Meerwassertest: Chloride, Kohlendioxid, Schwefelwasserstoff, gelöster Sauerstoff, organische Säuren, hoher Druck, erhöhte Temperatur und intermittierende Benetzung können im selben System auftreten. Duplex-Werkstoffe werden daher in Durchflussleitungen, Abscheidern, Rohrleitungen, Ventilen, Komponenten von Wärmetauschern, Komponenten von Versorgungsleitungen, Wäschern und Prozessbehältern eingesetzt, wenn Festigkeit, Chloridbeständigkeit und Beständigkeit gegen sulfidbedingte Rissbildung gemeinsam berücksichtigt werden müssen.
Lean-Duplex-Legierungen können den Nickel- und Molybdängehalt verringern und gleichzeitig eine zweiphasige Struktur beibehalten; ihr niedrigerer PREN-Bereich macht sie jedoch nicht mit Standard-Duplex-Werkstoffen austauschbar. Sie können für weniger aggressive Prozessströme, konstruktive Rohrleitungen oder Anlagen geeignet sein, bei denen Chloridkonzentration und Temperatur kontrolliert werden. Standard-Duplex, insbesondere 22Cr-Werkstoffe wie UNS S32205, wird häufig für allgemeine Prozessrohrleitungen und drucktragende Komponenten bewertet. ASTM A928/A928M weist UNS S32205 in den dort genannten Produktspezifikationen der Duplex-Qualität 2205 zu und behandelt elektrisch schmelzgeschweißte Duplex-Rohre mit Zusatzwerkstoff. Der Zusatzwerkstoff ist von Bedeutung: Ein ungeeignet ausgewähltes oder verdünntes Schweißgut kann zu einem ungünstigen Phasengleichgewicht führen oder die lokale Korrosionsbeständigkeit verringern.
Superduplex-Werkstoffe wie 2507 und 4501 werden in Betracht gezogen, wenn heiße Chloridbelastung, Sauergasbetrieb oder hohe mechanische Beanspruchung eine größere Sicherheitsmarge gegen Lochkorrosion, Spaltkorrosion und Spannungsrisskorrosion erfordern. Hyperduplex-Werkstoffe treiben die Legierung im Allgemeinen durch höhere Gehalte an Chrom, Molybdän und Stickstoff weiter aus; dadurch wird jedoch auch die Kontrolle bei der Fertigung anspruchsvoller. Ein höherer Legierungsgehalt ersetzt kein qualifiziertes Schweiß- und Wärmebehandlungsverfahren.
Die Qualitätssicherung in der Erdöl- und Erdgasindustrie hat eine spezifische mikrostrukturelle Dimension. ISO 17781, herausgegeben durch das ISO Technical Committee 67, legt Prüfverfahren für die Qualitätskontrolle des ferritisch/austenitischen beziehungsweise Duplex-Edelstahlgefüges fest, das in der Erdöl- und Erdgasindustrie verwendet wird. Die Norm behandelt die Untersuchung des Phasengleichgewichts und schädlicher intermetallischer Phasen, anstatt die Eignung allein aus der Produktbezeichnung abzuleiten. Dieser Unterschied ist nach dem Schweißen, dem Reparaturschweißen, dem Lösungsglühen oder einer Temperaturbeanspruchung in einem Bereich wichtig, in dem sich Sigma- oder Chi-Phase bilden kann.
Schwefelwasserstoff eröffnet einen weiteren Schadensmechanismus. Harte, spröde Zonen, ein übermäßiger Ferritanteil, lokale Chromverarmung und Schweißfehler können die Anfälligkeit für Sulfid-Spannungsrisskorrosion oder wasserstoffunterstützte Rissbildung erhöhen. Die Auslegungsprüfung verbindet daher die Werkstoffqualifizierung mit Härtekontrolle, Anforderungen für den Sauergasbetrieb, der Qualifizierung des Schweißverfahrens, zerstörungsfreier Prüfung und der Untersuchung wärmebeeinflusster Zonen. Ermüdung bleibt ein eigenständiges Thema. Die Festigkeit von Duplex-Stahl verhindert keine Ermüdungsschäden durch Druckwechsel, Schwingungen, Schweißnahtübergänge oder Korrosionsnarben; Oberflächenqualität und Schweißnahtgeometrie können die Lebensdauer stärker bestimmen als der nominelle PREN-Wert.
Marine Anwendungen, Entsalzung und chloridhaltige Umgebungen
Meerwasser und Sole rücken Lochkorrosion und Spaltkorrosion in den Mittelpunkt der Werkstoffauswahl. Chloridionen reichern sich unter Dichtungen, Ablagerungen, Klemmen, Flanschflächen und stagnierenden Flüssigkeitsfilmen an. Temperatur, Sauerstoffgehalt, Strömungsgeschwindigkeit, Ablagerungen und die kathodische Kopplung mit anderen Legierungen können die lokalen elektrochemischen Bedingungen erheblich verändern. Ein PREN-Vergleich hilft bei der Vorauswahl geeigneter Werkstoffe, kann jedoch nicht jede Spaltgeometrie vorhersagen und den Zustand der Schweißnähte sowie eine Verunreinigung der Oberfläche nicht vollständig berücksichtigen.
Lean-Duplex-Werkstoffe können geeignet sein, wenn Chloridkonzentration, Temperatur und Stagnation begrenzt sind, etwa bei bestimmten Tanks, Tragkonstruktionen und Versorgungssystemen. Standard-Duplex-Werkstoffe werden in vielen maritimen Konstruktionen, Meerwasserrohrleitungen, Kühlwassersystemen und Entsalzungsanlagen eingesetzt; bei der Auslegung muss jedoch zwischen kontinuierlich fließendem Wasser und stagnierender Sole unterschieden werden. Superduplex- und Hyperduplex-Werkstoffe können für anspruchsvolle Meerwasseranwendungen, Hochdruckkomponenten in Umkehrosmoseanlagen, Pumpen- und Ventilteile oder konzentrierte Chloridströme ausgewählt werden. Es gibt keine universelle Zuordnung von Werkstoffqualität und Anwendung: Ein und dasselbe Meerwassersystem kann für einen belüfteten Spalt, ein geschweißtes Rohrstück, eine Druckgrenze und ein rotierendes Bauteil unterschiedliche Legierungen erfordern.
Entsalzungsanlagen unterliegen außerdem Erosion, Abrasion und thermischer Wechselbeanspruchung. Hohe Strömungsgeschwindigkeiten können Schutzfilme abtragen, während Schwebstoffe Oberflächen beschädigen und frisches Metall freilegen. Schweißoxidation, Anlauffarben und Eisenverunreinigungen können selbst dann Ausgangsstellen für Schäden bilden, wenn der Grundwerkstoff einen hohen Chrom- und Molybdängehalt aufweist. Beizen, mechanische Reinigung, Spülen und die Kontrolle der Schweißgasabschirmung sind daher Bestandteile der Korrosionsvermeidung und keine rein kosmetischen Nachbearbeitungen.
Austenit ist für die Zähigkeit und Duktilität bei niedrigen Temperaturen wichtig, während Ferrit zur Festigkeit und zur Beständigkeit gegen chloridinduzierte Rissbildung beiträgt. Ein übermäßiger Ferritanteil kann Zähigkeit und Korrosionsbeständigkeit verringern; ein übermäßiger Austenitanteil kann die Festigkeit senken und die Stickstoffverteilung verändern. Zu langsames Abkühlen im mittleren Temperaturbereich begünstigt die Ausscheidung von Sigma- und Chi-Phase. Nach bestimmten Fertigungsvorgängen kann zu schnelles Abkühlen dagegen übermäßigen Ferritanteil oder stickstoffbedingte Fehler hinterlassen. Lösungsglühbehandlung und schnelles Abkühlen müssen auf Wanddicke und Legierungschemie abgestimmt werden.
Konstruktive, verfahrenstechnische und energietechnische Anwendungen
Bei konstruktiven Anwendungen wird Duplex-Stahl ausgewählt, wenn eine geringere Wanddicke, hohe Streckgrenze, Korrosionsbeanspruchung oder Anforderungen an die Inspektion über den gesamten Lebenszyklus gleichzeitig eine Rolle spielen. Brücken, Offshore-Tragkonstruktionen, Lagertanks, architektonische Bauteile und Verbindungselemente können von der ferritisch-austenitischen Kombination profitieren; dennoch bestimmen Knicken, Anschlussauslegung, Schweißnahtermüdung, Brandbeanspruchung und unterschiedliche Wärmeausdehnung weiterhin die ingenieurtechnischen Berechnungen. Eine höhere Streckgrenze erlaubt nicht automatisch eine dünnere Konstruktion, wenn Ermüdung oder lokale Instabilität maßgebend sind.
Prozess- und Energieanlagen bringen zusätzliche thermische und mechanische Randbedingungen mit sich. Duplex-Werkstoffe finden sich in Wärmetauschern, Druckbehältern, Rauchgasbehandlungsanlagen, Biomasseanlagen, Wasserkraftkomponenten, Kondensatoren sowie in Hilfssystemen von Kernkraftwerken und Anlagen mit fossilen Brennstoffen. Der Betriebsbereich muss Temperaturen ausschließen, die während des Betriebs Versprödung oder Ausscheidungen verursachen. Wiederholte thermische Wechselbeanspruchung kann sich mit Schweißeigenspannungen und Druckschwankungen verbinden und Ermüdungsrisse an Stutzen, Halterungen und Anschlussnähten hervorrufen.
Die Fertigungshistorie ist häufig die entscheidende Variable. Kaltumformen erhöht die Festigkeit, kann jedoch Eigenspannungen verändern; Warmumformen und Erwärmung bei Reparaturen können das Phasengleichgewicht stören; das Schweißen verändert das Ferrit-Austenit-Verhältnis im Schweißgut und in der Wärmeeinflusszone. Phasenvorhersagediagramme und thermodynamische Berechnungen helfen dabei, Legierungschemie und Abkühlziele festzulegen, während Metallografie und Korrosionsprüfungen das Ergebnis verifizieren. ASTM-Produktanforderungen legen für bestimmte Produktformen Zusammensetzung, Abmessungen und mechanische Prüfungen fest; Projektspezifikationen können jedoch zusätzliche Ferritgrenzen, Untersuchungen auf intermetallische Phasen, Kerbschlagprüfungen, Schweißnahtqualifizierung oder Korrosionsprüfungen vorschreiben.
Die praktische Regel ist eindeutig: Die Werkstofffamilie muss anhand des maßgebenden Schadensmechanismus ausgewählt und anschließend das tatsächliche Produkt sowie der Fertigungsweg qualifiziert werden. Lean-Duplex-, Standard-Duplex-, Superduplex- und Hyperduplex-Werkstoffe liegen in unterschiedlichen Bereichen hinsichtlich Zusammensetzung und PREN; dennoch ist keiner von ihnen eine universelle Lösung für Chloridkorrosion, Ermüdung, Sauergasbetrieb oder den Einsatz bei erhöhten Temperaturen. Die Phasenkontrolle ist Bestandteil der Werkstoffspezifikation und kein nachträglicher Zusatz.
Auswahl und Spezifikation eines Duplex-Edelstahls
Festlegung der Umgebung und der Folgen eines Versagens
Die Auswahl beginnt mit der Betriebsumgebung und nicht mit dem Wort „Duplex“ in einer Werkstoffliste. Erfassen Sie Temperatur und Temperaturwechsel, Chloridkonzentration, Säuregrad, oxidierende Spezies, gelösten Sauerstoff, Druck, Strömungsgeschwindigkeit, Feststoffe sowie die Einwirkung von Meerwasser oder Prozesschemikalien. Ermitteln Sie außerdem, ob das Bauteil Zugspannungen, thermischen Spannungen, zyklischer Belastung, Schwingungen, Erosion oder Spaltbedingungen unter Ablagerungen, Dichtungen, Schellen und Schweißaufsätzen ausgesetzt sein wird.
Diese Eingangsgrößen bestimmen, welche Schädigungsmechanismen qualifiziert werden müssen. Chloridhaltiges Wasser kann Lochfraß und Spaltkorrosion verursachen; saure, reduzierende Lösungen können zu allgemeiner Korrosion oder sulf||||idbedingten Schäden führen; oxidierende Säuren können das Korrosionsverhalten in eine andere Richtung verändern. Wasserstoffhaltiger Betrieb erfordert eine gesonderte Betrachtung umweltbedingter Rissbildung. Ein Druckbehälter, ein Unterwasserverteiler, ein Wärmetauscherrohr, ein Pumpengehäuse und ein architektonisches Handlaufbauteil haben nicht dieselben Folgen eines Versagens, selbst wenn ihre nominelle Korrosionsumgebung ähnlich erscheint.
Legen Sie die Schadensfolgenkategorie fest, bevor Sie einen Werkstoff auswählen. Eine Leckage in einer Versorgungsleitung mit niedrigem Druck kann zu einer Stilllegung und Reinigungsarbeiten führen, während ein Verlust der Medienrückhaltung in einem Hochdrucksystem für Kohlenwasserstoffe oder Sauergas unmittelbare Sicherheitsrisiken erzeugen kann. Die Spezifikation sollte daher zulässige Korrosionsraten, Prüfintervalle, gegebenenfalls Annahmen zum Konzept „Leck vor Bruch“, die Auslegungslebensdauer unter Ermüdungsbeanspruchung und die grundsätzliche Zulässigkeit lokalisierter Korrosion festlegen. „Korrosionsbeständig“ ist kein messbares Abnahmekriterium.
Duplex-Edelstähle sind Chrom-Nickel-Molybdän-Eisen-Legierungen, die für ungefähr gleiche Volumenanteile an Ferrit und Austenit entwickelt wurden. World Stainless und das International Stainless Steel Forum berichteten 2024 über ungefähr 50 % Ferrit und 50 % Austenit. Diese Struktur verbindet die höhere Streckgrenze und die mit ferritischem Edelstahl verbundene Beständigkeit gegen Chlorid-Spannungsrisskorrosion mit einem Großteil der Zähigkeit und des Korrosionsverhaltens, die mit austenitischem Edelstahl verbunden sind. Das Gleichgewicht wird nicht allein durch eine Werkstoffbezeichnung gewährleistet. Chemische Zusammensetzung, Blech- oder Rohrwanddicke, Lösungsglühen, Wärmeeintrag beim Schweißen, Zwischenlagentemperatur und Abkühlgeschwindigkeit können es jeweils verändern.
PREN ermöglicht einen ersten Vergleich der Beständigkeit gegen lokalisierte Korrosion. Eine häufig verwendete Gleichung lautet PREN = %Cr + 3,3(%Mo) + 16(%N), wobei sich veröffentlichte Gleichungen und legierungsspezifische Auslegungen unterscheiden. Die Klassifizierung von World Stainless aus dem Jahr 2024 ordnet Lean-Duplex-Werkstoffe dem Bereich PREN 22–27, Standard-Duplex-Werkstoffe dem Bereich PREN 28–38, Super-Duplex-Werkstoffe dem Bereich PREN 39–45 und Hyper-Duplex-Werkstoffe dem Bereich über 45 zu. Dabei handelt es sich um Einordnungen und nicht um vollständige Leistungsgarantien. PREN berücksichtigt den Oberflächenzustand, Einschlüsse, Schweißzonen, Spalte, Temperatur, pH-Wert, Chloridaktivität und Fertigungsfehler nicht vollständig.
Abstimmung von Werkstoffgüte, Produktform und Fertigungsweg
Verwenden Sie die Umweltbewertung zur Festlegung einer Werkstoffgütenfamilie und bestätigen Sie anschließend, dass die ausgewählte Werkstoffgüte für die Produktform und das anzuwendende Regelwerk zugelassen ist. Gewöhnliche Duplex- und Lean-Duplex-Werkstoffgüten sind im Allgemeinen für weniger anspruchsvolle chloridhaltige Umgebungen oder für Situationen geeignet, in denen geringere Nickel- und Molybdängehalte akzeptabel sind. Zu den Standard-Duplex-Werkstoffgüten gehört die vielfach spezifizierte 22Cr-Familie. Die Werkstoffgüte 2205 wird allgemein als 22Cr-Duplex bezeichnet; ASTM A928/A928M weist UNS S32205 im dort genannten Produktkontext der Duplex-Werkstoffgüte 2205 zu. Zu den Super-Duplex-Werkstoffgüten gehören häufig 25Cr-Legierungen wie 2507 und 4501. Hyper-Duplex-Legierungen treiben die Auslegung hinsichtlich Chrom, Molybdän und Stickstoff weiter, ihre Qualifikationsanforderungen bleiben jedoch anwendungsspezifisch. Die Klassifizierungsgrenzen sind nicht in jedem technischen System identisch; daher muss das maßgebliche Regelwerk die Terminologie bestimmen.
Übertragen Sie eine Blech-Spezifikation nicht unmittelbar auf ein geschweißtes Rohr, ein Schmiedestück, ein Gussstück, einen Stab oder ein Rohr, ohne das jeweils einschlägige Dokument zu prüfen. Die Produktform verändert Querschnittsdicke, Oberflächenzustand, Wärmebehandlungsverhalten, Maßtoleranzen sowie Anzahl und Art der erforderlichen Prüfungen. Für elektrisch widerstandsgeschweißte Duplex-Rohre mit Zusatzwerkstoff sind ASTM A928/A928M sowie, sofern diese Werkstoffgüte gefordert ist, UNS S32205 anzugeben; das Beschaffungs- oder Fertigungsdokument sollte außerdem die Klassifizierung des Schweißzusatzes, die Lösungsglühbehandlung, die zerstörungsfreie Prüfung, die hydrostatische Prüfung oder Dichtheitsprüfung sowie die Abnahmekriterien festlegen.
Auch dem Fertigungsweg muss gleichwertige Aufmerksamkeit gelten. Duplex-Edelstähle werden normalerweise lösungsgeglüht und rasch abgekühlt, um die vorgesehene Ferrit-Austenit-Struktur zu erhalten. Eine zu lange Verweildauer in mittleren Temperaturbereichen kann zur Bildung von Sigma-Phase, Chi-Phase, Chromnitriden oder anderen Ausscheidungen führen. Sigma- und Chi-Phasen entziehen der umgebenden Matrix Chrom und Molybdän und können die Zähigkeit sowie die Beständigkeit gegen lokalisierte Korrosion deutlich verringern. Die Nitridbildung ist insbesondere in ferritreichen Bereichen und Wärmeeinflusszonen relevant.
Das Schweißverfahren muss Wärmeeintrag, Lichtbogenenergie, Zwischenlagentemperatur, Schutzgasführung, Qualität der Spülung, Nahtvorbereitung und Auswahl des Zusatzwerkstoffs kontrollieren. Eine zu schnelle Abkühlung kann einen übermäßigen Ferritanteil hinterlassen und die Austenitbildung verringern; eine zu langsame Abkühlung oder wiederholte thermische Einwirkung kann die Bildung schädlicher Ausscheidungen begünstigen. Eine Schweißverfahrensprüfung sollte daher die Fertigungswanddicke, die Nahtausführung, das Schweißverfahren, die Schweißposition, den Schweißzusatz, das Schutzgas und die Reparaturpraxis abbilden. Eine Wärmebehandlung nach dem Schweißen ist kein universelles Heilmittel: Die festgelegte Lösungsglühbehandlung, der Temperaturbereich, die Haltezeit und die Abschreckung müssen zur Legierung und zur Bauteilgeometrie passen, und manche gefertigten Baugruppen können ohne Verzug oder Maßschäden nicht behandelt werden.
Auch die mechanische Spezifikation ist anwendungsabhängig. Duplex-Werkstoffgüten weisen häufig eine höhere Streckgrenze als gängige austenitische Werkstoffgüten auf, wodurch sich bei manchen Konstruktionen die Wanddicke verringern lässt; die Festigkeit variiert jedoch mit der Produktform und der Prüfrichtung. Die Zähigkeit kann abnehmen, wenn der Ferritanteil zu hoch ist oder sich intermetallische Phasen bilden. Das Ermüdungsverhalten hängt stark von Schweißnahtgeometrie, Oberflächenbeschaffenheit, Eigenspannung, Mittelspannung, Korrosionseinwirkung und Prüfqualität ab. Ein glattes Ermüdungsergebnis am Grundwerkstoff kann eine im Schweißzustand befindliche Düse oder einen Aufsatz nicht qualifizieren.
Überprüfung von Phasenanteil, Korrosionsprüfungen und Regelwerken
Die abschließende Spezifikation sollte Nachweise fordern, anstatt die Mikrostruktur aus der chemischen Zusammensetzung abzuleiten. Werkzeuge zur Phasenvorhersage, Diagramme nach Schaeffler oder DeLong, thermodynamische Berechnungen und legierungsspezifische Schweißmodelle können dabei helfen, den Ferritgehalt vorherzusagen; sie ersetzen jedoch keine Messung. Geätztes Duplex-Material zeigt typischerweise längliche, lamellenartige ferritische und austenitische Bereiche. Quantifizieren Sie die Phasenanteile anhand eines vereinbarten metallografischen Verfahrens oder einer Bildanalysemethode, legen Sie den Messort fest und geben Sie den zulässigen Bereich an. Die Probenahme sollte den Grundwerkstoff, gegebenenfalls das Schweißgut und die Wärmeeinflusszonen umfassen.
ISO 17781 ist eine Referenz für die Qualitätskontrolle bei der Prüfung der Mikrostruktur ferritisch/austenitischer beziehungsweise Duplex-Edelstähle, die in der Erdöl- und Erdgasindustrie eingesetzt werden. Ihre Anwendung sollte in den Prüfplan aufgenommen werden, wenn der betreffende Sektor oder die Projektnorm darauf verweist. Der Prüfplan sollte die Probenausrichtung, das Schleif- und Ätzverfahren, die Vergrößerung, die Methode zur Phasenmessung sowie den Umgang mit intermetallischen Phasen oder Nitriden festlegen.
Die Korrosionsqualifikation muss zur Betriebschemie passen. Prüfungen der kritischen Lochfraßtemperatur, der kritischen Spaltkorrosionstemperatur, Screening-Prüfungen mit Eisen(III)-chlorid, zyklische potentiodynamische Polarisationsprüfungen oder Immersionsprüfungen können relevant sein, wobei jede Prüfung eine andere Frage beantwortet. Ein hoher PREN-Wert ersetzt keine Prüfung unter den tatsächlichen Chlorid-, Temperatur- und Säurebedingungen sowie mit dem im Betrieb zu erwartenden Oberflächenzustand. Wenn Schweißnähte das Risiko bestimmen, sollten geschweißte Proben geprüft werden.
Verknüpfen Sie schließlich jede Anforderung mit einem maßgeblichen Dokument: der Produktspezifikation, dem Auslegungscode, der Norm für die Schweißqualifikation, dem Verfahren zur zerstörungsfreien Prüfung, dem Wärmebehandlungsprotokoll und der Abnahmenorm. Quellen wie ASM International, Outokumpu, ASTM International, das ISO Technical Committee 67, World Stainless/International Stainless Steel Forum und begutachtete ScienceDirect-Literatur liefern nützlichen technischen Kontext; für die Abnahme sind jedoch die Vertragsnorm und das dienstspezifische Regelwerk maßgeblich. Die Auswahl der nominellen Werkstoffgüte ist nur die erste Entscheidung. Chemische Zusammensetzung, Produktform, Fertigungshistorie, Phasenanteil, Korrosionsdaten, mechanische Eigenschaften, Ermüdungsauslegung und Prüfunterlagen bestimmen gemeinsam, ob das Duplex-Bauteil für seinen tatsächlichen Einsatz qualifiziert ist.
Häufige Fehlinterpretationen und technische Grenzen
Warum 50:50 ein Auslegungsziel und keine universelle mikroskopische Konstante ist
„Duplex“ bezeichnet ein ferritisch-austenitisches Gefüge und ist keine Garantie dafür, dass jeder Punkt eines Bauteils exakt gleiche Anteile beider Phasen enthält. Chrom-Nickel-Molybdän-Eisen-Legierungen dieser Familie werden so entwickelt, dass sie nach der festgelegten Prozessroute ungefähr 50 % Ferrit und 50 % Austenit erzeugen. World Stainless und das International Stainless Steel Forum berichteten 2024 über dieses ungefähre Gleichgewicht; der Wert ist jedoch ein Auslegungsziel für den jeweils relevanten Produktzustand und keine mikroskopische Konstante.
Diese Unterscheidung ist wichtig, weil sich das Phasengleichgewicht mit der chemischen Zusammensetzung und der thermischen Vorgeschichte verändert. Chrom, Molybdän, Silizium und Stickstoff fördern im Allgemeinen Ferrit oder verändern dessen Stabilität, während Nickel, Kohlenstoff, Mangan und Stickstoff die Austenitbildung abhängig von Zusammensetzung und Temperatur auf unterschiedliche Weise beeinflussen. Bei der Erstarrung kann zunächst eine ferritische Matrix entstehen; Austenit bildet sich anschließend während der Abkühlung durch Umwandlung an Ferritgrenzen und innerhalb ferritischer Bereiche. Das Endergebnis hängt von der Wanddicke, der Lösungsglühtemperatur, der Haltezeit und der Abkühlgeschwindigkeit ab.
Ein polierter und geätzter Querschnitt zeigt üblicherweise längliche oder lamellenartige ferritische und austenitische Bereiche. Dieses Bild beweist nicht, dass das gesamte Bauteil ein Verhältnis von 1:1 aufweist. Schweißgut, Wärmeeinflusszone, geschmiedete Oberfläche und Kern einer dicken Platte können jeweils unterschiedliche lokale Anteile besitzen. Eine schnelle Abkühlung kann zu einem Ferritüberschuss führen, weil nicht genügend Zeit für die Austenitbildung vorhanden ist. Eine langsame oder ungeeignete Einwirkung in einem mittleren Temperaturbereich kann sekundären Austenit, Sigma-Phase, Chi-Phase, Chromnitride oder andere Ausscheidungen begünstigen. Diese Phasen können den benachbarten Bereichen Chrom und Molybdän entziehen und dadurch die lokale Korrosionsbeständigkeit verringern, selbst wenn der Phasenanteil im Gesamtvolumen akzeptabel erscheint.
Werkzeuge zur Phasenvorhersage, darunter Diagramme vom Schaeffler-, DeLong- und WRC-Typ, können das Erstarrungsverhalten von Schweißgut anhand der Zusammensetzung abschätzen. Thermodynamische Berechnungen können außerdem Gleichgewichts- oder metastabile Phasengebiete vorhersagen. Keine dieser Methoden ersetzt die Metallographie und die Prozessqualifizierung. Die entscheidende Frage ist nicht lediglich, ob eine nominelle chemische Zusammensetzung als Duplex bezeichnet wird, sondern ob das Fertigprodukt an den maßgeblichen Stellen und in den relevanten Orientierungen ein akzeptables Ferrit-Austenit-Gleichgewicht ohne schädliche Ausscheidungen aufweist.
Das angestrebte Gleichgewicht bedeutet außerdem nicht, dass in jeder Richtung identische mechanische Eigenschaften vorliegen. Ferrit trägt zu einer höheren Streckgrenze und einer höheren Beständigkeit gegen chloridinduzierte Spannungsrisskorrosion bei, während Austenit Duktilität, Zähigkeit und eine durch Stickstoff begünstigte Korrosionsbeständigkeit beiträgt. Ihre Verteilung, Kontinuität, Kornmorphologie und der Zustand der Grenzflächen beeinflussen die Zugeigenschaften, die Kerbschlagzähigkeit, das Wachstum von Ermüdungsrissen und das Schweißverhalten. Ein Bauteil kann eine nominelle Anforderung an den Phasenanteil erfüllen und dennoch eine Zähigkeits- oder Korrosionsprüfung nicht bestehen, wenn die thermische Einwirkung eine ungeeignete lokale chemische Zusammensetzung oder schädliche Ausscheidungen erzeugt hat.
Warum PREN kein vollständiges Korrosionsmodell ist
Die Wirksumme für die Lochfraßbeständigkeit, oder PREN, ist ein nützlicher Index zum Vergleich von Legierungen, der im Wesentlichen auf Chrom, Molybdän und Stickstoff beruht. Je nach Formel kann auch Wolfram einbezogen werden. Die von World Stainless und dem International Stainless Steel Forum auf Grundlage von Daten aus dem Jahr 2024 angegebene, allgemein verwendete Duplex-Klassifizierung ordnet Lean-Duplex-Güten einem PREN-Bereich von 22–27, Standard-Duplex-Güten einem Bereich von 28–38, Superduplex-Güten einem Bereich von 39–45 und Hyperduplex-Güten einem Bereich über 45 zu. Diese Bereiche helfen bei der Unterscheidung zwischen Lean-, Standard-, Superduplex- und Hyperduplex-Gruppen sowie gewöhnlichen Duplex-Güten; die Klassifizierungsgrenzen sind jedoch nicht in jedem System identisch.
PREN ist keine Gleichung für die Lebensdauer im Einsatz. Der Wert sagt die kritische Lochfraßtemperatur, die kritische Temperatur für Spaltkorrosion, lokalen Angriff unter Ablagerungen oder das Verhalten in einer Schweißwärmeeinflusszone nicht vollständig voraus. Oberflächenzustand, Einschlüsse, Sulfidmorphologie, Eigenspannungen, Chloridkonzentration, Säuregrad, Temperatur, oxidierende Spezies, Strömungsbedingungen, Spaltgeometrie und galvanische Kopplung beeinflussen sämtlich einen tatsächlichen Schadensfall. Zwei Schmelzen mit ähnlich berechnetem PREN können unterschiedliche Ergebnisse beim Lochfraß zeigen, weil sich ihre Einschlüsse, Wärmebehandlungen und Oberflächenzustände unterscheiden.
Das Phasengleichgewicht stellt eine weitere Einschränkung dar. Eine Duplex-Legierung kann im Gesamtvolumen einen günstigen PREN aufweisen, während eine einzelne Phase, eine Phasengrenze oder ein chromverarmter Bereich eine geringere lokale Beständigkeit besitzt. Die Sigma-Phase ist besonders schädlich, weil sie der umgebenden Matrix Chrom und Molybdän entzieht und die Zähigkeit erheblich vermindern kann. Die Ausscheidung von Nitriden im Ferrit kann eine ähnliche lokale Wirkung haben. Beim Schweißen sind daher Wärmeeintrag, Zwischenlagentemperatur, Schutzgasführung, Auswahl des Zusatzwerkstoffs und Abkühlbedingungen zu kontrollieren; die Bezeichnung eines korrosionsbeständigen Grundwerkstoffs verleiht nicht automatisch jeder Schweißverbindung dieselbe Beständigkeit.
PREN sagt außerdem wenig über mechanisches Versagen aus. Der Wert kann weder Streckgrenze, Kerbschlagzähigkeit bei einer bestimmten Temperatur, Ermüdungsfestigkeit, wasserstoffunterstützte Rissbildung noch die Verformung bei zyklischer Belastung vorhersagen. Ebenso garantiert ein höherer PREN keine Beständigkeit in einer Umgebung außerhalb der qualifizierten Einsatzgrenzen der Legierung. Kritische Lochfraß- und Spaltkorrosionstests, Korrosionsprüfungen an Schweißverbindungen, Zug- und Kerbschlagprüfungen, metallographische Untersuchungen sowie eine einsatzspezifische Qualifizierung können sämtlich erforderlich sein. ASM International, Outokumpu, technische Veröffentlichungen von Wiley und über ScienceDirect indexierte Fachzeitschriften behandeln PREN als Vergleichs- oder Einstufungskonvention und nicht als vollständiges Korrosionsmodell.
Warum Gütebezeichnungen Normen nicht ersetzen
Eine bekannte Bezeichnung fasst Informationen zusammen; sie stellt jedoch nicht die vollständige Spezifikation dar. „2205“ wird üblicherweise für einen 22Cr-Duplex-Edelstahl verwendet, während 2507 und 4501 üblicherweise als 25Cr-Superduplex-Güten bezeichnet werden, wie von Outokumpu im Jahr 2020 zusammengefasst. Diese Bezeichnungen legen für sich genommen weder die Produktform, die Grenzwerte der chemischen Zusammensetzung, den Lösungsglühzustand, die Abmessungen, die mechanischen Anforderungen, die zerstörungsfreie Prüfung, das Schweißverfahren noch die Abnahmekriterien fest.
Die Unterscheidung wird in ASTM A928/A928M deutlich, die das elektrisch erschmolzen und mit Zusatzwerkstoff geschweißte Rohr aus Duplex-Edelstahl behandelt. In diesem Produktkontext entspricht UNS S32205 der Duplex-Güte 2205 innerhalb der genannten Spezifikation, wie von ASTM International dokumentiert. Für eine Platte, ein nahtloses Rohr, ein geschweißtes Rohr, ein Schmiedestück, ein Gussstück oder ein gefertigtes drucktragendes Bauteil können andere Normen maßgeblich sein, selbst wenn der Werkstoff informell als 2205 bezeichnet wird. Die Bezeichnung kann die jeweils anzuwendende ASTM-, ASME-, EN-, ISO- oder Kundenanforderung nicht ersetzen.
Die Qualitätssicherung muss außerdem die Herstellungsroute berücksichtigen. Ein Zeugnis über die chemische Zusammensetzung weist nicht nach, dass nach dem Schweißen das korrekte Phasengleichgewicht vorliegt. Die Prüfung kann eine Ferritmessung, eine metallographische Untersuchung, eine Zugprüfung, eine Kerbschlagprüfung, eine Korrosionsprüfung, eine Durchstrahlungsprüfung, eine Ultraschallprüfung oder die Überprüfung der Wärmebehandlung erfordern. ISO 17781, die 2024 vom ISO Technical Committee 67 genannt wurde, legt Prüfverfahren für die Qualitätskontrolle des Gefüges von Duplex-Edelstählen fest, die in der Erdöl- und Erdgasindustrie verwendet werden. Ihr Vorhandensein verdeutlicht den zentralen Punkt: Für das Gefüge sind ein festgelegtes Verfahren und eine festgelegte Annahmeanforderung erforderlich.
Grundsätze auf Familienebene sind übertragbar: Duplex-Stähle hängen von einem kontrollierten Ferrit-Austenit-Gleichgewicht, dem Stickstoff- und Legierungsgehalt, der thermischen Vorgeschichte, der Schweißtechnik und der Beständigkeit gegen die Bildung von Ausscheidungen ab. Gütespezifische Daten sind jedoch nicht ohne Weiteres übertragbar. Für ein Bauteil, das für die chemische Verfahrenstechnik, die Entsalzung, den Offshore-Einsatz, die Druckbeherrschung oder die Erdöl- und Erdgasförderung vorgesehen ist, sind die einschlägige Produktnorm, die ASTM- oder ISO-Werkstoffbezeichnung, die Qualifizierung von Schweiß- und Wärmebehandlung, der Prüfplan sowie die einsatzspezifischen Korrosionsanforderungen heranzuziehen. Eine Gütebezeichnung kennzeichnet einen Ausgangspunkt; die maßgeblichen Dokumente legen fest, was tatsächlich hergestellt wurde und welche Nachweise seine Verwendung stützen.
Quellen
- [1] Stainless steel families and grades. Outokumpu technical reference, 2020. https://www.outokumpu.com/
- [2] Duplex stainless steel: grades, properties and applications. World Stainless technical overview, 2024. https://www.worldstainless.org/
- [3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO 17781, 2024. https://www.iso.org/standard/