




Dubleks Paslanmaz Çelik Ne Anlama Gelir
Ferritik–östenitik tanım
Temel alaşımlama terimleri
- Krom
- Korozyon direncini ve ferrit oluşumunu destekler.
- Nikel
- Osteniti destekler ve düşük sıcaklık tokluğunu iyileştirir.
- Molibden
- Yerel korozyona direnci iyileştirir ve ferriti destekler.
- Azot
- Osteniti dayanımlandırır, çukurcuklanma direncini artırır ve ısıl işlem sonrasında ostenitin yeniden oluşumunu destekler.
Dubleks paslanmaz çelikler, yaklaşık olarak eşit hacim oranlarında ferrit ve östenit içerecek şekilde tasarlanmış, demir esaslı krom–nikel–molibden alaşımlarıdır. World Stainless ve International Stainless Steel Forum tarafından 2024 yılında bildirildiği üzere, yaygın olarak kullanılan hedef yaklaşık %50 ferrit ve %50 östenittir. Bu nedenle dubleks terimi hem faz yapısını hem de bir kimyasal alaşım ailesini tanımlar. Krom, korozyon direncini ve ferrit oluşumunu artırır; nikel, östenit oluşumunu teşvik eder; molibden ise faz kararlılığını da etkileyerek bölgesel korozyona karşı direnci iyileştirir. Azot, östeniti güçlendirdiği, çukurcuklanma direncini artırdığı ve yüksek sıcaklıkta işlemden sonra östenitin yeniden oluşmasına yardımcı olduğu için sıklıkla eklenir.
Bu iki faz rastgele bir karışım halinde bulunmaz. Parlatılmış ve dağlanmış kesitlerde ferrit ve östenit, genellikle sıcak haddeleme ve bunu izleyen dönüşüm sonucunda oluşan uzamış, bantlı veya lamelli bölgeler meydana getirir. Östenit, ferritik bir matris içinde adacıklar veya uzamış taneler şeklinde bulunabilir; kesin morfoloji ise bileşime, kesit kalınlığına, haddeleme redüksiyonuna, çözelti tavlamasına ve soğuma hızına bağlıdır. Görünür yapı yalnızca metalografik bir süsleme değildir. Tane şekli, fazların sürekliliği ve yerel faz oranı çatlak ilerlemesini, korozyon yollarını, kaynak davranışını ve mekanik anizotropiyi etkiler.
Grade 2205, nominal krom içeriği yaklaşık %22 olduğu için yaygın olarak 22Cr dubleks olarak adlandırılır. UNS S32205, bu kaliteyle ilişkilendirilen bilinen gösterimdir. ASTM A928/A928M, ilave dolgu metali kullanılan elektrik ergitme kaynaklı östenitik ve ferritik/östenitik paslanmaz çelik boruları kapsar ve atıfta bulunulan ürün spesifikasyonlarında UNS S32205’i tanımlar. Bununla birlikte, yalnızca kalite adı, her bileşenin istenen ferrit–östenit dengesini içerdiğini kanıtlamaz. Ürün biçimi, ısıl işlem, kaynak prosedürü ve muayene gerekleri de önemini korur.
Faz oranları, yapı diyagramları, hesaplamalı faz dengesi araçları ve kaynak metali değerlendirme yöntemleri kullanılarak öngörülür. Schaeffler ve DeLong diyagramları, alaşım kimyasından ferrit miktarını tahmin etmek için yararlı tarihsel araçlardır; WRC-1992 diyagramı ise kaynak metalindeki ferrit tahmininde sıklıkla kullanılır. Termodinamik hesaplamalar, faz kararlılığını sıcaklığa bağlı olarak inceleyebilir ve sigma, chi, nitrür, karbür veya ikincil östenit oluşumuna yol açabilecek koşulları belirleyebilir. Bu yöntemler üretime rehberlik eder; metalografik incelemenin veya korozyon testlerinin yerini tutmaz.
İki faz neden bilinçli olarak dengelenir
Her iki fazı hedeflemenin nedeni pratiktir. Ferrit, daha yüksek akma dayanımına, klorür kaynaklı gerilmeli korozyon çatlamasına karşı yararlı dirence ve tamamen östenitik bir alaşıma kıyasla nikel bağımlılığının daha düşük olmasına katkıda bulunur. Östenit ise sünekliğe, tokluğa, kaynaklanabilirliğe ve hidrojenle ilişkili bazı hasar türlerine karşı dirence katkı sağlar. Bu nedenle kontrollü bir karışım, ne sıradan ferritik ne de sıradan östenitik paslanmaz çeliğin aynı şekilde sağlayabildiği bir özellikler bütünü sunabilir.
Denge bir slogan değil, bir ödünleşimdir. Fazla ferrit, özellikle düşük sıcaklıkta tokluğu azaltabilir ve belirli ortamlarda bölgesel korozyona veya hidrojen destekli çatlamaya yatkınlığı artırabilir. Fazla östenit, akma dayanımını düşürebilir ve klorür kaynaklı gerilmeli korozyon çatlamasına karşı direnci değiştirebilir. Kabul edilebilir aralık, ürün standardına ve hizmet koşullarına bağlıdır; “50–50”, tasarım hedefidir ve kaynaklı bir bileşenin her konumunda tam olarak yeniden üretilmesi gereken evrensel bir ölçüm değildir.
Isıl geçmiş, alaşımı bu hedeften uzaklaştırabilir. Çözelti tavlaması sırasında ferrit genellikle yüksek sıcaklık fazıdır; östenit ise malzeme soğudukça oluşur. Hızlı soğuma, östenit oluşumu için yeterli zaman bulunmadığından fazla ferrit kalmasına yol açabilir. Orta sıcaklıklar aralığında yavaş soğuma, özellikle çevredeki matristen krom ve molibden tüketen sigma fazı olmak üzere intermetalik fazların oluşmasına neden olabilir. Uygun olmayan ısıl koşullarda chi fazı, krom nitrürleri ve karbürler de oluşabilir. Bu bileşenler, toplam krom, nikel ve molibden içerikleri nominal kalite sınırlarını karşılıyor olsa bile darbe tokluğunu ve kritik çukurcuklanma ya da aralık korozyonu direncini önemli ölçüde azaltabilir.
ISO 17781, petrol ve doğal gaz uygulamalarında dupleks paslanmaz çelik mikroyapısının kalite kontrolü için deney yöntemlerini belirtir. Strong evidence
Kaynak işlemi kontrolü daha da zorlaştırır. Ergime bölgesi ve ısıdan etkilenen bölge farklı ısıl çevrimlere, seyrelmeye ve soğuma hızlarına maruz kalır. Fazla ferrit içeren bir kaynak metali güçlü olabilir; ancak tokluğu ve bölgesel saldırıya karşı direnci daha düşük olabilir. Fazla miktarda ikincil östenit, ilk östenite kıyasla daha düşük alaşım elementi içeriğine sahip olabilir ve tercihli bir korozyon bölgesine dönüşebilir. Dolgu metali seçimi, paso arası sıcaklık, ısı girdisi, koruyucu gaz ve kaynak sonrası soğutma, alaşım tasarımının bir parçası olarak ele alınmalıdır. Bu nedenle, ISO Teknik Komitesi 67 aracılığıyla yayımlanan ISO 17781, petrol ve doğal gaz uygulamalarında dubleks paslanmaz çelik mikroyapısının kalite kontrolü için test yöntemlerini belirtir.
PREN Çukurcuklanma direnci eşdeğer sayısı: paslanmaz çelik alaşımlarının klorür kaynaklı yerel korozyona direnme eğilimini yaklaşık olarak karşılaştırmak için kullanılan bileşim temelli bir endeks.
Korozyon indeksleri de ölçülü değerlendirme gerektirir. Genellikle PREN olarak yazılan çukurcuklanma direnci eşdeğer sayısı, esas olarak krom, molibden ve azota dayanan bir alaşım bileşimi indeksidir. World Stainless’ın 2024 sınıflandırması, yalın dubleks kaliteleri PREN 22–27, standart dubleks kaliteleri PREN 28–38, süper dubleks kaliteleri PREN 39–45 ve hiper dubleks kaliteleri PREN 45’in üzerinde sınıflandırır. Bu aralıklar alaşım ailelerinin karşılaştırılmasına yardımcı olur; ancak PREN, performansın eksiksiz bir garantisi değildir. Yüzey durumu, kaynak, faz dengesi, kalıntılar, sıcaklık, klorür derişimi, asitlik, aralık geometrisi ve galvanik eşleşme, gerçek kritik çukurcuklanma ve aralık korozyonu davranışını belirleyebilir.
Dubleks paslanmaz çelik ile sıradan ferritik ve östenitik ailelerin karşılaştırılması
| Aile | Baskın faz veya yapı | Tipik katkı | Önemli sınırlama |
|---|---|---|---|
| Ferritik paslanmaz çelik | Hacim merkezli kübik ferrit | Klorür kaynaklı gerilmeli korozyon çatlamasına direnç | Bazı kalitelerde daha düşük düşük sıcaklık tokluğu |
| Östenitik paslanmaz çelik | Yüzey merkezli kübik ostenit | Süneklik, kaynaklanabilirlik ve tokluk | Çözelti tavlanmış birçok kalitede daha düşük akma dayanımı |
| Dupleks paslanmaz çelik | Ferrit ve ostenit | Dayanım, tokluk ve klorür direnci | Faz dengesinin ve ısıl geçmişin kontrolünü gerektirir |
Sıradan ferritik paslanmaz çelikler, çalışma sıcaklığında ağırlıklı olarak hacim merkezli kübik ferritten oluşur. Genellikle çok az nikel içerir veya hiç nikel içermez; klorür kaynaklı gerilmeli korozyon çatlamasına karşı iyi direnç gösterir ve oksidasyona ve atmosferik korozyona karşı yararlı direnç sağlar. Sınırlamaları arasında düşük sıcaklık tokluğunun azalması, bazı kalitelerde şekillendirme kısıtları ve kaynak sırasında tane irileşmesine duyarlılık bulunabilir. Dubleks alaşımlar ferritik bir bileşeni korur; ancak belirgin bir östenitik faz oranı geliştirmek için yeterli miktarda nikel ve azot ekler. Bu durum hem dayanımı hem de kırılma davranışını değiştirir.
300 serisi kaliteler gibi sıradan östenitik paslanmaz çelikler, ağırlıklı olarak yüzey merkezli kübik östenitten oluşur. Genellikle geniş bir sıcaklık aralığında yüksek süneklik, güçlü kaynaklanabilirlik ve iyi tokluk sağlarlar. Çözelti tavlanmış durumda akma dayanımları çoğu zaman dubleks kalitelerinkinden daha düşüktür ve duyarlı bileşimlerde klorür kaynaklı gerilmeli korozyon çatlaması meydana gelebilir. Dubleks kaliteler yalnızca daha dayanıklı östenitik çelikler değildir: ferrit bileşeni, farklı manyetik, mekanik, kaynak ve korozyon tepkileri ortaya çıkarır.
| Aile | Tipik ayırt edici kimya veya endeks | Birincil seçim ölçütü |
|---|---|---|
| Yalın dupleks | Azaltılmış nikel ve/veya molibden; PREN 22–27 | Orta düzeyde klorür içeren ortamlar ve daha düşük alaşım maliyeti |
| Standart dupleks | PREN 28–38; 2205'i içerir | Dayanım, tokluk ve korozyon direnci dengesi |
| Süperdupleks | Daha yüksek krom, molibden ve azot; PREN 39–45 | Şiddetli klorür ve deniz suyu maruziyeti |
| Hiperdupleks | PREN 45'in üzerinde | Daha sıkı işleme kontrolü gerektiren çok zorlu klorür hizmeti |
Bu aile; sıradan veya standart dubleks kaliteleri, nikel ve/veya molibden miktarı azaltılmış yalın dubleks kaliteleri, daha yüksek krom, molibden ve azot içeren süper dubleks kaliteleri ve daha da yüksek korozyon direnci indekslerine sahip hiper dubleks kaliteleri kapsar. “25Cr”, süper dubleks bileşimleri için yaygın bir gruplandırmadır; Outokumpu, 2020 yılında 2507 ve 4501 kalitelerini 25Cr süper dubleks kaliteler olarak tanımlamıştır. Sınıflandırma sınırları her üretici, standart veya teknik kaynakta aynı değildir; bu nedenle kalite gösterimi ve geçerli spesifikasyon, bileşim ve test gerekleriyle birlikte değerlendirilmelidir.
Uygulamalar bu birleşik davranışı yansıtır. Dubleks paslanmaz çelikler proses boru hatlarında, basınçlı ekipmanlarda, deniz suyu ve tuzdan arındırma sistemlerinde, kimyasal tanklarda, kâğıt hamuru ve kâğıt ekipmanlarında, açık deniz yapılarında, ısı eşanjörlerinde ve petrol ve gaz tesislerinde kullanılır. Görece yüksek dayanımları, bazı tasarımlarda kesit kalınlığının azaltılmasını sağlayabilir; klorür saldırısına karşı dirençleri ise zorlu sulu ortamlarda kullanımı destekleyebilir. Yorulma performansı yine de kaynak geometrisine, yüzey durumuna, artık gerilmeye, faz kararlılığına ve çevrimsel ortama bağlıdır. Isıl işlem, imalat uygulaması ve muayene belirleyici olmaya devam eder. Krom içeriği malzemenin yalnızca bir bölümünü tanımlar; alaşımın amaçlanan dengesine gerçekten ulaşılıp ulaşılmadığını ferrit–östenit yapısı belirler.
Metalurjik Ölçekte Dubleks Mikroyapı
[2] Duplex stainless steel: grades, properties and applications. World Stainless, International Stainless Steel Forum. World Stainless technical overview, 2024.
Dubleks paslanmaz çelikler, yaklaşık eşit hacim oranlarında ferrit ve östenit içerecek şekilde tasarlanmış krom–nikel–molibden–demir alaşımlarıdır. Bu iki faz, bir demir matrisi boyunca basitçe karışmış durumda değildir. Morfolojileri, kristalografik yönelimleri, süreklilikleri ve kimyasal bölüşümleri, çeliğin gerilmeye, ısıya, kaynağa ve klorür içeren ortamlara nasıl tepki vereceğini belirler. World Stainless ve International Stainless Steel Forum, 2024 yılında karakteristik dubleks dengesini yaklaşık %50 ferrit ve %50 östenit olarak bildirmiştir; ancak bu oran, her konumda kusursuz bir homojenliği değil, bir tasarım hedefini veya ölçülmüş ortalamayı ifade eder.
Bu alaşım ailesi; sıradan dubleks, düşük alaşımlı dubleks, standart dubleks, süperdubleks, hiperdupleks ve 25Cr gruplarını içerir. Sınırlar sınıflandırma sistemlerine göre değişmekle birlikte, World Stainless tarafından sunulan PREN sınıflandırması düşük alaşımlı dubleks kaliteleri için PREN 22–27, standart dubleks kaliteleri için PREN 28–38, süperdubleks kaliteleri için PREN 39–45 ve hiperdupleks kaliteleri için PREN 45’in üzerindeki değerleri öngörür. Genel olarak krom, molibden ve azot içeriğinden hesaplanan PREN, korozyon direnci indeksidir. Tek başına belirli bir kritik oyuklanma sıcaklığını, aralık korozyonuna direnci, kaynak performansını veya hizmet ömrünü garanti etmez.

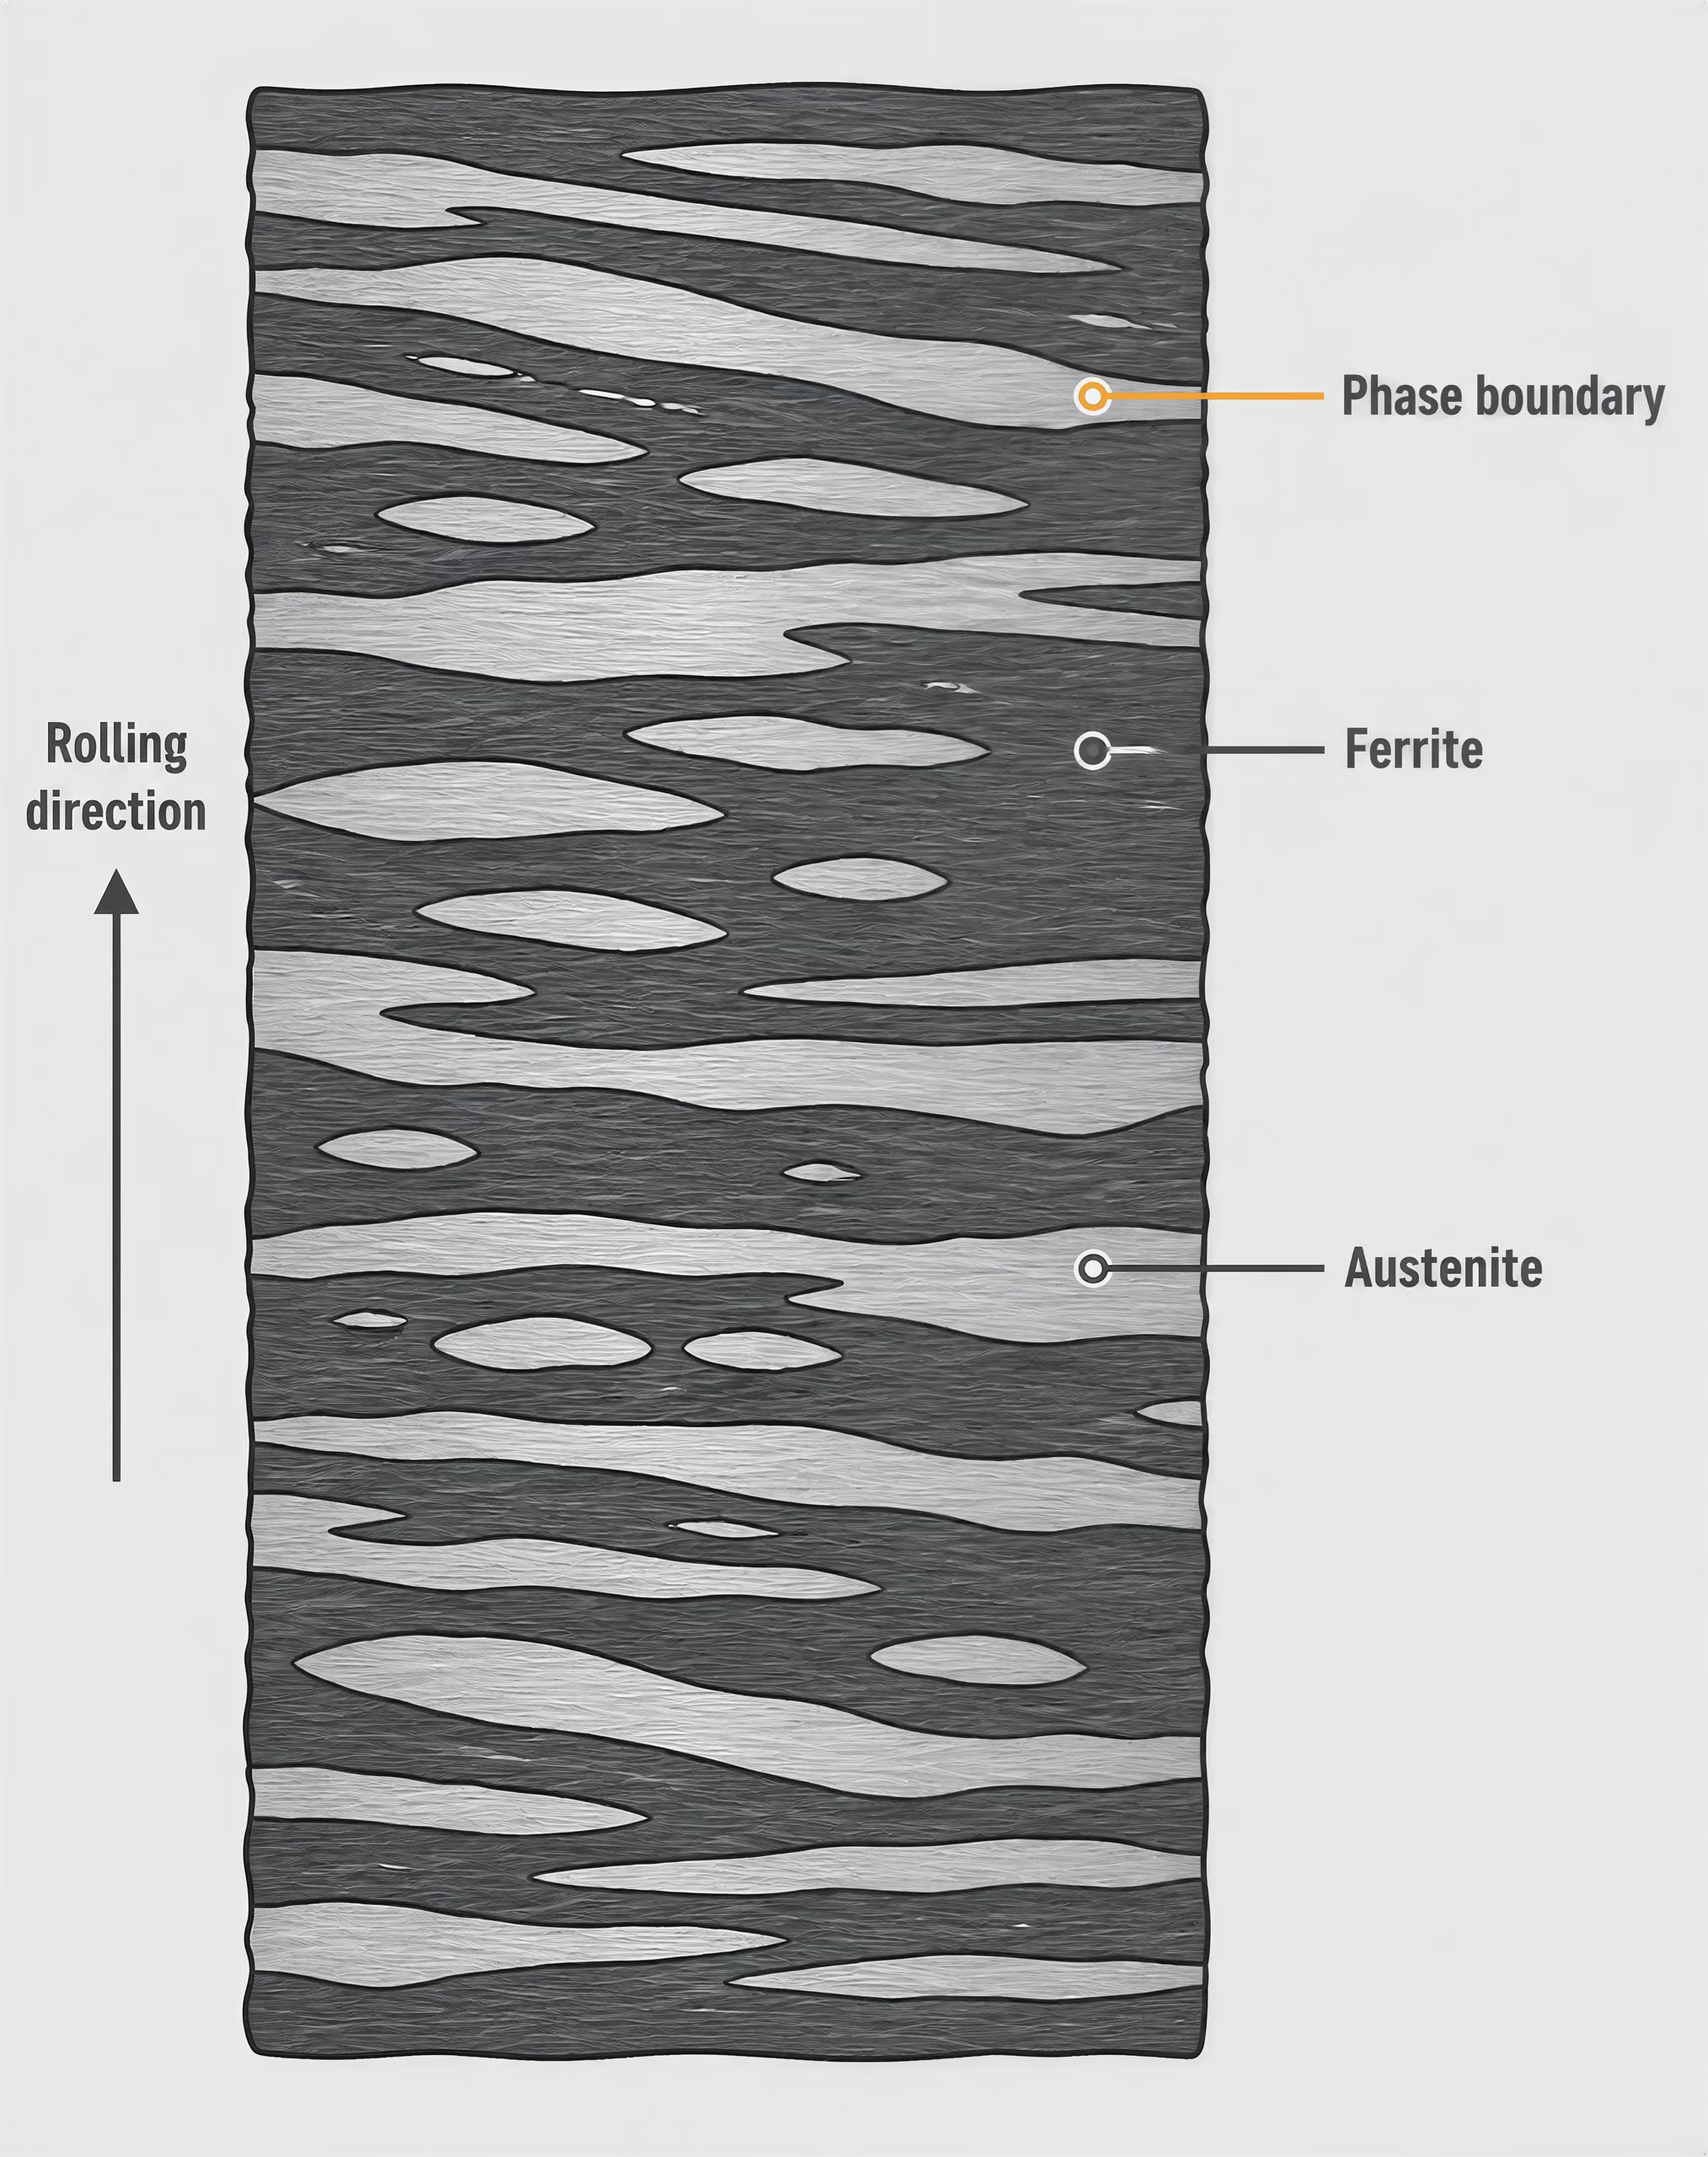
Ferrit ve östenit morfolojisi
Ferrit ve ostenit Ferrit, dupleks paslanmaz çeliğin hacim merkezli kübik fazıdır; ostenit ise yüzey merkezli kübik fazıdır. Bunların oranı, morfolojisi ve birbirine bağlanırlığı birçok mekanik ve korozyon özelliğini kontrol eder.
Ferrit, genellikle α ile gösterilen hacim merkezli kübik fazdır; östenit ise genellikle γ ile gösterilen yüzey merkezli kübik fazdır. Katılaşma ve bunu izleyen sıcak şekillendirme sırasında alaşım elementleri bu iki faz arasında bölüşülür. Krom ve molibden ferriti; nikel ve azot ise östeniti destekler. Mangan, silisyum, karbon, soğuma hızı ve dengeleyici elementlerin kesin oranları da faz oluşumunu etkiler. Bu nedenle, nominal krom ve nikel değerleri benzer olan iki ergitme, haddeleme, çözelti tavlaması veya kaynak sonrasında farklı yerel yapılar geliştirebilir.
Outokumpu’nun dağlanmış dubleks paslanmaz çeliğe ilişkin açıklaması, metalografik incelemede görülen görünümü yansıtır: ferritik bölgeler daha koyu görünür veya daha fazla dağlanırken, östenitik bölgeler daha parlak kalır. Parlatılmış ve dağlanmış bir haddelenmiş kesitte kontrast, genellikle uzamış ferritik ve östenitik bantları ortaya çıkarır. 2205 kalite çoğunlukla 22Cr dubleks olarak adlandırılır; 2507 ve 4501 kaliteleri ise 25Cr süperdubleks kaliteleridir. Bu adlar, tek bir evrensel mikroyapıyı değil, geniş alaşım ailelerini tanımlar.
Kontrast, hem faz kimyasını hem de dağlanma tepkisini yansıtır. Östenit, ferrit içinde çoğunlukla adacıklar, şeritler veya birbirine bağlı filmler şeklinde görünürken ferrit, bir yönelimde sürekli matrisi, başka bir yönelimde ise süreksiz bileşeni oluşturabilir. Görünür matris; kesit yönüne, deformasyon programına, tane boyutuna ve dağlayıcıya bağlı olarak değişebilir. Enine bir kesit, yuvarlaklaşmış veya yassılaşmış östenit adacıklarını gösterebilir; boyuna bir kesit ise haddeleme yönüyle hizalanmış uzun bantları ortaya çıkarabilir.
Bu mimari, her bir bileşenle ilişkilendirilen özellikleri bir araya getirir. Ferrit; yüksek akma dayanımına, klorür kaynaklı gerilmeli korozyon çatlamasına dirence ve bazı ortamlarda hidrojen destekli çatlamaya nispeten iyi dirence katkıda bulunur. Östenit ise nikel ve azot içeriği sayesinde tokluğu, sünekliği, kaynak metali çatlama direncini ve belirli yerel korozyon mekanizmalarına direnci artırır. İstenen tüm özellikleri tek başına sağlayan bir faz yoktur. Yetersiz kontrol, aşırı ferrit, aşırı östenit veya kimyasal açıdan zayıflamış bir fazlar arası bölge bırakabilir.
Uzamış lamelli yapı
Karakteristik uzamış veya lamelli görünüm, sıcak haddeleme ve dövmenin başlangıçtaki döküm yapısını germesi nedeniyle oluşur. Östenit ve ferrit farklı biçimlerde deforme olur ve iki faz, şekillendirme yönünü izleyen bantlar hâlinde düzenlenmiş olarak kalır. Sonuç, kusursuz biçimde periyodik bir laminat değildir: bant kalınlığı değişir, faz sınırları dalgalanır ve yeniden kristalleşme yapının bazı bölümlerini parçalayabilir. Bununla birlikte yönsel düzen önemini korur.
Uzamış bir faz ağı anizotropi oluşturur. Özellikle inklüzyonlar, bant sürekliliği veya tane boyutu da yönselse, haddeleme yönüne paralel ölçülen mekanik özellikler enine yönde ölçülenlerden farklı olabilir. Alternatif ferrit ve östenit bölgeleriyle karşılaşan bir çatlak sapabilir, körelebilir veya ilerleme yolunu değiştirebilir. Bu durum tokluğa ve yorulma direncine katkı sağlayabilir; ancak sürekli bir zayıf yol, keskin bir faz sınırı veya yerel olarak gevrek bir çökelti bu etkiyi tersine çevirebilir.
Sigma fazı Uygun olmayan ısıl maruziyet sırasında oluşabilen, krom ve molibden bakımından zengin, sert ve gevrek metaller arası fazdır; çevresindeki matrisi korozyona direnç sağlayan elementlerden yoksun bırakabilir.
Isıl kontrol sıralaması
- Çözelti tavlaması Zararlı metaller arası fazları, nitrürleri ve diğer çökeltileri çözmek için alaşımı ısıtın.
- Kontrollü bekletme Belirtilen kesitin gerekli işlem koşuluna ulaşması için yeterli süre sağlayın.
- Hızlı soğutma Ara sıcaklıklardan geçiş sırasında yeniden çökelmeyi sınırlayacak kadar hızlı soğutun.
- Doğrulama Uygulanabilir incelemelerle faz dengesini ve zararlı fazların bulunmadığını veya sınırlandırıldığını doğrulayın.
Yapı, ısıdan etkilenen bölgelerde ve kaynak metalinde önemli ölçüde değişir. Kaynak, dar bir bölgeyi eritip yeniden katılaştırır ve ardından bitişik malzemeyi dik bir termal döngüye maruz bırakır. Hızlı soğuma, östenitin oluşması için yeterli zaman bulunmadığından aşırı ferritin korunmasına yol açabilir. Bileşime ve termal geçmişe bağlı olarak yavaş soğuma veya yaklaşık 600–1000 °C aralığında uzun süreli maruz kalma, krom nitrürlerinin, sigma fazının, chi fazının veya diğer intermetalik bileşenlerin oluşmasına izin verebilir. Sigma fazı özellikle zararlıdır; çünkü yakın bölgelerden krom ve molibden tüketirken tokluğu ve yerel korozyon direncini azaltır.
Faz tahmin araçları arasında denge hesaplamaları, zaman–sıcaklık–dönüşüm verileri, termodinamik yazılımlar, ferrit sayısı ölçümleri, görüntü analizi ve doğrudan metalografi bulunur. Denge tahminleri yararlı olmakla birlikte her kaynak döngüsünü veya soğuma koşulunu yeniden üretemez. Gerçekte neyin oluşacağını kinetik belirler. Zararlı çökeltileri bastırmak ve ferrit–östenit yapısını yeniden oluşturmak için çözelti ısıl işleminin ardından yeterince hızlı soğutma uygulanır; ancak aşırı ısıtma, tekrarlanan termal döngüler veya yetersiz paso arası kontrol yine de yerel sapmalara yol açabilir.
Faz oranı, süreklilik ve yerel heterojenlik
Nominal 1:1 faz oranı, her tanenin, kaynak dikişinin, boru cidarının veya ısıdan etkilenen bölgenin %50 ferrit içerdiği anlamına gelmez. Haddelenmiş bir levha, ortalama faz oranı gerekliliğini karşılarken bir yüzeye yakın ferritçe zengin bantlar veya diğer yüzeye yakın östenitçe zengin bölgeler içerebilir. Dökümden miras kalan segregasyon, merkez hattındaki kimyasal bileşim değişimleri, homojen olmayan deformasyon ve kalınlık boyunca soğuma farklılıkları bu duruma katkıda bulunur. Ölçüm konumu ve yöntemi de önemlidir: morfoloji belirgin biçimde yönselse, nokta sayımı, görüntü analizi, manyetik yöntemler ve kristalografik teknikler farklı görünür değerler üretebilir.
Süreklilik, yüzde oranı kadar önemlidir. Sürekli ferrit, çatlak ilerlemesi veya tercihli korozyon için bir yol sağlayabilirken sürekli östenit, hidrojen taşınımını ve gerinim dağılımını değiştirebilir. Faz sınırlarında krom ve molibden tükenmesi, azotun yeniden dağılması, inklüzyonlar ve artık gerilmeler, oyuklanma veya aralık korozyonunun başlayabileceği bölgeler oluşturabilir. Süperdubleks ve hiperdupleks alaşımlarda yüksek krom ve molibden içerikleri potansiyel korozyon direncini artırır; ancak uygun olmayan termal maruziyet sırasında intermetalik çökelmeye duyarlılığı da artırır.
Aynı yerel yapı; dayanımı, sünekliği, darbe tokluğunu, yorulmayı ve kaynak bütünlüğünü kontrol eder. Ferrit genel olarak dayanımı artırırken östenit sünekliği ve düşük sıcaklık tokluğunu destekler. Aşırı ferrit, darbe tokluğunu azaltabilir ve termal maruziyet sonrasında gevrekleşme eğilimini artırabilir; aşırı östenit ise dayanımı düşürebilir ve klorür kaynaklı gerilmeli korozyon çatlamasına karşı direnci değiştirebilir. Yorulma çatlakları inklüzyonlarda, faz sınırlarında, korozyon oyuklarında veya kaynak kusurlarında başlayabilir; bu nedenle yüzey durumu ve çevrimsel gerilme dikkate alınmadan yalnızca toplam faz yüzdesi yorulma davranışını öngöremez.
Bu nedenle ürün spesifikasyonları ve kalite kontrol standartları önem taşır. ASTM A928/A928M, ilave metal kullanılarak elektrik ergitme yöntemiyle kaynaklanmış dubleks boruyu tanımlar ve ürün spesifikasyonlarında 2205 dubleks kalitesi olarak UNS S32205’e atıfta bulunur. ISO 17781, petrol ve doğal gaz endüstrilerinde kullanılan ferritik/östenitik veya dubleks paslanmaz çelik mikroyapısının kalite kontrolüne yönelik deney yöntemlerini belirtir. Bu kontroller alaşım tanımından daha fazlasını inceler: faz dengesini ve zararlı fazların bulunmamasını veya sınırlandırılmasını ele alır. Bu nedenle metalografi; yerel korozyonun ve mekanik hasarın küçük, temsil niteliği olmayan bir bölgeden gelişebileceği kaynaklı boruların, basınçlı ekipmanların, kimyasal proses bileşenlerinin, tuzdan arındırma sistemlerinin, açık deniz yapılarının ve diğer uygulamaların değerlendirilmesinde merkezi önemini korur.
Alaşım Kimyası ve Faz Kararlılığı
Dubleks paslanmaz çelikler, yaklaşık olarak eşit miktarlarda ferrit ve östenit içerecek şekilde tasarlanmış krom–nikel–molibden–demir alaşımlarıdır. 2024 World Stainless/International Stainless Steel Forum açıklaması, yaklaşık %50 ferrit ve %50 östenitten oluşan tipik bir hedef vermektedir. Ancak bu hedef yalnızca kalite tanımıyla garanti edilmez. Bileşim, kesit kalınlığı, çözelti tavlama sıcaklığı, soğuma hızı, şekillendirme geçmişi ve kaynak işlemi, nihai yapıyı değiştirebilir.
İki faz farklı özellikler sağlar. Ferrit, yüksek akma dayanımı, klorür kaynaklı gerilmeli korozyon çatlamasına direnç ve hidrojen destekli hasara nispeten iyi direnç kazandırır. Östenit ise tokluğu, sünekliği, kaynaklanabilirliği ve bazı yerel korozyon mekanizmalarına karşı direnci iyileştirir. Fazlar arasındaki arayüzler ve ayrı elektrokimyasal tepkiler de çukurcuklanma ve aralık korozyonunu etkiler. Bu nedenle iyi kontrol edilmeyen bir dengesizlik aynı anda birden fazla özelliği azaltabilir: aşırı ferrit, kaynakların ısıdan etkilenen bölgelerinde darbe tokluğunu ve korozyon direncini düşürebilirken, aşırı östenit dayanımı ve klorür kaynaklı gerilmeli korozyon çatlamasına direnci azaltabilir.
Krom, nikel, molibden, azot ve demirin rolleri
Krom, başlıca ferrit oluşturucu elementtir. Paslanmazlık davranışı için en az yaklaşık %10,5 kütlece krom gerekir; ancak dubleks kaliteler önemli ölçüde daha fazla krom içerir. Krom, pasif krom oksit filmini oluşturur ve korur; genel korozyona, çukurcuklanmaya ve aralık saldırısına karşı direnci artırır. Ayrıca katılaşma sırasında ferrit oluşma eğilimini yükseltir. Bunun metalurjik bir ödünleşmesi vardır: özellikle molibden ve silisyumla birlikte aşırı krom, yaklaşık 600–1.000 °C aralığında uzun süreli maruziyet sırasında sigma fazını ve krom bakımından zengin diğer intermetalik bileşikleri teşvik edebilir.
Nikel, östenit oluşturucu bir elementtir. Kromun ferrit oluşumunu teşvik eden etkisini dengeler ve ferritik katılaşma yapısının bir bölümünün soğuma sırasında östenite dönüşmesine yardımcı olur. Nikel ayrıca düşük sıcaklık tokluğunu iyileştirir ve östeniti kararlı hâle getirir; bununla birlikte dubleks kaliteler genellikle tamamen östenitik kalitelere göre daha az nikel içerir. Yalın dubleks çeliklerde nikel azaltılır ve çoğu zaman nikelin östenit kararlaştırıcı işlevinin bir bölümü azot ve manganez ile karşılanır. Azaltılmış nikel içeriği, faz dengesinin yalnızca nikel miktarından çıkarılabileceği anlamına gelmez; krom, azot, molibden, termal geçmiş ve kaynak seyreltmesi etkili olmaya devam eder.
Molibden pasif filmi güçlendirir ve klorür kaynaklı çukurcuklanma ile aralık korozyonuna karşı direnci artırır. Aynı zamanda ferrit oluşturucu bir elementtir ve alaşım orta sıcaklıklarda çok uzun süre kaldığında sigma ve chi fazlarının oluşma eğilimini yükseltir. Bu çökeltiler, yakın bölgelerden krom ve molibden tüketerek yerel korozyonu başlatabilecek fakirleşmiş bölgeler bırakır. Bu nedenle ısıl işlem ve soğutma, yalnızca molibden içeriğini en üst düzeye çıkarmak yerine çökelmeyi önleyecek şekilde gerçekleştirilmelidir.
Azot, ikinci nesil dubleks kalitelerde özellikle önemli bir role sahiptir. Güçlü bir östenit oluşturucudur; arayer pekişmesi yoluyla akma dayanımını artırır ve katı çözelti içinde tutulduğunda çukurcuklanma direncini iyileştirir. Azot, gerekli östenit oranı yine de elde edilirken daha düşük nikel içeriklerine olanak tanır. Kaynak sırasında, koruyucu gaz, ilave metal bileşimi, ısı girdisi ve soğuma hızı kontrol edildiği takdirde kaynak metalinde ve ısıdan etkilenen bölgede östenitin yeniden oluşmasına da yardımcı olabilir. Bununla birlikte alaşım ve işlem için fazla azot, özellikle hızlı soğuyan veya yerel olarak ferritik bölgelerde gözeneklilik ya da nitrürler oluşturabilir. Bu nedenle azot ilaveleri ergitme uygulaması ve imalat koşullarıyla uyumlu hâle getirilmelidir.
Demir, dengeleyici element ve her iki fazın geliştiği sürekli matristir. Tasarım açısından kimyasal olarak pasif değildir; oranı, krom, nikel, molibden ve azot ilavelerinin temelini belirler. Manganez, silisyum, bakır, karbon ve tungsten gibi minör elementler ise oksit giderme, katılaşma, faz dengesi, dayanım ve korozyon davranışını değiştirir. Krom karbürleri tane sınırlarında duyarlanmaya neden olabileceğinden karbon normal olarak sınırlandırılır; ancak modern dubleks kalitelerde kontrollü çelik üretimiyle genellikle düşük karbon seviyelerine ulaşılır.
| Gösterim | Yaygın tanım | Aile |
|---|---|---|
| 2205 | 22Cr dupleks | Standart dupleks |
| UNS S32205 | 2205 ile ilişkili resmî gösterim | Standart dupleks |
| 2507 | 25Cr süperdupleks | Süperdupleks |
| 4501 | 25Cr süperdupleks | Süperdupleks |
Bileşim çoğu zaman korozyon direnci indekslemesine göre gruplandırılır. 2024 World Stainless/International Stainless Steel Forum sınıflandırması, yalın dubleks kaliteleri PREN 22–27, standart dubleks kaliteleri PREN 28–38, süper dubleks kaliteleri PREN 39–45 ve hiper dubleks kaliteleri PREN 45’in üzerinde sınıflandırır. PREN, esas olarak krom, molibden ve azota dayanan bir indeksleme kuralıdır; kritik çukurcuklanma sıcaklığını, aralık korozyonu direncini, kaynak performansını veya hizmet ömrünü bütünüyle garanti etmez. Aynı nominal indekste yerel kimya, yüzey durumu, inklüzyonlar, faz dengesi ve maruziyet koşulları farklı sonuçlar doğurabilir.
Outokumpu’nun 2020 paslanmaz çelik ailesi referansına göre kalite 2205 yaygın olarak 22Cr dubleks, 2507 ve 4501 ise 25Cr süper dubleks kaliteler olarak adlandırılır. Ürün grupları ayrıca sıradan dubleks, yalın dubleks, standart dubleks, süper dubleks, hiper dubleks ve 25Cr ailelerini de içerir; ancak yayımlanmış sınırlar her sınıflandırma sisteminde aynı değildir.
Katılaşma sırasında ferrit ve östenit dengesi
Dubleks alaşımların çoğu, krom, molibden ve demir hacim merkezli kübik fazı desteklediği için öncelikle ferrit olarak katılaşır. Sıcaklık katı hâl dönüşüm aralığından geçerek düştükçe nikel ve azot, ferritik yapı içinde veya bu yapının boyunca yüzey merkezli kübik faz olan östenitin çekirdeklenmesini ve büyümesini teşvik eder. Nihai mikroyapı, özellikle haddeleme veya dövme sonrasında, çoğunlukla aşındırılmış ferritik ve östenitik bölgelerin uzamış, lamelli bir düzenidir.
Dönüşüm zamana ve sıcaklığa bağlıdır. Kalın bir kesit, ince bir kesite göre daha yavaş soğur ve östenitin oluşması için daha fazla zaman sağlar; hızlı bir su verme ise aşırı ferritin korunmasına neden olabilir. Sigma fazı, chi fazı, krom nitrürleri ve krom karbürlerinden kaçınmak için çözelti tavlamasının ardından hızlı soğutma uygulanır; ancak soğutma yine de yeterli östenit oluşumuna izin vermelidir. Gerekli koşul, her durumda mümkün olan en hızlı su verme değil, kontrollü bir ödünleşmedir.
Kaynak, dengeyi daha da zorlaştırır. Ergitme kaynağıyla birleştirilen metal önce ferrit olarak katılaşır ve ardından soğuma sırasında kısmen östenite dönüşür. Otojen kaynaklar veya düşük nikelli ilave metaller aşırı ferrit bırakabilirken, östenitik ilave metaller aşırı östenit oluşturabilir ve ana metalden farklı bir yapı meydana getirebilir. Isıdan etkilenen bölgeler hızlı termal çevrimlere maruz kalır ve tekrarlanan kaynak pasoları, önceki bölgeleri çökelme sıcaklıklarına maruz bırakabilir. İlave metal kullanılan elektrik ergitme kaynaklı dubleks borular için ASTM A928/A928M, atıf yapılan ürün spesifikasyonlarında UNS S32205’i tanımlar; bununla birlikte kalifikasyon için ilave metal kimyasının, paso arası sıcaklığın, ısı girdisinin, koruyucu gaz koşullarının ve kaynak sonrası muayenenin kontrol edilmesi gerekir.
Faz dengesi, statik dayanımın yanı sıra yorulma ve kırılmayı da etkiler. Ferrit genellikle dayanımı artırırken östenit sünekliği ve darbe tokluğunu destekler. İri taneler, ferritçe zengin kaynak bölgeleri veya intermetalik çökeltiler, çatlak başlatma bölgeleri oluşturarak yorulma direncini azaltabilir. Bu nedenle açık deniz borulaması, kimyasal proses ekipmanları, tuzdan arındırma sistemleri, kâğıt ve selüloz ekipmanları ile petrol ve doğal gaz sistemlerindeki hizmet uygulamaları hem nominal kaliteye hem de işlenmiş mikroyapıya bağlıdır.
Faz tahmini yöntemleri ve bileşim kontrolü
Metalürji uzmanları, ergitme veya kaynak öncesinde krom eşdeğeri ve nikel eşdeğeri kavramlarıyla faz dengesini tahmin eder. Krom eşdeğerleri, krom, molibden ve bazen silisyum veya niyobyum gibi ferrit oluşumunu teşvik eden elementleri gruplandırır; nikel eşdeğerleri ise nikel, azot, karbon ve manganez gibi östenit oluşumunu teşvik eden elementleri gruplandırır. Schaeffler, DeLong, WRC ve ilgili diyagramlar farklı katsayılar kullanır ve belirli alaşım aralıkları ile kaynak koşulları için geliştirilmiştir. Hiçbir tek ve evrensel denklem, her dubleks alaşımını, kaynak seyreltme düzeyini, soğuma hızını veya azot aktivitesini doğru biçimde tahmin edemez.
Modern bileşim kontrolü, termodinamik hesaplamayı, faz diyagramı değerlendirmesini ve ampirik metalografiyi birleştirir. CALPHAD türü veri tabanlarına dayanan yazılımlar, sıcaklık değiştikçe ferrit, östenit, sigma, chi, nitrür ve karbür kararlılığını tahmin edebilir; ancak veri tabanının kalitesi ve işleme varsayımları önem taşır. Tahminler, ferrit oranı ölçümleri, kimyasal analiz, ısıl işlem kayıtları ve korozyon veya tokluk testleriyle doğrulanmalıdır.
ISO 17781, petrol ve doğal gaz uygulamalarında dubleks mikroyapının kalite kontrolüne yönelik test yöntemleri sağlar. Optik mikroskopi, ferrit ölçümleri, sertlik testleri, darbe testleri ve intermetalik fazlara yönelik muayeneler, bir ergitme partisi veya kaynağın belirtilen koşulları karşılayıp karşılamadığını ortaya koyabilir. ASTM International ürün standartları belirli ürünler için kimyasal bileşim ve işleme gerekliliklerini tanımlarken, ASM International, Outokumpu, Wiley referansları, EurekaSelect verileri ve ScienceDirect üzerinden dizinlenen hakemli çalışmalar tamamlayıcı rehberlik sağlar. Pratik kural doğrudandır: önce bileşimi kontrol edin, ardından imalat sonrasında faz yapısını doğrulayın.
Dubleks Kalite Aileleri ve PREN Sınıflandırması
Dubleks paslanmaz çelik, hedeflenen yapısı yaklaşık olarak eşit hacim oranlarında ferrit ve östenit içeren krom–nikel–molibden–demir alaşımları ailesidir. 2024 World Stainless/International Stainless Steel Forum sınıflandırması, kaliteleri Çukurlaşma Korozyonu Direnç Eşdeğeri Sayısı’na (PREN) göre ailelere ayırır: PREN 22–27 aralığında yalın dubleks, PREN 28–38 aralığında standart dubleks, PREN 39–45 aralığında süper dubleks ve PREN 45’in üzerinde hiper dubleks. Bu aralıklar karşılaştırmalı indeksleme kurallarıdır; evrensel metalurji yasaları değildir. Özellikle azot, tungsten, bakır veya seçilen PREN denklemi hesaplanan değeri değiştirdiğinde, diğer kaynaklar bir kaliteyi sınır değerlerin farklı bir tarafında sınıflandırabilir.
PREN genellikle krom, molibden ve azot içeriğinden tahmin edilir ve çoğu zaman PREN = %Cr + 3,3(%Mo) + 16(%N) biçimindeki bir bağıntı kullanılır. Bazı şartnameler ve teknik kaynaklar tungsteni de içerir veya farklı bir katsayı kullanır. Bu nedenle sayı, klorür kaynaklı çukurlaşma ve aralık korozyonuna karşı nominal direnci karşılaştırmaya yardımcı olur; ancak korozyon deneylerinin, çalışma ortamı analizinin veya ürün şartnamesi gereklerinin yerini tutmaz. Sıcaklık, klorür derişimi, asitlik, birikintiler, oksijen erişimi, yüzey durumu, kaynak durumu ve galvanik temas, çalışma performansını değiştirebilir.
Dubleks metalurjisi ayrıca faz dengesine bağlıdır. Alaşım kimyası ferrit oluşturma ve östenit oluşturma eğilimini belirlerken, çözelti tavlaması, kaynak ve soğuma, her fazdan ne kadarının kaldığını ve istenmeyen bileşiklerin oluşup oluşmadığını belirler. ASM International ve ScienceDirect aracılığıyla erişilen hakemli çalışmalar, dubleks mikroyapıları dağlanmış, uzamış veya lamelli ferrit ve östenit bölgeleri olarak tanımlar. Bu görünüm yalnızca betimleyici değildir: faz morfolojisi, sürekliliği, aralığı ve yerel kimyası çatlak ilerlemesini, korozyonun başlamasını, yorulmayı ve kaynak performansını etkiler.
Yalın dubleks: PREN 22–27
Yalın dubleks kaliteler, sağlanan World Stainless aralığına göre PREN 22–27 arasında yer alır. Standart dubleks bileşimlerle karşılaştırıldığında nikel ve molibdenin bir kısmını veya her ikisini azaltırken, iki fazlı yapıyı destekleyecek kadar krom ve azot içerirler. Elde edilen alaşım tasarımı, birçok östenitik paslanmaz çeliğe kıyasla daha yüksek akma dayanımı ve yaygın 300 serisi kalitelere kıyasla klorür kaynaklı gerilmeli korozyon çatlamasına karşı daha iyi direnç sağlayabilir; ancak kesin sonuç ürün biçimine ve işleme bağlıdır.
“Yalın” terimi, tek bir kalite tanımından ziyade alaşım ailesindeki konumu belirtir. Bir yalın dubleks kalite çok az molibden içerebilir veya hiç içermeyebilir; ya da maliyeti ve faz kararlılığını kontrol etmek amacıyla azot ve mangan ayarlamalarından yararlanabilir. Kimyası ve özellikleri konusunda yetkili kaynak ilgili standarttır. PREN aralığı, doğrudan bir çalışma sıcaklığı sınırı veya aralık korozyonuna karşı bağışıklık kanıtı olarak yorumlanmamalıdır. Sıkı aralıklar, durgun deniz suyu, ısıl renklenme ve kirlenmiş yüzeyler, hesaplanan PREN yeterli görünse bile bölgesel korozyona yol açabilir.
“Adi dubleks” ifadesi tutarlı biçimde kullanılmaz. Bazı teknik yazılarda yalın ve standart kaliteler dâhil olmak üzere genel olarak dubleks paslanmaz çeliği ifade eder. Diğer yazılarda ise geleneksel, süper dubleks olmayan grubu belirtir. Bu nedenle söz konusu ifade, kalite tanımına, UNS numarasına, ürün standardına ve belirtilmiş kimyasal sınırlara kıyasla daha az kesinlik taşır. Bir şartname malzemeyi yalnızca “adi dubleks” olarak tanımlamamalıdır.
Standart dubleks: PREN 28–38
Standart dubleks kaliteler, 2024 World Stainless/International Stainless Steel Forum şemasına göre PREN 28–38 aralığında yer alır. 2205 kalitesi yaygın olarak 22Cr dubleks olarak adlandırılır; UNS S32205 ise bu kaliteyle ilişkilendirilen, yaygın biçimde kullanılan tanımdır. ASTM A928/A928M, ilave metal kullanılan elektrik ergitme kaynaklı dubleks paslanmaz çelik boruları kapsar ve atıf yapılan ürün şartnamelerinde UNS S32205’i tanımlar. Bununla birlikte, kabul koşullarını ilgili standardın tam baskısı, ürün biçimi, ek gerekler ve alıcı gerekleri belirler.
2205 kalitesi, bir aile tanımının proses kontrolünün yerini alamayacağını gösterir. Yaklaşık %22 krom içeren kimyasal bileşimi ferritik–östenitik bir yapıyı destekler; ancak bir kaynak çok hızlı soğuduğunda, çözelti tavlaması yetersiz olduğunda veya ısıdan etkilenen bölge uygun olmayan bir ısıl çevrime maruz kaldığında nihai denge değişebilir. Aşırı ferrit tokluğu azaltabilir ve bölgesel korozyon direncini kötüleştirebilir; aşırı östenit ise dayanımı değiştirebilir ve hedeflenen faz dengesine ulaşılamadığını gösterebilir. Bu nedenle kaynak prosedürleri, yalnızca nominal kimyasal bileşime güvenmek yerine ısı girdisini, paso arası sıcaklığını, ilave metal seçimini, koruyucu gazlamayı ve kaynak sonrası muayeneyi kontrol eder.
Mekanik performans, standart dubleks kalitelerin yaygın biçimde şart koşulmasının nedenlerinden biridir. Ferrit yüksek akma dayanımına katkıda bulunurken östenit süneklik ve tokluğu destekler. İki faz ayrıca yararlı yorulma davranışı sağlayabilir; ancak yorulma direnci kaynak geometrisine, yüzey kalitesine, artık gerilmeye, kusurlara ve korozif maruziyete güçlü biçimde bağlıdır. Tasarım değerleri PREN’den değil, ilgili standart veya deney verilerinden alınmalıdır.
Temel sorun yalnızca ferrit–östenit oranı değildir. Uygun olmayan sıcaklıklarda dubleks çelikler krom nitrürü, sigma fazı, chi fazı, ikincil östenit veya başka çökeltiler oluşturabilir. Sigma ve chi fazları, yakın bölgelerdeki krom ve molibdeni tüketerek darbe tokluğunu ve çukurlaşma direncini azaltabilecek tükenmiş bölgeler oluşturur. Isıl işlem normal olarak bu fazları çözmeyi ve hedeflenen yapıyı yeniden oluşturmayı, ardından yeterince hızlı soğutmayı amaçlar. ISO Technical Committee 67 tarafından tanımlanan ISO 17781, petrol ve doğal gaz uygulamalarında dubleks mikroyapının kalite kontrolüne yönelik deney yöntemlerini belirtir. Bu standart bir kalite kontrol kaynağıdır; proje malzeme şartnamesinin yerini tutmaz.
Süper dubleks ve hiper dubleks: PREN 39–45 ve üzeri
Süper dubleks kaliteler, sağlanan World Stainless aralıklarına göre PREN 39–45 arasında sınıflandırılır. Genel olarak standart dubleks kalitelere kıyasla daha yüksek krom, molibden ve azot içerirler; yüzey ve mikroyapı uygun biçimde kontrol edildiğinde klorür kaynaklı çukurlaşma ve aralık korozyonuna karşı daha yüksek direnç sağlarlar. 2507 ve 4501 kaliteleri Outokumpu tarafından 25Cr süper dubleks kaliteler olarak tanımlanır. “25Cr” gruplandırması esas olarak krom düzeyini ifade eder; her 25Cr alaşımının aynı nikel, molibden, azot, bakır, tungsten veya faz kararlılığı davranışına sahip olduğu anlamına gelmez.
Hiper dubleks kaliteler PREN 45’in üzerinde sınıflandırılır. Bu kategori, şiddetli klorür ortamları ve dayanım ile korozyon direncinin zorlu biçimde birlikte gerektiği koşullar için geliştirilmiş, yüksek alaşımlı dubleks bileşimleri kapsar. Daha yüksek alaşım içeriği proses aralığını daraltabilir. Kaynak, sıcak şekillendirme, çözelti tavlaması ve soğutma; zararlı metallerarası çökelmesini önlemeli ve kabul edilebilir ferrit–östenit dengesini korumalıdır. İmalat işlemi ısıl renklenme, kirlenme, giderilmemiş oksit veya çökelti bakımından zengin bir ısıdan etkilenen bölge bırakırsa, yüksek PREN düşük bölgesel performansla birlikte görülebilir.
25Cr, süper dubleks ve hiper dubleks tanımları yararlı kısa ifadelerdir; ancak eksiksiz bir yeterlilik oluşturmazlar. Kritik çukurlaşma sıcaklığı, kritik aralık korozyonu sıcaklığı, elektrokimyasal deney sonuçları, darbe tokluğu, çekme özellikleri, sertlik, ferrit ölçümü ve metallerarası fazların incelenmesi de ilgili olabilir. PREN bileşimsel bir eğilimi öngörür; her çevresel veya imalat değişkenini hesaba katmaz.
Bu nedenle kalite seçimi, aile sınıflandırmasını gerçek çalışma koşullarıyla ilişkilendirmelidir: deniz suyunun oksijenlenmesi, klorür düzeyi, sıcaklık, basınç, asitlik, akış, aralık geometrisi, katodik koruma, erozyon ve çevrimsel yükleme. Schaeffler-, DeLong- veya WRC tipi diyagramlar gibi faz tahmin araçları kaynak metali değerlendirmesine yardımcı olabilir; ancak prosedür yeterlilik değerlendirmesinin ve metalografik doğrulamanın yerini tutmazlar. Dubleks paslanmaz çelik, tek bir sabit davranışa sahip tek bir korozyona dayanıklı kalite değil, kontrollü iki fazlı bir malzemedir.
Tanınmış Kaliteler ve Tanımlamalar
Dubleks paslanmaz çelik adları, tek bir evrensel spesifikasyonu değil, alaşım ailelerini tanımlar. Tanımlama; yaklaşık krom düzeyini, ticari kalite kimliğini veya Birleşik Numaralandırma Sistemi (UNS) gibi sayısal bir sistemi gösterebilir. Ancak tek başına malzemenin levha, boru, çubuk, tüp, dövme parça veya kaynaklı imalat olup olmadığını tanımlamaz. Kaynak prosedürünü, muayene sıklığını, ısıl işlemi, ferrit kabul aralığını veya korozyon testi gerekliliğini de belirlemez. Bu ayrıntılar, geçerli ürün standardından, satın alma spesifikasyonundan, çizimden ve kalite kontrol dokümanlarından kaynaklanır.
Temel malzemeler, yaklaşık olarak eşit ferrit ve östenit hacim oranları oluşturacak şekilde geliştirilmiş krom–nikel–molibden–demir alaşımlarıdır. World Stainless ve International Stainless Steel Forum, 2024 yılında dubleks paslanmaz çelikler için yaklaşık %50 ferrit ve %50 östenit bildirmiştir. Bu oran, metalurjik bir durumdur; bir kalite adına otomatik olarak yüklenen bir anlam değildir. Alaşım kimyası, çözelti tavlama sıcaklığı, soğuma hızı, şekillendirme, kaynak ısı girdisi ve kaynak sonrası işlem faz dengesini değiştirebilir. Bunlar ayrıca krom nitrürleri, sigma fazı, chi fazı veya diğer intermetalik bileşikler gibi istenmeyen çökeltilerin oluşumunu teşvik edebilir.
Dağlanmış dubleks malzeme genellikle uzamış, lamelli ferritik ve östenitik bölgeler gösterir. Morfoloji, sıcak işlem ile katılaşma veya yeniden kristalleşme geçmişini yansıtır. Nominal olarak doğru bir kimyasal analiz, bitmiş ürünün gerekli mikroyapıya sahip olduğunu kanıtlayamaz. Bu nedenle dubleks spesifikasyonları sıklıkla metalografik inceleme, ferrit ölçümü, mekanik test, korozyon testi veya çözelti tavlaması ve soğuma koşulları üzerinde kontroller öngörür.
2205, 22Cr dubleks ve UNS S32205
2205 kalitesi, en yaygın şekilde tanınan standart dubleks tanımlamasıdır. Outokumpu’nun paslanmaz çelik ailesine ilişkin 2020 tarihli açıklamasında 2205’in yaygın olarak 22Cr dubleks olarak adlandırıldığı belirtilir. “22Cr”, yaklaşık %22 krom içeren bir alaşım ailesi için kullanılan kısa bir ifadedir; tam bir kimyasal spesifikasyon değildir. Nikel, molibden, azot, karbon, mangan, silisyum ve minör elementlere ilişkin sınırlar da faz kararlılığını, çukurcuklanma direncini, kaynaklanabilirliği ve mekanik özellikleri etkiler.
UNS S32205, 2205 dubleks bileşimiyle ilişkilendirilen resmi bir sayısal tanımlamadır. Dolgu metali kullanılarak üretilen elektrik ergitme kaynaklı östenitik ve ferritik/östenitik paslanmaz çelik boruları kapsayan ASTM A928/A928M, atıfta bulunduğu ürün spesifikasyonlarında UNS S32205’i 2205 dubleks kalitesine karşılık gelen tanımlama olarak belirtir. Bu ilişki önemlidir; çünkü ürün standardı belirtilmedikçe “2205 boru” ifadesi eksiktir. ASTM A928/A928M, belirli bir ürün biçimi ve imalat yöntemi için ek gereklilikler getirir; UNS numarası alaşım kimyasını tanımlar, ancak bu gerekliliklerin yerini almaz.
2205 genel olarak standart dubleks grubunda sınıflandırılır. 2024 tarihli World Stainless/International Stainless Steel Forum sınıflandırmasına göre standart dubleks kalitelerin PREN aralığı 28–38’dir. Genellikle krom, molibden ve azot içeriğinden hesaplanan PREN, yerel saldırıya karşı direnci karşılaştırmak için kullanılan bir korozyon direnci indeksleme yöntemidir. Tam bir performans garantisi değildir. Yüzey durumu, kaynak, inklüzyonlar, sıcaklık, klorür konsantrasyonu, aralıklar, artık gerilme ve maruz kalma süresi kritik çukurcuklanma ve aralık korozyonu davranışını değiştirebilir.
Yaklaşık dengeli ferrit–östenit yapısı, 2205’e hem geleneksel ferritik hem de östenitik kalitelerden farklı bir dayanım, klorür korozyon direnci ve kırılma davranışı kombinasyonu kazandırır. Bu yapı, imalatı da daha az toleranslı hâle getirir. Orta sıcaklık aralıklarında aşırı uzun süre kalınması intermetalik fazlar oluşturabilirken, kaynak sonrasında hızlı veya yeterince kontrol edilmeyen soğuma aşırı ferrit ya da azotça zengin kusurlar bırakabilir. Bu nedenle kaynak prosedürleri, yalnızca “2205” adına güvenmek yerine ısı girdisini, paso arası sıcaklığı, dolgu metali seçimini, koruyucu gaz kullanımını ve soğuma koşullarını kontrol eder.
25Cr süperdubleks kaliteler olarak 2507 ve 4501
Outokumpu, 2507 ve 4501 kalitelerini 25Cr süperdubleks kaliteler olarak tanımlar. “25Cr” etiketi, yaklaşık %25 krom içeren bir alaşım ailesini belirtirken “süperdubleks”, standart dubleks kalitelere kıyasla daha yüksek alaşım düzeyine ve daha yüksek yerel korozyon direncine işaret eder. Bununla birlikte tanımlama, ürün biçimini veya tam kabul kriterlerini yine de belirtmez.
World Stainless ve International Stainless Steel Forum, 2024 yılında süperdubleks kaliteleri PREN 39–45 aralığında sınıflandırmıştır. Daha yüksek indeks genellikle kromun yanı sıra molibden ve azot ilavelerini yansıtır; ancak gerçek formül ve sınırlar ilgili standarttan alınmalıdır. Azot, östenit oluşumunu destekler ve çukurcuklanma direncine katkıda bulunur; molibden, yerel klorür saldırısına karşı direnci artırır; krom ise pasif film kararlılığını destekler. Bu elementler ayrıca katılaşmayı, kaynak metalindeki faz dengesini ve nitrür veya intermetalik oluşumu riskini etkiler.
Bu nedenle 2507 ve 4501 adları, birbirinin yerine kullanılabilecek sertifikalar olarak değil, aile veya kalite tanımlamaları olarak okunmalıdır. Belirli bir ürün için çözelti tavlaması, hızlı soğutma, faz dengesi sınırları, darbe testi, sertlik sınırları veya korozyon testi gerekebilir. Bu gereklilikler levha, dikişsiz boru, kaynaklı boru, dövme parçalar, bağlantı parçaları ile döküm veya imal edilmiş bileşenler arasında farklılık gösterebilir. Bir ürün standardı ve kalınlık aralığı için kalifiye edilmiş bir kaynak prosedürünün, her iki malzeme de 25Cr süperdubleks olarak tanımlanıyor diye başka bir standardın gereklerini karşıladığı varsayılamaz.
Dupleks adları nasıl okunmalıdır
- Yaygın veya ticari ad 2205 veya 2507 gibi tanınmış bir kalite ailesi adı.
- Bileşim kısaltması 22Cr veya 25Cr gibi yaklaşık bir alaşımlama tanımı.
- Resmî gösterim UNS S32205 gibi standartlaştırılmış bir bileşim kimliği.
- Ürün standardı Ürün biçimini, üretim yolunu, deneyleri ve kabul şartlarını tanımlayan belge.
Süperdubleks alaşımlar; açık deniz ekipmanları, deniz suyu sistemleri, kimyasal proses tesisleri, tuzdan arındırma tesisleri ve petrol-gaz bileşenleri dâhil olmak üzere, yerel korozyon ile mekanik yüklerin zorlu koşullar oluşturduğu yerlerde kullanılır. Yorulma direnci yine büyük ölçüde kaynak geometrisine, yüzey durumuna, kusurlara, artık gerilmeye ve çevrimsel ortama bağlıdır. Daha yüksek PREN; kaynak ayaklarının, aralıkların, inklüzyonların veya ısıdan etkilenen bölgelerin incelenmesi gereğini ortadan kaldırmaz.
Alaşım adları, UNS numaraları ve ürün standartları arasındaki ilişki
Üç tür tanımlama sıklıkla birbirine karıştırılır:[3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO Technical Committee 67. ISO 17781, 2024.
- 2205 veya 2507 gibi yaygın ya da ticari bir ad.
- 22Cr veya 25Cr gibi bir bileşim kısaltması.
- UNS S32205 gibi resmi bir tanımlama.
Bunlar farklı sorulara yanıt verir. Yaygın ad, tanınmış bir kalite ailesini tanımlar. Krom kısaltması, yaklaşık alaşım düzeyini bildirir. UNS tanımlaması, standartlaştırılmış bir bileşim kimliği sağlar. Bunların hiçbiri tek başına malzemenin nasıl üretildiğini, test edildiğini, işaretlendiğini, muayene edildiğini veya kabul edildiğini belirtmez.
Bir ürün standardı, eksik olan bu bağlamı sağlar. ASTM, EN, ISO ve diğer standartlar; kimyasal sınırları, boyutları, toleransları, imalat yöntemini, çözelti tavlamasını, çekme özelliklerini, darbe gerekliliklerini, tahribatsız muayeneyi, hidrostatik testi ve ilave korozyon veya mikroyapı testlerini belirleyebilir. ASTM A928/A928M buna bir örnektir: yalnızca bir alaşımı adlandırmakla kalmayıp, dolgu metali kullanılarak üretilen elektrik ergitme kaynaklı dubleks boruları ele alır. ISO Technical Committee 67 tarafından 2024 yılında tanımlanan ISO 17781, petrol ve doğal gaz uygulamalarında dubleks mikroyapının kalite kontrolüne yönelik test yöntemlerini belirtir. Bu standart bir kalite kontrol başvuru kaynağıdır; malzeme kalitesinin veya ürün standardının yerine geçmez.
Aynı adlandırma sorunu daha geniş kategoriler için de geçerlidir. World Stainless/International Stainless Steel Forum; lean dubleksi PREN 22–27, standart dubleksi 28–38, süperdubleksi 39–45 ve hiper dubleksi 45’in üzerinde listeler. Bu sınırlar yararlı sınıflandırma kurallarıdır; ancak her kuruluş aynı sınırları uygulamaz. Sıradan dubleks, lean dubleks, standart dubleks, süperdubleks, hiper dubleks ve 25Cr gruplamaları ticari kullanımda birbiriyle örtüşebilir. Belirleyici doküman, yalnızca kategori etiketi değil, atıfta bulunulan kalite spesifikasyonu ve burada belirtilen testlerdir.
Mekanik ve Fiziksel Özellikler
Duplex paslanmaz çelikler, mekanik tepkileri tekdüze bir matristen değil, ferritik–östenitik bir yapıdan kaynaklanan krom–nikel–molibden–demir alaşımlarıdır. World Stainless ve International Stainless Steel Forum tarafından 2024 yılında bildirildiği üzere, hedeflenen durum hacimce yaklaşık eşit oranda ferrit ve östenittir. Bu oran, nominal bir kalite tanımının sonucu olarak garanti edilen bir değer değil, metalurjik bir hedeftir. Alaşım kimyası, çözelti tavlama sıcaklığı, bekletme süresi, soğuma hızı, şekillendirme ve kaynak işlemi, fazların dengesini değiştirebilir veya morfolojilerini etkileyebilir.
ASM Handbook ve duplex paslanmaz çelikler hakkındaki Wiley bölümü yararlı bir çerçeve sunar: özellikler; faz bileşimi, faz morfolojisi, kusurlar ve işlem geçmişinin ortak sonucu olarak değerlendirilmelidir. Bu nedenle bir haddehane sertifikası veya kalite adı, ürüne özgü mekanik verilerin, ısıl işlem gerekliliklerinin ve muayene kayıtlarının yerini tutamaz.
İki fazlı yapıdan kaynaklanan dayanım ve süneklik
Hacim merkezli kübik bir faz olan ferrit, yüksek akma dayanımına ve plastik deformasyona karşı dirence katkıda bulunur. Yüzey merkezli kübik bir faz olan östenit ise daha yüksek pekleşme kapasitesi ve genellikle daha yüksek süneklik sağlar. İki faz sürekli ve iyi bağlanmış bir yapı oluşturduğunda duplex çelik, tipik östenitik paslanmaz çeliklerden daha yüksek bir dayanım düzeyini, kullanışlı uzama ve şekillendirme kapasitesiyle birleştirebilir. Sonuç, iki bileşenin basit bir ortalaması değildir. Ferrit östeniti sınırlar, östenit ferritin deformasyon yollarını kesintiye uğratır ve faz sınırları kaymayı, şekil değiştirme paylaşımını ve çatlak başlangıcını etkiler.
Dağlanmış mikroyapı, özellikle haddelenmiş levhada, çoğunlukla uzamış ve lamelli ferritik ve östenitik bölgeler şeklinde görünür. Bu morfoloji, yöne bağlı bir davranış oluşturur. Haddeleme yönüne enine ölçülen çekme özellikleri, boyuna ölçülenlerden farklı olabilir; kalınlık yönündeki süneklik ise inklüzyonlardan, bantlaşmadan, segregasyondan ve kaynaktan etkilenebilir. Bu nedenle yalnızca boyuna çekme verileri kullanılarak tasarlanan bir bileşen, ana yükleri levha boyunca enine veya kaynaklı bir birleşim üzerinden etkidiğinde gerçek durumu yeterince temsil etmeyebilir.
Yaklaşık eşit faz koşulu, dayanım ile süneklik arasında yararlı bir denge de sağlar. Fazla ferrit dayanımı artırabilir; ancak özellikle ferrit sürekli veya iri taneli hâle geldiğinde sünekliği ve darbe tokluğunu azaltabilir. Fazla östenit, doğru dengelenmiş bir duplex yapıdan beklenen dayanımı azaltırken sünekliği iyileştirebilir. Bu sapmaların hiçbiri yalnızca görsel görünümle değerlendirilmez. Kantitatif metalografi, faz tahmin yöntemleri ve geçerli ürün spesifikasyonuna göre muayene gerekir.
Kalite grupları, kimya ve korozyon direnci için bir çerçeve sunar; doğrudan bir mekanik özellik garantisi sağlamaz. World Stainless tarafından 2024 yılında yapılan sınıflandırmada lean duplex kaliteler PREN 22–27, standard duplex kaliteler PREN 28–38, super duplex kaliteler PREN 39–45 ve hyper duplex kaliteler PREN 45’in üzerinde yer alır. PREN, genellikle krom, molibden ve azota dayanan bir korozyon direnci indeksleme yöntemidir; tek başına dayanımı, tokluğu, kaynak kalitesini veya hizmet ömrünü öngörmez. Ordinary duplex, lean duplex, standard duplex, superduplex, hyperduplex ve 25Cr gruplandırmaları da sınıflandırma sistemlerine göre bir miktar farklılık gösterir.
Outokumpu, 2205 kalitesini 22Cr duplex; 2507 ve 4501 kalitelerini ise 25Cr superduplex kaliteler olarak tanımlar. Ürün tasarımında UNS tanımı ve geçerli standart, bir kalite grubu adından daha kesin bir referanstır. Örneğin ASTM A928/A928M, dolgu metali kullanılan elektrik ergitme kaynaklı duplex boruları kapsar ve atıfta bulunulan ürün spesifikasyonlarında UNS S32205’in 2205 duplex kalitesine karşılık geldiğini belirtir. Gerekli çekme, akma, uzama, sertlik ve kaynak kalitesi değerleri, ilgili standarttan ve belirli ürün biçiminden alınmalıdır.
Tokluk ve sıcaklık etkileri
Östenit, geniş bir sıcaklık aralığında yüzey merkezli kübik deformasyon mekanizmalarını korur ve sünekliğin ve çatlak ucu körelmesinin sürdürülmesine yardımcı olur. Ferrit, hacim merkezli kübik yapısı sünekten gevreğe geçiş yaşayabildiği için sıcaklığa daha duyarlıdır. Bu nedenle duplex çeliğin tokluğu; ferrit içeriğine, ferrit tane boyutuna, faz morfolojisine, inklüzyonlara, kaynağın ısıl çevrimlerine ve deney yönüne güçlü biçimde bağlıdır. Östenitin varlığı genel davranışı iyileştirir; ancak ferritle ilişkili düşük sıcaklık riskini ortadan kaldırmaz.
Düşük sıcaklıktaki darbe davranışı, iri ferrite, dengesiz faz oranlarına ve intermetalik çökeltilere karşı özellikle duyarlıdır. Sigma fazı, chi fazı, krom nitrürleri ve diğer ikincil fazlar yerel olarak krom veya molibden tüketebilir, sünekliği azaltabilir ve çatlak başlangıcı bölgeleri oluşturabilir. Bu nedenle çökelmeye izin veren sıcaklık aralıklarında aşırı maruziyet, son yüzey kabul edilebilir görünse bile zararlıdır. Belirtilen durumlarda uygun bir faz yapısını yeniden oluşturmak ve istenmeyen fazları çözündürmek veya sınırlamak için çözelti tavı ve hızlı soğutma kullanılır; izin verilen işlem, kaliteye ve ürün standardına bağlıdır.
Yüksek sıcaklık farklı bir sorun oluşturur. Uzun süreli maruziyet sırasında ferrit dönüşebilir veya ikincil fazlar çökelebilir; kaynak ya da ısıl işlem sırasında östenit–ferrit dengesi değişebilir. Kısa imalat çevrimleri ve kontrollü soğutma kabul edilebilir bir yapı oluşturabilir; ancak yeniden ısıtma, onarım kaynağı ve tekrarlanan ısıl maruziyetler özel prosedürler gerektirir. Isının etkilediği bölgeler, hızlı soğutmanın hemen ardından fazla ferrit içerebilir veya uygun olmayan ısıl maruziyet sonrasında nitrürler ve intermetalik fazlar geliştirebilir.
Bu etkiler yorulmayı da etkiler. Duplex çelikler, dayanımları ve korozyon dirençleri sayesinde elverişli yorulma dayanımı gösterebilir; ancak yorulma performansı yüzey durumuna, kaynak geometrisine, artık gerilmeye, inklüzyonlara, korozyon çukurlarına ve faza duyarlı kusurlara bağlıdır. Korozyona dayanıklı bir kalite, otomatik olarak üstün kaynaklı yorulma ömrüne sahip değildir. Tasarım eğrileri ve kaynak sınıflandırmaları; ürün, birleşim kategorisi, ortam ve geçerli kod ile uyumlu olmalıdır.
ISO 17781, petrol ve doğal gaz uygulamaları için ilgili bir kalite kontrol referansıdır. ISO Technical Committee 67, bu standardı ferritik/östenitik veya duplex paslanmaz çeliklerin mikroyapısının kalite kontrolüne yönelik deney yöntemlerini belirleyen bir standart olarak tanımlar. Bu tür bir inceleme, yalnızca çekme deneyinin tespit edemeyebileceği aşırı ferriti, anormal faz morfolojisini ve zararlı çökeltileri ortaya çıkarabilir.
Fiziksel özellikler ve tasarım açısından çıkarımlar
Duplex çeliğin fiziksel özellikleri ferritik ve östenitik paslanmaz çeliklerin özellikleri arasında yer alır; ancak bu özelliklere basitçe eşit değildir. Ferrit, manyetik tepkiye ve genellikle östenitten daha düşük ısıl genleşmeye katkıda bulunur. Östenit ise manyetik olmayan davranışa ve daha yüksek ısıl genleşmeye katkı sağlar. Bu nedenle iki fazlı bir bileşen, ölçülebilir bir manyetik geçirgenlik ve tamamen östenitik paslanmaz çelikten farklı bir ısıl genleşme tepkisi gösterebilir. Bu durum, manyetik sensörlerin yakınında, boyutsal kontrol hesaplarında ve ısıl çevrimlerin kısıtlanma gerilmeleri oluşturduğu yerlerde önem taşır.
Isıl iletkenlik; ferrit–östenit oranından, alaşım ilavelerinden, sıcaklıktan ve ürün durumundan etkilenir. Duplex çelikler genellikle yaygın östenitik kalitelerden farklı bir ısı transferi davranışı gösterir; daha düşük ısıl genleşmeleri ise bazı ısıl işlemler sırasında deformasyonu azaltabilir. Ancak bu avantaj koşulludur: kaynak işlemi yine de yerel genleşme, büzülme, artık gerilme ve faz değişiklikleri oluşturur. Birleşimin kısıtlanma düzeyi ve ısı girdisi, nihai deformasyona hâkim olabilir.
Elastik davranış da iki fazlı agregayı yansıtır. Ferrit ve östenit farklı kristalografik elastik tepkilere sahiptir ve haddeleme tekstür oluşturur; bu nedenle ölçülen elastisite modülü ve Poisson tepkisi, yöne ve deney yöntemine göre değişebilir. Olağan yapısal hesaplamalar için standartlar çoğunlukla faz bazında bir elastik model gerektirmek yerine bir tasarım değeri sağlar. Isıl gradyanlar, çevrimli yükleme veya kaynaklı montajlar içeren sonlu eleman çalışmalarında, gerçek ürün durumundan elde edilen sıcaklığa bağlı ve yöne bağlı verilere ihtiyaç duyulabilir.
İşlem geçmişi merkezi önemini korur. Sıcak haddeleme, soğuk redüksiyon, çözelti tavı, suyla soğutma, talaşlı imalat ve kaynak; faz dengesinin yanı sıra artık gerilmeyi ve tekstürü de değiştirir. Faz tahmin diyagramları ve hesaplamalı araçlar ferrit oluşumunu ve çökelmeyi tahmin edebilir; ancak bunlar metalografinin ve yeterlilik deneylerinin yerine geçmez. Bu nedenle tasarım verileri, duplex paslanmaz çeliğin güçlü, tok veya boyutsal olarak kararlı olduğuna ilişkin genel bir ifadeden değil; belirtilen kalite, ürün biçimi, kalınlık, ısıl işlem, yön ve standarttan alınmalıdır.
Korozyon Mekanizmaları ve Direnç
Dubleks paslanmaz çelik, tek bir korozyona dayanıklı kalite değildir. Performansı, normalde hacimce her bir faz yaklaşık %50 olacak şekilde kontrollü biçimde karıştırılmış ferrit ve östenitten kaynaklanır. World Stainless ve International Stainless Steel Forum, bu yaklaşık dengeyi 2024 yılında bildirmiştir. Bu iki faz farklı elektrokimyasal ve mekanik tepkiler sağlar: kromca zengin ferrit, klorür kaynaklı yerel saldırıya karşı dirence ve yüksek dayanโma katkıda bulunurken, nikel ile stabilize edilen östenit tokluğu, sünekliği ve bazı genel korozyon ile gerilme destekli korozyon türlerine karşı direnci artırır.
Bu denge, nominal kalite tanımının sağladığı bir güvence değil, bir işleme sonucudur. Alaşım kimyası, çözelti tavlama sıcaklığı, kaynak ısı girdisi, bekletme süresi ve soğuma hızı, nihai ferrit–östenit oranının tümünü etkiler. Aşırı ferrit tokluğu azaltabilir ve yerel korozyon davranışını değiştirebilir; aşırı östenit ise dayanımı azaltabilir ve alaşımın belirtilen dubleks yapı için gerekli ferrit miktarının altında kalmasına neden olabilir. Dağlanmış malzeme, özellikle haddeleme sonrasında, genellikle uzamış ve lamelli ferritik ve östenitik bölgeler gösterir. Schaeffler, DeLong, WRC-1992 ve yapı diyagramları gibi faz tahmin araçları kaynak ve katılaşma tahminlerine rehberlik edebilir; ancak metalografik inceleme ve korozyon testleri hâlâ gerekli kontrollerdir.
Krom, pasif krom oksit filmini oluşturur. Molibden, klorür içeren çözeltilerde bu filmi güçlendirir ve çukurcuk oluşumuna ve ilerlemesine karşı direnci artırır. Azot, güçlü bir östenit oluşturucudur ve yerel korozyon direncini artırır; ayrıca katı çözelti sertleşmesi yoluyla akma dayanımını yükseltir. Nikel esas olarak östeniti stabilize eder ve faz dengesini destekler; ancak çukurcuklanma direnci hesabında molibden veya azotun yerine geçemez. Uygun olmayan yüzey durumu, gömülü demir, ark izleri, ısı renklenmesi, taşlama hasarı veya kaynak oksitleri, ana alaşımın kimyasal bileşimi uygun olsa bile pasif filmi yerel olarak bozabilir.

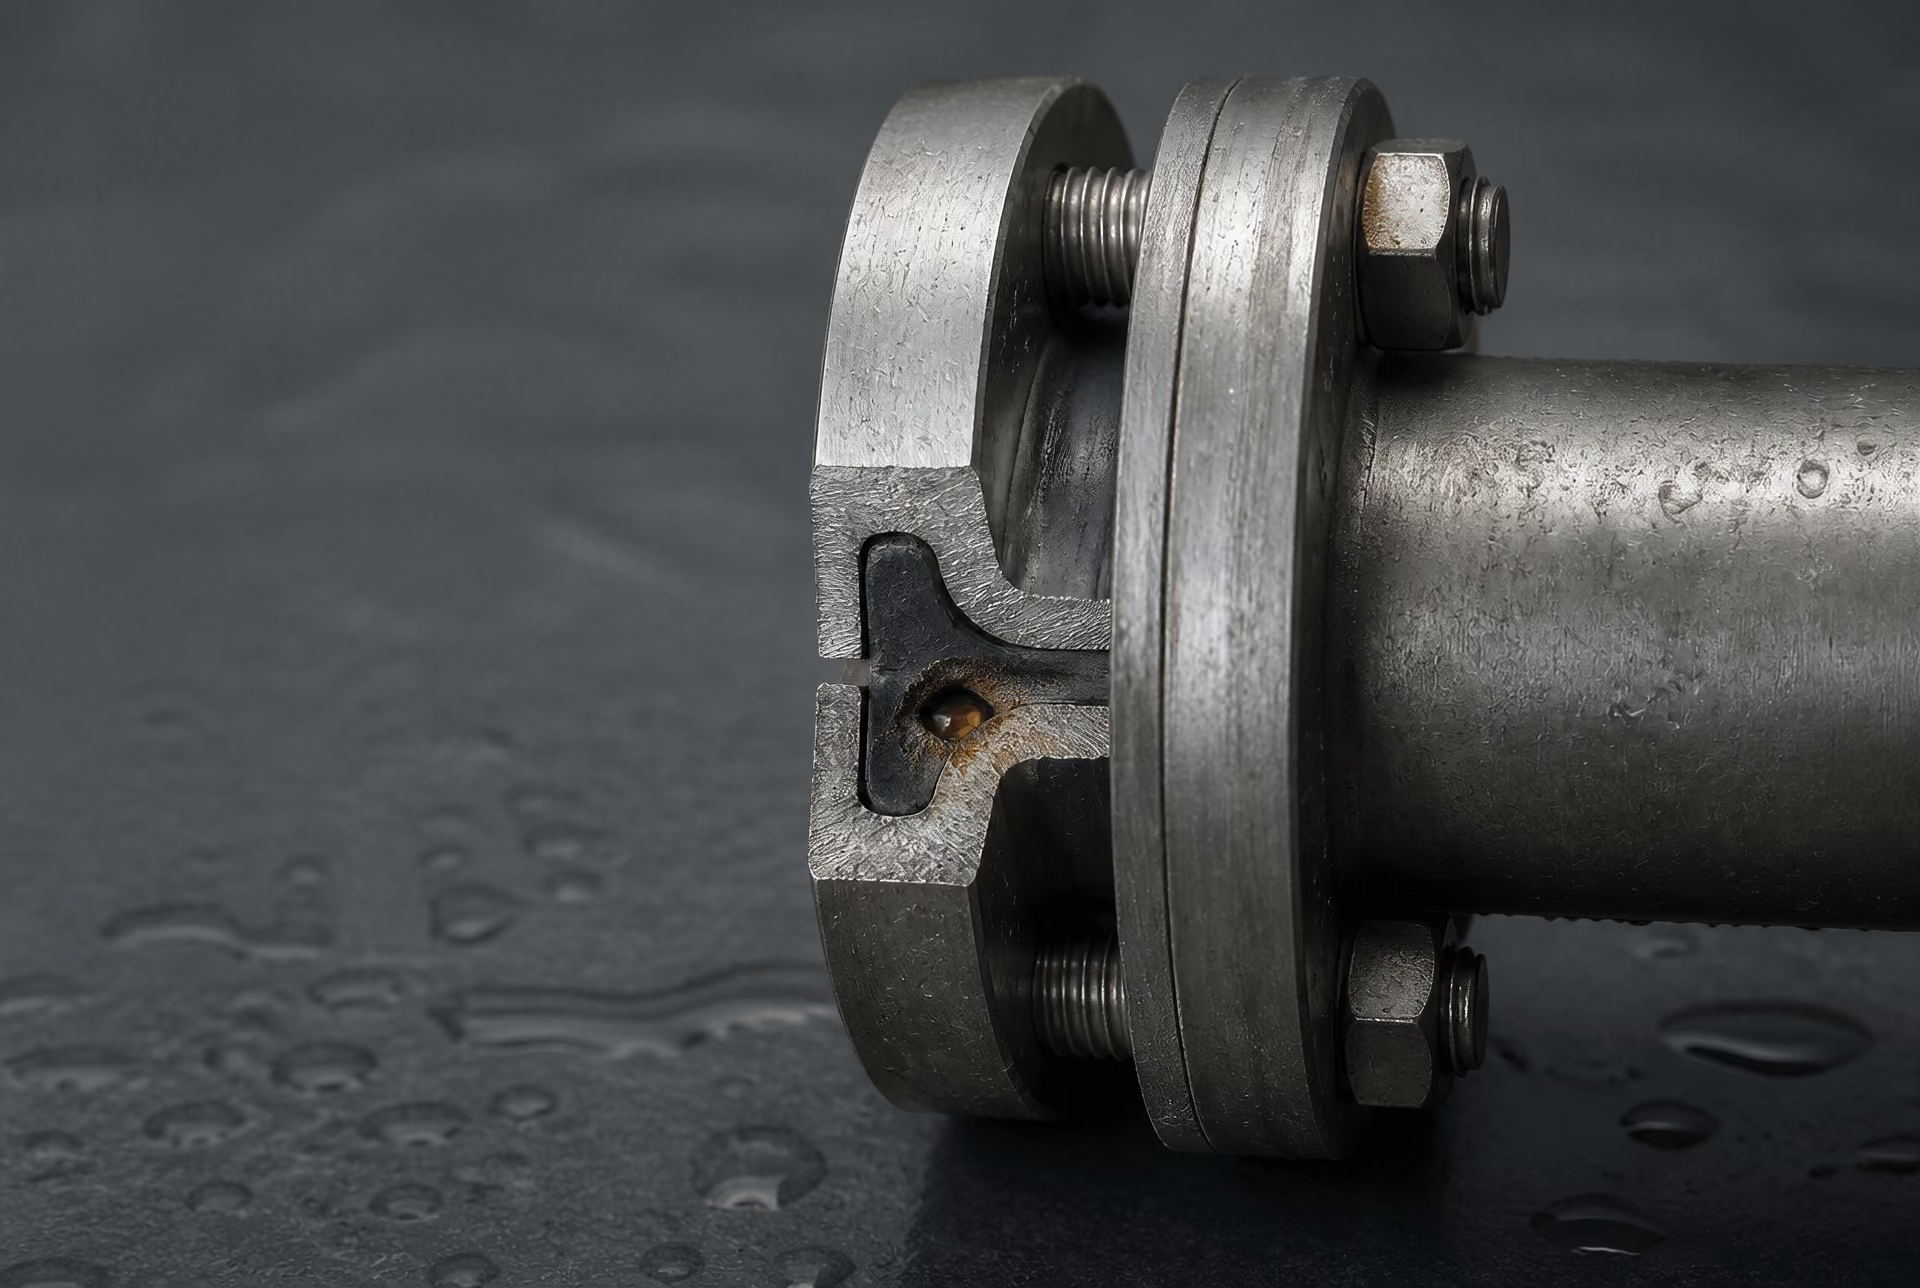
Çukurcuklanma ve aralık korozyonu
Kritik çukurcuklanma sıcaklığı Belirtilen bir deney çözeltisi ve prosedürü altında kararlı çukurcuklanmanın olası hâle geldiği sıcaklıktır; evrensel bir işletme sınırı değil, karşılaştırmalı bir deney sonucudur.
Çukurcuklanma, pasif bir yüzeyin küçük bir bölgede bozulmasıyla başlar; bu durum çoğunlukla klorür iyonlarının kalıntılarda, pürüzlülük tepelerinde, oksit kalıntılarında veya mekanik olarak hasar görmüş bölgelerde yoğunlaşmasıyla meydana gelir. Çukur, çevresindeki yüzeye göre anodik hâle gelir. Hidroliz yerel pH değerini düşürür, klorür çukura göç eder ve başlangıçtaki tetikleyici ortadan kalktıktan sonra bile çukur büyümeye devam edebilir. Bu otokatalitik süreç, yüzeydeki küçük bir izin neden derin bir nüfuziyet özelliği oluşturabileceğini açıklar.
Aralık korozyonu benzer bir süreci izler, ancak kütle taşınımının kısıtlanması tarafından kontrol edilir. Contalar, bindirme birleşimleri, dişli bağlantılar, birikintiler, flanş yüzeyleri ve korunaklı kaynak geometrileri, aralık içindeki oksijeni tüketebilir. Bunun sonucunda oluşan farklı havalanma hücresi, kapalı bölgenin asitleşmesine ve klorürün yoğunlaşmasına neden olur. Bir dubleks kalite açık yüzeyde çukurcuklanmaya karşı direnç gösterirken dar bir aralıkta saldırıya uğrayabilir; çünkü aralık içindeki yerel kimya, çevredeki sudan çok daha şiddetlidir.
Bu nedenle kritik çukurcuklanma sıcaklığı (CPT) ve kritik aralık korozyonu sıcaklığı (CCT), karşılaştırmalı ölçümler olarak yararlıdır. CPT, belirli bir test çözeltisi ve prosedürü altında kararlı çukurcuklanmanın olası hâle geldiği sıcaklığı belirler; CCT ise yapay bir aralık altındaki karşılık gelen eğilimi ölçer. Bu değerlerin hiçbiri evrensel bir işletme sınırı değildir. Yüzey finisajı, test yöntemi, oksijen içeriği, klorür konsantrasyonu, birikintiler, akış ve kaynak ısı renklenmesinin varlığı sonucu değiştirebilir.
Ferrit ve östenitin de birbiriyle uyumlu dirence sahip olması gerekir. Fazlardan birinin yerel korozyon direnci diğerinden düşükse, çukurlar tercihen faz sınırlarında veya daha zayıf fazın içinde başlatılabilir. Krom ve molibdenin fazlar arasındaki dağılımı, azot içeriği ve soğuma geçmişi bu farkı etkiler. Metallerarası çökeltiler sorunu daha da ağırlaştırır. Sigma fazı, chi fazı, krom nitrürleri ve diğer ikincil bileşenler, yakınlarındaki metalden krom veya molibden tüketerek tükenmiş bölgeler oluşturabilir. Bileşime ve süreye bağlı olarak yaklaşık 600–1000 °C aralığındaki maruziyet, bu tür fazları oluşturabilir. Ardından hızlı soğutma uygulanan çözelti tavı, amaçlanan yapıyı yeniden oluşturmak için kullanılır; ancak aşırı ısıl işlem deformasyona veya başka imalat sorunlarına yol açabilir.
Kaynaklı yüzeyler özel dikkat gerektirir. Isı renklenmesi, görünür renk değişiminin altında kromca tükenmiş oksit içerir ve kaynak kökü oksidasyonu CPT ve CCT değerlerini önemli ölçüde düşürebilir. Asitle temizleme, uygun mekanik temizlik ve koruyucu gazlar ile kök koruma gazlarının kontrolü, bu zayıf bölgeleri ortadan kaldırır veya sınırlar. Dolgu metali seçimi, yalnızca ana metalin nominal bileşimini yeniden üretmek yerine, istenen faz dengesini de desteklemelidir.
Klorür ortamları ve PREN yorumu
Klorür maruziyeti, dubleks seçiminin merkezinde yer alır; çünkü klorürler pasif filmleri kararsızlaştırır ve çukur ile aralık oluşumunu daha olası hâle getirir. Deniz suyu, salamuralar, soğutma suyu sistemleri, proses sıvıları, buharlaşma birikintileri ve kirlenmiş yıkama suyu, ölçülen yığın konsantrasyonundan farklı yerel koşullar oluşturabilir. Sıcaklık, asitlik, oksijen bulunabilirliği, akış, birikintiler ve aralık geometrisi, nominal klorür değeri kadar önemlidir.
Çukurcuklanma direnci eşdeğer sayısı genellikle şu şekilde ifade edilir:
PREN, ilişkili alaşım ailelerinin karşılaştırılmasına yardımcı olabilir; ancak hizmet ortamına ilişkin bir öngörü değildir. Limited evidence
PREN = %Cr + 3.3(%Mo) + 16(%N)
Katsayılar, molibden ve azotun indeks üzerinde neden orantısal olarak büyük bir etkiye sahip olduğunu gösterir. World Stainless ve International Stainless Steel Forum, yalın dubleks kaliteleri genel olarak PREN 22–27, standart dubleks kaliteleri PREN 28–38, süper dubleks kaliteleri PREN 39–45 ve hiper dubleks kaliteleri PREN 45’in üzerinde olarak sınıflandırır. Bu sınırlar sınıflandırma teamülleridir ve her kuruluş tarafından kullanılan özdeş sınırlar değildir. Ayrıca tek bir sabit bileşimi değil, bir alaşım ailesi aralığını tanımlarlar.
Kalite 2205, yaygın olarak 22Cr dubleks olarak adlandırılır. ASTM A928/A928M, UNS S32205’i dolgu metali kullanılan ve referans verilen elektrik ergitme kaynaklı boru spesifikasyonlarında 2205 dubleks kalitesine karşılık gelen kalite olarak tanımlar. 2507 ve 4501 kaliteleri, yaygın olarak 25Cr süper dubleks kaliteleri içinde gruplandırılır. Bu nedenle normal dubleks, yalın dubleks, standart dubleks, süper dubleks, hiper dubleks ve 25Cr gruplamaları; birbirinin yerine kullanılabilen servis sınıflandırmaları olarak değil, bileşim ve PREN teamülleriyle ilişkili alaşım ailesi tanımları olarak okunmalıdır.
PREN, alaşımların karşılaştırılmasına yardımcı olan bir araçtır. İşletme ortamı tahmini değildir. Benzer PREN değerlerine sahip iki alaşım, faz dengesi, kalıntılar, yüzey finisajı, kaynak durumu, ısıl işlem veya molibden ile azotun dağılımındaki farklılıklar nedeniyle farklı tepkiler verebilir. Buna karşılık yüksek PREN, aralık korozyonuna, erozyon-korozyonuna, galvanik saldırıya, mikrobiyolojik etkilenmiş korozyona, hidrojen etkilerine veya asidik ortamlara karşı evrensel direnç sağlamaz. İndeks, benzer test koşulları altında ilişkili ergitmeler veya kaliteler karşılaştırılırken en yararlıdır.
Gerilmeli korozyon ve korozyon yorulması hususları
Dubleks paslanmaz çelikler, özellikle çekme gerilmesi, yüksek sıcaklık ve klorür konsantrasyonunun birlikte etkili olduğu ortamlarda, geleneksel östenitik paslanmaz çeliklere göre genellikle klorür kaynaklı gerilmeli korozyon çatlamasına daha yüksek direnç gösterir. Bu avantaj, iki fazlı yapıyla ve birçok dubleks kalitenin daha düşük nikel içeriğiyle ilişkilidir; ancak mutlak değildir. Sıcak klorür çözeltileri, buharlaşma birikintileri, konsantre kostik çözeltiler, hidrojen içeren ortamlar ve şiddetli artık gerilmeler yine de çatlamaya neden olabilir.
Çatlak başlangıcı çukurlarda, aralıklarda, kaynak kusurlarında, faz sınırlarında veya imalatla değişime uğramış bölgelerde meydana gelebilir. Şekillendirme, kaynak, talaşlı işleme veya soğuk şekillendirmeden kaynaklanan artık çekme gerilmesi, harici bir yük uygulanmadığında bile yeterli olabilir. Östenit ve ferrit, hidrojen alımına ve çatlak ucundaki deformasyona farklı tepkiler verebilir; bu nedenle ferrit–östenit oranı ve yerel faz morfolojisi çatlama davranışını etkiler. Kaynak prosedürleri zararlı çökeltileri sınırlamalı, aşırı ferrit veya östenit dengesizliğini önlemeli ve paso arası sıcaklık ile soğumayı kontrol etmelidir.
Korozyon yorulması, çevrimsel gerilmeyi korozif bir ortamla birleştirir. Bir çukur keskin bir çentik gibi davranır; tekrarlı yükleme, çatlağın havada beklenenden daha düşük gerilme seviyelerinde ilerlemesine neden olur. Dubleks çelikler çoğu zaman yararlı yorulma dayanımı sağlasa da korozyon yorulması; yüzey durumuna, kaynak geometrisine, artık gerilmeye, kalıntılara, katodik korumaya ve çevrim frekansına güçlü biçimde bağlıdır. Kaynak ayakları ve aralıklar, geometrik gerilme yoğunlaşmasını kısıtlı korozyon ortamlarıyla birleştirdikleri için özel olarak incelenmelidir.
Sonuç olarak tasarım, yerel korozyon direncini her korozyon mekanizmasına karşı dirençten ayırmalıdır. ASTM ürün gereklilikleri, belirli ürünler için bileşimi, boyutları ve testleri tanımlarken ISO 17781, petrol ve doğal gaz uygulamalarında dubleks mikroyapının kalite kontrolüne yönelik yöntemleri belirtir. Bu kontroller önemlidir; çünkü nominal kalite, PREN değeri ve korozyona dayanıklı olma itibarı, doğrulanmış faz dengesinin, temiz imalatın, uygun kaynak prosedürü yeterliliklerinin ve gerçek işletme ortamında gerçekleştirilen testlerin yerini tutamaz.
Çökeltiler, Gevrekleşme ve Termal Maruziyet
Dubleks paslanmaz çelik yalnızca bileşimi sayesinde korunmaz. Performansı, kontrollü bir ferrit–östenit yapısının korunmasına ve ikincil fazların krom, molibden veya nikel bakımından zengin bölgeleri tüketmesinin önlenmesine bağlıdır. World Stainless ve International Stainless Steel Forum, dubleks kalitelerin yaklaşık %50 ferrit ve %50 östenit içerdiğini belirtmektedir; ancak izin verilen denge, kaliteye, ürün biçimine, geçerli spesifikasyona ve deney yöntemine bağlıdır. Dağlanmış malzeme genellikle uzamış, lamelli ferritik ve östenitik bölgeler gösterir. Bu yapı, dubleks çeliğe dayanım, klorür korozyonuna direnç ve tokluğun bir bileşimini kazandırır; ancak aynı zamanda çökelme ve gevrekleşmenin gelişebileceği iki farklı kimyasal ortam oluşturur.
Dolayısıyla sorun yalnızca “fazla ısı” değildir. Bir termal çevrim faz dengesini değiştirebilir, gevrek intermetalik bileşikler oluşturabilir, bir çökeltiye bitişik matrisi alaşım elementlerince fakirleştirebilir veya hacimsel kimyayı görünür biçimde değiştirmeden ferrit ayrışmasını hızlandırabilir. Bu değişiklikler, çentik darbe tokluğunu ve yorulma direncini azaltırken çukurcuklanma veya aralık korozyonuna duyarlılığı artırabilir. Yanıt; kalite, kesit kalınlığı, önceki işlemler, kaynak prosedürü, servis sıcaklığı ve uygulanabilir ürün veya kalite kontrol standardı dikkate alınarak değerlendirilmelidir.

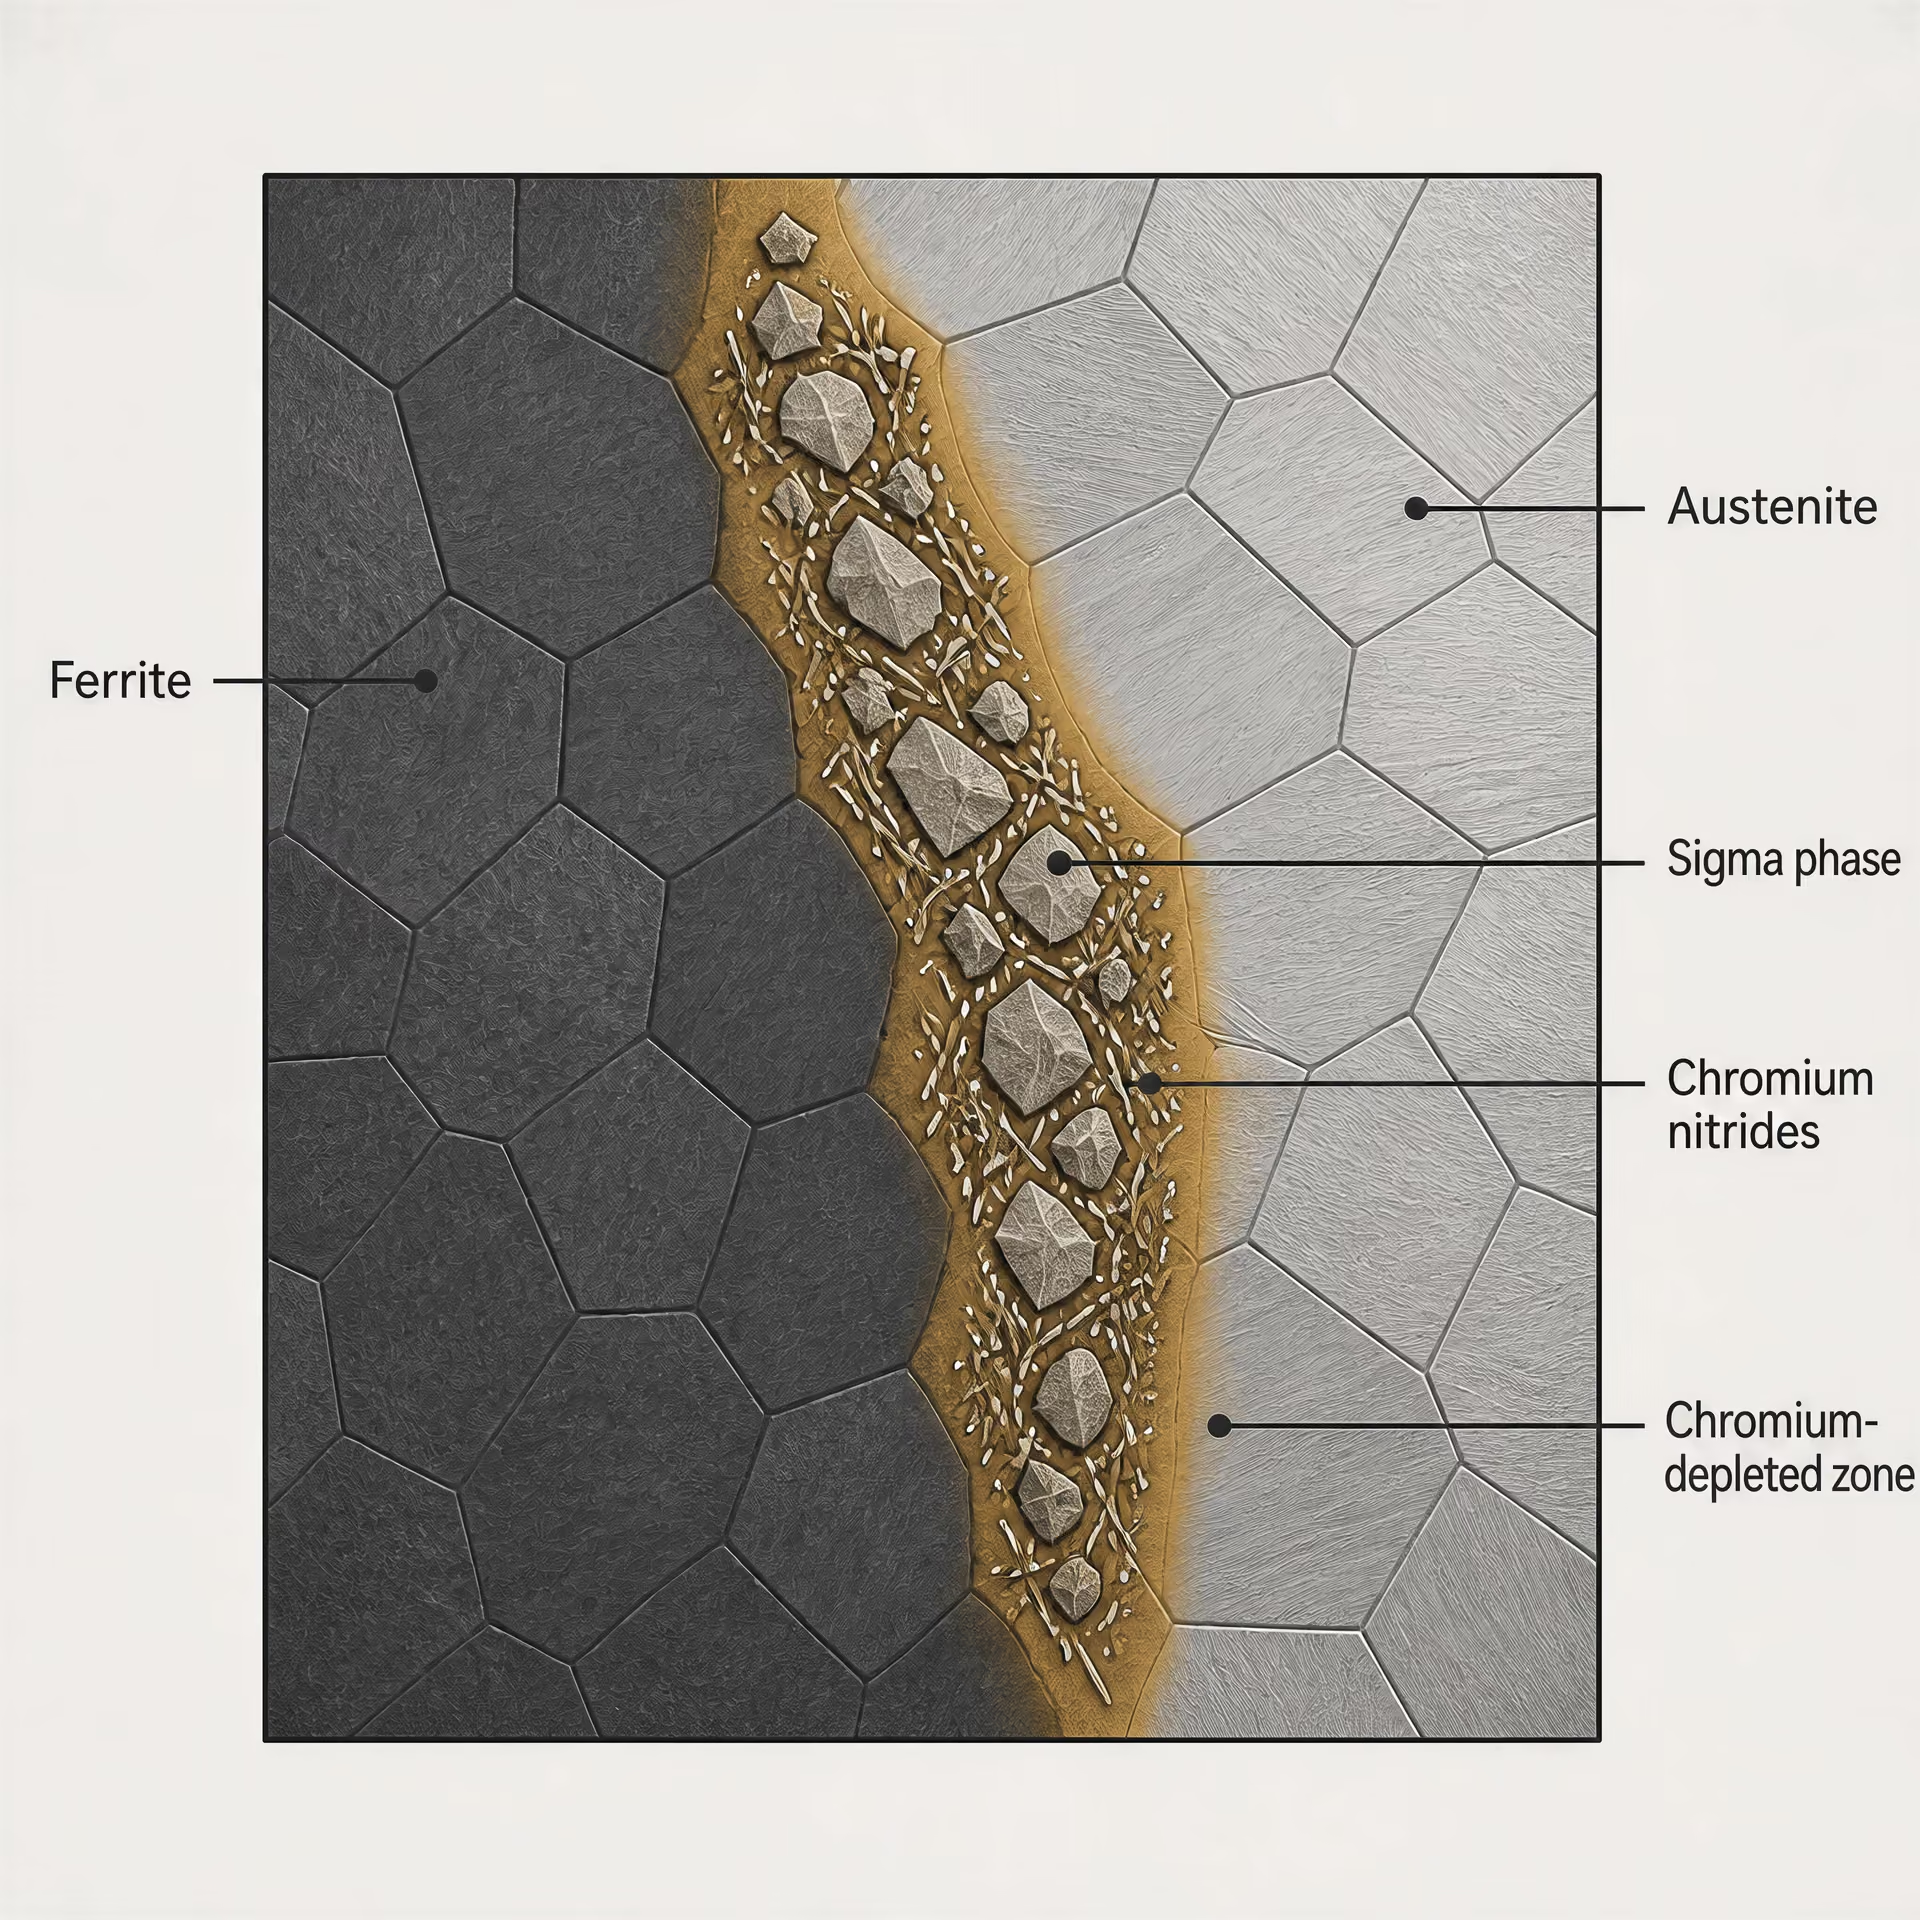
İstenmeyen çökelti fazları
Dubleks paslanmaz çeliklerin aşırı maruziyetinden sonra başlıca endişe, özellikle sigma (σ) ve chi (χ) olmak üzere krom ve molibden bakımından zengin intermetalik fazların oluşmasıdır. Sigma sert ve gevrektir. Difüzyon mesafelerinin kısa olduğu ve yerel kimyanın çökelmeyi desteklediği ferrit–östenit ara yüzlerinde tercihen oluşabilir. Chi, bazı alaşım koşullarında daha erken ortaya çıkabilir ve daha sonra sigma oluşumuna dönüşebilir veya katkıda bulunabilir. Her iki faz da çevredeki ferritin krom ve molibden içeriğini azaltır; bu nedenle çökelti küçük bir hacim oranı kaplasa bile korozyon hasarı, alaşım elementlerince fakirleşmiş bölgede başlayabilir.
Yaygın olarak Cr₂N şeklinde tanımlanan krom nitrürleri de ferrit bakımından bir başka endişe kaynağıdır. Azot, östeniti stabilize etmek ve lokal korozyon direncini iyileştirmek amacıyla birçok dubleks kaliteye eklenir; ancak hızlı soğuma veya uygun olmayan kaynak metali katılaşması, azotun ferrit içinde aşırı doymuş halde kalmasına yol açabilir. Bunun sonucunda nitrürler ferrit sınırlarında veya ferritik tanelerin içinde çökelebilir. Karbonun mevcut olduğu yerlerde krom karbürleri oluşabilir; ancak modern düşük karbonlu kaliteler ve kontrollü imalat bu riski azaltır. Etki yalnızca görünür parçacıklarla sınırlı değildir: krom ve molibdenin yerel olarak fakirleşmesi, kritik çukurcuklanma ve aralık korozyonu direncini düşürebilir.
Kalite ailesi, çökelme eğilimini değiştirir. World Stainless/International Stainless Steel Forum sınıflandırmasına göre yalın dubleks kaliteler PREN 22–27, standart dubleks kaliteler PREN 28–38, süper dubleks kaliteler PREN 39–45 ve hiper dubleks kaliteler PREN 45’in üzerindedir. PREN, korozyon direncini endeksleyen bir konvansiyondur; performans için eksiksiz bir garanti değildir. Molibden, azot, krom ve ferrit–östenit dağılımı yanıtı etkiler; çökelme ise nominal PREN’e dayalı varsayımları geçersiz kılabilir. Outokumpu’nun 2020 yılında bildirdiği üzere, 2205 kalitesi yaygın olarak 22Cr dubleks; 2507 ve 4501 kaliteleri ise 25Cr süper dubleks kaliteler olarak adlandırılır. Alaşım farklılıkları hem faz kararlılığını hem de istenmeyen fazların oluşabileceği sıcaklıkları etkiler.
Denge hesaplamaları ve kinetik modeller dâhil olmak üzere faz tahmin araçları; olası ferrit, östenit, sigma, chi, nitrür ve karbür alanlarının belirlenmesine yardımcı olur. Bunlar metalografik incelemenin veya korozyon deneylerinin yerini tutmaz. Gerçek malzeme segregasyon, inklüzyonlar, kaynak seyrelmesi, artık gerilme ve yerel termal gradyanlar içerir. Bu nedenle nominal bileşime dayalı bir hesaplama kararlı bir faz topluluğu öngörürken kaynak ısıl tesir bölgesi az miktarda, ancak hasar verici bir çökelti topluluğu içerebilir. Metalografik inceleme, ferrit ölçümü, sertlik, darbe deneyleri ve lokal korozyon deneyleri, spesifikasyona ve servis riskine göre seçilmelidir.
ISO 17781, petrol ve doğal gaz endüstrilerinde kullanılan ferritik/östenitik veya dubleks paslanmaz çelikler için ilgili bir kalite kontrol referansıdır. Bu standart, bir kalite tanımını kabul edilebilir faz koşulunun kanıtı olarak değerlendirmek yerine mikroyapının değerlendirilmesine yönelik deney yöntemlerini belirtir. Ürün standartları da önem taşır. ASTM A928/A928M, kaynak metali kullanıldığında, atıfta bulunulan elektrik ergitmeli kaynaklı boru spesifikasyonunda UNS S32205’in 2205 dubleks kalitesine karşılık geldiğini belirtir. Bu tür bir tanımlama ürün gereklerini kontrol eder; ancak kaynak ısıl geçmişinin veya imalat sonrası durumun incelenmesi gereğini ortadan kaldırmaz.
475 °C gevrekleşmesi ve faz kararsızlığı
Ferrit, yaklaşık 300–500 °C aralığında maruziyet sırasında gevrekleşebilir; bu olay yaygın olarak 475 °C gevrekleşmesi olarak adlandırılır. Mekanizma, krom bakımından zengin ferritin, kromca zenginleşmiş bir faz ile genellikle alpha prime (α′) olarak tanımlanan demir bakımından zengin ve kromca fakirleşmiş bir faza ayrışmasıyla ilişkilidir. Aynı zamanda nano ölçekteki düzenlenme ve sertleşme dayanımı artırırken darbe tokluğunu keskin biçimde düşürebilir. Malzeme çekme deneyinde sağlam görünebilir; ancak çentik tokluğunda ciddi bir kayıp gösterebilir.
Bu olay sigma fazı çökelmesinden farklıdır; ancak her ikisi de termal maruziyetten kaynaklanır ve örtüşen işlem geçmişleri içinde meydana gelebilir. Sigma, daha yüksek sıcaklıktaki maruziyetle ilişkili, nispeten iri bir intermetalik fazdır; alpha-prime ayrışması ise çok daha ince kimyasal ayrışmayı içeren bir ferrit kararsızlığı sürecidir. Bu ayrım önemlidir; çünkü mikroskopi, sertlik, darbe davranışı ve ısıl işlem yanıtı aynı hasarı aynı şekilde ortaya koymayabilir.
Daha fazla ferrit içeren bir dubleks bileşen bu mekanizma için daha büyük bir hacim sunar; ancak nominal 50:50 hedefi tek başına servis ömrünü öngörmez. Ferritin kimyasal bileşimi, azot içeriği, önceki çözelti tavlaması, soğuk şekillendirme ve maruziyetin kesin sıcaklığı hızı etkiler. Reaksiyon hızının maksimuma yakın olduğu bir sıcaklıkta daha kısa süreli maruziyet, daha düşük veya daha yüksek bir sıcaklıktaki çok daha uzun süreli maruziyetten daha fazla gevrekleşmeye yol açabilir. Her dubleks kalitesi, kalınlığı veya ürün spesifikasyonu için geçerli tek bir sıcaklıkta kalma süresi sınırı yoktur.
Termal yaşlanma; haddelenmiş malzeme, kaynak metali ve ısıl tesir bölgeleri arasındaki farklılıkları da ortaya çıkarabilir. Kaynak metali, ana levhadan farklı bir ferrit morfolojisine ve alaşım dağılımına sahip olabilir. Isıl tesir bölgesi, imalat sırasında uygulanan tam çözelti işleminden ziyade kısmi bir dönüşüm geçirebilir. Bileşenin büyük bölümü kabul edilebilir bir faz dengesini korusa bile bu yerel bölgeler kırılma veya korozyon performansını belirleyebilir. Bu nedenle yaşlanmış ekipmanın değerlendirilmesinde genellikle sertlik ve darbe deneyleri; metalografi ve gerektiğinde kırılma tokluğu veya korozyon deneyleriyle birlikte kullanılır.
Zaman, sıcaklık ve soğuma hızı etkileri
Dubleks paslanmaz çelik, ısıtma ve soğuma sırasında değişen faz alanlarından geçer. Yüksek sıcaklıktaki ferritik koşuldan soğuma sırasında östenitin kontrollü biçimde yeniden oluşması gerekir. Kesit ve alaşım için soğuma çok hızlıysa yetersiz miktarda östenit oluşabilir ve ferrit içinde krom nitrürleri çökelebilir. Çökelmeye duyarlı bir aralıkta soğuma yavaşsa sigma, chi veya diğer ikincil fazların çekirdeklenmesi ve büyümesi için daha fazla fırsat oluşur. Bu nedenle aynı nominal tepe sıcaklığı, ince bir kaynak pasosunda, ağır bir levhada ve kısıtlanmış bir bağlantı parçasında farklı sonuçlar doğurabilir.
Kaynak, birbirine karşıt etkileri gösterir. Yüksek ısı girdisi ve yavaş soğuma intermetalik çökelmeyi teşvik edebilirken, çok hızlı soğuma aşırı ferrit bırakabilir ve nitrür oluşumunu destekleyebilir. Pasolar arası sıcaklık, paso sırası, koruyucu gaz bileşimi, bağlantı kısıtlaması, ilave metalin kimyasal bileşimi ve kesit kalınlığı termal çevrimin tümünü değiştirir. İlave metal yalnızca etiket üzerindeki kaliteyi eşleştirmek için değil, seyrelme ve katılaşma sonrasında kabul edilebilir bir ferrit–östenit dengesi ile korozyon yanıtını yeniden oluşturmak amacıyla seçilir.
Çözelti ısıl işlemi de benzer şekilde koşullara bağlıdır. Genel amacı, zararlı çökeltileri çözmek ve amaçlanan iki fazlı yapıyı yeniden oluşturmak; ardından yeniden çökelmeyi sınırlayacak kadar hızlı soğutmaktır. Gerekli sıcaklık aralığı, bekletme süresi, soğutma yöntemi ve kabul kriterleri kaliteye ve ürün biçimine bağlıdır. UNS S32205 borusu için uygun bir işlem, 25Cr süper dubleks dövme parçasına veya kalın kaynaklı bir montaja otomatik olarak uygulanamaz. ASTM gerekleri, alıcı spesifikasyonları, ISO 17781 deneyleri ve imalat kuralları farklı incelemeler öngörebilir.
Servis değerlendirmesinde yalnızca kaydedilen en yüksek sıcaklık değil, kümülatif maruziyet de dikkate alınmalıdır. Tek tek çevrimler kısa sürse bile tekrarlanan termal çevrimler çok sayıda çökelme fırsatı yaratabilir. Buna karşılık, malzeme duyarlı aralıktan hızla geçiyor ve duyarlı bir yerel kimya içermiyorsa kısa süreli bir sıcaklık sapmasının etkisi sınırlı olabilir. Soğuma hızı özellikle kaynak ayaklarında, kalın kesitlerin merkezlerinde ve ek parça kesişimlerinde önemlidir; çünkü bu bölgelerdeki ısı çekimi, açık yüzeylerdekinden farklıdır.
Sonuç olarak pratik soru, gerçek malzemenin belgelenmiş termal geçmişinden sonra kabul edilebilir faz dengesini, tokluğu ve lokal korozyon direncini koruyup korumadığıdır. Bu yanıt, evrensel bir sıcaklık kuralından ziyade kaliteye özgü kanıtlar gerektirir. Çökelti tanımlaması, ferrit–östenit ölçümü, darbe veya sertlik verileri ve korozyon deneyleri, geçerli spesifikasyona ve servis sırasında makul biçimde ortaya çıkabilecek arıza türlerine uygun şekilde seçilmelidir.
Kaynak ve Isıl İşlem
Dubleks paslanmaz çelik, yaklaşık olarak eşit miktarda ferrit–östenit yapısı esas alınarak tasarlanır; ancak kaynak, bu yapıyı hareketli ve son derece düzensiz bir ısıl çevrime maruz bırakır. Kaynak banyosu erir ve yeniden katılaşır; bitişik metal ferrit, ferrit–östenit veya östenit faz alanlarına kadar ısınır; nihai faz oranları ise alaşım kimyasına, ısı girdisine, kısıtlamalara, paso arası sıcaklığa ve soğuma hızına bağlıdır. World Stainless/International Stainless Steel Forum’un 2024 tarihli dubleks çelik açıklamasında yaklaşık %50 ferrit ve %50 östenit hedef olarak belirtilir; bu oran, bileşimden bağımsız şekilde ortaya çıkan bir sonuç değildir.
| Kaynak değişkeni | Dupleks kaynak koşuluna etkisi |
|---|---|
| Dolgu metali kimyası | Kaynak metalindeki ferrit–ostenit dengesini ve korozyon direncini kontrol eder |
| Isı girdisi | Soğuma hızını ve çökelmeye maruziyeti değiştirir |
| Paso arası sıcaklık | Birikimli ısıl maruziyeti kontrol eder |
| Koruyucu gaz ve kök gazı | Oksitlenmeyi ve azotun tutulmasını etkiler |
| Soğuma koşulları | Ostenit oluşumunu ve nitrür riskini etkiler |

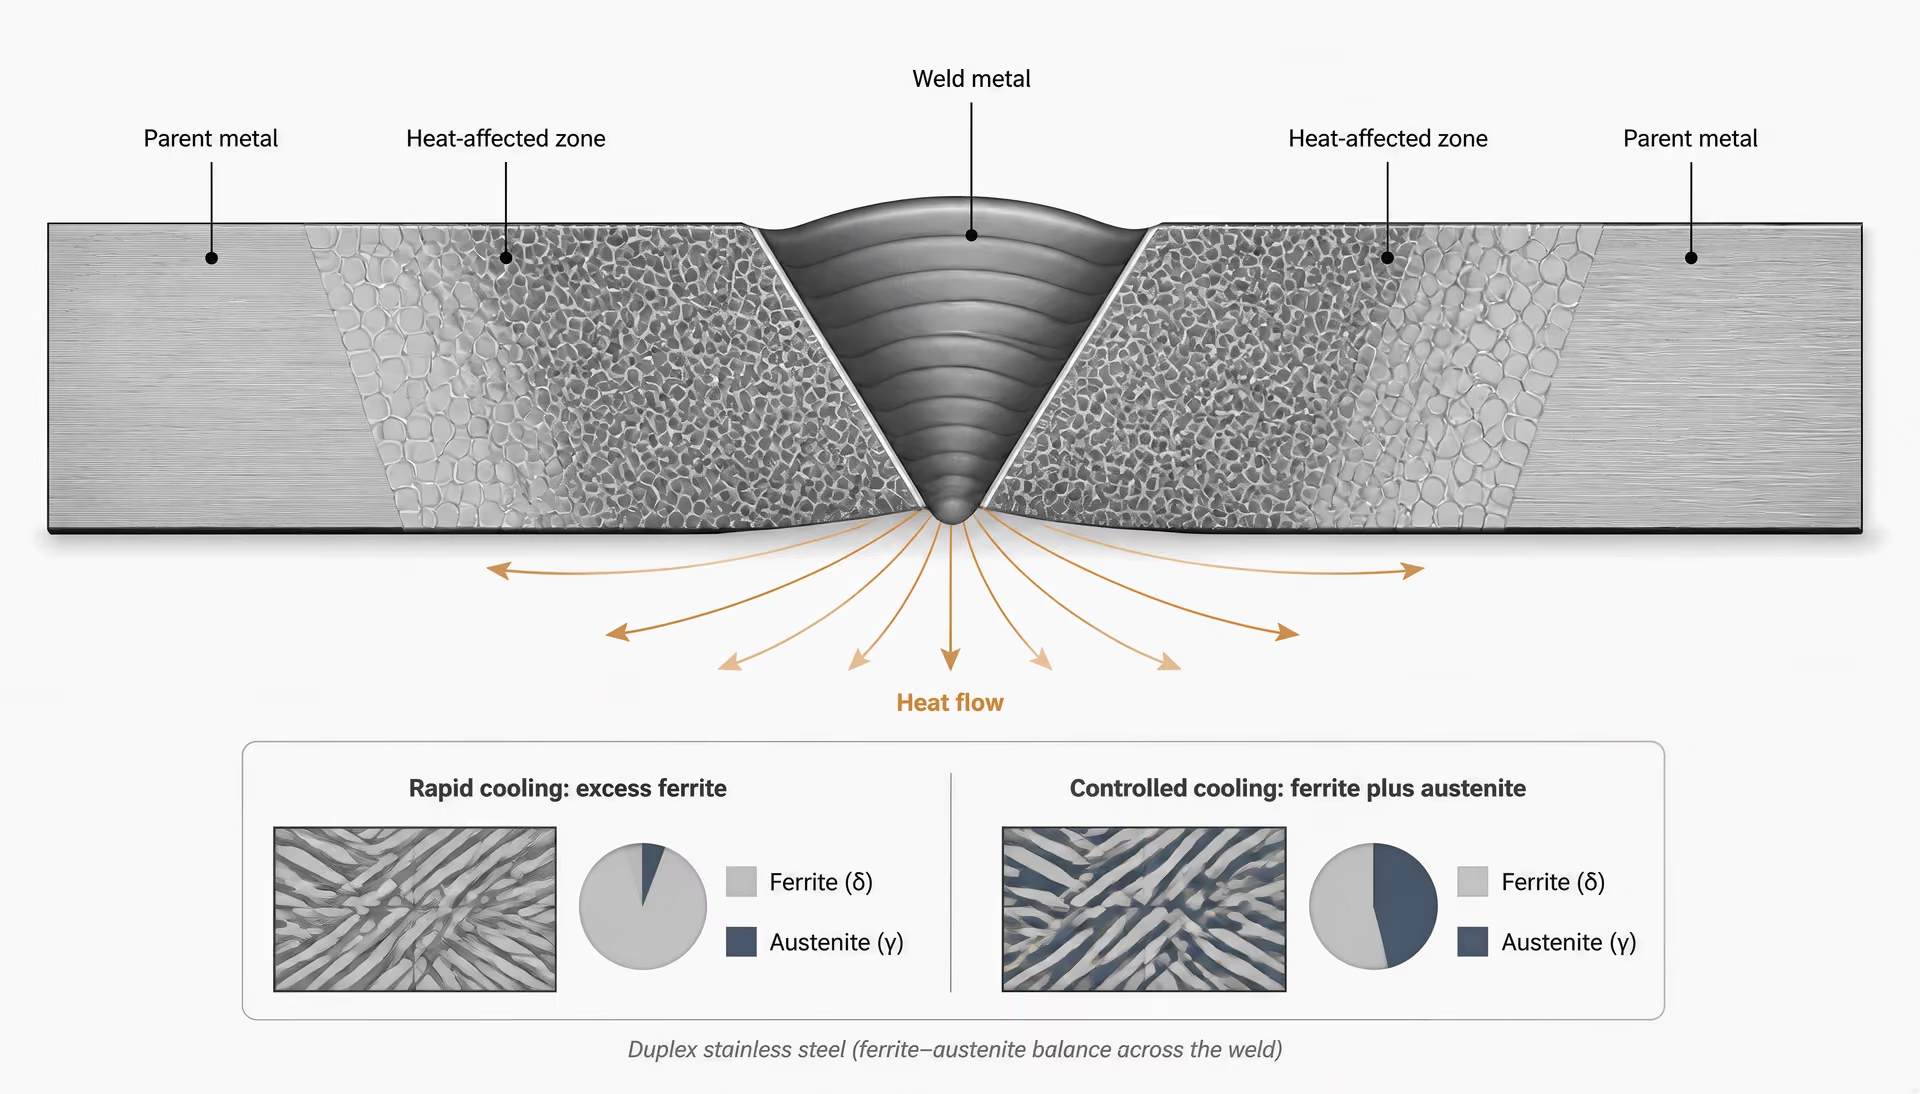
Bu ayrım, tüm alaşım aileleri açısından önem taşır. Yalın dubleks çelikler genellikle PREN 22–27, standart dubleks kaliteler PREN 28–38, süper dubleks kaliteler PREN 39–45 ve hiper dubleks kaliteler PREN 45’in üzerinde olacak şekilde sınıflandırılır. PREN, genellikle krom, molibden ve azot içeriklerinden hesaplanan bir korozyon direnci indeksleme yöntemidir; bir kaynağın çukurcuk veya aralık korozyonuna karşı direncini koruyacağını garanti etmez. Outokumpu’nun 2020 yılında açıkladığı üzere, 2205 kalitesi yaygın olarak 22Cr dubleks, 2507 ve 4501 kaliteleri ise 25Cr süper dubleks kaliteler olarak adlandırılır. Bu nedenle kaynak uygulaması, genel bir “dubleks” prosedüründen ziyade belirtilen kaliteye ve ürün standardına uygun olmalıdır.
Kaynak metalinde faz dengesi
Çoğu dubleks kaynak metali, sıvıdan katıya dönüşüm gövde merkezli kübik fazı desteklediği için öncelikle ferrit olarak katılaşır. Daha sonra östenit, soğuma sırasında ferrit tane sınırlarında ve ferritik matris içinde dönüşüm yoluyla oluşur. Soğuma çok hızlıysa bu dönüşüm için yeterli zaman kalmaz ve ferritçe zengin bir kaynak metali meydana gelir. Soğuma aşırı yavaşsa östenit daha büyük bileşen hâline gelebilir; ayrıca hasar verici sıcaklık aralıklarında uzun süre kalınması, metaller arası bileşiklerin çökelme riskini artırır.
Bunun sonucunda dolgu metali seçimi yalnızca bir birleşim yerini doldurma yöntemi değil, aynı zamanda metalurjik bir kontrol aracıdır. Dubleks sarf malzemeleri, nikelin kaynak soğuması sırasında östenit oluşumunu desteklemesi nedeniyle ana metale kıyasla çoğu zaman nikel bakımından zenginleştirilir. İlave nikel, hızlı ısı çekiminin ferrit oluşumunu destekleyici etkisini dengelemeye yardımcı olur ve kaynak metalinde belirtilen aralığa daha yakın bir denge sağlar. Bununla birlikte, sarf malzemesinin kesin sınıflandırması ana malzeme kalitesine, kaynak işlemine, çalışma ortamına ve geçerli yeterlilik koduna bağlıdır. Elektrik ergitme kaynağıyla birleştirilen dubleks borular için ASTM A928/A928M, 2205 dubleks borulara ilişkin atıf yapılan ürün spesifikasyonlarında UNS S32205’i tanımlar ve dolgu metali kullanılmasını zorunlu kılar.
Otojen kaynakta dengeyi sağlamak daha zor olabilir; çünkü nikel içeren dolgu metalinin sağladığı bileşim ayarlaması ortadan kalkar. Gaz tungsten ark kaynağı, gaz metal ark kaynağı, örtülü elektrotla ark kaynağı, tozaltı ark kaynağı ve diğer işlemlerin her biri farklı seyrelme ve soğuma koşulları oluşturur. Koruyucu gaz da önemlidir. Azot içeren koruyucu veya kök gazları, kaynak metalinde azotun tutulmasını etkileyebilir; yetersiz koruma ise oksidasyona, azot kaybına ve daha öngörülemez bir faz yapısına yol açabilir. ASM Handbook’un paslanmaz çelik kaynağına ilişkin açıklamaları ile Outokumpu’nun teknik kılavuzları, dolgu metali seçimini, koruyucu gazı, ısı girdisini ve birleşim hazırlığını birbiriyle bağlantılı değişkenler olarak ele alır.
Nominal krom ve molibden içeriğine sahip bir kaynak, ferrit–östenit dağılımı uygun değilse korozyon veya mekanik gereklilikleri yine de karşılayamayabilir. Östenit oranının yetersiz olduğu ferritçe zengin bölgelerde darbe tokluğu azalabilir ve bölgesel korozyon direnci düşebilir. Östenitçe zengin bölgeler de otomatik olarak zararsız değildir: kimyasal segregasyon, kalıntılar ve ısıl maruziyet, çukurcuk veya aralık korozyonu davranışında yerel farklılıklar oluşturabilir. Kaynak metali incelemesinde yalnızca oran değil, morfoloji de değerlendirilmelidir. Dağlanmış dubleks mikroyapılarda genellikle ferritik matris içinde uzamış, lamelli östenitik bölgeler görülür; ancak kaynak katılaşması, haddelenmiş levhaya kıyasla daha düzensiz yapılar oluşturabilir.
Isının etkilediği bölgeler ve soğuma kontrolü
Isının etkilediği bölge (HAZ) erimez; ancak kaynak metalinden daha şiddetli bir faz dönüşümüne maruz kalabilir. Erime sınırının yakınında ana metal, büyük ölçüde ferritik bir alana kadar ısınabilir. Östenit çözünür veya birbirinden geniş aralıklarla ayrılır ve sonraki soğuma sırasında yeni östenitin oluşması gerekir. Soğuma hızı yüksekse bu dönüşüm için daha az zaman kalır ve ferritçe zengin bir HAZ oluşur. Bu durum, özellikle kalın kesitlerde veya yüksek alaşımlı kalitelerde tokluğu azaltabilir ve bölgesel korozyon direncini olumsuz etkileyebilir.
Isı girdisi, bu ısıl çevrimi yönetmek için kullanılan başlıca işlem değişkenidir; ancak tek başına değerlendirilebilecek bir sayı değildir. Ark enerjisi, ilerleme hızı, levha kalınlığı, birleşim geometrisi, ısı çekimi ve paso arası sıcaklık, birlikte dönüşüm ve çökelme sıcaklıklarında geçirilen süreyi belirler. Çok düşük ısı girdisi hızlı soğumaya ve aşırı ferrit oluşumuna yol açabilir. Çok yüksek ısı girdisi, aşırı büyük kaynak pasosu veya yüksek paso arası sıcaklık ise soğumayı yavaşlatabilir ve birleşim yerini sigma (σ), chi (χ), krom nitrürü veya diğer zararlı çökeltilere maruz bırakabilir. Sigma ve chi fazları, krom ve molibden bakımından zengin metaller arası bileşiklerdir; bunların oluşumu, yakındaki ferrit fazını korozyon direnci sağlayan elementler bakımından fakirleştirir ve tokluğu büyük ölçüde azaltabilir.
Uygulamadaki hedef, kontrollü bir ısıl aralık sağlamaktır. Kaynak prosedürleri genellikle ısı girdisini ve paso arası sıcaklığı sınırlar, gereksiz yere geniş salınımlar yerine düz pasolar kullanır ve kümülatif ısınmayı önlemek için pasoları belirli bir sırayla uygular. İnce kesitler, daha yüksek bir ısı girdisine izin verilmesini gerektirecek kadar hızlı soğuyabilirken, ağır kesitler ısıyı tutabilir ve daha sıkı bir kontrol gerektirebilir. Ön tavlama evrensel bir çözüm değildir ve soğumayı yavaşlatarak çökelmeye maruz kalma süresini artırdığı için sınırlandırılabilir. Kesin ısı girdisi aralıkları, paso arası sınırlar, koruyucu gaz gereklilikleri ve paso sıcaklıkları, kaliteye özgü kaynak prosedüründen ve geçerli ürün veya imalat standardından alınmalıdır.
Soğuma hızı azotla da etkileşim hâlindedir. Azot, östeniti stabilize eder ve birçok modern dubleks bileşiminde önemli bir role sahiptir; ancak kaynak metali ve HAZ’deki azot davranışı koruyucu gaza, levha kalınlığına ve işlem koşullarına bağlıdır. Aynı nominal dolgu metali, seyrelme ve ısı dağılımı farklı olduğu için kök pasosunda, kapak pasosunda ve onarım bölgesinde farklı faz dengeleri oluşturabilir. Schaeffler, WRC ve konstitüsyon diyagramı yaklaşımları da dâhil olmak üzere faz tahmin araçları, olası ferrit eğilimini gösterebilir; ancak bunlar metalografik yeterlilik incelemesinin yerini tutmaz. Termodinamik hesaplamalar denge fazlarını ve çökelme aralıklarını öngörebilir; ancak çok pasolu bir kaynağın geçici ısıl geçmişini tam olarak yeniden oluşturamaz.
Çözelti tavlaması, su verme ve kaynak sonrası değerlendirme
Çözelti tavlaması, imalat yöntemi veya ısıl maruziyet kabul edilemez bir faz dengesi ya da çökelti durumu oluşturduğunda kullanılır. Isıtma, krom nitrürlerini ve metaller arası fazları çözer ve işlem, kalite için belirtilen çözelti işlemi aralığına yeterli süreyle ulaştığı takdirde alaşım elementlerini matrise geri kazandırır. Daha sonra bileşen, zararlı fazların ara sıcaklıklardan geçiş sırasında yeniden oluşmaması için genellikle su verilerek hızlı şekilde soğutulur. Bu, evrensel bir reçete değil, bir kavramdır: kesin sıcaklık, bekletme süresi, kesit kalınlığına ilişkin kurallar, su verme ortamı ve izin verilen soğutma uygulaması, kalite tanımından ve ürün standardından alınmalıdır.
Kaynak sonrası çözelti işlemi, büyük bir imal edilmiş kap, boru hattı montajı veya sahada yapılan bir onarım için her zaman uygulanabilir değildir. Ayrıca deformasyona ve artık gerilmeye neden olabilir. Bu nedenle prosedür yeterlilik çalışması, sonraki ısıl işlemin çökelmeyi düzelteceğini varsaymak yerine çökelmeyi önlemelidir. Çözelti tavlaması belirtilmişse, ilgili tüm kaynak metali ve HAZ bölgeleri bu işleme tabi tutulmalıdır; yüzeysel veya eksik bir ısıl çevrim, yerel sigma, chi ya da nitrür çökelmesini olduğu gibi bırakabilir.
Değerlendirme normalde, hizmet koşullarına uygun metalografik ve korozyonla ilgili kontrollerle birlikte görsel muayene ve tahribatsız muayeneyi kapsar. Ferrit içeriği kalibre edilmiş manyetik cihazlar veya görüntü analiziyle ölçülebilir; ancak ölçüm yöntemi, numune alma konumu ve kabul aralığı geçerli spesifikasyonda tanımlanmalıdır. Tek bir yüzey ölçümü, çok pasolu bir birleşim yerini tanımlayamaz. Ferritçe zengin bölgeleri, östenit morfolojisini, gözenekliliği, çatlakları ve çökeltileri belirlemek için kök, erime sınırı, kapak ve HAZ boyunca kesitler alınabilir.
ISO Technical Committee 67 tarafından 2024 yılında tanımlanan ISO 17781, petrol ve doğal gaz uygulamalarında dubleks mikroyapının kalite kontrolüne yönelik deney yöntemlerini belirtir. Sözleşmeye ve kaliteye bağlı olarak değerlendirmeye darbe deneyi, sertlik, çekme deneyi, kritik çukurcuklanma sıcaklığı deneyi ve metaller arası fazların incelenmesi de dâhil edilebilir. Bu kontroller, mikroyapıyı hizmet gerekleriyle ilişkilendirir: ferrit–östenit dengesi dayanımı ve yorulma davranışını etkiler; krom, molibden ve azot bakımından zengin kimyasal yapı ise ancak kaynak işlemi yerel olarak elementleri tükenmiş veya çökeltilerle kirlenmiş bölgeler oluşturmamışsa etkili olur. ASM Handbook, ASTM International ürün standartları ve geçerli imalat kodu birlikte okunmalıdır; çünkü kaynaklanabilirlik, malzeme spesifikasyonu, yeterli kılınmış prosedür ve kaynak sonrası kanıtların birleşimiyle belirlenir.
İmalat, Şekillendirme ve Muayene
Dubleks paslanmaz çelik, sıradan ferritik veya östenitik paslanmaz çelikmiş gibi imal edilmez. Krom–nikel–molibden–demir kimyasal bileşimi, 2024 yılında World Stainless ve International Stainless Steel Forum tarafından bildirildiği üzere, yaklaşık %50 ferrit ve %50 östenit oluşturacak şekilde dengelenmiştir. Bu denge; dayanım, klorür korozyonuna direnç, tokluk ve yorulma performansının yararlı bir bileşimini sağlar; ancak şekillendirme, ısıtma, kaynaklama ve soğutma sırasında değişebilir. Bu nedenle imalat kontrolü hem boyutları hem de faz bileşimini kapsar.
Sıcak ve soğuk şekillendirme
Sıcak şekillendirme normal olarak ferrit ve östenitin aşırı çökelme olmaksızın birlikte deformasyona uğradığı bir sıcaklık aralığında gerçekleştirilir. Sıcaklığın çok düşük olması durumunda gerinimin daha büyük bir kısmını ferrit taşıyabilir ve östenit deformasyona daha az uyum gösterebilir; sıcaklığın çok yüksek olması durumunda ise tane büyümesi ve istenmeyen intermetalik reaksiyonlar daha olası hâle gelir. Kesin sınırlar kaliteye, kesit boyutuna, başlangıç mikroyapısına ve haddehane uygulamalarına bağlıdır. Daha sonra, daha dengeli bir faz dağılımını yeniden oluşturmak ve zararlı çökeltileri çözündürmek için çözelti tavı işlemi gerekebilir.
Sıcak şekillendirme sonrasındaki soğutma önemlidir. Sigma fazı, chi fazı, krom nitrürleri veya diğer ikincil bileşenler açısından elverişli sıcaklık aralıklarından yavaş geçilmesi, tokluğu ve lokalize korozyon direncini azaltabilir. Uygun ürün biçimleri için çözelti tavından sonra çoğu zaman suyla soğutma öngörülür; ancak uygulanacak işlem, genel bir dubleks reçetesine göre değil, ürün standardına ve kalite gerekliliklerine uygun olmalıdır. Kalın kesitlerin merkezleri ve yüzeyleri farklı hızlarda soğuduğundan, yalnızca yüzey muayenesi tüm bileşenin durumunu ortaya koyamaz.
Soğuk şekillendirme farklı kaygılar doğurur. Dubleks kaliteler genellikle yaygın östenitik kalitelere göre daha yüksek akma dayanımına sahiptir ve her iki faz da önemli ölçüde pekleşmeye katkıda bulunur. Bunun sonucunda daha yüksek şekillendirme kuvvetleri, daha fazla geri yaylanma ve daha büyük takım yükleri ortaya çıkabilir. Özellikle asimetrik bükme, soğuk kalibrasyon veya lokal doğrultma sonrasında şekillendirilen bileşende önemli miktarda artık gerilme de kalabilir. Geri yaylanma; haddeleme yönüne, kalınlığa, sıcaklığa ve önceki redüksiyon miktarına göre değişir. Bu nedenle boyutlar, takım geometrisinden çıkarım yapmak yerine yük kaldırıldıktan sonra kontrol edilmelidir.
Soğuk redüksiyon ayrıca kristalografik dokuyu değiştirir ve yönsel mekanik davranışa yol açabilir. Ferrit ve östenit aynı dokuyu veya aynı gerinim tepkilerini geliştirmez. Şiddetli şekillendirme sırasında lokal faz gerinimi, kayma aktarımı ve artık gerilme gradyanları, daha sonraki kaynaklama sırasında yorulma çatlağı başlangıcını veya distorsiyonu etkileyebilir. Ara tavlama, birikmiş gerinimi azaltabilir; ancak her ilave ısıl çevrim, tane büyümesi veya faz dönüşümü için yeni bir fırsat oluşturur. İşleme payları, bükme yarıçapları ve şekillendirme sıraları, ilgili ürün biçimi için yeterlilik kazanmış denemeler temelinde belirlenmelidir.
Yaygın kalite gruplandırmaları sorunun çerçevesini oluşturmaya yardımcı olur; ancak bir spesifikasyonun yerini tutmaz. World Stainless, 2024 yılında yalın dubleks kaliteleri PREN 22–27, standart dubleks kaliteleri PREN 28–38, süper dubleks kaliteleri PREN 39–45 ve hiper dubleks kaliteleri PREN 45’in üzerinde olarak sınıflandırmıştır. PREN, korozyon direncini endeksleyen bir konvansiyondur; çukurcuklanma, aralık korozyonu, kaynak performansı veya hizmet ömrü için eksiksiz bir öngörü sağlamaz. Outokumpu’nun 2020 tarihli paslanmaz çelik ailesi sınıflandırmasına göre 2205 kalite genellikle 22Cr dubleks, 2507 ve 4501 ise 25Cr süper dubleks kaliteler olarak adlandırılır. Farklı sınıflandırma sistemleri, kaliteleri farklı sınırlar içinde değerlendirebilir.
Talaşlı imalat ve imalat değişkenleri
Dubleks paslanmaz çeliğin talaşlı imalatında pekleşmeye dikkat edilmesi gerekir. Sürtünen, bekleyen veya sığ ve kesintili bir kesim yapan takım, bir sonraki paso ile kaldırılması daha zor olan sertleşmiş bir tabaka bırakabilir. Aşırı ısı ayrıca distorsiyonu artırabilir ve takım ömrünü kısaltabilir. Uygulamadaki yaklaşım, desteklenmeyen evrensel kesme hızları uygulamak değil; kararlı ve yeterince kavrayan bir kesim sürdürmek, rijit bağlama kullanmak, ısıyı kontrol etmek ve takım ile soğutma sıvısı koşullarını yeterlilik kazanmış talaşlı imalat denemeleriyle seçmektir. Keskin takımlar, yeterli talaş boşluğu ve daha önce pekleşmiş bir yüzey üzerinden tekrarlanan geçişlerden kaçınmak özellikle önemlidir.
Malzemenin dayanımı; delme, kılavuz çekme, testereyle kesme ve şekillendirme ekipmanlarını etkiler. Bağlama işlemi, titreşimi önlemeli; ancak lokal çentikler veya aşırı artık gerilme oluşturmamalıdır. Kaynaklama veya yüzey muayenesini güçleştirebilecek sıvanmış ve ağır biçimde soğuk işlenmiş tabakaların oluşmasını önlemek için kenar hazırlığı uygun şekilde yapılmalıdır. Karbon çeliği takımlardan kaynaklanan aşındırıcı kirlenme, pas lekelenmesini başlatabilir veya amaçlanan paslanmaz yüzeyin bütünlüğünü bozabilir. Bu nedenle özel takımlar ve kontrollü atölye uygulamaları gereklidir.
Kaynaklama, faz dengesini doğrudan etkiler. Ergitme bölgesi ile ısıdan etkilenen bölge farklı ısıl çevrimlere maruz kalır ve kaynak metali kimyasal bileşimi ana metalle aynı olmayabilir. Aşırı ısı girdisi veya yüksek paso arası sıcaklığı, ferritçe zengin bölgelerin, tane irileşmesinin veya intermetalik çökelmenin oluşmasını teşvik edebilir; çok hızlı soğuma ise aşırı ferrit bırakabilir ve östenit oluşumunu azaltabilir. Dolgu metali seçimi, koruyucu gaz, bağlantının kısıtlanma düzeyi, paso arası kontrolü ve kaynak sonrası temizlik işlemlerinin tümü önemlidir. Bir kaynak prosedürü; kalite, kalınlık, bağlantı tasarımı ve hizmet ortamı için yeterlilik kazanmış olmalıdır.
Dolgu metali kullanılan elektrik ergitme kaynaklı dubleks borular ASTM A928/A928M kapsamında ele alınır; ASTM International, atıfta bulunulan ürün spesifikasyonlarında UNS S32205’in 2205 dubleks kaliteye karşılık geldiğini belirtir. Bu tanımlama tek başına kabul edilebilir bir kaynak mikroyapısını kanıtlamaz. Isıl işlem, ferrit içeriği, korozyon testleri, çekme özellikleri ve tahribatsız muayene, geçerli satın alma ve ürün gerekliliklerine tabi olmaya devam eder.
| İnceleme yöntemi | Ortaya çıkarabileceği özellik |
|---|---|
| Metalografi | Faz morfolojisi, faz dengesi ve çökeltiler |
| Ferrit ölçümü | Yaklaşık yerel ferrit oranı |
| Sertlik deneyi | Dayanımlanma veya gevrekleşme göstergeleri |
| Darbe deneyi | İşleme veya yaşlandırma sonrasındaki çentik tokluğu |
| Korozyon deneyi | Belirtilen koşullar altındaki yerel korozyon tepkisi |
| Radyografik veya ultrasonik inceleme | İç süreksizlikler ve kaynak kusurları |
Mikroyapı muayenesi ve kabul kontrolü
Metalografik muayene, temsili numune alma ile başlar. Bir kesit kalıplanır, taşlanır, parlatılır ve ferritik ile östenitik bölgelerin ayırt edilebilmesi için dağlanır. Haddeleme sonrasında dubleks yapılar çoğunlukla uzamış, bantlı veya lamelli ferrit ve östenit gösterir; ancak görünüm tavlama işlemine, kesit yönüne ve dağlayıcıya göre değişir. Segregasyon, kaynak etkileri veya yüzeyden merkeze soğuma farklılıklarının mümkün olduğu durumlarda muayene, ilgili boyuna, enine ve kalınlık boyunca konumları kapsamalıdır.
Faz dengesi değerlendirmesinde kalibre edilmiş görüntü analizi, ferritscope ölçümleri, manyetik yöntemler veya kantitatif metalografi kullanılabilir. Her yöntemin sınırlamaları vardır. Manyetik ölçümler esas olarak ferrite tepki verir ve geometri, yüzey durumu, kalibrasyon ve lokal bileşimden etkilenebilir; görüntü analizi ise numune hazırlama, dağlama, eşik seçimi ve numune alma yöntemine bağlıdır. Bildirilen ferrit yüzdesi, ancak yöntem, konum, büyütme ve kabul aralığı tanımlandığında anlamlıdır.
Muayenede ayrıca sigma fazı, chi fazı, krom nitrürleri, oksitler, boşluklar ve diğer süreksizlikler aranmalıdır. Bu bileşenler çevredeki matristen krom veya molibden tüketebilir ve toplam kimyasal analiz kalite gerekliliklerini karşılasa bile kritik çukurcuklanma ve aralık korozyonu direncini düşürebilir. Mekanik testler, belirtilmişse darbe testleri, korozyon testleri, sertlik kontrolleri, boyutsal muayene ve radyografik veya ultrasonik muayene metalografiyle birlikte uygulanabilir. Yorulmaya duyarlı bileşenlerde kaynak ayaklarına, yüzey kusurlarına, artık gerilmeye ve lokal faz dengesizliğine özellikle dikkat edilmelidir.
ASTM A928/A928M, dolgu metali kullanılarak üretilen elektrik ergitme kaynaklı dupleks paslanmaz çelik boruları kapsar. Strong evidence
ISO 17781, petrol ve doğal gaz uygulamalarında dubleks mikroyapı için başlıca kalite kontrol referansıdır. ISO Teknik Komitesi 67, bu standardın ferritik/östenitik veya dubleks paslanmaz çelik mikroyapısının kalite kontrolüne yönelik test yöntemlerini belirttiğini ifade eder. Standardın kendisi malzeme kalitesinin, kaynak prosedürünün veya proje kabul kriterlerinin yerine geçmez. Değeri, ürünler ve tedarikçiler arasında muayene ve değerlendirmenin daha tutarlı hâle gelmesini sağlamasıdır. Dubleks imalatında nominal kimyasal bileşimi gösteren sertifika, kontrolün yalnızca bir bölümüdür; bitmiş bileşen ayrıca ısıl geçmişin ve işleme süreçlerinin gerekli yapıyı oluşturduğunu göstermelidir.
Ürün Standartları ve ASTM A928/A928M
Dupleks paslanmaz çelik tek bir malzeme tanımı değildir. Bu ifade, amaçlanan yapısı yaklaşık olarak eşit hacim oranlarında ferrit ve östenit içeren krom–nikel–molibden–demir alaşımları ailesini tanımlar. World Stainless/International Stainless Steel Forum, 2024 tarihli dupleks paslanmaz çelik genel bakışında, yaygın olarak hedeflenen oranı yaklaşık %50 ferrit ve %50 östenit olarak bildirmiştir. Bununla birlikte bu oran, kimyasal bileşime ve işleme bağlıdır. Azot, nikel, krom, molibden, çözelti tavlama sıcaklığı, kaynak ısıl çevrimleri ve soğuma hızı nihai faz dengesini etkiler.
ASTM A928/A928M, belirli bir ürün biçimini ve üretim yöntemini ele alır: dolgu metali ilavesiyle elektrik ergitme kaynağı kullanılarak üretilen ferritik/östenitik veya dupleks paslanmaz çelik boru. Bu nedenle her dupleks ürün için genel bir spesifikasyon değildir. Dikişsiz boru, ilave dolgu metali kullanılmadan üretilen kaynaklı boru, levha, dövme parçalar, bağlantı parçaları ve çubuklar; her birinin kendine özgü tanımı, ısıl işlem hükümleri, deneyleri ve kabul kriterleri bulunan diğer ürün spesifikasyonları kapsamındadır.
Bu ayrım önemlidir; çünkü bir kalite adı, tek başına eksiksiz muayene gerekliliklerini belirtmez. UNS S32205, Birleşik Numaralandırma Sistemi içindeki bir alaşım bileşimini tanımlar. “2205”, aynı genel dupleks ailesi için yaygın olarak kullanılan bir kalite adıdır ve ASTM A928/A928M, ASTM International tarafından 2009 baskısında kaydedildiği üzere, atıfta bulunulan ürün spesifikasyonlarında UNS S32205’i 2205 dupleks kalitesine karşılık gelen kalite olarak belirtir. Bununla birlikte bir satın alma veya imalat gerekliliğinde uygulanabilir ürün standardı, boyut standardı, baskı, kaynak prosedürü, ısıl işlem, muayeneler, deney sıklığı ve kabul kriterleri yine de belirtilmelidir.
Elektrik ergitme kaynağıyla üretilen dupleks boru
Elektrik ergitme kaynağında boru, şerit veya levhadan şekillendirilir ve boyuna dikiş bir ergitme işlemiyle birleştirilir. Ana malzeme kenarlarının yalnızca eritilmesine güvenmek yerine birleşim yerine dolgu metali eklenir. ASTM A928/A928M, belirtilen kalite, boyutlar, imalat durumu, kaynak kalitesi ve deneylerle ilgili hükümler de dâhil olmak üzere bu dupleks boru kategorisi için gereklilikler belirler. ASTM “A928/A928M” tanımı ayrıca spesifikasyonun inç-pound ve SI birimleriyle yayımlandığını gösterir; standart farklı değerler verdiğinde seçilen birim sistemi tutarlı biçimde uygulanmalıdır.
Borunun ferrit–östenit durumu yalnızca nominal krom veya nikel içeriğinden çıkarılamaz. Kaynak metali dolgusu, ferritçe zengin bir yapıyla katılaşabilir ve soğuma sırasında östenit oluşturabilir; ısıdan etkilenmiş bölge ise farklı bir ısıl geçmiş yaşar. Aşırı ferrit, tokluğu azaltabilir ve lokal korozyona karşı direnci düşürebilir. Aşırı östenit, dupleks yapıyla ilişkili dayanımı azaltabilir ve alaşımın veya ısıl çevrimin amaçlanan kontrol aralığının dışında olduğunu gösterebilir.
Bu nedenle çözelti tavlaması ve hızlı soğutma, birçok dupleks boru ürünü için temel kontrol unsurlarıdır. Bu işlem, istenmeyen intermetalik fazları çözer ve boru deneyden geçirilmeden önce uygun iki fazlı yapıyı yeniden oluşturur. Kaynak prosedürleri ısı girdisini, pasolar arası sıcaklığı, korumayı, purj kalitesini ve dolgu metali seçimini kontrol etmelidir. Östenitik bir paslanmaz çelik için kalifiye edilmiş bir prosedürün kabul edilebilir bir dupleks kaynak üreteceği basitçe varsayılamaz.
Dağlanmış mikroyapı genellikle işlenmiş malzemeyle veya kaynakla ilişkili katılaşma modeliyle hizalanmış, uzamış ya da lamelli ferritik ve östenitik bölgeler şeklinde görünür. Yalnızca görünüş, uygunluğun yeterli kanıtı değildir. Metalografik muayene, ferrit ölçümü, korozyon deneyi, mekanik deney ve tahribatsız muayene farklı sorulara yanıt verir ve birbirlerinin yerine kullanılamaz.
Dolgu metali ve ürün gereklilikleri
Eklenen dolgu metali, belirtilen dupleks kaliteyle ve kaynak prosedürüyle uyumlu olmalıdır. Krom, nikel, molibden ve azot dengesi; kaynak metali faz oluşumunu, çukurcuklanma direncini, dayanımı ve sünekliği etkiler. Yalnızca nominal alaşım etiketine göre seçilen bir dolgu metali, seyrelme, koruyucu gaz, ısı girdisi veya kaynak sonrası işlemin dolgu bileşimini ya da yapısını değiştirmesi durumunda uygun olmayabilir.
ASTM A928/A928M, bir kaynak sarf malzemeleri kataloğundan ziyade bir ürün spesifikasyonu olarak okunmalıdır. Belirtilen yöntemle üretilen boru için gereklilikleri belirler; kaynak prosedürü ve dolgu metali sınıflandırması ise ilave kontroller sağlar. Eksiksiz teknik gereklilik; kimyasal analiz, çekme özellikleri, belirtilmişse sertlik sınırları, hidrostatik veya alternatif tahribatsız deney, görsel ve boyutsal muayene, kaynak muayenesi ve ısıl işlem durumunu içerebilir. Kesin gereklilikler baskıya ve belirtilen kaliteye bağlıdır; daha eski bir baskı, daha yeni bir baskıyla birbirinin yerine geçebilir kabul edilmemelidir.
Dupleks kaliteler çoğu zaman çukurcuklanma direnci eşdeğer sayısına veya PREN’e göre gruplandırılır. 2024 tarihli World Stainless/International Stainless Steel Forum sınıflandırması, düşük alaşımlı dupleks kaliteleri PREN 22–27, standart dupleks kaliteleri PREN 28–38, süper dupleks kaliteleri PREN 39–45 ve hiper dupleks kaliteleri 45’in üzerinde olarak sınıflandırır. PREN, esas olarak krom, molibden ve azota dayanan bir indeksleme yöntemidir. Alaşım ailelerini karşılaştırmak için yararlıdır; ancak performansın eksiksiz bir garantisi değildir. Kritik çukurcuklanma sıcaklığı, aralık korozyonuna direnç, yüzey durumu, klorür konsantrasyonu, sıcaklık, imalat kaynaklı kirlenme ve kaynak mikroyapısı, hesaplanan PREN değerleri benzer olan alaşımlar için farklı sonuçlara yol açabilir.
Bilinen 2205 kalitesi genellikle 22Cr dupleks olarak adlandırılır. Outokumpu’nun 2020 tarihli paslanmaz çelik ailesi tanımında 2507 ve 4501 kaliteleri 25Cr süper dupleks kaliteleri olarak belirtilir. Bu tür aile adları alaşım kimyasını açıklamaya yardımcı olur; ancak bir UNS tanımının veya ürün standardının yerini tutmaz. “2205 boru” ifadesi, hangi 2205 bileşiminin, ürün biçiminin, imalat yönteminin, boyutların, deneylerin ve kabul standardının geçerli olduğu belirtilmedikçe eksik kalır.
Kalite kontrolü ferrit yüzdesinin ötesine uzanır. ISO Technical Committee 67 tarafından 2024 yılında tanımlanan ISO 17781, petrol ve doğal gaz endüstrilerinde kullanılan ferritik/östenitik paslanmaz çeliklerin mikroyapısının kalite kontrolüne yönelik deney yöntemlerini belirtir. Bunun ilgisi doğrudandır: dupleks bileşenler, uygun olmayan ısıl maruziyet sonrasında sigma fazı, chi fazı, krom nitrürleri veya diğer çökeltileri içerebilir. Bu fazlar tokluğu azaltabilir ya da tane sınırları yakınında krom ve molibdeni tüketerek çukurcuklanma ve aralık korozyonuna karşı direnci düşürebilir.
Atıfta bulunulan spesifikasyonlar kapsamında UNS S32205
UNS S32205, eksiksiz bir sipariş tanımı değil, bir alaşım tanımıdır. Genellikle 2205 ile ilişkilendirilen bir dupleks paslanmaz çeliğin amaçlanan kimyasal kimliğini bildirir; ancak ürünün boru, levha, bağlantı parçası veya dövme parça olup olmadığını belirtmez. Ayrıca borunun elektrik ergitme kaynağıyla üretilip üretilmediğini, dolgu metali eklenip eklenmediğini, hangi ısıl işlemin uygulandığını veya hangi muayenelerin zorunlu olduğunu da belirtmez.
ASTM A928/A928M kapsamında UNS S32205, atıfta bulunulan ürün spesifikasyonlarında 2205 dupleks kalitesiyle ilişkili olarak listelenir. Bu ilişki kesin biçimde ifade edilmelidir: S32205 malzeme kalitesini tanımlar; A928/A928M ise belirli elektrik ergitme kaynağıyla üretilen boru ürününü düzenler. Bu nedenle her iki unsuru birlikte içeren bir spesifikasyon atfı, bu terimlerden yalnızca birine göre daha bilgilendiricidir.
Aynı yaklaşım düşük alaşımlı dupleks, standart dupleks, süper dupleks ve hiper dupleks gibi tanımlar için de geçerlidir. Bu kategoriler yaklaşık alaşım gruplarını ve korozyon direnci aralıklarını gösterir; ancak her sınıflandırma sisteminde özdeş sınırlar anlamına gelmez. Krom ve nikel eşdeğerleri ile hesaplamalı faz diyagramları da dâhil olmak üzere faz tahmin araçları, alaşım ve kaynak kontrolüne yön verebilir; ancak nihai kabul, uygulanabilir standartta belirtilen deneylere ve gerekliliklere dayanır. ASTM A928/A928M, belirtilen baskı ve başvurulan her türlü kalite kontrol standardı birlikte okunmalıdır.
Ortam ve Hasar Mekanizmasına Göre Uygulamalar
Duplex paslanmaz çelik seçimi yalnızca “duplex” sözcüğünden değil, ortamdan ve hasar mekanizmasından başlar. Tasarımı belirleyen unsurun klorür çukurcuk korozyonu, aralık korozyonu, sülfür gerilmeli çatlaması, erozyon, yorulma, kaynakta bozulma veya termal gevrekleşme olup olmadığı sorgulanmalıdır. Oksijeni giderilmiş bir proses akışında iyi performans gösteren bir kalite, sıcak ve oksijen içeren klorürlü bir aralıkta uygun olmayabilir. Benzer şekilde, yüksek PREN değeri ferrit–östenit dengesinin, yüzey koşulunun, kaynak prosedürünün ve ısıl işlemin kontrol edilmesi gereğini ortadan kaldırmaz.
World Stainless ve International Stainless Steel Forum tarafından 2024 yılında bildirildiği üzere, iki faz normal olarak yaklaşık %50 ferrit ve %50 östenit olacak şekilde hedeflenir. Bu denge, ferritik paslanmaz çelikle ilişkilendirilen dayanım ve klorür kaynaklı çatlamaya direnç ile östenitik paslanmaz çelikle ilişkilendirilen tokluk ve genel korozyon davranışını bir araya getirir. Denge, nominal kalite tanımıyla sabitlenmez. Alaşım kimyası, çözelti tavlaması, soğuma hızı, levha kalınlığı, şekillendirme ve kaynak; faz oranlarını değiştirebilir veya sigma fazı, chi fazı, krom nitrürleri ve ikincil östenit gibi zararlı çökeltilerin oluşumunu teşvik edebilir.
PREN, alaşım ailelerini çukurcuklanma direncine göre sıralamak için yararlıdır; ancak tam bir servis performansı garantisi değil, bir indeksleme yaklaşımıdır. World Stainless’ın 2024 sınıflandırmasına göre lean duplex kaliteler PREN 22–27, standart duplex kaliteler PREN 28–38, superduplex kaliteler PREN 39–45 ve hyperduplex kaliteler PREN 45’in üzerindedir. Farklı sınıflandırma sistemlerinde sınırlar her zaman aynı değildir. Outokumpu’nun 2020 tarihli paslanmaz çelik aileleri genel bakışına göre, 2205 kalitesi yaygın olarak 22Cr duplex; 2507 ve 4501 kaliteleri ise 25Cr superduplex kaliteler olarak adlandırılır.
Petrol, doğal gaz ve petrokimya hizmetleri
Petrol ve doğal gaz ekipmanları, paslanmaz çeliği basit bir deniz suyu testinden daha zorlu kombinasyonlara maruz bırakır: klorürler, karbon dioksit, hidrojen sülfür, çözünmüş oksijen, organik asitler, yüksek basınç, yüksek sıcaklık ve aralıklı ıslanma aynı sistemde bulunabilir. Bu nedenle duplex kaliteler; dayanım, klorür direnci ve sülfürle ilişkili çatlamaya direnç özelliklerinin birlikte değerlendirilmesi gereken akış hatlarında, separatörlerde, borularda, vanalarda, ısı eşanjörü bileşenlerinde, umbilikal ekipmanlarda, scrubber’larda ve proses kaplarında kullanılır.
Lean duplex alaşımları, iki fazlı yapıyı korurken nikel ve molibden içeriğini azaltabilir; ancak daha düşük PREN aralıkları bunları standart duplex kalitelerle birbirinin yerine kullanılabilir hâle getirmez. Bu alaşımlar, klorür konsantrasyonunun ve sıcaklığın kontrol altında tutulduğu daha az agresif proses akışları, yapısal borulama veya ekipmanlar için uygun olabilir. Özellikle UNS S32205 gibi 22Cr malzeme içeren standart duplex, genel proses borulaması ve basınç taşıyan bileşenler için sıklıkla değerlendirilir. ASTM A928/A928M, atıfta bulunulan ürün spesifikasyonlarında UNS S32205’i 2205 duplex kalitesine karşılık gelen kalite olarak tanımlar ve ilave metal kullanılan elektrik ergitme kaynaklı duplex boruları kapsar. İlave metal önemlidir: uygun seçilmeyen veya seyrelmiş bir kaynak metali, elverişsiz bir faz dengesi bırakabilir ya da yerel korozyon direncini azaltabilir.
2507 ve 4501 gibi superduplex kaliteler; sıcak klorür maruziyeti, sour service veya yüksek mekanik yük, çukurcuk korozyonuna, aralık korozyonuna ve gerilmeli korozyon çatlamasına karşı daha yüksek bir güvenlik payı gerektirdiğinde değerlendirilir. Hyperduplex kaliteler, genellikle daha yüksek krom, molibden ve azot içeriğiyle alaşımlandırmayı daha da ileri taşır; ancak bu artış imalat kontrolü aralığını da daraltır. Daha fazla alaşım içeriği, nitelikli bir kaynak ve ısıl işlem prosedürünün yerine geçmez.
Petrol ve doğal gaz kalite kontrolünün kendine özgü bir mikroyapısal boyutu vardır. ISO Teknik Komitesi 67 aracılığıyla yayımlanan ISO 17781, petrol ve doğal gaz endüstrilerinde kullanılan ferritik/östenitik veya duplex paslanmaz çelik mikroyapısının kalite kontrolüne yönelik test yöntemlerini belirtir. Standard, ürün adını uygunluğun kanıtı olarak kabul etmek yerine faz dengesinin ve zararlı intermetalik fazların incelenmesini ele alır. Bu ayrım; kaynak, onarım kaynağı, çözelti tavlaması veya sigma ya da chi fazının oluşabileceği bir sıcaklık aralığına maruz kalma sonrasında önemlidir.
Hidrojen sülfür başka bir hasar yolu oluşturur. Sert ve gevrek bölgeler, aşırı ferrit, yerel krom tükenmesi ve kaynak kusurları, sülfür gerilmeli çatlamasına veya hidrojen destekli çatlamaya yatkınlığı artırabilir. Bu nedenle tasarım incelemesi; malzeme kalifikasyonunu sertlik kontrolü, sour-service gereklilikleri, kaynak prosedürü kalifikasyonu, tahribatsız muayene ve ısıdan etkilenen bölgelerin incelenmesiyle birlikte ele alır. Yorulma ayrı bir konudur. Duplex dayanımı; basınç çevrimleri, titreşim, kaynak ayakları veya korozyon çukurcuklarından kaynaklanan yorulma hasarını ortadan kaldırmaz. Kullanım ömrünü nominal PREN’den daha güçlü biçimde yüzey kalitesi ve kaynak geometrisi belirleyebilir.
Denizcilik, tuzdan arındırma ve klorür içeren ortamlar
Deniz suyu ve salamura, malzeme seçiminde çukurcuk ve aralık korozyonunu merkeze taşır. Klorür iyonları contaların, tortuların, kelepçelerin, flanş yüzeylerinin ve durgun sıvı filmlerinin altında yoğunlaşır. Sıcaklık, oksijen içeriği, akış hızı, tortular ve diğer alaşımlarla katodik eşleşme, yerel elektrokimyasal koşulları önemli ölçüde değiştirebilir. PREN karşılaştırması aday kalitelerin ön elemesinde yardımcı olur; ancak her aralık geometrisini öngöremez ve kaynak koşulları ile yüzey kirlenmesini tam olarak hesaba katamaz.
Lean duplex kaliteler; bazı tanklar, yapısal elemanlar ve yardımcı sistemler dâhil olmak üzere klorür konsantrasyonunun, sıcaklığın ve durgunluğun sınırlı olduğu yerlerde uygun olabilir. Standart duplex kaliteler birçok deniz yapısında, deniz suyu borulamasında, soğutma suyu sistemlerinde ve tuzdan arındırma ekipmanında kullanılır; ancak tasarım, sürekli akan su ile durgun salamurayı birbirinden ayırmalıdır. Superduplex ve hyperduplex kaliteler; zorlu deniz suyu hizmetleri, yüksek basınçlı ters ozmoz bileşenleri, pompa ve vana parçaları veya yoğun klorür akışları için seçilebilir. Evrensel bir kalite–uygulama eşleşmesi yoktur: aynı deniz suyu sistemi; havalanan bir aralık, kaynaklı bir boru spool’u, bir basınç sınırı ve döner bir bileşen için farklı alaşımlar gerektirebilir.
Tuzdan arındırma tesisleri ayrıca erozyon, aşınma ve termal çevrimlere neden olur. Yüksek hız, koruyucu filmleri kaldırabilir; askıda katı maddeler ise yüzeylere zarar vererek yeni metali açığa çıkarabilir. Kaynak oksidasyonu, ısı renklenmesi ve demir kirlenmesi, ana alaşım yüksek krom ve molibden içerse bile çatlak başlangıç bölgeleri oluşturabilir. Bu nedenle asitle temizleme, mekanik temizlik, durulama ve kaynak korumasının kontrolü; kozmetik bir son işlem değil, korozyon önlemenin parçasıdır.
Östenit, düşük sıcaklık tokluğu ve süneklik açısından önem taşırken ferrit, dayanım ve klorür kaynaklı çatlamaya direnç sağlar. Aşırı ferrit, tokluğu ve korozyon direncini azaltabilir; aşırı östenit ise dayanımı düşürebilir ve azot dağılımını değiştirebilir. Ara sıcaklıklardan çok yavaş geçerek soğuma, sigma ve chi çökelmesini teşvik eder. Buna karşılık bazı imalat işlemlerinden sonra çok hızlı soğuma, aşırı ferrit veya azotla ilişkili kusurlar bırakabilir. Çözelti ısıl işlemi ve hızlı soğutma, kesit kalınlığı ve kalite kimyasıyla uyumlu hâle getirilmelidir.
Yapısal, proses ve enerji uygulamaları
Yapısal uygulamalarda duplex çelik; kesit kalınlığının azaltılması, yüksek akma dayanımı, korozyona maruz kalma veya yaşam döngüsü boyunca denetim gerekliliklerinin aynı anda önem taşıdığı durumlarda seçilir. Köprüler, açık deniz destek yapıları, depolama tankları, mimari elemanlar ve bağlantı elemanları ferritik–östenitik birleşimden yararlanabilir; ancak burkulma, bağlantı tasarımı, kaynak yorulması, yangına maruz kalma ve farklı termal genleşme mühendislik hesaplarını yine belirler. Daha yüksek akma dayanımı, yorulma veya yerel kararsızlığın belirleyici olduğu durumlarda otomatik olarak daha ince bir yapı yapılmasına izin vermez.
Proses ve enerji ekipmanları, ilave termal ve mekanik kısıtlar getirir. Duplex kaliteler; ısı eşanjörlerinde, basınçlı kaplarda, baca gazı ekipmanlarında, biyokütle tesislerinde, hidroelektrik bileşenlerde, kondenserlerde ve nükleer ya da fosil yakıtlı yardımcı sistemlerde kullanılır. Servis aralığı, işletme sırasında gevrekleşmeye veya çökelmeye neden olan sıcaklıkları dışlamalıdır. Tekrarlanan termal çevrimler, kaynak artık gerilimi ve basınç dalgalanmasıyla birleşerek nozullarda, desteklerde ve bağlantı kaynaklarında yorulma çatlakları oluşturabilir.
İmalat geçmişi çoğu zaman belirleyici değişkendir. Soğuk şekillendirme dayanımı artırır; ancak artık gerilmeyi değiştirebilir. Sıcak şekillendirme ve onarım ısıtması faz dengesini bozabilir. Kaynak ise kaynak metalinde ve ısıdan etkilenen bölgede ferrit–östenit oranını değiştirir. Faz tahmin diyagramları ve termodinamik hesaplamalar, alaşım kimyasının ve soğuma hedeflerinin belirlenmesine yardımcı olur; metalografi ve korozyon testleri ise sonucu doğrular. ASTM ürün gereklilikleri belirli ürün biçimleri için bileşimi, boyutları ve mekanik testleri tanımlar; ancak proje spesifikasyonları ferrit sınırları, intermetalik faz incelemeleri, darbe testleri, kaynak kalifikasyonu veya korozyon testleri gibi ilave koşullar getirebilir.
Pratik kural doğrudan ifade edilebilir: Aileyi belirleyici hasar mekanizmasına göre seçin; ardından gerçek ürünü ve imalat yöntemini kalifiye edin. Lean, standart, superduplex ve hyperduplex kaliteler farklı bileşim ve PREN aralıklarında yer alır; ancak bunların hiçbiri klorür korozyonu, yorulma, sour service veya yüksek sıcaklıkta çalışma için evrensel bir çözüm değildir. Faz kontrolü, malzeme spesifikasyonunun bir parçasıdır; sonradan düşünülecek bir konu değildir.
Bir Dubleks Paslanmaz Çelik Nasıl Seçilir ve Belirtilir?
Ortamı ve arıza sonuçlarını tanımlayın
Seçim, malzeme çizelgesindeki “dubleks” kelimesiyle değil, servis ortamıyla başlar. Sıcaklığı ve sıcaklık çevrimlerini, klorür konsantrasyonunu, asitliği, oksitleyici türleri, çözünmüş oksijeni, basıncı, akış hızını, katı maddeleri ve deniz suyuna veya proses kimyasallarına maruziyeti kaydedin. Ayrıca bileşenin çekme gerilmesine, termal gerilmeye, çevrimsel yüke, titreşime, erozyona veya birikintilerin, contaların, kelepçelerin ve kaynak bağlantılarının altında oluşan aralık koşullarına maruz kalıp kalmayacağını belirleyin.
Bu girdiler, hangi bozunma mekanizmalarının kalifikasyon gerektirdiğini belirler. Klorür içeren su çukurcuklanma ve aralık korozyonuna neden olabilir; asidik ve indirgeyici çözeltiler genel korozyona veya sülfürle ilişkili hasara yol açabilir; oksitleyici asitler ise korozyon davranışını farklı bir yönde değiştirebilir. Hidrojen içeren servis, çevresel çatlamanın ayrıca değerlendirilmesini gerektirir. Bir basınçlı kap, denizaltı manifoldu, ısı eşanjörü borusu, pompa gövdesi ve mimari korkuluk, nominal korozyon ortamları benzer görünse bile aynı arıza sonuçlarına sahip değildir.
Bir kalite seçmeden önce sonuç kategorisini belirleyin. Düşük basınçlı bir yardımcı tesisat hattındaki sızıntı, duruşa ve temizleme faaliyetlerine yol açabilirken yüksek basınçlı bir hidrokarbon veya ekşi servis sisteminde muhafaza bütünlüğünün kaybı derhâl güvenlik tehlikeleri yaratabilir. Bu nedenle spesifikasyon; izin verilen korozyon hızlarını, muayene aralıklarını, uygulanabildiği durumlarda “kırılmadan önce sızıntı” varsayımlarını, yorulma tasarım ömrünü ve lokalize korozyonun herhangi bir şekilde kabul edilip edilmediğini belirtmelidir. “Korozyona dayanıklı” ifadesi ölçülebilir bir kabul kriteri değildir.
Dubleks paslanmaz çelikler, yaklaşık eşit ferrit ve östenit hacim fraksiyonları için tasarlanmış krom–nikel–molibden–demir alaşımlarıdır. World Stainless ve International Stainless Steel Forum, 2024 yılında yaklaşık %50 ferrit ve %50 östenit bildirmiştir. Bu yapı, ferritik paslanmaz çelikle ilişkilendirilen daha yüksek akma dayanımı ve klorür kaynaklı gerilmeli korozyon çatlamasına karşı direnci, östenitik paslanmaz çelikle ilişkilendirilen tokluğun ve korozyon davranışının büyük bölümüyle birleştirir. Bu denge yalnızca kalite tanımıyla garanti edilmez. Kimyasal bileşim, levha veya boru kalınlığı, çözelti tavlaması, kaynak ısı girdisi, paso arası sıcaklık ve soğuma hızı bu dengeyi değiştirebilir.
PREN, lokalize korozyon direnci için başlangıç niteliğinde bir karşılaştırma sağlar. Yaygın olarak kullanılan bir ifade PREN = %Cr + 3,3(%Mo) + 16(%N) şeklindedir; ancak yayımlanmış denklemler ve alaşıma özgü yorumlar farklılık gösterir. World Stainless’in 2024 sınıflandırması, yalın dubleks kaliteleri PREN 22–27, standart dubleks kaliteleri PREN 28–38, süper dubleks kaliteleri PREN 39–45 ve hiper dubleks kaliteleri 45’in üzerinde olarak sınıflandırır. Bunlar indeksleme kurallarıdır; tam performans garantileri değildir. PREN; yüzey durumunu, inklüzyonları, kaynak bölgelerini, aralıkları, sıcaklığı, pH değerini, klorür aktivitesini veya imalat kusurlarını tam olarak dikkate almaz.
Kaliteyi, ürün şeklini ve imalat yöntemini eşleştirin
Bir kalite ailesi oluşturmak için ortam sıralamasını kullanın; ardından seçilen kalitenin ürün şekli ve servis standardı açısından izin verilen bir kalite olduğunu doğrulayın. Olağan dubleks ve yalın dubleks kaliteler genellikle daha az talepkâr klorür ortamları veya nikel ve molibden içeriklerinin azaltılmasının kabul edilebilir olduğu durumlar için kullanılır. Standart dubleks kaliteler arasında yaygın olarak belirtilen 22Cr ailesi bulunur. 2205 kalitesi yaygın olarak 22Cr dubleks olarak adlandırılır; ASTM A928/A928M, atıfta bulunduğu ürün bağlamında UNS S32205’in 2205 dubleks kalitesine karşılık geldiğini belirtir. Süper dubleks kaliteler genellikle 2507 ve 4501 gibi 25Cr alaşımlarını içerir. Hiper dubleks alaşımlar krom, molibden ve azot tasarımını daha ileri taşır; ancak kalifikasyon gereklilikleri uygulamaya özgü olmaya devam eder. Sınıflandırma sınırları her teknik sistemde aynı değildir; bu nedenle terminolojiyi geçerli standart belirlemelidir.
İlgili dokümanı kontrol etmeden bir levha spesifikasyonunu doğrudan kaynaklı boruya, dövme parçaya, döküme, çubuğa veya tüpe aktarmayın. Ürün şekli; kesit kalınlığını, yüzey durumunu, ısıl işlem tepkisini, boyutsal toleransları ve gerekli testlerin sayısını ve türünü değiştirir. Dolgu metali kullanılan elektrik ergitme kaynaklı dubleks boru için ASTM A928/A928M’i belirtin ve bu kalite gerekli olduğunda UNS S32205’i tanımlayın; satın alma veya imalat dokümanı ayrıca kaynak dolgu metali sınıfını, çözelti işlemini, tahribatsız muayeneyi, hidrostatik veya sızdırmazlık testini ve kabul kriterlerini belirtmelidir.
İmalat yöntemine de aynı ölçüde dikkat edilmelidir. Dubleks paslanmaz çelikler, amaçlanan ferrit–östenit yapısını korumak için normalde çözelti tavına tabi tutulur ve hızla soğutulur. Orta sıcaklık aralıklarında aşırı uzun süre kalınması sigma fazı, ki fazı, krom nitrürleri veya diğer çökeltileri oluşturabilir. Sigma ve ki fazları, çevreleyen matristen krom ve molibden tüketerek tokluğu ve lokalize korozyon direncini keskin biçimde azaltabilir. Nitrür oluşumu, ferritçe zengin bölgelerde ve ısıdan etkilenmiş bölgelerde özellikle önemlidir.
Kaynak prosedürü; ısı girdisini, ark enerjisini, paso arası sıcaklığı, korumayı, purj kalitesini, birleşim hazırlığını ve dolgu metali seçimini kontrol etmelidir. Çok hızlı soğuma aşırı ferrit bırakabilir ve östenit oluşumunu azaltabilir; çok yavaş soğuma veya tekrarlanan termal maruziyet ise zararlı çökeltilerin oluşumunu teşvik edebilir. Bu nedenle bir kaynak prosedürü kalifikasyonu; üretim kalınlığını, birleşim tasarımını, kaynak prosesini, pozisyonu, sarf malzemesini, koruyucu gazı ve onarım uygulamasını temsil etmelidir. Kaynak sonrası ısıl işlem evrensel bir çözüm değildir: belirtilen çözelti işlemi, sıcaklık aralığı, bekletme süresi ve su verme işlemi alaşıma ve bileşen geometrisine uygun olmalıdır; ayrıca bazı imal edilmiş montajlar, deformasyon veya boyutsal hasar olmadan işleme tabi tutulamaz.
Mekanik spesifikasyon da uygulamaya bağlıdır. Dubleks kaliteler çoğu yaygın östenitik kaliteden daha yüksek akma dayanımı sağlayarak bazı tasarımlarda kesit kalınlığının azaltılmasına olanak tanır; ancak dayanım, ürün şekline ve test yönüne göre değişir. Ferrit oranının aşırı olması veya intermetalik fazların oluşması durumunda tokluk düşebilir. Yorulma performansı; kaynak geometrisine, yüzey kalitesine, artık gerilmeye, ortalama gerilmeye, korozyon maruziyetine ve muayene kalitesine güçlü biçimde bağlıdır. Pürüzsüz ana metal üzerinde elde edilen bir yorulma sonucu, kaynaklı hâlde bulunan bir nozulu veya bağlantıyı kalifiye edemez.
Faz dengesini, korozyon testlerini ve standartları doğrulayın
Nihai spesifikasyon, mikroyapının kimyasal bileşimden çıkarım yoluyla belirlenmesi yerine kanıt talep etmelidir. Faz tahmin araçları, Schaeffler veya DeLong tipi diyagramlar, termodinamik hesaplamalar ve alaşıma özgü kaynak modelleri ferrit içeriğinin öngörülmesine yardımcı olabilir; ancak ölçümün yerini tutmaz. Dağlanmış dubleks malzeme genellikle uzamış, lamelli ferritik ve östenitik bölgeler gösterir. Faz fraksiyonlarını üzerinde anlaşılmış bir metalografik veya görüntü analiz yöntemiyle miktarlandırın, ölçüm konumunu tanımlayın ve izin verilen aralığı belirtin. Numune alma; ana metali, ilgili durumlarda kaynak metalini ve ısıdan etkilenmiş bölgeleri kapsamalıdır.
ISO 17781, petrol ve doğal gaz endüstrilerinde kullanılan ferritik/östenitik veya dubleks paslanmaz çeliklerin mikroyapısının test edilmesi için bir kalite kontrol referansıdır. Bu sektör veya proje standardı tarafından atıfta bulunulduğunda, kullanımı muayene planına yazılmalıdır. Plan; numune yönünü, parlatma ve dağlama uygulamasını, büyütmeyi, faz ölçüm yöntemini ve intermetalik fazlar veya nitrürlerin nasıl ele alınacağını tanımlamalıdır.
Korozyon kalifikasyonu, servis kimyasıyla eşleşmelidir. Kritik çukurcuklanma sıcaklığı testi, kritik aralık korozyonu sıcaklığı testi, ferrik klorür taraması, çevrimsel potansiyodinamik polarizasyon veya daldırma testleri uygun olabilir; ancak her test farklı bir soruya yanıt verir. Yüksek bir PREN değeri, serviste beklenen gerçek klorür, sıcaklık, asitlik ve yüzey koşullarında gerçekleştirilecek bir testin yerini tutmaz. Riski kaynaklar belirliyorsa kaynaklı numuneler de test edilmelidir.
Son olarak her gerekliliği kontrol eden bir dokümana bağlayın: ürün spesifikasyonu, tasarım kodu, kaynak kalifikasyon standardı, tahribatsız muayene prosedürü, ısıl işlem kaydı ve kabul standardı. ASM International, Outokumpu, ASTM International, ISO Technical Committee 67, World Stainless/International Stainless Steel Forum ve hakemli ScienceDirect yayınları gibi kaynaklar yararlı teknik bağlam sağlar; ancak kabulü sözleşme standardı ve servise özgü kod belirler. Nominal kalite seçimi yalnızca başlangıç kararıdır. Kimyasal bileşim, ürün şekli, imalat geçmişi, faz dengesi, korozyon verileri, mekanik özellikler, yorulma tasarımı ve muayene kayıtları birlikte, dubleks bileşenin gerçek çalışma koşulları için kalifiye olup olmadığını ortaya koyar.
Yaygın Yanlış Yorumlar ve Teknik Sınırlar
50:50 oranı neden evrensel bir mikroskobik sabit değil, tasarım hedefidir?
“Duplex”, ferritik–östenitik bir mikroyapıyı tanımlar; bir bileşenin her noktasının her iki fazı tam olarak eşit miktarlarda içerdiğini garanti etmez. Bu ailedeki krom–nikel–molibden–demir alaşımları, belirtilen işlem rotasından sonra yaklaşık %50 ferrit ve %50 östenit oluşturacak şekilde geliştirilir. World Stainless ve International Stainless Steel Forum, 2024 yılında bu yaklaşık dengeyi bildirmiştir; ancak bu oran, ilgili ürün koşulundaki bir tasarım hedefidir, mikroskobik bir sabit değildir.
Bu ayrım önemlidir; çünkü faz dengesi kimyasal bileşim ve ısıl geçmişle değişir. Krom, molibden, silisyum ve azot genel olarak ferriti destekler veya ferritin kararlılığını değiştirirken; nikel, karbon, mangan ve azot, bileşime ve sıcaklığa bağlı olarak östenit oluşumunu farklı şekillerde etkiler. Katılaşma sırasında ilk olarak ferritik bir matris oluşabilir; ardından soğuma sırasında ferrit sınırlarında ve ferritik bölgelerin içinde dönüşüm yoluyla östenit meydana gelir. Nihai sonuç; kesit kalınlığına, çözelti tavlama sıcaklığına, bekletme süresine ve soğuma hızına bağlıdır.
Parlatılmış ve dağlanmış bir kesit, genellikle uzamış veya lamelli ferritik ve östenitik bölgeler gösterir. Bu görüntü, bütün bileşenin 1:1 oranına sahip olduğunu kanıtlamaz. Kaynak metali, ısıdan etkilenmiş bölge, dövülmüş bir yüzey ve kalın bir levhanın merkezi, yerel olarak farklı oranlara sahip olabilir. Hızlı soğuma, östenitin oluşması için yeterli süre bulunmadığından fazla ferrit bırakabilir. Orta sıcaklık aralığında yavaş veya uygun olmayan maruziyet; ikincil östenit, sigma fazı, chi fazı, krom nitrürleri veya başka çökeltilerin oluşumunu teşvik edebilir. Bu fazlar, bitişik bölgelerdeki krom ve molibdeni tüketerek, toplam faz yüzdesi kabul edilebilir görünse bile yerel korozyon direncini azaltabilir.
Schaeffler, Delong ve WRC tipi diyagramlar da dâhil olmak üzere faz tahmin araçları, bileşimden hareketle kaynak metalinin katılaşma davranışını tahmin edebilir. Termodinamik hesaplamalar da denge veya metastabil faz alanlarını öngörebilir. Ancak bu yaklaşımların hiçbiri metalografyanın ve proses kalifikasyonunun yerine geçmez. İlgili soru yalnızca nominal bir kimyasal bileşimin duplex olarak adlandırılıp adlandırılmadığı değildir; asıl soru, bitmiş ürünün, önem taşıyan konum ve yönlerde, zararlı çökeltiler içermeyen ve kabul edilebilir bir ferrit–östenit dengesine sahip olup olmadığıdır.
Hedeflenen denge, her yönde aynı mekanik davranış anlamına da gelmez. Ferrit daha yüksek akma dayanımına ve klorür kaynaklı gerilmeli korozyon çatlamasına karşı dirence katkıda bulunurken, östenit sünekliğe, tokluğa ve azot içeren ortamlardaki korozyon direncine katkıda bulunur. Bu fazların dağılımı, sürekliliği, tane morfolojisi ve arayüz koşulları; çekme özelliklerini, darbe tokluğunu, yorulma çatlağı ilerlemesini ve kaynak performansını etkiler. Bir bileşen nominal faz oranı gerekliliğini karşılayabilir, ancak ısıl maruziyet uygun olmayan yerel bir kimyasal bileşim veya çökeltiler oluşturmuşsa tokluk ya da korozyon testinde yine de başarısız olabilir.
PREN neden eksiksiz bir korozyon modeli değildir?
Çukurcuklanma direnci eşdeğer sayısı veya PREN, esas olarak krom, molibden ve azota dayanan, alaşımları karşılaştırmada yararlı bir indekstir. Formüle bağlı olarak tungsten de hesaba katılabilir. World Stainless/International Stainless Steel Forum’un 2024 yılı verilerine göre yaygın duplex sınıflandırmasında düşük alaşımlı duplex kaliteler PREN 22–27, standart duplex kaliteler 28–38, süper duplex kaliteler 39–45 ve hiper duplex kaliteler 45’in üzerinde yer alır. Bu aralıklar düşük alaşımlı, standart, süperduplex ve hiperduplex gruplarını birbirinden ayırmaya yardımcı olur; ancak sınıflandırma sınırları her sistemde aynı değildir.
PREN, hizmet ömrü denklemi değildir. Kritik çukurcuklanma sıcaklığını, kritik aralık korozyonu sıcaklığını, tortular altındaki yerel saldırıyı veya bir kaynak ısıdan etkilenmiş bölgesindeki davranışı tam olarak öngöremez. Yüzey kalitesi, inklüzyonlar, sülfür morfolojisi, artık gerilme, klorür konsantrasyonu, asitlik, sıcaklık, oksitleyici türler, akış koşulları, aralık geometrisi ve galvanik kuplaj, gerçek bir arızayı etkiler. Hesaplanmış PREN değerleri benzer olan iki ergitme, inklüzyonları, ısıl işlemleri ve yüzey koşulları farklı olduğundan farklı çukurcuklanma sonuçları gösterebilir.
Faz dengesi de başka bir sınırlama getirir. Bir duplex alaşımının toplam PREN değeri elverişli olabilir; ancak bir fazın, faz sınırının veya kromu tükenmiş bir bölgenin yerel direnci daha düşük olabilir. Sigma fazı özellikle zararlıdır; çünkü çevresindeki matriksten krom ve molibdeni uzaklaştırır ve tokluğu ciddi biçimde azaltabilir. Ferrit içindeki nitrür çökelmesi de benzer bir yerel etkiye sahip olabilir. Bu nedenle kaynak işlemi; kontrollü ısı girdisi, paso arası sıcaklık, koruyucu gaz, ilave metal seçimi ve soğuma koşulları gerektirir. Korozyona dayanıklı bir ana metal sınıflandırması, aynı direnci otomatik olarak her kaynağa kazandırmaz.
PREN, mekanik arıza hakkında da çok az bilgi verir. Akma dayanımını, belirli bir sıcaklıktaki darbe tokluğunu, yorulma dayanımını, hidrojen destekli çatlamayı veya çevrimsel yükleme altındaki deformasyonu öngöremez. Ayrıca daha yüksek bir PREN, alaşımın kalifiye edilmiş sınırları dışındaki bir ortamda bağışıklık garanti etmez. Kritik çukurcuklanma ve aralık korozyonu testleri, kaynaklı birleştirmelerin korozyon testleri, çekme ve darbe testleri, metalografik inceleme ve hizmet koşullarına özgü kalifikasyonun tümü gerekli olabilir. ASM International, Outokumpu, Wiley teknik yayınları ve ScienceDirect üzerinden indekslenen hakemli dergiler, PREN’i eksiksiz bir korozyon modeli olarak değil, bir indeksleme konvansiyonu olarak ele alır.
Kalite adları neden standartların yerini tutmaz?
Bilinen bir kalite tanımı bilgileri özetler; spesifikasyonun tamamını sunmaz. Outokumpu’nun 2020 yılında özetlediği üzere “2205”, 22Cr duplex paslanmaz çelik için yaygın olarak kullanılırken, 2507 ve 4501, genellikle 25Cr süperduplex kaliteleri olarak tanımlanır. Bu adlar, tek başlarına ürün biçimini, kimyasal sınırları, çözelti tavlama koşulunu, boyutları, mekanik gereklilikleri, tahribatsız muayeneyi, kaynak prosedürünü veya kabul kriterlerini belirlemez.
Bu ayrım, ilave metal kullanılan elektrik ergitme kaynaklı duplex paslanmaz çelik boruları kapsayan ASTM A928/A928M’de açıkça görülür. Bu ürün bağlamında UNS S32205, ASTM International tarafından kaydedildiği üzere, atıf yapılan spesifikasyondaki 2205 duplex kalitesine karşılık gelir. Bir levha, dikişsiz boru, kaynaklı boru, dövme parça, döküm parça veya imal edilmiş basınç bileşeni, alaşımı gayriresmî olarak 2205 olarak tanımlansa bile farklı standartların hükümlerine tabi olabilir. Kalite tanımı, geçerli ASTM, ASME, EN, ISO veya alıcı gerekliliğinin yerini tutamaz.
Kalite kontrolü, imalat rotasını da kapsamalıdır. Kimyasal bileşimi gösteren bir sertifika, kaynak sonrasında doğru faz dengesinin sağlandığını kanıtlamaz. Muayene; ferrit ölçümü, metalografik inceleme, çekme testi, darbe testi, korozyon testi, radyografi, ultrasonik muayene veya ısıl işlemin doğrulanmasını gerektirebilir. ISO Technical Committee 67 tarafından 2024 yılında tanımlanan ISO 17781, petrol ve doğal gaz endüstrilerinde kullanılan duplex paslanmaz çelik mikroyapısının kalite kontrolüne yönelik test yöntemlerini belirtir. Bu standardın varlığı temel noktayı gösterir: Mikroyapı, tanımlanmış bir yöntem ve kabul gerekliliği gerektirir.
Aile düzeyindeki ilkeler aktarılabilir: Duplex çelikler, kontrollü ferrit–östenit dengesine, azot ve alaşım kimyasına, ısıl geçmişe, kaynak uygulamasına ve çökelti oluşumuna karşı dirence bağlıdır. Kaliteye özgü veriler varsayımla başka kalitelere aktarılamaz. Kimyasal proses, tuzdan arındırma, açık deniz hizmeti, basınç muhafazası veya petrol ve doğal gaz üretimi için tasarlanan bir bileşen söz konusuysa, geçerli ürün standardına, ASTM veya ISO malzeme tanımına, kaynak ve ısıl işlem kalifikasyonuna, muayene planına ve hizmet koşullarına özgü korozyon gerekliliklerine başvurulmalıdır. Bir kalite adı başlangıç noktasını tanımlar; bağlayıcı belgeler gerçekte neyin üretildiğini ve kullanımını destekleyen hangi kanıtların bulunduğunu belirler.
Kaynaklar
- [1] Stainless steel families and grades. Outokumpu technical reference, 2020. https://www.outokumpu.com/
- [2] Duplex stainless steel: grades, properties and applications. World Stainless technical overview, 2024. https://www.worldstainless.org/
- [3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO 17781, 2024. https://www.iso.org/standard/