




Что означает дуплексная нержавеющая сталь
Ферритно-аустенитное определение
Основные легирующие элементы
- Хром
- Повышает коррозионную стойкость и способствует образованию феррита.
- Никель
- Способствует образованию аустенита и повышает ударную вязкость при низких температурах.
- Молибден
- Повышает стойкость к локальной коррозии и способствует образованию феррита.
- Азот
- Упрочняет аустенит, повышает стойкость к точечной коррозии и способствует восстановлению аустенита после термической обработки.
Дуплексные нержавеющие стали представляют собой сплавы на основе железа с хромом, никелем и молибденом, рассчитанные на содержание феррита и аустенита примерно в равных объемных долях. Согласно данным World Stainless и International Stainless Steel Forum за 2024 год, обычно целевым соотношением считается около 50 % феррита и 50 % аустенита. Поэтому термин дуплексная описывает не только химическое семейство, но и фазовый состав. Хром повышает коррозионную стойкость и способствует образованию феррита; никель способствует образованию аустенита; молибден повышает стойкость к локальной коррозии и одновременно влияет на стабильность фаз. Азот часто добавляют, поскольку он упрочняет аустенит, повышает стойкость к питтинговой коррозии и способствует восстановлению аустенита после высокотемпературной обработки.
Две фазы не образуют случайную смесь. На полированных и протравленных шлифах феррит и аустенит обычно формируют вытянутые, полосчатые или ламеллярные области, возникающие в результате горячей прокатки и последующего превращения. Аустенит может присутствовать в виде островков или вытянутых зерен в ферритной матрице, причем его конкретная морфология зависит от состава, толщины сечения, степени обжатия при прокатке, растворяющего отжига и скорости охлаждения. Видимая структура — это не просто металлографическое оформление. Форма зерен, непрерывность фаз и локальная доля каждой фазы влияют на распространение трещин, пути коррозии, поведение сварного соединения и механическую анизотропию.
Марку 2205 часто называют дуплексной сталью 22Cr, поскольку ее номинальное содержание хрома близко к 22 %. Обозначение UNS S32205 обычно связывают с этой маркой. Стандарт ASTM A928/A928M распространяется на электросварные трубы из аустенитной и ферритно-аустенитной нержавеющей стали с присадочным металлом и указывает UNS S32205 в ссылочных спецификациях на продукцию. Однако одного названия марки недостаточно, чтобы установить, что каждый компонент содержит требуемый баланс феррита и аустенита. Форма изделия, термическая обработка, технология сварки и требования к контролю также имеют значение.
Доли фаз прогнозируют с помощью диаграмм состава, расчетных инструментов для определения фазового равновесия и методов оценки сварного металла. Диаграммы Шеффлера и ДеЛонга являются полезными историческими инструментами для оценки содержания феррита по химическому составу сплава, тогда как диаграмму WRC-1992 часто применяют для прогнозирования содержания феррита в сварном металле. Термодинамический расчет позволяет исследовать стабильность фаз в зависимости от температуры и выявлять условия, способные привести к образованию сигма-фазы, хи-фазы, нитридов, карбидов или вторичного аустенита. Эти методы используются для управления производством, но не заменяют металлографическое исследование или коррозионные испытания.
Почему две фазы намеренно сбалансированы
Причина целевого содержания обеих фаз носит практический характер. Феррит обеспечивает более высокий предел текучести, полезную стойкость к коррозионному растрескиванию под напряжением в хлоридсодержащих средах и меньшую зависимость от никеля по сравнению с полностью аустенитным сплавом. Аустенит обеспечивает пластичность, вязкость, свариваемость и стойкость к некоторым видам повреждения, связанным с водородом. Поэтому контролируемая смесь может обеспечивать такой комплекс свойств, который обычные ферритные или обычные аустенитные нержавеющие стали не дают в той же мере.
Баланс — это компромисс, а не рекламный лозунг. Избыток феррита может снижать вязкость, особенно при низкой температуре, и повышать склонность к локальной коррозии или водородному растрескиванию в определенных средах. Избыток аустенита может снижать предел текучести и изменять стойкость к коррозионному растрескиванию под напряжением в хлоридсодержащих средах. Допустимый диапазон зависит от стандарта на продукцию и условий эксплуатации; соотношение «50–50» является проектной целью, а не универсальным показателем, который должен быть воспроизведен с абсолютной точностью в каждой точке сварного компонента.
Термическая история может отдалить сплав от этой цели. При растворяющем отжиге феррит обычно является высокотемпературной фазой, тогда как аустенит образуется при охлаждении материала. Быстрое охлаждение может привести к избыточному содержанию феррита, поскольку для образования аустенита не хватает времени. Медленное охлаждение в диапазоне промежуточных температур может вызвать образование интерметаллических фаз, особенно сигма-фазы, которая поглощает хром и молибден из окружающей матрицы. При неподходящих термических условиях также могут образовываться хи-фаза, нитриды хрома и карбиды. Эти составляющие способны резко снизить ударную вязкость и критическую стойкость к питтинговой или щелевой коррозии, даже если объемное содержание хрома, никеля и молибдена соответствует номинальным пределам марки.
ISO 17781 устанавливает методы испытаний для контроля качества микроструктуры дуплексных нержавеющих сталей в нефтяной и газовой промышленности. Strong evidence
Сварка усложняет контроль. Зона сплавления и зона термического влияния подвергаются различным термическим циклам, разбавлению и скоростям охлаждения. Сварной металл с избыточным содержанием феррита может обладать высокой прочностью, но меньшей вязкостью и пониженной стойкостью к локальному воздействию; избыточный вторичный аустенит может содержать меньше легирующих элементов, чем исходный аустенит, и стать предпочтительным участком для коррозии. Выбор присадочного металла, температура между проходами, погонная энергия, защитная среда и охлаждение после сварки должны рассматриваться как часть проектирования сплава. Поэтому ISO 17781, выпущенный Техническим комитетом ISO 67, устанавливает методы испытаний для контроля качества микроструктуры дуплексной нержавеющей стали в нефтяной и газовой промышленности.
PREN Эквивалентное число стойкости к точечной коррозии: основанный на составе индекс, используемый для сравнения приблизительной склонности сплавов нержавеющей стали противостоять локальной коррозии, вызванной хлоридами.
При оценке коррозионных свойств также необходима осторожность. Эквивалентное число стойкости к питтинговой коррозии, обычно обозначаемое как PREN, представляет собой индекс состава сплава, основанный главным образом на содержании хрома, молибдена и азота. В классификации World Stainless за 2024 год дуплексные стали пониженного легирования отнесены к диапазону PREN 22–27, стандартные дуплексные стали — к PREN 28–38, супердуплексные стали — к PREN 39–45, а гипердуплексные стали — к значениям выше PREN 45. Эти диапазоны помогают сравнивать семейства сплавов, но PREN не является полной гарантией эксплуатационных характеристик. Фактическое поведение при критической питтинговой и щелевой коррозии могут определять состояние поверхности, сварка, фазовый баланс, неметаллические включения, температура, концентрация хлоридов, кислотность, геометрия щели и гальваническое сопряжение.
Дуплексная нержавеющая сталь по сравнению с обычными ферритными и аустенитными семействами
| Семейство | Преобладающая фаза или структура | Типичный вклад | Важное ограничение |
|---|---|---|---|
| Ферритная нержавеющая сталь | Объёмно-центрированный кубический феррит | Стойкость к коррозионному растрескиванию под напряжением в хлоридах | Пониженная ударная вязкость при низких температурах у некоторых марок |
| Аустенитная нержавеющая сталь | Гранецентрированный кубический аустенит | Пластичность, свариваемость и ударная вязкость | Пониженный предел текучести у многих марок после растворяющего отжига |
| Дуплексная нержавеющая сталь | Феррит и аустенит | Прочность, ударная вязкость и стойкость к хлоридам | Требует контроля фазового баланса и термической истории |
Обычные ферритные нержавеющие стали при рабочей температуре состоят преимущественно из феррита с объемно-центрированной кубической решеткой. Они обычно содержат мало никеля или вовсе не содержат его, обладают хорошей стойкостью к коррозионному растрескиванию под напряжением в хлоридсодержащих средах и обеспечивают полезную стойкость к окислению и атмосферной коррозии. К их ограничениям могут относиться пониженная вязкость при низких температурах, ограничения при формоизменении у некоторых марок и чувствительность к укрупнению зерна при сварке. Дуплексные сплавы сохраняют ферритную составляющую, но содержат достаточно никеля и азота для формирования значительной доли аустенита, что изменяет как прочность, так и характер разрушения.
Обычные аустенитные нержавеющие стали, например стали серии 300, состоят преимущественно из аустенита с гранецентрированной кубической решеткой. Как правило, они обеспечивают высокую пластичность, хорошую свариваемость и высокую вязкость в широком диапазоне температур. В состоянии после растворяющего отжига их предел текучести часто ниже, чем у дуплексных марок, а сплавы с уязвимым составом могут подвергаться коррозионному растрескиванию под напряжением в хлоридсодержащих средах. Дуплексные марки — это не просто более прочные аустенитные стали: феррит в их составе обусловливает иные магнитные, механические, сварочные и коррозионные характеристики.
| Семейство | Типичный отличительный состав или индекс | Основной критерий выбора |
|---|---|---|
| Экономнолегированная дуплексная сталь | Пониженное содержание никеля и/или молибдена; PREN 22–27 | Умеренно агрессивные хлоридные среды и меньшая стоимость сплава |
| Стандартная дуплексная сталь | PREN 28–38; включает 2205 | Баланс прочности, ударной вязкости и коррозионной стойкости |
| Супердуплексная сталь | Повышенное содержание хрома, молибдена и азота; PREN 39–45 | Жёсткое воздействие хлоридов и морской воды |
| Гипердуплексная сталь | PREN выше 45 | Особо тяжёлые условия эксплуатации в хлоридных средах при более строгом контроле обработки |
К этому семейству относятся обычные, или стандартные, дуплексные марки; дуплексные марки пониженного легирования с уменьшенным содержанием никеля и/или молибдена; супердуплексные марки с повышенным содержанием хрома, молибдена и азота; а также гипердуплексные марки с еще более высокими индексами коррозионной стойкости. Обозначение «25Cr» часто используется для группировки супердуплексных составов; в 2020 году Outokumpu отнес марки 2507 и 4501 к супердуплексным сталям 25Cr. Границы классификационных категорий различаются у разных производителей, в разных стандартах и технических источниках, поэтому обозначение марки и применимую спецификацию следует рассматривать вместе с требованиями к составу и испытаниям.
Области применения отражают это сочетание свойств. Дуплексные нержавеющие стали используют в технологических трубопроводах, оборудовании, работающем под давлением, системах морской воды и опреснения, химических резервуарах, оборудовании целлюлозно-бумажной промышленности, морских сооружениях, теплообменниках, а также на нефтегазовых объектах. Их сравнительно высокая прочность в некоторых конструкциях позволяет уменьшить толщину сечения, а стойкость к хлоридному воздействию может обеспечивать эксплуатацию в агрессивных водных средах. Однако усталостные характеристики по-прежнему зависят от геометрии сварного шва, состояния поверхности, остаточных напряжений, стабильности фаз и циклического воздействия среды. Термическая обработка, технология изготовления и контроль остаются решающими факторами. Содержание хрома характеризует лишь одну сторону материала; ферритно-аустенитная структура определяет, достигнут ли фактически предусмотренный баланс свойств сплава.
Дуплексная микроструктура на металлургическом уровне
[2] Duplex stainless steel: grades, properties and applications. World Stainless, International Stainless Steel Forum. World Stainless technical overview, 2024.
Дуплексные нержавеющие стали представляют собой хромоникельмолибденжелезные сплавы, разработанные таким образом, чтобы содержать феррит и аустенит примерно в равных объемных долях. Эти две фазы не просто перемешаны по всему железному основанию. Их морфология, кристаллографическая ориентация, взаимосвязанность и химическое распределение определяют реакцию стали на напряжение, нагрев, сварку и воздействие хлоридсодержащих сред. World Stainless и International Stainless Steel Forum сообщили, что в 2024 году характерным балансом для дуплексных сталей считалось приблизительно 50% феррита и 50% аустенита, однако это значение описывает целевой проектный показатель или измеренное среднее, а не идеальную однородность в каждой точке.
К этому семейству сплавов относятся обычные дуплексные, экономнолегированные дуплексные, стандартные дуплексные, супердуплексные, гипердуплексные стали, а также стали группы 25Cr. Границы между этими категориями различаются в разных системах классификации, однако согласно принятой World Stainless конвенции PREN для экономнолегированных дуплексных марок составляет 22–27, для стандартных дуплексных марок — 28–38, для супердуплексных марок — 39–45, а для гипердуплексных — более 45. PREN, как правило рассчитываемый по содержанию хрома, молибдена и азота, представляет собой индекс коррозионной стойкости. Сам по себе он не гарантирует определенную критическую температуру питтингообразования, стойкость к щелевой коррозии, сварочные характеристики или срок службы.

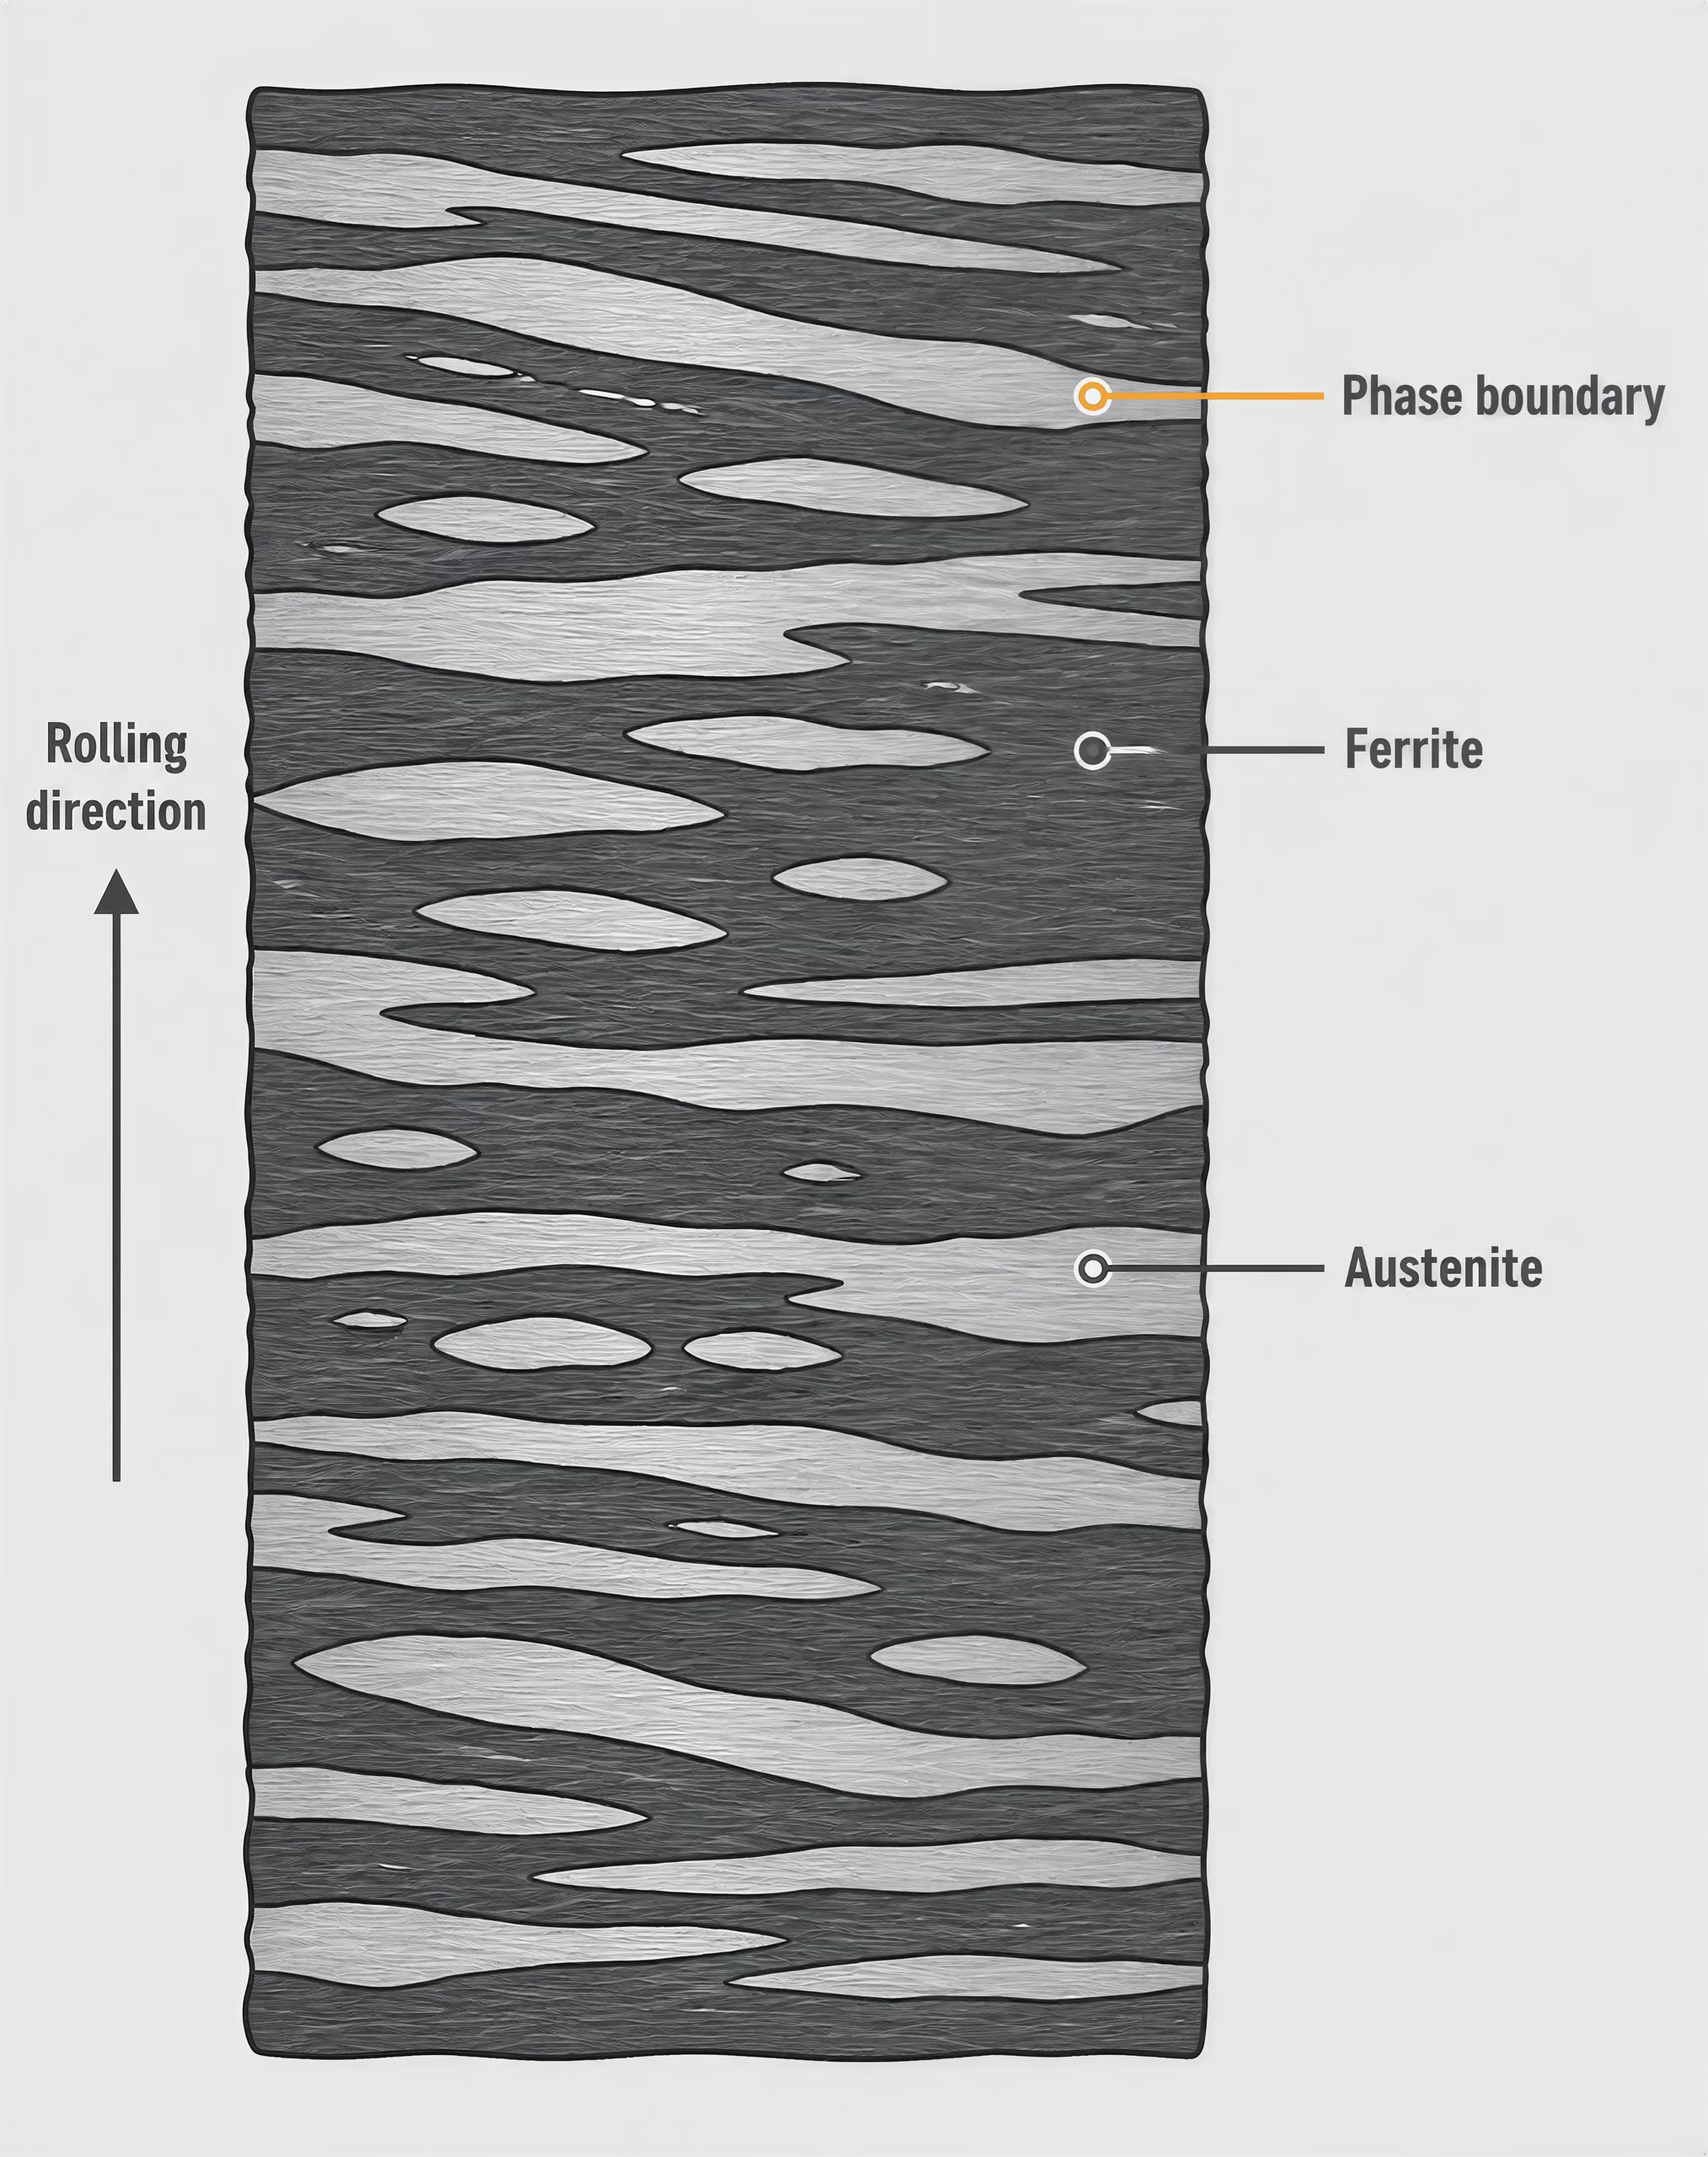
Морфология феррита и аустенита
Феррит и аустенит Феррит — это объёмно-центрированная кубическая фаза дуплексной нержавеющей стали; аустенит — гранецентрированная кубическая фаза. Их соотношение, морфология и взаимосвязанность определяют многие механические и коррозионные свойства.
Феррит является объемно-центрированной кубической фазой, обычно обозначаемой α, тогда как аустенит является гранецентрированной кубической фазой, обычно обозначаемой γ. В процессе затвердевания и последующей горячей обработки легирующие элементы распределяются между этими фазами. Хром и молибден стабилизируют феррит; никель и азот стабилизируют аустенит. На образование фаз также влияют марганец, кремний, углерод, скорость охлаждения и точный баланс стабилизирующих элементов. Поэтому две плавки с близкими номинальными значениями содержания хрома и никеля могут сформировать различную локальную структуру после прокатки, закалки на твердый раствор или сварки.
Описание травленой дуплексной нержавеющей стали, представленное Outokumpu, отражает вид, наблюдаемый при металлографическом исследовании: ферритные участки выглядят более темными или протравленными, тогда как аустенитные участки сохраняют более светлый вид. На полированном и протравленном сечении деформированной стали контраст обычно выявляет вытянутые ферритные и аустенитные полосы. Марку 2205 часто называют дуплексной сталью 22Cr; марки 2507 и 4501 относятся к супердуплексным сталям 25Cr. Эти названия обозначают широкие семейства сплавов, а не одну универсальную микроструктуру.
Контраст отражает как химический состав фаз, так и их реакцию на травление. Аустенит часто имеет вид островков, лент или взаимосвязанных прослоек внутри феррита, тогда как феррит может образовывать непрерывную матрицу в одном направлении и прерывистую составляющую — в другом. Кажущаяся матрица может изменяться в зависимости от направления сечения, режима обжатия, размера зерна и травителя. На поперечном сечении могут наблюдаться округлые или сплющенные аустенитные островки; продольное сечение может выявить длинные полосы, ориентированные вдоль направления прокатки.
Такая архитектура объединяет свойства, присущие каждой из составляющих. Феррит обеспечивает высокую условную предел текучести, стойкость к хлоридному коррозионному растрескиванию под напряжением и относительно хорошую стойкость к водородно-индуцированному растрескиванию в некоторых средах. Аустенит повышает вязкость, пластичность, стойкость металла сварного шва к образованию трещин и сопротивление некоторым механизмам локализованной коррозии благодаря содержанию никеля и азота. Ни одна из фаз по отдельности не обеспечивает весь комплекс желаемых свойств. Недостаточный контроль может привести к избыточному содержанию феррита, избыточному содержанию аустенита или химически ослабленной межфазной области.
Вытянутая ламеллярная структура
Характерный вытянутый или ламеллярный вид формируется потому, что горячая прокатка и ковка растягивают исходную литую структуру. Аустенит и феррит деформируются по-разному, и обе фазы сохраняют полосчатое расположение, ориентированное в направлении обработки. В результате образуется не идеально периодический ламинат: толщина полос изменяется, межфазные границы имеют волнистую форму, а рекристаллизация может разрушать отдельные участки структуры. Тем не менее направленный рисунок имеет важное значение.
Вытянутая сеть фаз создает анизотропию. Механические свойства, измеренные параллельно направлению прокатки, могут отличаться от свойств, измеренных поперек него, особенно если включения, непрерывность полос или размер зерна также имеют направленный характер. Трещина, встречающая чередующиеся феррит и аустенит, может отклоняться, затупляться или менять путь распространения. Это может повышать вязкость и усталостную стойкость, однако непрерывный слабый путь, острая межфазная граница или локально хрупкая фаза-выделение способны привести к обратному эффекту.
Сигма-фаза Твёрдая хрупкая интерметаллическая фаза, обогащённая хромом и молибденом; может образовываться при неподходящем термическом воздействии и обеднять окружающую матрицу элементами, обеспечивающими коррозионную стойкость.
Последовательность термического контроля
- Растворяющий отжиг Нагреть сплав для растворения вредных интерметаллических фаз, нитридов и других выделений.
- Контролируемая выдержка Обеспечить достаточное время, чтобы заданное сечение достигло требуемого состояния после обработки.
- Быстрое охлаждение Охладить достаточно быстро, чтобы ограничить повторное выделение фаз при прохождении промежуточного температурного диапазона.
- Проверка Подтвердить фазовый баланс и отсутствие либо ограниченное содержание вредных фаз с помощью соответствующих методов контроля.
В зонах термического влияния и металле сварного шва структура существенно изменяется. При сварке узкая область расплавляется и затвердевает вновь, после чего прилегающий материал подвергается резкому термическому циклу. Быстрое охлаждение может привести к сохранению избыточного феррита, поскольку времени для образования аустенита недостаточно. Медленное охлаждение или длительное пребывание в диапазоне приблизительно 600–1000 °C может способствовать образованию нитридов хрома, сигма-фазы, хи-фазы или других интерметаллических составляющих — в зависимости от состава и термической истории. Сигма-фаза особенно вредна, поскольку извлекает хром и молибден из соседних областей, одновременно снижая вязкость и стойкость к локализованной коррозии.
Для прогнозирования фаз используют равновесные расчеты, данные о превращениях в координатах «время–температура», термодинамическое программное обеспечение, измерения ферритного числа, анализ изображений и прямую металлографию. Равновесные прогнозы полезны, но не воспроизводят каждый сварочный цикл или условие охлаждения. Фактически образующиеся фазы определяются кинетикой. Термическая обработка на твердый раствор с последующим достаточно быстрым охлаждением применяется для восстановления ферритно-аустенитной структуры и подавления вредных выделений, однако чрезмерный нагрев, повторяющиеся термические циклы или недостаточный контроль температуры между проходами все же могут привести к локальным отклонениям.
Доля фаз, непрерывность и локальная неоднородность
Номинальное соотношение фаз 1:1 не означает, что каждое зерно, сварной валик, стенка трубы или зона термического влияния содержит 50% феррита. Листовой прокат может соответствовать требованию по средней доле фаз, одновременно имея полосы, обогащенные ферритом, у одной поверхности или участки, обогащенные аустенитом, у другой. В это вносят вклад унаследованная от литья ликвация, изменение химического состава по осевой линии, неоднородная деформация и различия в охлаждении по толщине. Важны также место и метод измерения: подсчет точек, анализ изображений, магнитные методы и кристаллографические методы могут давать разные кажущиеся значения, если морфология имеет выраженную направленность.
Непрерывность фаз не менее важна, чем их процентное содержание. Непрерывный феррит может создавать путь для распространения трещины или предпочтительной коррозии, тогда как непрерывный аустенит способен изменять перенос водорода и распределение деформации. На межфазных границах обеднение хромом и молибденом, перераспределение азота, включения и остаточные напряжения могут формировать участки, где начинается питтинговая или щелевая коррозия. В супердуплексных и гипердуплексных сплавах высокое содержание хрома и молибдена повышает потенциальную коррозионную стойкость, но также увеличивает чувствительность к выделению интерметаллических фаз при неблагоприятном термическом воздействии.
Та же локальная структура определяет прочность, пластичность, ударную вязкость, усталостную прочность и целостность сварного соединения. Феррит обычно повышает прочность, тогда как аустенит способствует пластичности и вязкости при низких температурах. Избыточный феррит может снижать ударную вязкость и повышать склонность к охрупчиванию после термического воздействия; избыточный аустенит может уменьшать прочность и изменять стойкость к хлоридному коррозионному растрескиванию под напряжением. Усталостные трещины могут зарождаться на включениях, межфазных границах, коррозионных питтингах или дефектах сварки, поэтому объемная доля фаз не позволяет прогнозировать усталостное поведение без учета состояния поверхности и циклических напряжений.
По этой причине важны технические условия на продукцию и стандарты контроля качества. ASTM A928/A928M определяет требования к дуплексным трубам, сваренным электродуговой сваркой плавлением с использованием присадочного металла, и в своих спецификациях на продукцию указывает UNS S32205 как дуплексную марку 2205. ISO 17781 устанавливает методы испытаний для контроля качества ферритно-аустенитной, или дуплексной, микроструктуры нержавеющей стали, используемой в нефтяной и газовой промышленности. Эти виды контроля охватывают не только обозначение сплава: они предусматривают оценку фазового баланса, а также отсутствие или ограничение содержания вредных фаз. Поэтому металлография по-прежнему имеет ключевое значение при оценке сварных труб, оборудования, работающего под давлением, компонентов химико-технологических установок, систем опреснения, морских конструкций и других объектов, где локализованная коррозия и механические повреждения могут развиваться из небольшого, нерепрезентативного участка.
Химический состав сплава и фазовая стабильность
Дуплексные нержавеющие стали представляют собой хромоникельмолибденжелезные сплавы, разработанные таким образом, чтобы содержать примерно равные количества феррита и аустенита. Согласно описанию World Stainless/International Stainless Steel Forum за 2024 год, типовой целевой показатель составляет около 50% феррита и 50% аустенита. Однако одно только обозначение марки не гарантирует достижение этого соотношения. На конечное фазовое состояние могут влиять химический состав, толщина сечения, температура отжига на твердый раствор, скорость охлаждения, история формообразования и сварка.
Эти две фазы обеспечивают различные свойства. Феррит обеспечивает высокую предел текучести, стойкость к коррозионному растрескиванию под напряжением в хлоридах и относительно хорошую стойкость к повреждениям, обусловленным воздействием водорода. Аустенит повышает вязкость, пластичность, свариваемость и стойкость к некоторым механизмам локальной коррозии. Границы раздела фаз и их различные электрохимические характеристики также влияют на питтинговую и щелевую коррозию. Поэтому плохо контролируемый дисбаланс может одновременно ухудшить несколько свойств: избыточное содержание феррита способно снизить ударную вязкость и коррозионную стойкость в околошовных зонах, тогда как избыточное содержание аустенита может уменьшить прочность и стойкость к коррозионному растрескиванию под напряжением в хлоридах.
Роль хрома, никеля, молибдена, азота и железа
Хром является основным ферритообразующим элементом. Для проявления нержавеющих свойств требуется не менее примерно 10,5% хрома по массе, однако дуплексные марки содержат значительно больше. Хром формирует и поддерживает пассивную пленку из оксида хрома, повышая стойкость к общей коррозии, питтингу и щелевой коррозии. Он также увеличивает склонность к образованию феррита при затвердевании. Компромисс носит металлургический характер: избыточное содержание хрома, особенно в сочетании с молибденом и кремнием, может способствовать образованию сигма-фазы и других богатых хромом интерметаллических соединений при длительном воздействии температур примерно в диапазоне 600–1 000 °C.
Никель является аустенитообразующим элементом. Он компенсирует ферритообразующее действие хрома и способствует превращению части ферритной структуры затвердевания в аустенит при охлаждении. Никель также повышает низкотемпературную вязкость и стабилизирует аустенит, хотя дуплексные марки обычно содержат меньше никеля, чем полностью аустенитные марки. В малоникелевых дуплексных сталях содержание никеля снижают и часто частично заменяют его стабилизирующее аустенит действие азотом и марганцем. Пониженное содержание никеля не означает, что фазовый баланс можно определить только по содержанию никеля; существенное влияние сохраняют хром, азот, молибден, термическая история и разбавление металла шва.
Молибден укрепляет пассивную пленку и повышает стойкость к хлоридному питтингу и щелевой коррозии. Он также является ферритообразующим элементом и повышает склонность к образованию сигма- и хи-фаз, если сплав слишком долго находится при промежуточных температурах. Эти выделения потребляют хром и молибден из прилегающих областей, оставляя обедненные зоны, в которых может инициироваться локальная коррозия. Поэтому термическая обработка и охлаждение должны предотвращать выделение этих фаз, а не просто обеспечивать максимально высокое содержание молибдена.
Азот играет особенно важную роль в дуплексных сталях второго поколения. Он является сильным аустенитообразующим элементом, повышает предел текучести за счет упрочнения внедрением и улучшает стойкость к питтингу, если сохраняется в твердом растворе. Азот позволяет снизить содержание никеля при сохранении требуемой доли аустенита. При сварке он также может способствовать восстановлению аустенита в металле шва и околошовной зоне при условии контроля защитного газа, состава присадочного материала, погонной энергии и скорости охлаждения. Однако избыточное для данного сплава и процесса содержание азота может привести к образованию пористости или нитридов, особенно в быстро охлаждаемых либо локально ферритных областях. Поэтому добавки азота должны соответствовать технологии выплавки и условиям изготовления.
Железо является балансирующим элементом и непрерывной матрицей, из которой развиваются обе фазы. В контексте разработки состава оно не является химически пассивным элементом; его доля задает основу для добавок хрома, никеля, молибдена и азота. Незначительные добавки марганца, кремния, меди, углерода и вольфрама затем изменяют процессы раскисления и затвердевания, фазовый баланс, прочность и коррозионное поведение. Содержание углерода обычно ограничивают, поскольку карбиды хрома могут вызывать сенсибилизацию границ зерен, хотя современные дуплексные марки обычно имеют низкое содержание углерода благодаря контролируемой выплавке стали.
| Обозначение | Распространённое описание | Семейство |
|---|---|---|
| 2205 | Дуплексная сталь с 22 % Cr | Стандартная дуплексная сталь |
| UNS S32205 | Официальное обозначение, соответствующее 2205 | Стандартная дуплексная сталь |
| 2507 | Супердуплексная сталь с 25 % Cr | Супердуплексная сталь |
| 4501 | Супердуплексная сталь с 25 % Cr | Супердуплексная сталь |
Химический состав часто классифицируют с помощью индексов коррозионной стойкости. Согласно классификации World Stainless/International Stainless Steel Forum за 2024 год, к мало-легированным дуплексным сталям относят марки с PREN 22–27, к стандартным дуплексным — с PREN 28–38, к супердуплексным — с PREN 39–45, а к гипердуплексным — с PREN выше 45. PREN представляет собой условный индекс, основанный главным образом на содержании хрома, молибдена и азота; он не является полной гарантией критической температуры питтинга, стойкости к щелевой коррозии, характеристик сварки или срока службы. Локальный химический состав, состояние поверхности, неметаллические включения, фазовый баланс и условия эксплуатации могут приводить к различным результатам при одинаковом номинальном индексе.
Марку 2205 обычно называют дуплексной сталью 22Cr, тогда как 2507 и 4501 относятся к супердуплексным маркам 25Cr, согласно справочным материалам Outokumpu по семейству нержавеющих сталей за 2020 год. Группировка продукции также включает обычные дуплексные, мало-легированные дуплексные, стандартные дуплексные, супердуплексные, гипердуплексные стали и семейство 25Cr, однако установленные границы не совпадают во всех системах классификации.
Баланс феррита и аустенита при затвердевании
Большинство дуплексных сплавов затвердевает преимущественно как феррит, поскольку хром, молибден и железо способствуют образованию объемно-центрированной кубической фазы. При снижении температуры в интервале твердофазного превращения никель и азот стимулируют зарождение и рост аустенита — гранецентрированной кубической фазы — внутри ферритной структуры или вдоль нее. Конечная микроструктура обычно представляет собой вытянутую слоистую совокупность травящихся ферритных и аустенитных областей, особенно после прокатки или ковки.
Превращение зависит от времени и температуры. Толстое сечение охлаждается медленнее тонкого, что дает аустениту больше времени для образования; при быстрой закалке может сохраниться избыточное количество феррита. Отжиг на твердый раствор с последующим быстрым охлаждением применяют для предотвращения образования сигма-фазы, хи-фазы, нитридов хрома и карбидов хрома, однако охлаждение все же должно обеспечивать достаточное образование аустенита. Требуемое состояние достигается за счет контролируемого компромисса, а не за счет максимально быстрой закалки в любых обстоятельствах.
Сварка усложняет поддержание баланса. Металл сварного шва, полученного сваркой плавлением, сначала затвердевает как феррит, а затем при охлаждении частично превращается в аустенит. При сварке без присадочного материала или с низконикелевой присадкой может остаться избыточный феррит, тогда как аустенитные присадочные материалы способны привести к избыточному аустениту и фазовому составу, отличающемуся от состава основного металла. Околошовные зоны подвергаются быстрым термическим циклам, а повторные проходы могут подвергать ранее сформированные участки воздействию температур выделения фаз. Для дуплексных труб, сваренных электрической сваркой плавлением с присадочным металлом, ASTM A928/A928M указывает UNS S32205 в соответствующих спецификациях на продукцию; при этом квалификация процесса по-прежнему требует контроля химического состава присадочного материала, температуры между проходами, погонной энергии, защиты и контроля после сварки.
Фазовый баланс влияет не только на статическую прочность, но и на усталость и разрушение. Феррит обычно повышает прочность, тогда как аустенит обеспечивает пластичность и ударную вязкость. Крупные зерна, богатые ферритом сварные зоны или интерметаллические выделения могут снижать усталостную стойкость, создавая участки зарождения трещин. Поэтому эксплуатация в морских трубопроводах, химическом производстве, опреснительных установках, оборудовании целлюлозно-бумажной промышленности, а также в системах добычи и транспортировки нефти и природного газа зависит как от номинальной марки, так и от сформированной в процессе обработки микроструктуры.
Методы прогнозирования фаз и контроль состава
Перед выплавкой или сваркой металлурги оценивают фазовый баланс с помощью понятий хромового и никелевого эквивалентов. Хромовые эквиваленты объединяют ферритообразующие элементы, такие как хром, молибден и иногда кремний или ниобий; никелевые эквиваленты объединяют аустенитообразующие элементы, такие как никель, азот, углерод и марганец. Диаграммы Шеффлера, Делонга, WRC и аналогичные диаграммы используют различные коэффициенты и разработаны для определенных диапазонов сплавов и условий сварки. Ни одно универсальное уравнение не позволяет точно прогнозировать поведение каждого дуплексного сплава, любой уровень разбавления металла шва, скорость охлаждения или активность азота.
Современный контроль состава объединяет термодинамические расчеты, анализ фазовых диаграмм и эмпирическую металлографию. Программное обеспечение на основе баз данных типа CALPHAD может оценивать стабильность феррита, аустенита, сигма-фазы, хи-фазы, нитридов и карбидов при изменении температуры, однако качество базы данных и допущения относительно процесса имеют существенное значение. Прогнозы необходимо проверять измерениями доли феррита, химическим анализом, данными о термической обработке, а также испытаниями на коррозионную стойкость или вязкость.
ISO 17781 устанавливает методы испытаний для контроля качества дуплексной микроструктуры при применении в нефтегазовой промышленности. Оптическая микроскопия, измерение содержания феррита, испытания на твердость и ударный изгиб, а также исследования на наличие интерметаллических фаз позволяют определить, соответствует ли плавка или сварное соединение заданному состоянию. Стандарты ASTM International на конкретные виды продукции определяют требования к химическому составу и обработке, тогда как материалы ASM International, Outokumpu, Wiley, данные EurekaSelect и рецензируемые исследования, индексируемые через ScienceDirect, предоставляют дополнительные рекомендации. Практическое правило остается прямым: сначала контролировать состав, а затем подтверждать фазовую структуру после изготовления.
Семейства дуплексных марок и классификация по PREN
Дуплексная нержавеющая сталь представляет собой семейство хромоникельмолибденожелезных сплавов, расчетная структура которых содержит примерно равные объемные доли феррита и аустенита. Согласно классификации World Stainless/International Stainless Steel Forum 2024 года, марки распределяются по семействам с использованием эквивалентного числа стойкости к питтинговой коррозии (PREN): низколегированные дуплексные стали — PREN 22–27, стандартные дуплексные стали — PREN 28–38, супердуплексные стали — PREN 39–45, а гипердуплексные стали — выше PREN 45. Эти диапазоны являются сравнительными индексными соглашениями, а не универсальными законами металлургии. В других источниках марка, находящаяся вблизи границы диапазона, может классифицироваться иначе, особенно если содержание азота, вольфрама или меди либо выбранное уравнение PREN изменяет рассчитанное значение.
PREN обычно оценивают по содержанию хрома, молибдена и азота, часто используя зависимость вида PREN = %Cr + 3,3(%Mo) + 16(%N). В некоторых стандартах и технических источниках учитывается вольфрам или используются другие коэффициенты. Поэтому это число помогает сравнивать номинальную стойкость к питтинговой и щелевой коррозии, вызванным хлоридами, но не заменяет коррозионные испытания, анализ условий эксплуатации или требования стандарта на продукцию. Температура, концентрация хлоридов, кислотность, отложения, доступ кислорода, состояние поверхности, состояние сварного соединения и гальванический контакт могут изменить эксплуатационные характеристики.
Металлургические свойства дуплексных сталей также зависят от фазового баланса. Химический состав сплава определяет склонность к образованию феррита и аустенита, тогда как растворный отжиг, сварка и охлаждение определяют, какая доля каждой фазы сохранится и образуются ли нежелательные соединения. ASM International и рецензируемые исследования, представленные через ScienceDirect, описывают микроструктуру дуплексных сталей как протравленные вытянутые или ламеллярные области феррита и аустенита. Этот вид имеет не только описательное значение: морфология фаз, их непрерывность, расстояние между ними и локальный химический состав влияют на распространение трещин, возникновение коррозии, усталостную прочность и характеристики сварных соединений.
Низколегированные дуплексные стали: PREN 22–27
Низколегированные дуплексные марки входят в указанный World Stainless диапазон PREN 22–27. По сравнению со стандартными дуплексными составами в них уменьшают содержание никеля и молибдена в различных сочетаниях, сохраняя при этом достаточное количество хрома и азота для формирования двухфазной структуры. Такая конструкция сплава может обеспечивать более высокий предел текучести, чем у многих аустенитных нержавеющих сталей, и лучшую стойкость к коррозионному растрескиванию под напряжением в хлоридных средах, чем у распространенных марок серии 300, хотя конкретный результат зависит от вида продукции и технологии обработки.
Термин «низколегированная» описывает положение сплава в семействе, а не обозначает одну конкретную марку. Низколегированная дуплексная марка может содержать небольшое количество молибдена или вовсе не содержать его либо использовать корректировки содержания азота и марганца для контроля стоимости и фазовой стабильности; соответствующий стандарт остается главным источником требований к химическому составу и свойствам. Ее диапазон PREN не следует воспринимать как прямое ограничение рабочей температуры или как доказательство невосприимчивости к щелевой коррозии. Узкие щели, застойная морская вода, цвет побежалости и загрязненные поверхности могут вызвать локальную коррозию даже тогда, когда рассчитанное значение PREN кажется достаточным.
Термин «обычная дуплексная сталь» используется непоследовательно. В некоторых технических текстах он означает дуплексную нержавеющую сталь в целом, включая низколегированные и стандартные марки. В других текстах им обозначают традиционную группу, не относящуюся к супердуплексным сталям. Поэтому этот термин менее точен, чем обозначение марки, номер UNS, стандарт на продукцию и указанные пределы химического состава. В спецификации материал не следует обозначать только как «обычная дуплексная сталь».
Стандартные дуплексные стали: PREN 28–38
Согласно схеме World Stainless/International Stainless Steel Forum 2024 года, стандартные дуплексные марки относятся к диапазону PREN 28–38. Марку 2205 обычно называют дуплексной сталью 22Cr; UNS S32205 — широко используемое обозначение, связанное с этой маркой. ASTM A928/A928M распространяется на дуплексные трубы из нержавеющей стали, изготовленные электроплавильной сваркой с присадочным металлом, и указывает UNS S32205 в соответствующих спецификациях на продукцию. При этом требования конкретного издания стандарта, вида продукции, дополнительных условий и требований заказчика по-прежнему определяют приемку.
Марка 2205 показывает, почему обозначение семейства не может заменить контроль технологического процесса. Ее химический состав с содержанием хрома около 22 % обеспечивает ферритно-аустенитную структуру, однако конечный баланс может измениться, если сварной шов охлаждается слишком быстро, если обработка растворным отжигом выполнена недостаточно или если зона термического влияния подверглась неподходящему термическому циклу. Избыточный феррит может снизить вязкость и ухудшить стойкость к локальной коррозии; избыточный аустенит может изменить прочность и свидетельствовать о том, что требуемый фазовый баланс не достигнут. Поэтому при разработке сварочных процедур контролируют погонную энергию, температуру между проходами, выбор присадочного металла, защиту и контроль после сварки, а не полагаются только на номинальный химический состав.
Механические характеристики являются одной из причин широкого применения стандартных дуплексных марок. Феррит обеспечивает высокий предел текучести, тогда как аустенит способствует пластичности и вязкости. Две фазы также могут обеспечивать удовлетворительное поведение при циклической нагрузке, однако сопротивление усталости в значительной степени зависит от геометрии сварного шва, качества поверхности, остаточных напряжений, дефектов и воздействия коррозионной среды. Расчетные значения должны определяться соответствующим нормативным документом или по данным испытаний, а не по PREN.
Основная проблема заключается не только в соотношении феррита и аустенита. При неподходящих температурах в дуплексных сталях могут образовываться нитрид хрома, сигма-фаза, хи-фаза, вторичный аустенит и другие выделения. Сигма-фаза и хи-фаза поглощают хром и молибден из прилегающих областей, создавая обедненные зоны, которые могут снижать ударную вязкость и стойкость к питтинговой коррозии. Термическая обработка обычно направлена на растворение этих фаз и восстановление требуемой структуры с последующим достаточно быстрым охлаждением. ISO 17781, указанный Техническим комитетом ISO 67, устанавливает методы испытаний для контроля качества микроструктуры дуплексных сталей в нефтяной и газовой промышленности. Это справочный документ по контролю качества, а не замена спецификации на материал для конкретного проекта.
Супердуплексные и гипердуплексные стали: PREN 39–45 и выше PREN 45
Согласно указанным диапазонам World Stainless, супердуплексные марки классифицируются как PREN 39–45. Как правило, они содержат больше хрома, молибдена и азота, чем стандартные дуплексные марки, что обеспечивает более высокую стойкость к питтинговой и щелевой коррозии в хлоридных средах при надлежащем контроле состояния поверхности и микроструктуры. Марки 2507 и 4501 обозначены компанией Outokumpu как супердуплексные марки 25Cr. Группировка «25Cr» относится главным образом к уровню содержания хрома; это не означает, что каждый сплав 25Cr обладает одинаковыми характеристиками по содержанию никеля, молибдена, азота, меди, вольфрама или фазовой стабильности.
Гипердуплексные марки классифицируются как имеющие PREN выше 45. Эта категория охватывает высоколегированные дуплексные составы, разработанные для эксплуатации в тяжелых хлоридных средах и для сочетаний повышенной прочности и коррозионной стойкости, предъявляющих высокие требования. Более высокое содержание легирующих элементов может сужать технологическое окно. При сварке, горячей формовке, растворном отжиге и охлаждении необходимо предотвращать вредное выделение интерметаллидных фаз и поддерживать приемлемый ферритно-аустенитный баланс. Высокое значение PREN может сочетаться с неудовлетворительными локальными характеристиками, если в процессе изготовления остаются цвет побежалости, загрязнения, неудаленная окалина или зона термического влияния, богатая выделениями.
Обозначения 25Cr, «супердуплексная» и «гипердуплексная» являются полезными сокращениями, но не обеспечивают полной квалификации материала. Могут иметь значение критическая температура питтинговой коррозии, критическая температура щелевой коррозии, результаты электрохимических испытаний, ударная вязкость, характеристики при растяжении, твердость, измерение содержания феррита и выявление интерметаллидных фаз. PREN прогнозирует склонность, обусловленную составом, но не учитывает все переменные окружающей среды и производственного процесса.
По этой причине выбор марки должен связывать классификацию семейства с фактическими условиями эксплуатации: насыщением морской воды кислородом, уровнем хлоридов, температурой, давлением, кислотностью, скоростью потока, геометрией щелей, катодной защитой, эрозией и циклическими нагрузками. Инструменты прогнозирования фаз, такие как диаграммы типа Шеффлера, ДеЛонга или WRC, могут помогать при оценке металла сварного шва, но не заменяют аттестацию процедуры и металлографическую проверку. Дуплексная нержавеющая сталь — это контролируемый двухфазный материал, а не одна коррозионностойкая марка с неизменными свойствами.
Признанные марки и обозначения
Названия дуплексных нержавеющих сталей описывают семейства сплавов, а не одну универсальную спецификацию. Обозначение может указывать на приблизительное содержание хрома, коммерческое название марки или числовую систему, например Унифицированную систему нумерации (UNS). Само по себе оно не определяет, является ли материал листом, трубой, прутком, трубкой, поковкой или сварной конструкцией. Оно также не устанавливает процедуру сварки, периодичность контроля, термическую обработку, допустимый диапазон содержания феррита или требования к коррозионным испытаниям. Эти детали определяются применимым стандартом на продукцию, спецификацией заказа, чертежом и документами по контролю качества.
Основу таких материалов составляют хромоникельмолибденожелезные сплавы, разработанные для формирования приблизительно равных объемных долей феррита и аустенита. World Stainless и International Stainless Steel Forum сообщили, что в 2024 году для дуплексных нержавеющих сталей было характерно около 50 % феррита и 50 % аустенита. Это соотношение является металлургическим состоянием, а не значением, автоматически закрепленным за названием марки. Химический состав сплава, температура отжига на твердый раствор, скорость охлаждения, формообразование, погонная энергия сварки и послесварочная обработка могут изменять фазовый баланс. Они также могут способствовать образованию нежелательных выделений, таких как нитриды хрома, сигма-фаза, хи-фаза или другие интерметаллические соединения.
После травления дуплексный материал обычно демонстрирует вытянутые, пластинчатые области феррита и аустенита. Морфология отражает историю горячей обработки и затвердевания либо рекристаллизации. Химический анализ, номинально соответствующий требованиям, не может доказать, что готовое изделие имеет требуемую микроструктуру. Поэтому спецификации на дуплексные стали часто предусматривают металлографическое исследование, измерение содержания феррита, механические испытания, коррозионные испытания или контроль отжига на твердый раствор и охлаждения.
2205, 22Cr duplex и UNS S32205
Марка 2205 является наиболее широко признанным стандартным обозначением дуплексной стали. В описании семейства нержавеющих сталей, опубликованном Outokumpu в 2020 году, указано, что 2205 обычно называют 22Cr duplex. Обозначение «22Cr» является сокращенным названием семейства сплавов, содержащих примерно 22 % хрома; оно не представляет собой полную химическую спецификацию. Никель, молибден, азот, углерод, марганец, кремний и ограничения по содержанию малых примесей также влияют на стабильность фаз, стойкость к питтинговой коррозии, свариваемость и механические свойства.
UNS S32205 — это официальное числовое обозначение, связанное с составом дуплексной стали 2205. ASTM A928/A928M, распространяющийся на электросварные плавлением аустенитные и ферритно-аустенитные трубы из нержавеющей стали с присадочным металлом, указывает UNS S32205 в ссылочных спецификациях на продукцию как соответствующий дуплексной марке 2205. Эта взаимосвязь важна, поскольку обозначение «труба 2205» является неполным, если не указан стандарт на продукцию. ASTM A928/A928M устанавливает дополнительные требования к конкретной форме изделия и способу производства; номер UNS идентифицирует химический состав сплава, но не заменяет эти требования.
2205 обычно относят к стандартной группе дуплексных сталей. Согласно классификации World Stainless/International Stainless Steel Forum за 2024 год, для стандартных дуплексных марок диапазон PREN составляет 28–38. PREN, обычно рассчитываемый по содержанию хрома, молибдена и азота, представляет собой условный индекс коррозионной стойкости, используемый для сравнения сопротивления локализованной коррозии. Он не является полной гарантией эксплуатационных характеристик. Состояние поверхности, сварка, неметаллические включения, температура, концентрация хлоридов, зазоры, остаточные напряжения и продолжительность воздействия могут изменять поведение материала в отношении критической питтинговой и щелевой коррозии.
Приблизительно сбалансированная ферритно-аустенитная структура придает стали 2205 сочетание прочности, стойкости к хлоридной коррозии и характеристик разрушения, отличающееся от обычных ферритных и аустенитных марок. Она также делает изготовление менее устойчивым к отклонениям технологии. Чрезмерно длительное пребывание в промежуточных температурных диапазонах может привести к образованию интерметаллических фаз, тогда как быстрое или плохо контролируемое охлаждение после сварки может вызвать избыточное содержание феррита или образование дефектов, обогащенных азотом. Поэтому при разработке процедур сварки контролируют погонную энергию, температуру между проходами, выбор присадочного материала, защиту и условия охлаждения, а не полагаются только на название «2205».
2507 и 4501 как марки 25Cr superduplex
Outokumpu относит марки 2507 и 4501 к маркам 25Cr superduplex. Обозначение «25Cr» указывает на семейство сплавов, содержащих примерно 25 % хрома, тогда как термин «superduplex» обозначает более высокий уровень легирования и более высокую стойкость к локализованной коррозии по сравнению со стандартными дуплексными марками. Однако это обозначение по-прежнему не определяет форму изделия или полный набор критериев приемки.
В 2024 году World Stainless и International Stainless Steel Forum классифицировали марки superduplex по диапазону PREN 39–45. Более высокий индекс обычно обусловлен добавлением молибдена и азота наряду с хромом, однако конкретная формула и предельные значения должны устанавливаться соответствующим стандартом. Азот способствует образованию аустенита и повышает стойкость к питтинговой коррозии; молибден улучшает сопротивление локализованному воздействию хлоридов; хром способствует стабильности пассивной пленки. Эти элементы также влияют на затвердевание, фазовый баланс металла шва и риск образования нитридов или интерметаллических соединений.
Поэтому названия 2507 и 4501 следует воспринимать как идентификаторы семейства или марки, а не как взаимозаменяемые сертификаты. Для конкретной продукции могут требоваться отжиг на твердый раствор, быстрое охлаждение, ограничения по фазовому балансу, ударные испытания, ограничения по твердости или коррозионные испытания. Эти требования могут различаться для листа, бесшовных труб, сварных труб, поковок, фитингов, литых или изготовленных сваркой компонентов. Нельзя считать, что процедура сварки, аттестованная по одному стандарту на продукцию и для одного диапазона толщин, удовлетворяет требованиям другого стандарта лишь потому, что оба материала описываются как 25Cr superduplex.
Как следует читать названия дуплексных сталей
- Распространённое или коммерческое название Признанное название марки или семейства марок, например 2205 или 2507.
- Сокращённое обозначение состава Приближённое описание легирования, например 22Cr или 25Cr.
- Официальное обозначение Стандартизированное обозначение состава, например UNS S32205.
- Стандарт на продукцию Документ, определяющий форму изделия, способ изготовления, испытания и требования к приёмке.
Сплавы superduplex применяют там, где локализованная коррозия и механические нагрузки создают сложные условия эксплуатации, в том числе в морском оборудовании, системах забортной воды, химической промышленности, установках опреснения, а также в компонентах нефтегазовой отрасли. Стойкость к усталости по-прежнему в значительной степени зависит от геометрии сварного шва, состояния поверхности, дефектов, остаточных напряжений и циклического воздействия среды. Более высокий PREN не отменяет необходимости исследовать зоны перехода у сварных швов, зазоры, включения и зоны термического влияния.
Взаимосвязь названий сплавов, номеров UNS и стандартов на продукцию
Часто смешивают три вида обозначений:[3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO Technical Committee 67. ISO 17781, 2024.
- Общее или коммерческое название, например 2205 или 2507.
- Сокращенное обозначение состава, например 22Cr или 25Cr.
- Официальное обозначение, например UNS S32205.
Они отвечают на разные вопросы. Общее название идентифицирует признанное семейство марок. Сокращенное обозначение содержания хрома сообщает о приблизительном уровне легирования. Обозначение UNS предоставляет стандартизированную информацию о составе. Ни одно из этих обозначений само по себе не указывает, как материал был изготовлен, испытан, промаркирован, проконтролирован или принят.
Стандарт на продукцию предоставляет недостающий контекст. Стандарты ASTM, EN, ISO и другие стандарты могут устанавливать предельные значения химического состава, размеры, допуски, способ производства, отжиг на твердый раствор, пределы прочности и текучести, требования к ударной вязкости, неразрушающий контроль, гидростатические испытания, а также дополнительные испытания на коррозию или микроструктуру. ASTM A928/A928M является одним из примеров: он регламентирует электросварные плавлением дуплексные трубы, изготовленные с присадочным металлом, а не просто называет сплав. ISO 17781, идентифицированный Техническим комитетом ISO 67 в 2024 году, устанавливает методы испытаний для контроля качества дуплексной микроструктуры в нефтяной и газовой промышленности. Это справочный документ по контролю качества, а не замена обозначению марки материала или стандарту на продукцию.
Та же проблема обозначений относится и к более широким категориям. World Stainless/International Stainless Steel Forum указывает для низколегированных дуплексных сталей PREN 22–27, для стандартных дуплексных сталей — 28–38, для superduplex — 39–45, а для hyperduplex — выше 45. Эти границы являются полезными классификационными соглашениями, однако не каждая организация применяет полностью одинаковые пределы. В коммерческой практике категории ordinary duplex, lean duplex, standard duplex, superduplex, hyperduplex и группа 25Cr могут частично перекрываться. Определяющим документом остается указанная спецификация марки и предусмотренные в ней испытания, а не одно лишь название категории.
Механические и физические свойства
Дуплексные нержавеющие стали представляют собой хромоникельмолибденжелезные сплавы, механическое поведение которых определяется ферритно-аустенитной структурой, а не единой однородной матрицей. Согласно данным World Stainless и International Stainless Steel Forum за 2024 год, целевым состоянием является приблизительно равное объемное соотношение феррита и аустенита. Это соотношение представляет собой металлургическую цель, а не гарантированный результат, обеспечиваемый только обозначением номинальной марки. Химический состав сплава, температура и продолжительность растворяющего отжига, скорость охлаждения, формоизменение и сварка могут смещать этот баланс или изменять морфологию фаз.
Справочник ASM Handbook и глава Wiley, посвященная дуплексным нержавеющим сталям, предлагают полезную систему рассмотрения: свойства необходимо оценивать как результат фазового состава, морфологии фаз, дефектов и истории обработки. Поэтому сертификат металлургического завода или название марки не могут заменить конкретные для данного изделия механические характеристики, требования к термообработке и записи результатов контроля.
Прочность и пластичность двухфазной структуры
Феррит, представляющий собой объемно-центрированную кубическую фазу, обеспечивает высокую предел текучести и сопротивление пластической деформации. Аустенит, представляющий собой гранецентрированную кубическую фазу, обеспечивает более высокую способность к деформационному упрочнению и, как правило, более высокую пластичность. Когда обе фазы образуют непрерывную структуру с хорошо связанными границами, дуплексная сталь может сочетать более высокий уровень прочности, чем обычная аустенитная нержавеющая сталь, с достаточным удлинением и способностью к формоизменению. Результат не является простым средним значением свойств двух составляющих. Феррит ограничивает деформацию аустенита, аустенит прерывает пути деформации феррита, а границы фаз влияют на скольжение, перераспределение деформации и зарождение трещин.
После травления микроструктура обычно имеет вид вытянутых, пластинчатых областей феррита и аустенита, особенно в листовом прокате. Такая морфология обусловливает зависимость поведения от направления. Свойства при растяжении, измеренные поперек направления прокатки, могут отличаться от свойств, измеренных вдоль него, тогда как пластичность в направлении толщины может зависеть от неметаллических включений, полосчатости, ликвации и сварки. Поэтому компонент, спроектированный исключительно на основе продольных данных при растяжении, может быть недостаточно точно охарактеризован, если основные нагрузки действуют поперек листа или через сварное соединение.
Состояние с приблизительно равным содержанием фаз также обеспечивает полезный баланс между прочностью и пластичностью. Избыток феррита может повысить прочность, но снизить пластичность и ударную вязкость, особенно если феррит становится непрерывным или крупнозернистым. Избыток аустенита может улучшить пластичность, одновременно снижая прочность, ожидаемую от правильно сбалансированной дуплексной структуры. Ни одно из этих отклонений нельзя оценивать только по внешнему виду. Необходимы количественная металлография, методы прогнозирования фазового состава и контроль в соответствии с применяемой спецификацией на продукцию.
Группы марок задают основу для оценки химического состава и коррозионной стойкости, но не являются прямой гарантией механических свойств. В классификации World Stainless за 2024 год низколегированные дуплексные марки имеют PREN 22–27, стандартные дуплексные марки — PREN 28–38, супердуплексные марки — PREN 39–45, а гипердуплексные марки — выше PREN 45. PREN представляет собой условный индекс коррозионной стойкости, обычно основанный на содержании хрома, молибдена и азота; сам по себе он не прогнозирует прочность, вязкость разрушения, качество сварки или срок службы. Обозначения ordinary duplex, lean duplex, standard duplex, superduplex, hyperduplex и группы 25Cr также могут несколько различаться в разных системах классификации.
Outokumpu относит марку 2205 к дуплексным сталям с содержанием хрома 22 %, а марки 2507 и 4501 — к супердуплексным маркам с содержанием хрома 25 %. При проектировании изделия обозначение UNS и применяемый стандарт являются более точными, чем обозначение группы. Например, ASTM A928/A928M распространяется на дуплексные трубы, изготовленные электроплавильной сваркой с присадочным металлом, и указывает, что UNS S32205 соответствует дуплексной марке 2205 в приведенных спецификациях на продукцию. Требуемые значения предела прочности, предела текучести, удлинения, твердости и показателей качества сварного соединения должны определяться этим стандартом и конкретной формой изделия.
Вязкость и влияние температуры
Аустенит сохраняет механизмы деформации, характерные для гранецентрированной кубической решетки, в широком диапазоне температур и способствует сохранению пластичности и затуплению вершины трещины. Феррит более чувствителен к температуре, поскольку его объемно-центрированная кубическая структура может испытывать переход из вязкого состояния в хрупкое. Поэтому вязкость дуплексной стали в значительной степени зависит от содержания феррита, размера ферритного зерна, морфологии фаз, неметаллических включений, термических циклов при сварке и ориентации образца при испытании. Присутствие аустенита улучшает общую характеристику материала, но не устраняет риск, связанный с ферритом при низких температурах.
Ударное поведение при низких температурах особенно чувствительно к крупнозернистому ферриту, несбалансированным объемным долям фаз и интерметаллидным выделениям. Сигма-фаза, хи-фаза, нитриды хрома и другие вторичные фазы могут локально связывать хром или молибден, снижать пластичность и создавать места зарождения трещин. Поэтому чрезмерное пребывание в температурных диапазонах, допускающих выделение этих фаз, вредно, даже если конечная поверхность выглядит приемлемо. Растворяющий отжиг и быстрое охлаждение применяют в случаях, предусмотренных нормативными требованиями, чтобы восстановить подходящую фазовую структуру и растворить либо ограничить нежелательные фазы; допустимый режим зависит от марки и стандарта на изделие.
Повышенная температура создает другую проблему. При длительном воздействии феррит может превращаться или выделять вторичные фазы, а соотношение аустенита и феррита может изменяться в процессе сварки или термообработки. Короткие производственные циклы и контролируемое охлаждение способны обеспечить приемлемую структуру, однако повторный нагрев, ремонтная сварка и многократные температурные воздействия требуют специальных процедур. В зонах термического влияния сразу после быстрого охлаждения может содержаться слишком много феррита, либо после неподходящего температурного воздействия в них могут образоваться нитриды и интерметаллидные фазы.
Эти эффекты также влияют на усталостную прочность. Дуплексные стали могут демонстрировать благоприятную усталостную прочность благодаря сочетанию прочности и коррозионной стойкости, однако усталостные характеристики определяются состоянием поверхности, геометрией сварного шва, остаточными напряжениями, включениями, коррозионными язвами и дефектами, чувствительными к фазовому составу. Коррозионностойкая марка не обладает автоматически более высокой усталостной долговечностью сварного соединения. Расчетные кривые и классификация сварных соединений должны соответствовать изделию, категории соединения, условиям среды и применяемому нормативному документу.
ISO 17781 представляет собой соответствующий источник требований по контролю качества для применения в нефтяной и газовой промышленности. Технический комитет ISO 67 описывает его как стандарт, устанавливающий методы контроля качества микроструктуры ферритно-аустенитных, или дуплексных, нержавеющих сталей. Такое исследование позволяет выявить избыточное содержание феррита, аномальную морфологию фаз и вредные выделения, которые могут быть не обнаружены только испытаниями на растяжение.
Физические свойства и последствия для проектирования
Физические свойства дуплексной стали занимают промежуточное положение между свойствами ферритных и аустенитных нержавеющих сталей, но не являются их простым средним значением. Феррит обусловливает магнитный отклик и, как правило, меньший коэффициент теплового расширения по сравнению с аустенитом. Аустенит обеспечивает немагнитное поведение и более высокое тепловое расширение. Поэтому двухфазный компонент может обладать измеримой магнитной проницаемостью и характеристикой теплового расширения, отличающейся от полностью аустенитной нержавеющей стали. Это важно вблизи магнитных датчиков, при расчетах размерной стабильности и в условиях, когда термические циклы создают напряжения от стеснения деформации.
Теплопроводность зависит от соотношения феррита и аустенита, легирующих добавок, температуры и состояния изделия. Дуплексные стали обычно передают тепло иначе, чем распространенные аустенитные марки, а их меньшее тепловое расширение может уменьшать деформацию при некоторых термических операциях. Однако это преимущество имеет ограниченное значение: сварка по-прежнему вызывает локальные расширение и сжатие, остаточные напряжения и фазовые превращения. Степень стеснения соединения и погонная энергия сварки могут определять конечную деформацию сильнее других факторов.
Упругие свойства также отражают двухфазное строение материала. Феррит и аустенит имеют различающиеся кристаллографические упругие характеристики, а прокатка создает текстуру, поэтому измеренные модуль упругости и коэффициент Пуассона могут зависеть от ориентации и метода испытания. Для обычных конструкционных расчетов стандарты часто задают расчетное значение, не требуя пофазной упругой модели. При конечно-элементном анализе, включающем температурные градиенты, циклическое нагружение или сварные конструкции, могут потребоваться зависящие от температуры и направления данные для фактического состояния изделия.
История обработки остается ключевым фактором. Горячая прокатка, холодная деформация, растворяющий отжиг, охлаждение водой, механическая обработка и сварка изменяют не только фазовый баланс, но также остаточные напряжения и текстуру. Диаграммы прогнозирования фазового состава и вычислительные инструменты позволяют оценивать образование феррита и выделение фаз, но не заменяют металлографические исследования и квалификационные испытания. Поэтому проектные данные следует брать для указанной марки, формы изделия, толщины, режима термообработки, ориентации и стандарта, а не из общего утверждения, что дуплексная нержавеющая сталь является прочной, вязкой или геометрически стабильной.
Механизмы коррозии и стойкость
Дуплексная нержавеющая сталь не является единственной маркой, обладающей коррозионной стойкостью. Ее эксплуатационные характеристики обусловлены контролируемым сочетанием феррита и аустенита — обычно примерно по 50 % каждой фазы по объему. В 2024 году World Stainless и International Stainless Steel Forum сообщили о таком приблизительном соотношении. Эти две фазы обеспечивают различные электрохимические и механические характеристики: богатый хромом феррит повышает стойкость к локализованному воздействию хлоридов и обеспечивает высокую прочность, тогда как стабилизированный никелем аустенит улучшает ударную вязкость, пластичность и стойкость к некоторым формам общей и коррозии под напряжением.
Такое соотношение является результатом технологической обработки, а не гарантией, которую обеспечивает номинальное обозначение марки. Химический состав сплава, температура растворяющего отжига, тепловложение при сварке, время выдержки и скорость охлаждения — все это влияет на конечное соотношение феррита и аустенита. Избыток феррита может снизить ударную вязкость и изменить характер локализованной коррозии; избыток аустенита может снизить прочность и привести к недостаточному содержанию феррита, необходимого для заданной дуплексной структуры. На протравленном материале обычно видны вытянутые, ламеллярные области феррита и аустенита, особенно после прокатки. Инструменты прогнозирования фазового состава, такие как диаграммы Schaeffler, DeLong, WRC-1992 и конституционные диаграммы, могут использоваться для оценки сварки и затвердевания, однако металлографическое исследование и коррозионные испытания по-прежнему необходимы для контроля.
Хром образует пассивную пленку из оксида хрома. Молибден укрепляет эту пленку в растворах, содержащих хлориды, и повышает стойкость к зарождению и распространению питтингов. Азот является мощным аустенитообразующим элементом и повышает стойкость к локализованной коррозии; кроме того, он увеличивает предел текучести за счет твердорастворного упрочнения. Никель главным образом стабилизирует аустенит и поддерживает фазовое равновесие, однако при расчете стойкости к питтингу он не может рассматриваться как взаимозаменяемый с молибденом или азотом. Плохое состояние поверхности, внедренное железо, следы дуговых разрядов, цвета побежалости, повреждения от шлифования или оксиды сварки могут локально нарушить пассивную пленку, даже если объемный химический состав сплава соответствует требованиям.

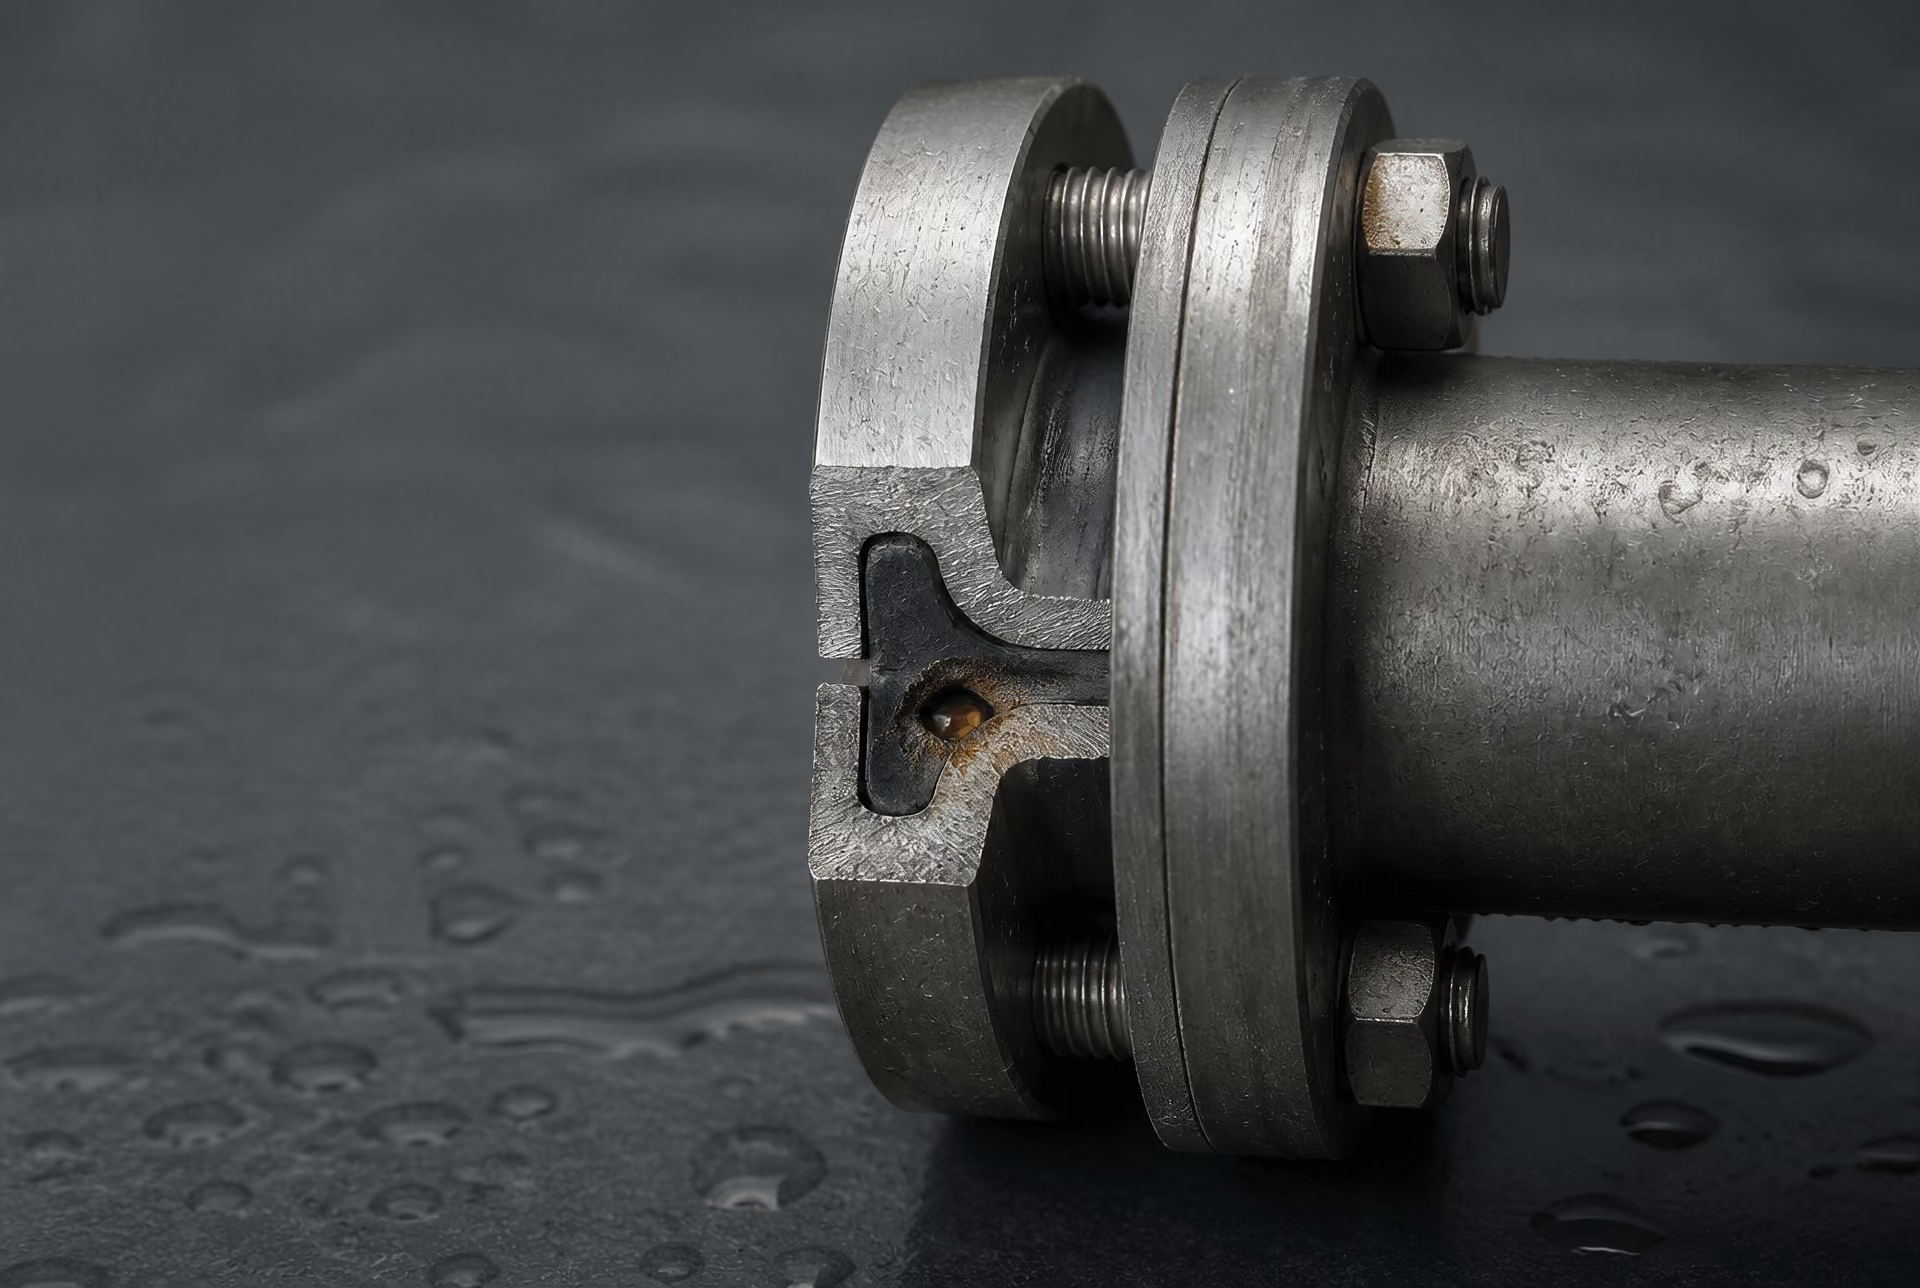
Питтинговая и щелевая коррозия
Критическая температура точечной коррозии Температура, при которой в заданном испытательном растворе и при заданной процедуре становится вероятным устойчивое развитие точечной коррозии; это сравнительный результат испытания, а не универсальный предел эксплуатации.
Питтинг начинается с разрушения пассивной поверхности на небольшом участке — часто там, где ионы хлорида концентрируются у включений, выступов шероховатости, остатков оксидов или механически поврежденных зон. Питтинг становится анодным по отношению к окружающей поверхности. Гидролиз снижает локальный pH, хлориды мигрируют внутрь полости, и питтинг может продолжать расти даже после исчезновения первоначального инициирующего фактора. Этот автокаталитический процесс объясняет, почему небольшая отметина на поверхности способна привести к глубокому проникновению коррозии.
Щелевая коррозия развивается по сходной последовательности, но определяется ограниченным массообменом. Прокладки, нахлесточные соединения, резьбовые соединения, отложения, поверхности фланцев и экранированные конструкции сварных соединений могут приводить к расходованию кислорода внутри щели. Возникающий элемент с дифференциальной аэрацией подкисляет закрытую область и вызывает концентрацию хлоридов. Дуплексная марка может быть стойкой к питтингу на открытой поверхности, но подвергаться воздействию в узкой щели, поскольку локальная химическая среда внутри щели значительно агрессивнее окружающей воды.
Таким образом, критическая температура питтинга (CPT) и критическая температура щелевой коррозии (CCT) являются полезными сравнительными показателями. CPT определяет температуру, при которой устойчивый питтинг становится вероятным в заданном испытательном растворе и при установленной методике; CCT измеряет соответствующую склонность в искусственно созданной щели. Ни один из этих показателей не является универсальным эксплуатационным пределом. Результат могут изменить состояние поверхности, методика испытания, содержание кислорода, концентрация хлоридов, отложения, скорость потока и наличие цветов побежалости после сварки.
Феррит и аустенит также должны обладать сопоставимой стойкостью. Если одна фаза имеет меньшую стойкость к локализованной коррозии, чем другая, питтинги могут преимущественно зарождаться на границах фаз или внутри более слабой фазы. На это различие влияют распределение хрома и молибдена между фазами, содержание азота и история охлаждения. Интерметаллидные выделения усугубляют проблему. Сигма-фаза, хи-фаза, нитриды хрома и другие вторичные составляющие могут поглощать хром или молибден из соседнего металла и создавать обедненные зоны. Выдержка в диапазоне примерно 600–1000 °C, в зависимости от состава и продолжительности, может привести к образованию таких фаз. Для восстановления заданной структуры применяют растворяющий отжиг с последующим быстрым охлаждением, однако чрезмерная термическая обработка может вызвать деформацию и другие производственные проблемы.
Сварным поверхностям требуется особое внимание. Цвета побежалости содержат обедненный хромом оксидный слой под видимым изменением окраски, а окисление корня сварного шва может существенно снизить CPT и CCT. Травление, надлежащая механическая очистка, а также контроль защитных и продувочных газов позволяют удалить или ограничить такие уязвимые участки. Выбор присадочного металла также должен обеспечивать требуемое фазовое соотношение, а не просто воспроизводить номинальный состав основного металла.
Хлоридные среды и интерпретация PREN
Воздействие хлоридов имеет ключевое значение при выборе дуплексной стали, поскольку хлориды дестабилизируют пассивные пленки и повышают вероятность образования питтингов и щелей. Морская вода, рассолы, системы охлаждающей воды, технологические растворы, испарительные отложения и загрязненная промывочная вода могут создавать локальные условия, отличающиеся от измеренной объемной концентрации. Температура, кислотность, доступность кислорода, скорость потока, отложения и геометрия щели имеют не меньшее значение, чем номинальное содержание хлоридов.
Эквивалентное число стойкости к питтингу обычно выражают следующим образом:
PREN помогает сравнивать родственные семейства сплавов, но не позволяет прогнозировать поведение в конкретной эксплуатационной среде. Limited evidence
PREN = %Cr + 3.3(%Mo) + 16(%N)
Коэффициенты показывают, почему молибден и азот оказывают непропорционально большое влияние на этот индекс. World Stainless и International Stainless Steel Forum в общих чертах относят стали с пониженным содержанием легирующих элементов к дуплексным маркам с PREN 22–27, стандартные дуплексные марки — к диапазону PREN 28–38, супердуплексные марки — к PREN 39–45, а гипердуплексные марки — к значениям выше PREN 45. Эти границы являются классификационными соглашениями, а не абсолютно одинаковыми пределами, применяемыми каждой организацией. Кроме того, они описывают диапазон семейства сплавов, а не один фиксированный состав.
Марку 2205 обычно называют дуплексной сталью 22Cr. Стандарт ASTM A928/A928M определяет UNS S32205 как соответствующую дуплексной марке 2205 в рассматриваемых спецификациях на трубы, изготовленные электросваркой плавлением, в которых используется присадочный металл. Марки 2507 и 4501 обычно относят к супердуплексным маркам 25Cr. Поэтому обозначения «обычная дуплексная», «дуплексная с пониженным содержанием легирующих элементов», «стандартная дуплексная», «супердуплексная», «гипердуплексная» и «группа 25Cr» следует понимать как описания семейств сплавов, связанные с составом и соглашениями по PREN, а не как взаимозаменяемые классификации по условиям эксплуатации.
PREN является вспомогательным показателем для сравнения сплавов. Он не позволяет прогнозировать поведение в конкретной эксплуатационной среде. Два сплава с близкими значениями PREN могут вести себя по-разному из-за различий в фазовом соотношении, включениях, состоянии поверхности, состоянии сварного соединения, термической обработке или распределении молибдена и азота. И наоборот, высокий PREN не обеспечивает универсальной стойкости к щелевой коррозии, эрозионно-коррозионному воздействию, гальванической коррозии, микробиологически обусловленной коррозии, воздействию водорода или кислым средам. Индекс наиболее полезен при сравнении родственных плавок или марок в аналогичных условиях испытаний.
Коррозия под напряжением и коррозионная усталость
Дуплексные нержавеющие стали обычно обладают более высокой стойкостью к коррозионному растрескиванию под напряжением в хлоридах, чем традиционные аустенитные нержавеющие стали, особенно в средах, где одновременно действуют растягивающие напряжения, повышенная температура и высокая концентрация хлоридов. Это преимущество связано с двухфазной структурой и более низким содержанием никеля во многих дуплексных марках, однако оно не является абсолютным. Горячие хлоридные растворы, испарительные отложения, концентрированные щелочные растворы, водородсодержащие среды и значительные остаточные напряжения по-прежнему могут вызывать растрескивание.
Зарождение трещин может происходить в питтингах, щелях, дефектах сварки, на границах фаз или в областях, измененных в процессе изготовления. Остаточных растягивающих напряжений, возникших при формовании, сварке, механической обработке или холодной деформации, может быть достаточно даже при отсутствии внешней нагрузки. Аустенит и феррит также могут по-разному реагировать на поглощение водорода и деформацию у вершины трещины, поэтому соотношение феррита и аустенита, а также локальная морфология фаз влияют на характер растрескивания. Сварочные процедуры должны ограничивать образование вредных выделений, предотвращать чрезмерный дисбаланс феррита и аустенита, а также обеспечивать контроль межслойной температуры и охлаждения.
Коррозионная усталость сочетает циклическое напряжение с воздействием коррозионной среды. Питтинг действует как острый надрез; при повторных нагрузках трещина затем распространяется при уровнях напряжений, которые в воздушной среде считались бы допустимыми. Дуплексные стали часто обеспечивают хорошую усталостную прочность, однако коррозионная усталость в значительной степени зависит от состояния поверхности, геометрии сварного соединения, остаточных напряжений, включений, катодной защиты и частоты циклов. Особого внимания при инспекции заслуживают сварные переходы и щели, поскольку они сочетают концентрацию напряжений из-за геометрии с ограниченными коррозионными средами.
Поэтому при проектировании следует отличать стойкость к локализованной коррозии от стойкости ко всем механизмам коррозии. Требования стандартов ASTM к продукции устанавливают состав, размеры и методы испытаний для конкретных изделий, тогда как ISO 17781 определяет методы контроля качества дуплексной микроструктуры в нефтяной и газовой промышленности. Эти меры контроля важны, поскольку номинальная марка, значение PREN и репутация коррозионностойкого материала не могут заменить подтвержденное фазовое соотношение, чистое изготовление, подходящую аттестацию сварочной процедуры и испытания в фактической эксплуатационной среде.
Выделение фаз, охрупчивание и термическое воздействие
Дуплексная нержавеющая сталь не защищена одним лишь химическим составом. Ее эксплуатационные свойства зависят от сохранения контролируемой ферритно-аустенитной структуры и предотвращения образования вторичных фаз, при котором происходит обеднение хромом, молибденом или никелем соответствующих областей. World Stainless и Международный форум нержавеющей стали описывают дуплексные марки как имеющие приблизительно 50 % феррита и 50 % аустенита, хотя допустимое соотношение зависит от марки, формы изделия, применяемой спецификации и метода испытаний. После травления в материале обычно видны вытянутые, ламеллярные ферритные и аустенитные области. Такая структура обеспечивает дуплексной стали сочетание прочности, стойкости к хлоридной коррозии и вязкости, но одновременно создает две различные химические среды, в которых могут развиваться выделение фаз и охрупчивание.
Поэтому проблема заключается не просто в «чрезмерном нагреве». Термический цикл может изменить фазовый баланс, вызвать образование хрупких интерметаллидных соединений, обеднить матрицу рядом с выделившейся фазой или ускорить распад феррита без заметного изменения химического состава основного металла. Эти изменения способны снизить ударную вязкость и сопротивление усталости, одновременно повышая склонность к питтинговой или щелевой коррозии. Оценку следует проводить с учетом марки, толщины сечения, предшествующей обработки, процедуры сварки, рабочей температуры и применимой производственной или нормативной документации по контролю качества.

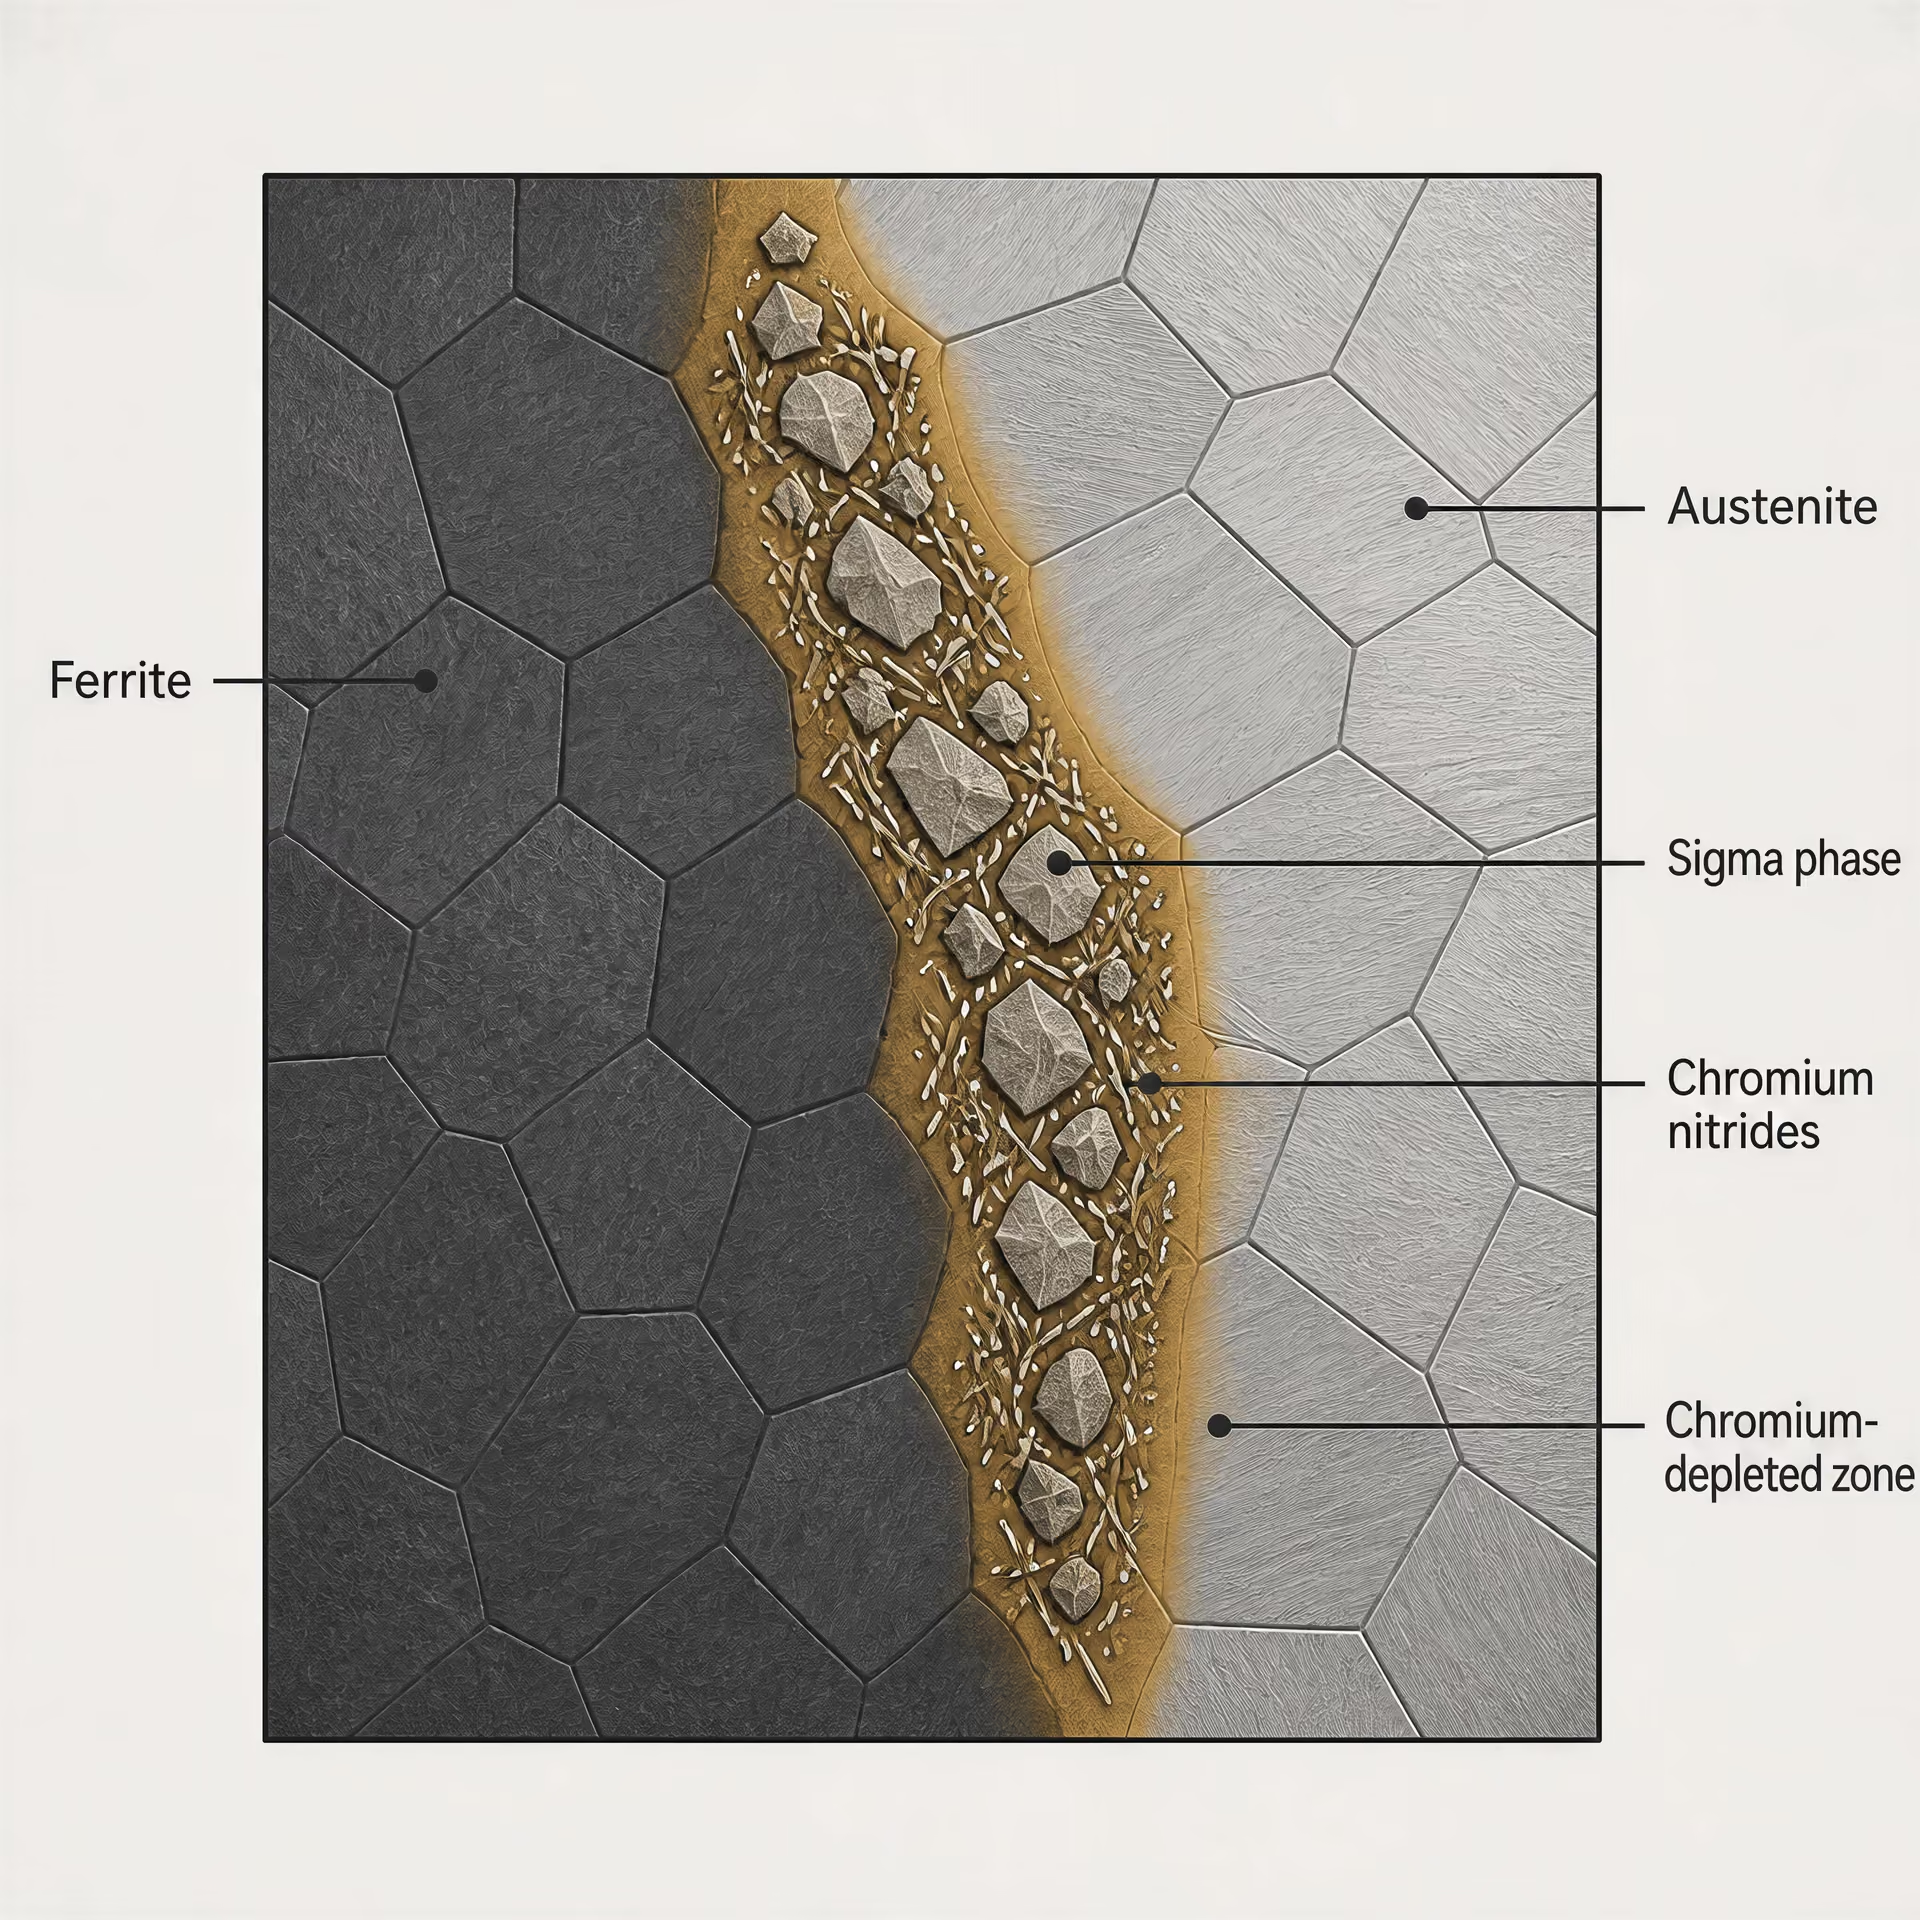
Нежелательные выделившиеся фазы
Основной проблемой после чрезмерного термического воздействия на дуплексные нержавеющие стали является образование интерметаллидных фаз, обогащенных хромом и молибденом, особенно сигма-фазы (σ) и хи-фазы (χ). Сигма-фаза твердая и хрупкая. Она может преимущественно образовываться на границах феррита и аустенита, где диффузионные расстояния невелики, а локальный химический состав благоприятствует выделению. В некоторых состояниях сплава хи-фаза может появляться раньше и впоследствии превращаться в сигма-фазу либо способствовать ее образованию. Обе фазы снижают содержание хрома и молибдена в окружающем феррите, поэтому коррозионное повреждение может начинаться в обедненной области, даже если выделившаяся фаза занимает небольшую объемную долю.
Хромистые нитриды, обычно обозначаемые как Cr₂N, представляют собой еще одну проблему в феррите. Азот добавляют во многие дуплексные марки для стабилизации аустенита и повышения стойкости к локализованной коррозии, однако быстрое охлаждение или неподходящее затвердевание металла шва могут привести к пересыщению феррита азотом. Впоследствии нитриды могут выделяться на границах феррита или внутри ферритных зерен. Хромистые карбиды могут образовываться при наличии углерода, хотя современные низкоуглеродистые марки и контролируемое изготовление снижают этот риск. Воздействие не ограничивается видимыми частицами: локальное обеднение хромом и молибденом может снизить стойкость к критическому питтингу и щелевой коррозии.
Семейство марки влияет на склонность к выделению фаз. Согласно классификации World Stainless/Международного форума нержавеющей стали, показатель PREN для низколегированных дуплексных марок составляет 22–27, для стандартных дуплексных марок — 28–38, для супердуплексных марок — 39–45, а для гипердуплексных марок — более 45. PREN является индексной системой оценки коррозионной стойкости, а не полной гарантией эксплуатационных характеристик. На поведение материала влияют молибден, азот, хром и распределение феррита и аустенита, тогда как выделение фаз может сделать недействительными предположения, основанные на номинальном PREN. Марку 2205 обычно называют 22Cr-дуплексной; марки 2507 и 4501 относятся к супердуплексным маркам с содержанием хрома 25 %, согласно данным Outokumpu за 2020 год. Различия в легировании влияют как на стабильность фаз, так и на температуры, при которых могут образовываться нежелательные фазы.
Инструменты прогнозирования фаз, включая расчеты равновесия и кинетические модели, помогают выявлять вероятные области существования феррита, аустенита, сигма-фазы, хи-фазы, нитридов и карбидов. Однако они не заменяют металлографическое исследование или коррозионные испытания. Реальный материал содержит ликвационные неоднородности, включения, примесь основного металла в металл шва, остаточные напряжения и локальные температурные градиенты. Поэтому расчет на основе номинального состава может предсказывать стабильный набор фаз, тогда как в зоне термического влияния сварного соединения будет присутствовать небольшое, но опасное количество выделившихся фаз. Металлографическое исследование, измерение содержания феррита, определение твердости, ударные испытания и испытания на локализованную коррозию следует выбирать в соответствии со спецификацией и риском при эксплуатации.
ISO 17781 является актуальным нормативным документом по контролю качества ферритно-аустенитных, или дуплексных, нержавеющих сталей, применяемых в нефтяной и газовой промышленности. В нем установлены методы испытаний для оценки микроструктуры; обозначение марки не рассматривается как доказательство приемлемого фазового состояния. Важны также стандарты на продукцию. ASTM A928/A928M указывает, что UNS S32205 соответствует дуплексной марке 2205 в рассматриваемой спецификации на трубы, сваренные электроплавлением, при использовании присадочного металла. Такое обозначение определяет требования к продукции, но не отменяет необходимости изучать термическую историю сварки или состояние после изготовления.
Охрупчивание при 475 °C и нестабильность фаз
Феррит может охрупчиваться при выдержке в диапазоне приблизительно 300–500 °C — явлении, обычно называемом охрупчиванием при 475 °C. Механизм связан с распадом обогащенного хромом феррита на фазу, обогащенную хромом, и обогащенную железом фазу, обедненную хромом, которую часто называют альфа-прайм-фазой (α′). Одновременно наноразмерное упорядочение и упрочнение могут повышать прочность, резко снижая ударную вязкость. Материал может выглядеть исправным при испытании на растяжение, но при этом демонстрировать существенную потерю надрезной вязкости.
Это явление отличается от выделения сигма-фазы, хотя оба процесса обусловлены термическим воздействием и могут происходить в перекрывающихся диапазонах технологических условий. Сигма-фаза является относительно крупной интерметаллидной фазой, связанной с воздействием более высоких температур; распад с образованием альфа-прайм-фазы представляет собой процесс нестабильности феррита, сопровождающийся значительно более мелким химическим разделением. Это различие важно, поскольку микроскопическое исследование, измерение твердости, ударные характеристики и реакция на термическую обработку могут по-разному выявлять один и тот же вид повреждения.
В дуплексном компоненте с более высоким содержанием феррита имеется больший объем, доступный для развития этого механизма, однако номинальная целевая пропорция 50:50 сама по себе не позволяет прогнозировать срок службы. На скорость процесса влияют химический состав феррита, содержание азота, предшествующий отжиг на твердый раствор, холодная деформация и точная температура воздействия. При температуре, близкой к максимальной скорости реакции, более короткая выдержка может вызвать большее охрупчивание, чем значительно более длительная выдержка при более низкой или более высокой температуре. Единого ограничения по времени выдержки при определенной температуре, применимого ко всем дуплексным маркам, толщинам и спецификациям на продукцию, не существует.
Термическое старение также может выявить различия между деформированным материалом, металлом шва и зонами термического влияния. Металл шва может иметь морфологию феррита и распределение легирующих элементов, отличающиеся от соответствующих характеристик основного листа. Зона термического влияния может подвергаться частичному превращению, а не полной обработке на твердый раствор, применяемой при изготовлении. Поэтому именно эти локальные области могут определять характеристики разрушения или коррозионную стойкость, даже если основная часть компонента сохраняет приемлемый фазовый баланс. По этой причине оценка состаренного оборудования обычно включает измерение твердости и ударные испытания в сочетании с металлографическим исследованием, а при необходимости — испытаниями трещиностойкости или коррозионными испытаниями.
Влияние времени, температуры и скорости охлаждения
Дуплексная нержавеющая сталь проходит через изменяющиеся области существования фаз при нагреве и охлаждении. При охлаждении из высокотемпературного ферритного состояния аустенит должен вновь образовываться контролируемым образом. Если охлаждение для данной толщины сечения и данного сплава происходит слишком быстро, может образоваться недостаточное количество аустенита, а в феррите — выделиться хромистые нитриды. Если охлаждение происходит медленно в интервале, чувствительном к выделению фаз, у сигма-фазы, хи-фазы или других вторичных фаз появляется больше возможностей для зарождения и роста. Поэтому одна и та же номинальная максимальная температура может привести к различным результатам в тонком валике сварного шва, массивном листе и зажатом фитинге.
Сварка наглядно демонстрирует конкурирующие эффекты. Высокая погонная энергия и медленное охлаждение могут способствовать выделению интерметаллидных фаз, тогда как очень быстрое охлаждение может привести к избыточному содержанию феррита и стимулировать образование нитридов. Межслойная температура, последовательность наложения валиков, состав защитного газа, жесткость закрепления соединения, химический состав присадочного металла и толщина сечения — все эти факторы изменяют термический цикл. Присадочный металл выбирают не просто для соответствия марке, указанной на табличке, а для восстановления приемлемого ферритно-аустенитного баланса и коррозионных характеристик после разбавления и затвердевания.
Термическая обработка на твердый раствор также зависит от конкретных условий. В целом ее цель состоит в растворении вредных выделившихся фаз и восстановлении заданной двухфазной структуры с последующим охлаждением, достаточно быстрым для ограничения повторного выделения фаз. Требуемый температурный диапазон, время выдержки, способ охлаждения и критерии приемки зависят от марки и формы изделия. Режим, подходящий для трубы из UNS S32205, нельзя автоматически переносить на поковку из супердуплексной стали с содержанием хрома 25 % или на толстостенную сварную конструкцию. Требования ASTM, спецификации заказчика, испытания по ISO 17781 и производственные нормы могут предусматривать различные виды контроля.
При оценке состояния в эксплуатации необходимо учитывать совокупное термическое воздействие, а не только самую высокую зарегистрированную температуру. Повторяющиеся термические циклы могут создавать множество возможностей для выделения фаз, даже если каждый цикл является кратковременным. И наоборот, кратковременное отклонение температуры может оказать незначительное влияние, если материал быстро проходит через чувствительный диапазон и не содержит локальных химических неоднородностей, способствующих выделению фаз. Скорость охлаждения особенно важна в корне шва, в центральных областях толстых сечений и в местах пересечения с приварными элементами, где отвод тепла отличается от отвода тепла на открытых поверхностях.
Таким образом, практический вопрос заключается в том, сохраняет ли фактический материал приемлемый фазовый баланс, вязкость и стойкость к локализованной коррозии после документированного термического воздействия. Ответ требует подтверждений, относящихся к конкретной марке, а не универсального температурного правила. Идентификацию выделившихся фаз, измерение соотношения феррита и аустенита, данные ударных испытаний или измерения твердости, а также коррозионные испытания следует сопоставлять с применяемой спецификацией и возможными механизмами разрушения в условиях эксплуатации.
Сварка и термическая обработка
Дуплексная нержавеющая сталь рассчитана на структуру, состоящую примерно из равных долей феррита и аустенита, однако при сварке эта структура подвергается переменному и крайне неравномерному тепловому циклу. Сварочная ванна расплавляется и затвердевает вновь; прилегающий металл нагревается до температурных областей ферритной, ферритно-аустенитной или аустенитной фаз; а окончательное соотношение фаз зависит от химического состава сплава, погонной энергии, степени закрепления, температуры между проходами и скорости охлаждения. В описании дуплексных сталей, опубликованном World Stainless/International Stainless Steel Forum в 2024 году, примерно 50% феррита и 50% аустенита указаны как целевое соотношение, а не как результат, не зависящий от состава.
| Параметр сварки | Влияние на состояние дуплексного сварного соединения |
|---|---|
| Состав присадочного материала | Контролирует баланс феррита и аустенита в металле шва и его коррозионную стойкость |
| Тепловложение | Изменяет скорость охлаждения и время пребывания в условиях, способствующих выделению фаз |
| Температура между проходами | Контролирует суммарное термическое воздействие |
| Защитный газ и продувка | Влияют на окисление и сохранение азота |
| Условия охлаждения | Влияют на образование аустенита и риск образования нитридов |

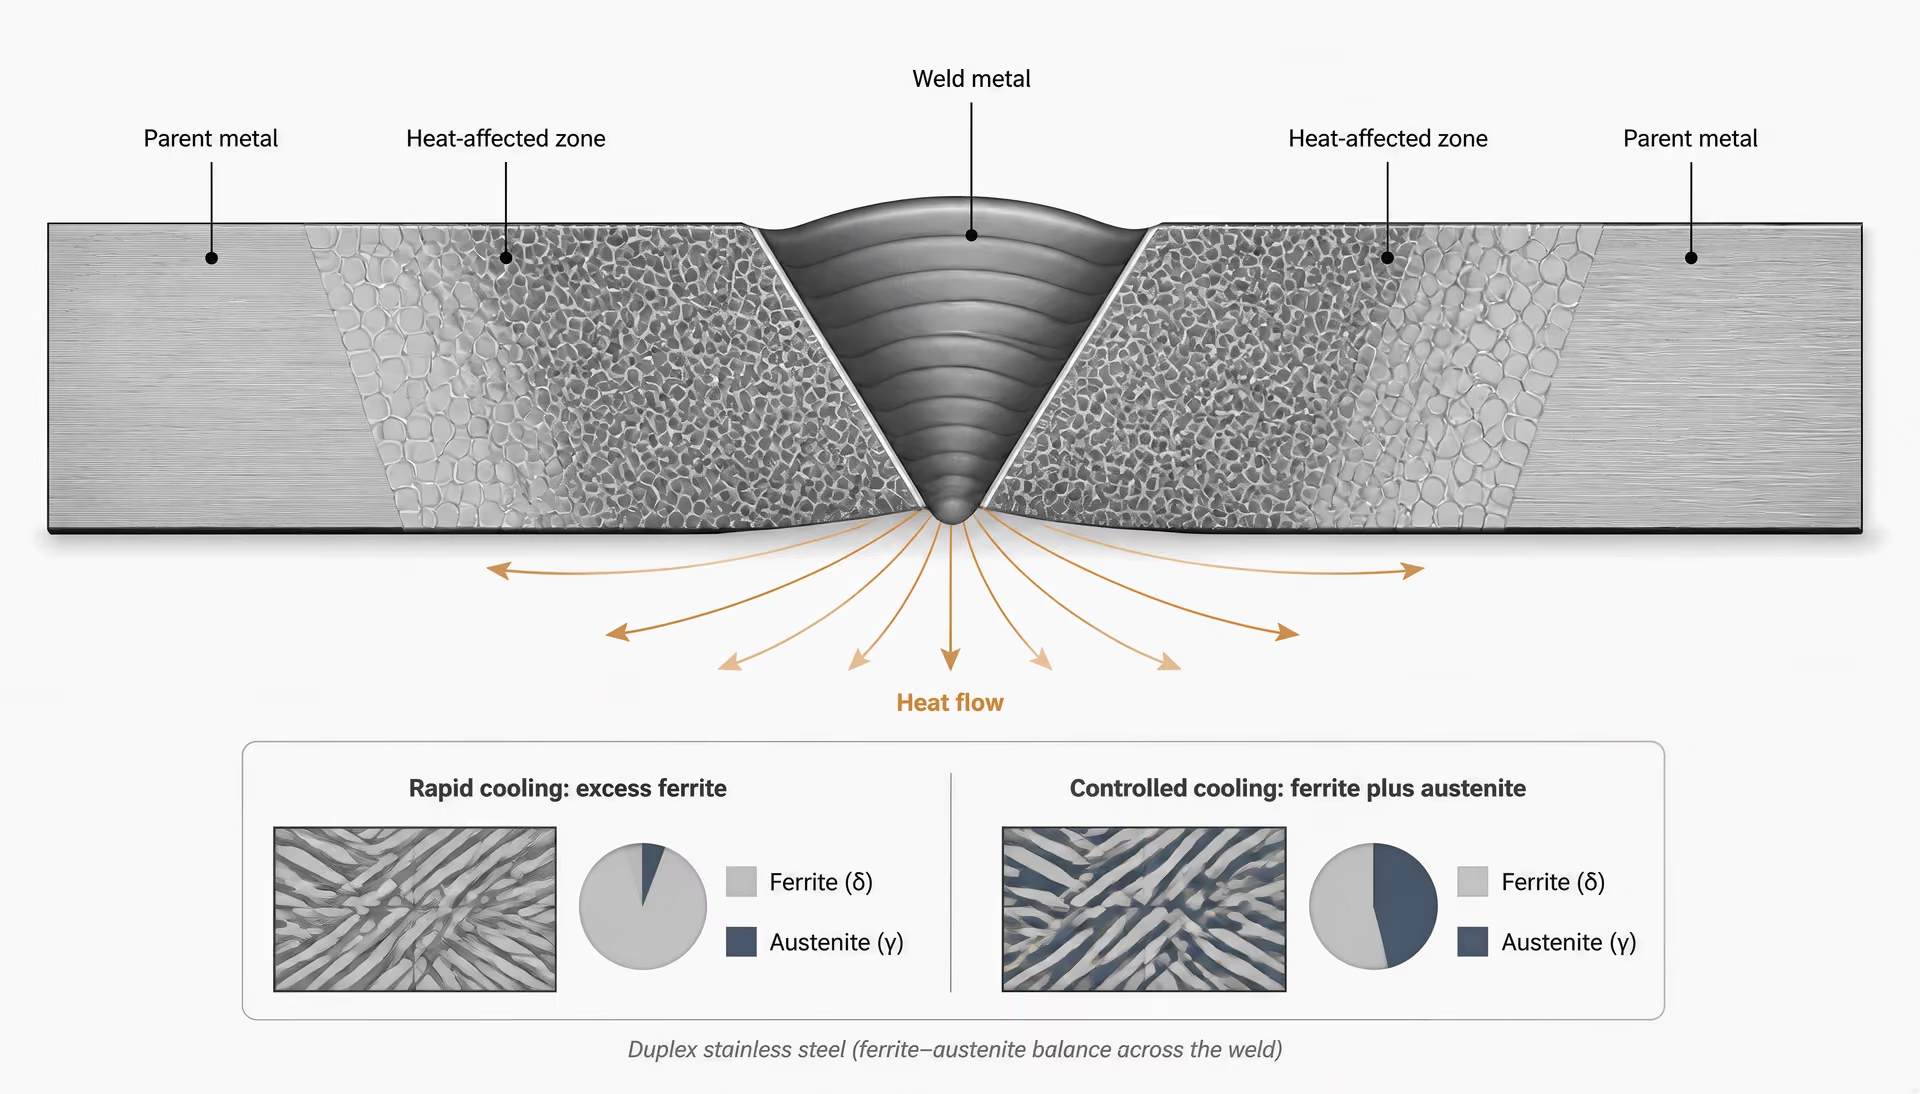
Это различие имеет значение для всех семейств сплавов. К низколегированным дуплексным сталям обычно относят стали с PREN 22–27, к стандартным дуплексным маркам — с PREN 28–38, к супердуплексным — с PREN 39–45, а к гипердуплексным — с PREN выше 45. PREN представляет собой условный индекс коррозионной стойкости, обычно рассчитываемый по содержанию хрома, молибдена и азота; он не гарантирует, что сварное соединение сохранит стойкость к питтинговой или щелевой коррозии. Марку 2205 обычно называют дуплексной сталью 22Cr, а марки 2507 и 4501 являются супердуплексными сталями 25Cr, как указано Outokumpu в 2020 году. Поэтому технология сварки должна соответствовать указанной марке и стандарту на изделие, а не некоторой общей процедуре для «дуплексной стали».
Фазовый баланс металла шва
Большинство дуплексных сварных швов затвердевает преимущественно как феррит, поскольку превращение из жидкого состояния в твёрдое благоприятствует объёмно-центрированной кубической фазе. Затем при охлаждении аустенит образуется за счёт превращения на границах ферритных зёрен и внутри ферритной матрицы. Если охлаждение происходит слишком быстро, для этого превращения не хватает времени, и металл шва получается обогащённым ферритом. Если охлаждение чрезмерно медленное, аустенит может стать преобладающей составляющей, а длительное пребывание в опасных температурных диапазонах повышает риск выделения интерметаллидных фаз.
Поэтому выбор присадочного металла является средством металлургического контроля, а не просто способом заполнения стыка. Дуплексные сварочные материалы часто содержат больше никеля, чем основной металл, поскольку никель способствует образованию аустенита при охлаждении сварного шва. Дополнительный никель помогает компенсировать ферритообразующее воздействие быстрого отвода тепла и обеспечивает фазовый баланс металла шва, более близкий к заданному диапазону. Однако точная классификация сварочного материала зависит от марки основного металла, способа сварки, условий эксплуатации и применяемого нормативного кода квалификации. Для труб из дуплексной стали, сваренных способом дуговой сварки плавлением, стандарт ASTM A928/A928M указывает UNS S32205 в соответствующих спецификациях на дуплексные трубы 2205 и требует применения присадочного металла.
Сварка без присадочного материала может создавать большие трудности при обеспечении баланса, поскольку исключает корректировку состава за счёт никельсодержащего присадочного металла. Дуговая сварка вольфрамовым электродом в среде защитного газа, дуговая сварка плавящимся электродом в среде защитного газа, дуговая сварка покрытым электродом, дуговая сварка под флюсом и другие процессы создают различные условия разбавления и охлаждения. Важное значение имеет также защитный газ. Защитные или поддувочные газы, содержащие азот, могут влиять на сохранение азота в металле шва, тогда как недостаточная защита может привести к окислению, потере азота и менее предсказуемому фазовому составу. В руководстве ASM Handbook, посвящённом сварке нержавеющих сталей, и в технических рекомендациях Outokumpu выбор присадочного материала, защитного газа, погонной энергии и подготовка стыка рассматриваются как взаимосвязанные переменные.
Даже сварной шов, содержащий номинальные количества хрома и молибдена, может не соответствовать требованиям по коррозионным или механическим свойствам, если распределение феррита и аустенита является неподходящим. В ферритообогащённых областях может наблюдаться снижение ударной вязкости и стойкости к локальной коррозии, если доля аустенита недостаточна. Аустенитообогащённые области также не являются автоматически безопасными: химическая ликвация, включения и термическое воздействие могут создавать локальные различия в поведении при питтинговой или щелевой коррозии. При исследовании металла шва следует оценивать не только процентное содержание фаз, но и их морфологию. В травлёных микроструктурах дуплексных сталей обычно видны вытянутые, ламеллярные аустенитные области в ферритной матрице, хотя при затвердевании сварного шва могут образовываться менее регулярные формы, чем в деформированной плите.
Зоны термического влияния и контроль охлаждения
Зона термического влияния (ЗТВ) не расплавляется, однако в ней может происходить более существенное фазовое превращение, чем в металле шва. Вблизи границы сплавления основной металл может нагреваться до преимущественно ферритной области. Аустенит растворяется или оказывается широко разобщённым, и при последующем охлаждении должен образоваться новый аустенит. Высокая скорость охлаждения оставляет меньше времени для этого превращения, в результате чего ЗТВ обогащается ферритом. Такое состояние может снижать ударную вязкость и ухудшать стойкость к локальной коррозии, особенно в толстых сечениях или в высоколегированных марках.
Погонная энергия является основной технологической переменной, используемой для управления этим тепловым циклом, но она не представляет собой изолированный показатель. Энергия дуги, скорость сварки, толщина листа, геометрия стыка, отвод тепла и температура между проходами совместно определяют время пребывания в температурных диапазонах превращений и выделения фаз. Слишком малая погонная энергия может вызвать быстрое охлаждение и чрезмерное содержание феррита. Слишком большая погонная энергия, чрезмерный размер валика или высокая температура между проходами могут замедлить охлаждение и подвергнуть соединение воздействию сигма-фазы (σ), хи-фазы (χ), нитрида хрома или других вредных выделений. Сигма- и хи-фазы являются интерметаллидами, обогащёнными хромом и молибденом; их образование обедняет прилегающий феррит элементами, обеспечивающими коррозионную стойкость, и может резко снизить ударную вязкость.
Практическая цель заключается в обеспечении контролируемого теплового диапазона. В процедурах сварки обычно ограничивают погонную энергию и температуру между проходами, используют узкие валики вместо неоправданно широких поперечных колебаний электрода и задают последовательность проходов, предотвращающую накопление тепла. Тонкие сечения могут охлаждаться достаточно быстро, что требует более высокой допустимой погонной энергии, тогда как массивные сечения способны удерживать тепло и требуют более строгого контроля. Предварительный подогрев не является универсальным решением и может ограничиваться, поскольку он замедляет охлаждение и увеличивает время воздействия, благоприятствующее выделению фаз. Точные диапазоны погонной энергии, ограничения по температуре между проходами, требования к защитному газу и температуры проходов должны устанавливаться на основании технологической процедуры сварки для конкретной марки и применяемого стандарта на изделие или изготовление.
Скорость охлаждения также взаимодействует с содержанием азота. Азот стабилизирует аустенит и имеет важное значение для многих современных составов дуплексных сталей, однако поведение азота в металле шва и ЗТВ зависит от защиты, толщины листа и условий процесса. Один и тот же номинальный присадочный материал может обеспечивать различный фазовый баланс в корневом проходе, облицовочном проходе и зоне ремонта, поскольку разбавление и рассеяние тепла различаются. Инструменты прогнозирования фазового состава, включая подходы Шеффлера, WRC и конституционные диаграммы, могут указывать на вероятную склонность к образованию феррита, но не заменяют металлографическую квалификацию. Термодинамические расчёты способны прогнозировать равновесные фазы и диапазоны выделения, однако не могут полностью воспроизвести переходную тепловую историю многопроходного сварного шва.
Гомогенизационный отжиг, закалка и оценка после сварки
Гомогенизационный отжиг применяют, когда технология изготовления или термическое воздействие привели к недопустимому фазовому балансу или состоянию выделений. Нагрев растворяет нитриды хрома и интерметаллидные фазы и возвращает легирующие элементы в матрицу при условии, что обработка проводится в заданном для данной марки диапазоне температур растворяющего отжига в течение достаточного времени. Затем компонент быстро охлаждают, обычно закалкой в воде, чтобы вредные фазы не образовались вновь при прохождении через промежуточные температуры. Это принципиальная схема, а не универсальная рецептура: точные температура, выдержка, требования с учётом толщины сечения, закалочная среда и допустимый режим охлаждения должны определяться обозначением марки и стандартом на изделие.
Послесварочная обработка на растворение не всегда осуществима для крупного изготовленного сосуда, трубопроводной сборки или ремонта в полевых условиях. Кроме того, она может вызвать деформацию и остаточные напряжения. Поэтому квалификация процедуры должна предотвращать выделение вредных фаз, а не исходить из того, что последующая термическая обработка исправит ситуацию. Если гомогенизационный отжиг предусмотрен, ему должны подвергаться все соответствующие области металла шва и ЗТВ; поверхностный или неполный тепловой цикл может оставить локальные выделения сигма-, хи-фазы или нитридов без изменений.
Оценка обычно включает визуальный контроль и неразрушающий контроль в сочетании с металлографическими и коррозионными испытаниями, соответствующими условиям эксплуатации. Содержание феррита может измеряться калиброванными магнитными приборами или методом анализа изображений, однако метод измерения, место отбора образцов и диапазон приемки должны быть определены применяемой спецификацией. Одно измерение на поверхности не может характеризовать многопроходное соединение. Поперечные шлифы могут быть выполнены через корень шва, границу сплавления, облицовочный проход и ЗТВ для выявления ферритообогащённых зон, морфологии аустенита, пористости, трещин и выделений.
Стандарт ISO 17781, указанный Техническим комитетом ISO 67 в 2024 году, устанавливает методы испытаний для контроля качества микроструктуры дуплексных сталей в нефтяной и газовой промышленности. В зависимости от договора и марки оценка также может включать испытания на ударный изгиб, измерение твёрдости, испытания на растяжение, определение критической температуры питтингообразования и исследование на наличие интерметаллидных фаз. Эти проверки связывают микроструктуру с требованиями эксплуатации: соотношение феррита и аустенита влияет на прочность и усталостные характеристики, тогда как химический состав, обогащённый хромом, молибденом и азотом, обеспечивает эффективность только при условии, что сварка не создала локально обеднённых или загрязнённых выделениями областей. Руководство ASM Handbook, стандарты на изделия ASTM International и применяемый код изготовления следует рассматривать совместно, поскольку свариваемость устанавливается совокупностью спецификации на материал, квалифицированной процедуры и результатов контроля после сварки.
Изготовление, формообразование и контроль
Дуплексную нержавеющую сталь нельзя обрабатывать так же, как обычную ферритную или аустенитную нержавеющую сталь. Её химический состав на основе хрома, никеля, молибдена и железа сбалансирован для получения примерно 50 % феррита и 50 % аустенита, как указано World Stainless и International Stainless Steel Forum в 2024 году. Такое соотношение обеспечивает полезное сочетание прочности, стойкости к хлоридной коррозии, вязкости и усталостной выносливости, однако оно может изменяться при формообразовании, нагреве, сварке и охлаждении. Поэтому контроль изготовления должен охватывать как размеры, так и фазовый состав.
Горячая и холодная обработка
Горячую обработку обычно выполняют в диапазоне температур, при котором феррит и аустенит деформируются совместно без чрезмерного выделения вторичных фаз. При слишком низкой температуре феррит может воспринимать большую часть деформации, тогда как аустенит будет деформироваться менее податливо; при слишком высокой температуре возрастает вероятность роста зерна и нежелательных интерметаллидных реакций. Точные пределы зависят от марки, размера сечения, исходной микроструктуры и особенностей производства на стане. Для восстановления более равномерного распределения фаз и растворения вредных выделений может потребоваться последующая термическая обработка на раствор.
Охлаждение после горячего формообразования имеет существенное значение. Медленное охлаждение через температурные интервалы, благоприятные для образования сигма-фазы, хи-фазы, нитридов хрома или других вторичных составляющих, может снизить вязкость и стойкость к локальной коррозии. После отжига на раствор для подходящих видов продукции часто предписывается охлаждение водой, однако режим обработки должен соответствовать стандарту на продукцию и требованиям к конкретной марке, а не универсальной схеме для дуплексных сталей. Толстые сечения охлаждаются с различной скоростью в центральной и поверхностной областях, поэтому одного исследования поверхности недостаточно для определения состояния всего компонента.
Холодное формообразование связано с иными проблемами. Дуплексные марки обычно имеют более высокий предел текучести, чем распространённые аустенитные марки, а обе фазы в значительной степени способствуют деформационному упрочнению. В результате могут потребоваться более высокие усилия формообразования, увеличиться пружинение и нагрузки на инструмент. В сформированном компоненте также могут сохраняться значительные остаточные напряжения, особенно после несимметричной гибки, холодной калибровки или местной правки. Пружинение изменяется в зависимости от направления прокатки, толщины, температуры и предшествующей степени обжатия; поэтому размеры следует проверять после снятия нагрузки, а не определять по геометрии инструмента.
Холодная деформация также изменяет кристаллографическую текстуру и может приводить к направленным механическим свойствам. Феррит и аустенит формируют неодинаковую текстуру и по-разному реагируют на деформацию. При значительном формообразовании локальная деформация фаз, передача скольжения и градиенты остаточных напряжений могут влиять на зарождение усталостных трещин или на коробление при последующей сварке. Промежуточный отжиг может уменьшить накопленную деформацию, однако каждый дополнительный термический цикл создаёт новую возможность для роста зерна или фазового превращения. Припуски на механическую обработку, радиусы гибки и последовательность операций формообразования следует устанавливать по результатам квалифицированных испытаний для конкретного вида продукции.
Обычная классификация марок помогает сформулировать проблему, но не заменяет требований спецификации. В 2024 году World Stainless классифицировала экономнолегированные дуплексные марки как стали с PREN 22–27, стандартные дуплексные марки — как стали с PREN 28–38, супердуплексные марки — как стали с PREN 39–45, а гипердуплексные марки — как стали с PREN выше 45. PREN является условным индексом коррозионной стойкости, а не полной характеристикой склонности к питтинговой или щелевой коррозии, свариваемости либо срока службы. Марку 2205 обычно называют дуплексной сталью с содержанием хрома 22 %, тогда как 2507 и 4501 относятся к супердуплексным маркам с содержанием хрома 25 %, согласно классификации семейства нержавеющих сталей Outokumpu за 2020 год. Различные системы классификации могут относить марки к разным диапазонам.
Переменные механической обработки и изготовления
Механическая обработка дуплексной нержавеющей стали требует учёта деформационного упрочнения. Если инструмент трётся о поверхность, задерживается или выполняет неглубокий прерывистый рез, может образоваться упрочнённый слой, который будет труднее удалить при следующем проходе. Чрезмерный нагрев также способен увеличить коробление и сократить срок службы инструмента. Практическое решение заключается не в применении неподтверждённых универсальных скоростей резания, а в обеспечении стабильного резания с достаточным заглублением инструмента, использовании жёсткого закрепления, контроле тепловыделения и подборе инструмента и условий охлаждения по результатам квалифицированных испытаний механической обработки. Особенно важны острый инструмент, достаточное пространство для отвода стружки и недопущение повторных проходов по упрочнённой деформацией поверхности.
Прочность материала влияет на оборудование для сверления, нарезания резьбы, распиловки и формообразования. Закрепление должно предотвращать вибрацию, не вызывая местных вмятин или чрезмерных остаточных напряжений. Подготовка кромок не должна приводить к образованию размазанных, сильно наклёпанных слоёв, которые могут осложнить сварку или исследование поверхности. Абразивное загрязнение от инструментов из углеродистой стали может вызвать появление ржавых пятен или нарушить требуемое состояние поверхности нержавеющей стали; поэтому необходимы специальные инструменты и контролируемые производственные процедуры.
Сварка непосредственно влияет на фазовый баланс. Зона сплавления и зона термического влияния подвергаются различным термическим циклам, а химический состав металла шва может отличаться от состава основного металла. Чрезмерное тепловложение или высокая температура между проходами могут способствовать образованию областей, обогащённых ферритом, укрупнению зерна или выделению интерметаллидных фаз; слишком быстрое охлаждение может привести к избыточному содержанию феррита и недостаточному образованию аустенита. Имеют значение выбор присадочного материала, газовая защита, жёсткость закрепления соединения, контроль температуры между проходами и очистка после сварки. Технология сварки должна быть аттестована для конкретной марки, толщины, конструкции соединения и условий эксплуатации.
Дуплексные трубы, сваренные электродуговой сваркой с присадочным металлом, рассматриваются в ASTM A928/A928M; ASTM International указывает, что UNS S32205 соответствует дуплексной марке 2205 в приведённых спецификациях на продукцию. Само это обозначение не доказывает приемлемость микроструктуры сварного соединения. Термическая обработка, содержание феррита, коррозионные испытания, механические свойства при растяжении и неразрушающий контроль по-прежнему регулируются применимыми требованиями к закупке и продукции.
| Метод контроля | Что он позволяет выявить |
|---|---|
| Металлография | Морфологию фаз, фазовый баланс и выделения |
| Измерение содержания феррита | Приблизительную локальную долю феррита |
| Испытание на твёрдость | Признаки упрочнения или охрупчивания |
| Ударное испытание | Ударную вязкость после обработки или старения |
| Коррозионное испытание | Поведение при локальной коррозии в заданных условиях |
| Рентгенографический или ультразвуковой контроль | Внутренние несплошности и дефекты сварных швов |
Исследование микроструктуры и контроль соответствия
Металлографическое исследование начинается с репрезентативного отбора образцов. Образец устанавливают в оправку, шлифуют, полируют и травят, чтобы можно было различить ферритные и аустенитные области. После прокатки дуплексные структуры обычно имеют вытянутые, полосчатые или слоистые участки феррита и аустенита, хотя их вид изменяется в зависимости от отжига, ориентации сечения и травителя. Если возможны ликвация, влияние сварки или различия в охлаждении между поверхностью и центральной частью, исследование должно включать соответствующие продольные, поперечные участки и участки по толщине.
Оценка фазового баланса может выполняться с помощью калиброванного анализа изображений, измерений ферритометром, магнитных методов или количественной металлографии. Каждый метод имеет ограничения. Результаты магнитных измерений в основном зависят от содержания феррита и могут искажаться геометрией, состоянием поверхности, калибровкой и локальным химическим составом; анализ изображений зависит от качества подготовки, травления, выбора порога и метода отбора образцов. Указанный процент феррита имеет смысл только в том случае, если определены методика, место исследования, увеличение и диапазон приемки.
При контроле также необходимо выявлять сигма-фазу, хи-фазу, нитриды хрома, оксиды, пустоты и другие несплошности. Эти составляющие могут извлекать хром или молибден из окружающей матрицы, снижая стойкость к питтинговой и щелевой коррозии, даже если объёмный химический анализ соответствует требованиям к марке. Металлографию можно сочетать с механическими испытаниями, ударными испытаниями — если они предусмотрены, коррозионными испытаниями, проверкой твёрдости, контролем размеров, радиографическим или ультразвуковым контролем. Для компонентов, чувствительных к усталости, особое внимание требуется уделять краям сварных швов, поверхностным дефектам, остаточным напряжениям и локальному дисбалансу фаз.
ASTM A928/A928M распространяется на трубы из дуплексной нержавеющей стали, изготовленные электросваркой плавлением с применением присадочного металла. Strong evidence
ISO 17781 является основным справочным документом по контролю качества дуплексной микроструктуры в нефтяной и газовой промышленности. Технический комитет ISO 67 указывает, что этот стандарт устанавливает методы испытаний для контроля качества микроструктуры ферритно-аустенитных, или дуплексных, нержавеющих сталей. Он не заменяет требования к марке материала, технологии сварки или критериям приемки проекта. Его ценность заключается в том, что он обеспечивает большую единообразность исследования и оценки продукции у различных поставщиков. При изготовлении дуплексных сталей сертификат, подтверждающий номинальный химический состав, является лишь одной частью контроля; готовый компонент также должен свидетельствовать о том, что его термическая история и технологическая обработка обеспечили требуемую структуру.
Стандарты на продукцию и ASTM A928/A928M
Дуплексная нержавеющая сталь — это не одно обозначение материала. Этот термин описывает семейство хромоникельмолибденожелезных сплавов, предполагаемая структура которых содержит приблизительно равные объемные доли феррита и аустенита. В обзоре дуплексных нержавеющих сталей за 2024 год организация World Stainless/International Stainless Steel Forum указала, что обычно целевым соотношением считаются примерно 50% феррита и 50% аустенита. Однако это соотношение зависит от химического состава и технологии обработки. Азот, никель, хром, молибден, температура растворного отжига, термические циклы при сварке и скорость охлаждения — все эти факторы влияют на конечный фазовый баланс.
ASTM A928/A928M распространяется на одну конкретную форму продукции и один производственный процесс: ферритно-аустенитные, или дуплексные, трубы из нержавеющей стали, изготовленные электрической сваркой плавлением с добавлением присадочного металла. Поэтому этот стандарт не является общей спецификацией для всех видов дуплексной продукции. Бесшовные трубы, сварные трубы, изготовленные без добавления присадочного металла, лист, поковки, фитинги и прутки регулируются другими стандартами на продукцию; каждый из них имеет собственное обозначение, требования к термической обработке, испытаниям и критерии приемки.
Это различие важно, поскольку обозначение марки само по себе не устанавливает полный объем контроля. UNS S32205 обозначает химический состав сплава в рамках Единой системы нумерации. «2205» — широко используемое обозначение марки того же общего семейства дуплексных сталей, а ASTM A928/A928M ссылается на UNS S32205 как на соответствующую дуплексную марку 2205 в упомянутых стандартах на продукцию, что зафиксировано ASTM International в редакции 2009 года. В требованиях к закупке или изготовлению по-прежнему необходимо указать применимый стандарт на продукцию, стандарт на размеры, редакцию документа, процедуру сварки, термическую обработку, виды контроля, периодичность испытаний и критерии приемки.
Дуплексные трубы, сваренные электрической сваркой плавлением
При электрической сварке плавлением трубу формируют из полосы или листа, а продольный шов соединяют сваркой плавлением. В соединение добавляют присадочный металл, а не полагаются только на расплавление кромок основного металла. ASTM A928/A928M устанавливает требования к этой категории дуплексных труб, включая положения, связанные с указанной маркой, размерами, состоянием после изготовления, качеством сварного шва и испытаниями. Обозначение ASTM «A928/A928M» также указывает, что стандарт выпущен в единицах дюйм-фунт и единицах СИ; если стандарт устанавливает различные значения, выбранную систему единиц необходимо применять последовательно.
Ферритно-аустенитное состояние трубы нельзя определить только по номинальному содержанию хрома или никеля. Наплавленный металл шва может затвердевать с богатой ферритом структурой, а при охлаждении в нем может образовываться аустенит, тогда как зона термического влияния испытывает иной термический цикл. Избыточное содержание феррита может снизить ударную вязкость и ухудшить стойкость к локальной коррозии. Избыточное содержание аустенита может снизить прочность, характерную для дуплексной структуры, и указывать на состав сплава или термический цикл, вышедшие за пределы предусмотренного диапазона контроля.
Именно поэтому растворный отжиг и быстрое охлаждение являются основными средствами контроля для многих видов дуплексных труб. Такая обработка растворяет нежелательные интерметаллидные фазы и восстанавливает подходящую двухфазную структуру до проведения испытаний трубы. Процедуры сварки должны обеспечивать контроль погонной энергии, температуры между проходами, защиты, качества продувки и выбора присадочного материала. Процедуру, аттестованную для аустенитной нержавеющей стали, нельзя просто считать пригодной для получения приемлемого дуплексного сварного шва.
После травления микроструктура обычно выглядит как вытянутые или пластинчатые области феррита и аустенита, ориентированные в соответствии с направлением обработки материала или схемой затвердевания, связанной со сваркой. Одного внешнего вида недостаточно для подтверждения соответствия. Металлографическое исследование, измерение содержания феррита, коррозионные испытания, механические испытания и неразрушающий контроль отвечают на разные вопросы и не являются взаимозаменяемыми.
Присадочный металл и требования к продукции
Добавляемый присадочный металл должен соответствовать указанной дуплексной марке и процедуре сварки. Соотношение хрома, никеля, молибдена и азота влияет на формирование фаз в металле шва, стойкость к точечной коррозии, прочность и пластичность. Присадочный материал, выбранный только по номинальному обозначению сплава, может оказаться непригодным, если разбавление, защитный газ, погонная энергия или последующая обработка после сварки изменяют состав или структуру наплавленного металла.
ASTM A928/A928M следует рассматривать как стандарт на продукцию, а не как каталог сварочных материалов. Он устанавливает требования к трубам, изготовленным указанным способом, тогда как процедура сварки и классификация присадочного материала предусматривают дополнительные меры контроля. Полные технические требования могут включать химический анализ, механические свойства при растяжении, ограничения по твердости, если они установлены, гидростатические или альтернативные неразрушающие испытания, визуальный и размерный контроль, контроль сварного шва и состояние после термической обработки. Точные требования зависят от редакции стандарта и указанной марки; более старую редакцию нельзя считать взаимозаменяемой с более поздней.
Дуплексные марки часто группируют по эквивалентному числу стойкости к точечной коррозии — PREN. В классификации World Stainless/International Stainless Steel Forum за 2024 год низколегированные дуплексные марки имеют PREN 22–27, стандартные дуплексные марки — PREN 28–38, супердуплексные марки — PREN 39–45, а гипердуплексные марки — выше 45. PREN представляет собой условный индекс, основанный главным образом на содержании хрома, молибдена и азота. Он полезен для сравнения семейств сплавов, но не является полной гарантией эксплуатационных характеристик. Критическая температура точечной коррозии, стойкость к щелевой коррозии, состояние поверхности, концентрация хлоридов, температура, загрязнение при изготовлении и микроструктура сварного шва могут приводить к разным результатам для сплавов с близкими расчетными значениями PREN.
Хорошо известную марку 2205 обычно называют дуплексной сталью 22Cr. В описании семейства нержавеющих сталей Outokumpu за 2020 год марки 2507 и 4501 указаны как супердуплексные марки 25Cr. Такие обозначения семейства помогают объяснить химический состав сплава, но не заменяют обозначение UNS или стандарт на продукцию. «Труба 2205» остается неполным обозначением, если в требованиях не указано, какой именно состав 2205, форма продукции, способ изготовления, размеры, испытания и стандарт приемки применяются.
Контроль качества не ограничивается определением содержания феррита. ISO 17781, указанный Техническим комитетом ISO 67 в 2024 году, устанавливает методы испытаний для контроля качества микроструктуры ферритно-аустенитных нержавеющих сталей, применяемых в нефтяной и газовой промышленности. Его значение непосредственно связано с тем, что после нежелательного термического воздействия в дуплексных компонентах могут образовываться сигма-фаза, хи-фаза, нитриды хрома или другие выделения. Эти фазы могут снижать ударную вязкость либо обеднять хромом и молибденом области вблизи границ зерен, уменьшая стойкость к точечной и щелевой коррозии.
UNS S32205 в рамках упомянутых стандартов
UNS S32205 — это обозначение сплава, а не полное описание заказа. Оно указывает предполагаемую химическую идентичность дуплексной нержавеющей стали, обычно связанной с маркой 2205, но не сообщает, идет ли речь о трубе, листе, фитинге или поковке. Оно также не устанавливает, изготовлена ли труба электрической сваркой плавлением, добавлялся ли присадочный металл, какая термическая обработка применялась и какие виды контроля являются обязательными.
В ASTM A928/A928M UNS S32205 указан в связи с дуплексной маркой 2205 в упомянутых стандартах на продукцию. Это соотношение следует формулировать точно: S32205 идентифицирует марку материала, тогда как A928/A928M регулирует требования к конкретному виду продукции — трубе, сваренной электрической сваркой плавлением. Поэтому обозначение, объединяющее оба элемента, информативнее, чем каждый из них по отдельности.
Тот же принцип применяется к таким обозначениям, как низколегированная дуплексная, стандартная дуплексная, супердуплексная и гипердуплексная сталь. Эти категории указывают на приблизительные группы сплавов и диапазоны коррозионной стойкости, но их границы могут различаться в разных системах классификации. Инструменты прогнозирования фаз, включая эквиваленты хрома и никеля и расчетные фазовые диаграммы, могут использоваться для выбора сплава и контроля сварки, однако окончательное решение о приемке основывается на испытаниях и требованиях, установленных применимым стандартом. ASTM A928/A928M, указанную редакцию стандарта и любой привлеченный стандарт контроля качества необходимо рассматривать совместно.
Применение в зависимости от среды и механизма разрушения
Выбор дуплексной нержавеющей стали начинается с анализа среды и механизма разрушения, а не просто со слова «дуплекс». Важно определить, что именно ограничивает конструкцию: питтинговая коррозия, щелевая коррозия, сульфидное коррозионное растрескивание под напряжением, эрозия, усталость, разрушение сварных соединений или термическое охрупчивание. Марка, хорошо работающая в деаэрированном технологическом потоке, может оказаться непригодной в горячей аэрированной хлоридсодержащей щели. Аналогично, высокое значение PREN не отменяет необходимости контролировать соотношение феррита и аустенита, состояние поверхности, технологию сварки и термическую обработку.
Обычно целевым считается соотношение примерно 50% феррита и 50% аустенита, о чем в 2024 году сообщали World Stainless и International Stainless Steel Forum. Такое соотношение объединяет прочность и стойкость к хлоридному растрескиванию, характерные для ферритной нержавеющей стали, с вязкостью и общей коррозионной стойкостью, свойственными аустенитной нержавеющей стали. Это соотношение не определяется только номинальным обозначением марки. Химический состав сплава, растворяющий отжиг, скорость охлаждения, толщина листа, формоизменение и сварка могут изменить долю фаз или способствовать образованию вредных выделений, таких как сигма-фаза, хи-фаза, нитриды хрома и вторичный аустенит.
PREN полезен для ранжирования семейств сплавов по стойкости к питтинговой коррозии, однако это индексная система, а не полная гарантия эксплуатационных характеристик. Согласно классификации World Stainless за 2024 год, для дуплексных марок с пониженным легированием значение PREN составляет 22–27, для стандартных дуплексных марок — 28–38, для супердуплексных — 39–45, а для гипердуплексных — выше 45. В разных системах классификации границы не всегда совпадают. Марку 2205 обычно называют дуплексной сталью с содержанием 22% Cr; марки 2507 и 4501 относятся к супердуплексным сталям с содержанием 25% Cr, согласно обзору семейств нержавеющих сталей Outokumpu за 2020 год.
Нефтегазовая и нефтехимическая эксплуатация
Оборудование для нефтяной и газовой промышленности подвергается более сложному воздействию, чем при простом испытании в морской воде: в одной и той же системе могут одновременно присутствовать хлориды, углекислый газ, сероводород, растворенный кислород, органические кислоты, высокое давление, повышенная температура и периодическое смачивание. Поэтому дуплексные марки применяют в промысловых трубопроводах, сепараторах, трубопроводной арматуре, клапанах, компонентах теплообменников, оборудовании умбиликальных линий, скрубберах и технологических сосудах, где необходимо одновременно учитывать прочность, стойкость к хлоридам и устойчивость к растрескиванию, связанному с воздействием сульфидов.
Дуплексные сплавы с пониженным легированием позволяют уменьшить содержание никеля и молибдена, сохраняя двухфазную структуру, однако их более низкий диапазон PREN не делает их взаимозаменяемыми со стандартными дуплексными марками. Они могут подходить для менее агрессивных технологических потоков, конструкционных трубопроводов или оборудования, в котором контролируются концентрация хлоридов и температура. Стандартные дуплексные стали, особенно материалы типа 22Cr, например UNS S32205, часто рассматриваются для общепромышленных технологических трубопроводов и компонентов, работающих под давлением. В ASTM A928/A928M указано, что UNS S32205 соответствует дуплексной марке 2205 в соответствующих спецификациях на продукцию; стандарт распространяется на трубы из дуплексной стали, сваренные электроплавильным способом с присадочным металлом. Присадочный металл имеет значение: неправильно выбранный или разбавленный металл сварного шва может привести к неблагоприятному соотношению фаз или снизить локальную коррозионную стойкость.
Супердуплексные марки, такие как 2507 и 4501, рассматривают при воздействии горячих хлоридсодержащих сред, эксплуатации в сероводородсодержащих средах или высоких механических нагрузках, когда требуется больший запас стойкости к питтинговой и щелевой коррозии, а также к коррозионному растрескиванию под напряжением. В гипердуплексных марках легирование усилено еще больше, как правило за счет повышения содержания хрома, молибдена и азота, однако это одновременно ужесточает требования к контролю изготовления. Более высокое содержание легирующих элементов не заменяет аттестованную процедуру сварки и термической обработки.
Контроль качества в нефтяной и газовой промышленности имеет особый микроструктурный аспект. Стандарт ISO 17781, разработанный в рамках технического комитета ISO 67, устанавливает методы испытаний для контроля качества микроструктуры ферритно-аустенитных, или дуплексных, нержавеющих сталей, применяемых в нефтяной и газовой промышленности. Он предусматривает исследование фазового соотношения и вредных интерметаллидных фаз, а не рассматривает название продукта как доказательство его пригодности. Это особенно важно после сварки, ремонтной сварки, растворяющего отжига или воздействия температурного диапазона, в котором могут образовываться сигма- или хи-фазы.
Сероводород создает дополнительный путь разрушения. Твердые хрупкие зоны, избыточное содержание феррита, локальное обеднение хромом и дефекты сварки могут повысить восприимчивость к сульфидному коррозионному растрескиванию под напряжением или водородному растрескиванию. Поэтому при анализе конструкции необходимо сочетать квалификацию материала с контролем твердости, требованиями к эксплуатации в сероводородсодержащих средах, аттестацией процедуры сварки, неразрушающим контролем и обследованием зон термического влияния. Усталость остается отдельной проблемой. Прочность дуплексной стали не устраняет усталостное повреждение, вызванное циклическими изменениями давления, вибрацией, сварными усилениями или коррозионными язвами; срок службы может в большей степени определяться состоянием поверхности и геометрией сварного шва, чем номинальным значением PREN.
Морская среда, опреснение и хлоридсодержащие среды
Морская вода и рассолы выдвигают питтинговую и щелевую коррозию на первый план при выборе материала. Ионы хлорида концентрируются под прокладками, отложениями, зажимами, поверхностями фланцев и в застойных пленках жидкости. Температура, содержание кислорода, скорость потока, отложения и катодное сопряжение с другими сплавами могут существенно изменить локальные электрохимические условия. Сравнение PREN помогает предварительно отобрать подходящие марки, однако не позволяет предсказать поведение в любой геометрии щели и полностью учесть состояние сварных соединений и загрязнение поверхности.
Дуплексные марки с пониженным легированием могут быть пригодны там, где ограничены концентрация хлоридов, температура и застой среды, включая некоторые резервуары, конструкционные элементы и вспомогательные системы. Стандартные дуплексные марки применяются во многих морских конструкциях, трубопроводах морской воды, системах охлаждающей воды и опреснительном оборудовании, однако конструкция должна различать условия непрерывного потока и застойного рассола. Супердуплексные и гипердуплексные марки могут выбираться для тяжелых условий эксплуатации в морской воде, компонентов установок обратного осмоса высокого давления, деталей насосов и клапанов или потоков с высокой концентрацией хлоридов. Универсального соответствия между маркой и областью применения не существует: в одной и той же системе морской воды для аэрированной щели, сварной катушки трубопровода, элемента границы давления и вращающегося компонента могут потребоваться разные сплавы.
Опреснительные установки также подвергаются эрозии, абразивному износу и термическим циклам. Высокая скорость потока может удалять защитные пленки, а взвешенные твердые частицы повреждают поверхность и открывают свежий металл. Окисление сварного шва, цвета побежалости и загрязнение железом могут создавать очаги зарождения повреждений даже при высоком содержании хрома и молибдена в основном сплаве. Поэтому травление, механическая очистка, промывка и контроль защиты сварного шва являются частью предотвращения коррозии, а не просто косметической отделкой.
Аустенит важен для вязкости и пластичности при низких температурах, тогда как феррит повышает прочность и стойкость к растрескиванию, вызванному хлоридами. Избыточное содержание феррита может снизить вязкость и коррозионную стойкость; избыточное содержание аустенита — уменьшить прочность и изменить распределение азота. Слишком медленное охлаждение в промежуточном температурном диапазоне способствует выделению сигма- и хи-фаз. Напротив, слишком быстрое охлаждение после некоторых операций изготовления может привести к образованию избыточного феррита или дефектов, связанных с азотом. Растворяющая термическая обработка и быстрое охлаждение должны соответствовать толщине сечения и химическому составу марки.
Конструкционные, технологические и энергетические применения
В конструкционных применениях дуплексную сталь выбирают, когда одновременно важны уменьшение толщины сечения, высокая условная текучесть, воздействие коррозионной среды или требования к контролю в течение жизненного цикла. Мосты, опорные морские конструкции, резервуары для хранения, архитектурные элементы и крепежные детали могут использовать преимущества сочетания ферритной и аустенитной фаз, однако расчет по-прежнему определяется потерей устойчивости, проектированием соединений, усталостью сварных швов, воздействием пожара и различием в тепловом расширении. Более высокая условная текучесть не означает автоматически, что конструкцию можно сделать тоньше, если определяющими факторами являются усталость или локальная потеря устойчивости.
Технологическое и энергетическое оборудование создает дополнительные термические и механические ограничения. Дуплексные марки применяются в теплообменниках, сосудах под давлением, оборудовании для очистки дымовых газов, установках, работающих на биомассе, гидроэнергетических компонентах, конденсаторах, а также во вспомогательных системах атомных и теплоэнергетических установок. Диапазон эксплуатации не должен включать температуры, вызывающие охрупчивание или выделение фаз во время работы. Повторяющиеся термические циклы могут сочетаться с остаточными напряжениями после сварки и колебаниями давления, вызывая усталостные трещины в патрубках, опорах и приварных элементах.
История изготовления часто оказывается решающим фактором. Холодное формоизменение повышает прочность, но может изменить остаточные напряжения; горячее формоизменение и нагрев при ремонте способны нарушить фазовое соотношение; сварка изменяет соотношение феррита и аустенита в металле шва и зоне термического влияния. Диаграммы прогнозирования фаз и термодинамические расчеты помогают установить целевые значения химического состава сплава и параметров охлаждения, тогда как металлография и коррозионные испытания позволяют проверить результат. Требования ASTM к продукции определяют состав, размеры и механические испытания для конкретных видов изделий, однако спецификации проекта могут дополнительно устанавливать ограничения по содержанию феррита, методы исследования интерметаллидных фаз, испытания на ударную вязкость, квалификацию сварки или коррозионные испытания.
Практическое правило является прямым: выбирать семейство сплавов следует исходя из определяющего механизма разрушения, а затем квалифицировать конкретный продукт и маршрут изготовления. Дуплексные марки с пониженным легированием, стандартные дуплексные, супердуплексные и гипердуплексные марки занимают разные диапазоны химического состава и PREN, однако ни одна из них не является универсальным решением для хлоридной коррозии, усталости, эксплуатации в сероводородсодержащих средах или работы при повышенных температурах. Контроль фазового состава — это часть спецификации материала, а не второстепенная мера.
Как выбирать и специфицировать дуплексную нержавеющую сталь
Определите среду эксплуатации и последствия отказа
Выбор начинается с определения условий эксплуатации, а не со слова «дуплекс» в ведомости материалов. Зафиксируйте температуру и температурные циклы, концентрацию хлоридов, кислотность, наличие окисляющих веществ, растворённого кислорода, давление, скорость потока, содержание твёрдых частиц, а также воздействие морской воды или технологических химикатов. Кроме того, определите, будет ли компонент подвергаться растягивающим и термическим напряжениям, циклическим нагрузкам, вибрации, эрозии или воздействию щелевых условий под отложениями, прокладками, хомутами и сварными креплениями.
Эти исходные данные определяют, какие механизмы разрушения требуют квалификационной оценки. Вода, содержащая хлориды, может вызывать питтинговую и щелевую коррозию; кислые восстановительные растворы могут приводить к общей коррозии или повреждению, связанному с сульфидами; окисляющие кислоты могут иным образом изменять коррозионное поведение. Эксплуатация в среде, содержащей водород, требует отдельного рассмотрения растрескивания под воздействием окружающей среды. Корпус сосуда под давлением, подводный манифольд, трубка теплообменника, корпус насоса и архитектурное поручень не имеют одинаковых последствий отказа, даже если их номинальная коррозионная среда выглядит сходной.
Определите категорию последствий до выбора марки. Утечка из трубопровода вспомогательной системы низкого давления может привести к остановке и очистке, тогда как потеря герметичности в системе высокого давления с углеводородами или в системе для эксплуатации в сероводородсодержащей среде может создать непосредственную угрозу безопасности. Поэтому спецификация должна устанавливать допустимые скорости коррозии, интервалы инспекций, допущения по принципу «утечка до разрушения», если они применимы, расчётный ресурс по усталости и допустимость локализованной коррозии вообще. Термин «коррозионностойкий» не является измеримым критерием приемки.
Дуплексные нержавеющие стали представляют собой хромоникельмолибденжелезные сплавы, разработанные для получения примерно равных объёмных долей феррита и аустенита. В 2024 году World Stainless и International Stainless Steel Forum сообщили о содержании примерно 50 % феррита и 50 % аустенита. Такая структура сочетает более высокий предел текучести и стойкость к коррозионному растрескиванию под напряжением в хлоридах, характерные для ферритной нержавеющей стали, со значительной частью ударной вязкости и коррозионных свойств, характерных для аустенитной нержавеющей стали. Одного обозначения марки недостаточно для гарантии такого баланса. На него могут влиять химический состав, толщина листа или трубы, растворяющий отжиг, погонная энергия при сварке, температура между проходами и скорость охлаждения.
Показатель PREN обеспечивает исходное сравнение стойкости к локализованной коррозии. Обычно используется выражение PREN = %Cr + 3,3(%Mo) + 16(%N), хотя опубликованные уравнения и интерпретации для конкретных сплавов различаются. Согласно классификации World Stainless 2024 года, к низколегированным дуплексным маркам относятся марки с PREN 22–27, к стандартным дуплексным маркам — с PREN 28–38, к супердуплексным — с PREN 39–45, а к гипердуплексным — с PREN выше 45. Это классификационные соглашения, а не полные гарантии эксплуатационных характеристик. PREN не учитывает в полной мере состояние поверхности, неметаллические включения, зоны сварки, щели, температуру, pH, активность хлоридов или дефекты изготовления.
Согласуйте марку, вид продукции и способ изготовления
Используйте ранжирование по условиям среды для определения семейства марок, затем убедитесь, что выбранная марка разрешена для данного вида продукции и соответствует применимому нормативному документу. Обычные и низколегированные дуплексные марки, как правило, предназначены для менее агрессивных хлоридсодержащих сред или ситуаций, в которых допустимо пониженное содержание никеля и молибдена. К стандартным дуплексным маркам относится широко применяемое семейство 22Cr. Марку 2205 обычно называют дуплексной сталью 22Cr; ASTM A928/A928M указывает, что UNS S32205 соответствует дуплексной марке 2205 в контексте рассматриваемой продукции. Супердуплексные марки обычно включают сплавы 25Cr, например 2507 и 4501. Гипердуплексные сплавы содержат ещё больше хрома, молибдена и азота, однако требования к их квалификации по-прежнему зависят от конкретного применения. Границы классификаций не во всех технических системах совпадают, поэтому терминологию должен определять применяемый нормативный стандарт.
Не переносите спецификацию на листовой прокат напрямую на сварную трубу, поковку, отливку, пруток или трубку без проверки соответствующего документа. Вид продукции влияет на толщину сечения, состояние поверхности, реакцию на термическую обработку, размерные допуски, а также на количество и тип требуемых испытаний. Для дуплексной трубы, изготовленной электросваркой плавлением с присадочным металлом, следует указать ASTM A928/A928M и обозначить UNS S32205, если требуется эта марка; в документе на закупку или изготовление также должны быть указаны классификация сварочного присадочного материала, растворяющая обработка, неразрушающий контроль, гидростатическое испытание или испытание на герметичность и критерии приемки.
Способ изготовления требует такого же внимания. Дуплексные нержавеющие стали обычно подвергают растворяющему отжигу и быстро охлаждают, чтобы сохранить требуемую ферритно-аустенитную структуру. Чрезмерно длительное пребывание в промежуточных температурных диапазонах может привести к образованию сигма-фазы, хи-фазы, нитридов хрома или других выделений. Сигма- и хи-фазы обедняют окружающую матрицу хромом и молибденом и могут резко снижать ударную вязкость и стойкость к локализованной коррозии. Образование нитридов особенно важно в областях с повышенным содержанием феррита и в зонах термического влияния.
Технология сварки должна обеспечивать контроль погонной энергии, энергии дуги, температуры между проходами, защиты, качества продувки, подготовки кромок и выбора присадочного материала. Слишком быстрое охлаждение может привести к избыточному содержанию феррита и уменьшить образование аустенита; слишком медленное охлаждение или повторное термическое воздействие могут способствовать образованию вредных выделений. Поэтому аттестация процедуры сварки должна отражать производственную толщину, конструкцию соединения, способ и положение сварки, сварочный материал, защитный газ и порядок выполнения ремонта. Послесварочная термическая обработка не является универсальным решением: заданные растворяющая обработка, температурный диапазон, время выдержки и закалка должны соответствовать сплаву и геометрии компонента, а некоторые изготовленные сборки невозможно обработать без деформации или нарушения размеров.
Механические требования также зависят от области применения. Дуплексные марки часто имеют более высокий предел текучести, чем распространённые аустенитные марки, что в некоторых конструкциях позволяет уменьшить толщину сечения, однако прочность зависит от вида продукции и направления испытания. Ударная вязкость может снизиться при избыточном содержании феррита или образовании интерметаллидных фаз. Усталостные характеристики в значительной степени зависят от геометрии сварного шва, качества поверхности, остаточных напряжений, среднего напряжения, коррозионного воздействия и качества контроля. Результат испытания гладкого основного металла на усталость не может служить квалификацией для патрубка или крепления в состоянии после сварки.
Проверьте фазовый баланс, коррозионные испытания и стандарты
Окончательная спецификация должна требовать подтверждающие данные, а не предполагать микроструктуру по химическому составу. Инструменты прогнозирования фаз, диаграммы типа Schaeffler или DeLong, термодинамические расчёты и модели сварки для конкретных сплавов могут помочь оценить содержание феррита, однако они не заменяют измерения. После травления дуплексный материал обычно демонстрирует вытянутые, слоистые области феррита и аустенита. Определяйте доли фаз согласованным методом металлографического анализа или анализа изображений, указывайте место измерения и устанавливайте допустимый диапазон. Отбор образцов должен включать основной металл, металл шва, если это имеет значение, и зоны термического влияния.
ISO 17781 является справочным документом по контролю качества при испытании микроструктуры ферритно-аустенитных, или дуплексных, нержавеющих сталей, применяемых в нефтяной и газовой промышленности. Его использование следует включать в план инспекций, если на него ссылается стандарт соответствующей отрасли или проекта. В плане должны быть указаны ориентация образцов, порядок полировки и травления, увеличение, метод измерения фаз, а также порядок учёта интерметаллидных фаз или нитридов.
Коррозионная квалификация должна соответствовать химическому составу среды эксплуатации. В зависимости от задачи могут иметь значение испытания на критическую температуру питтингообразования, критическую температуру щелевой коррозии, испытания в хлориде железа, циклическая потенциодинамическая поляризация или испытания погружением, однако каждое из них отвечает на свой вопрос. Высокое значение PREN не заменяет испытание в фактических условиях содержания хлоридов, температуры, кислотности и состояния поверхности, ожидаемых при эксплуатации. При определяющем влиянии сварных соединений необходимо испытывать сварные образцы.
Наконец, свяжите каждое требование с контролирующим документом: спецификацией на продукцию, расчётным кодом, стандартом аттестации сварки, процедурой неразрушающего контроля, записью о термической обработке и стандартом приемки. Источники, такие как ASM International, Outokumpu, ASTM International, Технический комитет 67 ISO, World Stainless/International Stainless Steel Forum и рецензируемая литература ScienceDirect, обеспечивают полезный технический контекст, однако условия контракта и отраслевой код для конкретной среды определяют приемку. Выбор номинальной марки — лишь исходное решение. Соответствие дуплексного компонента фактическим условиям эксплуатации в совокупности определяют химический состав, вид продукции, история изготовления, фазовый баланс, коррозионные данные, механические свойства, расчёт на усталость и записи инспекционного контроля.
Распространённые неправильные толкования и технические ограничения
Почему соотношение 50:50 является целевым параметром конструкции, а не универсальной микроскопической константой
Термин «дуплексная сталь» описывает ферритно-аустенитную микроструктуру, но не гарантирует, что в каждой точке компонента содержится строго одинаковое количество обеих фаз. Хромоникельмолибденожелезные сплавы этого семейства разрабатывают таким образом, чтобы после установленного технологического маршрута получать примерно 50 % феррита и 50 % аустенита. В 2024 году World Stainless и International Stainless Steel Forum сообщили о таком приблизительном балансе, однако это значение является проектной целью для соответствующего состояния изделия, а не микроскопической константой.
Это различие имеет значение, поскольку фазовый баланс изменяется в зависимости от химического состава и термической истории. Хром, молибден, кремний и азот, как правило, способствуют образованию феррита или изменяют его стабильность, тогда как никель, углерод, марганец и азот по-разному влияют на образование аустенита в зависимости от состава и температуры. При затвердевании сначала может образоваться ферритная матрица; затем при охлаждении аустенит формируется в результате превращения на границах феррита и внутри ферритных областей. Конечный результат зависит от толщины сечения, температуры растворяющего отжига, времени выдержки и скорости охлаждения.
На отполированном и протравленном поперечном сечении обычно видны вытянутые или ламеллярные ферритные и аустенитные области. Такое изображение не доказывает, что весь компонент имеет соотношение фаз 1:1. Сварной металл, зона термического влияния, кованая поверхность и центральная часть толстой плиты могут иметь различные локальные доли фаз. Быстрое охлаждение может привести к избытку феррита, поскольку времени для образования аустенита недостаточно. Медленное или неподходящее воздействие в промежуточном температурном диапазоне может способствовать образованию вторичного аустенита, сигма-фазы, хи-фазы, нитридов хрома и других выделений. Эти фазы могут поглощать хром и молибден из прилегающих областей, снижая локальную коррозионную стойкость даже в том случае, когда объёмная доля фаз выглядит приемлемой.
Средства прогнозирования фаз, включая диаграммы типов Schaeffler, Delong и WRC, позволяют оценивать характер затвердевания сварного металла по химическому составу. Термодинамические расчёты также могут прогнозировать равновесные или метастабильные области фаз. Однако ни один из этих подходов не заменяет металлографический анализ и квалификацию технологического процесса. Важно не просто установить, относится ли номинальный химический состав к дуплексным сталям, а определить, обладает ли готовое изделие приемлемым ферритно-аустенитным балансом, не содержит ли оно опасных выделений и сохраняет ли этот баланс в тех местах и ориентациях, которые имеют практическое значение.
Целевой баланс также не означает одинакового механического поведения во всех направлениях. Феррит обеспечивает более высокий предел текучести и сопротивление коррозионному растрескиванию под напряжением в присутствии хлоридов, тогда как аустенит обеспечивает пластичность, вязкость и коррозионную стойкость, обусловленную содержанием азота. Их распределение, непрерывность, морфология зёрен и состояние межфазных границ влияют на свойства при растяжении, ударную вязкость, рост усталостных трещин и эксплуатационные характеристики сварных соединений. Компонент может соответствовать номинальному требованию по доле фаз и при этом не выдержать испытание на вязкость или коррозионную стойкость, если термическое воздействие привело к неблагоприятному локальному химическому составу или образованию выделений.
Почему PREN не является полной моделью коррозионного поведения
Эквивалентное число стойкости к питтинговой коррозии, или PREN, представляет собой полезный индекс для сравнения сплавов, основанный главным образом на содержании хрома, молибдена и азота. В зависимости от используемой формулы в него также может включаться вольфрам. Согласно данным World Stainless/International Stainless Steel Forum за 2024 год, обычно применяемая классификация дуплексных сталей относит экономнолегированные марки к диапазону PREN 22–27, стандартные дуплексные марки — к 28–38, супердуплексные — к 39–45, а гипердуплексные — к значениям выше 45. Эти диапазоны помогают различать экономнолегированные, стандартные, супердуплексные и гипердуплексные группы, однако границы классификации не во всех системах совпадают.
PREN не является уравнением для расчёта срока службы. Этот показатель не позволяет полностью предсказать критическую температуру питтинговой коррозии, критическую температуру щелевой коррозии, локальное разрушение под отложениями или поведение материала в зоне термического влияния сварного соединения. На фактическое разрушение влияют состояние поверхности, неметаллические включения, морфология сульфидов, остаточные напряжения, концентрация хлоридов, кислотность, температура, окислительные компоненты, условия течения, геометрия щели и гальваническое сопряжение. Две плавки с близкими расчётными значениями PREN могут показать различные результаты при испытании на питтинговую коррозию из-за различий во включениях, термической обработке и состоянии поверхности.
Фазовый баланс создаёт ещё одно ограничение. Дуплексный сплав может иметь благоприятное объёмное значение PREN, тогда как одна из фаз, межфазная граница или область, обеднённая хромом, может обладать более низкой локальной стойкостью. Сигма-фаза особенно опасна, поскольку извлекает хром и молибден из окружающей матрицы и может резко снижать вязкость. Выделение нитридов в феррите может вызывать аналогичный локальный эффект. Поэтому сварка требует контроля погонной энергии, температуры между проходами, защитного газа, выбора присадочного материала и условий охлаждения; обозначение коррозионностойкой марки основного металла автоматически не обеспечивает такой же стойкости каждого сварного соединения.
PREN также мало что говорит о механическом разрушении. Он не позволяет предсказать предел текучести, ударную вязкость при заданной температуре, усталостную долговечность, водородное растрескивание или деформацию при циклическом нагружении. Более высокое значение PREN не гарантирует и стойкости в среде, выходящей за пределы квалифицированной области применения сплава. Могут потребоваться испытания на критическую температуру питтинговой и щелевой коррозии, коррозионные испытания сварных соединений, испытания на растяжение и ударную вязкость, металлографический анализ и квалификация с учётом конкретных условий эксплуатации. ASM International, Outokumpu, технические публикации Wiley и рецензируемые журналы, индексируемые в ScienceDirect, рассматривают PREN как классификационный индекс, а не как полную модель коррозионного поведения.
Почему обозначения марок не заменяют стандарты
Хорошо известное обозначение содержит лишь сжатую информацию; оно не заменяет полную спецификацию. Обозначение «2205» обычно используется для дуплексной нержавеющей стали с содержанием хрома около 22 %, а 2507 и 4501 обычно идентифицируют как супердуплексные марки с содержанием хрома около 25 %, как обобщено Outokumpu в 2020 году. Сами по себе эти названия не устанавливают форму изделия, пределы химического состава, состояние после растворяющего отжига, размеры, механические требования, объём неразрушающего контроля, технологию сварки или критерии приемки.
Различие ясно видно на примере ASTM A928/A928M, распространяющегося на трубы из дуплексной нержавеющей стали, сваренные электроплавильным способом с использованием присадочного металла. В контексте этой продукции UNS S32205 соответствует дуплексной марке 2205, указанной в данной спецификации, согласно сведениям ASTM International. На плиту, бесшовную трубу, сварную трубу, поковку, отливку или изготовленный элемент, работающий под давлением, могут распространяться другие стандарты, даже если сплав неофициально описывают как 2205. Обозначение марки не может заменить применимый стандарт ASTM, ASME, EN, ISO или требование заказчика.
Контроль качества также должен учитывать технологический маршрут производства. Сертификат с указанием химического состава не доказывает правильность фазового баланса после сварки. Контроль может включать измерение содержания феррита, металлографический анализ, испытания на растяжение, ударные испытания, коррозионные испытания, радиографический контроль, ультразвуковой контроль или проверку термической обработки. Стандарт ISO 17781, указанный Техническим комитетом ISO 67 в 2024 году, устанавливает методы испытаний для контроля качества микроструктуры дуплексных нержавеющих сталей, применяемых в нефтяной и газовой промышленности. Сам факт существования этого стандарта иллюстрирует основной принцип: для контроля микроструктуры необходимы определённые методика и критерий приемки.
Принципы, относящиеся к семейству материалов в целом, могут переноситься между марками: эксплуатационные свойства дуплексных сталей зависят от контролируемого ферритно-аустенитного баланса, содержания азота и легирующих элементов, термической истории, технологии сварки и сопротивления образованию выделений. Данные для конкретной марки нельзя переносить по умолчанию. Для компонента, предназначенного для химического производства, опреснительных установок, морских объектов, работы под давлением или нефтегазовой промышленности, необходимо обращаться к применимому стандарту на продукцию, обозначению материала по ASTM или ISO, квалификации сварки и термической обработки, плану контроля и требованиям к коррозионной стойкости, установленным с учётом условий эксплуатации. Обозначение марки указывает исходную точку; регулирующие документы определяют, что именно было изготовлено и какие доказательства подтверждают возможность его применения.
Источники
- [1] Stainless steel families and grades. Outokumpu technical reference, 2020. https://www.outokumpu.com/
- [2] Duplex stainless steel: grades, properties and applications. World Stainless technical overview, 2024. https://www.worldstainless.org/
- [3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO 17781, 2024. https://www.iso.org/standard/